




Wat een staaltolerantie werkelijk betekent
Een staaltolerantie is de toegestane afwijking van een gespecificeerde of nominale toestand. Die toestand kan betrekking hebben op dikte, breedte, diameter, lengte, massa, rechtheid, vlakheid, haaksheid, hoek of een andere meetbare eigenschap. Een nominale waarde is de referentiewaarde en hoeft niet noodzakelijk de waarde te zijn die elk afzonderlijk stuk moet hebben. Een plaat van 10 mm wordt bijvoorbeeld aangeduid op basis van de nominale dikte; de toepasselijke specificatie bepaalt vervolgens in hoeverre de gemeten dikte van 10 mm mag afwijken.
Dit onderscheid is belangrijk, omdat “10 mm staal” geen afzonderlijke go/no-go-meting beschrijft zonder de toepasselijke norm, productvorm, staalkwaliteit, leveringstoestand en meetregels. Een tolerantie is een acceptatiegrens die door een specificatie wordt vastgesteld. Het is geen algemene uitspraak over de productiecapaciteit en de tolerantie is ook niet automatisch uitwisselbaar tussen plaat, dunne plaat, staf, constructieprofielen en draad.

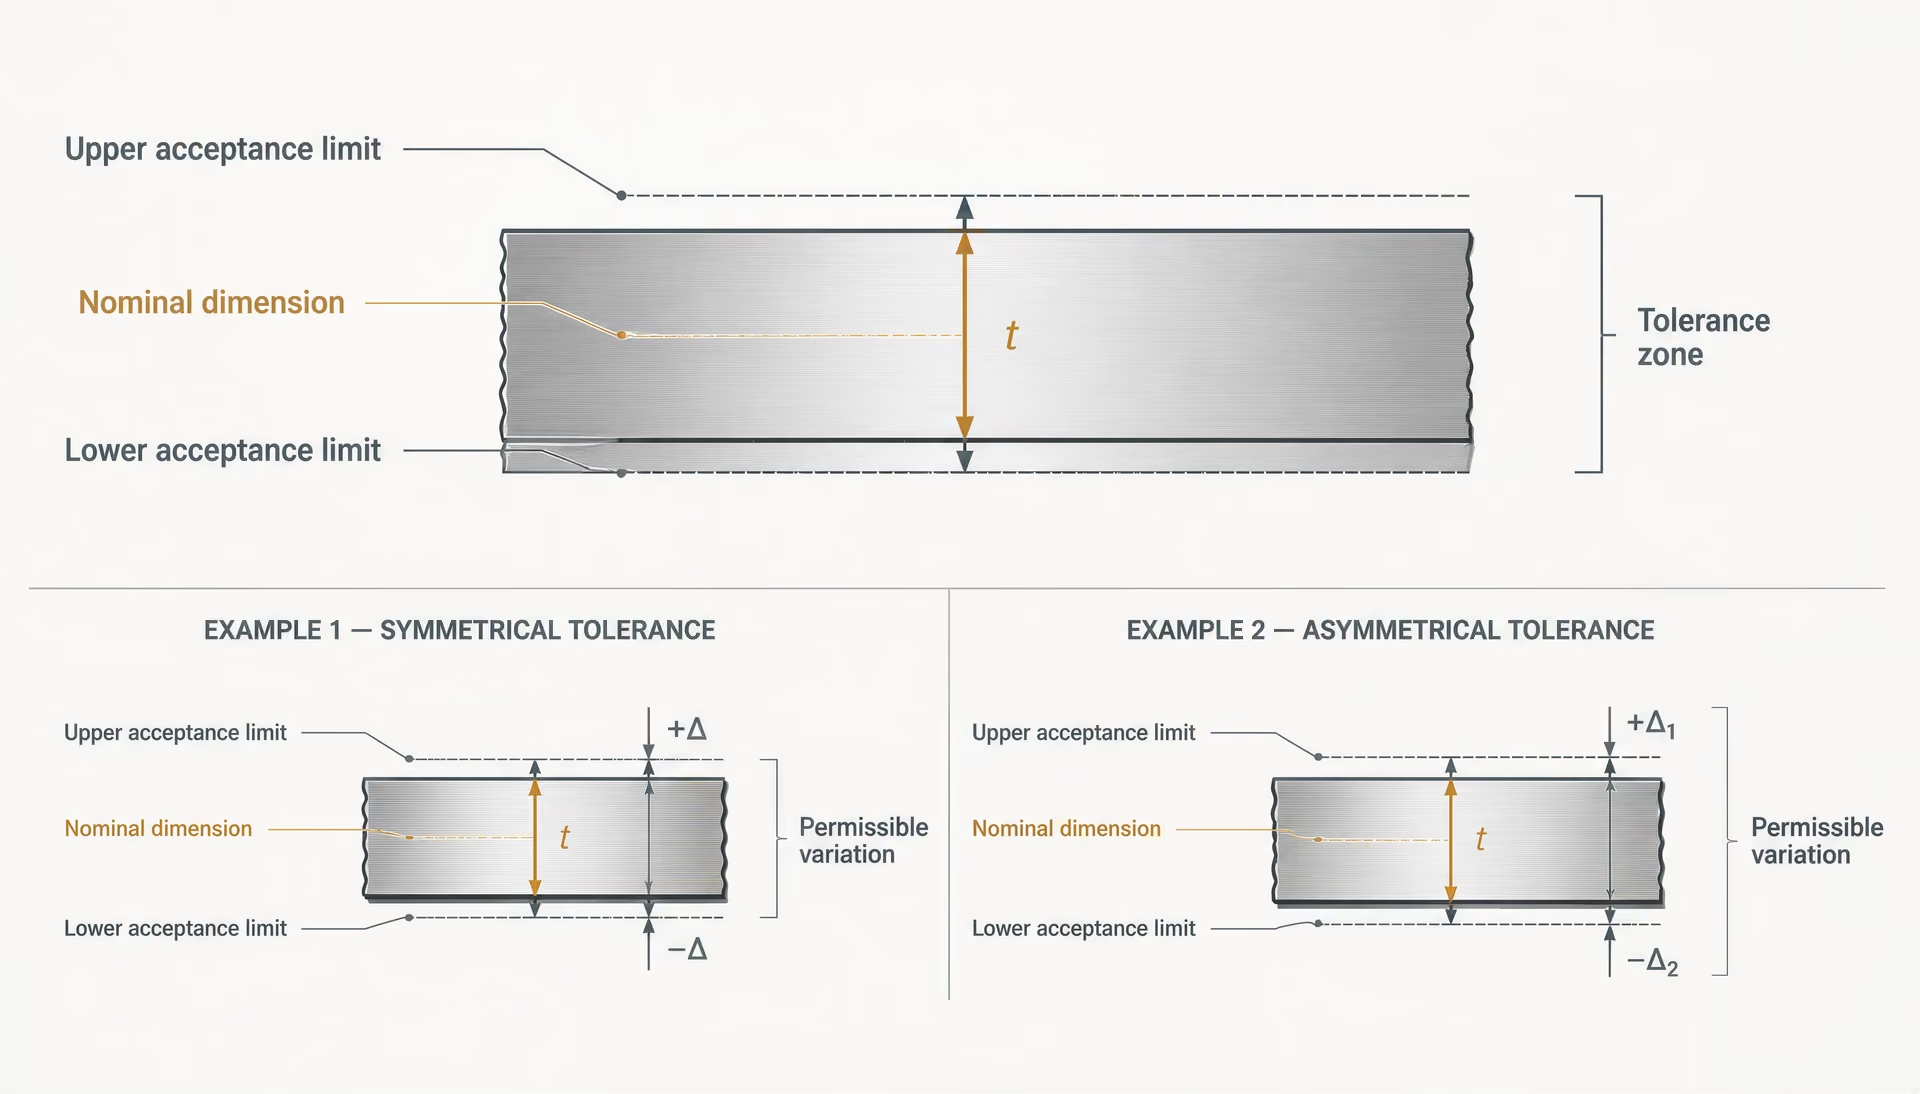
Nominale afmetingen, toegestane afwijking en acceptatiegrenzen
Fundamentele tolerantietermen
- Nominale afmeting
- De vastgelegde referentiemaat die wordt gebruikt om een product te identificeren.
- Toelaatbare variatie
- De toegestane afwijking van de nominale of gespecificeerde waarde.
- Acceptatiegrens
- De feitelijke boven- of ondergrens die op een meetresultaat wordt toegepast.
- Tolerantiezone
- Het interval tussen de toepasselijke onderste en bovenste acceptatiegrenzen.
Een nominale afmeting is de vastgestelde maat waarmee een product wordt geïdentificeerd. Een toegestane afwijking is de toegestane afwijking van die nominale maat. Acceptatiegrenzen zijn de feitelijke boven- en ondergrenzen die op een meetresultaat worden toegepast. Deze kunnen symmetrisch zijn, zoals ±0,5 mm, of asymmetrisch, zoals een nominale dikte met een toegestane negatieve afwijking en een kleinere of nul positieve afwijking.
| Productkenmerk | Typische acceptatievraag | Waarom het afzonderlijk wordt behandeld |
|---|---|---|
| Dikte | Ligt de gemeten dikte binnen het toegestane bereik? | Beheerst de lineaire afmeting. |
| Rechtheid | Blijft het product binnen de toegestane afwijking van een referentielijn? | Beheerst de langsrichtingse vorm. |
| Massa | Ligt de massa per lengte-eenheid of de theoretische massa binnen de grenswaarde? | Controleert de materiaalhoeveelheid en het profiel. |
| Oppervlakteconditie | Zijn gebreken, walshuid, putjes, naden of voorbereidingsklassen aanvaardbaar? | Maakt gebruik van afzonderlijke oppervlakte-eisen. |
De toepasselijke norm kan toleranties ook indelen naar groottebereik. Een plaat van 6 mm en een plaat van 20 mm kunnen verschillende toegestane dikteafwijkingen hebben, ook wanneer beide als plaat worden omschreven. Voor een gewalste staf kunnen afzonderlijke grenzen gelden voor diameter, ovaliteit, rechtheid en massa. Elke grens beantwoordt een andere vraag.[1] ASTM A6/A6M-24a. ASTM International. ASTM International standard publication, 2024.
ASTM A6/A6M-24a geeft verplichte toelaatbare variaties in afmetingen en massa voor de gewalste constructieproducten die binnen het toepassingsgebied vallen. Strong evidence
ASTM A6/A6M-24a stelt verplichte toegestane afwijkingen vast voor afmetingen en massa van gewalste constructiestalen staven, platen, profielen en damwandprofielen. De norm fungeert niet als universele tabel voor elk staalproduct. Als de productspecificatie een tegenstrijdige eis bevat, bepaalt ASTM A6/A6M dat de toepasselijke productspecificatie voorrang heeft. Deze hiërarchie lost veel schijnbare tegenstrijdigheden op tussen een algemene maattabel en een document dat specifiek is voor een bepaalde staalkwaliteit of een bepaald product.[2] ASTM A568/A568M-19a. ASTM International. ASTM International standard publication, 2019.
ASTM A568/A568M-19a behandelt de genoemde maatkenmerken voor warmgewalste en koudgewalste staalplaat. Strong evidence
| Productvorm | Relevant document dat in het artikel wordt genoemd | Behandelde kenmerken |
|---|---|---|
| Warmgewalste plaat | ISO 16160:2012 | Maattoleranties en vormtoleranties |
| Koudgewalste plaat | ISO 16162:2012 | Maattoleranties en vormtoleranties |
| Constructieplaat, staaf, profiel of damwand | ASTM A6/A6M-24a | Afmetingen en massa |
| Warm- en koudgewalste plaat volgens ASTM-eisen | ASTM A568/A568M-19a | Dikte, lengte, breedte, vlakheid en toeslagen |
Plaatproducten illustreren dit punt. ASTM A568/A568M-19a specificeert toleranties voor dikte, lengte, breedte en vlakheid, evenals gerelateerde toeslagen, voor warmgewalste en koudgewalste staalplaat. Volgens deze norm worden gemeten waarden afgerond overeenkomstig ASTM E29 wanneer de conformiteit wordt vastgesteld. De afrondingsregel kan invloed hebben op een grensgeval. Daarom mag een waarde die met een buitensporig of inconsistent aantal decimalen is geregistreerd, niet worden beoordeeld door het niet-afgeronde getal eenvoudigweg met een tabelgrens te vergelijken.
| Norm | Productfamilie of toepassingsgebied | Belangrijkste beheersaspecten die in het artikel worden genoemd |
|---|---|---|
| ISO 16160:2012 | Warmgewalste staalplaat | Maattoleranties en vormtoleranties |
| ISO 16162:2012 | Koudgewalste staalplaat | Maattoleranties en vormtoleranties |
| ISO 1035:2026 | Warmgewalste staven van metrische reeksen | Afmetingen, vorm, massa en toleranties |
| ISO 657-1:2026 | Hoeken, kanalen en I-liggers | Afmetingen, doorsnede-eigenschappen en toleranties |
| ISO 9034:1987 | Warmgewalste brede platte staven voor constructiedoeleinden | Toleranties voor afmetingen, vorm en massa |
ISO-normen verdelen het onderwerp op vergelijkbare wijze naar producttype. ISO 16160:2012 is van toepassing op maattoleranties en vormtoleranties voor warmgewalste plaatproducten van staal; ISO heeft deze norm in 2024 bevestigd. ISO 16162:2012 behandelt koudgewalste plaatproducten van staal. Voor metrische warmgewalste ronde, vierkante, platte, zeshoekige en achthoekige staven specificeert ISO 1035:2026 afmetingen, vorm, massa en toleranties. ISO 657-1:2026 behandelt gelijke en ongelijke hoeken, kanalen met schuine flenzen en I-profielen met schuine flenzen, met inbegrip van afmetingen, profielgegevens en toleranties. ISO 9034:1987 behandelt maat-, vorm- en massertoleranties voor warmgewalste brede platte constructieproducten van ongelegeerd en gelegeerd staal, met uitzondering van roestvast staal, met een gespecificeerde minimale vloeigrens tot 700 N/mm².
Deze toepassingsgebieden zijn niet uitwisselbaar. Het toepassen van een plaattolerantie op een hoekprofiel, of van een staaftolerantie op een plaat, kan leiden tot een technisch ogende maar ongeldige beslissing. De eerste stap bij een geschil is daarom het identificeren van de productspecificatie en de daarin vermelde normatieve verwijzingen. Een algemene tolerantietabel komt pas daarna aan de orde, als deze überhaupt een rol speelt.
Acceptatie kan ook afhangen van de plaats en de wijze waarop een afmeting wordt gemeten. Een plaat kan plaatselijke diktevariaties vertonen, een gewalst profiel kan over zijn lengte van vorm veranderen en een staf kan binnen de diametergrens vallen maar de rechtheidsgrens overschrijden. Het voldoen aan één eigenschap heft een afwijking in een andere eigenschap niet op.
Waarom een tolerantie niet hetzelfde is als meetonzekerheid
Meetonzekerheid Een gekwantificeerde indicatie van de twijfel die met een meetresultaat samenhangt; zij beschrijft de inspectiemethode en de omstandigheden, maar verandert de producttolerantie niet.
Een tolerantie maakt deel uit van de producteis. Meetonzekerheid heeft betrekking op het resultaat van de inspectie. Ze houden verband met elkaar, maar zijn niet dezelfde grootheid.
Stel dat een specificatie een dikte van 9,70 mm tot 10,00 mm toestaat. Dat interval is de tolerantiezone. Als een instrument 9,72 mm aangeeft, vormt de weergegeven waarde een aanwijzing voor de werkelijke dikte, maar niet de werkelijke dikte met volledige zekerheid. Resolutie, kalibratie, contactkracht, temperatuur, de werkwijze van de uitvoerder, oppervlakteruwheid, uitlijning en herhaalbaarheid van het instrument kunnen het resultaat allemaal beïnvloeden.
Het NSSS-kader maakt onderscheid tussen essentiële en functionele toleranties en vereist dat meetmethoden en instrumenten overeenkomen met de vereiste nauwkeurigheid. Strong evidence
Een micrometer kan een fijnere weergaveresolutie hebben dan een meetlint, maar alleen de weergaveresolutie stelt de nauwkeurigheid niet vast. Een grote plaat die met een slecht ondersteund instrument wordt gemeten, kan een nauwkeurig ogend getal opleveren dat niet overeenkomt met de vereiste meetplaats of meetmethode. De National Structural Steelwork Specification maakt onderscheid tussen essentiële toleranties en functionele toleranties en vereist dat de methoden en instrumenten voor dimensionale metingen worden gekozen op basis van de vereiste nauwkeurigheid. Dat is een praktische regel: de inspectiemethode moet in staat zijn een acceptabel resultaat van een onacceptabel resultaat te onderscheiden.
Meetbeslissingsvolgorde
- 1. Bepaal de eis Bevestig de productspecificatie, editie, het kenmerk en de tolerantietabel.
- 2. Definieer de methode Stel het referentievlak, de locatie, de richting, het instrument en het bemonsteringsplan vast.
- 3. Leg het onbewerkte resultaat vast Bewaar de niet-afgeronde meting en de relevante omstandigheden.
- 4. Pas de beslisregel toe Gebruik de voorgeschreven afrondings- en onzekerheidsprocedure.
Een resultaat dat dicht bij een grens ligt, verdient daarom een gecontroleerde meting en geen terloopse afronding of visuele beoordeling. De inspectieprocedure moet het referentiepunt, de meetplaats, de meetrichting, de temperatuur indien relevant, het instrument, de kalibratiestatus, het aantal metingen en de afrondingsregel vastleggen. Als de specificatie ASTM E29 overneemt, zoals ASTM A568/A568M doet voor het bepalen van de conformiteit, is die regel bepalend voor de vermelde beslissing. Een laboratorium kan daarnaast de meetonzekerheid berekenen, maar onzekerheid verruimt de producttolerantie niet.
| Acceptatieaanpak | Handeling van de inspecteur | Wat niet mag worden aangenomen |
|---|---|---|
| Rechtstreekse vergelijking | Vergelijk de gerapporteerde waarde met de vermelde grenswaarde. | Onzekerheid verruimt de tolerantie niet. |
| Voorgeschreven beslisregel | Pas de regel toe die door het toepasselijke document wordt vereist. | Verzin geen veiligheidsmarge. |
| Grensgeval bij meting | Herhaal de meting met een gecontroleerde, geschikte methode. | Vertrouw niet op willekeurige afronding of visuele beoordeling. |
Verschillende acceptatiesystemen gaan op verschillende manieren met onzekerheid om. Sommige specificaties beoordelen de weergegeven waarde rechtstreeks ten opzichte van de grens. Andere bevatten een beslisregel die rekening houdt met onzekerheid en met het risico dat een niet-conform product wordt geaccepteerd of een conform product wordt afgewezen. Tenzij het toepasselijke document anders bepaalt, mag een inspecteur niet zelf een veiligheidsmarge invoeren, de onzekerheid bij de tolerantie optellen of deze van de gemeten waarde aftrekken. De juiste vraag is niet alleen: “Is de meetonzekerheid van het instrument kleiner dan de tolerantie?” De juiste vraag is: “Welke beslisregel en meetmethode vereist de toepasselijke specificatie?”
Daarom kunnen twee inspecteurs verschillende conclusies rapporteren zonder dat een van beiden het staal heeft veranderd. Ze kunnen op verschillende punten hebben gemeten, verschillende referentiepunten hebben gebruikt, verschillend hebben afgerond of verschillende acceptatieregels hebben gevolgd. Het meningsverschil moet worden teruggevoerd op de specificatie en de procedure.
Het verschil tussen maat-, vorm-, massa- en oppervlakte-eisen
Afzonderlijke acceptatiecategorieën
- Afmetingen Dikte, breedte, lengte, diameter, beenlengte, flensafmetingen en lijfafmetingen.
- Vorm Vlakheid, rechtheid, welving, verdraaiing, haaksheidsafwijking, tapsheid en rondheidsafwijking.
- Massa Massa per lengte-eenheid, theoretische massa of toegestane massavariatie.
- Oppervlak Gebreken, walshuid, putjes, naden, overlappingen, scheuren, ontkoling, ruwheid, bekleding en reinheid.
Maateisen hebben betrekking op lineaire afmetingen: dikte, breedte, lengte, diameter, beenlengte, flensafmetingen of lijfafmetingen. Vormvereisten hebben betrekking op de geometrische vorm: vlakheid, rechtheid, welving, verdraaiing, niet-haaksheid, verloop en ovaliteit. Massa-eisen hebben betrekking op massa per lengte-eenheid, theoretische massa of de toegestane massavariatie. Deze categorieën kunnen elkaar qua technisch effect overlappen, maar vormen niet één enkele tolerantie.
Een constructieprofiel kan binnen de grenzen voor flensbreedte en lijfdikte vallen, maar toch niet aan de rechtheidseis voldoen. Een staf kan aan de eisen voor diameter en massa voldoen, maar ontoelaatbare oppervlaktegebreken vertonen. Een plaat kan aan de eisen voor dikte en vlakheid voldoen, maar roest of walshuid vertonen waarvoor een afzonderlijke oppervlaktebeoordeling nodig is. Maatconformiteit garandeert niet de toestand van het oppervlak.[4] ISO 9443:2018. International Organization for Standardization. ISO standard catalogue, 2018.
Oppervlakte-eisen kunnen betrekking hebben op gebreken, walshuid, putjes, naden, overlappen, scheuren, ontkoling, ruwheid, coating, reinheid of de voorbereidingsgraad. ISO 9443:2018 definieert technische leveringseisen voor oppervlaktekwaliteitsklassen van warmgewalste ronde staven, vierkante staven, zeshoekige staven en walsdraad met nominale afmetingen van 5 mm tot 200 mm. De oppervlakteklassen zijn geen vervanging voor toleranties voor diameter of rechtheid.
ISO 8501-1:2007 geeft classificaties voor visuele roestbeoordeling en oppervlaktevoorbereiding, geen maattoleranties. Strong evidence
Voor corrosie en voorbereiding definieert ISO 8501-1:2007 roestgradaties en voorbereidingsgradaties aan de hand van schriftelijke beschrijvingen en representatieve foto’s. De norm behandelt toestanden zoals straalgestraald, met handgereedschap gereinigd, met mechanisch gereedschap gereinigd en vlamgereinigd stalen oppervlakken. Deze gradaties beschrijven de visuele oppervlaktevoorbereiding en de roesttoestand; zij leggen geen plaatdikte of profielgeometrie vast.
De National Structural Steelwork Specification en BCSA Guidance Note 3.05 laten eveneens zien waarom de beoordeling van het oppervlak context vereist. Een tolerantie voor de oppervlaktekwaliteit kan aanvaardbaar zijn wanneer het getroffen gebied slechts een klein deel van het oppervlak beslaat, mits de specificatie en het beoogde gebruik dit toestaan. Een plaatselijke markering zonder functionele gevolgen kan anders worden behandeld dan een scheur, laminatie, diepe put of gebrek in een vermoeiingskritische verbinding. De beslissing over het oppervlak moet de gespecificeerde klasse en de beoogde functie volgen, en niet een algemene regel waarbij elke zichtbare onregelmatigheid óf aanvaardbaar óf afkeurenswaardig wordt geacht.
ASTM F2282-03R09E01 maakt deze scheiding expliciet voor draad, staven en stafmateriaal van koolstof- en gelegeerd staal die worden gebruikt voor de vervaardiging van mechanische bevestigingsmiddelen. De kwaliteitsborgingscontroles omvatten ontkoling, afmetingen, toleranties, toestand van het oppervlak, coating, vakmanschap, afwerking, uiterlijk en verpakking. Het afzonderlijk vermelden van deze onderwerpen weerspiegelt hoe acceptatie in de praktijk daadwerkelijk werkt.
Een staalproduct kan derhalve maattechnisch conform zijn en toch wegens het oppervlak moeten worden afgekeurd, gerepareerd, gereinigd of nader onderzocht. Omgekeerd kan een oppervlak dat er onaantrekkelijk uitziet aanvaardbaar zijn wanneer de geldende oppervlakteklasse en het beoogde gebruik dit toestaan. Wanneer documenten met elkaar in strijd lijken te zijn, zijn de geldende productspecificatie, de daarin vermelde rangorde van documenten en de acceptatieprocedure bepalend. Een algemene tolerantietabel kan geen beslissing nemen over een oppervlaktekwestie, en een oppervlaktefoto kan geen dimensionale meting vervangen.
De hiërarchie van normen en de geldende productspecificatie
Een staaltolerantie kan niet uitsluitend aan de hand van een getal worden geïnterpreteerd. Eerst moet het geldende document worden vastgesteld, gevolgd door de productvorm, materiaalkwaliteit, levertoestand, meetmethode en acceptatieregel. Een plaat, een warmgewalste staaf, een constructiehoek en koudgewalst plaatstaal kunnen allemaal als “staal” worden omschreven, terwijl hun dimensionale en oppervlakte-eisen uit verschillende normen kunnen voortvloeien.
De gebruikelijke hiërarchie begint met de inkoop- of ontwerpspecificatie, vervolgens de productspecifieke materiaalnorm en ten slotte eventuele algemene eisen-norm waarnaar wordt verwezen. Het algemene document levert gemeenschappelijke regels; het productdocument bepaalt of die regels ongewijzigd van toepassing zijn op het geleverde materiaal. Dit onderscheid voorkomt dat een tolerantietabel voor de ene productfamilie onjuist op een andere wordt toegepast.
ASTM A6/A6M en algemene eisen
ASTM A6/A6M-24a is een norm voor algemene eisen voor gewalste constructiestaalproducten. ASTM International vermeldt dat deze norm verplichte toelaatbare afwijkingen voor afmetingen en massa vastlegt voor gewalste constructiestaalstaven, platen, profielen en damwand (ASTM International, 2024, ASTM A6/A6M-24a). Het toepassingsgebied omvat derhalve bekende constructievormen zoals breedflensprofielen, kanalen, hoeken, platstaven, constructieplaten en damwand, en niet elk staalproduct dat onder een ASTM-aanduiding wordt verkocht.
“Permissible variation” is een technisch acceptatiebegrip. Het beschrijft de toegestane afwijking van een gespecificeerde afmeting, rechtheid, massa of daarmee samenhangende eigenschap; het betekent niet dat elke meting exact is en stelt evenmin vast dat een zichtbaar gemarkeerd oppervlak aanvaardbaar is. Een product kan aan een diktetolerantie voldoen maar niet aan een eis voor oppervlaktekwaliteit. Omgekeerd kan een onvolkomenheid van het oppervlak volgens de relevante productspecificatie zijn toegestaan, hoewel vóór gebruik reparatie, verwijdering of beoordeling noodzakelijk kan zijn.
ASTM A6/A6M is bijzonder belangrijk omdat deze norm een gemeenschappelijk kader biedt voor verschillende constructiestaalproductvormen. De norm kan betrekking hebben op afmetingen en massa, productmarkering, proefstukken, vakmanschap, reparatie en andere algemene leveringskwesties. Deze onderwerpen mogen niet worden samengevoegd tot één enkele goedkeurings- of afkeuringstest. Dimensionale acceptatie stelt de vraag of de gemeten geometrie binnen het toegestane bereik valt. Oppervlakteacceptatie stelt de vraag of gebreken, naden, overlappingen, walshuid, roest of gerepareerde gebieden voldoen aan de toepasselijke oppervlakteregels. Mechanische acceptatie stelt de vraag of de chemische samenstelling, treksterkte, vloeigrens, rek, kerfslagwaarde of andere gespecificeerde eigenschappen aan de eisen voldoen.
De doorslaggevende regel is de wijze waarop de norm met tegenstrijdigheden omgaat. ASTM A6/A6M bepaalt dat, wanneer de eisen ervan in conflict komen met de eisen van de toepasselijke productspecificatie, de productspecificatie prevaleert. Deze zin heeft praktische betekenis. ASTM A6/A6M is geen universele voorrangsregel die een kwaliteits- of productnorm met een specifiekere eis terzijde kan schuiven. Het is een document met algemene eisen dat functioneert binnen het in het contract vastgelegde normenstelsel.
Een rapport waarin alleen “ASTM A6-tolerantie” wordt vermeld, is daarom onvolledig. Het moet de productspecificatie, editie, nominale afmeting, productvorm en relevante tolerantietabel identificeren. Ook moet worden vermeld hoe en waar de meting is uitgevoerd. Een gewalst profiel kan over zijn lengte en over zijn dwarsdoorsnede variëren; temperatuur, ondersteuningsomstandigheden, instrumentresolutie en referentiepunten kunnen het waargenomen resultaat beïnvloeden. De numerieke grens en de meetprocedure horen bij elkaar.
ASTM A568/A568M-19a illustreert hetzelfde beginsel voor plaatproducten. Deze norm specificeert toleranties en toeslagen voor dikte, lengte, breedte, vlakheid en aanverwante eigenschappen van warmgewalst en koudgewalst plaatstaal (ASTM International, 2019, ASTM A568/A568M-19a). De norm vereist bovendien dat gemeten waarden volgens ASTM E29 worden afgerond bij het bepalen van de conformiteit. Afronding is geen louter cosmetische keuze voor de rapportage: een waarde dicht bij een grens kan van acceptatiestatus veranderen wanneer de voorgeschreven afrondingsprocedure wordt toegepast. De geregistreerde waarde, de capaciteit van het instrument, de bemonsteringslocatie en de afrondingsregel moeten daarom als één acceptatieproces worden beschouwd.
Wanneer een productspecifieke specificatie prevaleert
Een productspecifieke specificatie prevaleert wanneer deze een eis bevat die afwijkt van, een aanvulling vormt op of de algemene eis nauwkeuriger definieert. Het toepasselijke document kan een smaller diktebereik, een andere vlakheidsgrens, een bijzondere profieltolerantie, een bepaalde oppervlakteklasse of een afzonderlijke methode voor de beoordeling van gebreken voorschrijven. De juiste vraag is niet: “Voldoet het staal aan ASTM A6/A6M?”, maar: “Welke productspecificatie is voor dit staal bepalend en welke documenten of eisen neemt die specificatie over?”
Het antwoord moet vóór de inspectie worden vastgesteld. Een inkooporder kan een materiaalkwaliteit en productnorm noemen, terwijl een project-specificatie aanvullende eisen toevoegt. Een contract kan ook een nationale specificatie voor constructiestaalwerk van toepassing verklaren die essentiële toleranties onderscheidt van functionele toleranties. De National Structural Steelwork Specification, aangehaald door de British Constructional Steelwork Association (BCSA, 2010), maakt dit onderscheid expliciet. Essentiële toleranties hebben betrekking op de algemene fabricage- of constructie-eis; functionele toleranties hebben betrekking op passing, uitlijning, montage, afwatering, vrije ruimte of een andere omschreven gebruiksvoorwaarde.
Dit onderscheid is belangrijk omdat een afmeting binnen een algemene productietolerantie kan vallen maar ongeschikt kan zijn voor een bepaalde verbinding of montage. Daaruit volgt niet automatisch dat de walserij niet-conform materiaal heeft geleverd. De inspecteur moet vaststellen of de eis een essentiële producttolerantie, een functionele projecttolerantie of een aanvullende fabricage-eis betreft.
Hetzelfde BCSA-document stelt dat methoden en instrumenten voor dimensionale metingen moeten worden gekozen met het oog op de vereiste nauwkeurigheid. Een staalmeetlint, schuifmaat, micrometer, rei, profielmal, optisch instrument of coördinatenmeetsysteem levert niet in elke situatie gelijkwaardig bewijs. Instrumentresolutie is slechts één onderdeel van het probleem. Herhaalbaarheid, kalibratie, contactdruk, walshuid op het oppervlak, ondersteuning van de ligger, temperatuur en de techniek van de bediener kunnen allemaal invloed hebben op een resultaat dat dicht bij de grens ligt. Wanneer de onzekerheid significant is, geeft het rapporteren van één niet-gekwalificeerd getal een misleidende indruk van nauwkeurigheid.
De toestand van het oppervlak volgt een afzonderlijk traject. BCSA Guidance Note 3.05 legt uit dat een tolerantie voor de oppervlaktekwaliteit aanvaardbaar kan zijn wanneer het getroffen gebied slechts een klein deel van het oppervlak beslaat, mits de geldende specificatie en het beoogde gebruik een dergelijke beoordeling toestaan (BCSA, 2015). Oppervlakte, diepte, locatie, oriëntatie en de voorgestelde reparatie kunnen belangrijker zijn dan alleen de aanwezigheid van een markering. ISO 8501-1:2007 behandelt een ander, verwant maar onderscheiden onderwerp: deze norm definieert roestgradaties en voorbereidingsgradaties aan de hand van schriftelijke beschrijvingen en representatieve foto’s, waaronder gestraalde, met handgereedschap gereinigde, met elektrisch gereedschap gereinigde en vlamgereinigde oppervlakken. De norm vervangt geen dimensionale tolerantienorm.
Ook acceptatiecontroles kunnen productspecifiek zijn. ASTM F2282-03R09E01 breidt de eisen voor kwaliteitsborging uit tot ontkoling, afmetingen, toleranties, toestand van het oppervlak, coating, vakmanschap, afwerking, uiterlijk en verpakking voor draad, staven en stafmateriaal van koolstof- en gelegeerd staal die worden gebruikt voor de vervaardiging van mechanische bevestigingsmiddelen (ASTM International, 2009, ASTM F2282). De brede dekking van onderwerpen maakt deze norm niet tot een vervanging voor ASTM A6/A6M of een productspecificatie voor constructiestaal. De norm is bedoeld voor een ander product en een andere productieketen.
Hoe ASTM- en ISO-documenten verschillende productfamilies bedienen
ASTM- en ISO-documenten mogen niet worden behandeld als onderling uitwisselbare aanduidingen voor één en hetzelfde tolerantiesysteem. ASTM-documenten combineren vaak een productspecificatie met algemene eisen of verwijzen naar een norm voor algemene eisen, zoals ASTM A6/A6M. ISO-documenten organiseren de eisen daarentegen vaak rond een duidelijk omschreven productfamilie en een bepaalde geometrische vorm.
Voor warmgewalste plaat zijn de maat- en vormtoleranties voor alle warmgewalste plaatproducten vastgelegd in ISO 16160:2012; ISO heeft het document in 2024 bevestigd (International Organization for Standardization, ISO 16160:2012). Koudgewalste plaat valt afzonderlijk onder ISO 16162:2012. Deze scheiding weerspiegelt de productieroute en de daaruit voortvloeiende verschillen in diktebeheersing, vlakheid, toestand van de randen en vorm. Een tolerantie voor warmgewalste plaat mag niet aan koudgewalste plaat worden toegekend enkel omdat beide in rollen of op lengtemaat gesneden worden geleverd.
ISO 1035:2026 specificeert de afmetingen, vorm, massa en toleranties voor warmgewalste ronde, vierkante, platte, zeshoekige en achthoekige staven uit de metrische reeks. ISO 657-1:2026 heeft betrekking op gelijke en ongelijke hoekprofielen, U-profielen met schuine flenzen en I-profielen met schuine flenzen, met inbegrip van afmetingen, doorsnede-eigenschappen en toleranties. Deze documenten behandelen reeksen staven en profielen met geometriespecifieke eisen. ISO 9034:1987 heeft betrekking op warmgewalste brede platte producten voor constructiedoeleinden van ongelegeerd en gelegeerd staal, met uitzondering van roestvast staal, met een gespecificeerde minimale vloeigrens tot 700 N/mm²; het toepassingsgebied ervan is beperkter dan dat van een norm voor algemene constructie-eisen.
Ook oppervlakte-eisen vormen een afzonderlijke productfamilie. ISO 9443:2018 definieert technische leveringsvoorwaarden voor oppervlaktekwaliteitsklassen van warmgewalste ronde, vierkante en zeshoekige staven en walsdraad met nominale afmetingen van 5 mm tot 200 mm. Een oppervlakteklasse volgens ISO 9443:2018 vervangt niet de maateisen van ISO 1035:2026, net zoals de voorbereidingsgraden volgens ISO 8501-1:2007 niet bepalen of een staaf recht is of binnen de massatolerantie valt.
De toepasselijke specificatie moet daarom worden gelezen als een samenhangend geheel van eisen, en niet als een geïsoleerd tolerantiecijfer. ASTM International, ISO en BCSA publiceren documenten met verschillende functies: algemene eisen, productdefinities, oppervlaktevoorbereiding, oppervlaktekwaliteit, fabricagebeheersing en functionele bouwkundige grenswaarden. Een correcte acceptatie vereist dat wordt vastgesteld welke functie elk document vervult, dat tegenstrijdigheden in de aangegeven volgorde worden opgelost en dat de meet- en afrondingsregels die de gerapporteerde uitkomst technische betekenis geven, behouden blijven.
Acceptatie van plaatdikte, breedte, lengte en vlakheid
Een plaat kan wat de dikte betreft conform zijn en toch bij een maatcontrole worden afgekeurd omdat de breedte, lengte of vlakheid buiten de toepasselijke grens ligt. Het omgekeerde is ook mogelijk: een plaat kan aan alle maateisen voldoen, maar een oppervlaktedefect vertonen dat op grond van een afzonderlijke bepaling inzake oppervlaktekwaliteit tot afkeur leidt. Dit zijn verschillende vragen, en het antwoord hangt in de eerste plaats af van de productspecificatie die op de order, het certificaat of het inspectiedocument wordt vermeld.
De belangrijkste maatvariabelen zijn:
- Dikte: de afstand door de plaat heen, die normaal gesproken op voorgeschreven plaatsen wordt gecontroleerd, waarbij randen, bramen en plaatselijke onregelmatigheden aan het oppervlak worden vermeden.
- Breedte: de dwarsafmeting van de plaat, gemeten in de voorgeschreven richting en onder de door de norm bepaalde omstandigheden.
- Lengte: de langsafmeting, die afhankelijk van de productvorm kan worden beoordeeld aan gesneden lengtes, rollen of platen.
- Vlakheid: de afwijking ten opzichte van een referentievlak, waaronder golving, randgolf, middenknik en andere vormafwijkingen die in de desbetreffende norm zijn gedefinieerd.
Een tolerantie is niet hetzelfde als een nominale maat. Een plaat die op een nominale dikte is besteld, heeft rond die waarde een toegestaan bereik; dat bereik kan asymmetrisch zijn en de toelaatbare afwijking kan afhankelijk zijn van de dikte, breedte, producttoestand, randtoestand en de vraag of het materiaal warmgewalst of koudgewalst is. “Gauge” of “nominale dikte” kan daarom op zichzelf niet bepalen of een product wordt geaccepteerd.
Een maatgrens beschrijft evenmin de oppervlaktekwaliteit. Walshuid, putten, overlap, schilfers, krassen, roest en de toestand van de coating vereisen hun eigen eisen. ISO 8501-1:2007 definieert bijvoorbeeld roestgradaties en voorbereidingsgradaties aan de hand van schriftelijke beschrijvingen en representatieve foto’s. Deze norm is een referentie voor oppervlaktevoorbereiding en uiterlijk, en geen vervanging voor toleranties voor plaatdikte of vlakheid. Evenzo heeft ISO 9443:2018 betrekking op oppervlaktekwaliteitsklassen voor warmgewalste ronde staven, vierkante staven, zeskantstaven en walsdraad met een nominale afmeting van 5 mm tot 200 mm; deze norm is niet van toepassing op plaatafmetingen.
Eisen van ASTM A568/A568M voor warm- en koudgewalste plaat
ASTM A568/A568M-19a is een algemene specificatie voor koolstofstaalplaat, constructiestaalplaat, hoogsterkte laaggelegeerde staalplaat, hoogsterkte laaggelegeerde staalplaat met verbeterde vervormbaarheid en andere gespecificeerde staalplaatproducten waarvoor de toepasselijke materiaalspecificatie naar deze norm verwijst. ASTM International beschrijft de norm als een specificatie van toleranties en toegestane afwijkingen voor dikte, lengte, breedte en vlakheid van zowel warmgewalste als koudgewalste staalplaat. De norm behandelt ook daarmee samenhangende maatomstandigheden. Daarom moet een inspectie gebruikmaken van de volledige toepasselijke tabel en niet van één algemeen percentage.
Het onderscheid tussen een tolerantie en een toegestane maatcompensatie is van belang. Een tolerantie geeft de toegestane afwijking ten opzichte van een nominale maat aan. Een toegestane maatcompensatie kan rekening houden met een toestand zoals bijsnijden, randconfiguratie of een gespecificeerde maataanpassing die met het product verband houdt. Wanneer elk toegestaan verschil wordt behandeld alsof het hetzelfde type tolerantie is, kan dat tot een onjuiste acceptatiebeslissing leiden.
Voor de acceptatie van de dikte moet aandacht worden besteed aan de plaats en de wijze waarop de meting wordt uitgevoerd. Een meting dicht bij een rand kan volgens een andere regel worden beoordeeld dan een meting in het plaatlichaam. Ook de breedte en lengte zijn afhankelijk van de vermelde rand- en levertoestand. Vlakheid wordt niet vastgesteld door een zichtbaar gebogen plaat op een willekeurig oppervlak te leggen en één spleet te registreren. De inspectiemethode, het referentievlak, de contactpunten en de behandeling van plaatselijke onregelmatigheden moeten overeenstemmen met de norm of de inkoopeis.
ASTM A568/A568M stelt ook de rekenregel expliciet vast: gemeten waarden worden volgens ASTM E29 afgerond wanneer de conformiteit wordt bepaald. Hierdoor wordt voorkomen dat een inspecteur een niet-afgeronde instrumentaflezing rechtstreeks vergelijkt met een tabelgrens wanneer de norm voorschrijft dat eerst moet worden afgerond. Zo kan een geregistreerde waarde die vóór het afronden net buiten een grens ligt, na de voorgeschreven afronding aan de conformiteitszijde vallen, of omgekeerd. Het aantal weergegeven cijfers op een digitale meter verandert deze regel niet.
ASTM A6/A6M-24a mag niet automatisch in plaats van A568/A568M worden gebruikt. ASTM A6/A6M stelt verplichte toegestane afwijkingen vast voor afmetingen en massa van gewalste constructiestalen staven, platen, profielen en damwandplanken, en bepaalt tevens dat bij tegenstrijdige eisen de toepasselijke productspecificatie voorrang heeft. Een eis voor constructiestaalplaat volgens ASTM A6/A6M is daarom niet automatisch de geldende eis voor plaat die volgens ASTM A568/A568M wordt geleverd. De productvorm en de ingeroepen specificatie zijn bepalend.
Meetonzekerheid blijft een praktisch aandachtspunt. Een micrometerresolutie van 0,001 mm betekent niet dat het resultaat tot op 0,001 mm nauwkeurig is. Kalibratie, contactdruk, temperatuur, walshuid op het oppervlak, bramen, kromming van de plaat en de techniek van de operator kunnen het resultaat allemaal beïnvloeden. Als een waarde dicht bij de grens ligt, moet het inspectierapport de niet-afgeronde aflezing, de identificatie van het instrument, de meetplaats, de meetrichting en de toepasselijke afrondingsprocedure bewaren.
ISO 16160:2012 voor warmgewalste plaat
ISO 16160:2012 is van toepassing op maat- en vormtoleranties voor alle warmgewalste staalplaatproducten. ISO heeft de norm in 2024 bevestigd. Het toepassingsgebied is binnen warmgewalste plaat dus breed, maar daardoor worden de grenswaarden niet uitwisselbaar met die van ASTM A568/A568M-19a.
Beide normen behandelen bekende variabelen—dikte, breedte, lengte en vorm of vlakheid—maar kunnen verschillen in definities, meetomstandigheden, tolerantieklassen, randaanduidingen, diktebereiken en de wijze waarop resultaten worden uitgedrukt. Op een certificaat voor warmgewalste plaat moet de gebruikte norm worden vermeld. Een inspecteur mag niet een ISO-grens uit een tabel nemen en die toepassen op materiaal dat volgens ASTM-eisen is besteld, alleen omdat beide documenten millimeters gebruiken.
Het woord “vorm” in een ISO-maatnorm is betekenisvol. Vlakheid is één zichtbaar aspect van vorm, maar de toepasselijke bepalingen kunnen ook andere afwijkingen van de beoogde geometrie beheersen. Een plaat met een aanvaardbare gemiddelde dikte kan nog steeds een ontoelaatbare golving of randgolf vertonen. Metingen moeten de producttoestand vertegenwoordigen waarop de norm betrekking heeft en niet een selectief gunstig deel van de plaat.
Ook de warmgewalste toestand beïnvloedt de interpretatie. Walshuid, ruwheid, thermische vervorming en randtoestand kunnen contactmetingen beïnvloeden. Deze factoren maken een maateis niet ongeldig, maar kunnen een geïmproviseerde methode ongeschikt maken. Wanneer een specificatie, inspectieplan of contract een bepaalde methode voorschrijft, is die methode bepalend.
Andere ISO-documenten laten zien waarom het toepassingsgebied moet worden gecontroleerd. ISO 9034:1987 behandelt maat-, vorm- en massatoleranties voor warmgewalste constructiestalen brede platte staven van ongelegeerd en gelegeerd staal, met uitsluiting van roestvast staal, met een gespecificeerde minimale vloeigrens tot 700 N/mm². ISO 1035:2026 behandelt warmgewalste ronde, vierkante, platte, zeskantige en achthoekige staven volgens de metrische reeks, terwijl ISO 657-1:2026 betrekking heeft op gelijk- en ongelijkzijdige hoeken, goten met schuine flenzen en I-profielen met schuine flenzen. Geen van deze normen vormt een algemene vervanging voor de plaattoleranties van ISO 16160:2012.
ISO 16162:2012 voor koudgewalste plaat
ISO 16162:2012 heeft betrekking op koudgewalste staalplaatproducten. Het onderwerp houdt verband met ISO 16160:2012, maar beide documenten zijn van toepassing op verschillende productietoestanden en moeten afzonderlijk worden gelezen. Koudwalsen kan een strakkere maatbeheersing en ander vormgedrag opleveren dan warmwalsen. Dat rechtvaardigt echter niet dat een grenswaarde voor koudgewalst materiaal wordt overgedragen op een warmgewalst product, of dat wordt aangenomen dat een ogenschijnlijk strakkere waarde contractueel van toepassing is.
Bij de inspectie van koudgewalst materiaal kunnen de toestand van het oppervlak en de plaatselijke geometrie bijzonder gevoelig zijn. Een gepolijst of gladder oppervlak kan de herhaalbaarheid van contactmetingen verbeteren, terwijl restspanningen vormveranderingen kunnen veroorzaken na het snijden, slitten of verwijderen van fixeringen. De vlakheid moet daarom worden gecontroleerd in de toestand die door de norm wordt vereist—zoals de geleverde plaatoestand of een gespecificeerde ongespannen toestand—en niet na een niet-geregistreerde bewerkingshandeling.
ISO 16162:2012 en ISO 16160:2012 moeten worden behandeld als parallelle maar niet-uitwisselbare referenties. De juiste volgorde is: de productvorm vaststellen, de ingeroepen specificatie bevestigen, de toepasselijke bepalingen voor dikte, breedte, lengte en vlakheid bepalen en vervolgens een instrument en methode selecteren die de acceptatiegrens voldoende kunnen onderscheiden. De National Structural Steelwork Specification, zoals geïdentificeerd door de British Constructional Steelwork Association (BCSA), maakt onderscheid tussen essentiële toleranties en functionele toleranties en vereist dat meetmethoden en instrumenten geschikt zijn voor de vereiste nauwkeurigheid. Dat beginsel geldt ook hier: een visueel rechte plaat is geen bewijs van vlakheid, en een nauwkeurig instrument dat op de verkeerde plaats wordt gebruikt, levert geen geldige inspectie op.
Acceptatie van het oppervlak moet afzonderlijk blijven. BCSA Guidance Note 3.05 vermeldt dat een tolerantie voor oppervlaktekwaliteit aanvaardbaar kan zijn wanneer het getroffen gebied slechts een klein deel van het oppervlak vormt, als de specificatie en het beoogde gebruik dit toestaan. Dit maakt van een maatkundige afkeur geen goedkeuring. Omgekeerd laat ASTM F2282-03R09E01 dezelfde scheiding in een ander productgebied zien door ontkoling, afmetingen, toleranties, oppervlakteconditie, coating, uitvoering, afwerking, uiterlijk en verpakking te behandelen voor draad, staven en rondmateriaal van koolstofstaal en gelegeerd staal die worden gebruikt voor de vervaardiging van mechanische bevestigingsmiddelen. Maatacceptatie is één onderdeel van conformiteit en niet de volledige beslissing.
Staven, profielen en brede platte staven: waarom de productgeometrie de norm verandert
Een tolerantie die voor vlak plaatmateriaal is opgesteld, kan niet op een gewalste staaf of een constructieprofiel worden toegepast door alleen de nominale dikte te wijzigen. Plaatmateriaal wordt doorgaans beoordeeld op dikte, breedte, lengte, vlakheid en randtoestand. Voor een staaf kunnen controle van diameter, maat over de vlakke kanten, hoekradius, rechtheid, verdraaiing, haaksheid van de uiteinden en massa per lengte-eenheid vereist zijn. Een hoekprofiel, kanaalprofiel of I-profiel voegt afmetingen van flenzen en lijf, hellingshoek, wortelradii en doorsnede-eigenschappen toe. De geometrie van het product bepaalt zowel wat moet worden gemeten als hoe een afwijking de fabricage of constructieve prestaties beïnvloedt.
Dat onderscheid is van belang bij de acceptatie. Een gemeten afmeting kan binnen de grenswaarde vallen terwijl de dwarsdoorsnede vervormd is, de massa buiten de toegestane variatie ligt of de berekende oppervlakte en het traagheidsmoment niet langer overeenkomen met de aanduiding. De toestand van het oppervlak is een andere kwestie: een ingeperste walshuidmarkering of oxidatie wordt niet enkel door de zichtbaarheid ervan een maatafwijking. Deze moet worden beoordeeld volgens de relevante eisen voor oppervlaktekwaliteit of levering.
ASTM A6/A6M-24a illustreert de productspecifieke benadering in de Noord-Amerikaanse praktijk. Deze norm stelt verplichte toegestane afwijkingen vast voor afmetingen en massa van gewalste constructiestaalstaven, platen, profielen en damwandprofielen, en bepaalt tevens dat de toepasselijke productspecificatie voorrang heeft wanneer eisen met elkaar in strijd zijn. ASTM A568/A568M-19a behandelt daarentegen warmgewalst en koudgewalst plaatmateriaal, met inbegrip van dikte, lengte, breedte, vlakheid en aanverwante toeslagen. Volgens ASTM A568/A568M worden gemeten waarden afgerond overeenkomstig ASTM E29 wanneer de conformiteit wordt vastgesteld. De afrondingsregel maakt deel uit van de acceptatiemethode en vormt geen vervanging voor een geschikt meetinstrument.
Warmgewalste staven uit metrische reeksen volgens ISO 1035:2026
ISO 1035:2026 specificeert afmetingen, vorm, massa en toleranties voor metrische reeksen warmgewalste ronde, vierkante, platte, zeshoekige en achthoekige stalen staven. Deze profielen stellen niet hetzelfde meetprobleem.
Bij een ronde staaf is de diameter de voor de hand liggende nominale afmeting, maar ook ovaliteit en rechtheid kunnen de verspaningstoeslag, het lagercontact of de automatische toevoer beïnvloeden. Voor een vierkante staaf moeten de zijafmetingen, de hoekgeometrie en de vorm worden gecontroleerd; het meten van één diagonaal of één zijde toont niet aan dat de gehele doorsnede aanvaardbaar is. Een platte staaf lijkt qua uiterlijk meer op plaatmateriaal, maar het tolerantiesysteem blijft dat van een staafnorm. Breedte, dikte, randvorm, vlakheid en rechtheid beïnvloeden elkaar, vooral wanneer de staaf wordt gesneden, gesmeed of bewerkt. Voor zeshoekige en achthoekige staven zijn maten over de vlakke kanten of aanverwante profielmaten, hoekregelmatigheid en hoekcontrole vereist, in plaats van een eenvoudige controle van breedte en dikte.
ISO 1035:2026 omvat ook massa en vorm. De massa per lengte-eenheid biedt een onafhankelijke controle van de gewalste doorsnede en de hoeveelheid materiaal, hoewel deze geen rechtstreeks alternatief vormt voor dimensionele meting. Veronderstellingen over de dichtheid, walshuid, vocht en de resolutie van de weegschaal kunnen het mass resultaat beïnvloeden; bij een geschil moet daarom de voorgeschreven berekenings- of weegmethode worden vastgelegd. Een staaf die voldoet aan een nominale maat over de vlakke kanten, maar overmatig materiaalverlies aan de hoeken vertoont, voldoet mogelijk niet aan het beoogde profiel of de massa-eis.
Het woord “tolerantie” omvat dus verschillende afzonderlijke grenswaarden. Een maattolerantie beheerst een gespecificeerde afmeting. Een vormtolerantie beheerst rechtheid, onhaaksheid, verdraaiing of een ander geometrisch kenmerk. Een massatolerantie beheerst de massa per meter of een gelijkwaardige leveringsmaat. Geen van deze grenswaarden bepaalt automatisch of het oppervlak aanvaardbaar is. ISO 9443:2018 behandelt oppervlaktekwaliteitsklassen voor warmgewalste ronde staven, vierkante staven, zeshoekige staven en walsdraad met nominale afmetingen van 5 mm tot 200 mm. Dit is een document over oppervlaktekwaliteit en geen vervanging voor de dimensionele controle volgens ISO 1035.
De meting moet aansluiten bij het kenmerk dat wordt gecontroleerd. Schuifmaten kunnen geschikt zijn voor een toegankelijke maat over de vlakke kanten, terwijl voor een ander kenmerk een micrometer, profielkaliber, rei, optisch systeem of gekalibreerde weeginrichting nodig kan zijn. De National Structural Steelwork Specification maakt onderscheid tussen essentiële toleranties en functionele toleranties en vereist dat meetmethoden en instrumenten worden gekozen op basis van de vereiste nauwkeurigheid. Dit beginsel is vooral belangrijk wanneer de tolerantieband dicht bij de resolutie van het instrument ligt of wanneer de kromming van de staaf de keuze van de contactpunten relevant maakt.
Hoekprofielen, kanaalprofielen en I-profielen volgens ISO 657-1:2026
ISO 657-1:2026 specificeert afmetingen, doorsnede-eigenschappen en toleranties voor gelijke hoekprofielen, ongelijke hoekprofielen, U-profielen met schuine flenzen en I-profielen met schuine flenzen. Dit is een norm voor constructieprofielen en geen plaatnorm die in een ander eenhedensysteem is uitgedrukt.
Een gelijk hoekprofiel wordt gedefinieerd door twee nominaal gelijke benen, maar de acceptatie kan betrekking hebben op beenlengte, dikte, wortel- en teengeometrie, haaksheid en rechtheid. Een ongelijk hoekprofiel heeft verschillende beenafmetingen; het verwisselen van het lange en korte been of het meten vanaf een geoxideerde rand kan een misleidend resultaat opleveren. Bij kanaalprofielen en I-profielen zijn de lijfhoogte, flensbreedte, dikte van lijf en flenzen, flenshelling, wortelradius en toestand van de uiteinden allemaal van belang. Verdraaiing en zeeg kunnen de passing beïnvloeden, ook wanneer verschillende lokale afmetingen binnen hun afzonderlijke grenswaarden vallen.
De doorsnede-eigenschappen verklaren waarom de norm meer vermeldt dan alleen afmetingen. De dwarsdoorsnede-oppervlakte beïnvloedt de massa en de axiale weerstand; traagheidsmomenten en weerstandsmomenten beïnvloeden buigberekeningen; de ligging van het zwaartepunt beïnvloedt de detaillering van verbindingen en de krachtenbanen. Deze eigenschappen kunnen uit het nominale profiel in tabellen zijn opgenomen, uit gemeten afmetingen worden berekend of volgens een voorgeschreven methode worden geverifieerd. Een kleine dikteafwijking in een flens is niet gelijkwaardig aan dezelfde numerieke afwijking in een lijf, omdat het effect op de buigstijfheid en lokale stabiliteit kan verschillen. Een profiel kan daarom een oppervlakkige controle van breedte en dikte doorstaan, maar toch niet voldoen aan een functionele eis met betrekking tot uitlijning, verbindingsruimte of profielidentiteit.
De aanwezigheid van flenshelling en wortelradii maakt een vlakheidsmeting volgens de plaatmethode bovendien ongeschikt. Een rei die op een flens wordt geplaatst, meet niet hetzelfde kenmerk als de vlakheid van plaatmateriaal over een breed vlak. Evenmin kan een meting met een meetlint over een I-profiel de rechtheid van het lijf, het evenwijdig lopen van de flenzen of de verdraaiing vaststellen. Bij de acceptatie moeten het referentievlak, de meetlocatie, de temperatuur, de ondersteuningsconditie en het instrument worden vastgelegd. Lange profielen kunnen tijdens de inspectie onder hun eigen gewicht doorbuigen; de ondersteuning en de overspanning tussen de steunpunten kunnen de schijnbare afwijking veranderen.
Waarnemingen aan het oppervlak blijven een afzonderlijke kwestie. ISO 8501-1:2007 beschrijft roestgradaties en voorbereidingsgradaties aan de hand van schriftelijke beschrijvingen en representatieve foto’s, waaronder straalgebrachte, met handgereedschap gereinigde, met elektrisch gereedschap gereinigde en vlamgereinigde oppervlakken. Deze voorbereidingsgradaties stellen geen dimensionele tolerantie voor een hoekprofiel of I-profiel vast. BCSA Guidance Note 3.05 vermeldt dat een tolerantie voor oppervlaktekwaliteit aanvaardbaar kan zijn wanneer het aangetaste gebied slechts een klein deel van het oppervlak vormt, mits de specificatie en het beoogde gebruik dit toestaan. De juiste vraag is niet eenvoudigweg of er een markering aanwezig is, maar of de diepte, omvang, locatie en invloed ervan worden beheerst door de toepasselijke productspecificatie.
Brede platte staven volgens ISO 9034:1987
ISO 9034:1987 behandelt dimensionele toleranties, vormtoleranties en massatoleranties voor warmgewalste constructiestalen brede platte staven van ongelegeerd en gelegeerd staal. De norm sluit roestvast staal uit en is alleen van toepassing wanneer de gespecificeerde minimale vloeigrens maximaal 700 N/mm² bedraagt. Deze grenzen maken deel uit van het toepassingsgebied van de norm. Een brede platte staaf van roestvast staal, of een product boven de vermelde vloeigrens, kan niet volgens ISO 9034 worden geaccepteerd enkel omdat de breedte en dikte lijken op die van een product binnen het toepassingsgebied.
Brede platte staven nemen visueel een tussenpositie in: ze zijn breed en relatief dun, maar het zijn gewalste constructieproducten en geen plaatmateriaal. Bij de acceptatie kunnen dikte, breedte, lengte, rechtheid, vlakheid of golving, randtoestand, vorm en massa een rol spelen. Het brede oppervlak kan uitnodigen tot een inspectie volgens de plaatmethode, maar de toegestane afwijkingen en meetconventies zijn afkomstig uit ISO 9034, tenzij de order of materiaalspecificatie een ander toepasselijk document voorschrijft. Een langse kromming, ongelijke rand of variatie in massa per lengte-eenheid kan de fabricage beïnvloeden, ook wanneer één diktemeting bevredigend is.
De toepasselijke kwaliteit en productspecificatie moeten vóór het testen worden gecontroleerd. ASTM A6/A6M-24a geeft uitdrukkelijk voorrang aan de toepasselijke productspecificatie wanneer eisen met elkaar in strijd zijn; dezelfde zorgvuldigheid is nodig wanneer naast een ISO-productnorm ook een kwaliteits-, leverings- of constructiespecificatie wordt ingeroepen. Bij de dimensionele acceptatie moeten de norm aanduiding, het nominale profiel, de identificatie van gieting of partij, de meetmethode, de nauwkeurigheid van het instrument en de regel voor het afronden of interpreteren van de meetwaarden worden vastgelegd.
De praktische regel is eenvoudig, maar niet simplistisch: accepteer het product volgens de specificatie die voor zijn geometrie is opgesteld. Voor staven zijn profiel-, vorm-, massa- en dimensionele controles vereist; voor constructieprofielen zijn profielcontrole en controle van de doorsnede-eigenschappen vereist; brede platte staven vereisen hun eigen toleranties voor constructieve platte staven. De toestand van het oppervlak en de acceptatieprocedure moeten vervolgens afzonderlijk worden beoordeeld. ASTM F2282-03R09E01 maakt deze scheiding expliciet voor koolstofstalen en gelegeerde stalen draad, staven en staven die worden gebruikt voor de vervaardiging van mechanische bevestigingsmiddelen, door ontkoling, afmetingen, toleranties, oppervlakteconditie, bekleding, vakmanschap, afwerking, uiterlijk en verpakking als afzonderlijke kwaliteitsborgingscontroles te behandelen. Een getal dat tot goed- of afkeur leidt, is pas betekenisvol nadat het product, het kenmerk, de norm en de meetonzekerheid zijn vastgesteld.
Vormtoleranties: rechtheid, vlakheid, haaksheid en profiel
Een staalproduct kan voldoen aan de gespecificeerde dikte, breedte, lengte of massa en toch niet aan een vormeis voldoen. Dit zijn afzonderlijke acceptatievragen. Een plaat kan de vereiste nominale dikte hebben, maar tussen de randen doorbuigen. Een ligger kan de gespecificeerde massa per meter hebben, terwijl de flenzen niet evenwijdig zijn. Een staaf kan binnen de voorgeschreven maat over de platte kanten vallen, maar toch een overmatige hoekverdraaiing vertonen of onvoldoende recht zijn.
De productspecificatie die van toepassing is, bepaalt welke kenmerken verplicht zijn en hoe deze worden gecontroleerd. ASTM A6/A6M-24a stelt toelaatbare afwijkingen vast voor afmetingen en massa van gewalste constructiestalen staven, platen, profielen en damwandprofielen, maar bepaalt ook dat bij tegenstrijdige eisen de toepasselijke productspecificatie voorrang heeft. Voor plaatmateriaal behandelt ASTM A568/A568M-19a de dikte, lengte, breedte, vlakheid en bijbehorende toeslagen voor warmgewalste en koudgewalste producten. Volgens ASTM A568/A568M worden gemeten waarden vóór het vaststellen van de conformiteit afgerond volgens ASTM E29. Deze afrondingsregel beïnvloedt de gerapporteerde beslissing; hij maakt van een vormgebrek geen dikteresultaat.
ISO-normen verdelen hetzelfde onderwerp naar productvorm. ISO 16160:2012 is van toepassing op maat- en vormtoleranties voor warmgewalste staalplaatproducten, terwijl ISO 16162:2012 koudgewalste plaat behandelt. ISO 1035:2026 specificeert afmetingen, vorm, massa en toleranties voor metrische warmgewalste ronde, vierkante, platte, zeshoekige en achthoekige staven. ISO 657-1:2026 behandelt afmetingen, doorsnede-eigenschappen en toleranties voor gelijkzijdige en ongelijkzijdige hoeken, U-profielen met schuine flenzen en I-profielen met schuine flenzen. ISO 9034:1987 behandelt toleranties voor afmetingen, vorm en massa van warmgewalste constructieve brede strippen van ongelegeerd en gelegeerd staal, met uitzondering van roestvast staal, met een gespecificeerde minimale vloeigrens tot 700 N/mm².
Vormafwijking versus maatafwijking
Een maatafwijking betreft een scalaire afmeting: dikte, diameter, breedte, hoogte, lengte of massa. Een vormafwijking betreft de onderlinge relatie tussen punten, lijnen, vlakken of onderdelen van een doorsnede. Dit onderscheid is belangrijk, omdat het ene kenmerk het andere niet betrouwbaar voorspelt.
Rechtheid beschrijft in hoeverre de langsas, rand of referentielijn van een product afwijkt van een rechte lijn. Een staaf kan over de gehele lengte de juiste diameter hebben en toch gebogen zijn. Een plaat kan de gespecificeerde lengte en breedte hebben, terwijl de langsrand slingert. Bij een constructieonderdeel wordt rechtheid doorgaans beoordeeld over een vastgestelde meetlengte of ten opzichte van een gedefinieerde referentie. Daarom moet het inspectierapport zowel de methode als de meetlengte vermelden.
Vlakheid beschrijft de afwijking ten opzichte van een vlak. Dit is niet hetzelfde als een variatie in dikte. Een plaat met een uniforme dikte kan golven, opstaande randen, middenknik of een lokale kom vertonen als gevolg van walsspanningen, afkoeling, behandeling of snijden. Omgekeerd kan een plaat relatief vlak zijn terwijl de dikte binnen de toegestane maattolerantie varieert. Voor de beoordeling van vlakheid zijn daarom een referentievlak, een gedefinieerde contact- of ondersteuningstoestand en een methode nodig die geschikt is voor de toepasselijke specificatie.
Haaksheid betreft de vraag of aangrenzende randen of vlakken elkaar onder de vereiste hoekrelatie ontmoeten. Bij rechthoekige plaat kan dit worden beoordeeld aan de hand van de uitlijning van de randen, een vergelijking van de diagonalen of een andere voor het product voorgeschreven methode. Gelijke diagonalen beschrijven niet alle mogelijke randgebreken, vooral niet wanneer een rand gebogen is. Bij profielen kan haaksheid betrekking hebben op de relatie tussen een lijf en een flens, of tussen het flensvlak en een voorgeschreven referentie-as.
Een hoekafwijking staat eveneens los van een nominaal maatresultaat. Een hoekprofiel kan de gespecificeerde beenlengten hebben, maar een onjuiste ingesloten hoek. Een U-profiel kan de vereiste totale hoogte en flensbreedte hebben, terwijl de flenzen verschillend hellen. Een hol of open profiel kan zijn buitenafmetingen behouden, maar een vervormde hoek of verdraaid lijf hebben. Deze omstandigheden kunnen de passing beïnvloeden, zelfs wanneer een op één locatie uitgevoerde schuifmaatmeting aanvaardbaar lijkt.
Meetonzekerheid moet worden beschouwd voordat een grensresultaat wordt afgekeurd of goedgekeurd. De National Structural Steelwork Specification maakt onderscheid tussen essentiële toleranties en functionele toleranties en vereist dat de voor maatmetingen gebruikte methoden en instrumenten worden gekozen met het oog op de vereiste nauwkeurigheid. Een korte stalen liniaal, een gekalibreerde rei, een brugkaliber, een total station en een coördinatenmeetmachine hebben niet hetzelfde oplossend vermogen voor afwijkingen. Temperatuur, ondersteuning, kracht van de operator, keuze van referentiepunten en elastische beweging kunnen de aflezing beïnvloeden. In het acceptatierapport moet worden vermeld wat is gemeten, waar dit is gemeten, met welk instrument en aan de hand van welke tolerantietabel.

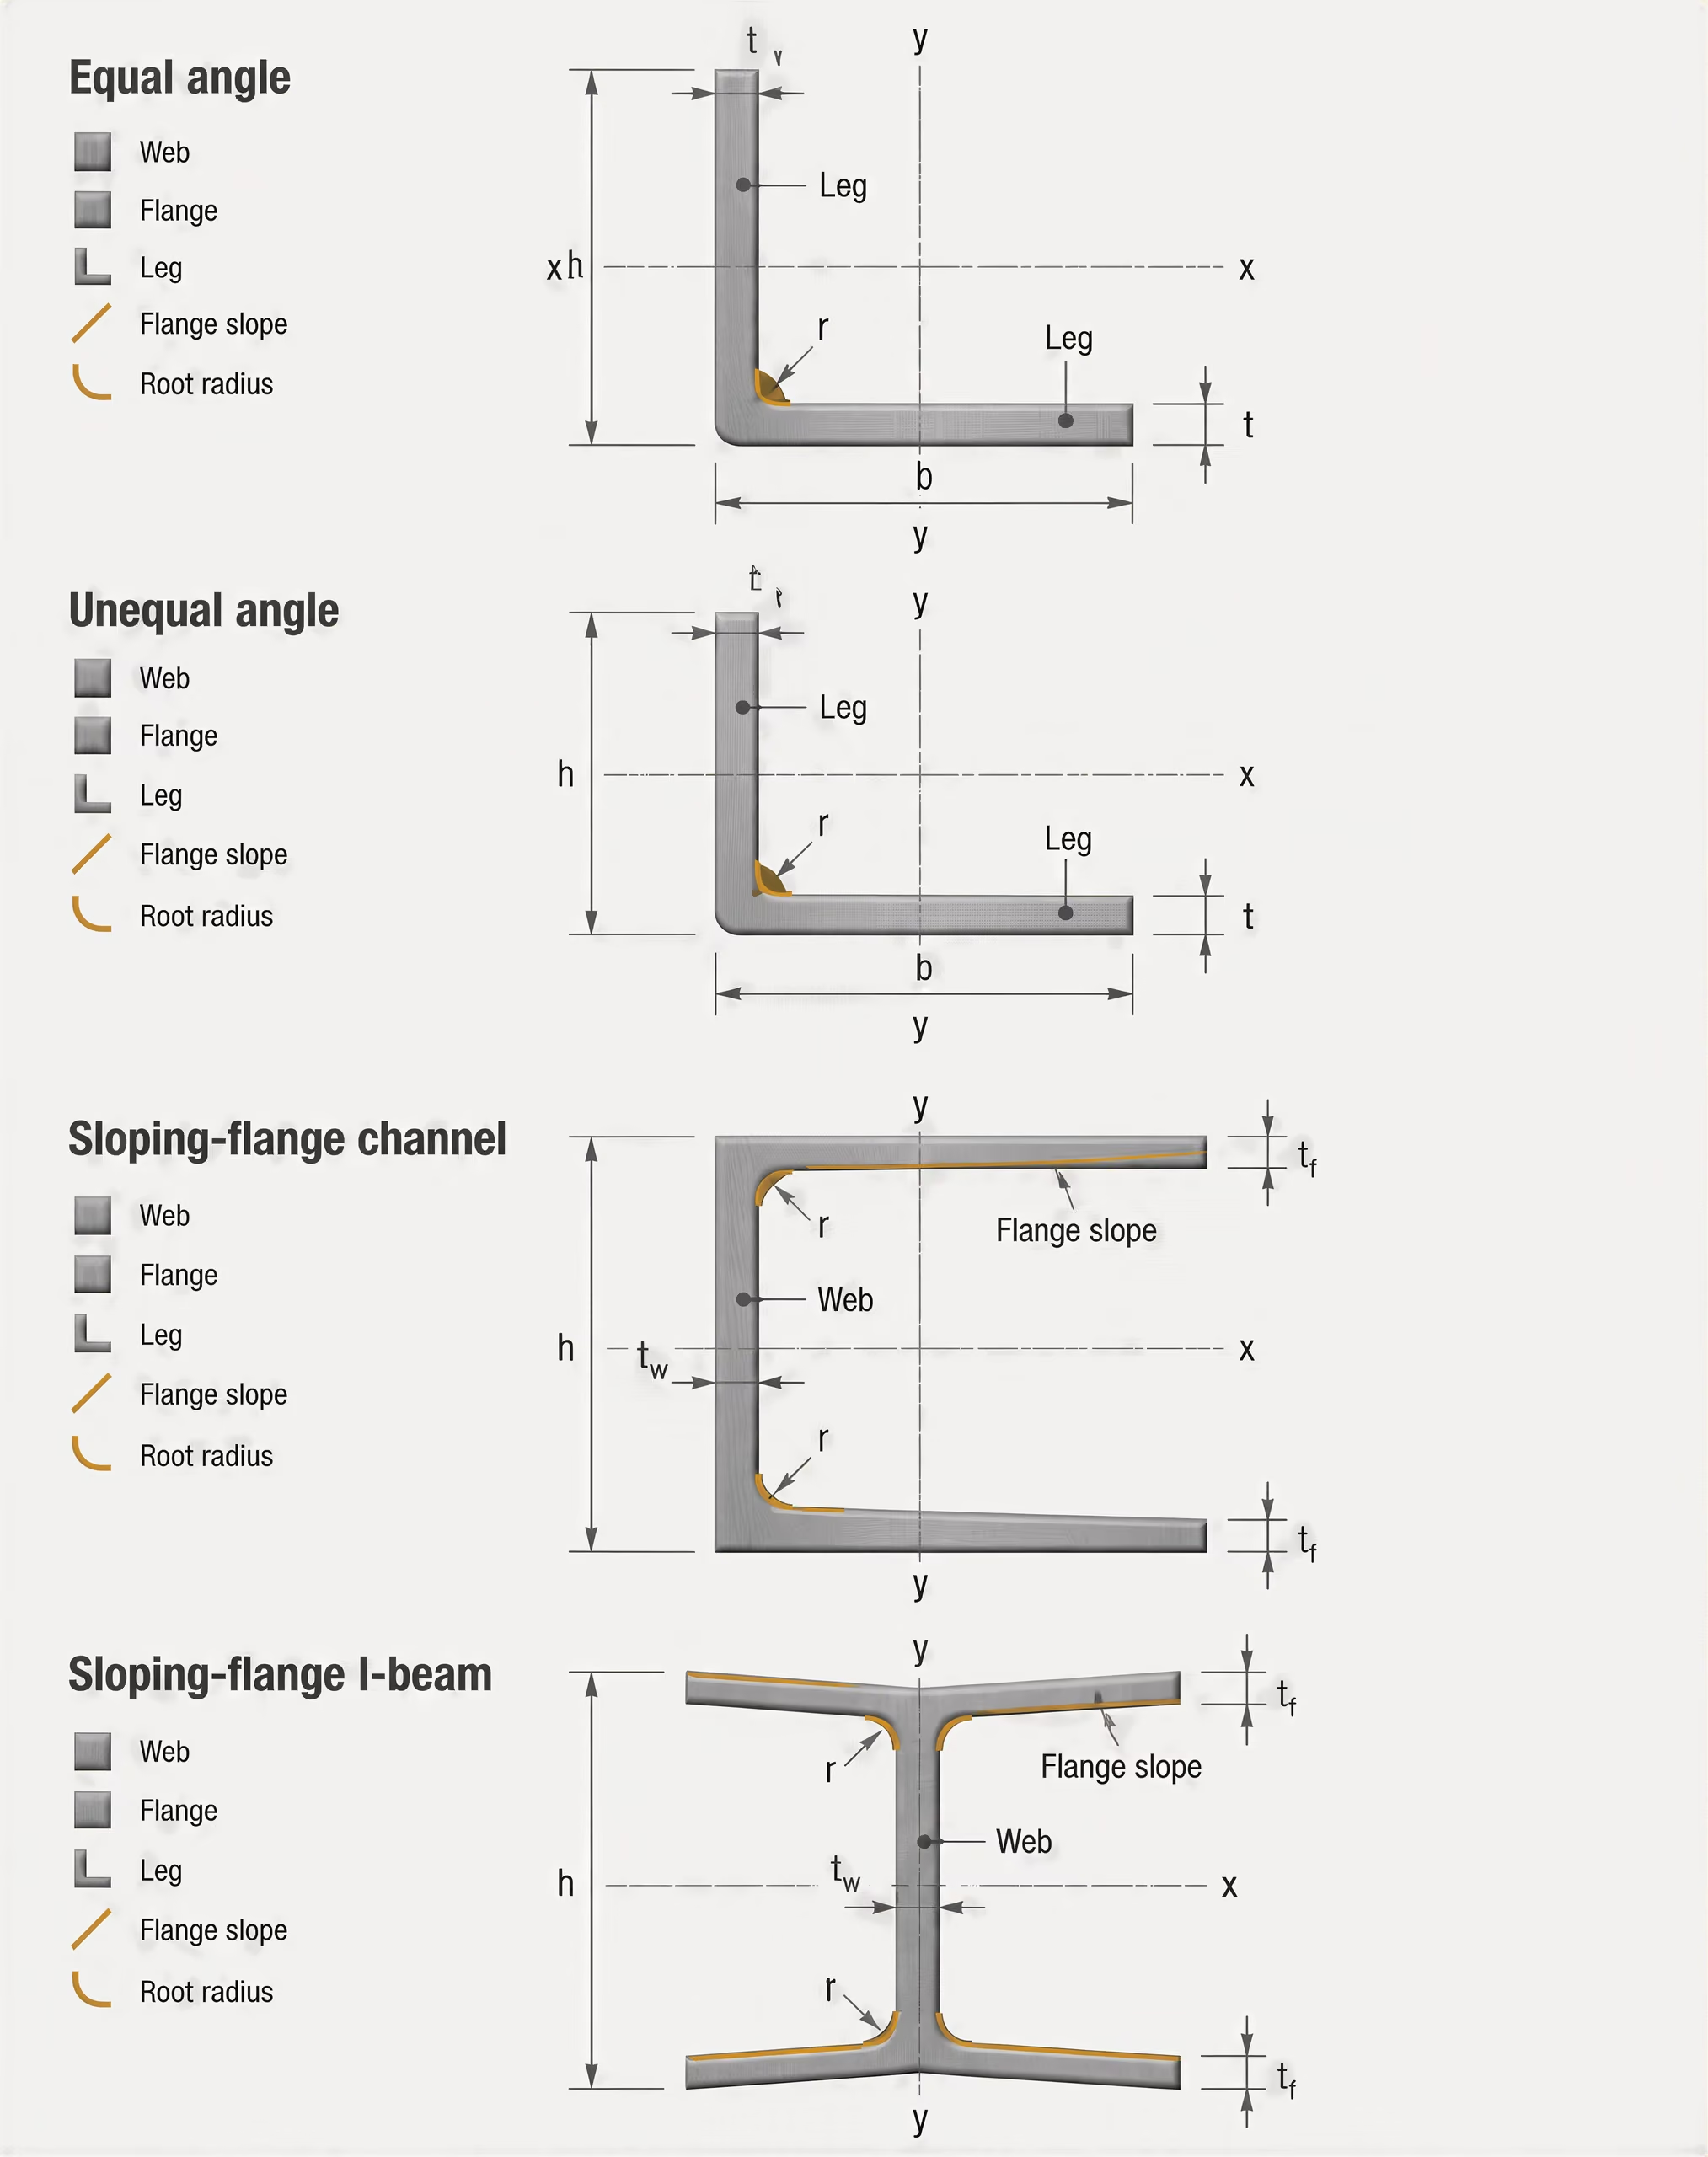
Profielgeometrie bij gewalste profielen
Doorsnede-eigenschappen Geometrische kenmerken zoals het doorsnedeoppervlak, traagheidsmomenten, weerstandsmomenten, torsie-eigenschappen en de ligging van het zwaartepunt die worden gebruikt om een gewalst profiel te beschrijven.
Een gewalst profiel wordt als een geometrische vorm beoordeeld en niet slechts als een verzameling onafhankelijke afmetingen. Het profiel omvat de opbouw van lijf en flenzen, hoekradii, been- of flensbreedten, lijfhoogte, verloop, symmetrie en hoekrelaties. Een profiel kan daarom een massacon¬trole doorstaan en toch bij een profielcontrole falen.
Bij een I-profiel zijn onder meer de volgende vragen relevant: is het lijf gecentreerd, zijn de flensbreedten consistent, blijven de flensvlakken binnen de toegestane hoekrelatie en is het lijf over de lengte van het onderdeel recht? Bij een U-profiel beïnvloeden de helling van de flenzen en de geometrie tussen lijf en flenzen de wijze waarop het profiel tegen een verbindingsplaat aansluit. Bij gelijkzijdige en ongelijkzijdige hoekprofielen bepalen de twee benen en de ingesloten hoek het profiel; het overeenkomen van één beenmaat bewijst niet dat het profiel correct is. Bij U-profielen en I-profielen met schuine flenzen moet bijzondere aandacht worden besteed aan de voorgeschreven helling, in plaats van ervan uit te gaan dat alle flensvlakken evenwijdig zijn.
Profielafwijkingen kunnen ontstaan tijdens het walsen, afkoelen, richten, snijden, hijsen of opslaan. Plaatselijke deuken en verdraaiingen zijn vormafwijkingen, ook wanneer zij de massa niet wezenlijk veranderen. Een onderdeel kan bovendien over de lengte een geleidelijke kromming, een plaatselijke knik of een torsieverdraaiing vertonen. Deze gebreken mogen niet losjes worden omschreven als “buiten maat”. De juiste classificatie benoemt het getroffen geometrische kenmerk.
Doorsnede-eigenschappen vormen een aanvullende reden om het profiel te inspecteren. Oppervlakte, tweede oppervlaktemoment, torsie-eigenschappen en de ligging van het zwaartepunt worden berekend op basis van de werkelijke doorsnedegeometrie en de aanduiding volgens de toepasselijke norm. ISO 657-1:2026 omvat uitdrukkelijk doorsnede-eigenschappen naast afmetingen en toleranties voor hoekprofielen, U-profielen en I-profielen. Wanneer flensdikte, lijfpositie of hoekvorm afwijkt van het aangewezen profiel, kan het effect verder reiken dan het gemak van montage en ook het verbindingsontwerp en de constructieve analyse beïnvloeden.
Vormeisen blijven eveneens gescheiden van de toestand van het oppervlak. Een gewalste staaf kan volgens ISO 9443:2018 een toegestane oppervlaktedefectindicatie bevatten — deze norm definieert oppervlaktekwaliteitsklassen voor warmgewalste ronde, vierkante en zeshoekige staven en walsdraad met nominale afmetingen van 5 mm tot 200 mm — en toch niet aan de rechtheidseis voldoen. Roestgraad en voorbereidingsgraad volgens ISO 8501-1:2007 beschrijven het uiterlijk van het oppervlak en de reinigingstoestand; zij bepalen niet of een plaat vlak of een ligger haaks is. Oppervlakteacceptatie kan afhangen van het getroffen oppervlak en het beoogde gebruik, zoals BCSA Guidance Note 3.05 toelicht, maar die beoordeling vervangt geen vormmeting.
Hoe vervorming fabricage en passing kan beïnvloeden
Een vormafwijking wordt van belang wanneer staal wordt gesneden, genest, geboord, gelast of gemonteerd. Een kromgetrokken plaat ligt mogelijk niet vlak op een snijtafel, waardoor het geprogrammeerde gereedschapspad onnauwkeurige randen oplevert of de effectieve positie van gaten verandert. Kromming van een rand kan de efficiëntie van het nesten verminderen en ertoe leiden dat een nominaal juist uitgesneden deel na het snijden een onjuiste omtrek heeft. Plaatselijk oplichten kan bovendien beweging onder klemmen veroorzaken, waardoor het uitgesneden deel na het losmaken een andere vorm aanneemt.
Rechtheid en verdraaiing beïnvloeden de uitlijning tijdens het lassen. Een gebogen ligger kan worden onderworpen aan dwang of kracht om de uiteinden in één lijn te brengen. Die dwang kan restspanningen veroorzaken, de lasnaadopening veranderen en de benodigde volgorde voor het beheersen van vervorming beïnvloeden. Als een flens verdraaid is, kan een verbindingsplaat slechts op één hoek contact maken in plaats van over de bedoelde draaglijn. De ontstane spleet kan ten onrechte als een fabricagefout worden aangemerkt, terwijl het binnenkomende profiel de oorzaak is.
Vlakheid beïnvloedt contact, uitvulling en boutverbindingen. Een vervormde plaat kan een spleet onder een lasplaat, voetplaat, schotplaat of verstijver veroorzaken. Bij het aandraaien van de bouten kunnen de onderdelen plaatselijk naar elkaar toe worden getrokken, terwijl elders een ongelijkmatige oplegging blijft bestaan. Hierdoor kan secundaire buiging ontstaan en kan het verbonden onderdeel uit de uitlijning raken. De posities van de gaten kunnen binnen de gespecificeerde coördinaten liggen, terwijl de geometrie van de omringende plaat verhindert dat de beoogde boutgroep correct aansluit.
Haaksheids- en hoekafwijkingen stapelen zich in een constructie op. Een kleine afwijking aan elke snijrand, flens, console of eindplaat kan bij de uiteindelijke verbinding een merkbare mismatch veroorzaken. De praktische vraag is niet alleen of één onderdeel binnen een toegestane vormtolerantie valt, maar ook of de gecombineerde afwijkingen verenigbaar blijven met de functionele tolerantie van de constructie. Het onderscheid in de National Structural Steelwork Specification is hier nuttig: een essentiële tolerantie betreft de algemene aanvaardbaarheid van het vervaardigde werk, terwijl een functionele tolerantie betrekking heeft op de passing of werking van een bepaald kenmerk.
Correctie door vlamrichten, vijzelen, walsen of plaatselijk verhitten kan mogelijk zijn, maar is geen automatisch herstelmiddel. De toegestane methode hangt af van de productspecificatie, de staalsoort, de fabricageprocedure en de projecteisen. Het wegsnijden van een vervormde rand kan ook de beoogde geometrie veranderen, de beschikbare doorsnede verkleinen of een verbinding beïnvloeden. De aanvaardbaarheid moet daarom worden beoordeeld aan de hand van de toepasselijke norm voor afmetingen en vorm, de voorgeschreven meetprocedure en de functie van het onderdeel — niet uitsluitend op basis van massa of nominale dikte.

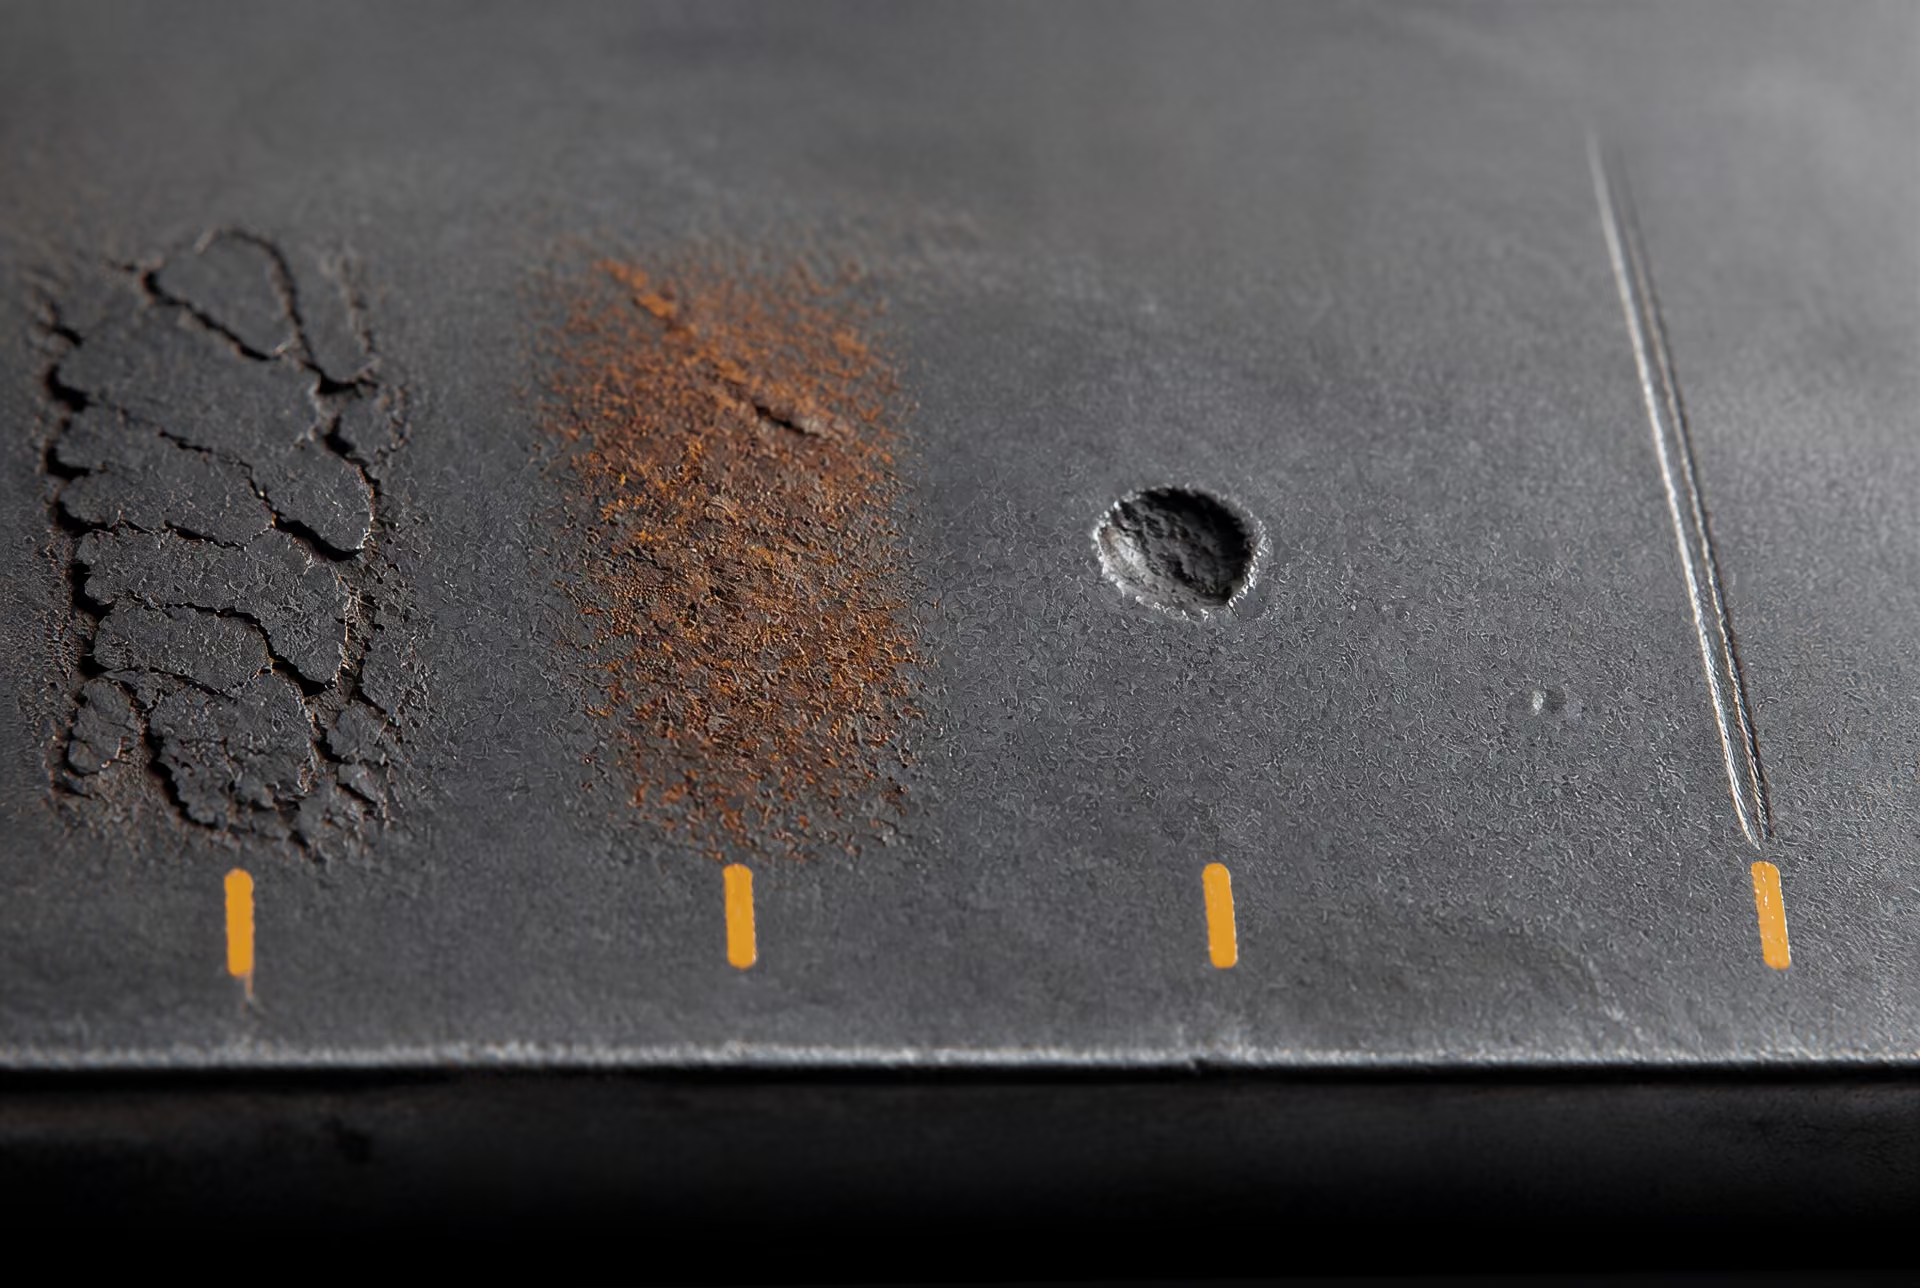
Oppervlaktoestand is niet één enkel begrip
“Oppervlaktoestand” kan verschillende aspecten van staal beschrijven, en die aspecten mogen niet worden samengevoegd tot één visueel oordeel. Een staaf kan metallurgisch gezond zijn, maar een zware oxidelaag dragen. Een plaat kan schoon en glanzend zijn, maar toch een ingerolde naad bevatten. Een gecoat onderdeel kan onder de coating acceptabel staal hebben, maar toch falen omdat de coating te dun, beschadigd of slecht gehecht is, of is aangebracht op een onvoldoende voorbereid oppervlak.
De beoordeling van de aanvaardbaarheid begint daarom met het vaststellen van de vraag die wordt gesteld. Gaat het om een discontinuïteit die tijdens het gieten of walsen is gevormd? Om corrosie na de vervaardiging? Om voorbereiding vóór het schilderen? Of om schade die door hantering is veroorzaakt? Deze toestanden worden door verschillende eisen beheerst en met verschillende methoden beoordeeld.
Walshuid, roest, putten, naden, plooien en mechanische schade
Walshuid is de oxidelaag die ontstaat wanneer heet staal afkoelt. Deze is niet hetzelfde als roest, hoewel verwering de walshuid kan aantasten en onder of rondom de walshuid roest kan veroorzaken. Walshuid kan aanvaardbaar zijn op materiaal in gewalste toestand wanneer de productspecificatie dit toestaat, maar is gewoonlijk een ongeschikte ondergrond voor een coating als de walshuid loszit, gescheurd is of slecht gehecht. Het verwijderen van walshuid verandert de voorbereidingstoestand; het bewijst op zichzelf niet dat het staaloppervlak vrij is van fabricagediscontinuïteiten.
Roest is een toestand van corrosie. ISO 8501-1:2007 beschrijft roestgradaties en voorbehandelingsgradaties aan de hand van schriftelijke beschrijvingen en representatieve foto’s. De voorbehandelingsgradaties omvatten straalreinigen, handgereedschapreiniging, mechanische gereedschapreiniging en vlamreinigen. Deze aanduidingen beschrijven hoeveel roest, walshuid en andere verontreinigingen zijn verwijderd. Zij classificeren niet de metallurgische kwaliteit van de staaf of plaat en stellen evenmin vast of aan de maattoleranties is voldaan.
Putten zijn verdiepingen die worden veroorzaakt door plaatselijke corrosie, ingesloten walshuid of een fabricagefout. Hun betekenis hangt af van de diepte, diameter, verdeling en resterende doorsnede. Een ondiepe, geïsoleerde put kan volgens de ene productspecificatie worden getolereerd, terwijl herhaalde diepe putten de effectieve dikte kunnen verminderen, spanningsconcentraties kunnen veroorzaken of kunnen verhinderen dat een coating een doorlopende film vormt. Het meten van de grootste zichtbare put is niet voldoende als de aanvaardbaarheidseis betrekking heeft op het totale aangetaste oppervlak of de minimaal resterende dikte.
Naden en plooien verschillen van corrosieputten. Een naad is een lineaire oppervlaktediscontinuïteit die gewoonlijk verband houdt met een onvolkomenheid in de oorspronkelijke knuppel of met de bewerking. Een plooi is een omgevouwen deel van het metaal dat niet volledig met het onderliggende oppervlak is versmolten. Beide kunnen na het walsen aanwezig blijven en duidelijker zichtbaar worden na beitsen, verspanen, buigen of coaten. Hun aanvaardbaarheid hangt af van de productnorm, staalsoort, locatie, diepte en de vraag of verwijdering de doorsnede onder de toegestane afmetingen zou brengen.
Mechanische schade omvat deuken, groeven, krassen, sporen door hantering, gereedschapsindrukken en plaatselijke vervorming. Een deuk is voornamelijk een maatkundig probleem; een groef kan zowel maatkundig als oppervlaktegerelateerd zijn, omdat daarbij metaal wordt verwijderd; een scherpe kras kan als initiatiepunt voor een scheur fungeren, ook wanneer de diepte gering lijkt. Richting, slijpen, uitvloeien of reparatie door lassen kan beperkt zijn of alleen volgens voorgeschreven procedures zijn toegestaan. Een glad uiterlijk na het slijpen bewijst niet dat het oorspronkelijke gebrek tot de vereiste diepte is verwijderd.
Dit onderscheid is belangrijk omdat maattoleranties en eisen aan oppervlaktekwaliteit verschillende vragen beantwoorden. ASTM A6/A6M-24a bevat verplichte toelaatbare afwijkingen voor afmetingen en massa van gewalste constructiestaalstaven, platen, profielen en damwanden. De norm bepaalt ook dat de toepasselijke productspecificatie voorgaat wanneer eisen met elkaar in strijd zijn. Een staaf kan binnen de toegestane diameterafwijking vallen en toch niet voldoen aan een oppervlakte-eis voor een naad. Omgekeerd kan een plaatselijk gemarkeerd oppervlak aanvaardbaar zijn terwijl de staaf maatkundig conform blijft.
BCSA Guidance Note 3.05 maakt een vergelijkbaar punt: een tolerantie voor oppervlaktekwaliteit kan aanvaardbaar zijn wanneer het aangetaste gebied slechts een klein deel van het oppervlak vormt, mits de toepasselijke specificatie en het beoogde gebruik een dergelijke beoordeling toestaan. Oppervlak, locatie en functie zijn van belang. Een klein gebrek aan een verborgen rand is niet automatisch gelijkwaardig aan hetzelfde gebrek in een vermoeiingsgevoelige verbinding of op een machinaal bewerkt draagvlak.
Klassen voor oppervlaktekwaliteit van staven en walsdraad
ISO 9443:2018 definieert technische leveringsvoorwaarden voor klassen van oppervlaktekwaliteit van warmgewalste ronde staven, vierkante staven, zeskantstaven en walsdraad met nominale afmetingen van 5 mm tot 200 mm. Het toepassingsgebied is beperkter dan een algemene regel voor visuele inspectie: de norm geldt voor gespecificeerde warmgewalste producten en stelt klassen vast met bepaalde eisen voor oppervlaktediscontinuïteiten en, waar van toepassing, voor het verwijderen of aanvaarden daarvan.
De koper of de ontwerpspecificatie moet de relevante klasse aangeven. De mededeling dat materiaal “conform ISO 9443” is zonder de vereiste oppervlaktekwaliteitsklasse te noemen, maakt het aanvaardbaarheidscriterium onvolledig. De klasse bepaalt welke typen en diepten van discontinuïteiten zijn toegestaan, hoe gebreken mogen worden behandeld en welke inspectie- of leveringsvoorwaarden gelden. Een oppervlakteklasse vervangt niet de staalsoortaanduiding, warmtebehandeling, maattolerantie of eisen aan mechanische eigenschappen.
ISO 9443 laat ook zien waarom de productvorm van belang is. Een warmgewalste walsdraad, een getrokken draad en een machinaal bewerkte staaf krijgen niet automatisch dezelfde oppervlakte-eisen alleen omdat zij allemaal van koolstofstaal of gelegeerd staal zijn vervaardigd. Trekken, schillen, draaien, slijpen en andere nabewerkingen kunnen discontinuïteiten verwijderen of blootleggen, maar ook nieuwe eisen stellen aan oppervlakteafwerking en resterende beschadigingen. De toepasselijke productnorm moet samen met eventuele proces- of gebruiksspecificatie worden gelezen.
Andere ISO-normen scheiden geometrie en oppervlaktekwaliteit op dezelfde wijze. ISO 1035:2026 specificeert afmetingen, vorm, massa en toleranties voor warmgewalste ronde, vierkante, platte, zeskantige en achthoekige staven uit metrische reeksen. ISO 657-1:2026 behandelt afmetingen, doorsnede-eigenschappen en toleranties voor gelijke en ongelijke hoeken, kanalen met schuine flenzen en I-profielen met schuine flenzen. ISO 9034:1987 behandelt maattoleranties, vormtoleranties en massatoleranties voor warmgewalste constructieve brede platte staven van ongelegeerd en gelegeerd staal, met uitzondering van roestvast staal, met een gespecificeerde minimale vloeigrens tot 700 N/mm². Geen van deze titels mag worden opgevat als een volledige specificatie voor oppervlaktediscontinuïteiten, tenzij de tekst van de betreffende norm dit bepaalt.
Oppervlaktoestand, coatingtoestand en uitvoeringskwaliteit
Een voorbereid oppervlak en een gecoat oppervlak vormen afzonderlijke acceptatiefasen. ISO 8501-1 kan de vóór het schilderen bereikte voorbehandelingsgraad vaststellen, maar bepaalt geen laagdikte, hechting, uitharding, continuïteit, reparatie, kleur of uiterlijk van de coating. Deze aspecten vallen onder de coatingspecificatie en de projecteisen voor de uitvoeringskwaliteit.
De volgorde is belangrijk. Olie, vet, zouten, losse walshuid, roest, stof en resten van straalmiddel kunnen de hechting van de coating belemmeren. Een oppervlak kan aan een visuele voorbehandelingsgraad voldoen en toch niet voldoen aan elders voorgeschreven eisen voor oplosbare verontreinigingen, ruwheidsprofiel, vocht of reinheid. Omgekeerd kan een coating een naad, put of groef verbergen. Daarom kan inspectie van het blanke staal vóór het coaten en opnieuw na de voorbereiding noodzakelijk zijn.
ASTM F2282-03R09E01 laat zien hoe de oppervlaktoestand past binnen een breder kwaliteitsborgingssysteem. De norm heeft betrekking op draad, staven en stangen van koolstofstaal en gelegeerd staal die worden gebruikt voor de vervaardiging van mechanische bevestigingsmiddelen, met controles voor ontkoling, afmetingen, toleranties, oppervlaktoestand, coating, uitvoeringskwaliteit, afwerking, uiterlijk en verpakking. Deze structuur is leerzaam: ontkoling is een metallurgische toestand; afmetingen zijn geometrisch; coating is een aangebrachte laag; uitvoeringskwaliteit betreft de bewerking; uiterlijk betreft de zichtbare presentatie; verpakking betreft bescherming en levering. Deze aspecten kunnen tijdens dezelfde productiesequentie worden geïnspecteerd, maar zij zijn geen uitwisselbare acceptatiecriteria.
Eisen aan de uitvoeringskwaliteit bepalen ook hoe metingen worden uitgevoerd. De National Structural Steelwork Specification onderscheidt essentiële toleranties van functionele toleranties en vereist dat de methoden en instrumenten voor maatmetingen worden gekozen met het oog op de vereiste nauwkeurigheid. Een ruw, met walshuid bedekt of gecoat oppervlak kan een andere meetwaarde opleveren dan een gereinigd of machinaal bewerkt oppervlak. De druk van een schuifmaat, de geometrie van de meetsonde, het oppervlakteprofiel, de temperatuur en de resolutie van het instrument kunnen allemaal het resultaat beïnvloeden.
Daarom moet in een acceptatierapport de productspecificatie, de oppervlakteklasse of voorbehandelingsgraad, de inspectiefase, de criteria voor gebreken, de meetmethode en de toepasselijke afrondingsregel worden vermeld. Voor plaatstaal specificeert ASTM A568/A568M-19a de dikte, lengte, breedte, vlakheid en verwante toeslagen voor warmgewalste en koudgewalste staalplaat, waarbij gemeten waarden volgens ASTM E29 worden afgerond bij het vaststellen van de conformiteit. Een afgerond maatkundig resultaat bepaalt niet of een naad, put, roestgraad of coatinggebrek aanvaardbaar is. Elke eigenschap heeft haar eigen eis en haar eigen bewijsmateriaal nodig.
Roestgradaties en voorbereidingsgradaties volgens ISO 8501-1
ISO 8501-1:2007 is een visuele referentie voor het beoordelen van de toestand van stalen oppervlakken vóór en na de voorbereiding. De norm definieert vier oorspronkelijke roestgradaties en voorbereidingsgradaties voor staal dat door middel van stralen, handgereedschap, mechanisch aangedreven gereedschap of vlamreiniging is gereinigd. De norm is gepubliceerd door de International Organization for Standardization (ISO) en de beschreven methode berust op schriftelijke beschrijvingen, ondersteund door representatieve foto’s.
Dat doel is beperkter dan een algemene acceptatiebeslissing. ISO 8501-1 bepaalt niet of een ligger, plaat, staaf of strip de juiste dikte, rechtheid, massa, profielafmetingen of mechanische eigenschappen heeft. De norm vervangt evenmin een productnorm die naden, overlappen, splinters, putten, laminaties of andere discontinuïteiten in het staal zelf classificeert. Een oppervlak kan er na de voorbereiding schoon uitzien en toch dimensionale inspectie, niet-destructief onderzoek of een metallurgische beoordeling van de oppervlaktekwaliteit vereisen.
Schriftelijke beschrijvingen en representatieve foto’s
De schriftelijke beschrijvingen in ISO 8501-1 leggen vast naar welke kenmerken een inspecteur moet zoeken: resterende walshuid, hechtend roest, losse corrosieproducten, vlekken, zichtbare putvorming en de mate waarin de voorbereiding deze heeft verwijderd. De foto’s bieden visuele referentieomstandigheden en geen numerieke meetschaal. Zij helpen een inspecteur het werkelijke oppervlak te vergelijken met een overeengekomen voorbeeld onder geschikte verlichtings- en beoordelingsomstandigheden.
Dit is van belang omdat visuele beoordelingen worden beïnvloed door verlichting, kijkhoek, oppervlakteprofiel, oxidekleur, vocht, olie en het contrast tussen voorbereide en niet-voorbereide gebieden. Een foto kan niet aantonen dat een coating de vereiste hechting heeft, dat chlorideverontreiniging onder een gespecificeerde grenswaarde ligt of dat een put de effectieve doorsnede niet heeft verminderd. Evenmin identificeert een ISO 8501-1-aanduiding de diepte van een put of de resterende wanddikte.
De aanduiding moet daarom worden vastgelegd samen met de voorbereidingsmethode en de toepasselijke coating- of fabricage-eis. “Sa 2½” beschrijft het uiterlijk na stralen; de aanduiding zegt niets over het type straalmiddel, het ankerprofiel, het stofniveau, het gehalte aan oplosbare zouten of de laagdikte van de coating. Deze aspecten kunnen door andere projectdocumenten of normen worden geregeld. Dezelfde voorzichtigheid geldt voor “St 3”: deze aanduiding identificeert de zichtbare toestand die door intensieve mechanische reiniging is verkregen, en niet de constructieve kwaliteit van het onderliggende staal.
ISO 8501-1 is het nuttigst wanneer de partijen vóór aanvang van de werkzaamheden overeenstemming bereiken over de vereiste voorbereidingsgraad, een representatief gebied inspecteren en de standaardfoto’s of een goedgekeurde visuele referentie bewaren. De acceptatie moet nog steeds vermelden waar inspectie vereist is, hoe ontoegankelijke gebieden worden behandeld en welke aanvullende beproevingen van toepassing zijn. Alleen visuele reinheid toont geen constructieve geschiktheid aan.
Roestgradaties vóór de voorbereiding
Roestklassen volgens ISO 8501-1
- Roestklasse A
- Een oppervlak dat grotendeels is bedekt met hechtende walshuid, met weinig of geen zichtbare roest.
- Roestklasse B
- Er is roestvorming begonnen en de walshuid begint los te komen.
- Roestklasse C
- De walshuid is weggeroest of kan worden verwijderd, met weinig zichtbare putvorming.
- Roestklasse D
- De walshuid is weggeroest en algemene putvorming is zichtbaar.
De oorspronkelijke roestgradaties beschrijven de toestand van ongecoat staal vóór de voorbereiding. Zij worden aangeduid als A, B, C en D.
Roestgradatie A beschrijft een staaloppervlak dat grotendeels is bedekt met hechtende walshuid en waarop weinig of geen zichtbare roest aanwezig is. De walshuid blijft het dominante kenmerk. Deze toestand wordt vaak geassocieerd met relatief nieuw warmgewalst materiaal, hoewel ouderdom, opslag, condensatie en hantering het oppervlak snel kunnen veranderen.
Roestgradatie B beschrijft staal waarop roest is begonnen te ontstaan en de walshuid losser begint te raken. Tussen gebieden met walshuid kan roest zichtbaar zijn en delen van de walshuid kunnen omhoogkomen of afschilferen. De gradatie kwantificeert niet welk percentage van het oppervlak is verroest en specificeert evenmin een toegestane putdiepte.
Roestgradatie C beschrijft staal waarvan de walshuid is weggeroest of kan worden verwijderd, met weinig zichtbare putvorming. Het oppervlak is gelijkmatiger verroest dan bij gradatie B, maar de corrosie heeft niet geleid tot de algemene putvorming die met gradatie D wordt geassocieerd.
Roestgradatie D beschrijft staal waarvan de walshuid is weggeroest en waarop algemene putvorming zichtbaar is. De putten zijn een corrosiekenmerk en geen maattolerantie. Hun aanwezigheid kan aanleiding geven tot een afzonderlijke beoordeling van de resterende dikte, het plaatselijke doorsnedeverlies of de geschiktheid voor de beoogde toepassing.
Deze gradaties beschrijven het uiterlijk op het moment van beoordeling. Zij vormen geen chronologische garanties. Een oppervlak dat aan zeelucht wordt blootgesteld, kan eerder ernstige plaatselijke corrosie ontwikkelen dan een oppervlak van vergelijkbare ouderdom dat in een droge omhulling wordt opgeslagen. De roestgradatie geeft evenmin informatie over de staalsoort, warmtebehandeling, lasbaarheid, taaiheid of oorzaak van de corrosie.
Een plaat die als gradatie D is geregistreerd, wordt niet automatisch afgekeurd, net zomin als gradatie A voor ieder doel automatisch wordt geaccepteerd. De technische beslissing wordt bepaald door de projectspecificatie, de beoogde omgeving, de resterende doorsnede en de vereiste voorbereiding. BCSA Guidance Note 3.05, in 2015 uitgegeven door de British Constructional Steelwork Association, erkent dat een tolerantie voor oppervlaktekwaliteit aanvaardbaar kan zijn wanneer het aangetaste gebied slechts een klein deel van het oppervlak vormt, mits de specificatie en het beoogde gebruik deze behandeling toestaan. Het praktische punt is dat oppervlakte, ernst, locatie en functie van belang zijn.

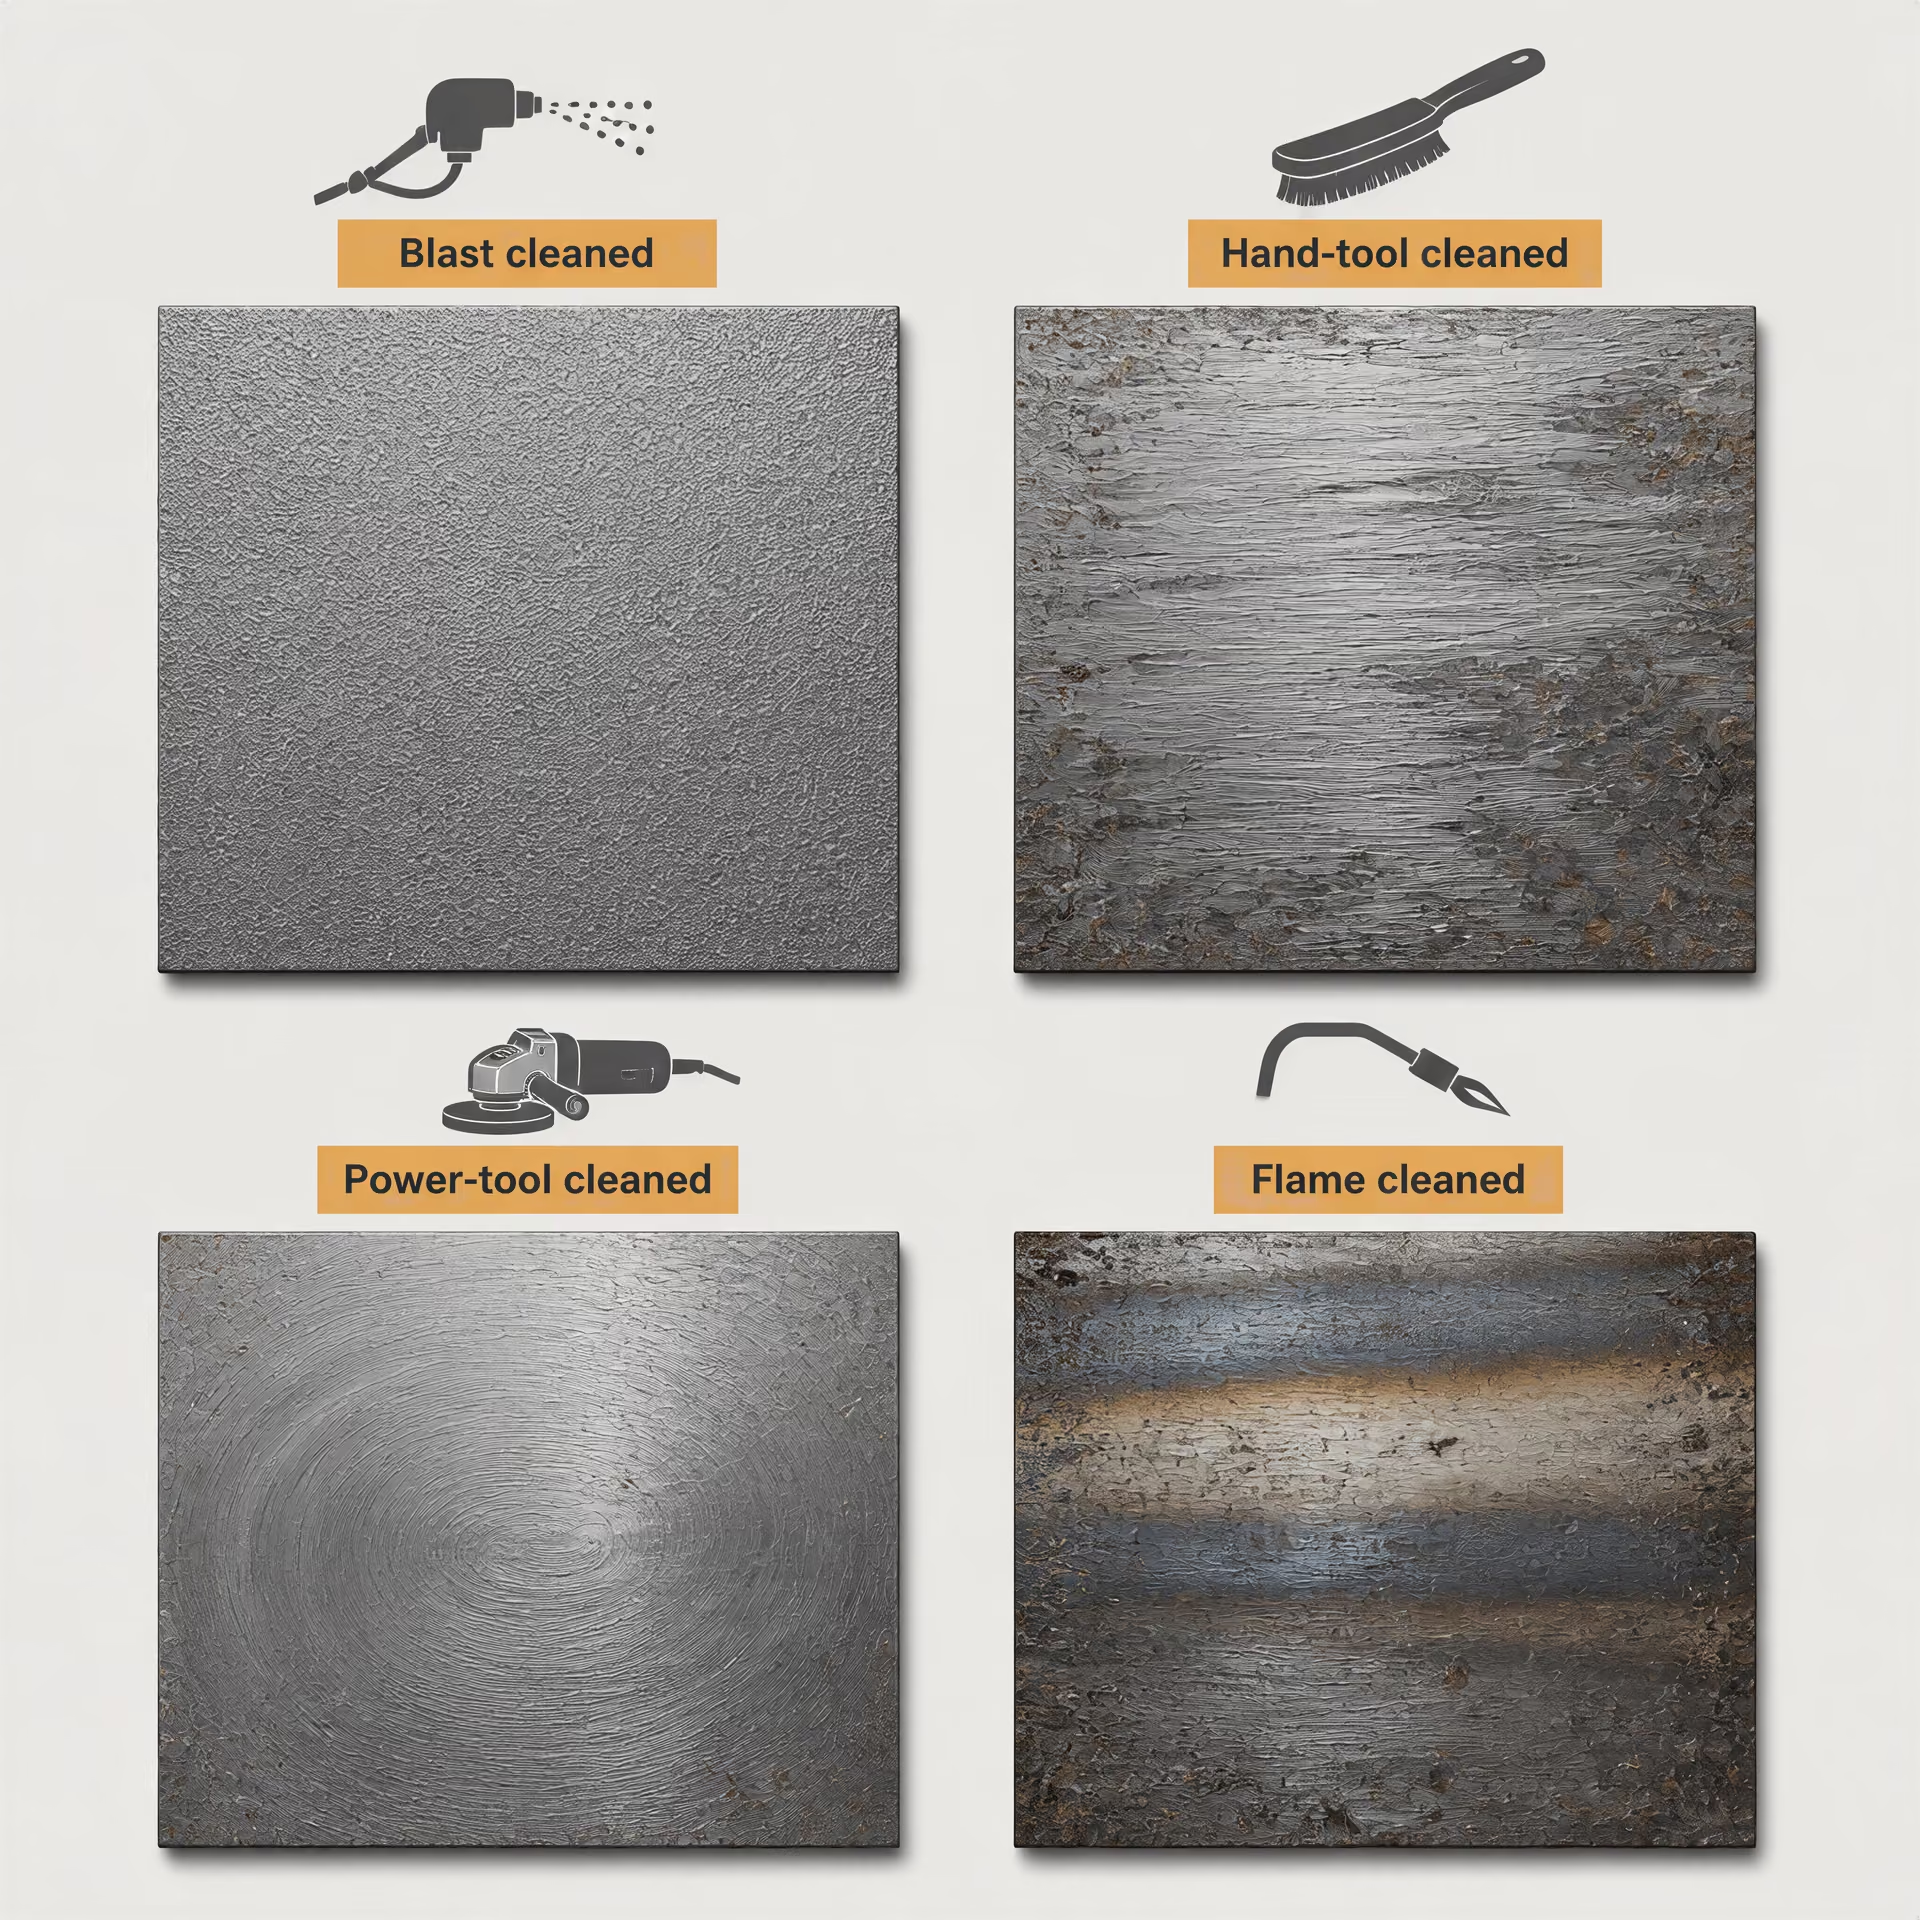
Toestanden na reiniging door stralen, handgereedschap, mechanisch aangedreven gereedschap en vlam
Voor straalreiniging met een abrasief middel gebruikt ISO 8501-1 de gradaties Sa 1, Sa 2, Sa 2½ en Sa 3. Sa 1 is licht stralen. Losse walshuid, roest en vreemd materiaal worden verwijderd, maar stevig hechtend materiaal kan achterblijven. Sa 2 is grondig stralen: het grootste deel van de walshuid, roest en vreemd materiaal wordt verwijderd, terwijl vast hechtende resten kunnen achterblijven. Sa 2½ is zeer grondig stralen, waarbij alleen lichte schaduwen, strepen of vlekken van vast hechtende resten mogen achterblijven. Sa 3 is stralen tot visueel schoon staal, waarbij het oppervlak vrij lijkt van zichtbare walshuid, roest en vreemd materiaal.
De gradaties beschrijven de resterende zichtbare verontreiniging en niet de oppervlakteruwheid. Een gespecificeerd straalprofiel moet worden gemeten of geverifieerd volgens de methode die in de coatingspecificatie is vereist. Een schoon oppervlak met een ongeschikt profiel kan coatingproblemen veroorzaken, terwijl een correct geprofileerd oppervlak toch kan falen als stof, olie of oplosbare zouten achterblijven.
Handgereedschapsreiniging maakt gebruik van de aanduidingen St. St 2 vereist grondige reiniging met handgereedschap, waarbij losse walshuid, roest en vreemd materiaal worden verwijderd. Het resulterende oppervlak heeft in de gereinigde gebieden een metaalachtig uiterlijk, maar vast hechtend materiaal kan achterblijven. St 3 vereist zeer grondige reiniging met handgereedschap, die gewoonlijk een duidelijker metaalachtig uiterlijk oplevert en door intensief werk meer vast hechtende corrosieproducten verwijdert. Bij deze methode worden gereedschappen gebruikt zoals schrapers, draadborstels en schuursponsen; dit betekent niet dat elke verdieping is teruggebracht tot blank, glanzend staal.
Reiniging met mechanisch aangedreven gereedschap wordt eveneens aangeduid als St 2 of St 3, maar hierbij worden de gereedschappen mechanisch aangedreven. Dit onderscheid is van belang omdat elektrisch of pneumatisch gereedschap materiaal sneller kan verwijderen, een andere oppervlaktestructuur kan veroorzaken, zachte corrosieproducten kan uitsmeren of een hard gebied kan polijsten in plaats van reinigen. De aanduiding heeft betrekking op het zichtbare voorbereidingsresultaat en niet alleen op het feit dat een elektrisch of pneumatisch gereedschap is gebruikt.
Vlamreiniging wordt in ISO 8501-1 aangeduid met Fl. Bij dit proces wordt een vlam gebruikt om walshuid, roest en vreemd materiaal te verwijderen, gevolgd door borstelen. Het resulterende uiterlijk wordt visueel beoordeeld, maar de warmte-inbreng brengt aanvullende aandachtspunten met zich mee. Plaatselijke verhitting kan gevolgen hebben voor coatings, resterende verontreiniging, vervorming of de toestand van nabijgelegen lassen en bevestigingen. De voorbereidingsgraad bevestigt niet dat dergelijke effecten afwezig zijn.
Deze aanduidingen moeten gescheiden blijven van dimensionale en materiële acceptatie. ASTM A6/A6M-24a stelt verplichte toelaatbare afwijkingen vast voor afmetingen en massa van gespecificeerde gewalste constructieproducten, terwijl de toepasselijke productspecificatie prevaleert wanneer eisen met elkaar in strijd zijn. ASTM A568/A568M-19a behandelt plaatdikte, lengte, breedte en vlakheid en gebruikt de afrondingsregels van ASTM E29 voor conformiteitsbeslissingen. ISO 16160:2012 en ISO 16162:2012 behandelen respectievelijk dimensionale en vormtoleranties voor warmgewalste en koudgewalste plaat. ISO 9443:2018 behandelt daarentegen oppervlaktekwaliteitsklassen voor warmgewalste ronde staven, vierkante staven, zeskantstaven en walsdraad van 5 mm tot 200 mm. Geen van deze dimensionale of productkwaliteitsbepalingen wordt vervangen door een voorbereidingsgraad volgens ISO 8501-1.
Een inspectieregistratie moet daarom de oorspronkelijke roestgradatie, de voorbereidingsmethode, de bereikte ISO 8501-1-gradatie, het geïnspecteerde gebied, de verlichtings- of referentieomstandigheden en eventuele afzonderlijke eisen voor profiel, zouten, stof, coating, dikte, putten of discontinuïteiten vermelden. Zo’n registratie maakt duidelijk wat daadwerkelijk is beoordeeld — en wat niet.
Meetpraktijk: instrumenten, locaties en afronding
Een staalafmeting wordt niet geaccepteerd alleen omdat er in een inspectierapport een getal naast staat. De acceptatie hangt af van de gespecificeerde tolerantie, de meetmethode, het instrument, de locatie van de meting, de toestand van het oppervlak en de regel die wordt gebruikt om het resultaat met de grenswaarde te vergelijken. Een resultaat dat met een slecht geschikt instrument is verkregen, kan nauwkeurig lijken en toch weinig bewijs van conformiteit leveren.
De doorslaggevende productspecificatie komt eerst. ASTM A6/A6M-24a stelt verplichte toegestane afwijkingen vast voor afmetingen en massa van gewalste constructiestalen staven, platen, profielen en damwandplanken, maar bepaalt ook dat de toepasselijke productspecificatie voorgaat wanneer eisen met elkaar in conflict zijn. ASTM A568/A568M-19a specificeert toleranties voor dikte, lengte, breedte, vlakheid en aanverwante aspecten van warmgewalste en koudgewalste staalplaat. ISO 16160:2012 behandelt maatafwijkingen en vormtoleranties voor warmgewalste staalplaat, terwijl ISO 16162:2012 betrekking heeft op koudgewalste plaat. Voor andere producten zijn andere referenties vereist: ISO 1035:2026 behandelt warmgewalste staven volgens de metrische reeks, ISO 657-1:2026 behandelt bepaalde gewalste profielen, zoals hoeken en liggers met schuine flenzen, en ISO 9034:1987 behandelt warmgewalste brede platte constructiestaven.
Deze documenten definiëren wat is toegestaan. De inspectieprocedure bepaalt of het gemeten bewijsmateriaal dit kan aantonen.
Instrumenten kiezen voor de vereiste nauwkeurigheid
De National Structural Steelwork Specification maakt onderscheid tussen essentiële toleranties en functionele toleranties en vereist dat de voor dimensionale metingen gebruikte methoden en instrumenten geschikt zijn voor de vereiste nauwkeurigheid. Deze eis sluit een veelgebruikte kortere weg uit: een instrument kiezen omdat het beschikbaar is en vervolgens de weergegeven resolutie beschouwen als bewijs van de meetkwaliteit.
Een stalen liniaal kan toereikend zijn voor een globale controle van de totale lengte wanneer de toegestane afwijking enkele millimeters bedraagt. Dat instrument is niet automatisch geschikt voor een beslissing over een dikte van 0,2 mm. Schuifmaten, micrometers, diktemeters, hoogtemeters, linialen, voelermaatjes, optische apparatuur, coördinatenmeetmachines en landmeetkundige instrumenten brengen elk verschillende beperkingen en foutbronnen met zich mee. Het instrument moet geschikt zijn voor zowel de afmeting als de geometrie. Een micrometer die is ontworpen voor een klein, toegankelijk vlak oppervlak kan ongeschikt zijn voor een grote plaat met walshuid, kromming, golving of een plaatselijk defect onder het contactpunt.
Resolutie is slechts één onderdeel van nauwkeurigheid. Een instrument dat 0,01 mm weergeeft, meet niet noodzakelijk met een nauwkeurigheid van ±0,01 mm. De kalibratiestatus, herhaalbaarheid, hysterese, contactkracht, temperatuur, nulfout, de techniek van de gebruiker en de geometrie van het werkstuk kunnen fouten veroorzaken die groter zijn dan het laatst weergegeven cijfer. De kalibratie moet herleidbaar zijn tot het door de toepasselijke specificatie vereiste kwaliteitssysteem of de vereiste referentiestandaard. Een kalibratiecertificaat corrigeert geen ondeugdelijke opstelling; het toont de toestand van het instrument ten opzichte van vermelde referenties op een bepaald tijdstip.
Contactinstrumenten vereisen een gecontroleerd contact. Overmatige kracht kan een braam samendrukken, een opstaande deeltje walshuid platdrukken of een dunne plaat vervormen. Onvoldoende kracht kan ertoe leiden dat het contactpunt op losse roest of olie blijft rusten. De contactvlakken moeten schoon en onbeschadigd zijn, terwijl het staal voldoende schoon moet zijn zodat de aflezing het product weergeeft en niet verwijderbare verontreiniging. Reinigen is niet hetzelfde als het wijzigen van de acceptatieconditie: slijpen, vijlen, bijwerken of verwijderen van een defect kan het beoordeelde oppervlak veranderen en mag alleen plaatsvinden wanneer de specificatie of inspectieprocedure dit toestaat.
Het instrument moet ook een geschikt meetbereik en een geschikte vorm hebben. Een lange rei moet over de volledige werkzame lengte voldoende recht zijn; een meetlint moet uitgelijnd en passend gespannen blijven; voor een vlakheidscontrole zijn een gedefinieerd referentievlak, een ondersteuningsopstelling en een methode voor het meten van de spleet vereist. Voor massa moeten de capaciteit en resolutie van de weegschaal overeenkomen met het product en de toegestane massa-afwijking. Bij hoeken, haaksheid of profielgeometrie hoeft een meting aan een toegankelijk uiteinde niet representatief te zijn voor het volledige onderdeel.
Meetonzekerheid moet in aanmerking worden genomen voordat een grensgeval wordt verklaard. Als de tolerantie ±1,0 mm bedraagt en de geschatte onzekerheid klein is ten opzichte van dat interval, is de beslissing doorgaans eenvoudig. Als de gemeten waarde zich slechts 0,1 mm binnen de grens bevindt en de onzekerheid van de methode vergelijkbaar is, mag het rapport geen mate van zekerheid suggereren die de methode niet kan onderbouwen. De toepasselijke specificatie, het contract, het inspectieplan of de conformiteitsbeoordelingsprocedure kan voorschrijven hoe met een dergelijke onzekerheid moet worden omgegaan.
Meetlocatie en herhaalbaarheid
De locatie maakt deel uit van de meetdefinitie. “Dikte van de plaat” is onvolledig tenzij de procedure vermeldt waar de dikte wordt gemeten, op welke afstand van een rand, of de metingen op gespecificeerde punten worden uitgevoerd en hoe plaatselijke discontinuïteiten worden behandeld. Productnormen definiëren deze details vaak of bevatten tabellen en diagrammen. De inspecteur moet deze instructies volgen en niet zelf een handige locatie kiezen.
Een meting vlak bij een geknipte rand kan een omgebogen rand of braam omvatten. Een meting op een walshuidrug, put, overlap, kras, coating of losse roest kan een oppervlaktekenmerk beschrijven in plaats van het onderliggende staal. Een gewalst profiel kan over zijn lengte en rond zijn dwarsdoorsnede variëren. Plaat kan kroonvorming, randafname, golving of plaatselijke knik vertonen. Bijgevolg kan één centrale meting niet automatisch elk punt vertegenwoordigen, en kan een visueel aantrekkelijke locatie technisch irrelevant zijn wanneer dit niet de gespecificeerde meetlocatie is.
De toestand van het oppervlak moet worden onderscheiden van dimensionale acceptatie. ISO 9443:2018 definieert oppervlaktekwaliteitsklassen voor warmgewalste ronde staven, vierkante staven, zeskantstaven en walsdraad met nominale afmetingen van 5 mm tot 200 mm. ISO 8501-1:2007 bevat schriftelijke beschrijvingen en representatieve foto’s voor roestgradaties en voorbereidingsgradaties, waaronder straalreinigde, handmatig gereinigde, machinaal gereinigde en vlamgereinigde oppervlakken. Geen van beide referenties zet een foto van een oppervlak om in een dimensionaal resultaat. Evenzo toont een afmeting binnen de tolerantie niet aan dat wordt voldaan aan een vereiste oppervlaktekwaliteitsklasse.
BCSA Guidance Note 3.05 benadrukt het praktische punt dat een oppervlaktetolerantie aanvaardbaar kan zijn wanneer het aangetaste gebied slechts een klein deel van het oppervlak vormt, mits de specificatie en het beoogde gebruik een dergelijke beoordeling toestaan. Dit is een beoordeling van het oppervlak en geen toestemming om een dimensionaal defect te negeren. De twee beslissingen moeten afzonderlijk worden geregistreerd.
Herhaalbaarheid wordt getest door de meting onder dezelfde omstandigheden te herhalen: met hetzelfde instrument, dezelfde gebruiker, op dezelfde locatie, met dezelfde contactopstelling en volgens dezelfde methode. Als herhaalde aflezingen aanzienlijk uiteenlopen, moet de oorzaak worden onderzocht voordat men de waarden door middeling wegwerkt. Mogelijke oorzaken zijn een slechte uitlijning, een instabiele ondersteuning, inconsistente contactkracht, vuil op het oppervlak, een temperatuurverandering of een afmeting die in werkelijkheid over het product varieert. Reproduceerbaarheid is een aanvullende vraag: zou een andere opgeleide inspecteur, die de gedefinieerde methode en een gelijkwaardig gekalibreerd instrument gebruikt, een vergelijkbaar resultaat verkrijgen?
Uitlijning is vooral belangrijk voor lengte, breedte, diameter, vlakheid en profieldimensies. Een schui荷maat die onder een hoek is ingesteld, kan een te hoge waarde aangeven; een meetlint dat een doorhang of kromming volgt, kan een te grote lengte aangeven; een rei die schuin over een oppervlak ligt, kan defecten overbruggen of een spleet groter doen lijken. Ook de ondersteuning kan het resultaat veranderen. Een plaat die op een oneffen tafel wordt gemeten, kan een andere vlakheidstoestand vertonen dan dezelfde plaat die op gedefinieerde punten wordt ondersteund.
Het registratiedocument moet het product, de specificatie, de identificatie van het instrument, de kalibratiestatus, de locatie, de toestand van het oppervlak, de oorspronkelijke aflezing, de eenheden en eventuele toegepaste correctie of afronding vermelden. Deze informatie maakt het resultaat reproduceerbaar en geeft een beoordelaar de mogelijkheid om een productdefect van een meetdefect te onderscheiden.
Afronding volgens ASTM E29 bij conformiteitsbeslissingen
ASTM A568/A568M-19a bepaalt dat gemeten waarden bij het vaststellen van conformiteit volgens ASTM E29 worden afgerond. Dit is een beslisregel en geen instructie om het instrument minder nauwkeurig te maken. De inspecteur moet de door het instrument geproduceerde aflezing behouden en vervolgens de voorgeschreven afrondingsprocedure toepassen op de door de tolerantietabel vereiste nauwkeurigheid.
Stel bijvoorbeeld dat een grenswaarde voor plaatdikte tot op 0,01 mm is vermeld en het instrument een oorspronkelijke aflezing van 2,004 mm geeft. Volgens de toepasselijke procedure van ASTM E29 kan de waarde voor conformiteitsdoeleinden worden gerapporteerd als 2,00 mm, afhankelijk van de voorgeschreven afrondingspositie en de exacte toegepaste regel. Een oorspronkelijke aflezing van 2,006 mm kan 2,01 mm worden. Het afgeronde resultaat is de waarde die voor de vermelde vergelijking wordt gebruikt; het is geen bewijs dat het instrument daadwerkelijk 2,00 of 2,01 mm heeft weergegeven.
Dit onderscheid is belangrijk bij een grenswaarde. Een oorspronkelijke waarde die iets onder een grens ligt, kan tot de grens worden afgerond, terwijl een oorspronkelijke waarde die er iets boven ligt eveneens tot de grens kan worden afgerond wanneer het voorgeschreven increment dit toestaat. De acceptatie-uitkomst moet ASTM E29 en ASTM A568/A568M volgen, en niet de voorkeur van een inspecteur om altijd “naar boven” of “naar beneden” af te ronden. De decimale notatie op zichzelf stelt de regel niet vast.
Rapporten moeten daarom waar praktisch uitvoerbaar beide waarden behouden: de niet-afgeronde instrumentaflezing en de afgeronde conformiteitswaarde. Als het instrument 1,9996 mm aangeeft, verbergt registratie van alleen 2,00 mm informatie die relevant is voor een audit of geschil. Als de specificatie een vergelijking na afronding vereist, kan registratie van alleen 1,9996 mm eveneens de formele grondslag van de beslissing verhullen. Vermeld het afrondingsincrement, de toegepaste norm en of het geregistreerde resultaat oorspronkelijk of afgerond is.
Afronding mag niet worden gebruikt om een ongeschikte methode te redden. ASTM E29 kan een verkeerd uitgelijnde schuifmaat, een niet-gekalibreerde meter, een vuil oppervlak of een locatie die volgens de productspecificatie niet is toegestaan, niet compenseren. Verkrijg eerst een geldige meting. Pas daarna de toepasselijke acceptatieregel toe.
Essentiële toleranties, functionele toleranties en beoogd gebruik
Het kader van de National Structural Steelwork Specification
De National Structural Steelwork Specification (NSSS) maakt onderscheid tussen twee vragen die vaak worden samengevoegd tot één dimensionale goedkeurings- of afkeuringsbeslissing: of een afwijking een essentiële tolerantie overschrijdt, en of de afwijking verhindert dat het vervaardigde of gemonteerde staalwerk zijn beoogde functie vervult. Dit onderscheid maakt toleranties niet vrijblijvend. Het bepaalt welke afwijkingen moeten worden gecorrigeerd en welke kunnen worden beoordeeld aan de hand van de praktische eisen van de constructie.
Functionele tolerantie Een tolerantie die verband houdt met de vraag of vervaardigd of gemonteerd staal een bepaalde functie kan vervullen, zoals passing, uitlijning, assemblage, afwatering, vrije ruimte of beweging.
Een essentiële tolerantie is een grenswaarde die een verplichte eis van de specificatie, het ontwerp of het bouwproces beschermt. Zij kan betrekking hebben op afmetingen, rechtheid, haaksheid, plaats, passing of de positie van gaten en bevestigingen. Een afwijking buiten een dergelijke grens is niet zonder meer aanvaardbaar omdat het voltooide raamwerk stabiel lijkt. De betreffende eis kan betrekking hebben op ontwerpgeometrie, krachtoverdracht, brandwerende bescherming, duurzaamheid, de montagevolgorde of een contractueel inspectieregime. Correctie of een formele beslissing is vereist via de in de projectdocumenten aangewezen bevoegde instantie.
Een functionele tolerantie betreft het vermogen van het voltooide werk om naar behoren te functioneren. De vraag is praktisch, maar wordt nog steeds door de specificatie bepaald: verhindert de afwijking verbinding, uitlijning, montage, beweging, afwatering, toegang, coating of een andere vastgelegde functie? Een kleine variatie aan een niet-kritische rand kan geen gevolgen hebben. Diezelfde variatie bij een oplegzitting, lasverbinding, trapverbinding, ondersteuning van een kraanbaan of dilatatievoeg kan montage verhinderen of de krachtoverdracht wijzigen.
De NSSS vereist tevens dat meetmethoden en instrumenten aansluiten bij de vereiste nauwkeurigheid. Een stalen meetlint, gekalibreerde liniaal, total station, rei, voelermaat, loodinstrument of meetsysteem levert geen onderling uitwisselbaar bewijsmateriaal. Het meten van een randafwijking van 2 mm met een instrument of methode waarvan de onzekerheid meerdere millimeters bedraagt, kan conformiteit niet aantonen. In het verslag moeten het referentiepunt, de meetlocatie, het instrument, de kalibratiestatus waar relevant, de omgevingsomstandigheden wanneer die van belang zijn, en de gemeten waarde vóór eventuele toegestane afronding worden vermeld.
De productnorm blijft het uitgangspunt voor gewalst materiaal. ASTM A6/A6M-24a stelt verplichte toegestane afwijkingen vast voor afmetingen en massa van constructiestaven, platen, profielen en damwandprofielen, maar bepaalt ook dat de toepasselijke productspecificatie voorgaat wanneer eisen met elkaar in conflict zijn. ASTM A568/A568M-19a specificeert dikte, lengte, breedte, vlakheid en aanverwante afwijkingen voor warmgewalste en koudgewalste plaat; het conformiteitsproces rondt gemeten waarden af volgens ASTM E29. Die afrondingsregel maakt deel uit van de vastgelegde acceptatiemethode en vormt geen algemene toestemming om ongunstige resultaten aan te passen.
ISO-documenten verdelen hetzelfde onderwerp naar productvorm. ISO 16160:2012 is van toepassing op maat- en vormtoleranties voor warmgewalste staalplaatproducten; ISO heeft de norm in 2024 bevestigd. ISO 16162:2012 heeft betrekking op koudgewalste plaat. ISO 1035:2026 behandelt afmetingen, vorm, massa en toleranties voor warmgewalste ronde, vierkante, platte, zeshoekige en achthoekige staven uit de metrische reeks. ISO 657-1:2026 behandelt gelijke en ongelijke hoeken, U-profielen met schuine flenzen en I-profielen met schuine flenzen. ISO 9034:1987 is van toepassing op maat-, vorm- en massatoleranties voor warmgewalste brede platte staven van ongelegeerd en gelegeerd staal, met uitzondering van roestvast staal, met een gespecificeerde minimale vloeigrens tot 700 N/mm².
Deze documenten vervullen verschillende functies. Een maattolerantie voor een gewalst profiel bepaalt niet automatisch een aanvaardbaar lasprofiel, een straalgestraald oppervlak, een laagdikte van de coating of een montagedeviatie. Die eisen moeten worden herleid tot de toepasselijke specificatie voor fabricage, corrosiebescherming, lassen of het project.
Wanneer een afwijking de functie beïnvloedt
Het beoogde gebruik geeft betekenis aan een meting, maar heft een verplichte eis niet op. Beschouw een kolom die enigszins uit het lood staat. Als de afwijking binnen de montagetolerantie blijft en geen invloed heeft op het contact van de voetplaat, de uitlijning van een lasverbinding, de geometrie van het raamwerk, aansluitingen voor de gevelbekleding of berekende tweede-ordeeffecten, kan zij functioneel zonder gevolgen zijn. Als dezelfde afwijking verhindert dat een ligger in zijn verbinding wordt geplaatst, een bout uit de uitlijning dwingt, de oplegging vermindert of ertoe leidt dat een gevelconsole buiten zijn verstelbereik valt, is sprake van een functionele tekortkoming, ook als het numerieke verschil klein lijkt.
Verbindings- en montageproblemen zijn doorgaans direct zichtbaar. Boutgaten kunnen niet uitgelijnd zijn; een flens kan tegen een knoopplaat komen; een voetplaat kan niet volledig aansluiten; een lasverbinding kan een geforceerde passing vereisen die onbedoelde spanningen introduceert. Ook het lassen kan worden beïnvloed. Een te grote mismatch verandert de lasvoorbewerking, de wortelopening, de toegankelijkheid en de uiteindelijke lasafmeting. Een correctie die voor het ene onderdeel onschadelijk is, kan een ander onderdeel beschadigen door lokale verhitting, gutsen, vervorming of verlies van doorsnede.
Uitlijning is zowel na de montage als tijdens het passend maken van belang. Deurenrails, kraanrails, serviceplatforms, leuningen, trappen, roosters, consoles voor vliesgevels en mechanische apparatuur hebben vaak nauwere praktische grenzen dan het primaire raamwerk. Hun aanvaardbaarheid kan niet worden afgeleid uit de tolerantie van het hoofdraamwerk. De eis voor de interface is bepalend.
De toestand van het oppervlak staat op vergelijkbare wijze in verhouding tot de functie, hoewel het geen maattolerantie betreft. Een geringe onvolkomenheid over een klein oppervlak kan aanvaardbaar zijn wanneer het voorgeschreven coatingsysteem deze kan bedekken en het oppervlak geschikt blijft voor de voorbehandeling. BCSA Guidance Note 3.05 stelt dat een oppervlakkwaliteitstolerantie kan worden aanvaard wanneer het aangetaste oppervlak slechts een klein deel van het totale oppervlak uitmaakt, afhankelijk van de specificatie en het beoogde gebruik. Dit is een beoordeling aan de hand van vastgelegde criteria en geen uitnodiging om wijdverspreide putcorrosie, laminaties, scherpe vinnen, lasspatten of verontreiniging te negeren.
Oppervlaktenormen bieden afzonderlijke referenties. ISO 9443:2018 definieert oppervlakkwaliteitsklassen voor warmgewalste ronde staven, vierkante staven, zeshoekige staven en walsdraad met nominale afmetingen van 5 mm tot 200 mm. ISO 8501-1:2007 gebruikt schriftelijke beschrijvingen en representatieve foto’s voor roestgradaties en voorbehandelingsgradaties, waaronder gestraalde, met handgereedschap gereinigde, met elektrisch gereedschap gereinigde en vlamgereinigde oppervlakken. Geen van beide normen zet een oppervlaktedefect om in een toegestane maatafwijking. Zij beschrijven verschillende acceptatievragen.
Voor uitgangsmateriaal voor bevestigingsmiddelen laat ASTM F2282-03R09E01 zien waarom dit onderscheid van belang is. De kwaliteitsborgingscontroles hebben betrekking op ontkoling, afmetingen, toleranties, oppervlaktoestand, coating, uitvoering, afwerking, uiterlijk en verpakking van draad, staven en stangen van koolstofstaal en gelegeerd staal die worden gebruikt voor de vervaardiging van mechanische bevestigingsmiddelen. Een diameter kan conform zijn, terwijl ontkoling of een oppervlaktedefect niet voldoet aan de beoogde productiefunctie.
Acceptatiecriteria voor fabricage en montage
De acceptatie begint met het vaststellen van de documenten die, in volgorde van bevoegdheid, bepalend zijn. Het contract kan verwijzen naar de NSSS, een nationale productnorm, een projecttekening, een montagespecificatie, een coatingspecificatie of een eis van de fabrikant. Het inspectieplan moet vermelden welk document bepalend is voor elke eigenschap en of de controle plaatsvindt bij ontvangst, na fabricage, vóór het aanbrengen van de coating, tijdens de montage of na de definitieve uitlijning.
De inspecteur moet niet elke meting vergelijken met een generieke tabel met staaltoleranties. Stel eerst de productvorm en staalkwaliteit vast, zoals een gewalste plaat, een gelijkzijdig hoekprofiel, een brede platte staaf, een vervaardigde koker of een gelaste bevestiging. Bepaal vervolgens de toepasselijke editie en eenheden, het referentiepunt en de meetmethode, de toegestane afrondingsregel en of de eis essentieel of functioneel is. Aan een tolerantie voor een gewalst profiel kan zijn voldaan, terwijl de vervaardigde constructie toch onaanvaardbaar blijft omdat de gaten, lassen of interfaces niet passen.
Wanneer een resultaat buiten de tolerantie valt, moet de reactie het bewijsmateriaal behouden in plaats van het probleem door niet-geregistreerde aanpassing uit te wissen. Leg de locatie, grootte, richting, meetmethode en omliggende toestand vast. Beoordeel of de afwijking invloed heeft op een verplichte essentiële tolerantie, een functionele interface, de constructieve analyse, de voorbereiding voor het aanbrengen van de coating of uitsluitend het uiterlijk. Wanneer technisch oordeel nodig is, moet een gedocumenteerde beslissing worden verkregen van de ontwerper, de verantwoordelijke ingenieur, de contractbeheerder of een andere door de specificatie aangewezen partij.
Een inspecteur kan een verplichte eis niet terzijde schuiven alleen omdat de afwijking geen zichtbaar effect heeft. De bevoegdheid moet voortvloeien uit het toepasselijke contract of van de aangewezen technische autoriteit komen, en de beslissing moet vermelden of het onderdeel in de bestaande toestand wordt aanvaard, wordt gerepareerd, opnieuw wordt bewerkt, wordt vervangen of wordt aanvaard onder een vastgelegde beperking. “Heeft geen invloed op de functie” is een conclusie waarvoor bewijsmateriaal en bevoegdheid vereist zijn.
Voor de montage moet de acceptatie zowel de voltooide geometrie als de interfaces omvatten die door die geometrie worden bediend. Controleer de toestand van voetplaten en lasverbindingen, de positie van de onderdelen, het loodrecht staan, het peil, de lijn, de passing van verbindingen, de installatie van bouten, de voltooiing van lassen, de verwijdering van tijdelijke constructies en alle eisen inzake beweging of vrije ruimte. Een raamwerk kan binnen een ruime algemene landmeetkundige tolerantie vallen, terwijl een lokale verbinding onbruikbaar blijft.
De juiste aanpak is daarom noch automatische afkeur, noch informele soepelheid. Pas de voorgeschreven tolerantie toe, meet deze met een geschikte methode, scheid dimensionale acceptatie van acceptatie van oppervlakken en coatings, en beoordeel het functionele effect uitsluitend binnen de bevoegdheid die door de toepasselijke documenten wordt verleend. Dat proces respecteert zowel de numerieke grens als het doel waarvoor het staal is vervaardigd.
Beoordeling van plaatselijke onvolkomenheden aan het oppervlak zonder oppervlakte en ernst met elkaar te verwarren
Een onvolkomenheid aan het oppervlak wordt niet uitsluitend op basis van de oppervlakte aanvaard of afgewezen. Een korte overlap, ingerolde walshuid, naad, schelp, groef, scheur of ondiepe verdieping kan slechts een klein deel van een plaat of doorsnede beslaan, terwijl het effect ervan afhankelijk kan zijn van de diepte, scherpte, richting en positie. Een discontinuïteit in een zwaar belaste flens, ter plaatse van een lasnaadvoorbewerking of naast een boutgat vormt een ander risico dan dezelfde indicatie aan een onbelaste rand die wordt afgesneden.
Dit onderscheid is van belang omdat dimensionele acceptatie en acceptatie van het oppervlak verschillende vragen beantwoorden. Een plaat kan voldoen aan de toegestane diktevariatie en toch een discontinuïteit aan het oppervlak bevatten die verwijdering vereist. Omgekeerd kan een plaatselijke markering visueel bezwaarlijk zijn zonder dat de doorsnede onder de dimensionele grens komt. De van toepassing zijnde productspecificatie, inkoopeisen, fabricagenorm en het beoogde gebruik moeten daarom worden vastgesteld voordat een beslissing wordt genomen.
Het principe van BCSA Guidance Note 3.05
BCSA Guidance Note 3.05 geeft een praktisch principe voor de beoordeling van de plaatselijke oppervlaktekwaliteit: een tolerantie voor de oppervlaktekwaliteit kan aanvaardbaar zijn wanneer het getroffen gebied slechts een klein deel van het oppervlak vormt, mits de toepasselijke specificatie en het beoogde gebruik aanvaarding toestaan. Dit is een voorwaardelijk principe en geen algemene vrijstelling van oppervlakte-eisen.
Een plaatselijk oppervlakte-onvolkomenheid kan alleen aanvaardbaar zijn wanneer de omvang, ernst, locatie, specificatie en het beoogde gebruik die beslissing ondersteunen. Limited evidence
De uitdrukking “klein deel” heeft geen universele numerieke betekenis die het technisch oordeel kan vervangen. Een indicatie van 20 mm op een grote plaat kan een geringe oppervlaktetoestand zijn, terwijl dezelfde lengte op een staaf van 25 mm, aan het uiteinde van een las of over een vermoeiingsgevoelig detail van betekenis kan zijn. Ook kan het relevante oppervlak moeilijk te definiëren zijn. Een zichtbare markering kan het blootliggende deel van een langer onderliggend defect zijn, en verschillende afzonderlijke indicaties kunnen na straalreinigen, slijpen of verspanen een aaneengesloten zone vormen.
De bredere behandeling van toleranties door BCSA maakt ook onderscheid tussen essentiële toleranties en functionele toleranties. Essentiële toleranties hebben betrekking op de constructieve of geometrische eisen waaraan moet worden voldaan; functionele toleranties betreffen passing, montage, uiterlijk of andere gebruiksgerelateerde omstandigheden. Dit onderscheid voorkomt dat een waarneming aan het oppervlak wordt behandeld als een generiek dimensioneel resultaat dat alleen kan worden goed- of afgekeurd. De National Structural Steelwork Specification vereist bovendien dat de methoden en instrumenten voor dimensionele metingen worden gekozen op basis van de vereiste nauwkeurigheid. Voor oppervlakteonderzoek is dezelfde discipline nodig: een visuele inspectie, dieptemeting, magnetisch onderzoek, ultrasoon onderzoek of profielmeting moet worden gekozen in functie van het vermoedelijke defect en de gevolgen van het niet ontdekken ervan.
De richtlijn kan daarom het best worden gelezen als een screeningsprincipe. Een plaatselijke onvolkomenheid kan toelaatbaar zijn wanneer de omvang ervan beperkt is, de vereiste doorsnede of prestatie niet in gevaar komt en de onvolkomenheid binnen de overeengekomen eisen voor de oppervlaktekwaliteit valt. De richtlijn staat niet toe dat een onvolkomenheid uitsluitend wordt aanvaard omdat het getroffen gebied er klein uitziet.
Klein getroffen gebied versus schadelijke discontinuïteit
De oppervlakte beschrijft hoeveel van het oppervlak betrokken is. De ernst beschrijft wat de onvolkomenheid met het staal of met het afgewerkte onderdeel doet. Deze eigenschappen kunnen in tegengestelde richting wijzen.
De diepte is vaak het eerste onderscheidende kenmerk. Een ondiepe oxidemarkering die tijdens de normale oppervlaktevoorbereiding wordt verwijderd, kan weinig constructieve gevolgen hebben. Een smalle groef met een scherpe bodem kan echter een plaatselijke spanningsconcentratie veroorzaken, ook wanneer de oppervlakte in bovenaanzicht klein is. Een scheurachtige indicatie is nog ernstiger, omdat deze onder het zichtbare oppervlak kan doorlopen en een pad kan vormen voor vermoeiingsgroei of brosse breuk. Een verdieping waarbij voldoende wanddikte overblijft, kan volgens de ene specificatie aanvaardbaar zijn; een diepere holte die de effectieve doorsnede vermindert, kan dat niet zijn.
De oriëntatie is van belang. Een langgerekte discontinuïteit die evenwijdig aan de hoofdspanning loopt, kan zich anders gedragen dan een discontinuïteit die de spanningsrichting kruist. In gewalste producten kan een insluiting of naad die in de walsrichting ligt, opengaan tijdens buigen, thermisch snijden, lassen of verspanen. Een dwarsgerichte indicatie kan de krachtoverdracht door een flens of lijf onderbreken. Bij de beoordeling moeten daarom de productvorm, de korrel- of walsrichting waar relevant en de belastingen tijdens het gebruik in aanmerking worden genomen, in plaats van uitsluitend af te gaan op een schatting in bovenaanzicht.
De locatie kan de beslissing bepalen. Oppervlaktemateriaal aan een niet-kritieke rand kan tijdens het snijden worden verwijderd, maar materiaal ter plaatse van een netto doorsnede, flensovergang, las-toegangsgebied, draagvlak of verbindingsvlak kan essentieel zijn. Een defect onder een voorgenomen coatingsysteem kan ook andere gevolgen hebben dan een defect op een ongecoat inwendig oppervlak. Hechting van de coating, corrosiebescherming, uiterlijk en profielvereisten kunnen volledige verwijdering noodzakelijk maken, ook wanneer het draagvermogen van het staal niet wordt beïnvloed.
De productnorm vormt het uitgangspunt. ASTM A6/A6M-24a stelt verplichte toelaatbare afwijkingen vast voor afmetingen en massa van gewalste constructiestalen staven, platen, profielen en damwandprofielen, en vermeldt tevens dat de toepasselijke productspecificatie voorgaat wanneer eisen met elkaar in strijd zijn. ASTM A568/A568M-19a specificeert dikte, lengte, breedte, vlakheid en aanverwante toegestane afwijkingen voor warmgewalste en koudgewalste plaat; volgens die norm worden gemeten waarden afgerond overeenkomstig ASTM E29 wanneer de conformiteit wordt vastgesteld. Noch dimensionele afronding, noch het voldoen aan de dikte lost een afzonderlijke vraag over de oppervlaktekwaliteit op.
Voor warmgewalste plaat is ISO 16160:2012 van toepassing op toleranties voor afmetingen en vorm van alle warmgewalste staalplaatproducten, terwijl ISO 16162:2012 betrekking heeft op koudgewalste plaatproducten. ISO 9443:2018 behandelt oppervlaktekwaliteitsklassen voor warmgewalste ronde staven, vierkante staven, zeskantstaven en walsdraad met nominale afmetingen van 5 mm tot 200 mm. De oppervlakteklassen bieden voor deze producten een specificatieroute; zij stellen niet de regel vast dat iedere kleine indicatie onschadelijk is.
Ook het uiterlijk van het oppervlak na reiniging moet correct worden beschreven. ISO 8501-1:2007 definieert roestgradaties en voorbereidingsgradaties aan de hand van schriftelijke beschrijvingen en representatieve foto’s, waaronder gestraalde, met handgereedschap gereinigde, met elektrisch gereedschap gereinigde en vlamgereinigde oppervlakken. Een roestgraad of voorbereidingsgraad is geen classificatie van constructieve defecten. Deze beschrijft de toestand en voorbereiding van het oppervlak, niet de diepte, oriëntatie of metallurgische oorsprong van een discontinuïteit.
Het producttype en de toepassing kunnen aanvullende eisen met zich meebrengen. ASTM F2282-03R09E01 behandelt kwaliteitsborging voor draden, staven en staven van koolstofstaal en gelegeerd staal die worden gebruikt voor de vervaardiging van mechanische bevestigingsmiddelen, waaronder ontkoling, afmetingen, toleranties, toestand van het oppervlak, coating, uitvoering, afwerking, uiterlijk en verpakking. Een oppervlakteconditie die aanvaardbaar is voor een algemeen constructieonderdeel, kan onaanvaardbaar zijn voor een bevestigingsmiddelblank waarvan de schroefdraad, vermoeiingsprestatie of coating afhankelijk is van een beheerst oppervlak.

Reparatie, verwijdering en technische beoordeling
Registratie van oppervlakte-onvolkomenheden
- Identiteit Leg product, smelt of gieting, kwaliteit en toepasselijke specificatie vast.
- Locatie Markeer positie, oriëntatie en de relatie tot randen, lassen, gaten of zwaar belaste details.
- Omvang Leg lengte, breedte, schijnbare diepte en getroffen oppervlak vast.
- Bewijs Bewaar foto's met een schaal, schetsen, onbewerkte meetwaarden en de onderzoeksmethode.
- Beslissing Documenteer verwijdering, reparatie, acceptatie met beperking, afwaardering of afkeuring.
Wanneer een indicatie wordt aangetroffen, moet het verslag het product, de charge of gieting indien beschikbaar, de van toepassing zijnde specificatie, de locatie, afmetingen, het uiterlijk, de onderzoeksmethode en de gemeten diepte vermelden. Foto’s met een schaalverdeling, een schets waarop de oriëntatie is aangegeven en meetwaarden vóór en na een eventuele behandeling maken de beslissing traceerbaar. Bij het onderzoek moet onderscheid worden gemaakt tussen een oppervlakkige vlek of aanhechtende walshuid enerzijds en een toestand met metaalverlies anderzijds, evenals tussen een gladde verdieping en een scherpe of scheurachtige indicatie.
Verwijdering door slijpen of verspanen is vaak passend wanneer daarmee de discontinuïteit wordt geëlimineerd zonder de resterende dikte of doorsnede onder de toegestane grens te brengen. Het behandelde gebied moet vloeiend worden uitgewerkt en mag niet als een nieuwe kerf achterblijven. Na verwijdering moeten de diepte en omvang van de uitslijping worden gemeten en moet het oppervlak opnieuw worden onderzocht met een methode die past bij het risico. Magnetisch onderzoek kan oppervlakte- en nabij-oppervlakte-indicaties in ferromagnetisch staal beoordelen; ultrasoon onderzoek kan vereist zijn wanneer het defect onder het oppervlak kan doorlopen. Alleen visuele inspectie is niet voor iedere indicatie toereikend.
Een lasreparatie is een afzonderlijke bewerking en geen automatische uitbreiding van slijpen. Hiervoor kan goedkeuring vereist zijn op grond van de materiaalspecificatie, lasprocedure, inspectieplan en fabricagenorm. Voorverwarmen, beheersing van lastoevoegmaterialen, waterstofbeheersing, warmte-inbreng, behandeling na het lassen en daaropvolgend onderzoek kunnen alle gevolgen hebben voor de beslissing. Een reparatie die de nominale afmetingen herstelt maar de plaatselijke metallurgie verandert of restspanningen introduceert, is niet uitsluitend op grond van het uiterlijk gerechtvaardigd.
Als niet aan de van toepassing zijnde eis wordt voldaan, moet het materiaal worden geblokkeerd totdat een gedocumenteerde technische beslissing is verkregen. In de beoordeling moet worden vermeld of de onvolkomenheid is verwijderd, als bestaand is aanvaard, met een beperking is aanvaard, gerepareerd, voor een andere toepassing gedeclasseerd of afgekeurd. Daarbij moeten de resterende dikte, de spanningstoestand, de vermoeiingscategorie, het breukrisico, de lasbaarheid, de corrosiebescherming, de prestaties van de coating en de mogelijkheid van inspectie na fabricage worden behandeld.
Een afwijkingsgoedkeuring moet de bevoegdheid waarop zij berust en de grenzen ervan vermelden. Aanvaarding voor één onderdeel, locatie of gebruiksomstandigheid creëert geen algemene tolerantie voor het product. Wanneer de specificatie geen procedure voor een afwijkingsgoedkeuring biedt, moeten de verantwoordelijke ingenieur, inspecteur, ontwerper of certificatie-instantie de toepasselijke procedure vaststellen. De oppervlakte kan die beslissing ondersteunen, maar kan haar niet vervangen.
Staal voor bevestigingsmiddelen en het uitgebreide kwaliteitsborgingsprobleem
Staal voor mechanische bevestigingsmiddelen wordt niet uitsluitend op basis van de diameter geaccepteerd. Een draad, staaf of strip kan aan de nominale maat voldoen en toch een ondeugdelijk bevestigingsmiddel opleveren wanneer ontkoling de draadsterkte vermindert, oppervlaktedefecten scheurvorming initiëren, een coating de montage belemmert of de verpakking vóór de productie corrosie veroorzaakt. ASTM F2282-03R09E01 maakt dit onderscheid expliciet. De norm behandelt het uitgangsmateriaal als een gecontroleerde productiemateriaalstroom, waarvan de afmetingen slechts één onderdeel van de acceptatie vormen.
Deze benadering verschilt van de gebruikelijke interpretatie van een tolerantietabel voor staal. Een maattolerantie beantwoordt de vraag of een gemeten kenmerk binnen een toegestaan bereik valt. Zij beantwoordt op zichzelf niet de vraag of het materiaal de vereiste oppervlakteconditie heeft, of een beschermende coating correct is aangebracht, of de geleverde rollen of bundels geïdentificeerd en beschermd zijn, of dat het staal geschikt blijft voor koudvervormen, verspanen, draadwalsen, warmtebehandeling en de uiteindelijke toepassing als bevestigingsmiddel.
Toepassingsgebied van ASTM F2282 voor draad, staven en strips
| Controlegebied | Acceptatiebewijs |
|---|---|
| Ontkoling | Metallografisch onderzoek of, waar vereist, een gespecificeerde hardheidsbeoordeling. |
| Afmetingen en toleranties | Met geschikte, gekalibreerde instrumenten uitgevoerde metingen. |
| Oppervlakteconditie | Inspectie aan de hand van de toepasselijke product- of oppervlaktekwaliteitseis. |
| Bekleding en afwerking | Controles van voorgeschreven bekleding, afwerking, vakmanschap en uiterlijk. |
| Verpakking | Controle van bescherming, identificatie, traceerbaarheid en de toestand bij levering. |
ASTM F2282-03R09E01 is gericht op draad, staven en strips van koolstofstaal en gelegeerd staal die worden gebruikt voor de vervaardiging van mechanische bevestigingsmiddelen. De genoemde kwaliteitsborgingscontroles omvatten ontkoling, afmetingen, toleranties, oppervlakteconditie, coating, uitvoering, afwerking, uiterlijk en verpakking. Die opsomming is belangrijk omdat zij dimensionele inspectie naast materiaal- en behandelingscontroles plaatst, in plaats van de maat als de volledige acceptatiebeslissing te beschouwen.
De specificatie is daarom van toepassing op de fase van het uitgangsmateriaal. Het is geen algemene maatspecificatie voor elk staalproduct en ook geen universele vervanging voor specificaties voor constructiestaal. Een gewalste ligger, plaat, hoek of brede strip blijft onderworpen aan de productspecificatie die voor dat product en het beoogde constructieve gebruik is aangewezen. ASTM A6/A6M-24a stelt bijvoorbeeld verplichte toegestane afwijkingen vast voor afmetingen en massa van gewalste constructiestalen staven, platen, profielen en damwandprofielen. ASTM International stelt bovendien dat de toepasselijke productspecificatie prevaleert wanneer eisen met elkaar in conflict zijn. Een koper of inspecteur kan de acceptatieregels voor bevestigingsmiddeldraad niet zonder meer overbrengen op constructieprofielen, alleen omdat beide producten van koolstofstaal of gelegeerd staal zijn vervaardigd.
Datzelfde beginsel geldt voor ISO-documenten. ISO 1035:2026 specificeert afmetingen, vorm, massa en toleranties voor warmgewalste ronde, vierkante, platte, zeshoekige en achthoekige staven uit metrische reeksen. ISO 657-1:2026 behandelt gelijke en ongelijke hoekprofielen, U-profielen met schuine flenzen en I-profielen met schuine flenzen. ISO 9034:1987 behandelt dimensionele toleranties, vormtoleranties en massatoleranties voor warmgewalste brede constructieplaten van ongelegeerd en gelegeerd staal, met uitzondering van roestvast staal, waarvan de gespecificeerde minimale vloeigrens maximaal 700 N/mm² bedraagt. Geen van deze documenten wordt de toepasselijke specificatie voor uitgangsmateriaal voor bevestigingsmiddelen, alleen omdat een staaf of strip een vergelijkbare dwarsdoorsnede heeft.
De productvorm en de productieroute zijn van belang. ASTM A568/A568M-19a behandelt dikte, lengte, breedte, vlakheid en gerelateerde toegestane afwijkingen voor warmgewalste en koudgewalste plaat, terwijl ISO 16160:2012 dimensionele toleranties en vormtoleranties toepast op warmgewalste staalplaatproducten en ISO 16162:2012 betrekking heeft op koudgewalste plaatproducten. Volgens ASTM A568/A568M worden gemeten waarden afgerond overeenkomstig ASTM E29 wanneer de conformiteit wordt vastgesteld. Die afrondingsregel maakt deel uit van de acceptatieprocedure; zij is geen toestemming om de meetresolutie te negeren of meer cijfers te rapporteren dan de inspectiemethode ondersteunt.
Voor uitgangsmateriaal voor bevestigingsmiddelen luidt de bepalende vraag dus: naar welke specificatie is verwezen, voor welke productvorm en in welke productiefase? Een meting van de nominale diameter zonder die antwoorden heeft weinig technische betekenis.
Ontkoling en de prestaties van mechanische bevestigingsmiddelen
Ontkoling is het verlies van koolstof aan of nabij het oppervlak, veroorzaakt door verhitting in een koolstofreactieve atmosfeer. Omdat koolstof bijdraagt aan de hardheid en sterkte die tijdens de warmtebehandeling worden ontwikkeld, kan een ontkoolde laag een lagere hardheid hebben dan de onaangetaste kern. In een bevestigingsmiddel kan deze verzwakte zone zich bevinden op een plaats waar de prestaties bijzonder gevoelig zijn: op de top, flank of kern van de schroefdraad.
Het risico blijft niet beperkt tot een afgekeurde diametercontrole. Een staaf kan vóór het koudvervormen dimensioneel correct zijn en toch een bout opleveren waarvan het schroefdraadoppervlak na de warmtebehandeling niet de gespecificeerde mechanische eigenschappen kan ontwikkelen. Een zachtere laag kan de weerstand tegen draadvervorming verminderen, de belastingsverdeling tussen de ingrijpende draadgangen veranderen en bijdragen aan draadstrippen of voortijdige vermoeiingsschade. Het precieze gevolg hangt af van de staalkwaliteit, de toestand na warmtebehandeling, de draadgeometrie, het spanningsniveau en de toegestane diepte en het type ontkoling.[5] ASTM F2282-03R09E01. ASTM International. ASTM International standard publication, 2009.
Ontkoling laat ook zien waarom de oppervlakteconditie een metallurgisch en geen cosmetisch vraagstuk is. Walshuid, overvloeiingen, naden, vouwen, putten of slijpsporen kunnen tijdens het koudvervormen, trekken, draadwalsen of onder bedrijfsbelasting als initiatiepunten voor scheuren fungeren. Een oppervlak dat bij normale verlichting aanvaardbaar lijkt, kan nog steeds metallografisch onderzoek of een voorgeschreven hardheidsverloop vereisen om de toestand van de aangetaste laag vast te stellen. ASTM F2282 plaatst ontkoling en oppervlakteconditie binnen hetzelfde kwaliteitsborgingskader als afmetingen, omdat elk van deze factoren invloed kan hebben op de omzetting van het uitgangsmateriaal in een betrouwbaar mechanisch bevestigingsmiddel.
ISO 9443:2018 biedt een gerelateerde referentie voor warmgewalste ronde, vierkante en zeshoekige staven en walsdraad met nominale afmetingen van 5 mm tot 200 mm. De norm definieert technische leveringsvoorwaarden voor oppervlaktekwaliteitsklassen. De rol ervan is niet ASTM F2282 te vervangen, maar zij illustreert hoe oppervlakteacceptatie gewoonlijk wordt uitgedrukt: naar productvorm, defecttype, ernst, toegestane omvang en inspectiemethode.
Een zichtbare onvolkomenheid leidt evenmin automatisch tot afkeuring. BCSA Guidance Note 3.05 stelt dat een tolerantie voor oppervlaktekwaliteit aanvaardbaar kan zijn wanneer het aangetaste gebied slechts een klein deel van het oppervlak vormt, mits de toepasselijke specificatie en het beoogde gebruik dit toestaan. Die nuancering is voor bevestigingsmiddelen van belang, omdat een plaatselijk merkteken op ongebruikt materiaal en een longitudinaal defect dat een zwaar belaste schroefdraad kruist, geen gelijkwaardige omstandigheden zijn.
Afmetingen, coating, afwerking, uiterlijk en verpakking als één controlesysteem
Het praktische kwaliteitssysteem begint met de afmetingen, maar eindigt daar niet. Diameter, ovaliteit, rechtheid, lengte en toleranties bepalen of draad of staaf correct het vormgevingsproces binnenkomt. De oppervlakteconditie bepaalt of het materiaal kan worden getrokken, koudvervormd, verspaand of van schroefdraad voorzien zonder onaanvaardbare defecten te veroorzaken. De coating beïnvloedt de smering, corrosiebestendigheid, wrijving en soms het risico dat met waterstof verband houdt. Afwerking en uiterlijk leveren aanwijzingen over behandeling, reiniging, verwijdering van walshuid en procesbeheersing. De verpakking houdt al deze omstandigheden tijdens opslag en transport in stand.
Deze controles beïnvloeden elkaar. Een coating kan aan de nominale dikte-eis voldoen en toch door een slechte bundeling worden beschadigd. Een schone draad met de juiste afmetingen kan roesten omdat de verpakking waterretentie mogelijk maakt. Een visueel homogene staaf kan een ontkoolde laag bevatten die alleen door hardheidsmeting of metallografisch onderzoek aan het licht komt. Omgekeerd kan een kleine oppervlaktetekening volgens de vastgelegde productspecificatie aanvaardbaar zijn wanneer zij het vormen of de werking niet beïnvloedt. Acceptatie vereist een beoordeling van de relatie tussen de toestand, de gespecificeerde grens en de beoogde bewerking.
Ook de inspectiemethoden moeten aansluiten bij de genomen beslissing. De National Structural Steelwork Specification maakt onderscheid tussen essentiële toleranties en functionele toleranties en vereist dat de voor dimensionele metingen gebruikte methoden en instrumenten worden gekozen op basis van de vereiste nauwkeurigheid. Dat beginsel is rechtstreeks van toepassing op uitgangsmateriaal voor bevestigingsmiddelen. Een grove schuifmaat, een micrometer, een optisch systeem, een profielprojector en een metallografische doorsnede beantwoorden niet dezelfde vraag. Hun resolutie, contactkracht, uitlijning, kalibratie en de techniek van de operator beïnvloeden het gerapporteerde resultaat. Wanneer een gemeten diameter dicht bij een grenswaarde ligt, moet rekening worden gehouden met de meetonzekerheid, in plaats van de weergegeven waarde als exact te beschouwen.
Uiterlijke inspectie heeft een welbepaalde plaats, maar mag niet worden verward met bewijs van mechanische geschiktheid. ISO 8501-1:2007 bevat schriftelijke beschrijvingen en representatieve foto’s voor roestgradaties en voorbehandelingsgradaties, waaronder oppervlakken die met straalmiddelen, handgereedschap, elektrisch gereedschap of een vlam zijn gereinigd. Deze terminologie helpt inspecteurs de toestand consistent te beschrijven; zij stelt geen treksterkte, ontkolingsdiepte, hechting van de coating of draadprestaties van het bevestigingsmiddel vast.
Verpakking is daarom een acceptatiecontrole en geen administratieve bijzaak. De identificatie moet gekoppeld blijven aan de juiste staalkwaliteit, smelt, afmeting, coating en inspectiegegevens. Bundels of rollen moeten worden beschermd tegen verontreiniging, stoten en vochtomstandigheden die het geleverde oppervlak kunnen veranderen. Wanneer de verpakking de traceerbaarheid belemmert of kwaliteitsachteruitgang mogelijk maakt, beschrijft een geslaagde productie-inspectie mogelijk niet langer het ontvangen materiaal.
ASTM F2282 is juist waardevol omdat de norm deze vragen samenbrengt zonder ze tot één getal te reduceren. Het toepassingsgebied ondersteunt de acceptatie van gespecificeerde draad, staven en strips van koolstofstaal en gelegeerd staal als uitgangsmateriaal voor de vervaardiging van bevestigingsmiddelen. De toepasselijke productspecificatie blijft leidend en elke eis heeft nog steeds eigen bewijs nodig: dimensionele metingen voor de maat, geschikt onderzoek van oppervlak en ontkoling, controles van coating en afwerking, visuele beoordeling aan de hand van vastgelegde criteria en verificatie van verpakking en identificatie. Dat is het verschil tussen een diameter registreren en staal voor bevestigingsmiddelen beheersen.
Een praktische acceptatieworkflow voor staalproducten
Praktische acceptatiewerkwijze
- 1. Identificeer het product Bevestig kwaliteit, smelt, productvorm, leveringstoestand, afmetingen, hoeveelheid en certificaatgegevens.
- 2. Identificeer de toepasselijke documenten Leg de productnorm, editie, inkoopeisen, tekeningen en het inspectieplan vast.
- 3. Plan de controles Maak een lijst van de kenmerken voor afmetingen, vorm, massa, oppervlak, bekleding en vakmanschap.
- 4. Selecteer de methode Kies locaties, referentievlakken, instrumenten, kalibratiecontroles en omgevingsomstandigheden.
- 5. Leg vast en vergelijk Bewaar onbewerkte meetwaarden, pas de voorgeschreven afrondingsregel toe en beoordeel elk kenmerk afzonderlijk.
- 6. Handel uitzonderingen af Isoleer niet-conform materiaal en verkrijg een geautoriseerde beslissing over reparatie, afwijkingsacceptatie, afwaardering, vervanging of afkeuring.
Acceptatie begint met een vraag die vaak wordt overgeslagen: wat wordt er precies geaccepteerd en volgens welk document? Een dimensioneel resultaat heeft pas betekenis wanneer het wordt vergeleken met het tolerantiesysteem dat voor dat product is vastgelegd. De toestand van het oppervlak is een afzonderlijke beoordeling, en geen van beide vragen kan betrouwbaar worden beantwoord door op elk product een algemene “staaltolerantie” toe te passen.
Identificeer de productvorm en de van toepassing zijnde specificatie
Conformiteit van de chemische samenstelling of staalkwaliteit alleen stelt geen conformiteit vast voor afmetingen, vorm, massa, oppervlak, bekleding of functionaliteit. Strong evidence
Begin met het materiaalidentificatierapport. Bevestig de staalsoort of aanduiding, het smeltnummer, het productnummer, de afmetingen, de leveringstoestand, de hoeveelheid en het certificaat van de fabrikant. De staalsoort kan zijn vermeld volgens een ASTM-, ISO-, EN- of andere nationale aanduiding; deze moet exact worden overgenomen en niet informeel worden vertaald naar een zogenaamd equivalente staalsoort. Een product kan de juiste chemische samenstelling hebben en toch niet voldoen aan de bestelde dimensionale of oppervlakte-eisen.
Identificeer vervolgens de productvorm. Een plaat, dunne plaat, warmgewalste staaf, brede platte staaf, gelijkzijdige hoekstaaf, walsdraad en constructiebalk zijn geen onderling uitwisselbare categorieën. Voor deze producten kunnen verschillende documenten de toleranties voorschrijven, zelfs wanneer de nominale dikte of staalsoort vergelijkbaar is. Leg vast of het product warmgewalst of koudgewalst is en bepaal of de afmetingen metrisch of in inch-pound-eenheden zijn, wanneer de specificatie een keuze biedt.
De inkooporder, het contract, de tekening, de materiaalnorm en het inspectieplan moeten vervolgens in samenhang worden gelezen. Stel voor elke eigenschap één van toepassing zijnde specificatie vast. ASTM A6/A6M-24a legt bijvoorbeeld verplichte toelaatbare afwijkingen vast voor afmetingen en massa van gewalste constructiestalen staven, platen, profielen en damwandprofielen. De norm vermeldt ook dat de toepasselijke productspecificatie voorrang heeft wanneer eisen met elkaar in conflict zijn. Die hiërarchie is van belang: ASTM A6/A6M geeft geen toestemming om een strengere eis in de gespecificeerde staalsoort of productnorm te negeren.
Voor dunne plaat specificeert ASTM A568/A568M-19a eisen voor dikte, lengte, breedte, vlakheid en aanverwante toeslagen voor warmgewalste en koudgewalste staalplaat. ISO 16160:2012 is van toepassing op maat- en vormtoleranties voor warmgewalste plaatproducten van staal, terwijl ISO 16162:2012 koudgewalste plaatproducten van staal behandelt. Het toepasselijke document hangt af van de order en de productroute; de inspecteur mag niet uitsluitend kiezen tussen deze documenten omdat beide plaatproducten noemen.
Voor staven en constructieprofielen behandelt ISO 1035:2026 de afmetingen, vorm, massa en toleranties van warmgewalste ronde, vierkante, platte, zeshoekige en achthoekige staven in metrische reeksen. ISO 657-1:2026 behandelt gelijkzijdige en ongelijkzijdige hoekprofielen, U-profielen met schuine flenzen en I-profielen met schuine flenzen. ISO 9034:1987 behandelt maat-, vorm- en massatoleranties voor warmgewalste brede platte staven van ongelegeerd en gelegeerd staal, met uitzondering van roestvast staal, waarbij de gespecificeerde minimale vloeigrens maximaal 700 N/mm² bedraagt. Deze titels bepalen zowel het toepassingsgebied als de inhoud van de toleranties.
Vermeld het jaar van uitgave en de aanduiding van de wijziging of herziening op het inspectierapport. “ASTM A6” zonder “ASTM A6/A6M-24a”, wanneer die uitgave van toepassing is, laat onzekerheid bestaan over de gebruikte grenswaarden. Noteer ook elke tekeningstolerantie, bijzondere ordervereiste of goedgekeurde afwijking die de algemene productspecificatie wijzigt.
Plan dimensionale en visuele inspecties
Zet de toepasselijke documenten vóór het meten om in een inspectieplan. Vermeld elke vereiste eigenschap: dikte, breedte, lengte, diameter of maat over de sleutelvlakken, haaksheidsafwijking, rechtheid, vlakheid, torsie, welving, profielafmetingen, massa, toestand van hoeken of randen en elke gespecificeerde vormeigenschap. Ga er niet van uit dat een certificaat of een visuele controle eigenschappen afdekt die niet zijn gemeten.
Leg de meetlocaties vooraf vast. Een locatie kan worden aangeduid aan de hand van de afstand tot een uiteinde, de positie over een plaat, een verwijzing naar een hoek of rand, de oriëntatie van het profiel of een gemarkeerd productcoördinatensysteem. Het plan moet aangeven of de meting wordt uitgevoerd op het productoppervlak, tussen voorbereide referentiepunten, over een profieldoorsnede of over een gespecificeerde meetlengte. Hierdoor wordt voorkomen dat een inspecteur na het eerste resultaat een gunstige locatie kiest. Bij de keuze van de locaties moet ook rekening worden gehouden met kenmerken die de metingen kunnen beïnvloeden, zoals bramen, walshuid, lasreparaties, opstaande randen, plaatselijke deuken of welving.
Selecteer instrumenten en methoden op basis van de vereiste nauwkeurigheid, en niet uitsluitend op basis van gemak. De National Structural Steelwork Specification maakt onderscheid tussen essentiële toleranties en functionele toleranties en vereist dat de methoden en instrumenten voor dimensionale metingen geschikt zijn voor de vereiste nauwkeurigheid. Een stalen liniaal kan geschikt zijn voor een globale lengtecontrole, maar is niet automatisch geschikt voor een nauwkeurige bepaling van dikte, rechtheid of profielafmetingen. Gebruik gekalibreerde micrometers, schuifmaten, diktemeters, reiën, voelerbladen, meetbanden, waterpassen, optische apparatuur, weegapparatuur of coördinatenmethoden wanneer hun meetbereik, resolutie, contactconfiguratie en kalibratiestatus geschikt zijn voor de betreffende eigenschap.
Beheers de meetomstandigheden. Noteer de temperatuur wanneer thermische uitzetting een nauwkeurig resultaat kan beïnvloeden, plaats het product op stabiele steunpunten, voorkom dat het product in overeenstemming wordt gebogen en verwijder uitsluitend materiaal waarvan de specificatie verwijdering toestaat. Controleer of het referentieoppervlak schoon genoeg is voor de methode, maar slijp of bewerk een oppervlak niet voordat de oppervlaktekwaliteit is beoordeeld, tenzij de van toepassing zijnde procedure die voorbereiding toestaat.
Meetonzekerheid is geen tweede tolerantie. Het is een eigenschap van de meetmethode en de omstandigheden. Als een meetwaarde dicht bij een grenswaarde ligt, vermeld dan de methode, identificatie van het instrument, kalibratiestatus, resolutie, relevante omgevingsomstandigheden en eventuele vastgelegde beslisregel. De acceptatiebeslissing moet de toepasselijke specificatie of het contract volgen; een inspecteur mag een grenswaarde niet stilzwijgend verruimen om rekening te houden met onzekerheid en mag een product ook niet uitsluitend afkeuren omdat een instrument meer cijfers weergeeft dan de specificatie vereist.
Visuele inspectie vereist een eigen plan. Inspecteer waar praktisch uitvoerbaar het volledige voorgeschreven oppervlak, met verlichting die vouwen, naden, scheuren, putten, walshuid, roest, laminaties, krassen, groeven en mechanische beschadigingen zichtbaar maakt. Beschrijf de locatie, het type, de geschatte omvang en de diepte of ernst van elke indicatie, zonder elk zichtbaar merkteken als defect aan te merken. De oppervlaktekwaliteit wordt beheerst door een productspecifieke eis. ISO 9443:2018 definieert oppervlaktekwaliteitsklassen voor warmgewalste ronde, vierkante en zeshoekige staven en walsdraad met nominale afmetingen van 5 mm tot 200 mm. Dit is geen algemene oppervlakteregel voor elk staalproduct.
Voor verroeste of voorbereide oppervlakken geeft ISO 8501-1:2007 schriftelijke beschrijvingen en representatieve foto’s van roestgradaties en voorbereidingsgradaties, waaronder oppervlakken die zijn gereinigd door stralen, met handgereedschap, met elektrisch gereedschap of door vlamreiniging. Deze gradaties beschrijven de toestand of voorbereiding; zij vervangen niet de grenswaarden van een productnorm voor naden, scheuren, vouwen of toegestane reparaties. Evenzo kan een oppervlaktetolerantie soms aanvaardbaar zijn wanneer het aangetaste gebied slechts een klein deel van het oppervlak vormt, maar BCSA Guidance Note 3.05 maakt dit afhankelijk van de specificatie en het beoogde gebruik. Oppervlakte, locatie en functie zijn daarom van belang.
Registreer, vergelijk en bepaal de afhandeling van resultaten
Registreer de productidentiteit voordat u het resultaat vastlegt: smelt, bundel, coil, stuk- of plaatnummer, staalsoort, productvorm, afmetingen, toepasselijke specificatie, uitgave, datum, inspecteur en instrumentidentificatie. Bewaar de ruwe waarneming zoals deze is gemeten. Als een norm afronding voorschrijft voor de conformiteitsbeoordeling, noteer dan de afgeronde waarde ernaast en vermeld de toegepaste regel.
Dit is essentieel voor plaat die volgens ASTM A568/A568M-19a wordt beoordeeld. De norm gebruikt afrondingsregels van ASTM E29 bij het vaststellen van conformiteit. De niet-afgeronde meetwaarde moet traceerbaar blijven; de afgeronde waarde is de waarde die in de voorgeschreven vergelijking wordt gebruikt. Rond niet voortijdig af en vervang een grensgeval niet door een handmatig gekozen aantal decimalen.
Vergelijk elke eigenschap met de bijbehorende eis. Een plaat kan voldoen aan de dikte-eis en toch niet aan de vlakheidseis. Een staaf kan voldoen aan de diameter-eis en toch niet aan de eisen voor rechtheid of oppervlakteklasse. Een balk kan aan de massa-eis voldoen en toch een profieltolerantie overschrijden die de passing van een verbinding beïnvloedt. Markeer elk resultaat als conform, non-conform of technisch te beoordelen, in plaats van één algemene goedkeuring of afkeuring toe te kennen voordat de afzonderlijke bevindingen zijn begrepen.
Wanneer een resultaat buiten de vastgestelde grenswaarde ligt, stop dan de automatische vrijgaveprocedure en bewaar het bewijsmateriaal. Controleer het instrument en de opstelling opnieuw, herhaal de meting uitsluitend volgens de goedgekeurde methode en maak onderscheid tussen een meetfout en een daadwerkelijke non-conformiteit. Een herhaalde meting mag niet worden gebruikt om een ongunstig resultaat uit te wissen zonder een gedocumenteerde bemonsterings- of hertestregel.
De afhandeling moet de verantwoordelijke bevoegdheid en de genomen actie vermelden. Mogelijke uitkomsten zijn conformiteit en vrijgave, afzondering in afwachting van beoordeling, toegestane reparatie gevolgd door herinspectie, afkeuring, terugzending naar het proces of acceptatie op basis van een door een bevoegde instantie verleende concessie. Een reparatie kan zowel de afmetingen als de toestand van het oppervlak wijzigen. Inspecteer het gerepareerde gebied daarom aan de hand van dezelfde toepasselijke eisen en leg vast wat is verwijderd, toegevoegd, afgewerkt of opnieuw gemeten.
Voor draad, walsdraad en staven die bestemd zijn voor de vervaardiging van mechanische bevestigingsmiddelen, laat ASTM F2282-03R09E01 zien waarom het dossier verder moet gaan dan alleen maatvoering. De kwaliteitsborgingscontroles hebben betrekking op ontkoling, afmetingen, toleranties, oppervlakteconditie, coating, vakmanschap, afwerking, uiterlijk en verpakking. Het acceptatiedossier moet daarom certificaten, meetwaarden, foto’s, oppervlaktebeoordelingen, kalibratiegegevens, afwijkingen, goedkeuringen en de eindbeslissing bewaren. Daardoor wordt de beslissing reproduceerbaar, in plaats van dat een technische acceptatiekwestie wordt gereduceerd tot een niet-onderbouwde visuele beoordeling.
Veelvoorkomende fouten bij beslissingen over staaltoleranties
Een stalen product kan maatvoeringstechnisch conform zijn en toch niet voldoen aan een eis voor oppervlaktekwaliteit. Het kan ook een lokale markering vertonen die voor de ene toepassing onschadelijk is, maar voor een andere onaanvaardbaar. Deze uitkomsten zijn niet tegenstrijdig. Maattoleranties, oppervlakteconditie, meetprocedure en acceptatiebevoegdheid beantwoorden verschillende vragen.
De eerste vraag moet zijn: welke productspecificatie is op het product van toepassing? De tweede vraag luidt: welke eigenschap wordt gecontroleerd? Dikte, rechtheid, massa, roestvoorbereiding, ontkoling en zichtbare oppervlaktedefecten vallen niet onder één universele tolerantietabel.
Een plaattolerantie toepassen op een constructieprofiel
Een terugkerende fout is het kiezen van een bekende norm voor plaatstaal voor een product dat in werkelijkheid een staaf, balk, hoekprofiel, kanaalprofiel, breed plat profiel of een ander constructieprofiel is. De numerieke grenswaarden kunnen redelijk lijken, maar de vergelijking heeft geen technische grondslag wanneer de productvorm en de productieroute verschillen.
ASTM A568/A568M-19a specificeert de dikte, lengte, breedte, vlakheid en bijbehorende toeslagen voor warmgewalste en koudgewalste staalplaat. De norm is daarom relevant voor plaatproducten die binnen het toepassingsgebied vallen, maar niet automatisch voor een gewalst constructiehoekprofiel of een I-profiel. Ook de conformiteitsprocedure is van belang: gemeten waarden worden overeenkomstig ASTM E29 afgerond voordat het resultaat met de gespecificeerde grenswaarde wordt vergeleken. Een meting die als 9,96 mm is geregistreerd, kan niet correct worden beoordeeld door een ongeronde instrumentaflezing eenvoudigweg met een tabelwaarde te vergelijken wanneer de toepasselijke procedure een andere afrondingsstap vereist. ASTM International, 2019
Voor constructieproducten gelden eigen maatvoorschriften. ASTM A6/A6M-24a stelt verplichte toelaatbare afwijkingen vast voor de afmetingen en massa van gewalste constructiestalen staven, platen, profielen en damwandprofielen. De norm bepaalt ook dat de toepasselijke productspecificatie voorrang heeft wanneer eisen met elkaar in conflict zijn. Die bepaling is doorslaggevend. ASTM A6/A6M geeft geen toestemming om een productspecificatie, inkoopspecificatie, tekening of aanvullende eis die voor de betreffende kwaliteit en het betreffende product geldt, buiten beschouwing te laten. ASTM International, 2024
Hetzelfde onderscheid komt voor in ISO-normen. ISO 1035:2026 heeft betrekking op warmgewalste ronde, vierkante, platte, zeshoekige en achthoekige staven uit de metrische reeks, met inbegrip van afmetingen, vorm, massa en toleranties. ISO 657-1:2026 heeft betrekking op gelijke en ongelijke hoekprofielen, U-profielen met schuine flenzen en I-profielen met schuine flenzen, met eisen voor afmetingen, doorsnede-eigenschappen en toleranties. ISO 9034:1987 behandelt warmgewalste brede platte profielen van ongelegeerd en gelegeerd staal, met uitsluiting van roestvast staal, met een gespecificeerde minimale vloeigrens tot 700 N/mm². Geen van deze normen mag worden vervangen enkel omdat een tolerantietabel voor plaatstaal gemakkelijker te vinden is.
De fout ontstaat vaak door dikte te verwarren met doorsnedegeometrie. Een plaat wordt beoordeeld aan de hand van eigenschappen zoals diktevariatie, breedte, lengte en vlakheid. Voor een constructieprofiel kunnen controles nodig zijn van flensbreedte, lijfdikte, totale hoogte, flenshelling, straal, rechtheid, torsie, haaksheid en massa. Een tolerantie die zinvol is voor een vlakke plaat zegt niets over de cumulatieve geometrie van een ongelijk hoekprofiel of een balk met schuine flenzen.
Ook de materiaaltoestand is van belang. ISO 16160:2012 is van toepassing op maat- en vormtoleranties voor warmgewalste staalplaatproducten en is in 2024 door ISO bevestigd. ISO 16162:2012 heeft betrekking op koudgewalste staalplaatproducten. Het overnemen van de grenswaarden uit ISO 16160:2012 voor koudgewalst materiaal dat onder ISO 16162:2012 valt, is een specificatiefout, ook wanneer beide documenten betrekking hebben op “staalplaat”. De productaanduiding, walsconditie, dikteklasse, randconditie en de vermelde tolerantieklasse moeten worden gecontroleerd voordat de meting begint.
Roestvoorbereidingsklassen behandelen als maattoleranties
ISO 8501-1:2007 wordt vaak verkeerd gelezen als een dimensionale goedkeuringsnorm. Dat is niet het geval. Het document definieert roestgradaties en voorbereidingsgradaties aan de hand van schriftelijke beschrijvingen en representatieve foto’s. De gradaties beschrijven de visuele toestand van een stalen oppervlak vóór en na de voorbereiding, met inbegrip van gestraalde, met handgereedschap gereinigde, met elektrisch gereedschap gereinigde en met een vlam gereinigde oppervlakken. Zij schrijven geen toelaatbare dikteafwijking, toegestane putdiepte, grenswaarde voor oppervlakteruwheid of tolerantie voor profielrechtheid voor. International Organization for Standardization, 2007
Een aanduiding zoals Sa 2½ kan daarom niet bewijzen dat een plaat zijn gespecificeerde dikte heeft behouden. Evenmin kan St 3 aantonen dat een lokale verdieping, overlap, ingerolde walshuidmarkering of corrosieput aanvaardbaar is voor constructieve toepassing. Voorbereiding verwijdert of verandert verontreinigingen en corrosieproducten aan het oppervlak; zij vervangt geen dimensionele inspectie en stelt niet de resterende wanddikte vast.
Normen voor oppervlaktekwaliteit werken langs een afzonderlijke lijn. ISO 9443:2018 definieert technische leveringsvoorwaarden voor oppervlaktekwaliteitsklassen van warmgewalste ronde staven, vierkante staven, zeshoekige staven en walsdraad met nominale afmetingen van 5 mm tot 200 mm. Het toepassingsgebied betreft oppervlaktekwaliteitsklassen en niet een algemeen visueel oordeel voor elk staalproduct. Een ronde staaf die volgens ISO 9443:2018 wordt geleverd, moet worden beoordeeld aan de hand van de eisen van dat document, terwijl voor een plaat, balk of koudgewalste plaat de toepasselijke productspecificatie en bepalingen inzake het oppervlak nodig zijn.
Het beoogde gebruik kan de betekenis van een indicatie veranderen. Een ondiepe, geïsoleerde markering op een gedeelte dat wordt weggefreesd, kan andere gevolgen hebben dan dezelfde indicatie op een vermoeiingsgevoelige flens, een drukgrens of een zichtbaar gecoat oppervlak. BCSA Guidance Note 3.05 vermeldt dat een tolerantie voor oppervlaktekwaliteit aanvaardbaar kan zijn wanneer het aangetaste gebied slechts een klein deel van het oppervlak vormt, mits de specificatie en het beoogde gebruik dit toestaan. Dat is geen algemene acceptatieregel. Oppervlakte, diepte, locatie, oriëntatie, continuïteit, reparatiemethode en de resterende constructieve doorsnede moeten allemaal worden beschouwd. BCSA, 2015
De tegenovergestelde fout komt even vaak voor: elke donkere plek of ondiepe markering als een materiaaldefect afwijzen. Roestvlekken, hechtende walshuid, resten van de voorbereiding en een daadwerkelijke discontinuïteit zijn geen uitwisselbare waarnemingen. Als de vraag is of een oppervlak gereed is voor coating, kan ISO 8501-1 relevant zijn. Als de vraag is of een staaf een toegestane oppervlaktediscontinuïteit vertoont, kan ISO 9443:2018 of de toepasselijke staafspecificatie relevant zijn. Als de vraag is of een bevestigingsmiddelblank ontkoling of afwerkingsgerelateerde beschadiging vertoont, voorziet ASTM F2282-03R09E01 in kwaliteitsborgingscontroles voor ontkoling, afmetingen, toleranties, oppervlakteconditie, coating, vakmanschap, afwerking, uiterlijk en verpakking van draad, walsdraad en staven van koolstofstaal en gelegeerd staal die worden gebruikt voor de vervaardiging van mechanische bevestigingsmiddelen. ASTM International, 2009
De toepasselijke specificatie en meetmethode negeren
Zelfs de juiste grenswaarde kan tot een verkeerde beslissing leiden wanneer het toepasselijke document en de meetmethode niet worden vastgelegd. Op een certificaat kan “binnen tolerantie” staan zonder vermelding van de editie, productspecificatie, tolerantieklasse, bemonsteringslocatie, het instrument, het referentieoppervlak of de afrondingsregel. Die verklaring is te onvolledig voor een betwist resultaat.[6] National Structural Steelwork Specification. British Constructional Steelwork Association. National Structural Steelwork Specification, 2010.
De National Structural Steelwork Specification maakt onderscheid tussen essentiële toleranties en functionele toleranties. Een essentiële tolerantie heeft betrekking op de gespecificeerde fabricage-eis; een functionele tolerantie heeft betrekking op de vraag of het vervaardigde of gemonteerde onderdeel zijn beoogde functie vervult. Dit onderscheid voorkomt dat een geringe non-conformiteit automatisch als kritiek wordt behandeld, maar geeft een inspecteur geen toestemming om een verplichte productgrenswaarde te negeren. Dezelfde specificatie vereist dat de methoden en instrumenten voor dimensionele metingen worden geselecteerd met het oog op de vereiste nauwkeurigheid. BCSA, 2010
Een niet-gekalibreerd meetlint, beschadigde schuifmaat, slecht op nul ingestelde micrometer of waterpas die zonder vastgelegd referentievlak wordt gebruikt, kan een waarneming ondersteunen, maar zou normaal gesproken geen grond moeten vormen voor een definitieve afkeuring. Temperatuur, contactkracht, bramen, walshuid, uitlijning van de meetstift, de werkwijze van de operator en de ondersteuning van het onderdeel kunnen allemaal invloed hebben op het resultaat. Voor vlakheid en rechtheid maakt de gekozen referentielijn of het gekozen referentievlak deel uit van de methode; het verplaatsen van het referentiepunt kan de gerapporteerde afwijking veranderen. Bij diktemetingen geven metingen nabij randen, lassen, groeven of walshuid mogelijk niet de locatie weer die door de specificatie wordt vereist.
Meetonzekerheid is vooral van belang wanneer de gerapporteerde waarde dicht bij de grens ligt. Als een grenswaarde 10,00 mm bedraagt met een toegestane negatieve afwijking en de onzekerheid van het meetinstrument een aanzienlijk deel van die afwijking vormt, moet één enkele meting aanleiding geven tot verificatie en niet tot automatische zekerheid. Controleer de meting opnieuw met een gekalibreerd instrument, bepaal de voorgeschreven meetlocatie, herhaal de meting en pas de geldende afrondingsregel toe. Volgens ASTM A568/A568M maakt afronding volgens ASTM E29 deel uit van de conformiteitsbepaling; wanneer dit proces wordt vervangen door informele afronding, kan een marginale beslissing omslaan.
Voor een plaatselijke oppervlakte-indicatie is eveneens een vastgelegde escalatieroute nodig. Leg de positie, lengte, breedte, schijnbare diepte en oriëntatie vast; reinig of bereid het oppervlak uitsluitend voor zover toegestaan; vergelijk de bevinding vervolgens met de productspecificatie en het beoogde gebruik. Als de specificatie hierover niets bepaalt, moet de beslissing worden voorgelegd aan de verantwoordelijke ingenieur of contractuele bevoegde instantie, in plaats van deze op basis van een foto zelf te verzinnen.
- Materiaalidentificatie
- Kwaliteit, smelt, productvorm, afmetingen, hoeveelheid en stuk- of bundelnummer
- Toepasselijke referentie
- Productnorm, editie, tolerantieklasse, inkooporder en tekeneisen
- Meetbewijs
- Locatie, referentievlak, instrument, kalibratiestatus, onbewerkte meetwaarde, eenheden en afrondingsregel
- Oppervlaktebewijs
- Beschrijving van het gebrek, omvang, foto's, voorbereidingsklasse en onderzoeksmethode
- Beslissing
- Conform, aangehouden voor beoordeling, gerepareerd, geaccepteerd via afwijkingsacceptatie, afgewaardeerd of afgekeurd
In een deugdelijk acceptatierapport worden daarom de materiaalkwaliteit, productvorm, geldende norm en editie, toepasselijke tolerant klasse, meetmethode, identificatie van het instrument, kalibratiestatus, relevante omgevingsomstandigheden en de afhandeling van eventuele oppervlakte-indicaties vermeld. Zonder deze gegevens kunnen “goedgekeurd” en “afgekeurd” eerder het inspectieproces dan het staal beschrijven.
Bronnen
- [1] ASTM A6/A6M-24a. ASTM International standard publication, 2024. https://store.astm.org/a0006_a0006m-24a.html
- [2] ASTM A568/A568M-19a. ASTM International standard publication, 2019. https://store.astm.org/a0568_a0568m-19a.html
- [3] ISO 16160:2012. ISO standard catalogue, 2024. https://www.iso.org/standard/59320.html
- [4] ISO 9443:2018. ISO standard catalogue, 2018. https://www.iso.org/standard/70647.html
- [5] ASTM F2282-03R09E01. ASTM International standard publication, 2009. https://store.astm.org/f2282-03r09e01.html
- [6] National Structural Steelwork Specification. National Structural Steelwork Specification, 2010. https://steelconstruction.info/images/1/10/BCSA_52-10.pdf