




O que significa realmente a tolerância do aço
A tolerância do aço é o desvio permitido em relação a uma condição especificada ou nominal. Essa condição pode ser a espessura, a largura, o diâmetro, o comprimento, a massa, a retilineidade, a planicidade, a ortogonalidade, o ângulo ou outra característica mensurável. Um valor nominal é uma referência, não necessariamente o valor que todas as peças devem apresentar. Por exemplo, uma chapa de 10 mm é identificada pela sua espessura nominal; a especificação aplicável estabelece então até que ponto a espessura medida pode desviar-se dos 10 mm.
Esta distinção é importante porque “aço de 10 mm” não descreve uma medição única que permita determinar a conformidade sem conhecer a norma aplicável, a forma do produto, o grau, a condição de fornecimento e as regras de medição. Uma tolerância é um limite de aceitação definido por uma especificação. Não é uma declaração geral sobre a capacidade de fabrico, nem é automaticamente permutável entre chapa, folha, barra, perfis estruturais e fio.

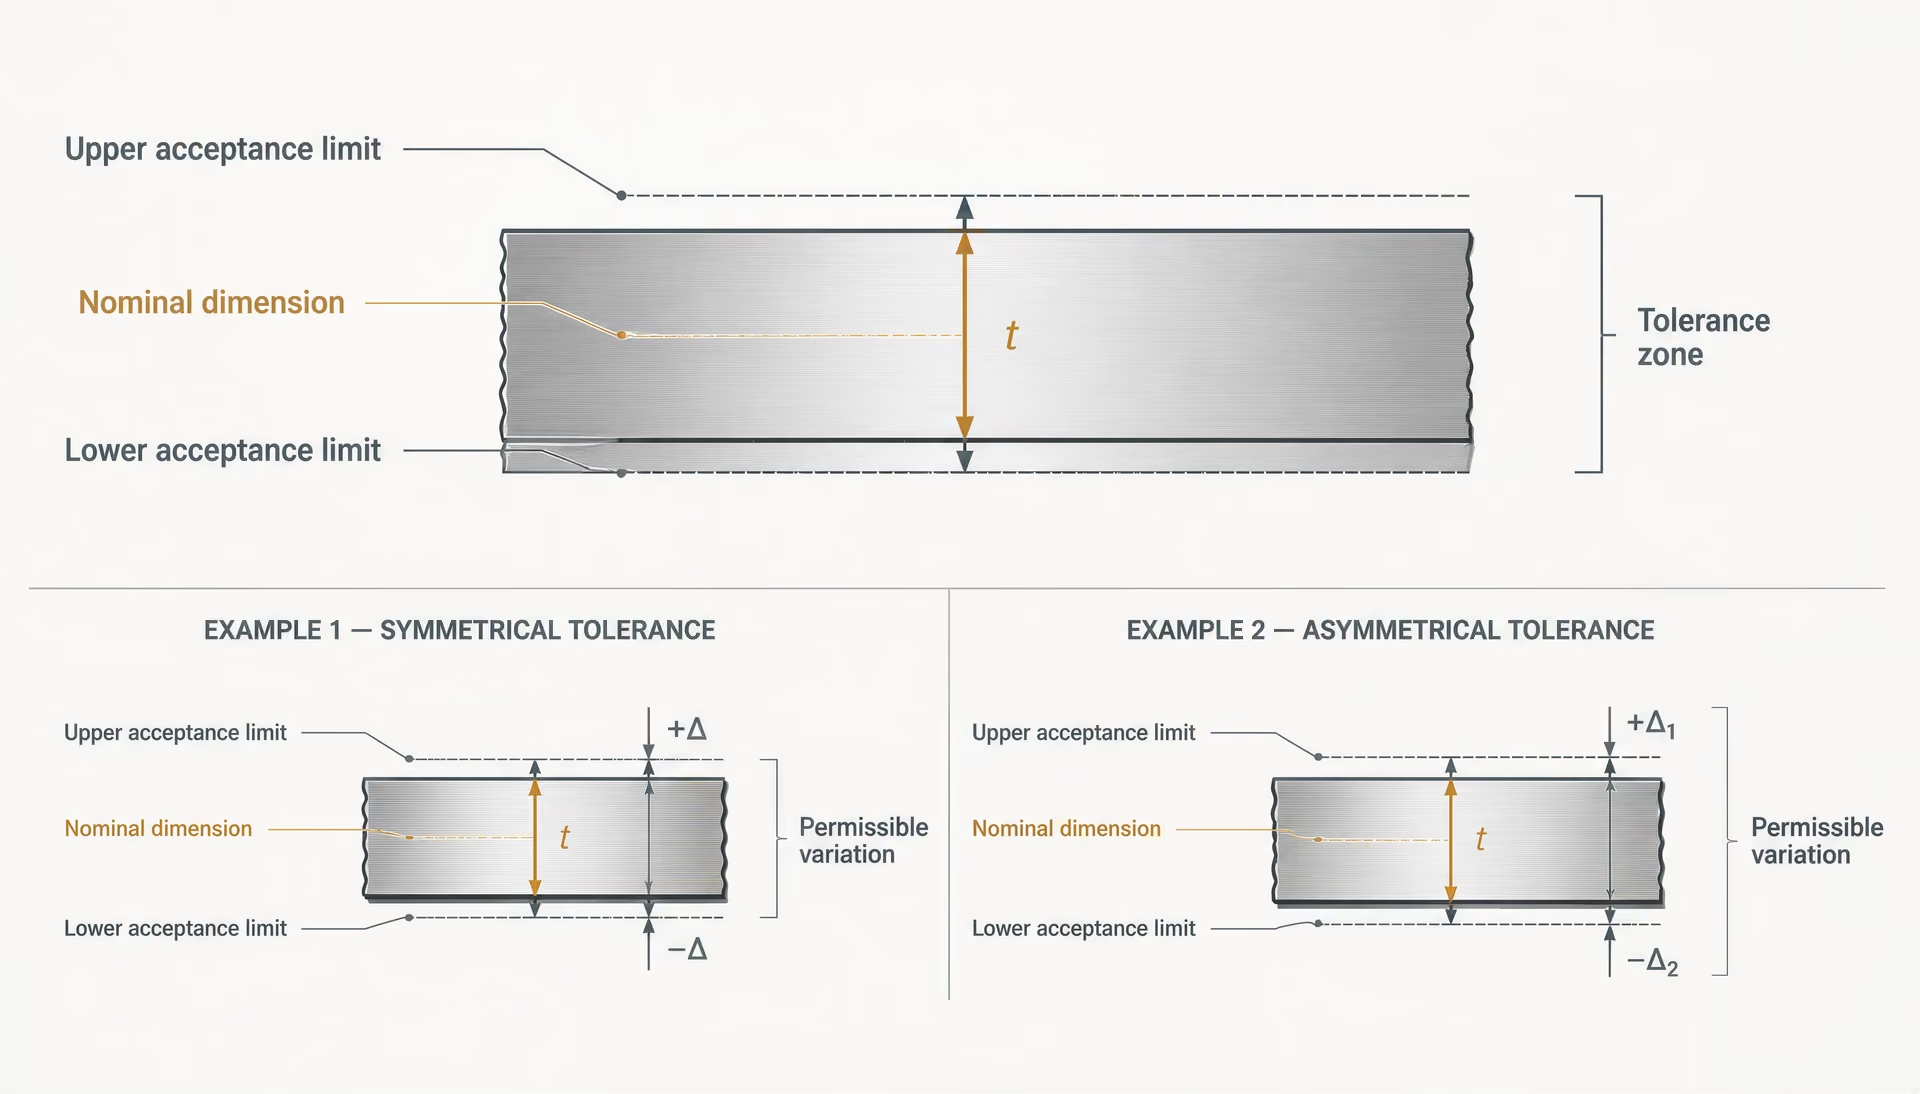
Dimensões nominais, variação admissível e limites de aceitação
Termos fundamentais de tolerância
- Dimensão nominal
- Dimensão de referência designada utilizada para identificar um produto.
- Variação admissível
- Desvio permitido em relação ao valor nominal ou especificado.
- Limite de aceitação
- Limite superior ou inferior efetivamente aplicado a um resultado medido.
- Zona de tolerância
- Intervalo entre os limites inferior e superior de aceitação aplicáveis.
Uma dimensão nominal é o tamanho designado utilizado para identificar um produto. A variação admissível é o desvio permitido em relação a essa designação. Os limites de aceitação são os limites superior e inferior efetivamente aplicados a um resultado medido. Podem ser simétricos, como ±0,5 mm, ou assimétricos, como uma espessura nominal com uma variação negativa permitida e uma variação positiva menor ou nula.
| Característica do produto | Pergunta típica de aceitação | Por que é considerada separadamente |
|---|---|---|
| Espessura | A espessura medida está dentro do intervalo permitido? | Controla a dimensão linear. |
| Retitude | O produto permanece dentro do desvio permitido em relação a uma linha de referência? | Controla a forma longitudinal. |
| Massa | A massa por unidade de comprimento ou a massa teórica está dentro do respetivo limite? | Verifica a quantidade de material e o perfil. |
| Estado da superfície | São aceitáveis os defeitos, a carepa, as cavidades, as costuras, ou os graus de preparação? | Utiliza requisitos de superfície distintos. |
A norma aplicável também pode dividir as tolerâncias por intervalos de dimensão. Uma folha de 6 mm e uma folha de 20 mm podem ter diferentes variações de espessura admissíveis, mesmo quando ambas são descritas como folhas. Uma barra laminada pode ter limites distintos para o diâmetro, a ovalização, a retilineidade e a massa. Cada limite responde a uma questão diferente.[1] ASTM A6/A6M-24a. ASTM International. ASTM International standard publication, 2024.
A ASTM A6/A6M-24a estabelece variações admissíveis obrigatórias para as dimensões e a massa dos produtos estruturais laminados abrangidos pelo seu âmbito. Strong evidence
A ASTM A6/A6M-24a estabelece variações admissíveis obrigatórias para as dimensões e a massa de barras, chapas, perfis e estacas-pranchas de aço estrutural laminados. Não funciona como uma tabela universal para todos os produtos de aço. Se a especificação do produto contiver um requisito conflitante, a ASTM A6/A6M estabelece que prevalece a especificação aplicável ao produto. Esta hierarquia resolve muitas divergências aparentes entre uma tabela dimensional geral e um documento específico de um grau ou produto.[2] ASTM A568/A568M-19a. ASTM International. ASTM International standard publication, 2019.
A ASTM A568/A568M-19a abrange as características dimensionais indicadas para chapa de aço laminada a quente e laminada a frio. Strong evidence
| Forma do produto | Documento relevante mencionado no artigo | Características abrangidas |
|---|---|---|
| Chapa laminada a quente | ISO 16160:2012 | Tolerâncias dimensionais e de forma |
| Chapa laminada a frio | ISO 16162:2012 | Tolerâncias dimensionais e de forma |
| Chapa estrutural, barra, perfil ou estaca-prancha | ASTM A6/A6M-24a | Dimensões e massa |
| Chapa laminada a quente e a frio ao abrigo dos requisitos ASTM | ASTM A568/A568M-19a | Espessura, comprimento, largura, planicidade e margens admissíveis |
Os produtos em folha ilustram este ponto. A ASTM A568/A568M-19a especifica tolerâncias de espessura, comprimento, largura e planicidade, bem como margens relacionadas, para folhas de aço laminadas a quente e a frio. Segundo esta norma, os valores medidos são arredondados de acordo com a ASTM E29 quando se determina a conformidade. A regra de arredondamento pode afetar um resultado limítrofe; por isso, um valor registado com casas decimais excessivas ou de forma inconsistente não deve ser avaliado simplesmente comparando o número não arredondado com o limite da tabela.
| Norma | Família de produtos ou âmbito | Principais controlos indicados no artigo |
|---|---|---|
| ISO 16160:2012 | Chapa de aço laminada a quente | Tolerâncias dimensionais e de forma |
| ISO 16162:2012 | Chapa de aço laminada a frio | Tolerâncias dimensionais e de forma |
| ISO 1035:2026 | Barras laminadas a quente da série métrica | Dimensões, forma, massa e tolerâncias |
| ISO 657-1:2026 | Cantoneiras, perfis em U e perfis em I | Dimensões, propriedades da secção e tolerâncias |
| ISO 9034:1987 | Chapas largas estruturais laminadas a quente | Tolerâncias dimensionais, de forma e de massa |
As normas ISO dividem o tema por tipo de produto de forma semelhante. A ISO 16160:2012 aplica tolerâncias dimensionais e de forma a produtos de chapa de aço laminados a quente; a ISO confirmou esta norma em 2024. A ISO 16162:2012 abrange produtos de chapa de aço laminados a frio. Para barras redondas, quadradas, chatas, hexagonais e octogonais laminadas a quente da série métrica, a ISO 1035:2026 especifica as dimensões, a forma, a massa e as tolerâncias. A ISO 657-1:2026 abrange cantoneiras de abas iguais e desiguais, canais de abas inclinadas e perfis I de abas inclinadas, incluindo dimensões, propriedades das secções e tolerâncias. A ISO 9034:1987 trata das tolerâncias dimensionais, de forma e de massa de planos largos estruturais laminados a quente, de aços não ligados e ligados, excluindo os aços inoxidáveis, com um limite de elasticidade mínimo especificado até 700 N/mm².
Estes âmbitos não são permutáveis. Aplicar uma tolerância de folha a um perfil angular, ou uma tolerância de barra a uma chapa, pode conduzir a uma decisão tecnicamente bem estruturada, mas inválida. Por conseguinte, o primeiro passo numa divergência consiste em identificar a especificação do produto e as referências normativas nela indicadas. Uma tabela de tolerâncias genérica só deverá ser consultada posteriormente, se tiver alguma função.
A aceitação também pode depender do local e do modo como uma dimensão é medida. Uma chapa pode apresentar variações locais de espessura, um perfil laminado pode alterar a sua forma ao longo do comprimento e uma barra pode respeitar o limite do diâmetro, mas exceder o limite de retilineidade. A conformidade de uma característica não anula uma não conformidade noutra.
Porque é que a tolerância não é o mesmo que a incerteza de medição
Incerteza de medição Indicação quantificada da dúvida associada a um resultado de medição; descreve o método de inspeção e as condições, não alterando a tolerância do produto.
A tolerância pertence ao requisito do produto. A incerteza de medição pertence ao resultado da inspeção. Estes conceitos interagem, mas não representam a mesma grandeza.
Suponha-se que uma especificação permite uma espessura entre 9,70 mm e 10,00 mm. Esse intervalo é a zona de tolerância. Se um instrumento indicar 9,72 mm, o valor indicado é uma evidência sobre a espessura real, não a espessura real determinada com certeza absoluta. A resolução, a calibração, a força de contacto, a temperatura, a técnica do operador, a rugosidade da superfície, o alinhamento e a repetibilidade do instrumento podem afetar o resultado.
O quadro NSSS separa as tolerâncias essenciais das funcionais e exige que os métodos e instrumentos de medição correspondam à exatidão requerida. Strong evidence
Um micrómetro pode ter uma resolução de apresentação mais fina do que uma fita métrica, mas a resolução da apresentação, por si só, não comprova a exatidão. Uma chapa de grandes dimensões medida com um instrumento mal apoiado pode produzir um número aparentemente preciso que não representa o local ou o método de medição exigido. A National Structural Steelwork Specification distingue entre tolerâncias essenciais e tolerâncias funcionais e exige que os métodos e instrumentos utilizados para a medição dimensional sejam selecionados de acordo com a exatidão necessária. Esta é uma regra prática: o método de inspeção deve ser capaz de distinguir um resultado aceitável de um resultado não aceitável.
Sequência de decisão da medição
- 1. Identificar o requisito Confirme a especificação do produto, a edição, a característica e a tabela de tolerâncias.
- 2. Definir o método Estabeleça o ponto de referência, a localização, a direção, o instrumento e o plano de amostragem.
- 3. Registar o resultado bruto Preserve a medição não arredondada e as condições relevantes.
- 4. Aplicar a regra de decisão Utilize o procedimento especificado de arredondamento e de incerteza.
Um resultado próximo de um limite exige, por isso, uma medição controlada, e não um arredondamento casual ou uma avaliação visual. O procedimento de inspeção deve definir o referencial, o local, a direção, a temperatura, quando relevante, o instrumento, o estado de calibração, o número de leituras e a regra de arredondamento. Se a especificação adotar a ASTM E29, como acontece com a ASTM A568/A568M para a determinação da conformidade, essa regra rege a decisão indicada. Um laboratório pode ainda calcular a incerteza de medição, mas a incerteza não aumenta a tolerância do produto.
| Abordagem de aceitação | Ação do inspetor | O que não deve ser presumido |
|---|---|---|
| Comparação direta | Compare o valor comunicado com o limite indicado. | A incerteza não aumenta a tolerância. |
| Regra de decisão especificada | Aplique a regra exigida pelo documento aplicável. | Não invente uma faixa de proteção. |
| Medição limítrofe | Repita a medição utilizando um método controlado e adequado. | Não dependa de arredondamentos casuais ou de avaliação visual. |
Os diferentes sistemas de aceitação tratam a incerteza de formas diferentes. Algumas especificações comparam diretamente o valor indicado com o limite. Outras incluem uma regra de decisão que tem em conta a incerteza e o risco de aceitar um produto não conforme ou rejeitar um produto conforme. Salvo indicação em contrário no documento aplicável, um inspetor não deve criar uma banda de guarda, adicionar a incerteza à tolerância ou subtraí-la do valor medido. A questão correta não é apenas “A incerteza do instrumento é inferior à tolerância?”, mas sim “Que regra de decisão e que método de medição exige a especificação aplicável?”
É por isso que dois inspetores podem comunicar conclusões diferentes sem que nenhum deles tenha alterado o aço. Podem ter medido em pontos diferentes, utilizado referenciais diferentes, aplicado regras de arredondamento diferentes ou seguido regras de aceitação diferentes. A divergência deve ser analisada à luz da especificação e do procedimento.
A diferença entre requisitos dimensionais, de forma, de massa e de superfície
Categorias de aceitação distintas
- Dimensões Espessura, largura, comprimento, diâmetro, comprimento do banzo, dimensões dos banzos e dimensões da alma.
- Forma Planicidade, retitude, flecha, torção, falta de esquadria, conicidade e falta de circularidade.
- Massa Massa por unidade de comprimento, massa teórica ou variação admissível da massa.
- Superfície Defeitos, carepa, cavidades, costuras, sobreposições, fissuras, descarbonetação, rugosidade, revestimento e limpeza.
Os requisitos dimensionais dizem respeito ao tamanho linear: espessura, largura, comprimento, diâmetro, comprimento da aba, dimensões das abas ou dimensões da alma. Os requisitos de forma dizem respeito à configuração geométrica: planicidade, retilineidade, flecha, torção, falta de esquadria, conicidade e ovalização. Os requisitos de massa dizem respeito ao peso por unidade de comprimento, à massa teórica ou à variação admissível da massa. Estas categorias podem sobrepor-se quanto ao efeito na engenharia, mas não constituem uma única tolerância.
Um perfil estrutural pode respeitar os limites relativos à largura da aba e à espessura da alma, mas não cumprir o requisito de retilineidade. Uma barra pode cumprir os requisitos de diâmetro e massa, mas apresentar defeitos superficiais inaceitáveis. Uma folha pode cumprir os requisitos de espessura e planicidade, mas apresentar ferrugem ou carepa que exigem uma avaliação superficial separada. A conformidade dimensional não certifica o estado da superfície.[4] ISO 9443:2018. International Organization for Standardization. ISO standard catalogue, 2018.
Os requisitos de superfície podem abranger defeitos, carepa, picadas, cordões, sobreposições, fissuras, descarburização, rugosidade, revestimento, limpeza ou grau de preparação. A ISO 9443:2018 define requisitos técnicos de fornecimento para classes de qualidade superficial de barras redondas, quadradas e hexagonais laminadas a quente, bem como de fio-máquina, com dimensões nominais de 5 mm a 200 mm. As suas classes de superfície não substituem as tolerâncias de diâmetro ou de retilineidade.
A ISO 8501-1:2007 estabelece classificações visuais da ferrugem e da preparação da superfície, e não tolerâncias dimensionais. Strong evidence
No que respeita à corrosão e à preparação, a ISO 8501-1:2007 define graus de oxidação e graus de preparação através de descrições escritas e fotografias representativas. Abrange condições como superfícies de aço limpas por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. Esses graus descrevem a preparação visual da superfície e o seu estado de oxidação; não estabelecem a espessura da chapa nem a geometria do perfil.
A National Structural Steelwork Specification e a BCSA Guidance Note 3.05 também demonstram por que razão a avaliação da superfície requer contexto. Uma tolerância relativa à qualidade da superfície pode ser aceitável quando a área afetada representa apenas uma pequena proporção da superfície, desde que a especificação e a utilização prevista o permitam. Uma marca localizada sem consequência funcional pode ser tratada de forma diferente de uma fissura, laminação, cavidade profunda ou defeito numa ligação crítica à fadiga. A decisão relativa à superfície deve seguir a classe especificada e a função prevista, e não uma regra geral segundo a qual toda e qualquer irregularidade visível é aceitável ou deve ser rejeitada.
A ASTM F2282-03R09E01 estabelece explicitamente essa separação para fios, varões e barras de aço-carbono e aço-liga utilizados no fabrico de elementos de fixação mecânicos. Os seus controlos de garantia da qualidade abrangem a descarbonetação, as dimensões, as tolerâncias, o estado da superfície, o revestimento, a qualidade de execução, o acabamento, o aspeto e a embalagem. A enumeração separada destes temas reflete a forma como a aceitação funciona efetivamente.
Por conseguinte, um produto de aço pode estar conforme do ponto de vista dimensional e, ainda assim, ter de ser rejeitado, reparado, limpo ou sujeito a investigação adicional por razões relacionadas com a superfície. Inversamente, uma superfície que pareça pouco atrativa pode ser aceitável quando a classe de superfície aplicável e a utilização prevista o permitam. Quando os documentos parecem entrar em conflito, prevalecem a especificação do produto aplicável, a ordem de precedência nela indicada e o respetivo procedimento de aceitação. Uma tabela de tolerâncias genérica não pode decidir uma questão relativa à superfície, e uma fotografia da superfície não pode substituir uma medição dimensional.
A hierarquia das normas e a especificação do produto aplicável
Uma tolerância relativa ao aço não pode ser interpretada apenas a partir de um número. Em primeiro lugar, é necessário identificar o documento aplicável, seguido da forma do produto, do grau, da condição de fornecimento, do método de medição e do critério de aceitação. Uma chapa, uma barra laminada a quente, uma cantoneira estrutural e uma chapa laminada a frio podem ser todas descritas como “aço”, mas os seus requisitos dimensionais e superficiais podem resultar de normas diferentes.
A hierarquia habitual começa pela especificação de compra ou de projeto, segue para a norma de produto específica do material e termina em qualquer norma de requisitos gerais incorporada por referência. O documento geral fornece regras comuns; o documento relativo ao produto determina se essas regras se aplicam sem alterações ao material fornecido. Esta distinção impede que uma tabela de tolerâncias relativa a uma família de produtos seja transferida incorretamente para outra.
ASTM A6/A6M e os requisitos gerais
A ASTM A6/A6M-24a é uma norma de requisitos gerais para produtos estruturais de aço laminado. A ASTM International declara que esta norma estabelece variações admissíveis obrigatórias para as dimensões e a massa de barras, chapas, perfis e estacas-prancha de aço estrutural laminado (ASTM International, 2024, ASTM A6/A6M-24a). O seu âmbito abrange, portanto, formas estruturais conhecidas, como perfis de abas largas, perfis em U, cantoneiras, barras chatas, chapas estruturais e estacas-prancha, e não todos os produtos de aço comercializados sob uma designação ASTM.
“Variação admissível” é um conceito técnico de aceitação. Descreve o desvio permitido relativamente a uma dimensão especificada, à retilineidade, à massa ou a uma característica relacionada; não significa que todas as medições sejam exatas, nem estabelece que uma superfície visivelmente marcada seja aceitável. Um produto pode cumprir uma tolerância de espessura e, ainda assim, não cumprir um requisito de qualidade da superfície. Inversamente, uma imperfeição superficial pode ser permitida ao abrigo da especificação de produto aplicável, embora exija reparação, remoção ou avaliação antes da utilização.
A ASTM A6/A6M é particularmente importante porque fornece um quadro comum para várias formas de produtos estruturais. Pode abranger dimensões e massa, marcação do produto, provetes de ensaio, qualidade de execução, reparação e outros aspetos gerais do fornecimento. Estes temas não devem ser reduzidos a um único teste de aprovação ou reprovação. A aceitação dimensional verifica se a geometria medida se encontra dentro do intervalo permitido. A aceitação superficial verifica se defeitos, costuras, dobras, escamas, ferrugem ou áreas reparadas estão em conformidade com as regras de superfície aplicáveis. A aceitação mecânica verifica se as propriedades químicas, de tração, de cedência, de alongamento, de impacto ou outras propriedades especificadas cumprem os respetivos requisitos.
A regra aplicável é o tratamento dado pela norma aos conflitos. A ASTM A6/A6M estabelece que, quando os seus requisitos entram em conflito com os requisitos da especificação de produto aplicável, prevalecem os requisitos da especificação do produto. Esta disposição tem efeitos práticos. A ASTM A6/A6M não constitui uma derrogação universal que prevaleça sobre uma norma relativa a um grau ou produto que contenha um requisito mais específico. É um documento de requisitos gerais que funciona no âmbito do sistema normativo indicado no contrato.
Assim, um relatório que cite apenas “tolerância ASTM A6” é incompleto. Deve identificar a especificação do produto, a edição, a dimensão nominal, a forma do produto e a tabela de tolerâncias relevante. Deve também indicar como e onde foi efetuada a medição. Um perfil laminado pode variar ao longo do seu comprimento e através da sua secção transversal; a temperatura, as condições de apoio, a resolução do instrumento e os pontos de referência podem afetar o resultado observado. O limite numérico e o procedimento de medição devem ser considerados em conjunto.
A ASTM A568/A568M-19a ilustra o mesmo princípio nos produtos em chapa. Especifica tolerâncias e margens relativas à espessura, ao comprimento, à largura, à planeza e a características relacionadas para chapas de aço laminadas a quente e a frio (ASTM International, 2019, ASTM A568/A568M-19a). A norma exige também que os valores medidos sejam arredondados de acordo com a ASTM E29 ao determinar a conformidade. O arredondamento não é uma escolha meramente estética de apresentação: um valor próximo de um limite pode alterar o seu estado de aceitação quando é aplicado o procedimento de arredondamento especificado. O valor registado, a capacidade do instrumento, o local de amostragem e a regra de arredondamento devem, por conseguinte, ser considerados como um único processo de aceitação.
Quando prevalece uma especificação específica do material
Uma especificação específica do material prevalece quando contém um requisito que difere do requisito geral, o complementa ou o define com maior precisão. O documento aplicável pode especificar um intervalo de espessura mais estreito, um limite de planeza diferente, uma tolerância especial para a forma, uma determinada classe de superfície ou um método separado para a avaliação de defeitos. A pergunta correta não é “O aço cumpre a ASTM A6/A6M?”, mas sim “Qual é a especificação de produto aplicável a este aço e o que é que essa especificação incorpora?”
A resposta deve ser estabelecida antes da inspeção. Uma encomenda pode indicar um grau e uma norma de produto, enquanto uma especificação de projeto acrescenta requisitos suplementares. Um contrato pode também invocar uma especificação nacional de estruturas metálicas que separa as tolerâncias essenciais das tolerâncias funcionais. A National Structural Steelwork Specification, citada pela British Constructional Steelwork Association (BCSA, 2010), torna explícita essa distinção. As tolerâncias essenciais dizem respeito ao requisito geral de fabrico ou construção; as tolerâncias funcionais dizem respeito ao ajuste, alinhamento, montagem, drenagem, folga ou outra condição de utilização definida.
Esta distinção é importante porque uma dimensão pode estar dentro de uma tolerância geral de fabrico e, ainda assim, ser inadequada para uma determinada ligação ou montagem. Não resulta automaticamente daí que o fabricante tenha fornecido material não conforme. O inspetor deve determinar se o requisito é uma tolerância essencial do produto, uma tolerância funcional do projeto ou um requisito adicional de fabrico.
O mesmo documento da BCSA estabelece que os métodos e instrumentos para a medição dimensional devem ser selecionados de acordo com a exatidão exigida. Uma fita métrica de aço, um paquímetro, um micrómetro, uma régua de controlo, um calibre de perfis, um instrumento ótico ou um sistema de medição por coordenadas não produzem provas equivalentes em todas as situações. A resolução do instrumento é apenas uma parte do problema. A repetibilidade, a calibração, a pressão de contacto, a carepa superficial, o apoio da viga, a temperatura e a técnica do operador podem influenciar um resultado próximo do limite. Quando a incerteza é significativa, a comunicação de um único número não qualificado transmite uma falsa impressão de precisão.
O estado da superfície segue uma via distinta. A BCSA Guidance Note 3.05 explica que uma tolerância relativa à qualidade da superfície pode ser aceitável quando a área afetada representa apenas uma pequena proporção da superfície, desde que a especificação aplicável e a utilização prevista permitam essa avaliação (BCSA, 2015). A área, a profundidade, a localização, a orientação e a reparação proposta podem ser mais relevantes do que a mera presença de uma marca. A ISO 8501-1:2007 aborda outro tema relacionado, mas distinto: define graus de ferrugem e graus de preparação através de descrições escritas e fotografias representativas, incluindo superfícies limpas por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. Não substitui uma norma de tolerâncias dimensionais.
Os controlos de aceitação também podem ser específicos do produto. A ASTM F2282-03R09E01 alarga os requisitos de garantia da qualidade à descarbonetação, às dimensões, às tolerâncias, ao estado da superfície, ao revestimento, à qualidade de execução, ao acabamento, ao aspeto e à embalagem de fios, varões e barras de aço-carbono e aço-liga utilizados no fabrico de elementos de fixação mecânicos (ASTM International, 2009, ASTM F2282). A sua ampla cobertura temática não a transforma num substituto da ASTM A6/A6M ou de uma especificação de produto estrutural. Aplica-se a um produto e a uma cadeia de fabrico diferentes.
Como os documentos ASTM e ISO servem diferentes famílias de produtos
Os documentos ASTM e ISO não devem ser tratados como designações intercambiáveis do mesmo sistema de tolerâncias. Os documentos ASTM combinam frequentemente uma especificação de produto com requisitos gerais ou remetem para uma norma de requisitos gerais, como a ASTM A6/A6M. Os documentos ISO organizam frequentemente os requisitos em torno de uma família de produtos definida e de uma forma geométrica específica.
Para chapas laminadas a quente, a ISO 16160:2012 aplica tolerâncias dimensionais e de forma a todos os produtos de chapa de aço laminada a quente; a ISO confirmou o documento em 2024 (International Organization for Standardization, ISO 16160:2012). As chapas laminadas a frio são abrangidas separadamente pela ISO 16162:2012. Esta separação reflete o processo de fabrico e as diferenças daí resultantes no controlo da espessura, na planicidade, no estado dos bordos e na forma. Não deve ser atribuída uma tolerância para chapa laminada a quente a uma chapa laminada a frio apenas porque ambas são fornecidas em bobinas ou em comprimentos cortados.
A ISO 1035:2026 especifica as dimensões, a forma, a massa e as tolerâncias para barras redondas, quadradas, chatas, hexagonais e octogonais laminadas a quente da série métrica. A ISO 657-1:2026 abrange cantoneiras de abas iguais e desiguais, perfis U de abas inclinadas e perfis I de abas inclinadas, incluindo dimensões, propriedades das secções e tolerâncias. Estes documentos abrangem famílias de barras e perfis com requisitos específicos da sua geometria. A ISO 9034:1987 abrange planos largos estruturais laminados a quente de aços não ligados e ligados, excluindo os aços inoxidáveis, com um limite de elasticidade mínimo especificado até 700 N/mm²; o seu âmbito é mais restrito do que o de uma norma geral de requisitos estruturais.
Os requisitos relativos à superfície também constituem uma família própria de produtos. A ISO 9443:2018 define os requisitos técnicos de fornecimento para classes de qualidade superficial de barras redondas, quadradas e hexagonais laminadas a quente, bem como de fio-máquina, com dimensões nominais de 5 mm a 200 mm. Uma classe superficial segundo a ISO 9443:2018 não substitui os requisitos dimensionais da ISO 1035:2026, tal como os graus de preparação da ISO 8501-1:2007 não determinam se uma barra é direita ou se se encontra dentro da tolerância de massa.
A especificação aplicável deve, por conseguinte, ser interpretada como um conjunto articulado de requisitos, e não como um valor de tolerância isolado. A ASTM International, a ISO e a BCSA publicam documentos com funções diferentes: requisitos gerais, definições de produtos, preparação de superfícies, qualidade superficial, controlo da fabricação e limites funcionais de construção. A aceitação correta depende da identificação da função desempenhada por cada documento, da resolução dos conflitos pela ordem estabelecida e da preservação das regras de medição e arredondamento que conferem significado técnico ao resultado apresentado.
Aceitação da espessura, largura, comprimento e planeza da chapa
Uma chapa pode estar em conformidade quanto à espessura e, ainda assim, ser reprovada numa inspeção dimensional porque a sua largura, comprimento ou planeza está fora do limite aplicável. O inverso também é possível: uma chapa pode cumprir todos os requisitos dimensionais e, simultaneamente, apresentar um defeito superficial que exija a sua rejeição ao abrigo de uma cláusula separada relativa à qualidade da superfície. Trata-se de questões diferentes, e a resposta depende, em primeiro lugar, da especificação do produto indicada na encomenda, no certificado ou no documento de inspeção.
As principais variáveis dimensionais são:
- Espessura: a distância que atravessa a chapa, normalmente verificada em locais especificados, evitando bordos, rebarbas e irregularidades superficiais locais.
- Largura: a dimensão transversal da chapa, medida na direção prescrita e nas condições estabelecidas pela norma.
- Comprimento: a dimensão longitudinal, que pode ser avaliada em comprimentos cortados, bobinas ou chapas, de acordo com a forma do produto.
- Planeza: o desvio em relação a um plano de referência, incluindo ondulação, onda nos bordos, encurvamento central e outros desvios de forma definidos pela norma relevante.
Uma tolerância não é o mesmo que uma dimensão nominal. Uma chapa encomendada com uma espessura nominal tem um intervalo permitido em torno desse valor; o intervalo pode ser assimétrico, e o desvio admissível pode depender da espessura, da largura, da condição do produto, da condição dos bordos e de o material ser laminado a quente ou laminado a frio. Por conseguinte, a «bitola» ou a «espessura nominal» não pode, por si só, determinar a aceitação.
Um limite dimensional também não descreve a qualidade da superfície. Calamina, picadas, sobreposições, destacamentos, riscos, ferrugem e condição do revestimento requerem os seus próprios requisitos. A ISO 8501-1:2007, por exemplo, define graus de ferrugem e graus de preparação através de descrições escritas e fotografias representativas. É uma referência para a preparação e o aspeto da superfície, não um substituto para as tolerâncias de espessura ou de planeza da chapa. Do mesmo modo, a ISO 9443:2018 diz respeito a classes de qualidade superficial para barras redondas, quadradas e hexagonais laminadas a quente, bem como para fio-máquina, com dimensão nominal de 5 mm a 200 mm; não rege as dimensões das chapas.
Requisitos da ASTM A568/A568M para chapas laminadas a quente e a frio
A ASTM A568/A568M-19a é uma especificação geral para produtos de chapa de aço-carbono, aço estrutural, aço de alta resistência e baixa liga, aço de alta resistência e baixa liga com formabilidade melhorada e outros produtos de chapa de aço especificados, sempre que a especificação aplicável do material a invoque. A ASTM International descreve-a como especificando tolerâncias e margens para a espessura, o comprimento, a largura e a planeza, tanto para chapas de aço laminadas a quente como para chapas laminadas a frio. A norma aborda também condições dimensionais relacionadas; por isso, uma inspeção deve utilizar a tabela completa aplicável, e não uma única percentagem genérica.
A distinção entre uma tolerância e uma margem permitida é importante. Uma tolerância estabelece o desvio permitido em relação a uma dimensão nominal. Uma margem permitida pode ter em conta uma condição como o aparo, a configuração dos bordos ou um ajuste dimensional especificado associado ao produto. Tratar todas as diferenças permitidas como se fossem o mesmo tipo de tolerância pode conduzir a uma decisão de aceitação incorreta.
A aceitação da espessura exige atenção ao local e ao modo como a medição é efetuada. Uma leitura próxima de um bordo pode não ser avaliada pela mesma regra que uma leitura efetuada na parte central da chapa. A largura e o comprimento também dependem da condição dos bordos e da condição de entrega indicadas. A planeza não é estabelecida colocando uma chapa visivelmente abaulada sobre uma superfície arbitrária e registando uma única folga. O método de inspeção, o plano de referência, os pontos de contacto e o tratamento das irregularidades locais devem corresponder à norma ou ao requisito de compra.
A ASTM A568/A568M estabelece igualmente de forma explícita a regra aritmética: os valores medidos são arredondados de acordo com a ASTM E29 quando se determina a conformidade. Isto impede que um inspetor compare diretamente uma leitura não arredondada do instrumento com um limite tabelado quando a norma exige primeiro o arredondamento. Por exemplo, um valor registado que esteja ligeiramente além de um limite antes do arredondamento pode passar para o lado conforme após a operação de arredondamento prescrita, ou pode ocorrer o inverso. O número de algarismos apresentados por um medidor digital não altera esta regra.
A ASTM A6/A6M-24a não deve ser automaticamente utilizada em substituição da A568/A568M. A ASTM A6/A6M estabelece variações admissíveis obrigatórias nas dimensões e na massa para barras, chapas, perfis de aço estrutural laminados e estacas-prancha, declarando também que, quando existem conflitos entre requisitos, prevalece a especificação aplicável ao produto. Assim, um requisito relativo a uma chapa estrutural ao abrigo da ASTM A6/A6M não é automaticamente o requisito aplicável a uma chapa fornecida ao abrigo da ASTM A568/A568M. A forma do produto e a especificação invocada são determinantes.
A incerteza de medição continua a ser uma questão prática. Uma resolução de micrómetro de 0,001 mm não significa que o resultado tenha uma exatidão de 0,001 mm. A calibração, a pressão de contacto, a temperatura, a calamina superficial, as rebarbas, a curvatura da chapa e a técnica do operador podem afetar o resultado. Se um valor estiver próximo do limite, o registo de inspeção deve conservar a leitura não arredondada, a identificação do instrumento, o local, a direção da medição e o procedimento de arredondamento aplicável.
ISO 16160:2012 para chapas laminadas a quente
A ISO 16160:2012 aplica tolerâncias dimensionais e de forma a todos os produtos de chapa de aço laminados a quente. A ISO confirmou a norma em 2024. O seu âmbito é, por conseguinte, amplo no que respeita às chapas laminadas a quente, mas essa abrangência não torna os seus limites permutáveis com os da ASTM A568/A568M-19a.
Ambas as normas abordam variáveis familiares — espessura, largura, comprimento e forma ou planeza —, mas podem diferir nas definições, nas condições de medição, nas classes de tolerância, nas designações dos bordos, nos intervalos de espessura e na forma de expressão dos resultados. Um certificado de chapa laminada a quente deve identificar a norma utilizada. Um inspetor não deve retirar um limite ISO de uma tabela e aplicá-lo a um material encomendado segundo requisitos ASTM apenas porque ambos os documentos utilizam milímetros.
A palavra «forma» numa norma ISO dimensional é significativa. A planeza é um aspeto visível da forma, mas as disposições aplicáveis podem também controlar outros desvios em relação à geometria pretendida. Uma chapa que tenha uma espessura média aceitável pode, ainda assim, apresentar ondulação ou onda nos bordos inaceitáveis. As medições devem representar a condição do produto abrangida pela norma, e não uma parte da chapa selecionada por ser favorável.
A condição laminada a quente também afeta a interpretação. A calamina, a rugosidade, a deformação térmica e a condição dos bordos podem influenciar as medições baseadas em contacto. Estes fatores não anulam um requisito dimensional, mas podem tornar inadequado um método improvisado. Quando uma especificação, um plano de inspeção ou um contrato exige um determinado método, esse método prevalece.
Outros documentos ISO ilustram por que razão o âmbito deve ser verificado. A ISO 9034:1987 abrange as tolerâncias dimensionais, de forma e de massa para planos largos estruturais laminados a quente de aços não ligados e ligados, excluindo os aços inoxidáveis, com limite de elasticidade mínimo especificado até 700 N/mm². A ISO 1035:2026 abrange barras redondas, quadradas, chatas, hexagonais e octogonais laminadas a quente da série métrica, enquanto a ISO 657-1:2026 abrange cantoneiras de abas iguais e desiguais, canais de abas inclinadas e perfis I de abas inclinadas. Nenhuma destas normas constitui um substituto geral para as tolerâncias de chapa da ISO 16160:2012.
ISO 16162:2012 para chapas laminadas a frio
A ISO 16162:2012 abrange produtos de chapa de aço laminados a frio. O seu objeto está relacionado com o da ISO 16160:2012, mas os dois documentos aplicam-se a condições de fabrico diferentes e devem ser lidos separadamente. A laminação a frio pode proporcionar um controlo dimensional mais rigoroso e um comportamento de forma diferente do da laminação a quente; contudo, isso não justifica a transferência de um limite aplicável a produtos laminados a frio para um produto laminado a quente, nem permite presumir que um valor aparentemente mais rigoroso seja contratualmente aplicável.
A inspeção de produtos laminados a frio pode ser particularmente sensível à condição da superfície e à geometria local. Uma superfície polida ou mais lisa pode melhorar a repetibilidade do contacto, enquanto as tensões residuais podem provocar alterações de forma após o corte, a fendilhagem longitudinal ou a remoção de elementos de contenção. A planeza deve, por isso, ser verificada na condição exigida pela norma — como a condição de fornecimento da chapa ou uma condição sem tensões especificada — e não após uma operação de manuseamento não registada.
A ISO 16162:2012 e a ISO 16160:2012 devem ser tratadas como referências paralelas, mas não permutáveis. A sequência correta consiste em identificar a forma do produto, confirmar a especificação invocada, determinar as disposições aplicáveis à espessura, largura, comprimento e planeza e, em seguida, selecionar um instrumento e um método capazes de resolver o limite de aceitação. A National Structural Steelwork Specification, identificada pela British Constructional Steelwork Association (BCSA), distingue entre tolerâncias essenciais e tolerâncias funcionais e exige que os métodos e instrumentos de medição sejam adequados à exatidão requerida. Esse princípio aplica-se aqui: uma chapa visualmente direita não constitui prova de planeza, e um instrumento preciso utilizado no local errado não constitui uma inspeção válida.
A aceitação da superfície deve manter-se separada. A BCSA Guidance Note 3.05 declara que uma tolerância relativa à qualidade da superfície pode ser aceitável quando a área afetada representa apenas uma pequena proporção da superfície, se a especificação e a utilização prevista o permitirem. Isto não transforma uma não conformidade dimensional numa aprovação. Inversamente, a ASTM F2282-03R09E01 demonstra a mesma separação noutra área de produtos, ao abordar a descarbonetação, as dimensões, as tolerâncias, a condição da superfície, o revestimento, a execução, o acabamento, o aspeto e a embalagem de fios, varões e barras de aço-carbono e de aço ligado utilizados no fabrico de elementos de fixação mecânicos. A aceitação dimensional é uma parte da conformidade, não a decisão completa.
Barras, perfis e barras chatas largas: por que razão a geometria do produto altera a regra
Uma tolerância definida para uma chapa plana não pode ser transferida para uma barra laminada ou para um perfil estrutural alterando apenas a espessura nominal. As chapas são normalmente avaliadas quanto à espessura, largura, comprimento, planeza e condição das arestas. Uma barra pode exigir o controlo do diâmetro, da dimensão entre faces, do raio dos cantos, da retilineidade, da torção, da esquadria das extremidades e da massa por unidade de comprimento. Um perfil angular, U ou I acrescenta as dimensões das abas e da alma, a inclinação, os raios de concordância e as propriedades da secção. A geometria do produto determina tanto o que deve ser medido como a forma como um desvio afeta o fabrico ou o desempenho estrutural.
Essa distinção é importante no momento da aceitação. Uma dimensão medida pode estar dentro do seu limite enquanto a secção transversal está deformada, a massa se encontra fora da variação permitida ou a área e o momento de inércia calculados já não correspondem à designação. A condição superficial é outra questão: uma marca de laminagem ou oxidação não se transforma numa não conformidade dimensional apenas por ser visível. Deve ser avaliada segundo o requisito aplicável de qualidade superficial ou de fornecimento.
A ASTM A6/A6M-24a ilustra a abordagem específica ao produto na prática norte-americana. Estabelece variações admissíveis obrigatórias para as dimensões e a massa de barras, chapas, perfis e estacas-prancha de aço estrutural laminados, indicando também que a especificação aplicável ao produto prevalece quando existem requisitos contraditórios. A ASTM A568/A568M-19a, pelo contrário, aborda chapas laminadas a quente e a frio, incluindo a espessura, o comprimento, a largura, a planeza e as tolerâncias relacionadas. Nos termos da ASTM A568/A568M, os valores medidos são arredondados de acordo com a ASTM E29 quando se determina a conformidade. A regra de arredondamento faz parte do método de aceitação, não substitui um instrumento de medição adequado.
Barras laminadas a quente da série métrica segundo a ISO 1035:2026
A ISO 1035:2026 especifica as dimensões, a forma, a massa e as tolerâncias para barras de aço redondas, quadradas, chatas, hexagonais e octogonais laminadas a quente da série métrica. Estes perfis não apresentam o mesmo problema de medição.
Numa barra redonda, o diâmetro é a dimensão nominal óbvia, mas a ovalização e a retilineidade também podem afetar a sobremedida de maquinagem, o contacto de apoio ou a alimentação automática. Uma barra quadrada exige o controlo das dimensões dos lados, da geometria dos cantos e da forma; medir uma diagonal ou um lado não demonstra que toda a secção é aceitável. Uma barra chata é visualmente mais próxima de uma chapa, mas o seu sistema de tolerâncias continua a ser o de uma norma para barras. A largura, a espessura, a forma das arestas, a planeza e a retilineidade interagem, sobretudo quando a barra é cortada, forjada ou maquinada. As barras hexagonais e octogonais exigem dimensões entre faces ou outras dimensões relacionadas com o perfil, regularidade angular e controlo dos cantos, em vez de uma simples verificação da largura e da espessura.
A ISO 1035:2026 inclui também a massa e a forma. A massa por unidade de comprimento fornece uma verificação independente da secção transversal laminada e da quantidade de material, embora não substitua diretamente a medição dimensional. As hipóteses relativas à densidade, a carepa, a humidade e a resolução da balança podem afetar o resultado da massa; por isso, uma contestação deve identificar o método de cálculo ou de pesagem prescrito. Uma barra que cumpra uma dimensão nominal entre faces, mas apresente perda excessiva nos cantos, pode não cumprir o perfil ou o requisito de massa pretendido.
Por conseguinte, a palavra “tolerância” abrange vários limites distintos. Uma tolerância dimensional rege uma dimensão especificada. Uma tolerância de forma rege a retilineidade, a falta de esquadria, a torção ou outra característica geométrica. Uma tolerância de massa rege a massa por metro ou uma medida equivalente de fornecimento. Nenhum desses limites estabelece automaticamente a aceitabilidade da superfície. A ISO 9443:2018 aborda as classes de qualidade superficial para barras redondas, quadradas e hexagonais laminadas a quente e para fio-máquina, com dimensões nominais de 5 mm a 200 mm. É um documento de qualidade superficial, não um substituto do controlo dimensional previsto na ISO 1035.
A medição deve acompanhar a característica que está a ser controlada. Os paquímetros podem ser adequados para uma dimensão entre faces acessível, enquanto para outra característica pode ser necessário um micrómetro, um calibre de perfil, uma régua de controlo, um sistema ótico ou um dispositivo de pesagem calibrado. A Especificação Nacional para Estruturas de Aço distingue as tolerâncias essenciais das tolerâncias funcionais e exige que os métodos e instrumentos de medição sejam selecionados de acordo com a exatidão requerida. Este princípio é particularmente importante quando a faixa de tolerância está próxima da resolução do instrumento ou quando a curvatura da barra torna significativa a escolha dos pontos de contacto.
Perfis angulares, U e I segundo a ISO 657-1:2026
A ISO 657-1:2026 especifica as dimensões, as propriedades da secção e as tolerâncias para perfis angulares de abas iguais, perfis angulares de abas desiguais, perfis U de abas inclinadas e perfis I de abas inclinadas. Trata-se de uma norma para perfis estruturais, não de uma norma para chapas expressa num sistema de unidades diferente.
Um perfil angular de abas iguais é definido por duas abas nominalmente iguais, mas a aceitação pode envolver o comprimento das abas, a espessura, a geometria das raízes e dos bicos, a esquadria e a retilineidade. Um perfil angular de abas desiguais tem dimensões distintas para cada aba; por isso, confundir a aba longa com a aba curta ou medir a partir de uma aresta oxidada pode produzir um resultado enganador. Nos perfis U e I, são relevantes a altura da alma, a largura das abas, a espessura da alma e das abas, a inclinação das abas, o raio de concordância e a condição das extremidades. A torção e a flecha podem afetar o ajustamento, mesmo quando várias dimensões locais se encontram dentro dos respetivos limites individuais.
As propriedades da secção explicam por que razão a norma especifica mais do que dimensões. A área da secção transversal afeta a massa e a resistência axial; os momentos de inércia e os módulos de resistência afetam os cálculos de flexão; a posição do centroide afeta o pormenor das ligações e os caminhos de transmissão das cargas. Estas propriedades podem ser apresentadas em tabelas com base no perfil nominal, calculadas a partir das dimensões medidas ou verificadas através de um método prescrito. Um pequeno desvio de espessura numa aba não é equivalente ao mesmo desvio numérico numa alma, porque o seu efeito na rigidez à flexão e na estabilidade local pode ser diferente. Assim, um perfil pode passar numa inspeção superficial da largura e da espessura e, ainda assim, não cumprir um requisito funcional relacionado com o alinhamento, a folga da ligação ou a identidade da secção.
A presença da inclinação das abas e dos raios de concordância também impede os ensaios de planeza próprios de chapas. Colocar uma régua de controlo sobre uma aba não mede a mesma característica que a planeza de uma chapa numa superfície plana ampla. Do mesmo modo, uma medição com fita métrica ao longo de um perfil I não permite determinar a retilineidade da alma, o paralelismo das abas ou a torção. A aceitação deve identificar a referência, o local de medição, a temperatura, a condição de apoio e o instrumento. Os perfis longos podem fletir sob o seu próprio peso durante a inspeção; os apoios e o espaçamento entre vãos podem alterar o desvio aparente.
As observações superficiais continuam a ser uma questão separada. A ISO 8501-1:2007 descreve os graus de oxidação e os graus de preparação através de descrições escritas e fotografias representativas, incluindo superfícies limpas por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. Esses graus de preparação não definem a tolerância dimensional de um perfil angular ou I. A BCSA Guidance Note 3.05 estabelece que uma tolerância de qualidade superficial pode ser aceitável quando a área afetada constitui apenas uma pequena proporção da superfície, desde que a especificação e a utilização prevista o permitam. A questão correta não é simplesmente saber se existe uma marca, mas se a sua profundidade, extensão, localização e efeito são controlados pela especificação aplicável ao produto.
Barras chatas largas segundo a ISO 9034:1987
A ISO 9034:1987 abrange as tolerâncias dimensionais, de forma e de massa para barras chatas largas estruturais laminadas a quente, fabricadas em aços não ligados e ligados. Exclui os aços inoxidáveis e aplica-se apenas quando a tensão de cedência mínima especificada é igual ou inferior a 700 N/mm². Esses limites fazem parte do âmbito da norma. Uma barra chata larga de aço inoxidável, ou um produto acima do limite de tensão de cedência indicado, não pode ser aceite segundo a ISO 9034 apenas porque a sua largura e espessura são semelhantes às de um produto abrangido.
As barras chatas largas ocupam uma posição visual intermédia: são largas e relativamente finas, mas são produtos estruturais laminados e não chapas. A sua aceitação pode envolver a espessura, a largura, o comprimento, a retilineidade, a planeza ou ondulação, a condição das arestas, a forma e a massa. A face larga pode convidar a uma inspeção semelhante à de uma chapa, mas os desvios permitidos e as convenções de medição são os da ISO 9034, salvo se a encomenda ou a especificação do material indicar outro documento aplicável. Uma curvatura longitudinal, uma aresta irregular ou uma variação da massa por unidade de comprimento pode afetar o fabrico, mesmo quando uma única leitura de espessura é satisfatória.
A classe aplicável e a especificação do produto devem ser verificadas antes dos ensaios. A ASTM A6/A6M-24a dá expressamente prioridade à especificação aplicável ao produto quando existem requisitos contraditórios; é necessária a mesma disciplina quando uma norma de produto ISO é invocada juntamente com uma especificação de classe, de fornecimento ou de construção. A aceitação dimensional deve registar a designação da norma, o perfil nominal, a identificação da corrida ou do lote, o método de medição, a exatidão do instrumento e a regra utilizada para arredondar ou interpretar as leituras.
A regra prática é simples, mas não simplista: o produto deve ser aceite segundo a especificação redigida para a sua geometria. As barras exigem verificações do perfil, da forma, da massa e das dimensões; os perfis estruturais exigem o controlo do perfil e das propriedades da secção; as barras chatas largas exigem as suas próprias tolerâncias estruturais de barras chatas. A condição superficial e o procedimento de aceitação devem depois ser avaliados de forma independente. A ASTM F2282-03R09E01 torna explícita essa separação para fios, varetas e barras de aço-carbono e de aço ligado utilizados no fabrico de elementos de fixação mecânicos, tratando a descarbonetação, as dimensões, as tolerâncias, a condição superficial, o revestimento, a qualidade de execução, o acabamento, o aspeto e a embalagem como controlos distintos de garantia da qualidade. Um número de aprovação ou reprovação só é significativo depois de terem sido identificados o produto, a característica, a norma e a incerteza de medição.
Tolerâncias de forma: retilineidade, planeza, esquadria e perfil
Um produto de aço pode cumprir a espessura, a largura, o comprimento ou a massa especificados e, ainda assim, não cumprir um requisito de forma. Trata-se de questões de aceitação distintas. Uma chapa pode ter a espessura nominal exigida, mas apresentar flecha entre os bordos. Um perfil pode ter a massa especificada por metro, embora as suas abas não sejam paralelas. Uma barra pode estar dentro da dimensão entre faces especificada, mas apresentar uma distorção angular excessiva ou falta de retilineidade.
A especificação de produto aplicável determina quais as características obrigatórias e como devem ser verificadas. A ASTM A6/A6M-24a estabelece as variações admissíveis nas dimensões e na massa de barras, chapas, perfis estruturais e estacas-prancha de aço laminado, mas também estabelece que, quando existirem conflitos entre requisitos, prevalece a especificação de produto aplicável. Para chapa, a ASTM A568/A568M-19a abrange a espessura, o comprimento, a largura, a planeza e as tolerâncias relacionadas aplicáveis a produtos laminados a quente e a frio. Nos termos da ASTM A568/A568M, os valores medidos são arredondados de acordo com a ASTM E29 antes de ser determinada a conformidade. Essa regra de arredondamento afeta a decisão comunicada; não transforma um defeito de forma num resultado de espessura.
As normas ISO dividem o mesmo tema por forma do produto. A ISO 16160:2012 aplica tolerâncias dimensionais e de forma a produtos de chapa de aço laminados a quente, enquanto a ISO 16162:2012 abrange chapa laminada a frio. A ISO 1035:2026 especifica as dimensões, a forma, a massa e as tolerâncias para barras redondas, quadradas, chatas, hexagonais e octogonais laminadas a quente da série métrica. A ISO 657-1:2026 abrange as dimensões, as propriedades das secções e as tolerâncias para cantoneiras de abas iguais e desiguais, perfis em U de abas inclinadas e perfis em I de abas inclinadas. A ISO 9034:1987 trata das tolerâncias dimensionais, de forma e de massa para largos planos estruturais laminados a quente de aços não ligados e ligados, excluindo os aços inoxidáveis, com tensão de cedência mínima especificada até 700 N/mm².
Desvio de forma versus desvio dimensional
O desvio dimensional diz respeito a uma dimensão escalar: espessura, diâmetro, largura, altura, comprimento ou massa. O desvio de forma diz respeito à relação entre pontos, linhas, planos ou elementos da secção. Esta distinção é importante porque uma característica não permite prever fiavelmente a outra.
A retilineidade descreve o desvio do eixo longitudinal, do bordo ou da linha de referência de um produto relativamente a uma linha reta. Uma barra pode ter o diâmetro correto ao longo de todo o seu comprimento e, ainda assim, estar curvada. Uma chapa pode ter o comprimento e a largura especificados, enquanto o seu bordo longitudinal apresenta desvios. Num elemento estrutural, a retilineidade é normalmente avaliada ao longo de um comprimento de medição especificado ou em relação a uma referência definida; por isso, o registo de inspeção deve identificar tanto o método como o vão de medição.
A planeza descreve o desvio relativamente a um plano. Não é o mesmo que uma variação de espessura. Uma chapa com espessura uniforme pode apresentar ondulações, levantamento dos bordos, encurvadura central ou uma deformação local causada por tensões de laminagem, arrefecimento, manuseamento ou corte. Inversamente, uma chapa pode ser relativamente plana embora a sua espessura varie dentro da tolerância dimensional permitida. A avaliação da planeza requer, portanto, um plano de referência, uma condição de contacto ou de apoio definida e um método adequado à especificação aplicável.
A esquadria diz respeito à verificação de que os bordos ou faces adjacentes formam a relação angular exigida. No caso de chapa retangular, pode ser avaliada através do alinhamento dos bordos, da comparação das diagonais ou de outro método especificado para o produto. Diagonais iguais, por si só, não descrevem todos os possíveis defeitos dos bordos, sobretudo quando um bordo é curvo. Nos perfis, a esquadria pode referir-se à relação entre a alma e uma aba, ou entre a face de uma aba e um eixo de referência prescrito.
O desvio angular também é distinto de um resultado dimensional nominal. Uma cantoneira pode ter os comprimentos de abas especificados, mas um ângulo interior incorreto. Um perfil em U pode ter a profundidade total e a largura das abas exigidas, enquanto as suas abas apresentam inclinações diferentes. Um perfil oco ou aberto pode manter as suas dimensões exteriores, mas ter um canto deformado ou uma alma rodada. Estas condições podem afetar o encaixe mesmo quando uma medição efetuada com um paquímetro num único ponto parece aceitável.
A incerteza da inspeção deve ser considerada antes de se declarar um resultado limítrofe. A National Structural Steelwork Specification distingue as tolerâncias essenciais das tolerâncias funcionais e exige que os métodos e instrumentos utilizados na medição dimensional sejam selecionados em função da exatidão requerida. Uma régua de aço curta, uma régua de retilineidade calibrada, uma bitola de ponte, uma estação total e um sistema de medição por coordenadas não detetam os mesmos desvios com a mesma resolução. A temperatura, o apoio, a força exercida pelo operador, a seleção dos pontos de referência e os movimentos elásticos podem alterar a leitura. O registo de aceitação deve indicar o que foi medido, onde, com que instrumento e em relação a que tabela de tolerâncias.

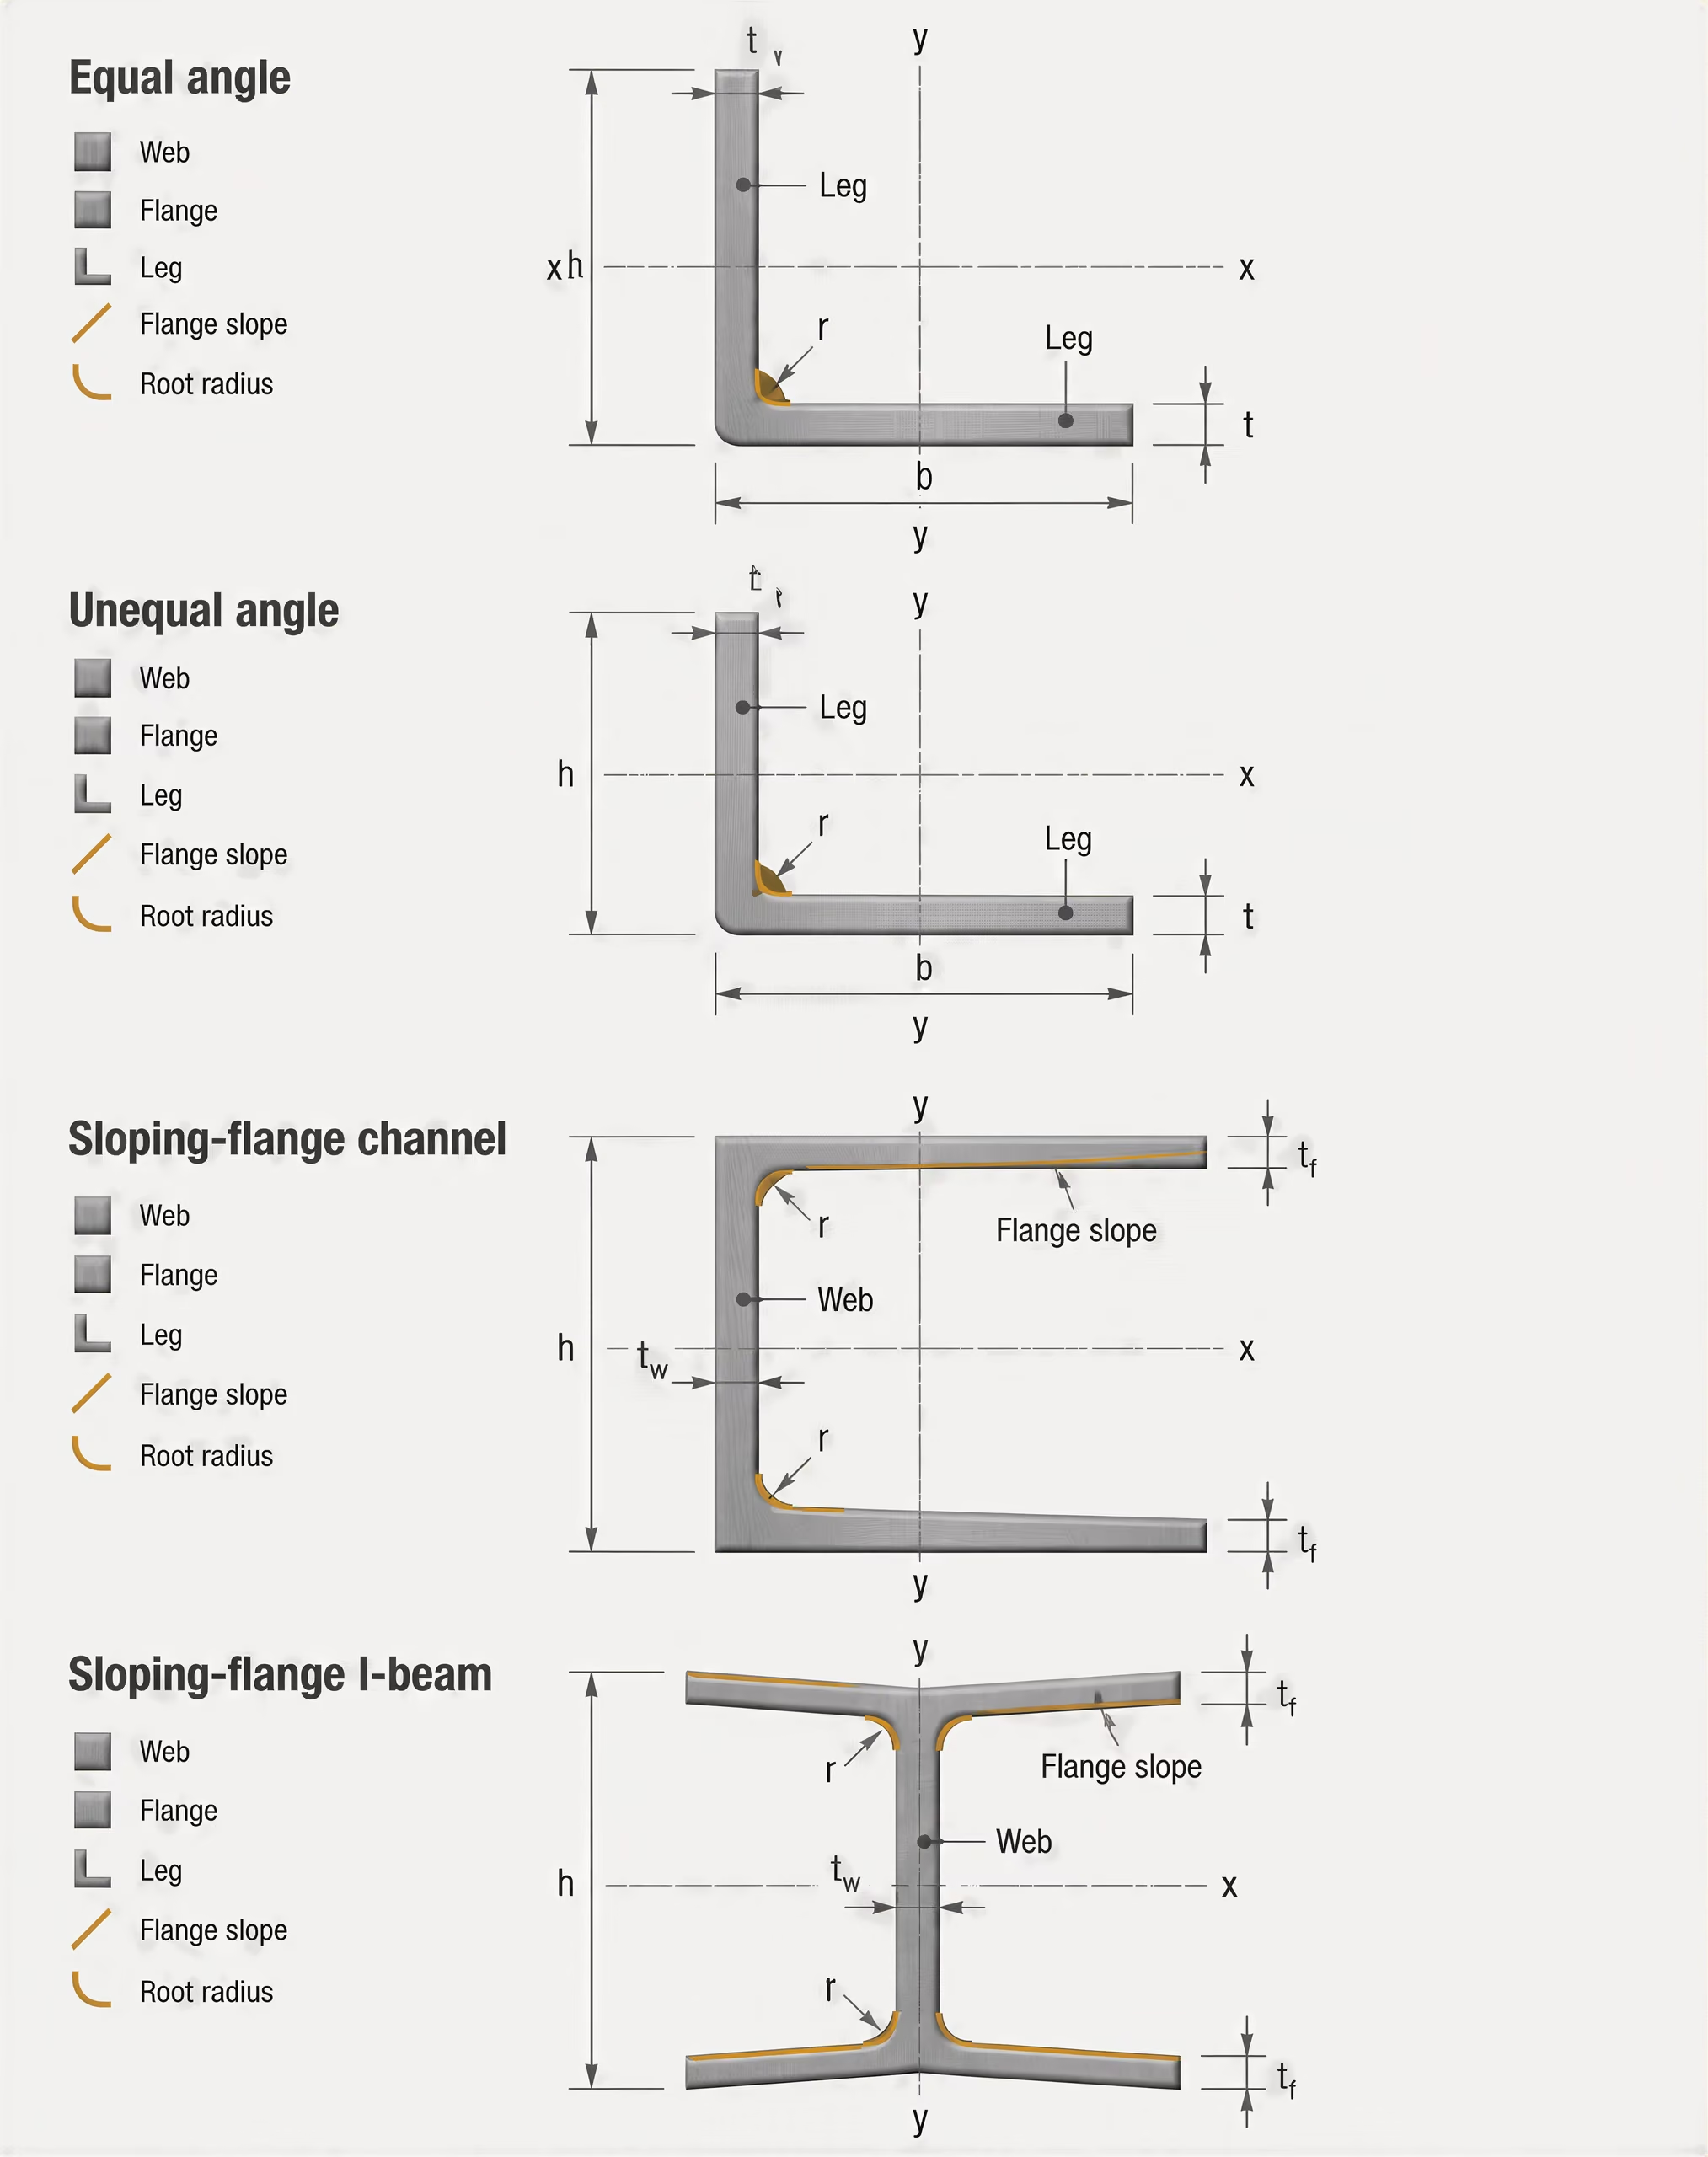
Geometria do perfil em produtos laminados
Propriedades da secção Características geométricas, como a área da secção transversal, os momentos de inércia, os módulos de resistência da secção, as propriedades de torção e a localização do centroide, utilizadas para descrever uma secção laminada.
Um perfil laminado é aceite como uma forma geométrica, e não apenas como um conjunto de dimensões independentes. O perfil inclui a disposição da alma e das abas, os raios dos cantos, as larguras das abas ou dos lados, a altura da alma, a conicidade, a simetria e as relações angulares. Assim, um perfil pode passar numa verificação da massa e, ainda assim, não passar numa verificação do perfil.
No caso de um perfil em I, as questões relevantes incluem saber se a alma está centrada, se as larguras das abas são uniformes, se as faces das abas se mantêm dentro da relação angular permitida e se a alma é reta ao longo do elemento. Num perfil em U, a inclinação das abas e a geometria da ligação entre a alma e as abas influenciam a forma como o perfil apoia contra uma chapa de ligação. No caso de cantoneiras de abas iguais e desiguais, os dois lados e o ângulo interior definem o perfil; a conformidade da dimensão de um único lado não demonstra que o perfil esteja correto. Os perfis em U e em I de abas inclinadas exigem atenção especial à inclinação especificada, em vez de se presumir que todas as faces das abas são paralelas.
Os desvios de perfil podem surgir durante a laminagem, o arrefecimento, a desempenagem, o corte, a elevação ou o armazenamento. Amolgadelas locais e torções são condições de forma, mesmo quando não alteram significativamente a massa. Um elemento pode também apresentar uma curvatura gradual ao longo do seu comprimento, uma dobra local ou uma rotação torsional. Estes defeitos não devem ser descritos de forma imprecisa como “fora de dimensão”. A classificação correta identifica a característica geométrica afetada.
As propriedades da secção constituem outra razão para inspecionar o perfil. A área, o segundo momento de área, as propriedades torsionais e a posição do centroide são calculados a partir da geometria real da secção e da designação estabelecida na norma aplicável. A ISO 657-1:2026 inclui explicitamente as propriedades das secções juntamente com as dimensões e as tolerâncias para cantoneiras, perfis em U e perfis em I. Se a espessura das abas, a posição da alma ou a forma dos cantos se afastarem do perfil designado, o efeito pode ultrapassar a facilidade de montagem e afetar o dimensionamento das ligações e a análise estrutural.
Os requisitos de forma permanecem igualmente distintos do estado superficial. Uma barra laminada pode apresentar uma indicação superficial permitida pela ISO 9443:2018, que define classes de qualidade superficial para barras redondas, quadradas e hexagonais laminadas a quente e para fio-máquina, com dimensões nominais de 5 mm a 200 mm, e, ainda assim, não cumprir a retilineidade. O grau de ferrugem e o grau de preparação segundo a ISO 8501-1:2007 descrevem o aspeto superficial e os estados de limpeza; não estabelecem se uma chapa é plana ou se um perfil é esquadriado. A aceitação superficial pode depender da área afetada e da utilização prevista, conforme explica a BCSA Guidance Note 3.05, mas essa avaliação não substitui uma medição da forma.
Como a deformação pode afetar o fabrico e o ajustamento
O desvio de forma torna-se relevante quando o aço é cortado, disposto para otimização, furado, soldado ou montado. Uma chapa arqueada pode não assentar sobre uma mesa de corte, fazendo com que a trajetória programada da ferramenta produza bordos imprecisos ou alterando a posição efetiva dos furos. A curvatura dos bordos pode reduzir a eficiência da disposição das peças e deixar uma peça em bruto nominalmente correta com um contorno incorreto após o corte. Um levantamento local também pode provocar movimentos sob as pinças, fazendo com que a peça cortada adquira uma forma diferente ao ser libertada.
A retilineidade e a torção afetam o alinhamento durante a soldadura. Um perfil curvo pode exigir contenção ou aplicação de força para alinhar as suas extremidades. Essa contenção pode criar tensões residuais, alterar a folga da soldadura e modificar a sequência necessária para controlar a deformação. Se uma aba estiver rodada, uma chapa de ligação pode tocar num único canto, em vez de apoiar ao longo da linha de apoio prevista. A folga resultante pode ser confundida com um erro de fabrico quando a causa é o perfil do elemento recebido.
A planeza afeta o contacto, o calçamento e o aparafusamento. Uma chapa deformada pode deixar uma folga sob uma emenda, uma placa de base, um diafragma ou um rigidificador. O aperto dos parafusos pode aproximar localmente as peças, deixando simultaneamente um apoio irregular noutras zonas. Esta operação pode introduzir flexão secundária e deslocar o elemento ligado, retirando-o do alinhamento. As posições dos furos podem estar dentro das coordenadas especificadas, enquanto a geometria da chapa envolvente impede que o grupo de parafusos assente corretamente.
Os erros de esquadria e angulares acumulam-se numa montagem. Um pequeno desvio em cada bordo cortado, aba, suporte ou placa de extremidade pode produzir uma incompatibilidade significativa na ligação final. A questão prática não é simplesmente saber se um componente tem uma tolerância de forma admissível; é saber se os desvios combinados continuam compatíveis com a tolerância funcional da montagem. A distinção da National Structural Steelwork Specification é útil neste contexto: uma tolerância essencial diz respeito à aceitabilidade geral do trabalho fabricado, enquanto uma tolerância funcional diz respeito ao encaixe ou ao funcionamento de uma determinada característica.
Pode ser possível corrigir por desempeno por chama, aplicação de macacos, laminagem ou aquecimento local, mas isso não constitui uma solução automática. O método permitido depende da especificação do produto, do tipo de aço, do procedimento de fabrico e dos requisitos do projeto. O corte de uma aresta deformada também pode alterar a geometria prevista, reduzir a secção disponível ou afetar uma ligação. A aceitação deve, por isso, ser decidida com base na norma dimensional e de forma aplicável, no procedimento de medição especificado e na função do componente — e não apenas na massa ou na espessura nominal.

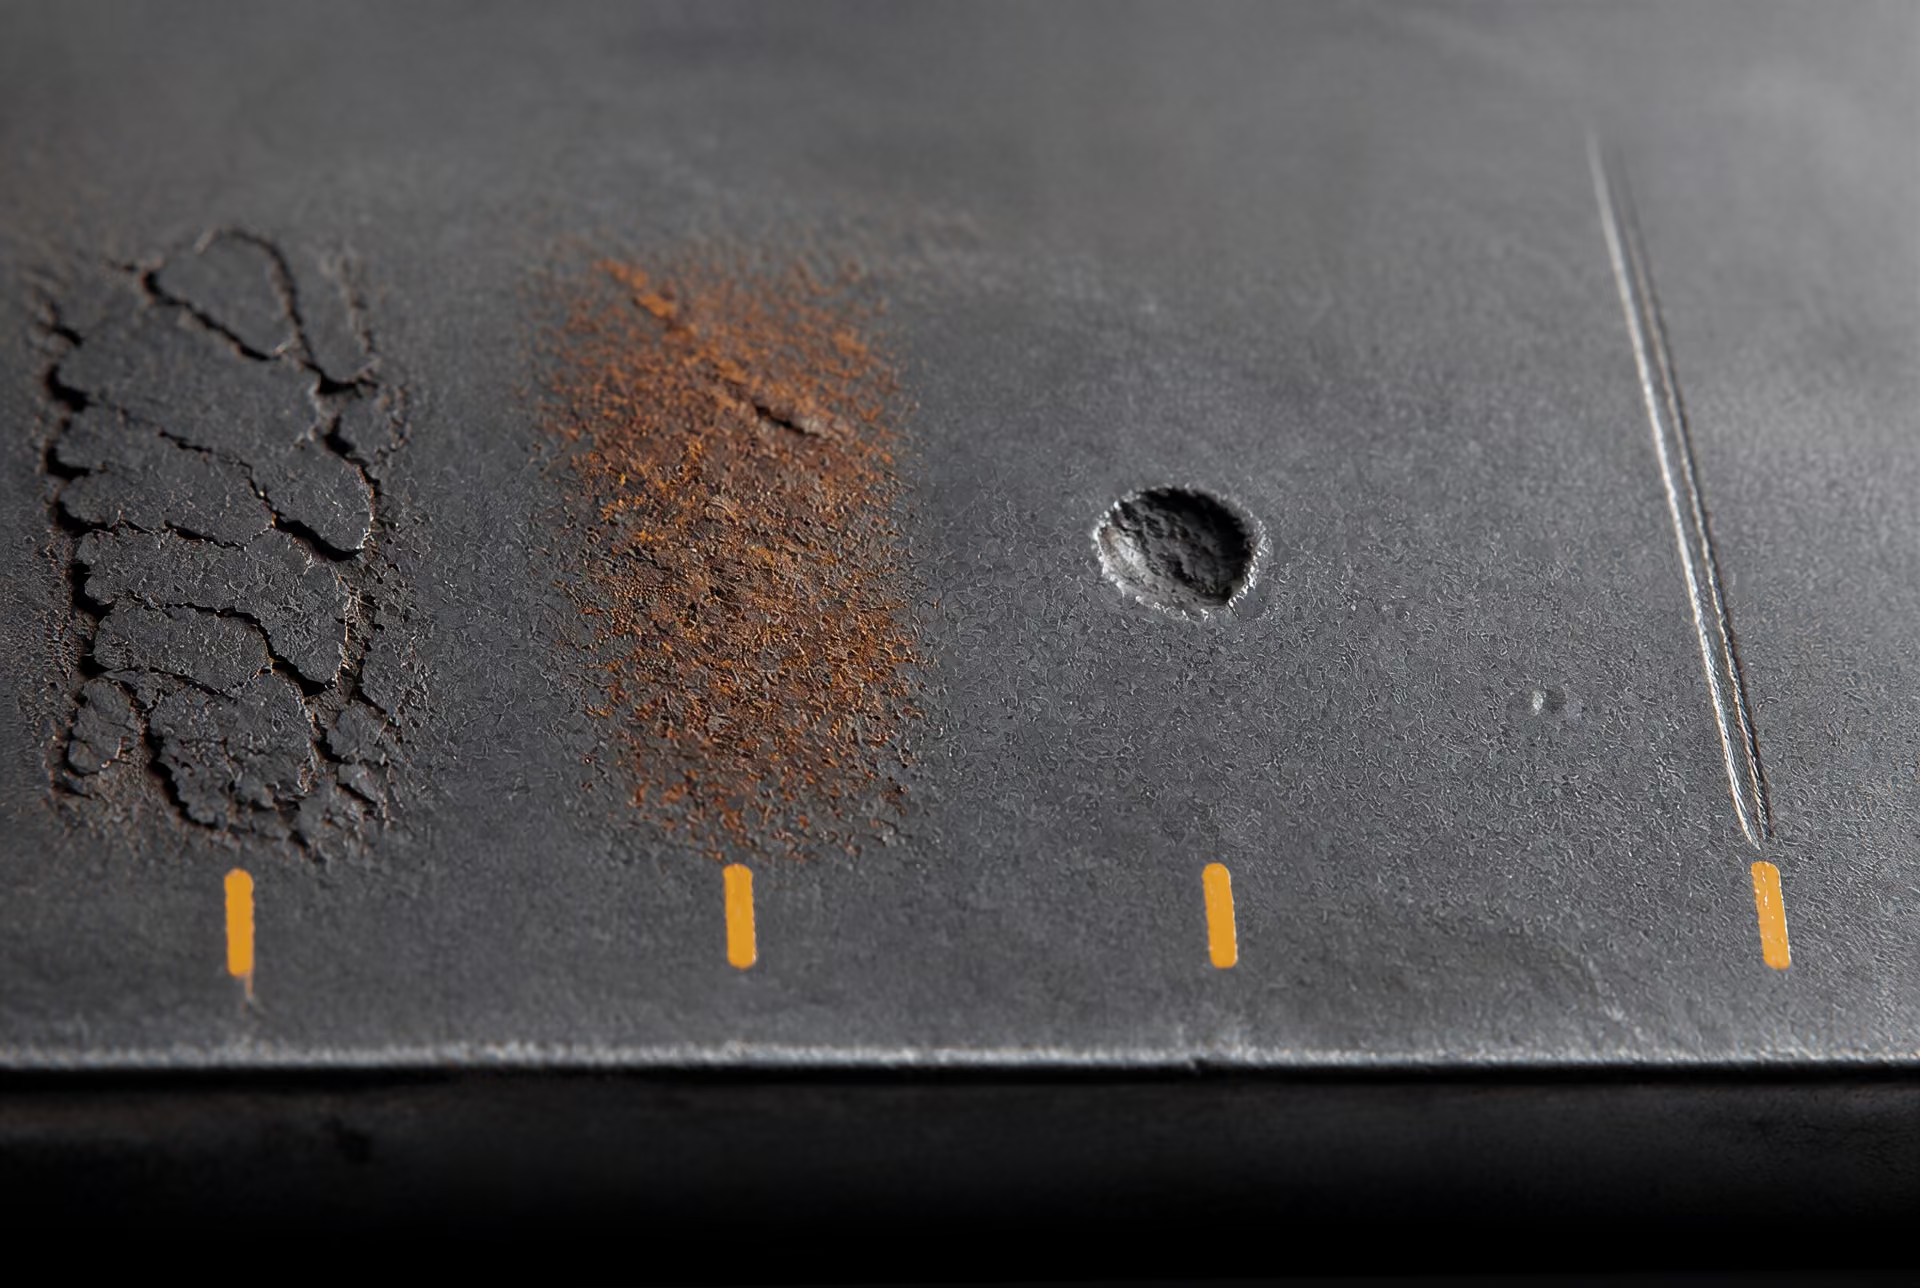
A condição superficial não é uma única coisa
“Condição superficial” pode descrever vários aspetos diferentes do aço, e esses aspetos não devem ser reduzidos a uma única avaliação visual. Uma barra pode apresentar uma metalurgia adequada, mas estar coberta por uma espessa película de óxidos. Uma chapa pode estar limpa e brilhante, mas conter uma costura laminada. Um componente revestido pode ter aço aceitável por baixo, mas falhar porque o revestimento é demasiado fino, está danificado, tem fraca aderência ou foi aplicado sobre uma superfície inadequadamente preparada.
A aceitação começa, portanto, por identificar a questão colocada. Trata-se de uma descontinuidade formada durante a lingotagem ou a laminagem? Trata-se de corrosão posterior ao fabrico? Trata-se de preparação antes da pintura? Trata-se de danos causados pelo manuseamento? Estas condições são controladas por requisitos diferentes e avaliadas por métodos diferentes.
Carepa, ferrugem, picadas, costuras, sobreposições e danos mecânicos
A carepa é a camada de óxidos formada enquanto o aço quente arrefece. Não é o mesmo que ferrugem, embora a exposição às condições atmosféricas possa fragmentá-la e produzir ferrugem por baixo ou à sua volta. A carepa pode ser aceitável em material no estado laminado quando a especificação do produto o permite, mas é normalmente um substrato inadequado para revestimento se estiver solta, fissurada ou mal aderente. A remoção da carepa altera o estado de preparação; por si só, não demonstra que a superfície do aço esteja isenta de descontinuidades de fabrico.
A ferrugem é um estado de corrosão. A ISO 8501-1:2007 descreve os graus de ferrugem e os graus de preparação através de descrições escritas e fotografias representativas. Os seus graus de preparação incluem superfícies limpas por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. Essas designações descrevem a quantidade de ferrugem, carepa e outras contaminações que foi removida. Não classificam a qualidade metalúrgica da barra ou da chapa, nem estabelecem a conformidade dimensional.
As picadas são depressões causadas por corrosão localizada, carepa incrustada ou um defeito de fabrico. A sua importância depende da profundidade, do diâmetro, da distribuição e da secção remanescente. Uma picada superficial e isolada pode ser tolerada por uma especificação de produto, enquanto picadas profundas e repetidas podem reduzir a espessura efetiva, criar concentrações de tensão ou impedir a formação de uma película contínua de revestimento. Medir a maior picada visível não é suficiente quando o requisito de aceitação diz respeito à área total afetada ou à espessura mínima remanescente.
As costuras e as sobreposições são diferentes das picadas de corrosão. Uma costura é uma descontinuidade superficial linear, normalmente associada a uma imperfeição no bilete original ou ao processamento. Uma sobreposição é uma porção de metal dobrada que não está completamente fundida com a superfície subjacente. Qualquer uma delas pode permanecer após a laminagem e tornar-se mais evidente depois da decapagem, maquinagem, dobragem ou aplicação de revestimento. A sua aceitabilidade depende da norma do produto, do tipo de aço, da localização, da profundidade e de saber se a sua remoção reduziria a secção abaixo das dimensões permitidas.
Os danos mecânicos incluem amolgadelas, entalhes, marcas lineares, marcas de manuseamento, impressões de ferramentas e deformações locais. Uma amolgadela pode ser sobretudo dimensional; um entalhe pode ser simultaneamente uma questão dimensional e superficial, por remover metal; uma marca linear acentuada pode atuar como iniciador de fissuras, mesmo quando a sua profundidade parece reduzida. O desempeno, a retificação, o alisamento ou a reparação por soldadura podem ser restringidos ou permitidos apenas segundo procedimentos especificados. Uma aparência lisa após a retificação não demonstra que o defeito original tenha sido removido até à profundidade exigida.
Esta distinção é importante porque as tolerâncias dimensionais e os requisitos de qualidade superficial respondem a questões diferentes. A ASTM A6/A6M-24a estabelece variações permissíveis obrigatórias para as dimensões e a massa de barras, chapas, perfis e estacas-prancha de aço estrutural laminados. Também estabelece que a especificação do produto aplicável prevalece quando existem conflitos entre requisitos. Uma barra pode cumprir a variação de diâmetro permitida e, simultaneamente, não cumprir um requisito superficial relativo a uma costura. Inversamente, uma superfície localmente marcada pode ser aceitável, mantendo-se a barra dimensionalmente conforme.
A Nota de Orientação 3.05 da BCSA apresenta uma ideia relacionada: uma tolerância de qualidade superficial pode ser aceitável quando a área afetada representa apenas uma pequena proporção da superfície, desde que a especificação aplicável e a utilização prevista permitam essa avaliação. A área, a localização e a função são relevantes. Um pequeno defeito numa aresta oculta não é automaticamente equivalente ao mesmo defeito numa ligação sensível à fadiga ou numa superfície de apoio maquinada.
Classes de qualidade superficial para barras e fio-máquina
A ISO 9443:2018 define requisitos técnicos de fornecimento para classes de qualidade superficial de barras redondas, quadradas e hexagonais laminadas a quente e de fio-máquina, com dimensões nominais entre 5 mm e 200 mm. O seu âmbito é mais restrito do que o de uma regra geral de inspeção visual: aplica-se a produtos laminados a quente especificados e estabelece classes com requisitos definidos para descontinuidades superficiais e, quando aplicável, para a sua remoção ou aceitação.
O comprador ou a especificação do projeto deve identificar a classe relevante. Afirmar que o material é “conforme com a ISO 9443” sem indicar a classe de qualidade superficial exigida deixa incompleto o critério de aceitação. A classe determina os tipos e as profundidades de descontinuidade permitidos, a forma como os defeitos podem ser tratados e as condições de inspeção ou de fornecimento aplicáveis. A classe superficial não substitui a designação do tipo de aço, o tratamento térmico, a tolerância dimensional ou os requisitos relativos às propriedades mecânicas.
A ISO 9443 também demonstra por que razão a forma do produto é importante. Um fio-máquina laminado a quente, um arame trefilado e uma barra maquinada não ficam sujeitos aos mesmos requisitos superficiais apenas por serem todos fabricados em aço-carbono ou aço ligado. A trefilagem, o descasque, o torneamento, a retificação e outras operações subsequentes podem remover ou expor descontinuidades, impondo simultaneamente novos requisitos relativos ao acabamento superficial e aos danos residuais. A norma do produto aplicável deve ser lida em conjunto com qualquer especificação de processo ou de utilização final.
Outras normas ISO separam igualmente a geometria da qualidade superficial. A ISO 1035:2026 especifica dimensões, forma, massa e tolerâncias para barras redondas, quadradas, chatas, hexagonais e octogonais laminadas a quente da série métrica. A ISO 657-1:2026 abrange as dimensões, as propriedades das secções e as tolerâncias para cantoneiras de abas iguais e desiguais, canais de abas inclinadas e vigas I de abas inclinadas. A ISO 9034:1987 aborda as tolerâncias dimensionais, de forma e de massa para planos largos estruturais laminados a quente de aços não ligados e ligados, excluindo os aços inoxidáveis, com limite de elasticidade mínimo especificado até 700 N/mm². Nenhum desses títulos deve ser interpretado como uma especificação completa de descontinuidades superficiais, salvo se o respetivo texto assim o estabelecer.
Condição superficial, condição do revestimento e execução
Uma superfície preparada e uma superfície revestida constituem fases de aceitação distintas. A ISO 8501-1 pode identificar o grau de preparação obtido antes da pintura, mas não estabelece a espessura, a aderência, a cura, a continuidade, a reparação, a cor ou o aspeto do revestimento. Essas questões pertencem à especificação do revestimento e aos requisitos de execução do projeto.
A sequência é importante. Óleo, gordura, sais, carepa solta, ferrugem, poeiras e resíduos de abrasivo podem interferir com a aderência do revestimento. Uma superfície pode cumprir um grau visual de preparação e, ainda assim, não cumprir um requisito relativo a contaminantes solúveis, perfil, humidade ou limpeza especificado noutro documento. Do mesmo modo, um revestimento pode ocultar uma costura, uma picada ou um entalhe; por isso, pode ser necessária uma inspeção do aço nu antes do revestimento e novamente após a preparação.
A ASTM F2282-03R09E01 demonstra como a condição superficial se integra num sistema mais amplo de garantia da qualidade. Abrange arame, varões e barras de aço-carbono e aço ligado utilizados no fabrico de elementos de fixação mecânicos, com controlos relativos à descarburização, dimensões, tolerâncias, condição superficial, revestimento, execução, acabamento, aspeto e embalagem. Esta estrutura é elucidativa: a descarburização é uma condição metalúrgica; as dimensões são geométricas; o revestimento é uma camada aplicada; a execução diz respeito ao processamento; o aspeto diz respeito à apresentação visível; e a embalagem diz respeito à proteção e à entrega. Estes aspetos podem ser inspecionados durante a mesma sequência de produção, mas não são critérios de aceitação intercambiáveis.
Os requisitos de execução também regem a forma como as medições são efetuadas. A National Structural Steelwork Specification distingue entre tolerâncias essenciais e tolerâncias funcionais e exige que os métodos e instrumentos utilizados na medição dimensional sejam selecionados de acordo com a exatidão exigida. Uma superfície rugosa, coberta de carepa ou revestida pode produzir uma leitura diferente da de uma superfície limpa ou maquinada. A pressão do paquímetro, a geometria da sonda, o perfil da superfície, a temperatura e a resolução do instrumento podem todos afetar o resultado.
Por esse motivo, um registo de aceitação deve identificar a especificação do produto, a classe superficial ou o grau de preparação, a fase de inspeção, os critérios relativos aos defeitos, o método de medição e a regra de arredondamento aplicável. Para chapa, a ASTM A568/A568M-19a especifica a espessura, o comprimento, a largura, a planeza e as tolerâncias relacionadas para chapas de aço laminadas a quente e a frio, sendo os valores medidos arredondados segundo a ASTM E29 na determinação da conformidade. Um resultado dimensional arredondado não determina se uma costura, uma picada, um grau de ferrugem ou uma falha do revestimento é aceitável. Cada propriedade necessita do seu próprio requisito e da sua própria evidência.
Graus de ferrugem e graus de preparação segundo a ISO 8501-1
A ISO 8501-1:2007 é uma referência visual para avaliar o estado das superfícies de aço antes e depois da preparação. Define quatro graus iniciais de ferrugem e graus de preparação para aço limpo por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. A norma é publicada pela International Organization for Standardization (ISO), e o método nela estabelecido baseia-se em descrições escritas apoiadas por fotografias representativas.
Esse objetivo é mais restrito do que uma decisão geral de aceitação. A ISO 8501-1 não determina se uma viga, chapa, barra ou folha tem a espessura, retilineidade, massa, dimensões da secção ou propriedades mecânicas corretas. Também não substitui uma norma de produto que classifique costuras, sobreposições, lascas, picadas, delaminações ou outras descontinuidades no próprio aço. Uma superfície pode parecer limpa após a preparação e, ainda assim, exigir uma inspeção dimensional, um exame não destrutivo ou uma avaliação metalúrgica da qualidade superficial.
Descrições escritas e fotografias representativas
As descrições escritas da ISO 8501-1 estabelecem as características que um inspetor deve procurar: carepa de laminação remanescente, ferrugem aderente, produtos de corrosão soltos, manchas, picadas visíveis e o grau em que a preparação os removeu. As fotografias fornecem condições de referência visual, e não uma escala de medição numérica. Ajudam o inspetor a comparar a superfície real com um exemplo acordado, em condições adequadas de iluminação e observação.
Isto é importante porque os juízos visuais são afetados pela iluminação, pelo ângulo de observação, pelo perfil da superfície, pela cor dos óxidos, pela humidade, pelo óleo e pelo contraste entre áreas preparadas e não preparadas. Uma fotografia não pode provar que um revestimento tem a aderência exigida, que a contaminação por cloretos está abaixo de um limite especificado ou que uma picada não reduziu a secção efetiva. Do mesmo modo, uma designação segundo a ISO 8501-1 não identifica a profundidade de uma picada nem a espessura de parede remanescente.
Por conseguinte, a designação deve ser registada juntamente com o método de preparação e com o requisito aplicável relativo ao revestimento ou ao fabrico. “Sa 2½” descreve um aspeto de superfície limpa por jato abrasivo; não indica o tipo de abrasivo, o perfil de ancoragem, o nível de poeiras, o nível de sais solúveis nem a espessura do revestimento. Essas questões podem ser controladas por outros documentos ou normas do projeto. A mesma cautela se aplica a “St 3”: esta designação identifica o estado visível produzido por uma limpeza mecânica intensiva, e não a qualidade estrutural do aço subjacente.
A ISO 8501-1 é mais útil quando as partes acordam o grau de preparação exigido antes do início dos trabalhos, inspecionam uma área representativa e conservam as fotografias da norma ou uma referência visual aprovada. A aceitação deve ainda indicar onde é necessária a inspeção, como são tratadas as áreas inacessíveis e que ensaios adicionais se aplicam. A limpeza visual, por si só, não demonstra a adequação estrutural.
Graus de ferrugem antes da preparação
Graus de ferrugem da ISO 8501-1
- Grau de ferrugem A
- Superfície amplamente coberta por carepa de laminagem aderente, com pouca ou nenhuma ferrugem visível.
- Grau de ferrugem B
- A ferrugem começou a formar-se e a carepa de laminagem começou a soltar-se.
- Grau de ferrugem C
- A carepa de laminagem enferrujou ou pode ser removida, com pouca corrosão alveolar visível.
- Grau de ferrugem D
- A carepa de laminagem enferrujou e é visível uma corrosão alveolar generalizada.
Os graus iniciais de ferrugem descrevem o estado do aço não revestido antes da preparação. São identificados como A, B, C e D.
Grau de ferrugem A descreve uma superfície de aço amplamente coberta por carepa de laminação aderente, com pouca ou nenhuma ferrugem visível. A carepa continua a ser a característica dominante. Este estado está frequentemente associado a material laminado a quente relativamente novo, embora a idade, o armazenamento, a condensação e o manuseamento possam alterar rapidamente a superfície.
Grau de ferrugem B descreve aço no qual começou a formar-se ferrugem e a carepa de laminação começou a soltar-se. Pode ser visível ferrugem entre as áreas com carepa, e parte da carepa pode estar a levantar-se ou a descascar. O grau não quantifica a percentagem da área enferrujada nem especifica uma profundidade admissível das picadas.
Grau de ferrugem C descreve aço cuja carepa de laminação enferrujou ou pode ser removida, apresentando poucas picadas visíveis. A superfície está mais uniformemente enferrujada do que no grau B, mas a corrosão ainda não produziu as picadas generalizadas associadas ao grau D.
Grau de ferrugem D descreve aço cuja carepa de laminação enferrujou e no qual são visíveis picadas generalizadas. As picadas são uma característica da corrosão, e não uma tolerância dimensional. A sua presença pode desencadear uma avaliação separada da espessura remanescente, da perda local de secção ou da adequação ao serviço previsto.
Estes graus descrevem o aspeto no momento da avaliação. Não constituem garantias cronológicas. Uma superfície exposta a ar marinho pode desenvolver corrosão local severa mais cedo do que uma superfície com idade semelhante armazenada num recinto seco. O grau de ferrugem também não identifica o tipo de aço, o tratamento térmico, a soldabilidade, a tenacidade ou a causa da corrosão.
Uma chapa registada como grau D não é automaticamente rejeitada, tal como o grau A não é automaticamente aceite para todos os fins. A especificação do projeto, o ambiente previsto, a secção remanescente e a preparação exigida determinam a decisão técnica. A BCSA Guidance Note 3.05, publicada pela British Constructional Steelwork Association em 2015, reconhece que uma tolerância relativa à qualidade superficial pode ser aceitável quando a área afetada representa apenas uma pequena proporção da superfície, desde que a especificação e a utilização prevista permitam esse tratamento. O aspeto prático é o seguinte: a área, a severidade, a localização e a função são relevantes.

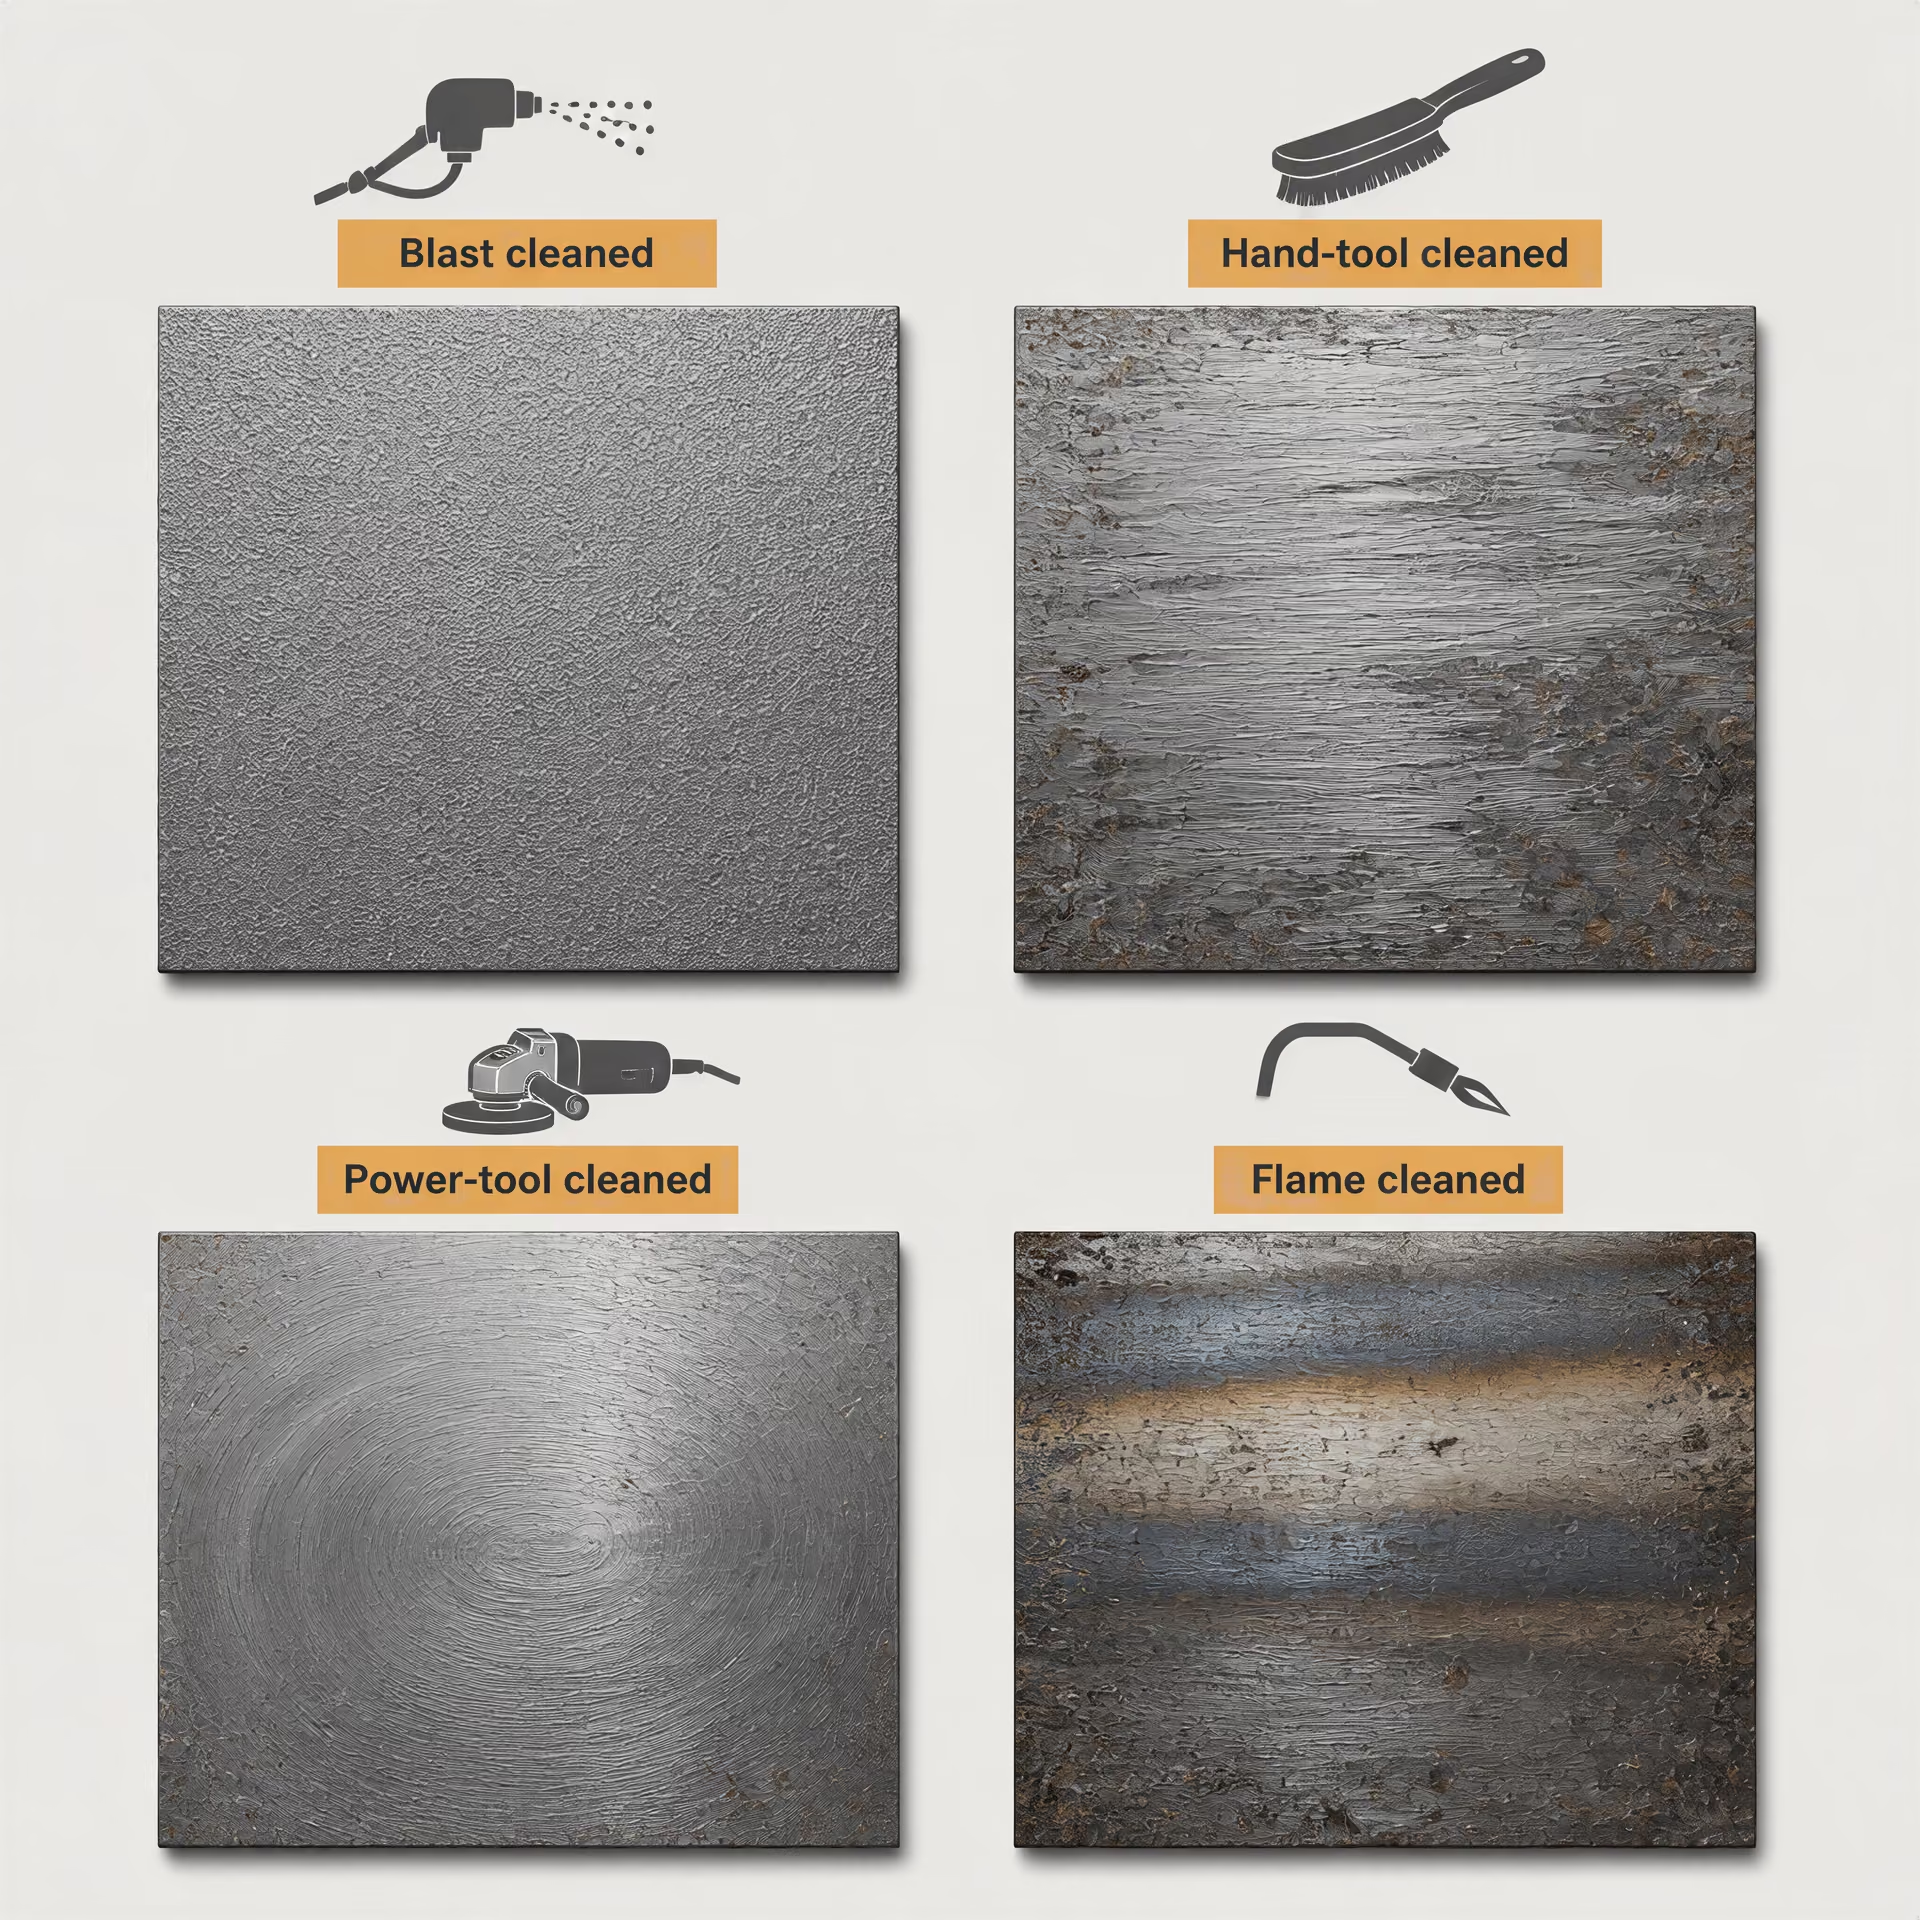
Condições após limpeza por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama
Para a limpeza por jato abrasivo, a ISO 8501-1 utiliza os graus Sa 1, Sa 2, Sa 2½ e Sa 3. Sa 1 corresponde a uma limpeza ligeira por jato abrasivo. São removidas a carepa de laminação solta, a ferrugem e as matérias estranhas, mas pode permanecer material firmemente aderente. Sa 2 corresponde a uma limpeza completa por jato abrasivo: são removidas a maior parte da carepa de laminação, da ferrugem e das matérias estranhas, embora possam permanecer resíduos fortemente aderentes. Sa 2½ corresponde a uma limpeza muito completa por jato abrasivo, restando apenas ligeiras sombras, estrias ou manchas provenientes de resíduos fortemente aderentes. Sa 3 corresponde à limpeza por jato abrasivo até obtenção de aço visualmente limpo, com a superfície aparentemente isenta de carepa de laminação, ferrugem e matérias estranhas visíveis.
Os graus descrevem a contaminação visível remanescente, e não a rugosidade da superfície. Um perfil de jato abrasivo especificado deve ser medido ou verificado pelo método exigido pela especificação do revestimento. Uma superfície limpa com um perfil inadequado pode causar problemas no revestimento, enquanto uma superfície com o perfil correto pode ainda falhar se permanecerem poeiras, óleo ou sais solúveis.
A limpeza com ferramentas manuais utiliza as designações St. St 2 exige uma limpeza completa com ferramentas manuais, removendo a carepa de laminação solta, a ferrugem e as matérias estranhas. A superfície resultante apresenta um aspeto metálico nas áreas limpas, mas pode permanecer material fortemente aderente. St 3 exige uma limpeza muito completa com ferramentas manuais, produzindo normalmente um aspeto metálico mais pronunciado e removendo mais produtos de corrosão fortemente aderentes através de um trabalho vigoroso. O método utiliza ferramentas como raspadores, escovas de arame e almofadas abrasivas; não significa que todas as depressões tenham sido restauradas até se obter aço nu e brilhante.
A limpeza com ferramentas mecânicas também é designada por St 2 ou St 3, mas as ferramentas são acionadas mecanicamente. Esta distinção é importante porque as ferramentas mecânicas podem remover material mais rapidamente, criar uma textura superficial diferente, espalhar produtos de corrosão macios ou polir, em vez de limpar, uma área dura. A designação diz respeito ao resultado visível da preparação, e não simplesmente ao facto de ter sido utilizada uma ferramenta elétrica ou pneumática.
A limpeza por chama é designada por Fl na ISO 8501-1. O processo utiliza uma chama para remover a carepa de laminação, a ferrugem e as matérias estranhas, seguida de escovagem. O aspeto resultante é avaliado visualmente, mas a aplicação de calor introduz considerações adicionais. O aquecimento local pode afetar revestimentos, contaminação residual, deformações ou o estado de soldaduras e acessórios próximos. O grau de preparação não certifica que esses efeitos estejam ausentes.
Estas designações devem permanecer separadas da aceitação dimensional e da aceitação do material. A ASTM A6/A6M-24a estabelece variações admissíveis obrigatórias para as dimensões e a massa de produtos estruturais laminados especificados, prevalecendo a especificação do produto aplicável caso existam requisitos conflituantes. A ASTM A568/A568M-19a abrange a espessura, o comprimento, a largura e a planeza das folhas e utiliza as regras de arredondamento da ASTM E29 para decisões de conformidade. A ISO 16160:2012 e a ISO 16162:2012 abordam, respetivamente, as tolerâncias dimensionais e de forma para folhas laminadas a quente e laminadas a frio. A ISO 9443:2018 aborda, por sua vez, as classes de qualidade superficial para barras redondas, quadradas e hexagonais laminadas a quente e para fio-máquina de 5 mm a 200 mm. Nenhuma dessas disposições dimensionais ou relativas à qualidade do produto é substituída por um grau de preparação segundo a ISO 8501-1.
Consequentemente, um registo de inspeção deve identificar o grau de ferrugem original, o método de preparação, o grau ISO 8501-1 alcançado, a área inspecionada, as condições de iluminação ou de referência e quaisquer requisitos separados relativos ao perfil, aos sais, às poeiras, ao revestimento, à espessura, às picadas ou às descontinuidades. Esse registo esclarece o que foi efetivamente avaliado — e o que não foi.
Prática de medição: instrumentos, locais e arredondamento
Uma dimensão do aço não é aceite simplesmente porque aparece um número ao lado no relatório de inspeção. A aceitação depende da tolerância especificada, do método de medição, do instrumento, do local da leitura, do estado da superfície e da regra utilizada para comparar o resultado com o limite. Um resultado obtido com um instrumento pouco adequado pode parecer preciso, embora forneça poucas evidências de conformidade.
A especificação aplicável ao produto prevalece. A ASTM A6/A6M-24a estabelece variações admissíveis obrigatórias nas dimensões e na massa de barras, chapas, perfis e estacas-pranchas de aço estrutural laminados, mas também determina que, quando existam requisitos conflituantes, prevalece a especificação aplicável ao produto. A ASTM A568/A568M-19a especifica as tolerâncias relativas à espessura, ao comprimento, à largura, à planeza e a outras características de chapas de aço laminadas a quente e a frio. A ISO 16160:2012 aborda as tolerâncias dimensionais e de forma de chapas de aço laminadas a quente, enquanto a ISO 16162:2012 abrange as chapas laminadas a frio. Outros produtos exigem outras referências: a ISO 1035:2026 abrange barras laminadas a quente da série métrica, a ISO 657-1:2026 abrange perfis laminados especificados, tais como cantoneiras e vigas de abas inclinadas, e a ISO 9034:1987 abrange planos largos estruturais laminados a quente.
Esses documentos definem o que é admissível. O procedimento de inspeção estabelece se os dados medidos permitem demonstrá-lo.
Escolha dos instrumentos para a exatidão exigida
A Especificação Nacional para Estruturas de Aço distingue as tolerâncias essenciais das tolerâncias funcionais e exige que os métodos e instrumentos utilizados na medição dimensional sejam adequados à exatidão exigida. Este requisito exclui um atalho comum: selecionar um instrumento porque está disponível e depois considerar a resolução apresentada no visor como prova da qualidade da medição.
Uma régua de aço pode ser adequada para uma verificação aproximada do comprimento total quando a variação admissível é de vários milímetros. Não é automaticamente adequada para uma decisão relativa a uma espessura de 0,2 mm. Paquímetros, micrómetros, medidores de espessura, medidores de altura, réguas de desempeno, lâminas calibradoras, equipamento ótico, máquinas de medição por coordenadas e instrumentos topográficos introduzem limites e fontes de erro diferentes. O instrumento deve ser adequado tanto à dimensão como à geometria. Um micrómetro concebido para uma pequena superfície plana e acessível pode ser inadequado para uma chapa de grandes dimensões que apresente carepa, curvatura, ondulação ou um defeito localizado sob o contacto.
A resolução é apenas uma parte da exatidão. Um instrumento que apresenta 0,01 mm não mede necessariamente com uma exatidão de ±0,01 mm. O estado de calibração, a repetibilidade, a histerese, a força de contacto, a temperatura, o erro de zero, a técnica do operador e a geometria da peça podem produzir erros superiores ao valor do último algarismo apresentado. A calibração deve ser rastreável ao sistema da qualidade ou ao padrão de referência exigido pela especificação aplicável. Um certificado de calibração não corrige uma configuração inadequada; demonstra o estado do instrumento face às referências indicadas, num determinado momento.
Os instrumentos de contacto exigem um contacto controlado. Uma força excessiva pode comprimir uma rebarba, aplanar uma partícula de carepa saliente ou deformar uma chapa fina. Uma força insuficiente pode deixar o contacto sobre ferrugem solta ou óleo. As superfícies de contacto devem estar limpas e sem danos, e o aço deve estar suficientemente limpo para que a leitura represente o produto, e não uma contaminação destacável. Limpar não é o mesmo que alterar a condição de aceitação: esmerilar, limar, retificar ou remover um defeito pode alterar a superfície que está a ser avaliada e só deve ser feito quando a especificação ou o procedimento de inspeção o permitirem.
O instrumento também necessita de uma gama e de uma configuração adequadas. Uma régua de desempeno comprida deve ser suficientemente direita ao longo do seu comprimento de trabalho; uma fita métrica deve permanecer alinhada e adequadamente tensionada; uma verificação da planeza necessita de uma referência definida, de uma disposição de apoio e de um método de medição da folga. Para a massa, a capacidade e a resolução da balança devem corresponder ao produto e à variação admissível da massa. No caso de ângulos, esquadria ou geometria de perfis, uma medição efetuada numa extremidade acessível pode não representar o elemento completo.
A incerteza de medição deve ser considerada antes de se declarar um resultado limítrofe. Se a tolerância for de ±1,0 mm e a incerteza estimada for pequena em relação a esse intervalo, a decisão é geralmente simples. Se o valor observado estiver apenas 0,1 mm dentro do limite e a incerteza do método for comparável, o relatório não deve sugerir um nível de certeza que o método não possa sustentar. A especificação aplicável, o contrato, o plano de inspeção ou o procedimento de avaliação da conformidade podem determinar a forma como essa incerteza deve ser tratada.
Localização da medição e repetibilidade
A localização faz parte da definição da medição. “Espessura da chapa” é uma indicação incompleta, a menos que o procedimento especifique onde a espessura é medida, a que distância de uma aresta, se as leituras são efetuadas em pontos especificados e como são tratadas as descontinuidades locais. As normas de produto definem frequentemente estes pormenores ou fornecem tabelas e diagramas. O inspetor deve seguir essas instruções, em vez de escolher uma localização conveniente.
Uma leitura próxima de uma aresta cortada por cisalhamento pode incluir uma deformação de aba ou uma rebarba. Uma leitura sobre uma crista de carepa, uma picada, uma sobreposição, um risco, um revestimento ou ferrugem solta pode descrever uma característica da superfície, e não o aço subjacente. Um perfil laminado pode variar ao longo do seu comprimento e em torno da sua secção transversal. A chapa pode apresentar abaulamento, redução da espessura junto às arestas, ondulação ou encurvadura local. Consequentemente, uma única leitura central não pode representar automaticamente todos os pontos, e uma localização visualmente favorável pode ser tecnicamente irrelevante se não for a localização de medição especificada.
A condição da superfície deve ser separada da aceitação dimensional. A ISO 9443:2018 define classes de qualidade superficial para barras redondas, quadradas e hexagonais laminadas a quente, bem como para fio-máquina, com dimensões nominais de 5 mm a 200 mm. A ISO 8501-1:2007 apresenta descrições escritas e fotografias representativas dos graus de ferrugem e de preparação, incluindo superfícies limpas por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. Nenhuma das duas referências converte uma fotografia da superfície num resultado dimensional. Do mesmo modo, uma dimensão dentro da tolerância não demonstra a conformidade com uma classe de qualidade superficial exigida.
A Nota de Orientação 3.05 da BCSA salienta, na prática, que uma tolerância de qualidade superficial pode ser aceitável quando a área afetada representa apenas uma pequena proporção da superfície, desde que a especificação e a utilização prevista permitam essa avaliação. Trata-se de uma avaliação da superfície, não de uma autorização para ignorar um defeito dimensional. As duas decisões devem ser registadas separadamente.
A repetibilidade é testada repetindo a medição nas mesmas condições: o mesmo instrumento, operador, localização, disposição de contacto e método. Se as leituras repetidas apresentarem uma dispersão significativa, a causa deve ser investigada antes de se calcular uma média que a oculte. As causas possíveis incluem alinhamento inadequado, apoio instável, força de contacto inconsistente, resíduos na superfície, variação da temperatura ou uma dimensão que varie realmente ao longo do produto. A reprodutibilidade é uma questão adicional: outro inspetor habilitado, utilizando o método definido e um instrumento calibrado equivalente, obteria um resultado comparável?
O alinhamento é especialmente importante para o comprimento, a largura, o diâmetro, a planeza e as dimensões da secção. Um paquímetro colocado em ângulo pode indicar um valor elevado; uma fita que acompanhe uma flecha ou uma curva pode indicar um comprimento excessivo; uma régua de desempeno inclinada sobre uma superfície pode fazer ponte sobre defeitos ou exagerar uma folga. Os apoios também podem alterar o resultado. Uma chapa medida enquanto está pousada sobre uma mesa irregular pode apresentar uma condição de planeza diferente da mesma chapa apoiada em pontos definidos.
O registo deve identificar o produto, a especificação, a identificação do instrumento, o estado de calibração, a localização, a condição da superfície, a leitura bruta, as unidades e qualquer correção ou arredondamento aplicado. Esta informação torna o resultado repetível e permite ao revisor distinguir um defeito do produto de um defeito de medição.
Arredondamento segundo a ASTM E29 nas decisões de conformidade
A ASTM A568/A568M-19a estabelece que os valores medidos são arredondados de acordo com a ASTM E29 ao determinar a conformidade. Trata-se de uma regra de decisão, e não de uma instrução para tornar o instrumento menos preciso. O inspetor deve conservar a leitura produzida pelo instrumento e, em seguida, aplicar o procedimento de arredondamento especificado, com a precisão exigida pela tabela de tolerâncias.
Por exemplo, suponha-se que o limite da espessura de uma chapa seja indicado ao 0,01 mm mais próximo e que o instrumento produza uma leitura bruta de 2,004 mm. Nos termos do procedimento aplicável da ASTM E29, o valor pode ser comunicado para efeitos de conformidade como 2,00 mm, dependendo da posição de arredondamento especificada e da regra exata aplicada. Uma leitura bruta de 2,006 mm pode passar a 2,01 mm. O resultado arredondado é o valor utilizado para a comparação especificada; não constitui prova de que o instrumento tenha apresentado efetivamente 2,00 ou 2,01 mm.
Esta distinção é importante num limite. Um valor bruto ligeiramente inferior a um limite pode ser arredondado para o limite, enquanto um valor bruto ligeiramente superior também pode ser arredondado para o limite se o incremento prescrito o permitir. O resultado da aceitação deve seguir a ASTM E29 e a ASTM A568/A568M, e não uma convenção de “arredondar por excesso” ou “arredondar por defeito” escolhida pelo inspetor. A simples apresentação de casas decimais não estabelece a regra.
Por conseguinte, os relatórios devem conservar, sempre que praticável, ambos os valores: a leitura não arredondada do instrumento e o valor de conformidade arredondado. Se o instrumento indicar 1,9996 mm, registar apenas 2,00 mm oculta informação relevante para uma auditoria ou um litígio. Se a especificação exigir uma comparação após o arredondamento, registar apenas 1,9996 mm também pode obscurecer a base formal da decisão. Deve indicar-se o incremento de arredondamento, a norma aplicada e se o resultado registado é bruto ou arredondado.
O arredondamento não deve ser utilizado para compensar um método inadequado. A ASTM E29 não pode compensar um paquímetro desalinhado, um medidor não calibrado, uma superfície não limpa ou uma localização que a especificação do produto não permita. Primeiro, deve ser obtida uma medição válida. Em seguida, deve ser aplicada a regra de aceitação aplicável.
Tolerâncias essenciais, tolerâncias funcionais e utilização prevista
O quadro da Especificação Nacional para Estruturas Metálicas
A Especificação Nacional para Estruturas Metálicas (NSSS) separa duas questões que são frequentemente reduzidas a uma única decisão dimensional de aprovado ou reprovado: se um desvio viola uma tolerância essencial e se impede que a estrutura metálica fabricada ou montada desempenhe a sua função prevista. Esta distinção não torna as tolerâncias opcionais. Permite identificar quais os desvios que exigem correção e quais podem ser avaliados com base nos requisitos práticos da estrutura.
Tolerância funcional Tolerância relacionada com a capacidade de o aço fabricado ou montado desempenhar uma função especificada, como encaixe, alinhamento, montagem, drenagem, folga ou movimento.
Uma tolerância essencial é um limite que protege um requisito obrigatório da especificação, do projeto ou do processo de construção. Pode controlar as dimensões, a retilineidade, a esquadria, a localização, o ajustamento, ou a posição de furos e acessórios dos elementos. Um desvio fora desse limite não é simplesmente aceitável pelo facto de a estrutura concluída parecer estável. O requisito relevante pode estar relacionado com a geometria de projeto, a transferência de cargas, a proteção contra incêndio, a durabilidade, a sequência de montagem ou um regime contratual de inspeção. A correção ou decisão formal deve ser obtida junto da autoridade identificada nos documentos do projeto.
Uma tolerância funcional diz respeito à capacidade da obra concluída para funcionar conforme previsto. A questão é prática, mas continua a ser orientada pela especificação: o desvio impede a ligação, o alinhamento, a montagem, o movimento, a drenagem, o acesso, a aplicação de revestimentos ou outra função especificada? Uma pequena variação num bordo não crítico pode não ter consequências. A mesma variação num assento de apoio, numa ligação de emenda, numa ligação de escada, num apoio de carril de grua ou numa junta de dilatação pode impedir a montagem ou alterar a transferência de forças.
A NSSS exige igualmente que os métodos e instrumentos de medição correspondam à exatidão necessária. Uma fita métrica de aço, uma régua calibrada, uma estação total, uma régua de verificação, um apalpa-folgas, um instrumento de prumo ou um sistema de levantamento topográfico não produzem evidências intercambiáveis. Medir um desvio de bordo de 2 mm com um instrumento ou método cuja incerteza seja de vários milímetros não permite demonstrar a conformidade. O registo deve identificar o ponto de referência, o local da medição, o instrumento, o estado de calibração quando relevante, as condições ambientais quando estas forem significativas e o valor medido antes de qualquer arredondamento permitido.
A norma do produto continua a ser o ponto de partida para os produtos laminados. A ASTM A6/A6M-24a estabelece variações admissíveis obrigatórias para as dimensões e a massa de barras, chapas, perfis estruturais e estacas-pranchas estruturais, mas também estabelece que, quando existam conflitos entre requisitos, prevalece a especificação aplicável ao produto. A ASTM A568/A568M-19a especifica a espessura, o comprimento, a largura, a planeza e outras tolerâncias para chapas laminadas a quente e a frio; o seu processo de conformidade arredonda os valores medidos em conformidade com a ASTM E29. Essa regra de arredondamento faz parte do método de aceitação estabelecido, não constituindo uma autorização geral para ajustar resultados inconvenientes.
Os documentos ISO dividem o mesmo tema de acordo com a forma do produto. A ISO 16160:2012 aplica tolerâncias dimensionais e de forma a produtos de chapa de aço laminados a quente, tendo a ISO confirmado a norma em 2024. A ISO 16162:2012 abrange chapas laminadas a frio. A ISO 1035:2026 aborda as dimensões, a forma, a massa e as tolerâncias para barras redondas, quadradas, chatas, hexagonais e octogonais laminadas a quente da série métrica. A ISO 657-1:2026 abrange cantoneiras de abas iguais e desiguais, canais de abas inclinadas e perfis I de abas inclinadas. A ISO 9034:1987 aplica tolerâncias dimensionais, de forma e de massa a barras chatas largas estruturais laminadas a quente de aços não ligados e ligados, excluindo os aços inoxidáveis, com tensão de cedência mínima especificada até 700 N/mm².
Estes documentos desempenham funções diferentes. Uma tolerância dimensional para um perfil laminado não define automaticamente um perfil de soldadura aceitável, uma superfície limpa por jato abrasivo, uma espessura de revestimento ou um desvio de montagem. Esses requisitos devem ser relacionados com a especificação aplicável de fabrico, proteção contra a corrosão, soldadura ou do projeto.
Quando um desvio afeta a função
A utilização prevista dá significado a uma medição, mas não prevalece sobre um requisito obrigatório. Considere-se um pilar ligeiramente desaprumado. Se o desvio permanecer dentro da tolerância de montagem e não afetar o contacto da placa de base, o alinhamento da emenda, a geometria da estrutura, as interfaces com o revestimento ou os efeitos de segunda ordem calculados, poderá não ter consequências funcionais. Se o mesmo desvio impedir a entrada de uma viga na ligação, obrigar um parafuso a ficar desalinhado, reduzir o apoio ou fizer com que um suporte de fachada fique fora do seu intervalo de ajuste, passará a constituir uma falha funcional, mesmo que a diferença numérica pareça pequena.
As falhas de ligações e de montagem são geralmente diretas. Os furos dos parafusos podem não ficar alinhados; uma aba pode interferir com uma chapa de ligação; uma placa de base pode não assentar completamente; uma emenda pode exigir um ajustamento forçado que introduza tensões não previstas. A soldadura também pode ser afetada. Um desalinhamento excessivo altera a preparação da soldadura, a abertura da raiz, o acesso e a dimensão resultante da soldadura. Uma correção inofensiva para um elemento pode danificar outro ao introduzir aquecimento localizado, goivagem, deformação ou perda de secção.
O alinhamento é importante após a montagem, assim como durante o ajustamento. Calhas de portas, carris de grua, plataformas de serviço, guardas, escadas, grelhas, suportes de fachadas cortina e equipamentos mecânicos têm frequentemente limites práticos mais restritos do que a estrutura principal. A sua aceitação não pode ser inferida a partir da tolerância da estrutura metálica principal. É o requisito da interface que prevalece.
A condição da superfície tem uma relação semelhante com a função, embora não constitua uma tolerância dimensional. Uma imperfeição superficial pouco profunda e de pequena extensão pode ser aceitável quando o sistema de revestimento especificado a consegue cobrir e a superfície continua adequada para preparação. A BCSA Guidance Note 3.05 estabelece que uma tolerância de qualidade superficial pode ser aceite quando a área afetada representa apenas uma pequena proporção da superfície, sujeita à especificação e à utilização prevista. Trata-se de uma avaliação com base em critérios estabelecidos, não de um convite a ignorar picadas generalizadas, laminações, rebarbas afiadas, salpicos de soldadura ou contaminação.
As normas de superfície fornecem referências distintas. A ISO 9443:2018 define classes de qualidade superficial para barras redondas, quadradas e hexagonais laminadas a quente e para fio-máquina, com dimensões nominais de 5 mm a 200 mm. A ISO 8501-1:2007 utiliza descrições escritas e fotografias representativas para os graus de oxidação e de preparação, incluindo superfícies limpas por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. Nenhuma das normas converte um defeito superficial numa variação dimensional admissível. Descrevem questões de aceitação diferentes.
No caso do material de partida para elementos de fixação, a ASTM F2282-03R09E01 demonstra por que razão esta separação é importante. Os seus controlos de garantia da qualidade abrangem a descarbonetação, as dimensões, as tolerâncias, a condição superficial, o revestimento, a execução, o acabamento, o aspeto e a embalagem de fios, varões e barras de aço-carbono e de aço ligado utilizados no fabrico de elementos de fixação mecânicos. Um diâmetro pode estar conforme, enquanto a descarbonetação ou um defeito superficial pode comprometer a função de fabrico prevista.
Critérios de aceitação para o fabrico e a montagem
A aceitação começa pela identificação dos documentos de controlo segundo a respetiva hierarquia de autoridade. O contrato pode fazer referência à NSSS, a uma norma nacional do produto, a um desenho do projeto, a uma especificação de montagem, a uma especificação de revestimento ou a um requisito do fabricante. O plano de inspeção deve indicar qual o documento que controla cada característica e se a verificação é realizada na receção, após o fabrico, antes do revestimento, durante a montagem ou após o alinhamento final.
O inspetor não deve comparar todas as medições com uma tabela genérica de tolerâncias para o aço. Deve primeiro estabelecer a forma e o grau do produto, como uma chapa laminada, uma cantoneira de abas iguais, uma barra chata larga, uma caixa fabricada ou um acessório soldado. Em seguida, deve identificar a edição e as unidades aplicáveis, o ponto de referência e o método de medição, a regra de arredondamento permitida e se o requisito é essencial ou funcional. Uma tolerância de um perfil laminado pode ser cumprida, enquanto o conjunto fabricado continua a ser inaceitável porque os furos, as soldaduras ou as interfaces não encaixam.
Quando um resultado está fora da tolerância, a resposta deve preservar as evidências, em vez de eliminar o problema através de um ajustamento não registado. Registe o local, a magnitude, a direção, o método de medição e a condição envolvente. Avalie se o desvio afeta uma tolerância essencial obrigatória, uma interface funcional, a análise estrutural, a preparação para revestimento ou apenas o aspeto. Quando for necessário recorrer a juízo de engenharia, obtenha uma decisão documentada do projetista, do engenheiro responsável, do administrador do contrato ou de outra entidade indicada na especificação.
Um inspetor não pode dispensar um requisito obrigatório apenas porque o desvio não tem um efeito visível. A autoridade deve resultar do contrato aplicável ou da autoridade técnica designada, e a decisão deve indicar se o item é aceite tal como está, reparado, retrabalhado, substituído ou aceite sujeito a uma limitação definida. “Não afeta a função” é uma conclusão que exige evidências e autoridade.
No caso da montagem, a aceitação deve incluir a geometria concluída e as interfaces servidas por essa geometria. Verifique as condições das bases e das emendas, a posição dos elementos, o prumo, o nível, o alinhamento, o ajustamento das ligações, a instalação dos parafusos, a conclusão das soldaduras, a remoção dos trabalhos provisórios e quaisquer requisitos de movimento ou folga. Uma estrutura pode cumprir uma tolerância geral de levantamento topográfico, enquanto uma ligação local continua inutilizável.
A abordagem correta não consiste, portanto, nem numa rejeição automática nem numa aceitação informal. Aplique a tolerância especificada, faça a medição com um método adequado, separe a aceitação dimensional da aceitação da superfície e do revestimento e avalie o efeito funcional apenas dentro da autoridade concedida pelos documentos aplicáveis. Esse processo respeita tanto o limite numérico como a finalidade para a qual o aço foi produzido.
Avaliação de imperfeições superficiais localizadas sem confundir área com gravidade
Uma imperfeição superficial não é aceite nem rejeitada apenas com base na sua área. Uma sobreposição curta, uma marca de carepa laminada, uma costura, uma escama, uma escavação, uma fissura ou uma depressão superficial podem ocupar apenas uma pequena parte de uma chapa ou de uma secção, mas o seu efeito pode depender da profundidade, da agudeza, da direção e da localização. Uma descontinuidade numa aba sujeita a elevadas tensões, numa preparação para soldadura ou junto de um furo para parafuso apresenta um risco diferente do mesmo indício numa extremidade não solicitada que será cortada.
Esta distinção é importante porque a aceitação dimensional e a aceitação superficial respondem a perguntas diferentes. Uma chapa pode cumprir a variação de espessura permitida e, ainda assim, apresentar uma descontinuidade superficial que exige remoção. Inversamente, uma marca localizada pode ser visualmente indesejável sem reduzir a secção abaixo do seu limite dimensional. Por conseguinte, a especificação do produto aplicável, os requisitos da encomenda, a norma de fabrico e o serviço previsto devem ser identificados antes de se tomar uma decisão.
O princípio da BCSA Guidance Note 3.05
A BCSA Guidance Note 3.05 estabelece um princípio prático para a avaliação localizada da qualidade superficial: uma tolerância de qualidade superficial pode ser aceitável quando a área afetada representa apenas uma pequena proporção da superfície, desde que a especificação aplicável e a utilização prevista permitam a aceitação. Trata-se de um princípio condicional, não de uma isenção geral dos requisitos superficiais.
Uma imperfeição localizada da superfície só pode ser aceitável quando a sua extensão, gravidade, localização, especificação e utilização prevista fundamentarem essa decisão. Limited evidence
A expressão “pequena proporção” não tem um significado numérico universal que possa substituir o juízo de engenharia. Um indício de 20 mm numa chapa de grandes dimensões pode constituir uma característica superficial menor, ao passo que o mesmo comprimento numa barra de 25 mm, na extremidade de uma soldadura ou numa zona sensível à fadiga pode ser significativo. A área relevante também pode ser difícil de definir. Uma marca visível pode ser a parte exposta de um defeito subsuperficial mais extenso, e vários indícios separados podem formar uma zona interligada após limpeza por jato abrasivo, retificação ou maquinação.
O tratamento mais amplo das tolerâncias pela BCSA também separa as tolerâncias essenciais das tolerâncias funcionais. As tolerâncias essenciais afetam os requisitos estruturais ou geométricos que têm de ser cumpridos; as tolerâncias funcionais dizem respeito ao encaixe, à montagem, ao aspeto ou a outras condições relacionadas com a utilização. Esta distinção impede que uma observação superficial seja tratada como um resultado dimensional genérico de aprovação ou rejeição. A National Structural Steelwork Specification exige ainda que os métodos e instrumentos utilizados na medição dimensional sejam selecionados de acordo com a exatidão necessária. A mesma disciplina é necessária no exame superficial: deve escolher-se uma inspeção visual, uma medição de profundidade, um ensaio por partículas magnéticas, um ensaio ultrassónico ou uma medição de perfil em função do defeito suspeito e das consequências de não o detetar.
Assim, é preferível interpretar estas orientações como um princípio de triagem. Uma imperfeição localizada pode ser tolerável quando é limitada na sua extensão, não compromete a secção ou o desempenho exigidos e se encontra abrangida pelos requisitos acordados de qualidade superficial. As orientações não autorizam a aceitação simplesmente porque a área afetada parece pequena.
Área afetada reduzida versus descontinuidade prejudicial
A área descreve a extensão da superfície envolvida. A gravidade descreve o efeito da imperfeição no aço ou no componente acabado. Estas características podem apontar em sentidos opostos.
A profundidade é frequentemente o primeiro fator diferenciador. Uma marca superficial de óxido, removida durante a preparação normal da superfície, pode ter poucas consequências estruturais. Uma ranhura estreita com uma raiz aguda pode criar uma concentração local de tensões, mesmo quando a sua área em planta é pequena. Um indício semelhante a uma fissura é ainda mais grave, porque o seu comprimento pode prolongar-se sob a superfície visível e proporcionar um percurso para a propagação por fadiga ou para uma fratura frágil. Uma depressão que deixe uma espessura de parede adequada pode ser aceitável ao abrigo de uma especificação; uma cavidade mais profunda que reduza a secção efetiva pode não o ser.
A orientação é importante. Uma descontinuidade alongada paralela à tensão principal pode comportar-se de forma diferente de uma que atravesse a direção da tensão. Nos produtos laminados, uma inclusão ou costura alinhada com a direção de laminagem pode abrir durante a dobragem, o corte térmico, a soldadura ou a maquinação. Um indício transversal pode interromper a transferência de carga através de uma aba ou de uma alma. A avaliação deve considerar a forma do produto, a direção dos grãos ou da laminagem, quando relevante, e as cargas de serviço, em vez de se basear apenas numa estimativa em vista de planta.
A localização pode determinar a decisão. O material superficial numa extremidade não crítica pode ser removido durante o corte, mas o material numa secção líquida, na extremidade de uma aba, numa zona de acesso para soldadura, numa superfície de apoio ou numa interface de ligação pode ser essencial. Um defeito sob um sistema de revestimento proposto também pode ter consequências diferentes de um defeito numa superfície interior não revestida. A aderência do revestimento, a proteção contra a corrosão, o aspeto e os requisitos relativos ao perfil podem exigir a remoção completa, mesmo quando a capacidade resistente do aço não é afetada.
A norma do produto estabelece o ponto de partida. A ASTM A6/A6M-24a estabelece variações permissíveis obrigatórias para as dimensões e a massa de barras, chapas, perfis e estacas-pranchas de aço estrutural laminados, indicando também que, quando existam requisitos conflituantes, prevalece a especificação do produto aplicável. A ASTM A568/A568M-19a especifica as tolerâncias relativas à espessura, ao comprimento, à largura, à planeza e a outros aspetos de chapas laminadas a quente e a frio; ao abrigo dessa norma, os valores medidos são arredondados de acordo com a ASTM E29 quando se determina a conformidade. Nem o arredondamento dimensional nem a conformidade da espessura resolvem uma questão distinta de qualidade superficial.
Para chapas laminadas a quente, a ISO 16160:2012 aplica tolerâncias dimensionais e de forma a todos os produtos de chapa de aço laminados a quente, e a ISO 16162:2012 abrange os produtos de chapa laminados a frio. A ISO 9443:2018 trata das classes de qualidade superficial de barras redondas, quadradas e hexagonais laminadas a quente e de fio-máquina com dimensões nominais entre 5 mm e 200 mm. As suas classes superficiais proporcionam uma via de especificação para esses produtos; não estabelecem uma regra segundo a qual qualquer indício pequeno seja inofensivo.
O aspeto superficial após a limpeza também deve ser descrito corretamente. A ISO 8501-1:2007 define graus de oxidação e graus de preparação através de descrições escritas e de fotografias representativas, incluindo superfícies limpas por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. Um grau de oxidação ou um grau de preparação não constitui uma classificação de defeito estrutural. Descreve o estado e a preparação da superfície, não a profundidade, a orientação ou a origem metalúrgica de uma descontinuidade.
O tipo de produto e a aplicação podem introduzir requisitos adicionais. A ASTM F2282-03R09E01 abrange a garantia da qualidade de fios, varões e barras de aço-carbono e de aço-liga utilizados no fabrico de elementos de fixação mecânicos, incluindo a descarbonetação, as dimensões, as tolerâncias, o estado superficial, o revestimento, a qualidade de execução, o acabamento, o aspeto e a embalagem. Um estado superficial aceitável para um elemento estrutural geral pode ser inaceitável para um esboço de elemento de fixação cuja rosca, desempenho à fadiga ou revestimento dependa de uma superfície controlada.

Reparação, remoção e decisão de engenharia
Registo de imperfeição da superfície
- Identificação Registe o produto, a corrida ou fundição, o grau e a especificação aplicável.
- Localização Assinale a posição, a orientação e a relação com arestas, soldaduras, furos ou pormenores sujeitos a tensões.
- Extensão Registe o comprimento, a largura, a profundidade aparente e a área afetada.
- Evidência Conserve fotografias com uma escala, esboços, leituras brutas e o método de exame.
- Decisão Documente a remoção, a reparação, a aceitação com limitações, a desclassificação ou a rejeição.
Quando é detetado um indício, o registo deve identificar o produto, a corrida ou vazamento, quando disponível, a especificação aplicável, a localização, as dimensões, o aspeto, o método de inspeção e a profundidade medida. Fotografias com uma escala, um esboço que indique a orientação e leituras efetuadas antes e depois de qualquer tratamento tornam a decisão rastreável. A inspeção deve distinguir uma mancha superficial ou carepa aderente de uma característica de perda de metal, e uma depressão lisa de um indício agudo ou semelhante a uma fissura.
A remoção por retificação ou maquinação é frequentemente adequada quando elimina a descontinuidade sem reduzir a espessura ou a secção remanescente abaixo do limite permitido. A zona tratada deve ser suavemente afeiçoada, não devendo ficar como um novo entalhe. Após a remoção, devem medir-se a profundidade e a extensão da escavação, e a superfície deve ser reinspecionada através de um método adequado ao risco. O ensaio por partículas magnéticas pode avaliar indícios superficiais e subsuperficiais em aço ferromagnético; pode ser necessário um ensaio ultrassónico quando o defeito se possa prolongar abaixo da superfície. A inspeção visual, por si só, não é suficiente para todos os indícios.
A reparação por soldadura é uma operação distinta, não uma extensão automática da retificação. Pode exigir aprovação ao abrigo da especificação do material, do procedimento de soldadura, do plano de inspeção e da norma de fabrico. O pré-aquecimento, o controlo dos consumíveis, o controlo do hidrogénio, o aporte térmico, o tratamento pós-soldadura e os exames subsequentes podem todos afetar a decisão. Uma reparação que restabeleça as dimensões nominais, mas altere a metalurgia local ou introduza tensões residuais, não fica justificada apenas pelo seu aspeto.
Se o requisito aplicável não for cumprido, o material deve ser colocado em retenção enquanto se obtém uma decisão de engenharia documentada. A análise deve indicar se a imperfeição é removida, aceite tal como está, aceite com uma limitação, reparada, reclassificada para outra utilização ou rejeitada. Deve abordar a espessura remanescente, o estado de tensão, a categoria de fadiga, o risco de fratura, a soldabilidade, a proteção contra a corrosão, o desempenho do revestimento e a viabilidade da inspeção após o fabrico.
Uma concessão deve identificar a sua autoridade e os seus limites. A aceitação para um determinado elemento, localização ou condição de serviço não cria uma tolerância geral para o produto. Quando a especificação não prevê uma via para a concessão, o engenheiro responsável, o inspetor, o projetista ou o organismo de certificação deve determinar o procedimento aplicável. A área pode contribuir para essa decisão, mas não a pode substituir.
Aço para elementos de fixação e o problema ampliado da garantia da qualidade
O aço para elementos de fixação mecânicos não é aceite apenas com base no diâmetro. Um arame, varão ou barra pode cumprir a sua dimensão nominal e, ainda assim, originar um elemento de fixação defeituoso se a descarbonetação reduzir a resistência da rosca, se defeitos superficiais iniciarem fissuração, se o revestimento interferir com a montagem ou se a embalagem provocar corrosão antes da produção. A ASTM F2282-03R09E01 torna essa distinção explícita. Trata o material de entrada como um componente controlado do processo de fabrico, cujas dimensões são apenas uma parte dos critérios de aceitação.
Esta abordagem difere da interpretação habitual de uma tabela de tolerâncias do aço. Uma tolerância dimensional permite determinar se uma característica medida se encontra dentro de um intervalo admissível. Por si só, não permite determinar se o material possui o estado superficial exigido, se foi aplicado corretamente um revestimento protetor, se as bobinas ou os atados fornecidos estão identificados e protegidos, ou se o aço continua adequado para estampagem a frio, maquinagem, laminagem, tratamento térmico e utilização final como elemento de fixação.
Âmbito da ASTM F2282 para arames, varões e barras
| Área de controlo | Evidência de aceitação |
|---|---|
| Descarbonetação | Exame metalográfico ou avaliação de dureza especificada, quando exigido. |
| Dimensões e tolerâncias | Medições efetuadas com instrumentos adequados e calibrados. |
| Estado da superfície | Inspeção face ao requisito aplicável relativo ao produto ou à qualidade da superfície. |
| Revestimento e acabamento | Verificações do revestimento, acabamento, execução e aspeto especificados. |
| Embalagem | Verificação da proteção, identificação, rastreabilidade e estado no momento da entrega. |
A ASTM F2282-03R09E01 aplica-se a arames, varões e barras de aço-carbono e aço ligado utilizados no fabrico de elementos de fixação mecânicos. Os seus controlos de garantia da qualidade abrangem a descarbonetação, as dimensões, as tolerâncias, o estado superficial, o revestimento, a qualidade de execução, o acabamento, o aspeto e a embalagem. Esta lista é importante porque coloca a inspeção dimensional lado a lado com os controlos do material e do manuseamento, em vez de tratar a dimensão como a decisão completa de aceitação.
Por conseguinte, a especificação aplica-se à fase do material de entrada. Não é uma norma dimensional geral para todos os produtos de aço, nem um substituto universal das especificações relativas ao aço estrutural. Uma viga laminada, uma chapa, um perfil angular ou uma estaca-prancha continuam sujeitos à norma de produto designada para esse produto e para a utilização prevista na construção. A ASTM A6/A6M-24a, por exemplo, estabelece variações admissíveis obrigatórias para as dimensões e a massa de barras, chapas, perfis e estacas-prancha de aço estrutural laminados. A ASTM International declara igualmente que, quando existem conflitos entre requisitos, prevalece a especificação de produto aplicável. Um comprador ou inspetor não pode transferir as regras de aceitação aplicáveis ao arame para elementos de fixação para perfis estruturais simplesmente porque ambos os produtos são fabricados em aço-carbono ou aço ligado.
O mesmo princípio aplica-se aos documentos ISO. A ISO 1035:2026 especifica as dimensões, a forma, a massa e as tolerâncias para barras redondas, quadradas, chatas, hexagonais e octogonais laminadas a quente da série métrica. A ISO 657-1:2026 trata de perfis angulares de abas iguais e desiguais, perfis em U de abas inclinadas e perfis em I de abas inclinadas. A ISO 9034:1987 abrange as tolerâncias dimensionais, de forma e de massa para planos largos estruturais laminados a quente de aços não ligados e ligados, excluindo os aços inoxidáveis, nos casos em que o limite de elasticidade mínimo especificado é de até 700 N/mm². Nenhum destes documentos se torna a especificação aplicável ao material de entrada para elementos de fixação apenas porque uma barra ou um varão possui uma secção transversal semelhante.
A forma do produto e o processo de fabrico são relevantes. A ASTM A568/A568M-19a abrange a espessura, o comprimento, a largura, a planeza e as tolerâncias relacionadas para chapas laminadas a quente e a frio, enquanto a ISO 16160:2012 aplica tolerâncias dimensionais e de forma a produtos de chapa de aço laminados a quente e a ISO 16162:2012 abrange produtos de chapa laminados a frio. Nos termos da ASTM A568/A568M, os valores medidos são arredondados de acordo com a ASTM E29 quando se determina a conformidade. Essa regra de arredondamento faz parte do procedimento de aceitação; não constitui autorização para ignorar a resolução da medição ou para comunicar uma precisão superior à suportada pelo método de inspeção.
No caso do material de entrada para elementos de fixação, a questão determinante é, portanto: que especificação foi indicada, para que forma de produto e em que fase do fabrico? Uma leitura do diâmetro nominal sem estas respostas tem pouco significado técnico.
Descarbonetação e desempenho dos elementos de fixação mecânicos
A descarbonetação é uma perda de carbono à superfície ou nas proximidades da superfície, causada pelo aquecimento numa atmosfera reativa ao carbono. Como o carbono contribui para a dureza e a resistência desenvolvidas durante o tratamento térmico, uma camada descarbonetada pode apresentar uma dureza inferior à do núcleo não afetado. Num elemento de fixação, essa zona enfraquecida pode ocorrer precisamente onde o desempenho é mais sensível: na crista, no flanco ou no fundo da rosca.
O risco não se limita a uma reprovação na verificação do diâmetro. Um varão pode estar dimensionalmente correto antes da estampagem, mas produzir um parafuso cuja superfície da rosca não consegue desenvolver as propriedades mecânicas especificadas após o tratamento térmico. Uma camada mais macia pode reduzir a resistência à deformação da rosca, alterar a distribuição da carga entre as roscas engrenadas e contribuir para o arrancamento da rosca ou para danos prematuros por fadiga. A consequência exata depende do grau do aço, do estado do tratamento térmico, da geometria da rosca, do nível de tensão e da profundidade e do tipo de descarbonetação permitidos.[5] ASTM F2282-03R09E01. ASTM International. ASTM International standard publication, 2009.
A descarbonetação demonstra igualmente por que razão o estado superficial é uma questão metalúrgica e não meramente estética. Carepa, sobreposições, costuras, dobras, picadas ou marcas de retificação podem tornar-se pontos de iniciação de fissuras durante a estampagem, a trefilagem, a laminagem de roscas ou sob cargas de serviço. Uma superfície que parece aceitável em condições normais de iluminação pode, ainda assim, exigir um exame metalográfico ou um perfil de dureza especificado para estabelecer o estado da camada afetada. A ASTM F2282 inclui a descarbonetação e o estado superficial no mesmo quadro de garantia da qualidade que as dimensões, porque cada um destes aspetos pode afetar a transformação do material de entrada num elemento de fixação mecânico fiável.
A ISO 9443:2018 constitui uma referência relacionada para barras redondas, quadradas e hexagonais laminadas a quente, bem como para fio-máquina, com dimensões nominais entre 5 mm e 200 mm. Define requisitos técnicos de fornecimento para classes de qualidade superficial. A sua função não é substituir a ASTM F2282, mas ilustra a forma como a aceitação superficial é normalmente expressa: em função da forma do produto, do tipo de defeito, da gravidade, da extensão admissível e do método de inspeção.
Uma imperfeição visível também não implica automaticamente uma rejeição. A BCSA Guidance Note 3.05 estabelece que uma tolerância de qualidade superficial pode ser aceitável quando a área afetada representa apenas uma pequena proporção da superfície, desde que a especificação aplicável e a utilização prevista o permitam. Esta ressalva é importante no caso dos elementos de fixação, porque uma marca localizada num material em stock ainda não utilizado e um defeito longitudinal que atravesse uma rosca altamente solicitada não são condições equivalentes.
Dimensões, revestimento, acabamento, aspeto e embalagem como sistema de controlo único
O sistema prático da qualidade começa pelas dimensões, mas não termina aí. O diâmetro, a ovalização, a retilineidade, o comprimento e a tolerância determinam se o arame ou a barra entra corretamente no processo de conformação. O estado superficial determina se pode ser trefilado, estampado, maquinado ou submetido a laminagem de roscas sem produzir defeitos inaceitáveis. O revestimento afeta a lubrificação, a resistência à corrosão, o atrito e, por vezes, o risco associado ao hidrogénio. O acabamento e o aspeto fornecem indícios sobre o manuseamento, a limpeza, a remoção da carepa e o controlo do processamento. A embalagem preserva todas estas condições durante o armazenamento e o transporte.
Estes controlos interagem entre si. Um revestimento pode cumprir o requisito de espessura nominal e, ainda assim, ser danificado por um atado inadequado. Um arame limpo e corretamente dimensionado pode enferrujar porque a embalagem permite a retenção de água. Uma barra visualmente uniforme pode conter uma camada descarbonetada que só é revelada por um exame de dureza ou metalográfico. Inversamente, uma pequena marca superficial pode ser aceitável ao abrigo da especificação de produto indicada quando não afeta a conformação nem o serviço. A aceitação exige uma avaliação da relação entre o estado observado, o limite especificado e a operação prevista.
Os métodos de inspeção também devem corresponder à decisão a tomar. A National Structural Steelwork Specification distingue as tolerâncias essenciais das tolerâncias funcionais e exige que os métodos e instrumentos utilizados na medição dimensional sejam selecionados de acordo com a exatidão requerida. Este princípio aplica-se diretamente ao material de entrada para elementos de fixação. Um paquímetro de resolução limitada, um micrómetro, um sistema ótico, um projetor de perfis e uma secção metalográfica não respondem à mesma questão. A sua resolução, força de contacto, alinhamento, calibração e técnica do operador afetam o resultado comunicado. Se um diâmetro medido estiver próximo de um limite, é necessário considerar a incerteza da medição, em vez de tratar o valor indicado como exato.
A inspeção visual tem um lugar definido, mas não deve ser confundida com uma prova da adequação mecânica. A ISO 8501-1:2007 fornece descrições escritas e fotografias representativas dos graus de ferrugem e dos graus de preparação, incluindo superfícies limpas por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. Esta terminologia ajuda os inspetores a descrever o estado de forma consistente; não estabelece a resistência à tração do elemento de fixação, a profundidade da descarbonetação, a aderência do revestimento ou o desempenho da rosca.
A embalagem é, por conseguinte, um controlo de aceitação e não uma questão administrativa secundária. A identificação deve permanecer associada ao grau correto, à corrida, à dimensão, ao revestimento e aos registos de inspeção. Os atados ou as bobinas devem estar protegidos contra contaminação, impactos e condições de humidade que possam alterar a superfície fornecida. Se a embalagem ocultar a rastreabilidade ou permitir a deterioração, uma inspeção de produção aprovada pode deixar de descrever o material recebido.
A ASTM F2282 é valiosa precisamente porque reúne estas questões sem as reduzir a um único número. O seu âmbito apoia a aceitação de arames, varões e barras especificados de aço-carbono e aço ligado como materiais de entrada para o fabrico de elementos de fixação. A especificação de produto aplicável continua a prevalecer, e cada requisito continua a necessitar da sua própria evidência: medições dimensionais para a verificação da dimensão, exame adequado do estado superficial e da descarbonetação, verificações do revestimento e do acabamento, avaliação visual segundo critérios definidos e verificação da embalagem e da identificação. Esta é a diferença entre registar um diâmetro e controlar o aço para elementos de fixação.
Um procedimento prático de aceitação para produtos de aço
Fluxo de trabalho prático para a aceitação
- 1. Identificar o produto Confirme o grau, a corrida, a forma do produto, o estado de fornecimento, as dimensões, a quantidade e os dados do certificado.
- 2. Identificar os documentos aplicáveis Registe a norma do produto, a edição, os requisitos de compra, os desenhos e o plano de inspeção.
- 3. Planear as verificações Enumere as características dimensionais, de forma, massa, superfície, revestimento e execução.
- 4. Selecionar o método Escolha as localizações, os pontos de referência, os instrumentos, os controlos de calibração e as condições ambientais.
- 5. Registar e comparar Preserve as leituras brutas, aplique a regra de arredondamento especificada e avalie cada característica separadamente.
- 6. Decidir sobre as exceções Isole o material não conforme e obtenha uma decisão autorizada de reparação, concessão, desclassificação, substituição ou rejeição.
A aceitação começa com uma pergunta que é frequentemente ignorada: o que está exatamente a ser aceite e ao abrigo de que documento? Um resultado dimensional só tem significado quando é comparado com o sistema de tolerâncias especificado para esse produto. A condição da superfície é uma determinação distinta, e nenhuma das duas questões pode ser resolvida de forma fiável aplicando uma “tolerância para aço” genérica a todos os artigos.
Identificar a forma do produto e a especificação aplicável
A conformidade química ou do grau, por si só, não estabelece a conformidade dimensional, de forma, de massa, da superfície, do revestimento ou funcional. Strong evidence
Comece pelo registo de identificação do material. Confirme o grau ou a designação do aço, o número de corrida, o número do produto, as dimensões, o estado de fornecimento, a quantidade e o certificado do fabricante. O grau pode estar indicado segundo uma designação ASTM, ISO, EN ou outra designação nacional; deve ser transcrito exatamente, em vez de ser traduzido informalmente para um grau supostamente equivalente. Um produto pode ter a composição química correta e, ainda assim, não cumprir os requisitos dimensionais ou de superfície da encomenda.
Em seguida, identifique a forma do produto. Uma chapa, uma folha, uma barra laminada a quente, uma barra chata larga, uma cantoneira de abas iguais, um fio-máquina e uma viga estrutural não são categorias intermutáveis. As respetivas tolerâncias podem ser regidas por documentos diferentes, mesmo quando a espessura nominal ou o grau são semelhantes. Registe se o produto é laminado a quente ou a frio e identifique se as dimensões são métricas ou em unidades anglo-saxónicas quando a especificação oferecer essa opção.
A ordem de compra, o contrato, o desenho, a norma do material e o plano de inspeção devem ser analisados em conjunto. Estabeleça uma especificação aplicável principal para cada característica. A ASTM A6/A6M-24a, por exemplo, estabelece variações admissíveis obrigatórias para as dimensões e a massa de barras, chapas, perfis e estacas-pranchas de aço estrutural laminados. Também estabelece que a especificação aplicável ao produto prevalece quando existem requisitos contraditórios. Essa hierarquia é importante: a ASTM A6/A6M não autoriza ignorar um requisito mais rigoroso previsto no grau especificado ou na norma do produto.
Para folhas, a ASTM A568/A568M-19a especifica a espessura, o comprimento, a largura, a planeza e as tolerâncias relacionadas para folhas de aço laminadas a quente e a frio. A ISO 16160:2012 aplica tolerâncias dimensionais e de forma a produtos de folha de aço laminados a quente, enquanto a ISO 16162:2012 abrange produtos de folha de aço laminados a frio. O documento aplicável depende da encomenda e do processo de fabrico; o inspetor não deve escolher entre os dois apenas porque ambos mencionam folhas.
Para barras e perfis estruturais, a ISO 1035:2026 abrange as dimensões, a forma, a massa e as tolerâncias para barras redondas, quadradas, chatas, hexagonais e octogonais laminadas a quente da série métrica. A ISO 657-1:2026 abrange cantoneiras de abas iguais e desiguais, perfis U de abas inclinadas e vigas I de abas inclinadas. A ISO 9034:1987 abrange as tolerâncias dimensionais, de forma e de massa para barras chatas largas estruturais laminadas a quente de aços não ligados e ligados, excluindo aços inoxidáveis, quando o limite de elasticidade mínimo especificado é até 700 N/mm². Estes títulos definem tanto o âmbito como o conteúdo das tolerâncias.
Registe no relatório de inspeção o ano da edição e o identificador da alteração ou revisão. “ASTM A6” sem “ASTM A6/A6M-24a”, quando essa edição for aplicável, deixa incertos os limites utilizados. Registe também qualquer tolerância indicada no desenho, requisito especial da encomenda ou desvio aprovado que altere a norma geral do produto.
Planear as inspeções dimensionais e visuais
Converta os documentos aplicáveis num plano de inspeção antes de efetuar as medições. Liste todas as características exigidas: espessura, largura, comprimento, diâmetro ou dimensão entre faces, falta de esquadria, retilineidade, planeza, torção, arqueamento, dimensões da secção, massa, condição dos cantos ou bordos e qualquer característica de forma especificada. Não presuma que um certificado ou uma verificação visual abrange características que não foram medidas.
Defina antecipadamente os locais de medição. Um local pode ser identificado pela distância a partir de uma extremidade, pela posição ao longo de uma folha, por uma referência de canto ou bordo, pela orientação da secção ou por uma coordenada marcada no produto. O plano deve indicar se a medição é efetuada na superfície do produto, entre pontos de referência preparados, ao longo de uma secção ou sobre um comprimento de medição especificado. Isto impede que o inspetor escolha um local favorável depois de observar o primeiro resultado. Os locais devem também ter em conta características que possam afetar as leituras, como rebarbas, carepa, reparações por soldadura, bordos levantados, amolgadelas locais ou arqueamento.
Selecione os instrumentos e os métodos em função da exatidão exigida, e não apenas da conveniência. A National Structural Steelwork Specification distingue as tolerâncias essenciais das tolerâncias funcionais e exige que os métodos e instrumentos utilizados para a medição dimensional sejam adequados à exatidão requerida. Uma régua de aço pode ser suficiente para uma verificação aproximada do comprimento, mas não é automaticamente adequada para determinar com precisão a espessura, a retilineidade ou as dimensões de uma secção. Utilize micrómetros calibrados, instrumentos de nónio, medidores de espessura, réguas de precisão, calibres de lâminas, fitas métricas, níveis, equipamentos óticos, equipamentos de pesagem ou métodos de coordenadas quando o respetivo intervalo, resolução, disposição dos pontos de contacto e estado de calibração forem adequados à característica.
Controle as condições de medição. Registe a temperatura quando a dilatação térmica puder afetar um resultado próximo do limite, coloque o produto sobre apoios estáveis, evite dobrá-lo para que cumpra os requisitos e remova apenas o material cuja remoção seja permitida pela especificação. Verifique se a superfície de referência está suficientemente limpa para o método, mas não esmerile nem prepare uma superfície antes de uma avaliação da qualidade superficial, salvo se o procedimento aplicável autorizar essa preparação.
A incerteza de medição não é uma segunda tolerância. É uma propriedade do método de medição e das condições em que este é aplicado. Se uma leitura estiver próxima de um limite, registe o método, a identificação do instrumento, o estado de calibração, a resolução, as condições ambientais, quando relevantes, e qualquer regra de decisão especificada. A decisão de aceitação deve seguir a especificação ou o contrato aplicável; o inspetor não deve alargar silenciosamente um limite para ter em conta a incerteza, nem rejeitar um produto apenas porque um instrumento apresenta mais algarismos do que os exigidos pela especificação.
A inspeção visual necessita do seu próprio plano. Examine, sempre que praticável, toda a superfície especificada, utilizando uma iluminação que revele dobras, costuras, fissuras, picadas, carepa, ferrugem, defeitos de laminagem, riscos, sulcos e danos mecânicos. Descreva a localização, o tipo, a extensão aproximada e a profundidade ou gravidade de cada indicação, sem classificar todas as marcas visíveis como defeitos. A qualidade superficial é regida por um requisito específico do produto. A ISO 9443:2018 define classes de qualidade superficial para barras redondas, quadradas e hexagonais e fio-máquina laminados a quente, com dimensões nominais de 5 mm a 200 mm. Não constitui uma regra geral de superfície para todos os produtos de aço.
Para superfícies enferrujadas ou preparadas, a ISO 8501-1:2007 fornece descrições escritas e fotografias representativas dos graus de ferrugem e dos graus de preparação, incluindo superfícies limpas por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. Esses graus descrevem a condição ou a preparação; não substituem os limites de uma norma do produto relativos a costuras, fissuras, dobras ou reparações admissíveis. Do mesmo modo, uma tolerância de qualidade superficial pode, por vezes, ser aceitável quando a área afetada representa apenas uma pequena proporção da superfície, mas a BCSA Guidance Note 3.05 faz depender essa aceitação da especificação e da utilização prevista. A área, a localização e a função são, por isso, relevantes.
Registar, comparar e decidir sobre os resultados
Registe a identificação do produto antes de registar o resultado: corrida, atado, bobina, peça ou número da chapa, grau, forma, dimensões, especificação aplicável, edição, data, inspetor e identificação do instrumento. Preserve a observação bruta tal como foi medida. Se uma norma exigir o arredondamento para efeitos de conformidade, registe o valor arredondado ao lado do valor original e indique a regra utilizada.
Isto é essencial para folhas avaliadas segundo a ASTM A568/A568M-19a. A norma utiliza as regras de arredondamento da ASTM E29 para determinar a conformidade. A leitura não arredondada deve permanecer rastreável; o valor arredondado é o valor utilizado na comparação especificada. Não arredonde antecipadamente e não substitua um resultado bruto limítrofe por um número de casas decimais escolhido manualmente.
Compare cada característica com o seu próprio requisito. Uma chapa pode cumprir a espessura e falhar a planeza. Uma barra pode cumprir o diâmetro e falhar a retilineidade ou a classe de superfície. Uma viga pode cumprir a massa e, ainda assim, exceder uma tolerância de forma da secção que afete o ajuste das ligações. Marque cada resultado como conforme, não conforme ou sujeito a análise técnica, em vez de atribuir uma aprovação ou reprovação global antes de compreender as conclusões individuais.
Quando um resultado estiver fora do limite indicado, interrompa o processo de libertação automática e preserve as evidências. Verifique novamente o instrumento e a montagem, repita a medição apenas segundo o método aprovado e distinga um erro de medição de uma não conformidade real. Uma medição repetida não deve ser utilizada para eliminar um resultado desfavorável sem uma regra documentada de amostragem ou de novo ensaio.
A decisão deve identificar a autoridade responsável e a ação tomada. Os resultados possíveis incluem conformidade e libertação, segregação pendente de análise, reparação autorizada seguida de nova inspeção, rejeição, devolução ao processo ou aceitação mediante uma concessão autorizada. Uma reparação pode alterar tanto as dimensões como a condição da superfície; por isso, inspecione a área reparada segundo os mesmos requisitos aplicáveis e registe o que foi removido, acrescentado, acabado ou novamente medido.
Para fio, vareta e barra destinados ao fabrico de elementos de fixação mecânica, a ASTM F2282-03R09E01 demonstra por que razão o registo poderá ter de abranger mais do que as dimensões. Os seus controlos de garantia da qualidade abrangem a descarbonetação, as dimensões, as tolerâncias, o estado da superfície, o revestimento, a qualidade de execução, o acabamento, o aspeto e a embalagem. O dossier de aceitação deverá, por conseguinte, conservar certificados, leituras, fotografias, avaliações da superfície, evidências de calibração, desvios, aprovações e decisão final. Esse registo torna a decisão reproduzível, em vez de transformar uma questão de aceitação técnica num juízo visual sem fundamentação.
Erros comuns nas decisões relativas às tolerâncias do aço
Um produto de aço pode estar conforme dimensionalmente e, ainda assim, não cumprir um requisito de qualidade superficial. Também pode apresentar uma marca localizada que seja inofensiva numa aplicação, mas inaceitável noutra. Estes resultados não são contraditórios. Os limites dimensionais, o estado da superfície, o procedimento de medição e a autoridade responsável pela aceitação respondem a questões diferentes.
A primeira pergunta deverá ser: qual é a especificação do produto aplicável ao produto em causa? A segunda é: que característica está a ser verificada? A espessura, a retilineidade, a massa, a preparação contra a ferrugem, a descarbonetação e os defeitos superficiais visíveis não partilham uma única tabela universal de tolerâncias.
Aplicar uma tolerância de chapa a um perfil estrutural
Um erro recorrente consiste em selecionar uma norma familiar para chapas para um produto que é, na realidade, uma barra, uma viga, um perfil angular, um perfil U, uma barra chata larga ou outro perfil estrutural. Os limites numéricos podem parecer razoáveis, mas a comparação não tem fundamento técnico se a forma do produto e o processo de fabrico forem diferentes.
A ASTM A568/A568M-19a especifica a espessura, o comprimento, a largura, a planicidade e as tolerâncias relacionadas para chapas de aço laminadas a quente e a frio. É, portanto, relevante para produtos em chapa abrangidos pelo seu âmbito, mas não automaticamente para um perfil angular estrutural laminado ou para um perfil em I. O seu procedimento de conformidade também é importante: os valores medidos são arredondados de acordo com a ASTM E29 antes de o resultado ser comparado com o limite especificado. Uma medição registada como 9,96 mm não pode ser avaliada corretamente simplesmente comparando a leitura não arredondada do instrumento com um valor tabelado quando o procedimento aplicável exige uma etapa de arredondamento diferente. ASTM International, 2019
Os produtos estruturais têm as suas próprias regras dimensionais. A ASTM A6/A6M-24a estabelece variações admissíveis obrigatórias para as dimensões e a massa de barras, chapas, perfis de aço estrutural laminados e estacas-prancha. Também estabelece que a especificação aplicável ao produto prevalece quando existem requisitos em conflito. Essa cláusula é decisiva. A ASTM A6/A6M não autoriza ignorar uma norma de produto, uma especificação de compra, um desenho ou um requisito suplementar que controle o grau e o produto específicos. ASTM International, 2024
A mesma distinção surge nas normas ISO. A ISO 1035:2026 abrange barras redondas, quadradas, chatas, hexagonais e octogonais laminadas a quente da série métrica, incluindo dimensões, forma, massa e tolerâncias. A ISO 657-1:2026 abrange perfis angulares de abas iguais e desiguais, perfis U de abas inclinadas e perfis I de abas inclinadas, com requisitos relativos às dimensões, às propriedades da secção e às tolerâncias. A ISO 9034:1987 trata de barras chatas largas estruturais laminadas a quente de aços não ligados e ligados, excluindo os aços inoxidáveis, com um limite de elasticidade mínimo especificado até 700 N/mm². Nenhuma destas normas deverá ser substituída apenas porque é mais fácil encontrar uma tabela de tolerâncias para chapas.
O erro é frequentemente causado pela confusão entre espessura e geometria da secção. Uma chapa é avaliada através de características como a variação da espessura, a largura, o comprimento e a planicidade. Um perfil estrutural pode exigir verificações da largura das abas, da espessura da alma, da altura total, da inclinação das abas, do raio, da retilineidade, da torção, da esquadria e da massa. Uma tolerância adequada para uma chapa plana nada diz sobre a geometria acumulada de um perfil angular desigual ou de uma viga de abas inclinadas.
O estado do material também é importante. A ISO 16160:2012 aplica tolerâncias dimensionais e de forma a produtos de chapa de aço laminados a quente e foi confirmada pela ISO em 2024. A ISO 16162:2012 abrange produtos de chapa de aço laminados a frio. Importar os limites da ISO 16160:2012 para material laminado a frio regido pela ISO 16162:2012 constitui um erro de especificação, mesmo quando ambos os documentos dizem respeito a “chapas de aço”. A designação do produto, o estado de laminagem, o intervalo de espessuras, o estado dos bordos e a classe de tolerância indicada devem ser verificados antes do início da medição.
Tratar os graus de preparação contra a ferrugem como tolerâncias dimensionais
A ISO 8501-1:2007 é frequentemente interpretada incorretamente como uma norma dimensional de aprovação ou rejeição. Não o é. O documento define graus de ferrugem e graus de preparação através de descrições escritas e fotografias representativas. Os seus graus descrevem o estado visual de uma superfície de aço antes e depois da preparação, incluindo superfícies limpas por jato abrasivo, por ferramentas manuais, por ferramentas mecânicas e por chama. Não prescrevem um desvio admissível de espessura, uma profundidade de picadura permitida, um limite de rugosidade superficial ou uma tolerância de retilineidade de uma secção. International Organization for Standardization, 2007
Uma designação como Sa 2½ não pode, por conseguinte, provar que uma chapa manteve a espessura especificada. Do mesmo modo, St 3 não permite estabelecer que uma depressão localizada, uma sobreposição, uma marca de carepa laminada ou uma picadura de corrosão seja aceitável para serviço estrutural. A preparação remove ou altera a contaminação superficial e os produtos de corrosão; não substitui a inspeção dimensional nem estabelece a espessura remanescente.
As normas de qualidade superficial funcionam num eixo distinto. A ISO 9443:2018 define requisitos técnicos de fornecimento para classes de qualidade superficial de barras redondas, quadradas e hexagonais laminadas a quente e de fio-máquina, com dimensões nominais de 5 mm a 200 mm. O seu âmbito diz respeito às classes de qualidade superficial, não a um parecer visual genérico aplicável a todos os produtos de aço. Uma barra redonda fornecida segundo a ISO 9443:2018 deve ser avaliada face aos requisitos desse documento, ao passo que uma chapa, uma viga ou uma chapa laminada a frio exigem a especificação de produto aplicável e as respetivas disposições relativas à superfície.
A utilização prevista pode alterar a importância de uma indicação. Uma marca superficial, isolada e pouco profunda, numa zona que será removida por maquinagem pode ter consequências diferentes das da mesma indicação numa aba sensível à fadiga, num limite de pressão ou numa face revestida visível. A BCSA Guidance Note 3.05 estabelece que uma tolerância de qualidade superficial pode ser aceitável quando a área afetada representa apenas uma pequena proporção da superfície, desde que a especificação e a utilização prevista o permitam. Esta não é uma regra geral de aceitação. A área, a profundidade, a localização, a orientação, a continuidade, o método de reparação e a secção de cálculo remanescente devem ser todos considerados. BCSA, 2015
O erro oposto é igualmente comum: rejeitar qualquer zona escura ou marca superficial pouco profunda como se fosse um defeito do material. Manchas de ferrugem, carepa aderente, resíduos de preparação e uma verdadeira descontinuidade não são observações equivalentes. Se a questão for saber se uma superfície está pronta para receber um revestimento, a ISO 8501-1 poderá ser relevante. Se a questão for saber se uma barra apresenta uma descontinuidade superficial permitida, a ISO 9443:2018 ou a especificação aplicável à barra poderá ser relevante. Se a questão for saber se um esboço para elemento de fixação apresenta descarbonetação ou danos relacionados com o acabamento, a ASTM F2282-03R09E01 estabelece controlos de garantia da qualidade que abrangem a descarbonetação, as dimensões, as tolerâncias, o estado da superfície, o revestimento, a qualidade de execução, o acabamento, o aspeto e a embalagem de fios, varetas e barras de aço-carbono e aço ligado utilizados no fabrico de elementos de fixação mecânica. ASTM International, 2009
Ignorar a especificação aplicável e o método de medição
Mesmo o limite correto pode conduzir a uma decisão errada se o documento aplicável e o método de medição não forem registados. Um certificado pode declarar “dentro da tolerância” sem identificar a edição, a norma do produto, a classe de tolerância, o local de amostragem, o instrumento, a superfície de referência ou a regra de arredondamento. Essa declaração é demasiado incompleta para um resultado contestado.[6] National Structural Steelwork Specification. British Constructional Steelwork Association. National Structural Steelwork Specification, 2010.
A National Structural Steelwork Specification distingue entre tolerâncias essenciais e tolerâncias funcionais. Uma tolerância essencial diz respeito ao requisito de fabrico especificado; uma tolerância funcional diz respeito à capacidade de o componente fabricado ou montado desempenhar a função prevista. Esta distinção impede que uma não conformidade menor seja tratada automaticamente como crítica, mas não autoriza um inspetor a ignorar um limite obrigatório aplicável ao produto. A mesma especificação exige que os métodos e instrumentos utilizados para a medição dimensional sejam selecionados em função da exatidão necessária. BCSA, 2010
Uma fita métrica não calibrada, um paquímetro danificado, um micrómetro incorretamente colocado a zero ou um nível utilizado sem um datum definido podem fundamentar uma observação, mas normalmente não deverão fundamentar uma rejeição final. A temperatura, a força de contacto, as rebarbas, a carepa, o alinhamento da sonda, a técnica do operador e o apoio da peça podem todos afetar o resultado. No caso da planicidade e da retilineidade, a linha ou o plano de referência escolhido fazem parte do método; deslocar a referência pode alterar o desvio registado. No caso da espessura, as medições realizadas junto de bordos, soldaduras, entalhes ou carepa podem não representar a localização exigida pela especificação.
A incerteza de medição é especialmente importante quando o valor indicado se encontra próximo do limite. Se um limite for de 10,00 mm, com um desvio negativo admissível, e a incerteza do instrumento representar uma fração substancial desse desvio, uma única leitura deve desencadear uma verificação, e não uma certeza automática. Repita a verificação com um instrumento calibrado, identifique o local de medição especificado, repita a leitura e aplique a regra de arredondamento aplicável. Nos termos da ASTM A568/A568M, o arredondamento segundo a ASTM E29 faz parte da determinação da conformidade; substituir esse processo por um arredondamento informal pode inverter uma decisão marginal.
Uma indicação localizada na superfície também requer um procedimento de escalonamento definido. Registe a sua posição, comprimento, largura, profundidade aparente e orientação; limpe-a ou prepare-a apenas na medida permitida; em seguida, compare a ocorrência com a especificação do produto e a utilização prevista. Se a especificação for omissa, a decisão deve ser remetida ao engenheiro responsável ou à entidade contratual competente, em vez de ser criada com base numa fotografia.
- Identificação do material
- Grau, corrida, forma do produto, dimensões, quantidade e número da peça ou do feixe
- Referência aplicável
- Norma do produto, edição, classe de tolerância, ordem de compra e requisitos do desenho
- Evidência da medição
- Localização, ponto de referência, instrumento, estado de calibração, leitura bruta, unidades e regra de arredondamento
- Evidência da superfície
- Descrição do defeito, extensão, fotografias, grau de preparação e método de exame
- Decisão
- Conforme, retido para análise, reparado, aceite por concessão, desclassificado ou rejeitado
Por conseguinte, um registo de aceitação tecnicamente robusto identifica o grau do material, a forma do produto, a norma aplicável e a respetiva edição, a classe de tolerância aplicável, o método de medição, a identificação do instrumento, o estado de calibração, as condições ambientais, quando relevantes, e o tratamento dado a qualquer indicação superficial. Sem esses elementos, «aprovado» e «reprovado» podem descrever mais o processo de inspeção do que o próprio aço.
Referências
- [1] ASTM A6/A6M-24a. ASTM International standard publication, 2024. https://store.astm.org/a0006_a0006m-24a.html
- [2] ASTM A568/A568M-19a. ASTM International standard publication, 2019. https://store.astm.org/a0568_a0568m-19a.html
- [3] ISO 16160:2012. ISO standard catalogue, 2024. https://www.iso.org/standard/59320.html
- [4] ISO 9443:2018. ISO standard catalogue, 2018. https://www.iso.org/standard/70647.html
- [5] ASTM F2282-03R09E01. ASTM International standard publication, 2009. https://store.astm.org/f2282-03r09e01.html
- [6] National Structural Steelwork Specification. National Structural Steelwork Specification, 2010. https://steelconstruction.info/images/1/10/BCSA_52-10.pdf