




Co tolerance oceli skutečně znamená
Tolerance oceli je přípustná odchylka od stanoveného nebo jmenovitého stavu. Tento stav může představovat tloušťku, šířku, průměr, délku, hmotnost, přímost, rovinnost, pravoúhlost, úhel nebo jinou měřitelnou charakteristiku. Jmenovitá hodnota je referenční údaj, nikoli nutně hodnota, kterou musí mít každý kus. Například plech o tloušťce 10 mm je identifikován svou jmenovitou tloušťkou; příslušná specifikace následně stanoví, jak velká může být odchylka naměřené tloušťky od hodnoty 10 mm.
Toto rozlišení je důležité, protože „ocel 10 mm“ bez příslušné normy, formy výrobku, jakosti, dodacího stavu a pravidel měření nepopisuje jediný výsledek měření, který by bylo možné jednoduše označit jako vyhovující nebo nevyhovující. Tolerance je hranice přijatelnosti stanovená specifikací. Není obecným vyjádřením výrobní způsobilosti ani ji nelze automaticky zaměňovat mezi tlustými plechy, plechy, tyčemi, konstrukčními profily a drátem.

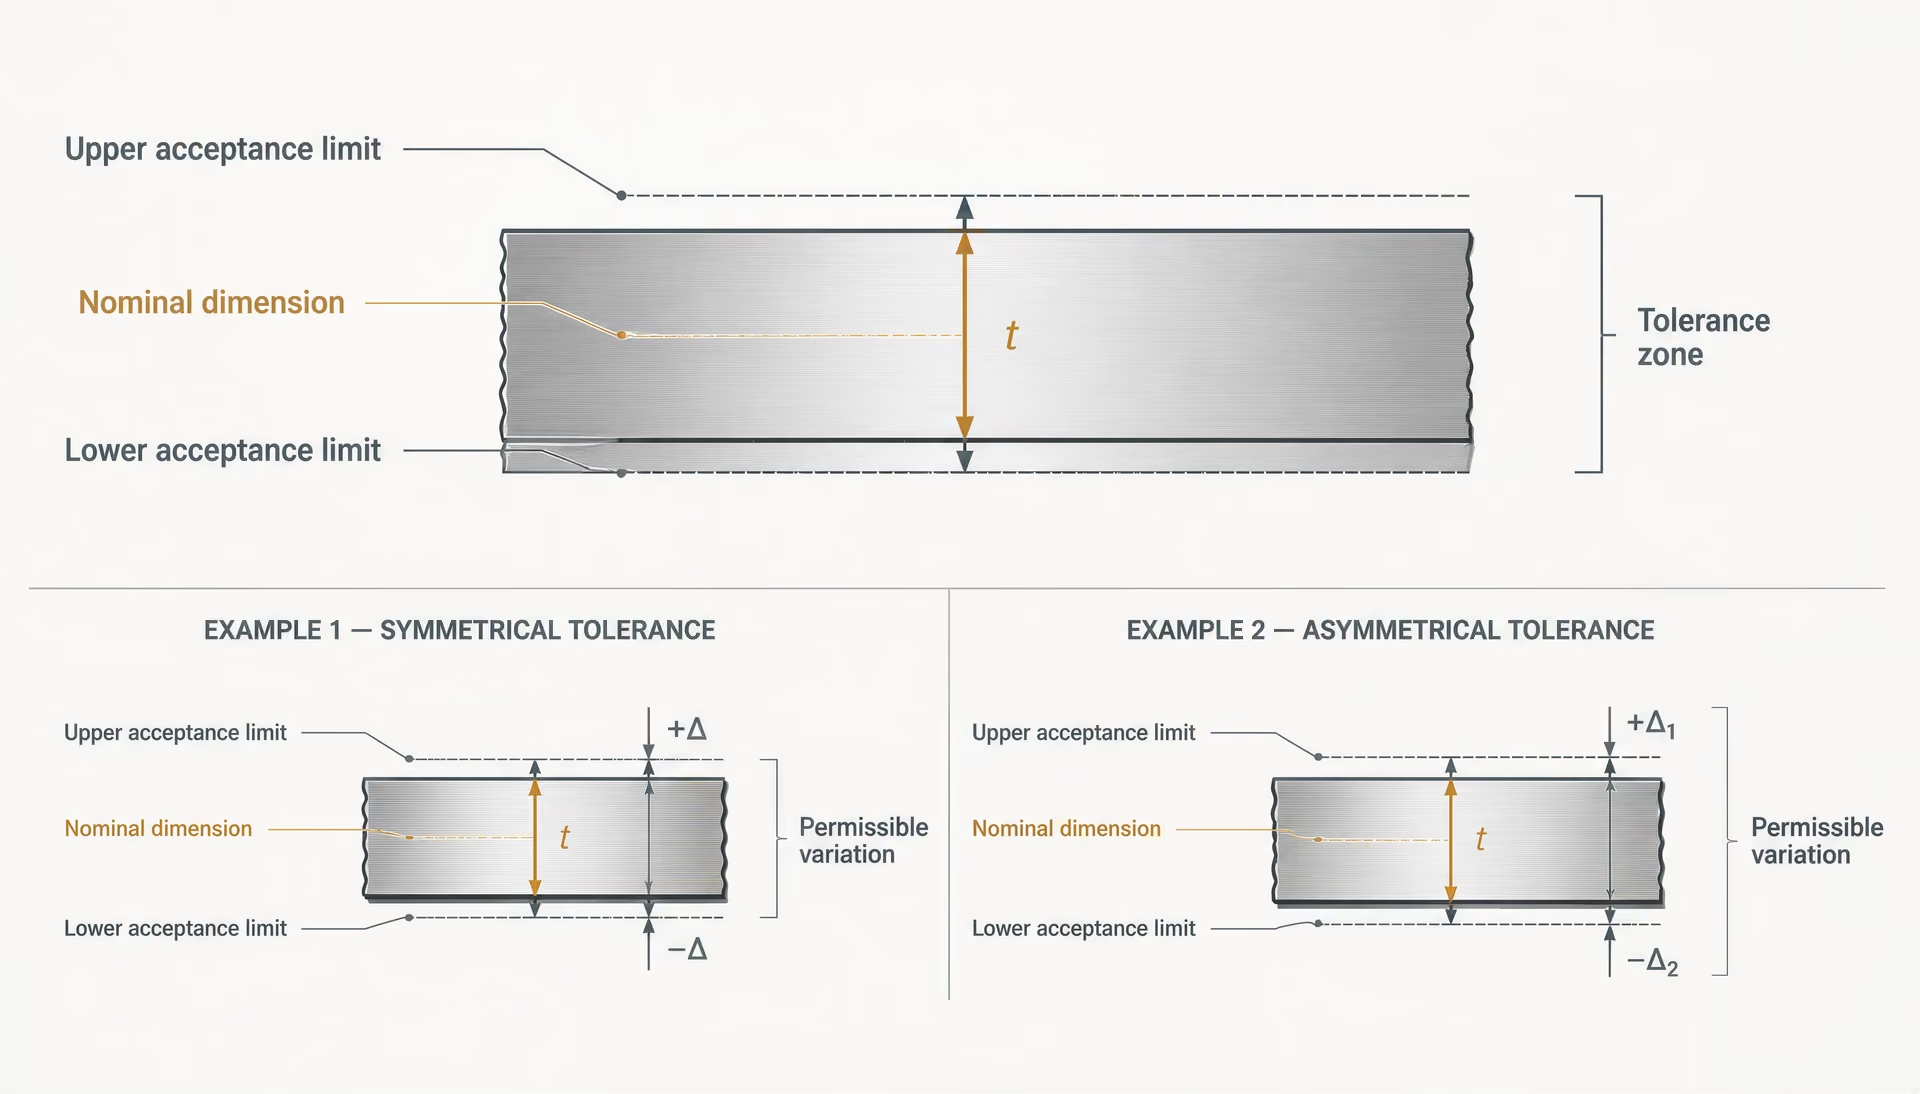
Jmenovité rozměry, přípustná odchylka a meze přijatelnosti
Základní toleranční pojmy
- Jmenovitý rozměr
- Určený referenční rozměr používaný k identifikaci výrobku.
- Přípustná odchylka
- Povolené odchýlení od jmenovité nebo stanovené hodnoty.
- Mez přejímky
- Skutečná horní nebo dolní hranice uplatňovaná na naměřený výsledek.
- Toleranční pole
- Interval mezi příslušnou dolní a horní mezí přejímky.
Jmenovitý rozměr je stanovená velikost používaná k identifikaci výrobku. Přípustná odchylka je povolená odchylka od této hodnoty. Meze přijatelnosti jsou skutečné horní a dolní hranice použité na naměřený výsledek. Mohou být symetrické, například ±0,5 mm, nebo asymetrické, například jmenovitá tloušťka s povolenou zápornou odchylkou a menší nebo nulovou kladnou odchylkou.
| Charakteristika výrobku | Typická otázka při přejímce | Proč se posuzuje samostatně |
|---|---|---|
| Tloušťka | Je naměřená tloušťka v povoleném rozsahu? | Kontroluje lineární rozměr. |
| Rovinnost | Zůstává výrobek v rámci přípustné odchylky od referenční přímky? | Kontroluje podélný tvar. |
| Hmotnost | Je hmotnost na jednotku délky nebo teoretická hmotnost v rámci stanovené meze? | Ověřuje množství materiálu a profil. |
| Stav povrchu | Jsou vady, okuje, důlky, švy nebo stupně přípravy přijatelné? | Uplatňují se samostatné požadavky na povrch. |
Příslušná norma může tolerance také rozdělovat podle rozsahu rozměrů. Plech o tloušťce 6 mm a plech o tloušťce 20 mm mohou mít odlišné přípustné odchylky tloušťky, i když jsou oba označeny jako plech. Válcovaná tyč může mít samostatné meze pro průměr, nekruhovitost, přímost a hmotnost. Každá mez odpovídá na jinou otázku.[1] ASTM A6/A6M-24a. ASTM International. ASTM International standard publication, 2024.
ASTM A6/A6M-24a stanovuje závazné přípustné odchylky rozměrů a hmotnosti pro válcované konstrukční výrobky v rozsahu své působnosti. Strong evidence
ASTM A6/A6M-24a stanovuje závazné přípustné odchylky rozměrů a hmotnosti pro válcované konstrukční ocelové tyče, tlusté plechy, profily a štětovnice. Nefunguje však jako univerzální tabulka pro všechny ocelové výrobky. Pokud specifikace výrobku obsahuje požadavek, který je s ní v rozporu, ASTM A6/A6M uvádí, že přednost má příslušná specifikace výrobku. Tato hierarchie řeší mnoho zdánlivých rozporů mezi obecnou rozměrovou tabulkou a dokumentem vztahujícím se ke konkrétní jakosti nebo výrobku.[2] ASTM A568/A568M-19a. ASTM International. ASTM International standard publication, 2019.
ASTM A568/A568M-19a se vztahuje na uvedené rozměrové charakteristiky za tepla a za studena válcovaných ocelových plechů. Strong evidence
| Forma výrobku | Příslušný dokument uvedený v článku | Posuzované charakteristiky |
|---|---|---|
| Za tepla válcovaný plech | ISO 16160:2012 | Tolerance rozměrů a tvaru |
| Za studena válcovaný plech | ISO 16162:2012 | Tolerance rozměrů a tvaru |
| Konstrukční plech, tyč, profil nebo štětovnice | ASTM A6/A6M-24a | Rozměry a hmotnost |
| Za tepla a za studena válcovaný plech podle požadavků ASTM | ASTM A568/A568M-19a | Tloušťka, délka, šířka, rovinnost a přídavky |
Výrobky z plechu tento princip dobře ilustrují. ASTM A568/A568M-19a stanovuje tolerance tloušťky, délky, šířky a rovinnosti a související přídavky pro plechy z oceli válcované za tepla a za studena. Podle této normy se naměřené hodnoty při posuzování shody zaokrouhlují v souladu s ASTM E29. Pravidlo zaokrouhlování může ovlivnit výsledek na hranici přijatelnosti, takže hodnota zaznamenaná s nadměrným nebo nekonzistentním počtem desetinných míst by neměla být posuzována prostým porovnáním nezaokrouhleného čísla s mezní hodnotou v tabulce.
| Norma | Skupina výrobků nebo rozsah | Hlavní požadavky uvedené v článku |
|---|---|---|
| ISO 16160:2012 | Za tepla válcované ocelové plechy | Tolerance rozměrů a tvaru |
| ISO 16162:2012 | Za studena válcované ocelové plechy | Tolerance rozměrů a tvaru |
| ISO 1035:2026 | Za tepla válcované tyče metrických řad | Rozměry, tvar, hmotnost a tolerance |
| ISO 657-1:2026 | Úhelníky, U-profily a I-profily | Rozměry, průřezové charakteristiky a tolerance |
| ISO 9034:1987 | Za tepla válcované široké konstrukční ploché tyče | Tolerance rozměrů, tvaru a hmotnosti |
Normy ISO rozdělují tuto problematiku podobným způsobem podle typu výrobku. ISO 16160:2012 se vztahuje na tolerance rozměrů a tvaru plechových výrobků z oceli válcovaných za tepla; ISO tuto normu v roce 2024 potvrdila. ISO 16162:2012 se týká plechových výrobků z oceli válcovaných za studena. Pro kruhové, čtvercové, ploché, šestihranné a osmihranné tyče válcované za tepla v metrických řadách stanovuje ISO 1035:2026 rozměry, tvar, hmotnost a tolerance. ISO 657-1:2026 se vztahuje na úhelníky s rovnými i nerovnými rameny, žlábkové profily se šikmými přírubami a I-profily se šikmými přírubami, včetně rozměrů, průřezových charakteristik a tolerancí. ISO 9034:1987 se zabývá tolerancemi rozměrů, tvaru a hmotnosti širokých plochých konstrukčních tyčí válcovaných za tepla z nelegovaných a legovaných ocelí, s výjimkou korozivzdorných ocelí, se stanovenou minimální mezí kluzu do 700 N/mm².
Tyto oblasti použití nejsou vzájemně zaměnitelné. Použití tolerance pro plech na úhelníkový profil nebo tolerance pro tyče na tlustý plech může vést k technicky úhlednému, ale neplatnému rozhodnutí. Prvním krokem při řešení sporu je proto určení specifikace výrobku a jejích uvedených normativních odkazů. Obecná tabulka tolerancí přichází na řadu až poté, pokud vůbec hraje nějakou roli.
Přijetí výrobku může záviset také na tom, kde a jak se rozměr měří. Tlustý plech může vykazovat lokální změny tloušťky, válcovaný profil může po své délce měnit tvar a tyč může vyhovovat limitu průměru, ale překračovat limit přímosti. Shoda jedné charakteristiky neruší nesplnění jiné charakteristiky.
Proč tolerance není totéž co nejistota měření
Nejistota měření Kvantifikované vyjádření pochybnosti spojené s výsledkem měření; popisuje metodu a podmínky kontroly, nikoli změnu tolerance výrobku.
Tolerance se vztahuje k požadavku na výrobek. Nejistota měření se vztahuje k výsledku kontroly. Vzájemně se ovlivňují, ale nejde o stejnou veličinu.
Předpokládejme, že specifikace povoluje tloušťku od 9,70 mm do 10,00 mm. Tento interval představuje toleranční zónu. Pokud přístroj ukáže 9,72 mm, je tato hodnota důkazem o skutečné tloušťce, nikoli skutečnou tloušťkou s dokonalou jistotou. Výsledek mohou ovlivnit rozlišení, kalibrace, kontaktní síla, teplota, technika obsluhy, drsnost povrchu, vyrovnání a opakovatelnost měření přístroje.
Rámec NSSS odděluje základní a funkční tolerance a vyžaduje, aby metody měření a měřidla odpovídaly požadované přesnosti. Strong evidence
Mikrometr může mít jemnější rozlišení displeje než pásmo, samotné rozlišení displeje však nepotvrzuje přesnost. Velký tlustý plech měřený nedostatečně podepřeným přístrojem může poskytnout přesně vypadající číslo, které nereprezentuje požadované místo nebo metodu měření. National Structural Steelwork Specification rozlišuje základní tolerance a funkční tolerance a vyžaduje, aby metody a přístroje používané pro rozměrové měření byly zvoleny s ohledem na požadovanou přesnost. Jde o praktické pravidlo: kontrolní metoda musí být schopna rozlišit vyhovující výsledek od nevyhovujícího.
Postup rozhodování na základě měření
- 1. Určete požadavek Ověřte specifikaci výrobku, vydání dokumentu, charakteristiku a tabulku tolerancí.
- 2. Definujte metodu Stanovte vztažný bod, místo, směr, měřidlo a plán odběru vzorků.
- 3. Zaznamenejte surový výsledek Uchovejte nezaokrouhlené měření a relevantní podmínky.
- 4. Uplatněte rozhodovací pravidlo Použijte stanovený postup zaokrouhlování a zohlednění nejistoty.
Výsledek blízký mezní hodnotě proto vyžaduje řízené měření, nikoli náhodné zaokrouhlování nebo vizuální posouzení. Kontrolní postup by měl definovat vztažný bod, místo, směr, případně teplotu, přístroj, stav kalibrace, počet měření a pravidlo zaokrouhlování. Pokud specifikace pro stanovení shody přejímá ASTM E29, jak je tomu u ASTM A568/A568M, řídí uvedené rozhodnutí toto pravidlo. Laboratoř může navíc vypočítat nejistotu měření, nejistota však nerozšiřuje toleranci výrobku.
| Přístup k přejímce | Úkon inspektora | Co se nesmí předpokládat |
|---|---|---|
| Přímé porovnání | Porovnejte uvedenou hodnotu se stanovenou mezí. | Nejistota nezvětšuje toleranci. |
| Stanovené rozhodovací pravidlo | Uplatněte pravidlo požadované závazným dokumentem. | Nevytvářejte dodatečné ochranné pásmo. |
| Hraniční měření | Opakujte měření pomocí řízené a vhodné metody. | Nespoléhejte na nahodilé zaokrouhlování nebo vizuální posouzení. |
Různé systémy posuzování shody zacházejí s nejistotou různě. Některé specifikace přímo porovnávají uvedenou hodnotu s mezní hodnotou. Jiné obsahují rozhodovací pravidlo, které zohledňuje nejistotu a riziko přijetí neshodného výrobku nebo odmítnutí vyhovujícího výrobku. Pokud řídicí dokument nestanoví jinak, neměl by kontrolor svévolně zavádět ochranné pásmo, přičítat nejistotu k toleranci ani ji odečítat od naměřené hodnoty. Správná otázka nezní pouze „Je nejistota přístroje menší než tolerance?“, ale „Jaké rozhodovací pravidlo a jakou metodu měření vyžaduje příslušná specifikace?“
Proto mohou dva kontroloři uvést odlišné závěry, aniž by kterýkoli z nich změnil ocel. Mohli měřit v různých bodech, použít odlišné vztažné body, uplatnit jiné zaokrouhlování nebo postupovat podle odlišných pravidel přijatelnosti. Spor je třeba vysledovat ke specifikaci a postupu.
Rozdíl mezi požadavky na rozměry, tvar, hmotnost a povrch
Samostatné kategorie přejímky
- Rozměry Tloušťka, šířka, délka, průměr, délka ramene, rozměry pásnic a rozměry stojiny.
- Tvar Rovinnost, přímost, prohnutí, zkroucení, pravoúhlost, kuželovitost a nekruhovitost.
- Hmotnost Hmotnost na jednotku délky, teoretická hmotnost nebo přípustná odchylka hmotnosti.
- Povrch Vady, okuje, důlky, švy, přeplátování, trhliny, oduhličení, drsnost, povlak a čistota.
Požadavky na rozměry se týkají lineární velikosti: tloušťky, šířky, délky, průměru, délky ramene, rozměrů přírub nebo rozměrů stojiny. Požadavky na tvar se týkají geometrického provedení: rovinnosti, přímosti, průhybu, zkroucení, odchylky od pravoúhlosti, úkosu a nekruhovitosti. Požadavky na hmotnost se týkají hmotnosti na jednotku délky, teoretické hmotnosti nebo přípustné odchylky hmotnosti. Tyto kategorie se mohou z hlediska účinku v konstrukci překrývat, nejde však o jednu a tutéž toleranci.
Konstrukční profil může vyhovět limitům šířky příruby a tloušťky stojiny, ale nevyhovět požadavku na přímost. Tyč může splnit požadavky na průměr a hmotnost, ale vykazovat nepřijatelné vady povrchu. Plech může splnit požadavky na tloušťku a rovinnost, ale vykazovat rez nebo okuje, které vyžadují samostatné posouzení povrchu. Shoda rozměrů nepotvrzuje stav povrchu.[4] ISO 9443:2018. International Organization for Standardization. ISO standard catalogue, 2018.
Požadavky na povrch se mohou týkat vad, okují, důlků, švů, převisů, trhlin, oduhličení, drsnosti, povlaku, čistoty nebo stupně přípravy. ISO 9443:2018 stanovuje technické dodací požadavky pro třídy jakosti povrchu kruhových tyčí, čtvercových tyčí, šestihranných tyčí a válcovaného drátu z oceli válcovaných za tepla se jmenovitými rozměry od 5 mm do 200 mm. Její třídy povrchu nenahrazují tolerance průměru ani přímosti.
ISO 8501-1:2007 stanovuje vizuální klasifikaci rzi a přípravy povrchu, nikoli rozměrové tolerance. Strong evidence
Pro korozi a přípravu povrchu definuje ISO 8501-1:2007 stupně zrezivění a stupně přípravy pomocí písemných popisů a reprezentativních fotografií. Norma se vztahuje na stavy, jako jsou povrchy očištěné tryskáním, ručním nářadím, mechanizovaným nářadím nebo plamenem. Tyto stupně popisují vizuální stav přípravy povrchu a koroze; nestanovují však tloušťku tlustého plechu ani geometrii profilu.
Národní specifikace pro konstrukční ocelové konstrukce a dokument BCSA Guidance Note 3.05 rovněž ukazují, proč posouzení povrchu vyžaduje kontext. Tolerance jakosti povrchu může být přijatelná, pokud dotčená oblast představuje pouze malý podíl povrchu, za předpokladu, že to specifikace a zamýšlené použití dovolují. Lokální značka, která nemá žádný funkční důsledek, může být posuzována jinak než trhlina, delaminace, hluboká jamka nebo vada ve spoji kritickém z hlediska únavy. Rozhodnutí o povrchu musí vycházet ze stanovené třídy a zamýšlené funkce, nikoli z paušálního pravidla, podle něhož je každá viditelná nepravidelnost buď přijatelná, nebo nepřijatelná.
ASTM F2282-03R09E01 výslovně odděluje tyto oblasti u drátů, tyčí a prutů z uhlíkové a legované oceli používaných k výrobě mechanických spojovacích součástí. Její kontroly zajištění jakosti zahrnují oduhličení, rozměry, tolerance, stav povrchu, povlak, jakost provedení, konečnou úpravu, vzhled a balení. Samostatné uvedení těchto témat odráží skutečný způsob posuzování shody.
Ocelový výrobek tedy může rozměrově vyhovovat, a přesto vyžadovat odmítnutí, opravu, očištění nebo další šetření z důvodů týkajících se povrchu. Naopak povrch, který působí nevzhledně, může být přijatelný, pokud to příslušná třída povrchu a zamýšlené použití dovolují. Pokud se dokumenty zdají být ve vzájemném rozporu, rozhodující je specifikace výrobku, její stanovené pořadí přednosti a její postup posuzování shody. Obecná tabulka tolerancí nemůže rozhodnout otázku povrchu a fotografie povrchu nemůže nahradit rozměrové měření.
Hierarchie norem a rozhodující specifikace výrobku
Toleranci oceli nelze vykládat pouze na základě číselné hodnoty. Nejprve je nutné určit rozhodující dokument a následně formu výrobku, jakost, dodací stav, metodu měření a pravidlo přejímky. Plech, za tepla válcovaný prut, konstrukční úhelník a za studena válcovaný plech mohou být všechny označovány jako „ocel“, avšak jejich rozměrové a povrchové požadavky mohou vycházet z různých norem.
Obvyklá hierarchie začíná nákupní nebo projektovou specifikací, pokračuje normou pro konkrétní materiálový výrobek a končí případnou normou se všeobecnými požadavky, na kterou se odkazuje. Obecný dokument stanoví společná pravidla; dokument pro konkrétní výrobek určuje, zda se tato pravidla použijí beze změny na dodávaný materiál. Toto rozlišení brání nesprávnému přenosu tabulky tolerancí z jedné skupiny výrobků na jinou.
ASTM A6/A6M a všeobecné požadavky
ASTM A6/A6M-24a je norma se všeobecnými požadavky pro válcované výrobky z konstrukční oceli. ASTM International uvádí, že stanoví závazné přípustné odchylky rozměrů a hmotnosti pro válcované konstrukční ocelové pruty, plechy, profily a štětovnice (ASTM International, 2024, ASTM A6/A6M-24a). Její rozsah proto zahrnuje běžné konstrukční tvary, jako jsou širokopřírubové profily, kanály, úhelníky, ploché pruty, konstrukční plechy a štětovnice, nikoli každý ocelový výrobek prodávaný pod označením ASTM.
„Přípustná odchylka“ je technický pojem používaný při posuzování shody. Popisuje dovolenou odchylku od stanoveného rozměru, přímosti, hmotnosti nebo související charakteristiky; neznamená, že každé měření je přesné, ani nestanoví, že viditelně označený povrch je přijatelný. Výrobek může splňovat toleranci tloušťky a současně nevyhovovat požadavku na jakost povrchu. Naopak může být povrchová vada podle příslušné specifikace výrobku povolena, i když před použitím vyžaduje opravu, odstranění nebo posouzení.
ASTM A6/A6M je obzvláště důležitá, protože poskytuje společný rámec pro několik forem konstrukčních výrobků. Může se zabývat rozměry a hmotností, označováním výrobků, zkušebními vzorky, jakostí provedení, opravami a dalšími obecnými podmínkami dodávky. Tyto oblasti by neměly být sloučeny do jediného testu vyhověl/nevyhověl. Rozměrové posouzení ověřuje, zda se naměřená geometrie nachází v povoleném rozsahu. Posouzení povrchu ověřuje, zda vady, švy, přeplátování, návalky, rez nebo opravené oblasti vyhovují příslušným pravidlům pro povrch. Mechanické posouzení ověřuje, zda chemické složení, pevnost v tahu, mez kluzu, prodloužení, rázová houževnatost nebo jiné stanovené vlastnosti splňují příslušné požadavky.
Rozhodující pravidlo vyplývá ze způsobu, jakým norma řeší rozpor. ASTM A6/A6M stanoví, že pokud jsou její požadavky v rozporu s požadavky příslušné specifikace výrobku, má přednost specifikace výrobku. Tato věta má praktický význam. ASTM A6/A6M není univerzálním nadřazeným předpisem, který by potlačil konkrétnější požadavek normy pro určitou jakost nebo výrobek. Je dokumentem se všeobecnými požadavky, který funguje v rámci smluvně stanoveného systému norem.
Zpráva, která uvádí pouze „tolerance podle ASTM A6“, je proto neúplná. Měla by identifikovat specifikaci výrobku, vydání normy, jmenovitou velikost, formu výrobku a příslušnou tabulku tolerancí. Měla by rovněž uvést, jak a kde bylo měření provedeno. Válcovaný profil se může po délce i napříč průřezem měnit; pozorovaný výsledek mohou ovlivnit teplota, podmínky podepření, rozlišení přístroje a referenční body. Číselná mez a postup měření patří k sobě.
ASTM A568/A568M-19a ilustruje stejný princip u plechových výrobků. Stanoví tolerance a přídavky pro tloušťku, délku, šířku, rovinnost a související charakteristiky u za tepla a za studena válcovaných ocelových plechů (ASTM International, 2019, ASTM A568/A568M-19a). Norma rovněž vyžaduje, aby byly naměřené hodnoty při určování shody zaokrouhlovány podle ASTM E29. Zaokrouhlování není pouze formální záležitostí při vykazování výsledků: hodnota v blízkosti meze může po použití stanoveného postupu zaokrouhlení změnit svůj status z hlediska přijetí. Zaznamenaná hodnota, způsobilost přístroje, místo odběru vzorku a pravidlo zaokrouhlení proto musí být posuzovány jako jeden proces přejímky.
Kdy má přednost specifikace konkrétního materiálu
Specifikace konkrétního materiálu má přednost, pokud obsahuje požadavek, který se od obecného požadavku liší, doplňuje jej nebo jej přesněji vymezuje. Příslušný dokument může stanovit užší rozsah tloušťky, jinou mez rovinnosti, zvláštní toleranci tvaru, konkrétní třídu povrchu nebo samostatnou metodu hodnocení vad. Správná otázka nezní „Splňuje ocel ASTM A6/A6M?“, ale „Která specifikace výrobku je pro tuto ocel rozhodující a na co tato specifikace odkazuje?“
Odpověď musí být stanovena před kontrolou. Objednávka může uvádět jakost a normu výrobku, zatímco projektová specifikace přidává doplňující požadavky. Smlouva může rovněž odkazovat na národní specifikaci pro konstrukční ocelové konstrukce, která rozlišuje základní a funkční tolerance. Národní specifikace pro konstrukční ocelové konstrukce, citovaná British Constructional Steelwork Association (BCSA, 2010), toto rozlišení výslovně uvádí. Základní tolerance se týkají obecných požadavků na výrobu nebo konstrukci; funkční tolerance se týkají lícování, vyrovnání, montáže, odvodnění, vůlí nebo jiné definované podmínky použití.
Toto rozlišení je důležité, protože rozměr může být v mezích obecné výrobní tolerance, a přesto nemusí být vhodný pro konkrétní spoj nebo montáž. Z toho automaticky nevyplývá, že válcovna dodala neshodný materiál. Inspektor musí určit, zda jde o základní toleranci výrobku, funkční toleranci projektu nebo dodatečný požadavek na výrobu.
Tentýž dokument BCSA uvádí, že metody a přístroje pro rozměrové měření musí být zvoleny s ohledem na požadovanou přesnost. Ocelový pás, posuvné měřítko, mikrometr, pravítko, profilová měrka, optický přístroj ani souřadnicový měřicí systém neposkytují ve všech situacích rovnocenné důkazy. Rozlišení přístroje je pouze jednou částí problému. Opakovatelnost, kalibrace, kontaktní tlak, okuje na povrchu, podepření profilu, teplota a technika obsluhy mohou ovlivnit výsledek, který se blíží mezní hodnotě. Pokud je nejistota významná, uvedení jediného nekvalifikovaného čísla vytváří klamný dojem přesnosti.
Stav povrchu se posuzuje samostatně. BCSA Guidance Note 3.05 vysvětluje, že tolerance jakosti povrchu může být přijatelná, pokud dotčená oblast představuje pouze malý podíl povrchu, za předpokladu, že to rozhodující specifikace a zamýšlené použití dovolují (BCSA, 2015). Větší význam než pouhá přítomnost značky mohou mít plocha, hloubka, umístění, orientace a navržená oprava. ISO 8501-1:2007 se zabývá jiným, souvisejícím, avšak odlišným tématem: definuje stupně zarezavění a stupně přípravy povrchu pomocí písemných popisů a reprezentativních fotografií, včetně povrchů očištěných tryskáním, ručním nástrojem, mechanickým nástrojem a plamenem. Nenahrazuje normu pro rozměrové tolerance.
Kontroly přejímky mohou být rovněž specifické pro daný výrobek. ASTM F2282-03R09E01 rozšiřuje požadavky na zajištění jakosti oduhličení, rozměrů, tolerancí, stavu povrchu, povlaku, jakosti provedení, konečné úpravy, vzhledu a balení u drátů, tyčí a prutů z uhlíkové a legované oceli používaných k výrobě mechanických spojovacích součástí (ASTM International, 2009, ASTM F2282). Její široký věcný rozsah z ní nedělá náhradu za ASTM A6/A6M ani za specifikaci konstrukčního výrobku. Slouží jinému výrobku a jinému výrobnímu řetězci.
Jak dokumenty ASTM a ISO slouží různým skupinám výrobků
S dokumenty ASTM a ISO by se nemělo zacházet jako se zaměnitelnými označeními téhož systému tolerancí. Dokumenty ASTM často kombinují specifikaci výrobku se všeobecnými požadavky nebo odkazují na normu se všeobecnými požadavky, jako je ASTM A6/A6M. Dokumenty ISO často uspořádávají požadavky podle vymezené skupiny výrobků a konkrétního geometrického tvaru.
Pro plechy válcované za tepla se na všechny výrobky z ocelového plechu válcované za tepla vztahuje norma ISO 16160:2012, která stanovuje tolerance rozměrů a tvaru; ISO v roce 2024 potvrdila platnost tohoto dokumentu (Mezinárodní organizace pro normalizaci, ISO 16160:2012). Plechy válcované za studena jsou samostatně upraveny normou ISO 16162:2012. Toto rozdělení odráží způsob výroby a z něj vyplývající rozdíly v řízení tloušťky, rovinnosti, stavu hran a tvaru. Tolerance pro plech válcovaný za tepla by neměla být přiřazena plechu válcovanému za studena pouze proto, že oba výrobky jsou dodávány ve svitcích nebo v dělených délkách.
Norma ISO 1035:2026 stanovuje rozměry, tvar, hmotnost a tolerance pro kruhové, čtvercové, ploché, šestihranné a osmihranné tyče válcované za tepla v metrické rozměrové řadě. Norma ISO 657-1:2026 se vztahuje na rovnoramenné i nerovnoramenné úhelníky, kanály se šikmými pásnicemi a I nosníky se šikmými pásnicemi včetně rozměrů, průřezových charakteristik a tolerancí. Tyto dokumenty se zabývají skupinami tyčí a profilů se specifickými požadavky na geometrii. Norma ISO 9034:1987 se vztahuje na širokou plochou ocel válcovanou za tepla z nelegovaných a legovaných ocelí, s výjimkou korozivzdorných ocelí, se stanovenou minimální mezí kluzu do 700 N/mm²; její rozsah je užší než rozsah obecné normy pro konstrukční požadavky.
Požadavky na povrch rovněž tvoří samostatnou skupinu výrobků. Norma ISO 9443:2018 stanovuje technické dodací požadavky pro třídy jakosti povrchu kruhových, čtvercových a šestihranných tyčí válcovaných za tepla a válcovaného drátu s jmenovitými rozměry od 5 mm do 200 mm. Třída povrchu podle ISO 9443:2018 nenahrazuje požadavky na rozměry podle ISO 1035:2026, stejně jako stupně přípravy povrchu podle ISO 8501-1:2007 neurčují, zda je tyč přímá nebo zda vyhovuje toleranci hmotnosti.
Rozhodující specifikaci je proto nutné číst jako vzájemně propojený soubor požadavků, nikoli jako izolovanou hodnotu tolerance. ASTM International, ISO a BCSA vydávají dokumenty s různými funkcemi: pro obecné požadavky, definice výrobků, přípravu povrchu, jakost povrchu, kontrolu výroby a funkční konstrukční meze. Správné posouzení shody závisí na určení funkce každého dokumentu, vyřešení rozporů v uvedeném pořadí a zachování pravidel měření a zaokrouhlování, která naměřenému výsledku dávají technický význam.
Požadavky na tloušťku, šířku, délku a rovinnost plechu
Plech může vyhovovat požadavkům na tloušťku, a přesto nevyhovět při rozměrové kontrole, protože jeho šířka, délka nebo rovinnost překračuje příslušný limit. Možný je i opačný případ: plech může splňovat všechny rozměrové požadavky, ale zároveň mít povrchovou vadu, která podle samostatného ustanovení o kvalitě povrchu vyžaduje jeho odmítnutí. Jde o odlišné otázky a odpověď závisí především na specifikaci výrobku uvedené v objednávce, certifikátu nebo kontrolním dokumentu.
Hlavní rozměrové veličiny jsou:
- Tloušťka: vzdálenost skrz plech, která se obvykle kontroluje na stanovených místech při vynechání okrajů, otřepů a místních nepravidelností povrchu.
- Šířka: příčný rozměr plechu měřený předepsaným směrem a za podmínek stanovených normou.
- Délka: podélný rozměr, který může být posuzován u dělených délek, svitků nebo plechů podle formy výrobku.
- Rovinnost: odchylka od referenční roviny, včetně vlnitosti, okrajové vlny, středového prohnutí a dalších odchylek tvaru definovaných příslušnou normou.
Tolerance není totéž co jmenovitý rozměr. Plech objednaný s jmenovitou tloušťkou má kolem této hodnoty povolený rozsah; tento rozsah může být nesouměrný a přípustná odchylka může záviset na tloušťce, šířce, stavu výrobku, stavu okrajů a na tom, zda byl materiál válcován za tepla, nebo za studena. Označení „Gauge“ nebo „jmenovitá tloušťka“ proto samo o sobě nemůže stanovit přijatelnost.
Rozměrový limit rovněž nepopisuje kvalitu povrchu. Okuje, důlky, přeplátování, šupiny, rýhy, rez a stav povlaku vyžadují vlastní požadavky. ISO 8501-1:2007 například definuje stupně zrezivění a stupně přípravy povrchu prostřednictvím písemných popisů a reprezentativních fotografií. Jde o referenční dokument pro přípravu povrchu a jeho vzhled, nikoli o náhradu tolerancí tloušťky nebo rovinnosti plechu. Norma ISO 9443:2018 se obdobně týká tříd kvality povrchu za tepla válcovaných kruhových tyčí, čtyřhranů, šestihranů a válcovaného drátu o jmenovitém rozměru od 5 mm do 200 mm; nerozhoduje o rozměrech plechu.
Požadavky ASTM A568/A568M na plech válcovaný za tepla a za studena
ASTM A568/A568M-19a je obecná specifikace pro uhlíkové, konstrukční, vysokopevnostní nízkolegované, vysokopevnostní nízkolegované ocelové plechy se zlepšenou tvářitelností a další specifikované ocelové plechové výrobky, pokud se na ni příslušná materiálová specifikace odvolává. ASTM International ji popisuje jako specifikaci tolerancí a přídavků pro tloušťku, délku, šířku a rovinnost u ocelových plechů válcovaných za tepla i za studena. Norma se zabývá také souvisejícími rozměrovými podmínkami, takže kontrola by měla používat úplnou příslušnou tabulku, nikoli jedinou obecnou procentní hodnotu.
Rozdíl mezi tolerancí a přídavkem je důležitý. Tolerance stanoví přípustnou odchylku od jmenovitého rozměru. Přídavek může zohledňovat podmínku, jako je ořezání, konfigurace okraje nebo stanovená rozměrová úprava související s výrobkem. Považování každého přípustného rozdílu za stejný druh tolerance může vést k nesprávnému rozhodnutí o přijatelnosti.
Při posuzování tloušťky je nutné věnovat pozornost místu a způsobu měření. Hodnota naměřená v blízkosti okraje nemusí být posuzována podle stejného pravidla jako hodnota naměřená v těle plechu. Šířka a délka rovněž závisí na uvedeném stavu okrajů a dodacím stavu. Rovinnost se neurčuje tak, že se viditelně prohnutý plech položí na libovolnou plochu a zaznamená se jedna mezera. Metoda kontroly, referenční rovina, dotykové body a způsob posuzování místních nepravidelností musí odpovídat normě nebo požadavku objednávky.
ASTM A568/A568M také výslovně stanoví aritmetické pravidlo: při určování shody se naměřené hodnoty zaokrouhlují podle ASTM E29. Tím se zamezuje tomu, aby kontrolor porovnával nezaokrouhlený údaj přístroje přímo s tabulkovým limitem, pokud norma vyžaduje nejprve zaokrouhlení. Například zaznamenaná hodnota, která před zaokrouhlením leží těsně za limitem, se po předepsaném zaokrouhlení může dostat na stranu vyhovující požadavkům, nebo naopak. Počet zobrazovaných číslic na digitálním měřidle toto pravidlo nemění.
ASTM A6/A6M-24a by neměla být automaticky nahrazována normou A568/A568M. ASTM A6/A6M stanoví závazné přípustné odchylky rozměrů a hmotnosti pro válcované konstrukční ocelové tyče, plechy, profily a štětovnice a současně uvádí, že v případě rozporu požadavků má přednost příslušná specifikace výrobku. Požadavek na konstrukční plech podle ASTM A6/A6M proto není automaticky rozhodujícím požadavkem pro plech dodaný podle ASTM A568/A568M. Rozhodující je forma výrobku a specifikace, na kterou se požadavek odvolává.
Nejistota měření zůstává praktickým problémem. Rozlišení mikrometru 0,001 mm neznamená, že výsledek je s přesností 0,001 mm. Výsledek mohou ovlivnit kalibrace, přítlak, teplota, okuje na povrchu, otřepy, zakřivení plechu a technika obsluhy. Pokud se hodnota blíží limitu, měl by kontrolní záznam uchovat nezaokrouhlený údaj, identifikaci přístroje, místo měření, směr měření a použitý postup zaokrouhlování.
ISO 16160:2012 pro plech válcovaný za tepla
ISO 16160:2012 se vztahuje na tolerance rozměrů a tvaru všech ocelových plechových výrobků válcovaných za tepla. ISO tuto normu v roce 2024 potvrdila. Oblast její působnosti je proto v rámci plechů válcovaných za tepla široká, avšak tato šíře neznamená, že jsou její limity zaměnitelné s limity podle ASTM A568/A568M-19a.
Obě normy se zabývají známými veličinami — tloušťkou, šířkou, délkou a tvarem nebo rovinností — mohou se však lišit v definicích, podmínkách měření, třídách tolerancí, označení okrajů, rozsazích tlouštěk a způsobu vyjádření výsledků. Certifikát plechu válcovaného za tepla by měl uvádět použitou normu. Kontrolor by neměl převzít limit ISO z tabulky a použít jej na materiál objednaný podle požadavků ASTM pouze proto, že oba dokumenty používají milimetry.
Slovo „tvar“ je v rozměrové normě ISO významné. Rovinnost je jedním z viditelných aspektů tvaru, příslušná ustanovení však mohou upravovat i jiné odchylky od zamýšlené geometrie. Plech s přijatelnou průměrnou tloušťkou může přesto vykazovat nepřijatelnou vlnitost nebo okrajovou vlnu. Měření by měla reprezentovat stav výrobku, kterým se norma zabývá, nikoli selektivně vybranou příznivou část plechu.
Na výklad má vliv také stav válcování za tepla. Okuje, drsnost, tepelné deformace a stav okrajů mohou ovlivnit měření založená na dotyku. Tyto faktory neruší rozměrový požadavek, mohou však způsobit, že improvizovaná metoda nebude vhodná. Pokud specifikace, kontrolní plán nebo smlouva vyžaduje konkrétní metodu, rozhodující je tato metoda.
Jiné dokumenty ISO ukazují, proč je nutné ověřovat oblast působnosti. ISO 9034:1987 se týká tolerancí rozměrů, tvaru a hmotnosti za tepla válcovaných konstrukčních širokých pásů z nelegovaných a legovaných ocelí, s vyloučením korozivzdorných ocelí, se stanovenou minimální mezí kluzu do 700 N/mm². ISO 1035:2026 se týká kruhových, čtvercových, plochých, šestihranných a osmihranných tyčí válcovaných za tepla v metrické řadě, zatímco ISO 657-1:2026 se týká rovnoramenných a nerovnoramenných úhelníků, žlabů se šikmými pásnicemi a I nosníků se šikmými pásnicemi. Žádná z těchto norem nepředstavuje obecnou náhradu tolerancí plechů podle ISO 16160:2012.
ISO 16162:2012 pro plech válcovaný za studena
ISO 16162:2012 se vztahuje na ocelové plechové výrobky válcované za studena. Její předmět souvisí s normou ISO 16160:2012, oba dokumenty se však vztahují na odlišné výrobní podmínky a musí se číst samostatně. Válcování za studena může vést k přesnější rozměrové kontrole a odlišnému chování tvaru než válcování za tepla, což však neopravňuje k přenosu limitu pro plech válcovaný za studena na výrobek válcovaný za tepla ani k předpokladu, že smluvně platí hodnota, která se jeví jako přísnější.
Kontrola plechu válcovaného za studena může být zvláště citlivá na stav povrchu a místní geometrii. Leštěný nebo hladší povrch může zlepšit opakovatelnost dotyku, zatímco zbytkové napětí může po dělení, podélném rozřezání nebo odstranění zajišťovacích prvků způsobit změny tvaru. Rovinnost by proto měla být kontrolována ve stavu požadovaném normou — například ve stavu dodání nebo ve stanoveném stavu bez napětí — a nikoli po nezdokumentované manipulaci.
ISO 16162:2012 a ISO 16160:2012 by měly být považovány za paralelní, avšak nezaměnitelné reference. Správný postup spočívá v určení formy výrobku, potvrzení specifikace, na kterou se požadavek odvolává, stanovení příslušných ustanovení pro tloušťku, šířku, délku a rovinnost a následném výběru přístroje a metody schopných rozlišit hodnotu rozhodující pro přijatelnost. National Structural Steelwork Specification, identifikovaná organizací British Constructional Steelwork Association (BCSA), rozlišuje základní tolerance od funkčních tolerancí a vyžaduje, aby metody měření a přístroje odpovídaly požadované přesnosti. Tato zásada platí i zde: vizuálně rovný plech není důkazem rovinnosti a přesný přístroj použitý na nesprávném místě nepředstavuje platnou kontrolu.
Posuzování povrchu musí zůstat oddělené. BCSA Guidance Note 3.05 uvádí, že tolerance kvality povrchu může být přijatelná, pokud zasažená plocha představuje pouze malou část celkového povrchu, jestliže to specifikace a zamýšlené použití dovolují. Tím se však z rozměrově nevyhovujícího výrobku nestává výrobek vyhovující. Obdobné oddělení oblastí ukazuje v jiné skupině výrobků norma ASTM F2282-03R09E01, která se zabývá oduhličením, rozměry, tolerancemi, stavem povrchu, povlakem, zpracováním, konečnou úpravou, vzhledem a balením uhlíkových a legovaných ocelových drátů, tyčí a prutů používaných k výrobě mechanických spojovacích součástí. Rozměrová přijatelnost je jednou částí shody, nikoli celým rozhodnutím.
Tyče, profily a široká plochá ocel: proč geometrie výrobku mění pravidla
Toleranci stanovenou pro plochý plech nelze přenést na válcovanou tyč nebo konstrukční profil pouhou změnou jmenovité tloušťky. U plechu se obvykle posuzuje tloušťka, šířka, délka, rovinnost a stav hran. U tyče může být nutné kontrolovat průměr, rozměr přes plošky, poloměr rohů, přímost, zkroucení, pravoúhlost konců a hmotnost na jednotku délky. Úhelník, U-profil nebo I-profil navíc vyžaduje kontrolu rozměrů pásnic a stojiny, sklonu, kořenových poloměrů a průřezových charakteristik. Geometrie výrobku určuje jak to, co musí být měřeno, tak způsob, jakým odchylka ovlivní výrobu nebo statické vlastnosti.
Toto rozlišení je důležité při přejímce. Naměřený rozměr může být v mezích, zatímco průřez je deformovaný, hmotnost se nachází mimo povolenou odchylku nebo vypočtená plocha a moment setrvačnosti již neodpovídají označení. Stav povrchu je další otázkou: zaválcovaná značka nebo oxidace se nestává rozměrovou neshodou jen proto, že je viditelná. Musí být posouzena podle příslušného požadavku na jakost povrchu nebo dodacího stavu.
ASTM A6/A6M-24a ilustruje výrobkově specifický přístup v severoamerické praxi. Stanovuje závazné přípustné odchylky rozměrů a hmotnosti pro válcované konstrukční ocelové tyče, plechy, profily a štětovnice, přičemž zároveň uvádí, že v případě rozporu má přednost příslušná výrobková specifikace. ASTM A568/A568M-19a se naproti tomu zabývá plechy válcovanými za tepla a za studena včetně tloušťky, délky, šířky, rovinnosti a souvisejících přídavků. Podle ASTM A568/A568M se při určování shody naměřené hodnoty zaokrouhlují podle ASTM E29. Pravidlo zaokrouhlování je součástí metody přejímky, nikoli náhradou za vhodný měřicí přístroj.
Tyče válcované za tepla metrických řad podle ISO 1035:2026
ISO 1035:2026 stanovuje rozměry, tvar, hmotnost a tolerance pro metrické řady válcovaných za tepla kruhových, čtvercových, plochých, šestihranných a osmihranných ocelových tyčí. Tyto profily nepředstavují stejný problém při měření.
U kruhové tyče je průměr zřejmým jmenovitým rozměrem, avšak ovalita a přímost mohou rovněž ovlivnit přídavek na obrábění, styk v ložisku nebo automatické podávání. U čtvercové tyče je nutné kontrolovat rozměry stran, geometrii rohů a tvar; měření jedné úhlopříčky nebo jedné strany neprokazuje přijatelnost celého průřezu. Plochá tyč se vzhledem podobá plechu, její toleranční systém však zůstává systémem pro tyče. Šířka, tloušťka, tvar hran, rovinnost a přímost se vzájemně ovlivňují, zejména pokud je tyč řezána, kována nebo obráběna. Šestihranné a osmihranné tyče vyžadují kontrolu rozměrů přes plošky nebo souvisejících profilových rozměrů, pravidelnosti úhlů a rohů, nikoli pouze jednoduchou kontrolu šířky a tloušťky.
ISO 1035:2026 zahrnuje také hmotnost a tvar. Hmotnost na jednotku délky poskytuje nezávislou kontrolu válcovaného průřezu a množství materiálu, není však přímou náhradou za měření rozměrů. Výsledek hmotnosti mohou ovlivnit předpoklady týkající se hustoty, okuje, vlhkost a rozlišení váhy, proto by měl spor určit předepsanou metodu výpočtu nebo vážení. Tyč, která splňuje jmenovitý rozměr přes plošky, ale má nadměrný úbytek v rozích, nemusí splňovat zamýšlený profil nebo požadavek na hmotnost.
Slovo „tolerance“ proto zahrnuje několik samostatných mezí. Rozměrová tolerance upravuje stanovenou velikost. Tolerance tvaru upravuje přímost, odchylku od pravoúhlosti, zkroucení nebo jinou geometrickou charakteristiku. Tolerance hmotnosti upravuje hmotnost na metr nebo rovnocennou dodací hodnotu. Žádná z těchto mezí automaticky nestanovuje přijatelnost povrchu. ISO 9443:2018 se zabývá třídami jakosti povrchu pro kruhové tyče, čtvercové tyče, šestihrany a válcovaný drát válcované za tepla se jmenovitými rozměry od 5 mm do 200 mm. Jde o dokument týkající se jakosti povrchu, nikoli o náhradu rozměrové kontroly podle ISO 1035.
Měření musí odpovídat kontrolovanému znaku. Posuvné měřítko může být dostačující pro přístupný rozměr přes plošky, zatímco pro jinou charakteristiku může být zapotřebí mikrometr, profilové měřidlo, pravítko, optický systém nebo kalibrované vážicí zařízení. National Structural Steelwork Specification rozlišuje základní tolerance od funkčních tolerancí a vyžaduje, aby metody měření a přístroje byly voleny s ohledem na požadovanou přesnost. Tato zásada je zvláště důležitá tam, kde se toleranční pásmo blíží rozlišení přístroje nebo kde zakřivení tyče činí významným výběr bodů dotyku.
Úhelníky, U-profily a I-profily podle ISO 657-1:2026
ISO 657-1:2026 stanovuje rozměry, průřezové charakteristiky a tolerance pro rovnoramenné úhelníky, nerovnoramenné úhelníky, U-profily se šikmými pásnicemi a I-profily se šikmými pásnicemi. Jde o normu pro konstrukční profily, nikoli o normu pro plech vyjádřenou v jiné soustavě jednotek.
Rovnoramenný úhelník je definován dvěma jmenovitě stejnými rameny, avšak při přejímce mohou být rozhodující délka ramen, tloušťka, geometrie kořene a špičky, pravoúhlost a přímost. Nerovnoramenný úhelník má odlišné rozměry ramen, takže záměna delšího a kratšího ramene nebo měření od zoxidované hrany může vést k zavádějícímu výsledku. U U-profilů a I-profilů záleží na výšce stojiny, šířce pásnic, tloušťce stojiny a pásnic, sklonu pásnic, kořenovém poloměru a stavu konců. Zkroucení a prohnutí mohou ovlivnit lícování, i když několik místních rozměrů jednotlivě vyhovuje.
Průřezové charakteristiky vysvětlují, proč norma uvádí více než jen rozměry. Plocha průřezu ovlivňuje hmotnost a odolnost v osovém směru; momenty setrvačnosti a průřezové moduly ovlivňují výpočty ohybu; poloha těžiště ovlivňuje návrh spojů a průběh zatížení. Tyto charakteristiky mohou být tabelovány z jmenovitého profilu, vypočteny z naměřených rozměrů nebo ověřeny předepsanou metodou. Malá odchylka tloušťky pásnice není ekvivalentní stejné číselné odchylce tloušťky stojiny, protože její vliv na ohybovou tuhost a lokální stabilitu může být odlišný. Profil proto může projít zběžnou kontrolou šířky a tloušťky, ale nesplnit funkční požadavek týkající se ustavení, vůle pro spoj nebo identity profilu.
Sklon pásnic a kořenové poloměry rovněž vylučují zkoušení rovinnosti způsobem používaným pro plech. Pravítko přiložené na pásnici neměří tutéž charakteristiku jako rovinnost plechu na rozsáhlé rovině. Stejně tak měření pásmem napříč I-profilem nemůže prokázat přímost stojiny, rovnoběžnost pásnic ani zkroucení. Při přejímce je třeba určit vztažnou základnu, místo měření, teplotu, podmínky podepření a přístroj. Dlouhé profily se mohou při kontrole prohýbat vlastní hmotností; podpěry a vzdálenost mezi rozpětími mohou změnit zdánlivou odchylku.
Pozorování povrchu zůstávají samostatnou otázkou. ISO 8501-1:2007 popisuje stupně zarezavění a stupně přípravy povrchu pomocí slovních popisů a reprezentativních fotografií, včetně povrchů očištěných tryskáním, ručním nářadím, mechanizovaným nářadím a plamenem. Tyto stupně přípravy nestanovují rozměrovou toleranci úhelníku ani I-profilu. BCSA Guidance Note 3.05 uvádí, že tolerance jakosti povrchu může být přijatelná, pokud zasažená plocha představuje pouze malý podíl povrchu, za předpokladu, že to specifikace a zamýšlené použití dovolují. Správná otázka tedy nezní pouze, zda nějaká značka existuje, ale zda její hloubka, rozsah, umístění a účinek podléhají kontrole podle rozhodující výrobkové specifikace.
Široká plochá ocel podle ISO 9034:1987
ISO 9034:1987 se vztahuje na tolerance rozměrů, tvaru a hmotnosti válcované konstrukční široké ploché oceli z nelegovaných a legovaných ocelí. Norma vylučuje korozivzdorné oceli a vztahuje se pouze na výrobky, u nichž je stanovená minimální mez kluzu nejvýše 700 N/mm². Tyto hranice jsou součástí rozsahu normy. Korozivzdornou širokou plochou ocel ani výrobek s vyšší uvedenou mezí kluzu nelze přijmout podle ISO 9034 pouze proto, že se jeho šířka a tloušťka podobají výrobku spadajícímu do rozsahu normy.
Široká plochá ocel zaujímá z vizuálního hlediska mezilehlou pozici: je široká a poměrně tenká, jedná se však o válcovaný konstrukční výrobek, nikoli o plech. Při přejímce může být rozhodující tloušťka, šířka, délka, přímost, rovinnost nebo vlnitost, stav hran, tvar a hmotnost. Široká plocha může vybízet ke kontrole způsobem používaným pro plech, avšak přípustné odchylky a konvence měření vycházejí z ISO 9034, pokud objednávka nebo materiálová specifikace nestanoví jiný rozhodující dokument. Podélné prohnutí, nerovnoměrná hrana nebo odchylka hmotnosti na jednotku délky mohou ovlivnit výrobu, i když je jednotlivé měření tloušťky vyhovující.
Před zkoušením je nutné ověřit příslušnou jakost a výrobkovou specifikaci. ASTM A6/A6M-24a výslovně dává v případě rozporu přednost příslušné výrobkové specifikaci; stejná zásada je nutná i tehdy, když je norma ISO pro výrobek uplatněna současně s jakostní, dodací nebo stavební specifikací. V záznamu o rozměrové přejímce by mělo být uvedeno označení normy, jmenovitý profil, identifikace tavby nebo dávky, metoda měření, přesnost přístroje a pravidlo použité pro zaokrouhlení nebo interpretaci údajů.
Praktické pravidlo je jednoduché, nikoli však zjednodušující: výrobek se přijímá podle specifikace stanovené pro jeho geometrii. Tyče vyžadují kontrolu profilu, tvaru, hmotnosti a rozměrů; konstrukční profily vyžadují kontrolu profilu a průřezových charakteristik; široká plochá ocel vyžaduje vlastní tolerance pro konstrukční plochou ocel. Stav povrchu a postup přejímky se následně posuzují nezávisle. ASTM F2282-03R09E01 toto oddělení výslovně uplatňuje u drátů, tyčí a prutů z uhlíkových a legovaných ocelí používaných k výrobě mechanických spojovacích součástí, když oduhličení, rozměry, tolerance, stav povrchu, povlak, zpracování, povrchovou úpravu, vzhled a balení považuje za samostatné prvky kontroly jakosti. Číselná hodnota vedoucí k vyhovění nebo nevyhovění má význam teprve poté, co byly identifikovány výrobek, charakteristika, norma a nejistota měření.
Tolerance tvaru: přímost, rovinnost, pravoúhlost a profil
Ocelový výrobek může splňovat stanovenou tloušťku, šířku, délku nebo hmotnost, a přesto nevyhovět požadavku na tvar. Jedná se o samostatné otázky přijatelnosti. Plech může mít požadovanou jmenovitou tloušťku, ale mezi svými okraji může být prohnutý. Nosník může mít stanovenou hmotnost na metr, zatímco jeho pásnice nejsou rovnoběžné. Tyč může mít rozměr přes plochy v požadovaném rozsahu, ale vykazovat nadměrnou úhlovou deformaci nebo nedostatečnou přímost.
Rozhodující výrobková specifikace určuje, které charakteristiky jsou závazné a jak se kontrolují. ASTM A6/A6M-24a stanovuje přípustné odchylky rozměrů a hmotnosti pro válcované konstrukční ocelové tyče, plechy, profily a štětovnice, zároveň však uvádí, že v případě rozporu má přednost příslušná výrobková specifikace. Pro plechy se ASTM A568/A568M-19a vztahuje na tloušťku, délku, šířku, rovinnost a související tolerance pro výrobky válcované za tepla a za studena. Podle ASTM A568/A568M se naměřené hodnoty před stanovením shody zaokrouhlují podle ASTM E29. Toto pravidlo zaokrouhlování ovlivňuje vykázané rozhodnutí; nemění však vadu tvaru ve výsledek měření tloušťky.
Normy ISO rozdělují stejnou problematiku podle formy výrobku. ISO 16160:2012 se vztahuje na rozměrové a tvarové tolerance plechových výrobků z oceli válcovaných za tepla, zatímco ISO 16162:2012 se týká plechů válcovaných za studena. ISO 1035:2026 stanovuje rozměry, tvar, hmotnost a tolerance pro kruhové, čtvercové, ploché, šestihranné a osmihranné tyče válcované za tepla v metrických řadách. ISO 657-1:2026 se vztahuje na rozměry, průřezové charakteristiky a tolerance pro úhelníky se stejnými i nestejnými rameny, kanály se šikmými pásnicemi a I-nosníky se šikmými pásnicemi. ISO 9034:1987 řeší tolerance rozměrů, tvaru a hmotnosti pro široké ploché konstrukční profily válcované za tepla z nelegovaných a legovaných ocelí, s výjimkou korozivzdorných ocelí, se stanovenou minimální mezí kluzu do 700 N/mm².
Odchylka tvaru versus odchylka rozměru
Rozměrová odchylka se týká skalární veličiny: tloušťky, průměru, šířky, výšky, délky nebo hmotnosti. Tvarová odchylka se týká vztahu mezi body, přímkami, rovinami nebo prvky průřezu. Toto rozlišení je důležité, protože jedna charakteristika spolehlivě nepředpovídá druhou.
Přímost popisuje, jak dalece se podélná osa, okraj nebo vztažná čára výrobku odchyluje od přímky. Tyč může mít po celé délce správný průměr, a přesto být zakřivená. Plech může mít stanovenou délku a šířku, zatímco jeho podélný okraj se od přímky odchyluje. U konstrukčního prvku se přímost obvykle posuzuje na stanovené měřicí délce nebo vůči definované referenci, proto musí kontrolní záznam uvádět jak metodu, tak měřený rozsah.
Rovinnost popisuje odchylku od roviny. Není totožná s kolísáním tloušťky. Plech s rovnoměrnou tloušťkou může obsahovat vlny, zdvižené okraje, středové vyboulení nebo lokální prohlubeň způsobené napětím při válcování, chlazením, manipulací či řezáním. Naopak plech může být relativně rovný, i když se jeho tloušťka pohybuje v rámci přípustné rozměrové tolerance. Posouzení rovinnosti proto vyžaduje vztažnou rovinu, definované podmínky kontaktu nebo podepření a metodu odpovídající příslušné specifikaci.
Kolmost se týká toho, zda se sousední okraje nebo plochy stýkají v požadovaném úhlovém vztahu. U obdélníkového plechu ji lze posuzovat pomocí vyrovnání okrajů, porovnání úhlopříček nebo jinou metodou stanovenou pro daný výrobek. Samotná shodnost úhlopříček nepopisuje všechny možné vady okrajů, zejména pokud je některý okraj zakřivený. U profilů může kolmost označovat vztah stojiny k pásnici nebo čelní plochy pásnice k předepsané vztažné ose.
Úhlová odchylka se rovněž liší od výsledku jmenovitého rozměru. Úhelník může mít stanovené délky ramen, ale nesprávný vnitřní úhel. Kanál může mít požadovanou celkovou výšku a šířku pásnic, zatímco jeho pásnice jsou nakloněny odlišně. Dutý nebo otevřený profil si může zachovat vnější rozměry, ale mít deformovaný roh nebo pootočenou stojinu. Tyto stavy mohou ovlivnit lícování, i když měření posuvným měřítkem provedené na jednom místě vypadá vyhovující.
Před prohlášením hraničního výsledku za vyhovující nebo nevyhovující je nutné zohlednit nejistotu měření. Národní specifikace pro konstrukční ocelové konstrukce rozlišuje základní tolerance od funkčních tolerancí a vyžaduje, aby metody a přístroje používané pro rozměrové měření byly zvoleny s ohledem na požadovanou přesnost. Krátké ocelové pravítko, kalibrovaná příměrná hrana, mostní měřidlo, totální stanice a souřadnicový měřicí systém nedokážou rozlišit stejné odchylky. Odečet může ovlivnit teplota, podepření, síla působící obsluhou, volba vztažného bodu i pružný pohyb. Záznam o přejímce by měl uvádět, co bylo měřeno, kde, jakým přístrojem a vůči které tabulce tolerancí.

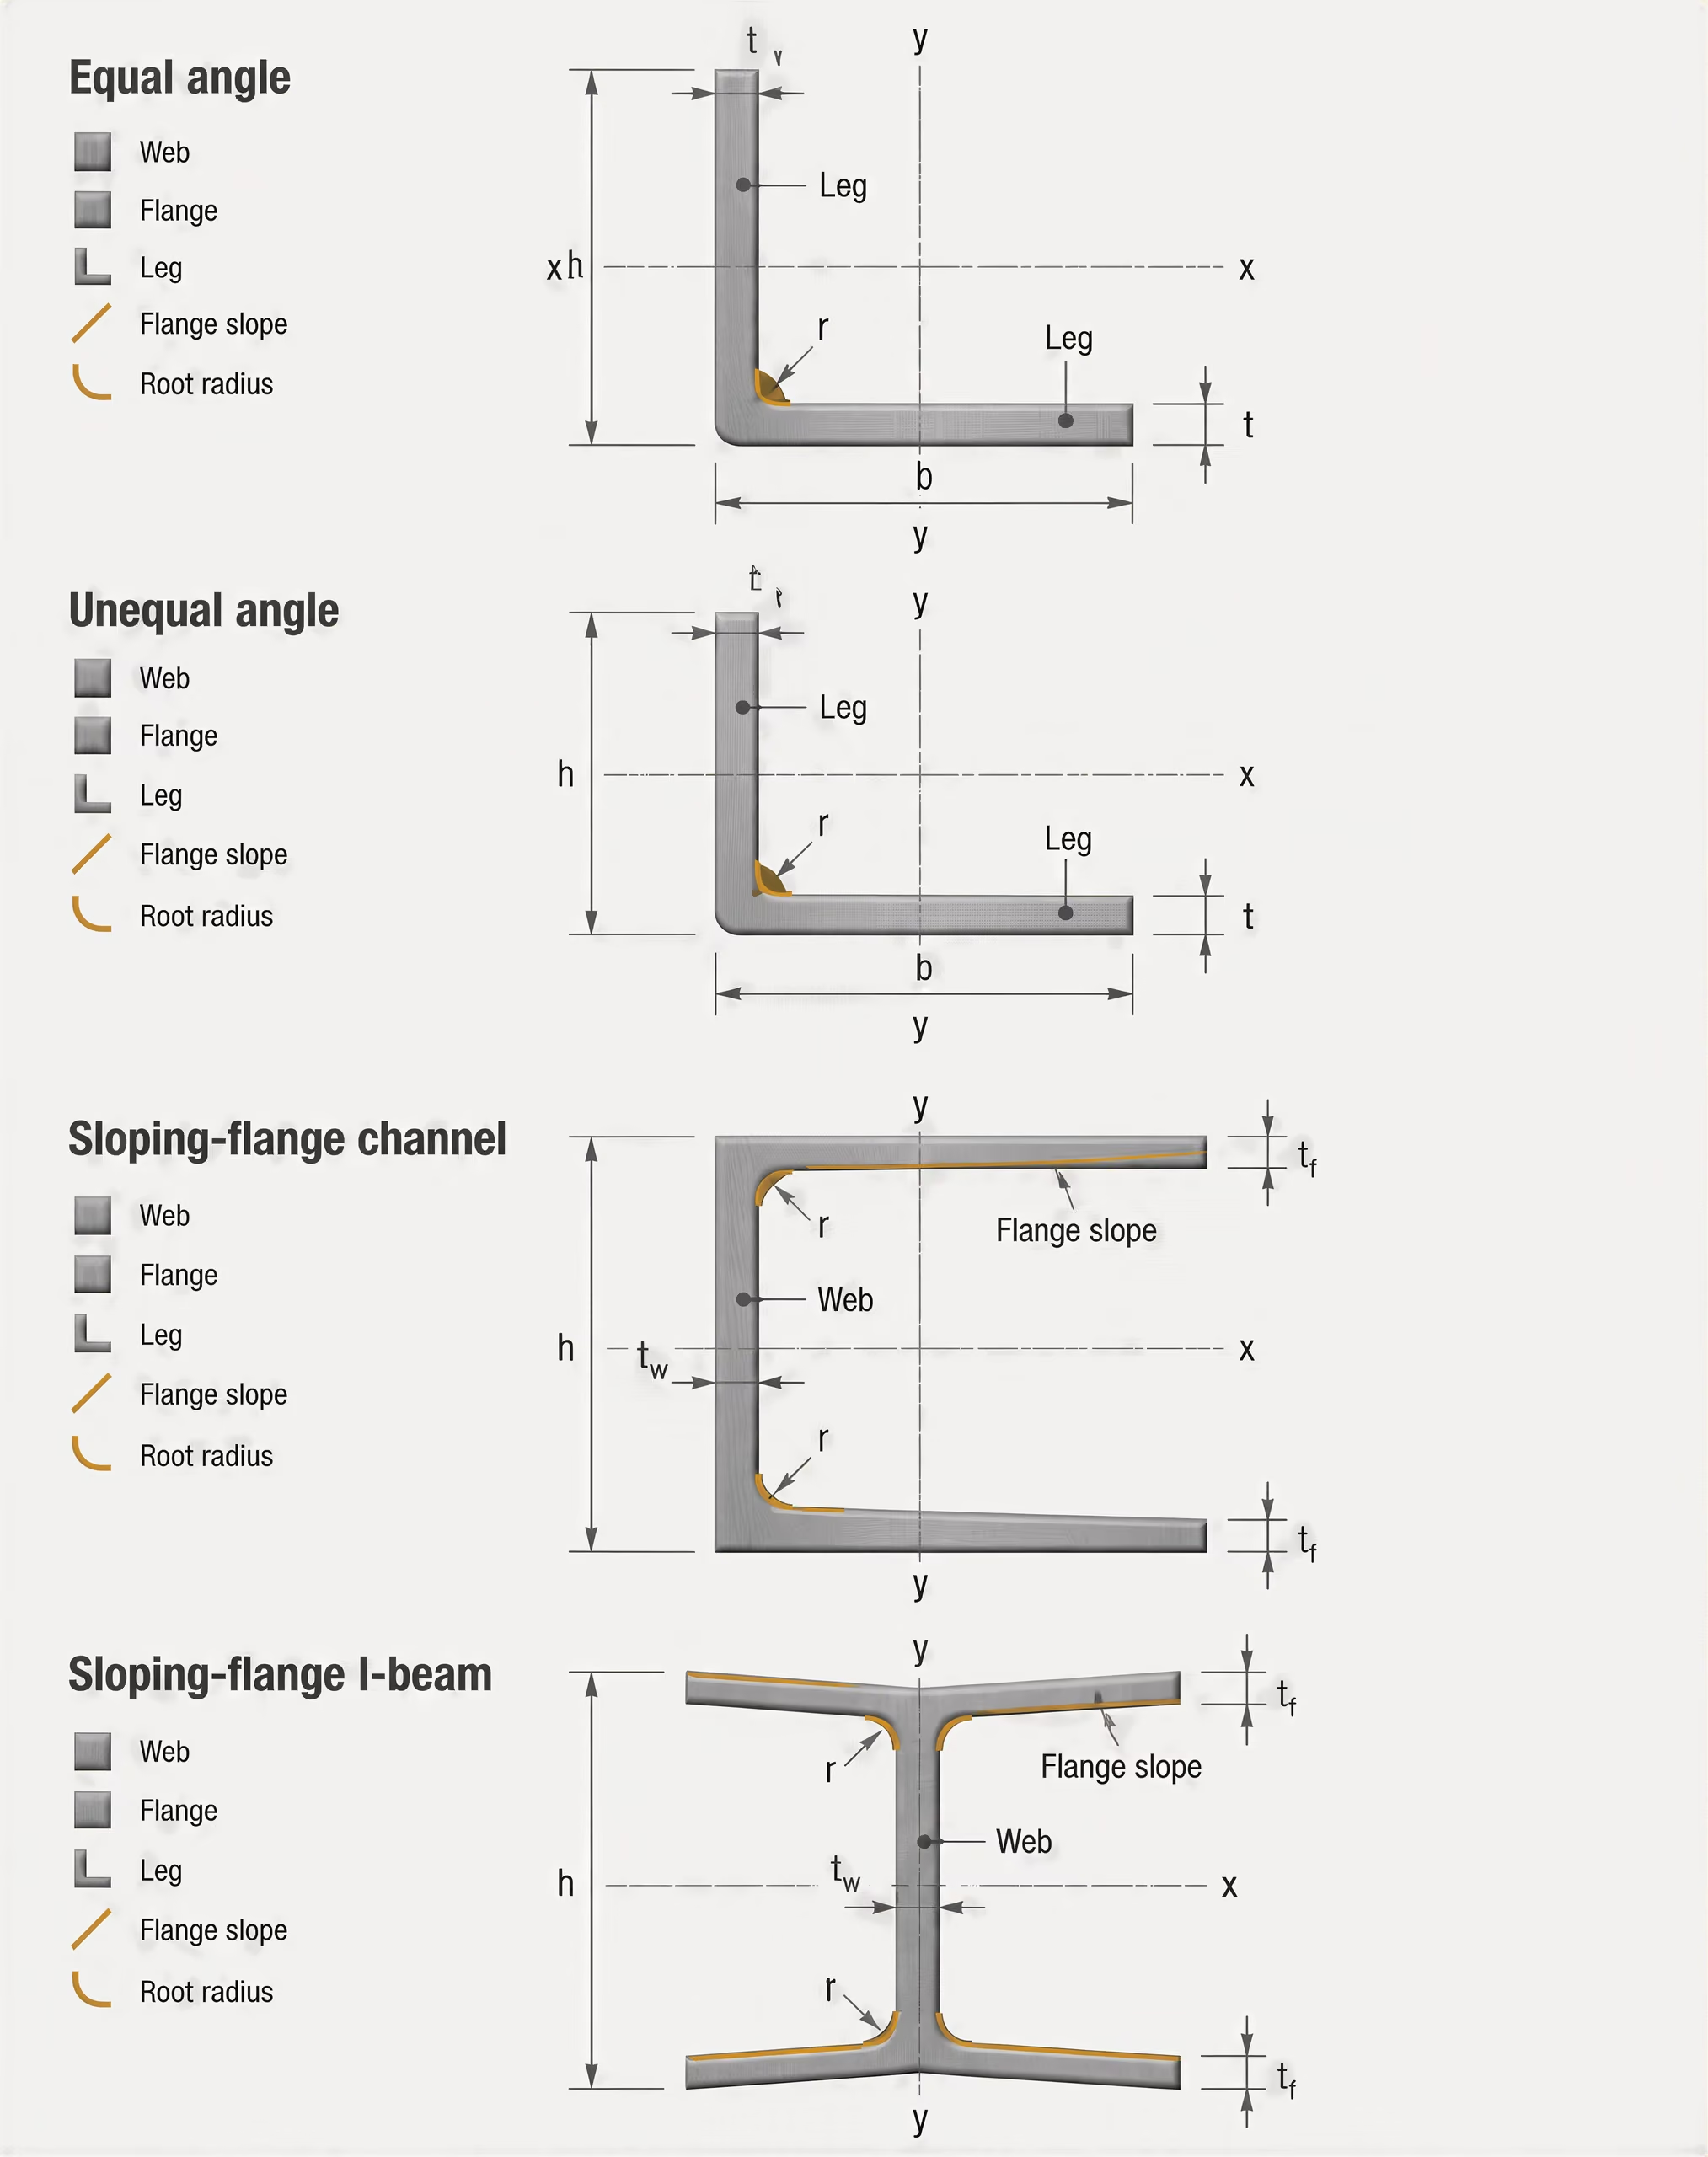
Geometrie profilu válcovaných profilů
Průřezové charakteristiky Geometrické charakteristiky, jako jsou plocha průřezu, momenty setrvačnosti, průřezové moduly, torzní charakteristiky a poloha těžiště, používané k popisu válcovaného profilu.
Válcovaný profil se posuzuje jako geometrický tvar, nikoli pouze jako soubor nezávislých rozměrů. Profil zahrnuje uspořádání stojiny a pásnic, poloměry rohů, šířky ramen nebo pásnic, výšku stojiny, zkosení, souměrnost a úhlové vztahy. Profil proto může vyhovět kontrole hmotnosti, a přesto nevyhovět kontrole geometrie profilu.
U I-profilu je třeba mimo jiné ověřit, zda je stojina vystředěná, zda jsou šířky pásnic stejné, zda čelní plochy pásnic zůstávají v přípustném úhlovém vztahu a zda je stojina po celé délce prvku rovná. U kanálu ovlivňuje sklon pásnic a geometrie spojení stojiny s pásnicemi způsob, jakým profil dosedá na styčníkovou desku. U úhelníků se stejnými i nestejnými rameny určují profil obě ramena a vnitřní úhel; shoda rozměru jednoho ramene sama o sobě nepotvrzuje správnost profilu. U kanálů a I-nosníků se šikmými pásnicemi je nutné věnovat zvláštní pozornost stanovenému sklonu a nepředpokládat, že všechny čelní plochy pásnic jsou rovnoběžné.
Tvarové odchylky mohou vzniknout během válcování, chlazení, rovnání, řezání, zvedání nebo skladování. Místní promáčknutí a zkroucení jsou tvarové vady, i když významně nemění hmotnost. Prvek může mít také plynulé vybočení po délce, místní zalomení nebo torzní pootočení. Tyto vady by neměly být neurčitě označovány jako „mimo rozměr“. Správná klasifikace identifikuje dotčenou geometrickou charakteristiku.
Dalším důvodem ke kontrole profilu jsou průřezové charakteristiky. Plocha, moment setrvačnosti, torzní charakteristiky a poloha těžiště se vypočítávají ze skutečné geometrie průřezu a z označení stanoveného příslušnou normou. ISO 657-1:2026 výslovně zahrnuje průřezové charakteristiky spolu s rozměry a tolerancemi pro úhelníky, kanály a I-nosníky. Pokud se tloušťka pásnice, poloha stojiny nebo tvar rohu odchylují od stanoveného profilu, může tento vliv přesahovat pouhou snadnost montáže a zasahovat do návrhu spojů i statického posouzení konstrukce.
Požadavky na tvar zůstávají oddělené také od stavu povrchu. Válcovaná tyč může podle ISO 9443:2018 obsahovat přípustnou povrchovou indikaci, přičemž tato norma stanovuje třídy jakosti povrchu pro kruhové, čtvercové a šestihranné tyče válcované za tepla a pro válcovaný drát se jmenovitými rozměry od 5 mm do 200 mm, a přesto nemusí vyhovět požadavku na přímost. Stupeň zrezivění a stupeň přípravy povrchu podle ISO 8501-1:2007 popisují vzhled povrchu a stav jeho očištění; nestanovují, zda je plech rovný nebo nosník kolmý. Přijatelnost povrchu může záviset na rozsahu dotčené plochy a zamýšleném použití, jak vysvětluje BCSA Guidance Note 3.05, toto posouzení však nenahrazuje měření tvaru.
Jak může deformace ovlivnit výrobu a lícování
Tvarová odchylka se stává významnou při řezání, optimalizaci rozmístění dílů, vrtání, svařování nebo montáži oceli. Prohnutý plech nemusí ležet na řezacím stole, takže naprogramovaná dráha nástroje vytvoří nepřesné hrany nebo změní skutečnou polohu otvorů. Zakřivení okrajů může snížit efektivitu rozmístění dílů a po řezání může z jmenovitě správného polotovaru vzniknout obrysově nesprávný díl. Lokální nadzvednutí může rovněž způsobit pohyb pod upínkami, takže se vyřezaný díl po uvolnění ustálí do jiného tvaru.
Přímost a zkroucení ovlivňují vyrovnání při svařování. Zakřivený nosník může vyžadovat upnutí nebo působení síly, aby byly jeho konce uvedeny do jedné přímky. Takové omezení pohybu může vytvořit zbytkové napětí, změnit mezeru ve svaru a ovlivnit pořadí potřebné ke kontrole deformace. Pokud je pásnice pootočená, může se styčníková deska dotýkat pouze v jednom rohu namísto zamýšlené dosedací linie. Vzniklá mezera může být mylně považována za výrobní chybu, ačkoli její příčinou je profil dodaného prvku.
Rovinnost ovlivňuje kontakt, podkládání a šroubování. Zdeformovaný plech může zanechat mezeru pod nastavovacím stykem, základovou deskou, diafragmou nebo výztuhou. Utahování šroubů může díly lokálně přitáhnout k sobě, zatímco jinde zůstane nerovnoměrný přenos tlaku. Tento postup může vyvolat sekundární ohyb a posunout spojený prvek mimo požadované vyrovnání. Polohy otvorů mohou být v rámci stanovených souřadnic, avšak geometrie okolního plechu může zabránit správnému dosednutí zamýšlené skupiny šroubů.
Odchylky kolmosti a úhlové odchylky se v konstrukci sčítají. Malá odchylka na každé řezané hraně, pásnici, konzole nebo koncové desce může na výsledném spoji vytvořit znatelný nesoulad. Praktická otázka proto nezní pouze, zda má jeden díl přípustnou tvarovou toleranci, ale zda kombinované odchylky zůstávají slučitelné s funkční tolerancí celé sestavy. Rozlišení používané v Národní specifikaci pro konstrukční ocelové konstrukce je zde užitečné: základní tolerance se týká obecné přijatelnosti vyrobené konstrukce, zatímco funkční tolerance se týká lícování nebo fungování konkrétního prvku.
Náprava plamenovým rovnáním, zvedáním, válcováním nebo lokálním ohřevem může být možná, nejde však o automatický opravný prostředek. Přípustný postup závisí na specifikaci výrobku, jakosti oceli, výrobním postupu a požadavcích projektu. Odříznutí deformovaného okraje může rovněž změnit zamýšlenou geometrii, zmenšit dostupný průřez nebo ovlivnit spoj. Přijetí by proto mělo být posuzováno podle příslušné normy pro rozměry a tvar, stanoveného postupu měření a funkce součásti — nikoli pouze podle hmotnosti nebo jmenovité tloušťky.

Stav povrchu není jedna jediná věc
„Stav povrchu“ může u oceli označovat několik různých skutečností a tyto skutečnosti nelze sloučit do jediného vizuálního posouzení. Tyč může mít vyhovující metalurgickou kvalitu, ale zároveň být pokryta silnou vrstvou oxidů. Plech může být čistý a lesklý, přesto může obsahovat zaválcovaný šev. Povlakovaná součást může mít pod povlakem vyhovující ocel, ale přesto nevyhovět, protože povlak je příliš tenký, poškozený, špatně přilnavý nebo nanesený na nedostatečně připravený povrch.
Posouzení přijatelnosti proto začíná určením otázky, která se řeší. Jde o nespojitost vzniklou při odlévání nebo válcování? Jde o korozi vzniklou po výrobě? Jde o přípravu před lakováním? Jde o poškození způsobené manipulací? Tyto stavy se řídí odlišnými požadavky a posuzují různými metodami.
Okuje, rez, důlky, švy, přeložky a mechanické poškození
Okuje jsou vrstvou oxidů vznikající při chladnutí horké oceli. Nejde o totéž co rez, ačkoli povětrnostní působení může okuje narušit a způsobit vznik rzi pod nimi nebo v jejich okolí. Okuje mohou být u materiálu ve stavu po válcování přijatelné, pokud to specifikace výrobku dovoluje, obvykle však představují nevhodný podklad pro povlak, jsou-li uvolněné, popraskané nebo špatně přilnavé. Odstranění okují mění stav přípravy povrchu; samo o sobě však neprokazuje, že je ocelový povrch bez výrobních nespojitostí.
Rez je stav koroze. ISO 8501-1:2007 popisuje stupně zrezivění a stupně přípravy povrchu pomocí písemných popisů a reprezentativních fotografií. Mezi její stupně přípravy patří povrchy očištěné otryskáním, ručním nářadím, mechanizovaným nářadím a plamenem. Tato označení popisují, jaké množství rzi, okují a jiných nečistot bylo odstraněno. Neklasifikují metalurgickou kvalitu tyče nebo plechu a nestanovují shodu s rozměrovými požadavky.
Důlky jsou prohlubně způsobené lokalizovanou korozí, zapečenými okujemi nebo výrobní vadou. Jejich význam závisí na hloubce, průměru, rozložení a zbývajícím průřezu. Mělký izolovaný důlek může být podle jedné specifikace výrobku tolerován, zatímco opakující se hluboké důlky mohou zmenšit účinnou tloušťku, vytvořit koncentraci napětí nebo zabránit vytvoření souvislého povlaku. Změření největšího viditelného důlku nestačí, pokud se požadavek na přijatelnost týká celkové plochy zasažené vadami nebo minimální zbývající tloušťky.
Švy a přeložky se liší od korozních důlků. Šev je lineární povrchová nespojitost, obvykle související s vadou původního předvalku nebo se zpracováním. Přeložka je přehnutá část kovu, která není zcela spojena s podkladovým povrchem. Každá z těchto vad může po válcování zůstat a stát se výraznější po moření, obrábění, ohýbání nebo povlakování. Jejich přijatelnost závisí na normě pro výrobek, jakosti, umístění, hloubce a na tom, zda by jejich odstranění nezmenšilo průřez pod povolené rozměry.
Mechanické poškození zahrnuje promáčkliny, rýhy, stopy po nástrojích, otlaky od nástrojů a lokální deformace. Promáčklina může mít převážně rozměrový charakter; rýha může být současně rozměrovou i povrchovou vadou, protože z ní byl odstraněn materiál; ostrá rýha může působit jako iniciátor trhliny, i když se její hloubka zdá malá. Rovnání, broušení, plynulé zabrušování nebo oprava svařováním mohou být omezeny nebo povoleny pouze podle stanovených postupů. Hladký vzhled po broušení není důkazem, že původní vada byla odstraněna do požadované hloubky.
Toto rozlišení je důležité, protože rozměrové tolerance a požadavky na jakost povrchu odpovídají na odlišné otázky. ASTM A6/A6M-24a stanovuje závazné přípustné odchylky rozměrů a hmotnosti pro válcované konstrukční ocelové tyče, plechy, profily a štětovnice. Rovněž uvádí, že v případě rozporu mezi požadavky má přednost příslušná specifikace výrobku. Tyč může splňovat povolenou odchylku průměru, a přesto nevyhovět požadavku na povrch kvůli švu. Naopak lokálně poznamenaný povrch může být přijatelný, i když tyč zůstává rozměrově vyhovující.
BCSA Guidance Note 3.05 uvádí související zásadu: tolerance jakosti povrchu může být přijatelná, pokud zasažená plocha představuje pouze malou část celkového povrchu a pokud takové posouzení umožňuje rozhodující specifikace a zamýšlené použití. Záleží na ploše, umístění a funkci. Malá vada na skrytém okraji není automaticky rovnocenná stejné vadě ve spoji citlivém na únavu nebo na opracované dosedací ploše.
Třídy jakosti povrchu pro tyče a válcovaný drát
ISO 9443:2018 stanovuje technické dodací požadavky pro třídy jakosti povrchu za tepla válcovaných kruhových, čtvercových, šestihranných tyčí a válcovaného drátu se jmenovitými rozměry od 5 mm do 200 mm. Její rozsah je užší než obecné pravidlo pro vizuální kontrolu: vztahuje se na určené výrobky válcované za tepla a stanovuje třídy s definovanými požadavky na povrchové nespojitosti a případně na jejich odstranění nebo přijetí.
Kupující nebo projektová specifikace musí určit příslušnou třídu. Tvrzení, že materiál je „v souladu s ISO 9443“, bez uvedení požadované třídy jakosti povrchu, ponechává kritérium přijatelnosti neúplné. Třída určuje, jaké typy a hloubky nespojitostí jsou přípustné, jak lze vady ošetřit a jaké kontrolní nebo dodací podmínky platí. Třída povrchu nenahrazuje označení jakosti, tepelné zpracování, rozměrovou toleranci ani požadavky na mechanické vlastnosti.
ISO 9443 rovněž ukazuje, proč záleží na formě výrobku. Válcovaný drát za tepla, tažený drát a obráběná tyč nemají stejné požadavky na povrch jen proto, že jsou všechny vyrobeny z uhlíkové nebo legované oceli. Tažení, loupání, soustružení, broušení a jiné následné operace mohou nespojitosti odstranit nebo odhalit a současně klást nové požadavky na jakost povrchu a zbytkové poškození. Příslušnou normu pro výrobek je nutné číst společně s případnou specifikací procesu nebo konečného použití.
Jiné normy ISO oddělují geometrii od jakosti povrchu stejným způsobem. ISO 1035:2026 stanovuje rozměry, tvar, hmotnost a tolerance pro za tepla válcované tyče kruhového, čtvercového, plochého, šestihranného a osmihranného průřezu v metrické řadě. ISO 657-1:2026 se týká rozměrů, průřezových charakteristik a tolerancí pro úhelníky rovnoramenné i nerovnoramenné, kanály se šikmými pásnicemi a I-profily se šikmými pásnicemi. ISO 9034:1987 se zabývá tolerancemi rozměrů, tvaru a hmotnosti pro za tepla válcované konstrukční široké pásy z nelegovaných a legovaných ocelí, s výjimkou korozivzdorných ocelí, se stanovenou minimální mezí kluzu do 700 N/mm². Žádný z těchto názvů nelze chápat jako úplnou specifikaci povrchových nespojitostí, pokud tak výslovně nestanoví příslušný text normy.
Stav povrchu, stav povlaku a provedení
Připravený povrch a povlakovaný povrch představují samostatné etapy přejímky. ISO 8501-1 může určit dosažený stupeň přípravy před nátěrem, nestanovuje však tloušťku povlaku, přilnavost, vytvrzení, celistvost, opravy, barvu ani vzhled. Tyto otázky náležejí specifikaci povlaku a požadavkům projektu na provedení.
Důležité je pořadí jednotlivých kroků. Olej, mastnota, soli, uvolněné okuje, rez, prach a zbytky abraziva mohou narušit přilnavost povlaku. Povrch může splňovat vizuální stupeň přípravy, a přesto nevyhovět požadavku na rozpustné nečistoty, profil, vlhkost nebo čistotu stanovenému jinde. Povlak může podobně zakrýt šev, důlek nebo rýhu, takže kontrola holé oceli může být nutná před povlakováním i znovu po přípravě.
ASTM F2282-03R09E01 ukazuje, jak stav povrchu zapadá do širšího systému zajišťování kvality. Norma se týká drátů, tyčí a prutů z uhlíkové a legované oceli používaných k výrobě mechanických spojovacích součástí; zahrnuje kontroly oduhličení, rozměrů, tolerancí, stavu povrchu, povlaku, provedení, konečné úpravy, vzhledu a balení. Tato struktura je poučná: oduhličení je metalurgický stav; rozměry jsou geometrickou vlastností; povlak je nanesená vrstva; provedení se týká zpracování; vzhled se týká viditelné prezentace; balení se týká ochrany a dodání. Tyto vlastnosti mohou být kontrolovány v rámci stejné výrobní posloupnosti, nejsou však vzájemně zaměnitelnými kritérii přijatelnosti.
Požadavky na provedení rovněž určují, jak se měření provádějí. National Structural Steelwork Specification rozlišuje zásadní tolerance od funkčních tolerancí a vyžaduje, aby metody a přístroje používané pro rozměrové měření byly zvoleny s ohledem na požadovanou přesnost. Hrubý, okujený nebo povlakovaný povrch může poskytovat jiný údaj než povrch očištěný nebo opracovaný. Výsledek mohou ovlivnit tlak měřicích čelistí, geometrie sondy, profil povrchu, teplota i rozlišení přístroje.
Proto by záznam o přejímce měl uvádět specifikaci výrobku, třídu povrchu nebo stupeň přípravy, fázi kontroly, kritéria vad, metodu měření a příslušné pravidlo zaokrouhlování. Pro plech stanovuje ASTM A568/A568M-19a tloušťku, délku, šířku, rovinnost a související přídavky pro plech z oceli válcovaný za tepla a za studena; při určování shody se naměřené hodnoty zaokrouhlují podle ASTM E29. Zaokrouhlený rozměrový výsledek nerozhoduje o tom, zda je přijatelný šev, důlek, stupeň zrezivění nebo porucha povlaku. Každá vlastnost vyžaduje vlastní požadavek a vlastní důkaz.
Stupně zrezivění a stupně přípravy podle ISO 8501-1
ISO 8501-1:2007 je vizuální referenční dokument pro posuzování stavu ocelových povrchů před přípravou a po ní. Definuje čtyři počáteční stupně zrezivění a stupně přípravy oceli čištěné abrazivním tryskáním, ručními nástroji, mechanizovanými nástroji a plamenem. Normu vydává Mezinárodní organizace pro normalizaci (ISO) a její stanovená metoda vychází z písemných popisů doplněných reprezentativními fotografiemi.
Tento účel je užší než obecné rozhodnutí o přejímce. ISO 8501-1 nestanovuje, zda nosník, plech, tyč nebo pásovina mají správnou tloušťku, přímost, hmotnost, rozměry průřezu nebo mechanické vlastnosti. Nenahrazuje ani výrobkovou normu, která klasifikuje švy, přeplátování, okuje, důlky, laminace nebo jiné nespojitosti v samotné oceli. Povrch může po přípravě vypadat čistě, a přesto může být nutná kontrola rozměrů, nedestruktivní zkoušení nebo metalurgické posouzení kvality povrchu.
Písemné popisy a reprezentativní fotografie
Písemné popisy v ISO 8501-1 stanovují znaky, které má inspektor sledovat: zbytkové okuje, ulpívající rez, uvolněné korozní produkty, skvrny, viditelné důlky a míru, v jaké je příprava odstranila. Fotografie poskytují vizuální referenční podmínky, nikoli číselnou měřicí stupnici. Pomáhají inspektorovi porovnat skutečný povrch s dohodnutým příkladem za vhodných světelných a pozorovacích podmínek.
To je důležité, protože vizuální posouzení ovlivňuje osvětlení, úhel pozorování, profil povrchu, barva oxidů, vlhkost, olej a kontrast mezi připravenými a nepřipravenými plochami. Fotografie nemůže prokázat, že povlak má požadovanou přilnavost, že kontaminace chloridy je pod stanoveným limitem nebo že důlek nezmenšil účinný průřez. Označení podle ISO 8501-1 také neudává hloubku důlku ani zbývající tloušťku stěny.
Označení by proto mělo být zaznamenáno společně s metodou přípravy a příslušným požadavkem na povlak nebo výrobu. „Sa 2½“ popisuje vzhled po abrazivním tryskání; neuvádí typ abraziva, kotevní profil, úroveň prašnosti, úroveň rozpustných solí ani tloušťku povlaku. Tyto skutečnosti mohou být upraveny jinými projektovými dokumenty nebo normami. Stejná opatrnost platí pro „St 3“: toto označení identifikuje viditelný stav vytvořený intenzivním mechanickým čištěním, nikoli konstrukční kvalitu základní oceli.
ISO 8501-1 je nejlépe využitelná tehdy, když se strany před zahájením prací dohodnou na požadovaném stupni přípravy, zkontrolují reprezentativní plochu a uchovají standardní fotografie nebo schválenou vizuální referenci. Přejímka by měla stále uvádět, kde je kontrola vyžadována, jak se posuzují nepřístupné plochy a jaké další zkoušky se uplatňují. Samotná vizuální čistota neprokazuje konstrukční způsobilost.
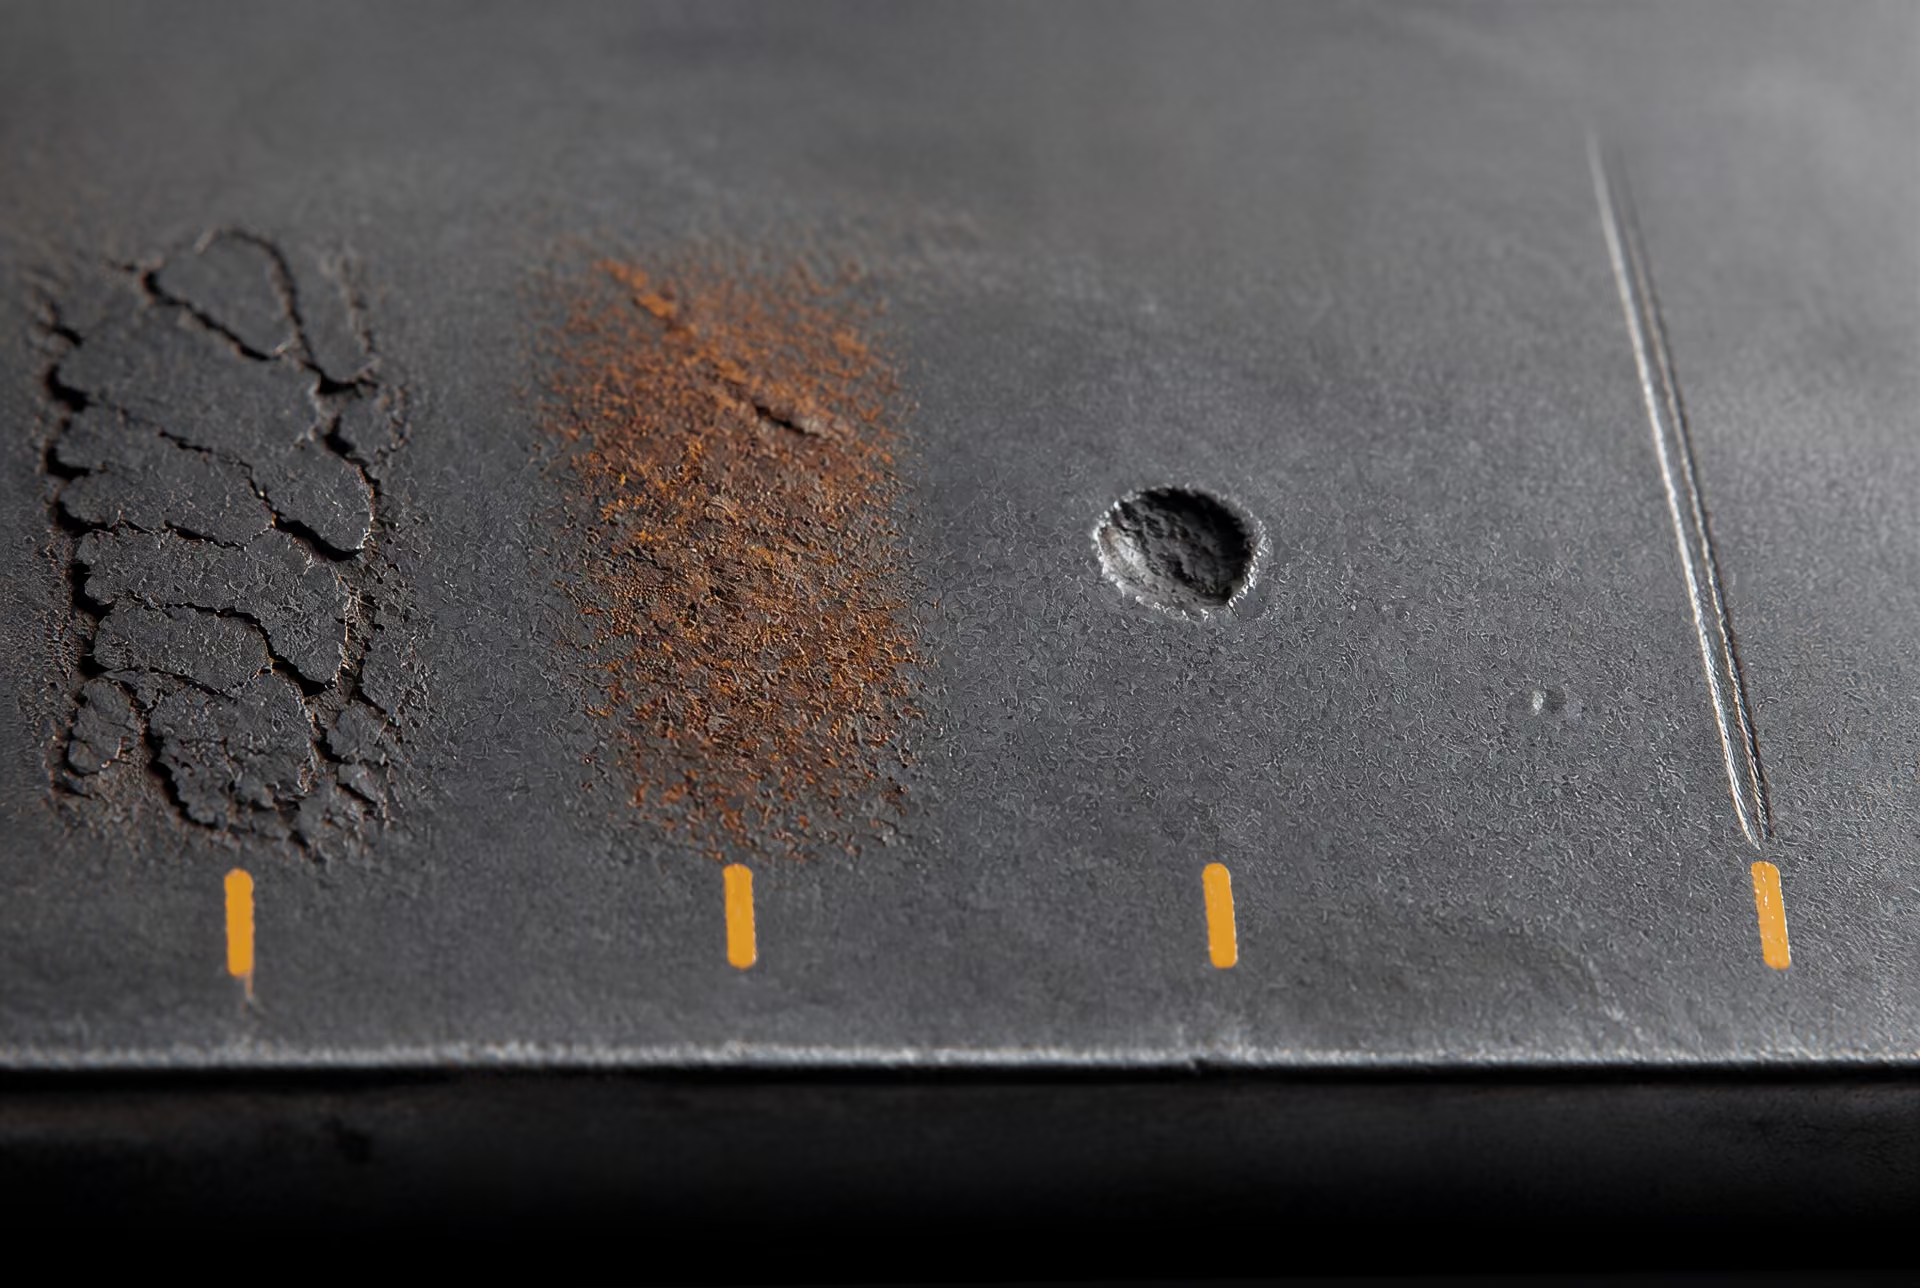
Stupně zrezivění před přípravou
Stupně zrezivění podle ISO 8501-1
- Stupeň zrezivění A
- Povrch je z větší části pokryt pevně ulpívajícími okujemi a vykazuje jen málo viditelné rzi nebo žádnou viditelnou rez.
- Stupeň zrezivění B
- Začala se tvořit rez a okuje se začaly uvolňovat.
- Stupeň zrezivění C
- Okuje zrezivěly nebo je lze odstranit; viditelné důlkování je malé.
- Stupeň zrezivění D
- Okuje zrezivěly a je patrné celkové důlkové napadení.
Počáteční stupně zrezivění popisují stav nepovlakované oceli před přípravou. Označují se jako A, B, C a D.
Stupeň zrezivění A popisuje ocelový povrch z velké části pokrytý ulpívajícími okujemi s malým nebo žádným viditelným výskytem rzi. Okuje zůstávají dominantním znakem. Tento stav je často spojován s relativně novým ocelovým materiálem válcovaným za tepla, avšak stáří, skladování, kondenzace a manipulace mohou povrch rychle změnit.
Stupeň zrezivění B popisuje ocel, na níž se začala tvořit rez a okuje se začaly uvolňovat. Rez může být viditelná mezi oblastmi s okujemi a některé okuje se mohou nadzvedávat nebo odlupovat. Tento stupeň neudává procentní podíl zrezivělé plochy ani nestanovuje přípustnou hloubku důlků.
Stupeň zrezivění C popisuje ocel, z níž okuje zrezivěly nebo je lze odstranit, s malým výskytem viditelných důlků. Povrch je zrezivělejší rovnoměrněji než u stupně B, avšak koroze nevytvořila všeobecné důlkování spojované se stupněm D.
Stupeň zrezivění D popisuje ocel, z níž okuje zrezivěly, a na níž je patrné všeobecné důlkování. Důlky jsou korozním znakem, nikoli rozměrovou tolerancí. Jejich výskyt může vyvolat samostatné posouzení zbývající tloušťky, lokální ztráty průřezu nebo vhodnosti pro zamýšlené použití.
Tyto stupně popisují vzhled v době posouzení. Nepředstavují záruku chronologického vývoje. Povrch vystavený mořskému ovzduší může vykázat silnou lokální korozi dříve než podobně starý povrch uložený v suchém uzavřeném prostoru. Stupeň zrezivění rovněž neidentifikuje jakost oceli, tepelné zpracování, svařitelnost, houževnatost ani příčinu koroze.
Plech zaznamenaný jako stupeň D není automaticky odmítnut, stejně jako stupeň A není automaticky přijat pro každý účel. Technické rozhodnutí určují projektová specifikace, zamýšlené prostředí, zbývající průřez a požadovaná příprava. Pokyn BCSA Guidance Note 3.05, vydaný v roce 2015 organizací British Constructional Steelwork Association, uznává, že tolerance kvality povrchu může být přijatelná, pokud zasažená plocha představuje pouze malý podíl celkového povrchu a pokud takové posouzení umožňuje specifikace a zamýšlené použití. Praktický závěr je tento: záleží na ploše, závažnosti, umístění a funkci.

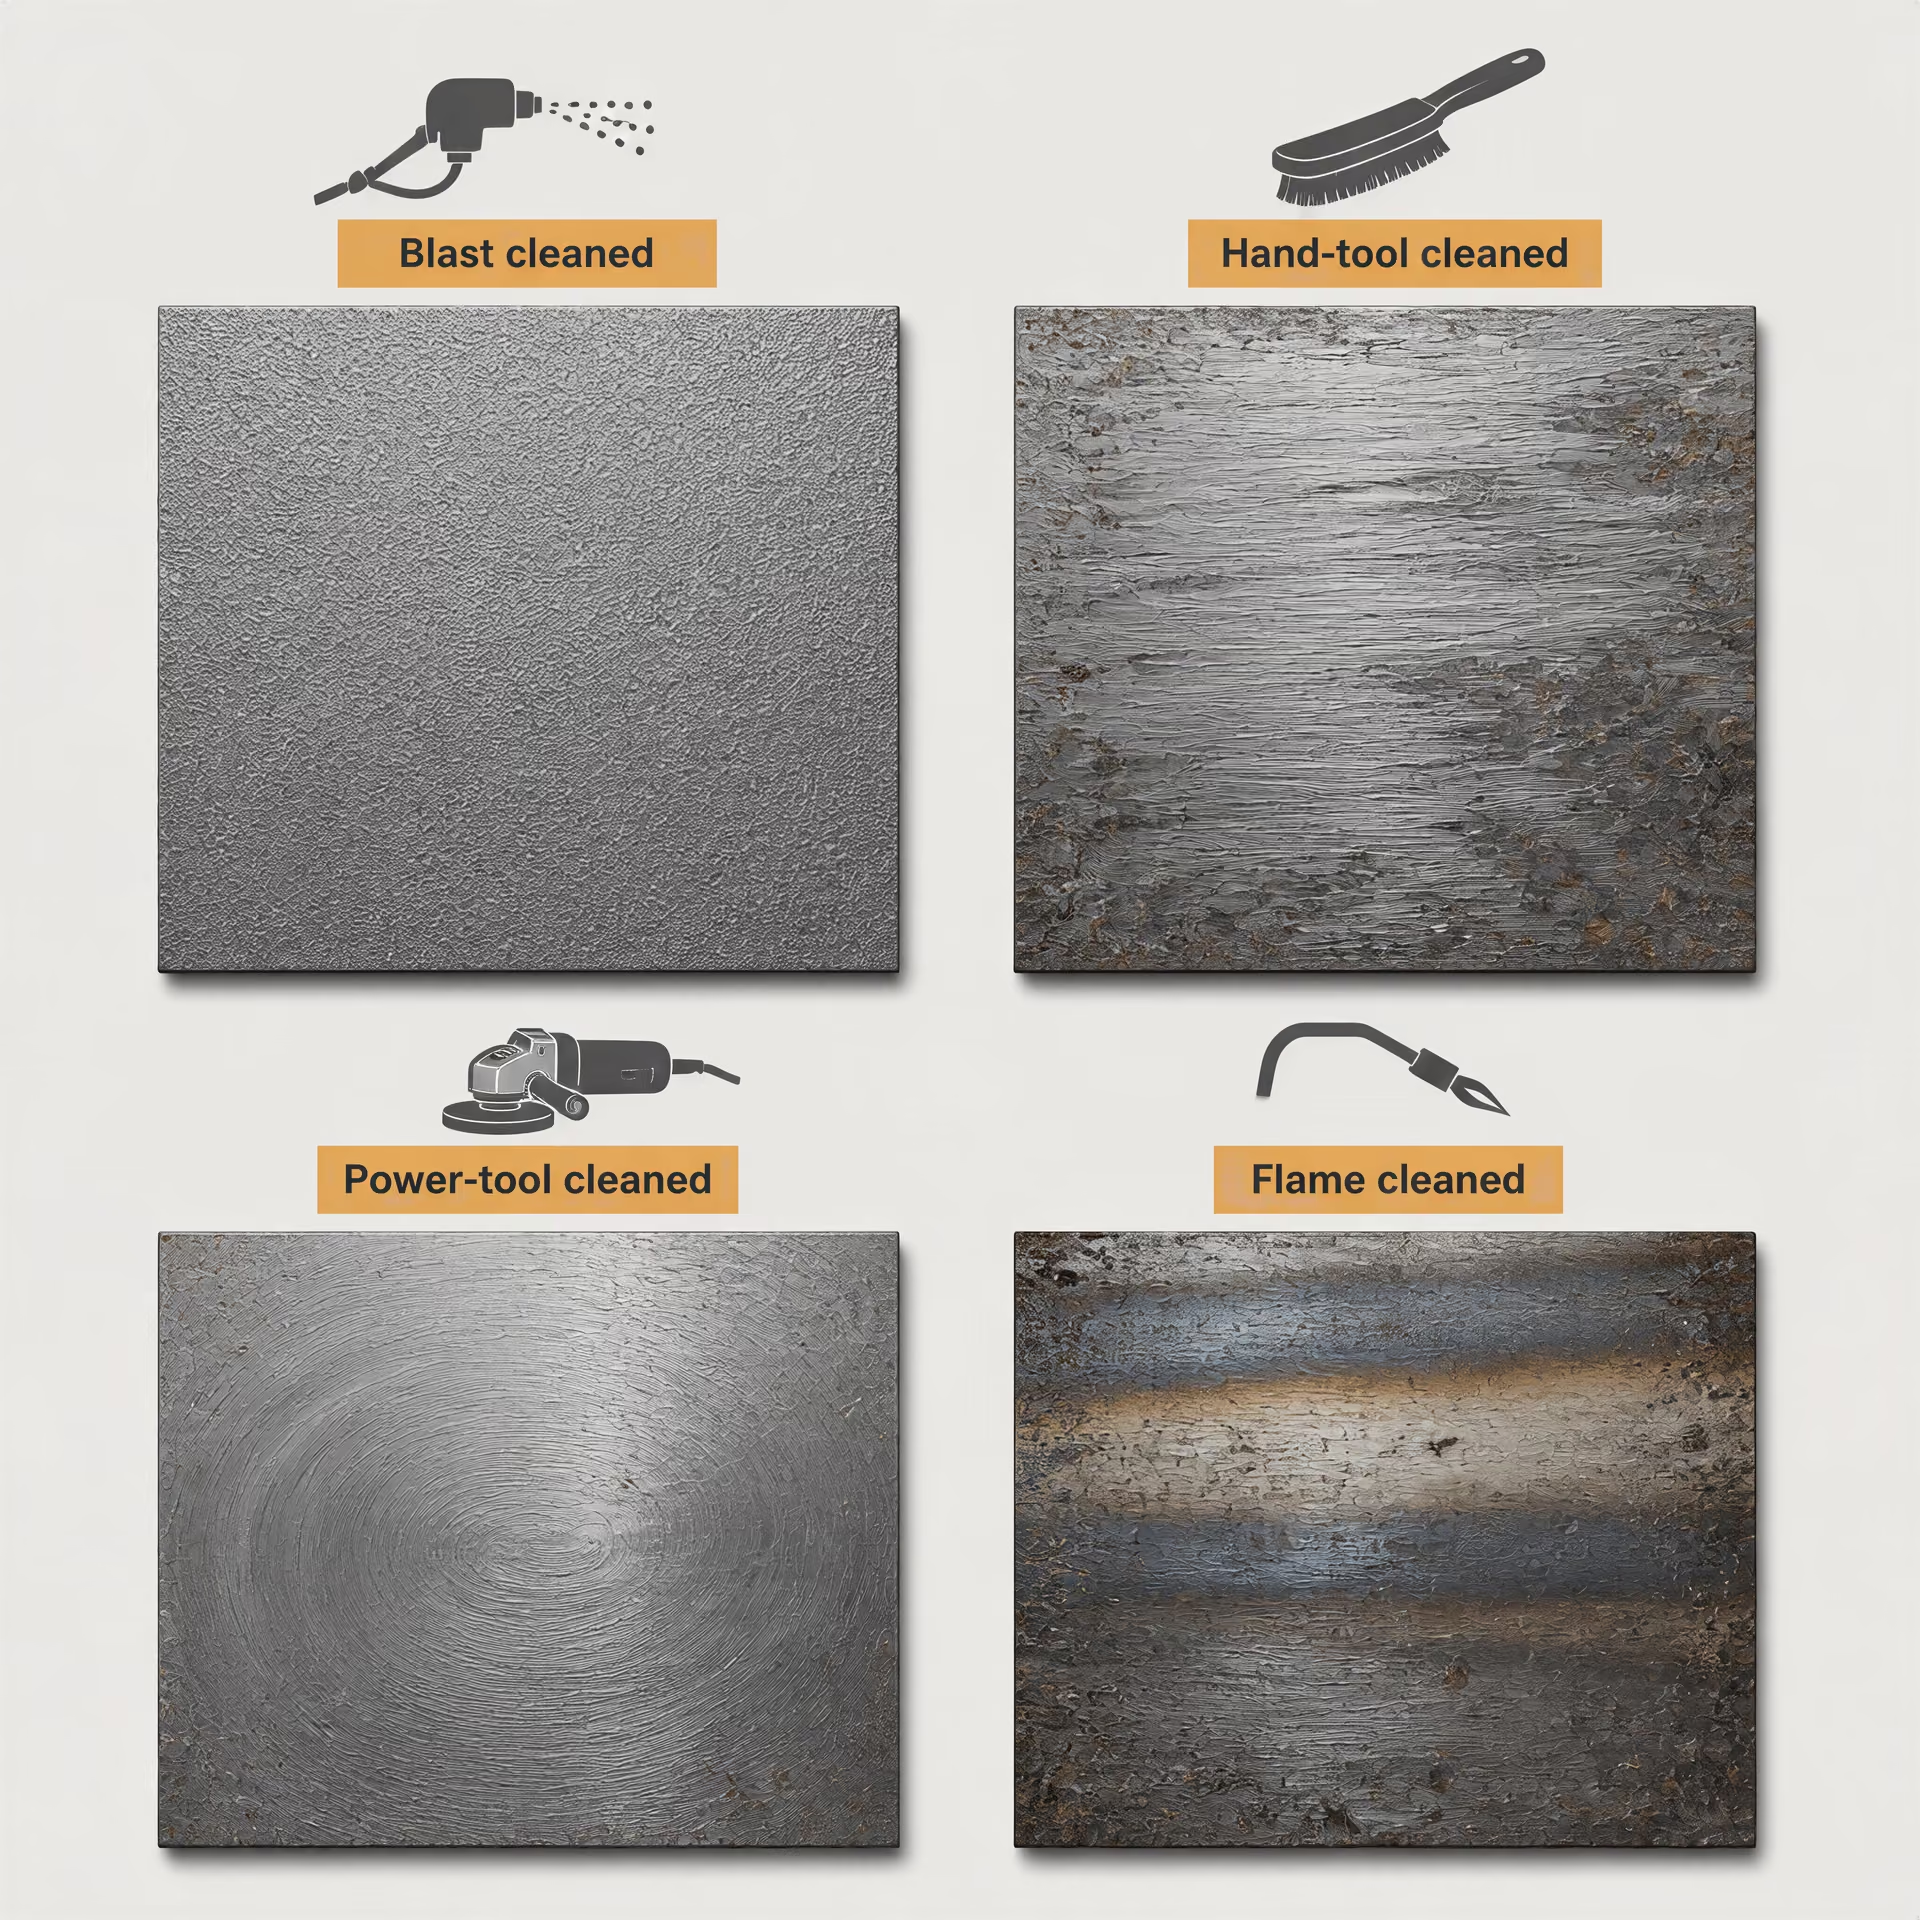
Stavy po čištění abrazivním tryskáním, ručními nástroji, mechanizovanými nástroji a plamenem
Pro abrazivní tryskání používá ISO 8501-1 stupně Sa 1, Sa 2, Sa 2½ a Sa 3. Sa 1 představuje lehké abrazivní tryskání. Odstraňují se volné okuje, rez a cizí látky, avšak pevně ulpívající materiál může zůstat. Sa 2 je důkladné abrazivní tryskání: odstraní se většina okují, rzi a cizích látek, zatímco těsně ulpívající zbytky mohou zůstat. Sa 2½ je velmi důkladné abrazivní tryskání, při němž zůstávají pouze nepatrné stíny, pruhy nebo skvrny po těsně ulpívajících zbytcích. Sa 3 je abrazivní tryskání na vizuálně čistou ocel, přičemž povrch vypadá bez viditelných okují, rzi a cizích látek.
Stupně popisují zbývající viditelnou kontaminaci, nikoli drsnost povrchu. Stanovený profil po tryskání musí být změřen nebo ověřen metodou požadovanou specifikací povlaku. Čistý povrch s nevhodným profilem může způsobit problémy s povlakem, zatímco správně profilovaný povrch může přesto nevyhovět, pokud na něm zůstane prach, olej nebo rozpustné soli.
Čištění ručními nástroji používá označení St. St 2 vyžaduje důkladné čištění ručními nástroji, při němž se odstraní volné okuje, rez a cizí látky. Výsledný povrch má v očištěných oblastech kovový vzhled, avšak těsně ulpívající materiál může zůstat. St 3 vyžaduje velmi důkladné čištění ručními nástroji, které obvykle vytváří výraznější kovový vzhled a při intenzivní práci odstraňuje více těsně ulpívajících korozních produktů. Používají se nástroje, jako jsou škrabky, drátěné kartáče a brusné polštářky; neznamená to, že každá prohlubeň byla obnovena na holou, lesklou ocel.
Čištění mechanizovanými nástroji se rovněž označuje St 2 nebo St 3, nástroje jsou však poháněny mechanicky. Toto rozlišení je důležité, protože mechanizované nástroje mohou odstraňovat materiál rychleji, vytvářet odlišnou strukturu povrchu, rozmazávat měkké korozní produkty nebo tvrdou oblast spíše leštit než čistit. Označení se týká viditelného výsledku přípravy, nikoli pouze skutečnosti, že byl použit elektrický nebo pneumatický nástroj.
Čištění plamenem se v ISO 8501-1 označuje Fl. Při tomto procesu se k odstranění okují, rzi a cizích látek používá plamen, po němž následuje kartáčování. Výsledný vzhled se posuzuje vizuálně, avšak přívod tepla přináší další hlediska. Lokální ohřev může ovlivnit povlaky, zbytkovou kontaminaci, deformaci nebo stav blízkých svarů a připojených prvků. Stupeň přípravy nepotvrzuje, že tyto účinky nenastaly.
Tato označení musí zůstat oddělena od přejímky rozměrů a materiálu. ASTM A6/A6M-24a stanovuje závazné přípustné odchylky rozměrů a hmotnosti pro stanovené válcované konstrukční výrobky, přičemž v případě rozporu má přednost příslušná výrobková specifikace. ASTM A568/A568M-19a se týká tloušťky, délky, šířky a rovinnosti plechu a pro rozhodnutí o shodě používá pravidla zaokrouhlování podle ASTM E29. ISO 16160:2012 a ISO 16162:2012 se zabývají tolerancemi rozměrů a tvaru plechu válcovaného za tepla, respektive za studena. ISO 9443:2018 se naopak týká tříd kvality povrchu za tepla válcovaných kruhových tyčí, čtyřhranů, šestihranů a válcovaného drátu o rozměrech od 5 mm do 200 mm. Žádné z těchto ustanovení o rozměrech nebo kvalitě výrobku není nahrazeno stupněm přípravy podle ISO 8501-1.
Záznam o kontrole by proto měl uvádět původní stupeň zrezivění, metodu přípravy, dosažený stupeň podle ISO 8501-1, kontrolovanou plochu, světelné nebo referenční podmínky a případné samostatné požadavky na profil, soli, prach, povlak, tloušťku, důlky nebo nespojitosti. Záznam tak objasní, co bylo skutečně posuzováno — a co nikoli.
Postup měření: přístroje, místa a zaokrouhlování
Rozměr ocelového výrobku není přijat pouze proto, že se vedle něj v protokolu o kontrole objevuje určité číslo. Přejímka závisí na stanovené toleranci, metodě měření, přístroji, místě odečtu, stavu povrchu a pravidle použitém pro porovnání výsledku s mezní hodnotou. Výsledek získaný pomocí nevhodného přístroje může působit přesně, a přitom poskytovat jen málo důkazů o shodě.
Rozhodující specifikace výrobku má přednost. ASTM A6/A6M-24a stanoví závazné přípustné odchylky rozměrů a hmotnosti pro válcované tyče, plechy, profily a štětovnice z konstrukční oceli, zároveň však uvádí, že v případě rozporu mezi požadavky rozhoduje příslušná specifikace výrobku. ASTM A568/A568M-19a stanoví tloušťku, délku, šířku, rovinnost a související tolerance pro plechy z oceli válcované za tepla a za studena. ISO 16160:2012 se zabývá tolerancemi rozměrů a tvaru plechů válcovaných za tepla, zatímco ISO 16162:2012 se vztahuje na plechy válcované za studena. Pro jiné výrobky se používají jiné odkazy: ISO 1035:2026 se vztahuje na tyče válcované za tepla metrických řad, ISO 657-1:2026 na stanovené válcované profily, například úhelníky a nosníky se šikmými pásnicemi, a ISO 9034:1987 na široké ploché tyče válcované za tepla pro konstrukční účely.
Tyto dokumenty stanoví, co je přípustné. Postup kontroly určuje, zda naměřené údaje umožňují prokázat splnění těchto požadavků.
Volba přístrojů pro požadovanou přesnost
Národní specifikace ocelových konstrukcí rozlišuje základní tolerance a funkční tolerance a vyžaduje, aby metody a přístroje používané pro měření rozměrů odpovídaly požadované přesnosti. Tento požadavek vylučuje běžnou zkratku: zvolit přístroj proto, že je k dispozici, a následně považovat jeho zobrazované rozlišení za důkaz kvality měření.
Ocelové pravítko může být dostačující pro orientační kontrolu celkové délky, pokud přípustná odchylka činí několik milimetrů. Automaticky však není vhodné pro rozhodnutí o tloušťce s tolerancí 0,2 mm. Posuvná měřítka, mikrometry, tloušťkoměry, výškoměry, pravítka s rovnou hranou, spárové měrky, optická zařízení, souřadnicové měřicí stroje a geodetické přístroje mají různé meze a zdroje chyb. Přístroj musí odpovídat jak měřenému rozměru, tak geometrii. Mikrometr určený pro malou, snadno přístupnou rovnou plochu nemusí být vhodný pro velký plech s okujemi, zakřivením, zvlněním nebo lokální vadou pod místem dotyku.
Rozlišení je pouze jednou ze složek přesnosti. Přístroj zobrazující 0,01 mm nemusí nutně měřit s přesností ±0,01 mm. Chyby větší než hodnota poslední zobrazované číslice mohou způsobit stav kalibrace, opakovatelnost, hystereze, přítlačná síla, teplota, chyba nuly, technika obsluhy a geometrie měřeného výrobku. Kalibrace by měla být metrologicky navázána na systém jakosti nebo referenční etalon požadovaný rozhodující specifikací. Kalibrační list neopravuje nesprávné ustavení; pouze v určitém čase dokládá stav přístroje ve vztahu k uvedeným referencím.
U dotykových přístrojů je nutné kontrolovat přítlak. Nadměrná síla může stlačit otřep, vyrovnat vystupující část okují nebo deformovat tenký plech. Nedostatečná síla může způsobit, že dotyk zůstane na uvolněné rzi nebo oleji. Dotykové plochy musí být čisté a nepoškozené a ocel musí být dostatečně čistá, aby odečet reprezentoval výrobek, nikoli oddělitelnou nečistotu. Čištění není totéž co změna podmínek přejímky: broušení, pilování, opracování nebo odstranění vady může změnit posuzovaný povrch a mělo by být provedeno pouze tehdy, pokud to specifikace nebo postup kontroly dovoluje.
Přístroj musí mít také vhodný rozsah a konstrukční provedení. Dlouhé pravítko s rovnou hranou musí být po celé pracovní délce dostatečně rovné; pásmo musí zůstat vyrovnané a vhodně napnuté; kontrola rovinnosti vyžaduje definovanou vztažnou rovinu, uspořádání podpěr a metodu měření spáry. U hmotnosti musí kapacita a rozlišení váhy odpovídat výrobku a přípustné odchylce hmotnosti. U úhlu, pravoúhlosti nebo geometrie profilu nemusí měření provedené na přístupném konci reprezentovat celý prvek.
Před vyhodnocením výsledku na hranici tolerance je třeba zohlednit nejistotu měření. Pokud je tolerance ±1,0 mm a odhadovaná nejistota je ve srovnání s tímto intervalem malá, je rozhodnutí obvykle jednoznačné. Pokud je naměřená hodnota pouze o 0,1 mm uvnitř limitu a nejistota metody je srovnatelná, zpráva by neměla vyvolávat dojem míry jistoty, kterou daná metoda nemůže podpořit. Příslušná specifikace, smlouva, plán kontroly nebo postup posuzování shody může stanovit, jak se s touto nejistotou nakládá.
Místo měření a opakovatelnost
Místo měření je součástí definice měření. Výraz „tloušťka plechu“ je neúplný, pokud postup nestanoví, kde se tloušťka měří, jak daleko od hrany, zda se odečty provádějí v určených bodech a jak se posuzují lokální nespojitosti. Normy pro výrobky tyto podrobnosti často definují nebo uvádějí v tabulkách a diagramech. Inspektor by se měl řídit těmito pokyny, nikoli si určovat vhodné místo podle vlastního uvážení.
Odečet v blízkosti střižené hrany může zahrnovat převrácený okraj nebo otřep. Odečet přes hřeben okují, důlek, přeplátování, škrábanec, povlak nebo uvolněnou rez může popisovat povrchový znak, nikoli vlastní ocel pod ním. Válcovaný profil se může měnit po délce i po obvodu svého průřezu. Plech může vykazovat korunu, pokles u hrany, zvlnění nebo lokální vybočení. Jediný odečet ze středu proto nemůže automaticky reprezentovat každý bod a vizuálně nejvhodnější místo může být technicky irelevantní, pokud nejde o stanovené místo měření.
Stav povrchu je nutné oddělit od posouzení rozměrů. ISO 9443:2018 definuje třídy jakosti povrchu pro kruhové tyče, čtvercové tyče, šestihranné tyče a válcovaný drát válcované za tepla s jmenovitými rozměry od 5 mm do 200 mm. ISO 8501-1:2007 uvádí slovní popisy a reprezentativní fotografie stupňů zkorodování a stupňů přípravy povrchu, včetně povrchů očištěných tryskáním, ručním nářadím, mechanickým nářadím a plamenem. Ani jeden z těchto odkazů nepřevádí fotografii povrchu na výsledek rozměrového měření. Stejně tak rozměr v toleranci neprokazuje shodu s požadovanou třídou jakosti povrchu.
Pokyn BCSA Guidance Note 3.05 prakticky uvádí, že tolerance jakosti povrchu může být přijatelná, pokud postižená plocha tvoří pouze malý podíl povrchu a pokud takové posouzení dovoluje specifikace a zamýšlené použití. Jedná se o posouzení povrchu, nikoli o oprávnění ignorovat rozměrovou vadu. Tato dvě rozhodnutí by měla být zaznamenána odděleně.
Opakovatelnost se ověřuje opakováním měření za stejných podmínek: se stejným přístrojem, stejným pracovníkem, na stejném místě, se stejným uspořádáním dotyku a stejnou metodou. Pokud se opakované odečty významně rozptylují, měla by být příčina prošetřena dříve, než se hodnoty zprůměrují. Možnými příčinami jsou špatné vyrovnání, nestabilní podepření, nekonzistentní přítlačná síla, nečistoty na povrchu, změna teploty nebo skutečná proměnlivost rozměru po výrobku. Reprodukovatelnost je další otázkou: dosáhl by jiný vyškolený inspektor při použití definované metody a rovnocenně kalibrovaného přístroje srovnatelného výsledku?
Vyrovnání je zvláště důležité u délky, šířky, průměru, rovinnosti a rozměrů profilu. Posuvné měřítko nastavené pod úhlem může ukazovat vyšší hodnotu; pásmo vedené přes průhyb nebo křivku může naměřit větší délku; pravítko s rovnou hranou nakloněné přes povrch může překlenout vady nebo zvětšit spáru. Výsledek mohou změnit také podpěry. Plech měřený položený na nerovném stole může vykazovat jiný stav rovinnosti než tentýž plech podepřený v určených bodech.
Záznam by měl obsahovat identifikaci výrobku, specifikaci, identifikaci přístroje, stav kalibrace, místo měření, stav povrchu, původní odečet, jednotky a případné provedené korekce nebo zaokrouhlení. Tyto informace zajišťují opakovatelnost výsledku a umožňují přezkoumávajícímu odlišit vadu výrobku od vady měření.
Zaokrouhlování podle ASTM E29 při rozhodování o shodě
ASTM A568/A568M-19a uvádí, že naměřené hodnoty se při určování shody zaokrouhlují podle ASTM E29. Jedná se o pravidlo rozhodování, nikoli o pokyn ke snížení přesnosti přístroje. Inspektor by měl uchovat odečet získaný z přístroje a následně použít stanovený postup zaokrouhlení na přesnost požadovanou tabulkou tolerancí.
Předpokládejme například, že limit tloušťky plechu je uveden s přesností na 0,01 mm a přístroj poskytne původní odečet 2,004 mm. Podle příslušného postupu ASTM E29 může být tato hodnota pro účely posouzení shody uvedena jako 2,00 mm, v závislosti na stanoveném místě zaokrouhlení a přesném použitém pravidle. Původní odečet 2,006 mm se může změnit na 2,01 mm. Zaokrouhlený výsledek je hodnota použitá pro stanovené porovnání; není důkazem, že přístroj skutečně zobrazil 2,00 nebo 2,01 mm.
Toto rozlišení je důležité na hranici tolerance. Původní hodnota mírně pod limitem se může zaokrouhlit na limit, zatímco také původní hodnota mírně nad ním se může při předepsaném kroku zaokrouhlení zaokrouhlit na stejný limit. Výsledek přejímky se musí řídit ASTM E29 a ASTM A568/A568M, nikoli preferovanou konvencí inspektora „zaokrouhlovat nahoru“ nebo „zaokrouhlovat dolů“. Samotný počet desetinných míst pravidlo neurčuje.
Zprávy by proto měly, pokud je to prakticky možné, uchovávat obě hodnoty: nezaokrouhlený odečet přístroje a zaokrouhlenou hodnotu pro posouzení shody. Pokud přístroj odečte 1,9996 mm a zaznamená se pouze 2,00 mm, skryjí se informace významné pro audit nebo spor. Pokud specifikace vyžaduje porovnání až po zaokrouhlení, může naopak záznam pouze hodnoty 1,9996 mm zastřít formální základ rozhodnutí. Uveďte krok zaokrouhlení, použitou normu a to, zda je zaznamenaný výsledek původní, nebo zaokrouhlený.
Zaokrouhlování nesmí sloužit k záchraně nevhodné metody. ASTM E29 nemůže napravit špatně vyrovnané posuvné měřítko, nekalibrovaný měřicí přístroj, nečistý povrch ani místo měření, které specifikace výrobku nepovoluje. Nejprve získejte platné měření. Poté použijte rozhodující pravidlo přejímky.
Zásadní tolerance, funkční tolerance a zamýšlené použití
Rámec Národní specifikace ocelových konstrukcí
Národní specifikace ocelových konstrukcí (NSSS) odděluje dvě otázky, které se často slučují do jediného rozměrového rozhodnutí „vyhovuje/nevyhovuje“: zda odchylka překračuje zásadní toleranci a zda brání tomu, aby vyrobená nebo smontovaná ocelová konstrukce plnila svou zamýšlenou funkci. Toto rozlišení neznamená, že jsou tolerance nepovinné. Určuje, které odchylky vyžadují opravu a které lze posuzovat podle praktických požadavků na konstrukci.
Funkční tolerance Tolerance související s tím, zda může vyrobená nebo smontovaná ocel plnit stanovenou funkci, například lícování, vyrovnání, montáž, odvodnění, volný prostor nebo pohyb.
Zásadní tolerance je mez, která chrání závazný požadavek specifikace, návrhu nebo stavebního postupu. Může určovat rozměry prutů, přímost, pravoúhlost, polohu, sesazení nebo polohu otvorů a připojovaných prvků. Odchylka mimo takovou mez není automaticky přijatelná jen proto, že se dokončený rám jeví jako stabilní. Příslušný požadavek se může týkat geometrie podle návrhu, přenosu zatížení, protipožární ochrany, trvanlivosti, pořadí montáže nebo smluvního režimu kontrol. Oprava nebo formální rozhodnutí o dalším postupu se vyžaduje prostřednictvím orgánu určeného v projektových dokumentech.
Funkční tolerance se týká schopnosti dokončeného díla fungovat zamýšleným způsobem. Otázka je praktická, ale stále se řídí specifikací: brání odchylka připojení, vyrovnání, sestavení, pohybu, odvodnění, přístupu, nanesení povlaku nebo jiné stanovené funkci? Malá odchylka na nekritickém okraji nemusí mít žádné důsledky. Stejná odchylka v místě ložné plochy, styku, připojení schodiště, podpory jeřábové kolejnice nebo dilatační spáry může znemožnit sestavení nebo změnit přenos sil.
NSSS rovněž vyžaduje, aby metody a přístroje měření odpovídaly požadované přesnosti. Ocelové pásmo, kalibrované pravítko, totální stanice, pravítko, spárová měrka, olovnice nebo geodetický systém neposkytují vzájemně zaměnitelné důkazy. Měření odchylky hrany 2 mm přístrojem nebo metodou, jejichž nejistota činí několik milimetrů, nemůže prokázat shodu. Záznam by měl uvádět vztažný bod nebo rovinu, místo měření, přístroj, případně stav kalibrace, významné podmínky prostředí a naměřenou hodnotu před jakýmkoli povoleným zaokrouhlením.
Výrobková norma zůstává výchozím bodem pro válcovaný materiál. ASTM A6/A6M-24a stanovuje závazné dovolené odchylky rozměrů a hmotnosti pro konstrukční tyče, plechy, profily a štětovnice, zároveň však uvádí, že v případě rozporu mají přednost požadavky příslušné výrobkové specifikace. ASTM A568/A568M-19a stanovuje tloušťku, délku, šířku, rovinnost a související přídavky pro plechy válcované za tepla a za studena; její postup posuzování shody zaokrouhluje naměřené hodnoty podle ASTM E29. Toto pravidlo zaokrouhlování je součástí stanovené metody přejímky, nikoli obecným oprávněním upravovat nepříznivé výsledky.
Dokumenty ISO rozdělují stejnou problematiku podle formy výrobku. ISO 16160:2012 se vztahuje na tolerance rozměrů a tvaru plechů z oceli válcovaných za tepla a ISO tuto normu v roce 2024 potvrdila. ISO 16162:2012 se týká plechů válcovaných za studena. ISO 1035:2026 řeší rozměry, tvar, hmotnost a tolerance pro kruhové, čtvercové, ploché, šestihranné a osmihranné tyče válcované za tepla v metrické řadě. ISO 657-1:2026 se vztahuje na rovnostranné a nerovnostranné úhelníky, kanály s nakloněnými pásnicemi a profily I s nakloněnými pásnicemi. ISO 9034:1987 stanovuje tolerance rozměrů, tvaru a hmotnosti pro širokou plochou ocel válcovanou za tepla z nelegovaných a legovaných ocelí, s výjimkou korozivzdorných ocelí, se stanovenou minimální mezí kluzu do 700 N/mm².
Tyto dokumenty plní různé účely. Rozměrová tolerance válcovaného profilu automaticky nedefinuje přijatelný tvar svaru, povrch očištěný tryskáním, tloušťku povlaku ani odchylku při montáži. Tyto požadavky musí být vysledovány v příslušné specifikaci pro výrobu, protikorozní ochranu, svařování nebo v projektové specifikaci.
Kdy odchylka ovlivňuje funkci
Zamýšlené použití dává měření význam, avšak nenahrazuje závazný požadavek. Uvažujme sloup mírně vychýlený z svislice. Pokud odchylka zůstává v mezích montážní tolerance a neovlivňuje dosednutí patní desky, vyrovnání styku, geometrii rámu, napojení opláštění ani vypočtené účinky druhého řádu, nemusí mít žádné funkční důsledky. Pokud stejná odchylka brání zasunutí nosníku do jeho spoje, nutí šroub do nesouosé polohy, zmenšuje dosedací plochu nebo způsobí, že konzola fasády se dostane mimo rozsah svého nastavení, stává se funkční vadou, i když se číselný rozdíl jeví jako malý.
Poruchy spojů a sestavení jsou obvykle přímé. Otvory pro šrouby nemusí lícovat; pásnice může kolidovat s příložkou; patní deska nemusí plně dosednout; styk může vyžadovat násilné sesazení, které vyvolá nežádoucí napětí. Ovlivněno může být také svařování. Nadměrný přesah nebo nesouosost mění přípravu svaru, kořenovou mezeru, přístup a výslednou velikost svaru. Oprava, která je u jednoho prvku neškodná, může jiný prvek poškodit lokálním ohřevem, drážkováním, deformací nebo úbytkem průřezu.
Vyrovnání je důležité po montáži stejně jako během sesazování. Kolejnice dveří, jeřábové kolejnice, servisní plošiny, zábradlí, schodiště, rošty, konzoly lehkých obvodových plášťů a mechanická zařízení mají často užší praktické meze než hlavní rám. Jejich přijatelnost nelze odvodit z tolerance hlavního ocelového rámu. Rozhodující je požadavek na rozhraní.
Podmínka povrchu souvisí s funkcí podobným způsobem, ačkoli nejde o rozměrovou toleranci. Mělká vada s malou plošnou rozlohou může být přijatelná tam, kde ji dokáže překrýt specifikovaný nátěrový systém a povrch zůstává vhodný pro přípravu. BCSA Guidance Note 3.05 uvádí, že tolerance kvality povrchu může být přijata, pokud postižená plocha představuje pouze malý podíl povrchu, a to v závislosti na specifikaci a zamýšleném použití. Jde o posouzení podle stanovených kritérií, nikoli o výzvu k přehlížení rozsáhlé důlkové koroze, laminací, ostrých výronků, rozstřiku svarového kovu nebo znečištění.
Normy pro povrch poskytují samostatné odkazy. ISO 9443:2018 definuje třídy kvality povrchu pro kruhové tyče, čtvercové tyče, šestihrany a válcovaný drát válcované za tepla o jmenovitých rozměrech od 5 mm do 200 mm. ISO 8501-1:2007 používá písemné popisy a reprezentativní fotografie pro stupně zrezivění a stupně přípravy povrchu, včetně povrchů očištěných tryskáním, ručním nářadím, mechanizovaným nářadím a plamenem. Žádná z těchto norem nepřevádí povrchovou vadu na přípustnou rozměrovou odchylku. Popisují odlišné otázky přijatelnosti.
U výchozího materiálu pro spojovací součásti ukazuje ASTM F2282-03R09E01, proč je toto oddělení důležité. Její kontroly zajištění kvality zahrnují oduhličení, rozměry, tolerance, stav povrchu, povlak, jakost provedení, konečnou úpravu, vzhled a balení drátu, tyčí a prutů z uhlíkové a legované oceli používaných k výrobě mechanických spojovacích součástí. Průměr může vyhovovat, zatímco oduhličení nebo povrchová vada nesplní požadavky zamýšlené výrobní funkce.
Kritéria přijatelnosti pro výrobu a montáž
Přejímka začíná určením řídicích dokumentů v pořadí jejich závaznosti. Smlouva může odkazovat na NSSS, národní výrobkovou normu, projektový výkres, montážní specifikaci, specifikaci povlaku nebo požadavek výrobce. Kontrolní plán by měl uvádět, který dokument řídí jednotlivé charakteristiky a zda se kontrola provádí při převzetí, po výrobě, před nanesením povlaku, během montáže nebo po konečném vyrovnání.
Kontrolor by neměl porovnávat každé měření s obecnou tabulkou tolerancí pro ocel. Nejprve je třeba určit formu a jakost výrobku, například válcovaný plech, rovnostranný úhelník, širokou plochou ocel, vyrobený skříňový průřez nebo svařovaný připojovaný prvek. Poté je třeba určit příslušné vydání normy a jednotky, vztažný bod nebo rovinu a metodu měření, pravidlo povoleného zaokrouhlování a to, zda je požadavek zásadní nebo funkční. Tolerance válcovaného profilu může být splněna, zatímco vyrobená sestava zůstává nepřijatelná, protože otvory, svary nebo rozhraní do sebe nezapadají.
Pokud je výsledek mimo toleranci, měla by reakce zachovat důkazy, nikoli problém odstranit neevidovanou úpravou. Zaznamenejte místo, velikost, směr, metodu měření a okolní stav. Posuďte, zda odchylka ovlivňuje zásadní závaznou toleranci, funkční rozhraní, statický výpočet, přípravu povrchu pro nanesení povlaku nebo pouze vzhled. Je-li zapotřebí odborný úsudek, vyžádejte si zdokumentované rozhodnutí od projektanta, odpovědného inženýra, správce smlouvy nebo jiné strany určené specifikací.
Kontrolor nemůže prominout závazný požadavek pouze proto, že odchylka nemá viditelný účinek. Pravomoc musí vyplývat z řídicí smlouvy nebo od určeného technického orgánu a rozhodnutí by mělo uvádět, zda je prvek přijat v daném stavu, opraven, přepracován, nahrazen nebo přijat s přesně stanoveným omezením. Tvrzení „neovlivňuje funkci“ je závěr, který vyžaduje důkazy a příslušné oprávnění.
U montáže by přejímka měla zahrnovat dokončenou geometrii i rozhraní, kterým tato geometrie slouží. Kontrolujte stav patek a styků, polohu prvků, svislost, vodorovnost, přímkovitost, lícování spojů, montáž šroubů, dokončení svarů, odstranění dočasných konstrukcí a veškeré požadavky na pohyb nebo vůle. Rám může splňovat širokou celkovou toleranci zjištěnou geodetickým měřením, zatímco místní spoj zůstává nepoužitelný.
Správný postup proto nespočívá ani v automatickém zamítnutí, ani v neformálním prominutí. Použijte stanovenou toleranci, změřte ji vhodnou metodou, oddělte posouzení rozměrů od posouzení povrchu a povlaku a funkční účinek posuzujte pouze v mezích pravomoci udělené řídicími dokumenty. Tento postup respektuje jak číselnou mez, tak účel, pro který byla ocel vyrobena.
Posuzování lokalizovaných povrchových vad bez zaměňování rozsahu za závažnost
Povrchová vada se nepřijímá ani neodmítá pouze podle plochy, kterou zaujímá. Krátký přehyb, zaválcovaný okujový vtisk, šev, povrchová odluplina, rýha, trhlina nebo mělká prohlubeň může zaujímat jen malou část plechu či profilu, přesto může její účinek záviset na hloubce, ostrosti, směru a umístění. Nespojitost v silně namáhané pásnici, v místě přípravy svaru nebo vedle otvoru pro šroub představuje jiné riziko než stejná indikace na nezatíženém okraji, který bude odříznut.
Toto rozlišení je důležité, protože rozměrová shoda a shoda povrchu odpovídají na různé otázky. Plech může vyhovovat přípustné odchylce tloušťky, a přesto obsahovat povrchovou nespojitost vyžadující odstranění. Naopak lokální značka může být z hlediska vzhledu nepřijatelná, aniž by zmenšila průřez pod jeho rozměrový limit. Před rozhodnutím o dalším postupu je proto nutné určit příslušnou výrobkovou specifikaci, požadavky objednávky, výrobní normu a zamýšlené použití.
Princip uvedený v dokumentu BCSA Guidance Note 3.05
BCSA Guidance Note 3.05 uvádí praktický princip pro posuzování lokalizované kvality povrchu: tolerance kvality povrchu může být přijatelná, pokud zasažená plocha představuje pouze malý podíl povrchu, za předpokladu, že příslušná specifikace a zamýšlené použití takové přijetí dovolují. Jde o podmíněný princip, nikoli o obecnou výjimku z požadavků na povrch.
Lokalizovaná nedokonalost povrchu může být přijatelná pouze tehdy, pokud její rozsah, závažnost, umístění, specifikace a zamýšlené použití takové rozhodnutí odůvodňují. Limited evidence
Výraz „malý podíl“ nemá univerzální číselný význam, který by mohl nahradit odborný úsudek. Indikace o délce 20 mm na velkém plechu může představovat nevýznamný povrchový znak, zatímco stejná délka na tyči o průměru 25 mm, na konci svaru nebo v detailu citlivém na únavu může být významná. Také samotné vymezení příslušné plochy může být obtížné. Viditelná značka může být odkrytou částí delší podpovrchové vady a několik oddělených indikací může po otryskání, broušení nebo obrábění vytvořit souvislou oblast.
Širší pojednání BCSA o tolerancích rovněž rozlišuje základní a funkční tolerance. Základní tolerance ovlivňují konstrukční nebo geometrické požadavky, kterých musí být dosaženo; funkční tolerance se týkají lícování, montáže, vzhledu nebo jiných podmínek souvisejících s použitím. Toto rozlišení brání tomu, aby bylo pozorování povrchu považováno za obecný rozměrový výsledek typu vyhovuje/nevyhovuje. National Structural Steelwork Specification dále vyžaduje, aby metody a přístroje používané pro rozměrové měření byly zvoleny s ohledem na požadovanou přesnost. Stejná důslednost je potřebná i při zkoumání povrchu: vizuální kontrola, měření hloubky, zkouška magnetickou práškovou metodou, ultrazvuková zkouška nebo měření profilu by měly být zvoleny podle předpokládaného typu vady a podle následků jejího nezjištění.
Toto doporučení je proto nejlepší chápat jako princip předběžného posouzení. Lokalizovaná vada může být tolerovatelná, pokud je omezená rozsahem, neohrožuje požadovaný průřez ani funkčnost a spadá do dohodnutých požadavků na kvalitu povrchu. Neopravňuje však k přijetí vady pouze proto, že zasažené místo vypadá malé.
Malá zasažená plocha versus škodlivá nespojitost
Plocha popisuje, jak velká část povrchu je zasažena. Závažnost popisuje, jaký účinek má vada na ocel nebo na hotovou součást. Tyto vlastnosti mohou vést k opačným závěrům.
Hloubka je často prvním rozlišujícím faktorem. Mělká stopa po oxidaci odstraněná při běžné přípravě povrchu může mít malý konstrukční význam. Úzká drážka s ostrým kořenem může vytvářet lokální koncentraci napětí, i když její plocha v půdorysu je malá. Indikace podobná trhlině je ještě závažnější, protože její délka může pokračovat pod viditelným povrchem a vytvořit dráhu pro šíření únavové trhliny nebo křehký lom. Prohlubeň, po jejímž zohlednění zůstává dostatečná tloušťka stěny, může být podle jedné specifikace přijatelná; hlubší dutina, která zmenšuje účinný průřez, přijatelná být nemusí.
Význam má také orientace. Podélná nespojitost rovnoběžná s hlavním směrem napětí se může chovat jinak než nespojitost napříč směrem napětí. U válcovaných výrobků se může vměstek nebo šev orientovaný ve směru válcování otevřít při ohýbání, tepelném dělení, svařování nebo obrábění. Příčná indikace může přerušit přenos zatížení přes pásnici nebo stojinu. Při posuzování je nutné zohlednit tvar výrobku, případně směr vláken nebo válcování, a provozní zatížení, nikoli se spoléhat pouze na odhad zobrazení v půdorysu.
Rozhodující může být umístění. Povrchový materiál na nekritickém okraji lze odstranit při dělení, avšak materiál v čistém průřezu, u paty pásnice, v oblasti přístupu ke svaru, na dosedací ploše nebo v místě styku spoje může být nezbytný. Vada pod navrhovaným nátěrovým systémem může mít také jiné důsledky než vada na nechráněném vnitřním povrchu. Požadavky na přilnavost povlaku, protikorozní ochranu, vzhled a profil mohou vyžadovat úplné odstranění vady, i když únosnost oceli není ovlivněna.
Výrobková norma představuje výchozí bod. ASTM A6/A6M-24a stanovuje závazné přípustné odchylky rozměrů a hmotnosti pro válcované konstrukční ocelové tyče, plechy, profily a štětovnice, přičemž zároveň uvádí, že v případě rozporu požadavků má přednost příslušná výrobková specifikace. ASTM A568/A568M-19a stanovuje tloušťku, délku, šířku, rovinnost a související tolerance pro za tepla a za studena válcovaný plech; podle této normy se při určování shody naměřené hodnoty zaokrouhlují podle ASTM E29. Zaokrouhlení rozměrů ani shoda tloušťky neřeší samostatnou otázku kvality povrchu.
Pro za tepla válcovaný plech se ISO 16160:2012 vztahuje na tolerance rozměrů a tvaru všech výrobků z za tepla válcovaného ocelového plechu a ISO 16162:2012 se týká za studena válcovaných plechů. ISO 9443:2018 řeší třídy kvality povrchu pro za tepla válcované kruhové tyče, čtyřhrany, šestihrany a válcovaný drát se jmenovitými rozměry od 5 mm do 200 mm. Její třídy povrchu poskytují specifikační postup pro tyto výrobky; nestanovují však pravidlo, že každá malá indikace je neškodná.
Také vzhled povrchu po čištění musí být správně popsán. ISO 8501-1:2007 definuje stupně zrezivění a stupně přípravy povrchu prostřednictvím písemných popisů a reprezentativních fotografií, včetně povrchů očištěných tryskáním, ručním nářadím, mechanizovaným nářadím a plamenem. Stupeň zrezivění ani stupeň přípravy povrchu nepředstavuje klasifikaci konstrukčních vad. Popisuje stav a přípravu povrchu, nikoli hloubku, orientaci nebo metalurgický původ nespojitosti.
Další požadavky mohou vyplývat z typu výrobku a jeho použití. ASTM F2282-03R09E01 se týká zajišťování kvality uhlíkových a legovaných ocelových drátů, tyčí a prutů používaných k výrobě mechanických spojovacích součástí, včetně oduhličení, rozměrů, tolerancí, stavu povrchu, povlaků, provedení, konečné úpravy, vzhledu a balení. Stav povrchu přijatelný pro obecný konstrukční prvek může být nepřijatelný pro polotovar spojovací součásti, jejíž závit, únavová odolnost nebo povlak závisí na řízeném stavu povrchu.

Oprava, odstranění a technické rozhodnutí
Záznam o nedokonalosti povrchu
- Identifikace Zaznamenejte výrobek, tavbu, jakost a závaznou specifikaci.
- Umístění Označte polohu, orientaci a vztah k hranám, svarům, otvorům nebo namáhaným detailům.
- Rozsah Zaznamenejte délku, šířku, zdánlivou hloubku a zasaženou plochu.
- Důkazy Uchovejte fotografie s měřítkem, náčrty, surové odečty a metodu zkoumání.
- Rozhodnutí Zdokumentujte odstranění, opravu, přijetí s omezením, snížení jakosti nebo odmítnutí.
Při zjištění indikace by záznam měl uvádět výrobek, tavbu nebo odlévku, je-li tento údaj k dispozici, příslušnou specifikaci, umístění, rozměry, vzhled, metodu kontroly a naměřenou hloubku. Fotografie s měřítkem, náčrt znázorňující orientaci a hodnoty naměřené před jakýmkoli zásahem i po něm činí rozhodnutí dohledatelným. Při kontrole je třeba rozlišit povrchovou skvrnu nebo ulpívající okuje od úbytku kovu a hladkou prohlubeň od ostré indikace nebo indikace podobné trhlině.
Odstranění broušením nebo obráběním je často vhodné, pokud odstraní nespojitost, aniž by zbylá tloušťka nebo průřez klesly pod přípustný limit. Ošetřená plocha by měla být plynule vyhlazena a neměla by zůstat jako nový vrub. Po odstranění je třeba změřit hloubku a rozsah výbrusu a povrch znovu zkontrolovat metodou odpovídající danému riziku. Zkouška magnetickou práškovou metodou může posoudit povrchové a podpovrchové indikace ve feromagnetické oceli; pokud by vada mohla pokračovat pod povrchem, může být vyžadována ultrazvuková zkouška. Samotná vizuální kontrola není pro každou indikaci dostačující.
Oprava svařováním je samostatná operace, nikoli automatické pokračování broušení. Může vyžadovat schválení podle materiálové specifikace, postupu svařování, plánu kontrol a výrobní normy. Předehřev, kontrola přídavného materiálu, řízení obsahu vodíku, tepelného příkonu, následné zpracování po svařování a následná kontrola mohou mít na rozhodnutí vliv. Oprava, která obnoví jmenovité rozměry, ale změní místní metalurgii nebo vytvoří zbytkové napětí, není odůvodněna pouze svým vzhledem.
Pokud není splněn rozhodující požadavek, měl by být materiál pozastaven, dokud nebude získáno zdokumentované technické rozhodnutí. V posouzení by mělo být uvedeno, zda je vada odstraněna, přijata v původním stavu, přijata s omezením, opravena, přeřazena pro jiné použití, nebo odmítnuta. Posouzení by mělo zahrnovat zbývající tloušťku, stav napětí, kategorii únavy, riziko lomu, svařitelnost, protikorozní ochranu, vlastnosti povlaku a možnost kontroly po zhotovení.
Výjimka musí uvádět, kdo je k jejímu udělení oprávněn, a její meze. Přijetí pro jeden prvek, jedno umístění nebo jednu provozní podmínku nevytváří obecnou toleranci pro daný výrobek. Pokud specifikace neposkytuje postup pro udělení výjimky, musí odpovědný technik, inspektor, projektant nebo certifikační orgán určit příslušný postup. Plocha může toto rozhodnutí podpořit, nemůže je však nahradit.
Ocel pro spojovací součásti a rozšířený problém zajišťování jakosti
Ocel pro mechanické spojovací součásti se nepřijímá pouze na základě průměru. Drát, prut nebo tyč může splňovat jmenovitý rozměr, a přesto vést k výrobě vadné spojovací součásti, pokud oduhličení sníží pevnost závitu, povrchové vady iniciují vznik trhlin, povlak narušuje montáž nebo obal způsobí korozi ještě před zahájením výroby. Norma ASTM F2282-03R09E01 tento rozdíl výslovně stanoví. Vstupní materiál považuje za kontrolovaný výrobní vstup, jehož rozměry představují pouze jednu část přejímky.
Tento přístup se liší od obvyklého výkladu tabulky tolerancí oceli. Rozměrová tolerance odpovídá na otázku, zda se naměřený rozměr nachází v povoleném rozsahu. Sama o sobě však neodpovídá na otázku, zda má materiál požadovaný stav povrchu, zda byl ochranný povlak správně nanesen, zda jsou dodané svitky nebo svazky řádně označeny a chráněny nebo zda ocel zůstává vhodná pro pěchování za studena, obrábění, válcování, tepelné zpracování a následné použití ve spojovací součásti.
Rozsah ASTM F2282 pro dráty, pruty a tyče
| Oblast kontroly | Důkaz o přejímce |
|---|---|
| Oduhličení | Metalografické zkoumání nebo stanovené posouzení tvrdosti, pokud je požadováno. |
| Rozměry a tolerance | Měření provedená vhodnými, kalibrovanými měřidly. |
| Stav povrchu | Kontrola podle příslušného požadavku na výrobek nebo kvalitu povrchu. |
| Povlak a konečná úprava | Kontroly stanoveného povlaku, konečné úpravy, provedení a vzhledu. |
| Balení | Ověření ochrany, identifikace, sledovatelnosti a stavu při dodání. |
ASTM F2282-03R09E01 je určena pro dráty, pruty a tyče z nelegované a legované oceli používané k výrobě mechanických spojovacích součástí. Uvedené kontroly zajišťování jakosti zahrnují oduhličení, rozměry, tolerance, stav povrchu, povlak, jakost provedení, konečnou úpravu, vzhled a balení. Tento seznam je důležitý, protože staví rozměrovou kontrolu vedle kontrol materiálu a manipulace, místo aby považoval rozměr za úplné rozhodnutí o přejímce.
Tato specifikace se proto vztahuje na fázi vstupního materiálu. Nejde o obecnou rozměrovou normu pro každý ocelový výrobek ani o univerzální náhradu specifikací pro konstrukční ocel. Válcovaný nosník, plech, úhelník nebo široká plochá tyč se i nadále řídí normou výrobku určenou pro daný výrobek a jeho zamýšlené použití ve stavebnictví. Například ASTM A6/A6M-24a stanoví závazné přípustné odchylky rozměrů a hmotnosti pro válcované tyče, plechy, profily z konstrukční oceli a štětovnice. ASTM International rovněž uvádí, že v případě rozporu mezi požadavky má přednost příslušná specifikace výrobku. Přejímatel ani inspektor nemůže přenést pravidla přejímky pro drát určený ke spojovacím součástem na konstrukční profily jen proto, že oba výrobky jsou vyrobeny z nelegované nebo legované oceli.
Stejná zásada platí i pro dokumenty ISO. ISO 1035:2026 stanoví rozměry, tvar, hmotnost a tolerance pro kruhové, čtvercové, ploché, šestihranné a osmihranné tyče metrických řad válcované za tepla. ISO 657-1:2026 se zabývá rovnoramennými a nerovnoramennými úhelníky, U-profily se šikmými pásnicemi a I-profily se šikmými pásnicemi. ISO 9034:1987 se vztahuje na tolerance rozměrů, tvaru a hmotnosti širokých plochých tyčí z nelegovaných a legovaných ocelí válcovaných za tepla, s výjimkou korozivzdorných ocelí, u nichž je stanovená minimální mez kluzu nejvýše 700 N/mm². Žádný z těchto dokumentů se nestává rozhodující specifikací pro vstupní materiál spojovacích součástí jen proto, že tyč nebo prut mají podobný průřez.
Důležitý je tvar výrobku i výrobní postup. ASTM A568/A568M-19a se vztahuje na tloušťku, délku, šířku, rovinnost a související přídavky pro plechy válcované za tepla a za studena, zatímco ISO 16160:2012 se vztahuje na tolerance rozměrů a tvaru plechových výrobků z oceli válcovaných za tepla a ISO 16162:2012 na plechové výrobky válcované za studena. Podle ASTM A568/A568M se při posuzování shody naměřené hodnoty zaokrouhlují podle ASTM E29. Toto pravidlo zaokrouhlování je součástí postupu přejímky; není povolením ignorovat rozlišení měření ani uvádět vyšší přesnost, než jakou podporuje kontrolní metoda.
U vstupního materiálu pro spojovací součásti tedy zní rozhodující otázka: která specifikace byla vyžádána, pro jaký tvar výrobku a v jaké fázi výroby? Údaj o jmenovitém průměru bez těchto odpovědí má jen malý technický význam.
Oduhličení a vlastnosti mechanických spojovacích součástí
Oduhličení je ztráta uhlíku na povrchu nebo v oblasti těsně pod povrchem způsobená ohřevem v atmosféře reagující s uhlíkem. Protože uhlík přispívá k tvrdosti a pevnosti dosažené při tepelném zpracování, může mít oduhličená vrstva nižší tvrdost než neovlivněné jádro. U spojovací součásti se tato zeslabená oblast může nacházet tam, kde je funkce nejcitlivější: na vrcholu závitu, na boku závitu nebo v kořeni závitu.
Riziko se neomezuje na nevyhovující kontrolu průměru. Prut může mít před pěchováním správné rozměry, a přesto z něj může vzniknout šroub, jehož povrch závitu po tepelném zpracování nedosáhne stanovených mechanických vlastností. Měkčí vrstva může snížit odolnost proti deformaci závitu, změnit rozložení zatížení mezi zabírajícími závity a přispět ke stržení závitu nebo k předčasnému únavovému poškození. Přesný důsledek závisí na jakostní třídě, stavu po tepelném zpracování, geometrii závitu, úrovni napětí a přípustné hloubce a typu oduhličení.[5] ASTM F2282-03R09E01. ASTM International. ASTM International standard publication, 2009.
Oduhličení také ukazuje, proč je stav povrchu metalurgickým, nikoli kosmetickým problémem. Okuje, zaválcování, trhliny, přehyby, důlky nebo stopy po broušení se mohou stát iniciátory trhlin během pěchování, tažení, válcování závitů nebo při zatížení v provozu. Povrch, který se při běžném osvětlení jeví jako vyhovující, může přesto vyžadovat metalografické zkoumání nebo stanovení tvrdosti v určeném průřezu, aby byl zjištěn stav ovlivněné vrstvy. ASTM F2282 řadí oduhličení a stav povrchu do stejného rámce zajišťování jakosti jako rozměry, protože každý z těchto faktorů může ovlivnit přeměnu vstupního materiálu na spolehlivou mechanickou spojovací součást.
ISO 9443:2018 poskytuje související referenci pro kruhové, čtvercové a šestihranné tyče válcované za tepla a drát válcovaný za tepla se jmenovitými rozměry od 5 mm do 200 mm. Stanoví technické dodací požadavky pro třídy jakosti povrchu. Jejím účelem není nahradit ASTM F2282, ale ukazuje, jak se přijatelnost povrchu obvykle vyjadřuje: podle tvaru výrobku, typu vady, její závažnosti, přípustného rozsahu a kontrolní metody.
Ani viditelná nedokonalost neznamená automaticky zamítnutí. BCSA Guidance Note 3.05 uvádí, že tolerance jakosti povrchu může být přijatelná, pokud zasažená plocha představuje pouze malý podíl celkového povrchu, za předpokladu, že to příslušná specifikace a zamýšlené použití dovolují. Tato podmínka je u spojovacích součástí důležitá, protože lokální značka na nepoužitém materiálu a podélná vada procházející vysoce namáhaným závitem nepředstavují rovnocenné stavy.
Rozměry, povlak, konečná úprava, vzhled a balení jako jednotný kontrolní systém
Praktický systém jakosti začíná rozměry, ale nekončí jimi. Průměr, ovalita, přímost, délka a tolerance určují, zda drát nebo tyč správně vstoupí do procesu tváření. Stav povrchu určuje, zda lze materiál tažit, pěchovat, obrábět nebo válcovat závit, aniž by vznikaly nepřijatelné vady. Povlak ovlivňuje mazání, odolnost proti korozi, tření a někdy také riziko související s vodíkem. Konečná úprava a vzhled poskytují informace o manipulaci, čištění, odstraňování okují a řízení procesu. Balení všechny tyto podmínky zachovává během skladování a přepravy.
Tyto kontroly se vzájemně ovlivňují. Povlak může splňovat požadavek na jmenovitou tloušťku, a přesto být poškozen nevhodným svázáním. Čistý drát správných rozměrů může zrezivět, pokud obal umožňuje zadržování vody. Vizuálně jednotná tyč může obsahovat oduhličenou vrstvu, kterou odhalí až zkouška tvrdosti nebo metalografické zkoumání. Naopak malá povrchová značka může být podle stanovené specifikace výrobku přijatelná, pokud neovlivňuje tváření ani provoz. Přejímka vyžaduje posouzení vztahu mezi daným stavem, stanoveným limitem a zamýšlenou operací.
Kontrolní metody musí rovněž odpovídat rozhodnutí, které má být učiněno. National Structural Steelwork Specification rozlišuje základní tolerance a funkční tolerance a vyžaduje, aby metody a přístroje používané k rozměrovému měření byly zvoleny s ohledem na požadovanou přesnost. Tato zásada se přímo vztahuje i na vstupní materiál pro spojovací součásti. Hrubé posuvné měřítko, mikrometr, optický systém, profilprojektor a metalografický výbrus neposkytují odpověď na stejnou otázku. Jejich rozlišení, kontaktní síla, vyrovnání, kalibrace a technika obsluhy ovlivňují uváděný výsledek. Pokud se naměřený průměr nachází blízko limitu, je nutné zohlednit nejistotu měření a nepovažovat zobrazenou hodnotu za přesnou.
Kontrola vzhledu má své přesně stanovené místo, neměla by však být zaměňována za důkaz mechanické způsobilosti. ISO 8501-1:2007 poskytuje slovní popisy a reprezentativní fotografie stupňů zrezivění a stupňů přípravy povrchu, včetně povrchů očištěných tryskáním, ručním nářadím, mechanickým nářadím a plamenem. Tato terminologie pomáhá inspektorům popisovat stav jednotně; nestanoví však pevnost spojovací součásti v tahu, hloubku oduhličení, přilnavost povlaku ani funkci závitu.
Balení je proto kontrolou při přejímce, nikoli administrativním dodatkem. Identifikace musí zůstat spojena se správnou jakostní třídou, tavbou, rozměrem, povlakem a záznamy o kontrole. Svazky nebo svitky musí být chráněny před znečištěním, nárazy a vlhkostí, které mohou změnit stav dodaného povrchu. Pokud obal znemožní sledovatelnost nebo umožní zhoršení stavu materiálu, nemusí již vyhovující výrobní kontrola popisovat skutečný stav přijatého materiálu.
ASTM F2282 je cenná právě proto, že tyto otázky spojuje, aniž by je redukovala na jediné číslo. Její rozsah podporuje přejímku specifikovaných drátů, prutů a tyčí z nelegované a legované oceli jako vstupních materiálů pro výrobu spojovacích součástí. Příslušná specifikace výrobku má i nadále rozhodující význam a každý požadavek musí být doložen vlastním důkazem: rozměrovými měřeními pro velikost, vhodným zkoumáním povrchu a oduhličení, kontrolami povlaku a konečné úpravy, vizuálním posouzením podle stanovených kritérií a ověřením balení a identifikace. To je rozdíl mezi zaznamenáním průměru a řízením jakosti oceli pro spojovací součásti.
Praktický postup přejímky ocelových výrobků
Praktický postup přejímky
- 1. Určete výrobek Ověřte jakost, tavbu, formu výrobku, stav při dodání, rozměry, množství a údaje na certifikátu.
- 2. Určete závazné dokumenty Zaznamenejte normu výrobku, vydání dokumentu, požadavky nákupu, výkresy a plán kontroly.
- 3. Naplánujte kontroly Uveďte charakteristiky rozměrů, tvaru, hmotnosti, povrchu, povlaku a provedení.
- 4. Zvolte metodu Zvolte místa, vztažné body, měřidla, kontroly kalibrace a podmínky prostředí.
- 5. Zaznamenejte a porovnejte Uchovejte surové odečty, použijte stanovené pravidlo zaokrouhlování a posuzujte každou charakteristiku samostatně.
- 6. Rozhodněte o výjimkách Oddělte nevyhovující materiál a získejte schválené rozhodnutí o opravě, úlevě, snížení jakosti, náhradě nebo odmítnutí.
Přijetí začíná otázkou, která se často vynechává: co přesně se přijímá a podle kterého dokumentu? Rozměrový výsledek má význam pouze tehdy, je-li porovnán se systémem tolerancí stanoveným pro daný výrobek. Stav povrchu je samostatným posouzením a žádnou z těchto otázek nelze spolehlivě vyřešit použitím obecné „ tolerance oceli“ na každou položku.
Určete formu výrobku a příslušnou specifikaci
Samotná shoda s chemickým složením nebo jakostí neprokazuje shodu rozměrů, tvaru, hmotnosti, povrchu, povlaku ani funkční shodu. Strong evidence
Začněte záznamem o identifikaci materiálu. Ověřte jakost nebo označení oceli, číslo tavby, číslo výrobku, rozměry, stav dodání, množství a certifikát výrobce. Jakost může být uvedena podle označení ASTM, ISO, EN nebo jiné národní soustavy; musí být opsána přesně, nikoli neformálně přeložena na údajně rovnocennou jakost. Výrobek může mít správné chemické složení, a přesto nesplňovat objednané rozměrové nebo povrchové požadavky.
Dále určete formu výrobku. Plech, tabule, za tepla válcovaná tyč, široká plochá tyč, rovnoramenný úhelník, válcovaný drát a konstrukční nosník nejsou zaměnitelné kategorie. Jejich tolerance mohou být stanoveny různými dokumenty, i když je jmenovitá tloušťka nebo jakost podobná. Zaznamenejte, zda je výrobek válcován za tepla nebo za studena, a uveďte, zda jsou rozměry metrické, nebo v palcové-librové soustavě, pokud specifikace připouští volbu.
Objednávku, smlouvu, výkres, materiálovou normu a plán kontroly je poté třeba posuzovat společně. Pro každý znak stanovte jednu řídící specifikaci. Například ASTM A6/A6M-24a stanoví závazné přípustné odchylky rozměrů a hmotnosti pro válcované konstrukční ocelové tyče, plechy, profily a štětovnice. Zároveň uvádí, že v případě rozporu má přednost příslušná specifikace výrobku. Tato hierarchie je důležitá: ASTM A6/A6M není oprávněním ignorovat přísnější požadavek uvedený ve specifikované jakosti nebo výrobkové normě.
Pro tabule stanovuje ASTM A568/A568M-19a tloušťku, délku, šířku, rovinnost a související přídavky pro za tepla a za studena válcované ocelové tabule. ISO 16160:2012 se vztahuje na rozměrové a tvarové tolerance za tepla válcovaných ocelových tabulí, zatímco ISO 16162:2012 se týká za studena válcovaných ocelových tabulí. Použitelný dokument závisí na objednávce a výrobní cestě; inspektor by mezi nimi neměl volit pouze proto, že se oba zmiňují o tabulích.
Pro tyče a konstrukční profily se ISO 1035:2026 vztahuje na rozměry, tvar, hmotnost a tolerance metrických řad za tepla válcovaných kruhových, čtvercových, plochých, šestihranných a osmihranných tyčí. ISO 657-1:2026 se vztahuje na rovnoramenné a nerovnoramenné úhelníky, kanály se šikmými pásnicemi a I-profily se šikmými pásnicemi. ISO 9034:1987 stanovuje rozměrové, tvarové a hmotnostní tolerance za tepla válcovaných konstrukčních širokých plochých tyčí z nelegovaných a legovaných ocelí, s výjimkou korozivzdorných ocelí, u nichž je stanovená minimální mez kluzu nejvýše 700 N/mm². Tyto názvy vymezují jak oblast použití, tak obsah tolerancí.
Do záznamu o kontrole uveďte rok vydání a identifikátor dodatku nebo revize. Označení „ASTM A6“ bez údaje „ASTM A6/A6M-24a“, pokud je rozhodující právě toto vydání, ponechává nejistotu ohledně použitých mezních hodnot. Zaznamenejte také každou toleranci uvedenou ve výkresu, zvláštní požadavek objednávky nebo schválenou odchylku, která upravuje obecnou výrobkovou normu.
Naplánujte rozměrové a vizuální kontroly
Před měřením převeďte řídící dokumenty do plánu kontroly. Uveďte každý požadovaný znak: tloušťku, šířku, délku, průměr nebo rozměr přes plochy, odchylku od pravoúhlosti, přímost, rovinnost, zkroucení, nadvýšení, průřezové rozměry, hmotnost, stav rohů nebo hran a všechny stanovené tvarové charakteristiky. Nepředpokládejte, že certifikát nebo vizuální kontrola pokrývá charakteristiky, které nebyly změřeny.
Místa měření definujte předem. Místo může být určeno vzdáleností od konce, polohou na tabuli, odkazem na roh nebo hranu, orientací průřezu nebo vyznačenou souřadnicí výrobku. V plánu uveďte, zda se měření provádí na povrchu výrobku, mezi připravenými referenčními body, přes průřez nebo na stanovené měřicí délce. Tím se zabrání tomu, aby inspektor po získání prvního výsledku zvolil příznivé místo. Místa by měla zohledňovat také prvky, které mohou ovlivnit údaje, například otřepy, okuje, opravy svarů, zvednuté hrany, místní promáčkliny nebo nadvýšení.
Přístroje a metody vybírejte podle požadované přesnosti, nikoli pouze podle pohodlnosti. National Structural Steelwork Specification rozlišuje základní tolerance a funkční tolerance a vyžaduje, aby metody a přístroje použité pro rozměrová měření odpovídaly požadované přesnosti. Ocelové pravítko může být dostačující pro orientační kontrolu délky, není však automaticky vhodné pro přesné stanovení tloušťky, přímosti nebo rozměru průřezu. Používejte kalibrované mikrometry, posuvná měřidla, tloušťkoměry, pravítka, spárové měrky, pásma, vodováhy, optické vybavení, vážicí zařízení nebo souřadnicové metody, pokud jejich rozsah, rozlišení, uspořádání dotyků a stav kalibrace odpovídají dané charakteristice.
Kontrolujte podmínky měření. Pokud by teplotní roztažnost mohla ovlivnit výsledek v blízkosti mezní hodnoty, zaznamenejte teplotu, uložte výrobek na stabilní podpěry, neohýbejte jej za účelem dosažení shody a odstraňujte pouze materiál, jehož odstranění specifikace dovoluje. Ověřte, že referenční povrch je pro danou metodu dostatečně čistý, avšak před posouzením kvality povrchu jej nebruste ani neupravujte, pokud takovou přípravu nepovoluje příslušný postup.
Nejistota měření není další tolerance. Je vlastností metody měření a podmínek, za nichž se měření provádí. Pokud se údaj nachází v blízkosti mezní hodnoty, uveďte metodu, identifikaci přístroje, stav kalibrace, rozlišení, případné relevantní podmínky prostředí a použitou rozhodovací zásadu. Rozhodnutí o přijetí se musí řídit příslušnou specifikací nebo smlouvou; inspektor nesmí bez uvedení důvodu rozšířit mezní hodnotu s ohledem na nejistotu ani zamítnout výrobek pouze proto, že přístroj zobrazuje více číslic, než specifikace vyžaduje.
Vizuální kontrola vyžaduje vlastní plán. Pokud je to prakticky možné, prohlédněte celý stanovený povrch při osvětlení, které odhalí přeložení, podélné trhliny, trhliny, důlky, okuje, rez, laminace, škrábance, rýhy a mechanické poškození. Každou indikaci popište podle místa, typu, přibližného rozsahu a hloubky nebo závažnosti, aniž byste každou viditelnou stopu označili za vadu. Kvalita povrchu se řídí požadavkem specifickým pro daný výrobek. ISO 9443:2018 definuje třídy kvality povrchu pro za tepla válcované kruhové, čtvercové a šestihranné tyče a válcovaný drát se jmenovitými rozměry od 5 mm do 200 mm. Nejde o obecné pravidlo pro povrch všech ocelových výrobků.
Pro zkorodované nebo připravené povrchy poskytuje ISO 8501-1:2007 písemné popisy a reprezentativní fotografie stupňů zrezivění a stupňů přípravy, včetně povrchů očištěných tryskáním, ručními nástroji, mechanickými nástroji a plamenem. Tyto stupně popisují stav nebo přípravu; nenahrazují limity výrobkové normy pro podélné trhliny, trhliny, přeložení nebo přípustné opravy. Podobně může být tolerance kvality povrchu někdy přijatelná, pokud dotčená plocha tvoří pouze malou část celkového povrchu, avšak BCSA Guidance Note 3.05 činí toto posouzení závislým na specifikaci a zamýšleném použití. Proto záleží na ploše, umístění i funkci.
Zaznamenejte, porovnejte a rozhodněte o výsledcích
Před zaznamenáním výsledku zaznamenejte identifikaci výrobku: tavbu, svazek, cívku, kus nebo číslo plechu, jakost, formu, rozměry, řídící specifikaci, vydání, datum, inspektora a identifikaci přístroje. Uchovejte původní naměřený údaj. Pokud norma pro posouzení shody vyžaduje zaokrouhlení, zaznamenejte vedle něj zaokrouhlenou hodnotu a uveďte použitou zásadu.
To je zásadní u tabulí posuzovaných podle ASTM A568/A568M-19a. Norma při určování shody používá pravidla zaokrouhlování podle ASTM E29. Nezaokrouhlený údaj musí zůstat dohledatelný; zaokrouhlená hodnota je hodnotou použitou při stanoveném porovnání. Nezaokrouhlujte předčasně a nenahrazujte hraniční původní výsledek ručně zvoleným počtem desetinných míst.
Každou charakteristiku porovnejte s jejím vlastním požadavkem. Plech může vyhovět tloušťkou, ale nevyhovět rovinností. Tyč může vyhovět průměrem, ale nevyhovět přímostí nebo třídou kvality povrchu. Nosník může splňovat požadavek na hmotnost a přesto překračovat toleranci tvaru průřezu, která ovlivňuje lícování spoje. Každý výsledek označte jako vyhovující, nevyhovující nebo vyžadující odborné posouzení, místo abyste stanovili celkové vyhovění či nevyhovění dříve, než budou objasněna jednotlivá zjištění.
Pokud je výsledek mimo stanovenou mez, zastavte automatické uvolnění výrobku a uchovejte důkazy. Znovu zkontrolujte přístroj a uspořádání měření, zopakujte měření pouze schválenou metodou a rozlišujte mezi chybou měření a skutečnou neshodou. Opakované měření nesmí sloužit k vymazání nepříznivého výsledku bez zdokumentovaného pravidla pro odběr vzorků nebo opakovanou zkoušku.
Rozhodnutí o dalším nakládání musí uvádět odpovědnou pravomoc a přijaté opatření. Možné výsledky zahrnují shodu a uvolnění, oddělení do doby posouzení, povolenou opravu s následnou opakovanou kontrolou, zamítnutí, návrat do procesu nebo přijetí na základě oprávněné výjimky. Oprava může změnit rozměry i stav povrchu, proto kontrolujte opravené místo podle stejných použitelných požadavků a zaznamenejte, co bylo odstraněno, přidáno, opracováno nebo znovu změřeno.
U drátu, tyčí a prutů určených k výrobě mechanických spojovacích prvků norma ASTM F2282-03R09E01 ukazuje, proč může být nutné, aby záznamy přesahovaly rámec rozměrů. Její kontroly zajištění jakosti se týkají oduhličení, rozměrů, tolerancí, stavu povrchu, povlaku, provedení, konečné úpravy, vzhledu a balení. Spis k přejímce by proto měl uchovávat certifikáty, naměřené hodnoty, fotografie, posouzení povrchu, doklady o kalibraci, odchylky, schválení a konečné rozhodnutí o naložení s výrobkem. Takový záznam činí rozhodnutí reprodukovatelným, místo aby se technická otázka přejímky změnila v nepodložené vizuální posouzení.
Běžné chyby při rozhodování o tolerancích oceli
Ocelový výrobek může vyhovovat z hlediska rozměrů, a přesto nesplňovat požadavek na jakost povrchu. Může také vykazovat lokální stopu, která je pro jedno použití neškodná, ale pro jiné nepřijatelná. Tyto výsledky si neprotiřečí. Rozměrové meze, stav povrchu, postup měření a pravomoc přejímat výrobek odpovídají na různé otázky.
První otázka by měla znít: která výrobková specifikace se na daný výrobek vztahuje? Druhá otázka zní: jaká charakteristika se kontroluje? Tloušťka, přímost, hmotnost, příprava proti korozi, oduhličení a viditelné vady povrchu nemají jednu univerzální tabulku tolerancí.
Použití tolerance pro plech na konstrukční profil
Opakovanou chybou je zvolit známou normu pro plech pro výrobek, který je ve skutečnosti prutem, nosníkem, úhelníkem, profilem U, širokou plochou ocelí nebo jiným konstrukčním profilem. Číselné meze mohou vypadat rozumně, avšak porovnání nemá technický základ, pokud se liší tvar výrobku a výrobní postup.
ASTM A568/A568M-19a stanovuje tloušťku, délku, šířku, rovinnost a související přídavky pro plechy z oceli válcované za tepla a za studena. Je proto relevantní pro plechové výrobky v rámci jejího rozsahu, nikoli automaticky pro válcovaný konstrukční úhelník nebo profil I. Důležitý je také postup posuzování shody: naměřené hodnoty se před porovnáním se stanovenou mezí zaokrouhlují podle ASTM E29. Naměřenou hodnotu 9,96 mm nelze správně posoudit pouhým porovnáním nezaokrouhleného údaje přístroje s hodnotou v tabulce, pokud rozhodující postup vyžaduje jiné zaokrouhlení. ASTM International, 2019
Konstrukční výrobky mají vlastní pravidla pro rozměry. ASTM A6/A6M-24a stanovuje závazné přípustné odchylky rozměrů a hmotnosti pro válcované konstrukční ocelové pruty, plechy, profily a štětovnice. Rovněž uvádí, že v případě rozporu má přednost příslušná výrobková specifikace. Toto ustanovení je rozhodující. ASTM A6/A6M nepředstavuje oprávnění ignorovat výrobkovou normu, nákupní specifikaci, výkres nebo doplňující požadavek, který upravuje konkrétní jakost a výrobek. ASTM International, 2024
Stejné rozlišení se objevuje i v normách ISO. ISO 1035:2026 se vztahuje na kruhové, čtvercové, ploché, šestihranné a osmihranné tyče válcované za tepla metrických řad, včetně rozměrů, tvaru, hmotnosti a tolerancí. ISO 657-1:2026 se vztahuje na úhelníky se stejnými i nestejnými rameny, profily U se šikmými pásnicemi a nosníky I se šikmými pásnicemi a stanovuje požadavky na rozměry, průřezové charakteristiky a tolerance. ISO 9034:1987 se týká široké ploché oceli válcované za tepla z nelegovaných a legovaných ocelí, s výjimkou korozivzdorných ocelí, se stanovenou minimální mezí kluzu do 700 N/mm². Žádná z těchto norem by neměla být nahrazena pouze proto, že tabulku tolerancí pro plech lze snáze dohledat.
Chyba je často způsobena záměnou tloušťky za geometrii průřezu. Plech se posuzuje podle charakteristik, jako jsou změny tloušťky, šířka, délka a rovinnost. U konstrukčního profilu může být nutné kontrolovat šířku pásnice, tloušťku stojiny, celkovou výšku, sklon pásnice, poloměr, přímost, zkroucení, pravoúhlost a hmotnost. Tolerance, která je přiměřená pro plochý plech, nic nevypovídá o výsledné geometrii nestejnostranného úhelníku nebo nosníku se šikmými pásnicemi.
Důležitý je také stav materiálu. ISO 16160:2012 stanovuje tolerance rozměrů a tvaru pro plechové výrobky z oceli válcované za tepla a ISO ji v roce 2024 potvrdila. ISO 16162:2012 se vztahuje na plechové výrobky z oceli válcované za studena. Použití mezí podle ISO 16160:2012 na materiál válcovaný za studena, pro který platí ISO 16162:2012, je chybou ve specifikaci, i když se oba dokumenty týkají „ocelového plechu“. Před zahájením měření je nutné ověřit označení výrobku, stav po válcování, rozsah tloušťky, stav hran a stanovenou třídu tolerance.
Považování stupňů přípravy proti korozi za rozměrové tolerance
ISO 8501-1:2007 je často nesprávně vykládána jako rozměrová norma typu vyhovuje/nevyhovuje. Taková není. Dokument definuje stupně zrezivění a stupně přípravy povrchu pomocí písemných popisů a reprezentativních fotografií. Její stupně popisují vizuální stav ocelového povrchu před přípravou a po ní, včetně povrchů očištěných tryskáním, ručním nářadím, mechanizovaným nářadím a plamenem. Nestanovují přípustnou odchylku tloušťky, přípustnou hloubku důlku, mez drsnosti povrchu ani toleranci přímosti profilu. International Organization for Standardization, 2007
Označení jako Sa 2½ proto nemůže prokázat, že plech zachoval stanovenou tloušťku. Stejně tak St 3 nemůže potvrdit, že lokální prohlubeň, přeložení, zaválcovaný okujový otisk nebo korozní důlek jsou pro konstrukční použití přijatelné. Příprava odstraňuje nebo mění povrchové nečistoty a korozní produkty; nenahrazuje kontrolu rozměrů ani nestanovuje zbývající tloušťku stěny.
Normy jakosti povrchu působí na samostatné úrovni. ISO 9443:2018 stanovuje technické dodací podmínky pro třídy jakosti povrchu kruhových tyčí, čtvercových tyčí, šestihranných tyčí a válcovaného drátu za tepla s jmenovitými rozměry od 5 mm do 200 mm. Její rozsah se týká tříd jakosti povrchu, nikoli obecného vizuálního posouzení všech ocelových výrobků. Kruhová tyč dodaná podle ISO 9443:2018 musí být posouzena podle požadavků tohoto dokumentu, zatímco u plechu, nosníku nebo plechu válcovaného za studena je nutné použít příslušnou výrobkovou specifikaci a ustanovení týkající se povrchu.
Význam indikace se může měnit podle zamýšleného použití. Mělká izolovaná stopa v oblasti, která bude odfrézována, může mít jiný důsledek než stejná indikace na pásnici citlivé na únavu, na tlakové hranici nebo na pohledové povrchově upravené ploše. BCSA Guidance Note 3.05 uvádí, že tolerance jakosti povrchu může být přijatelná, pokud zasažená plocha představuje pouze malou část povrchu, za předpokladu, že to specifikace a zamýšlené použití dovolují. Nejde o obecné pravidlo pro přijetí. Je nutné zohlednit plochu, hloubku, umístění, orientaci, souvislost, způsob opravy a zbývající návrhový průřez. BCSA, 2015
Stejně častou chybou je opačný postup: odmítnout každou tmavou skvrnu nebo mělkou stopu jako vadu materiálu. Skvrny od rzi, ulpívající okuje, zbytky po přípravě a skutečná nespojitost nejsou zaměnitelné jevy. Pokud je otázkou, zda je povrch připraven k nanesení povlaku, může být relevantní ISO 8501-1. Pokud jde o to, zda má tyč přípustnou nespojitost povrchu, může být relevantní ISO 9443:2018 nebo rozhodující specifikace pro tyč. Pokud se posuzuje, zda má polotovar spojovacího prvku oduhličení nebo poškození související s konečnou úpravou, ASTM F2282-03R09E01 stanovuje kontroly zajištění jakosti zahrnující oduhličení, rozměry, tolerance, stav povrchu, povlak, provedení, konečnou úpravu, vzhled a balení pro drát, tyče a pruty z uhlíkových a legovaných ocelí používané k výrobě mechanických spojovacích prvků. ASTM International, 2009
Ignorování rozhodující specifikace a metody měření
I správná mez může vést k nesprávnému rozhodnutí, pokud nejsou zaznamenány rozhodující dokument a metoda měření. Certifikát může uvádět „v toleranci“, aniž by identifikoval vydání dokumentu, výrobkovou normu, třídu tolerance, místo odběru vzorku, přístroj, referenční povrch nebo pravidlo zaokrouhlování. Takové tvrzení je pro sporný výsledek příliš neúplné.[6] National Structural Steelwork Specification. British Constructional Steelwork Association. National Structural Steelwork Specification, 2010.
The National Structural Steelwork Specification rozlišuje základní tolerance a funkční tolerance. Základní tolerance se týká stanoveného výrobního požadavku; funkční tolerance se týká toho, zda vyrobená nebo osazená součást plní zamýšlenou funkci. Toto rozlišení brání tomu, aby byla drobná neshoda automaticky považována za kritickou, neopravňuje však kontrolora ignorovat závaznou mez stanovenou pro výrobek. Stejná specifikace vyžaduje, aby metody a přístroje používané k rozměrovému měření byly zvoleny s ohledem na požadovanou přesnost. BCSA, 2010
Nekalibrované pásmo, poškozené posuvné měřítko, mikrometr s nesprávně nastavenou nulou nebo vodováha použitá bez definované vztažné roviny mohou podpořit pozorování, obvykle by však neměly sloužit jako podklad pro konečné zamítnutí. Výsledek mohou ovlivnit teplota, přítlačná síla, otřepy, okuje, vyrovnání sondy, technika obsluhy i podepření součásti. U rovinnosti a přímosti je zvolená vztažná přímka nebo rovina součástí metody; jejím posunutím lze změnit vykázanou odchylku. U tloušťky nemusí měření v blízkosti hran, svarů, rýh nebo okují reprezentovat místo požadované specifikací.
Nejistota měření je obzvláště důležitá, pokud se uváděná hodnota blíží mezní hodnotě. Je-li mezní hodnota 10,00 mm s dovolenou zápornou odchylkou a nejistota přístroje představuje významnou část této odchylky, jediný odečet by měl vést k ověření, nikoli k automatickému konstatování vyhovění. Proveďte kontrolní měření kalibrovaným přístrojem, identifikujte stanovené místo měření, odečet opakujte a uplatněte příslušné pravidlo zaokrouhlování. Podle ASTM A568/A568M je zaokrouhlování podle ASTM E29 součástí posuzování shody; nahrazení tohoto postupu neformálním zaokrouhlováním může zvrátit hraniční rozhodnutí.
Také lokalizovaná indikace na povrchu vyžaduje stanovený postup eskalace. Zdokumentujte její polohu, délku, šířku, zdánlivou hloubku a orientaci; očistěte ji nebo připravte pouze v rozsahu, který je povolen; poté nález porovnejte se specifikací výrobku a zamýšleným použitím. Pokud specifikace danou otázku neupravuje, mělo by být rozhodnutí postoupeno odpovědnému inženýrovi nebo smluvně určenému orgánu, nikoli vytvořeno na základě fotografie.
- Identifikace materiálu
- Jakost, tavba, forma výrobku, rozměry, množství a číslo kusu nebo svazku
- Závazný odkaz
- Norma výrobku, vydání dokumentu, třída tolerance, objednávka a požadavky výkresu
- Důkazy o měření
- Místo, vztažný bod, měřidlo, stav kalibrace, surový odečet, jednotky a pravidlo zaokrouhlování
- Důkazy o povrchu
- Popis vady, rozsah, fotografie, stupeň přípravy a metoda zkoumání
- Rozhodnutí
- Vyhovuje, pozastaveno k přezkoumání, opraveno, přijato na základě úlevy, přeřazeno do nižší jakosti nebo odmítnuto
Řádný záznam o přejímce proto uvádí jakost materiálu, formu výrobku, rozhodující normu a její vydání, příslušnou třídu tolerancí, metodu měření, identifikaci přístroje, stav kalibrace, v relevantních případech podmínky prostředí a způsob vypořádání každé indikace na povrchu. Bez těchto údajů mohou výrazy „vyhovuje“ a „nevyhovuje“ popisovat spíše proces kontroly než samotnou ocel.
Zdroje
- [1] ASTM A6/A6M-24a. ASTM International standard publication, 2024. https://store.astm.org/a0006_a0006m-24a.html
- [2] ASTM A568/A568M-19a. ASTM International standard publication, 2019. https://store.astm.org/a0568_a0568m-19a.html
- [3] ISO 16160:2012. ISO standard catalogue, 2024. https://www.iso.org/standard/59320.html
- [4] ISO 9443:2018. ISO standard catalogue, 2018. https://www.iso.org/standard/70647.html
- [5] ASTM F2282-03R09E01. ASTM International standard publication, 2009. https://store.astm.org/f2282-03r09e01.html
- [6] National Structural Steelwork Specification. National Structural Steelwork Specification, 2010. https://steelconstruction.info/images/1/10/BCSA_52-10.pdf