




ما الذي تعنيه سماحية الفولاذ فعليًا؟
سماحية الفولاذ هي الانحراف المسموح به عن حالة محددة أو اسمية. وقد تكون هذه الحالة سماكةً أو عرضًا أو قطرًا أو طولًا أو كتلةً أو استقامةً أو تسطحًا أو تعامدًا أو زاويةً أو خاصيةً أخرى قابلةً للقياس. والقيمة الاسمية هي قيمة مرجعية، وليست بالضرورة القيمة التي يجب أن تتمتع بها كل قطعة. فعلى سبيل المثال، تُعرَّف صفيحة بسماكة 10 mm من خلال سماكتها الاسمية؛ ثم تحدد المواصفة المنطبقة مدى السماح بانحراف السماكة المقاسة عن 10 mm.
وتكتسب هذه التفرقة أهمية لأن عبارة «فولاذ بسماكة 10 mm» لا تصف قياسًا واحدًا يحدد القبول أو الرفض من دون معرفة المعيار الحاكم، وشكل المنتج، والدرجة، وحالة التسليم، وقواعد القياس. فالسماحية هي حد قبول تنشئه مواصفة. وليست بيانًا عامًا عن قدرة التصنيع، كما أنها لا تكون قابلة للتبادل تلقائيًا بين الصفائح والألواح والقضبان والقطاعات الإنشائية والأسلاك.

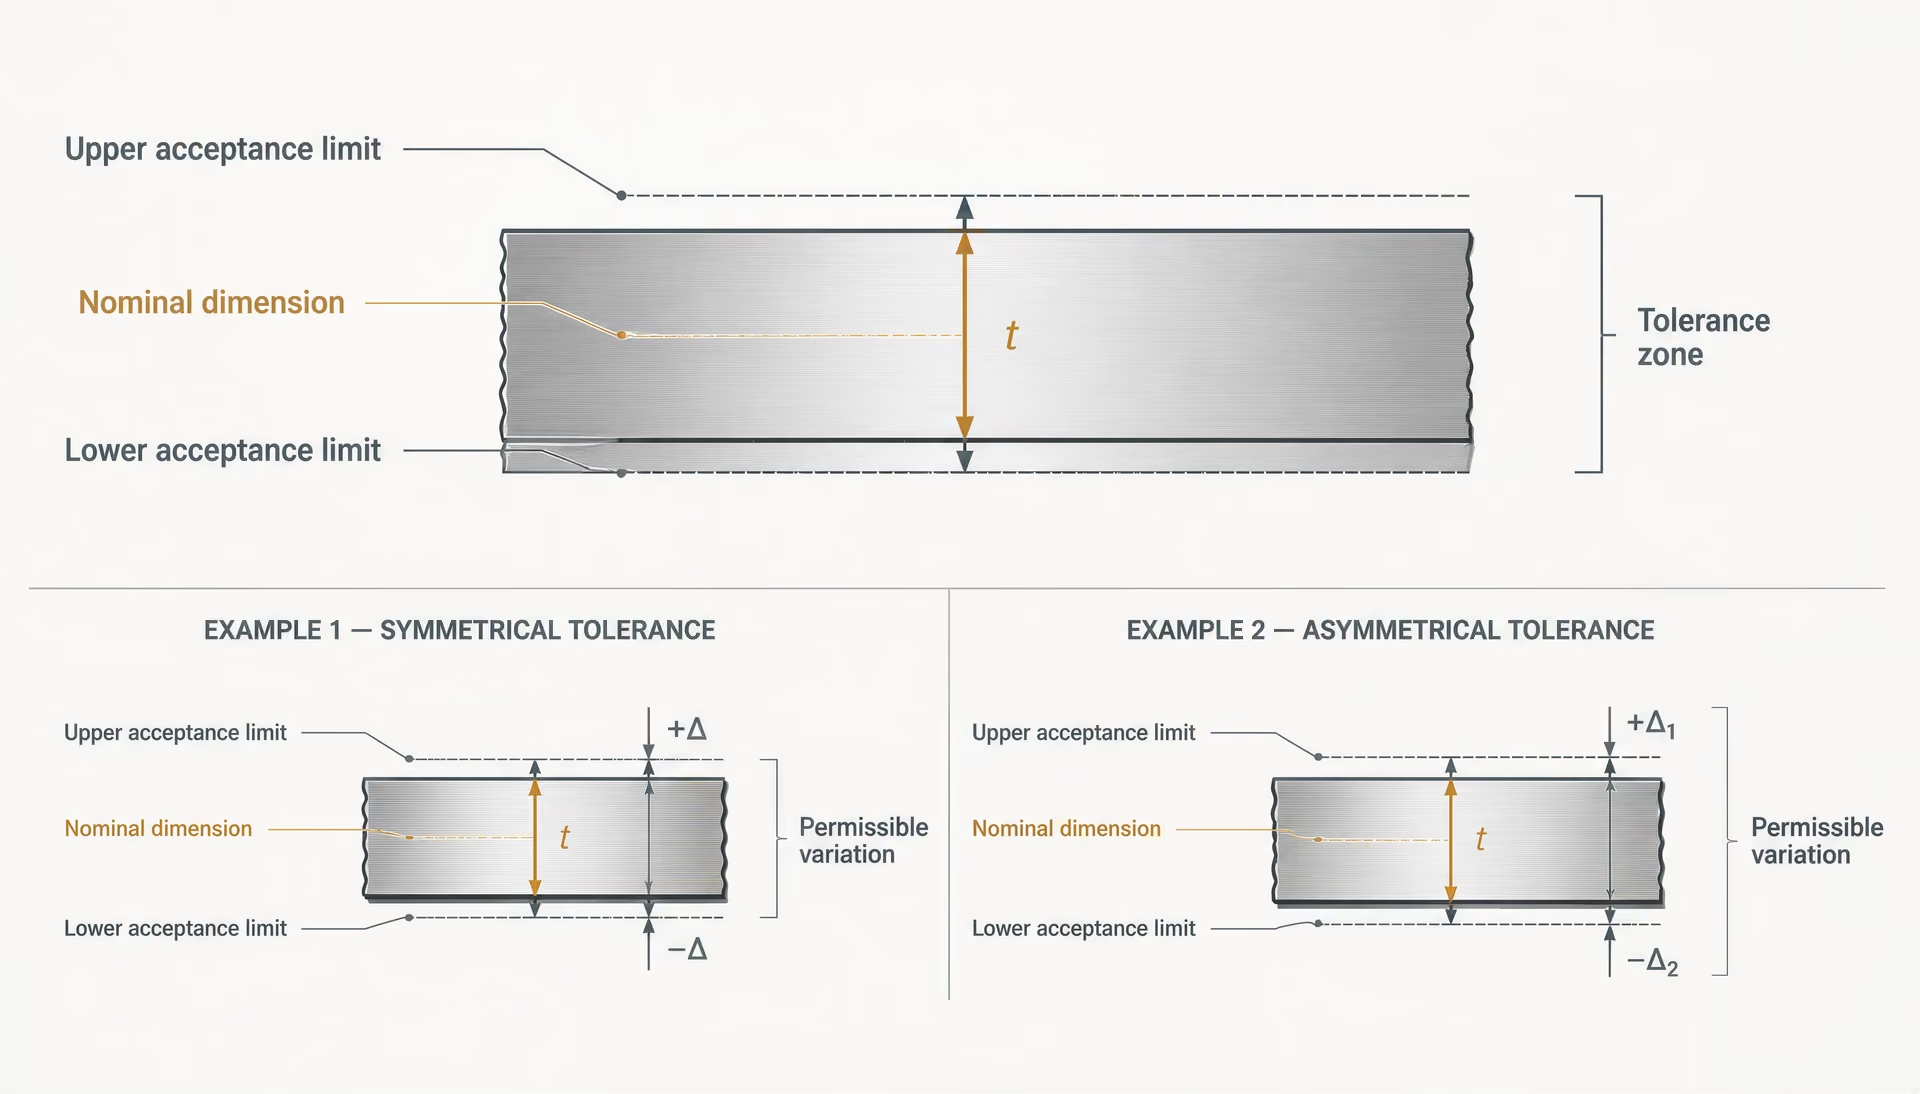
الأبعاد الاسمية، والتفاوت المسموح به، وحدود القبول
مصطلحات السماحية الأساسية
- البعد الاسمي
- الحجم المرجعي المحدد المستخدم لتعريف المنتج.
- التباين المسموح
- الانحراف المسموح به عن القيمة الاسمية أو المحددة.
- حد القبول
- الحد العلوي أو السفلي الفعلي المطبق على النتيجة المقاسة.
- نطاق السماحية
- الفاصل بين حدي القبول السفلي والعلوي المنطبقين.
البعد الاسمي هو المقاس المحدد المستخدم لتعريف المنتج. أما التفاوت المسموح به فهو الانحراف المسموح به عن ذلك المقاس. وحدود القبول هي الحدود الفعلية العليا والدنيا المطبقة على نتيجة مقاسة. وقد تكون هذه الحدود متماثلة، مثل ±0.5 mm، أو غير متماثلة، مثل سماكة اسمية مع تفاوت سالب مسموح به وتفاوت موجب أصغر أو يساوي صفرًا.
| خاصية المنتج | سؤال القبول النموذجي | سبب الفصل |
|---|---|---|
| السماكة | هل تقع السماكة المقاسة ضمن النطاق المسموح؟ | تتحكم في الحجم الخطي. |
| الاستقامة | هل يظل المنتج ضمن الانحراف المسموح به عن خط مرجعي؟ | تتحكم في الشكل الطولي. |
| الكتلة | هل تقع الكتلة لكل وحدة طول أو الكتلة النظرية ضمن حدها؟ | تتحقق من كمية المادة والمقطع. |
| حالة السطح | هل العيوب أو القشور أو الحفر أو اللحامات أو درجات التجهيز مقبولة؟ | تخضع لمتطلبات سطح منفصلة. |
وقد يقسم المعيار المنطبق السماحيات أيضًا بحسب نطاق المقاس. فقد تكون التفاوتات المسموح بها في سماكة صفيحة بسماكة 6 mm مختلفة عن تلك الخاصة بصفيحة بسماكة 20 mm، حتى عندما يوصف كلاهما بأنهما صفائح. وقد تكون للقضيب المدرفل حدود منفصلة للقطر، وعدم الاستدارة، والاستقامة، والكتلة. ويجيب كل حد من هذه الحدود عن سؤال مختلف.[1] ASTM A6/A6M-24a. ASTM International. ASTM International standard publication, 2024.
تحدد ASTM A6/A6M-24a التباينات المسموح بها الإلزامية في الأبعاد والكتلة للمنتجات الإنشائية المدرفلة الداخلة في نطاقها. Strong evidence
يحدد ASTM A6/A6M-24a التفاوتات المسموح بها الإلزامية في الأبعاد والكتلة للقضبان والصفائح والأشكال الإنشائية الفولاذية المدرفلة، ولألواح الركائز. لكنه لا يعمل بوصفه جدولًا شاملًا لكل منتج فولاذي. فإذا تضمنت مواصفة المنتج متطلبًا متعارضًا، فإن ASTM A6/A6M ينص على أن مواصفة المنتج المنطبقة هي التي تسود. ويحل هذا التسلسل الهرمي كثيرًا من حالات التعارض الظاهري بين جدول أبعاد عام ووثيقة خاصة بدرجة أو منتج معين.[2] ASTM A568/A568M-19a. ASTM International. ASTM International standard publication, 2019.
تغطي ASTM A568/A568M-19a الخصائص البُعدية المذكورة للصفائح الفولاذية المدرفلة على الساخن والمدرفلة على البارد. Strong evidence
| شكل المنتج | الوثيقة ذات الصلة المذكورة في المقالة | الخصائص التي تتناولها |
|---|---|---|
| الصفائح المدرفلة على الساخن | ISO 16160:2012 | سماحيات الأبعاد والشكل |
| الصفائح المدرفلة على البارد | ISO 16162:2012 | سماحيات الأبعاد والشكل |
| الألواح أو القضبان أو المقاطع الإنشائية أو صفائح الخوازيق | ASTM A6/A6M-24a | الأبعاد والكتلة |
| الصفائح المدرفلة على الساخن والبارد وفق متطلبات ASTM | ASTM A568/A568M-19a | السماكة والطول والعرض والاستواء والبدلات |
توضح منتجات الصفائح هذه النقطة. إذ تحدد ASTM A568/A568M-19a سماحيات السماكة والطول والعرض والتسطح، والبدلات ذات الصلة، للصفائح الفولاذية المدرفلة على الساخن والمدرفلة على البارد. وبموجب هذا المعيار، تُقرَّب القيم المقاسة وفقًا لـ ASTM E29 عند تحديد المطابقة. ويمكن لقاعدة التقريب أن تؤثر في نتيجة تقع على الحد الفاصل؛ لذلك لا ينبغي الحكم على قيمة مسجلة بعدد مفرط أو غير متسق من المنازل العشرية بمجرد مقارنة الرقم غير المقرب بحد وارد في جدول.
| المعيار | عائلة المنتج أو النطاق | أهم الضوابط المذكورة في المقالة |
|---|---|---|
| ISO 16160:2012 | الصفائح الفولاذية المدرفلة على الساخن | سماحيات الأبعاد والشكل |
| ISO 16162:2012 | الصفائح الفولاذية المدرفلة على البارد | سماحيات الأبعاد والشكل |
| ISO 1035:2026 | القضبان المدرفلة على الساخن من السلسلة المترية | الأبعاد والشكل والكتلة والسماحيات |
| ISO 657-1:2026 | الزوايا والقنوات والكمرات على شكل I | الأبعاد وخصائص المقطع والسماحيات |
| ISO 9034:1987 | المسطحات العريضة الإنشائية المدرفلة على الساخن | سماحيات الأبعاد والشكل والكتلة |
تقسم معايير ISO الموضوع بحسب نوع المنتج بطريقة مماثلة. وينطبق ISO 16160:2012 على سماحيات الأبعاد والشكل لمنتجات الصفائح الفولاذية المدرفلة على الساخن؛ وقد أكد ISO سريان هذا المعيار في عام 2024. ويغطي ISO 16162:2012 منتجات الصفائح الفولاذية المدرفلة على البارد. وبالنسبة إلى القضبان الدائرية والمربعة والمسطحة والسداسية والثمانية الأضلاع المدرفلة على الساخن من السلسلة المترية، يحدد ISO 1035:2026 الأبعاد والشكل والكتلة والسماحيات. ويغطي ISO 657-1:2026 الزوايا المتساوية وغير المتساوية، والقنوات ذات الشفاه المائلة، والكمرات ذات المقطع I ذات الشفاه المائلة، بما في ذلك الأبعاد وخصائص المقطع والسماحيات. أما ISO 9034:1987 فيتناول سماحيات الأبعاد والشكل والكتلة للصفائح العريضة الإنشائية المسطحة المدرفلة على الساخن، المصنوعة من الفولاذ غير السبائكي والسبائكي، باستثناء الفولاذ المقاوم للصدأ، وبحد أدنى محدد لمقاومة الخضوع يصل إلى 700 N/mm².
ولا يمكن تبادل نطاقات التطبيق هذه فيما بينها. فتطبيق سماحية خاصة بالصفائح على قطاع زاوية، أو سماحية خاصة بالقضبان على صفيحة، قد يؤدي إلى قرار يبدو سليمًا من الناحية الفنية لكنه غير صحيح. ولذلك تتمثل الخطوة الأولى في أي نزاع في تحديد مواصفة المنتج ومراجعها المعيارية المذكورة. أما مخطط السماحيات العام فيأتي لاحقًا، إن كان له دور أصلًا.
وقد يعتمد القبول أيضًا على موضع قياس البعد وكيفيته. فقد يكون للوح تفاوت موضعي في السماكة، وقد يتغير شكل القطاع المدرفل على امتداد طوله، وقد يكون القضيب ضمن حد قطره لكنه يتجاوز حد الاستقامة. ولا تؤدي مطابقة خاصية واحدة إلى إلغاء الإخفاق في خاصية أخرى.
لماذا لا تساوي السماحية عدم اليقين في القياس؟
عدم اليقين في القياس مؤشر كمي على الشك المرتبط بنتيجة القياس؛ وهو يصف طريقة الفحص وظروفه بدلاً من تغيير سماحية المنتج.
تتعلق السماحية بمتطلب المنتج، بينما يتعلق عدم اليقين في القياس بنتيجة الفحص. وهما يتفاعلان، لكنهما ليسا الكمية نفسها.
لنفترض أن مواصفة ما تسمح بسماكة تتراوح بين 9.70 mm و10.00 mm. ويمثل هذا النطاق منطقة السماحية. فإذا أداةٌ ما قراءة قدرها 9.72 mm، فإن القيمة المبلغ عنها تشكل دليلًا على السماكة الفعلية، وليست السماكة الفعلية مع يقين تام. ويمكن لكل من دقة القراءة، والمعايرة، وقوة التلامس، ودرجة الحرارة، وتقنية المشغل، وخشونة السطح، والمحاذاة، وقابلية تكرار الأداة أن يؤثر في النتيجة.
يفصل إطار المعايير الوطنية للمنشآت الفولاذية بين السماحيات الأساسية والسماحيات الوظيفية، ويشترط أن تتوافق طرق القياس والأدوات مع الدقة المطلوبة. Strong evidence
قد يتمتع قياس الميكرومتر بدقة عرض أدق من شريط القياس، إلا أن دقة العرض وحدها لا تثبت صحة القياس. فقد ينتج عن قياس لوح كبير باستخدام أداة سيئة الإسناد رقم يبدو دقيقًا، لكنه لا يمثل الموضع أو طريقة القياس المطلوبة. ويميز المواصفة الوطنية للأعمال الفولاذية الإنشائية بين السماحيات الأساسية والسماحيات الوظيفية، ويشترط اختيار طرق وأدوات القياس البُعدي بما يتناسب مع الدقة المطلوبة. وهذه قاعدة عملية: يجب أن تكون طريقة الفحص قادرة على التمييز بين النتيجة المقبولة والنتيجة غير المقبولة.
تسلسل قرار القياس
- 1. تحديد المتطلب تحقق من مواصفة المنتج والإصدار والخاصية وجدول السماحيات.
- 2. تحديد الطريقة حدّد المرجع ونقطة القياس والاتجاه وأداة القياس وخطة أخذ العينات.
- 3. تسجيل النتيجة الخام احتفظ بالقياس غير المقرّب والظروف ذات الصلة.
- 4. تطبيق قاعدة القرار استخدم إجراء التقريب وعدم اليقين المحدد.
لذلك تستحق النتيجة القريبة من حد ما قياسًا مضبوطًا، لا تقريبًا عفويًا أو حكمًا بصريًا. وينبغي أن يحدد إجراء الفحص المرجع، والموضع، والاتجاه، ودرجة الحرارة عند اللزوم، والأداة، وحالة المعايرة، وعدد القراءات، وقاعدة التقريب. فإذا اعتمدت المواصفة ASTM E29، كما تفعل ASTM A568/A568M عند تحديد المطابقة، فإن هذه القاعدة هي التي تحكم القرار المعلن. وقد يحسب المختبر أيضًا عدم اليقين في القياس، لكن عدم اليقين لا يوسع سماحية المنتج.
| نهج القبول | إجراء المفتش | ما يجب عدم افتراضه |
|---|---|---|
| المقارنة المباشرة | قارن القيمة المبلّغ عنها بالحد المحدد. | لا يوسّع عدم اليقين نطاق السماحية. |
| قاعدة القرار المحددة | طبّق القاعدة التي تتطلبها الوثيقة الحاكمة. | لا تخترع نطاقاً وقائياً. |
| القياس الحدّي | أعد القياس باستخدام طريقة مضبوطة وملائمة. | لا تعتمد على التقريب العفوي أو الحكم البصري. |
تتعامل أنظمة القبول المختلفة مع عدم اليقين بطرق مختلفة. فبعض المواصفات تقارن القيمة المبلغ عنها مباشرة بالحد. بينما تتضمن مواصفات أخرى قاعدة قرار تراعي عدم اليقين ومخاطر قبول منتج غير مطابق أو رفض منتج مطابق. وما لم تنص الوثيقة الحاكمة على خلاف ذلك، لا ينبغي للفاحص أن يخترع نطاق أمان، أو يضيف عدم اليقين إلى السماحية، أو يطرحه من القيمة المقاسة. والسؤال الصحيح ليس فقط: «هل عدم اليقين في الأداة أصغر من السماحية؟» بل هو: «ما قاعدة القرار وطريقة القياس اللتان تشترطهما المواصفة الحاكمة؟»
ولهذا يمكن أن يبلّغ فاحصان عن استنتاجين مختلفين من دون أن يغير أي منهما الفولاذ. فقد يكونان قد قاسا في نقطتين مختلفتين، أو استخدما مراجع مختلفة، أو طبقا تقريبًا مختلفًا، أو اتبعا قواعد قبول مختلفة. ويجب إرجاع سبب الخلاف إلى المواصفة والإجراء.
الفرق بين متطلبات الأبعاد والشكل والكتلة والسطح
فئات القبول المنفصلة
- الأبعاد السماكة والعرض والطول والقطر وطول الضلع وأبعاد الجناح وأبعاد الج web.
- الشكل الاستواء والاستقامة والتحدب والالتواء وعدم التربيع والتدرج وعدم الاستدارة.
- الكتلة الوزن لكل وحدة طول أو الكتلة النظرية أو التباين المسموح في الكتلة.
- السطح العيوب والقشور والحفر واللحامات والتراكبات والشقوق ونزع الكربون والخشونة والطلاء والنظافة.
تتعلق متطلبات الأبعاد بالمقاس الخطي: السماكة، أو العرض، أو الطول، أو القطر، أو طول الضلع، أو أبعاد الشفة، أو أبعاد الجِسر. أما متطلبات الشكل فتتعلق بالهيئة الهندسية: التسطح، والاستقامة، والتحدب، والالتواء، وعدم التعامد، والتدرج، وعدم الاستدارة. وتتعلق متطلبات الكتلة بالوزن لكل وحدة طول، أو الكتلة النظرية، أو التفاوت المسموح به في الكتلة. وقد تتداخل هذه الفئات من حيث أثرها الهندسي، لكنها ليست سماحية واحدة.
فقد يستوفي قطاع إنشائي حدود عرض شفته وسماكة جسره، لكنه يفشل في الاستقامة. وقد يستوفي قضيب متطلبات القطر والكتلة، مع وجود عيوب سطحية غير مقبولة. وقد تستوفي صفيحة متطلبات السماكة والتسطح، مع ظهور صدأ أو قشور تستلزم تقييمًا سطحيًا منفصلًا. ولا تثبت المطابقة البُعدية حالة السطح.[4] ISO 9443:2018. International Organization for Standardization. ISO standard catalogue, 2018.
وقد تتناول متطلبات السطح العيوب، والقشور، والحفر، والدروز، والتراكبات، والشقوق، ونزع الكربون، والخشونة، والطلاء، والنظافة، أو درجة التجهيز. ويحدد ISO 9443:2018 متطلبات التسليم الفنية لفئات جودة السطح للقضبان الدائرية والمربعة والسداسية المدرفلة على الساخن، وللحديد السلكي، ذات الأبعاد الاسمية من 5 mm إلى 200 mm. ولا تحل فئات السطح فيه محل سماحيات القطر أو الاستقامة.
توفر ISO 8501-1:2007 تصنيفات بصرية للصدأ وتجهيز السطح، وليس سماحيات بُعدية. Strong evidence
وبالنسبة إلى التآكل والتجهيز، يحدد ISO 8501-1:2007 درجات الصدأ ودرجات التجهيز من خلال أوصاف مكتوبة وصور تمثيلية. ويغطي حالات مثل الأسطح الفولاذية المنظفة بالسفع، والمنظفة بالأدوات اليدوية، والمنظفة بالأدوات الآلية، والمنظفة باللهب. وتصف هذه الدرجات تجهيز السطح بصريًا وحالة الصدأ؛ ولا تحدد سماكة الصفيحة أو هندسة القطاع.
توضح المواصفة الوطنية للأعمال الإنشائية الفولاذية ومذكرة BCSA الإرشادية 3.05 أيضًا سبب احتياج تقييم السطح إلى سياق. فقد يكون حدّ تفاوت جودة السطح مقبولًا عندما لا تمثل المنطقة المتأثرة إلا نسبة صغيرة من السطح، شريطة أن تسمح المواصفة والاستخدام المقصود بذلك. وقد تُعامل علامة موضعية لا يترتب عليها أثر وظيفي معاملة مختلفة عن شق أو انفصال طبقي أو حفرة عميقة أو عيب في وصلة حرجة من ناحية الكلال. ويجب أن يستند القرار المتعلق بالسطح إلى الفئة المحددة والوظيفة المقصودة، لا إلى قاعدة عامة تقضي بأن كل عدم انتظام ظاهر إما مقبول أو مرفوض.
وتوضح ASTM F2282-03R09E01 هذا الفصل صراحةً بالنسبة إلى أسلاك وقضبان وقضبان فولاذية من الكربون والسبائك تُستخدم في تصنيع أدوات التثبيت الميكانيكية. وتشمل ضوابط ضمان الجودة فيها نزع الكربون، والأبعاد، والتفاوتات، وحالة السطح، والطلاء، وجودة التنفيذ، والتشطيب، والمظهر، والتغليف. ويعكس إدراج هذه الموضوعات كلٌّ على حدة كيفية إجراء القبول فعليًا.
وبناءً على ذلك، قد يكون المنتج الفولاذي مطابقًا من حيث الأبعاد، ومع ذلك يستلزم الرفض أو الإصلاح أو التنظيف أو إجراء مزيد من التحقيق لأسباب متعلقة بالسطح. وعلى العكس، قد يكون السطح الذي يبدو غير جذاب مقبولًا عندما تسمح فئة السطح الحاكمة والاستخدام المقصود بذلك. وعندما تبدو الوثائق متعارضة، تكون المواصفة الحاكمة للمنتج، وترتيب الأولوية المنصوص عليه فيها، وإجراء القبول الخاص بها هي المرجع الحاكم. ولا يستطيع جدول تفاوتات عام أن يحسم مسألة متعلقة بالسطح، كما لا يمكن لصورة فوتوغرافية للسطح أن تحل محل قياس الأبعاد.
تسلسل معايير المواصفات ومواصفة المنتج الحاكمة
لا يمكن تفسير تفاوت فولاذي استنادًا إلى رقم وحده. إذ يجب أولًا تحديد الوثيقة الحاكمة، ثم شكل المنتج، والدرجة، وحالة التسليم، وطريقة القياس، وقاعدة القبول. فقد توصف صفيحة وقضيب مدرفل على الساخن وزاوية إنشائية وصفيحة مدرفلة على البارد جميعًا بأنها «فولاذ»، إلا أن متطلبات الأبعاد والسطح الخاصة بها قد تستند إلى معايير مختلفة.
ويبدأ التسلسل المعتاد بمواصفة الشراء أو التصميم، تليها مواصفة المنتج الخاصة بالمادة، ثم أي مواصفة للمتطلبات العامة أُدرجت بالإحالة. وتوفر الوثيقة العامة القواعد المشتركة، بينما تحدد وثيقة المنتج ما إذا كانت تلك القواعد تنطبق دون تغيير على المادة الموردة. ويمنع هذا التمييز نقل جدول تفاوتات خاص بعائلة من المنتجات بصورة غير صحيحة إلى عائلة أخرى.
ASTM A6/A6M والمتطلبات العامة
تُعد ASTM A6/A6M-24a مواصفة للمتطلبات العامة الخاصة بمنتجات الفولاذ الإنشائي المدرفلة. وتذكر ASTM International أنها تحدد التفاوتات المسموح بها إلزاميًا في الأبعاد والكتلة للقضبان الفولاذية الإنشائية المدرفلة، والصفائح، والأشكال، والصفائح الوترية (ASTM International, 2024، ASTM A6/A6M-24a). ولذلك يشمل نطاقها أشكالًا إنشائية مألوفة مثل المقاطع ذات الشفة العريضة، والقنوات، والزوايا، والقضبان المسطحة، والصفائح الإنشائية، والصفائح الوترية، وليس كل منتج فولاذي يُباع تحت تسمية من تسميات ASTM.
إن عبارة «التفاوت المسموح به» مفهوم فني من مفاهيم القبول. فهي تصف الانحراف المسموح به عن بُعد محدد أو استقامة أو كتلة أو خاصية ذات صلة؛ ولا تعني أن كل قياس دقيق تمامًا، كما لا تثبت أن السطح الذي تظهر عليه علامات مقبول. فقد يفي المنتج بتفاوت السماكة، لكنه يفشل في تلبية متطلبات جودة السطح. وبالعكس، قد يكون عيب سطحي مسموحًا به بموجب مواصفة المنتج ذات الصلة، حتى إذا كان يتطلب إصلاحًا أو إزالة أو تقييمًا قبل الاستخدام.
وتكتسب ASTM A6/A6M أهمية خاصة لأنها توفر إطارًا مشتركًا لعدة أشكال من المنتجات الإنشائية. وقد تتناول الأبعاد والكتلة، ووسم المنتج، وعينات الاختبار، وجودة التنفيذ، والإصلاح، وغير ذلك من مسائل التسليم العامة. ولا ينبغي اختزال هذه الموضوعات في اختبار واحد للنجاح أو الفشل. فالقبول البُعدي يسأل عما إذا كانت الهندسة المقاسة تقع ضمن النطاق المسموح به. أما قبول السطح فيسأل عما إذا كانت العيوب، أو الدروز، أو التراكبات، أو القشور، أو الصدأ، أو المناطق التي أُجريت لها إصلاحات، متوافقة مع قواعد السطح المنطبقة. في حين يسأل القبول الميكانيكي عما إذا كانت الخصائص الكيميائية أو خصائص الشد أو الخضوع أو الاستطالة أو الصدم أو غيرها من الخصائص المحددة تستوفي متطلباتها.
وتتمثل القاعدة الحاكمة في كيفية معالجة المعيار للتعارض. إذ تنص ASTM A6/A6M على أنه عندما تتعارض متطلباتها مع متطلبات مواصفة المنتج المنطبقة، تسود مواصفة المنتج. ولهذه الجملة أثر عملي. فـ ASTM A6/A6M ليست أداة تجاوز شاملة تُبطل مواصفة درجة أو منتج تتضمن متطلبًا أكثر تحديدًا. إنها وثيقة للمتطلبات العامة تعمل ضمن منظومة المعايير المحددة في العقد.
ولذلك فإن التقرير الذي يورد فقط عبارة «تفاوت ASTM A6» يكون ناقصًا. وينبغي أن يحدد مواصفة المنتج، وإصدارها، والمقاس الاسمي، وشكل المنتج، وجدول التفاوت ذي الصلة. كما ينبغي أن يبين كيفية إجراء القياس وموضعه. فقد يختلف الشكل المدرفل على امتداده وعبر مقطعه العرضي؛ كما يمكن أن تؤثر درجة الحرارة، وظروف الإسناد، ودقة الجهاز، والنقاط المرجعية في النتيجة الملحوظة. فالحد العددي وإجراء القياس عنصران متلازمان.
وتوضح ASTM A568/A568M-19a المبدأ نفسه في منتجات الصفائح. فهي تحدد تفاوتات وبدلات السماكة والطول والعرض والاستواء وغير ذلك من الخصائص ذات الصلة للصفائح الفولاذية المدرفلة على الساخن والمدرفلة على البارد (ASTM International, 2019، ASTM A568/A568M-19a). كما تشترط المواصفة تقريب القيم المقاسة وفقًا لـ ASTM E29 عند تحديد المطابقة. والتقريب ليس خيارًا شكليًا في إعداد التقارير؛ إذ قد تتغير حالة قبول قيمة قريبة من الحد عند تطبيق إجراء التقريب المحدد. ولذلك يجب النظر إلى القيمة المسجلة، وقدرة الجهاز، وموضع أخذ العينة، وقاعدة التقريب باعتبارها عملية قبول واحدة متكاملة.
متى تسود المواصفة الخاصة بالمادة
تسود المواصفة الخاصة بالمادة عندما تتضمن متطلبًا يختلف عن المتطلب العام أو يستكمله أو يحدده بدرجة أكبر من الدقة. فقد تحدد الوثيقة المنطبقة نطاقًا أضيق للسماكة، أو حدًا مختلفًا للاستواء، أو تفاوتًا خاصًا بالشكل، أو فئة معينة للسطح، أو طريقة مستقلة لتقييم العيوب. وليس السؤال الصحيح هو: «هل يفي الفولاذ بـ ASTM A6/A6M؟» بل: «ما مواصفة المنتج الحاكمة لهذا الفولاذ، وما الذي تنص هذه المواصفة على إدراجه؟»
وينبغي تحديد الإجابة قبل التفتيش. فقد يحدد أمر الشراء درجة ومعيار المنتج، بينما تضيف مواصفة المشروع متطلبات تكميلية. وقد يحيل العقد أيضًا إلى مواصفة وطنية للأعمال الإنشائية الفولاذية تفصل بين التفاوتات الأساسية والتفاوتات الوظيفية. وتوضح المواصفة الوطنية للأعمال الإنشائية الفولاذية، التي تستشهد بها الجمعية البريطانية للأعمال الإنشائية الفولاذية (BCSA, 2010)، هذا التمييز صراحةً. فالتفاوتات الأساسية تتعلق بمتطلبات التصنيع أو الإنشاء العامة، بينما تتعلق التفاوتات الوظيفية بالملاءمة أو المحاذاة أو التجميع أو التصريف أو الخلوص أو بأي حالة استخدام محددة أخرى.
ويكتسب هذا التمييز أهمية لأن بُعدًا ما قد يقع ضمن تفاوت تصنيع عام، لكنه لا يكون مناسبًا لوصلة أو تجميع معين. ولا يترتب على ذلك تلقائيًا أن المصنع قدورد مادة غير مطابقة. إذ يجب على المفتش تحديد ما إذا كان المتطلب تفاوتًا أساسيًا للمنتج، أو تفاوتًا وظيفيًا للمشروع، أو متطلبًا إضافيًا للتصنيع.
وتنص وثيقة BCSA نفسها على ضرورة اختيار أساليب وأجهزة القياس البُعدي بما يتناسب مع الدقة المطلوبة. فالشريط الفولاذي، أو القدمة ذات الورنية، أو الميكرومتر، أو المسطرة المستقيمة، أو مقياس المقاطع، أو الجهاز البصري، أو نظام القياس الإحداثي لا يقدم أدلة متكافئة في كل حالة. ولا تمثل دقة الجهاز إلا جزءًا واحدًا من المسألة. فقد يؤثر كل من قابلية التكرار، والمعايرة، وضغط التلامس، وقشور السطح، وإسناد العارضة، ودرجة الحرارة، وتقنية المشغل في نتيجة قريبة من الحد. وعندما يكون عدم اليقين مؤثرًا، فإن الإبلاغ عن رقم واحد غير مشروط يعطي انطباعًا زائفًا بالدقة.
وتسلك حالة السطح مسارًا منفصلًا. إذ توضح مذكرة BCSA الإرشادية 3.05 أن تفاوت جودة السطح قد يكون مقبولًا عندما لا تمثل المنطقة المتأثرة إلا نسبة صغيرة من السطح، شريطة أن تسمح المواصفة الحاكمة والاستخدام المقصود بهذا الحكم (BCSA, 2015). وقد تكون المساحة والعمق والموقع والاتجاه والإصلاح المقترح أهم من مجرد وجود علامة. أما ISO 8501-1:2007 فتتناول موضوعًا آخر ذا صلة ولكنه متميز؛ إذ تحدد درجات الصدأ ودرجات إعداد السطح باستخدام أوصاف مكتوبة وصور تمثيلية، بما في ذلك الأسطح المنظفة بالسفع، والمنظفة بالأدوات اليدوية، والمنظفة بالأدوات الآلية، والمنظفة باللهب. وهي لا تحل محل معيار للتفاوتات البُعدية.
وقد تكون ضوابط القبول خاصة بالمنتج أيضًا. إذ تمتد متطلبات ضمان الجودة في ASTM F2282-03R09E01 إلى نزع الكربون، والأبعاد، والتفاوتات، وحالة السطح، والطلاء، وجودة التنفيذ، والتشطيب، والمظهر، والتغليف، وذلك بالنسبة إلى أسلاك وقضبان وقضبان فولاذية من الكربون والسبائك تُستخدم في تصنيع أدوات التثبيت الميكانيكية (ASTM International, 2009، ASTM F2282). ولا تجعل تغطيتها الواسعة للموضوعات منها بديلًا عن ASTM A6/A6M أو عن مواصفة خاصة بمنتج إنشائي. فهي تخدم منتجًا وسلسلة تصنيع مختلفين.
كيف تخدم وثائق ASTM وISO عائلات المنتجات المختلفة
لا ينبغي التعامل مع وثائق ASTM وISO باعتبارها تسميات متبادلة لنظام التفاوتات نفسه. فكثيرًا ما تجمع وثائق ASTM بين مواصفة المنتج والمتطلبات العامة، أو تحيل إلى مواصفة للمتطلبات العامة مثل ASTM A6/A6M. أما وثائق ISO فكثيرًا ما تنظم المتطلبات حول عائلة منتجات محددة وشكل هندسي معين.
بالنسبة إلى الصفائح المدرفلة على الساخن، يطبّق المعيار ISO 16160:2012 سماحات الأبعاد والشكل على جميع منتجات الصفائح الفولاذية المدرفلة على الساخن؛ وقد أكدت المنظمة الدولية للتوحيد القياسي صلاحية الوثيقة في عام 2024 (ISO 16160:2012). وتُغطّى الصفائح المدرفلة على البارد بصورة منفصلة في المعيار ISO 16162:2012. ويعكس هذا الفصل اختلاف مسار التصنيع وما ينتج عنه من فروق في التحكم في السماكة، والاستواء، وحالة الحواف، والشكل. ولا ينبغي إسناد سماحة خاصة بالصفائح المدرفلة على الساخن إلى صفائح مدرفلة على البارد لمجرد أن كليهما يُورَّد في لفائف أو بأطوال مقطوعة.
يحدد المعيار ISO 1035:2026 الأبعاد والشكل والكتلة والسماحات للقضبان المدرفلة على الساخن ذات المقاطع الدائرية والمربعة والمسطحة والسداسية والثمانية ضمن السلسلة المترية. ويغطي المعيار ISO 657-1:2026 الزوايا المتساوية وغير المتساوية، والقنوات ذات الأجنحة المائلة، والعوارض ذات المقطع I والأجنحة المائلة، بما في ذلك الأبعاد وخصائص المقاطع والسماحات. وتعالج هذه الوثائق عائلات القضبان والمقاطع ذات المتطلبات الخاصة بكل هندسة. أما المعيار ISO 9034:1987 فيغطي القطاعات العريضة المسطحة الإنشائية المدرفلة على الساخن والمصنوعة من أنواع الفولاذ غير السبائكي والسبائكي، باستثناء الفولاذ غير القابل للصدأ، مع حد أدنى محدد لمقاومة الخضوع يصل إلى 700 N/mm²؛ ولذلك فإن نطاقه أضيق من نطاق معيار عام للمتطلبات الإنشائية.
ولمتطلبات السطح أيضاً عائلة خاصة من المنتجات. يحدد المعيار ISO 9443:2018 متطلبات التسليم الفنية لفئات جودة سطح القضبان الدائرية والمربعة والسداسية المدرفلة على الساخن، وكذلك قضبان الأسلاك ذات الأبعاد الاسمية من 5 mm إلى 200 mm. ولا تُعد فئة السطح بموجب ISO 9443:2018 بديلاً عن متطلبات الأبعاد الواردة في ISO 1035:2026، تماماً كما أن درجات تجهيز السطح وفق ISO 8501-1:2007 لا تحدد ما إذا كان القضيب مستقيماً أو واقعاً ضمن سماحية الكتلة.
ولذلك، يجب قراءة المواصفة الحاكمة بوصفها مجموعة مترابطة من المتطلبات، لا بوصفها رقماً معزولاً للسماحة. وتنشر ASTM International وISO وBCSA وثائق تؤدي أدواراً مختلفة، منها المتطلبات العامة، وتعريفات المنتجات، وتجهيز الأسطح، وجودة الأسطح، وضبط التصنيع، والحدود الوظيفية للإنشاء. وتعتمد صحة القبول على تحديد الدور الذي تؤديه كل وثيقة، وتسوية التعارضات بالترتيب المحدد، والحفاظ على قواعد القياس والتقريب التي تمنح النتيجة المبلّغ عنها معناها الفني.
قبول سماكة الصفائح وعرضها وطولها واستوائها
يمكن أن تكون الصفيحة مطابقة من حيث السماكة، ومع ذلك تفشل في الفحص البُعدي لأن عرضها أو طولها أو استوائها يقع خارج الحد المطبق. والعكس ممكن أيضاً: فقد تستوفي الصفيحة جميع المتطلبات البُعدية، مع وجود عيب سطحي يستوجب رفضها بموجب بند منفصل خاص بجودة السطح. هذان سؤالان مختلفان، وتعتمد الإجابة أولاً على مواصفة المنتج المذكورة في الطلب أو الشهادة أو وثيقة الفحص.
المتغيرات البُعدية الرئيسية هي:
- السماكة: المسافة عبر الصفيحة، وتُفحص عادةً في مواضع محددة مع تجنب الحواف والنتوءات وعدم انتظامات السطح الموضعية.
- العرض: البعد العرضي للصفيحة، ويُقاس في الاتجاه المحدد وتحت الحالة المنصوص عليها في المعيار.
- الطول: البعد الطولي، وقد يُقيَّم للأطوال المقطوعة أو اللفائف أو الصفائح وفقاً لشكل المنتج.
- الاستواء: الانحراف عن مستوى مرجعي، بما في ذلك التموج، وتموج الحافة، وتحدب الوسط، وغير ذلك من انحرافات الشكل المحددة في المعيار ذي الصلة.
لا يُعدّ التفاوت البُعدي هو نفسه البعد الاسمي. فالصفيحة المطلوبة بسماكة اسمية لها مجال مسموح حول تلك القيمة؛ وقد يكون المجال غير متماثل، كما يمكن أن يعتمد الانحراف المسموح به على السماكة والعرض وحالة المنتج وحالة الحافة، وعلى ما إذا كانت المادة مدرفلة على الساخن أو على البارد. ولذلك لا يمكن لـ«المقياس» أو «السماكة الاسمية» أن يحدد القبول بمفرده.
كما أن الحد البُعدي لا يصف جودة السطح. فالقشور الناتجة عن الدرفلة، والحفر، والتقشرات، والخدوش، والصدأ، وحالة الطلاء تتطلب متطلبات خاصة بها. فعلى سبيل المثال، يحدد ISO 8501-1:2007 درجات الصدأ ودرجات التحضير من خلال أوصاف مكتوبة وصور توضيحية ممثلة. وهو مرجع لتحضير السطح ومظهره، وليس بديلاً عن تفاوتات سماكة الصفائح أو استوائها. وبالمثل، يتناول ISO 9443:2018 فئات جودة السطح للقضبان الدائرية والمربعة والسداسية المدرفلة على الساخن، وللأسلاك القضيبية ذات البعد الاسمي من 5 mm إلى 200 mm؛ ولا يحكم أبعاد الصفائح.
متطلبات ASTM A568/A568M للصفائح المدرفلة على الساخن والمدرفلة على البارد
يُعد ASTM A568/A568M-19a مواصفة عامة لمنتجات صفائح الفولاذ الكربوني، والإنشائي، وعالي المقاومة منخفض السبائكية، وعالي المقاومة منخفض السبائكية المحسّنة القابلية للتشكيل، وغيرها من منتجات صفائح الفولاذ المحددة، عندما تحيل مواصفة المادة المطبقة إليها. وتصف ASTM International هذه المواصفة بأنها تحدد تفاوتات وبدلات السماكة والطول والعرض والاستواء لكل من صفائح الفولاذ المدرفلة على الساخن والمدرفلة على البارد. كما يتناول المعيار حالات بُعدية ذات صلة، ولذلك ينبغي أن يستخدم الفحص الجدول الكامل المطبق بدلاً من نسبة مئوية عامة واحدة.
ويكتسب التمييز بين التفاوت والبدل أهمية عملية. فالتفاوت يحدد الانحراف المسموح به عن البعد الاسمي. أما البدل فقد يأخذ في الحسبان حالة مثل التشذيب أو تكوين الحافة أو تعديل بُعدي محدد مرتبط بالمنتج. وقد يؤدي التعامل مع كل فرق مسموح به كما لو كان النوع نفسه من التفاوت إلى اتخاذ قرار قبول غير صحيح.
يتطلب قبول السماكة الانتباه إلى موضع القياس وطريقته. فقد لا يُحكم على قراءة مأخوذة بالقرب من الحافة بالقاعدة نفسها المطبقة على قراءة مأخوذة في جسم الصفيحة. كما يعتمد العرض والطول على حالة الحافة والتسليم المنصوص عليها. ولا يُثبت الاستواء بوضع صفيحة منحنية بوضوح على سطح اعتباطي وتسجيل فجوة واحدة. إذ يجب أن تتوافق طريقة الفحص والمستوى المرجعي ونقاط التلامس ومعالجة عدم الانتظامات الموضعية مع المعيار أو متطلبات الشراء.
كما يوضح ASTM A568/A568M القاعدة الحسابية صراحةً: تُقرَّب القيم المقاسة وفقاً لـ ASTM E29 عند تحديد المطابقة. ويمنع ذلك المفتش من مقارنة قراءة غير مقربة من الجهاز مباشرةً بحد مدرج في جدول عندما يشترط المعيار إجراء التقريب أولاً. فعلى سبيل المثال، قد تقع قيمة مسجلة تتجاوز الحد بقليل قبل التقريب في جانب المطابقة بعد إجراء التقريب المحدد، أو قد يحدث العكس. ولا يغير عدد الخانات المعروضة على المقياس الرقمي هذه القاعدة.
ولا ينبغي استبدال ASTM A6/A6M-24a تلقائياً بـ A568/A568M. إذ يحدد ASTM A6/A6M الانحرافات المسموح بها الإلزامية في أبعاد وكتلة قضبان الفولاذ الإنشائي المدرفلة وصفائحه وقطاعاته وركائز الصفائح، مع النص أيضاً على أن مواصفة المنتج المطبقة تسود عند تعارض المتطلبات. ولذلك فإن متطلب صفيحة إنشائية بموجب ASTM A6/A6M لا يُعد تلقائياً المتطلب الحاكم لصفيحة موردة بموجب ASTM A568/A568M. ويتحكم شكل المنتج والمواصفة المحال إليها في ذلك.
وتظل لايقينية القياس مسألة عملية. فدقة قراءة ميكرومتر مقدار تدريجه 0.001 mm لا تعني أن النتيجة دقيقة إلى 0.001 mm. إذ يمكن أن يؤثر كل من المعايرة، وضغط التلامس، ودرجة الحرارة، وقشور السطح، والنتوءات، وتقوس الصفيحة، وتقنية المشغل في النتيجة. وإذا كانت القيمة قريبة من الحد، فينبغي أن يحافظ سجل الفحص على القراءة غير المقربة، وتعريف الجهاز، وموضع القياس، واتجاه القياس، وإجراء التقريب المطبق.
ISO 16160:2012 للصفائح المدرفلة على الساخن
ينطبق ISO 16160:2012 على تفاوتات الأبعاد والشكل لجميع منتجات صفائح الفولاذ المدرفلة على الساخن. وقد أكد ISO سريان المعيار في عام 2024. ولذلك فإن نطاقه واسع ضمن صفائح الفولاذ المدرفلة على الساخن، إلا أن هذا الاتساع لا يجعل حدوده قابلة للتبادل مع ASTM A568/A568M-19a.
يتناول المعياران متغيرات مألوفة، هي السماكة والعرض والطول والشكل أو الاستواء، لكنهما قد يختلفان في التعريفات، وشروط القياس، وفئات التفاوت، وتسميات الحواف، ونطاقات السماكة، وطريقة التعبير عن النتائج. وينبغي أن تحدد شهادة الصفيحة المدرفلة على الساخن المعيار المستخدم. ولا ينبغي للمفتش أن يأخذ حداً من جدول ISO ويطبقه على مادة مطلوبة وفق متطلبات ASTM لمجرد أن الوثيقتين تستخدمان وحدة المليمتر.
وتكتسب كلمة «الشكل» في معيار ISO البُعدي أهمية خاصة. فالاستواء أحد الجوانب المرئية للشكل، لكن الأحكام المطبقة قد تتحكم أيضاً في انحرافات أخرى عن الهندسة المقصودة. فقد تُظهر صفيحة ذات سماكة متوسطة مقبولة تموجاً أو تموج حافة غير مقبول. وينبغي أن تمثل القياسات حالة المنتج التي يتناولها المعيار، لا جزءاً مختاراً من الصفيحة يحقق نتيجة مواتية.
كما تؤثر حالة الدرفلة على الساخن في التفسير. فقد تؤثر القشور والخشونة والتشوه الحراري وحالة الحافة في القياسات القائمة على التلامس. ولا تلغي هذه العوامل المتطلب البُعدي، لكنها قد تجعل الطريقة الارتجالية غير مناسبة. وعندما تحدد المواصفة أو خطة الفحص أو العقد طريقة معينة، تكون تلك الطريقة هي الحاكمة.
وتوضح وثائق ISO الأخرى سبب ضرورة التحقق من النطاق. إذ يغطي ISO 9034:1987 تفاوتات الأبعاد والشكل والكتلة للقطاعات المسطحة العريضة الإنشائية المدرفلة على الساخن المصنوعة من الفولاذ غير السبائكي والسبائكي، باستثناء الفولاذ غير القابل للصدأ، وبمقاومة خضوع دنيا محددة تصل إلى 700 N/mm². ويغطي ISO 1035:2026 القضبان الدائرية والمربعة والمسطحة والسداسية والثمانية المدرفلة على الساخن ضمن السلسلة المترية، بينما يغطي ISO 657-1:2026 الزوايا المتساوية وغير المتساوية، والقنوات ذات الشفة المائلة، والكمرات ذات الشفة المائلة على شكل I. ولا يوفر أي من هذه المعايير بديلاً عاماً عن تفاوتات الصفائح الواردة في ISO 16160:2012.
ISO 16162:2012 للصفائح المدرفلة على البارد
يغطي ISO 16162:2012 منتجات صفائح الفولاذ المدرفلة على البارد. ويرتبط موضوعه بموضوع ISO 16160:2012، إلا أن الوثيقتين تنطبقان على حالتين تصنيعيتين مختلفتين ويجب قراءتهما بصورة منفصلة. وقد تؤدي الدرفلة على البارد إلى تحكم بُعدي أكثر إحكاماً وسلوك مختلف للشكل مقارنةً بالدرفلة على الساخن، لكن ذلك لا يبرر نقل حد خاص بالمنتجات المدرفلة على البارد إلى منتج مدرفل على الساخن، ولا افتراض أن قيمة تبدو أكثر تشدداً تنطبق تعاقدياً.
وقد يكون فحص المنتجات المدرفلة على البارد شديد الحساسية بصفة خاصة لحالة السطح والهندسة الموضعية. ويمكن للسطح المصقول أو الأكثر نعومة أن يحسن قابلية تكرار التلامس، بينما قد تسبب الإجهادات المتبقية تغيرات في الشكل بعد القطع أو الشق الطولي أو إزالة القيود. ولذلك ينبغي فحص الاستواء في الحالة التي يشترطها المعيار، مثل حالة الصفيحة الموردة أو حالة محددة خالية من الإجهاد، لا بعد عملية مناولة لم تُسجل.
وينبغي التعامل مع ISO 16162:2012 وISO 16160:2012 باعتبارهما مرجعين متوازيين، لكن غير قابلين للتبادل. ويتمثل التسلسل الصحيح في تحديد شكل المنتج، وتأكيد المواصفة المحال إليها، وتحديد أحكام السماكة والعرض والطول والاستواء المطبقة، ثم اختيار جهاز وطريقة قادرين على تمييز حد القبول. ويميز المواصفة الوطنية للأعمال الفولاذية الإنشائية، التي تحددها جمعية الأعمال الفولاذية الإنشائية البريطانية (BCSA)، بين التفاوتات الأساسية والتفاوتات الوظيفية، ويشترط أن تتناسب طرق القياس والأجهزة مع الدقة المطلوبة. وينطبق هذا المبدأ هنا: فالصفيحة المستقيمة بصرياً ليست دليلاً على الاستواء، كما أن استخدام جهاز دقيق في الموضع الخطأ لا يشكل فحصاً صحيحاً.
ويجب أن يظل قبول السطح منفصلاً. إذ تنص المذكرة الإرشادية 3.05 الصادرة عن BCSA على أن تفاوتاً معيناً في جودة السطح قد يكون مقبولاً عندما لا تمثل المنطقة المتأثرة سوى نسبة صغيرة من السطح، إذا سمحت المواصفة والاستخدام المقصود بذلك. ولا يحول هذا الإخفاق البُعدي إلى حالة قبول. وعلى العكس، يوضح ASTM F2282-03R09E01 الفصل نفسه في مجال آخر من المنتجات، إذ يتناول نزع الكربون، والأبعاد، والتفاوتات، وحالة السطح، والطلاء، وجودة التنفيذ، والتشطيب، والمظهر، والتعبئة للأسلاك والقضبان والقضبان السلكية المصنوعة من الفولاذ الكربوني والسبائكي والمستخدمة في تصنيع مثبتات الوصلات الميكانيكية. فالقبول البُعدي جزء من المطابقة، وليس القرار بأكمله.
القضبان والمقاطع والسطوح العريضة المسطحة: لماذا تغيّر هندسة المنتج القاعدة
لا يجوز نقل سماحية موضوعة للصفائح المسطحة إلى قضيب مدرفل أو مقطع إنشائي بمجرد تغيير السُّمك الاسمي. تُقيَّم الصفيحة عادةً من حيث السُّمك والعرض والطول والاستواء وحالة الحواف. أما القضيب فقد يتطلب ضبط القطر، والبعد بين الأوجه المتقابلة، ونصف قطر الزوايا، والاستقامة، والالتواء، وتعامد النهايات، والكتلة لكل وحدة طول. ويضيف المقطع الزاوي أو المجرى أو العارضة على شكل I أبعاد الشفاه والجِسر، والميل، وأنصاف أقطار الجذور، والخصائص المقطعية. وتحدد هندسة المنتج كلاً من العناصر التي يجب قياسها وكيفية تأثير الانحراف في التصنيع أو الأداء الإنشائي.
وتكتسب هذه التفرقة أهمية عند القبول. فقد يكون بُعد مقاس واقعاً ضمن حدّه، في حين يكون المقطع العرضي مشوهاً، أو تكون الكتلة خارج نطاق التباين المسموح، أو لا تعود المساحة المحسوبة وعزم العطالة متوافقين مع التعيين. وحالة السطح مسألة أخرى: فلا تتحول علامة مدرفلة أو أكسدة إلى عيب أبعادي لمجرد أنها مرئية. بل يجب تقييمها وفق متطلبات جودة السطح أو التسليم ذات الصلة.
يوضح ASTM A6/A6M-24a النهج الخاص بكل منتج في الممارسة المتبعة بأمريكا الشمالية. فهو يحدد التباينات المسموح بها الإلزامية في الأبعاد والكتلة للقضبان والصفائح والمقاطع الإنشائية المدرفلة ولصفائح الخوازيق، كما ينص على أن مواصفة المنتج المنطبقة تسود عند تعارض المتطلبات. أما ASTM A568/A568M-19a فيتناول الصفائح المدرفلة على الساخن والمدرفلة على البارد، بما في ذلك السُّمك والطول والعرض والاستواء والسماحات ذات الصلة. وبموجب ASTM A568/A568M، تُقرَّب القيم المقاسة وفقاً للمواصفة ASTM E29 عند تحديد المطابقة. وقاعدة التقريب جزء من طريقة القبول، وليست بديلاً عن أداة قياس مناسبة.
القضبان المدرفلة على الساخن وفق السلسلة المترية في ISO 1035:2026
تحدد ISO 1035:2026 الأبعاد والشكل والكتلة والسماحات للقضبان الفولاذية المدرفلة على الساخن من السلسلة المترية، ذات المقاطع الدائرية والمربعة والمسطحة والسداسية والثمانية. ولا تطرح هذه المقاطع المشكلة القياسية نفسها من حيث القياس.
بالنسبة إلى القضيب الدائري، يكون القطر هو البعد الاسمي الواضح، إلا أن البيضوية والاستقامة قد تؤثران أيضاً في سماحية التشغيل، أو تلامس المحمل، أو التغذية الآلية. ويتطلب القضيب المربع ضبط أبعاد الأضلاع وهندسة الزوايا والشكل؛ فلا يثبت قياس قطر واحد أو ضلع واحد أن المقطع بأكمله مقبول. ويبدو القضيب المسطح أقرب إلى الصفيحة من حيث المظهر، إلا أن نظام سماحاته يظل نظاماً خاصاً بالقضبان. وتتفاعل عناصر العرض والسُّمك وشكل الحواف والاستواء والاستقامة، ولا سيما عندما يُقطع القضيب أو يُطرق أو يُشغَّل آلياً. أما القضبان السداسية والثمانية فتتطلب أبعاداً بين الأوجه المتقابلة أو أبعاداً أخرى ذات صلة بالمقطع، وانتظاماً زاويّاً وضبطاً للزوايا، بدلاً من فحص بسيط للعرض والسُّمك.
وتشمل ISO 1035:2026 أيضاً الكتلة والشكل. وتوفر الكتلة لكل وحدة طول فحصاً مستقلاً للمقطع المدرفل وكمية المادة، رغم أنها ليست بديلاً مباشراً عن القياس البُعدي. ويمكن لافتراضات الكثافة والقشور والرطوبة ودقة الميزان أن تؤثر في نتيجة الكتلة؛ لذلك ينبغي أن يحدد أي نزاع طريقة الحساب أو الوزن المنصوص عليها. وقد يحقق قضيب بُعداً اسمياً بين الأوجه المتقابلة، لكنه لا يحقق المقطع أو متطلبات الكتلة المقصودة بسبب الفقد المفرط في الزوايا.
ولذلك فإن كلمة «السماحية» تشمل عدة حدود منفصلة. فسماحية الأبعاد تحكم حجماً محدداً. وسماحية الشكل تحكم الاستقامة أو عدم التربيع أو الالتواء أو أي خاصية هندسية أخرى. وسماحية الكتلة تحكم الكتلة لكل متر أو مقياس تسليم مكافئ. ولا يثبت أيٌّ من هذه الحدود تلقائياً قبول السطح. وتتناول ISO 9443:2018 فئات جودة السطح للقضبان الدائرية والمربعة والسداسية المدرفلة على الساخن وقضبان الأسلاك ذات الأبعاد الاسمية من 5 mm إلى 200 mm. وهي وثيقة لجودة السطح، وليست بديلاً عن الضبط البُعدي وفق ISO 1035.
يجب أن يتبع القياس الخاصية الخاضعة للضبط. فقد تكون القدمة مناسبة لبُعد متاح بين الأوجه المتقابلة، في حين قد تكون هناك حاجة إلى ميكرومتر أو مقياس مقاطع أو مسطرة استقامة أو نظام بصري أو ترتيب وزن مُعاير لخاصية أخرى. ويميز National Structural Steelwork Specification بين السماحات الأساسية والسماحات الوظيفية، ويشترط اختيار طرق القياس والأدوات بما يتناسب مع الدقة المطلوبة. وتزداد أهمية هذا المبدأ عندما يكون نطاق السماحة قريباً من دقة قراءة الأداة، أو عندما يجعل تقوس القضيب اختيار نقاط التلامس أمراً مؤثراً.
الزوايا والمجاري والعارضات على شكل I وفق ISO 657-1:2026
تحدد ISO 657-1:2026 الأبعاد والخصائص المقطعية والسماحات للزوايا المتساوية، والزوايا غير المتساوية، والمجاري ذات الشفاه المائلة، والعارضات على شكل I ذات الشفاه المائلة. وهذه مواصفة للمقاطع الإنشائية، وليست مواصفة للصفائح معبَّراً عنها بنظام وحدات مختلف.
يُعرَّف المقطع الزاوي المتساوي بساقين متساويتين اسمياً، إلا أن القبول قد يشمل طول الساق، والسُّمك، وهندسة الجذر والطرف، والتعامد، والاستقامة. أما المقطع الزاوي غير المتساوي فله أبعاد متميزة للساقين؛ ولذلك فإن الخلط بين الساق الطويلة والقصيرة، أو القياس من حافة مؤكسدة، قد يؤدي إلى نتيجة مضللة. وبالنسبة إلى المجاري والعارضات على شكل I، فإن عمق الجِسر، وعرض الشفة، وسُّمك الجِسر والشفة، وميل الشفة، ونصف قطر الجذر، وحالة النهاية، كلها عوامل مهمة. وقد يؤثر الالتواء والتحدب في ملاءمة التجميع حتى عندما تقع عدة أبعاد محلية ضمن حدودها الفردية.
وتفسر الخصائص المقطعية سبب إيراد المواصفة لما هو أكثر من الأبعاد. فمساحة المقطع العرضي تؤثر في الكتلة والمقاومة المحورية؛ كما يؤثر عزما العطالة ومعاملَا المقطع في حسابات الانحناء؛ ويؤثر موضع المركز الهندسي في تفاصيل الوصلات ومسارات الأحمال. وقد تُدرج هذه الخصائص في جداول استناداً إلى المقطع الاسمي، أو تُحسب من الأبعاد المقاسة، أو تُتحقق بطريقة منصوص عليها. ولا يعادل انحراف صغير في سُّمك الشفة الانحراف العددي نفسه في الجِسر، لأن تأثيره في صلابة الانحناء والاستقرار الموضعي قد يختلف. ولذلك قد ينجح المقطع في فحص عابر للعرض والسُّمك، لكنه يفشل في متطلب وظيفي يتعلق بالمحاذاة أو خلوص الوصلة أو هوية المقطع.
كما أن وجود ميل في الشفاه وأنصاف أقطار للجذور يجعل اختبار الاستواء على طريقة الصفائح غير صالح. فالمسطرة المستقيمة الموضوعة على شفة لا تقيس الخاصية نفسها التي يقيسها استواء الصفيحة عبر سطح مستوٍ عريض. وبالمثل، لا يمكن لقياس بشريط عبر عارضة على شكل I أن يثبت استقامة الجِسر أو توازي الشفاه أو الالتواء. وينبغي أن يحدد القبول سطح الإسناد، وموضع القياس، ودرجة الحرارة، وحالة الدعم، والأداة. وقد تهبط المقاطع الطويلة تحت وزنها الذاتي أثناء الفحص؛ كما يمكن للدعامات وتباعد البحور أن يغيرا الانحراف الظاهري.
وتظل ملاحظات السطح منفصلة. تصف ISO 8501-1:2007 درجات الصدأ ودرجات التحضير من خلال أوصاف مكتوبة وصور تمثيلية، بما في ذلك الأسطح المنظفة بالسفع، والمنظفة بالأدوات اليدوية، والمنظفة بأدوات القدرة، والمنظفة باللهب. ولا تحدد درجات التحضير تلك السماحة البُعدية لقطاع زاوي أو عارضة على شكل I. وتنص BCSA Guidance Note 3.05 على أن سماحة جودة السطح قد تكون مقبولة عندما لا تمثل المنطقة المتأثرة سوى نسبة صغيرة من السطح، شريطة أن تسمح المواصفة والاستخدام المقصود بذلك. وليس السؤال الصحيح هو مجرد وجود علامة، بل ما إذا كان عمقها ومدّاها وموضعها وتأثيرها خاضعة للضبط بموجب مواصفة المنتج الحاكمة.
السطوح العريضة المسطحة وفق ISO 9034:1987
تغطي ISO 9034:1987 سماحات الأبعاد والشكل والكتلة للسطوح العريضة المسطحة الإنشائية المدرفلة على الساخن والمصنوعة من الفولاذ غير السبائكي والسبائكي. وتستبعد أنواع الفولاذ غير القابل للصدأ، ولا تنطبق إلا عندما تكون مقاومة الخضوع الدنيا المحددة لا تتجاوز 700 N/mm². وتشكل هذه الحدود جزءاً من نطاق المواصفة. فلا يجوز قبول سطح عريض مسطح من الفولاذ غير القابل للصدأ، أو منتج يتجاوز حد مقاومة الخضوع المذكور، بموجب ISO 9034 لمجرد أن عرضه وسُّمكه يشبهان منتجاً مشمولاً بها.
وتحتل السطوح العريضة المسطحة موقعاً وسطاً من الناحية المرئية: فهي عريضة ورقيقة نسبياً، لكنها منتجات إنشائية مدرفلة وليست صفائح. وقد يشمل قبولها السُّمك والعرض والطول والاستقامة والاستواء أو التموج وحالة الحواف والشكل والكتلة. وقد يدعو الوجه العريض إلى فحص على طريقة الصفائح، إلا أن الانحرافات المسموح بها واصطلاحات القياس مصدرها ISO 9034، ما لم ينص أمر الشراء أو مواصفة المادة على وثيقة حاكمة أخرى. وقد يؤثر تقوس طولي أو حافة غير مستوية أو تغير في الكتلة لكل وحدة طول في التصنيع حتى عندما تكون قراءة واحدة للسُّمك مرضية.
ويجب التحقق من الدرجة المنطبقة ومواصفة المنتج قبل الاختبار. إذ يعطي ASTM A6/A6M-24a صراحةً الأولوية لمواصفة المنتج المنطبقة عند تعارض المتطلبات؛ ويلزم اتباع الانضباط نفسه عند الاستناد إلى مواصفة منتج وفق ISO بالتوازي مع مواصفة للدرجة أو التسليم أو الإنشاء. وينبغي أن يسجل القبول البُعدي تعيين المواصفة، والمقطع الاسمي، وتعريف الصبة أو الدفعة، وطريقة القياس، ودقة الأداة، والقاعدة المستخدمة لتقريب القراءات أو تفسيرها.
والقاعدة العملية بسيطة، ولكنها ليست تبسيطية: يُقبل المنتج قياساً إلى المواصفة المكتوبة لهندسته. فالقضبان تتطلب فحوص المقطع والشكل والكتلة والأبعاد؛ والمقاطع الإنشائية تتطلب ضبط المقطع والخصائص المقطعية؛ والسطوح العريضة المسطحة تتطلب سماحاتها الخاصة بالمنتجات الإنشائية المسطحة. ثم يجب تقييم حالة السطح وإجراء القبول بصورة مستقلة. ويوضح ASTM F2282-03R09E01 هذا الفصل صراحةً بالنسبة إلى الأسلاك والقضبان والقضبان المعدنية من الفولاذ الكربوني والسبائكي المستخدمة في تصنيع المثبتات الميكانيكية، إذ يتعامل مع نزع الكربنة، والأبعاد، والسماحات، وحالة السطح، والطلاء، وجودة التنفيذ، والتشطيب، والمظهر، والتعبئة باعتبارها ضوابط مستقلة لضمان الجودة. ولا يكون رقم النجاح أو الفشل ذا معنى إلا بعد تحديد المنتج، والخاصية، والمواصفة، وعدم اليقين في القياس.
سماحات الشكل: الاستقامة والاستواء والتعامد والمقطع
يمكن لمنتج فولاذي أن يستوفي السمك أو العرض أو الطول أو الكتلة المحددة له، ومع ذلك يفشل في استيفاء متطلبات الشكل. فهذه مسائل قبول منفصلة. قد تكون للصفيحة سماكة اسمية مطلوبة، لكنها تنحني بين حافتيها. وقد تكون للكمر كتلة محددة لكل متر، في حين أن أجنحته غير متوازية. وقد يكون القضيب ضمن بُعده بين السطوح المتقابلة، لكنه يعاني من تشوه زاوي مفرط أو يفتقر إلى الاستقامة.
تحدد مواصفة المنتج الحاكمة الخصائص الإلزامية وكيفية فحصها. تحدد ASTM A6/A6M-24a التفاوتات المسموح بها في الأبعاد والكتلة للقضبان والصفائح والأشكال الفولاذية الإنشائية المدرفلة، وكذلك للألواح السندية، لكنها تنص أيضاً على أن مواصفة المنتج السارية هي المرجع المعتمد عند تعارض المتطلبات. وبالنسبة إلى الصفائح، تغطي ASTM A568/A568M-19a السمك والطول والعرض والاستواء والبدلات ذات الصلة للمنتجات المدرفلة على الساخن والمدرفلة على البارد. وبموجب ASTM A568/A568M، تُقرَّب القيم المقاسة وفقاً لـ ASTM E29 قبل تحديد المطابقة. وتؤثر قاعدة التقريب هذه في قرار المطابقة المبلَّغ عنه، لكنها لا تحول عيباً في الشكل إلى نتيجة تخص السمك.
تقسم مواصفات ISO الموضوع نفسه بحسب شكل المنتج. تنطبق ISO 16160:2012 على تفاوتات الأبعاد والشكل لمنتجات الصفائح الفولاذية المدرفلة على الساخن، بينما تغطي ISO 16162:2012 الصفائح المدرفلة على البارد. تحدد ISO 1035:2026 الأبعاد والشكل والكتلة والتفاوتات للقضبان الدائرية والمربعة والمسطحة والسداسية والثمانية الأضلاع المدرفلة على الساخن وفق السلسلة المترية. وتغطي ISO 657-1:2026 الأبعاد والخصائص المقطعية والتفاوتات للزوايا المتساوية وغير المتساوية، والقنوات ذات الأجنحة المائلة، والكمرات ذات الشكل I ذات الأجنحة المائلة. أما ISO 9034:1987 فتتناول تفاوتات الأبعاد والشكل والكتلة للقطاعات المسطحة العريضة الإنشائية المدرفلة على الساخن والمصنوعة من الفولاذ غير السبائكي والسبائكي، باستثناء أنواع الفولاذ غير القابل للصدأ، ذات حد خضوع أدنى محدد يصل إلى 700 N/mm².
انحراف الشكل مقابل انحراف المقاس
يتعلق انحراف المقاس ببُعد عددي واحد، مثل السمك أو القطر أو العرض أو الارتفاع أو الطول أو الكتلة. أما انحراف الشكل فيتعلق بالعلاقة بين النقاط أو الخطوط أو المستويات أو عناصر المقطع. وهذا التمييز مهم لأن أحدهما لا يتنبأ بالآخر بصورة موثوقة.
تصف الاستقامة مدى ابتعاد المحور الطولي للمنتج أو حافته أو خطه المرجعي عن خط مستقيم. فقد يكون للقضيب القطر الصحيح على امتداد طوله، ومع ذلك يكون منحنياً. وقد تكون للصفيحة أبعاد الطول والعرض المحددة، بينما تنحرف حافتها الطولية. وفي العضو الإنشائي، تُقيَّم الاستقامة عادةً على طول قياس محدد أو بالنسبة إلى مرجع معرّف، ولذلك يجب أن يحدد سجل الفحص كلاً من الطريقة ونطاق القياس.
يصف الاستواء مقدار الابتعاد عن مستوى. وهو ليس الشيء نفسه كتفاوت السمك. فقد تحتوي صفيحة ذات سماكة موحدة على تموجات أو ارتفاع في الحواف أو تقعر مركزي أو تقعر موضعي ناتج عن إجهادات الدرفلة أو التبريد أو المناولة أو القطع. وعلى العكس، قد تكون الصفيحة مستوية نسبياً في حين يتفاوت سمكها ضمن التفاوت البُعدي المسموح به. ولذلك يتطلب تقييم الاستواء مستوى مرجعياً، وحالة تماس أو إسناد محددة، وطريقة ملائمة للمواصفة السارية.
يتعلق التربيع بما إذا كانت الحواف أو الأوجه المتجاورة تلتقي بالعلاقة الزاوية المطلوبة. وبالنسبة إلى الصفيحة المستطيلة، يمكن تقييم ذلك من خلال محاذاة الحواف أو مقارنة القطرين أو باستخدام طريقة أخرى محددة للمنتج. ولا يصف تساوي القطرين وحده كل عيب محتمل في الحواف، ولا سيما عندما تكون إحدى الحواف منحنية. وبالنسبة إلى القطاعات، قد يشير التربيع إلى العلاقة بين الجِسر والجناح، أو بين وجه الجناح ومحور مرجعي محدد.
ويختلف الانحراف الزاوي أيضاً عن نتيجة المقاس الاسمي. فقد يكون للزاوية طولا الساقين المحددان، لكن تكون الزاوية المحصورة غير صحيحة. وقد تكون للقناة العمق الكلي وعرض الجناح المطلوبان، في حين تميل أجنحتها بدرجات مختلفة. وقد يحافظ قطاع مجوف أو مفتوح على أبعاده الخارجية، مع وجود زاوية مشوهة أو جِسر ملتف. ويمكن لهذه الحالات أن تؤثر في التوافق حتى عندما تبدو نتيجة القياس بقدمة مأخوذة في موضع واحد مقبولة.
يجب أخذ عدم اليقين في الفحص في الاعتبار قبل إعلان نتيجة حدّية. ويميز المواصفة الوطنية للأعمال الفولاذية الإنشائية بين التفاوتات الأساسية والتفاوتات الوظيفية، ويتطلب اختيار الطرق والأدوات المستخدمة في القياس البُعدي بما يحقق الدقة المطلوبة. فمسطرة فولاذية قصيرة، وحافة مستقيمة معايرة، ومقياس جسري، ومحطة رصد شاملة، ونظام قياس إحداثي لا تقيس الانحرافات نفسها بالدقة نفسها. كما يمكن أن تغيّر درجة الحرارة والإسناد وقوة المشغّل واختيار النقاط المرجعية والحركة المرنة القراءة. وينبغي أن يوضح سجل القبول ما تم قياسه، ومكان القياس، والأداة المستخدمة، وجدول التفاوتات الذي تمت المقارنة على أساسه.

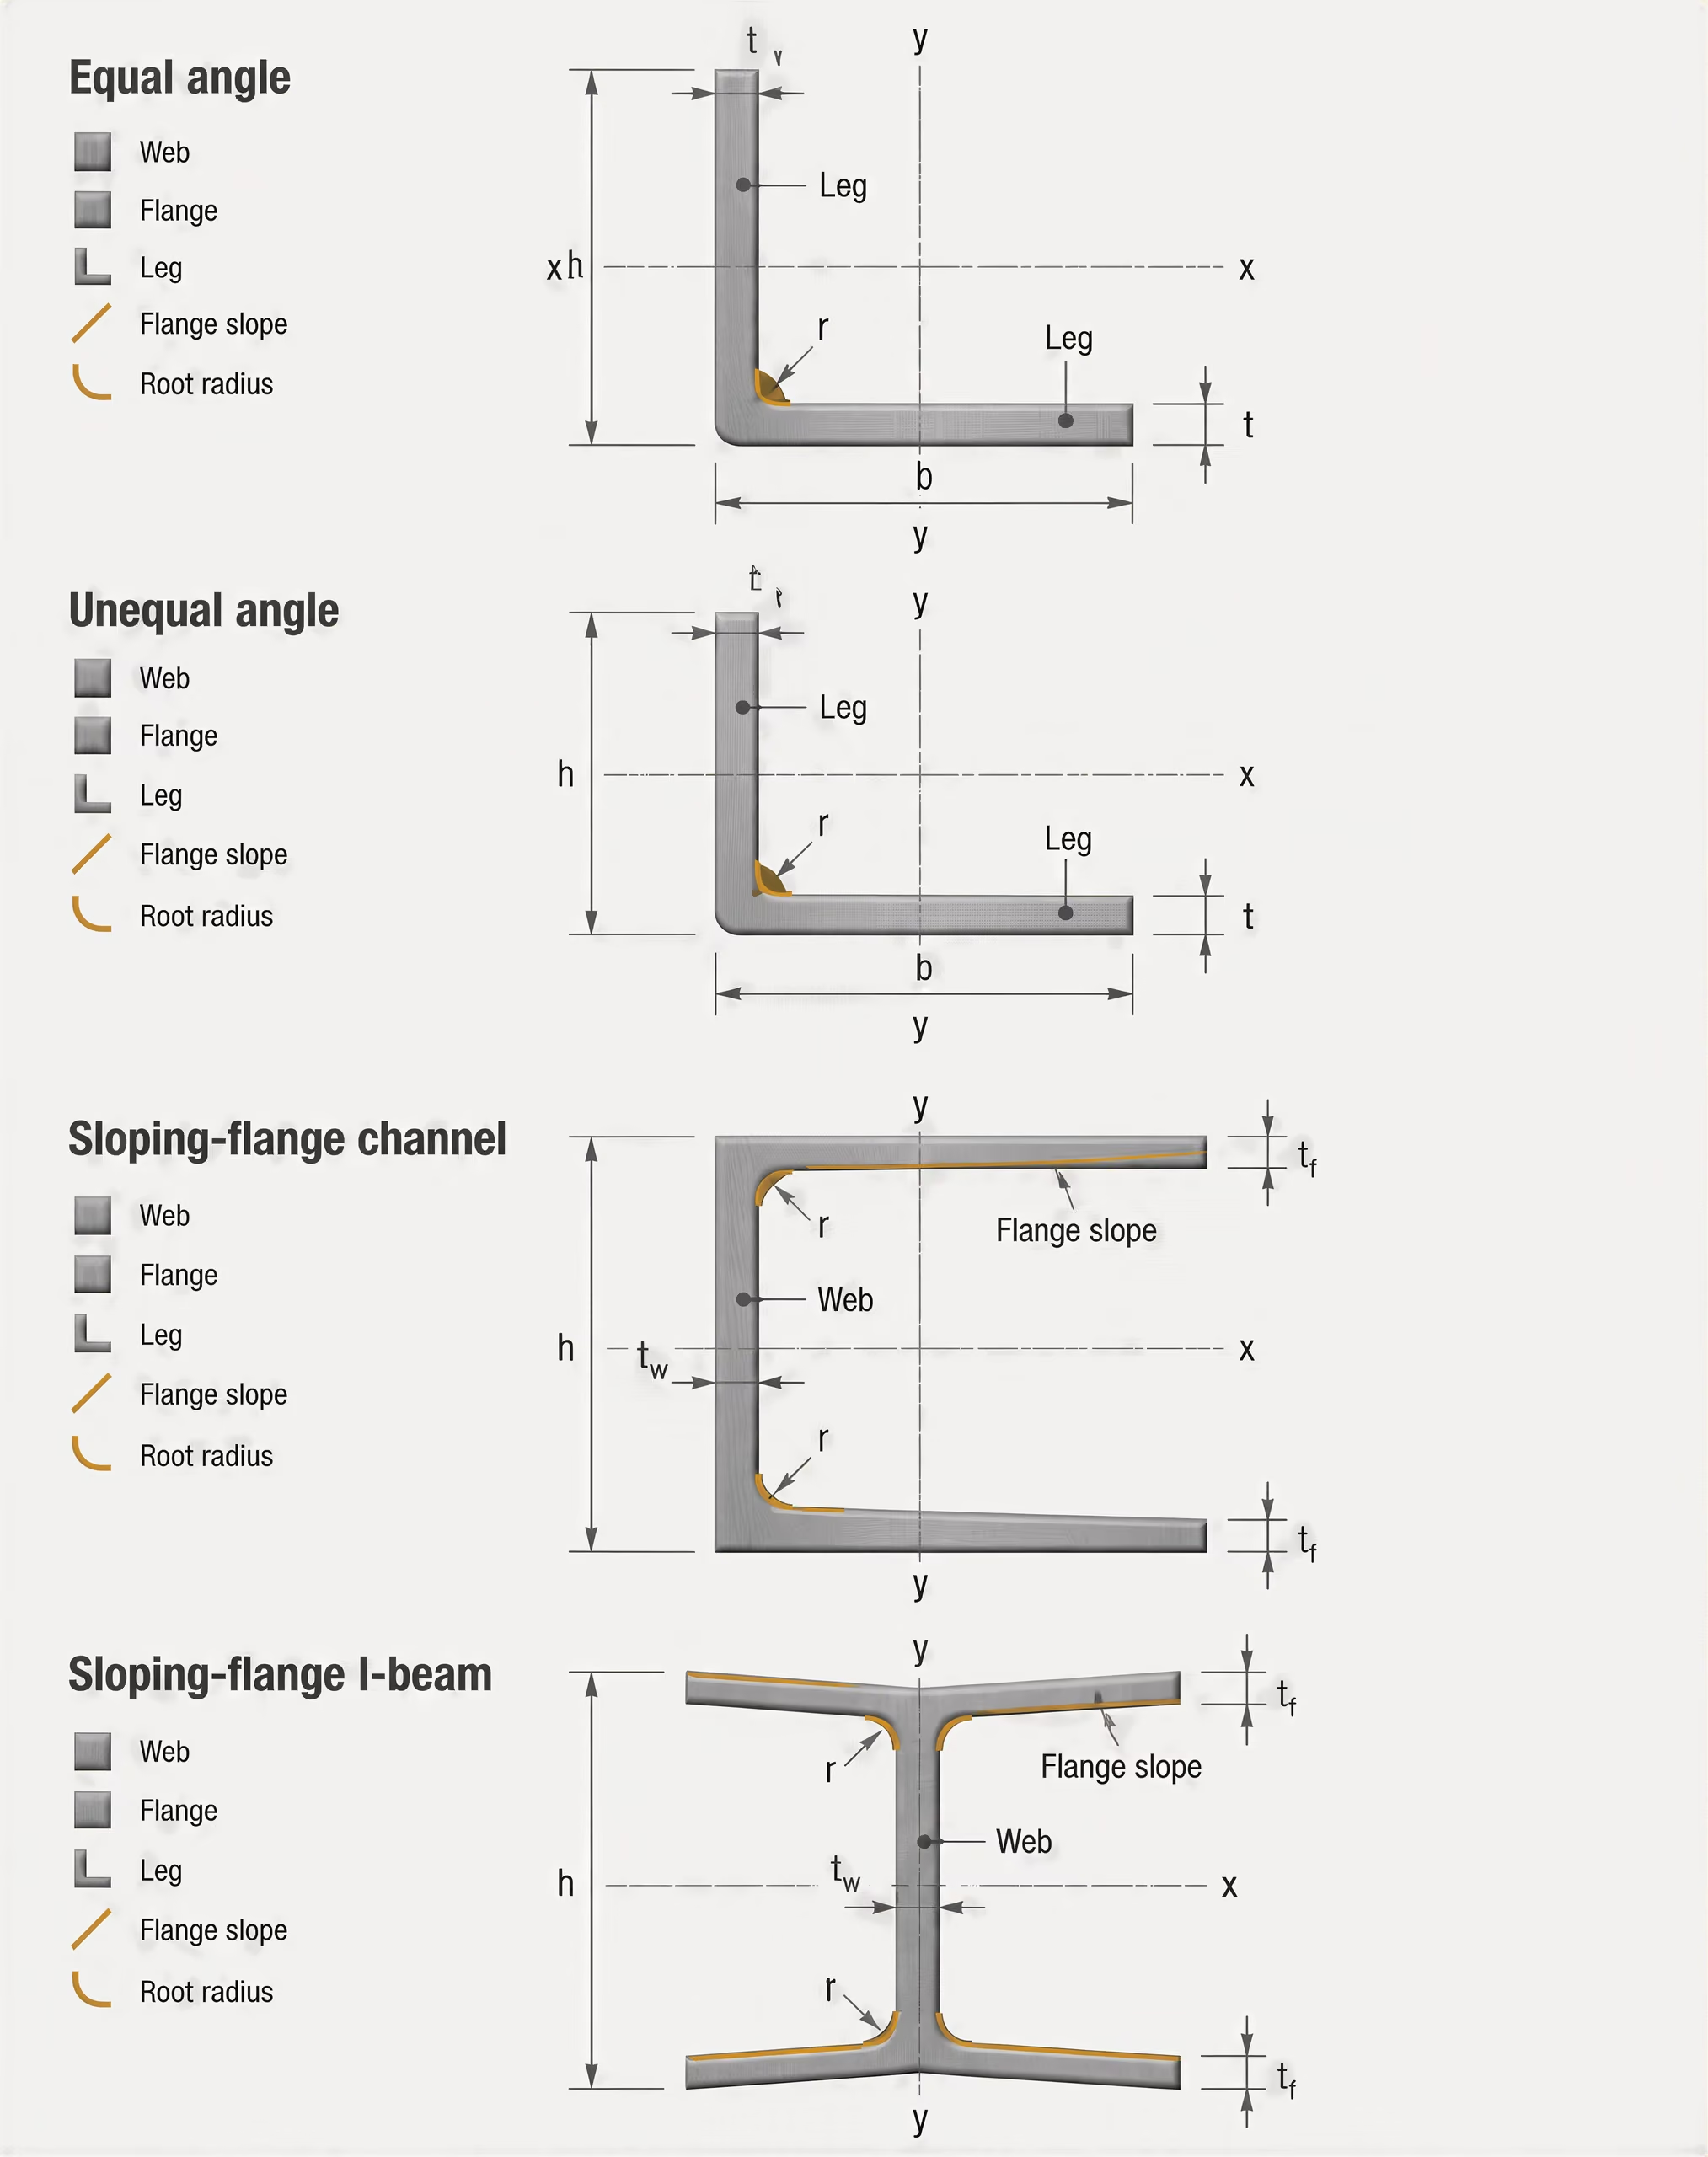
هندسة المقاطع في القطاعات المدرفلة
خصائص المقطع الخصائص الهندسية، مثل مساحة المقطع العرضي وعزوم العطالة ومعاملات المقطع والخصائص الالتوائية وموقع المركز الهندسي، المستخدمة لوصف مقطع مدرفل.
يُقبل القطاع المدرفل بوصفه شكلاً هندسياً، وليس مجرد مجموعة من الأبعاد المستقلة. ويشمل المقطع ترتيب الجِسر والأجنحة، وأنصاف أقطار الزوايا، وعروض الساقين أو الأجنحة، وعمق الجِسر، والميل، والتماثل، والعلاقات الزاوية. ولذلك قد يجتاز الشكل فحص الكتلة، لكنه يفشل في فحص المقطع.
وبالنسبة إلى قطاع I، تشمل المسائل ذات الصلة ما إذا كان الجِسر متمركزاً، وما إذا كانت عروض الأجنحة متسقة، وما إذا ظلت أوجه الأجنحة ضمن العلاقة الزاوية المسموح بها، وما إذا كان الجِسر مستقيماً على طول العضو. وبالنسبة إلى القناة، يؤثر ميل الجناح وهندسة العلاقة بين الجِسر والجناح في كيفية ارتكاز القطاع على صفيحة الوصلة. وبالنسبة إلى الزوايا المتساوية وغير المتساوية، يحدد الساقان والزاوية المحصورة شكل المقطع؛ ولا يثبت تطابق بُعد ساق واحدة أن القطاع مطابق. وتتطلب القنوات والكمرات ذات الأجنحة المائلة اهتماماً خاصاً بالميل المحدد، بدلاً من افتراض أن جميع أوجه الأجنحة متوازية.
قد تنشأ انحرافات المقطع أثناء الدرفلة أو التبريد أو التقويم أو القطع أو الرفع أو التخزين. وتُعد الانبعاجات والالتواءات الموضعية حالات شكلية حتى عندما لا تغير الكتلة بصورة جوهرية. وقد يعاني العضو أيضاً من انحناء تدريجي على امتداد طوله، أو انثناء موضعي حاد، أو دوران لوي. ولا ينبغي وصف هذه العيوب بصورة فضفاضة بأنها «خارج المقاس». بل يجب أن يحدد التصنيف الصحيح الخاصية الهندسية المتأثرة.
وتوفر الخصائص المقطعية سبباً إضافياً لفحص المقطع. فالمساحة وعزم المساحة الثاني والخصائص الالتوائية وموقع مركز المساحة تُحسب من هندسة المقطع الفعلية ومن التعيين الوارد في المواصفة السارية. وتدرج ISO 657-1:2026 صراحةً الخصائص المقطعية إلى جانب الأبعاد والتفاوتات للزوايا والقنوات والكمرات ذات الشكل I. وإذا انحرف سمك الجناح أو موضع الجِسر أو شكل الزاوية عن المقطع المحدد، فقد يتجاوز الأثر مجرد سهولة التجميع ليشمل تصميم الوصلات والتحليل الإنشائي.
كما تظل متطلبات الشكل منفصلة عن حالة السطح. فقد يحتوي قضيب مدرفل على مؤشر سطحي مسموح به بموجب ISO 9443:2018، التي تحدد فئات جودة السطح للقضبان الدائرية والمربعة والسداسية المدرفلة على الساخن وقضبان الأسلاك ذات الأبعاد الاسمية من 5 mm إلى 200 mm، ومع ذلك يفشل في الاستقامة. وتصف درجة الصدأ ودرجة التجهيز بموجب ISO 8501-1:2007 مظهر السطح وحالات التنظيف؛ ولا تحددان ما إذا كانت الصفيحة مستوية أو ما إذا كان الكمر مربعاً. وقد يعتمد قبول السطح على المساحة المتأثرة والاستخدام المقصود، كما يوضح BCSA Guidance Note 3.05، لكن هذا التقييم لا يحل محل قياس الشكل.
كيف يمكن أن يؤثر التشوه في التصنيع والمواءمة
يصبح انحراف الشكل مؤثراً عندما يُقطع الفولاذ أو يُرتَّب على ألواح الخام أو تُثقب مكوناته أو تُلحم أو تُجمَّع. فقد لا تستقر الصفيحة المنحنية على طاولة القطع، مما يؤدي إلى جعل مسار الأداة المبرمج ينتج حواف غير دقيقة أو يغير الموضع الفعلي للثقوب. ويمكن لانحناء الحافة أن يقلل كفاءة ترتيب القطع، وقد يترك قطعة خام ذات أبعاد اسمية صحيحة ولكن بمحيط غير صحيح بعد القطع. كما يمكن للارتفاع الموضعي أن يسبب حركة تحت المشابك، بحيث تسترخي القطعة المقطوعة إلى شكل مختلف عند تحريرها.
ويؤثر عدم الاستقامة والالتواء في المحاذاة أثناء اللحام. فقد يتطلب الكمر المنحني تقييداً أو قوة لجعل طرفيه على استقامة واحدة. ويمكن لهذا التقييد أن يولد إجهاداً متبقياً، ويغير فجوة اللحام، ويغير التسلسل اللازم للتحكم في التشوه. وإذا كان الجناح ملتفاً، فقد تلامس صفيحة الوصلة عند إحدى الزوايا بدلاً من ارتكازها على طول خط الارتكاز المقصود. وقد تُفسَّر الفجوة الناتجة على نحو خاطئ بأنها خطأ في التصنيع، بينما يكون شكل القطاع الوارد هو السبب.
ويؤثر الاستواء في التلامس والحشو والربط بالمسامير. فقد تترك الصفيحة الملتوية فجوة أسفل وصلة أو صفيحة قاعدة أو حاجز أو مقوٍّ. وقد يؤدي شد المسامير إلى جذب الأجزاء معاً موضعياً، مع بقاء ارتكاز غير متساوٍ في مواضع أخرى. ويمكن لهذه العملية أن تُحدث انحناءً ثانوياً، وقد تحرك العضو الموصول خارج المحاذاة. وقد تكون مواضع الثقوب ضمن إحداثياتها المحددة، في حين تمنع هندسة الصفيحة المحيطة مجموعة المسامير من الاستقرار بصورة صحيحة.
وتتراكم أخطاء التربيع والانحراف الزاوي خلال التجميع. فقد يؤدي انحراف صغير عند كل حافة مقطوعة أو جناح أو حامل أو صفيحة طرفية إلى عدم تطابق ملحوظ عند الوصلة النهائية. ولا يقتصر السؤال العملي على ما إذا كان أحد المكونات يتمتع بتفاوت شكل مسموح به؛ بل يتعلق بما إذا كانت الانحرافات المجمعة تظل متوافقة مع التفاوت الوظيفي للتجميعة. ويفيد هنا تمييز المواصفة الوطنية للأعمال الفولاذية الإنشائية: فالتفاوت الأساسي يتعلق بمدى القبول العام للعمل المصنّع، بينما يتعلق التفاوت الوظيفي بمدى توافق سمة معينة أو عملها.
قد يكون التصحيح بالتقويم باللهب، أو باستخدام الرافعات، أو بالدرفلة، أو بالتسخين الموضعي ممكنًا، لكنه ليس علاجًا تلقائيًا. وتعتمد الطريقة المسموح بها على مواصفة المنتج، ودرجة الفولاذ، وإجراء التصنيع، ومتطلبات المشروع. كما أن قطع الحافة المشوهة قد يغير الهندسة المقصودة، وقد يقلل المقطع المتاح أو يؤثر في وصلة. لذلك ينبغي اتخاذ قرار القبول استنادًا إلى معيار الأبعاد والشكل المنطبق، وإجراء القياس المحدد، ووظيفة المكوّن، وليس استنادًا إلى الكتلة أو السماكة الاسمية وحدهما.

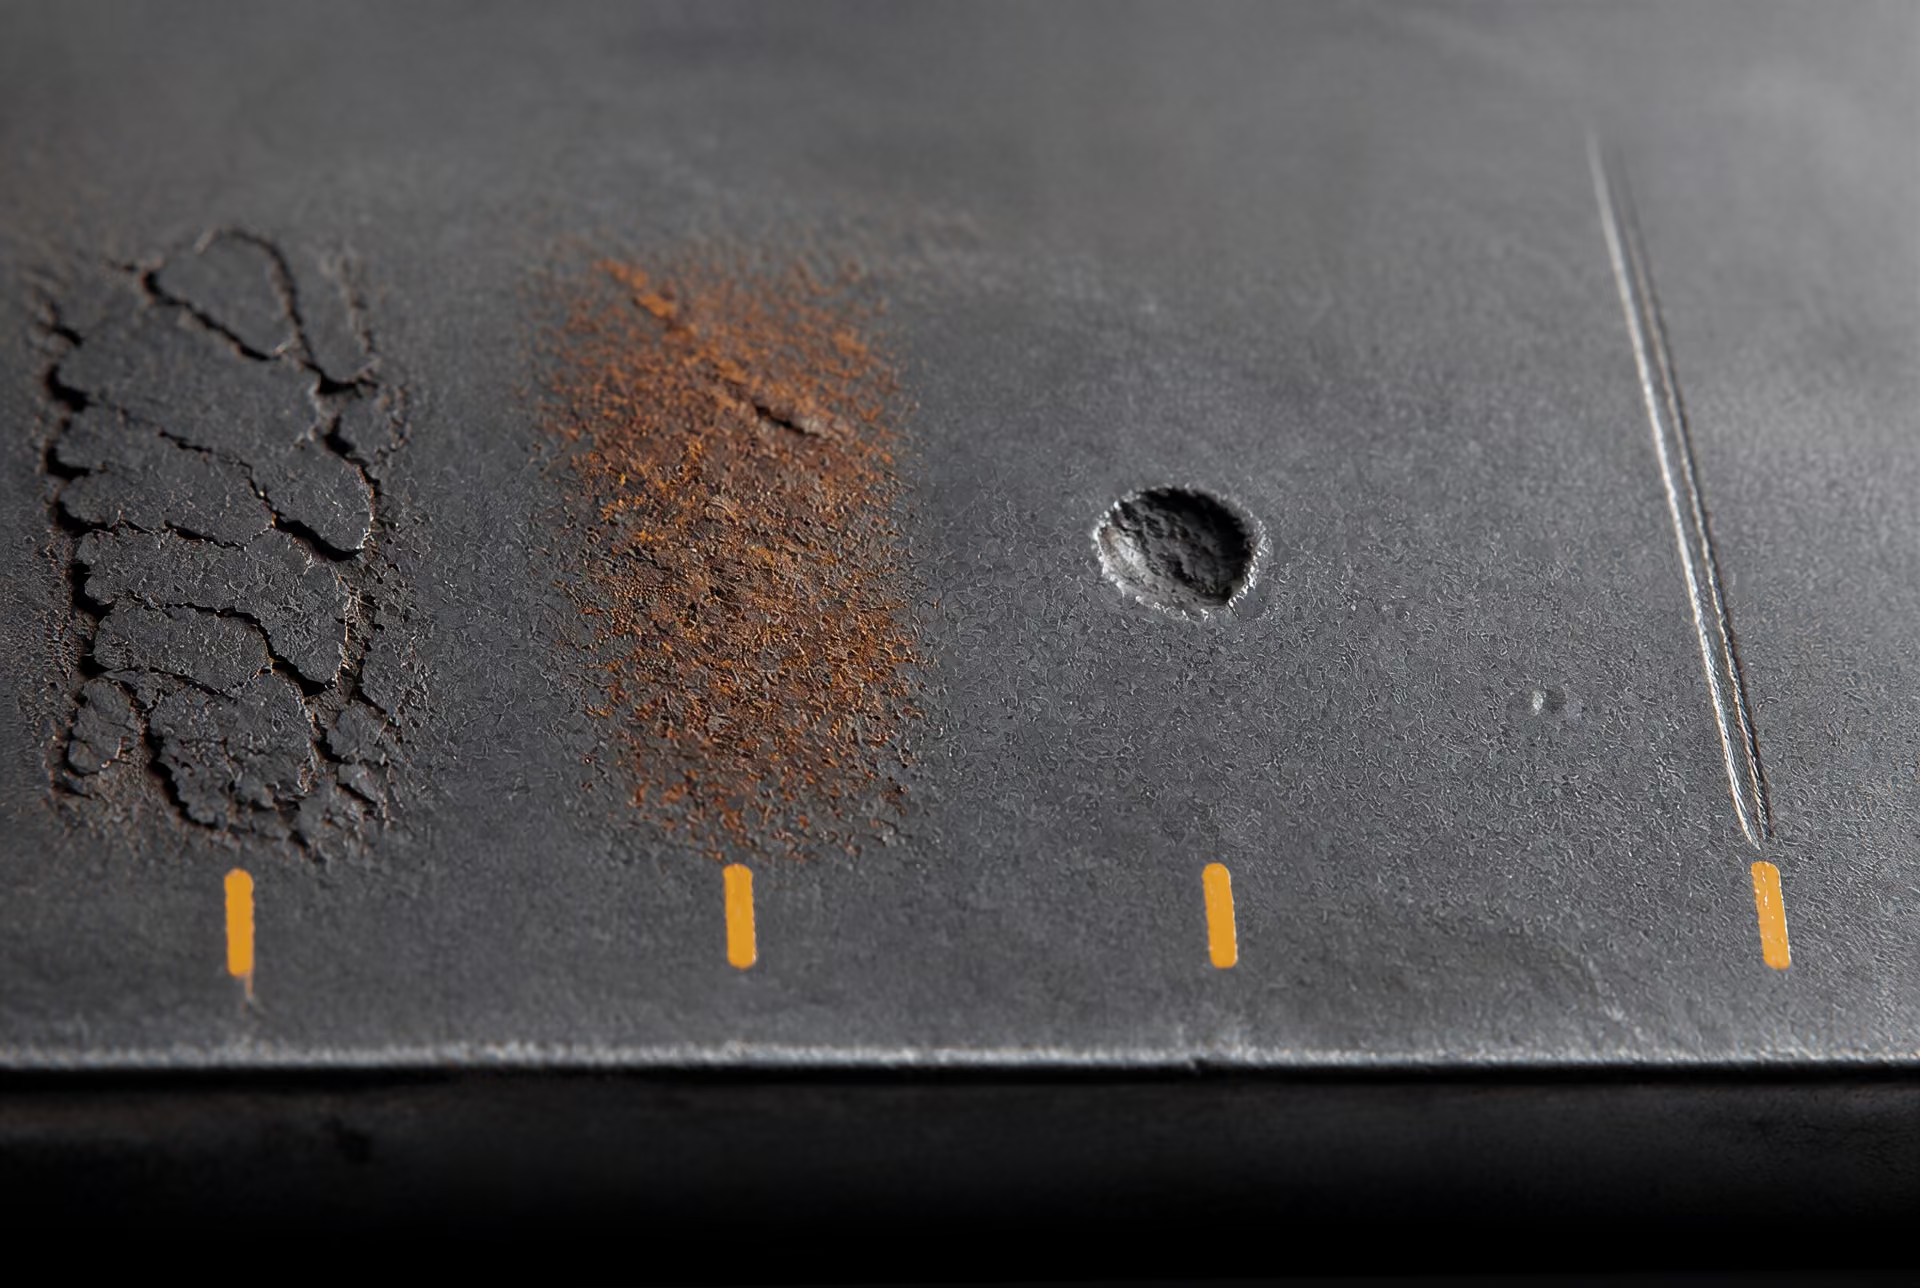
حالة السطح ليست أمرًا واحدًا
يمكن أن يصف مصطلح «حالة السطح» عدة وقائع مختلفة بشأن الفولاذ، ولا يجوز اختزال هذه الوقائع في حكم بصري واحد. فقد يكون للقضيب تركيب معدني سليم، لكنه يحمل طبقة أكسيد كثيفة. وقد تكون الصفيحة نظيفة ولامعة، لكنها تحتوي على درزة مدرفلة إلى الداخل. وقد يكون للمكوّن المطلي فولاذ مقبول تحته، لكنه يفشل لأن الطلاء رقيق، أو تالف، أو ضعيف الالتصاق، أو طُبّق فوق سطح غير مُعدّ إعدادًا كافيًا.
لذلك يبدأ القبول بتحديد السؤال المطروح. هل يتعلق الأمر بعدم استمرارية تشكّلت أثناء الصب أو الدرفلة؟ أم بالتآكل بعد التصنيع؟ أم بالتهيئة السابقة للطلاء؟ أم بضرر ناتج عن المناولة؟ تخضع هذه الحالات لمتطلبات مختلفة، وتُقيَّم بطرائق مختلفة.
القشور المتكونة في المصنع، والصدأ، والحفر، والدروز، والطبقات المطوية، والأضرار الميكانيكية
القشور المتكونة في المصنع هي طبقة الأكسيد التي تتشكل أثناء تبريد الفولاذ الساخن. وهي ليست الشيء نفسه كالصدأ، رغم أن العوامل الجوية قد تؤدي إلى تفككها وتكوّن الصدأ تحتها أو حولها. وقد تكون هذه القشور مقبولة في المادة المدرفلة على الساخن عندما تسمح مواصفة المنتج بذلك، لكنها تكون عادةً ركيزة غير مناسبة للطلاء إذا كانت مفككة، أو متشققة، أو ضعيفة الالتصاق. وتغيير القشور يغيّر حالة التهيئة؛ لكنه لا يثبت بحد ذاته خلو سطح الفولاذ من حالات عدم الاستمرارية الناتجة عن التصنيع.
الصدأ حالة من حالات التآكل. ويصف ISO 8501-1:2007 درجات الصدأ ودرجات التهيئة باستخدام أوصاف مكتوبة وصور فوتوغرافية تمثيلية. وتشمل درجات التهيئة فيه الأسطح المنظفة بالسفع، والمنظفة بالأدوات اليدوية، والمنظفة بالأدوات الآلية، والمنظفة باللهب. وتصف هذه التصنيفات مقدار ما أزيل من الصدأ، والقشور المتكونة في المصنع، وغير ذلك من الملوثات. لكنها لا تصنف الجودة المعدنية للقضيب أو الصفيحة، ولا تثبت المطابقة من حيث الأبعاد.
الحفر هي انخفاضات ناتجة عن التآكل الموضعي، أو القشور المطمورة، أو عيب في التصنيع. وتعتمد أهميتها على العمق، والقطر، والتوزيع، والمقطع المتبقي. فقد يُسمح بحفرة سطحية منفردة وفق مواصفة منتج معينة، في حين يمكن للحفر العميقة المتكررة أن تقلل السماكة الفعالة، أو تُنشئ تركيزًا للإجهاد، أو تمنع الطلاء من تكوين غشاء متصل. ولا يكفي قياس أكبر حفرة ظاهرة إذا كان شرط القبول يتعلق بالمساحة الإجمالية المتأثرة أو بأدنى سماكة متبقية.
الدروز والطبقات المطوية تختلف عن حفر التآكل. فالدرزة هي عدم استمرارية سطحية خطية ترتبط عادةً بعيب في البيليت الأصلي أو بعملية التشغيل. أما الطبقة المطوية فهي جزء من المعدن طُوي فوق السطح الأساسي ولم ينصهر به بالكامل. وقد تبقى أي من الحالتين بعد الدرفلة، وتصبح أكثر وضوحًا بعد التخليل، أو التشغيل الآلي، أو الثني، أو الطلاء. ويعتمد قبولهما على معيار المنتج، والدرجة، والموقع، والعمق، وعلى ما إذا كانت إزالتهما ستخفض المقطع إلى ما دون أبعاده المسموح بها.
تشمل الأضرار الميكانيكية الانبعاجات، والأخاديد، والخدوش العميقة، وآثار المناولة، وانطباعات الأدوات، والتشوه الموضعي. وقد يكون الانبعاج ذا طابع أبعادي في المقام الأول؛ أما الأخدود فقد يكون ذا طابع أبعادي وسَطحي معًا لأنه يزيل معدنًا؛ وقد تعمل الخدوش الحادة كمبادئ لتشكل الشقوق حتى عندما يبدو عمقها صغيرًا. وقد يكون التقويم، أو الجلخ، أو التنعيم، أو الإصلاح باللحام مقيدًا أو مسموحًا به فقط وفق إجراءات محددة. ولا يدل المظهر الأملس بعد الجلخ على إزالة العيب الأصلي إلى العمق المطلوب.
وهذا التمييز مهم لأن التفاوتات البُعدية ومتطلبات جودة السطح تجيب عن سؤالين مختلفين. يوفر ASTM A6/A6M-24a التغيرات المسموح بها الإلزامية في أبعاد وكتلة قضبان الفولاذ الإنشائي المدرفلة، والصفائح، والمقاطع، وألواح الخوازيق. كما ينص على أن مواصفة المنتج المنطبقة تكون لها الأولوية عند تعارض المتطلبات. فقد يستوفي القضيب التغير المسموح به في القطر، لكنه يفشل في شرط سطحي بسبب وجود درزة. وبالعكس، قد يكون السطح الذي يحمل علامة موضعية مقبولًا رغم بقاء القضيب مطابقًا من حيث الأبعاد.
وتوضح مذكرة الإرشادات BCSA Guidance Note 3.05 نقطة ذات صلة: فقد يكون تفاوت جودة السطح مقبولًا عندما تمثل المنطقة المتأثرة نسبة صغيرة فقط من السطح، شريطة أن تسمح المواصفة الحاكمة والاستخدام المقصود بهذا التقدير. فالمساحة، والموقع، والوظيفة عوامل مهمة. وليس العيب الصغير على حافة مخفية مكافئًا تلقائيًا للعيب نفسه في وصلة حساسة للتعب أو على سطح ارتكاز مُشغَّل آليًا.
فئات جودة السطح للقضبان وسلك القضبان
يحدد ISO 9443:2018 متطلبات التسليم الفنية لفئات جودة السطح للقضبان الدائرية، والمربعة، والسداسية المدرفلة على الساخن، ولسلك القضبان ذي الأبعاد الاسمية من 5 مم إلى 200 مم. ونطاقه أضيق من قاعدة عامة للفحص البصري؛ إذ ينطبق على المنتجات المحددة المدرفلة على الساخن، ويحدد فئات ذات متطلبات معرّفة لحالات عدم الاستمرارية السطحية، ولإزالتها أو قبولها عند الاقتضاء.
يجب أن تحدد مواصفة المشتري أو التصميم الفئة ذات الصلة. فالقول إن المادة «متوافقة مع ISO 9443» من دون تسمية فئة جودة السطح المطلوبة يترك معيار القبول غير مكتمل. وتحدد الفئة أنواع و أعماق حالات عدم الاستمرارية المسموح بها، وكيفية معالجة العيوب، وشروط الفحص أو التسليم المنطبقة. ولا تُغني فئة السطح عن تعيين الدرجة، أو المعالجة الحرارية، أو التفاوت البُعدي، أو متطلبات الخواص الميكانيكية.
كما يوضح ISO 9443 سبب أهمية شكل المنتج. فليس لسلك القضبان المدرفل على الساخن، والسلك المسحوب، والقضيب المُشغَّل آليًا متطلبات سطحية متطابقة لمجرد أنها جميعًا مصنوعة من فولاذ كربوني أو سبائكي. ويمكن لعمليات السحب، والكشط، والخراطة، والجلخ، وغيرها من العمليات اللاحقة أن تزيل حالات عدم الاستمرارية أو تكشفها، مع فرض متطلبات جديدة على تشطيب السطح والضرر المتبقي. ويجب قراءة معيار المنتج المنطبق بالاقتران مع أي مواصفة للعملية أو للاستخدام النهائي.
وتفصل معايير ISO الأخرى بين الهندسة وجودة السطح بالطريقة نفسها. إذ يحدد ISO 1035:2026 الأبعاد، والشكل، والكتلة، والتفاوتات للقضبان المترية الدائرية، والمربعة، والمسطحة، والسداسية، والثمانية الأضلاع المدرفلة على الساخن. ويغطي ISO 657-1:2026 الأبعاد، وخصائص المقاطع، والتفاوتات للزوايا المتساوية وغير المتساوية، والقنوات ذات الشفّات المائلة، والجسور ذات الشفّات المائلة على شكل I. ويتناول ISO 9034:1987 تفاوتات الأبعاد والشكل والكتلة للمسطحات العريضة الإنشائية المدرفلة على الساخن المصنوعة من الفولاذ غير السبائكي والسبائكي، باستثناء الفولاذ غير القابل للصدأ، ذات مقاومة الخضوع الدنيا المحددة التي تصل إلى 700 نيوتن/مم². ولا ينبغي قراءة أي من هذه العناوين على أنه مواصفة مكتملة لحالات عدم الاستمرارية السطحية، ما لم ينص نص المعيار على ذلك.
حالة السطح، وحالة الطلاء، وجودة التنفيذ
يمثل السطح المُهيَّأ والسطح المطلي مرحلتين منفصلتين من مراحل القبول. ويمكن لـ ISO 8501-1 تحديد درجة التهيئة المحققة قبل الطلاء، لكنه لا يحدد سماكة الطلاء، أو التصاقه، أو تصلبه، أو استمراريته، أو إصلاحه، أو لونه، أو مظهره. وتندرج هذه الأمور ضمن مواصفة الطلاء ومتطلبات جودة التنفيذ الخاصة بالمشروع.
والتسلسل مهم. فالزيت، والشحوم، والأملاح، والقشور المتكونة في المصنع المفككة، والصدأ، والغبار، وبقايا المواد الكاشطة قد تتداخل مع التصاق الطلاء. وقد يستوفي السطح درجة تهيئة بصرية، لكنه يفشل في متطلبات الملوثات القابلة للذوبان، أو المظهر السطحي، أو الرطوبة، أو النظافة المحددة في موضع آخر. وبالمثل، قد يخفي الطلاء درزة أو حفرة أو أخدودًا، ولذلك قد يلزم فحص الفولاذ العاري قبل الطلاء ومرة أخرى بعد التهيئة.
يوضح ASTM F2282-03R09E01 كيف تندرج حالة السطح ضمن نظام أوسع لضمان الجودة. فهو يغطي الأسلاك، والقضبان، والقضبان المعدنية من الفولاذ الكربوني والسبائكي المستخدمة في تصنيع المثبتات الميكانيكية، مع ضوابط تتناول نزع الكربون، والأبعاد، والتفاوتات، وحالة السطح، والطلاء، وجودة التنفيذ، والتشطيب، والمظهر، والتعبئة. وهذا الهيكل مفيد لفهم التمييز: فنزع الكربون حالة معدنية؛ والأبعاد هندسية؛ والطلاء طبقة مطبقة؛ وجودة التنفيذ تتعلق بالمعالجة؛ والمظهر يتعلق بالعرض المرئي؛ والتعبئة تتعلق بالحماية والتسليم. وقد تُفحص هذه الجوانب أثناء تسلسل الإنتاج نفسه، لكنها ليست معايير قبول قابلة للاستبدال.
كما تحكم متطلبات جودة التنفيذ طريقة إجراء القياسات. ويميز National Structural Steelwork Specification بين التفاوتات الأساسية والتفاوتات الوظيفية، ويشترط اختيار الطرائق والأدوات المستخدمة في القياس البُعدي بما يتناسب مع الدقة المطلوبة. وقد ينتج السطح الخشن، أو المغطى بالقشور، أو المطلي قراءة مختلفة عن السطح المنظف أو المُشغَّل آليًا. ويمكن لضغط القدمة ذات الورنية، وهندسة المسبار، ومظهر السطح، ودرجة الحرارة، ودقة الجهاز أن تؤثر جميعًا في النتيجة.
ولهذا ينبغي أن يحدد سجل القبول مواصفة المنتج، وفئة السطح أو درجة التهيئة، ومرحلة الفحص، ومعايير العيوب، وطريقة القياس، وقاعدة التقريب المنطبقة. وبالنسبة إلى الصفائح، يحدد ASTM A568/A568M-19a السماكة، والطول، والعرض، والاستواء، والبدلات ذات الصلة للصفائح الفولاذية المدرفلة على الساخن والبارد، مع تقريب القيم المقاسة وفق ASTM E29 عند تحديد المطابقة. ولا تحسم النتيجة البُعدية المقربة ما إذا كانت الدرزة، أو الحفرة، أو درجة الصدأ، أو فشل الطلاء مقبولًا. فكل خاصية تحتاج إلى متطلب مستقل وإلى أدلة خاصة بها.
درجات الصدأ ودرجات التحضير وفقًا للمواصفة ISO 8501-1
تُعدّ المواصفة ISO 8501-1:2007 مرجعًا بصريًا لتقييم حالة أسطح الفولاذ قبل التحضير وبعده. وهي تحدد أربع درجات أولية للصدأ، كما تحدد درجات التحضير للفولاذ المنظف بالسفع، والمنظف بالأدوات اليدوية، والمنظف بالأدوات الآلية، والمنظف باللهب. وتنشر هذه المواصفة المنظمة الدولية للتوحيد القياسي (ISO)، وتعتمد طريقتها المعلنة على أوصاف مكتوبة تدعمها صور تمثيلية.
وهذا الغرض أضيق نطاقًا من اتخاذ قرار قبول عام. فالمواصفة ISO 8501-1 لا تحدد ما إذا كانت العارضة أو الصفيحة أو القضيب أو الشريحة ذات السمك والاستقامة والكتلة وأبعاد المقطع أو الخواص الميكانيكية الصحيحة. كما أنها لا تحل محل مواصفة المنتج التي تصنف اللحامات الطولية، والتراكبات، والرقائق، والحفر، والانفصالات الطبقية، أو غيرها من مظاهر عدم الاستمرارية في الفولاذ نفسه. فقد يبدو السطح نظيفًا بعد التحضير، ومع ذلك يظل بحاجة إلى فحص الأبعاد أو الفحص غير المتلف أو تقييم ميتالورجي لجودة السطح.
الأوصاف المكتوبة والصور التمثيلية
تحدد الأوصاف المكتوبة في المواصفة ISO 8501-1 السمات التي ينبغي للمفتش البحث عنها، ومنها: القشور المتبقية الناتجة عن الدرفلة، والصدأ الملتصق، ونواتج التآكل السائبة، والبقع، والتنقر المرئي، ودرجة إزالة هذه العناصر أثناء التحضير. أما الصور فتقدم حالات مرجعية بصرية، وليس مقياسًا عدديًا للقياس. وهي تساعد المفتش على مقارنة السطح الفعلي بمثال متفق عليه في ظل ظروف مناسبة من الإضاءة والمشاهدة.
وهذا مهم لأن الأحكام البصرية تتأثر بالإضاءة، وزاوية المشاهدة، وشكل السطح، ولون الأكاسيد، والرطوبة، والزيت، والتباين بين المناطق المحضّرة وغير المحضّرة. ولا يمكن للصورة أن تثبت أن للطلاء الالتصاق المطلوب، أو أن التلوث بالكلوريد أدنى من حد محدد، أو أن حفرة ما لم تُنقص المقطع الفعلي. كما أن تصنيف ISO 8501-1 لا يحدد عمق الحفرة أو السمك المتبقي للجدار.
لذلك ينبغي تسجيل التصنيف مع طريقة التحضير ومتطلبات الطلاء أو التصنيع المنطبقة. فالتصنيف “Sa 2½” يصف مظهر السطح المنظف بالسفع، ولا يحدد نوع المادة الكاشطة، أو شكل المرساة، أو مستوى الغبار، أو مستوى الأملاح القابلة للذوبان، أو سمك الطلاء. وقد تخضع هذه الأمور لوثائق أو مواصفات أخرى للمشروع. وينطبق الحذر نفسه على التصنيف “St 3”، فهو يحدد الحالة المرئية الناتجة عن التنظيف الميكانيكي المكثف، ولا يحدد الجودة الإنشائية للفولاذ الموجود أسفل السطح.
تكون المواصفة ISO 8501-1 أكثر فائدة عندما تتفق الأطراف على درجة التحضير المطلوبة قبل بدء العمل، وتفحص منطقة تمثيلية، وتحتفظ بصور المواصفة أو بمرجع بصري معتمد. ومع ذلك، ينبغي أن يحدد القبول مواضع الفحص المطلوبة، وطريقة التعامل مع المناطق التي يتعذر الوصول إليها، والاختبارات الإضافية المنطبقة. فالنظافة البصرية وحدها لا تثبت الكفاية الإنشائية.
درجات الصدأ قبل التحضير
درجات الصدأ وفق ISO 8501-1
- درجة الصدأ A
- سطح مغطى إلى حد كبير بقشور الدرفلة الملتصقة، مع قليل من الصدأ المرئي أو من دونه.
- درجة الصدأ B
- بدأ الصدأ في التكوّن وبدأت قشور الدرفلة في الارتخاء.
- درجة الصدأ C
- صدئت قشور الدرفلة أو يمكن إزالتها، مع ظهور قليل من التنقّر.
- درجة الصدأ D
- صدئت قشور الدرفلة وظهر تنقّر عام.
تصف درجات الصدأ الأولية حالة الفولاذ غير المطلي قبل التحضير. ويُشار إليها بالدرجات A وB وC وD.
درجة الصدأ A تصف سطحًا فولاذيًا تغطيه إلى حد كبير قشور الدرفلة الملتصقة، مع وجود قليل من الصدأ المرئي أو عدم وجوده. وتظل القشور السمة الغالبة. وغالبًا ما ترتبط هذه الحالة بمواد مدرفلة على الساخن حديثة نسبيًا، إلا أن العمر والتخزين والتكاثف والمناولة يمكن أن تغير حالة السطح بسرعة.
درجة الصدأ B تصف فولاذًا بدأ الصدأ في التكون عليه، وبدأت قشور الدرفلة في الانفصال. وقد يكون الصدأ مرئيًا بين مناطق القشور، وقد تكون بعض القشور آخذة في الارتفاع أو التقشر. ولا تحدد هذه الدرجة نسبة المساحة الصدئة، ولا تحدد عمقًا مسموحًا للحفر.
درجة الصدأ C تصف فولاذًا صدئت قشور الدرفلة عليه وتلاشت أو يمكن إزالتها منه، مع وجود تنقر مرئي قليل. ويكون السطح أكثر انتظامًا في صدئه مقارنة بالدرجة B، إلا أن التآكل لم يُنتج التنقر العام المرتبط بالدرجة D.
درجة الصدأ D تصف فولاذًا صدئت قشور الدرفلة عليه وتلاشت، مع ظهور تنقر عام على السطح. والتنقر سمة من سمات التآكل، وليس سماحية أبعادية. وقد يستلزم وجوده تقييمًا منفصلًا للسمك المتبقي، أو فقدان المقطع موضعيًا، أو مدى ملاءمة الفولاذ للخدمة المقصودة.
تصف هذه الدرجات المظهر في وقت التقييم، ولا تمثل ضمانات زمنية. فقد يتعرض سطح ملامس للهواء البحري لتآكل موضعي شديد في وقت أقصر من سطح مماثل له في العمر مخزن داخل حيز جاف. كما أن درجة الصدأ لا تحدد نوع الفولاذ، أو المعالجة الحرارية، أو قابلية اللحام، أو المتانة، أو سبب التآكل.
ولا تُرفض الصفيحة المسجلة بالدرجة D تلقائيًا، كما لا تُقبل الصفيحة بالدرجة A تلقائيًا لكل غرض. فمواصفة المشروع، والبيئة المقصودة، والمقطع المتبقي، والتحضير المطلوب، كلها عوامل تحدد القرار الفني. ويقرّ Guidance Note 3.05 الصادر عن British Constructional Steelwork Association في عام 2015 بأن سماحية جودة السطح قد تكون مقبولة عندما تمثل المنطقة المتأثرة نسبة صغيرة فقط من السطح، شريطة أن تسمح المواصفة والاستخدام المقصود بذلك. والنقطة العملية هي أن المساحة والشدة والموقع والوظيفة كلها عوامل مهمة.

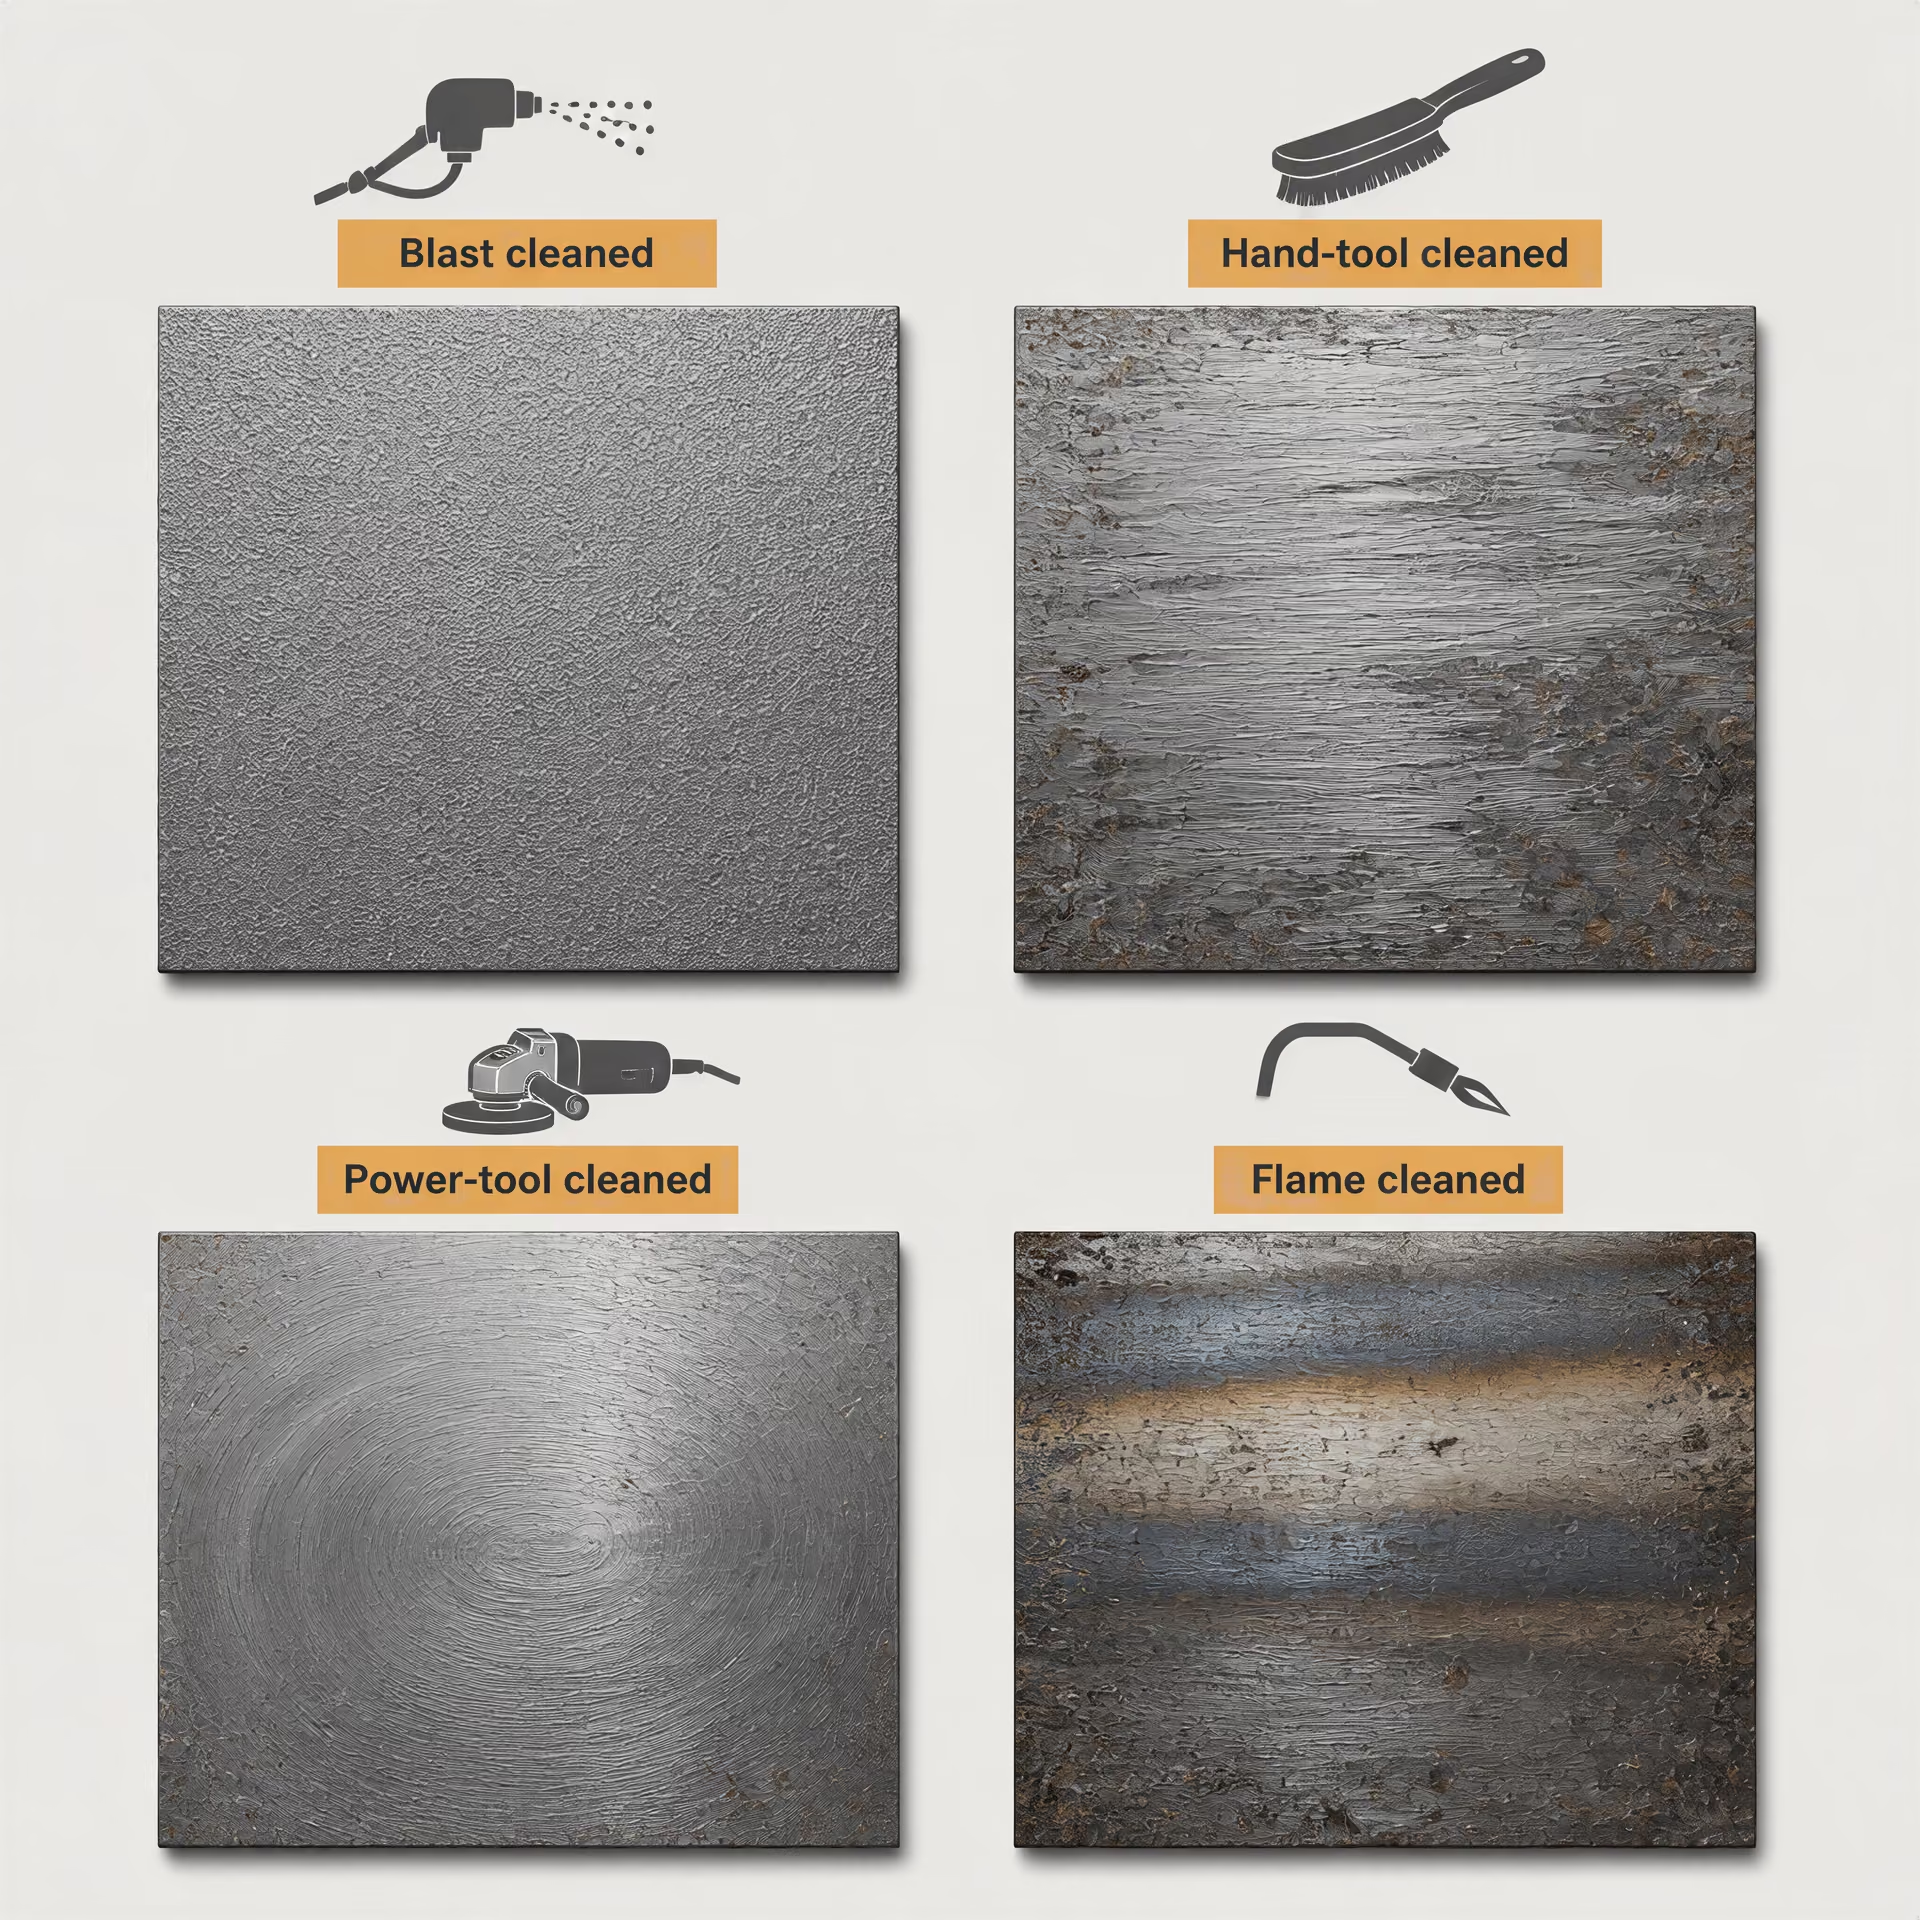
حالات التنظيف بالسفع وبالأدوات اليدوية والآلية وباللهب
بالنسبة إلى التنظيف بالسفع الكاشط، تستخدم المواصفة ISO 8501-1 الدرجات Sa 1 وSa 2 وSa 2½ وSa 3. وتشير Sa 1 إلى التنظيف الخفيف بالسفع؛ حيث تُزال قشور الدرفلة السائبة والصدأ والمواد الغريبة، لكن قد تبقى المواد الملتصقة بقوة. وتشير Sa 2 إلى التنظيف الشامل بالسفع؛ حيث تُزال معظم قشور الدرفلة والصدأ والمواد الغريبة، بينما قد تبقى بقايا شديدة الالتصاق. أما Sa 2½ فهي تنظيف شديد الشمول بالسفع، ولا تبقى معه إلا ظلال أو خطوط أو بقع طفيفة ناتجة عن البقايا شديدة الالتصاق. وتشير Sa 3 إلى التنظيف بالسفع حتى الوصول إلى فولاذ نظيف بصريًا، بحيث يبدو السطح خاليًا من قشور الدرفلة والصدأ والمواد الغريبة المرئية.
تصف هذه الدرجات التلوث المرئي المتبقي، ولا تصف خشونة السطح. ويجب قياس شكل السفع المحدد أو التحقق منه بالطريقة التي تحددها مواصفة الطلاء. فقد يسبب السطح النظيف ذي الشكل غير الملائم مشكلات في الطلاء، في حين قد يفشل السطح ذي الشكل الصحيح إذا بقي عليه غبار أو زيت أو أملاح قابلة للذوبان.
يستخدم التنظيف بالأدوات اليدوية تصنيفي St. ويتطلب St 2 تنظيفًا شاملًا بالأدوات اليدوية، مع إزالة قشور الدرفلة السائبة والصدأ والمواد الغريبة. ويكون للسطح الناتج مظهر معدني في المناطق المنظفة، لكن قد تبقى مواد شديدة الالتصاق. ويتطلب St 3 تنظيفًا شديد الشمول بالأدوات اليدوية، ينتج عادةً مظهرًا معدنيًا أكثر وضوحًا ويزيل قدرًا أكبر من نواتج التآكل شديدة الالتصاق من خلال العمل القوي. وتستخدم هذه الطريقة أدوات مثل الكاشطات وفرش الأسلاك والوسادات الكاشطة؛ ولا تعني أن كل انخفاض قد أُعيد إلى فولاذ عارٍ ولامع.
ويُصنّف التنظيف بالأدوات الآلية أيضًا بالدرجتين St 2 أو St 3، لكن الأدوات تكون مُشغّلة آليًا. وهذا التمييز مهم لأن الأدوات الآلية قد تزيل المادة بسرعة أكبر، أو تُنشئ نسيجًا سطحيًا مختلفًا، أو تطمس نواتج التآكل اللينة، أو تلمّع منطقة صلبة بدلًا من تنظيفها. ويتعلق التصنيف بنتيجة التحضير المرئية، وليس بمجرد استخدام أداة كهربائية أو هوائية.
ويُشار إلى التنظيف باللهب بالرمز Fl في المواصفة ISO 8501-1. وتستخدم العملية لهبًا لإزالة قشور الدرفلة والصدأ والمواد الغريبة، يتبع ذلك تنظيف بالفرشاة. ويُقيّم المظهر الناتج بصريًا، إلا أن إدخال الحرارة يفرض اعتبارات إضافية. فقد يؤثر التسخين الموضعي في الطلاءات أو التلوث المتبقي أو التشوه أو حالة اللحامات والوصلات القريبة. ولا يشهد تصنيف التحضير بعدم حدوث هذه التأثيرات.
ويجب إبقاء هذه التصنيفات منفصلة عن قبول الأبعاد والمواد. إذ تحدد ASTM A6/A6M-24a التفاوتات المسموح بها الإلزامية في الأبعاد والكتلة لمنتجات إنشائية مدرفلة محددة، بينما تسود مواصفة المنتج المنطبقة إذا تعارضت المتطلبات. وتغطي ASTM A568/A568M-19a سمك الصفائح وطولها وعرضها واستوائها، وتستخدم قواعد التقريب الواردة في ASTM E29 لاتخاذ قرارات المطابقة. كما تتناول ISO 16160:2012 وISO 16162:2012 تفاوتات الأبعاد والشكل للصفائح المدرفلة على الساخن والمدرفلة على البارد، على التوالي. أما ISO 9443:2018 فتتناول بدلًا من ذلك فئات جودة السطح للقضبان المستديرة والمربعة والسداسية المدرفلة على الساخن، وقضبان الأسلاك، من 5 mm إلى 200 mm. ولا تحل أي من أحكام الأبعاد أو جودة المنتج هذه محل درجة التحضير وفق ISO 8501-1.
وبناءً على ذلك، ينبغي أن يحدد سجل الفحص درجة الصدأ الأصلية، وطريقة التحضير، ودرجة ISO 8501-1 المحققة، ومنطقة الفحص، وظروف الإضاءة أو المرجع، وأي متطلبات منفصلة لشكل السطح أو الأملاح أو الغبار أو الطلاء أو السمك أو الحفر أو مظاهر عدم الاستمرارية. ويوضح هذا السجل ما جرى تقييمه فعليًا، وما لم يُقيّم.
ممارسة القياس: الأجهزة والمواضع والتقريب
لا تُقبل أبعاد الفولاذ لمجرد ظهور رقم بجانبها في تقرير فحص. إذ يعتمد القبول على السماحية المحددة، وطريقة القياس، والجهاز، وموضع أخذ القراءة، وحالة السطح، والقاعدة المستخدمة لمقارنة النتيجة بالحد. وقد تبدو النتيجة المأخوذة بجهاز غير ملائم دقيقة، مع أنها لا تقدم إلا دليلًا محدودًا على المطابقة.
تأتي مواصفة المنتج الحاكمة أولاً. تحدد ASTM A6/A6M-24a الانحرافات المسموح بها الإلزامية في الأبعاد والكتلة للقضبان والصفائح والمقاطع الفولاذية الإنشائية المدرفلة ولصفائح الخوازيق، لكنها تنص أيضاً على أن مواصفة المنتج المنطبقة هي التي تسود عند تعارض المتطلبات. وتحدد ASTM A568/A568M-19a سماكات الصفائح الفولاذية المدرفلة على الساخن والمدرفلة على البارد وأطوالها وعروضها واستوائها والبدلات ذات الصلة. أما ISO 16160:2012 فتتناول تفاوتات الأبعاد والشكل للصفائح الفولاذية المدرفلة على الساخن، في حين تغطي ISO 16162:2012 الصفائح المدرفلة على البارد. وتتطلب المنتجات الأخرى مراجع أخرى: إذ تغطي ISO 1035:2026 القضبان المدرفلة من السلسلة المترية، وتغطي ISO 657-1:2026 المقاطع المدرفلة المحددة مثل الزوايا والكمرات ذات الشفات المائلة، بينما تغطي ISO 9034:1987 المسطحات العريضة الإنشائية المدرفلة على الساخن.
تحدد تلك الوثائق ما هو مسموح به. أما إجراء الفحص فيحدد ما إذا كانت الأدلة المقاسة قادرة على إثبات ذلك.
اختيار الأدوات اللازمة للدقة المطلوبة
تُميّز المواصفة الوطنية للأعمال الإنشائية الفولاذية بين التفاوتات الأساسية والتفاوتات الوظيفية، وتشترط أن تكون الأساليب والأدوات المستخدمة للقياس البُعدي مناسبة للدقة المطلوبة. ويستبعد هذا الشرط اختصاراً شائعاً، وهو اختيار أداة لمجرد توافرها ثم اعتبار دقة العرض الظاهرة فيها دليلاً على جودة القياس.
قد يكون المسطرة الفولاذية كافية لإجراء فحص تقريبي للطول الإجمالي عندما يكون التفاوت المسموح به عدة مليمترات. لكنها لا تكون مناسبة تلقائياً لاتخاذ قرار بشأن سماكة مقدارها 0.2 mm. فلكل من القدَمات ذات الورنية، والميكرومترات، ومقاييس السماكة، ومقاييس الارتفاع، والمسطرة المستقيمة، ومقاييس الفجوات، والمعدات البصرية، وآلات القياس الإحداثية، وأجهزة المسح مصادر وحدود مختلفة للخطأ. ويجب أن تلائم الأداة كلاً من البُعد والهندسة. فقد تكون الميكرومتر المصممة لسطح مستوٍ صغير وسهل الوصول غير مناسبة لقياس صفيحة كبيرة عليها قشور أو انحناء أو تموّج أو عيب موضعي أسفل نقطة التلامس.
الدقة الظاهرة على شاشة الأداة ليست سوى جزء واحد من الدقة الكلية. فالأداة التي تعرض 0.01 mm لا تقيس بالضرورة بدقة قدرها ±0.01 mm. وقد تؤدي حالة المعايرة، وقابلية التكرار، والهسترة، وقوة التلامس، ودرجة الحرارة، وخطأ الصفر، وتقنية المشغّل، وهندسة قطعة العمل إلى أخطاء تتجاوز الرقم الأخير المعروض. وينبغي أن تكون المعايرة قابلة للتتبع إلى نظام الجودة أو المعيار المرجعي الذي تتطلبه المواصفة الحاكمة. ولا تصحح شهادة المعايرة إعداداً سيئاً؛ بل تُظهر حالة الأداة مقارنةً بالمراجع المحددة وفي وقت محدد.
تتطلب أدوات التلامس تلامساً مضبوطاً. فقد تؤدي القوة المفرطة إلى ضغط نتوء، أو تسطيح جسيم قشور بارز، أو تشويه صفيحة رقيقة. وقد تترك القوة غير الكافية سطح التلامس فوق صدأ مفكك أو زيت. وينبغي أن تكون أسطح التلامس نظيفة وخالية من التلف، كما ينبغي أن يكون الفولاذ نظيفاً بالقدر الذي يجعل القراءة تمثل المنتج لا الملوثات القابلة للانفصال. ولا تعني عملية التنظيف تغيير حالة القبول؛ فالجَلخ أو البرد أو التهذيب أو إزالة عيب قد يغير السطح الجاري تقييمه، ولذلك لا ينبغي إجراؤه إلا عندما تسمح المواصفة أو إجراء الفحص بذلك.
كما تحتاج الأداة إلى مدى وشكل مناسبين. فيجب أن تكون المسطرة المستقيمة الطويلة مستقيمة بدرجة كافية على طولها العامل؛ وأن يظل شريط القياس في محاذاة صحيحة وتحت شد مناسب؛ كما يتطلب فحص الاستواء مستوى مرجعياً محدداً، وترتيباً للدعامات، وطريقة لقياس الفجوة. وبالنسبة إلى الكتلة، يجب أن تتوافق سعة الميزان ودقته القرائية مع المنتج والتفاوت المسموح به في الكتلة. أما بالنسبة إلى الزاوية أو التعامد أو هندسة المقطع، فقد لا يمثل القياس المأخوذ عند طرف يسهل الوصول إليه العضو بأكمله.
ينبغي النظر في عدم اليقين في القياس قبل إعلان نتيجة حدّية. فإذا كان التفاوت ±1.0 mm وكان عدم اليقين المقدّر صغيراً مقارنةً بذلك المجال، يكون القرار عموماً واضحاً. أما إذا كانت القيمة المرصودة لا تتجاوز الحد من الداخل إلا بمقدار 0.1 mm وكان عدم اليقين في الطريقة مماثلاً لذلك، فلا ينبغي أن يوحي التقرير بدرجة من اليقين لا تستطيع الطريقة دعمها. وقد تحدد المواصفة المنطبقة أو العقد أو خطة الفحص أو إجراء تقييم المطابقة كيفية التعامل مع عدم اليقين هذا.
موقع القياس وقابلية التكرار
يُعد الموقع جزءاً من تعريف القياس. فعبارة «سماكة الصفيحة» غير مكتملة ما لم يحدد الإجراء موضع قياس السماكة، وبعده عن الحافة، وما إذا كانت القراءات تؤخذ عند نقاط محددة، وكيفية التعامل مع الانقطاعات الموضعية. وغالباً ما تحدد معايير المنتجات هذه التفاصيل أو توفر جداول ورسومات توضيحية. وينبغي للمفتش اتباع تلك التعليمات بدلاً من ابتكار موضع ملائم.
قد تتضمن القراءة القريبة من حافة مقصوصة انثناءً راجعاً أو نتوءاً. وقد تصف القراءة المأخوذة فوق نتوء قشور أو حفرة أو تراكب أو خدش أو طلاء أو صدأ مفكك ميزةً سطحية بدلاً من الفولاذ الموجود تحتها. وقد يتغير المقطع المدرفل على طوله وحول مقطعه العرضي. كما قد تظهر على الصفيحة تحدبات أو انخفاض عند الحافة أو تموّجات أو انبعاج موضعي. ولذلك لا يمكن تلقائياً اعتبار قراءة مركزية واحدة ممثلةً لكل نقطة، وقد يكون الموضع ذو المظهر الجيد غير ذي صلة من الناحية الفنية إذا لم يكن هو موضع القياس المحدد.
ويجب الفصل بين حالة السطح والقبول البُعدي. تحدد ISO 9443:2018 فئات جودة السطح للقضبان المستديرة والمربعة والسداسية المدرفلة على الساخن وقضبان الأسلاك ذات الأبعاد الاسمية من 5 mm إلى 200 mm. وتقدم ISO 8501-1:2007 أوصافاً مكتوبة وصوراً تمثيلية لدرجات الصدأ ودرجات التجهيز، بما في ذلك الأسطح المنظفة بالسفع، والمنظفة بأدوات يدوية، والمنظفة بأدوات آلية، والمنظفة باللهب. ولا يحول أي من المرجعين صورةً لسطح إلى نتيجة بُعدية. وبالمثل، فإن وجود بُعد ضمن حدود التفاوت لا يثبت الامتثال لفئة جودة السطح المطلوبة.
وتوضح المذكرة الإرشادية 3.05 الصادرة عن BCSA النقطة العملية المتمثلة في أن تفاوت جودة السطح قد يكون مقبولاً عندما لا تمثل المنطقة المتأثرة سوى نسبة صغيرة من السطح، شريطة أن تسمح المواصفة والاستخدام المقصود بهذا الحكم. وهذا تقييم للسطح، وليس إذناً بتجاهل عيب بُعدي. وينبغي تسجيل القرارين بصورة منفصلة.
تُختبر قابلية التكرار بإعادة القياس في الظروف نفسها: الأداة نفسها، والمشغّل نفسه، والموقع نفسه، وترتيب التلامس نفسه، والطريقة نفسها. وإذا تشتتت القراءات المتكررة بصورة جوهرية، فينبغي التحقيق في السبب قبل التخلص من هذا التشتت بأخذ المتوسط. وقد تشمل الأسباب المحتملة ضعف المحاذاة، أو عدم استقرار الإسناد، أو عدم اتساق قوة التلامس، أو وجود شوائب على السطح، أو تغير درجة الحرارة، أو تغير البُعد فعلياً عبر المنتج. أما قابلية إعادة الإنتاج فهي مسألة إضافية: هل سيحصل مفتش آخر مدرّب، باستخدام الطريقة المحددة وأداة معايرة مكافئة، على نتيجة قابلة للمقارنة؟
وتكتسب المحاذاة أهمية خاصة في قياس الطول والعرض والقطر والاستواء وأبعاد المقطع. فقد تعطي القدمة الموضوعة بزاوية قراءة أعلى؛ وقد يعطي شريط القياس المتبع لهبوط أو منحنى قراءة طول أكبر؛ كما قد تسند المسطرة المستقيمة المائلة عبر سطح ما العيوب أو تبالغ في تقدير الفجوة. ويمكن للدعامات أيضاً أن تغير النتيجة. فقد تُظهر صفيحة مقاسة وهي موضوعة على طاولة غير مستوية حالة استواء مختلفة عن حالتها عند إسنادها عند نقاط محددة.
وينبغي أن يحدد السجل المنتج، والمواصفة، وتعريف الأداة، وحالة المعايرة، والموقع، وحالة السطح، والقراءة الأصلية، والوحدات، وأي تصحيح أو تقريب جرى تطبيقه. وتجعل هذه المعلومات النتيجة قابلة للتكرار، كما تتيح للمراجع التمييز بين عيب في المنتج وعيب في القياس.
التقريب وفق ASTM E29 في قرارات المطابقة
تنص ASTM A568/A568M-19a على تقريب القيم المقاسة وفقاً لـ ASTM E29 عند تحديد المطابقة. وهذه قاعدة لاتخاذ القرار، وليست تعليمات لجعل الأداة أقل دقة. وينبغي للمفتش الاحتفاظ بالقراءة الناتجة عن الأداة ثم تطبيق إجراء التقريب المحدد عند مرتبة الدقة المطلوبة في جدول التفاوت.
فعلى سبيل المثال، إذا كان حد سماكة الصفيحة محدداً إلى أقرب 0.01 mm وكانت الأداة تعطي قراءة أصلية مقدارها 2.004 mm، فقد تُسجّل القيمة لأغراض المطابقة على أنها 2.00 mm بموجب إجراء ASTM E29 المنطبق، وذلك تبعاً لموضع التقريب المحدد والقاعدة الدقيقة المطبقة. وقد تتحول القراءة الأصلية 2.006 mm إلى 2.01 mm. والنتيجة المقربة هي القيمة المستخدمة للمقارنة المحددة؛ وليست دليلاً على أن الأداة عرضت فعلياً 2.00 أو 2.01 mm.
وهذا التمييز مهم عند الحدود. فقد تُقَرَّب قيمة أصلية أقل بقليل من الحد إلى الحد نفسه، كما قد تُقَرَّب قيمة أصلية أعلى بقليل منه إلى الحد نفسه أيضاً إذا كانت الزيادة المحددة تسمح بذلك. ويجب أن تتبع نتيجة القبول ASTM E29 وASTM A568/A568M، لا قاعدة «التقريب إلى الأعلى» أو «التقريب إلى الأسفل» التي يفضلها المفتش. ولا يثبت تنسيق الخانات العشرية وحده القاعدة المطبقة.
ولذلك ينبغي للتقارير، حيثما كان ذلك عملياً، أن تحتفظ بالقيمتين: قراءة الأداة غير المقربة وقيمة المطابقة المقربة. فإذا قرأت الأداة 1.9996 mm، فإن تسجيل 2.00 mm فقط يخفي معلومات ذات صلة بالمراجعة أو النزاع. وإذا كانت المواصفة تتطلب المقارنة بعد التقريب، فإن تسجيل 1.9996 mm فقط قد يحجب أيضاً أساس القرار الرسمي. وينبغي بيان زيادة التقريب، والمواصفة المطبقة، وما إذا كانت النتيجة المسجلة أصلية أم مقربة.
ولا يجوز استخدام التقريب لإنقاذ طريقة غير مناسبة. فلا يستطيع ASTM E29 التعويض عن قدمة غير محاذاة، أو مقياس غير معاير، أو سطح غير نظيف، أو موضع لا تسمح به مواصفة المنتج. يجب أولاً الحصول على قياس صحيح. ثم تُطبَّق قاعدة القبول الحاكمة.
التفاوتات الأساسية والتفاوتات الوظيفية والاستخدام المقصود
إطار المواصفة الوطنية للأعمال الفولاذية الإنشائية
تفصل المواصفة الوطنية للأعمال الفولاذية الإنشائية (NSSS) بين مسألتين غالبًا ما تُختزلان في قرار واحد بالقبول أو الرفض البُعدي: ما إذا كان الانحراف يتجاوز تفاوتًا أساسيًا، وما إذا كان يمنع الأعمال الفولاذية المصنّعة أو المُقامة من أداء وظيفتها المقصودة. ولا يعني هذا التمييز أن التفاوتات اختيارية، بل يحدد أيّ انحرافات تتطلب التصحيح وأيّها يمكن تقييمها في ضوء المتطلبات العملية للمنشأ.
السماحية الوظيفية سماحية مرتبطة بقدرة الفولاذ المصنّع أو المُركّب على أداء وظيفة محددة، مثل الملاءمة أو المحاذاة أو التجميع أو التصريف أو الخلوص أو الحركة.
التفاوت الأساسي هو حدّ يحمي متطلبًا إلزاميًا من متطلبات المواصفة أو التصميم أو عملية الإنشاء. وقد يتحكم في أبعاد العنصر، أو استقامته، أو تربيعه، أو موضعه، أو تجهيزه للتركيب، أو مواضع الثقوب والملحقات. ولا يصبح الانحراف الذي يتجاوز هذا الحد مقبولًا لمجرد أن الإطار النهائي يبدو مستقرًا. فقد يتعلق المتطلب المعني بهندسة التصميم، أو نقل الأحمال، أو الحماية من الحريق، أو المتانة، أو تسلسل التركيب، أو نظام فحص تعاقدي. ويلزم إجراء التصحيح أو إصدار قرار رسمي بشأن الحالة من خلال الجهة التي تحددها مستندات المشروع.
يتعلق التفاوت الوظيفي بقدرة الأعمال المكتملة على العمل على النحو المقصود. والسؤال عملي، لكنه يظل محكومًا بالمواصفة: هل يمنع الانحراف التوصيل، أو المحاذاة، أو التجميع، أو الحركة، أو التصريف، أو الوصول، أو الطلاء، أو أي وظيفة أخرى محددة؟ قد لا يترتب على تغير صغير في حافة غير حرجة أي أثر. أما التغير نفسه عند مقعد ارتكاز، أو وصلة وصل، أو اتصال درج، أو مسند سكة رافعة، أو فاصل تمدد، فقد يمنع التجميع أو يغير مسار انتقال القوى.
وتشترط NSSS أيضًا أن تتوافق طرق وأدوات القياس مع مستوى الدقة المطلوب. فالشريط الفولاذي، أو المسطرة المُعايرة، أو جهاز المحطة المتكاملة، أو المسطرة المستقيمة، أو مقياس الفجوات، أو أداة قياس الشاقول، أو نظام المسح، لا تنتج أدلة قابلة للتبادل. ولا يمكن لقياس انحراف حافة مقداره 2 mm باستخدام أداة أو طريقة يبلغ عدم اليقين فيها عدة مليمترات أن يثبت المطابقة. وينبغي أن يحدد السجل المرجع، وموضع القياس، والأداة، وحالة المعايرة عند الاقتضاء، والظروف البيئية عندما تكون مؤثرة، والقيمة المقاسة قبل إجراء أي تقريب مسموح به.
تظل مواصفة المنتج نقطة البداية بالنسبة إلى المواد المدرفلة. إذ تحدد ASTM A6/A6M-24a التفاوتات المسموح بها الإلزامية في الأبعاد والكتلة للقضبان والصفائح والأشكال الإنشائية وخوازيق الصفائح، لكنها تنص أيضًا على أن مواصفة المنتج المنطبقة تسود عند تعارض المتطلبات. وتحدد ASTM A568/A568M-19a السماكة والطول والعرض والاستواء والبدلات ذات الصلة للصفائح المدرفلة على الساخن والمدرفلة على البارد؛ كما تعتمد عملية المطابقة فيها على تقريب القيم المقاسة وفقًا لـ ASTM E29. وتُعد قاعدة التقريب هذه جزءًا من طريقة القبول المحددة، وليست ترخيصًا عامًا لتعديل النتائج غير الملائمة.
وتقسّم وثائق ISO الموضوع نفسه بحسب شكل المنتج. فتطبق ISO 16160:2012 تفاوتات الأبعاد والشكل على منتجات صفائح الفولاذ المدرفلة على الساخن، وقد أكدت ISO سريان المواصفة في عام 2024. وتغطي ISO 16162:2012 الصفائح المدرفلة على البارد. أما ISO 1035:2026 فتتناول الأبعاد والشكل والكتلة والتفاوتات للقضبان المترية المدرفلة على الساخن، الدائرية والمربعة والمسطحة والسداسية والثمانية. وتغطي ISO 657-1:2026 الزوايا المتساوية وغير المتساوية، والقنوات ذات الجناح المائل، والكمرات ذات الجناح المائل على شكل I. وتنطبق ISO 9034:1987 على تفاوتات الأبعاد والشكل والكتلة للمسطحات العريضة الإنشائية المدرفلة على الساخن من الفولاذ غير السبائكي والسبائكي، باستثناء الفولاذ غير القابل للصدأ، وبحد أدنى محدد لمقاومة الخضوع يصل إلى 700 N/mm².
وتؤدي هذه الوثائق وظائف مختلفة. فتفاوت الأبعاد الخاص بمقطع مدرفل لا يحدد تلقائيًا مقبولية شكل اللحام، أو السطح المنظف بالسفع، أو سماكة الطلاء، أو إزاحة التركيب. ويجب تتبع هذه المتطلبات إلى المواصفة المنطبقة على التصنيع، أو الحماية من التآكل، أو اللحام، أو المشروع.
متى يؤثر الانحراف في الوظيفة
يمنح الاستخدام المقصود القياس معناه، لكنه لا يتجاوز متطلبًا إلزاميًا. ولنفترض عمودًا خارج الشاقول قليلًا. فإذا ظل الانحراف ضمن تفاوت التركيب ولم يؤثر في تلامس صفيحة القاعدة، أو محاذاة الوصلة، أو هندسة الإطار، أو واجهات الكسوة، أو التأثيرات المحسوبة من الرتبة الثانية، فقد لا تكون له عواقب وظيفية. أما إذا منع الانحراف نفسه كمرةً من الدخول في وصلة، أو أجبر مسمارًا على وضع غير محاذٍ، أو خفّض الارتكاز، أو تسبب في خروج كتيفة الواجهة عن نطاق ضبطها، فإنه يصبح إخفاقًا وظيفيًا حتى لو بدا الفرق العددي صغيرًا.
وتكون إخفاقات الوصلات والتجميع عادةً مباشرة. فقد لا تتطابق ثقوب المسامير؛ أو قد تتداخل حافة مع صفيحة التقوية؛ أو قد لا تستقر صفيحة القاعدة استقرارًا كاملًا؛ أو قد تتطلب وصلة الوصل تركيبًا قسريًا يؤدي إلى إجهاد غير مقصود. ويمكن أن يتأثر اللحام أيضًا. فعدم التطابق المفرط يغير تجهيز اللحام، وفجوة الجذر، وإمكانية الوصول، وحجم اللحام الناتج. وقد يكون التصحيح غير ضار لعنصر، لكنه يلحق الضرر بعنصر آخر من خلال إحداث تسخين موضعي، أو تجويف، أو تشوه، أو فقدان في المقطع.
وتظل المحاذاة مهمة بعد التركيب كما هي أثناء التجهيز للتركيب. فكثيرًا ما تكون للمسارات، وقضبان الرافعات، ومنصات الخدمات، والدرابزين، والسلالم، والشبكات المعدنية، وكتائف الجدران الستارية، والمعدات الميكانيكية حدود عملية أضيق من حدود الإطار الرئيسي. ولا يجوز استنتاج قبولها من تفاوت الإطار الفولاذي الرئيسي؛ إذ إن متطلب الواجهة هو المتحكم.
ولحالة السطح علاقة مماثلة بالوظيفة، وإن لم تكن تفاوتًا بُعديًا. فقد يكون العيب السطحي الضحل الذي يشغل مساحة صغيرة مقبولًا عندما يستطيع نظام الطلاء المحدد تغطيته ويظل السطح مناسبًا للتحضير. وتنص BCSA Guidance Note 3.05 على أنه يمكن قبول تفاوت جودة السطح عندما تكون المساحة المتأثرة نسبة صغيرة فقط من السطح، مع مراعاة المواصفة والاستخدام المقصود. وهذا تقييم في ضوء معايير محددة، وليس دعوة إلى تجاهل التنقر المنتشر، أو الانفصالات الصفائحية، أو الزعانف الحادة، أو تناثر اللحام، أو التلوث.
وتوفر مواصفات الأسطح مراجع منفصلة. إذ تحدد ISO 9443:2018 فئات جودة السطح للقضبان الدائرية والمربعة والسداسية المدرفلة على الساخن، وقضبان الأسلاك، ذات الأبعاد الاسمية من 5 mm إلى 200 mm. وتستخدم ISO 8501-1:2007 أوصافًا مكتوبة وصورًا تمثيلية لدرجات الصدأ ودرجات التحضير، بما في ذلك الأسطح المنظفة بالسفع، والمنظفة بالأدوات اليدوية، والمنظفة بالأدوات الآلية، والمنظفة باللهب. ولا تحول أي من المواصفتين عيبًا سطحيًا إلى تفاوت بُعدي مسموح به؛ فهما تصفان سؤالين مختلفين من أسئلة القبول.
وبالنسبة إلى المواد الأولية للمثبتات، توضح ASTM F2282-03R09E01 سبب أهمية هذا الفصل. إذ تشمل ضوابط ضمان الجودة فيها نزع الكربنة، والأبعاد، والتفاوتات، وحالة السطح، والطلاء، وجودة الصنع، والتشطيب، والمظهر، والتعبئة، وذلك للأسلاك والقضبان والقضبان الفولاذية المصنوعة من الفولاذ الكربوني والسبائكي والمستخدمة في تصنيع المثبتات الميكانيكية. وقد يطابق القطر المتطلبات، في حين يفشل نزع الكربنة أو عيب سطحي في تحقيق الوظيفة التصنيعية المقصودة.
معايير القبول للتصنيع والتركيب
يبدأ القبول بتحديد المستندات الحاكمة وفق ترتيب سلطتها. فقد يستند العقد إلى NSSS، أو مواصفة وطنية للمنتج، أو رسم للمشروع، أو مواصفة للتركيب، أو مواصفة للطلاء، أو متطلب من متطلبات الشركة المصنّعة. وينبغي أن توضح خطة الفحص أي مستند يحكم كل خاصية، وما إذا كان الفحص يُجرى عند الاستلام، أو بعد التصنيع، أو قبل الطلاء، أو أثناء التركيب، أو بعد المحاذاة النهائية.
ولا ينبغي للمفتش مقارنة كل قياس بجدول عام لتفاوتات الفولاذ. بل يجب أولًا تحديد شكل المنتج ودرجته، مثل صفيحة مدرفلة، أو زاوية متساوية، أو مسطح عريض، أو صندوق مصنّع، أو ملحق ملحوم. ثم تُحدَّد الطبعة والوحدات المنطبقة، والمرجع وطريقة القياس، وقاعدة التقريب المسموح بها، وما إذا كان المتطلب أساسيًا أم وظيفيًا. فقد يكون تفاوت المقطع المدرفل مستوفًى، بينما تظل المجموعة المصنّعة غير مقبولة لأن الثقوب أو اللحامات أو الواجهات لا تتلاءم.
وعندما تكون النتيجة خارج حدود التفاوت، ينبغي أن يحافظ الإجراء المتخذ على الأدلة بدلًا من محو المشكلة من خلال تعديل غير مسجل. ويجب تسجيل الموضع، والمقدار، والاتجاه، وطريقة القياس، والحالة المحيطة. كما ينبغي تقييم ما إذا كان الانحراف يؤثر في تفاوت أساسي إلزامي، أو واجهة وظيفية، أو التحليل الإنشائي، أو تحضير الطلاء، أو في المظهر فقط. وعندما تكون هناك حاجة إلى حكم هندسي، يجب الحصول على قرار موثق بشأن الحالة من المصمم، أو المهندس المسؤول، أو مدير العقد، أو أي طرف آخر تسميه المواصفة.
لا يجوز للمفتش التنازل عن متطلب إلزامي لمجرد أن الانحراف لا يترك أثرًا مرئيًا. ويجب أن تأتي الصلاحية من العقد الحاكم أو من الجهة الفنية المعينة، كما ينبغي أن يوضح القرار ما إذا كان العنصر مقبولًا بوضعه الحالي، أو مُصلحًا، أو معاد تشغيله، أو مستبدلًا، أو مقبولًا مع مراعاة قيد محدد. فعبارة «لا يؤثر في الوظيفة» هي استنتاج يتطلب أدلة وصلاحية.
وبالنسبة إلى التركيب، ينبغي أن يشمل القبول الهندسة المكتملة والواجهات التي تخدمها تلك الهندسة. ويجب فحص حالات القواعد والوصلات، وموضع العنصر، والشاقول، والمنسوب، والاستقامة، وملاءمة الوصلات، وتركيب المسامير، واستكمال اللحامات، وإزالة الأعمال المؤقتة، وأي متطلبات للحركة أو الخلوص. فقد يستوفي الإطار تفاوتًا عامًا واسعًا في المسح، بينما تظل وصلة محلية غير قابلة للاستخدام.
وعليه، فإن النهج السليم ليس الرفض التلقائي ولا التساهل غير الرسمي. بل يجب تطبيق التفاوت المحدد، وقياسه بطريقة مناسبة، والفصل بين قبول الأبعاد وقبول السطح والطلاء، وتقييم الأثر الوظيفي فقط ضمن الصلاحية الممنوحة بموجب المستندات الحاكمة. وتحترم هذه العملية الحد العددي والغرض الذي صُنعت الفولاذ من أجله على حد سواء.
تقييم العيوب السطحية الموضعية دون الخلط بين المساحة وشدة العيب
لا يُقبل العيب السطحي أو يُرفض استنادًا إلى مساحته وحدها. فقد لا يشغل عيب تراكب قصير، أو علامة قشور أكسيدية مدحرجة، أو درزة، أو قشرة، أو أخدود عميق، أو انخفاض سطحي ضحل، إلا جزءًا صغيرًا من لوح أو مقطع، إلا أن تأثيره قد يعتمد على العمق، والحدة، والاتجاه، والموقع. فالانفصال الموجود عند حافة ذات إجهادات مرتفعة، أو عند موضع تحضير اللحام، أو بجوار ثقب مسمار، ينطوي على مخاطر مختلفة عن المؤشر نفسه الموجود على حافة غير محملة ستُزال بالقطع.
وتكتسب هذه التفرقة أهمية لأن قبول الأبعاد وقبول السطح يجيبان عن سؤالين مختلفين. فقد يستوفي اللوح التفاوت المسموح به في السُمك، مع احتوائه في الوقت نفسه على انفصال سطحي يتطلب الإزالة. وعلى العكس، قد تكون علامة موضعية غير مقبولة بصريًا دون أن تخفض المقطع إلى ما دون حده البُعدي. ولذلك يجب تحديد مواصفة المنتج الحاكمة، ومتطلبات الشراء، ومعيار التصنيع، والاستخدام المقصود قبل اتخاذ قرار فني.
مبدأ BCSA Guidance Note 3.05
تقدم BCSA Guidance Note 3.05 مبدأً عمليًا لتقييم الجودة السطحية الموضعية: قد يكون تفاوت الجودة السطحية مقبولًا عندما لا تمثل المساحة المتأثرة إلا نسبة صغيرة من السطح، شريطة أن تسمح المواصفة المنطبقة والاستخدام المقصود بالقبول. وهذا مبدأ مشروط، وليس إعفاءً عامًا من متطلبات السطح.
قد يكون العيب السطحي الموضعي مقبولاً فقط عندما يدعم هذا القرار كل من امتداده وشدته وموقعه ومواصفته والاستخدام المقصود. Limited evidence
لا يحمل تعبير «نسبة صغيرة» معنىً رقميًا عالميًا يمكن أن يحل محل الحكم الهندسي. فقد يكون مؤشر بطول 20 مم على لوح كبير سمة سطحية بسيطة، في حين قد يكون الطول نفسه على قضيب قطره أو عرضه 25 مم، أو عند نهاية لحام، أو عبر تفصيل حساس للإجهادات الناجمة عن الكلال، ذا أهمية كبيرة. وقد يصعب أيضًا تحديد المساحة ذات الصلة. فقد تكون العلامة المرئية الجزء المكشوف من عيب أطول تحت السطح، كما قد تشكل عدة مؤشرات منفصلة منطقة متصلة بعد التنظيف بالسفع، أو التجليخ، أو التشغيل الآلي.
كما تميز المعالجة الأوسع التي تقدمها BCSA للتفاوتات بين التفاوتات الأساسية والتفاوتات الوظيفية. فالتفاوتات الأساسية تؤثر في المتطلبات الإنشائية أو الهندسية التي يجب تحقيقها، أما التفاوتات الوظيفية فتتعلق بالتوافق، أو التجميع، أو المظهر، أو غير ذلك من شروط الاستخدام. ويمنع هذا التمييز التعامل مع الملاحظة السطحية باعتبارها نتيجة بُعدية عامة لا تتجاوز «مقبول» أو «مرفوض». كما تشترط المواصفة الوطنية للأعمال الإنشائية الفولاذية اختيار الأساليب والأدوات المستخدمة في القياس البُعدي بما يتناسب مع الدقة المطلوبة. ويلزم اتباع الانضباط نفسه في فحص السطح: إذ ينبغي اختيار الفحص البصري، أو قياس العمق، أو اختبار الجسيمات المغناطيسية، أو الاختبار بالموجات فوق الصوتية، أو قياس المقطع الجانبي، وفقًا للعيب المشتبه فيه وعواقب عدم اكتشافه.
ومن ثم، فمن الأفضل قراءة الإرشاد باعتباره مبدأً للفرز الأولي. فقد يكون العيب الموضعي مقبولًا عندما يكون محدود الامتداد، ولا يخل بالمقطع أو الأداء المطلوبين، ويقع ضمن متطلبات جودة السطح المتفق عليها. لكنه لا يجيز القبول لمجرد أن الرقعة المتأثرة تبدو صغيرة.
صِغر المساحة المتأثرة في مقابل الانفصال الضار
تصف المساحة مقدار السطح المتأثر. أما الشدة فتصف تأثير العيب في الفولاذ أو في المكوّن النهائي. وقد تشير هاتان الخاصيتان إلى استنتاجين متعاكسين.
وغالبًا ما يكون العمق هو العامل الأول المميز. فقد تكون علامة أكسيدية ضحلة تُزال أثناء إعداد السطح المعتاد ذات أثر إنشائي ضئيل. أما الأخدود الضيق ذو الجذر الحاد فقد يسبب تركيزًا موضعيًا للإجهاد حتى عندما تكون مساحته المسقطة صغيرة. ويكون المؤشر الشبيه بالشق أكثر خطورة، لأن طوله قد يمتد أسفل السطح المرئي، مهيئًا مسارًا لانتشار الكلال أو للكسر الهش. وقد يكون الانخفاض الذي يترك سُمكًا كافيًا للجدار مقبولًا بموجب إحدى المواصفات، في حين قد لا يكون التجويف الأعمق، الذي يخفض المقطع الفعال، مقبولًا.
والاتجاه مهم أيضًا. فقد يتصرف انفصال ممدود موازٍ للإجهاد الرئيسي على نحو مختلف عن انفصال يعبر اتجاه الإجهاد. وفي المنتجات المدرفلة، قد تنفتح شوائب أو درزة محاذية لاتجاه الدرفلة أثناء الثني، أو القطع باللهب، أو اللحام، أو التشغيل الآلي. وقد يؤدي مؤشر مستعرض إلى قطع انتقال الحمل عبر الحافة أو الجائز الرأسي. ويجب أن يراعي التقييم شكل المنتج، واتجاه الحبيبات أو الدرفلة حيثما كان ذلك ذا صلة، وأحمال الخدمة، بدلًا من الاعتماد على تقدير المساحة في المنظر الأفقي فقط.
وقد يكون الموقع هو العامل الحاسم في القرار. فقد تُزال مادة سطحية عند حافة غير حرجة أثناء القطع، لكن المادة الموجودة عند مقطع صافٍ، أو رأس حافة، أو منطقة وصول اللحام، أو سطح ارتكاز، أو واجهة وصلة، قد تكون أساسية. كما قد تكون للعيب الموجود أسفل نظام طلاء عواقب مختلفة عن العيب الموجود على سطح داخلي غير مطلي. فقد تتطلب متطلبات التصاق الطلاء، والحماية من التآكل، والمظهر، والمقطع الجانبي إزالة العيب بالكامل حتى عندما لا تتأثر قدرة الفولاذ على حمل الأحمال.
وتحدد مواصفة المنتج نقطة البداية. فالمواصفة ASTM A6/A6M-24a تحدد التفاوتات المسموح بها الإلزامية في الأبعاد والكتلة للقضبان والألواح والأشكال الفولاذية الإنشائية المدرفلة، وكذلك للصفائح السندية، مع النص في الوقت نفسه على أن مواصفة المنتج المنطبقة تسود عند تعارض المتطلبات. وتحدد ASTM A568/A568M-19a بدلات السُمك والطول والعرض والاستواء وما يتصل بها للصفائح المدرفلة على الساخن والمدرفلة على البارد؛ وبموجب هذه المواصفة، تُقرّب القيم المقاسة وفقًا للمواصفة ASTM E29 عند تحديد المطابقة. ولا يحسم التقريب البُعدي أو مطابقة السُمك مسألة منفصلة تتعلق بجودة السطح.
وبالنسبة إلى الصفائح المدرفلة على الساخن، تنطبق ISO 16160:2012 على تفاوتات الأبعاد والشكل لجميع منتجات الصفائح الفولاذية المدرفلة على الساخن، بينما تغطي ISO 16162:2012 منتجات الصفائح المدرفلة على البارد. وتتناول ISO 9443:2018 فئات جودة السطح للقضبان الدائرية والمربعة والسداسية المدرفلة على الساخن، وكذلك قضبان الأسلاك، ذات الأبعاد الاسمية من 5 مم إلى 200 مم. وتوفر فئات السطح فيها مسارًا مواصفاتيًا لهذه المنتجات، لكنها لا تنشئ قاعدة مفادها أن كل مؤشر صغير غير ضار.
كما يجب وصف مظهر السطح بعد التنظيف وصفًا صحيحًا. تحدد ISO 8501-1:2007 درجات الصدأ ودرجات التحضير من خلال أوصاف مكتوبة وصور تمثيلية، بما في ذلك الأسطح المنظفة بالسفع، والمنظفة بأدوات يدوية، والمنظفة بأدوات آلية، والمنظفة باللهب. ولا تمثل درجة الصدأ أو درجة التحضير تصنيفًا للعيوب الإنشائية؛ فهي تصف حالة السطح وتحضيره، لا عمق الانفصال أو اتجاهه أو منشأه الفلزي.
وقد يفرض نوع المنتج وتطبيقه متطلبات إضافية. تغطي ASTM F2282-03R09E01 ضمان الجودة للأسلاك والقضبان والقضبان الفولاذية الكربونية والمسبوكة المستخدمة في تصنيع المثبتات الميكانيكية، بما في ذلك نزع الكربنة، والأبعاد، والتفاوتات، وحالة السطح، والطلاء، وجودة الصنع، والتشطيب، والمظهر، والتعبئة. وقد تكون حالة سطح مقبولة لعضو إنشائي عام غير مقبولة لقطعة خام لمثبت يعتمد لولبه أو أداءه من حيث الكلال أو طلاؤه على سطح مضبوط.

الإصلاح والإزالة والتصرف الهندسي
سجل العيب السطحي
- الهوية سجّل المنتج والصهيرة أو السبكة والدرجة والمواصفة الحاكمة.
- الموقع حدّد الموضع والاتجاه والعلاقة بالحواف أو اللحامات أو الثقوب أو التفاصيل المجهدة.
- الامتداد سجّل الطول والعرض والعمق الظاهري والمساحة المتأثرة.
- الأدلة احتفظ بصور فوتوغرافية مرفقة بمقياس ورسومات تخطيطية وقراءات خام وطريقة الفحص.
- التصرف وثّق الإزالة أو الإصلاح أو القبول مع تقييد أو خفض الدرجة أو الرفض.
عند العثور على مؤشر، ينبغي أن يتضمن السجل تحديد المنتج، ورقم الصبة أو عملية الصهر عند توفره، والمواصفة الحاكمة، والموقع، والأبعاد، والمظهر، وطريقة الفحص، والعمق المقاس. كما تجعل الصور المرفقة بمقياس، والرسم التخطيطي الذي يوضح الاتجاه، والقراءات المسجلة قبل أي معالجة وبعدها، القرار قابلًا للتتبع. وينبغي أن يميز الفحص بين بقعة سطحية أو قشور ملتصقة وبين سمة ناتجة عن فقدان المعدن، وكذلك بين انخفاض أملس ومؤشر حاد أو شبيه بالشق.
وغالبًا ما تكون الإزالة بالتجليخ أو التشغيل الآلي مناسبة عندما تقضي على الانفصال دون خفض السُمك أو المقطع المتبقي إلى ما دون الحد المسموح به. وينبغي تشكيل المنطقة المعالجة تدريجيًا وبنعومة، لا تركها كأخدود جديد. وبعد الإزالة، يجب قياس عمق الحفر وامتداده، وإعادة فحص السطح بطريقة تناسب مستوى المخاطر. ويمكن لاختبار الجسيمات المغناطيسية تقييم المؤشرات السطحية والقريبة من السطح في الفولاذ ذي الخواص المغناطيسية الحديدية؛ وقد يكون الاختبار بالموجات فوق الصوتية مطلوبًا عندما يُحتمل امتداد العيب إلى أسفل السطح. ولا يكفي الفحص البصري وحده لكل مؤشر.
ويُعد إصلاح اللحام عملية منفصلة، وليس امتدادًا تلقائيًا لعملية التجليخ. وقد يتطلب موافقة بموجب مواصفة المادة، وإجراء اللحام، وخطة الفحص، ومعيار التصنيع. ويمكن أن يؤثر التسخين المسبق، وضبط المواد المستهلكة، وضبط الهيدروجين، ومدخل الحرارة، والمعالجة اللاحقة للحام، والفحص اللاحق، في القرار الفني. فالإصلاح الذي يعيد الأبعاد الاسمية لكنه يغير البنية الفلزية الموضعية أو يُدخل إجهادًا متبقيًا لا يكون مبررًا لمجرد أن مظهره مقبول.
إذا لم يُستوفَ المتطلب الحاكم، فينبغي وضع المادة قيد الحجز إلى حين الحصول على تصرف هندسي موثق. وينبغي أن يحدد الاستعراض ما إذا كان العيب قد أُزيل، أو قُبل بحالته، أو قُبل مع تقييد، أو أُصلح، أو خُفّض تصنيفه لاستخدام آخر، أو رُفض. كما ينبغي أن يتناول السُمك المتبقي، وحالة الإجهاد، وفئة الكلال، ومخاطر الكسر، وقابلية اللحام، والحماية من التآكل، وأداء الطلاء، وإمكانية الفحص بعد التصنيع.
ويجب أن يحدد أي قبول استثنائي الجهة المخولة به وحدوده. فالقبول لعضو أو موقع أو حالة خدمة واحدة لا ينشئ تفاوتًا عامًا للمنتج. وعندما لا توفر المواصفة مسارًا للقبول الاستثنائي، يجب على المهندس المسؤول، أو المفتش، أو المصمم، أو جهة إصدار الشهادات تحديد الإجراء المنطبق. وقد تدعم المساحة ذلك القرار، لكنها لا يمكن أن تحل محله.
فولاذ المثبّتات ومشكلة ضمان الجودة الموسَّعة
لا يُقبَل فولاذ المثبّتات الميكانيكية استنادًا إلى القطر وحده. فقد يطابق سلك أو قضيب أو عارضة مقاسه الاسمي، ومع ذلك ينتج مثبّتًا معيبًا إذا أدّى نزع الكربون إلى خفض مقاومة اللولب، أو تسببت عيوب السطح في بدء التشقق، أو أعاق الطلاء عملية التجميع، أو تسببت العبوة في حدوث التآكل قبل الإنتاج. ويوضّح ASTM F2282-03R09E01 هذا التمييز صراحةً. فهو يتعامل مع المادة الأولية بوصفها مدخلًا تصنيعيًا خاضعًا للرقابة، بحيث لا تمثل أبعادها سوى جزء واحد من متطلبات القبول.
ويختلف هذا النهج عن التفسير المعتاد لجدول سماحات الفولاذ. فالسماحة البُعدية تجيب عمّا إذا كانت الخاصية المقاسة تقع ضمن نطاق مسموح به. لكنها لا تجيب، بمفردها، عمّا إذا كانت المادة تتمتع بحالة السطح المطلوبة، أو ما إذا كان الطلاء الواقي مطبقًا على النحو الصحيح، أو ما إذا كانت اللفائف أو الحزم المورّدة محددة الهوية ومحمية، أو ما إذا كان الفولاذ لا يزال مناسبًا للدَرْفَلة على البارد، أو التشغيل الآلي، أو الدرفلة، أو المعالجة الحرارية، أو الخدمة النهائية للمثبّت.
نطاق ASTM F2282 للأسلاك والقضبان والعارضات
| مجال الضبط | أدلة القبول |
|---|---|
| نزع الكربون | فحص ميتالوغرافي أو تقييم محدد للصلادة عند الاقتضاء. |
| الأبعاد والسماحيات | قياسات مأخوذة بأدوات ملائمة ومعايرة. |
| حالة السطح | فحص وفق متطلب المنتج أو جودة السطح المنطبق. |
| الطلاء والتشطيب | فحوص الطلاء والتشطيب وجودة التنفيذ والمظهر المحددة. |
| التعبئة | التحقق من الحماية والتعريف وقابلية التتبع وحالة التسليم. |
يختص ASTM F2282-03R09E01 بالأسلاك والقضبان والعارضات المصنوعة من فولاذ الكربون والفولاذ السبائكي والمستخدمة في تصنيع المثبّتات الميكانيكية. وتشمل ضوابط ضمان الجودة المحددة فيه نزع الكربون، والأبعاد، والسماحات، وحالة السطح، والطلاء، وجودة الصنعة، والتشطيب، والمظهر، والتعبئة. وتكتسب هذه القائمة أهميتها لأنها تضع فحص الأبعاد إلى جانب ضوابط المواد والمناولة، بدلًا من اعتبار المقاس قرار القبول الكامل.
ولذلك تنطبق هذه المواصفة على مرحلة المادة الأولية. وهي ليست معيارًا بُعديًا عامًا لكل منتج فولاذي، كما أنها ليست بديلًا شاملًا عن مواصفات الفولاذ الإنشائي. فتبقى العارضة المدرفلة، أو اللوح، أو الزاوية، أو المسطح العريض خاضعةً لمواصفة المنتج المحددة لذلك المنتج ولاستخدامه الإنشائي المقصود. فعلى سبيل المثال، يحدد ASTM A6/A6M-24a التغيّرات المسموح بها إلزاميًا في الأبعاد والكتلة للقضبان والألواح والأشكال المدرفلة من الفولاذ الإنشائي ولألواح الخوازيق. كما تنص ASTM International على أن مواصفة المنتج المنطبقة تسود عند تعارض المتطلبات. ولا يجوز للمشتري أو المفتش نقل قواعد قبول أسلاك المثبّتات إلى المقاطع الإنشائية لمجرد أن كلا المنتجين مصنوع من فولاذ الكربون أو الفولاذ السبائكي.
وينطبق المبدأ نفسه على وثائق ISO. فالمواصفة ISO 1035:2026 تحدد الأبعاد والشكل والكتلة والسماحات للقضبان المدرفلة على الساخن ذات المقاطع الدائرية والمربعة والمسطحة والسداسية والثمانية ضمن السلسلة المترية. أما ISO 657-1:2026 فتتناول الزوايا المتساوية وغير المتساوية، والقنوات ذات الشفة المائلة، وعوارض I ذات الشفة المائلة. وتغطي ISO 9034:1987 سماحات الأبعاد والشكل والكتلة للمسطحات الإنشائية العريضة المدرفلة على الساخن والمصنوعة من فولاذ غير سبائكي وسبائكي، باستثناء الفولاذ غير القابل للصدأ، عندما تكون مقاومة الخضوع الدنيا المحددة لا تتجاوز 700 N/mm². ولا تصبح أيٌّ من هذه الوثائق المواصفة الحاكمة للمادة الأولية للمثبّتات لمجرد أن للقضيب أو العارضة مقطعًا عرضيًا مشابهًا.
كما أن شكل المنتج ومسار التصنيع مهمّان. فالمواصفة ASTM A568/A568M-19a تغطي السماكة والطول والعرض والاستواء والسماحات ذات الصلة للصفائح المدرفلة على الساخن والمدرفلة على البارد، بينما تنطبق ISO 16160:2012 على سماحات الأبعاد والشكل لمنتجات الصفائح الفولاذية المدرفلة على الساخن، وتغطي ISO 16162:2012 منتجات الصفائح المدرفلة على البارد. وبموجب ASTM A568/A568M، تُقرَّب القيم المقاسة وفقًا للمواصفة ASTM E29 عند تحديد المطابقة. وتُعد قاعدة التقريب تلك جزءًا من إجراء القبول؛ وليست إذنًا بتجاهل دقة القياس أو الإبلاغ عن درجة من الدقة تفوق ما تدعمه طريقة الفحص.
وبالنسبة إلى المادة الأولية للمثبّتات، فإن السؤال الحاكم هو: أي مواصفة أُحيل إليها، ولأي شكل من أشكال المنتج، وفي أي مرحلة من مراحل التصنيع؟ إن قراءة القطر الاسمي دون إجابات عن هذه الأسئلة لا تحمل معنىً تقنيًا يُذكر.
نزع الكربون وأداء المثبّتات الميكانيكية
نزع الكربون هو فقدان للكربون على السطح أو بالقرب منه، وينتج عن التسخين في جوّ متفاعل مع الكربون. وبما أن الكربون يسهم في الصلادة والمقاومة المتحققتين أثناء المعالجة الحرارية، فقد تكون للطبقة المنزوعة الكربون صلادة أقل من صلادة القلب غير المتأثر. وفي المثبّت، قد تقع هذه المنطقة الضعيفة حيث يكون الأداء أكثر حساسية: عند قمة اللولب، أو جانبه، أو جذره.
ولا يقتصر الخطر على فشل فحص القطر. فقد تكون العارضة مطابقةً بُعديًا قبل التشكيل، ومع ذلك تنتج مسمارًا لا يستطيع سطح لولبه تحقيق الخواص الميكانيكية المحددة بعد المعالجة الحرارية. وقد تؤدي الطبقة الأكثر ليونة إلى خفض مقاومة تشوّه اللولب، وتغيير توزيع الحمل بين اللولبات المتشابكة، والإسهام في نزع اللولب أو حدوث تلف إجهادي مبكر. وتعتمد النتيجة الدقيقة على الدرجة، وحالة المعالجة الحرارية، وهندسة اللولب، ومستوى الإجهاد، والعمق والنوع المسموح بهما لنزع الكربون.[5] ASTM F2282-03R09E01. ASTM International. ASTM International standard publication, 2009.
ويوضح نزع الكربون أيضًا سبب كون حالة السطح مسألةً ميتالورجية لا تجميلية. فقد تصبح القشور، أو التراكبات، أو اللحامات، أو الطيات، أو الحفر، أو آثار التجليخ عوامل لبدء التشقق أثناء التشكيل، أو السحب، أو درفلة اللولب، أو التحميل أثناء الخدمة. وقد يتطلب السطح الذي يبدو مقبولًا تحت الإضاءة العادية فحصًا ميتالوجرافيًا أو مسحًا محددًا للصلادة لإثبات حالة الطبقة المتأثرة. ويضع ASTM F2282 نزع الكربون وحالة السطح ضمن إطار ضمان الجودة نفسه الذي يشمل الأبعاد، لأن كلًّا منها قد يؤثر في تحويل المادة الأولية إلى مثبّت ميكانيكي موثوق.
وتوفر ISO 9443:2018 مرجعًا ذا صلة للقضبان الدائرية والمربعة والسداسية المدرفلة على الساخن، وكذلك قضبان الأسلاك ذات الأبعاد الاسمية من 5 mm إلى 200 mm. وهي تحدد متطلبات التسليم الفنية لفئات جودة السطح. ولا يتمثل دورها في استبدال ASTM F2282، لكنها تبيّن كيفية صياغة قبول السطح عادةً: بحسب شكل المنتج، ونوع العيب، وشدته، ومداه المسموح، وطريقة الفحص.
ولا تُعدّ العيوب الظاهرة سببًا تلقائيًا للرفض أيضًا. إذ تنص BCSA Guidance Note 3.05 على أن سماحة جودة السطح قد تكون مقبولة عندما لا تمثل المنطقة المتأثرة سوى نسبة صغيرة من السطح، شريطة أن تسمح المواصفة الحاكمة والاستخدام المقصود بذلك. ويكتسب هذا القيد أهميةً بالنسبة إلى المثبّتات، لأن علامة موضعية على مخزون غير مستخدم ليست مكافئة لعيب طولي يمر عبر لولب شديد الإجهاد.
الأبعاد والطلاء والتشطيب والمظهر والتعبئة بوصفها نظام تحكم واحدًا
يبدأ نظام الجودة العملي بالأبعاد، لكنه لا ينتهي عندها. فالقطر، والبيضاوية، والاستقامة، والطول، والسماحة تحدد ما إذا كان السلك أو القضيب يدخل عملية التشكيل على النحو الصحيح. وتحدد حالة السطح ما إذا كان يمكن سحبه، أو تشكيله، أو تشغيله آليًا، أو درفلة لولبه دون إنتاج عيوب غير مقبولة. ويؤثر الطلاء في التزييت، ومقاومة التآكل، والاحتكاك، وأحيانًا في المخاطر المرتبطة بالهيدروجين. ويوفر التشطيب والمظهر أدلةً على المناولة، والتنظيف، وإزالة القشور، وضبط المعالجة. وتحافظ التعبئة على جميع هذه الظروف أثناء التخزين والنقل.
وتتفاعل هذه الضوابط فيما بينها. فقد يستوفي الطلاء متطلبات سماكته الاسمية، لكنه يتضرر بسبب ربط الحزم على نحو سيئ. وقد يصدأ سلك نظيف ومطابق للمقاس لأن التعبئة تسمح باحتباس الماء. وقد تحتوي عارضة متجانسة المظهر على طبقة منزوعة الكربون لا يكشفها إلا فحص الصلادة أو الفحص الميتالوجرافي. وعلى العكس، قد تكون علامة سطحية صغيرة مقبولة بموجب مواصفة المنتج المحددة عندما لا تؤثر في التشكيل أو الخدمة. ويتطلب القبول النظر في العلاقة بين الحالة، والحد المحدد، والعملية المقصودة.
ويجب أن تتوافق طرق الفحص أيضًا مع القرار المراد اتخاذه. فالمواصفة الوطنية للأعمال الفولاذية الإنشائية تميز بين السماحات الأساسية والسماحات الوظيفية، وتشترط اختيار الطرق والأدوات المستخدمة في القياس البُعدي بما يتناسب مع الدقة المطلوبة. وينطبق هذا المبدأ مباشرةً على المواد الأولية للمثبّتات. فالفكّام الخشن، والميكرومتر، والنظام البصري، وجهاز إسقاط المقاطع، والمقطع الميتالوجرافي لا تجيب عن السؤال نفسه. إذ تؤثر دقتها، وقوة التلامس، والمحاذاة، والمعايرة، وتقنية المشغّل في النتيجة المبلّغ عنها. وإذا كان القطر المقاس قريبًا من حدٍّ ما، فيجب أخذ عدم اليقين في القياس في الحسبان، بدلًا من التعامل مع القيمة المعروضة على أنها دقيقة تمامًا.
ولفحص المظهر موضع محدد، لكن لا ينبغي الخلط بينه وبين إثبات الملاءمة الميكانيكية. إذ توفر ISO 8501-1:2007 أوصافًا مكتوبة وصورًا تمثيلية لدرجات الصدأ ودرجات التحضير، بما في ذلك الأسطح المنظفة بالسفع، والمنظفة بالأدوات اليدوية، والمنظفة بأدوات القدرة، والمنظفة باللهب. وتساعد هذه اللغة المفتشين على وصف الحالة باتساق؛ لكنها لا تحدد مقاومة الشد للمثبّت، أو عمق نزع الكربون، أو التصاق الطلاء، أو أداء اللولب.
ومن ثم فإن التعبئة تُعدّ من ضوابط القبول، وليست أمرًا إداريًا ثانويًا. ويجب أن تظل بيانات التعريف مرتبطة بالدرجة الصحيحة، والصهيرة، والمقاس، والطلاء، وسجلات الفحص. كما يجب حماية الحزم أو اللفائف من التلوث، والصدمات، وظروف الرطوبة التي قد تغير حالة السطح عند التسليم. وإذا حجبت التعبئة إمكانية التتبع أو سمحت بتدهور المادة، فقد لا يعود فحص الإنتاج الناجح يصف المادة التي تم استلامها.
وتكتسب ASTM F2282 قيمتها تحديدًا من جمعها لهذه المسائل دون اختزالها في رقم واحد. فنطاقها يدعم قبول الأسلاك والقضبان والعارضات المحددة المصنوعة من فولاذ الكربون والفولاذ السبائكي بوصفها مواد أولية لتصنيع المثبّتات. ومع ذلك تظل مواصفة المنتج المنطبقة هي الحاكمة، ويحتاج كل متطلب إلى دليله الخاص: قياسات بُعدية للمقاس، وفحص مناسب للسطح ولنزع الكربون، وفحوص للطلاء والتشطيب، وتقييم بصري وفق معايير محددة، والتحقق من التعبئة وبيانات التعريف. ذلك هو الفرق بين تسجيل القطر والتحكم في فولاذ المثبّتات.
سير عمل عملي لقبول المنتجات الفولاذية
سير عمل القبول العملي
- 1. تحديد المنتج تحقق من الدرجة والصهيرة وشكل المنتج وحالة التسليم والأبعاد والكمية وتفاصيل الشهادة.
- 2. تحديد الوثائق الحاكمة سجّل معيار المنتج وإصداره ومتطلبات الشراء والرسومات وخطة الفحص.
- 3. تخطيط الفحوص أدرج خصائص الأبعاد والشكل والكتلة والسطح والطلاء وجودة التنفيذ.
- 4. اختيار الطريقة اختر المواقع والمراجع والأدوات وضوابط المعايرة والظروف البيئية.
- 5. التسجيل والمقارنة احتفظ بالقراءات الخام، وطبّق قاعدة التقريب المحددة، وقيّم كل خاصية على حدة.
- 6. التصرف في الاستثناءات اعزل المادة غير المطابقة واحصل على قرار معتمد بالإصلاح أو التنازل أو خفض الدرجة أو الاستبدال أو الرفض.
يبدأ القبول بسؤال غالبًا ما يتم تجاوزه: ما الذي يجري قبوله تحديدًا، وبموجب أي وثيقة؟ لا تكون للنتيجة البُعدية دلالة إلا عند مقارنتها بنظام السماح المحدد لذلك المنتج. وتُعد حالة السطح تحديدًا منفصلًا، ولا يمكن حسم أي من السؤالين بصورة موثوقة بتطبيق «سماحية الفولاذ» العامة على كل صنف.
تحديد شكل المنتج والمواصفة الحاكمة
لا تثبت المطابقة الكيميائية أو مطابقة الدرجة وحدها المطابقة البُعدية أو مطابقة الشكل أو الكتلة أو السطح أو الطلاء أو المطابقة الوظيفية. Strong evidence
ابدأ بسجل تعريف المادة. تحقق من درجة الفولاذ أو تعيينه، ورقم الصهر، ورقم المنتج، والأبعاد، وحالة التسليم، والكمية، وشهادة الشركة المصنّعة. قد تُكتب الدرجة وفق تعيين ASTM أو ISO أو EN أو أي تعيين وطني آخر؛ ويجب نسخها بدقة بدل ترجمتها بصورة غير رسمية إلى درجة يُفترض أنها مكافئة. فقد يملك المنتج التركيب الكيميائي الصحيح، ومع ذلك لا يستوفي متطلبات الأبعاد أو السطح المطلوبة في الطلب.
حدد بعد ذلك شكل المنتج. فاللوح، والصفيحة، والقضيب المدرفل على الساخن، والمسطح العريض، والزاوية المتساوية، وقضيب السلك، والعارضة الإنشائية ليست فئات قابلة للتبادل. وقد تخضع سماحاتها لوثائق مختلفة، حتى عندما تكون السماكة الاسمية أو الدرجة متشابهة. سجّل ما إذا كان المنتج مدرفلًا على الساخن أو على البارد، وحدد ما إذا كانت الأبعاد مترية أو بوحدات البوصة-الرطل عندما تتيح المواصفة الاختيار بينهما.
ينبغي بعد ذلك قراءة أمر الشراء والعقد والرسم والمواصفة الخاصة بالمادة وخطة الفحص معًا. حدّد مواصفة حاكمة واحدة لكل خاصية. فعلى سبيل المثال، تحدد ASTM A6/A6M-24a التغيّرات المسموح بها إلزاميًا في أبعاد وكتلة القضبان والصفائح والأشكال الفولاذية الإنشائية المدرفلة، وكذلك ركائز الصفائح. كما تنص على أن مواصفة المنتج المنطبقة تكون لها الأولوية عند تعارض المتطلبات. وهذه الأولوية مهمة: إذ إن ASTM A6/A6M لا تمنح إذنًا بتجاهل متطلب أشد صرامة في الدرجة المحددة أو مواصفة المنتج.
بالنسبة إلى الصفيحة، تحدد ASTM A568/A568M-19a السماكات والأطوال والعروض والاستواء والسماحات ذات الصلة للصفيحة الفولاذية المدرفلة على الساخن والمدرفلة على البارد. وتنطبق ISO 16160:2012 على سماحات الأبعاد والشكل لمنتجات الصفائح الفولاذية المدرفلة على الساخن، بينما تغطي ISO 16162:2012 منتجات الصفائح الفولاذية المدرفلة على البارد. وتعتمد الوثيقة المنطبقة على الطلب ومسار إنتاج المنتج؛ ولا ينبغي للمفتش الاختيار بينهما لمجرد أن كلتيهما تذكران الصفائح.
بالنسبة إلى القضبان والمقاطع الإنشائية، تغطي ISO 1035:2026 الأبعاد والشكل والكتلة والسماحات للقضبان المدرفلة على الساخن ذات السلاسل المترية، بما فيها القضبان الدائرية والمربعة والمسطحة والسداسية والثمانية. وتغطي ISO 657-1:2026 الزوايا المتساوية وغير المتساوية، والقنوات ذات الحواف المائلة، والكمرات ذات الشكل I والحواف المائلة. أما ISO 9034:1987 فتغطي سماحات الأبعاد والشكل والكتلة للمسطحات العريضة الإنشائية المدرفلة على الساخن المصنوعة من الفولاذ غير السبائكي والسبائكي، باستثناء الفولاذ غير القابل للصدأ، عندما تصل مقاومة الخضوع الدنيا المحددة إلى 700 N/mm². وتحدد هذه العناوين نطاق التطبيق إلى جانب محتوى السماحات.
اكتب سنة الإصدار ومعرّف التعديل أو المراجعة في سجل الفحص. فعبارة «ASTM A6» من دون «ASTM A6/A6M-24a»، عندما تكون تلك الطبعة هي الحاكمة، تترك حدود القبول المستخدمة غير واضحة. وسجّل أيضًا أي سماحية واردة في الرسم، أو متطلب خاص في الطلب، أو انحراف معتمد يعدّل مواصفة المنتج العامة.
تخطيط الفحوصات البُعدية والبصرية
حوّل الوثائق الحاكمة إلى خطة فحص قبل إجراء القياسات. أدرج كل خاصية مطلوبة: السماكة، والعرض، والطول، والقطر أو البعد بين السطحين المتوازيين، وعدم التربيع، والاستقامة، والاستواء، والالتواء، والتحدب، وأبعاد المقطع، والكتلة، وحالة الزوايا أو الحواف، وأي سمة شكل محددة. لا تفترض أن الشهادة أو الفحص البصري يغطيان خصائص لم تُقَس.
حدد مواقع القياس مسبقًا. وقد يُحدَّد الموقع بالمسافة من أحد الأطراف، أو بالموضع عبر الصفيحة، أو بمرجع زاوية أو حافة، أو باتجاه المقطع، أو بإحداثي محدد على المنتج. وينبغي أن توضح الخطة ما إذا كان القياس يُجرى على سطح المنتج، أو بين نقاط مرجعية مجهزة، أو عبر مقطع، أو على طول قياس محدد. ويمنع ذلك المفتش من اختيار موقع ملائم بعد ظهور النتيجة الأولى. كما ينبغي أن تراعي المواقع السمات التي يمكن أن تؤثر في القراءات، مثل الزوائد، والقشور، وإصلاحات اللحام، والحواف المرتفعة، والانبعاجات الموضعية، أو التحدب.
اختر الأجهزة والأساليب وفقًا للدقة المطلوبة، لا لمجرد سهولة الاستخدام. تميز المواصفة الوطنية للأعمال الفولاذية الإنشائية بين السماحات الأساسية والسماحات الوظيفية، وتشترط أن تكون الأساليب والأجهزة المستخدمة للقياس البُعدي مناسبة للدقة المطلوبة. فقد يكون المسطر الفولاذي كافيًا لفحص تقريبي للطول، لكنه ليس مناسبًا تلقائيًا لتحديد سماكة أو استقامة أو بُعد مقطع بدقة عالية. استخدم الميكرومترات المعايرة، وأجهزة القياس ذات الورنية، ومقاييس السماكة، والمسطرة المستقيمة، ومقاييس الفجوات، وأشرطة القياس، وأجهزة التسوية، والمعدات البصرية، ومعدات الوزن، أو أساليب الإحداثيات عندما يكون مداها ودقتها وترتيب نقاط التلامس وحالة معايرتها ملائمة للخاصية المقاسة.
اضبط ظروف القياس. دوّن درجة الحرارة عندما يمكن للتمدد الحراري أن يؤثر في نتيجة قريبة من الحد، وضع المنتج على دعامات مستقرة، وتجنب ثنيه لإجباره على استيفاء المتطلبات، ولا تزل إلا المادة التي تسمح المواصفة بإزالتها. تحقق من أن السطح المرجعي نظيف بما يكفي للطريقة المستخدمة، لكن لا تجلِ السطح أو تهيئه قبل تقييم جودة السطح ما لم يسمح الإجراء الحاكم بذلك الإعداد.
إن عدم اليقين في القياس ليس سماحية ثانية، بل هو خاصية لأسلوب القياس وظروفه. فإذا كانت القراءة قريبة من أحد الحدود، فأبلغ عن الأسلوب، وتعريف الجهاز، وحالة المعايرة، والدقة، والظروف البيئية حيثما كان ذلك مناسبًا، وأي قاعدة قرار محددة. ويجب أن يتبع قرار القبول المواصفة أو العقد الحاكم؛ فلا ينبغي للمفتش أن يوسّع الحد ضمنيًا لمراعاة عدم اليقين، ولا أن يرفض منتجًا لمجرد أن الجهاز يعرض عددًا من الخانات أكبر مما تتطلبه المواصفة.
يحتاج الفحص البصري إلى خطة خاصة به. افحص كامل السطح المحدد حيثما كان ذلك عمليًا، باستخدام إضاءة تكشف الطيات، والدرزات، والشقوق، والحفر، والقشور، والصدأ، والانفصالات الطبقية، والخدوش، والأخاديد، والأضرار الميكانيكية. صف موقع كل مؤشر ونوعه وامتداده التقريبي وعمقه أو شدته، من دون اعتبار كل أثر ظاهر عيبًا. وتخضع جودة السطح لمتطلب خاص بالمنتج. تحدد ISO 9443:2018 فئات جودة السطح للقضبان الدائرية والمربعة والسداسية المدرفلة على الساخن، وكذلك لقضبان السلك ذات الأبعاد الاسمية من 5 mm إلى 200 mm. وليست هذه قاعدة عامة للسطح تنطبق على كل منتج فولاذي.
بالنسبة إلى الأسطح الصدئة أو المجهزة، توفر ISO 8501-1:2007 أوصافًا مكتوبة وصورًا تمثيلية لدرجات الصدأ ودرجات التجهيز، بما في ذلك الأسطح المنظفة بالسفع، والمنظفة بالأدوات اليدوية، والمنظفة بالأدوات الآلية، والمنظفة باللهب. وتصف هذه الدرجات الحالة أو التجهيز؛ ولا تحل محل حدود مواصفة المنتج المتعلقة بالدرزات أو الشقوق أو الطيات أو الإصلاحات المسموح بها. وبالمثل، قد تكون سماحية جودة السطح مقبولة أحيانًا عندما لا تمثل المنطقة المتأثرة إلا نسبة صغيرة من السطح، إلا أن BCSA Guidance Note 3.05 يجعل ذلك معتمدًا على المواصفة والاستخدام المقصود. ولذلك تهم المساحة والموقع والوظيفة.
تسجيل النتائج ومقارنتها والتصرف فيها
سجّل هوية المنتج قبل تسجيل النتيجة: الصهر، أو الحزمة، أو اللفيفة، أو رقم القطعة أو الصفيحة، والدرجة، والشكل، والأبعاد، والمواصفة الحاكمة، والطبعة، والتاريخ، واسم المفتش، وتعريف الجهاز. واحتفظ بالملاحظة الأولية كما تم قياسها. وإذا اشترطت المواصفة التقريب للتحقق من المطابقة، فسجّل القيمة المقربة بجانبها واذكر القاعدة المستخدمة.
وهذا ضروري بالنسبة إلى الصفيحة التي يجري تقييمها وفق ASTM A568/A568M-19a. إذ تستخدم المواصفة قواعد التقريب الواردة في ASTM E29 عند تحديد المطابقة. وينبغي أن تظل القراءة غير المقربة قابلة للتتبع؛ أما القيمة المقربة فهي القيمة المستخدمة في المقارنة المحددة. لا تُجرِ التقريب مبكرًا، ولا تستبدل نتيجة أولية حدّية بعدد من الخانات العشرية تختاره يدويًا.
قارن كل خاصية بمتطلبها الخاص. فقد تستوفي صفيحة السماكة، لكنها تفشل في الاستواء. وقد يستوفي قضيب القطر، لكنه يفشل في الاستقامة أو فئة السطح. وقد تستوفي عارضة الكتلة، ومع ذلك تتجاوز سماحية شكل المقطع بما يؤثر في ملاءمة الوصلات. وسم كل نتيجة بأنها مطابقة، أو غير مطابقة، أو تتطلب مراجعة فنية، بدلًا من تعيين حالة نجاح أو فشل إجمالية قبل فهم النتائج المنفصلة.
عندما تكون النتيجة خارج الحد المحدد، أوقف عملية الإفراج التلقائي وحافظ على الأدلة. أعد فحص الجهاز والإعداد، وكرر القياس فقط وفق الأسلوب المعتمد، وميّز بين خطأ القياس وعدم المطابقة الحقيقية. ولا يجوز استخدام القياس المتكرر لمحو نتيجة غير مواتية من دون قاعدة موثقة لأخذ العينات أو إعادة الاختبار.
ينبغي أن يحدد التصرف الجهة المسؤولة والإجراء المتخذ. وتشمل النتائج المحتملة: المطابقة والإفراج، أو العزل بانتظار المراجعة، أو الإصلاح المسموح به يليه إعادة الفحص، أو الرفض، أو الإعادة إلى العملية، أو القبول بموجب تنازل معتمد. وقد يغيّر الإصلاح كلاً من الأبعاد وحالة السطح؛ ولذلك يجب فحص المنطقة التي أُصلحت مقابل المتطلبات المنطبقة نفسها، وتسجيل ما أزيل أو أضيف أو جرى تجليخه أو إعادة قياسه.
بالنسبة إلى الأسلاك والقضبان والسياخ المخصصة لتصنيع المثبتات الميكانيكية، توضح المواصفة ASTM F2282-03R09E01 سبب احتمال الحاجة إلى أن يمتد السجل إلى ما يتجاوز الأبعاد. إذ تتناول ضوابط ضمان الجودة فيها نزع الكربنة، والأبعاد، والتفاوتات، وحالة السطح، والطلاء، وجودة التنفيذ، والتشطيب، والمظهر، والتغليف. ولذلك ينبغي أن يحافظ ملف القبول على الشهادات، والقراءات، والصور الفوتوغرافية، وتقييمات السطح، وأدلة المعايرة، والانحرافات، والموافقات، والقرار النهائي بشأن التصرف في المنتج. ويجعل هذا السجل القرار قابلاً لإعادة الإنتاج، بدلاً من تحويل مسألة قبول فنية إلى حكم بصري غير مدعوم.
الأخطاء الشائعة في قرارات تفاوتات الفولاذ
قد يكون أحد منتجات الفولاذ مطابقاً من الناحية البعدية، ومع ذلك يفشل في استيفاء متطلب يتعلق بجودة السطح. وقد يظهر فيه أيضاً أثر موضعي غير ضار في أحد الاستخدامات، لكنه غير مقبول في استخدام آخر. وهذه النتائج ليست متناقضة. فحدود الأبعاد، وحالة السطح، وإجراء القياس، والجهة المخولة بالقبول، تجيب عن أسئلة مختلفة.
ينبغي أن يكون السؤال الأول: ما مواصفة المنتج التي تحكم هذا المنتج؟ والسؤال الثاني: ما الخاصية التي يجري التحقق منها؟ فالسماكة، والاستقامة، والكتلة، وتحضير الصدأ، ونزع الكربنة، وعيوب السطح المرئية، لا تخضع لجدول تفاوتات عالمي واحد.
تطبيق تفاوتات الصفائح على مقطع إنشائي
من الأخطاء المتكررة اختيار مواصفة مألوفة للصفائح لمنتج هو في الواقع سيخ أو كمرة أو زاوية أو قناة أو مسطح عريض أو مقطع إنشائي آخر. وقد تبدو الحدود الرقمية معقولة، لكن المقارنة لا تستند إلى أساس فني إذا اختلف شكل المنتج ومسار تصنيعه.
تحدد المواصفة ASTM A568/A568M-19a السماكة، والطول، والعرض، والاستواء، والبدلات ذات الصلة للصفائح الفولاذية المدرفلة على الساخن والمدرفلة على البارد. ولذلك فهي ذات صلة بمنتجات الصفائح الداخلة ضمن نطاقها، وليست قابلة للتطبيق تلقائياً على زاوية إنشائية مدرفلة أو مقطع I. كما أن إجراء المطابقة فيها مهم أيضاً: إذ تُقرَّب القيم المقاسة وفقاً للمواصفة ASTM E29 قبل مقارنة النتيجة بالحد المحدد. فلا يمكن الحكم بصورة صحيحة على قياس مسجل بقيمة 9.96 mm بمجرد مقارنة قراءة الجهاز غير المقربة بقيمة واردة في جدول، عندما يتطلب الإجراء الحاكم خطوة تقريب مختلفة. ASTM International، 2019
وللمنتجات الإنشائية قواعدها البعدية الخاصة. تحدد المواصفة ASTM A6/A6M-24a التفاوتات المسموح بها الإلزامية في الأبعاد والكتلة للقضبان والصفائح والمقاطع الفولاذية الإنشائية المدرفلة، وكذلك للألواح الركائزية. كما تنص على أن مواصفة المنتج المنطبقة تكون لها الأولوية عند تعارض المتطلبات. وهذه العبارة حاسمة. فالمواصفة ASTM A6/A6M لا تمنح الإذن بتجاهل مواصفة المنتج أو مواصفة الشراء أو الرسم أو المتطلب الإضافي الذي يحكم الدرجة والمنتج المعينين. ASTM International، 2024
ويظهر التمييز نفسه في مواصفات ISO. تغطي المواصفة ISO 1035:2026 القضبان المدرفلة على الساخن ذات المقاطع الدائرية والمربعة والمسطحة والسداسية والثمانية ضمن السلسلة المترية، بما في ذلك الأبعاد والشكل والكتلة والتفاوتات. وتغطي المواصفة ISO 657-1:2026 الزوايا المتساوية وغير المتساوية، والقنوات ذات الجناح المائل، وكمرات I ذات الجناح المائل، مع متطلبات للأبعاد وخصائص المقطع والتفاوتات. أما المواصفة ISO 9034:1987 فتتناول المسطحات الإنشائية العريضة المدرفلة على الساخن من الفولاذ غير السبائكي والسبائكي، باستثناء الفولاذ غير القابل للصدأ، وبحد أدنى محدد لمقاومة الخضوع يصل إلى 700 N/mm². ولا ينبغي استبدال أي من هذه المواصفات لمجرد أن العثور على جدول تفاوتات للصفائح أسهل.
وغالباً ما ينشأ الخطأ من الخلط بين السماكة وهندسة المقطع. إذ تُقيَّم الصفيحة من خلال خصائص مثل تغير السماكة، والعرض، والطول، والاستواء. أما المقطع الإنشائي فقد يتطلب التحقق من عرض الجناح، وسماكة الج web، والعمق الكلي، وميل الجناح، ونصف القطر، والاستقامة، والالتواء، والتعامد، والكتلة. فالتفاوت المعقول لصفيحة مسطحة لا يقول شيئاً عن الهندسة المتراكمة لزاوية غير متساوية أو كمرة ذات جناح مائل.
كما أن حالة المادة مهمة. تنطبق المواصفة ISO 16160:2012 على تفاوتات الأبعاد والشكل لمنتجات الصفائح الفولاذية المدرفلة على الساخن، وقد أكدت ISO سريانها في عام 2024. وتغطي المواصفة ISO 16162:2012 منتجات الصفائح الفولاذية المدرفلة على البارد. ويُعد نقل حدود ISO 16160:2012 إلى مادة مدرفلة على البارد تحكمها ISO 16162:2012 خطأً في المواصفة، حتى عندما تتناول الوثيقتان «صفائح فولاذية». ويجب التحقق من تعيين المنتج، وحالة الدرفلة، ونطاق السماكة، وحالة الحافة، وفئة التفاوت المحددة، قبل بدء القياس.
التعامل مع درجات تحضير الصدأ باعتبارها تفاوتات بُعدية
كثيراً ما تُساء قراءة المواصفة ISO 8501-1:2007 باعتبارها معياراً بُعدياً للقبول أو الرفض. لكنها ليست كذلك. إذ تحدد الوثيقة درجات الصدأ ودرجات التحضير من خلال أوصاف مكتوبة وصور تمثيلية. وتصف درجاتها الحالة المرئية لسطح الفولاذ قبل التحضير وبعده، بما في ذلك الأسطح المنظفة بالسفع، والمنظفة بالأدوات اليدوية، والمنظفة بأدوات القدرة، والمنظفة باللهب. لكنها لا تحدد انحرافاً مسموحاً في السماكة، أو عمق تنقر مقبولاً، أو حداً لخشونة السطح، أو تفاوتاً في استقامة المقطع. International Organization for Standardization، 2007
ولذلك لا يمكن لتعيين مثل Sa 2½ أن يثبت احتفاظ اللوح بسماكته المحددة. كما لا يمكن لدرجة St 3 أن تثبت قبول انخفاض موضعي أو طية أو أثر قشور مدرفلة إلى الداخل أو حفرة تآكل للخدمة الإنشائية. فالتحضير يزيل ملوثات السطح ونواتج التآكل أو يغيرها، لكنه لا يحل محل الفحص البُعدي ولا يحدد السماكة المتبقية للجدار.
وتعمل مواصفات جودة السطح على محور مستقل. تحدد المواصفة ISO 9443:2018 متطلبات التسليم الفنية لفئات جودة سطح القضبان الدائرية والمربعة والسداسية المدرفلة على الساخن، وكذلك قضبان الأسلاك، ذات الأبعاد الاسمية من 5 mm إلى 200 mm. ويتعلق نطاقها بفئات جودة السطح، وليس بحكم بصري عام على كل منتج فولاذي. ويجب تقييم السيخ الدائري المورد وفقاً للمواصفة ISO 9443:2018 استناداً إلى متطلباتها، في حين تتطلب الصفيحة أو الكمرة أو الصفيحة المدرفلة على البارد مواصفة المنتج المنطبقة وأحكام السطح ذات الصلة.
وقد يغير الاستخدام المقصود أهمية المؤشر. فقد تكون لعلامة سطحية ضحلة ومعزولة في منطقة ستُشغَّل آلياً وتُزال أهمية مختلفة عن العلامة نفسها الموجودة على جناح حساس للتعب، أو حد ضغط، أو وجه مطلي ظاهر. وتذكر المذكرة الإرشادية BCSA Guidance Note 3.05 أن تفاوت جودة السطح قد يكون مقبولاً عندما لا تمثل المنطقة المتأثرة سوى نسبة صغيرة من السطح، شريطة أن تسمح المواصفة والاستخدام المقصود بذلك. وهذه ليست قاعدة قبول عامة. فلا بد من مراعاة المساحة، والعمق، والموقع، والاتجاه، والاستمرارية، وطريقة الإصلاح، والمقطع التصميمي المتبقي. BCSA، 2015
والخطأ المعاكس شائع بالقدر نفسه: رفض كل بقعة داكنة أو علامة ضحلة باعتبارها عيباً في المادة. فتلطيخ الصدأ، وقشور الدرفلة الملتصقة، وبقايا التحضير، والانفصال الحقيقي في المادة، ليست ملاحظات مترادفة. فإذا كان السؤال هو ما إذا كان السطح جاهزاً للطلاء، فقد تكون ISO 8501-1 ذات صلة. وإذا كان السؤال هو ما إذا كان السيخ يحتوي على انفصال سطحي مسموح به، فقد تكون ISO 9443:2018 أو مواصفة السيخ الحاكمة ذات صلة. وإذا كان السؤال هو ما إذا كانت قطعة أولية لمثبت ميكانيكي تحتوي على نزع كربنة أو تلف متعلق بالتشطيب، فإن ASTM F2282-03R09E01 توفر ضوابط لضمان الجودة تغطي نزع الكربنة، والأبعاد، والتفاوتات، وحالة السطح، والطلاء، وجودة التنفيذ، والتشطيب، والمظهر، والتغليف، وذلك للأسلاك والقضبان والسياخ من الفولاذ الكربوني والسبائكي المستخدمة في تصنيع المثبتات الميكانيكية. ASTM International، 2009
تجاهل المواصفة الحاكمة وطريقة القياس
حتى الحد الصحيح قد يؤدي إلى قرار خاطئ إذا لم تُسجَّل الوثيقة الحاكمة وطريقة القياس. فقد تنص شهادة على أن المنتج «ضمن التفاوت» من دون تحديد الإصدار، أو مواصفة المنتج، أو فئة التفاوت، أو موضع أخذ العينة، أو الجهاز، أو السطح المرجعي، أو قاعدة التقريب. وتكون هذه العبارة ناقصة أكثر من اللازم بالنسبة إلى نتيجة محل نزاع.[6] National Structural Steelwork Specification. British Constructional Steelwork Association. National Structural Steelwork Specification, 2010.
تميز المواصفة الوطنية للأعمال الفولاذية الإنشائية بين التفاوتات الأساسية والتفاوتات الوظيفية. فالتفاوت الأساسي يتعلق بمتطلب التصنيع المحدد، بينما يتعلق التفاوت الوظيفي بما إذا كان العنصر المصنّع أو المركّب يؤدي وظيفته المقصودة. ويمنع هذا التمييز التعامل مع عدم مطابقة بسيط باعتباره حرجاً تلقائياً، لكنه لا يجيز للمفتش تجاهل حداً إلزامياً للمنتج. كما تشترط المواصفة اختيار الأساليب والأجهزة المستخدمة في القياس البُعدي بما يحقق الدقة المطلوبة. BCSA، 2010
يمكن لشريط قياس غير معاير، أو قدم قياس تالفة، أو ميكرومتر غير مضبوط صفرياً جيداً، أو ميزان تسوية مستخدم من دون مرجع محدد، أن يدعم ملاحظة، لكنه لا ينبغي عادةً أن يدعم قرار رفض نهائي. فدرجة الحرارة، وقوة التلامس، والنتوءات، والقشور، ومحاذاة المسبار، وتقنية المشغل، ودعم الجزء، يمكن أن تؤثر جميعاً في النتيجة. وبالنسبة إلى الاستواء والاستقامة، فإن خط أو مستوى المرجع المختار جزء من الطريقة؛ وقد يؤدي تغيير المرجع إلى تغيير الانحراف المبلغ عنه. أما بالنسبة إلى السماكة، فقد لا تمثل القياسات القريبة من الحواف أو اللحامات أو الأخاديد أو القشور الموقع المطلوب في المواصفة.
تكتسب لايقينية القياس أهمية خاصة عندما تكون القيمة المُبلَّغ عنها قريبة من الحد. فإذا كان الحد 10.00 مم مع سماح بانحراف سالب، وكانت لايقينية الجهاز تمثل جزءًا كبيرًا من ذلك الانحراف، فينبغي أن تؤدي القراءة المفردة إلى إجراء تحقق، لا إلى الجزم التلقائي. أعد الفحص باستخدام جهاز مُعاير، وحدد موضع القياس المنصوص عليه، وكرر القراءة، وطبّق قاعدة التقريب المعتمدة. وبموجب ASTM A568/A568M، يُعد التقريب وفق ASTM E29 جزءًا من تحديد المطابقة؛ وقد يؤدي استبدال هذه العملية بتقريب غير رسمي إلى قلب قرار هامشي.
كما يتطلب المؤشر السطحي الموضعي مسارًا محددًا للتصعيد. وثّق موضعه وطوله وعرضه وعمقه الظاهري واتجاهه؛ ونظّفه أو جهّزه فقط بالقدر المسموح به؛ ثم قارن النتيجة بمواصفة المنتج والاستخدام المقصود. وإذا كانت المواصفة لا تتناول هذه الحالة، فينبغي إحالة القرار إلى المهندس المسؤول أو الجهة التعاقدية المخولة، بدلًا من استنباطه من صورة فوتوغرافية.
- تعريف المادة
- الدرجة والصهيرة وشكل المنتج والأبعاد والكمية ورقم القطعة أو الحزمة
- المرجع الحاكم
- معيار المنتج والإصدار وفئة السماحية ومتطلبات أمر الشراء والرسومات
- أدلة القياس
- الموقع والمرجع وأداة القياس وحالة المعايرة والقراءة الخام والوحدات وقاعدة التقريب
- أدلة السطح
- وصف العيب والامتداد والصور الفوتوغرافية ودرجة التجهيز وطريقة الفحص
- التصرف
- مطابق أو موقوف للمراجعة أو مُصلح أو مقبول بتنازل أو مخفّض الدرجة أو مرفوض
لذلك، يذكر سجل القبول السليم درجة المادة، وشكل المنتج، والمواصفة المطبقة والإصدار المعتمد منها، وفئة التفاوت السارية، وطريقة القياس، وتعريف الجهاز، وحالة المعايرة، والظروف البيئية عند الاقتضاء، وكيفية التصرف في أي مؤشر سطحي. ومن دون هذه التفاصيل، قد يصف «مقبول» و«مرفوض» عملية الفحص أكثر مما يصفان الفولاذ.
المراجع
- [1] ASTM A6/A6M-24a. ASTM International standard publication, 2024. https://store.astm.org/a0006_a0006m-24a.html
- [2] ASTM A568/A568M-19a. ASTM International standard publication, 2019. https://store.astm.org/a0568_a0568m-19a.html
- [3] ISO 16160:2012. ISO standard catalogue, 2024. https://www.iso.org/standard/59320.html
- [4] ISO 9443:2018. ISO standard catalogue, 2018. https://www.iso.org/standard/70647.html
- [5] ASTM F2282-03R09E01. ASTM International standard publication, 2009. https://store.astm.org/f2282-03r09e01.html
- [6] National Structural Steelwork Specification. National Structural Steelwork Specification, 2010. https://steelconstruction.info/images/1/10/BCSA_52-10.pdf