




इस्पात की सहनशीलता का वास्तविक अर्थ
इस्पात की सहनशीलता किसी निर्दिष्ट या नाममात्र स्थिति से अनुमत विचलन होती है। यह स्थिति मोटाई, चौड़ाई, व्यास, लंबाई, द्रव्यमान, सीधापन, समतलता, समकोणता, कोण या किसी अन्य मापनीय विशेषता से संबंधित हो सकती है। नाममात्र मान संदर्भ मान होता है; यह आवश्यक नहीं कि प्रत्येक टुकड़े में वही मान मौजूद हो। उदाहरण के लिए, 10 मिमी प्लेट की पहचान उसकी नाममात्र मोटाई से होती है; इसके बाद लागू विनिर्देशन यह निर्धारित करता है कि मापी गई मोटाई 10 मिमी से कितनी दूर तक विचलित हो सकती है।
यह अंतर महत्वपूर्ण है, क्योंकि “10 मिमी इस्पात” अपने आप में किसी एक ऐसी माप को नहीं दर्शाता जिसके आधार पर बिना किसी अन्य जानकारी के स्वीकार या अस्वीकार का निर्णय लिया जा सके। इसके लिए लागू मानक, उत्पाद का रूप, ग्रेड, आपूर्ति की स्थिति और मापन नियम भी आवश्यक होते हैं। सहनशीलता किसी विनिर्देशन द्वारा बनाई गई स्वीकृति-सीमा होती है। यह विनिर्माण क्षमता के बारे में कोई सामान्य कथन नहीं है और न ही इसे प्लेट, शीट, बार, संरचनात्मक सेक्शन तथा तार के बीच स्वतः समान रूप से लागू किया जा सकता है।

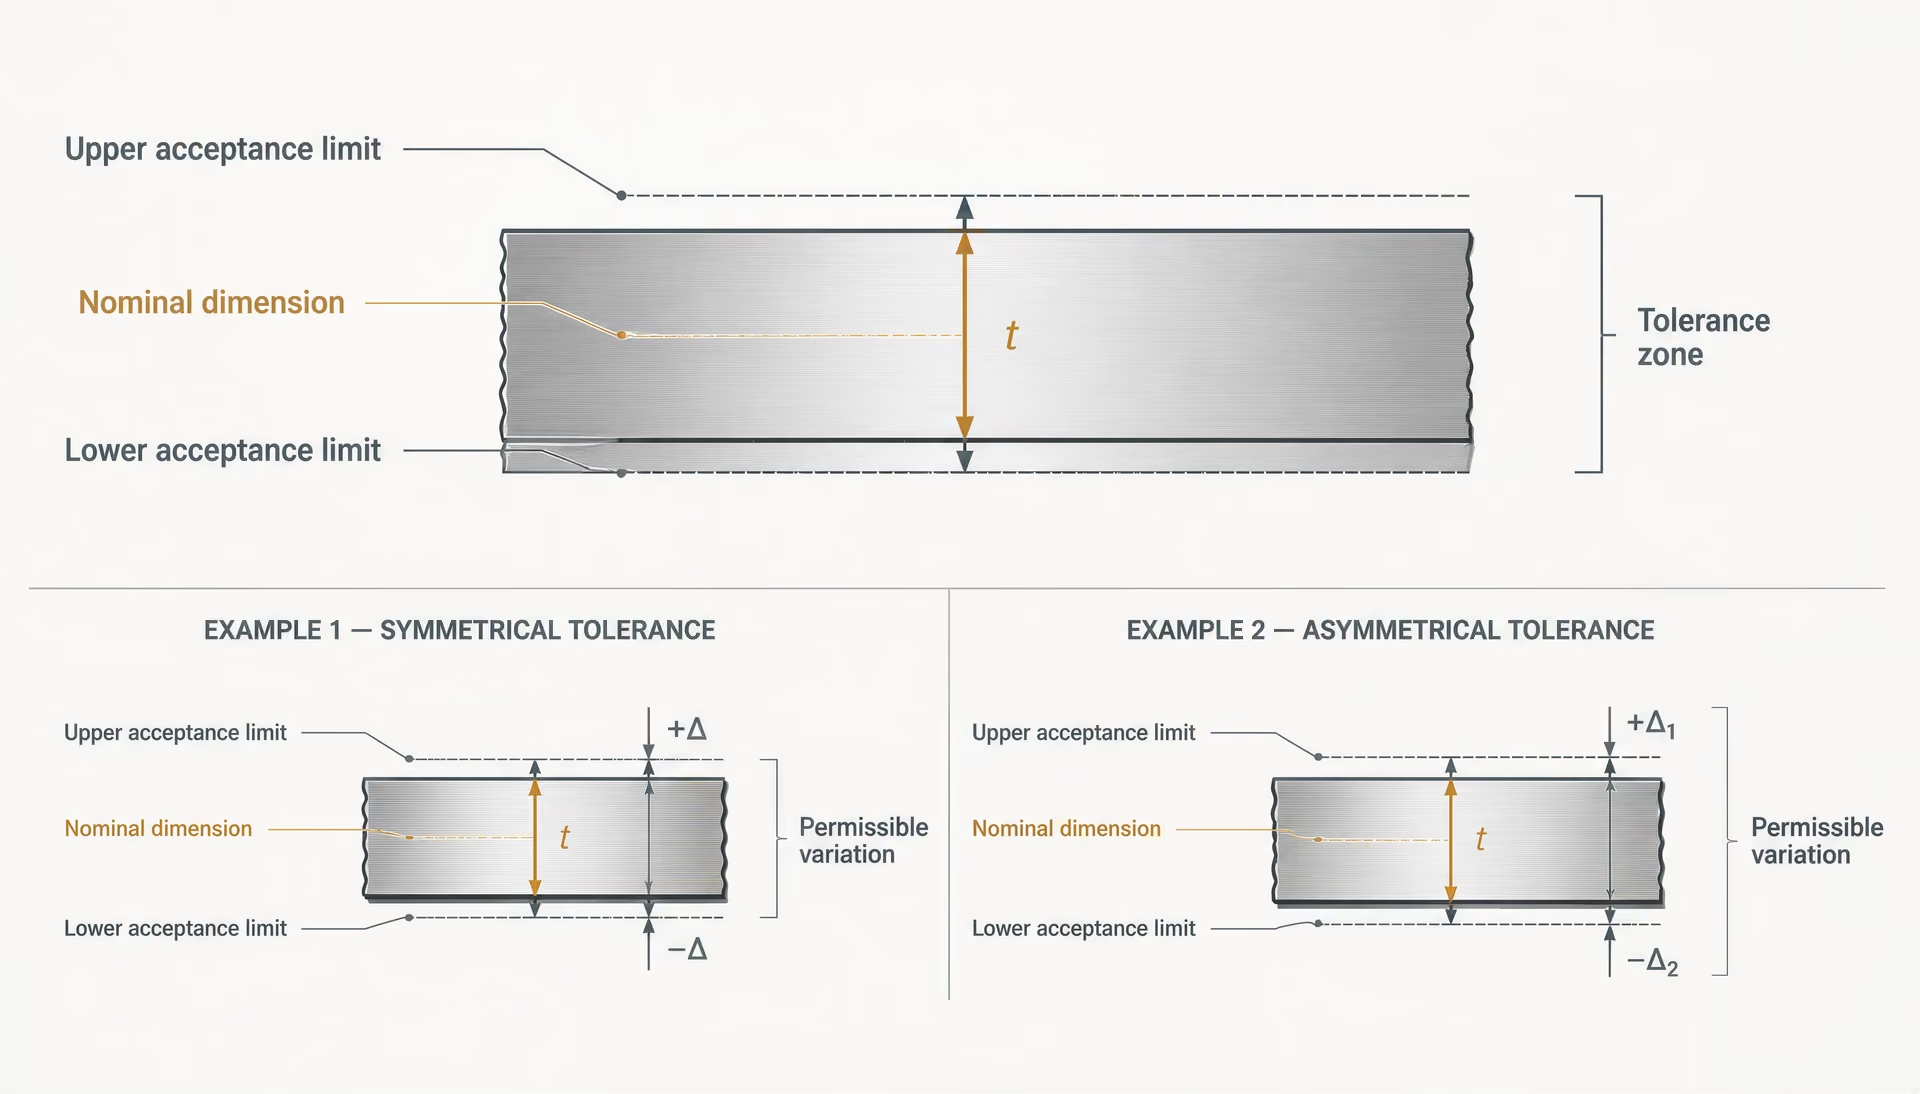
नाममात्र आयाम, अनुमत विचलन और स्वीकृति-सीमाएँ
सहनशीलता से जुड़े मूल शब्द
- नाममात्र आयाम
- उत्पाद की पहचान के लिए प्रयुक्त निर्दिष्ट संदर्भ आकार।
- अनुमेय विचलन
- नाममात्र या निर्दिष्ट मान से अनुमत विचलन।
- स्वीकृति सीमा
- मापे गए परिणाम पर लागू वास्तविक ऊपरी या निचली सीमा।
- सहनशीलता क्षेत्र
- लागू निचली और ऊपरी स्वीकृति सीमाओं के बीच का अंतराल।
नाममात्र आयाम वह निर्दिष्ट आकार होता है जिसका उपयोग किसी उत्पाद की पहचान के लिए किया जाता है। अनुमत विचलन उस निर्दिष्ट आकार से स्वीकार्य दूरी होती है। स्वीकृति-सीमाएँ किसी मापे गए परिणाम पर लागू वास्तविक ऊपरी और निचली सीमाएँ होती हैं। वे सममित हो सकती हैं, जैसे ±0.5 मिमी, या असममित, जैसे ऐसी नाममात्र मोटाई जिसमें ऋणात्मक विचलन की अनुमति हो और धनात्मक विचलन की सीमा कम या शून्य हो।
| उत्पाद विशेषता | सामान्य स्वीकृति प्रश्न | इसे अलग रखने का कारण |
|---|---|---|
| मोटाई | क्या मापी गई मोटाई अनुमत सीमा के भीतर है? | रैखिक आकार को नियंत्रित करती है। |
| सीधापन | क्या उत्पाद संदर्भ रेखा से अनुमत विचलन के भीतर रहता है? | अनुदैर्ध्य आकार को नियंत्रित करता है। |
| द्रव्यमान | क्या प्रति इकाई लंबाई का द्रव्यमान या सैद्धांतिक द्रव्यमान अपनी सीमा के भीतर है? | सामग्री की मात्रा और प्रोफ़ाइल की जाँच करता है। |
| सतह की स्थिति | क्या दोष, मिल स्केल, गड्ढे, सीम या तैयारी ग्रेड स्वीकार्य हैं? | अलग सतह आवश्यकताओं का उपयोग करता है। |
लागू मानक सहनशीलताओं को आकार-सीमा के अनुसार भी विभाजित कर सकता है। 6 मिमी शीट और 20 मिमी शीट में मोटाई के अनुमत विचलन अलग-अलग हो सकते हैं, भले ही दोनों को शीट कहा जाए। रोल्ड बार के लिए व्यास, अंडाकारता, सीधापन और द्रव्यमान की अलग-अलग सीमाएँ हो सकती हैं। प्रत्येक सीमा एक अलग प्रश्न का उत्तर देती है।[1] ASTM A6/A6M-24a. ASTM International. ASTM International standard publication, 2024.
ASTM A6/A6M-24a अपने दायरे में आने वाले रोल किए गए संरचनात्मक उत्पादों के आयामों और द्रव्यमान में अनिवार्य अनुमेय विचलन प्रदान करता है। Strong evidence
ASTM A6/A6M-24a रोल्ड संरचनात्मक इस्पात बार, प्लेट, आकार-खंडों और शीट पाइलिंग के आयामों तथा द्रव्यमान के लिए अनिवार्य अनुमत विचलन निर्धारित करता है। यह प्रत्येक इस्पात उत्पाद के लिए सार्वभौमिक तालिका के रूप में लागू नहीं होता। यदि उत्पाद विनिर्देशन में कोई परस्पर-विरोधी आवश्यकता हो, तो ASTM A6/A6M में कहा गया है कि लागू उत्पाद विनिर्देशन को प्राथमिकता मिलेगी। यह पदानुक्रम सामान्य आयाम-तालिका और ग्रेड-विशिष्ट या उत्पाद-विशिष्ट दस्तावेज़ के बीच दिखाई देने वाले कई मतभेदों को स्पष्ट करता है।[2] ASTM A568/A568M-19a. ASTM International. ASTM International standard publication, 2019.
ASTM A568/A568M-19a हॉट-रोल्ड और कोल्ड-रोल्ड इस्पात शीट की निर्दिष्ट आयामी विशेषताओं को शामिल करता है। Strong evidence
| उत्पाद का रूप | लेख में नामित प्रासंगिक दस्तावेज़ | संबोधित विशेषताएँ |
|---|---|---|
| हॉट-रोल्ड शीट | ISO 16160:2012 | आयामी और आकार संबंधी सहनशीलताएँ |
| कोल्ड-रोल्ड शीट | ISO 16162:2012 | आयामी और आकार संबंधी सहनशीलताएँ |
| संरचनात्मक प्लेट, बार, आकार-खंड या शीट पाइलिंग | ASTM A6/A6M-24a | आयाम और द्रव्यमान |
| ASTM आवश्यकताओं के अंतर्गत हॉट- और कोल्ड-रोल्ड शीट | ASTM A568/A568M-19a | मोटाई, लंबाई, चौड़ाई, समतलता और अनुमतियाँ |
शीट उत्पाद इस बिंदु को स्पष्ट करते हैं। ASTM A568/A568M-19a हॉट-रोल्ड और कोल्ड-रोल्ड इस्पात शीट के लिए मोटाई, लंबाई, चौड़ाई, समतलता की सहनशीलताएँ तथा संबंधित अनुमतियाँ निर्दिष्ट करता है। इस मानक के अंतर्गत अनुरूपता निर्धारित करते समय मापे गए मानों को ASTM E29 के अनुसार राउंड किया जाता है। राउंडिंग नियम सीमा के निकट आने वाले परिणाम को प्रभावित कर सकता है। इसलिए अत्यधिक या असंगत दशमलव स्थानों के साथ दर्ज किए गए मान का निर्णय केवल अपरिष्कृत संख्या की तालिका-सीमा से सीधी तुलना करके नहीं किया जाना चाहिए।
| मानक | उत्पाद परिवार या दायरा | लेख में बताए गए प्रमुख नियंत्रण |
|---|---|---|
| ISO 16160:2012 | हॉट-रोल्ड इस्पात शीट | आयामी और आकार संबंधी सहनशीलताएँ |
| ISO 16162:2012 | कोल्ड-रोल्ड इस्पात शीट | आयामी और आकार संबंधी सहनशीलताएँ |
| ISO 1035:2026 | मीट्रिक-श्रृंखला की हॉट-रोल्ड छड़ें | आयाम, आकार, द्रव्यमान और सहनशीलताएँ |
| ISO 657-1:2026 | एंगल, चैनल और I-बीम | आयाम, अनुप्रस्थ काट के गुण और सहनशीलताएँ |
| ISO 9034:1987 | हॉट-रोल्ड संरचनात्मक वाइड फ्लैट | आयाम, आकार और द्रव्यमान संबंधी सहनशीलताएँ |
ISO मानक भी इसी प्रकार विषय को उत्पाद के प्रकार के अनुसार विभाजित करते हैं। ISO 16160:2012 हॉट-रोल्ड इस्पात शीट उत्पादों पर आयामी और आकार-संबंधी सहनशीलताएँ लागू करता है; ISO ने 2024 में इस मानक की पुष्टि की। ISO 16162:2012 कोल्ड-रोल्ड इस्पात शीट उत्पादों को कवर करता है। मीट्रिक-श्रृंखला के हॉट-रोल्ड गोल, वर्गाकार, चपटे, षट्कोणीय और अष्टकोणीय बार के लिए ISO 1035:2026 आयाम, आकार, द्रव्यमान और सहनशीलताएँ निर्दिष्ट करता है। ISO 657-1:2026 समान और असमान कोण-खंडों, ढलान-फ्लैंज चैनलों तथा ढलान-फ्लैंज I-बीम को कवर करता है और इसमें आयाम, अनुप्रस्थ-काट संबंधी गुण तथा सहनशीलताएँ शामिल हैं। ISO 9034:1987 गैर-मिश्रधातु और मिश्रधातु इस्पात के हॉट-रोल्ड संरचनात्मक वाइड फ्लैट के आयामी, आकार-संबंधी और द्रव्यमान-संबंधी सहनशीलताओं को संबोधित करता है। इसमें स्टेनलेस इस्पात शामिल नहीं है और निर्दिष्ट न्यूनतम यील्ड शक्ति 700 N/mm² तक हो सकती है।
इन मानक-क्षेत्रों को एक-दूसरे के स्थान पर लागू नहीं किया जा सकता। कोण-खंड पर शीट की सहनशीलता या प्लेट पर बार की सहनशीलता लागू करने से तकनीकी रूप से सुव्यवस्थित, लेकिन अमान्य निर्णय हो सकता है। इसलिए किसी विवाद में पहला कदम उत्पाद विनिर्देशन और उसमें उल्लिखित मानक-संदर्भों की पहचान करना होना चाहिए। सामान्य सहनशीलता-चार्ट की भूमिका हो भी तो वह इसके बाद आती है।
स्वीकृति इस बात पर भी निर्भर कर सकती है कि आयाम कहाँ और किस प्रकार मापा गया है। प्लेट में स्थानीय मोटाई-विचलन हो सकता है, रोल्ड सेक्शन की आकृति उसकी लंबाई के साथ बदल सकती है और कोई बार अपने व्यास की सीमा के भीतर होते हुए भी सीधापन की सीमा से बाहर हो सकता है। किसी एक विशेषता का अनुरूप होना दूसरी विशेषता में हुई विफलता को समाप्त नहीं करता।
सहनशीलता मापन-अनिश्चितता के समान क्यों नहीं है
मापन अनिश्चितता मापन परिणाम से जुड़ी संदेह की परिमाणित अभिव्यक्ति; यह उत्पाद की सहनशीलता बदलने के बजाय निरीक्षण विधि और परिस्थितियों का वर्णन करती है।
सहनशीलता उत्पाद की आवश्यकता से संबंधित होती है। मापन-अनिश्चितता निरीक्षण के परिणाम से संबंधित होती है। दोनों परस्पर प्रभावित हो सकती हैं, लेकिन ये एक ही राशि नहीं हैं।
मान लें कि कोई विनिर्देशन 9.70 मिमी से 10.00 मिमी तक की मोटाई की अनुमति देता है। यह अंतराल सहनशीलता-क्षेत्र है। यदि कोई उपकरण 9.72 मिमी दर्शाता है, तो प्रदर्शित मान वास्तविक मोटाई के बारे में प्रमाण है; यह पूर्ण निश्चितता के साथ वास्तविक मोटाई नहीं है। रिज़ॉल्यूशन, अंशांकन, संपर्क बल, तापमान, ऑपरेटर की तकनीक, सतह की खुरदरापन, संरेखण और उपकरण की पुनरावृत्तिशीलता—ये सभी परिणाम को प्रभावित कर सकते हैं।
NSSS रूपरेखा आवश्यक और कार्यात्मक सहनशीलताओं को अलग करती है तथा अपेक्षित सटीकता के अनुरूप मापन विधियों और उपकरणों का उपयोग आवश्यक बनाती है। Strong evidence
माइक्रोमीटर की रीडिंग में टेप माप की तुलना में अधिक सूक्ष्म डिस्प्ले रिज़ॉल्यूशन हो सकता है, लेकिन केवल डिस्प्ले रिज़ॉल्यूशन से सटीकता सिद्ध नहीं होती। खराब तरीके से समर्थित उपकरण से मापी गई बड़ी प्लेट ऐसा सटीक दिखाई देने वाला मान दे सकती है, जो आवश्यक स्थान या निर्धारित मापन-विधि का प्रतिनिधित्व न करता हो। National Structural Steelwork Specification आवश्यक सहनशीलताओं और कार्यात्मक सहनशीलताओं में अंतर करता है तथा यह अपेक्षा करता है कि आयामी मापन में प्रयुक्त विधियों और उपकरणों का चयन आवश्यक सटीकता के अनुरूप किया जाए। यह एक व्यावहारिक नियम है: निरीक्षण-विधि ऐसी होनी चाहिए जो स्वीकार्य परिणाम और अस्वीकार्य परिणाम के बीच अंतर कर सके।
मापन निर्णय क्रम
- 1. आवश्यकता की पहचान करें उत्पाद विनिर्देशन, संस्करण, विशेषता और सहनशीलता तालिका की पुष्टि करें।
- 2. विधि निर्धारित करें डेटम, स्थान, दिशा, उपकरण और नमूनाकरण योजना निर्धारित करें।
- 3. कच्चा परिणाम दर्ज करें बिना राउंडिंग वाला मापन और संबंधित परिस्थितियाँ सुरक्षित रखें।
- 4. निर्णय नियम लागू करें निर्दिष्ट राउंडिंग और अनिश्चितता प्रक्रिया का उपयोग करें।
इसलिए सीमा के निकट आने वाले परिणाम के लिए नियंत्रित मापन आवश्यक है; आकस्मिक राउंडिंग या दृश्य आकलन पर्याप्त नहीं है। निरीक्षण प्रक्रिया में, जहाँ प्रासंगिक हो, डेटम, स्थान, दिशा, तापमान, उपकरण, अंशांकन की स्थिति, रीडिंग की संख्या और राउंडिंग नियम स्पष्ट होने चाहिए। यदि विनिर्देशन ASTM E29 को अपनाता है, जैसा कि अनुरूपता निर्धारण के लिए ASTM A568/A568M करता है, तो वही नियम निर्णय को नियंत्रित करेगा। प्रयोगशाला अतिरिक्त रूप से मापन-अनिश्चितता की गणना कर सकती है, लेकिन अनिश्चितता उत्पाद की सहनशीलता को विस्तृत नहीं करती।
| स्वीकृति का तरीका | निरीक्षक की कार्रवाई | क्या नहीं मानना चाहिए |
|---|---|---|
| प्रत्यक्ष तुलना | रिपोर्ट किए गए मान की निर्दिष्ट सीमा से तुलना करें। | अनिश्चितता सहनशीलता को विस्तृत नहीं करती। |
| निर्दिष्ट निर्णय नियम | लागू दस्तावेज़ द्वारा अपेक्षित नियम लागू करें। | मनमाना गार्ड बैंड न बनाएँ। |
| सीमांत मापन | नियंत्रित और उपयुक्त विधि का उपयोग करके दोबारा मापन करें। | अनौपचारिक राउंडिंग या दृश्य निर्णय पर निर्भर न रहें। |
विभिन्न स्वीकृति-प्रणालियाँ अनिश्चितता को अलग-अलग तरीकों से संभालती हैं। कुछ विनिर्देशन प्रदर्शित मान की सीधे सीमा से तुलना करके निर्णय लेते हैं। अन्य में ऐसा निर्णय-नियम होता है जो अनिश्चितता तथा गैर-अनुरूप उत्पाद को स्वीकार करने या अनुरूप उत्पाद को अस्वीकार करने के जोखिम को ध्यान में रखता है। जब तक लागू दस्तावेज़ में अन्यथा न कहा गया हो, निरीक्षक को स्वयं कोई गार्ड बैंड नहीं बनाना चाहिए, सहनशीलता में अनिश्चितता जोड़नी या उसे मापे गए मान से घटानी नहीं चाहिए। सही प्रश्न केवल यह नहीं है कि “क्या उपकरण की अनिश्चितता सहनशीलता से कम है?”; सही प्रश्न यह है कि “लागू विनिर्देशन किस निर्णय-नियम और मापन-विधि की अपेक्षा करता है?”
इसी कारण दो निरीक्षक अलग-अलग निष्कर्ष दे सकते हैं, जबकि दोनों में से किसी ने भी इस्पात को नहीं बदला हो। उन्होंने अलग-अलग बिंदुओं पर मापन किया हो सकता है, अलग-अलग डेटम का उपयोग किया हो सकता है, अलग-अलग राउंडिंग लागू की हो सकती है या अलग-अलग स्वीकृति-नियमों का पालन किया हो सकता है। मतभेद का पता विनिर्देशन और प्रक्रिया तक लगाया जाना चाहिए।
आयामी, आकार-संबंधी, द्रव्यमान-संबंधी और सतह-संबंधी आवश्यकताओं में अंतर
स्वीकृति की अलग-अलग श्रेणियाँ
- आयाम मोटाई, चौड़ाई, लंबाई, व्यास, पैर की लंबाई, फ्लैंज के आयाम और वेब के आयाम।
- आकार समतलता, सीधापन, कैम्बर, मरोड़, समकोण से विचलन, टेपर और गोलाई से विचलन।
- द्रव्यमान प्रति इकाई लंबाई भार, सैद्धांतिक द्रव्यमान या अनुमत द्रव्यमान विचलन।
- सतह दोष, मिल स्केल, गड्ढे, सीम, लैप, दरारें, डीकार्ब्यूराइजेशन, खुरदरापन, लेपन और स्वच्छता।
आयामी आवश्यकताएँ रैखिक आकार से संबंधित होती हैं: मोटाई, चौड़ाई, लंबाई, व्यास, पैर की लंबाई, फ्लैंज के आयाम या वेब के आयाम। आकार-संबंधी आवश्यकताएँ ज्यामितीय रूप से संबंधित होती हैं: समतलता, सीधापन, कैम्बर, मरोड़, समकोणता से विचलन, टेपर और अंडाकारता। द्रव्यमान-संबंधी आवश्यकताएँ प्रति इकाई लंबाई भार, सैद्धांतिक द्रव्यमान या द्रव्यमान में अनुमत विचलन से संबंधित होती हैं। इन श्रेणियों का इंजीनियरिंग प्रभाव परस्पर जुड़ा हो सकता है, लेकिन ये एक ही सहनशीलता नहीं हैं।
किसी संरचनात्मक सेक्शन की फ्लैंज-चौड़ाई और वेब-मोटाई की सीमाएँ पूरी हो सकती हैं, जबकि वह सीधापन की सीमा में विफल हो सकता है। कोई बार व्यास और द्रव्यमान की आवश्यकताएँ पूरी कर सकता है, लेकिन उसकी सतह पर अस्वीकार्य दोष हो सकते हैं। कोई शीट मोटाई और समतलता की आवश्यकताएँ पूरी कर सकती है, जबकि उस पर जंग या स्केल मौजूद हो, जिसके लिए अलग सतह-मूल्यांकन आवश्यक हो। आयामी अनुरूपता सतह की स्थिति का प्रमाणन नहीं करती।[4] ISO 9443:2018. International Organization for Standardization. ISO standard catalogue, 2018.
सतह-संबंधी आवश्यकताओं में दोष, स्केल, गड्ढे, सीम, लैप, दरारें, डीकार्ब्यूराइजेशन, खुरदरापन, कोटिंग, स्वच्छता या तैयारी-ग्रेड शामिल हो सकते हैं। ISO 9443:2018 हॉट-रोल्ड गोल बार, वर्गाकार बार, षट्कोणीय बार और वायर रॉड के लिए सतह-गुणवत्ता वर्गों की तकनीकी आपूर्ति-आवश्यकताएँ निर्धारित करता है, जिनके नाममात्र आयाम 5 मिमी से 200 मिमी तक होते हैं। इसके सतह-वर्ग व्यास या सीधापन की सहनशीलताओं के विकल्प नहीं हैं।
ISO 8501-1:2007 आयामी सहनशीलताओं के बजाय दृश्य जंग और सतह-तैयारी वर्गीकरण प्रदान करता है। Strong evidence
संक्षारण और तैयारी के लिए ISO 8501-1:2007 लिखित विवरणों और प्रतिनिधि तस्वीरों के माध्यम से जंग-ग्रेड तथा तैयारी-ग्रेड निर्धारित करता है। इसमें ब्लास्ट-क्लीन, हैंड-टूल-क्लीन, पावर-टूल-क्लीन और फ्लेम-क्लीन की गई इस्पात सतहों जैसी स्थितियाँ शामिल हैं। ये ग्रेड दृश्य सतह-तैयारी और जंग की स्थिति का वर्णन करते हैं; वे प्लेट की मोटाई या सेक्शन की ज्यामिति निर्धारित नहीं करते।
राष्ट्रीय संरचनात्मक इस्पात-कार्य विनिर्देशन और BCSA मार्गदर्शन नोट 3.05 यह भी दर्शाते हैं कि सतह का आकलन संदर्भ के अनुसार किया जाना आवश्यक है। जब प्रभावित क्षेत्र पूरी सतह का केवल एक छोटा अनुपात हो, तब सतह-गुणवत्ता संबंधी सहनशीलता स्वीकार्य हो सकती है, बशर्ते विनिर्देशन और इच्छित उपयोग इसकी अनुमति देते हों। ऐसा स्थानीय निशान जिसका कार्यात्मक प्रभाव न हो, दरार, परत-विभाजन, गहरे गड्ढे या थकान-गंभीर संयोजन में मौजूद दोष से अलग तरीके से देखा जा सकता है। सतह संबंधी निर्णय निर्दिष्ट वर्ग और इच्छित कार्य के अनुरूप होना चाहिए, न कि ऐसे व्यापक नियम पर आधारित कि प्रत्येक दिखाई देने वाली अनियमितता या तो स्वीकार्य है या अस्वीकार्य।
ASTM F2282-03R09E01 यांत्रिक फास्टनरों के निर्माण में प्रयुक्त कार्बन और मिश्रधातु इस्पात के तार, छड़ों और बार के लिए इस पृथक्करण को स्पष्ट रूप से दर्शाता है। इसके गुणवत्ता-आश्वासन नियंत्रणों में डीकार्बुरीकरण, आयाम, सहनशीलताएँ, सतह की स्थिति, लेपन, कारीगरी, फिनिश, रूप-रंग और पैकेजिंग शामिल हैं। इन विषयों को अलग-अलग सूचीबद्ध करना इस बात को दर्शाता है कि स्वीकृति वास्तव में किस प्रकार की जाती है।
इसलिए कोई इस्पात उत्पाद आयामों की दृष्टि से अनुरूप हो सकता है, फिर भी सतह संबंधी कारणों से उसे अस्वीकार करने, मरम्मत करने, साफ करने या आगे जाँच करने की आवश्यकता हो सकती है। इसके विपरीत, देखने में आकर्षक न लगने वाली सतह भी स्वीकार्य हो सकती है, यदि लागू सतह-वर्ग और इच्छित उपयोग इसकी अनुमति देते हों। जब दस्तावेज़ परस्पर विरोधी प्रतीत हों, तब लागू उत्पाद विनिर्देशन, उसमें दिए गए प्राथमिकता-क्रम और उसकी स्वीकृति-प्रक्रिया ही निर्णायक होते हैं। कोई सामान्य सहनशीलता सारणी सतह से संबंधित प्रश्न का निर्णय नहीं कर सकती और सतह का कोई छायाचित्र आयाम-मापन का स्थान नहीं ले सकता।
मानकों का पदानुक्रम और नियंत्रक उत्पाद विनिर्देशन
इस्पात की किसी सहनशीलता की व्याख्या केवल एक संख्या के आधार पर नहीं की जा सकती। सबसे पहले नियंत्रक दस्तावेज़ की पहचान करनी होती है, उसके बाद उत्पाद का रूप, ग्रेड, आपूर्ति की स्थिति, मापन-पद्धति और स्वीकृति-नियम निर्धारित किए जाते हैं। प्लेट, हॉट-रोल्ड बार, संरचनात्मक एंगल और कोल्ड-रोल्ड शीट—सभी को “इस्पात” कहा जा सकता है, फिर भी उनके आयामी और सतह संबंधी विनिर्देशन अलग-अलग मानकों से प्राप्त हो सकते हैं।
सामान्यतः पदानुक्रम की शुरुआत क्रय या डिजाइन विनिर्देशन से होती है, उसके बाद सामग्री-विशिष्ट उत्पाद मानक आता है और अंत में संदर्भ द्वारा सम्मिलित कोई सामान्य आवश्यकताओं वाला मानक आता है। सामान्य दस्तावेज़ साझा नियम प्रदान करता है; उत्पाद दस्तावेज़ यह निर्धारित करता है कि आपूर्ति की जा रही सामग्री पर वे नियम बिना परिवर्तन के लागू होते हैं या नहीं। यह अंतर किसी एक उत्पाद-परिवार की सहनशीलता सारणी को दूसरे उत्पाद पर गलत ढंग से लागू होने से रोकता है।
ASTM A6/A6M और सामान्य आवश्यकताएँ
ASTM A6/A6M-24a रोल्ड संरचनात्मक इस्पात उत्पादों के लिए सामान्य आवश्यकताओं वाला मानक है। ASTM International के अनुसार, यह रोल्ड संरचनात्मक इस्पात बार, प्लेट, आकारित उत्पाद और शीट पाइलिंग के आयामों तथा द्रव्यमान में अनिवार्य अनुमेय विचलन प्रदान करता है (ASTM International, 2024, ASTM A6/A6M-24a)। इसलिए इसका दायरा वाइड-फ्लैंज आकारों, चैनलों, एंगलों, फ्लैट बार, संरचनात्मक प्लेटों और शीट पाइलिंग जैसे परिचित संरचनात्मक रूपों तक है; यह ASTM पदनाम के अंतर्गत बेचे जाने वाले प्रत्येक इस्पात उत्पाद पर लागू नहीं होता।
“अनुमेय विचलन” एक तकनीकी स्वीकृति-अवधारणा है। यह निर्दिष्ट आयाम, सीधाई, द्रव्यमान या संबंधित विशेषता से अनुमत अंतर का वर्णन करता है; इसका अर्थ यह नहीं है कि प्रत्येक मापन बिल्कुल सटीक होगा और न ही यह स्थापित करता है कि दिखाई देने वाली किसी चिह्नित सतह को स्वीकार किया जाना चाहिए। कोई उत्पाद मोटाई की सहनशीलता पूरी कर सकता है, फिर भी सतह-गुणवत्ता की आवश्यकता में विफल हो सकता है। इसके विपरीत, संबंधित उत्पाद विनिर्देशन के अंतर्गत सतह की कोई अपूर्णता अनुमत हो सकती है, भले ही उपयोग से पहले उसकी मरम्मत, उसे हटाने या उसका मूल्यांकन करने की आवश्यकता हो।
ASTM A6/A6M विशेष रूप से महत्वपूर्ण है क्योंकि यह कई संरचनात्मक उत्पाद-रूपों के लिए एक साझा ढाँचा प्रदान करता है। इसमें आयाम और द्रव्यमान, उत्पाद-चिह्नीकरण, परीक्षण नमूने, कारीगरी, मरम्मत और आपूर्ति से संबंधित अन्य सामान्य विषय शामिल हो सकते हैं। इन सभी विषयों को एक ही उत्तीर्ण-अनुत्तीर्ण परीक्षण में नहीं समेटना चाहिए। आयामी स्वीकृति यह पूछती है कि क्या मापी गई ज्यामिति अनुमत सीमा के भीतर है। सतह-स्वीकृति यह पूछती है कि क्या दोष, सीम, लैप, स्कैब, जंग या मरम्मत किए गए क्षेत्र लागू सतह-नियमों के अनुरूप हैं। यांत्रिक स्वीकृति यह पूछती है कि क्या रासायनिक, तन्य, यील्ड, बढ़ाव, आघात या अन्य निर्दिष्ट गुण अपनी आवश्यकताओं को पूरा करते हैं।
नियंत्रक नियम मानक द्वारा संघर्ष के उपचार में निहित होता है। ASTM A6/A6M में कहा गया है कि जब इसकी आवश्यकताएँ लागू उत्पाद विनिर्देशन की आवश्यकताओं से टकराती हैं, तो उत्पाद विनिर्देशन प्रभावी होगा। इस वाक्य का व्यावहारिक महत्व है। ASTM A6/A6M कोई ऐसा सार्वभौमिक अध्यारोपण नहीं है जो अधिक विशिष्ट आवश्यकता वाले ग्रेड या उत्पाद मानक को निष्प्रभावी कर दे। यह एक सामान्य आवश्यकताओं वाला दस्तावेज़ है, जो अनुबंध में निर्धारित मानक-प्रणाली के भीतर कार्य करता है।
इसलिए केवल “ASTM A6 tolerance” का उल्लेख करने वाली रिपोर्ट अधूरी है। उसमें उत्पाद विनिर्देशन, संस्करण, नाममात्र आकार, उत्पाद-रूप और संबंधित सहनशीलता-सारणी की पहचान होनी चाहिए। यह भी बताया जाना चाहिए कि मापन कैसे और कहाँ किया गया। कोई रोल्ड आकार अपनी लंबाई के साथ और अपने अनुप्रस्थ काट में बदल सकता है; तापमान, सहारा देने की स्थितियाँ, उपकरण का विभेदन और संदर्भ-बिंदु देखे गए परिणाम को प्रभावित कर सकते हैं। संख्यात्मक सीमा और मापन-पद्धति को साथ-साथ देखा जाना चाहिए।
ASTM A568/A568M-19a शीट उत्पादों में इसी सिद्धांत का उदाहरण प्रस्तुत करता है। यह हॉट-रोल्ड और कोल्ड-रोल्ड इस्पात शीट के लिए मोटाई, लंबाई, चौड़ाई, समतलता और संबंधित सहनशीलताएँ तथा अनुमतियाँ निर्दिष्ट करता है (ASTM International, 2019, ASTM A568/A568M-19a)। अनुरूपता निर्धारित करते समय यह मानक ASTM E29 के अनुसार मापे गए मानों को राउंड करने की भी अपेक्षा करता है। राउंडिंग केवल रिपोर्ट प्रस्तुत करने का सौंदर्यात्मक विकल्प नहीं है: सीमा के निकट स्थित कोई मान निर्दिष्ट राउंडिंग-पद्धति लागू किए जाने पर अपनी स्वीकृति-स्थिति बदल सकता है। इसलिए दर्ज किया गया मान, उपकरण की क्षमता, नमूना लेने का स्थान और राउंडिंग-नियम को एक ही स्वीकृति-प्रक्रिया के रूप में देखा जाना चाहिए।
सामग्री-विशिष्ट विनिर्देशन कब प्रभावी होता है
सामग्री-विशिष्ट विनिर्देशन तब प्रभावी होता है जब उसमें सामान्य आवश्यकता से भिन्न, अतिरिक्त या अधिक सटीक रूप से परिभाषित कोई आवश्यकता दी गई हो। लागू दस्तावेज़ में अधिक संकीर्ण मोटाई-सीमा, अलग समतलता-सीमा, विशेष आकार-सहनशीलता, किसी विशिष्ट सतह-वर्ग या दोषों के मूल्यांकन की अलग पद्धति निर्धारित की जा सकती है। सही प्रश्न यह नहीं है कि “क्या इस्पात ASTM A6/A6M को पूरा करता है?”, बल्कि यह है कि “इस इस्पात पर कौन-सा उत्पाद विनिर्देशन लागू है और वह किस दस्तावेज़ को सम्मिलित करता है?”
निरीक्षण से पहले इसका निर्धारण किया जाना चाहिए। किसी क्रय-आदेश में ग्रेड और उत्पाद मानक का नाम दिया जा सकता है, जबकि परियोजना विनिर्देशन अतिरिक्त आवश्यकताएँ जोड़ सकता है। कोई अनुबंध राष्ट्रीय संरचनात्मक इस्पात-कार्य विनिर्देशन को भी लागू कर सकता है, जो आवश्यक सहनशीलताओं को कार्यात्मक सहनशीलताओं से अलग करता है। British Constructional Steelwork Association (BCSA, 2010) द्वारा उद्धृत National Structural Steelwork Specification इस अंतर को स्पष्ट रूप से प्रस्तुत करता है। आवश्यक सहनशीलताएँ सामान्य निर्माण या संरचना-निर्माण की आवश्यकता से संबंधित होती हैं; कार्यात्मक सहनशीलताएँ फिट, संरेखण, संयोजन, जल-निकासी, निकासी-अंतर या किसी अन्य परिभाषित उपयोग-स्थिति से संबंधित होती हैं।
यह अंतर महत्वपूर्ण है क्योंकि कोई आयाम सामान्य विनिर्माण-सहनशीलता के भीतर हो सकता है, फिर भी किसी विशिष्ट संयोजन या असेंबली के लिए अनुपयुक्त हो सकता है। इससे स्वतः यह निष्कर्ष नहीं निकलता कि मिल ने गैर-अनुरूप सामग्री की आपूर्ति की है। निरीक्षक को यह निर्धारित करना होगा कि आवश्यकता आवश्यक उत्पाद-सहनशीलता है, कार्यात्मक परियोजना-सहनशीलता है या अतिरिक्त निर्माण-संबंधी आवश्यकता।
यही BCSA दस्तावेज़ यह भी कहता है कि आयामी मापन के लिए विधियों और उपकरणों का चयन अपेक्षित सटीकता के अनुसार किया जाना चाहिए। इस्पात फीता, वर्नियर कैलिपर, माइक्रोमीटर, स्ट्रेटएज, प्रोफ़ाइल गेज, प्रकाशीय उपकरण या निर्देशांक-मापन प्रणाली प्रत्येक स्थिति में समान प्रमाण उत्पन्न नहीं करते। उपकरण का विभेदन इस समस्या का केवल एक भाग है। सीमा के निकट परिणाम पर पुनरुत्पादकता, अंशांकन, संपर्क-दाब, सतह पर जमी परत, बीम का सहारा, तापमान और ऑपरेटर की तकनीक सभी प्रभाव डाल सकते हैं। जहाँ अनिश्चितता महत्वपूर्ण हो, वहाँ बिना किसी योग्यता या संदर्भ के एकल संख्या की रिपोर्ट करना सटीकता का भ्रामक आभास देता है।
सतह की स्थिति का मूल्यांकन अलग मार्ग से किया जाता है। BCSA Guidance Note 3.05 स्पष्ट करता है कि जब प्रभावित क्षेत्र पूरी सतह का केवल एक छोटा अनुपात हो, तब सतह-गुणवत्ता संबंधी सहनशीलता स्वीकार्य हो सकती है, बशर्ते नियंत्रक विनिर्देशन और इच्छित उपयोग इस निर्णय की अनुमति देते हों (BCSA, 2015)। केवल किसी निशान की मौजूदगी की तुलना में क्षेत्रफल, गहराई, स्थान, अभिविन्यास और प्रस्तावित मरम्मत अधिक महत्वपूर्ण हो सकते हैं। ISO 8501-1:2007 एक अन्य संबंधित, किंतु अलग विषय को संबोधित करता है: यह लिखित विवरणों और प्रतिनिधि छायाचित्रों के आधार पर जंग-ग्रेड और तैयारी-ग्रेड परिभाषित करता है, जिनमें ब्लास्ट से साफ की गई, हाथ के उपकरण से साफ की गई, विद्युत उपकरण से साफ की गई और ज्वाला से साफ की गई सतहें शामिल हैं। यह आयामी सहनशीलता वाले मानक का स्थान नहीं लेता।
स्वीकृति-नियंत्रण भी उत्पाद-विशिष्ट हो सकते हैं। ASTM F2282-03R09E01 यांत्रिक फास्टनरों के निर्माण में प्रयुक्त कार्बन और मिश्रधातु इस्पात के तार, छड़ों और बार के लिए डीकार्बुरीकरण, आयाम, सहनशीलताओं, सतह की स्थिति, लेपन, कारीगरी, फिनिश, रूप-रंग और पैकेजिंग तक गुणवत्ता-आश्वासन आवश्यकताओं का विस्तार करता है (ASTM International, 2009, ASTM F2282)। इसके व्यापक विषय-विस्तार के कारण यह ASTM A6/A6M या किसी संरचनात्मक उत्पाद विनिर्देशन का विकल्प नहीं बन जाता। यह अलग उत्पाद और विनिर्माण-श्रृंखला पर लागू होता है।
ASTM और ISO दस्तावेज़ अलग-अलग उत्पाद-परिवारों के लिए कैसे कार्य करते हैं
ASTM और ISO दस्तावेज़ों को एक ही सहनशीलता-प्रणाली के परस्पर विनिमेय नामों के रूप में नहीं देखा जाना चाहिए। ASTM दस्तावेज़ प्रायः किसी उत्पाद विनिर्देशन को सामान्य आवश्यकताओं के साथ जोड़ते हैं या ASTM A6/A6M जैसे सामान्य आवश्यकताओं वाले मानक का संदर्भ देते हैं। ISO दस्तावेज़ प्रायः किसी परिभाषित उत्पाद-परिवार और किसी विशिष्ट ज्यामितीय रूप के आधार पर आवश्यकताओं को व्यवस्थित करते हैं।
गरम-रोलित इस्पात पत्रक के लिए ISO 16160:2012 सभी गरम-रोलित इस्पात पत्रक उत्पादों पर आयाम और आकार संबंधी सहनशीलताएँ लागू करता है; ISO ने 2024 में इस दस्तावेज़ की पुनः पुष्टि की (International Organization for Standardization, ISO 16160:2012)। शीत-रोलित पत्रक को ISO 16162:2012 में अलग से शामिल किया गया है। यह विभाजन निर्माण-विधि तथा उसके परिणामस्वरूप मोटाई नियंत्रण, समतलता, किनारे की स्थिति और आकार में होने वाले अंतर को दर्शाता है। केवल इस आधार पर कि दोनों उत्पाद कुंडलियों या काटी गई लंबाइयों में आपूर्ति किए जाते हैं, गरम-रोलित पत्रक की सहनशीलता शीत-रोलित पत्रक पर लागू नहीं की जानी चाहिए।
ISO 1035:2026 मीट्रिक-श्रृंखला की गरम-रोलित गोल, वर्गाकार, सपाट, षट्भुजाकार और अष्टभुजाकार छड़ों के आयाम, आकार, द्रव्यमान और सहनशीलताएँ निर्दिष्ट करता है। ISO 657-1:2026 समान और असमान कोण-प्रोफाइल, ढलानयुक्त फ्लैंज वाले चैनल तथा ढलानयुक्त फ्लैंज वाले I-बीम को शामिल करता है; इसमें आयाम, अनुप्रस्थ-काट के गुणधर्म और सहनशीलताएँ भी शामिल हैं। ये दस्तावेज़ विशिष्ट ज्यामितीय आवश्यकताओं वाले छड़ और प्रोफाइल-परिवारों से संबंधित हैं। ISO 9034:1987 गैर-मिश्रधातु और मिश्रधातु इस्पातों की गरम-रोलित संरचनात्मक चौड़ी सपाट पट्टियों को शामिल करता है, किंतु जंगरोधी इस्पातों को छोड़कर; इसमें निर्दिष्ट न्यूनतम पराभव शक्ति 700 N/mm² तक है। इसका कार्यक्षेत्र सामान्य संरचनात्मक आवश्यकताओं वाले किसी मानक की तुलना में अधिक सीमित है।
पृष्ठ की आवश्यकताओं का भी अपना अलग उत्पाद-परिवार है। ISO 9443:2018, 5 mm से 200 mm तक के नाममात्र आयामों वाली गरम-रोलित गोल छड़ों, वर्गाकार छड़ों, षट्भुजाकार छड़ों और तार-छड़ों के पृष्ठ-गुणवत्ता वर्गों के लिए तकनीकी आपूर्ति आवश्यकताएँ परिभाषित करता है। ISO 9443:2018 के अंतर्गत कोई पृष्ठ-वर्ग, ISO 1035:2026 में दी गई आयामी आवश्यकताओं का विकल्प नहीं है; ठीक उसी प्रकार ISO 8501-1:2007 के तैयारी-ग्रेड यह निर्धारित नहीं करते कि कोई छड़ सीधी है या द्रव्यमान-सहनशीलता के भीतर है।
इसलिए, लागू विनिर्देशन को किसी एकाकी सहनशीलता-अंक के रूप में नहीं, बल्कि परस्पर संबद्ध आवश्यकताओं के समुच्चय के रूप में पढ़ा जाना चाहिए। ASTM International, ISO और BCSA अलग-अलग भूमिकाओं के लिए दस्तावेज़ प्रकाशित करते हैं: सामान्य आवश्यकताएँ, उत्पाद-परिभाषाएँ, पृष्ठ-तैयारी, पृष्ठ-गुणवत्ता, निर्माण-नियंत्रण और कार्यात्मक निर्माण-सीमाएँ। सही स्वीकृति इस बात पर निर्भर करती है कि प्रत्येक दस्तावेज़ की भूमिका पहचानी जाए, निर्दिष्ट क्रम में विरोधाभासों का समाधान किया जाए और मापन तथा पूर्णांकन के उन नियमों को बनाए रखा जाए, जो सूचित परिणाम को तकनीकी अर्थ प्रदान करते हैं।
शीट की मोटाई, चौड़ाई, लंबाई और समतलता की स्वीकृति
किसी शीट की मोटाई निर्धारित मान के अनुरूप हो सकती है, फिर भी वह आयामी निरीक्षण में असफल हो सकती है, यदि उसकी चौड़ाई, लंबाई या समतलता लागू सीमा से बाहर हो। इसका उलटा भी संभव है: शीट सभी आयामी आवश्यकताओं को पूरा कर सकती है, जबकि उसमें ऐसा सतह-दोष हो जिसके कारण अलग सतह-गुणवत्ता खंड के अंतर्गत उसे अस्वीकार करना आवश्यक हो। ये अलग-अलग प्रश्न हैं, और उत्तर सबसे पहले उस उत्पाद-विनिर्देश पर निर्भर करता है जिसका उल्लेख ऑर्डर, प्रमाणपत्र या निरीक्षण दस्तावेज़ में किया गया है।
मुख्य आयामी चर निम्नलिखित हैं:
- मोटाई: शीट के आर-पार की दूरी, जिसे सामान्यतः निर्दिष्ट स्थानों पर मापा जाता है और इस दौरान किनारों, बर्र तथा स्थानीय सतह-अनियमितताओं से बचा जाता है।
- चौड़ाई: शीट का अनुप्रस्थ आयाम, जिसे मानक में निर्दिष्ट दिशा और उसमें बताई गई स्थिति के अनुसार मापा जाता है।
- लंबाई: अनुदैर्ध्य आयाम, जिसका आकलन उत्पाद के रूप के अनुसार कटी हुई लंबाइयों, कॉइल या शीट पर किया जा सकता है।
- समतलता: एक संदर्भ तल से विचलन, जिसमें संबंधित मानक द्वारा परिभाषित तरंगिता, किनारे की लहर, मध्य भाग का उभार और आकार के अन्य विचलन शामिल हैं।
सहनशीलता, नाममात्र आयाम के समान नहीं होती। नाममात्र मोटाई पर ऑर्डर की गई शीट के लिए उस मान के आसपास एक अनुमत सीमा होती है; यह सीमा असममित हो सकती है, और अनुमत विचलन मोटाई, चौड़ाई, उत्पाद की स्थिति, किनारे की स्थिति तथा इस बात पर निर्भर कर सकता है कि सामग्री हॉट-रोल्ड है या कोल्ड-रोल्ड। इसलिए “गेज” या “नाममात्र मोटाई” अपने-आप में स्वीकृति निर्धारित नहीं कर सकती।
इसी प्रकार, कोई आयामी सीमा सतह-गुणवत्ता का वर्णन नहीं करती। स्केल, गड्ढे, लैप, स्लिवर, खरोंच, जंग और कोटिंग की स्थिति के लिए अलग आवश्यकताएँ होती हैं। उदाहरण के लिए, ISO 8501-1:2007 लिखित विवरणों और प्रतिनिधि फ़ोटोग्राफ़ों के माध्यम से जंग-ग्रेड और तैयारी-ग्रेड परिभाषित करता है। यह सतह-तैयारी और दृश्यता के लिए एक संदर्भ है, शीट-मोटाई या समतलता की सहनशीलताओं का विकल्प नहीं। इसी प्रकार, ISO 9443:2018, 5 mm से 200 mm तक के नाममात्र आयाम वाले हॉट-रोल्ड गोल बार, वर्गाकार बार, षट्भुजाकार बार और वायर रॉड के सतह-गुणवत्ता वर्गों से संबंधित है; यह शीट के आयामों को नियंत्रित नहीं करता।
हॉट- और कोल्ड-रोल्ड शीट के लिए ASTM A568/A568M की आवश्यकताएँ
ASTM A568/A568M-19a कार्बन, संरचनात्मक, उच्च-शक्ति निम्न-मिश्रधातु, बेहतर फॉर्मेबिलिटी वाली उच्च-शक्ति निम्न-मिश्रधातु तथा अन्य निर्दिष्ट स्टील शीट उत्पादों के लिए एक सामान्य विनिर्देश है, जहाँ लागू सामग्री-विनिर्देश इसे संदर्भित करता है। ASTM International के अनुसार, यह हॉट-रोल्ड और कोल्ड-रोल्ड दोनों स्टील शीटों के लिए मोटाई, लंबाई, चौड़ाई और समतलता की सहनशीलताएँ तथा अनुमत समायोजन निर्दिष्ट करता है। मानक संबंधित आयामी स्थितियों को भी संबोधित करता है; इसलिए निरीक्षण में किसी एक सामान्य प्रतिशत के बजाय पूरी लागू तालिका का उपयोग किया जाना चाहिए।
सहनशीलता और अनुमत समायोजन के बीच का अंतर महत्वपूर्ण है। सहनशीलता नाममात्र आयाम से अनुमत विचलन बताती है। अनुमत समायोजन ट्रिमिंग, किनारे के विन्यास या उत्पाद से जुड़े किसी निर्दिष्ट आयामी समायोजन जैसी स्थिति को ध्यान में रख सकता है। प्रत्येक अनुमत अंतर को एक ही प्रकार की सहनशीलता मानने से गलत स्वीकृति-निर्णय हो सकता है।
मोटाई की स्वीकृति के लिए यह ध्यान देना आवश्यक है कि माप कहाँ और किस प्रकार लिया गया है। किनारे के निकट लिया गया रीडिंग शीट के मुख्य भाग में लिए गए रीडिंग के समान नियम से नहीं आँका जा सकता। चौड़ाई और लंबाई भी निर्दिष्ट किनारे तथा आपूर्ति-स्थिति पर निर्भर करती हैं। किसी स्पष्ट रूप से मुड़ी हुई शीट को मनमाने तल पर रखकर केवल एक गैप दर्ज करने से समतलता स्थापित नहीं होती। निरीक्षण-विधि, संदर्भ तल, संपर्क-बिंदु और स्थानीय अनियमितताओं के उपचार को मानक या खरीद-आवश्यकता के अनुरूप होना चाहिए।
ASTM A568/A568M अंकगणितीय नियम को भी स्पष्ट करता है: अनुरूपता निर्धारित करते समय मापे गए मानों को ASTM E29 के अनुसार राउंड किया जाता है। इससे निरीक्षक को बिना राउंड किए गए उपकरण-रीडिंग की सीधे सारणीबद्ध सीमा से तुलना करने से रोका जाता है, जबकि मानक पहले राउंडिंग की अपेक्षा करता है। उदाहरण के लिए, राउंडिंग से पहले सीमा से थोड़ा बाहर दिखाई देने वाला दर्ज मान निर्धारित राउंडिंग प्रक्रिया के बाद अनुरूप पक्ष में आ सकता है, या इसका उलटा हो सकता है। डिजिटल गेज पर प्रदर्शित अंकों की संख्या इस नियम को नहीं बदलती।
ASTM A6/A6M-24a को स्वतः A568/A568M के स्थान पर उपयोग नहीं किया जाना चाहिए। ASTM A6/A6M रोल्ड संरचनात्मक स्टील बार, प्लेट, सेक्शन और शीट पाइलिंग के आयामों और द्रव्यमान में अनिवार्य अनुमत विचलन स्थापित करता है; साथ ही यह भी बताता है कि जहाँ आवश्यकताएँ परस्पर विरोधी हों, वहाँ लागू उत्पाद-विनिर्देश प्रभावी होगा। इसलिए ASTM A6/A6M के अंतर्गत संरचनात्मक प्लेट की आवश्यकता, ASTM A568/A568M के अंतर्गत आपूर्ति की गई शीट के लिए स्वतः नियंत्रक आवश्यकता नहीं बन जाती। उत्पाद का रूप और संदर्भित विनिर्देश ही नियंत्रण करते हैं।
मापन-अनिश्चितता एक व्यावहारिक मुद्दा बनी रहती है। 0.001 mm का माइक्रोमीटर रिज़ॉल्यूशन यह नहीं दर्शाता कि परिणाम 0.001 mm तक सटीक है। अंशांकन, संपर्क-दाब, तापमान, सतह पर मौजूद स्केल, बर्र, शीट की वक्रता और ऑपरेटर की तकनीक—सभी परिणाम को प्रभावित कर सकते हैं। यदि कोई मान सीमा के निकट हो, तो निरीक्षण अभिलेख में बिना राउंड किया गया रीडिंग, उपकरण की पहचान, स्थान, मापन-दिशा और लागू राउंडिंग प्रक्रिया सुरक्षित रखी जानी चाहिए।
हॉट-रोल्ड शीट के लिए ISO 16160:2012
ISO 16160:2012 सभी हॉट-रोल्ड स्टील शीट उत्पादों पर आयामी और आकार-संबंधी सहनशीलताएँ लागू करता है। ISO ने 2024 में इस मानक की पुष्टि की। इसलिए हॉट-रोल्ड शीट के क्षेत्र में इसका दायरा व्यापक है, लेकिन इस व्यापकता के कारण इसकी सीमाएँ ASTM A568/A568M-19a की सीमाओं के साथ परस्पर विनिमेय नहीं हो जातीं।
दोनों मानक परिचित चरों—मोटाई, चौड़ाई, लंबाई तथा आकार या समतलता—को संबोधित करते हैं, लेकिन परिभाषाओं, मापन-स्थितियों, सहनशीलता-वर्गों, किनारे के पदनामों, मोटाई-सीमाओं और परिणामों को व्यक्त करने की विधि में भिन्न हो सकते हैं। हॉट-रोल्ड शीट के प्रमाणपत्र में प्रयुक्त मानक की पहचान होनी चाहिए। निरीक्षक को केवल इस कारण कि दोनों दस्तावेज़ मिलीमीटर का उपयोग करते हैं, किसी सारणी से ISO सीमा लेकर ASTM आवश्यकताओं के अनुसार ऑर्डर की गई सामग्री पर लागू नहीं करनी चाहिए।
ISO के आयामी मानक में “आकार” शब्द महत्वपूर्ण है। समतलता आकार का एक दृश्य पहलू है, लेकिन लागू प्रावधान इच्छित ज्यामिति से होने वाले अन्य विचलनों को भी नियंत्रित कर सकते हैं। किसी शीट की औसत मोटाई स्वीकार्य हो सकती है, फिर भी उसमें अस्वीकार्य तरंगिता या किनारे की लहर हो सकती है। मापों को शीट के उस उत्पाद-रूप का प्रतिनिधित्व करना चाहिए जिसे मानक संबोधित करता है, न कि शीट के किसी सुविधाजनक और अनुकूल भाग का।
हॉट-रोल्ड स्थिति भी व्याख्या को प्रभावित करती है। स्केल, खुरदरापन, तापीय विकृति और किनारे की स्थिति संपर्क-आधारित मापों को प्रभावित कर सकती है। ये कारक आयामी आवश्यकता को समाप्त नहीं करते, लेकिन इनके कारण कोई अनौपचारिक विधि अनुपयुक्त हो सकती है। जहाँ विनिर्देश, निरीक्षण योजना या अनुबंध किसी विशेष विधि की अपेक्षा करता हो, वहाँ वही विधि प्रभावी होगी।
अन्य ISO दस्तावेज़ यह स्पष्ट करते हैं कि दायरे की जाँच क्यों आवश्यक है। ISO 9034:1987 गैर-मिश्रधातु और मिश्रधातु स्टील के हॉट-रोल्ड संरचनात्मक वाइड फ्लैट के आयाम, आकार और द्रव्यमान की सहनशीलताओं को शामिल करता है; इसमें स्टेनलेस स्टील को बाहर रखा गया है और निर्दिष्ट न्यूनतम यील्ड स्ट्रेंथ 700 N/mm² तक है। ISO 1035:2026 मीट्रिक-श्रृंखला के हॉट-रोल्ड गोल, वर्गाकार, फ्लैट, षट्भुजाकार और अष्टभुजाकार बार को शामिल करता है, जबकि ISO 657-1:2026 समान और असमान कोण, ढलानयुक्त फ्लैंज चैनल तथा ढलानयुक्त फ्लैंज I-बीम को शामिल करता है। इनमें से कोई भी मानक ISO 16160:2012 की शीट-सहनशीलताओं का सामान्य विकल्प नहीं है।
कोल्ड-रोल्ड शीट के लिए ISO 16162:2012
ISO 16162:2012 कोल्ड-रोल्ड स्टील शीट उत्पादों को शामिल करता है। इसका विषय ISO 16160:2012 से संबंधित है, लेकिन दोनों दस्तावेज़ अलग-अलग विनिर्माण स्थितियों पर लागू होते हैं और इन्हें अलग-अलग पढ़ा जाना चाहिए। कोल्ड रोलिंग से हॉट रोलिंग की तुलना में अधिक सटीक आयामी नियंत्रण और आकार का अलग व्यवहार प्राप्त हो सकता है, फिर भी इससे कोल्ड-रोल्ड सीमा को हॉट-रोल्ड उत्पाद पर स्थानांतरित करना या यह मान लेना उचित नहीं होता कि अधिक कड़ी दिखाई देने वाली सीमा अनुबंध के अनुसार लागू है।
कोल्ड-रोल्ड निरीक्षण सतह की स्थिति और स्थानीय ज्यामिति के प्रति विशेष रूप से संवेदनशील हो सकता है। पॉलिश या अधिक चिकनी सतह संपर्क की पुनरावृत्तिता सुधार सकती है, जबकि अवशिष्ट तनाव कटाई, स्लिटिंग या बंधन हटाने के बाद आकार में परिवर्तन उत्पन्न कर सकता है। इसलिए समतलता की जाँच मानक द्वारा अपेक्षित स्थिति में की जानी चाहिए—जैसे आपूर्ति की गई शीट की स्थिति या निर्दिष्ट तनाव-मुक्त स्थिति में—न कि किसी बिना दर्ज की गई हैंडलिंग प्रक्रिया के बाद।
ISO 16162:2012 और ISO 16160:2012 को समानांतर, लेकिन परस्पर अविनिमेय, संदर्भों के रूप में माना जाना चाहिए। सही क्रम यह है कि पहले उत्पाद का रूप पहचाना जाए, संदर्भित विनिर्देश की पुष्टि की जाए, लागू मोटाई, चौड़ाई, लंबाई और समतलता प्रावधान निर्धारित किए जाएँ, और फिर ऐसा उपकरण तथा विधि चुनी जाए जो स्वीकृति-सीमा को पर्याप्त रूप से माप सके। British Constructional Steelwork Association (BCSA) द्वारा पहचाना गया National Structural Steelwork Specification आवश्यक सहनशीलताओं और कार्यात्मक सहनशीलताओं में अंतर करता है तथा अपेक्षित सटीकता के अनुरूप मापन-विधियों और उपकरणों की माँग करता है। यह सिद्धांत यहाँ भी लागू होता है: देखने में सीधी शीट समतलता का प्रमाण नहीं है, और गलत स्थान पर उपयोग किया गया सटीक उपकरण वैध निरीक्षण नहीं है।
सतह की स्वीकृति को अलग ही रखा जाना चाहिए। BCSA Guidance Note 3.05 में कहा गया है कि यदि प्रभावित क्षेत्र सतह के केवल छोटे अनुपात तक सीमित हो और विनिर्देश तथा अपेक्षित उपयोग इसकी अनुमति देते हों, तो सतह-गुणवत्ता की सहनशीलता स्वीकार्य हो सकती है। इससे आयामी विफलता अनुरूपता में परिवर्तित नहीं होती। इसके विपरीत, ASTM F2282-03R09E01 किसी अन्य उत्पाद-क्षेत्र में इसी पृथक्करण को दर्शाता है; यह यांत्रिक फास्टनर बनाने के लिए प्रयुक्त कार्बन और मिश्रधातु स्टील के तार, रॉड और बार के डीकार्बराइजेशन, आयाम, सहनशीलता, सतह-स्थिति, कोटिंग, कारीगरी, फिनिश, दृश्यता और पैकेजिंग को संबोधित करता है। आयामी स्वीकृति अनुरूपता का एक भाग है, पूरा निर्णय नहीं।
बार, सेक्शन और चौड़ी फ्लैट पट्टियाँ: उत्पाद की ज्यामिति नियम को क्यों बदल देती है
फ्लैट शीट के लिए लिखी गई सहनशीलता को केवल नाममात्र की मोटाई बदलकर रोल किए गए बार या संरचनात्मक सेक्शन पर लागू नहीं किया जा सकता। शीट का सामान्यतः मोटाई, चौड़ाई, लंबाई, समतलता और किनारे की स्थिति के आधार पर आकलन किया जाता है। किसी बार के लिए व्यास, फ्लैट्स के बीच की माप, कोने की त्रिज्या, सीधापन, मरोड़, सिरों की समकोणता और प्रति इकाई लंबाई द्रव्यमान का नियंत्रण आवश्यक हो सकता है। एंगल, चैनल या I-बीम में फ्लैंज और वेब की माप, झुकाव, रूट रेडियस तथा सेक्शनल गुण भी शामिल हो जाते हैं। उत्पाद की ज्यामिति यह निर्धारित करती है कि क्या मापा जाना चाहिए और विचलन निर्माण या संरचनात्मक प्रदर्शन को किस प्रकार प्रभावित करेगा।
स्वीकृति के समय यह अंतर महत्वपूर्ण होता है। कोई मापी गई माप अपनी सीमा के भीतर हो सकती है, जबकि क्रॉस-सेक्शन विकृत हो, द्रव्यमान अनुमत परिवर्तनशीलता से बाहर हो, या परिकलित क्षेत्रफल और जड़त्वाघूर्ण अब निर्दिष्ट प्रोफाइल के अनुरूप न हों। सतह की स्थिति एक अलग प्रश्न है: रोलिंग के दौरान बना निशान या ऑक्सीकरण केवल दिखाई देने के कारण आयामी विफलता नहीं बन जाता। उसका मूल्यांकन संबंधित सतह-गुणवत्ता या डिलीवरी आवश्यकता के अनुसार किया जाना चाहिए।
ASTM A6/A6M-24a उत्तरी अमेरिकी प्रथा में उत्पाद-विशिष्ट दृष्टिकोण का उदाहरण प्रस्तुत करता है। यह रोल किए गए संरचनात्मक स्टील बार, प्लेट, आकारित सेक्शन और शीट पाइलिंग के लिए आयामों तथा द्रव्यमान में अनिवार्य अनुमत विचलन निर्धारित करता है और यह भी कहता है कि आवश्यकताओं में टकराव होने पर लागू उत्पाद विनिर्देशन को प्राथमिकता दी जाएगी। इसके विपरीत, ASTM A568/A568M-19a हॉट-रोल्ड और कोल्ड-रोल्ड शीट से संबंधित है, जिसमें मोटाई, लंबाई, चौड़ाई, समतलता और संबंधित अनुमतियाँ शामिल हैं। ASTM A568/A568M के अंतर्गत अनुरूपता निर्धारित करते समय मापे गए मानों को ASTM E29 के अनुसार राउंड किया जाता है। राउंडिंग का नियम स्वीकृति-विधि का हिस्सा है, उपयुक्त माप-उपकरण का विकल्प नहीं।
ISO 1035:2026 के अंतर्गत मीट्रिक-श्रृंखला के हॉट-रोल्ड बार
ISO 1035:2026 मीट्रिक-श्रृंखला के हॉट-रोल्ड गोल, वर्गाकार, फ्लैट, षट्भुजाकार और अष्टभुजाकार स्टील बार के आयाम, आकार, द्रव्यमान और सहनशीलताएँ निर्दिष्ट करता है। इन प्रोफाइलों में मापन-संबंधी समस्याएँ एक जैसी नहीं होतीं।
गोल बार के लिए व्यास स्पष्ट नाममात्र माप है, लेकिन अंडाकारता और सीधापन मशीनिंग भत्ता, बेयरिंग संपर्क या स्वचालित फीडिंग को प्रभावित कर सकते हैं। वर्गाकार बार के लिए भुजाओं की माप, कोनों की ज्यामिति और आकार का नियंत्रण आवश्यक है; केवल एक विकर्ण या एक भुजा को मापने से पूरे सेक्शन की स्वीकार्यता स्थापित नहीं होती। दिखने में फ्लैट बार शीट के अधिक निकट होता है, फिर भी इसकी सहनशीलता-प्रणाली बार मानक पर आधारित रहती है। चौड़ाई, मोटाई, किनारे का आकार, समतलता और सीधापन परस्पर संबंधित होते हैं, विशेषकर तब जब बार को काटा, फोर्ज या मशीन किया जाना हो। षटभुजाकार और अष्टभुजाकार बार के लिए केवल चौड़ाई और मोटाई की जाँच पर्याप्त नहीं होती; फ्लैट्स के बीच की माप या संबंधित प्रोफाइल माप, कोणीय नियमितता और कोनों का नियंत्रण आवश्यक होता है।
ISO 1035:2026 में द्रव्यमान और आकार भी शामिल हैं। प्रति इकाई लंबाई द्रव्यमान रोल किए गए क्रॉस-सेक्शन और सामग्री की मात्रा की स्वतंत्र जाँच प्रदान करता है, हालांकि यह आयामी मापन का प्रत्यक्ष विकल्प नहीं है। घनत्व संबंधी मान्यताएँ, स्केल, नमी और तौलने की रिज़ॉल्यूशन किसी द्रव्यमान-परिणाम को प्रभावित कर सकते हैं; इसलिए किसी विवाद में निर्धारित गणना या तौलने की विधि स्पष्ट की जानी चाहिए। ऐसा बार जो फ्लैट्स के बीच की नाममात्र माप को पूरा करता हो, लेकिन जिसके कोनों में अत्यधिक क्षरण हो, वह इच्छित प्रोफाइल या द्रव्यमान आवश्यकता को पूरा न कर सकता है।
इसलिए “सहनशीलता” शब्द कई अलग-अलग सीमाओं को समेटता है। आयामी सहनशीलता किसी निर्दिष्ट आकार को नियंत्रित करती है। आकार-संबंधी सहनशीलता सीधापन, समकोण से विचलन, मरोड़ या किसी अन्य ज्यामितीय विशेषता को नियंत्रित करती है। द्रव्यमान-सहनशीलता प्रति मीटर द्रव्यमान या किसी समकक्ष डिलीवरी माप को नियंत्रित करती है। इनमें से कोई भी सीमा अपने-आप सतह की स्वीकार्यता निर्धारित नहीं करती। ISO 9443:2018 नाममात्र 5 mm से 200 mm तक के आयाम वाले हॉट-रोल्ड गोल बार, वर्गाकार बार, षटभुजाकार बार और वायर रॉड के लिए सतह-गुणवत्ता वर्गों को संबोधित करता है। यह सतह-गुणवत्ता संबंधी दस्तावेज़ है, ISO 1035 के आयामी नियंत्रण का विकल्प नहीं।
मापन उस विशेषता के अनुरूप होना चाहिए जिसे नियंत्रित किया जा रहा है। आसानी से पहुँच योग्य फ्लैट्स के बीच की माप के लिए कैलिपर पर्याप्त हो सकते हैं, जबकि किसी अन्य विशेषता के लिए माइक्रोमीटर, प्रोफाइल गेज, स्ट्रेटएज, ऑप्टिकल प्रणाली या कैलिब्रेटेड तौल व्यवस्था आवश्यक हो सकती है। National Structural Steelwork Specification आवश्यक सहनशीलताओं और कार्यात्मक सहनशीलताओं में अंतर करता है तथा अपेक्षित सटीकता के अनुसार मापन-विधियों और उपकरणों के चयन की आवश्यकता बताता है। यह सिद्धांत विशेष रूप से तब महत्वपूर्ण है जब सहनशीलता-बैंड उपकरण की रिज़ॉल्यूशन के निकट हो या बार की वक्रता के कारण संपर्क-बिंदु का चयन महत्वपूर्ण हो।
ISO 657-1:2026 के अंतर्गत एंगल, चैनल और I-बीम
ISO 657-1:2026 समान एंगल, असमान एंगल, झुके हुए फ्लैंज वाले चैनल और झुके हुए फ्लैंज वाले I-बीम के आयाम, सेक्शनल गुण और सहनशीलताएँ निर्दिष्ट करता है। यह संरचनात्मक सेक्शन का मानक है, न कि किसी अलग इकाई-प्रणाली में व्यक्त शीट का मानक।
समान एंगल की पहचान दो नाममात्र रूप से समान पैरों से होती है, लेकिन स्वीकृति में पैर की लंबाई, मोटाई, रूट और टो ज्यामिति, समकोणता तथा सीधापन शामिल हो सकते हैं। असमान एंगल में दोनों पैरों के आयाम अलग होते हैं; इसलिए लंबे और छोटे पैर को आपस में भ्रमित करना या ऑक्सीकृत किनारे से मापन करना भ्रामक परिणाम दे सकता है। चैनल और I-बीम के लिए वेब की गहराई, फ्लैंज की चौड़ाई, वेब और फ्लैंज की मोटाई, फ्लैंज का झुकाव, रूट रेडियस और सिरों की स्थिति—सभी महत्वपूर्ण हैं। कई स्थानीय माप अपनी-अपनी सीमाओं के भीतर होने पर भी मरोड़ और कैम्बर फिट-अप को प्रभावित कर सकते हैं।
सेक्शनल गुण यह स्पष्ट करते हैं कि मानक केवल आयामों तक सीमित क्यों नहीं है। क्रॉस-सेक्शनल क्षेत्रफल द्रव्यमान और अक्षीय प्रतिरोध को प्रभावित करता है; जड़त्वाघूर्ण और सेक्शन मॉड्युलस बेंडिंग गणनाओं को प्रभावित करते हैं; और सें्ट्रॉइड का स्थान कनेक्शन विवरण तथा भार-पथ को प्रभावित करता है। इन गुणों को नाममात्र प्रोफाइल से सारणीबद्ध किया जा सकता है, मापे गए आयामों से परिकलित किया जा सकता है, या निर्धारित विधि से सत्यापित किया जा सकता है। फ्लैंज में मोटाई का छोटा विचलन वेब में उसी संख्यात्मक विचलन के बराबर नहीं होता, क्योंकि बेंडिंग कठोरता और स्थानीय स्थिरता पर उसका प्रभाव अलग हो सकता है। इसलिए कोई सेक्शन सतही चौड़ाई और मोटाई निरीक्षण में उत्तीर्ण हो सकता है, लेकिन संरेखण, कनेक्शन क्लियरेंस या सेक्शन की पहचान से संबंधित कार्यात्मक आवश्यकता में विफल हो सकता है।
फ्लैंज का झुकाव और रूट रेडियस होने के कारण शीट-जैसी समतलता जाँच भी उपयुक्त नहीं रहती। फ्लैंज पर रखा गया स्ट्रेटएज उस विशेषता को नहीं मापता जिसे किसी विस्तृत समतल शीट पर समतलता-जाँच द्वारा मापा जाता है। इसी प्रकार, I-बीम के आर-पार टेप से लिया गया माप वेब का सीधापन, फ्लैंज की समानांतरता या मरोड़ स्थापित नहीं कर सकता। स्वीकृति में डेटम, मापन-स्थान, तापमान, सपोर्ट की स्थिति और उपकरण की पहचान दर्ज की जानी चाहिए। लंबे सेक्शन निरीक्षण के दौरान अपने ही भार से झुक सकते हैं; सपोर्ट और स्पैन के बीच की दूरी दिखाई देने वाले विचलन को बदल सकती है।
सतह संबंधी अवलोकन अलग विषय बने रहते हैं। ISO 8501-1:2007 लिखित विवरणों और प्रतिनिधि तस्वीरों के माध्यम से जंग-ग्रेड तथा तैयारी-ग्रेड का वर्णन करता है, जिसमें ब्लास्ट-क्लीन की गई, हाथ के उपकरण से साफ की गई, पावर-टूल से साफ की गई और फ्लेम-क्लीन की गई सतहें शामिल हैं। ये तैयारी-ग्रेड किसी एंगल या I-बीम की आयामी सहनशीलता निर्धारित नहीं करते। BCSA Guidance Note 3.05 में कहा गया है कि सतह-गुणवत्ता संबंधी विचलन तब स्वीकार्य हो सकता है जब प्रभावित क्षेत्र सतह के केवल छोटे अनुपात में हो, बशर्ते विनिर्देशन और इच्छित उपयोग इसकी अनुमति देते हों। सही प्रश्न केवल यह नहीं है कि कोई निशान मौजूद है या नहीं, बल्कि यह है कि उसकी गहराई, विस्तार, स्थिति और प्रभाव को लागू उत्पाद विनिर्देशन द्वारा नियंत्रित किया गया है या नहीं।
ISO 9034:1987 के अंतर्गत चौड़ी फ्लैट पट्टियाँ
ISO 9034:1987 गैर-मिश्रधातु और मिश्रधातु स्टील से बनी हॉट-रोल्ड संरचनात्मक चौड़ी फ्लैट पट्टियों के लिए आयामी, आकार-संबंधी और द्रव्यमान-सहनशीलताओं को शामिल करता है। यह स्टेनलेस स्टील को बाहर रखता है और केवल उन उत्पादों पर लागू होता है जिनकी निर्दिष्ट न्यूनतम यील्ड स्ट्रेंथ 700 N/mm² तक हो। ये सीमाएँ मानक के दायरे का हिस्सा हैं। किसी स्टेनलेस चौड़ी फ्लैट पट्टी या निर्दिष्ट यील्ड स्ट्रेंथ सीमा से ऊपर वाले उत्पाद को केवल इसलिए ISO 9034 के अंतर्गत स्वीकार नहीं किया जा सकता कि उसकी चौड़ाई और मोटाई किसी शामिल उत्पाद जैसी दिखती है।
चौड़ी फ्लैट पट्टियाँ देखने में एक मध्यवर्ती श्रेणी में आती हैं: वे चौड़ी और अपेक्षाकृत पतली होती हैं, लेकिन शीट के बजाय रोल किए गए संरचनात्मक उत्पाद होती हैं। उनकी स्वीकृति में मोटाई, चौड़ाई, लंबाई, सीधापन, समतलता या लहरापन, किनारे की स्थिति, आकार और द्रव्यमान शामिल हो सकते हैं। चौड़ा मुख शीट-जैसी जाँच को आमंत्रित कर सकता है, फिर भी अनुमत विचलन और मापन संबंधी परंपराएँ ISO 9034 से आती हैं, जब तक कि ऑर्डर या सामग्री-विनिर्देशन किसी अन्य लागू दस्तावेज़ को निर्धारित न करे। लंबाई के साथ झुकाव, असमान किनारा या प्रति इकाई लंबाई द्रव्यमान में परिवर्तन निर्माण को प्रभावित कर सकता है, भले ही मोटाई की एकल रीडिंग संतोषजनक हो।
परीक्षण से पहले लागू ग्रेड और उत्पाद-विनिर्देशन की जाँच की जानी चाहिए। ASTM A6/A6M-24a आवश्यकताओं में टकराव होने पर लागू उत्पाद-विनिर्देशन को स्पष्ट रूप से प्राथमिकता देता है; इसी प्रकार का अनुशासन तब भी आवश्यक है जब किसी ग्रेड, डिलीवरी या निर्माण-विनिर्देशन के साथ कोई ISO उत्पाद मानक लागू किया जा रहा हो। आयामी स्वीकृति के अभिलेख में मानक का पदनाम, नाममात्र प्रोफाइल, हीट या लॉट पहचान, मापन-विधि, उपकरण की सटीकता तथा रीडिंग को राउंड या व्याख्यायित करने के लिए प्रयुक्त नियम दर्ज होने चाहिए।
व्यावहारिक नियम सरल है, लेकिन अत्यधिक सरलीकृत नहीं: उत्पाद को उसकी ज्यामिति के लिए लिखे गए विनिर्देशन के आधार पर स्वीकार करें। बार के लिए प्रोफाइल, आकार, द्रव्यमान और आयामी जाँच आवश्यक हैं; संरचनात्मक सेक्शन के लिए प्रोफाइल और सेक्शनल गुणों का नियंत्रण आवश्यक है; और चौड़ी फ्लैट पट्टियों के लिए उनकी अपनी संरचनात्मक-फ्लैट सहनशीलताएँ आवश्यक हैं। इसके बाद सतह की स्थिति और स्वीकृति-प्रक्रिया का स्वतंत्र रूप से आकलन किया जाना चाहिए। ASTM F2282-03R09E01 कार्बन और मिश्रधातु स्टील के वायर, रॉड और बार से बनाए जाने वाले मैकेनिकल फास्टनरों के लिए इस विभाजन को स्पष्ट करता है: डीकार्बराइजेशन, आयाम, सहनशीलताएँ, सतह की स्थिति, कोटिंग, कारीगरी, फिनिश, रूप-रंग और पैकेजिंग को अलग-अलग गुणवत्ता-आश्वासन नियंत्रणों के रूप में देखा जाता है। पास या फेल बताने वाली कोई संख्या तभी अर्थपूर्ण होती है जब उत्पाद, विशेषता, मानक और मापन-अनिश्चितता की पहचान की जा चुकी हो।
आकार-संबंधी सहनशीलताएँ: सीधापन, समतलता, समकोणता और प्रोफाइल
स्टील उत्पाद अपनी निर्दिष्ट मोटाई, चौड़ाई, लंबाई या द्रव्यमान को पूरा कर सकता है और फिर भी आकार-संबंधी आवश्यकता में विफल हो सकता है। ये अलग-अलग स्वीकृति प्रश्न हैं। किसी प्लेट में आवश्यक नाममात्र मोटाई हो सकती है, लेकिन उसके किनारों के बीच धनुषाकार विक्षेप हो सकता है। किसी बीम का प्रति मीटर निर्दिष्ट द्रव्यमान हो सकता है, जबकि उसके फ्लैंज समानांतर न हों। किसी बार का फ्लैट-टू-फ्लैट आयाम निर्धारित सीमा में हो सकता है, लेकिन उसमें अत्यधिक कोणीय विकृति या सीधापन की कमी हो सकती है।
लागू उत्पाद विनिर्देशन यह निर्धारित करता है कि कौन-सी विशेषताएँ अनिवार्य हैं और उनकी जाँच कैसे की जाएगी। ASTM A6/A6M-24a रोल्ड संरचनात्मक स्टील बार, प्लेट, सेक्शन और शीट पाइलिंग के आयामों तथा द्रव्यमान में अनुमेय विचलनों को स्थापित करता है, लेकिन यह भी कहता है कि जहाँ आवश्यकताएँ परस्पर विरोधी हों, वहाँ लागू उत्पाद विनिर्देशन प्रभावी होगा। शीट के लिए ASTM A568/A568M-19a हॉट-रोल्ड और कोल्ड-रोल्ड उत्पादों की मोटाई, लंबाई, चौड़ाई, समतलता और संबंधित अनुमतियों को कवर करता है। ASTM A568/A568M के अंतर्गत अनुरूपता निर्धारित करने से पहले मापे गए मानों को ASTM E29 के अनुसार राउंड किया जाता है। यह राउंडिंग नियम रिपोर्ट किए गए निर्णय को प्रभावित करता है; यह आकार-दोष को मोटाई के परिणाम में परिवर्तित नहीं करता।
ISO मानक इसी विषय को उत्पाद के रूप के आधार पर विभाजित करते हैं। ISO 16160:2012 हॉट-रोल्ड स्टील शीट उत्पादों पर आयामी और आकार-सहिष्णुताएँ लागू करता है, जबकि ISO 16162:2012 कोल्ड-रोल्ड शीट को कवर करता है। ISO 1035:2026 मीट्रिक-श्रृंखला के हॉट-रोल्ड गोल, वर्गाकार, फ्लैट, षट्कोणीय और अष्टकोणीय बार के आयाम, आकार, द्रव्यमान और सहिष्णुताएँ निर्दिष्ट करता है। ISO 657-1:2026 समान और असमान एंगल, ढलानयुक्त-फ्लैंज चैनल तथा ढलानयुक्त-फ्लैंज I-बीम के आयामों, अनुप्रस्थ काट के गुणधर्मों और सहिष्णुताओं को कवर करता है। ISO 9034:1987 गैर-मिश्रधातु और मिश्रधातु स्टील के हॉट-रोल्ड संरचनात्मक वाइड फ्लैट की आयामी, आकार-संबंधी और द्रव्यमान-संबंधी सहिष्णुताओं को संबोधित करता है। इसमें स्टेनलेस स्टील शामिल नहीं हैं और निर्दिष्ट न्यूनतम उपज-शक्ति 700 N/mm² तक है।
आकार-विचलन बनाम आयाम-विचलन
आयाम-विचलन किसी अदिश आयाम से संबंधित होता है: मोटाई, व्यास, चौड़ाई, ऊँचाई, लंबाई या द्रव्यमान। आकार-विचलन बिंदुओं, रेखाओं, समतलों या अनुप्रस्थ काट के घटकों के बीच संबंध से संबंधित होता है। यह अंतर महत्वपूर्ण है, क्योंकि एक विचलन से दूसरे का विश्वसनीय अनुमान नहीं लगाया जा सकता।
सीधापन यह दर्शाता है कि किसी उत्पाद की अनुदैर्ध्य अक्ष, किनारा या संदर्भ-रेखा सीधी रेखा से कितनी दूर हटती है। किसी बार की पूरी लंबाई में सही व्यास हो सकता है और फिर भी वह मुड़ा हुआ हो सकता है। किसी प्लेट की निर्दिष्ट लंबाई और चौड़ाई हो सकती है, जबकि उसका अनुदैर्ध्य किनारा टेढ़ा-मेढ़ा हो। किसी संरचनात्मक सदस्य में सीधापन सामान्यतः निर्धारित मापन-लंबाई पर या किसी परिभाषित संदर्भ के सापेक्ष माना जाता है; इसलिए निरीक्षण अभिलेख में विधि और मापन-विस्तार, दोनों की पहचान होनी चाहिए।
समतलता किसी समतल से विचलन को दर्शाती है। यह मोटाई में भिन्नता के समान नहीं है। समान गेज वाली शीट में भी तरंगें, किनारे का उठाव, मध्य भाग का उभार या रोलिंग तनाव, शीतलन, हैंडलिंग अथवा कटाई के कारण बना स्थानीय गड्ढा हो सकता है। इसके विपरीत, किसी शीट की समतलता अपेक्षाकृत अच्छी हो सकती है, जबकि उसकी मोटाई अनुमत आयामी सहिष्णुता के भीतर बदलती रहे। इसलिए समतलता के आकलन के लिए एक संदर्भ-समतल, परिभाषित संपर्क या सहारा-स्थिति और लागू विनिर्देशन के अनुकूल विधि आवश्यक होती है।
समकोणता यह निर्धारित करती है कि संलग्न किनारे या पृष्ठ आवश्यक कोणीय संबंध पर मिलते हैं या नहीं। आयताकार शीट के लिए इसका आकलन किनारों के संरेखण, विकर्णों की तुलना या उत्पाद के लिए निर्दिष्ट किसी अन्य विधि से किया जा सकता है। केवल समान विकर्ण प्रत्येक संभावित किनारा-दोष का वर्णन नहीं करते, विशेष रूप से तब जब कोई किनारा वक्र हो। सेक्शन के लिए समकोणता का अर्थ वेब और फ्लैंज के बीच, अथवा फ्लैंज के फलक और निर्धारित संदर्भ-अक्ष के बीच संबंध हो सकता है।
कोणीय विचलन भी नाममात्र आयाम के परिणाम से अलग होता है। किसी एंगल की टाँगों की लंबाइयाँ निर्दिष्ट हो सकती हैं, लेकिन उसका अंतर्विष्ट कोण गलत हो सकता है। किसी चैनल की समग्र गहराई और फ्लैंज की चौड़ाई आवश्यक सीमा में हो सकती है, जबकि उसके फ्लैंज अलग-अलग ढंग से झुके हों। किसी खोखले या खुले सेक्शन के बाहरी आयाम बने रह सकते हैं, लेकिन उसका कोना विकृत या वेब घूर्णित हो सकता है। ये स्थितियाँ फिट को प्रभावित कर सकती हैं, भले ही एक स्थान पर लिया गया कैलिपर माप स्वीकार्य दिखाई दे।
सीमांत परिणाम को घोषित करने से पहले निरीक्षण-अनिश्चितता पर विचार किया जाना चाहिए। National Structural Steelwork Specification आवश्यक सहिष्णुताओं और कार्यात्मक सहिष्णुताओं के बीच अंतर करता है तथा यह अपेक्षा करता है कि आयामी मापन के लिए प्रयुक्त विधियों और उपकरणों का चयन आवश्यक सटीकता के अनुसार किया जाए। छोटी स्टील स्केल, कैलिब्रेटेड स्ट्रेटएज, ब्रिज गेज, टोटल स्टेशन और कोऑर्डिनेट-मेजरमेंट प्रणाली समान विचलनों को समान रूप से निर्धारित नहीं करते। तापमान, सहारा, ऑपरेटर का बल, संदर्भ-बिंदु का चयन और प्रत्यास्थ गति रीडिंग बदल सकते हैं। स्वीकृति अभिलेख में यह स्पष्ट होना चाहिए कि क्या मापा गया, कहाँ मापा गया, किस उपकरण से मापा गया और किस सहिष्णुता-सारणी के विरुद्ध मापा गया।

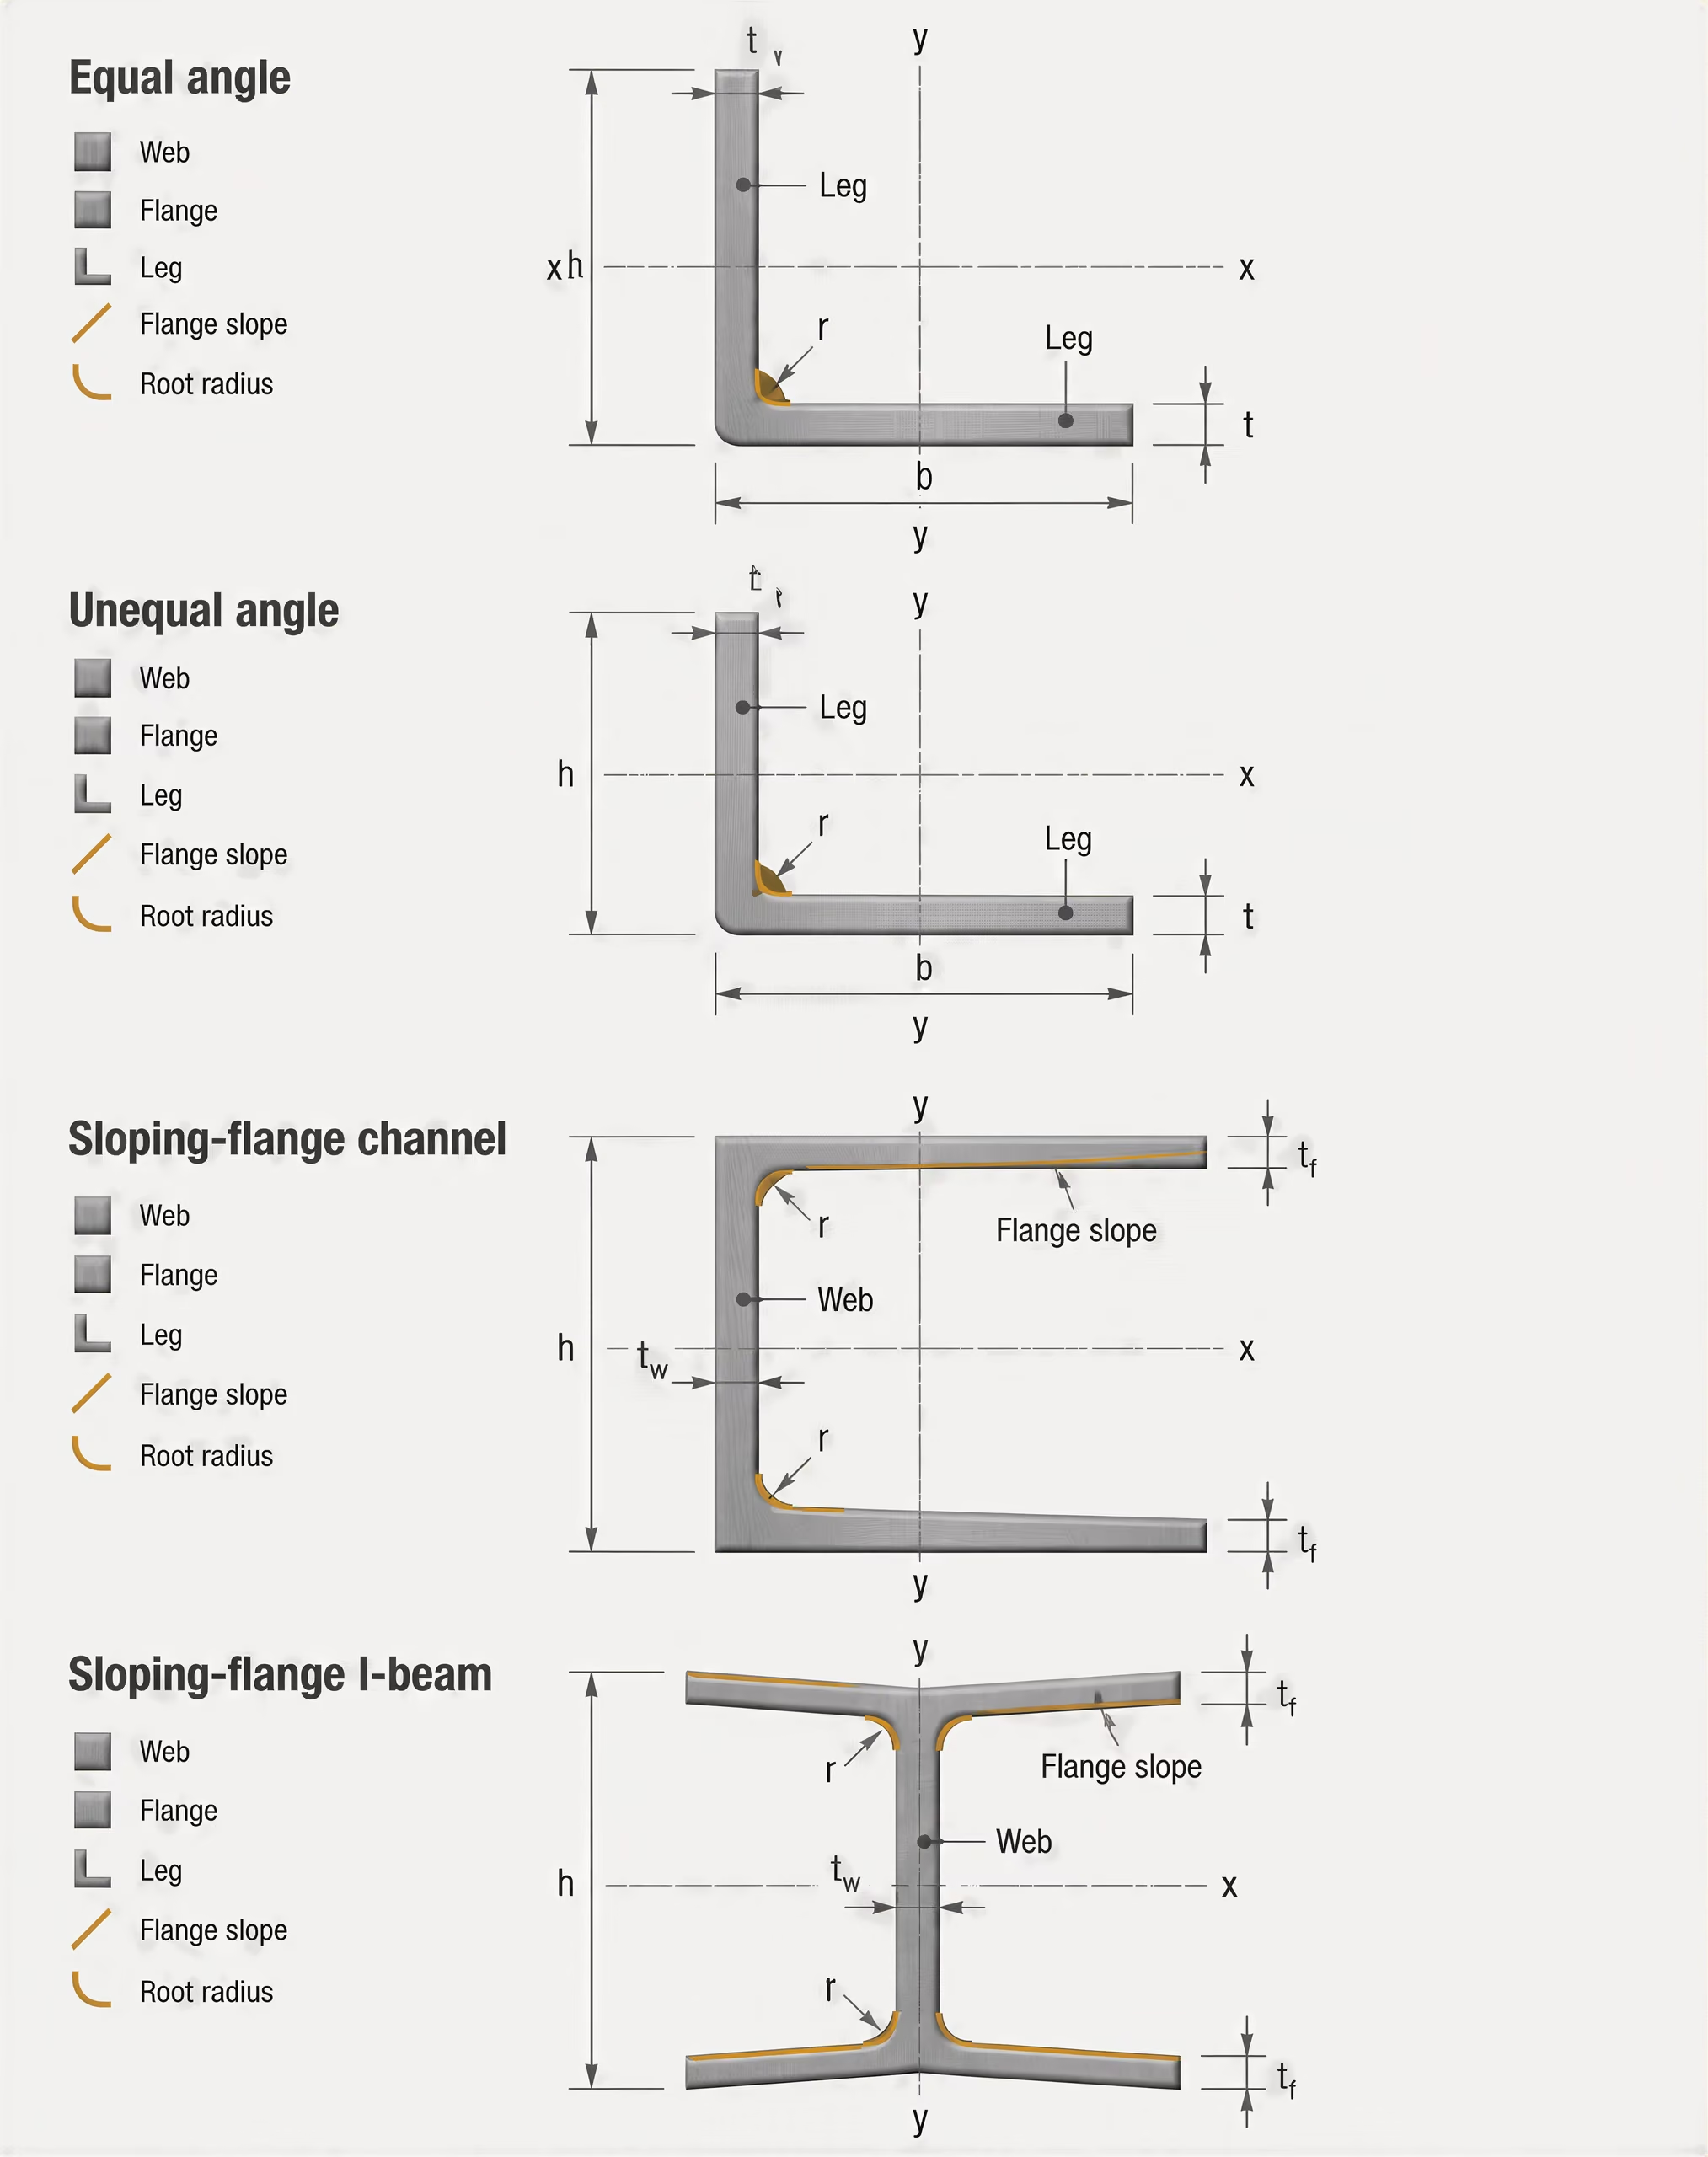
रोल्ड सेक्शन में प्रोफ़ाइल ज्यामिति
अनुप्रस्थ काट के गुण रोल किए गए अनुभाग का वर्णन करने के लिए प्रयुक्त ज्यामितीय विशेषताएँ, जैसे अनुप्रस्थ काट का क्षेत्रफल, जड़त्व आघूर्ण, अनुभाग मापांक, मरोड़ संबंधी गुण और केन्द्रक का स्थान।
रोल्ड सेक्शन को केवल स्वतंत्र आयामों के संग्रह के रूप में नहीं, बल्कि एक ज्यामितीय रूप के रूप में स्वीकार किया जाता है। प्रोफ़ाइल में वेब और फ्लैंज की व्यवस्था, कोने की त्रिज्याएँ, टाँग या फ्लैंज की चौड़ाइयाँ, वेब की गहराई, टेपर, सममिति और कोणीय संबंध शामिल होते हैं। इसलिए कोई आकार-द्रव्यमान जाँच में सफल हो सकता है, लेकिन प्रोफ़ाइल जाँच में विफल हो सकता है।
I-सेक्शन के लिए प्रासंगिक प्रश्नों में यह शामिल है कि वेब केंद्रित है या नहीं, फ्लैंज की चौड़ाइयाँ समान हैं या नहीं, फ्लैंज के फलक अपनी अनुमत कोणीय स्थिति में बने रहते हैं या नहीं, और सदस्य की लंबाई के साथ वेब सीधा है या नहीं। किसी चैनल में फ्लैंज का झुकाव और वेब-से-फ्लैंज ज्यामिति यह प्रभावित करती है कि सेक्शन कनेक्शन प्लेट पर किस प्रकार टिकेगा। समान और असमान एंगल के लिए दोनों टाँगें तथा अंतर्विष्ट कोण प्रोफ़ाइल को परिभाषित करते हैं; एक टाँग के आयाम का मिलान मात्र यह सिद्ध नहीं करता कि सेक्शन सही है। ढलानयुक्त-फ्लैंज चैनल और I-बीम में इस बात पर विशेष ध्यान देना आवश्यक है कि निर्दिष्ट ढलान क्या है, न कि यह मान लेना कि सभी फ्लैंज के फलक समानांतर हैं।
प्रोफ़ाइल-विचलन रोलिंग, शीतलन, सीधा करने, कटाई, उठाने या भंडारण के दौरान उत्पन्न हो सकते हैं। स्थानीय डेंट और मरोड़ आकार-संबंधी स्थितियाँ हैं, भले ही वे द्रव्यमान में कोई महत्वपूर्ण परिवर्तन न करें। किसी सदस्य की पूरी लंबाई में क्रमिक झुकाव, स्थानीय मोड़ या मरोड़जन्य घूर्णन भी हो सकता है। इन दोषों को अस्पष्ट रूप से “आकार से बाहर” नहीं कहा जाना चाहिए। सही वर्गीकरण में प्रभावित ज्यामितीय विशेषता की पहचान की जानी चाहिए।
प्रोफ़ाइल का निरीक्षण करने का एक और कारण अनुप्रस्थ काट के गुणधर्म हैं। क्षेत्रफल, क्षेत्रफल का द्वितीय आघूर्ण, मरोड़ संबंधी गुणधर्म और गुरुत्व-केंद्र की स्थिति वास्तविक सेक्शन-ज्यामिति तथा लागू मानक पदनाम से निर्धारित होते हैं। ISO 657-1:2026 में एंगल, चैनल और I-बीम के लिए आयामों और सहिष्णुताओं के साथ-साथ अनुप्रस्थ काट के गुणधर्म भी स्पष्ट रूप से शामिल हैं। यदि फ्लैंज की मोटाई, वेब की स्थिति या कोने का रूप निर्धारित प्रोफ़ाइल से अलग हो, तो इसका प्रभाव केवल संयोजन की सुविधा तक सीमित न रहकर कनेक्शन डिज़ाइन और संरचनात्मक विश्लेषण तक बढ़ सकता है।
आकार-संबंधी आवश्यकताएँ सतह की स्थिति से भी अलग रहती हैं। ISO 9443:2018 के अंतर्गत हॉट-रोल्ड गोल, वर्गाकार, षट्कोणीय और वायर रॉड के लिए अनुमत सतह-संकेत हो सकता है; यह मानक 5 mm से 200 mm तक के नाममात्र आयामों वाले उत्पादों के लिए सतह-गुणवत्ता वर्ग निर्धारित करता है, फिर भी वही बार सीधापन की आवश्यकता में विफल हो सकता है। ISO 8501-1:2007 के अंतर्गत जंग-ग्रेड और तैयारी-ग्रेड सतह के स्वरूप तथा सफाई की अवस्थाओं का वर्णन करते हैं; वे यह निर्धारित नहीं करते कि कोई प्लेट समतल है या बीम समकोणीय। सतह की स्वीकृति प्रभावित क्षेत्र और अपेक्षित उपयोग पर निर्भर कर सकती है, जैसा कि BCSA Guidance Note 3.05 में समझाया गया है, लेकिन यह निर्णय आकार-मापन का स्थान नहीं लेता।
विकृति फैब्रिकेशन और फिट-अप को कैसे प्रभावित कर सकती है
जब स्टील को काटा, नेस्ट किया, ड्रिल किया, वेल्ड किया या जोड़ा जाता है, तब आकार-विचलन महत्वपूर्ण परिणाम उत्पन्न करता है। धनुषाकार प्लेट कटिंग-टेबल पर ठीक से न बैठ पाने के कारण प्रोग्राम किए गए टूल-पाथ से गलत किनारे बन सकते हैं या छेदों की प्रभावी स्थिति बदल सकती है। किनारे की वक्रता नेस्टिंग की दक्षता घटा सकती है और कटाई के बाद नाममात्र रूप से सही ब्लैंक की रूपरेखा गलत हो सकती है। स्थानीय उठाव क्लैंप के नीचे गति भी उत्पन्न कर सकता है, जिससे मुक्त किए जाने पर कटा हुआ भाग किसी भिन्न आकार में लौट सकता है।
सीधापन और मरोड़ वेल्डिंग के दौरान संरेखण को प्रभावित करते हैं। किसी वक्र बीम के सिरों को एक सीध में लाने के लिए रोक या बल की आवश्यकता पड़ सकती है। यह रोक अवशिष्ट तनाव उत्पन्न कर सकती है, वेल्ड गैप बदल सकती है और विकृति नियंत्रित करने के लिए आवश्यक क्रम को प्रभावित कर सकती है। यदि कोई फ्लैंज घूर्णित हो, तो कनेक्शन प्लेट अपनी इच्छित बेयरिंग रेखा के साथ टिकने के बजाय केवल एक कोने पर संपर्क कर सकती है। परिणामी गैप को फैब्रिकेशन की त्रुटि समझा जा सकता है, जबकि उसका कारण आने वाले सेक्शन की प्रोफ़ाइल हो सकती है।
समतलता संपर्क, पैकिंग और बोल्टिंग को प्रभावित करती है। मुड़ी हुई प्लेट स्प्लाइस, बेस प्लेट, डायाफ्राम या स्टिफनर के नीचे गैप छोड़ सकती है। बोल्ट कसने पर भाग स्थानीय रूप से एक-दूसरे की ओर खिंच सकते हैं, जबकि अन्य स्थानों पर असमान बेयरिंग बनी रह सकती है। यह प्रक्रिया द्वितीयक बेंडिंग उत्पन्न कर सकती है और जुड़े हुए सदस्य का संरेखण बिगाड़ सकती है। छेदों की स्थितियाँ उनके निर्दिष्ट निर्देशांकों के भीतर हो सकती हैं, जबकि आसपास की प्लेट-ज्यामिति इच्छित बोल्ट समूह को सही ढंग से बैठने से रोक सकती है।
समकोणता और कोणीय त्रुटियाँ किसी असेंबली में एकत्रित होती जाती हैं। प्रत्येक कटे किनारे, फ्लैंज, ब्रैकेट या एंड प्लेट पर छोटा विचलन अंतिम कनेक्शन पर स्पष्ट असंगति उत्पन्न कर सकता है। व्यावहारिक प्रश्न केवल यह नहीं है कि किसी एक घटक की आकार-सहिष्णुता अनुमेय है या नहीं; प्रश्न यह है कि संयुक्त विचलन असेंबली की कार्यात्मक सहिष्णुता के अनुरूप बने रहते हैं या नहीं। यहाँ National Structural Steelwork Specification का यह अंतर उपयोगी है: आवश्यक सहिष्णुता फैब्रिकेट किए गए कार्य की सामान्य स्वीकार्यता से संबंधित होती है, जबकि कार्यात्मक सहिष्णुता किसी विशिष्ट विशेषता के फिट या संचालन से संबंधित होती है।
फ्लेम स्ट्रेटनिंग, जैकिंग, रोलिंग या स्थानीय हीटिंग द्वारा सुधार संभव हो सकता है, लेकिन यह अपने-आप लागू होने वाला उपचार नहीं है। अनुमत विधि उत्पाद विनिर्देशन, स्टील ग्रेड, निर्माण प्रक्रिया और परियोजना की आवश्यकताओं पर निर्भर करती है। विकृत किनारे को काटकर हटाने से अभिप्रेत ज्यामिति भी बदल सकती है तथा उपलब्ध सेक्शन कम हो सकता है या किसी कनेक्शन पर प्रभाव पड़ सकता है। इसलिए स्वीकृति का निर्णय केवल द्रव्यमान या नाममात्र मोटाई के आधार पर नहीं, बल्कि लागू आयामी एवं आकार-संबंधी मानक, निर्दिष्ट मापन प्रक्रिया और घटक के कार्य के आधार पर किया जाना चाहिए।

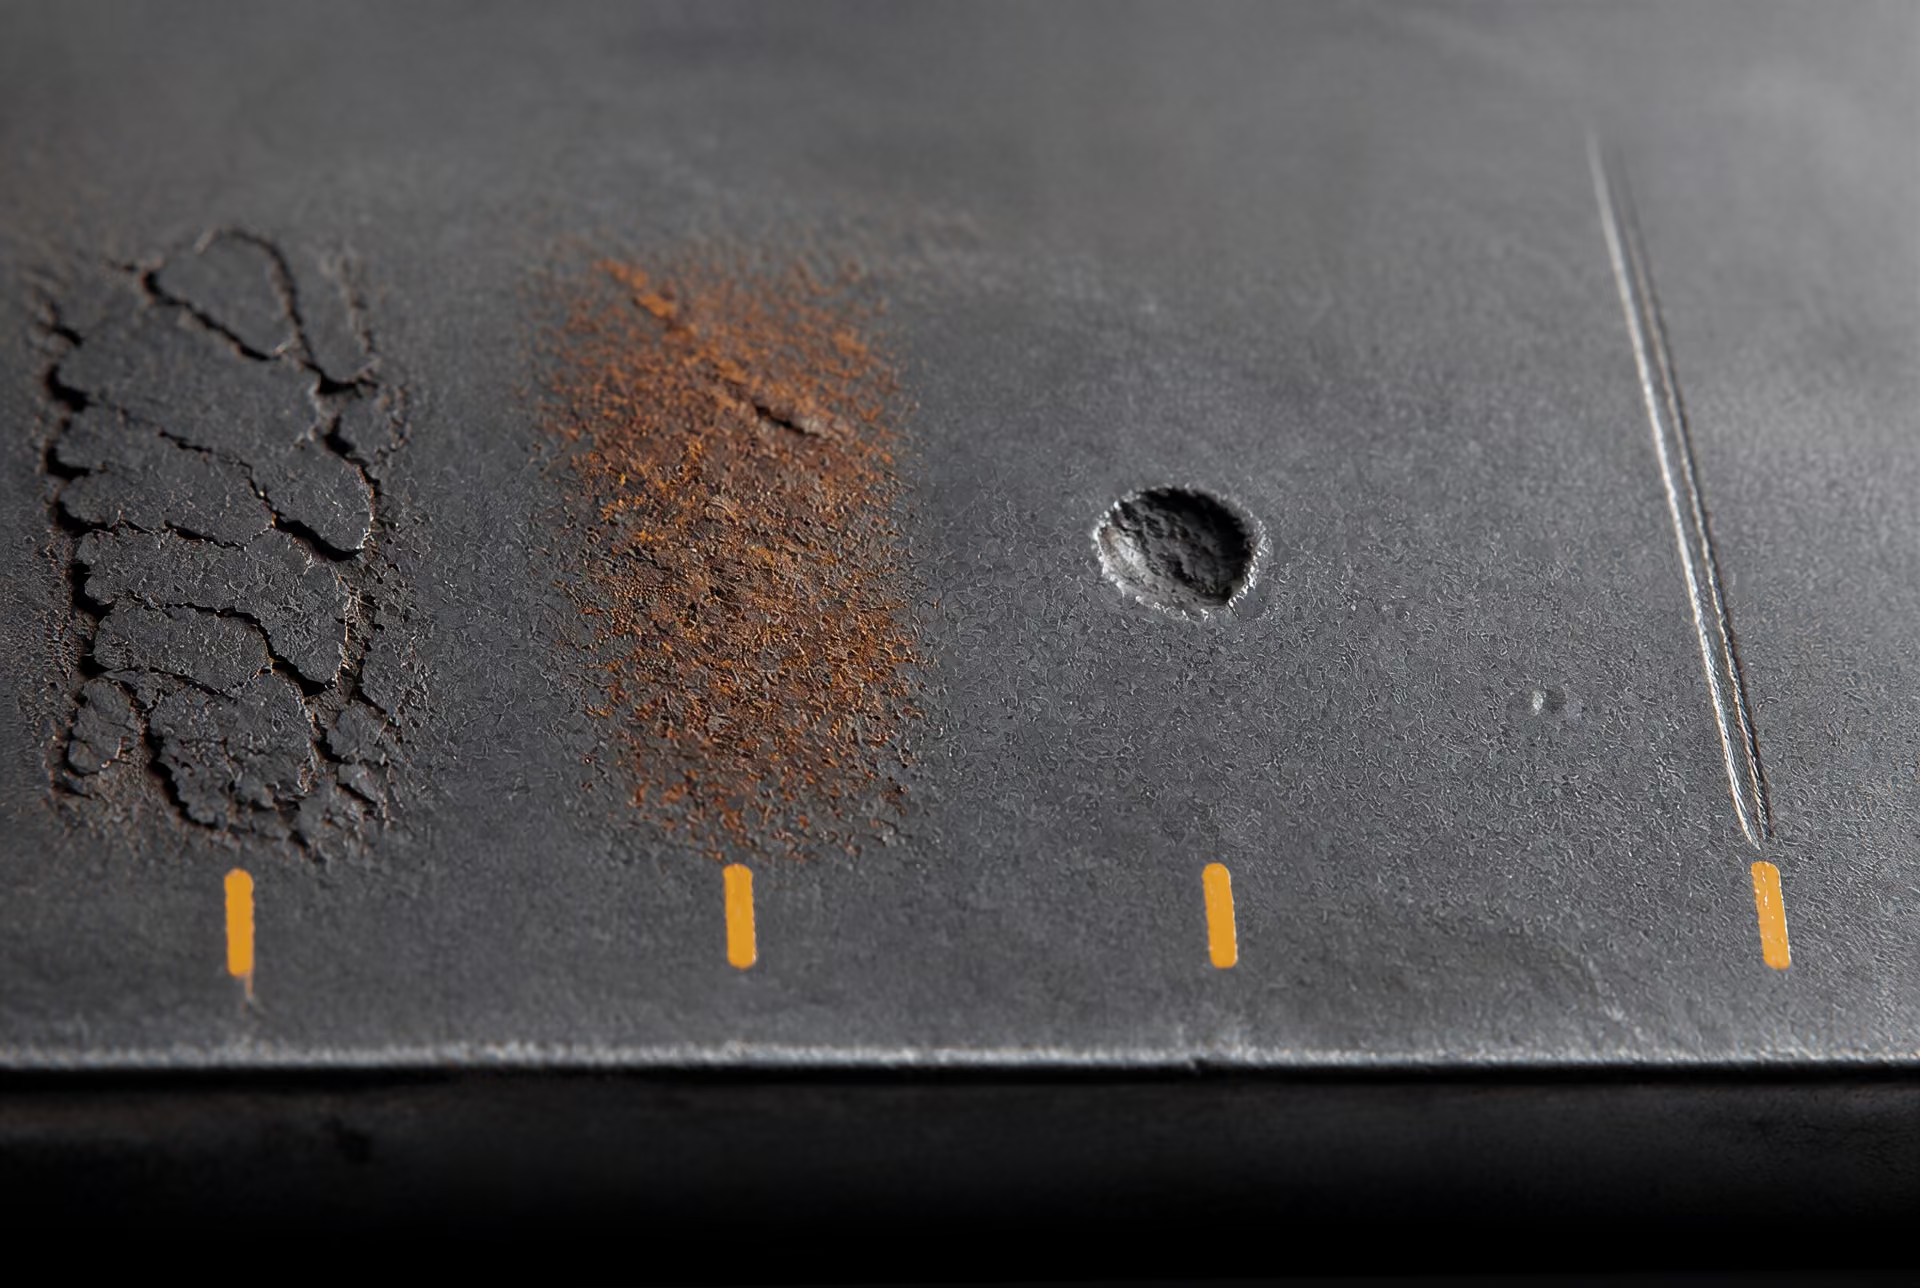
सतह की स्थिति एक ही चीज़ नहीं है
“सतह की स्थिति” स्टील से संबंधित कई अलग-अलग तथ्यों का वर्णन कर सकती है, और इन तथ्यों को एक ही दृश्य निर्णय में समेटना उचित नहीं है। किसी बार की धातुकर्मीय गुणवत्ता अच्छी हो सकती है, लेकिन उस पर ऑक्साइड की मोटी परत हो सकती है। कोई शीट साफ और चमकीली दिख सकती है, फिर भी उसमें रोलिंग के दौरान बनी सीम हो सकती है। किसी लेपित घटक के नीचे का स्टील स्वीकार्य हो सकता है, लेकिन घटक फिर भी असफल हो सकता है क्योंकि लेप बहुत पतला, क्षतिग्रस्त, खराब रूप से बंधा हुआ है या अपर्याप्त रूप से तैयार सतह पर लगाया गया है।
इसलिए स्वीकृति की शुरुआत इस बात की पहचान से होती है कि पूछा गया प्रश्न क्या है। क्या चिंता कास्टिंग या रोलिंग के दौरान बनी किसी असातत्यता को लेकर है? क्या यह निर्माण के बाद हुआ संक्षारण है? क्या यह पेंटिंग से पहले की तैयारी से संबंधित है? क्या यह हैंडलिंग से हुई क्षति है? इन स्थितियों को अलग-अलग आवश्यकताओं द्वारा नियंत्रित किया जाता है और अलग-अलग विधियों से उनका आकलन किया जाता है।
मिल स्केल, जंग, गड्ढे, सीम, लैप और यांत्रिक क्षति
मिल स्केल वह ऑक्साइड परत है जो गर्म स्टील के ठंडा होने के दौरान बनती है। यह जंग के समान नहीं होती, हालांकि मौसम के प्रभाव से यह टूट सकती है और इसके नीचे या आसपास जंग उत्पन्न हो सकती है। जहाँ उत्पाद विनिर्देशन इसकी अनुमति देता है, वहाँ रोल्ड अवस्था वाली सामग्री पर मिल स्केल स्वीकार्य हो सकती है; लेकिन यदि यह ढीली, फटी हुई या खराब रूप से बंधी हो, तो लेप के आधार के रूप में यह सामान्यतः अनुपयुक्त होती है। स्केल हटाने से सतह की तैयारी की स्थिति बदल जाती है; इससे अपने-आप यह सिद्ध नहीं होता कि स्टील की सतह विनिर्माण-संबंधी असातत्यताओं से मुक्त है।
जंग संक्षारण की एक अवस्था है। ISO 8501-1:2007 जंग की श्रेणियों और तैयारी की श्रेणियों का वर्णन लिखित विवरणों और प्रतिनिधि चित्रों के माध्यम से करता है। इसकी तैयारी श्रेणियों में ब्लास्ट-क्लीन की गई, हाथ के औजार से साफ की गई, विद्युत औजार से साफ की गई और फ्लेम-क्लीन की गई सतहें शामिल हैं। ये पदनाम यह बताते हैं कि कितनी जंग, मिल स्केल और अन्य संदूषण हटाया गया है। वे बार या शीट की धातुकर्मीय गुणवत्ता का वर्गीकरण नहीं करते और न ही आयामी अनुरूपता स्थापित करते हैं।
गड्ढे स्थानीय संक्षारण, धँसी हुई स्केल या विनिर्माण-दोष के कारण बनी अवनतियाँ होती हैं। उनका महत्व गहराई, व्यास, वितरण और शेष सेक्शन पर निर्भर करता है। किसी उत्पाद विनिर्देशन के अनुसार एक उथला, अलग-थलग गड्ढा सहनीय हो सकता है, जबकि बार-बार पाए जाने वाले गहरे गड्ढे प्रभावी मोटाई कम कर सकते हैं, तनाव-सांद्रण उत्पन्न कर सकते हैं या लेप को सतत फिल्म बनने से रोक सकते हैं। यदि स्वीकृति की आवश्यकता कुल प्रभावित क्षेत्र या न्यूनतम शेष मोटाई से संबंधित हो, तो केवल दिखाई देने वाले सबसे बड़े गड्ढे को मापना पर्याप्त नहीं है।
सीम और लैप संक्षारण-गड्ढों से अलग होते हैं। सीम एक रैखिक सतही असातत्यता होती है, जो सामान्यतः मूल बिलेट की किसी अपूर्णता या प्रसंस्करण से संबंधित होती है। लैप धातु का मुड़ा हुआ भाग होता है जो नीचे की सतह से पूरी तरह जुड़ा या संलयित नहीं होता। दोनों रोलिंग के बाद भी बने रह सकते हैं और पिकलिंग, मशीनिंग, बेंडिंग या कोटिंग के बाद अधिक स्पष्ट दिखाई दे सकते हैं। उनकी स्वीकार्यता उत्पाद मानक, ग्रेड, स्थान, गहराई और इस बात पर निर्भर करती है कि उन्हें हटाने से सेक्शन अनुमत आयामों से कम तो नहीं हो जाएगा।
यांत्रिक क्षति में डेंट, गॉज, खरोंच, हैंडलिंग के निशान, औजारों के दबाव-चिह्न और स्थानीय विकृति शामिल हैं। डेंट मुख्यतः आयामी समस्या हो सकता है; गॉज आयामी और सतह-संबंधी दोनों समस्या हो सकता है क्योंकि उसमें धातु हट जाती है; तीखी खरोंच अपनी गहराई कम दिखाई देने पर भी दरार आरंभ करने वाले स्थान के रूप में कार्य कर सकती है। स्ट्रेटनिंग, ग्राइंडिंग, ब्लेंडिंग या वेल्ड-रिपेयर प्रतिबंधित हो सकते हैं या केवल निर्दिष्ट प्रक्रियाओं के अंतर्गत अनुमत हो सकते हैं। ग्राइंडिंग के बाद दिखाई देने वाली चिकनी सतह इस बात का प्रमाण नहीं है कि मूल दोष को आवश्यक गहराई तक हटा दिया गया है।
यह अंतर महत्वपूर्ण है क्योंकि आयामी सहनशीलताएँ और सतह-गुणवत्ता संबंधी आवश्यकताएँ अलग-अलग प्रश्नों का उत्तर देती हैं। ASTM A6/A6M-24a रोल्ड संरचनात्मक स्टील बार, प्लेट, शेप और शीट पाइलिंग के आयामों और द्रव्यमान में अनिवार्य अनुमत विचलन प्रदान करता है। यह भी बताता है कि जहाँ आवश्यकताओं में टकराव हो, वहाँ लागू उत्पाद विनिर्देशन को प्राथमिकता प्राप्त होगी। कोई बार अपने अनुमत व्यास-विचलन के भीतर हो सकता है, फिर भी सीम के संबंध में सतह-आवश्यकता में असफल हो सकता है। इसके विपरीत, सतह पर किसी स्थानीय निशान के बावजूद बार आयामों की दृष्टि से अनुरूप रह सकता है और स्वीकार्य हो सकता है।
BCSA Guidance Note 3.05 भी इसी से संबंधित बात बताता है: यदि प्रभावित क्षेत्र सतह का केवल छोटा अनुपात हो और नियंत्रक विनिर्देशन तथा अभिप्रेत उपयोग उस निर्णय की अनुमति देते हों, तो सतह-गुणवत्ता संबंधी सहनशीलता स्वीकार्य हो सकती है। क्षेत्रफल, स्थान और कार्य महत्वपूर्ण होते हैं। छिपे हुए किनारे पर छोटा दोष स्वतः उसी दोष के बराबर नहीं माना जा सकता जो थकान-संवेदी कनेक्शन या मशीनिंग किए गए बेयरिंग-सरफेस पर हो।
बार और वायर रॉड के लिए सतह-गुणवत्ता वर्ग
ISO 9443:2018, 5 mm से 200 mm तक के नाममात्र आयाम वाले हॉट-रोल्ड गोल बार, वर्गाकार बार, षट्भुजाकार बार और वायर रॉड के सतह-गुणवत्ता वर्गों के लिए तकनीकी डिलीवरी आवश्यकताएँ निर्धारित करता है। इसका दायरा सामान्य दृश्य निरीक्षण नियम से अधिक सीमित है: यह निर्दिष्ट हॉट-रोल्ड उत्पादों पर लागू होता है और सतही असातत्यताओं के लिए परिभाषित वर्ग तथा, जहाँ लागू हो, उनके हटाने या स्वीकृति संबंधी आवश्यकताएँ निर्धारित करता है।
क्रेता या डिजाइन विनिर्देशन में संबंधित वर्ग की पहचान अवश्य होनी चाहिए। आवश्यक सतह-गुणवत्ता वर्ग का नाम बताए बिना यह कहना कि सामग्री “ISO 9443 compliant” है, स्वीकृति मानदंड को अधूरा छोड़ देता है। वर्ग यह निर्धारित करता है कि किस प्रकार और कितनी गहराई की असातत्यताएँ अनुमत हैं, दोषों का उपचार किस प्रकार किया जा सकता है और कौन-सी निरीक्षण या डिलीवरी स्थितियाँ लागू होती हैं। सतह-वर्ग, ग्रेड पदनाम, हीट ट्रीटमेंट, आयामी सहनशीलता या यांत्रिक-गुणधर्म संबंधी आवश्यकताओं का विकल्प नहीं है।
ISO 9443 यह भी दर्शाता है कि उत्पाद का रूप क्यों महत्वपूर्ण है। हॉट-रोल्ड वायर रॉड, ड्रॉन वायर और मशीनिंग किए गए बार पर केवल इसलिए समान सतह-आवश्यकताएँ लागू नहीं हो जातीं कि सभी कार्बन या एलॉय स्टील से बने हैं। ड्रॉइंग, पीलिंग, टर्निंग, ग्राइंडिंग और अन्य बाद की प्रक्रियाएँ असातत्यताओं को हटा या उजागर कर सकती हैं, और साथ ही सतह फिनिश तथा अवशिष्ट क्षति के लिए नई आवश्यकताएँ भी उत्पन्न कर सकती हैं। लागू उत्पाद मानक को किसी भी प्रक्रिया या अंतिम-उपयोग विनिर्देशन के साथ पढ़ा जाना चाहिए।
अन्य ISO मानक भी इसी प्रकार ज्यामिति को सतह-गुणवत्ता से अलग रखते हैं। ISO 1035:2026 मीट्रिक-श्रृंखला के हॉट-रोल्ड गोल, वर्गाकार, फ्लैट, षट्भुजाकार और अष्टभुजाकार बार के आयाम, आकार, द्रव्यमान और सहनशीलताएँ निर्दिष्ट करता है। ISO 657-1:2026 समान और असमान एंगल, ढलान वाले फ्लैंज चैनल और ढलान वाले फ्लैंज I-बीम के आयाम, सेक्शन-गुणधर्म और सहनशीलताओं को कवर करता है। ISO 9034:1987 गैर-मिश्रधातु और मिश्रधातु स्टील के हॉट-रोल्ड संरचनात्मक वाइड फ्लैट के आयाम, आकार और द्रव्यमान-सहनशीलताओं से संबंधित है; इसमें स्टेनलेस स्टील शामिल नहीं हैं और निर्दिष्ट न्यूनतम यील्ड स्ट्रेंथ 700 N/mm² तक है। इन शीर्षकों में से किसी को भी पूर्ण सतही-असातत्यता विनिर्देशन के रूप में नहीं पढ़ा जाना चाहिए, जब तक कि उनके पाठ में ऐसा स्पष्ट रूप से न कहा गया हो।
सतह की स्थिति, कोटिंग की स्थिति और कार्य-कौशल
तैयार की गई सतह और लेपित सतह स्वीकृति के अलग-अलग चरण हैं। ISO 8501-1 पेंटिंग से पहले प्राप्त तैयारी-श्रेणी की पहचान कर सकता है, लेकिन यह कोटिंग की मोटाई, आसंजन, क्योरिंग, सततता, मरम्मत, रंग या रूप-रंग निर्धारित नहीं करता। ये विषय कोटिंग विनिर्देशन और परियोजना की कार्य-कौशल संबंधी आवश्यकताओं के अंतर्गत आते हैं।
क्रम महत्वपूर्ण है। तेल, ग्रीस, लवण, ढीली मिल स्केल, जंग, धूल और अपघर्षक अवशेष कोटिंग के आसंजन में बाधा डाल सकते हैं। कोई सतह दृश्य तैयारी-श्रेणी को पूरा कर सकती है, फिर भी किसी अन्य स्थान पर निर्दिष्ट घुलनशील-संदूषक, प्रोफाइल, नमी या स्वच्छता संबंधी आवश्यकता में असफल हो सकती है। इसी प्रकार, कोटिंग सीम, गड्ढे या गॉज को छिपा सकती है; इसलिए कोटिंग से पहले बिना लेप वाले स्टील का निरीक्षण और तैयारी के बाद पुनः निरीक्षण आवश्यक हो सकता है।
ASTM F2282-03R09E01 यह दर्शाता है कि सतह की स्थिति एक व्यापक गुणवत्ता-आश्वासन प्रणाली में किस प्रकार सम्मिलित होती है। यह यांत्रिक फास्टनर बनाने में प्रयुक्त कार्बन और एलॉय स्टील वायर, रॉड तथा बार को कवर करता है और इसमें डीकार्बराइजेशन, आयाम, सहनशीलता, सतह की स्थिति, कोटिंग, कार्य-कौशल, फिनिश, रूप-रंग और पैकेजिंग से संबंधित नियंत्रण शामिल हैं। यह संरचना शिक्षाप्रद है: डीकार्बराइजेशन धातुकर्मीय स्थिति है; आयाम ज्यामितीय हैं; कोटिंग लगाई गई परत है; कार्य-कौशल प्रसंस्करण से संबंधित है; रूप-रंग दृश्य प्रस्तुति से संबंधित है; और पैकेजिंग सुरक्षा तथा डिलीवरी से संबंधित है। एक ही उत्पादन क्रम के दौरान इनका निरीक्षण किया जा सकता है, लेकिन ये परस्पर विनिमेय स्वीकृति मानदंड नहीं हैं।
कार्य-कौशल संबंधी आवश्यकताएँ यह भी नियंत्रित करती हैं कि मापन किस प्रकार किया जाए। National Structural Steelwork Specification आवश्यक सहनशीलताओं और कार्यात्मक सहनशीलताओं में अंतर करती है तथा आयामी मापन के लिए प्रयुक्त विधियों और उपकरणों का चयन अपेक्षित सटीकता के अनुसार करने की मांग करती है। खुरदरी, स्केलयुक्त या लेपित सतह से प्राप्त रीडिंग साफ की गई या मशीनिंग की गई सतह से प्राप्त रीडिंग से भिन्न हो सकती है। कैलिपर का दबाव, प्रोब की ज्यामिति, सतह-प्रोफाइल, तापमान और उपकरण का रिज़ॉल्यूशन—सभी परिणाम को प्रभावित कर सकते हैं।
इसी कारण स्वीकृति अभिलेख में उत्पाद विनिर्देशन, सतह-वर्ग या तैयारी-श्रेणी, निरीक्षण चरण, दोष मानदंड, मापन विधि और लागू राउंडिंग नियम की पहचान होनी चाहिए। शीट के लिए ASTM A568/A568M-19a हॉट-रोल्ड और कोल्ड-रोल्ड स्टील शीट की मोटाई, लंबाई, चौड़ाई, समतलता और संबंधित अनुमतियों को निर्दिष्ट करता है; अनुरूपता निर्धारित करते समय मापे गए मानों को ASTM E29 के अनुसार राउंड किया जाता है। राउंड किया गया आयामी परिणाम यह तय नहीं करता कि सीम, गड्ढा, जंग की श्रेणी या कोटिंग की विफलता स्वीकार्य है या नहीं। प्रत्येक गुण के लिए अपनी आवश्यकता और अपना प्रमाण आवश्यक है।
ISO 8501-1 के अंतर्गत जंग ग्रेड और तैयारी ग्रेड
ISO 8501-1:2007 तैयारी से पहले और बाद में इस्पात सतहों की स्थिति के मूल्यांकन के लिए एक दृश्य संदर्भ है। यह ब्लास्ट-क्लीनिंग, हाथ के औजारों से सफाई, विद्युत औजारों से सफाई और ज्वाला-सफाई किए गए इस्पात के लिए चार प्रारंभिक जंग ग्रेड और तैयारी ग्रेड निर्धारित करता है। यह मानक International Organization for Standardization (ISO) द्वारा प्रकाशित किया गया है और इसमें बताई गई विधि प्रतिनिधि तस्वीरों द्वारा समर्थित लिखित विवरणों पर आधारित है।
यह उद्देश्य सामान्य स्वीकृति-निर्णय की तुलना में अधिक सीमित है। ISO 8501-1 यह निर्धारित नहीं करता कि किसी बीम, प्लेट, बार या शीट की मोटाई, सीधाई, द्रव्यमान, अनुप्रस्थ काट के आयाम या यांत्रिक गुण सही हैं या नहीं। यह उस उत्पाद मानक का भी स्थान नहीं लेता जो स्वयं इस्पात में सीम, लैप, स्लिवर, गड्ढों, परत-विभाजन या अन्य असंततताओं का वर्गीकरण करता है। तैयारी के बाद कोई सतह साफ दिखाई दे सकती है, फिर भी उसके लिए आयामी निरीक्षण, अविनाशी परीक्षण या धातुकर्मीय सतह-गुणवत्ता मूल्यांकन आवश्यक हो सकता है।
लिखित विवरण और प्रतिनिधि तस्वीरें
ISO 8501-1 में दिए गए लिखित विवरण उन विशेषताओं को स्थापित करते हैं जिन्हें निरीक्षक को देखना चाहिए: बची हुई मिल स्केल, चिपकी हुई जंग, ढीले संक्षारण उत्पाद, दाग, दिखाई देने वाले गड्ढे और वह सीमा जहाँ तक तैयारी ने इन्हें हटाया है। तस्वीरें संख्यात्मक मापन-पैमाने के बजाय दृश्य संदर्भ-स्थितियाँ प्रदान करती हैं। वे निरीक्षक को उपयुक्त प्रकाश और देखने की परिस्थितियों में वास्तविक सतह की तुलना किसी सहमत उदाहरण से करने में सहायता करती हैं।
यह महत्वपूर्ण है क्योंकि दृश्य निर्णय प्रकाश की तीव्रता, देखने के कोण, सतह प्रोफाइल, ऑक्साइड के रंग, नमी, तेल तथा तैयार और अप्रस्तुत क्षेत्रों के बीच के अंतर से प्रभावित होते हैं। कोई तस्वीर यह प्रमाणित नहीं कर सकती कि किसी कोटिंग का आसंजन आवश्यक स्तर का है, क्लोराइड संदूषण निर्दिष्ट सीमा से कम है, या किसी गड्ढे ने प्रभावी अनुप्रस्थ काट को कम नहीं किया है। इसी प्रकार, ISO 8501-1 का कोई पदनाम गड्ढे की गहराई या शेष दीवार-मोटाई की पहचान नहीं करता।
इसलिए पदनाम को तैयारी-विधि और लागू कोटिंग या निर्माण संबंधी आवश्यकता के साथ दर्ज किया जाना चाहिए। “Sa 2½” ब्लास्ट-क्लीनिंग के बाद दिखाई देने वाली स्थिति का वर्णन करता है; यह अपघर्षक के प्रकार, एंकर प्रोफाइल, धूल के स्तर, घुलनशील लवणों के स्तर या कोटिंग की मोटाई को निर्दिष्ट नहीं करता। इन विषयों को अन्य परियोजना दस्तावेजों या मानकों द्वारा नियंत्रित किया जा सकता है। यही सावधानी “St 3” पर भी लागू होती है: यह गहन यांत्रिक सफाई से उत्पन्न दिखाई देने वाली स्थिति की पहचान करता है, न कि अंतर्निहित इस्पात की संरचनात्मक गुणवत्ता की।
ISO 8501-1 तब सबसे अधिक उपयोगी होता है जब पक्षकार कार्य आरंभ होने से पहले आवश्यक तैयारी ग्रेड पर सहमत हों, किसी प्रतिनिधि क्षेत्र का निरीक्षण करें और मानक तस्वीरों या स्वीकृत दृश्य संदर्भ को सुरक्षित रखें। फिर भी स्वीकृति में यह स्पष्ट होना चाहिए कि निरीक्षण कहाँ आवश्यक है, दुर्गम क्षेत्रों से किस प्रकार निपटा जाएगा और कौन-से अतिरिक्त परीक्षण लागू होंगे। केवल दृश्य स्वच्छता संरचनात्मक पर्याप्तता स्थापित नहीं करती।
तैयारी से पहले जंग ग्रेड
ISO 8501-1 के जंग ग्रेड
- जंग ग्रेड A
- ऐसी सतह जो अधिकांशतः चिपके हुए मिल स्केल से ढकी हो और जिस पर बहुत कम या बिल्कुल भी दिखाई देने वाली जंग न हो।
- जंग ग्रेड B
- जंग बनना शुरू हो गई हो और मिल स्केल ढीला होना शुरू हो गया हो।
- जंग ग्रेड C
- मिल स्केल पर जंग लगकर हट चुकी हो या हटाई जा सकती हो और दिखाई देने वाले गड्ढे बहुत कम हों।
- जंग ग्रेड D
- मिल स्केल पर जंग लगकर हट चुकी हो और सामान्य गड्ढे दिखाई दे रहे हों।
प्रारंभिक जंग ग्रेड तैयारी से पहले बिना कोटिंग वाले इस्पात की स्थिति का वर्णन करते हैं। इन्हें A, B, C और D के रूप में पहचाना जाता है।
जंग ग्रेड A ऐसी इस्पात सतह का वर्णन करता है जो मुख्यतः चिपकी हुई मिल स्केल से ढकी होती है और जिस पर बहुत कम या कोई दिखाई देने वाली जंग नहीं होती। स्केल इसकी प्रमुख विशेषता बनी रहती है। यह स्थिति प्रायः अपेक्षाकृत नई हॉट-रोल्ड सामग्री से जुड़ी होती है, यद्यपि आयु, भंडारण, संघनन और संभालने की प्रक्रिया सतह को शीघ्र बदल सकती है।
जंग ग्रेड B ऐसे इस्पात का वर्णन करता है जिस पर जंग बनना शुरू हो गई है और मिल स्केल ढीली पड़ने लगी है। स्केल वाले क्षेत्रों के बीच जंग दिखाई दे सकती है और कुछ स्केल उठी हुई या परत के रूप में अलग होती हुई दिखाई दे सकती है। यह ग्रेड जंग लगे क्षेत्र के प्रतिशत को परिमाणित नहीं करता और न ही अनुमत गड्ढे की गहराई निर्दिष्ट करता है।
जंग ग्रेड C ऐसे इस्पात का वर्णन करता है जिसमें से मिल स्केल जंग के कारण हट चुकी है या हटाई जा सकती है और जिस पर बहुत कम दिखाई देने वाले गड्ढे होते हैं। सतह ग्रेड B की तुलना में अधिक समान रूप से जंग लगी होती है, लेकिन संक्षारण ने ग्रेड D से जुड़ी सामान्य गड्ढेदार स्थिति उत्पन्न नहीं की होती।
जंग ग्रेड D ऐसे इस्पात का वर्णन करता है जिसमें से मिल स्केल जंग के कारण हट चुकी है और जिस पर सामान्य गड्ढे दिखाई देते हैं। ये गड्ढे संक्षारण की विशेषता हैं, आयामी सहनशीलता नहीं। उनकी उपस्थिति शेष मोटाई, स्थानीय अनुप्रस्थ काट की क्षति या इच्छित सेवा के लिए उपयुक्तता के अलग मूल्यांकन की आवश्यकता उत्पन्न कर सकती है।
ये ग्रेड मूल्यांकन के समय दिखाई देने वाली स्थिति का वर्णन करते हैं। वे कालानुक्रमिक गारंटी नहीं हैं। समुद्री वायु के संपर्क में आने वाली सतह में समान आयु की, शुष्क घेरे में रखी गई सतह की तुलना में गंभीर स्थानीय संक्षारण जल्दी विकसित हो सकता है। जंग ग्रेड इस्पात के ग्रेड, ऊष्मा-उपचार, वेल्डेबिलिटी, कठोरता या संक्षारण के कारण की पहचान भी नहीं करता।
ग्रेड D के रूप में दर्ज प्लेट स्वतः अस्वीकृत नहीं होती, ठीक उसी प्रकार जैसे ग्रेड A हर उद्देश्य के लिए स्वतः स्वीकृत नहीं होती। तकनीकी निर्णय परियोजना विनिर्देशन, इच्छित वातावरण, शेष अनुप्रस्थ काट और आवश्यक तैयारी पर निर्भर करता है। British Constructional Steelwork Association द्वारा 2015 में जारी BCSA Guidance Note 3.05 यह मानता है कि सतह-गुणवत्ता की कोई सहनशीलता तब स्वीकार्य हो सकती है जब प्रभावित क्षेत्र सतह का केवल छोटा अनुपात हो, बशर्ते विनिर्देशन और इच्छित उपयोग उस उपचार की अनुमति देते हों। व्यावहारिक बिंदु यह है: क्षेत्रफल, गंभीरता, स्थान और कार्य-उद्देश्य महत्वपूर्ण होते हैं।

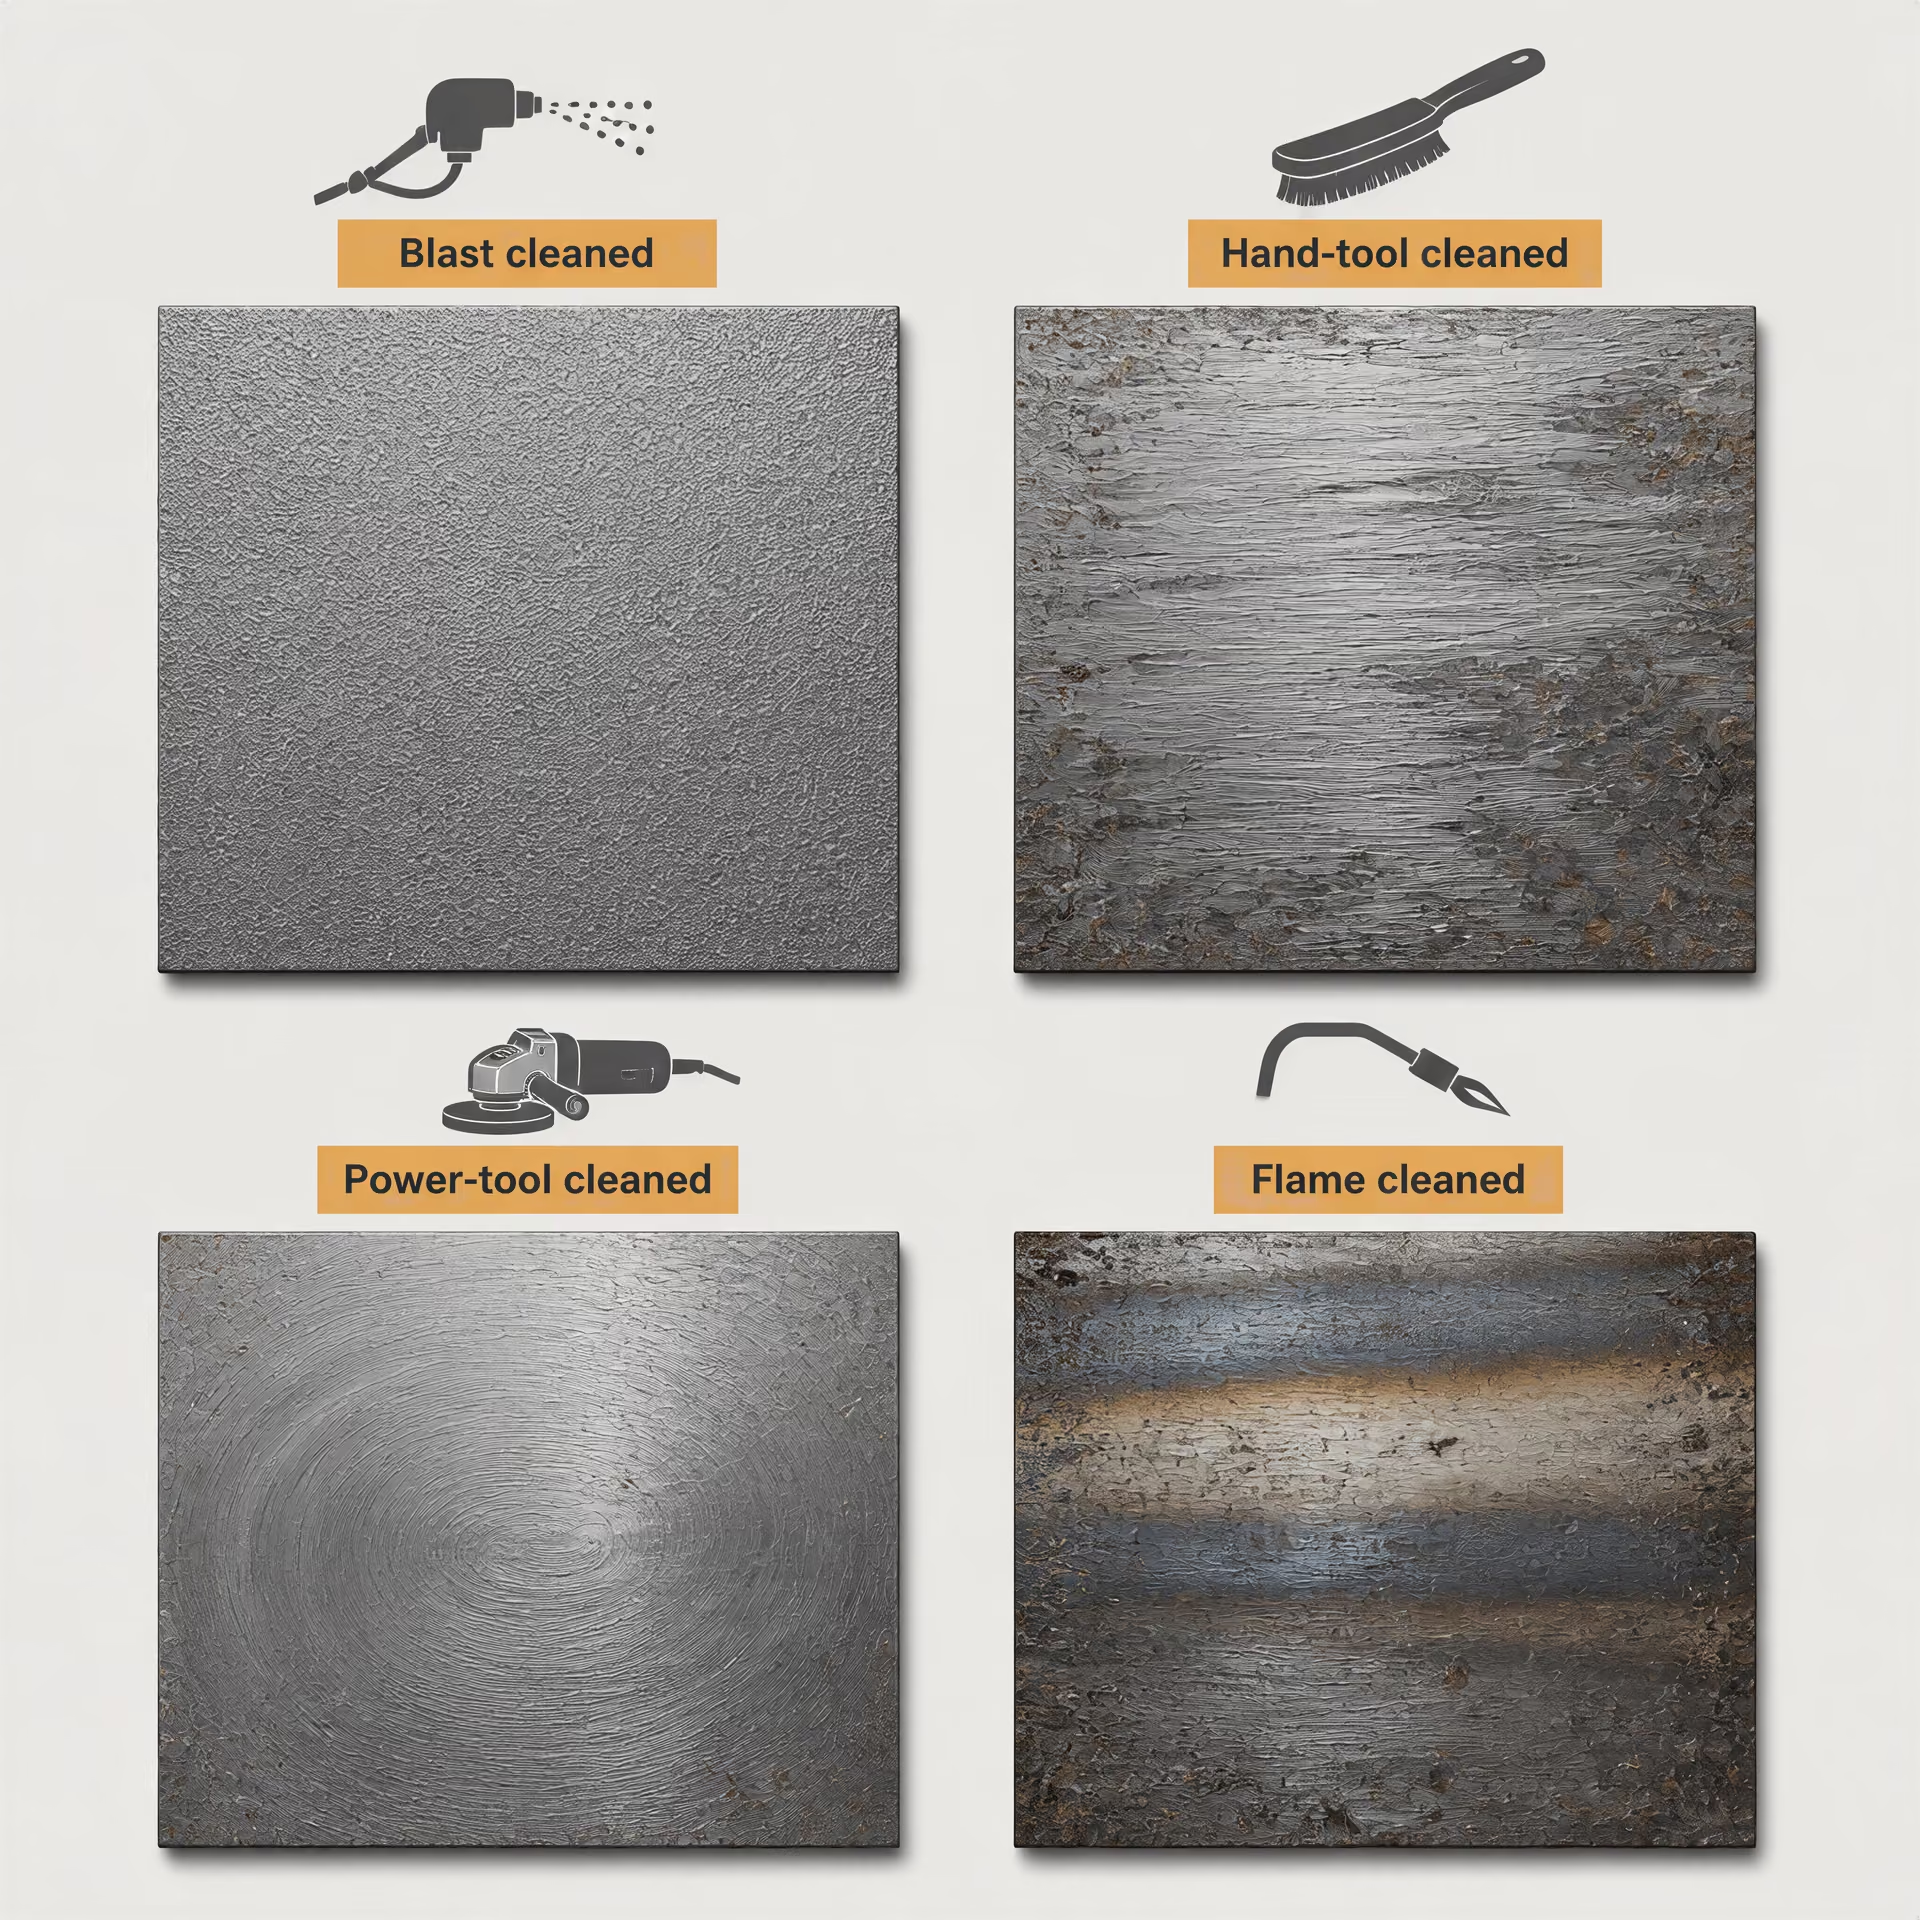
ब्लास्ट-क्लीनिंग, हाथ के औजारों, विद्युत औजारों और ज्वाला-सफाई से प्राप्त स्थितियाँ
अपघर्षक ब्लास्ट-क्लीनिंग के लिए ISO 8501-1 Sa 1, Sa 2, Sa 2½ और Sa 3 ग्रेड का उपयोग करता है। Sa 1 हल्की ब्लास्ट-क्लीनिंग है। ढीली मिल स्केल, जंग और बाहरी पदार्थ हटा दिए जाते हैं, लेकिन दृढ़ता से चिपकी सामग्री रह सकती है। Sa 2 पूर्ण ब्लास्ट-क्लीनिंग है: अधिकांश मिल स्केल, जंग और बाहरी पदार्थ हटा दिए जाते हैं, जबकि बहुत दृढ़ता से चिपके अवशेष रह सकते हैं। Sa 2½ अत्यंत पूर्ण ब्लास्ट-क्लीनिंग है, जिसमें दृढ़ता से चिपके अवशेषों से केवल हल्की छायाएँ, धारियाँ या दाग रह जाते हैं। Sa 3 दृश्य रूप से साफ इस्पात तक की ब्लास्ट-क्लीनिंग है, जिसमें सतह दिखाई देने वाली मिल स्केल, जंग और बाहरी पदार्थ से मुक्त प्रतीत होती है।
ये ग्रेड बची हुई दिखाई देने वाली संदूषण की स्थिति का वर्णन करते हैं, सतह की खुरदराहट का नहीं। निर्दिष्ट ब्लास्ट प्रोफाइल का मापन या सत्यापन कोटिंग विनिर्देशन में अपेक्षित विधि से किया जाना चाहिए। अनुचित प्रोफाइल वाली साफ सतह कोटिंग संबंधी समस्याएँ उत्पन्न कर सकती है, जबकि सही प्रोफाइल वाली सतह भी विफल हो सकती है यदि उस पर धूल, तेल या घुलनशील लवण बचे हों।
हाथ के औजारों से सफाई में St पदनामों का उपयोग किया जाता है। St 2 के लिए हाथ के औजारों से पूर्ण सफाई आवश्यक है, जिसमें ढीली मिल स्केल, जंग और बाहरी पदार्थ हटाए जाते हैं। परिणामी सतह के साफ किए गए क्षेत्रों में धात्विक रूप दिखाई देता है, लेकिन दृढ़ता से चिपकी सामग्री रह सकती है। St 3 के लिए हाथ के औजारों से अत्यंत पूर्ण सफाई आवश्यक है, जिससे सामान्यतः अधिक स्पष्ट धात्विक रूप प्राप्त होता है और जोरदार कार्य द्वारा अधिक दृढ़ता से चिपके संक्षारण उत्पाद हटाए जाते हैं। इस विधि में खुरचनी, तार-ब्रश और अपघर्षक पैड जैसे औजारों का उपयोग होता है; इसका अर्थ यह नहीं है कि प्रत्येक धँसे हुए भाग को मूल, चमकीले इस्पात तक पुनर्स्थापित कर दिया गया है।
विद्युत औजारों से सफाई को भी St 2 या St 3 के रूप में निर्दिष्ट किया जाता है, लेकिन इसमें औजार यांत्रिक शक्ति से चलते हैं। यह अंतर महत्वपूर्ण है क्योंकि विद्युत औजार सामग्री को अधिक तेजी से हटा सकते हैं, अलग प्रकार की सतह-बनावट उत्पन्न कर सकते हैं, नरम संक्षारण उत्पादों को फैला सकते हैं या कठोर क्षेत्र को साफ करने के बजाय चमका सकते हैं। पदनाम दिखाई देने वाले तैयारी-परिणाम से संबंधित है, केवल इस तथ्य से नहीं कि विद्युत या वायवीय औजार का उपयोग किया गया था।
ISO 8501-1 में ज्वाला-सफाई को Fl के रूप में निर्दिष्ट किया गया है। इस प्रक्रिया में मिल स्केल, जंग और बाहरी पदार्थ हटाने के लिए ज्वाला का उपयोग किया जाता है, जिसके बाद ब्रश से सफाई की जाती है। परिणामी रूप का मूल्यांकन दृश्य रूप से किया जाता है, लेकिन ऊष्मा-प्रवेश अतिरिक्त विचार उत्पन्न करता है। स्थानीय गर्मी कोटिंग, अवशिष्ट संदूषण, विकृति या निकटवर्ती वेल्ड और जोड़ियों की स्थिति को प्रभावित कर सकती है। तैयारी ग्रेड यह प्रमाणित नहीं करता कि ऐसे प्रभाव अनुपस्थित हैं।
इन पदनामों को आयामी और सामग्री-स्वीकृति से अलग रखा जाना चाहिए। ASTM A6/A6M-24a निर्दिष्ट रोल्ड संरचनात्मक उत्पादों के आयामों और द्रव्यमान के लिए अनिवार्य अनुमत विचलन निर्धारित करता है, जबकि आवश्यकताओं में टकराव होने पर लागू उत्पाद विनिर्देशन प्रभावी होता है। ASTM A568/A568M-19a शीट की मोटाई, लंबाई, चौड़ाई और समतलता को कवर करता है तथा अनुरूपता संबंधी निर्णयों के लिए ASTM E29 की राउंडिंग नियमावली का उपयोग करता है। ISO 16160:2012 और ISO 16162:2012 क्रमशः हॉट-रोल्ड और कोल्ड-रोल्ड शीट के आयामी तथा आकार-संबंधी सहनशीलताओं को संबोधित करते हैं। इसके विपरीत, ISO 9443:2018, 5 mm से 200 mm तक के हॉट-रोल्ड गोल बार, वर्गाकार बार, षट्भुजाकार बार और वायर रॉड के लिए सतह-गुणवत्ता वर्गों को संबोधित करता है। इनमें से कोई भी आयामी या उत्पाद-गुणवत्ता प्रावधान ISO 8501-1 के तैयारी ग्रेड द्वारा प्रतिस्थापित नहीं होता।
इसलिए निरीक्षण अभिलेख में मूल जंग ग्रेड, तैयारी-विधि, प्राप्त ISO 8501-1 ग्रेड, निरीक्षण क्षेत्र, प्रकाश या संदर्भ-स्थितियाँ तथा प्रोफाइल, लवण, धूल, कोटिंग, मोटाई, गड्ढों या असंततताओं से संबंधित कोई भी अलग आवश्यकता दर्ज की जानी चाहिए। इससे स्पष्ट होता है कि वास्तव में किस बात का मूल्यांकन किया गया था—और किस बात का नहीं।
मापन की प्रथा: उपकरण, स्थान और राउंडिंग
किसी निरीक्षण रिपोर्ट में किसी संख्या के साथ दिखाई देने मात्र से इस्पात का कोई आयाम स्वीकृत नहीं हो जाता। स्वीकृति निर्दिष्ट सहनशीलता, मापन-विधि, उपकरण, रीडिंग लिए जाने के स्थान, सतह की स्थिति और परिणाम की सीमा के साथ तुलना करने के लिए प्रयुक्त नियम पर निर्भर करती है। अनुपयुक्त उपकरण से लिया गया परिणाम सटीक दिखाई दे सकता है, जबकि वह अनुरूपता का बहुत कम प्रमाण प्रदान करता है।
लागू उत्पाद विनिर्देशन को प्राथमिकता दी जाती है। ASTM A6/A6M-24a रोल्ड संरचनात्मक इस्पात बार, प्लेट, सेक्शन और शीट पाइलिंग के आयामों तथा द्रव्यमान में अनिवार्य अनुमेय विचलन निर्धारित करता है, लेकिन यह भी स्पष्ट करता है कि जहाँ आवश्यकताओं में टकराव हो, वहाँ लागू उत्पाद विनिर्देशन प्रभावी होगा। ASTM A568/A568M-19a हॉट-रोल्ड और कोल्ड-रोल्ड इस्पात शीट के लिए मोटाई, लंबाई, चौड़ाई, समतलता और संबंधित अनुमतियाँ निर्दिष्ट करता है। ISO 16160:2012 हॉट-रोल्ड इस्पात शीट के आयामी और आकार-संबंधी सहनशीलताओं को संबोधित करता है, जबकि ISO 16162:2012 कोल्ड-रोल्ड शीट को कवर करता है। अन्य उत्पादों के लिए अन्य संदर्भ आवश्यक हैं: ISO 1035:2026 मीट्रिक-श्रृंखला के हॉट-रोल्ड बार को कवर करता है, ISO 657-1:2026 कोणों और झुके हुए फ्लैंज वाले बीम जैसे निर्दिष्ट रोल्ड सेक्शनों को कवर करता है, और ISO 9034:1987 हॉट-रोल्ड संरचनात्मक वाइड फ्लैट्स को कवर करता है।
ये दस्तावेज़ निर्धारित करते हैं कि क्या अनुमत है। निरीक्षण प्रक्रिया यह स्थापित करती है कि क्या मापा गया साक्ष्य इसे प्रदर्शित करने में सक्षम है।
आवश्यक सटीकता के लिए उपकरणों का चयन
National Structural Steelwork Specification आवश्यक सहनशीलताओं और कार्यात्मक सहनशीलताओं को अलग-अलग मानता है तथा यह अपेक्षा करता है कि आयामी मापन के लिए प्रयुक्त विधियाँ और उपकरण आवश्यक सटीकता के अनुरूप हों। यह अपेक्षा एक सामान्य शॉर्टकट को अस्वीकार करती है: केवल इसलिए किसी उपकरण का चयन करना कि वह उपलब्ध है, और फिर उसके प्रदर्शित रिज़ॉल्यूशन को मापन-गुणवत्ता का प्रमाण मान लेना।
जहाँ अनुमेय विचलन कई मिलीमीटर हो, वहाँ समग्र लंबाई की मोटी-जाँच के लिए स्टील रूल पर्याप्त हो सकता है। लेकिन 0.2 mm की मोटाई संबंधी निर्णय के लिए वह स्वतः उपयुक्त नहीं हो जाता। वर्नियर कैलिपर्स, माइक्रोमीटर, मोटाई गेज, हाइट गेज, स्ट्रेटएज, फीलर गेज, ऑप्टिकल उपकरण, कोऑर्डिनेट मापन मशीनें और सर्वेक्षण उपकरण—इन सभी की सीमाएँ और त्रुटि-स्रोत अलग-अलग होते हैं। उपकरण का चयन आयाम और ज्यामिति, दोनों के अनुरूप होना चाहिए। छोटी और आसानी से पहुँच योग्य समतल सतह के लिए बनाया गया माइक्रोमीटर ऐसी बड़ी प्लेट के लिए अनुपयुक्त हो सकता है जिसकी सतह पर स्केल, वक्रता, तरंगितपन या संपर्क-बिंदु के नीचे कोई स्थानीय दोष हो।
रिज़ॉल्यूशन, सटीकता का केवल एक भाग है। 0.01 mm प्रदर्शित करने वाला उपकरण आवश्यक नहीं कि ±0.01 mm तक मापन करे। कैलिब्रेशन की स्थिति, पुनरावृत्तता, हिस्टेरेसिस, संपर्क बल, तापमान, शून्य त्रुटि, ऑपरेटर की तकनीक और वर्कपीस की ज्यामिति—ये सभी अंतिम प्रदर्शित अंक से बड़ी त्रुटियाँ उत्पन्न कर सकते हैं। कैलिब्रेशन उस गुणवत्ता-प्रणाली या संदर्भ मानक तक ट्रेसेबल होना चाहिए जिसकी आवश्यकता लागू विनिर्देशन में है। कैलिब्रेशन प्रमाणपत्र खराब सेटअप को ठीक नहीं करता; वह किसी निर्दिष्ट समय पर निर्दिष्ट संदर्भों के विरुद्ध उपकरण की स्थिति दर्शाता है।
संपर्क-आधारित उपकरणों में नियंत्रित संपर्क आवश्यक है। अत्यधिक बल किसी बर्र को दबा सकता है, उभरे हुए स्केल-कण को चपटा कर सकता है या पतली शीट को विकृत कर सकता है। अपर्याप्त बल के कारण संपर्क ढीली जंग या तेल पर बना रह सकता है। संपर्क सतहें साफ और क्षतिरहित होनी चाहिए, जबकि इस्पात इतना साफ होना चाहिए कि रीडिंग उत्पाद को दर्शाए, न कि अलग हो सकने वाले संदूषण को। सफाई करना स्वीकृति-स्थिति बदलने के समान नहीं है: ग्राइंडिंग, फाइलिंग, ड्रेसिंग या किसी दोष को हटाने से आकलन की जा रही सतह बदल सकती है और ऐसा केवल तभी किया जाना चाहिए जब विनिर्देशन या निरीक्षण प्रक्रिया इसकी अनुमति दे।
उपकरण की रेंज और संरचना भी उपयुक्त होनी चाहिए। लंबा स्ट्रेटएज अपनी कार्य-लंबाई पर पर्याप्त रूप से सीधा होना चाहिए; टेप माप को सही संरेखण में और उपयुक्त तनाव के साथ रखा जाना चाहिए; समतलता की जाँच के लिए परिभाषित डेटम, सपोर्ट व्यवस्था और गैप-मापन विधि आवश्यक है। द्रव्यमान के लिए स्केल की क्षमता और रिज़ॉल्यूशन उत्पाद तथा अनुमेय द्रव्यमान-विचलन के अनुरूप होने चाहिए। कोण, समकोणता या सेक्शन-ज्यामिति के मामले में किसी आसानी से पहुँच योग्य सिरे पर किया गया मापन पूरे सदस्य का प्रतिनिधित्व नहीं कर सकता।
सीमा के निकट प्राप्त परिणाम को स्वीकार्य घोषित करने से पहले मापन-अनिश्चितता पर विचार किया जाना चाहिए। यदि सहनशीलता ±1.0 mm है और अनुमानित अनिश्चितता उस अंतराल की तुलना में बहुत कम है, तो निर्णय सामान्यतः सीधा होता है। यदि प्राप्त मान सीमा के भीतर केवल 0.1 mm हो और विधि की अनिश्चितता उसके तुल्य हो, तो रिपोर्ट में ऐसी निश्चितता का संकेत नहीं देना चाहिए जिसका समर्थन विधि नहीं कर सकती। लागू विनिर्देशन, अनुबंध, निरीक्षण योजना या अनुरूपता-मूल्यांकन प्रक्रिया यह निर्धारित कर सकती है कि ऐसी अनिश्चितता को कैसे संभाला जाए।
मापन-स्थान और पुनरावृत्तता
स्थान, मापन की परिभाषा का एक भाग है। “प्लेट की मोटाई” कथन अधूरा है, जब तक प्रक्रिया यह न बताए कि मोटाई कहाँ मापी जाती है, किनारे से कितनी दूरी पर मापी जाती है, क्या रीडिंग निर्दिष्ट बिंदुओं पर ली जाती हैं, और स्थानीय असंततताओं से कैसे निपटा जाता है। उत्पाद मानक अक्सर इन विवरणों को परिभाषित करते हैं या तालिकाएँ और आरेख प्रदान करते हैं। निरीक्षक को सुविधाजनक स्थान स्वयं निर्धारित करने के बजाय इन निर्देशों का पालन करना चाहिए।
शीयर किए गए किनारे के पास ली गई रीडिंग में किनारे का मुड़ाव या बर्र शामिल हो सकता है। स्केल-रिज, गड्ढे, लैप, खरोंच, कोटिंग या ढीली जंग के ऊपर ली गई रीडिंग अंतर्निहित इस्पात के बजाय सतही विशेषता को दर्शा सकती है। रोल्ड सेक्शन की लंबाई के साथ और उसके क्रॉस-सेक्शन के चारों ओर भिन्नता हो सकती है। शीट में क्राउन, किनारे का पतलापन, तरंगितपन या स्थानीय बकलिंग दिखाई दे सकती है। इसलिए एकल केंद्रीय रीडिंग स्वतः प्रत्येक बिंदु का प्रतिनिधित्व नहीं कर सकती, और यदि कोई देखने में आकर्षक स्थान निर्दिष्ट मापन-स्थान नहीं है, तो वह तकनीकी रूप से अप्रासंगिक हो सकता है।
सतह की स्थिति को आयामी स्वीकृति से अलग रखा जाना चाहिए। ISO 9443:2018, 5 mm से 200 mm तक के नाममात्र आयाम वाले हॉट-रोल्ड गोल बार, वर्गाकार बार, षट्कोणीय बार और वायर रॉड के लिए सतह-गुणवत्ता वर्ग परिभाषित करता है। ISO 8501-1:2007 जंग की श्रेणियों और तैयारी की श्रेणियों के लिए लिखित विवरण तथा प्रतिनिधि फ़ोटोग्राफ देता है, जिनमें ब्लास्ट-क्लीन, हाथ के उपकरण से साफ की गई, पावर-टूल से साफ की गई और फ्लेम-क्लीन की गई सतहें शामिल हैं। इनमें से कोई भी संदर्भ सतह के फ़ोटोग्राफ को आयामी परिणाम में परिवर्तित नहीं करता। इसी प्रकार, सहनशीलता के भीतर का आयाम आवश्यक सतह-गुणवत्ता वर्ग के अनुपालन को स्थापित नहीं करता।
BCSA Guidance Note 3.05 व्यावहारिक रूप से यह स्पष्ट करता है कि जब प्रभावित क्षेत्र सतह का केवल छोटा अनुपात हो, तब सतह-गुणवत्ता सहनशीलता स्वीकार्य हो सकती है, बशर्ते विनिर्देशन और इच्छित उपयोग ऐसा निर्णय लेने की अनुमति दें। यह सतह का आकलन है, आयामी दोष की उपेक्षा करने की अनुमति नहीं। दोनों निर्णय अलग-अलग दर्ज किए जाने चाहिए।
पुनरावृत्तता की जाँच समान परिस्थितियों में मापन दोहराकर की जाती है: वही उपकरण, वही ऑपरेटर, वही स्थान, वही संपर्क व्यवस्था और वही विधि। यदि बार-बार ली गई रीडिंग में महत्वपूर्ण फैलाव हो, तो उनका औसत निकालकर समस्या छिपाने से पहले कारण की जाँच की जानी चाहिए। संभावित कारणों में खराब संरेखण, अस्थिर सपोर्ट, असंगत संपर्क बल, सतह पर मलबा, तापमान में बदलाव या उत्पाद में वास्तव में आयाम का बदलना शामिल हैं। पुनरुत्पादकता एक अलग प्रश्न है: क्या कोई अन्य प्रशिक्षित निरीक्षक, परिभाषित विधि और समतुल्य कैलिब्रेटेड उपकरण का उपयोग करके, तुलनीय परिणाम प्राप्त करेगा?
लंबाई, चौड़ाई, व्यास, समतलता और सेक्शन-आयामों के लिए संरेखण विशेष रूप से महत्वपूर्ण है। कोण पर लगाया गया कैलिपर अधिक रीडिंग दे सकता है; झुकाव या वक्रता का अनुसरण करने वाला टेप वास्तविक लंबाई से अधिक लंबा माप दिखा सकता है; सतह पर तिरछा रखा गया स्ट्रेटएज दोषों के ऊपर टिक सकता है या गैप को बढ़ा-चढ़ाकर दिखा सकता है। सपोर्ट भी परिणाम बदल सकते हैं। असमतल मेज पर रखी हुई शीट का मापन, परिभाषित बिंदुओं पर समर्थित उसी शीट की समतलता से अलग हो सकता है।
रिकॉर्ड में उत्पाद, विनिर्देशन, उपकरण की पहचान, कैलिब्रेशन की स्थिति, स्थान, सतह की स्थिति, मूल रीडिंग, इकाइयाँ तथा लागू किए गए किसी सुधार या राउंडिंग का उल्लेख होना चाहिए। यह जानकारी परिणाम को पुनरावर्तनीय बनाती है और समीक्षक को उत्पाद-दोष तथा मापन-दोष के बीच अंतर करने का साधन देती है।
अनुरूपता-निर्णयों में ASTM E29 के अनुसार राउंडिंग
ASTM A568/A568M-19a में कहा गया है कि अनुरूपता निर्धारित करते समय मापे गए मानों को ASTM E29 के अनुसार राउंड किया जाता है। यह एक निर्णय-नियम है, उपकरण को कम सटीक बनाने का निर्देश नहीं। निरीक्षक को उपकरण से प्राप्त रीडिंग सुरक्षित रखनी चाहिए और फिर सहनशीलता तालिका में अपेक्षित सटीकता के अनुसार निर्दिष्ट राउंडिंग प्रक्रिया लागू करनी चाहिए।
उदाहरण के लिए, मान लें कि शीट की मोटाई की सीमा निकटतम 0.01 mm तक दी गई है और उपकरण 2.004 mm की मूल रीडिंग देता है। लागू ASTM E29 प्रक्रिया के अंतर्गत, निर्दिष्ट राउंडिंग स्थान और लागू किए जा रहे सटीक नियम के आधार पर, अनुरूपता के लिए यह मान 2.00 mm रिपोर्ट किया जा सकता है। 2.006 mm की मूल रीडिंग 2.01 mm हो सकती है। राउंड किया गया परिणाम निर्दिष्ट तुलना के लिए प्रयुक्त मान है; यह इस बात का प्रमाण नहीं है कि उपकरण ने वास्तव में 2.00 या 2.01 mm प्रदर्शित किया था।
सीमा-रेखा पर यह अंतर महत्वपूर्ण है। सीमा से थोड़ा कम मूल मान राउंड होकर सीमा के बराबर हो सकता है, जबकि उससे थोड़ा अधिक मूल मान भी निर्धारित वृद्धि के अनुसार राउंड होकर उसी सीमा के बराबर हो सकता है। स्वीकृति का परिणाम ASTM E29 और ASTM A568/A568M के अनुसार होना चाहिए, न कि निरीक्षक की पसंदीदा “ऊपर राउंड” या “नीचे राउंड” परंपरा के अनुसार। केवल दशमलव प्रारूप यह निर्धारित नहीं करता कि कौन-सा नियम लागू है।
इसलिए जहाँ व्यावहारिक हो, रिपोर्ट में दोनों मान सुरक्षित रखने चाहिए: बिना राउंड की गई उपकरण-रीडिंग और राउंड किया गया अनुरूपता-मूल्य। यदि उपकरण 1.9996 mm पढ़ता है, तो केवल 2.00 mm दर्ज करने से ऑडिट या विवाद के लिए प्रासंगिक जानकारी छिप जाती है। यदि विनिर्देशन राउंडिंग के बाद तुलना की अपेक्षा करता है, तो केवल 1.9996 mm दर्ज करने से औपचारिक निर्णय का आधार भी अस्पष्ट हो सकता है। राउंडिंग की वृद्धि, लागू किए गए मानक और यह कि दर्ज परिणाम मूल है या राउंड किया हुआ—इन सभी का उल्लेख किया जाना चाहिए।
अनुपयुक्त विधि को बचाने के लिए राउंडिंग का उपयोग नहीं किया जाना चाहिए। ASTM E29 गलत संरेखित कैलिपर, बिना कैलिब्रेशन वाले गेज, अशुद्ध सतह या ऐसे स्थान की भरपाई नहीं कर सकता जिसे उत्पाद विनिर्देशन अनुमति नहीं देता। पहले वैध मापन प्राप्त करें। उसके बाद लागू स्वीकृति-नियम लागू करें।
आवश्यक सहनशीलताएँ, कार्यात्मक सहनशीलताएँ और निर्धारित उपयोग
राष्ट्रीय संरचनात्मक इस्पात-कार्य विनिर्देशन का ढाँचा
National Structural Steelwork Specification (NSSS) दो ऐसे प्रश्नों को अलग करता है जिन्हें अक्सर एक ही आयामी स्वीकृति-अस्वीकृति निर्णय में मिला दिया जाता है: क्या कोई विचलन आवश्यक सहनशीलता का उल्लंघन करता है, और क्या वह निर्मित या स्थापित इस्पात-कार्य को उसके निर्धारित कार्य करने से रोकता है। यह भेद सहनशीलताओं को वैकल्पिक नहीं बनाता। यह पहचानता है कि किन विचलनों में सुधार आवश्यक है और किनका आकलन संरचना की व्यावहारिक आवश्यकताओं के आधार पर किया जा सकता है।
कार्यात्मक सहनशीलता यह सहनशीलता इस बात से संबंधित होती है कि निर्मित या स्थापित इस्पात निर्दिष्ट कार्य, जैसे फिट, संरेखण, संयोजन, जल-निकासी, निकासी-अंतर या गति, कर सकता है या नहीं।
आवश्यक सहनशीलता वह सीमा है जो विनिर्देशन, डिजाइन या निर्माण-प्रक्रिया की किसी अनिवार्य आवश्यकता की रक्षा करती है। यह सदस्य के आयाम, सीधापन, समकोणता, स्थान, फिट-अप, अथवा छिद्रों और संलग्नकों की स्थिति को नियंत्रित कर सकती है। ऐसी सीमा से बाहर का विचलन केवल इसलिए स्वीकार्य नहीं हो जाता कि तैयार फ्रेम स्थिर दिखाई देता है। संबंधित आवश्यकता डिजाइन-ज्यामिति, भार-संचरण, अग्नि-सुरक्षा, टिकाऊपन, स्थापना-क्रम या संविदात्मक निरीक्षण व्यवस्था से जुड़ी हो सकती है। परियोजना दस्तावेजों में निर्दिष्ट प्राधिकारी के माध्यम से सुधार या औपचारिक निपटान आवश्यक है।
कार्यात्मक सहनशीलता पूर्ण किए गए कार्य की निर्धारित रूप से संचालित होने की क्षमता से संबंधित होती है। प्रश्न व्यावहारिक है, लेकिन फिर भी विनिर्देशन-आधारित है: क्या विचलन संयोजन, संरेखण, असेंबली, गति, जल-निकासी, पहुँच, कोटिंग या किसी अन्य निर्दिष्ट कार्य में बाधा डालता है? किसी गैर-महत्वपूर्ण किनारे पर मामूली भिन्नता का कोई परिणाम न हो सकता है। वही भिन्नता बेयरिंग सीट, स्प्लाइस, सीढ़ी-संयोजन, क्रेन रेल सपोर्ट या विस्तार जोड़ पर असेंबली को रोक सकती है या बल-संचरण को बदल सकती है।
NSSS यह भी अपेक्षा करता है कि मापन की विधियाँ और उपकरण आवश्यक सटीकता के अनुरूप हों। स्टील टेप, कैलिब्रेटेड रूल, टोटल स्टेशन, स्ट्रेटएज, फीलर गेज, प्लम्ब उपकरण या सर्वेक्षण प्रणाली एक-दूसरे के स्थान पर प्रयुक्त होने योग्य प्रमाण प्रस्तुत नहीं करते। ऐसे उपकरण या विधि से 2 mm के किनारे के विचलन को मापना, जिसकी अनिश्चितता कई मिलीमीटर हो, अनुरूपता स्थापित नहीं कर सकता। अभिलेख में डेटम, मापन-स्थान, उपकरण, जहाँ प्रासंगिक हो वहाँ कैलिब्रेशन की स्थिति, महत्वपूर्ण होने पर पर्यावरणीय परिस्थितियाँ और किसी भी अनुमत राउंडिंग से पहले का मापा गया मान दर्ज होना चाहिए।
रोल्ड सामग्री के लिए उत्पाद मानक प्रारंभिक आधार बना रहता है। ASTM A6/A6M-24a संरचनात्मक बार, प्लेट, शेप और शीट पाइलिंग के आयामों और द्रव्यमान में अनिवार्य अनुमत विचलन निर्धारित करता है, लेकिन यह भी कहता है कि जहाँ आवश्यकताएँ परस्पर विरोधी हों, वहाँ लागू उत्पाद विनिर्देशन प्रभावी होगा। ASTM A568/A568M-19a हॉट-रोल्ड और कोल्ड-रोल्ड शीट के लिए मोटाई, लंबाई, चौड़ाई, समतलता और संबंधित अनुमतियाँ निर्दिष्ट करता है; इसकी अनुरूपता-प्रक्रिया ASTM E29 के अंतर्गत मापे गए मानों को राउंड करती है। यह राउंडिंग नियम निर्धारित स्वीकृति-विधि का हिस्सा है, असुविधाजनक परिणामों को समायोजित करने का सामान्य अधिकार नहीं।
ISO दस्तावेज इसी विषय को उत्पाद के रूप के आधार पर विभाजित करते हैं। ISO 16160:2012 हॉट-रोल्ड स्टील शीट उत्पादों पर आयामी और आकार-संबंधी सहनशीलताएँ लागू करता है, और ISO ने 2024 में इस मानक की पुष्टि की। ISO 16162:2012 कोल्ड-रोल्ड शीट को कवर करता है। ISO 1035:2026 मीट्रिक-श्रृंखला के हॉट-रोल्ड गोल, वर्गाकार, फ्लैट, षट्कोणीय और अष्टकोणीय बार के आयाम, आकार, द्रव्यमान और सहनशीलताओं से संबंधित है। ISO 657-1:2026 समान और असमान एंगल, ढलानदार-फ्लैंज चैनल और ढलानदार-फ्लैंज I-बीम को कवर करता है। ISO 9034:1987 गैर-मिश्रधातु और मिश्रधातु इस्पात के हॉट-रोल्ड संरचनात्मक वाइड फ्लैट के आयामी, आकार-संबंधी और द्रव्यमान-संबंधी सहनशीलताओं पर लागू होता है। इसमें स्टेनलेस स्टील शामिल नहीं हैं और निर्दिष्ट न्यूनतम यील्ड स्ट्रेंथ 700 N/mm² तक है।
ये दस्तावेज अलग-अलग कार्य करते हैं। किसी रोल्ड सेक्शन की आयामी सहनशीलता स्वतः ही स्वीकार्य वेल्ड प्रोफ़ाइल, ब्लास्ट-क्लीन की गई सतह, कोटिंग की मोटाई या स्थापना-विचलन को परिभाषित नहीं करती। इन आवश्यकताओं का संबंध लागू निर्माण, संक्षारण-सुरक्षा, वेल्डिंग या परियोजना विनिर्देशन से स्थापित किया जाना चाहिए।
जब कोई विचलन कार्य को प्रभावित करता है
निर्धारित उपयोग किसी मापन को अर्थ प्रदान करता है, लेकिन वह किसी अनिवार्य आवश्यकता को निरस्त नहीं करता। ऐसे कॉलम पर विचार करें जो लंबवत स्थिति से थोड़ा बाहर हो। यदि विचलन स्थापना-सहनशीलता के भीतर रहता है और बेस-प्लेट के संपर्क, स्प्लाइस-संरेखण, फ्रेम-ज्यामिति, क्लैडिंग इंटरफेस या गणना किए गए द्वितीय-क्रम प्रभावों को प्रभावित नहीं करता, तो उसका कोई कार्यात्मक परिणाम न हो सकता है। यदि वही विचलन बीम को उसके कनेक्शन में प्रवेश करने से रोकता है, बोल्ट को गलत संरेखण में लगाने के लिए मजबूर करता है, बेयरिंग कम करता है या किसी फ़ैसाड ब्रैकेट को उसकी समायोजन-सीमा से बाहर कर देता है, तो संख्यात्मक अंतर छोटा दिखाई देने पर भी यह कार्यात्मक विफलता बन जाता है।
कनेक्शन और असेंबली की विफलताएँ सामान्यतः प्रत्यक्ष होती हैं। बोल्ट के छिद्र संरेखित नहीं हो सकते; फ्लैंज किसी गैसेट से टकरा सकता है; बेस प्लेट पूरी तरह बैठ नहीं सकती; स्प्लाइस के लिए ऐसा बलपूर्वक फिट-अप आवश्यक हो सकता है जो अनपेक्षित तनाव उत्पन्न करे। वेल्डिंग भी प्रभावित हो सकती है। अत्यधिक मिसमैच वेल्ड तैयारी, रूट गैप, पहुँच और परिणामी वेल्ड आकार को बदल देता है। एक सदस्य के लिए हानिरहित सुधार दूसरे सदस्य को स्थानीय ताप, गॉजिंग, विकृति या सेक्शन के क्षरण के कारण क्षतिग्रस्त कर सकता है।
स्थापना के दौरान ही नहीं, स्थापना के बाद भी संरेखण महत्वपूर्ण रहता है। दरवाजे की पटरियों, क्रेन रेल, सेवा प्लेटफ़ॉर्म, हैंडरेल, सीढ़ियों, ग्रेटिंग, कर्टेन-वॉल ब्रैकेट और यांत्रिक उपकरणों की व्यावहारिक सीमाएँ अक्सर प्राथमिक फ्रेम की सीमाओं से अधिक संकीर्ण होती हैं। उनकी स्वीकृति का अनुमान मुख्य इस्पात फ्रेम की सहनशीलता से नहीं लगाया जा सकता। इंटरफेस की आवश्यकता ही नियंत्रक होती है।
सतह की स्थिति का कार्य से इसी प्रकार संबंध होता है, यद्यपि यह आयामी सहनशीलता नहीं है। छोटे क्षेत्र में मौजूद उथली अपूर्णता स्वीकार्य हो सकती है, यदि निर्दिष्ट कोटिंग प्रणाली उसे ढक सकती हो और सतह तैयारी के लिए उपयुक्त बनी रहे। BCSA Guidance Note 3.05 में कहा गया है कि जब प्रभावित क्षेत्र सतह का केवल छोटा अनुपात हो, तो विनिर्देशन और निर्धारित उपयोग के अधीन सतह-गुणवत्ता सहनशीलता स्वीकार की जा सकती है। यह निर्धारित मानदंडों के विरुद्ध किया गया आकलन है, व्यापक पिटिंग, लैमिनेशन, तीखे फिन, वेल्ड स्पैटर या संदूषण की अनदेखी करने का निमंत्रण नहीं।
सतह मानक अलग-अलग संदर्भ प्रदान करते हैं। ISO 9443:2018, 5 mm से 200 mm तक के नाममात्र आयाम वाले हॉट-रोल्ड गोल बार, वर्गाकार बार, षट्कोणीय बार और वायर रॉड के लिए सतह-गुणवत्ता वर्ग परिभाषित करता है। ISO 8501-1:2007 जंग-ग्रेड और तैयारी-ग्रेड के लिए लिखित विवरण तथा प्रतिनिधि फ़ोटोग्राफ़ का उपयोग करता है, जिनमें ब्लास्ट-क्लीन, हाथ के औजार से साफ की गई, पावर-टूल से साफ की गई और फ्लेम-क्लीन की गई सतहें शामिल हैं। कोई भी मानक सतह-दोष को अनुमत आयामी विचलन में परिवर्तित नहीं करता। वे अलग-अलग स्वीकृति-प्रश्नों का वर्णन करते हैं।
फास्टनर के लिए कच्ची सामग्री के मामले में ASTM F2282-03R09E01 यह दर्शाता है कि यह विभाजन क्यों महत्वपूर्ण है। इसके गुणवत्ता-आश्वासन नियंत्रणों में कार्बन और मिश्रधातु इस्पात के तार, रॉड और बार से यांत्रिक फास्टनर बनाने के लिए डीकार्बराइजेशन, आयाम, सहनशीलताएँ, सतह की स्थिति, कोटिंग, कारीगरी, फिनिश, रूप-रंग और पैकेजिंग शामिल हैं। व्यास अनुरूप हो सकता है, जबकि डीकार्बराइजेशन या सतह-दोष निर्धारित विनिर्माण कार्य में विफल हो सकता है।
निर्माण और स्थापना के लिए स्वीकृति-मानदंड
स्वीकृति की शुरुआत उनके प्राधिकार-क्रम में नियंत्रक दस्तावेजों की पहचान से होती है। संविदा में NSSS, किसी राष्ट्रीय उत्पाद मानक, परियोजना-चित्र, स्थापना विनिर्देशन, कोटिंग विनिर्देशन या निर्माता की आवश्यकता का संदर्भ हो सकता है। निरीक्षण योजना में यह बताया जाना चाहिए कि प्रत्येक विशेषता के लिए कौन-सा दस्तावेज नियंत्रक है और जाँच सामग्री प्राप्त होने पर, निर्माण के बाद, कोटिंग से पहले, स्थापना के दौरान या अंतिम संरेखण के बाद की जानी है।
निरीक्षक को प्रत्येक मापन की तुलना किसी सामान्य इस्पात-सहनशीलता तालिका से नहीं करनी चाहिए। पहले उत्पाद के रूप और ग्रेड की स्थापना करें, जैसे रोल्ड प्लेट, समान एंगल, वाइड फ्लैट, निर्मित बॉक्स या वेल्डेड अटैचमेंट। इसके बाद लागू संस्करण और इकाइयाँ, डेटम और मापन-विधि, अनुमत राउंडिंग नियम तथा यह पहचानें कि आवश्यकता आवश्यक है या कार्यात्मक। रोल्ड सेक्शन की सहनशीलता पूरी हो सकती है, जबकि निर्मित असेंबली फिर भी अस्वीकार्य हो, क्योंकि छिद्र, वेल्ड या इंटरफेस फिट नहीं होते।
जब कोई परिणाम सहनशीलता से बाहर हो, तो प्रतिक्रिया ऐसी होनी चाहिए जिससे बिना दर्ज किए गए समायोजन के माध्यम से समस्या मिटाने के बजाय प्रमाण सुरक्षित रहे। स्थान, परिमाण, दिशा, मापन-विधि और आसपास की स्थिति दर्ज करें। आकलन करें कि विचलन किसी अनिवार्य आवश्यक सहनशीलता, कार्यात्मक इंटरफेस, संरचनात्मक विश्लेषण, कोटिंग तैयारी या केवल रूप-रंग को प्रभावित करता है। जहाँ इंजीनियरिंग निर्णय आवश्यक हो, वहाँ डिजाइनर, उत्तरदायी इंजीनियर, संविदा प्रशासक या विनिर्देशन में नामित किसी अन्य पक्ष से दस्तावेजीकृत निपटान प्राप्त करें।
निरीक्षक किसी अनिवार्य आवश्यकता को केवल इसलिए माफ नहीं कर सकता कि विचलन का कोई दिखाई देने वाला प्रभाव नहीं है। प्राधिकार नियंत्रक संविदा या नामित तकनीकी प्राधिकारी से प्राप्त होना चाहिए, और निपटान में यह स्पष्ट होना चाहिए कि वस्तु को यथास्थिति स्वीकार किया गया है, उसकी मरम्मत की जाएगी, पुनःकार्य किया जाएगा, उसे बदला जाएगा या किसी परिभाषित सीमा के अधीन स्वीकार किया गया है। “कार्य को प्रभावित नहीं करता” ऐसा निष्कर्ष है जिसके लिए प्रमाण और प्राधिकार दोनों आवश्यक हैं।
स्थापना के लिए स्वीकृति में पूर्ण ज्यामिति और उन इंटरफेसों को शामिल करना चाहिए जिनकी सेवा वह ज्यामिति करती है। बेस और स्प्लाइस की स्थितियाँ, सदस्य की स्थिति, लंबवतता, लेवल, लाइन, कनेक्शन फिट, बोल्ट स्थापना, वेल्ड पूर्णता, अस्थायी कार्यों को हटाना तथा किसी भी गति या क्लियरेंस की आवश्यकता की जाँच करें। कोई फ्रेम व्यापक समग्र सर्वेक्षण-सहनशीलता को पूरा कर सकता है, जबकि स्थानीय कनेक्शन फिर भी उपयोग योग्य न हो।
इसलिए उचित दृष्टिकोण न तो स्वतः अस्वीकृति है और न ही अनौपचारिक क्षमादान। निर्दिष्ट सहनशीलता लागू करें, उपयुक्त विधि से उसका मापन करें, आयामी स्वीकृति को सतह और कोटिंग स्वीकृति से अलग रखें, तथा कार्यात्मक प्रभाव का निर्णय केवल नियंत्रक दस्तावेजों द्वारा दिए गए प्राधिकार के भीतर करें। यह प्रक्रिया संख्यात्मक सीमा और उस उद्देश्य—दोनों का सम्मान करती है जिसके लिए इस्पात बनाया गया था।
स्थानीय सतही अपूर्णताओं का आकलन: क्षेत्रफल को गंभीरता समझने की भूल से बचना
किसी सतही अपूर्णता को केवल उसके क्षेत्रफल के आधार पर स्वीकार या अस्वीकार नहीं किया जाता। छोटा लैप, रोल्ड-इन स्केल का निशान, सीम, शेल, गॉज, दरार या उथला अवनमन प्लेट या सेक्शन के केवल छोटे हिस्से में हो सकता है, फिर भी उसका प्रभाव गहराई, तीक्ष्णता, दिशा और स्थिति पर निर्भर कर सकता है। अत्यधिक तनावग्रस्त फ्लैंज, वेल्ड-प्रिपरेशन क्षेत्र या बोल्ट-छेद के पास स्थित कोई असंततता, उस संकेत की तुलना में अलग जोखिम प्रस्तुत करती है जो किसी ऐसे भाररहित किनारे पर हो जिसे बाद में काटकर हटा दिया जाएगा।
यह भेद महत्वपूर्ण है, क्योंकि आयामी स्वीकृति और सतही स्वीकृति अलग-अलग प्रश्नों का उत्तर देती हैं। किसी प्लेट में अनुमत मोटाई-विचलन का अनुपालन हो सकता है, फिर भी उसमें ऐसी सतही असंततता हो सकती है जिसे हटाना आवश्यक हो। इसके विपरीत, कोई स्थानीय निशान देखने में आपत्तिजनक हो सकता है, परंतु उससे सेक्शन की मोटाई उसकी आयामी सीमा से नीचे न जाए। इसलिए किसी निर्णय से पहले लागू उत्पाद विनिर्देशन, क्रय आवश्यकताओं, निर्माण मानक और इच्छित सेवा की पहचान करना आवश्यक है।
BCSA Guidance Note 3.05 का सिद्धांत
BCSA Guidance Note 3.05 स्थानीय सतह-गुणवत्ता के आकलन के लिए एक व्यावहारिक सिद्धांत देता है: जब प्रभावित क्षेत्र सतह के केवल छोटे अनुपात में हो, तब सतह-गुणवत्ता सहनशीलता स्वीकार्य हो सकती है, बशर्ते लागू विनिर्देशन और इच्छित उपयोग ऐसी स्वीकृति की अनुमति देते हों। यह एक सशर्त सिद्धांत है, सतह-संबंधी आवश्यकताओं से सामान्य छूट नहीं।
स्थानीयकृत सतह-अपूर्णता तभी स्वीकार्य हो सकती है जब उसका विस्तार, गंभीरता, स्थान, विनिर्देशन और इच्छित उपयोग उस निर्णय का समर्थन करते हों। Limited evidence
“छोटा अनुपात” ऐसा सार्वभौमिक संख्यात्मक अर्थ नहीं रखता जो इंजीनियरिंग निर्णय का स्थान ले सके। बड़ी प्लेट पर 20 mm का संकेत सतह की मामूली विशेषता हो सकता है, जबकि 25 mm की बार पर, वेल्ड के सिरे पर या थकान-संवेदनशील विवरण में उतनी ही लंबाई का संकेत महत्वपूर्ण हो सकता है। प्रासंगिक क्षेत्र को परिभाषित करना भी कठिन हो सकता है। दिखाई देने वाला निशान किसी लंबे उपसतही दोष का उजागर भाग हो सकता है, और ब्लास्ट-क्लीनिंग, ग्राइंडिंग या मशीनिंग के बाद कई अलग-अलग संकेत मिलकर एक जुड़ा हुआ क्षेत्र बना सकते हैं।
BCSA का सहनशीलताओं संबंधी व्यापक विवेचन आवश्यक सहनशीलताओं और कार्यात्मक सहनशीलताओं में भी अंतर करता है। आवश्यक सहनशीलताएँ उन संरचनात्मक या ज्यामितीय आवश्यकताओं को प्रभावित करती हैं जिन्हें पूरा करना अनिवार्य है; कार्यात्मक सहनशीलताएँ फिट, असेंबली, रूप-रंग या उपयोग से संबंधित अन्य स्थितियों से जुड़ी होती हैं। यह भेद किसी सतही अवलोकन को सामान्य पास-या-फेल आयामी परिणाम के रूप में देखे जाने से रोकता है। National Structural Steelwork Specification में यह भी अपेक्षित है कि आयामी मापन के लिए प्रयुक्त विधियों और उपकरणों का चयन आवश्यक सटीकता के अनुसार किया जाए। सतह की जाँच में भी यही अनुशासन आवश्यक है: संदिग्ध दोष और उसे न पकड़ पाने के संभावित परिणाम के अनुसार दृश्य निरीक्षण, गहराई मापन, चुंबकीय-कण परीक्षण, अल्ट्रासोनिक परीक्षण या प्रोफ़ाइल मापन का चयन किया जाना चाहिए।
इस प्रकार, मार्गदर्शन को सबसे अच्छी तरह एक प्रारंभिक छंटाई के सिद्धांत के रूप में समझा जा सकता है। स्थानीय अपूर्णता तब सहनीय हो सकती है जब उसका विस्तार सीमित हो, वह आवश्यक सेक्शन या कार्य-क्षमता को प्रभावित न करती हो और सहमत सतह-गुणवत्ता आवश्यकताओं के भीतर आती हो। यह केवल इसलिए स्वीकृति की अनुमति नहीं देता कि प्रभावित पैच छोटा दिखाई देता है।
छोटा प्रभावित क्षेत्र बनाम हानिकारक असंततता
क्षेत्रफल बताता है कि सतह का कितना भाग प्रभावित है। गंभीरता बताती है कि अपूर्णता इस्पात या तैयार घटक को किस प्रकार प्रभावित करती है। ये दोनों गुण एक-दूसरे के विपरीत संकेत दे सकते हैं।
गहराई अक्सर पहला निर्णायक अंतर होती है। सामान्य सतह-तैयारी के दौरान हट जाने वाला उथला ऑक्साइड निशान संरचनात्मक दृष्टि से बहुत कम प्रभाव वाला हो सकता है। तीक्ष्ण मूल वाली संकरी खाँचा-नुमा रेखा, छोटे समतलीय क्षेत्रफल के बावजूद स्थानीय तनाव-सांद्रण उत्पन्न कर सकती है। दरार-जैसा संकेत और भी गंभीर होता है, क्योंकि उसकी लंबाई दिखाई देने वाली सतह के नीचे तक फैल सकती है तथा थकान-प्रसार या भंगुर फ्रैक्चर का मार्ग प्रदान कर सकती है। पर्याप्त दीवार-मोटाई छोड़ने वाला अवनमन एक विनिर्देशन के अंतर्गत स्वीकार्य हो सकता है; जबकि अधिक गहरी गुहा, जो प्रभावी सेक्शन को कम कर दे, स्वीकार्य नहीं हो सकती।
दिशा भी महत्वपूर्ण है। प्रधान तनाव के समानांतर स्थित लंबी असंततता, तनाव-दिशा को काटने वाली असंततता से अलग व्यवहार कर सकती है। रोल्ड उत्पादों में, रोलिंग दिशा के अनुरूप स्थित समावेशन या सीम, मोड़ने, फ्लेम-कटिंग, वेल्डिंग या मशीनिंग के दौरान खुल सकता है। अनुप्रस्थ संकेत फ्लैंज या वेब के आर-पार भार-संचरण को बाधित कर सकता है। इसलिए आकलन में उत्पाद का रूप, जहाँ प्रासंगिक हो वहाँ दाने या रोलिंग की दिशा, और सेवा-भार को ध्यान में रखना चाहिए; केवल ऊपर से दिखाई देने वाले क्षेत्रफल के अनुमान पर निर्भर नहीं रहना चाहिए।
स्थिति निर्णय को नियंत्रित कर सकती है। किसी गैर-महत्वपूर्ण किनारे की सतही सामग्री को काटने के दौरान हटाया जा सकता है, लेकिन नेट सेक्शन, फ्लैंज टो, वेल्ड-एक्सेस क्षेत्र, बेयरिंग सतह या कनेक्शन इंटरफेस पर मौजूद सामग्री आवश्यक हो सकती है। प्रस्तावित कोटिंग प्रणाली के नीचे स्थित दोष का परिणाम, बिना कोटिंग वाली आंतरिक सतह पर स्थित दोष से अलग हो सकता है। कोटिंग का आसंजन, संक्षारण-सुरक्षा, रूप-रंग और प्रोफ़ाइल संबंधी आवश्यकताएँ पूर्ण हटाने की मांग कर सकती हैं, भले ही इस्पात की भार-वहन क्षमता प्रभावित न हुई हो।
उत्पाद मानक प्रारंभिक आधार निर्धारित करता है। ASTM A6/A6M-24a रोल्ड संरचनात्मक इस्पात की बार, प्लेट, शेप और शीट-पाइलिंग के आयामों और द्रव्यमान में अनिवार्य अनुमत विचलन निर्धारित करता है तथा यह भी कहता है कि जहाँ आवश्यकताएँ परस्पर विरोधी हों, वहाँ लागू उत्पाद विनिर्देशन को प्राथमिकता दी जाएगी। ASTM A568/A568M-19a हॉट-रोल्ड और कोल्ड-रोल्ड शीट के लिए मोटाई, लंबाई, चौड़ाई, समतलता और संबंधित अनुमतियाँ निर्दिष्ट करता है; इस मानक के अंतर्गत अनुरूपता निर्धारित करते समय मापे गए मानों को ASTM E29 के अनुसार राउंड किया जाता है। न तो आयामी राउंडिंग और न ही मोटाई का अनुपालन अलग सतह-गुणवत्ता संबंधी प्रश्न का समाधान करता है।
हॉट-रोल्ड शीट के लिए ISO 16160:2012 सभी हॉट-रोल्ड इस्पात शीट उत्पादों पर आयाम और आकार संबंधी सहनशीलताएँ लागू करता है, जबकि ISO 16162:2012 कोल्ड-रोल्ड शीट उत्पादों को कवर करता है। ISO 9443:2018, 5 mm से 200 mm तक के नाममात्र आयाम वाली हॉट-रोल्ड गोल बार, वर्गाकार बार, षट्भुजाकार बार और वायर रॉड के लिए सतह-गुणवत्ता वर्गों को संबोधित करता है। इसके सतह-वर्ग इन उत्पादों के लिए विनिर्देशन-आधारित मार्ग प्रदान करते हैं; वे ऐसा नियम स्थापित नहीं करते कि प्रत्येक छोटा संकेत हानिरहित हो।
सफाई के बाद सतह के रूप-रंग का भी सही वर्णन किया जाना चाहिए। ISO 8501-1:2007 लिखित विवरणों और प्रतिनिधि फोटोग्राफों के माध्यम से जंग-ग्रेड और तैयारी-ग्रेड परिभाषित करता है, जिनमें ब्लास्ट-क्लीन की गई, हाथ के उपकरण से साफ की गई, विद्युत उपकरण से साफ की गई और फ्लेम-क्लीन की गई सतहें शामिल हैं। जंग-ग्रेड या तैयारी-ग्रेड संरचनात्मक दोष-वर्गीकरण नहीं है। यह सतह की स्थिति और तैयारी का वर्णन करता है, न कि किसी असंततता की गहराई, दिशा या धातुकर्मीय उत्पत्ति का।
उत्पाद का प्रकार और अनुप्रयोग अतिरिक्त आवश्यकताएँ प्रस्तुत कर सकते हैं। ASTM F2282-03R09E01 यांत्रिक फास्टनरों के निर्माण में प्रयुक्त कार्बन और मिश्रधातु इस्पात के वायर, रॉड और बार के गुणवत्ता-आश्वासन को कवर करता है। इसमें डीकार्बराइजेशन, आयाम, सहनशीलताएँ, सतह की स्थिति, कोटिंग, कारीगरी, फिनिश, रूप-रंग और पैकेजिंग शामिल हैं। किसी सामान्य संरचनात्मक सदस्य के लिए स्वीकार्य सतह-स्थिति ऐसे फास्टनर-ब्लैंक के लिए अस्वीकार्य हो सकती है, जिसके थ्रेड, थकान-प्रदर्शन या कोटिंग का निर्भरता नियंत्रित सतह पर हो।

मरम्मत, हटाना और इंजीनियरिंग निर्णय
सतह-अपूर्णता अभिलेख
- पहचान उत्पाद, हीट या कास्ट, ग्रेड और लागू विनिर्देशन दर्ज करें।
- स्थान स्थिति, अभिविन्यास और किनारों, वेल्ड, छिद्रों या तनावग्रस्त विवरणों से संबंध चिह्नित करें।
- विस्तार लंबाई, चौड़ाई, प्रत्यक्ष गहराई और प्रभावित क्षेत्र दर्ज करें।
- साक्ष्य स्केल सहित तस्वीरें, रेखाचित्र, कच्ची रीडिंग और परीक्षण विधि सुरक्षित रखें।
- निपटान हटाने, मरम्मत, सीमा सहित स्वीकृति, निम्न-ग्रेड निर्धारण या अस्वीकृति का दस्तावेजीकरण करें।
जब कोई संकेत पाया जाए, तो अभिलेख में, जहाँ उपलब्ध हो, उत्पाद, हीट या कास्ट, लागू विनिर्देशन, स्थिति, आयाम, रूप-रंग, निरीक्षण-विधि और मापी गई गहराई की पहचान होनी चाहिए। स्केल सहित फोटोग्राफ, दिशा दर्शाने वाला स्केच और किसी भी उपचार से पहले तथा बाद की रीडिंग निर्णय को पता लगाने योग्य बनाती हैं। निरीक्षण में सतही दाग या चिपकी हुई स्केल को धातु-हानि वाली विशेषता से, तथा चिकने अवनमन को तीक्ष्ण या दरार-जैसे संकेत से अलग पहचाना जाना चाहिए।
ग्राइंडिंग या मशीनिंग द्वारा हटाना तब अक्सर उपयुक्त होता है जब इससे शेष मोटाई या सेक्शन को अनुमत सीमा से नीचे घटाए बिना असंततता समाप्त हो जाए। उपचारित क्षेत्र को सुचारु रूप से ब्लेंड किया जाना चाहिए; उसे नए नॉच के रूप में नहीं छोड़ा जाना चाहिए। हटाने के बाद खुदाई की गहराई और विस्तार को मापा जाना चाहिए तथा जोखिम के अनुरूप विधि से सतह का पुनः निरीक्षण किया जाना चाहिए। चुंबकीय-कण परीक्षण फेरोमैग्नेटिक इस्पात में सतही और निकट-सतही संकेतों का आकलन कर सकता है; जहाँ दोष सतह के नीचे तक फैल सकता हो, वहाँ अल्ट्रासोनिक परीक्षण आवश्यक हो सकता है। प्रत्येक संकेत के लिए केवल दृश्य निरीक्षण पर्याप्त नहीं होता।
वेल्डिंग द्वारा मरम्मत एक अलग प्रक्रिया है; यह ग्राइंडिंग का स्वतः विस्तार नहीं है। इसके लिए सामग्री विनिर्देशन, वेल्डिंग प्रक्रिया, निरीक्षण योजना और निर्माण मानक के अंतर्गत अनुमोदन आवश्यक हो सकता है। प्रीहीटिंग, उपभोज्य सामग्री का नियंत्रण, हाइड्रोजन नियंत्रण, हीट इनपुट, वेल्ड के बाद का उपचार और बाद की जाँच—सभी निर्णय को प्रभावित कर सकते हैं। ऐसी मरम्मत, जो नाममात्र आयाम बहाल कर दे लेकिन स्थानीय धातुकर्मीय संरचना बदल दे या अवशिष्ट तनाव उत्पन्न करे, केवल अपने रूप-रंग के आधार पर उचित नहीं मानी जा सकती।
यदि लागू आवश्यकता पूरी नहीं होती, तो दस्तावेजीकृत इंजीनियरिंग निर्णय प्राप्त होने तक सामग्री को होल्ड पर रखा जाना चाहिए। समीक्षा में यह स्पष्ट होना चाहिए कि अपूर्णता को हटाया गया है, यथास्थिति में स्वीकार किया गया है, किसी सीमा के साथ स्वीकार किया गया है, मरम्मत की गई है, किसी अन्य उपयोग के लिए निम्न-श्रेणी में रखा गया है या अस्वीकार किया गया है। इसमें शेष मोटाई, तनाव-अवस्था, थकान-वर्ग, फ्रैक्चर-जोखिम, वेल्डेबिलिटी, संक्षारण-सुरक्षा, कोटिंग-प्रदर्शन और निर्माण के बाद निरीक्षण की व्यवहार्यता पर विचार किया जाना चाहिए।
किसी रियायत में उसके अधिकार-क्षेत्र और सीमाओं की पहचान होनी चाहिए। किसी एक सदस्य, स्थान या सेवा-स्थिति के लिए स्वीकृति उत्पाद के लिए सामान्य सहनशीलता नहीं बनाती। जहाँ विनिर्देशन रियायत का कोई मार्ग उपलब्ध नहीं कराता, वहाँ उत्तरदायी इंजीनियर, निरीक्षक, डिजाइनर या प्रमाणन निकाय को लागू प्रक्रिया निर्धारित करनी चाहिए। क्षेत्रफल उस निर्णय का समर्थन कर सकता है, लेकिन उसका स्थान नहीं ले सकता।
फास्टनर इस्पात और विस्तारित गुणवत्ता-आश्वासन समस्या
यांत्रिक फास्टनर के लिए प्रयुक्त इस्पात को केवल व्यास के आधार पर स्वीकार नहीं किया जाता। कोई तार, छड़ या बार अपने नाममात्र आकार के अनुरूप हो सकता है, फिर भी यदि डीकार्बराइजेशन से थ्रेड की मजबूती घट जाए, सतही दोषों से दरारें शुरू हों, कोटिंग असेंबली में बाधा डाले, या पैकेजिंग के कारण उत्पादन से पहले जंग लग जाए, तो उससे दोषपूर्ण फास्टनर बन सकता है। ASTM F2282-03R09E01 इस अंतर को स्पष्ट रूप से स्थापित करता है। यह फीडस्टॉक को एक नियंत्रित विनिर्माण इनपुट मानता है, जिसमें आयाम स्वीकृति का केवल एक भाग होते हैं।
यह दृष्टिकोण इस्पात की सहनशीलता-सारणी की सामान्य व्याख्या से अलग है। आयामी सहनशीलता यह बताती है कि मापी गई विशेषता अनुमत सीमा के भीतर है या नहीं। यह अपने-आप यह नहीं बताती कि सामग्री की सतही स्थिति आवश्यक है या नहीं, सुरक्षात्मक कोटिंग ठीक से लगाई गई है या नहीं, आपूर्ति की गई कुंडलियाँ या बंडल पहचानयुक्त और सुरक्षित हैं या नहीं, अथवा शीत हेडिंग, मशीनिंग, रोलिंग, ऊष्मा-उपचार और अंतिम फास्टनर-सेवा के लिए इस्पात अब भी उपयुक्त है या नहीं।
तार, छड़ों और बारों के लिए ASTM F2282 का क्षेत्र
| नियंत्रण क्षेत्र | स्वीकृति साक्ष्य |
|---|---|
| डीकार्ब्यूराइजेशन | जहाँ आवश्यक हो, धातुवैज्ञानिक परीक्षण या निर्दिष्ट कठोरता आकलन। |
| आयाम और सहनशीलताएँ | उपयुक्त, अंशांकित उपकरणों से लिए गए मापन। |
| सतह की स्थिति | लागू उत्पाद या सतह-गुणवत्ता आवश्यकता के विरुद्ध निरीक्षण। |
| लेपन और फिनिश | निर्दिष्ट लेपन, फिनिश, कारीगरी और रूप-रंग की जाँच। |
| पैकेजिंग | सुरक्षा, पहचान, अनुरेखणीयता और वितरण-स्थिति का सत्यापन। |
ASTM F2282-03R09E01 यांत्रिक फास्टनरों के निर्माण में प्रयुक्त कार्बन और मिश्रधातु इस्पात के तार, छड़ों और बारों पर लागू होता है। इसके निर्दिष्ट गुणवत्ता-आश्वासन नियंत्रणों में डीकार्बराइजेशन, आयाम, सहनशीलताएँ, सतही स्थिति, कोटिंग, कारीगरी, फिनिश, रूप-रंग और पैकेजिंग शामिल हैं। यह सूची महत्वपूर्ण है, क्योंकि इसमें आयामी निरीक्षण को सामग्री और हैंडलिंग नियंत्रणों के साथ रखा गया है, न कि आकार को संपूर्ण स्वीकृति-निर्णय माना गया है।
इसलिए यह विनिर्देशन फीडस्टॉक चरण पर लागू होता है। यह प्रत्येक इस्पात उत्पाद के लिए सामान्य आयामी मानक नहीं है और न ही संरचनात्मक इस्पात विनिर्देशों का सार्वभौमिक विकल्प है। रोल्ड बीम, प्लेट, एंगल या वाइड फ्लैट पर उस उत्पाद और उसके अभिप्रेत निर्माण-उपयोग के लिए निर्दिष्ट उत्पाद मानक ही लागू रहता है। उदाहरण के लिए, ASTM A6/A6M-24a रोल्ड संरचनात्मक इस्पात बारों, प्लेटों, आकृतियों और शीट पाइलिंग के आयामों तथा द्रव्यमान में अनिवार्य अनुमत विचलन निर्धारित करता है। ASTM International यह भी बताता है कि जहाँ आवश्यकताएँ परस्पर विरोधी हों, वहाँ लागू उत्पाद-विनिर्देशन को प्राथमिकता मिलती है। कोई क्रेता या निरीक्षक केवल इस कारण फास्टनर-तार की स्वीकृति-संबंधी नियमों को संरचनात्मक सेक्शनों पर लागू नहीं कर सकता कि दोनों उत्पाद कार्बन या मिश्रधातु इस्पात से बने हैं।
यही सिद्धांत ISO दस्तावेजों पर भी लागू होता है। ISO 1035:2026 मीट्रिक-श्रृंखला के हॉट-रोल्ड गोल, वर्गाकार, फ्लैट, षट्कोणीय और अष्टकोणीय बारों के आयाम, आकार, द्रव्यमान और सहनशीलताएँ निर्दिष्ट करता है। ISO 657-1:2026 समान और असमान एंगलों, ढलान-फ्लैंज चैनलों तथा ढलान-फ्लैंज आई-बीमों से संबंधित है। ISO 9034:1987 गैर-मिश्रधातु और मिश्रधातु इस्पात के हॉट-रोल्ड संरचनात्मक वाइड फ्लैटों के आयाम, आकार और द्रव्यमान-सहनशीलताओं को शामिल करता है; इसमें स्टेनलेस इस्पात शामिल नहीं हैं और निर्दिष्ट न्यूनतम यील्ड स्ट्रेंथ 700 N/mm² तक होती है। इनमें से कोई भी दस्तावेज फास्टनर फीडस्टॉक के लिए केवल इसलिए नियंत्रक विनिर्देशन नहीं बन जाता कि किसी बार या छड़ का अनुप्रस्थ काट समान है।
उत्पाद का रूप और विनिर्माण-मार्ग महत्वपूर्ण होते हैं। ASTM A568/A568M-19a हॉट-रोल्ड और कोल्ड-रोल्ड शीट के लिए मोटाई, लंबाई, चौड़ाई, समतलता और संबंधित भत्तों को शामिल करता है, जबकि ISO 16160:2012 हॉट-रोल्ड इस्पात शीट उत्पादों पर आयामी और आकार-संबंधी सहनशीलताएँ लागू करता है तथा ISO 16162:2012 कोल्ड-रोल्ड शीट उत्पादों को शामिल करता है। ASTM A568/A568M के अंतर्गत अनुरूपता निर्धारित करते समय मापे गए मानों को ASTM E29 के अनुसार राउंड किया जाता है। यह राउंडिंग नियम स्वीकृति-प्रक्रिया का भाग है; यह मापन-रिज़ॉल्यूशन की उपेक्षा करने या निरीक्षण-विधि द्वारा समर्थित क्षमता से अधिक परिशुद्धता रिपोर्ट करने की अनुमति नहीं देता।
इसलिए फास्टनर फीडस्टॉक के लिए मूल प्रश्न यह है: किस विनिर्देशन का उल्लेख किया गया था, वह किस उत्पाद-रूप के लिए था, और किस विनिर्माण-चरण पर लागू था? इन प्रश्नों के बिना नाममात्र व्यास का पाठन तकनीकी रूप से बहुत कम अर्थ रखता है।
डीकार्बराइजेशन और यांत्रिक फास्टनर का प्रदर्शन
डीकार्बराइजेशन कार्बन-प्रतिक्रियाशील वातावरण में गर्म करने के कारण सतह या सतह के निकट कार्बन की कमी को कहते हैं। चूँकि ऊष्मा-उपचार के दौरान विकसित होने वाली कठोरता और मजबूती में कार्बन योगदान देता है, इसलिए डीकार्बराइज्ड परत अप्रभावित कोर की तुलना में कम कठोर हो सकती है। फास्टनर में यह कमजोर क्षेत्र उस स्थान पर हो सकता है जहाँ प्रदर्शन सबसे अधिक संवेदनशील होता है: थ्रेड क्रेस्ट, फ्लैंक या रूट पर।
जोखिम केवल व्यास-जाँच में विफलता तक सीमित नहीं है। हेडिंग से पहले कोई छड़ आयामी रूप से सही हो सकती है, फिर भी उससे ऐसा बोल्ट बन सकता है जिसकी थ्रेड-सतह ऊष्मा-उपचार के बाद निर्दिष्ट यांत्रिक गुण विकसित न कर पाए। नरम परत थ्रेड-विकृति के प्रतिरोध को घटा सकती है, संलग्न थ्रेडों के बीच भार-वितरण को बदल सकती है और थ्रेड उखड़ने या समयपूर्व थकान-क्षति में योगदान दे सकती है। वास्तविक परिणाम ग्रेड, ऊष्मा-उपचार की स्थिति, थ्रेड ज्यामिति, तनाव-स्तर तथा डीकार्बराइजेशन की अनुमत गहराई और प्रकार पर निर्भर करता है।[5] ASTM F2282-03R09E01. ASTM International. ASTM International standard publication, 2009.
डीकार्बराइजेशन यह भी दर्शाता है कि सतही स्थिति केवल दिखावे का नहीं, बल्कि धातुकर्म का विषय है। स्केल, लैप, सीम, फोल्ड, गड्ढे या ग्राइंडिंग के निशान हेडिंग, ड्रॉइंग, थ्रेड रोलिंग या सेवा-भार के दौरान दरारों के आरंभ-बिंदु बन सकते हैं। सामान्य प्रकाश में स्वीकार्य दिखाई देने वाली सतह की स्थिति स्थापित करने के लिए भी धात्विक-संरचनात्मक परीक्षण या निर्दिष्ट कठोरता-प्रोफ़ाइल की आवश्यकता हो सकती है। ASTM F2282 आयामों के समान ही डीकार्बराइजेशन और सतही स्थिति को गुणवत्ता-आश्वासन ढाँचे में रखता है, क्योंकि दोनों ही फीडस्टॉक को विश्वसनीय यांत्रिक फास्टनर में बदलने की प्रक्रिया को प्रभावित कर सकते हैं।
ISO 9443:2018 5 mm से 200 mm तक के नाममात्र आयाम वाले हॉट-रोल्ड गोल बारों, वर्गाकार बारों, षट्कोणों और वायर रॉड के लिए संबंधित संदर्भ प्रदान करता है। यह सतह-गुणवत्ता वर्गों की तकनीकी डिलीवरी आवश्यकताएँ परिभाषित करता है। इसकी भूमिका ASTM F2282 का स्थान लेना नहीं है, बल्कि यह दर्शाना है कि सतह की स्वीकृति सामान्यतः किस प्रकार व्यक्त की जाती है: उत्पाद-रूप, दोष-प्रकार, गंभीरता, अनुमत विस्तार और निरीक्षण-विधि के आधार पर।
दिखाई देने वाली अपूर्णता अपने-आप अस्वीकृति का कारण नहीं होती। BCSA Guidance Note 3.05 के अनुसार, जब प्रभावित क्षेत्र सतह का केवल छोटा अनुपात हो, तब सतह-गुणवत्ता सहनशीलता स्वीकार्य हो सकती है, बशर्ते नियंत्रक विनिर्देशन और अभिप्रेत उपयोग इसकी अनुमति देते हों। फास्टनरों के लिए यह योग्यता महत्वपूर्ण है, क्योंकि अप्रयुक्त स्टॉक पर स्थानीयकृत निशान और अत्यधिक तनावग्रस्त थ्रेड से गुजरने वाला अनुदैर्ध्य दोष समान स्थितियाँ नहीं हैं।
आयाम, कोटिंग, फिनिश, रूप-रंग और पैकेजिंग एक संयुक्त नियंत्रण-प्रणाली के रूप में
व्यावहारिक गुणवत्ता-प्रणाली आयामों से शुरू होती है, लेकिन वहीं समाप्त नहीं होती। व्यास, अंडाकारिता, सीधापन, लंबाई और सहनशीलता यह निर्धारित करते हैं कि तार या बार फॉर्मिंग प्रक्रिया में ठीक से प्रवेश करेगा या नहीं। सतही स्थिति यह निर्धारित करती है कि अस्वीकार्य दोष उत्पन्न किए बिना उसे ड्रॉ, हेड, मशीन या थ्रेड-रोल किया जा सकता है या नहीं। कोटिंग स्नेहन, संक्षारण-प्रतिरोध, घर्षण और कभी-कभी हाइड्रोजन-संबंधी जोखिम को प्रभावित करती है। फिनिश और रूप-रंग हैंडलिंग, सफाई, स्केल हटाने और प्रक्रिया-नियंत्रण के प्रमाण प्रदान करते हैं। पैकेजिंग भंडारण और परिवहन के दौरान इन सभी स्थितियों को सुरक्षित रखती है।
ये नियंत्रण परस्पर जुड़े होते हैं। कोई कोटिंग अपनी नाममात्र मोटाई की आवश्यकता पूरी कर सकती है, फिर भी खराब बंडलिंग के कारण क्षतिग्रस्त हो सकती है। साफ और सही आकार का तार जंग खा सकता है यदि पैकेजिंग में पानी जमा होने की अनुमति हो। देखने में एकसमान बार में डीकार्बराइज्ड परत हो सकती है, जिसे केवल कठोरता या धात्विक-संरचनात्मक परीक्षण से पहचाना जा सकता है। इसके विपरीत, जब कोई छोटा सतही निशान फॉर्मिंग या सेवा को प्रभावित नहीं करता, तब निर्दिष्ट उत्पाद-विनिर्देशन के अंतर्गत वह स्वीकार्य हो सकता है। स्वीकृति के लिए स्थिति, निर्दिष्ट सीमा और अभिप्रेत संचालन के बीच संबंध को देखना आवश्यक है।
निरीक्षण-विधियाँ भी किए जा रहे निर्णय के अनुरूप होनी चाहिए। National Structural Steelwork Specification आवश्यक सहनशीलताओं और कार्यात्मक सहनशीलताओं में अंतर करता है तथा यह अपेक्षा करता है कि आयामी मापन के लिए प्रयुक्त विधियों और उपकरणों का चयन आवश्यक सटीकता के अनुसार किया जाए। यही सिद्धांत फास्टनर फीडस्टॉक पर सीधे लागू होता है। मोटा कैलीपर, माइक्रोमीटर, ऑप्टिकल प्रणाली, प्रोफ़ाइल प्रोजेक्टर और धात्विक-संरचनात्मक अनुभाग एक ही प्रश्न का उत्तर नहीं देते। उनका रिज़ॉल्यूशन, संपर्क-बल, संरेखण, कैलिब्रेशन और ऑपरेटर की तकनीक रिपोर्ट किए गए परिणाम को प्रभावित करते हैं। यदि मापा गया व्यास किसी सीमा के निकट हो, तो मापन-अनिश्चितता पर विचार किया जाना चाहिए; प्रदर्शित मान को सटीक मानकर नहीं चलना चाहिए।
रूप-रंग का निरीक्षण अपनी एक निश्चित भूमिका रखता है, लेकिन इसे यांत्रिक उपयुक्तता के प्रमाण के रूप में नहीं समझना चाहिए। ISO 8501-1:2007 जंग की श्रेणियों और सतह-तैयारी की श्रेणियों के लिए लिखित विवरण तथा प्रतिनिधि तस्वीरें उपलब्ध कराता है, जिनमें ब्लास्ट-क्लीनिंग, हाथ के औजारों से सफाई, विद्युत औजारों से सफाई और फ्लेम-क्लीनिंग की गई सतहें शामिल हैं। यह भाषा निरीक्षकों को स्थिति का एकसमान वर्णन करने में सहायता करती है; यह फास्टनर की तनन-मजबूती, डीकार्बराइजेशन की गहराई, कोटिंग के आसंजन या थ्रेड के प्रदर्शन को स्थापित नहीं करती।
इसलिए पैकेजिंग स्वीकृति-नियंत्रण है, कोई प्रशासनिक बाद का विचार नहीं। पहचान सही ग्रेड, हीट, आकार, कोटिंग और निरीक्षण अभिलेखों से संबद्ध बनी रहनी चाहिए। बंडलों या कुंडलियों को संदूषण, आघात और नमी की ऐसी स्थितियों से सुरक्षित रखना चाहिए जो आपूर्ति की गई सतह को बदल सकती हैं। यदि पैकेजिंग ट्रेसबिलिटी को अस्पष्ट कर दे या क्षरण की अनुमति दे, तो उत्पादन-निरीक्षण में सफल पाया गया परिणाम प्राप्त सामग्री का सही वर्णन नहीं रह सकता।
ASTM F2282 का महत्व इसी कारण है कि यह इन प्रश्नों को एक संख्या में समेटे बिना एक साथ जोड़ता है। इसका क्षेत्र निर्दिष्ट कार्बन और मिश्रधातु इस्पात के तार, छड़ों और बारों को फास्टनर-विनिर्माण फीडस्टॉक के रूप में स्वीकार करने का आधार प्रदान करता है। फिर भी लागू उत्पाद-विनिर्देशन ही नियंत्रक रहता है, और प्रत्येक आवश्यकता के लिए अलग प्रमाण आवश्यक होता है: आकार के लिए आयामी मापन, सतह और डीकार्बराइजेशन के लिए उपयुक्त परीक्षण, कोटिंग और फिनिश की जाँच, परिभाषित मानदंडों के विरुद्ध दृश्य मूल्यांकन तथा पैकेजिंग और पहचान का सत्यापन। यही व्यास दर्ज करने और फास्टनर इस्पात को नियंत्रित करने के बीच का अंतर है।
इस्पात उत्पादों के लिए व्यावहारिक स्वीकृति-कार्यप्रवाह
व्यावहारिक स्वीकृति कार्यप्रवाह
- 1. उत्पाद की पहचान करें ग्रेड, हीट, उत्पाद का रूप, वितरण स्थिति, आयाम, मात्रा और प्रमाणपत्र विवरण की पुष्टि करें।
- 2. लागू दस्तावेज़ों की पहचान करें उत्पाद मानक, संस्करण, क्रय आवश्यकताएँ, रेखाचित्र और निरीक्षण योजना दर्ज करें।
- 3. जाँचों की योजना बनाएँ आयाम, आकार, द्रव्यमान, सतह, लेपन और कारीगरी संबंधी विशेषताओं की सूची बनाएँ।
- 4. विधि चुनें स्थान, डेटम, उपकरण, अंशांकन नियंत्रण और पर्यावरणीय परिस्थितियाँ चुनें।
- 5. दर्ज करें और तुलना करें कच्ची रीडिंग सुरक्षित रखें, निर्दिष्ट राउंडिंग नियम लागू करें और प्रत्येक विशेषता का अलग-अलग आकलन करें।
- 6. अपवादों का निपटान करें गैर-अनुरूप सामग्री को अलग रखें और अधिकृत मरम्मत, रियायत, निम्न-ग्रेड निर्धारण, प्रतिस्थापन या अस्वीकृति का निर्णय प्राप्त करें।
स्वीकृति की शुरुआत एक ऐसे प्रश्न से होती है जिसे अक्सर छोड़ दिया जाता है: वास्तव में किस चीज़ को स्वीकार किया जा रहा है, और किस दस्तावेज़ के आधार पर? किसी आयामी परिणाम का अर्थ तभी होता है जब उसकी तुलना उस उत्पाद के लिए निर्दिष्ट सहनशीलता-तंत्र से की जाए। सतह की स्थिति एक अलग निर्धारण है, और प्रत्येक वस्तु पर सामान्य “इस्पात सहनशीलता” लागू करके इनमें से किसी भी प्रश्न का विश्वसनीय समाधान नहीं किया जा सकता।
उत्पाद का रूप और लागू विनिर्देशन निर्धारित करें
केवल रासायनिक या ग्रेड अनुरूपता से आयामी, आकार, द्रव्यमान, सतह, लेपन या कार्यात्मक अनुरूपता स्थापित नहीं होती। Strong evidence
सामग्री पहचान अभिलेख से शुरुआत करें। इस्पात ग्रेड या पदनाम, हीट नंबर, उत्पाद नंबर, आयाम, आपूर्ति-स्थिति, मात्रा और निर्माता के प्रमाणपत्र की पुष्टि करें। ग्रेड ASTM, ISO, EN या किसी अन्य राष्ट्रीय पदनाम के रूप में लिखा हो सकता है; इसे किसी कथित समतुल्य ग्रेड में अनौपचारिक रूप से अनुवाद करने के बजाय ठीक उसी रूप में अंकित किया जाना चाहिए। किसी उत्पाद की रासायनिक संरचना सही हो सकती है, फिर भी वह ऑर्डर की गई आयामी या सतह-संबंधी आवश्यकताओं में विफल हो सकता है।
इसके बाद उत्पाद का रूप निर्धारित करें। प्लेट, शीट, हॉट-रोल्ड बार, वाइड फ्लैट, समान कोण, वायर रॉड और संरचनात्मक बीम परस्पर विनिमेय श्रेणियाँ नहीं हैं। उनके नाममात्र मोटाई या ग्रेड समान होने पर भी, उनकी सहनशीलताएँ अलग-अलग दस्तावेज़ों द्वारा नियंत्रित हो सकती हैं। दर्ज करें कि उत्पाद हॉट-रोल्ड है या कोल्ड-रोल्ड, और जहाँ विनिर्देशन विकल्प देता हो वहाँ यह भी निर्धारित करें कि आयाम मीट्रिक हैं या इंच-पाउंड प्रणाली में।
इसके बाद खरीद आदेश, अनुबंध, ड्रॉइंग, सामग्री मानक और निरीक्षण योजना को एक साथ पढ़ा जाना चाहिए। प्रत्येक विशेषता के लिए एक लागू प्रमुख विनिर्देशन निर्धारित करें। उदाहरण के लिए, ASTM A6/A6M-24a, रोल्ड संरचनात्मक इस्पात बार, प्लेट, आकारों और शीट पाइलिंग के आयामों तथा द्रव्यमान में अनिवार्य अनुमत विचलन निर्धारित करता है। यह भी बताता है कि आवश्यकताओं में विरोध होने पर लागू उत्पाद विनिर्देशन प्रभावी होगा। यह पदानुक्रम महत्वपूर्ण है: ASTM A6/A6M, निर्दिष्ट ग्रेड या उत्पाद मानक में दी गई अधिक कठोर आवश्यकता की अनदेखी करने की अनुमति नहीं देता।
शीट के लिए ASTM A568/A568M-19a, हॉट-रोल्ड और कोल्ड-रोल्ड इस्पात शीट के लिए मोटाई, लंबाई, चौड़ाई, समतलता और संबंधित अनुमतियाँ निर्दिष्ट करता है। ISO 16160:2012 हॉट-रोल्ड इस्पात शीट उत्पादों पर आयामी और आकार-संबंधी सहनशीलताएँ लागू करता है, जबकि ISO 16162:2012 कोल्ड-रोल्ड इस्पात शीट उत्पादों को कवर करता है। लागू दस्तावेज़ ऑर्डर और उत्पाद-निर्माण मार्ग पर निर्भर करता है; निरीक्षक को केवल इसलिए इनके बीच चयन नहीं करना चाहिए कि दोनों में शीट का उल्लेख है।
बार और संरचनात्मक सेक्शन के लिए ISO 1035:2026, मीट्रिक-श्रृंखला के हॉट-रोल्ड गोल, वर्गाकार, फ्लैट, षट्कोणीय और अष्टकोणीय बार के आयाम, आकार, द्रव्यमान और सहनशीलताओं को कवर करता है। ISO 657-1:2026 समान और असमान कोणों, ढलानदार-फ्लैंज चैनलों और ढलानदार-फ्लैंज I-बीम को कवर करता है। ISO 9034:1987, गैर-मिश्रधातु और मिश्रधातु इस्पात के हॉट-रोल्ड संरचनात्मक वाइड फ्लैट के आयामी, आकार-संबंधी और द्रव्यमान-संबंधी सहनशीलताओं को कवर करता है; इसमें स्टेनलेस इस्पात शामिल नहीं हैं और निर्दिष्ट न्यूनतम यील्ड स्ट्रेंथ 700 N/mm² तक होती है। इन शीर्षकों से सहनशीलता की विषय-वस्तु के साथ-साथ लागू क्षेत्र भी निर्धारित होता है।
निरीक्षण अभिलेख पर संस्करण-वर्ष तथा संशोधन या पुनरीक्षण पहचानकर्ता लिखें। जहाँ ASTM A6/A6M-24a का संस्करण लागू हो, वहाँ “ASTM A6” को “ASTM A6/A6M-24a” के बिना लिखना इस्तेमाल की गई सीमाओं के संबंध में अनिश्चितता उत्पन्न करता है। किसी भी ड्रॉइंग सहनशीलता, विशेष ऑर्डर आवश्यकता या स्वीकृत विचलन को भी दर्ज करें, जो सामान्य उत्पाद मानक में संशोधन करता हो।
आयामी और दृश्य निरीक्षणों की योजना बनाएँ
माप लेने से पहले लागू दस्तावेज़ों को निरीक्षण योजना में बदलें। प्रत्येक आवश्यक विशेषता सूचीबद्ध करें: मोटाई, चौड़ाई, लंबाई, व्यास या फ्लैटों के बीच की दूरी, आउट-ऑफ-स्क्वायर, सीधापन, समतलता, ट्विस्ट, कैम्बर, सेक्शन आयाम, द्रव्यमान, कोने या किनारे की स्थिति तथा कोई भी निर्दिष्ट आकार-संबंधी विशेषता। यह न मानें कि जिन विशेषताओं का मापन नहीं किया गया है, उन्हें प्रमाणपत्र या दृश्य जाँच द्वारा कवर किया गया है।
माप-स्थानों को पहले से निर्धारित करें। किसी स्थान की पहचान सिरे से दूरी, शीट पर स्थिति, कोने या किनारे के संदर्भ, सेक्शन की दिशा या चिह्नित उत्पाद-निर्देशांक द्वारा की जा सकती है। योजना में यह स्पष्ट होना चाहिए कि माप उत्पाद की सतह पर, तैयार संदर्भ-बिंदुओं के बीच, किसी सेक्शन के आर-पार या निर्दिष्ट गेज लंबाई पर लिया जाएगा। इससे निरीक्षक को पहला परिणाम देखने के बाद अनुकूल स्थान चुनने से रोका जा सकता है। स्थान निर्धारित करते समय उन विशेषताओं को भी ध्यान में रखें जो रीडिंग को प्रभावित कर सकती हैं, जैसे बर्र, स्केल, वेल्ड मरम्मत, उठे हुए किनारे, स्थानीय डेंट या कैम्बर।
उपकरणों और विधियों का चयन केवल सुविधा के आधार पर नहीं, बल्कि आवश्यक सटीकता के आधार पर करें। National Structural Steelwork Specification आवश्यक सहनशीलताओं और कार्यात्मक सहनशीलताओं के बीच अंतर करता है तथा आयामी मापन के लिए प्रयुक्त विधियों और उपकरणों को आवश्यक सटीकता के अनुरूप होना आवश्यक बताता है। मोटाई की मोटी-मोटी जाँच के लिए स्टील रूल पर्याप्त हो सकता है, लेकिन निकट-सीमा वाली मोटाई, सीधापन या सेक्शन-आयाम निर्धारण के लिए यह स्वतः उपयुक्त नहीं है। कैलिब्रेटेड माइक्रोमीटर, वर्नियर उपकरण, मोटाई गेज, स्ट्रेटएज, फीलर गेज, टेप, लेवल, ऑप्टिकल उपकरण, तौल उपकरण या कोऑर्डिनेट विधियों का उपयोग तब करें जब उनकी रेंज, रिज़ॉल्यूशन, संपर्क व्यवस्था और कैलिब्रेशन स्थिति संबंधित विशेषता के अनुकूल हों।
मापन की परिस्थितियों को नियंत्रित करें। जब तापीय प्रसार किसी निकट-सीमा वाले परिणाम को प्रभावित कर सकता हो, तब तापमान दर्ज करें; उत्पाद को स्थिर सहारों पर रखें; उसे अनुपालन में लाने के लिए मोड़ें नहीं; और केवल वही सामग्री हटाएँ जिसे विनिर्देशन हटाने की अनुमति देता हो। जाँच करें कि संदर्भ सतह विधि के लिए पर्याप्त रूप से साफ हो, लेकिन सतह-गुणवत्ता के आकलन से पहले सतह को घिसें या ड्रेस न करें, जब तक लागू प्रक्रिया ऐसी तैयारी की अनुमति न देती हो।
मापन अनिश्चितता दूसरी सहनशीलता नहीं है। यह मापन विधि और परिस्थितियों का एक गुण है। यदि कोई रीडिंग किसी सीमा के निकट हो, तो विधि, उपकरण की पहचान, कैलिब्रेशन स्थिति, रिज़ॉल्यूशन, जहाँ प्रासंगिक हो वहाँ पर्यावरणीय परिस्थितियाँ और कोई निर्दिष्ट निर्णय-नियम दर्ज करें। स्वीकृति का निर्णय लागू विनिर्देशन या अनुबंध के अनुसार होना चाहिए; निरीक्षक को अनिश्चितता के कारण किसी सीमा को चुपचाप विस्तृत नहीं करना चाहिए और न ही केवल इसलिए उत्पाद को अस्वीकार करना चाहिए कि उपकरण विनिर्देशन की अपेक्षा अधिक अंक प्रदर्शित करता है।
दृश्य निरीक्षण की भी अपनी योजना होनी चाहिए। जहाँ व्यावहारिक हो, वहाँ निर्दिष्ट पूरी सतह की जाँच करें और ऐसी रोशनी का उपयोग करें जिससे लैप, सीम, दरारें, पिट, स्केल, जंग, लैमिनेशन, खरोंच, गॉज और यांत्रिक क्षति दिखाई दे। प्रत्येक संकेत का स्थान, प्रकार, अनुमानित विस्तार तथा गहराई या गंभीरता बताएँ, लेकिन प्रत्येक दिखाई देने वाले निशान को दोष न कहें। सतह-गुणवत्ता उत्पाद-विशिष्ट आवश्यकता द्वारा नियंत्रित होती है। ISO 9443:2018, 5 mm से 200 mm तक के नाममात्र आयाम वाले हॉट-रोल्ड गोल बार, वर्गाकार बार, षट्कोणीय बार और वायर रॉड के लिए सतह-गुणवत्ता वर्ग निर्धारित करता है। यह प्रत्येक इस्पात उत्पाद के लिए सामान्य सतह नियम नहीं है।
जंग लगी या तैयार की गई सतहों के लिए ISO 8501-1:2007 जंग-ग्रेड और तैयारी-ग्रेड के लिखित विवरण तथा प्रतिनिधि फ़ोटोग्राफ़ प्रदान करता है। इनमें ब्लास्ट-क्लीन की गई, हाथ के औज़ार से साफ की गई, पावर-टूल से साफ की गई और फ्लेम-क्लीन की गई सतहें शामिल हैं। ये ग्रेड स्थिति या तैयारी का वर्णन करते हैं; वे सीम, दरारों, लैप या अनुमत मरम्मतों पर उत्पाद मानक की सीमाओं का स्थान नहीं लेते। इसी प्रकार, सतह-गुणवत्ता सहनशीलता कभी-कभी तब स्वीकार्य हो सकती है जब प्रभावित क्षेत्र सतह का केवल छोटा अनुपात हो, लेकिन BCSA Guidance Note 3.05 के अनुसार यह विनिर्देशन और इच्छित उपयोग पर निर्भर करता है। इसलिए क्षेत्रफल, स्थान और कार्य महत्त्वपूर्ण हैं।
परिणाम दर्ज करें, तुलना करें और निपटान निर्धारित करें
परिणाम दर्ज करने से पहले उत्पाद की पहचान दर्ज करें: हीट, बंडल, कॉइल, पीस या प्लेट नंबर, ग्रेड, रूप, आयाम, लागू प्रमुख विनिर्देशन, संस्करण, तारीख, निरीक्षक और उपकरण की पहचान। मापे गए कच्चे अवलोकन को सुरक्षित रखें। यदि अनुरूपता निर्धारित करने के लिए किसी मानक में राउंडिंग आवश्यक हो, तो उसके साथ राउंड किया गया मान दर्ज करें और प्रयुक्त नियम बताएँ।
ASTM A568/A568M-19a के अनुसार आकलित शीट के लिए यह विशेष रूप से आवश्यक है। अनुरूपता निर्धारित करते समय यह मानक ASTM E29 के राउंडिंग नियमों का उपयोग करता है। बिना राउंड किया गया रीडिंग ट्रेस करने योग्य बना रहना चाहिए; निर्दिष्ट तुलना में इस्तेमाल किया जाने वाला मान राउंड किया गया मान होता है। समय से पहले राउंड न करें और सीमा-निकट कच्चे परिणाम को दशमलव स्थानों की स्वयं चुनी गई संख्या वाले मान से न बदलें।
प्रत्येक विशेषता की तुलना उसकी अपनी आवश्यकता से करें। कोई प्लेट मोटाई की आवश्यकता पूरी कर सकती है, लेकिन समतलता में विफल हो सकती है। कोई बार व्यास की आवश्यकता पूरी कर सकता है, लेकिन सीधापन या सतह-वर्ग में विफल हो सकता है। कोई बीम द्रव्यमान की आवश्यकता पूरी कर सकता है, फिर भी सेक्शन-आकार संबंधी ऐसी सहनशीलता से अधिक हो सकता है जो कनेक्शन के सही फिट को प्रभावित करती हो। अलग-अलग निष्कर्षों को समझने से पहले एक समग्र पास या फेल निर्धारित करने के बजाय प्रत्येक परिणाम को अनुरूप, गैर-अनुरूप या तकनीकी समीक्षा आवश्यक के रूप में चिह्नित करें।
जब कोई परिणाम निर्दिष्ट सीमा से बाहर हो, तो स्वचालित रिलीज़ प्रक्रिया रोक दें और साक्ष्य सुरक्षित रखें। उपकरण और सेटअप की पुनः जाँच करें, केवल अनुमोदित विधि के अंतर्गत मापन दोहराएँ और मापन-त्रुटि को वास्तविक गैर-अनुरूपता से अलग करें। किसी प्रतिकूल परिणाम को दस्तावेज़ीकृत सैंपलिंग या पुनःपरीक्षण नियम के बिना मिटाने के लिए दोहराया गया मापन उपयोग नहीं किया जाना चाहिए।
निपटान में जिम्मेदार प्राधिकरण और की गई कार्रवाई की पहचान होनी चाहिए। संभावित परिणामों में अनुरूपता और रिलीज़, समीक्षा लंबित रहने तक अलग रखना, अनुमत मरम्मत के बाद पुनःनिरीक्षण, अस्वीकृति, प्रक्रिया में वापस भेजना या अधिकृत रियायत के आधार पर स्वीकृति शामिल हैं। मरम्मत से आयाम और सतह की स्थिति दोनों बदल सकते हैं; इसलिए मरम्मत किए गए क्षेत्र का निरीक्षण उन्हीं लागू आवश्यकताओं के अनुसार करें और हटाई गई, जोड़ी गई, ड्रेस की गई या पुनःमापी गई सामग्री का अभिलेख रखें।
यांत्रिक फास्टनर के निर्माण के लिए प्रयुक्त तार, रॉड और बार के संबंध में ASTM F2282-03R09E01 यह दर्शाता है कि अभिलेख को केवल आयामों तक सीमित रखना पर्याप्त नहीं हो सकता। इसके गुणवत्ता-आश्वासन नियंत्रणों में डीकार्बरीकरण, आयाम, सहनशीलताएँ, सतह की स्थिति, कोटिंग, कारीगरी, फिनिश, रूप-रंग और पैकेजिंग शामिल हैं। इसलिए स्वीकृति फ़ाइल में प्रमाणपत्र, रीडिंग, फ़ोटोग्राफ, सतह-मूल्यांकन, अंशांकन के प्रमाण, विचलन, अनुमोदन और अंतिम निपटान का अभिलेख सुरक्षित रखा जाना चाहिए। ऐसा अभिलेख निर्णय को पुनरुत्पाद्य बनाता है, बजाय इसके कि तकनीकी स्वीकृति के प्रश्न को बिना आधार वाले दृश्य निर्णय में बदल दिया जाए।
इस्पात की सहनशीलता संबंधी निर्णयों में सामान्य त्रुटियाँ
इस्पात की कोई वस्तु आयामों के अनुसार अनुरूप हो सकती है, फिर भी सतह-गुणवत्ता की आवश्यकता में विफल हो सकती है। इसी प्रकार, उस पर स्थानीय निशान दिखाई दे सकता है जो एक अनुप्रयोग के लिए हानिरहित हो, लेकिन दूसरे के लिए अस्वीकार्य हो। ये परिणाम परस्पर विरोधी नहीं हैं। आयामी सीमाएँ, सतह की स्थिति, मापन प्रक्रिया और स्वीकृति प्राधिकारी अलग-अलग प्रश्नों का उत्तर देते हैं।
पहला प्रश्न होना चाहिए: वस्तु पर कौन-सा उत्पाद विनिर्देशन लागू होता है? दूसरा प्रश्न है: किस विशेषता की जाँच की जा रही है? मोटाई, सीधापन, द्रव्यमान, जंग-तैयारी, डीकार्बरीकरण और दिखाई देने वाले सतह-दोषों के लिए कोई एक सार्वभौमिक सहनशीलता-सारणी नहीं होती।
संरचनात्मक सेक्शन पर शीट की सहनशीलता लागू करना
एक बार-बार होने वाली गलती यह है कि ऐसे उत्पाद के लिए परिचित शीट मानक चुन लिया जाता है जो वास्तव में बार, बीम, एंगल, चैनल, वाइड फ्लैट या किसी अन्य संरचनात्मक सेक्शन के रूप में निर्मित हुआ हो। संख्यात्मक सीमाएँ उचित दिखाई दे सकती हैं, लेकिन यदि उत्पाद का रूप और निर्माण-विधि अलग हों, तो ऐसी तुलना का कोई तकनीकी आधार नहीं होता।
ASTM A568/A568M-19a हॉट-रोल्ड और कोल्ड-रोल्ड इस्पात शीट के लिए मोटाई, लंबाई, चौड़ाई, समतलता और संबंधित अनुमतियों को निर्दिष्ट करता है। इसलिए यह अपने दायरे में आने वाले शीट उत्पादों के लिए प्रासंगिक है, न कि स्वतः किसी रोल्ड संरचनात्मक एंगल या I-सेक्शन के लिए। इसकी अनुरूपता प्रक्रिया भी महत्वपूर्ण है: ASTM E29 के अनुसार परिणाम की निर्दिष्ट सीमा से तुलना करने से पहले मापे गए मानों को राउंड किया जाता है। जब लागू प्रक्रिया किसी अलग राउंडिंग चरण की माँग करती हो, तब 9.96 mm के रूप में दर्ज माप का सही मूल्यांकन केवल बिना राउंड किए उपकरण-रीडिंग की सारणीबद्ध मान से तुलना करके नहीं किया जा सकता। ASTM International, 2019
संरचनात्मक उत्पादों के अपने आयामी नियम होते हैं। ASTM A6/A6M-24a रोल्ड संरचनात्मक इस्पात बार, प्लेट, शेप और शीट पाइलिंग के आयामों और द्रव्यमान में अनिवार्य अनुमत विचलन निर्धारित करता है। यह भी कहता है कि जहाँ आवश्यकताएँ परस्पर विरोधी हों, वहाँ लागू उत्पाद विनिर्देशन को प्राथमिकता दी जाएगी। यह प्रावधान निर्णायक है। ASTM A6/A6M उस उत्पाद पर लागू ग्रेड और उत्पाद को नियंत्रित करने वाले उत्पाद मानक, क्रय-विनिर्देशन, ड्रॉइंग या अतिरिक्त आवश्यकता की अनदेखी करने की अनुमति नहीं देता। ASTM International, 2024
यही भेद ISO मानकों में भी दिखाई देता है। ISO 1035:2026 मीट्रिक-श्रृंखला के हॉट-रोल्ड गोल, वर्गाकार, फ्लैट, षट्भुजाकार और अष्टभुजाकार बार को शामिल करता है तथा आयाम, आकार, द्रव्यमान और सहनशीलताओं को निर्दिष्ट करता है। ISO 657-1:2026 समान और असमान एंगल, ढलानयुक्त फ्लैंज वाले चैनल तथा ढलानयुक्त फ्लैंज वाले I-बीम को शामिल करता है और आयामों, अनुप्रस्थ-काट गुणधर्मों तथा सहनशीलताओं के लिए आवश्यकताएँ निर्धारित करता है। ISO 9034:1987 गैर-मिश्रधातु और मिश्रधातु इस्पात के हॉट-रोल्ड संरचनात्मक वाइड फ्लैट पर लागू होता है, जिसमें स्टेनलेस इस्पात शामिल नहीं है, और जिसकी निर्दिष्ट न्यूनतम यील्ड स्ट्रेंथ 700 N/mm² तक है। इनमें से किसी भी मानक के स्थान पर केवल इसलिए शीट की सहनशीलता-सारणी का उपयोग नहीं किया जाना चाहिए कि उसे ढूँढना आसान है।
यह त्रुटि अक्सर मोटाई और सेक्शन-ज्यामिति को एक समझ लेने से होती है। शीट का मूल्यांकन मोटाई-विचलन, चौड़ाई, लंबाई और समतलता जैसी विशेषताओं के आधार पर किया जाता है। किसी संरचनात्मक सेक्शन में फ्लैंज की चौड़ाई, वेब की मोटाई, कुल गहराई, फ्लैंज का ढलान, त्रिज्या, सीधापन, मरोड़, समकोणता और द्रव्यमान की जाँच आवश्यक हो सकती है। किसी फ्लैट शीट के लिए उचित सहनशीलता असमान एंगल या ढलानयुक्त फ्लैंज वाले बीम की संचित ज्यामिति के बारे में कुछ नहीं बताती।
सामग्री की स्थिति भी महत्वपूर्ण है। ISO 16160:2012 हॉट-रोल्ड इस्पात शीट उत्पादों पर आयामी और आकार संबंधी सहनशीलताएँ लागू करता है और ISO द्वारा 2024 में इसकी पुष्टि की गई थी। ISO 16162:2012 कोल्ड-रोल्ड इस्पात शीट उत्पादों को शामिल करता है। ISO 16160:2012 की सीमाओं को ISO 16162:2012 के अधीन कोल्ड-रोल्ड सामग्री पर लागू करना विनिर्देशन संबंधी त्रुटि है, भले ही दोनों दस्तावेज़ “इस्पात शीट” से संबंधित हों। मापन शुरू करने से पहले उत्पाद का पदनाम, रोलिंग की स्थिति, मोटाई-सीमा, किनारे की स्थिति और निर्दिष्ट सहनशीलता-वर्ग की जाँच की जानी चाहिए।
जंग-तैयारी ग्रेड को आयामी सहनशीलता मानना
ISO 8501-1:2007 को अक्सर गलती से पास-या-फेल आयामी मानक समझ लिया जाता है। ऐसा नहीं है। यह दस्तावेज़ लिखित विवरणों और प्रतिनिधि फ़ोटोग्राफ के माध्यम से जंग ग्रेड और तैयारी ग्रेड को परिभाषित करता है। इसके ग्रेड तैयारी से पहले और बाद में इस्पात की सतह की दृश्य स्थिति का वर्णन करते हैं, जिसमें ब्लास्ट-क्लीन की गई, हाथ के औज़ार से साफ की गई, पावर-टूल से साफ की गई और फ्लेम-क्लीन की गई सतहें शामिल हैं। यह किसी अनुमत मोटाई-विचलन, स्वीकार्य गड्ढे की गहराई, सतह-खुरदरापन की सीमा या सेक्शन के सीधापन की सहनशीलता को निर्धारित नहीं करता। International Organization for Standardization, 2007
इसलिए Sa 2½ जैसा पदनाम यह सिद्ध नहीं कर सकता कि प्लेट ने अपनी निर्दिष्ट मोटाई बनाए रखी है। इसी प्रकार St 3 यह स्थापित नहीं कर सकता कि कोई स्थानीय धँसाव, लैप, रोल्ड-इन स्केल का निशान या जंग का गड्ढा संरचनात्मक सेवा के लिए स्वीकार्य है। तैयारी से सतह का संदूषण और जंग-उत्पाद हटते या बदलते हैं; यह आयामी निरीक्षण का स्थान नहीं लेती और न ही शेष दीवार की मोटाई निर्धारित करती है।
सतह-गुणवत्ता मानक एक अलग आधार पर काम करते हैं। ISO 9443:2018, 5 mm से 200 mm तक के नाममात्र आयाम वाले हॉट-रोल्ड गोल बार, वर्गाकार बार, षट्भुजाकार बार और वायर रॉड के सतह-गुणवत्ता वर्गों के लिए तकनीकी डिलीवरी आवश्यकताएँ निर्धारित करता है। इसका दायरा सतह-गुणवत्ता वर्गों तक सीमित है; यह हर इस्पात उत्पाद के लिए कोई सामान्य दृश्य निर्णय नहीं देता। ISO 9443:2018 के अधीन आपूर्ति किए गए गोल बार का मूल्यांकन उसी दस्तावेज़ की आवश्यकताओं के विरुद्ध किया जाना चाहिए, जबकि प्लेट, बीम या कोल्ड-रोल्ड शीट के लिए लागू उत्पाद विनिर्देशन और सतह-संबंधी प्रावधान आवश्यक होंगे।
अभिप्रेत उपयोग किसी संकेत के महत्व को बदल सकता है। जिस क्षेत्र को मशीनिंग द्वारा हटा दिया जाना है, वहाँ का उथला और एकाकी निशान उस निशान की तुलना में अलग परिणाम दे सकता है जो थकान-संवेदनशील फ्लैंज, दाब-सीमा या दिखाई देने वाली कोटेड सतह पर हो। BCSA Guidance Note 3.05 में कहा गया है कि सतह-गुणवत्ता की सहनशीलता तब स्वीकार्य हो सकती है जब प्रभावित क्षेत्र पूरी सतह का केवल छोटा अनुपात हो, बशर्ते विनिर्देशन और अभिप्रेत उपयोग इसकी अनुमति देते हों। यह कोई सार्वभौमिक स्वीकृति-नियम नहीं है। क्षेत्रफल, गहराई, स्थान, अभिविन्यास, निरंतरता, मरम्मत-विधि और शेष डिजाइन सेक्शन—सभी पर विचार करना आवश्यक है। BCSA, 2015
इसके विपरीत गलती भी उतनी ही सामान्य है: प्रत्येक गहरे धब्बे या उथले निशान को सामग्री-दोष मानकर अस्वीकार कर देना। जंग का दाग, चिपकी हुई मिल स्केल, तैयारी का अवशेष और वास्तविक असंतति—ये एक-दूसरे के समान अवलोकन नहीं हैं। यदि प्रश्न यह है कि सतह कोटिंग के लिए तैयार है या नहीं, तो ISO 8501-1 प्रासंगिक हो सकता है। यदि प्रश्न यह है कि किसी बार में सतह की अनुमत असंतति है या नहीं, तो ISO 9443:2018 या लागू बार-विनिर्देशन प्रासंगिक हो सकता है। यदि प्रश्न यह है कि फास्टनर ब्लैंक में डीकार्बरीकरण या फिनिश-संबंधी क्षति है या नहीं, तो ASTM F2282-03R09E01 यांत्रिक फास्टनर के निर्माण में प्रयुक्त कार्बन और मिश्रधातु इस्पात के तार, रॉड और बार के लिए डीकार्बरीकरण, आयाम, सहनशीलताओं, सतह की स्थिति, कोटिंग, कारीगरी, फिनिश, रूप-रंग और पैकेजिंग से संबंधित गुणवत्ता-आश्वासन नियंत्रण प्रदान करता है। ASTM International, 2009
नियंत्रक विनिर्देशन और मापन-विधि की अनदेखी करना
सही सीमा भी गलत निर्णय दे सकती है यदि नियंत्रक दस्तावेज़ और मापन-विधि दर्ज न की गई हो। किसी प्रमाणपत्र में “सहनशीलता के भीतर” लिखा हो सकता है, लेकिन उसमें संस्करण, उत्पाद मानक, सहनशीलता-वर्ग, नमूना-स्थान, उपकरण, संदर्भ-सतह या राउंडिंग-नियम की पहचान न हो। विवादित परिणाम के लिए ऐसा कथन अत्यंत अपूर्ण है।[6] National Structural Steelwork Specification. British Constructional Steelwork Association. National Structural Steelwork Specification, 2010.
National Structural Steelwork Specification आवश्यक सहनशीलताओं और कार्यात्मक सहनशीलताओं के बीच भेद करता है। आवश्यक सहनशीलता निर्दिष्ट निर्माण-आवश्यकता से संबंधित होती है; कार्यात्मक सहनशीलता इस बात से संबंधित होती है कि निर्मित या स्थापित घटक अपना अभिप्रेत कार्य करता है या नहीं। यह भेद किसी मामूली गैर-अनुरूपता को स्वतः गंभीर मानने से रोकता है, लेकिन निरीक्षक को अनिवार्य उत्पाद-सीमा की अनदेखी करने का अधिकार नहीं देता। यही विनिर्देशन यह भी अपेक्षित करता है कि आयामी मापन के लिए प्रयुक्त विधियों और उपकरणों का चयन आवश्यक सटीकता के अनुरूप किया जाए। BCSA, 2010
बिना अंशांकन की माप-फीता, क्षतिग्रस्त कैलिपर, ठीक से शून्य न किया गया माइक्रोमीटर या परिभाषित डेटम के बिना प्रयुक्त लेवल किसी अवलोकन का आधार बन सकता है, लेकिन सामान्यतः अंतिम अस्वीकृति का आधार नहीं होना चाहिए। तापमान, संपर्क-बल, बर्र, स्केल, प्रोब का संरेखण, ऑपरेटर की तकनीक और पार्ट का सहारा—सभी परिणाम को प्रभावित कर सकते हैं। समतलता और सीधापन के लिए चुनी गई संदर्भ-रेखा या संदर्भ-समतल मापन-विधि का हिस्सा होती है; संदर्भ बदलने से दर्ज विचलन बदल सकता है। मोटाई के लिए किनारों, वेल्ड, गॉज या स्केल के निकट किए गए माप उस स्थान का प्रतिनिधित्व नहीं कर सकते जिसकी आवश्यकता विनिर्देशन में दी गई है।
मापन की अनिश्चितता विशेष रूप से तब महत्वपूर्ण होती है, जब रिपोर्ट किया गया मान सीमा के निकट हो। यदि कोई सीमा 10.00 mm हो और ऋणात्मक विचलन की अनुमति हो, तथा उपकरण की अनिश्चितता उस विचलन का पर्याप्त अंश हो, तो एकल रीडिंग से स्वचालित रूप से निश्चित निष्कर्ष नहीं निकालना चाहिए; इसके बजाय सत्यापन शुरू किया जाना चाहिए। कैलिब्रेट किए गए उपकरण से दोबारा जाँच करें, निर्दिष्ट मापन-स्थान की पहचान करें, रीडिंग दोहराएँ और लागू राउंडिंग नियम का पालन करें। ASTM A568/A568M के अंतर्गत, ASTM E29 के अनुसार राउंडिंग अनुरूपता निर्धारण का हिस्सा है; इस प्रक्रिया के स्थान पर अनौपचारिक राउंडिंग अपनाने से सीमांत निर्णय उलट सकता है।
स्थानीयकृत सतही संकेत के लिए भी एक निर्धारित उन्नयन-प्रक्रिया आवश्यक है। उसकी स्थिति, लंबाई, चौड़ाई, अनुमानित गहराई और अभिविन्यास का दस्तावेजीकरण करें; उसे केवल अनुमत सीमा तक साफ़ या तैयार करें; फिर उस निष्कर्ष की तुलना उत्पाद विनिर्देशन और अभिप्रेत उपयोग से करें। यदि विनिर्देशन में इस विषय पर कोई प्रावधान न हो, तो निर्णय की जिम्मेदारी संबंधित अभियंता या संविदात्मक प्राधिकरण को सौंपनी चाहिए, न कि किसी तस्वीर के आधार पर मनमाना निष्कर्ष निकालना चाहिए।
- सामग्री की पहचान
- ग्रेड, हीट, उत्पाद का रूप, आयाम, मात्रा और टुकड़े या बंडल संख्या
- लागू संदर्भ
- उत्पाद मानक, संस्करण, सहनशीलता वर्ग, क्रय आदेश और रेखाचित्र संबंधी आवश्यकताएँ
- मापन साक्ष्य
- स्थान, डेटम, उपकरण, अंशांकन स्थिति, कच्ची रीडिंग, इकाइयाँ और राउंडिंग नियम
- सतह साक्ष्य
- दोष का विवरण, विस्तार, तस्वीरें, तैयारी ग्रेड और परीक्षण विधि
- निपटान
- अनुरूप, समीक्षा के लिए रोका गया, मरम्मत किया गया, रियायत द्वारा स्वीकृत, निम्न-ग्रेड निर्धारित या अस्वीकृत
इसलिए एक विश्वसनीय स्वीकृति-अभिलेख में सामग्री ग्रेड, उत्पाद का रूप, लागू मानक और उसका संस्करण, लागू सहनशीलता वर्ग, मापन-विधि, उपकरण की पहचान, कैलिब्रेशन की स्थिति, जहाँ प्रासंगिक हो वहाँ पर्यावरणीय परिस्थितियाँ, तथा किसी भी सतही संकेत के निपटान का विवरण दर्ज होना चाहिए। इन विवरणों के बिना, “स्वीकृत” और “अस्वीकृत” जैसे निष्कर्ष इस्पात की अपेक्षा निरीक्षण-प्रक्रिया का अधिक वर्णन कर सकते हैं।
संदर्भ
- [1] ASTM A6/A6M-24a. ASTM International standard publication, 2024. https://store.astm.org/a0006_a0006m-24a.html
- [2] ASTM A568/A568M-19a. ASTM International standard publication, 2019. https://store.astm.org/a0568_a0568m-19a.html
- [3] ISO 16160:2012. ISO standard catalogue, 2024. https://www.iso.org/standard/59320.html
- [4] ISO 9443:2018. ISO standard catalogue, 2018. https://www.iso.org/standard/70647.html
- [5] ASTM F2282-03R09E01. ASTM International standard publication, 2009. https://store.astm.org/f2282-03r09e01.html
- [6] National Structural Steelwork Specification. National Structural Steelwork Specification, 2010. https://steelconstruction.info/images/1/10/BCSA_52-10.pdf