




Co zmienia odpuszczanie w stali
Definicja poniżej dolnej temperatury krytycznej
ASM International definiuje odpuszczanie jako „nagrzewanie stali zahartowanej lub znormalizowanej do temperatury poniżej dolnej temperatury krytycznej” (ASM Handbook Volume 4A, 2024). Definicja ta jest dokładniejsza niż powszechny opis odpuszczania jako ponownego nagrzewania stali w celu jej zmiękczenia. Odpuszczanie następuje po hartowaniu, ale może również następować po normalizowaniu. Stal jest ponownie nagrzewana, przetrzymywana przez określony czas i chłodzona w kontrolowanych warunkach, bez celowego przekraczania dolnej temperatury krytycznej i tworzenia nowej objętościowej struktury austenitycznej.
| Obróbka | Główny cel | Związek z odpuszczaniem |
|---|---|---|
| Odpuszczanie | Modyfikacja stali zahartowanej lub znormalizowanej poniżej dolnej temperatury krytycznej | Zmienia istniejącą strukturę |
| Normalizowanie | Rozdrobnienie lub odtworzenie struktury przez nagrzanie do zakresu austenitycznego, a następnie chłodzenie | Może poprzedzać hartowanie lub odpuszczanie |
| Wyżarzanie | Zmiękczenie i usunięcie naprężeń w kontrolowanym cyklu cieplnym | Ma inny cel cieplny |
| Wtórne hartowanie | Utworzenie przed hartowaniem nowej objętościowej struktury austenitycznej | Zastępuje wcześniejszą strukturę, zamiast ją modyfikować |
Dolna temperatura krytyczna jest powszechnie wiązana z zakresem przemiany eutektoidalnej, choć jej dokładne położenie zależy od składu chemicznego i warunków nagrzewania. Pozostawanie poniżej tej temperatury ma znaczenie, ponieważ odpuszczanie modyfikuje strukturę uzyskaną w wyniku hartowania, zamiast zastępować ją poprzez całkowitą ponowną austenityzację. Cykl odpuszczania ma zatem inny cel metalurgiczny niż normalizowanie, wyżarzanie czy drugie hartowanie.
Zmienne kształtujące odpowiedź
- Cykl cieplny Temperatura odpuszczania, czas wytrzymania i szybkość nagrzewania decydują o zaawansowaniu reakcji kontrolowanych dyfuzją.
- Skład Węgiel i pierwiastki stopowe wyznaczają przesycenie, trwałość węglików i potencjał wydzielania.
- Struktura wyjściowa Wielkość ziarna austenitu, morfologia martenzytu, austenit szczątkowy i nierozpuszczone węgliki wpływają na odpowiedź materiału.
- Hartowanie i geometria Intensywność hartowania i wielkość przekroju powodują powstawanie różnych lokalnych mikrostruktur i historii cieplnych.
Głównymi zmiennymi są temperatura odpuszczania, czas przetrzymywania, zawartość węgla, zawartość dodatków stopowych oraz pierwiastków resztkowych. Znaczenie ma również początkowa mikrostruktura. Istotne są także temperatura austenityzacji, wcześniejsze normalizowanie lub historia kucia, intensywność chłodzenia hartowniczego, wymiar przekroju oraz szybkość nagrzewania. Dlatego dwa elementy wykonane ze stali o nominalnie podobnym składzie mogą wykazywać różne reakcje, jeśli ich historie cieplne się różnią.
Temperatura zwykle przyspiesza reakcje silniej niż sam czas, jednak czas nadal określa stopień ich zaawansowania. Zawartość węgla wpływa na ilość węgla uwięzionego w martenzycie w stanie zahartowanym oraz na jego przesycenie. Chrom, molibden, wanad, wolfram i inne pierwiastki stopowe zmieniają stabilność węglików, szybkość dyfuzji oraz charakter wydzielania. Pierwiastki resztkowe mogą zmieniać kinetykę przemian i odporność na odpuszczanie, nawet jeśli nie są zamierzonymi dodatkami. Odpuszczanie jest obróbką zależną od przebiegu procesu, a nie pojedynczym ustawieniem twardości.

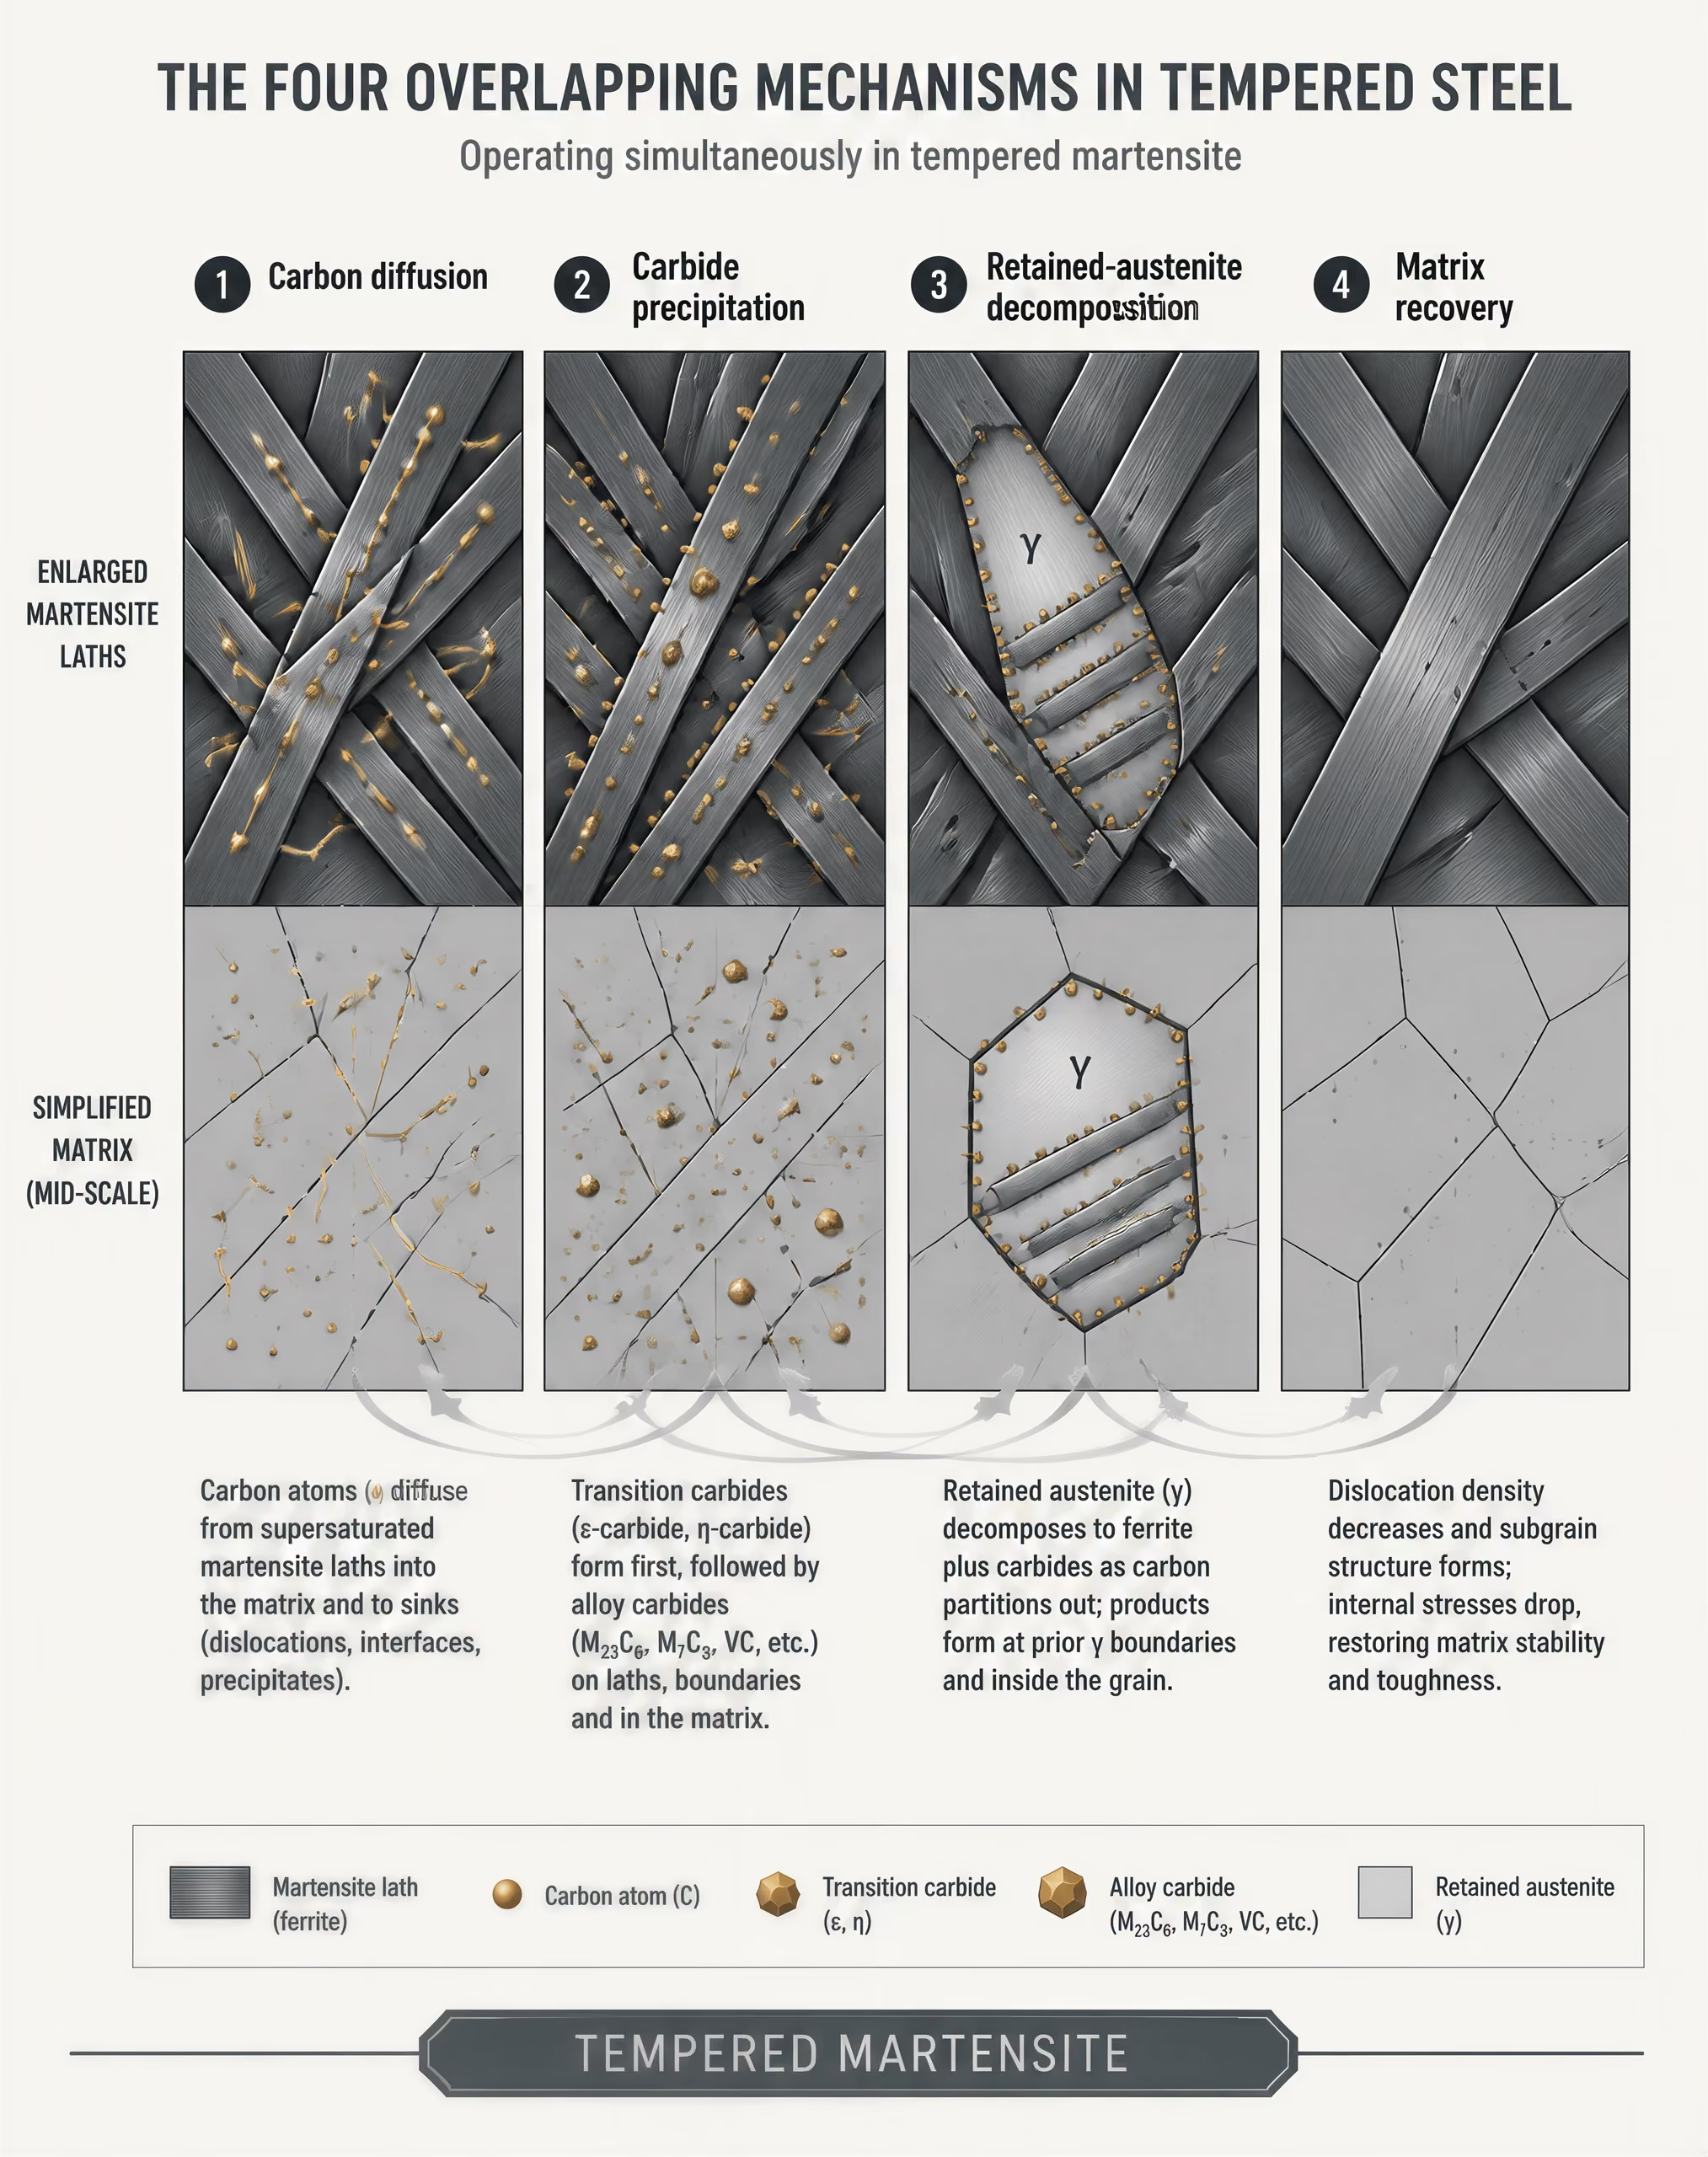
Od martenzytu w stanie zahartowanym do mikrostruktury odpuszczonej
Martenzyt po hartowaniu Twarda, przesycona węglem faza powstająca w wyniku szybkiego chłodzenia austenitu, o dużej gęstości dyslokacji i wysokiej zgromadzonej energii wewnętrznej.
Jak zmienia się struktura po hartowaniu
- Redystrybucja węgla Węgiel przemieszcza się z przesyconego martenzytu w kierunku defektów, granic i powstających cząstek węglików.
- Wydzielanie węglików Powstają węgliki przejściowe lub bardziej stabilne, zmieniają skład, rozrastają się lub grubieją.
- Rozkład austenitu szczątkowego Austenit szczątkowy może wydzielać węgiel i ulegać przemianie, wpływając na wymiary i właściwości.
- Zdrowienie osnowy Dyslokacje przegrupowują się lub zanikają, zmniejszając umocnienie odkształceniowe i naprężenia wewnętrzne.
Martenzyt w stanie zahartowanym jest przesyconą i odkształconą fazą. Jego duża gęstość dyslokacji oraz przesycenie węglem odpowiadają za znaczną część jego twardości, ale jednocześnie magazynują energię sprężystą i chemiczną. Odpuszczanie umożliwia zmniejszenie tej energii poprzez kilka nakładających się reakcji. U.S. Department of Energy opisuje dyfuzję węgla, tworzenie węglików, rozkład austenitu oraz zdrowienie jako kluczowe elementy tego procesu (2010).
W stosunkowo niskich temperaturach odpuszczania węgiel przemieszcza się na krótkie odległości i może segregować przy defektach lub tworzyć węgliki przejściowe. Naprężenia wewnętrzne zmniejszają się, a tetragonalność martenzytu maleje, gdy węgiel opuszcza jego sieć krystaliczną. Stal może utracić część twardości, zyskując jednocześnie stabilność wymiarową i odporność na pękanie opóźnione. Jeśli występuje austenit szczątkowy, może on również ulegać rozkładowi podczas kolejnych etapów odpuszczania, tworząc nowe produkty przemiany, które wpływają zarówno na wymiary, jak i na właściwości mechaniczne.
Przy wyższej temperaturze lub dłuższym czasie przetrzymywania cząstki węglików grubieją lub przekształcają się w stabilniejsze związki, podczas gdy osnowa ferrytyczna ulega zdrowieniu i traci część umocnienia dyslokacyjnego. Zmiany te zwykle zmniejszają twardość i granicę plastyczności, ale zwiększają udarność i ciągliwość. Powstaje martenzyt odpuszczony — osnowa ferrytyczna zawierająca rozmieszczone cząstki węglików, przy czym ich rozkład jest określany przez skład chemiczny i historię obróbki, a nie wyłącznie przez temperaturę.
Wysokostopowe stale narzędziowe mogą podczas odpuszczania uzyskiwać wtórne umocnienie wskutek wydzielania drobnych węglików stopowych. Strong evidence
Wtórne umocnienie Wzrost twardości podczas odpuszczania spowodowany wydzielaniem drobnych węglików stopowych po wcześniejszych reakcjach zmiękczających.
Wysokostopowe stale narzędziowe stanowią ważny wyjątek od prostego zmiękczania. ASM International podaje, że twardnienie wtórne jest powodowane wydzielaniem drobnych węglików stopowych, w tym węglików związanych z molibdenem, wanadem i wolframem (2024). Podczas odpuszczania cząstki te mogą umocnić osnowę w stopniu wystarczającym do zwiększenia twardości po jej wcześniejszym spadku. Zjawisko to nazywa się twardnieniem wtórnym, a intensywniejsze wydzielanie zwykle zapewnia większą odporność na odpuszczanie.
National Institute of Standards and Technology podał w 1930 roku, że „intensywność maksimum twardnienia wtórnego wzrasta wraz ze stopniem austenityzacji”. Ustalenie to wiąże maksimum nie tylko z temperaturą odpuszczania, lecz także z wcześniejszym cyklem hartowania. Wyższy stopień austenityzacji może rozpuścić w austenicie większą ilość pierwiastków stopowych i węgla przed hartowaniem, zmieniając skład dostępny do późniejszego wydzielania. W rezultacie ten sam nominalny harmonogram odpuszczania może prowadzić do różnych krzywych twardości po zastosowaniu różnych procesów austenityzacji.
Stal narzędziowa H13 pokazuje, dlaczego należy uwzględniać historię nagrzewania. W recenzowanym badaniu odnotowano metodę przewidywania reakcji stali H13 na odpuszczanie w warunkach nagrzewania izotermicznego, powolnego i szybkiego, z uwzględnieniem zachowania podczas twardnienia wtórnego (University of Arizona publication record, 2013). Element nagrzewany w sposób ciągły przez zakres wydzielania niekoniecznie doświadcza takich samych reakcji jak element przetrzymywany izotermicznie w tej temperaturze. Obliczona odpowiedź w zakresie twardości może się różnić, nawet gdy końcowa temperatura nominalna jest identyczna.
J. H. Hollomon i L. D. Jaffe zajęli się problemem zależności czasowo-temperaturowej w 1945 roku, formułując zależność między czasem odpuszczania, temperaturą i składem chemicznym stali hartowanej. Zależność Hollomona-Jaffego jest zwykle zapisywana jako:
T(log t + c)
Tutaj T oznacza temperaturę bezwzględną, t — czas odpuszczania, a c — stałą zależną od składu chemicznego i stanu materiału. Zależność ta dostarcza parametru odpuszczania służącego do porównywania czasów oddziaływania i ilościowego określania stopnia odpuszczenia martenzytu. Jest użyteczna, ponieważ pozwala połączyć temperaturę i czas w jeden wskaźnik, jednak równoważny parametr nie eliminuje różnic w szybkości nagrzewania, wcześniejszej mikrostrukturze, austenityzacji, wymiarze przekroju ani reakcji stopu.
ASM Handbook Volume 4C wskazuje, że korelacje Hollomona-Jaffego oraz Grange’a-Baughmana mogą przedstawiać równoważne warunki czasowo-temperaturowe podczas oceny stali utwardzanych indukcyjnie (ASM International, 2024). Zgodność ta dotyczy korelacji, a nie dowodu, że każda droga cieplna prowadzi do uzyskania tej samej mikrostruktury. Rozróżnienie to ma znaczenie w przypadku elementów utwardzanych powierzchniowo, w których stromy gradient temperatury i zmieniająca się temperatura przekroju mogą powodować niejednorodną rzeczywistą historię odpuszczania.
Dlaczego twardość nie jest jedyną zmienną opisującą reakcję
Twardość jest wygodna do pomiaru, ale stanowi tylko jeden ze skutków odpuszczania. Wytrzymałość może maleć w miarę zmniejszania się odkształcenia martenzytycznego i gęstości dyslokacji, a następnie lokalnie wzrastać, gdy wydzielają się drobne węgliki stopowe. Udarność może się poprawiać wskutek zmniejszenia naprężeń wewnętrznych, jednak rozkład austenitu szczątkowego, morfologia węglików lub zakresy temperatur sprzyjające kruchości mogą w określonych stalach zmniejszać udarność. Stabilność wymiarowa może się poprawiać dzięki odprężeniu, natomiast przemiana austenitu szczątkowego może powodować mierzalne rozszerzenie.
Mikrostruktura wyjaśnia te przeciwstawne tendencje. Dyfuzja węgla, zdrowienie, wydzielanie węglików, rozkład austenitu szczątkowego i grubienie cząstek mogą zachodzić kolejno lub nakładać się na siebie. Struktura końcowa decyduje o zachowaniu zmęczeniowym, odporności na zużycie, odporności na pękanie oraz odporności na dalsze oddziaływanie cieplne, a nie tylko o wartości odczytanej podczas próby twardości.
W badaniu z 2013 roku dotyczącym stali na matryce do kucia na gorąco i na ciepło wykorzystano parametr odpuszczania — nazywany również parametrem Hollomona-Jaffego lub Larsona-Millera — do skorelowania oddziaływania czasowo-temperaturowego ze zmianą twardości. Takie korelacje są praktyczne przy opisywaniu określonego gatunku i zakresu obróbki. Nie są jednak uniwersalnymi prawami twardości. Gatunek stali, stan początkowy i historia obróbki nadal mają decydujące znaczenie, dlatego odpuszczanie należy określać jako drogę cieplną i wynikającą z niej mikrostrukturę, a nie po prostu jako „zmiękczanie”.
Zmienne kontrolujące reakcję na odpuszczanie
Odpuszczanie nie jest definiowane wyłącznie przez nastawę pieca. ASM International podaje w ASM Handbook Volume 4A (2024): „Odpuszczanie polega na nagrzewaniu stali zahartowanej lub znormalizowanej do temperatury niższej od dolnej temperatury krytycznej”. Definicja ta wskazuje na ścieżkę przemian, a nie na pojedynczą operację. Na powstającą mikrostrukturę i właściwości wpływają temperatura, czas, zawartość węgla, zawartość dodatków stopowych oraz pierwiastków resztkowych. Znaczenie mają również szybkość nagrzewania, temperatura osiągana przez samą stal, wcześniejsza obróbka austenityzująca oraz hartowanie.
Temperatura i czas trwania
Podczas odpuszczania węgiel dyfunduje z przesyconego martenzytu, powstają węgliki lub zmienia się ich skład, może dochodzić do rozkładu austenitu szczątkowego, a struktura martenzytyczna ulega zdrowieniu. U.S. Department of Energy opisuje ten proces jako zespół powiązanych reakcji dyfuzji, wydzielania, rozkładu i zdrowienia, a nie jako proste zmiękczanie wywołane ciepłem. W stosunkowo niskich temperaturach segregacja węgla i wydzielanie węglików przejściowych mogą zmniejszać naprężenia wewnętrzne przy zachowaniu znacznej twardości. Wraz ze wzrostem temperatury lub czasu wygrzewania rozrost węglików, zdrowienie ferrytu i dalsze przemiany na ogół zmniejszają twardość i wytrzymałość.
| Gatunek stali lub stan | Typowa konkurencyjna odpowiedź | Istotne czynniki kontrolujące |
|---|---|---|
| Martenzytyczna stal węglowa lub niskostopowa | Twardość i wytrzymałość na ogół maleją | Dyfuzja węgla, tworzenie węglików i zdrowienie |
| Wysokostopowa stal narzędziowa | Twardość może wzrosnąć po wcześniejszym spadku | Wydzielanie drobnych węglików związanych z molibdenem, wanadem lub wolframem |
| Stal zawierająca austenit szczątkowy | Rozkładowi mogą towarzyszyć zmiany wymiarów i twardości | Stabilność austenitu, zawartość węgla i historia odpuszczania |
| Duży przekrój | Powierzchnia i rdzeń mogą osiągać różne właściwości | Gradienty cieplne, wielkość przekroju i miejsce pomiaru |
Słowo „na ogół” ma znaczenie. W wysokostopowych stalach narzędziowych twardość może wzrosnąć po początkowym spadku. ASM International podała w 2024 roku, że twardnienie wtórne jest wynikiem wydzielania drobnych węglików stopowych, w tym węglików związanych z molibdenem, wanadem i wolframem. Stal musi najpierw zawierać dostateczną ilość rozpuszczonych pierwiastków stopowych i węgla, a wcześniejsza obróbka austenityzująca musi umieścić te pierwiastki w stanie umożliwiającym wydzielanie. Silniejsze wydzielanie zwiększa odporność na odpuszczanie, lecz położenie maksimum i jego wielkość zależą od gatunku oraz historii materiału; nie istnieje uniwersalna temperatura twardnienia wtórnego.
Czas trwania zmienia wynik nawet wtedy, gdy nominalna temperatura jest identyczna. Krótka ekspozycja może prowadzić do niepełnego wydzielania lub zdrowienia, natomiast dłuższe wygrzewanie pozwala na dalszy przebieg reakcji kontrolowanych dyfuzją. Wielokrotne odpuszczanie wnosi dodatkowy element historii materiału: pierwsze odpuszczanie może przemienić austenit szczątkowy lub zmienić populację miejsc zarodkowania, dlatego drugie odpuszczanie nie oddziałuje na pierwotny martenzyt.
Temperatura pieca nie musi być również temperaturą elementu. Mała próbka może szybko zbliżyć się do temperatury zadanej, podczas gdy w dużej matrycy, wale lub płycie w przekroju powstają gradienty temperatury. Cykl szybkiego nagrzewania może wystawić powierzchnię na nominalną temperaturę odpuszczania, zanim rdzeń ją osiągnie. Z kolei powolny przyrost temperatury umożliwia ciągłe rozpoczynanie reakcji w każdej temperaturze pośredniej. Zatem zapis „540 °C przez dwie godziny” jest niepełny, jeśli harmonogram nie określa, w jaki sposób nagrzewano element, kiedy rozpoczął się czas wygrzewania oraz czy podana temperatura była mierzona w piecu, czy w stali.
J. H. Hollomon i L. D. Jaffe zajęli się tym problemem w artykule opublikowanym w 1945 roku w czasopiśmie Metals Technology, wiążąc czas odpuszczania, temperaturę i skład chemiczny ze strukturą oraz właściwościami stali po hartowaniu. Zależność Hollomona-Jaffe’a zapisuje się zwykle następująco:
gdzie oznacza temperaturę bezwzględną, — czas, a — stałą zależną od składu chemicznego i materiału. U.S. Department of Energy opisuje ten parametr jako sposób ilościowego określania stopnia odpuszczenia martenzytu. Jest on użyteczny do porównywania ekspozycji cieplnych, lecz jednakowa wartość parametru nie eliminuje różnic w szybkości nagrzewania, wcześniejszej mikrostrukturze, austenityzowaniu, wielkości przekroju ani reakcji stopu. Dwa cykle mogą mieć taką samą obliczoną wartość , a mimo to prowadzić do uzyskania różnych rozkładów twardości.
Węgiel, pierwiastki stopowe i pierwiastki resztkowe
Węgiel kontroluje ilość i przesycenie martenzytu powstającego podczas hartowania, dlatego nominalna zawartość węgla silnie wpływa na twardość początkową oraz ilość węgla dostępnego dla reakcji odpuszczania. Większa zawartość węgla może sprzyjać powstawaniu twardszego martenzytu i większej ilości składników dostępnych do tworzenia węglików, choć końcowa reakcja zależy również od stabilności austenitu oraz ilości węgla rozpuszczonego przed hartowaniem. Węgiel związany w nierozpuszczonych węglikach nie jest równoważny węglowi rozpuszczonemu w austenicie.
Chrom, molibden, wanad i wolfram zmieniają stabilność węglików, dyfuzję oraz kinetykę wydzielania. Chrom może zwiększać hartowność i przyczyniać się do powstawania trwałych węglików; molibden, wanad i wolfram mogą sprzyjać wydzielaniu drobnych węglików stopowych podczas twardnienia wtórnego. Pierwiastki te mogą opóźniać zmiękczanie w podwyższonych temperaturach odpuszczania, lecz ich działanie zależy od rozpuszczania podczas austenityzowania oraz od rozmiaru i rozmieszczenia istniejących węglików. Nadmierne austenityzowanie może rozpuścić większą ilość węglików i wzbogacić austenit, natomiast niewystarczające austenityzowanie może pozostawić pierwiastki stopowe niedostępne dla późniejszego wydzielania.
W badanej przez NIST stali szybkotnącej intensywność maksimum wtórnego umocnienia wzrastała wraz ze stopniem austenityzacji. Strong evidence
W badaniu NIST dotyczącym stali szybkotnącej, opublikowanym w 1930 roku, stwierdzono, że „intensywność maksimum twardnienia wtórnego zwiększa się wraz ze stopniem austenityzowania”. Wynik ten stanowi bezpośrednie ostrzeżenie przed przypisywaniem jednej stałej krzywej odpuszczania nominalnemu gatunkowi stali. Silniejsze austenityzowanie może zmienić zawartość węgla i pierwiastków stopowych w roztworze, ilość austenitu szczątkowego, skład martenzytu oraz potencjał wydzielania. Może również powiększać ziarna byłego austenitu, co wpływa na przebieg przemian i udarność.
Pierwiastki resztkowe i historia wytwarzania wprowadzają dodatkowe, mniejsze, lecz niekiedy istotne zmienne. Krzem, mangan, nikiel, miedź, fosfor, siarka, azot, tlen oraz dodatki śladowe mogą wpływać na reakcje węglikowe, austenit szczątkowy, segregację i kruchość odpuszczania. Naprężenia resztkowe i wcześniejsze odkształcenie zmieniają miejsca zarodkowania oraz szybkość zdrowienia. Dwie próbki poświadczone jako ten sam nominalny gatunek mogą zatem różnić się ze względu na różnice między wytopami, rozkład węglików lub stopień przekucia, nawet przed rozpoczęciem obróbki cieplnej.
Wysokostopowa stal narzędziowa wyraźnie ilustruje ten problem. Zwykłe odpuszczanie zmiękcza nieodpuszczony martenzyt, gdy węgiel opuszcza przesycone miejsca i postępuje zdrowienie. Twardnienie wtórne odwraca trend zmian twardości w części harmonogramu, ponieważ drobne węgliki stopowe zapewniają umocnienie wydzieleniowe i ograniczają zdrowienie. Późniejsze maksimum nie świadczy o zatrzymaniu odpuszczania; świadczy o tym, że konkurujące reakcje zmieniły reakcję kontrolującą twardość.
Stan początkowy, intensywność hartowania i wielkość przekroju
Struktura po hartowaniu stanowi stan początkowy dla odpuszczania. Na dalszą reakcję wpływają wielkość ziarna austenitu, rozpuszczony węgiel, nierozpuszczone węgliki, austenit szczątkowy, morfologia martenzytu oraz naprężenia po hartowaniu. Próbka chłodzona na tyle szybko, aby powstał głównie martenzyt, nie będzie odpuszczać się tak samo jak próbka zawierająca bainit lub perlit. Również rdzeń grubego przekroju nie musi zachowywać się tak samo jak jego powierzchnia.
Intensywność hartowania określa szybkość chłodzenia, a tym samym produkty przemian. Hartowanie w wodzie, polimerze, oleju i gazie prowadzi do różnych historii chłodzenia, a nawet ten sam ośrodek chłodzący może dawać odmienne wyniki przy zmianach mieszania, temperatury i sposobu załadunku. Duży przekrój chłodzi się powoli w rdzeniu, co umożliwia powstawanie bainitu, perlitu lub austenitu szczątkowego w miejscach, gdzie mała próbka tworzy martenzyt. Podczas odpuszczania obszary te przechodzą następnie różne reakcje i mogą osiągać różne wartości twardości.
Wielkość przekroju zmienia również opóźnienie podczas austenityzowania i odpuszczania. Powierzchnia może przekroczyć temperaturę docelową, gdy rdzeń wciąż się nagrzewa, tworząc promieniowy gradient odpuszczania. Jeśli sterownik rozpoczyna odliczanie czasu wygrzewania, gdy piec osiąga temperaturę zadaną, rdzeń przebywa w tej temperaturze krócej, niż wynikałoby to z harmonogramu. Jeśli termopara jest umieszczona na powierzchni, zarejestrowana historia może zawyżać ekspozycję wnętrza elementu.
Stal narzędziowa H13 może wykazywać różne przewidywane odpowiedzi twardości w warunkach izotermicznego, powolnego i szybkiego nagrzewania podczas odpuszczania, w tym zachowanie związane z wtórnym umocnieniem. Limited evidence
Recenzowane badanie stali narzędziowej H13 z 2013 roku obejmowało modelowanie harmonogramów odpuszczania izotermicznego, z powolnym nagrzewaniem i z szybkim nagrzewaniem oraz przewidywało różne reakcje twardości, w tym zachowanie związane z twardnieniem wtórnym. Wynik ten potwierdza, że odpuszczanie należy traktować jako ciągłą historię cieplną. ASM Handbook Volume 4C (2024) porównuje również zależności Hollomona-Jaffe’a i Grange’a-Baughmana dla stali hartowanych indukcyjnie jako sposoby przedstawiania równoważnych warunków czasowo-temperaturowych, a nie jako zamienniki pomiaru rzeczywistego procesu.
W badaniu stali na matryce do kucia na gorąco i na ciepło, opublikowanym w 2013 roku w Journal of Materials Processing Technology, wykorzystano parametr odpuszczania — nazywany również parametrem Hollomona-Jaffe’a lub Larsona-Millera — do skorelowania ekspozycji czasowo-temperaturowej ze zmianą twardości. Takie korelacje są wartościowe przy porównywaniu procesów, lecz pozostają empirycznymi opisami określonej stali i stanu początkowego. Ta sama nominalna wartość temperatury może opisywać różne obróbki metalurgiczne, gdy zmieniają się szybkość nagrzewania, wielkość przekroju, austenityzowanie, hartowanie lub wcześniejsze odpuszczanie.
Mechanizmy odpuszczania: dyfuzja, rozkład i zdrowienie
ASM International definiuje odpuszczanie jako „nagrzewanie stali zahartowanej lub normalizowanej do temperatury poniżej dolnej temperatury krytycznej” (ASM Handbook Volume 4A, 2024). Definicja ta określa zakres obróbki, a nie pojedynczą reakcję. Powstająca mikrostruktura i właściwości zależą od temperatury i czasu odpuszczania, zawartości węgla, zawartości dodatków stopowych, obecności pierwiastków resztkowych, wcześniejszej austenityzacji, warunków hartowania oraz historii nagrzewania. Zahartowana stal może zatem zmięknąć, zachować znaczną część swojej twardości albo uzyskać późniejszy wzrost twardości w miarę zmian zachodzących w przesyconej osnowie martenzytycznej.
U.S. Department of Energy opisuje odpuszczanie jako sekwencję obejmującą dyfuzję węgla, tworzenie węglików, rozkład austenitu szczątkowego i zdrowienie. Zjawiska te nakładają się na siebie, zamiast zachodzić w czterech doskonale rozdzielonych etapach. Ich szybkość i względne znaczenie zmieniają się w zależności od składu i drogi cieplnej. Określenia „odpuszczanie niskotemperaturowe”, „odpuszczanie średniotemperaturowe” i „odpuszczanie wysokotemperaturowe” są użytecznymi opisami procesu, ale nie wskazują uniwersalnego zestawu reakcji. Wysokostopowa stal narzędziowa i martenzytyczna stal węglowa niestopowa mogą reagować bardzo odmiennie w tej samej nominalnej temperaturze.
Dyfuzja węgla i odpuszczanie we wczesnym etapie
Świeży martenzyt jest fazą przesyconą i naprężoną. Węgiel zajmuje położenia międzywęzłowe, które nie są w stanie równowagi z przestrzennie centrowaną tetragonalną siecią martenzytyczną, podczas gdy hartowanie wytworzyło znaczną gęstość dyslokacji i naprężenia resztkowe. W pierwszej części odpuszczania węgiel przemieszcza się na krótkich odległościach ku korzystniejszym położeniom: dyslokacjom, granicom listew, obszarom samoodpuszczonym i powstającym cząstkom węglików żelaza. Redystrybucja ta zmniejsza tetragonalność sieci oraz obniża naprężenia sprężyste i odkształceniowe związane ze stanem po hartowaniu.
Wczesna reakcja nie jest po prostu „usuwaniem twardości”. Segregacja węgla może stabilizować lokalne konfiguracje, zanim powstanie rozpoznawalna populacja węglików, a zakres redukcji naprężeń zależy od temperatury, czasu i szybkości nagrzewania. Powoli nagrzewany element zaczyna się zmieniać, gdy jego rdzeń i powierzchnia nadal znajdują się w różnych temperaturach. Element nagrzewany szybko może przejść przez ten sam nominalny zakres temperatur, zanim dyfuzja doprowadzi do takiego samego rozkładu węgla. Z tego samego powodu znaczenie ma wymiar przekroju.
W martenzytach stali węglowych niestopowych i niskostopowych przed powstaniem bardziej stabilnego cementytu mogą tworzyć się węgliki przejściowe. Dokładna sekwencja zależy od zawartości węgla, dodatków stopowych i początkowej morfologii martenzytu. Niektóre martenzyty niskowęglowe zawierają mniej przesyconego węgla i mogą wykazywać słabszą wczesną reakcję; martenzyty wysokowęglowe mogą charakteryzować się większą tetragonalnością i silniejszą początkową redukcją naprężeń. Różnice te wyjaśniają, dlaczego oznaczenie temperatury nie może zastąpić opisu opartego na mechanizmie.
Metoda Hollomona-Jaffego, sformułowana przez J. H. Hollomona i L. D. Jaffe’a w 1945 roku, wiąże czas odpuszczania, temperaturę i skład chemiczny ze strukturą oraz właściwościami powstającymi w stali zahartowanej. Jej znana postać, , służy do ilościowego określania stopnia odpuszczenia martenzytu, gdzie oznacza temperaturę bezwzględną, — czas, a — stałą związaną ze składem chemicznym. Jest to użyteczne narzędzie porównawcze, a nie sposób na wyeliminowanie historii metalurgicznej. Identyczne parametry nie gwarantują identycznych wyników, gdy różnią się szybkość nagrzewania, wcześniejsza mikrostruktura, austenityzacja, wymiar przekroju lub reakcja stopu.
Tworzenie i wzrost węglików
W miarę usuwania węgla z przesyconego martenzytu wydzielanie węglików staje się kluczowym elementem reakcji odpuszczania. W wielu stalach produkty ewoluują od drobnych węglików przejściowych ku bardziej stabilnemu cementytowi, podczas gdy pierwiastki stopowe mogą opóźniać, modyfikować lub zastępować tę sekwencję. Zarodkowanie węglików zużywa węgiel i zmienia skład osnowy; wzrost oraz koagulacja węglików zmniejszają liczbę przeszkód dla dyslokacji. Typowe zmiękczenie podczas odpuszczania następuje zwykle wtedy, gdy osnowa traci przesycenie, a wydzielenia stają się większe lub bardziej oddalone od siebie.
Wysokostopowe stale narzędziowe mogą odwracać tę tendencję. ASM International stwierdza, że „twardnienie wtórne w wysokostopowych stalach narzędziowych jest powodowane wydzielaniem drobnych węglików stopowych”, w tym węglików związanych z molibdenem, wanadem i wolframem (2024). Drobne, koherentne lub półkoherentne węgliki stopowe mogą skuteczniej hamować ruch dyslokacji niż gruboziarnisty cementyt, powodując wzrost twardości w późniejszym przedziale odpuszczania. Silniejsze wydzielanie na ogół zapewnia większą odporność na odpuszczanie, jednak wynik zależy od ilości pierwiastków stopowych rozpuszczonych w osnowie, cyklu odpuszczania i stabilności osnowy.
| Stan austenityzacji | Prawdopodobny wpływ przed odpuszczaniem | Możliwa konsekwencja podczas odpuszczania |
|---|---|---|
| Większy stopień rozpuszczenia | Więcej węgla i pierwiastków stopowych przechodzi do austenitu | Większy potencjał wydzielania węglików stopowych i wtórnego umocnienia |
| Niewystarczający stopień rozpuszczenia | Większa ilość stopu pozostaje w nierozpuszczonych węglikach | Mniejsza dostępność składników rozpuszczonych i słabsza zamierzona odpowiedź wydzieleniowa |
| Nadmierna austenityzacja | Większy stopień rozpuszczenia i możliwy rozrost ziaren | Zmiana zawartości austenitu szczątkowego, ciągliwości i przebiegu wydzielania |
Austenityzacja kontroluje tę reakcję, ponieważ określa, które węgliki ulegną rozpuszczeniu oraz ile pierwiastków stopowych i węgla przejdzie do austenitu przed hartowaniem. W badaniu stali szybkotnącej przeprowadzonym w 1930 roku przez National Institute of Standards and Technology stwierdzono, że „intensywność maksimum twardnienia wtórnego wzrasta wraz ze stopniem austenityzacji”. Obserwacja ta nie wyznacza jednej stałej temperatury maksimum ani jednej wartości twardości dla każdej stali szybkotnącej. Pokazuje natomiast, że stan początkowy kontroluje potencjał wydzieleniowy.
Recenzowane badanie stali narzędziowej H13 z 2013 roku jest użyteczne z tego samego powodu. Jego metoda przewiduje twardość po odpuszczaniu izotermicznym, przy powolnym nagrzewaniu i przy szybkim nagrzewaniu, w tym zachowanie związane z twardnieniem wtórnym. Harmonogramy te mogą prowadzić do odmiennych przewidywanych zmian twardości, nawet gdy ich nominalne zakresy ekspozycji częściowo się pokrywają. Podczas nagrzewania ciągłego wydzielanie i zdrowienie zachodzą w czasie wzrostu temperatury; obróbka izotermiczna zapewnia reakcjom więcej czasu w jednej wybranej temperaturze. Traktowanie obu harmonogramów jako równoważnych wyłącznie dlatego, że mają wspólny obliczony parametr odpuszczania, może ukrywać te różnice.
Rozkład austenitu szczątkowego i zdrowienie osnowy
Hartowanie może pozostawić austenit szczątkowy, szczególnie gdy dodatki stopowe obniżają temperatury przemian lub gdy warunki austenityzacji powodują rozpuszczenie znacznej ilości węgla i składników stopowych. Podczas odpuszczania austenit szczątkowy może odrzucać węgiel, przemieniać się w produkty ferrytyczne i węgliki albo stawać się mniej stabilny przed przemianą podczas chłodzenia. Jego rozkład może zmieniać stabilność wymiarową, twardość i naprężenia resztkowe. Moment wystąpienia tej przemiany zależy od gatunku, a austenit szczątkowy nie przebiega tą samą drogą w każdej stali.
Zdrowienie osnowy zachodzi równolegle z tymi reakcjami. Dyslokacje ulegają przegrupowaniu lub anihilacji, naprężenia w listwach i płytkach zmniejszają się, a lokalne pola odkształceń stają się mniej intensywne. Zdrowienie na ogół zmniejsza wytrzymałość i twardość, lecz wydzielanie może kompensować tę stratę lub przewyższać ją w gatunkach wykazujących twardnienie wtórne. Właściwość końcowa jest zatem wynikiem równowagi między zmiękczeniem osnowy, redukcją naprężeń, przemianą austenitu szczątkowego, wydzielaniem węglików i koagulacją węglików.
ASM Handbook Volume 4C porównuje korelacje Hollomona-Jaffego i Grange’a-Baughmana jako przedstawienia równoważnych warunków czasowo-temperaturowych stosowanych do oceny stali hartowanych indukcyjnie. Takie korelacje są praktycznymi sposobami porządkowania danych, a nie dowodem, że dwie historie cieplne wytwarzają identyczne mikrostruktury. Badanie stali na matryce do kucia na gorąco lub na ciepło, opublikowane w Journal of Materials Processing Technology w 2013 roku, również wykorzystało parametr odpuszczania — nazywany także parametrem Hollomona-Jaffego lub Larsona-Millera — do powiązania ekspozycji czasowo-temperaturowej ze zmianą twardości. Narzędzia te opisują trendy w obrębie określonego materiału i zakresu obróbki. Nie dostarczają uniwersalnych wartości twardości ani gwarantowanych zmian właściwości, ponieważ gatunek, stan początkowy, austenityzacja, droga nagrzewania i historia chłodzenia nadal pozostają częścią mechanizmu odpuszczania.
Wtórne twardnienie wysokostopowych stali narzędziowych

Dlaczego twardość może wzrastać podczas odpuszczania
Odpuszczanie nie jest definiowane po prostu jako zmiękczanie. ASM International podaje w ASM Handbook Volume 4A (2024): „Odpuszczanie jest nagrzewaniem zahartowanej lub znormalizowanej stali do temperatury niższej od dolnej temperatury krytycznej”. Powstająca struktura i właściwości zależą od temperatury i czasu odpuszczania, zawartości węgla, zawartości dodatków stopowych, pierwiastków resztkowych oraz stanu uzyskanego w wyniku hartowania lub normalizowania. Zmienne te decydują o tym, jakie reakcje zachodzą i w jakim stopniu.
W stalach węglowych i wielu stalach niskostopowych typowym skutkiem jest spadek twardości. Zahartowany martenzyt zawiera przesycony węgiel, dużą gęstość dyslokacji oraz znaczne naprężenia wewnętrzne. Podczas odpuszczania węgiel dyfunduje z martenzytu, powstają węgliki przejściowe lub cementyt, może zachodzić rozkład austenitu szczątkowego, a struktura martenzytyczna ulega regeneracji. Opracowanie U.S. Department of Energy z 2010 roku dotyczące odpuszczania opisuje te powiązane procesy jako dyfuzję węgla, tworzenie węglików, rozkład austenitu i regenerację. Każdy z tych procesów na ogół zmniejsza zmagazynowaną energię odkształcenia oraz opór przeciw odkształceniu plastycznemu.
Wysokostopowe stale narzędziowe mogą zachowywać się inaczej. W miarę wzrostu temperatury pierwiastki stopowe, które pozostały rozpuszczone podczas hartowania, mogą dyfundować na krótkie odległości i tworzyć liczne, niezwykle drobne węgliki stopowe. Cząstki te utrudniają ruch dyslokacji. Jeżeli efekt ich umocnienia przewyższa zmiękczanie spowodowane regeneracją martenzytu, zmierzona twardość wzrasta podczas odpuszczania. Jest to wtórne twardnienie.
ASM International wyjaśnia, że „wtórne twardnienie w wysokostopowych stalach narzędziowych jest wynikiem wydzielania drobnych węglików stopowych”, w tym węglików związanych z molibdenem, wanadem i wolframem. Słowo drobnych ma znaczenie. Grube wydzielenia węglików nie umacniają osnowy równie skutecznie, ponieważ cząstki są bardziej oddalone od siebie i zapewniają mniejszy opór poruszającym się dyslokacjom. Bardzo drobne wydzielenia, rozmieszczone w odpuszczonym martenzycie, powodują umocnienie wydzieleniowe, podczas gdy osnowa nadal ulega regeneracji.
Odpowiedź materiału jest zatem wynikiem konkurencji między zmiękczaniem a umocnieniem. W początkowym etapie odpuszczania twardość może się zmniejszać, gdy węgiel opuszcza martenzyt. W wyższej temperaturze wydzielanie węglików stopowych może odwrócić ten trend. Przy jeszcze wyższej ekspozycji cieplnej wydzielenia grubieją, osnowa traci większą część swojej martenzytycznej wytrzymałości i twardość ponownie spada. Nie każdy gatunek wykazuje znaczny wzrost twardości, a krzywa twardości może obejmować nakładające się reakcje, a nie jedno wyraźne maksimum.
Węgliki związane z molibdenem, wanadem i wolframem
Molibden, wanad i wolfram odgrywają kluczową rolę w procesie wtórnego twardnienia, ponieważ wykazują silną tendencję do tworzenia węglików i podczas odpowiedniego odpuszczania dyfundują z osnowy stali do wydzieleń. Dokładne fazy zależą od składu i historii cieplnej. Węgliki mogą być opisywane za pomocą oznaczeń struktury krystalicznej lub składu, takich jak MC, M₂C, M₆C lub M₂₃C₆, gdzie M oznacza jeden lub więcej pierwiastków metalicznych; oznaczenia te nie oznaczają, że każda stal tworzy wszystkie wymienione fazy.
Wanad zwykle przyczynia się do powstawania bardzo stabilnych, bogatych w wanad węglików MC. Ich odporność na rozpuszczanie pozwala im zachować skuteczność w temperaturach, w których mniej stabilne cząstki ulegałyby rozrostowi lub rozpuszczeniu. Molibden może uczestniczyć w tworzeniu drobnych wydzieleń typu M₂C oraz w powstawaniu mieszanych populacji węglików stopowych. Wolfram może wchodzić w skład węglików typu M₆C lub innych węglików mieszanych, zależnie od gatunku stali i parametrów odpuszczania. W stalach szybkotnących, w których wolfram, molibden, wanad, chrom i węgiel występują w znacznych ilościach, kilka rodzin węglików może powstawać kolejno lub jednocześnie.
Skład chemiczny osnowy przed odpuszczaniem ma zasadnicze znaczenie. Austenityzowanie rozpuszcza część węglików i wzbogaca austenit w węgiel oraz pierwiastki stopowe, podczas gdy nierozpuszczone węgliki zatrzymują inne pierwiastki poza osnową. Następnie hartowanie prowadzi do powstania martenzytu oraz często austenitu szczątkowego. Wyższa temperatura austenityzowania lub dłuższe wygrzewanie może spowodować rozpuszczenie większej ilości węglików, choć nadmierne austenityzowanie może prowadzić do rozrostu ziaren i innych niekorzystnych zmian. Zawartość rozpuszczonych pierwiastków stopowych dostępnych do późniejszego wydzielania może zatem zmieniać przebieg wtórnego twardnienia.
W badaniu National Institute of Standards and Technology dotyczącym stali szybkotnącej, opublikowanym w 1930 roku, stwierdzono, że „intensywność maksimum wtórnego twardnienia wzrasta wraz ze stopniem austenityzacji”. Obserwacji tej nie należy przekształcać w uniwersalną wartość temperatury ani przyrostu twardości. Silniejsze austenityzowanie może zwiększyć ilość pierwiastków stopowych dostępnych do wydzielania, ale zmienia również wielkość ziaren, ilość austenitu szczątkowego, aktywność węgla oraz ilość nierozpuszczonych węglików. Końcowa krzywa odzwierciedla wszystkie te zmiany.
Odporność na odpuszczanie i maksimum wtórnego twardnienia
Odporność na odpuszczanie oznacza zachowanie twardości, wytrzymałości lub stabilności wymiarowej podczas określonego oddziaływania cieplnego. Wydzielanie drobnych węglików stopowych zwiększa odporność na odpuszczanie, ponieważ wydzielenia przeciwstawiają się ruchowi dyslokacji i opóźniają utratę martenzytycznej wytrzymałości. Stal o silnym wtórnym twardnieniu może wykazywać niewielkie zmiękczenie w przedziale temperatur, w którym stal węglowa szybko traciłaby twardość. Nie oznacza to jednak odporności na odpuszczanie; dłuższa ekspozycja cieplna ostatecznie umożliwia regenerację, rozrost węglików, przemianę austenitu szczątkowego i inne reakcje zmiękczające.
Położenie i wielkość maksimum zależą od gatunku stali oraz jej historii cieplnej. Nie można ich odpowiedzialnie podać jako stałych wartości bez określenia gatunku stali, twardości początkowej, obróbki austenityzującej, hartowania, czasu odpuszczania, szybkości nagrzewania, sposobu chłodzenia i metody pomiaru twardości. Na przykład AISI H13 może wykazywać inną charakterystykę niż wysokostopowa stal szybkotnąca bogata w wolfram, ponieważ różnią się równowagą dodatków stopowych i populacją węglików. Nawet dwie próbki H13 mogą dawać różne krzywe po zastosowaniu odmiennych zabiegów austenityzowania lub hartowania.
Metoda J. H. Hollomona i L. D. Jaffe’a z 1945 roku wiąże czas odpuszczania, temperaturę i skład chemiczny ze strukturą oraz właściwościami rozwijającymi się w zahartowanej stali. Jej dobrze znaną postacią jest parametr odpuszczania:
Tutaj T oznacza temperaturę bezwzględną, t — czas, a c — stałą zależną od składu i reakcji materiału. U.S. Department of Energy opisuje to wyrażenie jako ilościowe określenie stopnia odpuszczenia martenzytu. Parametr ten jest użyteczny przy porównywaniu ekspozycji cieplnych i dopasowywaniu danych dotyczących twardości, ale jednakowa wartość parametru nie usuwa różnic w szybkości nagrzewania, wcześniejszej mikrostrukturze, austenityzowaniu, wielkości przekroju ani reakcji stopu.
Ograniczenie to ma szczególne znaczenie w przypadku procesów nieizotermicznych. Recenzowane badanie stali narzędziowej H13 z 2013 roku analizowało izotermiczne, wolno nagrzewane i szybko nagrzewane cykle odpuszczania oraz opracowało metodę przewidującą różne zmiany twardości, w tym zachowanie związane z wtórnym twardnieniem. Szybko nagrzewany fragment może przejść przez zakresy wydzielania, zanim dyfuzja i rozrost węglików osiągną warunki odpowiadające założeniu izotermicznemu. Gradienty temperatury powodują również, że powierzchnia i rdzeń doświadczają różnych przebiegów cieplnych.
ASM Handbook Volume 4C (2024) porównuje korelacje Hollomona-Jaffe’a i Grange’a-Baughmana dla stali hartowanych indukcyjnie, traktując je jako sposoby przedstawiania równoważnych warunków czasowo-temperaturowych w celu oceny reakcji na odpuszczanie. „Równoważne” oznacza równoważne w zakresie zweryfikowanej korelacji i badanych materiałów, a nie identyczną historię mikrostrukturalną.
W badaniu stali na matryce do kucia na gorąco i na ciepło, opublikowanym w 2013 roku w Journal of Materials Processing Technology, również zastosowano parametr odpuszczania — nazywany także parametrem Hollomona-Jaffe’a lub Larsona-Millera — do skorelowania ekspozycji czasowo-temperaturowej ze zmianą twardości. Takie korelacje są wartościowymi narzędziami do analizy procesów, lecz opisują zmierzone zachowanie określonych stali i zabiegów. Nie ustanawiają uniwersalnego maksimum wtórnego twardnienia. W wysokostopowych stalach narzędziowych odpuszczanie nadal pozostaje sekwencją konkurujących reakcji dyfuzyjnych, wydzieleniowych, przemian fazowych i regeneracji.
Austenityzacja jako czynnik wtórnego utwardzania
Austenityzacja nie jest jedynie wstępnym etapem nagrzewania przed hartowaniem. Ustala chemiczny i strukturalny stan, z którego powstaje martenzyt, a stan ten determinuje sposób, w jaki stal reaguje podczas odpuszczania. ASM Handbook Volume 4A definiuje odpuszczanie jako „nagrzewanie stali zahartowanej lub znormalizowanej do temperatury poniżej dolnej temperatury krytycznej”. Powstająca mikrostruktura zależy od temperatury i czasu odpuszczania, zawartości węgla, zawartości składników stopowych oraz pierwiastków resztkowych. Zmienne te oddziałują na stan początkowy ustalony przez austenityzację, rozpuszczanie, rozrost ziaren i hartowanie.

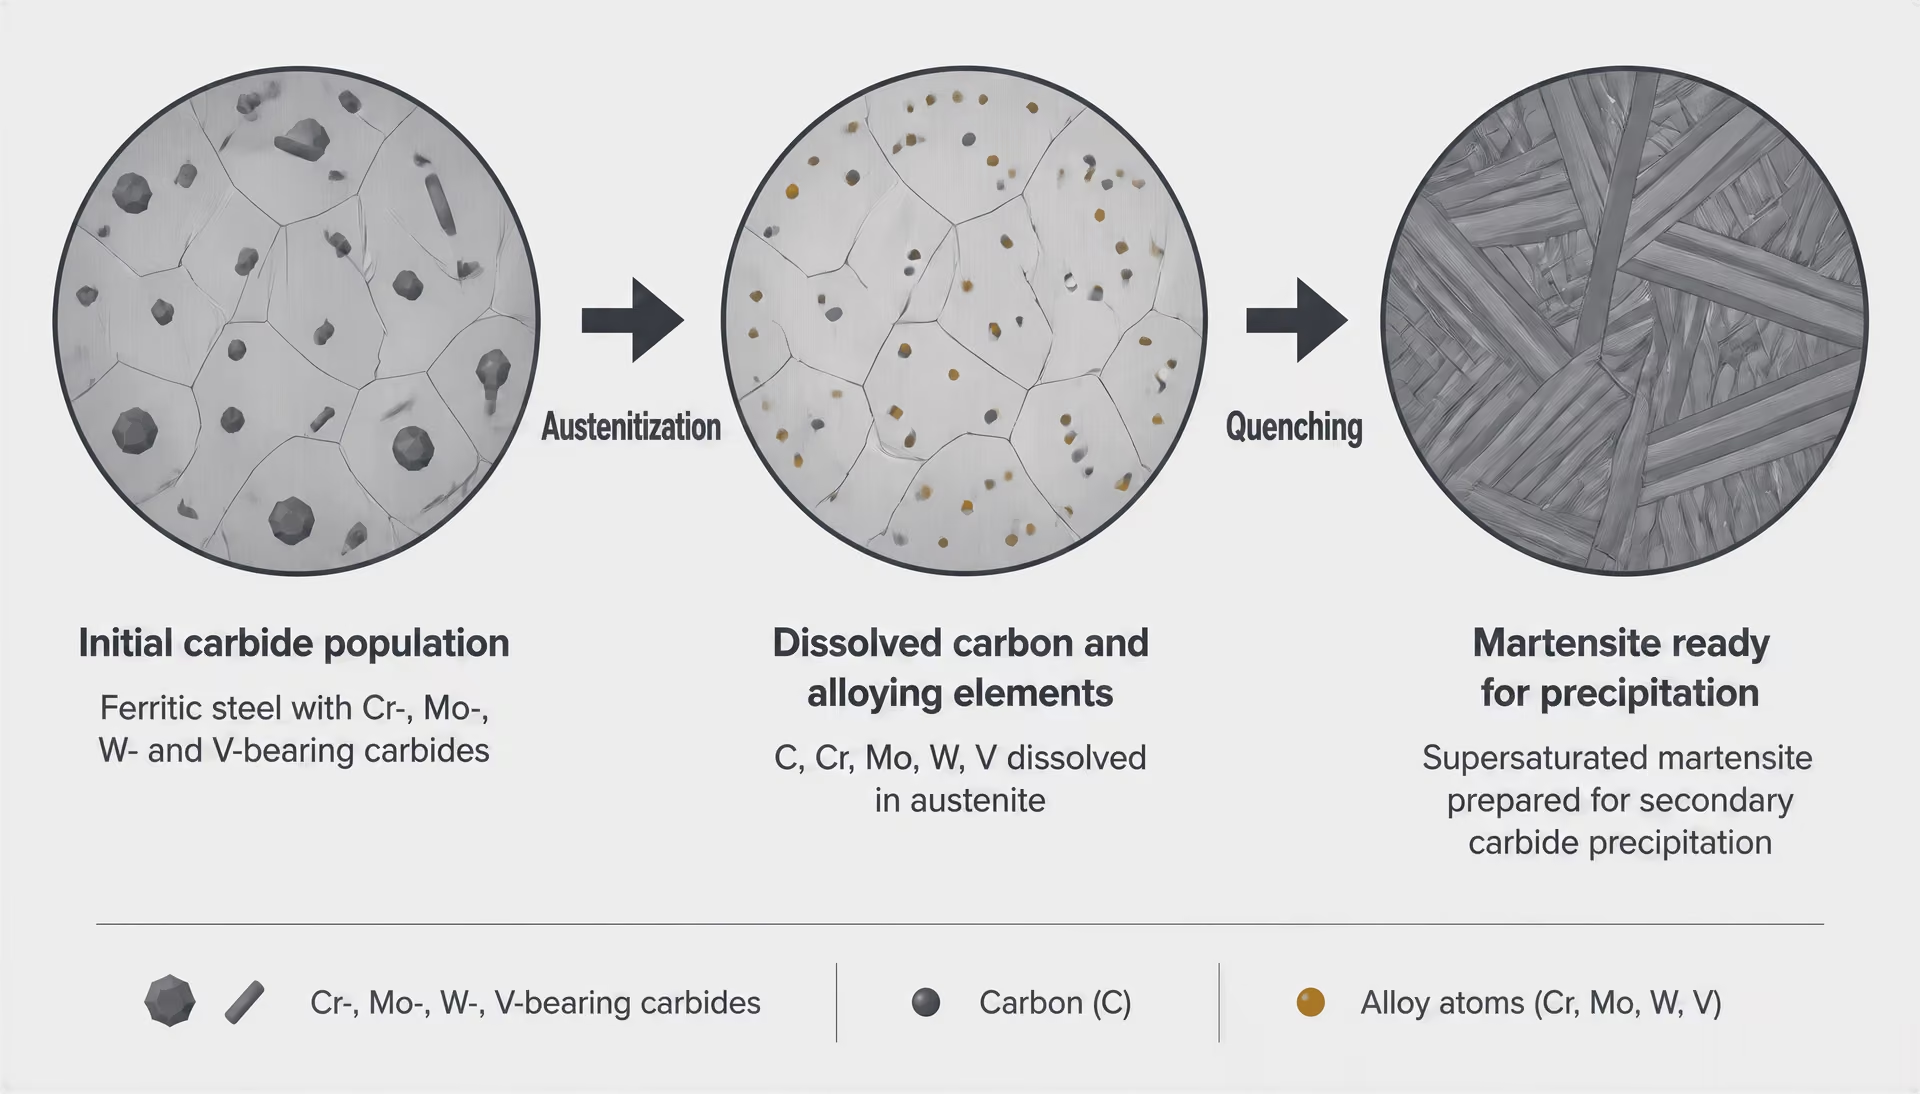
Rozpuszczanie składników stopowych przed hartowaniem
Podczas austenityzacji część węglików rozpuszcza się w austenicie, podczas gdy inne pozostają nierozpuszczone. Temperaturą, czasem wygrzewania, szybkością nagrzewania oraz początkową ilością węglików określają tę równowagę. Węgiel i podstawieniowe składniki stopowe, takie jak chrom, molibden, wolfram i wanad, nie przechodzą do roztworu z jednakową szybkością, dlatego austenit może opuszczać piec z bardzo różną zawartością substancji rozpuszczonych, nawet gdy w obu procesach zastosowano ten sam nominalny gatunek stali.
Rozpuszczony materiał ma znaczenie po hartowaniu. Większa ilość węgla i składników stopowych w austenicie może prowadzić do powstania bardziej przesyconej osnowy martenzytycznej. Podczas odpuszczania dyfuzja węgla, tworzenie węglików, rozpad austenitu szczątkowego oraz zdrowienie stopniowo zmniejszają energię zmagazynowaną w tej strukturze i jej niestabilność chemiczną. U.S. Department of Energy opisuje te procesy jako zasadnicze elementy odpuszczania, jednak nie przebiegają one z taką samą szybkością w każdej stali ani w każdych warunkach austenityzacji.
Wysokostopowe stale narzędziowe wprowadzają dodatkowy mechanizm: wtórne utwardzanie. ASM International stwierdza w swoim opisie z 2024 roku, że „wtórne utwardzanie w wysokostopowych stalach narzędziowych jest powodowane wydzielaniem drobnych węglików stopowych”, w tym węglików związanych z molibdenem, wanadem i wolframem. Jeżeli zahartowana osnowa zawiera wystarczającą ilość rozpuszczonych składników stopowych, odpuszczanie może doprowadzić do powstania gęstej dyspersji drobnych, odpornych węglików. Ich wydzielanie może kompensować, a czasowo nawet przewyższać zmiękczenie powodowane odpuszczaniem martenzytu. Z tego powodu twardość nie musi zmniejszać się monotonicznie wraz ze wzrostem temperatury odpuszczania.
Austenityzacja kontroluje również to, co pozostaje poza osnową. Nierozpuszczone węgliki pierwotne mogą ograniczać rozrost ziaren austenitu i zatrzymywać składniki stopowe, które w przeciwnym razie przyczyniałyby się do wtórnego wydzielania. Ilość austenitu szczątkowego może wzrosnąć, gdy austenit zawiera więcej rozpuszczonego węgla i składników stopowych, ponieważ obniża to temperaturę początku przemiany w martenzyt. Podczas późniejszego odpuszczania austenit szczątkowy może ulegać rozpadowi lub przemianie, powodując dodatkową, odrębną zmianę twardości obok reakcji wydzielania i zdrowienia.
Ustalenia NIST dotyczące stali szybkotnącej
Opublikowana w 1930 roku praca National Institute of Standards and Technology przedstawia bezpośredni związek między austenityzacją a wtórnym utwardzaniem stali szybkotnącej. Jej ustalenie brzmi, że „intensywność piku wtórnego utwardzania wzrasta wraz ze stopniem austenityzacji”. W tym kontekście stopień austenityzacji odnosi się do zakresu, w jakim obróbka cieplna rozpuściła składniki węglikowe i wzbogaciła austenit przed hartowaniem, a nie tylko do temperatury pieca podanej w specyfikacji.
Logika metalurgiczna jest jasna. Pełniejsze rozpuszczenie może wprowadzić większą ilość pierwiastków tworzących węgliki do przesyconego martenzytu. Podczas odpuszczania osnowa ta ma większy potencjał do wydzielania drobnych węglików bogatych w molibden, wolfram lub wanad. Powstałe wydzieliny umacniają osnowę i zwiększają odporność na zmiękczenie podczas odpuszczania. Obserwacja NIST łączy zatem wysokość efektu wtórnego utwardzania z początkowym stanem substancji rozpuszczonych w zahartowanej stali.
Nie ustanawia ona jednak uniwersalnej zasady podnoszenia temperatury austenityzacji. Nadmierne nagrzewanie może powodować rozrost ziaren byłego austenitu, zwiększenie ilości austenitu szczątkowego, odwęglenie lub przegrzanie, a także zmianę podatności na pękanie podczas hartowania. Może również rozpuścić węgliki, których nierozpuszczona frakcja była potrzebna do kontroli ziaren. Większy rozmiar ziarna może zmienić hartowność i zachowanie podczas pękania, nawet gdy końcowa twardość wydaje się odpowiednia. W rezultacie efekt może stać się mniej użyteczny pomimo większego nominalnego rozpuszczenia składników stopowych.
Niewystarczająca austenityzacja powoduje problem odwrotny. Nierozpuszczone węgliki stopowe mogą pozostawić w austenicie zbyt mało węgla i zbyt mało składników stopowych, aby uzyskać zamierzoną twardość martenzytyczną lub efekt wtórnego wydzielania. Niepełne rozpuszczenie może również prowadzić do segregacji chemicznej między obszarami osnowy a obszarami bogatymi w węgliki. Hartowanie daje wówczas strukturę o mniejszej jednorodności, a odpuszczanie nie może w pełni skorygować tego stanu początkowego.
Kompromis między austenityzacją a końcowym efektem
Końcowy efekt jest wynikiem historii procesu, a nie działania pojedynczej temperatury. Metoda J. H. Hollomona i L. D. Jaffe’a z 1945 roku wiąże czas odpuszczania, temperaturę i skład chemiczny za pomocą parametru odpuszczania, zapisywanego powszechnie jako T(log t + c), stosowanego do ilościowego określania stopnia odpuszczenia martenzytu. Parametr ten jest użyteczny do porównywania ekspozycji cieplnych, lecz równoważna wartość nie eliminuje różnic w szybkości nagrzewania, mikrostrukturze początkowej, austenityzacji, wymiarach przekroju, ilości austenitu szczątkowego ani wydzielaniu charakterystycznym dla danego stopu.
Recenzowane badanie stali narzędziowej H13 z 2013 roku wykazało to ograniczenie, analizując oddzielnie cykle izotermiczne, wolnego nagrzewania i szybkiego nagrzewania. Przewidywane zmiany twardości różniły się, a obliczenia uwzględniały zachowanie związane z wtórnym utwardzaniem. Szybko nagrzewany przekrój nie spędza tyle samo czasu w zakresach przemian i wydzielania co przekrój odpuszczany izotermicznie, dlatego opisy o takiej samej nominalnej temperaturze maksymalnej i czasie wygrzewania mogą ukrywać różne reakcje.[1] Tempering of Induction-Hardened Steels. ASM International. ASM Handbook Volume 4C, 2024.
ASM Handbook Volume 4C porównuje również korelacje Hollomona-Jaffego i Grange’a-Baughmana dla stali hartowanych indukcyjnie. Obie przedstawiają równoważne warunki czasowo-temperaturowe do oceny odpowiedzi na odpuszczanie, jednak ich użyteczność zależy od cyklu cieplnego i stanu materiału wykorzystanych do opracowania korelacji. Opublikowane w Journal of Materials Processing Technology w 2013 roku badanie stali narzędziowej do matryc do kucia na gorąco i na ciepło wykorzystało parametr odpuszczania — nazywany również parametrem Hollomona-Jaffego lub Larsona-Millera — do skorelowania oddziaływania czasu i temperatury ze zmianą twardości. Takie korelacje porządkują dane; nie dostarczają jednak stałych wartości twardości ani gwarantowanych zmian właściwości dla różnych gatunków stali.
Austenityzację należy zatem dobierać tak, aby zrównoważyć rozpuszczanie, kontrolę ziaren, zarządzanie austenitem szczątkowym, reakcję podczas hartowania oraz pożądaną sekwencję wydzielania. Wynik NIST potwierdza silniejszy pik wtórnego utwardzania przy większym stopniu austenityzacji w badanej stali szybkotnącej. Nie oznacza to jednak, że maksymalne rozpuszczenie powinno być ogólnym celem. Właściwym celem jest taki stan początkowy struktury, który po pełnej historii hartowania i odpuszczania zapewni wymagany efekt końcowy.
Równoważność czasowo-temperaturowa i parametr Hollomona-Jaffego
Sformułowanie Hollomona i Jaffego z 1945 roku
Odpuszczanie nie jest definiowane po prostu jako „zmiękczanie po hartowaniu”. ASM Handbook, tom 4A, definiuje je jako „nagrzewanie zahartowanej lub znormalizowanej stali do temperatury poniżej dolnej temperatury krytycznej” (ASM International, 2024). Podczas tej obróbki węgiel dyfunduje z przesyconego martenzytu, mogą powstawać węgliki przejściowe i cementyt, austenit szczątkowy może ulegać rozpadowi, a struktura martenzytyczna — zdrowieniu. Końcowa twardość i udarność zależą od temperatury i czasu, ale także od zawartości węgla, dodatków stopowych, pierwiastków resztkowych, wcześniejszej austenityzacji oraz struktury uzyskanej w wyniku hartowania.[2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. J. H. Hollomon, L. D. Jaffe. Metals Technology, 1945.
J. H. Hollomon i L. D. Jaffe zajęli się potrzebą porównywania zabiegów odpuszczania w swojej pracy z 1945 roku „Przemiana austenitu: zależności czasowo-temperaturowe podczas odpuszczania stali”, opublikowanej w Metals Technology. Ich metoda wiązała czas odpuszczania, temperaturę i skład chemiczny ze strukturą oraz właściwościami rozwijającymi się w zahartowanej stali. Problem praktyczny był prosty: stal odpuszczana przez krótki czas w wysokiej temperaturze mogła osiągnąć stan podobny do stanu stali przetrzymywanej znacznie dłużej w niższej temperaturze. Jedna temperatura odpuszczania nie mogła opisywać obu tych zabiegów.
Ich zależność empiryczna jest zwykle zapisywana jako
gdzie jest parametrem odpuszczania Hollomona-Jaffego, — temperaturą bezwzględną w kelwinach, — czasem odpuszczania, a — stałą zależną od składu chemicznego i przebiegającej reakcji. W wielu obliczeniach inżynierskich przyjmuje się dla wartość bliską 20, jednak liczba ta jest konwencją, a nie stałą materiałową wspólną dla każdego gatunku i każdej reakcji. Należy również podać jednostkę czasu, ponieważ przejście z godzin na sekundy zmienia składnik logarytmiczny, a tym samym zmienia wartość liczbową parametru.
Zależność ta ma charakter empiryczny. Hollomon i Jaffe nie ustanowili uniwersalnego prawa termodynamicznego, które czyniłoby wszystkie zabiegi odpuszczania wzajemnie równoważnymi. Przedstawili użyteczną korelację dla zbiorów danych, w których porównuje się tę samą stal, ten sam stan początkowy oraz ten sam dominujący mechanizm odpuszczania. Parametr łączy dwie zmienne w jeden wskaźnik, dzięki czemu twardość, wytrzymałość na rozciąganie lub inną mierzoną właściwość można wykreślać względem wspólnej miary ekspozycji cieplnej.
Znaczenie
Czynnik temperaturowy nadaje parametrowi dużą wrażliwość na oddziaływanie cieplne. Musi być wyrażony w skali bezwzględnej, zazwyczaj w kelwinach, ponieważ zależność ta ma odzwierciedlać zależność reakcji kontrolowanych dyfuzją od temperatury. Logarytm czasu opisuje malejące przyrosty efektu wynikające z wydłużania przetrzymania: zwiększenie czasu obróbki z 1 do 10 godzin zmienia o jedną jednostkę, natomiast zwiększenie go ze 100 do 110 godzin powoduje tylko niewielką zmianę.
Stała , często zapisywana jako , dostosowuje zależność do danej stali oraz analizowanej odpowiedzi na odpuszczanie. Czasami określa się ją jako stałą związaną ze składem chemicznym, ponieważ zawartość węgla i pierwiastków stopowych wpływa na dyfuzję, stabilność węglików, kinetykę wydzielania oraz odporność na zdrowienie. W praktyce dopasowana wartość może jednak uwzględniać również konwencje eksperymentalne, w tym wybrany zakres właściwości, jednostki czasu oraz mechanizm reakcji reprezentowany przez dane. Traktowanie jako prawa uniwersalnego może prowadzić do mylącego poczucia precyzji.
W przypadku zwykłych stali węglowych i niskostopowych parametr często wykazuje rozsądną korelację z postępującym zmiękczeniem podczas odpuszczania w ograniczonym zakresie temperatury i czasu. Sekwencja fizyczna może obejmować redystrybucję węgla, powstawanie węglików żelaza, rozpad austenitu szczątkowego oraz zdrowienie struktury dyslokacyjnej. U.S. Department of Energy opisuje jako miarę stopnia odpuszczenia martenzytu, jednak taka interpretacja nie oznacza, że każde zdarzenie mikrostrukturalne przebiega z taką samą szybkością.
Ten sam parametr może również opisywać wzrost twardości. W wysokostopowych stalach narzędziowych odpuszczanie może powodować wtórne umocnienie zamiast ciągłego zmiękczania. ASM International przypisuje wtórne umocnienie wydzielaniu drobnych węglików stopowych, w tym węglików związanych z molibdenem, wanadem i wolframem. Intensywniejsze wydzielanie może zwiększać odporność na odpuszczanie. National Institute of Standards and Technology odnotował dla stali szybkotnącej, że „intensywność maksimum wtórnego umocnienia rośnie wraz ze stopniem austenityzacji”. Spostrzeżenie to ma znaczenie, ponieważ austenityzacja zmienia ilość pierwiastków stopowych i węgla rozpuszczonych w austenicie przed hartowaniem. Dwie próbki tego samego nominalnego gatunku mogą zatem osiągać różne maksima wtórnego umocnienia, jeśli zastosowano w nich różne zabiegi austenityzowania.
Wzrost twardości przy danej wartości parametru Hollomona-Jaffego nie jest z definicji błędem. Może wskazywać na umocnienie wydzieleniowe, podczas gdy spadek twardości może oznaczać odpuszczanie martenzytu i zdrowienie. Parametr rejestruje obliczoną ekspozycję cieplną; nie identyfikuje reakcji odpowiedzialnej za zmierzoną właściwość.
Co równoważny parametr odpuszczania może przewidywać, a czego nie może
Parametr równoważny jest najbardziej użyteczny, gdy porównuje zabiegi należące do kontrolowanej rodziny: ten sam gatunek stali, ten sam wymiar przekroju, tę samą strukturę po hartowaniu, ten sam harmonogram austenityzacji, tę samą atmosferę oraz tę samą metodę pomiaru właściwości. W tych granicach może pomóc oszacować, czy zmieniona kombinacja temperatury i czasu przetrzymania powinna prowadzić do podobnego przebiegu zmian twardości. ASM Handbook, tom 4C, przedstawia korelacje Hollomona-Jaffego i Grange’a-Baughmana jako równoważne metody czasowo-temperaturowe oceny odpowiedzi na odpuszczanie stali utwardzanych indukcyjnie. Korelacje te są narzędziami inżynierskimi służącymi do porządkowania wyników, a nie dowodem fizycznej identyczności historii cieplnych.
Szybkość nagrzewania stanowi istotne ograniczenie. Próbka szybko nagrzana do temperatury odpuszczania spędza niewiele czasu w zakresie niższych temperatur, podczas gdy próbka nagrzewana powoli może rozpocząć redystrybucję węgla, tworzenie węglików lub rozpad austenitu szczątkowego jeszcze przed osiągnięciem nominalnej temperatury przetrzymania. W recenzowanym badaniu stali narzędziowej H13 z 2013 roku opracowano prognozy dla harmonogramów izotermicznego, wolnego i szybkiego nagrzewania oraz uwzględniono zachowanie związane z wtórnym umocnieniem. Znaczenie tego badania polega na tym, że harmonogramy o porównywalnych nominalnych wartościach parametru mogą mimo to prowadzić do różnych przewidywanych zmian twardości, gdy zmienia się droga nagrzewania.
Kolejny problem stwarza odpuszczanie przerywane. Chłodzenie między dwoma etapami odpuszczania może zmienić wydzielanie, rozpad austenitu szczątkowego oraz ilość węglików przejściowych. Ponowne nagrzanie nie musi powodować wznowienia tej samej reakcji z taką samą szybkością. Znaczenie ma również wymiar przekroju: powierzchnia i środek dużej matrycy mogą podlegać różnym historiom nagrzewania i chłodzenia, nawet gdy temperatura pieca jest rejestrowana jako jedna wartość.
Równie ważna jest wcześniejsza mikrostruktura. Wielkość ziarna austenitu, zawartość węgla w martenzycie, austenit szczątkowy, segregacja oraz nierozpuszczone węgliki wpływają na późniejsze reakcje. Austenityzacja ma szczególne znaczenie w przypadku stali szybkotnących i stali narzędziowych do pracy na gorąco, ponieważ kontroluje dostępność pierwiastków w roztworze niezbędnych do wydzielania wtórnych węglików. Parametr nominalnie równoważny nie może odtworzyć tego stanu początkowego.
Ograniczenie to staje się jeszcze wyraźniejsze w pobliżu maksimów przemian lub wydzielania. Pojedyncza monotoniczna krzywa zmiękczania nie może opisać stali, która najpierw mięknie, następnie twardnieje w wyniku wydzielania drobnych węglików bogatych w molibden, wanad lub wolfram, a później ponownie mięknie po przestarzeniu. W badaniu stali matrycowej do kucia na gorąco i na ciepło, opublikowanym w czasopiśmie Journal of Materials Processing Technology w 2013 roku, wykorzystano parametr odpuszczania — nazywany również parametrem Hollomona-Jaffego lub Larsona-Millera — do korelacji ekspozycji czasowo-temperaturowej ze zmianami twardości. Podejście to jest użyteczne przy opisywaniu zachowania stali matrycowej, jednak dopasowana zależność pozostaje związana z badaną stalą i zakresem zastosowanej obróbki.
Zatem jest wskaźnikiem porównawczym, a nie zamiennikiem historii cieplnej ani dowodów mikrostrukturalnych. Może porządkować dane dotyczące odpuszczania i wspierać interpolację między przebadanymi warunkami. Nie może zagwarantować takiej samej twardości, udarności, populacji węglików ani zawartości austenitu szczątkowego, gdy różnią się szybkość nagrzewania, przerwy w obróbce, austenityzacja, wcześniejsza struktura lub reakcja stopu.
Nieizotermiczne odpuszczanie i rzeczywiste harmonogramy nagrzewania
Odpuszczania nie definiuje wyłącznie nastawa pieca. ASM International stwierdza w ASM Handbook Volume 4A (2024): „Odpuszczanie polega na nagrzewaniu stali zahartowanej lub normalizowanej do temperatury niższej od dolnej temperatury krytycznej”. Uzyskany stan zależy od temperatury i czasu odpuszczania, ale także od zawartości węgla, pierwiastków stopowych, pierwiastków resztkowych, wcześniejszej austenityzacji oraz zastosowanej drogi cieplnej prowadzącej do temperatury wygrzewania.
To rozróżnienie ma znaczenie, ponieważ części przemysłowe rzadko nagrzewają się wszędzie w tym samym tempie. Matryca, wkładka lub duży wał mogą mieć gorącą powierzchnię, podczas gdy ich rdzeń nadal znajduje się poniżej zamierzonego zakresu temperatur odpuszczania. W tym czasie w różnych obszarach zachodzą różne reakcje.

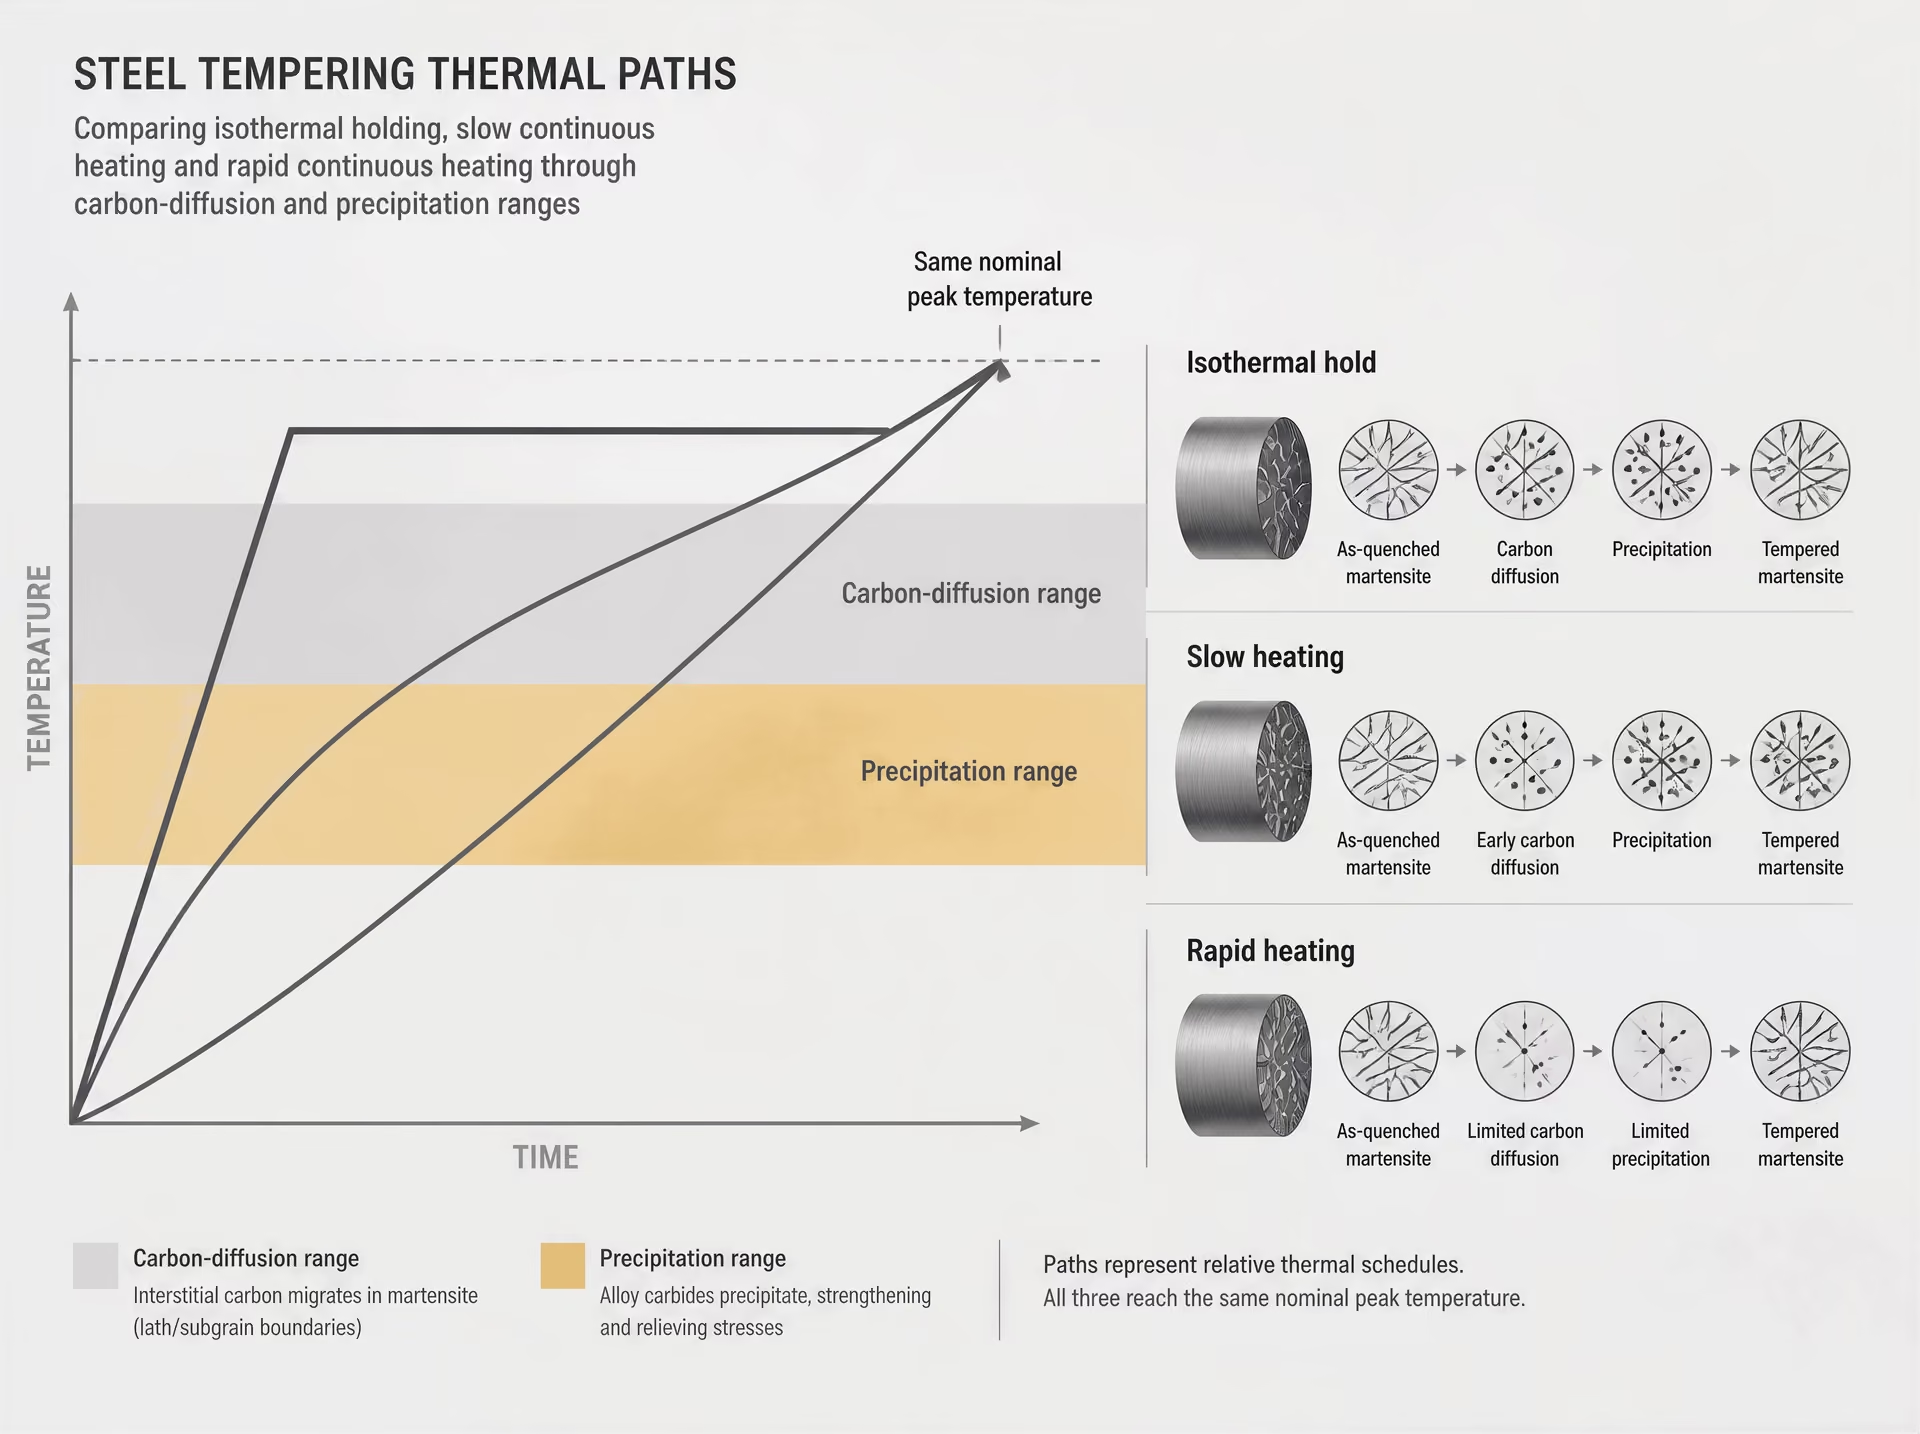
Wygrzewanie izotermiczne a nagrzewanie ciągłe
| Cykl | Przebieg cieplny | Ograniczenie interpretacyjne |
|---|---|---|
| Izotermiczny | Nagrzanie do wybranej temperatury i wytrzymanie | Nie odtwarza reakcji zachodzących podczas rzeczywistego narastania temperatury |
| Powolne nagrzewanie | Przejście przez temperatury pośrednie w wydłużonym cyklu narastania temperatury | Wczesna dyfuzja i wydzielanie mogą rozpocząć się przed końcowym wytrzymaniem |
| Szybkie nagrzewanie | Szybkie przejście przez temperatury pośrednie | Na reakcje zachodzące w niższej temperaturze pozostaje mniej czasu |
W badaniu odpuszczania izotermicznego próbkę nagrzewa się do wybranej temperatury i utrzymuje w niej przez określony czas. Ułatwia to oddzielenie wpływu czasu wygrzewania, ale nie odtwarza pełnej historii rzeczywistego elementu. Nagrzewanie ciągłe wystawia stal na działanie kolejnych temperatur, a każda z nich umożliwia inną kombinację dyfuzji węgla, tworzenia węglików, rozkładu austenitu i zdrowienia.
U.S. Department of Energy opisuje odpuszczanie w kategoriach dyfuzji węgla oraz związanego z nią tworzenia węglików, rozkładu austenitu szczątkowego i zdrowienia struktury martenzytycznej. Reakcje te nie rozpoczynają się, nie przebiegają ani nie kończą z identyczną szybkością. Próbka nagrzewana powoli może spędzić znaczny czas w niższych zakresach temperatur, w których zachodzi redystrybucja węgla i tworzą się węgliki przejściowe, zanim zostanie osiągnięta nominalna temperatura odpuszczania. Próbka nagrzewana szybko spędza w tym zakresie mniej czasu, dlatego wydzielanie i zdrowienie rozpoczynają się przy innej sekwencji warunków.
Różnica nie sprowadza się po prostu do dodania czasu spędzonego powyżej wybranej temperatury. Dyfuzja jest zależna od temperatury, natomiast wydzielanie zależy zarówno od dostępności substancji rozpuszczonej, jak i od historii zarodkowania oraz wzrostu cząstek. Reakcja, która rozpoczyna się podczas powolnego nagrzewania, może zmienić osnowę, a tym samym wpłynąć na to, co zachodzi podczas końcowego wygrzewania. Natomiast szybkie nagrzewanie może przenieść stal do zakresu wyższych temperatur, zanim te same reakcje pośrednie osiągną porównywalny stopień zaawansowania.
Metoda Hollomona–Jaffego, sformułowana przez J. H. Hollomona i L. D. Jaffego w 1945 roku, wyraża zależność czas–temperatura–skład dla stali hartowanej. Jej często przedstawiana postać to:
gdzie oznacza temperaturę bezwzględną, — czas odpuszczania, a — stałą zależną od składu i reakcji materiału. U.S. Department of Energy opisuje to wyrażenie jako sposób ilościowego określania stopnia odpuszczenia martenzytu. Jest to użyteczny parametr porównawczy, a nie fizyczne wymazanie historii cieplnej. Dwa harmonogramy o tej samej obliczonej wartości mogą się różnić ze względu na szybkość nagrzewania, wcześniejszą mikrostrukturę, austenityzację, wielkość przekroju oraz reakcje wydzieleniowe właściwe dla danego stopu.
ASM Handbook Volume 4C (2024) przedstawia podobną uwagę praktyczną dotyczącą stali hartowanych indukcyjnie: korelacje Hollomona–Jaffego i Grange’a–Baughmana mogą przedstawiać równoważne warunki czasowo-temperaturowe przy ocenie reakcji na odpuszczanie, jednak ich zgodność obowiązuje w zakresie zastosowanych materiałów i procesów. Korelacja nie stanowi dowodu, że każda droga cieplna prowadzi do takiej samej mikrostruktury.
Stal narzędziowa H13 jako studium przypadku[3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. University of Arizona publication record. Peer-reviewed publication record, 2013.
Recenzowane badanie zarejestrowane w bazie publikacji University of Arizona, Hardness of H13 Tool Steel After Non-Isothermal Tempering (2013), jest szczególnie użyteczne, ponieważ porównuje przewidywane reakcje stali AISI H13 podczas odpuszczania izotermicznego, powolnego nagrzewania i szybkiego nagrzewania. W badaniu uwzględniono zjawisko wtórnego umocnienia, zamiast traktować twardość jako wielkość, która musi monotonicznie maleć.
AISI H13 jest stalą narzędziową do pracy na gorąco, zawierającą chrom, molibden i wanad. W przypadku wysokostopowych stali narzędziowych ASM International identyfikuje wtórne umocnienie jako wydzielanie drobnych węglików stopowych, w tym węglików związanych z molibdenem, wanadem i wolframem. Wydzielanie może częściowo lub całkowicie kompensować zmiękczanie wywołane zdrowieniem martenzytu w pewnym zakresie odpuszczania. Dokładna reakcja zależy od składu chemicznego i stanu początkowego stali; badania H13 nie należy interpretować jako przypisującego jedną uniwersalną wartość twardości ani jedną stałą temperaturę wtórnego umocnienia wszystkim wyrobom z H13.
Porównanie harmonogramów nagrzewania pokazuje zasadniczą kwestię: obróbka izotermiczna, powolne nagrzewanie i szybkie nagrzewanie mogą prowadzić do różnych przewidywanych przebiegów twardości, w tym do różnego ujawnienia się maksimum wtórnego umocnienia. Przy powolnym nagrzewaniu materiał zaczyna się odpuszczać przed osiągnięciem nominalnej temperatury docelowej. Przy szybkim nagrzewaniu skraca się czas dostępny na dyfuzję w niskiej temperaturze i wczesne wydzielanie. Końcowa twardość odzwierciedla zatem drogę cieplną prowadzącą do wygrzewania, a nie tylko samo wygrzewanie.
Wtórne umocnienie zależy również w dużym stopniu od austenityzacji. W badaniu National Institute of Standards and Technology (1930) stwierdzono, że „intensywność maksimum wtórnego umocnienia wzrasta wraz ze stopniem austenityzacji”. Silniejsza austenityzacja może zmienić ilość składników stopowych rozpuszczonych w austenicie oraz stan zahartowanej osnowy, co z kolei zmienia reakcję wydzieleniową podczas odpuszczania. Ustalenie to stanowi kolejny powód, aby bez weryfikacji nie przenosić wykresu odpuszczania z jednej historii obróbki cieplnej na inną.
Praktyczna konsekwencja jest bezpośrednia: nominalnie identyczny harmonogram odpuszczania H13 może dawać różne wyniki, jeśli zmieni się szybkość narastania temperatury, wcześniejsza obróbka austenityzująca, wielkość próbki lub historia chłodzenia. Prognozowanie jest wartościowe, ale musi być skalibrowane względem gatunku stali i procesu.
Dlaczego wykresy pieca nie opisują w pełni elementu
Wykres pieca zazwyczaj przedstawia temperaturę powietrza albo temperaturę mierzoną przez termoparę w jednym wybranym miejscu. Wartość ta nie jest automatycznie temperaturą powierzchni stali, a tym mniej mówi o środku grubego elementu matrycy. Załadunek pieca, kontakt z oprzyrządowaniem, promieniowanie, konwekcja i geometria elementu wpływają na gradient temperatury.
Rozważmy dużą matrycę kuźniczą. Jej odsłonięte naroża mogą osiągnąć zakres temperatur odpuszczania, podczas gdy zagłębiona część pozostaje chłodniejsza. Powierzchnia gromadzi wówczas więcej czasu reakcji w podwyższonej temperaturze, natomiast wnętrze może nadal nagrzewać się przez dolną część przedziału odpuszczania. Jeśli matryca zostanie wyjęta po osiągnięciu przez wykres pieca zaplanowanego czasu wygrzewania, powierzchnia i rdzeń nie doświadczyły równoważnego oddziaływania cieplnego.
Położenie pomiaru może również ukrywać przeregulowanie i opóźnienie. Termopara sterująca może szybko reagować na temperaturę powietrza w piecu, podczas gdy termopara umieszczona w pobliżu środka elementu rejestruje wolniejszy wzrost temperatury. Przy kwalifikacji procesu znaczenie mogą mieć oba miejsca: pomiar temperatury pieca określa zachowanie urządzenia, natomiast termopary umieszczone w elemencie ujawniają rzeczywiste oddziaływanie cieplne decydujące o przemianach i wydzielaniu.
Badanie stali matrycowych do kucia na gorąco i na ciepło, opublikowane w Journal of Materials Processing Technology (2013), wykorzystuje parametr odpuszczania — nazywany również parametrem Hollomona–Jaffego lub Larsona–Millera — do korelowania oddziaływania czasowo-temperaturowego ze zmianą twardości. Taki parametr pomaga uporządkować dane z kilku harmonogramów, ale nadal pozostaje zależnością dopasowaną empirycznie. Do jego walidacji potrzebne są próbki reprezentatywne dla danego gatunku, reprezentatywne wielkości przekrojów, zmierzone temperatury elementu oraz kontrole twardości lub mikrostruktury. Wykres pieca jest zapisem warunków cieplnych środowiska. Sam w sobie nie stanowi kompletnego opisu historii odpuszczania stali.
Odpuszczanie stali hartowanych indukcyjnie

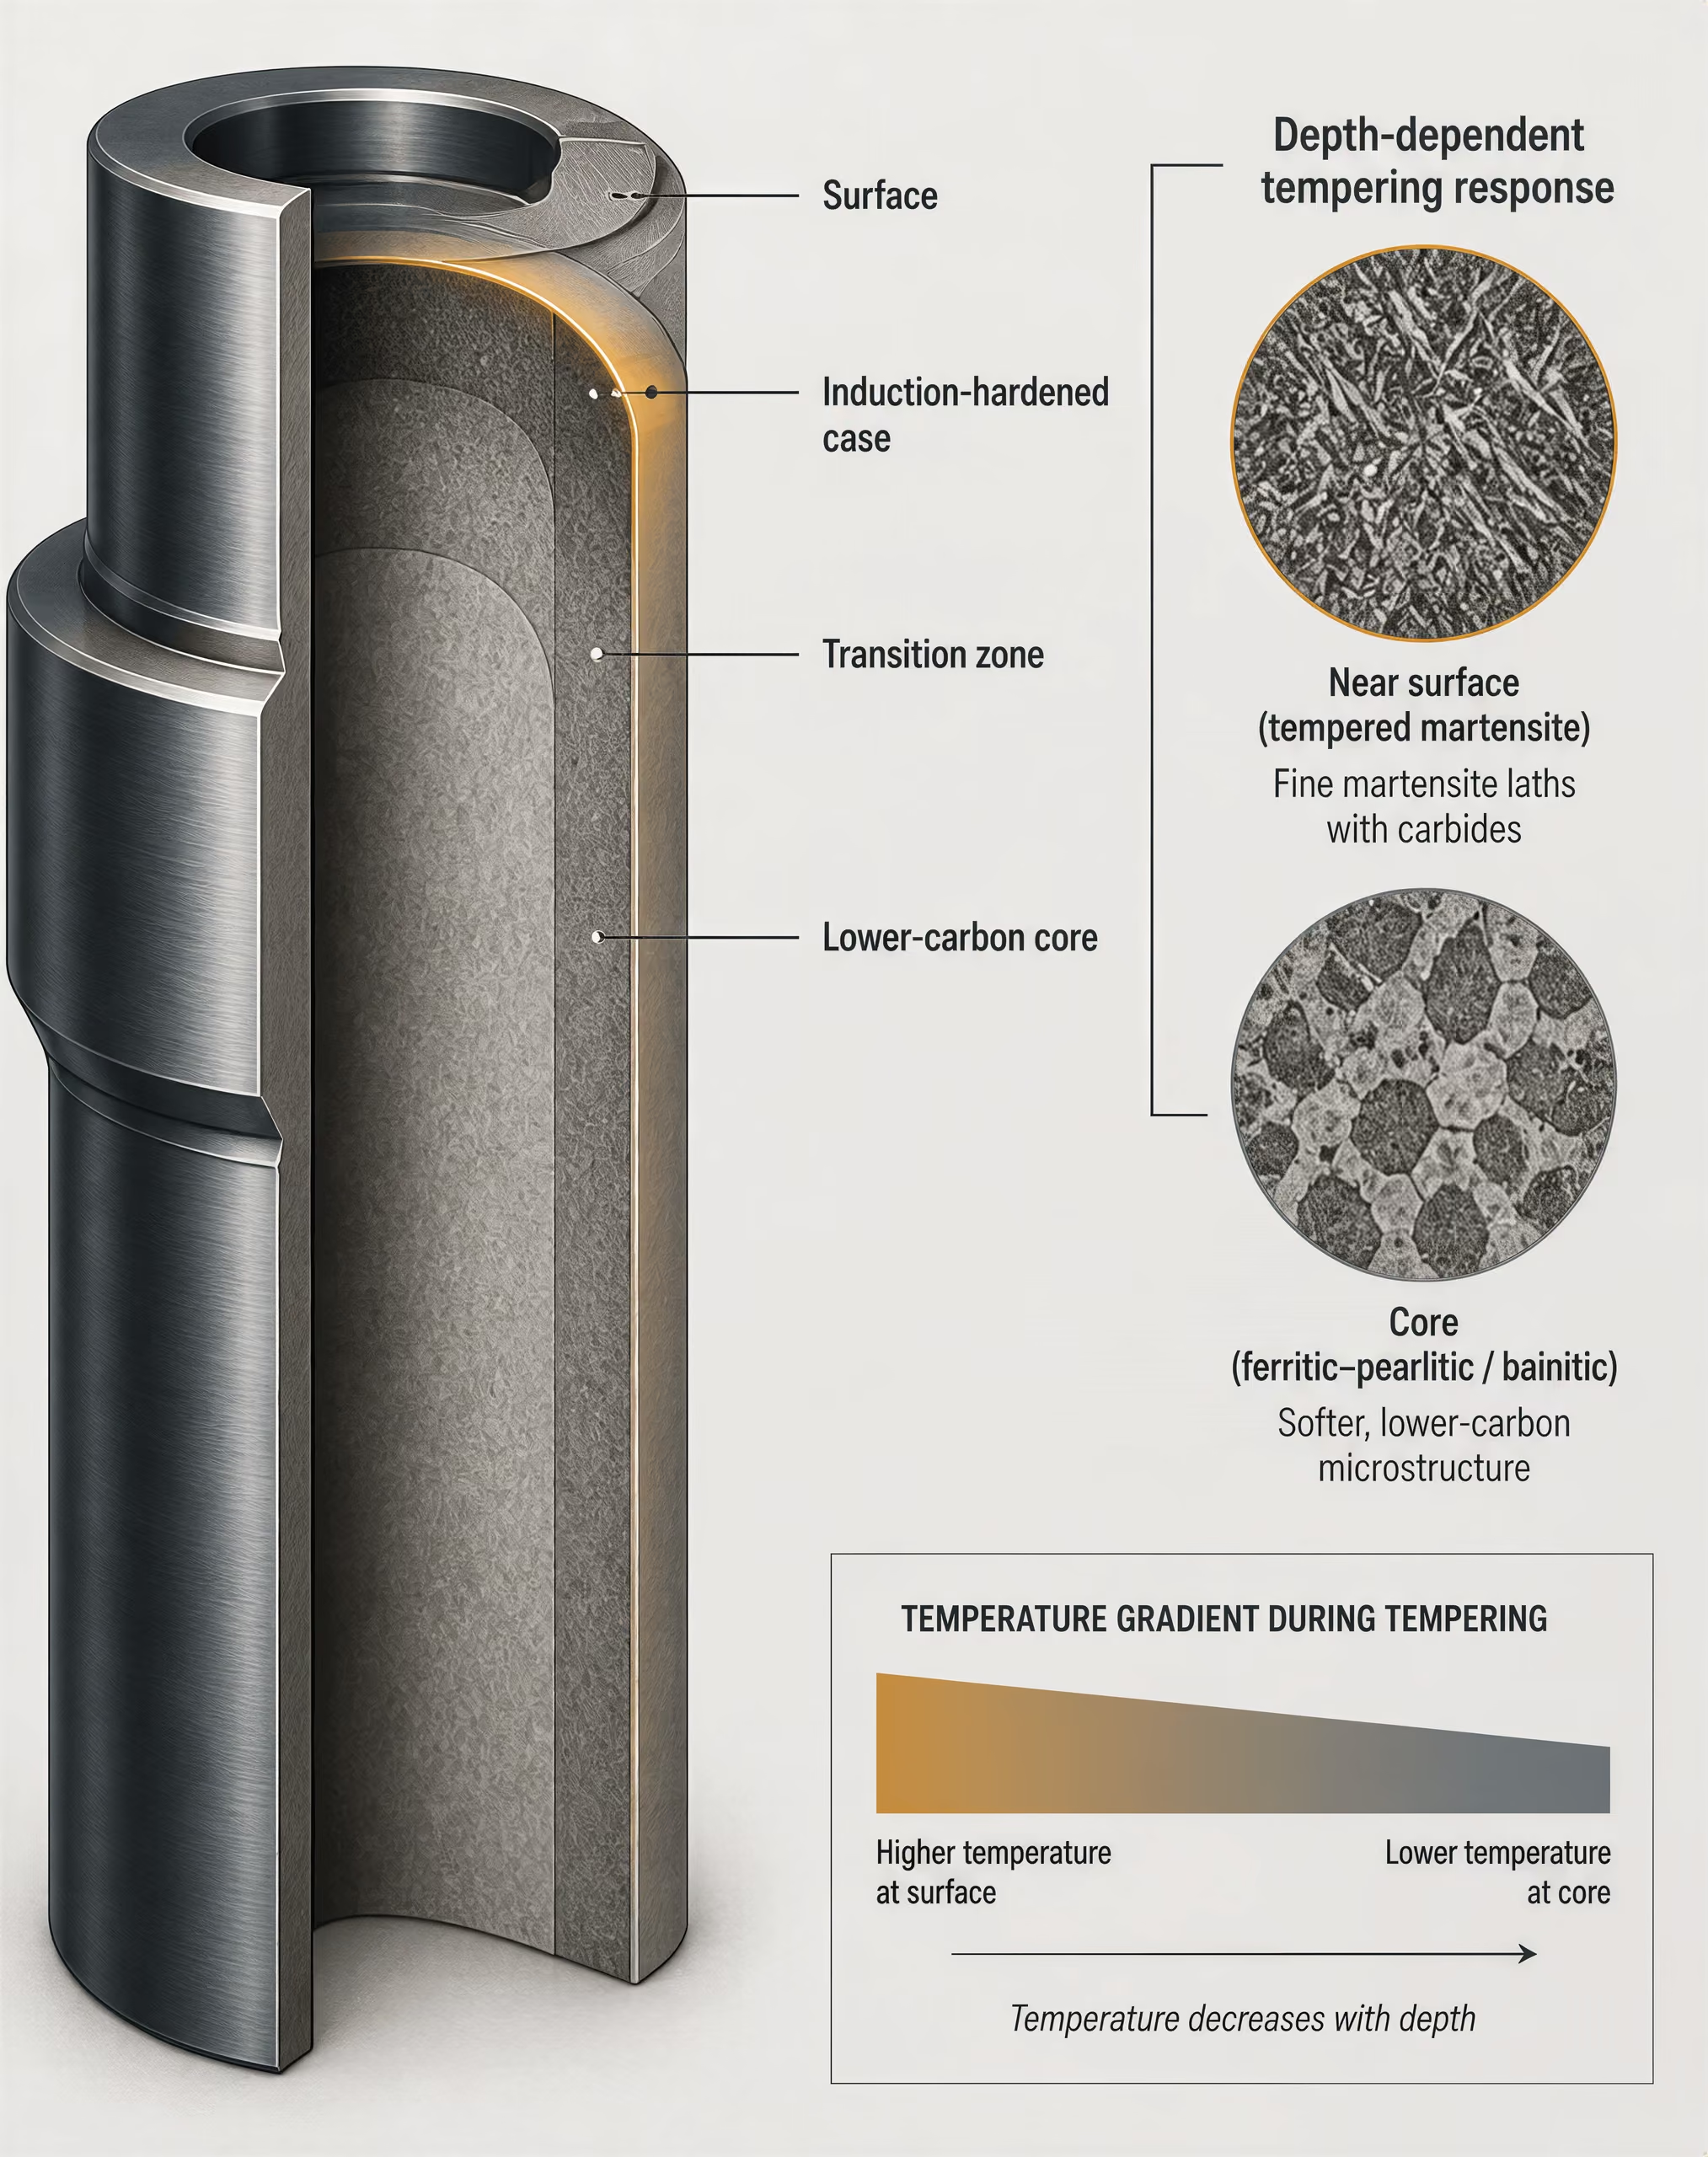
Zahartowana warstwa powierzchniowa i rdzeń o niższej zawartości węgla
ASM International definiuje odpuszczanie jako „nagrzewanie stali zahartowanej lub normalizowanej do temperatury poniżej dolnej temperatury krytycznej” (ASM Handbook Volume 4A, 2024). Definicja ta jest prosta, lecz przekrój zahartowany indukcyjnie — już nie. Nagrzewanie indukcyjne powoduje powstawanie austenitu głównie w pobliżu powierzchni, po czym następuje szybkie chłodzenie. W rezultacie powstaje zazwyczaj wysokowęglowa warstwa martenzytyczna nałożona na miększy rdzeń o niższej zawartości węgla, który — w zależności od stanu wyjściowego i głębokości objętej cyklem cieplnym — może pozostać ferrytyczno-perlityczny, bainityczny, odpuszczony lub częściowo przekształcony.
Warstwa powierzchniowa i rdzeń nie rozpoczynają zatem odpuszczania z tej samej mikrostruktury. W pobliżu powierzchni zawartość węgla może odzwierciedlać skład gatunku bazowego, nawęglanie lub węgloazotowanie, odwęglenie, segregację albo niecałkowite rozpuszczenie węglików podczas austenityzowania. Głębiej położony materiał może zawierać mniej rozpuszczonego węgla i mógł nigdy nie osiągnąć zakresu austenityzowania. Nawet w obrębie zahartowanej warstwy wielkość ziarna byłego austenitu, zawartość węgla w martenzycie, austenit szczątkowy, rozpuszczenie węglików stopowych oraz szybkość chłodzenia mogą zmieniać się wraz z głębokością.
Odpuszczanie uruchamia następnie kilka nakładających się reakcji. U.S. Department of Energy wskazuje dyfuzję węgla, powstawanie węglików, rozkład austenitu szczątkowego oraz zdrowienie jako ważne elementy tego procesu. Ich szybkość zależy od temperatury i czasu, ale także od lokalnej struktury dostępnej do reakcji. Strefa powierzchniowa nagrzana szybko do temperatury odpuszczania nie przechodzi takiej samej sekwencji reakcji jak rdzeń nagrzewający się powoli wskutek przewodzenia. Podczas odpuszczania indukcyjnego powierzchnia może osiągnąć temperaturę docelową, gdy warstwa przypowierzchniowa nadal się nagrzewa; podczas odpuszczania w oddzielnym piecu cały element może osiągnąć bardziej jednolitą temperaturę, choć wielkość przekroju nadal decyduje o wymaganym czasie.
Zwykłe odpuszczanie często obniża twardość martenzytu po hartowaniu, ponieważ węgiel opuszcza przesycony martenzyt i tworzy węgliki przejściowe lub cementyt. Tendencja ta nie jest uniwersalna. ASM International podaje, że wtórne utwardzanie wysokostopowych stali narzędziowych jest powodowane wydzielaniem drobnych węglików stopowych, w tym węglików związanych z molibdenem, wanadem i wolframem. Intensywniejsze wydzielanie zwiększa odporność na zmiękczanie podczas odpuszczania i może podnieść twardość po początkowym spadku. National Institute of Standards and Technology poinformował w 1930 roku, że „intensywność maksimum wtórnego utwardzania wzrasta wraz ze stopniem austenityzowania”. Wyższy stopień austenityzowania może doprowadzić do rozpuszczenia większej ilości pierwiastków stopowych, ale może również zwiększyć ilość austenitu szczątkowego i zmienić wielkość ziarna, dlatego maksimum to nie może być przypisane jednej stałej temperaturze dla każdego gatunku ani każdego wariantu obróbki.
Zastosowanie zależności Hollomona-Jaffego i Grange’a-Baughmana
J. H. Hollomon i L. D. Jaffe opracowali w 1945 roku swoją metodę jako zależność czas–temperatura–skład dla stali hartowanej. Jej dobrze znaną postacią jest parametr odpuszczania
gdzie oznacza temperaturę bezwzględną, — czas, a — stałą zależną od składu i przebiegu reakcji. Wyrażenie przedstawia stopień odpuszczenia martenzytu, umieszczając różne oddziaływania czasowo-temperaturowe na równoważnej skali. Długi czas oddziaływania w niższej temperaturze można zatem porównać z krótszym czasem oddziaływania w wyższej temperaturze, pod warunkiem że zależność jest odpowiednia dla danego materiału i zakresu reakcji.
ASM Handbook Volume 4C stosuje tego typu analizę do stali hartowanych indukcyjnie i porównuje zależność Hollomona-Jaffego z zależnością Grange’a-Baughmana w celu przedstawienia równoważnych warunków czasowo-temperaturowych. Zależności te są użyteczne przy przeliczaniu zmierzonego lub obliczonego cyklu cieplnego na parametr, który można powiązać ze zmianą twardości. Nie zastępują one badań metalograficznych ani pomiarów twardości na przekrojach. Równoważny parametr nie eliminuje różnic w szybkości nagrzewania, austenityzowaniu, mikrostrukturze wyjściowej, wielkości przekroju, ilości austenitu szczątkowego ani reakcji stopu.
Ograniczenie to jest szczególnie istotne w przypadku występowania wtórnego utwardzania. Zależność dopasowana do monotonicznego zmiękczania podczas odpuszczania może nieprawidłowo opisywać wzrost twardości spowodowany wydzielaniem węglików stopowych. Recenzowane badanie stali narzędziowej H13 z 2013 roku przedstawia prognozy dla izotermicznych harmonogramów odpuszczania, a także dla nagrzewania powolnego i szybkiego, w tym dla zachowania związanego z wtórnym utwardzaniem. Harmonogramy te mogły prowadzić do różnych prognozowanych zmian twardości, nawet gdy ich nominalne oddziaływania cieplne wydawały się porównywalne. H13, zawierająca znaczne ilości chromu, molibdenu i wanadu, nie stanowi modelu dla każdego gatunku stali hartowanej indukcyjnie.
Zależna od głębokości odpowiedź i interpretacja procesu
Użyteczna interpretacja rozpoczyna się od historii temperatura–czas w każdym punkcie głębokości, a nie od jednej nastawy pieca. Powierzchnia może przejść szybki cykl austenityzowania, zostać zahartowana do martenzytu, a następnie poddana krótkiemu odpuszczaniu. Na głębokości w pobliżu granicy hartowania temperatura maksymalna może być niższa od wymaganej do pełnego austenityzowania, lecz wystarczająco wysoka, aby odpuścić istniejącą strukturę. Rdzeń może doświadczać wyłącznie nagrzewania przez przewodzenie i zachować właściwości określone w dużej mierze przez pierwotną normalizację, wyżarzanie lub wcześniejsze odpuszczanie.
Profile twardości należy zatem wykonywać na odpowiednio przygotowanym przekroju, odnotowując początek pomiaru, odstępy między punktami, obciążenie oraz stan powierzchni. Twardość warstwy zahartowanej, efektywną głębokość warstwy, zachowanie strefy przejściowej oraz twardość rdzenia należy przedstawiać oddzielnie. Metalografia, pomiar austenitu szczątkowego oraz — w razie potrzeby — analiza węglików lub składu chemicznego pomagają wyjaśnić odchylenia od obliczonego profilu.
Badanie stali na matryce do kucia na gorąco i na ciepło z 2013 roku wskazuje na tę samą kwestię w innym kontekście: parametr odpuszczania, nazywany również parametrem Hollomona-Jaffego lub Larsona-Millera, może korelować oddziaływanie czasowo-temperaturowe ze zmianą twardości, lecz korelacja pozostaje związana z badaną stalą i zakresem obróbki. W przypadku elementów hartowanych indukcyjnie wartości Hollomona-Jaffego i Grange’a-Baughmana najlepiej stosować jako narzędzia do porównywania procesów. Walidacja nadal wymaga rejestracji przebiegu cieplnego z rozdzielczością w funkcji głębokości oraz pomiarów na przekrojach obejmujących zarówno zahartowaną warstwę powierzchniową, jak i rdzeń o niższej zawartości węgla.
Zastosowanie parametrów odpuszczania w odniesieniu do stali na matryce i kontroli procesu
Stale na matryce do kucia na gorąco i na ciepło
Odpuszczanie nie jest jedynie zaplanowanym obniżeniem twardości. ASM International definiuje je jako „nagrzewanie stali zahartowanej lub znormalizowanej do temperatury poniżej dolnej temperatury krytycznej” (ASM Handbook Volume 4A, 2024). W trakcie tego procesu węgiel dyfunduje z przesyconego martenzytu, tworzą się węgliki lub ulegają one rozrostowi, austenit szczątkowy może ulegać rozkładowi, zaś osnowa podlega zdrowieniu. U.S. Department of Energy opisuje te procesy jako sprzężone zmiany, a nie pojedynczą reakcję zmiękczania.
To rozróżnienie ma znaczenie w przypadku stali na matryce do kucia na gorąco i na ciepło. Gatunki takie jak ASTM A681 H13 są zwykle hartowane z temperatury austenityzowania, a następnie odpuszczane w celu uzyskania kontrolowanej równowagi między twardością, udarnością i odpornością na cykle cieplne. Inne gatunki do pracy na gorąco, w tym H11 i H10, reagują zgodnie z własną zawartością węgla, chromu, molibdenu i wanadu, wcześniejszym stanem ziaren oraz historią hartowania. Harmonogram odpuszczania, który zapewnia określoną twardość w gatunku H13, nie może być bezpośrednio przeniesiony na inny gatunek wyłącznie dlatego, że nominalne temperatury odpuszczania są podobne.
Wysokostopowe stale narzędziowe mogą ulegać wtórnemu twardnieniu podczas odpuszczania. ASM International przypisuje twardnienie wtórne wydzielaniu drobnych węglików stopowych, w tym węglików związanych z molibdenem, wanadem i wolframem. Im silniejsza jest reakcja wydzieleniowa, tym większa może być odporność na zmiękczanie podczas odpuszczania. National Institute of Standards and Technology podał w 1930 roku, że „intensywność piku wtórnego twardnienia wzrasta wraz ze stopniem austenityzowania”. Wyższa temperatura austenityzowania może rozpuścić większą ilość węglików stopowych i zwiększyć zawartość składników stopowych w austenicie, ale może również spowodować rozrost ziaren byłego austenitu oraz zmienić zawartość austenitu szczątkowego. Powstały pik twardości jest zatem wynikiem pełnej historii obróbki, a nie wyłącznie temperatury odpuszczania.
W przypadku matryc kuźniczych kontrola procesu powinna obejmować rejestrowanie oznaczenia stali, numeru wytopu lub partii, twardości początkowej, temperatury austenityzowania i czasu wygrzewania, czasu przenoszenia, ośrodka hartowniczego, szybkości chłodzenia, temperatury odpuszczania, szybkości nagrzewania, czasu wygrzewania oraz sposobu chłodzenia. Znaczenie ma również równomierność temperatury w piecu. Powierzchnia matrycy i jej rdzeń mogą podlegać różnym cyklom cieplnym, zwłaszcza w przypadku dużego przekroju.
Korelacja twardości za pomocą parametrów odpuszczania
J. H. Hollomon i L. D. Jaffe zaproponowali w 1945 roku zależność czas–temperatura–skład dla stali hartowanej. Ich metoda wyraża stopień odpuszczenia martenzytu za pomocą równania:
gdzie oznacza temperaturę bezwzględną, — czas, a — stałą związaną z materiałem. W zależności od źródła i zastosowania wielkość ta jest nazywana parametrem Hollomona–Jaffego lub parametrem Larsona–Millera. Czas musi być podany w jednostkach zastosowanych do ustalenia korelacji, a temperatura musi być temperaturą bezwzględną, a nie temperaturą w stopniach Celsjusza.
Parametr ten jest użyteczny, ponieważ łączy czas ekspozycji i temperaturę w jedną wartość służącą do porównania. Inżynier procesu może wykreślić zmierzoną twardość w funkcji , a następnie określić, czy cykl produkcyjny mieści się w przebadanym zakresie. W badaniu stali na matryce kuźnicze z 2013 roku, opublikowanym w Journal of Materials Processing Technology, zastosowano ten parametr odpuszczania — określany również jako parametr Hollomona–Jaffego lub Larsona–Millera — do skorelowania ekspozycji czasowo-temperaturowej ze zmianą twardości stali na matryce do kucia na gorąco i na ciepło.
Korelacja nie jest związkiem przyczynowym. Dwa cykle o tej samej wartości nie muszą prowadzić do powstania identycznej mikrostruktury, jeśli w jednym przypadku zastosowano szybkie nagrzewanie, a w drugim długie narastanie temperatury w piecu. Morfologia wyjściowego martenzytu, austenit szczątkowy, wielkość przekroju, obróbka austenityzująca, intensywność hartowania oraz populacja węglików stopowych mogą wpływać na uzyskaną reakcję. Parametr ten nie umożliwia również bezpośredniego przewidywania twardości dla niezależnych od siebie gatunków stali. Jego stała , dopasowana krzywa oraz użyteczny zakres wymagają potwierdzenia na podstawie danych dotyczących ocenianej stali i jej stanu.
W recenzowanym badaniu stali H13 odnotowano różne przewidywane reakcje twardości dla izotermicznych harmonogramów odpuszczania oraz harmonogramów z powolnym i szybkim nagrzewaniem, w tym zachowanie związane z twardnieniem wtórnym (University of Arizona publication record, 2013). Wynik ten bezpośrednio ogranicza stosowanie pojedynczego parametru równoważnego do nieizotermicznych cykli produkcyjnych. ASM Handbook Volume 4C porównuje również korelacje Hollomona–Jaffego i Grange’a–Baughmana dla stali hartowanych indukcyjnie, opisując je jako równoważne warunki czasowo-temperaturowe służące do oceny reakcji na odpuszczanie, a nie jako uniwersalne równania właściwości.
Weryfikacja za pomocą twardości i mikrostruktury
Weryfikację należy rozpocząć od precyzyjnej identyfikacji materiału: oznaczenia gatunku, właściwej specyfikacji, numeru wytopu, stanu dostawy, obróbki austenityzującej oraz warunków hartowania. Następnie kontroler powinien zachować pełną dokumentację cieplną, obejmującą wzorcowanie pieca, temperaturę wsadu, jeśli jest dostępna, szybkość narastania temperatury, czas wygrzewania, opóźnienia w przenoszeniu oraz chłodzenie między kolejnymi etapami odpuszczania. Stwierdzenie „dwa odpuszczania w temperaturze 550 °C” jest niepełne, jeśli nie podano również czasu trwania i historii nagrzewania.
Badanie twardości musi określać zastosowaną metodę. W przypadku odpowiednio grubego przekroju matrycy właściwe może być badanie metodą Rockwella C zgodnie z ASTM E18; sprawozdanie powinno obejmować przygotowanie powierzchni, miejsca pomiarów, liczbę odcisków oraz weryfikację przyrządu. Badanie metodą Vickersa zgodnie z ASTM E384 jest lepiej dostosowane do cienkich przekrojów, gradientów, warstw odwęglonych lub analiz lokalnych. W zakresie, na jaki pozwala wielkość przekroju, pomiary powinny obejmować powierzchnię roboczą, warstwę przypowierzchniową oraz rdzeń. Wartość twardości bez podania miejsca i metody pomiaru stanowi słabą podstawę oceny procesu.
Nieoczekiwane zmiękczenie, wyjątkowo wysoka twardość lub wzrost twardości w zakresie, w którym oczekuje się zmiękczenia podczas odpuszczania, wymagają badania metalograficznego. Wypolerowany i odpowiednio wytrawiony przekrój może ujawnić odpuszczony martenzyt, rozmieszczenie węglików, produkty przemian austenitu szczątkowego, rozrost ziaren oraz odwęglenie. Mikroskopia optyczna może umożliwić ocenę ogólnego stanu materiału; skaningowa mikroskopia elektronowa pozwala rozróżnić drobne węgliki wtórne, natomiast profile twardości mogą ujawnić gradienty cieplne. W przypadku podejrzenia zmian wymiarowych lub opóźnionej przemiany może być konieczna dyfrakcja rentgenowska albo inna metoda pomiaru austenitu szczątkowego.
Decyzję dotyczącą akceptacji należy oprzeć na porównaniu zarówno twardości, jak i struktury z kwalifikowanym stanem odniesienia. Zgodność wartości parametru Hollomona–Jaffego stanowi użyteczny dowód, ale nie potwierdza, że matryca została poddana identycznej obróbce metalurgicznej. W przypadku twardnienia wtórnego zmierzony pik twardości i stan węglików muszą być zgodne ze zwalidowanym oknem procesu właściwym dla danego gatunku.
Jak odczytywać krzywą odpuszczania, nie wyciągając błędnych wniosków
Krzywa odpuszczania zwykle przedstawia zależność twardości od temperatury odpuszczania, czasu odpuszczania lub łącznego parametru czasowo-temperaturowego. Nie jest uniwersalną mapą „utraty twardości pod wpływem ciepła”. ASM Handbook, tom 4A, definiuje odpuszczanie jako „nagrzewanie stali zahartowanej lub normalizowanej do temperatury poniżej dolnej temperatury krytycznej”. Powstająca struktura zależy od temperatury i czasu, ale także od zawartości węgla, zawartości dodatków stopowych, pierwiastków resztkowych, obróbki austenityzującej, hartowania oraz stanu stali przed odpuszczaniem.
Krzywą należy odczytywać jako zapis konkurujących ze sobą reakcji. Węgiel dyfunduje z przesyconego martenzytu; mogą powstawać węgliki przejściowe lub cementyt; austenit szczątkowy może ulegać rozkładowi; mogą wydzielać się węgliki stopowe; a osnowa może ulegać zdrowieniu. U.S. Department of Energy wskazuje dyfuzję węgla, tworzenie węglików, rozkład austenitu i zdrowienie jako główne procesy odpuszczania. Ich kolejność i szybkość różnią się w zależności od gatunku stali i harmonogramu nagrzewania.
Obszary zmiękczania i piki wtórnego utwardzania
Pierwszy opadający odcinek krzywej zwykle odzwierciedla typowe zmiękczanie podczas odpuszczania. W miarę jak zahartowany martenzyt traci przesycony węgiel i naprężenia wewnętrzne, jego twardość na ogół maleje. Spadek może zatem wskazywać na tworzenie węglików i zdrowienie osnowy, ale może również obejmować przemianę austenitu szczątkowego lub zmianę udziału objętościowego twardych faz. Niemal płaski odcinek nie jest dowodem na to, że „nic się nie dzieje”. Może zachodzić kilka reakcji, których wpływ na mierzoną twardość częściowo się kompensuje.
Późniejszy wzrost jest charakterystycznym ostrzeżeniem przed traktowaniem odpuszczania jako procesu ciągłego zmiękczania. W wysokostopowych stalach narzędziowych ASM International stwierdza, że wtórne utwardzanie jest powodowane wydzielaniem drobnych węglików stopowych, w tym węglików związanych z molibdenem, wanadem i wolframem. Cząstki te umacniają odpuszczoną osnowę, a intensywniejsze wydzielanie na ogół zwiększa odporność na dalsze odpuszczanie. Wzrost może mieć szczególne znaczenie w stalach szybkotnących i stalach na matryce do pracy na gorąco, jednak jego zakres temperaturowy i wielkość są specyficzne dla danego gatunku, a nie są stałymi właściwościami całej kategorii stali.
W badaniu National Institute of Standards and Technology z 1930 roku, dotyczącym stali szybkotnącej, stwierdzono, że „intensywność piku wtórnego utwardzania wzrasta wraz ze stopniem austenityzowania”. Wynik ten ma bezpośrednie znaczenie interpretacyjne: dwie krzywe dla stali nominalnie tego samego gatunku mogą wykazywać różne piki, jeżeli jedną próbkę austenityzowano intensywniej, rozpuszczono w niej większą ilość węglików stopowych lub pozostawiono inną ilość austenitu szczątkowego. Nie należy przenosić piku ze stali szybkotnącej AISI M2 na inną stal szybkotnącą ani z AISI H13 na inny gatunek stali do pracy na gorąco bez uwzględnienia historii obróbki cieplnej.
Czas jest równie ważny jak temperatura. Metoda J. H. Hollomona i L. D. Jaffe’a z 1945 roku wiąże czas odpuszczania, temperaturę i skład chemiczny ze strukturą oraz właściwościami powstającymi w stali zahartowanej. Jej powszechnie zapisywany parametr, T(log t + c), określa stopień odpuszczenia martenzytu; temperatura jest zwykle temperaturą absolutną, czas oznacza czas wygrzewania, a c reprezentuje stałą zależną od składu chemicznego i odpowiedzi materiału. Parametr ten może umieścić różne harmonogramy w równoważnym nominalnie stanie odpuszczania, ale nie eliminuje różnic w szybkości nagrzewania, wcześniejszej mikrostrukturze, austenityzowaniu, wielkości przekroju ani odpowiedzi stopu.
Recenzowane badanie stali narzędziowej H13 z 2013 roku potwierdza to ograniczenie. Zastosowana metoda przewidywała różne zmiany twardości dla harmonogramów obejmujących wygrzewanie izotermiczne, powolne nagrzewanie i szybkie nagrzewanie, w tym różne zachowanie podczas wtórnego utwardzania. Harmonogram piecowy, podczas którego próbka przez kilka minut przechodzi przez zakres wydzielania, nie musi być równoważny natychmiastowemu przeniesieniu jej do temperatury końcowej.
Twardość maksymalna a użyteczne właściwości eksploatacyjne
Najwyższy punkt na wykresie oznacza jedynie najwyższą zmierzoną twardość w ramach danej procedury badawczej. Nie jest automatycznie najlepszym stanem odpuszczenia. Maksymalna twardość wtórna może współwystępować ze zmniejszoną ciągliwością, większą podatnością na pękanie, naprężeniami szczątkowymi lub zmianami wymiarowymi wynikającymi z przemiany austenitu szczątkowego. Odporność na zużycie może poprawić się w określonych warunkach kontaktu, podczas gdy odporność na zmęczenie cieplne lub udarność może się pogorszyć.
Stal na matryce może wymagać twardości niższej od maksimum wtórnego utwardzania, aby uzyskać akceptowalną ciągliwość i stabilność wymiarową. Z kolei narzędzie pracujące w wysokiej temperaturze może korzystać z odporności na zmiękczanie, nawet jeżeli jego twardość w temperaturze pokojowej nie jest maksymalna z możliwych. Sama twardość niewiele mówi również o odporności na pękanie, ciągliwości przy rozciąganiu, zmęczeniu cieplnym, odkształceniach ani zmiękczaniu wywołanym eksploatacją. Dlatego krzywą należy analizować łącznie z danymi dotyczącymi udarności, rozciągania, odporności na pękanie, wymiarów oraz właściwości specyficznych dla danego zastosowania.
W przypadku stali hartowanych indukcyjnie ASM Handbook, tom 4C, porównuje korelacje Hollomona–Jaffego i Grange’a–Baughmana jako sposoby przedstawiania równoważnych warunków czasowo-temperaturowych. „Równoważne” oznacza równoważne w obrębie badanego materiału i zakresu modelu, a nie wzajemnie wymienne dla każdej stali lub każdej ścieżki nagrzewania. Podobnie w badaniu opublikowanym w 2013 roku w Journal of Materials Processing Technology wykorzystano parametr odpuszczania — nazywany również parametrem Hollomona–Jaffego lub Larsona–Millera — do skorelowania czasu oddziaływania z zmianą twardości w stalach na matryce do kucia na gorąco i na ciepło. Takie korelacje porządkują dane; nie dostarczają gwarantowanych wartości twardości ani stałych temperatur występowania maksimum.
Podawanie gatunku, stanu materiału i metody badania
Użyteczna krzywa musi określać dokładne oznaczenie stali i normę, na przykład AISI H13 lub AISI M2, wraz z odpowiednią specyfikacją, taką jak ASTM A681, jeśli ma ona zastosowanie. Jeżeli skład chemiczny jest znany, należy go podać, uwzględniając zawartość węgla i główne pierwiastki tworzące węgliki. Należy określić, czy materiał przed eksperymentem był wyżarzany, normalizowany, hartowany i odpuszczany, czy też poddany innej obróbce.
Dokumentacja obróbki cieplnej powinna zawierać temperaturę austenityzowania, czas wygrzewania, atmosferę, wielkość próbki, szybkość nagrzewania, ośrodek hartowniczy oraz opóźnienie przed hartowaniem. Należy podać temperaturę odpuszczania, czas przebywania w temperaturze, szybkość nagrzewania, sposób chłodzenia oraz liczbę cykli odpuszczania. Należy również określić miejsce pobrania lub położenie próbki — powierzchnia, środek, przekrój poprzeczny, przekrój wzdłużny lub inne zdefiniowane miejsce — ponieważ wielkość przekroju i gradienty cieplne mogą zmieniać wynik.
Na koniec należy określić metodę i skalę pomiaru twardości, na przykład HRC, HV lub HBW; w stosownych przypadkach także wgłębnik i obciążenie; przygotowanie powierzchni; temperaturę badania; oraz liczbę i rozrzut odczytów. Bez tych informacji krzywa może opisywać rzeczywisty eksperyment, a mimo to pozostawać niebezpieczna do celów porównawczych. Pik twardości jest dowodem dotyczącym jednej stali, jednego stanu materiału i jednej metody pomiaru — nie ogólną regułą dla wszystkich obróbek odpuszczających.
Ramy odniesienia: możliwa do obrony specyfikacja odpuszczania
Określenie materiału i stanu wyjściowego
Specyfikacja odpuszczania nie jest możliwa do obrony, jeśli nie identyfikuje dokładnie gatunku stali. Należy podać gatunek, normę wyrobu, normę obróbki cieplnej oraz oznaczenie dokładnie zgodnie z mającymi zastosowanie wymaganiami, na przykład ASTM A681 H13, UNS T20813 lub inne oznaczenie wymagane przez właściwą specyfikację. Nie należy pisać wyłącznie „stal narzędziowa” ani „stal hartowana”. Skład chemiczny określa dostępną zawartość węgla, pierwiastków stopowych tworzących węgliki oraz pierwiastków resztkowych, natomiast wielkość przekroju i wcześniejsza obróbka wpływają na strukturę, która będzie reagować na odpuszczanie.
Należy również odnotować wyjściowy stan metalurgiczny. Trzeba określić, czy materiał jest wyżarzony, normalizowany, zahartowany i nieodpuszczony, czy już odpuszczony, oraz podać wcześniejszą twardość, jeśli jest znana. W przypadku stanu zahartowanego należy udokumentować temperaturę austenityzowania, czas wygrzewania, atmosferę pieca, czas transferu oraz ośrodek chłodzący. Intensywność mieszania ośrodka hartowniczego, przerwanie chłodzenia i intensywność chłodzenia mogą zmieniać udział austenitu szczątkowego, morfologię martenzytu, naprężenia własne oraz potencjał wydzielania. Drugie odpuszczanie stali uprzednio odpuszczonej nie jest równoważne pierwszemu odpuszczaniu, nawet gdy temperatura pieca i czas wygrzewania są takie same.
ASM Handbook Volume 4A definiuje odpuszczanie jako „nagrzewanie stali zahartowanej lub znormalizowanej do temperatury poniżej dolnej temperatury krytycznej”. Definicja ta wyznacza granice procesu, a nie uniwersalną recepturę. To samo źródło wskazuje temperaturę odpuszczania, czas, zawartość węgla, zawartość dodatków stopowych i pierwiastki resztkowe jako czynniki kontrolujące powstającą mikrostrukturę i właściwości.
Określenie cyklu cieplnego
Cykl należy zapisać jako sekwencję, a nie jako jedną nominalną temperaturę. Specyfikacja powinna określać temperaturę docelową i dopuszczalny zakres, szybkość nagrzewania lub program narastania temperatury pieca, metodę stosowaną do pomiaru temperatury wsadu, czas przebywania w temperaturze, liczbę cykli odpuszczania oraz metodę chłodzenia. Sformułowanie „odpuszczać w temperaturze 550 °C przez dwie godziny” pozostawia istotne pytania bez odpowiedzi, jeżeli przedmiot obrabiany powoli osiąga temperaturę 550 °C, termopara mierzy temperaturę powietrza w piecu zamiast temperatury wsadu albo chłodzenie odbywa się w nieruchomym powietrzu, przy wymuszonym przepływie powietrza lub w innym kontrolowanym ośrodku.
Odpuszczanie jest procesem sprzężonym. U.S. Department of Energy opisuje dyfuzję węgla, tworzenie węglików, rozkład austenitu i zdrowienie jako równoczesne lub następujące po sobie elementy tej reakcji. Odpuszczanie zwykłych stali węglowych często prowadzi do obniżenia twardości w miarę rozkładu przesyconego martenzytu i postępu zdrowienia. Wysokostopowe stale narzędziowe mogą zachowywać się odmiennie: ASM International stwierdza, że wtórne utwardzanie powstaje wskutek wydzielania drobnych węglików stopowych, w tym węglików związanych z molibdenem, wanadem i wolframem. Intensywniejsze wydzielanie może zwiększać odporność na zmiękczanie podczas odpuszczania i prowadzić do wystąpienia maksimum twardości.
To maksimum należy traktować jako normalną reakcję metalurgiczną, a nie jako nieprawidłowy wynik badania. W badaniu National Institute of Standards and Technology opublikowanym w 1930 roku stwierdzono, że „intensywność maksimum wtórnego utwardzania wzrasta wraz ze stopniem austenityzowania”. Wynik ten nie wyznacza jednej temperatury maksimum dla każdego gatunku. Bardziej intensywne austenityzowanie może zmieniać rozpuszczanie składników stopowych, zawartość austenitu szczątkowego oraz ilość substancji rozpuszczonej dostępnej do późniejszego wydzielania.
Parametry czas–temperatura ułatwiają porównywanie cykli, lecz nie zastępują określonego cyklu. Metoda J. H. Hollomona i L. D. Jaffego z 1945 roku wiąże czas odpuszczania, temperaturę i skład chemiczny ze strukturą oraz właściwościami powstającymi w stali zahartowanej. W powszechnie stosowanej postaci parametr wyrażany jest jako T(log t + c), gdzie temperatura bezwzględna, czas i stała zależna od składu chemicznego służą do ilościowego określenia stopnia odpuszczenia martenzytu. Równoważny parametr nie usuwa różnic w szybkości nagrzewania, wcześniejszej mikrostrukturze, sposobie austenityzowania, wielkości przekroju ani reakcji stopu.
Ograniczenie to ma szczególne znaczenie w przypadku nagrzewania nieizotermicznego. W recenzowanym badaniu stali narzędziowej H13 z 2013 roku porównano harmonogramy izotermiczne, powolnego nagrzewania i szybkiego nagrzewania oraz przewidziano odmienne reakcje twardości, w tym zachowanie związane z wtórnym utwardzaniem. ASM Handbook Volume 4C również porównuje zależności Hollomona–Jaffego i Grange’a–Baughmana dla stali hartowanych indukcyjnie; obie mogą opisywać równoważne warunki czasowo-temperaturowe, lecz korelacja nie stanowi dowodu, że dwa rzeczywiste cykle wytwarzają identyczne mikrostruktury. W badaniu stali na matryce do kucia na gorąco i na ciepło z 2013 roku wykorzystano parametr odpuszczania — nazywany również parametrem Hollomona–Jaffego lub Larsona–Millera — do powiązania czasu i temperatury ekspozycji ze zmianą twardości. Taki parametr jest narzędziem porównawczym, a nie podstawą do pominięcia historii nagrzewania.
Walidacja wyniku względem zamierzonego zestawu właściwości
Specyfikacja musi określać, co oznacza akceptacja. Należy podać wymaganą skalę twardości, metodę badania, obciążenie, miejsca pomiaru oraz dopuszczalny zakres. W przypadku dużego elementu lub elementu o gradiencie twardości należy określić miejsca na powierzchni, w rdzeniu i w strefach pośrednich, zamiast podawać jeden dogodny odczyt. Należy zapisać rzeczywisty wykres odpuszczania i temperaturę wsadu, ponieważ sama nastawa pieca nie może wykazać zgodności z wymaganiami.
Weryfikację twardości należy uzupełnić badaniem mikrostruktury, gdy uzasadniają to gatunek, ryzyko eksploatacyjne lub reakcja związana z wtórnym utwardzaniem. Badanie może obejmować ocenę odpuszczonego martenzytu, wydzieleń węglików stopowych, austenitu szczątkowego, bainitu, odwęglenia i pęknięć hartowniczych. Dowody metalograficzne uzyskane za pomocą mikroskopii świetlnej nie pozwalają określić składu chemicznego każdego węglika, dlatego gdy od niego zależy działanie materiału, skład lub rozkład węglików może wymagać zastosowania metod o wyższej rozdzielczości. Do zestawu właściwości mogą również należeć zmiany wymiarowe, udarność lub badanie naprężeń własnych; sama twardość nie może potwierdzić, że odpuszczanie jest odpowiednie.
Zwięzłe ramy przeglądu są zatem następujące: zidentyfikować dokładny gatunek i właściwe oznaczenie; określić wyjściowy stan metalurgiczny; udokumentować austenityzowanie i hartowanie; zdefiniować temperaturę odpuszczania, czas, szybkość nagrzewania, liczbę cykli i metodę chłodzenia; a następnie zweryfikować twardość oraz, gdy jest to wymagane, mikrostrukturę względem określonych kryteriów akceptacji. Specyfikacja powinna uwzględniać wzajemne oddziaływanie dyfuzji, wydzielania, rozkładu i zdrowienia. Ciągłe zmiękczanie jest jednym z możliwych wyników, a nie regułą nadrzędną dla każdej stali.
Źródła
- [1] Tempering of Induction-Hardened Steels. ASM Handbook Volume 4C, 2024. https://dl.asminternational.org/handbooks/edited-volume/11/chapter-abstract/127400/Tempering-of-Induction-Hardened-Steels
- [2] Transformation of Austenite: Time-Temperature Relations in Tempering Steel. Metals Technology, 1945. https://onetunnel.org/documents/transformation-of-austenite-time-temperature-relations-in-tempering-steel-metals-technology-september-1945-with-discussion-
- [3] Hardness of H13 Tool Steel After Non-Isothermal Tempering. Peer-reviewed publication record, 2013. https://experts.arizona.edu/en/publications/hardness-of-h13-tool-steel-after-non-isothermal-tempering/