




1. O que é — e o que não é — a zona afetada pelo calor
Definição em relação à zona de fusão e ao metal de base não afetado
A zona afetada pelo calor (ZAC) é a porção do metal de base cuja microestrutura, propriedades ou ambas foram alteradas pelo calor da soldagem sem que ocorresse fusão. Ela está situada entre a fronteira de fusão e o metal de base não afetado. A zona de fusão é diferente: trata-se do metal de solda que se tornou líquido, misturou-se com qualquer material de base fundido e depois se solidificou. Sua estrutura é governada principalmente pelas condições de solidificação, pela diluição, pela composição do metal de solda e pelo resfriamento subsequente.
Essa fronteira é metalúrgica, não simplesmente visual. O ataque metalográfico pode revelar uma linha de fusão, mas a ZAC se estende além dela porque o calor se propaga pela chapa, pelo tubo ou pela conexão. O metal imediatamente fora da fronteira de fusão pode ter atingido uma temperatura acima da faixa crítica superior e se transformado completamente em austenita antes do resfriamento. Mais distante, a temperatura máxima pode ter sido suficiente apenas para refinar os grãos existentes, transformar parcialmente a estrutura, revenir a martensita ou causar o coalescimento de carbonetos. Ainda mais distante, a temperatura pode ter sido baixa demais para produzir uma alteração mensurável.

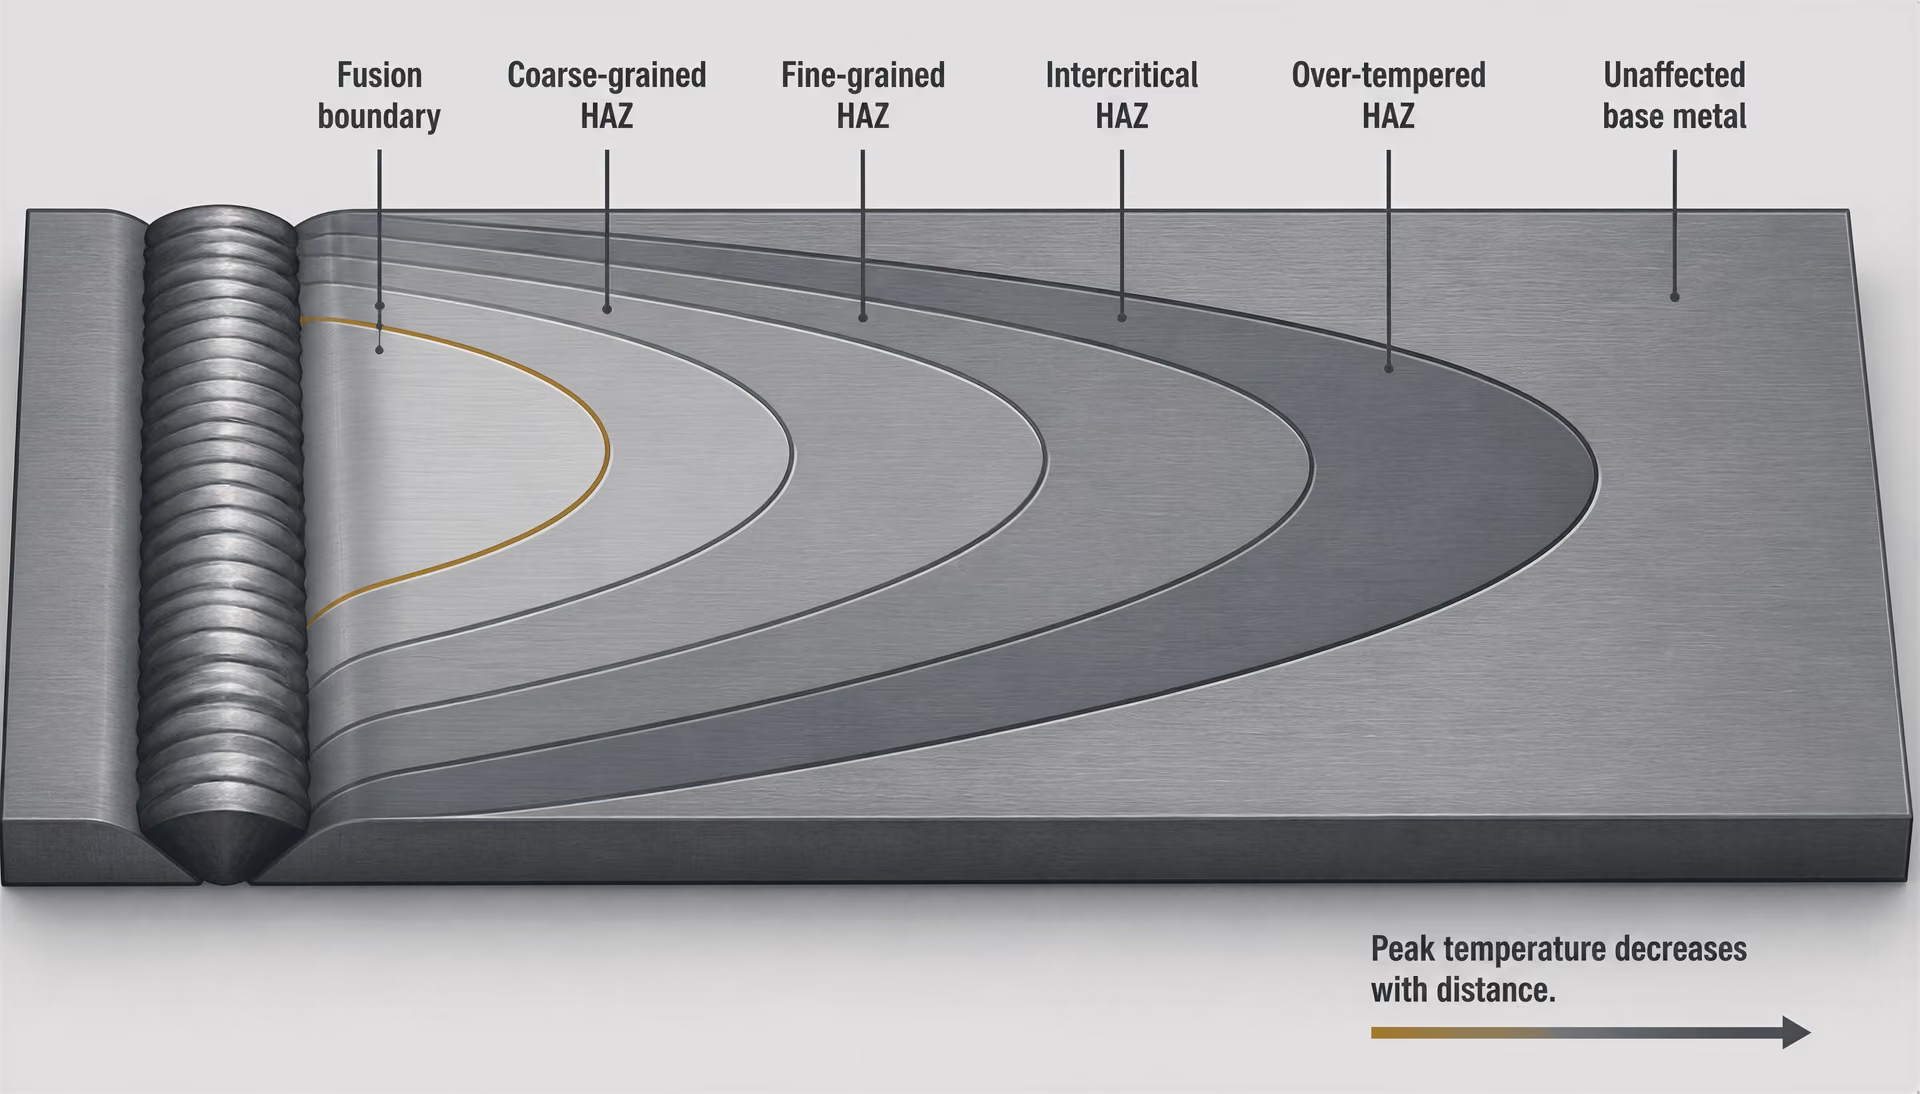
Portanto, a ZAC não é metal de solda nem material de base não afetado. É material de base termicamente alterado em sua localização original. Sua composição química geralmente permanece a do aço de base, embora a fusão local, a segregação, a oxidação, a migração de carbono ou a interação com um revestimento possam complicar essa descrição nas proximidades da fronteira de fusão.
Variáveis do ciclo térmico
- Temperatura de pico
- Determina se podem ocorrer fusão, austenitização completa, transformação parcial ou revenimento.
- Taxa de aquecimento
- Altera o tempo disponível para difusão, dissolução de carbonetos e formação de austenita.
- Taxa de resfriamento
- Controla a competição entre a formação de ferrita, perlita, bainita e martensita.
- Histórico de reaquecimento
- Acrescenta revenimento, refino, reaustenitização parcial ou super-revenimento durante passes posteriores.
Por que a ZAC é um mapa do histórico térmico, e não um único material
| Terminologia da TWI | Terminologia da NIST para aços de dutos | Definição da exposição térmica |
|---|---|---|
| Com crescimento de grão | Granulação grosseira | Acima de Ac3, com crescimento substancial dos grãos de austenita |
| Com refino de grão | Granulação fina | Acima de Ac3, sem o mesmo grau de crescimento de grão |
| Parcialmente transformada ou intercrítica | Intercrítica | Entre Ac1 e Ac3; austenitização parcial |
| Revenida | Super-revenida | Abaixo de Ac1; amolecimento ou crescimento de precipitados e carbonetos |
Um diagrama comum costuma mostrar a ZAC como uma faixa estreita e uniforme ao lado de uma solda. Essa representação é útil para localizá-la, mas é enganosa como descrição de sua metalurgia. Cada posição na ZAC registra um ciclo diferente de temperatura–tempo. A temperatura máxima, o tempo de permanência em temperatura elevada, a taxa de aquecimento, a taxa de resfriamento e o número de ciclos térmicos determinam quais reações podem ocorrer.
A TWI descreve as regiões da ZAC de aços convencionais como zonas de granulação grosseira, de granulação refinada, parcialmente transformadas e revenidas, classificadas pela temperatura máxima e pela distância em relação à solda. Uma classificação de aços para dutos apresentada em um relatório do National Institute of Standards and Technology utiliza os termos estreitamente relacionados de granulação grosseira, granulação fina, intercrítica e sobrerrevenida. Não se trata de ligas distintas depositadas em camadas. São gradientes dentro do mesmo aço original.
Na ZAC de granulação grosseira, a temperatura máxima é suficientemente alta para que os grãos de austenita cresçam substancialmente. Durante o resfriamento, esses grãos grandes de austenita prévia podem produzir uma estrutura de transformação grosseira, com menor resistência à fratura por clivagem, dependendo da composição e das condições de resfriamento. A ZAC de granulação refinada, ou de granulação fina, atinge austenita, mas a uma temperatura máxima mais baixa ou durante um tempo efetivo menor; ocorre recristalização ou formação de austenita sem o mesmo grau de crescimento de grão.
A microestrutura e a dureza da ZTA de aços ferríticos dependem principalmente da taxa de resfriamento através da faixa de transformação, da composição química e da temperabilidade do aço, e do tamanho dos grãos de austenita anteriores. Strong evidence
A ZAC parcialmente transformada ou intercrítica atinge uma temperatura entre as temperaturas críticas inferior e superior de transformação. Apenas parte da estrutura original se transforma em austenita. Durante o resfriamento, essa austenita pode formar ferrita, bainita ou martensita novas, enquanto as regiões não transformadas mantêm e podem modificar sua condição anterior. Em uma zona revenida ou sobrerrevenida, a temperatura máxima permanece abaixo da austenitização completa, mas é suficientemente alta para amolecer ou coalescer precipitados e carbonetos responsáveis pelo endurecimento. Essa região é especialmente importante em aços temperados e revenidos e em ligas resistentes à fluência.
A variável importante não é apenas a temperatura máxima. A TWI afirma que a microestrutura e a dureza da ZAC de aços ferríticos dependem principalmente da taxa de resfriamento ao longo da faixa de transformação, da composição e da temperabilidade do aço e do tamanho dos grãos de austenita prévia. Um aço baixa-liga com teor de carbono e temperabilidade suficientes pode formar bainita dura ou martensita durante um resfriamento rápido, enquanto um aço de menor temperabilidade submetido ao mesmo ciclo térmico pode formar ferrita e perlita. O grau nominal não mudou, mas a estrutura e as propriedades locais mudaram.
Δt8/5 O tempo decorrido necessário para que um ponto da junta soldada esfrie de 800 °C a 500 °C; é um descritor útil da faixa de transformação, mas não representa um histórico térmico completo.
É por isso que a dureza, a tenacidade, a tensão residual e a suscetibilidade à fissuração da ZAC não podem ser determinadas com base em uma única designação de grau. A corrente de soldagem, a tensão do arco, a velocidade de deslocamento, a geometria da junta, a espessura da chapa, o pré-aquecimento, a temperatura entre passes, o grau de restrição e a sequência multipasse alteram o ciclo térmico. A EN 1011-2 fornece orientações para a soldagem a arco de aços ferríticos, excluindo os aços inoxidáveis ferríticos, porque essas variáveis devem ser controladas em relação à composição e à soldabilidade do aço, e não tratadas como simples ajustes secundários.
O resfriamento é frequentemente descrito por Δt8/5, o tempo necessário para que uma determinada região esfrie de 800 °C a 500 °C. Esse intervalo é uma medida prática para muitos aços ferríticos porque abrange uma parte importante da faixa de transformação de austenita em ferrita, bainita ou martensita. O relatório do NIST sobre dutos relaciona Δt8/5 ao aporte térmico, à composição química, à distância em relação à solda e à espessura da parede. Trata-se de um descritor útil, não de uma ficha de identidade completa da ZAC: dois pontos podem apresentar valores semelhantes de Δt8/5 e, ainda assim, diferir quanto à temperatura máxima, ao tamanho dos grãos de austenita prévia ou ao número de ciclos de reaquecimento.
Como a temperatura máxima e a distância em relação à solda estabelecem as zonas
| Variável do procedimento | Efeito térmico típico | Possível consequência na ZTA |
|---|---|---|
| Maior aporte térmico | Campo térmico mais amplo e exposição mais longa | Maior crescimento de grão e tempo de resfriamento mais longo |
| Pré-aquecimento | Maior temperatura inicial e gradiente reduzido | Geralmente, tempo de resfriamento mais longo e maior escape de hidrogênio |
| Maior espessura | Fluxo de calor tridimensional diferente | Resposta de resfriamento alterada em comparação com material fino |
| Sequência multipasse | Ciclos térmicos adicionais e sobrepostos | Revenimento, refino, reaustenitização parcial ou super-revenimento |
A temperatura diminui com a distância em relação à fonte de calor, mas essa diminuição não é instantânea nem perfeitamente uniforme. A fronteira de fusão marca o local onde a temperatura máxima local atingiu a temperatura liquidus. Imediatamente fora dela, a temperatura máxima permanece suficientemente alta para criar a ZAC de granulação grosseira. À medida que se avança para fora, as temperaturas máximas atravessam as faixas de refino de grão e intercrítica, depois atingem a faixa de revenimento, antes de se tornarem baixas demais para alterar o aço de forma detectável.
Mecanismos de falha por localização
- Trincamento induzido por hidrogênio Normalmente afeta uma ZTA endurecida suscetível sob a ação de hidrogênio difusível e tensão de tração.
- Trincamento por liquação Forma-se nos contornos de grão da ZTA localmente fundidos ou em regiões segregadas.
- Trincamento de solidificação Forma-se principalmente no metal de solda em solidificação, e não na ZTA não fundida.
- Rasgamento lamelar Está relacionado à deformação na direção da espessura e a chapas sensíveis à presença de inclusões.
- Trincamento por reaquecimento Desenvolve-se durante aquecimento posterior ou em serviço a temperatura elevada em ligas suscetíveis.
Essas fronteiras se deslocam quando o procedimento de soldagem muda. Um aporte térmico mais elevado geralmente amplia o campo térmico e prolonga o tempo disponível para o crescimento de grão e a transformação. O pré-aquecimento eleva a temperatura inicial e normalmente aumenta o tempo de resfriamento. Uma seção espessa conduz o calor de maneira diferente de uma seção fina. Um passe subsequente pode reaquecer uma ZAC formada anteriormente, produzindo uma nova região de granulação fina ou intercrítica dentro do primeiro ciclo térmico ou adjacente a ele. O tratamento térmico pós-soldagem (PWHT) pode então revenir a martensita, aliviar tensões e alterar precipitados em várias regiões simultaneamente.
As consequências podem ser graves sem serem uniformes. O aço Grau 91, uma liga martensítica resistente à fluência, é suscetível à fissuração do Tipo IV na ZAC do metal de base, particularmente nas regiões de granulação fina e intercrítica. A ASM International e o EPRI relataram essa suscetibilidade em 2016; ciclos térmicos simulados também mostraram que a formação de ferrita na ZAC intercrítica pode reduzir a resistência à tração em alta temperatura. Portanto, o local vulnerável não é simplesmente “a solda”, mas uma parte transformada específica do metal de base.[2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI. TWI study, 2002.
A metalurgia da ZAC também controla mecanismos de degradação diferentes da fratura. A fissuração induzida por hidrogênio, a fissuração por liquação, o rasgamento lamelar e a fissuração por reaquecimento têm causas e localizações distintas; a fissuração por solidificação ocorre principalmente na zona de fusão em solidificação, e não automaticamente na ZAC. A ESDEP identifica a fissuração por liquação na ZAC, a fissuração induzida por hidrogênio e a fissuração por reaquecimento entre os principais problemas de soldabilidade dos aços estruturais. Chamar toda descontinuidade de solda de “fissuração da ZAC” oculta o mecanismo envolvido.
O comportamento à corrosão segue a mesma lógica espacial. Um estudo da TWI de 2002 sobre soldas de aço inoxidável supermartensítico examinou as microestruturas da ZAC em relação à corrosão, à fissuração sob tensão e corrosão, à fissuração sob tensão por sulfetos, ao reaquecimento provocado por passes subsequentes e ao PWHT. O revenimento local, a formação de martensita nova, as alterações nos precipitados e os efeitos composicionais podem fazer com que regiões adjacentes da ZAC respondam de maneira diferente em serviço. A ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, entre passes e de manutenção do pré-aquecimento durante a soldagem por fusão, mas exclui a medição da temperatura do PWHT. Essa distinção é importante porque tanto a soldagem quanto o reaquecimento posterior contribuem para o mapa do histórico térmico da ZAC.
2. Ciclos térmicos: temperatura de pico, taxa de aquecimento e tempo de resfriamento
A história térmica é o princípio organizador da metalurgia da zona afetada pelo calor (ZAC). Uma solda não expõe todo o metal de base adjacente a uma única temperatura durante um único período. Cada ponto segue seu próprio ciclo: aquecimento rápido, uma temperatura de pico, um período acima das temperaturas críticas de transformação e resfriamento a uma taxa que muda continuamente com o tempo. Portanto, a ZAC é uma região espacialmente graduada, e não uma faixa uniforme. Sua estrutura local depende dos efeitos combinados da temperatura de pico, da taxa de aquecimento, da taxa de resfriamento, da composição química do aço, do tamanho do grão de austenita prévia, da restrição e de reaquecimentos posteriores.
Para aços convencionais, a TWI descreve as zonas de grãos grosseiros, grãos refinados, parcialmente transformada ou intercrítica e revenida de acordo com a temperatura de pico e a distância da solda. O relatório da NIST sobre aços de tubulações utiliza as designações relacionadas zonas de grãos grosseiros, grãos finos, intercrítica e sobrerrevenida. Esses limites são descrições metalúrgicas, e não distâncias fixas aplicáveis a todas as soldas. Uma alteração na energia do arco, na geometria da junta, na espessura da chapa ou na velocidade de soldagem desloca esses limites.
Gradientes de temperatura de pico ao longo da ZAC
A temperatura de pico mais alta ocorre imediatamente fora da linha de fusão. Na ZAC de grãos grosseiros, o metal atinge uma temperatura suficientemente alta para formar austenita e promover um crescimento substancial dos grãos de austenita antes da transformação durante o resfriamento. Uma estrutura de grãos grosseiros de austenita prévia pode alterar os produtos formados durante o resfriamento e reduzir a tenacidade local, mesmo quando o metal de solda atende aos requisitos especificados.
Mais distante da linha de fusão, a temperatura de pico diminui. A ZAC de grãos refinados é aquecida acima da faixa de transformação da austenita, mas não durante o mesmo tempo nem à mesma temperatura que a região de grãos grosseiros; assim, os grãos de austenita recristalizados permanecem menores. Na ZAC intercrítica, apenas parte da estrutura original de ferrita-perlita, bainítica ou revenida se transforma em austenita. As regiões não transformadas ficam ao lado da austenita recém-formada e, posteriormente, adquirem diferentes constituintes durante o resfriamento. Ainda mais distante, a temperatura de pico pode permanecer abaixo da temperatura crítica inferior de transformação. Nesse caso, o metal é revenido ou sobrerrevenido, em vez de sofrer transformação, o que pode reduzir a dureza e a resistência em aços temperados e revenidos.
O gradiente de temperatura também é um gradiente temporal. Um ponto próximo à linha de fusão atinge rapidamente uma temperatura de pico mais alta e pode permanecer acima das temperaturas de início ou de término da austenita por mais tempo que um ponto mais distante. A taxa de aquecimento é importante porque a cinética de transformação não é determinada apenas pela temperatura de pico. O aquecimento rápido pode retardar reações controladas por difusão e alterar a quantidade de material que se transforma durante uma breve excursão térmica. Um ciclo mais lento permite que a redistribuição do carbono, a dissolução de carbonetos e o crescimento dos grãos avancem mais.
É por isso que duas localizações com temperaturas de pico semelhantes ainda podem desenvolver microestruturas diferentes. A TWI afirma que a microestrutura e a dureza da ZAC dependem principalmente da taxa de resfriamento na faixa de transformação, da composição e da temperabilidade do aço e do tamanho do grão de austenita prévia. A dureza pode aumentar quando o resfriamento rápido produz martensita ou bainita dura, enquanto a tenacidade pode diminuir devido a grãos grosseiros, constituintes frágeis ou enriquecimento local de carbono. Por outro lado, um ciclo lento pode produzir estruturas mais macias de ferrita-perlita ou estruturas revenidas, mas o amolecimento excessivo pode criar um mínimo de resistência ao lado de regiões mais duras.
O significado e as limitações de Δt8/5
A notação Δt8/5, frequentemente escrita como Δt8/5 ou t8/5, representa o tempo de resfriamento decorrido entre 800 °C e 500 °C. É um parâmetro prático de soldagem porque esse intervalo geralmente se sobrepõe a importantes reações de decomposição da austenita em aços ferríticos. Um Δt8/5 curto geralmente indica resfriamento rápido e aumenta a possibilidade de formação de martensita ou de produtos bainíticos duros em uma composição suscetível. Um Δt8/5 longo geralmente permite maior transformação difusional e tende a produzir estruturas ferríticas ou bainíticas mais macias. O resultado efetivo ainda depende do aço.
O relatório da NIST sobre aços de tubulações relaciona especificamente Δt8/5 ao aporte térmico, à composição química, à distância da solda e à espessura da parede. Essa relação é fundamental: o aporte térmico modifica o campo térmico, a composição química modifica a cinética de transformação, a distância modifica a temperatura de pico local e o fluxo de calor, e a espessura da parede modifica os caminhos disponíveis para a saída do calor da junta. Uma seção mais espessa pode extrair calor de maneira diferente de uma chapa fina, enquanto uma junta restringida, uma configuração de suporte ou um cordão de solda próximo podem alterar as condições de contorno térmicas.
Δt8/5 não representa uma história térmica completa. Ele comprime uma curva de resfriamento em um único intervalo de tempo e informa pouco sobre a taxa de aquecimento, a temperatura de pico exata, o tempo acima da temperatura de término da austenita ou o resfriamento anterior a 800 °C. Dois ciclos podem ter o mesmo Δt8/5, mas temperaturas de pico e tamanhos de grão de austenita prévia diferentes. Portanto, podem produzir diferentes frações de martensita, bainita, ferrita ou perlita. O parâmetro também tem significado limitado para regiões que nunca atingem a austenitização, para alguns aços inoxidáveis cujas transformações diferem das dos aços carbono-manganês e para regiões reaquecidas cuja estrutura anterior já tenha sido alterada.
Por esse motivo, Δt8/5 deve complementar, e não substituir, o exame metalográfico, o mapeamento de dureza e uma simulação adequada de transformação por resfriamento contínuo ou de simulação térmica de soldagem. É uma variável de controle, e não um preditor universal de microestrutura.
Aporte térmico, espessura da chapa, restrição e reaquecimento multipasse
O aporte térmico nominal é normalmente calculado a partir da corrente de soldagem, da tensão e da velocidade de soldagem, aplicando-se um fator de eficiência quando apropriado. Ele descreve a energia fornecida por unidade de comprimento, mas não determina de forma exclusiva o ciclo local da ZAC. O mesmo valor nominal pode gerar diferentes campos de temperatura em uma junta espessa e restringida, em uma chapa fina, em um tubo com grande dissipador de calor ou em uma junta com pré-aquecimento. O formato do cordão, a eficiência do arco, a temperatura interpasse, a preparação da junta e a transferência de calor para grampos ou suportes também são importantes.
A composição química modifica a resposta a um determinado ciclo. O carbono equivalente, as adições de elementos de liga e a temperabilidade determinam a facilidade com que a austenita se transforma em martensita ou bainita durante o resfriamento. Um aço de baixa liga com o mesmo Δt8/5 medido que um aço de menor temperabilidade pode formar uma ZAC mais dura. A exposição térmica anterior também é importante. Martensita revenida, ferrita-perlita normalizada e aço bainítico de tubulação não iniciam um novo ciclo na mesma condição microestrutural.
A espessura da chapa ou da parede modifica o fluxo de calor em três dimensões. O material fino pode perder calor rapidamente por suas superfícies, enquanto uma seção espessa armazena mais calor e pode resfriar de maneira diferente à medida que a soldagem avança. O pré-aquecimento reduz o gradiente de temperatura e geralmente prolonga o tempo de resfriamento. A restrição não modifica apenas a temperatura; ela aumenta as tensões impostas enquanto a ZAC se contrai e enquanto o hidrogênio se difunde por uma região dura e potencialmente frágil. Portanto, a trinca induzida por hidrogênio é distinta da trinca de solidificação no metal de solda, da delaminação associada à deformação na direção da espessura e às inclusões, da trinca de liquação próxima a contornos de grão parcialmente fundidos e da trinca de reaquecimento durante aquecimento posterior. A ESDEP identifica as trincas de liquação na ZAC, as trincas induzidas por hidrogênio e as trincas de reaquecimento entre os principais problemas de soldabilidade dos aços estruturais.
A ISO 13916:2025 abrange a medição das temperaturas de pré-aquecimento, entre passes e de manutenção do pré-aquecimento durante a soldagem por fusão, mas exclui a medição da temperatura do TTPS. Strong evidence

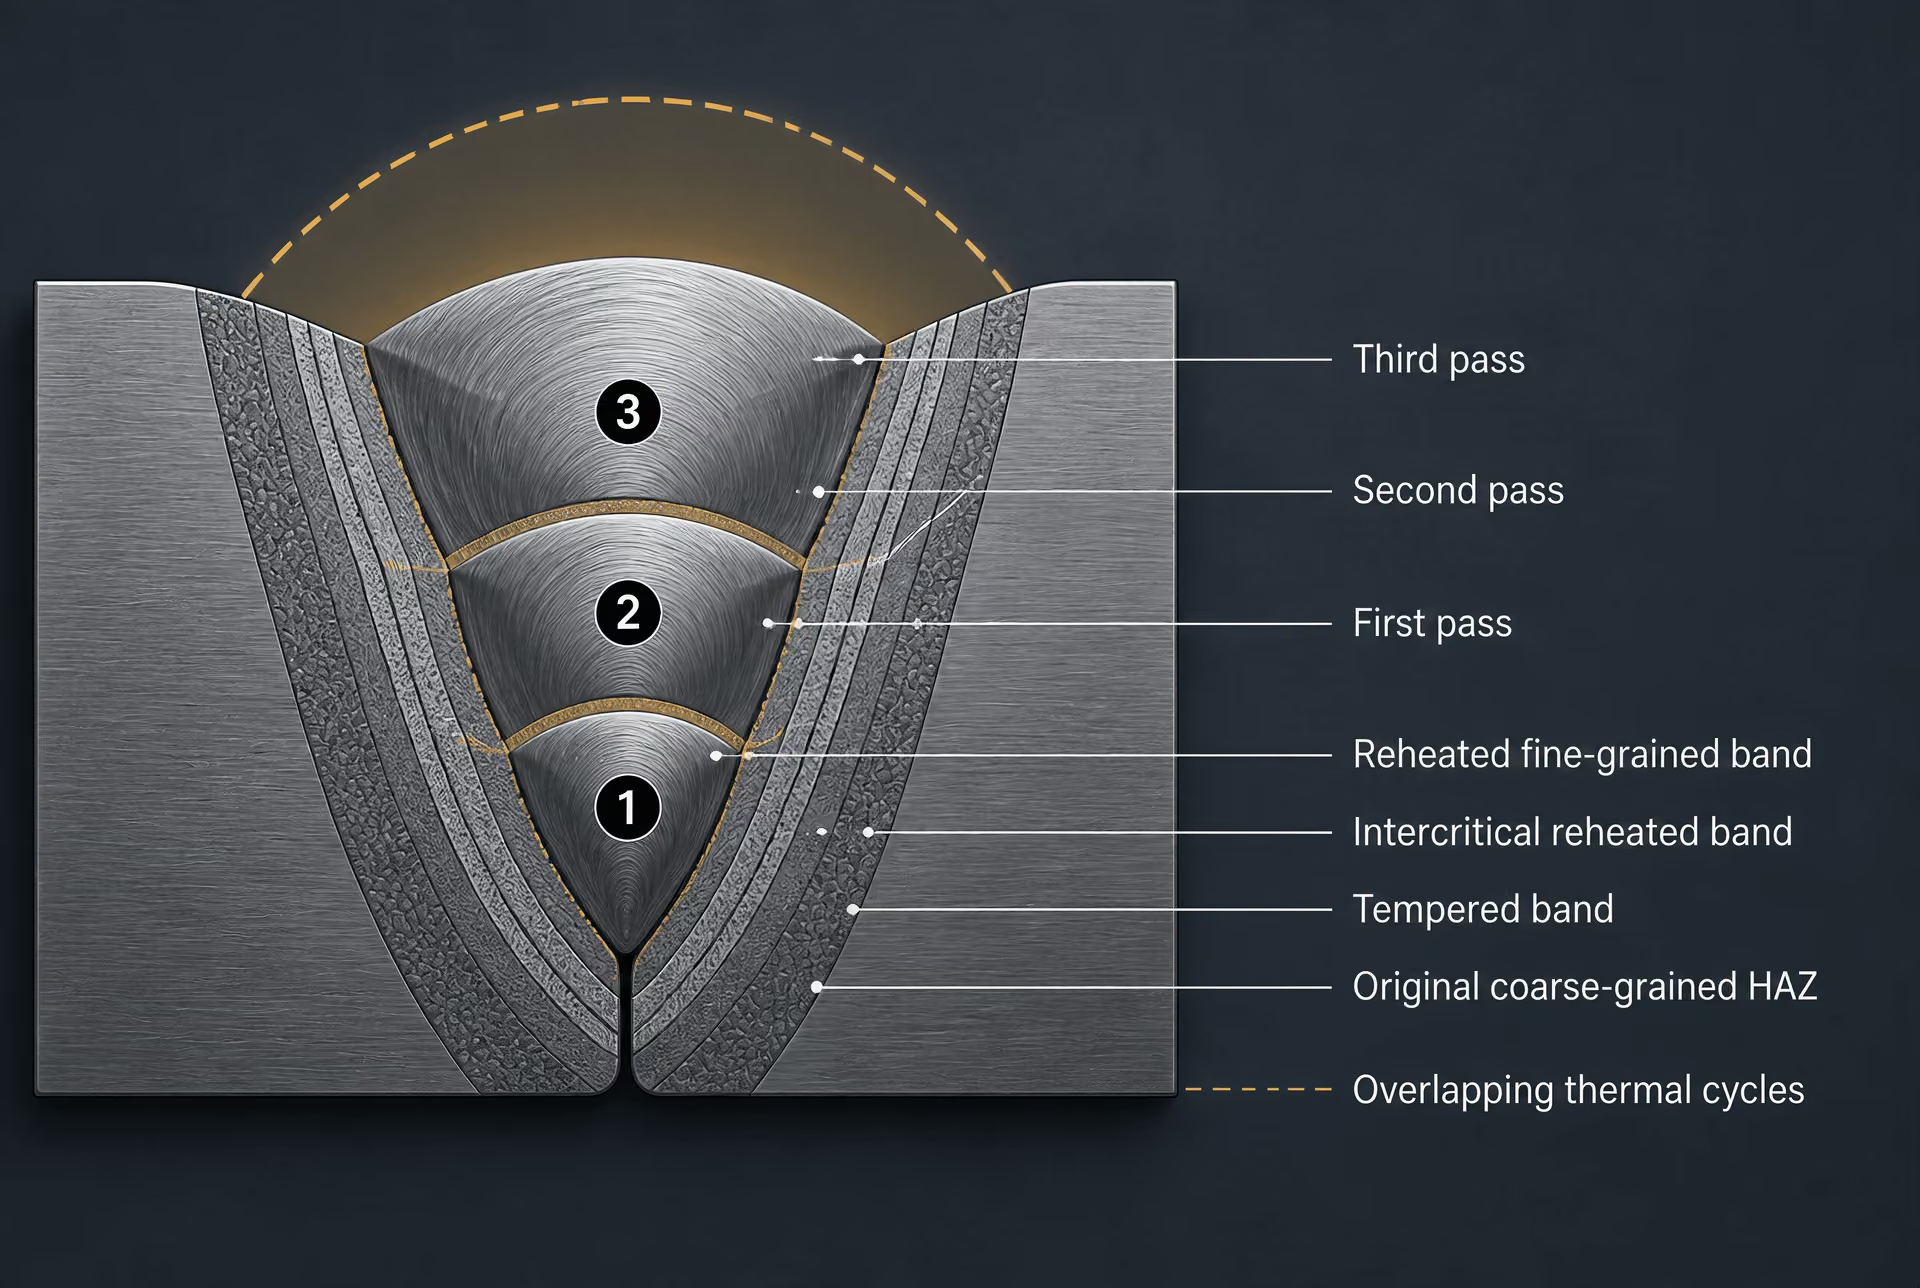
A soldagem multipasse adiciona novos ciclos térmicos antes que a junta esfrie até sua condição final. Um passe posterior pode revenir, refinar, reaustenitizar parcialmente ou sobrerrevenecer a ZAC produzida por um passe anterior. Sua temperatura de pico varia ao longo do cordão e da ZAC anteriores, de modo que uma localização pode ser amolecida enquanto outra sofre novo crescimento de grãos ou transformação intercrítica. O Grade 91 ilustra essa consequência: a ASM International e a EPRI relataram, em 2016, que a trinca do Tipo IV está associada à ZAC do metal de base, particularmente às regiões de grãos finos e intercrítica. Ciclos simulados também mostraram que a formação de ferrita na ZAC intercrítica pode reduzir a resistência à tração em alta temperatura.
| Sub-região da ZTA | Condição de austenitização | Provável transformação ou efeito sobre as propriedades |
|---|---|---|
| ZTA de granulação grosseira | Acima de Ac3, a uma temperatura de pico suficientemente alta para promover crescimento de grão | Grãos grosseiros de austenita anterior; possível perda de tenacidade |
| ZTA de granulação fina | Acima de Ac3, sem crescimento de grão pronunciado | Estrutura transformada mais fina, mas a dureza continua dependente da composição química |
| ZTA intercrítica | Entre Ac1 e Ac3 | Estrutura mista, transformada e não transformada; possível amolecimento local |
| ZTA super-revenida | Abaixo de Ac1 | Revenimento, crescimento de carbonetos e redução da dureza ou resistência |
O mesmo princípio se estende para além da resistência e da formação de trincas. O estudo da TWI de 2002 sobre soldas de aços inoxidáveis supermartensíticos examinou a estrutura da ZAC em relação à corrosão, à trinca por corrosão sob tensão, à trinca por tensão em presença de sulfetos, ao reaquecimento por passes subsequentes e ao tratamento térmico pós-soldagem (PWHT). Portanto, o controle da temperatura deve ser medido, e não presumido. A ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, interpasse e manutenção do pré-aquecimento durante a soldagem por fusão, mas exclui a medição da temperatura do PWHT. A EN 1011-2 abrange a soldagem a arco de aços ferríticos, excluindo os aços inoxidáveis ferríticos. Em conjunto, o ciclo térmico — e não apenas o aporte térmico nominal — fornece a ligação significativa entre o procedimento de soldagem, a estrutura local e o comportamento em serviço.
3. Austenitização e as Sub-regiões Convencionais da ZAC
Austenitização A transformação de ferrita, perlita, bainita ou martensita revenida em austenita durante o aquecimento através da faixa crítica de temperatura.
A subdivisão convencional da ZAC de um aço ferrítico baseia-se na temperatura máxima atingida durante a soldagem, e não em uma distância fixa medida a partir da fronteira de fusão. Um ponto próximo à solda pode ser aquecido acima da temperatura crítica superior, , e transformar-se completamente em austenita antes do resfriamento. Um ponto mais distante pode passar apenas pela faixa intercrítica entre e , enquanto outro pode permanecer abaixo de e receber somente um ciclo de revenimento. Portanto, os limites são contornos térmicos, e não linhas metalúrgicas nítidas.
A TWI descreve a ZAC convencional dos aços como constituída pelas zonas de grão grosseiro, de grão refinado, parcialmente transformada e revenida, classificadas pela temperatura de pico e pela distância em relação à solda. A NIST utiliza termos estreitamente relacionados para aços de tubulação: zonas de grão grosseiro, de grão fino, intercrítica e sobrerrevenida. A mesma solda pode conter todas essas regiões, mas suas larguras variam com a energia do arco, a velocidade de soldagem, a espessura da chapa ou da parede do tubo, a geometria da junta, o pré-aquecimento e a condutividade térmica do aço.

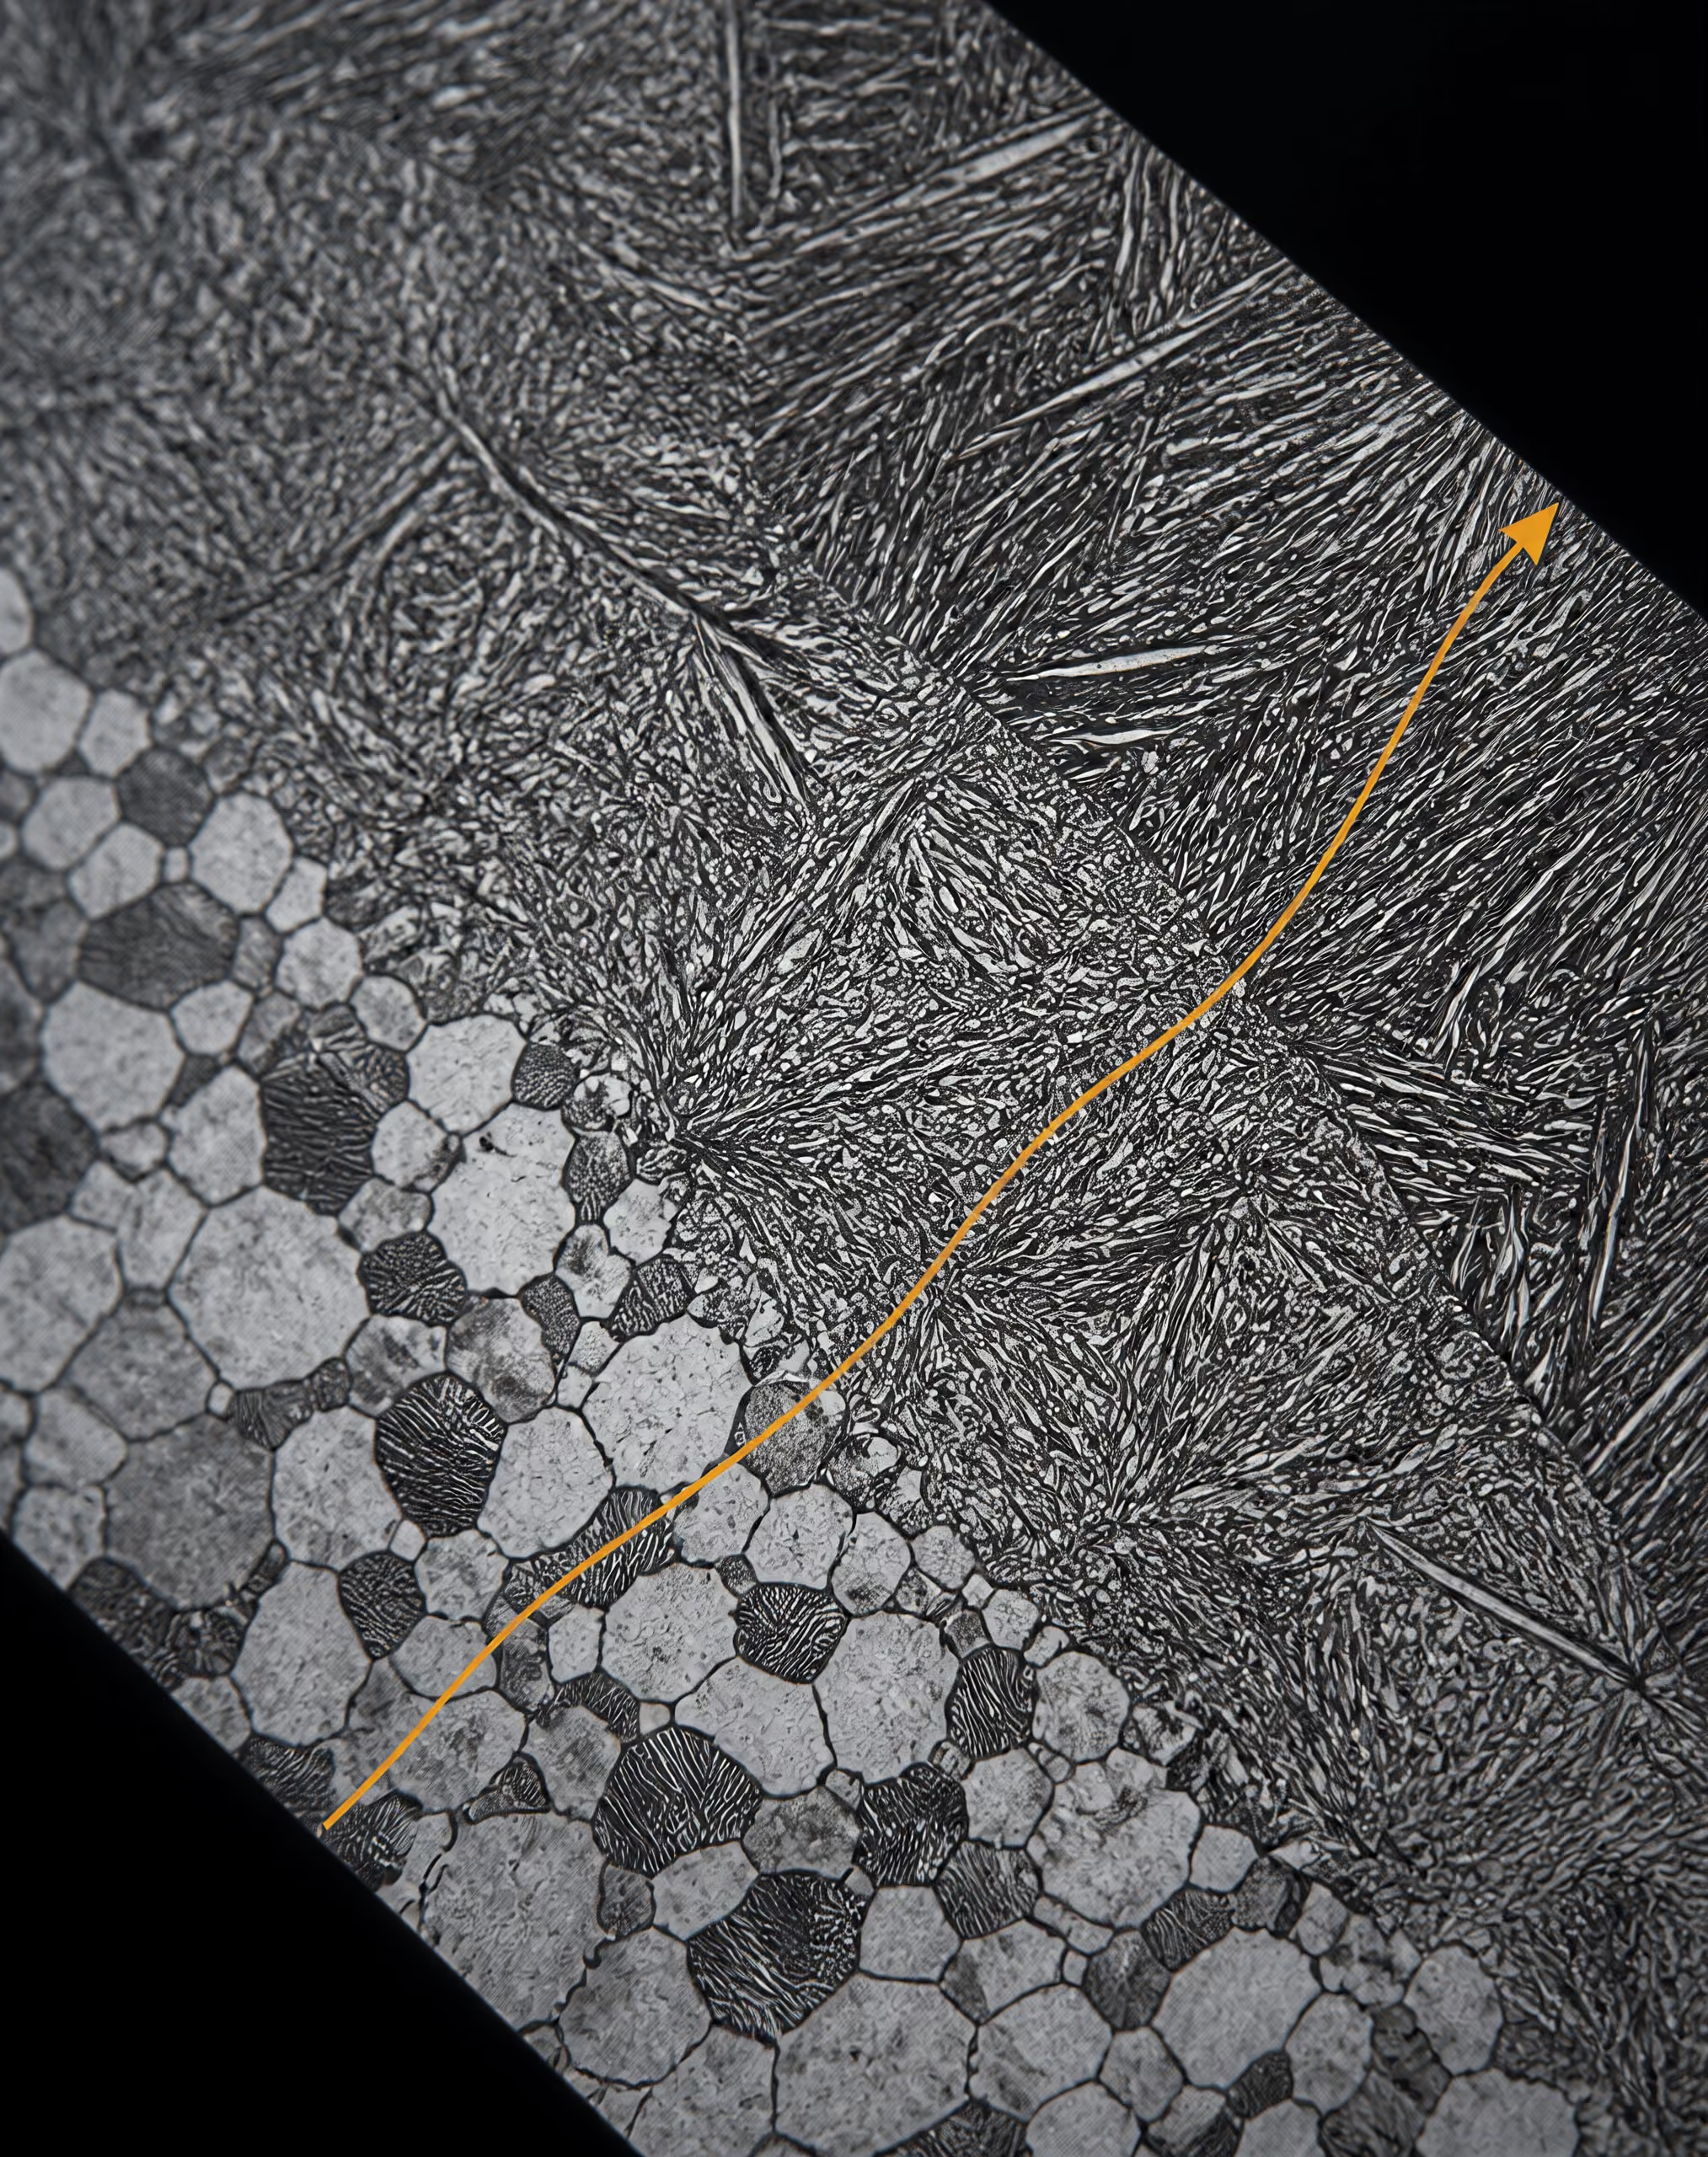
Austenitização é o evento central na parte mais quente da ZAC. Ao aquecer através de , a ferrita e qualquer perlita, bainita ou martensita revenida começam a se transformar em austenita. Acima de , um aço hipoeutetoide de baixo carbono é nominalmente austenítico, embora a taxa de aquecimento, a segregação dos elementos de liga, os carbonetos não dissolvidos e a microestrutura prévia afetem o grau de completude dessa transformação. O crescimento dos grãos depende então tanto da temperatura quanto do tempo. Um ciclo curto de soldagem pode produzir um aumento significativo do tamanho dos grãos, porque as temperaturas próximas à fronteira de fusão são excepcionalmente altas, embora a exposição dure apenas alguns segundos.
Grãos grosseiros de austenita anterior podem reduzir a tenacidade ao impacto, enquanto as condições de resfriamento determinam se formarão produtos mais duros de bainita ou martensita. Strong evidence
ZAC de grão grosseiro ou de grãos engrossados
A ZAC de grão grosseiro (CGHAZ) situa-se imediatamente além da fronteira de fusão nos aços ferríticos convencionais. Sua temperatura de pico é superior a e suficientemente alta para ativar o rápido crescimento dos grãos de austenita; em muitas descrições, ela se estende até a faixa próxima à temperatura solidus, embora permaneça sólida e não faça parte da zona de fusão. A austenita se forma em toda a matriz de ferrita original, e os contornos originais dos grãos de ferrita deixam de definir a estrutura transformada. Durante o resfriamento, forma-se ferrita, perlita, bainita ou martensita dentro dos grãos ampliados de austenita prévia, dependendo da composição e da taxa de resfriamento.
Grãos grandes de austenita prévia reduzem a área total de contornos disponível para a nucleação durante a transformação. Isso pode retardar a formação de ferrita por difusão e aumentar a temperabilidade no ciclo térmico local. Com resfriamento suficientemente rápido, um aço de baixa liga pode, portanto, desenvolver bainita ou martensita na CGHAZ, mesmo quando a chapa não afetada apresenta uma estrutura ferrítico-perlítica. O teor de carbono, o manganês, o cromo, o molibdênio, o níquel, as adições de microliga e o boro influenciam essa resposta. Carbonitretos de titânio, nióbio e vanádio podem restringir o crescimento da austenita quando permanecem estáveis, mas uma dissolução excessiva em alta temperatura elimina esse efeito de ancoragem.
O resultado não é simplesmente “uma ZAC mais dura”. Grãos grandes de austenita prévia podem reduzir a tenacidade ao impacto ao aumentar o tamanho efetivo das facetas de clivagem e permitir a formação de produtos de transformação desfavoráveis. Uma CGHAZ dura também pode ser suscetível à fissuração induzida por hidrogênio quando coexistem hidrogênio difusível, tensão residual de tração e uma microestrutura suficientemente sensível à fissuração. A taxa de resfriamento continua sendo decisiva. A TWI identifica a taxa de resfriamento através da faixa de transformação, a composição e a temperabilidade, e o tamanho dos grãos de austenita prévia como os principais fatores que controlam a microestrutura e a dureza da ZAC.
Para os aços de tubulação, o descritor prático de resfriamento costuma ser , o tempo necessário para que um local se resfrie de 800 °C a 500 °C. Um curto geralmente indica resfriamento mais rápido e maior tendência à formação de produtos bainíticos ou martensíticos; um valor longo permite maior transformação por difusão e revenimento. Essa relação não é universal nem unidimensional. Um relatório da NIST sobre aços de tubulação afirma que depende do aporte térmico, da composição química, da distância em relação à solda e da espessura da parede. Consequentemente, dois pontos à mesma distância nominal de uma solda podem experimentar históricos de resfriamento diferentes em geometrias de tubos ou procedimentos de soldagem distintos.
ZAC de grão fino ou de grãos refinados
A ZAC de grão fino (FGHAZ) atinge um pico acima de , de modo que a estrutura é substancial ou completamente austenitizada, mas sua temperatura de pico é inferior à faixa que provoca um engrossamento pronunciado dos grãos de austenita. Os grãos de austenita permanecem menores que os da CGHAZ. Durante o resfriamento, essa estrutura mais fina de austenita prévia fornece mais sítios de nucleação e geralmente favorece uma configuração mais fina de ferrita-bainita ou martensita.
“Grão fino” não garante baixa dureza nem alta tenacidade. Um ciclo térmico rápido em um aço de alta temperabilidade ainda pode produzir bainita ou martensita duras. Por outro lado, um ciclo lento pode produzir ferrita e perlita mais macias. A FGHAZ costuma ser mecanicamente mais favorável que a CGHAZ porque seus constituintes transformados são mais finos, mas a tenacidade local depende do produto efetivamente formado, do teor de carbono, das inclusões, da segregação e do histórico de reaquecimento.
Múltiplos passes de soldagem tornam o quadro mais complexo. Um passe posterior pode aquecer parte de uma CGHAZ formada anteriormente até a faixa austenítica de grão fino ou até a faixa intercrítica, produzindo uma banda estreita com estrutura diferente tanto da CGHAZ original quanto do metal de base não afetado. Portanto, a nomenclatura da ZAC descreve um determinado ciclo térmico, e não um rótulo permanente associado a uma parte fixa do aço.
Regiões intercrítica, parcialmente transformada e sobrerrevenida
A ZAC intercrítica (ICHAZ) atinge um pico entre e . Apenas parte da microestrutura original se transforma em austenita. Em um aço ferrítico-perlítico, os constituintes perlíticos ou enriquecidos em carbono e determinadas regiões de ferrita transformam-se preferencialmente, enquanto parte da ferrita permanece não transformada. Durante o resfriamento, a austenita recém-formada pode transformar-se em ferrita, bainita ou martensita, enquanto a ferrita não transformada conserva um histórico térmico distinto. Essa estrutura mista pode produzir diferenças locais acentuadas de dureza e resistência à deformação em distâncias muito pequenas.
A ICHAZ é particularmente importante no aço Grade 91, resistente à fluência, nominalmente designado X10CrWMoVNb9-2 na EN 10088-1 e comumente identificado como Grade 91 ou P91 na prática de engenharia. A ASM International e a EPRI relataram, em 2016, que o Grade 91 é suscetível à fissuração do Tipo IV na ZAC do metal de base, particularmente nas regiões de grão fino e intercrítica. Simulações de ciclos térmicos também demonstraram que a formação de ferrita na ZAC intercrítica pode reduzir a resistência à tração em alta temperatura. Portanto, a fissuração do Tipo IV não é equivalente à fissuração comum por hidrogênio: trata-se de um problema de dano por fluência associado à ZAC amolecida e microestruturalmente alterada durante o serviço de longa duração.
Abaixo de , não ocorre austenitização volumétrica, mas ainda podem ocorrer mudanças substanciais. Em um aço ferrítico normalizado, essa região pode ser denominada ZAC subcrítica. Em um aço temperado e revenido, o ciclo térmico da soldagem pode revenir a martensita, engrossar os carbonetos e reduzir a dureza. Se a temperatura de pico e o tempo de permanência forem suficientemente altos, a região é descrita como revenida ou sobrerrevenida. Sua resistência pode diminuir mesmo sem a formação de nova austenita. Em graus endurecidos por precipitação ou resistentes à fluência, a dissolução, o engrossamento ou a redistribuição das fases de reforço podem ser mais importantes que a transformação da ferrita.
O reaquecimento por passes subsequentes amplia essa complexidade. Uma região previamente endurecida pode ser revenida por um passe posterior; uma região previamente revenida pode ser parcialmente reaustenitizada; e uma banda intercrítica pode ser reaquecida novamente até uma faixa de transformação diferente. As soldas de aços inoxidáveis supermartensíticos demonstram por que a ZAC não pode ser tratada apenas como um gradiente de resistência. Um estudo da TWI de 2002 examinou suas microestruturas da ZAC em relação à corrosão, à fissuração sob tensão-corrosão, à fissuração sob tensão por sulfetos, ao reaquecimento por passes subsequentes e ao tratamento térmico pós-soldagem (PWHT). O ciclo térmico pode alterar a distribuição de cromo, o revenimento da martensita e a austenita retida, modificando tanto a resposta mecânica quanto o comportamento à corrosão.
A EN 1011-2 fornece orientações para a soldagem a arco de aços ferríticos, excluindo os aços inoxidáveis ferríticos, enquanto a ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, entre passes e de manutenção do pré-aquecimento durante a soldagem por fusão; ela não abrange a medição da temperatura do PWHT. Esses controles são importantes porque as zonas convencionais são consequências do histórico térmico. Elas não podem ser definidas de maneira confiável apenas pela distância.
4. Produtos de Transformação e Microestrutura da ZAC
A zona afetada pelo calor (ZAC) não adquire uma estrutura uniforme. Cada local adjacente ao limite de fusão experimenta uma temperatura de pico diferente, um tempo diferente acima das temperaturas críticas e uma trajetória de resfriamento distinta através da faixa de transformação de austenita em ferrita. Nos aços convencionais, a TWI divide a ZAC em zonas de granulação grosseira, de granulação refinada, parcialmente transformada e revenida, de acordo com a temperatura de pico e a distância em relação à solda. As descrições usadas para tubulações geralmente empregam os termos zonas de grãos grosseiros, grãos finos, intercrítica e super-revenida para a mesma progressão espacial.
| Regime de resfriamento | Principais produtos possíveis | Tendência típica das propriedades |
|---|---|---|
| Relativamente lento | Ferrita poligonal e perlita | Menor dureza; possível amolecimento |
| Intermediário | Bainita superior, inferior ou granular | Dureza intermediária a alta, dependendo da morfologia e da composição química |
| Rápido | Martensita, frequentemente com bainita ou ferrita | Maior dureza e maior preocupação com trincamento por hidrogênio |
| Reaquecimento subcrítico | Martensita revenida ou bainita | Redução da dureza e da resistência por meio do revenimento |
Esses rótulos descrevem a exposição térmica, e não propriedades garantidas. Uma região de grãos finos pode ser mais tenaz que uma região adjacente de grãos grosseiros, mas sua dureza ainda depende da composição e da taxa de resfriamento. Uma região descrita como martensítica pode apresentar alta dureza, mas sua suscetibilidade à trinca depende do teor de carbono, do hidrogênio, do grau de restrição, da condição de revenimento e das tensões locais. Os nomes das fases são necessários, mas não constituem previsões de propriedades.
Formação de ferrita, perlita, bainita e martensita
Quando o aço ferrítico é aquecido acima de sua temperatura crítica superior, a ferrita e a perlita originais transformam-se em austenita. A temperatura de pico controla a quantidade de austenita formada e o crescimento dos grãos de austenita. Durante o resfriamento subsequente, essa austenita se decompõe por meio de reações de transformação concorrentes. A taxa de resfriamento é frequentemente representada por Δt8/5, o tempo decorrido enquanto o material esfria de 800 °C a 500 °C. Esse intervalo é um parâmetro prático de soldagem porque grande parte da transformação da austenita em aços-carbono e aços de baixa liga ocorre dentro dessa faixa ou nas suas proximidades.
Com resfriamento relativamente lento, a transformação difusional produz ferrita poligonal, geralmente seguida de perlita. O carbono rejeitado pela ferrita em crescimento enriquece a austenita remanescente, permitindo que ferrita e cementita se formem conjuntamente como perlita. Na ZAC, contudo, a ferrita pode ser alinhada, do tipo Widmanstätten ou apresentar outra morfologia não equiaxial, porque os contornos dos grãos de austenita e o gradiente térmico influenciam a nucleação e o crescimento. A morfologia resultante é importante. Duas regiões podem ser identificadas como ferrítico-perlíticas e, ainda assim, diferirem substancialmente quanto ao tamanho de grão, à distribuição de cementita e à tenacidade ao impacto.
Em taxas de resfriamento intermediárias, a transformação bainítica pode substituir grande parte da reação ferrítico-perlítica. A bainita se forma abaixo da faixa de temperatura na qual a ferrita poligonal comum e a perlita predominam, mas acima da faixa em que a martensita se forma por cisalhamento sem difusão. Bainita superior e bainita inferior não são descrições intercambiáveis: sua morfologia de ferrita e a disposição dos carbonetos diferem, e a bainita inferior geralmente apresenta uma dispersão mais fina de carbonetos. A metalografia de soldagem também pode identificar bainita granular ou ferrita bainítica, termos que refletem a morfologia e a resposta ao ataque metalográfico, e não uma única estrutura universal.
O resfriamento rápido suprime o movimento difusional do carbono e pode transformar a austenita em martensita. A martensita é uma forma supersaturada e distorcida de ferrita, produzida por uma transformação sem difusão. Nos aços estruturais de baixo carbono, ela pode ocorrer como martensita em ripas, frequentemente misturada com bainita ou ferrita; materiais com maior teor de carbono podem produzir regiões martensíticas mais duras e frágeis. A martensita fresca, não revenida, é particularmente importante na trinca induzida por hidrogênio, porque a alta dureza, a tensão residual de tração e o hidrogênio difusível podem atuar conjuntamente. O pré-aquecimento e o controle do aporte térmico prolongam o intervalo de resfriamento, mas, por si só, não comprovam que a formação de martensita tenha sido evitada.
Um passe de soldagem subsequente pode alterar qualquer um desses produtos. O reaquecimento pode revenir a martensita, refinar ou reaustenitizar parcialmente uma ZAC anterior, ou produzir uma região intercrítica contendo austenita recém-formada ao lado de ferrita não transformada. O tratamento térmico pós-soldagem pode revenir a martensita e reduzir a tensão residual, enquanto uma exposição excessiva pode amolecer regiões revenidas e alterar a distribuição de carbonetos. A seção transversal final é, portanto, um registro de ciclos térmicos sobrepostos, e não apenas do evento de resfriamento do primeiro passe.
Temperabilidade Capacidade do aço de formar martensita ao longo de sua seção sob uma condição de resfriamento especificada; é distinta da dureza máxima atingível.
A NIST relata que Δt8/5 nos aços para tubulações depende do aporte térmico, da composição química, da distância em relação à solda e da espessura da parede. Essa dependência é importante: o mesmo procedimento nominal de soldagem pode gerar estruturas diferentes no limite de fusão, na borda da ZAC de grãos grosseiros e em regiões mais afastadas no interior da chapa. O aporte térmico não constitui um histórico térmico completo, pois a eficiência do arco, a geometria da junta, o grau de restrição e a temperatura entre passes também afetam o ciclo local.
Tamanho do grão de austenita prévia e temperabilidade
O tamanho do grão de austenita prévia é o tamanho dos grãos de austenita presentes imediatamente antes da transformação durante o resfriamento. Ele não é igual ao tamanho final do grão de ferrita. Na ZAC de grãos grosseiros, temperaturas de pico elevadas e uma exposição prolongada acima da faixa de crescimento dos grãos de austenita permitem que os grãos cresçam. Os contornos de grão então oferecem menos sítios para a nucleação difusional da ferrita, de modo que a transformação pode ser retardada para temperaturas mais baixas. Temperaturas de transformação mais baixas e nucleação reduzida podem favorecer a bainita ou a martensita, especialmente quando o aço apresenta temperabilidade considerável.
A temperabilidade descreve a profundidade ou extensão até a qual o aço pode formar martensita sob determinada condição de resfriamento; ela não é igual à dureza máxima atingível. Elementos de liga como manganês, cromo, molibdênio e níquel geralmente retardam as reações de ferrita e perlita, deslocando a transformação para tempos mais longos em um diagrama de transformação por resfriamento contínuo. O boro pode aumentar fortemente a temperabilidade quando é mantido na condição correta nos contornos dos grãos de austenita. O carbono aumenta a dureza da martensita e também afeta a temperabilidade, mas seu efeito não pode ser separado do restante da composição química.
O tamanho do grão altera esse equilíbrio. Grãos grosseiros de austenita prévia frequentemente aumentam a temperabilidade porque reduzem a área total de contornos de grão disponível para a nucleação de ferrita e perlita. Eles também podem reduzir a tenacidade ao produzir pacotes de transformação finais maiores ou unidades efetivas para clivagem de maior tamanho. Grãos finos de austenita prévia geralmente favorecem uma transformação difusional mais precoce e proporcionam uma estrutura transformada mais fina, embora uma região de grãos finos ainda possa se tornar dura se a taxa de resfriamento e o teor de elementos de liga forem suficientes.
- Fórmula
- CEIIW = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
- Base
- Porcentagens em massa
- Interpretação
- Valores mais altos geralmente indicam maior temperabilidade e maior risco de endurecimento da ZTA
- Limitação
- Parâmetro de triagem, não substitui a análise do ciclo térmico
É por isso que a TWI identifica a taxa de resfriamento, a composição e a temperabilidade do aço, bem como o tamanho do grão de austenita prévia, como controles principais da microestrutura e da dureza da ZAC. O mesmo valor de dureza pode resultar de diferentes proporções de martensita, bainita e ferrita, com comportamentos de fratura distintos. Da mesma forma, frações iguais de martensita não garantem a mesma tenacidade, porque o tamanho dos pacotes, o teor de carbono, as inclusões e o estado de revenimento podem ser diferentes.
O Grade 91 ilustra o risco de tratar a ZAC como uma única faixa martensítica. O Grade 91 é suscetível à trinca do Tipo IV na ZAC do metal de base, particularmente nas regiões de grãos finos e intercríticas, conforme relatado pela ASM International e pela EPRI em 2016. Essas regiões não são simplesmente a parte mais dura da solda. O dano por fluência de longo prazo se concentra onde o ciclo térmico e o revenimento subsequente ou a transformação parcial produzem uma microestrutura local mais fraca. Ciclos térmicos simulados também demonstraram que a formação de ferrita na ZAC intercrítica pode reduzir a resistência à tração em alta temperatura.
Equivalentes de carbono e transformação sensível à composição
As fórmulas de equivalente de carbono condensam diversos efeitos dos elementos de liga em um único índice de soldabilidade. O equivalente de carbono do IIW, comumente escrito como:
utiliza porcentagens em massa. Um valor mais alto geralmente indica maior temperabilidade e maior possibilidade de formação de constituintes duros na ZAC sob um ciclo de resfriamento especificado. As fórmulas CET e Pcm são sistemas alternativos de equivalente de carbono, utilizados para determinadas faixas de aços de baixa liga e avaliações de soldagem. Elas não são intercambiáveis sem considerar a norma ou o procedimento em que são especificadas.
O equivalente de carbono é, portanto, um parâmetro de triagem, e não um substituto para a análise do ciclo térmico. Dois aços com CEIIW semelhante podem apresentar comportamentos de transformação diferentes, porque seus elementos de liga afetam as reações de ferrita, bainita e martensita de maneiras distintas. Ni, Cr, Mo, Mn, V, Nb, Ti e B também influenciam a precipitação, o crescimento dos grãos de austenita e a resposta ao revenimento. A ZAC real depende da temperatura de pico, de Δt8/5, do tamanho do grão de austenita prévia e do histórico de reaquecimento, além da composição química global.
A EN 1011-2 trata da soldagem a arco de aços ferríticos, excluindo os aços inoxidáveis ferríticos, e utiliza a composição e as condições de soldagem para orientar o controle do risco de trinca por hidrogênio. As medições de temperatura exigem atenção separada: a ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, entre passes e de manutenção do pré-aquecimento durante a soldagem por fusão, mas exclui a medição da temperatura do tratamento térmico pós-soldagem. Nem um valor de equivalente de carbono nem uma leitura entre passes identificam, por si só, a mistura final de fases.
O princípio da sensibilidade à composição se estende além dos aços estruturais de carbono e de baixa liga. A discussão da TWI, de 2002, sobre soldas de aços inoxidáveis supermartensíticos relaciona as microestruturas da ZAC à corrosão, à trinca por corrosão sob tensão, à trinca por tensão em presença de sulfetos, ao reaquecimento por passes subsequentes e ao tratamento térmico pós-soldagem (PWHT). Nesses aços, a reformação da austenita, o revenimento da martensita e a austenita retida ou revertida podem alterar a resposta à corrosão, além da resistência mecânica. Consequentemente, a metalurgia da ZAC determina mais do que a dureza: ela pode controlar a tenacidade local, a resistência à fluência, a resposta ao hidrogênio e o comportamento à corrosão.
5. Dureza, tenacidade e resistência ao longo da ZAC
A zona afetada pelo calor (ZAC) não apresenta uma única dureza nem uma única resposta mecânica. Ela contém uma sequência de regiões formadas por diferentes temperaturas máximas e trajetórias de resfriamento: zonas de crescimento de grão, de refino de grão, parcialmente transformadas ou intercríticas, e zonas revenidas ou sobrerrevenidas. A TWI descreve essas regiões como subdivisões dos aços convencionais com base na temperatura máxima e na distância em relação à linha de fusão. Uma descrição de aços para dutos elaborada pelo National Institute of Standards and Technology (NIST) utiliza os termos estreitamente relacionados ZAC de grão grosseiro, de grão fino, intercrítica e sobrerrevenida.
Cada região possui seu próprio tamanho de grão da austenita prévia, produtos de transformação, tensão residual e resposta a ciclos térmicos posteriores. Portanto, um perfil de dureza registra um gradiente espacial, e não uma única propriedade da “ZAC”. A dureza pode aumentar próximo à linha de fusão, diminuir em uma região intercrítica e mudar novamente onde o metal de base foi revenido sem ser completamente reaustenitizado. A resistência à tração, a tenacidade e a ductilidade seguem tendências relacionadas, mas não idênticas.
Por que a dureza muda com a taxa de resfriamento
A relação central identificada pela TWI envolve a taxa de resfriamento, a composição e a temperabilidade do aço, além do tamanho de grão da austenita prévia. Essas variáveis determinam quais transformações ocorrem à medida que a austenita se resfria através da faixa de transformação. Um ciclo térmico rápido pode suprimir a formação difusional de ferrita e perlita, deixando bainita ou martensita. Um ciclo mais lento dá ao carbono e aos elementos de liga mais tempo para se difundirem, frequentemente produzindo estruturas ferríticas ou perlíticas mais macias. O resultado é uma dureza maior ou menor, mas ela não constitui simplesmente uma medida direta de todas as demais propriedades mecânicas.
Os ciclos térmicos de soldagem são frequentemente descritos por meio de Δt8/5, o tempo necessário para resfriar de 800 °C a 500 °C. Esse intervalo é um indicador prático para aços ferríticos, pois grande parte da transformação da austenita ocorre dentro dessa faixa ou próximo dela. O NIST afirma que Δt8/5 depende do aporte térmico, da composição química, da distância em relação à solda e da espessura da parede. Não se trata de uma constante universal do material. Uma seção espessa pode reter calor e resfriar-se mais lentamente que uma seção fina sob condições de soldagem semelhantes; o pré-aquecimento e a temperatura interpasse produzem efeitos semelhantes.
A composição altera a resposta a um determinado tempo de resfriamento. O carbono aumenta a capacidade de formação de martensita, enquanto adições de liga como manganês, cromo, molibdênio e níquel alteram a temperabilidade e a cinética de transformação. O tamanho de grão da austenita prévia também é importante. Grãos grosseiros de austenita oferecem menos sítios de nucleação para produtos difusionais e podem promover produtos de transformação mais duros sob um determinado ciclo de resfriamento. Assim, o mesmo Δt8/5 nominal pode produzir durezas diferentes em dois graus de aço ou em duas regiões da ZAC do mesmo componente, caso as temperaturas máximas e as estruturas de grão sejam diferentes.
Uma ZAC dura geralmente indica martensita, bainita ou outra estrutura endurecida por transformação. Essa observação é importante, mas a dureza, por si só, não comprova a presença de uma fase específica. Para essa interpretação, são necessários exame metalográfico, teor de carbono, procedimento de soldagem e histórico de resfriamento. Uma dureza elevada pode estar associada à redução da tenacidade e ao aumento da suscetibilidade à trinca induzida por hidrogênio quando também estão presentes hidrogênio difusível e restrição à tração. Não é correto classificar toda região dura como uma trinca, nem toda trinca próxima a uma solda como “trinca na ZAC”. A ESDEP identifica a trinca por liquação na ZAC, a trinca induzida por hidrogênio e a trinca de reaquecimento como problemas distintos de soldabilidade; a trinca de solidificação e o rasgamento lamelar são novamente mecanismos distintos.
O controle do pré-aquecimento e da temperatura interpasse afeta a trajetória de resfriamento e a eliminação do hidrogênio. A EN 1011-2 trata da soldagem a arco de aços ferríticos, excluindo os aços inoxidáveis ferríticos, e fornece orientações relevantes para o controle das condições térmicas da soldagem e do risco de trincas. A ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, interpasse e manutenção do pré-aquecimento durante a soldagem por fusão, mas não abrange a medição da temperatura do tratamento térmico pós-soldagem. Essas distinções são importantes quando um resultado de dureza é comparado com um procedimento de soldagem qualificado.
Perda de tenacidade nas regiões de grão grosseiro
A ZAC de grão grosseiro (ZACGG) atinge uma temperatura suficientemente alta para reaustenitizar o aço e promover o crescimento dos grãos da austenita prévia. O crescimento de grão reduz o número de barreiras efetivas à fratura por clivagem e pode produzir grandes pacotes bainíticos ou martensíticos, dependendo da composição e da taxa de resfriamento. A ZACGG pode, portanto, apresentar menor energia de impacto Charpy ou uma temperatura de transição dúctil-frágil mais elevada, mesmo quando sua resistência à tração é alta.
Dureza e tenacidade não devem ser tratadas como propriedades intercambiáveis. Uma estrutura mais dura pode apresentar maior resistência ao escoamento e à tração, mas absorver menos energia de impacto antes da fratura. Por outro lado, uma região com dureza moderada pode ter baixa tenacidade se seu tamanho de grão, suas inclusões, sua segregação local ou seus constituintes de martensita–austenita criarem caminhos fáceis para a propagação de trincas. A região de grão grosseiro é frequentemente o local crítico na avaliação de fratura a baixa temperatura, mas a zona exatamente mais fraca depende do grau do aço e do ciclo térmico.
Um segundo passe de soldagem pode transformar ou revenir parcialmente o material aquecido pelo primeiro passe. Esse reaquecimento pode refinar ou revenir algumas estruturas, deixando inalterados os grãos grosseiros adjacentes. Consequentemente, em soldas multipasse, a ZAC é uma superposição de históricos térmicos, e não um único limite associado a um passe. O tratamento térmico pós-soldagem pode reduzir a tensão residual e revenir constituintes martensíticos, mas não recria a estrutura original de grão fino do metal de base.
O Grade 91 ilustra por que a tenacidade local e a resistência a altas temperaturas exigem atenção separada. Uma contribuição da ASM International e da EPRI, de 2016, relata suscetibilidade à trinca do Tipo IV na ZAC do metal de base, particularmente nas regiões de grão fino e intercrítica. Ciclos térmicos simulados mostraram que a formação de ferrita na ZAC intercrítica pode reduzir a resistência à tração em alta temperatura. Portanto, a região vulnerável não é necessariamente a parte mais dura ou mais grosseira da solda. Em serviço sob fluência, uma faixa relativamente macia e de grão fino pode acumular deformação e danos ao lado de material mais resistente.
Amolecimento, ductilidade local e gradientes de propriedades
A ZAC intercrítica é aquecida acima da temperatura crítica inferior de transformação, mas não o suficiente para transformar toda a microestrutura em austenita. Apenas parte da estrutura reaustenitiza. Durante o resfriamento, novos produtos de transformação se desenvolvem ao lado de ferrita ou de constituintes revenidos que sobreviveram ao ciclo. A mistura resultante pode apresentar dureza inferior à da ZACGG adjacente, especialmente quando o aço original foi temperado e revenido ou endurecido por precipitação.
A região sobrerrevenida sofre um ciclo térmico subcrítico. Ela não reaustenitiza, mas os carbonetos podem engrossar, os precipitados podem perder seu efeito de endurecimento e os constituintes previamente endurecidos podem sofrer revenimento adicional. A dureza local e a resistência ao escoamento podem diminuir. Essa faixa amolecida pode se tornar um local preferencial de deformação durante o carregamento de tração, a flexão ou o serviço sob fluência. Sua maior ductilidade local não torna automaticamente a junta mais segura: a deformação se concentra nessa região porque as regiões vizinhas permanecem mais resistentes, e a deformação acumulada pode promover danos do Tipo IV, iniciação de fadiga ou falha em uma fronteira metalúrgica.
A resistência à tração descreve a tensão de engenharia máxima atingida em um ensaio de tração. A resistência ao escoamento descreve o início de uma deformação plástica substancial. A dureza é uma resistência localizada à indentação e frequentemente serve como indicador rápido da resistência, mas não pode substituir o ensaio de tração. A ductilidade descreve a deformação plástica ou o alongamento antes da fratura. A tenacidade descreve a absorção de energia e a resistência à extensão de trincas sob uma condição de ensaio especificada. Essas propriedades podem variar em direções diferentes ao longo da mesma ZAC.
Um mínimo de dureza ao lado de uma solda pode indicar sobrerrevenimento ou amolecimento intercrítico, enquanto um máximo de dureza pode indicar transformação martensítica e risco de trincamento por hidrogênio. Nenhum desses resultados, isoladamente, estabelece a tenacidade à fratura local, a vida em fadiga ou a resistência em serviço. Um perfil de dureza deve ser analisado juntamente com a macrografia, a microestrutura, ensaios de tração ou de dobramento, ensaios de impacto quando exigidos e a temperatura e o modo de carregamento esperados em serviço.
O reaquecimento por passes subsequentes e o PWHT modificam ainda mais esses gradientes. O estudo da TWI, de 2002, sobre soldas de aço inoxidável supermartensítico examinou as microestruturas da ZAC em relação à corrosão, à corrosão sob tensão, à corrosão sob tensão por sulfetos, ao reaquecimento por passes subsequentes e ao PWHT. Esse exemplo mostra que o mapeamento das propriedades mecânicas não pode ser separado do desempenho ambiental: uma faixa amolecida ou transformada também pode diferir quanto ao potencial de corrosão, à estabilidade do filme passivo e à absorção de hidrogênio. A ZAC é, portanto, uma região mecânica e química gradativa, cujo risco predominante é determinado pela estrutura local e pelas condições de serviço que atuam sobre ela.
6. Mecanismos de trincamento na ZAC em aços carbono e de baixa liga
O trincamento próximo a uma solda não constitui um único evento metalúrgico. A ASM International e o European Steel Design Education Programme (ESDEP) classificam as trincas de soldagem por sua localização, momento de formação e força motriz: algumas se formam na ZAC no estado sólido após a soldagem, algumas se formam enquanto o metal de solda ou o metal de base localmente fundido está se solidificando, e outras aparecem apenas durante o reaquecimento ou em serviço. Essa distinção é importante porque uma trinca ao lado da linha de fusão pode ser causada por hidrogênio, liquação nos contornos de grão, contração de solidificação, danos por fluência ou perda de ductilidade na direção da espessura.
A ZAC apresenta um gradiente térmico, e não uma estrutura única. As regiões de aços convencionais são geralmente descritas como zonas de granulação grosseira, de refino de grão, parcialmente transformadas ou intercríticas, e temperadas ou sobrerrevenidas. A classificação do NIST para aços de dutos utiliza as regiões de grãos grosseiros, de grãos finos, intercrítica e sobrerrevenida. Cada local experimenta uma temperatura de pico e uma trajetória de resfriamento diferentes. O descritor prático de resfriamento Δt8/5 — o tempo necessário para resfriar de 800 °C a 500 °C — ajuda a relacionar os ciclos térmicos aos produtos de transformação, embora seu uso dependa do aço e do processo de soldagem. Um relatório do NIST sobre dutos identifica o aporte térmico, a composição química, a distância da solda e a espessura da parede como fatores que afetam Δt8/5.
A taxa de resfriamento, a composição, a temperabilidade e o tamanho dos grãos de austenita prévia controlam a microestrutura e a dureza resultantes da ZAC. Um intervalo curto de resfriamento pode produzir martensita ou bainita em um aço carbono ou de baixa liga temperável; um intervalo mais longo pode permitir a formação de ferrita, perlita ou produtos de transformação revenidos. A estrutura resultante determina se uma trinca pode se iniciar, se pode se propagar e se a restrição fornece tensão de tração suficiente para mantê-la aberta. O pré-aquecimento e o controle da temperatura entre passes alteram o ciclo térmico, mas não eliminam a necessidade de avaliar a composição química do aço, a restrição da junta e o controle do hidrogênio. A EN 1011-2 trata da soldagem a arco de aços ferríticos, excluindo os aços inoxidáveis ferríticos. A ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, entre passes e de manutenção do pré-aquecimento durante a soldagem por fusão; ela não especifica a medição da temperatura do tratamento térmico pós-soldagem.
Trincamento induzido por hidrogênio ou trincamento a frio
O trincamento induzido por hidrogênio, também chamado de trincamento a frio ou trincamento retardado, ocorre depois que a solda se solidificou e a ZAC adjacente esfriou. Seu momento característico é, portanto, diferente do trincamento a quente, embora uma trinca possa ser descoberta horas após a soldagem. As discussões da ASM geralmente associam esse mecanismo a três requisitos que interagem: hidrogênio difusível, uma microestrutura dura ou frágil suscetível e tensão de tração. A restrição e as tensões de transformação da solda fornecem o campo de tensões local; a tensão residual pode permanecer elevada mesmo quando a carga aplicada externamente é zero.
O hidrogênio entra na poça de fusão proveniente de umidade, contaminação, revestimentos de fluxo, lubrificantes ou outras fontes do processo. Após a solidificação, o hidrogênio atômico se difunde através da solda e da ZAC. Ele pode se acumular em inclusões, contornos de grão da austenita prévia, interfaces de martensita, discordâncias e outras regiões de elevada tensão local. O processo exato de fratura depende do aço, da microestrutura e do carregamento; portanto, não se deve atribuir um único limite universal de hidrogênio. O hidrogênio reduz a tolerância de uma microestrutura dura e tensionada ao trincamento; ele não atua de forma independente da restrição ou da suscetibilidade metalúrgica.
A ZAC mais vulnerável costuma ser a região de grãos grosseiros ou outra zona que se transforma em martensita não revenida ou em uma estrutura bainítica dura durante o resfriamento rápido. Grãos grosseiros de austenita prévia podem reduzir a tenacidade e proporcionar um caminho mais fácil para o crescimento da trinca. As regiões de grãos finos e intercrítica também podem ser afetadas, especialmente quando a dureza local, a tensão residual ou o carregamento em serviço são desfavoráveis. Uma solda pode, portanto, conter diferentes riscos de trincamento por hidrogênio a diferentes distâncias do limite de fusão.
A orientação da trinca reflete o campo de tensões e a geometria. Podem ocorrer trincas longitudinais ou transversais no metal de solda, enquanto as trincas na ZAC podem se estender paralelamente ao limite de fusão ou avançar do pé da solda para o metal de base endurecido. Regiões de raiz, inícios e paradas, mordeduras e mudanças abruptas na restrição da junta concentram tensões. Uma inspeção postergada não comprova um mecanismo causado por hidrogênio, mas o aparecimento retardado é um sinal de alerta útil.
O controle deve seguir a cadeia causal: reduzir o hidrogênio difusível, evitar dureza excessiva na ZAC e reduzir ou controlar a restrição à tração e a tensão residual. Consumíveis secos e superfícies de junta limpas reduzem a entrada de hidrogênio. O pré-aquecimento desacelera o resfriamento e permite que o hidrogênio escape antes que a ZAC atinja uma condição de baixa temperatura e alta tensão. O pós-aquecimento pode auxiliar na remoção do hidrogênio quando especificado pelo procedimento de soldagem, enquanto o tratamento térmico pós-soldagem pode revenir estruturas suscetíveis e reduzir a tensão residual. Essas medidas devem ser selecionadas de acordo com o grau e a espessura; elas não são intercambiáveis com uma regra genérica de temperatura.
Trincamento por liquação, de solidificação e de reaquecimento
O trincamento por liquação é uma trinca a quente na ZAC, geralmente ao longo de contornos de grão que foram fundidos localmente pelo ciclo térmico de soldagem, mas que estão fora da zona principal de fusão. A trinca se forma quando esse filme líquido fino é estirado durante o resfriamento e a contração. Impurezas segregadas, constituintes eutéticos de baixo ponto de fusão, inclusões ou regiões de contorno de grão enriquecidas em elementos de liga podem reduzir a temperatura de fusão local. Assim, a ZAC pode trincar mesmo que o metal de base como um todo não tenha fundido.
Esse mecanismo difere do trincamento de solidificação na zona de fusão. No trincamento de solidificação, o metal de solda líquido na zona de fusão se solidifica entre dendritas em crescimento. A segregação de solutos e as limitações de alimentação deixam uma rede fraca de contornos contendo líquido; a contração do metal de solda então abre a região interdendrítica. Sua localização é no metal de solda depositado ou fundido, e não em uma ZAC não fundida. Uma trinca que acompanha o limite de fusão exige a análise de ambas as possibilidades: material da ZAC fundido localmente indica liquação, enquanto um caminho interdendrítico através do metal de solda indica trincamento de solidificação. Podem ocorrer trincas mistas onde o limite de fusão e o campo térmico da ZAC se sobrepõem.
A ESDEP relaciona o trincamento por liquação na ZAC, o trincamento induzido por hidrogênio e o trincamento de reaquecimento entre os principais problemas de soldabilidade dos aços estruturais. A suscetibilidade à liquação é afetada pela composição química do metal de base, pela segregação, pelo tamanho dos grãos, pela temperatura de pico e pela deformação térmica. Grãos grosseiros proporcionam caminhos longos ao longo dos contornos de grão, enquanto ciclos térmicos repetidos podem refundir ou enfraquecer regiões previamente aquecidas. A força motriz relevante é a deformação de tração durante o resfriamento em alta temperatura, e não o hidrogênio difusível acumulado após a solidificação.
O trincamento de reaquecimento ocorre durante uma exposição térmica posterior, geralmente em um tratamento térmico de alívio de tensões ou em serviço a temperatura elevada. A trinca é uma falha no estado sólido, frequentemente intergranular, em uma ZAC ou região da solda previamente soldada. A precipitação e a recuperação podem fortalecer o interior dos grãos e, ao mesmo tempo, deixar os contornos de grão relativamente fracos; o relaxamento da tensão residual e a deformação por fluência então concentram a deformação nesses contornos. A suscetibilidade está associada a determinados sistemas de ligas e a condições específicas de impurezas ou precipitados, portanto não pode ser inferida apenas pela presença de uma solda ou pela dureza à temperatura ambiente.
O Grade 91 ilustra por que uma ZAC deve ser tratada como várias regiões microestruturais. A ASM International e a EPRI relataram, em 2016, que o Grade 91 é suscetível ao trincamento Tipo IV na ZAC do metal de base, especialmente nas regiões de grãos finos e intercrítica. O dano do Tipo IV é uma falha por fluência em temperatura de serviço, e não um trincamento a frio comum induzido por hidrogênio. Ciclos térmicos simulados mostraram que a formação de ferrita na ZAC intercrítica pode reduzir a resistência à tração em alta temperatura. O reaquecimento por passes subsequentes e o PWHT alteram ainda mais os precipitados, a condição de revenimento e a resistência local; assim, a suscetibilidade final à trinca depende do histórico térmico completo da solda.
Rasgamento lamelar e suscetibilidade na direção da espessura
O rasgamento lamelar é um mecanismo de trincamento do metal de base associado à deformação de tração normal à superfície da chapa laminada. Geralmente se desenvolve sob uma solda restrita, particularmente ao redor de uma junta em T, junta de canto ou grande acessório, onde a contração da solda puxa a chapa através de sua espessura. O caminho da trinca é geralmente escalonado ou semelhante a terraços: ela avança através de inclusões alongadas e as conecta por regiões de cisalhamento dúctil.
A propriedade decisiva do material é a ductilidade na direção da espessura, e não simplesmente a resistência à tração transversal ou a dureza da ZAC. A chapa laminada contém inclusões não metálicas — historicamente sulfeto de manganês, além de inclusões de óxidos ou silicatos, dependendo da prática de fabricação do aço — que se tornam achatadas e alinhadas durante a laminação. Essas inclusões atuam como locais de nucleação de vazios quando a chapa é deformada na direção transversal curta. Um aço limpo, com menos fileiras de inclusões ou fileiras menos severas, apresenta menor suscetibilidade, enquanto a alta restrição, chapas espessas, grandes volumes de solda e um projeto desfavorável da junta aumentam a deformação aplicada na direção da espessura.
O rasgamento lamelar pode se iniciar no metal de base abaixo da ZAC e ser confundido com uma trinca na ZAC porque a trinca se encontra próxima à solda. Sua força motriz é a deformação de contração da solda e a restrição atuando através da espessura da chapa; o hidrogênio não é um requisito definidor. Tampouco é necessária uma ZAC martensítica dura. A localização metalográfica, a morfologia da trinca, o alinhamento das inclusões e a direção da deformação aplicada permitem distingui-lo do trincamento induzido por hidrogênio e do trincamento por liquação.
Alterações no projeto e no procedimento podem reduzir a deformação: orientar as juntas para evitar que a chapa seja puxada através de sua espessura, reduzir o volume excessivo de solda, utilizar detalhes de junta adequados, controlar a restrição e, quando especificado, selecionar chapas com propriedades verificadas na direção da espessura. Um reparo de solda que apenas remova a indicação superficial visível pode não detectar a trinca subsuperficial associada às inclusões. O exame deve abranger o volume da chapa ao redor do acessório, e não apenas a linha de fusão.
7. Pré-aquecimento, Controle da Temperatura entre Passes e Variáveis do Procedimento de Soldagem
A finalidade metalúrgica do pré-aquecimento
O pré-aquecimento é um controle térmico, não uma solução universal para problemas na ZTA. Ele eleva a temperatura da junta antes da aplicação do calor do arco, reduzindo o gradiente de temperatura entre a poça de fusão e o aço ao redor. O resultado imediato é um resfriamento mais lento através da faixa de transformação. Nos aços ferríticos, essa alteração pode evitar uma ZTA excessivamente dura, martensítica ou bainítica, dependendo da composição, da temperabilidade, do tamanho do grão da austenita prévia e do ciclo térmico efetivo.
Uma descrição útil é Δt8/5: o tempo necessário para que um ponto do conjunto soldado resfrie de 800 °C para 500 °C. Esse intervalo abrange uma parte importante da decomposição da austenita em muitos aços, embora não constitua uma descrição completa de todas as ligas ou condições de soldagem. Um Δt8/5 curto geralmente indica resfriamento rápido e maior risco de produtos de transformação duros e frágeis; um intervalo mais longo permite maior transformação difusional e efeitos de revenimento. O National Institute of Standards and Technology (NIST) informa que o Δt8/5 de aços para tubulações depende do aporte térmico, da composição química, da distância em relação à solda e da espessura da parede. O pré-aquecimento altera essa relação ao modificar a temperatura inicial e o fluxo de calor para o metal de base.
O pré-aquecimento também auxilia no controle do hidrogênio. O hidrogênio introduzido por umidade, contaminação superficial, consumíveis ou problemas no gás de proteção pode se difundir para fora das regiões austeníticas ou duras da ZTA antes que o aço atinja baixa temperatura. Isso reduz a concentração disponível para se combinar com a tensão residual de tração e uma microestrutura suscetível. O efeito é condicional. O pré-aquecimento não pode compensar eletrodos úmidos, faces da junta contaminadas, restrição excessiva ou um aço cujo procedimento produza dureza inaceitável. A trincagem induzida por hidrogênio é um mecanismo distinto, e não uma denominação para toda trinca próxima a uma solda.
| Termo de temperatura | Quando se aplica | Finalidade |
|---|---|---|
| Temperatura de pré-aquecimento | Antes do início da soldagem ou de um segmento de solda especificado | Estabelece a condição térmica inicial |
| Temperatura entre passes | Imediatamente antes da deposição do passe seguinte | Controla o acúmulo térmico entre os passes |
| Temperatura de manutenção do pré-aquecimento | Durante uma interrupção ou entre operações | Impede que a junta caia abaixo do mínimo especificado |
| Temperatura do TTPS | Durante um tratamento térmico pós-soldagem posterior | Exige medição e controle separados |
A temperatura necessária é, portanto, selecionada com base na composição do aço, na espessura do produto, na restrição, no controle do hidrogênio, no processo de soldagem e na qualificação do procedimento. O pré-aquecimento excessivo também apresenta custos. Ele pode prolongar os tempos de resfriamento o suficiente para provocar crescimento dos grãos, reduzir a resistência local, promover amolecimento excessivo em aços revenidos e ampliar a região exposta à temperatura elevada. Nos aços temperados e revenidos, um ciclo excessivamente quente pode revenir a ZTA do metal de base. Nos aços endurecidos por precipitação ou resistentes à fluência, pode perturbar a população de precipitados prevista.
A ZTA continua espacialmente graduada apesar de um único valor especificado de pré-aquecimento. Próxima à linha de fusão, um aço convencional pode formar uma região de grãos grosseiros após atingir altas temperaturas máximas. Mais distante, as regiões de grãos refinados, intercrítica e revenida ou excessivamente revenida experimentam diferentes temperaturas máximas e trajetórias de transformação. A TWI identifica essas quatro subdivisões dos aços convencionais com base na temperatura máxima e na distância em relação à solda. O pré-aquecimento modifica seus históricos de resfriamento; não os torna metalurgicamente idênticos.
Temperatura entre passes e acúmulo térmico
A temperatura de pré-aquecimento é a temperatura mínima estabelecida na junta antes do início da soldagem ou antes do início de um segmento especificado da solda. A temperatura entre passes é a temperatura da área da solda imediatamente antes da deposição do passe seguinte. A temperatura de manutenção do pré-aquecimento é uma temperatura mínima que deve ser mantida quando a soldagem é interrompida ou quando a junta deve permanecer quente entre operações. Esses termos não devem ser tratados como intercambiáveis.
O controle da temperatura entre passes governa o acúmulo térmico. Em uma solda multipasse, o segundo passe e os posteriores reaquecem o metal de solda anterior e a ZTA adjacente. Uma temperatura entre passes elevada significa que o ciclo térmico seguinte começa a partir de uma condição de base mais quente, geralmente desacelerando o resfriamento e reduzindo o Δt8/5. Ela também pode expor os passes anteriores a revenimento repetido ou a reaustenitização parcial. A microestrutura resultante pode conter bandas estreitas com diferentes durezas e tenacidades separadas por apenas alguns milímetros.
Um limite máximo para a temperatura entre passes costuma ser tão importante quanto um requisito mínimo de pré-aquecimento. Se esse limite for excedido, o calor acumulado pode produzir crescimento excessivo dos grãos, amolecimento ou redução da tenacidade, particularmente em aços temperados e revenidos e em aços resistentes à fluência. Se a temperatura cair abaixo do mínimo especificado, podem retornar o resfriamento rápido e o risco de trincagem por hidrogênio. O valor correto é específico do procedimento, e não uma propriedade fixa de um processo de soldagem.
O Grade 91 ilustra por que regras simples de temperatura falham. Um estudo da ASM International e da EPRI, realizado em 2016, descreve a trincagem Tipo IV na ZTA do metal de base, especialmente nas regiões de grãos finos e intercríticas. Essas regiões não correspondem à faixa de grãos grosseiros frequentemente mostrada em diagramas simplificados. Ciclos térmicos simulados também demonstraram que a formação de ferrita na ZTA intercrítica pode reduzir a resistência à tração em alta temperatura. O reaquecimento repetido pelos passes pode revenir parte da martensita enquanto cria material intercrítico novo em outras regiões; portanto, uma medição da temperatura entre passes em conformidade não pode, por si só, estabelecer a resistência ao dano Tipo IV.
O mesmo princípio se aplica aos aços inoxidáveis. O estudo da TWI, de 2002, sobre soldas de aço inoxidável supermartensítico examinou as microestruturas da ZTA em relação à corrosão, à trincagem por corrosão sob tensão e à trincagem sob tensão por sulfetos, bem como ao reaquecimento provocado pelos passes subsequentes e pelo tratamento térmico pós-soldagem (PWHT). O reaquecimento local pode alterar a distribuição do cromo, o revenimento da martensita e a resposta à corrosão. O controle da ZTA, portanto, diz respeito à degradação em serviço, além da dureza e da trincagem.
EN 1011-2 e ISO 13916:2025
A EN 1011-2 fornece recomendações para a soldagem a arco de aços ferríticos. Seu escopo abrange aços ferríticos e exclui os aços inoxidáveis ferríticos. O documento aborda fatores do procedimento de soldagem, como controle do hidrogênio, aporte térmico, pré-aquecimento e condições de resfriamento, ajudando o engenheiro a avaliar a dureza da ZTA e o risco de trincamento a frio. Trata-se de uma orientação para a seleção e o controle de um procedimento de soldagem, e não de um substituto para evidências de qualificação ou requisitos específicos da classe do aço.
A ISO 13916:2025 trata da medição, e não do projeto metalúrgico completo de um procedimento. A norma especifica requisitos para medir as temperaturas de pré-aquecimento, entre passes e de manutenção do pré-aquecimento durante a soldagem por fusão. Ela não abrange a medição da temperatura do PWHT. Essa exclusão é importante: a temperatura registrada antes de um passe de soldagem não constitui evidência de que um tratamento posterior de alívio de tensões ou revenimento tenha atingido a temperatura ou a uniformidade especificadas.
O local e o momento da medição devem representar o material que controla o ciclo térmico da solda, e não simplesmente a superfície mais quente e conveniente. A temperatura pode variar ao longo da espessura e ao redor da junta, especialmente em seções restringidas, acessórios e componentes de parede espessa. O procedimento deve especificar quando a leitura é realizada, onde é realizada e quais são os limites mínimo ou máximo permitidos.
O aporte térmico e a sequência de passes acrescentam outra camada de controle. A energia do arco é comumente relacionada à corrente, à tensão e à velocidade de soldagem, enquanto a eficiência do processo e a geometria do cordão afetam o calor efetivamente transferido à peça. Um aporte térmico mais elevado geralmente amplia a zona aquecida e prolonga o tempo de resfriamento, mas a geometria da junta, a espessura da chapa e a restrição podem inverter uma previsão simples. Uma sequência com cordões estreitos, uma tecelagem ampla, a alternância dos lados ou pausas planejadas entre passes alteram quais regiões são reaquecidas e quando isso ocorre. Consequentemente, duas soldas com o mesmo pré-aquecimento nominal podem apresentar diferentes tamanhos de grão, dureza, tenacidade e suscetibilidade à trincagem na ZTA. O procedimento de soldagem deve controlar o histórico térmico completo, e não apenas uma leitura de temperatura.
8. Soldagem Multipasse: Reaquecimento, Revenimento e Sobreposição da ZAC
Efeitos do reaquecimento por passes subsequentes
- Revenimento Um ciclo de temperatura mais baixa pode reduzir a dureza martensítica e a tensão residual.
- Refino Um ciclo austenítico posterior pode criar novos grãos de austenita mais finos.
- Reaustenitização parcial Um ciclo intercrítico transforma apenas parte da estrutura anterior.
- Super-revenimento A exposição subcrítica repetida pode provocar o crescimento de carbonetos ou precipitados e reduzir a resistência.
Uma solda multipasse não produz uma única ZAC fixa ao lado da interface de fusão. Cada passe adiciona um novo ciclo térmico, e o campo de temperaturas desse passe se sobrepõe ao material alterado pelos passes anteriores. Uma região que antes era uma ZAC de grãos grosseiros pode posteriormente ser reaquecida abaixo da temperatura crítica inferior e revenida; outra região pode ser aquecida até a faixa intercrítica, na qual parte da ferrita se transforma em austenita; o material mais próximo de uma interface de fusão posterior pode ser completamente reaustenitizado e transformado novamente durante o resfriamento.
A seção transversal final, portanto, registra uma sequência, e não um único evento. A temperatura máxima, o tempo àquela temperatura, o resfriamento através da faixa de transformação e o número e o espaçamento dos ciclos de reaquecimento são fatores relevantes. A TWI descreve as regiões da ZAC em aços convencionais como zonas de grãos grosseiros, de grãos refinados, parcialmente transformadas e revenidas, de acordo com a temperatura máxima e a distância da solda. Em uma junta multipasse, esses rótulos descrevem respostas locais a vários passes, e não necessariamente quatro bandas permanentes e paralelas.
Reaquecimento das regiões anteriores da ZAC por passes subsequentes
Um cordão subsequente reaquece o metal de solda anterior e parte da ZAC precedente. A extensão depende do tamanho do cordão, da velocidade de soldagem, da energia do arco, da geometria da junta, da espessura da chapa ou da parede, da temperatura interpasse e da localização do passe. O aporte térmico e a condutividade térmica controlam a rapidez com que o metal circundante atinge determinada temperatura, enquanto a distância da nova interface de fusão determina a temperatura máxima. O mesmo ponto pode experimentar um ciclo de alta temperatura durante um passe e um ciclo de revenimento a temperatura mais baixa durante o passe seguinte.
O parâmetro prático de resfriamento Δt8/5 descreve o tempo decorrido enquanto o material esfria de 800 °C a 500 °C. Ele é útil quando o aço sofre decomposição da austenita nessa faixa, mas não constitui uma descrição completa do histórico térmico multipasse. O relatório do National Institute of Standards and Technology sobre tubulações relaciona Δt8/5 ao aporte térmico, à composição química, à distância da solda e à espessura da parede. Isso não implica que todos os pontos de uma junta tenham um único tempo de resfriamento comum. Pontos adjacentes podem apresentar ciclos substancialmente diferentes, e passes posteriores podem alterar a estrutura criada pelo primeiro ciclo.
Para um aço ferrítico de baixa liga, o primeiro passe pode criar grãos grosseiros de austenita prévia próximos à interface de fusão. Um passe posterior cuja temperatura máxima esteja na região da austenita pode refinar essa estrutura por meio da formação de novos grãos de austenita, dependendo da temperatura máxima local e da duração do ciclo. Se a temperatura máxima posterior atingir apenas a faixa intercrítica, uma fração da ferrita original se transforma em austenita. Durante o resfriamento, essa fração pode se transformar em bainita recém-formada, martensita ou outro produto de transformação, enquanto a matriz não transformada conserva algumas características anteriores. Um ciclo a temperatura mais baixa pode não reaustenitizar o aço, mas pode revenir a martensita ou amolecer uma região previamente endurecida.
É por isso que o controle do procedimento de soldagem não pode ser reduzido à energia nominal do arco. A temperatura interpasse altera a temperatura inicial de cada passe e pode encurtar o intervalo efetivo de resfriamento. A ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, interpasse e manutenção do pré-aquecimento durante a soldagem por fusão; ela exclui explicitamente a medição da temperatura do tratamento térmico pós-soldagem. A EN 1011-2 trata da soldagem a arco de aços ferríticos, excluindo os aços inoxidáveis ferríticos, e fornece orientações para o controle das condições de soldagem em graus ferríticos relevantes.
Estruturas revenidas e sobrerrevenidas
O reaquecimento abaixo da temperatura crítica inferior de transformação pode revenir uma ZAC martensítica ou bainítica sem formar um novo campo de austenita. O carbono se redistribui, carbonetos de transição podem se formar ou se modificar, as tensões residuais diminuem e a dureza geralmente cai. A estrutura resultante pode apresentar maior resistência à fissuração induzida por hidrogênio do que uma região martensítica temperada, mas a alteração também pode reduzir a resistência mecânica. O resultado depende do constituinte original, da temperatura de reaquecimento, do tempo de permanência e do número de ciclos.
“ZAC revenida”, portanto, não designa uma única microestrutura. Um ciclo curto e relativamente frio pode produzir revenimento limitado, enquanto um ciclo mais quente ou repetido pode causar coalescimento substancial dos carbonetos e perda do endurecimento por precipitação. O termo “sobrerrevenida” indica que a exposição térmica reduziu as propriedades além da condição de revenimento pretendida. Em aços temperados e revenidos, essa zona amolecida pode se tornar um mínimo local de resistência. Em aços resistentes à fluência, o reaquecimento pode desorganizar a distribuição cuidadosamente controlada de precipitados que sustenta a resistência a longo prazo.
O Grade 91 ilustra o risco de tratar o amolecimento como automaticamente benéfico. A ASM International e a EPRI relataram, em 2016, que o Grade 91 é suscetível à fissuração Tipo IV na ZAC do metal de base, particularmente nas regiões de grãos finos e intercríticas. Simulações de ciclos térmicos mostraram que a formação de ferrita na ZAC intercrítica pode reduzir a resistência à tração em alta temperatura. A localização crítica não é apenas a região visivelmente grosseira: excursões repetidas pela faixa intercrítica podem criar uma estrutura de grãos finos e parcialmente transformada, com comportamento desfavorável de deformação por fluência e de evolução do dano. Passes de solda subsequentes podem revenir parte da martensita e, simultaneamente, criar ou ampliar essa região vulnerável.
O tratamento térmico pós-soldagem adiciona outro ciclo térmico controlado em toda a junta. Ele pode revenir produtos de transformação duros e reduzir a tensão residual, mas também pode promover alterações em carbonetos ou precipitados, modificar gradientes de dureza e expor regiões reaquecidas a uma degradação adicional. O tratamento térmico pós-soldagem deve, portanto, ser especificado para o grau do aço, a espessura, o procedimento de soldagem e a condição de serviço, em vez de se presumir que elimine as diferenças da ZAC.
Os aços inoxidáveis supermartensíticos demonstram o mesmo princípio, acrescentando os efeitos de corrosão. O estudo da TWI de 2002 examinou suas microestruturas da ZAC em relação à corrosão, à fissuração por corrosão sob tensão, à fissuração sob tensão por sulfetos, ao reaquecimento por passes subsequentes e ao tratamento térmico pós-soldagem. Um passe subsequente pode revenir a martensita recém-formada, reaustenitizar parcialmente uma região anterior ou produzir uma estrutura mista em uma estreita banda reaquecida. Essas alterações afetam a partição do cromo, a formação de carbonetos, a dureza, a tensão residual e o comportamento eletroquímico da superfície. Uma dureza menor pode reduzir uma tendência à fissuração, enquanto alterações locais de composição ou de fase podem prejudicar a resistência à corrosão ou criar um caminho suscetível em serviço contendo hidrogênio.
Por que uma seção transversal de solda contém históricos térmicos sobrepostos
Uma seção transversal de uma junta multipasse deve ser interpretada como um mapa de temperaturas máximas e trajetórias de resfriamento. Próximo a um passe, o metal pode ter fundido ou ter sido completamente reaustenitizado. Mais distante, pode ter atingido a faixa de crescimento de grãos, a faixa de refino de grãos, a faixa intercrítica ou apenas uma temperatura de revenimento. O passe seguinte desloca esses limites e sobrepõe outro conjunto de zonas. Elas são curvas, deslocadas e parcialmente coincidentes, e não dispostas de forma organizada em camadas.
| Região da ZTA do aço Grau 91 | Histórico térmico | Preocupação relatada |
|---|---|---|
| Granulação grosseira | Austenitização completa em alta temperatura, com crescimento de grão | Estrutura transformada grosseira e possível perda de tenacidade |
| Granulação fina | Austenitização completa ou substancial, sem crescimento de grão pronunciado | Parte da ZTA do metal de base suscetível ao Tipo IV |
| Intercrítica | Transformação parcial entre Ac1 e Ac3 | Formação de ferrita e redução da resistência à tração em alta temperatura |
| Super-revenida | Reaquecimento subcrítico | Amolecimento e alteração da condição dos precipitados |
A sobreposição produz heterogeneidade de propriedades em várias escalas. A dureza pode aumentar onde o resfriamento rápido forma martensita, diminuir onde a martensita é revenida e variar novamente onde um ciclo posterior cria produtos de transformação novos e não revenidos. A tenacidade depende do tamanho de grão, do equilíbrio entre fases, do teor de carbono na fração transformada e da tensão residual local; ela não pode ser inferida apenas pela distância da solda. A suscetibilidade à fissuração também varia de ponto para ponto. A ESDEP identifica a fissuração por liquação na ZAC, a fissuração induzida por hidrogênio e a fissuração de reaquecimento como problemas distintos de soldabilidade de aços estruturais, enquanto a fissuração por solidificação ocorre no metal de solda e o rasgamento lamelar está relacionado à ductilidade na direção da espessura. O reaquecimento não torna esses mecanismos intercambiáveis.
A mesma gradação espacial controla a corrosão e a fissuração em serviço em soldas de aços inoxidáveis. Uma banda reaquecida pode diferir do metal adjacente em dureza, estabilidade do filme passivo, população de precipitados e tensão de tração. Consequentemente, o exame metalográfico e os mapeamentos de dureza devem ser posicionados levando em conta a sequência real dos cordões. Uma única medição na interface de fusão pode não detectar a banda intercrítica amolecida, a banda martensítica reaquecida ou a região sobrerrevenida que controla a falha.
9. Grade 91 e trincamento do Tipo IV

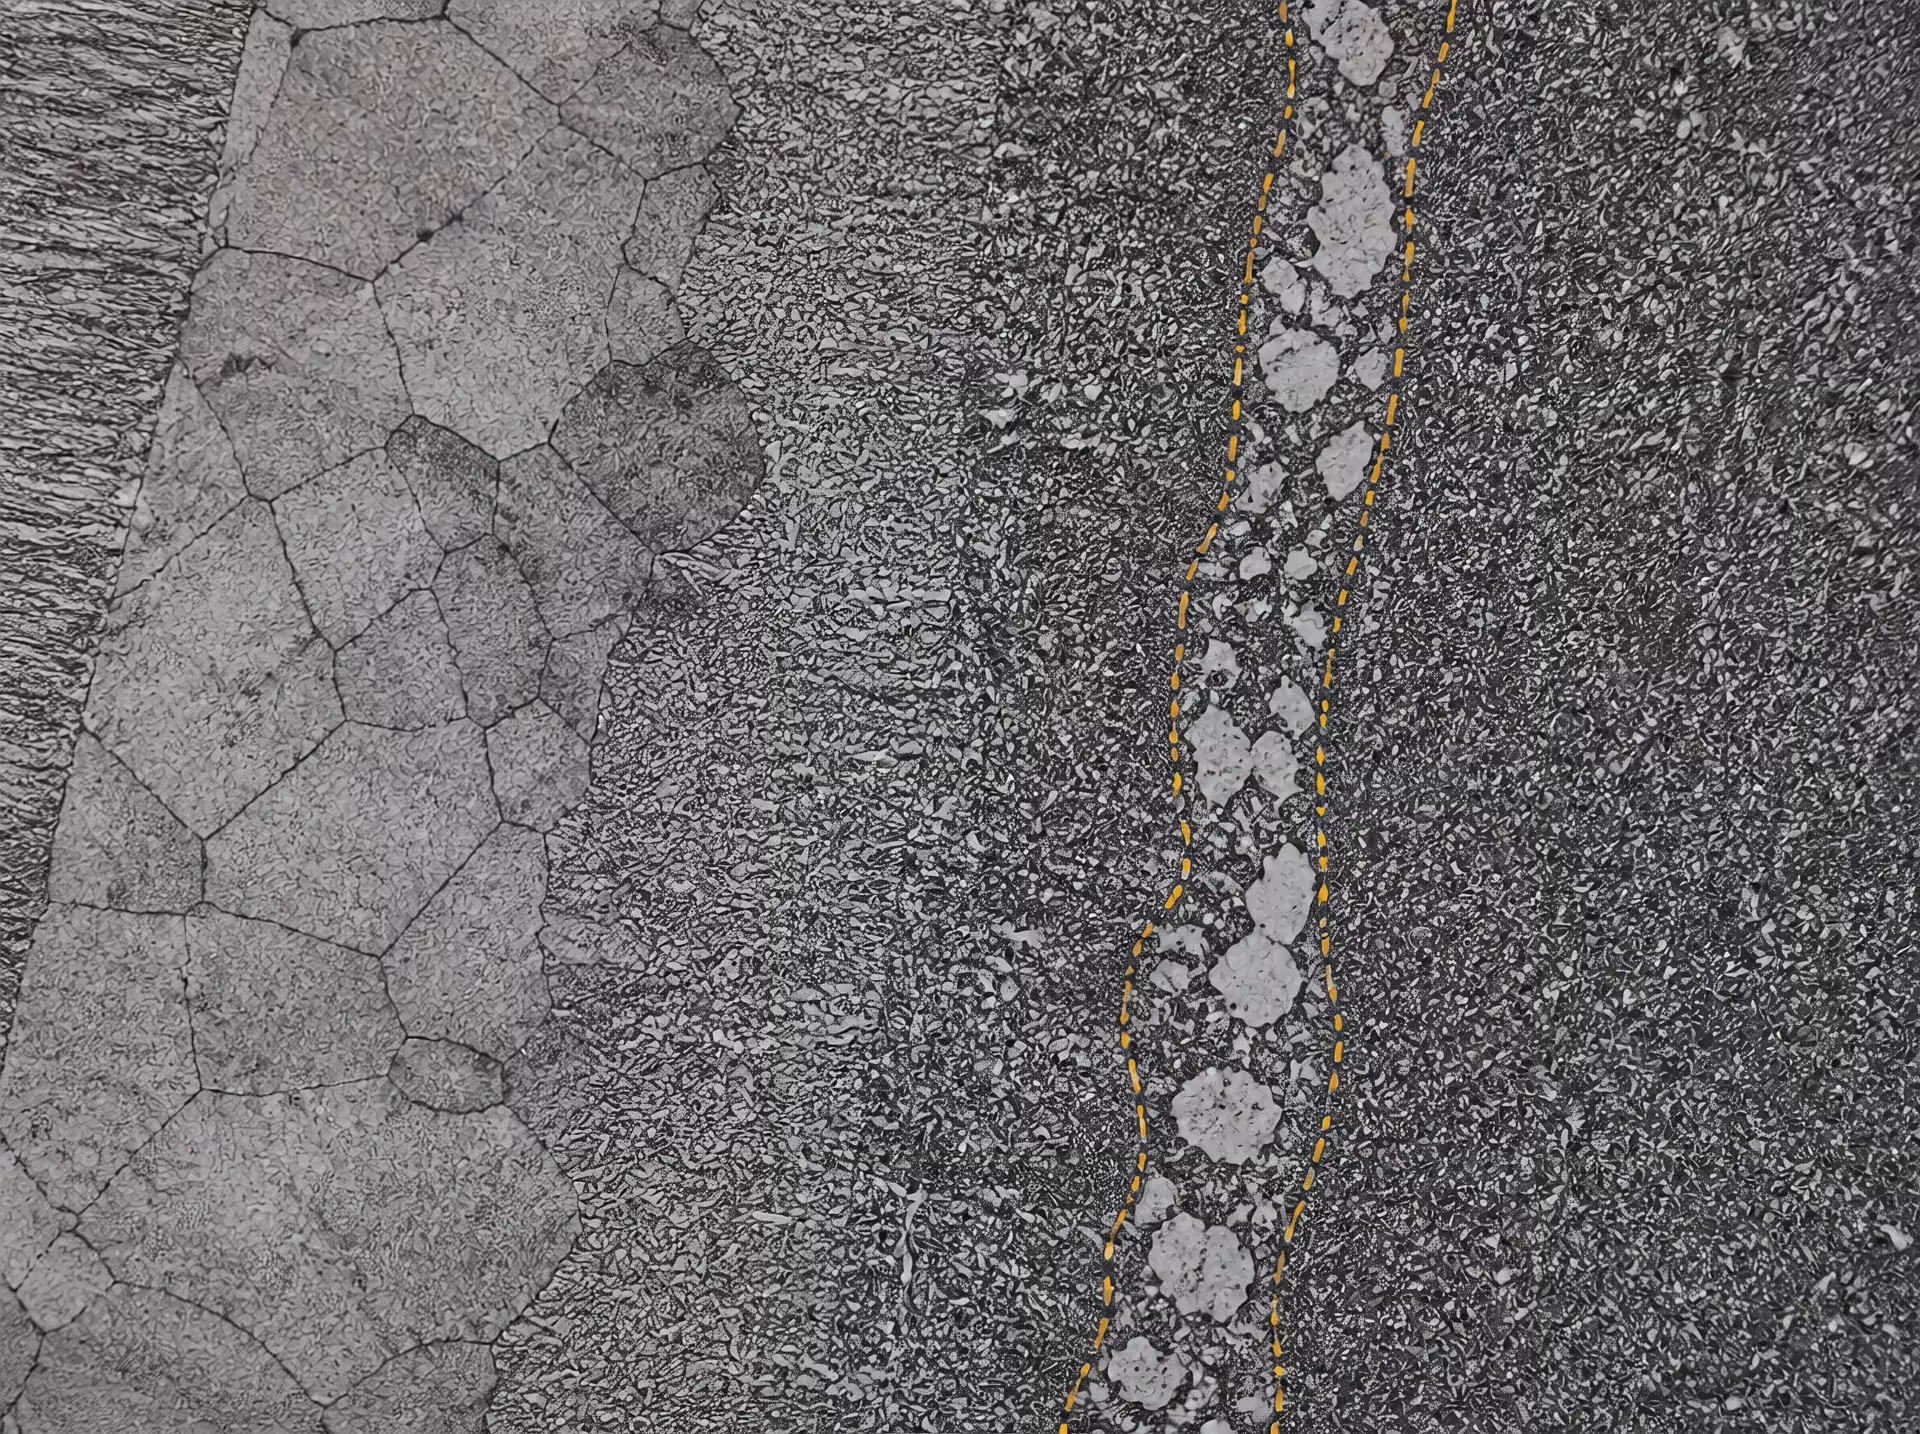
A Grade 91 é um caso de estudo útil porque seu problema de soldabilidade não se limita à fronteira de fusão visível. Trata-se de uma liga resistente à fluência, de estrutura martensítica revenida, comumente designada Grade 91, P91 para tubulações e T91 para tubos de caldeira, contendo aproximadamente 9% de cromo e adições de elementos como molibdênio, vanádio, nióbio e nitrogênio. Sua resistência em temperaturas elevadas depende de uma estrutura martensítica finamente revenida, contendo precipitados estáveis, especialmente carbonitretos e a população de carbonetos ricos em cromo associada ao revenimento prolongado.
A soldagem substitui essa estrutura cuidadosamente desenvolvida por uma sequência de ciclos térmicos locais. Uma região imediatamente adjacente à linha de fusão pode ser completamente austenitizada e transformada em martensita grosseira. Um pouco mais distante, a temperatura máxima pode refinar a austenita sem produzir o mesmo crescimento de grão. Mais distante ainda, apenas parte da microestrutura original pode se transformar. O resultado é uma ZTA graduada, e não uma faixa uniforme.
O estudo da ASM-EPRI sobre a Grade 91, publicado em 2016, identificou suscetibilidade ao trincamento do Tipo IV na ZTA do metal de base, particularmente nas regiões de granulação fina e intercrítica. Essa distinção é importante. Uma superfície de fratura pode estar próxima à solda, mas a proximidade da solda não faz da fronteira de fusão a localização metalúrgica determinante.
Regiões de granulação fina e intercrítica da ZTA na Grade 91
A ZTA de granulação fina se forma onde a temperatura máxima está acima da faixa de transformação da austenita, mas não é suficientemente alta, ou não se mantém por tempo suficiente, para produzir o crescimento dos grãos de austenita prévia observado na ZTA de granulação grosseira. A soldagem dissolve ou redistribui parte dos precipitados; em seguida, o resfriamento rápido produz martensita nova. Como os grãos de austenita prévia são menores do que na região de granulação grosseira, as estruturas de pacotes e blocos resultantes da transformação também são diferentes. O revenimento durante a fabricação e o serviço atua, então, sobre uma região cuja distribuição original de precipitados e geometria dos grãos já foram alteradas.
A ZTA intercrítica está situada em uma faixa de temperaturas máximas mais baixas. Apenas parte do material entra no campo austenítico durante o ciclo térmico da soldagem; o restante conserva uma estrutura de Grade 91 revenida. Durante o resfriamento, a austenita recém-formada se transforma ao lado de material não transformado ou parcialmente revenido. Isso cria uma microestrutura mista, com diferenças locais de dureza, distribuição de carbono, estado dos precipitados e resistência à fluência. Portanto, a zona intercrítica pode ser mecanicamente mais fraca mesmo quando sua dureza não a identifica como a parte mais evidente da ZTA.
A TWI descreve as sub-regiões da ZTA de aços convencionais como zonas de granulação grosseira, granulação refinada, parcialmente transformada e revenida, classificadas pela temperatura máxima e pela distância em relação à solda. A NIST utiliza os termos correspondentes zonas de granulação grosseira, granulação fina, intercrítica e super-revenida para as ZTAs de aços de tubulações. As denominações não são intercambiáveis em todos os sistemas de ligas, mas o princípio subjacente se aplica à Grade 91: cada posição registra um histórico térmico diferente.
O resfriamento é igualmente importante. O parâmetro prático Δt8/5 descreve o tempo necessário para que a região soldada resfrie de 800 °C a 500 °C. O estudo da NIST relaciona Δt8/5 ao aporte térmico, à composição do aço, à distância em relação à solda e à espessura da parede. Essas variáveis alteram a cinética de transformação e a intensidade do revenimento imposto pela soldagem. A ZTA da Grade 91 não pode ser avaliada apenas com base na temperatura máxima.
A TWI afirma que a microestrutura e a dureza da ZTA dependem principalmente da taxa de resfriamento através da faixa de transformação, da composição e da temperabilidade, além do tamanho dos grãos de austenita prévia. Na Grade 91, essas mesmas variáveis determinam se uma região local formará martensita nova e dura, sofrerá revenimento adicional ou desenvolverá uma estrutura intercrítica mista. Um levantamento de dureza é útil, mas não constitui um mapa completo do dano por fluência ou da suscetibilidade ao Tipo IV.
Formação de ferrita e resistência em altas temperaturas
O estudo da ASM-EPRI também examinou ciclos térmicos simulados de soldagem da Grade 91 e relatou que a formação de ferrita na ZTA intercrítica pode reduzir a resistência à tração em altas temperaturas. Essa observação confere ao problema do Tipo IV uma base metalúrgica mais específica do que a afirmação geral de que a soldagem “enfraquece a ZTA”.
A ferrita é mais macia e menos resistente à fluência do que a matriz martensítica revenida que confere à Grade 91 sua resistência em temperaturas elevadas. Sua formação pode ocorrer juntamente com a redistribuição local de carbono e dos elementos de liga, alterações na estabilidade dos precipitados e perda da estrutura de martensita em ripas finamente controlada. Sob uma carga sustentada, a deformação pode se concentrar nessa região alterada. O metal de solda adjacente, o metal de base não afetado e as regiões mais duras da ZTA impõem restrição, aumentando a tensão local e a solicitação de deformação sobre o material de granulação fina ou intercrítico.
O resultado não é simplesmente um desajuste de dureza. O comportamento à tração em altas temperaturas depende da resistência da microestrutura ao escoamento plástico e à fluência, da evolução dos precipitados, da estrutura dos grãos e subgrãos e da distribuição da deformação na junta soldada. Uma região com dureza medida moderada ainda pode apresentar baixa resistência de longo prazo se sua resistência à fluência tiver sido reduzida por transformação parcial ou formação de ferrita.
Trincamento do Tipo IV Falha por fluência em temperatura de serviço associada a regiões de granulação fina e intercríticas enfraquecidas da ZTA do metal de base, especialmente no aço Grau 91.
Essa constatação não deve ser convertida em uma estimativa universal de vida útil. A resposta de um componente de Grade 91 soldado depende da tensão, da temperatura, da geometria, do procedimento de soldagem, da restrição, do tratamento térmico pós-soldagem, do histórico de serviço e da distribuição real das microestruturas da ZTA. As simulações de ciclos térmicos estabelecem um mecanismo e identificam uma região vulnerável; por si só, não especificam quando um determinado vaso, tubo ou tubulação irá falhar.
O pré-aquecimento, o controle da temperatura de interpasse e o aporte térmico da soldagem continuam sendo relevantes porque afetam os ciclos térmicos e o comportamento de transformação. A ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, de interpasse e de manutenção do pré-aquecimento durante a soldagem por fusão, mas exclui expressamente a medição da temperatura do tratamento térmico pós-soldagem. Essa distinção é importante para trabalhos com Grade 91: o controle da temperatura de soldagem e o TTPS são operações relacionadas, mas não constituem um único requisito de medição.
Por que a falha do Tipo IV é um problema da ZTA do metal de base
O trincamento do Tipo IV é geralmente associado ao dano por fluência na ZTA de granulação fina e intercrítica do metal de base. Portanto, é enganoso descrevê-lo como um evento genérico de “trincamento da solda” ou localizar automaticamente sua causa na fronteira de fusão. A solda pode fornecer a perturbação térmica e a geometria da junta, mas a microestrutura suscetível geralmente é produzida no material de base adjacente.
Durante um serviço prolongado, cavidades podem nuclear e crescer ao longo dos contornos de grão na ZTA enfraquecida. O acúmulo local de deformação, o deslizamento dos contornos de grão e as alterações nos precipitados contribuem para o desenvolvimento do dano. A trinca pode avançar aproximadamente ao longo da fronteira entre o material alterado da ZTA e as regiões vizinhas mais resistentes, embora seu caminho exato dependa do estado de tensões, da microestrutura e do histórico de fabricação. Consequentemente, a inspeção deve abranger a ZTA do metal de base, e não apenas o metal de solda e a linha de fusão.
Esse mecanismo é distinto do trincamento induzido por hidrogênio, do trincamento de solidificação, do rasgamento lamelar, do trincamento por liquação e do trincamento por reaquecimento. A ESDEP identifica o trincamento por liquação na ZTA, o trincamento induzido por hidrogênio e o trincamento por reaquecimento entre os principais problemas de soldabilidade dos aços estruturais, mas esses mecanismos ocorrem sob condições metalúrgicas e de carregamento diferentes. O dano do Tipo IV é principalmente um problema de fluência em temperatura de serviço em uma ZTA vulnerável de Grade 91.
Uma avaliação adequada combina, portanto, os registros do procedimento de soldagem, o histórico do TTPS, as informações sobre os ciclos térmicos, a dureza e o exame microestrutural com os dados de tensão e temperatura de serviço. A constatação da ASM-EPRI sobre a ferrita e a redução da resistência à tração em altas temperaturas ajuda a explicar por que as regiões de granulação fina e intercrítica merecem atenção concentrada. Ela não justifica tratar toda solda de Grade 91 como igualmente suscetível, nem sustenta uma duração fixa admissível de serviço sem evidências específicas do componente.
O reaquecimento acrescenta outra camada de complexidade. Um passe de soldagem subsequente pode revenir, transformar parcialmente ou modificar de outra forma uma ZTA formada anteriormente, e o TTPS pode reduzir a dureza ao mesmo tempo que altera o estado dos precipitados e da subestrutura. Efeitos espaciais semelhantes ocorrem em outras ligas: a discussão da TWI, de 2002, sobre soldas de aços inoxidáveis supermartensíticos relaciona as microestruturas da ZTA à corrosão, à corrosão sob tensão, ao trincamento sob tensão por sulfetos, ao trincamento por liquação, ao reaquecimento por passes posteriores e ao TTPS. O mecanismo de falha específico do material muda, mas o princípio fundamental permanece: a ZTA é um conjunto de históricos térmicos locais cujo comportamento em serviço deve ser avaliado por região.
10. Corrosão na ZAC e Trincamento Assistido pelo Ambiente
A zona afetada pelo calor (ZAC) também é uma variável de corrosão. Um levantamento de dureza pode identificar uma faixa altamente endurecida, mas não pode mostrar se precipitados ricos em cromo se formaram, se elementos de liga protetores segregaram, se a ferrita e a martensita locais estão equilibradas ou se a soldagem deixou tensão residual de tração. Esses detalhes controlam a corrosão e o trincamento assistido pelo ambiente.
Portanto, uma ZAC requer avaliação em relação ao seu ambiente de serviço. Água contendo cloretos, dióxido de carbono, sulfeto de hidrogênio, oxigênio dissolvido, condensado ácido e vapor em alta temperatura impõem exigências diferentes. O mesmo ciclo térmico pode ser tolerável em uma exposição atmosférica seca, mas inseguro em produção em ambiente ácido, onde a absorção de hidrogênio e a tensão de tração podem se combinar com uma microestrutura suscetível.
A microestrutura como variável de corrosão
A microestrutura da ZAC muda continuamente com a distância em relação à linha de fusão, e não em uma única interface bem definida. A TWI descreve as regiões de aços convencionais como zonas de crescimento de grão, de refino de grão, parcialmente transformadas e revenidas, classificadas pela temperatura de pico e pela distância em relação à solda. Um tratamento de aço para dutos do National Institute of Standards and Technology (NIST) utiliza os termos estreitamente relacionados zonas de grão grosseiro, de grão fino, intercrítica e sobrerrevenida.
Cada região pode apresentar uma resposta diferente à corrosão. O crescimento de grão altera a densidade e a natureza dos contornos; o aquecimento intercrítico transforma parcialmente a estrutura original e pode produzir ilhas de martensita dura e enriquecida em carbono após o resfriamento; o revenimento pode dissolver ou engrossar fases de endurecimento e alterar o comportamento eletroquímico local. Nos aços inoxidáveis, as mudanças importantes podem incluir empobrecimento de cromo junto a carbonetos ricos em cromo, precipitação de fases intermetálicas, formação ou dissolução de ferrita delta e alterações na fração e na composição química da martensita e da austenita.
A descrição térmica determinante não é simplesmente a “temperatura de soldagem”. O resfriamento através da faixa de transformação é importante, e Δt8/5 — o tempo necessário para resfriar de 800 °C a 500 °C — é um parâmetro de soldagem útil quando essas temperaturas descrevem o intervalo de transformação relevante. O NIST afirma que Δt8/5 depende do aporte térmico, da composição química, da distância em relação à solda e da espessura da parede. Consequentemente, dois locais à mesma distância nominal de uma solda podem não desenvolver a mesma estrutura se o grau de restrição, a espessura ou o fluxo de calor forem diferentes.
Nos aços ferríticos, a TWI identifica a velocidade de resfriamento através da faixa de transformação, a composição química e a temperabilidade, bem como o tamanho de grão da austenita prévia, como controles principais da microestrutura e da dureza da ZAC. A avaliação da corrosão deve acrescentar a essa lista a química local, a distribuição de fases e o estado dos precipitados. Uma região martensítica dura pode ser vulnerável ao trincamento assistido por hidrogênio, enquanto uma região mais macia e sobrerrevenida pode conter um constituinte galvanicamente diferente ou ter perdido resistência à corrosão devido à formação de precipitados. Nenhuma dessas condições pode ser inferida de modo confiável apenas pela dureza.
A distinção entre corrosão e trincamento é importante. A perda geral de metal, a corrosão por pite, a corrosão intergranular e o ataque galvânico podem se iniciar em diferentes características microestruturais. O reforço da face, a raiz, a sobreposição ou uma fresta da solda também podem concentrar o eletrólito independentemente da dureza da ZAC como um todo. Portanto, a condição superficial, os filmes de óxido, a remoção da escória de soldagem e a limpeza pós-soldagem devem acompanhar o exame metalúrgico.
Corrosão sob tensão e trincamento sob tensão por sulfetos
O trincamento por corrosão sob tensão (SCC) requer um material suscetível, um ambiente adequado e tensão de tração. A soldagem pode fornecer a última condição por meio da tensão residual, enquanto os produtos de transformação locais e os precipitados fornecem a primeira. Não é necessário que a carga aplicada seja elevada: a tensão de tração retida nas proximidades de uma solda pode permanecer significativa mesmo depois que o componente aparenta estar dimensionalmente estável.
A SCC por cloretos é especialmente sensível à temperatura, à atividade dos cloretos, ao potencial eletroquímico e à estabilidade local do filme passivo. Uma ZAC de aço inoxidável com regiões empobrecidas em cromo pode repassivar-se com menor eficácia em determinados contornos, permitindo que o ataque localizado se torne um local de iniciação de trincas. O efeito é espacialmente seletivo; portanto, uma seção transversal polida que mostre uma ZAC aparentemente uniforme pode ocultar diferenças acentuadas de suscetibilidade ao longo do gradiente térmico.
O trincamento sob tensão por sulfetos (SSC) é um mecanismo de falha assistido por hidrogênio associado a serviço aquoso com sulfeto de hidrogênio. O hidrogênio gerado durante a corrosão entra no aço; a tensão de tração então promove a iniciação e o crescimento de trincas em uma microestrutura suscetível. A alta dureza é um sinal de alerta reconhecido em muitas avaliações de serviço em ambiente ácido, mas a dureza é um indicador de triagem, não um mecanismo completo. A suscetibilidade ao trincamento também depende da resistência mecânica, das inclusões, da estrutura de grãos da austenita prévia, dos produtos de transformação, da tensão residual e do ambiente real contendo H₂S.
O estudo sobre aço inoxidável supermartensítico publicado pela TWI em 2002 é útil porque trata a metalurgia da ZAC como um problema combinado de corrosão e trincamento. Seu escopo relaciona as microestruturas da ZAC à corrosão, à SCC, à SSC, ao reaquecimento por passes de soldagem subsequentes e ao tratamento térmico pós-soldagem (PWHT). Os graus supermartensíticos são projetados em torno de uma matriz martensítica de baixo carbono com cromo e outras adições de liga, mas a soldagem pode criar variações locais no revenimento da martensita, na austenita retida ou revertida, na ferrita e nas populações de precipitados. Essas variações alteram tanto o comportamento da corrosão passiva quanto a resposta ao trincamento assistido por hidrogênio.
Consequentemente, a qualificação para serviço deve identificar o mecanismo ambiental antes da aceitação de um procedimento de soldagem. A ISO 15156, quando aplicável à produção de petróleo e gás em ambientes contendo H₂S, trata da seleção de materiais e da resistência ao trincamento; uma avaliação da solda de produção também pode exigir ensaios no meio real de serviço. Um mapa de dureza, por si só, não pode estabelecer a resistência à SSC, e um ensaio de corrosão realizado no metal de base não afetado não pode representar a ZAC.
O Grade 91 ilustra o mesmo princípio em temperatura elevada, embora sua principal preocupação seja o dano por fluência, e não a SSC aquosa. A ASM International e a EPRI relataram, em 2016, que o Grade 91 é suscetível ao trincamento do Tipo IV na ZAC do metal de base, particularmente nas regiões de grão fino e intercrítica. Ciclos térmicos simulados mostraram que a formação de ferrita na ZAC intercrítica pode reduzir a resistência à tração em alta temperatura. O exemplo reforça uma regra mais ampla: uma sub-região estreita e mecanicamente mais fraca pode governar a falha mesmo quando o metal de solda e o metal de base não afetado atendem individualmente aos seus requisitos.
O efeito do reaquecimento e do PWHT nos aços inoxidáveis
Um passe de soldagem subsequente não apenas adiciona metal; seu ciclo térmico reaquece uma ZAC formada anteriormente. A zona reaquecida pode ser revenida, parcialmente reaustenitizada, submetida a tratamento de solubilização ou exposta a uma faixa de temperatura que favoreça a precipitação de carbonetos, nitretos ou fases intermetálicas. Sua condição final depende da temperatura de pico, do tempo de permanência, da velocidade de resfriamento e do número e espaçamento dos passes posteriores.
| Método de exame | O que pode estabelecer | Limitação importante |
|---|---|---|
| Macrografia por ataque químico | Geometria da solda, limite de fusão e regiões térmicas aproximadas | Não é um método de identificação de fases |
| Microscopia óptica | Ferrita, perlita, bainita, martensita e alterações do tamanho de grão | Pode não resolver precipitados finos |
| Mapeamento de dureza | Endurecimento, amolecimento e gradientes de propriedades locais | Não estabelece a tenacidade nem a vida útil em serviço |
| Microscopia eletrônica de varredura ou EBSD | Morfologia fina, características de fratura e informações cristalográficas | Exige amostragem e interpretação direcionadas |
| Ensaios de fluência ou ambientais | Resposta ao dano relevante para o serviço | Devem corresponder ao mecanismo e ao ambiente reais |
Nos aços inoxidáveis supermartensíticos, o reaquecimento pode revenir a martensita dura e criar uma região localmente mais macia, enquanto um pico de reaquecimento mais elevado pode gerar martensita nova não revenida durante o resfriamento. A faixa resultante pode diferir, quanto ao potencial de corrosão, à dureza e à sensibilidade ao hidrogênio, tanto da ZAC do primeiro passe quanto do material de base. Passes repetidos também podem alterar a estabilidade da austenita e o equilíbrio de fases; portanto, a microestrutura final não pode ser prevista apenas a partir do primeiro ciclo térmico.
Sequência de diagnóstico da ZTA
- Documentar Registrar o grau do aço, a espessura, a geometria da solda, a sequência de passes, o pré-aquecimento, a temperatura entre passes, o aporte térmico e o TTPS.
- Revelar Usar uma seção transversal representativa e macrografia por ataque químico para localizar o limite de fusão e as regiões alteradas.
- Identificar Determinar as fases, o tamanho de grão, os precipitados e a morfologia das trincas com microscopia adequada.
- Mapear Realizar um percurso de dureza através do metal de base não afetado, da ZTA, do limite de fusão e do metal de solda.
- Ensaiar Selecionar ensaios de tenacidade, tração, fluência, fadiga, corrosão ou trincamento com base no mecanismo de falha suspeito.
O PWHT acrescenta outro histórico térmico deliberado. O revenimento pode reduzir a tensão residual e amolecer a martensita não revenida, diminuindo uma fonte de suscetibilidade ao trincamento. Também pode promover precipitação ou redistribuição de cromo que altere a passividade e o comportamento da corrosão localizada. Um tratamento excessivo ou mal controlado pode, portanto, trocar um risco por outro. O ciclo correto é específico para cada grau e deve ser verificado por meio da qualificação do procedimento, de metalografia e de ensaios ambientais quando as exigências de serviço assim determinarem.

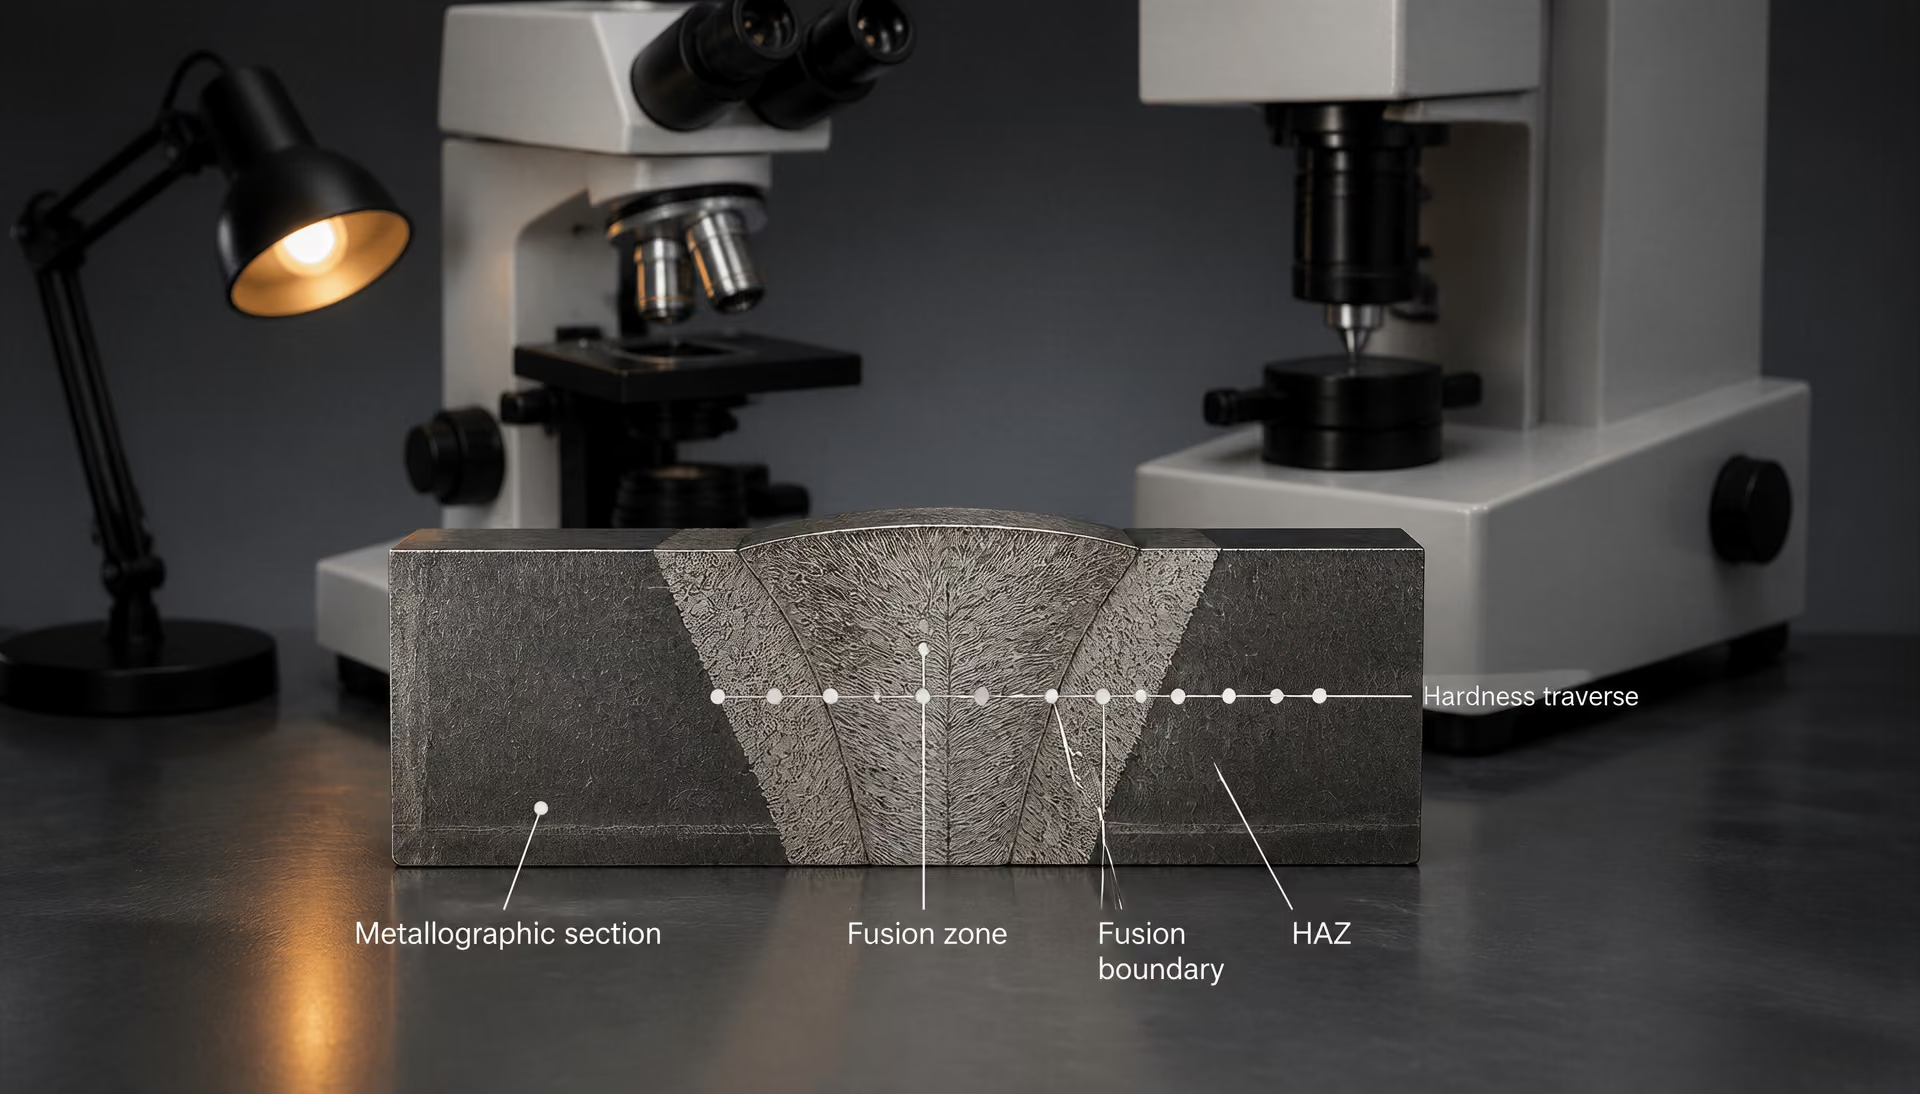
Os requisitos de medição de temperatura não devem ser confundidos com o controle do PWHT. A ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, entre passes e de manutenção do pré-aquecimento durante a soldagem por fusão, mas exclui a medição da temperatura do tratamento térmico pós-soldagem. O PWHT requer instrumentação própria, registros de temperatura e critérios de aceitação específicos. Para a avaliação da ZAC de aços inoxidáveis, as evidências devem relacionar esses registros ao equilíbrio de fases, aos precipitados, à tensão residual e ao ensaio de corrosão ou trincamento relevante — e não se limitar a um levantamento de dureza.
11. Exame da ZAC e caracterização das propriedades
Um exame defensável da ZAC começa pela seção transversal da solda, e não por um valor de dureza. A ZAC é o metal de base alterado pelo calor da soldagem sem fusão, portanto seus limites raramente formam uma única linha nítida. A temperatura de pico diminui com a distância em relação ao limite de fusão, enquanto a velocidade de resfriamento também varia conforme a posição, a espessura da chapa, o grau de restrição da junta, o aporte térmico e a temperatura entre passes. A estrutura resultante apresenta uma gradação espacial.
O exame deve, portanto, seguir uma sequência: documentar a geometria da solda e as condições de soldagem; revelar o limite de fusão e as regiões térmicas; identificar as fases, o tamanho de grão e os produtos de transformação; mapear a dureza ao longo da solda; e então selecionar ensaios mecânicos ou de trincamento que tratem da falha em serviço suspeita. Uma fratura, um vazamento ou uma parada prematura pode envolver a ZAC, mas não deve ser classificada como “trincamento da ZAC” até que o trajeto e o mecanismo da trinca tenham sido estabelecidos.
Macrografia por ataque, metalografia e identificação das zonas
Comece com uma seção transversal representativa através da solda, incluindo metal de base não afetado em ambos os lados. Registre a espessura da chapa ou do componente, a geometria do chanfro, o número e a sequência dos passes, o tamanho da solda, a direção de avanço, o pré-aquecimento, a temperatura entre passes, o aporte térmico e qualquer tratamento térmico pós-soldagem (PWHT). Esses detalhes fornecem o contexto térmico necessário para interpretar a seção. A ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, entre passes e de manutenção do pré-aquecimento durante a soldagem por fusão; ela não abrange a medição da temperatura do PWHT.
Após o corte, o embutimento e o lixamento, o ataque macrográfico pode revelar o metal de solda, o limite de fusão, o perfil de penetração, a falta de fusão, as marcas de arco e a largura aproximada do material termicamente alterado. O reagente deve ser compatível com a liga e com o objetivo do exame. Uma macrografia é um mapa, não um método de identificação de fases. O contraste produzido pelo ataque pode exagerar ou ocultar regiões estreitas, e uma única seção pode não detectar assimetrias causadas pelo ângulo da tocha, pelo reaquecimento em soldas multipasse ou por uma restrição geométrica próxima.
Os aços convencionais são comumente divididos, conforme descrito pelo TWI, em zonas de grãos grosseiros, de grãos refinados, parcialmente transformadas ou intercríticas, e revenidas ou sobrerrevenidas, de acordo com a temperatura de pico e a distância em relação à solda. As descrições de aços de dutos do NIST utilizam as zonas de grãos grosseiros, de grãos finos, intercrítica e sobrerrevenida. Esses rótulos são úteis, mas não representam limites físicos universais. A região de grãos grosseiros ultrapassou a faixa superior de transformação o suficiente para permitir o crescimento dos grãos de austenita; a região de grãos finos sofreu austenitização a uma temperatura mais baixa; a região intercrítica sofreu transformação parcial; e a região sobrerrevenida permaneceu abaixo da faixa de transformação, enquanto a martensita ou a bainita existentes foram amolecidas.
O exame metalográfico deve então avançar do limite de fusão para fora, em distâncias conhecidas. A microscopia óptica pode estabelecer a presença de ferrita, perlita, bainita, martensita, martensita revenida, inclusões e alterações visíveis no tamanho dos grãos. A microscopia eletrônica de varredura é frequentemente necessária para caracterizar aspectos das superfícies de fratura, distribuições de carbonetos e precipitados finos. A difração de elétrons retroespalhados pode medir a textura cristalográfica, a reconstrução da austenita prévia em ligas adequadas e a desorientação local associada à deformação ou à transformação. A microscopia eletrônica de transmissão pode ser necessária quando o engrossamento dos precipitados controla a resistência, como no Grade 91.
O histórico térmico é mais importante do que o nome da zona isoladamente. A microestrutura e a dureza da ZAC dos aços ferríticos dependem principalmente da velocidade de resfriamento através da faixa de transformação, da composição e da temperabilidade, e do tamanho dos grãos de austenita prévia, conforme afirma o TWI. Δt8/5, o tempo necessário para resfriar de 800 °C a 500 °C, é um descritor prático quando essas temperaturas são apropriadas. Um relatório do NIST sobre dutos relaciona Δt8/5 ao aporte térmico, à composição química, à distância em relação à solda e à espessura da parede. Esse parâmetro não é uma constante de material transferível. Dois pontos atribuídos à mesma zona nominal podem apresentar produtos de transformação diferentes se suas trajetórias de resfriamento forem distintas.
O exame também deve distinguir os mecanismos. O trincamento induzido por hidrogênio normalmente se desenvolve em microestruturas duras suscetíveis da ZAC, sob restrição à tração e na presença de hidrogênio difusível. O trincamento de solidificação ocorre no metal de solda durante sua solidificação. O rasgamento lamelar acompanha a direção da espessura da chapa suscetível, passando por estruturas e inclusões, enquanto o trincamento por liquação envolve fusão local próxima a contornos de grão ou inclusões. O trincamento por reaquecimento se desenvolve durante o alívio de tensões ou a exposição em serviço em ligas suscetíveis. A ESDEP identifica o trincamento por liquação na ZAC, o trincamento induzido por hidrogênio e o trincamento por reaquecimento entre os principais problemas de soldabilidade dos aços estruturais, mas essa lista não transforma toda descontinuidade de soldagem em uma trinca da ZAC.
Mapeamento de dureza e ensaios mecânicos
O mapeamento de dureza relaciona a estrutura visível a uma resposta local, desde que o método e o espaçamento sejam informados. Faça indentações a partir do metal de base não afetado, atravessando a ZAC, o limite de fusão e o metal de solda, com varreduras adicionais quando a solda for assimétrica ou multipasse. Utilize carga e espaçamento suficientemente pequenos para resolver regiões estreitas de grãos finos ou intercríticas, evitando, ao mesmo tempo, a interação entre indentações adjacentes e os efeitos de borda. Medições Vickers HV0.5 ou HV1 são frequentemente adequadas para mapas laboratoriais; a escala selecionada deve ser informada, pois valores obtidos com cargas diferentes não são automaticamente intercambiáveis.
Uma varredura de dureza pode localizar uma faixa mole sobrerrevenida, uma região martensítica dura, uma região intercrítica amolecida ou um pico local incomum. Ela também pode revelar diferenças entre a ZAC do primeiro passe e as regiões reaquecidas por passes posteriores. Entretanto, a dureza é um indicador, não uma avaliação completa das propriedades. Uma ZAC dura pode apresentar baixa resistência ao trincamento por hidrogênio, mas a dureza, isoladamente, não pode estabelecer a tenacidade à fratura, a tenacidade ao impacto Charpy, o crescimento de trincas por fadiga, a resistência ao trincamento por corrosão sob tensão ou a vida em serviço. Por outro lado, uma região amolecida pode perder resistência à fluência sem se tornar uma fonte provável de trincamento por hidrogênio.
Os ensaios mecânicos devem seguir a preocupação relacionada à falha. Os ensaios Charpy com entalhe em V avaliam a tenacidade ao entalhe em temperaturas especificadas, mas sua energia absorvida não equivale à tenacidade à fratura em deformação plana. Corpos de prova CT ou SEN(B) para tenacidade à fratura podem avaliar a iniciação e o crescimento de trincas sob uma restrição definida. Corpos de prova de tração revelam o limite de escoamento, a ductilidade e incompatibilidades de resistência, embora um corpo de prova convencional possa obter a média de várias regiões da ZAC. Ensaios de dobramento expõem falta de fusão grosseira, trincas e problemas de ductilidade. Ensaios de fadiga, de fluência e de trincamento sob carga constante são necessários quando o desempenho é controlado por carregamento cíclico, alta temperatura prolongada ou trincamento ambiental.
No caso do Grade 91, um aço resistente à fluência com estrutura martensítica revenida, o trincamento Tipo IV está associado à ZAC do metal de base, particularmente às regiões de grãos finos e intercrítica. Uma contribuição de 2016 da ASM International e da EPRI identifica essa suscetibilidade. A fragilidade local pode não ser detectada por um ensaio de tração do volume total ou por medições de dureza que não resolvam a estreita região amolecida. O exame deve incluir a estrutura dos grãos de austenita prévia, a condição das ripas de martensita, as populações de carbonetos e precipitados MX, a condição do PWHT e a localização dos vazios de fluência ou das trincas.
A avaliação da corrosão também exige mais do que a dureza. A discussão do TWI, de 2002, sobre soldas de aços inoxidáveis supermartensíticos examina as microestruturas da ZAC em relação à corrosão, ao trincamento por corrosão sob tensão e ao trincamento sob tensão por sulfetos, incluindo o reaquecimento provocado por passes subsequentes e pelo PWHT. Para essas ligas, o equilíbrio local de fases, a estabilidade do filme passivo rico em cromo, as tensões residuais, a exposição ao hidrogênio e o histórico de revenimento podem controlar o desempenho.
Interpretação de experimentos com ciclos térmicos simulados da ZAC
Corpos de prova de ZAC simulada são produzidos pela aplicação de um ciclo térmico controlado a peças separadas de aço, frequentemente com um simulador termomecânico do tipo Gleeble. Eles permitem estudar uma variável por vez — temperatura de pico, velocidade de aquecimento, Δt8/5, reaquecimento de passes repetidos ou deformação aplicada — sem a sobreposição espacial presente em uma solda real. As microestruturas resultantes podem ser examinadas por microscopia e por ensaios de dureza, tração, impacto, fluência ou trincamento.
Seu valor depende da correspondência com a solda real. Uma única temperatura de pico e um único valor de Δt8/5 não reproduzem o gradiente térmico completo, a restrição multiaxial, a distribuição de hidrogênio, a diluição pelo metal de solda ou a sequência de ciclos de reaquecimento. As dimensões do corpo de prova também alteram o fluxo de calor. O material simulado pode, portanto, representar um ponto da ZAC, e não a ZAC inteira.
O Grade 91 ilustra claramente essa limitação. Ciclos simulados demonstraram que a formação de ferrita na ZAC intercrítica pode reduzir a resistência à tração em alta temperatura, ajudando a explicar por que o dano Tipo IV se concentra nessa região. O resultado sustenta um mecanismo; por si só, porém, não prevê a vida em serviço de um componente de pressão soldado. As soldas reais acrescentam tensão residual, geometria local, segregação química, exposição térmica prévia e variações no PWHT.
A interpretação mais consistente compara as evidências simuladas e as da solda real: reproduz o ciclo térmico medido ou calculado, confirma a microestrutura e a dureza e, em seguida, ensaia a propriedade relevante para a falha suspeita. Uma correspondência de dureza é uma confirmação útil. Ela não prova que a tenacidade, a resistência ao trincamento, o comportamento à corrosão ou o desempenho em serviço prolongado também sejam equivalentes.
12. Leitura de Normas de Soldagem e Qualificações de Procedimentos
As normas de soldagem não respondem todas à mesma pergunta. Um documento de orientação técnica pode recomendar pré-aquecimento, temperatura entre passes, aporte térmico ou medidas de controle de hidrogênio. Uma norma de medição de temperatura pode definir como essas temperaturas são obtidas e registradas. Uma norma de qualificação de procedimento determina se um procedimento de soldagem proposto demonstrou propriedades aceitáveis dentro dos limites estabelecidos. Confundir essas funções leva a um erro comum: tratar um controle térmico recomendado ou uma temperatura medida como prova de uma determinada microestrutura da ZTA.
A ZTA é uma região espacialmente graduada, não uma faixa uniforme. A TWI descreve as sub-regiões da ZTA em aços convencionais como zonas de granulação grosseira, de granulação refinada, parcialmente transformada e revenida, classificadas pela temperatura de pico e pela distância até a linha de fusão. O estudo do NIST sobre aços de tubulações utiliza os termos relacionados zonas de grãos grosseiros, de grãos finos, intercrítica e super-revenida. Cada localização pode experimentar uma temperatura de pico, um tamanho máximo de grão de austenita, uma trajetória de transformação e uma taxa de resfriamento diferentes.
O que a EN 1011-2 fornece
A EN 1011-2, Soldagem — Recomendações para soldagem de materiais metálicos — Parte 2: Soldagem a arco de aços ferríticos, é uma orientação para o controle dos riscos de soldabilidade em aços ferríticos. Seu escopo deve ser interpretado literalmente: ela abrange a soldagem a arco de aços ferríticos e exclui os aços inoxidáveis ferríticos. Não é um código universal para todos os aços, processos de soldagem ou ZTA de aços inoxidáveis.
O documento relaciona a composição do aço, a espessura, o grau de restrição, a condição do hidrogênio, o aporte térmico e o pré-aquecimento ao risco de condições indesejáveis na solda e na ZTA. Seus métodos apoiam decisões sobre pré-aquecimento e temperatura entre passes, bem como sobre o controle do comportamento de resfriamento relevante para a fissuração induzida por hidrogênio. Abordagens baseadas no carbono equivalente podem indicar a temperabilidade e a suscetibilidade, mas não substituem um procedimento qualificado nem o exame direto da junta soldada. Dois aços com valores semelhantes de carbono equivalente ainda podem formar estruturas de ZTA diferentes porque seu equilíbrio de elementos de liga, processamento anterior, tamanho de grão e cinética de transformação são diferentes.
O valor prático da EN 1011-2 está em converter a metalurgia em controles de soldagem. Uma temperatura de pré-aquecimento mais elevada geralmente reduz a velocidade de resfriamento; a alteração do aporte térmico modifica o ciclo térmico; o controle do hidrogênio reduz a quantidade de hidrogênio difusível disponível para participar da fissuração. Nenhuma dessas afirmações prevê todos os constituintes locais. O mesmo aporte térmico nominal pode produzir valores diferentes de Δt8/5 quando variam a espessura da chapa, a geometria da junta, a eficiência do arco, a posição de soldagem ou a distância até a solda.
Δt8/5 é o tempo de resfriamento entre 800 °C e 500 °C, quando esse intervalo é aplicável ao aço e à transformação em consideração. O relatório do NIST sobre tubulações relaciona esse parâmetro ao aporte térmico, à composição química, à distância até a solda e à espessura da parede. Essa relação é uma ponte útil entre uma variável da EPS e a metalurgia da ZTA, mas não constitui uma conversão universal. Um tempo de resfriamento medido ou calculado deve ser interpretado considerando o grau do aço e o ciclo térmico.
A orientação também não pode ser interpretada como um ensaio direto de aceitação de tenacidade, dureza ou vida útil. A microestrutura e a dureza da ZTA de aços ferríticos dependem principalmente da taxa de resfriamento através da faixa de transformação, da composição e da temperabilidade do aço e do tamanho de grão da austenita prévia, conforme explica a TWI. Um resfriamento mais rápido pode aumentar a quantidade de produtos martensíticos ou bainíticos duros em um aço temperável; um resfriamento mais lento pode favorecer produtos de transformação mais macios, mas também pode aumentar o tamanho dos grãos ou alterar a resistência. O equilíbrio aceitável depende da especificação de projeto e das condições de serviço.
O que a ISO 13916:2025 mede
| Tipo de evidência | Pergunta respondida | O que não comprova isoladamente |
|---|---|---|
| Registro do procedimento de soldagem | Quais controles térmicos e variáveis essenciais foram utilizados? | A mistura exata de fases em cada localização da ZTA |
| Registro de temperatura | Os limites de pré-aquecimento e entre passes foram respeitados? | Que os requisitos do TTPS foram atendidos |
| Percurso de dureza | Onde estão as faixas duras e moles? | Tenacidade, vida em fluência ou resistência à corrosão |
| Macro e microexame | Quais zonas, fases e defeitos estão presentes? | Desempenho em serviço de longo prazo |
| Ensaio mecânico ou ambiental | A junta atende a um requisito de propriedade relevante? | Que todos os demais mecanismos de serviço estão controlados |
A ISO 13916:2025 tem uma função mais restrita e precisa. Ela especifica requisitos para a medição das temperaturas de pré-aquecimento, entre passes e de manutenção do pré-aquecimento durante a soldagem por fusão. Ela não abrange a medição da temperatura do tratamento térmico pós-soldagem. Essa exclusão é importante: uma disposição de termopares ou uma leitura por infravermelho aceita para o controle do pré-aquecimento não pode estabelecer automaticamente que um ciclo de TTPS atendeu à temperatura exigida, ao tempo de manutenção ou à uniformidade ao longo da espessura.
A norma ajuda a tornar os registros de temperatura comparáveis ao abordar qual temperatura está sendo medida e como a medição é aplicada durante a soldagem. Em uma qualificação de procedimento, isso apoia a evidência de que o soldador ou operador de soldagem seguiu os controles térmicos especificados. Ela não mede a dureza da ZTA, identifica a zona de grãos grosseiros, determina diretamente Δt8/5 em todas as juntas nem revela se a fissuração do Tipo IV se desenvolverá durante o serviço.
A localização da medição, portanto, faz parte do julgamento de engenharia. Uma temperatura superficial medida longe da linha de fusão pode não representar o histórico térmico de uma região estreita da ZTA. Da mesma forma, uma leitura entre passes registra uma condição antes do passe seguinte, não o histórico completo da temperatura de pico produzido por esse passe. O reaquecimento causado pelos passes subsequentes pode revenir, refinar ou transformar parcialmente o material da ZTA formado anteriormente. Em soldas de aços inoxidáveis supermartensíticos, o estudo da TWI de 2002 examinou as microestruturas da ZTA em relação à corrosão, à corrosão sob tensão, à fissuração sob tensão por sulfetos, ao reaquecimento por passes subsequentes e ao TTPS. O registro térmico e o resultado metalográfico estão relacionados, mas não são intercambiáveis.
Conectando variáveis do procedimento à aceitação da ZTA
Uma qualificação de procedimento conecta variáveis controláveis às propriedades demonstradas da junta. A EPS identifica o grau, a faixa de espessura, a configuração da junta, o processo, os consumíveis, o pré-aquecimento, a temperatura entre passes, o aporte térmico ou os limites de velocidade de soldagem, as condições de proteção gasosa e qualquer TTPS. O registro de qualificação documenta então os valores efetivamente utilizados e os ensaios realizados. No sistema de qualificação aplicável, como a ISO 15614-1 para ensaios de procedimento de soldagem, alterações fora das faixas permitidas podem exigir uma nova qualificação, em vez de uma suposição informal de que a ZTA permanecerá equivalente.
A aceitação deve estar vinculada ao mecanismo de falha que está sendo controlado. O ensaio de dureza pode identificar uma ZTA excessivamente dura e apoiar o controle da fissuração por hidrogênio, mas a dureza, por si só, não estabelece uma tenacidade à fratura adequada. Os ensaios de tração e de dobramento avaliam aspectos diferentes do desempenho da junta. O ensaio de impacto Charpy amostra uma localização e uma temperatura definidas; ele não representa todas as sub-regiões da ZTA. O exame macrográfico pode revelar fusão, geometria e defeitos visíveis, enquanto os ensaios não destrutivos abordam descontinuidades que podem não ser visíveis metalograficamente.
A distinção entre os mecanismos de fissuração é essencial. A ESDEP identifica a fissuração por liquação na ZTA, a fissuração induzida por hidrogênio e a fissuração por reaquecimento entre os principais problemas de soldabilidade em aços estruturais, enquanto a fissuração por solidificação ocorre no metal de solda e o rasgamento lamelar está associado à deformação através da espessura e ao metal de base sensível a inclusões. Chamar toda indicação de “fissuração da ZTA” obscurece o controle pertinente. A fissuração induzida por hidrogênio exige atenção ao hidrogênio, à temperabilidade, à restrição e ao resfriamento. A fissuração por reaquecimento diz respeito a microestruturas suscetíveis durante o alívio de tensões ou a exposição em serviço. A fissuração por liquação envolve fusão localizada na ZTA.
O Grau 91 mostra por que a qualificação não pode se limitar a um valor nominal de pré-aquecimento. A ASM International e a EPRI relataram, em 2016, que o Grau 91 é suscetível à fissuração do Tipo IV na ZTA do metal de base, particularmente nas regiões de grãos finos e intercrítica. Ciclos térmicos simulados também mostraram que a formação de ferrita na ZTA intercrítica pode reduzir a resistência à tração em alta temperatura. Um procedimento pode atender aos requisitos de temperatura e visuais e, ainda assim, exigir uma avaliação direcionada de dureza, tenacidade, metalografia ou serviço sob fluência quando a especificação aplicável identificar esse risco.
A interpretação correta é, portanto, em camadas: a EN 1011-2 fornece recomendações de soldagem para aços ferríticos, a ISO 13916:2025 controla a medição especificada da temperatura durante a soldagem por fusão, e a norma de qualificação define a aceitação demonstrada dentro de uma faixa de variáveis essenciais. Nenhuma delas deve ser citada além de seu escopo. Uma qualificação sólida utiliza os controles térmicos medidos como evidência e, em seguida, ensaia as propriedades relevantes para a ZTA, o processo de fabricação e a condição de serviço reais.
13. Um Framework Metalúrgico Prático para o Diagnóstico da ZAC
Comece pelo material, pelo processo de soldagem e pelo histórico térmico
Um diagnóstico confiável da ZAC começa antes da microscopia. Primeiro, identifique a especificação do produto, o grau, o número da corrida, a espessura, a condição de fornecimento e qualquer soldagem ou tratamento térmico anterior. “Aço-carbono” não é informação suficiente: ASTM A516 Grade 70, API 5L X65, EN 10025-2 S355J2, ASTM A387 Grade 91 e um aço-liga temperado e revenido podem desenvolver estruturas de ZAC muito diferentes sob o mesmo arco. Registre a orientação da chapa ou do tubo, as regiões sensíveis à segregação, o histórico de conformação e se o material original foi normalizado, temperado e revenido, processado termomecanicamente ou revenido após a fabricação.
Em seguida, deve-se reconstruir o registro da soldagem. Identifique o processo — SMAW, GMAW, FCAW, GTAW, SAW ou outro — juntamente com a classificação do consumível, a polaridade, a corrente, a tensão, a velocidade de soldagem, o tamanho do cordão, o rendimento do arco, a geometria da junta, a sequência de passes e a temperatura interpasse. O pré-aquecimento, o tratamento térmico entre passes, a restrição e a exposição ambiental devem constar do mesmo registro. A EN 1011-2 fornece orientações para a soldagem a arco de aços ferríticos; seu escopo exclui os aços inoxidáveis ferríticos, portanto suas recomendações não devem ser transferidas para esses materiais sem verificar sua aplicabilidade. A ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, interpasse e manutenção do pré-aquecimento durante a soldagem por fusão, mas não especifica a medição da temperatura do tratamento térmico pós-soldagem.
A questão central não é simplesmente saber quão quente a solda ficou, mas qual ciclo térmico cada local experimentou. A ZAC é constituída por metal sólido alterado pelo calor da soldagem sem sofrer fusão. Próximo à linha de fusão, a temperatura máxima pode produzir uma estrutura de grãos grosseiros de austenita prévia; mais distante, temperaturas máximas menores podem refinar os grãos, transformar parcialmente a estrutura original ou revenir uma condição previamente endurecida ou temperada e revenida. O TWI descreve as sub-regiões convencionais da ZAC em aços comuns como zonas de grãos grosseiros, de grãos refinados, parcialmente transformadas ou intercríticas e revenidas, de acordo com a temperatura máxima e a distância da solda. O NIST utiliza os termos estreitamente relacionados de regiões de grãos grosseiros, grãos finos, intercríticas e super-revenidas para as regiões de ZAC em aços de dutos.
Estime o histórico de resfriamento em vez de inferi-lo apenas pela distância. Quando aplicável, Δt8/5 — o tempo necessário para resfriar de 800 °C a 500 °C — fornece uma comparação prática entre soldas e locais. O relatório do NIST sobre dutos relaciona Δt8/5 ao aporte térmico, à composição do aço, à distância da solda e à espessura da parede. Um intervalo curto de resfriamento pode promover martensita ou bainita em um aço temperável; um intervalo mais longo pode permitir reações de formação de ferrita, perlita ou revenimento. Assim, o mesmo aporte térmico nominal pode produzir estruturas diferentes em chapas finas, tubos de parede espessa e juntas restringidas.
Separe as evidências de trincamento, amolecimento, endurecimento e corrosão
Mapeie a região afetada antes de atribuir um mecanismo de falha. Utilize uma seção transversal submetida a macrografia com ataque químico para localizar a linha de fusão e estimar a largura da ZAC; em seguida, examine seções polidas e atacadas que atravessem a trinca, o metal de base adjacente não afetado, o metal de solda e, quando pertinente, vários passes. Os perfis de dureza devem atravessar a linha de fusão em várias distâncias e orientações. Um máximo de dureza pode indicar uma região martensítica ou bainítica, mas não comprova trincamento induzido por hidrogênio. Da mesma forma, uma faixa amolecida pode indicar transformação intercrítica, revenimento ou super-revenimento sem ser a origem da falha.
O TWI afirma que a microestrutura e a dureza da ZAC dependem principalmente da velocidade de resfriamento na faixa de transformação, da composição e da temperabilidade, bem como do tamanho dos grãos de austenita prévia. Essas variáveis devem ser analisadas em conjunto. Uma região de grãos grosseiros pode apresentar baixa tenacidade mesmo quando sua dureza é moderada. Uma região de grãos finos ou intercrítica pode ser mais macia e, ainda assim, vulnerável sob carregamento por fluência. No Grade 91, o estudo da ASM International e da EPRI publicado em 2016 identifica o trincamento do Tipo IV na ZAC do metal de base, particularmente nas regiões de grãos finos e intercríticas. Ciclos térmicos simulados demonstraram que a formação de ferrita na ZAC intercrítica pode reduzir a resistência à tração em alta temperatura. Um perfil de dureza, por si só, não detectaria esse mecanismo.
Classifique as trincas por localização, morfologia, momento de formação e carregamento. O trincamento por solidificação ocorre no metal de solda à medida que o último líquido se solidifica; portanto, não é automaticamente uma trinca da ZAC. O trincamento por liquação se forma quando constituintes locais na linha de fusão ou próximos a ela se tornam parcialmente líquidos durante a soldagem ou o reaquecimento. O trincamento induzido por hidrogênio geralmente requer hidrogênio difusível, uma microestrutura dura suscetível, tensão de tração ou restrição e, frequentemente, formação retardada da trinca. O rasgamento lamelar está associado à deformação na direção da espessura e à baixa ductilidade decorrente de inclusões alongadas na chapa de origem, e não a uma “ZAC dura” genérica. O trincamento por reaquecimento se desenvolve durante o aquecimento pós-soldagem ou a exposição em serviço em aços-liga suscetíveis. A ESDEP identifica o trincamento por liquação na ZAC, o trincamento induzido por hidrogênio e o trincamento por reaquecimento entre os principais problemas de soldabilidade em aços estruturais.
As evidências de corrosão exigem um exame separado. Identifique o eletrólito, a temperatura, o potencial, os contaminantes, a condição da proteção catódica e a tensão residual ou aplicada. Uma faixa estreita da ZAC pode apresentar equilíbrio de fases, distribuição de carbonetos, dureza ou resposta do filme passivo diferentes das observadas tanto no metal de solda quanto no metal de base. Em soldas de aços inoxidáveis supermartensíticos, o estudo do TWI de 2002 examinou as microestruturas da ZAC em relação à corrosão, à corrosão sob tensão, ao trincamento sob tensão por sulfetos, ao reaquecimento por passes subsequentes e ao PWHT. Os ciclos térmicos dos passes subsequentes podem revenir, reaustenitizar ou alterar de outra forma uma ZAC formada anteriormente; o PWHT pode reduzir a dureza e, ao mesmo tempo, modificar a precipitação de carbonetos e a resposta local à corrosão.
Da região observada ao mecanismo defensável
Passe da observação ao mecanismo em etapas explícitas. Primeiro, marque a trinca, o pite, a faixa amolecida ou a origem da fratura em uma seção transversal medida. Segundo, correlacione essa posição com a sub-região de temperatura máxima e com a dureza. Terceiro, identifique as fases por microscopia óptica, SEM e, quando necessário, EBSD, difração de raios X ou microscopia eletrônica de transmissão. Réplicas de extração de carbonetos ou métodos analíticos podem ser necessários para examinar carbonetos no Grade 91 e em outros aços resistentes à fluência. A fractografia deve estabelecer se a fratura é por clivagem, quase-clivagem, coalescência dúctil de microvazios, intergranular ou assistida pelo ambiente.
Em seguida, teste as condições contribuintes pertinentes. Para uma hipótese envolvendo hidrogênio, meça ou documente a secagem dos consumíveis, o hidrogênio difusível, o pré-aquecimento, o tempo até o trincamento retardado, a restrição e a dureza; a introdução de hidrogênio ou ensaios controlados de trincamento retardado podem fornecer uma comparação. Para o trincamento por liquação ou por solidificação, examine os contornos de grão parcialmente fundidos e os constituintes segregados. Para o rasgamento lamelar, inspecione a morfologia das inclusões e a ductilidade na direção da espessura. Para o trincamento por reaquecimento ou do Tipo IV, reproduza a exposição térmica e a tensão de serviço e, em seguida, compare o comportamento em fluência ou em ruptura por fluência com o do material não afetado.
Por fim, utilize um ensaio que possa refutar a explicação proposta. Repita o mapeamento de dureza, realize uma análise microquímica, exponha corpos de prova correspondentes ao ambiente de serviço ou reproduza o ciclo térmico de soldagem com Δt8/5 e reaquecimento controlados. Uma trinca visível comprova uma descontinuidade, não sua causa. Um pico de dureza comprova uma resposta local, não o modo de falha. O diagnóstico defensável é aquele que conecta a condição do material, o histórico térmico, a microestrutura espacial, o carregamento e o ambiente e, depois, resiste a um ensaio direcionado.
14. Síntese: por que a metalurgia da ZTA controla o desempenho do aço soldado
A ZTA como um material espacialmente graduado
A zona termicamente afetada (ZTA) não é uma faixa de material única com uma estrutura previsível. Ela é a porção do metal de base alterada pelo calor da soldagem sem sofrer fusão, e sua condição muda continuamente com a distância em relação à fronteira de fusão. A temperatura máxima, o tempo em determinada temperatura, a taxa de resfriamento, a microestrutura inicial e o reaquecimento determinam o que cada pequeno volume experimenta. Assim, dois locais separados por apenas alguns milímetros podem conter diferentes fases, tamanhos de grão e tensões residuais.
Nos aços convencionais, a TWI divide a ZTA em zonas de granulação grosseira, granulação refinada, parcialmente transformada e revenida, de acordo com a temperatura máxima e a distância em relação à solda. A região de granulação grosseira situa-se mais próxima da fronteira de fusão e atinge temperaturas suficientemente elevadas para provocar o crescimento dos grãos de austenita. Seus grãos grosseiros de austenita prévia podem favorecer produtos de transformação desfavoráveis e reduzir a tenacidade ao impacto, especialmente quando o resfriamento é suficientemente rápido para formar bainita dura ou martensita. Mais distante, a região de granulação refinada se austenitiza a uma temperatura máxima mais baixa e normalmente desenvolve grãos menores de austenita prévia. Esse refino pode melhorar a tenacidade, mas não elimina os efeitos da composição química nem da taxa de resfriamento.
A região intercrítica, ou parcialmente transformada, é aquecida entre as temperaturas crítica inferior e superior. Apenas parte de sua estrutura original se transforma em austenita. Durante o resfriamento, a fração transformada pode se tornar mais dura que o material adjacente, enquanto a ferrita não transformada ou os constituintes revenidos mantêm diferentes níveis de resistência e ductilidade. Ainda mais distante da solda, uma região revenida ou sobrerrevenida pode sofrer amolecimento, engrossamento dos precipitados ou perda do endurecimento por precipitação sem austenitização completa.
As descrições de aços para tubulações do National Institute of Standards and Technology utilizam os termos relacionados zonas de granulação grosseira, granulação fina, intercrítica e sobrerrevenida. Esses rótulos ajudam a localizar os históricos térmicos, mas não são classificações de desempenho. A variável determinante é o ciclo térmico completo, especialmente o resfriamento através da faixa de transformação. A TWI afirma que a microestrutura e a dureza da ZTA dependem principalmente da taxa de resfriamento nessa faixa, da composição e da temperabilidade do aço e do tamanho dos grãos de austenita prévia. O parâmetro prático Δt8/5 — o tempo necessário para resfriar de 800 °C a 500 °C — frequentemente descreve essa parte do ciclo nos aços ferríticos. O NIST adverte que Δt8/5 depende do aporte térmico, da composição química, da distância em relação à solda e da espessura da parede. É um descritor útil, não um substituto universal para a medição do ciclo térmico.
Compromissos entre resistência, tenacidade, ductilidade e resistência à corrosão
Uma junta soldada pode atender a um requisito de resistência à tração e, ainda assim, conter uma ZTA que controle a falha. O resfriamento rápido pode produzir elevada dureza por meio de martensita ou estruturas bainíticas duras, aumentando a resistência local, mas também elevando a suscetibilidade à trinca induzida por hidrogênio quando há hidrogênio difusível e restrição. O resfriamento mais lento pode reduzir a dureza e o risco de trincas por hidrogênio; entretanto, um aporte térmico excessivo ou uma permanência prolongada em alta temperatura pode aumentar o tamanho dos grãos, amolecer a ZTA ou reduzir a tenacidade. O pré-aquecimento modifica o ciclo de resfriamento; por si só, não garante uma microestrutura segura.
A resistência e a tenacidade também entram em conflito por meio do tamanho dos grãos e dos produtos de transformação. Em geral, grãos finos favorecem uma melhor resistência à fratura frágil, enquanto grãos grosseiros podem elevar a temperatura de transição dúctil-frágil. Uma zona intercrítica ou sobrerrevenida macia pode acomodar a deformação por meio de maior ductilidade local, mas pode se tornar a seção mais fraca sob carregamento de tração ou deformação cíclica. Nos aços resistentes à fluência, o problema é mais grave, pois pequenas alterações na distribuição dos precipitados e na estrutura dos subgrãos podem governar a resistência de longo prazo.
O Grade 91 ilustra por que uma afirmação genérica como “a ZTA é mais dura” é inadequada. Os anais da ASM International e da EPRI de 2016 identificam trincas do Tipo IV na ZTA do metal de base, particularmente nas regiões de granulação fina e intercrítica. Ciclos térmicos simulados mostraram que a formação de ferrita na ZTA intercrítica pode reduzir a resistência à tração em alta temperatura. Portanto, a localização da falha está ligada não simplesmente à zona mais quente, mas a uma combinação específica de transformação parcial, estrutura de fluência enfraquecida, tensão e temperatura de serviço.
Os mecanismos de trincamento também devem permanecer distintos. A ESDEP identifica a trinca por liquação na ZTA, a trinca induzida por hidrogênio e a trinca de reaquecimento entre os principais problemas de soldabilidade dos aços estruturais. A trinca de solidificação ocorre no metal de solda durante sua solidificação, embora a liquação da ZTA adjacente possa envolver constituintes de baixo ponto de fusão ou contornos ricos em precipitados. O rasgamento lamelar resulta principalmente de deformação na direção da espessura em chapas suscetíveis que contêm inclusões alongadas; ele não é intercambiável com a trinca por hidrogênio. A trinca de reaquecimento se desenvolve durante o alívio de tensões ou a exposição em serviço, quando microestruturas suscetíveis e tensões residuais interagem. Chamar toda descontinuidade de soldagem de “trinca da ZTA” obscurece o método de prevenção necessário.
A corrosão acrescenta outra camada de complexidade. As transformações na ZTA podem criar diferenças galvânicas locais, regiões empobrecidas em cromo ou afetadas por precipitados, gradientes de dureza e tensão residual de tração. Em soldas de aços inoxidáveis supermartensíticos, o estudo da TWI de 2002 examinou as microestruturas da ZTA em relação à corrosão, à trinca por corrosão sob tensão, à trinca por tensão em presença de sulfetos, ao reaquecimento por passes subsequentes e ao tratamento térmico pós-soldagem (PWHT). Um passe de solda subsequente pode revenir uma região e, ao mesmo tempo, reaquecê-la ou aquecer outra região até uma condição intercrítica. O PWHT pode reduzir a tensão residual e revenir constituintes duros, mas também pode alterar a precipitação e a resposta à corrosão. O ambiente de serviço — cloretos, fluido de produção ácido, hidrogênio, temperatura e tensão aplicada — determina qual fragilidade se tornará decisiva.
Perguntas que uma avaliação adequada da ZTA deve responder
Uma avaliação confiável começa pelo procedimento de soldagem real, e não por uma largura genérica da ZTA. A EN 1011-2 abrange a soldagem a arco de aços ferríticos, excluindo os aços inoxidáveis ferríticos, e fornece orientações relevantes sobre aporte térmico, pré-aquecimento e controle do hidrogênio. A ISO 13916:2025 especifica a medição das temperaturas de pré-aquecimento, entre passes e de manutenção do pré-aquecimento durante a soldagem por fusão; ela não abrange a medição da temperatura do PWHT. Esses limites são importantes porque o controle de temperatura registrado e o PWHT efetivamente realizado são evidências distintas.
O exame metalográfico deve localizar a fronteira de fusão e identificar cada sub-região térmica, o tamanho dos grãos e o produto de transformação. Os perfis de dureza devem atravessar o metal de solda, as regiões de granulação grosseira, granulação fina, intercrítica e sobrerrevenida, em vez de apresentar um único valor para a ZTA. Os ensaios de tenacidade devem representar o local crítico e a temperatura de serviço, enquanto os ensaios de tração, fluência ou dobramento devem considerar zonas amolecidas e as propriedades anisotrópicas da chapa. As estimativas do ciclo térmico devem declarar as premissas relativas ao aporte térmico, à espessura, à composição química, à restrição e a Δt8/5.
A avaliação final deve relacionar a estrutura ao mecanismo de falha e ao ambiente. Ela deve perguntar:
- Qual zona da ZTA está sendo avaliada e onde ela se situa em relação à fronteira de fusão?
- Que transformação ocorreu durante o primeiro ciclo térmico e durante o reaquecimento?
- O perfil de dureza indica martensita, bainita, revenimento, amolecimento ou uma incompatibilidade local?
- A tenacidade é adequada à temperatura de serviço e à taxa de carregamento especificadas?
- Qual mecanismo de trincamento é plausível: induzido por hidrogênio, liquação, solidificação, rasgamento lamelar, reaquecimento ou Tipo IV?
- Que exposição à corrosão, ao hidrogênio, aos cloretos ou aos sulfetos atuará sobre a ZTA?
- Qual norma aplicável, qualificação do procedimento e método de medição regem a aceitação?
O comportamento da ZTA é o resultado combinado da composição, da microestrutura inicial, do ciclo térmico, da restrição, do reaquecimento e do ambiente de serviço. Nenhum rótulo isolado da ZTA prevê o desempenho do aço soldado.
Referências
- [1] Grade 91 Type IV cracking and simulated HAZ thermal cycles. ASM International and EPRI proceedings, 2016. https://www.asminternational.org/
- [2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI study, 2002. https://www.twi-global.com/