




1. Yüksek Dayanımlı Düşük Alaşımlı Çeliğin Anlamı
Tek bir alaşım yerine bir sınıf olarak HSLA
Yüksek dayanımlı düşük alaşımlı (HSLA) çelik, dayanımını ve hizmet özelliklerini kimyasal bileşimin, işleme koşullarının ve mikroyapının kontrollü bir bileşiminden alan, düşük karbonlu ve düşük alaşımlı mühendislik çelikleri ailesidir. Bu çelik, tek bir alaşım, tek bir ısıl işlem veya evrensel bir bileşim değildir. ASTM A572/A572M Grade 50 olarak tedarik edilen bir levha ile ASTM A588 standardına uygun olarak tedarik edilen bir atmosferik korozyona dayanıklı levhanın her ikisi de HSLA olarak adlandırılabilir; ancak bu ürünlerin şartname gereklilikleri, alaşımlama stratejileri, korozyon davranışları ve izin verilen ürün biçimleri farklıdır.
Temel metalurjik ayrım, HSLA çeliklerin dayanımlarını, daha eski yüksek dayanımlı karbon çeliklerinin çoğuyla ilişkilendirilen yüksek karbon içeriklerine dayanmadan artırmalarıdır. Bileşimlerinde orta düzeyde manganez, silisyum, bakır, nikel, krom, molibden veya diğer alaşım elementleri ilavelerinin yanı sıra daha küçük miktarlarda niyobyum, vanadyum ve titanyum bulunabilir. Eski Amerikan terminolojisinde niyobyum çoğu zaman columbium olarak yazılır; bu nedenle ASTM tanımları ve açıklamaları “columbium-vanadium” çeliklerine atıfta bulunabilir.
Kolumbiyum, vanadyum veya titanyumun orta düzeydeki ilaveleri dayanımı artırabilir ve atmosferik korozyon direncini veya şekillendirilebilirliği iyileştirebilir. Strong evidence
American Iron and Steel Institute, HSLA çeliğini; orta düzeyde columbium, vanadyum veya titanyum ilavelerinin dayanımı artırdığı ve atmosferik korozyon direncini ya da şekillendirilebilirliği de iyileştirebildiği bir grup olarak tanımlar. Bu etkiler, bir elementin ilave edilmesinin otomatik sonuçları değildir. Etkiler; ilave edilen miktara, çeliğin karbon ve azot içeriklerine, ısıl geçmişine ve çökeltiler ile tanelerin nihai dağılımına bağlıdır.
ASM International’ın 2024 tarihli değerlendirmesi, haddelenmiş durumda bulunan ve mikroalaşımlı çelikler olarak da adlandırılan HSLA çeliklerini, akma dayanımı 275 MPa [40 ksi] değerinden büyük olan yüksek dayanımlı karbon ve düşük alaşımlı çelikler arasında sınıflandırır. Bu değer, haddelenmiş durumdaki geniş kategorinin belirlenmesi açısından yararlıdır; ancak evrensel bir yasal veya şartname sınırı değildir. Bir ASTM şartnamesi, HSLA ürününü tek bir genel eşik değeriyle değil; kalite tanımı, kimyasal sınırlar, mekanik özellik gereklilikleri ve üretim koşulları aracılığıyla tanımlayabilir.
Aralık geniştir. 1979 yılında yayımlanan bir ASTM sempozyum bildirisi, HSLA çelikleri için 40.000 ila 140.000 psi [276 ila 966 MPa] arasında akma dayanımı düzeyleri bildirmiştir. Yalnızca bu aralık bile “HSLA” ifadesinin gerçek kalite tanımının yerini alamayacağını gösterir. Üst uçtaki dayanım, alt uca yakın bir yapı levhasına kıyasla farklı bir işleme yöntemi, alaşım içeriği, kesit kalınlığı ve tokluk gereklilikleri içerebilir.
Dayanıma dayalı tanımlar ile şartname tanımları arasındaki farklar
| Açıklama | Belirlediği | Belirlemediği |
|---|---|---|
| Dayanım temelli tanım | Belirlenmiş bir akma veya çekme dayanımı düzeyi | Kimyasal bileşim, işleme yöntemi veya ürün biçimi |
| Şartname temelli tanım | Kimyasal bileşim, mekanik özellikler, ürün gerekleri ve imalat koşulları | Evrensel tek bir yüksek dayanımlı düşük alaşımlı çelik mikroyapısı |
| Mikroalaşımlı tanımlama | Niyobyum, vanadyum, titanyum veya bunların birleşimlerinin kontrollü ilaveleri | Tüm ürünlerde eşdeğer performans |
Dayanıma dayalı bir tanım, çeliğin mekanik açıdan ne yaptığını sorar. Şartnameye dayalı bir tanım ise ürünün hangi koşulları karşılaması gerektiğini sorar. Bu sorular birbiriyle ilişkilidir; ancak aynı değildir.
Akma dayanımı çoğu zaman en görünür kriterdir. Örneğin ASTM A572/A572M; profiller, levhalar, palplanşlar ve çubuklarda kullanılan yüksek dayanımlı düşük alaşımlı columbium-vanadium yapı çeliğinin beş kalitesini kapsar. Belirtilen asgari akma dayanımları, kaliteye ve ürüne bağlı olarak 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında değişir. Bu nedenle tanım, “yüksek dayanımlı çelik” ifadesinden çok daha fazlasını bildirir: Sipariş edilen ürün biçimi için geçerli olan kimyayı, çekme özelliklerini, boyutsal veya ürün gerekliliklerini ve diğer koşulları belirleyen standardı tanımlar.
ASTM A588 de önemli bir başka örnektir. Bu standart, atmosferik korozyona dayanıklı HSLA yapı çeliğini tanımlar ve NIST, 2005 yılında bu kalitenin asgari akma sınırını 50 ksi olarak belirtmiştir. A572/A572M ile A588’in her ikisini de “HSLA” olarak adlandırmak metalurjik açıdan makuldür; ancak bunların birbirinin yerine kullanılabileceğini varsaymak doğru değildir. A572, yüksek dayanımlı düşük alaşımlı columbium-vanadium yapı çeliği olarak tanımlanırken A588, atmosferik korozyon direnciyle ilişkili gereklilikleri içerir. Tasarım mühendisi yine de kalınlık sınırlarını, tokluk hükümlerini, kaynak gerekliliklerini, maruz kalınan ortamı ve kesin ürün biçimini kontrol etmelidir.
Bir çelik, belirli bir satın alma veya tasarım standardına göre HSLA olarak sınıflandırılmadan da 275 MPa’ın üzerinde akma dayanımına sahip olabilir. Buna karşılık bir standart, asgari dayanımı ASM International’ın haddelenmiş durum için belirlediği geniş eşik değerle tam olarak örtüşmese bile, amaçlanan kimya ve özellik bileşimi nedeniyle HSLA terminolojisini kullanabilir. Ürün standartları; sıcak haddelenmiş sac, levha, çubuk, yapı profilleri ve su verilmiş ve temperlenmiş ürünler arasında ayrım yapabilir; bunların her biri için ayrı gereklilikler bulunabilir.
Bu nedenle mekanik değer, malzemenin kimliğinin yalnızca bir bölümüdür. Çekme dayanımı, akma oranı, uzama, darbe tokluğu, bükme performansı, kaynaklanabilirlik ve kalınlık yönündeki davranış, hizmet koşullarında aynı derecede önemli olabilir. Benzer akma dayanımlarına sahip iki çelik, karbon eşdeğerleri, çökelti dağılımları, tane boyutları ve soğuma geçmişleri farklı olduğu için şekillendirme veya kaynak işlemlerine farklı tepki verebilir.
Düşük alaşımlı, yüksek dayanımlı ve mikroalaşımlı ifadeleri neden birbirinin yerine kullanılamaz?
“Düşük alaşımlı” ifadesi, geniş bir bileşimsel anlamda alaşım içeriğini tanımlar; tek başına belirli bir dayanımı, işleme yolunu veya mikroyapıyı garanti etmez. Düşük alaşımlı bir çelik; sertleşebilirlik, aşınma direnci, yüksek sıcaklıkta hizmet, tokluk veya yapı dayanımı amacıyla tasarlanabilir. Bazı düşük alaşımlı çelikler krom, nikel, molibden veya manganez ilavelerinin nispeten yüksek miktarlarına dayanır ve su verme ile temperleme işleminden geçirilebilir. Bunlar otomatik olarak HSLA çelikleri değildir.
Yüksek dayanımlı düşük alaşımlı çeliklerde başlıca dayanım artırma yolları
- Katı çözeltiyle dayanım artırma
- Çözünmüş alaşım atomları ferrit kafesini çarpıtır ve dislokasyon hareketini engeller.
- Tane inceltme
- Daha ince ferrit taneleri akma dayanımını artırır ve klivaj kırılması direncini iyileştirebilir.
- Çökelme yoluyla dayanım artırma
- İnce karbonitrür parçacıkları ferritik matris içindeki dislokasyonları engeller.
- Dönüşüm yoluyla dayanım artırma
- Soğuma, ince ferrit, beynitik ferrit veya başka daha sert bileşenler oluşturabilir.
- Kontrollü deformasyon
- Depolanmış deformasyon ve yeniden kristalleşmemiş östenit, nihai ferrit yapısını etkiler.
“Yüksek dayanımlı” ifadesi, genellikle belirtilen akma veya çekme dayanımıyla belirlenen bir özellik düzeyini tanımlar. Bu ifade, dayanımın nasıl elde edildiği hakkında çok az bilgi verir. Manganez veya silisyumdan kaynaklanan katı çözelti pekişmesi, tane incelmesi, çökelme pekişmesi, daha sert ferritik veya beynitik bileşenlere dönüşüm ve kontrollü haddeleme, dayanımın artırılmasına katkıda bulunabilir. Su verilmiş ve temperlenmiş düşük alaşımlı bir çelik, alışılmış haddelenmiş durum anlamında mikroalaşımlı bir HSLA kalitesi olmadan da yüksek dayanımlı olabilir.
Mikroalaşımlı çelik Tane yapısını, çökelmeyi, yeniden kristalleşmeyi veya dönüşüm davranışını değiştiren, niyobyum, vanadyum veya titanyum gibi çok küçük ve kontrollü ilaveler içeren çelik.
“Mikroalaşımlı” ifadesi daha özel olarak; dönüşüm ve deformasyon davranışını değiştirmek amacıyla çok küçük ve kontrollü ilavelerin—genellikle niyobyum, vanadyum, titanyum veya bunların kombinasyonlarının—kullanılmasını belirtir. Bu elementler; karbür, nitrür veya karbonitrür çökelmesi, östenit tane kontrolü ve haddeleme sırasında yeniden kristalleşmenin engellenmesi gibi mekanizmalar aracılığıyla etki gösterir. Elementlerin nominal olarak mevcut olması yeterli değildir. Yeniden ısıtma sırasında çözünmüş halde kalan niyobyum, haddeleme öncesinde veya sırasında çökelmiş niyobyumdan farklı davranabilir. Titanyum, azotu titanyum nitrür olarak bağlayabilir; vanadyum çökelmesi ise soğuma sırasında ferritin pekişmesine katkıda bulunabilir. Sonuç; çözünme sıcaklığına, yeniden ısıtma uygulamasına, haddeleme programına, soğuma hızına ve karbon ile azot dengesine bağlıdır.
Bu nedenle kontrollü termomekanik işlem, uygulamada malzeme tanımının bir parçasıdır. Seçilen yeniden kristalleşme sıcaklıklarının altında haddeleme, önceki östenit yapısını inceltebilir; hızlandırılmış soğutma, ferrit, perlit, beynit veya diğer dönüşüm ürünlerini değiştirebilir; çökelme ise karbon miktarında büyük bir artış olmadan dayanımı yükseltebilir. Bu mekanizmalar aynı zamanda tokluğu, sünekliği, şekillendirme sınırlarını ve kaynak ısısından etkilenen bölgeleri de etkiler.
1979 tarihli ASTM sempozyumundaki değerlendirmede, incelenen kalitelerin çoğunun columbium, vanadyum, titanyum veya bu elementlerin kombinasyonlarıyla mikroalaşımlandığı bildirilmiştir. Bu gözlem, HSLA olarak adlandırılan her çeliğin bu üç elementin tümünü veya hatta bunlardan herhangi birini içerdiği anlamına gelmez. Aynı şekilde, her mikroalaşımlı çeliğin aynı şartname ailesine ait olduğu da söylenemez. Güvenilir tanımlama; ASTM A572/A572M Grade 50 veya ASTM A588 gibi tam kalite tanımının yanı sıra ürün biçimini, kalınlığı, teslimat durumunu ve geçerli ek gereklilikleri içerir. Ancak bundan sonra kullanılan gerçek çelik için dayanım, tokluk, kaynaklanabilirlik, şekillendirilebilirlik ve korozyon performansı değerlendirilebilir.
2. HSLA Çeliklerin Sade Karbonlu ve Konvansiyonel Düşük Alaşımlı Çeliklerden Farkları
Yüksek dayanımlı düşük alaşımlı (HSLA) çelik, tek bir bileşimden oluşan bir çelik değil, düşük karbonlu ve düşük alaşımlı mühendislik çeliklerinden oluşan bir ailedir. Belirleyici performansı; kimyasal bileşimin, yeniden ısıtmanın, haddelemenin, soğutmanın ve ortaya çıkan mikroyapının etkileşiminden kaynaklanır. Bu nedenle bu adlandırma, dayanım, süneklik, tokluk, kaynaklanabilirlik veya korozyon davranışı bakımından evrensel tek bir dengeyi ifade etmez.
ASM International, haddelenmiş durumda bulunan HSLA çelikleri — mikroalaşımlı çelikler olarak da adlandırılır — akma dayanımı 275 MPa [40 ksi] üzerinde olan yüksek dayanımlı karbon ve düşük alaşımlı çelikler arasında sınıflandırır. Bu eşik, tek bir metalurjik reçeteyi değil, bir dayanım aralığını tanımlar. Örneğin ASTM A572/A572M, yüksek dayanımlı düşük alaşımlı kolumbiyum-vanadyum yapı çeliğinin beş kalitesini kapsar. Bunların belirtilen minimum akma dayanımları 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında değişir. ASTM A588 ise farklı bir spesifikasyondur: atmosferik korozyona dayanıklı HSLA yapı çeliğini kapsar ve NIST, bu malzeme için minimum 50 ksi akma noktası belirtir.
Bu ayrım önemlidir; çünkü sade karbonlu bir çelik, konvansiyonel düşük alaşımlı bir çelik ve bir HSLA çeliği, hepsi karbon ve manganez içerebilse de farklı tasarım stratejileriyle farklı özelliklere ulaşabilir. Bir kalite tanımını karşılayan çelik, yalnızca her ikisi de “yüksek dayanımlı” olarak nitelendiriliyor diye başka bir çelikle birbirinin yerine kullanılabilir kabul edilemez.
Bir dayanım elementi olarak karbon ve karbonun kontrolü
Karbon, arayer katı çözelti dayanımı yoluyla ferriti güçlendirir ve ayrıca perlit, bainit ve martensit gibi daha sert bileşenlerin oluşmasını sağlar. Bu nedenle karbon miktarının artırılması, özellikle ısıl işlem sonucunda önemli miktarda sertleşmiş faz oluştuğunda, çekme ve akma dayanımını yükseltebilir. Sade karbonlu çelikler genellikle bu ilişkiye dayanır: nihai dayanımın önemli bir bölümü karbon içeriği, soğuma hızı ve ısıl işlem tarafından belirlenir.
Bu yöntemin bazı bedelleri vardır. Daha yüksek karbon içeriği, özellikle kaynak işlemi hızlı soğumaya yol açtığında, sertleşebilirliği ve sert, gevrek bir ısıdan etkilenmiş bölge oluşma riskini artırarak kaynaklanabilirliği azaltabilir. Ayrıca sünekliği düşürebilir ve şekillendirmeyi zorlaştırabilir. Karbon bakımından zengin bir çelik güçlü olabilir; ancak mikroyapısı dikkatle kontrol edilmiş daha düşük karbonlu bir çeliğe kıyasla imalat koşullarına daha az tolerans gösterebilir.
HSLA tasarımı genellikle yüksek karbon içeriğine dayanmadan dayanım elde etmeyi amaçlar. Karbon, kaynaklanabilirliği ve şekillendirilebilirliği destekleyecek kadar düşük tutulurken manganez, katı çözelti dayanımı sağlar ve dönüşüm davranışının kontrolüne yardımcı olur. Silisyum, bakır, nikel, krom ve molibden de belirli amaçlarla kontrol edilebilir veya ilave edilebilir; ancak bunların etkileri spesifikasyona ve işleme güzergâhına bağlıdır. Bunlar basitçe birbirinin yerine geçebilen dayanım bileşenleri değildir.
Düşük karbon içeriği, karbonun metalurjik bir rolünün olmadığı anlamına gelmez. Küçük bir değişiklik bile sertleşebilirliği, sementit oluşumunu, bainit veya martensit oranlarını ve kaynak koşullarını değerlendirmek için kullanılan karbon eşdeğerini değiştirebilir. Hedef, karbonun tamamen ortadan kaldırılması değil, kontrol altında tutulmasıdır. Birçok HSLA kalitesinde çelik üreticisi, gerekli akma dayanımının büyük bir bölümünü yüksek miktarda sert dönüşüm ürünü oluşturarak değil, tane inceltme ve çökelme yoluyla elde eder.
Konvansiyonel düşük alaşımlı çelikler çoğu zaman HSLA çeliklerinden daha yüksek miktarlarda alaşım elementi içerir ve su verme ile temperleme, kesit boyunca sertleşme veya dikkatle tasarlanmış faz karışımlarına dayanabilir. Amaçları arasında yüksek sertleşebilirlik, yüksek sıcaklık dayanımı, aşınma direnci veya ısıl işleme belirli bir yanıt verme özelliği bulunabilir. Buna karşılık HSLA çelikleri sıklıkla haddelenmiş durumda veya kontrollü haddelenmiş koşulda teslim edilir; haddeleme programı ve soğuma yolu, özellik tasarımının bir parçasını oluşturur.

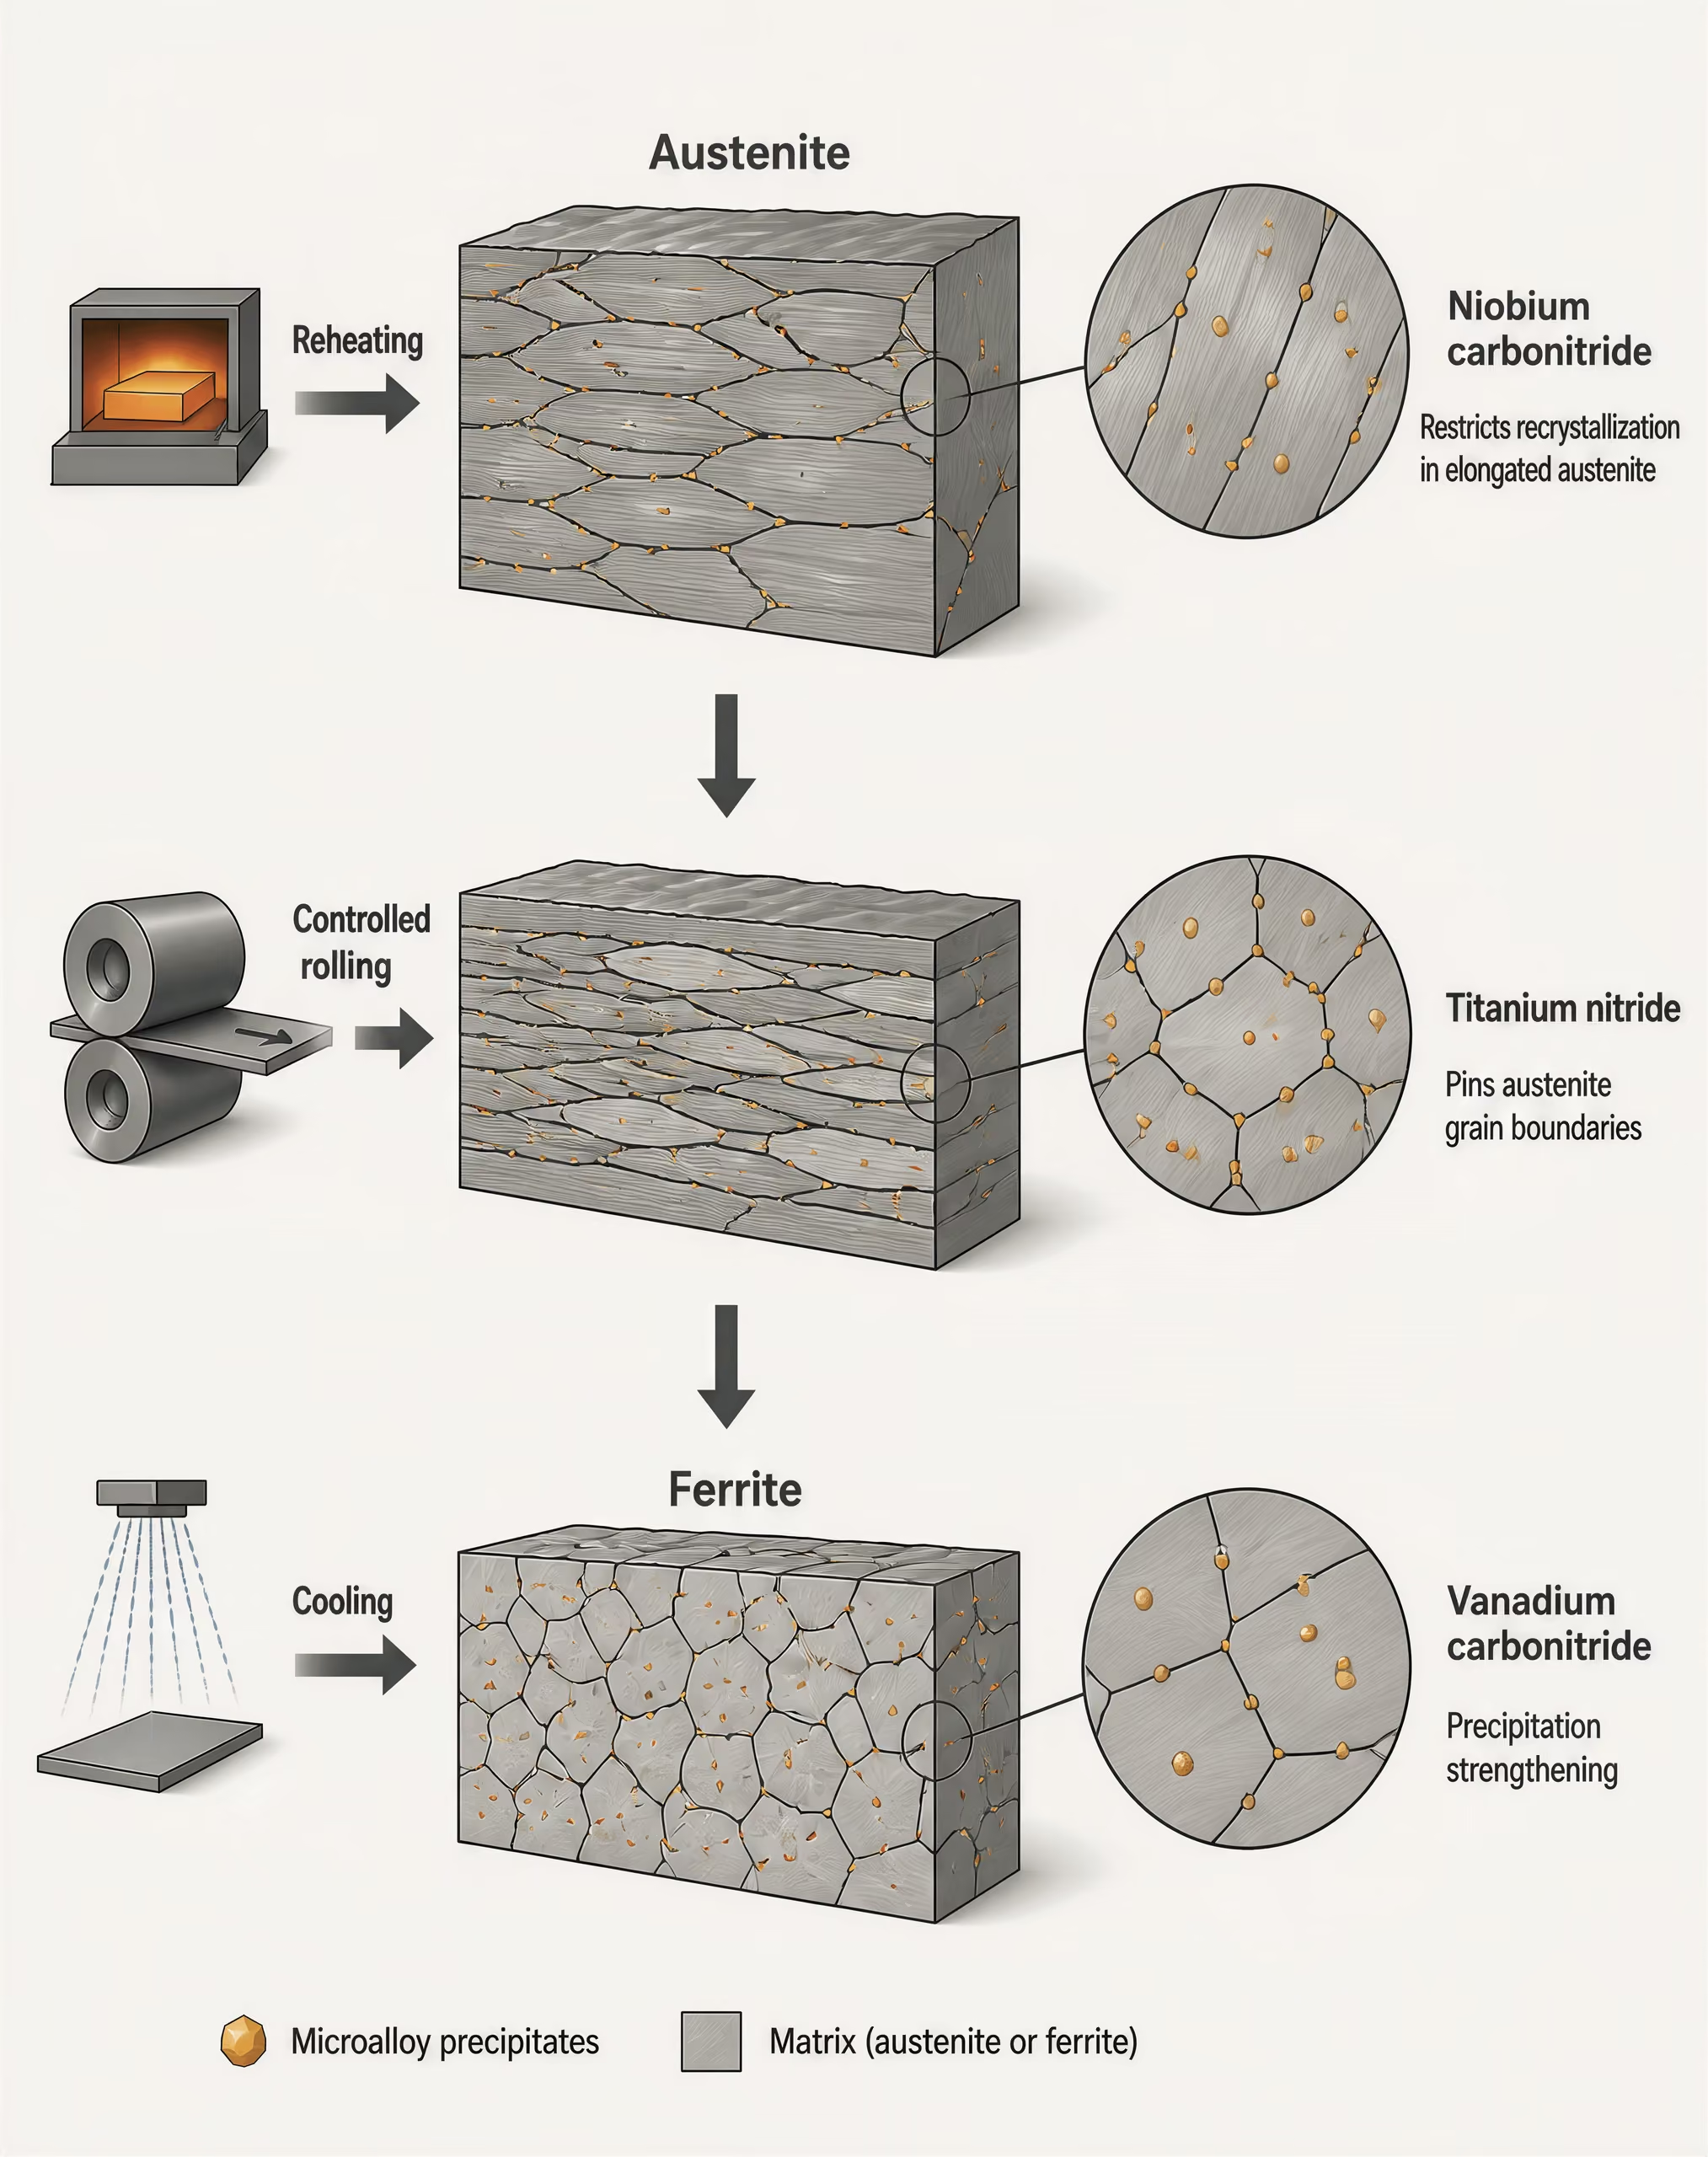
Küçük alaşım ilaveleri neden büyük özellik değişimleri yaratabilir?
Mikroalaşımlama, küçük konsantrasyonlarda bulunan elementlerin tane ve çökelti ölçeğindeki olayları kontrol edebilmesi sayesinde işe yarar. Niyobyum, vanadyum ve titanyum — birçok Amerikan spesifikasyonunda ve başvuru kaynağında kolumbiyum, vanadyum ve titanyum olarak adlandırılır — kararlı karbürler, nitrürler veya karbonitrürler oluşturabilir. Bu elementlerin nominal olarak bulunması, nihai çelik hakkında tek başına çok az bilgi verir. Sonuç; her bir elementin yeniden ısıtma sırasında çözünüp çözünmediğine, haddeleme veya soğuma sırasında çökelip çökelmediğine ve nihai mikroyapıyı etkilemek üzere kullanılabilir durumda kalıp kalmadığına bağlıdır.
Niyobyum, kontrollü haddeleme sırasında östenitin yeniden kristalleşmesini geciktirebilir. Bu durum, dönüşümden önce deformasyonun birikmesine olanak tanır ve soğuma sonrasında ince taneli bir ferrit yapısının oluşmasını teşvik eder. Tane incelmesi, genellikle yararlı tokluğu korurken akma dayanımını artırdığından, niyobyum yalnızca karbonu artırmaya kıyasla farklı bir dayanım-süneklik dengesi sağlayabilir.
Vanadyum genellikle çökelme dayanımı yoluyla katkı sağlar. Ferrit içinde oluşan vanadyum karbonitrürleri dislokasyon hareketini engelleyerek dönüşüm sonrasında dayanımı artırır. Titanyum özellikle kararlı nitrürler oluşturur ve yeniden ısıtma sırasında östenit tane büyümesinin kontrolüne yardımcı olabilir. Bununla birlikte, titanyum parçacıkları çok iri olursa daha az dayanım artışı sağlayabilir ve tokluğu veya işleme yanıtını etkileyebilir. Dolayısıyla aynı ilave, farklı çelik üretim ve haddeleme koşullarında farklı değer taşıyabilir.
Bu mekanizmalar yalnızca sınırlı bir anlamda toplanabilir. Manganez veya silisyumdan kaynaklanan katı çözelti dayanımı, kontrollü haddelemeden kaynaklanan tane incelmesi, niyobyum veya vanadyumdan kaynaklanan çökelme dayanımı ve faz dönüşümü dayanımı birbirleriyle etkileşebilir; ancak nihai özellik yalnızca alaşım listesinden öngörülemez. Yeniden ısıtma sıcaklığı, slab kalınlığı, son haddeleme sıcaklığı, soğuma hızı, kesit boyutu ve ürün biçimi de önem taşır.
Dayanım aralığının genişliği bu durumu gösterir. 1979 yılında yayımlanan bir ASTM sempozyum bildirisinde, HSLA çelikleri için 40.000 ila 140.000 psi [276 ila 966 MPa] arasında akma dayanımı seviyeleri bildirilmiş; kalitelerin çoğunda kolumbiyum, vanadyum, titanyum veya bu elementlerin kombinasyonlarıyla mikroalaşımlama yapıldığı belirtilmiştir. Böyle bir aralık tek bir “HSLA bileşimi” ile ifade edilemez. AISI tanımı da benzer şekilde, orta düzeyde kolumbiyum, vanadyum veya titanyum ilavelerinin dayanımı artırabileceğini ve bazı kalitelerde atmosferik korozyon direncini veya şekillendirilebilirliği iyileştirebileceğini belirtir.
Dayanım, kaynaklanabilirlik, tokluk ve şekillendirilebilirliğin birbirleriyle rekabet eden tasarım değişkenleri olması
Akma dayanımı, HSLA tasarımının yalnızca bir sonucudur. Akma dayanımının artırılması; sünekliği, darbe tokluğunu, kaynaklanabilirliği, şekillendirilebilirliği veya korozyon direncini kendiliğinden iyileştirmez. İnce taneli ferritik bir HSLA çeliği, yüksek akma dayanımını yararlı toklukla birleştirebilirken, daha sert bir mikroyapıya sahip başka bir kalite çentik koşullarına, kaynak termal çevrimlerine veya soğuk şekillendirmeye karşı daha duyarlı olabilir.
Yüksek dayanımlı düşük alaşımlı çeliklerin kaynaklanabilirliğini denetleyen değişkenler
- Kimyasal bileşim Karbon, mangan, alaşım ilaveleri ve karbon eşdeğeri sertleşebilirliği etkiler.
- Geometri Levha kalınlığı ve birleşim kısıtlaması, soğumayı ve çatlama riskini etkiler.
- Isıl çevrim Isı girdisi, ön tav, paso arası sıcaklık ve soğuma hızı, ısıdan etkilenen bölgenin sertliğini ve tokluğunu değiştirir.
- Hidrojen denetimi Sarf malzemelerinin depolanması, yüzey temizliği ve düşük hidrojenli uygulama, gecikmiş çatlama riskini azaltır.
- Prosedür yeterlilik onayı Kaynak prosedürü şartnamesi; gerçek kalite sınıfını, kalınlığı, işlemi, sarf malzemesini ve ısıl sınırları kapsamalıdır.
Kaynaklanabilirlik; karbon içeriğinden, manganez ve alaşım ilavelerinden, levha kalınlığından, kısıtlamalardan, ısı girdisinden ve soğuma hızından büyük ölçüde etkilenir. Düşük karbonlu bir HSLA kalitesinin kaynaklanması, daha yüksek karbonlu su verilmiş ve temperlenmiş bir çeliğe kıyasla daha kolay olabilir; ancak yine de ön tavın, paso arası sıcaklığın, hidrojenin veya ısı girdisinin kontrol edilmesi gerekebilir. Isıdan etkilenmiş bölge, termal çevrime bağlı olarak tokluğunu kaybedebilir, yumuşayabilir veya sert bileşenler geliştirebilir.
Şekillendirilebilirlik de benzer bir ödünleşim sunar. Daha yüksek akma dayanımı, geri yaylanmayı ve şekillendirme kuvvetini artırabilir. İri çökeltiler, bantlı yapılar veya haddelemeden kaynaklanan anizotropi, çekme dayanımı spesifikasyonu karşılasa bile bükmeyi veya derin çekmeyi olumsuz etkileyebilir. Buna karşılık, tane boyutunun ve kimyasal bileşimin dikkatle kontrol edilmesi, belirli bir dayanım seviyesinde daha iyi şekillendirme davranışına sahip bir kalite ortaya çıkarabilir.
Korozyon direnci de dayanımdan ayrı olarak değerlendirilmelidir. ASTM A588, atmosferik korozyona dayanıklı HSLA yapı çeliğini kapsarken ASTM A572, yüksek dayanımlı düşük alaşımlı kolumbiyum-vanadyum yapı çeliği olarak tanımlanır. Bu iki adlandırma eş anlamlı kabul edilmemelidir. Atmosferik korozyonu bakır, fosfor, krom, nikel, maruz kalma koşulları, yüzey durumu ve ıslanma-kuruma döngüleri etkiler; yalnızca daha yüksek akma dayanımı korozyon direnci sağlamaz.
Bu nedenle HSLA seçimi, kısıtlı bir tasarım problemidir. İlgili soru, bir çeliğin “daha güçlü” olup olmadığı değil; hangi kalitenin, ürün biçiminin, kalınlığın, teslim koşulunun ve spesifikasyonun gerekli özellik bileşimini sağladığıdır. Karbon kontrolü, mikroalaşım çökelmesi, tane incelmesi, kontrollü haddeleme ve dönüşüm davranışı birlikte değerlendirilmelidir.
3. Mikroalaşım Elementleri: Niyobyum, Vanadyum ve Titanyum
Yüksek dayanımlı düşük alaşımlı çelikler, özelliklerini genel anlamda tek bir “mikroalaşım ilavesinden” kazanmaz. Küçük miktarlardaki niyobyum, vanadyum, titanyum veya bunların kombinasyonları karbon ve azotla etkileşir; östenit tane davranışını değiştirir, haddeleme sırasında yeniden kristalleşmeyi etkiler ve son ferritik yapıyı değiştiren çökeltiler oluşturur. Sonuç, çeliğin kimyasal bileşimine ve işlem geçmişine bağlıdır: yeniden ısıtma sıcaklığı hangi parçacıkların çözündüğünü belirler, haddeleme sıcaklığı yeniden kristalleşmeyi kontrol eder ve soğuma hızı, daha sonra oluşan ferrit, perlit, beynit veya diğer dönüşüm ürünlerini etkiler.
American Iron and Steel Institute, HSLA çeliklerini; kolumbiyum, vanadyum veya titanyumun orta düzeyde ilavelerinin dayanımı artırdığı ve atmosferik korozyon direncini ya da şekillendirilebilirliği de iyileştirebildiği bir grup olarak tanımlar (AISI, 2024). ASM International, mikroalaşımlı çelikler olarak da adlandırılan haddeleme sonrası HSLA çeliklerini, akma dayanımları 275 MPa’dan [40 ksi] daha yüksek olan yüksek dayanımlı karbon çelikleri ve düşük alaşımlı çelikler arasında sınıflandırır (ASM International, 2024). Bu tanımlar tek bir bileşimi veya tek bir işlem yolunu değil, metalurjik bir çelik ailesini ifade eder. 1979’da yayımlanan bir ASTM sempozyum bildirisinde HSLA çeliklerinin akma dayanımı seviyeleri 40.000 ila 140.000 psi [276 ila 966 MPa] arasında verilmiş; ele alınan kalitelerin çoğunun kolumbiyum, vanadyum, titanyum veya bu elementlerin kombinasyonlarıyla mikroalaşımlandığı belirtilmiştir.
Kolumbiyum ve niyobyum terminolojisi
Kolumbiyum Niyobyum için Kuzey Amerika şartnamelerinde kullanılan, kimyasal element Nb’yi ifade eden terim.
“Kolumbiyum” ve “niyobyum”, aynı kimyasal element olan Nb’yi ifade eder. Niyobyum, bilimsel ve uluslararası metalurji literatüründe yaygın olarak kullanılan modern kimyasal addır; kolumbiyum ise Kuzey Amerika’daki çeşitli çelik spesifikasyonlarında yerleşik kullanımını sürdürmektedir. Örneğin ASTM A572/A572M’nin başlığı Yüksek Dayanımlı Düşük Alaşımlı Kolumbiyum-Vanadyum Yapı Çeliği İçin Standart Spesifikasyon şeklindedir. Bu standardın beş kalitesinde, kaliteye ve ürün gerekliliklerine bağlı olarak belirtilen minimum akma dayanımları 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasındadır (ASTM International, 2000). Elemente niyobyum denmesi farklı bir alaşımı tanımlamaz; kolumbiyum denmesi ise söz konusu spesifikasyonda kullanılan terminolojiye uyar.
HSLA çeliklerinde niyobyum, niyobyum karbür, niyobyum nitrür veya çoğunlukla Nb(C,N) biçiminde gösterilen karışık niyobyum karbonitrür oluşturmak üzere karbon ve azotla birleşir. Bazı parçacıklar sıcak haddeleme sırasında çökelirken, diğerleri soğuma sırasında oluşur veya yeniden ısıtmadan çözünmeden kalır. İnce ve dağılmış parçacıklar östenit tane büyümesini sınırlayabilir ve çökelme sertleşmesine katkıda bulunabilir. Çözünmeden kalan parçacıklar yüksek sıcaklıkta östenit tane sınırlarını sabitleyebilir; ancak parçacıkların boyutu ve dağılımı önemlidir. Az sayıdaki iri parçacık, çok daha ince bir dağılımın sağladığı sertleşme veya tane kontrolü etkisini sağlayamaz.
Niyobyum ayrıca östenitin haddeleme tepkisini değiştirir. Nb(C,N) katı çözelti içinde kaldığında niyobyum, haddeleme geçişleri arasındaki yeniden kristalleşmeyi geciktirebilir. Böylece biriken deformasyon, tamamen yeniden kristalleşmiş eşeksenli taneler dizisi yerine, yassılaşmış ve oldukça uzamış bir östenit yapısı oluşturabilir. Daha sonraki soğuma sırasında, ferrit çekirdeklenmesi için mevcut potansiyel bölgelerin sayısındaki artış daha ince taneli bir ferritik yapının oluşmasını teşvik edebilir. Tane incelmesi, akma dayanımını artırırken, yalnızca iri çökelme veya yüksek karbon içeriğiyle elde edilen dayanım artışına kıyasla genellikle daha kullanışlı bir tokluk-dayanım dengesini korur.
Niyobyum kontrollü haddelemeyi nasıl etkiler?
- Yeniden ısıtma Niyobyum içeren bazı parçacıklar çözünür ve niyobyumu östenitin katı çözeltisine geri kazandırır.
- Deformasyon Çözünmüş niyobyum ve çökeltiler, haddeleme sırasında östenitin yeniden kristalleşmesini geciktirir.
- Östenitin yassılaşması Birikmiş deformasyon, uzamış östenit taneleri ve ilave dönüşüm bölgeleri oluşturur.
- Soğuma Deforme olmuş östenit, daha ince bir ferritik yapıya dönüşür.
Bu sıra otomatik olarak gerçekleşmez. Yeniden ısıtma çok az niyobyumu çözerse, yeniden kristalleşmeyi geciktirecek veya daha sonra ince çökeltiler oluşturacak yeterli miktarda çözünmüş element bulunmayabilir. Haddeleme programı çok yüksek sıcaklıklarda uygulanırsa yeniden kristalleşme amaçlanan deformasyon yapısını ortadan kaldırabilir. Çelik farklı koşullar altında soğutulursa son mikroyapı poligonal ferrit, perlit, iğnemsi ferrit, beynitik bileşenler veya bunların karışımlarını içerebilir. Bu nedenle aynı nominal Nb içeriği, farklı ısıl programlar altında üretilen levha, sac veya çubukta farklı özellikler oluşturabilir.
Niyobyum, spesifikasyon kontrolünün de yerine geçmez. ASTM A572/A572M, kolumbiyum-vanadyum yapı çeliği ailesini tanımlarken ASTM A588, atmosferik korozyon direncine sahip HSLA yapı çeliğini ele alır. NIST, ASTM A588 için minimum akma sınırının 50 ksi olduğunu belirtir (NIST, 2005). Tanımlama ve gerekli performans, yalnızca Nb’nin varlığından değil, tüm kimyasal bileşimden, ürün biçiminden, işlem koşullarından ve test gerekliliklerinden kaynaklanır.
Vanadyum karbonitrürleri ve çökelme sertleşmesi
Vanadyum, çökelme sertleşmesiyle özellikle ilişkilidir; çünkü vanadyum karbonitrür, V(C,N), çelik östenit bölgesinden soğurken veya ferrit dönüşümü sırasında çökelebilir. İnce V(C,N) parçacıkları ferritte dislokasyon hareketini engeller. Akma dayanımındaki artış çoğunlukla Orowan tipi bir mekanizmayla açıklanır: Dislokasyonların birbirine yakın çökeltilerin etrafından geçmesi veya içlerinden ilerlemesi gerekir; bu da ilave uygulanan gerilme gerektirir.
Vanadyumun davranışı niyobyumunkinden farklıdır. Vanadyum karbonitrürleri, yeniden ısıtma sıcaklıklarında genellikle birçok niyobyum veya titanyum bileşiğine kıyasla östenitte daha kolay çözünür. Bu nedenle vanadyumun daha büyük bir bölümü haddeleme öncesinde katı çözeltiye girebilir ve daha sonra ferrit içinde çökelebilir. Bu durum, soğuma programını, karbon ve azot seviyelerini ve dönüşüm sıcaklığını önemli hâle getirir. Daha hızlı veya daha yavaş soğuma, V(C,N) parçacıklarının miktarını, boyutunu ve aralıklarını değiştirebilir; azotun mevcudiyeti de çökelmeyi güçlü biçimde etkileyebilir, çünkü vanadyum nitrür karbonitrür topluluğunun önemli bir parçasıdır.
Parçacıkların aşırı iri veya birbirinden çok uzak hâle gelmesi durumunda çökelme sertleşmesinin bir bedeli vardır. İri çökeltiler, birim hacim başına sertleşmeye daha az katkıda bulunur ve kırılma süreçleriyle olumsuz biçimde etkileşebilir. Aşırı vanadyum ilavesi de akma dayanımında orantılı bir artışı garanti etmez. Yararlı etki, ince bir parçacık dağılımına bağlıdır ve bu dağılım nominal alaşım içeriğinden çok tüm ısıl çevrim tarafından belirlenir.
Vanadyum niyobyumla birlikte çalışabilir. Niyobyum östenitin yeniden kristalleşmesini kontrol edip dönüşümle oluşan tane yapısını inceltirken vanadyum, dönüşüm sırasında veya sonrasında çökelerek ferrit içinde dayanım artışı sağlayabilir. Bu nedenle her iki elementi içeren bir çelik, tane incelmesiyle çökelme sertleşmesini birleştirebilir; ancak denge, ürün ve işlem yolu için tasarlanmalıdır. Normalize edilmiş bir levhada, termomekanik kontrollü haddelenmiş bir sacda ve haddeleme sonrası bir çubukta aynı Nb-V kimyasal bileşimi aynı ferritik yapıyı veya mekanik özellikleri oluşturmayabilir.
Titanyum nitrür, tane kontrolü ve inklüzyonla ilişkili etkiler
Titanyumun azota afinitesi yüksektir ve yüksek sıcaklıklarda titanyum nitrür, TiN, oluşturur. TiN parçacıkları yeniden ısıtma sırasında nispeten kararlı olduğundan, kontrollü miktarda ince parçacık östenit tane sınırlarını sabitleyebilir ve tane irileşmesini sınırlayabilir. Bu durum özellikle kaynak sırasında ısıdan etkilenen bölgelerde önemlidir; çünkü yüksek sıcaklıklar belirgin östenit tane büyümesine neden olabilir. İnce taneli dönüşüm yapısı, iri taneli bir yapıya kıyasla daha iyi tokluğu destekleyebilir; ancak kaynak performansı kaliteye ve kaynak prosedürüne özgü olmaya devam eder.
Titanyumun tane kontrolü etkisi, TiN boyutuna ve dağılımına keskin biçimde bağlıdır. Çok ince TiN parçacıkları etkili sınır sabitlemesi sağlar; iri kübik TiN parçacıkları ise sayıca daha az olduklarından çok daha düşük düzeyde sabitleme sağlar. Büyük TiN inklüzyonları yerel gerilme yığılma noktaları olarak davranabilir ve özellikle zorlu tokluk veya kalınlık yönünde yükleme koşullarında çatlak başlangıç bölgelerine dönüşebilir. Bu nedenle titanyum, evrensel bir tane inceltici değildir. Azot dengesi, titanyum içeriği, yeniden ısıtma sıcaklığı ve katılaşma uygulaması; titanyumun yararlı bir dağılım mı yoksa istenmeyen iri inklüzyonlar mı oluşturacağını belirler.
Titanyum ayrıca karbonla birleşerek titanyum karbür veya karışık karbonitrürler oluşturabilir; ancak TiN, tane kontrolü tasarımında çoğunlukla dikkate alınan baskın yüksek sıcaklık parçacığıdır. Kalıcılığı, niyobyum ve vanadyum bileşiklerinin daha kolay çözündüğü koşullarda tane sınırı sabitlemesini sürdürebilir. Bununla birlikte, aşırı miktarda veya kötü kontrol edilen titanyum azotu tüketebilir ve diğer mikroalaşım elementlerinin çökelme davranışını değiştirebilir.
| Element | Başlıca eğilim | İşleme duyarlılığı |
|---|---|---|
| Niyobyum (kolumbiyum) | Yeniden kristalleşmenin denetimi ve ince çökelme | Yeniden ısıtma sırasında çözünme ve haddeleme sıcaklığı |
| Vanadyum | Ferritik çökelme yoluyla dayanım artırma | Soğuma hızı, dönüşüm sıcaklığı, karbon ve azot |
| Titanyum | Yüksek sıcaklıkta nitrür kararlılığı ve östenit tane çivilemesi | Azot dengesi, yeniden ısıtma sıcaklığı ve parçacık boyutu |
Bu nedenle üç element, birbiriyle örtüşen ancak birbirinden farklı etkiler oluşturabilir. Niyobyum, yeniden kristalleşme kontrolü ve ince çökelmeyle; vanadyum, ferritik çökelme sertleşmesiyle; titanyum ise yüksek sıcaklıkta nitrür kararlılığı ve östenit tane sınırlarının sabitlenmesiyle güçlü biçimde ilişkilidir. Bunlar kesin kurallar değil, eğilimlerdir. Belirli bir HSLA kalitesinde hangi mekanizmanın baskın olacağını çözünme, çökelme, haddeleme deformasyonu, yeniden ısıtma, soğuma, kaynak ve son faz dönüşümü belirler. Bu nedenle ASTM, AISI, ASM International ve NIST sınıflandırmaları, birbirinin yerine kullanılabilen etiketler olarak değil, belirli kalite, ürün biçimi ve test gereklilikleriyle birlikte okunmalıdır.
4. HSLA Dayanımını Üreten Metalurjik Mekanizmalar
Yüksek dayanımlı düşük alaşımlı çelik, akma dayanımını tek bir evrensel reçeteden elde etmez. Bu çelikler; kimyasal bileşimin, yeniden ısıtmanın, haddelemenin, soğutmanın ve bunun sonucunda oluşan mikroyapının birlikte tasarlandığı, düşük karbonlu ve düşük alaşımlı çeliklerden oluşan bir ailedir. Bu ayrım önemlidir: ASTM A572/A572M, belirtilen asgari akma dayanımları 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında değişen, yüksek dayanımlı düşük alaşımlı kolumbiyum-vanadyum yapı çeliğinin beş kalitesini kapsar; ancak bu kaliteler birbirinin yerine kullanılamaz. Buna karşılık ASTM A588, atmosferik korozyona dayanıklı HSLA yapı çeliği olarak tanımlanır; NIST bu çeliği 50 ksi asgari akma noktasıyla belirtir.
ASM International, haddelenmiş durumdaki HSLA çeliklerini — mikroalaşımlı çelikler olarak da adlandırılırlar — 275 MPa [40 ksi] üzerindeki akma dayanımlarına sahip yüksek dayanımlı karbon ve düşük alaşımlı çelikler arasında sınıflandırır. 1979 yılında yayımlanan bir ASTM sempozyum bildirisinde, HSLA çeliklerinin akma dayanımı düzeylerinin 40.000 ila 140.000 psi [276 ila 966 MPa] arasında olduğu bildirilmiştir. Böyle bir aralık yalnızca nominal adlandırmayla açıklanamaz. Dayanım, dislokasyon hareketine karşı oluşan çeşitli engellerin birleşik sonucudur; tokluk ve kaynaklanabilirlik ise tane boyutu, safsızlıkların kontrolü, faz dağılımı ve yerel ısıl işlem gibi ilave özelliklere bağlıdır.
Tane incelmesi
Ferrit tanelerinin inceltilmesi, karbon miktarında büyük bir artış gerektirmeden HSLA işleminde akma dayanımını yükseltmenin en önemli yollarından biridir. Bu ilişki nitel olarak Hall–Petch etkisiyle açıklanır: ortalama ferrit tane boyutu küçüldükçe akma gerilmesi yükselir; çünkü tane sınırları dislokasyonların hareketini engeller. Bir tane içinde ilerleyen dislokasyon, yönünü değiştirmeden veya farklı bir kristalografik düzene uyum sağlamadan komşu taneye geçemez. Bu nedenle birbirine daha yakın tane sınırları plastik deformasyonu zorlaştırır.
Buradaki yararlı sonuç yalnızca “daha fazla alaşım, daha fazla dayanım” değildir. İnce ve homojen bir ferrit tane yapısına sahip düşük karbonlu çelik, iri ferrit ve perlit içeren daha yüksek karbonlu bir çeliğe kıyasla dayanım ile tokluğun daha iyi bir bileşimini sağlayabilir. İnce taneler, gevrek kırılma için mevcut bölgenin boyutunu da azaltır. Bu nedenle tane incelmesi, darbe tokluğunu desteklerken akma dayanımını yükseltebilir; buna karşılık bazı diğer dayanım artırma yöntemleri dayanımı, toklukta daha büyük bir bedel karşılığında yükseltir.
Birçok ASTM ve AISI tanımlamasında kolumbiyum olarak yazılan niyobyum, kontrollü haddelenmiş HSLA çeliklerinde özellikle önemlidir. Katı çözelti hâlindeki niyobyum, sıcak haddeleme sırasında östenitin yeniden kristalleşmesini geciktirebilir ve deformasyonun östenit içinde birikmesine olanak tanıyabilir. Daha sonra gerçekleşen dönüşüm, daha ince ferrit oluşmasını sağlar. Titanyum, kararlı titanyum nitrür oluşturabilir; bu parçacıklar uygun biçimde dağılmış kaldığında yeniden ısıtma sırasında östenit tanelerinin büyümesini sınırlamaya yardımcı olur. Vanadyum, dönüşüm sırasında veya sonrasında çökelmede daha güçlü bir rol oynar; ancak etkisi sıcaklığa ve çeliğin kimyasal bileşimine de bağlıdır.
İşlem aralığı dardır. Aşırı yeniden ısıtma, östenit tane boyutunu kontrol etmek üzere tasarlanmış parçacıkları çözebilir veya kabalaştırabilir. Uygun olmayan sıcaklıklarda haddeleme, yeniden kristalleşmeye izin vererek incelme için gerekli olan birikmiş deformasyonu ortadan kaldırabilir. Bu nedenle tane incelmesi, niyobyum, vanadyum veya titanyum eklenmesinin garanti edilen bir sonucu değil, işlemin sonucudur.
Çökelme yoluyla dayanım artırma
Mikroalaşım elementleri, dislokasyon hareketini engelleyen ince dağılmış bileşikler oluşturur. Yaygın örnekler arasında niyobyum karbonitrür, vanadyum karbonitrür ve titanyum karbonitrür veya nitrür bulunur. Bu parçacıkların boyutu, aralıkları, dağılımı ve hacim oranı kontrol edildiğinde ferritik matrisi güçlendirirler. Bir çökelti, yalnızca bir mikroalaşım elementi içerdiği için otomatik olarak yararlı değildir.
Çok ince parçacıklar dislokasyonları etkili biçimde engelleyebilir. Parçacıklar yeniden ısıtma sırasında veya yüksek sıcaklıkta uzun süre maruz kalma sonucunda kabalaşırsa, etkili engeller arasındaki ortalama mesafe artar ve dayanım artırıcı katkıları azalır. Yetersiz hacim oranı çok az sayıda engel oluşturabilir. Aşırı miktarda veya kötü dağılmış bir parçacık topluluğu, amaçlanan dayanım artışını sağlamadan alaşım elementlerini tüketebilir, yerel heterojenliği artırabilir veya tokluğu olumsuz etkileyebilir. Büyük titanyum nitrür parçacıkları, titanyum içeren çökeltiler östenit tanelerinin büyümesini sınırlarken bile kırılma başlangıç bölgeleri olarak işlev görebilecekleri için bilinen bir endişe kaynağıdır.
Çökelme östenit içinde, östenit-ferrit dönüşümü sırasında veya dönüşümden sonra ferrit içinde gerçekleşebilir. Hangi reaksiyonların meydana geleceğini sıcaklık geçmişi belirler. Kontrollü haddeleme sırasında niyobyum karbonitrür çökelmesi, yeniden kristalleşmeyi engelleyebilir ve dönüşümle oluşan yapıyı inceltebilir. Ferrit içindeki vanadyum karbonitrür çökelmesi, soğumadan sonra akma dayanımında doğrudan bir artış sağlayabilir. Titanyum nitrür, yüksek sıcaklıklarda genellikle daha kararlıdır ve çoğu zaman ferritik çökelme yoluyla dayanım artırmanın tek kaynağı olarak değil, tane büyümesini kontrol etmek amacıyla tercih edilir.
Bu mekanizmalar, nominal bileşimin neden eksik bir tanımlama olduğunu açıklar. Benzer miktarlarda vanadyum içeren iki çelik, birinde vanadyum çözeltide tutulurken diğerinde ince bir ferritik çökelti topluluğu oluşmuşsa farklı dayanımlara sahip olabilir. Bu fark; yeniden ısıtma sıcaklığından, soğuma hızından, karbon ve azot içeriklerinden, haddeleme programından ve nihai ürün kalınlığından kaynaklanabilir.
Katı çözelti ve dislokasyon yoluyla dayanım artırma
Ferrit içinde çözünmüş atomlar kristal kafesini bozar. Karbon ve azot özellikle etkili arayer katı çözelti elementleridir; manganez, silisyum, bakır, nikel, krom ve molibden ise yer substitutional katı çözelti yoluyla dayanım artışına katkıda bulunabilir. Bu atomların çevresindeki yerel elastik bozulma dislokasyonlarla etkileşir ve dislokasyonların hareketini zorlaştırır.
HSLA çeliklerinin kimyasal bileşimi bu mekanizmadan ölçülü biçimde yararlanır. Karbon miktarının artırılması dayanımı yükseltebilir; ancak aynı zamanda kaynaklanabilirliği azaltabilir, ısıdan etkilenmiş bölgede daha sert dönüşüm ürünlerinin oluşumunu teşvik edebilir ve tokluğa zarar verebilir. Manganez yararlı bir dayanım artışı sağlar ve dönüşüm davranışını etkiler; ancak miktarı karbon, kükürt, fosfor ve mikroalaşım ilaveleriyle birlikte kontrol edilmelidir. AISI, HSLA çeliklerini kolumbiyum, vanadyum veya titanyumun orta düzeyde ilavelerinin daha yüksek dayanım sağladığı ve atmosferik korozyon direncini veya şekillendirilebilirliği de iyileştirebildiği bir grup olarak tanımlar. “Orta düzeyde” ifadesi önemlidir: amaçlanan sonuç, her alaşım elementinin miktarını en üst düzeye çıkarmaktan değil, kontrollü ilavelerden elde edilir.
Soğuk veya sıcak deformasyon da dislokasyon yoğunluğunu artırarak dayanımı yükseltir. Haddeleme, östenit veya ferrit içinde dislokasyonlar ve alt yapılar oluşturur; malzeme tamamen yeniden kristalleşmezse, depolanmış deformasyonun bir bölümü nihai dayanımına katkıda bulunur. Kontrollü haddelenmiş levhada, yeniden kristalleşmemiş ve yassılaşmış östenit ince ferrite dönüşebilir. Nihai ferrit içinde dislokasyonlar birbirleriyle etkileşir ve daha ileri kaymayı engeller. Bu katkı, toparlanma veya daha sonraki ısıtma nedeniyle azalabilir.
Dayanım ile tokluk kavramsal olarak birbirinden ayrılmalıdır. Katı çözelti atomları ve dislokasyonlar akma dayanımını yükseltebilir; ancak yüksek dislokasyon yoğunluğu darbe performansını otomatik olarak iyileştirmez. Tokluk; tane boyutuna, kalıntıların şekline ve çeliğin temizliğine, faz sürekliliğine, yerel sertlik farklılıklarına ve sıcaklığa bağlı kırılma mekanizmasına büyük ölçüde bağlıdır. Bir çelik akma dayanımı şartını karşılayıp, mikroyapısı veya kalıntı topluluğu uygun değilse tokluk şartını karşılayamayabilir.
Faz dönüşümlerinin rolü
Östenit soğuma sırasında dönüşür ve dönüşüm yolu, nihai HSLA mikroyapısının büyük bölümünü belirler. Yavaş veya orta hızdaki soğuma ferrit ve perlit oluşturabilir. Daha hızlı kontrollü soğuma ise bileşime, levha kalınlığına ve soğutma koşullarına bağlı olarak ince ferrit, beynitik ferrit veya diğer düşük karbonlu dönüşüm ürünlerini oluşturabilir. Bu yapılar dislokasyon yoğunluğu, faz morfolojisi, karbon dağılımı ve çatlak ilerlemesine karşı direnç bakımından birbirinden farklıdır.
Kontrollü haddeleme önce östeniti değiştirir; ardından kontrollü soğutma, deforme olmuş östenitin nasıl dönüşeceğini belirler. Deformasyon, ferrit için çekirdeklenme bölgelerini artırabilir; hızlı soğuma ise iri dönüşüm ürünlerinin oluşumunu baskılar. Bunun sonucunda oluşan ince ferritik veya beynitik yapılar, geleneksel su verme ve temperleme uygulanmış çeliklerle ilişkilendirilen karbon düzeylerine ihtiyaç duymadan yüksek akma dayanımı sağlayabilir. Bazı HSLA kalitelerinde çift fazlı veya çökelme yoluyla dayanımı artırılmış ferritik yapılar da kullanılır; ancak belirli bir ürün için kalite ve spesifikasyon mutlaka kontrol edilmelidir.
Dönüşüm koşulları kaynak davranışını da etkiler. Kaynak, ısıdan etkilenmiş bölgeyi yeniden ısıtarak çökeltileri çözebilir, taneleri kabalaştırabilir veya soğuma sırasında yerel olarak sert dönüşüm ürünlerinin oluşmasına neden olabilir. Bu nedenle ana metali mükemmel dayanım ve tokluğa sahip bir levha, kaynak dikişinin yanında farklı özellikler gösterebilir. Karbon eşdeğeri, levha kalınlığı, ısı girdisi, soğuma hızı ve mikroalaşım kimyasının tümü önem taşır.
Sonuç olarak HSLA çeliğinin nihai dayanımı yalnızca sınırlı bir anlamda toplamsaldır. İnce ferrit taneleri, kontrollü karbonitrür çökelmesi, katı çözelti atomları, dislokasyon yapıları ve dönüşüm ürünlerinin her biri katkıda bulunur; ancak bunlar aynı zamanda birbirleriyle etkileşir. ASTM A572/A572M gibi bir spesifikasyon, gerekli mekanik ve kimyasal sınırları kayda geçirir; her kalitenin bu sınırlara aynı mikroyapısal yolla ulaşacağını göstermez. Çeliğin dayanımı, tokluğu, şekillendirilebilirliği, kaynaklanabilirliği ve korozyon davranışı; kalitesi, ürün biçimi ve işlem geçmişi dikkate alınarak değerlendirilmelidir.
5. Kontrollü Haddeleme, Soğutma ve Haddeleme Sonrası Durum
HSLA özellikleri, bir haddehane sertifikasında listelenen elementlerden daha fazlası tarafından belirlenir. Nominal karbon, mangan, niyobyum, vanadyum veya titanyum içerikleri aynı olsa bile yeniden ısıtma, haddeleme redüksiyonu, son paso sıcaklığı ve soğutma uygulaması değiştiğinde akma dayanımı, tokluk, uzama ve kaynaklanabilirlik farklı olabilir. Bu nedenle HSLA çelikleri, tek bir alaşım veya daha dayanıklı karbon çeliğiyle basitçe eş anlamlı olan bir malzeme değil, üretim sürecine bağlı ürünler ailesidir.
ASTM A572/A572M, tek bir spesifikasyonun ardında bulunan aralığı gösterir: Bu standart, belirtilmiş asgari akma dayanımları 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında değişen, yüksek dayanımlı, düşük alaşımlı beş kolombiyum-vanadyum yapı çeliği kalitesini kapsar. Buna karşılık ASTM A588, atmosferik korozyona dayanımı belirtilmiş bir HSLA yapı çeliğidir; NIST bu çeliği 50 ksi asgari akma noktasıyla tanımlar. Bu adlandırmalar, tek bir evrensel mikroyapıyı değil, belirli ürün ve kaliteler için gereklilikleri ifade eder. 1979 tarihli ASTM sempozyumundaki tartışmada, HSLA akma dayanımı seviyelerinin 40.000 ila 140.000 psi [276 ila 966 MPa] arasında rapor edildiği belirtilmiştir; bu da kaliteye özgü üretim sürecinin neden önemli olduğunu gösterir.

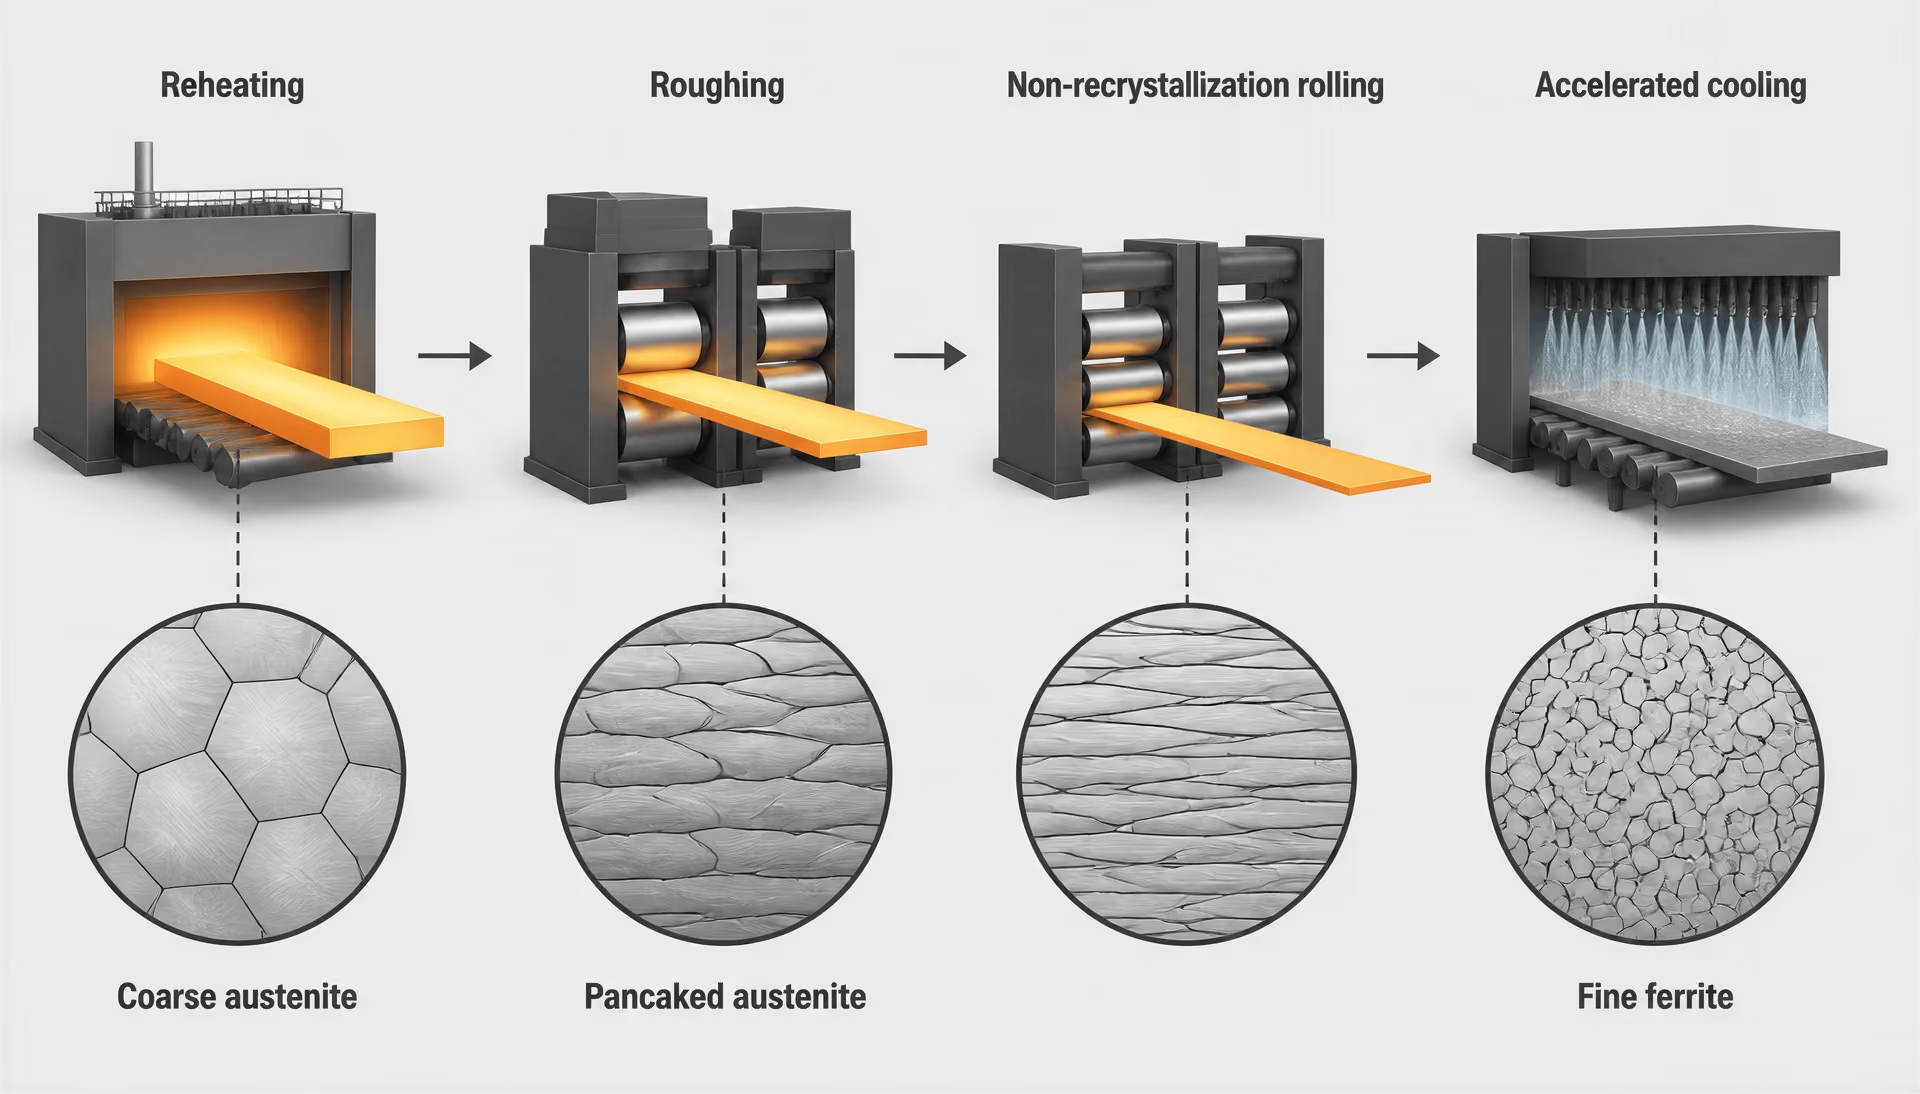
Sıcak haddeleme sırasında yeniden kristalleşmenin kontrolü
HSLA levhanın üretimi, genellikle daha sonraki çökelme sertleşmesi ve östenit kontrolü için yeterli miktarda mikroalaşım çökeltilerini çözmek üzere seçilen bir sıcaklıkta yeniden ısıtmayla başlar. Niyobyum karbür ve karbonitrür, vanadyum karbonitrür ve titanyum nitrür aynı sıcaklıkta veya aynı ölçüde çözünmez. TiN özellikle kararlıdır ve yeniden ısıtma sonrasında iri parçacıklar hâlinde kalabilir; buna karşılık niyobyum içeren çökeltilerin bir bölümü çözünerek niyobyumu katı çözeltiye geri kazandırabilir. Bu nedenle yeniden ısıtma programı, sonraki haddeleme sırasında kullanılabilecek mikroalaşım miktarını belirler.
Bu ayrım belirleyicidir. Nominal olarak %0,04 Nb ilavesi, niyobyumun tamamının aynı şekilde etkin olduğu anlamına gelmez. Niyobyumun büyük bir bölümü çözünmemiş parçacıklar içinde bağlı kalırsa yeniden kristalleşmeyi geciktirmek veya soğuma sırasında çökelmek için daha az niyobyum kullanılabilir durumda olur. Yeniden ısıtma aşırı miktarda çözünmeye yol açarsa çökelme yararlı olmayan bir aşamada gerçekleşebilir ve tane büyümesi kontrolü, amaçlanan uygulamadan farklılaşabilir. Karbon ve azot içerikleri de bu parçacıkların kararlılığını ve bileşimini değiştirir.
Sıcak haddeleme sırasında deformasyon, östenit içinde enerji biriktirir. Yeterince yüksek sıcaklıkta deforme olmuş taneler pasolar arasında yeniden kristalleşir. Şekli uzamış tanelerin yerini yeni, gerinimsiz taneler alır; böylece tekrarlanan deformasyon ve yeniden kristalleşme, dönüşümden önce östenit tanelerini inceltebilir. Katı çözelti hâlindeki niyobyum bu yeniden kristalleşmeyi geciktirir; haddeleme sırasında çöken niyobyum karbonitrür ise östenit tane sınırlarını sabitleyerek bunu daha da geciktirebilir. Titanyum nitrür, yeniden ısıtma sırasında tane büyümesini sınırlayabilir; vanadyum ise erken yeniden kristalleşme kontrolünden çok, dönüşüm sonrasında veya daha sonraki soğuma sırasında çökelme yoluyla genellikle daha güçlü katkı sağlar.
Bu nedenle haddeleme programı, farklı metalurjik amaçlara sahip sıcaklık bölgelerini birbirinden ayırmalıdır. Daha yüksek sıcaklıklardaki kaba haddeleme, döküm yapısını parçalayabilir ve uygun bir östenit tane boyutu oluşturabilir. Son paso işlemleri, yeniden kristalleşmenin yeterince bastırıldığı sıcaklığa yakın veya bu sıcaklığın altında gerçekleştirilebilir. Paso redüksiyonu, pasolar arası süre ve kaba haddeleme ile son haddeleme arasındaki gecikme, östenitin yeniden kristalleşip kristalleşmeyeceğini etkiler. Sadece birkaç on derecelik bir değişim bile çökelme kinetiğini ve birikmiş deformasyon miktarını değiştirebilir.
Kontrollü haddelemenin temeli budur. Bu terim, yalnızca çeliği belirli bir kalınlığa kadar haddelemek anlamına gelmez. Östenit tane büyümesinin, yeniden kristalleşmenin, çökelmenin ve nihai dönüşümün planlanan bir sıra içinde gerçekleşmesi için yeniden ısıtma ve deformasyonun yönetilmesini ifade eder. ASM International’ın 2024 tarihli çalışması, mikroalaşımlı çelikler olarak da adlandırılan “haddeleme sonrası HSLA çeliklerini”, akma dayanımları 275 MPa [40 ksi] değerinden büyük olan yüksek dayanımlı karbon ve düşük alaşımlı çelikler arasında sınıflandırır. Bu kullanımdaki “haddeleme sonrası” ifadesi, her HSLA ürününde ortak olan bir bileşimi değil, haddeleme ve soğutma güzergâhıyla elde edilen durumu tanımlar.
Yeniden kristalleşmenin gerçekleşmediği bölgede haddeleme ve pankekleşmiş östenit
Çelik yeniden kristalleşmenin gerçekleşmediği sıcaklık aralığına girdiğinde deformasyon, pasolar arasında artık tam yeniden kristalleşmeye yol açmaz. Östenit taneleri uzar ve yassılaşır; bu yapı çoğu zaman pankekleşmiş östenit olarak tanımlanır. Her paso dislokasyonlar ekler ve östenit tane sınırlarının alanını artırır. Deforme olmuş yapı, soğuma sırasında ferrit oluşmaya başladığında daha fazla çekirdeklenme noktası sağlar.
Pankekleşme yararlıdır; çünkü dönüşüm, kaba ve eşeksenli östenitten oluşacak yapıdan çok daha ince bir ferrit yapısı meydana getirebilir. Etki, yalnızca tanelerin sıkıştırılarak küçültülmesinden ibaret değildir. Birikmiş gerinim, deformasyon bantları ve östenit tane sınırı alanı çekirdeklenme koşullarını değiştirirken, mikroalaşım çökeltileri tane sınırlarını sabitler ve dönüşüm başlayana kadar deforme olmuş düzeni korur. İnce ferrit, tane sınırı sertleşmesi yoluyla akma dayanımını artırır ve genellikle dayanım ile düşük sıcaklık tokluğu arasındaki dengeyi iyileştirir.
Bu nedenle son haddeleme sıcaklığı merkezi bir proses değişkenidir. Pasolar çok yüksek sıcaklıkta tamamlanırsa östenit yeniden kristalleşebilir ve birikmiş deformasyonun büyük bölümünü kaybedebilir. Sıcaklık çok düşük olursa haddeleme yükleri artar, yüzey ve şekil kusurlarının oluşma olasılığı yükselir ve amaçlanan çökelme dizisi gerçekleşmeyebilir. Uygulanabilir sıcaklık aralığı; kimyaya, slab kalınlığına, haddehane kapasitesine, pasolar arası süreye ve ürün biçimine bağlıdır. Benzer kimyaya sahip bir levha ile sıcak haddelenmiş sac, haddehaneden farklı östenit geçmişlerine sahip olarak çıkabilir.
Mikroalaşım çökelmesi, programı kaliteye daha da bağımlı hâle getirir. Niyobyum karbonitrür, deformasyon sırasında çökelebilir ve yeniden kristalleşmeyi güçlü biçimde geciktirebilir. Vanadyum, haddelemenin büyük bölümünde çözeltide kalabilir ve daha sonra dönüşüm sırasında veya sonrasında ince karbonitrür parçacıkları oluşturarak çökelme sertleşmesine katkıda bulunabilir. Titanyumun güçlü nitrür oluşturma eğilimi, östenit tane büyümesini kontrol edebilir; ancak iri titanyum nitrürleri, boyutları ve dağılımları elverişsiz olduğunda kırılma başlangıç noktaları olarak da işlev görebilir. Yararlı etki, yalnızca elementin varlığına değil, parçacık boyutuna, hacim oranına ve konumuna bağlıdır.
Kontrollü haddeleme, haddeleme sonrası ısıl işlemin teslim edilen durumun anlamını neden değiştirdiğini de açıklar. Normalizasyon, yeniden ısıtma sırasında östenitin yeniden kristalleşmesini sağlayabilir ve farklı bir dönüşüm yapısı oluşturabilir. Su verme ve temperleme, haddeleme sonrası güzergâhın yerini temperlemenin izlediği martenzitik dönüşüme bırakır. Bu ürünler farklı dayanım ve tokluk gerekliliklerini karşılayabilir; ancak kimyaları benzer diye eşdeğer olarak tanımlanmamalıdır.
Hızlandırılmış soğutma ve dönüşüm ürünleri
Son haddeleme pasosundan sonra soğutma, deforme olmuş östenitin nasıl dönüşeceğini belirler. Hava soğutması; dayanımın tane boyutu, perlit oranı, katı çözelti etkileri ve soğuma sırasında gerçekleşen çökelmeler tarafından belirlendiği poligonal ferrit ve perlit oluşturabilir. Hızlandırılmış soğutma, dönüşüm sıcaklığını düşürür ve iri perliti bastırarak daha ince ferrit-perlit, beynitik ferrit veya diğer düşük sıcaklık dönüşüm yapılarını oluşturabilir. Uygun bir kimya ve yeterince yüksek soğuma hızıyla iğnemsi ferrit, beynit veya martenzit içeren karışımlar oluşabilir.
Soğuma güzergâhı, son haddeleme programıyla birlikte değerlendirilmelidir. Çok yavaş soğuma tane büyümesine veya iri dönüşüm ürünlerine izin verebilir ve mikroalaşım çökeltilerinin nispeten büyük boyutlarda oluşmasına yol açarak bunların sertleştirme katkısını azaltabilir. Daha hızlı soğuma, dönüşüm ürünlerini inceltebilir ve alaşım elementlerini daha sonraki çökelme için çözeltide tutabilir; ancak aşırı hız, temperlenmemiş martenzit, daha yüksek artık gerilme veya daha düşük kaynaklanabilirlik oluşturabilir. Levha kalınlığı önemlidir; çünkü yüzey ve merkez aynı sıcaklık geçmişini izlemez.
Vanadyum içeren çelikler, kontrollü soğutma sırasında veya daha sonra orta sıcaklıklara maruz kaldığında oluşan ince vanadyum karbonitrür çökelmesinden dayanımlarının önemli bir bölümünü kazanır. Niyobyum hem tane incelmesine hem de çökelme sertleşmesine katkıda bulunabilirken, titanyum öncelikle tane büyümesinin kontrolünü ve inklüzyon veya çökelti popülasyonlarını etkiler. Mangan, silisyum, molibden, nikel ve krom, sertleşebilirliği ve dönüşüm kinetiğini değiştirir. Bu nedenle “beynitik HSLA” veya “ferritik-perlitik HSLA” tanımı, evrensel bir HSLA kimyasını değil, ürünün yapısını ifade eder.
Nihai haddeleme sonrası durum, bu bütünsel ısıl ve mekanik geçmişi yansıtır. Bu durumda, üretim sırasında boyutları ve dağılımları belirlenmiş mikroalaşım çökeltileriyle birlikte ince ferrit, perlit, beynitik ferrit veya karışık bileşenler bulunabilir. Yalnızca nominal kimya bu özellikleri öngöremez. ASTM A572/A572M veya ASTM A588 gibi ilgili spesifikasyon; ürün kalınlığı, teslim durumu, mekanik gereklilikler, tokluk hükümleri ve geçerli kaynaklama sınırlarıyla birlikte değerlendirilmelidir. Dayanım, üretim güzergâhının yalnızca bir sonucudur; şekillendirilebilirlik, kırılma tokluğu, korozyon davranışı ve ısıdan etkilenmiş bölge performansı da kaliteye ve ürün biçimine bağlıdır.
6. ASTM A572/A572M: Kaliteler, Ürün Biçimleri ve Akma Dayanımı Seviyeleri
ASTM A572/A572M’nin tam gösterimi
ASTM A572/A572M, her türlü yüksek dayanımlı düşük alaşımlı çelik için kullanılan genel bir ad değil, bir ürün spesifikasyonudur. Başlığı, bunun yüksek dayanımlı düşük alaşımlı kolumbiyum-vanadyum yapı çeliği için hazırlanmış bir spesifikasyon olduğunu belirtir. “Columbium”, niyobyum için ASTM gösteriminde korunan addır; dolayısıyla başlık, kolumbiyum ve vanadyumun tane inceltme, çökelme ve proses koşullarına bağlı etkiler yoluyla dayanım artışına katkıda bulunduğu mikroalaşımlı bir yapı çeliği sistemine işaret eder.
- A572
- İnç-pound gerekleri
- A572M
- SI gerekleri
- Şartname kapsamı
- Profiller, levhalar, palplanşlar ve çubuklar
- Kalite sınıfı sayısı
- Beş
Çift gösterim önemlidir. ASTM A572, gereklilikleri inç-pound birimleriyle ifade ederken ASTM A572M, bunları SI birimleriyle ifade eder. İkisi ASTM A572/A572M olarak birlikte gösterilir; ancak malzeme için yine de geçerli olan baskı esas alınır. Gereklilikler baskılar arasında değişebilir ve bir proje spesifikasyonu belirli bir yılı, tamamlayıcı bir gerekliliği, test hükmünü veya satın alma koşulunu referans gösterebilir. Yalnızca “A572” yazan bir çizim, önemli soruları yanıtsız bırakır.
ASTM A572/A572M, 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında belirlenmiş asgari akma dayanımlarına sahip beş kalite sınıfını kapsar. Strong evidence
[1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM International. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)ASTM International’ın 2000 tarihli açıklamasına göre ASTM A572/A572M, belirtilmiş minimum akma dayanımları 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında olan beş kalite yüksek dayanımlı düşük alaşımlı yapı çeliğini kapsar. Bu aralık, spesifikasyonu daha geniş HSLA alanı içine yerleştirir; ancak tüm A572 ürünlerinin birbiriyle değiştirilebilir olduğu anlamına gelmez. ASM International’ın 2024 tarihli malzeme sınıflandırması, haddelenmiş durumda bulunan HSLA veya mikroalaşımlı çelikleri, akma dayanımları 275 MPa [40 ksi] üzerinde olan yüksek dayanımlı karbon ve düşük alaşımlı çelikler olarak tanımlar. 1979’da yayımlanan bir ASTM sempozyum bildirisi, HSLA akma dayanımı seviyelerinin 40.000 ila 140.000 psi [276 ila 966 MPa] arasında olduğunu bildirmiştir; bu da A572’nin daha geniş HSLA aralığının yalnızca bir bölümünü kapsadığını gösterir.
Bu nedenle spesifikasyon, kontrollü bir ürün gereklilikleri bütünü olarak okunmalıdır. Tek bir evrensel kimyasal bileşim tanımlamaz. Kolumbiyum, vanadyum veya diğer elementlerin nominal ilaveleri, tek başlarına nihai özellikleri belirlemez. Bu elementlerin etkileri; yeniden ısıtma sıcaklığına, haddeleme öncesindeki çözünmeye, deformasyon veya soğuma sırasındaki çökelmeye, östenit tane boyutuna, soğuma geçmişine, karbon ve manganez seviyelerine ve seçilen proses yoluna bağlıdır. Geniş bir HSLA tanımını karşılayan iki çelik, kaynaklanabilirlik, tokluk, şekillendirme davranışı ve imalat sonrasında dayanımın korunması bakımından farklı olabilir.
Beş kalite ve belirtilmiş minimum akma dayanımları
| ASTM A572/A572M kalite sınıfı | Belirlenmiş asgari akma dayanımı | Metrik karşılığı |
|---|---|---|
| 42 kalite sınıfı | 42 ksi | 290 MPa |
| 50 kalite sınıfı | 50 ksi | 345 MPa |
| 55 kalite sınıfı | 55 ksi | 380 MPa |
| 60 kalite sınıfı | 60 ksi | 415 MPa |
| 65 kalite sınıfı | 65 ksi | 450 MPa |
ASTM A572/A572M beş kalite tanımlar: Grade 42, Grade 50, Grade 55, Grade 60 ve Grade 65. Belirtilen minimum akma dayanımı seviyeleri şöyledir:
- Grade 42: 42 ksi [290 MPa]
- Grade 50: 50 ksi [345 MPa]
- Grade 55: 55 ksi [380 MPa]
- Grade 60: 60 ksi [415 MPa]
- Grade 65: 65 ksi [450 MPa]
Bu değerler, söz konusu kalitelerle yaygın olarak ilişkilendirilen belirleyici dayanım seviyeleridir; ancak mekanik özelliklere ilişkin eksiksiz bir spesifikasyon oluşturmaz. Minimum akma değeri, standardın test gereklilikleriyle belirlenen bir alt sınırdır. Her ısıtma partisinin, levhanın, çubuğun veya haddelenmiş profilin aynı çekme dayanımına, uzamaya, çentik tokluğuna veya kaynak sonrası davranışa sahip olacağını garanti etmez.
Kaliteyle birlikte kalınlık ve ürün biçimi de kontrol edilmelidir. Yapı profilleri, levha, palplanş ve çubuklar farklı haddeleme uygulamalarıyla üretilebilir ve farklı boyutsal aralıklara veya test hükümlerine tabi olabilir. Standardın ilgili tabloları ve maddeleri, belirli bir ürün için hangi gerekliliklerin geçerli olduğunu belirler. Tek başına Grade 50 gösterimi, mühendise malzemenin levha mı, W-profil mi, çubuk mu yoksa palplanş mı olduğunu söylemez; ayrıca ilgili test yönünü de belirlemez.
Beş kaliteden oluşan sıra, daha yüksek sayıların her zaman daha düşük sayıların doğrudan ikamesi olduğu basit bir merdiven olarak da görülmemelidir. Belirtilen akma dayanımının artması, imalat tercihlerini etkileyebilir. Daha yüksek dayanımlı kalitelerde; kalınlığa, kimyasal bileşime ve kaynak prosedürüne bağlı olarak ön tavın, ısı girdisinin, birleşim kısıtlamasının, sarf malzemesi seçiminin ve hidrojen kontrolünün daha sıkı biçimde denetlenmesi gerekebilir. Şekillendirme sınırları ve kırılma direnci de benzer şekilde kaliteye ve ürüne özgü olarak incelenmelidir. Dayanım, seçim kararının yalnızca bir bölümüdür.
Metalurji, kalitenin neden yalnızca bir karbon çeliği etiketiyle açıklanamayacağını gösterir. Kolumbiyumla mikroalaşımlama, östenit tane büyümesini sınırlayabilir ve kontrollü haddeleme sonrasında ince ferrit oluşumunu teşvik edebilir; vanadyum, soğuma sırasında dayanım artırıcı çökeltiler oluşturabilir; titanyum ise azotu bağlayarak tane kontrolünü etkileyebilir. Bu mekanizmalar proses geçmişine duyarlıdır. Çelik üreticisinin yeniden ısıtma, haddeleme ve soğutma programı, bir elementin çözeltide kalıp kalmayacağını, yararlı bir çökelti oluşturup oluşturmayacağını veya hedeflenen özelliğe çok az katkıda bulunup bulunmayacağını belirleyebilir. Standart, tek bir evrensel reçete yerine kimyasal, mekanik ve üretim gereklilikleri aracılığıyla nihai ürünü kontrol eder.
Profiller, levhalar, palplanşlar ve çubuklar
ASTM A572/A572M’nin kapsamı profilleri, levhaları, palplanşları ve çubukları içerir. “Profiller” ifadesi; spesifikasyonun boyutsal ve ürün gereklilikleri kapsamında üretilen kiriş, kanalet, köşebent, T-profil ve benzeri haddelenmiş yapı kesitlerini kapsar. “Levhalar”, imal edilmiş yapı elemanlarında, kirişlerde, ekipmanlarda ve diğer yük taşıyan montajlarda kullanılan yassı haddelenmiş ürünlerdir. Palplanşlar, iksa veya zemin destek sistemlerinde kullanılmak üzere birbirine geçen haddelenmiş kesitlerden oluşur; çubuklar ise belirtilen sıcak haddelenmiş yapı çubuğu ürünlerini kapsar.
Ürün biçimi, geometriden daha fazlasını değiştirir. Kalın bir levha ile haddelenmiş bir profil, genel olarak aynı çelik üretim yolundan geçseler bile farklı ısıl geçmişler yaşayabilir. Haddeleme redüksiyonu, kesit kalınlığı, soğuma hızı ve artık gerilme; tane boyutunu ve faz dengesini değiştirebilir. Bu farklılıklar, nominal kalite numarası aynı olsa bile tokluğu, kalınlık yönündeki davranışı, kaynak tepkisini ve boyutsal performansı etkiler.
Test yönü de kaydedilmelidir. Haddelenmiş çelik anizotropiktir: haddeleme sırasında gerçekleşen deformasyon, tane yapısında, kapanımlarda ve mekanik tepkide yönsel farklılıklar oluşturur. Çekme numuneleri, standarda ve ürüne göre boyuna veya enine yönde alınabilir; belirtilen minimum değer, her olası yönde veya bileşenin her konumunda değil, gerekli test prosedürü kapsamında geçerlidir. Kritik kaynaklı veya yüksek derecede kısıtlanmış yapılar için malzeme sertifikası ve geçerli baskı incelenmeli, kalite işaretinden varsayımda bulunulmamalıdır.
Bu nedenle bir spesifikasyon çağrısı ASTM A572/A572M’yi, baskıyı veya sözleşme gereği geçerli revizyonu, kaliteyi, ürün biçimini, boyutları ya da kalınlığı ve gerekli tamamlayıcı hükümleri belirtmelidir. Tokluk, kaynaklanabilirlik, atmosferik korozyon direnci veya şekillendirme performansı önemliyse, bu özellikler ayrıca doğrulanmalıdır. ASTM A572/A572M, NIST’in minimum 50 ksi akma noktası bulunan HSLA yapı çeliği olarak tanımladığı ve ASTM referans malzemesinin atmosferik korozyon direnciyle ilişkilendirdiği ASTM A588 ile aynı spesifikasyon değildir. A572 ve A588 benzer yapı çeliği tartışmalarında birlikte anılabilir; ancak spesifikasyon gereklilikleri ve amaçlanan özellik profilleri birbirinin yerine geçmez.
Temel pratik nokta şudur: A572, belirtilmiş beş kaliteden ve çeşitli ürün biçimlerinden oluşan bir ailedir; tek bir özellik setine sahip tek bir malzeme değildir. Akma dayanımı seviyeleri yararlı bir başlangıç sınıflandırması sağlar; ancak tedarik edilen çeliğin gerçekte hangi amaçlar için yeterli olduğunu kalite, kalınlık, biçim, test yönü, baskı ve geçerli gereklilikler belirler.
7. ASTM A588 ve Atmosferik Korozyona Dayanıklı HSLA Çeliği
ASTM A588, atmosferik koşullara dayanıklı çelik için kullanılan genel bir ad değildir; ayrıca her yüksek dayanımlı düşük alaşımlı (HSLA) kaliteyle birbirinin yerine kullanılamaz. Bu standart, gerekli dayanım ile atmosferik korozyona dayanıklılık özelliklerinin birlikte tanımlandığı yapı çeliğine ilişkin bir spesifikasyondur. Bu ayrım önemlidir; çünkü HSLA bir çelik ailesini tanımlarken ASTM A588; kalite, ürün, kimyasal bileşim, mekanik özellikler ve teslimat gereklilikleri belirlenmiş özel bir spesifikasyonu ifade eder.
HSLA çelikleri genellikle düşük karbon içerir ve niyobyum (kolumbiyum), vanadyum ve titanyum gibi elementlerin sınırlı miktarlarda ilavesini barındırır. Bu ilaveler tane incelmesini, çökelme sertleşmesini veya her ikisini destekleyebilir; ancak etkileri çeliğin kimyasal bileşimine ve işlenme koşullarına bağlıdır. Yeniden ısıtma sıcaklığı hangi parçacıkların çözüneceğini belirler; haddeleme, yeniden kristalleşmeyi ve tane boyutunu kontrol eder; soğuma ise dönüşüm ürünlerini etkiler. Bir mikroalaşım elementinin nominal olarak bulunması, tek başına ortaya çıkan mikroyapıyı veya performansı belirlemez.
Bu nokta, A588’i basitçe “daha dayanıklı karbon çeliği” olarak tanımlamaktan ayırır. ASTM A588, atmosferik korozyona dayanıklı yapı çeliklerine ilişkin, spesifikasyonla tanımlanmış bir gruba dahildir. Davranışı alaşım tasarımını ve işleme koşullarını, ayrıca kullanım ortamını ve imalat ayrıntılarını yansıtır. Bir kalite tanımı, benzer akma dayanımına sahip iki ürünün aynı şekilde kaynaklanacağını, şekillendirileceğini, kırılacağını veya korozyona uğrayacağını garanti etmez.
Karşılaştırmalı kaynaklarda ASTM A588 nasıl tanımlanır?
| Şartname | Başlıca tanımlama | Atıf yapılan asgari akma noktası veya aralığı | Atmosferik korozyon gereği |
|---|---|---|---|
| ASTM A572/A572M | Yüksek dayanımlı düşük alaşımlı kolumbiyum-vanadyum yapı çeliği | Kalite sınıfına göre 42–65 ksi [290–450 MPa] | Atıf yapılan açıklamada tanımlayıcı özellik olarak belirtilmemiştir |
| ASTM A588 | Atmosferik korozyon direnci iyileştirilmiş yüksek dayanımlı düşük alaşımlı yapı çeliği | Asgari akma noktası 50 ksi | Şartname kimliğinin bir parçasıdır |
NIST, ASTM A588’i asgari akma noktası 50 ksi olan yüksek dayanımlı düşük alaşımlı yapı çeliği olarak tanımlar. Strong evidence
[2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. National Institute of Standards and Technology. NIST NCSTAR 1-3A, 2005.Karşılaştırmalı kaynaklar, her ikisi de yapısal HSLA spesifikasyonu olduğu için ASTM A588’i genellikle ASTM A572’nin yanında ele alır; ancak bu iki standardı aynı terimlerle tanımlamaz. National Institute of Standards and Technology (NIST), ASTM A588’i minimum 50 ksi akma noktası değerine sahip HSLA yapı çeliği olarak tanımlar. Aynı tür malzeme sınıflandırmasında NIST, ASTM A572’yi yüksek dayanımlı düşük alaşımlı kolumbiyum-vanadyum çeliği olarak tanımlar. Bu açıklamalar, geniş bir yapı çeliği tanımı ile atmosferik korozyona dayanıklı, belirli bir kalite arasındaki farkı korudukları için özellikle yararlıdır. NIST materyali, Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A (2005) adlı çalışmada mevcuttur: NIST.
ASTM ürün tanımı kaynağı, ASTM A588’i “atmosferik korozyona karşı geliştirilmiş dayanıklılığa sahip yüksek dayanımlı düşük alaşımlı yapı çeliği” olarak tanımlar. Buna karşılık ASTM A572/A572M, “yüksek dayanımlı düşük alaşımlı kolumbiyum-vanadyum yapı çeliğini” kapsar. ASTM A572/A572M, 2000 baskısına ilişkin ASTM ürün bilgilerine göre, 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında belirtilmiş minimum akma dayanımlarına sahip beş kaliteyi kapsar. Bu nedenle A572, her iki spesifikasyonda da HSLA terminolojisi kullanıldığı için tek bir kimyasal bileşim olarak veya A588’in otomatik ikamesi olarak değerlendirilemez.
Dayanım aralıkları, geniş kapsamlı karşılaştırmaların neden yanıltıcı olabileceğini de gösterir. 1979’da yayımlanan bir ASTM sempozyum bildirisinde HSLA çelikleri için 40.000 ila 140.000 psi [276 ila 966 MPa] arasında akma dayanımı seviyeleri bildirilmiştir. ASM International’ın 2024 tarihli kaynağı ise haddelenmiş durumda bulunan ve mikroalaşımlı çelikler olarak da adlandırılan HSLA çeliklerini, 275 MPa [40 ksi] değerinin üzerinde akma dayanımına sahip yüksek dayanımlı karbon ve düşük alaşımlı çelikler olarak tanımlar. Bu sınıflandırmalar tek tip bir ürünü değil, geniş bir teknik alanı tanımlar. Atıf yapılan ASTM açıklamasında, incelenen kalitelerin çoğunun kolumbiyum, vanadyum, titanyum veya bu elementlerin kombinasyonlarıyla mikroalaşımlandırıldığı belirtilmektedir.
Orta düzeydeki mikroalaşım ilaveleri, bazı yüksek dayanımlı düşük alaşımlı çelik kalite sınıflarında atmosferik korozyon direncini veya şekillendirilebilirliği iyileştirebilir. Limited evidence
AISI de HSLA çeliğini, kolumbiyum, vanadyum veya titanyumun sınırlı miktarlardaki ilavelerinin dayanımı artırabildiği ve atmosferik korozyona dayanıklılığı ya da şekillendirilebilirliği iyileştirebildiği bir grup olarak tanımlar. Bu ifade koşulludur. Her HSLA kalitesinin atmosferik korozyona aynı ölçüde dayanıklı olduğunu veya dayanım gerekliliğini karşılayan bir kalitenin A588’in korozyonla ilgili spesifikasyon gerekliliklerini de karşıladığını söylemez.

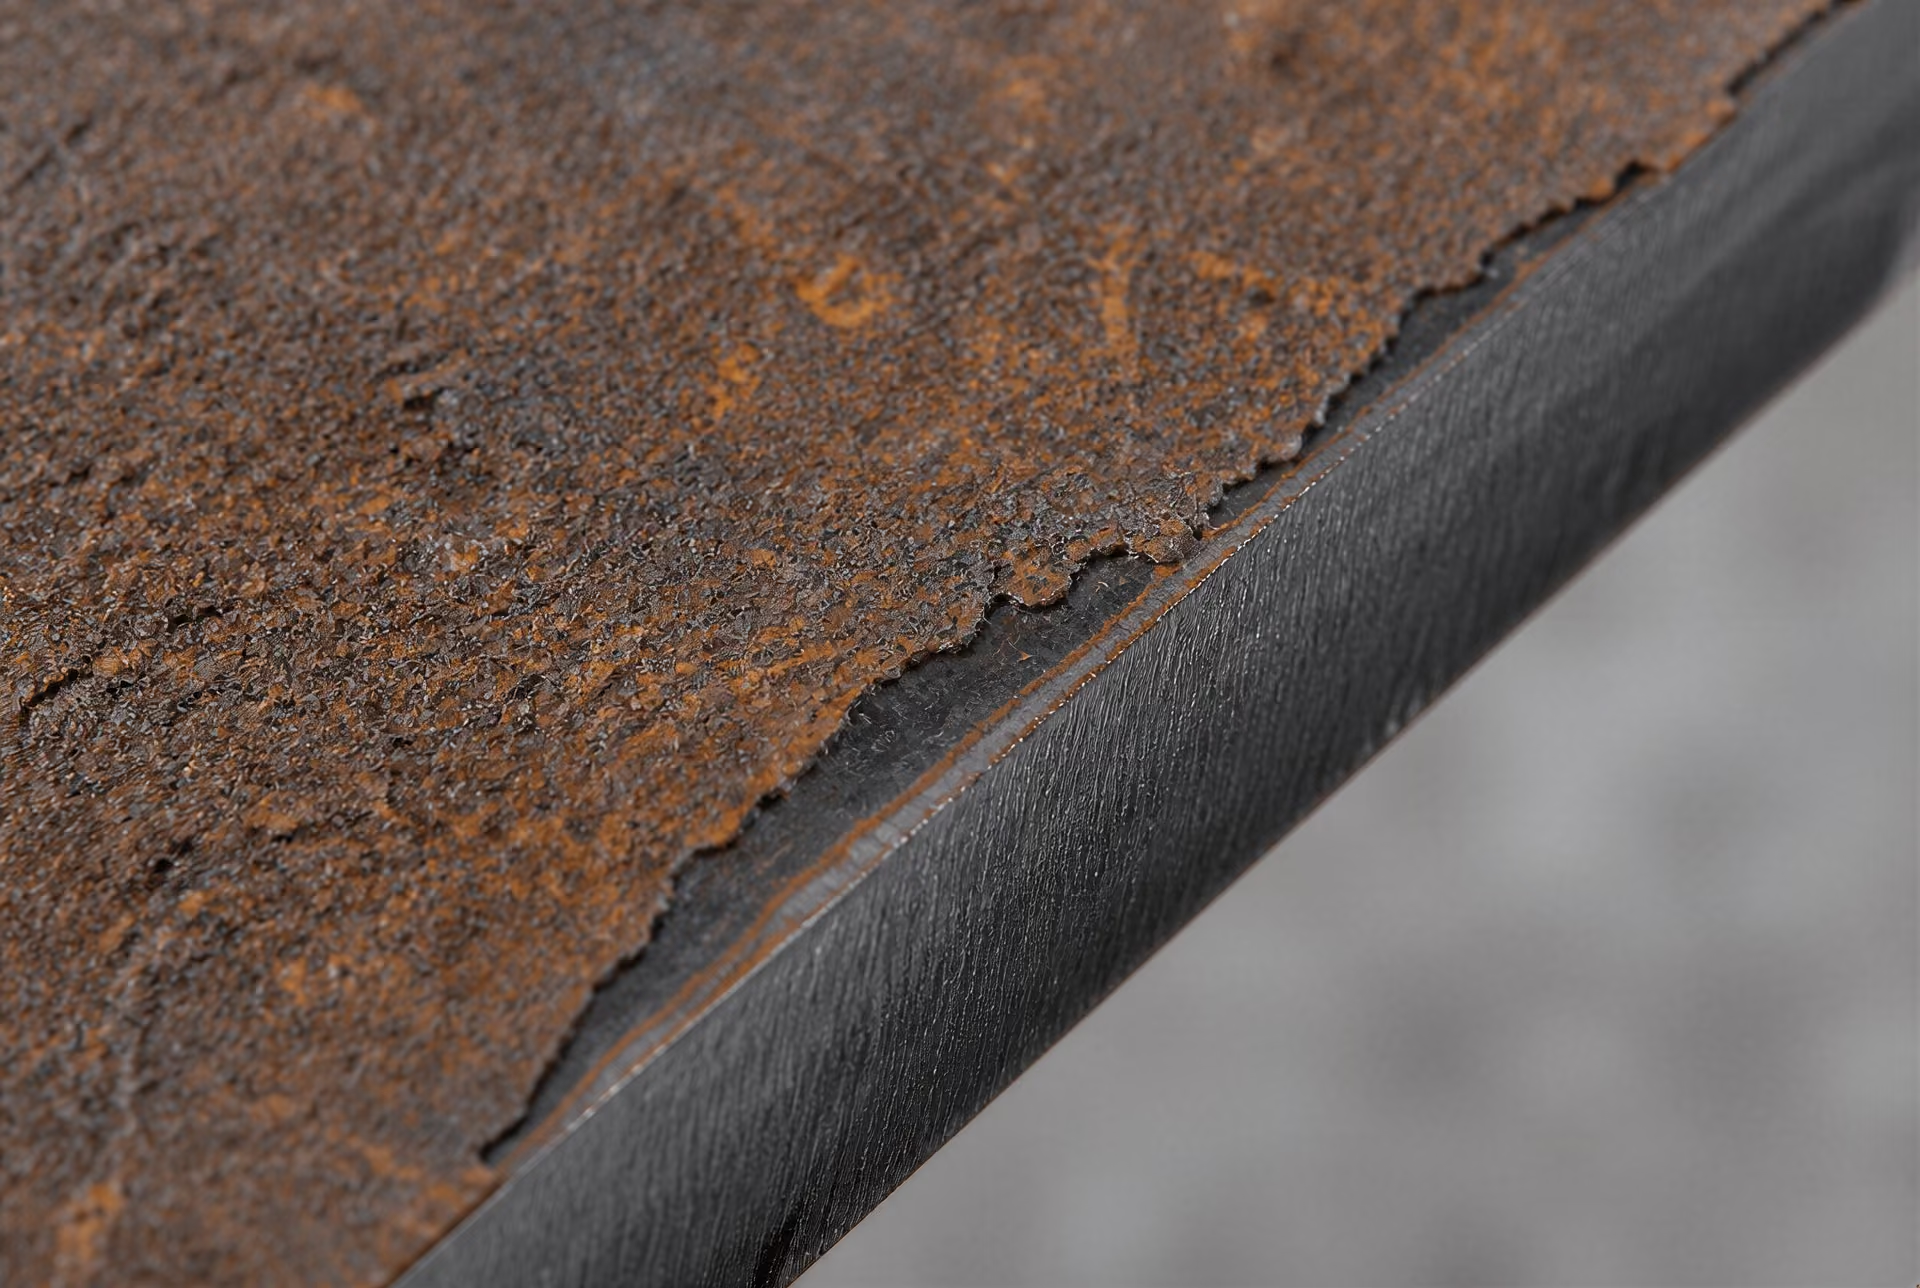
Atmosferik korozyona dayanıklılığın anlamı
Atmosferik korozyona dayanıklılık, uygun atmosferik maruziyet koşullarında çeliğin, sıradan yapı karbon çeliğine kıyasla sonraki saldırı hızını azaltan korozyon ürünleri geliştirebilmesi anlamına gelir. Bu süreç çoğunlukla yüzeye nispeten iyi tutunan ve daha az geçirgen bir pas tabakasıyla ilişkilendirilir. Bu tabaka suyun ve oksijenin alttaki metale erişimini sınırlayabilir; ancak sızdırmaz bir kaplama değildir ve her koşulda elektrokimyasal korozyonu durdurmaz.
Bu nedenle A588, korozyona dayanıklı, bakım gerektirmeyen veya paslanmaya karşı bağışık bir çelik olarak tanımlanmamalıdır. Spesifikasyonun ifadeleri, atmosferik koşullar altındaki geliştirilmiş dayanıklılıkla ilgilidir; suya daldırmaya, gömülü maruziyete, sürekli yoğuşmaya, kimyasal saldırıya veya her türlü endüstriyel atmosfere dayanıklılık anlamına gelmez. Ayrım pratik açıdan önemlidir: bir çelik yüzeyi tekrarlanan ıslanma ve kuruma sırasında koruyucu bir patina oluşturabilir; ancak suyun hapsolduğu veya kirleticilerin yoğunlaştığı bölgelerde hızla korozyona uğrayabilir.
Alaşım tasarımı, sonucun yalnızca bir bölümünü oluşturur. Bakır, nikel, krom, fosfor ve diğer elementler, atmosferik korozyona dayanıklı çeliklerde korozyon ürünlerinin bileşimine ve niteliğine katkıda bulunabilir. Bununla birlikte karbon, mangan, silisyum ve mikroalaşım elementlerinin miktarları da dayanımı, tokluğu, kaynak davranışını ve işlenebilirliği etkiler. İlgili performans; tek bir “atmosferik koşullara dayanıklılık” elementinin varlığından değil, spesifikasyon sınırları, ürün kalınlığı, yüzey durumu, imalat geçmişi ve maruziyetin birlikte ortaya çıkardığı sonuçtan kaynaklanır.
Korozyon davranışı neden ortam ve maruziyet koşullarına bağlıdır?
Atmosferik korozyon için bir elektrolit filmi gerektiğinden, ıslanma ve kuruma döngüleri saldırının hızını ve biçimini güçlü şekilde etkiler. Yağmurun ardından kuruma gerçekleşmesi, nispeten kararlı bir korozyon tabakasının gelişmesine olanak sağlayabilir. Sürekli nemlilik, bu tabakanın olgunlaşmasını engelleyebilir ve elektrokimyasal etkinliği sürdürebilir. Değişken maruziyet de otomatik olarak zararsız değildir; sık tekrarlanan döngüler yüzeyin yeniden yeniden etkinleşmesine neden olabilir.
Kirleticiler durumu değiştirir. Deniz serpintisinden veya buz çözücü tuzlardan kaynaklanan klorür, koruyucu korozyon ürünlerini bozabilir ve bölgesel korozyonu teşvik edebilir. Kükürt bileşikleri ve diğer endüstriyel kirleticiler, yüzey nemini asitleştirebilir. Toz, kir, tufal ve biyolojik birikintiler suyu tutabilir ve yüzey boyunca oksijen derişiminde farklılıklar oluşturabilir. Bu nedenle yalnızca “atmosferik” olarak tanımlanan bir saha, aslında birbirinden farklı çeşitli korozyon ortamlarını içerebilir.
Geometri de aynı derecede önemlidir. Yarıklar, bindirmeli birleşimler, rijitleştirici kesişimleri, kutu profiller ve yatay çıkıntılar suyu ve kalıntıları hapsedebilir. Yetersiz drenaj, çevredeki hava nispeten kuru olsa bile neredeyse sürekli bir ıslak maruziyet oluşturur. Bağlantı elemanları, kaynak bölgeleri, kesilmiş kenarlar ve hasarlı yüzeyler de geniş ve serbestçe maruz kalan levhadan farklı şekilde korozyona uğrayabilir. Drenaja ve denetime olanak veren tasarım, nominal kalite kadar önemli olabilir.
A588 belirtilmeden önce kullanım koşulları kontrol edilmelidir. Suya daldırma, ıslak toprakla temas, kapalı alanlarda yoğuşma, yoğun klorür maruziyeti ve proses tesisi atmosferleri; kaplama, sızdırmazlık, korozyon payı, farklı bir malzeme veya özel olarak tasarlanmış bir koruma sistemi gerektirebilir. A588, atmosferik korozyona dayanıklı bir HSLA yapı çeliği olabilir; ancak ASTM A572’nin veya diğer HSLA kalitelerinin evrensel ikamesi değildir. Doğru karşılaştırma; geçerli ASTM tanımını, ürün biçimini, kalınlığı, mekanik gereklilikleri, kaynak prosedürünü, tokluk ihtiyaçlarını ve gerçek maruziyet ortamını birlikte içermelidir.
8. Mukavemet, Tokluk, Süneklik ve Şekillendirilebilirlik
HSLA özellikleri “mukavemet” adı verilen tek bir sayıya indirgenemez. Bir şartname; minimum akma mukavemeti, çekme mukavemeti, uzama, darbe enerjisi, bükme performansı veya bunların bir bileşimini gerektirebilir. Bunların her biri, yükleme altındaki farklı bir tepkiyi ölçer ve bileşim ile proses kontrol edilmezse, bir özelliği yükselten aynı mikroalaşımlama işlemi başka bir özelliği azaltabilir.
Akma mukavemeti ile çekme mukavemeti
Akma dayanımı Uygulanabilir çekme deneyi yöntemine göre ölçülen, kalıcı plastik deformasyonun başlangıcıyla ilişkili gerilme.
Akma mukavemeti, kalıcı plastik deformasyonun başladığı gerilmedir. Bir bileşenin çalışma yükleri altında şeklini koruması gerektiğinde önem taşır. Çekme mukavemeti ise çekme deneyi sırasında ulaşılan maksimum mühendislik gerilmesidir; bu değer normal olarak önemli miktarda plastik deformasyondan sonra ve boyun vermenin ölçülen yükü düşürmesinden önce elde edilir. Bu nedenle bir çelik yüksek çekme mukavemetine, ancak nispeten düşük akma mukavemetine sahip olabilir veya kopmadan önce daha az uniform plastik şekinim ile yüksek bir akma/çekme oranı gösterebilir.
Bu ayrım yapısal şartnamelerde açıkça görülür. ASTM A572/A572M, minimum belirtilmiş akma mukavemetleri 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında değişen, yüksek mukavemetli düşük alaşımlı beş kolumbiyum-vanadyum yapı çeliği kalitesini kapsar (ASTM International, 2000). Bu kaliteler yalnızca akma mukavemetiyle tanımlanmaz: çekme mukavemeti gereklilikleri, uzama, kalınlık sınırları ve ürün biçimi de önemlidir. Bir başka HSLA yapısal tanımı olan ASTM A588, NIST tarafından minimum 50 ksi akma noktası değerine sahip olarak belirtilirken, atmosferik korozyona dayanımı da şartname kimliğinin bir parçasıdır (NIST, 2005).
ASM International, mikroalaşımlı çelik olarak da adlandırılan haddelenmiş durumdaki HSLA çeliklerini, 275 MPa [40 ksi] üzerindeki akma mukavemetlerine sahip yüksek mukavemetli karbon çelikleri ve düşük alaşımlı çelikler arasında sınıflandırır (ASM International, 2024). 1979 yılında yayımlanan bir ASTM sempozyumu tartışmasında, HSLA çelikleri için 40.000 ila 140.000 psi [276 ila 966 MPa] arasında akma mukavemeti seviyeleri bildirilmiştir. Bu aralığın kendisi, “HSLA”nın tek bir mekanik kalite değil, bir çelik ailesi sınıflandırması olduğunu gösterir.
Mukavemet, birlikte etkili olan çeşitli kaynaklardan gelebilir. Tane boyutunun küçültülmesi, Hall–Petch etkisi yoluyla akma mukavemetini artırırken genellikle gevrek ayrılma kırılmasına karşı direnci de iyileştirir. Birçok şartname ve kaynak dokümanında kolumbiyum olarak adlandırılan niyobyum, haddeleme sırasında yeniden kristalleşmeyi geciktirebilir ve dönüşümden önce ince bir östenit yapısının oluşmasını teşvik edebilir. Vanadyum ve titanyum, çökelme mukavem artımına katkıda bulunan veya tane büyümesini sınırlayan karbonitrürler oluşturabilir. Manganez ve silisyum, katı çözelti mukavemeti sağlar; kontrollü soğutma ise farklı mukavemet ve tokluk dengelerine sahip ferrit-perlit, beynitik veya diğer dönüşüm ürünlerini oluşturabilir.
Nominal alaşım içeriği tek başına sonucu öngörmez. Katılaşma sırasında iri titanyum nitrür parçacıkları oluşturan bir titanyum ilavesi, kontrollü koşullarda oluşan ince dağılmış çökeltiler gibi davranmaz. Benzer şekilde, yeniden ısıtma sırasında çözünmüş halde kalan niyobyum, haddeleme sırasında çökelmiş niyobyumdan farklı davranabilir. Yeniden ısıtma sıcaklığı, son haddeleme sıcaklığı, soğuma hızı, slab kimyası ve kesit kalınlığının tümü nihai akma ve çekme mukavemetlerini etkiler.
Süneklik ve şekinim yerelleşmesi
Süneklik, bir çeliğin kırılmadan önce sürdürebileceği plastik deformasyon miktarını ifade eder; ancak bildirilen değer, deneye ve ölçü boyuna bağlıdır. Toplam uzama, uniform uzama, kesit daralması ve bükme şekinimi birbiriyle ilişkili olmakla birlikte birbirlerinin yerine kullanılamaz. Uniform uzama, boyun vermeden önce ölçü bölümü boyunca dağılan deformasyonu ölçer. Toplam uzama ise boyun vermeden sonraki yerel deformasyonu da içerir ve daha kısa bir ölçü boyu üzerinden ölçüldüğünde daha büyük görünebilir.
Yüksek akma mukavemeti, elastik yükleme ile plastik deformasyon arasındaki kullanılabilir marjı azaltabilir; ancak yüksek mukavemet otomatik olarak düşük süneklik anlamına gelmez. İnce taneli ferritik yapılar, tane sınırlarının temiz ve faz dağılımının kontrollü olması koşuluyla akma mukavemetini artırırken yararlı bir uzama sağlayabilir. İnce taneler ayrıca plastik şekinimi iri ve heterojen bir yapıya göre daha düzgün dağıtır.
Yerelleşme; deformasyon bir boyun, kayma bandı, daha yumuşak bir ferrit bandı veya sert bir parçacığın çevresindeki bölgede yoğunlaştığında başlar. Büyük inklüzyonlar, iri karbonitrürler, segregasyon bantları ve martenzit veya beynit adacıkları yerel gerilme yığılmaları oluşturabilir. Aşırı çökelme, özellikle çökeltiler çok sayıda, iri veya kötü dağılmışsa, uniform uzamayı azaltırken akma mukavemetini artırabilir. Bunun sonucunda, çekme deneyinde etkileyici bir mukavemet gösteren bir çelik, gererek şekillendirmede veya çentikli bir bileşende zayıf performans gösterebilir.
Akma oranı—akma mukavemetinin çekme mukavemetine bölünmesi—bu davranışı açıklamaya yardımcı olur. Yüksek bir akma oranı, çoğu zaman akmadan sonra kararlı plastik deformasyon için daha düşük bir kapasite bırakır; ancak gerçek şekillendirme davranışı aynı zamanda şekinim pekleşmesi üssüne, anizotropiye, yüzey durumuna ve gerilme durumuna da bağlıdır. Şekil değiştirme pekleşmesi önemlidir; çünkü deformasyona başlayan bir bölgenin sertleşmesini ve yükü komşu malzemeye aktarmasını sağlar. Pekleşme yetersizse deformasyon erken yerelleşir.
AISI, kolumbiyum, vanadyum veya titanyumun orta düzeyde ilavelerinin daha yüksek mukavemet sağladığını ve bazı HSLA kalitelerinde şekillendirilebilirliği de iyileştirebildiğini belirtir (AISI, 2024). Buradaki niteleme önemlidir. Mikroalaşımlama taneleri inceltebilir ve yeniden kristalleşmeyi ayarlayabilir; ancak aşırı çökelti hacmi, elverişsiz parçacık boyutu veya uygun olmayan ferrit–perlit morfolojisi ters etki yaratabilir.
Darbe tokluğu ve geçiş davranışı
Darbe tokluğu Genellikle sıcaklığa bağlı kırılma davranışını değerlendirmek için kullanılan hızlı darbe kırılma deneyi sırasında çentikli bir numune tarafından soğurulan enerji.
Darbe tokluğu, genellikle Charpy V-çentik deneyiyle, hızlı kırılma sırasında soğurulan enerjiyi ölçer. Bu değer çekme sünekliğiyle aynı değildir. Bir çelik, düz yüzeyli bir çekme numunesinde iyi bir uzama gösterebilir; ancak özellikle düşük sıcaklıkta çentikli bir deneyde az enerji soğurabilir.
Birçok ferritik çelik sünek-gevrek geçiş sergiler. Geçiş aralığının üzerinde kırılmanın, sünek mikrogözeneklerin çekirdeklenmesini ve büyümesini içermesi daha olasıdır. Bunun altında ise ayrılma kırılması, uygun yönlenmiş taneler boyunca hızla ilerleyebilir. Geçiş tek bir evrensel sıcaklık değildir: numune yönelimi, kalınlık, çentik geometrisi, tane boyutu, inklüzyonlar, soğuma geçmişi ve deney enerjisi ölçülen sonucu etkiler.
Tane inceltme özellikle değerlidir; çünkü daha küçük ferrit taneleri ayrılma kırılması yollarını keser ve gevrek kırılmanın olası hâle geldiği sıcaklığı düşürür. Kontrollü haddeleme ve hızlandırılmış soğutmanın, yüksek karbon veya alaşım ilavelerinin yol açtığı aynı tokluk kaybını oluşturmadan akma mukavemetini artırabilmesinin nedenlerinden biri budur. İnce taneler her iki özelliği de destekler; ancak yalnızca proses rotası makul ölçüde uniform bir yapı oluşturduğunda.
İri parçacıklar ve inklüzyonlar zararlıdır; çünkü mikrogözenekleri veya ayrılma çatlaklarını başlatabilirler. Kükürt ve oksijen içeren inklüzyonlar, merkez hattı segregasyonu, bantlı yapılar ve iri karbonitrürler; boyuna, enine ve kalınlık yönündeki numuneler arasında yönsel tokluk farklılıkları oluşturabilir. Aşırı çökelme, tane kontrolü için gerekli çözünen elementi de tüketebilir veya gevrek parçacık–matris ara yüzeyleri oluşturabilir. Levha kalınlığı ve soğuma hızı karşılaştırmaları daha da karmaşık hâle getirir: kalın bir levhada, nominal olarak benzer çelikten üretilmiş ince bir sacdan farklı bir merkez hattı yapısı gelişebilir.
Bu nedenle bir kalitenin darbe gerekliliği; ürün biçimi, kalınlık aralığı, deney sıcaklığı ve numune yönelimiyle birlikte değerlendirilmelidir. A572, A588 ve diğer HSLA tanımları, adlarında “yüksek mukavemetli düşük alaşımlı” ifadesi bulunduğu için birbirinin yerine kullanılabilir kabul edilmemelidir.
Sac ve levha ürünlerinde şekillendirilebilirlik
Şekillendirilebilirlik; belirli bir ürünün, çatlama, buruşma, aşırı incelme veya kabul edilemez geri yaylanma olmaksızın belirli bir işlemi—derin çekme, gererek şekillendirme, bükme, flanşlama, delik genişletme veya rulo ile şekillendirme—gerçekleştirebilme yeteneğidir. HSLA kimyasının otomatik bir kazanımı değildir.
Sacın şekillendirilebilirliği; kalınlığa, yüzey durumuna, kristalografik tekstüre, düzlemsel anizotropiye, şekinim pekleşmesi davranışına ve uygulanan işlemin tam niteliğine bağlıdır. Derin çekme, yeterli uniform uzamayı ve elverişli bir plastik şekinim oranını gerektirir. Gererek şekillendirme, büyük ölçüde şekinim pekleşmesine ve yerel boyun vermeye karşı dirence bağlıdır. Delik genişletme çoğu zaman yalnızca çekme uzamasıyla değil, kesilmiş kenarın kalitesi ve bu kenarın yakınındaki sert ikinci fazlarla kontrol edilir. Yüksek mukavemetli sac ayrıca daha fazla geri yaylanma eğilimi gösterir; bu da prosese özgü kalıp tasarımı ve telafi gerektirir.
Levha ürünleri farklı taleplerle karşı karşıyadır. Bükme performansı; levha kalınlığına, bükme yarıçapına, haddeleme yönüne, yüzey kusurlarına, inklüzyonlara ve kalınlık yönündeki segregasyona bağlıdır. Çekme uzaması gerekliliğini karşılayan bir levha, yine de dar bir enine bükme sırasında çatlayabilir. Kaynaklı levha yapıları, şekillendirilebilirlik değerlendirmesine ısıdan etkilenen bölgedeki yumuşama veya sertleşme ile artık gerilme etkilerini de ekler.
Kontrollü haddeleme, ince ve daha uniform bir tane yapısı oluşturarak ve şiddetli segregasyonu azaltarak şekillendirilebilirliği iyileştirebilir. AISI’nin belirttiği gibi, mikroalaşımlama bazı kalitelerde yardımcı olabilir; ancak sonuç, niyobyum, vanadyum veya titanyumun nasıl çöktüğüne ve çeliğin nasıl haddelenip soğutulduğuna bağlıdır. İri parçacıklar, aşırı çökelme, bantlaşma ve uygun olmayan faz karışımları, akma mukavemetini artırırken yerel sünekliği azaltabilir. Bu nedenle şekillendirilebilirlik yalnızca HSLA etiketine değil; belirtilen kaliteye, ürüne, kalınlığa, yöne ve işleme aittir.
9. Kaynaklanabilirlik ve Isıdan Etkilenen Bölgenin Davranışı
HSLA çelikleri tek bir kaynaklanabilirlik kategorisi oluşturmaz. Kaynağa verdikleri tepki; belirtilen kaliteye, ürün kalınlığına, teslim durumuna, karbon ve alaşım içeriğine, mikroalaşım çökeltilerine, tokluk gerekliliklerine ve kaynak işlemine bağlıdır. Örneğin ASTM A572/A572M, belirtilen minimum akma dayanımları 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında değişen, yüksek dayanımlı düşük alaşımlı kolombiyum-vanadyum yapı çeliklerinin beş kalitesini kapsar. ASTM A588 ise atmosferik korozyon direnciyle ilişkilendirilen ve NIST referans malzemesinde 50 ksi minimum akma noktası belirtilen, farklı bir HSLA yapı çeliği spesifikasyonudur. Bir kalite tanımı, kalınlık aralığı veya ürün biçimi için uygun olan bir kaynak prosedürünün başka bir kalite, kalınlık aralığı veya ürün biçimi için de uygun olduğu varsayılamaz.
Karbon kontrolü ve kaynaklanabilirlik
HSLA çelikleri, karbonun sertleşebilirliği artırması ve ısıdan etkilenen bölgenin (HAZ) soğuma sırasında sert ve gevrek mikroyapılara dönüşme olasılığını yükseltmesi nedeniyle, birçok geleneksel yüksek dayanımlı çeliğe kıyasla genellikle daha düşük karbon içeriğiyle tasarlanır. Düşük karbon içeriği ayrıca ergime sınırı yakınında temperlenmemiş martensit veya diğer yüksek sertlikteki bileşenlerin oluşumu için mevcut karbonu azaltır. Bu durum soğuk çatlama riskinin azaltılmasına yardımcı olur; ancak her düşük karbonlu HSLA çeliğini kendiliğinden kolay kaynaklanabilir hâle getirmez.
Bunun yerine dayanım, çeşitli mekanizmalarla elde edilir. Tane inceltme, katı çözeltiyle dayanım artırma, niyobyum veya kolombiyum, vanadyum ve titanyum içeren bileşiklerin çökelmesi, kontrollü haddeleme ve dikkatle yönetilen soğutma; yüksek karbon içeriğine dayanmadan yüksek akma dayanımı sağlayabilir. American Iron and Steel Institute, HSLA çeliklerini; orta miktarlarda kolombiyum, vanadyum veya titanyum ilavelerinin dayanımı artırdığı ve atmosferik korozyon direncini ya da şekillendirilebilirliği de iyileştirebildiği bir grup olarak tanımlar. ASM International’ın 2024 sınıflandırması, haddelenmiş durumda bulunan veya mikroalaşımlı HSLA çeliklerini, 275 MPa [40 ksi] üzerindeki akma dayanımlarına sahip yüksek dayanımlı karbon ve düşük alaşımlı çelikler arasında sınıflandırır. Sonuçta ortaya çıkan kaynaklanabilirlik, tek bir mikroalaşım elementinin nominal olarak bulunmasına değil, kimyasal bileşimin ve işlem geçmişinin bütününe bağlıdır.
Karbon eşdeğeri Kaynaklama sırasında sertleşebilirliği ve sert, çatlamaya duyarlı ısıdan etkilenen bölge yapılarına ilişkin olasılığı tahmin etmek için karbon ile alaşım elementlerini birleştiren hesaplanmış bir indis.
Karbon eşdeğeri, kaynaklanabilirliği tahmin etmek için yararlı bir çerçeve sağlar. Sertleşebilirliği etkileyen karbon ve alaşım elementlerinin etkilerini birleştirerek, belirli bir soğuma koşulu altında çeliğin sert bir HAZ oluşturma eğiliminin ön değerlendirilmesine olanak tanır. Standartlarda, araştırmalarda ve imalat uygulamalarında çeşitli karbon eşdeğeri indisleri kullanılır; bunlar birbirlerinin yerine kullanılamaz ve yorumları çelik ailesine, kalınlığa, hidrojen düzeyine, kısıtlamaya ve kaynak işlemine bağlıdır. Bu nedenle bildirilen bir karbon eşdeğeri değeri, geçerli denklemi ve spesifikasyonuyla birlikte okunmalıdır. Bu değer, onaylanmış bir kaynak prosedürünün veya haddehane sertifikasının incelenmesinin yerine geçmemelidir.
Benzer akma dayanımına sahip iki levhanın karbon eşdeğerleri farklı ve HAZ davranışları çok farklı olabilir. Daha kalın bir levha, bazı bölgelerden daha yavaş soğuyabilir; ancak aynı zamanda daha büyük bir kısıtlama oluşturabilir. İnce bir levha ise hızla soğuyarak HAZ’da daha fazla sertleşmeye yol açabilir. Kükürt, fosfor, mangan, bakır, nikel, krom, molibden ve mikroalaşım ilaveleri dönüşüm davranışını ve tokluğu etkileyebilir. Kalite ve kalınlık birlikte değerlendirilmelidir.

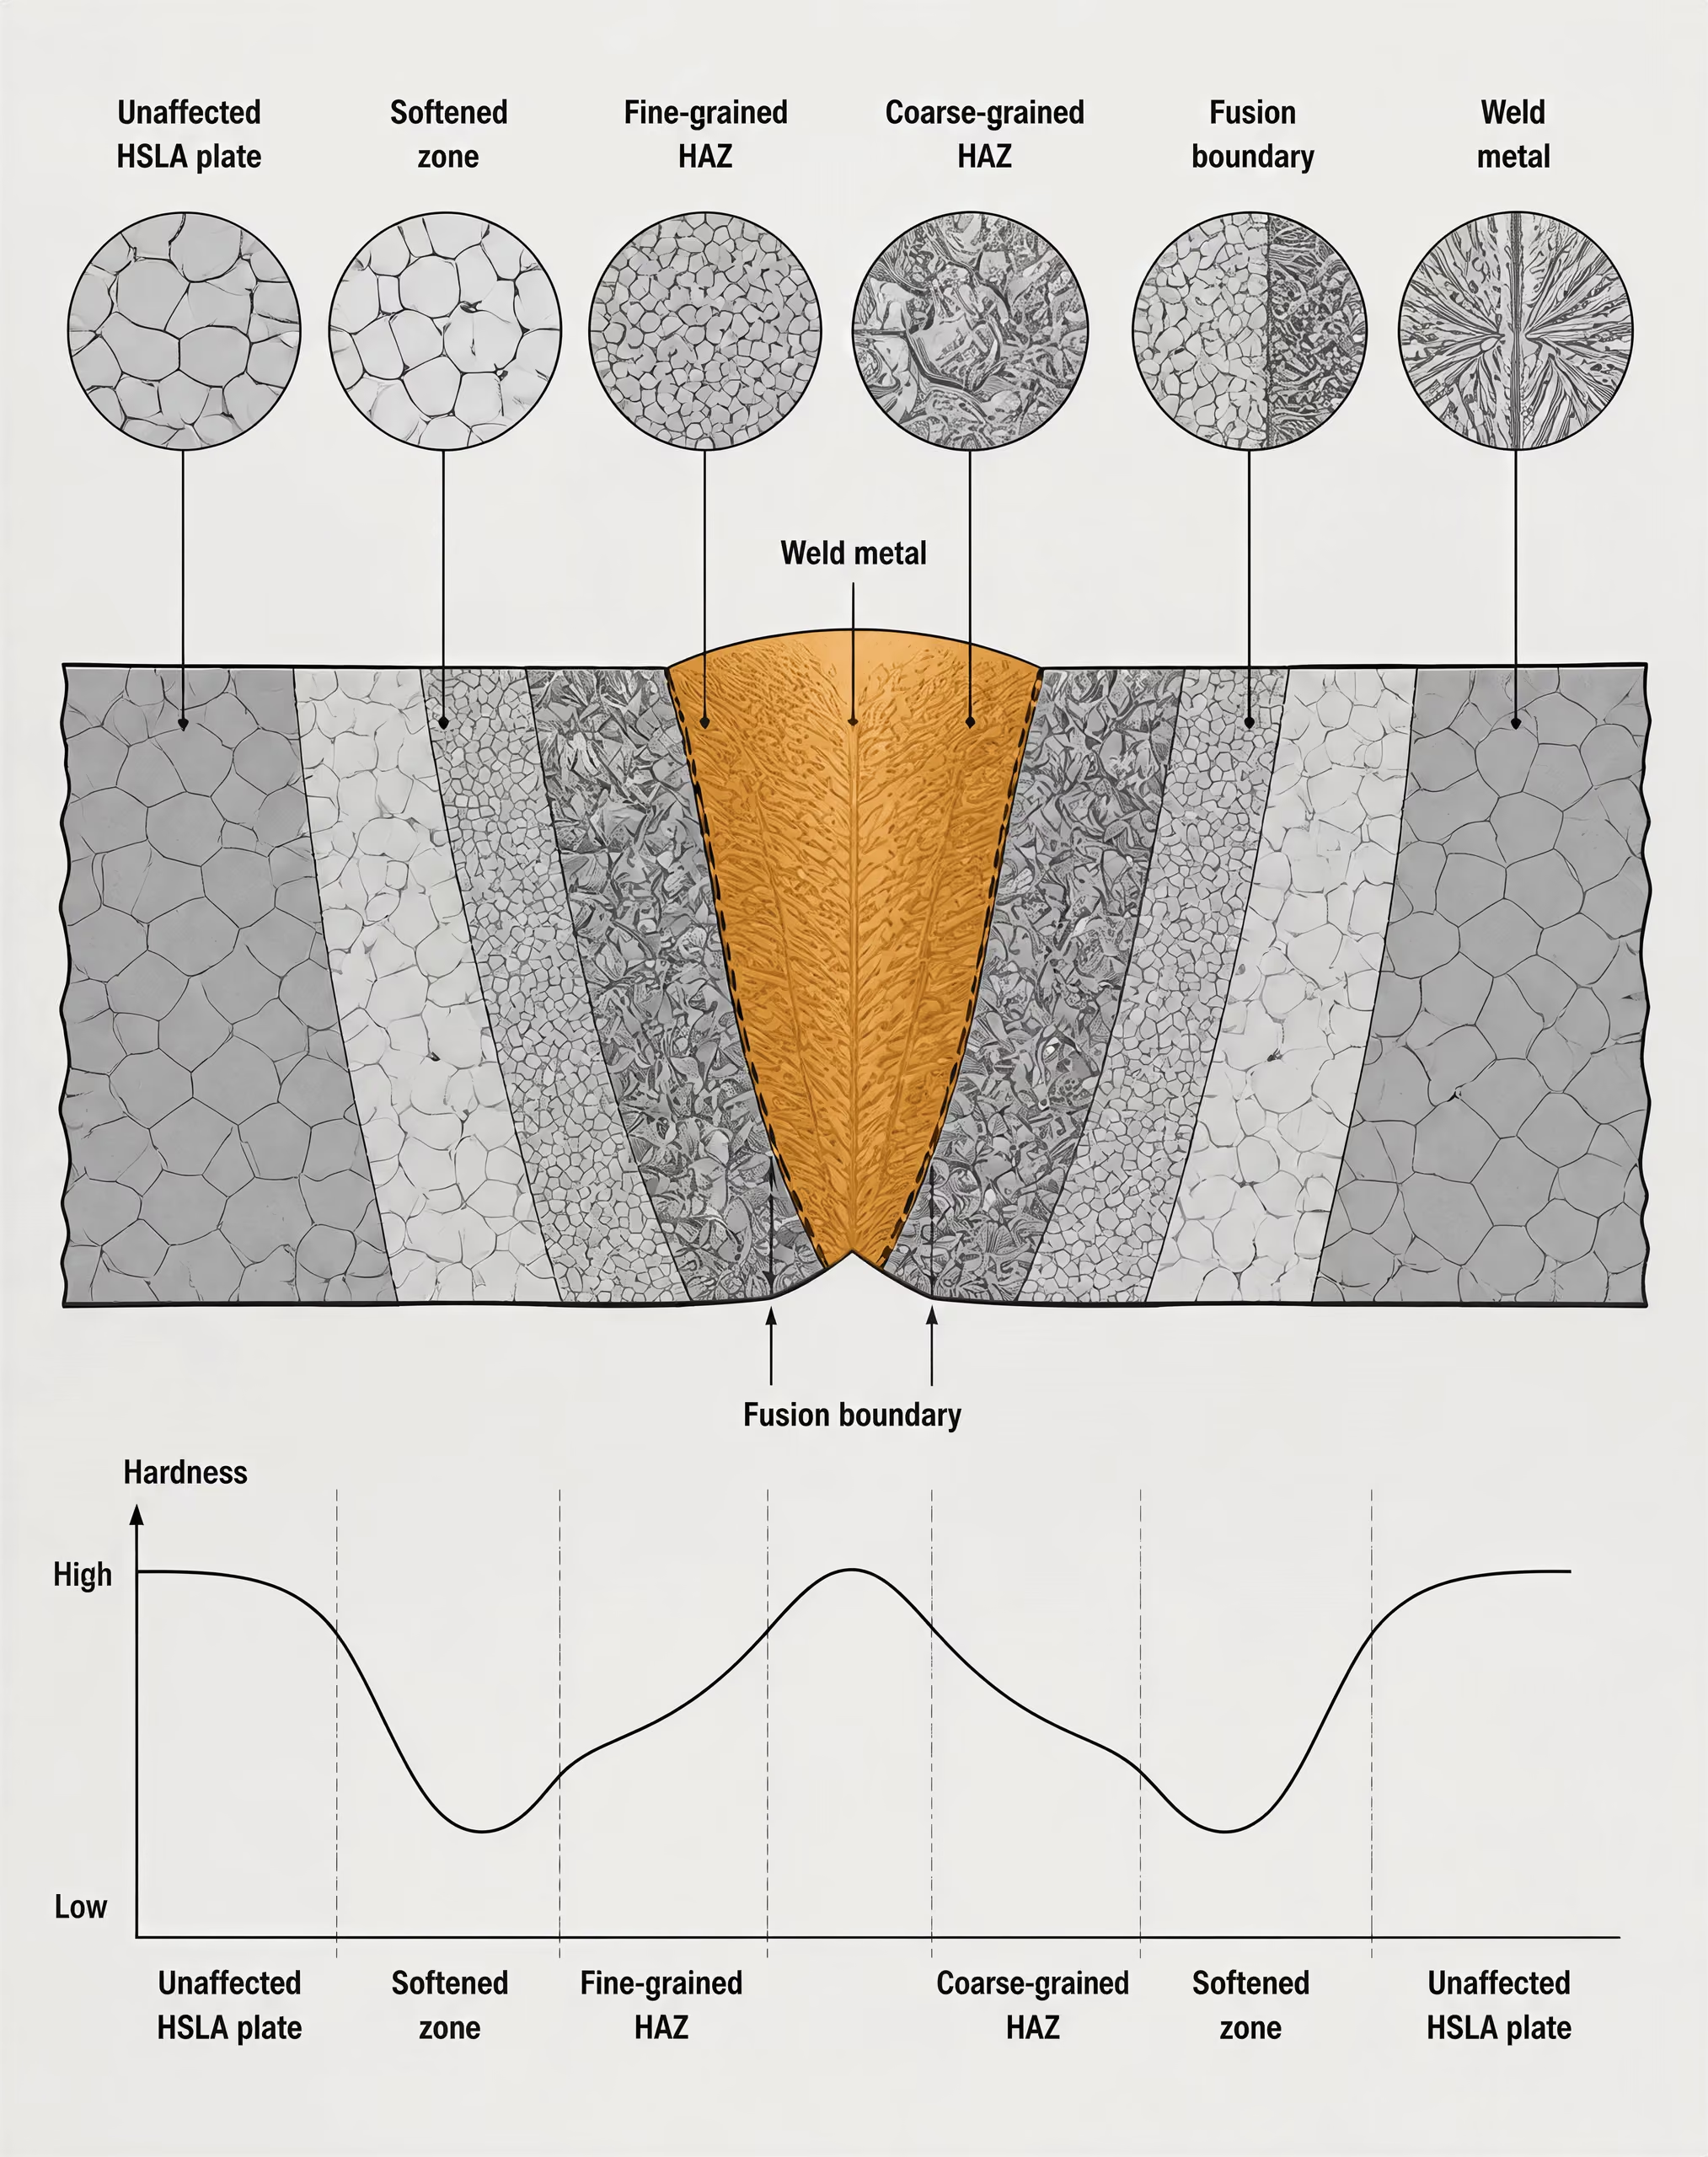
Isıdan etkilenen bölgede yumuşama ve sertleşme riskleri
HAZ, tekdüze bir bant değildir. Kaynak, farklı tepe sıcaklıklarına ve soğuma geçmişlerine maruz kalan bölgeler oluşturur. Ergime sınırının hemen yanında bulunan iri taneli HAZ’da, mevcut tane kontrolü sağlayan çökeltilerin yüksek sıcaklıkta çözünmesi veya etkinliğini kaybetmesi nedeniyle büyük östenit taneleri oluşabilir. İri taneler, özellikle kaynak ısıl çevrimi şiddetliyse çentik tokluğunu azaltabilir. Ergime çizgisinden daha uzakta bulunan ince taneli veya interkritik bölge ise farklı dönüşümlere uğrayabilir ve aynı tokluk kaybını göstermeyebilir.
HAZ’ın martensit veya martensitçe zengin bir yapı oluşturacak kadar hızlı soğuması durumunda yerel sertleşme önemli bir endişe kaynağıdır. Tek başına sertlik, bir birleşimin çatlayacağını kanıtlamaz; ancak difüze olabilir hidrojen, çekme yönündeki kısıtlama ve çatlamaya duyarlı bir mikroyapı mevcutsa sert bir HAZ, hidrojen destekli çatlamaya daha yatkındır. Çatlaklar soğuma sırasında veya gecikmeli olarak daha sonra ortaya çıkabilir. Kalın ve kısıtlanmış birleşimler, yüksek dayanımlı sarf malzemeleri, kirlenmiş yüzeyler, nemli elektrotlar ve yetersiz ön tavlama riski artırır. Bu nedenle, özellikle yüksek derecede kısıtlanmış birleşimlerde veya sertleşebilirliği yüksek çeliklerde muayenenin zamanlaması önem taşıyabilir.
Bazı çökelme yoluyla dayanım kazanmış HSLA çeliklerinde bunun tersi bir sorun ortaya çıkar. Kaynak, HAZ’ın bir bölümündeki dayanım artırıcı çökeltileri çözebilir ve ardından gerçekleşen soğuma, başlangıçtaki çökelme durumunu yeniden oluşturamayabilir. Aşırı yaşlanma, çökeltilerin kabalaşması veya daha yumuşak bir yerel yapıya dönüşüm, bu bölgedeki akma dayanımını azaltabilir. Kaynak metali ve etkilenmemiş levha belirtilen dayanımlarını korusa bile, yumuşamış bant çekme yüklemesi veya çevrimsel deformasyon sırasında belirleyici bölge hâline gelebilir. Bu husus, özellikle termomekanik olarak işlenmiş ürünler ve dayanımı dikkatle kontrol edilen çökelti topluluğuna büyük ölçüde bağlı olan kaliteler için önemlidir.
Daha yüksek ısı girdisi evrensel bir çözüm değildir. Soğumayı yavaşlatıp çok sert dönüşüm ürünlerinin oluşumunu azaltabilir; ancak aşırı ısı girdisi iri taneli HAZ’ı genişletir, tane büyümesini teşvik eder, daha fazla çökeltiyi çözer ve tokluğu ya da dayanımı azaltabilir. Düşük ısı girdisi daha dar bir ısıl bölgeyi koruyabilir; ancak hızlı soğuma HAZ sertliğini artırabilir. Kabul edilebilir denge, kaliteye ve kalınlığa özgüdür.
Ön tavlama, ısı girdisi ve prosedürün yeterlilik onayı
Ön tavlama; soğuma hızını kontrol etmek, ısıl gradyanları azaltmak ve hidrojenin birleşimden difüze olması için zaman tanımak amacıyla seçilir. Belirtildiği durumlarda gerekli ön tavlama değeri; karbon eşdeğerine, kalınlığa, birleşim kısıtlamasına, ortam koşullarına, hidrojen kontrolüne, kaynak işlemine ve geçerli imalat koduna bağlıdır. Bir levha yalnızca HSLA olarak etiketlendiği için ön tavlama yapmak doğru bir kural değildir; karbon içeriği düşük olduğu için ön tavlamayı atlamak da doğru değildir. Aşırı ön tavlama HAZ’ı genişletebilir ve tokluğu olumsuz etkileyebilir. Bu nedenle sıcaklık, sınırsız biçimde artırılmak yerine kontrol edilmelidir.
Aynı nedenle paso arası sıcaklık da önemlidir. Yüksek paso arası sıcaklık ısı birikimine yol açarak HAZ tane boyutunu ve çökelme davranışını değiştirebilir; aşırı düşük sıcaklık ise ardışık pasolarda hızlı soğumaya neden olabilir. Çok pasolu kaynak, önceki HAZ’ın bazı bölümlerini temperleyebilir veya kısmen inceltebilir; ancak farklı sertlik ve tokluğa sahip, birbiriyle örtüşen bölgeler de oluşturabilir. Yeterlilik onayından geçmiş prosedür; izin verilen ısı girdisi aralığını, ön tavlamayı, paso arası sıcaklığı, paso sırasını, ilerleme hızını, akımı, gerilimi ve sarf malzemesi sınıflandırmasını belirtmelidir.
Hidrojen kontrolü sarf malzemesiyle başlar ve depolama, taşıma, birleşim hazırlığı ve yüzey temizliğine kadar uzanır. Düşük hidrojenli elektrotlar ve işlemler riski azaltabilir; ancak yüksek kısıtlamanın veya sert bir HAZ’ın etkilerini ortadan kaldırmaz. Nem, yağ, boya, pas ve kesim artıkları hidrojen ilavesine veya ergimenin engellenmesine yol açabilir. Belirli çelikler ve birleşim koşulları için geçerli prosedür uyarınca kaynak sonrası ısıtma veya kontrollü soğutma gerekebilir.
Belirleyici kontrol, prosedürün yeterlilik onayıdır. Kaynak prosedür şartnamesi (WPS), malzeme spesifikasyonuna ve geçerli imalat koduna uymalıdır. Buna, ilgili yapı kaynakları için AWS D1.1/D1.1M veya basınçlı ekipman kaynak prosedürlerinin yeterlilik onayı için ASME Section IX örnek verilebilir. Yeterlilik kaydı; gerçek ana metal grubunu, kalınlık aralığını, kaynak işlemini, ilave metal sınıflandırmasını, pozisyonu, ön tavlama ve paso arası sıcaklık sınırlarını, ısı girdisi aralığını ve gerekli tokluk veya sertlik deneylerini kapsamalıdır. ASTM A572/A572M ve ASTM A588 malzeme gerekliliklerini tanımlar; tüm kaynak değişkenlerinin birbirlerinin yerine kullanılabileceğini göstermez. HSLA performansı yalnızca alaşım etiketinden çıkarılamadığı ve belirli birleşimde ortaya konduğu için, yeterlilik onayından geçmiş prosedürler, doğrulanmış sarf malzemeleri ve gecikmeli çatlama ile HAZ tokluğuna uygun muayene gereklidir.
10. Ürün Biçimleri, İşleme Rotaları ve Özelliklerin Yön Bağımlılığı
HSLA çeliği haddehaneden tek tip özellikler bütünüyle çıkmaz. Bir levha, hadde profili, çubuk ve palplanş kesiti aynı spesifikasyon ailesini paylaşabilir; ancak farklı tane yapıları, soğuma geçmişleri, artık gerilmeler ve test sonuçları geliştirebilir. Bu nedenle ürün biçimi yalnızca boyutsal bir ayrıntı değil, metalurjik tanımın da bir parçasıdır.
Levha, sac, profiller, çubuklar ve palplanş
ASTM A572/A572M, yüksek dayanımlı düşük alaşımlı beş kalite kolumbiyum-vanadyum yapı çeliğini kapsar: kaliteye ve ürün gerekliliklerine bağlı olarak minimum akma dayanımı Kalite 42 [290 MPa], Kalite 50 [345 MPa], Kalite 55 [380 MPa], Kalite 60 [415 MPa] ve Kalite 65 [450 MPa]. Spesifikasyonda listelenen ürün biçimleri profiller, levhalar, palplanşlar ve çubuklardır. Bu spesifikasyon, benzer bir ticari tanım altında satılan veya işlenen her türlü yassı sac ürünü için genel bir tanım olarak okunmamalıdır.
Levha, bir slabdan haddelenir ve ürünün merkezinin yüzeyden çok daha yavaş soğuduğu bir kalınlık aralığında tedarik edilebilir. Bu fark; ferrit tane boyutunu, perlit dağılımını, niyobyum veya vanadyum bileşiklerinin çökelmesini ve merkez hattı segregasyonunun kalıcılığını etkiler. Bu nedenle kalın levha, kimyasal bileşimi ve akma dayanımı nominal olarak benzer olan daha ince bir ürüne kıyasla daha düşük tokluk veya kalınlık yönünde farklı süneklik gösterebilir.
Sac daha incedir ve haddeleme sonrasında normal olarak daha yüksek deformasyon ve daha hızlı soğuma yaşar. Küçük kalınlığı, kesit boyunca daha uniform bir sıcaklık oluşmasını destekler; ancak yüzey durumu, kangal sıcaklığı ve deformasyon geçmişi yine önemini korur. Sac ürünlerine ayrıca yalnızca “HSLA” ifadesiyle temsil edilmeyen şekillendirme, asitle temizleme, soğuk redüksiyon, tavlama veya skin-pass işlemleri uygulanabilir.
I profiller, kanallar, köşebentler ve T profiller gibi profiller; flanşlar, gövdeler, köşeler ve bazen yerel kalınlıkta önemli değişimler içerir. Bir flanş ucu, flanş ile gövdenin birleşim bölgesinden daha önce soğur. Bunun sonucunda tek bir kesit içinde özellik dağılımı değişebilir. Açıkta kalan yüzeyler, daha sıcak iç bölgelerden önce büzüldüğünde artık gerilmeler de oluşur. Çekme testi değerleri spesifikasyonu karşılıyor olsa bile bu gerilmeler kesme ve kaynak sırasında deformasyonu etkiler.
Çubuklar yuvarlak, kare, altıgen ve diğer profillerde üretilir. Daha küçük kesitleri çoğu zaman ağır levhaya kıyasla daha uniform soğumaya olanak tanır; ancak büyük bir çubuk yine de daha yavaş soğuyan bir çekirdek ve segregasyona uğramış bir merkez içerebilir. Dövme, kontrollü haddeleme veya sonraki ısıl işlem yapıyı daha da değiştirebilir. Palplanşlar başka bir karmaşıklık ekler: birbirine kenetlenen profiller, deformasyonu ve hizmet gerilmelerini kilitlerin, köşelerin ve bükümlerin yakınında yoğunlaştırır; dolayısıyla kesit geometrisi nominal kalite kadar önemlidir.
Sıcak haddelenmiş ürünlere karşı normalize edilmiş veya termomekanik olarak işlenmiş ürünler
“Haddelenmiş halde” ifadesi, HSLA çeliğinin kimyasal bir tanımını değil, teslimat durumunu belirtir. ASM International’ın 2024 tarihli malzeme referansı, mikroalaşımlı çelik olarak da adlandırılan haddelenmiş haldeki HSLA çeliklerini, 275 MPa [40 ksi] üzerindeki akma dayanımlarına sahip yüksek dayanımlı karbon ve düşük alaşımlı çelikler arasında sınıflandırır. Dayanım; ferrit tane boyutunun küçülmesi, niyobyum, vanadyum veya titanyum karbonitrürlerinin çökelmesi, katı çözelti sertleşmesi ve kontrollü soğuma sırasında oluşan dönüşüm ürünleri gibi çeşitli mekanizmaların birlikte etkimesinden kaynaklanabilir.
Geleneksel sıcak haddelemede çelik yeniden ısıtılır, yüksek sıcaklıkta redükte edilir ve son paso sonrasında soğumaya bırakılır. Finiş sıcaklığı, pasolar arasında östenitin yeniden kristalleşmesine yetecek kadar yüksekse tekrarlanan yeniden kristalleşme östenit tane yapısını yeniden düzenleyebilir. Haddeleme ilgili yeniden kristalleşme aralığının altında devam ederse bunun yerine östenitte deformasyon birikir. Kontrollü haddelemenin temeli budur: mikroalaşım çökelmesi yeniden kristalleşmeyi geciktirebilir; ezilmiş östenit ise dönüşüm sonrasında ince ferrit oluşumunu destekler.
Bu noktada soğuma hızı belirleyici hale gelir. Yavaş soğuma ferrit ve perliti desteklerken daha hızlı soğuma; karbon içeriğine, alaşım elementlerine, kalınlığa ve başlangıç sıcaklığına bağlı olarak daha ince ferrit, beynit veya karma dönüşüm yapıları oluşturabilir. Nominal olarak niyobyum, vanadyum veya titanyum ilavesi belirli bir sonucu garanti etmez. Elementin uygun aşamada çözünmüş, tutulmuş veya çökelmiş olması gerekir; etkisi de yeniden ısıtma sıcaklığına, haddeleme programına, soğutma uygulamasına ve bileşimin geri kalanına bağlıdır.
| Teslimat durumu | Başlıca yöntem | Tipik sonuç |
|---|---|---|
| Haddelenmiş hâlde | Kontrollü yeniden ısıtma, haddeleme ve soğutma | Özellikler büyük ölçüde deformasyon ve soğuma geçmişine bağlıdır. |
| Normalize edilmiş | Kritik dönüşüm aralığının üzerinde ısıtma, ardından havada soğutma | Önceki yapıyı inceltebilir veya homojenleştirebilir. |
| Su verilmiş ve temperlenmiş | Östenitleştirme, hızlı soğutma, ardından kritik aralığın altında yeniden ısıtma | Çoğunlukla temperlenmiş martenzit veya buna bağlı yüksek dayanımlı bir yapı oluşturur. |
| Termomekanik olarak işlenmiş | Planlı bir sıcaklık sıralamasında kontrollü deformasyon ve soğutma | Taneleri inceltmek ve çökelmeyi denetlemek için işlemeden yararlanır. |
Normalize edilmiş ürünler kritik dönüşüm aralığının üzerinde ısıtılır ve havada soğutulur. Bu işlem, önceki haddeleme sonrasında yapıyı inceltebilir ve homojenleştirebilir, uniform olmayan bir ısıl geçmişin bazı etkilerini azaltabilir ve haddelenmiş haldeki durumdan farklı özellikler oluşturabilir. Normalizasyon bir işleme rotasıdır; çeliğin HSLA olduğunun kanıtı değildir. Sade karbonlu bir çelik normalize edilebilir ve bir HSLA çeliği haddelenmiş halde tedarik edilebilir.
Su verilmiş ve temperlenmiş ürünler önce östenitleştirilir, hızla soğutulur ve ardından kritik aralığın altında yeniden ısıtılır. Ortaya çıkan temperlenmiş martenzit veya benzer yapı yüksek dayanım ve kontrollü tokluk sağlayabilir; ancak bu ısıl işlem tanımı tek başına çeliğin düşük alaşımlı veya mikroalaşımlı statüsünü ortaya koymaz. Tersine, bir HSLA kalitesi, su verme ve temperleme uygulanmaksızın da belirlenmiş dayanımının büyük bölümünü kazanabilir. ASTM A572/A572M, işleme hakkında genel bir varsayımla değil; kalitesi, ürün biçimi, kimyasal sınırları, mekanik gereklilikleri ve teslimat hükümleri üzerinden yorumlanmalıdır.
Anizotropi, kalınlık etkileri ve numune alma yönü
Haddeleme, inklüzyonları, segregasyon bantlarını ve taneleri öncelikli olarak haddeleme yönünde uzatır. Haddeleme yönüne paralel kesilen çekme numuneleri; haddeleme yönüne dik kesilen numunelere kıyasla genellikle farklı uzama, kesit daralması ve bazen farklı akma davranışı sonuçları verir. Boyuna özellikler, enine veya kalınlık yönündeki özelliklerle birbirinin yerine kullanılamaz.
Bu fark özellikle levha ve yapı kesitleri açısından önemlidir. Uzamış mangan sülfür inklüzyonları deformasyon sırasında çatlak yolları olarak işlev görebilirken, merkez hattı segregasyonu sertleşebilirlik ve tokluk değerleri değişmiş bantlar oluşturabilir. Kalın ürünlerde orta kalınlık bölgesi daha geç soğur ve yüzeyden farklı şekilde dönüşebilir. Bunun sonucunda tane boyutu, çökelme, sertlik ve darbe tokluğu açısından kalınlık yönünde bir gradyan oluşabilir.
Bu nedenle test numunesi alma işlemi, geçerli spesifikasyona ve ürün geometrisine uygun olmalıdır. Bir flanştan alınan çekme çubuğu, metalurjik açıdan bir gövdeden alınan çekme çubuğuyla aynı değildir; boyuna levha numunesi, kalınlık yönündeki veya enine bir kırılma yolunu temsil etmez. Charpy darbe değerleri de çentik yönüne, numune alma konumuna, kalınlığa ve test sıcaklığına duyarlıdır. Raporlanan akma dayanımı, yönelimden bağımsız sabit bir değer değil, tanımlanmış bir numunenin ölçülmüş özelliğidir.
HSLA dayanım aralığı, bu ayrımların neden önemli olduğunu gösterir. 1979’da yayımlanan bir ASTM sempozyum bildirisi, 40.000 ila 140.000 psi [276 ila 966 MPa] arasında akma dayanımı seviyeleri bildirmiş; ele alınan kalitelerin çoğunda niyobyum, vanadyum, titanyum veya bu elementlerin kombinasyonlarıyla mikroalaşımlandırma yapıldığını belirtmiştir. ASTM A572/A572M, bu daha geniş ailenin yalnızca bir bölümünü oluşturur. Belirli bir kalitenin gerçek bir bileşendeki performansını ürün biçimi, haddeleme programı, soğuma hızı, kesit geometrisi ve numune alma yönü belirler.
11. HSLA Standartları ve Malzeme Tanımları Nasıl Okunur?
ASTM A572/A572M gibi bir tanım, eksiksiz bir mühendislik kararını değil, bir şartname ailesini belirtir. Bu şartname, yüksek dayanımlı düşük alaşımlı kolumbiyum-vanadyum yapısal çeliğini kapsar; ancak tanımın kendisi hangi kalite sınıfının, ürün biçiminin, kalınlığın, deney koşulunun veya ek gerekliliğin geçerli olduğunu belirtmez. Teslim edilen gerçek malzemeyi ve tasarımda dikkate alınabilecek özellikleri bu ayrıntılar belirler.
HSLA, tek bir bileşimden ziyade metalurjik bir sınıftır. AISI bu sınıfı, orta miktarlarda kolumbiyum (niyobyum), vanadyum veya titanyum ilavelerinin dayanımı artırdığı ve atmosferik korozyon direncini ya da şekillendirilebilirliği de iyileştirebildiği düşük karbonlu çelikler olarak tanımlar. Sonuç; kimyasal bileşime ve işleme bağlıdır: yeniden ısıtma sırasında mikroalaşım karbonitrürlerinin çözünmesi, haddeleme veya soğuma sırasında çökelme, östenit tane kontrolü, ferrit dönüşümü ve nihai ürün kalınlığının tümü önem taşır. Nominal bir vanadyum ilavesi, her şartnamede aynı mikroyapıyı veya kaynaklanabilirliği garanti etmez.
ASM International’ın 2024 tarihli referans malzemesi, haddelenmiş durumda bulunan veya mikroalaşımlı HSLA çeliklerini, akma dayanımı 275 MPa [40 ksi] değerinin üzerinde olan yüksek dayanımlı karbonlu ve düşük alaşımlı çelikler arasında sınıflandırır. Bu eşik, bir sınıflandırma aracıdır; evrensel bir kabul kuralı değildir. 1979 yılında yayımlanan bir ASTM sempozyum bildirisi, HSLA çelikleri için 40.000–140.000 psi [276–966 MPa] aralığında akma dayanımı seviyeleri bildirmiştir. Bu durum, geniş kapsamlı bir HSLA etiketinin neden bir kalite sınıfı tanımının yerini alamayacağını gösterir. Örneğin ASTM A572/A572M, belirtilen minimum akma dayanımları 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında değişen beş kalite sınıfını kapsar (ASTM International, 2000).
Şartname, kalite sınıfı, ürün biçimi ve baskı
Yüksek dayanımlı düşük alaşımlı çelik malzeme çağrı işareti nasıl okunur?
- Şartname Standart numarasını ve geçerli baskıyı belirleyin.
- Kalite sınıfı 50 kalite sınıfı veya 65 kalite sınıfı gibi tam kalite sınıfını kaydedin.
- Ürün biçimi Ürünün levha, profil, palplanş, çubuk veya listelenen başka bir biçim olup olmadığını doğrulayın.
- Kalınlık Kalınlığa özgü mekanik ve boyutsal gerekleri kullanın.
- Teslimat durumu Malzemenin haddelenmiş hâlde, normalize edilmiş, termomekanik olarak işlenmiş veya ısıl işlem görmüş olup olmadığını kontrol edin.
- Tamamlayıcı gerekler Tokluk, kalınlık doğrultusundaki özellikler, ultrasonik muayene, kaynaklanabilirlik veya seçilmiş diğer hükümleri doğrulayın.
Bir malzeme tanımını soldan sağa okuyun, ardından atıfta bulunulan tabloları ve maddeleri bulun. ASTM A572/A572M, şartname numarasıdır ve inç-pound ile SI gerekliliklerini belirtir. Ancak kalite sınıfı yine de açıkça belirtilmelidir: Grade 42, Grade 50, Grade 55, Grade 60 veya Grade 65. “A572 çeliği” ifadesi eksiktir; çünkü bu kalite sınıfları aynı minimum akma dayanımına, çekme dayanımı aralığına, kalınlık sınırlarına veya bazı durumlarda aynı sipariş gerekliliklerine sahip değildir.
Ürün biçimi de aynı derecede önemlidir. ASTM A572/A572M; yapısal profilleri, levhaları, palplanşları ve çubukları kapsar, ancak levha için olan bir gereklilik profil veya çubuk için olan bir gereklilikle otomatik olarak birbirinin yerine kullanılamaz. İlgili ürün biçimi tablosu; farklı boyutsal toleranslar, kalınlık aralıkları, numune alma konumları, izin verilen sapmalar ve deney hükümleri belirleyebilir. Bir şartname, haddelenmiş yapısal ürünler için ASTM A6/A6M gibi genel bir standarda da atıfta bulunabilir. Alıcı, tasarımcı, imalatçı ve denetçi, genel bir kalite sınıfı adına güvenmek yerine gerçek ürün biçimini belirlemelidir.
Baskı önemlidir. Bir tanım, yıl ve harf son ekinin belirli bir tarihsel baskıyı gösterdiği ASTM A572/A572M-00a biçiminde verilebilir; ancak bir proje, sözleşmesi veya yürürlükteki yönetmeliği tarafından kabul edilen baskının kullanılmasını gerektirebilir. Kimyasal bileşim sınırları, deney yöntemleri, sipariş bilgileri ve ek hükümler dâhil olmak üzere gereklilikler baskılar arasında değişebilir. Bir baskıyı karşılayan malzeme sertifikasının, karşılaştırma yapılmadan başka bir baskıyı da karşıladığı varsayılmamalıdır.
Isıl işlem durumu, şartnameden ve satın alma tanımından okunmalıdır. “Haddelenmiş durumda”, normalize edilmiş, kontrollü haddelenmiş, normalize edilmiş ve temperlenmiş, su verilmiş ve temperlenmiş veya termomekanik olarak işlenmiş malzemelerin dayanımı, tokluğu, artık gerilmesi ve şekillendirme davranışı farklı olabilir. Bazı HSLA kalite sınıfları, özelliklerini daha sonra uygulanan bir fırın işleminden ziyade, tedarik edildikleri haddeleme ve soğutma koşullarında kazanır. Bir çizimde yalnızca “HSLA” yazıyorsa bu durum tanımlanmış değildir.
ASTM A572/A572M, ASTM A588/A588M standardından da ayrılmalıdır. NIST, ASTM A588’i minimum 50 ksi akma noktası bulunan HSLA yapısal çeliği olarak tanımlar ve ASTM referans malzemesi bu çeliği atmosferik korozyon direnciyle ilişkilendirir. Ancak bu durum, A588’i her A572 kalite sınıfı için korozyona dayanıklı bir ikame malzeme hâline getirmez. Maruziyet, detaylandırma, kaynak bölgeleri, kalınlık, kaplama gereklilikleri ve yürürlükteki atmosferik korozyon hükümleri yine de kontrol edilmelidir.
Minimum özellikler ve tipik özellikler
Belirtilen minimum değer, her ergitmenin sonucuna ilişkin bir tahmin değil, sözleşmeye dayalı bir kabul sınırıdır. Bir tabloda minimum akma dayanımı 50 ksi [345 MPa] olarak verilmişse, uygunluk deneyi sonucu, belirtilen deney yöntemi ve kalınlık aralığı kapsamında bu değere eşit veya daha yüksek olmalıdır. Şartname ayrıca bir çekme dayanımı aralığı, minimum uzama ve diğer gereklilikleri de belirleyebilir. Bunlar uygunluk amacıyla kullanılan sınırlardır.
Üretici sertifikaları çoğu zaman minimum değerin oldukça üzerinde gerçek sonuçlar bildirir. Bu değerler belirli bir ergitme veya parti hakkında yararlı kanıtlar sağlar; ancak söz konusu kalite sınıfına ait gelecekteki tüm malzemeler için otomatik olarak garanti edilmez. Tasarımcı, şartnamede belirtilen minimum değeri ortalama sertifika değeriyle de değiştirmemelidir. Daha yüksek dayanım; bükme, delik açma, kaynak ısı girdisi, kırılma davranışı ve birleşim dayanımını etkileyebilir; bu nedenle niteliksiz bir avantaj olarak kabul edilmemelidir.
Tasarım değerleri üçüncü bir kategoriyi oluşturur. Yapısal tasarım standartları; belirtilen minimum özelliklerden, kesit davranışından, stabiliteden, dayanım katsayılarından, güvenlik katsayılarından ve uygulanabilir sınır durumlarından hareketle nominal ve izin verilen dayanımları türetebilir. Bu nedenle bir yönetmelik değeri, ne üretici deney sonucu ile ne de çelik şartnamesindeki minimum değerle aynıdır. Tasarım standardı, hangi baskıların veya kalite sınıflarının kabul edildiğini de sınırlayabilir. ASTM A572/A572M şartlarını karşılayan bir levha, sertifikasında daha yüksek akma dayanımı bildirilmiş olması nedeniyle farklı bir tasarım dayanımı kazanmaz.
Kalınlığa özellikle dikkat edilmelidir. Akma ve çekme gereklilikleri kalınlığa göre değişebilir; uzama gerekliliklerinde de farklı ölçü boyları veya kesit daralması hükümleri kullanılabilir. Tablodaki doğru satır, yalnızca nominal kalite sınıfıyla değil, sipariş edilen kalınlıkla da eşleşmelidir. Deney yönü de önemlidir: özellikle haddelenmiş levha ve profillerde boyuna ve enine numuneler farklı sonuçlar verebilir.
Kimyasal sınırlar, mekanik deneyler ve ek gereklilikler
Kimyasal bileşim tabloları; karbon, mangan, fosfor, kükürt, silisyum ve niyobyum, vanadyum ve titanyum gibi mikroalaşım elementleri için izin verilen sınırları veya aralıkları belirler. Ancak bu tablolar tek başına eksiksiz mikroyapıyı açıklamaz. Karbon eşdeğeri veya kaynaklanabilirliğe ilişkin başka hesaplamalar gerekebilir; ayrıca farklı standartlar farklı tanımlar kullandığından, uygulanacak formül belirlenmelidir. Kimyasal bileşim sınırları içinde kalan bir ergitme, mekanik gereklilikleri karşılamak için yine de kontrollü haddeleme, hızlandırılmış soğutma veya belirli bir teslim durumunu gerektirebilir.
Mekanik deneyler; yöntemi, numunesi, konumu, yönü ve sıklığıyla birlikte okunmalıdır. Çekme deneyi, atıfta bulunulan yönteme göre akma dayanımını, çekme dayanımını ve uzamayı belirler; bu işlem, şartnamede atıfta bulunulduğunda genellikle ASTM A370 gibi standartlar aracılığıyla gerçekleştirilir. Akma, akma noktasıyla veya belirli bir ofset yöntemine göre tanımlanabilir. Gerektiğinde uygulanan Charpy V-çentik darbe deneyi; sıcaklık, absorbe edilen enerji kriteri, numune yönü ve numune alma kuralı ekler. Bir çeliğe yalnızca HSLA denmesi, bu deneyin yapıldığı anlamına gelmez.
Ek gereklilikler, alıcı tarafından seçilen veya proje tarafından zorunlu tutulan ilave hükümlerdir. Şartnameye bağlı olarak darbe tokluğunu, kalınlık doğrultusundaki sünekliği, ince taneli üretim uygulamasını, kaynaklanabilirlik belgelerini, ultrasonik muayeneyi veya diğer kalite kontrollerini kapsayabilir. Bunlar açıkça belirtilmeli ve doğrulanmalıdır; her levhanın her ek gerekliliği taşıdığını varsaymak ciddi bir okuma hatasıdır.
Son kontrol, eksiksiz malzeme tanımına göre yapılmalıdır: şartname ve baskı, kalite sınıfı, ürün biçimi, kalınlık, teslim durumu, kimyasal bileşim, mekanik deneyler, ek gereklilikler ve uygulanabilir tasarım yönetmeliği. Ancak bundan sonra dayanım, tokluk, kaynaklanabilirlik, şekillendirilebilirlik ve korozyon davranışı, belirsiz bir etiketin değil, gerçek HSLA ürününün özellikleri olarak değerlendirilebilir.
12. Uygulamaların ve Mühendislik Seçiminin Aşırı Basitleştirilmeden Değerlendirilmesi
HSLA çelikleri, genel bir “yüksek dayanım” etiketi nedeniyle değil; dayanım, imal edilebilirlik, dayanıklılık ve standartlara uygunluğun birleşimi dikkate alınarak seçilir. ASM International, haddelenmiş durumda kullanılan ve mikroalaşımlı çelik olarak da adlandırılan HSLA çeliklerini, akma dayanımı 275 MPa [40 ksi] üzerindeki yüksek dayanımlı karbon ve düşük alaşımlı çelikler arasında sınıflandırmaktadır (2024). 1979 yılında yayımlanan bir ASTM sempozyum bildirisi, HSLA çelikleri için 40.000 ila 140.000 psi [276 ila 966 MPa] arasında akma dayanımı seviyeleri bildirmiştir. Yalnızca bu aralık bile, uygulama kararlarında her HSLA kalitesinin birbirinin yerine kullanılabilir kabul edilemeyeceğini göstermektedir.
Kalite tanımı, mühendislik davranışının yalnızca bir bölümünü açıklar. Kolumbiyum (niyobyum), vanadyum ve titanyum, ferrit tane boyutunu inceltebilir veya çökeltiler oluşturabilir; ancak bunların etkisi çelik kimyasına, yeniden ısıtma sıcaklığına, haddeleme programına, soğuma hızına, ürün kalınlığına ve nihai mikroyapıya bağlıdır. Bu nedenle, belirtilen akma dayanımı daha yüksek olan bir kalite; benzer dayanım seviyesindeki başka bir kaliteye kıyasla farklı şekillendirme, kaynaklanabilirlik, kırılma tokluğu veya yorulma davranışına sahip olabilir.
Yapısal elemanlar ve taşıma yapıları
Yapısal HSLA çelikleri, tasarımcının daha yüksek akma dayanımını daha küçük kesit, daha düşük eleman kütlesi veya yerel akmaya karşı daha yüksek direnç sağlayacak şekilde kullanabildiği durumlarda tercih edilir. Ancak ortaya çıkan fayda otomatik değildir: Burkulma, yanal-burulmalı kararsızlık, birleşim dayanımı, yorulma ve kullanılabilirlik, nominal akma dayanımına ulaşılmadan önce tasarımı belirleyebilir. Daha ince veya daha hafif bir elemanın korozyon payı daha düşük, eğilme rijitliği daha az ya da kaynak distorsiyonuna duyarlılığı daha yüksek olabilir.
ASTM A572/A572M, bir malzeme ailesi sınıflandırması ile ürün spesifikasyonu arasındaki farkı göstermektedir. Bu standart; şekiller, levhalar, palplanşlar ve çubuklarda kullanılan yüksek dayanımlı, düşük alaşımlı kolumbiyum-vanadyum yapısal çeliğinin beş kalitesini kapsar ve belirtilen minimum akma dayanımlarını 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında tanımlar (ASTM International, 2000). Uygun kalite, kalınlık aralığı, çekme dayanımı şartı, darbe şartı ve ek hükümler ayrı ayrı kontrol edilmelidir. “A572 çeliği” tek ve yeknesak bir mekanik durumu ifade etmez.
Köprü kirişleri, kafes kirişler, kolonlar, vinç taşıyıcı elemanları, çerçeveler ve diğer imal edilmiş yapılar, yürürlükteki yapısal standardın seçilen kaliteye izin verdiği durumlarda HSLA levha veya haddelenmiş kesitler kullanabilir. Köprü uygulamalarında, statik dayanım yeterli olsa bile yorulma detayları ve kaynak kategorileri tasarımı belirleyebilir. En düşük servis sıcaklığındaki tokluk da önem taşır; özellikle kaynaklı eklentilerde, çentiklerde, kesit değişimlerinde ve kısıtlanmaya maruz bölgelerde.
ASTM A588 farklı bir spesifikasyon konumuna sahiptir. Bu standart, atmosferik korozyona dayanımlı HSLA yapısal çeliği olarak tanımlanır ve NIST, 2005 yılında ASTM A588 için 50 ksi minimum akma noktası bildirmiştir. Atmosferik korozyon davranışı; boyama, drenaj, muayene veya korozyon kontrolü şartlarını ortadan kaldırmaz. Öngörülen korozyon performansının elde edilip edilmediğini; maruziyetin şiddeti, biriken tuzlar, aralıklar, ıslanma-kuruma döngüleri ve atmosfer etkisiyle oluşan koruyucu yüzeyin sürdürülebilme olanağı belirler. A588, her ikisi de HSLA yapısal çeliği olduğu için A572’nin yerine kullanılmamalıdır.
Taşıma yapıları, aynı gerekçeleri daha sıkı kütle ve yorulma sınırları çerçevesinde uygular. Araç şasileri, demiryolu vagonları, römorklar, ağır iş makineleri ve taşıma destek yapıları; çarpışma, süspansiyon veya yük taşıma kapasitesini korurken kütleyi azaltmak amacıyla HSLA sac, levha veya kesitler kullanabilir. Bununla birlikte bir araç elemanı; tekrarlı değişken genlikli yüklere, şekillendirme gerinimlerine, kaynak ısısına, taş çarpmalarına ve kimi zaman buz çözücü tuzlara maruz kalır. Statik çekme dayanımı, dikkate alınması gereken girdilerden yalnızca biridir.
Şekillendirilmiş sac ve imal edilmiş bileşenler
HSLA sac, daha ince bir kalınlık kullanılması aksi takdirde daha büyük bir kesit veya daha fazla kütle gerektirecekse; şekillendirilmiş braketlerde, şasi parçalarında, raylarda, takviyelerde, basınç taşıyan desteklerde ve makine bileşenlerinde sıklıkla tercih edilir. İlgili soru, sacın yalnızca belirli bir akma dayanımı hedefini karşılayıp karşılamadığı değildir. Belirtilen şeklin çatlama veya boyutsal kusur oluşmadan üretilebilip üretilemeyeceğini; uniform uzama, toplam uzama, pekleşme davranışı, bükme yarıçapı, anizotropi, kenar kalitesi ve geri esneme etkiler.
Mikroalaşım çökelmesi, bazı koşullarda sünekliği azaltırken dayanımı artırabilir ve yüksek dayanımlı bir kalite, benzer kalınlıktaki daha düşük dayanımlı bir kaliteye kıyasla daha büyük bükme yarıçapları gerektirebilir. Kesme yöntemi de önemlidir. Makasla kesilmiş veya termal olarak kesilmiş kenarlarda, şekillendirme ya da servis sırasında çatlak başlangıç bölgelerine dönüşebilen işlenerek sertleşmiş bölgeler, çentikler veya yerel sertlik değişimleri bulunabilir. Delik genişletme ve gerilerek flanşlama performansı, delinmiş kenarlara sahip bir bileşende belirleyici olabilir; çekme deneyi sonucu yeterli görünse bile.
Levha bileşenlerin imal edilmesi ikinci bir kontrol grubunu beraberinde getirir. Kaynak işlemi, ısıdan etkilenmiş bölgeyi değiştirebilir, dayanım sağlayan çökeltileri çözebilir veya kabalaştırabilir, yerel tokluğu azaltabilir ve artık gerilmeler oluşturabilir. Karbon eşdeğeri veya başka bir kaynaklanabilirlik ölçütü; levha kalınlığı, kısıtlanma, hidrojen kontrolü, ön ısıtma, paso arası sıcaklık, kaynak sarf malzemesi seçimi ve ısı girdisiyle birlikte değerlendirilmelidir. Düşük karbonlu bir HSLA kalitesi genel olarak kaynak işlemini destekleyecek şekilde tasarlanır; ancak “kaynaklanabilir” olması, prosedür yeterliliği doğrulanmadan her işlemin veya birleşim detayının kabul edilebilir olduğu anlamına gelmez.
Makine çerçeveleri, kaldırma bileşenleri, tarım makineleri ve mühendislik destekleri; şekillendirilmiş sacı kaynaklı levha veya işlenmiş detaylarla bir arada kullanabilir. Bu tür montajlarda ana metal, kaynak metali, ısıdan etkilenmiş bölgeler, cıvatalar ve eklentiler arasındaki dayanım uyumsuzlukları hasarı belirleyebilir. İşleme, tasarımda varsayılan yüzey durumunu veya korozyon payını da ortadan kaldırabilir. Bileşen, nominal kaliteye ait bir deney kuponu olarak değil, imal edilmiş bir sistem olarak değerlendirilmelidir.
Yük, birleştirme, çevre ve muayene şartlarına göre seçim
Seçim, yük aktarım yolu ve tasarımı belirleyen sınır durumuyla başlar. İlgili kalınlık için gerekli minimum akma dayanımı ve çekme dayanımı belirtilmeli; ardından elastik sehim, plastik göçme, burkulma, yataklama, kenardan kopma ve yorulma değerlendirilmelidir. Çevrimsel yük taşıyan yapılarda, ardışık dayanım kaliteleri arasındaki farktan ziyade kaynak geometrisi ve gerilme yığılması daha önemli olabilir. Darbeye maruz kalan veya düşük sıcaklıkta hizmet veren yapılar için Charpy darbe şartları ya da standartta tanımlanan başka bir tokluk ölçütü belirtilmelidir; çekme dayanımı kırılma direncinin yerine kullanılamaz.
Kalınlık, kararı değiştirir. Ürün standartları, kalınlığa göre farklı mekanik şartlar öngörebilir; kalın levha ise kısıtlanmayı artırır ve kaynak sırasında soğuma davranışını değiştirebilir. Tasarımcı, gerçek ürün biçimini—levha, sac, çubuk veya kesit—ve yürürlükteki standardın gerektirdiği boyutsal toleransları doğrulamalıdır. ASTM A572/A572M şartları, listelenmemiş bir ürün biçimine doğrudan aktarılamaz.
Birleştirme yöntemi, kullanılabilecek kaliteyi ve prosedürü sınırlar. Kaynaklı imalat, birleşime, kalınlığa, kısıtlanmaya ve hizmet koşullarına uygun yeterliliği doğrulanmış prosedürler ile muayene gerektirir. Cıvatalı imalat; delik açma, net kesit kırılması, yataklama, kayma, cıvata uyumluluğu ve kaplama veya korozyon detaylarına daha fazla ağırlık verir. Şekillendirilmiş veya mekanik olarak birleştirilmiş sac, kenar kalitesi, yerel süneklik ve geri esneme kontrolü gerektirir. Termal kesme, bükme, kaynak ve doğrultma; yerel özellikleri değiştirebilen imalat işlemleri olarak ele alınmalıdır.
Çevre, seçime ek bir filtre getirir. Atmosferik maruziyet, daldırma, klorür kirlenmesi, yüksek veya sıfır altı sıcaklık, aşınma ve hidrojen oluşturan korozyon mekanizmaları ayrı ayrı değerlendirilmelidir. Atmosferik korozyon direnciyle tanınan bir kalite, evrensel olarak korozyona dayanıklı bir malzeme değildir. Kaplamalar, drenaj, sızdırmazlık, muayene erişimi ve planlı bakım tasarımın bir parçası olmaya devam eder.
Son olarak spesifikasyon; kimyasal sınırları, ergitme ve ürün izlenebilirliğini, çekme ve bükme deneylerini, gerekli durumlarda darbe deneylerini, kaynakların tahribatsız muayenesini, boyutsal kontrolleri ve onarım kontrollerini tanımlamalıdır. Bu nedenle HSLA çeliğinin seçimi; yük, kalınlık, şekillendirme gerinimi, birleştirme, çevre, yorulma, muayene ve yürürlükteki tasarım standardı tarafından belirlenen bir kalite ve proses kararıdır.
13. HSLA Çelikleri Hakkındaki Yaygın Yanılgılar
HSLA tek bir kalite değildir
Yüksek dayanımlı düşük alaşımlı (HSLA) çelik, tek bir kimyasal bileşim veya ürün tanımı değil, bir çelik ailesi sınıflandırmasıdır. Bu çelikler genel olarak dayanımlarını ve diğer özelliklerini kontrollü kimyasal bileşim, işlem ve mikroyapıdan alan düşük karbonlu, düşük alaşımlı mühendislik çelikleridir. AISI, bu aileyi; kolumbiyum (niyobyum), vanadyum veya titanyumun orta düzeyde ilavelerinin dayanımı artırabildiği ve atmosferik korozyon direncini ya da şekillendirilebilirliği de etkileyebildiği çelikler olarak tanımlar. Bu tanım, söz konusu elementlerden birini içeren her çeliği eşdeğer hâle getirmez.
Bu terim aynı zamanda birden fazla metalürjik üretim yolunu kapsar. Dayanım; katı çözelti pekleşmesi, tane inceltme, karbonitrür çökelmesi, kontrollü haddeleme, hızlandırılmış soğutma veya faz dönüşümü etkilerinden kaynaklanabilir. Niyobyum, vanadyum ve titanyum her koşulda aynı sonucu vermez. Etkileri; yeniden ısıtma sırasında çözünüp çözünmemelerine, haddeleme veya soğutma sırasında çökelip çökelmemelerine, östenit tanelerini inceltmelerine ve çeliğin karbon ile azot içerikleriyle etkileşimlerine bağlıdır.
Bu nedenle “mikroalaşımlı çelik”, HSLA ile ilişkili olmakla birlikte, bu terimler her spesifikasyonda tam eş anlamlı olarak değerlendirilmemelidir. ASM International’ın 2024 tarihli başvuru kaynağı, mikroalaşımlı çelikler olarak da adlandırılan haddelenmiş hâlde HSLA çeliklerini, akma dayanımları 275 MPa [40 ksi] değerinin üzerinde olan yüksek dayanımlı karbon ve düşük alaşımlı çelikler arasında tanımlar. Bu, metalürjiye ve dayanım düzeyine dayalı bir sınıflandırmadır; ASTM tanımları ise belirlenmiş kimyasal bileşime, mekanik özelliklere, boyutlara, deneylere ve teslimat gereklerine sahip ürünleri ifade eder.
ASTM A572/A572M bu noktayı açıkça gösterir. Bu standart; profiller, levhalar, palplanşlar ve çubuklar için beş kalite yüksek dayanımlı düşük alaşımlı kolumbiyum-vanadyum yapı çeliğini kapsar. Belirtilen minimum akma dayanımları, kaliteye ve ürüne bağlı olarak 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında değişir. “A572”, tüm HSLA çelikleri için kullanılan genel bir ad değildir. Belirli bir ASTM yapı çeliği spesifikasyonunu ifade eder ve bu spesifikasyondaki kaliteler, farklı bir spesifikasyon olan ASTM A588 ile otomatik olarak birbirinin yerine kullanılamaz.
A588 de bir HSLA yapı çeliğidir; ancak spesifikasyonu atmosferik korozyon direncine ilişkin hükümler içerir. NIST, ASTM A588 için minimum akma noktasını 50 ksi olarak belirtir. Bu dayanım düzeyi, HSLA ailesinin tamamını tanımlamaz: 1979’da yayımlanan bir ASTM sempozyum bildirisinde HSLA çeliklerinin akma dayanımı düzeyleri 40.000 ile 140.000 psi [276 ile 966 MPa] arasında raporlanmıştır. Kalite, ürün biçimi, kalınlık, ısıl işlem ve işlem geçmişinin tümü önem taşır.
Daha fazla alaşım elementi ilavesi otomatik olarak daha iyi performans anlamına gelmez
Daha yüksek miktarda alaşım elementi ilavesi, daha iyi bir çeliğe ulaşmanın evrensel bir yolu değildir. HSLA tasarımı, elementlerin sınırlı miktarlarda kontrol edilmesine ve belirli bir işlem programıyla uyumlu hâle getirilmesine dayanır. Aşırı alaşımlama; sertleşebilirliği artırabilir, dönüşüm ürünlerini değiştirebilir, maliyeti yükseltebilir, kaynak işlemini zorlaştırabilir veya şekillendirme kapasitesini azaltan bir dayanım düzeyi oluşturabilir. Ergitme ve soğutma kontrol edilmezse, istenmeyen çökelti oluşumlarına veya segregasyona da yol açabilir.
Aynı nominal ilave miktarı, farklı ergitmelerde farklı özellikler meydana getirebilir. Yeniden ısıtma sırasında çözeltide kalan niyobyum, kontrollü haddeleme sırasında yeniden kristalleşmeyi etkileyebilir; daha sonra çökelme gösteren niyobyum ise ferriti dayanımlandırabilir. Vanadyum çökelmesi, soğutma ve sarma sıcaklıklarından büyük ölçüde etkilenir. Titanyum, azotu bağlayarak titanyum nitrür parçacıkları oluşturabilir; ancak iri parçacıklar, kontrollü ve ince bir dağılımın sağladığı tane inceltme etkisini göstermez. Kimyasal bileşim tek başına nihai mikroyapıyı ortaya koyamaz.
Dayanım, spesifikasyonlara uygunluğun yalnızca bir bölümüdür. Tokluk, uzama, bükme performansı, kalınlık doğrultusundaki davranış, kaynaklanabilirlik ve boyutsal sınırlar bir kalitenin uygun olup olmadığını belirleyebilir. Tasarım sıcaklığında gerekli darbe tokluğunu karşılayamayan veya kaynak sırasında kabul edilemez bir ısıdan etkilenmiş bölge oluşturan yüksek akma dayanımlı bir çelik, yalnızca dayanım değeri nedeniyle uygun hâle gelmez.
Daha yüksek akma dayanımı tasarım kısıtlarını ortadan kaldırmaz
Daha yüksek akma dayanımı, daha ince kesitlerin kullanılmasına veya akmaya karşı daha yüksek direnç elde edilmesine olanak sağlayabilir; ancak burkulma, yorulma, kırılma, birleşim, sehim veya yerel kararsızlık gereklerini ortadan kaldırmaz. İnce bir basınç başlığı, nominal akma dayanımına ulaşılmadan önce burkulabilir. İnce bir levhada yerel burkulma meydana gelebilir ve kaynaklı bir birleşimin davranışını ana çeliğin akma noktasından ziyade kaynak metali, net kesit, blok kesme, bulon davranışı veya gerilme yığılmaları belirleyebilir.
Yüksek dayanımlı kaliteler daha sıkı imalat kontrolleri de gerektirebilir. Şekillendirme işlemleri daha fazla geri esnemeye yol açar ve daha büyük bükme yarıçapları veya farklı takımlar gerektirebilir. Soğuk şekillendirme, yerel sertliği artırabilir ve geriye kalan sünekliği azaltabilir. Kaynak işlemi, sertliği, tokluğu ve dayanımı levhanınkinden farklı olan bir ısıdan etkilenmiş bölge oluşturabilir. Ön tavlama, ısı girdisi, paso arası sıcaklık, sarf malzemesi seçimi ve hidrojen kontrolü; belirli kalite, kalınlık, kısıtlama koşulları ve kaynak prosedürü dikkate alınarak değerlendirilmelidir.
Bu nedenle her HSLA çeliğini kolay şekillendirilebilir veya kolay kaynaklanabilir olarak nitelendirmek yanlıştır. Bazı kaliteler soğuk şekillendirme uygulamaları için tasarlanırken, diğerleri şekillendirme sınırları daha dar olan yapı ürünleridir. Sertifikalı bir üretici spesifikasyonu ve yeterliliği doğrulanmış bir imalat prosedürü, tek başına HSLA etiketinden daha önemlidir. Tasarım standartları, malzemenin yayımlanmış minimum akma dayanımından daha kısıtlayıcı sınırlar da getirebilir.
A588’in korozyon direnci evrensel korozyon koruması değildir
ASTM A588’in atmosferik korozyon direnci, her HSLA çeliğinin aynı derecede korozyona dayanıklı olduğu veya A588’in korozyona karşı bağışık olduğu anlamına gelmez. Hava koşullarına dayanıklı çeliklerle ilişkilendirilen koruyucu oksit tabakası yalnızca uygun maruziyet koşullarında gelişir. Tekrarlanan ıslanma ve kuruma, oksijene erişim ve kalıcı kirlenmenin bulunmaması, bu patinanın oluşmasına ve kararlı kalmasına yardımcı olur.
Sürekli nem, yetersiz drenaj, klorür birikintileri, deniz spreyi, endüstriyel kirleticiler, aralıklar ve farklı malzemelerle temas, koruyucu patinanın gelişmesini engelleyebilir veya yerel korozyonu hızlandırabilir. Ek yerlerinde, rijitleştiricilerde, döşeme birleşimlerinde veya yatay çıkıntılarda hapsolan su, nominal malzeme A588 olsa bile korozyona yol açabilir. Akış suyu, bitişik beton veya kagir yüzeylerde lekelenmeye de neden olabilir.
AISI’nin mikroalaşım elementlerinin atmosferik korozyon direncini artırabileceğine ilişkin ifadesi, aile genelinde geçerli bir garanti değil, belirli bir kaliteye özgü olası bir özelliği tanımlar. ASTM A572 ve ASTM A588, kendi spesifikasyon gerekleri kapsamında değerlendirilmelidir. Çevresel değerlendirme, drenaj, inceleme erişimi, birleşim detayları ve gerekli olabilecek kaplama ya da korozyon payı tasarımın bir parçası olmaya devam eder. Atmosferik korozyon direnci, tanımlı koşullar altında belirli riskleri azaltır; ancak korozyon mühendisliğinin yerini tutmaz.
14. Bir HSLA Kalitesini Değerlendirmek İçin Uygulamalı Teknik Kontrol Listesi
Bir HSLA tanımı, uygunluğu belirlemek için tek başına yeterli değildir. HSLA çelikleri; dayanımları ve performansları kimya, yeniden ısıtma, kontrollü haddeleme, soğutma, çökelme, tane boyutu ve dönüşüm davranışının belirli bileşimlerinden kaynaklanan düşük karbonlu, düşük alaşımlı çeliklerden oluşan bir ailedir. Bu nedenle aynı nominal dayanım seviyesi; kaynaklanabilirlik, tokluk, şekillendirme davranışı, korozyon davranışı ve kalınlık yönündeki özellikler bakımından önemli farklılıkları gizleyebilir.
Sağlam bir değerlendirme, “HSLA, karbon çeliğinden daha dayanıklıdır” gibi genel bir ifadeyle değil, malzeme spesifikasyonuyla başlar.
Tam spesifikasyonu ve kaliteyi belirleyin
Tasarım dokümanlarında, satın alma spesifikasyonunda, malzeme sertifikasında ve muayene planında yer aldığı şekliyle geçerli standardı tam olarak kaydedin. Yapısal levha için bu standart, Yüksek Dayanımlı Düşük Alaşımlı Kolombiyum-Vanadyum Yapısal Çeliği ASTM A572/A572M veya 4 inç [100 mm] Kalınlığa Kadar Minimum 50 ksi [345 MPa] Akma Noktasına Sahip Yüksek Dayanımlı Düşük Alaşımlı Yapısal Çelik ASTM A588/A588M olabilir. Bu tanımları birbirinin yerine kullanmayın. ASTM A572/A572M, belirtilen minimum akma dayanımları 42 ksi [290 MPa] ile 65 ksi [450 MPa] arasında olan beş kaliteyi kapsarken ASTM A588/A588M, atmosferik korozyona dayanıklı yapısal çeliği ele alır.
Kalite tanımını, ürün biçimini, kalınlık veya çap aralığını ve teslim durumunu yazın. Kalite ve biçim belirtilmeden verilen “ASTM A572” ifadesi eksiktir. Kimyaları veya nominal kaliteleri benzer görünse bile levha, çubuk, haddelenmiş profil, sac ve kaynaklı boru şeklindeki ürünler farklı gerekliliklere tabi olabilir. Standardın baskısını, ilave gereklilikleri ve normalize edilmiş, normalize edilmiş ve temperlenmiş, su verilmiş ve temperlenmiş veya termomekanik kontrollü teslimat gibi başvurulan tüm hükümleri ekleyin.
Kalite, metalurjik bir kategoriden de ayırt edilmelidir. ASM International’ın 2024 tarihli referans materyali, mikroalaşımlı çelik olarak da adlandırılan haddelenmiş durumdaki HSLA çeliğini, 275 MPa [40 ksi] üzerindeki akma dayanımlarına sahip yüksek dayanımlı karbon ve düşük alaşımlı çelikler arasında sınıflandırır. ASTM tarafından 1979’da yayımlanan bir sempozyum bildirisi, HSLA çelikleri için 40.000 ila 140.000 psi [276 ila 966 MPa] arasındaki akma dayanımı seviyelerini bildirmiştir. Bu aralıklar bir sınıfı tanımlar; bir malzeme standardının gerekliliklerinin yerini almaz.
Kimyasal bileşim sınırları da aynı kesinliği gerektirir. İzin verilen karbon, manganez, fosfor, kükürt, silisyum, bakır, nikel, krom, molibden, niyobyum (kolombiyum), vanadyum, titanyum, azot ve varsa karbon eşdeğeri sınırlarını belirleyin. Niyobyum, vanadyum ve titanyum, “mikroalaşımlı” ifadesinin birbirinin yerine kullanılabilecek göstergeleri değildir. Etkileri; yeniden ısıtma sırasında çözünmeye, haddeleme veya soğutma sırasında çökelmeye, tane incelmesine ve karbon ile azot arasındaki etkileşimlere bağlıdır. Yalnızca nominal olarak mevcut olmaları, nihai mikroyapıyı öngörmeye yetmez.
Mekanik özellikleri tasarım etkileriyle eşleştirin
Gerçek tasarım etkileriyle başlayın: çekme, basma, eğilme, kesme, yataklama, yerel burkulma, darbe, çevrimsel yükleme veya bunların birleşimleri. Ardından bunları belirtilen minimum akma dayanımı, çekme dayanımı, uzama, gerekli olduğu durumlarda kesit daralması ve kalınlığa bağlı değerlerle karşılaştırın. Daha yüksek akma dayanımı kesit boyutunu azaltabilir; ancak yorulma ömrünü, kırılma direncini, kaynak performansını veya yerel kararsızlığa karşı direnci kendiliğinden iyileştirmez.
Tasarımın belirli bir kalınlıktaki akma dayanımına dayanıp dayanmadığını kontrol edin. Birçok standart, kalınlık arttıkça belirtilen özellikleri azaltır; çünkü soğuma hızı, segregasyon, tane yapısı ve iç kusursuzluk kesit boyunca değişir. Bildirilen değerin minimum boyuna özellik, enine özellik veya kalınlık yönü gerekliliği olup olmadığını doğrulayın.
Tokluk, kırılma riski ve çalışma sıcaklığıyla ilişkilendirilmelidir. Charpy V-çentik deney sıcaklığını, absorbe edilen enerji gerekliliğini, numune yönelimini, deney sıklığını ve kabul kuralını belirleyin. Oda sıcaklığında düzenlenmiş bir çekme sertifikası, düşük sıcaklıkta kırılma direncini kanıtlayamaz. Kalın ve kısıtlanmış kaynaklı imalatlar, basınç taşıyan bileşenler, köprüler, deniz yapıları ve darbeye maruz kalan elemanlar için ilave tokluk gerekliliklerinin uygulanıp uygulanmadığını ve ana metalin, kaynak metalinin ve ısıdan etkilenmiş bölgenin tümünün incelenmesinin gerekip gerekmediğini belirtin.
Yorulma gereklilikleri ayrıca ele alınmalıdır. Gerilme aralığını, çevrim sayısını, gerilme yığılmasını, kaynak kategorisini, yüzey durumunu, artık gerilme kabullerini ve muayene aralığını belirleyin. Akma dayanımının artırılması, kaynaklı bir detay için izin verilen yorulma gerilmesi aralığını tek başına artırmaz. Bir çatlak tespit edilmeden önce ilerleyebilecekse kırılma kontrolü gereklilikleri de geçerli olabilir.
İmalat ve servis koşullarını değerlendirin
Kaliteyi kabul etmeden önce tüm imalat işlemlerini listeleyin: kesme, delme, zımbalama, soğuk bükme, sıcak şekillendirme, doğrultma, talaşlı imalat ve kaynak. Şekillendirme yarıçapı; kaliteye, ürün yönüne, kalınlığa ve bükme yönüne göre kontrol edilmelidir. Daha yüksek dayanımlı levhada daha fazla geri esneme görülebilir ve daha büyük yarıçaplar veya kontrollü şekillendirme sıraları gerekebilir. Şiddetli soğuk işlem sünekliği azaltabilir ve yerel tokluğu değiştirebilir; bu nedenle şekillendirme sonrası muayene veya ısıl işlem gerekebilir.
Kaynak için onaylı kaynak prosedürünü, proses ve sarf malzemesi sınıfını, ısı girdisi aralığını, ön tav ve paso arası sıcaklıklarını, minimum ve maksimum paso sıcaklıklarını, hidrojen kontrolünü ve varsa kaynak sonrası ısıl işlemi belirleyin. Prosedür; gerçek kalite, kalınlık, bağlantı kısıtlaması ve kaynak pozisyonu için kalifiye edilmiş olmalıdır. Karbon eşdeğeri, sertleşebilirliği ve çatlama riskini ön değerlendirmede kullanışlıdır; ancak prosedür kalifikasyonunun yerini tutmaz. Isı girdisi, iri taneli ısıdan etkilenmiş bölgeyi, tokluğu, dayanımı ve yumuşama davranışını değiştirebilir. Ana metal özellikleri kabul edilebilir olan bir çelikte bile ısıl çevrim hatalıysa kabul edilemez bir kaynaklı bağlantı oluşabilir.
Servis ortamını özel terimlerle değerlendirin. Atmosferik maruziyet için ıslanma koşullarını, klorür veya deniz kaynaklı kirlenmeyi, kirletici yoğunluğunu, drenajı, aralıkları ve bakım erişimini belirleyin. ASTM A588/A588M, uygun maruziyet koşullarında atmosferik korozyona dayanım sağlar; ancak sürekli ıslak, suya batmış, klorür açısından zengin veya drenajı yetersiz koşullarda korozyonu ortadan kaldırmaz. Bir kaplama, korozyon payı, atmosferik korozyona dayanıklı çeliğe uygun detaylandırma veya başka bir koruma sisteminin gerekip gerekmediğine karar verin.
Uygun olduğu durumlarda sıcaklık aralığını, yangına maruziyeti, aşınmayı, hidrojen hizmetini, basınç çevrimlerini, sismik yüklemeyi ve farklı metallerle teması da dahil edin. Gerekli özellik, koşula özgüdür.
Kanıtları ve sertifikasyonu doğrulayın
Malzemeyi bitmiş bileşenden ısı numarasına ve orijinal üretici tesis dokümantasyonuna kadar izleyin. Malzeme test raporunda tam standardı ve kaliteyi, ürün biçimini, kalınlığı, teslim durumunu, ısı kimyasal bileşimini, çekme sonuçlarını, akma ölçüm yöntemini, uzamayı, darbe sonuçlarını ve ilave deneyleri inceleyin. Bildirilen değerlerin daha elverişli bir aralığa değil, doğru kalınlık grubuna ait gereklilikleri karşıladığını doğrulayın.
Sertifikanın üretici test raporu, muayene sertifikası veya projeye özel serbest bırakma dokümanı olup olmadığını kontrol edin. Laboratuvar akreditasyonunu, deney tarihlerini, numune yönelimini, kalibrasyon durumunu ve varsa sapmaları veya feragatleri doğrulayın. Kırılma kontrolünün önemli olduğu durumlarda ultrasonik muayeneyi, lameller yırtılma değerlendirmesini, sertlik haritalamasını, kaynak prosedürü kalifikasyon kayıtlarını ve bağımsız tanıklık altında gerçekleştirilen deneyleri değerlendirin.
| Değerlendirme alanı | Doğrulanacak kanıt |
|---|---|
| Kimlik | Şartname, baskı, kalite sınıfı, ürün biçimi, kalınlık ve teslimat durumu |
| Mekanik özellikler | Akma dayanımı, çekme dayanımı, uzama, bükme sonuçları ve kalınlık aralığı |
| Tokluk | Darbe sıcaklığı, enerji gereği, numune yönelimi ve sıklık |
| İmalat | Yeterlilik onaylı kaynak prosedürü şartnamesi, ön tav, paso arası sıcaklık, ısı girdisi, sarf malzemeleri ve hidrojen denetimi |
| Çevre | Islanma, klorür maruziyeti, drenaj, kaplamalar, korozyon payı ve muayene erişimi |
Karar çerçevesi doğrudandır: tam ASTM veya diğer geçerli tanımı ve kaliteyi belirleyin; ürün biçimini, kalınlığı, teslim durumunu, minimum mekanik özellikleri, kimyasal bileşim sınırlarını ve tokluk gerekliliklerini doğrulayın; ardından bunları tasarım etkileriyle, kaynak prosedürüyle, şekillendirme işlemiyle, korozyon ortamıyla, yorulma gereklilikleriyle ve muayene esaslarıyla eşleştirin. Kaliteyi yalnızca kanıtlar, kontrolü belirleyen her gerekliliği kapsadığında kabul edin. Güncel ve uygulanabilir bir standart ile proje kodu genel bir referans özetinden farklı olduğunda, geçerli olan güncel standart ve proje kodudur.
Kaynaklar
- [1] Standard Specification for High-Strength Low-Alloy Columbium-Vanadium Structural Steel. ASTM A572/A572M, 2000. ASTM International, ASTM A572/A572M (2000)
- [2] Federal Building and Fire Safety Investigation of the World Trade Center Disaster: Steel Analysis, NCSTAR 1-3A. NIST NCSTAR 1-3A, 2005. https://nvlpubs.nist.gov/nistpubs/Legacy/NCSTAR/ncstar1-3a.pdf