




Co je oduhličení oceli — a co není
Definice oduhličení a oduhličené vrstvy
Oduhličení oceli je úbytek uhlíku nebo fází bohatých na uhlík v oblasti blízko povrchu ocelového výrobku během ohřevu, zpracování nebo provozu. Ovlivněná oblast se označuje jako oduhličená vrstva: jedná se o vrstvu pod původním nebo opracovaným povrchem, v níž je obsah uhlíku, podíl fází obsahujících uhlík nebo obojí nižší než v neovlivněném vnitřním materiálu. Publikace NIST Damage and Failure Modes of Structural Steel Components popisuje tuto vrstvu jako úbytek uhlíku a fází bohatých na uhlík v blízkosti povrchu v případech, kdy povrchový uhlík reaguje s kyslíkem za vzniku plynného oxidu uhelnatého (CO) nebo oxidu uhličitého (CO₂).
Oduhličení je výsledkem souběžné povrchové reakce a difuze uhlíku v pevném stavu, nikoli pouze oxidace. Strong evidence
K oduhličení obvykle dochází při tepelném zpracování, kování, válcování, slinování nebo jiné vysokoteplotní operaci, při níž je povrch oceli v kontaktu s plynem schopným odstraňovat uhlík. Častou příčinou jsou plyny v peci obsahující kyslík, avšak průběh reakce není řízen pouze přítomností kyslíku. Uhlík musí difundovat z vnitřní části směrem k povrchu, povrchové reakce musí probíhat dostatečnou rychlostí a pecní atmosféra musí mít nižší účinnou aktivitu uhlíku než ocel. Pokud má atmosféra vyšší uhlíkový potenciál než povrch oceli, může naopak uhlík do oceli pronikat. Povrch tedy funguje jako reakční rozhraní spojené s difuzí v pevném stavu.
Kapitola ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life popisuje difuzi uhlíku austenitickým železem směrem k povrchu jako ústřední součást procesu. Při dané teplotě se uhlík pohybuje krystalovou mřížkou austenitu, zatímco povrchové reakce uhlík spotřebovávají. Vzniklý koncentrační gradient může zasahovat dále než viditelně změněný povrch. Samotná tmavá vrstva okují neukazuje, do jaké hloubky úbytek uhlíku zasahuje.
| Stav | Význam | Typický strukturní znak |
|---|---|---|
| Částečné oduhličení | Obsah uhlíku nebo fáze bohaté na uhlík je snížen, ale tato fáze zůstává přítomna | Snížený obsah perlitu či karbidů nebo změněný podíl fází |
| Úplné oduhličení | Očekávaná složka bohatá na uhlík byla z příslušné vrstvy odstraněna | Povrchová struktura chudá na uhlík nebo zcela feritická |
Metalurgové běžně rozlišují částečné oduhličení a úplné oduhličení. Částečné oduhličení znamená, že v ovlivněné vrstvě určité množství uhlíku zůstává, přestože jeho koncentrace nebo obsah fází bohatých na uhlík jsou nižší než v neovlivněné oceli. Úplné oduhličení znamená, že z příslušné vrstvy byla odstraněna uhlíkem bohatá složka očekávaná s ohledem na složení oceli a podmínky tepelného zpracování, takže zůstala struktura chudá na uhlík. Jde o metalurgické stavy, nikoli o univerzální kategorie hloubky. Norma ISO 3887:2023, Steels — Determination of the depth of decarburization, stanovuje tři metody určování hloubky oduhličení u ocelových výrobků, avšak význam uváděné hloubky stále závisí na stanoveném kritériu a použité metodě.
Přechod od oduhličeného materiálu k neovlivněnému materiálu může být ostrý, pozvolný nebo nepravidelný. Podeutektická ocel může vykazovat povrchovou feritickou vrstvu, v níž došlo ke zmenšení nebo úplnému vymizení perlitu. Ocel s vyšším obsahem uhlíku může v blízkosti povrchu vykazovat snížený obsah karbidů, změněný perlit nebo zcela feritickou vrstvu. Legující prvky rovněž ovlivňují aktivitu uhlíku, difuzi, stabilitu fází a vzhled přeměněné oblasti. Z tohoto důvodu není „hloubka oduhličení“ vždy jedinou zjevnou hranicí viditelnou při malém zvětšení.
Oduhličení ve srovnání s oxidací, tvorbou okují, nauhličením a úbytkem uhlíku při zpracování
Související stavy povrchu
- Oxidace
- Reakce složek oceli s kyslíkem, vodní párou nebo oxidem uhličitým.
- Tvorba okují
- Tvorba a odstraňování oxidických produktů železa na povrchu.
- Cementace
- Čistý vstup uhlíku do povrchu oceli.
- Oduhličení
- Úbytek uhlíku nebo fází bohatých na uhlík v blízkosti povrchu.
Oduhličení a oxidace často probíhají současně, nejsou však synonyma. Oxidace je reakce složek oceli s oxidačními látkami, jako jsou kyslík, vodní pára nebo oxid uhličitý. Oxidace železa může vést ke vzniku oxidického filmu nebo okují, zatímco oxidace uhlíku může vytvářet CO nebo CO₂ a snižovat obsah uhlíku pod povrchem. Atmosféra v peci tedy může povrch oxidovat, aniž by vznikla prakticky významná oduhličená vrstva, nebo může způsobit oba účinky současně.
Tvorba okují se týká především vzniku a odstraňování ulpívajících nebo uvolněných oxidických produktů na povrchu oceli. Okuje mohou v závislosti na teplotě a podmínkách plynné atmosféry obsahovat oxidy železa, jako jsou wüstit, magnetit a hematit. Silná vrstva okují neurčuje hloubku úbytku uhlíku. Oduhličení naopak může probíhat v atmosféře nebo pod povlakem, které vytvářejí jen málo viditelných okují. Publikace Cambridge Atmosphere Control for the Protection of Metals During Production Processes konkrétně spojuje přímé vystavení atmosféře spalování s nadbytkem kyslíku s oxidací, tvorbou okují a oduhličením, přičemž tyto jevy chápe jako související, ale odlišné výsledky.
Aktivita uhlíku Termodynamická míra chemického potenciálu uhlíku vzhledem k definovanému referenčnímu stavu; závisí na koncentraci, teplotě, fázi a legujících prvcích.
Chemickou hnací sílu je vhodnější vyjadřovat prostřednictvím aktivity uhlíku nebo uhlíkového potenciálu pece než jednoduchým označením, jako je „oxidační atmosféra“. Uhlíkový potenciál při tepelném zpracování oceli je určen rozdílem aktivity uhlíku mezi ocelí a jejím okolím spolu s kinetikou povrchových reakcí. Publikace ASM Furnace Atmosphere Controls in Heat Treating uvádí koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku jako proměnné v peci používané k řízení uhlíkového potenciálu a prevenci úbytku uhlíku. Dodatek 2704CP Handbook společnosti Eurotherm z roku 2020 popisuje běžný odhad uhlíkového potenciálu pece na základě měření kyslíku zirkoniovou sondou v kombinaci s teplotou pece a obsahem oxidu uhelnatého nebo na základě měření rosného bodu.
Nauhličování je opačná podmínka čistého přenosu uhlíku: uhlík vstupuje do povrchu oceli a zvyšuje jeho aktivitu uhlíku nebo koncentraci uhlíku. Atmosféra v peci může jednu jakost oceli nauhličovat a jinou oduhličovat, pokud se liší jejich počáteční obsah uhlíku nebo stav povrchu. I v jedné vsázce do pece mohou místní proudění plynu, teplota, rosný bod, saze, netěsnosti a rozestupy mezi součástmi vést k odlišným výsledkům. Pokyny společnosti Linde Sintering of Steels z roku 2023 uvádějí, že vodní pára v atmosféře dusíku a vodíku způsobuje oduhličení, a přinášejí experimentální doporučení, podle něhož obsah vodíku nižší než 5 % omezoval rychlost nauhličování a oduhličování za uvedených podmínek slinování. Tato hodnota není univerzálním pravidlem pro pece; rozhodující zůstávají složení plynu, teplota, geometrie práškového nebo masivního ocelového materiálu a doba setrvání.
Uhlík může být vyčerpán také zpracováním bez klasického mechanismu oduhličení v peci. Mechanické odstraňování materiálu, brusné opaly, obrábění, moření, ztráty při tavení, segregace nebo rozpouštění karbidů během nevhodného tepelného cyklu mohou změnit strukturu obsahující uhlík nebo naměřený obsah uhlíku v blízkosti povrchu. Během svařování nebo aditivního zpracování může docházet k redistribuci uhlíku a oduhličená vrstva může být po tepelném zpracování odstraněna obráběním. Tyto stavy by neměly být automaticky označovány jako oduhličení. Tento termín je nejlépe odůvodněn tehdy, když je nedostatek uhlíku v blízkosti povrchu spojen s přenosem uhlíku, reakcí nebo selektivním úbytkem během zkoumaného procesu.
V uvedené studii pružinové oceli vykazovala tloušťka oduhličeného feritu mezi 700 a 1000 °C nemonotónní závislost na teplotě. Strong evidence
Samotná teplota nepředpovídá konečnou hloubku. Studie zveřejněná v roce 2021 v časopise Journal of Materials Research and Technology, která se zabývala pružinovou ocelí Fe-0.6C-1.8Si-0.8Mn při teplotách od 700 do 1000 °C, zjistila, že tloušťka oduhličeného feritu rostla přibližně do 800–825 °C a poté klesala. Vyšší teplota urychluje difuzi uhlíku, může však také měnit tvorbu oxidů, reakce s plynnou atmosférou, fázové složení a dobu trvání příslušné přeměny. Pozorované maximum je proto výsledkem vzájemně propojených účinků difuze a oxidace, nikoli monotónního zákona závislého pouze na teplotě.
Proč je úbytek uhlíku z povrchu důležitý pro vlastnosti oceli
Uhlík řídí podíl a morfologii feritu, perlitu, bainitu, martenzitu a karbidů, které se vytvářejí během ochlazování. Odstranění uhlíku z povrchu může u oceli, jejíž jádro bylo navrženo k prokalitelnosti, vytvořit měkčí vrstvu. U kalené součásti nemusí povrch dosáhnout požadované tvrdosti, přestože vnitřní část splňuje specifikaci. U pružiny, ozubeného kola, ložiska, hřídele nebo spojovacího prvku tento rozdíl mění přenos zatížení a místní deformaci.
Mechanické zhoršení vlastností bývá nejvýraznější na povrchu, protože právě zde se soustřeďuje kontaktní napětí, ohybové napětí, tření a vznik trhlin. Feritická oduhličená vrstva může snižovat odolnost proti opotřebení a životnost při kontaktní únavě. Při cyklickém ohýbání může vrstva s nižší pevností podlehnout kluzu nebo v ní může dojít k prokluzu dříve než v jádře. Povrchový gradient uhlíku může také měnit vznik zbytkových napětí během kalení, zatímco oxidy a hrubé okuje vytvářejí další vruby nebo místa iniciace trhlin. ASM spojuje tyto účinky s životností součástí, prevencí, nápravnými opatřeními a modelováním, místo aby oduhličení považovala pouze za kosmetickou vadu.
| Metoda | Hlavní pozorování | Hlavní omezení |
|---|---|---|
| Metalografie | Podíl fází, morfologie a viditelný přechod | Hranice může být pozvolná nebo závislá na leptání |
| Mikrovtisková tvrdost | Mechanická odezva od povrchu k jádru | Tvrdost závisí také na fázi, velikosti zrna, napětí a legování |
| Chemická analýza | Koncentrace nebo gradient uhlíku | Prostorové rozlišení závisí na objemu vzorku a tloušťce vrstvy |
| Screening | Rychlé určení podezřelé zóny | Nemusí podporovat rozhodnutí o přijetí při malých rozdílech |
Měření musí odpovídat tvrzení, které má být doloženo. Norma ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, zahrnuje orientační posouzení, mikroskopické zkoumání, měření mikrotvrdosti vtiskem a postupy chemické analýzy. Referenční postup pro řešení sporů spočívá v přísné kvantitativní nebo lineární analýze. Norma SAE J419_201801, Methods of Measuring Decarburization, rovněž uvádí doporučené postupy mikroskopického hodnocení, měření tvrdosti a chemické analýzy pro železné materiály. Norma ISO 3887:2023 stanovuje tři metody měření a potvrzuje, že uváděná hloubka závisí na použité metodě.
Profil tvrdosti Posloupnost měření tvrdosti provedených v kontrolovaných vzdálenostech od povrchu směrem k neovlivněnému vnitřku.
Profil tvrdosti může určit praktickou hloubku, v níž se pevnost obnovila, zatímco mikroskopické vyšetření může odhalit vymizení perlitu nebo složek bohatých na karbidy. Chemická analýza může zjistit gradient obsahu uhlíku, který žádná z těchto metod nedokáže jednoznačně rozlišit. Dvě laboratoře tak mohou ze stejného příčného řezu uvést odlišné „hloubky oduhličení“, aniž by při kterémkoli z měření postupovala nedbale. Výsledek musí uvádět použitou metodu, kritérium, orientaci, místo odběru vzorku a stav oceli. Oduhličení je především problém metalurgické ztráty uhlíku; barva okují je pouze jednou z možných indicií.
Termodynamická hnací síla: aktivita uhlíku na povrchu

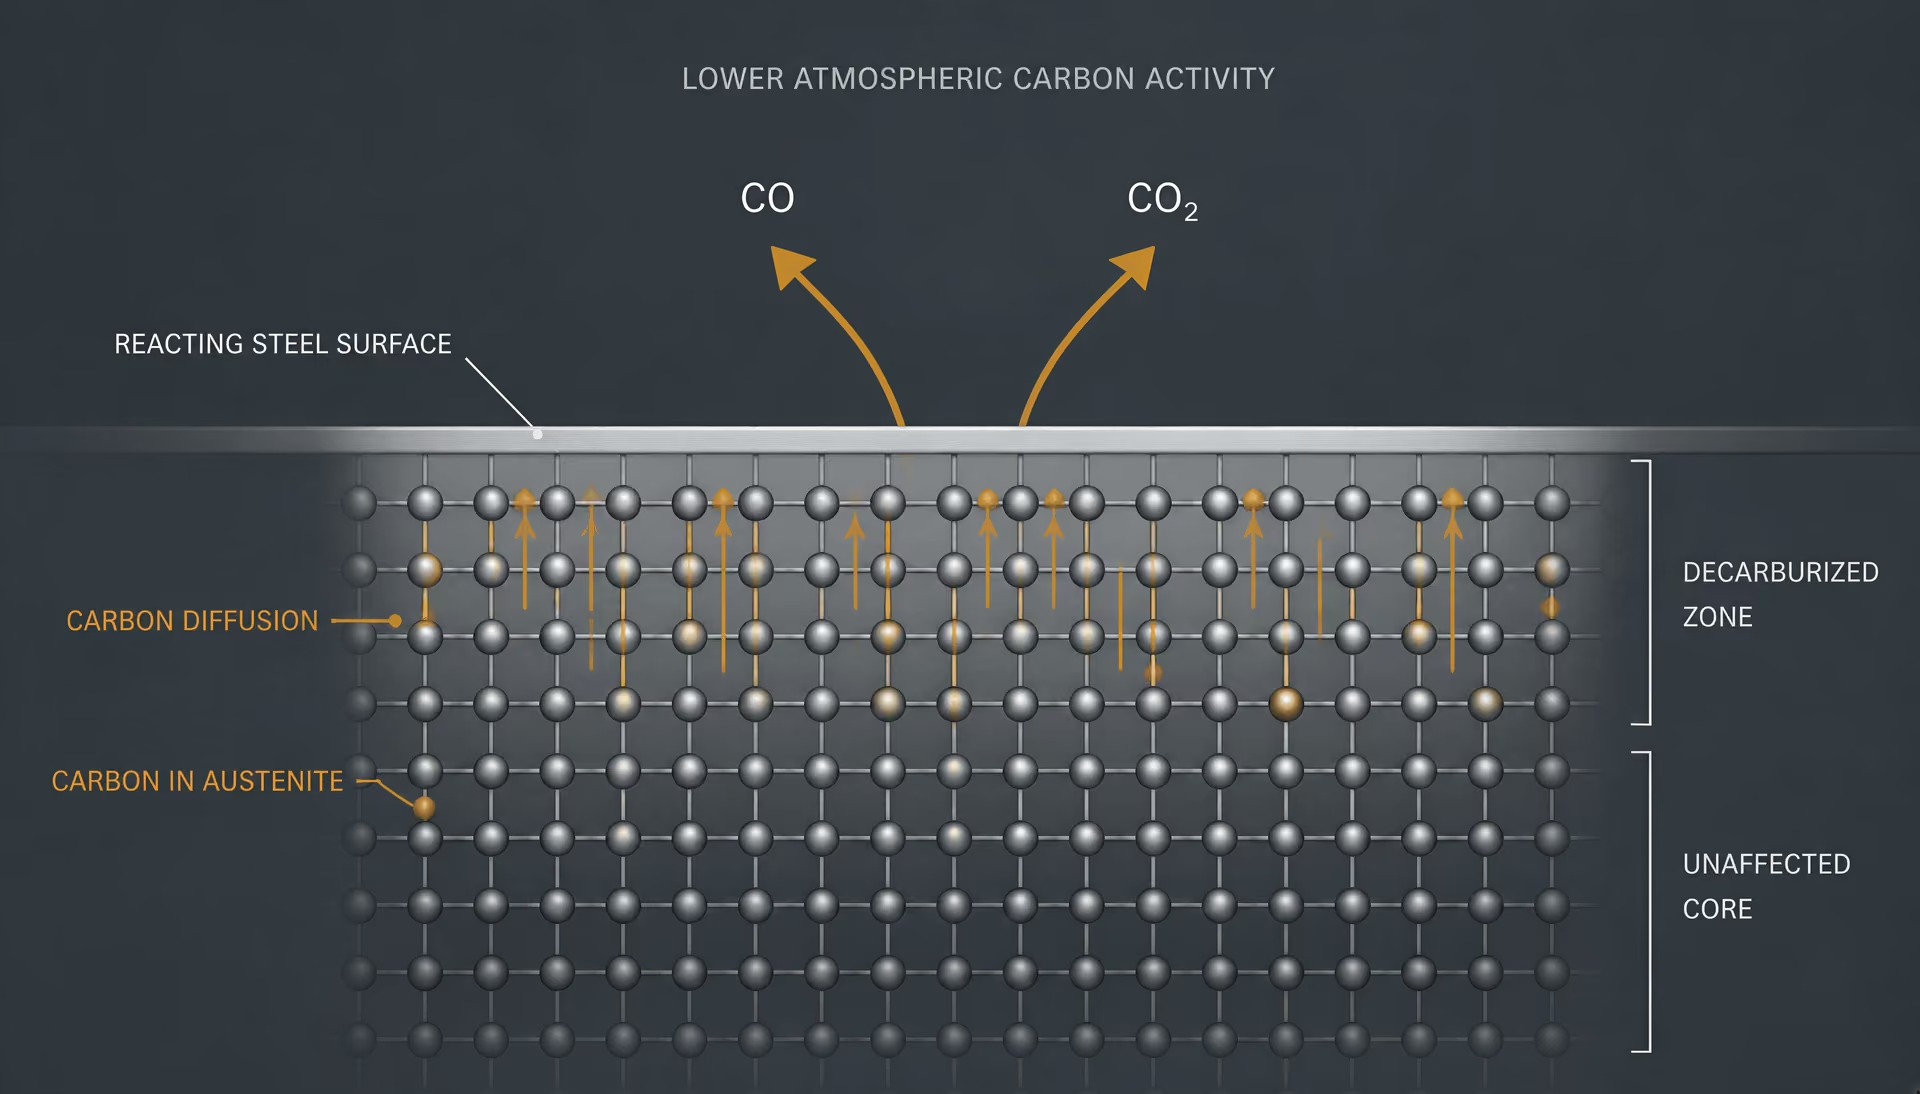
Výměna uhlíku mezi ocelí a atmosférou pece
Oduhličení začíná ve chvíli, kdy je povrch oceli vystaven atmosféře, jejíž efektivní aktivita uhlíku je nižší než aktivita uhlíku v oceli. Uhlík se následně difuzí přesouvá z vnitřních oblastí k povrchu, zatímco povrchové reakce tento uhlík přeměňují na plynné složky, které opouštějí kov. Tento proces tedy není pouze „oxidací povrchu“. Jde o vzájemně propojenou výměnu mezi uhlíkem v tuhém roztoku nebo karbidové fázi a plyny obsahujícími uhlík.
Zásadní je rozlišovat mezi aktivitou uhlíku v oceli a aktivitou uhlíku v atmosféře. Aktivita uhlíku, obvykle zapisovaná jako , popisuje chemický potenciál uhlíku vzhledem k definovanému referenčnímu stavu. V oceli závisí na koncentraci uhlíku, teplotě, krystalové struktuře a legujících prvcích. Austenit obsahující 0,60 hmotnostního % C nemá stejnou aktivitu uhlíku jako nelegovaná slitina železa s uhlíkem při stejné koncentraci uhlíku, protože křemík, mangan, chrom, molybden a další prvky mění koeficient aktivity uhlíku. Záleží také na fázi: aktivitu uhlíku v austenitu nelze přímo přenést na ferit nebo martenzit bez zohlednění jejich odlišných termodynamických stavů.
Atmosféra pece má efektivní aktivitu uhlíku určenou rovnováhami mezi oxidem uhelnatým, oxidem uhličitým, vodíkem, vodní párou, methanem a dalšími plyny. Nejde o koncentraci uhlíku ve stejném smyslu jako u hmotnostního procenta uhlíku v oceli. „Uhlíkový potenciál atmosféry“ je praktické vyjádření aktivity uhlíku v plynu: jde o obsah uhlíku, ke kterému by referenční železo nebo ocel směřovaly při dostatečně dlouhém vystavení působení plynu, aby při dané teplotě nastala rovnováha mezi plynem a kovem.
Když jsou povrch oceli a atmosféra v rovnováze, jejich chemické potenciály uhlíku jsou stejné. Pokud má atmosféra nižší uhlíkový potenciál, uhlík opouští ocel. Pokud má vyšší hodnotu, uhlík vstupuje do oceli a dochází k nauhličení. Jsou-li obě hodnoty blízké, může i malá změna složení plynu, teploty nebo stavu povrchu obrátit směr výměny.
Uhlík je z oceli odváděn několika plynnými reakcemi. Kyslík může s uhlíkem na povrchu reagovat přibližně podle reakcí
\[ \mathrm{C + \tfrac{1}{2}O_2 \rightarrow CO} \]
a
Důležitými oxidačními složkami jsou také oxid uhličitý a vodní pára. Jejich reakce lze vyjádřit jako
a
Produkty, zejména CO a CO₂, se poté mohou účastnit dalších reakcí v plynné fázi. I nízká koncentrace oxidačního plynu může způsobit měřitelné oduhličení, pokud plyn průběžně odebírá uhlík z povrchu a atmosféra pece je průběžně obnovována.
| Proměnná atmosféry | Úloha při řízení uhlíkového potenciálu | Měření nebo interpretace |
|---|---|---|
| Koncentrace vodní páry | Může zvyšovat sklon ke ztrátě uhlíku | Často se sleduje nepřímo prostřednictvím rosného bodu |
| Koncentrace oxidu uhličitého | Může reagovat s uhlíkem na povrchu a měnit rovnováhu plynné fáze | Vyhodnocuje se společně s CO a teplotou |
| Parciální tlak kyslíku | Udává oxidační tendenci a ovlivňuje tvorbu oxidů | Běžně se měří zirkoniovou sondou |
| Obsah oxidu uhelnatého | Ovlivňuje rovnováhu CO/CO₂ a uhlíkový potenciál | Vyhodnocuje se společně s měřením kyslíku sondou a teplotou |
Fáze ztráty uhlíku
- Difuze Uhlík se pohybuje z vnitřní části směrem k exponovanému povrchu.
- Povrchová reakce Plyny obsahující kyslík spotřebovávají nebo přenášejí uhlík na rozhraní.
- Odvod plynných produktů CO, CO₂ nebo jiné produkty opouštějí povrch kovu.
- Vznik profilu Pod povrchem se vytváří koncentrační a mikrostrukturní gradient.
Přístup založený na uhlíkovém potenciálu, popsaný v publikaci Uhlíkový potenciál při tepelném zpracování oceli, je užitečný, protože odděluje termodynamickou hnací sílu od rychlosti reakce. Výměna uhlíku je poháněna rozdílem mezi aktivitou uhlíku v oceli a aktivitou uhlíku vytvořenou atmosférou. Kinetika povrchových reakcí určuje, jak rychle se tento rozdíl projeví. Uhlík se nejprve musí dostat k povrchu, tam zreagovat a následně přejít do plynné fáze. Pomalý krok v kterékoli fázi může snížit pozorovanou rychlost oduhličení, aniž by odstranil vlastní hnací sílu procesu.
Aktivita uhlíku, kyslíkový potenciál a kinetika povrchových reakcí
Parciální tlak kyslíku je přímým měřítkem oxidačního účinku atmosféry, sám o sobě však jednoznačně neurčuje uhlíkový potenciál. Velmi nízký parciální tlak kyslíku může existovat současně s plynnou směsí, která stále rychle odstraňuje uhlík, zejména pokud je přítomna vodní pára nebo oxid uhličitý a příslušná reakce má při teplotě zpracování příznivou kinetiku.
Pokyny ASM z roku 2013, Regulace atmosféry pece při tepelném zpracování, uvádějí koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku jako proměnné pece používané k řízení uhlíkového potenciálu a k zabránění oduhličení. Tyto proměnné spolu souvisejí, nejsou však vzájemně zaměnitelné. Rosný bod je nepřímým měřítkem vodní páry. Zirkoniová sonda reaguje především na kyslíkový potenciál. Ani jedno z těchto měření samo o sobě neposkytuje všechny veličiny potřebné k výpočtu aktivity uhlíku vytvářené na povrchu oceli.
Například rovnováha reakce
\[ \mathrm{CO_2 + C \rightleftharpoons 2CO} \]
závisí na poměru oxidu uhelnatého k oxidu uhličitému a na teplotě. Rovnováha reakce
\[ \mathrm{H_2O + C \rightleftharpoons CO + H_2} \]
závisí na vodní páře, vodíku, oxidu uhelnatém a teplotě. Zvýšení nebo při nezměněných ostatních podmínkách obecně zvyšuje sklon k oduhličení. Zvýšení poměru CO k CO₂ obecně snižuje oxidační účinek a může zvýšit efektivní uhlíkový potenciál. Vodík mění interpretaci obsahu vodní páry, protože rozhodující veličinou je často poměr , nikoli samotná koncentrace vodní páry.
Povrch oceli nemusí okamžitě dosáhnout rovnovážné aktivity uhlíku s plynem. Oxidické vrstvy, okuje, oxidy legujících prvků, drsnost povrchu, rychlost proudění plynu a tloušťka mezní vrstvy ovlivňují přenos reagujících složek. Kompaktní oxidická vrstva může dočasně omezit přenos uhlíku, zatímco popraskané nebo pórovité okuje mohou odhalit čerstvý kov a vytvořit lokální reakční místa. Difuze uhlíku austenitem se pak může stát řídícím odporem, zejména s narůstající tloušťkou ochuzené vrstvy. Kapitola ASM Oduhličení oceli – mechanismy, modely, prevence, náprava a vliv na životnost součástí popisuje tuto změnu koncentrace postupující do hloubky jako difuzi uhlíku austenitickým železem směrem k reagujícímu povrchu.
To vysvětluje, proč může pec vykazovat vyhovující průměrnou hodnotu ze sondy, zatímco u součástí se přesto vyvine lokální oduhličení. Složení plynu se může měnit v závislosti na poloze v peci, geometrii vsázky, netěsnostech, produktech spalování a cirkulaci. Sonda měří vlastní lokální prostředí; automaticky neměří atmosféru u každého povrchu oceli.
Jmenovitý recept, například dusík, vodík a oxid uhelnatý v uvedených poměrech, proto není důkazem řízeného uhlíkového potenciálu. Skutečná vlhkost, oxid uhličitý, vnikání kyslíku, disociace plynů, průtok, tlak v peci a kalibrace sondy musí být známy nebo řízeny. Pokyny společnosti Linde pro slinování z roku 2023 uvádějí, že vodní pára v atmosférách dusíku a vodíku způsobuje oduhličení, a stanovují experimentální doporučení, podle něhož obsah vodíku nižší než 5 % omezuje rychlost nauhličení i oduhličení za uvedených podmínek slinování. Tato hodnota nepředstavuje univerzální pravidlo pro pece. Její význam závisí na uvedeném plynném systému, teplotě, oceli, době prodlevy a obsahu vodní páry.
Aktivita uhlíku se mění také se složením oceli. Křemík v pružinové oceli Fe-0.6C-1.8Si-0.8Mn zkoumané při teplotách 700 až 1000 °C ovlivňuje termodynamiku uhlíku a oxidační chování, zatímco mangan a vyvíjející se poměr feritu a austenitu ovlivňují difuzi a stabilitu fází. Reakci povrchu nelze předpovědět pouze z procentního obsahu uhlíku.
Proč nelze složení atmosféry interpretovat nezávisle na teplotě
Teplota vstupuje do všech částí této bilance. Mění rovnovážné konstanty plynných reakcí, aktivitu uhlíku v austenitu, stabilitu oxidů, rychlost povrchových reakcí i difuzní koeficient uhlíku. Stejný poměr CO/CO₂ proto může při různých teplotách v peci vytvářet různé uhlíkové potenciály. Plynná směs, která je při jedné teplotě ochranná, může při jiné teplotě způsobovat oduhličení.
Teplota také mění to, který proces řídí naměřenou hloubku. Při vyšší teplotě se difuze uhlíku austenitem urychluje, současně se však mohou měnit oxidační reakce a přenos plynu. Výsledkem proto nemusí být monotónní nárůst hloubky oduhličení. Ve studii z roku 2021, v níž byla pružinová ocel Fe-0.6C-1.8Si-0.8Mn zpracovávána při teplotách 700 až 1000 °C, tloušťka oduhličeného feritu rostla přibližně do 800–825 °C a poté klesala. Toto maximum je přesvědčivým důkazem, že teplotu nelze považovat za pravidlo s jedinou proměnnou. Fázové přeměny, tvorba okují, dostupnost kyslíku a kinetika reakcí byly vzájemně propojeny.
Doplněk příručky společnosti Eurotherm z roku 2020, Příručka 2704CP, popisuje běžný odhad uhlíkového potenciálu pece na základě měření kyslíku zirkoniovou sondou v kombinaci s teplotou pece a obsahem oxidu uhelnatého nebo na základě měření rosného bodu. Teplotní člen je v obou přístupech nezbytný. Signál sondy bez správné teploty, analýzy plynu a kalibrace může vést k věrohodné, avšak nesprávné hodnotě uhlíkového potenciálu.
Publikace Cambridge Řízení atmosféry pro ochranu kovů během výrobních procesů rovněž varuje, že přímé vystavení atmosférám spalování s nadbytkem kyslíku může způsobit oxidaci, tvorbu okují a oduhličení. Praktickým cílem řízení proto není označení plynu jako „neutrálního“ nebo „redukčního“. Cílem je měřená a na teplotě závislá povrchová bilance, která zajistí, aby aktivita uhlíku v oceli po dostatečně dlouhou dobu nepřekračovala efektivní aktivitu uhlíku v atmosféře a nevytvořila nepřijatelně hlubokou ochuzenou zónu.
Difúze, reakce a vznik oduhličené vrstvy
Oduhličení je způsobeno pohybujícím se tokem uhlíku, nikoli pouze oxidací. Během ohřevu v oblasti austenitu migruje uhlík rozpuštěný v železe k povrchu, kde jej okolní atmosféra odstraňuje rychleji, než jej ocel dokáže doplňovat. Kapitola ASM Handbook Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life popisuje tento proces jako vzájemné působení difúze uhlíku austenitickým železem, povrchových reakcí a chemického složení atmosféry pece.
Povrch oceli se proto stává jímkou pro uhlík. Pokud má atmosféra nižší aktivitu uhlíku než ocel, uhlík proudí směrem ven. Výsledkem může být úbytek rozpuštěného uhlíku, rozpuštění fází bohatých na uhlík, vznik feritu na povrchu nebo kombinace těchto účinků. NIST popisuje zasaženou oblast jako podpovrchovou zónu oduhličení, v níž byl odstraněn uhlík a fáze bohaté na uhlík, obvykle poté, co povrchový uhlík reagoval s kyslíkem za vzniku plynného oxidu uhelnatého (CO) nebo oxidu uhličitého (CO₂).
Tento popis také vysvětluje, proč naměřená hloubka oduhličení není pevnou materiálovou konstantou. Závisí na teplotě, čase, geometrii průřezu, fázovém stavu, chemickém složení slitiny, složení atmosféry a metodě použité k určení rozhraní.
Difúze uhlíku austenitem
Nad příslušnou transformační teplotou se uhlík nachází v intersticiálních polohách austenitu, kubické plošně centrované fáze železa. Jeho koncentrace není v případě ztráty uhlíku na povrchu rovnoměrná. Vzniká koncentrační gradient: koncentrace uhlíku je nejnižší v blízkosti exponovaného povrchu a směrem do hloubky průřezu se přibližuje objemovému složení. Tento gradient představuje hnací sílu difúze.
Fickův první zákon Difuzní vztah, podle něhož je tok úměrný zápornému koncentračnímu gradientu, přičemž difuzní koeficient určuje měřítko transportu.
Zjednodušený popis využívá první Fickův zákon:
Zde představuje tok uhlíku, koeficient difúze uhlíku v austenitu, koncentraci uhlíku a vzdálenost od povrchu. Záporné znaménko označuje pohyb po směru klesajícího koncentračního gradientu. Koeficient difúze výrazně roste s teplotou, což se často vyjadřuje Arrheniovým vztahem:
kde je frekvenční faktor, aktivační energie, plynová konstanta a absolutní teplota.
Přibližná difúzní vzdálenost je úměrná , kde je doba expozice. Sama o sobě však nepředpovídá naměřenou hloubku oduhličení, protože koncentrace na povrchu není automaticky nulová a povrchová reakce může probíhat pomalu. Ukazuje však, proč delší působení v peci obvykle umožňuje, aby se úbytek uhlíku rozšířil dále do hloubky, zatímco vyšší teplota může zvětšit zasaženou hloubku urychlením transportu.
Faktory měnící transport uhlíku
- Austenit
- Uhlík rychle difunduje mezimřížkovými místy v plošně centrované kubické fázi.
- Ferit
- Odlišné mezimřížkové dráhy vytvářejí odlišný difuzní problém.
- Velikost průřezu
- Tenké výrobky mohou vytvářet překrývající se ochuzené zóny z protilehlých povrchů.
- Hrany a rohy
- Větší exponovaná plocha a vícesměrná difuze mohou zvyšovat nehomogenitu.
Fázový stav mění podmínky transportu. Uhlík difunduje v austenitu mnohem rychleji než ve feritu, protože se liší intersticiální polohy i difúzní dráhy. Tepelné zpracování, při němž dochází k transformaci austenitu na ferit, proto může vytvořit profil odrážející pohyb uhlíku během jedné fáze a transformaci během druhé. Povrchový ferit může vzniknout proto, že lokální koncentrace uhlíku klesne pod hodnotu potřebnou ke stabilizaci austenitu při dané teplotě zpracování. Tato feritická vrstva není pouze produktem oxidické reakce; je také fázovou transformací vyvolanou ztrátou uhlíku.
Na velikosti průřezu záleží, protože tenký výrobek může být ochuzen o uhlík z obou stran. U tlusté tyče může centrální oblast zůstat blízko původní koncentrace uhlíku, zatímco dvě povrchové zóny se vyvíjejí nezávisle. U tenkého plechu se mohou difúzní pole překrývat, čímž se zmenší nebo zcela odstraní plně nauhličené jádro. Hrany a rohy představují další komplikaci: jejich větší exponovaný povrch na jednotku objemu a dvourozměrné difúzní dráhy mohou vést k hlubšímu nebo méně rovnoměrnému ochuzení než u rozsáhlé rovinné plochy.
Povrchové reakce odstraňující uhlík
Difúze přivádí uhlík k povrchu, avšak předtím, než může dojít k trvalému oduhličení, musí jej povrchová reakce spotřebovat nebo převést. Reakce může zahrnovat kyslík, vodní páru, oxid uhličitý nebo jiné složky atmosféry. Mezi reprezentativní reakce patří:
Skutečné plynné reakce mohou probíhat prostřednictvím oxidických vrstev a adsorbovaných povrchových částic, takže tyto rovnice je třeba chápat jako celkové reakce, nikoli jako úplný sled elementárních kroků. Kyslík může nejprve vytvořit okuj z oxidů železa, zatímco uhlík na okuji nebo pod ní reaguje s oxidačním prostředím. Publikace Cambridge Atmosphere control for the protection of metals during production processes spojuje spalovací atmosféry s nadbytkem kyslíku s oxidací, tvorbou okují a oduhličením.
Aktivita uhlíku poskytuje užitečnější termodynamický popis než samotná koncentrace kyslíku. Uhlíkový potenciál atmosféry pece je aktivita uhlíku, kterou by atmosféra za stanovených podmínek vyvolala v oceli. Pokud má ocel vyšší aktivitu uhlíku než atmosféra, je podporováno oduhličení. Pokud má atmosféra vyšší uhlíkový potenciál, může uhlík vstupovat do oceli a může dojít k nauhličení. Literatura zabývající se uhlíkovým potenciálem zdůrazňuje, že tuto výměnu řídí jak rozdíl aktivit, tak kinetika povrchových reakcí.
Publikace ASM Furnace Atmosphere Controls in Heat Treating označuje koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku za důležité proměnné pro řízení uhlíkového potenciálu v peci. Doplněk Eurotherm 2704CP Handbook z roku 2020 popisuje běžný odhad uhlíkového potenciálu z měření kyslíku zirkoniovou sondou v kombinaci s teplotou v peci a obsahem oxidu uhelnatého nebo z měření rosného bodu. Tato měření popisují podmínky v peci; neměří přímo uhlíkový profil uvnitř každého výrobku.
Doporučení pro obsah vodíku nižší než 5 % by nemělo být zobecňováno mimo uvedené podmínky slinování. Limited evidence
Vodní pára vyžaduje zvláštní pozornost. Pokyny společnosti Linde Sintering of steels z roku 2023 uvádějí, že vodní pára v atmosférách dusíku a vodíku způsobuje oduhličení, a citují experimentální doporučení, podle něhož obsah vodíku nižší než 5 % omezoval rychlost nauhličování a oduhličení za uvedených podmínek slinování. Tato hodnota nepředstavuje univerzální limit pro pece. To, zda je konkrétní atmosféra oxidační, neutrální, nauhličující nebo oduhličující, určují průtok plynu, teplota, složení oceli, rosný bod, stav povrchu a geometrie zařízení.
Vzájemné působení rychlosti reakce a rychlosti difúze
Povrch a vnitřek tvoří jeden vzájemně propojený systém. Je-li povrchová reakce velmi rychlá, může koncentrace uhlíku v blízkosti povrchu prudce klesnout, což vede ke strmému gradientu a toku řízenému difúzí. Je-li transport uhlíku austenitem rychlý, ale povrchová reakce pomalá, uhlík se hromadí v blízkosti povrchu a celková ztráta je řízena reakcí. Mezi těmito mezními případy jsou významné oba odpory.
Užitečnou koncepční okrajovou podmínkou je:
kde je koeficient povrchové reakce, koncentrace uhlíku na povrchu a představuje koncentraci v rovnováze s atmosférou. Nízká hodnota udržuje povrch relativně bohatý na uhlík; vysoká hodnota posouvá koncentraci na povrchu směrem k rovnovážné hodnotě dané atmosférou. Účinný povrchový koeficient mohou měnit rychlost proudění plynu v peci, pokrytí oxidickou vrstvou, popraskání okují i složení plynu.
Toto vzájemné působení vytváří u mnoha vzorků gradient, nikoli ostré chemické rozhraní. Koncentrace uhlíku se s hloubkou mění spojitě nebo téměř spojitě a související mikrostruktura se mění v určité zóně podle toho, jak se mění podíl feritu, obsah karbidů, tvrdost a reakce při leptání. Ostře vypadající rozhraní může vzniknout tehdy, když zkušební metoda používá prahovou hodnotu, avšak tato prahová hodnota je konvencí měření a nemusí představovat fyzickou nespojitost.
Ani teplota nepodléhá jednoduchému monotónnímu pravidlu. Studie z roku 2021, v níž byla pružinová ocel Fe-0.6C-1.8Si-0.8Mn zpracovávána při teplotách od 700 do 1000 °C, zjistila, že tloušťka oduhličeného feritu rostla přibližně do 800–825 °C a poté klesala. Výsledek odráží působení protichůdných vlivů: s rostoucí teplotou se urychluje difúze, zatímco stabilita fází, oxidační chování, rychlosti povrchových reakcí a doba strávená v určité fázi mění výsledný profil.[1] Steels — Determination of the depth of decarburization. International Organization for Standardization. ISO standard, 2023.
Měření může změnit uváděnou hloubku. Norma ISO 3887:2023 stanovuje tři metody určování hloubky oduhličení u ocelových výrobků. Norma ASTM E1077-14(2021) zahrnuje screeningové, mikroskopické, mikroindentorové tvrdostní a chemicko-analytické postupy; v případě sporu o výsledky označuje jako rozhodující přístup rigorózní kvantitativní analýzu nebo lineární analýzu. Norma SAE J419_201801 rovněž uvádí doporučené postupy mikroskopické, tvrdostní a chemické analýzy. Kritérium založené na tvrdosti může určit širší zasaženou zónu než metalografické zkoumání, zatímco chemická analýza může odhalit úbytek uhlíku, který způsobuje jen malou viditelnou změnu. Uváděná vrstva je proto výsledkem působení v peci a zvolené definice místa, kde oduhličení končí.
Teplota, čas a nemonotonní odezva na dekarburizaci
Teplota ovlivňuje dekarburizaci prostřednictvím několika vzájemně propojených proměnných, nikoli pouze prostřednictvím difuze. Zvýšení teploty obrobku obecně zvyšuje pohyblivost uhlíku, zároveň však mění fázové složení oceli, rychlost reakcí mezi plynem a kovem, růst nebo odstraňování oxidické okuje a uhlíkový potenciál na povrchu. Naměřená vrstva proto odráží problém pohyblivé hranice: uhlík opouští ocel, atmosféra spotřebovává nebo dodává látky obsahující uhlík a mikrostruktura použitá k určení hranice se může během téhož tepelného cyklu měnit.
Toto rozlišení je důležité, protože „hloubka dekarburizace“ je výsledkem měření, nikoli jedinou fyzikální veličinou nezávislou na metodě. Norma ISO 3887:2023, Steels — Determination of the depth of decarburization, stanovuje tři metody určování hloubky u ocelových výrobků. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, zahrnuje orientační, mikroskopické, mikroindentační tvrdoměrné a chemicko-analytické postupy; při neshodě výsledků označuje rigorózní kvantitativní nebo lineární analýzu za rozhodčí přístup. SAE J419_201801, Methods of Measuring Decarburization, obdobně uvádí mikroskopické, tvrdoměrné a chemicko-analytické postupy. Teplotní křivka získaná z tloušťky feritu proto není zaměnitelná s křivkou získanou z návratu tvrdosti nebo z profilu koncentrace uhlíku.
Účinky ohřevu a výdrže
Během ohřevu může povrch začít ztrácet uhlík ještě před dosažením jmenovité teploty výdrže součásti. Rozhodující hnací silou je rozdíl mezi aktivitou uhlíku v oceli a účinným uhlíkovým potenciálem atmosféry v peci. Atmosféra s nízkým uhlíkovým potenciálem odebírá uhlík prostřednictvím povrchových reakcí zahrnujících látky obsahující kyslík, zatímco uhlík následně difunduje z vnitřní části směrem k povrchu. Kapitola ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life popisuje tento sdružený proces jako difuzi uhlíku austenitickým železem směrem k povrchu, po níž následují reakce vedoucí ke vzniku plynného oxidu uhelnatého nebo oxidu uhličitého.
Nejjednodušší odhad difuze naznačuje, že ovlivněná hloubka se přibližně mění s druhou odmocninou času, , kde je difuzivita uhlíku. Protože s teplotou výrazně roste, vyšší teplota i delší výdrž mohou zvětšit vzdálenost, na níž se mění koncentrace uhlíku. Tento vztah je užitečný, ale neúplný. Předpokládá stabilní fázi, neměnný stav povrchu a okrajovou koncentraci, která se nemění. Ohřev v peci porušuje všechny tři předpoklady.
Vznik austenitu mění rozpustnost i transport uhlíku. Při teplotách pod příslušným rozmezím přeměn se uhlík pohybuje feritem, zatímco nad ním je uhlík transportován austenitem a na povrchu se během ochlazování mohou vytvářet ferit, perlit nebo jiné nízkouhlíkové produkty. Teplota, při níž tyto přeměny probíhají, závisí na chemickém složení a tepelné historii. Křemík a mangan posouvají průběh přeměn a mění stabilitu i vzhled mikrostruktury v blízkosti povrchu. Vrstva, která se po ochlazení jeví jako dekarburizovaný ferit, je proto konečným záznamem jak vysokoteplotního profilu uhlíku, tak průběhu přeměn.
Doba výdrže také ovlivňuje dobu, po kterou může atmosféra reagovat s povrchem. Krátká expozice může vytvořit vrstvu ochuzenou o uhlík bez výraznější tvorby okuje. Delší expozice může prohloubit gradient uhlíku, zesílit oxidickou vrstvu, způsobit popraskání nebo odlupování okuje a vystavit plynu nový kovový povrch. Okuje může dočasně zpomalit přístup plynu, ale pokud se stane pórovitou nebo se oddělí, může také vytvořit lokální reakční cesty. Vliv času proto nemusí zůstat úměrný .[2] Furnace Atmosphere Controls in Heat Treating. ASM International. ASM Handbook, 2013.
Regulace atmosféry musí být zahrnuta do každého porovnání teplot. Pokyny ASM z roku 2013 uvádějí koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku jako proměnné v peci používané k regulaci uhlíkového potenciálu a prevenci dekarburizace. Doplněk 2704CP Handbook supplement společnosti Eurotherm z roku 2020 popisuje běžné odvozování uhlíkového potenciálu z měření kyslíku zirkoniovou sondou v kombinaci s teplotou v peci a obsahem oxidu uhelnatého nebo z měření rosného bodu. Tyto údaje jsou důležité, protože dvě zkoušky při stejné teplotě oceli mohou vyvolat různé povrchové aktivity uhlíku. Pokyny společnosti Linde pro slinování z roku 2023 uvádějí, že vodní pára v atmosféře dusíku a vodíku způsobuje dekarburizaci, a stanovují experimentální doporučení, podle něhož obsah vodíku nižší než 5 % omezuje rychlost nauhličování a dekarburizace za uvedených podmínek slinování. Toto doporučení platí pro uvedené podmínky slinování; nejde o obecné pravidlo pro provoz pecí.

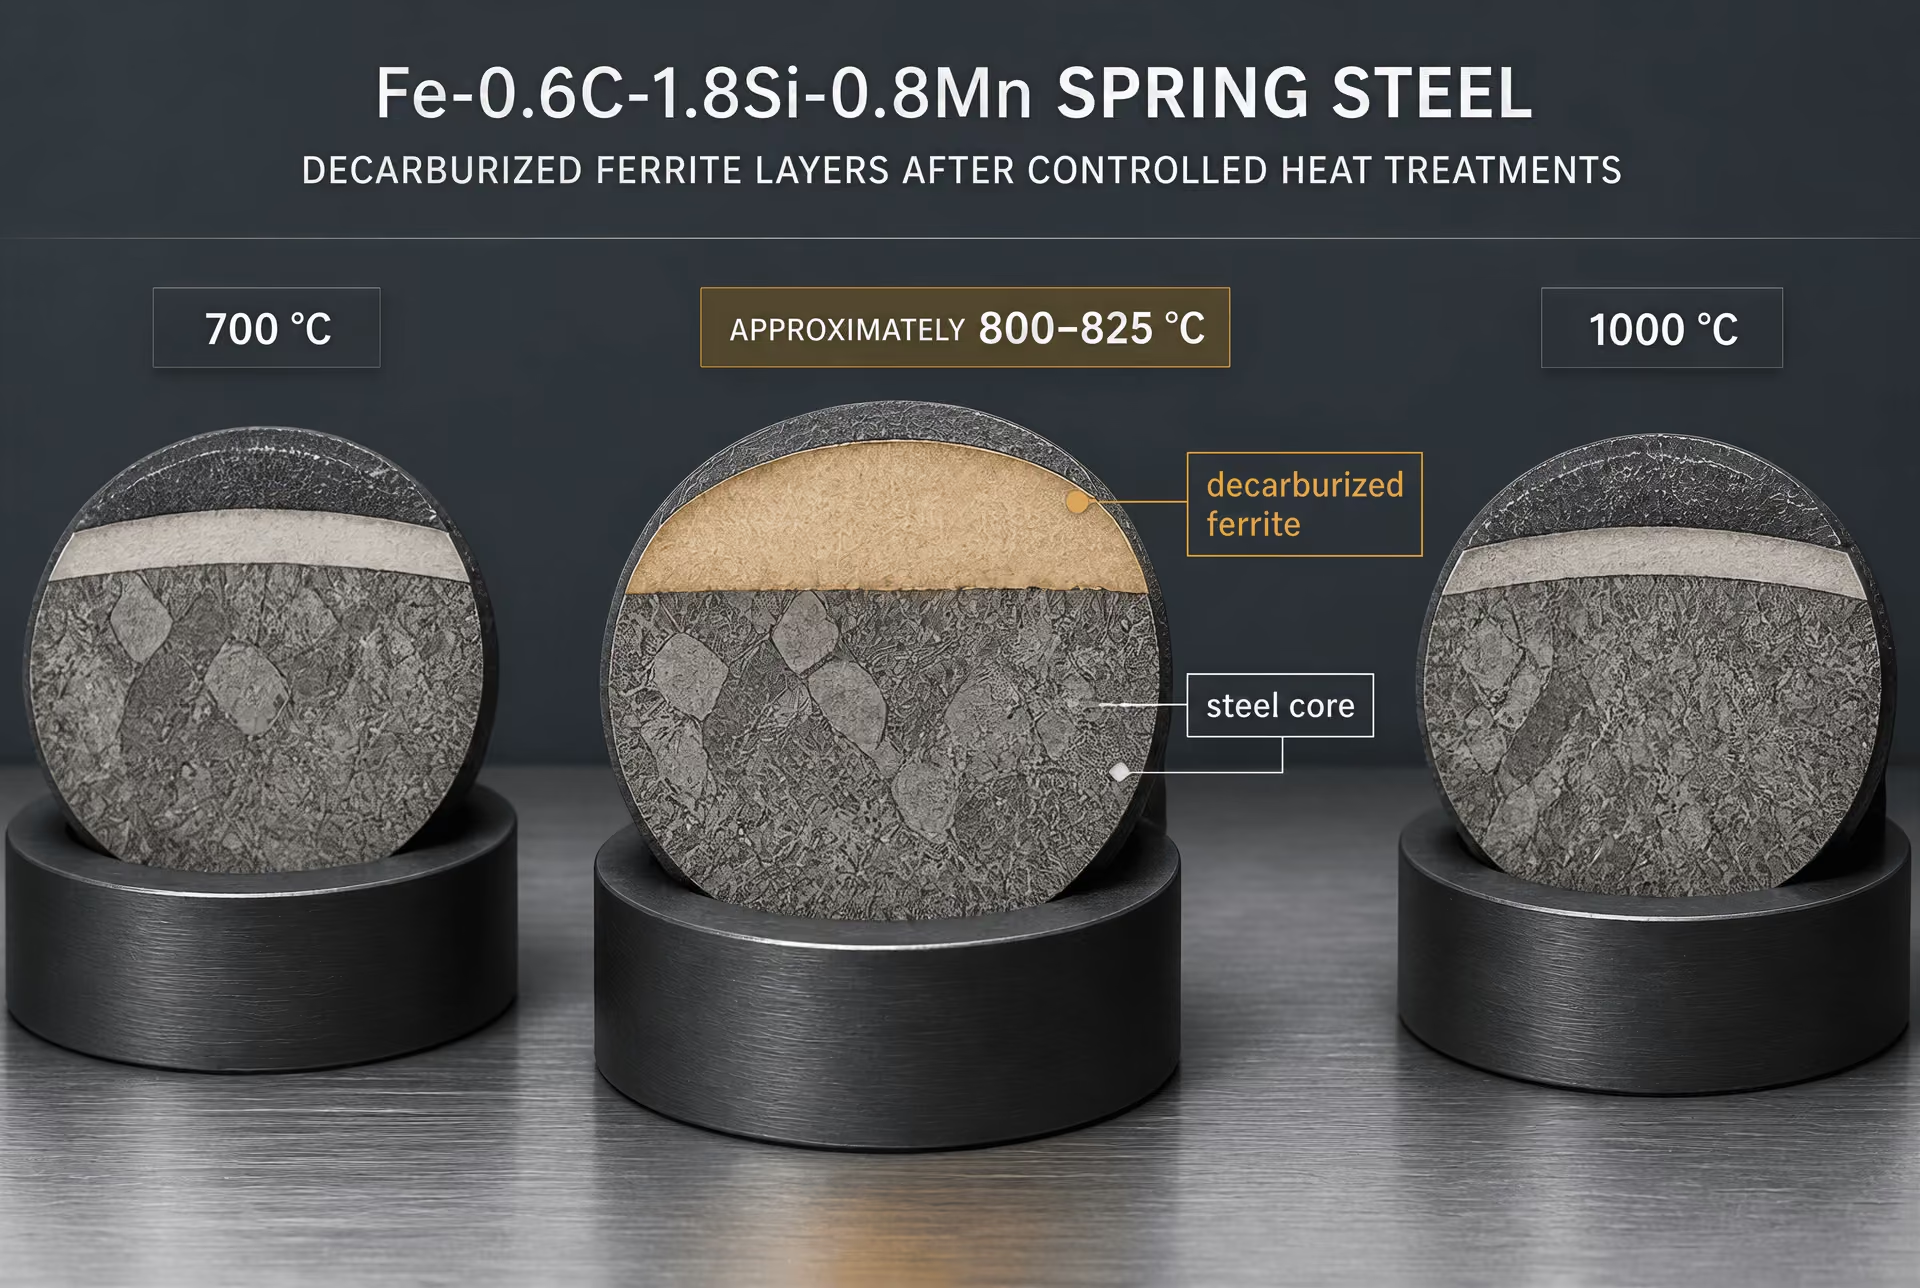
Příklad pružinové oceli při teplotách 700–1000 °C
Zvláště užitečný protipříklad k vysvětlení založenému pouze na teplotě pochází ze studie z roku 2021 publikované v časopise Journal of Materials Research and Technology, která se zabývala pružinovou ocelí Fe-0.6C-1.8Si-0.8Mn. Materiál byl zkoušen v rozmezí 700 až 1000 °C. Tloušťka dekarburizovaného feritu se při zvyšování teploty v dolní části zkoušeného rozmezí zvětšovala, přibližně při 800–825 °C dosáhla maxima a při vyšších teplotách v rámci tohoto experimentu následně klesala.
Výsledek je nemonotonní. Neznamená to, že by se nad 825 °C difuze zpomalila. Difuze uhlíku se obecně se zvyšující se teplotou zrychluje. Současně se však změnilo několik konkurenčních účinků. V oblasti nižších teplot zkoušky zvyšování teploty urychlilo transport uhlíku i povrchové reakce a současně poskytlo dostatečnou expozici pro vznik širší feritické dekarburizované oblasti. Jak se teplota přiblížila k hodnotě přibližně 800–825 °C a překročila ji, změnila se stabilita fází a průběh přeměn. Množství a morfologie feritu viditelného po ochlazení již nepředstavovaly prosté pokračování vrstvy vzniklé při nižších teplotách.
Významnější se stala také povrchová oxidace. Při vyšší teplotě mohou plyny v peci obsahující kyslík reagovat rychleji se železem a uhlíkem. Publikace Cambridge Atmosphere control for the protection of metals during production processes uvádí, že přímé vystavení atmosféře spalování s nadbytkem kyslíku může vést k oxidaci, tvorbě okuje a dekarburizaci. Silná nebo pozměněná okuje může změnit přísun reaktivního plynu ke kovu, zatímco její vznik může spotřebovávat železo na povrchu a měnit místo, v němž se zaznamenává úbytek uhlíku. Rychlejší oxidace proto může zvýšit chemickou agresivitu atmosféry a současně zmenšit, přerozdělit nebo zakrýt feritickou oblast vybranou pro měření.
Uvedené maximum je třeba chápat jako důsledek složení Fe-0.6C-1.8Si-0.8Mn, teplotního režimu 700–1000 °C, doby expozice, atmosféry v peci, geometrie vzorku, průběhu ochlazování a zvolené definice dekarburizovaného feritu. Nejde o univerzální zákon, podle něhož by pružinové oceli dosahovaly maximální dekarburizace při 800–825 °C. Jiná jakost, atmosféra nebo doba výdrže může maximum posunout nebo ho zcela odstranit z testovaného rozmezí.
Proč vyšší teplota neznamená vždy silnější naměřenou vrstvu
Do jediné otázky se často slučují tři odlišné problémy: kolik uhlíku opustilo ocel, jak daleko se rozšířilo narušení koncentrace a jaké množství dekarburizovaného materiálu vykázala zkušební metoda. Vyšší teplota může první dvě veličiny zvětšit a třetí současně zmenšit.
Povrchová reakce může být tak rychlá, že okrajovou podmínku začne určovat oxidace, růst okuje nebo omezení proudění plynu. Pokud je povrch pokryt kompaktní okují, může být odvod uhlíku po počátečním období omezen. Pokud se okuje stane pórovitou nebo se odlupuje, reakce se může znovu urychlit. Vodní pára, oxid uhličitý, parciální tlak kyslíku, oxid uhelnatý a vodík ovlivňují rovnováhu mezi oxidací, odvodem uhlíku a výměnou uhlíku. Uhlíkový potenciál je proto proměnnou řízení pece, nikoli pevnou vlastností teploty.
Další důvod menší naměřené tloušťky představuje fázová přeměna. Austenitická oblast ochuzená o uhlík se může během ochlazování přeměnit na ferit a další produkty, jejichž vzhled závisí na rychlosti ochlazování a místním chemickém složení. Při vyšší teplotě zpracování může být výsledná morfologie feritu tenčí, nespojitá nebo může být v blízkosti povrchu nahrazena oxidickou vrstvou a produkty přeměn, i když transport uhlíku probíhal rychle. Mikroskopické kritérium založené na feritu pak může vykázat menší hloubku, než jakou by ukázal chemický profil.
Metoda měření může změnit zdánlivé pořadí dvou zpracování. Metalografie může určit hranici podle morfologie feritu; mikroindentační tvrdost může identifikovat přechod tvrdosti v jiné poloze; chemická analýza může odhalit širší gradient bez ostrého rozhraní. ASTM E1077-14(2021) tyto rozdíly uznává tím, že zahrnuje všechny čtyři typy postupů a kvantitativní nebo lineární analýzu vyhrazuje pro rozhodčí použití při sporech. Při porovnávání je proto nutné zachovat konstantní orientaci vzorku, přípravu výbrusu, leptání, zvětšení, rozteč měření tvrdosti, hloubku odběru vzorků a kritérium vykazování.
Praktický závěr je přímý: teplotu je třeba považovat za jednu z proměnných ve sdruženém tepelném, chemickém a mikrostrukturním experimentu. Platné porovnání zaznamenává rychlost ohřevu, dobu výdrže, složení atmosféry nebo uhlíkový potenciál, stav okuje, průběh ochlazování, označení oceli a metodu měření. Výsledek pro Fe-0.6C-1.8Si-0.8Mn mezi 700 a 1000 °C ukazuje, proč může zvýšení teploty nejprve zvětšit a následně zmenšit uváděnou vrstvu dekarburizovaného feritu. Je důkazem proti monotónnímu pravidlu závislosti na teplotě, nikoli důkazem, že teplota není důležitá.
Atmosféry v peci a hlavní příčiny procesu
Dekarburizace není způsobena „oxidací“ v obecném smyslu jakéhokoli vniknutí kyslíku do pece. Dochází k ní tehdy, když povrch oceli ztrácí uhlík rychleji, než může být uhlík dodáván z jejího nitra. Rozhodující rovnováha zahrnuje aktivitu uhlíku v oceli, aktivitu uhlíku v plynu, kinetiku povrchových reakcí, difuzi austenitem nebo feritem, teplotu a přísun oxidačních složek. Pec proto může vytvářet okuje, aniž by přitom způsobila stejnou hloubku dekarburizace jako jiná pec, a malá změna chemického složení plynu může změnit výsledek, i když nastavená teplota a doba výdrže zůstanou nezměněny.
Kapitola ASM Handbook Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life popisuje difuzi uhlíku austenitickým železem směrem k povrchu, zatímco povrchové reakce uhlík spotřebovávají. NIST definuje dekarburizační zónu jako úbytek uhlíku a fází bohatých na uhlík v blízkosti povrchu v případě, že povrchový uhlík reaguje s kyslíkem za vzniku plynného oxidu uhelnatého nebo oxidu uhličitého. Praktická otázka tedy nezní jednoduše, zda je přítomen kyslík. Jde o to, zda povrchová reakce sníží aktivitu uhlíku na povrchu natolik, aby se v oceli vytvořil koncentrační gradient uhlíku.
ASM publikace Furnace Atmosphere Controls in Heat Treating uvádí koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku jako veličiny v peci používané k regulaci uhlíkového potenciálu a k prevenci dekarburizace. S těmito veličinami by se mělo zacházet jako s provozními měřeními, nikoli jako s dodatečnými vysvětleními po vzniku problému. Pokyny společnosti Eurotherm z roku 2020 popisují běžné odvozování uhlíkového potenciálu z měření kyslíku zirkoniovou sondou v kombinaci s teplotou v peci a obsahem oxidu uhelnatého nebo z rosného bodu. Každá metoda má svá omezení, proto by záznamy o provozu pece měly propojovat údaje o složení plynu, historii teploty, poloze vsázky, průtoku plynu a naměřeném stavu oceli.
Vodní pára, oxid uhličitý, parciální tlak kyslíku a produkty spalování
Vodní pára bývá často prvním podezřelým faktorem, protože může oxidovat uhlík na povrchu oceli. Zjednodušená reakce je:
Oxid uhličitý se může účastnit reakce:
Produkty jsou plynné, takže uhlík je odstraňován z oblasti v blízkosti povrchu, místo aby zůstával v podobě oxidu bohatého na uhlík. Důležitý je také parciální tlak kyslíku, protože určuje tendenci ke vzniku oxidů železa a ovlivňuje reakce, které stanovují hladiny oxidu uhelnatého a oxidu uhličitého. Tyto reakce jsou vzájemně provázané: plyn s nízkým obsahem kyslíku v objemu může stále obsahovat dostatek vodní páry nebo oxidu uhličitého ke snížení aktivity uhlíku na povrchu.
Oxid uhelnatý není automaticky ochranný. Jeho účinek závisí na rovnováze mezi nauhličovacími a oduhličovacími reakcemi, teplotě plynu, složení oceli a poměru CO k CO₂. Plyn obsahující CO může za jedné hodnoty uhlíkového potenciálu uhlík dodávat a za jiné jej odstraňovat. Uhlíkový potenciál je proto pojem chemické rovnováhy, nikoli označení připojené ke konkrétnímu plynu. Rychlost výměny uhlíku závisí také na kinetice povrchových reakcí; difuze uvnitř oceli může být rychlá, zatímco rozhodující zůstává povrchová reakce, nebo může nastat opačná situace.
Produkty spalování mohou tuto rovnováhu rychle narušit. Nekontrolovaný hořák může vytvářet přebytek kyslíku, vysoký obsah vodní páry nebo abnormální poměr CO₂/CO. Spalování s přebytkem paliva může vytvářet oxid uhelnatý a úsady související se sazemi, zatímco infiltrace vzduchu může po vstupu plynu do pece zvýšit obsah kyslíku a vlhkosti. Mokrá vsázka, vlhká vyzdívka nebo nedávno umytý přípravek mohou během ohřevu uvolňovat páru. Netěsnost u dveří, těsnění, dlaždice hořáku, hřídele ventilátoru nebo v chladicí části může nasávat vzduch z okolí, zejména pokud tlak v peci klesne pod tlak okolí.
Tato pozorování představují hypotézy pro řízení procesu, nikoli diagnózy. Tvrzení „pec byla netěsná“ vyžaduje potvrzení měřením tlaku, zkouškami pomocí stopovacího plynu, kontrolou těsnění, sledováním trendů rosného bodu nebo lokálním odběrem vzorků plynu. Tvrzení „plyn byl vlhký“ vyžaduje kalibrované měření rosného bodu nebo vlhkosti a kontrolu funkce sušičky, teploty potrubí a postupu proplachu. Kontaminovaná vsázka může obsahovat olej, řeznou kapalinu, rez, okuje nebo zbytky čisticích prostředků, které se rozkládají a mění lokální chemické složení plynu. Kontrola vsázky a porovnání výsledků podle polohy může odlišit problém způsobený vsázkou od celoplošné poruchy atmosféry v peci.
Interpretaci komplikuje teplota. Ve studii publikované v roce 2021 v časopise Journal of Materials Research and Technology, která se zabývala pružinovou ocelí Fe-0.6C-1.8Si-0.8Mn zkoušenou při teplotách od 700 do 1000 °C, se tloušťka oduhličeného feritu zvyšovala přibližně do 800–825 °C a poté klesala. Tento nemonotónní výsledek ukazuje, proč je teplota sama o sobě nedostatečným vysvětlením. Vyšší teplota urychluje difuzi uhlíku a povrchové reakce, může však také měnit tvorbu oxidů, rovnováhu plynu, fázové složení a rychlost doplňování uhlíku z nitra materiálu.
Atmosféry s přebytkem kyslíku a tvorba okují
Publikace Cambridge Atmosphere control for the protection of metals during production processes obsahuje přímé varování: působení atmosfér vznikajících při spalování s přebytkem kyslíku může vést k oxidaci, tvorbě okují a dekarburizaci, které mohou vyžadovat následné odstranění. Jde o silnější tvrzení než konstatování, že okuje a dekarburizace jsou vždy totožné. Okuje jsou oxidickým produktem na povrchu nebo v jeho blízkosti; dekarburizace je změna obsahu uhlíku a mikrostruktury obsahující uhlík. Často probíhají současně, protože oxidující povrch spotřebovává uhlík, zatímco železo reaguje s kyslíkem, jejich hloubky a rychlosti se však nemusí shodovat.
Atmosféra s přebytkem kyslíku může vzniknout v důsledku nesprávného poměru vzduchu a paliva, odchylky v regulaci hořáku, nedostatečného promísení, poruchy přístroje pro regulaci kyslíku nebo vnikání vzduchu otvory v peci. Pec může rovněž vykazovat přijatelnou průměrnou chemii plynu, zatímco proud z hořáku nebo okraj vsázky je lokálně vystaven oxidujícímu proudu. Důležité je uspořádání vsázky. Těsné stohování může omezit cirkulaci plynu a vytvářet lokální kapsy; exponované rohy a náběžné hrany mohou reagovat intenzivněji než chráněné povrchy.
Okuje mohou zakrýt důkazy. Oxid se může během manipulace, tryskání, rovnání nebo moření odlupovat, takže povrch vypadá čistě, přestože pod ním zůstal koncentrační gradient uhlíku. Naopak tmavá nebo silná vrstva okují neurčuje přesnou hloubku dekarburizace. Při šetření v peci by se měl porovnávat vzhled okují, obsah uhlíku na povrchu, profil tvrdosti, metalografická struktura a záznamy o atmosféře, nikoli odvozovat jeden parametr z jiného.
Regulace začíná stabilním spalováním a ověřeným tlakem v peci. Regulaci kyslíku u hořáku, tlak paliva, tlak vzduchu, polohu klapek, tlak v peci a stav odtahu je třeba kontrolovat pomocí kalibrovaných přístrojů. Otevírání dveří, způsob zavážení a intervaly mezi vyjmutím z pece a kalením mohou vpustit vzduch v nejškodlivější fázi procesu. Pokud se výsledek v rámci vsázky liší, zmapujte zasažené povrchy a porovnejte je s polohami hořáků, přívody plynu, těsněními a prouděním. Pokud všechny povrchy vykazují podobnou změnu, prověřte historii nastavených hodnot, dodávku plynu a regulaci uhlíkového potenciálu.
Atmosféry N2/H2 při slinování a úloha vlhkosti[3] Sintering of steels. Linde. Linde technical guidance, 2023.
Atmosféry dusíku a vodíku používané při slinování práškových kovů vyžadují zvláštní obezřetnost. Vodík se běžně přidává za účelem redukce oxidů a vytvoření čistého prostředí pro slinování, atmosféra však není automaticky neutrální vůči uhlíku. Pokyny společnosti Linde Sintering of steels z roku 2023 uvádějí, že vodní pára v atmosférách N₂/H₂ způsobuje dekarburizaci. Vlhkost může reagovat s uhlíkem v výlisku nebo na povrchu oceli, zatímco vodík mění rovnováhu a transportní chování plynné směsi.
Linde rovněž uvádí experimentální doporučení, podle něhož obsah vodíku nižší než 5 % omezuje rychlost nauhličování a oduhličování za uvedených podmínek slinování. Tato hodnota musí zůstat spojena s danými podmínkami. Nejde o univerzální pravidlo pro pece používané při tepelném zpracování, kování, žíhání ani pro každé složení práškového kovu. Použití této hodnoty bez ověření teploty, rosného bodu, obsahu uhlíku, rychlosti proudění plynu, doby setrvání a konstrukce pece by změnilo výsledek specifický pro daný kontext v zavádějící specifikaci.
Při slinování může vlhkost vstupovat s dodávaným dusíkem nebo vodíkem, vznikat v důsledku nedostatečného vysušení, kondenzovat ve studeném potrubí nebo se uvolňovat z vyzdívky a přípravků. Zvýšení rosného bodu během výrobního cyklu může signalizovat problém se sušičkou, netěsnou vodou chlazenou součást, nedostatečný proplach nebo vlhký vstupní materiál. Reakce by měla ověřit zdroj měřením rosného bodu u zdroje plynu a na vstupu do pece, zkouškami těsnosti, kontrolou teploty potrubí a porovnáním běhu prázdné a zatížené pece.[4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
Samotné složení plynu není dostačující. Prášek obsahující uhlík, rozklad maziva, úsady v peci a geometrie výlisků mohou měnit lokální atmosféru v okolí součástí. Měřte obsah uhlíku nebo mikrostrukturu na několika místech, zaznamenávejte rosný bod během celého tepelného cyklu a porovnejte výsledek se schématem proudění plynu v peci. Pokud se spor týká naměřené hloubky, norma ISO 3887:2023 stanovuje tři metody určování hloubky dekarburizace u ocelových výrobků. Norma ASTM E1077-14(2021) zahrnuje postupy screeningu, mikroskopického hodnocení, měření mikrotvrdosti a chemické analýzy, přičemž při sporech je jako rozhodčí postup označena rigorózní kvantitativní nebo lineární analýza. Diagnostiku atmosféry a metodu měření je nutné posuzovat společně; změna kteréhokoli z nich může změnit uváděný výsledek procesu.
Jak se podle norem měří oduhličení
Uváděná hloubka oduhličení není jedinou vlastností nezávislou na použité metodě. Je výsledkem celého zkušebního systému: zvolené normy, řezu odebraného z výrobku, přípravy povrchu, rozlišení přístroje a pravidla použitého k určení, kde oduhličení končí. Dvě laboratoře mohou zkoumat stejnou tyč a získat odlišné hloubky, aniž by některé z měření bylo provedeno nedbale.
Metalurgická příčina je přímočará, ale důležitá. Během ohřevu se uhlík pohybuje austenitem směrem k povrchu, jehož aktivita uhlíku je nižší než v oceli. Povrchové reakce zahrnující kyslík, vodní páru a oxid uhličitý mohou uhlík spotřebovávat za vzniku oxidu uhelnatého nebo oxidu uhličitého. Pokud atmosféra pece dodává uhlík s dostatečnou aktivitou, může se tato reakce omezit nebo obrátit; pokud nikoli, difuze z vnitřní části podporuje povrchovou reakci. ASM uvádí koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku jako proměnné pece používané ke kontrole uhlíkového potenciálu a omezení oduhličení. Eurotherm popisuje běžné odhady uhlíkového potenciálu založené na měření kyslíku zirkoniovou sondou společně s teplotou pece a obsahem oxidu uhelnatého nebo na měření rosného bodu.
Měřená zóna proto závisí na tepelné historii a historii atmosféry, nikoli pouze na nejvyšší dosažené teplotě. Studie z roku 2021 na pružinové oceli Fe-0.6C-1.8Si-0.8Mn zkoušené při teplotách od 700 do 1000 °C zjistila, že tloušťka oduhličeného feritu rostla přibližně do 800–825 °C a poté klesala. Tento výsledek varuje před chápáním teploty jako jednosměrné řídicí veličiny: s rostoucí teplotou se urychluje difuze, zároveň se však mění tvorba oxidů, fázové složení, povrchová kinetika i dostupný uhlíkový potenciál.

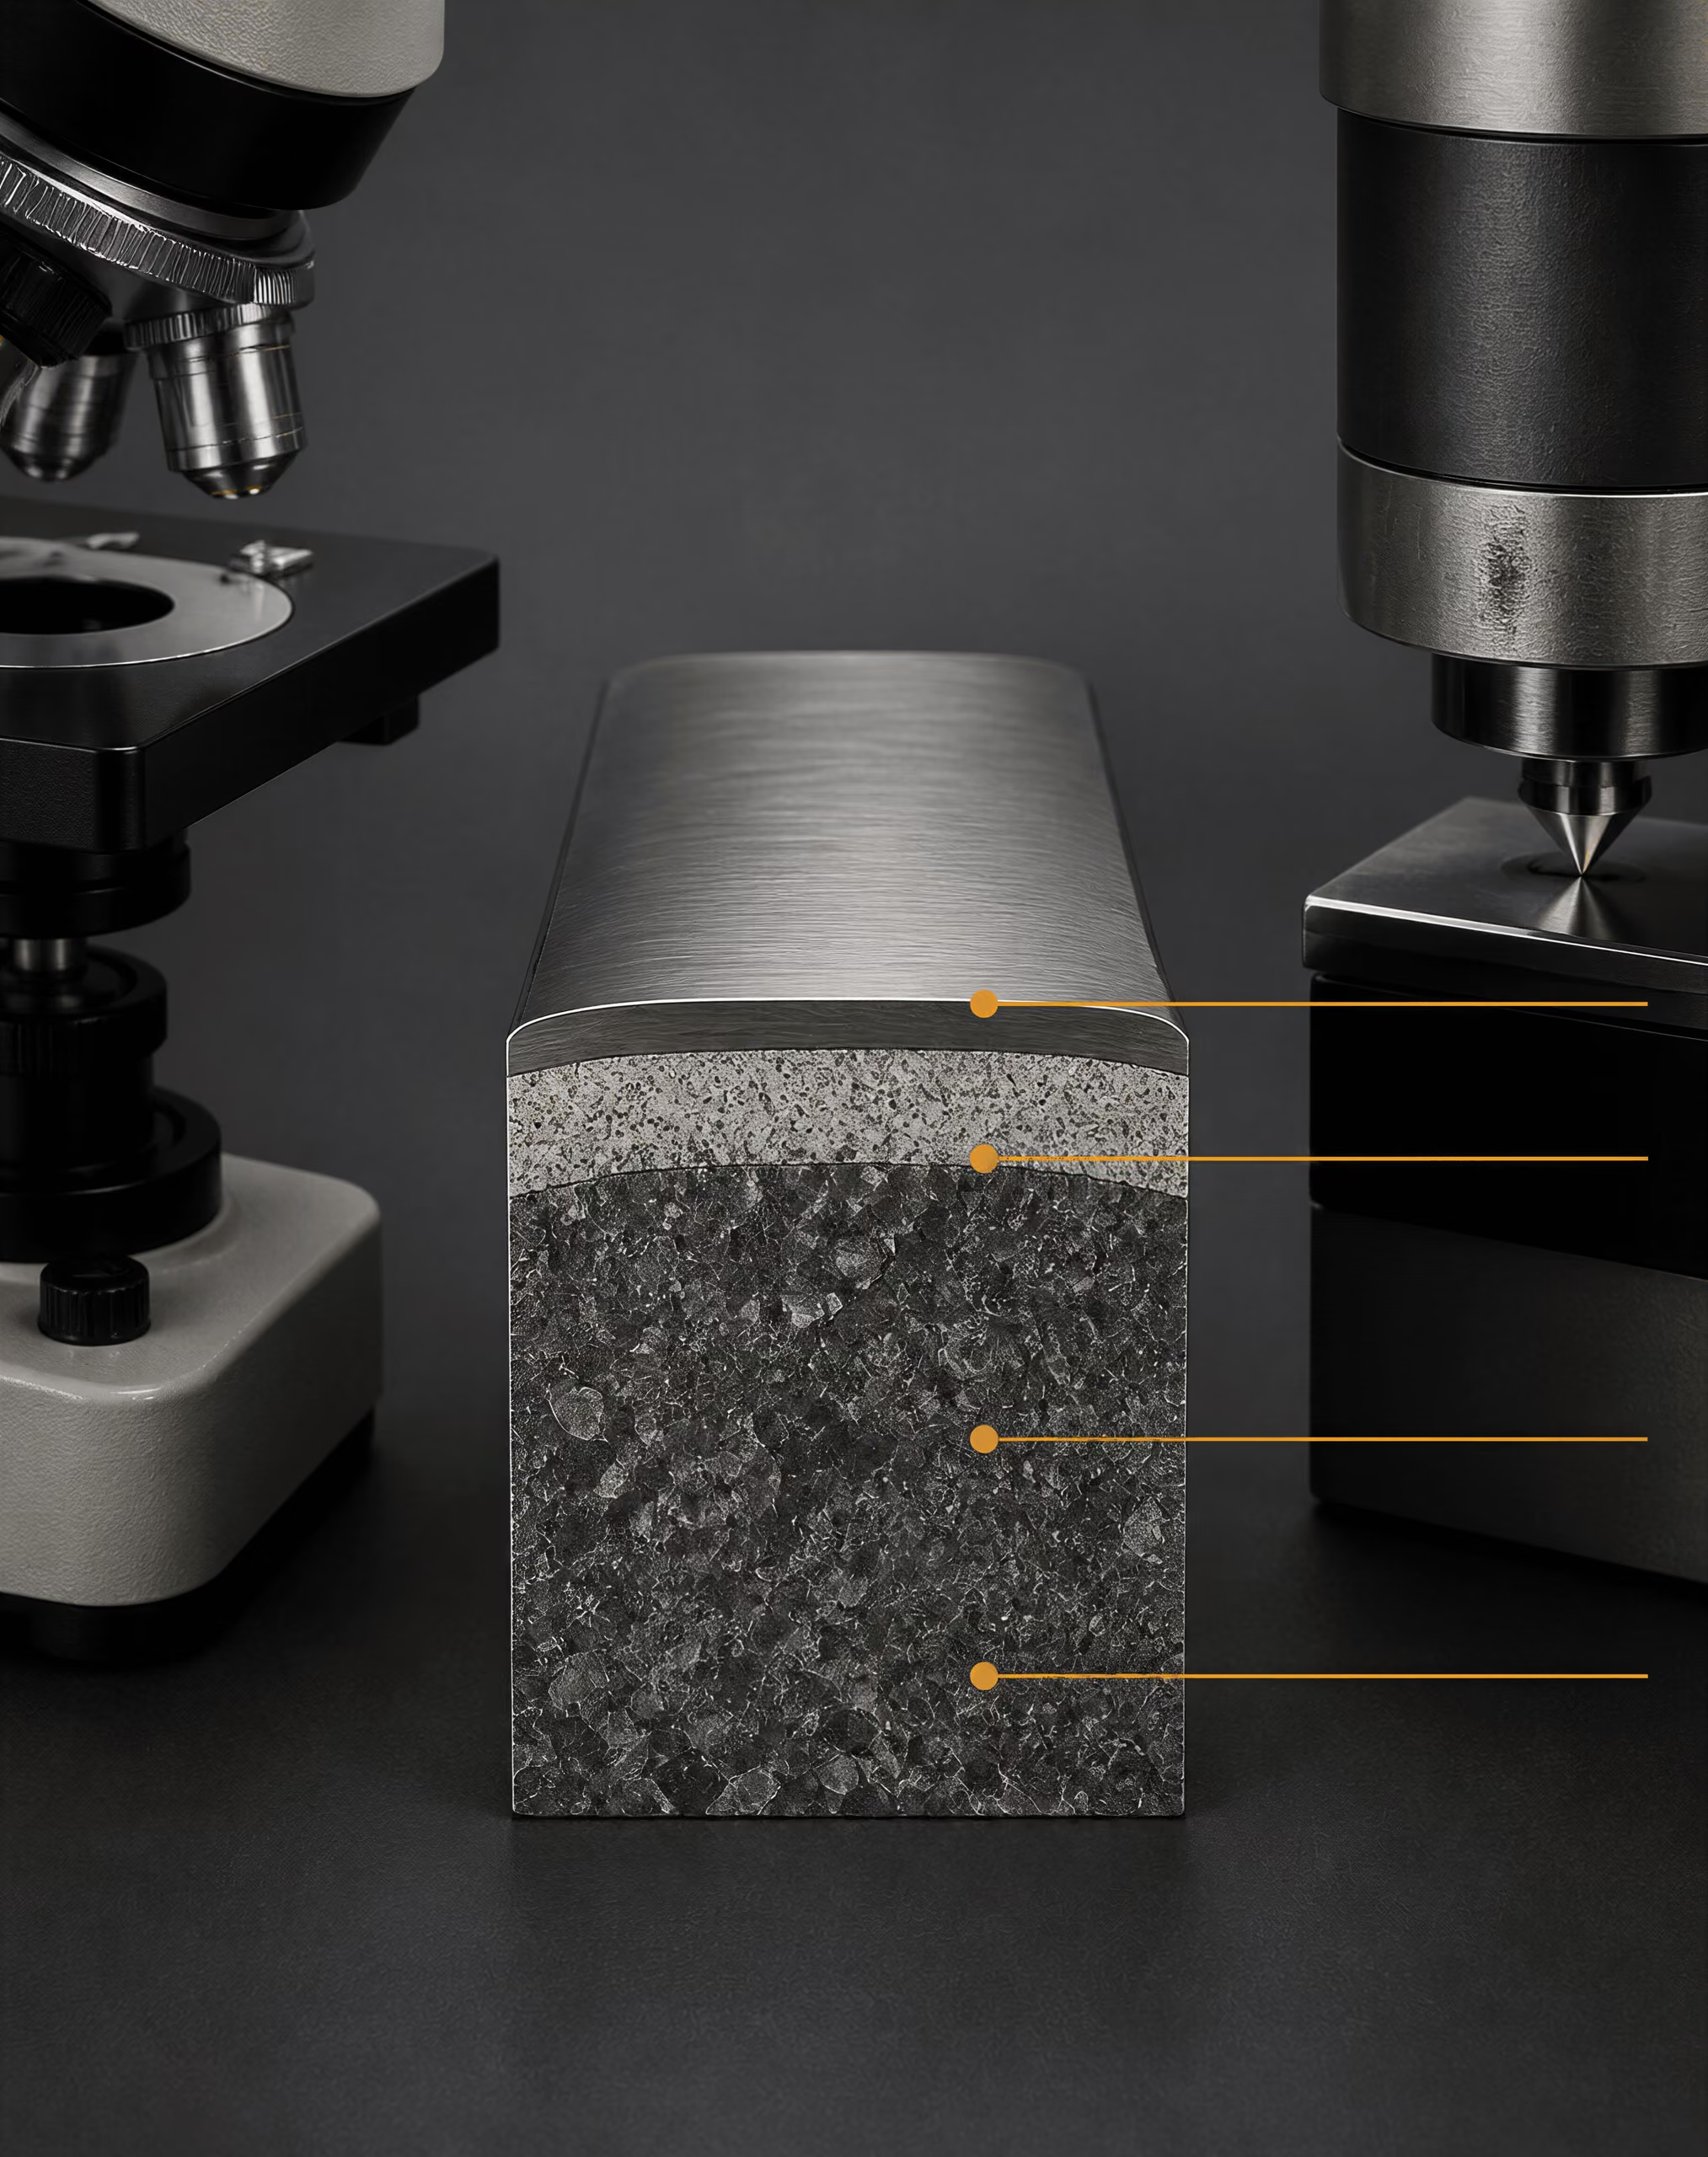
ISO 3887:2023 a její tři metody měření
| Rodina metod ISO | Co vyhodnocuje | Vhodný základ pro rozhodnutí |
|---|---|---|
| Metalografické zkoumání | Změny fází a morfologie od povrchu k jádru | Úplné nebo částečné oduhličení |
| Měření tvrdosti | Gradient mechanických vlastností s hloubkou | Kritérium funkčně změkčené zóny |
| Chemická analýza | Profil koncentrace uhlíku | Limit pro přijetí z hlediska obsahu uhlíku |
ISO 3887:2023, Oceli — Stanovení hloubky oduhličení, specifikuje tři metody pro ocelové výrobky. Koncepčně odpovídají metalografickému zkoumání, měření tvrdosti a chemické analýze. Norma tedy neprohlašuje, že oduhličení definuje jedna univerzální zkouška. Poskytuje různé postupy vhodné pro různé materiály, geometrie, požadavky na přejímku a vybavení laboratoře.
Metalografický postup zkoumá vyleštěný příčný řez od původního povrchu směrem dovnitř. Leptání odhalí změny mikrostruktury, například feritickou vrstvu, snížený obsah perlitu nebo karbidů a přechod k neovlivněnému jádru. Tato metoda může rozlišit úplné oduhličení, při němž fáze bohaté na uhlík v podstatné míře zmizely, od částečného oduhličení, při němž se obsah uhlíku nebo podíl perlitu a karbidů snížil, avšak původní složky zůstaly zachovány. Její předností je přímý vizuální důkaz. Nevýhodou je, že hranice může být pozvolná, pásovitá nebo ovlivněná kontrastem po leptání. Naměřená čára je pak interpretací přechodu, nikoli přirozeně ostrým rozhraním.
Postup založený na tvrdosti využívá měření prováděná v kontrolovaných vzdálenostech od povrchu. Povrchová vrstva s nižším obsahem uhlíku má obecně nižší tvrdost než neovlivněný materiál, avšak tvrdost mohou měnit také legující prvky, velikost zrna, zbytkové fáze, odezva na popouštění a zbytkové napětí. Mikroindentace je zvláště užitečná, pokud je ovlivněná vrstva tenká, vtisky však musí být dostatečně malé a vzájemně dostatečně vzdálené, aby nedocházelo k překrývání plastických zón. Rozteč vhodná pro silnou zónu může mělkou zónu rozmazat. Naopak příliš malá rozteč může způsobit, že jednotlivá měření budou citlivá na lokální zrna a poškození při přípravě.
Chemická analýza měří obsah uhlíku v závislosti na vzdálenosti od povrchu, buď prostřednictvím jednotlivě odebíraných vrstev, nebo jinou prostorově rozlišenou technikou. Jde o nejpřímější přístup v případech, kdy je kritériem přejímky koncentrace uhlíku, nikoli viditelná fázová hranice. Má však závažné omezení: chemické rozlišení. Pokud je materiál odebírán ve vrstvách po 0,05 mm, nelze věrohodně přiřadit uváděnou hranici k hodnotě 0,005 mm. Povrchové znečištění, okuje, oduhličený ferit smíšený s neovlivněným kovem a objem vzorku analyzovaný danou metodou mohou posunout zdánlivý profil.
ISO 3887:2023 by měla být chápána jako referenční rámec pro volbu a uvádění jedné z těchto metod. Mikroskopická hloubka, hloubka přechodu tvrdosti a chemicky definovaná hloubka úbytku uhlíku mohou být všechny platné, přičemž každá popisuje jinou hranici. Protokol by měl uvádět použitou metodu a definici, nikoli prezentovat „hloubku“, jako by byla samozřejmá.
Skupiny postupů podle ASTM E1077-14(2021)
ASTM E1077-14(2021), Standardní zkušební metody pro odhad hloubky oduhličení vzorků oceli, rozděluje problematiku na postupy orientačního posouzení, mikroskopického zkoumání, měření mikrotvrdosti a chemické analýzy. Jedná se o skupiny postupů, nikoli o vzájemně zaměnitelné názvy téže zkoušky.
Orientační posouzení je rychlou fází rozhodování. Zkoumání při malém zvětšení nebo omezené měření tvrdosti v profilu může ukázat, zda povrch nevykazuje zjevné oduhličení, zda je přítomna významná zóna nebo zda je nutné přesnější zkoumání. Orientační posouzení je užitečné při výrobních kontrolách a při výběru vzorků, automaticky však nemusí být vhodné pro přísný přejímací limit. Hrubé vizuální zkoumání může přehlédnout tenkou částečně oduhličenou vrstvu; široký interval měření tvrdosti může skrýt mělký gradient.
Mikroskopické zkoumání poskytuje lineární nebo kvantitativní odhad, pokud je řez pečlivě připraven a změřen. Vzorek by měl být vyříznut tak, aby zkoumaná plocha byla kolmá k původnímu povrchu. Podélný řez odpovídá jiné otázce než příčný řez: může odhalit proměnlivost podél výrobku a může jinak protínat strukturu vzniklou válcováním nebo kováním. Původní povrch musí zůstat identifikovatelný. Broušení může odstranit tenkou zónu, zaoblení může deformovat okraj a nadměrné leptání může zvýraznit kontrast.
Praktický výsledek se mění se zvětšením. Při malém zvětšení může pracovník uvést nejvzdálenější viditelně změněný pás. Při větším zvětšení se může stát měřitelným jemné ochuzení o karbidy nebo úzká feritická oblast. Důležité jsou zorné pole, osvětlení, leptadlo, kalibrace i počet měřených míst. ASTM E1077-14(2021) označuje důslednou kvantitativní nebo lineární analýzu za rozhodovací postup pro řešení sporů. Toto označení vychází ze správné zásady: pokud je výsledek zpochybněn, měla by laboratoř nahradit vizuální dojem doloženými měřeními podél definovaných čar nebo v definovaných místech.
Měření mikrotvrdosti převádí gradient vlastností od povrchu k jádru na odhad hloubky. Měřicí profil by měl začínat v dostatečné vzdálenosti od okraje, aby se zabránilo okrajovým účinkům, a zároveň dostatečně blízko k povrchu, aby bylo možné rozlišit očekávanou zónu. V protokolu musí být uvedena rozteč vtisků, zatížení, doba prodlevy, rovinnost povrchu a kritérium návratu k tvrdosti jádra. Pokud jsou vtisky příliš daleko od sebe, uvedená hloubka představuje spíše interval než přesnou hranici. Pokud jsou příliš blízko, může deformace od jednoho vtisku ovlivnit následující vtisk.
Chemická analýza je vhodnější, pokud samotná koncentrace uhlíku určuje rozhodnutí, avšak objem vzorku a mez detekce stanovují nejmenší věrohodně zjistitelný útvar. Chemicky změřený profil uhlíku může vykazovat pozvolný pokles, i když mikroskopie ukazuje ostrou fázovou změnu. Žádný z těchto výsledků by neměl být přeznačen na výsledek druhého typu.
SAE J419_201801 a volba metody
SAE J419_201801, Metody měření oduhličení, uvádí doporučené mikroskopické postupy, postupy měření tvrdosti a chemické analýzy pro železné materiály. Nejlépe se používá společně se specifikací výrobku a záznamem o tepelném zpracování, nikoli jako náhrada za kterýkoli z nich. ISO 3887:2023 poskytuje tři definované postupy měření pro ocelové výrobky; ASTM E1077-14(2021) stanovuje koncepci odhadových a rozhodovacích postupů; SAE J419_201801 poskytuje praktické pokyny k metodám. Označení těchto norem by mělo v protokolu zůstat uvedeno, protože vymezují odlišné procesní souvislosti.
Volba metody by se měla řídit rizikem poruchy. Mikroskopii zvolte tehdy, pokud se rozhodující otázka týká úplného nebo částečného oduhličení a mikrostrukturu lze spolehlivě interpretovat. Mikrotvrdost zvolte tehdy, pokud je důležitý gradient vlastností a vrstva je dostatečně silná pro průkazný měřicí profil. Chemickou analýzu zvolte tehdy, pokud je specifikován limit obsahu uhlíku nebo pokud legování a tepelné zpracování činí z tvrdosti nejednoznačný nepřímý ukazatel. Orientační posouzení používejte pouze pro předběžné rozhodnutí, pokud příslušný požadavek na výrobek jeho použití výslovně nepovoluje.
Minimální položky protokolu o měření
- Identifikace materiálu Výrobek, jakost, stav po tepelném zpracování a příslušná specifikace.
- Odběr vzorků Orientace průřezu, umístění povrchu a počet zkoumaných oblastí.
- Příprava Podrobnosti o řezání, zalévání, broušení, leštění a leptání.
- Měření Zvětšení, zatížení a rozteč při měření tvrdosti nebo rozlišení chemické analýzy.
- Kritérium Definice úplné, částečné nebo celkové hloubky ovlivnění.
- Výsledek Maximální a průměrná hodnota, rozsah a případná omezení.
Každý protokol by měl uvádět výrobek a jakost, příslušnou specifikaci, orientaci řezu, místo a počet zkoumaných ploch, postup přípravy povrchu, zvětšení mikroskopu nebo zatížení a rozteč při měření tvrdosti, analytické rozlišení, kritérium hranice a způsob uvádění výsledku. Měl by také rozlišovat maximální hloubku od průměrné hloubky a uvádět, zda se hodnota vztahuje k úplnému oduhličení, částečnému oduhličení nebo k celkové hloubce zasažené oblasti.
Tyto údaje nejsou pouhou administrativou doprovázející měření. Jsou jeho součástí. Hodnota oduhličení bez definice hranice a bez uvedení metody může vyvolat zdánlivý rozpor, zatímco pečlivě identifikovaná metoda umožňuje porovnávat výsledky různých laboratoří v rámci jejich skutečných omezení.
Metalografické měření: co mikroskop může a nemůže ukázat
Příprava výbrusu a leptání
Metalografické zkoumání by mělo začít příčným řezem vedeným normálně, tedy kolmo k opracovanému povrchu. U plechu, tyče, drátu nebo výkovku musí řez odhalit celou dráhu od původního povrchu do neovlivněného materiálu. Řez rovnoběžný s povrchem nemůže stanovit hloubku oduhličení, protože ukazuje boční proměnlivost, nikoli požadovaný přechod od povrchu k jádru. Při odběru vzorku je také nutné zaznamenat orientaci výrobku, stav po tepelném zpracování, umístění povrchu a veškeré obrábění nebo odstraňování okují provedené před zkoušením.
Plocha řezu musí být chráněna před dodatečným ohřevem. Abrazivní řezání s nadměrnou silou může povrch popustit, rozmazat změklý materiál přes plochu řezu nebo vytrhnout vměstky. Tyto účinky mohou vytvořit falešný pás v blízkosti povrchu. Pokud je nutné zalití vzorku, musí podpírat hranu, aniž by ji zaoblilo; zaoblení hrany zkracuje zdánlivou vzdálenost mezi povrchem a první neovlivněnou strukturou. Broušení musí pokračovat přes postupně jemnější brusiva s dostatečným mazáním a kontrolou přítlaku, aby se odstranilo předchozí poškození, nikoli aby se prohloubilo. Konečné leštění nesmí zanechat stržený kov, zanořené brusivo ani hluboké škrábance, které by křížily povrch.
Původní povrch výrobku musí zůstat identifikovatelný. Pokud jsou okuje před řezáním odstraněny, musí laboratoř tuto skutečnost zaznamenat a pokud možno uchovat reprezentativní část. Jinak může analytik zaměnit rozhraní okuje–kov za vyrobený povrch a uvést nesprávnou hloubku. Viditelně tmavá vrstva oxidu sama o sobě není měřením oduhličení. Okuje zaznamenávají oxidaci; oduhličení zaznamenává úbytek uhlíku v oceli pod nimi a oba jevy mohou probíhat současně, odděleně nebo různou rychlostí.
Leptání po leštění odhaluje kontrast mezi fázemi. Leptadlo i doba leptání musí odpovídat jakosti materiálu a zamýšlenému zkoumání. Nital se široce používá pro uhlíkové a nízkolegované oceli, avšak koncentrace, stav alkoholu, doba působení a oplach ovlivňují kontrast. Přeleptání může ztmavit ferit nebo způsobit, že přechod bude vypadat širší. Nedoleptání může zakrýt jemný perlit a vytvořit zdánlivě o uhlík ochuzenou vrstvu. Správně připravený neleptaný povrch zůstává užitečný pro kontrolu poškození po broušení, pórů, vměstků a pronikání okují; leptaný povrch se následně používá k interpretaci struktury oceli.
Mikroskop neměří uhlík přímo. Zobrazuje, jak obsah uhlíku, tepelná historie, legující prvky, rychlost ochlazování a povrchové reakce ovlivnily strukturu.
Interpretace feritu, perlitu a gradientu obsahu uhlíku
U podeutektoidní uhlíkové oceli vede úbytek uhlíku během austenitizačního ohřevu obvykle ke vzniku oblasti v blízkosti povrchu s větším podílem feritu a menším podílem perlitu než v objemu materiálu. Vnitřní část může vykazovat očekávanou feriticko-perlitickou strukturu, zatímco v povrchové zóně zasahují feritická zrna dále do hloubky než v neovlivněném materiálu. To je obvyklý metalografický znak částečného oduhličení. Pokud je ochuzení uhlíkem dostatečně výrazné, může být viditelná povrchová oblast téměř výhradně feritická, což se podle příslušných zkušebních kritérií často označuje jako úplné oduhličení.
Přechod jen zřídka představuje ostrou chemickou hranici. Uhlík difunduje austenitem směrem k povrchu, jehož uhlíková aktivita je nižší než v oceli. Na povrchu reakce zahrnující kyslík, vodní páru, oxid uhličitý nebo jiné plyny v peci spotřebovávají uhlík nebo mění uhlíkovou bilanci na rozhraní. Zjištěná struktura proto společně odráží difuzi, kinetiku povrchových reakcí, teplotu, dobu působení a uhlíkový potenciál v peci. Publikace ASM Steel Decarburization—Mechanisms, Models, Prevention, Correction, and Effects on Component Life popisuje tento sdružený proces, nikoli pouze jako oxidaci.
Ferit a perlit jsou užitečné indikátory, ale nejsou automaticky důkazem oduhličení. Pás bohatý na ferit může vzniknout v důsledku místní změny rychlosti ochlazování, v tepelně ovlivněné oblasti po transformaci nebo v důsledku původního gradientu mikrostruktury po kování či válcování. Tepelně ovlivněný artefakt po svařování, řezání plamenem, broušení nebo předchozí opravě může vytvořit změněnou velikost zrna a fázový kontrast bez odpovídajícího gradientu obsahu uhlíku. Místní podíl perlitu může měnit také segregace. Například pás segregace manganu nebo křemíku může změnit průběh transformace a vytvořit strukturu odlišnou od sousedních oblastí, přestože koncentrace uhlíku na povrchu neklesla.
Analytik by měl porovnat několik míst po obvodu a pokud možno prozkoumat neovlivněnou referenční oblast ze stejného výrobku a stejné tavby. Hloubku je nutné ověřit podle změny podílu fází, morfologie zrn nebo tvrdosti, nikoli ji odvozovat z jediné izolované fotografie. Postupné snižování podílu perlitu směrem k povrchu podporuje závěr o ochuzení uhlíkem, pokud je povrch správně identifikován a tepelná historie je známa. Neurčuje však příčinu na straně pece.
Interpretaci může dále komplikovat fázová transformace. Ocel, která byla austenitizována a rychle ochlazena, může pod feritickou povrchovou vrstvou obsahovat martenzit nebo bainit. Zdánlivá hranice může představovat změnu obsahu uhlíku, změnu rychlosti ochlazování nebo obojí. U jakostí se středním obsahem uhlíku, jako je AISI/SAE 1045, může být feritický povrch nad tvrdším transformovaným jádrem v souladu s oduhličením, avšak metalograf stále potřebuje důkaz z měření tvrdosti nebo chemické analýzy, pokud je výsledek sporný. U legovaných jakostí ovlivňují chrom, molybden, křemík a mangan stabilitu fází i odezvu při leptání, takže vizuální srovnání s nelegovanou uhlíkovou ocelí není bezpečné.
Ani samotná teplota nemůže předpovědět pozorovanou vrstvu. Studie z roku 2021 týkající se pružinové oceli Fe-0.6C-1.8Si-0.8Mn, zkoušené při teplotách od 700 do 1000 °C, zjistila, že tloušťka oduhličeného feritu rostla přibližně do 800–825 °C a poté klesala. Větší difuze při vyšší teplotě nevedla k monotónnímu nárůstu, protože se měnily také podmínky oxidace a povrchových reakcí. To je jeden z důvodů, proč je nutné výsledek mikroskopického zkoumání vyhodnocovat společně se záznamy o atmosféře v peci. ASM uvádí jako proměnné v peci relevantní pro uhlíkový potenciál koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku. Eurotherm popisuje odhad uhlíkového potenciálu z měření kyslíku zirkoniovou sondou v kombinaci s teplotou a obsahem oxidu uhelnatého nebo z měření rosného bodu. Tyto kontroly objasňují podmínky působení, nenahrazují však zkoumání oceli.
Lineární nebo kvantitativní analýza při rozhodčích zkouškách
Screeningové zkoumání může určit, zda existuje podezřelá povrchová zóna, avšak uvedená hloubka oduhličení vyžaduje definovaná kritéria. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, zahrnuje screeningové, mikroskopické, mikroindentační-tvrdostní a chemicko-analytické postupy. Při neshodě mezi stranami označuje přísnou kvantitativní nebo lineární analýzu za rozhodčí přístup. ISO 3887:2023, Steels — Determination of the depth of decarburization, stanovuje tři metody měření hloubky ve výrobcích z oceli, zatímco SAE J419_201801, Methods of Measuring Decarburization, uvádí doporučené mikroskopické, tvrdostní a chemicko-analytické postupy pro železné materiály.
Lineární analýza převádí vizuální přechod na zaznamenané měření. Od identifikovaného původního povrchu do jádra se vede zkušební linie a analytik zaznamená polohu, v níž je splněno stanovené strukturní kritérium. V závislosti na normě a smlouvě se toto kritérium může týkat konce úplného oduhličení, konce částečného oduhličení nebo návratu k normální struktuře jádra. Zpráva musí uvádět, která hranice byla měřena. „Hloubka oduhličení“ bez této definice může označovat různé vzdálenosti.
Při kvantitativní mikroskopii by laboratoř měla dokumentovat zvětšení, kalibrované měřítko, leptadlo, umístění výbrusu, počet a rozestupy měření a pravidlo použité k určení každé hranice. Několik radiálních nebo příčných linií je vhodnějších než jedno prakticky zvolené zorné pole, zejména u tyčí a výkovků, kde se podmínky působení mohou po obvodu lišit. Snímky by měly zahrnovat referenci povrchu a měřítko. Pokud je přechod nepravidelný, může být důležitější minimum, maximum, průměr a rozptyl měření než jediná zaokrouhlená hodnota.
Rozhodčí zkoumání by mělo oddělovat pozorování od interpretace. Může konstatovat, že podíl feritu směrem k povrchu roste, že perlit mizí v naměřené vzdálenosti nebo že se v téže zóně mění tvrdost. Nemělo by tvrdit, že v peci byl nadbytek kyslíku, pouze proto, že mikrosnímek ukazuje strukturu bohatou na ferit. Je nutné zohlednit pronikání okují, poškození po leštění, segregaci a nesouvisející transformovanou vrstvu a podle potřeby je ověřit neleptanou mikroskopií, průběhem tvrdosti, chemickou analýzou nebo druhým výbrusem.
Mikroskop je tedy účinný při lokalizaci strukturních důkazů, avšak omezený při určování jejich příčiny a přesného profilu obsahu uhlíku. Koncepce rozhodčího zkoumání podle ASTM je důležitá, protože nahrazuje vizuální jistotu dokumentovaným pravidlem měření. Ve sporu je výsledkem reprodukovatelnost: jiný zkoušející by měl vědět, odkud výbrus pocházel, jak byl připraven, která hranice byla definována a jak byla vypočtena uvedená hloubka.
Metody měření tvrdosti a chemické analýzy
Oduhličení se často uvádí jako hloubka v milimetrech, avšak tato hodnota závisí na způsobu měření hloubky. Profil tvrdosti zaznamenává změnu lokální mechanické odezvy. Chemický profil zachycuje složení v objemu odebraného vzorku. Metalografické vyšetření zaznamenává fáze a morfologii. Jde o související pozorování, nikoli o vzájemně zaměnitelná měření.
Norma ISO 3887:2023, Steels — Determination of the depth of decarburization, stanovuje tři metody měření hloubky oduhličení u ocelových výrobků. ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, zahrnuje orientační, mikroskopické, metody měření mikrotvrdosti a postupy chemické analýzy. SAE J419_201801, Methods of Measuring Decarburization, rovněž stanovuje doporučené mikroskopické, tvrdostní a chemicko-analytické postupy pro železné materiály. Vhodná metoda závisí na tom, zda je výsledkem výrobní kontrola, měření podle specifikace, nebo důkaz při analýze poruchy či řešení sporu.
Profily měření mikrotvrdosti
Při měření profilu mikrotvrdosti se od exponovaného povrchu směrem k neovlivněnému vnitřku materiálu vytvoří řada malých vtisků a poté se vynese závislost tvrdosti na vzdálenosti. Zkouška běžně používá Vickersovy nebo Knoopovy vtisky, přičemž zatížení a rozteč se volí tak, aby zachytily očekávaný gradient, aniž by se překrývaly plastické zóny. Výsledkem je profil mechanické odezvy v blízkosti povrchu.
Oduhličená vrstva obvykle obsahuje méně perlitu, méně karbidů nebo vyšší podíl feritu než základní materiál. Proto má tendenci vykazovat nižší tvrdost, zejména u středně a vysoce uhlíkových ocelí, jejichž pevnost je silně závislá na fázích bohatých na uhlík. Profil může vykazovat strmý nárůst od povrchu k jádru, pozvolný přechod nebo žádnou zřetelnou změnu. Ke stanovení hranice ovlivněné oblasti lze následně použít stanovené kritérium tvrdosti.
Tato hranice není přímým stanovením obsahu uhlíku. Tvrdost rovněž závisí na fázovém složení, velikosti zrna, vzniku martenzitu nebo bainitu, popouštění, zbytkovém napětí, legujících prvcích, směru zkoušení a lokálním páskování mikrostruktury. Měkký povrch může být důsledkem oduhličení, ale také jiné tepelné historie nebo nesprávně připraveného povrchu. Naopak oblast ochuzená o uhlík si může zachovat značnou tvrdost, pokud její produkty přeměny nebo obsah legujících prvků částečně kompenzují ztrátu uhlíku.
Na přípravě povrchu záleží. Okuje, spáleniny po broušení, zaoblené hrany a umístění vtisku příliš blízko hrany mohou zkreslit první měření. Vtiskovací těleso musí být dostatečně malé, aby zachytilo gradient, ale ne natolik malé, aby výsledek určovala jednotlivá feritická zrna, karbidy nebo drsnost povrchu. Příliš malá rozteč může také způsobit vzájemné ovlivňování sousedních vtisků. Profil by měl procházet kolmo k povrchu a pokračovat dostatečně hluboko do materiálu, aby několik měření stanovilo referenční tvrdost neovlivněného materiálu.
ASTM E1077-14(2021) zahrnuje mikrotvrdost mezi postupy odhadu, avšak nepřevádí profil tvrdosti na chemický profil. Metoda je nejpřesvědčivější tehdy, když přechod tvrdosti odpovídá metalografickým důkazům a očekávanému gradientu obsahu uhlíku. Méně přesvědčivá je u oceli, která prošla složitým kalením, popouštěním, sferoidizačním žíháním nebo povrchovým zpracováním.
Historie ohřevu v peci může rovněž vést k nemonotonickému výsledku. Ve studii o pružinové oceli Fe-0.6C-1.8Si-0.8Mn publikované v roce 2021 v časopise Journal of Materials Research and Technology se tloušťka oduhličeného feritu při ohřevu mezi 700 a 1000 °C zvyšovala s teplotou přibližně do 800–825 °C a poté klesala. Naměřenou tloušťku vrstvy neurčovala pouze teplota. Současně se měnily aktivita uhlíku na povrchu oceli, oxidační reakce, difuze austenitem i doba expozice. Profil tvrdosti po takovém cyklu by neměl být interpretován pomocí jednoduchého pravidla, že vyšší teplota vždy znamená větší hloubku oduhličení.
Chemická analýza a hloubka odběru vzorku
Chemická analýza řeší jinou otázku: kolik uhlíku je přítomno v materiálu odstraněném nebo odebraném z definovaného místa? Jde tedy o přímější přístup z hlediska stanovení složení, avšak „přímý“ neznamená prostorově přesný. Výsledek představuje objem odebraného materiálu, nikoli nutně koncentraci uhlíku v jedné geometrické rovině.
Například objemová analýza spalováním může u připraveného vzorku přesně stanovit uhlík, avšak zprůměruje jeho obsah v celém vzorku. Nedokáže identifikovat povrchový gradient v tloušťce 20 mikrometrů, pokud má vzorek tloušťku několik milimetrů. Pro rozlišení oduhličení musí analytik postupně odstraňovat jednotlivé vrstvy, odebrat přesně definovaný tenký řez nebo použít mikroanalytickou techniku se známým interakčním objemem. Geometrie odběru se tak stává součástí výsledku.
Odstranění povrchové vrstvy je mimořádně důležité. Pokud je vzorek analyzován včetně okují, oleje, úlomků po broušení nebo vrstvy materiálu, která byla neúmyslně odstraněna, nemusí uváděná hodnota obsahu uhlíku odpovídat původnímu povrchu oceli. Chemické odstraňování, obrábění, elektrolytické odstraňování i řízené broušení mohou měnit tloušťkový přírůstek a vnášet kontaminaci. Metoda by měla dokumentovat počáteční referenční povrch, množství odstraněné při každém kroku, plochu nebo hmotnost odebraného materiálu a to, zda uváděná hodnota představuje průměr za vrstvu, nebo bodové měření.
Chemický profil po jednotlivých vrstvách může odhalit koncentraci uhlíku, která směrem k jádru pozvolna narůstá, nikoli ostré rozhraní. Takový profil nemusí poskytovat stejnou „hloubku“ jako kritérium tvrdosti nebo metalografická hranice. Jedna metoda může definovat hloubku ovlivněné oblasti v místě, kde obsah uhlíku dosáhne zvolené části jmenovité hodnoty v základním materiálu; jiná ji může definovat v místě, kde již nelze rozlišit morfologii feritu nebo karbidů. Hodnoty se mohou lišit, aniž by některá ze zkoušek byla neplatná.
Atmosféra v peci poskytuje užitečný kontext pro interpretaci těchto profilů. Publikace ASM International z roku 2013 Furnace Atmosphere Controls in Heat Treating označuje koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku za proměnné používané k řízení uhlíkového potenciálu v peci a k prevenci oduhličení. Výměna uhlíku je řízena rozdílem aktivity uhlíku mezi ocelí a atmosférou společně s kinetikou povrchové reakce. Doplněk Eurotherm z roku 2020 2704CP Handbook popisuje běžný odhad uhlíkového potenciálu v peci z měření kyslíku pomocí zirkoniové sondy v kombinaci s teplotou v peci a obsahem oxidu uhelnatého nebo z měření rosného bodu.
Tato měření představují důkazy o průběhu procesu, nikoli důkaz obsahu uhlíku na povrchu součásti. Pokyny společnosti Linde pro slinování z roku 2023 uvádějí, že vodní pára v atmosféře N2/H2 způsobuje oduhličení, a odkazují na experimentální doporučení, podle něhož obsah vodíku nižší než 5 % omezoval rychlost nauhličování a oduhličení za uvedených podmínek slinování. Tato hodnota je podmíněná, nikoli univerzálním pravidlem pro provoz pece. Expozice nadbytku kyslíku může vést k oxidaci, tvorbě okují a oduhličení, jak popisují pokyny Cambridge pro řízení atmosféry při zpracování kovů.
Korelace tvrdosti, mikrostruktury a koncentrace uhlíku
Nejpřesvědčivější interpretace vychází ze shody mezi nezávislými pozorováními. Povrchová oblast vykazující snížený obsah uhlíku, zvýšený podíl feritu nebo snížený podíl karbidů a nižší tvrdost poskytuje ucelený důkaz o oduhličení. Pokud se mění pouze tvrdost, je nález pouze podpůrným indikátorem. Pokud se mění pouze výsledek stanovení uhlíku, musí analytik stále zohlednit rozmazání při odběru, průměrování a přípravu povrchu. Pokud se mění mikrostruktura bez gradientu obsahu uhlíku, může být příčinou historie přeměn nebo segregace legujících prvků.
Korelace vyžaduje shodu míst měření. Profil tvrdosti, metalografický výbrus a vzorky pro chemickou analýzu by měly být odebrány z přilehlých nebo sériových řezů se společným referenčním povrchem. Vzorek uhlíku, který zprůměruje prvních 0,5 mm, nelze přímo porovnávat se změnou tvrdosti omezenou na prvních 0,1 mm. Stejně tak nemusí mikrosnímek pořízený z rohu reprezentovat rozsáhlý rovný povrch, protože geometrie hrany mění přenos tepla i přístup plynu.
Interpretace založená na normách těží z kombinace těchto metod v případech, kdy specifikace, šetření poruchy nebo spor vyžadují přesvědčivější důkazy. ASTM E1077-14(2021) označuje důslednou kvantitativní nebo lineární analýzu za rozhodčí přístup při sporech. Toto ustanovení je důležité, protože rychlá kontrola tvrdosti může identifikovat podezřelý materiál, zatímco kontrolovanější kvantitativní vyšetření může stanovit uváděnou hloubku. ISO 3887:2023 a SAE J419_201801 poskytují rámec pro výběr a použití relevantních měřicích přístupů; laboratorní protokol by měl přesto uvádět použité kritérium, místo odběru vzorku, postup přípravy, rozteč měření a podle dostupnosti také nejistotu nebo opakovatelnost.
Z toho plyne praktický závěr: tvrdost je často účinná pro lokalizaci přechodu, chemická analýza je cenná pro potvrzení složení a mikroskopie objasňuje, které fáze se změnily. Žádná z těchto metod by neměla být považována za univerzální náhradu ostatních. Uvedená hloubka oduhličení má význam pouze tehdy, jsou-li vedle samotné hodnoty identifikovány zkušební metoda, objem vzorku, přijímací kritérium a tepelná historie oceli.
Řízení oduhličení při tepelném zpracování a slinování
Řízení oduhličení začíná u uhlíkového potenciálu, nikoli u jmenovitého složení plynu v peci. Směs označovaná jako „endotermická“, „dusík–methanol“ nebo „N₂/H₂“ může při změně teploty, vlhkosti, netěsností, průtoku plynu nebo rovnováhy spalování vytvářet odlišné podmínky pro přenos uhlíku. Ocel reaguje na aktivitu uhlíku na svém povrchu a na rychlost povrchových reakcí, při nichž se uhlík spotřebovává nebo dodává. Uhlík poté difunduje austenitem směrem k povrchu. Řízení pece proto musí měřit proměnné atmosféry, které určují aktivitu uhlíku, místo aby předpokládalo, že pevně dané složení plynu vždy povede ke stejnému výsledku.
Požadovaný uhlíkový potenciál musí být stanoven pro danou jakost oceli, rozměr průřezu, cyklus ohřevu a výdrže a případnou následnou operaci nauhličování, neutrálního kalení nebo lesklého žíhání. Neutrální atmosféra pro nelegovanou uhlíkovou ocel není automaticky neutrální pro vysoce legovanou ocel a stejná nastavená hodnota není vhodná při každé teplotě. Cílem je udržovat aktivitu uhlíku na povrchu dostatečně blízko požadovanému rovnovážnému stavu oceli, aby se zabránilo ztrátě uhlíku, avšak bez nežádoucího nauhličení.
Nastavení a udržování uhlíkového potenciálu v peci
Uhlíkový potenciál je účinná aktivita uhlíku, kterou může atmosféra pece při stanovené teplotě vyvolat v oceli. Pokud má atmosféra nižší uhlíkový potenciál než povrch oceli, uhlík z oceli uniká. Pokud má vyšší potenciál, uhlík do oceli vstupuje. Krátkodobá odchylka může mít význam, pokud je vsázka tenká, má velký povrch nebo zůstává dlouhou dobu na teplotě.
Publikace ASM Furnace Atmosphere Controls in Heat Treating uvádí koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku jako proměnné v peci používané k řízení uhlíkového potenciálu a prevenci oduhličení. Tyto proměnné jsou propojeny reakcemi mezi oxidem uhelnatým, oxidem uhličitým, vodíkem, vodní párou a uhlíkem na povrchu oceli. I malé zvýšení obsahu H₂O nebo CO₂ proto může změnit účinnou atmosféru, přestože zobrazené průtoky dusíku, vodíku nebo obohacovacího plynu zůstávají beze změny.
Nastavené hodnoty musí vycházet ze specifikace oceli, kvalifikace procesu a kalibrace pece. Neměly by se přebírat z tabulky průtoků plynů bez ověření teploty a odezvy analyzátoru. Pro kalicí cyklus může být zvolený potenciál při austenitizační teplotě blízký neutrálnímu nebo mírně nauhličujícímu prostředí; u slinovacího cyklu mohou být přípustné hodnoty kyslíku a vlhkosti stanoveny přímočařeji, protože součásti práškové metalurgie mohou mít velký povrch a propojenou pórovitost.
Teplota musí být řízena stejně přesně jako atmosféra. Aktivita uhlíku, rychlost reakcí i difuze uhlíku s teplotou rostou nebo se mění, avšak hloubka oduhličení nemusí narůstat jednoduše lineárně. Studie z roku 2021 na pružinové oceli Fe-0.6C-1.8Si-0.8Mn zkoušené při teplotách od 700 do 1000 °C zjistila, že tloušťka oduhličeného feritu rostla přibližně do 800–825 °C a poté klesala. Tento výsledek odráží vzájemné působení difuze, oxidace, fázových přeměn a povrchových reakcí. Vyšší teplota v peci sama o sobě není důkazem většího naměřeného oduhličení.
Řízení atmosféry vyžaduje také plán alarmů a reakcí. Porucha sondy, vzestup rosného bodu, pokles uhlíkového potenciálu, ztráta obohacovacího plynu nebo nevysvětlená změna obsahu CO by měly podle rizika procesu vyvolat pozastavení procesu, řízenou korekci nebo izolaci vsázky. Regulátor, který pouze nastavuje ventil směrem k požadované hodnotě, zatímco je měřicí zařízení znečištěné, může udržovat zobrazované číslo a přesto vyrobit oduhličenou ocel.

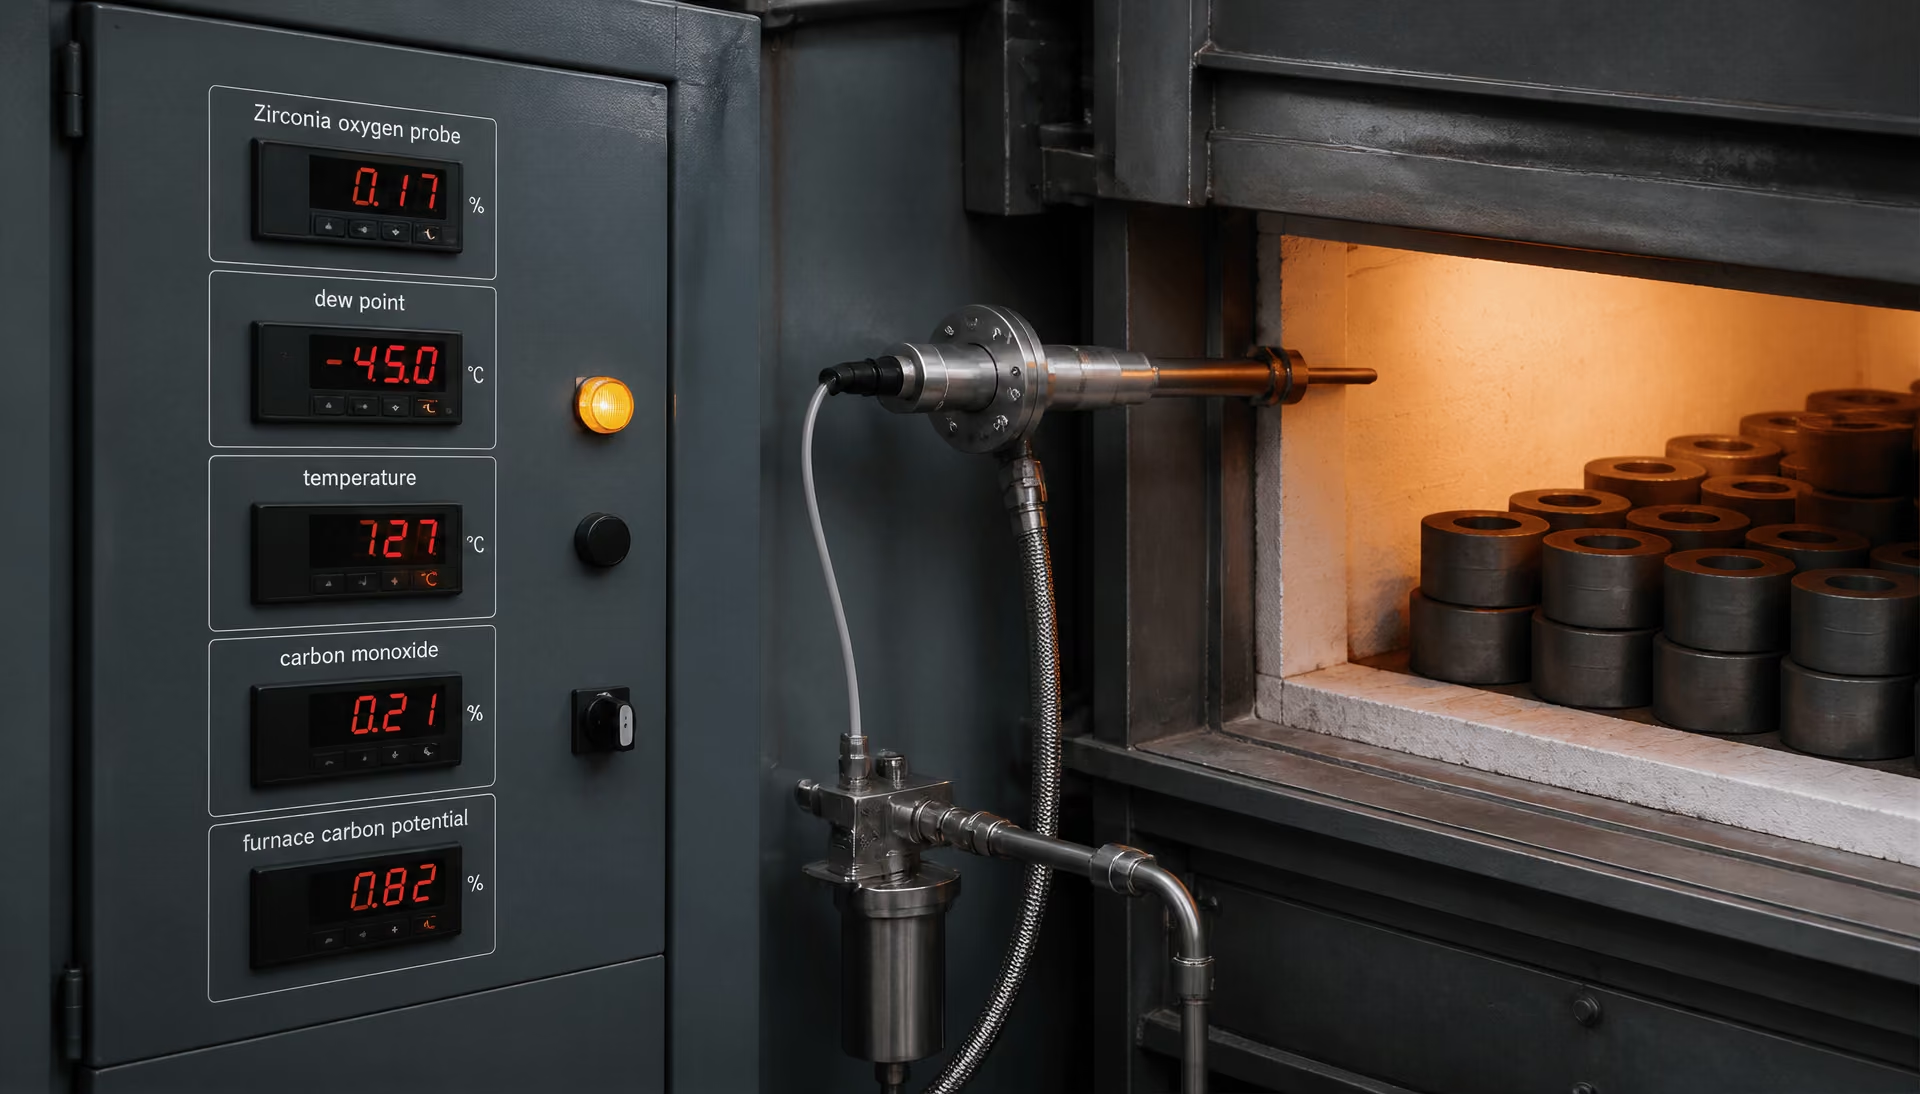
Senzory, rosný bod, kyslíkové sondy, teplota a oxid uhelnatý
Doplněk příručky Eurotherm 2704CP Handbook popisuje dvě běžné metody odhadu uhlíkového potenciálu v peci. Jedna kombinuje měření kyslíku zirkoniovou sondou s teplotou v peci a obsahem oxidu uhelnatého. Druhá využívá měření rosného bodu. Tyto metody spolu souvisejí, ale nepředstavují zaměnitelné údaje z jednoho fyzického senzoru.
Zirkoniová kyslíková sonda měří kyslíkový potenciál prostřednictvím napětí vznikajícího na zirkoniovém elektrolytu při teplotě v peci. Při známém nebo řízeném obsahu CO lze signál sondy a teplotu převést na odhad uhlíkového potenciálu. Teplotní kompenzace je nezbytná: stejné napětí sondy nevyjadřuje při různých teplotách stejný kyslíkový nebo uhlíkový potenciál. Obsah CO je pro výpočet rovněž nezbytný. Pokud regulátor předpokládá konstantní hodnotu CO, zatímco skutečné složení plynu se mění, může být indikovaný uhlíkový potenciál nesprávný, i když zirkoniový článek funguje.
Na umístění sondy záleží. Měření by mělo reprezentovat atmosféru v okolí vsázky, nikoli stojatou oblast v rohu, studenou vzorkovací trubici nebo místo v blízkosti netěsnosti, jíž vniká vzduch. Usazeniny sazí, okuje, kondenzát, stárnutí sondy, elektrický šum a problémy s referenčním vzduchem mohou zkreslovat údaje. Obsluha by měla po údržbě nebo při nevysvětleném posunu ověřit odezvu sondy vůči známému kalibračnímu stavu, zkontrolovat sondu a ochranné součásti a porovnat signál s nezávislými údaji o atmosféře. Kalibrace nemůže napravit skutečnost, že sonda je instalována v místě, kde atmosféra pece není reprezentativní.
Měření rosného bodu představuje samostatnou metodu monitorování, při níž se měří obsah vlhkosti v plynu, obvykle po řízeném odběru vzorku a jeho ochlazení. Vlhkost je přímou varovnou proměnnou, protože vodní pára může na povrchu oceli oxidovat uhlík. ASM uvádí koncentraci vodní páry mezi proměnnými používanými k řízení uhlíkového potenciálu, zatímco pokyny společnosti Linde pro slinování z roku 2023 uvádějí, že vodní pára v atmosférách N₂/H₂ způsobuje oduhličení. Linde rovněž uvádí experimentální doporučení, podle něhož obsah vodíku nižší než 5 % omezuje rychlost nauhličování a oduhličení za uvedených podmínek slinování. Tato hodnota je specifická pro daný proces a nepředstavuje univerzální limit pro každou pec, slitinu, teplotu nebo rosný bod.
Rosný bod může odhalit vnikání vody z vlhkých žáruvzdorných materiálů, nedostatečného sušení plynu, netěsností, čištění pece nebo neúplného proplachování. Sám o sobě však nemůže popsat všechny reakce ovlivňující uhlíkový potenciál. Nízký rosný bod není důkazem, že je vsázka v bezpečí, pokud dveřním těsněním vniká vzduch nebo pokud jsou obsah CO₂, CO, teplota a průtokové podmínky abnormální. Z tohoto důvodu by měl být systém měření rosného bodu vyhodnocován společně s údaji o teplotě, průtoku, tlaku a případně také o kyslíku a CO.
Praxe při zakládání vsázky, těsnění, distribuce plynu a ověřování procesu
Dobře řízená atmosféra nemůže kompenzovat špatnou praxi při zakládání vsázky. Součásti by měly být uspořádány tak, aby plyn mohl dosáhnout všech exponovaných povrchů a aby v těsně naskládaných oblastech nevznikaly stagnující zóny zadržující vlhkost. Koše, přípravky, rošty a ochranné povlaky nesmějí blokovat proudění kolem kritických povrchů. Velké vsázky mohou spotřebovávat obohacovací plyn nebo zpomalovat výměnu atmosféry, zatímco studené či mokré vsázky mohou během nejcitlivější části ohřevu uvolňovat vlhkost.
Těsněním pece je třeba věnovat stejnou pozornost jako analyzátorům. Spáry dveří, praskliny mufle, regulace hořáků, těsnění hřídelí ventilátorů, vzorkovací potrubí a nedostatečně uzavřené otvory pro přenos vsázky mohou do pece pracující při nízkém tlaku nasávat vzduch. Vnikající vzduch dodává kyslík a může vyvolat lokální oxidaci a oduhličení, i když hlavní analyzátor hlásí přijatelnou hodnotu. Přetlak, pokud odpovídá konstrukci pece, omezuje infiltraci, avšak nadměrný tlak může vytlačovat procesní plyn přes těsnění a vytvářet další rizika. Kontroly těsnosti by měly být prováděny po údržbě a vždy, když se bez věrohodného vysvětlení procesu změní trend kyslíku, rosného bodu nebo CO.
Distribuci plynu je třeba kontrolovat, nikoli pouze odvozovat z celkového průtoku. Ověřte funkci vstupu a odvodu, výkon cirkulačního ventilátoru, dobu proplachování, funkci průtokoměrů a stabilitu tlaku. U kontinuálního slinování kontrolujte jednotlivé zóny samostatně: atmosféra v předehřívací, vysokoteplotní a chladicí části se může výrazně lišit. Vodní pára uvolněná v jedné zóně může po proudu kondenzovat nebo reagovat a jediný analyzátor nemusí zachytit lokální stav na povrchu součástí.
Ověřování procesu končí u oceli. Reprezentativní vzorky by měly zahrnovat místa nejvíce vystavená atmosféře pece i oblasti, které budou nejspíše chráněny kontaktem nebo způsobem uložení. Norma ISO 3887:2023, Oceli — Stanovení hloubky oduhličení, specifikuje tři metody měření hloubky oduhličení ocelových výrobků. Norma ASTM E1077-14(2021), Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens, zahrnuje orientační, mikroskopické, mikroindentační tvrdoměrné a chemicko-analytické postupy. V případě sporů ASTM označuje přísnou kvantitativní nebo lineární analýzu za rozhodčí postup. Norma SAE J419_201801, Methods of Measuring Decarburization, uvádí doporučené postupy mikroskopického, tvrdoměrného a chemického rozboru pro železné materiály.
Zkušební metoda může změnit vykázanou hloubku. Profil tvrdosti může identifikovat funkčně změkčenou zónu, zatímco metalografie může rozlišit oduhličení feritu od částečného oduhličení nebo odlišit poškození oxidací. Výsledky by proto měly být porovnávány při použití stejné normy, orientace průřezu, metody přípravy, zvětšení a kritéria přijatelnosti. Pokud záznam pece vypadá vyhovujícím způsobem, ale reprezentativní ocel nevyhoví, prozkoumejte před prostým zvýšením nastavené hodnoty zpoždění senzoru, umístění vzorku, zastínění vsázkou, vlhkost, vnikání vzduchu a platnost výpočtu uhlíkového potenciálu. Taková reakce může vyměnit oduhličení za nauhličení, aniž by odstranila základní poruchu.
Oprava, odstranění, přijetí a důsledky nesplnění požadavků
| Postup | Kdy může být vhodný | Požadované ověření |
|---|---|---|
| Přijmout | Naměřený stav splňuje příslušný požadavek | Zdokumentovat metodu, kritérium a výsledek |
| Odstranit obráběním nebo broušením | Ovlivněná vrstva leží v rámci schváleného přídavku na obrábění | Znovu zkontrolovat opravený povrch a zbývající geometrii |
| Znovu zpracovat | Kvalifikovaný úplný tepelný cyklus může obnovit požadované vlastnosti | Znovu kvalifikovat atmosféru, ohřev, chlazení a výsledné vlastnosti |
| Zamítnout nebo přeřadit do nižší jakosti | Kritický povrch nebo průřez nemůže splnit požadavek | Zaznamenat naměřené důkazy a technické rozhodnutí o dalším postupu |
Oduhličení automaticky neznamená důvod k zamítnutí, ale zároveň nejde o vadu, kterou vždy odstraní obrábění. Rozhodnutí závisí na tom, kolik uhlíku bylo ztraceno, jak hluboko zasažená oblast zasahuje, které povrchy přenášejí zatížení a zda předepsaná geometrie ponechává dostatek materiálu k odstranění. Tenká feritická vrstva v oblasti přídavku na obrábění může být odstraněna bez zhoršení funkčních vlastností. Stejná naměřená hloubka u hotové pružiny, zubu ozubeného kola, oběžné dráhy ložiska nebo hřídele kritického z hlediska únavy může znamenat závažnou ztrátu funkční způsobilosti.[5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM International. ASTM standard, 2021.
První rozhodnutí by mělo vycházet z ověřeného měření, nikoli z barvy okují nebo jediného dojmu z tvrdosti. Norma ISO 3887:2023, Oceli — Stanovení hloubky oduhličení, stanovuje tři metody pro určování hloubky oduhličení u ocelových výrobků. Norma ASTM E1077-14(2021), Standardní zkušební metody pro odhad hloubky oduhličení ocelových vzorků, zahrnuje screening, mikroskopické zkoumání, měření mikrotvrdosti a postupy chemické analýzy. Pokud jsou výsledky sporné, ASTM E1077-14(2021) označuje jako rozhodčí postup rigorózní kvantitativní nebo lineární analýzu. Norma SAE J419_201801 rovněž stanovuje doporučené postupy mikroskopického zkoumání, měření tvrdosti a chemické analýzy pro železné materiály.
Tyto metody nemusí nutně určit stejnou hranici. Metalografická metoda může identifikovat oblast, v níž se perlit nebo martenzit změnil na ferit, zatímco průběh tvrdosti může ukázat pozvolnější přechod a definovat hloubku zasažení při zvoleném kritériu tvrdosti. Chemická analýza může měřit koncentraci uhlíku přímo, ale výsledek může být zprůměrován v rámci objemu odebraného vzorku. Proto je pokyn „odstraňte oduhličení“ neúplný, pokud není uvedena požadovaná hloubka odstranění a metoda použitá k jejímu ověření.
Kdy lze oduhličený materiál odstranit obráběním nebo broušením
Odstranění je obvykle technicky proveditelné, pokud zasažená vrstva leží celá v rámci schváleného přídavku na obrábění nebo broušení. Soustružení, frézování, broušení na kulato, rovinné broušení a řízené odebírání materiálu mohou odhalit materiál s požadovaným obsahem uhlíku a profilem tvrdosti. Zbývající průřez však musí stále splňovat požadavky výkresu, rozměrové tolerance, jakosti povrchu a případné požadavky na hloubku vrstvy nebo tepelné zpracování. Součást nelze prohlásit za opravenou jen proto, že zmizel světlý nebo měkký povrch.
Výpočet rozsahu odstranění musí zohlednit geometrii zasaženého povrchu. Pokud hřídel válcového průřezu při broušení ztratí 0,20 mm poloměru, zmenší se její průměr o 0,40 mm. U rovinné plochy vede odstranění 0,20 mm ke zmenšení tloušťky o 0,20 mm. Oduhličený přechodový rádius, bok zubu, kořen závitu nebo drážka pro pero se mohou obtížně odstraňovat rovnoměrně; lokální broušení může vytvořit podřezání, ostré přechody nebo zbytkové tahové napětí. Tyto účinky mohou být škodlivější než původní ztráta uhlíku.
Potřebný přídavek je rovněž určen skutečným profilem uhlíku, nejen viditelnou hloubkou feritu. Částečně oduhličená oblast může obsahovat gradient uhlíku zasahující pod plně feritickou vrstvu. Pokud požadovaná vlastnost závisí na minimální tvrdosti nebo koncentraci uhlíku, musí hloubka odstranění dosáhnout této hodnoty v celé příslušné ploše. Ověření by mělo zpravidla využít reprezentativní příčný řez z opravené oblasti, přičemž metoda a místo měření by měly být dohodnuty před rozhodnutím o dalším postupu.
Obrábění lze lépe obhájit u hrubého výkovku nebo hrubého válcovaného polotovaru než u hotové součásti s malým zbývajícím přídavkem. Vhodné může být také tehdy, když je zasažený povrch nefunkční a výkres umožňuje odebrání materiálu. Nejde však o obecný prostředek nápravy u součásti, jejíž kritický povrch již dosáhl konečného rozměru. Broušením nelze doplnit materiál, který již konstrukce spotřebovala.
Současně je třeba řešit příčinu. Publikace ASM Regulace atmosféry pecí při tepelném zpracování označuje koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku za proměnné pece používané k řízení uhlíkového potenciálu a omezení oduhličení. Doplněk k příručce 2704CP Handbook společnosti Eurotherm popisuje běžný odhad uhlíkového potenciálu z měření kyslíku zirkoniovou sondou v kombinaci s teplotou pece a obsahem oxidu uhelnatého nebo z měření rosného bodu. Opravená součást z pece, která nadále vytváří nízký uhlíkový potenciál, nepředstavuje nápravu procesu, ale pouze dočasné třídění.
Kdy oprava neznamená obnovení původního stavu
Odstranění měkkého povrchu neobnoví ztracený materiál, změněnou geometrii ani původní průběh tepelného zpracování. Toto rozlišení je zásadní v kapitole ASM Oduhličení oceli — mechanismy, modely, prevence, náprava a účinky na životnost součástí. Oduhličení vzniká pohybem uhlíku austenitickým železem směrem k povrchu, jehož aktivita uhlíku je nižší než aktivita uhlíku v oceli, přičemž povrchové reakce s atmosférou pece uhlík spotřebovávají. Konečná zóna závisí na difuzi, teplotě, době působení, aktivitě uhlíku a kinetice povrchových reakcí.
Opakovaný ohřev může doplnit uhlík pouze za řízených nauhličovacích podmínek a může způsobit nové problémy: růst zrna, deformace, oxidaci, zbytkový austenit, nadměrný obsah uhlíku ve vrstvě nebo profil tvrdosti odlišný od původní specifikace. Opětovný ohřev zušlechtěné součásti není ekvivalentní zopakování původního zpracování, pokud není kvalifikován celý tepelný cyklus, atmosféra, rychlost ochlazování a reakce při popouštění. U precipitačně vytvrzované oceli, nástrojové oceli, pružinové oceli nebo ložiskové oceli může náprava vyžadovat úplnou rekvalifikaci, nikoli pouze lokální úpravu povrchu.
Ztráta uhlíku mění mikrostrukturu ještě před odstraněním materiálu. Oduhličená oblast může obsahovat ferit tam, kde by zamýšlené zpracování vytvořilo perlit, bainit nebo martenzit. Odstranění této oblasti broušením nevrátí zpět rozměrové změny, oduhličení pod nepřístupným prvkem ani stav tepelného zpracování, jehož teplotní nebo časové parametry byly během zpracování překročeny. Rovněž nedokazuje, že zbývající ocel má předepsanou tvrdost jádra, hloubku vrstvy, houževnatost nebo stav zbytkových napětí.
Samotná teplota nemůže výsledek předpovědět. Studie publikovaná v roce 2021 v časopise Journal of Materials Research and Technology, která se zabývala pružinovou ocelí Fe-0.6C-1.8Si-0.8Mn a zkouškami při teplotách od 700 do 1000 °C, zjistila, že tloušťka oduhličeného feritu rostla přibližně do 800–825 °C a poté klesala. Toto nemonotónní chování odráží vzájemné působení difuze a oxidace. Záznamy o atmosféře proto mají význam. Společnost Linde uvádí, že vodní pára v atmosférách N2/H2 způsobuje oduhličení, a s odkazem na experimentální doporučení uvádí méně než 5 % vodíku jako hodnotu omezující rychlost nauhličování a oduhličení za stanovených podmínek slinování; tato hodnota není univerzálním pravidlem pro pece.
Přijetí musí vycházet z příslušné specifikace výrobku, výkresu, normy pro tepelné zpracování nebo smluvního požadavku. Žádná jediná hloubka oduhličení není platná pro všechny jakosti oceli a všechny součásti. Řídicí dokument může stanovit celkové, částečné nebo feritické oduhličení, profil tvrdosti, limit obsahu uhlíku, požadavek platný pro konkrétní místo nebo žádný limit, protože následné obrábění tuto oblast odstraní. Pokud požadavek není uveden, mělo by technické posouzení vycházet z naměřených údajů a analýzy provozních podmínek, nikoli z předpokládaného celoplošného průmyslového přídavku.
Účinky na únavu, opotřebení, pevnost a životnost součásti
Únava je často nejcitlivějším mechanismem porušení, protože trhliny vznikají na povrchu nebo v jeho blízkosti, kde se vzájemně ovlivňují cyklické tahové napětí, drsnost, vměstky, vruby a zbytkové napětí. Oduhličená vrstva může snížit tvrdost povrchu a mez kluzu, zvýšit lokální plastickou deformaci a změnit gradient tvrdosti pod povrchem. Při ohybu nebo krutu se tato vrstva může nacházet právě v místě nejvyššího střídavého napětí. Její odstranění může obnovit únavovou odolnost pouze tehdy, pokud konečná geometrie, jakost povrchu, zbytkové napětí a podpovrchová mikrostruktura zůstanou přijatelné.
Chování při opotřebení závisí na kontaktním tlaku, podmínkách kluzného nebo valivého kontaktu, mazání a profilu tvrdosti. Měkká feritická vrstva na boku zubu, vačce, kolejnici, čepu hřídele nebo oběžné dráze ložiska se může deformovat, rozmazávat, zadírat nebo rychle opotřebovávat. Při valivém kontaktu může přechod mezi měkkou povrchovou zónou a tvrdším materiálem soustřeďovat deformaci a podporovat vznik důlků nebo odlupování. Součást může projít tahovou zkouškou, a přesto v provozu předčasně selhat, protože její kontaktní povrch postrádá předepsanou kalenou vrstvu.
Důsledky pro statickou pevnost závisí na úbytku průřezu a umístění vady. U velkého, málo namáhaného průřezu může mít mělká povrchová oblast na mezní pevnost v tahu malý vliv. U tenkého drátu pružiny, tenkostěnné součásti, ostrého přechodového rádiusu nebo silně zatíženého kořene zubu může stejná hloubka spotřebovat významnou část nosného průřezu. Snížený obsah uhlíku může lokálně snížit tvrdost a pevnost, zatímco broušení může dále zmenšit čistý průřez. Změna geometrie, která se rozměrově jeví jako nepatrná, může podstatně zvýšit koncentraci napětí.
Životnost součásti proto nelze odvodit pouze z hloubky oduhličení. Význam mají jakost oceli, obsah uhlíku, prokalitelnost slitiny, hloubka zasažení, gradient tvrdosti, povrchové napětí, způsob namáhání, poměr napětí, závažnost vrubu, zbytkové napětí, prostředí a citlivost kontrolní metody. Správné rozhodnutí může znít: přijmout, odstranit vadu a provést opakovanou kontrolu, znovu zpracovat kvalifikovaným tepelným zpracováním, přeřadit do nižší jakostní kategorie nebo zamítnout. Rozhodnutí by mělo uvádět, jaký stav byl naměřen, který požadavek je rozhodující, kolik materiálu bylo odstraněno a jaké důkazy prokazují, že zbývající součást — nikoli pouze její vzhled — může po zamýšlenou dobu plnit svou funkci.
Postup šetření a vykazování založený na normách
Oduhličení by mělo být posuzováno jako otázka shody, nikoli jako vizuální dojem. Tmavá vrstva okují, feritický pás, pokles tvrdosti a naměřený uhlíkový gradient jsou související pozorování, nejde však o vzájemně zaměnitelné výsledky. Šetření musí propojit požadavek na výrobek, původní povrch, zkušební metodu, tepelné působení a atmosféru v peci.
Norma ISO 3887:2023, Oceli — Stanovení hloubky oduhličení, specifikuje tři metody měření hloubky oduhličení u ocelových výrobků. Norma ASTM E1077-14(2021), Standardní zkušební metody pro odhad hloubky oduhličení ocelových vzorků, zahrnuje postupy screeningu, mikroskopického hodnocení, měření mikrotvrdosti a chemické analýzy. Norma SAE J419_201801, Metody měření oduhličení, uvádí doporučené mikroskopické postupy, postupy měření tvrdosti a chemické analýzy pro železné materiály. Tyto dokumenty poskytují metody; samy o sobě však nerozhodují, zda je konkrétní tavba, tyč, výkovek, plech nebo hotová součást přijatelná.
Vymezení otázky a příslušného požadavku na přijatelnost
Začněte uvedením toho, o čem je třeba rozhodnout. Možné otázky zahrnují:
- Je materiál zcela oduhličený, částečně oduhličený, nebo bez měřitelného oduhličení?
- Jaká je maximální přípustná hloubka od původního povrchu?
- Vztahuje se požadavek na jeden povrch, všechny povrchy, stanovenou délku odběru vzorků, nebo celou dávku?
- Je limit vyjádřen jako vzdálenost, koncentrace uhlíku, změna tvrdosti, metalografická hranice, nebo přípustný přídavek na obrábění?
- Týká se požadavek dodaného výrobku, nebo hotové součásti po broušení, soustružení, tryskání či jiném odstranění povrchové vrstvy?
Odpověď musí vycházet z rozhodující nákupní specifikace, výrobkové normy, výkresu, specifikace tepelného zpracování nebo dokumentu zákaznických přejímacích požadavků. Zaznamenejte přesné označení a revizi. Například materiál označte jako AISI/SAE 1045 pouze tehdy, pokud je toto označení podloženo záznamy o materiálu, a samostatně uveďte výrobkovou normu, například ASTM A29/A29M, pokud se tato norma vztahuje na tyč. Nenahrazujte předepsanou jakost podobnou jakostí se stejnou nominální koncentrací uhlíku. SAE J403 Grade 1045, specifikace výrobku podle ASTM a interní označení jakosti mohou mít související chemické složení, ale odlišné požadavky na odběr vzorků, zpracování nebo přijatelnost.
Šetření rovněž vyžaduje definici „hloubky“. Hloubka úplného oduhličení může končit v místě, kde vymizely fáze bohaté na uhlík; hloubka částečného oduhličení může sahat až k místu, kde se obsah uhlíku nebo mikrostruktura vrací ke stavu neovlivněného jádra. Travers tvrdosti může ukázat přechod, aniž by prokázal přesný uhlíkový profil. Naopak chemický profil může identifikovat úbytek uhlíku, i když transformovaný nebo popuštěný povrch činí mikrostrukturní hranici méně zřetelnou.
Pravidlo přijatelnosti stanovte ještě před zkoumáním vzorku. Pokud požadavek uvádí „maximálně 0,25 mm částečného oduhličení“, neměla by zpráva nahrazovat tento údaj průměrnou hodnotou, vizuálním odhadem nebo největší zjištěnou hodnotou na jinak orientovaném výbrusu. Pokud kritérium přijatelnosti neexistuje, uveďte naměřený stav a identifikujte chybějící rozhodovací pravidlo, místo abyste materiál prohlásili za přijatelný.
Výběr a dokumentace zkušební metody
Při odběru vzorků zachovejte původní povrch. Před řezáním povrch označte, zabraňte broušení nebo kontaktu s brusivem, který by mohl odstranit ovlivněnou vrstvu, a zaznamenejte, zda byly přítomny okuje, oxidace, pokovení, povlak, zbytky po tryskání nebo poškození obráběním. Vzorek odebraný po úpravě povrchu nemůže stanovit původní hloubku oduhličení, pokud není odstraněný přídavek znám a zdokumentován.
Na místě odběru vzorku a jeho orientaci záleží. U tyčí, drátů, trubek, plechů a výkovků identifikujte osu výrobku, příčný nebo podélný řez, vnější nebo vnitřní povrch, roh, hranu a vzdálenost od konce. Zahrňte místa, u nichž lze očekávat odlišné působení pece, například horní a spodní plochy, zaoblené rohy, konce nebo oblasti zastíněné přípravky. Pokud se reklamace týká lokalizované vady, odeberte vzorek přes nahlášené místo a pokud možno zachovejte také blízké neovlivněné srovnávací místo. Zaznamenejte počet vzorků a důvod výběru každého místa.
Metodu zvolte podle otázky a požadované průkaznosti rozhodnutí. Norma ISO 3887:2023 poskytuje tři přístupy k měření; v protokolu by měl být uveden zvolený přístup, vydání normy a příslušný článek. Norma ASTM E1077-14(2021) připouští screening, mikroskopické zkoumání, měření mikrotvrdosti a chemickou analýzu. Screening je užitečný pro lokalizaci podezřelých oblastí, neměl by však být prezentován jako rozhodčí výsledek, pokud se mez přijatelnosti blíží naměřené hodnotě. Norma ASTM E1077-14(2021) označuje rigorózní kvantitativní nebo lineární analýzu za rozhodčí přístup ve sporech.
Mikroskopie je často nejpraktičtější první kvantitativní metodou. Připravte výbrus kolmý k povrchu, zachovejte hranu a uveďte postup řezání, zalévání, broušení, leštění a leptání. Identifikujte leptadlo a zvětšení při zkoumání. Před měřením musí pracovník definovat kritérium hranice: vymizení perlitu nebo jiných složek bohatých na uhlík, změnu morfologie feritu, stanovený obrazový práh nebo jiné kritérium požadované zvolenou normou. Uveďte, zda výsledek představuje úplné oduhličení, částečné oduhličení, nebo obojí.
Měření mikrotvrdosti poskytuje profil, nikoli přímou analýzu uhlíku. Uveďte typ indentoru, zkušební sílu, rozteč, vzdálenost od povrchu, orientaci traversu, stav kalibrace a pravidlo použité k určení přechodu. Vtisky umístěné příliš blízko hrany, příliš blízko u sebe nebo přes strmou mikrostrukturní hranici mohou výsledek zkreslit. Tvrdost je rovněž ovlivněna velikostí zrna, fázovou transformací, popouštěním, zbytkovým napětím a zbytkovým austenitem, proto by měl být pokles tvrdosti korelován s mikroskopickým hodnocením.
Chemická analýza může být nezbytná, pokud se spor týká koncentrace uhlíku, nikoli viditelné hranice. Uveďte techniku, krok odběru vzorku, analyzovanou plochu nebo hmotnost, rozlišení podle hloubky, kalibrační materiál, mez detekce a zda výsledek představuje bodovou hodnotu, průměrnou hodnotu vrstvy, nebo rekonstruovaný profil. Uhlíkový gradient naměřený v hrubých vrstvách nemůže podpořit tvrzení o jemně rozlišené hloubce.
Záznamy o kalibraci a přípravě jsou součástí výsledku. Zaznamenejte identifikaci přístroje, datum kalibrace, referenční etalony, ověření zvětšení, ověření tvrdosti, pracovníka provádějícího analýzu a nejistotu měření nebo opakovatelnost. Pokud to norma a plán přijatelnosti dovolují, měřte více polí nebo traversů a uvádějte jednotlivé hodnoty, průměr, rozsah a maximum, pokud má každý z těchto údajů odlišný význam pro rozhodnutí.
Propojení záznamů o peci s metalurgickými důkazy
Naměřená povrchová zóna je důkazem konečného stavu materiálu, nikoli úplným vysvětlením jeho původu. Prověřte celou tepelnou historii: identifikaci pece, číslo vsázky, způsob naložení, rychlost ohřevu, austenitizační nebo slinovací teplotu, dobu výdrže, dobu přenosu, podmínky ochlazování a případné opakované ohřívání nebo normalizační zpracování. Identitu vzorku přiřaďte k záznamu z pece a k záznamu o sledovatelnosti výrobku. Záznam z pece ze správného data, ale z nesprávné vsázky, není podpůrným důkazem.
Údaje o atmosféře musí být vyhodnocovány společně s teplotou a časem. Publikace ASM Furnace Atmosphere Controls in Heat Treating označuje koncentraci vodní páry, koncentraci oxidu uhličitého a parciální tlak kyslíku za proměnné používané k řízení uhlíkového potenciálu v peci a k prevenci oduhličení. Doplněk 2704CP Handbook supplement společnosti Eurotherm popisuje běžný odhad uhlíkového potenciálu z měření kyslíku zirkoniovou sondou v kombinaci s teplotou v peci a obsahem oxidu uhelnatého nebo z měření rosného bodu. Zaznamenejte skutečné hodnoty snímačů, výstražné události, kontroly kalibrace, obnovení funkce sondy, průtok plynu a známé výpadky snímačů; žádanou hodnotu regulátoru nepovažujte za důkaz atmosféry u vsázky.
Mechanismus je vzájemně provázaný. Uhlík difunduje austenitickým železem směrem k povrchu, kde je jeho aktivita snižována reakcemi zahrnujícími plyny v peci obsahujícími kyslík. Přispívají kinetika povrchových reakcí, difuzní vzdálenost, teplota, doba působení i uhlíkový potenciál. NIST popisuje zónu oduhličení jako úbytek uhlíku a fází bohatých na uhlík v blízkosti povrchu, k němuž dochází, když povrchový uhlík reaguje s kyslíkem za vzniku plynného oxidu uhelnatého nebo oxidu uhličitého. Vodní pára v atmosférách N2/H2 může rovněž způsobovat oduhličení; doporučení společnosti Linde pro slinování z roku 2023 uvádí experimentální směrnici, podle níž obsah vodíku nižší než 5 % omezil rychlost nauhličení a oduhličení za uvedených podmínek, nejde však o univerzální pravidlo pro pece.
Samotná teplota nemůže vysvětlit každý výsledek. Studie z roku 2021 v časopise Journal of Materials Research and Technology zabývající se pružinovou ocelí Fe-0.6C-1.8Si-0.8Mn, zkoušenou při teplotách 700 až 1000 °C, zjistila, že tloušťka oduhličeného feritu rostla přibližně do 800–825 °C a poté klesala. Difuze a oxidace proto musí být posuzovány společně.
Zpráva by měla obsahovat identifikaci vzorku a tavby nebo dávky; jakost a rozhodující specifikaci; stav původního povrchu; místo a orientaci odběru vzorku; pec a tepelnou historii; záznamy o atmosféře; zkušební normu a článek; podrobnosti přípravy; kalibraci přístrojů; měřicí travers nebo chemický profil; hloubku úplného a částečného oduhličení; nejistotu, opakovatelnost a omezení; fotografie nebo mapy; porovnání s požadavkem na přijatelnost a zdůvodnění rozhodnutí o dalším nakládání s materiálem.
Reprodukovatelný postup je přímočarý: identifikovat jakost a tepelnou historii, zachovat původní povrch, vybrat a zdokumentovat místa a orientaci, zvolit metodu podle ISO, ASTM nebo SAE, stanovit kritéria přípravy a měření, porovnat naměřený profil s příslušným požadavkem a korelovat zjištění s údaji o atmosféře, teplotě, čase a záznamech senzorů. Teprve poté by měl být materiál přijat, přepracován, podroben dalšímu zkoumání nebo odmítnut.
Zdroje
- [1] Steels — Determination of the depth of decarburization. ISO standard, 2023. https://www.iso.org/standard/86689.html
- [2] Furnace Atmosphere Controls in Heat Treating. ASM Handbook, 2013. https://dl.asminternational.org/handbooks/edited-volume/8/chapter-abstract/106617/Furnace-Atmosphere-Controls-in-Heat-Treating
- [3] Sintering of steels. Linde technical guidance, 2023. https://static.prd.echannel.linde.com/wcsstore/EE_REN_Industrial_Gas_Store/pdf/Sintering-of-steels-brochure-EN.pdf
- [4] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html
- [5] Standard Test Methods for Estimating the Depth of Decarburization of Steel Specimens. ASTM standard, 2021. https://store.astm.org/e1077-14r21.html