




1. Co tepelně ovlivněná oblast je — a co není
Definice ve vztahu k tavné zóně a neovlivněnému základnímu kovu
Tepelně ovlivněná oblast (HAZ) je část základního kovu, jejíž mikrostruktura, vlastnosti nebo obojí byly změněny teplem při svařování, aniž by došlo k jejímu roztavení. Nachází se mezi hranicí natavení a neovlivněným základním kovem. Tavná zóna je odlišná: jedná se o svarový kov, který se stal kapalným, smísil se s případným roztaveným základním materiálem a následně ztuhl. Její struktura je řízena především podmínkami tuhnutí, naředěním, složením svarového kovu a následným ochlazováním.
Tato hranice je metalurgická, nikoli pouze vizuální. Leptání může odhalit linii natavení, HAZ však sahá za ni, protože teplo se šíří do plechu, trubky nebo tvarovky. Kov bezprostředně za hranicí natavení mohl dosáhnout teploty nad horním kritickým rozmezím a před ochlazením se zcela transformovat na austenit. Ve větší vzdálenosti mohla být maximální teplota dostatečně vysoká pouze k zjemnění stávajících zrn, částečné transformaci struktury, popuštění martenzitu nebo zhrubnutí karbidů. Ještě dále mohla být teplota příliš nízká na to, aby způsobila měřitelnou změnu.

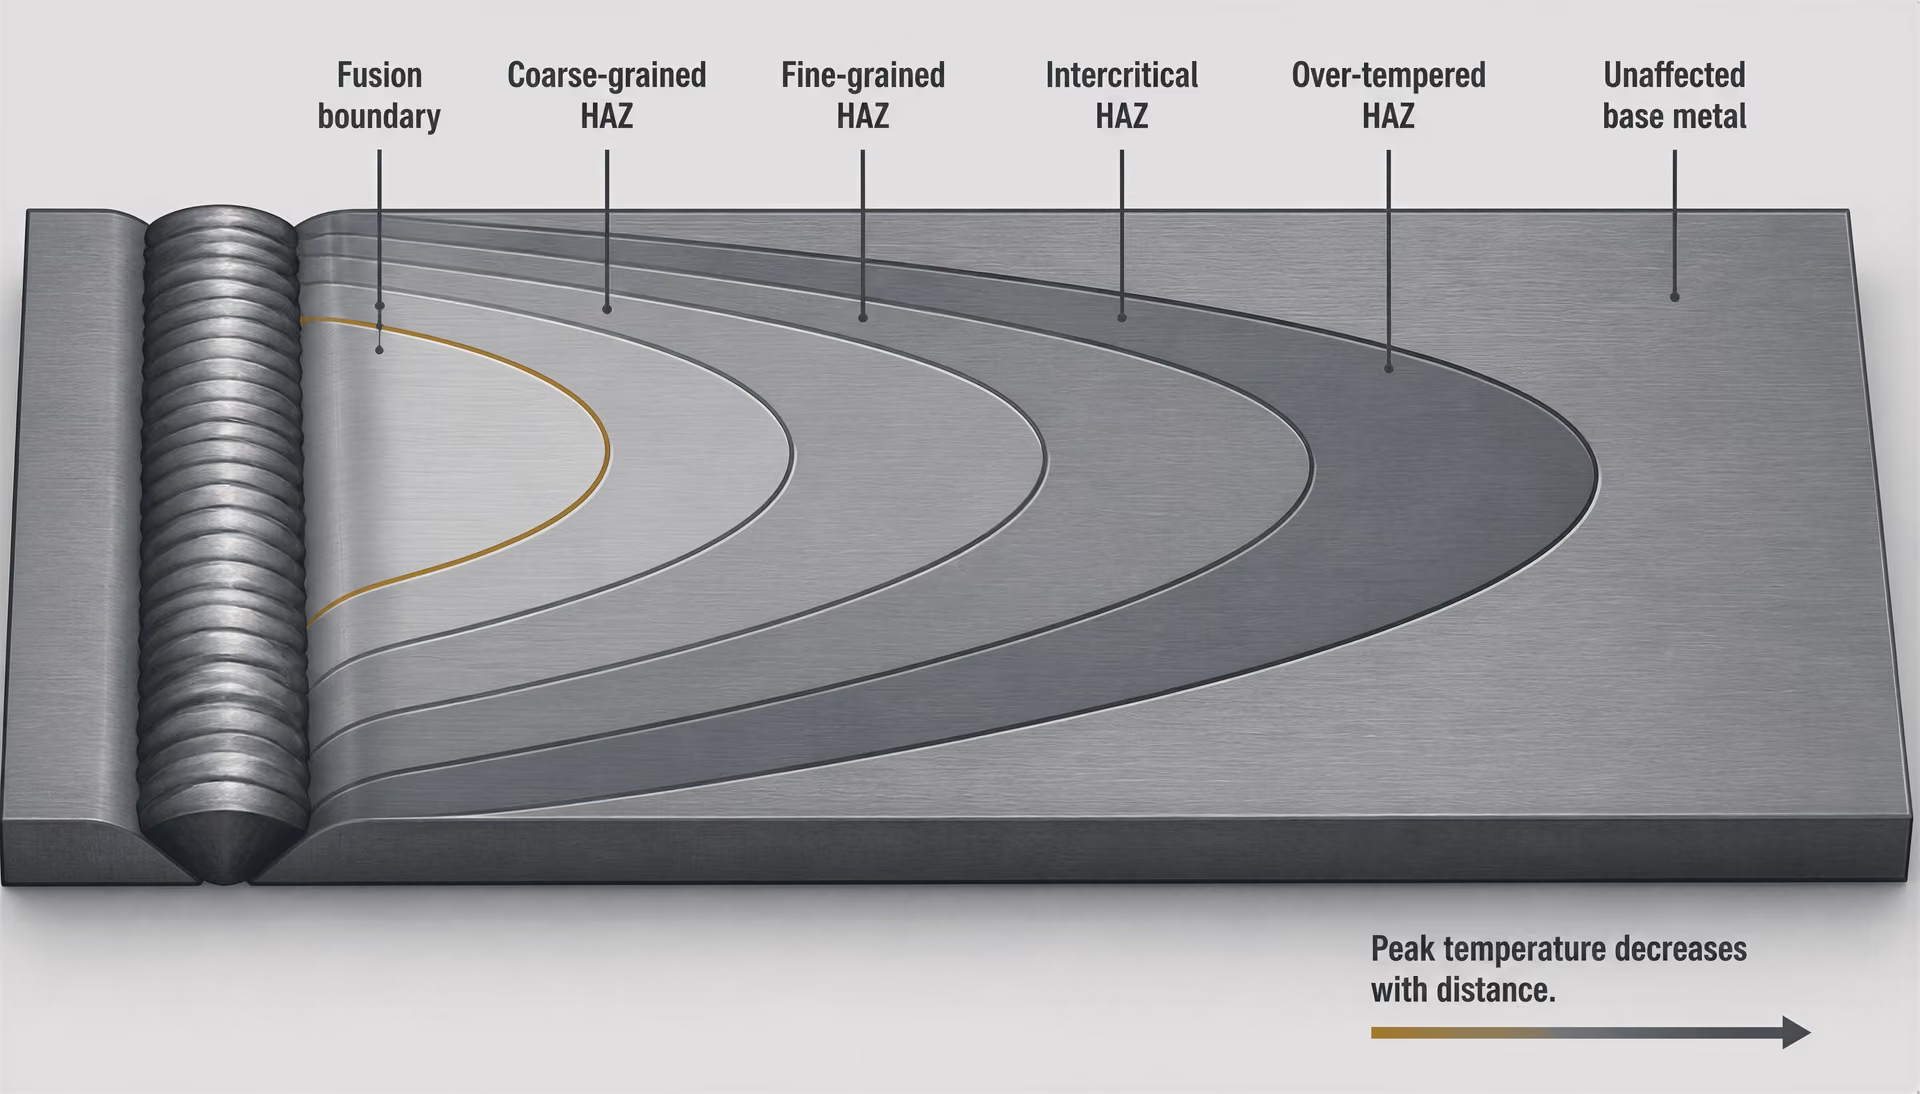
HAZ tedy není svarový kov ani neovlivněný základní materiál. Je to tepelně změněný základní materiál na svém původním místě. Jeho chemické složení obecně zůstává složením základní oceli, ačkoli popis v blízkosti hranice natavení mohou komplikovat lokální natavení, segregace, oxidace, migrace uhlíku nebo interakce s povlakem.
Proměnné tepelného cyklu
- Maximální teplota
- Určuje, zda může dojít k tavení, úplné austenitizaci, částečné transformaci nebo popouštění.
- Rychlost ohřevu
- Mění dobu dostupnou pro difuzi, rozpouštění karbidů a tvorbu austenitu.
- Rychlost ochlazování
- Řídí soupeření mezi tvorbou feritu, perlitu, bainitu a martenzitu.
- Historie opakovaného ohřevu
- Během pozdějších housenek přidává popouštění, zjemnění, částečnou reaustenitizaci nebo přepopuštění.
Proč je HAZ spíše mapou tepelné historie než jediným materiálem
| Terminologie TWI | Terminologie NIST pro potrubní ocel | Definující tepelné působení |
|---|---|---|
| Zhrubnutí zrna | Hrubozrnná oblast | Nad Ac3 při výrazném růstu austenitických zrn |
| Zjemnění zrna | Jemnozrnná oblast | Nad Ac3 bez stejného stupně růstu zrn |
| Částečně transformovaná nebo interkritická oblast | Interkritická oblast | Mezi Ac1 a Ac3; částečná austenitizace |
| Popuštěná oblast | Přepopuštěná oblast | Pod Ac1; měknutí nebo zhrubnutí precipitátů a karbidů |
Oblíbené schéma často znázorňuje HAZ jako úzký, jednotný pás vedle svaru. Toto znázornění je užitečné pro její lokalizaci, ale jako popis její metalurgie je zavádějící. Každé místo v HAZ zaznamenává odlišný cyklus teplota–čas. Maximální teplota, doba strávená při zvýšené teplotě, rychlost ohřevu, rychlost ochlazování a počet tepelných cyklů určují, které reakce mohou proběhnout.
TWI popisuje oblasti HAZ u běžných ocelí jako zhrubnutou, zjemněnou, částečně transformovanou a popuštěnou oblast, klasifikované podle maximální teploty a vzdálenosti od svaru. Klasifikace oceli pro potrubí uvedená ve zprávě National Institute of Standards and Technology používá blízce související pojmy: hrubozrnná, jemnozrnná, interkritická a přepopuštěná oblast. Nejde o samostatné slitiny nanesené ve vrstvách. Jedná se o gradienty v rámci téže původní oceli.
V HAZ se zhrubnutými zrny je maximální teplota dostatečně vysoká k podstatnému růstu austenitických zrn. Při ochlazování mohou tato velká původní austenitická zrna v závislosti na složení a podmínkách ochlazování vytvářet hrubou transformační strukturu se sníženou odolností proti křehkému lomu štěpením. HAZ se zjemněnými, neboli jemnými zrny, dosahuje austenitické oblasti, avšak při nižší maximální teplotě nebo po kratší účinnou dobu; dochází k rekrystalizaci nebo tvorbě austenitu bez stejné míry růstu zrn.
Mikrostruktura a tvrdost TOO feritické oceli závisí především na rychlosti ochlazování v transformačním rozsahu, chemickém složení a prokalitelnosti oceli a na velikosti předchozích austenitických zrn. Strong evidence
Částečně transformovaná neboli interkritická HAZ dosahuje teploty mezi dolní a horní kritickou transformační teplotou. Pouze část původní struktury se mění na austenit. Během ochlazování může tento austenit vytvářet nový ferit, bainit nebo martenzit, zatímco netransformované oblasti si zachovávají svůj předchozí stav a mohou jej dále modifikovat. V popuštěné nebo přepopuštěné oblasti zůstává maximální teplota pod úplnou austenitizací, je však dostatečně vysoká k měknutí nebo zhrubnutí zpevňujících precipitátů a karbidů. Tato oblast je zvláště významná u zušlechtěných ocelí a slitin odolných proti tečení.
Důležitou proměnnou není pouze maximální teplota. TWI uvádí, že mikrostruktura a tvrdost HAZ feritických ocelí závisí především na rychlosti ochlazování v transformačním rozmezí, na složení oceli a její prokalitelnosti a na velikosti původních austenitických zrn. Nízkolegovaná ocel s dostatečným obsahem uhlíku a dostatečnou prokalitelností může při rychlém ochlazování vytvořit tvrdý bainit nebo martenzit, zatímco ocel s nižší prokalitelností může při stejném tepelném cyklu vytvořit ferit a perlit. Jmenovitá jakost se nezměnila, změnily se však místní struktura a vlastnosti.
Δt8/5 Uplynulá doba potřebná k ochlazení určitého místa svarového spoje z 800 °C na 500 °C; jde o užitečný ukazatel transformačního rozsahu, nikoli však o úplnou tepelnou historii.
Proto nelze tvrdost, houževnatost, zbytkové napětí ani náchylnost HAZ k praskání určit pouze podle označení jakosti. Svařovací proud, napětí oblouku, rychlost svařování, geometrie spoje, tloušťka plechu, předehřev, teplota mezi housenkami, míra upnutí a sekvence vícevrstvého svařování – to vše mění tepelný cyklus. Norma EN 1011-2 poskytuje pokyny pro obloukové svařování feritických ocelí s výjimkou feritických nerezových ocelí, protože tyto proměnné musí být řízeny ve vztahu ke složení oceli a její svařitelnosti, nikoli považovány za náhodná nastavení.
Ochlazování se často popisuje pomocí Δt8/5, tedy doby potřebné k ochlazení daného místa z 800 °C na 500 °C. Tento interval je pro mnoho feritických ocelí praktickým ukazatelem, protože zahrnuje významnou část transformačního rozmezí austenitu na ferit, bainit nebo martenzit. Zpráva NIST o oceli pro potrubí dává Δt8/5 do souvislosti s tepelným příkonem, chemickým složením, vzdáleností od svaru a tloušťkou stěny. Jedná se o užitečný popisný parametr, nikoli o úplný identifikační průkaz HAZ: dvě místa mohou mít podobné hodnoty Δt8/5, a přesto se mohou lišit maximální teplotou, velikostí původních austenitických zrn nebo počtem cyklů opětovného ohřevu.
Jak maximální teplota a vzdálenost od svaru vytvářejí jednotlivé oblasti
| Proměnná postupu | Typický tepelný účinek | Možný důsledek v TOO |
|---|---|---|
| Vyšší tepelný příkon | Širší tepelné pole a delší působení tepla | Větší růst zrn a delší doba ochlazování |
| Předehřev | Vyšší počáteční teplota a menší teplotní gradient | Obvykle delší doba ochlazování a větší únik vodíku |
| Větší tloušťka | Odlišný trojrozměrný tok tepla | Změněná odezva při ochlazování ve srovnání s tenkým materiálem |
| Vícevrstvá posloupnost | Dodatečné překrývající se tepelné cykly | Popouštění, zjemnění, částečná reaustenitizace nebo přepopuštění |
Teplota se se vzdáleností od zdroje tepla snižuje, tento pokles však není ani okamžitý, ani dokonale rovnoměrný. Hranice natavení označuje místo, kde místní maximální teplota dosáhla teploty likvidu. Bezprostředně za ní zůstává maximální teplota dostatečně vysoká k vytvoření HAZ s hrubými zrny. Směrem od svaru procházejí maximální teploty rozmezím zjemnění zrn a interkritickým rozmezím, poté dosahují rozmezí popouštění, než se stanou příliš nízkými k detekovatelné změně oceli.
Mechanismy porušení podle umístění
- Vodíkem indukované praskání Obvykle postihuje náchylnou tvrdou TOO za přítomnosti difundovatelného vodíku a tahového napětí.
- Ztekucovací praskání Vzniká v lokálně roztavených hranicích zrn TOO nebo v segregovaných oblastech.
- Krystalizační praskání Vzniká především v tuhnoucím svarovém kovu, nikoli v neroztavené TOO.
- Lamelární trhání Souvisí s deformací ve směru tloušťky a s plechem citlivým na vměstky.
- Praskání při opakovaném ohřevu Rozvíjí se během pozdějšího ohřevu nebo při provozu za zvýšené teploty u náchylných slitin.
Tyto hranice se při změně postupu svařování posouvají. Vyšší tepelný příkon obecně rozšiřuje tepelné pole a prodlužuje dobu dostupnou pro růst zrn a transformaci. Předehřev zvyšuje počáteční teplotu a obvykle prodlužuje dobu ochlazování. Silný průřez odvádí teplo jinak než tenký. Následující housenka může znovu ohřát dřívější HAZ a vytvořit novou jemnozrnnou nebo interkritickou oblast uvnitř prvního tepelného cyklu nebo v jeho sousedství. Následné tepelné zpracování po svařování (PWHT) pak může popustit martenzit, uvolnit napětí a současně změnit precipitáty v několika oblastech.
Následky mohou být závažné, aniž by byly rovnoměrné. Ocel jakosti 91, martenzitická slitina odolná proti tečení, je náchylná k praskání typu IV v HAZ základního kovu, zejména v jemnozrnných a interkritických oblastech. ASM International a EPRI tuto náchylnost popsaly v roce 2016; simulované tepelné cykly rovněž ukázaly, že tvorba feritu v interkritické HAZ může snížit pevnost v tahu při vysoké teplotě. Zranitelné místo tedy není jednoduše „svar“, ale určitá transformovaná část základního materiálu.[2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI. TWI study, 2002.
Metalurgie HAZ řídí také jiné druhy degradace než lom. Praskání vyvolané vodíkem, zkapalňovací praskání, lamelární trhání a praskání při opětovném ohřevu mají odlišné příčiny a místa vzniku; praskání při tuhnutí se týká především tuhnoucí tavné zóny, nikoli automaticky HAZ. ESDEP uvádí zkapalňovací praskání HAZ, praskání vyvolané vodíkem a praskání při opětovném ohřevu mezi hlavními problémy svařitelnosti konstrukčních ocelí. Označovat každou nespojitost svaru jako „praskání HAZ“ zakrývá její mechanismus.
Korozní chování se řídí stejnou prostorovou logikou. Studie TWI z roku 2002, která se zabývala svary ze supermartenzitické nerezové oceli, zkoumala mikrostruktury HAZ ve vztahu ke korozi, koroznímu praskání pod napětím, praskání vlivem sulfidického napětí, opětovnému ohřevu při následných housenkách a PWHT. Lokální popuštění, čerstvý martenzit, změny precipitátů a vlivy složení mohou způsobit, že sousední oblasti HAZ budou při provozu reagovat odlišně. Norma ISO 13916:2025 stanovuje měření teplot předehřevu, teploty mezi housenkami a teplot udržování předehřevu během tavného svařování, vylučuje však měření teploty PWHT. Toto rozlišení je důležité, protože k mapě tepelné historie HAZ přispívá jak svařování, tak pozdější opětovný ohřev.
2. Tepelné cykly: špičková teplota, rychlost ohřevu a doba chladnutí
Tepelná historie je organizačním principem metalurgie tepelně ovlivněné oblasti (HAZ). Svar nevystavuje veškerý přilehlý základní materiál jedné teplotě po stejnou dobu. Každý bod prochází vlastním cyklem: rychlým ohřevem, dosažením špičkové teploty, setrváním nad kritickými teplotami přeměn a chladnutím rychlostí, která se v čase průběžně mění. HAZ je proto prostorově gradovanou oblastí, nikoli rovnoměrným pásem. Její lokální struktura závisí na kombinovaném působení špičkové teploty, rychlosti ohřevu, rychlosti chladnutí, chemického složení oceli, velikosti zrna předchozího austenitu, míry omezení smršťování a pozdějšího opakovaného ohřevu.
U běžných ocelí TWI rozlišuje podle špičkové teploty a vzdálenosti od svaru zóny s hrubozrnnou strukturou, zjemněnou zrnitostí, částečně přeměněnou neboli interkritickou strukturou a popuštěnou strukturou. Zpráva NIST o potrubních ocelích používá související označení hrubozrnná, jemnozrnná, interkritická a překalená zóna. Tyto hranice jsou metalurgickými popisy, nikoli pevně stanovenými vzdálenostmi platnými pro každý svar. Změna měrné energie oblouku, geometrie spoje, tloušťky plechu nebo rychlosti svařování jejich polohu posouvá.
Gradienty špičkové teploty napříč HAZ
Nejvyšší špičková teplota se vyskytuje bezprostředně za hranicí natavení. V HAZ s hrubozrnnou strukturou dosáhne kov teploty dostatečně vysoké k vytvoření austenitu a k výraznému růstu austenitických zrn před přeměnou při chladnutí. Hrubozrnná struktura předchozího austenitu může změnit produkty vznikající při chladnutí a může snížit lokální houževnatost, i když samotný svarový kov splňuje stanovené požadavky.
Se vzrůstající vzdáleností od hranice natavení špičková teplota klesá. HAZ se zjemněnou zrnitostí se ohřeje nad rozsah austenitické přeměny, avšak ne po stejnou dobu ani na stejnou teplotu jako oblast s hrubozrnnou strukturou, takže rekrystalizovaná austenitická zrna zůstávají menší. V interkritické HAZ se na austenit přemění pouze část původní feriticko-perlitické, bainitické nebo popuštěné struktury. Nepřeměněné oblasti sousedí s nově vytvořeným austenitem a při následném chladnutí získávají odlišné strukturní složky. Ještě dále od svaru může špičková teplota zůstat pod dolní kritickou teplotou přeměny. Kov se pak místo přeměny popouští nebo překaluje, což u zušlechtěných ocelí může snížit tvrdost a pevnost.
Teplotní gradient je zároveň časovým gradientem. Bod v blízkosti hranice natavení dosáhne vyšší špičkové teploty rychle a může zůstat nad teplotou začátku nebo dokončení austenitické přeměny déle než bod ve větší vzdálenosti. Rychlost ohřevu je významná, protože kinetiku přeměn neurčuje pouze špičková teplota. Rychlý ohřev může zpomalit difuzně řízené reakce a změnit množství materiálu, které se během krátkého teplotního působení přemění. Pomalejší cyklus umožňuje, aby redistribuce uhlíku, rozpouštění karbidů a růst zrn postoupily dále.
Proto se mohou i ve dvou místech s podobnými špičkovými teplotami vytvořit odlišné mikrostruktury. TWI uvádí, že mikrostruktura a tvrdost HAZ závisí především na rychlosti chladnutí v průběhu transformačního rozsahu, na chemickém složení a prokalitelnosti oceli a na velikosti zrna předchozího austenitu. Tvrdost může vzrůst tam, kde rychlé chladnutí vede ke vzniku martenzitu nebo tvrdého bainitu, zatímco houževnatost může klesnout v důsledku hrubých zrn, křehkých strukturních složek nebo lokálního obohacení uhlíkem. Naproti tomu pomalý cyklus může vytvořit měkčí feriticko-perlitické nebo popuštěné struktury, avšak nadměrné změkčení může vytvořit minimum pevnosti vedle tvrdších oblastí.
Význam a omezení Δt8/5
Označení Δt8/5, často zapisované jako Δt8/5 nebo t8/5, vyjadřuje uplynulou dobu chladnutí mezi 800 °C a 500 °C. Jde o praktický parametr svařování, protože tento interval se u feritických ocelí často překrývá s významnými reakcemi rozkladu austenitu. Krátká hodnota Δt8/5 obecně znamená rychlé chladnutí a u náchylného chemického složení zvyšuje možnost vzniku martenzitických nebo tvrdých bainitických produktů. Dlouhá hodnota Δt8/5 obecně umožňuje rozsáhlejší difuzní přeměnu a vede spíše k měkčím feritickým nebo bainitickým strukturám. Skutečný výsledek však stále závisí na konkrétní oceli.
Zpráva NIST o potrubních ocelích konkrétně uvádí vztah mezi Δt8/5, tepelným příkonem, chemickým složením, vzdáleností od svaru a tloušťkou stěny. Tento vztah je zásadní: tepelný příkon mění teplotní pole, chemické složení mění kinetiku přeměn, vzdálenost mění lokální špičkovou teplotu a odvod tepla a tloušťka stěny mění možnosti odvodu tepla ze spoje. Tlustší průřez může odvádět teplo jinak než tenký plech, zatímco tuhé upnutí spoje, uspořádání podložky nebo blízká housenka mohou změnit okrajové tepelné podmínky.
Δt8/5 nepředstavuje úplnou tepelnou historii. Komprimuje křivku chladnutí do jediného časového intervalu a poskytuje jen málo informací o rychlosti ohřevu, přesné špičkové teplotě, době nad teplotou dokončení austenitické přeměny nebo o chladnutí před dosažením 800 °C. Dva cykly mohou mít stejnou hodnotu Δt8/5, ale odlišné špičkové teploty a odlišné velikosti zrna předchozího austenitu. Mohou proto vytvořit odlišné podíly martenzitu, bainitu, feritu nebo perlitu. Tento parametr má také omezený význam pro oblasti, které nikdy nedosáhnou austenitizace, pro některé nerezové oceli, jejichž přeměny se liší od přeměn uhlíko-manganových ocelí, a pro opakovaně ohřívané oblasti, jejichž původní struktura již byla změněna.
Z tohoto důvodu by měl Δt8/5 doplňovat, nikoli nahrazovat metalografické vyšetření, mapování tvrdosti a vhodný diagram kontinuálního chladnutí nebo simulaci tepelného cyklu svařování. Jde o řídicí proměnnou, nikoli o univerzální prediktor mikrostruktury.
Tepelný příkon, tloušťka plechu, omezení smršťování a opakovaný ohřev při vícevrstvém svařování
Jmenovitý tepelný příkon se běžně vypočítává z proudu, napětí a rychlosti svařování, přičemž se podle potřeby zohledňuje účinnost. Popisuje energii dodanou na jednotku délky, neurčuje však jednoznačně lokální cyklus HAZ. Stejná jmenovitá hodnota může vytvořit různá teplotní pole v tlustém tuhém spoji, tenkém plechu, trubce s velkým tepelným sinkem nebo ve spoji s předehřevem. Význam mají také tvar housenky, účinnost oblouku, teplota mezi vrstvami, příprava spoje a odvod tepla do svěrek nebo podložky.
Chemické složení mění odezvu na daný cyklus. Uhlíkový ekvivalent, legující přísady a prokalitelnost určují, jak snadno se austenit při chladnutí přemění na martenzit nebo bainit. Nízkolegovaná ocel se stejnou naměřenou hodnotou Δt8/5 jako ocel s nižší prokalitelností může vytvořit tvrdší HAZ. Významná je také předchozí tepelná expozice. Popuštěný martenzit, normalizovaný feriticko-perlitický stav a bainitická potrubní ocel nevstupují do nového cyklu ze stejného mikrostrukturního stavu.
Tloušťka plechu nebo stěny mění trojrozměrný tok tepla. Tenký materiál může rychle ztrácet teplo svými povrchy, zatímco tlustý průřez akumuluje více tepla a při postupu svařování může chladnout odlišně. Předehřev snižuje teplotní gradient a obvykle prodlužuje dobu chladnutí. Omezení smršťování nemění pouze teplotu; zvyšuje také napětí působící během smršťování HAZ a difuze vodíku tvrdou, potenciálně křehkou oblastí. Vodíkem indukované praskání se proto liší od tuhnoucího praskání ve svarovém kovu, lamelárního trhání spojeného s deformací ve směru tloušťky a vměstky, zkapalňovacího praskání v blízkosti částečně natavených hranic zrn a praskání při opakovaném ohřevu během pozdějšího zahřívání. ESDEP uvádí zkapalňovací praskání HAZ, vodíkem indukované praskání a praskání při opakovaném ohřevu mezi hlavními problémy svařitelnosti konstrukčních ocelí.
ISO 13916:2025 se týká měření teplot předehřevu, mezi vrstvami a udržování předehřevu při tavném svařování, avšak vylučuje měření teploty tepelného zpracování po svařování. Strong evidence

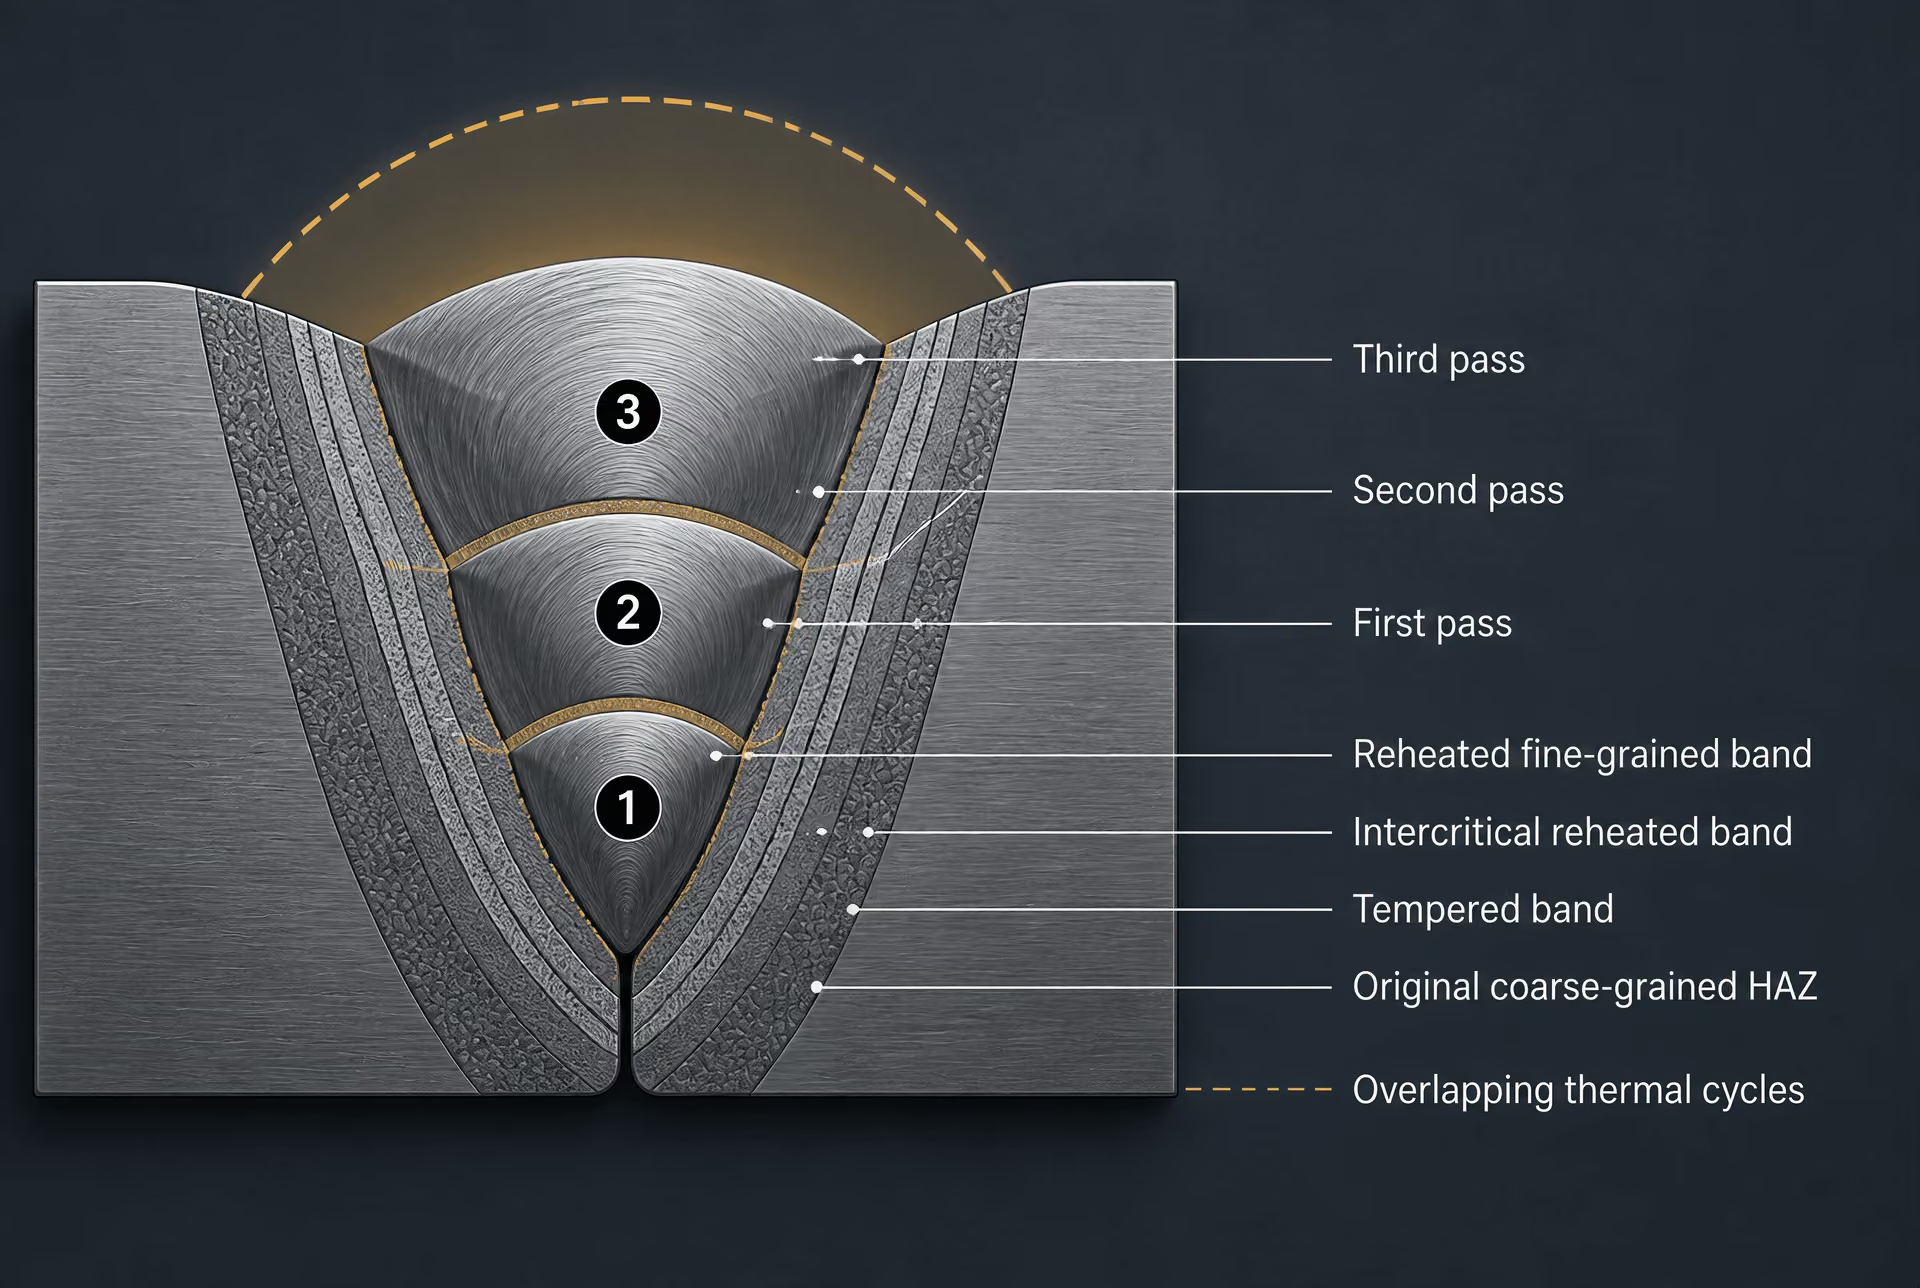
Vícevrstvé svařování přidává nové tepelné cykly ještě před ochlazením spoje do konečného stavu. Pozdější vrstva může popustit, zjemnit, částečně znovu austenitizovat nebo překalit HAZ vytvořenou předchozí vrstvou. Její špičková teplota se v jednotlivých místech předchozí housenky a HAZ liší, takže v jednom místě může dojít ke změkčení, zatímco v jiném k novému růstu zrn nebo interkritické přeměně. Ocel třídy Grade 91 tento důsledek ilustruje: ASM International a EPRI v roce 2016 uvedly, že praskání typu IV souvisí s HAZ základního materiálu, zejména s jemnozrnnými a interkritickými oblastmi. Simulované cykly rovněž ukázaly, že vznik feritu v interkritické HAZ může snížit pevnost v tahu při vysokých teplotách.
| Podoblast TOO | Stav austenitizace | Pravděpodobná transformace nebo účinek na vlastnosti |
|---|---|---|
| Hrubozrnná TOO | Nad Ac3 při dostatečně vysoké maximální teplotě podporující růst zrn | Hrubá předchozí austenitická zrna; možná ztráta houževnatosti |
| Jemnozrnná TOO | Nad Ac3 bez výrazného růstu zrn | Jemnější transformovaná struktura, avšak tvrdost zůstává závislá na chemickém složení |
| Interkritická TOO | Mezi Ac1 a Ac3 | Smíšená transformovaná a netransformovaná struktura; možné lokální změkčení |
| Přepopuštěná TOO | Pod Ac1 | Popouštění, zhrubnutí karbidů a snížená tvrdost nebo pevnost |
Stejný princip se uplatňuje i mimo oblast pevnosti a praskání. Studie TWI z roku 2002 zaměřená na svary supermartenzitických nerezových ocelí zkoumala strukturu HAZ ve vztahu ke korozi, koroznímu praskání pod napětím, praskání pod napětím v přítomnosti sulfidů, opakovanému ohřevu následnými vrstvami a tepelnému zpracování po svařování (PWHT). Teplotu je proto nutné měřit, nikoli pouze předpokládat. ISO 13916:2025 stanovuje měření teploty předehřevu, teploty mezi vrstvami a teploty udržování předehřevu při tavném svařování, vylučuje však měření teploty PWHT. EN 1011-2 se vztahuje na obloukové svařování feritických ocelí, s výjimkou feritických nerezových ocelí. Smysluplnou vazbu mezi postupem svařování, lokální strukturou a chováním při provozu proto poskytuje tepelný cyklus jako celek — nikoli pouze jmenovitý tepelný příkon.
3. Austenitizace a konvenční podoblasti tepelně ovlivněné oblasti
Austenitizace Transformace feritu, perlitu, bainitu nebo popuštěného martenzitu na austenit při ohřevu přes kritický teplotní rozsah.
Konvenční rozdělení tepelně ovlivněné oblasti (HAZ) feritické oceli vychází z maximální teploty dosažené během svařování, nikoli z pevně stanovené vzdálenosti od hranice natavení. Bod v blízkosti svaru může být zahřát nad horní kritickou teplotu a před ochlazením se zcela přeměnit na austenit. Vzdálenější bod může projít pouze interkritickým rozmezím mezi a , zatímco jiný může zůstat pod a podstoupit pouze popouštěcí cyklus. Hranice jsou proto teplotními izotermami, nikoli ostrými metalurgickými rozhraními.
TWI popisuje HAZ konvenčních ocelí jako oblast se zhrubnutými zrny, oblast se zjemněnými zrny, částečně přeměněnou oblast a popuštěnou oblast, klasifikované podle maximální teploty a vzdálenosti od svaru. NIST používá pro potrubní oceli úzce související pojmy: oblast s hrubozrnnou strukturou, oblast s jemnozrnnou strukturou, interkritickou oblast a nadměrně popuštěná oblast. Tentýž svar může obsahovat všechny tyto oblasti, ale jejich šířka se mění v závislosti na měrné energii oblouku, rychlosti svařování, tloušťce stěny plechu nebo trubky, geometrii spoje, předehřevu a tepelné vodivosti oceli.

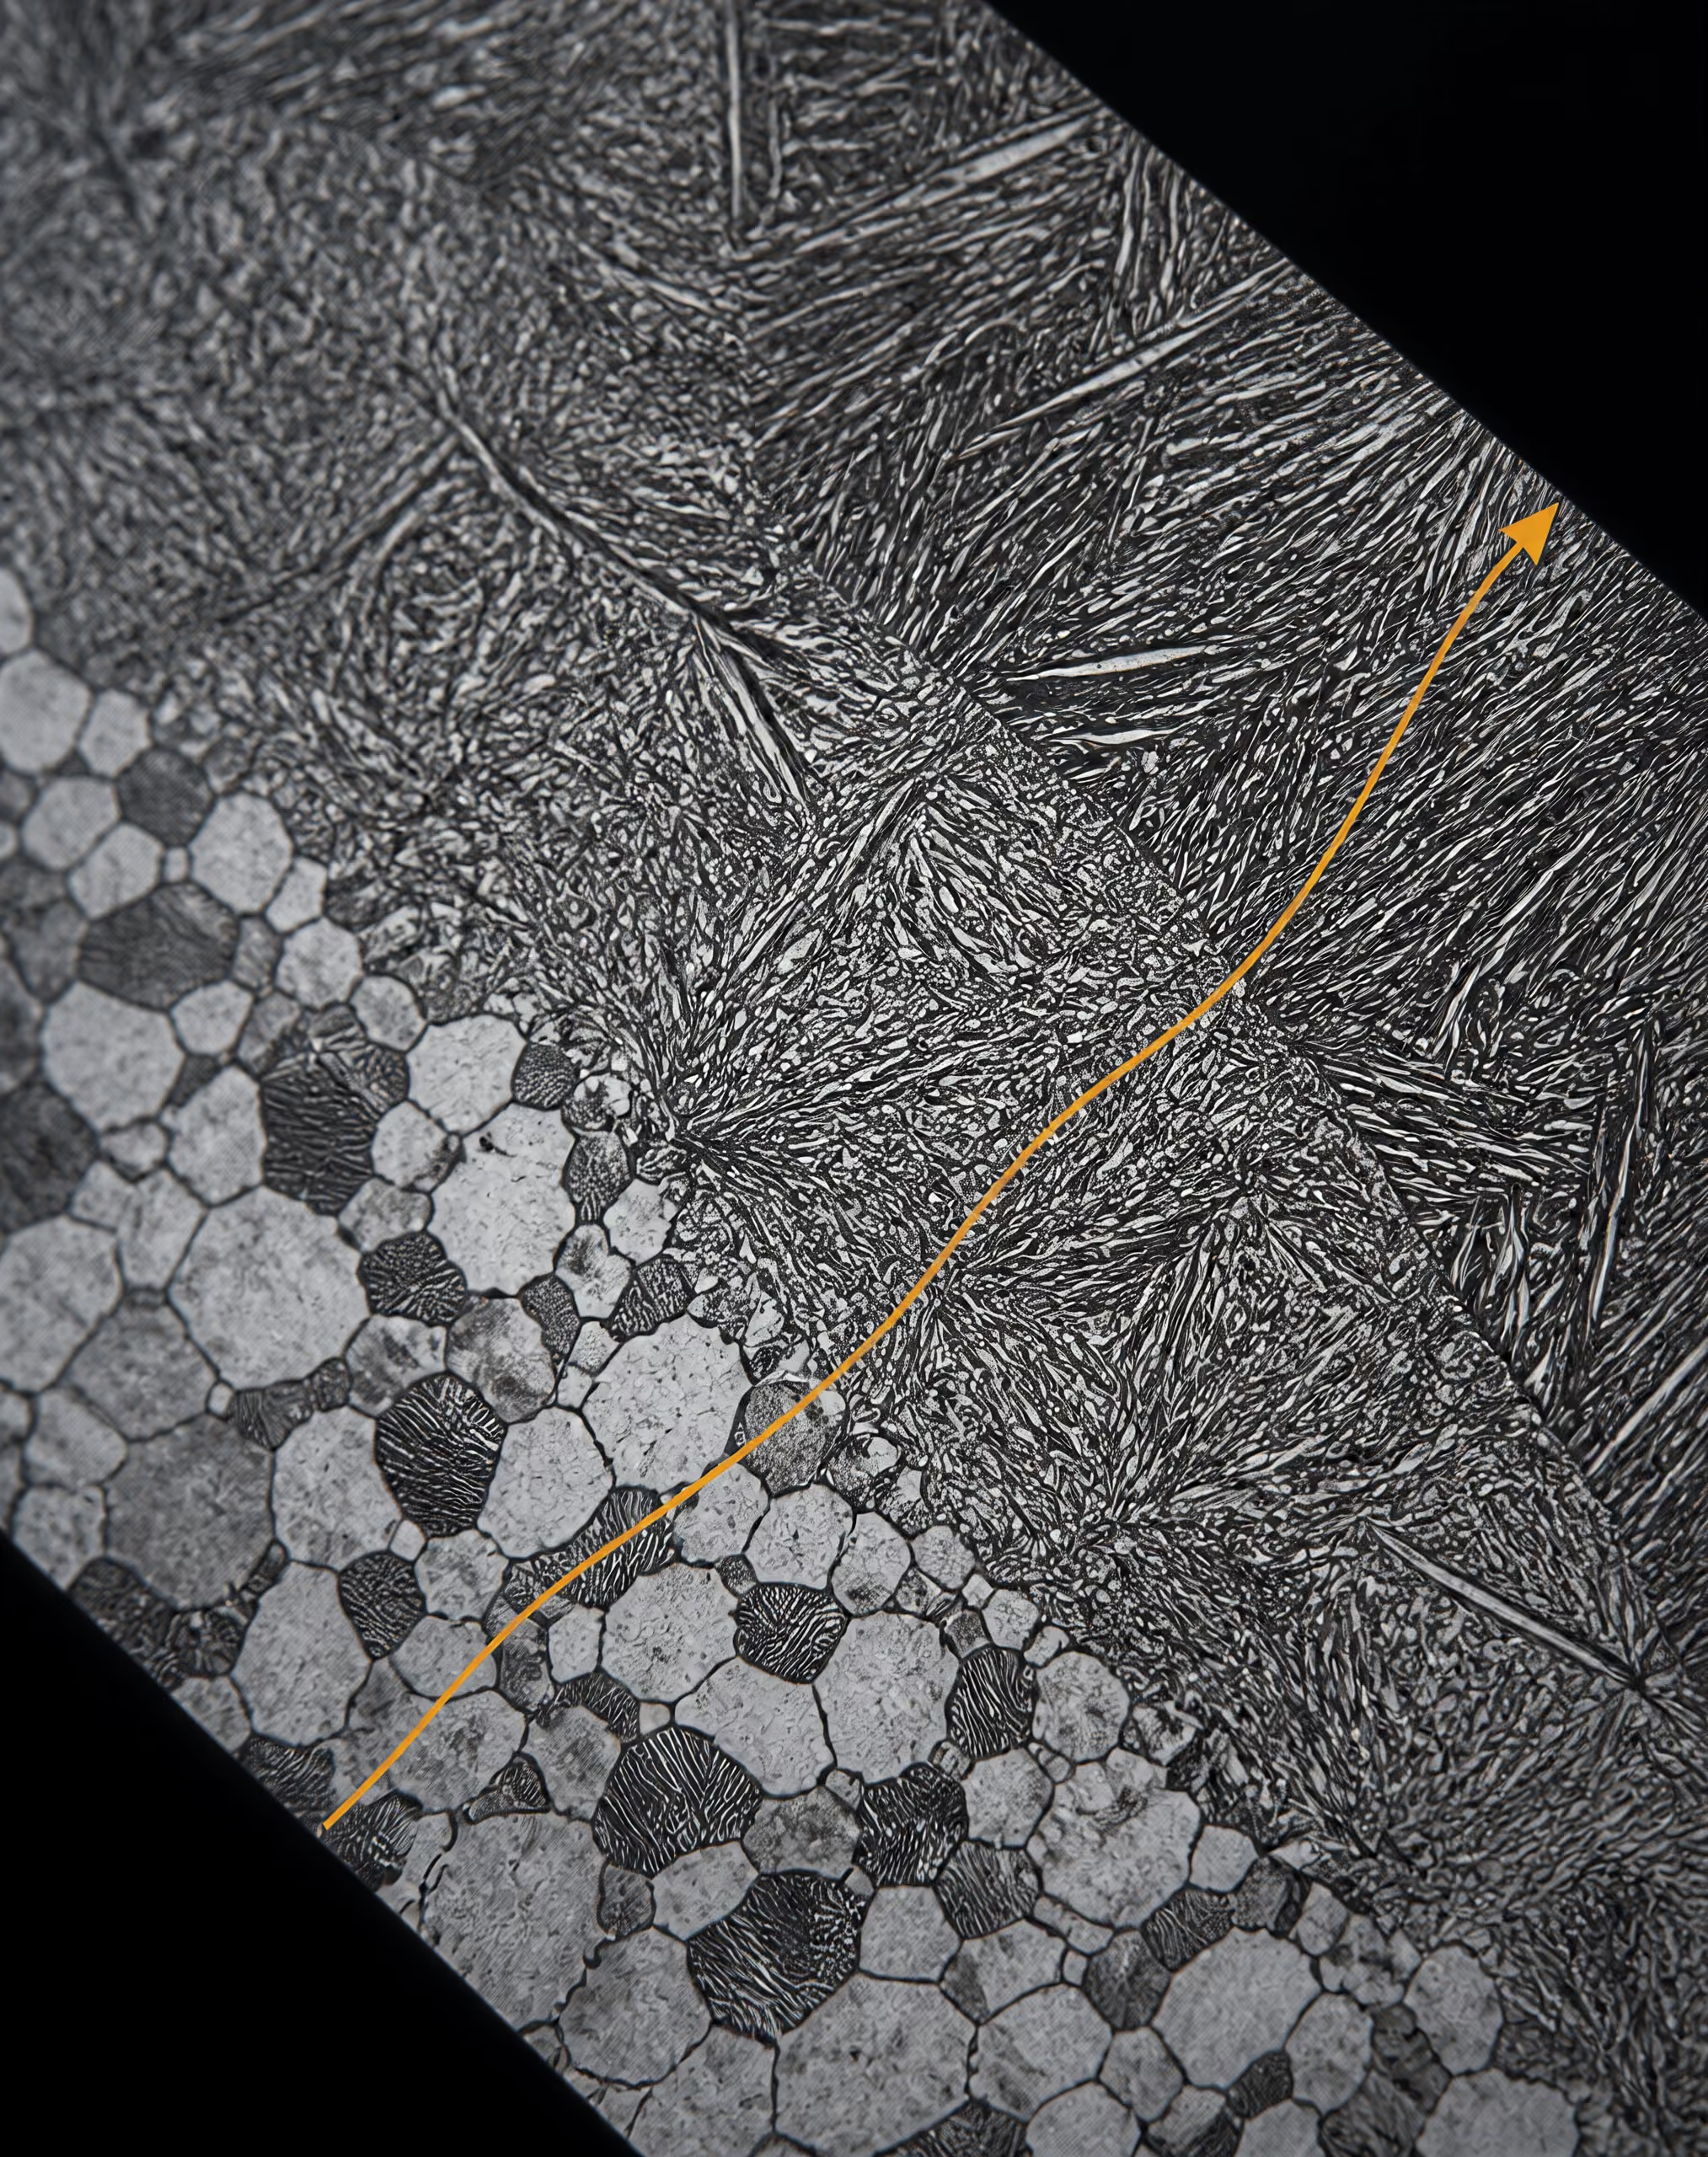
Austenitizace je ústředním dějem v teplejší části HAZ. Při ohřevu přes se ferit a veškerý perlit, bainit nebo popuštěný martenzit začínají přeměňovat na austenit. Nad je nízkouhlíková podeutektoidní ocel nominálně austenitická, ačkoli rychlost ohřevu, segregace legujících prvků, nerozpuštěné karbidy a původní mikrostruktura ovlivňují, do jaké míry je tato přeměna úplná. Růst zrn pak závisí jak na teplotě, tak na čase. Krátký svařovací cyklus může vést k výraznému zhrubnutí zrn, protože teploty v blízkosti hranice natavení jsou mimořádně vysoké, přestože expozice trvá pouze několik sekund.
Hrubá předchozí austenitická zrna mohou snižovat rázovou houževnatost, zatímco podmínky ochlazování určují, zda vzniknou tvrdší bainitické nebo martenzitické produkty. Strong evidence
HAZ s hrubozrnnou strukturou neboli HAZ se zhrubnutými zrny
HAZ s hrubozrnnou strukturou (CGHAZ) leží bezprostředně za hranicí natavení u konvenčních feritických ocelí. Její maximální teplota přesahuje a je dostatečně vysoká k aktivaci rychlého růstu austenitických zrn; podle mnoha popisů zasahuje do oblasti blížící se teplotě solidu, přesto však zůstává v tuhém stavu a není součástí natavené oblasti. Austenit vzniká v celé původní feritické matrici a původní hranice feritických zrn přestávají vymezovat přeměněnou strukturu. Při ochlazování vzniká uvnitř zvětšených původních austenitických zrn ferit, perlit, bainit nebo martenzit v závislosti na chemickém složení a rychlosti ochlazování.
Velká původní austenitická zrna zmenšují celkovou plochu hranic dostupnou pro nukleaci během přeměny. To může zpomalit difuzní tvorbu feritu a zvýšit prokalitelnost v rámci místního tepelného cyklu. Při dostatečně rychlém ochlazování se proto v CGHAZ u nízkolegované oceli může vytvořit bainit nebo martenzit, i když nezasažený plech má feriticko-perlitickou strukturu. Na této odezvě se podílejí obsah uhlíku, mangan, chrom, molybden, nikl, mikrolegující přísady a bor. Karbonitridy titanu, niobu a vanadu mohou omezovat růst austenitu, pokud zůstávají stabilní, avšak jejich nadměrné rozpuštění při vysoké teplotě tento brzdicí účinek odstraňuje.
Výsledkem tedy není pouze „tvrdší HAZ“. Hrubá původní austenitická zrna mohou snižovat rázovou houževnatost zvětšením účinné velikosti štěpných plošek a podporou vzniku nepříznivých produktů přeměny. Tvrdá CGHAZ může být také náchylná k vodíkem indukovanému praskání, pokud se současně vyskytne difundovatelný vodík, tahové zbytkové napětí a mikrostruktura dostatečně citlivá na vznik trhlin. Rozhodující zůstává rychlost ochlazování. TWI označuje za hlavní faktory řídící mikrostrukturu a tvrdost HAZ rychlost ochlazování v průběhu transformačního rozmezí, chemické složení a prokalitelnost a velikost původních austenitických zrn.
U potrubních ocelí se jako praktický ukazatel ochlazování často používá , tedy doba potřebná k ochlazení daného místa z 800 °C na 500 °C. Krátká hodnota obecně znamená rychlejší ochlazování a větší sklon ke vzniku bainitických nebo martenzitických produktů; dlouhá hodnota umožňuje větší podíl difuzní přeměny a popouštění. Tento vztah však není univerzální ani jednorozměrný. Zpráva NIST o potrubních ocelích uvádí, že závisí na tepelném příkonu, chemickém složení, vzdálenosti od svaru a tloušťce stěny. V důsledku toho mohou dva body ve stejné nominální vzdálenosti od svaru prodělat při různých geometriích potrubí nebo postupech svařování odlišný průběh ochlazování.
HAZ s jemnozrnnou strukturou neboli HAZ se zjemněnými zrny
HAZ s jemnozrnnou strukturou (FGHAZ) dosahuje maximální teploty nad , takže její struktura je z velké části nebo zcela austenitizovaná, avšak maximální teplota zůstává pod rozmezím, které způsobuje výrazné zhrubnutí austenitických zrn. Austenitická zrna zůstávají menší než v CGHAZ. Při ochlazování poskytuje jemnější struktura původních austenitických zrn více nukleačních míst a obvykle podporuje jemnější feriticko-bainitickou nebo martenzitickou strukturu.
Označení „jemnozrnná“ nezaručuje nízkou tvrdost ani vysokou houževnatost. Rychlý tepelný cyklus u oceli s vysokou prokalitelností může stále vést ke vzniku tvrdého bainitu nebo martenzitu. Naopak pomalý cyklus může vytvořit měkčí ferit a perlit. FGHAZ je ve srovnání s CGHAZ často mechanicky příznivější, protože její přeměněné složky jsou jemnější, avšak místní houževnatost závisí na skutečně vzniklém produktu, obsahu uhlíku, vměstcích, segregaci a historii opakovaného ohřevu.
Vícevrstvé svařování tento obraz komplikuje. Pozdější svarová housenka může zahřát část dříve vytvořené CGHAZ do jemnozrnné austenitické oblasti nebo do interkritického rozmezí a vytvořit úzký pás s jinou strukturou, než má původní CGHAZ i nezasažený základní materiál. Názvosloví HAZ proto popisuje konkrétní tepelný cyklus, nikoli trvalé označení připojené k pevně vymezenému kusu oceli.
Interkritické, částečně přeměněné a nadměrně popuštěné oblasti
Interkritická HAZ (ICHAZ) dosahuje maximální teploty mezi a . Na austenit se přemění pouze část původní mikrostruktury. U feriticko-perlitické oceli se přednostně přeměňují perlitické nebo uhlíkem obohacené složky a vybrané oblasti feritu, zatímco část feritu zůstává nepřeměněna. Při ochlazování se nově vzniklý austenit může přeměnit na ferit, bainit nebo martenzit, zatímco nepřeměněný ferit si zachovává odlišnou tepelnou historii. Tato smíšená struktura může vést k výrazným místním rozdílům v tvrdosti a deformačním odporu na velmi malých vzdálenostech.
ICHAZ má mimořádný význam u žárupevn é oceli Grade 91, nominálně označované jako X10CrWMoVNb9-2 podle EN 10088-1 a v technické praxi běžně identifikované jako Grade 91 nebo P91. ASM International a EPRI v roce 2016 uvedly, že Grade 91 je náchylná k praskání typu IV v HAZ základního materiálu, zejména v jemnozrnných a interkritických oblastech. Simulace tepelných cyklů rovněž ukázaly, že tvorba feritu v interkritické HAZ může snižovat pevnost v tahu při vysokých teplotách. Praskání typu IV proto není totožné s běžným vodíkovým praskáním: jde o problém poškození tečením spojený se změkčenou, mikrostrukturně pozměněnou HAZ během dlouhodobého provozu.
Pod nedochází k objemové austenitizaci, přesto však mohou nastat významné změny. U normalizované feritické oceli se tato oblast může označovat jako subkritická HAZ. U zušlechtěné oceli může tepelný cyklus svařování popustit martenzit, zhrubit karbidy a snížit tvrdost. Pokud jsou maximální teplota a doba výdrže dostatečně vysoké, oblast se označuje jako popuštěná nebo nadměrně popuštěná. Její pevnost může klesnout, přestože nevzniká nový austenit. U precipitačně zpevněných nebo žárupevných ocelí může být rozpuštění, zhrubnutí nebo přerozdělení zpevňujících fází významnější než přeměna feritu.
Následný opakovaný ohřev při dalších svarových housenkách tuto složitost dále rozšiřuje. Dříve ztvrdlá oblast může být další svarovou housenkou popuštěna; dříve popuštěná oblast může být částečně reaustenitizována a interkritický pás může být znovu ohřát do jiného transformačního rozmezí. Svarové spoje ze supermartenzitické nerezové oceli ukazují, proč nelze HAZ posuzovat pouze jako gradient pevnosti. Studie TWI z roku 2002 zkoumala jejich mikrostrukturu HAZ ve vztahu ke korozi, koroznímu praskání pod napětím, praskání vyvolanému sulfidy a napětím, opakovanému ohřevu při dalších svarových housenkách a tepelnému zpracování po svařování (PWHT). Tepelný cyklus může měnit rozložení chromu, popuštění martenzitu a podíl zbytkového austenitu, a tím ovlivňovat jak mechanickou odezvu, tak korozní chování.
EN 1011-2 poskytuje pokyny pro obloukové svařování feritických ocelí s výjimkou feritických nerezových ocelí, zatímco ISO 13916:2025 stanovuje měření teplot předehřevu, teplot mezi housenkami a teplot udržování předehřevu během tavného svařování; nevztahuje se na měření teploty při PWHT. Tyto kontroly jsou důležité, protože konvenční oblasti jsou důsledkem tepelné historie. Nelze je spolehlivě definovat pouze na základě vzdálenosti.
4. Produkty transformace a mikrostruktura HAZ
Tepelně ovlivněná oblast (HAZ) nemá jednotnou strukturu. Každé místo v blízkosti hranice natavení je vystaveno jiné maximální teplotě, jiné době nad kritickými teplotami a jiné dráze ochlazování v rozsahu transformace austenitu na ferit. U konvenčních ocelí TWI rozděluje HAZ podle maximální teploty a vzdálenosti od svaru na oblast se zhrubnutými zrny, oblast se zjemněnými zrny, částečně transformovanou oblast a popuštěnou oblast. V popisech potrubí se pro stejný prostorový průběh běžně používají označení oblast s hrubozrnnou strukturou, oblast s jemnozrnnou strukturou, interkritická oblast a nadměrně popuštěná oblast.
| Režim ochlazování | Možné převládající produkty | Typická tendence vlastností |
|---|---|---|
| Relativně pomalý | Polygonální ferit a perlit | Nižší tvrdost; možné změkčení |
| Střední | Horní, dolní nebo zrnitý bainit | Střední až vysoká tvrdost v závislosti na morfologii a chemickém složení |
| Rychlý | Martenzit, často s bainitem nebo feritem | Vyšší tvrdost a větší obava z vodíkového praskání |
| Podkritický opakovaný ohřev | Popuštěný martenzit nebo bainit | Snížená tvrdost a pevnost v důsledku popouštění |
Tato označení popisují tepelné působení, nikoli zaručené vlastnosti. Oblast s jemnozrnnou strukturou může být houževnatější než sousední oblast s hrubozrnnou strukturou, její tvrdost však stále závisí na chemickém složení a rychlosti ochlazování. Oblast označená jako martenzitická může mít vysokou tvrdost, její náchylnost ke vzniku trhlin však závisí na obsahu uhlíku, vodíku, stupni stažení, stavu popuštění a místních napětích. Názvy fází jsou nezbytné, samy o sobě však nepředpovídají vlastnosti.
Vznik feritu, perlitu, bainitu a martenzitu
Když se feritická ocel zahřeje nad horní kritickou teplotu, původní ferit a perlit se transformují na austenit. Maximální teplota určuje, kolik austenitu vznikne a do jaké míry se austenitická zrna zvětší. Během následného ochlazování se tento austenit rozkládá prostřednictvím konkurenčních transformačních reakcí. Rychlost ochlazování se často vyjadřuje pomocí Δt8/5, tedy doby, během níž se materiál ochladí z 800 °C na 500 °C. Tento interval je praktickým parametrem svařování, protože značná část transformace austenitu v uhlíkových a nízkolegovaných ocelích probíhá v tomto rozsahu nebo v jeho blízkosti.
Při relativně pomalém ochlazování vede difuzní transformace ke vzniku polygonálního feritu, po němž často následuje perlit. Uhlík odmítnutý rostoucím feritem obohacuje zbývající austenit, což umožňuje současný vznik feritu a cementitu ve formě perlitu. V HAZ však může být ferit orientovaný, Widmanstättenův nebo jinak neekviaxiální, protože hranice austenitických zrn a teplotní gradient ovlivňují nukleaci a růst. Výsledná morfologie je významná. Dvě oblasti mohou být obě označeny jako feriticko-perlitické, přesto se mohou výrazně lišit velikostí zrn, rozložením cementitu a rázovou houževnatostí.
Při středních rychlostech ochlazování může bainitická transformace nahradit značnou část reakce ferit–perlit. Bainit vzniká pod teplotním rozsahem, v němž převládá běžný polygonální ferit a perlit, avšak nad rozsahem, v němž vzniká martenzit bezdifuzním smykovým mechanismem. Horní bainit a dolní bainit nejsou zaměnitelná označení: liší se morfologií feritu a uspořádáním karbidů, přičemž dolní bainit má obecně jemnější rozptýlení karbidů. Metalografie svarů může identifikovat také granulární bainit nebo bainitický ferit; tyto termíny odrážejí morfologii a odezvu při leptání, nikoli jednu univerzální strukturu.
Rychlé ochlazování potlačuje difuzní pohyb uhlíku a může transformovat austenit na martenzit. Martenzit je přesycená, deformovaná forma feritu vznikající bezdifuzní transformací. U nízkouhlíkových konstrukčních ocelí se může vyskytovat jako lištový martenzit, často smíšený s bainitem nebo feritem; materiál s vyšším obsahem uhlíku může vytvářet tvrdší a křehčí martenzitické oblasti. Čerstvý nepopuštěný martenzit je zvláště významný z hlediska vodíkem indukovaného praskání, protože vysoká tvrdost, tahové zbytkové napětí a difuzibilní vodík mohou působit současně. Předehřev a řízený tepelný příkon prodlužují interval ochlazování, samy o sobě však nedokazují, že vzniku martenzitu bylo zabráněno.
Následný svarový průchod může kterýkoli z těchto produktů změnit. Opětovný ohřev může popustit martenzit, zjemnit předchozí HAZ nebo v ní částečně znovu vytvořit austenit, případně vytvořit interkritickou oblast obsahující nově vzniklý austenit vedle netransformovaného feritu. Tepelné zpracování po svařování může popustit martenzit a snížit zbytkové napětí, zatímco nadměrné tepelné působení může změkčit popuštěné oblasti a změnit rozložení karbidů. Konečný příčný řez je proto záznamem překrývajících se tepelných cyklů, nikoli pouze ochlazování po prvním svarovém průchodu.
Prokalitelnost Schopnost oceli vytvářet martenzit v celém průřezu za stanovených podmínek ochlazování; liší se od maximální dosažitelné tvrdosti.
NIST uvádí, že hodnota Δt8/5 u potrubních ocelí závisí na tepelném příkonu, chemickém složení, vzdálenosti od svaru a tloušťce stěny. Tato závislost je důležitá: stejný jmenovitý postup svařování může vytvořit odlišné struktury na hranici natavení, na okraji HAZ s hrubozrnnou strukturou i dále v plechu. Tepelný příkon nepředstavuje úplnou tepelnou historii, protože místní cyklus ovlivňují také účinnost oblouku, geometrie spoje, stupeň stažení a teplota mezi průchody.
Velikost původních austenitických zrn a prokalitelnost
Velikost původních austenitických zrn je velikost austenitických zrn přítomných bezprostředně před transformací při ochlazování. Není totožná s konečnou velikostí feritických zrn. V HAZ se zhrubnutými zrny umožňují vysoké maximální teploty a dlouhodobé působení nad rozsahem zhrubování austenitických zrn jejich růst. Hranice zrn pak poskytují méně míst pro difuzní nukleaci feritu, takže transformace může být odložena na nižší teploty. Nižší transformační teploty a omezená nukleace mohou podporovat vznik bainitu nebo martenzitu, zejména pokud má ocel značnou prokalitelnost.
Prokalitelnost popisuje hloubku nebo rozsah, v němž může ocel při daných podmínkách ochlazování vytvářet martenzit; není totožná s maximálně dosažitelnou tvrdostí. Legující prvky, jako jsou mangan, chrom, molybden a nikl, obecně zpomalují feritické a perlitické reakce a posouvají transformaci k delším časům na diagramu kontinuálního ochlazování. Bór může výrazně zvýšit prokalitelnost, pokud je na hranicích austenitických zrn zachován ve správném stavu. Uhlík zvyšuje tvrdost martenzitu a ovlivňuje také prokalitelnost, jeho účinek však nelze oddělit od účinku ostatních složek chemického složení.
Velikost zrn tuto rovnováhu mění. Hrubá původní austenitická zrna často zvyšují prokalitelnost, protože zmenšují celkovou plochu hranic zrn dostupnou pro nukleaci feritu a perlitu. Mohou také snižovat houževnatost tím, že vytvářejí větší konečné transformační pakety nebo jednotky účinné z hlediska štěpného lomu. Jemná původní austenitická zrna obvykle podporují dřívější difuzní transformaci a vedou k jemnější transformované struktuře, avšak i oblast s jemnozrnnou strukturou může ztvrdnout, pokud jsou rychlost ochlazování a obsah legujících prvků dostatečné.
- Vzorec
- CEIIW = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
- Základ
- Hmotnostní procenta
- Interpretace
- Vyšší hodnoty obecně znamenají větší prokalitelnost a riziko zakalení TOO
- Omezení
- Orientační parametr, nikoli náhrada analýzy tepelného cyklu
Proto TWI označuje rychlost ochlazování, chemické složení a prokalitelnost oceli a velikost původních austenitických zrn za hlavní faktory řídící mikrostrukturu a tvrdost HAZ. Stejná hodnota tvrdosti může vzniknout z různých podílů martenzitu, bainitu a feritu, které se liší lomovým chováním. Naopak stejné podíly martenzitu nezaručují stejnou houževnatost, protože se mohou lišit velikost paketů, obsah uhlíku, vměstky a stav popuštění.
Ocel Grade 91 ilustruje nebezpečí, které představuje považovat HAZ za jediný martenzitický pás. Ocel Grade 91 je náchylná k praskání typu IV v HAZ základního materiálu, zejména v jemnozrnných a interkritických oblastech, jak v roce 2016 uvedly ASM International a EPRI. Tyto oblasti nejsou jednoduše nejtvrdší částí svaru. Dlouhodobé poškození tečením se soustřeďuje tam, kde tepelný cyklus a následné popouštění nebo částečná transformace vytvoří lokálně slabší mikrostrukturu. Simulované tepelné cykly rovněž ukázaly, že vznik feritu v interkritické HAZ může snižovat pevnost v tahu při vysokých teplotách.
Uhlíkové ekvivalenty a transformace citlivá na chemické složení
Vzorce uhlíkového ekvivalentu shrnují účinky několika legujících prvků do jediného ukazatele svařitelnosti. Uhlíkový ekvivalent IIW, běžně zapisovaný jako:
používá hmotnostní procenta. Vyšší hodnota obecně znamená větší prokalitelnost a vyšší možnost vzniku tvrdých složek HAZ při stanoveném cyklu ochlazování. Vzorce CET a Pcm jsou alternativní systémy uhlíkového ekvivalentu používané pro určité rozsahy nízkolegovaných ocelí a pro posuzování svařování. Nelze je zaměňovat bez ohledu na normu nebo postup, v němž jsou specifikovány.
Uhlíkový ekvivalent je proto screeningový parametr, nikoli náhrada analýzy tepelného cyklu. Dvě oceli s podobnou hodnotou CEIIW mohou mít odlišné transformační chování, protože jejich legující prvky ovlivňují reakce feritu, bainitu a martenzitu různými způsoby. Ni, Cr, Mo, Mn, V, Nb, Ti a B ovlivňují také precipitaci, růst austenitických zrn a odezvu na popouštění. Skutečná HAZ závisí kromě celkového chemického složení také na maximální teplotě, Δt8/5, velikosti původních austenitických zrn a historii opětovného ohřevu.
Norma EN 1011-2 se zabývá obloukovým svařováním feritických ocelí s výjimkou feritických korozivzdorných ocelí a využívá chemické složení a podmínky svařování k řízení rizika vodíkem indukovaného praskání. Měření teplot vyžaduje samostatnou pozornost: ISO 13916:2025 specifikuje měření teplot předehřevu, mezi průchody a udržování předehřevu během tavného svařování, vylučuje však měření teploty při tepelném zpracování po svařování. Samotná hodnota uhlíkového ekvivalentu ani údaj o teplotě mezi průchody neurčuje konečné fázové složení.
Princip citlivosti na chemické složení přesahuje rámec uhlíkových a nízkolegovaných konstrukčních ocelí. Pojednání TWI z roku 2002 o svarech supermartenzitických korozivzdorných ocelí spojuje mikrostruktury HAZ s korozí, korozním praskáním pod napětím, praskáním vyvolaným sulfidy a napětím, opětovným ohřevem následnými průchody a tepelným zpracováním po svařování (PWHT). U těchto ocelí mohou obnovení austenitu, popouštění martenzitu a zachovaný nebo reverzní austenit měnit kromě pevnosti také korozní chování. Metalurgie HAZ proto určuje více než jen tvrdost: může řídit místní houževnatost, pevnost při tečení, odezvu na vodík a korozní chování.
5. Tvrdost, houževnatost a pevnost napříč HAZ
Tepelně ovlivněná oblast (HAZ) nemá jednu jedinou tvrdost ani jednu mechanickou odezvu. Obsahuje sled oblastí vzniklých působením různých maximálních teplot a průběhů chladnutí: zhrublé zrno, zjemněné zrno, částečně transformované neboli interkritické oblasti a popuštěné nebo překalené oblasti. TWI tyto oblasti popisuje jako dílčí oblasti konvenčních ocelí vymezené podle maximální teploty a vzdálenosti od hranice tavení. Popis ocelí pro potrubí, který uvádí National Institute of Standards and Technology (NIST), používá blízce související označení HAZ s hrubozrnnou, jemnozrnnou, interkritickou a překalenou strukturou.
Každá oblast má vlastní velikost předchozího austenitického zrna, transformační produkty, zbytkové napětí a odezvu na pozdější tepelné cykly. Měření tvrdosti v příčném směru proto zaznamenává prostorový gradient, nikoli jedinou vlastnost „HAZ“. Tvrdost může vzrůstat v blízkosti hranice tavení, klesat v interkritické oblasti a znovu se měnit tam, kde byl základní materiál popuštěn, aniž by došlo k jeho úplné nové austenitizaci. Pevnost v tahu, houževnatost a tažnost vykazují související, avšak nikoli totožné trendy.
Proč se tvrdost mění s rychlostí chladnutí
Ústřední vztah identifikovaný organizací TWI spojuje rychlost chladnutí, chemické složení a prokalitelnost oceli s velikostí předchozího austenitického zrna. Tyto proměnné určují, k jakým transformacím dojde při chladnutí austenitu v transformačním rozsahu. Rychlý tepelný cyklus může potlačit difuzní tvorbu feritu a perlitu, takže vznikne bainit nebo martenzit. Pomalejší cyklus poskytuje uhlíku a legujícím prvkům více času k difuzi a často vede ke vzniku měkčích feritických nebo perlitických struktur. Výsledkem je vyšší nebo nižší tvrdost, která však není jednoduše přímým měřítkem všech ostatních mechanických vlastností.
Tepelné cykly při svařování se často popisují pomocí Δt8/5, tedy času potřebného k ochlazení z 800 °C na 500 °C. Tento interval je u feritických ocelí praktickým ukazatelem, protože k významné části transformace austenitu dochází v tomto rozsahu nebo v jeho blízkosti. NIST uvádí, že Δt8/5 závisí na tepelném příkonu, chemickém složení, vzdálenosti od svaru a tloušťce stěny. Nejde o univerzální materiálovou konstantu. Silný průřez může za jinak podobných podmínek svařování zadržovat teplo a chladnout pomaleji než tenký průřez; podobný účinek mají předehřev a teplota mezi vrstvami.
Chemické složení mění odezvu na danou dobu chladnutí. Uhlík zvyšuje schopnost tvorby martenzitu, zatímco legující přísady, jako jsou mangan, chrom, molybden a nikl, mění prokalitelnost a kinetiku transformací. Důležitá je také velikost předchozího austenitického zrna. Hrubozrnný austenit poskytuje méně nukleačních míst pro difuzní produkty a při určitém chladicím cyklu může podporovat vznik tvrdších transformačních produktů. Stejná jmenovitá hodnota Δt8/5 proto může vést k odlišné tvrdosti u dvou jakostí oceli nebo ve dvou oblastech HAZ téže součásti, pokud se liší maximální teploty a struktura zrn.
Tvrdá HAZ obvykle ukazuje na přítomnost martenzitu, bainitu nebo jiné transformačně vytvrzené struktury. Toto zjištění je důležité, avšak samotná tvrdost nedokazuje přítomnost konkrétní fáze. K takové interpretaci je nutné metalografické zkoumání, znalost obsahu uhlíku, postupu svařování a historie chladnutí. Vysoká tvrdost může být spojena se sníženou houževnatostí a zvýšenou náchylností k vodíkem indukovanému praskání, pokud je současně přítomen difuzní vodík a tahové upnutí. Není správné označit každou tvrdou oblast za trhlinu ani každou trhlinu vedle svaru za „praskání HAZ“. ESDEP označuje ztekucovací praskání HAZ, vodíkem indukované praskání a praskání při opětovném ohřevu za samostatné problémy svařitelnosti; praskání při tuhnutí a lamelární trhání představují opět samostatné mechanismy.
Předehřev a kontrola teploty mezi vrstvami ovlivňují průběh chladnutí a únik vodíku. Norma EN 1011-2 se týká obloukového svařování feritických ocelí s výjimkou feritických korozivzdorných ocelí a poskytuje pokyny důležité pro řízení tepelných podmínek svařování a rizika praskání. ISO 13916:2025 stanovuje měření teplot předehřevu, teploty mezi vrstvami a teploty udržování předehřevu při tavném svařování, nevztahuje se však na měření teploty při tepelném zpracování po svařování. Tyto rozdíly jsou důležité při porovnávání výsledku měření tvrdosti se schváleným postupem svařování.
Ztráta houževnatosti v hrubozrnných oblastech
Hrubozrnná HAZ (CGHAZ) dosahuje teploty dostatečné k nové austenitizaci oceli a růstu předchozích austenitických zrn. Růst zrn snižuje počet účinných překážek pro štěpný lom a v závislosti na chemickém složení a rychlosti chladnutí může vést ke vzniku velkých bainitických nebo martenzitických paketů. CGHAZ proto může vykazovat nižší nárazovou práci podle Charpyho nebo vyšší teplotu přechodu z houževnatého do křehkého lomu, i když je její pevnost v tahu vysoká.
Tvrdost a houževnatost by neměly být považovány za zaměnitelné veličiny. Tvrdší struktura může mít vyšší mez kluzu a pevnost v tahu, zároveň však může před lomem absorbovat méně nárazové energie. Naopak oblast se střední tvrdostí může mít špatnou houževnatost, pokud její velikost zrna, vměstky, lokální segregace nebo martenziticko-austenitické složky vytvářejí snadné dráhy šíření trhlin. Hrubozrnná oblast je při posuzování lomů za nízkých teplot často kritickým místem, avšak přesná poloha nejslabší oblasti závisí na jakosti oceli a tepelném cyklu.
Druhý průchod svařováním může materiál ohřátý prvním průchodem částečně transformovat nebo popustit. Toto opětovné ohřátí může některé struktury zjemnit nebo popustit, zatímco sousední hrubá zrna zůstanou nezměněna. U vícevrstvých svarů je HAZ následkem superpozice tepelných historií, nikoli jedinou hranicí vytvořenou jedním průchodem. Tepelné zpracování po svařování může snížit zbytkové napětí a popustit martenzitické složky, nevytvoří však znovu původní jemnozrnnou strukturu základního materiálu.
Jakost 91 ukazuje, proč je nutné věnovat zvláštní pozornost lokální houževnatosti a pevnosti za vysokých teplot. Publikace ASM International a EPRI z roku 2016 uvádí náchylnost k praskání typu IV v HAZ základního materiálu, zejména v jemnozrnných a interkritických oblastech. Simulované tepelné cykly ukázaly, že tvorba feritu v interkritické HAZ může snížit pevnost v tahu za vysokých teplot. Zranitelná oblast proto nemusí být nutně nejtvrdší ani nejhrubší částí svaru. Při provozu v podmínkách tečení může relativně měkký jemnozrnný pás akumulovat deformaci a poškození vedle pevnějšího materiálu.
Změkčení, lokální tažnost a gradienty vlastností
Interkritická HAZ se ohřívá nad dolní kritickou transformační teplotu, avšak ne natolik, aby se celá mikrostruktura transformovala na austenit. Nové austenitizaci proto podléhá pouze část struktury. Při chladnutí vznikají nově vytvořené transformační produkty vedle feritu nebo popuštěných složek, které tepelný cyklus přežily. Výsledná směs může mít nižší tvrdost než přilehlá CGHAZ, zejména pokud byla původní ocel zušlechtěna kalením a popouštěním nebo zpevněna precipitací.
Překalená oblast prochází podkritickým tepelným cyklem. Nedochází v ní k nové austenitizaci, karbidy však mohou zhrubnout, precipitáty mohou ztratit zpevňující účinek a dříve vytvrzené složky se mohou dále popustit. Lokální tvrdost a mez kluzu mohou klesnout. Tento změkčený pás se může při tahovém zatížení, ohýbání nebo provozním tečení stát preferovaným místem deformace. Jeho vyšší lokální tažnost automaticky neznamená vyšší bezpečnost spoje: deformace se v něm koncentruje, protože sousední oblasti zůstávají pevnější, a nahromaděná deformace může podporovat poškození typu IV, iniciaci únavových trhlin nebo porušení na metalurgické hranici.
Pevnost v tahu popisuje maximální jmenovité napětí dosažené při tahové zkoušce. Mez kluzu popisuje počátek významné plastické deformace. Tvrdost je lokální odpor proti vtlačování a často slouží jako rychlý ukazatel pevnosti, nemůže však nahradit tahovou zkoušku. Tažnost popisuje plastickou deformaci nebo prodloužení před lomem. Houževnatost popisuje absorpci energie a odolnost proti šíření trhlin za stanovených zkušebních podmínek. Tyto vlastnosti se v rámci téže HAZ mohou měnit různými směry.
Minimum tvrdosti vedle svaru může signalizovat překalení nebo interkritické změkčení, zatímco maximum tvrdosti může signalizovat martenzitickou transformaci a riziko praskání způsobeného vodíkem. Žádný z těchto výsledků sám o sobě nestanovuje lokální lomovou houževnatost, únavovou životnost ani provozní pevnost. Měření tvrdosti v příčném směru je třeba interpretovat společně s makrostrukturou, mikrostrukturou, tahovou nebo ohybovou zkouškou, případně s rázovou zkouškou, a s ohledem na očekávanou provozní teplotu a způsob zatížení.
Opětovné ohřevy při následujících průchodech a PWHT tyto gradienty dále mění. Studie TWI z roku 2002 týkající se svarů supermartenzitických korozivzdorných ocelí zkoumala mikrostruktury HAZ ve vztahu ke korozi, koroznímu praskání pod napětím, sulfidickému praskání pod napětím, opětovnému ohřevu následujícími průchody a PWHT. Tento příklad ukazuje, že mapování mechanických vlastností nelze oddělit od chování v daném prostředí: změkčený nebo transformovaný pás se může lišit také korozním potenciálem, stabilitou pasivního filmu a absorpcí vodíku. HAZ je tedy gradientní mechanickou i chemickou oblastí, přičemž rozhodující riziko určuje lokální struktura a provozní podmínky, jimž je vystavena.
6. Mechanismy praskání HAZ v uhlíkových a nízkolegovaných ocelích
Praskání v blízkosti svaru není jedinou metalurgickou událostí. ASM International a European Steel Design Education Programme (ESDEP) klasifikují trhliny ve svarech podle jejich umístění, doby vzniku a hnací síly: některé vznikají v HAZ v tuhém stavu po svařování, jiné vznikají během tuhnutí svarového kovu nebo lokálně nataveného základního materiálu a další se objevují až při opětovném ohřevu nebo během provozu. Toto rozlišení je důležité, protože trhlina vedle hranice tavení může být způsobena vodíkem, ztekucením hranic zrn, smršťováním při tuhnutí, poškozením tečením nebo ztrátou tažnosti ve směru tloušťky.
Tepelně ovlivněná oblast (HAZ) má tepelný gradient, nikoli jedinou strukturu. Oblasti běžných ocelí se obvykle popisují jako zóny se zhrublým zrnem, zjemněným zrnem, částečně transformované nebo interkritické zóny a popuštěné nebo přepopuštěné zóny. Klasifikace NIST pro potrubní oceli používá zóny se zhrublým zrnem, jemnozrnné, interkritické a přepopuštěné oblasti. Každé místo prochází jinou maximální teplotou a průběhem ochlazování. Praktický ukazatel ochlazování Δt8/5 — doba potřebná k ochlazení z 800 °C na 500 °C — pomáhá spojovat tepelné cykly s transformačními produkty, ačkoli jeho použití závisí na druhu oceli a svařovacím procesu. Zpráva NIST o potrubních ocelích uvádí jako faktory ovlivňující Δt8/5 tepelný příkon, chemické složení, vzdálenost od svaru a tloušťku stěny.
Výslednou mikrostrukturu a tvrdost HAZ řídí rychlost ochlazování, chemické složení, prokalitelnost a velikost původních austenitických zrn. Krátký interval ochlazování může v kalitelné uhlíkové nebo nízkolegované oceli vytvořit martenzit nebo bainit; delší interval může umožnit vznik feritu, perlitu nebo popuštěných transformačních produktů. Výsledná struktura určuje, zda může trhlina vzniknout, zda se může šířit a zda upnutí vytváří dostatečné tahové napětí k jejímu otevření. Předehřev a řízení teploty mezi vrstvami mění tepelný cyklus, neodstraňují však nutnost posoudit chemické složení oceli, upnutí spoje a řízení obsahu vodíku. EN 1011-2 se zabývá obloukovým svařováním feritických ocelí s výjimkou feritických korozivzdorných ocelí. ISO 13916:2025 stanovuje měření teplot předehřevu, teplot mezi vrstvami a teplot udržování předehřevu během tavného svařování; nestanovuje však měření teploty tepelného zpracování po svařování.
Trhliny vyvolané vodíkem neboli trhliny za studena
Trhliny vyvolané vodíkem, označované také jako trhliny za studena nebo opožděné trhliny, vznikají po ztuhnutí svaru a ochlazení přilehlé HAZ. Jejich charakteristické načasování se proto liší od vzniku trhlin za tepla, ačkoli trhlina může být odhalena až několik hodin po svařování. Diskuse ASM tento mechanismus obecně spojují se třemi vzájemně působícími podmínkami: difuzibilním vodíkem, náchylnou tvrdou nebo křehkou mikrostrukturou a tahovým napětím. Upnutí a napětí vznikající při transformaci svaru vytvářejí lokální napěťové pole; zbytkové napětí může zůstat vysoké i v případě, že vnější zatížení je nulové.
Vodík vstupuje do svarové lázně z vlhkosti, znečištění, povlaků tavidel, maziv nebo jiných zdrojů souvisejících s procesem. Po ztuhnutí atomární vodík difunduje svarem a HAZ. Může se hromadit u vměstků, na hranicích původních austenitických zrn, na rozhraních martenzitu, u dislokací a v dalších oblastech s vysokým lokálním napětím. Přesný mechanismus porušení závisí na oceli, mikrostruktuře a zatížení, proto nelze stanovit jedinou univerzální prahovou hodnotu vodíku. Vodík snižuje odolnost tvrdé, namáhané mikrostruktury proti vzniku trhlin; nepůsobí však nezávisle na upnutí nebo metalurgické náchylnosti.
Nejnáchylnější HAZ je často oblast se zhrublým zrnem nebo jiná zóna, která se při rychlém ochlazování transformuje na nepopuštěný martenzit nebo tvrdou bainitickou strukturu. Hrubá původní austenitická zrna mohou snižovat houževnatost a poskytovat snadnější dráhu pro šíření trhliny. Zasaženy mohou být také jemnozrnné a interkritické oblasti, zejména pokud jsou nepříznivé lokální tvrdost, zbytkové napětí nebo provozní zatížení. Jeden svar proto může v různých vzdálenostech od hranice natavení obsahovat různá rizika vzniku vodíkových trhlin.
Orientace trhliny odráží napěťové pole a geometrii. Ve svarovém kovu se mohou vyskytovat podélné nebo příčné trhliny, zatímco trhliny v HAZ mohou probíhat rovnoběžně s hranicí natavení nebo se šířit od paty svaru do vytvrzeného základního kovu. Kořenové oblasti, začátky a konce svarů, podřezy a náhlé změny v upnutí spoje koncentrují napětí. Opožděná kontrola není důkazem vodíkového mechanismu, opožděný výskyt je však užitečným varovným signálem.
Řízení vychází z příčinného řetězce: snížit množství difuzibilního vodíku, zabránit nadměrné tvrdosti HAZ a snížit nebo řídit tahové upnutí a zbytkové napětí. Suché přídavné materiály a čisté povrchy spoje omezují přísun vodíku. Předehřev zpomaluje ochlazování a umožňuje únik vodíku dříve, než HAZ dosáhne vysoce namáhaného stavu při nízké teplotě. Dohřev může napomoci odstranění vodíku, pokud je předepsán svařovacím postupem, zatímco tepelné zpracování po svařování může popustit náchylné struktury a snížit zbytkové napětí. Tato opatření musí být zvolena s ohledem na jakost a tloušťku; nelze je zaměňovat za obecné pravidlo pro teplotu.
Trhliny z natavení, trhliny při tuhnutí a trhliny při opětovném ohřevu
Trhlina z natavení je trhlina za tepla v HAZ, obvykle podél hranic zrn, které byly tepelným cyklem svařování lokálně nataveny, avšak nacházejí se mimo hlavní oblast natavení. Trhlina vzniká při natahování tohoto tenkého kapalného filmu během ochlazování a smršťování. Segregované nečistoty, eutektické složky s nízkou teplotou tání, vměstky nebo oblastí hranic zrn obohacené legujícími prvky mohou snižovat místní teplotu tavení. HAZ proto může prasknout, i když objem základního kovu se neroztavil.
Tento mechanismus se liší od krystalizačních trhlin v oblasti natavení. Při krystalizačním praskání tuhne kapalný svarový kov v oblasti natavení mezi rostoucími dendrity. Segregace rozpuštěných látek a omezené doplňování taveniny zanechávají slabou síť hranic obsahujících kapalinu; smršťování svarového kovu pak otevírá interdendritickou oblast. Trhlina se nachází v naneseném nebo nataveném svarovém kovu, nikoli v nenatavené HAZ. Trhlina, která sleduje hranici natavení, vyžaduje posouzení obou možností: lokálně natavený materiál HAZ ukazuje na trhlinu z natavení, zatímco interdendritická dráha procházející svarovým kovem ukazuje na krystalizační trhlinu. V místech, kde se překrývá hranice natavení a tepelné pole HAZ, se mohou vyskytovat smíšené trhliny.
ESDEP uvádí trhliny z natavení v HAZ, trhliny vyvolané vodíkem a trhliny při opětovném ohřevu mezi hlavními problémy svařitelnosti konstrukčních ocelí. Náchylnost k trhlinám z natavení ovlivňují chemické složení základního kovu, segregace, velikost zrn, maximální teplota a tepelná deformace. Hrubá zrna poskytují dlouhé dráhy podél hranic zrn, zatímco opakované tepelné cykly mohou znovu natavit nebo oslabit dříve ohřáté oblasti. Rozhodující hnací silou je tahová deformace během vysokoteplotního ochlazování, nikoli difuzibilní vodík nahromaděný po ztuhnutí.
Trhliny při opětovném ohřevu vznikají během pozdějšího tepelného působení, obvykle při tepelném zpracování ke snížení napětí nebo při provozu za zvýšené teploty. Jedná se o porušení v tuhém stavu, často mezikrystalového, v dříve svařované HAZ nebo oblasti svaru. Precipitace a zotavení mohou zpevnit vnitřní části zrn, zatímco hranice zrn zůstanou relativně slabé; uvolňování zbytkového napětí a creepová deformace pak koncentrují deformaci na těchto hranicích. Náchylnost souvisí s konkrétními slitinovými systémy a podmínkami týkajícími se nečistot nebo precipitátů, takže ji nelze odvodit pouze z přítomnosti svaru nebo z tvrdosti při pokojové teplotě.
Jakost Grade 91 ukazuje, proč je nutné HAZ posuzovat jako několik mikrostrukturních oblastí. ASM International a EPRI v roce 2016 uvedly, že Grade 91 je náchylná k praskání typu IV v HAZ základního kovu, zejména v jemnozrnných a interkritických oblastech. Poškození typu IV je creepové porušení při provozní teplotě, nikoli běžné vodíkové praskání za studena. Simulované tepelné cykly ukázaly, že vznik feritu v interkritické HAZ může snižovat pevnost v tahu za vysoké teploty. Opětovný ohřev při průchodu následující vrstvy a PWHT dále mění precipitáty, stav popuštění a lokální pevnost, takže výsledná náchylnost k praskání závisí na úplné tepelné historii svaru.
Lamelární trhání a náchylnost ve směru tloušťky
Lamelární trhání je mechanismus praskání základního kovu spojený s tahovou deformací kolmou k povrchu válcovaného plechu. Obvykle vzniká pod upnutým svarem, zejména v okolí spoje tvaru T, rohového spoje nebo velkého připojeného prvku, kde smršťování svaru tahá plech ve směru jeho tloušťky. Dráha trhliny je obecně stupňovitá nebo terasovitá: trhlina postupuje přes protáhlé vměstky a spojuje je oblastmi tvárného smykového porušení.
Rozhodující vlastností materiálu je tažnost ve směru tloušťky, nikoli pouze příčná pevnost v tahu nebo tvrdost HAZ. Válcovaný plech obsahuje nekovové vměstky — historicky především sulfid manganu, ale podle technologie výroby oceli také oxidické nebo silikátové vměstky — které se během válcování zplošťují a orientují. Tyto vměstky působí jako místa nukleace dutin, když je plech namáhán v krátkém příčném směru. Čistá ocel s menším počtem nebo méně závažnými řetězci vměstků má nižší náchylnost, zatímco vysoké upnutí, silný plech, velké objemy svarového kovu a nevhodná konstrukce spoje zvyšují působící deformaci ve směru tloušťky.
Lamelární trhání může začít v základním kovu pod HAZ a může být zaměněno za trhlinu v HAZ, protože trhlina leží v blízkosti svaru. Jeho hnací silou je deformace smršťováním svaru a omezení působící skrz tloušťku plechu; vodík není určující podmínkou. Nezbytná není ani tvrdá martenzitická HAZ. Od trhlin vyvolaných vodíkem a trhlin z natavení je odlišuje metalografické umístění, morfologie trhliny, orientace vměstků a směr působící deformace.
Změny konstrukce a svařovacího postupu mohou deformaci snížit: orientovat spoje tak, aby nedocházelo k tahu skrz tloušťku plechu, omezit nadměrný objem svaru, používat vhodné konstrukční detaily, řídit upnutí a v případech, kdy je to předepsáno, volit plech s ověřenými vlastnostmi ve směru tloušťky. Oprava svaru, při níž se pouze odstraní viditelná povrchová indikace, může přehlédnout podpovrchovou trhlinu spojenou s vměstky. Kontrola musí zahrnovat objem plechu v okolí připojeného prvku, nikoli pouze linii natavení.
7. Předehřev, kontrola teploty mezi housenkami a proměnné svařovacího postupu
Metalurgický účel předehřevu
Předehřev je tepelným opatřením, nikoli univerzálním řešením problémů v tepelně ovlivněné oblasti (HAZ). Zvyšuje teplotu svarového spoje před působením tepla oblouku, čímž snižuje teplotní gradient mezi svarovou lázní a okolní ocelí. Bezprostředním výsledkem je pomalejší ochlazování v průběhu transformační oblasti. U feritických ocelí může tato změna zabránit vzniku nadměrně tvrdé martenzitické nebo bainitické HAZ v závislosti na chemickém složení, prokalitelnosti, velikosti předchozího austenitického zrna a skutečném tepelném cyklu.
Užitečným popisem je Δt8/5: čas potřebný k ochlazení bodu ve svařovaném celku z 800 °C na 500 °C. Tento interval zahrnuje u mnoha ocelí významnou část rozkladu austenitu, ačkoli nejde o úplný popis každé slitiny nebo podmínek svařování. Krátké Δt8/5 obecně znamená rychlé ochlazování a vyšší riziko vzniku tvrdých, křehkých transformačních produktů; delší interval umožňuje větší podíl difuzních transformací a popouštěcích účinků. National Institute of Standards and Technology (NIST) uvádí, že Δt8/5 u potrubních ocelí závisí na tepelném příkonu, chemickém složení, vzdálenosti od svaru a tloušťce stěny. Předehřev tento vztah mění tím, že ovlivňuje počáteční teplotu a tok tepla do základního kovu.
Předehřev rovněž napomáhá regulaci vodíku. Vodík vnesený vlhkostí, znečištěním povrchu, přídavnými materiály nebo problémy s ochranným plynem může difundovat pryč z austenitických nebo tvrdých oblastí HAZ dříve, než ocel dosáhne nízké teploty. Tím se snižuje koncentrace vodíku dostupného ke kombinaci s tahovým zbytkovým napětím a náchylnou mikrostrukturou. Tento účinek je podmíněný. Předehřev nemůže kompenzovat vlhké elektrody, znečištěné styčné plochy spoje, nadměrné sevření ani ocel, u níž daný postup vede k nepřijatelné tvrdosti. Vodíkem vyvolané praskání je samostatný mechanismus, nikoli označení pro každou trhlinu v blízkosti svaru.
| Teplotní pojem | Kdy se používá | Účel |
|---|---|---|
| Teplota předehřevu | Před zahájením svařování nebo stanoveného úseku svaru | Stanovuje počáteční tepelný stav |
| Teplota mezi vrstvami | Bezprostředně před nanesením další vrstvy | Řídí hromadění tepla mezi vrstvami |
| Teplota udržování předehřevu | Během přerušení nebo mezi operacemi | Zabraňuje poklesu teploty spoje pod stanovené minimum |
| Teplota tepelného zpracování po svařování | Během pozdějšího tepelného zpracování po svařování | Vyžaduje samostatné měření a regulaci |
Požadovaná teplota se proto stanovuje na základě chemického složení oceli, tloušťky výrobku, sevření, kontroly vodíku, svařovacího procesu a kvalifikace postupu. Nadměrný předehřev má i vlastní nevýhody. Může prodloužit dobu ochlazování natolik, že dojde k růstu zrn, snížení místní pevnosti, nadměrnému změknutí u zušlechtěných ocelí a rozšíření oblasti vystavené zvýšené teplotě. U kalených a popuštěných ocelí může příliš horký cyklus popustit HAZ základního kovu. U precipitačně zpevněných ocelí nebo ocelí odolných proti tečení může narušit zamýšlené zastoupení precipitátů.
HAZ zůstává prostorově gradovaná i při jediné stanovené hodnotě předehřevu. V blízkosti rozhraní natavení může u běžné oceli po působení vysokých špičkových teplot vzniknout oblast s hrubozrnnou strukturou. Ve větší vzdálenosti procházejí oblasti s jemnozrnnou strukturou, interkritická oblast a popuštěná nebo přepopuštěná oblast různými špičkovými teplotami a transformačními drahami. TWI tyto čtyři podoblasti běžné oceli vymezuje podle špičkové teploty a vzdálenosti od svaru. Předehřev mění jejich průběh ochlazování, ale nečiní je z metalurgického hlediska totožnými.
Teplota mezi housenkami a akumulace tepla
Teplota předehřevu je minimální teplota vytvořená ve svarovém spoji před zahájením svařování nebo před zahájením stanoveného úseku svaru. Teplota mezi housenkami je teplota oblasti svaru bezprostředně před nanesením další housenky. Teplota udržování předehřevu je minimální teplota, která musí být udržována při přerušení svařování nebo pokud svarový spoj musí mezi jednotlivými operacemi zůstat horký. Tyto pojmy by neměly být považovány za zaměnitelné.
Kontrola teploty mezi housenkami řídí akumulaci tepla. U vícevrstvého svaru druhá a každá další housenka znovu ohřívá předchozí svarový kov a přilehlou HAZ. Vysoká teplota mezi housenkami znamená, že další tepelný cyklus začíná z teplejšího výchozího stavu, což obvykle zpomaluje ochlazování a snižuje Δt8/5. Může také vystavit předchozí housenky opakovanému popouštění nebo částečné reaustenitizaci. Výsledná mikrostruktura může obsahovat úzké pásy s rozdílnou tvrdostí a houževnatostí vzdálené od sebe pouze několik milimetrů.
Maximální teplota mezi housenkami je často stejně důležitá jako požadavek na minimální předehřev. Pokud je překročena, může nahromaděné teplo způsobit nadměrný růst zrn, změknutí nebo snížení houževnatosti, zejména u kalených a popuštěných ocelí a ocelí odolných proti tečení. Pokud teplota klesne pod stanovené minimum, může se znovu objevit rychlé ochlazování a riziko vodíkem vyvolaného praskání. Správná hodnota je specifická pro daný postup, nikoli pevnou vlastností svařovacího procesu.
Ocel třídy 91 ukazuje, proč jednoduchá teplotní pravidla selhávají. Studie ASM International a EPRI z roku 2016 popisuje praskání typu IV v HAZ základního kovu, zejména v jemnozrnných a interkritických oblastech. Tyto oblasti nejsou pásmem s hrubozrnnou strukturou, které bývá často zobrazováno ve zjednodušených schématech. Simulované tepelné cykly rovněž ukázaly, že tvorba feritu v interkritické HAZ může snížit pevnost v tahu za vysokých teplot. Opakovaný ohřev jednotlivými housenkami může popustit část martenzitu a současně jinde vytvořit nový interkritický materiál, takže vyhovující naměřená teplota mezi housenkami sama o sobě nemůže prokázat odolnost proti poškození typu IV.
Stejný princip platí pro nerezové oceli. Studie TWI z roku 2002 zaměřená na svary ze supermartenzitické nerezové oceli zkoumala mikrostruktury HAZ ve vztahu ke korozi, koroznímu praskání pod napětím a praskání způsobenému sulfidovým napětím, stejně jako opětovnému ohřevu následnými housenkami a tepelnému zpracování po svařování (PWHT). Lokální opětovný ohřev může změnit rozložení chromu, popuštění martenzitu a korozní odezvu. Kontrola HAZ se proto týká degradace během provozu stejně jako tvrdosti a praskání.
EN 1011-2 a ISO 13916:2025
EN 1011-2 poskytuje doporučení pro obloukové svařování feritických ocelí. Její rozsah se týká feritických ocelí a nezahrnuje feritické nerezové oceli. Dokument se zabývá faktory svařovacího postupu, jako jsou kontrola vodíku, tepelný příkon, předehřev a podmínky ochlazování, a pomáhá technikovi posoudit tvrdost HAZ a riziko praskání za studena. Jde o doporučení pro výběr a řízení svařovacího postupu, nikoli o náhradu dokladů o kvalifikaci nebo požadavků specifických pro danou jakost.
ISO 13916:2025 se zabývá měřením, nikoli úplným metalurgickým návrhem postupu. Norma stanovuje požadavky na měření teploty předehřevu, teploty mezi housenkami a teploty udržování předehřevu během tavného svařování. Nevztahuje se na měření teploty PWHT. Toto vyloučení je důležité: teplota zaznamenaná před nanesením svarové housenky není důkazem, že pozdější žíhání ke snížení napětí nebo popouštěcí úprava dosáhly stanovené teploty nebo rovnoměrnosti.
Místo a okamžik měření musí reprezentovat materiál, který řídí tepelný cyklus svaru, nikoli pouze nejteplejší snadno přístupný povrch. Teplota se může měnit v tloušťce i po obvodu spoje, zejména u sevřených částí, připojených součástí a silnostěnných komponent. Postup by měl uvádět, kdy se měření provádí, kde se provádí a jaká je přípustná minimální nebo maximální hodnota.
Tepelný příkon a pořadí nanášení housenek přidávají další úroveň řízení. Energie oblouku se běžně vztahuje k proudu, napětí a rychlosti svařování, přičemž účinnost procesu a geometrie housenky ovlivňují skutečné teplo přenesené do svařovaného dílu. Vyšší tepelný příkon obecně rozšiřuje ohřátou oblast a prodlužuje dobu ochlazování, avšak geometrie spoje, tloušťka plechu a sevření mohou jednoduchou předpověď změnit. Postup s rovnými housenkami, široké kývání, střídání stran nebo plánované přestávky mezi housenkami mění, které oblasti jsou znovu ohřívány a kdy. V důsledku toho mohou mít dva svary se stejným jmenovitým předehřevem odlišnou velikost zrn HAZ, tvrdost, houževnatost a náchylnost k praskání. Svařovací postup musí řídit úplnou tepelnou historii, nikoli pouze jedno měření teploty.
8. Vícevrstvé svařování: opakovaný ohřev, popouštění a překrývání HAZ
Účinky opakovaného ohřevu při nanášení následné vrstvy
- Popouštění Cyklus s nižší teplotou může snížit martenzitickou tvrdost a zbytkové napětí.
- Zjemnění Pozdější austenitický cyklus může vytvořit nová, jemnější austenitická zrna.
- Částečná reaustenitizace Interkritický cyklus transformuje pouze část předchozí struktury.
- Přepopuštění Opakované podkritické působení tepla může zhrubnout karbidy nebo precipitáty a snížit pevnost.
Vícevrstvý svar nevytváří vedle hranice natavení jednu pevně vymezenou tepelně ovlivněnou oblast (HAZ). Každý průchod přidává nový tepelný cyklus a teplotní pole tohoto průchodu zasahuje do materiálu pozměněného předchozími průchody. Oblast, která byla původně HAZ s hrubými zrny, může být později znovu ohřáta pod dolní kritickou teplotu a popuštěna; jiná oblast může být ohřáta do interkritického rozsahu, v němž se část feritu přemění na austenit; materiál blíže k pozdější hranici natavení může být zcela reaustenitizován a při ochlazování znovu transformovat.
Konečný příčný řez proto zachycuje sled dějů, nikoli jedinou událost. Význam mají maximální teplota, doba setrvání na dané teplotě, ochlazování v transformačním rozsahu i počet a rozestupy opakovaných ohřevů. TWI popisuje oblasti HAZ u konvenčních ocelí jako zóny s hrubými zrny, zjemněnými zrny, částečně transformované a popuštěné zóny podle maximální teploty a vzdálenosti od svaru. Ve vícevrstvém spoji tyto názvy popisují lokální odezvy na několik průchodů, nikoli nutně čtyři trvalé rovnoběžné pásy.
Opakovaný ohřev dřívějších oblastí HAZ následujícím průchodem
Následující svarová housenka znovu ohřívá předchozí svarový kov a část dřívější HAZ. Rozsah závisí na velikosti housenky, rychlosti svařování, energii oblouku, geometrii spoje, tloušťce plechu nebo stěny, teplotě mezi průchody a umístění průchodu. Vnesené teplo a tepelná vodivost určují, jak rychle okolní kov dosáhne dané teploty, zatímco vzdálenost od nové hranice natavení určuje maximální teplotu. Tentýž bod může během jednoho průchodu prodělat vysokoteplotní cyklus a během následujícího průchodu nízkoteplotní popouštěcí cyklus.
Praktický parametr ochlazování Δt8/5 vyjadřuje dobu, během níž materiál chladne z 800 °C na 500 °C. Je užitečný tam, kde v tomto rozsahu dochází k rozkladu austenitu v oceli, nepředstavuje však úplný popis tepelné historie při vícevrstvém svařování. Zpráva National Institute of Standards and Technology o potrubích dává Δt8/5 do souvislosti s vneseným teplem, chemickým složením, vzdáleností od svaru a tloušťkou stěny. Neznamená to, že každý bod spoje má jednu společnou dobu ochlazování. Sousední body mohou prodělat výrazně odlišné cykly a pozdější průchody mohou změnit strukturu vytvořenou prvním cyklem.
U nízkolegované feritické oceli může první průchod vytvořit vedle hranice natavení hrubá zrna původního austenitu. Pozdější průchod, jehož maximální teplota leží v oblasti austenitu, může tuto strukturu zjemnit vytvořením nových austenitických zrn v závislosti na lokální maximální teplotě a délce cyklu. Pokud pozdější maximální teplota dosáhne pouze interkritického rozsahu, přemění se na austenit část původního feritu. Při ochlazování se tato část může změnit na čerstvý bainit, martenzit nebo jiný transformační produkt, zatímco netransformovaná matrice si zachová některé dřívější znaky. Cyklus s nižší teplotou nemusí ocel vůbec reaustenitizovat, může však popustit martenzit nebo změkčit dříve vytvrzenou oblast.
Právě proto nelze řízení postupu svařování omezit na jmenovitou energii oblouku. Teplota mezi průchody mění počáteční teplotu každého průchodu a může zkrátit účinný interval ochlazování. ISO 13916:2025 stanovuje měření teplot předehřevu, teploty mezi průchody a teploty udržování předehřevu během tavného svařování; výslovně však vylučuje měření teploty tepelného zpracování po svařování. EN 1011-2 se zabývá obloukovým svařováním feritických ocelí s výjimkou feritických nerezových ocelí a poskytuje pokyny pro řízení podmínek svařování u příslušných feritických jakostí.
Popuštěné a přepopuštěné struktury
Opakovaný ohřev pod dolní kritickou transformační teplotu může popustit martenzitickou nebo bainitickou HAZ, aniž by vytvořil nové austenitické pole. Dochází k redistribuci uhlíku, mohou vznikat nebo se měnit přechodné karbidy, klesá zbytkové napětí a tvrdost obvykle klesá. Výsledná struktura může mít větší odolnost proti vodíkem indukovanému praskání než martenzitická oblast ve stavu po kalení, tato změna však může také snížit pevnost. Výsledek závisí na původní strukturní složce, teplotě opakovaného ohřevu, době výdrže a počtu cyklů.
„Popuštěná HAZ“ proto nepředstavuje jedinou mikrostrukturu. Krátký, relativně chladný cyklus může způsobit pouze omezené popuštění, zatímco teplejší nebo opakovaný cyklus může vést k výraznému zhrubnutí karbidů a ztrátě precipitačního zpevnění. Termín „přepopuštěná“ označuje stav, kdy tepelné působení snížilo vlastnosti pod úroveň zamýšleného popouštěcího stavu. U zušlechtěných ocelí se tato změkčená zóna může stát místem lokálního minima pevnosti. U ocelí odolných proti tečení může opakovaný ohřev narušit pečlivě řízené rozložení precipitátů, které zajišťuje dlouhodobou pevnost.
Jakost Grade 91 ilustruje nebezpečí považovat změkčení automaticky za přínosné. ASM International a EPRI v roce 2016 uvedly, že Grade 91 je náchylná k praskání typu IV v HAZ základního kovu, zejména v oblastech s jemnými zrny a v interkritických oblastech. Simulace tepelných cyklů ukázaly, že vznik feritu v interkritické HAZ může snížit pevnost v tahu při vysoké teplotě. Kritickým místem není pouze viditelně hrubozrnná oblast: opakované průchody interkritickým rozsahem mohou vytvořit jemnozrnnou, částečně transformovanou strukturu s nepříznivým chováním při tečení a poškozování. Následující průchody svaru mohou část martenzitu popustit a současně vytvořit nebo zvětšit tuto zranitelnou oblast.
Tepelné zpracování po svařování přidává další řízený tepelný cyklus působící přes celý spoj. Může popustit tvrdé transformační produkty a snížit zbytkové napětí, může však také podpořit změny karbidů nebo precipitátů, změnit gradienty tvrdosti a vystavit znovu ohřáté oblasti dalšímu znehodnocování. Tepelné zpracování po svařování proto musí být stanoveno s ohledem na jakost oceli, tloušťku, postup svařování a provozní podmínky, nikoli se předpokládat, že odstraní rozdíly v HAZ.
Supermartenzitické nerezové oceli potvrzují totéž a zároveň přidávají korozní účinky. Studie TWI z roku 2002 zkoumala jejich mikrostruktury HAZ ve vztahu ke korozi, koroznímu praskání pod napětím, praskání působením sulfidického napětí, opakovanému ohřevu následujícími průchody a tepelnému zpracování po svařování. Následující průchod může čerstvý martenzit popustit, dřívější oblast částečně reaustenitizovat nebo vytvořit smíšenou strukturu v úzkém znovu ohřátém pásu. Tyto změny ovlivňují rozdělení chromu, tvorbu karbidů, tvrdost, zbytkové napětí a elektrochemické chování povrchu. Nižší tvrdost může omezit jeden z mechanismů praskání, zatímco lokální změny chemického složení nebo fáze mohou zhoršit korozní odolnost nebo vytvořit náchylnou dráhu při provozu za přítomnosti vodíku.
Proč příčný řez svarem obsahuje překrývající se tepelné historie
Příčný řez vícevrstvým spojem je třeba číst jako mapu teplotních maxim a drah ochlazování. V blízkosti průchodu se kov mohl roztavit nebo být zcela reaustenitizován. Ve větší vzdálenosti mohl dosáhnout oblasti růstu zrn, oblasti zjemňování zrn, interkritického rozsahu nebo pouze popouštěcí teploty. Následující průchod tyto hranice posune a překryje je další soustavou oblastí. Tyto oblasti jsou zakřivené, posunuté a částečně splývající, nikoli úhledně vrstvené.
| Oblast TOO oceli třídy 91 | Tepelná historie | Uváděný problém |
|---|---|---|
| Hrubozrnná | Vysokoteplotní úplná austenitizace s růstem zrn | Hrubá transformovaná struktura a možná ztráta houževnatosti |
| Jemnozrnná | Úplná nebo významná austenitizace bez výrazného růstu zrn | Část TOO základního kovu náchylná k praskání typu IV |
| Interkritická | Částečná transformace mezi Ac1 a Ac3 | Tvorba feritu a snížená pevnost v tahu za vysoké teploty |
| Přepopuštěná | Podkritický opakovaný ohřev | Změkčení a změněný stav precipitátů |
Překrývání vytváří heterogenitu vlastností v několika měřítcích. Tvrdost může vzrůst tam, kde rychlé ochlazování vytvoří martenzit, klesnout tam, kde je martenzit popuštěn, a znovu se měnit tam, kde pozdější cyklus vytvoří čerstvé nepopuštěné transformační produkty. Houževnatost závisí na velikosti zrn, fázové rovnováze, obsahu uhlíku v transformované frakci a lokálním zbytkovém napětí; nelze ji odvodit pouze ze vzdálenosti od svaru. Od bodu k bodu se mění také náchylnost k praskání. ESDEP uvádí ztekucovací praskání v HAZ, vodíkem indukované praskání a praskání při opakovaném ohřevu jako odlišné problémy svařitelnosti konstrukčních ocelí, zatímco krystalizační praskání se vyskytuje ve svarovém kovu a lamelární trhání souvisí s tažností ve směru tloušťky. Opakovaný ohřev nečiní tyto mechanismy zaměnitelnými.
Stejný prostorový gradient řídí korozi a provozní praskání v nerezových svarech. Znovu ohřátý pás se může od sousedního kovu lišit tvrdostí, stabilitou pasivního filmu, množstvím precipitátů a tahovým napětím. Metalografické zkoumání a měření tvrdosti v příčných směrech by proto měly být umístěny s ohledem na skutečné pořadí svarových housenek. Jediné měření na hranici natavení může přehlédnout změkčený interkritický pás, znovu ohřátý martenzitický pás nebo přepopuštěnou oblast, která rozhoduje o porušení.
9. Grade 91 a praskání typu IV

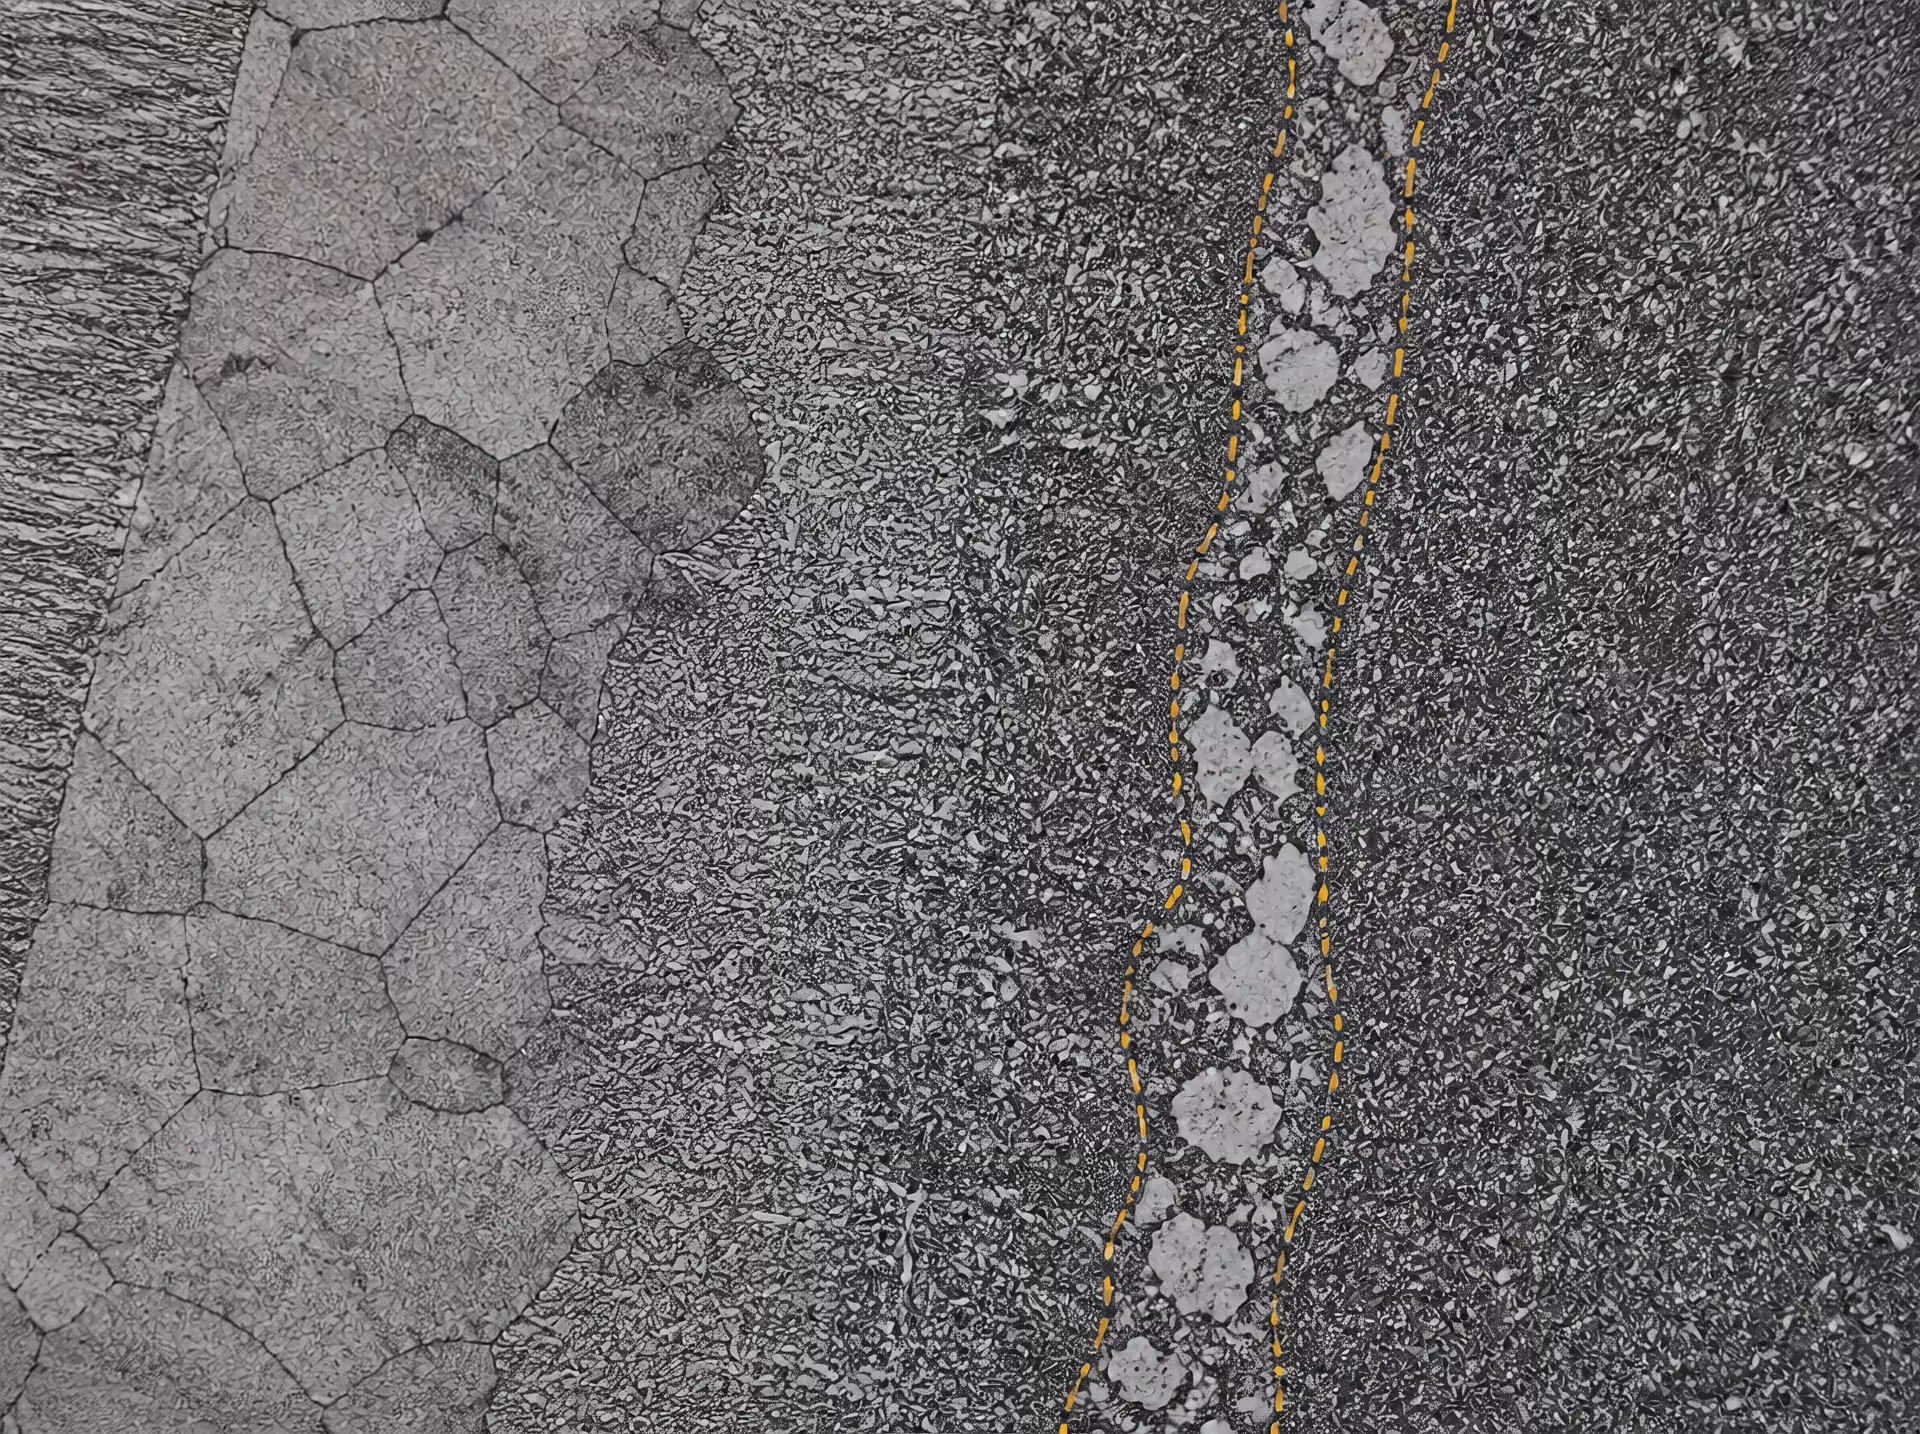
Grade 91 je užitečným příkladem, protože jeho problém se svařitelností se neomezuje na viditelnou hranici natavení. Tato ocel je žáropevná slitina s popuštěnou martenzitickou strukturou, běžně označovaná jako Grade 91, u trubek P91 a u kotlových trubek T91, s přibližně 9 % chromu a přísadami, jako jsou molybden, vanad, niob a dusík. Její pevnost za zvýšené teploty závisí na jemně popuštěné martenzitické struktuře obsahující stabilní precipitáty, zejména karbonitridy a populaci karbidů bohatých na chrom, která souvisí s dlouhodobým popouštěním.
Svařování nahrazuje tuto pečlivě vytvořenou strukturu sledem lokálních tepelných cyklů. Místo bezprostředně vedle linie natavení může být plně austenitizováno a přeměněno na hrubý martenzit. O něco dále může vrcholová teplota zjemnit austenit, aniž by došlo ke stejnému růstu zrn. Ještě dále se může přeměnit pouze část původní mikrostruktury. Výsledkem je stupňovitě se měnící tepelně ovlivněná oblast (HAZ), nikoli jednotný pás.
Studie ASM-EPRI o Grade 91 publikovaná v roce 2016 identifikovala náchylnost k praskání typu IV v HAZ základního materiálu, zejména v jemnozrnné a interkritické oblasti. Toto rozlišení je významné. Lomová plocha může ležet v blízkosti svaru, avšak samotná blízkost svaru neznamená, že hranice natavení je rozhodujícím metalurgickým místem.
Jemnozrnné a interkritické oblasti HAZ u Grade 91
Jemnozrnná HAZ vzniká v místech, kde je vrcholová teplota vyšší než oblast austenitické přeměny, avšak není dostatečně vysoká nebo nepůsobí dostatečně dlouho na to, aby vyvolala růst původních austenitických zrn, k němuž dochází v hrubozrnné HAZ. Svařování rozpouští nebo redistribuuje část precipitátů a následné rychlé ochlazení vytváří nový martenzit. Protože původní austenitická zrna jsou menší než v hrubozrnné oblasti, liší se také struktura přeměněných paketů a bloků. Popouštění během výroby a provozu pak působí na oblast, jejíž původní rozložení precipitátů a geometrie zrn již byly narušeny.
Interkritická HAZ leží v oblasti nižších vrcholových teplot. Během tepelného cyklu svařování vstoupí do austenitické oblasti pouze část materiálu; zbytek si zachová popuštěnou strukturu Grade 91. Při ochlazování se nově vzniklý austenit přemění vedle nepřeměněného nebo částečně popuštěného materiálu. Vzniká tak smíšená mikrostruktura s lokálními rozdíly v tvrdosti, rozložení uhlíku, stavu precipitátů a odolnosti proti tečení. Interkritická oblast proto může být mechanicky slabší, i když její tvrdost neoznačuje tuto oblast jako nejvýraznější část HAZ.
TWI popisuje podoblasti HAZ u konvenčních ocelí jako zóny s hrubými zrny, zjemněnými zrny, částečně přeměněné a popuštěné zóny, klasifikované podle vrcholové teploty a vzdálenosti od svaru. NIST používá pro HAZ ocelí na potrubí související pojmy hrubozrnná, jemnozrnná, interkritická a nadměrně popuštěná oblast. Tyto názvy nejsou v každém systému slitin zaměnitelné, avšak základní závěr platí i pro Grade 91: každá poloha zaznamenává odlišnou tepelnou historii.
Stejně důležité je ochlazování. Praktický parametr Δt8/5 popisuje dobu potřebnou k ochlazení oblasti svaru z 800 °C na 500 °C. Zpracování NIST dává Δt8/5 do souvislosti s tepelným příkonem, chemickým složením oceli, vzdáleností od svaru a tloušťkou stěny. Tyto proměnné mění kinetiku přeměn i míru popouštění vyvolaného svařováním. HAZ oceli Grade 91 nelze posuzovat pouze podle vrcholové teploty.
TWI uvádí, že mikrostruktura a tvrdost HAZ závisí především na rychlosti ochlazování v oblasti přeměn, na složení a prokalitelnosti a na velikosti původních austenitických zrn. U Grade 91 tytéž proměnné určují, zda se v dané oblasti vytvoří tvrdý čerstvý martenzit, dojde k dodatečnému popouštění nebo vznikne smíšená interkritická struktura. Měření tvrdosti v příčném profilu je užitečné, nepředstavuje však úplnou mapu poškození tečením ani náchylnosti k praskání typu IV.
Vznik feritu a pevnost za vysoké teploty
Studie ASM-EPRI se rovněž zabývala simulovanými tepelnými cykly svaru u Grade 91 a uvedla, že vznik feritu v interkritické HAZ může snížit pevnost v tahu za vysoké teploty. Toto zjištění poskytuje problému praskání typu IV konkrétnější metalurgický základ než obecné tvrzení, že svařování „oslabuje HAZ“.
Ferit je měkčí a méně odolný proti tečení než popuštěná martenzitická matrice, která dodává oceli Grade 91 její pevnost za zvýšené teploty. Jeho vznik může být doprovázen lokální redistribucí uhlíku a legujících prvků, změnami stability precipitátů a ztrátou jemně řízené struktury lištového martenzitu. Při dlouhodobém zatížení se deformace může soustředit v této změněné oblasti. Okolní svarový kov, neovlivněný základní materiál a tvrdší oblasti HAZ pak působí jako omezení, čímž se zvyšují lokální požadavky na napětí a deformaci v jemnozrnné nebo interkritické oblasti.
Výsledkem není pouze rozdíl v tvrdosti. Chování při tahu za vysoké teploty závisí na odolnosti mikrostruktury proti plastickému toku a tečení, na vývoji precipitátů, na struktuře zrn a podzrn a na rozložení deformace ve svařovaném spoji. Oblast se střední naměřenou tvrdostí může mít stále nízkou dlouhodobou pevnost, pokud se její odolnost proti tečení snížila v důsledku částečné přeměny nebo vzniku feritu.
Praskání typu IV Porušení vlivem tečení při provozní teplotě spojené s oslabenými jemnozrnnými a interkritickými oblastmi TOO základního kovu, zejména u oceli třídy 91.
Toto zjištění nelze převést na univerzální odhad životnosti. Chování svařované součásti z Grade 91 závisí na napětí, teplotě, geometrii, postupu svařování, míře omezení, tepelném zpracování po svařování, provozní historii a skutečném rozložení mikrostruktur v HAZ. Simulace tepelných cyklů stanovují mechanismus a identifikují zranitelnou oblast; samy o sobě však neurčují, kdy dojde k poruše konkrétní nádoby, trubky nebo potrubí.
Předehřev, kontrola teploty mezi vrstvami a tepelný příkon při svařování zůstávají relevantní, protože ovlivňují tepelné cykly a průběh přeměn. ISO 13916:2025 stanovuje měření teplot předehřevu, teploty mezi vrstvami a teploty udržování předehřevu při tavném svařování, výslovně však vylučuje měření teploty tepelného zpracování po svařování. Toto rozlišení je při práci s Grade 91 důležité: kontrola teploty při svařování a PWHT jsou související operace, nikoli jeden požadavek na měření.
Proč je porušení typu IV problémem HAZ základního materiálu
Praskání typu IV je obecně spojováno s poškozením tečením v jemnozrnné a interkritické HAZ základního materiálu. Je proto zavádějící označovat je za obecnou událost typu „praskání svaru“ nebo automaticky lokalizovat jeho příčinu na hranici natavení. Svar může být zdrojem tepelného narušení a geometrie spoje, avšak náchylná mikrostruktura obvykle vzniká v přilehlém základním materiálu.
Během dlouhodobého provozu se v oslabené HAZ mohou podél hranic zrn nukleovat a růst dutiny. K rozvoji poškození přispívá lokální hromadění deformace, klouzání po hranicích zrn a změny precipitátů. Trhlina může postupovat přibližně podél rozhraní mezi změněným materiálem HAZ a pevnějšími sousedními oblastmi, ačkoli její přesná dráha závisí na napěťovém stavu, mikrostruktuře a historii výroby. Kontrola proto musí zahrnovat HAZ základního materiálu, nikoli pouze svarový kov a linii natavení.
Tento mechanismus se liší od praskání vyvolaného vodíkem, krystalizačního praskání, lamelárního trhání, ztekucovacího praskání a praskání při opětovném ohřevu. ESDEP uvádí ztekucovací praskání v HAZ, praskání vyvolané vodíkem a praskání při opětovném ohřevu mezi hlavními problémy svařitelnosti konstrukčních ocelí, avšak tyto mechanismy vznikají za odlišných metalurgických a zatěžovacích podmínek. Poškození typu IV je především problémem tečení při provozní teplotě v náchylné HAZ oceli Grade 91.
Správné posouzení proto kombinuje záznamy o postupu svařování, historii PWHT, informace o tepelných cyklech, zkoušky tvrdosti a mikrostrukturní vyšetření s údaji o provozním napětí a teplotě. Zjištění ASM-EPRI týkající se feritu a snížené pevnosti v tahu za vysoké teploty pomáhá vysvětlit, proč jemnozrnné a interkritické oblasti vyžadují cílenou pozornost. Neopravňuje však k tomu, aby byl každý svar z Grade 91 považován za stejně náchylný, ani nepodporuje stanovení pevně dané přípustné doby provozu bez důkazů vztahujících se ke konkrétní součásti.
Opětovný ohřev přidává další úroveň složitosti. Následná svarová housenka může popustit, částečně přeměnit nebo jinak změnit dřívější HAZ a PWHT může snížit tvrdost, přičemž zároveň mění stav precipitátů a podstruktury. Podobné prostorové účinky se vyskytují i u jiných slitin: pojednání TWI z roku 2002 o svarech supermartenzitických korozivzdorných ocelí dává mikrostruktury HAZ do souvislosti s korozí, korozním praskáním pod napětím, praskáním vyvolaným sulfidy, opětovným ohřevem následnými svarovými housenkami a PWHT. Konkrétní mechanismus porušení se u jednotlivých materiálů mění, avšak řídící princip zůstává stejný: HAZ je souborem lokálních tepelných historií, jejichž provozní chování musí být posuzováno podle jednotlivých oblastí.
10. Koroze HAZ a praskání podporované prostředím
Tepelně ovlivněná oblast (HAZ) je rovněž proměnnou ovlivňující korozi. Zkouška tvrdosti může identifikovat silně zakalený pás, ale nemůže ukázat, zda se vytvořily precipitáty bohaté na chrom, zda došlo k segregaci ochranných legujících prvků, zda jsou lokální podíly feritu a martenzitu vyvážené nebo zda svařování zanechalo tahové zbytkové napětí. Právě tyto podrobnosti řídí korozi a praskání podporované prostředím.
HAZ proto vyžaduje posouzení s ohledem na prostředí, v němž bude součást pracovat. Voda obsahující chloridy, oxid uhličitý, sirovodík, rozpuštěný kyslík, kyselý kondenzát a vysokoteplotní pára kladou rozdílné požadavky. Stejný tepelný cyklus může být přijatelný při suchém atmosférickém působení, ale nebezpečný při těžbě v prostředí se sirovodíkem, kde se absorpce vodíku a tahové napětí mohou kombinovat s náchylnou mikrostrukturou.
Mikrostruktura jako proměnná ovlivňující korozi
Mikrostruktura HAZ se mění plynule se vzdáleností od hranice natavení, nikoli na jediném ostrém rozhraní. TWI popisuje oblasti konvenčních ocelí jako zónu se zhrublými zrny, zónu se zjemněnými zrny, částečně transformovanou zónu a popuštěnou zónu, klasifikované podle maximální teploty a vzdálenosti od svaru. Studie o potrubní oceli zpracovaná National Institute of Standards and Technology (NIST) používá blízce související pojmy zóna s hrubými zrny, zóna s jemnými zrny, interkritická zóna a nadměrně popuštěná zóna.
Každá z těchto oblastí může vykazovat odlišnou korozní odezvu. Zhrubnutí zrn mění hustotu a charakter hranic zrn; interkritický ohřev částečně transformuje původní strukturu a po ochlazení může vytvořit ostrůvky tvrdého martenzitu obohaceného uhlíkem; popouštění může rozpouštět nebo zhrubovat zpevňující fáze a měnit lokální elektrochemické chování. U korozivzdorných ocelí mohou mezi důležité změny patřit ochuzení o chrom v okolí karbidů bohatých na chrom, precipitace intermetalických fází, tvorba nebo rozpouštění delta feritu a změny podílu i chemického složení martenzitu a austenitu.
Rozhodující tepelný popis nepředstavuje pouze „teplota při svařování“. Důležité je ochlazování v transformačním rozmezí a Δt8/5 — doba potřebná k ochlazení z 800 °C na 500 °C — je užitečným svařovacím parametrem tam, kde tyto teploty vymezují relevantní transformační interval. NIST uvádí, že Δt8/5 závisí na tepelném příkonu, chemickém složení, vzdálenosti od svaru a tloušťce stěny. Dvě místa ve stejné jmenovité vzdálenosti od svaru proto nemusí vytvořit stejnou strukturu, pokud se liší míra sevření, tloušťka nebo tok tepla.
U feritických ocelí TWI označuje rychlost ochlazování v transformačním rozmezí, složení a prokalitelnost a velikost předchozího austenitického zrna za hlavní faktory určující mikrostrukturu a tvrdost HAZ. Do tohoto seznamu je při posuzování koroze nutné doplnit lokální chemické složení, rozložení fází a stav precipitátů. Tvrdá martenzitická oblast může být náchylná k praskání podporovanému vodíkem, zatímco měkčí nadměrně popuštěná oblast může obsahovat galvanicky odlišnou složku nebo mohla v důsledku tvorby precipitátů ztratit korozní odolnost. Ani jeden z těchto stavů nelze spolehlivě odvodit pouze z tvrdosti.
Rozlišení mezi korozí a praskáním je důležité. Celkový úbytek kovu, důlková koroze, mezikrystalová koroze a galvanické napadení mohou vznikat na různých mikrostrukturních prvcích. Hřbet svaru, kořen svaru, převýšení nebo štěrbina mohou také koncentrovat elektrolyt nezávisle na objemové tvrdosti HAZ. Metalurgické zkoumání proto musí být doplněno posouzením stavu povrchu, oxidických filmů, odstranění strusky ze svaru a čištění po svařování.
Korozní praskání pod napětím a praskání vyvolané sulfidy
Korozní praskání pod napětím (SCC) vyžaduje náchylný materiál, vhodné prostředí a tahové napětí. Svařování může dodat poslední z těchto podmínek prostřednictvím zbytkového napětí, zatímco lokální produkty transformace a precipitáty zajišťují první podmínku. Zatížení nemusí být vysoké: uzamčené tahové napětí v blízkosti svaru může zůstat významné i poté, co se součást jeví jako rozměrově stabilní.
SCC vyvolané chloridy je mimořádně citlivé na teplotu, aktivitu chloridů, elektrochemický potenciál a lokální stabilitu pasivního filmu. HAZ korozivzdorné oceli s oblastmi ochuzenými o chrom se může na vybraných hranicích zrn méně účinně repasivovat, což umožní, aby se lokální napadení stalo místem iniciace trhliny. Tento účinek je prostorově selektivní, takže leštěný příčný řez zobrazující zdánlivě jednotnou HAZ může skrývat výrazně odlišnou náchylnost v rámci tepelného gradientu.
Praskání vyvolané sulfidy (SSC) je mechanismus porušení podporovaný vodíkem, spojený s vodným prostředím obsahujícím sirovodík. Vodík vznikající během koroze vstupuje do oceli; tahové napětí následně podporuje iniciaci a růst trhlin v náchylné mikrostruktuře. Vysoká tvrdost je při mnoha posouzeních pro provoz v prostředí se sirovodíkem uznávaným varovným signálem, tvrdost je však pouze screeningovým ukazatelem, nikoli úplným popisem mechanismu. Náchylnost k praskání závisí také na pevnosti, vměstcích, struktuře předchozího austenitického zrna, produktech transformace, zbytkovém napětí a skutečném prostředí obsahujícím H₂S.
Studie supermartenzitické korozivzdorné oceli publikovaná organizací TWI v roce 2002 je užitečná, protože posuzuje metalurgii HAZ jako kombinovaný problém koroze a praskání. Zabývá se souvislostí mezi mikrostrukturami HAZ a korozí, SCC, SSC, opětovným ohřevem následnými průchody svaru a tepelným zpracováním po svařování (PWHT). Supermartenzitické jakosti jsou založeny na nízkouhlíkové martenzitické matrici s chromem a dalšími legujícími přísadami, avšak svařování může vytvářet lokální odchylky v popuštění martenzitu, podílu zadrženého nebo revertovaného austenitu, feritu a precipitátů. Tyto odchylky mění jak pasivní korozní chování, tak odezvu na praskání podporované vodíkem.
Kvalifikace pro provozní podmínky by proto měla před schválením svařovacího postupu identifikovat mechanismus působícího prostředí. Norma ISO 15156, pokud se vztahuje na těžbu ropy a plynu v prostředích obsahujících H₂S, se zabývá volbou materiálu a odolností proti praskání; posouzení výrobního svaru může rovněž vyžadovat zkoušky ve skutečném provozním médiu. Samotná mapa tvrdosti nemůže stanovit odolnost proti SSC a korozní zkouška provedená na neovlivněném základním materiálu nemůže reprezentovat HAZ.
Jakost Grade 91 ilustruje stejný princip při zvýšené teplotě, ačkoli jejím hlavním problémem je poškození tečením, nikoli vodné SSC. ASM International a EPRI v roce 2016 uvedly, že Grade 91 je náchylná k praskání typu IV v HAZ základního materiálu, zejména v oblastech s jemnými zrny a v interkritických oblastech. Simulované tepelné cykly ukázaly, že tvorba feritu v interkritické HAZ může snížit pevnost v tahu při vysoké teplotě. Tento příklad potvrzuje obecnější pravidlo: o porušení může rozhodnout úzká, mechanicky slabší podoblast, i když svarový kov a neovlivněný základní materiál splňují své jednotlivé požadavky.
Vliv opětovného ohřevu a PWHT u korozivzdorných ocelí
Následný průchod svaru pouze nepřidává kov; jeho tepelný cyklus znovu ohřívá dříve vytvořenou HAZ. Opětovně ohřátá oblast může být popuštěna, částečně znovu austenitizována, podrobena rozpouštěcímu zpracování nebo vystavena teplotnímu rozmezí podporujícímu precipitaci karbidů, nitridů či intermetalických fází. Její konečný stav závisí na maximální teplotě, době výdrže, rychlosti ochlazování a počtu i rozestupech pozdějších průchodů.
| Metoda zkoumání | Co může prokázat | Důležité omezení |
|---|---|---|
| Makroleptání | Geometrii svaru, hranici svaru a přibližné tepelné oblasti | Nejde o metodu identifikace fází |
| Optická mikroskopie | Ferit, perlit, bainit, martenzit a změny velikosti zrn | Nemusí rozlišit jemné precipitáty |
| Mapování tvrdosti | Lokální zakalení, změkčení a gradienty vlastností | Nepotvrzuje houževnatost ani životnost |
| Skenovací elektronová mikroskopie nebo EBSD | Jemnou morfologii, lomové znaky a krystalografické informace | Vyžaduje cílený odběr vzorků a interpretaci |
| Zkoušení tečení nebo vlivu prostředí | Chování při poškození relevantní pro provoz | Musí odpovídat skutečnému mechanismu a prostředí |
U supermartenzitických korozivzdorných ocelí může opětovný ohřev popustit tvrdý martenzit a vytvořit lokálně měkčí oblast, zatímco vyšší maximální teplota opětovného ohřevu může při ochlazování vést ke vzniku čerstvého nepopuštěného martenzitu. Výsledný pás se může korozním potenciálem, tvrdostí a citlivostí na vodík lišit jak od HAZ prvního průchodu, tak od základního materiálu. Opakované průchody mohou také měnit stabilitu austenitu a fázovou rovnováhu, takže konečnou mikrostrukturu nelze předpovědět pouze na základě prvního tepelného cyklu.
Postup diagnostiky TOO
- Zdokumentovat Zaznamenejte jakost, tloušťku, geometrii svaru, posloupnost vrstev, předehřev, teplotu mezi vrstvami, tepelný příkon a tepelné zpracování po svařování.
- Odhalit Použijte reprezentativní příčný řez a makroleptání k určení hranice svaru a změněných oblastí.
- Identifikovat Pomocí vhodné mikroskopie určete fáze, velikost zrn, precipitáty a morfologii trhlin.
- Zmapovat Proveďte měření tvrdosti napříč neovlivněným základním kovem, TOO, hranicí svaru a svarovým kovem.
- Zkoušet Na základě předpokládaného mechanismu porušení zvolte zkoušky houževnatosti, tahem, tečení, únavy, koroze nebo praskání.
PWHT přidává další záměrně řízenou tepelnou historii. Popouštění může snížit zbytkové napětí a změkčit nepopuštěný martenzit, čímž se sníží jeden ze zdrojů náchylnosti k praskání. Může také podpořit precipitaci nebo redistribuci chromu, která mění pasivitu a chování při lokální korozi. Nadměrné nebo nedostatečně řízené zpracování proto může jedno riziko vyměnit za jiné. Správný cyklus je specifický pro danou jakost a musí být ověřen kvalifikací postupu, metalografií a v případech, kdy to vyžadují provozní podmínky, také zkoušením v relevantním prostředí.

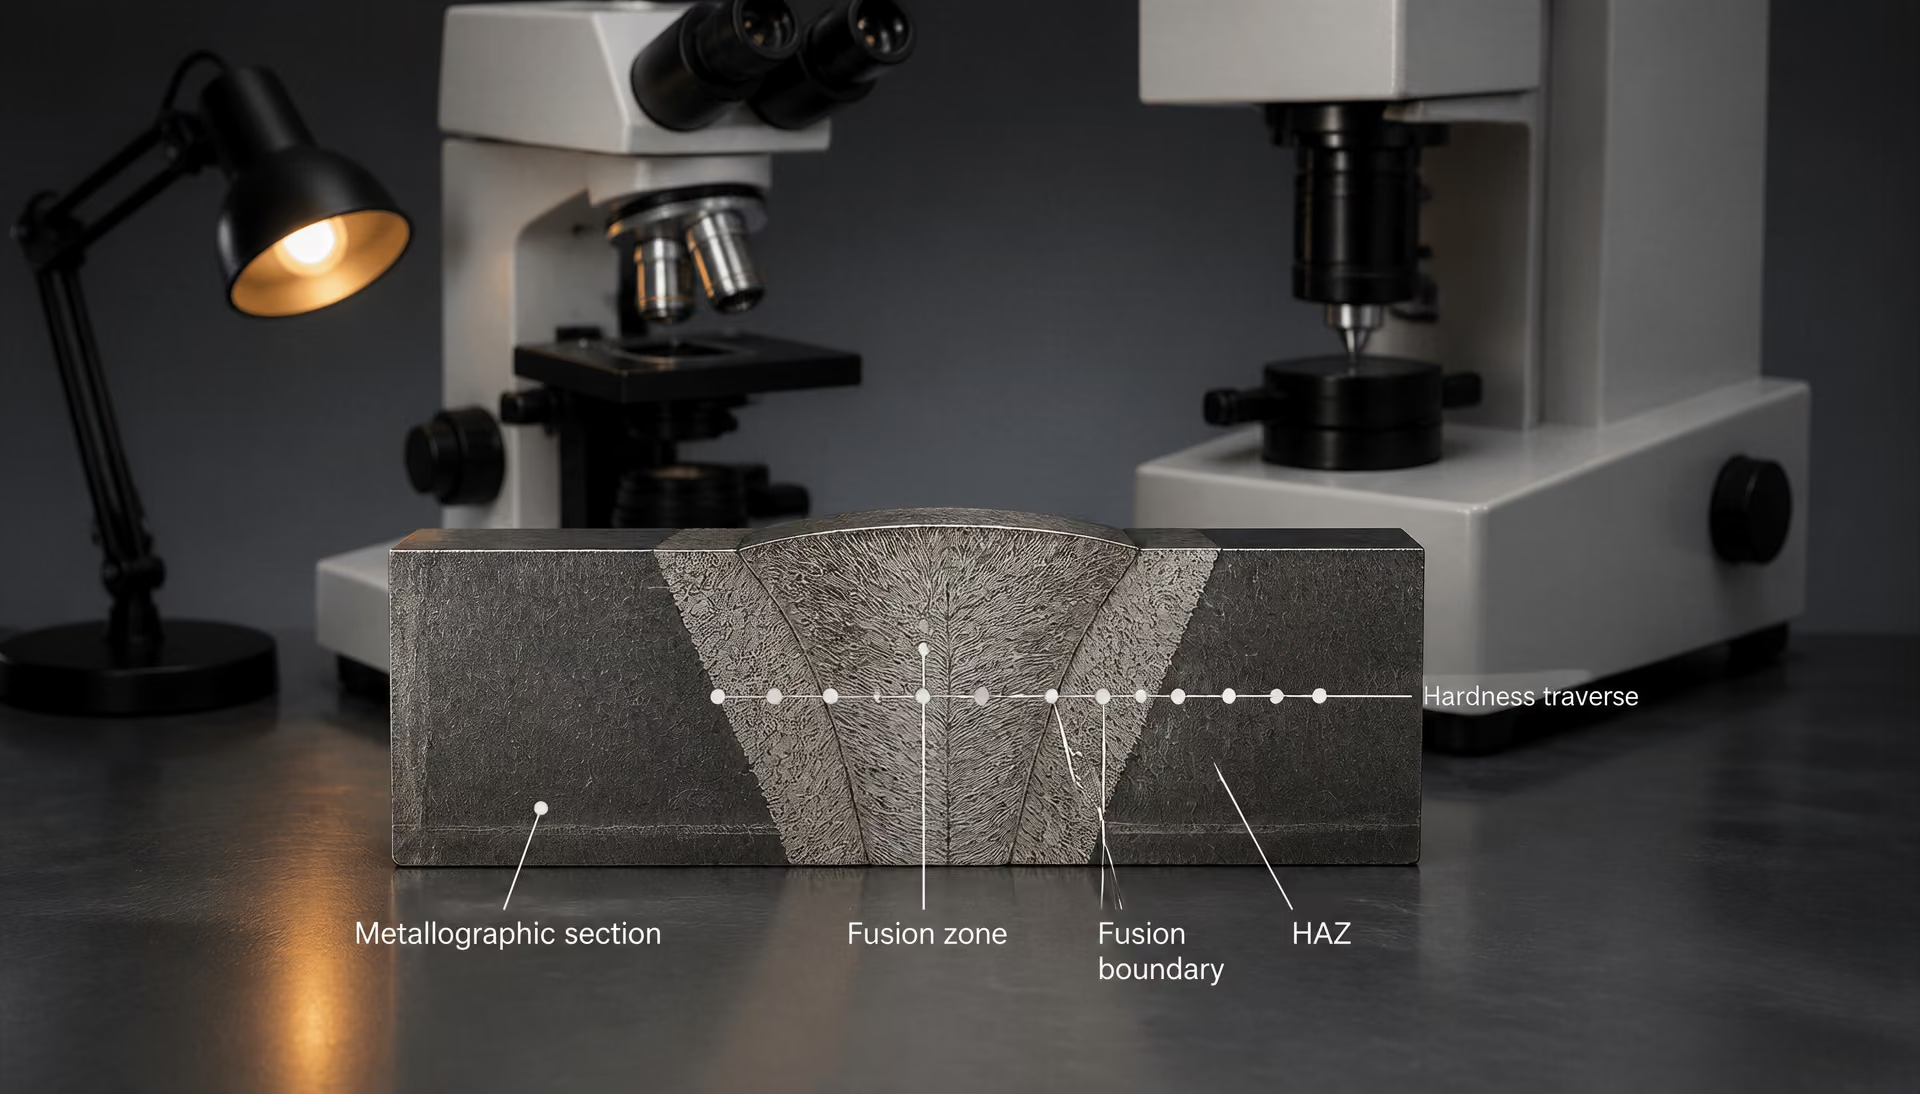
Požadavky na měření teploty nesmějí být zaměňovány s řízením PWHT. Norma ISO 13916:2025 stanovuje měření teplot předehřevu, teplot mezi průchody a teplot udržování předehřevu během tavného svařování, avšak vylučuje měření teploty při tepelném zpracování po svařování. PWHT vyžaduje vlastní přístrojové vybavení, záznamy teplot a kritéria přijatelnosti. Při posuzování HAZ korozivzdorné oceli by měly důkazy spojovat tyto záznamy s fázovou rovnováhou, precipitáty, zbytkovým napětím a relevantní zkouškou koroze nebo praskání — nikoli končit pouze u měření tvrdosti.
11. Zkoumání HAZ a charakterizace vlastností
Obhajitelné zkoumání HAZ začíná příčným řezem svaru, nikoli hodnotou tvrdosti. HAZ je základní materiál změněný teplem svařování bez roztavení, takže její hranice jen zřídka tvoří jedinou ostrou linii. Maximální teplota s rostoucí vzdáleností od hranice svarového kovu klesá, zatímco rychlost ochlazování se také mění v závislosti na poloze, tloušťce plechu, upnutí spoje, tepelném příkonu a teplotě mezi vrstvami. Výsledná struktura je prostorově gradovaná.
Zkoumání by proto mělo probíhat v tomto pořadí: zdokumentovat geometrii svaru a podmínky svařování; odhalit hranici svarového kovu a teplotně ovlivněné oblasti; identifikovat fáze, velikost zrna a produkty transformace; zmapovat tvrdost napříč svarem; a následně zvolit mechanické zkoušky nebo zkoušky náchylnosti k praskání, které se zabývají předpokládanou provozní poruchou. Lom, únik nebo předčasné odstavení mohou souviset s HAZ, ale neměly by být označeny jako „praskání v HAZ“, dokud nebude stanovena dráha trhliny a její mechanismus.
Makroleptání, metalografie a identifikace oblastí
Začněte reprezentativním příčným řezem svarem, který zahrnuje neovlivněný základní materiál na obou stranách. Zaznamenejte tloušťku plechu nebo součásti, geometrii úkosu, počet a pořadí vrstev, velikost svaru, směr svařování, předehřev, teplotu mezi vrstvami, tepelný příkon a případné tepelné zpracování po svařování (PWHT). Tyto údaje poskytují tepelný kontext potřebný k interpretaci řezu. Norma ISO 13916:2025 stanovuje měření teplot předehřevu, teplot mezi vrstvami a teplot pro udržování předehřevu během tavného svařování; nevztahuje se na měření teploty PWHT.
Po dělení, zalití do montážní pryskyřice a broušení může makroleptání odhalit svarový kov, hranici svarového kovu, profil průvaru, neprovaření, náhodné stopy po oblouku a přibližnou šířku tepelně změněného materiálu. Leptadlo musí odpovídat slitině a účelu zkoumání. Makrofotografie je mapa, nikoli metoda identifikace fází. Kontrast po leptání může úzké oblasti zvýraznit nebo zakrýt a jediný řez může přehlédnout asymetrii způsobenou úhlem hořáku, opětovným ohřevem při vícevrstvém svařování nebo blízkým geometrickým omezením.
Konvenční oceli se běžně dělí — jak popisuje TWI — podle maximální teploty a vzdálenosti od svaru na oblast se zhrublými zrny, oblast s jemnými zrny, částečně transformovanou neboli interkritickou oblast a oblast popuštěnou nebo přepopuštěnou. Popisy ocelí pro potrubí zpracované organizací NIST používají označení oblasti s hrubozrnnou, jemnozrnnou, interkritickou a přepopuštěnou strukturou. Tato označení jsou užitečná, nepředstavují však univerzální fyzikální hranice. Oblast s hrubými zrny překročila horní transformační rozsah natolik, aby umožnila růst austenitických zrn; v oblasti s jemnými zrny došlo k austenitizaci při nižší teplotě; interkritická oblast prošla částečnou transformací; a přepopuštěná oblast zůstala pod transformačním rozsahem, přičemž došlo ke změkčení již existujícího martenzitu nebo bainitu.
Metalografické zkoumání by pak mělo postupovat od hranice svarového kovu směrem ven v přesně stanovených vzdálenostech. Optická mikroskopie může stanovit přítomnost feritu, perlitu, bainitu, martenzitu, popuštěného martenzitu, vměstků a viditelných změn velikosti zrna. Rastrovací elektronová mikroskopie je často potřebná pro hodnocení znaků lomové plochy, rozložení karbidů a jemných precipitátů. Difrakce zpětně odražených elektronů může měřit krystalografickou texturu, rekonstruovat původní austenit v vhodných slitinách a stanovit lokální nesouhlas orientace související s deformací nebo transformací. Transmisní elektronová mikroskopie může být nutná v případech, kdy pevnost řídí hrubnutí precipitátů, například u oceli Grade 91.
Tepelná historie je důležitější než samotný název oblasti. Jak uvádí TWI, mikrostruktura a tvrdost HAZ feritických ocelí závisí především na rychlosti ochlazování v transformačním rozsahu, na chemickém složení a prokalitelnosti a na velikosti původních austenitických zrn. Δt8/5, tedy doba potřebná k ochlazení z 800 °C na 500 °C, je praktickým popisným parametrem tam, kde jsou tyto teploty vhodné. Zpráva NIST o ocelích pro potrubí spojuje Δt8/5 s tepelným příkonem, chemickým složením, vzdáleností od svaru a tloušťkou stěny. Nejde o přenositelnou materiálovou konstantu. Dva body přiřazené ke stejné pojmenované oblasti mohou mít odlišné produkty transformace, pokud se jejich dráhy ochlazování liší.
Při zkoumání je třeba rovněž rozlišovat jednotlivé mechanismy. Praskání vyvolané vodíkem se běžně rozvíjí v náchylných tvrdých mikrostrukturách HAZ při tahovém upnutí a za přítomnosti difuzibilního vodíku. Krystalizační praskání vzniká ve svarovém kovu při jeho tuhnutí. Lamelární trhání postupuje náchylnou strukturou plechu ve směru tloušťky a vměstky, zatímco zkapalňovací praskání souvisí s lokálním tavením v blízkosti hranic zrn nebo vměstků. Praskání při opětovném ohřevu vzniká během odstraňování pnutí nebo při provozním vystavení u náchylných slitin. ESDEP uvádí zkapalňovací praskání v HAZ, praskání vyvolané vodíkem a praskání při opětovném ohřevu mezi hlavními problémy svařitelnosti konstrukčních ocelí, tento seznam však neznamená, že každá nespojitost svaru je trhlinou v HAZ.
Mapování tvrdosti a mechanické zkoušení
Mapování tvrdosti propojuje viditelnou strukturu s lokální odezvou, pokud je uvedena metoda a rozteč měření. Vytvářejte vtisky od neovlivněného základního materiálu přes HAZ, hranici svarového kovu a svarový kov; u asymetrických nebo vícevrstvých svarů proveďte další řady měření. Použijte dostatečně malé zatížení a rozteč, aby bylo možné rozlišit úzké jemnozrnné nebo interkritické oblasti, a současně zabraňte vzájemnému ovlivnění sousedních vtisků a účinkům okraje. Měření podle Vickerse HV0.5 nebo HV1 jsou pro laboratorní mapy často vhodná; použitá stupnice musí být uvedena, protože hodnoty získané při různých zatíženích nejsou automaticky zaměnitelné.
Řada měření tvrdosti může lokalizovat měkký pás po přepopuštění, tvrdou martenzitickou oblast, změkčenou interkritickou oblast nebo neobvyklé lokální maximum. Může také odhalit rozdíly mezi HAZ první vrstvy a oblastmi opakovaně ohřátými pozdějšími vrstvami. Tvrdost je však ukazatel, nikoli úplné posouzení vlastností. Tvrdá HAZ může mít nízkou odolnost proti praskání vyvolanému vodíkem, samotná tvrdost však nemůže stanovit lomovou houževnatost, rázovou houževnatost podle Charpyho, rychlost růstu únavové trhliny, odolnost proti koroznímu praskání pod napětím ani provozní životnost. Naopak změkčená oblast může ztratit pevnost při tečení, aniž by se stala pravděpodobným zdrojem praskání vyvolaného vodíkem.
Mechanické zkoušení musí vycházet z obavy z konkrétního typu poruchy. Zkoušky Charpyho s V-vrubem posuzují vrubovou houževnatost při stanovených teplotách, jejich absorbovaná energie se však nerovná lomové houževnatosti při rovinné deformaci. Lomově-mechanické zkušební těleso typu CT nebo SEN(B) může za definovaného stupně omezení plastické deformace posoudit iniciaci a růst trhliny. Tahové zkušební vzorky poskytují údaje o mezi kluzu, tažnosti a rozdílech pevnosti, běžný vzorek však může představovat průměr několika oblastí HAZ. Ohybové zkoušky odhalují hrubé neprovaření, praskání a problémy s tažností. Zkoušky únavy, tečení a praskání při konstantním zatížení jsou nutné v případech, kdy provozní vlastnosti řídí cyklické zatěžování, dlouhodobá vysoká teplota nebo praskání v prostředí.
U oceli Grade 91, což je popouštěná martenzitická žárupevná ocel odolná proti tečení, souvisí praskání typu IV se základní materiálovou HAZ, zejména s jemnozrnnými a interkritickými oblastmi. Na tuto náchylnost upozorňuje příspěvek ASM International a EPRI z roku 2016. Lokální zeslabení může zůstat nezjištěno při objemové tahové zkoušce nebo při měření tvrdosti, které nedokáže rozlišit úzkou změkčenou oblast. Zkoumání by mělo zahrnovat strukturu původních austenitických zrn, stav martenzitických lamel, výskyt karbidů a precipitátů MX, stav PWHT a lokalizaci dutin po tečení nebo trhlin.
Posouzení koroze také vyžaduje více než měření tvrdosti. Studie TWI z roku 2002 o svarech supermartenzitických nerezových ocelí zkoumá mikrostruktury HAZ ve vztahu ke korozi, koroznímu praskání pod napětím a sulfidem vyvolanému praskání pod napětím, včetně opětovného ohřevu způsobeného následnými vrstvami a PWHT. U těchto slitin mohou provozní vlastnosti řídit lokální fázová rovnováha, stabilita pasivního filmu bohatého na chrom, zbytková napětí, působení vodíku a historie popouštění.
Interpretace experimentů s modelovanými tepelnými cykly HAZ
Modelovaná zkušební tělesa HAZ se vyrábějí tak, že se na oddělené kusy oceli aplikuje řízený tepelný cyklus, často pomocí termomechanického simulátoru typu Gleeble. Umožňují studovat jednotlivé proměnné — maximální teplotu, rychlost ohřevu, Δt8/5, opakovaný ohřev při průchodu další vrstvy nebo působící deformaci — bez prostorového překrývání přítomného ve skutečném svaru. Výsledné mikrostruktury lze zkoumat mikroskopicky a pomocí zkoušek tvrdosti, tahu, rázové houževnatosti, tečení nebo praskání.
Jejich přínos závisí na tom, zda odpovídají skutečnému svaru. Jediná maximální teplota a hodnota Δt8/5 nereprodukují celý tepelný gradient, víceosé upnutí, rozložení vodíku, ředění svarového kovu ani posloupnost cyklů opakovaného ohřevu. Rozměry zkušebního tělesa také mění tok tepla. Modelovaný materiál proto může představovat jeden bod v rámci HAZ, nikoli celou HAZ.
Ocel Grade 91 toto omezení názorně ilustruje. Modelované cykly ukázaly, že tvorba feritu v interkritické HAZ může snížit pevnost v tahu při vysoké teplotě, což pomáhá vysvětlit, proč se poškození typu IV soustřeďuje v této oblasti. Výsledek podporuje určitý mechanismus; sám o sobě však nepředpovídá provozní životnost svařované tlakové součásti. Skutečné svary přidávají zbytková napětí, lokální geometrii, chemickou segregaci, předchozí tepelné působení a proměnlivost PWHT.
Nejpřesvědčivější interpretace porovnává důkazy z modelovaných experimentů a skutečného svaru: reprodukuje naměřený nebo vypočtený tepelný cyklus, ověřuje mikrostrukturu a tvrdost a následně zkouší vlastnost relevantní pro předpokládanou poruchu. Shoda tvrdosti je užitečným potvrzením. Není však důkazem, že se shoduje také houževnatost, odolnost proti praskání, korozní chování nebo dlouhodobé provozní vlastnosti.
12. Čtení norem pro svařování a kvalifikace postupů svařování
Normy pro svařování neodpovídají všechny na stejnou otázku. Technický dokument s doporučeními může doporučovat předehřev, mezivrstevnou teplotu, tepelný příkon nebo opatření ke kontrole vodíku. Norma pro měření teploty může stanovit, jak se tyto teploty získávají a zaznamenávají. Norma pro kvalifikaci postupu určuje, zda navržený postup svařování prokázal přijatelné vlastnosti v rámci stanovených mezí. Zaměňování těchto funkcí vede k časté chybě: doporučenou tepelnou regulaci nebo naměřenou teplotu lze mylně považovat za důkaz vzniku určité mikrostruktury HAZ.
HAZ je prostorově gradientní oblast, nikoli homogenní pás. TWI popisuje suboblasti HAZ u konvenčních ocelí jako oblast zhrubnutí zrna, oblast zjemnění zrna, částečně transformovanou oblast a popuštěnou oblast; klasifikace vychází z maximální teploty a vzdálenosti od rozhraní natavení. Zpracování potrubních ocelí organizací NIST používá související termíny oblast s hrubými zrny, oblast s jemnými zrny, interkritická oblast a přepopuštěná oblast. Každé místo může být vystaveno jiné maximální teplotě, jiné maximální velikosti austenitického zrna, jiné transformační dráze a jiné rychlosti ochlazování.
Co poskytuje EN 1011-2
EN 1011-2, Svařování — Doporučení pro svařování kovových materiálů — Část 2: Obloukové svařování feritických ocelí, obsahuje doporučení pro řízení rizik svařitelnosti feritických ocelí. Její rozsah je nutné číst doslovně: vztahuje se na obloukové svařování feritických ocelí a vylučuje feritické korozivzdorné oceli. Nejde o univerzální soubor pravidel pro každou ocel, každý svařovací proces nebo každou HAZ korozivzdorné oceli.
Dokument spojuje chemické složení oceli, tloušťku, míru upnutí, stav z hlediska vodíku, tepelný příkon a předehřev s rizikem vzniku nežádoucích podmínek ve svaru a HAZ. Jeho metody podporují rozhodování o předehřevu a mezivrstevné teplotě i o řízení průběhu ochlazování významného z hlediska vodíkem indukovaného praskání. Přístupy založené na uhlíkovém ekvivalentu mohou indikovat prokalitelnost a náchylnost, nenahrazují však kvalifikovaný postup ani přímé posouzení svařeného spoje. Dvě oceli s podobnými hodnotami uhlíkového ekvivalentu mohou přesto vytvářet odlišné struktury HAZ, protože se liší vyvážením legujících prvků, předchozím zpracováním, velikostí zrna a kinetikou transformace.
Praktická hodnota EN 1011-2 spočívá v převodu metalurgie do řídicích opatření při svařování. Vyšší teplota předehřevu obecně zpomaluje ochlazování; změna tepelného příkonu mění tepelný cyklus; kontrola vodíku snižuje množství difuzibilního vodíku, který se může podílet na praskání. Žádné z těchto tvrzení nepředpovídá každý lokální strukturní podíl. Stejný jmenovitý tepelný příkon může vést k odlišným hodnotám Δt8/5 při změně tloušťky plechu, geometrie spoje, účinnosti oblouku, polohy svařování nebo vzdálenosti od svaru.
Δt8/5 je doba ochlazování mezi 800 °C a 500 °C, pokud je tento interval relevantní pro posuzovanou ocel a transformaci. Zpráva NIST o potrubních ocelích ji dává do souvislosti s tepelným příkonem, chemickým složením, vzdáleností od svaru a tloušťkou stěny. Tento vztah představuje užitečné propojení mezi proměnnou WPS a metalurgií HAZ, nejde však o univerzální převod. Naměřenou nebo vypočtenou dobu ochlazování je nutné interpretovat s ohledem na jakost oceli a tepelný cyklus.
Doporučení nelze rovněž chápat jako přímou zkoušku přejímky houževnatosti, tvrdosti nebo životnosti. Mikrostruktura a tvrdost HAZ feritických ocelí závisí především na rychlosti ochlazování v oblasti transformace, chemickém složení a prokalitelnosti oceli a na velikosti předchozího austenitického zrna, jak vysvětluje TWI. Rychlejší ochlazování může u prokalitelné oceli zvýšit podíl tvrdých martenzitických nebo bainitických produktů; pomalejší ochlazování může podporovat vznik měkčích transformačních produktů, ale může také zvětšovat zrna nebo měnit pevnost. Přijatelná rovnováha závisí na konstrukční specifikaci a provozních podmínkách.
Co měří ISO 13916:2025
| Typ důkazu | Zodpovězená otázka | Co samotný důkaz neprokazuje |
|---|---|---|
| Záznam o postupu svařování | Jaké tepelné řízení a zásadní proměnné byly použity? | Přesné fázové složení v každém místě TOO |
| Záznam teploty | Byly dodrženy limity předehřevu a teploty mezi vrstvami? | Že byly splněny požadavky na tepelné zpracování po svařování |
| Průběh tvrdosti | Kde se nacházejí tvrdé a měkké pásy? | Houževnatost, životnost při tečení nebo odolnost proti korozi |
| Makroskopické a mikroskopické zkoumání | Jaké zóny, fáze a vady jsou přítomny? | Dlouhodobé provozní vlastnosti |
| Mechanická zkouška nebo zkouška vlivu prostředí | Splňuje spoj příslušný požadavek na vlastnosti? | Že jsou řízeny všechny ostatní provozní mechanismy |
ISO 13916:2025 má užší a přesněji vymezenou funkci. Stanovuje požadavky na měření teploty předehřevu, mezivrstevné teploty a teploty udržování předehřevu během tavného svařování. Nevztahuje se na měření teploty tepelného zpracování po svařování. Toto vyloučení je důležité: uspořádání termočlánků nebo měření infračerveným zářením akceptované pro kontrolu předehřevu nemůže automaticky prokázat, že cyklus PWHT splnil požadovanou teplotu, dobu výdrže nebo rovnoměrnost teploty v celém průřezu.
Norma pomáhá zajistit srovnatelnost teplotních záznamů tím, že řeší, jaká teplota se měří a jak se měření během svařování provádí. Při kvalifikaci postupu to poskytuje důkaz, že svářeč nebo obsluha svařovacího zařízení dodrželi stanovenou tepelnou regulaci. Norma však neměří tvrdost HAZ, neidentifikuje oblast s hrubými zrny, nestanovuje přímo Δt8/5 v každém spoji ani neodhaluje, zda se během provozu rozvine praskání typu IV.
Místo měření je proto součástí odborného posouzení. Povrchová teplota ve vzdálenosti od rozhraní natavení nemusí reprezentovat tepelnou historii úzké oblasti HAZ. Obdobně měření mezivrstevné teploty zaznamenává stav před nanesením další vrstvy, nikoli úplnou historii maximální teploty vytvořenou touto vrstvou. Opětovný ohřev předchozího materiálu HAZ následnými vrstvami může vést k popuštění, zjemnění nebo částečné transformaci. Ve svarech supermartenzitických korozivzdorných ocelí studie TWI z roku 2002 zkoumala mikrostruktury HAZ ve vztahu ke korozi, koroznímu praskání pod napětím, praskání vyvolanému sulfidem a napětím, opětovnému ohřevu následnými vrstvami a PWHT. Tepelný záznam a metalografický výsledek spolu souvisejí, nejsou však zaměnitelné.
Propojení proměnných postupu s přejímkou HAZ
Kvalifikace postupu propojuje regulovatelné proměnné s prokázanými vlastnostmi spoje. WPS uvádí jakost oceli, rozsah tlouštěk, konfiguraci spoje, proces, spotřební materiály, předehřev, mezivrstevnou teplotu, tepelný příkon nebo meze rychlosti svařování, podmínky ochrany a případné PWHT. Záznam o kvalifikaci následně dokumentuje skutečně použité hodnoty a provedené zkoušky. Podle příslušného systému kvalifikace, například podle ISO 15614-1 pro zkoušky postupu svařování, mohou změny mimo povolené rozsahy vyžadovat novou kvalifikaci, nikoli neformální předpoklad, že HAZ zůstane ekvivalentní.
Přejímací kritéria musí být vztažena k mechanismu porušení, který má být kontrolován. Zkouška tvrdosti může identifikovat nadměrně tvrdou HAZ a podpořit kontrolu vodíkem indukovaného praskání, samotná tvrdost však neprokazuje dostatečnou lomovou houževnatost. Tahové a ohybové zkoušky posuzují odlišné aspekty vlastností spoje. Zkouška rázem v ohybu podle Charpyho odebírá vzorek z definovaného místa a při definované teplotě; nereprezentuje každou suboblast HAZ. Makroskopické hodnocení může odhalit natavení, geometrii a viditelné vady, zatímco nedestruktivní zkoušení řeší nespojitosti, které nemusí být při metalografickém hodnocení viditelné.
Rozlišení mezi mechanismy praskání je zásadní. ESDEP uvádí mezi hlavními problémy svařitelnosti konstrukčních ocelí ztekutivové praskání HAZ, vodíkem indukované praskání a praskání při opětovném ohřevu, zatímco tuhnutí praskání vzniká ve svarovém kovu a lamelární trhání souvisí s deformací ve směru tloušťky a se základním kovem citlivým na vměstky. Označování každé indikace jako „praskání HAZ“ znejasňuje příslušné kontrolní opatření. Vodíkem indukované praskání vyžaduje pozornost věnovanou vodíku, prokalitelnosti, míře upnutí a ochlazování. Praskání při opětovném ohřevu se týká citlivých mikrostruktur během odstraňování pnutí nebo provozního vystavení. Ztekutivové praskání zahrnuje lokální tavení v HAZ.
Ocel Grade 91 ukazuje, proč kvalifikace nemůže skončit u jmenovité hodnoty předehřevu. ASM International a EPRI v roce 2016 uvedly, že Grade 91 je náchylná k praskání typu IV v HAZ základního kovu, zejména v oblastech s jemnými zrny a v interkritických oblastech. Simulované tepelné cykly rovněž ukázaly, že vznik feritu v interkritické HAZ může snižovat pevnost v tahu při vysokých teplotách. Postup může splnit požadavky na teplotu a vizuální kontrolu, přesto však může vyžadovat cílené hodnocení tvrdosti, houževnatosti, metalografické hodnocení nebo hodnocení pro tečení, pokud příslušná specifikace toto riziko identifikuje.
Správný výklad je tedy vrstevnatý: EN 1011-2 poskytuje doporučení pro svařování feritických ocelí, ISO 13916:2025 řídí stanovené měření teploty během tavného svařování a norma pro kvalifikaci definuje prokázanou přijatelnost v rozsahu základních proměnných. Žádná z nich by neměla být citována mimo svůj rozsah působnosti. Správně provedená kvalifikace využívá naměřenou tepelnou regulaci jako důkaz a následně zkouší vlastnosti důležité pro konkrétní HAZ, výrobní proces a provozní podmínky.
13. Praktický metalurgický rámec pro diagnostiku HAZ
Začněte materiálem, svařovacím procesem a tepelnou historií
Správná diagnostika HAZ začíná ještě před mikroskopickým vyšetřením. Nejprve identifikujte specifikaci výrobku, jakost, číslo tavby, tloušťku, dodací stav a veškeré předchozí svařování nebo tepelné zpracování. Informace „uhlíková ocel“ nejsou dostačující: ASTM A516 Grade 70, API 5L X65, EN 10025-2 S355J2, ASTM A387 Grade 91 a legovaná ocel zušlechtěná kalením a popouštěním mohou za působení stejného oblouku vytvořit zcela odlišné struktury HAZ. Zaznamenejte orientaci plechu nebo trubky, oblasti citlivé na segregaci, historii tváření a to, zda byl původní materiál normalizován, kalen a popuštěn, termomechanicky zpracován nebo po zhotovení popuštěn.
Poté je nutné rekonstruovat záznam o svařování. Identifikujte proces — SMAW, GMAW, FCAW, GTAW, SAW nebo jiný proces — spolu s klasifikací přídavného materiálu, polaritou, proudem, napětím, rychlostí svařování, velikostí svarové housenky, účinností oblouku, geometrií spoje, pořadím vrstev a teplotou mezi vrstvami. Předehřev, tepelné zpracování mezi vrstvami, míra upnutí a působení okolního prostředí patří do stejného záznamu. Norma EN 1011-2 poskytuje pokyny pro obloukové svařování feritických ocelí; její rozsah nezahrnuje feritické korozivzdorné oceli, takže její doporučení se na tyto materiály nesmějí přenášet bez ověření použitelnosti. Norma ISO 13916:2025 specifikuje měření teplot předehřevu, teplot mezi vrstvami a teploty udržování předehřevu během tavného svařování, nespecifikuje však měření teploty při tepelném zpracování po svařování.
Ústřední otázkou není pouze to, jak vysoké teploty svar dosáhl, ale jaký tepelný cyklus prodělal každý jednotlivý bod. HAZ je oblast pevného kovu změněná svařovacím teplem bez roztavení. V blízkosti hranice natavení může maximální teplota vytvořit hrubozrnnou strukturu původních austenitických zrn; dále od této hranice mohou nižší teplotní špičky zrna zjemnit, původní strukturu částečně transformovat nebo popustit již zakalený či zušlechtěný stav. TWI popisuje podoblasti HAZ u konvenčních ocelí podle maximální teploty a vzdálenosti od svaru jako oblast hrubozrnnou, jemnozrnnou, částečně transformovanou neboli interkritickou a popuštěnou. NIST používá pro oblasti HAZ u potrubních ocelí blízce související označení hrubozrnná, jemnozrnná, interkritická a nadměrně popuštěná oblast.
Odhadujte průběh chladnutí, místo abyste jej určovali pouze podle vzdálenosti. Je-li to relevantní, poskytuje Δt8/5 — tedy dobu potřebnou k ochlazení z 800 °C na 500 °C — praktický způsob porovnání různých svarů a míst. Zpráva NIST o potrubních ocelích dává Δt8/5 do souvislosti s tepelným příkonem, chemickým složením oceli, vzdáleností od svaru a tloušťkou stěny. Krátký interval chladnutí může u kalitelné oceli podpořit vznik martenzitu nebo bainitu; delší interval může umožnit vznik feritu, perlitu nebo popouštěcích reakcí. Stejný jmenovitý tepelný příkon proto může vytvořit odlišné struktury v tenkém plechu, silnostěnné trubce a silně upnutých spojích.
Oddělte důkazy o praskání, měknutí, tvrdnutí a korozi
Před přiřazením mechanismu porušení zmapujte zasaženou oblast. Pomocí makroleptu na příčném řezu lokalizujte hranici natavení a přibližnou šířku HAZ; poté zkoumejte leštěné a naleptané výbrusy vedené přes trhlinu, přilehlý neovlivněný základní materiál, svarový kov a v relevantních případech několik svarových vrstev. Profily tvrdosti by měly procházet hranicí natavení v několika vzdálenostech a orientacích. Maximum tvrdosti může ukazovat na martenzitickou nebo bainitickou oblast, samo o sobě však nepotvrzuje vodíkem indukované praskání. Naopak měkký pás může indikovat interkritickou transformaci, popouštění nebo nadměrné popuštění, aniž by byl místem vzniku porušení.
TWI uvádí, že mikrostruktura a tvrdost HAZ závisí především na rychlosti ochlazování v oblasti transformačních teplot, chemickém složení a kalitelnosti a na velikosti původních austenitických zrn. Tyto proměnné je nutné vyhodnocovat společně. Hrubozrnná oblast může mít nízkou vrubovou houževnatost, i když je její tvrdost střední. Jemnozrnná nebo interkritická oblast může být měkčí, avšak náchylná k poškození při creepovém zatížení. U oceli Grade 91 studie ASM International a EPRI publikovaná v roce 2016 identifikuje praskání typu IV v HAZ základního materiálu, zejména v jemnozrnných a interkritických oblastech. Simulované tepelné cykly ukázaly, že vznik feritu v interkritické HAZ může snížit pevnost v tahu při vysokých teplotách. Samotný profil tvrdosti by tento mechanismus nezachytil.
Klasifikujte trhliny podle místa, morfologie, okamžiku vzniku a zatížení. Trhliny vznikající při tuhnutí se tvoří ve svarovém kovu při tuhnutí poslední kapalné fáze; nejde automaticky o trhliny HAZ. Trhliny vznikající při likvaci se tvoří tehdy, když se místní složky na hranici natavení nebo v její blízkosti během svařování či opětovného ohřevu částečně zkapalní. Vodíkem indukované praskání obvykle vyžaduje difuzní vodík, náchylnou tvrdou mikrostrukturu, tahové napětí nebo upnutí a často také opožděný vznik trhlin. Lamelární trhání souvisí s deformací ve směru tloušťky a nízkou tažností způsobenou protáhlými vměstky v základním plechu, nikoli s obecně definovanou „tvrdou HAZ“. Praskání při opětovném ohřevu se rozvíjí během ohřevu po svařování nebo při provozním působení u náchylných legovaných ocelí. ESDEP uvádí trhliny HAZ vznikající při likvaci, vodíkem indukované praskání a praskání při opětovném ohřevu mezi hlavními problémy svařitelnosti konstrukčních ocelí.
Důkazy o korozi vyžadují samostatné vyšetření. Identifikujte elektrolyt, teplotu, potenciál, nečistoty, stav katodické ochrany a zbytková či působící napětí. Úzký pás HAZ může mít odlišné fázové složení, rozložení karbidů, tvrdost nebo chování pasivního filmu než svarový kov i základní materiál. U svarů ze supermartenzitické korozivzdorné oceli studie TWI z roku 2002 zkoumala mikrostruktury HAZ ve vztahu ke korozi, koroznímu praskání pod napětím, praskání vyvolanému sulfidovým napětím, opětovnému ohřevu následnými vrstvami a PWHT. Tepelné cykly při nanášení následných vrstev mohou předchozí HAZ popustit, znovu austenitizovat nebo jinak změnit; PWHT může snížit tvrdost a současně změnit precipitaci karbidů i místní korozní odezvu.
Od pozorované oblasti k obhajitelnému mechanismu
Od pozorování k mechanismu postupujte v přesně vymezených krocích. Nejprve vyznačte trhlinu, důlek, změklý pás nebo počátek lomu na změřeném příčném řezu. Poté tuto polohu korelujte s podoblastí podle maximální teploty a s tvrdostí. Následně identifikujte fáze pomocí optické mikroskopie, SEM a podle potřeby také EBSD, rentgenové difrakce nebo transmisní elektronové mikroskopie. Ke zkoumání karbidů v oceli Grade 91 a dalších creepově odolných ocelích mohou být zapotřebí uhlíkové extrakční repliky nebo analytické metody. Fraktografie by měla stanovit, zda jde o transkrystalický křehký lom, kvazitranskrystalický křehký lom, tvárné porušení koalescencí mikrotrhlin, interkrystalický lom nebo lom podporovaný působením prostředí.
Dále ověřte relevantní přispívající podmínky. U hypotézy vodíkového mechanismu změřte nebo zdokumentujte sušení přídavného materiálu, difuzní vodík, předehřev, dobu do opožděného vzniku trhlin, upnutí a tvrdost; srovnání mohou poskytnout vodíkové sycení nebo řízené zkoušky opožděného praskání. U trhlin vznikajících při likvaci nebo tuhnutí zkoumejte částečně natavené hranice zrn a segregované složky. U lamelárního trhání posuďte morfologii vměstků a tažnost ve směru tloušťky. U praskání při opětovném ohřevu nebo praskání typu IV zopakujte tepelné působení a provozní napětí a poté porovnejte creepové chování nebo chování při zkoušce napěťového porušení s neovlivněným materiálem.
Nakonec použijte zkoušku, která by mohla navržené vysvětlení vyvrátit. Opakujte mapování tvrdosti, proveďte mikrochemickou analýzu, vystavte srovnatelné vzorky provoznímu prostředí nebo reprodukujte tepelný cyklus svařování s řízeným Δt8/5 a opětovným ohřevem. Viditelná trhlina dokazuje nespojitost, nikoli její příčinu. Maximum tvrdosti dokazuje místní odezvu, nikoli mechanismus porušení. Obhajitelná diagnóza je taková, která propojí stav materiálu, tepelnou historii, prostorové rozložení mikrostruktury, zatížení a prostředí a následně obstojí v cílené zkoušce.
14. Syntéza: Proč metalurgie TOO řídí vlastnosti svařované oceli
TOO jako prostorově proměnlivý materiál
Tepelně ovlivněná oblast (TOO) není jediný pás materiálu s jednou předvídatelnou strukturou. Je to část základního materiálu pozměněná teplem při svařování, aniž by došlo k jejímu roztavení, přičemž její stav se plynule mění se vzdáleností od hranice natavení. Maximální teplota, doba setrvání na této teplotě, rychlost ochlazování, výchozí mikrostruktura a opětovný ohřev určují, čemu je vystaven každý malý objem materiálu. Dvě místa vzdálená od sebe jen několik milimetrů proto mohou obsahovat různé fáze, velikosti zrn a zbytková napětí.
U konvenčních ocelí rozděluje TWI TOO na oblast se zhrubnutými zrny, oblast se zjemněnými zrny, částečně přeměněnou oblast a popuštěnou oblast podle maximální teploty a vzdálenosti od svaru. Oblast se zhrubnutými zrny leží nejblíže hranici natavení a dosahuje teplot dostatečně vysokých k růstu austenitických zrn. Její hrubá původní austenitická zrna mohou podporovat vznik nepříznivých transformačních produktů a snižovat rázovou houževnatost, zejména pokud je ochlazování dostatečně rychlé k vytvoření tvrdého bainitu nebo martenzitu. Dále od svaru se v oblasti se zjemněnými zrny austenitizace uskutečňuje při nižší maximální teplotě a obvykle zde vznikají menší původní austenitická zrna. Toto zjemnění může zlepšit houževnatost, neodstraňuje však vliv chemického složení ani rychlosti ochlazování.
Interkritická neboli částečně přeměněná oblast se zahřívá mezi dolní a horní kritickou teplotou. Austenitem se stává pouze část její původní struktury. Při ochlazování může být přeměněná frakce tvrdší než okolní materiál, zatímco nepřeměněný ferit nebo popuštěné složky si zachovávají odlišnou pevnost a tažnost. Ještě dále od svaru může v popuštěné nebo přepopuštěné oblasti dojít ke změknutí, zhrubnutí precipitátů nebo ke ztrátě precipitačního zpevnění bez úplné austenitizace.
Popisy ocelí pro potrubí vypracované National Institute of Standards and Technology používají související pojmy oblast s hrubými zrny, oblast s jemnými zrny, interkritická oblast a přepopuštěná oblast. Tyto názvy pomáhají určit tepelné historie, nepředstavují však klasifikaci vlastností. Rozhodující proměnnou je úplný tepelný cyklus, zejména ochlazování v transformačním rozmezí. TWI uvádí, že mikrostruktura a tvrdost TOO závisí především na rychlosti ochlazování v tomto rozmezí, chemickém složení a prokalitelnosti oceli a velikosti původních austenitických zrn. Praktický parametr Δt8/5 — doba potřebná k ochlazení z 800 °C na 500 °C — často popisuje tuto část cyklu u feritických ocelí. NIST upozorňuje, že Δt8/5 závisí na tepelném příkonu, chemickém složení, vzdálenosti od svaru a tloušťce stěny. Jde o užitečný popisný parametr, nikoli o univerzální náhradu měření tepelného cyklu.
Kompromisy mezi pevností, houževnatostí, tažností a odolností proti korozi
Svařovaný spoj může splňovat požadavek na pevnost v tahu, přesto může obsahovat TOO, která řídí mechanismus porušení. Rychlé ochlazování může vytvořením martenzitické nebo tvrdé bainitické struktury vést k vysoké tvrdosti, čímž se zvyšuje lokální pevnost, ale také náchylnost k vodíkem indukovanému praskání, pokud je přítomen difuzní vodík a působí sevření. Pomalejší ochlazování může snížit tvrdost a riziko vodíkového praskání, avšak nadměrný tepelný příkon nebo dlouhodobé působení vysoké teploty může vést ke zhrubnutí zrn, změknutí TOO nebo snížení houževnatosti. Předehřev mění chladicí cyklus; sám o sobě nezaručuje bezpečnou mikrostrukturu.
Pevnost a houževnatost si konkurují také prostřednictvím velikosti zrn a transformačních produktů. Jemná zrna obecně podporují vyšší odolnost proti křehkému lomu, zatímco hrubá zrna mohou zvyšovat teplotu přechodu z houževnatého do křehkého lomu. Měkká interkritická nebo přepopuštěná oblast může díky vyšší lokální tažnosti lépe absorbovat deformaci, při zatěžování tahem nebo cyklické deformaci se však může stát nejslabším místem. U ocelí odolných proti tečení je tento problém závažnější, protože dlouhodobou pevnost mohou určovat i malé změny v rozložení precipitátů a struktuře podsítě.
Ocel Grade 91 ukazuje, proč je obecné tvrzení typu „TOO je tvrdší“ nedostatečné. Sborníky ASM International a EPRI z roku 2016 identifikují praskání typu IV v TOO základního materiálu, zejména v oblastech s jemnými zrny a v interkritických oblastech. Simulované tepelné cykly ukázaly, že tvorba feritu v interkritické TOO může snižovat pevnost v tahu při vysokých teplotách. Místo porušení proto nesouvisí pouze s nejteplejší oblastí, ale s konkrétní kombinací částečné přeměny, zeslabené struktury odolné proti tečení, napětí a provozní teploty.
Mechanismy praskání je rovněž nutné rozlišovat. ESDEP uvádí mezi hlavními problémy svařitelnosti konstrukčních ocelí praskání zkapalněním v TOO, vodíkem indukované praskání a praskání při opětovném ohřevu. Praskání při tuhnutí vzniká ve svarovém kovu při jeho tuhnutí, ačkoli zkapalnění v přilehlé TOO může zahrnovat nízkotavitelné složky nebo hranice bohaté na precipitáty. Lamelární trhání je způsobeno především napětím ve směru tloušťky u náchylných plechů obsahujících protáhlé vměstky; nelze je zaměňovat s vodíkovým praskáním. Praskání při opětovném ohřevu vzniká během žíhání ke snížení napětí nebo během provozního vystavení, když na sebe působí náchylné mikrostruktury a zbytková napětí. Označovat každou nespojitost svaru jako „praskání v TOO“ zakrývá potřebný způsob prevence.
Koroze přidává další rovinu. Přeměny v TOO mohou vytvářet lokální galvanické rozdíly, oblasti ochuzené o chrom nebo ovlivněné precipitáty, gradienty tvrdosti a zbytková tahová napětí. Studie TWI z roku 2002 se u svarů ze supermartenzitické korozivzdorné oceli zabývala mikrostrukturami TOO ve vztahu ke korozi, koroznímu praskání pod napětím, sulfidovému praskání pod napětím, opětovnému ohřevu následnými housenkami a tepelnému zpracování po svařování (PWHT). Následná svarová housenka může jednu oblast popustit, zatímco jinou znovu ohřát do interkritického stavu. PWHT může snížit zbytkové napětí a popustit tvrdé složky, může však také změnit precipitaci a korozní odezvu. Provozní prostředí — chloridy, kyselá těžená kapalina, vodík, teplota a působící napětí — určuje, která slabina se stane rozhodující.
Otázky, na které musí spolehlivé hodnocení TOO odpovědět
Důvěryhodné hodnocení vychází ze skutečného postupu svařování, nikoli z obecně předpokládané šířky TOO. Norma EN 1011-2 se zabývá obloukovým svařováním feritických ocelí s výjimkou feritických korozivzdorných ocelí a poskytuje pokyny týkající se tepelného příkonu, předehřevu a kontroly vodíku. Norma ISO 13916:2025 stanovuje měření teplot předehřevu, mezivrstevné teploty a teploty udržování předehřevu během tavného svařování; nevztahuje se na měření teploty PWHT. Tato omezení jsou důležitá, protože dokumentovaná kontrola teploty a skutečně provedené PWHT představují oddělené důkazy.
Metalografické zkoumání by mělo lokalizovat hranici natavení a identifikovat každou tepelnou podoblast, velikost zrn a transformační produkt. Profily tvrdosti by měly procházet svarovým kovem, oblastí s hrubými zrny, oblastí s jemnými zrny, interkritickou a přepopuštěnou oblastí, nikoli uvádět jedinou hodnotu pro TOO. Zkoušení houževnatosti musí reprezentovat kritické místo a provozní teplotu, zatímco zkoušky tahem, tečením nebo ohybem by měly zohlednit změkčené oblasti a anizotropní vlastnosti plechu. Odhady tepelného cyklu by měly uvádět předpoklady týkající se tepelného příkonu, tloušťky, chemického složení, sevření a Δt8/5.
Konečné hodnocení musí propojit strukturu s mechanismem porušení a prostředím. Mělo by si položit tyto otázky:
- Která oblast TOO se hodnotí a kde se nachází vzhledem k hranici natavení?
- K jaké přeměně došlo během prvního tepelného cyklu a během opětovného ohřevu?
- Naznačuje profil tvrdosti přítomnost martenzitu, bainitu, popouštění, změknutí nebo lokálního nesouladu?
- Je houževnatost dostatečná při stanovené provozní teplotě a rychlosti zatěžování?
- Který mechanismus praskání je pravděpodobný: vodíkem indukované praskání, praskání zkapalněním, praskání při tuhnutí, lamelární trhání, praskání při opětovném ohřevu nebo praskání typu IV?
- Jakému působení koroze, vodíku, chloridů nebo sulfidů bude TOO vystavena?
- Která příslušná norma, kvalifikace postupu a metoda měření stanovuje kritéria přijatelnosti?
Chování TOO je výsledkem kombinovaného působení chemického složení, výchozí mikrostruktury, tepelného cyklu, sevření, opětovného ohřevu a provozního prostředí. Žádné jediné označení TOO nepředpovídá vlastnosti svařované oceli.
Zdroje
- [1] Grade 91 Type IV cracking and simulated HAZ thermal cycles. ASM International and EPRI proceedings, 2016. https://www.asminternational.org/
- [2] Supermartensitic stainless-steel weld HAZ microstructures and environmental cracking. TWI study, 2002. https://www.twi-global.com/