




1. Pourquoi la forme du produit en acier modifie la spécification
Norme de produit Document applicable qui définit les exigences relatives à la nuance pour une forme de produit, un mode de fabrication, un système dimensionnel et un régime d’inspection donnés.
La forme du produit en acier constitue une variable de spécification, et pas seulement une description de l’apparence. L’acier au carbone et l’acier allié peuvent être fournis sous forme de tôle, de plaque, de feuillard, de profilé, de barre, de tube, de pièce forgée ou de pièce moulée, mais ces formes ne sont pas soumises aux mêmes tolérances dimensionnelles, exigences de surface, essais mécaniques ni critères d’acceptation. Une nuance identifie la classe chimique et mécanique du matériau ; une norme de produit définit la manière dont ce matériau est fabriqué, mesuré, testé, inspecté et marqué dans une forme donnée.
Éléments d’une désignation complète
- Forme du produit
- Indique si l’article est une tôle, une plaque, un feuillard, un profilé, une barre, un tube, une pièce forgée ou une pièce moulée.
- Norme applicable
- Définit les exigences de fabrication, de dimensions, d’essais, d’inspection et de marquage.
- Nuance ou niveau de résistance
- Indique la classe applicable de composition chimique et de propriétés mécaniques.
- État de livraison
- Consigne l’état métallurgique du produit fourni, par exemple normalisé ou trempé et revenu.
- Qualité au choc
- Indique les exigences de ténacité à une température d’essai spécifiée, le cas échéant.
- Essais supplémentaires
- Ajoute des contrôles tels que l’examen par ultrasons ou la vérification des propriétés dans le sens de l’épaisseur.
Une nuance d’acier seule ne permet pas d’identifier la spécification complète du produit. Strong evidence
Cette distinction est importante, car l’« acier au carbone » constitue une vaste famille de matériaux, tandis qu’une « plaque conforme à une norme donnée » correspond à une exigence d’approvisionnement. Une désignation peut donc comporter plusieurs décisions distinctes : forme du produit, norme applicable, nuance ou niveau de résistance, état de livraison, état de surface, qualité de résilience et essais supplémentaires. La National Structural Steelwork Specification, par exemple, traite les profilés laminés, les profils creux de construction, les plaques et les barres comme des types de produits constitutifs distincts. Sa désignation complète comprend le numéro de la norme, la nuance de résistance et la qualité de résilience. Une nuance seule ne fournit pas ces informations.
La géométrie ne constitue pas une spécification
| Famille de produits | Formes typiques | Principales caractéristiques faisant l’objet de la spécification |
|---|---|---|
| Produits plats | Tôle, feuillard, plaque, produit plat large | Épaisseur, largeur, planéité, état des rives et fourniture en bobine ou en longueurs coupées |
| Produits longs | Barres, profilés, rails, fil machine | Profil, masse, rectitude, longueur et propriétés de la section |
| Produits tubulaires | Tubes ronds, carrés et rectangulaires ou profils creux structuraux | Dimensions extérieures, épaisseur de paroi, géométrie des angles, performances de soudage ou de résistance à la pression |
Un produit plat n’est pas automatiquement une tôle, une plaque ou un feuillard simplement parce qu’il présente une forme rectangulaire et plane. La largeur, l’épaisseur, le mode de fabrication et la norme applicable déterminent le terme approprié. L’ISO 6929:2013 fournit un vocabulaire normalisé pour les produits en acier et distingue notamment les produits plats, les produits longs et les produits tubulaires. Ce vocabulaire réduit les ambiguïtés, mais il ne soumet pas tous les produits plats à un ensemble commun d’exigences.
| Description | Ce qu’elle identifie | Ce qu’elle n’établit pas |
|---|---|---|
| Plaque striée | Plaque laminée à chaud présentant des reliefs sur une face | Une plage d’épaisseurs universelle, une nuance ou une aptitude déterminée au service sous pression |
| Tôle | Catégorie de produit plat relevant de la norme applicable | Que le produit soit interchangeable avec une plaque |
| Bobine de tôle forte | Classification dimensionnelle ou de fourniture autorisée par la norme relative aux plaques striées | Que le produit respecte toutes les tolérances applicables aux plaques |
| Plaque | Catégorie de produit plat régie par une spécification désignée | Une composition chimique, un traitement thermique ou un niveau d’inspection particuliers |
La limite entre tôle et plaque peut également dépendre de la norme de produit. L’ASTM A786/A786M-15(2025) définit la plaque de plancher comme une plaque laminée à chaud présentant des reliefs sur une face. Cette même norme autorise la fourniture dans des dimensions classées comme tôle, bobine de tôle forte ou plaque, tout en limitant l’épaisseur maximale à 25 mm. Ainsi, « plaque de plancher » désigne une surface à reliefs et un type de produit ; cela ne signifie pas que tout produit plat à reliefs possède des tolérances ou des exigences de livraison identiques.
La terminologie relative aux formes pose un problème similaire pour les produits longs. Un élément en forme de I, par exemple, peut être décrit comme un profilé laminé, un profilé à larges ailes ou un profilé de construction, mais sa spécification exige davantage que la seule silhouette. La largeur des ailes, la hauteur de l’âme, l’épaisseur, le rayon de raccordement, la rectitude, la masse par unité de longueur et les écarts admissibles influent sur la fabrication et les calculs de structure. La base de données AISC Shapes Database v16.0, publiée en 2022, répertorie les dimensions normalisées et les caractéristiques des profilés dans les unités usuelles américaines et métriques, avec des conventions de désignation permettant au concepteur d’identifier un profilé de construction particulier. Une ressemblance visuelle entre deux profilés en I ne suffit pas pour remplacer l’un par l’autre.
| Description des produits creux | Dimensions ou contrôles importants | Pourquoi l’étiquette seule est insuffisante |
|---|---|---|
| Profil creux structural | Dimensions extérieures, épaisseur de paroi, géométrie des angles et propriétés de la section | Un profil creux structural est soumis à des exigences différentes de celles d’un tube destiné à la pression ou à la mécanique |
| Tube sous pression | Épaisseur de paroi, mode de fabrication soudé ou sans soudure, résistance hydrostatique ou étanchéité | La pression de service détermine les contrôles et les critères d’acceptation |
| Tube mécanique | Diamètre, paroi, état de finition et précision dimensionnelle | Les exigences d’usinage ou de formage peuvent différer de celles applicables aux produits structuraux |
Les produits creux illustrent le même principe d’une autre manière. L’ASTM A1085/A1085M couvre les profils creux de construction de formes carrée, rectangulaire et circulaire. Leurs dimensions extérieures, leur épaisseur de paroi, leurs rayons d’angle, leur ovalisation ou la géométrie de leurs angles déterminent la surface, le rayon de giration et le module de section. Ces caractéristiques ne peuvent pas être déduites de manière fiable de l’appellation « tube », qui peut désigner un profil creux de construction, un tube sous pression, un tube de conduite ou un tube mécanique relevant d’une autre norme.
La géométrie influe également sur l’inspection. Une plaque peut être contrôlée sur une grande surface afin de vérifier la planéité, les dédoublures et les discontinuités de surface ; une petite barre peut nécessiter des contrôles du diamètre, de la rectitude et de la décarburation ; un tube exige des contrôles de l’épaisseur de paroi, de la qualité de la soudure ou du comportement hydrostatique. La forme du produit détermine les points de mesure pratiques, mais c’est la norme qui fixe le résultat admissible.
Mode de fabrication et état de livraison
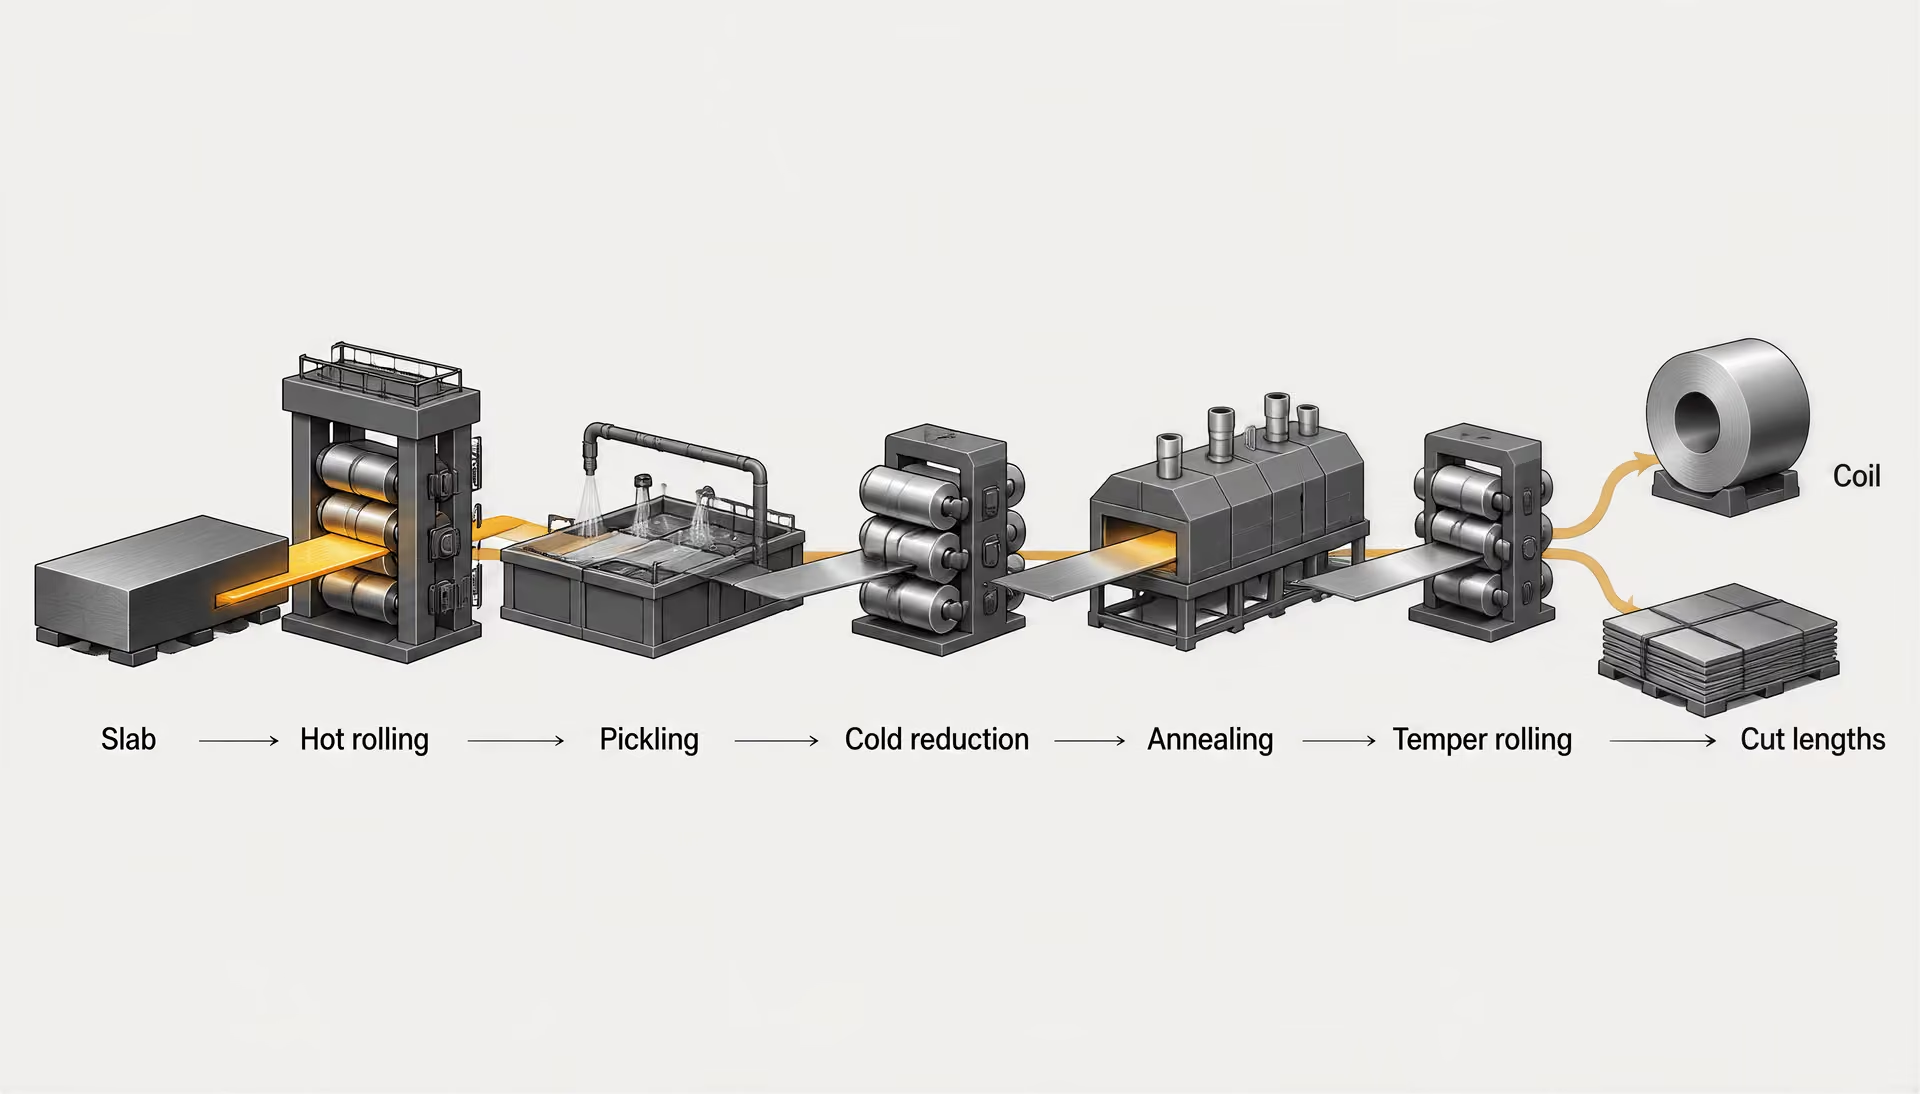
Itinéraire typique des produits plats
- 1. Laminage à chaud La brame est réchauffée et réduite lors de passages successifs dans les cages de laminoir.
- 2. Décapage La calamine peut être éliminée avant la poursuite de la transformation.
- 3. Réduction à froid Le calibrage et l’état de surface sont améliorés tandis que l’écrouissage se développe.
- 4. Recuit La ductilité et la réponse métallurgique requise sont restaurées ou ajustées.
- 5. Laminage d’écrouissage ou revêtement La planéité, l’aspect, l’état de surface ou la protection contre la corrosion est établi.
La forme du produit consigne une partie de son historique de fabrication. Les tôles et les feuillards passent généralement par des opérations de laminage continu, souvent en bobines, suivies d’un décapage, d’une réduction à froid, d’un recuit, d’un skin-pass ou d’un revêtement. Les plaques peuvent être produites par laminage sur train réversible ou par d’autres procédés de laminage des plaques, puis fournies en longueurs individuelles. Les profilés et les barres sont généralement laminés au moyen de cannelures de forme, bien que certaines barres subissent ensuite une finition à froid. Les tubes peuvent être sans soudure ou soudés. Les pièces forgées sont mises en forme sous l’action de forces de compression, tandis que les pièces moulées se solidifient dans un moule et peuvent présenter des caractéristiques de ségrégation, de porosité et de fibrage différentes de celles des produits corroyés.
| CP | Tôle d’acier à phases complexes | Bobines et longueurs coupées |
|---|---|---|
| DP | Tôle d’acier dual-phase | Bobines et longueurs coupées |
| TRIP | Tôle d’acier à plasticité induite par transformation | Bobines et longueurs coupées |
| ASTM A1088-25 associe la forme de tôle laminée à froid à une famille métallurgique. | Plasticité induite par transformation (TRIP) | Mécanisme de déformation dans lequel l’austénite retenue se transforme progressivement en martensite, ce qui accroît l’écrouissage pendant le formage. |
Ces procédés modifient la spécification, même lorsque la composition chimique nominale est similaire. L’ASTM A1088-25 couvre les tôles en acier CP, DP et TRIP laminées à froid, fournies en bobines et en longueurs coupées. Elle traite la composition chimique, les propriétés mécaniques, l’état de surface, l’aspect, les dimensions et les variations admissibles. Ces exigences sont liées à la production de tôles laminées à froid et à leur comportement prévu lors du formage ; elles ne peuvent pas être simplement transposées à une plaque laminée à chaud présentant une teneur similaire en carbone ou en manganèse.
| État de livraison | Signification typique | Formes mentionnées dans l’article |
|---|---|---|
| À l’état laminé | Les propriétés résultent du mode de laminage et de refroidissement | Plaques, profilés et barres |
| Normalisé ou laminé normalisé | Structure affinée et état de livraison contrôlé | Produits plats et longs structuraux |
| Recuit | Ductilité améliorée et écrouissage réduit | Tôles et barres laminées à froid |
| Trempé et revenu | La résistance, la ténacité et les contraintes résiduelles sont ajustées par traitement thermique | Produits plats et pièces forgées destinés à la pression |
| L’état de livraison est indépendant de la forme du produit. | Inclus dans l’ISO 630-1:2021 | Exclus de l’ISO 630-1:2021 |
L’état de livraison constitue une autre variable indépendante. Un produit peut être fourni à l’état brut de laminage, normalisé, laminé normalisé, traité par laminage thermomécanique contrôlé, recuit, détensionné ou trempé et revenu, selon la norme et la nuance. L’ISO 9328-6:2018 spécifie les conditions techniques de livraison des produits plats en acier destinés aux équipements sous pression, notamment des aciers à grains fins soudables fournis à l’état trempé et revenu. Le traitement thermique influe sur la limite d’élasticité, la ténacité, la soudabilité et les contraintes résiduelles ; la mention de la « même nuance » sans indication de l’état de livraison est donc incomplète.
L’état de surface comporte ses propres exigences. Une tôle laminée à froid peut être commandée avec un état de surface et une classe d’aspect spécifiés ; une plaque laminée à chaud peut être fournie décalaminée, à l’état brut de laminage ou avec des restrictions concernant la réparation des défauts de surface. Une barre destinée à l’usinage peut présenter une finition brillante, être écorcée ou rectifiée, tandis qu’une barre laminée peut conserver sa calamine de laminage. Un tube peut nécessiter un alésage intérieur propre ou un état défini du cordon de soudure. Le vocabulaire relatif à la surface fait donc partie intégrante de la spécification du produit et ne relève pas d’une simple terminologie descriptive.
Les essais dépendent du procédé et des risques associés au produit. Une plaque destinée à la construction peut nécessiter des essais de traction, des essais de pliage, des essais de résilience à une température donnée et la détermination des propriétés dans le sens de l’épaisseur. Un tube sous pression peut nécessiter un essai hydrostatique ou un examen non destructif. Une pièce forgée peut nécessiter un contrôle par ultrasons selon des directions définies, tandis qu’une pièce moulée peut nécessiter une radiographie, un contrôle par magnétoscopie ou un examen par ressuage ciblant le retrait et la porosité. L’analyse de coulée et l’analyse sur produit jouent également des rôles différents : la première représente la coulée, tandis que la seconde vérifie la composition chimique du produit fini dans les limites de variation autorisées.
Pourquoi il existe des normes propres à chaque produit
Les normes propres à chaque produit existent parce qu’une règle générique unique applicable à l’acier ne peut pas régir tous les modes de fabrication, toutes les géométries ni tous les modes de défaillance. L’ISO/TC 17 organise la normalisation de l’acier en groupes de produits comprenant les produits plats laminés sur train continu, les aciers de construction, les tubes en acier et le vocabulaire relatif aux produits en acier. Cette structure reflète des différences techniques, et non une simple duplication administrative.
| Tôles | Profilés |
|---|---|
| Feuillards | Produits plats larges |
| Produits tubulaires | Barres |
| — | L’ISO 630-1 définit un domaine couvrant les produits plats et longs structuraux. |
| L’ISO 630-1:2021 exclut les tôles, les feuillards et les produits tubulaires de son domaine déclaré. | Catégorie A1088 |
Forme de fourniture Strong evidence
L’ISO 630-1:2021 s’applique aux conditions techniques générales de livraison des produits plats et longs en acier de construction laminés à chaud, notamment aux plaques, aux profilés, aux larges plats et aux barres. Elle exclut explicitement les tôles, les feuillards et les produits tubulaires. Cette exclusion est importante : même dans le domaine des aciers de construction, les tolérances, les modalités d’essai et les descriptions de produits de cette norme ne sont pas destinées à régir toutes les formes de produits.
ASTM applique la même séparation entre les produits. Ses spécifications traitent les plaques, les profilés de construction, les palplanches, les barres, les fils, les produits tubulaires, les pièces forgées et les pièces moulées dans des documents distincts. Une spécification de plaque peut définir les tolérances d’épaisseur et les essais de résilience sans définir l’examen des soudures d’un tube ; une spécification de pièce moulée peut traiter les discontinuités liées au moule sans prescrire les caractéristiques de section répertoriées pour les profilés laminés.
L’utilisation finale ajoute un autre niveau de spécification. Les éléments de construction dépendent des caractéristiques de section et des dimensions des assemblages. Les équipements sous pression dépendent de la ténacité, de la soudabilité et de la résistance à la rupture. Les tôles destinées au formage à froid dépendent des limites de formage, de la qualité de surface et de la compatibilité avec le revêtement. Les pièces forgées peuvent nécessiter un fibrage contrôlé et un contrôle volumique, tandis que les pièces moulées peuvent être soumises à des niveaux d’acceptation relatifs aux cavités internes.
Pour cette raison, une désignation valide doit identifier davantage qu’une nuance chimique. Elle doit préciser la forme du produit et la norme applicable, puis la nuance, les dimensions, l’état de livraison, l’état de surface ainsi que les éventuelles exigences supplémentaires en matière d’inspection ou de marquage. « Acier au carbone », « S355 » ou « A36 » peuvent constituer le début de la description ; aucune de ces désignations ne précise à elle seule si le matériau est une plaque, un profilé, une barre, un tube, une pièce forgée ou une pièce moulée, ni si le produit fini respecte les règles dimensionnelles et d’inspection nécessaires à son utilisation.
2. Le vocabulaire des produits en acier : ISO 6929 et ISO/TC 17
[2] ISO 6929:2013 — Steel products — Vocabulary. International Organization for Standardization. International Standard, 2013.
ISO 6929:2013 constitue la base terminologique pour décrire les produits en acier. Elle fournit des termes normalisés pour les familles de produits, notamment les produits plats, les produits longs et les produits tubulaires, au lieu de considérer chaque forme visible comme une catégorie allant de soi. Cette distinction est importante, car le nom d’un produit comporte souvent des présupposés concernant le procédé de fabrication, les limites dimensionnelles, la forme de livraison et la spécification qui régit l’inspection.
La « plaque en acier », par exemple, n’est pas simplement une pièce d’acier rectangulaire quelconque. Une « tôle » et une « bande » peuvent également être rectangulaires et présenter un aspect de surface similaire, mais leurs définitions et les normes applicables peuvent différer. Un profilé laminé en forme de I n’est pas simplement une barre dont on aurait retiré de la matière sur les côtés ; il relève du vocabulaire des profilés et est normalement spécifié au moyen des dimensions du profilé, de sa masse, de ses tolérances et de ses caractéristiques de section. Un produit rectangulaire creux n’est pas décrit de manière adéquate comme une « barre creuse » lorsque la famille de produits applicable est celle des profilés creux de construction ou des tubes.
ISO 6929:2013 ne remplace pas une norme de produit. Elle fournit le vocabulaire au moyen duquel les normes de produit peuvent définir leur domaine d’application. La nuance, la forme du produit, le procédé de fabrication, l’état de livraison, l’état de surface, les dimensions, les exigences mécaniques et le service prévu restent des variables de spécification distinctes.
Produits plats, produits longs et produits tubulaires
Les produits plats se caractérisent par une section transversale large et essentiellement plane ; ils sont fabriqués sous des formes telles que les plaques, les tôles et les bandes. La largeur, l’épaisseur, l’état des rives et la longueur de livraison ou la forme en bobine constituent des descripteurs essentiels. Ces termes ne sont pas interchangeables dans tous les systèmes normatifs. Une spécification peut distinguer un produit livré en bobines d’un produit livré en longueurs coupées, ou prévoir des tolérances dimensionnelles différentes selon l’épaisseur et le procédé de laminage.[3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International. ASTM International Standard, 2025.
ASTM A1088-25 illustre ce point. Elle couvre les tôles d’acier CP, DP et TRIP laminées à froid, livrées en bobines et en longueurs coupées. Ses exigences portent sur la composition chimique, les propriétés mécaniques, l’état de surface, l’aspect, les dimensions et les variations admissibles. Qualifier de « plaque laminée à froid » un matériau couvert par ASTM A1088-25 ferait perdre l’information relative à la forme du produit qui définit le domaine d’application de la norme.
La distinction entre tôle et plaque peut également dépendre de la spécification applicable, et pas uniquement d’une règle visuelle universelle. ASTM A786/A786M-15(2025) définit la tôle de plancher comme une plaque laminée à chaud présentant des reliefs sur une face. Elle autorise la fourniture selon des dimensions classées comme tôle, bobine de tôle de forte épaisseur ou plaque, tout en fixant une épaisseur maximale de 25 mm. Le motif en relief, la forme de livraison et la classification dimensionnelle fonctionnent donc conjointement. Les expressions « tôle striée » ou « tôle à damier » peuvent communiquer une caractéristique visuelle, mais l’expression « tôle de plancher » selon ASTM A786/A786M-15(2025) désigne une catégorie de produit définie, assortie de limites techniques.
Les produits longs ont une longueur qui dépasse largement leurs dimensions transversales et sont généralement livrés en longueurs unitaires. Ce groupe comprend les barres, les profilés, les rails, le fil machine et les formes apparentées. Une barre peut présenter un profil rond, carré, hexagonal ou un autre profil plein ; un profilé possède normalement une section transversale façonnée, telle qu’un profilé en I, en H, en U ou en cornière, conçue pour fournir une répartition particulière de l’aire et des caractéristiques de section. Une description approximative telle que « poutre en acier » ne précise pas s’il s’agit d’un profilé en I, d’un élément reconstitué soudé, d’un profilé creux ou d’une barre.
La base de données AISC Shapes Database v16.0 montre pourquoi le vocabulaire des profilés doit être associé à des données dimensionnelles. Publiée en 2022, elle répertorie les profilés normalisés en acier de construction, leurs dimensions et leurs caractéristiques de section dans les unités usuelles américaines et les unités métriques, ainsi que les conventions de désignation. La désignation d’un profilé en W ou d’une cornière à ailes inégales n’a de signification que si elle est rattachée au tableau de profilés pertinent et au système d’unités correspondant. La masse par unité de longueur, les dimensions des ailes et de l’âme, l’aire, les moments d’inertie et les modules de section ne peuvent pas être déduits de manière fiable à partir d’une photographie.
Les produits tubulaires sont définis par une section transversale creuse et comprennent les formes rondes, carrées et rectangulaires. Leur spécification doit traiter des dimensions extérieures ou du diamètre, de l’épaisseur de paroi, de la longueur, de la rectitude, du procédé de formage ou de fabrication, de l’état de la soudure le cas échéant, ainsi que des performances sous pression ou des performances structurales. ASTM A1085/A1085M couvre les profilés creux de construction de forme carrée, rectangulaire et ronde. Une telle géométrie nécessite des tableaux dimensionnels et de caractéristiques de section distincts, car un profilé creux rectangulaire et un tube rond réagissent différemment à la flexion, à la compression, au flambement local et aux détails d’assemblage.
Comment le vocabulaire normalisé évite les descriptions ambiguës
Les termes désignant la forme du produit empêchent de confondre une nuance avec une forme. « S355 » identifie une désignation de résistance dans une spécification européenne pertinente ; ce terme n’identifie pas à lui seul s’il s’agit d’une plaque, d’un profilé, d’une barre ou d’un profilé creux. De même, « A572 Grade 50 » ne détermine pas les dimensions du produit, son état de surface ou son procédé de fabrication sans la spécification de produit ASTM applicable. Une désignation complète doit relier la nuance à la norme de produit.
ISO 630-1:2021 constitue un exemple clair de limite définie. Elle s’applique aux conditions techniques générales de livraison des produits plats et longs en acier de construction laminés à chaud, notamment aux plaques, aux profilés, aux larges plats et aux barres. Elle exclut les tôles, les bandes et les produits tubulaires. Cette exclusion n’est pas une simple remarque sémantique : elle empêche les utilisateurs d’appliquer une norme relative aux conditions de livraison à une famille de produits dont les conventions dimensionnelles et les exigences sont traitées ailleurs.
La même séparation apparaît pour les matériaux destinés au service sous pression. ISO 9328-6:2018 spécifie les conditions techniques de livraison des produits plats en acier utilisés dans les équipements sous pression, notamment les aciers à grains fins soudables livrés à l’état trempé et revenu. Une plaque commandée selon cette norme n’est pas décrite complètement en indiquant simplement qu’il s’agit d’un « acier à haute résistance ». Le contexte de service, la forme de produit plat, les exigences de soudabilité et l’état de livraison trempé et revenu sont tous déterminants.
La National Structural Steelwork Specification distingue également les profilés laminés, les profilés creux de construction, les plaques et les barres en tant que types de produits constitutifs distincts. Sa désignation complète doit comprendre le numéro de la norme, la nuance de résistance et la qualité de résilience. Il s’agit d’une mesure de protection concrète : « acier S355 » est une désignation incomplète lorsque la qualité de résilience requise et la norme de produit n’ont pas été indiquées.
La structure des groupes de produits de l’ISO
ISO/TC 17, le comité technique de l’ISO responsable de la normalisation de l’acier, organise ses travaux par groupes de produits et de sujets, plutôt qu’au moyen d’une spécification universelle applicable à toutes les formes d’acier. Cette structure comprend notamment les produits plats laminés sur train continu, les aciers de construction, les tubes en acier et le vocabulaire des produits en acier. Cette organisation reflète les différences de fabrication et de performances.
Les produits plats laminés sur train continu nécessitent une terminologie et des exigences adaptées aux bobines, aux longueurs coupées, au sens de laminage, à l’état de surface et aux variations d’épaisseur. Les aciers de construction nécessitent des règles applicables aux profilés, aux plaques, aux barres et aux autres formes porteuses. Les tubes en acier nécessitent des dispositions relatives à la géométrie creuse, aux procédés d’assemblage ou de formage, au contrôle dimensionnel et, dans certaines applications, aux essais sous pression. Les travaux terminologiques fournissent le langage commun qui permet à ces groupes de produits de se référer les uns aux autres sans fusionner leurs domaines d’application.
ASTM suit un principe comparable en séparant les spécifications selon la forme du produit et le procédé, notamment pour les plaques, les profilés de construction, les palplanches, les barres, les fils, les produits tubulaires, les pièces forgées et les pièces moulées. Une pièce forgée et une pièce moulée peuvent présenter la même composition chimique nominale qu’une barre laminée, mais leurs historiques de solidification ou de déformation entraînent des préoccupations différentes en matière d’inspection et des discontinuités admissibles différentes. La forme du produit fait donc partie de l’identité technique de l’acier ; ce n’est pas une simple étiquette ajoutée après la sélection de la nuance.
3. Tôle, bande et plaque : des formes plates apparentées soumises à des exigences différentes
La tôle, la bande et la plaque sont toutes des produits plats en acier laminés, mais leur aspect commun ne les rend pas interchangeables en tant que catégories de spécification. Leurs différences découlent du procédé de laminage, des limites dimensionnelles, de la forme de livraison, de l’état de surface et du procédé de fabrication prévu. Une tôle laminée à froid destinée au formage automobile n’est pas simplement une plaque plus mince, tandis qu’une plaque laminée à chaud n’est pas simplement une tôle livrée en longueur coupée plus importante.
ISO 6929:2013 fournit un vocabulaire normalisé pour les produits en acier et distingue le langage utilisé pour les produits plats, les produits longs et les produits tubulaires. Ce vocabulaire est important, car une désignation de produit comporte normalement davantage d’informations que l’épaisseur et la largeur nominales. La nuance, l’état de livraison, la finition, la tolérance dimensionnelle et les exigences d’essai peuvent changer lorsque la catégorie de produit change.

Produits plats laminés sur train continu
Le laminage continu de produits plats commence par une brame qui est réchauffée puis passe successivement dans plusieurs cages. Chaque cage réduit l’épaisseur et contrôle la largeur, le profil, le bombé et la planéité. La bande obtenue peut quitter le train à chaud sous forme de bobine, subir ensuite un décapage et une réduction à froid, ou faire l’objet d’opérations de recuit, de laminage d’écrouissage, de revêtement et d’autres opérations de finition. Le procédé détermine en grande partie le comportement final du matériau.
Le laminage à chaud produit une surface recouverte de calamine, à moins que celle-ci ne soit éliminée. Le décapage peut éliminer cette calamine, mais il ne transforme pas le produit en tôle laminée à froid. Le laminage à froid réduit l’épaisseur à une température plus basse et améliore le contrôle de l’épaisseur ainsi que l’état de surface, tout en modifiant l’état d’écrouissage de l’acier. Le recuit peut restaurer la ductilité ; le laminage d’atténuation peut ajuster la planéité, l’aspect de surface et le comportement à la limite d’élasticité. Ces étapes relèvent des exigences de spécification et non de simples considérations esthétiques.
ASTM A1088-25 illustre cette distinction. Cette norme couvre les tôles d’acier CP, DP et TRIP laminées à froid, fournies en bobines et en longueurs coupées. Ces désignations renvoient à des classes d’aciers avancés à haute résistance : tôle à phase complexe (CP), à double phase (DP) et à plasticité induite par transformation (TRIP). La spécification traite de la composition chimique, des propriétés mécaniques, de l’état de surface, de l’aspect, des dimensions et des variations admissibles. Un acheteur qui spécifie uniquement une « tôle d’acier laminée à froid » n’a pas indiqué la classe de résistance ni plusieurs contrôles qui influent sur le formage, le soudage et l’inspection.
Microstructure d’une tôle d’acier constituée principalement de ferrite et de constituants plus durs de seconde phase, généralement de la martensite. Limite applicable aux plaques striées
ASTM A786/A786M-15(2025) définit le produit de plaque striée couvert et fixe une épaisseur maximale de 25 mm. Un produit à motif visuellement similaire mais situé hors de ce domaine nécessite une autre spécification applicable ou une description technique convenue. 2013
Les exigences mécaniques reflètent également le mode de déformation prévu. Une tôle d’acier DP peut combiner une résistance élevée à la traction et un allongement uniforme utile grâce à une matrice ferritique contenant des secondes phases plus dures. Les nuances TRIP dépendent de la transformation de l’austénite retenue pendant la déformation, tandis que les nuances CP utilisent une microstructure durcie plus complexe. Il ne s’agit pas de réponses interchangeables à une même épaisseur nominale. Les limites de formage, le retour élastique, la soudabilité et les valeurs d’essai requises peuvent différer même lorsque deux tôles ont une épaisseur similaire.
Les trains continus produisent généralement le matériau en bobines, car l’opération de laminage est continue. L’approvisionnement en bobines réduit la nécessité d’arrêter le train pour chaque pièce individuelle, mais il reporte les opérations ultérieures sur un transformateur ou un centre de services sidérurgiques. La bobine peut être refendue en largeurs plus étroites, nivelée, débitée à longueur, découpée en flans ou revêtue. Le refendage produit des feuillards à partir d’une bobine mère plus large ; il ne modifie pas la nuance d’acier, mais peut introduire des exigences relatives à l’état des rives et des tolérances de largeur qui nécessitent un contrôle distinct.
Le terme « feuillard » décrit donc une forme de produit ou une relation dimensionnelle, et non une nuance. Le feuillard est généralement plus étroit que la tôle et est souvent fourni en bobine, mais la limite numérique entre feuillard et tôle dépend de la norme applicable et des pratiques relatives au produit. Certaines spécifications définissent des seuils de largeur ; d’autres régissent un produit dans le cadre d’une norme désignée pour les tôles ou les feuillards, sans s’appuyer sur une limite universelle applicable à toute l’industrie. ISO 6929:2013 fournit une terminologie commune, mais n’efface pas les limites propres aux produits qui sont inscrites dans les normes individuelles.
Tôle forte, tôle et bobine de tôle forte
La tôle forte est normalement associée à un produit plat laminé à chaud et relativement épais, souvent fourni en longueurs individuelles plutôt qu’en bobine. La tôle désigne généralement un produit plat plus mince, fréquemment produit et expédié en bobines ou en longueurs coupées. Ces descriptions sont utiles, mais elles ne suffisent pas pour établir une spécification. Les plages d’épaisseur se chevauchent, et une norme peut affecter un produit à une catégorie en fonction de la forme de livraison, de la largeur et du mode de fabrication, aussi bien que de l’épaisseur.
ISO 630-1:2021 établit une limite délibérée. Elle s’applique aux produits plats et longs en acier de construction laminés à chaud, notamment aux tôles fortes, aux profilés, aux larges plats et aux barres, mais exclut les tôles, les feuillards et les produits tubulaires. Une tôle forte de construction commandée selon une nuance d’acier conforme à ISO 630-1:2021 n’est donc pas automatiquement couverte par les mêmes conditions techniques de livraison qu’une tôle de composition chimique et d’épaisseur similaires. Cette exclusion constitue une limite de spécification et non l’affirmation que les produits présentent un aspect différent après découpage.[4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International. ASTM International Standard, 2025.
ASTM A786/A786M-15(2025) fournit un exemple particulièrement clair de la superposition des termes. Elle définit la tôle striée comme une tôle forte laminée à chaud présentant des motifs en relief sur une surface. La spécification autorise la fourniture dans des dimensions classées comme tôle, bobine de tôle forte ou tôle forte, et fixe une épaisseur maximale de 25 mm. Un produit strié peut donc porter une désignation liée à la tôle forte tout en étant fourni dans une catégorie dimensionnelle associée à la tôle ou à la bobine. Son motif en relief introduit également des exigences que ne présente pas une tôle forte ordinaire lisse, notamment le contrôle de la surface structurée et des effets dimensionnels des motifs en relief.
Cet exemple réfute une simplification courante : la « tôle forte » ne peut pas être identifiée uniquement par un nombre d’épaisseur, et la « tôle » ne peut pas être identifiée uniquement par sa forme de livraison en bobine. Un produit strié de 20 mm fourni en bobine et une tôle forte de construction lisse de 20 mm peuvent différer par leur norme, leur géométrie de surface, leurs variations admissibles et leurs exigences d’inspection. Découper la bobine en pièces rectangulaires ne rend pas automatiquement le résultat équivalent à une tôle forte commandée selon une spécification applicable aux tôles fortes.
Les équipements sous pression constituent une autre limite. ISO 9328-6:2018 spécifie les conditions techniques de livraison des produits plats en acier destinés aux applications sous pression, notamment des aciers à grains fins soudables fournis à l’état trempé et revenu. La désignation destinée au service sous pression ajoute des exigences liées à la soudabilité, à la ténacité, au traitement thermique et aux essais. Une tôle forte de largeur et d’épaisseur appropriées, mais fournie selon une norme générale applicable aux aciers de construction, n’est pas automatiquement un produit destiné aux équipements sous pression.
Le même principe s’applique aux tôles striées, aux tôles fortes pour ponts, aux tôles fortes pour chaudières et aux tôles fortes générales de construction. Le terme « tôle forte » identifie une forme générale ; la norme applicable définit les limites chimiques, les propriétés mécaniques, le traitement thermique, l’état de surface, les contrôles ultrasonores ou autres contrôles, ainsi que les tolérances dimensionnelles. Ces caractéristiques ne peuvent pas être déduites du seul terme employé.
Épaisseur, largeur, forme en bobine et fourniture en longueurs coupées
L’épaisseur et la largeur sont les premiers descripteurs dimensionnels, mais ils n’agissent pas indépendamment. Une spécification peut autoriser une plage d’épaisseur en bobine et une autre en longueurs coupées, ou imposer des tolérances différentes de planéité, de rive, de flèche et de longueur selon la condition de livraison. Une bobine possède, en plus de son épaisseur et de sa largeur nominales, un diamètre extérieur, un diamètre intérieur, une masse et un sens d’enroulement. Une longueur coupée comporte des exigences de longueur, d’équerrage, de planéité et de rives qui ne s’appliquent pas de la même manière à une bobine non découpée.
La fourniture en bobine est avantageuse pour un procédé de laminage continu, car le feuillard peut rester continu dans le train. Elle ne convient toutefois pas automatiquement à toutes les opérations de fabrication. La mémoire de bobinage, les contraintes résiduelles, le télescopage, les soudures entre bobines successives et l’état des rives peuvent influer sur le nivelage, le découpage en flans et l’alimentation. Lorsque la bobine est nivelée et débitée, le transformateur doit préserver la nuance et l’épaisseur spécifiées tout en respectant les tolérances applicables aux longueurs coupées. Les tôles ainsi obtenues ne sont pas nécessairement certifiées selon une norme différente applicable au produit, simplement parce que leur forme physique a changé.
La largeur influe également sur la classification. Un large plat, une tôle et un feuillard étroit peuvent tous être fabriqués par laminage, alors que leurs normes peuvent fixer des limites différentes pour l’écart de largeur, la cambrure, la planéité et la qualité des rives. Le feuillard refendu présente souvent des rives cisaillées, tandis qu’une tôle à rive de laminage ou à rive dressée peut être soumise à des exigences différentes. La distinction devient importante pour le soudage par résistance, l’emboutissage, le soudage longitudinal et toute opération qui dépend d’une géométrie régulière des rives.
Une spécification doit également préciser si les dimensions sont nominales ou garanties après transformation. Une tôle laminée à froid peut être soumise à des limites strictes d’épaisseur et de planéité, mais aussi à une désignation d’état de surface ; une tôle forte laminée à chaud peut autoriser un état de calamine différent et une variation dimensionnelle plus importante. Il ne faut pas transposer l’un de ces ensembles de tolérances à une autre forme de produit par simple supposition.
Les limites entre formes de produits s’étendent au-delà des produits plats. ASTM A1085/A1085M couvre les profilés creux de construction de formes carrée, rectangulaire et circulaire, qui nécessitent des tableaux dimensionnels et de caractéristiques de section distincts, car l’épaisseur de paroi, le rayon d’angle et la géométrie fermée influent sur le comportement. AISC Shapes Database v16.0, publiée en 2022, répertorie les dimensions normalisées et les caractéristiques de section des profilés de construction en unités usuelles américaines et métriques. Ces tableaux n’ont pas d’équivalent direct dans une spécification applicable aux tôles fortes ou aux tôles.
La National Structural Steelwork Specification traite de même les profilés laminés, les profilés creux de construction, les tôles fortes et les barres comme des types distincts de produits constitutifs. Sa désignation complète comprend le numéro de la norme, la classe de résistance et la qualité de résilience. Cette pratique est fondée : « tôle forte en acier » indique une forme, et non l’identité complète du matériau. La commande ou la référence de conception complète doit relier la forme à la nuance, à la condition de livraison, à l’état de surface et aux exigences dimensionnelles, ainsi qu’à toute norme relative à la résilience, aux essais ou à l’utilisation finale qui régit le composant.
4. Produits structuraux laminés à chaud selon l’ISO 630-1
[5] ISO 630-1:2021 — Structural steels — Part 1. International Organization for Standardization. International Standard, 2021.
L’ISO 630-1:2021 fixe les conditions techniques générales de livraison applicables aux produits plats et longs en acier de construction laminés à chaud. Son domaine de produits comprend les tôles, les profilés, les larges plats et les barres. Cette formulation est importante : la norme ne classe pas tous les éléments en acier utilisés dans une structure dans une seule catégorie de produits interchangeable. Elle établit un cadre pour certains produits fabriqués par laminage à chaud, avec des exigences appliquées au moyen des dispositions pertinentes relatives aux nuances et aux produits de la série ISO 630.
L’ISO 6929:2013 fournit le vocabulaire qui sous-tend cette distinction. Elle répartit les produits en acier en groupes tels que les produits plats, les produits longs et les produits tubulaires. Ces groupes décrivent la géométrie et la forme de fabrication, et non la nuance de résistance en elle-même. Une tôle et un profilé en I peuvent tous deux être livrés dans une nuance de construction, mais ils sont produits, contrôlés, dimensionnés et spécifiés différemment. La nuance définit les exigences chimiques et mécaniques applicables à l’acier ; la forme du produit détermine la manière dont ces exigences sont exprimées et vérifiées.
L’ISO/TC 17 reflète la même séparation dans la structure de ses normes, avec des groupes de produits consacrés aux produits plats laminés sur laminoir continu, aux aciers de construction, aux tubes en acier et au vocabulaire relatif aux produits en acier. Une spécification doit donc répondre simultanément à plusieurs questions : quelle nuance d’acier est requise, quelle forme de produit est livrée, quelles dimensions et tolérances s’appliquent, quelle condition de livraison est autorisée, et quelles exigences de contrôle ou de résilience régissent l’acceptation.
Tôles et larges plats
Une tôle est un produit plat dont la largeur est sensiblement supérieure à l’épaisseur et dont les dimensions sont normalement fournies sous forme de pièces individuelles plutôt que sous forme de bobine continue. Dans les constructions métalliques, une tôle peut constituer l’âme d’une poutre, une semelle, un élément d’assemblage, une plaque d’assise ou un raidisseur. Ses performances dépendent non seulement de l’épaisseur nominale et de la nuance, mais aussi de la planéité, de la tolérance d’épaisseur, de l’état des rives, de la compacité interne, de l’état de surface et, lorsque cela est spécifié, des propriétés dans le sens de l’épaisseur.
Le laminage à chaud modifie la forme et la microstructure de l’acier. Les brames sont réchauffées et réduites entre des cylindres, et la séquence de laminage influe sur la structure des grains, les contraintes résiduelles et les dimensions finales. Le procédé ne rend pas équivalents tous les produits plats laminés à chaud. Une tôle livrée selon l’ISO 630-1 relève d’une voie de spécification différente de celle d’une tôle pour appareils à pression livrée selon l’ISO 9328-6:2018. Cette dernière concerne les produits plats en acier destinés aux appareils à pression, notamment les aciers à grains fins soudables livrés à l’état trempé et revenu. Les deux produits peuvent être plats, épais et soudables, mais c’est l’exigence de service qui détermine la norme applicable.
Les larges plats se situent à la frontière entre les produits de type tôle et les produits longs. Ce sont des produits plats et allongés, de largeur et d’épaisseur spécifiées, laminés en continu ou par passes répétées et livrés en grandes longueurs. Leur géométrie les rend utiles comme éléments de rive, composants de contreventement, éléments d’assemblage et profils fabriqués. Contrairement à une tôle découpée dans une grande feuille, un large plat est traité comme un produit long dans la classification de produits pertinente. Cela influe sur les tableaux dimensionnels, les variations admissibles, la terminologie de commande et, parfois, la base du contrôle.
La terminologie peut se recouper entre les normes et les régions. L’ASTM A786/A786M-15(2025), par exemple, définit la tôle pour plancher comme une tôle laminée à chaud présentant des motifs en relief sur une face. Elle autorise la livraison dans des dimensions classées comme feuille, bobine de feuilles d’épaisseur forte ou tôle, mais limite l’épaisseur maximale à 25 mm. Le motif en relief est une caractéristique de surface, et non une nouvelle nuance de résistance. La désignation structurale d’une tôle pour plancher doit néanmoins identifier la spécification du matériau et les propriétés requises ; sa surface à motifs ne la rend pas interchangeable avec une tôle de construction lisse.
La distinction entre tôle et feuille ne peut pas non plus être réduite à une seule limite universelle d’épaisseur. Les différentes normes utilisent des plages dimensionnelles et des conventions de livraison différentes. La livraison en bobines, les longueurs coupées, l’épaisseur, la largeur et la transformation prévue peuvent toutes influer sur la norme de produit applicable. L’exclusion des feuilles par l’ISO 630-1 constitue donc une décision relative au domaine d’application, liée à ses définitions de produits et à sa voie technique, et non l’affirmation que les feuilles n’ont aucune utilisation structurale.
Barres et profilés de construction
Les produits longs se caractérisent par leur forme allongée et sont généralement livrés en longueurs droites. Selon la spécification, les barres peuvent être rondes, carrées, hexagonales ou plates. Les barres de construction peuvent servir d’éléments tendus, de goussets, d’éléments de treillis, de montants, de tirants ou de composants usinés. Une barre plate et un large plat peuvent sembler similaires sur un dessin, mais leurs plages définies de rapports largeur/épaisseur, leurs pratiques de laminage et leurs tolérances dimensionnelles peuvent ne pas être identiques.
Les profilés de construction présentent une forme de section transversale conçue pour fournir une résistance grâce à leur géométrie. Les profilés en I, les profilés en H, les profilés en U, les cornières et les profilés en T en sont des exemples. Leur désignation ne constitue pas seulement une description de leur apparence. Un IPE 300, un HEA 400 ou une cornière à ailes égales possède des informations dimensionnelles et des propriétés de section associées à une série reconnue ; modifier la série change la largeur des ailes, l’épaisseur de l’âme, l’aire, la masse ainsi que les valeurs du moment quadratique et du module de section.
La base de données AISC Shapes Database v16.0 illustre cette approche en répertoriant des dimensions normalisées et des propriétés de section en unités usuelles américaines et métriques. Les concepteurs utilisent ces tableaux pour sélectionner et analyser les profils, tandis que la spécification du matériau établit séparément la nuance, la composition chimique, les propriétés en traction, la limite d’élasticité, l’allongement et les exigences de livraison. La désignation du profil ne peut pas remplacer celle de la nuance d’acier.
La National Structural Steelwork Specification souligne le même point en traitant les profilés laminés, les profils creux de construction, les tôles et les barres comme des types distincts de produits constitutifs. Sa désignation complète comprend le numéro de la norme, la nuance de résistance et la qualité de résilience. « S355 » est donc une désignation incomplète lorsque la commande ou l’exigence de fabrication impose une norme et une classe de résilience particulières. La forme du produit et la nuance doivent aller de pair dans la spécification.
La condition de livraison est également importante. Les produits structuraux laminés à chaud peuvent être livrés à l’état brut de laminage, à l’état normalisé ou laminé normalisé, ou dans une autre condition autorisée par la norme applicable. Le traitement thermique modifie la microstructure obtenue et le comportement mécanique. Deux produits présentant la même nuance nominale et des dimensions similaires peuvent ne pas satisfaire aux mêmes exigences si l’un est livré dans une condition différente ou selon une spécification destinée à un autre service.
Importance des formes de produits exclues
L’ISO 630-1:2021 exclut les feuilles, les bandes et les produits tubulaires. Il s’agit d’une limite d’applicabilité, et non de l’affirmation que ces produits n’ont aucun lien avec l’acier de construction. Cette exclusion empêche une norme générale d’englober des produits dont la fabrication, la géométrie et les pratiques de contrôle nécessitent des règles distinctes.
Les feuilles et les bandes sont généralement associées au laminage continu, à la manutention des bobines et aux faibles épaisseurs. L’ASTM A1088-25 couvre les feuilles en acier CP, DP et TRIP laminées à froid, en bobines et en longueurs coupées, avec des exigences relatives à la composition chimique, aux propriétés mécaniques, à l’état de surface, à l’aspect, aux dimensions et aux variations admissibles. Ces exigences concernent une voie de production très différente de celle des tôles épaisses et des produits longs laminés à chaud couverts par l’ISO 630-1.
Les produits tubulaires nécessitent un traitement dimensionnel et structural qui leur est propre, car la section fermée influe sur le flambement local, les cordons de soudure, la géométrie des angles, l’épaisseur de paroi et les propriétés de section. L’ASTM A1085/A1085M couvre les profils creux de construction de formes carrée, rectangulaire et ronde. Un profil creux carré ne peut pas être spécifié en citant les exigences applicables à une barre carrée pleine, pas plus qu’un tube circulaire ne peut être traité comme une barre ronde percée. Le mode de fabrication et la géométrie font partie de l’identité du produit.
Mode de fabrication principal Principaux contrôles typiques
Le même principe distingue les produits structuraux des pièces forgées et des pièces moulées. Une pièce forgée est mise en forme par déformation sous compression, tandis qu’une pièce moulée se solidifie dans un moule ; chaque procédé crée un écoulement des grains, des risques de défauts et des exigences d’acceptation différents. Une tôle laminée à chaud, un profilé laminé, un profil creux de construction soudé, une pièce forgée et une pièce moulée peuvent tous être présents dans une même structure en acier, mais ils ne relèvent pas d’une condition technique de livraison unique. L’ISO 630-1 définit une partie importante de ce système. Elle n’efface pas les limites qui font de la forme du produit une variable de la spécification.
5. Sections structurelles et rôle des bases de données de caractéristiques de profilés
Les profilés structuraux ne sont pas simplement des tôles ou des barres découpées selon des silhouettes particulières. Ce sont des produits fabriqués selon une géométrie de section transversale contrôlée, généralement par laminage à chaud, formage à froid ou soudage, et leur spécification doit prendre en compte à la fois la forme et la nuance d’acier. Une désignation de profilé identifie une géométrie ou une famille de géométries ; elle n’établit pas, à elle seule, la limite d’élasticité, la résistance à la traction, l’aptitude au soudage, la performance au choc ou l’état de livraison.
L’ISO 6929:2013 fournit un vocabulaire normalisé pour les produits sidérurgiques et distingue les termes utilisés pour les produits plats, les produits longs et les produits tubulaires. Cette distinction est importante, car un profilé en I laminé, un profilé creux rectangulaire formé à froid et une poutre à âme pleine fabriquée peuvent remplir des fonctions structurales similaires tout en relevant de règles dimensionnelles et de normes de produit différentes. L’ISO 630-1:2021 s’applique aux produits plats et longs en acier de construction laminés à chaud, notamment aux tôles, profilés, larges plats et barres, mais exclut expressément les feuilles, les bandes et les produits tubulaires. La limite est d’ordre technique, et pas seulement visuelle.
Profils en I, en H, en U, cornières et profils en T
Un profilé en I comporte deux semelles reliées par une âme. En Amérique du Nord, la famille de profilés à larges semelles la plus courante est celle des W-shapes, par exemple W14x22. La lettre W identifie la série, tandis que le nombre et le suffixe indiquent conventionnellement la hauteur nominale et la masse nominale en livres par pied. La désignation ne signifie pas que chaque dimension mesurée est égale au nombre indiqué dans le nom. Un W14x22 possède une hauteur nominale proche de 14 pouces et une masse nominale de 22 lb/ft, mais sa hauteur tabulée, sa largeur de semelle, son épaisseur d’âme et son épaisseur de semelle sont des valeurs distinctes.
L’AISC répertorie également les S-shapes, dont les proportions diffèrent de celles des W-shapes, ainsi que les M-shapes, qui correspondent à des profilés à larges semelles divers. Les HP-shapes sont couramment utilisés comme profilés d’appui ou de pieux, et leurs proportions sont choisies à cette fin. Ces lettres identifient des séries de formes, et non la composition chimique de l’acier. Un W-shape peut être commandé ou spécifié dans différentes nuances conformément à la norme de matériau applicable ; sa désignation W reste une désignation géométrique et de masse.
Les profils en H sont souvent utilisés comme terme visuel général, mais ils ne devraient pas remplacer la désignation réelle de la série. Dans certains catalogues internationaux, une désignation H identifie une famille régie par un système dimensionnel particulier. Dans la terminologie de l’AISC, la série concernée peut être W, M ou HP. Confondre l’appellation informelle « poutre en H » avec un W-shape de l’AISC peut conduire à des hypothèses erronées concernant les proportions des semelles et les caractéristiques de la section.
Les profils en U placent l’âme d’un côté de l’axe passant par le centre de gravité de la largeur, avec deux semelles qui en font saillie. L’AISC identifie les profils en U standard par C, comme dans C12x20.7, et les profils en U divers par MC, comme dans MC12x...?, la désignation complète comprenant la série nominale et la masse tabulées. La forme ouverte du profil en U produit un comportement différent selon l’axe fort et l’axe faible de celui d’un profilé en I et peut introduire des effets de torsion lorsque la charge est excentrée. Un profil en U n’est donc pas interchangeable avec un W-shape de section similaire.
Les cornières comportent deux ailes se rejoignant à environ 90 degrés. Les cornières à ailes égales peuvent être désignées, par exemple, L4x4x1/2 ; les cornières à ailes inégales utilisent deux dimensions d’ailes, comme L6x4x1/2. Le centre de gravité de la cornière est décalé par rapport à l’intersection des ailes, et ses axes principaux ne coïncident généralement pas avec les axes géométriques horizontal et vertical utilisés pour une section symétrique. Le détail des assemblages, l’excentricité et les calculs de flambement peuvent nécessiter l’utilisation des caractéristiques par rapport aux axes principaux, et pas seulement par rapport aux axes x et y.
Un profilé en T peut être laminé en T ou obtenu par refendage d’un profilé en I. Les désignations de l’AISC comprennent les séries WT, MT et ST, correspondant à des familles de profils en T dérivées respectivement des W-shapes, M-shapes et S-shapes. Une désignation telle que WT6x13 identifie la série et la masse nominale, et non une géométrie universelle de profil en T. Les dimensions de l’âme et de la semelle doivent être relevées dans le tableau applicable.
Les profilés structuraux tubulaires nécessitent un vocabulaire distinct. L’ASTM A1085/A1085M couvre les profils creux structuraux carrés, rectangulaires et ronds, couramment désignés par HSS. Une expression telle que HSS 8x8x1/2 décrit un profil creux carré par ses dimensions extérieures nominales et son épaisseur nominale de paroi ; une désignation de profil rond utilise le diamètre extérieur nominal et l’épaisseur de paroi. Les rayons d’angle, l’épaisseur réelle de paroi et les tolérances de fabrication influent sur les caractéristiques calculées. On ne peut pas supposer qu’une même section produira la même réponse au flambement ou à la torsion dans un profilé ouvert et dans un HSS fermé.

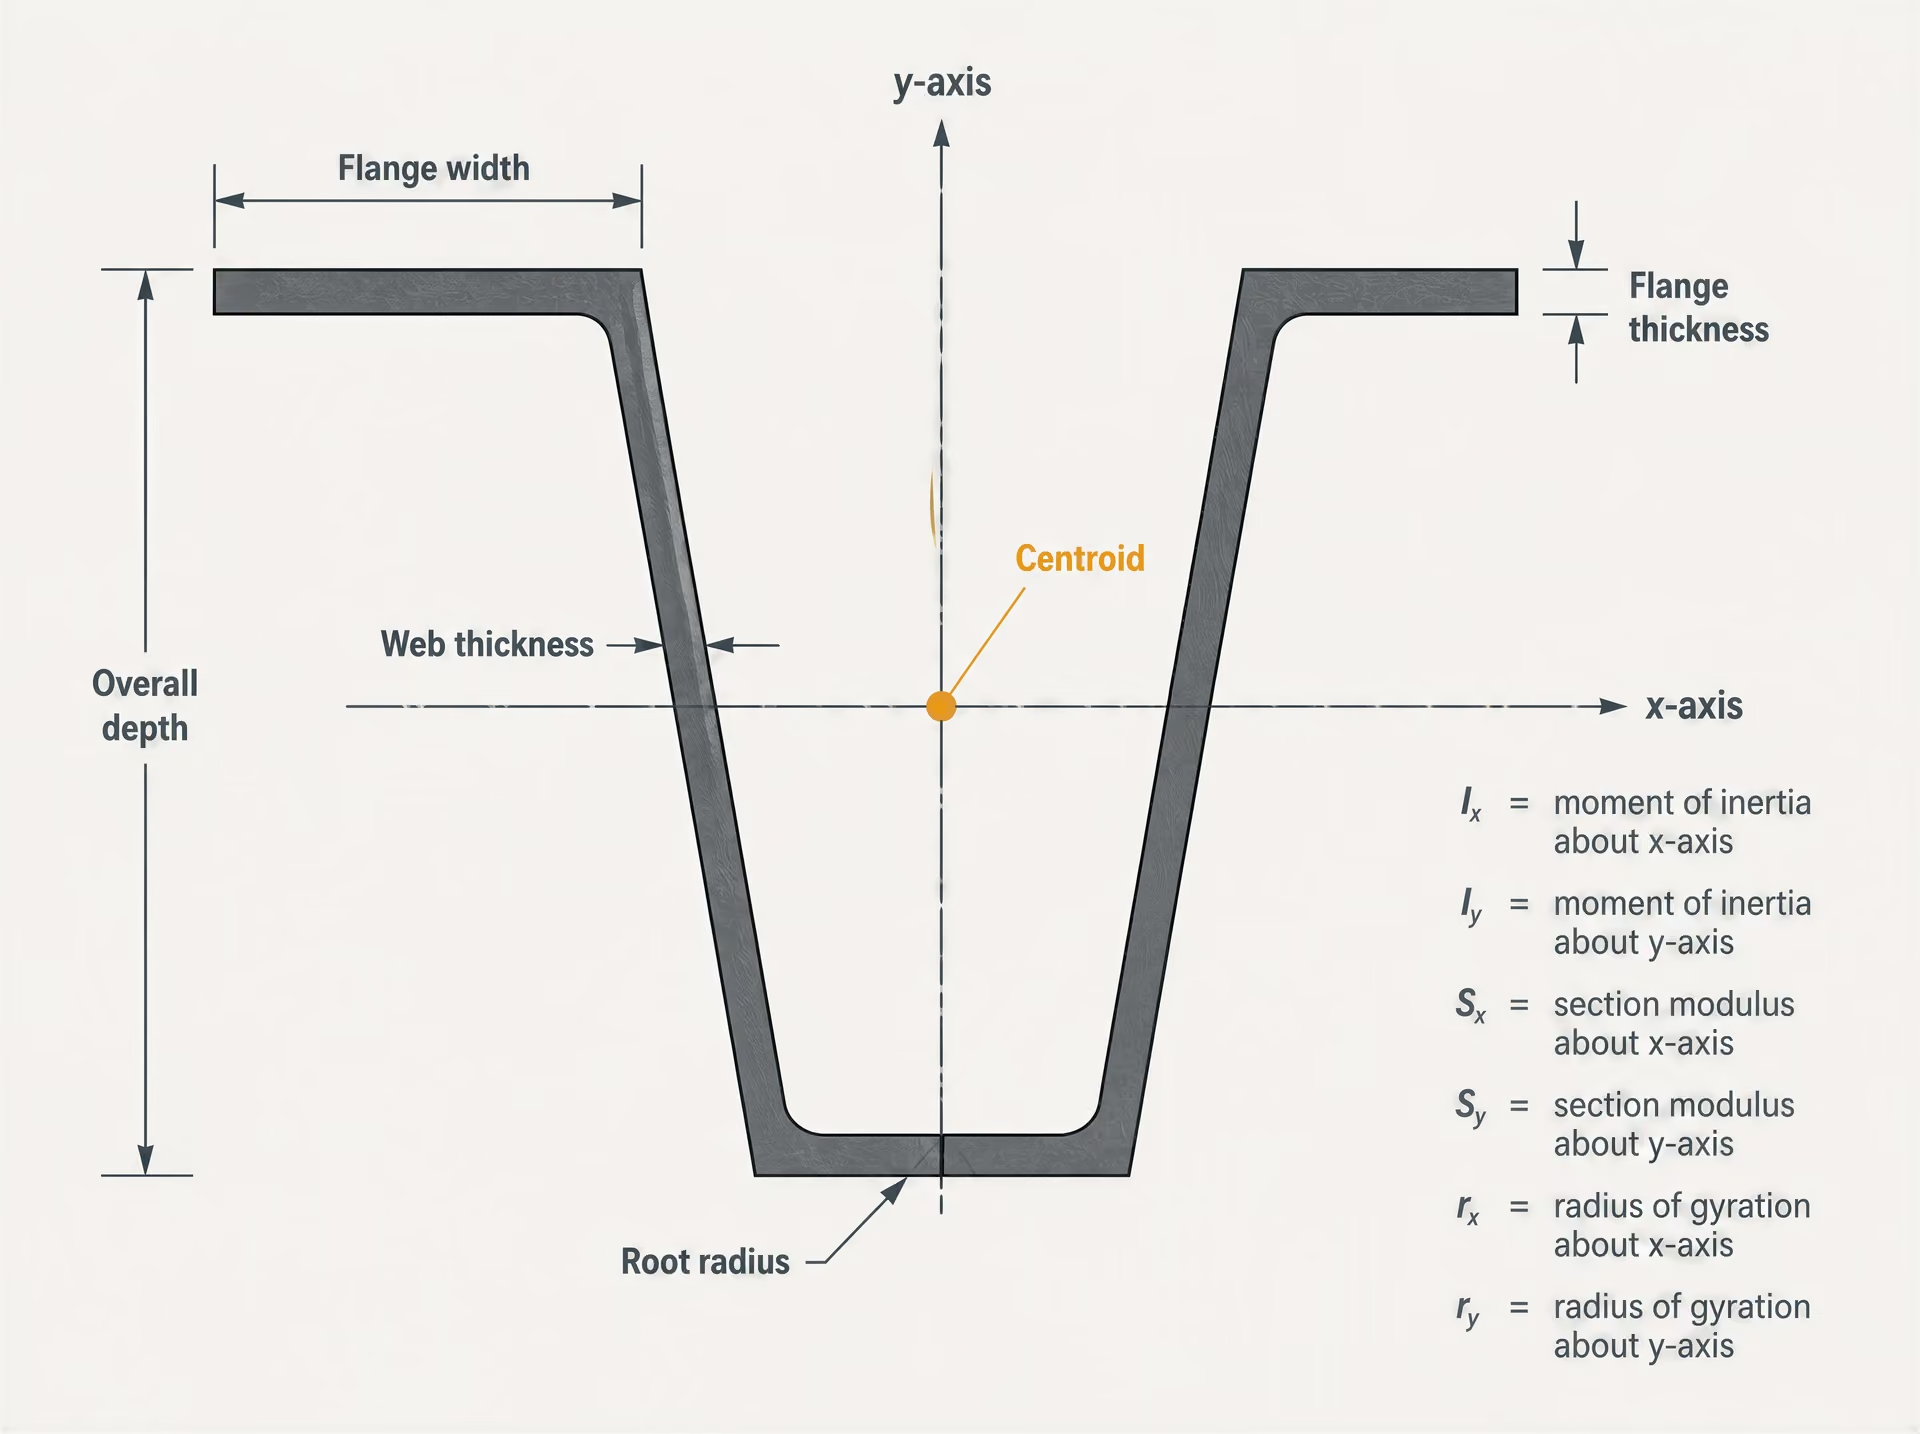
Dimensions et caractéristiques calculées de la section
| Dimensions physiques | Hauteur, largeur d’aile, épaisseur d’âme, épaisseur d’aile et rayon de raccordement | Fabrication, ajustage et définition des assemblages |
|---|---|---|
| Propriétés géométriques | Aire, moments d’inertie, modules de section et rayons de giration | Analyse structurale et dimensionnement des éléments |
| Propriétés des matériaux | Limite d’élasticité, résistance à la traction, allongement et ténacité | Évaluation de la résistance, de la ductilité et de la rupture |
| Propriétés d’inspection | Rectitude, torsion, état de surface et variations dimensionnelles | Acceptation du profil fourni |
| Les bases de données de profils fournissent la géométrie ; les normes relatives aux matériaux fournissent la conformité du matériau. | La base de données de profils AISC, version 16.0, ne remplace pas la norme relative au matériau et ne certifie ni la composition chimique ni les propriétés mécaniques. | Forme de profil creux structural |
Un tableau de profilés contient deux types d’informations distincts. Les dimensions décrivent la limite physique : hauteur totale, largeur de semelle, épaisseur d’âme, épaisseur de semelle, diamètre extérieur, épaisseur de paroi, rayon de raccordement et, pour certaines formes, géométrie des extrémités ou des congés. Ces valeurs servent à la fabrication, à l’ajustement et au détail des assemblages.
Les caractéristiques calculées de la section décrivent la réponse géométrique de cette limite. L’aire de la section transversale, A, détermine la masse par unité de longueur lorsqu’elle est combinée à la masse volumique de l’acier. Le centre de gravité localise le point d’équilibre de l’aire. Les moments d’inertie, Ix et Iy, quantifient la résistance à la courbure associée à la flexion autour des axes choisis. Les modules d’inertie élastiques, Sx et Sy, mettent ces moments d’inertie en relation avec les distances aux fibres extrêmes. Les modules plastiques, Zx et Zy, sont utilisés dans l’analyse plastique lorsque les règles de calcul applicables l’autorisent. Les rayons de giration, rx et ry, sont égaux à la racine carrée du moment d’inertie correspondant divisée par l’aire et interviennent dans les calculs d’élancement des éléments. La constante de torsion J, la constante de gauchissement Cw et les données relatives au centre de cisaillement deviennent importantes pour la torsion et le déversement.
Il s’agit de grandeurs géométriques, et non de propriétés des matériaux. Un W14x22 fabriqué dans une nuance donnée et un W14x22 fabriqué dans une autre nuance possèdent essentiellement la même géométrie tabulée, la même aire et les mêmes caractéristiques nominales de section, tandis que leur limite d’élasticité, leur résistance à la traction, leur allongement, leur ténacité à la rupture et leurs exigences de soudage peuvent différer. Inversement, deux profilés de section similaire peuvent avoir des moments d’inertie très différents, car leur matière est répartie différemment par rapport aux axes passant par le centre de gravité.[6] AISC Shapes Database v16.0. American Institute of Steel Construction. AISC reference database, 2022.
Comportement des axes décrit dans l’article Strong evidence
La base de données AISC Shapes Database v16.0, publiée par l’American Institute of Steel Construction en 2022, constitue une référence pour les dimensions, les caractéristiques, les unités et les conventions de désignation normalisées des profilés structuraux. Il ne s’agit pas d’une spécification de matériau sidérurgique. Le seul nom du profilé ne certifie ni une composition chimique, ni une limite d’élasticité, ni une résistance à la traction. Ces exigences proviennent des normes de matériau et de produit mentionnées dans la spécification du projet.
Cette séparation permet d’éviter une erreur courante dans la documentation : écrire uniquement « W18x35 steel » lorsque la description requise doit également préciser la norme de matériau, la nuance, les exigences supplémentaires et l’état de livraison. Le profilé indique au fabricant quelle section transversale et quelle masse nominale sont requises. La désignation du matériau indique au fournisseur quelles exigences l’acier doit satisfaire. L’état de surface, le traitement thermique, la qualité au choc et les exigences d’inspection peuvent encore devoir faire l’objet de mentions distinctes.
Conventions de désignation et d’unités de l’AISC
L’AISC Shapes Database v16.0 présente des données en unités usuelles américaines et en unités métriques. Dans les tableaux en unités usuelles américaines, les longueurs sont généralement exprimées en pouces, l’aire en pouces carrés, les moments d’inertie en pouces à la quatrième puissance, les modules de section en pouces à la troisième puissance, les rayons de giration en pouces et la masse par unité de longueur en livres par pied. Les tableaux métriques fournissent les valeurs correspondantes en millimètres, millimètres carrés, millimètres à la quatrième puissance, millimètres à la troisième puissance, millimètres et kilogrammes par mètre.
Le système d’unités doit être interprété avec la désignation. W14x22 utilise la convention américaine des pouces nominaux et des livres par pied. Une désignation métrique telle que W360x134 ne doit pas être convertie en remplaçant mécaniquement les nombres ; ce sont la nomenclature métrique de la base de données et les dimensions tabulées qui font foi. Les arrondis peuvent également faire différer une valeur convertie d’une désignation nominale.
Les valeurs de la base de données sont calculées ou tabulées pour une forme idéalisée définie et peuvent inclure les congés, les rayons et autres caractéristiques géométriques conformément aux règles de la base de données. Elles ne doivent pas être confondues avec les mesures d’inspection effectuées sur une longueur particulière livrée. Les tolérances de laminage, la rectitude, la cambrure, les contraintes résiduelles et les imperfections locales relèvent de questions distinctes de spécification. Une entrée de base de données ne saurait non plus se substituer à une norme de produit : les documents directeurs ASTM, EN, ISO ou autres établissent les exigences de fabrication, de tolérances dimensionnelles, de propriétés mécaniques et d’inspection applicables au profilé fourni.
La National Structural Steelwork Specification établit la même distinction pratique en traitant les profilés laminés, les profils creux structuraux, les tôles et les barres comme des types de produits distincts. Sa désignation complète comprend le numéro de norme, la nuance de résistance et la qualité au choc. Un tableau de profilés qui omet ces éléments est évocateur sur le plan géométrique, mais incomplet sur le plan technique. C’est pourquoi les bases de données de caractéristiques de section sont essentielles à l’analyse, tout en étant insuffisantes en tant que spécifications de produit autonomes.
6. Barres, fils et autres formes de produits longs
Les produits longs ne sont pas définis uniquement par leur longueur. Une barre ronde, un fil machine, un fil tréfilé à froid, un profilé en I laminé et une section creuse carrée peuvent tous être fournis sous la forme de pièces longues produites en usine, mais leurs spécifications portent sur des procédés de fabrication, des géométries et des risques d’inspection différents. La forme du produit fait donc partie de sa désignation technique, au même titre que la nuance, les dimensions, l’état de livraison et les exigences relatives à la surface.
L’ISO 6929:2013 fournit un vocabulaire normalisé pour les produits en acier et distingue les produits plats, les produits longs, les produits tubulaires et les autres formes. Ce vocabulaire est important, car une spécification rédigée pour un groupe ne s’applique pas automatiquement à un autre. L’ISO 630-1:2021, par exemple, couvre les produits plats et longs en acier de construction laminés à chaud, notamment les tôles fortes, les profilés, les plats larges et les barres, mais exclut les feuilles, les bandes et les produits tubulaires. Cette exclusion n’est pas un simple détail rédactionnel : les plages d’épaisseur, les pratiques de laminage, les tolérances dimensionnelles et les dispositions relatives aux essais diffèrent entre ces familles de produits.
Barres et profilés de construction
Une barre est généralement spécifiée par une section pleine relativement simple. Les formes courantes comprennent les barres rondes, carrées, hexagonales et plates, tandis que des formes spéciales peuvent être produites pour l’usinage, les composants soumis à l’usure ou la fabrication. Un profilé de construction possède une géométrie choisie en fonction de ses caractéristiques de section : aire, moment quadratique, constante de torsion, rayon de giration et valeurs associées utilisées dans le calcul. Un profilé en I, un profilé en U, une cornière, un profilé en T ou une section creuse ne peuvent pas être spécifiés de manière adéquate par la seule masse par mètre et une dimension extérieure.
ASTM rend cette distinction visible au moyen de spécifications distinctes pour les produits. ASTM A6/A6M traite des exigences générales applicables aux barres, tôles fortes, profilés laminés en acier de construction et palplanches, tandis que d’autres normes ASTM concernent des nuances ou des applications particulières. Dans la pratique américaine, les profilés de construction sont identifiés par des désignations établies telles que les profilés W, S, M, HP, C, MC, L et WT. La base de données AISC Shapes Database v16.0, publiée en 2022, fournit les dimensions et les caractéristiques de section normalisées en unités usuelles américaines et métriques. Une désignation de profilé W contient donc des informations sur une série géométrique reconnue, et pas seulement sur le fait que le produit serait « semblable à une barre » et long.
Les sections creuses de construction nécessitent à nouveau un traitement distinct. ASTM A1085/A1085M couvre les sections creuses de construction carrées, rectangulaires et rondes. Leur spécification doit contrôler les dimensions extérieures, l’épaisseur de paroi, la géométrie des angles, la rectitude et les caractéristiques de section, au moyen d’exigences adaptées à un produit fabriqué par formage et soudage ou par d’autres opérations de production de tubes. Une barre carrée pleine et une section creuse carrée de construction peuvent avoir des dimensions extérieures similaires, mais elles ne peuvent pas être remplacées l’une par l’autre sur la seule base de termes désignant leur forme. Leur masse, leur comportement au flambement local, l’emplacement de la soudure, leurs tolérances dimensionnelles et leurs tableaux de calcul sont différents.
La terminologie varie également selon les normes et les secteurs industriels. Une barre plate peut être classée comme produit long dans une classification, tandis qu’un plat large ou une tôle forte peut relever d’une spécification de produit plat de construction selon sa largeur et son épaisseur. ASTM A786/A786M-15(2025) définit la tôle striée comme une tôle forte laminée à chaud présentant des motifs en relief sur une surface et autorise sa fourniture dans des dimensions classées comme feuille, bobine de feuilles fortes ou tôle forte, avec une épaisseur maximale de 25 mm. Le motif en relief modifie l’exigence relative à la surface, mais ne transforme pas le produit en profilé de construction ou en barre.
Pour les constructions en acier, la désignation complète doit identifier davantage que le profil. La National Structural Steelwork Specification distingue les profilés laminés, les sections creuses de construction, les tôles fortes et les barres, et exige qu’une désignation complète comprenne le numéro de la norme, la nuance de résistance et la qualité de résilience. « Barre » ne constitue par conséquent qu’un élément de la description du produit. Le diamètre ou la largeur, la longueur, l’état des extrémités, la rectitude et la classe de surface peuvent encore être requis.
Logique de spécification des fils et des produits en fil
Le fil obéit à une logique dimensionnelle et de production différente de celle d’une barre ordinaire. Le fil machine est généralement un produit intermédiaire laminé à chaud fourni en couronnes ; le fil est ensuite obtenu par tréfilage, souvent au travers d’une ou de plusieurs filières, afin de réduire son diamètre et d’améliorer le contrôle dimensionnel. Le fil fini peut être rond, profilé, revêtu, toronné ou incorporé à un autre produit. Sa spécification porte donc principalement sur le diamètre ou les dimensions de la section transversale, la tolérance, la résistance à la traction, la ductilité, les performances en torsion ou au pliage autour d’un mandrin, l’état de surface et, le cas échéant, la masse de revêtement.
ASTM A510/A510M traite des exigences générales applicables aux fils machine et aux fils ronds de gros diamètre en acier au carbone. Des normes propres à chaque produit ajoutent ensuite des exigences liées à l’utilisation prévue du fil. ASTM A641/A641M, par exemple, couvre les fils en acier au carbone revêtus de zinc ; l’adhérence du revêtement, sa masse et l’état de surface deviennent donc des exigences essentielles, en plus de la composition chimique de l’acier et de ses propriétés mécaniques. Les fils en acier inoxydable relèvent d’une autre famille de spécifications, telle qu’ASTM A580/A580M, dont les exigences diffèrent de celles applicables aux fils en acier au carbone, car la composition de l’alliage résistant à la corrosion et l’état du produit font partie de sa définition.
Les câbles métalliques, les fils pour ressorts, les fils de soudage, les tringles pour pneumatiques, les fils pour béton armé et les treillis métalliques ne peuvent pas être considérés comme interchangeables simplement parce qu’ils contiennent tous du fil d’acier tréfilé. Une spécification de fil pour ressorts peut exiger une résistance à la traction élevée et un comportement en fatigue maîtrisé ; un fil de soudage peut être soumis à des limites de composition, de propreté de surface et de régularité d’alimentation ; un fil galvanisé pour clôtures nécessite des performances de revêtement particulières. Le produit final peut donc déterminer des essais et des critères d’acceptation qui ne figureraient pas dans une spécification générique pour barres.
La livraison en couronnes modifie également les exigences d’inspection et de manutention. Une couronne de fil n’est pas une série de longueurs individuelles rectilignes ; la rectitude peut donc être évaluée après déroulage ou être contrôlée au moyen d’une condition de couronne spécifiée. Les fils coupés, les treillis soudés et les fils de précontrainte introduisent des exigences supplémentaires relatives à la longueur, à l’intégrité des soudures, à la relaxation ou à la stabilité dimensionnelle. Le même diamètre nominal ne définit ni la même variation admissible ni le même état mécanique.
Produits longs laminés, tréfilés et autrement transformés
Le procédé de fabrication est une variable de spécification, car il modifie l’orientation des grains, la qualité de surface, les contraintes résiduelles et la précision dimensionnelle. Une barre laminée à chaud sort du laminoir à température élevée et présente généralement une surface couverte de calamine. Une barre tréfilée à froid ou finie à froid est tirée au travers d’une filière ou fait l’objet d’une autre opération de finition, telle que le tournage, le pelage ou la rectification, afin d’obtenir des dimensions plus précises et une surface mieux maîtrisée. Le procédé peut accroître la résistance par écrouissage tout en réduisant la ductilité, sauf si un traitement thermique ultérieur rétablit l’état requis.
Une désignation telle que « barre ronde tréfilée à froid » ne doit pas être réduite à la nuance et au diamètre. La commande peut devoir préciser l’état de livraison — recuit, normalisé, trempé et revenu ou écroui —, l’écart de rectitude admissible, la tolérance sur le diamètre, la classe de surface, la préparation des extrémités, ainsi que les éventuelles restrictions relatives à la décarburation, aux criques longitudinales ou aux replis. Les produits tournés et rectifiés peuvent satisfaire une exigence de surface à laquelle un matériau laminé à chaud ne peut répondre, tandis qu’un produit pelé peut éliminer une profondeur définie de matière en surface sans présenter la même plage dimensionnelle qu’un produit rectifié.
Les produits longs peuvent également être forgés, matés, traités thermiquement, usinés ou revêtus après laminage. Les barres forgées ont subi une histoire de déformation différente de celle des barres laminées, et leurs spécifications peuvent contrôler le taux de réduction au forgeage, l’orientation des grains, l’examen par ultrasons ou l’emplacement des prélèvements. Les barres d’armature ajoutent à la forme de base du produit long une géométrie de nervures, des performances au pliage et des exigences mécaniques. Les produits en acier brillant peuvent être fournis selon une norme dimensionnelle plus stricte que la plage correspondante pour les produits laminés à chaud, mais cela n’en fait pas des profilés de construction.
La nuance, la forme et l’état doivent rester distincts dans la rédaction technique. L’ISO 9328-6:2018 spécifie les conditions de livraison des produits plats en acier utilisés dans les équipements sous pression, notamment les aciers à grains fins soudables fournis à l’état trempé et revenu ; cet exemple montre pourquoi une désignation de nuance seule ne peut pas identifier le produit requis. Pour les produits longs, le même principe s’applique : le diamètre ou le profil identifie la géométrie, tandis que la norme, la nuance, le procédé de fabrication, le traitement thermique, l’état de surface et les tolérances définissent la nature réelle du produit.
7. Produits tubulaires et sections structurales creuses
Les produits tubulaires constituent une famille distincte de produits sidérurgiques ; ils ne sont ni une version ronde des barres ni une version pliée des tôles fortes. Leur caractéristique déterminante est une section transversale fermée, généralement obtenue par formage d’un produit plat en acier puis assemblage longitudinal, ou par perçage et laminage d’une billette pleine selon un procédé sans soudure. Le mode de fabrication influe sur l’emplacement de la soudure, la tolérance dimensionnelle, les contraintes résiduelles, l’état de surface ainsi que les méthodes de contrôle autorisées. Ces différences se reflètent dans les normes de produits.
L’ISO 6929:2013 place les produits tubulaires aux côtés des produits plats et des produits longs dans le vocabulaire normalisé des produits sidérurgiques. Cette classification est importante, car la géométrie du produit modifie les mesures pertinentes et les propriétés mécaniques. L’ISO 630-1:2021, par exemple, s’applique aux produits plats et longs en acier de construction laminés à chaud, tels que les tôles fortes, les profilés, les larges plats et les barres, mais exclut expressément les tôles minces, les bandes et les produits tubulaires. Une section structurale creuse ne doit donc pas être spécifiée comme s’il s’agissait d’un profilé laminé ouvert, même lorsque les deux sont utilisés comme poteaux ou poutres.

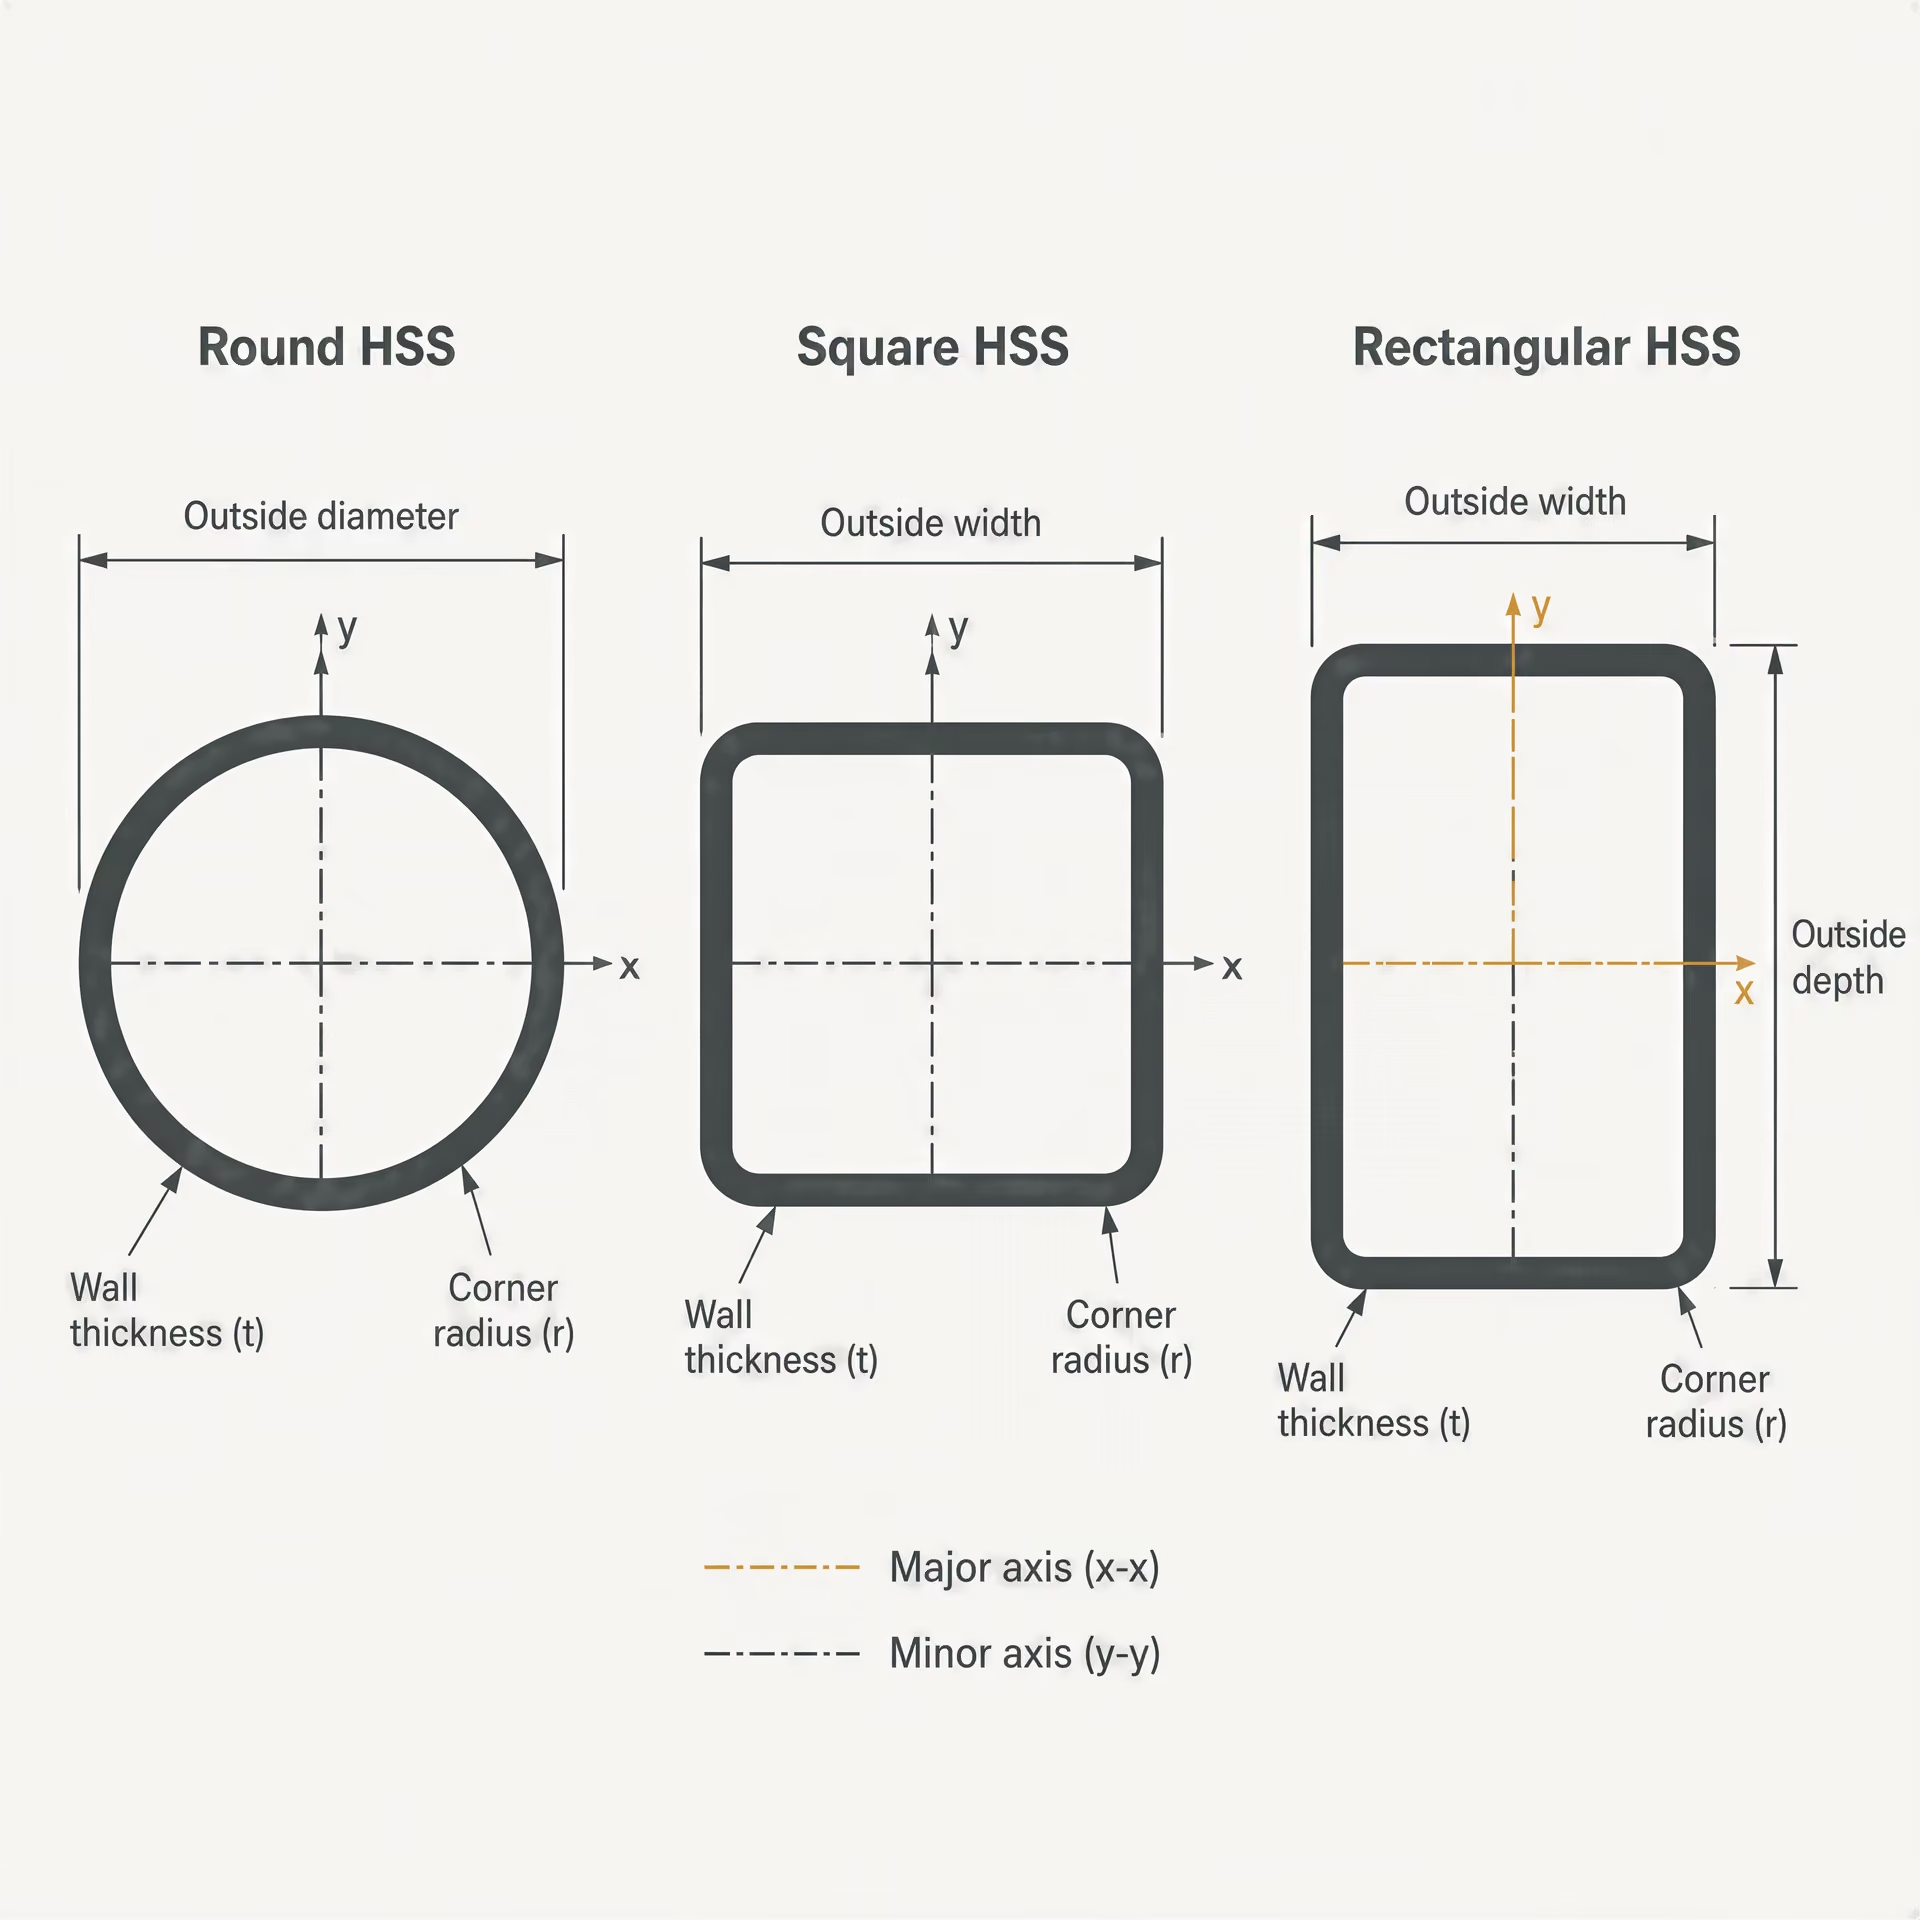
| Rond | Diamètre extérieur et épaisseur de paroi | Propriétés de flexion égales autour des axes centroïdaux perpendiculaires |
|---|---|---|
| Carré | Dimension du côté, épaisseur de paroi et rayons d’angle | Propriétés orthogonales approximativement égales |
| Rectangulaire | Hauteur, largeur, épaisseur de paroi et rayons d’angle | Propriétés distinctes selon l’axe principal et l’axe secondaire |
| Les tableaux de géométrie des profils creux structuraux doivent correspondre à la forme réelle de la section transversale. | Produit corroyé | Produit en acier mis en forme par déformation mécanique après solidification, par exemple par laminage, forgeage ou étirage. |
Sections creuses circulaires, carrées et rectangulaires
Les sections HSS circulaires présentent un profil extérieur circulaire et, dans la plupart des applications structurales, un évidement concentrique ou presque concentrique. Les principales variables géométriques sont le diamètre extérieur, l’épaisseur de paroi et la longueur. Comme la section transversale possède une symétrie de révolution continue, ses moments quadratiques d’aire centroidaux par rapport à deux axes perpendiculaires quelconques sont égaux. Une section HSS circulaire ne possède donc pas d’axe de flexion fort et d’axe de flexion faible comme une section HSS rectangulaire. Son périmètre fermé lui confère également une résistance efficace à la torsion par rapport à une section ouverte en I, en U ou en cornière.
Les sections HSS carrées possèdent quatre côtés plats nominalement égaux, reliés par des angles arrondis. Leurs deux axes centroidaux principaux présentent des propriétés de section égales lorsque la section est fabriquée dans les tolérances dimensionnelles spécifiées. Elles sont donc utiles lorsque la flexion peut se produire autour de l’un ou l’autre des axes orthogonaux, ou lorsqu’un aspect uniforme et une orientation répétitive des assemblages sont importants. Les angles ne sont pas des plis vifs à quatre-vingt-dix degrés. Le rayon d’angle influe sur l’aire exacte de l’acier, les limites de largeur plate, le comportement au voilement local et les propriétés de section calculées.
Les sections HSS rectangulaires conservent leur forme fermée, mais présentent des dimensions extérieures inégales. Une désignation courante indique la plus grande hauteur hors tout et la plus petite largeur hors tout, suivies de l’épaisseur de paroi, bien qu’il faille vérifier la norme applicable et la convention de conception. La plus grande dimension crée un axe principal doté d’un moment d’inertie et d’un module de section plus élevés ; la plus petite dimension définit l’axe secondaire. Une section HSS rectangulaire peut donc être orientée de manière à placer son axe de flexion le plus résistant dans la direction de la charge principale.
Ces formes ne peuvent pas être réunies dans un seul tableau géométrique. Pour une section HSS circulaire, le diamètre gouverne la géométrie radiale et les deux axes de flexion sont équivalents. Pour une section HSS carrée, la dimension du côté et le rayon d’angle déterminent des propriétés orthogonales égales. Pour une section HSS rectangulaire, la hauteur, la largeur, des rayons inégaux et l’épaisseur de paroi produisent des valeurs différentes selon les axes principal et secondaire. Une même épaisseur nominale de paroi peut également conduire à une aire brute, une largeur libre, des limites d’élancement, une constante de torsion et un module plastique de section différents pour les trois formes.
« Section structurale creuse » est une désignation structurale, tandis que « tube » est un terme de produit plus général. Un tube sous pression, un tube de chaudière, un tube mécanique et une section HSS structurale peuvent tous être creux et circulaires, mais leurs spécifications peuvent imposer des exigences différentes en matière de composition chimique, de traitement thermique, d’essais, de tolérances dimensionnelles, d’état de surface et de finition des extrémités. La géométrie seule ne permet pas d’identifier la norme de produit applicable.
Considérations dimensionnelles et de fabrication propres aux tubes
Les dimensions des sections HSS sont généralement indiquées sous la forme de dimensions extérieures nominales et d’une épaisseur nominale de paroi. La paroi réelle est soumise à des variations négatives et positives autorisées ; le concepteur doit donc distinguer la géométrie nominale, la géométrie mesurée et les dimensions effectives utilisées dans une vérification de calcul donnée. Les rayons d’angle sont tout aussi importants. Dans les sections HSS carrées et rectangulaires, les rayons extérieur et intérieur des angles influent sur les parties plates de la paroi, l’aire nette de la section et l’élancement local de chaque élément.
Dans le cas de nombreux produits soudés, la fabrication commence par une bande ou un produit d’alimentation de type tôle. Le matériau est progressivement formé pour obtenir une forme circulaire, carrée ou rectangulaire, puis assemblé le long d’un joint longitudinal. Les sections carrées et rectangulaires peuvent être formées directement ou obtenues par mise en forme d’un tube soudé circulaire. Un joint soudé ne transforme pas le produit en section ouverte ; il fait partie d’une paroi fermée, et la spécification applicable détermine la qualité de la soudure, les contrôles et les discontinuités autorisées. Les produits sans soudure suivent une autre voie, comprenant généralement le perçage puis l’allongement ou le calibrage, avec des considérations dimensionnelles et de surface différentes.
La section finie peut être coupée à longueur, sciée, chanfreinée, percée ou autrement préparée, mais ces opérations ne modifient pas sa famille de produits. L’équerrage des extrémités, le vrillage, la rectitude, la géométrie des angles et les enfoncements locaux peuvent influer sur l’ajustement et la conception des assemblages. Un tube circulaire peut également être mesuré par son diamètre extérieur, son diamètre intérieur ou son diamètre nominal, selon la norme, tandis que les tableaux de sections HSS structurales organisent généralement les dimensions autour des dimensions extérieures et de l’épaisseur nominale de paroi. La confusion entre la terminologie des dimensions de tubes et celle des dimensions des sections HSS peut conduire à utiliser une section d’apparence similaire, mais qui n’est ni spécifiée ni calculée sur la même base.
La désignation doit également distinguer la forme du produit de la nuance du matériau et des exigences de livraison. L’ASTM A1085/A1085M couvre les sections structurales creuses circulaires, carrées et rectangulaires. Il ne s’agit pas d’une désignation générique pour tous les produits creux en acier. Une spécification complète exige encore la désignation de la norme, la nuance ou les exigences de résistance lorsqu’elles s’appliquent, les dimensions, les dispositions relatives aux essais ainsi que les exigences du projet concernant le soudage, la résistance aux chocs ou l’état de surface. Les exigences de la norme régissent le produit ; un dessin indiquant simplement « tube en acier » laisse trop d’éléments indéterminés.
Cette distinction est parallèle à celle établie dans les autres familles de produits sidérurgiques. L’ASTM A1088-25 couvre les tôles en acier CP, DP et TRIP laminées à froid, en bobines et en longueurs coupées, et non les sections HSS. L’ASTM A786/A786M-15(2025) définit la tôle de plancher comme une tôle forte laminée à chaud présentant des reliefs sur une face et autorise une fourniture dans des dimensions classées comme tôle mince, bobine de tôle mince de forte épaisseur ou tôle forte, avec une épaisseur maximale de 25 mm. Aucune de ces spécifications ne devient applicable simplement parce qu’un produit tubulaire a commencé sous la forme d’un produit plat. Le matériau de départ de la fabrication et la forme du produit fini sont deux variables de spécification différentes.
ASTM A1085/A1085M et tableaux géométriques de l’AISC
L’ASTM A1085/A1085M est importante, car elle traite les sections HSS carrées, rectangulaires et circulaires comme une famille apparentée, mais géométriquement différenciée. Son domaine d’application n’efface pas les distinctions entre ces formes. La norme fournit les exigences relatives au produit ; elle ne remplace pas les tableaux de calcul structural et n’autorise pas un concepteur à transposer les propriétés d’une forme à une autre.
Les références de l’AISC organisent les sections HSS selon leurs dimensions extérieures nominales et leur épaisseur de paroi, puis fournissent leurs propriétés géométriques calculées. La base de données des profilés AISC v16.0, publiée en 2022, répertorie les dimensions normalisées, les propriétés de section, les conventions de désignation et les unités dans les systèmes américain usuel et métrique. Pour les sections HSS, les données pertinentes comprennent l’aire, la masse par unité de longueur, les dimensions extérieures, l’épaisseur nominale de paroi, les hypothèses relatives aux rayons d’angle ainsi que les propriétés par rapport aux axes principal et secondaire. Les entrées relatives aux sections circulaires utilisent plutôt une géométrie fondée sur le diamètre et des propriétés égales selon les deux axes.
Ces tableaux ne doivent pas être confondus avec ceux des profilés structuraux ouverts. Un profilé W possède des semelles et une âme exposées à l’espace environnant ; une section HSS possède une paroi fermée. Une cornière, un profilé en U ou un profilé en T présente des limites différentes pour les éléments plats, un comportement en torsion différent et des surfaces d’assemblage différentes. Les tableaux géométriques de l’AISC relatifs à ces sections ne peuvent pas fournir des propriétés valides pour une section HSS simplement parce que l’aire ou la hauteur hors tout semble proche.
Les propriétés de section ne sont pas non plus interchangeables avec la résistance de calcul. Les tableaux de l’AISC fournissent des données géométriques, tandis que la spécification et la norme de calcul applicables déterminent les états limites tels que le voilement local, la plastification, la rupture, la résistance à la compression, la résistance à la flexion et le comportement des assemblages. L’élancement de la paroi peut dépendre de la largeur plate entre les angles arrondis plutôt que de la dimension extérieure totale. Les assemblages de sections HSS soudés peuvent introduire des forces concentrées, la plastification de la paroi et des états limites de type poinçonnement qui ne se produisent pas de la même manière dans une poutre laminée ouverte.
Pour cette raison, une désignation complète d’une section HSS précise la forme, les dimensions nominales, l’épaisseur de paroi, la longueur, la norme applicable et la nuance. La géométrie indique à l’ingénieur ce qu’est l’élément. L’ASTM A1085/A1085M précise une partie des exigences du fabricant relatives au produit. Les tableaux de l’AISC fournissent des dimensions et des propriétés cohérentes pour le calcul. Aucun de ces éléments ne doit être substitué à un autre.
8. Tôle de plancher et surfaces à relief : lorsque la géométrie de surface fait partie de la forme
La tôle de plancher montre pourquoi la forme d’un produit en acier ne peut pas être déterminée à partir de la seule épaisseur. Il s’agit toujours d’un produit plat laminé à chaud, mais sa surface de travail présente un motif conçu qui modifie la spécification du produit, sa manutention et sa description dimensionnelle. Une tôle plate ordinaire et une tôle de plancher à relief peuvent avoir des épaisseurs de métal de base similaires, mais elles ne constituent pas des catégories interchangeables.
Reliefs sur une seule surface
ASTM A786/A786M-15(2025) définit la tôle de plancher comme une tôle laminée à chaud comportant des reliefs sur une seule surface. Les reliefs font partie du produit laminé ; ils ne résultent ni d’un revêtement ultérieur, ni d’un dépôt de soudure, ni d’une opération d’usinage. Cette distinction est importante : la géométrie de surface est obtenue au cours du laminage et devient une caractéristique propre du produit.
Le motif en relief peut améliorer l’adhérence sous les pieds ou réduire le glissement des équipements, mais ces effets fonctionnels ne transforment pas la tôle de plancher en une nuance de construction distincte. La nuance, la composition chimique, les propriétés en traction, les exigences de résilience, l’état de livraison et la qualité de surface restent des éléments relevant de la spécification. Une surface à relief ne permet pas, à elle seule, d’établir que l’acier est un acier de construction, un acier pour appareils à pression ou un acier présentant un équivalent carbone particulier.
L’épaisseur nominale doit également être interprétée avec soin. Pour un produit à relief, l’acheteur et le fabricant doivent distinguer le métal de base de la hauteur du relief. Le relief augmente le profil global de la surface, mais il ne doit pas être considéré comme une épaisseur structurale supplémentaire lors du calcul de la résistance de la section, de la préparation au soudage ou de la masse par unité de surface. La commande applicable et les exigences dimensionnelles déterminent la manière dont sont mesurées l’épaisseur, la largeur et la longueur, ainsi que les variations admissibles.
C’est l’une des raisons pour lesquelles une description visuelle telle que « tôle à damier » est insuffisante pour une identification technique. Elle peut décrire l’apparence, mais elle n’indique ni la spécification ASTM applicable, ni la nuance d’acier, ni les exigences relatives au motif, ni la classe dimensionnelle, ni les écarts admissibles. Une désignation de produit doit comporter ces informations.
Cette distinction est conforme à l’approche terminologique d’ISO 6929:2013, qui normalise les termes relatifs aux produits plats, aux produits longs, aux produits tubulaires et à d’autres formes d’acier. « Produit plat » décrit une vaste famille de produits. Cela n’efface pas les différences entre feuille, bande, tôle et tôle à relief, pas plus que cela ne prescrit les exigences mécaniques d’une nuance particulière.
Limites de classification selon ASTM A786/A786M
ASTM A786/A786M-15(2025) constitue un cas utile, car cette norme permet de fournir la tôle de plancher dans des dimensions classées comme feuille, bobine de tôle forte ou tôle forte. La spécification relie ainsi trois notions souvent considérées à tort comme synonymes : la configuration de surface du produit, sa forme de fabrication et sa catégorie dimensionnelle.
La norme limite l’épaisseur maximale de la tôle de plancher à 25 mm. Cette limite supérieure explicitement fixée est importante. Un produit laminé à chaud plus épais et présentant une surface en relief ne doit pas être automatiquement désigné comme une tôle de plancher ASTM A786/A786M au seul motif qu’il lui ressemble visuellement. Dès que l’épaisseur, la forme de livraison ou d’autres exigences sortent du champ d’application défini par la norme, une autre spécification ou une description de produit convenue séparément est nécessaire.
« Feuille », « bobine de tôle forte » et « tôle forte » décrivent des classifications de fourniture et de dimensions, et non trois motifs en relief différents. La feuille et la bobine de tôle forte sont associées aux conventions de production et de fourniture à partir de bobines, tandis que la tôle forte est généralement fournie en longueurs coupées. Le processus de laminage influe sur les dimensions réalisables, la manutention des bobines, les pratiques de découpe, l’état des rives et le système de tolérances dimensionnelles applicable. Une tôle de plancher découpée dans une bobine n’est donc pas décrite exactement de la même manière qu’une tôle forte individuelle laminée et fournie comme produit en tôle forte, même si toutes deux présentent des reliefs sur une seule surface.
Cette limite explique également pourquoi les normes ASTM relatives aux produits doivent être lues individuellement. ASTM A1088-25 couvre les tôles d’acier CP, DP et TRIP laminées à froid, en bobines et en longueurs coupées, avec des exigences relatives à la composition chimique, aux propriétés mécaniques, à l’état de surface, à l’apparence, aux dimensions et aux variations admissibles. Il ne s’agit pas d’une norme relative aux tôles de plancher, et la terminologie applicable aux tôles laminées à froid ne peut pas être simplement transposée aux produits à relief laminés à chaud. De même, ASTM A1085/A1085M couvre les profils creux de construction carrés, rectangulaires et ronds ; ces produits nécessitent les dimensions extérieures, l’épaisseur de paroi, la géométrie des angles et des tableaux de caractéristiques de section, plutôt qu’une description de produit plat fondée sur l’épaisseur et la largeur.
La même séparation apparaît dans les références relatives aux constructions métalliques. ISO 630-1:2021 couvre les produits plats et longs en acier de construction laminés à chaud, notamment les tôles fortes, les profilés, les larges plats et les barres, mais exclut les feuilles, les bandes et les produits tubulaires. Cette exclusion n’est pas une simple querelle sémantique. Elle signale des procédés de production différents et des cadres techniques de livraison différents. AISC Shapes Database v16.0, publiée en 2022, répertorie les dimensions normalisées et les caractéristiques de section des profilés de construction dans les unités usuelles américaines et métriques ; elle ne transforme pas une tôle de plancher en profilé laminé.
Planéité, dimensions et variations admissibles
La planéité revêt une importance particulière lorsqu’une géométrie en relief est présente. La tôle de base doit rester suffisamment plane pour la mise en place, la découpe, le soudage et la transmission des charges, tandis que les reliefs doivent conserver leur profil prévu sans être assimilés à des irrégularités aléatoires de surface. Une spécification peut donc réglementer séparément, ou au moyen de normes de tolérances générales référencées, la planéité globale, l’épaisseur, la largeur, la longueur, l’équerrage, l’état des rives et les caractéristiques liées au motif.
Une variation admissible ne correspond pas à une dimension exacte garantie. Une tôle commandée selon une épaisseur ou une largeur donnée est fournie dans les tolérances autorisées par ASTM A786/A786M et par les exigences générales référencées. La température de laminage, le refroidissement, les contraintes résiduelles, la découpe et la formation du motif peuvent influer sur l’écart par rapport à la valeur nominale. La planéité peut également se modifier après une découpe thermique ou une fabrication, même lorsque le produit à l’état de livraison est conforme.
La conséquence pour l’ingénierie est directe : les dimensions utilisées pour la conception, l’imbrication, l’ajustage et les calculs de masse doivent provenir des tableaux et des règles de mesure applicables, et non d’une règle posée sur le point le plus haut du motif. L’état de livraison et l’état de surface doivent être consignés séparément de la nuance. Un produit plat destiné aux équipements sous pression, par exemple, peut relever d’ISO 9328-6:2018 et être fourni comme acier à grains fins soudable à l’état trempé et revenu ; sa géométrie plate n’en fait pas une tôle de plancher.
La tôle de plancher constitue donc un exemple particulièrement clair de la forme en tant qu’élément de la spécification. Elle est plate, mais pas simplement plate. Ses reliefs, son procédé de laminage à chaud, sa classification dimensionnelle et son épaisseur maximale de 25 mm concourent à définir le produit couvert par ASTM A786/A786M-15(2025).
9. Tôle d’acier avancé à haute résistance laminée à froid
ASTM A1088-25 montre pourquoi le terme « tôle » ne constitue pas une description suffisante du produit. Son titre identifie le produit comme une tôle d’acier laminée à froid, puis distingue trois familles métallurgiques : l’acier à phase complexe (CP), l’acier à double phase (DP) et l’acier à plasticité induite par transformation (TRIP). Il précise également la forme de livraison du matériau : en bobines et en longueurs coupées. La forme du produit, le procédé de transformation et la catégorie métallurgique font donc partie intégrante de la spécification, et ne sont pas des étiquettes ajoutées après la fabrication.
Cette distinction est importante, car des produits sidérurgiques d’épaisseurs similaires peuvent relever de normes, de tolérances et d’essais de réception différents. L’ISO 6929:2013 fournit un vocabulaire normalisé pour les produits plats, les produits longs, les produits tubulaires et d’autres formes d’acier, mais un terme de vocabulaire ne remplace pas une spécification de produit. Une tôle laminée à froid, une plaque laminée à chaud, un profilé creux de construction et un composant forgé nécessitent des contrôles différents, car leur géométrie et leur historique de fabrication produisent des états dimensionnels et métallurgiques différents.
ASTM A1088-25 concerne les tôles plates laminées à froid, et non les plaques, les profilés ou les produits tubulaires. La tôle peut être livrée enroulée en bobine, ou déroulée et coupée à des longueurs spécifiées. Cette forme de livraison influe sur la manutention et l’inspection, tandis que le procédé de réduction à froid influe sur la qualité de surface, le contrôle de l’épaisseur, l’écrouissage et le comportement final lors du formage. Elle ne transforme pas le matériau en une catégorie générique d’« acier à haute résistance ».
Désignations des aciers à phase complexe, à double phase et TRIP
Les désignations CP, DP et TRIP décrivent des stratégies de conception microstructurale, bien que la spécification continue de contrôler le matériau au moyen de sa composition chimique mesurable et de ses propriétés mécaniques.
L’acier à phase complexe contient une matrice dure et renforcée, avec de faibles proportions de phases ou de constituants tels que la martensite, la bainite et l’austénite résiduelle. L’affinement des grains et la précipitation peuvent également contribuer à la résistance. La structure obtenue vise à combiner une résistance élevée avec une aptitude au formage plus exploitable que celle d’une tôle entièrement martensitique de résistance comparable. Les nuances CP sont couramment choisies lorsque la résistance à la déformation locale et aux sollicitations d’écrasement est importante, mais la désignation ne précise pas à elle seule la limite de formage d’une pièce finie.
L’acier à double phase possède une matrice ferritique relativement douce contenant des îlots de martensite dure. Lorsque la tôle est déformée, la différence de dureté entre ces constituants produit une réponse initiale marquée à l’écrouissage. L’acier DP peut donc offrir une résistance à la traction importante tout en conservant un allongement adapté à de nombreux composants formés. La désignation de la nuance doit néanmoins être interprétée avec les exigences spécifiées concernant la limite d’élasticité, la résistance à la traction et l’allongement ; « DP » est en soi un nom de famille, et non une désignation complète de matériau.
L’acier TRIP repose sur la présence d’austénite résiduelle qui se transforme progressivement en martensite pendant la déformation plastique. Cette plasticité induite par transformation accroît l’écrouissage pendant le formage et peut retarder la striction localisée. La maîtrise du silicium, de l’aluminium et du carbone est souvent importante dans le procédé de transformation, car l’acier doit conserver une fraction appropriée d’austénite après le refroidissement et le recuit. Les limites réelles de composition chimique relèvent toutefois de la nuance applicable dans ASTM A1088-25, et non d’une description générale de la métallurgie TRIP.
ASTM A1088-25 désigne les aciers CP, DP et TRIP comme des catégories de spécification et attribue des désignations de nuances au sein de ces familles. Une désignation telle que DP 600 indique une famille et un niveau de résistance, mais ne communique pas toutes les exigences nécessaires à la fabrication ou à la conception. La commande complète ou la référence du plan doit également identifier la norme applicable, l’épaisseur, la largeur, la longueur ou l’état de la bobine, l’exigence de surface et toute disposition supplémentaire. Un concepteur ne devrait pas remplacer une nuance DP par une nuance CP ou TRIP uniquement parce que leurs valeurs nominales de résistance à la traction semblent similaires. Leur comportement à la limite d’élasticité, leur écrouissage, leur allongement, leur comportement au pliage et leurs limites de formage peuvent différer.
Cette distinction apparaît également dans le système plus large des normes. L’ISO 630-1:2021 s’applique aux conditions techniques générales de livraison des produits plats et longs en acier de construction laminés à chaud, notamment les plaques, les profilés, les larges plats et les barres, tout en excluant les tôles, les bandes et les produits tubulaires. Cette exclusion n’est pas un simple choix rédactionnel. Elle empêche qu’une règle applicable aux plaques de construction laminées à chaud soit traitée comme une règle applicable aux tôles automobiles laminées à froid.
Bobines et longueurs coupées
ASTM A1088-25 autorise la livraison en bobines et en longueurs coupées, mais ces formes ne sont pas interchangeables dans tous les sens pratiques ou contractuels. Une bobine est une longueur enroulée de tôle dont la largeur et l’épaisseur restent spécifiées, tandis que les longueurs individuelles sont produites ultérieurement par planage et découpage. Une longueur coupée est livrée sous la forme d’une tôle distincte présentant une longueur et une largeur spécifiées, ce qui permet d’inspecter directement la planéité, l’état des rives et la tolérance de longueur sur chaque pièce.
La livraison en bobine peut soulever des problèmes liés aux extrémités initiale et finale, aux soudures présentes dans une bobine ayant subi un traitement, au télescopage, à la cambrure et aux variations au cours de l’enroulement. Les longueurs coupées peuvent présenter d’autres difficultés, notamment l’équerrage, la planéité après planage et la qualité des rives après cisaillage. Les exigences de la norme relatives aux dimensions et aux variations admissibles en fixent les limites ; le terme « bobine » n’annule pas ces limites.
C’est une autre raison de ne pas confondre tôle et plaque. ASTM A786/A786M-15(2025) définit la tôle de plancher comme une plaque laminée à chaud présentant des reliefs sur une face, et autorise une livraison dans des dimensions classées comme tôle, bobine de tôle forte ou plaque, sous réserve d’une épaisseur maximale de 25 mm. Ce chevauchement terminologique concerne les dimensions et les pratiques de livraison, et non l’identité métallurgique des tôles CP, DP ou TRIP laminées à froid visées par ASTM A1088. Une plaque de plancher laminée à chaud à surface structurée n’est pas une autre forme de tôle laminée à froid en acier avancé à haute résistance.
Composition chimique, propriétés mécaniques et exigences de surface
ASTM A1088-25 traite la composition chimique comme une exigence contrôlée, et non comme une information secondaire. Les limites applicables à des éléments tels que le carbone, le manganèse, le silicium, le phosphore, le soufre et les additions d’alliage ou de microalliage influent sur la soudabilité, la formation des phases, la résistance et le comportement lors de la transformation. Dans les nuances TRIP, la composition chimique favorise le mécanisme lié à l’austénite résiduelle ; dans les nuances DP et CP, elle favorise l’équilibre recherché entre phases ferritique, martensitique, bainitique ou affinée. Une analyse de coulée et toute analyse de produit requise doivent être évaluées au regard des limites de la nuance énoncées dans la spécification.
Les propriétés mécaniques constituent le niveau suivant d’identification. La limite d’élasticité, la résistance à la traction et l’allongement distinguent les classes de résistance au sein des familles CP, DP et TRIP et entre celles-ci. Ces valeurs ne sont pas interchangeables avec la seule dureté. L’essai de traction dépend également de l’orientation de l’éprouvette, de la longueur entre repères et des dispositions d’essai citées par la norme ; un allongement indiqué doit donc être associé à sa base d’essai. Les calculs de formage doivent utiliser les données de la nuance spécifiée et la direction vérifiée de la tôle, et non une valeur générique pour un « AHSS ».
La spécification traite également de l’état et de l’aspect de surface. Les tôles laminées à froid sont souvent utilisées lorsque l’état de surface influe sur le revêtement, la peinture, l’assemblage ou la qualité des pièces apparentes. ASTM A1088-25 ne se limite donc pas à fixer une exigence de résistance : elle établit des attentes concernant l’état de surface, l’aspect et les imperfections admissibles, ainsi que des dispositions précisant si les défauts peuvent être réparés, éliminés ou entraîner un rejet. La calamine, les taches, les rayures, les pailles et les marques de cylindres ne peuvent pas être évaluées selon des règles rédigées pour des plaques laminées à chaud à surface rugueuse.
Les exigences dimensionnelles complètent la définition du produit. L’épaisseur, la largeur, la longueur, la planéité, l’état des rives et les variations admissibles relèvent de la spécification et non de descriptions informelles. Les tolérances applicables déterminent si une bobine ou une longueur coupée livrée est conforme, même lorsque son analyse chimique et ses résultats de traction sont acceptables.
La même séparation apparaît dans d’autres normes de produits. ASTM A1085/A1085M couvre les profils creux de construction carrés, rectangulaires et ronds, dont la géométrie fermée nécessite des tableaux distincts de dimensions extérieures, d’épaisseurs de paroi et de caractéristiques de section. La base de données AISC Shapes Database v16.0 répertorie les dimensions et les caractéristiques normalisées des profils de construction en unités usuelles américaines et métriques. En revanche, l’ISO 9328-6:2018 concerne les produits plats en acier destinés aux appareils à pression, notamment les aciers à grains fins soudables livrés à l’état trempé et revenu. Chaque document relie la géométrie à un procédé de fabrication et à une exigence de service particuliers. ASTM A1088-25 fait de même pour les tôles CP, DP et TRIP laminées à froid.
10. Produits plats destinés aux appareils à pression et état de livraison
Les équipements sous pression en tant que contexte d’application distinct
Une tôle n’est pas définie uniquement par sa forme rectangulaire. Sa spécification précise également son mode de fabrication, les conditions de service auxquelles elle doit résister et l’état dans lequel elle doit être livrée. Cette distinction devient essentielle lorsque la tôle constitue un élément d’un appareil à pression, d’une chaudière, d’un réservoir de stockage, d’un échangeur thermique ou d’un autre assemblage retenant la pression. Ces équipements sont conçus en fonction de la pression interne, de la température, des sollicitations cycliques, de la résistance à la rupture, de l’exposition à la corrosion et de l’intégrité des soudures. Une description générique d’une tôle laminée à chaud n’établit aucun de ces contrôles.
L’ISO 6929:2013 fournit un vocabulaire normalisé pour les produits en acier et distingue la terminologie utilisée pour les produits plats, les produits longs, les produits tubulaires et d’autres formes. « Produit plat » désigne une géométrie de produit et une famille de fabrication ; cette appellation ne permet pas, à elle seule, d’identifier une nuance destinée aux appareils à pression. Une même forme générale peut être fournie conformément à une norme applicable aux aciers de construction, à une spécification générale d’ingénierie, à une spécification de construction navale ou à une spécification destinée aux appareils à pression, avec des exigences sensiblement différentes en matière de composition chimique, d’essais et de traitement thermique.[7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Organization for Standardization. International Standard, 2018.
L’ISO 9328-6:2018 montre directement cette différence. Elle spécifie les conditions techniques de livraison des produits plats en acier utilisés dans les appareils à pression, notamment les aciers à grains fins soudables fournis à l’état trempé et revenu. La norme combine donc plusieurs variables de spécification : le produit est plat, sa fonction prévue est le service sous pression, sa métallurgie est conçue pour assurer la soudabilité et une structure à grains fins, et son état de livraison résulte d’un cycle de traitement thermique défini. La géométrie ne constitue qu’un élément de la désignation.
C’est pourquoi l’expression « tôle pour appareil à pression » ne doit pas être considérée comme synonyme de tôle forte. L’épaisseur peut influer sur les exigences applicables, mais elle ne les crée pas. Une spécification destinée aux appareils à pression peut imposer des limites pour le carbone, le soufre, le phosphore et les éléments d’alliage ; exiger des essais de traction, de limite d’élasticité et de résilience ; prescrire des essais dans le sens de l’épaisseur ; contrôler la soudabilité au moyen de limites d’équivalent carbone ; et définir les tolérances de livraison, l’état de surface ainsi que la documentation d’inspection. Aucune de ces obligations ne découle du seul fait de qualifier le produit de tôle.
L’ISO 630-1:2021 illustre cette limite sous un autre angle. Elle s’applique aux produits plats et longs en acier de construction laminés à chaud, notamment aux tôles, profilés, larges plats et barres, mais exclut les tôles minces, les bandes et les produits tubulaires. Une tôle fournie selon l’ISO 630-1:2021 n’est donc pas interchangeable, sur la seule base de sa géométrie, avec une tôle fournie selon l’ISO 9328-6:2018. Leurs dimensions peuvent se recouper. Leurs conditions techniques de livraison, elles, ne sont pas les mêmes.
La même séparation apparaît dans d’autres systèmes normatifs. ASTM répartit les exigences en fonction de la forme du produit et du mode de fabrication, avec des spécifications distinctes pour les tôles, les profilés de construction, les palplanches, les barres, les fils, les produits tubulaires, les pièces forgées et les pièces moulées. L’ASTM A1088-25 couvre les tôles en acier CP, DP et TRIP laminées à froid, en bobines et en longueurs coupées, notamment leur composition chimique, leurs propriétés mécaniques, leur finition de surface, leur aspect, leurs dimensions et les variations admissibles. Il serait techniquement incorrect de substituer cette spécification applicable aux tôles à une spécification de tôle destinée aux appareils à pression, simplement parce que les deux produits sont des aciers plats.
La terminologie relative aux motifs de surface et à l’épaisseur peut également induire en erreur. L’ASTM A786/A786M-15(2025) définit la tôle de plancher comme une tôle laminée à chaud présentant des motifs en relief sur une face et autorise sa fourniture dans des dimensions classées comme tôle mince, bobine de tôle forte ou tôle, avec une épaisseur maximale de 25 mm. Le motif en relief modifie la surface et l’usage du produit, mais n’en fait pas un matériau destiné aux appareils à pression. Une tôle de plancher et une tôle pour appareil à pression peuvent avoir la même épaisseur nominale tout en présentant une composition chimique, des exigences d’essai, des exigences de surface et des applications autorisées différentes.
Aciers à grains fins soudables
Les aciers à grains fins soudables sont spécifiés autour d’un problème métallurgique : le matériau doit conserver une résistance et une ténacité appropriées tout en permettant une fabrication par soudage. Une structure à grains fins peut améliorer la ténacité, mais le résultat dépend de la composition, des pratiques de laminage ou de traitement thermique, de l’épaisseur de la tôle et de l’historique thermique final. Le seul nom d’une nuance ne peut se substituer aux exigences de la norme applicable.
Dans l’ISO 9328-6:2018, le contexte des appareils à pression met l’accent sur les propriétés pertinentes pour une paroi sous pression soudée. L’acier doit satisfaire à des valeurs mécaniques spécifiées et sa composition chimique est contrôlée afin que le soudage n’entraîne ni perte inacceptable de ténacité ni risque élevé de fissuration lors de la fabrication. La teneur en carbone est importante, mais le sont également le manganèse, les additions de microalliage et l’équilibre exprimé par les calculs d’équivalent carbone. La soudabilité est donc une propriété de spécification, et non une propriété visuelle de la tôle.
Les lettres de désignation contiennent des informations qui doivent être lues comme faisant partie de la description du matériau. Les nuances destinées aux appareils à pression de cette famille utilisent des désignations telles que P460Q et P690Q, le nombre indiquant un niveau de résistance et le suffixe indiquant l’état de livraison ou la catégorie de qualité au choc, conformément au système de désignation applicable. Des niveaux de qualité associés peuvent apparaître avec des suffixes tels que QL1 ou QL2, pour lesquels les exigences relatives aux essais de résilience diffèrent. La nuance exacte, la plage d’épaisseur, la température d’essai et le niveau de qualité doivent être tirés de l’édition citée de la norme ; « tôle pour appareil à pression à grains fins » ne constitue pas une désignation complète.
Les valeurs mécaniques dépendent également de l’épaisseur. La limite d’élasticité spécifiée d’une tôle peut diminuer lorsque l’épaisseur augmente, tandis que les exigences de résilience peuvent rester déterminantes à la température de calcul. Par conséquent, un certificat montrant qu’une éprouvette mince a atteint une valeur nominale de résistance ne prouve pas la conformité d’une paroi sous pression plus épaisse. L’orientation de l’essai, l’emplacement du prélèvement, le numéro de coulée et les exigences supplémentaires sont importants.
Le soudage ajoute un autre niveau de complexité. Le préchauffage, l’apport thermique, la température entre passes et le traitement thermique après soudage peuvent modifier la zone affectée thermiquement et l’état des contraintes résiduelles. Une spécification destinée aux appareils à pression peut donc être associée à des règles de fabrication distinctes de la norme applicable au produit en acier. La norme relative à la tôle établit les propriétés du matériau à la livraison ; le code de construction établit la manière dont l’appareil à pression est conçu, soudé, contrôlé et accepté.
État de livraison trempé et revenu
« Trempé et revenu » décrit l’état du matériau, et non la géométrie du produit. La tôle peut toujours être un produit plat, mais ses propriétés ont été établies au moyen d’une séquence déterminée de traitements thermiques. La trempe refroidit rapidement l’acier austénitisé, produisant une structure transformée dure. Le revenu le réchauffe ensuite à une température inférieure à la plage de transformation afin de réduire une fragilité excessive et d’ajuster la résistance, la ténacité et les contraintes résiduelles. L’état final est un équilibre obtenu par le procédé, et non une forme distincte de l’acier.
Cela est important, car une même composition nominale peut produire des propriétés différentes après normalisation, laminage thermomécanique, recuit ou trempe et revenu. Une désignation se terminant par Q ne doit pas être considérée comme un simple suffixe décoratif. Elle indique que l’état de livraison fait partie de la définition de la nuance. Le découpage, le formage, le soudage ou un traitement thermique ultérieur peuvent modifier les propriétés qui justifiaient la désignation initiale.
Pour cette raison, la documentation relative à un matériau destiné aux appareils à pression doit identifier la norme, la nuance, l’épaisseur, le numéro de coulée, l’état de livraison et les essais requis. « Tôle, 690 MPa » omet trop d’informations. « ISO 9328-6:2018, P690Q, trempé et revenu », sous réserve des exigences spécifiées relatives à l’épaisseur et à la qualité, communique un niveau d’information sensiblement différent. La distinction est essentielle : la forme du produit indique à quoi ressemble l’acier, tandis que l’état de livraison indique l’état métallurgique qu’il a atteint.
11. Pièces forgées et pièces moulées : pourquoi les comparaisons avec les produits corroyés sont erronées

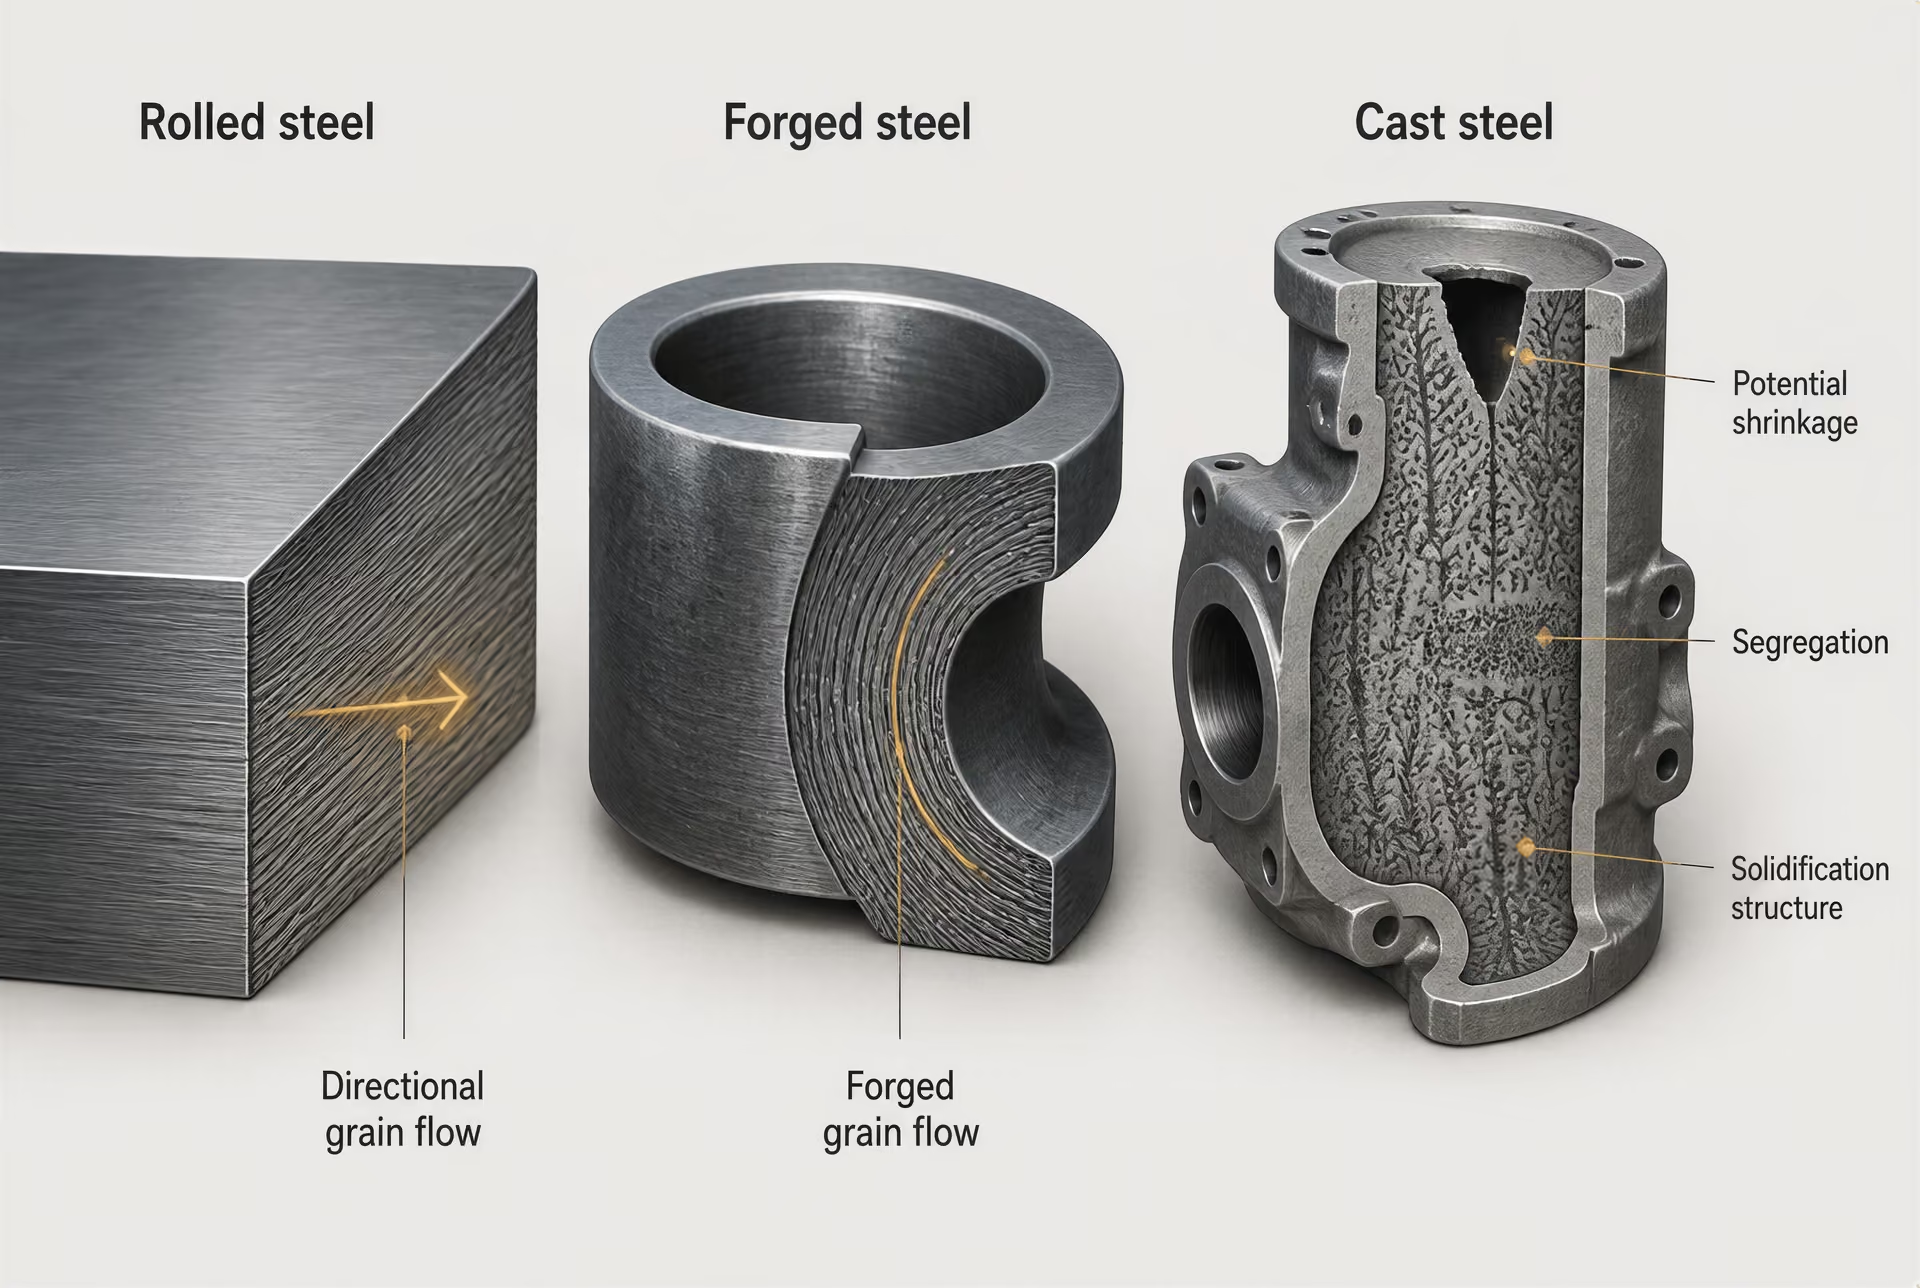
Formes corroyées et formes moulées
| Plaque laminée | Réduction entre les cylindres | Épaisseur, planéité, état de surface, essais de traction et de résilience |
|---|---|---|
| Pièce forgée | Déformation en compression entre des matrices ou des outillages similaires | Fibrage, réduction de forgeage, orientation des éprouvettes et examen par ultrasons |
| Pièce moulée | Solidification dans un moule | Retassures, porosité, inclusions, radiographie et contrôles par ressuage ou par particules magnétiques |
| Une géométrie extérieure similaire ne rend pas les produits laminés, forgés et moulés interchangeables. | Les substitutions de formes de produits doivent tenir compte du mode de fabrication et des exigences d’acceptation propres à ce mode. | Séquence de lecture d’une désignation |
La forme du produit est une variable de spécification, et non une simple caractéristique visuelle. Une tôle forte laminée et un disque forgé peuvent tous deux se présenter comme des composants en acier épais et plats, mais leurs normes concernent des procédés de fabrication, des populations de défauts, des dimensions et des essais d’acceptation différents. Le même problème se pose lorsqu’un corps moulé est comparé à un produit tubulaire simplement parce que tous deux comportent un passage creux.
Les documents de formation de l’ASTM établissent la distinction fondamentale entre les produits corroyés et les produits moulés selon la méthode par laquelle l’acier atteint sa forme finale. Les produits corroyés sont mis en forme par travail mécanique après solidification. Le laminage, le forgeage et l’étirage réduisent ou redistribuent le matériau par déformation appliquée. Les produits moulés sont coulés dans un moule et acquièrent leur forme principale au cours de la solidification. Un traitement thermique ultérieur, l’usinage ou un corroyage local peuvent modifier le résultat, mais ne transforment pas un produit moulé en produit laminé ou forgé.
Cette distinction influe sur la structure interne. Le laminage produit généralement une orientation directionnelle du flux des grains et des inclusions allongées, avec des propriétés et une sensibilité aux défauts susceptibles de varier selon les directions longitudinale, transversale et dans l’épaisseur. Le forgeage peut réorienter le flux des grains autour d’un composant et fermer ou réduire certaines discontinuités internes lorsque le taux de corroyage et la maîtrise du procédé sont appropriés. Aucune de ces observations ne permet d’établir un classement universel des performances : la nuance d’acier, le taux de réduction, la pratique de forgeage, le traitement thermique et l’inspection restent déterminants. L’acier moulé se solidifie à partir d’un métal liquide ; sa structure est donc façonnée par les gradients thermiques, l’alimentation, la ségrégation et la géométrie du moule. Les retassures, les discontinuités liées aux gaz et les inclusions non métalliques sont évaluées comme des problèmes propres au procédé de moulage, et non en supposant qu’elles présentent la répartition observée dans une tôle forte laminée.
L’ISO 6929:2013 normalise le vocabulaire relatif aux produits plats, aux produits longs et aux produits tubulaires, mais sa terminologie ne rend pas ces catégories interchangeables avec les pièces forgées ou moulées. L’ISO/TC 17 sépare également les groupes de produits correspondant aux produits plats laminés sur trains continus, aux aciers de construction, aux tubes en acier et au vocabulaire relatif aux produits en acier. Cette organisation reflète des contrôles techniques différents, et non un catalogue de dénominations alternatives.
Le domaine d’application de l’ISO 630-1:2021 montre à quel point une désignation de nuance familière peut être appliquée à tort. Cette norme couvre les produits plats et longs en acier de construction laminés à chaud, notamment les tôles fortes, les profilés, les larges plats et les barres, tout en excluant les tôles, les bandes et les produits tubulaires. L’ASTM suit la même logique propre à chaque produit : les spécifications sont réparties entre les tôles fortes, les profilés de construction, les palplanches, les barres, les fils, les produits tubulaires, les pièces forgées et les pièces moulées. Une spécification de tôle forte ne peut pas être considérée comme la spécification par défaut d’une pièce forgée au seul motif que sa composition chimique est similaire.
La géométrie dépend elle aussi du procédé. Un profilé en I laminé est fabriqué entre des cylindres et est identifié par des dimensions et des caractéristiques de section normalisées. La base de données AISC Shapes Database v16.0 répertorie ces caractéristiques en unités usuelles américaines et en unités métriques. Un profilé creux de construction possède ses propres règles de fabrication et de dimensionnement ; l’ASTM A1085/A1085M couvre les HSS carrés, rectangulaires et ronds, avec des considérations distinctes relatives à la géométrie et aux caractéristiques de section. Un vilebrequin, un anneau ou un corps de vanne forgé est, au contraire, produit dans une enveloppe proche de la forme requise, puis usiné, tandis qu’une pièce moulée peut obtenir directement du moule des nervures, des bossages et des cavités internes. La forme constitue donc un indice du procédé, mais elle ne représente pas à elle seule l’ensemble de la spécification.
Exigences propres au forgeage
Une spécification de pièce forgée doit contrôler davantage que l’analyse de l’acier et les dimensions finies. Elle précise normalement le procédé de forgeage ou la classe de produit, l’état de traitement thermique, le taux de réduction ou les conditions de corroyage lorsque cela est requis, ainsi que les emplacements à partir desquels les éprouvettes destinées aux essais mécaniques sont prélevées. L’orientation des éprouvettes est importante, car la déformation peut produire des propriétés directionnelles. Un essai réalisé dans la direction longitudinale d’une barre forgée ne fournit pas les mêmes informations qu’un essai transversal ou tangentiel réalisé sur un anneau.
Les normes relatives au forgeage traitent également de la relation entre les dimensions de l’ébauche, celles de la pièce forgée et les dimensions finales après usinage. Le composant peut subir un usinage important ; l’examen d’acceptation peut donc s’appliquer avant l’usinage, après celui-ci, ou aux deux étapes. Les discontinuités de surface peuvent être éliminées dans les limites prescrites, tandis que les indications internes peuvent nécessiter un contrôle par ultrasons. La spécification applicable peut prescrire les zones à examiner, les blocs de référence, l’évaluation des indications et les restrictions relatives aux réparations. Ces contrôles répondent à des questions qu’une norme applicable aux tôles ou aux tôles fortes ne pose pas.
Le traitement thermique constitue une autre ligne de démarcation. Une pièce forgée peut être livrée à l’état normalisé, normalisé et revenu, trempé et revenu, ou dans un autre état spécifié, les essais de dureté et de traction étant liés à cet état. L’ISO 9328-6:2018, en revanche, concerne les produits plats en acier destinés aux équipements sous pression, notamment les aciers à grains fins soudables fournis à l’état trempé et revenu. Ses exigences s’appliquent aux produits plats destinés aux équipements sous pression ; elles ne deviennent pas des exigences de forgeage simplement parce que les deux produits peuvent être trempés et revenus.
Une pièce forgée peut également nécessiter une procédure de forgeage du fabricant, une traçabilité par coulée et par opération de forgeage, un examen macrographique par attaque, des éléments attestant le flux des grains ou des contrôles non destructifs supplémentaires. L’acceptation est liée au niveau de risque et à la géométrie du composant fini. Remplacer ces documents par un certificat de tôle forte laisse sans réponse les principaux éléments de preuve relatifs à la fabrication.
Exigences propres au moulage
Les spécifications de pièces moulées commencent par le contrôle de la santé interne et des paramètres liés au moule. Elles peuvent définir la méthode de moulage, les pratiques de masselottage et d’alimentation, le traitement thermique, les règles de réparation, l’état de surface et l’examen des sections critiques. Les éprouvettes témoins peuvent être fixées à la pièce moulée, coulées à partir de la même coulée ou produites séparément dans des conditions spécifiées. Leurs résultats mécaniques ne peuvent représenter la pièce moulée que dans les limites du plan d’échantillonnage prévu par la spécification.
L’examen radiographique ou par ultrasons est interprété différemment pour une pièce moulée et pour un produit laminé. Une pièce moulée comporte des variations de section, des noyaux, des jonctions et des points chauds qui influent sur la solidification. L’inspection se concentre donc sur les zones susceptibles de présenter des retassures, de la porosité, des criques à chaud ou des inclusions, souvent au moyen d’un niveau de qualité ou d’une classe d’acceptation liée aux conditions de service du composant. Une indication linéaire dans une pièce moulée sous pression peut être inacceptable, même si une marque de surface d’apparence comparable sur un produit laminé pouvait être éliminée puis faire l’objet d’une nouvelle inspection.
Les normes de moulage distinguent également la réparation de la finition courante. Le soudage destiné à corriger une cavité ou une autre discontinuité peut nécessiter une approbation, des modes opératoires qualifiés, l’examen de la réparation et un nouveau traitement thermique. L’exigence d’acceptation peut conduire au rejet d’une pièce moulée en raison d’indications internes ou de surface, sans que cela signifie que toutes les pièces en acier moulé présentent la même limite de défauts.
C’est pourquoi une nuance d’acier moulé, une nuance d’acier forgé et une nuance d’acier laminé doivent être considérées comme des désignations complètes, et non comme de simples appellations chimiques isolées. La National Structural Steelwork Specification distingue les profilés laminés, les profilés creux de construction, les tôles fortes et les barres, et exige une désignation comprenant le numéro de la norme, la classe de résistance et la qualité de résilience. L’ASTM A1088-25, qui couvre les tôles en acier CP, DP et TRIP laminées à froid, en bobines et en longueurs coupées, traite de la composition chimique, des propriétés mécaniques, de l’état de surface, de l’apparence, des dimensions et des tolérances admissibles. L’ASTM A786/A786M-15(2025) définit la tôle de plancher comme une tôle forte laminée à chaud présentant des reliefs sur une face et autorise la livraison sous forme de tôle, de bobine de tôle forte ou de dimensions de tôle forte, jusqu’à une épaisseur maximale de 25 mm. Aucune de ces spécifications ne fournit les contrôles de procédé applicables à une pièce forgée ou moulée.
Confirmer le numéro exact de la norme, son édition et le domaine de forme de produit couvert. Strong evidence
La comparaison correcte doit donc s’effectuer procédé par procédé : produit laminé avec les exigences applicables aux produits laminés, pièce forgée avec les exigences applicables au forgeage et pièce moulée avec les exigences applicables au moulage. La similitude de nuance est utile, mais elle ne constitue pas une équivalence.
12. Lire une désignation complète d’acier
[8] National Structural Steelwork Specification. British Constructional Steelwork Association, SteelConstruction.info. NSSS reference material, 2010.
Une désignation d’acier n’est pas simplement un nom de nuance. Il s’agit d’une chaîne de spécification concise qui indique quelle norme de produit s’applique, quel niveau de résistance est requis, comment le matériau se comporte sous chargement par impact, dans quel état il a été livré ou traité, et si des contrôles supplémentaires s’appliquent. La National Structural Steelwork Specification (NSSS) le précise explicitement : une désignation complète contient le numéro de la norme, la nuance de résistance et la qualité de résilience. Ces éléments décrivent des caractéristiques différentes et ne doivent pas être regroupés en une seule appellation.
Par exemple, EN 10025-2 S355J2+N se lit comme suit :
- EN 10025-2 identifie la norme de produit et son domaine d’application.
- S355 identifie la nuance de résistance de l’acier de construction.
- J2 identifie la qualité de résilience.
- +N identifie l’état de livraison : normalisé ou laminé normalisant.
Un projet peut ensuite ajouter des exigences telles que le contrôle par ultrasons, les propriétés dans l’épaisseur, une composition chimique limitée ou un état de surface particulier. La commande ou le certificat matière qui en résulte contient davantage d’informations que la simple mention « acier S355 ».
Numéro de norme et domaine d’application du produit
Le numéro de la norme vient en premier parce qu’il établit l’ensemble des règles applicables. Il ne s’agit pas d’une référence décorative. Il détermine les formes de produits autorisées, les dimensions, le mode de fabrication, le régime d’essais, les tolérances et les documents d’inspection au regard desquels le matériau est évalué.
ISO 6929:2013 fournit une terminologie normalisée pour les produits en acier, notamment les produits plats, les produits longs et les produits tubulaires. Cette terminologie est importante, car une tôle, un profilé et un tube ne sont pas des catégories interchangeables, même lorsque leur analyse chimique semble similaire. Leurs modes de fabrication créent des conventions dimensionnelles, des états de surface et des dispositifs d’essais mécaniques différents.
Le domaine d’application de la norme peut exclure un produit qui semble étroitement apparenté. ISO 630-1:2021 s’applique aux produits plats et longs en acier de construction laminés à chaud, notamment aux tôles, aux profilés, aux larges plats et aux barres, mais exclut les feuilles, les bandes et les produits tubulaires. Une désignation conforme à ISO 630-1 ne peut donc pas être automatiquement transposée à une feuille laminée à froid ou à un profilé creux.
ASTM suit la même logique fondée sur la forme du produit. Ses spécifications sont réparties entre les tôles, les profilés de construction, les palplanches, les barres, les fils, les produits tubulaires, les pièces forgées et les pièces moulées. ASTM A1088-25, par exemple, couvre les tôles en acier laminées à froid de types CP, DP et TRIP, livrées en bobines ou en longueurs coupées. Ses exigences portent sur la composition chimique, les propriétés mécaniques, l’état de surface, l’aspect, les dimensions et les variations admissibles. Qualifier simplement ce matériau d’« acier à haute résistance » omet le domaine des tôles laminées à froid qui régit sa fabrication et son acceptation.
Un motif de surface peut également influer sur la description applicable du produit. ASTM A786/A786M-15(2025) définit la tôle de plancher comme une tôle laminée à chaud présentant des motifs en relief sur une face. Elle autorise la fourniture dans des dimensions classées comme feuille, bobine de tôle forte ou tôle, mais fixe une épaisseur maximale de 25 mm. « Tôle de plancher » désigne donc à la fois une forme de produit et une caractéristique de surface ; il ne s’agit pas simplement d’un surnom visuel donné à toute tôle présentant un motif en relief.
Le même principe s’applique aux profilés de construction. Une désignation telle que W-shape W14×90 utilise un système de désignation des profilés plutôt qu’une convention fondée sur l’épaisseur de la tôle. L’AISC Shapes Database v16.0 répertorie les dimensions normalisées et les caractéristiques de section de ces profilés en unités usuelles américaines et métriques. La largeur des semelles, la hauteur, l’aire, les rayons, la masse et les caractéristiques telles que et relèvent de la désignation du profilé. Elles ne peuvent pas être déduites d’une nuance de produit plat telle que S355 ni d’une simple épaisseur nominale.
Pour les profilés creux de construction, la géométrie fait partie de la spécification. ASTM A1085/A1085M couvre les profilés creux de construction carrés, rectangulaires et ronds, chacun faisant l’objet de tableaux distincts de dimensions et de caractéristiques de section. Un profilé creux rond et un profilé creux rectangulaire peuvent relever de la même spécification d’acier, tout en présentant des épaisseurs de paroi, des dimensions extérieures, des rayons d’angle et des caractéristiques de calcul différents. Il faut donc lire la norme de produit avant le symbole de nuance.
Nuance de résistance et qualité de résilience
Après le numéro de la norme, la nuance de résistance identifie la classe de résistance requise du matériau au sein de cette norme de produit. Dans S355, la lettre S désigne l’acier de construction et 355 fait référence à la limite d’élasticité minimale spécifiée dans la plage d’épaisseurs concernée, exprimée en mégapascals dans la désignation EN. Cela ne signifie pas que chaque éprouvette atteindra exactement 355 MPa à la limite d’élasticité, et cela ne décrit ni la ténacité, ni l’aptitude au soudage, ni l’état de surface.
L’épaisseur peut modifier la valeur requise. Le tableau applicable peut attribuer une limite d’élasticité minimale inférieure aux matériaux plus épais ; le nombre figurant dans la nuance n’est donc pas une propriété universelle indépendante des dimensions du produit. Le certificat doit être vérifié en fonction de l’épaisseur ou du diamètre réels et de l’édition de la norme indiquée dans la commande.
La qualité de résilience constitue une partie distincte de la chaîne. Dans S355J2, le suffixe J2 identifie une exigence d’impact Charpy à entaille en V à une température d’essai spécifiée, généralement −20 °C conformément aux exigences EN applicables aux aciers de construction. La classe de résilience ne constitue pas une nuance de résistance supérieure. S355JR, S355J0 et S355J2 peuvent partager la désignation de résistance S355 tout en différant par la température d’essai d’impact et l’énergie absorbée requise.
Cette distinction est concrète. Un composant susceptible d’être soumis à de basses températures de service, à des charges dynamiques ou à un état de contrainte empêchant la rupture fragile nécessite une qualité de résilience spécifiée, et pas seulement une limite d’élasticité déclarée. Un acier marqué S355 sans suffixe de résilience est incomplet lorsque la norme applicable ou la spécification du projet en exige un.
D’autres normes expriment les mêmes concepts différemment. ISO 9328-6:2018 couvre les produits plats en acier destinés aux appareils à pression et comprend les aciers à grains fins soudables livrés à l’état trempé et revenu. Sa désignation doit être interprétée à travers la norme relative aux équipements sous pression, et non empruntée à un système de désignation des tôles de construction. La résistance, la ténacité, l’aptitude au soudage et l’état de traitement thermique restent des exigences liées, mais distinctes.
État de livraison, finition et exigences supplémentaires
Les dernières parties d’une désignation décrivent la manière dont l’acier est livré et les contrôles supplémentaires qui s’appliquent. Dans EN 10025-2 S355J2+N, +N indique un état de livraison normalisé ou obtenu par laminage normalisant. D’autres suffixes peuvent identifier un laminage thermomécanique ou une fourniture à l’état trempé et revenu, selon la norme. Le suffixe est important, car le traitement thermique et l’historique de laminage influent sur la structure des grains, la ténacité, les contraintes résiduelles et le comportement lors de la fabrication.
L’état de livraison ne doit pas être confondu avec l’état de surface. Une tôle peut être livrée à l’état normalisé tout en devant satisfaire à une classe de qualité de surface, à un état de rive ou à des pratiques de réparation admissibles spécifiés. Une feuille laminée à froid peut nécessiter une finition et une classification d’aspect particulières conformément à ASTM A1088-25, tandis qu’un profilé de construction est contrôlé au moyen de ses dimensions de section, de sa rectitude, de son gauchissement et de ses tolérances de masse.
Les exigences supplémentaires ajoutent des contrôles au-delà de la désignation de base. Elles peuvent comprendre un examen par ultrasons visant à détecter les discontinuités internes, une ductilité dans l’épaisseur, des limites chimiques plus strictes, des restrictions relatives à l’équivalent carbone, des dispositions concernant l’aptitude au soudage, des essais d’impact supplémentaires ou des exigences relatives aux documents d’inspection. Un acier spécifié avec une propriété dans l’épaisseur n’est pas décrit complètement par ses seuls symboles de résistance et de résilience ; l’exigence supplémentaire concerne la résistance à la déchirure lamellaire dans les assemblages soudés.
2. Nuance
- Lire la classe de résistance ou de composition au sein de cette norme. 3. Qualité au choc
- Vérifier la classe de ténacité et la température d’essai lorsque cela est requis. 4. État de livraison
- Vérifier la normalisation, le laminage thermomécanique, la trempe et le revenu, ou tout autre état indiqué. 5. Exigences supplémentaires
- Vérifier les clauses relatives aux essais, à la surface, aux dimensions, à la soudabilité et à la documentation. Vérification
- Informations requises Forme du produit
La séquence de lecture est donc délibérée : identifier la norme et le domaine d’application du produit, lire la nuance de résistance, lire la classe de résilience ou de ténacité, puis vérifier l’état de livraison, les exigences de surface et de dimensions, ainsi que chaque symbole ou clause supplémentaire. EN 10025-2 S355J2+N décrit une chaîne de spécification différente de celle d’une « tôle S355 » générique, tout comme un profilé creux rectangulaire ASTM A1085/A1085M diffère d’une feuille TRIP laminée à froid ASTM A1088-25. La géométrie du produit, le mode de fabrication et la désignation mécanique doivent rester liés, mais ils ne doivent pas être considérés comme un seul et même élément.
13. Comment les spécifications ASTM répartissent les exigences selon les produits
Les spécifications ASTM ne considèrent pas l’acier comme un matériau interchangeable, divisé uniquement selon la limite d’élasticité. Elles attribuent les exigences en fonction de la forme du produit, du procédé de fabrication et du service prévu. Une tôle forte, un profilé en I, une barre ronde, une section creuse de construction (HSS) et un élément de fixation structural peuvent tous être décrits par une limite d’élasticité nominale de 50 ksi, sans pour autant être soumis aux mêmes règles dimensionnelles, aux mêmes emplacements de prélèvement des éprouvettes, aux mêmes exigences de surface ou aux mêmes critères d’acceptation.
Cette structure correspond au vocabulaire des produits utilisé dans l’ISO 6929:2013, qui distingue les produits plats, les produits longs, les produits tubulaires et les autres formes d’acier. L’ISO 630-1:2021 s’applique aux produits plats et longs de construction laminés à chaud — tôles fortes, profilés, larges plats et barres — mais exclut expressément les tôles minces, les bandes et les produits tubulaires. Cette exclusion n’est pas une simple préférence terminologique. Elle montre pourquoi une spécification rédigée pour une famille de produits ne peut pas être automatiquement transposée à une autre.
Tôles fortes, profilés, barres, HSS et éléments de fixation
Pour les tôles fortes destinées à la construction, ASTM A6/A6M fournit les exigences générales couramment utilisées avec des nuances telles que ASTM A36/A36M, ASTM A572/A572M Grade 50 et ASTM A588/A588M. Le produit est un article laminé à plat ; l’épaisseur, la largeur, la longueur, la planéité, la cambrure, l’état des rives et la variation d’épaisseur admissible constituent donc des contrôles essentiels. Une commande de tôles fortes peut également exiger des exigences supplémentaires concernant les propriétés dans le sens de l’épaisseur, la soudabilité, la ténacité aux chocs ou l’examen par ultrasons. Les tôles destinées au service sous pression relèvent d’une autre filière : l’ISO 9328-6:2018 concerne les produits plats en acier destinés aux équipements sous pression, notamment les aciers à grains fins soudables livrés à l’état trempé et revenu.
Dans le langage courant, le terme « tôle forte » recouvre également la tôle. ASTM A786/A786M-15(2025), par exemple, définit la tôle de plancher comme une tôle forte laminée à chaud présentant des reliefs sur une surface et autorise sa fourniture dans des dimensions classées comme tôle, bobine de tôle forte d’épaisseur élevée ou tôle forte, sous réserve d’une épaisseur maximale de 25 mm. Le motif en relief influe sur l’aspect, la mesure de l’épaisseur et le contrôle dimensionnel. Il ne transforme pas la tôle de plancher en tôle forte structurale ordinaire à surface lisse.
Un profilé structural ouvert — tel qu’un profilé W, S, M, HP, C, MC ou L — possède une géométrie laminée comprenant des ailes, une âme, des congés et des extrémités soumises à des conditions spécifiées. Les exigences générales d’ASTM A6/A6M s’appliquent conjointement à des spécifications de profilés structuraux telles qu’ASTM A992/A992M pour les profilés structuraux laminés. Les dimensions pertinentes comprennent la hauteur, la largeur des ailes, l’épaisseur de l’âme et des ailes, le défaut d’équerrage, la rectitude et l’équerrage des extrémités. L’AISC Shapes Database v16.0 répertorie les dimensions normalisées des profilés, les caractéristiques des sections, les désignations et les systèmes d’unités ; il s’agit d’une référence dimensionnelle et de conception, et non d’un remplacement de la spécification du matériau ou du certificat de l’aciérie. Un profilé W et une tôle forte peuvent relever d’une même désignation de nuance, mais la géométrie de la section gouverne des propriétés telles que l’aire, le rayon de giration et les caractéristiques de torsion.
Les barres sont des produits longs fournis sous forme ronde, carrée, hexagonale, plate ou selon d’autres sections transversales. ASTM A29/A29M établit les exigences générales applicables aux barres en acier au carbone et en acier allié, tandis qu’ASTM A108 couvre les barres en acier au carbone et en acier allié finies à froid. Les spécifications applicables aux barres portent donc sur le diamètre ou la largeur, la rectitude, l’état de surface, la surépaisseur d’usinage, la décarburation et, le cas échéant, le traitement thermique. Une barre ronde n’est pas simplement une tôle forte étroite : le laminage, l’étirage, le tournage ou le pelage modifient ses tolérances dimensionnelles et son état de surface.
Les HSS sont des produits tubulaires, même lorsque leur section transversale est carrée ou rectangulaire. ASTM A1085/A1085M couvre les sections creuses de construction carrées, rectangulaires et rondes. La forme fermée crée des exigences qui ne se rencontrent pas dans un profilé ouvert : dimensions extérieures, rayons d’angle, épaisseur de paroi, vrillage, rectitude, état de la soudure et caractéristiques internes de la section. Les tableaux de calcul doivent tenir compte de la géométrie fermée réelle. ASTM A500/A500M constitue une autre spécification importante pour les HSS, avec des exigences applicables aux tubes soudés formés à froid, de formes rondes et profilées. La seule indication d’une nuance nominale ne permet pas de déterminer quelle norme HSS est applicable.
Les éléments de fixation sont des produits manufacturés distincts et non des longueurs coupées de barres structurales. ASTM F3125/F3125M couvre les boulons structuraux à haute résistance, notamment les désignations Grade A325 et Grade A490 dans le système de la spécification. Les exigences peuvent porter sur la configuration du boulon, les dimensions des filets, la dureté, la résistance à la traction, la charge d’épreuve, l’essai de capacité de rotation, le revêtement, le marquage et la traçabilité des lots. Les spécifications applicables aux écrous et aux rondelles doivent également être compatibles. Une barre satisfaisant à une exigence de résistance à la traction ou de limite d’élasticité de 50 ksi ne peut pas être substituée à un boulon dont les performances dépendent des filets, de la géométrie de la tête, du comportement lors de la mise en précontrainte et des essais d’assemblage.
Exigences caractéristiques propres à chaque produit
La différence la plus importante ne réside pas dans le nombre indiqué à côté de la nuance. Elle réside dans l’ensemble des caractéristiques que le produit doit démontrer dans son état de livraison.
Une tôle forte peut être soumise à des essais dans les directions longitudinale et transversale, les éprouvettes de choc étant prélevées à un emplacement défini par rapport à la surface de la tôle. L’épaisseur influe sur la réduction au laminage, la qualité interne et la transmission de la chaleur de soudage. Une spécification peut donc imposer des limites de composition chimique, des propriétés de traction, un allongement, une énergie Charpy V-notch, des contrôles de soudabilité ou un examen ultrasonique supplémentaire.
Un profilé laminé doit satisfaire à la fois aux exigences relatives au matériau et à la géométrie. L’épaisseur de ses ailes et de son âme influe sur les vitesses de refroidissement après laminage, tandis que les contraintes résiduelles et la rectitude influent sur la fabrication et le montage. Les tableaux de sections de l’AISC fournissent des caractéristiques calculées à partir de dimensions normalisées ; ils ne suppriment pas les limites ASTM relatives à la composition chimique, aux essais de traction, à la limite d’élasticité ou aux variations admissibles.
Pour les barres, la caractéristique essentielle peut être l’intégrité de surface et le contrôle des dimensions après laminage à chaud ou finition à froid. Une barre tournée ou rectifiée peut présenter un état de surface admissible différent de celui d’une barre laminée à chaud, même si toutes deux sont fabriquées dans la même nuance nominale. Le traitement thermique, le fibrage et la surépaisseur d’usinage peuvent également modifier les exigences applicables selon la spécification.
Les HSS ajoutent le soudage et le formage aux contrôles. Le formage à froid cintre une bande pour lui donner une section fermée, puis une soudure longitudinale assemble les rives. La norme doit par conséquent traiter de la qualité de la soudure, de la géométrie des angles et des variations dimensionnelles, en plus de la résistance et de l’allongement. Les HSS ronds, carrés et rectangulaires ne peuvent pas se voir attribuer des caractéristiques de section à partir d’un tableau applicable aux produits plats.
Les éléments de fixation nécessitent des contrôles mécaniques et d’assemblage fondés sur les lots. La résistance à la traction, à elle seule, indique peu si un boulon développera la précontrainte spécifiée sans rupture du filet, rupture de la tête ou rotation inacceptable. L’épaisseur du revêtement et la méthode de pose peuvent également influer sur l’assemblage, même si ces contrôles sont parfois spécifiés par des normes distinctes citées en référence.
Pourquoi un numéro ASTM ne peut pas en remplacer un autre
Une désignation ASTM identifie un ensemble défini d’exigences et non une autorisation générale d’utiliser tout acier présentant une composition chimique ou une résistance similaire. Une tôle forte ASTM A572/A572M Grade 50 et des profilés structuraux ASTM A992/A992M Grade 50 ne deviennent pas équivalents parce qu’ils utilisent tous deux la désignation « Grade 50 ». Leur forme de produit, leurs limites de composition chimique, leurs tolérances dimensionnelles, leurs dispositions d’essai et leurs procédés de fabrication autorisés diffèrent.
Le même problème apparaît dans les désignations de projet. La National Structural Steelwork Specification distingue les profilés laminés, les sections creuses de construction, les tôles fortes et les barres, et exige une désignation complète comprenant le numéro de la norme, la nuance de résistance et la qualité au choc. « S355 » seul est incomplet dans ce cadre ; le produit et la désignation de qualité sont importants. Une tôle forte, un HSS et un profilé laminé peuvent nécessiter des classes de résilience ou des conditions de livraison différentes.
L’identification correcte combine donc la forme du produit, la norme applicable, la nuance, la condition de livraison et les éventuelles exigences supplémentaires. ASTM A1088-25 couvre les tôles d’acier laminées à froid CP, DP et TRIP, en bobines et en longueurs coupées, avec des contrôles portant sur la composition chimique, les propriétés mécaniques, l’état de surface, l’aspect, les dimensions et les variations admissibles. Ces dispositions ne peuvent pas être remplacées par la citation d’une spécification applicable aux tôles fortes structurales. La forme fait partie intégrante de la spécification ; elle n’est pas un détail visuel secondaire.
14. Une taxonomie pratique pour comparer les formes des produits sidérurgiques
La forme du produit est une variable de spécification, et non une simple description de l’apparence. Une tôle forte, une tôle, un plat et une bride peuvent tous ressembler à de l’acier plat, tout en différant par leurs plages d’épaisseur, leur mode de fabrication, leur état de livraison, les règles de contrôle et les variations admissibles. La même désignation de nuance n’efface pas non plus ces différences. « S355J2 » identifie les propriétés de résistance et de résilience dans le cadre de la norme pertinente ; elle n’indique pas s’il s’agit d’une tôle forte, d’un profilé, d’un profilé creux ou d’une pièce forgée.
Une comparaison utile pose six questions pour chaque produit : quelle géométrie est fournie, comment a-t-il été fabriqué, dans quel état est-il livré, quelles exigences chimiques et mécaniques s’appliquent, quelles tolérances le régissent, et quel état de surface ainsi que quels documents de conformité l’accompagnent ? ISO 6929:2013 fournit le vocabulaire nécessaire pour établir cette première distinction, en couvrant les produits plats, les produits longs, les produits tubulaires et les formes sidérurgiques apparentées.
Forme et dimensions
Les produits plats comprennent les tôles fortes, les tôles et les feuillards, mais ces termes ne peuvent pas être considérés comme des catégories dimensionnelles universelles. Leurs limites varient selon les normes et les systèmes de production. La tôle forte est généralement fournie en longueurs coupées distinctes ou en grandes pièces rectangulaires, tandis que la tôle et le feuillard sont généralement associés à des matériaux plus minces et au traitement en bobines. C’est la spécification, plutôt que la seule apparence visuelle, qui détermine les règles dimensionnelles applicables.
ASTM A786/A786M-15(2025) illustre cette difficulté. Elle définit la tôle de plancher comme une tôle laminée à chaud présentant des motifs en relief sur une face et autorise sa fourniture dans des dimensions classées comme tôle, bobine de tôle forte ou tôle forte ; son épaisseur maximale est de 25 mm. Le motif en relief constitue donc une exigence relative à la surface et à la géométrie, tandis que la classification sous-jacente dépend toujours de la catégorie dimensionnelle utilisée par la norme.
Les profilés sont des produits longs présentant un profil transversal défini. Les profilés en I, les profilés en U, les cornières, les profilés en T et autres formes laminées sont identifiés par leur hauteur nominale, leur masse par unité de longueur ou une désignation normalisée. AISC Shapes Database v16.0 répertorie les dimensions normalisées et les caractéristiques des profilés dans les unités usuelles américaines et métriques, notamment la section, la masse, les moments d’inertie et les modules de résistance. Ces caractéristiques ne sont pas interchangeables avec les dimensions d’un plat présentant une largeur et une épaisseur globales similaires.
Les barres peuvent être rondes, carrées, hexagonales ou plates, et sont souvent fournies en longueurs droites. Leur spécification peut régir le diamètre ou la dimension entre faces parallèles, la rectitude, l’état des extrémités et la tolérance de longueur. Le fil métallique est généralement produit dans des sections transversales beaucoup plus petites et livré couramment en bobines ; le poids de la bobine, le mode d’enroulement et l’état de surface font donc partie de la description du produit.
Les produits tubulaires nécessitent un traitement distinct, car le diamètre extérieur, l’épaisseur de paroi, le diamètre intérieur, l’ovalisation et la longueur influent tous sur le produit. ASTM A1085/A1085M couvre les profils creux de construction carrés, rectangulaires et ronds. Un profilé creux rectangulaire ne peut pas être spécifié uniquement par sa largeur et sa hauteur : le rayon d’angle, l’épaisseur de paroi, la section et les caractéristiques calculées sont également importants. Les normes relatives aux tubes peuvent en outre distinguer les produits sans soudure, soudés, étirés à froid et soudés par résistance électrique.
Les pièces forgées sont mises en forme sous l’effet d’une force de compression, généralement entre des matrices ou dans des matrices ouvertes, et sont spécifiées par leurs dimensions finies, leur surépaisseur d’usinage et, parfois, l’orientation de leur fibrage. Les pièces moulées sont produites par remplissage d’un moule ; les transitions d’épaisseur de paroi, les congés, les masselottes, les surépaisseurs de retrait et la santé interne deviennent donc des points essentiels. Une pièce moulée et une pièce forgée usinée présentant le même contour extérieur restent des formes de produit différentes.
Métallurgie et historique de fabrication
Le mode de fabrication laisse une empreinte dans la spécification. Les tôles fortes et les profilés de construction sont généralement laminés à chaud à partir de brames ou de blooms. Les tôles et les feuillards peuvent être laminés à chaud, décapés, réduits à froid, recuits, écrouis par laminage, galvanisés ou revêtus d’une autre manière. La réduction à froid modifie l’épaisseur et l’état de surface, tout en influant sur le comportement à la limite d’élasticité, l’allongement et les contraintes résiduelles.
ASTM A1088-25 couvre les tôles d’acier CP, DP et TRIP laminées à froid, fournies en bobines et en longueurs coupées. La désignation ne renseigne donc pas seulement sur une plage d’épaisseur : elle identifie des familles d’aciers avancés à haute résistance dont la composition chimique, la microstructure et la réponse à la déformation sont maîtrisées conjointement. CP signifie complex phase, DP dual phase et TRIP transformation-induced plasticity. Les exigences mécaniques, l’état de surface, l’aspect, les dimensions et les variations admissibles font tous partie de cette spécification.
Le traitement thermique doit être consigné séparément de la forme. Une tôle forte destinée aux équipements sous pression peut être livrée à l’état normalisé, laminé normalisé ou trempé et revenu, selon la norme et la nuance applicables. ISO 9328-6:2018 couvre les produits plats en acier destinés aux appareils à pression, notamment les aciers à grains fins soudables fournis à l’état trempé et revenu. Une même épaisseur nominale pour une tôle forte de construction générale et une tôle forte destinée aux appareils à pression n’implique pas la même ténacité, la même propreté, la même soudabilité ni le même historique de traitement thermique.
Les produits longs peuvent être normalisés, trempés et revenus, finis à froid ou mis en solution. Après laminage, les barres peuvent subir un décriquage, une rectification sans pointes ou un usinage. Les tubes peuvent être expansés, étirés, soudés, traités thermiquement et soumis à un essai hydrostatique selon des combinaisons définies par la norme produit applicable. Les réductions de forgeage et les cycles de réchauffage influent sur le fibrage et l’intégrité interne ; la pratique de fonderie commande la ségrégation, la porosité et la répartition des inclusions. Il s’agit de faits métallurgiques, et non d’étiquettes facultatives.
ISO 630-1:2021 s’applique aux conditions techniques générales de livraison des produits plats et longs en acier de construction laminés à chaud, notamment les tôles fortes, les profilés, les larges plats et les barres. Elle exclut expressément les tôles, les feuillards et les produits tubulaires. Cette limite montre pourquoi une nuance ou un niveau de résistance ne peut pas être transposé d’une famille de produits à une autre sans vérifier la norme pertinente.
Essais, contrôle et documentation
Les essais suivent les risques engendrés par la géométrie et la fabrication. Les produits plats nécessitent couramment des essais de traction, de pliage et de résilience lorsque cela est spécifié, ainsi qu’une analyse chimique et un contrôle dimensionnel. Les produits longs ajoutent des contrôles des dimensions du profil, de la rectitude, de la masse et de la longueur. Les produits tubulaires peuvent nécessiter un contrôle des soudures, un essai hydrostatique ou d’étanchéité, un essai d’aplatissement, d’évasement, d’expansion annulaire ou un contrôle par ultrasons, selon que le tube est destiné à la construction, aux appareils sous pression ou à un autre usage.
L’état de surface doit également faire l’objet d’une description explicite. Une tôle forte laminée à chaud peut présenter de la calamine, tandis qu’une tôle laminée à froid est évaluée selon son état de finition et ses défauts visibles. La tôle de plancher doit conserver son motif en relief. Les barres peuvent être livrées à l’état laminé, décriquées ou rectifiées. Les pièces forgées peuvent nécessiter un contrôle après usinage, et les pièces moulées peuvent être soumises à une radiographie, à un contrôle par ultrasons, à un contrôle par magnétoscopie ou à un contrôle par ressuage afin de localiser les discontinuités internes et de surface.
Les tolérances sont spécifiques au produit. Les tolérances applicables aux tôles fortes peuvent couvrir la variation d’épaisseur sur la largeur de la tôle, la planéité, la largeur, la longueur et l’état des rives. Les profilés nécessitent des limites pour la hauteur, la largeur des ailes, l’épaisseur de l’âme, l’écart d’équerrage et la masse. Les profils creux nécessitent des limites relatives à l’épaisseur de paroi, au rayon d’angle, aux dimensions extérieures, à l’équerrage et au vrillage. Une dimension acceptable pour un profilé laminé peut être inacceptable pour un tube fabriqué, car elle modifie l’ajustement au montage et les caractéristiques de la section.
La documentation doit identifier le produit complet, et non la seule nuance d’acier. La National Structural Steelwork Specification distingue les profilés laminés, les profils creux de construction, les tôles fortes et les barres, et exige qu’une désignation complète comprenne le numéro de la norme, la nuance de résistance et la qualité de résilience. Un dossier de conformité doit également indiquer la forme du produit, ses dimensions, le numéro de coulée, l’état de livraison, le traitement thermique le cas échéant, les résultats des essais et le statut du contrôle. Les certificats matière, les rapports d’essai et les marquages de traçabilité relient la pièce physique à sa composition chimique déclarée et à ses performances mécaniques.
La comparaison pratique porte donc sur les systèmes de spécification, et non sur des appellations qui semblent similaires. La géométrie définit la catégorie de départ ; l’historique de fabrication explique sa structure ; l’état de livraison, les exigences de surface, les tolérances et les essais complètent son identité. Sans l’ensemble de ces éléments, « tôle forte en acier », « barre en acier » ou « tube en acier » ne constitue qu’une description partielle.
15. Erreurs courantes de classification et liste de contrôle fondée sur les normes
La forme du produit est une variable de spécification, et non une simple description visuelle. Deux produits peuvent tous deux apparaître comme des pièces d’acier rectangulaires tout en résultant de procédés de laminage différents et en répondant à des règles dimensionnelles, des exigences de surface et des essais de réception différents. ISO 6929:2013 fournit un vocabulaire normalisé pour les produits plats, les produits longs, les produits tubulaires et d’autres formes d’acier, mais le vocabulaire ne remplace pas la norme applicable au produit. ISO/TC 17 sépare également ses travaux en groupes de produits tels que les produits plats laminés sur laminoir continu, les aciers de construction, les tubes en acier et la terminologie des produits sidérurgiques.
Cette séparation est importante lorsqu’un dessin, une description d’achat ou un procès-verbal d’inspection n’identifie qu’une forme. « Tôle forte », « HSS » ou « S355 » constitue une information incomplète.
Appeler tout produit plat une tôle forte
Un produit plat n’est pas automatiquement une tôle forte. Dans le langage courant, tôle, feuillard, plat large et tôle forte peuvent se recouvrir, alors que leurs normes peuvent définir des gammes d’épaisseur, des largeurs, des formes de livraison, des tolérances et des procédés de fabrication différents. Une tôle laminée à froid livrée en bobine ne devient pas une tôle forte simplement parce qu’elle est ensuite découpée en rectangles.
ASTM A1088-25 illustre ce point. Cette norme couvre les tôles en acier CP, DP et TRIP laminées à froid, livrées en bobines et en longueurs coupées. La spécification traite de la composition chimique, des propriétés mécaniques, de l’état de surface, de l’aspect, des dimensions et des variations admissibles. Son objet est la tôle laminée à froid, et non l’acier plat générique. Une longueur coupée provenant d’une bobine conforme à A1088 reste un produit en tôle aux fins de la spécification, à moins qu’une autre norme applicable ne régisse le matériau.
ISO 630-1:2021 établit une limite tout aussi importante. Elle s’applique aux conditions générales de livraison technique des produits plats et longs en acier de construction laminés à chaud, notamment les tôles fortes, les profilés, les plats larges et les barres, mais elle exclut les tôles, les feuillards et les produits tubulaires. Une désignation relevant d’ISO 630-1 ne peut donc pas être étendue sans précaution à une tôle laminée à froid ou à un profilé creux.
Le terme « floor plate » constitue un autre piège. ASTM A786/A786M-15(2025) définit la floor plate comme une tôle forte laminée à chaud présentant des reliefs sur une surface. La même norme autorise la livraison dans des dimensions classées comme tôle, bobine de tôle forte épaisse ou tôle forte, et fixe une épaisseur maximale de 25 mm. Le relief est une caractéristique de surface ; l’épaisseur et la classification de livraison doivent néanmoins être vérifiées. Appeler tout produit plat à reliefs une « tôle forte » fait perdre de vue les distinctions dimensionnelles et de fabrication établies par la norme.
Les matériaux destinés aux équipements sous pression ajoutent une qualification supplémentaire. ISO 9328-6:2018 couvre les produits plats en acier destinés aux applications sous pression, notamment les aciers à grains fins soudables livrés à l’état trempé et revenu. Le fait qu’un produit plat réponde à une nuance d’acier de construction ne le rend pas pour autant adapté aux équipements sous pression. La norme applicable au produit, l’état de livraison, les exigences de ténacité, les contrôles de soudabilité et le service prévu doivent être cohérents.
La correction est simple, mais elle doit être précise : déterminer s’il s’agit d’une tôle, d’un feuillard, d’une tôle forte, d’un plat large ou d’une autre forme de produit plat ; consigner le procédé de fabrication et l’état de livraison ; puis citer la spécification applicable. L’épaisseur seule ne suffit pas.
Traiter les HSS comme des profilés ouverts
Les profilés creux structuraux sont souvent placés dans la même catégorie mentale que les cornières, les profilés en U, les profilés en T et les profilés en I, parce que tous peuvent figurer dans un tableau de profilés de construction. Cette classification est erronée. Un HSS est un produit tubulaire fermé comportant un espace intérieur creux, tandis qu’une cornière, un profilé en U ou un profilé en I est un profilé ouvert constitué d’éléments exposés reliés au niveau de leurs angles ou de leur âme.
ASTM A1085/A1085M couvre les profilés creux structuraux carrés, rectangulaires et ronds. Chaque forme nécessite ses propres informations dimensionnelles et caractéristiques de section. Les dimensions extérieures, l’épaisseur de paroi, la géométrie des angles, les dimensions intérieures, l’aire, le rayon de giration et les propriétés en torsion ne peuvent pas être déduits de manière fiable d’un tableau de profilés ouverts. Un HSS rectangulaire et une caisson fabriqué peuvent sembler similaires sur un dessin, mais différer par leur procédé de fabrication, l’emplacement des soudures, les rayons d’angle, les tolérances et les essais spécifiés.
AISC Shapes Database v16.0, publiée par l’American Institute of Steel Construction en 2022, répertorie les dimensions normalisées, les caractéristiques de section, les systèmes d’unités et les conventions de désignation des profilés en acier de construction. Il s’agit d’une référence utile pour identifier une désignation de profilé et calculer ses caractéristiques. Elle ne constitue pas un certificat matière et n’établit pas la conformité à ASTM A1085/A1085M ni à aucune autre spécification de produit. Une entrée de la base de données peut identifier, par exemple, un HSS 8×4×3/8, mais elle ne prouve pas que l’élément fourni possède la composition chimique, la limite d’élasticité, la résistance à la traction, la tolérance sur l’épaisseur de paroi, la qualité des soudures ou l’état de livraison requis.
La même prudence s’impose dans les pratiques européennes et britanniques. La National Structural Steelwork Specification distingue les profilés laminés, les profilés creux structuraux, les tôles fortes et les barres en tant que types de produits constitutifs distincts. Un profilé creux doit rester identifié comme tel, même lorsque son aire nominale ou sa masse ressemble à celle d’un profilé laminé ouvert. La géométrie du produit détermine le tableau pertinent ; elle ne sert pas simplement à compléter une désignation de nuance.
Confondre nuance, forme et spécification
Une nuance identifie les propriétés de matériau ou la composition requises dans le cadre d’une norme définie. Une forme identifie ce qui a été produit : tôle forte, tôle, barre, profilé, tube, pièce forgée ou pièce moulée. Une spécification associe ces éléments à des exigences de fabrication, d’essai, de tolérance et de livraison. Ils sont liés, mais aucun ne remplace les autres.
« S355 » ne constitue donc pas une désignation complète de produit. Cette indication renvoie à une famille de résistances, mais la norme applicable au produit peut déterminer s’il s’agit d’une tôle forte, d’un profilé, d’une barre ou d’une autre forme. La qualité d’impact est également importante. Selon les recommandations de la National Structural Steelwork Specification, une désignation complète comprend le numéro de la norme, la nuance de résistance et la qualité d’impact. Une désignation telle que EN 10025-2 S355J2+N communique beaucoup plus d’informations que « S355 » : la norme, la nuance, la classe d’impact et l’état de livraison normalisé ou laminé normalisé sont identifiés.
Même cette désignation peut ne pas répondre à toutes les exigences du projet. L’acheteur ou la spécification de conception peut ajouter des propriétés dans le sens de l’épaisseur, des essais ultrasonores, des exigences supplémentaires de ténacité, des limites de soudabilité, une classe de surface, une fréquence d’essai, des tolérances dimensionnelles ou des restrictions concernant les réparations. Une tôle forte destinée à une structure soudée et une tôle forte destinée à un équipement sous pression peuvent partager un niveau nominal de résistance tout en étant régies par des conditions techniques de livraison différentes. ISO 9328-6:2018 constitue un exemple clair d’exigence spécifique à un produit destiné aux applications sous pression, qui ne peut être établie à partir du seul nom de la nuance.
Le même principe s’applique aux barres, aux pièces forgées et aux pièces moulées. Une nuance d’acier moulé n’est pas interchangeable avec une nuance de barre présentant des limites chimiques similaires, car la structure de solidification, le traitement thermique, l’inspection et les discontinuités autorisées diffèrent. Les pièces forgées ont leur propre historique de déformation et leurs propres exigences de spécification. La forme constitue un indice du procédé de fabrication.
Une classification correcte modifie la réponse dans les cas pratiques. Une tôle DP laminée à froid découpée dans une bobine doit être enregistrée selon ASTM A1088-25, et non renommée tôle forte. Un produit à reliefs doit être vérifié selon ASTM A786/A786M-15(2025), notamment au regard de sa définition de floor plate et de son épaisseur maximale de 25 mm, plutôt que d’être classé sur la seule base de son aspect. Un HSS carré doit être vérifié selon ASTM A1085/A1085M et au regard des caractéristiques de section propres aux HSS, et non à l’aide d’un tableau AISC de profilés ouverts. Un produit plat destiné aux applications sous pression doit mentionner ISO 9328-6:2018, la nuance d’acier, l’état trempé et revenu ainsi que les essais requis.
| Check | Required information |
|---|---|
| Product form | Sheet, strip, plate, wide flat, bar, open section, HSS, tube, forging or casting |
| Governing standard | Exact standard number and edition |
| Grade and designation | Complete grade notation, not a strength number alone |
| Impact quality | Specified impact class where required |
| Delivery condition | As-rolled, normalized, quenched and tempered, cold-reduced or another stated condition |
| Dimensions and tolerances | Thickness, width, length, wall, profile, radius and permissible variations |
| Surface condition | Finish, pattern, scale, defects and repair limits |
| Supplementary requirements | Through-thickness properties, ultrasonic examination, toughness, cleanliness and project clauses |
Utilisez cette liste de contrôle avant d’accepter une classification :
- Forme du produit : tôle, feuillard, tôle forte, plat large, barre, profilé ouvert, HSS, tube, pièce forgée ou pièce moulée.
- Norme applicable : numéro exact de la norme et édition, y compris le champ d’application correspondant à la forme du produit.
- Nuance et désignation : notation complète de la nuance, et non le seul indice de résistance.
- Qualité d’impact : par exemple la classe d’impact spécifiée lorsque la norme l’exige.
- État de livraison : à l’état brut de laminage, normalisé ou laminé normalisé, trempé et revenu, écroui à froid ou autre état spécifié.
- Dimensions et tolérances : épaisseur, largeur, longueur, épaisseur de paroi, profil, rayon d’angle et variations admissibles.
- État de surface : finition, relief, état de la calamine, défauts et limites de réparation.
- Exigences supplémentaires : propriétés dans le sens de l’épaisseur, contrôle ultrasonore, ténacité supplémentaire, essais, propreté ou clauses propres au projet.
No single shape database, vocabulary term or grade designation establishes complete product conformity. Strong evidence
Une base de données de profilés, une norme de vocabulaire telle qu’ISO 6929:2013 ou une simple désignation de nuance n’établit aucune de ces questions de conformité dans leur intégralité. La forme du produit, la norme, la nuance, la qualité d’impact, l’état de livraison, les dimensions, l’état de surface et les exigences supplémentaires doivent être vérifiés conjointement.
Références
- [1] ASTM A1085/A1085M — Hollow Structural Sections. ASTM product specification, 2025. https://www.aisc.org/aisc/publications/steel-construction-manual/astm-a1085/
- [2] ISO 6929:2013 — Steel products — Vocabulary. International Standard, 2013. https://www.iso.org/standard/50770.html
- [3] ASTM A1088-25 — Cold-Rolled Carbon and High-Strength Low-Alloy Steel Sheet. ASTM International Standard, 2025. https://store.astm.org/a1088-25.html
- [4] ASTM A786/A786M-15(2025) — Rolled Floor Plate. ASTM International Standard, 2025. https://store.astm.org/a0786_a0786m-15r25.html
- [5] ISO 630-1:2021 — Structural steels — Part 1. International Standard, 2021. https://www.iso.org/standard/73841.html
- [6] AISC Shapes Database v16.0. AISC reference database, 2022. https://www.aisc.org/aisc/publications/steel-construction-manual/aisc-shapes-database-v160/
- [7] ISO 9328-6:2018 — Flat Steel Products for Pressure Equipment. International Standard, 2018. https://www.iso.org/standard/72065.html
- [8] National Structural Steelwork Specification. NSSS reference material, 2010. https://www.steelconstruction.info/images/1/10/BCSA_52-10.pdf