




Mit jelent valójában az automataacél?
A forgácsolhatósági válasz mérőszámai
- Forgácsképződés Azt mutatja, milyen könnyen képez az anyag rövid, kezelhető forgácsokat.
- Forgácsolóerő A megadott sebesség, előtolás, fogásmélység és szerszámfeltételek mellett keletkező erő.
- Szerszámkopás A hátfelületi kopás, a homlokfelületi kráterkopás, a kitöredezés vagy más károsodás sebessége.
- Felületi integritás Azt mutatja, hogy a felületi érdesség, a szakadás, a maradó feszültség és a felületközeli károsodás elfogadható marad-e.
Az automataacél olyan acél, amely meghatározott körülmények között kedvező forgácsolási tulajdonságokat mutat. Nem kizárólag a kéntartalma alapján határozható meg, és nem egyetlen, önmagában vizsgált zárvány jelenléte alapján. A hasznos értékelés azt vizsgálja, hogyan képződik az anyag forgácsa, mekkora forgácsolóerőt hoz létre, milyen gyorsan kopik a szerszám, valamint hogy a megmunkált felület megőrzi-e az elfogadható integritását az adott forgácsolási sebesség, előtolás, fogásmélység, hűtőközeg-állapot és szerszámgeometria mellett.
Ez a meghatározás azért fontos, mert a forgácsolhatóság rendszertulajdonság. Az ASM Handbook az összetételt, a mikroszerkezetet, a szilárdsági szintet, a forgácsolási feltételeket, a forgácsolófolyadékokat és a szerszámanyagokat egymással kölcsönható befolyásoló tényezőkként azonosítja. E tényezők bármelyikének megváltoztatása módosíthatja két acélminőség egymáshoz viszonyított rangsorát. Egy újrakénezett minőség, amely keményfém lapkával és közepes sebességnél könnyen forgácsolható, másképpen viselkedhet gyorsacél, élesre polírozott szerszám, megszakított forgácsolás vagy száraz megmunkálás esetén. Még ugyanazon acélönteten belül is eltérő forgácsokat és kopási sebességeket eredményezhet a normalizált, a hidegen húzott, valamint a nemesített anyag.
| Acélcsalád vagy változó | A forgácsolhatósággal kapcsolatos szerep | Elsődleges kompromisszum |
|---|---|---|
| SAE/AISI 11xx | A hozzáadott kén többlet-MnS-zárványokat képez | Csökkenhet a keresztirányú képlékenység és a kifáradási ellenállás |
| SAE/AISI 12xx | Hozzáadott kén, valamint körülbelül 0,04–0,12% foszfor | Javuló forgácstörés, ugyanakkor a képlékenység és a szívósság romolhat |
| Ólommal ötvözött újrakénezett acél | Az ólom szulfidokkal együtt vagy szabad ólomrészecskék formájában fordulhat elő | Expozíciós, újrahasznosítási, hegesztési és környezetvédelmi aggályok |
| Automata rozsdamentes acél | A szabályozott kénadalékok módosítják a szulfidpopulációkat | A lyukkorrózió-érzékenység növekedése, valamint a keresztirányú tulajdonságok romlása lehetséges |
A kén ezért tervezési változó, nem pedig általános forgácsolhatósági minősítés. Az SAE/AISI 11xx acélokban a hozzáadott kén főként mangánnal egyesül, és feleslegben lévő mangán-szulfidot, azaz MnS-t képez. Ezek a zárványok helyileg gyengíthetik a forgácsot, elősegíthetik annak szegmentálódását, és csökkenthetik a szerszám–forgács határfelületen kialakuló érintkezési feltételeket. Az SAE/AISI 12xx acélok foszfort is tartalmaznak; a Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022) e családra körülbelül 0,04–0,12% foszfort ad meg. A foszfor elősegítheti a forgácstörést és növelheti a keménységet, hatását azonban a mátrix szerkezetével, a képlékenységgel és a kívánt üzemi tulajdonságokkal együtt kell értékelni.
A forgácsolhatóság az egymással kölcsönható kémiai, mátrixbeli, feldolgozási és forgácsolási változóktól függ, nem csupán a kéntartalomtól. Strong evidence
Az ASTM Additives to Steel and Iron for Improved Machinability (2024) című szimpóziumkötete a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az ASTM-előírásokat a forgácsolhatóság tervezési változóiként kezeli. Ez pontosabb megközelítés annál az állításnál, hogy „a több kén könnyebb megmunkálást jelent”. A kéntartalom módosítja a lehetséges zárványok mennyiségét, miközben a mangán rendelkezésre állása, az oxigén szabályozása, a kalciumos kezelés, a ritkaföldfém-adalékok, a dermedés, a hengerlés és a hőkezelés határozza meg, hogy ez a zárványállomány ténylegesen mivé alakul.
Zárványtechnológia A nemfémes zárványok kémiájának, mennyiségének, méreteloszlásának, alakjának és térbeli elrendeződésének tudatos szabályozása az acélgyártás és a feldolgozás során.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
A zárványtervezés azt jelenti, hogy az acélgyártási és feldolgozási változókon keresztül célzottan alakítják a zárványok összetételét, mennyiségét, méreteloszlását és morfológiáját. A mérés nem azonos a tervezéssel. Az ISO 4967:2026 előírja a hengerelt vagy kovácsolt acéltermékekben található nemfémes zárványok mikroszkópos meghatározását, legalább 3-as „reduktív arány” mellett, ugyanakkor a szabvány arra is figyelmeztet, hogy referenciaábrája nem teljes mértékben alkalmazható automataacélokra. Egy ábra szerinti minősítés leírhatja a zárványok egy adott mezőjét anélkül, hogy megmutatná, előidézik-e ezek a részecskék a kívánt forgácsszegmentálódást, szerszámélettartamot vagy felületi minőséget. A mért jellemzőnek összhangban kell lennie a mérnöki kérdéssel.
A forgácsolhatóság rendszertulajdonság, nem egy kéntartalmi százalék
A mátrixszerkezetek és hatásaik
- Ferrit
- Viszonylag lágy mátrix, amely elősegítheti a könnyebb képlékeny folyást, bizonyos feltételek mellett azonban fokozhatja a tapadást.
- Perlit
- Ferrit–cementit szerkezet, amelynek szilárdsága és lamellatávolsága befolyásolja a forgácsolási ellenállást.
- Martenzit
- Kemény mátrix, amely növelheti a forgácsolóerőt és a szerszám abrazív kopását.
- Bainit
- Átalakult szerkezet, amelynek szilárdsága és morfológiája befolyásolja a nyírási ellenállást.
- Meesztett szerkezetek
- Hőkezelt mátrixok, amelyek keménysége, szívóssága és karbidállapota módosítja a zárványok viselkedését forgácsolás közben.
A mátrix határozza meg azt a mechanikai környezetet, amelyben a zárványok működnek. A ferrit, a perlit, a martenzit, a bainit és a megeresztett szerkezetek eltérő ellenállást tanúsítanak a képlékeny alakváltozással szemben, és eltérő hajlamot mutatnak a feltapadt él kialakulására. A szilárdsági szint és a keménység befolyásolja a forgácsolóerőt, míg a szívósság hatással van a forgács képlékenységére és arra, hogyan terjednek a repedések a forgácson keresztül. Egy acél tartalmazhatja a forgácsolhatóságot javító zárványok állományát, mégis nagy erőt igényelhet, ha a mátrixa nagy szilárdságú vagy felkeményedésre hajlamos.
Ezért a forgácsolhatóságot el kell különíteni a szakítószilárdságtól, a keménységtől, a szívósságtól, a kifáradási tulajdonságoktól és a korrózióállóságtól. A kis forgácsolóerő nem bizonyítja a nagy kifáradási szilárdságot. A könnyű forgácsleválás nem bizonyítja a megfelelő törési szívósságot. Egy automata rozsdamentesacél könnyebben forgácsolható lehet, mint egy közeli rokonságban álló, kis kéntartalmú minőség, miközben szulfidjai csökkentik a lyukkorrózióval szembeni ellenállást vagy módosítják a keresztirányú képlékenységet. A forgácsolhatóság a gyártási viselkedést írja le; nem helyettesíti az alkatrészre vonatkozó tulajdonságkövetelményeket.
| Zárványpopuláció | Jelzett forgácsolási hatás | Előnyben részesített válasz |
|---|---|---|
| MnS | A jelzett forgácsolóerő-összehasonlításban szerepel | Referenciapopuláció |
| (Mn,Ca)S | A jelzett forgácsolóerő-összehasonlításban szerepel | Kalciummal módosított kémia |
| MnS–RE2S3 | A jelzett forgácsolóerő-összehasonlításban szerepel | Ritkaföldfémeket tartalmazó populáció |
| (Mn,Ca)S–RE2S3 | A jelzett forgácsolóerő-összehasonlításban szerepel | Kalciumot és ritkaföldfémeket tartalmazó populáció |
A szulfidok alakja és kémiája eltérő kompromisszumokat eredményez. Egy 1995-ös tanulmány, A szulfidzárványok összetételének, alakfaktorának és területi hányadának hatása az újrakénezett automataacél forgácsolhatóságára, a forgácsolóerőre gyakorolt hatásokat a következő sorrendben adta meg: MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3. A megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbszerű szulfidok hatékonyabban mérsékelték a szerszám hátfelületének kopását. Az eredmény elutasítja a forgácsolhatóság egypontszámos szemléletét: az a zárványállomány, amely a legnagyobb mértékben csökkenti az erőt, nem feltétlenül azonos azzal, amely megőrzi a szerszámél állapotát.
A Liège-i Egyetemen készült különálló, kvantitatív tanulmány, A szulfidzárványok kvantitatív elemzése szabadon forgácsolható acélokban és hatásuk a forgácsolhatóságra (1995), olyan forgácsolhatósági indexet közölt, amely „a szulfidzárványok alakarányával 200%-tól 100%-ig változott”. A szabadon forgácsolható megmunkálás szempontjából a gömbszerű mangán-szulfid zárványokat részesítette előnyben. Az alakarány, a területi hányad, a zárványok távolsága és orientációja legalább annyira fontos lehet, mint a névleges kéntartalom. A hengerlés a szulfidokat a megmunkálási irány mentén megnyújtja, ezért az ezzel párhuzamos és az arra merőleges forgácsolás eltérő zárványgeometriákat tárhat fel.
A kalciumos kezelés az ilyen geometria és kémia szabályozásának egyik módja. A kalcium módosíthatja az oxidzárványokat és befolyásolhatja a szulfidképződést, miközben a kalcium oxidok és szulfidok közötti megoszlásának termodinamikai előrejelzése segít a létrejövő zárványállomány irányításában. A cél nem egyszerűen a zárványtérfogat maximalizálása. A túlzott mennyiségű, durva, csoportosult vagy rosszul kötött részecskék ronthatják a kifáradási tulajdonságokat és a felületi minőséget.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
Az ólmozott, újrakénezett acél egy másik mechanizmust szemléltet. Az ólom előfordulhat szulfidzárványokkal együtt vagy szabad ólomrészecskék formájában, csökkentve a súrlódást és elősegítve a forgács leválását. A British Stainless Steel Association 2024-es leírása szerint a szabadon forgácsolható rozsdamentesacélokban a szulfidzárványok „szilárd kenőanyagként működhetnek a szerszám–munkadarab határfelületen”. A BS EN 10088 egyes minőségek esetében 0,015% vagy 0,030% kén hozzáadásával előállított, jobb forgácsolhatóságú változatokat engedélyez. Ezek a hozzáadások módosítják a megmunkálási viselkedést, ugyanakkor szükségessé teszik a korrózióállóság, a hegeszthetőség, a képlékenység és a zárványok által okozott károsodás értékelését is.
Forgácsképződés, forgácsolóerő, szerszámkopás és felületi integritás
Rögzítendő forgácsolási válaszok
- Forgácshossz A forgácsszabályozási viselkedést és az elvezetés kockázatát jelzi.
- Forgácsolóerő Meghatározott feltételek mellett számszerűsíti a forgácsképződéssel szembeni ellenállást.
- Hátfelületi kopási sáv A szerszám hátfelületén bekövetkező kopást követi nyomon.
- Krátermélység A homlokfelületen bekövetkező kopást követi nyomon.
- Felületi érdesség A megmunkált felület létrejött textúráját méri.
- Metallográfiai károsodás Feltárja a szakadást, az elkenődött anyagot, a fehér vagy újrakeményedett rétegeket és a felületközeli hibákat.
A rövid forgácsok azért hasznosak, mert csökkentik a gubancolódást, az eltávolítási problémákat és a forgácsolási zóna körüli megszakításokat. Az MnS-részecskék helyi nyírást indíthatnak el, megszakíthatják a forgács folytonosságát, és csökkenthetik a forgács és a szerszám közötti tényleges érintkezési felületet. A rövid forgács azonban csak egyetlen eredmény. A szerszámkopás és a felület állapota eltérő képet mutathat.
A hátfelületi kopás akkor alakul ki, amikor a szerszám az újonnan megmunkált felülethez dörzsölődik, míg a homlokfelületi kráterkopás a homlokfelületen, forró és csúszó forgácsérintkezés mellett jön létre. A tapadás, a koptatás, a diffúzió, a termikus lágyulás és a kémiai reakciók együttesen is felléphetnek. Egy forgácsolóerőt csökkentő zárvány még elősegítheti a koptató kopást, ha kemény oxidanyagot tartalmaz, vagy módosíthatja a hőérintkezést úgy, hogy az él kedvezőtlen hőmérsékletet érjen el. A gömbszerű szulfidok hatékonyabban csökkenthetik a hátfelületi kopást, mint a megnyúlt szulfidok, még akkor is, ha az utóbbiak kisebb forgácsolóerőt eredményeznek.
A felületi integritás magában foglalja az érdességet, a maradó feszültséget, a képlékeny alakváltozást, a szakadozást, az elkenődött anyagot, a fehér vagy újrakeményedett rétegeket, valamint a mátrixból kihúzódott, felületközeli zárványokat. Egy acél tisztán letört forgácsokat képezhet, miközben szakadozott nyomokat vagy húzó maradó feszültséget hagy maga után. A forgácsolási sebesség, az előtolás, a szerszámcsúcs-sugár, az élkialakítás, a hűtőközeg kémiája és a szerszámanyag határozza meg, hogy a zárványok előnye megmarad-e a felületen.
A forgácsolási vizsgálatoknak ezért fel kell tüntetniük a vizsgálati körülményeket és a válaszjellemzőket. A forgácsolóerő, a hátfelületi kopási sáv, a kráter mélysége, a szerszám élettartama, az érdesség és a metallográfiai felületi károsodás különböző mérések. Egyetlen zárványminősítés sem jelzi előre mindegyiküket. Az automataacél meghatározott forgácsolási rendszerben megtervezett viselkedést jelent – nem pedig egy minőségjelben feltüntetett kénszámot.
Miért fontosak a zárványok a forgácsolás során?

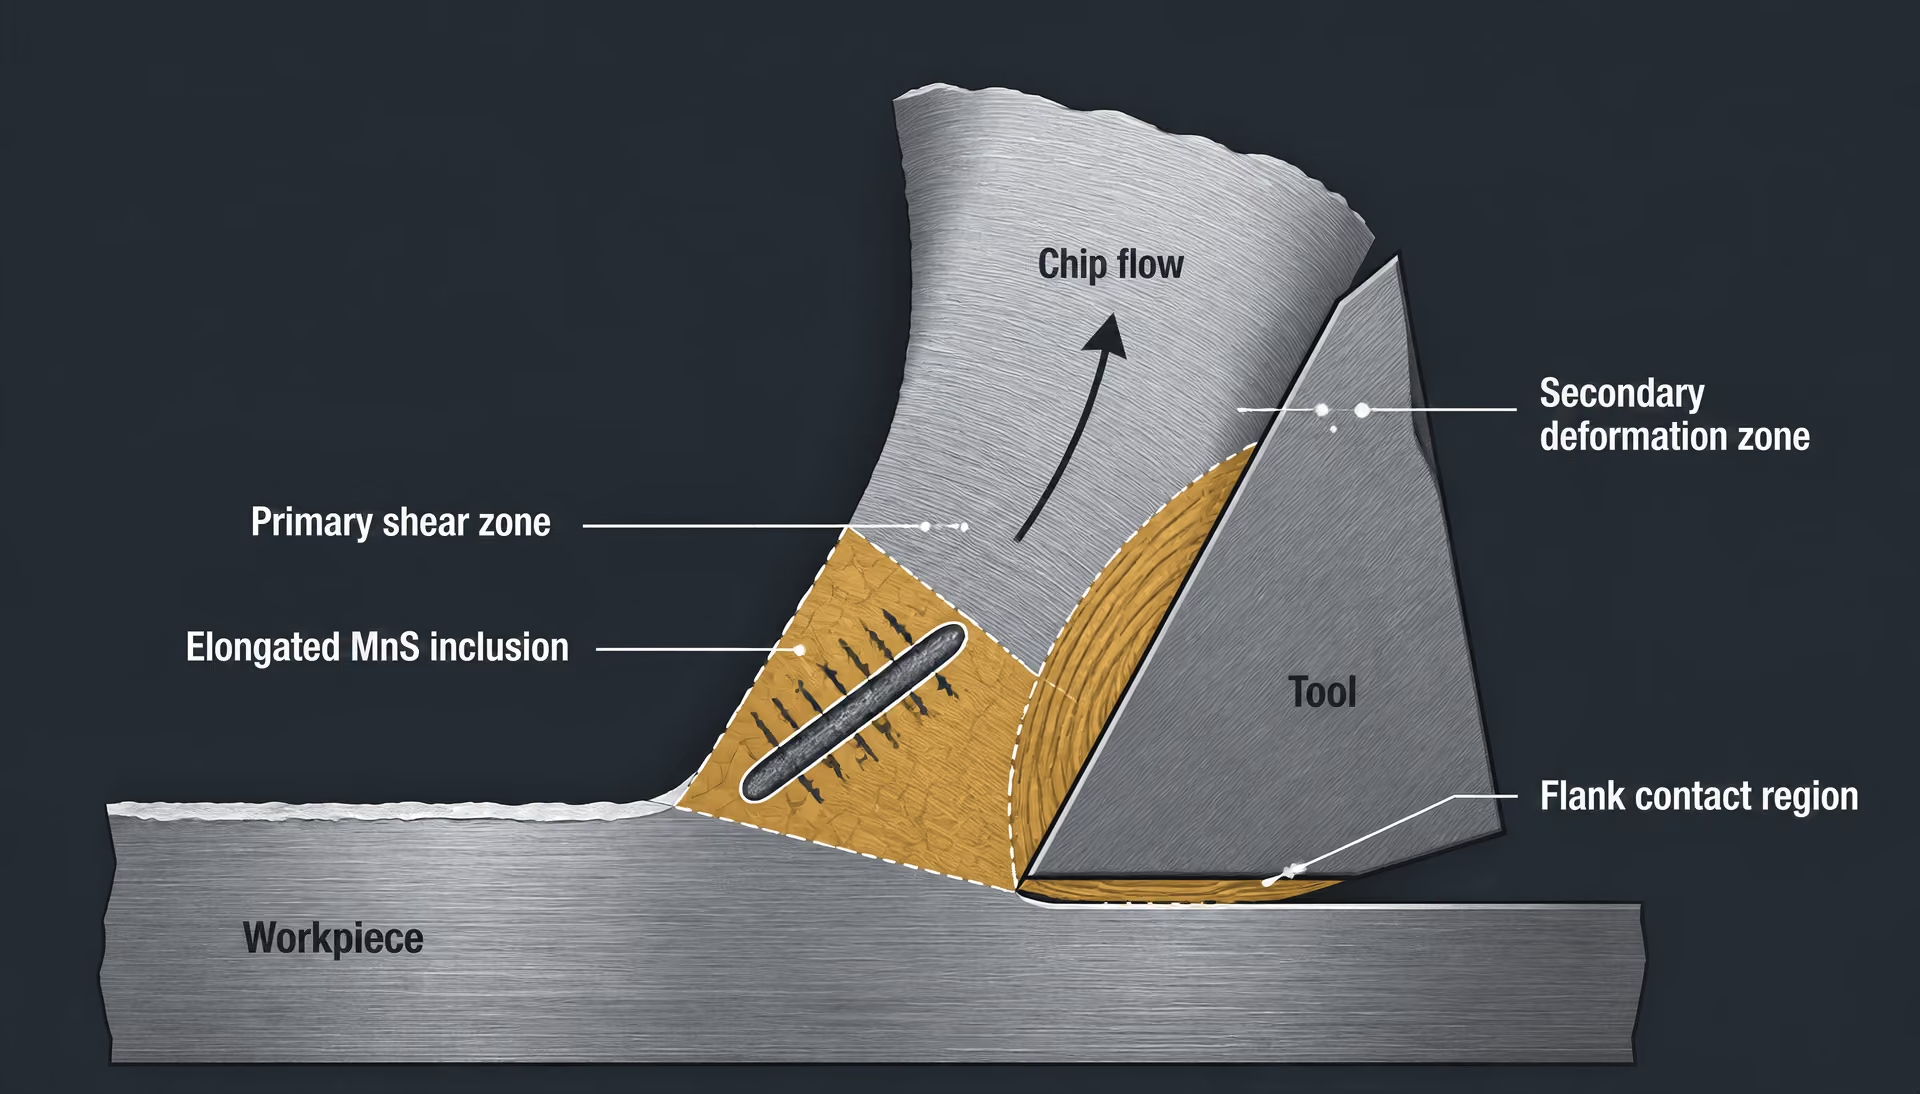
A szerszám–forgács–munkadarab érintkezési zónája
A forgácsolás koncentrált alakváltozás, nem pedig egyszerű anyageltávolítás. Egy keskeny elsődleges nyírási zóna alakítja a munkadarabot forgáccsá, miközben egy másodlagos alakváltozási zóna alakul ki azon a helyen, ahol a forgács a homlokfelületen csúszik. Egy harmadik érintkezési tartomány található a szerszám hátfelülete és az újonnan megmunkált felület között. Mindhárom tartományban nagy a nyomás, a hőmérséklet, az alakváltozási sebesség és a csúszási sebesség, ezért az acél helyi szövetszerkezetének kis változásai is módosíthatják a forgácsolóerőt, a hőáramlást, a forgács alakját, az élrátét kialakulását és a szerszámkopást.
A szulfidzárványok azért fontosak, mert megszakítják az acél mátrixát ezekben a nagy alakváltozásnak kitett zónákban. Az SAE/AISI 11xx acélokban a hozzáadott kén főként mangánnal egyesül, és feleslegben lévő mangán-szulfidot képez, amelyet általában MnS formában írnak fel. A zárvány lágyabb és könnyebben alakítható a körülötte lévő ferrites, perlites vagy martenzites mátrixnál, bár viselkedése erősen függ a hőmérséklettől, az alakváltozási sebességtől és a mátrix szilárdságától. Amikor a forgácsolóél áthalad az anyagon, egy megnyúlt MnS-részecske képlékenyen alakváltozhat, leválhat a mátrixról, vagy olyan gyenge útvonalat képezhet, amely mentén a helyi nyírás koncentrálódik. Így kisebb erő szükséges a nyírási zóna előrehaladásához, mint egy zárványmentes mátrix azonos térfogatú tartományában.
A British Stainless Steel Association és a Nickel Institute a jól forgácsolható rozsdamentes acélokban található szulfidokat nem pusztán nemkívánatos szennyeződésként, hanem a forgácsolásban aktív alkotókként írja le. Ez a megkülönböztetés fontos. A kén nem egyetlen, minden esetben érvényes mechanizmus révén fejti ki hatását, és egy zárvány sem azért hasznos, pusztán mert jelen van. Kémiai összetétele, alakja, mérete, távolsága, területi hányada, orientációja és a mátrixhoz való kötődése egyaránt meghatározza, hogy mit érzékel a forgácsolóél. A mátrix állapota ugyanilyen fontos: egy kemény, alakváltozással keményedő ausztenites mátrix egészen másképpen reagálhat, mint egy lágyabb ferrites vagy perlites mátrix.
Homlokfelület A szerszám azon felülete, amelyen a forgács forgácsolás közben végighalad.
A homlokfelületen a feldarabolódott szulfidok és a kénben gazdag reakciótermékek csökkenthetik a forgács és a szerszám közötti adhéziót. A BSSA kifejezetten úgy írja le a jól forgácsolható rozsdamentes acélok szulfidzárványait, mint amelyek szilárd kenőanyagként működhetnek a szerszám–munkadarab érintkezési felületén. Ez nem jelenti azt, hogy minden szulfid folytonos kenőfilmet hoz létre. A hatás attól függ, hogy a zárványok elérik-e az érintkezési felületet, alakváltoznak vagy eltörnek-e, továbbá függ a szerszám anyagától, a forgácsolási sebességtől, az előtolástól, a fogásmélységtől és a forgácsolófolyadéktól. A nagy sebességgel, szárazon forgácsoló keményfém szerszám egészen más kémiai és termikus környezetben dolgozik, mint egy árasztásos hűtéssel működő, bevonatos szerszám.
Az ólommal ötvözött, újrakénezett acél a kémiától függő viselkedés másik példája. Az ólom előfordulhat szulfidzárványokkal együtt, illetve szabad ólomrészecskék formájában is. Ezek az alkotók csökkenthetik a határfelületi adhéziót és elősegíthetik a forgács leválását, ugyanakkor módosítják a zárványok eloszlását és a felület nyomás alatti viselkedését is. Az ASTM International 2024-es szimpóziumának leírása a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az alkalmazandó ASTM-előírásokat egymással kölcsönhatásban álló forgácsolhatóság-tervezési változókként kezeli. Ez pontosabb megközelítés, mint ha önmagában a kénhez társítanánk állandó forgácsolhatósági előnyt.
Ugyanez vonatkozik a rozsdamentes acélminőségekre is. A BS EN 10088 egyes minőségeknél 0,015%-os vagy 0,030%-os kénadalékkal készült, jól forgácsolható változatokat engedélyez. Ezek a határértékek szabályozott minőség-összetételt írnak le, nem pedig azonos szerszámélettartam vagy forgácsalak garantálását minden öntet és minden művelet esetén. A kalciumos kezelés módosíthatja az oxidok és szulfidok kémiáját és morfológiáját; a kalcium oxidok és szulfidok közötti megoszlásának termodinamikai előrejelzése pedig segíthet az acélgyártóknak olyan zárványeloszlás kialakításában, amely másképpen viselkedik, mint a szokásos megnyúlt MnS.
Ezért a zárványok mérésekor meg kell határozni a vizsgálat célját. Az ISO 4967:2026 a nemfémes zárványok mikroszkópos meghatározását írja elő hengerelt vagy kovácsolt acéltermékekben, „legalább 3-as redukciós arány” mellett, ugyanakkor arra is figyelmeztet, hogy szabványos referenciatáblázata nem teljes mértékben alkalmazható a szabadon forgácsolható acélokra. A táblázatos értékelés a módszer feltételei mellett leírhatja a tisztaságot, miközben nem feltétlenül jelzi előre a forgács szabályozhatóságát vagy a hátfelület kopását. A mérnöki szempontból releváns vizsgálathoz ehelyett szükség lehet a háromdimenziós morfológia, a zárványok közötti távolság, a területi hányad vagy a forgácsolási irányhoz viszonyított orientáció meghatározására.
Forgácsszegmentáció, kenés és repedésindulás
Egy megnyúlt szulfid elősegítheti a forgács törését azáltal, hogy inhomogénné teszi az alakváltozást. Ahogy az elsődleges nyírási zóna előrehalad, a zárvány és a körülötte lévő mátrix nem azonos módon viseli az alakváltozást. A részecske a hengerlési iránnyal együtt megnyúlhat, a végein eltörhet, vagy leválhat a mátrixról. Ezek az események helyi feszültségkoncentrációkat hoznak létre. A szomszédos nyírási sávok ezután összekapcsolódhatnak a forgácson keresztül, és egyetlen folytonos szalag helyett szegmenseket hozhatnak létre. A rövidebb forgácsok csökkentik a feltekeredést és azt az időt is, amely alatt a forró forgácsanyag érintkezik a szerszámmal.
A repedésindulás azonban nem automatikusan kívánatos. A nagy vagy egymáshoz közel elhelyezkedő zárványok súlyos folytonossági hiányokat hozhatnak létre a megmunkált felületen, elősegíthetik az élkitöredezést, illetve csökkenthetik a keresztirányú duktilitást. Egy gömbszerű zárvány ellenállhat a megnyúlásnak, és más repedési útvonalat hozhat létre, mint egy hosszú, szálas MnS-részecske. Az orientáció szintén fontos: a forgácsolási iránnyal egybeeső zárvány elősegítheti a forgács felhasadását, míg ugyanaz a zárvány a hossztengelyére merőleges nézetben erősebben kölcsönhatásba léphet a szerszám élével, és hibát hagyhat maga után.
Az 1995-ös, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel című tanulmány a forgácsolóerőre gyakorolt hatások sorrendjét a következőképpen adta meg: MnS, (Mn,Ca)S, MnS–RE2S3, valamint (Mn,Ca)S–RE2S3. Az eredmény megmutatja, miért elégtelen a „szulfidtartalom” kifejezés. A ritkaföldfémeket és kalciumot tartalmazó szulfidok az összetételük és morfológiájuk révén módosították a viselkedést, nem pusztán az öntet kéntartalmán keresztül. Ugyanebben a munkában a megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbszerű szulfidok hatékonyabban mérsékelték a szerszám hátfelületének kopását. Ezért a forgács nyírását megkönnyítő zárványeloszlás eltérhet attól, amely a hátfelületet védi.
A Liège-i Egyetem egy különálló, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) című kvantitatív vizsgálata olyan forgácsolhatósági indexről számolt be, amely „a szulfidzárványok alakarányával 200% és 100% között változott”. A vizsgálat a gömbszerű mangán-szulfid zárványokat részesítette előnyben a szabadon forgácsolható acélok forgácsolhatósága szempontjából. A forgácsolóerőre és kopásra vonatkozó eredményekkel fennálló látszólagos ellentmondás tanulságos: a forgácsolhatóság nem egyetlen skaláris tulajdonság, hanem többféle reakció együttese. A forgácsolóerő, a forgács törhetősége, a felületi minőség, a kráterkopás, a hátfelület kopása és a szerszámél károsodása eltérően rangsorolhatja ugyanazokat az acélokat.
Az SAE/AISI 12xx acélok hozzávetőleg 0,04–0,12% foszfort tartalmaznak, amely a kénben gazdag zárványeloszlással együtt befolyásolhatja a mátrix szilárdságát, a ridegedést és a forgács törését. Ezután a forgácsolási körülmények döntik el, melyik mechanizmus válik meghatározóvá. Nagy előtolás esetén a repedésindulás a zárványokon keresztül mehet végbe; nagy forgácsolási sebességnél a diffúzió, az adhézió és a termikus kopás válhat fontosabbá; az éles geometria kihasználhatja a zárvány és a mátrix közötti gyenge határfelületeket, míg a tompa él tiszta forgácsszegmentáció elérése nélkül is összezúzhatja a zárványokat.
A zárványmérnökség az összetétel, a mennyiség, a méreteloszlás és a morfológia szabályozását jelenti az acélgyártási és feldolgozási változókon keresztül. Ez nem azonos a polírozott csiszolaton látható sötét részecskék megszámlálásával. A hasznos kérdés az, hogy a kialakított zárványeloszlás biztosítja-e a kívánt törési és kenési viselkedést az adott mátrix, szerszámanyag, folyadék és forgácsolási üzemmód mellett. Egy kénadalék az egyik műveletben csökkentheti a forgácsolóerőt, egy másikban azonban felgyorsíthatja a szerszám károsodását vagy a felület felszakadását. Ez a feltételes viselkedés az oka annak, hogy a zárványok fontosak a forgácsolás során.
Zárványtervezés: a hibakontrolltól a funkcionális tervezésig
A zárványtervezés a nemfémes zárványokat az acél tervezett alkotóelemeinek tekinti, nem pedig olyan szennyezőknek, amelyeket mindenáron el kell távolítani. A cél a zárványok összetételének, mennyiségének, méreteloszlásának és morfológiájának oly módon történő szabályozása, hogy az acél megfeleljen a forgácsolhatóság, a kifáradási ellenállás, a szívósság, az acéltisztaság, a korrózióállóság és a méretstabilitás meghatározott kombinációjának. Ez a cél eltér a zárványméréstől. A mérés azt vizsgálja, hogy mi van jelen és milyen mennyiségben; a tervezés pedig azt, hogy a megfigyelt zárványpopuláció az adott üzemi vagy forgácsolási körülmények között eléri-e a kívánt eredményt.
A megkülönböztetés a szabadforgácsolású acélminőségek esetében a legfontosabb. Az a zárvány, amely megszakítja a forgácsot, csökkenti a forgácsolóerőt vagy gyenge utat biztosít a repedésinduláshoz, esztergálás közben előnyös lehet, ciklikus terhelés esetén azonban káros. A kéntartalmú zárványok ezért nem egyszerűen szennyezők. Értékük az acélminőségtől, a mátrix szilárdságától, a keresztmetszet méretétől, a hőkezeléstől, a forgácsolási sebességtől, a szerszám anyagától, a forgácsolófolyadéktól és a szabályozni kívánt tönkremeneteli módtól függ.
Hasznos osztályozás a zárványokat három csoportba sorolja. Káros zárványok azok, amelyek összetétele, mérete, alakja vagy elhelyezkedése elfogadhatatlan kifáradási károsodást, törést, korróziót vagy felületi hibákat okoz. Az eltűrt zárványok egy elfogadott minőségi határértéken belül maradnak, mert eltávolításuk nagyobb metallurgiai vagy gazdasági hátránnyal járna, mint a mért kockázatuk. A szándékosan bejuttatott zárványokat azért hozzák létre vagy segítik elő, mert funkcionális előnyt biztosítanak; ilyen például a mangán-szulfid az SAE/AISI 11xx szabadforgácsolású acélokban.
Összetétel, mennyiség, méreteloszlás és morfológia
A zárványok kémiája az acélgyártás során reakcióba lépni képes elemekkel kezdődik. Az oxigén olyan oxidokat képez, mint az alumínium-oxid, a szilícium-dioxid, a mangán-oxid és a kalcium-aluminátok. A kén főként a mangánnal egyesülve MnS-t képez, bár a kalcium, a ritkaföldfémek és más ötvözőadalékok módosíthatják a szulfidfázist. Ólommal ötvözött, újrakénezett acélban az ólom jelen lehet a szulfidzárványok mellett, illetve különálló szabad ólomrészecskék formájában. A szelén és a tellúr szintén módosíthatja a szulfidok viselkedését. Az ASTM International Additives to Steel and Iron for Improved Machinability című kiadványa a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az alkalmazandó ASTM-előírásokat egymással kölcsönhatásban álló forgácsolhatósági változókként azonosítja, nem pedig egymástól elszigetelt célértékekként.
A mennyiség önmagában nem alkalmas a teljesítmény előrejelzésére. A nagy, megnyúlt zárványok kis területi hányada kifáradás szempontjából károsabb lehet, mint a finom, gömbszerű részecskék nagyobb populációja. Ezzel szemben elegendő szulfid-területi hányadra lehet szükség ahhoz, hogy az automatikus megmunkálás során a forgács következetesen megtörjön. Az 1995-ös, Liège-i Egyetemen készült Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability című tanulmány olyan forgácsolhatósági indexről számolt be, amely „a szulfidzárványok alakarányával 200%-ról 100%-ra változott”. Eredményei a gömbölyded mangán-szulfid zárványokat részesítették előnyben a szabadforgácsolási tulajdonság szempontjából, megmutatva, hogy a névleges kéntartalom önmagában nem írja le megfelelően a mérnöki szempontból releváns változót.
A morfológia a gócképződés, a növekedés, az ütközés és a deformáció egymást követő folyamatai során alakul ki. A megszilárdulás alatt a zárványok túltelített folyadékból válnak ki, illetve az oldott elemek és a már meglévő részecskék közötti reakciók révén képződnek. A feloldott anyag felhasználásával növekednek, a folyadékáramlás által egymáshoz sodort részecskék ütköznek és agglomerálódnak, továbbá megfelelő méret és felhajtóerő esetén a salakba úszhatnak. Egy részük az acélban marad. Végső populációjukat ezért nemcsak az egyensúlyi kémia, hanem a tartózkodási idő, a turbulencia, a hőmérséklet, a viszkozitás és a fém megszilárdulási sebessége is meghatározza.
A mangán-szulfid jól szemlélteti a tervezési kompromisszumot. Az SAE/AISI 11xx acélok hozzáadott ként tartalmaznak, amely felesleges MnS-zárványokat képez; ezek elősegítik a forgácstörést, és kenő hatást biztosíthatnak a forgácsolási felületen. Az SAE/AISI 12xx acélok hozzávetőleg 0,04–0,12% foszfort is tartalmaznak, ami tovább módosítja a forgácsképződést és a mátrix viselkedését. Hengerlés vagy kovácsolás során a lágy MnS-zárványok megnyúlnak és zárványsorokat képeznek, miközben a keményebb oxidok eltörhetnek, elfordulhatnak vagy szögletes alakúak maradhatnak. Az így kialakuló alakarány és orientáció irányfüggő tulajdonságokat eredményez: a forgácsolhatóság a hosszirányban javulhat, miközben a keresztirányú duktilitás és a kifáradási ellenállás csökkenhet.
A legkisebb forgácsolóerőt eredményező zárványpopuláció nem feltétlenül csökkenti minimálisra a szerszámkopást. Az 1995-ös Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel című tanulmányban a jelentett forgácsolóerő-hatás sorrendje a következő volt: MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3. A megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbszerű szulfidok hatékonyabban mérsékelték a szerszám hátfelületének kopását. Ez közvetlenül figyelmeztet arra, hogy a „forgácsolhatóságot” nem szabad egyetlen mérésként kezelni. Az erő, a forgácstörhetőség, a szerszámkopás, a felületi minőség és a termelés stabilitása eltérően reagálhat ugyanarra a zárványpopulációra.
A kalciumkezelés mind az oxid-, mind a szulfidzárványok módosításával változtatja meg ezt az egyensúlyt. A kalcium reakcióba léphet az alumínium-oxiddal és más oxidokkal, eltérő olvadási viselkedésű és alakú kalcium-aluminátokat képezve; a szulfidokba is beépülhet, kalciumtartalmú részecskéket, például (Mn,Ca)S-t létrehozva. A kalcium oxidok és szulfidok közötti megoszlására vonatkozó termodinamikai előrejelzések segítenek meghatározni a kezelési tartományt. Túl kevés kalcium esetén szögletes alumínium-oxid maradhat vissza; túl sok kalcium nem kívánatos, kalciumban gazdag fázisokat hozhat létre, illetve ronthatja az önthetőséget. A cél tehát nem egyszerűen „több kalcium”, hanem olyan szabályozott zárványpopuláció kialakítása, amely ellenáll a káros deformációnak, és biztosítja a szükséges forgácsolási viselkedést.
Acélgyártási és feldolgozási változók
A zárványtervezés a kemencében kezdődik, de az üstkezelés, az öntés és a képlékeny alakítás során teljesedik ki. A dezoxidálási gyakorlat meghatározza, hogy mely oxidrészecskék gócosodnak először. Alumíniummal dezoxidált acél alumínium-oxid-agglomerátumokat tartalmazhat; a szilícium–mangános gyakorlat ettől eltérő oxidkémiát eredményez. Az üstkeverés módosítja az ütközések gyakoriságát és a felúszást, miközben a salak összetétele és a határfelületi feltételek határozzák meg, hogy a zárványok elnyelődnek-e, vagy visszakerülnek a fémbe. A közbenső üst áramlásszabályozása és a merülő beömlőfúvóka kialakítása befolyásolja az újraoxidációt, a bezáródást és a kokillába belépő részecskék térbeli eloszlását.
A megszilárdulás ezután a zárványok térbeli elrendeződésének jelentős részét rögzíti. A helyi szegregáció módosítja a kén- és mangánkoncentrációkat, ezért a szulfidok a dendritek között koncentrálódhatnak, és a fagyás során eltérő időpontokban képződhetnek. A hűtési sebesség befolyásolja a részecskeméretet és a növekedésre rendelkezésre álló távolságot. A középvonalbeli szegregáció, a zsugorodás és az áramlás által előidézett sávosodás a zárványokat egyenletes eloszlás helyett csoportokba rendezheti.
Az ISO 4967 szerinti diagramminősítések önmagukban nem képesek előre jelezni a forgácsszabályozást, a hátfelületi kopást vagy az automata acélok teljes forgácsolási válaszát. Limited evidence
A meleghengerlés és a kovácsolás módosítja ezt az örökölt zárványpopulációt. A deformáció megnyújtja a szulfidokat, az oxid-agglomerátumok egy részét eltöri, megváltoztatja a részecskék közötti távolságot, és a zárványokat az alakítás irányába rendezi. Ezért a redukciós viszony befolyásolja, hogy mit mutat egy csiszolt metszet. Az ISO 4967:2026 a nemfémes zárványok mikroszkópos meghatározását írja elő hengerelt vagy kovácsolt acéltermékekben, legalább 3-as „redukciós viszony” mellett, ugyanakkor arra is figyelmeztet, hogy szabványos összehasonlító táblázata nem teljes mértékben alkalmazható a szabadforgácsolású acélokra. A táblázattal végzett összehasonlítás dokumentálhatja a zárványosság mértékét, de nem helyettesítheti a szulfidok alakarányának, területi hányadának, csoportosulásának és orientációjának alkalmazásspecifikus elemzését.
Ugyanez az óvatosság vonatkozik a mintavételre és a képelemzésre is. A hosszirányú metszet jól megmutathatja a megnyúlt szulfidokat, míg a keresztirányú metszet inkább a távolságokat és a csoportosulást hangsúlyozza. A kétdimenziós területi hányad nem mutatja meg közvetlenül a háromdimenziós térfogati hányadot, és egyetlen, maximális méretű részecske is meghatározhatja a kifáradást akkor is, ha az átlagos populáció elfogadhatónak látszik. A méréseknek azt a tulajdonságot kell reprezentálniuk, amelyet értékelünk: a forgácsképződés vizsgálatához az alakra és a távolságokra vonatkozó, a forgácsolási irányban meghatározott adatok szükségesek; a kifáradás értékeléséhez pedig a szélsőséges részecskeméretre, a csoportosulásra és a mátrix–zárvány határfelületére vonatkozó információ.
A szabadforgácsolású rozsdamentes acélok esetében a tervezési kompromisszum a korróziós teljesítményt is magában foglalja. A British Stainless Steel Association útmutatója szerint a szulfidzárványok „szilárd kenőanyagként működhetnek a szerszám–munkadarab határfelületen”, a BS EN 10088 pedig egyes acélminőségek esetében 0,015% vagy 0,030% kén hozzáadásával előállított, jól forgácsolható változatokat engedélyez. Ezek a hozzáadások javíthatják a forgácsolási viselkedést, ugyanakkor fokozzák a lyukkorrózióra való érzékenység és a keresztirányú mechanikai tulajdonságok vizsgálatának szükségességét. A zárványtervezés ezért egy adott alkalmazásra vonatkozó döntéssel zárul: meg kell tartani azokat a fázisokat, amelyek hasznos funkciót töltenek be, szabályozni kell méretüket és alakjukat, továbbá el kell távolítani vagy át kell alakítani azokat a populációkat, amelyek hibái meghaladják a forgácsolási előnyüket.
Mangán-szulfid az újrakénezett szabadforgácsoló acélokban
Az MnS képződése és a mangán szerepe
A ként nem passzív szennyezőként adják az újrakénezett acélhoz. Azért adagolják, mert szabályozott körülmények között mangán-szulfidot (MnS) képez, amelynek zárvány populációja megváltoztatja a forgácsképződést, a forgácsolóerőt és a szerszámkárosodást. Az alapreakció egyszerű: a mangán a megszilárdulás során egyesül az oldott kénnel, és akkor keletkeznek MnS-részecskék, amikor a helyi oldhatósági határértékeket túllépik. A kohászat azonban nem egyszerű, mivel a kialakuló zárványok populációja a kén- és mangántartalomtól, a mangán–kén aránytól, az oxigén- és kalciumszinttől, a megszilárdulási körülményektől, a hengerlési redukciótól, valamint az egyes részecskéket körülvevő acélmátrixtól függ.
A mangán két, egymással összefüggő funkciót tölt be. A ként MnS formájában köti meg, ezáltal csökkenti a vas-szulfid képződésére rendelkezésre álló kén mennyiségét, amely a melegtörékenységgel hozható összefüggésbe. Emellett meghatározza azokat a kémiai feltételeket is, amelyek között a szulfidzárványok kiválnak és növekednek. Ha a mangán mennyisége a kénhez viszonyítva elégtelen, a szemcsehatárokon vasban gazdag szulfidok képződhetnek, és ronthatják a melegalakíthatóságot. Megfelelő mangántartalom esetén a kén elsősorban az acélban eloszlatott, mangánban gazdag szulfidokban marad meg.
A SAE/AISI 11xx acélok az ismert újrakénezett szénacélminőségek. Hozzáadott kéntartalmuk többlet mangán-szulfid zárványokat eredményez, amelyek elősegítik a forgácstörést, és forgácsolás közben kenőhatást is biztosíthatnak. A „többlet” szó fontos: a hagyományos szénacélokhoz képest ezek a minőségek szándékosan nagyobb szulfidpopulációt tartalmaznak. Ezt a populációt nem csupán az összes kéntartalom alapján ítélik meg. Két, hasonló kéntartalmú acéladag eltérően forgácsolható, ha szulfidjaik mérete, alakja, területi hányada, összetétele vagy eloszlása különbözik.
A SAE/AISI 12xx acélok foszfort is hozzáadnak az újrakénezett összetételhez. A Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022) e család esetében megközelítőleg 0,04–0,12% foszfort ad meg. A foszfor növelheti a keménységet és javíthatja a forgácstörést, ugyanakkor a képlékenységet és a mátrix forgácsolás közbeni viselkedését is befolyásolja. A kén ezért egy nagyobb kémiai rendszer részeként fejti ki hatását, nem pedig elszigetelt forgácsolhatóság-javító adalékként. Az ASTM International 2024-es szimpóziumi anyaga, az Additives to Steel and Iron for Improved Machinability, tervezési változóként azonosítja a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt, valamint az alkalmazandó ASTM-előírásokat.
A mangán-szulfid kémiája tovább módosítható. A kalciumkezelés megváltoztatja az oxidzárványokat, és módosíthatja a szulfidok összetételét és morfológiáját, így kalciumot tartalmazó szulfidok, például (Mn,Ca)S képződhetnek. Ritkaföldfém-adalékok olyan vegyes populációkat hozhatnak létre, mint az MnS–RE2S3 és a (Mn,Ca)S–RE2S3. Ezek a jelölések többet jelentenek egyszerű kémiai megjegyzésnél: a zárvány összetétele befolyásolja olvadási viselkedését, határfelületi energiáját, deformálhatóságát és a hengerlésre adott válaszát. A kalcium oxidok és szulfidok közötti megoszlásának termodinamikai előrejelzését e szabályozás irányítására használják, azzal a céllal, hogy a zárványok alakja és eloszlása változzon, ne csupán az összes zárványtartalom növekedjen vagy csökkenjen.
Ez a különbség választja el egymástól a zárványmérést és a zárványtervezést. A 2018-as Non-metallic inclusions in steels – origin and control című áttekintés a zárványtervezést a zárványok összetételének, mennyiségének, méreteloszlásának és morfológiájának a gyártási és feldolgozási változókon keresztüli szabályozásaként határozza meg. Egy csiszolatvizsgálat során végzett számlálás megmutathatja, mi van jelen. Önmagában azonban nem mutatja meg, hogy az adott populáció kisebb forgácsolóerőt, hosszabb szerszámélettartamot, jobb kifáradási teljesítményt vagy egy másik alkalmazáshoz megfelelő tisztaságot eredményez-e.
A mérés hatóköre szintén meghatározott. Az ISO 4967:2026 a hengerelt vagy kovácsolt acéltermékekben található nemfémes zárványok mikroszkópos meghatározását írja elő, legalább 3-as „reduktumarány” mellett. Szabványos referenciaábrája nem teljes mértékben alkalmazható szabadforgácsoló acélokra, amelyekben a magas szulfidtartalom szándékos. A hagyományos zárványtisztaság összehasonlítására kialakított minősítési rendszer ezért félrevezetően jellemezhet egy újrakénezett acélminőséget, ha az elemző nem rögzíti külön a szulfidok morfológiáját, méreteit, területi hányadát és orientációját.

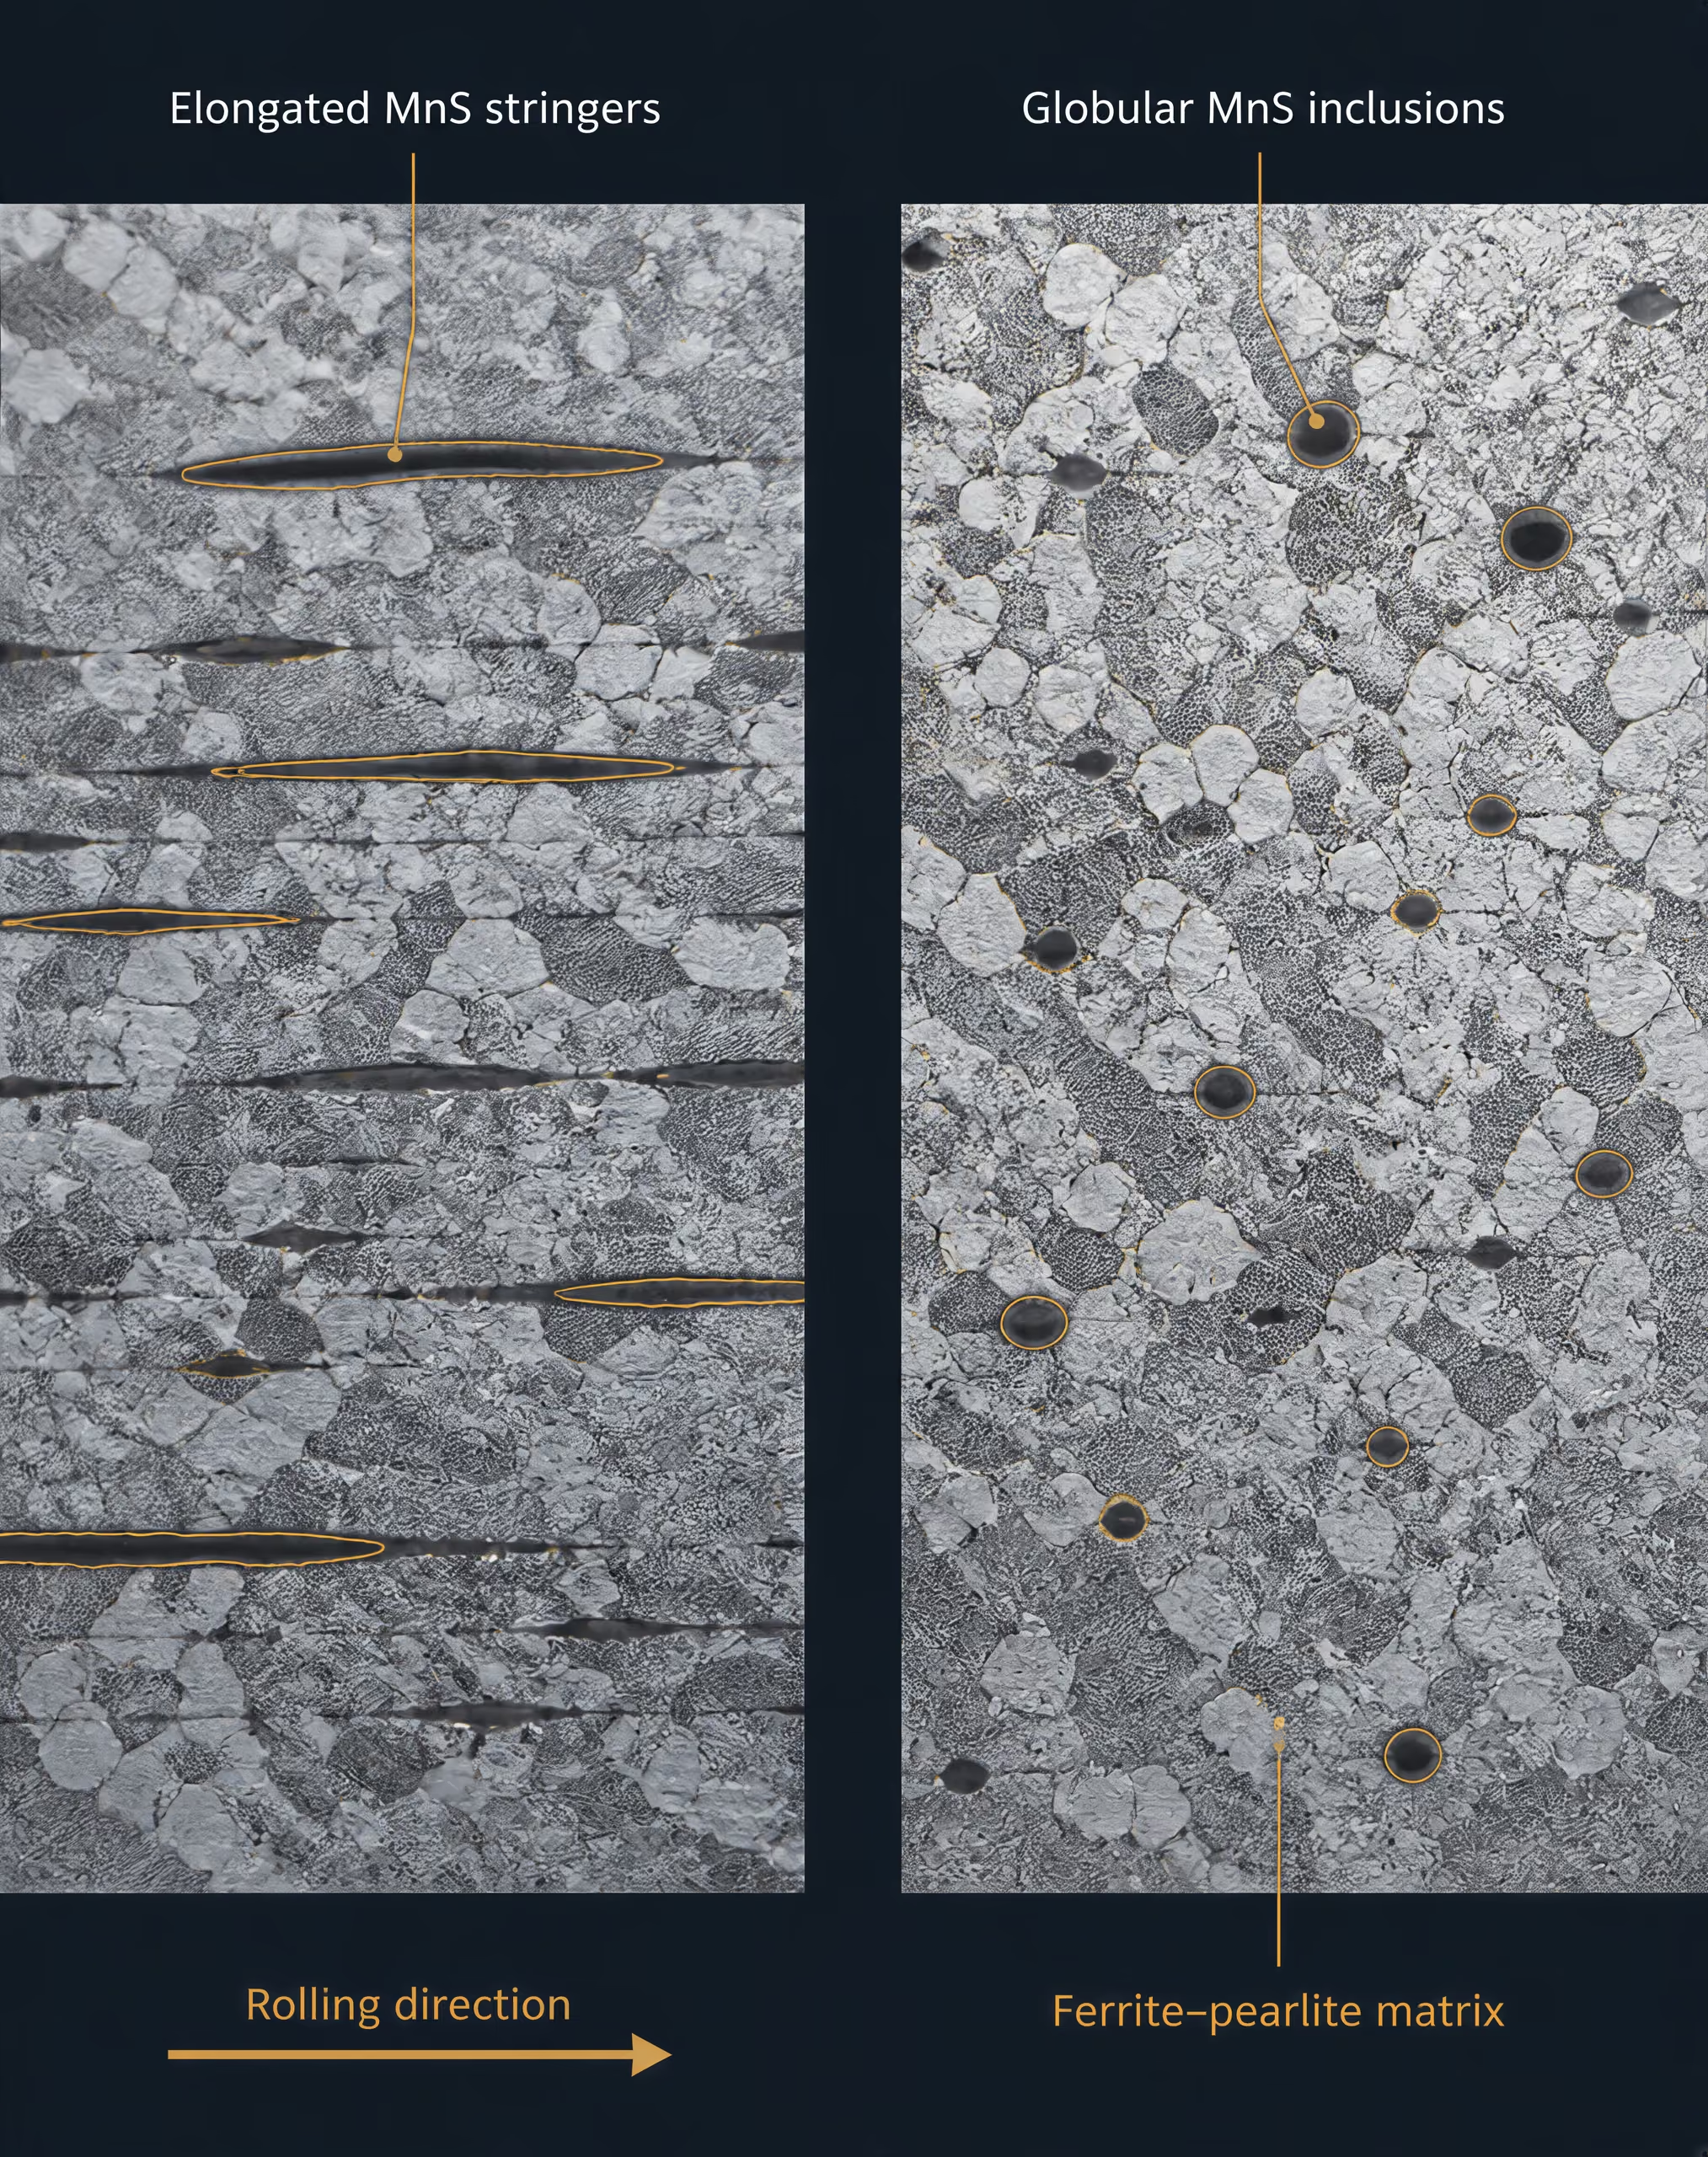
Miért változtatja meg a szulfidok alakja a forgácsolási viselkedést?
A meghatározó változó gyakran nem az, hogy jelen van-e MnS, hanem az, hogy az alakítás mit tett vele. Meleghengerlés során a viszonylag lágy és jól deformálható szulfidrészecskék a hengerlési irányban megnyúlnak. Hosszirányú metszetben megnyúlt, húroszerű zárványokként jelennek meg; alakaránya, amelyet általában a hosszúság és a vastagság hányadosaként fejeznek ki, nagy lehet. Keresztirányú metszetben ugyanezek a részecskék rövidnek vagy csaknem kör alakúnak tűnhetnek. Az orientáció ezért a mérés része, nem pedig másodlagos leíró részlet.
A megnyúlt szulfidok úgy segíthetik a forgácsolóélt, hogy előnyös törési pályákként működnek. Amikor a szerszám összenyomja és nyírja a munkadarabot, a húroszerű részecskék megszakítják az acélmátrix folytonosságát, és elősegítik az üregképződést vagy a helyi szétválást. A forgácsok könnyebben szegmentálódhatnak, így csökkenhet az egyes forgácsok létrehozásához szükséges képlékeny alakváltozás. A zárványok a szerszám és a munkadarab érintkezési tartományának közelében a súrlódást is csökkenthetik, különösen olyan forgácsolási hőmérsékleten, amelyen a szulfidban gazdag törmelék szétkenődik a határfelületen. Ennek gyakori eredménye a kisebb forgácsolóerő és a könnyebb forgácstörés.
Ugyanez a megnyúlt geometria azonban másfajta hátrányt is okozhat. A hosszú húrok a mátrixon belül kiterjedt, gyenge határfelületeket hoznak létre, és abrazív vagy kémiailag aktív törmeléket juttathatnak a szerszám homlokfelületére. Orientációjuk keskeny sávokban koncentrálhatja az alakváltozást, míg a törött zárványmaradványok hozzájárulhatnak az él kipattogzásához vagy az instabil kopáshoz. Az a populáció, amely csökkenti a forgácsoláshoz szükséges erőt, nem feltétlenül azonos azzal a populációval, amely megőrzi a hátfelületet.
A gömbölyű vagy gömbszerű szulfidok másképpen viselkednek. Kisebb alakaránya kompaktabb geometriát eredményez, csökkenti a zárvány–mátrix határfelületek hosszát, és korlátozza hosszú, összefüggő gyengeségi síkok kialakulását. Továbbra is megszakíthatják a forgács áramlását és helyi kenést biztosíthatnak, hatásuk azonban hosszú húrok helyett rövidebb részecskéken keresztül oszlik el. Ez rendszerint csökkenti a szerszám hátkopásának mértékét, még akkor is, ha a forgácsolóerő csökkenése kisebb.
Az 1995-ös folyóiratcikk, az Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, a következőként azonosított szulfidpopulációkat hasonlította össze: „MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3”. A közölt forgácsolóerő-hatások ezt a sorrendet követték. A tanulmány egyben megállapította az alapvető kompromisszumot is: a megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbszerű szulfidok hatékonyabban mérsékelték a szerszám hátkopását. Nincs olyan egyetlen zárványalak, amely minden forgácsolási jellemzőt optimalizálna.
Egy különálló, 1995-ös, a Liège-i Egyetemen készült tanulmány, a Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, olyan forgácsolhatósági indexről számolt be, amely „200%-tól 100%-ig változott a szulfidzárványok alakaránya szerint”. Az eredmény közvetlen kapcsolatot teremt az alakaránya és a mért forgácsolási viselkedés között, és alátámasztja a gömbszerű mangán-szulfid zárványok előnyben részesítését, amikor a cél a szabadforgácsolási teljesítmény és a szabályozott szerszámkopás együttes elérése. Ez nem jelenti azt, hogy minden gömbös zárványpopuláció felülmúl minden megnyúltat; a területi hányad, a részecskeméret, a mátrix szilárdsága, a forgácsolási sebesség, az előtolás, a fogásmélység, a hűtőközeg és a szerszám anyaga továbbra is aktív változók.
Az ASM Handbook ezt a kölcsönhatást kifejezetten hangsúlyozza, és az összetételt, a mikroszerkezetet, a szilárdsági szintet, a forgácsolási körülményeket, a forgácsolófolyadékokat és a szerszám anyagát a forgácsolhatóság egyidejű szabályozó tényezőiként azonosítja. A kén jelentősen megváltoztathatja az edzhető ötvözött acélok forgácsolási viselkedését, hatását azonban a mátrix és a forgácsolórendszer közvetíti. Az egyik keményfémminőséggel és egy adott forgácsolási sebességgel mért kis erőigényű eredmény nem vihető át közvetlenül gyorsacél szerszámra vagy eltérő előtolási sebességre.
Ezért a szabadforgácsoló acélt nem szabad kizárólag a kéntartalom alapján előírni. A hasznos kérdés az, hogy a megtervezett MnS-populáció — annak kémiája, területi hányada, méreteloszlása, orientációja és alakja — megfelel-e a kívánt forgácsolási viselkedésnek. A forgácsolóerő, a forgács szegmentálódása, a hátkopás, a kráterkopás, a felületi minőség és a kifáradással szembeni érzékenység eltérő zárványpopulációkat tehet szükségessé. A mangán teszi használhatóvá a ként; a feldolgozás dönti el, hogy ez a kén milyen hatást fejt ki.
Szulfidkémia az MnS-en túl
A mangán-szulfid nem egyetlen, rögzített forgácsolást segítő anyag. Hatása az összetételtől, az alaktól, a mérettől, a területi hányadtól, az eloszlástól és az azt körülvevő acélmátrixtól függ. Egy hosszú, lágy szulfidzárvány elősegítheti a forgács szegmentálódását és csökkentheti a forgácsolóerőt, míg egy tömör, kevésbé deformálható zárvány más módon szakíthatja meg a forgácsolási zónát, és csökkentheti a szerszám hátfelületén fellépő abrazív vagy adhéziós károsodást. Ezért ugyanaz az acél kisebb forgácsolóerőt mutathat anélkül, hogy a szerszámkopása is a legalacsonyabb lenne.
Ez a különbségtétel azért fontos, mert a „kéntartalom” csak kiindulópont. Az SAE/AISI 11xx acélokhoz hozzáadott kén kerül, amely fölösleges mangán-szulfid-zárványokat hoz létre. Az SAE/AISI 12xx acélokhoz foszfort is adnak; a Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022) ebbe a családba tartozó acélokra hozzávetőleg 0,04–0,12% foszfort ad meg. A foszfor, a mangán–kén arány, a mátrix szilárdsága, a hőkezelés, a forgácsolási sebesség, az előtolás, a fogásmélység, a forgácsolófolyadék és a szerszám anyaga egyaránt módosítja az MnS-nek tulajdonított hatást. Az ASTM International 2024-es szimpóziuma, az Additives to Steel and Iron for Improved Machinability, a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az ASTM-előírásokat egymással kölcsönható tervezési változókként, nem pedig elszigetelt célértékekként kezeli.
Egy 1995-ös tanulmány, az Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, a forgácsolóerő következő sorrendjéről számolt be: MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3. Ez a sorrend a tanulmányon belüli összehasonlításként hasznos, nem pedig valamennyi acélra, szerszámra és forgácsolási körülményre érvényes egyetemes rangsorként. Jelentése attól függ, hogy mit mértek, és hogyan állították elő a zárványokat. A tanulmány arról is beszámolt, hogy a megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbszerű szulfidok hatékonyabban csökkentették a szerszám hátfelületének kopását. Az erő és a kopás nem felcserélhető eredménymutatók.
(Mn,Ca)S és kalciummal módosított szulfidok
A kalcium azáltal változtatja meg a szulfidok viselkedését, hogy módosítja mind a zárványok kémiáját, mind a zárványok kialakulásának folyamatát. Hagyományos újrakénezett acélban a mangán a kénnel egyesülve MnS-t képez, amely általában lágy, melegen hengerlés közben könnyen deformálódó zárvány. A keletkező szulfid hosszú, a hengerlés irányával párhuzamosan elhelyezkedő zárványsort alkothat. A kalcium beléphet a szulfidrácsba, illetve (Mn,Ca)S-ként leírt összetett zárványokat hozhat létre; a kalciumos kezelés emellett módosítja az oxidzárványokat is, amelyek a szulfidok kiválásának góchelyeiként működhetnek.
Ez a kémiai változás módosítja a deformálhatóságot, a morfológiát, a keménységet, valamint a zárvány és a mátrix közötti határfelületet. A kalciummal módosított szulfid nem egyszerűen „több MnS”. Hengerlés utáni alakja kevésbé lehet megnyúlt, és a deformációval szembeni ellenállása is eltérhet a mangán-szulfidétól. Ezek a változások hatással vannak a forgácsképződésre és a szerszám–munkadarab határfelületén fennálló érintkezési viszonyokra. Egy megnyúlt zárvány gyenge utat hozhat létre a nyírt anyagon keresztül, elősegítve, hogy a forgács rövidebb szegmensekre törjön, és csökkentve a folyamatos forgácsoláshoz szükséges erőt. Egy gömbszerűbb zárvány kevésbé irányított károsodást okozhat, és korlátozhatja a zárványokhoz kapcsolódó barázdálódás vagy elkenődés mértékét a szerszám hátfelületén.
A kompromisszum meghatározó jelentőségű. Ha a vizsgálat célja a forgácsolóerő meghatározása, a megnyúlt szulfidok kedvező eredményt adhatnak. Ha azonban a cél a hátfelületi kopás sebességének meghatározása, a gömbszerű szulfidok hatékonyabbak lehetnek akkor is, ha nem eredményezik a legalacsonyabb erőt. Az 1995-ös tanulmányban szereplő sorrendet — MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3 — ezért az alakfaktorra és a területi hányadra vonatkozó megfigyelésekkel együtt kell értelmezni. A kalciumadagolás megváltoztatása olyan mértékben módosíthatja a zárványpopulációt, hogy a következtetés is megváltozik: a zárványok száma, átlagos mérete, alakviszonya, csoportosulása és a mátrix keménysége egyszerre is változhat.
A kalciumos kezelés következésképpen zárványtervezési művelet, nem pedig garantált forgácsolhatóság-javító adalék. A termodinamikai számítások előre jelezhetik, hogyan oszlik meg a kalcium az oxid- és szulfidfázisok között, ezáltal segíthetik az acélgyártókat meghatározott zárványpopulációk célzásában. A végső eredmény továbbra is függ az oxigén- és kénaktivitástól, a kalcium hasznosulásától, a hőmérséklettől, a megszilárdulástól, az újrahevítéstől, a hengerlési redukciótól és a hűtéstől. A névleges kalcium-analízis nem árulja el, hogy a kalcium mekkora része került a szulfidokba, mekkora része maradt az oxidokban, illetve hogy a kívánt morfológia fennmaradt-e a feldolgozás során.
A mérésnek illeszkednie kell a mérnöki kérdéshez. Az ISO 4967:2026 a nemfémes zárványok mikroszkópos meghatározását írja elő hengerelt vagy kovácsolt acéltermékekben, „legalább 3-as redukciós arány” mellett, ugyanakkor a szabvány arra is figyelmeztet, hogy referenciaábrája nem alkalmazható teljes mértékben a szabadon forgácsolható acélokra. Egy ábrás osztályozás leírhatja a zárványok súlyosságát általános termék-ellenőrzési célból, miközben figyelmen kívül hagyhatja a forgácstörést meghatározó megnyúlt szulfidfrakciót. Ezzel szemben egy kétdimenziós metszet alulbecsülheti a szerszámkopást befolyásoló háromdimenziós összekapcsoltságot. A területi hányad és az alakarány nem mellékes részlet, ha a morfológia a tervezés szándékosan szabályozott változója.
A Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (University of Liège, 1995) című kvantitatív tanulmány arról számolt be, hogy a forgácsolhatósági indexe „a szulfidzárványok alakarányával 200%-tól 100%-ig változott”. Ez a tartomány nem rendel egyetlen rögzített értéket minden kalciummal kezelt acélhoz. Azt mutatja, miért nem helyettesítheti a kizárólagos kémiai specifikáció a zárványok jellemzését. A tanulmány a kiválasztott körülmények között a gömbszerű mangán-szulfid-zárványokat részesítette előnyben a szabadon forgácsolható acélok forgácsolhatósága szempontjából, míg a másik 1995-ös munka a megnyúlt szulfidokat különösen hatékonynak találta a forgácsolóerő csökkentésében. Az eltérő eredménymutatók eltérő előnyben részesített zárványpopulációkhoz vezethetnek.
Ritkaföldfémeket tartalmazó szulfidzárványok
A ritkaföldfém-adalékok, amelyeket a zárványok leírásában gyakran a RE2S3 családjelölés képvisel, további változást idéznek elő a szulfidkémiában. A ritkaföldfémek reakcióba léphetnek a kénnel és az oxigénnel, ritkaföldfém-oxiszulfidokat, szulfidokat vagy MnS-hez kapcsolódó összetett részecskéket képezve. A közölt összehasonlításban az MnS–RE2S3 és a (Mn,Ca)S–RE2S3 külön zárványosztályokat jelentett, nem pedig a közönséges MnS egyszerűen magasabb kéntartalmú változatait. Keménységük, olvadási viselkedésük, határfelületi kötődésük és deformációval szembeni ellenállásuk eltérhet az MnS és a kalciummal módosított szulfidok jellemzőitől.
Az ilyen részecskék módosíthatják a mangán-szulfid gócképződését és növekedését, ezáltal a zárványok számát és méreteloszlását, valamint kémiai azonosságukat is megváltoztathatják. Tömörebb vagy összetettebb zárványok kialakulását segíthetik elő, módosíthatják a hengerlés során létrejövő alakarányt, és befolyásolhatják azt is, hogy a forgácsolás közben milyen mértékben válik el a zárvány az acélmátrixtól. Ezek a hatások magyarázzák, miért változtathatják meg a ritkaföldfémeket tartalmazó zárványpopulációk mind az erőt, mind a kopást, de nem indokolják, hogy a ritkaföldfém-tartalmat közvetlen forgácsolhatósági indexként kezeljük.
A közölt erősorrend az MnS-t, a (Mn,Ca)S-t, az MnS–RE2S3-et és a (Mn,Ca)S–RE2S3-et meghatározott sorrendben helyezi el az adott újrakénezett acél és vizsgálati módszer esetében. Ezt nem szabad olyan egyetemes szabállyá alakítani, amely szerint minden egymást követő kémiai összetétel mindig csökkenti vagy növeli az erőt. A forgácsolási sebesség, az előtolás, a szerszámminőség, az élkialakítás, a kenés, a mátrix szilárdsága és a zárványok területi hányada megváltoztathatja a sorrendet. Egy deformációval szemben ellenálló, ritkaföldfémet tartalmazó zárvány csökkentheti a hosszú zárványsorok mennyiségét és javíthatja a kopási viselkedést, ugyanakkor növelheti a forgács nyírásához szükséges erőt. Egy másik, azonos névleges ritkaföldfém-adagolással létrehozott zárványpopuláció durva csoportosulásokat tartalmazhat, amelyek a forgácsszabályozás támogatása helyett károsítják a szerszámot.
A gyakorlati változó az acélgyártás és a feldolgozás során létrehozott zárványpopuláció: összetétele, mennyisége, méreteloszlása, morfológiája és térbeli eloszlása. A zárványtervezésnek a Non-metallic inclusions in steels – origin and control című, 2018-as áttekintésben megfogalmazott meghatározása informatívabb, mint egy adalékanyagokat felsoroló táblázat. Ez azt is megmagyarázza, miért kell a kalciumos és ritkaföldfémes kezeléseket meghatározott eredménymutatóhoz kapcsolódó forgácsolási vizsgálatokkal értékelni. A forgácsolóerő, a forgácstörhetőség, a felületi minőség, a szerszám hátfelületi kopása, a homlokfelületi kráterkopás és a méretstabilitás eltérő zárványcélokat tehet indokolttá.
A szulfidkémiát ezért mindig a mátrix és a forgácsolási művelet figyelembevételével kell értékelni. Az a zárvány, amely csökkenti az erőt, nem feltétlenül minimalizálja a kopást. Egy alacsony széntartalmú, újrakénezett rúdban jól teljesítő zárványpopuláció másképpen viselkedhet egy nemesíthető ötvözött acélban, amelyben a kén a szilárdsággal és a mikroszerkezettel való kölcsönhatása révén jelentősen módosíthatja a forgácsolási viselkedést. A rozsdamentes acélokban a szulfidok „szilárd kenőanyagként működhetnek a szerszám–munkadarab határfelületén”; a BS EN 10088 egyes acélminőségek esetében 0,015% vagy 0,030% kén hozzáadásával előállított, jól forgácsolható változatokat engedélyez. A névleges kén-, kalcium- vagy ritkaföldfém-tartalom minden esetben csupán technológiai bemeneti adat. A forgácsolási viselkedést a kész zárványok és az őket körülvevő acél határozza meg.
Alaktényező, területhányad és a zárványpopuláció statisztikai jellemzői
A zárványokról készült mikroszkópos kép egy metszet mérési eredménye, nem pedig az acél háromdimenziós térfogatának közvetlen fényképe. Ez a különbség különösen a könnyen forgácsolható acélminőségek esetében fontos, ahol a szulfidok geometriája befolyásolhatja a forgácsolóerőt, a forgácsszegmentálódást, a szerszámkopást, valamint ugyanazon kénadagolás látszólagos hatékonyságát. Egy polírozott hosszirányú metszeten a mangán-szulfidok hosszú, rendezett szalagokként jelenhetnek meg; ugyanennek az anyagnak egy keresztirányú metszete rövid, közel kör alakú metszeteket mutathat. Egyik kép sem téves. Mindegyik egy anizotróp zárványpopuláció más-más síkját mintavételezi.
| Mérés | Amit leír | Miért fontos |
|---|---|---|
| Összetétel | A részecske kémiai azonossága | Elkülöníti az MnS-t, az oxidokat, a kalciumot tartalmazó fázisokat, az ólmot és a ritkaföldfémeket tartalmazó zárványokat |
| Területi hányad | A zárványok által elfoglalt metszeti terület | A megadott mintavételi feltételek mellett jelzi a populáció mennyiségét |
| Méreteloszlás | A részecskeméretek szóródása | Figyelembe veszi a finom részecskéket és a nagy, káros részecskék szélső értékeit |
| Morfológia | Alak, alakarány és köralakúság | Összekapcsolja a zárványgeometriát a forgácsképződéssel és a szerszámkopással |
| Orientáció | A hengerlési vagy forgácsolási irányhoz viszonyított igazodás | Rögzíti az anizotróp forgácsolási és üzemi viselkedést |
A releváns leíráshoz ezért többre van szükség, mint a zárvány maximális hosszának vagy egy olyan vizuális megállapításnak a megadására, hogy „sok szulfid található benne”. Az elemzésnek legalább a zárványok összetételét, morfológiáját, területhányadát, számsűrűségét, méreteloszlását és orientációját kell közölnie, továbbá meg kell adnia a mintavétel irányát, a nagyítást, a látómezők kiválasztásának módszerét és a képelemzési szabályokat.
Alaktényező A részecske alakjának dimenzió nélküli jellemzője; egy gyakori kétdimenziós definíció: F = 4πA/P², ahol A a terület, P pedig a kerület.
Az alaktényező dimenzió nélküli mérőszám, amely azt fejezi ki, hogy egy zárvány mennyire közelíti meg a kiválasztott referenciaalakzatot, amely kétdimenziós képen általában kör. Az egyik gyakori definíció:
ahol a zárvány területe, pedig a kerülete. A tökéletes kör esetében ; egy megnyúlt, szögletes vagy szabálytalan részecske értéke kisebb. Egyes vizsgálatok a hossz és szélesség arányát nevezik alaktényezőnek, ezért a kifejezés az egyenlete megadása nélkül nem értelmezhető egyértelműen. Ugyanaz a zárvány eltérő numerikus értékeket kaphat különböző konvenciók alkalmazásakor.
Alakarány A zárvány fő méretének és mellékméretének aránya; a megnyúlt részecskék értéke magasabb, mint a gömbszerű részecskéké.
A képarány, amelyet egyes forgácsolhatósági vizsgálatokban alakaránynak is neveznek, általában a főméretet hasonlítja össze a mellékmérettel:
Itt a maximális vagy illesztett főtengelyhossz, pedig a hozzá tartozó szélesség. Egy gömbszerű részecske aránya megközelítőleg 1, míg egy megnyúlt szulfidé lényegesen nagyobb. Ez az arány nem azonos a köralakúsággal. Egy sima ellipszis és egy csipkézett szélű részecske értéke azonos lehet, miközben kerületük és alaktényezőjük eltér.
A területhányad a mért metszetnek a zárványok által elfoglalt százalékos aránya. Csak akkor becsüli a térfogati hányadot, ha a sztereológiai feltételezések és a mintavételi körülmények megfelelőek. A számsűrűség a kétdimenziós vizsgálatban az egységnyi területre jutó zárványok száma, illetve egységnyi térfogatra jutó szám háromdimenziós, validált módszer alkalmazásakor. A méreteloszlás azt rögzíti, hogyan oszlanak meg a zárványméretek a populációban, nem csupán egy átlagértéket ad meg. Kifejezhető ekvivalens körátmérővel, területtel, hosszúsággal, szélességgel vagy osztályközökkel. Az orientáció a zárvány főtengelyének irányát írja le a hengerlési irányhoz, a keresztirányhoz vagy más vonatkoztatási irányhoz képest. Hengerelt acélban ez az irányinformáció alapvető fontosságú, mivel a szulfidok a megmunkálás során rendszerint deformálódnak és rendeződnek.
Miért lehet félrevezető egyetlen zárványkép?
A mintavételi torzítás már azelőtt elkezdődik, hogy a mikroszkópot bekapcsolnák. A feltűnő zárványokat tartalmazó látómezők kiválasztása túlbecsüli a területhányadot és a nagy részecskék gyakoriságát; a vizuálisan tiszta látómezők kiválasztása ennek ellenkezőjét eredményezi. Kis számú, nagy nagyítású kép túlzottan reprezentálhat helyi zárványhalmazokat, míg a kis nagyítású látómezők elrejthetik a finom részecskéket, vagy egyetlen objektummá olvaszthatják össze a szomszédos zárványokat. Az automatizált képelemzés küszöbérték-beállításai hasonló problémát okoznak: a szürkeségi küszöb megváltoztatása egy szabálytalan szulfidot több részecskére bonthat, vagy eltüntetheti a körülötte lévő vékony oxidfilmet.
A metszet síkja további torzítást okoz. Egy megnyúlt MnS-zárvány, amelyet a hosszanti tengelyével párhuzamosan metszenek, hosszú és keskeny alakban jelenik meg. Ugyanez a zárvány a középső részén, keresztirányú síkban metszve tömör ovális alakúnak látszhat. Ferde metszés köztes eredményt ad. Következésképpen a hosszirányú metszetekből meghatározott alakarányt nem szabad közvetlenül összehasonlítani a keresztirányú metszetekből kapott értékkel, kivéve, ha az orientáció és a mérési konvenció azonos.
A hengerlés sávos szerkezetet és irányfüggő csoportosulást hoz létre. A szulfidok tisztább mátrixrétegekkel elválasztott rétegekben fordulhatnak elő, ezért a szélesség mentén véletlenszerűen kiválasztott látómezők eltérő eredményt adhatnak az egyetlen sáv mentén felvett látómezőkhöz képest. A csoportosulás a helyi teljesítményt is befolyásolja. Két acélolvasztás azonos teljes területhányaddal és számsűrűséggel rendelkezhet, miközben az egyikben a részecskék egyenletesen oszlanak el, a másikban pedig zárványokban gazdag telepek találhatók zárványszegény területekkel elválasztva. Forgácsolás közben a szerszám egy vágási útvonal mentén ismételten találkozhat a zárványhalmazzal, ezért a helyi viselkedés eltérhet a teljes anyagra jellemző átlagtól.
A zárvány maximális mérete különösen könnyen helytelenül értelmezhető. Ez a vizsgált területen észlelt legnagyobb részecskét azonosítja; nem írja le a tipikus részecskét, egy statisztikailag stabil eloszlás felső szélső tartományát vagy a részecskék közötti távolságot. A maximum a vizsgált területtel együtt növekszik, ezért egy nagyobb vizsgálat nagyobb látszólagos maximumot találhat akkor is, ha az acél zárványpopulációja változatlan. A populáció érdemi leírásának tartalmaznia kell a vizsgált látómezők számát vagy a teljes vizsgált területet, a részecskeszám meghatározására alkalmazott küszöböt, a méretosztályokat vagy az eloszlás paramétereit, valamint adott esetben a szélsőérték-módszert.
Az ISO 4967:2026 a hengerelt vagy kovácsolt acéltermékekben található nemfémes zárványok mikroszkópos meghatározását írja elő, „legalább 3-as redukciós arány mellett”. Referenciaábrája hasznos a szabványosított összehasonlításhoz, a szabvány azonban figyelmeztet arra, hogy az ábra nem alkalmazható teljes mértékben a könnyen forgácsolható acélokra. Ez a korlátozás a mesterségesen kialakított szulfidok rendeltetéséből következik: egy nagy, megnyúlt MnS-szalag általános tisztasági vizsgálatban kifogásolható zárványként értékelhető, miközben forgácsolási vizsgálatban hozzájárulhat a forgácstöréshez és a kisebb forgácsolóerőhöz. A mérésnek összhangban kell lennie a feltett kérdéssel.
Alakarány, gömbszerű szulfidok és forgácsolhatósági indexek
Az 1995-ös, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability című, Liège-i Egyetemen készült tanulmány arról számolt be, hogy a forgácsolhatósági index „200%-ról 100%-ra változott a szulfidzárványok alakarányával”. Ez az eredmény közvetlenül figyelmeztet arra, hogy a szulfidmennyiséget ne tekintsük az egyetlen szabályozó változónak. Hasonló kéntartalmú és összehasonlítható területhányadú populációk nagyon eltérő forgácsolási választ adhatnak, ha részecskéik megnyúlt szalagokból gömbszerűbb alakúvá válnak.
Az eredmény nem jelenti azt, hogy a nagy képarány mindig kívánatos. Újrakénezett, könnyen forgácsolható acélban a megnyúlt szulfidok hatékonyabban csökkenthetik a forgácsolóerőt, feltehetően azért, mert a nyírási zóna mentén deformálódnak és törnek, ezáltal elősegítik a forgács szegmentálódását. Ezzel szemben a gömbszerű szulfidokról azt közölték, hogy hatékonyabban csökkentik a szerszám hátkopását. Ezért az a zárványpopuláció, amely az azonnali forgácsolóerőt csökkenti, nem feltétlenül azonos azzal, amely a legkisebb kumulatív kopást eredményezi. A „forgácsolhatóságra” vonatkozó bármely állításnak meg kell határoznia a vizsgált választ: a forgácsolóerőt, a forgácstörési teljesítményt, a szerszám hátkopását, a felületi minőséget, a teljesítményfelvételt vagy a szerszám élettartamát.
Az 1995-ös Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel című tanulmány a szulfidkémiai rendszereket a következő sorrendben hasonlította össze: MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3. Az összetétel, az alaktényező és a területhányad együttesen fejtette ki hatását. A kalcium- és ritkaföldfém-adalékok megváltoztathatják a szulfidok morfológiáját és a hozzájuk kapcsolódó oxidpopulációt, nem csupán növelik vagy csökkentik a zárványok számát. A kalciumkezelést az oxidok és szulfidok összetételének és alakjának szabályozására alkalmazzák; az oxidok és szulfidok közötti kalciummegoszlás termodinamikai előrejelzései segítenek a kialakuló populáció irányításában.
Ez a zárványtervezés lényege: a „összetétel, mennyiség, méreteloszlás és morfológia” célzott kialakítása, ahogyan azt a Non-metallic inclusions in steels – origin and control című, 2018-as áttekintés ismerteti. Ez nem a használati feltételektől elszakított tisztasági verseny. A SAE/AISI 11xx acélok hozzáadott ként tartalmaznak, amely felesleges mangán-szulfidot képez, míg a SAE/AISI 12xx acélok ezenfelül megközelítőleg 0,04–0,12% foszfort is tartalmaznak, ezért a mátrix és a zárványok kémiája együttesen változik. Az ASTM International 2024-es szimpóziumának tematikája a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az ASTM-előírásokat a forgácsolhatóság-tervezés változói között sorolja fel.
Ugyanez az alapelv érvényes a rozsdamentes acélminőségekre is. A British Stainless Steel Association a könnyen forgácsolható rozsdamentes acélokban található szulfidokat „szilárd kenőanyagként a szerszám–munkadarab érintkezési felületén” írja le, és egyes acélminőségek esetében a BS EN 10088 szabvány szerinti, 0,015% vagy 0,030% kénadagolással előállított, jól forgácsolható változatokat ismertet. Ezeket az adagolásokat nem lehet egyetlen polírozott látómező alapján megítélni. Az érvényes értelmezés összekapcsolja a mért zárványpopulációt az acélmátrix szilárdságával, a forgácsolási sebességgel, az előtolással, a fogásmélységgel, a hűtőközeggel és a szerszám anyagával — vagyis az ASM Handbook által azonosított, egymással kölcsönható szabályozó tényezőkkel. A statisztika csak akkor hasznos, ha a mintavétel iránya és a mérnöki cél egyértelmű.
Hogyan méri az ISO 4967:2026 a nemfémes zárványokat?
Az ISO 4967:2026 az acélban található nemfémes zárványok meghatározására szolgáló metallográfiai szabvány. Azt vizsgálja, hogy mi figyelhető meg és mi osztályozható egy előkészített metallográfiai metszeten, nem pedig a forgácsolási teljesítmény közvetlen mérésével foglalkozik. Ez a különbség fontos az automata acélminőségek esetében, amelyeknél a zárványok gyakran az acél összetételének szándékosan kialakított elemei, nem pedig az olvasztásból visszamaradt véletlenszerű szennyezők.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
A szabvány legalább 3-as alakváltozási aránnyal készült hengerelt vagy kovácsolt acéltermékek vizsgálatát írja elő. Referenciarendszere ezért olyan Termékekre irányul, amelyek az öntés után jelentős mértékű melegalakításon mentek keresztül. A hengerlés és a kovácsolás módosítja a kiindulási zárványállományt: a zárványok megnyúlhatnak, eltörhetnek, csoportosulhatnak, újraeloszthatnak, illetve az alakítás irányába rendeződhetnek. A késztermékből vett polírozott metszet ezt a feldolgozott állapotot rögzíti, nem egyszerűen az üstben vagy a folyamatosan öntött szálban jelen lévő zárványállományt.
Az ISO 4967:2026 meghatározott mikroszkópos körülmények között lehetővé teszi a megfigyelt nemfémes zárványok ismételhető osztályozását. Segítségével a gyártó, a vevő, a laboratórium vagy a meghibásodásvizsgálat közös nyelvet használva hasonlíthatja össze az adagokat és a termék különböző helyeit. Önmagában azonban nem bizonyítja, hogy egy acél rövid forgácsot, kis forgácsolóerőt, hosszú szerszámélettartamot vagy meghatározott felületi minőséget eredményez.
Ez a korlátozás különösen fontos az automata acélok esetében. A diagram szerinti minősítés leírhatja egy zárványmező látszólagos súlyosságát vagy méretosztályát, miközben megválaszolatlanul hagyja a forgácsolást meghatározó kérdéseket: Milyen a zárványok kémiája? Megnyúlt vagy gömbölyded a szulfid? Hogyan helyezkednek el a zárványok a forgácsolási irányhoz képest? Mekkora a területi hányad és a méreteloszlás? Jelen vannak-e oxidrészecskék a szulfidok mellett? Mekkora a mátrix keménysége, szilárdsága és alakváltozási keményedési reakciója? Milyen szerszámanyagot, forgácsolási sebességet, előtolást, fogásmélységet és forgácsolófolyadékot alkalmaztak?
Az ASM Handbook a forgácsolhatóságot az összetétel, a mikroszerkezet, a szilárdsági szint, a forgácsolási körülmények, a forgácsolófolyadékok és a szerszámanyag közötti kölcsönhatásként kezeli. A kén jelentősen megváltoztathatja a nemesíthető ötvözött acélok forgácsolási viselkedését, de önmagában a kéntartalom nem írja le kellőképpen ezt a viselkedést. Az ASTM International 2024-es szimpóziumi munkája, Additives to Steel and Iron for Improved Machinability, a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az alkalmazandó ASTM-előírásokat tervezési változókként azonosítja. A kialakuló zárványállomány kémiáját és morfológiáját együtt kell figyelembe venni.
Alkalmazási kör, termékforma és alakváltozási arány
Az ISO 4967:2026-ban szereplő „legalább 3-as alakváltozási arány” az alkalmazási kör feltétele, nem pedig a forgácsolhatóság küszöbértéke. Azt jelzi, hogy a szabvány hatálya alá tartozó hengerelt vagy kovácsolt termék a kiinduló keresztmetszetéhez képest minimális mértékű alakváltozáson ment keresztül. Ez a feldolgozási előzmény befolyásolja a kész metszeten látható zárványok alakját és eloszlását. A melegalakítás előtt még megközelítőleg tömör mangán-szulfid zárvány hengerlés után hosszú zárványsorrá válhat, míg egy rideg oxid több kisebb részecskére törhet.
A mért eredmény ezért egy meghatározott termékformához, helyhez, orientációhoz és előkészítéshez tartozik. Egy rúdon hosszirányban készített metszet egészen másképpen mutathatja a szulfidzárványsorokat, mint ugyanazon rúd keresztirányú metszete. Egy kovácsolt alkatrész áramlással kapcsolatos változásokat tartalmazhat, amelyeket egyetlen polírozott látómező nem képvisel. A mintavételt a mérnöki kérdéshez kell igazítani. Ha a rúd tengelye menti forgácsolás a vizsgálat tárgya, akkor a hosszirányú szulfidalak és -távolság relevánsabb lehet, mint a keresztirányú darabszám. Ha a kifáradás vagy a belső tisztaság a kérdés, akkor a csoportosult oxidok és a nagy, elszigetelt részecskék más vizsgálati stratégiát igényelhetnek.
A szabvány metallográfiai alapja gyakorlati korlátokat is meghatároz arra nézve, hogy mit jelent az eredmény. Az elemző egy háromdimenziós zárványállományon áthaladó kétdimenziós síkot vizsgál. Egy zárvány látszólagos hossza függ a metszet orientációjától; a látszólagos területi hányad attól, hogy a sík mely részecskéket metszi; egy zárványcsoport pedig a kiválasztott látómezőtől függően többé vagy kevésbé súlyosnak tűnhet. Az előkészítés minősége szintén fontos. A kipergés, a polírozási karcok, a szennyeződés, a túlmelegedés vagy az elégtelen kontraszt zárványjellemzőként értelmezhető.
Az újrakénezett SAE/AISI 11xx acélokban a hozzáadott kén főként mangánnal egyesül, és felesleges mangán-szulfidot, azaz MnS-t képez. Ezek a zárványok elősegítik a forgácstörést, és hozzájárulhatnak a forgácsolási zónában kialakuló kenéshez. A SAE/AISI 12xx acélok foszfort is tartalmaznak; a Mechanical Engineers’ Handbook, Carbon and Alloy Steels szerint a foszfortartalom megközelítőleg 0,04–0,12%. Az ólmozott újrakénezett minőségekben az ólom szulfidzárványokhoz kötődve vagy szabad ólomrészecskékként van jelen. Ezek a részletek nem helyettesíthetők egyetlen zárványminősítéssel.
A jól forgácsolható rozsdamentes acélok egy másik példát jelentenek. A British Stainless Steel Association szerint a szulfidzárványok „szilárd kenőanyagként működhetnek a szerszám–munkadarab határfelületen”. A BS EN 10088 egyes acélminőségek esetében 0,015 vagy 0,030% kén hozzáadásával előállított, jól forgácsolható változatokat engedélyez. Ugyanakkor ugyanaz a névleges kénhozzáadás eltérő zárványállományt eredményezhet a dezoxidációs gyakorlattól, a kalciumkezeléstől, az oxigénpotenciáltól, a megszilárdulási körülményektől és a melegalakítási előzményektől függően.
Referenciadiagramok és korlátaik az automata acélok esetében
A diagram-összehasonlításon alapuló módszer a megfigyelt mikroszerkezetet szabványosított referenciakategóriákhoz rendeli. Ez hasznos a gyártásellenőrzés és a kommunikáció szempontjából. Megmutathatja, hogy egy látómező hasonlít-e egy meghatározott zárványosztályhoz, lehetővé teheti az azonos eljárással vizsgált minták összehasonlítását, és támogathatja az elfogadási kritériumokat, ha egy termékspecifikáció zárványminősítést ír elő. Nem azonosít azonban automatikusan minden részecskét kémiailag, nem méri a teljes háromdimenziós zárványállományt, és nem jelzi előre a forgácsolási viselkedést.
Az ISO 4967:2026 kifejezetten figyelmeztet arra, hogy a szabványos referenciadiagram nem teljes mértékben alkalmazható automata acélokra. A figyelmeztetés alapvető jelentőségű. A diagramot a zárványok megjelenésének szabványosított osztályozására dolgozták ki, míg az automata acélokat úgy tervezik, hogy olyan zárványokat tartalmazzanak, amelyek hatása az összetételtől, az alaktól, a mennyiségtől, az eloszlástól és az acélmátrixszal való kölcsönhatástól függ. Egy olyan diagramkategória, amely a megnyúlt szulfidot zárványjellemzőként kezeli, további elemzés nélkül nem állapítja meg, hogy az adott szulfid csökkenti-e a forgácsolóerőt vagy felgyorsítja-e a szerszámkopást.
Az 1995-ös tanulmány, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, a forgácsolóerőre gyakorolt hatást a következő sorrendben közölte: MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3. A tanulmány azt is megállapította, hogy a megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbölyded szulfidok hatékonyabban mérsékelték a szerszám hátfelületének kopását. Az eredmény elutasít minden olyan egyszerű szabályt, amely szerint valamely zárványmegjelenés egyetemesen előnyösebb volna. Az a zárványállomány, amely elősegíti a forgács leválását, nem feltétlenül azonos azzal, amely védi a szerszámélt.
Egy különálló kvantitatív tanulmány, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, olyan forgácsolhatósági indexről számolt be, amely „a szulfidzárványok alakarányával 200%-ról 100%-ra változott”, és a jól forgácsolható mangán-szulfidzárványok előnyben részesített, gömbölyded morfológiáját azonosította. A diagram-összehasonlítás rögzítheti a megnyúlt vagy gömbölyded morfológiát, de nem feltétlenül reprodukálja a tanulmányban alkalmazott alakarányt, területi hányadot, térbeli eloszlást vagy forgácsolási vizsgálati körülményeket.
A kalciumkezelés jól mutatja, miért kell a kémiát a megjelenéssel együtt értékelni. A kalcium módosíthatja az oxid- és szulfidzárványok összetételét és morfológiáját, a kalcium oxidok és szulfidok közötti megoszlásának termodinamikai előrejelzése pedig támogathatja a folyamatirányítást. Két, kis nagyításon hasonlónak tűnő zárvány eltérhet Ca-, Mn-, ritkaföldfém-, oxigén- vagy kéntartalmában, és ezért eltérően viselkedhet forgácsolás közben.
Ezért az ISO 4967:2026 szabványt szabványosított tisztasági és zárványosztályozási módszerként, nem pedig forgácsolhatósági tanúsítványként kell kezelni. Egy hasznos, automata acélokra irányuló értékelés a diagram-összehasonlítást kombinálhatja automatizált képelemzéssel, pásztázó elektronmikroszkópiával és energiadiszperzív spektroszkópiával, kvantitatív területi hányaddal, méreteloszlás-mérésekkel, alakarányokkal, orientációs adatokkal, keménységméréssel és ellenőrzött forgácsolási vizsgálatokkal. A mérésnek azt a tulajdonságot kell reprezentálnia, amelyet értékelnek. A kifáradási elemzéshez kiválasztott zárványadatok nem alkalmasak automatikusan a forgácsképződés előrejelzésére, és a megfelelő diagram szerinti minősítés nem bizonyítja a forgácsolási teljesítményt.
A megfelelő zárványmérési módszer kiválasztása a mérnöki kérdéshez
A zárványmérés csak akkor hasznos, ha léptéke és érzékenysége illeszkedik a vizsgált tulajdonsághoz. Egy olyan módszer, amely az acéladagokat az összesített zárványérték alapján különíti el, megfelelő lehet a tisztaság felmérésére, ugyanakkor nem feltétlenül magyarázza meg, hogy két újrakénesített acél miért eredményez eltérő forgácsot vagy szerszámélettartamot. A zárványtechnológia a zárványok összetételének, mennyiségének, méreteloszlásának és morfológiájának tudatos szabályozásával foglalkozik; ezért a mérésnek meg kell őriznie azokat a jellemzőket, amelyeket a folyamat szabályozni kíván.
Osztályozó táblázatos módszerek, kvantitatív képelemzés és metallográfiai metszetek
Az osztályozó táblázatok továbbra is praktikusak a gyártásellenőrzésben, mivel gyorsak, olcsók és jól ismertek. Egy polírozott, maratott vagy maratatlan metszetet standard mezőkkel hasonlítanak össze, általában a zárványtípus és a súlyosság szerint. Az eredmény közös nyelvet biztosíthat az acéltisztaság leírására, de egy populációt egyetlen osztályszámmá tömörít. Nem feltétlenül különbözteti meg, hogy egy szulfidpopuláció sok rövid részecskéből vagy ugyanakkora látszólagos súlyosság mellett kevesebb, erősen megnyúlt szulfidszalagból áll-e.
Az ISO 4967:2026 szabvány a „legalább 3-as alakváltozási aránnyal” hengerelt vagy kovácsolt acéltermékekben található nemfémes zárványok mikroszkópos meghatározását írja elő. Referenciatáblázata hasznos a hagyományos zárványértékeléshez, de a szabvány figyelmeztet arra, hogy a táblázat nem alkalmazható teljes mértékben a szabadforgácsoló acélokra. Ez a korlátozás fontos. Az SAE/AISI 11xx acélok magas szulfidértékét nem ugyanúgy kell értelmezni, mint egy csapágyacél magas oxidértékét, mivel az előbbiekhez szándékosan adnak feleslegben mangán-szulfidot a forgácstörés és a kenés elősegítésére.
Maga a metallográfiai metszet is meghatározza a választ. A hengerlési iránnyal párhuzamos hosszmetszet feltárja a szulfidszalagokat, és lehetővé teszi a hossz, a szélesség, az alakarány, valamint a deformációs útvonal menti távolság mérését. A keresztmetszet ettől eltérő, kétdimenziós metszetet mutat, amely gyakran rövidebbnek vagy inkább izometrikusnak láttatja a megnyúlt zárványokat. Egyik nézet sem „a” zárványmorfológia. Mindegyik egy háromdimenziós populáció metszetspecifikus vetülete.
Ezért a jelentésben meg kell adni a metszet orientációját, a polírozási eljárást, a nagyítást, a vizsgált mező területét, a mezők számát és a mintavételi helyet. A „hosszmetszet, negyedvastagság, 100 mező 500× nagyítással” értelmezhető adat; a „tisztaság: 1,0” viszont nem az. A mintavételnek a termék szempontjából releváns helyeket is le kell fednie. A középvonalban, a negyedvastagságban és a felület közelében lévő anyag eltérhet egymástól, mivel a zárványok a dermedés és a hengerlés során elmozdulhatnak, deformálódhatnak, felúszhatnak vagy szegregálódhatnak. Ha egy kifáradási vizsgálat a felület közeli tartományt elemzi, akkor egy középvonalból vett minta nem helyettesítheti azt.
Az automatizált kvantitatív képelemzés olyan mérési adatokat szolgáltat, amelyeket a táblázatok nem: részecskeszámot, területi hányadot, ekvivalens átmérőt, hosszúságot, szélességet, alakarányt, legközelebbi szomszédtól mért távolságot és méreteloszlásokat. Különösen hasznos, amikor a mérnöki kérdés az átlagos értékelés helyett a nagy zárványok eloszlásának szélső tartományától függ. A képelemzés azonban nem válik automatikusan objektívvé. A küszöbérték kiválasztása, a megvilágítás, a polírozási karcok, az érintkező részecskék szegmentálása, a nagyítás és a mezők kiválasztása mind módosíthatja a mért populációt. Az elemzőnek meg kell adnia, hogy a részecskéket vetített terület, maximális hossz, ekvivalens körátmérő vagy más meghatározás alapján osztályozta-e.
Összetételérzékeny módszerekre van szükség akkor, amikor a kémiai összetétel alapján kell elkülöníteni a funkcionális zárványosztályokat. Az energiadiszperzív spektroszkópiával felszerelt pásztázó elektronmikroszkópia meg tudja különböztetni az MnS-t a kalciummal módosított szulfidoktól, az oxidoktól, az ólomrészecskéktől és a ritkaföldfémeket tartalmazó szulfidoktól. Az elektronmikroszondás elemzés vagy más, kapcsolódó mikroanalitikai módszerek megbízhatóbb elemeloszlási adatokat szolgáltathatnak olyan esetekben, amikor a spektrumok átfednek, vagy a részecskék kisméretűek. Ezek a módszerek több időt és költséget igényelnek, de egy optikai képen látható fekete vagy szürke jellegzetesség önmagában nem azonosítja a vegyületet. Ólmozott újrakénesített acélban az ólom előfordulhat szulfidzárványokkal együtt vagy szabad ólomrészecskék formájában; ha mindkettőt „szulfidként” csoportosítjuk, elveszítünk egy, a megmunkálhatóság szempontjából lényeges különbséget.
Az irányfüggő mérés külön kezelést érdemel. Hengerelt termékek esetében kizárólag a részecskék területi hányadának mérése elfedheti a megnyúlást. Meg kell adni az orientációeloszlást, a hossz–szélesség arányt vagy alakarányt, és lehetőség szerint a hosszmetszetben, valamint a keresztmetszetben végzett méréseket is. Fáradás szempontjából kritikus vizsgálatoknál indokolt lehet a háromdimenziós rekonstrukció vagy a sorozatmetszetes módszer, bár ezek több anyagot és gondos illesztést igényelnek. A módszert a tönkremeneteli mechanizmushoz kell igazítani, nem pusztán a legkönnyebben előkészíthető polírozott felülethez.
A mérés illesztése a kifáradáshoz, a tisztasághoz és a megmunkálhatósághoz
A kifáradási vizsgálatok során általában a legnagyobb és legkárosabb zárványokat kell azonosítani, megadva azok helyét, összetételét és a terhelt felülettől mért távolságát. Az átlagos zárványérték elrejthet egyetlen repedésindító alumínium-oxid-klasztert vagy kalcium-aluminát-részecskét. Az automatizált terület- és méreteloszlások, a szélsőérték-elemzés és az összetételérzékeny vizsgálat megfelelőbb. A metszet orientációjának összhangban kell lennie a fő feszültségiránnyal és a hengerlési iránnyal, a mintavételnek pedig azt a tartományt is le kell fednie, ahol a kifáradási repedések ténylegesen kialakulnak. A jelentésben a zárványméretet meghatározott mérőszámmal kell megadni, és külön kell választani a zárványklasztereket az izolált részecskéktől.
A tisztaságvizsgálatnak más a célja. A kérdés lehet az, hogy egy acéladag vagy termék megfelel-e egy előírásnak, hogy változott-e az oxidpopuláció a másodlagos kohászat után, vagy hogy az öntési gyakorlat mérhető hibaszám-növekedést eredményezett-e. A táblázatos módszerek hatékonyan megválaszolhatják ezt a kérdést, ha a szabvány és az acélcsalád kompatibilis. A kvantitatív képelemzés akkor ad további értéket, ha a változások csekélyek, ha a nagyméretű részecskék gyakorisága fontos, vagy ha a termék olyan zárványtípusokat tartalmaz, amelyeket a táblázat egyetlen kategóriába von össze. A módszert nem szabad a tisztaság egyetemes igazságaként bemutatni: az alacsony teljes területi hányad nem bizonyítja, hogy a kifáradási kockázat, a megmunkálhatóság vagy a felületi minőség is alacsony lesz.
A megmunkálhatóság esetében a legkörültekintőbb kiválasztásra van szükség, mivel a forgácsolóerő és a szerszámkopás nem pontosan ugyanarra a zárványpopulációra reagál. Az ASM Handbook az összetételt, a mikroszerkezetet, a szilárdsági szintet, a forgácsolási körülményeket, a forgácsolófolyadékokat és a szerszámanyagokat egymással kölcsönható szabályozó tényezőkként azonosítja. A kéntartalom jelentősen megváltoztathatja a megmunkálási viselkedést edzhető, ötvözött acélokban, de önmagában a kéntartalom nem elegendő mérési változó.
| Mérnöki kérdés | Legfontosabb mérések |
|---|---|
| Forgácsképződés | A szulfidok kémiája, alakaránya, orientációja, térköze és a mátrix állapota |
| Kifáradási repedésindulás | A legnagyobb zárványok, a csoportosulások, az összetétel, az elhelyezkedés és a háromdimenziós térköz |
| Tisztaságszabályozás | Szabványosított diagram szerinti minősítés, területi hányad, részecskeszám és a termékbeli elhelyezkedés |
| Szerszámkopás | A zárványok kémiája és morfológiája a forgácsolóerővel, a hőmérséklettel és a szerszámfeltételekkel együtt |
| Korróziós teljesítmény | A szulfidok kémiája, a kitett határfelületek, a méret, az alak és a felületi állapot |
Ezért egy megmunkálhatósági vizsgálatnak jellemeznie kell a szulfidok kémiáját, morfológiáját, orientációját, területi hányadát és méreteloszlását, miközben dokumentálni kell az acélmátrixot és a forgácsolási körülményeket is. Az ASTM International Additives to Steel and Iron for Improved Machinability című kiadványa a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az ASTM-előírásokat nem elszigetelt célértékekként, hanem tervezési változókként kezeli. Az SAE/AISI 12xx acélok például körülbelül 0,04–0,12% foszfort adnak az újrakénesített minőségek kéntartalmú kémiájához. A szabadforgácsoló rozsdamentes acélokban a szulfidok „szilárd kenőanyagként működhetnek a szerszám–munkadarab határfelületen”; a BS EN 10088 bizonyos jól megmunkálható változatok esetében 0,015%-os vagy 0,030%-os kénadalékot engedélyez.
A szükséges különbségtételt az 1995-ös, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel című tanulmány szemlélteti. A közölt forgácsolóerő-hatások sorrendje MnS, (Mn,Ca)S, MnS–RE2S3, illetve (Mn,Ca)S–RE2S3 volt. A megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbszerű szulfidok hatékonyabban mérsékelték a szerszám hátfelületi kopását. Ezért egyetlen zárványpopulációról sem jelenthető ki, hogy univerzálisan jobb.
A Liège-i Egyetem egy másik, 1995-ös tanulmánya, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, olyan megmunkálhatósági indexről számolt be, amely „a szulfidzárványok alakarányával 200%-tól 100%-ig változott”, és a szabadforgácsolási megmunkálhatóság szempontjából a gömbszerű mangán-szulfid-zárványokat részesítette előnyben. Ezek az eredmények közvetlenül alátámasztják azt az álláspontot, hogy az egyetlen oxid- és szulfidértékelésen alapuló megmunkálhatósági állítások nem kellően specifikáltak. A mérésnek meg kell adnia, hogy mit számoltak, hol végezték a mérést, hogyan orientálták a metszetet, és hogy a vizsgálat a forgácsolóerőt, a forgács alakját, a felületi minőséget vagy a szerszámkopást értékeli-e. A kalciumos kezelés megváltoztathatja az oxidok és szulfidok kémiáját, valamint morfológiáját, ezért az összetételérzékeny elemzés alapvető fontosságú, amikor egy megmunkálási eredményt ennek a kezelésnek tulajdonítanak.
A forgácsolhatóság módosítására alkalmazott ötvözőadalékok
Az ASTM A jobb forgácsolhatóságot biztosító adalékok acélokhoz és öntöttvasakhoz című szimpóziuma (2024) a forgácsolhatóságot javító adalékokat a kémiai összetétel és a technológiai változók összekapcsolt rendszerként kezeli: ide tartozik a kén, az ólom, a szelén, a tellúr, a foszfor, a nitrogén, a mangán–kén arány, valamint az alkalmazandó ASTM-előírások által megszabott határértékek. Ez a rendszerezés hasznosabb, mint az elemek egyszerű „jó” és „rossz” szerinti rangsorolása. Egy adalék módosítja a zárványok állományát, a mátrix reakcióját, a forgácsképződést, a szerszám érintkezési viszonyait, vagy ezek közül több hatást együttesen. Az eredmény az acélminőségtől, a szilárdsági szinttől, a hőkezeléstől, a forgácsolási sebességtől, az előtolástól, a fogásmélységtől, a forgácsolófolyadéktól és a szerszám anyagától függ.
A zárványtechnológia a zárványok összetételének, mennyiségének, méreteloszlásának és morfológiájának szabályozását jelenti az acélgyártás és az azt követő feldolgozás során. A zárványok mérése nem azonos a zárványok mérnöki kialakításával. Az ISO 4967:2026 meghatározza a hengerelt vagy kovácsolt termékekben található nemfémes zárványok mikroszkópos vizsgálatát olyan termékek esetében, amelyeknél „a redukciós arány legalább 3”, ugyanakkor arra is figyelmeztet, hogy szabványos összehasonlító táblázata nem alkalmazható teljes mértékben az automata acélokra. A táblázatos értékelés ezért leírhat egy zárványállományt anélkül, hogy előre jelezné az általa eredményezett forgácsolóerőt vagy szerszámélettartamot.
Kén, foszfor, ólom, szelén és tellúr
A kén számos ötvözetlen és ötvözött automata acél legfontosabb adaléka, mivel mangán-szulfidot, MnS-t képez. A mangánt elegendő mennyiségben adagolják ahhoz, hogy a kén elsősorban MnS formájában kötődjön meg, és ne maradjon vas-szulfid, amely vöröstörékenységet okozhatna. A SAE/AISI 11xx acélokban a szándékosan megnövelt kéntartalom többlet-MnS-zárványokat hoz létre. Forgácsolás közben ezek a zárványok megszakítják a forgácsot, csökkentik a fémes mátrix folytonosságát, továbbá mérsékelhetik a súrlódást vagy a tapadást a szerszám és a munkadarab érintkezési tartományában. Ugyanezek a zárványok csökkenthetik a keresztirányú duktilitást, a kifáradási szilárdságot, az ütőszívósságot és a hegeszthetőséget.
A hatást nem önmagában a kéntartalom százalékos értéke határozza meg. Fontos a szulfidok alakviszonya, területi hányada, összetétele és eloszlása is. Az 1995-ös, A szulfidzárványok összetételének, alakfaktorának és területi hányadának hatása az újrakénezett automata acél forgácsolhatóságára című tanulmány a forgácsolóerőre gyakorolt hatást a következő sorrendben közölte: MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3. A megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbszerű szulfidok hatékonyabban mérsékelték a szerszám hátfelületi kopását. Ez közvetlenül óvatosságra int azzal kapcsolatban, hogy egyetlen zárványformát minden forgácsolási célra optimálisnak tekintsünk.
Ez a különbség az 1995-ös Liège-i Egyetem A szulfidzárványok kvantitatív elemzése automata acélokban és hatásuk a forgácsolhatóságra című tanulmányában is megjelenik. A tanulmány szerint a forgácsolhatósági index „a szulfidzárványok alakviszonyával 200%-tól 100%-ig változott”, és az automata forgácsolhatóság szempontjából a gömbszerű mangán-szulfidok bizonyultak kedvezőnek. Ez a számtartomány nem alapoz meg minden acélminőségre érvényes előrejelzést; azt mutatja, hogy a zárványok alakja milyen erősen módosíthatja a mért eredményt.
A kalciumkezelés az alak és az összetétel módosításának egyik lehetséges módja. A kalcium módosíthatja az oxidzárványokat, és megfelelő oxigén-, kén- és hőmérsékleti viszonyok mellett befolyásolhatja a szulfidok kiválását, ezáltal gömbszerűbb vagy összetettebb zárványokat hozhat létre. A kalcium oxidok és szulfidok közötti megoszlására vonatkozó termodinamikai előrejelzések irányt mutathatnak e szabályozáshoz, az eredmény azonban továbbra is függ az üstkezeléstől, a megszilárdulástól, a hengerlési redukciótól és az újrahevítéstől. A ritkaföldfém-adalékok hasonlóképpen MnS–RE2S3 vagy kalciumot tartalmazó változatokat hozhatnak létre, értéküket azonban a tisztasággal, a kifáradással, a szívóssággal és a technológia állandóságával összefüggésben kell megítélni.
A foszfor eltérő forgácsolhatósági mechanizmust biztosít. A SAE/AISI 12xx acélok az újrakénezett minőségekre jellemző megnövelt kéntartalom mellett hozzávetőleg 0,04–0,12% foszfort is tartalmaznak, amint arról a 2022-es Gépészmérnöki kézikönyv, szénacélok és ötvözött acélok beszámol. A foszfor szilárdítja és ridegíti a ferrites mátrixot, elősegítve a forgács törését, és gyakran javítva az automata forgácsolási tulajdonságokat. A túlzott foszfortartalom ronthatja a duktilitást, az ütőszívósságot, a hidegalakíthatóságot és a hegeszthetőséget, különösen akkor, ha a szegregáció vagy a durvaszemcsés szerkezet felerősíti a hatását. Így a 12xx jelölés nem csupán egy másik zárványadalékkal ellátott 11xx acélt jelent; a foszfor a mátrixot és a forgácsot egyaránt módosítja.
Az ólom ólommal ötvözött, újrakénezett acélokban vagy szulfidzárványokhoz társulva, vagy különálló szabad ólomrészecskék formájában fordul elő. Mivel az ólom oldhatósága a szilárd acélban nagyon korlátozott, eloszlását a részecskeképződés, az acél tisztasága és a feldolgozás története határozza meg. Forgácsolás közben az ólom elősegítheti a forgács leválását, és hatást gyakorolhat a szerszám és a munkadarab határfelületén, ugyanakkor komoly aggályokat vet fel az expozíció szabályozása, az újrahasznosítás, a hegesztési füstök és a környezetvédelmi előírások tekintetében. Az ólomadalékot nem lehet kizárólag a forgácsolóerőt csökkentő hatása alapján megítélni. A tervezett termékszabvány és az engedélyezett felhasználások kizárhatják alkalmazását.
A szelén és a tellúr további kémiai lehetőséget jelent a zárványok viselkedésének és a forgács törésének módosítására. Megváltoztathatják a szulfidok morfológiáját, valamint a zárványok és a forgácsolási zóna közötti kölcsönhatást, hatásuk azonban érzékeny a kéntartalomra, a mangántartalomra, a dezoxidációs gyakorlatra és a mátrix állapotára. Alkalmazásuk során értékelni kell a mechanikai tulajdonságokat, a meleg- és hidegalakítást, a hegesztést, a munkavállalói expozíciót, a hulladékkezelést és az adott acélminőségre vonatkozó előírást. Nem szabad őket a kén vagy az ólom egymással felcserélhető helyettesítőiként bemutatni.
Az automata rozsdamentes acélok ugyanezt a kompromisszumot szemléltetik igényesebb mátrix esetén. A British Stainless Steel Association (2024) szerint a szulfidzárványok „szilárd kenőanyagként működhetnek a szerszám és a munkadarab határfelületén”, ugyanakkor csökkenthetik a korrózióállóságot, és ronthatják a lyukkorrózióval vagy réskorrózióval szembeni ellenállást. A BS EN 10088 egyes acélminőségek esetében 0,015% vagy 0,030% kénadalékot megengedő, jól forgácsolható változatokat tesz lehetővé. Ezek az értékek az adott acélminőségre vonatkozó engedélyek, nem pedig a rozsdamentes acélokra általánosan érvényes célértékek.
Nitrogén, mangán–kén arány és előírás szerinti határértékek
A nitrogént gyakran a forgácsolhatóság egyik változójaként tárgyalják, mivel az acél mátrixára és a zárványok kémiájára egyaránt hat. Egyes összetételekben a nitrogén titánnal, alumíniummal, vanádiummal vagy más elemekkel nitridokat vagy karbonitrideket képez. Ezek a részecskék befolyásolhatják a forgács törését, a szerszám abrazív kopását, a szívósságot és a felületi minőséget. Az oldott nitrogén növelheti a szilárdságot és módosíthatja a deformációs öregedést, míg a túlzott vagy szabályozatlan nitrogéntartalom ronthatja a duktilitást, az alakíthatóságot, a szívósságot vagy a hegesztési tulajdonságokat. Hatása ezért attól függ, hogy a nitrogén oldatban marad-e, kiválásokban kötődik-e meg, vagy összetett zárványokban vesz-e részt.
A mangán–kén arány szabályozza, hogy a kén biztonságosan MnS formájában kötődjön meg, és befolyásolja a szulfidok morfológiáját is. A kénhez viszonyítva túl kevés mangán növeli a vas-szulfid és a vöröstörékenység kialakulásának kockázatát. A nagy arány azonban nem eredményez automatikusan jobb forgácsolhatóságot: a többletmangán módosítja az edzhetőséget és a mátrix szilárdságát, miközben a végső zárványállományt a kéntartalom, az oxigénpotenciál, a kalcium, a ritkaföldfém-adalékok és a megszilárdulási körülmények határozzák meg. A hasznos arány ezért acélminőség- és technológiafüggő, nem pedig univerzálisan alkalmazható recept.
Az előírás szerinti határértékek ezeket a kohászati döntéseket kötelezően betartandó kémiai összetételi és minőségi követelményekké alakítják. A SAE/AISI 11xx és 12xx jelölések olyan acélcsaládokat azonosítanak, amelyekhez szándékosan adagolt kéntartalom tartozik, a beszerzési vagy gyártási követelmény azonban hivatkozhat az ASTM A29/A29M szabványra, egy vonatkozó termékszabványra vagy a vevő által meghatározott kémiai összetételi tartományra is. A kénre, foszforra, nitrogénre, ólomra és maradék elemekre vonatkozó ASTM-határértékeket a mechanikai tulajdonságokra, a felületi minőségre, a tisztaságra és a hőkezelésre vonatkozó követelményekkel együtt kell értelmezni. Egy olyan kémiai összetétel, amely csökkenti a forgácsolóerőt, még meghiúsíthatja a követelményeket, ha csökkenti a keresztirányú szívósságot, rontja a kifáradási tulajdonságokat, megnehezíti a hegesztést, vagy ellentétes a környezetvédelmi korlátozásokkal.
A forgácsolási körülmények továbbra is az értékelés részét képezik. Az ASM kézikönyve szerint az összetétel, a mikroszerkezet, a szilárdsági szint, a forgácsolási körülmények, a forgácsolófolyadékok és a szerszám anyaga egymással kölcsönhatásban szabályozzák a forgácsolhatóságot; a kén jelentősen megváltoztathatja az átmenőedzhető ötvözött acélok forgácsolási viselkedését. A zárványméréseket ezért az adott mérnöki kérdéshez kell igazítani. A hosszirányú metszet feltárhatja a forgácsszabályozás szempontjából fontos szulfidmegnyúlást, míg a keresztirányú metszet, a háromdimenziós elemzés vagy a területi hányad mérése jobban jellemezheti a kifáradási vagy a szerszámkopási viselkedést. Az adalék csak egyetlen bemenő tényezője az eredménynek.
Kalciumkezelés és a zárványok morfológiájának szabályozása
A kalciumkezelés zárványtechnológiai művelet, nem pedig általános tisztaságjavító kezelés. A cél nem pusztán a nemfémes részecskék teljes számának csökkentése. Meg kell változtatni azt is, hogy milyen részecskékről van szó, milyen alakúak, mekkorára nőnek, valamint hogyan viselkednek hengerlés, megmunkálás és öntés közben. Egy kevesebb zárványt tartalmazó acél is rosszul forgácsolható, ha a megmaradó szulfidok morfológiája nem megfelelő, vagy ha a kemény oxidrészecskék károsítják a vágóélt.
Kalciumkezelési sorrend
- Dezoxidálás Az oxidállapot beállítása és az acél kémiai összetételének módosítása.
- Kalciumbefúvatás Kalcium bejuttatása szabályozott hőmérséklet, keverés és hasznosulás mellett.
- Zárványmódosítás A kívánt kémiájú és morfológiájú, kalciumot tartalmazó oxidok és szulfidok képződésének elősegítése.
- Öntés és ellenőrzés A kezelt acél öntése, majd a kész zárványpopuláció vizsgálata a huzaladalék önmagában való figyelembevétele helyett.
A kezelés során a kalciumot rendszerint töltött huzallal vagy más szabályozott befúvatási módszerrel adagolják a dezoxidálás és az ötvözés beállítása után. Az oldott kalcium erős kémiai affinitást mutat az oxigénhez és a kénhez. Ezért reakcióba léphet a szilárd vagy folyékony oxidzárványokkal, valamint a megszilárdulás során lejátszódó mangán-szulfid-képződési reakciókkal. Az így létrejövő zárványok között kalcium-aluminátok, kalciumot tartalmazó szulfidok, illetve összetett oxid–szulfid részecskék lehetnek. A végeredmény az acél hőmérsékletétől, az oxigén- és kénaktivitástól, az alumíniumtartalomtól, a mangán–kén aránytól, a keveréstől, a kezelési időtől, valamint az oldatba ténylegesen bekerülő kalcium mennyiségétől függ.
Az oxidok és szulfidok módosítása
Alumíniummal csillapított acélban a kezeletlen alumínium-oxid-zárványok szögletesek és kemények lehetnek, továbbá hajlamosak felhalmozódni a merülő beömlőfúvóka falán. A kalcium az oxidok kémiai összetételét a kalcium-aluminátok irányába módosítja. Megfelelő összetételi tartományban ezek a termékek az acélgyártási és öntési hőmérsékleten folyékonyak vagy részben folyékonyak, ezért lekerekedhetnek, és kevésbé hajlamosak merev alumínium-oxid-klaszterek kialakítására. Ez a kalciumkezeléssel gyakran összefüggésbe hozott öntési előny, de nem szabad összetéveszteni a zárványtartalom általános csökkenésével. A kalcium mérsékelheti egy adott oxidzárvány-populáció káros hatását úgy is, hogy a zárványok teljes területi frakciója csaknem változatlan marad.
A szulfidokra gyakorolt hatás ugyanilyen fontos a szabadforgácsoló acélminőségekben. A kalcium beépülhet a mangán-szulfidokba, és (Mn,Ca)S-t képezhet, megváltoztathatja a szulfidok alakarányát, valamint módosíthatja a szulfidok és az acélmátrix közötti kapcsolatot. Az összetételtől és a hűlési előzményektől függően a szulfidok kevésbé megnyúlt és gömbölydedebb alakúvá válhatnak. Ez csökkentheti a feszültségkoncentrációt és a szerszám hátfelületi kopását, ugyanakkor mérsékelheti a hosszú, rendezett MnS-szálakhoz kapcsolódó forgácstörő hatást.
Az 1995-ben megjelent A szulfidzárványok összetételének, alakfaktorának és területi frakciójának hatása az újrakénezett szabadforgácsoló acél forgácsolhatóságára című tanulmány az MnS-, (Mn,Ca)S-, MnS–RE2S3- és (Mn,Ca)S–RE2S3-populációkat hasonlította össze. A jelentett forgácsolóerő-hatások ezt a sorrendet követték, ami azt mutatja, hogy a zárványok kémiája önmagában a kéntartalomnál fontosabb tényező. A megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbölyded szulfidok hatékonyabban mérsékelték a szerszám hátfelületi kopását. Ezek eltérő teljesítménycélok. Ezért a forgácsolóerő minimalizálására kiválasztott kezelés kedvezőtlenebb kopási eredményt okozhat.
Ez az ellentmondás összhangban áll a Liège-i Egyetem 1995-ös, A szulfidzárványok kvantitatív elemzése szabadforgácsoló acélokban és hatásuk a forgácsolhatóságra című tanulmányával, amely szerint a forgácsolhatósági index „a szulfidzárványok alakarányával 200%-tól 100%-ig változott”. A tanulmány a gömbölyded mangán-szulfid-zárványokat részesítette előnyben a szabadforgácsolási tulajdonságok szempontjából, de ez az eredmény nem jelenti azt, hogy a gömbölyded részecskék minden esetben kedvezőbbek. A szerszám anyaga, az előtolás, a forgácsolási sebesség, a felkeményedési viselkedés, a mátrix szilárdsága, a kenés és a forgácsszabályozási követelmények továbbra is meghatározó változók.
A kalciumkezelést az acélminőség előírásaival összhangban is értékelni kell. Az SAE/AISI 11xx acélok hozzáadott ként tartalmaznak, amely felesleges mangán-szulfid-zárványokat képez, míg az SAE/AISI 12xx acélok hozzávetőleg 0,04–0,12% foszfort is tartalmaznak, amely szintén a forgácsolhatóságot befolyásoló változó. Az ASTM International 2024-es szimpóziumi munkája, Adalékanyagok az acélhoz és a vashoz a forgácsolhatóság javítására, a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az ASTM-előírásokat tervezési változókként azonosítja. A kalcium ennek a rendszernek az egyik szabályozási eszköze, nem pedig a mátrix és a teljes zárványpopuláció szabályozásának helyettesítője. A szabadforgácsoló rozsdamentes acélokban a szulfidok „szilárd kenőanyagként működhetnek a szerszám–munkadarab határfelületén”; a BS EN 10088 egyes acélminőségek forgácsolható változatainál 0,015% vagy 0,030% kéntartalmú adagolást engedélyez.
A technológiai ablak szűk. Túl kevés kalcium esetén az alumínium-oxidok és a mangán-szulfidok viselkedése nagyrészt változatlan marad. Túl sok kalcium kalcium-szulfid vagy kalciumban gazdag oxidfázisok képződéséhez vezethet, kiszámíthatatlanul fogyaszthatja a ként és az oxigént, valamint kedvezőtlen alakváltozási viselkedésű zárványokat hozhat létre. A kalciumkihozatal különösen érzékeny, mivel a kalciumnak az acélgyártási hőmérsékleten magas a gőznyomása, és gyorsan reakcióba lép a salakkal, a tűzálló anyaggal, az oldott oxigénnel és a kénnel. A huzaladagolás sebessége, a befúvatási mélység, az argonkeverés, a salak állapota és az öntés előtti várakozási idő egyaránt befolyásolja az oldott kalcium csúcskoncentrációját és annak csökkenését.
Az öntési gyakorlat gyorsan feltárja ezeket a hibákat. A nem megfelelő oxidmódosítás szilárd alumínium-oxid-klasztereket hagyhat vissza, amelyek korlátozzák a merülő beömlőfúvókán keresztüli áramlást. A túlzott vagy rosszul időzített kalciumadagolás kalciumban gazdag szilárd fázisokat, újraoxidációs termékeket vagy szintén áramlást akadályozó agglomerátumokat hozhat létre. Az, hogy egy fúvóka eltömődés nélkül üzemel, nem bizonyítja, hogy a szulfidpopuláció a kívánt forgácsolási viselkedést mutatja; a fúvóka viselkedése és a forgácsolási viselkedés eltérő zárványkémiának kedvezhet.

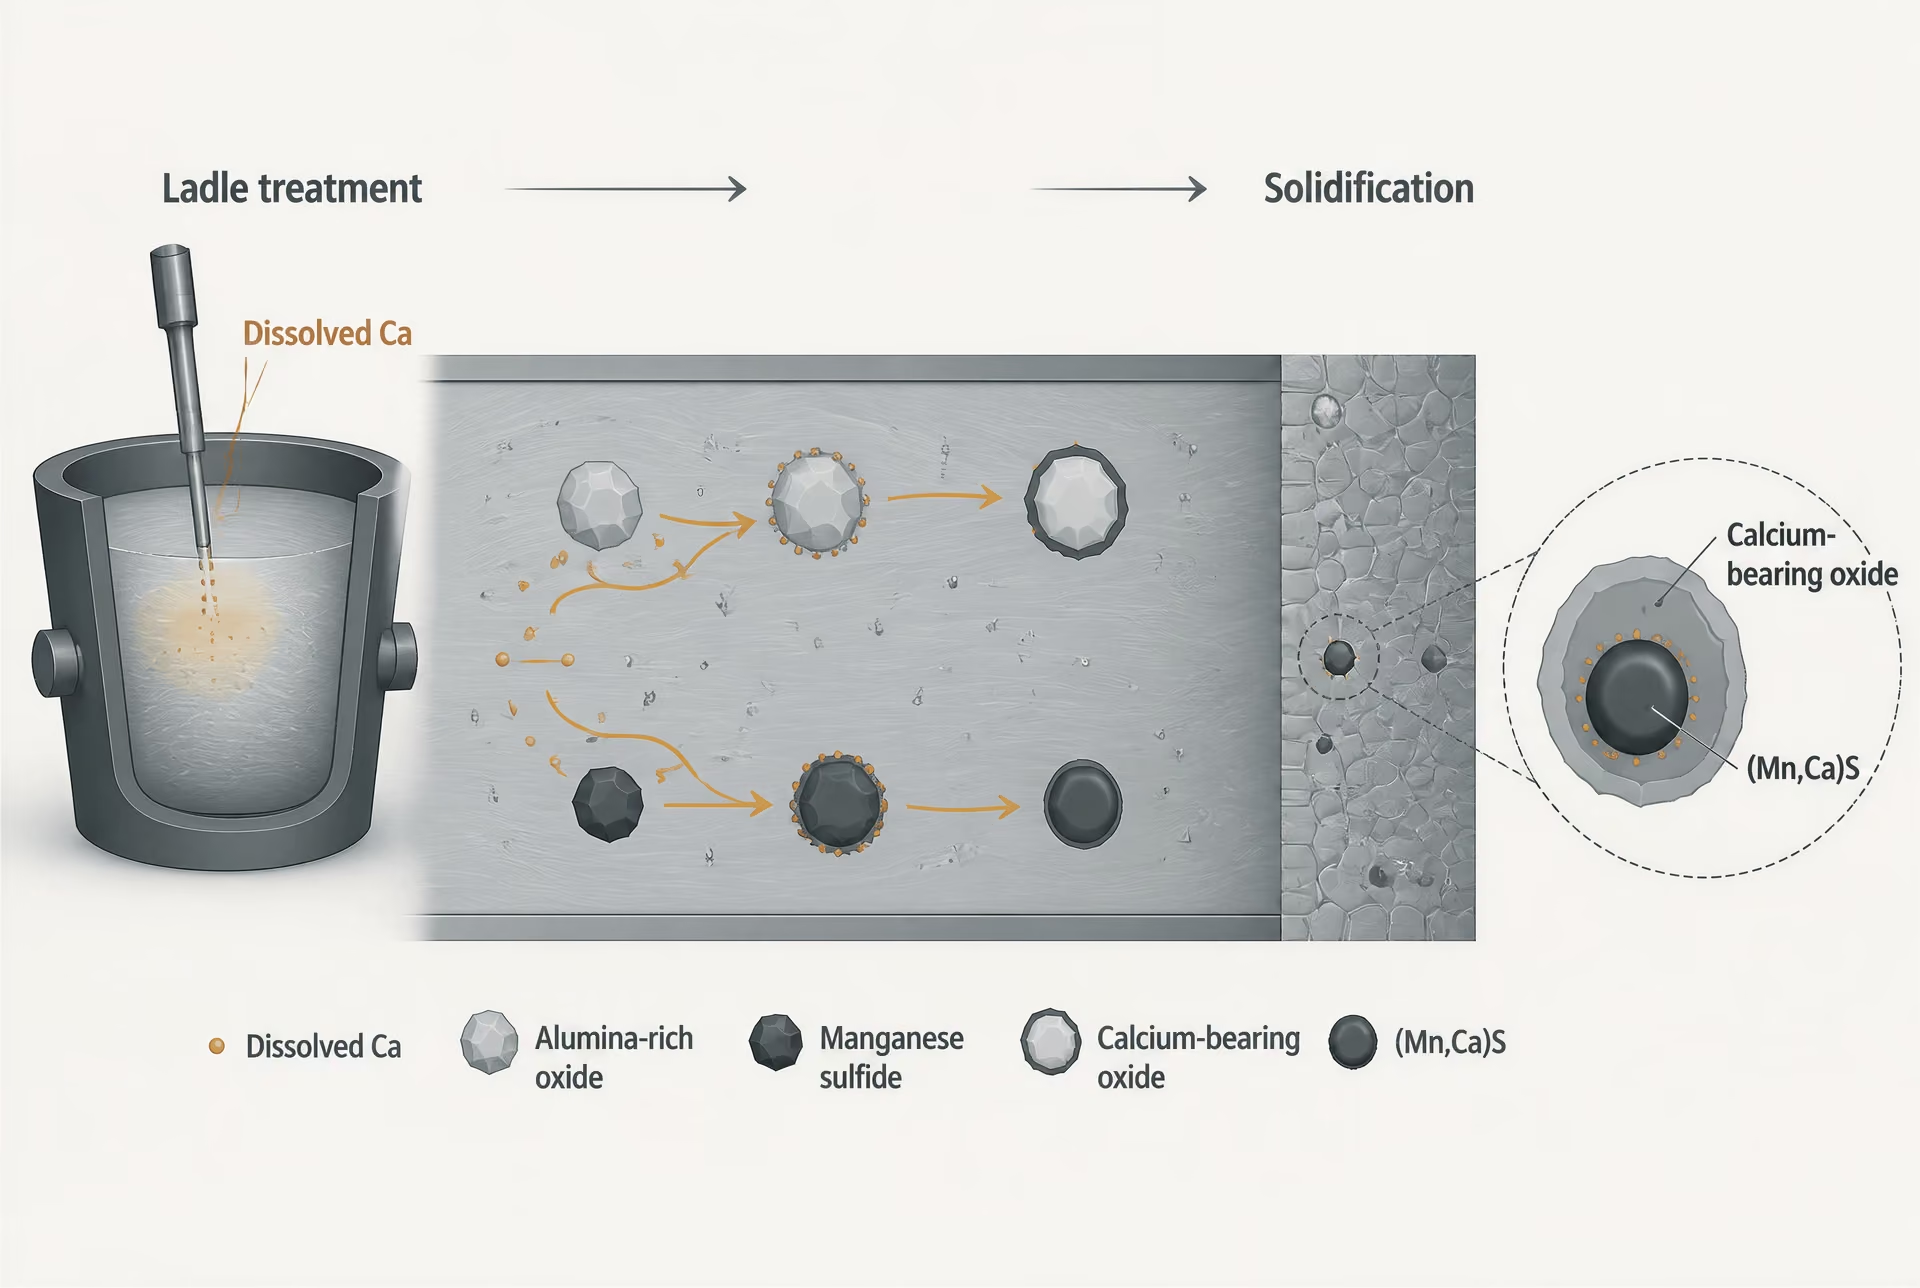
A kalcium megoszlásának termodinamikai előrejelzése
A termodinamikai számítás segít meghatározni a kezelési ablakot az üzemi próbák előtt. A központi kérdés az, hogy a kalcium hogyan oszlik meg az oxid- és szulfidreakciók között a Ca, O, S, Al, Mn és más elemek fennálló aktivitásai mellett. A kalcium először redukálhatja vagy módosíthatja az oxidzárványt, majd reakcióba léphet a kénnel, vagy a kéntartalmú reakciók felhasználhatják a rendelkezésre álló kalciumot, mielőtt az oxidmódosítás befejeződne. Az egyensúlyi modellek megbecsülhetik, hogy a stabil zárványmezőben alumínium-oxid, kalcium-aluminát, CaS, (Mn,Ca)S vagy összetett fázisok találhatók-e.
Az ilyen előrejelzésekhez nem elegendők önmagukban a névleges ömlesztett koncentrációk; aktivitásokra van szükség. A salakátvitel, az oldott oxigén, az alumínium aktivitása, a hőmérséklet és a tényleges kalciumkihozatal határozza meg azt a kémiai környezetet, amelyet a zárvány érzékel. A számított fázishatár ezért technológiai útmutató, nem pedig garancia. A gőzfázisba, a salakba, a tűzálló anyagba és a flotáció során elvesző kalcium módosítja a tényleges állapotot, miközben a megszilárdulási szegregáció a kezelés után megváltoztatja a mangán és a kén helyi aktivitását.
A gyakorlati cél gyakran olyan kalciumtartomány, amelyben az oxidzárványok az öntés során alakíthatóvá vagy folyékonnyá válnak, miközben a szulfidok a hengerlés után szabályozott alakot tartanak meg. Ez a cél eltérhet egy nagysebességű automataesztergálási alkalmazás esetében, ahol a forgácsszegmentálódás és az alacsony forgácsolóerő a meghatározó, illetve egy olyan műveletben, ahol a szerszám élettartama érzékenyebb, és ezért a gömbölyded szulfidok, valamint a kisebb abrazív kölcsönhatás fontosabbak.
A végső ellenőrzést metallográfiai módszerrel kell elvégezni. Az ISO 4967:2026 a hengerelt vagy kovácsolt acéltermékek nemfémes zárványainak mikroszkópos meghatározását írja elő „legalább 3-as alakítási arány” esetén, ugyanakkor figyelmeztet arra, hogy a szabványos referenciaábra nem alkalmazható teljes mértékben a szabadforgácsoló acélokra. A vizsgálatnak ezért rögzítenie kell a zárványok kémiáját, morfológiáját, méreteloszlását, területi frakcióját és rendezettségét, a mérnöki kérdésnek megfelelő képelemzéssel vagy mikroszkópos módszerrel. Önmagában a tisztasági osztályozás nem igazolhatja a sikeres kalciumkezelést. Azt, hogy az acél biztosítja-e a kívánt forgácsolási viselkedést, a végső zárványpopuláció határozza meg, nem pedig a kalciumhuzal adagolása, a számított egyensúlyi állapot vagy a fúvóka korábbi viselkedése.

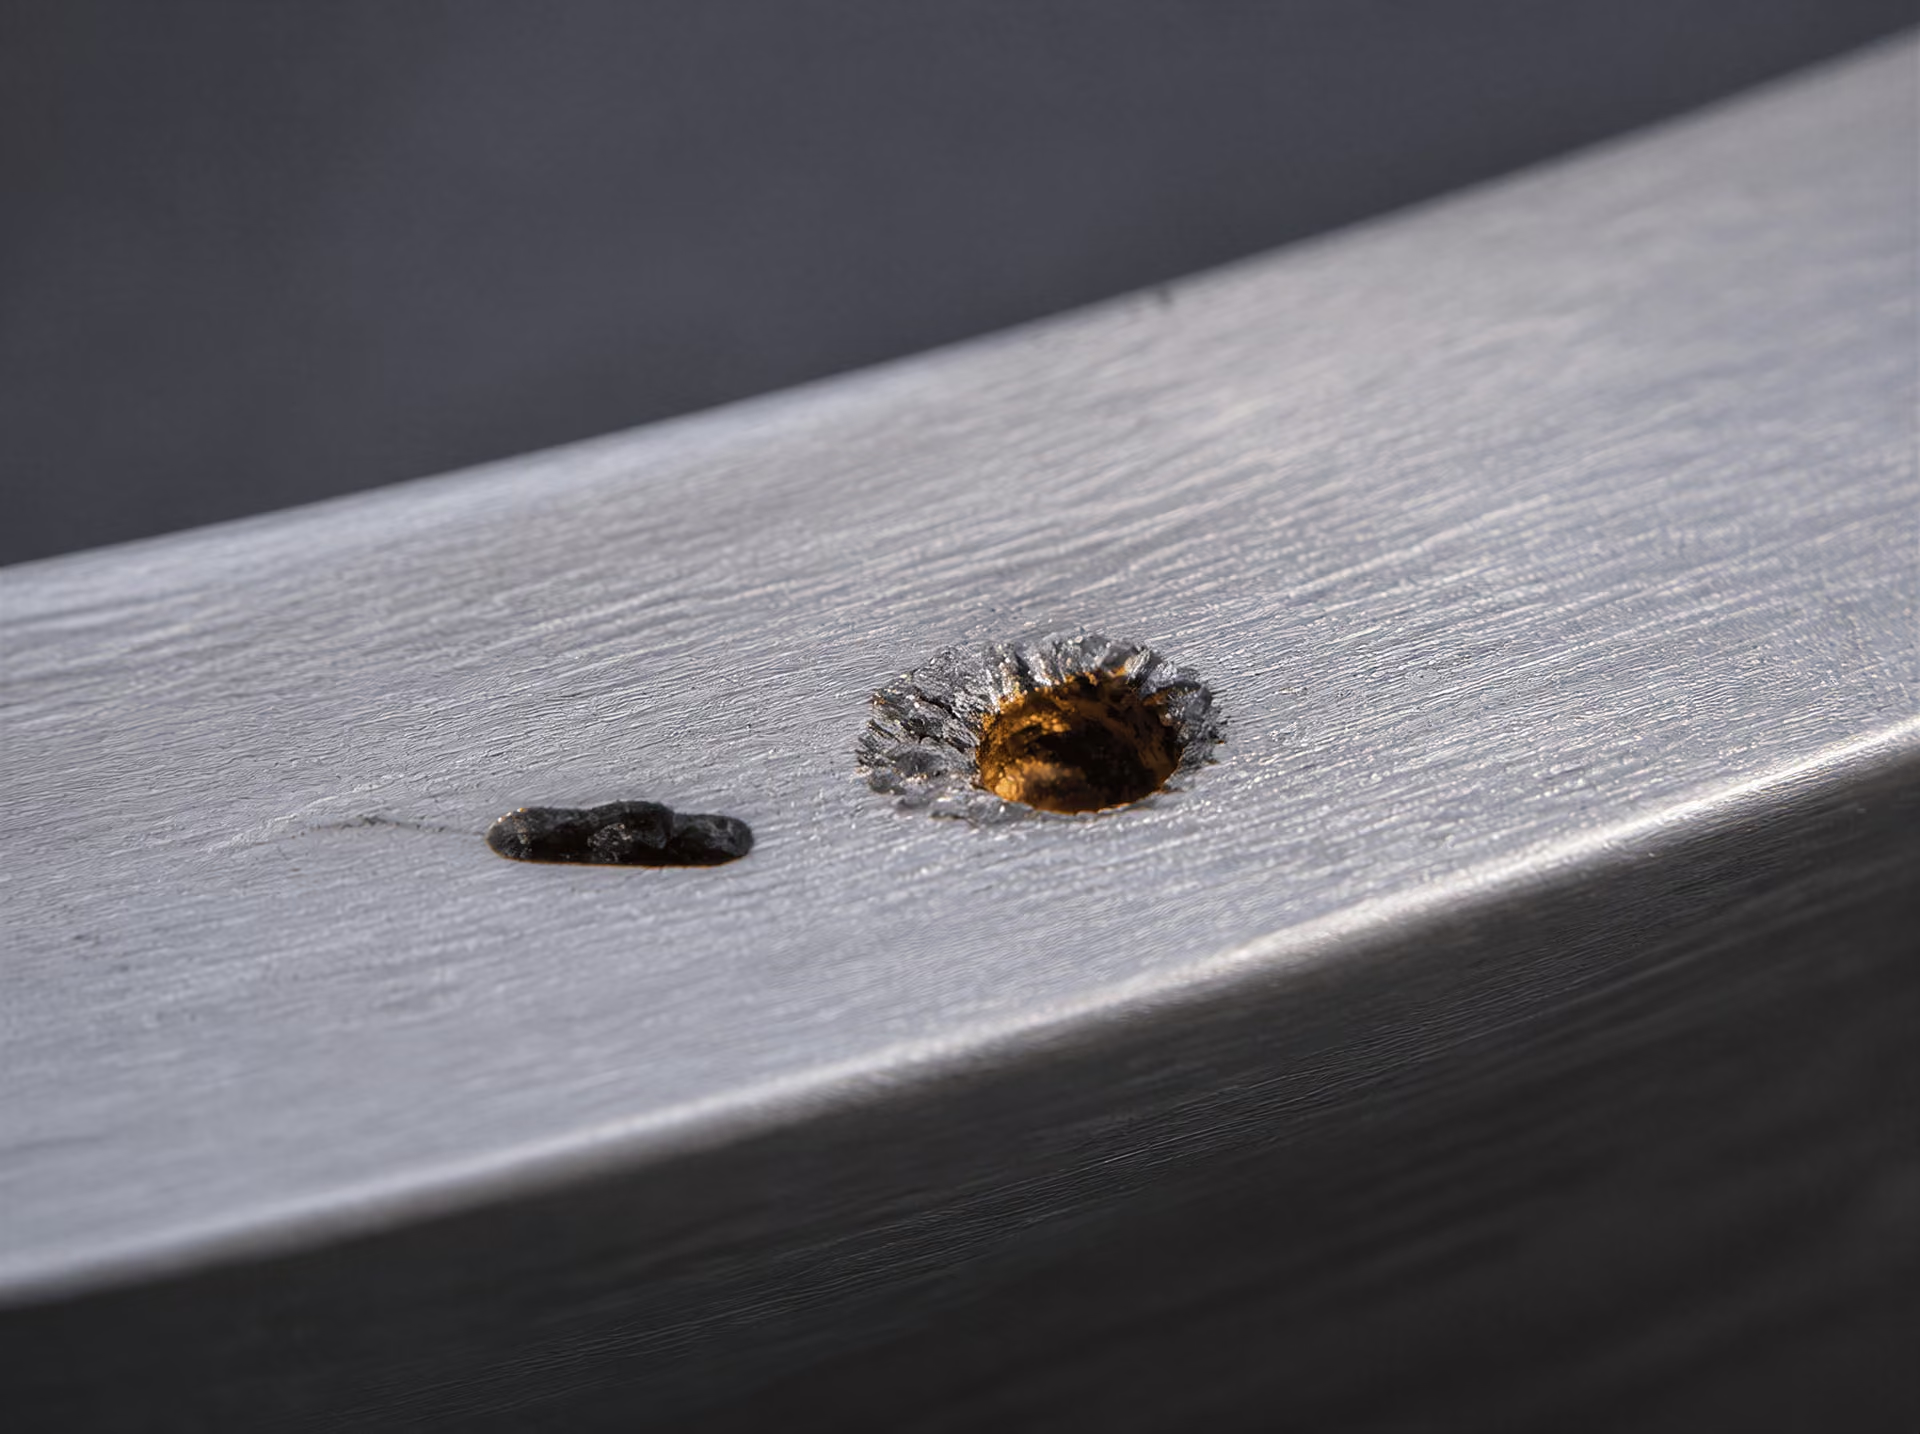
Könnyen forgácsolható rozsdamentes acélok: a korrózióállóság kompromisszuma
A rozsdamentes acél nem válik pusztán attól könnyebben forgácsolhatóvá, hogy ként adnak hozzá. Az eredmény a kéntartalomtól, a mangán rendelkezésre állásától, a zárványok kémiájától, alakjától és területi hányadától, az acélmátrixtól, valamint a forgácsolási körülményektől függ. Az a kénhozzáadás, amely az egyik ausztenites minőségben javítja a forgácstörést, egy másikban a szerszámkopás, a korrózióállóság, a hegeszthetőség és a keresztirányú szilárdság eltérő egyensúlyát eredményezheti.
Ennek oka metallurgiai. A kén oldhatósága korlátozott az ausztenites rozsdamentes acélban, és elsősorban mangánnal egyesülve mangán-szulfidot, MnS-t képez. Ezek a zárványok megszakítják a fém folytonosságát forgácsolás közben. A British Stainless Steel Association (BSSA) leírása szerint gyengíthetik a forgács folytonosságát, csökkenthetik az anyag nyírásához szükséges energiát, és szilárd kenőanyagként működhetnek a szerszám és a munkadarab érintkezési felületén. Ez a hatás fúrás, esztergálás és automata csavargép-műveletek során hasznos, a zárványok azonban helyi kémiai és mechanikai folytonossági hiányokat is létrehoznak.
Szulfidzárványok ausztenites rozsdamentes acélokban
A hagyományos, korrózióálló ausztenites minőségnél a tisztaság és a zárványok szabályozása támogatja a felületi minőséget és az üzemi teljesítményt. Egy könnyen forgácsolható minőségnél bizonyos zárványokat szándékosan hoznak létre. Ez azonban nem teszi őket egyszerű szennyeződésekké. A zárványtechnológia az acélgyártási és feldolgozási változókon keresztül szabályozza a zárványok összetételét, mennyiségét, méreteloszlását és morfológiáját.
Az MnS-zárványok különösen fontosak, mert alakjuk a melegalakítás során megváltozik. A hengerelt szulfidok általában megnyúlt szalagos zárványokká válnak, míg a kalciumos kezelés vagy a módosított kénkémia gömbölydedebb részecskéket eredményezhet. Ezek a formák nem azonos forgácsolási viselkedést eredményeznek. Az 1995-ös, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel című tanulmány a forgácsolóerőre gyakorolt hatásokat a következő sorrendben adta meg: MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3. A megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbölyded szulfidok hatékonyabban csökkentették a szerszám hátkopását. A forgácsolóerő és a szerszám élettartama ezért nem kezelhető a forgácsolhatóság egymással felcserélhető mérőszámaként.
A Liège-i Egyetem egy másik, 1995-ös tanulmánya, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, olyan forgácsolhatósági indexről számolt be, amely „a szulfidzárványok alakarányával 200%-tól 100%-ig változott”. Az eredmény egyértelmű mérnöki következtetést támaszt alá: nemcsak a kén százalékos aránya számít, hanem a zárványok geometriája is. A megnyúlt szulfidok nagy területi hányada elősegítheti a forgács szegmentálódását, a túlzott szalagos zárványképződés azonban károsíthatja a keresztirányú duktilitást, és előnyös repedésterjedési útvonalakat hozhat létre. A kisebb, gömbölydedebb zárványok csökkenthetik a hátkopást, miközben kevésbé segítik a forgácstörést.
A körülvevő mátrix szintén meghatározza az eredményt. Az ausztenites rozsdamentes acélok forgácsolás közben felkeményednek, viszonylag alacsony a hővezető képességük, és jelentős hőt termelhetnek a szerszám élénél. A forgácsolási sebesség, az előtolás, a fogásmélység, a szerszám anyaga, az élgeometria, a hűtőközeg és a felkeményedési állapot módosíthatja az adott zárványállományból származó előnyt. Az ASTM International 2024-es szimpóziumi munkája, Additives to Steel and Iron for Improved Machinability, a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az alkalmazandó ASTM-előírásokat egymással kölcsönhatásban álló tervezési változókként kezeli. Egyetlen kéncélérték sem képes előre jelezni a forgácsolási teljesítményt valamennyi rozsdamentesacél-minőség esetében.
A korróziós hátrány abból ered, hogy a szulfidzárványok és a körülöttük kialakuló határfelületek a lokalizált korróziós támadás kitüntetett helyeivé válhatnak. Az MnS kloridtartalmú vagy savas környezetben feloldódhat, illetve részlegesen oldódhat, és így gödörkorrózió kiindulási helyét hagyhatja maga után. A zárvány alakja befolyásolja a kitett határfelületet: a megnyúlt szalagos zárványok hosszabb, egymással összekapcsolódó útvonalakat hozhatnak létre a hengerlési irány mentén, míg a gömbölyded részecskék eltérő felület/térfogat arányt mutatnak. A tényleges kockázat a passzivációs viselkedéstől, a zárványok kémiájától, a felületi minőségtől, a kloridkoncentrációtól, a hőmérséklettől, a maradó feszültségektől és a forgácsolás utáni tisztítástól függ. A kénhozzáadás nem okoz automatikusan meghibásodást, de csökkenti a nagy igénybevételű üzemi körülményekre rendelkezésre álló tartalékot.
A szulfidhozzáadások a keresztirányú tulajdonságokat és a hegeszthetőséget is befolyásolhatják. A szalagszerű zárványok a hengerlési irányra merőlegesen erősebben csökkentik a duktilitást és a szívósságot, mint azzal párhuzamosan. Hegesztés során a zárványok és a kénben gazdag tartományok hozzájárulhatnak a melegrepedésre való érzékenységhez, a hegesztési fém csökkent tisztaságához vagy a varrat környezetében romló korróziós teljesítményhez. Az eredmény a hegesztési eljárástól, a hőbeviteltől, a hozagfémtől, a kötés befogási viszonyaitól és a minőség kémiai összetételétől függ. A forgácsolt alkatrészekhez megadott, könnyen forgácsolható rozsdamentes acélról nem szabad feltételezni, hogy hegesztési vagy nyomástartó alkalmassága megegyezik az alacsonyabb kéntartalmú megfelelőjével.
A BS EN 10088 szerinti forgácsolható változatok
A BS EN 10088 elismeri, hogy a forgácsolhatóság szabályozott összetétellel is meghatározható, nem csupán a nem megfelelő tisztaság véletlenszerű következményeként kezelendő. A BSSA szerint a szabvány egyes rozsdamentesacél-minőségeknél 0,015% vagy 0,030% kénhozzáadással engedélyez forgácsolható változatokat. Ezek az értékek meghatározott minőségi követelményeken belüli hozzáadások vagy megengedett összetétel-változatok; nem jelentenek minden ausztenites rozsdamentes acélra érvényes általános receptet.
A minőségjelöléseket ezért a szabvány szerinti jelöléssel és a termékkövetelményekkel együtt kell értelmezni. Gyakran előforduló, könnyen forgácsolható ausztenites minőség az X8CrNiS18-9 (1.4305), amely más jelölési rendszerekben a széles körben használt 303 jelölésnek felel meg. A kéntartalmú jelölés szándékos forgácsolhatósági módosítást azonosít, nem pedig valamennyi 303 jelölésű rozsdamentes acél vagy azonos kereskedelmi megnevezéssel forgalmazott termék általános tulajdonságát. Más minőségeknél eltérő kénhatárértékek, eltérő korróziós viselkedés, valamint a hegesztésre vagy alakításra vonatkozó eltérő korlátozások lehetnek érvényben.
A különbség akkor válik fontossá, amikor egy kénnel módosított minőséget az X5CrNi18-10 (1.4301) vagy az X5CrNiMo17-12-2 (1.4401) minőséggel hasonlítunk össze. Névleges korrózióálló ötvözetcsaládjaik hasonlónak tűnhetnek, de zárványállományuk, kénhatárértékeik, felkeményedési reakcióik és feldolgozási előzményeik eltérhetnek. Egy forgácsolható változat kisebb erővel forgácsolható, ugyanakkor érzékenyebb lehet a gödörkorrózióra, vagy gyengébb keresztirányú duktilitást mutathat. Ezzel szemben egy alacsony kéntartalmú minőség gondosabb szerszámválasztást és forgácsszabályozást igényelhet, miközben korrozív üzemi környezetben jobb ellenállást biztosít.
Az ellenőrzésnek az éppen feltett kérdéshez kell igazodnia. Az ISO 4967:2026 a hengerelt vagy kovácsolt acéltermékek nemfémes zárványainak mikroszkópos meghatározását írja elő legalább „3” redukciós arány esetén, ugyanakkor figyelmeztet arra, hogy szabványos referenciaábrája nem teljes mértékben alkalmazható könnyen forgácsolható acélokra. Az ábrás osztályozás jellemezheti a zárványok súlyosságát, de önmagában nem határozza meg a forgácsolóerőt, a szerszámkopást, a gödörkorrózióval szembeni ellenállást vagy a hegesztés megbízhatóságát. A zárványméréseknek ezért az értékelt tulajdonság szempontjából releváns jellemzőkről kell beszámolniuk: az összetételről, a képarányról, a méreteloszlásról, a zárványok közötti távolságról, a területi hányadról és az orientációról.
- Megmunkálást segítő adalék
- A szulfidzárványok szilárd kenőanyagként viselkedhetnek a szerszám–munkadarab határfelületén
- Megengedett kénváltozatok
- 0,015% vagy 0,030% egyes BS EN 10088 szerinti acélminőségeknél
- Lehetséges hátrányok
- Lyukkorrózió-érzékenység, csökkent keresztirányú képlékenység és hegeszthetőségi aggályok
- Szükséges összehasonlítás
- A forgácsolási válasz, valamint a korrózió, a terhelési irány és a gyártási út együttes értékelése
A gyakorlati kompromisszum szándékos, nem pedig rejtélyes. A kén kiszámíthatóbbá teheti az ausztenites rozsdamentes acél forgácsolását, ugyanazok a szulfidok azonban csökkenthetik a korróziótűrést és a keresztirányú teljesítményt. A kiválasztás során a minőségjelölést és a BS EN 10088 határértékeit össze kell kapcsolni az alkatrész forgácsolási műveletével, környezetével, terhelési irányával és gyártási útvonalával. Nincs egyetlen, általánosan érvényes „könnyen forgácsolható rozsdamentes acél” viselkedés; mindig egy meghatározott mátrix és zárványállomány működik meghatározott üzemi és forgácsolási körülmények között.
Szerszámkopás, forgácsolóerő és a nem intuitív optimum
Miért nem azonos az alacsonyabb forgácsolóerő a hosszabb szerszámélettel?
Egy szabadforgácsolást elősegítő zárvány nem biztosít egyetlen, minden esetben érvényes megmunkálási előnyt. Hatása attól függ, hogy a vizsgált eredmény a forgácsolóerő, a forgács szegmentálódása, a hátkopás, a kráterkopás, a felületi minőség vagy a meghatározott szerszámélettartam-határ elérése előtt eltávolított anyagmennyiség. Ezek az eredmények eltérő irányban is változhatnak, mivel a zárványpopuláció a munkadarabban végbemenő alakváltozást és a szerszámnál kialakuló érintkezési feltételeket egyaránt módosítja.
Az 1995-ben megjelent A szulfidzárványok összetételének, alakfaktorának és területi hányadának hatása az újrakénezett szabadforgácsoló acél forgácsolhatóságára című tanulmány egyértelmű példát közölt. A szulfidzárványok hatása a forgácsolóerőre a következő sorrendet követte: MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3. Ennél is fontosabb, hogy a megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbszerű szulfidok hatékonyabban mérsékelték a szerszám hátkopását. Ez nem ellentmondás. Arra figyelmeztet, hogy a „forgácsolhatóságot” nem szabad egyetlen mért tulajdonságként kezelni.
A megnyúlt mangán-szulfidok hajlamosak a hengerlési irányba rendeződni. Forgácsolás közben ezek a zárványok elősegíthetik a helyi elválást és a forgács szegmentálódását, ezáltal csökkentve a forgács nyírásához szükséges erőt. Emellett megszakíthatják a mátrix folytonosságát az elsődleges nyírási zóna közelében. Ennek eredménye alacsonyabb mért fő forgácsolóerő lehet, különösen akkor, ha a vizsgálat iránya és a hengerlési irány kedvező zárványrendeződést eredményez.
Ugyanezek a megnyúlt részecskék azonban kedvezőtlenebb szerszámérintkezési környezetet hozhatnak létre. Egy hosszú szulfidszálas zárvány ismétlődő, irányított folytonossági hiányként haladhat át a forgácsolási zónán. Feltárhatja a szomszédos keményebb fázisokat, szakaszos érintkezést idézhet elő, illetve helyi feszültségkoncentrációkat hozhat létre az újonnan kialakult felületen. A gömbszerű zárványok rövidebb szakaszon szakítják meg a folytonosságot, és egyenletesebb sorozatát hozhatják létre a kis törési vagy kenési eseményeknek. Ezért a szerszám kisebb abrazív vagy adhéziós károsodást szenvedhet akkor is, ha a forgácsolóerő nagyobb.
A Liège-i Egyetem A szabadforgácsoló acélok szulfidzárványainak kvantitatív elemzése és hatásuk a forgácsolhatóságra című, 1995-ös tanulmánya olyan forgácsolhatósági indexről számolt be, amely „a szulfidzárványok alakarányával 200% és 100% között változott”. A tanulmány emellett a gömbölyded mangán-szulfid-zárványokat részesítette előnyben a szabadforgácsolási tulajdonság szempontjából. Ez az eredmény nem állapít meg egyetemes optimális alakot; azt mutatja, hogy önmagában az alakarány megváltoztatása is lényegesen módosíthatja az acélok rangsorát. A területi hányad és a méreteloszlás szintén számít. Sok finom részecske között megoszló, adott területi hányadú zárványállomány másként viselkedhet, mint ugyanekkora területi hányad néhány nagy zárvány formájában.
A mátrix felülírhatja a zárvány hatását. A nagyobb munkadarab-szilárdság növeli a nyírófeszültséget, és gyakran a forgácsolóerőt is, miközben a kemény martenzit, bainit vagy a diszpergált karbidok fokozhatják a hátfelület abrazív kopását. A lágyabb ferrites mátrix könnyebbé teheti a forgács leválását, a túlzott lágyság azonban elősegítheti a feltapadt él és az adhézió kialakulását. A perlitlamellák távolsága, a hidegalakítás, a hőkezelés és a maradó feszültség szintén befolyásolja, hogy a zárvány miként nyílik meg forgácsolás közben. A kén ezért önmagában nem szabályozza a forgácsolhatóságot. Az ASM Handbook az összetételt, a mikroszerkezetet, a szilárdsági szintet, a forgácsolási feltételeket, a forgácsolófolyadékokat és a szerszámanyagokat egymással kölcsönható szabályozó tényezőkként azonosítja; azt is megjegyzi, hogy a kén jelentősen megváltoztathatja a teljes keresztmetszetükben edzhető ötvözött acélok forgácsolási viselkedését.
Az anyagminőség kémiai összetétele jól szemlélteti a tervezési célt. A SAE/AISI 11xx acélok hozzáadott ként tartalmaznak, ami többlet mangán-szulfid-zárványokat hoz létre, és elősegíti a forgácstörést, valamint a kenést. A SAE/AISI 12xx acélok emellett hozzávetőleg 0,04–0,12% foszfort is tartalmaznak, amely tovább befolyásolhatja a mátrix alakváltozását és a forgácsképződést. Ólommal ötvözött újrakénezett acélban az ólom a szulfidzárványokkal együtt vagy szabad ólomrészecskék formájában jelenhet meg, módosítva a határfelület reakcióját, de nem helyettesítve a mangán-szulfid szerepét. Az ASTM International 2024-es szimpóziumi munkája a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányát és az alkalmazandó ASTM-előírásokat a forgácsolhatóság-tervezés változóiként sorolja fel. A helyes kérdés tehát nem az, hogy „Mennyi kén van jelen?”, hanem az, hogy „Milyen zárványpopulációt és mátrixot hozott létre ez a kémiai összetétel és ez a feldolgozás?”
Hátkopás, kráterkopás és a technológiai feltételek
A hátkopás a megmunkált felülettel súrlódó szabadfelületi tartományban alakul ki. Erősen befolyásolja a hőmérséklet, a kemény abrazív fázisok jelenléte, a csúszási út, a munkadarab szilárdsága és a forgácsolóél stabilitása. A gömbszerű szulfidokból álló zárványpopuláció csökkentheti a hátkopást azáltal, hogy megszakítja a fém és a szerszám közötti adhéziót, valamint szilárd kenőanyagként működik, az eredmény azonban attól függ, hogy a részecskék elég nagyok-e az érintkezés befolyásolásához, illetve hogy a mátrix tartalmaz-e karbidokat vagy más abrazív összetevőket.
A kráterkopás a homlokfelületen alakul ki, amikor a forró forgács végigcsúszik a szerszámon. Kialakulásához diffúzió, adhézió, kémiai reakció és mechanikai abrazió egyaránt hozzájárulhat. A forgácsolási sebesség különösen fontos, mivel a hőmérséklet a sebesség növekedésével meredeken emelkedik. Egy olyan zárvány, amely közepes sebességnél csökkenti az erőt, nagy sebességnél nem feltétlenül mérsékli a kráterkopást, ha megváltoztatja a forgács érintkezési hosszát, vagy reakcióképes anyagokat juttat a szerszám–forgács határfelületére. A szerszámminőség szintén számít: a keményfém, a bevonatos keményfém, a kerámia, a cermet és a köbös bór-nitridből készült szerszámok eltérően reagálnak a hőre, a diffúzióra, az élkitöredezésre és a kémiai kölcsönhatásra.
Az előtolás és a fogásmélység a zárványmorfológiától függetlenül módosítja az erő- és hőterhelést. A nagyobb előtolás növeli a forgácsolatlan forgácsvastagságot és az él terhelését; a nagyobb fogásmélység növeli az anyagleválasztást, és a munkadarab keresztmetszetén belül eltérő zárványpopulációt is érinthet. A forgácsolás iránya a hengerelt acél esetében szintén meghatározó. A szulfidszálas zárványokkal párhuzamos forgácsolás nem egyenértékű a rajtuk keresztirányú forgácsolással. A forgácsolófolyadék csökkentheti a hőmérsékletet, mérsékelheti az adhéziót és elszállíthatja a forgácsot, ugyanakkor bizonyos folyadékfeltételek megváltoztatják a zárványok látszólagos előnyét azáltal, hogy elfedik vagy felerősítik kenőhatásukat. A száraz forgácsolást, az elárasztásos hűtést, a minimális mennyiségű kenést és a nagynyomású hűtést nem szabad egymással felcserélhető vizsgálatként kezelni.
A szabadforgácsoló rozsdamentes acélok különösen jól láthatóvá teszik a határfelületi mechanizmust. A British Stainless Steel Association a szulfidzárványokat „a szerszám–munkadarab határfelületén szilárd kenőanyagként” működő anyagokként írja le, és a BS EN 10088 szerint egyes minőségeknél 0,015% vagy 0,030% kéntartalmú, jól forgácsolható változatokat azonosít. Ez az állítás anyag–technológia kölcsönhatást ír le, nem pedig minden kopási mechanizmus garantált csökkenését. A kalciumkezelés módosíthatja az oxidok és szulfidok összetételét, valamint morfológiáját; a kalcium oxidok és szulfidok közötti megoszlásának termodinamikai előrejelzése segít a kialakuló zárványpopuláció szabályozásában, a forgácsolási válasz azonban továbbra is a mátrixtól és a vizsgálati feltételektől függ.
Következésképpen minden forgácsolhatósági állításnak meg kell neveznie a mérőszámot és a feltételeket: a csúcs- vagy az állandósult forgácsolóerőt, a hátkopás szélességét, a kráterkopás mélységét, a szerszámélettartam-kritériumot, a forgácsolási sebességet, az előtolást, a fogásmélységet, a szerszám anyagát és minőségét, a forgácsolófolyadékot, a munkadarab orientációját és a mikroszerkezetet. A zárványméréseknek reprezentálniuk kell az értékelt tulajdonságot. Az ISO 4967:2026 a legalább 3-as redukciós arányú, hengerelt vagy kovácsolt acéltermékek nemfémes zárványainak mikroszkópos meghatározását írja elő, ugyanakkor figyelmeztet arra, hogy a szabványos referenciaábra nem teljes egészében alkalmazható szabadforgácsoló acélokra. A zárványok szabványos ábra szerinti megszámlálása ezért a tisztaságot jellemezheti anélkül, hogy előre jelezné a szerszámélettartamot. A zárványtechnológia az összetétel, a mennyiség, a méreteloszlás és a morfológia együttes szabályozását jelenti — valamint annak a zárványpopulációnak a kiválasztását, amely megfelel a tényleges forgácsolási célnak, nem pedig egyetlen vonzó erőmérési eredménynek.
A nem megfelelően szabályozott zárványok által okozott meghibásodási módok
A könnyen forgácsolható acél a könnyebb megmunkálás érdekében bizonyos használati tulajdonságokról lemond, ez a kompromisszum azonban nem határozható meg kizárólag a kéntartalom alapján. A kén, az oxigén, a kalcium, a ritkaföldfém-adalékok, az ólom, a foszfor, valamint a mangán–kén arány határozza meg, hogy milyen zárványok képződnek; ezt követően a hengerlés és a kovácsolás szabja meg e zárványok eloszlását és alakját. Ennek eredményeként egy anyag kiváló forgácstörést biztosíthat esztergán, miközben a terhelt alkatrész kifáradási teljesítménye elfogadhatatlan.
A zárványmérnökség a „kémiai összetétel, mennyiség, méreteloszlás és morfológia” szabályozását jelenti, ahogyan azt a 2018-as, A nemfémes zárványok az acélokban – eredetük és szabályozásuk című áttekintés meghatározza. Ezeket a változókat mindig a vizsgált használati tulajdonsággal összefüggésben kell értékelni. Egy polírozott hosszmetszet feltárhatja a forgácstörést magyarázó, megnyúlt szulfidokat, ugyanakkor alig árul el valamit a keresztirányú kifáradást meghatározó háromdimenziós zárványpopulációról. A mérés tehát nem azonos a mérnöki szabályozással. Az ISO 4967:2026 a legalább 3-as redukciós aránnyal hengerelt vagy kovácsolt acéltermékek nemfémes zárványainak mikroszkópos meghatározását írja elő, ugyanakkor arra is figyelmeztet, hogy szabványos referenciaábrája nem alkalmazható teljes mértékben a könnyen forgácsolható acélokra. Az ábrás osztályozás nem helyettesítheti a használati tulajdonságra vonatkozó zárványelemzést.
Zárványcsíkok, zárványhalmazok és anizotrópia
Újrakénezett acélban a mangán a kénnel egyesülve MnS-t képez. Hengerlés közben a lágy szulfidok könnyebben deformálódnak, mint a környező acél, ezért a hengerlés irányával párhuzamos, hosszú és vékony zárványcsíkokká alakulnak. Ez a morfológia gyakran javítja a megmunkálhatóságot: a szerszám gyenge síkok mentén nyírhat, a forgács könnyebben törik, a szulfidfilmek pedig csökkenthetik a súrlódást a forgácsolási érintkezési felületen. Az SAE/AISI 11xx acélok éppen ezért szándékosan hozzáadott ként tartalmaznak. Az SAE/AISI 12xx acélok foszfort is tartalmaznak, hozzávetőleg 0,04–0,12%-os mennyiségben, ami tovább befolyásolja a forgácsképződést és a forgácsolóerőket.
Ugyanez az orientáció irányfüggő tulajdonságokat hoz létre. A szulfidzárvány-csíkkal párhuzamosan terjedő repedés jelentős távolságon keresztül összekapcsolhatja a zárványokat, miközben a hengerlés irányára merőlegesen terhelt repedés más akadálysorozattal találkozik. Emiatt a szakítási nyúlás, az ütőszívósság, a kontrakció és a kifáradási szilárdság jelentősen eltérhet a hosszirányú és a keresztirányú próbatestek esetében. Az acél megfelelhet a hosszirányú zárványosztályozás követelményeinek, miközben keresztirányú terhelésű tengelyben, csapban vagy nyomásterhelt alkatrészben továbbra is sérülékeny marad.
A területi hányad ugyanolyan fontos, mint az egyes zárványok hossza. A szulfidtartalom növelése rendszerint megnöveli a potenciális gyenge határfelületek számát, és a nagy zárványpopuláció az egyébként ártalmatlan zárványokat összefüggő károsodási útvonallá kapcsolhatja össze. A nagy zárványcsíkok különösen károsak, mivel a végződési tartományaik feszültségkoncentrációt okoznak. Ciklikus terhelés hatására a szulfid és a mátrix közötti határfelület elválása már azelőtt megkezdődhet, hogy a névleges feszültség megközelítené a folyáshatárt.
A zárványhalmazok második meghibásodási módot jelentenek. Több, egymáshoz közel elhelyezkedő oxid- vagy szulfidrészecske rugalmasan kölcsönhat egymással, így az egyes részecskék által jelzettnél nagyobb effektív hibát hoz létre. Zárványhalmazok a nem megfelelő dezoxidációból, az öntés közbeni újraoxidációból, tűzállóanyag-bezáródásból, a közbenső üst nem megfelelő üzemeltetéséből vagy lokális kémiai szegregációból származhatnak. A kovácsolás feldarabolhatja a zárványhalmazt kisebb részecskékre, de a zárványokat síkbeli sávban szét is terítheti. Az ultrahangos vizsgálat észlelheti az ilyen tartományokat, miközben egy kis metallográfiai látómező teljesen el is kerülheti őket.
Az alak nem pusztán esztétikai kérdés. A Liège-i Egyetem 1995-ös tanulmánya olyan forgácsolhatósági indexről számolt be, amely „a szulfidzárványok alakarányával 200%-ról 100%-ra változott”, és a gömbölyded mangán-szulfidot részesítette előnyben a könnyen forgácsolható acélok megmunkálhatósága szempontjából. Egy másik, 1995-ös tanulmány, A szulfidzárványok összetételének, alaktényezőjének és területi hányadának hatása az újrakénezett, könnyen forgácsolható acél megmunkálhatóságára, a forgácsolóerőkre gyakorolt hatásokat a következő sorrendben találta: MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3. A megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbszerű szulfidok hatékonyabban mérsékelték a szerszám hátkopását. A megmunkálási előny ezért nem fordítható le közvetlenül szerkezeti előnyre.
A kalciumos kezelés jól szemlélteti a szabályozás nehézségét. A kalcium az alumínium-oxidot és a kapcsolódó oxidokat kevésbé szögletes részecskékké alakíthatja, továbbá módosíthatja a szulfidok összetételét és morfológiáját; a termodinamikai számítások szerint a kalcium megoszlik az oxidok és a szulfidok között. A nem megfelelően szabályozott kalciumkezelés azonban egységes zárványpopuláció helyett kevert vagy túlméretes zárványokat eredményezhet. A kezelésnek illeszkednie kell az acél tisztaságához, a dermedési gyakorlathoz, a hengerlési ciklushoz és a tervezett használati terheléshez.
Kifáradás, törés, korrózió és felületi hibák
A kemény oxidzárványok, különösen a szögletes alumínium-oxidok vagy az összetett kalcium-aluminátok, másképpen viselkednek, mint a lágy MnS-zárványok. Merevségük és gyenge határfelületi tapadásuk súlyos lokális feszültségkoncentrációkat hoz létre. Kifáradási repedés keletkezhet egy oxid sarkánál, egy elvált határfelületen vagy a részecske körül kialakult képlékeny zónában. A megindult repedés akkor is továbbterjedhet a mátrixban, ha a zárvány túl kicsi ahhoz, hogy látható törési hibát okozzon. A nagy oxidok különösen veszélyesek csapágyakban, fogaskerekekben és nagy szilárdságú alkalmazásokban, ahol a mátrix kevésbé tolerálja a lokális hibákat.
A törési kockázat nő, amikor a zárványok szegregációval vagy rideg mátrixszal társulnak. A foszfor elősegítheti a könnyű forgácsolást az SAE/AISI 12xx acélokban, a foszforszegregáció és a nagy szilárdságú hőkezelési állapot azonban csökkentheti a szívósságot. Az ólmozott, újrakénezett minőségek egy további zárványpopulációt vezetnek be: az ólom szulfidzárványokkal együtt vagy szabad ólomrészecskék formájában fordul elő. Ezek a részecskék javíthatják a forgács szabályozását, ugyanakkor gyengíthetik a lokális kohéziót, és megnehezíthetik a hegesztést, a melegalakítást, a törésértékelést, valamint a környezetvédelmi megfelelést.
A korrózió rozsdamentes acélban külön problémát jelent. A szulfidzárványok előnyösen oldódhatnak, vagy olyan lokális kémiai környezetet hozhatnak létre, amely elősegíti a lyukkorrózió megindulását, különösen akkor, ha a felületen mangán-szulfidot tartalmazó zárványok vannak jelen. A környező, krómban elszegényedett vagy kémiailag aktív tartomány akkor is a megindulás helyévé válhat, ha a rozsdamentes acél tömbi mátrixa továbbra is passzív marad. A könnyen forgácsolható rozsdamentes acélok a szulfidokat „szilárd kenőanyagként használják a szerszám–munkadarab határfelületén”, ez a megmunkálási funkció azonban nem garantálja a lyukkorrózióval vagy a feszültségkorróziós repedéssel szembeni ellenállást. A BS EN 10088 egyes minőségek esetében 0,015%-os vagy 0,030%-os kénadalékot tartalmazó, jól megmunkálható változatokat engedélyez; az engedélyezett adalékmennyiséget a meghatározott korróziós környezettel összefüggésben kell értékelni, nem pedig ártalmatlan feldolgozási segédanyagként kezelni.
A felületi hibák gyakran már a megmunkálás előtt kialakulnak. A hengerlés során a felületbe zárt zárványok, a lemezes felválások, a hólyagok és a réteges leválások esztergálás, köszörülés vagy polírozás közben áttörhetnek a felületre. Egy felület közelében elhelyezkedő megnyúlt zárvány kiszakadhat, és hosszirányú hornyot hagyhat maga után; egy kemény oxid letörheti a vágóélt vagy szakadt felületet hozhat létre. A szulfidban gazdag sávok a rozsdamentes termékek egyenetlen pácolási vagy maratási viselkedését is előidézhetik.
A megmunkálhatóságot – ahogyan az ASM Handbook hangsúlyozza – a mátrixszilárdság, az összetétel, a zárványpopuláció, a forgácsolási sebesség, az előtolás, a forgácsolófolyadék és a szerszámanyag kölcsönhatása szabályozza. A szerkezeti teljesítmény szempontjából más a prioritás: a repedéskezdemények számának minimalizálása, az irányfüggőség szabályozása és a káros kémiai aktivitás megelőzése. Az ASTM 2024-es, Adalékok az acélhoz és a vashoz a jobb megmunkálhatóság érdekében című szimpóziuma ezért a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az ASTM-előírásokat egymással összefüggő tervezési változókként kezeli. A megfelelő zárványpopuláció az, amely teljesíti a használati követelményt, nem pusztán az, amely a legalacsonyabb forgácsolóerőt eredményezi.
Metallográfiai munkafolyamat szabadon forgácsolható acélok vizsgálatához
A hasznos vizsgálat mérnöki kérdéssel kezdődik, nem pedig a zárványminősítés iránti kéréssel. A kérdés vonatkozhat a forgácstörésre, a forgácsolóerőre, a szerszám homlokfelületi kopására, a kifáradás kiindulására, az olvasztási adagok közötti eltérésre, illetve arra, hogy a kalciumos kezelés a kívánt zárványpopulációt eredményezte-e. Minden kérdés más mérési módszert igényel. Az átlagos nemfémes zárványtartalmat leíró látómezőnkénti számlálás nem feltétlenül magyarázza meg, hogy két, hasonló kéntartalmi elemzéssel rendelkező acél miért ad eltérő forgácsot vagy miért eredményez eltérő szerszámélettartamot.
Ez a megkülönböztetés azért fontos, mert a zárványtechnológia a zárványok szabályozott összetételével, mennyiségével, méreteloszlásával és morfológiájával foglalkozik. A nemfémes zárványok mérése ennek a munkának csak egy része. Az ASM Handbook az összetételt, a mikroszerkezetet, a szilárdsági szintet, a forgácsolási körülményeket, a forgácsolófolyadékot és a szerszámanyagokat a forgácsolhatóságot kölcsönösen befolyásoló tényezőkként azonosítja. A vizsgálati jegyzőkönyvnek ezért tartalmaznia kell az acélminőséget, a termék alakját, a képlékeny alakítás mértékének előzményeit, a hőkezelést, valamint – ha rendelkezésre állnak – a kén- és oxigéntartalom elemzési eredményeit, továbbá a szerszámminőséget, a forgácsolási sebességet, az előtolást, a fogásmélységet és a hűtőközeg állapotát.
Mintavételi irány és a próbatest előkészítése
A darabolás előtt rögzítse a termék geometriáját, valamint a hengerlési vagy kovácsolási irányt. A hosszirányú metszet, amely párhuzamos a fő alakítási iránnyal, a szulfidzárványokat megnyúlt jellemzőkként mutatja, és rendszerint ez a leginformatívabb metszet a forgácsképződés és az irányfüggő alakváltozás vizsgálatához. A keresztirányú metszet, amely merőleges erre az irányra, ugyanennek a populációnak a keresztmetszetét mutatja, és alkalmasabb a szélesség, a távolság, a csoportosulás és a helyi területi hányad értékelésére. Ha a mérnöki kérdés anizotrópiával, kifáradással vagy feltételezett szegregációs sávval kapcsolatos, mindkét irányból vizsgáljon megfelelő helyekről származó mintákat.
A mintavételi helyet előre rögzíteni kell, nem pedig egy kedvezőnek tűnő látómező megtalálása után kiválasztani. Rúd, huzal és lemez esetében jelölje ki a felület, a negyedvastagság és a közép helyzetét, ha a szegregáció vagy a középvonalbeli zárványok befolyásolhatják a teljesítményt. Vegyen ismételt mintákat egynél több hosszirányú helyről. Egyetlen polírozott látómező nem képviselhet egy teljes gyártási olvasztást, különösen akkor, ha a zárványok csoportosulnak, vagy ha az acél megnyúlt mangánszulfidokat tartalmaz.
A darabolás során minimálisra kell csökkenteni a felmelegedést, az elkenődést és a mechanikai alakváltozást. Megfelelő hűtőközeggel végzett abrazív darabolás előnyösebb annál az eljárásnál, amely megégeti az élt, vagy a lágy fázisokat végighúzza a mátrixon. Az ólmozott, újrakénezett acélok különös gondosságot igényelnek: az ólom előfordulhat szulfidzárványokkal együtt vagy diszkrét szabadólom-részecskék formájában, a nem megfelelően szabályozott darabolás pedig ezeket az alkotókat kimozdíthatja vagy elkenheti. A beágyazásnak megfelelően alá kell támasztania az éleket, és korlátoznia kell a próbatest körüli hézagokat.
A csiszolást fokozatosan finomodó abrazív anyagokkal kell végezni, a munkafázisok között elegendő tisztítással annak megakadályozására, hogy a durva részecskék a következő fázisba kerüljenek. A polírozásnak el kell távolítania az alakváltozást anélkül, hogy lekerekítené vagy kihúzná a zárványokat a mátrixból. Az MnS lágyabb és alakváltozásra hajlamosabb, mint számos acél-oxid; az ólom pedig még lágyabb. A túl nagy nyomás, a száraz polírozókendő vagy a hosszú végső polírozás a zárványt üreggé alakíthatja, a felületen elkenheti, illetve módosíthatja annak látszólagos alakarányát. Alkalmazható megfelelő finom gyémántos vagy kolloid szilícium-dioxidos rendszerrel végzett végső polírozás, de az eljárást szulfidokat és oxidokat tartalmazó referencia-próbatesten validálni kell. Ha kihúzódás látható, ismételje meg az előkészítést, a keletkező fekete lyukakat pedig ne tekintse valódi zárványmorfológiának.
Először a maratás nélküli, polírozott felületet vizsgálja meg. A maratás feltárhatja a ferritet, a perlitet, a martenzitet vagy a karbidokat, ugyanakkor el is fedheti a zárványhatárokat, és megnehezítheti a küszöbölést. Használjon külön maratott megfigyelést, vagy őrizzen meg párosított képeket ugyanabból a koordinátarendszerből. A mátrix nem háttérzaj: a keménység, a szilárdság, a hőkezelés és az alakváltozás befolyásolja, hogyan alakulnak a szulfidok hengerlés közben, és hogyan lépnek kölcsönhatásba a zárványok a forgácsolóéllel.
Osztályozás, képelemzés és jelentéskészítés
A zárványokat megfigyelhető morfológiájuk, valamint – ahol lehetséges – kémiai összetételük alapján osztályozza. Az oxidok elszigetelt, szögletes részecskékként, tömör csoportosulásokként vagy megnyúlt oxidcsíkként jelenhetnek meg. A szulfidok hosszirányú metszetekben általában megnyúlt MnS formájában láthatók, míg a kalciummal módosított szulfidok gömbölydedebbek vagy szabálytalanabbak lehetnek. A ritkaföldfém-adalékok vegyes MnS–RE₂S₃-populációkat eredményezhetnek. Ne határozzon meg kémiai összetételt kizárólag az alak alapján. Egy szürke, lekerekített részecske lehet kalcium-aluminát, kalcium-szulfid, komplex oxid-szulfid vagy előkészítési műtermék.
Az ISO 4967:2026 szabványalapú mikrografikus módszert biztosít a hengerelt vagy kovácsolt acéltermékek nemfémes zárványainak meghatározásához, amelyek „legalább 3-as redukciós aránnyal rendelkeznek”. Referenciaábrája és minősítési eljárása közös összehasonlítási alapot biztosíthat az oxid- és szulfidpopulációkhoz, maga a szabvány azonban arra is figyelmeztet, hogy az ábra nem alkalmazható teljes mértékben szabadon forgácsolható acélokra. Ez a korlátozás fontos. Az SAE/AISI 11xx acélokban szándékosan jelen lévő nagy, megnyúlt szulfidokat, valamint az SAE/AISI 12xx acélok további foszfortartalmú kémiáját nem szabad véletlen szennyeződésként kezelni pusztán azért, mert feltűnő minősítést eredményeznek. Az SAE/AISI 11xx minőségek hozzáadott ként tartalmaznak, amely többlet-mangánszulfid-zárványokat képez; az SAE/AISI 12xx minőségek emellett körülbelül 0,04–0,12% foszfort is tartalmaznak a Carbon and Alloy Steels szerint, amely a 2022-es Mechanical Engineers’ Handbook része.
Az ISO 4967:2026 szabványt a jellemzési terv egyik részeként alkalmazza: adja meg az alkalmazható termék-redukciót, a metszet irányát, az ábrás módszert, a minősítés alapját, valamint a referenciaeljárástól való esetleges eltéréseket. Ha a forgácsolhatóság a vizsgálat tárgya, egészítse ki a vizsgálatot mennyiségi mérésekkel. Hosszirányú képeken mérje a zárványhosszt, a szélességet, az alakarányt vagy alakindexet, a távolságot, a legközelebbi szomszédtól mért távolságot és az orientációt. Keresztirányú képeken mérje az ekvivalens átmérőt, a köralakúságot, a csoportosulást és a területi hányadot. Adja meg a látómezők számát és a teljes elemzett területet, ne csak a legnagyobb zárványsűrűségű látómezőt.
A nagyítást és a látómezők kiválasztását egyértelműen meg kell adni. Kis nagyításnál a csoportosulások és a hosszú zárványcsíkok láthatók; nagy nagyításnál a kis oxidok, szulfidok és összetett részecskék különíthetők el. Adja meg az objektívet, a kalibrált pixelméretet, a megvilágítási módszert, a küszöbölési szabályokat, valamint azt, hogy az érintkező részecskéket meghatározott algoritmussal választották-e szét. Alkalmazzon rendszeres vagy véletlenszerű látómező-kiválasztást előre meghatározott próbatesttartományokban. Ne azért válasszon látómezőket, mert azok igazolják a feltételezett mechanizmust. Az eredeti képeket a feldolgozott bináris képekkel együtt tárolja, hogy az ellenőrző megkülönböztethesse a valódi részecskét a polírozási törmeléktől vagy a kihúzódástól.
A területi hányad önmagában gyakran nem elegendő. Azonos szulfid-területi hányadú acél tartalmazhat hosszú, vékony zárványcsíkokat vagy tömör, gömbölyded részecskéket, és ezek a populációk eltérő forgácsolási viselkedést eredményezhetnek. Egy 1995-ös mennyiségi vizsgálat, a Szulfidzárványok mennyiségi elemzése szabadon forgácsolható acélokban és hatásuk a forgácsolhatóságra, olyan forgácsolhatósági indexről számolt be, amely „200%-ról 100%-ra változott a szulfidzárványok alakarányával”, és a gömbölyded mangánszulfidokat részesítette előnyben a szabadon forgácsolható acélok forgácsolhatósága szempontjából. Egy másik, 1995-ös tanulmány a forgácsolóerőre gyakorolt hatásokat a következő sorrendben találta: MnS, (Mn,Ca)S, MnS–RE₂S₃ és (Mn,Ca)S–RE₂S₃; a megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, míg a gömbölyded szulfidok hatékonyabban mérsékelték a szerszám hátfelületi kopását. A látszólagos ellentmondás éppen a lényeg: a forgácsolóerőt csökkentő zárványpopuláció nem feltétlenül minimalizálja a kopást.
Ha az eredmény a minőségellenőrzést vagy a mechanizmus értelmezését befolyásolja, a morfológiai vizsgálatot kémiai megerősítéssel kell kiegészíteni. Az energiadiszperzív röntgenspektroszkópiával végzett pásztázó elektronmikroszkópos vizsgálat megkülönböztetheti az Mn-S-részecskéket az oxidban gazdag vagy kalciumtartalmú részecskéktől, bár a kölcsönhatási térfogat, a könnyű elemek iránti érzékenység és a részecskeméret korlátokat szab. Az elektronsugaras mikroanalízis megfelelő méretű zárványok esetében pontosabb mennyiségi információt ad az összetételről. Az automatikus zárványelemzés nagy területek előszűrésére használható, míg a kiválasztott részecskék SEM-EDS, EPMA vagy – ahol indokolt – kristálytani módszerekkel, például elektrondiffrakcióval vizsgálhatók. Adja meg a módszert, a kalibrációs standardot, a kimutatási határokat, a gyorsítófeszültséget, valamint azt, hogy a feltüntetett kémiai összetételt közvetlenül a részecskén mérték-e, vagy a környező fázisokból következtették ki.
Szabadon forgácsolható korrózióálló acélok esetében rögzítse a kéntartalmi minőséget és a zárványok kémiai összetételét, ahelyett hogy a ként egyetlen forgácsolhatósági változóként kezelné. A BS EN 10088 egyes minőségeknél 0,015% vagy 0,030% kénadalékot tartalmazó, jól forgácsolható változatokat engedélyez, és a szulfidzárványok „szilárd kenőanyagként működhetnek a szerszám–munkadarab határfelületen”. A végső jelentésnek össze kell kapcsolnia ezeket a megfigyeléseket a forgácsolási vizsgálattal: az erőkomponenseket, a forgács alakját, a hátfelületi kopást, a kráterkopást, a szerszámanyagokat és a forgácsolási körülményeket. Csak ekkor vizsgálja a metallográfia a zárványtechnológiai hipotézist, ahelyett hogy pusztán tisztasági számot rendelne az anyaghoz.
A könnyen forgácsolható acélok felelős meghatározása és összehasonlítása
Aminőségjelölés és a tényleges zárványpopuláció
Aminőségjelölés a kémiai összetétel és a specifikáció rövidített megadása, nem pedig a forgácsolhatóság teljes körű leírása. Az SAE/AISI 11xx acélok például hozzáadott ként tartalmaznak, amely elősegíti a mangán-szulfid zárványok megnövekedett mennyiségének kialakulását. Az SAE/AISI 12xx acélok foszfort is tartalmaznak; a Mechanical Engineers’ Handbook, Carbon and Alloy Steels című kézikönyv e családra megközelítőleg 0,04–0,12% foszfort ad meg. Ezek a jelölések a tervezett tulajdonságokra utalnak, de nem határozzák meg egyedileg az adott adagban található zárványok számát, alakját, kémiáját vagy térbeli eloszlását.
Ezért két, azonos SAE/AISI-jelöléssel értékesített adag forgácsolási viselkedése eltérhet. Kéntartalmuk az engedélyezett tartomány különböző pontjain helyezkedhet el, miközben a mangán, az oxigén, a kalcium, a nitrogén, valamint a maradék vagy szándékosan hozzáadott ritkaföldfémek módosítják a szulfidok és oxidok képződését. Az öntési gyakorlat, a dezoxidálás, a kalciumkezelés, a hengerlési redukció, a kovácsolás, a hőntartás és a végső hidegalakítás ezt követően megváltoztatja a zárványok morfológiáját és orientációját. Egyedül a kéntartalom eredménye nem árulja el, hogy az acél hosszú, repedésre hajlamos MnS-szalagokat, rövidebb, módosított szulfidokat vagy gömbszerű és megnyúlt részecskék vegyes populációját tartalmazza-e.
A különbségtétel azért fontos, mert a „több zárvány” nem elegendő specifikáció. A zárványtechnológia a zárványok összetételének, mennyiségének, méreteloszlásának és morfológiájának szabályozását jelenti az acélgyártás és a feldolgozás során. A 2018-as, Non-metallic inclusions in steels – origin and control című áttekintés ezt a négy változót egymással összefüggő tervezési paraméterként, nem pedig egymástól független szennyeződési mérőszámként azonosítja. A releváns populáció a forgácsolási céltól függ. A hosszú szulfidok megszakíthatják a nyírási zónát és elősegíthetik a forgács szegmentálódását, míg a lekerekített zárványok csökkenthetik a szerszámnál fellépő abrazív vagy adhéziós kölcsönhatást.
Az Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel (1995) című tanulmány bizonyítékai jól szemléltetik ezt az ellentétes hatást. A jelentett forgácsolóerő-hatások sorrendje MnS, (Mn,Ca)S, MnS–RE2S3, illetve (Mn,Ca)S–RE2S3 volt. A megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, a gömbszerű szulfidok viszont hatékonyabban csökkentették a szerszám hátfelületének kopását. A Liège-i Egyetem különálló, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) című kvantitatív vizsgálata olyan forgácsolhatósági indexet közölt, amely „a szulfidzárványok alakaránnyal 200%-ról 100%-ra változott”. Ez az adat arra figyelmeztet, hogy a forgácsolhatóságot nem szabad egyetlen rangsorba sűríteni: maga a zárványgeometria változtatta meg az eredményt.
Ugyanez a logika érvényes az ólmozott minőségekre is. Az ólmozott, újrakénezett acélban az ólom előfordulhat szulfidzárványokhoz társulva vagy szabad ólomrészecskék formájában. A könnyen forgácsolható korrózióálló acélokban a szulfidok „szilárd kenőanyagként működhetnek a szerszám–munkadarab határfelületen” a British Stainless Steel Association szerint. A BS EN 10088 egyes korrózióálló acélminőségeknél 0,015% vagy 0,030% kén hozzáadásával előállított, könnyen forgácsolható változatokat engedélyez, de ez az engedély nem teszi az azonos jelölésű adagokat forgácsolási viselkedésük szempontjából egyenértékűvé. Az alapmátrix, az oldó hőkezelés, a hidegalakítás mértéke, a ferrit- vagy martenzittartalom, valamint a zárványok morfológiája továbbra is meghatározó marad.
A kalciumkezelés megmutatja, miért kell a kémiát folyamatváltozóként értelmezni. A kalcium módosíthatja az oxidok és szulfidok összetételét és alakját, a termodinamikai számítások pedig előre jelezhetik a kalcium megoszlását az oxidok és szulfidok között. A közölt kalcium-hozzáadás önmagában nem elegendő: a végső eredmény az oldott oxigéntől, a kén aktivitásától, a hőmérséklettől, a kezelés időzítésétől és az ezt követő megszilárdulástól függ. A specifikációnak a ténylegesen mért zárványpopulációt kell közölnie, nem csupán a tervezett kezelést.
Minimális műszaki adatkészlet
A felelős összehasonlítás a pontos azonosítással kezdődik: meg kell adni az SAE/AISI-jelölést vagy az alkalmazandó ASTM-jelölést, továbbá a termékszabványt, az adag számát, a termék alakját és a szállítási állapotot. Ha az anyag korrózióálló acél, a jelölést a BS EN 10088 szabványban szereplő formában kell megadni, beleértve azt is, hogy könnyen forgácsolható, kénnel ötvözött változatról van-e szó. Az ASTM-követelményeket a pontos anyagspecifikációval és kiadással kell azonosítani, mivel egy ASTM-acélminőség neve nem helyettesíti a hozzá tartozó kémiai, mechanikai és vizsgálati követelményeket.
A kémiai nyilvántartásnak tartalmaznia kell a szenet, a mangánt, a szilíciumot, a ként, a foszfort, a krómot, a nikkelt, a molibdént, a nitrogént, a mért esetekben az oxigént, továbbá az esetleges ólom-, szelén-, tellúr-, kalcium- vagy ritkaföldfém-hozzáadást. Ne csak a specifikáció határértékeit, hanem az adott adag tényleges elemzését is közöljék. Különös figyelmet érdemel a mangán–kén arány, mivel ez hatással van a szulfidok összetételére és alakjára; az ASTM International 2024-es szimpóziumi munkája, az Additives to Steel and Iron for Improved Machinability, a ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, valamint a mangán–kén arányt egymással kölcsönható forgácsolhatósági változókként kezeli.
A kémiai összetétel mellett meg kell adni a hőkezelést és a mechanikai állapotot is. Tüntessék fel a lágyítást, a normalizálást, az edzést és megeresztést, az oldó hőkezelést, a kiválásos hőkezelést, a hideghúzást vagy hengerlést, valamint a mért szakítószilárdságot, folyáshatárt, nyúlást és keménységet. Az ASM Handbook az összetételt, a mikroszerkezetet, a szilárdsági szintet, a forgácsolási körülményeket, a forgácsolófolyadékokat és a szerszámanyagokat egymással kölcsönható szabályozó tényezőkként azonosítja. A kén jelentősen megváltoztathatja a forgácsolási viselkedést átmenő edzésre alkalmas ötvözött acélokban, ugyanakkor a lágyabb mátrix a kéntartalomtól függetlenül is csökkentheti a forgácsolóerőt.
A zárványadatoknak le kell írniuk a típust, a kémiát, a morfológiát, a méreteloszlást és a területi hányadot. A módszer megkülönböztető képességének megfelelően közölni kell az MnS-, oxiszulfid-, oxid-, karbid-, nitrid-, ólomtartalmú, kalciummal módosított, illetve ritkaföldfémet tartalmazó populációkat. Adják meg a hosszt, a szélességet, a méretarányt vagy alaktényezőt, az ekvivalens átmérőt, a darabsűrűséget és a területi hányadot, külön eloszlásokkal a megnyúlt és a gömbszerű részecskékre. A vizsgált csiszolási sík orientációját is fel kell tüntetni: hosszirányú, keresztirányú vagy lemezvastagságon átmenő. A hosszirányú metszet túlbecsülheti a szalagzárványok hosszát, míg a keresztirányú metszet jobban reprezentálhatja a keresztmetszeti területet.
Az ISO 4967:2026 szabvány a nemfémes zárványok mikroszkópos meghatározását írja elő hengerelt vagy kovácsolt acéltermékekben, legalább „3-as alakítási tényező” esetén. A szabványos referencia-ábra nem teljes mértékben alkalmazható a könnyen forgácsolható acélokra, ezért az ISO 4967 szerinti osztályozást nem szabad a zárványtechnológia teljes körű leírásaként bemutatni. Ez meghatározott alkalmazási területen végzett mérés, nem pedig közvetlen forgácsolhatósági index. Képanalízist vagy kiegészítő módszert kell alkalmazni, ha a mérnöki kérdés szempontjából az alak, a kémia vagy a háromdimenziós térbeli eloszlás meghatározó.
Végül a forgácsolási kísérletet olyan részletességgel kell közölni, hogy reprodukálható legyen: a műveletet, a munkadarab geometriáját, a forgácsolási sebességet, az előtolást, a fogásmélységet, a szerszám–munkadarab-kapcsolódást, a megszakított vagy folyamatos forgácsolást, a szerszám anyagát és minőségét, a szerszámgeometriát, az él-előkészítést, a szerszámbevonatot, a forgácsolófolyadék típusát és adagolását, a gép merevségét, valamint a szerszámélettartam-kritériumot. Rögzíteni kell a forgács alakját, a forgácsolóerő komponenseit, a teljesítményt, a felületi érdességet, a feltapadt élt és a kopás helyét. A hátfelületi kopást a mérési módszerével és a határértékével együtt kell megadni; a homlokfelületi kráterkopást, a bemetsződési kopást, a kicsorbulást és a katasztrofális tönkremenetelt nem szabad egyetlen „szerszámélettartam”-értékbe rejteni.
Az összehasonlítás csak akkor megalapozott, ha az acél állapota és a vizsgálati körülmények megegyeznek. Ha az egyik vizsgálat bevonatos keményfémlapkát alkalmaz bőséges hűtéssel, a másik pedig bevonat nélküli keményfémet szárazon, akkor a zárványok alapján felállított sorrend inkább a forgácsolási rendszereket, mint magukat az acélokat jellemezheti. Az összehasonlítást a minőségjelölés kezdi. A tényleges zárványpopuláció és a mért forgácsolási válasz zárja le.
A zárványtervezés döntési keretrendszere
A zárványtervezés a megmunkálási követelménnyel kezdődik, nem pedig egy rögzített kéntartalommal vagy egy előnyben részesített zárványszámmal. A nemfémes zárvány nem automatikusan hiba a könnyen forgácsolható acélban: összetétele, mennyisége, méreteloszlása, morfológiája és a környező mátrixhoz való viszonya határozza meg, hogy elősegíti-e a forgácsszegmentálódást, csökkenti-e a forgácsolóerőt, gyorsítja-e a hátkopást, vagy kifáradásos károsodást indít-e el. Ugyanaz a zárványpopuláció javíthatja az egyik jellemzőt, miközben ronthat egy másikat.
Ez a megkülönböztetés választja el egymástól a mérést és a mérnöki tervezést. Az ISO 4967:2026 a hengerelt vagy kovácsolt acéltermékekben található nemfémes zárványok mikroszkópos meghatározását írja elő legalább 3-as alakítási redukció esetén, ugyanakkor figyelmeztet arra, hogy a szabványos referenciaábra nem alkalmazható teljes mértékben a könnyen forgácsolható acélokra. Az ábrával való összehasonlítás leírhatja, mi van jelen, de nem mutatja meg, hogy a zárványok előidézik-e a kívánt forgácsolási viselkedést. A méréseket ezért a vizsgált kérdéshez kell igazítani: a megmunkáláshoz kétdimenziós alakarányokat, a törésvizsgálathoz háromdimenziós részecskeméreteket, a kifáradáshoz területi hányadot és távolságot, az oxid- és szulfidszabályozás felülvizsgálatához pedig összetétel- vagy fázisazonosítást kell alkalmazni.
A megmunkálási célkitűzés rangsorolása
Az első döntés annak meghatározása, hogy melyik megmunkálási jellemző a legfontosabb. A forgácsszabályozás, a forgácsolóerő, a szerszám hátkopása, a felületi minőség, a kifáradási élettartam, a korrózióállóság és a méretstabilitás nem ugyanazt a zárványpopulációt részesíti előnyben.
A forgácsszabályozás szempontjából a megnyúlt mangán-szulfid gyakran hatékony, mivel a zárvány a munkadarabbal együtt deformálódik, és elősegíti a forgács szegmentálódását. Az SAE/AISI 11xx acélok hozzáadott ként tartalmaznak, amely felesleges mangán-szulfid-zárványokat képez, ezáltal elősegíti a forgácstörést és csökkenti a súrlódást a forgácsolási zónában. Az SAE/AISI 12xx acélok hozzávetőleg 0,04–0,12% foszfort tartalmaznak, amely a mátrix ridegítésén és a forgácsképződés módosításán keresztül javíthatja a megmunkálhatóságot, bár a foszfor a szívósságot és a hegeszthetőséget is befolyásolja. Az ólmozott, újrakénezett acélban az ólom előfordulhat szulfidzárványokkal együtt vagy szabad ólomrészecskék formájában; az elszigetelten vizsgált névleges ólomtartalomnál mindkét esetben fontosabb a helyzet és az eloszlás.
A forgácsolóerő eltérő cél. Az 1995-ös, A szulfidzárványok összetételének, alaktényezőjének és területi hányadának hatása az újrakénezett, könnyen forgácsolható acél megmunkálhatóságára című tanulmány a forgácsolóerőre gyakorolt hatást a következő sorrendben adta meg: MnS, (Mn,Ca)S, MnS–RE2S3 és (Mn,Ca)S–RE2S3. Ebben az összehasonlításban a megnyúlt szulfidok hatékonyabban csökkentették a forgácsolóerőt, mint a gömbölyded szulfidok. Ezt az eredményt nem szabad általános érvényű szabállyá alakítani. Az a zárvány, amely csökkenti a forgács nyírásához szükséges erőt, a szerszám számára kedvezőtlenebb abrazív vagy adhéziós környezetet hozhat létre.
A szerszám hátkopása megfordíthatja az előnyben részesítést. Ugyanebben a munkában a gömbölyded szulfidok hatékonyabban csökkentették a hátkopást, mint a megnyúlt szulfidok. A lekerekített zárvány kevésbé súlyos feszültségkoncentrációt hoz létre, és kevésbé káros megszakítást jelenthet a szerszám–munkadarab érintkezési felületén. A könnyen forgácsolható korrózióálló acélok további példát szolgáltatnak: a szulfidzárványok szilárd kenőanyagként viselkedhetnek ezen a határfelületen. A British Stainless Steel Association BS EN 10088 által lefedett anyagminőségekre vonatkozó információi egyes rozsdamentesacél-minőségek esetében 0,015% vagy 0,030% kén hozzáadásával gyártható változatokat azonosítanak. Ezeket a hozzáadásokat azonban továbbra is értékelni kell a lyukkorrózási ellenállással, a korróziós kifáradással és az üzemi környezettel összefüggésben.
A felületi minőség szempontjából figyelmet kell fordítani a zárvány méretére, kihúzódási viselkedésére és az egyes részecskéket körülvevő mátrixra. Egy megmunkált felület közelében elhelyezkedő nagy, megnyúlt szulfid szakadt üreget hagyhat maga után még akkor is, ha javítja a forgácstörést. A finom, egyenletesen eloszló zárványpopuláció tisztább felületet eredményezhet, de a kiválasztott előtolás és fogásmélység mellett nem feltétlenül töri a forgácsot. Az 1995-ös kvantitatív tanulmány, A szulfidzárványok kvantitatív elemzése könnyen forgácsolható acélokban és hatásuk a megmunkálhatóságra, szerint a megmunkálhatósági index „a szulfidzárványok alakarányával 200% és 100% között változott”; a könnyen forgácsolható acélok megmunkálhatósága szempontjából előnyös mangán-szulfid-zárványként gömbölyded zárványokat jelöltek meg. A számszerű tartomány bizonyítja, hogy az alakarányt mérni kell, nem pedig a kéntartalomból kikövetkeztetni.
A területi hányaddal kapcsolatban is visszafogottságra van szükség. A több zárvány fokozhatja a forgács szegmentálódását, a túl nagy területi hányad azonban csökkenti az összefüggő, teherhordó acélmátrix mennyiségét, és ronthatja a kifáradási szilárdságot vagy a keresztirányú duktilitást. A zárványok távolsága, csoportosulása és a hengerlésből eredő orientációja legalább annyira fontos lehet, mint az átlagos átmérő. A kis átlagos zárványméret nem garantálja az alacsony kockázatot, ha a részecskék egy sávban, a hengerlés irányában koncentrálódnak.
A megmunkálhatóság és az üzemi tulajdonságok egyensúlya
A megmunkálási cél meghatározása után a mérnöknek meg kell állapítania az üzemi alkalmazás által megszabott korlátokat. A ként, az ólmot, a szelént, a tellúrt, a foszfort, a nitrogént, a mangán–kén arányt és az alkalmazandó ASTM-előírásokat az ASTM International Adalékok acélhoz és vashoz a javított megmunkálhatóság érdekében című szimpóziumi munkája egymással kölcsönhatásban álló, megmunkálhatóságot meghatározó tervezési változókként kezeli. Ezeket nem szabad egymástól elszigetelt kémiai célértékekként kiválasztani.
A mátrix meghatározó lehet az eredmény szempontjából. Az ASM Handbook az összetételt, a mikroszerkezetet, a szilárdsági szintet, a forgácsolási feltételeket, a forgácsolófolyadékokat és a szerszámanyagokat a megmunkálhatóság egymással kölcsönható szabályozó tényezőiként azonosítja; a kén jelentősen befolyásolhatja az edzhető ötvözött acélok megmunkálási viselkedését. Egy lágy, lágyított állapotú, újrakénezett, kis széntartalmú acél nem ugyanúgy viselkedik, mint ugyanaz a névleges összetétel edzés és megeresztés után. A nagyobb szilárdság növelheti a forgácsolóerőt és a szerszámkopást, miközben a keményebb mátrix korlátozhatja a szulfid deformációját, és módosíthatja a megnyúlt zárvány látszólagos előnyét. Ezért a hőkezelést, a korábbi hidegalakítást, a szemcseméretet és a sávosságot is rögzíteni kell a zárványadatokkal együtt.
A kalciumos kezelés jól szemlélteti, miért kell a kémiát és a morfológiát együttesen figyelembe venni. A kalcium módosíthatja az oxidzárványokat, valamint befolyásolhatja a szulfidok összetételét és alakját. A kalcium oxidok és szulfidok közötti megoszlásának termodinamikai előrejelzése támogatja a folyamat szabályozását, de a számított fázisegyensúly nem helyettesíti a késztermék vizsgálatát. Az öntési gyakorlat, a dezoxidálás, a megszilárdulás, a hengerlési redukció és a hűtés határozza meg, hogy a kívánt részecskék finomak és diszpergáltak maradnak-e, vagy naggyá, csoportossá és orientálttá válnak.
Az üzemi követelmények elutasíthatnak egy megmunkálási megoldást. A szulfidok javíthatják az esztergálási teljesítményt, ugyanakkor kifáradásos repedések kiindulási helyeiként szolgálhatnak, különösen akkor, ha a hengerlés irányában megnyúltak. Rozsdamentes acélban a kén hozzáadása csökkentheti a korrózióállóságot, ha a szulfidzárványok megszakítják a passzív felületet vagy elősegítik a lokalizált korróziót. A méretstabilitás szintén romolhat, ha a maradó feszültség, az anizotróp zárványdeformáció és a hőkezelési alakváltozás együttesen jelentkezik. Az alacsony forgácsolóerő nem ellensúlyozza, ha egy alkatrész feszültségmentesítés során megváltoztatja a méretét, vagy ciklikus terhelés alatt tönkremegy.
Döntési keretrendszer
- A meghatározó válasz azonosítása Válassza ki a forgácsszabályozást, a forgácsolóerőt, a hátfelületi kopást, a felületi minőséget, a kifáradási élettartamot, a korrózióállóságot vagy a méretstabilitást.
- A zárványkialakítás kiválasztása Határozza meg a zárványok kémiáját, morfológiáját, méreteloszlását, területi hányadát és igazodási határértékeit.
- A mátrix és az állapot megerősítése Rögzítse az acélminőséget, a szilárdsági szintet, a hengerlési állapotot, a hőkezelést és a mikroszerkezetet.
- Az üzemi korlátok ellenőrzése Értékelje a kifáradást, a korróziót, a szívósságot, a hegeszthetőséget, a tisztaságot és a méretkövetelményeket.
- Reprezentatív forgácsolás validálása A gyártás szempontjából releváns szerszámokat, sebességeket, előtolásokat, fogásmélységet, hűtőközeget és munkadarab-állapotot alkalmazzon.
- A meghatározó válasz mérése Általános zárványminősítés helyett a forgácsolóerőről, a forgács alakjáról, a kopásról, az érdességről, a méretváltozásról vagy az élettartamra vonatkozó adatokról számoljon be.
Ezért a gyakorlati döntési folyamat a következő:
1. A meghatározó jellemző azonosítása: forgácsszabályozás, forgácsolóerő, szerszám hátkopása, felületi minőség, kifáradási élettartam, korrózióállóság vagy méretstabilitás. 2. A zárványkialakítás kiválasztása: szulfidos, oxidos, ólomtartalmú, kalciummal módosított vagy ritkaföldfémet tartalmazó kémiát kell választani, majd az adott jellemzőhöz meg kell adni a morfológiai, méreteloszlási, területi hányadra és orientációra vonatkozó határértékeket. 3. A mátrix és az állapot ellenőrzése: rögzíteni kell az anyagminőséget, a szabvány szerinti jelölést, a szén- és ötvözőtartalmat, a szemcseszerkezetet, a szilárdsági szintet, a hengerlési állapotot és a hőkezelést. 4. Az üzemi korlátok ellenőrzése: a tervezett zárványpopulációt össze kell vetni a kifáradási, korróziós, szívóssági, hegeszthetőségi, tisztasági és méretkövetelményekkel. 5. Ellenőrzés reprezentatív forgácsolási feltételek mellett: a tényleges szerszámanyagot, geometriát, forgácsolási sebességet, előtolást, fogásmélységet, hűtőközeget, befogást és a gyártás szempontjából releváns hőkezelési állapotot kell alkalmazni. 6. A döntést meghatározó jellemző mérése: az általános zárványminősítésre való hagyatkozás helyett rögzíteni kell az erőt, a forgács alakját, a hátkopás sebességét, a felületi érdességet, a méretváltozást vagy az üzemi élettartamra vonatkozó adatokat.
A zárvány alakját a konkrét válasz alapján kell kiválasztani, mivel a megnyúlt és a gömbszerű szulfidok eltérő forgácsolási eredményeket segíthetnek elő. Strong evidence
Nincs olyan univerzális zárványalak, amely minden mérőszám szempontjából optimális lenne. A megnyúlt MnS előnyös lehet a forgácstörés és az alacsonyabb forgácsolóerő szempontjából; a gömbölyded szulfidok csökkenthetik a hátkopást; a kisebb zárványpopuláció védheti a kifáradási élettartamot, miközben kevésbé elnézővé teheti a megmunkálást. A zárványtervezés csak akkor sikeres, ha a gyártási teljesítményt és az üzemi teljesítményt ugyanabban a specifikációban összehangolják.
Hivatkozások
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html