




Ce que signifie réellement « acier de décolletage »
Mesures de la réponse d’usinabilité
- Formation des copeaux Facilité avec laquelle le matériau produit des copeaux courts et faciles à gérer.
- Effort de coupe Force générée dans les conditions spécifiées de vitesse, d’avance, de profondeur de coupe et d’outil.
- Usure de l’outil Vitesse d’usure en dépouille, d’usure en cratère, d’ébréchage ou d’autres dégradations.
- Intégrité de surface Vérifie si la rugosité, les arrachements, les contraintes résiduelles et les dommages proches de la surface restent acceptables.
Un acier de décolletage est un acier qui présente un comportement favorable lors de l’usinage dans des conditions spécifiées. Il ne se définit ni par sa seule teneur en soufre, ni par la présence isolée d’une inclusion particulière. Une évaluation pertinente examine la manière dont le matériau forme les copeaux, la force de coupe qu’il génère, la rapidité d’usure de l’outil et la capacité de la surface usinée à conserver une intégrité acceptable à une vitesse, une avance, une profondeur de passe, des conditions de lubrification et une géométrie d’outil données.
Cette définition est importante, car l’usinabilité est une propriété du système. L’ASM Handbook identifie la composition, la microstructure, le niveau de résistance mécanique, les conditions de coupe, les fluides de coupe et le matériau de l’outil comme des paramètres interdépendants. La modification de l’un quelconque de ces paramètres peut changer le classement de deux aciers. Un acier resulfuré qui se coupe facilement avec une plaquette en carbure à vitesse modérée peut se comporter différemment avec un acier rapide, un outil affûté et poli, une coupe interrompue ou une opération à sec. Même au sein d’une même coulée, un matériau normalisé, étiré à froid ou trempé-revenu peut produire des copeaux et des taux d’usure différents.
| Famille d’aciers ou variable | Rôle lié à l’usinabilité | Compromis principal |
|---|---|---|
| SAE/AISI 11xx | Le soufre ajouté forme des inclusions excédentaires de MnS | Une réduction de la ductilité transversale et de la résistance à la fatigue peut en résulter |
| SAE/AISI 12xx | Soufre ajouté et environ 0,04–0,12 % de phosphore | Amélioration de la fragmentation des copeaux, avec d’éventuelles pénalités de ductilité et de ténacité |
| Acier resoufré au plomb | Le plomb peut être présent avec les sulfures ou sous forme de particules de plomb libres | Préoccupations liées à l’exposition, au recyclage, au soudage et à l’environnement |
| Acier inoxydable à usinage facile | Des additions contrôlées de soufre modifient les populations de sulfures | Pénalités possibles en matière de sensibilité à la corrosion par piqûres et de propriétés transversales |
Le soufre est donc une variable de conception, et non une évaluation universelle de l’usinabilité. Dans les aciers SAE/AISI 11xx, le soufre ajouté se combine principalement au manganèse pour former un excès de sulfure de manganèse, ou MnS. Ces inclusions peuvent fragiliser localement le copeau, favoriser sa segmentation et réduire les conditions de contact à l’interface outil–copeau. Les aciers SAE/AISI 12xx ajoutent également du phosphore ; le Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indique une teneur en phosphore d’environ 0,04–0,12 % pour cette famille. Le phosphore peut faciliter la fragmentation des copeaux et accroître la dureté, mais son effet doit être considéré conjointement avec la structure de la matrice, la ductilité et les propriétés de service visées.
L’usinabilité dépend de l’interaction entre la chimie, la matrice, la transformation et les variables de coupe, plutôt que de la seule teneur en soufre. Strong evidence
L’ouvrage issu du symposium de l’ASTM, Additives to Steel and Iron for Improved Machinability (2024), considère le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM comme des variables de conception de l’usinabilité. Cette approche est plus exacte que d’affirmer que « plus de soufre signifie un usinage plus facile ». La teneur en soufre modifie la population potentielle d’inclusions, tandis que la disponibilité du manganèse, le contrôle de l’oxygène, le traitement au calcium, les additions de terres rares, la solidification, le laminage et le traitement thermique déterminent ce que cette population devient effectivement.
Ingénierie des inclusions Contrôle délibéré de la chimie, de la quantité, de la distribution granulométrique, de la forme et de la disposition spatiale des inclusions non métalliques par l’élaboration et la transformation de l’acier.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
L’ingénierie des inclusions consiste à ajuster leur composition, leur quantité, leur distribution granulométrique et leur morphologie au moyen des variables de fabrication et de transformation de l’acier. La mesure ne se confond pas avec l’ingénierie. La norme ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant « un taux de corroyage d’au moins 3 », mais elle précise également que son diagramme de référence n’est pas entièrement applicable aux aciers de décolletage. Une évaluation selon un diagramme peut décrire un champ d’inclusions sans révéler si ces particules produisent la segmentation de copeaux, la durée de vie de l’outil ou l’état de surface recherchés. Le paramètre mesuré doit correspondre à la question d’ingénierie posée.
L’usinabilité est une propriété du système, et non un pourcentage de soufre
Structures de matrice et leurs effets
- Ferrite
- Matrice relativement tendre pouvant favoriser un écoulement plastique plus facile, mais susceptible d’encourager l’adhésion dans certaines conditions.
- Perlite
- Structure ferrite–cémentite dont la résistance et l’espacement influencent la résistance à la coupe.
- Martensite
- Matrice dure pouvant accroître l’effort de coupe et l’usure abrasive de l’outil.
- Bainite
- Structure transformée dont la résistance et la morphologie influencent la résistance au cisaillement.
- Structures revenues
- Matrices traitées thermiquement dont la dureté, la ténacité et l’état des carbures modifient le comportement des inclusions pendant la coupe.
La matrice définit l’environnement mécanique dans lequel les inclusions agissent. La ferrite, la perlite, la martensite, la bainite et les structures revenues présentent des résistances différentes à l’écoulement plastique ainsi que des tendances différentes à la formation d’une arête rapportée. Le niveau de résistance mécanique et la dureté influent sur la force de coupe, tandis que la ténacité influe sur la ductilité du copeau et sur la manière dont les fissures se propagent à travers celui-ci. Un acier peut contenir une population d’inclusions favorisant l’usinabilité tout en nécessitant une force élevée parce que sa matrice est résistante ou présente un écrouissage important.
C’est pourquoi l’usinabilité doit être distinguée de la résistance à la traction, de la dureté, de la ténacité, des performances en fatigue et de la résistance à la corrosion. Une faible force de coupe ne prouve pas une résistance élevée à la fatigue. Une séparation aisée des copeaux ne garantit pas une ténacité à la rupture suffisante. Un acier inoxydable de décolletage peut être usiné plus facilement qu’un acier apparenté à faible teneur en soufre, alors que ses sulfures réduisent la résistance à la corrosion par piqûres ou modifient la ductilité transversale. L’usinabilité décrit le comportement lors de la fabrication ; elle ne remplace pas la spécification des propriétés de la pièce.
| Population d’inclusions | Effet d’usinage rapporté | Réponse privilégiée |
|---|---|---|
| MnS | Inclus dans la comparaison rapportée des efforts de coupe | Population de référence |
| (Mn,Ca)S | Inclus dans la comparaison rapportée des efforts de coupe | Chimie modifiée par le calcium |
| MnS–RE2S3 | Inclus dans la comparaison rapportée des efforts de coupe | Population contenant des terres rares |
| (Mn,Ca)S–RE2S3 | Inclus dans la comparaison rapportée des efforts de coupe | Population contenant du calcium et des terres rares |
La forme et la composition chimique des sulfures produisent des compromis différents. Une étude de 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, a rapporté des effets sur la force de coupe selon l’ordre suivant : MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Les sulfures allongés réduisaient plus efficacement la force de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. Ce résultat réfute une conception de l’usinabilité fondée sur un score unique : la population d’inclusions qui réduit le plus la force n’est pas nécessairement celle qui préserve le mieux l’arête de l’outil.
Une autre étude quantitative menée à l’Université de Liège, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), a établi un indice d’usinabilité qui « variait de 200 % à 100 % avec le rapport de forme des inclusions sulfureuses ». Elle privilégiait les inclusions globulaires de sulfure de manganèse pour l’usinabilité en décolletage. Le rapport de forme, la fraction surfacique, l’espacement et l’orientation peuvent avoir autant d’importance que la teneur nominale en soufre. Le laminage allonge les sulfures dans le sens du corroyage ; l’usinage parallèle et transversal à cette direction peut donc exposer des géométries d’inclusions différentes.
Le traitement au calcium constitue une méthode de contrôle de cette géométrie et de cette composition chimique. Le calcium peut modifier les inclusions d’oxydes et influer sur la formation des sulfures, tandis que la prévision thermodynamique de la répartition du calcium entre les oxydes et les sulfures contribue à orienter la population obtenue. L’objectif n’est pas simplement de maximiser le volume d’inclusions. Des particules excessives, grossières, agglomérées ou mal liées peuvent dégrader les performances en fatigue et la qualité de surface.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
L’acier resulfuré au plomb illustre un autre mécanisme. Le plomb peut être présent avec les inclusions sulfureuses ou sous forme de particules de plomb libres, réduisant le frottement et facilitant la séparation des copeaux. Dans les aciers inoxydables de décolletage, les inclusions sulfureuses peuvent agir comme des « lubrifiants solides à l’interface outil–pièce », comme l’a décrit la British Stainless Steel Association en 2024. La norme BS EN 10088 autorise, pour certaines nuances, des variantes usinables présentant des additions de soufre de 0,015 % ou de 0,030 %. Ces additions modifient le comportement lors de l’usinage, mais elles nécessitent également une évaluation de la corrosion, de la soudabilité, de la ductilité et des dommages liés aux inclusions.
Formation des copeaux, force de coupe, usure de l’outil et intégrité de surface
Réponses d’usinage à consigner
- Longueur des copeaux Indique le comportement de contrôle des copeaux et le risque d’évacuation.
- Effort de coupe Quantifie la résistance à la formation des copeaux dans des conditions définies.
- Bande d’usure en dépouille Suit l’usure de la face de dépouille.
- Profondeur du cratère Suit l’usure de la face de coupe.
- Rugosité de surface Mesure la texture de la surface usinée obtenue.
- Dommages métallographiques Révèle les arrachements, la matière étalée, les couches blanches ou retrempées et les défauts proches de la surface.
Les copeaux courts sont utiles, car ils réduisent les risques d’enchevêtrement, les problèmes d’évacuation et les interruptions autour de la zone de coupe. Les particules de MnS peuvent amorcer un cisaillement local, interrompre la continuité du copeau et réduire la surface réelle de contact entre le copeau et l’outil. Toutefois, un copeau court n’est qu’un des résultats possibles. L’usure de l’outil et l’état de surface peuvent raconter une histoire différente.
L’usure en dépouille se développe lorsque l’outil frotte contre la surface nouvellement usinée, tandis que l’usure en cratère se développe sur la face de coupe sous l’effet du contact chaud et glissant avec le copeau. L’adhésion, l’abrasion, la diffusion, l’adoucissement thermique et les réactions chimiques peuvent agir simultanément. Une inclusion qui réduit la force de coupe peut néanmoins favoriser l’usure abrasive si elle contient un matériau oxydé dur, ou modifier le contact thermique de sorte que l’arête atteigne une température défavorable. Les sulfures globulaires peuvent réduire l’usure en dépouille plus efficacement que les sulfures allongés, même lorsque ces derniers produisent une force de coupe plus faible.
L’intégrité de surface comprend la rugosité, les contraintes résiduelles, la déformation plastique, les arrachements, le matériau étalé, les couches blanches ou retrempées et les inclusions proches de la surface extraites de la matrice. Un acier peut produire des copeaux se fragmentant proprement tout en laissant des marques d’arrachement ou des contraintes résiduelles de traction. La vitesse de coupe, l’avance, le rayon de bec de l’outil, la préparation de l’arête, la composition chimique du fluide de coupe et le matériau de l’outil déterminent si le bénéfice des inclusions se maintient à la surface.
Les essais d’usinage doivent donc préciser leurs conditions et leurs indicateurs de réponse. La force de coupe, la largeur de la bande d’usure en dépouille, la profondeur du cratère, la durée de vie de l’outil, la rugosité et les dommages métallographiques de surface sont des mesures différentes. Aucune évaluation unique des inclusions ne permet de les prédire toutes. Un acier de décolletage désigne un comportement conçu dans le cadre d’un système d’usinage défini, et non un chiffre de teneur en soufre imprimé dans une désignation de nuance.
Pourquoi les inclusions sont importantes lors de la coupe

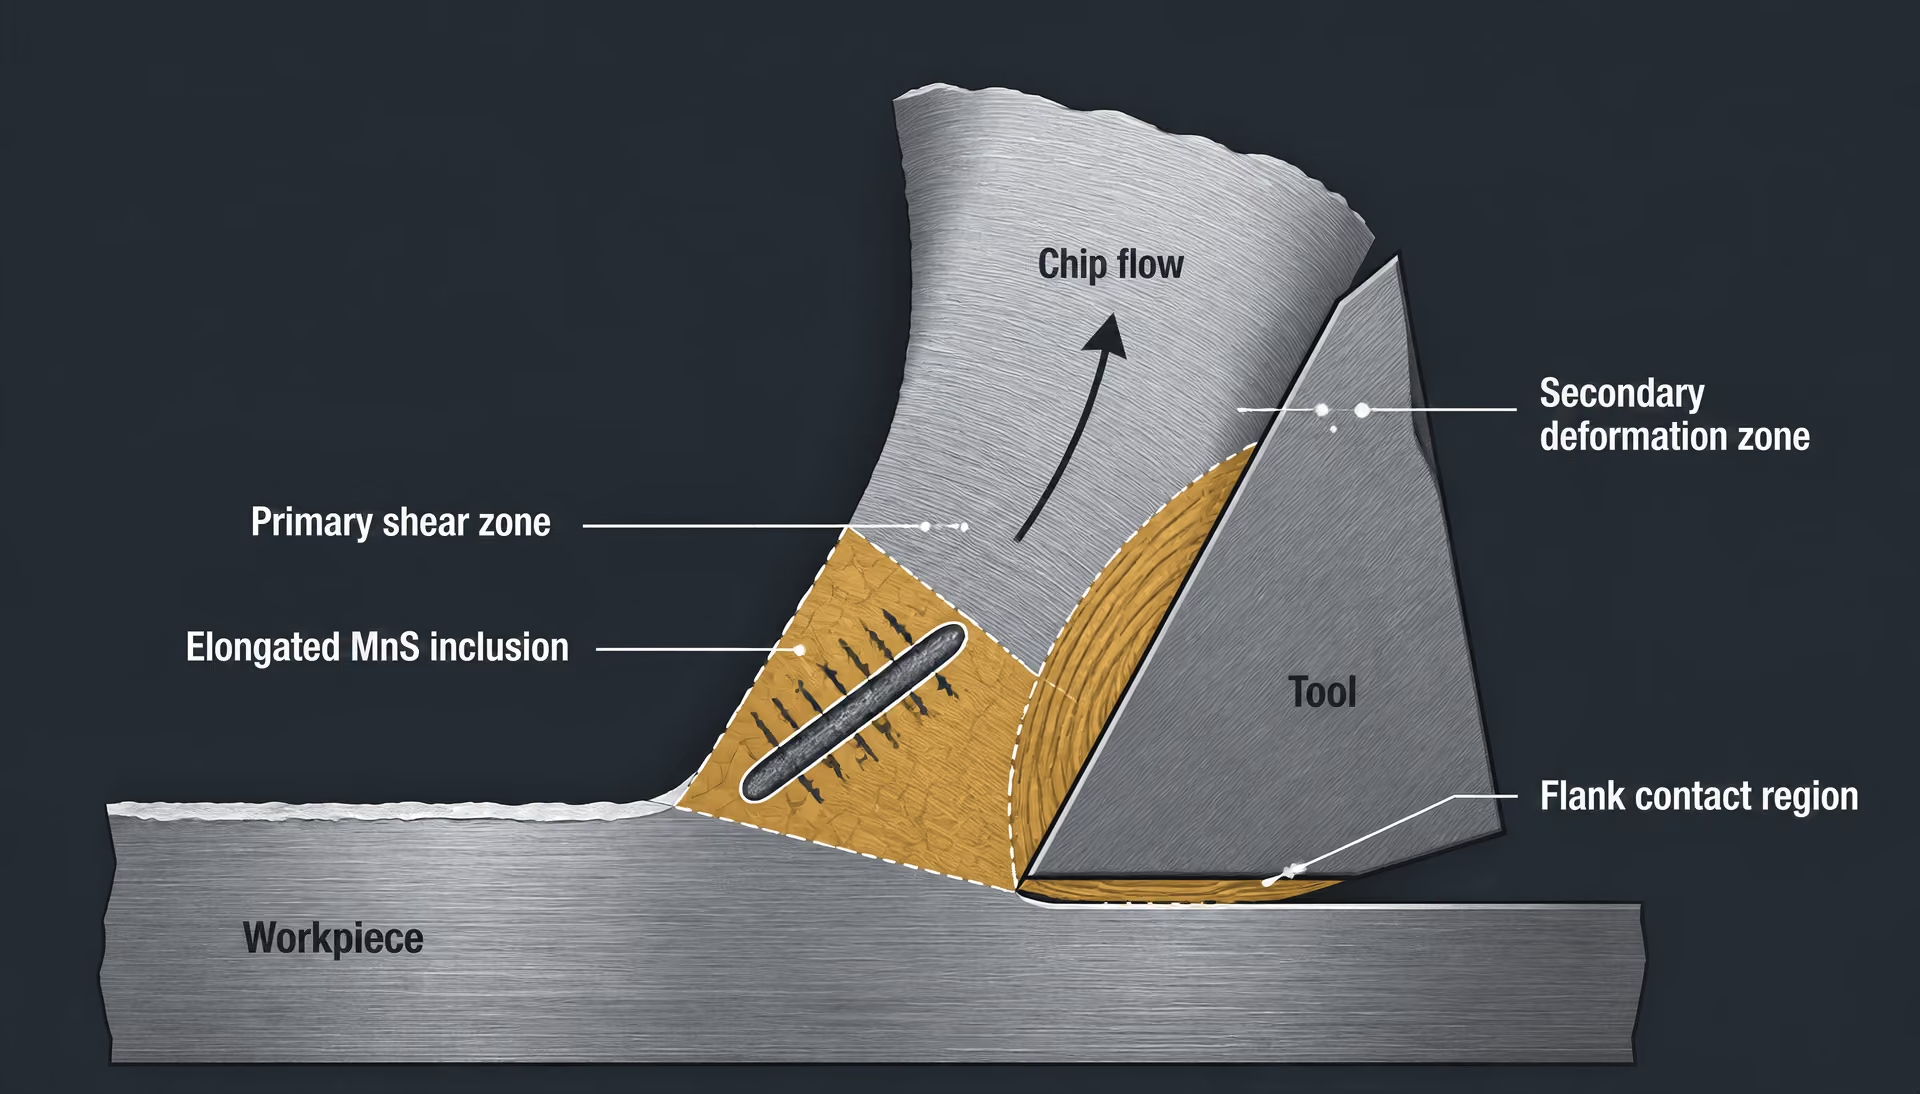
L’interface outil–copeau–pièce
La coupe est une déformation concentrée, et non une simple élimination de matière. Une étroite zone primaire de cisaillement transforme la pièce en copeau, tandis qu’une zone secondaire de déformation se développe à l’endroit où le copeau glisse sur la face de coupe. Une troisième région de contact se situe entre la face en dépouille de l’outil et la surface nouvellement usinée. La pression, la température, la vitesse de déformation et la vitesse de glissement sont élevées dans les trois régions ; de petites variations de la constitution locale de l’acier peuvent donc modifier l’effort de coupe, les flux thermiques, la forme du copeau, l’arête rapportée et l’usure de l’outil.
Les inclusions de sulfures sont importantes parce qu’elles interrompent la matrice de l’acier à l’intérieur de ces zones fortement sollicitées. Dans les aciers SAE/AISI 11xx, le soufre ajouté se combine principalement au manganèse pour former du sulfure de manganèse en excès, généralement noté MnS. L’inclusion est plus tendre et plus déformable que la ferrite, la perlite ou la matrice martensitique environnante, bien que son comportement dépende fortement de la température, de la vitesse de déformation et de la résistance de la matrice. Lorsqu’une arête de coupe traverse le matériau, une particule de MnS allongée peut se déformer, se désolidariser de la matrice ou former un chemin de moindre résistance le long duquel le cisaillement local se concentre. Il faut alors moins d’effort pour faire progresser la zone de cisaillement que dans une région équivalente de matrice dépourvue d’inclusions.
La British Stainless Steel Association et le Nickel Institute décrivent les sulfures présents dans les aciers inoxydables de décolletage comme des constituants actifs du point de vue de l’usinage, plutôt que comme une simple contamination indésirable. Cette distinction est importante. Le soufre n’agit pas selon un mécanisme universel, et une inclusion n’est pas bénéfique simplement parce qu’elle est présente. Sa composition chimique, sa forme, sa taille, son espacement, sa fraction surfacique, son orientation et sa liaison avec la matrice déterminent tous ce que rencontre l’arête de coupe. L’état de la matrice est tout aussi important : une matrice austénitique dure et écrouissable peut réagir très différemment d’une matrice ferritique ou perlitique plus tendre.
Face de coupe Surface de l’outil sur laquelle s’écoule le copeau pendant la coupe.
Sur la face de coupe, les sulfures fracturés et les produits de réaction riches en soufre peuvent réduire l’adhérence entre le copeau et l’outil. La BSSA décrit spécifiquement les inclusions de sulfures des aciers inoxydables de décolletage comme susceptibles d’agir en tant que lubrifiants solides à l’interface outil–pièce. Cela ne signifie pas que chaque sulfure forme un film lubrifiant continu. L’effet dépend de la présence ou non des inclusions à la surface de contact, de leur déformation ou de leur rupture, du matériau de l’outil, de la vitesse de coupe, de l’avance, de la profondeur de coupe et du fluide de coupe. Un outil en carbure coupant à sec à grande vitesse est soumis à un environnement chimique et thermique différent de celui d’un outil revêtu fonctionnant avec un arrosage abondant.
L’acier resoufré au plomb fournit un autre exemple de comportement dépendant de la composition chimique. Le plomb peut être associé aux inclusions de sulfures ou se présenter sous forme de particules de plomb libres. Ces constituants peuvent réduire l’adhérence interfaciale et faciliter la séparation du copeau, mais ils modifient également la population d’inclusions et le comportement de la surface sous pression. La description du symposium 2024 d’ASTM International considère le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM applicables comme des variables interdépendantes de la conception de l’usinabilité. Il s’agit d’un cadre plus exact que l’attribution d’un avantage fixe en matière d’usinabilité au seul soufre.
Le même principe s’applique aux nuances inoxydables. La norme BS EN 10088 autorise, pour certaines nuances, des variantes usinables avec des additions de soufre de 0,015 % ou 0,030 %. Ces limites décrivent une composition chimique de nuance contrôlée, mais ne garantissent ni une durée de vie identique des outils ni une forme de copeau identique pour toutes les coulées et toutes les opérations. Le traitement au calcium peut modifier la composition chimique et la morphologie des oxydes et des sulfures ; la prévision thermodynamique de la répartition du calcium entre les oxydes et les sulfures aide les producteurs d’acier à cibler une population qui se comporte différemment d’un MnS allongé ordinaire.
La mesure des inclusions doit donc répondre à un objectif défini. La norme ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant « un taux de réduction d’au moins 3 », mais elle avertit également que son diagramme de référence standard n’est pas entièrement applicable aux aciers de décolletage. Une évaluation par comparaison avec un diagramme peut décrire la propreté selon les conditions de la méthode tout en ne permettant pas de prédire le contrôle du copeau ou l’usure en dépouille. La mesure technique pertinente peut au contraire nécessiter la caractérisation de la morphologie tridimensionnelle, de l’espacement des inclusions, de la fraction surfacique ou de l’orientation par rapport à la direction de coupe.
Segmentation du copeau, lubrification et amorçage des fissures
Un sulfure allongé peut favoriser la fragmentation du copeau en rendant la déformation non uniforme. À mesure que la zone primaire de cisaillement progresse, l’inclusion et la matrice qui l’entoure ne supportent pas la déformation de la même manière. La particule peut s’allonger dans la direction de laminage, se fracturer à ses extrémités ou se séparer de la matrice. Ces phénomènes créent des concentrations locales de contraintes. Des bandes de cisaillement adjacentes peuvent alors se relier à travers le copeau, produisant des segments plutôt qu’un ruban continu. Des copeaux plus courts réduisent les risques d’enchevêtrement et limitent la durée pendant laquelle le matériau chaud du copeau reste en contact avec l’outil.
L’amorçage des fissures n’est toutefois pas automatiquement souhaitable. Une population d’inclusions importante ou très rapprochée peut créer de graves discontinuités sur la surface usinée, favoriser l’écaillage de l’arête ou réduire la ductilité transversale. Une inclusion globulaire peut résister à l’allongement et produire un trajet de fissure différent de celui d’une longue particule de MnS disposée en chapelet. L’orientation est également importante : une inclusion alignée avec la direction de coupe peut faciliter la séparation du copeau, tandis que la même inclusion observée transversalement sur sa longueur peut interagir plus fortement avec l’arête de l’outil et laisser un défaut.
L’étude de 1995 intitulée Effets de la composition, du facteur de forme et de la fraction surfacique des inclusions de sulfures sur l’usinabilité d’un acier de décolletage resoufré a fait état d’effets sur l’effort de coupe selon l’ordre suivant : MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Ce résultat montre pourquoi la « teneur en sulfures » constitue une description insuffisante. Les sulfures contenant des terres rares et ceux contenant du calcium ont modifié le comportement par leur composition et leur morphologie, et pas seulement par la quantité de soufre présente dans la coulée. Dans la même étude, les sulfures allongés réduisaient plus efficacement l’effort de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. La population d’inclusions qui facilite le cisaillement du copeau peut donc être différente de celle qui protège la face en dépouille.
Une étude quantitative distincte de l’Université de Liège, Analyse quantitative des inclusions de sulfures dans les aciers de décolletage et leur influence sur l’usinabilité (1995), a fait état d’un indice d’usinabilité qui « variait de 200 % à 100 % avec le rapport de forme des inclusions de sulfures ». Elle favorisait les inclusions globulaires de sulfure de manganèse pour l’usinabilité en décolletage. La tension apparente avec les résultats relatifs à l’effort et à l’usure est instructive : l’usinabilité est un ensemble de réponses, et non une propriété scalaire unique. L’effort de coupe, l’aptitude à la fragmentation du copeau, l’état de surface, l’usure en cratère, l’usure en dépouille et les dommages de l’arête de l’outil peuvent classer différemment un même acier.
Les aciers SAE/AISI 12xx contiennent environ 0,04 à 0,12 % de phosphore ajouté, lequel peut influer sur la résistance de la matrice, la fragilisation et la rupture du copeau, parallèlement à la population d’inclusions riches en soufre. Les conditions de coupe déterminent alors le mécanisme dominant. Une avance élevée peut imposer l’amorçage de fissures à travers les inclusions ; une vitesse de coupe élevée peut rendre la diffusion, l’adhérence et l’usure thermique plus importantes ; une géométrie d’arête vive peut exploiter les interfaces inclusion–matrice peu résistantes, tandis qu’une arête émoussée peut écraser les inclusions sans obtenir une segmentation nette du copeau.
L’ingénierie des inclusions consiste à contrôler la composition, la quantité, la distribution granulométrique et la morphologie au moyen des variables de la fabrication et de la transformation de l’acier. Elle ne se résume pas à compter des particules sombres dans une section polie. La question utile est de savoir si la population conçue produit le comportement requis en matière de rupture et de lubrification pour une matrice, un matériau d’outil, un fluide et un régime de coupe donnés. Une addition de soufre peut réduire l’effort lors d’une opération et accélérer les dommages de l’outil ou l’arrachement de la surface lors d’une autre. Ce comportement conditionnel explique pourquoi les inclusions sont importantes lors de la coupe.
Ingénierie des inclusions : du contrôle des défauts à la conception fonctionnelle
L’ingénierie des inclusions considère les inclusions non métalliques comme des constituants conçus de l’acier, et non comme des impuretés à éliminer à tout prix. L’objectif consiste à ajuster la composition, la quantité, la distribution granulométrique et la morphologie des inclusions afin que l’acier réponde à une combinaison définie d’usinabilité, de résistance à la fatigue, de ténacité, de propreté, de résistance à la corrosion et de stabilité dimensionnelle. Cet objectif diffère de la mesure des inclusions. La mesure cherche à déterminer ce qui est présent et en quelle quantité ; l’ingénierie cherche à établir si la population observée produit le résultat souhaité dans des conditions particulières de service ou de coupe.
Cette distinction est particulièrement importante pour les nuances à usinage facile. Une inclusion qui interrompt un copeau, réduit l’effort de coupe ou fournit un chemin de moindre résistance à l’amorçage d’une fissure peut être bénéfique pendant le tournage, mais nuisible sous chargement cyclique. Les inclusions contenant du soufre ne sont donc pas de simples contaminants. Leur intérêt dépend de la nuance d’acier, de la résistance de la matrice, de la dimension de la section, du traitement thermique, de la vitesse de coupe, du matériau de l’outil, du fluide de coupe et du mode de rupture à maîtriser.
Une classification utile répartit les inclusions en trois groupes. Les inclusions nuisibles sont celles dont la composition, la taille, la forme ou la localisation provoque des dommages inacceptables par fatigue, des ruptures, de la corrosion ou des défauts de surface. Les inclusions tolérées restent dans une limite de qualité convenue, car leur élimination imposerait une pénalité métallurgique ou économique supérieure au risque mesuré qu’elles représentent. Les inclusions introduites intentionnellement sont ajoutées ou favorisées parce qu’elles procurent un avantage fonctionnel, comme le sulfure de manganèse dans les aciers à usinage facile SAE/AISI 11xx.
Composition, quantité, distribution granulométrique et morphologie
La chimie des inclusions commence par les éléments disponibles pour réagir pendant l’élaboration de l’acier. L’oxygène forme des oxydes tels que l’alumine, la silice, l’oxyde de manganèse et les aluminates de calcium. Le soufre se combine principalement au manganèse pour former du MnS, bien que le calcium, les éléments des terres rares et d’autres additions puissent modifier la phase sulfurée. Dans l’acier resulfuré au plomb, le plomb peut être présent aux côtés des inclusions sulfurées ou sous forme de particules distinctes de plomb libre. Le sélénium et le tellure peuvent également modifier le comportement des sulfures. Le document d’ASTM International intitulé Additifs pour l’acier et le fer destinés à améliorer l’usinabilité identifie le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre ainsi que les spécifications ASTM applicables comme des variables d’usinabilité interdépendantes, et non comme des objectifs isolés.
La quantité seule ne permet pas de prédire les performances. Une faible fraction surfacique de grandes inclusions allongées peut être plus dommageable en fatigue qu’une population plus abondante de particules fines et globulaires. À l’inverse, une fraction surfacique suffisante de sulfures peut être nécessaire pour interrompre régulièrement les copeaux lors de l’usinage automatique. L’étude de 1995 de l’Université de Liège, Analyse quantitative des inclusions sulfurées dans les aciers à usinage facile et leur influence sur l’usinabilité, a rapporté un indice d’usinabilité qui « variait de 200 % à 100 % avec le rapport de forme des inclusions sulfurées ». Ses résultats étaient favorables aux inclusions globuloïdales de sulfure de manganèse pour l’usinabilité en usinage, montrant pourquoi un pourcentage nominal de soufre constitue une description insuffisante de la variable d’ingénierie.
La morphologie se développe au cours des étapes de germination, de croissance, de collision et de déformation. Pendant la solidification, les inclusions germent à partir d’un liquide sursaturé ou se forment par des réactions entre les éléments dissous et les particules existantes. Elles croissent à mesure que le soluté est consommé, entrent en collision et s’agglomèrent lorsque les écoulements du liquide les rapprochent, et peuvent remonter vers le laitier si leur taille et leur flottabilité le permettent. Certaines restent piégées dans l’acier. Leur population finale ne dépend pas seulement de la chimie à l’équilibre, mais aussi du temps de séjour, de la turbulence, de la température, de la viscosité et de la vitesse de solidification du métal.
Le sulfure de manganèse illustre ce compromis de conception. Les aciers SAE/AISI 11xx contiennent du soufre ajouté, qui forme des inclusions excédentaires de MnS favorisant la fragmentation des copeaux et pouvant produire un effet lubrifiant à l’interface de coupe. Les aciers SAE/AISI 12xx contiennent en outre environ 0,04 à 0,12 % de phosphore, ce qui modifie encore la formation des copeaux et le comportement de la matrice. Au cours du laminage ou du forgeage, les inclusions tendres de MnS s’allongent pour former des chaînettes, tandis que les oxydes plus durs peuvent se fracturer, tourner ou rester anguleux. Le rapport de forme et l’orientation qui en résultent créent des propriétés directionnelles : l’usinabilité peut s’améliorer dans la direction longitudinale, tandis que la ductilité transversale et la résistance à la fatigue peuvent diminuer.
La population d’inclusions qui produit l’effort de coupe le plus faible ne minimise pas nécessairement l’usure de l’outil. Dans l’étude de 1995 Effets de la composition, du facteur de forme et de la fraction surfacique des inclusions sulfurées sur l’usinabilité de l’acier resulfuré à usinage facile, l’effet rapporté sur l’effort de coupe suivait l’ordre MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Les sulfures allongés réduisaient plus efficacement l’effort de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. Cela met directement en garde contre le fait de considérer l’« usinabilité » comme une mesure unique. L’effort, l’aptitude à la fragmentation des copeaux, l’usure de l’outil, l’état de surface et la stabilité de la production peuvent réagir différemment à une même population d’inclusions.
Le traitement au calcium modifie cet équilibre en agissant à la fois sur les inclusions oxydées et sulfurées. Le calcium peut réagir avec l’alumine et d’autres oxydes, en produisant des aluminates de calcium dont le comportement à la fusion et la morphologie diffèrent ; il peut également entrer dans les sulfures et produire des particules contenant du calcium, telles que (Mn,Ca)S. Les prévisions thermodynamiques de la répartition du calcium entre les oxydes et les sulfures contribuent à définir la fenêtre de traitement. Une quantité insuffisante de calcium peut laisser subsister une alumine anguleuse ; une quantité excessive peut générer des phases riches en calcium indésirables ou nuire à la coulabilité. Le résultat recherché n’est donc pas simplement « davantage de calcium », mais une population d’inclusions maîtrisée, qui résiste aux déformations nuisibles et fournit la réponse d’usinage requise.
Variables d’élaboration et de transformation de l’acier
L’ingénierie des inclusions commence au four, mais s’achève au cours du traitement en poche, de la coulée et des opérations de déformation. La pratique de la désoxydation détermine quelles particules d’oxyde germent en premier. Un acier calmé à l’aluminium peut contenir des amas d’alumine ; une pratique au silicium-manganèse produit une chimie des oxydes différente. Le brassage en poche modifie la fréquence des collisions et la flottation, tandis que la composition du laitier et les conditions interfaciales déterminent si les inclusions sont absorbées ou renvoyées dans le métal. La maîtrise de l’écoulement dans le répartiteur et la conception de la busette immergée influencent la réoxydation, l’entraînement et la répartition spatiale des particules entrant dans le moule.
La solidification fixe ensuite une grande partie de la répartition des inclusions. La ségrégation locale modifie les concentrations en soufre et en manganèse ; les sulfures peuvent donc se concentrer entre les dendrites et se former à différents moments de la solidification. La vitesse de refroidissement influence la taille des particules et la distance disponible pour leur croissance. La ségrégation sur ligne centrale, le retrait et la formation de bandes induite par l’écoulement peuvent placer les inclusions en amas plutôt que de les répartir uniformément.
Les classements selon les diagrammes de l’ISO 4967 ne permettent pas, à eux seuls, de prédire le contrôle des copeaux, l’usure en dépouille ou la réponse complète à l’usinage des aciers à usinage facile. Limited evidence
Le laminage à chaud et le forgeage modifient cette population héritée. La déformation allonge les sulfures, fracture certains amas d’oxydes, modifie l’espacement entre les particules et aligne les inclusions dans la direction de travail. Le taux de réduction influe donc sur ce qu’une coupe polie permet d’observer. L’ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant « un taux de réduction d’au moins 3 », tout en avertissant que son tableau de référence standard n’est pas entièrement applicable aux aciers à usinage facile. La comparaison avec un tableau peut documenter la gravité, mais elle ne peut remplacer une analyse spécifique à l’application du rapport de forme des sulfures, de la fraction surfacique, de l’agglomération et de l’orientation.
La même prudence s’applique à l’échantillonnage et à l’analyse d’image. Une coupe longitudinale peut mettre en évidence les sulfures allongés, tandis qu’une coupe transversale accentue l’espacement et l’agglomération. Une fraction surfacique bidimensionnelle ne révèle pas directement une fraction volumique tridimensionnelle, et une seule particule de taille maximale peut déterminer le comportement en fatigue même lorsque la population moyenne semble acceptable. Les mesures doivent représenter la propriété évaluée : l’analyse de la formation des copeaux exige des données sur la forme et l’espacement dans la direction de coupe ; l’évaluation de la fatigue exige des informations sur les tailles extrêmes, l’agglomération et l’interface avec la matrice.
Pour les aciers inoxydables à usinage facile, le compromis de conception inclut également les performances en corrosion. Les recommandations de la British Stainless Steel Association indiquent que les inclusions sulfurées peuvent agir comme des « lubrifiants solides à l’interface outil–pièce », et la norme BS EN 10088 autorise, pour certaines nuances, des variantes usinables avec des additions de soufre de 0,015 % ou de 0,030 %. Ces additions peuvent améliorer le comportement à la coupe tout en renforçant la nécessité d’évaluer la sensibilité à la corrosion par piqûres et les propriétés mécaniques transversales. L’ingénierie des inclusions aboutit donc à une décision propre au service : conserver les phases qui remplissent une fonction utile, maîtriser leur taille et leur forme, et éliminer ou transformer les populations dont les défauts l’emportent sur l’avantage qu’elles procurent à l’usinage.
Sulfure de manganèse dans les aciers resulfurés de décolletage
Formation du MnS et rôle du manganèse
Le soufre n’est pas ajouté à l’acier resulfuré comme un contaminant passif. Il est ajouté parce que, dans des conditions contrôlées, il forme du sulfure de manganèse (MnS), une population d’inclusions qui modifie la formation des copeaux, l’effort de coupe et l’endommagement de l’outil. La réaction essentielle est simple : le manganèse se combine au soufre dissous pendant la solidification, produisant des particules de MnS une fois les limites locales de solubilité dépassées. La métallurgie n’est toutefois pas simple, car la population d’inclusions résultante dépend des teneurs en soufre et en manganèse, du rapport manganèse/soufre, des teneurs en oxygène et en calcium, des conditions de solidification, de la réduction au laminage et de la matrice d’acier entourant chaque particule.
Le manganèse remplit deux fonctions connexes. Il fixe le soufre sous forme de MnS, réduisant la quantité de soufre disponible pour former du sulfure de fer, associé à la fragilité à chaud. Il établit également les conditions chimiques dans lesquelles les inclusions de sulfure précipitent et croissent. Si le manganèse est insuffisant par rapport au soufre, des sulfures riches en fer peuvent se former aux joints de grains et nuire au travail à chaud. Avec une teneur adéquate en manganèse, le soufre est préférentiellement retenu dans des sulfures riches en manganèse dispersés dans l’acier.
Les aciers SAE/AISI 11xx sont les nuances familières d’aciers au carbone resulfurés. Le soufre ajouté produit un excès d’inclusions de sulfure de manganèse, qui facilitent la fragmentation des copeaux et peuvent exercer un effet lubrifiant pendant l’usinage. Le mot « excès » est important : par rapport aux aciers au carbone ordinaires, ces nuances contiennent délibérément une population plus importante de sulfures. Cette population ne s’évalue pas uniquement à partir de la teneur totale en soufre. Deux coulées présentant des teneurs en soufre similaires peuvent avoir des comportements d’usinage différents si la taille, la forme, la fraction surfacique, la composition ou la distribution de leurs sulfures diffèrent.
Les aciers SAE/AISI 12xx ajoutent du phosphore à la conception resulfurée. Le Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indique environ 0,04–0,12 % de phosphore pour cette famille. Le phosphore peut augmenter la dureté et améliorer la fragmentation des copeaux, mais il affecte également la ductilité et la réponse de la matrice pendant l’usinage. Le soufre intervient donc dans un système chimique plus vaste, plutôt que d’agir comme un simple additif isolé améliorant l’usinabilité. Les travaux du symposium 2024 d’ASTM International, Additives to Steel and Iron for Improved Machinability, identifient le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM applicables comme des variables de conception.
La chimie des sulfures de manganèse peut être modifiée davantage. Le traitement au calcium modifie les inclusions d’oxydes et peut altérer la composition et la morphologie des sulfures, en produisant des sulfures contenant du calcium tels que (Mn,Ca)S. Des additions de terres rares peuvent produire des populations mixtes telles que MnS–RE2S3 et (Mn,Ca)S–RE2S3. Ces désignations constituent plus qu’une simple précision chimique : la composition de l’inclusion influe sur son comportement à la fusion, son énergie interfaciale, sa déformabilité et sa réponse au laminage. La prévision thermodynamique de la répartition du calcium entre les oxydes et les sulfures est utilisée pour orienter ce contrôle, dans le but de modifier la forme et la distribution des inclusions plutôt que de simplement augmenter ou réduire leur teneur totale.
Cette distinction sépare la mesure des inclusions de l’ingénierie des inclusions. La revue de 2018, Non-metallic inclusions in steels – origin and control, définit l’ingénierie en termes d’ajustement de la composition, de la quantité, de la distribution granulométrique et de la morphologie des inclusions au moyen des variables d’élaboration et de transformation de l’acier. Un comptage sur une coupe polie peut indiquer ce qui est présent. Il ne montre pas, à lui seul, si cette population permet de réduire l’effort de coupe, de prolonger la durée de vie de l’outil, d’améliorer les performances en fatigue ou d’obtenir une propreté acceptable pour une autre application.
La mesure possède également un domaine d’application défini. L’ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant « un taux de corroyage d’au moins 3 ». Son tableau de référence normalisé n’est pas entièrement applicable aux aciers de décolletage, dans lesquels une forte teneur en sulfures est intentionnelle. Un système de classement conçu pour comparer la propreté inclusionnaire des aciers ordinaires peut donc donner une représentation erronée d’une nuance resulfurée, à moins que l’analyste n’enregistre séparément la morphologie, les dimensions, la fraction surfacique et l’orientation des sulfures.

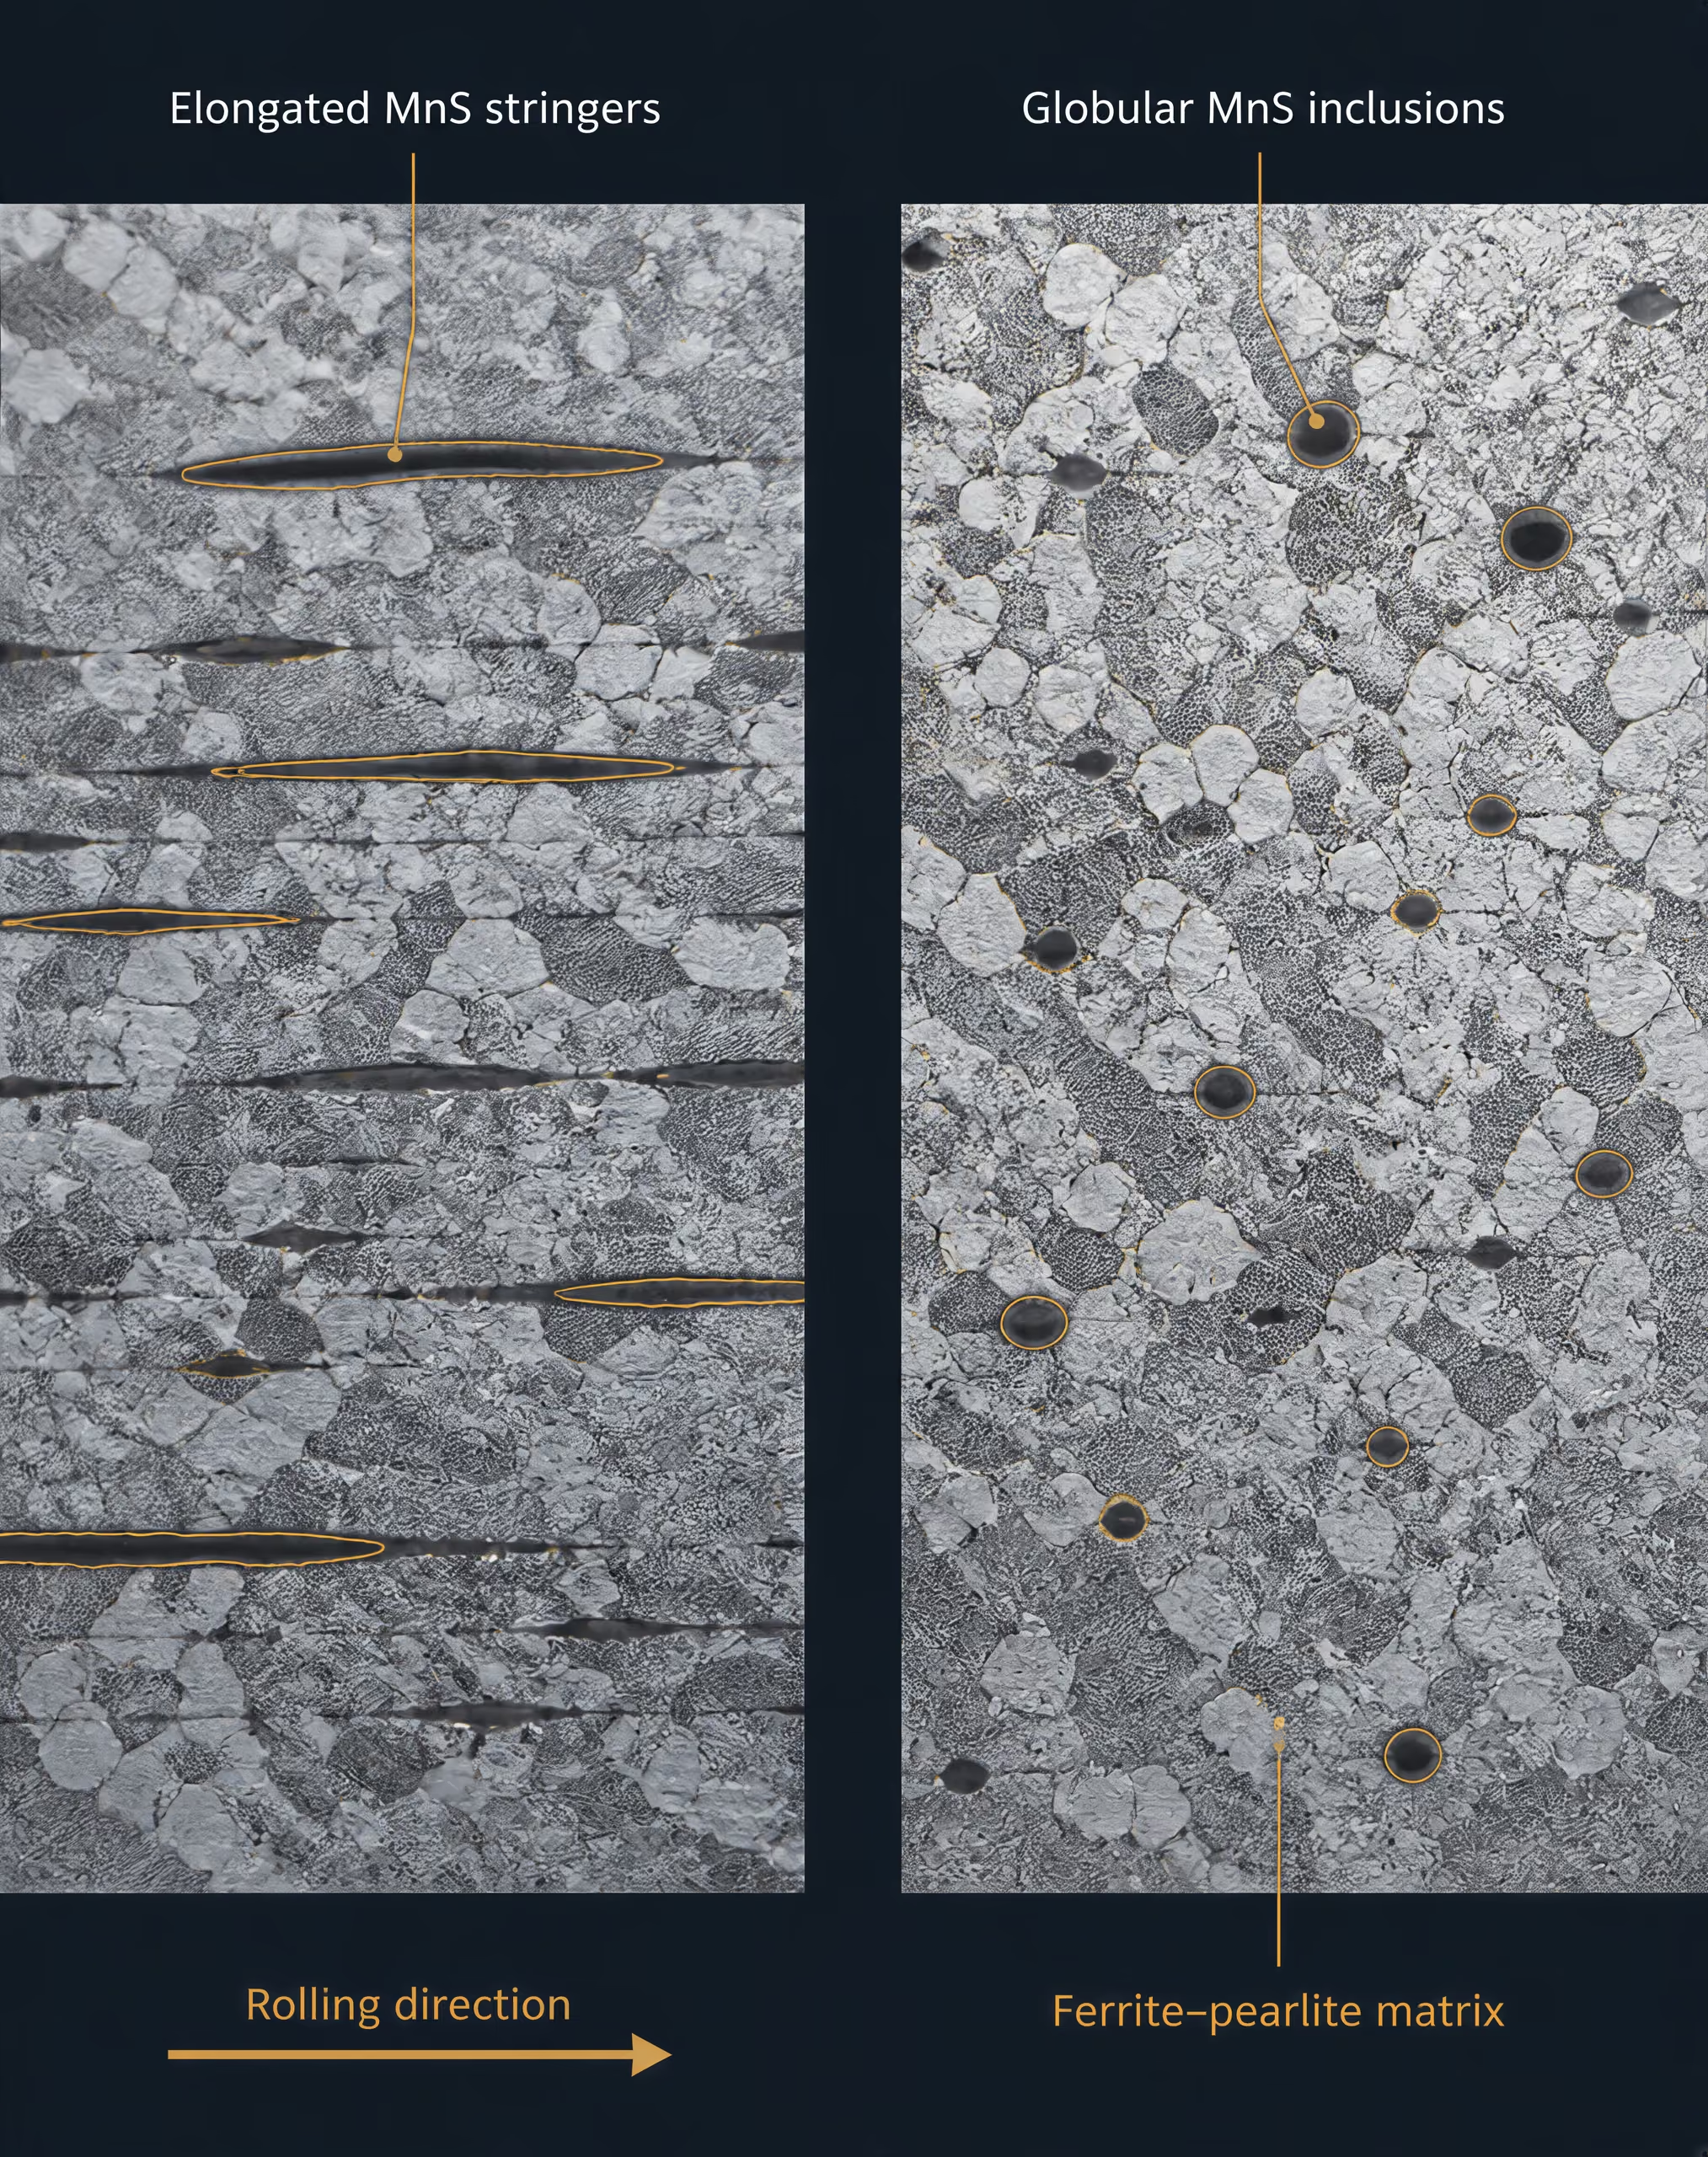
Pourquoi la forme des sulfures modifie le comportement à l’usinage
La variable déterminante n’est souvent pas l’existence du MnS, mais ce que la déformation lui a fait subir. Pendant le laminage à chaud, les particules de sulfure relativement tendres et déformables sont étirées dans le sens du laminage. Dans une coupe longitudinale, elles apparaissent sous forme d’inclusions allongées, semblables à des filaments ; leur rapport de forme, couramment exprimé par le quotient de la longueur par l’épaisseur, peut devenir élevé. Dans une coupe transversale, ces mêmes particules peuvent apparaître courtes ou presque circulaires. L’orientation fait donc partie de la mesure et ne constitue pas un simple détail descriptif.
Les sulfures allongés peuvent aider une arête de coupe en jouant le rôle de chemins préférentiels de rupture. Lorsque l’outil comprime et cisaille la pièce, les particules semblables à des filaments interrompent la matrice d’acier et favorisent la formation de vides ou la séparation locale. Les copeaux peuvent se segmenter plus facilement, ce qui réduit la déformation plastique nécessaire à la formation de chaque copeau. Les inclusions peuvent également réduire le frottement près de la zone de contact outil–pièce, en particulier aux températures de coupe auxquelles des débris riches en sulfures s’étalent sur l’interface. Il en résulte souvent un effort de coupe plus faible et une fragmentation plus aisée des copeaux.
Mais cette même géométrie allongée peut entraîner une autre pénalité. Les longs filaments constituent des interfaces étendues et fragiles dans la matrice et peuvent transporter des débris abrasifs ou chimiquement actifs vers la face de l’outil. Leur orientation peut concentrer la déformation dans des bandes étroites, tandis que les fragments d’inclusions peuvent contribuer à l’écaillage de l’arête ou à une usure instable. Une population qui réduit l’effort nécessaire à la coupe n’est pas automatiquement celle qui préserve le flanc de l’outil.
Les sulfures globulaires ou globuloïdes se comportent différemment. Leur rapport de forme plus faible leur confère une géométrie plus compacte, réduisant la longueur des interfaces inclusion–matrice et limitant la formation de plans de faiblesse longs et continus. Ils peuvent toujours interrompre l’écoulement du copeau et assurer une lubrification locale, mais leur effet se répartit entre des particules plus courtes plutôt que le long de filaments étendus. Cela réduit généralement la sévérité de l’usure en dépouille de l’outil, même lorsque la diminution de l’effort de coupe est moindre.
L’étude publiée en 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, a comparé des populations de sulfures identifiées comme « MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3 ». Les effets rapportés sur l’effort de coupe suivaient cet ordre. L’étude a également établi le compromis central : les sulfures allongés réduisaient plus efficacement l’effort de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. Aucune forme d’inclusion unique n’optimise toutes les réponses d’usinage.
Une autre étude de l’Université de Liège publiée en 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, a fait état d’un indice d’usinabilité qui « variait de 200 % à 100 % avec le rapport de forme des inclusions de sulfure ». Ce résultat relie directement le rapport de forme au comportement d’usinage mesuré et justifie la préférence accordée aux inclusions globuloïdes de sulfure de manganèse lorsque l’objectif est d’obtenir de bonnes performances de décolletage avec une usure maîtrisée de l’outil. Cela ne signifie pas que toute population d’inclusions globulaires sera plus performante que toute population d’inclusions allongées ; la fraction surfacique, la taille des particules, la résistance de la matrice, la vitesse de coupe, l’avance, la profondeur de passe, le liquide de refroidissement et le matériau de l’outil restent des variables actives.
L’ASM Handbook explicite cette interaction en identifiant la composition, la microstructure, le niveau de résistance mécanique, les conditions de coupe, les fluides de coupe et le matériau de l’outil comme des facteurs qui contrôlent simultanément l’usinabilité. Le soufre peut modifier de manière significative le comportement à l’usinage des aciers alliés à durcissement dans la masse, mais son effet est filtré par la matrice et par le système de coupe. Un résultat de faible effort mesuré avec une nuance donnée de carbure et une vitesse de coupe donnée ne peut pas être directement transposé à un outil en acier rapide ou à une autre vitesse d’avance.
C’est pourquoi un acier de décolletage ne devrait pas être spécifié uniquement par son pourcentage de soufre. La question utile est de savoir si la population de MnS élaborée — sa chimie, sa fraction surfacique, sa distribution granulométrique, son orientation et sa forme — correspond au comportement d’usinage recherché. L’effort de coupe, la segmentation des copeaux, l’usure en dépouille, l’usure en cratère, l’état de surface et la sensibilité à la fatigue peuvent nécessiter des populations d’inclusions différentes. Le manganèse rend le soufre utilisable ; la transformation de l’acier détermine ce que ce soufre produit.
Chimie des sulfures au-delà de MnS
Le sulfure de manganèse n’est pas un agent d’usinage unique et immuable. Son effet dépend de sa composition, de sa forme, de sa taille, de sa fraction surfacique, de sa distribution et de la matrice d’acier qui l’entoure. Une longue inclusion sulfureuse souple en chapelet peut favoriser la segmentation du copeau et réduire l’effort de coupe, tandis qu’une inclusion compacte et moins déformable peut interrompre différemment la zone de coupe et réduire les dommages abrasifs ou adhésifs sur la face en dépouille de l’outil. Un même acier peut donc présenter un effort de coupe plus faible sans pour autant présenter la plus faible usure de l’outil.
Cette distinction est importante, car la « teneur en soufre » n’est qu’un point de départ. Les aciers SAE/AISI 11xx contiennent du soufre ajouté, qui produit un excès d’inclusions de sulfure de manganèse. Les aciers SAE/AISI 12xx contiennent également du phosphore ; le Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indique environ 0,04–0,12 % de phosphore pour cette famille. Le phosphore, le rapport manganèse/soufre, la résistance de la matrice, le traitement thermique, la vitesse de coupe, l’avance, la profondeur de passe, le fluide de coupe et le matériau de l’outil modifient tous la réponse attribuée de manière simpliste au MnS. Le symposium 2024 d’ASTM International, Additives to Steel and Iron for Improved Machinability, considère le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM comme des variables de conception interdépendantes plutôt que comme des objectifs isolés.
Une étude de 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, a rapporté une séquence d’efforts de coupe correspondant à MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Cette séquence est utile comme comparaison dans le cadre de cette étude, mais ne constitue pas un classement universel applicable à tous les aciers, outils et conditions de coupe. Sa signification dépend de ce qui a été mesuré et de la manière dont les inclusions ont été produites. L’étude a également indiqué que les sulfures allongés réduisaient plus efficacement l’effort de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure de la face en dépouille de l’outil. L’effort et l’usure ne sont pas des résultats interchangeables.
(Mn,Ca)S et sulfures modifiés au calcium
Le calcium modifie le comportement des sulfures en modifiant à la fois la chimie des inclusions et le processus par lequel elles se forment. Dans un acier resoufré conventionnel, le manganèse se combine au soufre pour produire du MnS, généralement une inclusion souple qui se déforme facilement pendant le laminage à chaud. Le sulfure ainsi formé peut devenir une longue inclusion en chapelet orientée dans le sens du laminage. Le calcium peut entrer dans le réseau cristallin du sulfure ou produire des inclusions composites décrites comme (Mn,Ca)S ; le traitement au calcium modifie également les inclusions d’oxydes, qui peuvent servir de sites de nucléation pour la précipitation des sulfures.
Cette chimie modifie la déformabilité, la morphologie, la dureté et l’interface entre l’inclusion et la matrice. Un sulfure modifié au calcium n’est pas simplement du « MnS en plus grande quantité ». Après laminage, sa forme peut être moins allongée et sa résistance à la déformation peut différer de celle du sulfure de manganèse. Ces changements influent sur la formation du copeau et sur les conditions de contact à l’interface outil–pièce. Une inclusion allongée peut créer un chemin de faible résistance à travers le matériau cisaillé, en aidant le copeau à se fragmenter en segments plus courts et en réduisant l’effort nécessaire pour poursuivre la coupe. Une inclusion plus globulaire peut provoquer des dommages moins directionnels et limiter l’étendue des rainures ou du maculage liés aux inclusions sur la face en dépouille de l’outil.
Le compromis est essentiel. Si l’objectif de l’essai est l’effort de coupe, les sulfures allongés peuvent donner un résultat favorable. Si l’objectif est la vitesse d’usure de la face en dépouille, les sulfures globulaires peuvent être plus efficaces, même lorsqu’ils ne produisent pas l’effort le plus faible. La séquence de l’étude de 1995 — MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3 — doit donc être interprétée parallèlement à ses observations relatives au coefficient de forme et à la fraction surfacique. Une modification de l’ajout de calcium peut suffisamment modifier la population d’inclusions pour changer la conclusion : le nombre d’inclusions, leur taille moyenne, leur rapport d’aspect, leur regroupement et la dureté de la matrice peuvent tous évoluer simultanément.
Le traitement au calcium est par conséquent une opération d’ingénierie des inclusions, et non un additif d’usinabilité garanti. Les calculs thermodynamiques peuvent prédire la répartition du calcium entre les phases d’oxydes et de sulfures, ce qui aide les producteurs d’acier à cibler certaines populations d’inclusions. Le résultat final dépend néanmoins de l’activité de l’oxygène et du soufre, de la récupération du calcium, de la température, de la solidification, du réchauffage, de la réduction au laminage et du refroidissement. Une analyse nominale du calcium ne révèle ni quelle quantité de calcium est entrée dans les sulfures, ni quelle quantité est restée dans les oxydes, ni si la morphologie recherchée a été préservée pendant la transformation.
La méthode de mesure doit correspondre à la question d’ingénierie. L’ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant « un taux de réduction d’au moins 3 », mais la norme avertit également que son tableau de référence n’est pas entièrement applicable aux aciers de décolletage. Une évaluation par comparaison avec un tableau peut décrire la gravité des inclusions à des fins générales de contrôle du produit tout en ne tenant pas compte de la fraction de sulfures allongés qui contrôle la fragmentation du copeau. Inversement, une coupe bidimensionnelle peut sous-représenter la connectivité tridimensionnelle qui influence l’usure de l’outil. La fraction surfacique et le rapport de forme ne sont pas des détails facultatifs lorsque la morphologie constitue la variable de conception visée.
L’étude quantitative Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (Université de Liège, 1995) a indiqué que son indice d’usinabilité « variait de 200 % à 100 % avec le rapport de forme des inclusions sulfureuses ». Cette plage n’attribue pas une valeur fixe à chaque acier traité au calcium. Elle montre pourquoi une spécification chimique ne peut à elle seule remplacer la caractérisation des inclusions. Dans les conditions retenues, l’étude privilégiait les inclusions globuloïdes de sulfure de manganèse pour l’usinabilité des aciers de décolletage, tandis que l’autre étude de 1995 concluait que les sulfures allongés étaient particulièrement efficaces pour réduire l’effort de coupe. Des indicateurs de réponse différents peuvent conduire à des populations d’inclusions préférées différentes.
Inclusions sulfureuses contenant des terres rares
Les ajouts de terres rares, généralement représentés dans les descriptions d’inclusions par la notation de famille RE2S3, introduisent une autre modification de la chimie des sulfures. Les éléments des terres rares peuvent réagir avec le soufre et l’oxygène pour produire des oxysulfures de terres rares, des sulfures ou des particules composites associées au MnS. Dans la comparaison rapportée, MnS–RE2S3 et (Mn,Ca)S–RE2S3 constituaient des classes d’inclusions distinctes, et non pas simplement des versions plus riches en soufre du MnS ordinaire. Leur dureté, leur comportement à la fusion, leur liaison interfaciale et leur résistance à la déformation peuvent différer de ceux du MnS et des sulfures modifiés au calcium.
Ces particules peuvent modifier la nucléation et la croissance du sulfure de manganèse, en changeant non seulement l’identité chimique des inclusions, mais aussi leur nombre et leur distribution granulométrique. Elles peuvent favoriser des inclusions plus compactes ou plus complexes, modifier le rapport d’aspect produit pendant le laminage et changer le degré auquel une inclusion se désolidarise de la matrice d’acier pendant la coupe. Ces effets expliquent pourquoi les populations contenant des terres rares peuvent modifier à la fois l’effort et l’usure, mais ils ne justifient pas que la teneur en terres rares soit considérée comme un indice direct d’usinabilité.
La séquence d’efforts rapportée place MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3 dans un ordre particulier pour cet acier resoufré et cette méthode d’essai. Il ne faut pas la transformer en règle universelle selon laquelle chaque chimie successive réduirait ou augmenterait toujours l’effort. La vitesse de coupe, l’avance, la nuance de l’outil, la préparation de l’arête, la lubrification, la résistance de la matrice et la fraction surfacique des inclusions peuvent modifier le classement. Une inclusion contenant des terres rares et résistant à la déformation peut réduire la population de longues inclusions en chapelet et améliorer le comportement à l’usure, tout en augmentant l’effort nécessaire au cisaillement du copeau. Une autre population présentant le même ajout nominal de terres rares peut contenir des amas grossiers qui endommagent l’outil au lieu de contribuer au contrôle du copeau.
La variable pratique est la population d’inclusions produite par l’élaboration et la transformation de l’acier : composition, quantité, distribution granulométrique, morphologie et distribution spatiale. Cette définition de l’ingénierie des inclusions, formulée dans la revue de 2018 Non-metallic inclusions in steels – origin and control, est plus informative qu’un tableau d’additifs. Elle explique également pourquoi les traitements au calcium et aux terres rares doivent être évalués au moyen d’essais d’usinage associés à une réponse définie. L’effort de coupe, l’aptitude à la fragmentation du copeau, l’état de surface, l’usure de la face en dépouille, l’usure en cratère et la stabilité dimensionnelle peuvent conduire à des objectifs d’inclusions différents.
La chimie des sulfures doit donc être évaluée en tenant compte de la matrice et de l’opération de coupe. L’inclusion qui réduit l’effort peut ne pas minimiser l’usure. Une population performante dans une barre resoufrée à faible teneur en carbone peut se comporter différemment dans un acier allié destiné à la trempe à cœur, dans lequel le soufre peut modifier sensiblement le comportement à l’usinage par son interaction avec la résistance et la microstructure. Dans les aciers inoxydables, les sulfures peuvent agir comme des « lubrifiants solides à l’interface outil–pièce » ; la norme BS EN 10088 autorise, pour certaines nuances, des variantes usinables avec des ajouts de soufre de 0,015 % ou 0,030 %. Dans tous les cas, la teneur nominale en soufre, en calcium ou en terres rares n’est qu’un paramètre d’entrée du procédé. La réponse à l’usinage provient des inclusions finales et de l’acier qui les entoure.
Statistiques du facteur de forme, de la fraction surfacique et de la population d’inclusions
Une micrographie d’inclusions est une mesure effectuée sur une section, et non une photographie directe du volume tridimensionnel de l’acier. Cette distinction est importante pour les nuances à usinage facile, dans lesquelles la géométrie des sulfures peut modifier l’effort de coupe, la segmentation des copeaux, l’usure de l’outil et l’efficacité apparente d’un même ajout de soufre. Une section longitudinale polie peut montrer les sulfures de manganèse sous forme de longues inclusions en chapelets orientées ; une section transversale du même matériau peut révéler de petits intercepts presque circulaires. Aucune de ces images n’est fausse. Chacune échantillonne un plan différent au sein d’une population d’inclusions anisotrope.
| Mesure | Ce qu’elle décrit | Pourquoi elle est importante |
|---|---|---|
| Composition | Identité chimique de la particule | Distingue le MnS, les oxydes, les phases contenant du calcium, le plomb et les inclusions contenant des terres rares |
| Fraction surfacique | Aire de la section occupée par les inclusions | Indique la quantité de la population dans les conditions d’échantillonnage spécifiées |
| Distribution granulométrique | Dispersion des dimensions des particules | Prend en compte les particules fines et les extrêmes de grandes particules dommageables |
| Morphologie | Forme, rapport d’aspect et circularité | Relie la géométrie des inclusions à la formation des copeaux et à l’usure de l’outil |
| Orientation | Alignement par rapport à la direction de laminage ou de coupe | Prend en compte le comportement anisotrope en usinage et en service |
La description pertinente exige donc davantage qu’une longueur maximale d’inclusion ou qu’une affirmation visuelle telle que « de nombreux sulfures ». Au minimum, l’analyse devrait indiquer la composition, la morphologie, la fraction surfacique, la densité numérique, la distribution granulométrique et l’orientation des inclusions, tout en précisant la direction d’échantillonnage, le grossissement, la méthode de sélection des champs et les règles d’analyse d’image.
Facteur de forme Descripteur sans dimension de la forme d’une particule ; une définition bidimensionnelle courante est F = 4πA/P², où A est l’aire et P le périmètre.
Le facteur de forme est une mesure sans dimension indiquant dans quelle mesure une inclusion se rapproche d’une forme de référence donnée, généralement un cercle dans une image bidimensionnelle. Une définition courante est la suivante :
où est la surface de l’inclusion et son périmètre. Un cercle parfait possède un facteur ; une particule étirée, anguleuse ou irrégulière présente une valeur inférieure. D’autres études désignent par facteur de forme une mesure du rapport longueur/largeur ; le terme ne peut donc pas être interprété sans son équation. Une même inclusion peut recevoir des valeurs numériques différentes selon la convention utilisée.
Rapport d’aspect Rapport entre la grande dimension et la petite dimension d’une inclusion ; les particules allongées ont des valeurs plus élevées que les particules globulaires.
Le rapport d’aspect, également appelé rapport de forme dans certaines études sur l’usinabilité, compare généralement la dimension principale à la dimension secondaire :
Ici, est la longueur maximale ou ajustée du grand axe, et la largeur correspondante. Une particule globulaire présente un rapport proche de 1, tandis qu’un sulfure allongé possède un rapport nettement supérieur. Ce rapport n’est pas interchangeable avec la circularité. Une ellipse lisse et une particule irrégulière peuvent avoir le même rapport , alors que leurs périmètres et leurs facteurs de forme diffèrent.
La fraction surfacique est le pourcentage de la section mesurée occupé par les inclusions. Elle permet d’estimer la fraction volumique uniquement lorsque les hypothèses stéréologiques et les conditions d’échantillonnage sont appropriées. La densité numérique correspond au nombre d’inclusions par unité de surface dans une évaluation bidimensionnelle, ou par unité de volume lorsqu’une méthode tridimensionnelle validée est utilisée. La distribution granulométrique décrit la répartition des tailles d’inclusions au sein de la population, plutôt que de fournir uniquement une moyenne. Elle peut être exprimée par le diamètre du cercle équivalent, la surface, la longueur, la largeur ou des intervalles de classes. L’orientation décrit la direction du grand axe d’une inclusion par rapport à la direction de laminage, à la direction transversale ou à une autre référence. Dans l’acier laminé, cette information directionnelle est essentielle, car les sulfures se déforment et s’alignent généralement au cours de la mise en forme.
Pourquoi une seule image d’inclusions peut être trompeuse
Le biais d’échantillonnage commence avant même la mise en marche du microscope. La sélection de champs contenant des inclusions particulièrement visibles surestime la fraction surfacique et la fréquence des grosses particules ; la sélection de champs visuellement propres produit l’effet inverse. Un petit nombre d’images à fort grossissement peut également surreprésenter des amas locaux, tandis que les champs à faible grossissement peuvent masquer les particules fines ou fusionner des inclusions adjacentes en un seul objet. Les réglages du seuil dans l’analyse d’image automatisée créent un problème similaire : la modification du seuil de niveau de gris peut diviser un sulfure irrégulier en plusieurs particules ou supprimer le mince film d’oxyde qui l’entoure.
Le plan de section impose un autre biais. Une inclusion de MnS allongée, coupée parallèlement à son grand axe, apparaît longue et étroite. La même inclusion, coupée près de son centre dans un plan transversal, peut apparaître sous la forme d’un ovale compact. Une coupe oblique produit un résultat intermédiaire. Par conséquent, un rapport de forme obtenu à partir de sections longitudinales ne doit pas être comparé directement à une valeur obtenue à partir de sections transversales, à moins que l’orientation et la convention de mesure ne soient identiques.
Le laminage crée une stratification et des regroupements directionnels. Les sulfures peuvent se trouver dans des couches séparées par une matrice plus propre ; les champs choisis aléatoirement sur toute une largeur peuvent donc produire un résultat différent de celui obtenu à partir de champs prélevés le long d’une même bande. Le regroupement influe également sur les performances locales. Deux coulées peuvent présenter la même fraction surfacique totale et la même densité numérique, alors que l’une contient des particules réparties uniformément et l’autre des colonies denses séparées par des régions pauvres en inclusions. Pendant l’usinage, un outil peut rencontrer plusieurs fois le regroupement le long d’une trajectoire de coupe, de sorte que le comportement local diffère de la moyenne globale.
La taille maximale d’une inclusion est particulièrement facile à interpréter à tort. Elle identifie la plus grosse particule détectée dans la surface examinée ; elle ne décrit ni la particule type, ni la queue supérieure d’une distribution statistiquement stable, ni l’espacement entre les particules. La valeur maximale augmente avec la surface examinée : une inspection plus étendue peut donc révéler une valeur maximale apparente plus élevée, même lorsque la population d’acier reste inchangée. Une description pertinente de la population devrait indiquer le nombre de champs ou la surface totale examinée, le seuil de comptage des particules, les classes de taille ou les paramètres de distribution et, le cas échéant, une méthode fondée sur les valeurs extrêmes.
ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant « un taux de réduction d’au moins 3 ». Son diagramme de référence est utile pour les comparaisons normalisées, mais la norme avertit que ce diagramme n’est pas entièrement applicable aux aciers à usinage facile. Cette limitation découle de la fonction des sulfures conçus à cet effet : un long chapelet de MnS peut être évalué comme une inclusion indésirable dans le cadre d’une évaluation générale de la propreté, tout en favorisant la fragmentation des copeaux et la réduction de l’effort de coupe lors d’un essai d’usinage. La mesure doit correspondre à la question posée.
Rapport de forme, sulfures globuloïdes et indices d’usinabilité
L’étude de 1995 de l’Université de Liège, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, a indiqué que l’indice d’usinabilité « variait de 200 % à 100 % avec le rapport de forme des inclusions de sulfure ». Cette plage met directement en garde contre le fait de considérer la quantité de sulfures comme l’unique variable de contrôle. Une population présentant une teneur en soufre similaire et une fraction surfacique comparable peut produire une réponse d’usinage très différente lorsque ses particules passent de chapelets allongés à des formes plus globulaires.
Ce résultat ne signifie pas qu’un rapport d’aspect élevé soit toujours souhaitable. Dans les aciers à usinage facile resulfurés, les sulfures allongés peuvent réduire plus efficacement l’effort de coupe, probablement parce qu’ils se déforment et se rompent le long de la zone de cisaillement, contribuant ainsi à la segmentation des copeaux. En revanche, il a été rapporté que les sulfures globulaires réduisent plus efficacement l’usure en dépouille de l’outil. La population d’inclusions qui diminue l’effort de coupe instantané n’est donc pas nécessairement celle qui produit l’usure cumulée la plus faible. Toute affirmation concernant l’« usinabilité » doit préciser la réponse considérée : effort de coupe, aptitude à la fragmentation des copeaux, usure en dépouille, état de surface, puissance ou durée de vie de l’outil.
L’étude de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel a comparé les compositions de sulfures dans l’ordre suivant : MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. La composition, le facteur de forme et la fraction surfacique agissaient conjointement. Les additions de calcium et de terres rares peuvent modifier la morphologie des sulfures ainsi que la population d’oxydes associée, plutôt que simplement augmenter ou diminuer le nombre d’inclusions. Le traitement au calcium est utilisé pour contrôler la composition et la forme des oxydes et des sulfures ; les prévisions thermodynamiques de la répartition du calcium entre les oxydes et les sulfures contribuent à orienter la population ainsi obtenue.
Il s’agit d’une ingénierie des inclusions : adapter « la composition, la quantité, la distribution granulométrique et la morphologie », comme l’explique la revue de 2018 Non-metallic inclusions in steels – origin and control. Il ne s’agit pas d’un classement de propreté déconnecté des conditions de service. Les aciers SAE/AISI 11xx contiennent du soufre ajouté qui forme un excès de sulfure de manganèse, tandis que les aciers SAE/AISI 12xx contiennent en outre environ 0,04–0,12 % de phosphore ; la chimie de la matrice et celle des inclusions évoluent donc conjointement. Le programme du symposium 2024 d’ASTM International cite le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM parmi les variables de conception de l’usinabilité.
Le même principe s’applique aux nuances inoxydables. La British Stainless Steel Association décrit les sulfures présents dans les aciers inoxydables à usinage facile comme des « lubrifiants solides à l’interface outil–pièce » et recense, pour certaines nuances, des variantes usinables avec des additions de soufre de 0,015 % ou 0,030 % conformément à la norme BS EN 10088. Ces additions ne peuvent pas être évaluées à partir d’un seul champ poli. Une interprétation valide relie la population d’inclusions mesurée à la résistance de la matrice de l’acier, à la vitesse de coupe, à l’avance, à la profondeur de passe, au liquide de refroidissement et au matériau de l’outil — les paramètres interdépendants identifiés par l’ASM Handbook. Les statistiques ne sont utiles que lorsque leur direction d’échantillonnage et leur objectif technique sont clairement définis.
Comment la norme ISO 4967:2026 mesure les inclusions non métalliques
La norme ISO 4967:2026 est une norme micrographique destinée à déterminer les inclusions non métalliques dans l’acier. Elle porte sur ce qui peut être observé et classé sur une coupe métallographique préparée, et non sur une mesure directe des performances d’usinage. Cette distinction est importante pour les nuances à usinabilité améliorée, dans lesquelles les inclusions sont souvent des ajouts délibérés entrant dans la conception de l’acier, plutôt que des résidus accidentels issus de la fusion.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
La norme prescrit l’examen de produits en acier laminés ou forgés fabriqués avec un taux de réduction d’au moins 3. Son cadre de référence vise donc des produits ayant subi un corroyage à chaud important après la coulée. Le laminage et le forgeage modifient la population initiale d’inclusions : les inclusions peuvent s’allonger, se fracturer, s’agglomérer, se redistribuer ou s’orienter dans le sens du corroyage. Une coupe polie prélevée sur le produit fini rend compte de cet état après transformation, et non simplement de la population d’inclusions présente dans la poche ou dans la veine issue de la coulée continue.
La norme ISO 4967:2026 peut établir une classification reproductible des inclusions non métalliques observées dans des conditions microscopiques définies. Elle peut aider un producteur, un acheteur, un laboratoire ou une enquête de défaillance à comparer des coulées et des emplacements dans le produit au moyen d’un langage commun. À elle seule, elle ne peut pas prouver qu’un acier produira des copeaux courts, une faible force de coupe, une longue durée de vie de l’outil ou un état de surface particulier.
Cette limite est particulièrement importante pour les aciers à usinabilité améliorée. Une évaluation par comparaison avec des images-types peut décrire la gravité apparente ou la classe de taille d’un champ d’inclusions, tout en laissant sans réponse les questions qui déterminent l’usinage : quelle est la composition chimique de l’inclusion ? Le sulfure est-il allongé ou globulaire ? Comment les inclusions sont-elles orientées par rapport à la direction de coupe ? Quelle est la fraction surfacique et quelle est la distribution des tailles ? Des particules d’oxyde sont-elles présentes avec les sulfures ? Quelle est la dureté, la résistance et la réponse à l’écrouissage de la matrice ? Quel matériau d’outil, quelle vitesse de coupe, quelle avance, quelle profondeur de passe et quel fluide de coupe ont été utilisés ?
L’ASM Handbook considère l’usinabilité comme une interaction entre la composition, la microstructure, le niveau de résistance, les conditions de coupe, les fluides de coupe et le matériau de l’outil. Le soufre peut modifier sensiblement le comportement à l’usinage des aciers alliés trempants dans la masse, mais la seule teneur en soufre ne constitue pas une description suffisante de ce comportement. Les travaux du symposium 2024 d’ASTM International, Additives to Steel and Iron for Improved Machinability (« Additifs à l’acier et au fer pour améliorer l’usinabilité »), identifient le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM applicables comme des variables de conception. La chimie et la morphologie de la population d’inclusions résultante doivent être prises en compte conjointement.
Domaine d’application, forme du produit et taux de réduction
L’expression « taux de réduction d’au moins 3 » dans l’ISO 4967:2026 constitue une condition du domaine d’application, et non un seuil d’usinabilité. Elle indique que le produit laminé ou forgé couvert par la norme a subi une déformation minimale à partir de sa section initiale. Cet historique de transformation influence la forme et la répartition des inclusions visibles dans la coupe finale. Une inclusion de sulfure de manganèse qui était approximativement compacte avant le corroyage à chaud peut devenir une longue bande après laminage, tandis qu’un oxyde fragile peut se fracturer en plusieurs particules plus petites.
Le résultat mesuré se rapporte donc à une forme de produit, un emplacement, une orientation et une préparation particuliers. Une coupe longitudinale dans une barre peut montrer les bandes de sulfure très différemment d’une coupe transversale de la même barre. Un composant forgé peut présenter des variations liées à l’écoulement du métal qui ne sont pas représentées par un seul champ poli. L’échantillonnage doit correspondre à la question d’ingénierie. Si la préoccupation concerne l’usinage dans l’axe de la barre, la forme et l’espacement longitudinaux des sulfures peuvent être plus pertinents qu’un comptage transversal. Si la préoccupation concerne la fatigue ou la propreté interne, les oxydes agglomérés et les grosses particules isolées peuvent nécessiter une stratégie d’examen différente.
La base micrographique de la norme impose également des limites pratiques à la signification du résultat. L’analyste examine un plan bidimensionnel traversant une population tridimensionnelle. La longueur apparente d’une inclusion dépend de l’orientation de la coupe ; la fraction surfacique apparente dépend des particules que le plan intersecte ; et un amas peut sembler plus ou moins important selon le champ sélectionné. La qualité de la préparation est également déterminante. Des arrachements, des rayures de polissage, une contamination, une surchauffe ou un contraste insuffisant peuvent être pris pour des caractéristiques d’inclusions.
Dans les aciers SAE/AISI 11xx resoufrés, le soufre ajouté se combine principalement au manganèse pour former du sulfure de manganèse en excès, ou MnS. Ces inclusions favorisent la fragmentation des copeaux et peuvent contribuer à la lubrification dans la zone de coupe. Les aciers SAE/AISI 12xx contiennent en plus du phosphore, indiqué dans le Mechanical Engineers’ Handbook, Carbon and Alloy Steels comme représentant environ 0,04–0,12 % de phosphore. Les nuances resoufrées au plomb contiennent du plomb associé aux inclusions de sulfure ou sous forme de particules de plomb libres. Ces détails ne peuvent pas être assimilés à une seule note d’inclusion.
Les aciers inoxydables à usinabilité améliorée constituent un autre exemple. Selon la British Stainless Steel Association, les inclusions de sulfure peuvent agir comme des « lubrifiants solides à l’interface outil–pièce ». La norme BS EN 10088 autorise, pour certaines nuances, des variantes usinables avec des ajouts de soufre de 0,015 % ou de 0,030 %. Pourtant, un même ajout nominal de soufre peut produire des populations d’inclusions différentes selon la pratique de désoxydation, le traitement au calcium, le potentiel d’oxygène, les conditions de solidification et l’historique de corroyage à chaud.
Images-types de référence et limites pour les aciers à usinabilité améliorée
Une méthode de comparaison avec des images-types associe une microstructure observée à des catégories de référence normalisées. Cette méthode est utile pour le contrôle et la communication. Elle peut déterminer si un champ ressemble à une classe d’inclusions spécifiée, permettre de comparer des échantillons examinés selon la même procédure et étayer des critères d’acceptation lorsqu’une spécification de produit exige une évaluation des inclusions. Elle n’identifie toutefois pas automatiquement chaque particule sur le plan chimique, ne mesure pas la population tridimensionnelle complète et ne prédit pas le comportement à l’usinage.
L’ISO 4967:2026 avertit expressément que son image-type standard de référence ne s’applique pas entièrement aux aciers à usinabilité améliorée. Cet avertissement est fondamental. L’image-type a été élaborée pour classer les aspects des inclusions de manière normalisée, tandis que les aciers à usinabilité améliorée sont conçus pour contenir des inclusions dont les effets dépendent de la composition, de la forme, de la quantité, de la répartition et de l’interaction avec la matrice d’acier. Une catégorie d’image-type qui traite le sulfure allongé comme une caractéristique d’inclusion n’établit pas, sans analyse complémentaire, si ce sulfure réduit la force de coupe ou accélère l’usure de l’outil.
L’étude de 1995 intitulée Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel (« Effets de la composition, du facteur de forme et de la fraction surfacique des inclusions de sulfure sur l’usinabilité d’un acier à usinabilité améliorée resoufré ») a rapporté des effets sur la force de coupe dans l’ordre suivant : MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Elle a également constaté que les sulfures allongés réduisaient plus efficacement la force de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. Ce résultat exclut toute règle simple selon laquelle un aspect d’inclusion serait universellement préférable. La population d’inclusions qui facilite la séparation du copeau n’est pas nécessairement celle qui protège l’arête de l’outil.
Une autre étude quantitative, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (« Analyse quantitative des inclusions de sulfure dans les aciers à usinabilité améliorée et leur influence sur l’usinabilité »), a rapporté un indice d’usinabilité qui « variait de 200 % à 100 % avec le rapport de forme des inclusions de sulfure » et a identifié des inclusions préférables de sulfure de manganèse globuloïdes pour l’usinabilité des aciers à usinabilité améliorée. Une comparaison avec des images-types peut relever une morphologie allongée ou globulaire, mais elle ne reproduit pas nécessairement le rapport de forme, la fraction surfacique, la répartition spatiale ou les conditions d’essai d’usinage de l’étude.
Le traitement au calcium montre pourquoi la composition chimique doit accompagner l’aspect. Le calcium peut modifier la composition et la morphologie des inclusions d’oxyde et de sulfure, et la prédiction thermodynamique de la répartition du calcium entre les oxydes et les sulfures peut contribuer au contrôle du procédé. Deux inclusions qui semblent similaires à faible grossissement peuvent différer par leur teneur en Ca, Mn, éléments des terres rares, oxygène ou soufre et, par conséquent, se comporter différemment pendant la coupe.
Pour cette raison, l’ISO 4967:2026 doit être considérée comme une méthode normalisée d’évaluation de la propreté et de classification des inclusions, et non comme un certificat d’usinabilité. Une évaluation utile d’un acier à usinabilité améliorée peut associer la comparaison avec des images-types à l’analyse automatisée d’images, à la microscopie électronique à balayage et à la spectroscopie à dispersion d’énergie, à la mesure quantitative de la fraction surfacique, aux mesures de la distribution des tailles, aux rapports de forme, aux données d’orientation, à la dureté et à des essais de coupe contrôlés. La mesure doit représenter la propriété évaluée. Les données sur les inclusions sélectionnées pour l’analyse de la fatigue ne conviennent pas automatiquement à la prédiction de la formation des copeaux, et une évaluation conforme aux images-types ne prouve pas les performances d’usinage.
Sélectionner la mesure des inclusions adaptée à la question d’ingénierie
Une mesure des inclusions n’est utile que lorsque son échelle et sa sensibilité correspondent à la propriété étudiée. Une méthode qui distingue les coulées selon une note globale d’inclusions peut convenir à une étude de propreté, mais ne pas expliquer pourquoi deux aciers resulfurés produisent des copeaux différents ou présentent des durées de vie d’outil différentes. L’ingénierie des inclusions concerne le contrôle délibéré de la composition, de la quantité, de la distribution granulométrique et de la morphologie des inclusions ; la mesure doit donc préserver les caractéristiques que le procédé est censé maîtriser.
Méthodes par chartes, analyse quantitative d’images et coupes métallographiques
Les chartes de classement restent pratiques pour le contrôle de production, car elles sont rapides, peu coûteuses et familières. Une coupe polie, attaquée ou non attaquée, est comparée à des champs étalons, généralement selon le type et la sévérité des inclusions. Le résultat peut fournir un langage commun de la propreté, mais il réduit une population à un numéro de classe. Il peut ne pas distinguer une population de sulfures composée de nombreuses particules courtes d’une population constituée d’un nombre plus réduit de cordons très allongés, présentant la même sévérité apparente.
L’ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant « un rapport de réduction d’au moins 3 ». Sa charte de référence est utile pour l’évaluation conventionnelle des inclusions, mais la norme avertit que la charte n’est pas entièrement applicable aux aciers de décolletage. Cette limitation est importante. Une note élevée en sulfures dans un acier SAE/AISI 11xx ne s’interprète pas de la même manière qu’une note élevée en oxydes dans un acier pour roulements, car du sulfure de manganèse en excès est intentionnellement ajouté dans le premier afin de favoriser la fragmentation des copeaux et la lubrification.
La coupe métallographique elle-même conditionne le résultat. Une coupe longitudinale parallèle à la direction de laminage expose les cordons de sulfures et permet de mesurer leur longueur, leur largeur, leur rapport d’aspect et leur espacement le long de la trajectoire de déformation. Une coupe transversale présente une intersection bidimensionnelle différente, faisant souvent apparaître les inclusions allongées comme plus courtes ou plus proches d’une forme équiaxe. Aucun de ces points de vue ne constitue « la » morphologie des inclusions. Il s’agit d’une projection, propre à la coupe, d’une population tridimensionnelle.
Pour cette raison, un rapport doit préciser l’orientation de la coupe, les conditions de polissage, le grossissement, la surface examinée par champ, le nombre de champs et l’emplacement de l’échantillonnage. « Longitudinale, au quart de l’épaisseur, 100 champs à 500× » est une information significative ; « propreté : 1,0 » ne l’est pas. L’échantillonnage doit également couvrir la position pertinente dans le produit. Le centre, le quart de l’épaisseur et la matière proche de la surface peuvent différer, car les inclusions se déplacent, se déforment, flottent ou se ségrègent pendant la solidification et le laminage. Si une étude de fatigue examine la région superficielle, un échantillon prélevé sur la ligne centrale ne peut pas s’y substituer.
L’analyse quantitative automatisée des images fournit des mesures que les chartes ne permettent pas d’obtenir : nombre de particules, fraction surfacique, diamètre équivalent, longueur, largeur, rapport d’aspect, espacement entre voisins les plus proches et distributions granulométriques. Elle est particulièrement utile lorsque la question d’ingénierie dépend d’une population extrême de grosses inclusions plutôt que d’une note moyenne. Toutefois, l’analyse d’images n’est pas automatiquement objective. Le choix du seuil, l’éclairage, les rayures de polissage, la segmentation des particules en contact, le grossissement et la sélection des champs peuvent modifier la population mesurée. L’analyste doit préciser si les particules ont été classées selon leur surface projetée, leur longueur maximale, le diamètre du cercle équivalent ou une autre définition.
Des méthodes sensibles à la composition sont nécessaires lorsque la chimie permet de distinguer les classes fonctionnelles d’inclusions. La microscopie électronique à balayage avec spectroscopie à dispersion d’énergie peut distinguer MnS, les sulfures modifiés au calcium, les oxydes, les particules de plomb et les sulfures contenant des terres rares. L’analyse par microsonde électronique ou d’autres méthodes microanalytiques apparentées peut fournir une répartition élémentaire plus fiable lorsque les spectres se chevauchent ou que les particules sont de petite taille. Ces méthodes demandent davantage de temps, mais une caractéristique noire ou grise sur une image optique n’identifie pas son composé. Dans un acier resulfuré au plomb, le plomb peut être associé à des inclusions sulfureuses ou se présenter sous forme de particules de plomb libres ; regrouper les deux sous l’appellation « sulfure » fait perdre une distinction pertinente pour l’usinabilité.
La mesure directionnelle mérite un traitement distinct. Pour les produits laminés, mesurer uniquement la fraction surfacique des particules peut masquer leur allongement. Il convient de présenter la distribution des orientations, le rapport longueur/largeur ou le rapport de forme et, lorsque cela est possible, des mesures effectuées dans les coupes longitudinale et transversale. Une reconstruction tridimensionnelle ou une méthode par coupes sériées peut se justifier pour des travaux critiques en fatigue, bien qu’elle nécessite davantage de matière et un recalage soigneux. La méthode doit suivre le mécanisme de rupture, et non pas simplement la face polie la plus facile à préparer.
Adapter la mesure à la fatigue, à la propreté et à l’usinabilité
Les études de fatigue nécessitent généralement d’identifier les inclusions les plus grandes et les plus dommageables, en déterminant leur emplacement, leur composition et leur distance par rapport à la surface sollicitée. Une note moyenne d’inclusions peut ne pas révéler un seul amas d’alumine ou une particule d’aluminate de calcium à l’origine d’une fissure. Les distributions automatisées de surface et de taille, l’analyse des valeurs extrêmes et l’examen sensible à la composition sont plus appropriés. L’orientation de la coupe doit correspondre à la contrainte principale et à la direction de laminage, tandis que l’échantillonnage doit inclure la région où les fissures de fatigue apparaissent effectivement. Le résultat doit indiquer la taille des inclusions au moyen d’une métrique définie et distinguer les amas d’inclusions des particules isolées.
Une évaluation de la propreté a un objectif différent. Elle peut chercher à déterminer si une coulée ou un produit respecte une spécification, si la population d’oxydes a évolué après la métallurgie secondaire ou si la pratique de coulée a produit une augmentation mesurable des défauts. Les méthodes par chartes peuvent répondre efficacement à cette question lorsque la norme et la famille d’aciers sont compatibles. L’analyse quantitative d’images apporte une valeur supplémentaire lorsque les variations sont faibles, lorsque la fréquence des grosses particules est importante ou lorsque le produit contient des types d’inclusions regroupés par la charte. La méthode ne doit pas être présentée comme une vérité universelle sur la propreté : une faible fraction surfacique totale ne prouve pas que le risque de fatigue, l’usinabilité ou la qualité de surface seront faibles.
L’usinabilité exige la sélection la plus réfléchie, car la force de coupe et l’usure de l’outil ne réagissent pas exactement à la même population d’inclusions. L’ASM Handbook recense la composition, la microstructure, le niveau de résistance, les conditions de coupe, les fluides de coupe et le matériau de l’outil parmi les facteurs de contrôle en interaction. Le soufre peut modifier considérablement le comportement à l’usinage des aciers alliés trempés dans la masse, mais la teneur en soufre seule ne constitue pas une variable de mesure suffisante.
| Question technique | Mesures les plus pertinentes |
|---|---|
| Formation des copeaux | Chimie des sulfures, rapport d’aspect, orientation, espacement et état de la matrice |
| Amorçage de la fatigue | Plus grandes inclusions, amas, composition, emplacement et espacement tridimensionnel |
| Contrôle de la propreté | Classement selon un diagramme normalisé, fraction surfacique, nombre de particules et emplacement dans le produit |
| Usure de l’outil | Chimie et morphologie des inclusions, conjointement avec l’effort de coupe, la température et les conditions de l’outil |
| Comportement à la corrosion | Chimie des sulfures, interfaces exposées, taille, forme et état de surface |
Une étude d’usinabilité doit donc caractériser la chimie des sulfures, leur morphologie, leur orientation, leur fraction surfacique et leur distribution granulométrique, tout en documentant la matrice de l’acier et les conditions de coupe. Le document d’ASTM International intitulé Additives to Steel and Iron for Improved Machinability considère le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM comme des variables de conception plutôt que comme des objectifs isolés. Les aciers SAE/AISI 12xx, par exemple, ajoutent environ 0,04–0,12 % de phosphore à la composition contenant du soufre des nuances resulfurées. Dans les aciers inoxydables de décolletage, les sulfures peuvent agir comme des « lubrifiants solides à l’interface outil–pièce » ; la norme BS EN 10088 autorise des additions de soufre de 0,015 % ou de 0,030 % pour certaines nuances usinables.
La distinction requise est démontrée par l’étude de 1995 intitulée Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Les effets rapportés sur la force de coupe suivaient l’ordre MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Les sulfures allongés réduisaient plus efficacement la force de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. Une même population d’inclusions ne peut donc pas être déclarée universellement supérieure.
Une autre étude de l’Université de Liège, publiée en 1995 sous le titre Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, a indiqué un indice d’usinabilité qui « variait de 200 % à 100 % avec le rapport de forme des inclusions sulfureuses » et concluait à l’intérêt des inclusions globulaires de sulfure de manganèse pour l’usinabilité des aciers de décolletage. Ces résultats étayent directement la position suivante : les affirmations relatives à l’usinabilité fondées sur une seule note combinant oxydes et sulfures sont insuffisamment spécifiées. La mesure doit préciser ce qui a été compté, l’endroit où la mesure a été effectuée, l’orientation de la coupe et si l’essai évalue la force, la forme des copeaux, l’état de surface ou l’usure de l’outil. Le traitement au calcium peut modifier la chimie et la morphologie des oxydes et des sulfures ; une analyse sensible à la composition est donc essentielle lorsque l’on attribue un résultat d’usinage à ce traitement.
Additions d’alliage utilisées pour modifier la machinabilité
Le symposium ASTM Additives to Steel and Iron for Improved Machinability (2024) traite les additions améliorant la machinabilité comme un ensemble lié de variables chimiques et de paramètres de procédé : soufre, plomb, sélénium, tellure, phosphore, azote, rapport manganèse/soufre et limites imposées par les spécifications ASTM applicables. Cette organisation est plus pertinente qu’un simple classement des éléments en « bons » et « mauvais ». Une addition modifie la population d’inclusions, la réponse de la matrice, la formation des copeaux, le contact avec l’outil, ou une combinaison de ces effets. Le résultat dépend de la nuance d’acier, du niveau de résistance, du traitement thermique, de la vitesse de coupe, de l’avance, de la profondeur de passe, du fluide de coupe et du matériau de l’outil.
L’ingénierie des inclusions consiste à contrôler leur composition, leur quantité, leur distribution granulométrique et leur morphologie au moyen de l’élaboration de l’acier et des traitements ultérieurs. Mesurer les inclusions ne revient pas à les concevoir. L’ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits laminés ou forgés présentant « un taux de réduction d’au moins 3 », mais elle précise également que son diagramme de référence normalisé ne s’applique pas entièrement aux aciers à usinabilité améliorée. Une évaluation au moyen d’un diagramme peut donc décrire une population sans prédire l’effort de coupe ou la durée de vie de l’outil associés à cette population.
Soufre, phosphore, plomb, sélénium et tellure
Le soufre est la principale addition dans de nombreux aciers au carbone et aciers alliés à usinabilité améliorée, car il forme du sulfure de manganèse, MnS. Le manganèse est ajouté en quantité suffisante pour fixer préférentiellement le soufre sous forme de MnS plutôt que de laisser se former du sulfure de fer, qui favoriserait la fragilité à chaud. Dans les aciers SAE/AISI 11xx, l’augmentation volontaire de la teneur en soufre produit un excès d’inclusions de MnS. Pendant l’usinage, ces inclusions interrompent le copeau, réduisent la continuité de la matrice métallique et peuvent diminuer le frottement ou l’adhésion à proximité du contact outil–pièce. Ces mêmes inclusions peuvent réduire la ductilité transversale, la résistance à la fatigue, la résilience et la soudabilité.
L’effet n’est pas déterminé par le seul pourcentage de soufre. Le rapport d’aspect, la fraction surfacique, la composition et la distribution des sulfures sont également importants. Une étude de 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, a rapporté des effets sur l’effort de coupe suivant l’ordre MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Les sulfures allongés réduisaient plus efficacement l’effort de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. Cela met directement en garde contre l’idée qu’une seule forme d’inclusion serait optimale pour tous les objectifs d’usinage.
Cette distinction apparaît également dans l’étude de 1995 de l’Université de Liège, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. Son indice de machinabilité « variait de 200 % à 100 % avec le rapport de forme des inclusions sulfureuses », et les sulfures de manganèse globulaires étaient considérés comme favorables à la machinabilité des aciers à usinabilité améliorée. Cette plage numérique n’établit pas une prédiction universelle d’une nuance à l’autre ; elle montre à quel point la forme des inclusions peut modifier le résultat mesuré.
Le traitement au calcium constitue une possibilité pour modifier cette forme et cette chimie. Le calcium peut modifier les inclusions d’oxydes et influencer la précipitation des sulfures, en produisant des inclusions plus globulaires ou complexes dans des conditions appropriées d’oxygène, de soufre et de température. Les prévisions thermodynamiques de la répartition du calcium entre les oxydes et les sulfures peuvent guider ce contrôle, mais le résultat dépend toujours du traitement en poche, de la solidification, de la réduction au laminage et du réchauffage. Les additions de terres rares peuvent également produire des inclusions MnS–RE2S3 ou des variantes contenant du calcium, mais leur intérêt doit être évalué au regard de la propreté inclusionnaire, de la fatigue, de la résilience et de la régularité du procédé.
Le phosphore met en jeu un mécanisme différent d’amélioration de la machinabilité. Les aciers SAE/AISI 12xx présentent la teneur accrue en soufre caractéristique des nuances resulfurées et contiennent en outre environ 0,04 à 0,12 % de phosphore, comme l’indique le Mechanical Engineers’ Handbook, Carbon and Alloy Steels de 2022. Le phosphore durcit et fragilise la matrice ferritique, ce qui facilite la rupture des copeaux et améliore souvent le comportement en usinage. Un excès de phosphore peut nuire à la ductilité, à la résilience, au formage à froid et à la soudabilité, en particulier lorsque la ségrégation ou une structure à gros grains amplifie son effet. Ainsi, une désignation 12xx ne correspond pas simplement à un acier 11xx auquel on aurait ajouté une autre inclusion ; le phosphore modifie la matrice aussi bien que le copeau.
Le plomb est présent dans les aciers resulfurés au plomb, soit associé aux inclusions sulfureuses, soit sous forme de particules distinctes de plomb libre. Comme le plomb possède une solubilité très limitée dans l’acier solide, sa répartition est contrôlée par la formation des particules, la propreté de l’acier et l’historique des traitements. Lors de l’usinage, le plomb peut favoriser la séparation du copeau et agir au niveau de l’interface outil–pièce, mais il soulève également de sérieuses préoccupations concernant la maîtrise des expositions, le recyclage, les fumées de soudage et la réglementation environnementale. Une addition de plomb ne peut pas être évaluée uniquement selon son effet de réduction de l’effort de coupe. La spécification du produit visé et les utilisations autorisées peuvent l’exclure.
Le sélénium et le tellure constituent d’autres options chimiques pour modifier le comportement des inclusions et la rupture des copeaux. Ils peuvent modifier la morphologie des sulfures ainsi que l’interaction entre les inclusions et la zone de coupe, mais leurs effets sont sensibles à la teneur en soufre, à la teneur en manganèse, à la pratique de désoxydation et à l’état de la matrice. Leur utilisation exige une évaluation des propriétés mécaniques, de la mise en forme à chaud et à froid, du soudage, de l’exposition des travailleurs, de la gestion des déchets et de la spécification de nuance applicable. Ils ne doivent pas être présentés comme des substituts interchangeables du soufre ou du plomb.
Les aciers inoxydables à usinabilité améliorée illustrent le même compromis dans une matrice plus exigeante. Selon la British Stainless Steel Association (2024), les inclusions sulfureuses peuvent agir comme des « lubrifiants solides à l’interface outil–pièce », mais elles peuvent réduire la résistance à la corrosion et dégrader la résistance à la corrosion par piqûres ou à la corrosion caverneuse. La norme BS EN 10088 autorise, pour certaines nuances, des variantes usinables avec des additions de soufre de 0,015 % ou 0,030 %. Ces valeurs correspondent à des autorisations propres à certaines nuances et non à des objectifs généraux applicables aux aciers inoxydables.
Azote, rapport manganèse/soufre et limites des spécifications
L’azote est souvent abordé comme une variable de machinabilité, car il affecte à la fois la matrice de l’acier et la chimie des inclusions. Dans certaines compositions, l’azote se combine au titane, à l’aluminium, au vanadium ou à d’autres éléments pour former des nitrures ou des carbonitrures. Ces particules peuvent influencer la rupture des copeaux, l’abrasion de l’outil, la résilience et la qualité de surface. L’azote dissous peut également accroître la résistance et modifier le vieillissement sous déformation, tandis qu’une teneur excessive ou non maîtrisée en azote peut nuire à la ductilité, à l’aptitude au formage, à la résilience ou au comportement au soudage. Son effet dépend donc de la question de savoir si l’azote reste en solution, s’il est immobilisé dans des précipités ou s’il participe à des inclusions complexes.
Le rapport manganèse/soufre détermine si le soufre est fixé de manière sûre sous forme de MnS et influence la morphologie des sulfures. Une quantité insuffisante de manganèse par rapport au soufre accroît le risque de formation de sulfure de fer et de problèmes de fragilité à chaud. Un rapport élevé ne produit pas automatiquement une meilleure machinabilité : un excès de manganèse modifie la trempabilité et la résistance de la matrice, tandis que la teneur en soufre, le potentiel d’oxygène, le calcium, les additions de terres rares et les conditions de solidification déterminent la population finale d’inclusions. Le rapport utile est donc propre à la nuance et au procédé, et ne constitue pas une recette universelle.
Les limites spécifiées transforment ces choix métallurgiques en exigences obligatoires relatives à la composition chimique et à la qualité. Les désignations SAE/AISI 11xx et 12xx identifient des familles caractérisées par des additions intentionnelles de soufre, mais l’exigence d’achat ou de production peut également faire référence à l’ASTM A29/A29M, à une norme applicable au produit ou à une plage de composition chimique définie par le client. Les limites ASTM relatives au soufre, au phosphore, à l’azote, au plomb et aux éléments résiduels doivent être interprétées conjointement avec les exigences concernant les propriétés mécaniques, la qualité de surface, la propreté inclusionnaire et le traitement thermique. Une composition chimique qui réduit l’effort de coupe peut néanmoins être non conforme parce qu’elle diminue la résilience transversale, dégrade le comportement en fatigue, complique le soudage ou entre en conflit avec des restrictions environnementales.
Les conditions de coupe font également partie de l’évaluation. L’ASM Handbook identifie la composition, la microstructure, le niveau de résistance, les conditions de coupe, les fluides de coupe et le matériau de l’outil comme des facteurs interdépendants qui contrôlent la machinabilité ; le soufre peut modifier de manière significative le comportement à l’usinage des aciers alliés trempables dans la masse. Les mesures des inclusions doivent donc être adaptées à la question d’ingénierie. Une section longitudinale peut révéler l’allongement des sulfures pertinent pour le contrôle des copeaux, tandis qu’une section transversale, une analyse tridimensionnelle ou une mesure de la fraction surfacique peut mieux représenter le comportement en fatigue ou l’usure de l’outil. L’addition ne constitue qu’un des paramètres du résultat.
Traitement au calcium et contrôle de la morphologie des inclusions
Le traitement au calcium est une opération d’ingénierie des inclusions, et non un traitement générique de propreté. L’objectif n’est pas simplement de réduire le nombre total de particules non métalliques. Il consiste à modifier la nature de ces particules, leur forme, leur taille et leur comportement pendant le laminage, l’usinage et la coulée. Un acier contenant moins d’inclusions peut néanmoins présenter de mauvaises propriétés d’usinage si les sulfures résiduels ont une morphologie inadaptée ou si des particules d’oxydes dures endommagent l’arête de coupe.
Séquence de traitement au calcium
- Désoxydation Établir l’état des oxydes et ajuster la chimie de l’acier.
- Injection de calcium Introduire le calcium dans des conditions contrôlées de température, d’agitation et de récupération.
- Modification des inclusions Favoriser la formation d’oxydes et de sulfures contenant du calcium, avec la chimie et la morphologie visées.
- Coulée et vérification Couler l’acier traité, puis examiner la population d’inclusions du produit fini plutôt que de se fier uniquement à l’ajout de fil.
Le traitement introduit normalement le calcium au moyen d’un fil fourré ou d’une autre méthode d’injection contrôlée, après la désoxydation et l’ajustement de l’alliage. Le calcium dissous présente une forte affinité chimique pour l’oxygène et le soufre. Il peut donc réagir avec les inclusions d’oxydes solides ou liquides, ainsi qu’avec les réactions de formation des sulfures de manganèse pendant la solidification. La population résultante peut contenir des aluminates de calcium, des sulfures contenant du calcium ou des particules composites oxyde–sulfure. Le résultat dépend de la température de l’acier, de l’activité de l’oxygène et du soufre, de la teneur en aluminium, du rapport manganèse/soufre, de l’agitation, de la durée du traitement et de la quantité de calcium qui entre effectivement en solution.
Modification des oxydes et des sulfures
Dans un acier calmé à l’aluminium, les inclusions d’alumine non traitées peuvent être anguleuses, dures et susceptibles de s’accumuler sur les parois des buses immergées. Le calcium modifie la chimie des oxydes en favorisant la formation d’aluminates de calcium. Dans une plage de composition appropriée, ces produits sont liquides ou partiellement liquides aux températures de fabrication de l’acier et de coulée ; ils peuvent donc devenir plus arrondis et moins susceptibles de former des amas rigides d’alumine. C’est l’avantage en coulée généralement associé au traitement au calcium, mais il ne faut pas le confondre avec une réduction universelle de la teneur en inclusions. Le calcium peut diminuer l’effet nocif d’une population donnée d’oxydes tout en laissant la fraction surfacique totale des inclusions presque inchangée.
La réponse des sulfures est tout aussi importante dans les nuances à usinabilité améliorée. Le calcium peut s’incorporer aux sulfures de manganèse pour former du (Mn,Ca)S, modifier le rapport de forme des sulfures et changer leur liaison avec la matrice d’acier. Selon la composition et l’histoire de refroidissement, les sulfures peuvent devenir moins allongés et plus globulaires. Cette modification peut réduire la concentration des contraintes et l’usure en dépouille de l’outil, mais elle peut également diminuer l’action de fragmentation des copeaux associée aux longues inclusions filiformes de MnS orientées.
L’étude de 1995 intitulée Effets de la composition, du facteur de forme et de la fraction surfacique des inclusions de sulfures sur l’usinabilité d’un acier de décolletage resoufré a comparé les populations de MnS, de (Mn,Ca)S, de MnS–RE2S3 et de (Mn,Ca)S–RE2S3. Les effets rapportés sur les forces de coupe suivaient cette séquence, ce qui montre que la chimie des inclusions est déterminante, et pas seulement le pourcentage de soufre. Les sulfures allongés réduisaient plus efficacement la force de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. Il s’agit de deux objectifs de performance différents. Un traitement choisi pour minimiser la force peut donc produire un résultat moins favorable en matière d’usure.
Ce compromis concorde avec l’étude de 1995 de l’Université de Liège, intitulée Analyse quantitative des inclusions de sulfures dans les aciers de décolletage et influence sur l’usinabilité, qui indiquait que l’indice d’usinabilité « variait de 200 % à 100 % avec le rapport de forme des inclusions de sulfures ». L’étude privilégiait les inclusions globulaires de sulfure de manganèse pour l’usinabilité en décolletage, mais ce résultat ne rend pas les particules globulaires universellement supérieures. Le matériau de l’outil, l’avance, la vitesse de coupe, le comportement d’écrouissage, la résistance de la matrice, la lubrification et les exigences de contrôle des copeaux restent des variables actives.
Le traitement au calcium doit également être évalué au regard de la spécification de la nuance. Les aciers SAE/AISI 11xx contiennent du soufre ajouté, qui forme un excès d’inclusions de sulfure de manganèse, tandis que les aciers SAE/AISI 12xx ajoutent environ 0,04–0,12 % de phosphore, qui constitue une autre variable liée à l’usinabilité. Les travaux présentés lors du symposium 2024 d’ASTM International, Additifs à l’acier et au fer pour améliorer l’usinabilité, identifient le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM comme variables de conception. Le calcium constitue un moyen de contrôle parmi d’autres dans ce système ; il ne remplace pas le contrôle de la matrice et de l’ensemble de la population d’inclusions. Dans les aciers inoxydables de décolletage, les sulfures peuvent agir comme des « lubrifiants solides à l’interface outil–pièce » ; la norme BS EN 10088 autorise des additions de soufre de 0,015 % ou 0,030 % pour les variantes usinables de certaines nuances.
La fenêtre de procédé est étroite. Une quantité insuffisante de calcium laisse en grande partie inchangé le comportement de l’alumine et des sulfures de manganèse. Une quantité excessive de calcium peut générer du sulfure de calcium ou des phases d’oxydes riches en calcium, consommer le soufre et l’oxygène de manière imprévisible et produire des inclusions présentant un mauvais comportement à la déformation. La récupération du calcium est particulièrement sensible, car le calcium possède une pression de vapeur élevée aux températures de fabrication de l’acier et réagit rapidement avec le laitier, le réfractaire, l’oxygène dissous et le soufre. La vitesse d’ajout du fil, la profondeur d’injection, l’agitation à l’argon, l’état du laitier et le délai avant la coulée influencent tous le pic de calcium dissous et sa décroissance.
La pratique de la coulée révèle rapidement ces erreurs. Une modification insuffisante des oxydes peut laisser des amas d’alumine solides qui obstruent une buse immergée. Un excès de calcium ou un traitement mal synchronisé peut également créer des phases solides riches en calcium, des produits de réoxydation ou des agglomérats qui entravent l’écoulement. Une buse qui fonctionne sans obstruction ne prouve pas que la population de sulfures présente le comportement d’usinage recherché ; le comportement de la buse et celui de la coupe peuvent favoriser des chimies d’inclusions différentes.

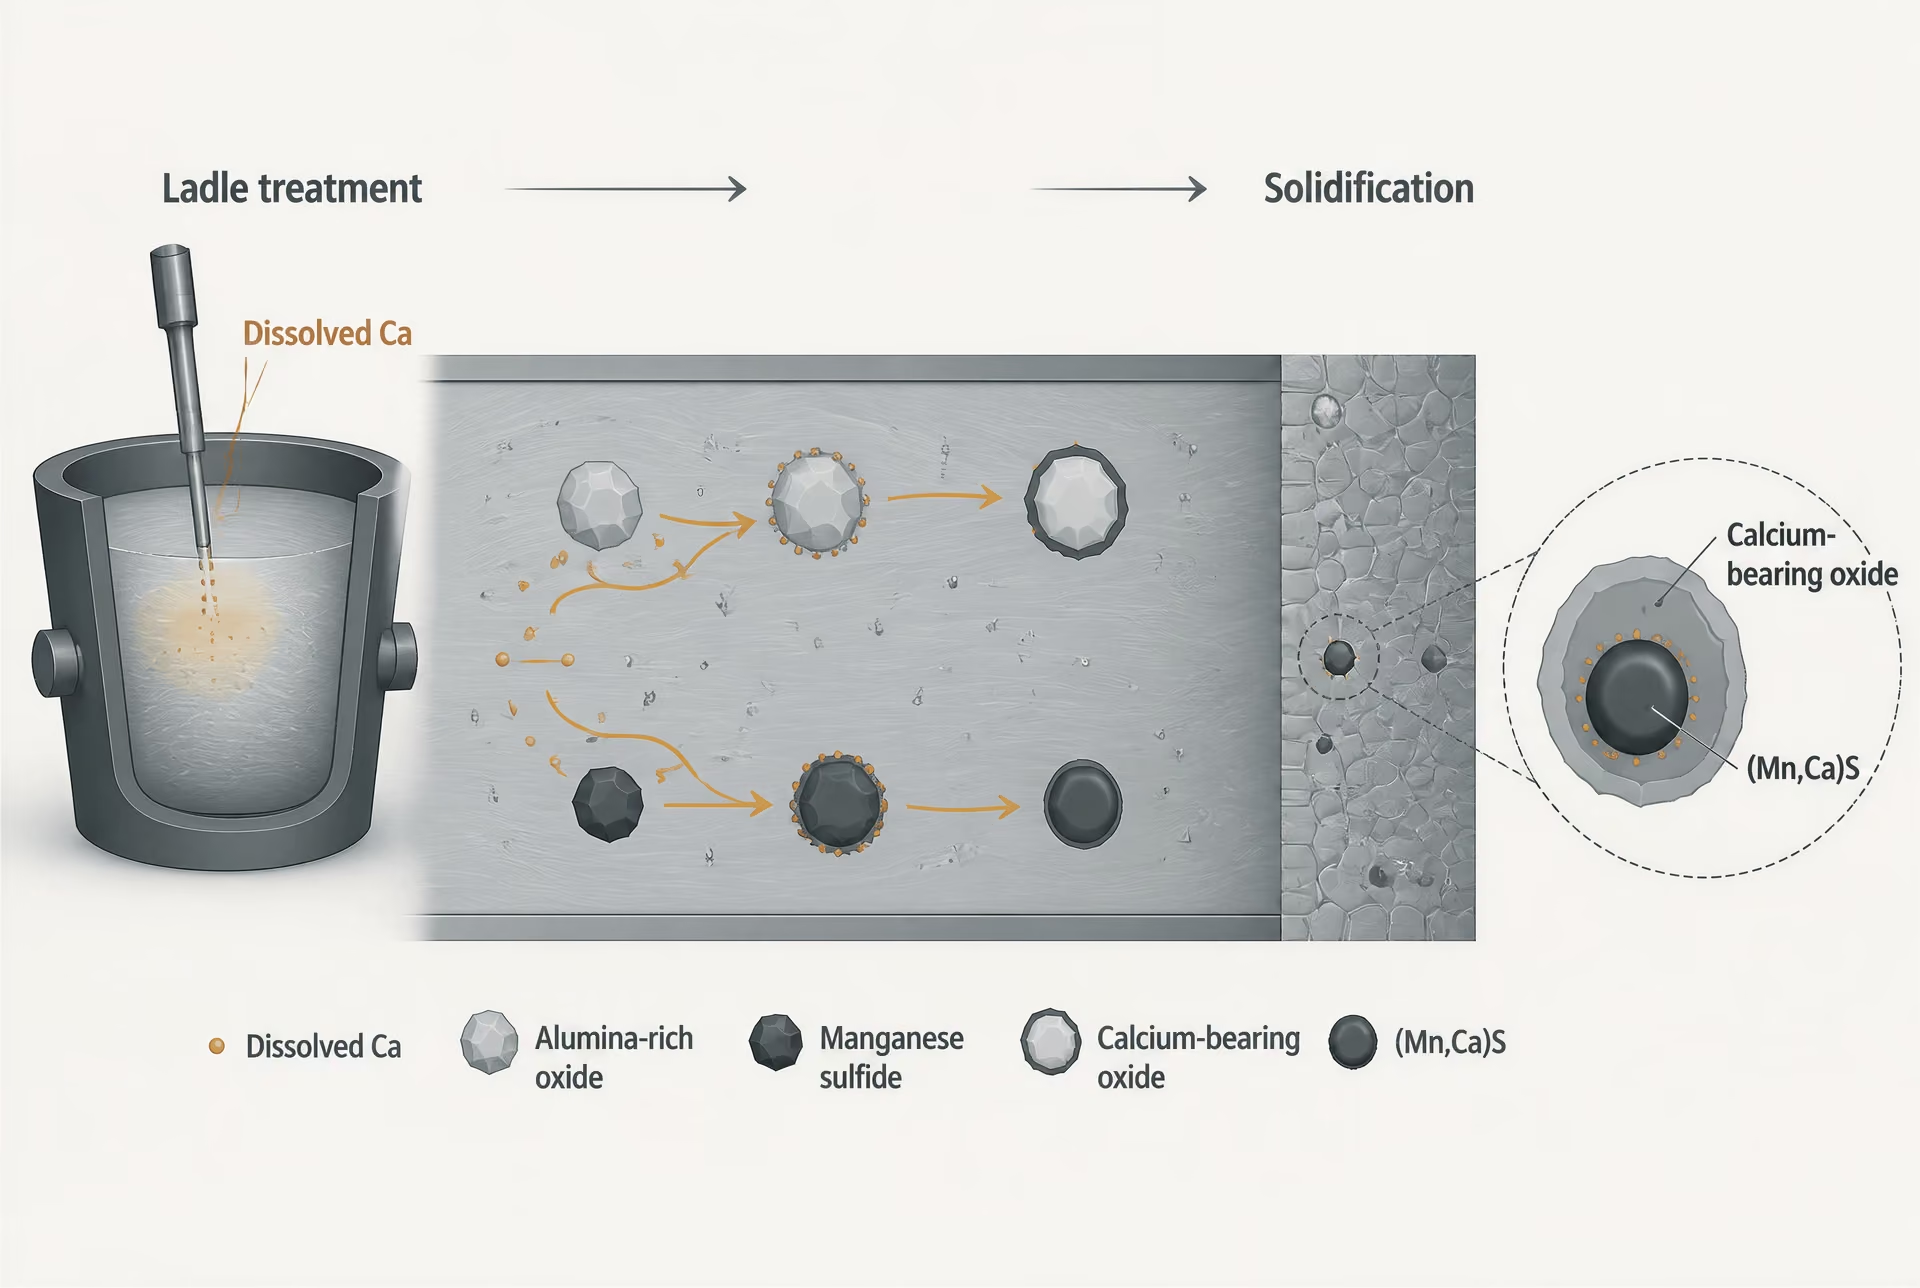
Prévision thermodynamique de la répartition du calcium
Le calcul thermodynamique aide à définir la fenêtre de traitement avant les essais en usine. La question centrale est de déterminer comment le calcium se répartit entre les réactions avec les oxydes et les sulfures, compte tenu des activités présentes de Ca, O, S, Al, Mn et des autres éléments. Le calcium peut d’abord réduire ou modifier une inclusion d’oxyde, puis réagir avec le soufre ; inversement, des réactions impliquant le soufre peuvent consommer le calcium disponible avant que la modification des oxydes ne soit achevée. Les modèles d’équilibre peuvent estimer si le domaine d’inclusions stables contient de l’alumine, des aluminates de calcium, du CaS, du (Mn,Ca)S ou des phases composites.
Ces prévisions nécessitent les activités, et non les seules concentrations massiques nominales. Les entraînements de laitier, l’oxygène dissous, l’activité de l’aluminium, la température et la récupération effective du calcium déterminent l’environnement chimique auquel une inclusion est exposée. Une limite de phase calculée constitue donc un guide de procédé, et non une garantie. Les pertes de calcium par vaporisation, dans le laitier, le réfractaire et par flottation modifient les conditions réelles, tandis que la ségrégation lors de la solidification change localement les activités du manganèse et du soufre après le traitement.
La cible pratique est souvent une plage de calcium dans laquelle les inclusions d’oxydes deviennent déformables ou liquides pendant la coulée, tandis que les sulfures conservent une forme contrôlée après le laminage. Cette cible peut différer entre une application sur tour automatique à grande vitesse, où la segmentation des copeaux et la faible force de coupe sont prioritaires, et une opération sensible à la durée de vie de l’outil, où les sulfures globulaires et la réduction des interactions abrasives sont plus importantes.
La vérification finale doit être métallographique. La norme ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant « un taux de réduction d’au moins 3 », mais elle avertit que son diagramme de référence standard ne s’applique pas entièrement aux aciers de décolletage. L’examen doit donc consigner la chimie, la morphologie, la distribution granulométrique, la fraction surfacique et l’orientation des inclusions, au moyen d’une analyse d’images ou d’une microscopie adaptée à la question d’ingénierie. Une simple évaluation de la propreté ne peut pas établir la réussite du traitement au calcium. C’est la population finale d’inclusions — et non l’ajout de fil de calcium, l’équilibre calculé ou l’historique de la buse — qui détermine si l’acier offre le comportement d’usinage recherché.

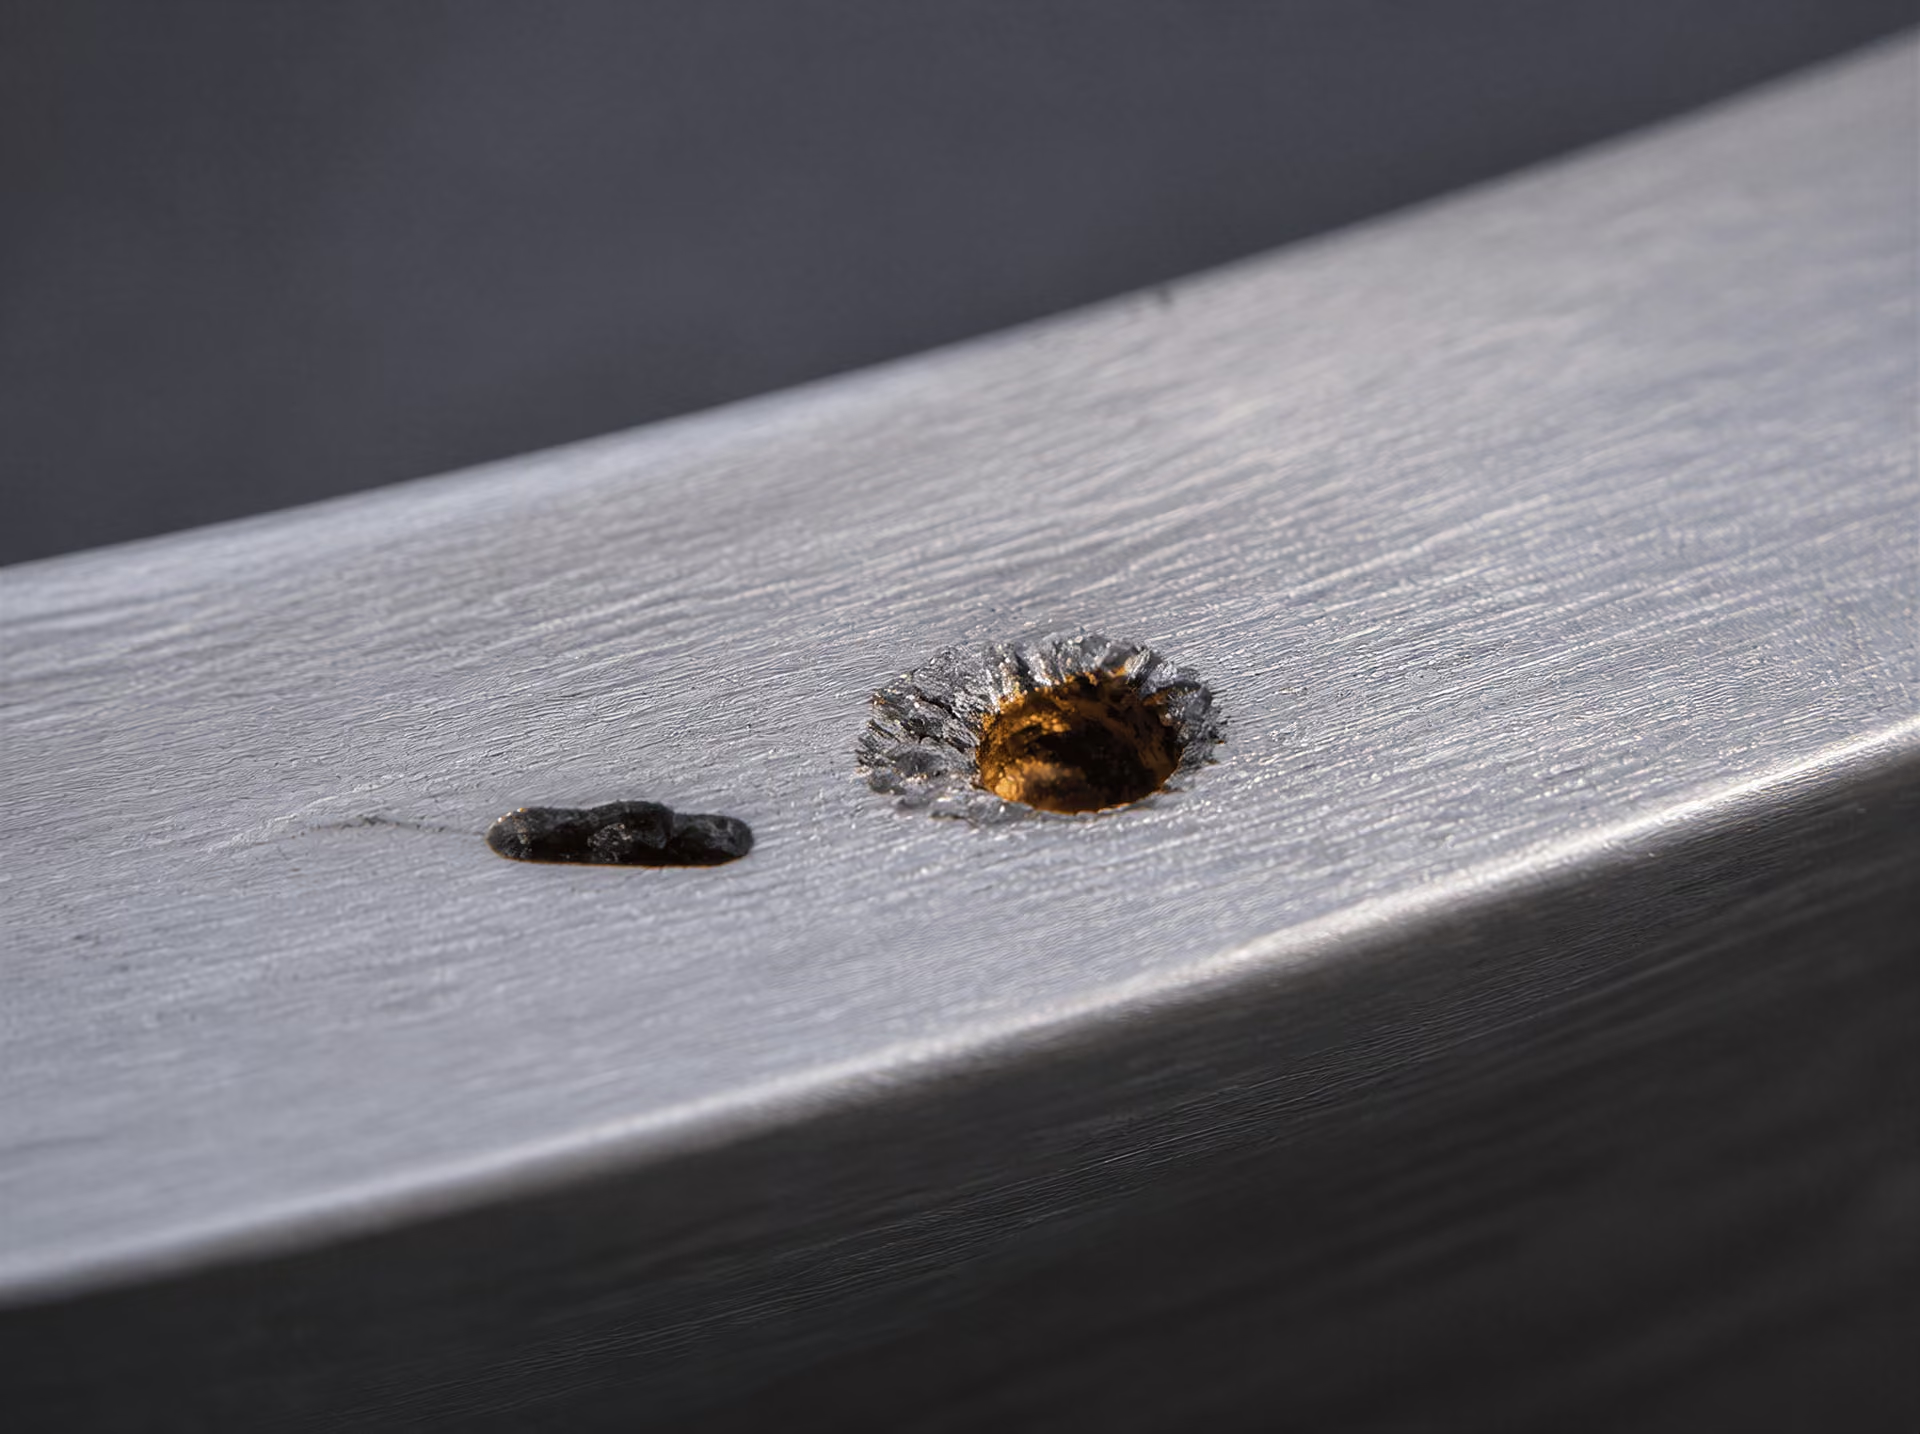
Aciers inoxydables à usinabilité améliorée : compromis avec la résistance à la corrosion
L’acier inoxydable ne devient pas plus facile à usiner simplement parce qu’on y ajoute du soufre. Le résultat dépend de la teneur en soufre, de la disponibilité du manganèse, de la chimie des inclusions, de leur forme, de leur fraction surfacique, de la matrice de l’acier et des conditions de coupe. Un ajout de soufre qui améliore la fragmentation des copeaux dans une nuance austénitique peut produire, dans une autre, un équilibre différent entre l’usure de l’outil, la résistance à la corrosion, la soudabilité et la résistance transversale.
La raison est métallurgique. Le soufre possède une solubilité limitée dans l’acier inoxydable austénitique et se combine principalement au manganèse pour former du sulfure de manganèse, MnS. Ces inclusions interrompent la continuité du métal pendant la coupe. Elles peuvent réduire la continuité des copeaux, diminuer l’énergie nécessaire au cisaillement du matériau et agir comme des lubrifiants solides à l’interface outil–pièce, comme le décrit la British Stainless Steel Association (BSSA). Cet effet est utile lors du perçage, du tournage et des opérations sur machines automatiques à décolleter, mais les inclusions créent également des discontinuités chimiques et mécaniques locales.
Inclusions de sulfures dans les aciers inoxydables austénitiques
Dans une nuance austénitique conventionnelle résistante à la corrosion, la propreté de l’acier et la maîtrise des inclusions contribuent à la qualité de surface et aux performances en service. Dans une nuance à usinabilité améliorée, certaines inclusions sont introduites délibérément. Cela ne fait pas d’elles de simples contaminants. L’ingénierie des inclusions ajuste leur composition, leur quantité, leur distribution granulométrique et leur morphologie au moyen de paramètres de fabrication et de transformation de l’acier.
Les inclusions de MnS sont particulièrement importantes, car leur forme évolue pendant le travail à chaud. Les sulfures laminés deviennent généralement des inclusions allongées en chapelets, tandis qu’un traitement au calcium ou une modification de la chimie du soufre peut produire des particules plus globulaires. Ces formes ne produisent pas la même réponse à l’usinage. L’étude de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel a rapporté des effets sur les efforts de coupe dans l’ordre suivant : MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Les sulfures allongés réduisaient plus efficacement l’effort de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. L’effort de coupe et la durée de vie de l’outil ne peuvent donc pas être considérés comme des mesures interchangeables de l’usinabilité.
Une autre étude de l’Université de Liège publiée en 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, a indiqué un indice d’usinabilité qui « variait de 200 % à 100 % selon le rapport de forme des inclusions de sulfures ». Ce résultat confirme un principe d’ingénierie clair : la géométrie des inclusions compte, et pas seulement le pourcentage de soufre. Une fraction surfacique élevée de sulfures allongés peut favoriser la segmentation des copeaux, mais la formation excessive de chapelets peut détériorer la ductilité transversale et créer des trajectoires préférentielles pour la propagation des fissures. Des inclusions plus petites et plus globulaires peuvent réduire l’usure en dépouille tout en contribuant moins à la fragmentation des copeaux.
La matrice environnante contrôle également le résultat. Les aciers inoxydables austénitiques s’écrouissent pendant la coupe, possèdent une conductivité thermique relativement faible et peuvent générer une chaleur importante au niveau de l’arête de l’outil. La vitesse de coupe, l’avance, la profondeur de passe, le matériau de l’outil, la géométrie de l’arête, le lubrifiant réfrigérant et l’état d’écrouissage peuvent modifier le bénéfice obtenu à partir d’une population donnée d’inclusions. Les travaux présentés en 2024 lors du symposium d’ASTM International, Additives to Steel and Iron for Improved Machinability, considèrent le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM applicables comme des variables de conception interdépendantes. Aucune teneur cible unique en soufre ne permet de prédire les performances d’usinage pour l’ensemble des nuances d’aciers inoxydables.
La pénalité en matière de corrosion apparaît parce que les inclusions de sulfures et les interfaces qui les entourent peuvent devenir des sites préférentiels d’attaque localisée. Le MnS peut se dissoudre ou se dissoudre partiellement dans des environnements contenant des chlorures ou acides, laissant un site d’amorçage de piqûre. La forme des inclusions influence l’interface exposée : les chapelets allongés peuvent créer des trajectoires plus longues et plus connectées dans le sens du laminage, tandis que les particules globulaires présentent un rapport surface/volume différent. Le risque réel dépend du comportement de passivation, de la chimie des inclusions, de l’état de surface, de la concentration en chlorures, de la température, des contraintes résiduelles et du nettoyage après usinage. Les ajouts de soufre n’entraînent pas automatiquement une défaillance, mais ils réduisent la marge disponible dans les conditions de service exigeantes.
Les ajouts de sulfures peuvent également influencer les propriétés transversales et la soudabilité. Les inclusions en forme de chapelets réduisent plus fortement la ductilité et la ténacité dans le sens transversal au laminage que dans le sens longitudinal. Lors du soudage, les inclusions et les zones riches en soufre peuvent contribuer à une sensibilité accrue à la fissuration à chaud, à une propreté modifiée du métal fondu ou à une diminution des performances de corrosion à proximité de la soudure. Le résultat dépend du procédé de soudage, de l’apport thermique, du métal d’apport, du bridage du joint et de la composition de la nuance. Un acier inoxydable à usinabilité améliorée spécifié pour des composants usinés ne doit pas être considéré comme présentant la même aptitude au soudage ou au service sous pression que son équivalent à plus faible teneur en soufre.
Variantes usinables selon la norme BS EN 10088
La norme BS EN 10088 reconnaît que l’usinabilité peut être spécifiée au moyen d’une composition contrôlée, plutôt que considérée comme la conséquence fortuite d’une mauvaise propreté de l’acier. Selon la BSSA, la norme autorise, pour certaines nuances d’aciers inoxydables, des variantes usinables avec des ajouts de soufre de 0,015 % ou 0,030 %. Ces valeurs correspondent à des ajouts ou à des variantes de composition autorisées dans le cadre d’exigences propres à certaines nuances ; elles ne constituent pas une recette universelle applicable à tous les aciers inoxydables austénitiques.
Les désignations des nuances doivent donc être lues avec leur désignation normative et les exigences relatives au produit. Une nuance austénitique à usinabilité améliorée couramment rencontrée est X8CrNiS18-9 (1.4305), qui correspond à la désignation largement utilisée 303 dans d’autres systèmes de désignation. La désignation contenant du soufre indique une modification délibérée visant à améliorer l’usinabilité, et non une propriété générale de tous les aciers inoxydables portant la désignation 303 ou de tous les produits commercialisés sous des descriptions commerciales équivalentes. D’autres nuances peuvent présenter des limites de soufre différentes, un comportement différent vis-à-vis de la corrosion et des restrictions différentes concernant le soudage ou la mise en forme.
Cette distinction est importante lors de la comparaison d’une nuance modifiée par le soufre avec X5CrNi18-10 (1.4301) ou X5CrNiMo17-12-2 (1.4401). Leurs familles nominales d’alliages résistants à la corrosion peuvent sembler similaires, mais leurs populations d’inclusions, leurs limites de soufre, leurs réponses à l’écrouissage et leurs historiques de transformation peuvent différer. Une variante usinable peut être coupée avec un effort moindre tout en présentant une sensibilité accrue à la corrosion par piqûres ou une ductilité transversale plus faible. À l’inverse, une nuance à faible teneur en soufre peut exiger un outillage et un contrôle des copeaux plus rigoureux, tout en conservant une meilleure résistance dans un environnement corrosif.
Le contrôle doit être adapté à la question posée. La norme ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant un rapport de réduction « d’au moins 3 », tout en avertissant que son tableau de référence normalisé n’est pas entièrement applicable aux aciers à décolletage. Une évaluation selon un tableau peut décrire la gravité des inclusions, mais elle n’établit pas à elle seule l’effort de coupe, l’usure de l’outil, la résistance à la corrosion par piqûres ou la fiabilité du soudage. Les mesures des inclusions doivent donc rendre compte des caractéristiques pertinentes pour la propriété évaluée : composition, rapport de forme, distribution granulométrique, espacement, fraction surfacique et orientation.
- Auxiliaire d’usinage
- Les inclusions de sulfures peuvent agir comme des lubrifiants solides à l’interface outil–pièce
- Variantes de teneur en soufre autorisées
- 0,015 % ou 0,030 % pour certaines nuances de la norme BS EN 10088
- Pénalités possibles
- Sensibilité à la corrosion par piqûres, réduction de la ductilité transversale et préoccupations relatives à la soudabilité
- Comparaison requise
- Réponse d’usinage, ainsi que corrosion, direction des sollicitations et voie de fabrication
Le compromis pratique est délibéré plutôt que mystérieux. Le soufre peut permettre un usinage plus prévisible de l’acier inoxydable austénitique, mais ces mêmes sulfures peuvent réduire la tolérance à la corrosion et les performances transversales. Le choix doit relier la désignation de la nuance et les limites de la norme BS EN 10088 à l’opération d’usinage du composant, à son environnement, à la direction des sollicitations et au procédé de fabrication. Il n’existe pas un comportement unique de l’« acier inoxydable usinable » ; il existe seulement une matrice et une population d’inclusions spécifiques, opérant dans des conditions de service et de coupe spécifiques.
Usure de l’outil, effort de coupe et optimum contre-intuitif
Pourquoi un effort de coupe plus faible ne signifie pas nécessairement une durée de vie plus longue de l’outil
Une inclusion favorisant l’usinabilité ne procure pas un avantage universel unique en usinage. Son effet dépend de la grandeur mesurée : effort de coupe, segmentation du copeau, usure en dépouille, usure en cratère, état de surface ou volume de matière enlevé avant d’atteindre une limite de durée de vie spécifiée de l’outil. Ces résultats peuvent évoluer dans des directions différentes, car la population d’inclusions modifie à la fois la déformation de la pièce et les conditions de contact au niveau de l’outil.
L’étude de 1995 intitulée Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel a présenté un exemple clair. Les effets des inclusions de sulfure sur l’effort de coupe suivaient l’ordre MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Plus important encore, les sulfures allongés réduisaient plus efficacement l’effort de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. Il ne s’agit pas d’une contradiction, mais d’un avertissement contre le fait de considérer l’« usinabilité » comme une seule propriété mesurée.
Les sulfures de manganèse allongés tendent à s’aligner dans le sens du laminage. Lors de la coupe, ces inclusions peuvent favoriser la séparation locale et la segmentation du copeau, réduisant ainsi l’effort nécessaire pour cisailler le copeau. Elles peuvent également interrompre la continuité de la matrice à proximité de la zone de cisaillement primaire. Il peut en résulter un effort de coupe principal mesuré plus faible, en particulier lorsque la direction de l’essai et celle du laminage produisent un alignement favorable des inclusions.
Ces mêmes particules allongées peuvent créer un environnement moins favorable au contact avec l’outil. Une longue inclusion en chapelet de sulfure peut traverser la zone de coupe comme une discontinuité répétée et directionnelle. Elle peut exposer des phases voisines plus dures, favoriser un contact intermittent ou créer des concentrations locales de contraintes sur la surface nouvellement formée. Les inclusions globulaires répartissent leur effet de discontinuité sur une dimension plus courte et peuvent produire une succession plus uniforme de petits événements de rupture ou de lubrification. L’outil peut donc subir moins de dommages abrasifs ou adhésifs, même lorsque l’effort de coupe est plus élevé.
L’étude de l’Université de Liège intitulée Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) a fait état d’un indice d’usinabilité qui « variait de 200 % à 100 % avec le rapport de forme des inclusions de sulfure ». Elle favorisait également les inclusions globulaires de sulfure de manganèse pour l’usinabilité des aciers de décolletage. Ce résultat ne permet pas d’établir une forme optimale universelle ; il montre que la seule modification du rapport de forme peut modifier sensiblement le classement des aciers. La fraction surfacique et la distribution granulométrique jouent également un rôle. Une faible population de grosses inclusions peut se comporter différemment de la même fraction surfacique répartie entre de nombreuses particules fines.
La matrice peut inverser l’effet des inclusions. Une résistance plus élevée de la pièce augmente la contrainte de cisaillement et, souvent, l’effort de coupe, tandis que la martensite, la bainite ou les carbures dispersés, plus durs, peuvent accroître l’abrasion sur la face en dépouille. Une matrice ferritique plus douce peut permettre une séparation plus facile du copeau, mais une douceur excessive peut favoriser l’arête rapportée et l’adhésion. L’espacement de la perlite, l’écrouissage, le traitement thermique et les contraintes résiduelles influencent également la manière dont une inclusion s’ouvre pendant la coupe. Le soufre n’est donc pas, à lui seul, un paramètre de contrôle de l’usinabilité. L’ASM Handbook identifie comme paramètres interdépendants la composition, la microstructure, le niveau de résistance, les conditions de coupe, les fluides de coupe et le matériau de l’outil ; il indique également que le soufre peut modifier sensiblement le comportement à l’usinage des aciers alliés trempés à cœur.
La composition des nuances illustre l’objectif de conception. Les aciers SAE/AISI 11xx contiennent du soufre ajouté, ce qui produit un excès d’inclusions de sulfure de manganèse favorisant la fragmentation du copeau et la lubrification. Les aciers SAE/AISI 12xx contiennent en outre environ 0,04 à 0,12 % de phosphore, lequel peut modifier davantage la déformation de la matrice et la formation du copeau. Dans l’acier au plomb resulfuré, le plomb peut être associé aux inclusions de sulfure ou se présenter sous forme de particules de plomb libres, modifiant la réponse de l’interface sans remplacer le rôle du sulfure de manganèse. Les travaux du symposium 2024 d’ASTM International citent le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM applicables parmi les variables de conception de l’usinabilité. La question pertinente n’est pas « Quelle est la teneur en soufre ? », mais « Quelle population d’inclusions et quelle matrice cette composition et ce procédé ont-ils produites ? »
Usure en dépouille, usure en cratère et conditions du procédé
L’usure en dépouille se développe dans la région de la face de dépouille frottant contre la surface usinée. Elle est fortement influencée par la température, les phases dures abrasives, la distance de glissement, la résistance de la pièce et la stabilité de l’arête de coupe. Une population d’inclusions globulaires de sulfure peut réduire l’usure en dépouille en interrompant l’adhésion métal-outil et en agissant comme un lubrifiant solide, mais le résultat dépend du fait que les particules soient suffisamment grandes pour influencer le contact et de la présence éventuelle de carbures ou d’autres constituants abrasifs dans la matrice.
L’usure en cratère se forme sur la face de coupe lorsque les copeaux chauds glissent sur l’outil. La diffusion, l’adhésion, les réactions chimiques et l’abrasion mécanique peuvent toutes y contribuer. La vitesse de coupe est particulièrement importante, car la température augmente fortement avec la vitesse. Une inclusion qui réduit l’effort à vitesse modérée peut ne pas réduire l’usure en cratère à vitesse élevée si elle modifie la longueur de contact du copeau ou entraîne des espèces réactives dans l’interface outil-copeau. La nuance de l’outil joue également un rôle : les outils en carbure, en carbure revêtu, en céramique, en cermet et en nitrure de bore cubique réagissent différemment à la chaleur, à la diffusion, à l’écaillage de l’arête et aux interactions chimiques.
L’avance et la profondeur de coupe modifient la charge mécanique et la charge thermique indépendamment de la morphologie des inclusions. Une avance plus élevée augmente l’épaisseur du copeau non coupé et la charge sur l’arête ; une profondeur de coupe plus importante accroît le volume de matière enlevé et peut solliciter une population d’inclusions différente à travers la section de la pièce. La direction de coupe est également déterminante pour l’acier laminé. Une coupe parallèle aux chapelets de sulfure n’est pas équivalente à une coupe transversale à ceux-ci. Le fluide de coupe peut limiter la température, réduire l’adhésion et évacuer les copeaux ; toutefois, certaines conditions de lubrification modifient l’avantage apparent des inclusions en masquant ou en amplifiant leur action lubrifiante. La coupe à sec, l’arrosage abondant, la lubrification en quantité minimale et l’arrosage à haute pression ne doivent pas être considérés comme des essais interchangeables.
Les aciers inoxydables de décolletage rendent le mécanisme interfacial particulièrement manifeste. La British Stainless Steel Association décrit les inclusions de sulfure comme agissant en tant que « lubrifiants solides à l’interface outil-pièce » et identifie, parmi les variantes usinables conformes à la norme BS EN 10088, des nuances contenant des ajouts de soufre de 0,015 % ou de 0,030 %. Cette affirmation décrit une interaction entre le matériau et le procédé, et non une réduction garantie de tous les modes d’usure. Le traitement au calcium peut modifier la composition et la morphologie des oxydes et des sulfures ; la prédiction thermodynamique de la répartition du calcium entre les oxydes et les sulfures aide à contrôler la population résultante, mais la réponse à la coupe dépend toujours de la matrice et des conditions d’essai.
Par conséquent, toute affirmation concernant l’usinabilité devrait préciser sa grandeur de mesure et ses conditions : effort de coupe maximal ou stabilisé, largeur de l’usure en dépouille, profondeur de l’usure en cratère, critère de durée de vie de l’outil, vitesse de coupe, avance, profondeur de coupe, matériau et nuance de l’outil, fluide de coupe, orientation de la pièce et microstructure. Les mesures des inclusions doivent être représentatives de la propriété évaluée. La norme ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant un rapport de réduction d’au moins 3, tout en signalant que son diagramme de référence standard n’est pas entièrement applicable aux aciers de décolletage. Le dénombrement des inclusions au moyen d’un diagramme standard peut donc décrire la propreté de l’acier sans permettre de prédire la durée de vie de l’outil. L’ingénierie des inclusions consiste à contrôler conjointement la composition, la quantité, la distribution granulométrique et la morphologie, puis à sélectionner la population en fonction de l’objectif réel d’usinage, et non en fonction d’une seule mesure avantageuse de l’effort.
Modes de défaillance causés par des inclusions mal maîtrisées
L’acier de décolletage sacrifie une partie de ses performances en service au profit d’un usinage plus facile, mais ce compromis ne dépend pas uniquement de la teneur en soufre. Le soufre, l’oxygène, le calcium, les additions de terres rares, le plomb, le phosphore et le rapport manganèse/soufre déterminent les inclusions qui se forment ; le laminage et le forgeage déterminent ensuite leur répartition et leur morphologie. Il peut en résulter une excellente fragmentation des copeaux sur un tour, mais des performances inacceptables en fatigue dans un composant soumis à des charges.
L’ingénierie des inclusions consiste à maîtriser leur « composition, quantité, distribution granulométrique et morphologie », comme le définit la revue de 2018 Inclusions non métalliques dans les aciers – origine et maîtrise. Ces variables doivent être évaluées au regard de la propriété en service examinée. Une coupe longitudinale polie peut révéler des sulfures allongés expliquant la fragmentation des copeaux, mais elle apporte peu d’informations sur la population tridimensionnelle qui commande la fatigue transversale. La mesure n’est donc pas équivalente à l’ingénierie. L’ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant « un taux de corroyage d’au moins 3 », tout en signalant que sa planche comparative de référence standard n’est pas entièrement applicable aux aciers de décolletage. Une cotation selon une planche ne peut pas se substituer à une analyse des inclusions adaptée à la propriété étudiée.
Alignements, amas et anisotropie
Dans un acier resulfuré, le manganèse se combine au soufre pour former du MnS. Lors du laminage, les sulfures tendres se déforment plus facilement que l’acier environnant et deviennent de longs alignements minces orientés dans la direction de laminage. Cette morphologie améliore souvent l’usinabilité : un outil peut cisailler selon des plans de faible résistance, les copeaux se fragmentent plus facilement et les films de sulfure peuvent réduire le frottement à l’interface de coupe. Les aciers SAE/AISI 11xx contiennent délibérément du soufre ajouté pour cette raison. Les aciers SAE/AISI 12xx contiennent en plus du phosphore, à environ 0,04–0,12 %, ce qui influence davantage la formation des copeaux et les efforts d’usinage.
La même orientation crée des propriétés directionnelles. Une fissure se propageant parallèlement à un alignement de sulfure peut relier des inclusions sur une distance considérable, tandis qu’une fissure sollicitée transversalement à la direction de laminage rencontre une succession d’obstacles différente. La ductilité en traction, la ténacité aux chocs, la striction et la résistance à la fatigue peuvent donc différer fortement entre les éprouvettes longitudinales et transversales. L’acier peut satisfaire à une cotation des inclusions longitudinale tout en restant vulnérable dans un arbre, un axe ou une pièce soumise à la pression, sollicités transversalement.
La fraction surfacique est aussi importante que la longueur de chaque inclusion. L’augmentation de la teneur en sulfures accroît généralement le nombre d’interfaces potentiellement fragiles, et une population importante peut relier des inclusions autrement inoffensives pour former un chemin de dommage continu. Les longs alignements sont particulièrement préjudiciables, car leurs extrémités concentrent les contraintes. Sous chargement cyclique, une décohésion à l’interface sulfure–matrice peut commencer avant que la contrainte nominale n’approche la limite d’élasticité.
Les amas constituent un deuxième mode de défaillance. Plusieurs particules d’oxyde ou de sulfure rapprochées interagissent élastiquement, produisant un défaut effectif plus important que ne le laisse supposer une particule isolée. Les amas peuvent provenir d’une désoxydation insuffisante, d’une réoxydation pendant la coulée, d’une incorporation de matériau réfractaire, d’une pratique inadéquate au répartiteur ou d’une ségrégation chimique locale. Le forgeage peut fragmenter un amas en particules plus petites, mais il peut aussi étaler les inclusions en une bande plane. Le contrôle par ultrasons peut détecter de telles zones, alors qu’un petit champ métallographique peut les manquer complètement.
La forme n’est pas simplement une question esthétique. Une étude de l’Université de Liège publiée en 1995 a rapporté un indice d’usinabilité qui « variait de 200 % à 100 % avec le facteur de forme des inclusions de sulfure » et concluait à la supériorité du sulfure de manganèse globulaire pour l’usinabilité des aciers de décolletage. Une autre étude publiée en 1995, Effets de la composition, du facteur de forme et de la fraction surfacique des inclusions de sulfure sur l’usinabilité d’un acier de décolletage resulfuré, a observé des effets sur les efforts de coupe dans l’ordre suivant : MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Les sulfures allongés réduisaient plus efficacement l’effort de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. Un avantage en usinage ne peut donc pas être directement assimilé à un avantage structural.
Le traitement au calcium illustre le problème de la maîtrise. Le calcium peut modifier l’alumine et les oxydes apparentés pour former des particules moins anguleuses, ainsi que modifier la composition et la morphologie des sulfures ; les calculs thermodynamiques prévoient une répartition du calcium entre les oxydes et les sulfures. Toutefois, un traitement au calcium mal maîtrisé peut produire des inclusions mixtes ou surdimensionnées plutôt qu’une population uniforme. Le traitement doit être adapté à la propreté de l’acier, aux conditions de solidification, au programme de laminage et à la charge prévue en service.
Fatigue, rupture, corrosion et défauts de surface
Les inclusions d’oxydes dures, notamment l’alumine anguleuse ou les aluminates complexes de calcium, se comportent différemment du MnS tendre. Leur rigidité et leur mauvaise adhérence interfaciale créent de fortes concentrations locales de contraintes. Une fissure de fatigue peut s’amorcer à l’angle d’un oxyde, à une interface décohésée ou dans une zone plastique formée autour de la particule. Une fois amorcée, la fissure peut se propager dans la matrice même lorsque l’inclusion est trop petite pour produire un défaut de rupture visible. Les gros oxydes sont particulièrement dangereux dans les roulements, les engrenages et les applications à haute résistance, où la matrice tolère moins les défauts locaux.
Le risque de rupture augmente lorsque les inclusions se combinent à une ségrégation ou à une matrice fragile. Le phosphore peut faciliter le décolletage dans les aciers SAE/AISI 12xx, mais la ségrégation du phosphore et un état de traitement thermique à haute résistance peuvent réduire la ténacité. Les nuances resulfurées au plomb introduisent une autre population : le plomb est présent avec les inclusions de sulfure ou sous forme de particules de plomb libres. Ces particules peuvent améliorer le contrôle des copeaux, mais elles peuvent aussi affaiblir la cohésion locale et compliquer le soudage, le travail à chaud, l’évaluation des ruptures et la conformité environnementale.
La corrosion soulève une préoccupation distincte dans l’acier inoxydable. Les inclusions de sulfure peuvent se dissoudre préférentiellement ou créer une chimie locale favorisant l’amorçage de piqûres, en particulier lorsque les inclusions contiennent du sulfure de manganèse exposé à la surface. La région environnante, appauvrie en chrome ou chimiquement active, peut devenir un site d’amorçage même si la matrice inoxydable massive reste passive. Les aciers inoxydables de décolletage utilisent les sulfures comme « lubrifiants solides à l’interface outil–pièce », mais cette fonction d’usinage ne garantit pas la résistance à la corrosion par piqûres ni à la fissuration par corrosion sous contrainte. La norme BS EN 10088 autorise, pour certaines nuances, des variantes usinables avec des additions de soufre de 0,015 % ou 0,030 % ; l’addition autorisée doit être évaluée au regard de l’environnement corrosif spécifié et non considérée comme une simple aide inoffensive au procédé.
Les défauts de surface commencent souvent avant l’usinage. Les inclusions laminées, les pailles, les cloques et les dédoublures peuvent déboucher pendant le tournage, la rectification ou le polissage. Une inclusion allongée proche de la surface peut être arrachée et laisser une rainure longitudinale ; un oxyde dur peut fracturer l’arête de coupe ou produire un état de surface déchiré. Les bandes riches en sulfures peuvent également provoquer une réponse irrégulière au décapage ou à l’attaque chimique dans les produits inoxydables.
L’usinabilité est régie par l’interaction entre la résistance de la matrice, la composition, la population d’inclusions, la vitesse de coupe, l’avance, le fluide de coupe et le matériau de l’outil, comme le souligne l’ASM Handbook. Les performances structurales obéissent à une priorité différente : réduire au minimum les sites d’amorçage des fissures, maîtriser la directionnalité et empêcher toute activité chimique préjudiciable. Le symposium ASTM de 2024, Additifs à l’acier et au fer pour améliorer l’usinabilité, considère donc le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM comme des variables de conception liées. La population d’inclusions appropriée est celle qui satisfait à l’exigence de service, et non simplement celle qui produit l’effort de coupe le plus faible.
Une démarche métallographique pour les aciers à usinage aisé
Un examen utile commence par une question d’ingénierie, et non par une demande de classement des inclusions. La question peut porter sur la fragmentation des copeaux, l’effort de coupe, l’usure en dépouille de l’outil, l’amorçage de la fatigue, une variation entre coulées ou encore la vérification que le traitement au calcium a produit la population d’inclusions recherchée. Chaque question exige une mesure différente. Un comptage par champ décrivant la teneur moyenne en inclusions non métalliques peut ne pas expliquer pourquoi deux aciers présentant des analyses de soufre similaires produisent des copeaux ou des durées de vie d’outil différentes.
Cette distinction est importante, car l’ingénierie des inclusions concerne la composition, la quantité, la distribution granulométrique et la morphologie des inclusions, qui sont contrôlées délibérément. La mesure des inclusions non métalliques ne constitue qu’une partie de ce travail. L’ASM Handbook identifie la composition, la microstructure, le niveau de résistance, les conditions de coupe, le fluide de coupe et le matériau de l’outil comme des facteurs qui interagissent pour déterminer l’usinabilité. Le dossier de l’éprouvette doit donc inclure la nuance d’acier, la forme du produit, l’historique de réduction, le traitement thermique, les analyses du soufre et de l’oxygène lorsqu’elles sont disponibles, la nuance de l’outil, la vitesse de coupe, l’avance, la profondeur de coupe et l’état du liquide de refroidissement.
Orientation de l’échantillonnage et préparation des éprouvettes
Consigner la géométrie du produit ainsi que la direction de laminage ou de forgeage avant le prélèvement. Une section longitudinale, parallèle à la direction principale de mise en forme, montre les filaments de sulfures sous forme d’éléments allongés et constitue généralement la section la plus informative pour l’étude de la formation des copeaux et de la déformation directionnelle. Une section transversale, normale à cette direction, montre la même population en coupe et convient mieux à l’évaluation de la largeur, de l’espacement, de l’agglomération et de la fraction surfacique locale. Lorsque la question d’ingénierie concerne l’anisotropie, la fatigue ou une bande de ségrégation suspectée, examiner les deux orientations à partir de positions correspondantes.
La position d’échantillonnage doit être fixée à l’avance, et non choisie après la découverte d’un champ particulièrement favorable. Pour les barres, les fils et les tôles, repérer les positions en surface, au quart de l’épaisseur et au centre lorsque la ségrégation ou les inclusions de ligne centrale peuvent affecter les performances. Prélever des éprouvettes répliquées à plus d’une position longitudinale. Un seul champ poli ne peut pas représenter une coulée de production, en particulier lorsque les inclusions sont agglomérées ou que l’acier contient des sulfures de manganèse allongés.
Le tronçonnage doit limiter l’échauffement, le maculage et la déformation mécanique. La découpe abrasive avec un refroidissement suffisant est préférable à une procédure qui brûle le bord ou entraîne des phases tendres dans la matrice. Les aciers au plomb resulfurés exigent une attention particulière : le plomb peut être associé aux inclusions de sulfures ou se présenter sous forme de particules distinctes de plomb libre, et une découpe mal maîtrisée peut déloger ou étaler ces constituants. L’enrobage doit soutenir les bords et limiter les interstices autour de l’éprouvette.
Le meulage s’effectue avec des abrasifs progressivement plus fins, en nettoyant suffisamment entre les étapes afin d’éviter le transfert de particules grossières. Le polissage doit éliminer la déformation sans arrondir les inclusions ni les extraire de la matrice. MnS est plus tendre et plus déformable que de nombreux oxydes présents dans l’acier ; le plomb l’est davantage encore. Une pression excessive, un drap sec ou un polissage final prolongé peuvent transformer une inclusion en cavité, l’étaler sur la surface ou modifier son rapport de forme apparent. Un polissage final au diamant fin approprié ou avec un système à la silice colloïdale peut être utilisé, mais la procédure doit être validée sur une éprouvette de référence contenant des sulfures et des oxydes. Si un arrachement est visible, répéter la préparation plutôt que de considérer les trous noirs ainsi formés comme une morphologie réelle des inclusions.
Examiner d’abord la surface polie non attaquée. L’attaque peut révéler la ferrite, la perlite, la martensite ou les carbures, mais elle peut également masquer les limites des inclusions et compliquer la détermination du seuil. Utiliser une observation attaquée distincte ou conserver des images appariées provenant du même système de coordonnées. La matrice ne constitue pas un simple bruit de fond : la dureté, la résistance, le traitement thermique et la déformation influencent la manière dont les sulfures se déforment pendant le laminage et dont les inclusions interagissent avec une arête de coupe.
Classification, analyse d’images et compte rendu
Classer les inclusions selon leur morphologie observable et, lorsque cela est possible, selon leur composition chimique. Les oxydes peuvent se présenter sous forme de particules anguleuses isolées, d’agglomérats compacts ou de filaments d’oxydes allongés. Les sulfures apparaissent généralement sous forme de MnS allongés dans les sections longitudinales, tandis que les sulfures modifiés au calcium peuvent être plus globulaires ou irréguliers. Des additions de terres rares peuvent produire des populations mixtes de MnS–RE₂S₃. Ne pas attribuer une composition chimique à partir de la seule forme. Une particule grise et arrondie peut être un aluminate de calcium, un sulfure de calcium, un oxysulfure complexe ou un artefact de préparation.
L’ISO 4967:2026 fournit une méthode micrographique fondée sur une norme pour déterminer les inclusions non métalliques dans des produits en acier laminés ou forgés présentant « un taux de réduction d’au moins 3 ». Son tableau de référence et sa procédure de classement peuvent fournir une base commune de comparaison pour les populations d’oxydes et de sulfures, mais la norme elle-même avertit que le tableau n’est pas entièrement applicable aux aciers à usinage aisé. Cette limitation est importante. Les sulfures volumineux et allongés introduits intentionnellement dans les aciers SAE/AISI 11xx, ainsi que la composition chimique additionnelle contenant du phosphore des aciers SAE/AISI 12xx, ne doivent pas être considérés comme une contamination accidentelle simplement parce qu’ils produisent un classement marqué. Les nuances SAE/AISI 11xx contiennent du soufre ajouté qui forme un excès d’inclusions de sulfure de manganèse ; les nuances SAE/AISI 12xx contiennent en outre environ 0,04–0,12 % de phosphore, selon Carbon and Alloy Steels dans l’édition 2022 du Mechanical Engineers’ Handbook.
Utiliser l’ISO 4967:2026 comme l’un des éléments du plan de caractérisation : indiquer la réduction applicable au produit, l’orientation de la section, la méthode fondée sur le tableau, la base du classement et tout écart par rapport à la procédure de référence. Ajouter des mesures quantitatives lorsque l’usinabilité constitue le sujet de l’étude. Dans les images longitudinales, mesurer la longueur et la largeur des inclusions, leur rapport d’aspect ou rapport de forme, leur espacement, la distance jusqu’au plus proche voisin et leur alignement. Dans les images transversales, mesurer le diamètre équivalent, la circularité, l’agglomération et la fraction surfacique. Indiquer le nombre de champs et la surface totale analysée, et pas seulement le champ présentant la plus forte population.
Le grossissement et la sélection des champs doivent être explicités. Un faible grossissement permet de capturer les agglomérats et les longs filaments ; un fort grossissement permet de résoudre les petits oxydes, sulfures et particules composées. Indiquer l’objectif, la taille de pixel étalonnée, la méthode d’éclairage, les règles de seuillage et préciser si les particules en contact ont été séparées au moyen d’un algorithme défini. Utiliser une sélection systématique ou aléatoire des champs dans des régions prédéfinies de l’éprouvette. Ne pas sélectionner les champs parce qu’ils confirment un mécanisme suspecté. Conserver les images originales avec les images binaires traitées afin qu’un examinateur puisse distinguer une particule réelle des débris de polissage ou d’un arrachement.
La fraction surfacique seule est souvent insuffisante. Un acier présentant la même fraction surfacique de sulfures peut contenir des filaments longs et minces ou des particules globulaires compactes, et ces populations peuvent produire des comportements d’usinage différents. Une étude quantitative publiée en 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, a indiqué qu’un indice d’usinabilité « variait de 200 % à 100 % avec le rapport de forme des inclusions de sulfures » et privilégiait les sulfures de manganèse globulaires pour l’usinabilité des aciers à usinage aisé. Une autre étude publiée en 1995 a observé que les effets sur l’effort de coupe se classaient dans l’ordre suivant : MnS, (Mn,Ca)S, MnS–RE₂S₃ et (Mn,Ca)S–RE₂S₃ ; les sulfures allongés réduisaient plus efficacement l’effort de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. La contradiction apparente est précisément le point essentiel : la population d’inclusions qui réduit l’effort n’est pas nécessairement celle qui minimise l’usure.
Une confirmation chimique doit accompagner la morphologie lorsque le résultat a une incidence sur le contrôle de la nuance ou sur l’interprétation du mécanisme. La microscopie électronique à balayage couplée à la spectroscopie X à dispersion d’énergie peut distinguer les particules Mn-S des particules riches en oxydes ou contenant du calcium, bien que le volume d’interaction, la sensibilité aux éléments légers et la taille des particules imposent des limites. La microanalyse par sonde électronique fournit des informations quantitatives plus solides sur la composition des inclusions de taille appropriée. L’analyse automatisée des inclusions peut servir au criblage de grandes surfaces, tandis que certaines particules peuvent être examinées par SEM-EDS, EPMA ou, lorsque cela est approprié, par des méthodes cristallographiques telles que la diffraction électronique. Indiquer la méthode, l’étalon d’étalonnage, les limites de détection, la tension d’accélération et préciser si la composition chimique indiquée a été mesurée sur la particule ou déduite des phases environnantes.
Pour les aciers inoxydables à usinage aisé, consigner la nuance de soufre et la composition chimique des inclusions plutôt que de traiter le soufre comme une variable unique de l’usinabilité. La norme BS EN 10088 autorise, pour certaines nuances, des variantes usinables avec des additions de soufre de 0,015 % ou 0,030 %, et les inclusions de sulfures peuvent agir comme des « lubrifiants solides à l’interface outil–pièce ». Le rapport final doit relier ces observations à l’essai de coupe : composantes de l’effort, forme des copeaux, usure en dépouille, usure en cratère, matériau de l’outil et conditions de coupe. Ce n’est qu’à ce moment que la métallographie permet de vérifier une hypothèse d’ingénierie des inclusions, au lieu de se limiter à attribuer un indice de propreté.
Comment spécifier et comparer les aciers de décolletage de manière responsable
Désignation de nuance et population réelle d’inclusions
Une désignation de nuance est un raccourci chimique et normatif, et non une description complète de l’usinabilité. Les aciers SAE/AISI 11xx, par exemple, contiennent du soufre ajouté, ce qui favorise un excès d’inclusions de sulfure de manganèse. Les aciers SAE/AISI 12xx ajoutent également du phosphore ; le Mechanical Engineers’ Handbook, Carbon and Alloy Steels indique environ 0,04–0,12 % de phosphore pour cette famille. Ces désignations identifient une intention de conception, mais elles ne définissent pas de manière unique le nombre, la forme, la chimie ou la distribution spatiale des inclusions dans une coulée donnée.
Deux coulées vendues sous la même désignation SAE/AISI peuvent donc se comporter différemment à la coupe. Leur teneur en soufre peut se situer à des niveaux différents dans la plage autorisée, tandis que le manganèse, l’oxygène, le calcium, l’azote et les éléments des terres rares résiduels ou délibérément ajoutés modifient la formation des sulfures et des oxydes. La pratique de coulée, la désoxydation, le traitement au calcium, la réduction au laminage, le forgeage, le recuit et la déformation finale à froid modifient ensuite la morphologie et l’orientation des inclusions. Un simple résultat d’analyse du soufre ne permet pas de déterminer si l’acier contient de longues inclusions filiformes de MnS susceptibles de favoriser la fissuration, des sulfures modifiés plus courts, ou une population mixte de particules globulaires et allongées.
Cette distinction est importante, car « davantage d’inclusions » ne constitue pas une spécification suffisante. L’ingénierie des inclusions consiste à maîtriser leur composition, leur quantité, leur distribution granulométrique et leur morphologie au moyen de l’élaboration et de la transformation de l’acier. Une étude de synthèse publiée en 2018, Non-metallic inclusions in steels – origin and control, identifie ces quatre variables comme des paramètres de conception liés entre eux, et non comme des mesures indépendantes de contamination. La population pertinente dépend de l’objectif d’usinage. Les sulfures allongés peuvent interrompre la zone de cisaillement et favoriser la segmentation des copeaux, tandis que les inclusions arrondies peuvent réduire les interactions abrasives ou adhésives au niveau de l’outil.
Les résultats de l’étude Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel (1995) illustrent ce compromis. Les effets rapportés sur les efforts de coupe suivaient la séquence MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Les sulfures allongés réduisaient plus efficacement l’effort de coupe, tandis que les sulfures globulaires réduisaient plus efficacement l’usure en dépouille de l’outil. Une autre étude quantitative de l’Université de Liège, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), a indiqué un indice d’usinabilité qui « variait de 200 % à 100 % avec le rapport de forme des inclusions sulfureuses ». Ce résultat met en garde contre la réduction de l’usinabilité à un classement unique : la géométrie même des inclusions modifiait le résultat.
La même logique s’applique aux nuances au plomb. Dans un acier resulfuré au plomb, le plomb peut être associé aux inclusions sulfureuses ou se présenter sous forme de particules de plomb libres. Dans les aciers inoxydables à usinabilité améliorée, les sulfures peuvent agir comme des « lubrifiants solides à l’interface outil–pièce », selon la British Stainless Steel Association. La norme BS EN 10088 autorise, pour certaines nuances inoxydables, des variantes usinables avec des additions de soufre de 0,015 % ou de 0,030 %, mais cette autorisation ne rend pas équivalente, du point de vue du comportement en coupe, chaque coulée portant la même désignation. La matrice de base, le traitement de mise en solution, la réduction à froid, la teneur en ferrite ou en martensite et la morphologie des inclusions restent déterminants.
Le traitement au calcium montre pourquoi la chimie doit être interprétée comme une variable de procédé. Le calcium peut modifier la composition et la forme des oxydes et des sulfures, et les calculs thermodynamiques peuvent prédire la répartition du calcium entre les oxydes et les sulfures. La simple indication d’une addition de calcium ne suffit pas : le résultat final dépend de l’oxygène dissous, de l’activité du soufre, de la température, du moment du traitement et de la solidification ultérieure. La spécification devrait rendre compte de la population d’inclusions mesurée, et non seulement du traitement prévu.
Jeu minimal de données techniques
Une comparaison responsable commence par une identification exacte : la désignation SAE/AISI ou la désignation ASTM applicable, accompagnée de la norme produit, du numéro de coulée, de la forme du produit et de l’état de livraison. Si le matériau est inoxydable, indiquer la désignation telle qu’elle est écrite dans la norme BS EN 10088, en précisant notamment s’il s’agit d’une variante au soufre destinée à l’usinage. Les exigences ASTM doivent être identifiées par la spécification précise du matériau et son édition, car le nom d’une nuance ASTM ne remplace pas ses exigences chimiques, mécaniques et d’inspection.
Le relevé chimique devrait inclure le carbone, le manganèse, le silicium, le soufre, le phosphore, le chrome, le nickel, le molybdène, l’azote, l’oxygène lorsqu’il est mesuré, ainsi que toute addition de plomb, de sélénium, de tellure, de calcium ou de terres rares. Indiquer l’analyse réelle de la coulée, et pas seulement les limites spécifiées. Le rapport manganèse/soufre mérite une attention particulière, car il influence la composition et la forme des sulfures ; les travaux du symposium 2024 d’ASTM International, Additives to Steel and Iron for Improved Machinability, considèrent le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote et le rapport manganèse/soufre comme des variables interdépendantes de l’usinabilité.
Indiquer le traitement thermique et l’état mécanique à côté de la composition chimique. Inclure le recuit, la normalisation, la trempe et le revenu, le traitement de mise en solution, le traitement de précipitation, l’étirage ou le laminage à froid, ainsi que la résistance à la traction, la limite d’élasticité, l’allongement et la dureté mesurés. L’ASM Handbook identifie la composition, la microstructure, le niveau de résistance, les conditions de coupe, les fluides de coupe et le matériau de l’outil comme des facteurs de maîtrise interdépendants. Le soufre peut modifier substantiellement le comportement à l’usinage des aciers alliés trempés dans la masse, mais une matrice plus douce peut également réduire l’effort de coupe indépendamment du soufre.
Les données relatives aux inclusions doivent décrire leur type, leur chimie, leur morphologie, leur distribution granulométrique et leur fraction surfacique. Indiquer les populations de MnS, d’oxysulfures, d’oxydes, de carbures, de nitrures, d’inclusions contenant du plomb, d’inclusions modifiées au calcium ou contenant des terres rares lorsque la méthode permet de les distinguer. Donner la longueur, la largeur, le rapport d’aspect ou facteur de forme, le diamètre équivalent, la densité numérique et la fraction surfacique, avec des distributions distinctes pour les particules allongées et globulaires. Préciser l’orientation du plan poli : longitudinale, transversale ou suivant l’épaisseur. Une coupe longitudinale peut exagérer la longueur des inclusions filiformes ; une coupe transversale peut mieux représenter leur section transversale.
La norme ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant « un taux de réduction d’au moins 3 ». Son tableau de référence standard n’est pas entièrement applicable aux aciers de décolletage ; une évaluation selon ISO 4967 ne doit donc pas être présentée comme une description complète de l’ingénierie des inclusions. Il s’agit d’une mesure réalisée dans un domaine défini, et non d’un indice direct d’usinabilité. Utiliser l’analyse d’image ou une méthode complémentaire lorsque la forme, la chimie ou l’espacement tridimensionnel constitue le facteur déterminant de la question d’ingénierie.
Enfin, décrire l’expérience d’usinage avec suffisamment de détails pour permettre sa reproduction : opération, géométrie de la pièce, vitesse de coupe, avance, profondeur de coupe, engagement, coupe interrompue ou continue, matériau et nuance de l’outil, géométrie de l’outil, préparation de l’arête, revêtement de l’outil, type et mode d’application du fluide de coupe, rigidité de la machine et critère de durée de vie de l’outil. Relever la forme des copeaux, les composantes de l’effort de coupe, la puissance, la rugosité de surface, l’arête rapportée et la localisation de l’usure. L’usure en dépouille doit être indiquée avec sa méthode et sa limite de mesure ; l’usure en cratère, l’usure en entaille, l’écaillage et la rupture catastrophique ne doivent pas être dissimulés dans une seule valeur de « durée de vie de l’outil ».
Les comparaisons ne sont défendables que lorsque l’état de l’acier et les conditions d’essai concordent. Si un essai utilise un carbure revêtu avec arrosage abondant et qu’un autre utilise un carbure non revêtu à sec, leurs classements des inclusions peuvent décrire les systèmes de coupe plutôt que les aciers. Le nom de la nuance constitue le point de départ de la comparaison. La population réelle d’inclusions et la réponse d’usinage mesurée en constituent l’aboutissement.
Cadre décisionnel pour l’ingénierie des inclusions
L’ingénierie des inclusions commence par l’exigence d’usinage, et non par un pourcentage fixe de soufre ou par un nombre d’inclusions privilégié. Une inclusion non métallique n’est pas automatiquement un défaut dans un acier de décolletage : sa composition, sa quantité, sa distribution granulométrique, sa morphologie et sa relation avec la matrice environnante déterminent si elle favorise la segmentation des copeaux, réduit l’effort de coupe, accélère l’usure en dépouille ou amorce des dommages de fatigue. Une même population peut améliorer une réponse tout en en dégradant une autre.
Cette distinction sépare la mesure de l’ingénierie. L’ISO 4967:2026 spécifie la détermination micrographique des inclusions non métalliques dans les produits en acier laminés ou forgés présentant un rapport de réduction d’au moins 3, mais elle précise que son diagramme de référence standard ne s’applique pas entièrement aux aciers de décolletage. Une comparaison avec un diagramme peut décrire ce qui est présent sans montrer si les inclusions produisent le comportement d’usinage recherché. Les mesures doivent donc correspondre à la question posée : rapports de forme bidimensionnels pour l’usinage, dimensions tridimensionnelles des particules pour l’analyse de la rupture, fraction surfacique et espacement pour la fatigue, et identification de la composition ou des phases lorsque la maîtrise des oxydes et des sulfures est examinée.
Donner la priorité à l’objectif d’usinage
La première décision consiste à déterminer quelle réponse d’usinage est la plus importante. Le contrôle des copeaux, l’effort de coupe, l’usure en dépouille de l’outil, l’état de surface, la durée de vie en fatigue, la résistance à la corrosion et la stabilité dimensionnelle ne conduisent pas au choix de la même population d’inclusions.
Pour le contrôle des copeaux, le sulfure de manganèse allongé est souvent efficace, car l’inclusion se déforme avec la pièce et favorise la segmentation. Les aciers SAE/AISI 11xx contiennent du soufre ajouté, qui forme des inclusions excédentaires de sulfure de manganèse, favorisant la fragmentation des copeaux et réduisant le frottement dans la zone de coupe. Les aciers SAE/AISI 12xx ajoutent environ 0,04–0,12 % de phosphore, ce qui peut accroître l’usinabilité par fragilisation de la matrice et modification de la formation des copeaux, bien que le phosphore influence également la ténacité et la soudabilité. Dans un acier de décolletage resoufré au plomb, le plomb peut être associé aux inclusions de sulfure ou se présenter sous forme de particules de plomb libre ; l’emplacement et la distribution importent davantage qu’une teneur nominale en plomb considérée isolément.
L’effort de coupe constitue un objectif différent. L’étude de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel a indiqué un effet sur l’effort de coupe selon l’ordre suivant : MnS, (Mn,Ca)S, MnS–RE2S3 et (Mn,Ca)S–RE2S3. Dans cette comparaison, les sulfures allongés réduisaient l’effort de coupe plus efficacement que les sulfures globulaires. Ce résultat ne doit pas être transformé en règle universelle. L’inclusion qui diminue l’effort nécessaire pour cisailler un copeau peut créer pour l’outil un environnement abrasif ou adhésif moins favorable.
L’usure en dépouille de l’outil peut inverser cette préférence. Les sulfures globulaires réduisaient plus efficacement l’usure en dépouille que les sulfures allongés dans le même ensemble de travaux publiés. Une inclusion arrondie produit une concentration de contraintes moins sévère et peut constituer une discontinuité moins dommageable à l’interface outil–pièce. Les aciers inoxydables de décolletage fournissent un autre exemple : les inclusions de sulfure peuvent agir comme lubrifiants solides à cette interface. Les informations de la British Stainless Steel Association relatives aux nuances couvertes par la norme BS EN 10088 identifient, pour certaines nuances inoxydables, des variantes usinables avec des additions de soufre de 0,015 % ou 0,030 %. Ces additions doivent néanmoins être évaluées au regard de la résistance à la corrosion par piqûres, de la fatigue-corrosion et de l’environnement de service.
L’état de surface exige une attention particulière à la taille des inclusions, à leur comportement lors de l’arrachement et à la matrice entourant chaque particule. Un sulfure allongé de grande taille proche de la surface usinée peut laisser une cavité déchirée, même lorsqu’il améliore la fragmentation des copeaux. Une population fine et bien distribuée peut produire une surface plus propre, mais ne pas fragmenter les copeaux à l’avance et à la profondeur de passe sélectionnés. Dans une étude quantitative de 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, l’indice d’usinabilité « variait de 200 % à 100 % avec le rapport de forme des inclusions de sulfure » ; des inclusions préférentiellement globulaires de sulfure de manganèse étaient rapportées pour l’usinabilité des aciers de décolletage. Cette plage numérique montre pourquoi le rapport de forme doit être mesuré plutôt que déduit de la teneur en soufre.
La fraction surfacique exige également de la prudence. Un plus grand nombre d’inclusions peut accroître la segmentation des copeaux, mais une fraction surfacique excessive réduit la matrice d’acier continue qui supporte les charges et peut altérer la résistance à la fatigue ou la ductilité transversale. L’espacement des inclusions, leur regroupement et leur alignement dû au laminage peuvent être aussi importants que le diamètre moyen. Une petite taille moyenne des inclusions ne garantit pas un faible risque si une bande de particules est concentrée dans la direction du laminage.
Équilibrer l’usinabilité et les propriétés en service
Une fois l’objectif d’usinage défini, l’ingénieur doit fixer les limites imposées par le service. Le soufre, le plomb, le sélénium, le tellure, le phosphore, l’azote, le rapport manganèse/soufre et les spécifications ASTM applicables sont considérés comme des variables interdépendantes de conception de l’usinabilité dans les travaux du symposium d’ASTM International Additives to Steel and Iron for Improved Machinability. Ils ne doivent pas être sélectionnés comme des objectifs chimiques isolés.
La matrice peut dominer le résultat. L’ASM Handbook identifie la composition, la microstructure, le niveau de résistance, les conditions de coupe, les fluides de coupe et le matériau de l’outil comme des facteurs interdépendants qui contrôlent l’usinabilité ; le soufre peut influencer sensiblement le comportement à l’usinage des aciers alliés durcissables dans la masse. Un acier bas carbone resoufré à l’état recuit doux ne réagira pas comme la même composition nominale après trempe et revenu. Une résistance plus élevée peut accroître l’effort de coupe et l’usure de l’outil, tandis qu’une matrice plus dure peut limiter la déformation des sulfures et modifier la valeur apparente d’une inclusion allongée. Le traitement thermique, l’écrouissage préalable à froid, la taille des grains et la ségrégation en bandes doivent donc être consignés avec les données relatives aux inclusions.
Le traitement au calcium illustre pourquoi la chimie et la morphologie doivent être considérées conjointement. Le calcium peut modifier les inclusions d’oxyde et influencer la composition et la forme des sulfures. La prévision thermodynamique de la répartition du calcium entre les oxydes et les sulfures contribue à la maîtrise du procédé, mais un équilibre de phases prévu ne remplace pas l’examen du produit fini. La pratique de coulée, la désoxydation, la solidification, la réduction au laminage et le refroidissement déterminent si les particules visées restent fines et dispersées ou deviennent grosses, regroupées et alignées.
Les exigences de service peuvent exclure une solution favorable à l’usinage. Les sulfures peuvent améliorer les performances en tournage tout en constituant des sites d’amorçage de fissures de fatigue, en particulier lorsqu’ils sont allongés dans la direction du laminage. Dans l’acier inoxydable, les additions de soufre peuvent réduire la résistance à la corrosion si les inclusions de sulfure perturbent la surface passive ou favorisent une attaque localisée. La stabilité dimensionnelle peut également être affectée lorsque les contraintes résiduelles, la déformation anisotrope des inclusions et les déformations liées au traitement thermique se combinent. Un faible effort de coupe ne compense pas un composant qui change de dimension lors de la relaxation des contraintes ou qui rompt sous chargement cyclique.
Cadre décisionnel
- Identifier la réponse déterminante Choisir le contrôle des copeaux, l’effort de coupe, l’usure en dépouille, l’état de surface, la durée de vie en fatigue, la résistance à la corrosion ou la stabilité dimensionnelle.
- Sélectionner la conception des inclusions Spécifier la chimie, la morphologie, la distribution granulométrique, la fraction surfacique et les limites d’alignement des inclusions.
- Confirmer la matrice et l’état du matériau Consigner la nuance, le niveau de résistance, l’état de laminage, le traitement thermique et la microstructure.
- Vérifier les contraintes de service Évaluer la fatigue, la corrosion, la ténacité, la soudabilité, la propreté et les exigences dimensionnelles.
- Valider une coupe représentative Utiliser des outils, vitesses, avances, profondeurs de coupe, liquides de refroidissement et états de pièce représentatifs de la production.
- Mesurer la réponse déterminante Communiquer les données relatives à l’effort, à la forme des copeaux, à l’usure, à la rugosité, à la variation dimensionnelle ou à la durée de vie en service plutôt qu’un classement générique des inclusions.
Une séquence décisionnelle pratique est donc la suivante :
1. Identifier la réponse déterminante : contrôle des copeaux, effort de coupe, usure en dépouille de l’outil, état de surface, durée de vie en fatigue, résistance à la corrosion ou stabilité dimensionnelle. 2. Sélectionner la conception des inclusions : choisir une chimie à base de sulfures, d’oxydes, de plomb, de calcium modifié ou de terres rares, puis définir, pour la réponse considérée, les limites de morphologie, de distribution granulométrique, de fraction surfacique et d’alignement. 3. Confirmer la matrice et l’état métallurgique : consigner la nuance, la désignation normative, la teneur en carbone et en éléments d’alliage, la structure des grains, le niveau de résistance, l’état de laminage et le traitement thermique. 4. Vérifier les contraintes de service : comparer la population d’inclusions proposée aux exigences relatives à la fatigue, à la corrosion, à la ténacité, à la soudabilité, à la propreté inclusionnaire et aux dimensions. 5. Valider dans des conditions de coupe représentatives : utiliser le matériau et la géométrie réels de l’outil, la vitesse de coupe, l’avance, la profondeur de passe, le fluide de coupe, le bridage et la condition de traitement thermique correspondant à la production. 6. Mesurer la réponse qui a motivé la décision : consigner l’effort, la forme des copeaux, la vitesse d’usure en dépouille, la rugosité de surface, la variation dimensionnelle ou les données de durée de vie en service, plutôt que de s’appuyer sur une évaluation générique des inclusions.
La forme des inclusions doit être sélectionnée en fonction de la réponse spécifique visée, car les sulfures allongés et globulaires peuvent favoriser des résultats d’usinage différents. Strong evidence
Aucune forme universelle d’inclusion n’est optimale pour toutes les métriques. Le MnS allongé peut favoriser la fragmentation des copeaux et réduire l’effort de coupe ; les sulfures globulaires peuvent réduire l’usure en dépouille ; une population d’inclusions moins importante peut préserver la durée de vie en fatigue tout en rendant l’usinage moins tolérant. L’ingénierie des inclusions n’est réussie que lorsque les performances de fabrication et les performances en service sont conciliées dans une même spécification.
Références
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html