




Co automatová ocel skutečně znamená
Ukazatele odezvy obrobitelnosti
- Tvorba třísky Jak snadno materiál vytváří krátké, dobře zvládnutelné třísky.
- Řezná síla Síla vznikající při stanovených otáčkách, posuvu, hloubce řezu a podmínkách nástroje.
- Opotřebení nástroje Rychlost opotřebení hřbetu, opotřebení čela, vyštípávání nebo jiného poškození.
- Integrita povrchu Zda drsnost, vytrhávání materiálu, zbytkové napětí a poškození v blízkosti povrchu zůstávají přijatelné.
Automatová ocel je ocel, která za stanovených podmínek vykazuje příznivé chování při obrábění. Není definována pouze obsahem síry ani samotnou přítomností určitého typu vměstku. Užitečné posouzení zohledňuje, jak materiál vytváří třísky, jakou řeznou sílu vyvolává, jak rychle se opotřebovává nástroj a zda si obrobený povrch zachovává přijatelnou integritu při dané řezné rychlosti, posuvu, hloubce řezu, podmínkách chlazení a geometrii nástroje.
Tato definice je důležitá, protože obrobitelnost je vlastností celého systému. ASM Handbook označuje za vzájemně působící řídicí faktory chemické složení, mikrostrukturu, úroveň pevnosti, řezné podmínky, řezné kapaliny a materiál nástroje. Změna kteréhokoli z nich může změnit pořadí dvou ocelí z hlediska obrobitelnosti. Ocel jakosti s opětovně zvýšeným obsahem síry, která se při střední rychlosti snadno obrábí karbidovou destičkou, se může chovat jinak při použití rychlořezné oceli, ostrého leštěného nástroje, přerušovaného řezu nebo při obrábění za sucha. Dokonce i v rámci jedné tavby mohou normalizovaný, tažený za studena a zušlechtěný materiál vytvářet odlišné třísky a vykazovat odlišnou rychlost opotřebení.
| Skupina ocelí nebo proměnná | Úloha související s obrobitelností | Hlavní kompromis |
|---|---|---|
| SAE/AISI 11xx | Přidaná síra vytváří nadbytečné vměstky MnS | Může dojít ke snížení příčné tažnosti a únavové odolnosti |
| SAE/AISI 12xx | Přidaná síra a přibližně 0,04–0,12 % fosforu | Zlepšené lámání třísky s možným snížením tažnosti a houževnatosti |
| Ocel legovaná sírou a olovem | Olovo se může vyskytovat společně se sulfidy nebo jako volné částice olova | Obavy týkající se expozice, recyklace, svařování a životního prostředí |
| Korozivzdorná automatová ocel | Řízené přídavky síry mění zastoupení sulfidů | Možné zhoršení odolnosti proti důlkové korozi a příčných vlastností |
Síra je proto konstrukční proměnnou, nikoli univerzálním ukazatelem obrobitelnosti. U ocelí SAE/AISI řady 11xx se přidaná síra slučuje především s manganem za vzniku nadbytku sulfidu manganatého neboli MnS. Tyto vměstky mohou lokálně zeslabovat třísku, podporovat její segmentaci a zhoršovat kontaktní podmínky na rozhraní nástroj–tříska. Oceli SAE/AISI řady 12xx obsahují také fosfor; publikace Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), uvádí pro tuto skupinu přibližně 0,04–0,12 % fosforu. Fosfor může napomáhat lámání třísky a zvyšovat tvrdost, jeho účinek je však nutné posuzovat společně se strukturou matrice, tažností a požadovanými provozními vlastnostmi.
Obrobitelnost závisí na vzájemně působících proměnných chemického složení, matrice, zpracování a obrábění, nikoli pouze na obsahu síry. Strong evidence
Sborník sympozia ASTM Additives to Steel and Iron for Improved Machinability (2024) považuje síru, olovo, selen, tellur, fosfor, dusík, poměr manganu k síře, jakož i specifikace ASTM za konstrukční proměnné obrobitelnosti. Tento pohled je přesnější než tvrzení, že „více síry znamená snadnější obrábění“. Obsah síry mění potenciální množství vměstků, zatímco dostupnost manganu, řízení obsahu kyslíku, vápníkové zpracování, přísady vzácných zemin, tuhnutí, válcování a tepelné zpracování určují, v co se tato potenciální množina skutečně přemění.
Inženýrství vměstků Záměrné řízení chemického složení, množství, distribuce velikosti, tvaru a prostorového uspořádání nekovových vměstků prostřednictvím výroby a zpracování oceli.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
Inženýrství vměstků znamená přizpůsobování jejich chemického složení, množství, rozdělení velikosti a morfologie prostřednictvím proměnných výroby a zpracování oceli. Měření není totéž co inženýrské řízení. ISO 4967:2026 stanovuje mikrografické určování nekovových vměstků ve válcovaných nebo kovaných ocelových výrobcích s „redukcí průřezu nejméně 3“, zároveň však upozorňuje, že její referenční obrazová tabulka není zcela použitelná pro automatové oceli. Hodnocení podle obrazové tabulky může popsat pole vměstků, aniž by odhalilo, zda tyto částice vedou k požadované segmentaci třísky, životnosti nástroje nebo kvalitě povrchu. Měřený parametr musí odpovídat otázce, kterou má inženýrské posouzení zodpovědět.
Obrobitelnost je vlastností celého systému, nikoli procentního obsahu síry
Struktury matrice a jejich účinky
- Ferit
- Poměrně měkká matrice, která může podporovat snadnější plastické tečení, ale za určitých podmínek může podporovat ulpívání.
- Perlit
- Struktura feritu a cementitu, jejíž pevnost a rozteč ovlivňují odpor při obrábění.
- Martenzit
- Tvrdá matrice, která může zvyšovat řeznou sílu a abrazivní opotřebení nástroje.
- Bainit
- Transformovaná struktura, jejíž pevnost a morfologie ovlivňují odpor proti smyku.
- Popuštěné struktury
- Tepelně zpracované matrice, jejichž tvrdost, houževnatost a stav karbidů mění chování vměstků při obrábění.
Matrice vytváří mechanické prostředí, v němž vměstky působí. Ferit, perlit, martenzit, bainit a popuštěné struktury vykazují odlišný odpor proti plastickému toku a odlišné sklony k tvorbě nárůstku na ostří. Úroveň pevnosti a tvrdost ovlivňují řeznou sílu, zatímco houževnatost ovlivňuje tvárnost třísky a způsob šíření trhlin třískou. Ocel může obsahovat populaci vměstků podporující obrobitelnost, přesto může vyžadovat vysokou sílu, protože její matrice je pevná nebo se při deformaci zpevňuje.
Proto je nutné obrobitelnost odlišovat od pevnosti v tahu, tvrdosti, houževnatosti, únavových vlastností a korozní odolnosti. Nízká řezná síla není důkazem vysoké únavové pevnosti. Snadné oddělování třísky není důkazem dostatečné lomové houževnatosti. Automatová nerezová ocel se může obrábět snadněji než příbuzná ocel s nízkým obsahem síry, zatímco její sulfidy snižují odolnost proti bodové korozi nebo mění příčnou tažnost. Obrobitelnost popisuje chování při výrobě; nenahrazuje specifikaci vlastností součásti.
| Zastoupení vměstků | Uváděný účinek při obrábění | Upřednostňovaná odezva |
|---|---|---|
| MnS | Zahrnuto do uváděného porovnání řezné síly | Referenční zastoupení |
| (Mn,Ca)S | Zahrnuto do uváděného porovnání řezné síly | Chemické složení modifikované vápníkem |
| MnS–RE2S3 | Zahrnuto do uváděného porovnání řezné síly | Zastoupení obsahující prvky vzácných zemin |
| (Mn,Ca)S–RE2S3 | Zahrnuto do uváděného porovnání řezné síly | Zastoupení obsahující vápník a prvky vzácných zemin |
Tvar a chemické složení sulfidů vedou k různým kompromisům. Studie z roku 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel uváděla účinky na řeznou sílu v pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Protažené sulfidy snižovaly řeznou sílu účinněji, zatímco kulovité sulfidy účinněji snižovaly opotřebení hřbetu nástroje. Výsledek odmítá pohled na obrobitelnost založený na jediném skóre: populace vměstků, která nejvíce snižuje sílu, nemusí být populací, která nejlépe zachovává ostří nástroje.
Samostatná kvantitativní studie z University of Liège Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) uváděla index obrobitelnosti, který se „v závislosti na poměru tvaru sulfidických vměstků pohyboval od 200 % do 100 %“. Pro obrábění automatových ocelí upřednostňovala globoidní vměstky sulfidu manganatého. Poměr tvaru, plošný podíl, rozteč a orientace mohou být stejně důležité jako jmenovitý obsah síry. Válcování prodlužuje sulfidy ve směru tváření, takže obrábění rovnoběžně s tímto směrem a napříč k němu může odhalit odlišné geometrie vměstků.
Vápníkové zpracování představuje jednu z možností kontroly této geometrie a chemického složení. Vápník může modifikovat oxidické vměstky a ovlivňovat tvorbu sulfidů, přičemž termodynamická predikce rozdělení vápníku mezi oxidy a sulfidy pomáhá řídit výslednou populaci vměstků. Cílem není jednoduše maximalizovat objem vměstků. Nadměrné, hrubé, shlukovité nebo špatně spojené částice mohou zhoršovat únavové vlastnosti a kvalitu povrchu.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
Olovo v oceli s opětovně zvýšeným obsahem síry ilustruje jiný mechanismus. Olovo se může vyskytovat společně se sulfidickými vměstky nebo jako volné částice olova, čímž snižuje tření a napomáhá oddělování třísky. U automatových nerezových ocelí mohou sulfidické vměstky působit jako „pevná maziva na rozhraní nástroj–obrobek“, jak v roce 2024 popsala British Stainless Steel Association. BS EN 10088 povoluje u některých jakostí varianty se zlepšenou obrobitelností s přídavkem síry 0,015 % nebo 0,030 %. Tyto přídavky mění chování při obrábění, zároveň však vyžadují posouzení korozní odolnosti, svařitelnosti, tažnosti a poškození souvisejícího s vměstky.
Tvorba třísky, řezná síla, opotřebení nástroje a integrita povrchu
Odezvy při obrábění, které je třeba zaznamenávat
- Délka třísky Udává chování při řízení třísky a riziko jejího odvádění.
- Řezná síla Kvantifikuje odpor proti tvorbě třísky za definovaných podmínek.
- Pás opotřebení hřbetu Sleduje opotřebení na hřbetní ploše.
- Hloubka výmolu Sleduje opotřebení na čelní ploše.
- Drsnost povrchu Měří výslednou strukturu obrobeného povrchu.
- Metalografické poškození Odhaluje vytrhávání, rozmazaný materiál, bílé nebo znovu zakalené vrstvy a vady v blízkosti povrchu.
Krátké třísky jsou užitečné, protože snižují riziko namotávání, problémy s odváděním a přerušování v okolí řezné zóny. Částice MnS mohou iniciovat lokální smyk, narušovat spojitost třísky a zmenšovat skutečnou kontaktní plochu mezi třískou a nástrojem. Krátká tříska je však pouze jedním z výsledků. Opotřebení nástroje a stav povrchu mohou vypovídat o něčem jiném.
Opotřebení hřbetu vzniká třením nástroje o nově obrobený povrch, zatímco opotřebení čela vzniká na čelní ploše při horkém klouzavém kontaktu s třískou. Současně mohou působit adheze, abraze, difuze, tepelné měknutí a chemické reakce. Vměstek, který snižuje řeznou sílu, může přesto podporovat abrazivní opotřebení, pokud obsahuje tvrdý oxidický materiál, nebo může měnit tepelné poměry v kontaktu tak, že ostří dosáhne nepříznivé teploty. Kulovité sulfidy mohou snižovat opotřebení hřbetu účinněji než protažené sulfidy, i když druhé jmenované vedou k nižší řezné síle.
Integrita povrchu zahrnuje drsnost, zbytkové napětí, plastickou deformaci, vytrhávání, rozmazaný materiál, bílé nebo znovu zakalené vrstvy a podpovrchové vměstky vytažené z matrice. Ocel může vytvářet čistě odlomené třísky, přesto zanechávat vytrhané stopy nebo tahová zbytková napětí. Řezná rychlost, posuv, poloměr špičky nástroje, příprava ostří, chemické složení chladicí kapaliny a materiál nástroje rozhodují o tom, zda se přínos vměstků projeví i na povrchu.
Zkoušky obrábění proto musí uvádět své podmínky a metriky sledovaných výsledků. Řezná síla, délka třísky, plocha opotřebení hřbetu, hloubka kráteru, životnost nástroje, drsnost a metalograficky zjištěné poškození povrchu představují odlišná měření. Žádné jediné hodnocení vměstků nepředpovídá všechny tyto parametry. Automatová ocel znamená řízené chování v rámci definovaného systému obrábění — nikoli číslo udávající obsah síry vytištěné v označení jakosti.
Proč jsou vměstky při obrábění důležité

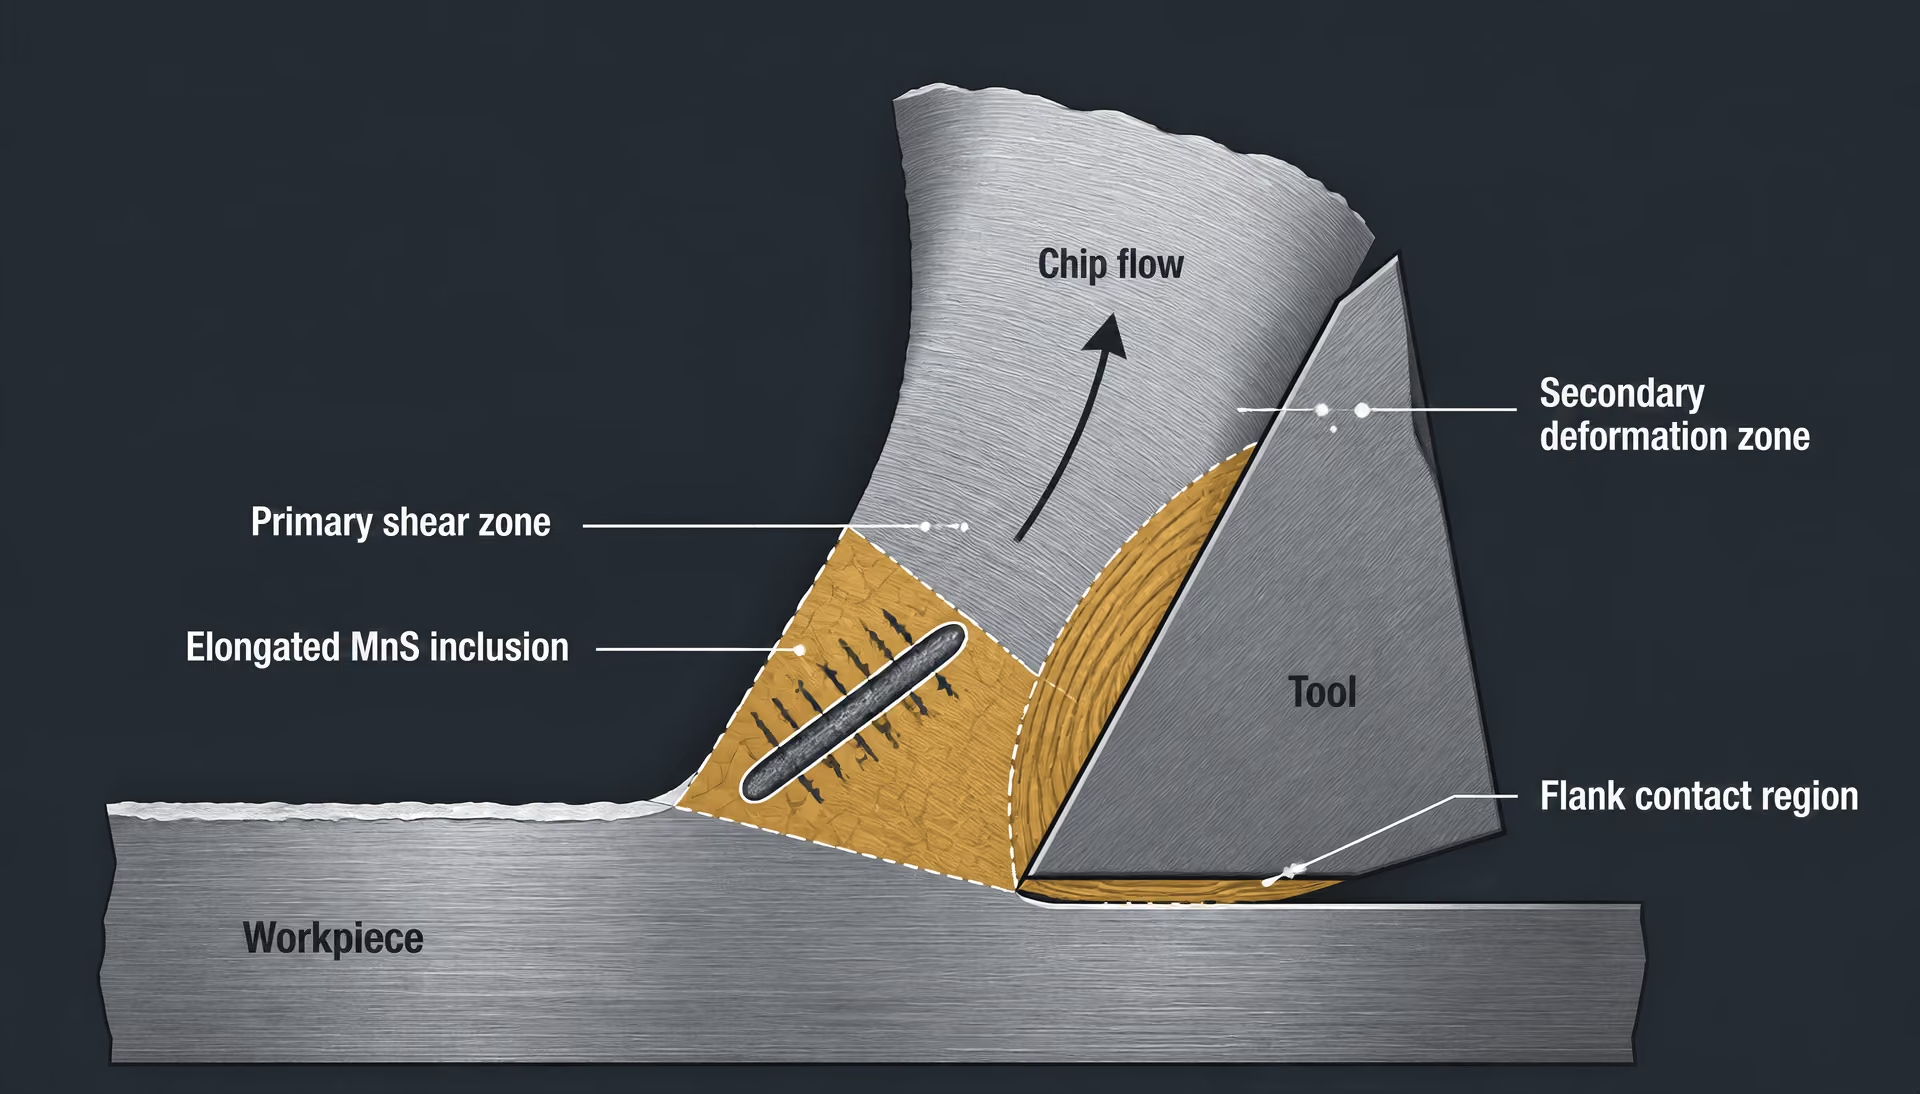
Rozhraní nástroj–tříska–obrobek
Řezání je koncentrovaná deformace, nikoli prosté odstraňování materiálu. V úzké primární smykové zóně se obrobek mění v třísku, zatímco v místě, kde tříska klouže po čelní ploše nástroje, vzniká sekundární deformační zóna. Třetí kontaktní oblast se nachází mezi hřbetem nástroje a nově obrobeným povrchem. Ve všech třech oblastech jsou vysoké tlak, teplota, rychlost deformace i rychlost klouzání, takže malé změny v lokálním složení oceli mohou ovlivnit řeznou sílu, tok tepla, tvar třísky, tvorbu nárůstku i opotřebení nástroje.
Sulfidické vměstky jsou důležité proto, že narušují ocelovou matrici uvnitř těchto vysoce namáhaných zón. V ocelích SAE/AISI 11xx se přidaná síra slučuje především s manganem za vzniku nadbytku sulfidu manganatého, obvykle zapisovaného jako MnS. Vměstek je měkčí a tvárnější než okolní feritická, perlitická nebo martenzitická matrice, ačkoli jeho chování silně závisí na teplotě, rychlosti deformace a pevnosti matrice. Když řezná hrana prochází materiálem, může se protáhlá částice MnS deformovat, oddělit od matrice nebo vytvořit slabou dráhu, podél níž se koncentruje lokální smyk. K postupu smykové zóny je pak zapotřebí menší síla, než by byla nutná v odpovídající oblasti matrice bez vměstků.
British Stainless Steel Association a Nickel Institute popisují sulfidy v nerezových ocelích pro snadné obrábění jako aktivní složky z hlediska obrábění, nikoli pouze jako nežádoucí kontaminaci. Toto rozlišení je důležité. Síra nepůsobí jediným univerzálním mechanismem a vměstek není prospěšný jen proto, že je přítomen. To, s čím se řezná hrana setká, určují jeho chemické složení, tvar, velikost, rozteč, plošný podíl, orientace a vazba k matrici. Stejně důležitý je stav matrice: tvrdá austenitická matrice s výrazným deformačním zpevněním může reagovat zcela jinak než měkčí feritická nebo perlitická matrice.
Čelo nástroje Plocha nástroje, po níž při obrábění proudí tříska.
Na čelní ploše mohou rozlomené sulfidy a produkty reakcí bohaté na síru snižovat adhezi mezi třískou a nástrojem. BSSA konkrétně uvádí, že sulfidické vměstky v nerezových ocelích pro snadné obrábění mohou na rozhraní nástroj–obrobek působit jako tuhá maziva. To neznamená, že každý sulfid vytváří souvislý mazací film. Účinek závisí na tom, zda vměstky dosáhnou kontaktního povrchu, zda se deformují nebo lámou, a také na materiálu nástroje, řezné rychlosti, posuvu, hloubce řezu a řezné kapalině. Karbidový nástroj při suchém obrábění vysokou rychlostí se nachází v jiném chemickém a tepelném prostředí než povlakovaný nástroj pracující s intenzivním chlazením.
Ocel s přísadou olova a zvýšeným obsahem síry představuje další příklad chování závislého na chemickém složení. Olovo se může vyskytovat společně se sulfidickými vměstky nebo jako volné částice olova. Tyto složky mohou snižovat adhezi na rozhraní a napomáhat oddělování třísky, zároveň však mění populaci vměstků i chování povrchu při zatížení tlakem. Popis sympozia ASTM International z roku 2024 považuje síru, olovo, selen, tellur, fosfor, dusík, poměr manganu k síře a příslušné specifikace ASTM za vzájemně se ovlivňující proměnné při návrhu obrobitelnosti. Jde o přesnější rámec než přisuzovat síře samotné pevně daný přínos pro obrobitelnost.
Stejný princip platí i pro nerezové jakosti. Norma BS EN 10088 u některých jakostí povoluje varianty určené pro snadnější obrábění s přídavkem síry 0,015 % nebo 0,030 %. Tyto limity popisují řízené chemické složení jakosti, nezaručují však stejnou životnost nástroje ani stejný tvar třísky u všech tav eb a operací. Vápníková úprava může měnit chemické složení a morfologii oxidů a sulfidů; termodynamická predikce rozdělení vápníku mezi oxidy a sulfidy pomáhá výrobcům oceli cílit na populaci, která se chová jinak než běžný protáhlý MnS.
Měření vměstků proto musí mít jasně stanovený účel. Norma ISO 4967:2026 specifikuje mikrografické stanovení nekovových vměstků ve válcovaných nebo kovaných ocelových výrobcích s „redukčním poměrem nejméně 3“, zároveň však upozorňuje, že její standardní referenční diagram není pro oceli určené k snadnému obrábění zcela použitelný. Hodnocení podle diagramu může popisovat čistotu za podmínek dané metody, ale nemusí předpovídat tvorbu třísky ani opotřebení hřbetu. Příslušné technické měření může místo toho vyžadovat stanovení trojrozměrné morfologie, rozteče vměstků, plošného podílu nebo orientace vzhledem ke směru řezání.
Segmentace třísky, mazání a iniciace trhlin
Protáhlý sulfid může napomáhat lámání třísky tím, že činí deformaci nerovnoměrnou. Jak primární smyková zóna postupuje, vměstek a okolní matrice nepřenášejí deformaci stejným způsobem. Částice se může protahovat ve směru válcování, na svých koncích se rozlomit nebo se oddělit od matrice. Tyto jevy vytvářejí lokální koncentrace napětí. Sousední smykové pásy se pak mohou propojit napříč třískou, čímž vznikají segmenty namísto jednoho souvislého pásu. Kratší třísky se méně zaplétají a omezují dobu, po kterou horký materiál třísky zůstává v kontaktu s nástrojem.
Iniciace trhlin však není automaticky žádoucí. Velké množství vměstků nebo jejich malá vzájemná rozteč může vytvářet výrazné nespojitosti v obrobeném povrchu, podporovat vylamování řezné hrany nebo snižovat příčnou tažnost. Kulový vměstek může odolávat prodlužování a vytvářet jinou dráhu trhliny než dlouhá řetízkovitá částice MnS. Důležitá je také orientace: vměstek orientovaný ve směru řezání může napomáhat rozdělování třísky, zatímco tentýž vměstek pozorovaný napříč svou délkou může výrazněji působit na řeznou hranu a zanechat vadu.
Studie z roku 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel uváděla účinky na řeznou sílu v pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Výsledek ukazuje, proč je „obsah sulfidů“ nedostatečným popisem. Sulfidy obsahující prvky vzácných zemin a vápník měnily chování prostřednictvím svého složení a morfologie, nikoli pouze množstvím síry v tavbě. Ve stejné práci protáhlé sulfidy účinněji snižovaly řeznou sílu, zatímco kulové sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Populace vměstků, která usnadňuje smykové oddělení třísky, se proto může lišit od populace, která chrání hřbet.
Samostatná kvantitativní studie z University of Liège Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) uváděla index obrobitelnosti, který se „v závislosti na tvarovém poměru sulfidických vměstků měnil od 200 % do 100 %“. Z hlediska obrobitelnosti při snadném obrábění upřednostňovala globoidní sulfidy manganu. Zdánlivý rozpor s výsledky týkajícími se síly a opotřebení je poučný: obrobitelnost je soubor různých charakteristik, nikoli jediná skalární vlastnost. Řezná síla, lámavost třísky, jakost povrchu, opotřebení čelní plochy, opotřebení hřbetu a poškození řezné hrany mohou tutéž ocel hodnotit odlišně.
Oceli SAE/AISI 12xx obsahují přibližně 0,04–0,12 % fosforu, který může spolu s populací vměstků bohatých na síru ovlivňovat pevnost matrice, křehnutí a lom třísky. O tom, který mechanismus převládne, pak rozhodují podmínky řezání. Velký posuv může vynutit iniciaci trhlin přes vměstky; vysoká řezná rychlost může zvýšit význam difuze, adheze a tepelného opotřebení; ostrá geometrie může využít slabých rozhraní mezi vměstkem a matricí, zatímco otupená hrana může vměstky rozdrtit, aniž by dosáhla čisté segmentace třísky.
Řízení vměstků znamená kontrolu složení, množství, distribuce velikosti a morfologie prostřednictvím parametrů výroby a zpracování oceli. Nejde o totéž jako počítání tmavých částic na naleštěném výbrusu. Užitečná otázka zní, zda navržená populace vytváří požadované lomové a mazací chování pro konkrétní matrici, materiál nástroje, kapalinu a režim řezání. Přídavek síry může v jedné operaci snížit sílu a v jiné urychlit poškození nástroje nebo trhání povrchu. Právě tato podmíněnost vysvětluje, proč jsou vměstky při obrábění důležité.
Inženýrství vměstků: od kontroly vad k funkčnímu návrhu
Inženýrství vměstků považuje nekovové vměstky za navržené složky oceli, nikoli za nečistoty, které je nutné za každou cenu odstranit. Cílem je přizpůsobit složení vměstků, jejich množství, rozdělení velikostí a morfologii tak, aby ocel splňovala stanovenou kombinaci obrobitelnosti, únavové odolnosti, houževnatosti, čistoty, korozní odolnosti a rozměrové stability. Tento cíl se liší od měření vměstků. Měření zjišťuje, co je přítomno a v jakém množství; inženýrství se ptá, zda pozorovaná populace vměstků poskytuje požadovaný výsledek při konkrétních provozních nebo řezných podmínkách.
Toto rozlišení je nejdůležitější u automatových ocelí. Vměstek, který přerušuje třísku, snižuje řeznou sílu nebo poskytuje snadnou dráhu pro iniciaci trhliny, může být prospěšný při soustružení, ale škodlivý při cyklickém zatěžování. Vměstky obsahující síru proto nejsou jednoduše kontaminanty. Jejich přínos závisí na jakosti oceli, pevnosti matrice, rozměru průřezu, tepelném zpracování, řezné rychlosti, materiálu nástroje, řezné kapalině a druhu porušení, který má být omezen.
Užitečné třídění rozděluje vměstky do tří skupin. Škodlivé vměstky jsou takové, jejichž složení, velikost, tvar nebo umístění způsobují nepřijatelné únavové poškození, lom, korozi nebo povrchové vady. Tolerované vměstky zůstávají v rámci dohodnutého kvalitativního limitu, protože jejich odstranění by představovalo větší metalurgickou nebo ekonomickou zátěž než riziko vyplývající z jejich naměřených charakteristik. Záměrně vnášené vměstky se přidávají nebo podporují, protože poskytují funkční přínos, stejně jako MnS v automatových ocelích SAE/AISI 11xx.
Složení, množství, rozdělení velikostí a morfologie
Chemické složení vměstků začíná u prvků dostupných pro reakce během výroby oceli. Kyslík vytváří oxidy, jako jsou oxid hlinitý, oxid křemičitý, oxid manganatý a hlinitany vápenaté. Síra se slučuje především s manganem za vzniku MnS, ačkoli vápník, prvky vzácných zemin a další přísady mohou sulf idovou fázi měnit. V olovnaté resířené oceli se olovo může vyskytovat společně se sulfidickými vměstky nebo jako samostatné částice volného olova. Selen a tellur mohou rovněž měnit chování sulfidů. Dokument ASTM International Additives to Steel and Iron for Improved Machinability označuje síru, olovo, selen, tellur, fosfor, dusík, poměr manganu k síře a příslušné specifikace ASTM za vzájemně působící proměnné obrobitelnosti, nikoli za izolované cílové hodnoty.
Samotné množství nemůže předpovědět výsledné vlastnosti. Malý plošný podíl velkých, protáhlých vměstků může být z hlediska únavy škodlivější než větší populace jemných, globulárních částic. Naopak k trvalému přerušování třísek při automatizovaném obrábění může být zapotřebí dostatečný plošný podíl sulfidů. Studie University of Liège z roku 1995 Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability uváděla index obrobitelnosti, který se „měnil od 200 % do 100 % s poměrem tvaru sulfidických vměstků“. Její výsledky upřednostňovaly globulární sulfidické vměstky manganu z hlediska obrobitelnosti při automatovém obrábění a ukázaly, proč je nominální obsah síry nedostatečným popisem inženýrské proměnné.
Morfologie se vyvíjí sledem nukleace, růstu, kolizí a deformace. Během tuhnutí vměstky nukleují z přesycené kapaliny nebo vznikají reakcemi mezi rozpuštěnými prvky a již existujícími částicemi. Rostou při spotřebě rozpuštěných látek, při proudění kapaliny do sebe narážejí a aglomerují a v případě dostatečné velikosti a vztlaku mohou vyplavat do strusky. Některé zůstávají v oceli zachyceny. Jejich konečná populace odráží nejen rovnovážnou chemii, ale také dobu setrvání, turbulenci, teplotu, viskozitu a rychlost tuhnutí kovu.
Sulfid manganu ilustruje kompromis při návrhu. Oceli SAE/AISI 11xx obsahují přidanou síru, která vytváří nadbytečné vměstky MnS podporující lámání třísky a může mít mazací účinek na rozhraní řezu. Oceli SAE/AISI 12xx obsahují navíc přibližně 0,04–0,12 % fosforu, který dále mění tvorbu třísky a chování matrice. Během válcování nebo kování se měkké vměstky MnS prodlužují do řetízkovitých útvarů, zatímco tvrdší oxidy se mohou rozlomit, pootočit nebo zůstat hranaté. Výsledný poměr stran a orientace vytvářejí směrové vlastnosti: obrobitelnost se může ve směru válcování zlepšit, zatímco tažnost v příčném směru a únavová odolnost mohou klesnout.
Populace vměstků, která vytváří nejnižší řeznou sílu, nemusí zároveň minimalizovat opotřebení nástroje. Ve studii z roku 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel sledoval uváděný účinek na řeznou sílu pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Prodloužené sulfidy snižovaly řeznou sílu účinněji, zatímco globulární sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Jde o přímé varování před tím, abychom „obrobitelnost“ považovali za jedinou veličinu. Síla, lámavost třísky, opotřebení nástroje, jakost povrchu a stabilita výroby mohou na stejnou populaci vměstků reagovat odlišně.
Úprava vápníkem tuto rovnováhu mění modifikací oxidických i sulfidických vměstků. Vápník může reagovat s oxidem hlinitým a dalšími oxidy za vzniku hlinitanů vápenatých s odlišným chováním při tavení a odlišnými tvary; může také vstupovat do sulfidů a vytvářet částice obsahující vápník, například (Mn,Ca)S. Termodynamické předpovědi rozdělení vápníku mezi oxidy a sulfidy pomáhají stanovit okno úpravy. Příliš malé množství vápníku může zanechat hranatý oxid hlinitý; jeho nadbytek může vytvářet nežádoucí fáze bohaté na vápník nebo zhoršit slévatelnost. Zamýšleným výsledkem tedy není jednoduše „více vápníku“, ale řízená populace vměstků, která odolává škodlivé deformaci a poskytuje požadovanou odezvu při obrábění.
Proměnné výroby oceli a zpracování
Inženýrství vměstků začíná v peci, ale dokončuje se při úpravě v pánvi, odlévání a tvářecím zpracování. Způsob dezoxidace určuje, které oxidické částice nukleují jako první. Ocel uklidněná hliníkem může obsahovat shluky oxidu hlinitého; postup využívající křemík a mangan vede k odlišné chemii oxidů. Míchání v pánvi mění četnost kolizí a vyplouvání, zatímco složení strusky a podmínky na rozhraní určují, zda jsou vměstky pohlcovány, nebo se vracejí do kovu. Řízení proudění v mezipánvi a konstrukce ponorného výlevkového systému ovlivňují reoxidaci, strhávání vměstků a prostorové rozložení částic vstupujících do krystalizátoru.
Tuhnutí pak stanovuje značnou část prostorového rozložení vměstků. Lokální segregace mění koncentrace síry a manganu, takže sulfidy se mohou koncentrovat mezi dendrity a vznikat v různých okamžicích tuhnutí. Rychlost ochlazování ovlivňuje velikost částic a vzdálenost dostupnou pro jejich růst. Středová segregace, staženiny a prouděním vyvolané páskování mohou umisťovat vměstky do shluků namísto jejich rovnoměrného rozdělení.
Samotná hodnocení podle obrazové etalonové řady ISO 4967 nemohou předpovědět řízení třísky, opotřebení hřbetu ani úplnou odezvu automatových ocelí při obrábění. Limited evidence
Válcování za tepla a kování tuto zděděnou populaci mění. Deformace prodlužuje sulfidy, rozlamuje některé shluky oxidů, mění rozestupy částic a orientuje vměstky ve směru zpracování. Poměr průřezu proto ovlivňuje to, co ukazuje výbrus. ISO 4967:2026 stanovuje mikrografické stanovení nekovových vměstků ve válcovaných nebo kovaných výrobcích z oceli s „poměrem průřezu nejméně 3“, zároveň však upozorňuje, že její standardní referenční obrazová stupnice není pro automatové oceli zcela použitelná. Porovnání s obrazovou stupnicí může dokumentovat stupeň výskytu vměstků, nemůže však nahradit analýzu poměru stran sulfidů, plošného podílu, shlukování a orientace specifickou pro danou aplikaci.
Stejná opatrnost se vztahuje na odběr vzorků a analýzu obrazu. Podélný řez může zachytit prodloužené sulfidy, zatímco příčný řez zvýrazní rozestupy a shlukování. Dvojrozměrný plošný podíl přímo neodhaluje trojrozměrný objemový podíl a jediná částice s maximální velikostí může řídit únavové chování, i když průměrná populace vypadá přijatelně. Měření musí reprezentovat vlastnost, která se hodnotí: pro tvorbu třísky jsou zapotřebí údaje o tvaru a rozestupech ve směru řezání; hodnocení únavy vyžaduje informace o částicích s extrémní velikostí, shlukování a rozhraní s matricí.
U nerezových automatových ocelí zahrnuje kompromis při návrhu také korozní vlastnosti. Doporučení British Stainless Steel Association uvádí, že sulfidické vměstky mohou působit jako „pevná maziva na rozhraní nástroje a obrobku“, a BS EN 10088 povoluje u některých jakostí varianty vhodné pro obrábění s přídavkem síry 0,015 % nebo 0,030 %. Tyto přídavky mohou zlepšit chování při obrábění, současně však zvyšují potřebu posoudit citlivost k důlkové korozi a mechanické vlastnosti v příčném směru. Inženýrství vměstků proto končí rozhodnutím specifickým pro dané použití: zachovat fáze, které plní užitečnou funkci, kontrolovat jejich velikost a tvar a odstranit nebo transformovat populace, jejichž škodlivé účinky převyšují jejich přínos při obrábění.
Sulfid manganu v přesířených automatových ocelích
Tvorba MnS a úloha manganu
Síra se do přesířené oceli nepřidává jako pasivní kontaminant. Přidává se proto, že za řízených podmínek vytváří sulfid manganu (MnS), soubor vměstků, který mění tvorbu třísky, řeznou sílu a poškozování nástroje. Základní reakce je jednoduchá: mangan se během tuhnutí slučuje s rozpuštěnou sírou a po překročení místních limitů rozpustnosti vznikají částice MnS. Metalurgie však jednoduchá není, protože výsledný soubor vměstků závisí na obsahu síry a manganu, poměru manganu k síře, obsahu kyslíku a vápníku, podmínkách tuhnutí, redukci při válcování a na ocelové matrici obklopující každou částici.
Mangan plní dvě související funkce. Váže síru do MnS, čímž snižuje množství síry dostupné pro tvorbu sulfidu železa, který souvisí s křehkostí za tepla. Zároveň vytváří chemické podmínky, za nichž se sulfidické vměstky vylučují a rostou. Pokud je manganu vzhledem k síře nedostatek, mohou se na hranicích zrn tvořit sulfidy bohaté na železo, které zhoršují tvářitelnost za tepla. Při dostatečném obsahu manganu se síra přednostně zachovává v sulfidech bohatých na mangan, rozptýlených v oceli.
Oceli SAE/AISI řady 11xx jsou známé přesířené uhlíkové oceli. Přidaná síra v nich vytváří nadbytečné vměstky sulfidu manganu, které napomáhají dělení třísky a mohou mít při obrábění mazací účinek. Slovo „nadbytečné“ je důležité: ve srovnání s běžnými uhlíkovými ocelemi obsahují tyto jakosti záměrně větší množství sulfidických vměstků. Toto množství se neposuzuje pouze podle celkového obsahu síry. Dvě tavby s podobným obsahem síry se mohou obrábět odlišně, pokud se liší velikostí, tvarem, plošným podílem, složením nebo rozložením jejich sulfidů.
Oceli SAE/AISI řady 12xx přidávají k přesířenému návrhu fosfor. Příručka strojního inženýra, Uhlíkové a legované oceli (2022) uvádí pro tuto skupinu přibližně 0,04–0,12 % fosforu. Fosfor může zvyšovat tvrdost a zlepšovat lom třísky, zároveň však ovlivňuje tažnost a reakci matrice při obrábění. Síra proto působí v rámci širšího chemického systému, nikoli jako izolovaná přísada pro zlepšení obrobitelnosti. Sympoziální práce ASTM International z roku 2024, Přísady do oceli a železa pro zlepšení obrobitelnosti, označuje jako konstrukční proměnné síru, olovo, selen, tellur, fosfor, dusík, poměr manganu k síře a příslušné specifikace ASTM.
Chemii sulfidu manganu lze dále upravovat. Vápníkové zpracování mění oxidické vměstky a může změnit složení a morfologii sulfidů, takže vznikají sulfidy obsahující vápník, například (Mn,Ca)S. Přídavky prvků vzácných zemin mohou vytvářet smíšené soubory, například MnS–RE2S3 a (Mn,Ca)S–RE2S3. Tato označení představují více než jen chemickou poznámku: složení vměstku ovlivňuje jeho chování při tavení, mezifázovou energii, deformovatelnost a reakci na válcování. K řízení tohoto procesu se využívá termodynamická predikce rozdělení vápníku mezi oxidy a sulfidy s cílem měnit tvar a rozložení vměstků, nikoli pouze zvyšovat nebo snižovat jejich celkové množství.
Toto rozlišení odděluje měření vměstků od jejich cíleného řízení. Přehledová práce Nekovové vměstky v ocelích – původ a řízení z roku 2018 definuje řízení vměstků jako přizpůsobení jejich složení, množství, rozdělení velikostí a morfologie prostřednictvím proměnných při výrobě oceli a jejím zpracování. Počet vměstků na leštěném výbrusu může zaznamenat, co je přítomno. Sám o sobě však neukazuje, zda daný soubor vede k nižší řezné síle, delší životnosti nástroje, lepším únavovým vlastnostem nebo přijatelné čistotě pro jinou aplikaci.
Také měření má přesně vymezený rozsah. Norma ISO 4967:2026 stanovuje mikrografické stanovení nekovových vměstků ve válcovaných nebo kovaných ocelových výrobcích s „redukčním poměrem nejméně 3“. Její standardní referenční tabulka není zcela použitelná pro automatové oceli, v nichž je vysoký obsah sulfidů záměrný. Systém hodnocení určený ke srovnávání čistoty běžných ocelí proto může přesířenou jakost zkreslit, pokud analytik samostatně nezaznamená morfologii, rozměry, plošný podíl a orientaci sulfidů.

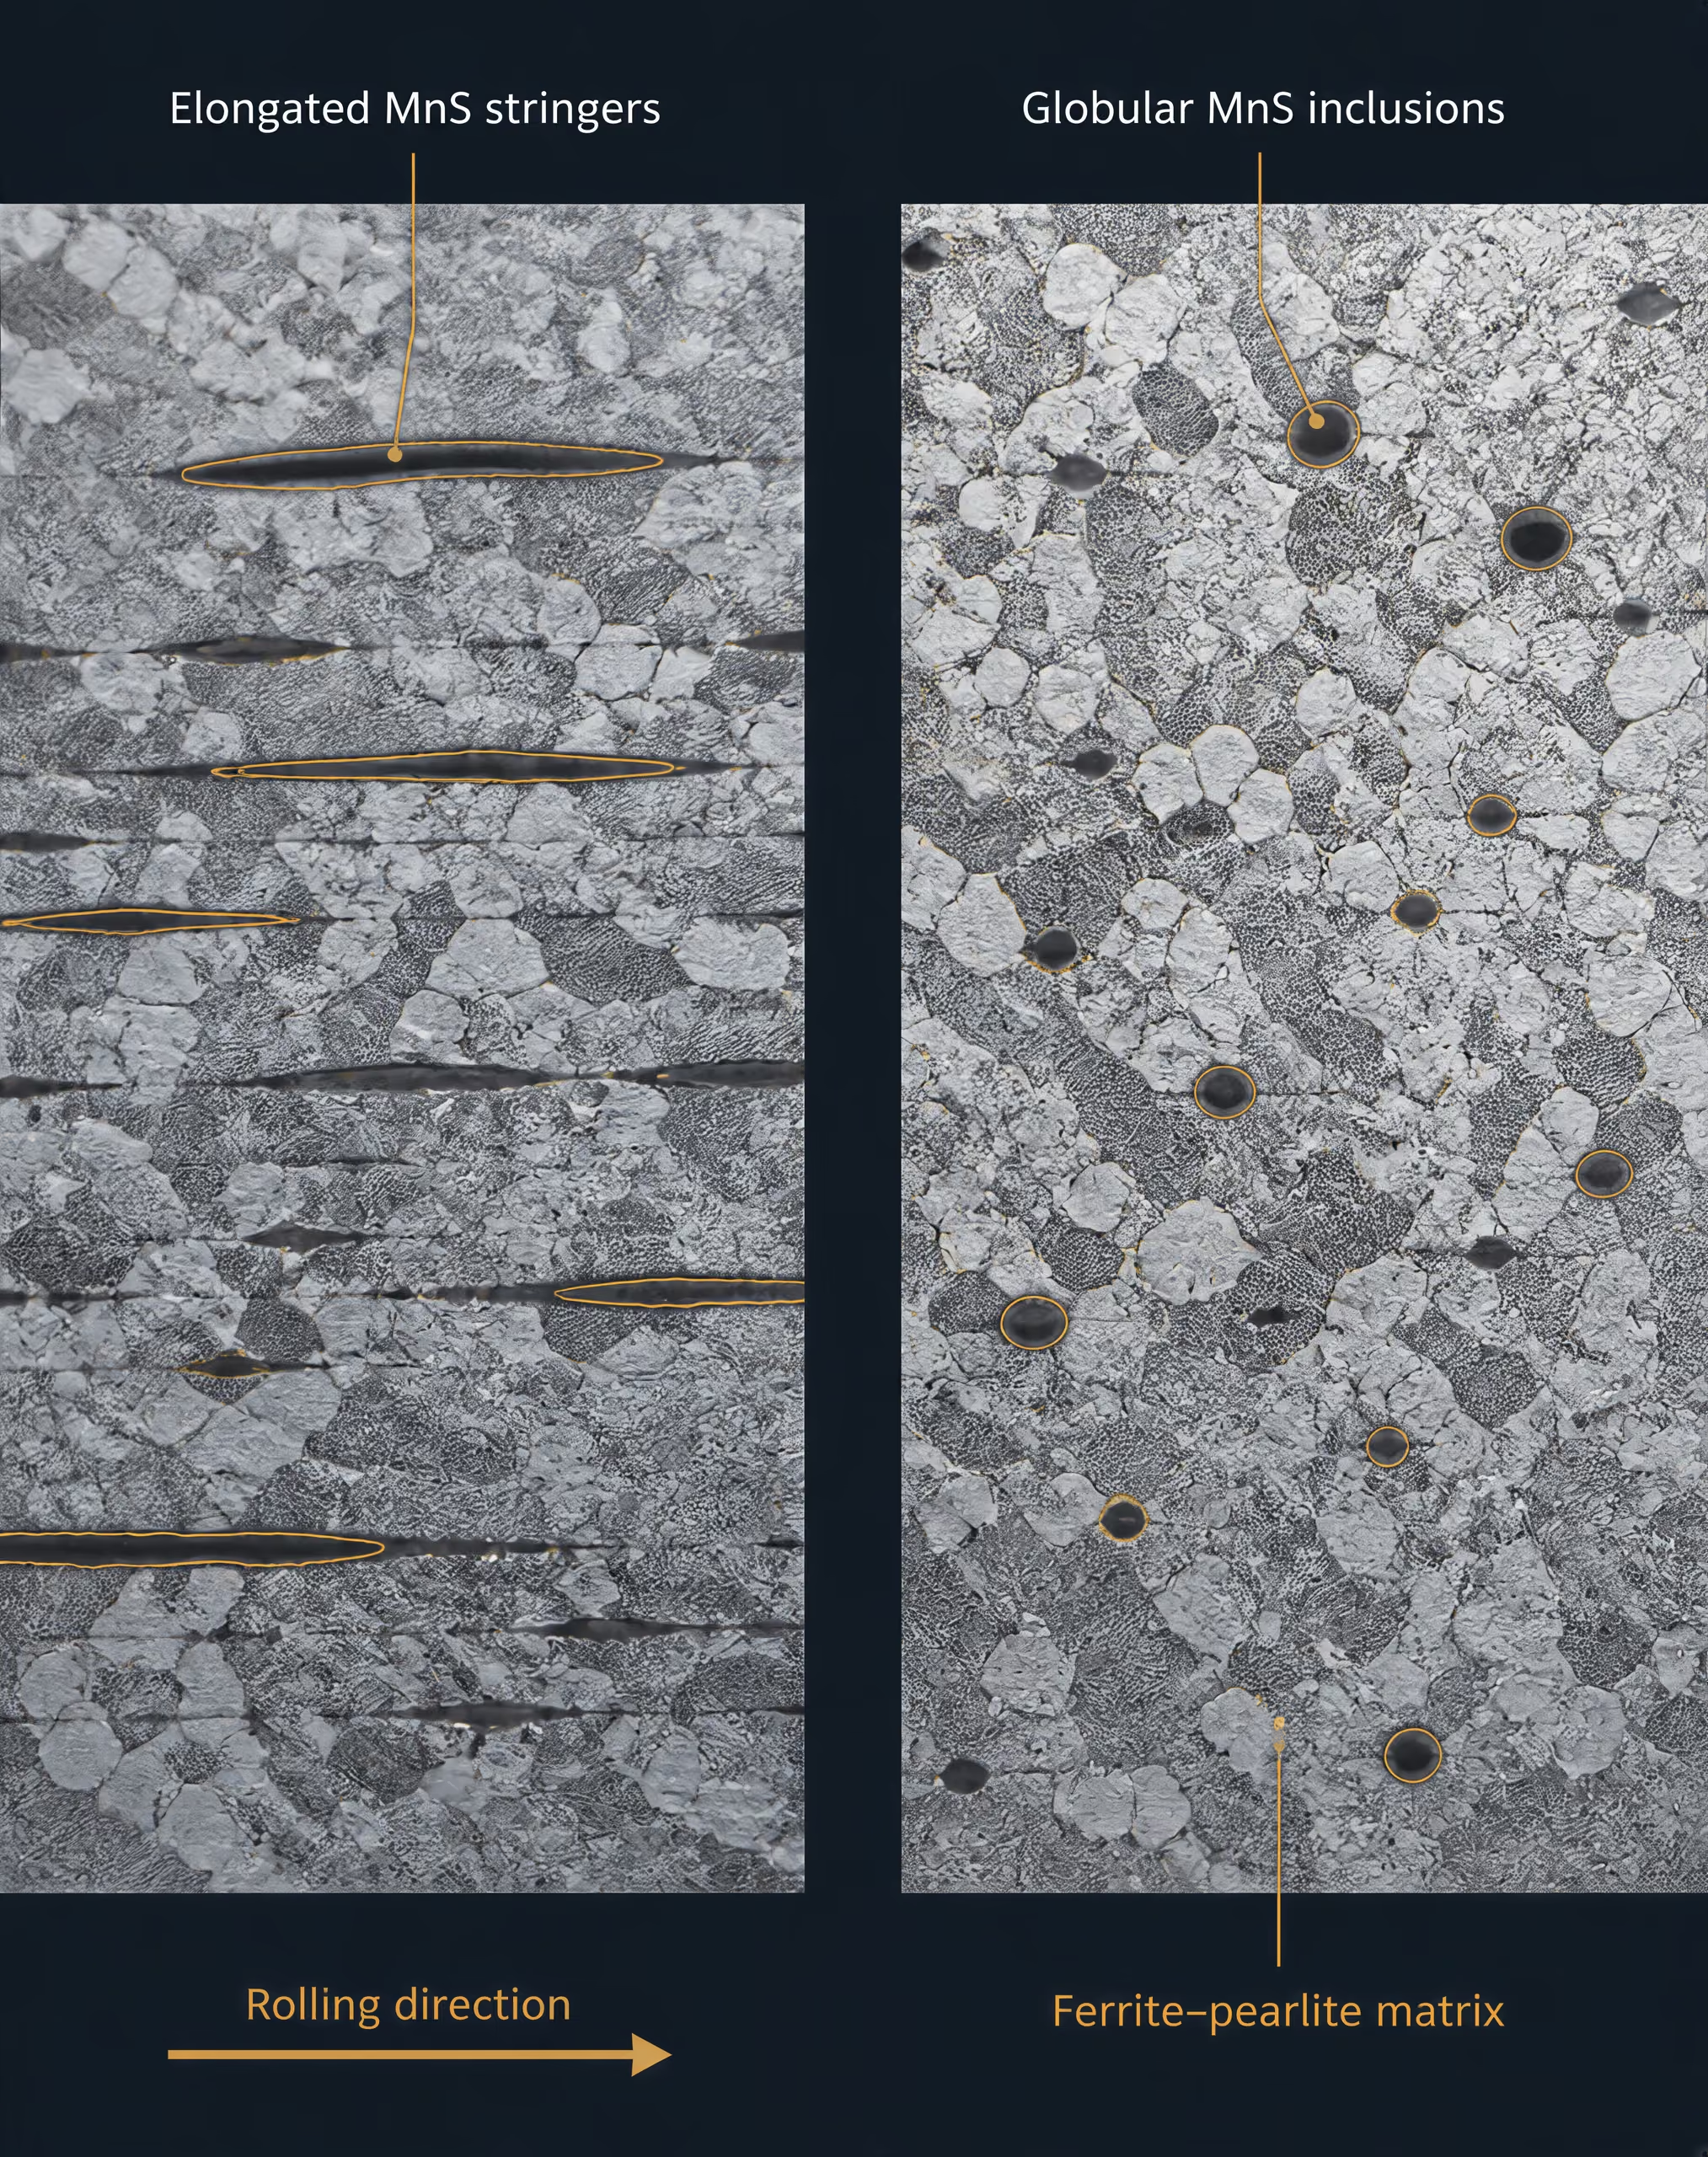
Proč tvar sulfidů mění chování při obrábění
Rozhodující proměnnou často není to, zda MnS existuje, ale co s ním udělala deformace. Během válcování za tepla jsou relativně měkké a deformovatelné sulfidické částice protahovány ve směru válcování. V podélném řezu se jeví jako protáhlé vměstky podobné řetízkům; jejich poměr tvaru, běžně vyjádřený jako délka dělená tloušťkou, může být vysoký. V příčném řezu se stejné částice mohou jevit jako krátké nebo téměř kruhové. Orientace je proto součástí měření, nikoli jen nepodstatným popisným detailem.
Protáhlé sulfidy mohou řezné hraně pomáhat tím, že působí jako přednostní dráhy lomu. Když nástroj stlačuje a smykově deformuje obrobek, vměstky podobné řetízkům narušují ocelovou matrici a podporují vznik dutin nebo lokální oddělování. Třísky se mohou snáze segmentovat, takže se snižuje plastická deformace potřebná k vytvoření každé třísky. Vměstky mohou také snižovat tření v blízkosti kontaktní oblasti nástroje a obrobku, zejména při řezných teplotách, kdy se úlomky bohaté na sulfidy roztírají po rozhraní. Výsledkem bývá nižší řezná síla a snazší dělení třísky.
Stejná protáhlá geometrie však může přinášet jinou nevýhodu. Dlouhé řetízky vytvářejí v matrici rozsáhlá, slabá rozhraní a mohou přenášet abrazivní nebo chemicky aktivní úlomky směrem k čelu nástroje. Jejich orientace může soustřeďovat deformaci do úzkých pásů, zatímco úlomky rozpadlých vměstků mohou přispívat k vyštipování břitu nebo k nestabilnímu opotřebení. Soubor, který snižuje sílu potřebnou k obrábění, proto automaticky nemusí být souborem, který zachová hřbet nástroje.
Kulovité nebo globoidní sulfidy se chovají odlišně. Jejich nižší poměr tvaru jim dává kompaktnější geometrii, která zkracuje rozhraní mezi vměstkem a matricí a omezuje vznik dlouhých souvislých rovin zeslabení. Stále mohou narušovat tok třísky a zajišťovat lokální mazání, jejich účinek je však rozložen do kratších částic, nikoli do dlouhých řetízků. To obvykle snižuje intenzitu opotřebení hřbetu nástroje, i když pokles řezné síly může být menší.
Časopisecká studie z roku 1995 Účinky složení, tvarového faktoru a plošného podílu sulfidických vměstků na obrobitelnost přesířené automatové oceli porovnávala soubory sulfidů označené jako „MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3“. Uváděné účinky na řeznou sílu následovaly toto pořadí. Studie rovněž prokázala zásadní kompromis: protáhlé sulfidy snižovaly řeznou sílu účinněji, zatímco kulovité sulfidy účinněji snižovaly opotřebení hřbetu nástroje. Neexistuje jediný tvar vměstků, který by optimalizoval všechny odezvy při obrábění.
Samostatná studie Univerzity v Lutychu z roku 1995 Kvantitativní analýza sulfidických vměstků v automatových ocelích a jejich vliv na obrobitelnost uváděla index obrobitelnosti, který „se v závislosti na poměru tvaru sulfidických vměstků měnil od 200 % do 100 %“. Výsledek přímo spojuje poměr tvaru s naměřeným chováním při obrábění a podporuje použití přednostně globoidních sulfidů manganu, pokud je cílem obrobitelnost s řízeným opotřebením nástroje. Neznamená to, že každý soubor kulovitých vměstků překoná každý soubor protáhlých vměstků; aktivními proměnnými zůstávají plošný podíl, velikost částic, pevnost matrice, řezná rychlost, posuv, hloubka řezu, chladicí kapalina a materiál nástroje.
Příručka ASM tuto vzájemnou souvislost výslovně uvádí a označuje složení, mikrostrukturu, úroveň pevnosti, řezné podmínky, řezné kapaliny a materiál nástroje za současné činitele obrobitelnosti. Síra může výrazně měnit chování legovaných ocelí prokalitelných v celém průřezu při obrábění, její účinek však prochází matricí a celým řezným systémem. Výsledek s nízkou řeznou silou naměřený s jednou jakostí slinutého karbidu a při jedné řezné rychlosti nelze přímo přenést na nástroj z rychlořezné oceli nebo na jinou hodnotu posuvu.
Proto by automatová ocel neměla být specifikována pouze procentním obsahem síry. Užitečná otázka zní, zda cíleně vytvořený soubor MnS — jeho chemické složení, plošný podíl, rozdělení velikostí, orientace a tvar — odpovídá požadované odezvě při obrábění. Řezná síla, segmentace třísky, opotřebení hřbetu, opotřebení čela, jakost povrchu a citlivost na únavu mohou vyžadovat různé soubory vměstků. Mangan činí síru použitelnou; zpracování rozhoduje o tom, co tato síra způsobí.
Chemie sulfidů: více než MnS
Sulfid manganu není jediným, neměnným prostředkem ke zlepšení obrobitelnosti. Jeho účinek závisí na složení, tvaru, velikosti, plošném podílu, rozložení a na ocelové matrici, která jej obklopuje. Dlouhý, měkký sulfidický řetězec může podporovat segmentaci třísky a snižovat řeznou sílu, zatímco kompaktní, méně deformovatelná vměstka může jinak narušovat řeznou zónu a omezovat abrazivní nebo adhezivní poškození na hřbetu nástroje. Stejná ocel proto může vykazovat nižší řeznou sílu, aniž by vykazovala nejnižší opotřebení nástroje.
Toto rozlišení je důležité, protože „obsah síry“ je pouze výchozím bodem. Oceli SAE/AISI 11xx obsahují přidanou síru, která vytváří nadbytečné vměstky sulfidu manganu. Oceli SAE/AISI 12xx přidávají také fosfor; publikace Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), uvádí pro tuto skupinu přibližně 0,04–0,12 % fosforu. Fosfor, poměr manganu k síře, pevnost matrice, tepelné zpracování, řezná rychlost, posuv, hloubka řezu, řezná kapalina i materiál nástroje mění odezvu, která se neformálně připisuje MnS. Sympozium ASTM International z roku 2024, Additives to Steel and Iron for Improved Machinability, pojednává o síře, olovu, selenu, telluru, fosforu, dusíku, poměru manganu k síře a specifikacích ASTM jako o vzájemně působících konstrukčních proměnných, nikoli jako o izolovaných cílových hodnotách.
Studie z roku 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, uváděla pořadí řezných sil MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Toto pořadí je užitečné jako srovnání v rámci dané studie, nikoli jako univerzální pořadí pro všechny oceli, nástroje a řezné podmínky. Jeho význam závisí na tom, co bylo měřeno a jak byly vměstky vytvořeny. Studie také uváděla, že protáhlé sulfidy snižovaly řeznou sílu účinněji, zatímco kulovité sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Síla a opotřebení nejsou zaměnitelné výsledné veličiny.
(Mn,Ca)S a sulfidy modifikované vápníkem
Vápník mění chování sulfidů tím, že ovlivňuje jak chemické složení vměstků, tak způsob jejich vzniku. V běžné přesířené oceli se mangan slučuje se sírou za vzniku MnS, obecně měkké vměstky, která se během válcování za tepla snadno deformuje. Výsledný sulfid se může změnit v dlouhý řetězec orientovaný ve směru válcování. Vápník může vstupovat do krystalové mřížky sulfidu nebo vytvářet kompozitní vměstky označované jako (Mn,Ca)S; ošetření vápníkem zároveň modifikuje oxidické vměstky, které mohou působit jako nukleační místa pro vylučování sulfidů.
Tato chemie mění deformovatelnost, morfologii, tvrdost i rozhraní mezi vměstkem a matricí. Sulfid modifikovaný vápníkem není jednoduše „více MnS“. Jeho tvar po válcování může být méně protáhlý a jeho odolnost proti deformaci se může lišit od odolnosti sulfidu manganu. Tyto změny ovlivňují tvorbu třísky a kontaktní podmínky na rozhraní nástroje a obrobku. Protáhlá vměstka může vytvořit slabou dráhu ve smykově deformovaném materiálu, čímž napomáhá lámání třísky na kratší segmenty a snižuje sílu potřebnou k pokračování v obrábění. Kulovitější vměstka může způsobovat méně směrové poškození a může omezit rozsah rýhování nebo rozmazávání souvisejícího s vměstky na hřbetu nástroje.
Tento kompromis je zásadní. Je-li cílem zkoušky řezná síla, mohou protáhlé sulfidy poskytovat příznivý výsledek. Je-li cílem rychlost opotřebení hřbetu, mohou být účinnější kulovité sulfidy, i když nevytvářejí nejnižší řeznou sílu. Pořadí z práce z roku 1995 — MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3 — je proto třeba číst společně s jejími zjištěními o tvarovém faktoru a plošném podílu. Změna přídavku vápníku může populaci vměstků změnit natolik, že se změní i závěr: současně se mohou měnit počet vměstků, střední velikost, poměr stran, shlukování i tvrdost matrice.
Ošetření vápníkem je proto operací inženýrství vměstků, nikoli zaručenou přísadou zlepšující obrobitelnost. Termodynamické výpočty mohou předpovědět, jak se vápník rozdělí mezi oxidickou a sulfidickou fázi, a pomoci výrobcům oceli zaměřit se na konkrétní populace vměstků. Konečný výsledek však stále závisí na aktivitě kyslíku a síry, využití vápníku, teplotě, tuhnutí, opětovném ohřevu, úběru při válcování a chlazení. Jmenovitá analýza vápníku neodhalí, kolik vápníku vstoupilo do sulfidů, kolik zůstalo v oxidech ani zda požadovaná morfologie přežila zpracování.
Měření musí odpovídat inženýrské otázce. Norma ISO 4967:2026 stanovuje mikrografické určování nekovových vměstků ve válcovaných nebo kovaných výrobcích z oceli s „poměrem úběru nejméně 3“, zároveň však upozorňuje, že její referenční tabulka není zcela použitelná pro automatové oceli. Klasifikace podle tabulky může popisovat závažnost vměstků pro obecný účel kontroly výrobku, a přitom nezachytit podíl protáhlých sulfidů, který řídí lámání třísky. Naopak dvourozměrný řez může podhodnotit trojrozměrnou propojenost ovlivňující opotřebení nástroje. Plošný podíl a poměr tvaru nejsou volitelné podrobnosti, pokud je zamýšlenou konstrukční proměnnou morfologie.
Kvantitativní studie Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (University of Liège, 1995) uváděla, že její index obrobitelnosti „se měnil od 200 % do 100 % s poměrem tvaru sulfidických vměstků“. Toto rozpětí nepřiřazuje jednu pevnou hodnotu každé oceli ošetřené vápníkem. Ukazuje, proč samotná specifikace chemického složení nemůže nahradit charakterizaci vměstků. Studie upřednostňovala globoidní vměstky sulfidu manganu pro obrobitelnost automatových ocelí za zvolených podmínek, zatímco jiná práce z roku 1995 zjistila, že protáhlé sulfidy jsou zvláště účinné při snižování řezné síly. Různé metriky odezvy mohou vést k různým preferovaným populacím vměstků.
Sulfidické vměstky obsahující prvky vzácných zemin
Přídavky prvků vzácných zemin, běžně v popisech vměstků označované skupinovou notací RE2S3, přinášejí další změnu chemie sulfidů. Prvky vzácných zemin mohou reagovat se sírou a kyslíkem a vytvářet oxysulfidy vzácných zemin, sulfidy nebo kompozitní částice spojené s MnS. V uváděném srovnání byly MnS–RE2S3 a (Mn,Ca)S–RE2S3 odlišnými třídami vměstků, nikoli pouze variantami běžného MnS s vyšším obsahem síry. Jejich tvrdost, chování při tavení, vazba na rozhraní a odolnost proti deformaci se mohou lišit od vlastností MnS a sulfidů modifikovaných vápníkem.
Takové částice mohou ovlivňovat nukleaci a růst sulfidu manganu, a měnit tak kromě své chemické identity také počet vměstků a rozložení jejich velikostí. Mohou podporovat vznik kompaktnějších nebo složitějších vměstků, měnit poměr stran vznikající při válcování a ovlivňovat míru, do jaké se vměstka během obrábění odděluje od ocelové matrice. Tyto účinky vysvětlují, proč mohou populace obsahující prvky vzácných zemin měnit jak sílu, tak opotřebení, neospravedlňují však považovat obsah prvků vzácných zemin za přímý index obrobitelnosti.
Uvedené pořadí řezných sil řadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3 v určitém pořadí pro danou přesířenou ocel a zkušební metodu. Nemělo by být převedeno na univerzální pravidlo, podle něhož každá následující chemická úprava vždy snižuje nebo zvyšuje sílu. Pořadí mohou změnit řezná rychlost, posuv, jakost nástroje, úprava ostří, mazání, pevnost matrice a plošný podíl vměstků. Vměstka obsahující prvky vzácných zemin, která odolává deformaci, může snížit podíl dlouhých řetězců a zlepšit chování při opotřebení, současně však zvýšit sílu potřebnou ke smykovému dělení třísky. Jiná populace se stejným jmenovitým přídavkem prvků vzácných zemin může obsahovat hrubé shluky, které nástroj poškozují, místo aby napomáhaly regulaci třísky.
Praktickou proměnnou je populace vměstků vzniklá při výrobě a zpracování oceli: její složení, množství, rozložení velikostí, morfologie a prostorové rozložení. Tato definice inženýrství vměstků, uvedená v přehledu Non-metallic inclusions in steels – origin and control z roku 2018, je informativnější než tabulka přísad. Vysvětluje také, proč musí být úpravy vápníkem a prvky vzácných zemin hodnoceny pomocí obráběcích zkoušek spojených s konkrétně stanovenou sledovanou veličinou. Řezná síla, lámavost třísky, jakost povrchu, opotřebení hřbetu nástroje, opotřebení čela a rozměrová stabilita mohou ukazovat na různé cílové charakteristiky vměstků.
Chemii sulfidů je proto třeba hodnotit s ohledem na matrici a obráběcí operaci. Vměstka, která snižuje sílu, nemusí minimalizovat opotřebení. Populace, která se dobře osvědčuje v nízkouhlíkové přesířené tyčové oceli, se může chovat odlišně v legované oceli zušlechťované prokalováním, v níž síra může výrazně měnit chování při obrábění prostřednictvím interakce s pevností a mikrostrukturou. U nerezových ocelí mohou sulfidy působit jako „pevná maziva na rozhraní nástroje a obrobku“; norma BS EN 10088 povoluje pro některé jakosti varianty se zlepšenou obrobitelností s přídavkem síry 0,015 % nebo 0,030 %. Ve všech případech je jmenovitý obsah síry, vápníku nebo prvků vzácných zemin pouze vstupem procesu. Odezva při obrábění vychází z konečných vměstků a z oceli, která je obklopuje.
Statistiky tvarového faktoru, plošného podílu a populace vměstků
Mikrografie vměstků je měřením řezu, nikoli přímou fotografií trojrozměrného objemu oceli. Toto rozlišení je důležité u automatových ocelí, v nichž může geometrie sulfidů měnit řeznou sílu, segmentaci třísky, opotřebení nástroje a zdánlivou účinnost stejného přídavku síry. Leštěný podélný řez může zobrazit sulfidy manganu jako dlouhé, orientované řetízky; příčný řez týmž materiálem může zobrazit krátké, téměř kruhové průřezy. Ani jeden obraz není chybný. Každý vzorkuje jinou rovinu v rámci anizotropní populace vměstků.
| Měření | Co popisuje | Proč je důležité |
|---|---|---|
| Chemické složení | Chemická identita částice | Rozlišuje MnS, oxidy, fáze obsahující vápník, olovo a vměstky obsahující prvky vzácných zemin |
| Plošný podíl | Plocha výbrusu obsazená vměstky | Udává množství zastoupení za stanovených podmínek odběru vzorků |
| Distribuce velikosti | Rozptyl rozměrů částic | Zachycuje jemné částice i škodlivý podíl velkých částic |
| Morfologie | Tvar, poměr stran a kruhovitost | Dává do souvislosti geometrii vměstků s tvorbou třísky a opotřebením nástroje |
| Orientace | Uspořádání vzhledem ke směru válcování nebo obrábění | Zachycuje anizotropní chování při obrábění a při používání |
Příslušný popis proto vyžaduje více než maximální délku vměstku nebo vizuální konstatování typu „mnoho sulfidů“. Analýza by měla přinejmenším uvádět složení vměstků, morfologii, plošný podíl, početní hustotu, rozdělení velikostí a orientaci a současně specifikovat směr odběru vzorku, zvětšení, způsob výběru polí a pravidla analýzy obrazu.
Tvarový faktor Bezrozměrný popisný údaj tvaru částice; běžná dvourozměrná definice je F = 4πA/P², kde A je plocha a P obvod.
Tvarový faktor je bezrozměrná míra toho, jak blízko se vměstek podobá zvolenému referenčnímu tvaru, obvykle kruhu na dvourozměrném obrazu. Jedna z běžných definic je:
kde je plocha vměstku a jeho obvod. Dokonalý kruh má ; protáhlá, hranatá nebo nepravidelná částice má nižší hodnotu. Některé studie však jako tvarový faktor označují poměr délky k šířce, takže tento pojem nelze interpretovat bez znalosti jeho rovnice. Tentýž vměstek může podle různých konvencí získat odlišné číselné hodnoty.
Poměr stran Poměr hlavního rozměru vměstku k jeho vedlejšímu rozměru; protáhlé částice mají vyšší hodnoty než kulovité částice.
Poměr stran, v některých studiích obrobitelnosti označovaný také jako tvarový poměr, obecně porovnává hlavní rozměr s vedlejším rozměrem:
Zde představuje maximální délku hlavní osy nebo délku hlavní osy stanovenou aproximací a odpovídající šířku. Kulovitá částice má poměr blízký hodnotě 1, zatímco protáhlý sulfid má výrazně vyšší poměr. Tento poměr není zaměnitelný s kruhovitostí. Hladká elipsa a zubatá částice mohou mít stejný poměr , zatímco jejich obvody a tvarové faktory se budou lišit.
Plošný podíl je procento měřeného řezu, které zaujímají vměstky. Objemový podíl odhaduje pouze tehdy, jsou-li vhodné stereologické předpoklady a podmínky vzorkování. Početní hustota je počet vměstků na jednotku plochy při dvourozměrném hodnocení nebo na jednotku objemu, je-li použita validovaná trojrozměrná metoda. Rozdělení velikostí zaznamenává, jak jsou velikosti vměstků v populaci rozloženy, nikoli pouze jejich průměr. Lze je vyjádřit průměrem ekvivalentního kruhu, plochou, délkou, šířkou nebo třídními intervaly. Orientace popisuje směr hlavní osy vměstku vzhledem ke směru válcování, příčnému směru nebo jiné referenci. U válcované oceli je tato směrová informace zásadní, protože sulfidy se během tváření běžně deformují a orientují.
Proč může jeden obraz vměstků vést k mylným závěrům
Vychýlení vzorkování začíná ještě před zapnutím mikroskopu. Výběr polí s nápadnými vměstky nadhodnocuje plošný podíl a četnost velkých částic; výběr vizuálně čistých polí vede k opačnému výsledku. Malý počet snímků při velkém zvětšení může rovněž nadměrně zastupovat lokální shluky, zatímco pole při malém zvětšení mohou skrýt jemné částice nebo spojit sousední vměstky do jediného objektu. Podobný problém vytváří nastavení prahu při automatizované analýze obrazu: změna prahové hodnoty úrovně šedi může rozdělit jeden nepravidelný sulfid na několik částic nebo odstranit tenký oxidický film kolem něj.
Další zdroj zkreslení představuje rovina řezu. Protažený vměstek MnS proříznutý rovnoběžně s jeho podélnou osou se jeví jako dlouhý a úzký. Tentýž vměstek proříznutý poblíž středu v příčné rovině se může jevit jako kompaktní ovál. Šikmý řez poskytuje mezilehlý výsledek. Uvedený poměr stran z podélných řezů proto nelze přímo porovnávat s hodnotou získanou z příčných řezů, pokud nejsou shodné orientace a konvence měření.
Válcování vytváří páskovitost a směrové shlukování. Sulfidy se mohou vyskytovat ve vrstvách oddělených čistší matricí, takže náhodně vybraná pole napříč šířkou mohou poskytnout jiný výsledek než pole odebraná podél jediného pásu. Shlukování ovlivňuje také lokální chování. Dvě tavby mohou mít stejný celkový plošný podíl a početní hustotu, avšak jedna může obsahovat rovnoměrně rozptýlené částice, zatímco druhá husté kolonie oddělené oblastmi chudými na vměstky. Během obrábění se nástroj může se shlukem opakovaně setkávat podél dráhy řezu, takže lokální chování se bude lišit od průměru pro celý objem.
Maximální velikost vměstku se obzvláště snadno používá nesprávně. Určuje největší zjištěnou částici v prozkoumané ploše; nepopisuje typickou částici, horní okraj statisticky stabilního rozdělení ani vzdálenost mezi částicemi. Maximální hodnota roste s prozkoumanou plochou, takže při rozsáhlejší kontrole lze nalézt vyšší zdánlivé maximum, i když se populace v oceli nezměnila. Smysluplný popis populace by měl uvádět počet hodnocených polí nebo celkovou prozkoumanou plochu, práh pro započítání částic, třídy velikosti nebo parametry rozdělení a tam, kde je to relevantní, také metodu pro hodnocení extrémních hodnot.
ISO 4967:2026 stanovuje mikrografické určování nekovových vměstků ve výrobcích z válcované nebo kované oceli s „redukčním poměrem nejméně 3“. Její referenční tabulka je užitečná pro standardizované porovnávání, norma však upozorňuje, že tabulka není plně použitelná pro automatové oceli. Toto omezení vyplývá z účelu řízeně vytvářených sulfidů: velký, protáhlý řetízek MnS může být při obecném hodnocení čistoty klasifikován jako nežádoucí vměstek, zatímco při zkoušce obrábění může přispívat k lámání třísky a ke snížení řezné síly. Měření musí odpovídat otázce, na kterou má odpovědět.
Tvarový poměr, globulární sulfidy a indexy obrobitelnosti
Studie University of Liège z roku 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, uváděla, že index obrobitelnosti „se v závislosti na tvarovém poměru sulfidických vměstků měnil od 200 % do 100 %“. Tento rozsah přímo varuje před tím, aby množství sulfidů bylo považováno za jedinou řídicí proměnnou. Populace s podobným obsahem síry a srovnatelným plošným podílem může vést k výrazně odlišné odezvě při obrábění, pokud se její částice změní z protáhlých řetízků na více globulární tvary.
Výsledek neznamená, že vysoký poměr stran je vždy žádoucí. V resulfurizované automatové oceli mohou protáhlé sulfidy účinněji snižovat řeznou sílu, pravděpodobně proto, že se deformují a lámou podél smykové zóny a napomáhají segmentaci třísky. Uvádí se naopak, že globulární sulfidy účinněji snižují opotřebení hřbetu nástroje. Populace vměstků, která snižuje okamžitou řeznou sílu, proto nemusí být populací vedoucí k nejnižšímu kumulativnímu opotřebení. Každé tvrzení o „obrobitelnosti“ musí specifikovat sledovanou odezvu: řeznou sílu, lámání třísky, opotřebení hřbetu nástroje, jakost povrchu, příkon nebo životnost nástroje.
Studie z roku 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel porovnávala chemické složení sulfidů v pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Složení, tvarový faktor a plošný podíl působily společně. Přídavky vápníku a kovů vzácných zemin mohou měnit morfologii sulfidů a s nimi související populaci oxidů, nikoli pouze zvyšovat nebo snižovat počet vměstků. Úprava vápníkem se používá ke kontrole složení a tvaru oxidů a sulfidů; k řízení výsledné populace přitom pomáhají termodynamické předpovědi rozdělení vápníku mezi oxidy a sulfidy.
Jde o řízení vměstků: cílené přizpůsobení „složení, množství, rozdělení velikostí a morfologie“, jak je popsáno v přehledu z roku 2018 Non-metallic inclusions in steels – origin and control. Nejde o soutěž v čistotě oddělenou od provozních podmínek. Oceli SAE/AISI 11xx obsahují přidanou síru, která vytváří přebytečný sulfid manganu, zatímco oceli SAE/AISI 12xx obsahují navíc přibližně 0,04–0,12 % fosforu, takže se současně mění chemické složení matrice i vměstků. Rozsah sympozia ASTM International z roku 2024 uvádí síru, olovo, selen, tellur, fosfor, dusík, poměr manganu k síře a specifikace ASTM jako proměnné při návrhu obrobitelnosti.
Stejná zásada platí i pro nerezové třídy. British Stainless Steel Association popisuje sulfidy v nerezových automatových ocelích jako „tuhá maziva na rozhraní nástroj–obrobek“ a uvádí varianty vhodné k obrábění s přídavky síry 0,015 % nebo 0,030 % podle BS EN 10088 pro některé třídy. Tyto přídavky nelze posuzovat na základě jediného leštěného pole. Platná interpretace propojuje změřenou populaci vměstků s pevností ocelové matrice, řeznou rychlostí, posuvem, hloubkou řezu, chladicí kapalinou a materiálem nástroje — tedy s navzájem se ovlivňujícími řídicími faktory uvedenými v ASM Handbook. Statistiky jsou užitečné pouze tehdy, je-li jasný směr vzorkování a technický účel měření.
Jak norma ISO 4967:2026 měří nekovové vměstky
ISO 4967:2026 je mikrografická norma pro stanovení nekovových vměstků v oceli. Zabývá se tím, co lze pozorovat a klasifikovat na připraveném metalografickém výbrusu, nikoli přímým měřením řezného výkonu. Toto rozlišení je důležité u automatových ocelí, kde vměstky často představují záměrné přísady do složení oceli, nikoli náhodný zbytek po tavení.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
Norma stanoví zkoušení válcovaných nebo kovaných ocelových výrobků vyrobených s úběrovým poměrem nejméně 3. Její referenční rámec je proto zaměřen na výrobky, které po odlití prošly významným objemem tváření za tepla. Válcování a kování mění původní populaci vměstků: vměstky se mohou prodlužovat, rozpadat, shlukovat, redistribuovat nebo se orientovat ve směru tváření. Leštěný výbrus odebraný z hotového výrobku zachycuje tento zpracovaný stav, nikoli pouze populaci vměstků přítomnou v pánvi nebo v průběžně litém předlitku.
ISO 4967:2026 může za stanovených mikroskopických podmínek zajistit opakovatelnou klasifikaci pozorovaných nekovových vměstků. Může výrobci, odběrateli, laboratoři nebo pracovníkům provádějícím analýzu poruch pomoci porovnávat tavby a místa na výrobku pomocí společného jazyka. Sama o sobě však nemůže prokázat, že ocel bude vytvářet krátké třísky, vyžadovat malou řeznou sílu, zajišťovat dlouhou životnost nástroje nebo poskytovat konkrétní jakost povrchu.
Toto omezení je obzvláště důležité u automatových ocelí. Hodnocení podle srovnávací tabulky může popisovat zdánlivou závažnost nebo velikostní třídu pole vměstků, ale ponechává nezodpovězené otázky, které řezný proces skutečně řídí: Jaké je chemické složení vměstku? Je sulfid prodloužený, nebo globulární? Jak jsou vměstky orientovány vzhledem ke směru řezu? Jaký je plošný podíl a distribuce velikostí? Jsou spolu se sulfidy přítomny částice oxidů? Jaká je tvrdost, pevnost a odezva matrice na deformační zpevnění? Jaký materiál nástroje, řezná rychlost, posuv, hloubka řezu a řezná kapalina byly použity?
ASM Handbook pojednává o obrobitelnosti jako o vzájemném působení chemického složení, mikrostruktury, úrovně pevnosti, řezných podmínek, řezných kapalin a materiálu nástroje. Síra může významně změnit chování legovaných ocelí prokalitelných v celém průřezu při obrábění, samotný obsah síry však není dostatečným popisem tohoto chování. Práce ze sympozia ASTM International z roku 2024, Přísady do oceli a železa pro zlepšení obrobitelnosti, označuje za konstrukční proměnné síru, olovo, selen, telur, fosfor, dusík, poměr manganu k síře a příslušné specifikace ASTM. Chemické složení a morfologii výsledné populace vměstků je nutné posuzovat společně.
Rozsah, forma výrobku a úběrový poměr
Formulace „úběrový poměr nejméně 3“ v normě ISO 4967:2026 je podmínkou rozsahu normy, nikoli prahem obrobitelnosti. Udává, že příslušný válcovaný nebo kovaný výrobek prošel minimálním stupněm deformace vzhledem ke svému výchozímu průřezu. Tato historie zpracování ovlivňuje tvar a rozložení vměstků viditelných na konečném výbrusu. Vměstek sulfidu manganu, který byl před tvářením za tepla přibližně kompaktní, se může po válcování změnit v dlouhý řetízek, zatímco křehký oxid se může rozpadnout na několik menších částic.
Naměřený výsledek proto náleží konkrétní formě výrobku, místu odběru, orientaci a způsobu přípravy. Podélný výbrus tyče může zobrazit řetízky sulfidů zcela jinak než příčný výbrus ze stejné tyče. Kovaná součást může obsahovat změny související s tokem materiálu, které nejsou reprezentovány jediným leštěným zorným polem. Odběr vzorků musí odpovídat řešené technické otázce. Pokud se problém týká obrábění podél osy tyče, může být podélný tvar a rozteč sulfidů relevantnější než jejich počet na příčném výbrusu. Pokud se problém týká únavy nebo vnitřní čistoty, může být nutné použít jinou strategii zkoušení zaměřenou na shluknuté oxidy a velké izolované částice.
Mikrografická podstata normy také prakticky omezuje význam výsledku. Analytik zkoumá dvojrozměrnou rovinu procházející trojrozměrnou populací. Zdánlivá délka vměstku závisí na orientaci výbrusu, zdánlivý plošný podíl závisí na tom, které částice rovina protíná, a shluk může vypadat více či méně závažně podle zvoleného zorného pole. Důležitá je také kvalita přípravy. Vytržení částic, škrábance po leštění, znečištění, přehřátí nebo nedostatečný kontrast mohou být zaměněny za znaky vměstků.
U resulfurizovaných ocelí SAE/AISI 11xx se přidaná síra slučuje převážně s manganem za vzniku nadbytku sulfidu manganu neboli MnS. Tyto vměstky napomáhají dělení třísky a mohou přispívat k mazání v zóně řezu. Do ocelí SAE/AISI 12xx se přidává fosfor, jehož obsah je v publikaci Příručka strojního inženýra, uhlíkové a legované oceli uváděn přibližně v rozmezí 0,04–0,12 %. Olovnaté resulfurizované jakosti obsahují olovo spojené se sulfidovými vměstky nebo ve formě volných částic olova. Tyto podrobnosti nelze zaměňovat s jediným hodnocením vměstků.
Další příklad poskytují nerezové oceli pro snadné obrábění. Sulfidové vměstky mohou podle British Stainless Steel Association působit jako „tuhá maziva na rozhraní nástroje a obrobku“. BS EN 10088 povoluje u některých jakostí varianty se zlepšenou obrobitelností s přídavkem síry 0,015 nebo 0,030 %. Stejný nominální přídavek síry však může v závislosti na způsobu dezoxidace, vápenatém zpracování, kyslíkovém potenciálu, podmínkách tuhnutí a historii tváření za tepla vést k odlišným populacím vměstků.
Srovnávací tabulky a jejich omezení u automatových ocelí
Metoda porovnání s tabulkou přiřazuje pozorovanou mikrostrukturu ke standardizovaným referenčním kategoriím. To je užitečné pro kontrolu a komunikaci. Umožňuje určit, zda pole odpovídá stanovené třídě vměstků, porovnávat vzorky zkoumané stejným postupem a podporovat přejímací kritéria v případech, kdy specifikace výrobku vyžaduje hodnocení vměstků. Neumožňuje však automaticky chemicky identifikovat každou částici, změřit úplnou trojrozměrnou populaci ani předpovědět chování při obrábění.
ISO 4967:2026 výslovně upozorňuje, že její standardní referenční tabulka není pro automatové oceli zcela použitelná. Toto upozornění je zásadní. Tabulka byla vytvořena ke standardizované klasifikaci vzhledu vměstků, zatímco automatové oceli jsou navrženy tak, aby obsahovaly vměstky, jejichž účinky závisí na složení, tvaru, množství, rozložení a vzájemném působení s ocelovou matricí. Kategorie v tabulce, která zachycuje protáhlý sulfid jako znak vměstku, bez další analýzy neprokazuje, zda tento sulfid snižuje řeznou sílu nebo urychluje opotřebení nástroje.
Studie z roku 1995 Účinky složení, tvarového faktoru a plošného podílu sulfidových vměstků na obrobitelnost resulfurizované automatové oceli uváděla účinky na řeznou sílu v pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Zjistila také, že protáhlé sulfidy snižovaly řeznou sílu účinněji, zatímco globulární sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Tento výsledek odmítá jednoduché pravidlo, podle něhož je jeden vzhled vměstku vždy výhodnější. Populace vměstků, která napomáhá oddělení třísky, nemusí být tou populací, která chrání ostří nástroje.
Samostatná kvantitativní studie Kvantitativní analýza sulfidových vměstků v automatových ocelích a jejich vliv na obrobitelnost uváděla index obrobitelnosti, který se „v závislosti na poměru tvaru sulfidových vměstků pohyboval od 200 % do 100 %“, a identifikovala jako vhodné pro obrobitelnost automatových ocelí globoidní vměstky sulfidu manganu. Porovnání s tabulkou může zaznamenat protáhlou nebo globulární morfologii, nemusí však reprodukovat poměr tvaru, plošný podíl, prostorové rozložení ani podmínky obráběcí zkoušky použité ve studii.
Vápenaté zpracování ukazuje, proč musí být vzhled doprovázen chemickým složením. Vápník může měnit složení a morfologii oxidových i sulfidových vměstků a termodynamická předpověď rozdělení vápníku mezi oxidy a sulfidy může podpořit řízení procesu. Dva vměstky, které při malém zvětšení vypadají podobně, se mohou lišit obsahem Ca, Mn, prvků vzácných zemin, kyslíku nebo síry, a proto se mohou při obrábění chovat odlišně.
Z tohoto důvodu by ISO 4967:2026 měla být považována za standardizovanou metodu hodnocení čistoty a klasifikace vměstků, nikoli za certifikát obrobitelnosti. Užitečné hodnocení automatové oceli může kombinovat porovnání s tabulkou s automatizovanou analýzou obrazu, rastrovací elektronovou mikroskopií a energiově disperzní spektroskopií, stanovením plošného podílu, měřením distribuce velikostí, poměrů tvaru, údajů o orientaci, tvrdosti a řízenými obráběcími zkouškami. Měření musí reprezentovat hodnocenou vlastnost. Údaje o vměstcích vybrané pro analýzu únavy nejsou automaticky vhodné k předpovědi tvorby třísek a vyhovující hodnocení podle tabulky neprokazuje obrobitelnost.
Volba správné metody měření vměstků podle inženýrské otázky
Měření vměstků je užitečné pouze tehdy, pokud jeho měřítko a citlivost odpovídají zkoumané vlastnosti. Metoda, která rozlišuje tavby podle celkového hodnocení vměstků, může být pro průzkum čistoty dostačující, avšak nemusí vysvětlit, proč dvě resulfurizované oceli poskytují odlišné třísky nebo životnost nástroje. Technologie vměstků se zabývá záměrnou regulací složení, množství, rozdělení velikostí a morfologie vměstků; měření proto musí zachovat znaky, které má daný proces ovlivňovat.
Klasifikační metody, kvantitativní analýza obrazu a metalografické výbrusy
Klasifikační diagramy zůstávají pro výrobní kontrolu praktické, protože jsou rychlé, levné a dobře známé. Vyleštěný, naleptaný nebo neleptaný výbrus se porovnává se standardními obrazci, obvykle podle typu a závažnosti vměstků. Výsledek může poskytnout společný jazyk pro hodnocení čistoty, avšak převádí celou populaci do jediného klasifikačního čísla. Nemusí rozlišit, zda populace sulfidů sestává z mnoha krátkých částic, nebo z menšího počtu vysoce protáhlých řetízků se stejnou zdánlivou závažností.
Norma ISO 4967:2026 stanovuje mikrografické určování nekovových vměstků ve válcovaných nebo kovaných výrobcích z oceli s „redukcí nejméně 3“. Její referenční diagram je užitečný pro konvenční hodnocení vměstků, norma však upozorňuje, že diagram není plně použitelný pro automatové oceli. Toto omezení je významné. Vysoké hodnocení sulfidů v oceli SAE/AISI 11xx se neinterpretuje stejně jako vysoké hodnocení oxidů v ložiskové oceli, protože v prvním případě se nadbytečný sulfid manganu záměrně přidává na podporu dělení třísky a mazání.
Samotný metalografický výbrus ovlivňuje výsledek. Podélný výbrus rovnoběžný se směrem válcování odhaluje sulfidické řetízky a umožňuje měřit délku, šířku, poměr stran a rozteč podél směru deformace. Příčný výbrus představuje odlišný dvourozměrný průřez, v němž se protáhlé vměstky často jeví jako kratší nebo více izometrické. Ani jeden pohled nepředstavuje „skutečnou“ morfologii vměstků. Jde o projekci trojrozměrné populace specifickou pro daný řez.
Z tohoto důvodu by měl protokol uvádět orientaci výbrusu, způsob leštění, zvětšení, plochu zorného pole, počet zorných polí a místo odběru vzorku. Údaj „podélný výbrus, čtvrtina tloušťky, 100 zorných polí při zvětšení 500ד má vypovídací hodnotu; údaj „čistota: 1,0“ nikoli. Vzorkování by mělo zahrnovat také relevantní polohu ve výrobku. Střed, čtvrtina tloušťky a oblast poblíž povrchu se mohou lišit, protože vměstky se během tuhnutí a válcování pohybují, deformují, vyplouvají nebo segregují. Pokud studie únavy zkoumá oblast povrchu, nelze ji zastoupit vzorkem ze středové linie.
Automatizovaná kvantitativní analýza obrazu poskytuje měření, která klasifikační diagramy neposkytují: počet částic, plošný podíl, ekvivalentní průměr, délku, šířku, poměr stran, vzdálenost k nejbližšímu sousedovi a rozdělení velikostí. Je zvláště užitečná tehdy, když inženýrská otázka závisí spíše na výskytu velkých vměstků na okraji rozdělení než na průměrném hodnocení. Analýza obrazu však není automaticky objektivní. Volba prahu, osvětlení, rýhy po leštění, segmentace dotýkajících se částic, zvětšení a výběr zorných polí mohou změnit měřenou populaci. Analytik musí uvést, zda byly částice klasifikovány podle projektované plochy, maximální délky, průměru ekvivalentní kružnice nebo jiné definice.
Pokud chemické složení rozlišuje funkční třídy vměstků, jsou zapotřebí metody citlivé na složení. Rastrovací elektronová mikroskopie s energiově disperzní spektroskopií může rozlišit MnS od vápenatých modifikovaných sulfidů, oxidů, částic olova a sulfidů obsahujících prvky vzácných zemin. Analýza elektronovou mikrosondou nebo související mikroanalytické metody mohou tam, kde se spektra překrývají nebo jsou částice malé, poskytnout spolehlivější stanovení rozdělení prvků. Tyto metody jsou časově náročnější, avšak černý nebo šedý útvar v optickém obrazu neurčuje jeho chemickou sloučeninu. V olovnaté resulfurizované oceli se olovo může vyskytovat společně se sulfidickými vměstky nebo jako volné částice olova; zahrnutí obou skupin pod označení „sulfid“ vede ke ztrátě rozdílu významného pro obrobitelnost.
Směrové měření si zaslouží samostatné posouzení. U válcovaných výrobků může měření pouze plošného podílu částic zakrýt jejich protažení. Uvádět by se mělo rozdělení orientací, poměr délky k šířce nebo tvarový poměr a podle možnosti měření v podélných i příčných výbrusech. Pro práci zaměřenou na únavu může být odůvodněna trojrozměrná rekonstrukce nebo metoda sériových výbrusů, ačkoli vyžaduje více materiálu a pečlivou registraci. Metoda by měla vycházet z mechanismu porušení, nikoli pouze z nejsnáze připraveného leštěného povrchu.
Přizpůsobení měření únavě, čistotě a obrobitelnosti
Výzkum únavy obvykle vyžaduje identifikaci největších a nejškodlivějších vměstků podle jejich polohy, složení a vzdálenosti od namáhaného povrchu. Průměrné hodnocení vměstků může přehlédnout jediný shluk oxidu hlinitého nebo částici hlinitanu vápenatého, která iniciuje trhlinu. Vhodnější jsou automatizované analýzy plošného podílu a rozdělení velikostí, analýza extrémních hodnot a vyšetření citlivé na složení. Orientace výbrusu musí odpovídat hlavnímu napětí a směru válcování, přičemž vzorkování by mělo zahrnout oblast, v níž skutečně vznikají únavové trhliny. Výsledek by měl uvádět velikost vměstku pomocí definované metriky a měl by rozlišovat shluky vměstků od izolovaných částic.
Hodnocení čistoty má jiný účel. Může se ptát, zda tavba nebo výrobek splňuje požadavky specifikace, zda se populace oxidů po sekundární metalurgii změnila nebo zda technologie odlévání vedla k měřitelnému nárůstu vad. Klasifikační metody mohou na tuto otázku odpovědět účinně, pokud jsou norma a skupina ocelí vzájemně kompatibilní. Kvantitativní analýza obrazu přináší přidanou hodnotu tehdy, když jsou změny malé, když záleží na četnosti velkých částic nebo když výrobek obsahuje typy vměstků, které diagram slučuje. Metoda by neměla být prezentována jako univerzální pravda o čistotě: nízký celkový plošný podíl nedokazuje, že riziko únavy, obrobitelnost nebo jakost povrchu budou nízké.
Obrobitelnost vyžaduje nejpromyšlenější volbu, protože řezná síla a opotřebení nástroje nereagují přesně na tutéž populaci vměstků. Příručka ASM uvádí jako vzájemně se ovlivňující faktory složení, mikrostrukturu, úroveň pevnosti, řezné podmínky, řezné kapaliny a materiál nástroje. Síra může u legovaných ocelí pro zušlechťování výrazně změnit chování při obrábění, samotný obsah síry však není dostačující měřicí proměnnou.
| Technická otázka | Nejvhodnější měření |
|---|---|
| Tvorba třísky | Chemické složení sulfidů, poměr stran, orientace, rozteč a stav matrice |
| Vznik únavových trhlin | Největší vměstky, shluky, chemické složení, umístění a trojrozměrná rozteč |
| Řízení čistoty | Standardizované hodnocení podle obrazové etalonové řady, plošný podíl, počet částic a umístění ve výrobku |
| Opotřebení nástroje | Chemické složení a morfologie vměstků společně s řeznou silou, teplotou a podmínkami nástroje |
| Korozní vlastnosti | Chemické složení sulfidů, exponovaná rozhraní, velikost, tvar a stav povrchu |
Studie obrobitelnosti by proto měla charakterizovat chemické složení sulfidů, jejich morfologii, orientaci, plošný podíl a rozdělení velikostí a současně dokumentovat matrici oceli a řezné podmínky. Publikace ASTM International Přísady do oceli a železa pro zlepšení obrobitelnosti považuje síru, olovo, selen, tellur, fosfor, dusík, poměr manganu k síře a specifikace ASTM za konstrukční proměnné, nikoli za izolované cílové hodnoty. Oceli SAE/AISI 12xx například přidávají k chemickému složení resulfurizovaných jakostí s obsahem síry přibližně 0,04–0,12 % fosforu. U automatových korozivzdorných ocelí mohou sulfidy působit jako „pevná maziva na rozhraní nástroj–obrobek“; norma BS EN 10088 povoluje u některých obrobitelných variant přídavky síry 0,015 % nebo 0,030 %.
Požadované rozlišení dokládá studie z roku 1995 Účinky složení, tvarového faktoru a plošného podílu sulfidických vměstků na obrobitelnost resulfurizované automatové oceli. Uváděné účinky na řeznou sílu následovaly pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Protáhlé sulfidy snižovaly řeznou sílu účinněji, zatímco globulární sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Jednu populaci vměstků proto nelze prohlásit za univerzálně lepší.
Samostatná studie Univerzity v Lutychu z roku 1995 Kvantitativní analýza sulfidických vměstků v automatových ocelích a jejich vliv na obrobitelnost uváděla index obrobitelnosti, který se „měnil od 200 % do 100 % v závislosti na tvarovém poměru sulfidických vměstků“, a upřednostňovala globoidní vměstky sulfidu manganu z hlediska obrobitelnosti automatové oceli. Tato zjištění podporují jednoznačný závěr: tvrzení o obrobitelnosti založená na jediném hodnocení oxidů a sulfidů jsou nedostatečně specifikována. Měření musí uvádět, co bylo počítáno, kde bylo měřeno, jak byla orientována rovina výbrusu a zda zkouška hodnotí sílu, tvar třísky, jakost povrchu nebo opotřebení nástroje. Vápníkové zpracování může měnit chemické složení a morfologii oxidů i sulfidů, takže při přisuzování výsledku obrábění tomuto zpracování je analýza citlivá na složení nezbytná.
Legující Přísady Používané k Úpravě Obrobitelnosti
Sympozium ASTM Přísady do Ocelí a Litin pro Zlepšení Obrobitelnosti (2024) pojednává o přísadách zlepšujících obrobitelnost jako o vzájemně propojeném souboru chemických a technologických proměnných: síře, olovu, selenu, telluru, fosforu, dusíku, poměru manganu k síře a omezeních stanovených příslušnými specifikacemi ASTM. Toto uspořádání je užitečnější než prosté rozdělení prvků na „dobré“ a „špatné“. Přísada mění populaci vměstků, odezvu matrice, tvorbu třísky, kontakt s nástrojem nebo kombinaci těchto účinků. Výsledek závisí na jakosti oceli, úrovni pevnosti, tepelném zpracování, řezné rychlosti, posuvu, hloubce řezu, řezné kapalině a materiálu nástroje.
Inženýrství vměstků znamená řízení jejich složení, množství, velikostního rozdělení a morfologie prostřednictvím výroby oceli a následného zpracování. Měření vměstků není totéž co jejich cílené řízení. Norma ISO 4967:2026 stanovuje mikrografické stanovení nekovových vměstků ve válcovaných nebo kovaných výrobcích s „redukčním poměrem nejméně 3“, zároveň však upozorňuje, že její standardní srovnávací obrazová stupnice není pro automatové oceli zcela použitelná. Hodnocení podle obrazové stupnice proto může popsat danou populaci vměstků, aniž by předpovědělo řeznou sílu nebo životnost nástroje, které tato populace vyvolá.
Síra, fosfor, olovo, selen a tellur
Síra je hlavní přísadou v mnoha uhlíkových a legovaných automatových ocelích, protože vytváří sulfid manganu MnS. Mangan se přidává v dostatečném množství, aby se síra přednostně vázala jako MnS a nevznikal sulfid železa, který by podporoval křehkost za tepla. U ocelí SAE/AISI 11xx vede záměrně zvýšený obsah síry ke vzniku nadbytku vměstků MnS. Při obrábění tyto vměstky narušují třísku, snižují spojitost kovové matrice a mohou snižovat tření nebo adhezi v blízkosti kontaktu nástroje s obrobkem. Stejné vměstky však mohou snižovat příčnou tažnost, únavovou odolnost, rázovou houževnatost a svařitelnost.
Účinek není určen pouze procentním obsahem síry. Důležitý je poměr stran sulfidů, jejich plošný podíl, složení a rozložení. Studie z roku 1995 Vliv složení, tvarového faktoru a plošného podílu sulfidických vměstků na obrobitelnost resulfurizované automatové oceli uvádí účinky na řeznou sílu v pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Protáhlé sulfidy snižovaly řeznou sílu účinněji, zatímco globulární sulfidy účinněji snižovaly opotřebení hřbetu nástroje. Jde o přímé varování před tím, aby byla jedna forma vměstků považována za optimální pro každý cíl obrábění.
Toto rozlišení se objevuje také ve studii Univerzity v Lutychu z roku 1995 Kvantitativní analýza sulfidických vměstků v automatových ocelích a jejich vliv na obrobitelnost. Její index obrobitelnosti „se v závislosti na poměru tvaru sulfidických vměstků pohyboval od 200 % do 100 %“ a pro automatové obrábění byly upřednostňovány globoidní sulfidy manganu. Uvedený číselný rozsah nepředstavuje univerzální předpověď mezi různými jakostmi; ukazuje, jak výrazně může tvar vměstků změnit naměřený výsledek.
Vápníkové zpracování představuje jednu z možností, jak tento tvar a složení změnit. Vápník může modifikovat oxidické vměstky a ovlivňovat vylučování sulfidů, takže za vhodných podmínek obsahu kyslíku a síry a vhodné teploty mohou vznikat globulárnější nebo komplexnější vměstky. Termodynamické predikce rozdělení vápníku mezi oxidy a sulfidy mohou toto řízení usměrňovat, výsledek však stále závisí na pánevním zpracování, tuhnutí, redukci při válcování a opětovném ohřevu. Přísady vzácných zemin mohou obdobně vytvářet MnS–RE2S3 nebo varianty obsahující vápník, jejich přínos je však nutné posuzovat s ohledem na čistotu, únavovou odolnost, houževnatost a stálost procesu.
Fosfor přispívá k obrobitelnosti jiným mechanismem. Oceli SAE/AISI 12xx obsahují zvýšený obsah síry charakteristický pro resulfurizované jakosti a navíc přibližně 0,04–0,12 % fosforu, jak uvádí Příručka strojního inženýra, uhlíkové a legované oceli z roku 2022. Fosfor zpevňuje a zkřehčuje feritickou matrici, čímž napomáhá lomu třísky a často zlepšuje chování při automatovém obrábění. Nadměrný obsah fosforu může zhoršit tažnost, rázovou houževnatost, tváření za studena a svařitelnost, zejména pokud segregace nebo hrubozrnná struktura jeho účinek zesilují. Označení 12xx tedy nepředstavuje pouze ocel 11xx s jinou přísadou ovlivňující vměstky; fosfor mění matrici i třísku.
Olovo se v olovnatých resulfurizovaných ocelích vyskytuje buď vázané na sulfidické vměstky, nebo jako samostatné volné částice olova. Protože má olovo v pevné oceli velmi omezenou rozpustnost, jeho rozložení je řízeno tvorbou částic, čistotou oceli a historií zpracování. Při obrábění může olovo podporovat oddělování třísky a působit v rozhraní nástroje, zároveň však vyvolává závažné otázky týkající se kontroly expozice, recyklace, svařovacích dýmů a environmentální regulace. Přídavek olova nelze posuzovat pouze podle jeho účinku na snížení řezné síly. Zamýšlená specifikace výrobku a povolené použití jej mohou vylučovat.
Selen a tellur představují další chemické možnosti úpravy chování vměstků a lomu třísky. Mohou měnit morfologii sulfidů a vzájemné působení vměstků s řeznou zónou, jejich účinky jsou však citlivé na obsah síry, množství manganu, způsob dezoxidace a stav matrice. Jejich použití vyžaduje posouzení mechanických vlastností, zpracování za tepla i za studena, svařování, expozice pracovníků, nakládání s odpady a příslušné specifikace jakosti. Neměly by být prezentovány jako vzájemně zaměnitelné náhrady síry nebo olova.
Automatové korozivzdorné oceli ilustrují stejný kompromis v náročnější matrici. Podle British Stainless Steel Association (2024) mohou sulfidické vměstky působit jako „pevná maziva v rozhraní nástroje a obrobku“, zároveň však mohou snižovat korozní odolnost a zhoršovat odolnost proti důlkové nebo štěrbinové korozi. Norma BS EN 10088 povoluje u některých jakostí obrobitelné varianty s přídavkem síry 0,015 % nebo 0,030 %. Tyto hodnoty jsou specifickými povolenými hodnotami pro dané jakosti, nikoli obecnými cílovými hodnotami pro korozivzdornou ocel.
Dusík, poměr manganu k síře a mezní hodnoty specifikací
Dusík se často uvádí jako proměnná ovlivňující obrobitelnost, protože působí jak na matrici oceli, tak na chemické složení vměstků. V některých složeních se dusík slučuje s titanem, hliníkem, vanadem nebo dalšími prvky za vzniku nitridů či karbonitridů. Tyto částice mohou ovlivňovat lom třísky, abrazivní opotřebení nástroje, houževnatost a jakost povrchu. Rozpuštěný dusík může rovněž zvyšovat pevnost a měnit deformační stárnutí, zatímco nadměrný nebo nekontrolovaný obsah dusíku může zhoršit tažnost, tvářitelnost, houževnatost nebo vlastnosti při svařování. Jeho účinek proto závisí na tom, zda dusík zůstává v tuhém roztoku, je vázán v precipitátech nebo se účastní tvorby komplexních vměstků.
Poměr manganu k síře určuje, zda bude síra bezpečně zachycena jako MnS, a ovlivňuje morfologii sulfidů. Příliš malé množství manganu vzhledem k síře zvyšuje riziko vzniku sulfidu železa a problémů s křehkostí za tepla. Vysoký poměr automaticky nevede k lepší obrobitelnosti: nadbytek manganu mění prokalitelnost a pevnost matrice, zatímco konečnou populaci vměstků určují obsah síry, kyslíkový potenciál, vápník, přísady vzácných zemin a podmínky tuhnutí. Užitečný poměr je proto specifický pro danou jakost a proces, nikoli univerzálním receptem.
Mezní hodnoty specifikací převádějí tato metalurgická rozhodnutí do vymahatelných požadavků na chemické složení a jakost. Označení SAE/AISI 11xx a 12xx identifikují skupiny ocelí se zamýšlenými přídavky síry, požadavek na nákup nebo výrobu však může odkazovat také na ASTM A29/A29M, příslušnou výrobkovou normu nebo zákazníkem řízený rozsah chemického složení. Mezní hodnoty ASTM pro síru, fosfor, dusík, olovo a zbytkové prvky musí být posuzovány společně s požadavky na mechanické vlastnosti, jakost povrchu, čistotu a tepelné zpracování. Chemické složení, které snižuje řeznou sílu, může přesto vést k nesplnění požadavků, protože snižuje příčnou houževnatost, zhoršuje únavové vlastnosti, komplikuje svařování nebo je v rozporu s environmentálními omezeními.
Součástí posouzení zůstávají také řezné podmínky. Příručka ASM uvádí složení, mikrostrukturu, úroveň pevnosti, řezné podmínky, řezné kapaliny a materiál nástroje jako vzájemně působící faktory ovlivňující obrobitelnost; síra může výrazně změnit chování při obrábění u legovaných ocelí prokalitelných v celém průřezu. Měření vměstků by proto mělo odpovídat řešené inženýrské otázce. Podélný řez může odhalit protažení sulfidů relevantní pro řízení tvorby třísky, zatímco příčný řez, trojrozměrná analýza nebo měření plošného podílu mohou lépe reprezentovat chování z hlediska únavy či opotřebení nástroje. Přísada je pouze jedním ze vstupů, které určují výsledné chování.
Vápníkové zpracování a řízení morfologie vměstků
Vápníkové zpracování je operace zaměřená na řízení vměstků, nikoli obecné čištění oceli. Cílem není pouze snížit celkový počet nekovových částic. Jde o změnu jejich složení, tvaru, velikosti a chování při válcování, obrábění a odlévání. Ocel s menším počtem vměstků může mít stále špatnou obrobitelnost, pokud mají zbývající sulfidy nevhodnou morfologii nebo pokud tvrdé oxidické částice poškozují řeznou hranu.
Postup zpracování vápníkem
- Deoxidace Stanovení stavu oxidů a úprava chemického složení oceli.
- Vstřikování vápníku Zavedení vápníku při řízené teplotě, míchání a podmínkách využití přísady.
- Modifikace vměstků Podpora vzniku oxidů a sulfidů obsahujících vápník s požadovaným chemickým složením a morfologií.
- Odlévání a ověření Odlití upravené oceli a následné prozkoumání výsledného zastoupení vměstků namísto spoléhání pouze na přídavek drátu.
Zpracování obvykle spočívá v přidání vápníku plněným drátem nebo jinou řízenou metodou vstřikování po dezoxidaci a úpravě legování. Rozpuštěný vápník má silnou chemickou afinitu ke kyslíku a síře. Může proto reagovat s pevnými nebo kapalnými oxidickými vměstky i s reakcemi vedoucími ke vzniku sulfidu manganu během tuhnutí. Výsledná populace může obsahovat hlinitany vápenaté, sulfidy obsahující vápník nebo kompozitní oxidicko-sulfidické částice. Výsledek závisí na teplotě oceli, aktivitě kyslíku a síry, obsahu hliníku, poměru manganu k síře, míchání, době zpracování a množství vápníku, které skutečně přejde do roztoku.
Modifikace oxidů a sulfidů
V hliníkem uklidněné oceli mohou být neošetřené vměstky oxidu hlinitého hranaté, tvrdé a schopné hromadit se na stěnách ponorných výlevkových trubic. Vápník mění chemické složení oxidů směrem k hlinitanům vápenatým. Ve vhodném rozmezí složení jsou tyto produkty při teplotách výroby a odlévání oceli kapalné nebo částečně kapalné, takže mohou získat zaoblenější tvar a méně podporovat vznik tuhých shluků oxidu hlinitého. To je přínos pro odlévání často spojovaný s vápníkovým zpracováním, neměl by však být zaměňován za univerzální snížení obsahu vměstků. Vápník může snížit škodlivý účinek dané populace oxidů, aniž by se celkový plošný podíl vměstků výrazně změnil.
Stejně důležitá je reakce sulfidů u automatových ocelí. Vápník může vstupovat do sulfidů manganu za vzniku (Mn,Ca)S, měnit poměr stran sulfidů a ovlivňovat jejich vazbu s ocelovou matricí. V závislosti na složení a průběhu ochlazování mohou sulfidy být méně protáhlé a více globulární. Tato změna může snížit koncentraci napětí a opotřebení hřbetu nástroje, zároveň však může omezit účinek na dělení třísky spojený s dlouhými, orientovanými řetízky MnS.
Studie z roku 1995 Vliv složení, tvarového faktoru a plošného podílu sulfidických vměstků na obrobitelnost resulfurizované automatové oceli porovnávala populace MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Uváděné účinky na řezné síly sledovaly toto pořadí a ukázaly, že záleží na chemickém složení vměstků, nikoli pouze na procentním obsahu síry. Protáhlé sulfidy snižovaly řeznou sílu účinněji, zatímco globulární sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Jde o odlišné výkonnostní cíle. Zpracování zvolené za účelem minimalizace síly proto může vést k méně příznivému výsledku z hlediska opotřebení.
Tento kompromis odpovídá studii University of Liège z roku 1995 Kvantitativní analýza sulfidických vměstků v automatových ocelích a jejich vliv na obrobitelnost, která uváděla, že index obrobitelnosti se „v závislosti na poměru tvaru sulfidických vměstků měnil od 200 % do 100 %“. Studie upřednostňovala globoidní mangan-sulfidické vměstky pro obrábění automatových ocelí, tento výsledek však neznamená, že globulární částice jsou všeobecně lepší. Aktivními proměnnými zůstávají materiál nástroje, posuv, řezná rychlost, chování při zpevňování, pevnost matrice, mazání a požadavky na řízení tvorby třísky.
Vápníkové zpracování musí být posuzováno také ve vztahu k požadavkům na jakost oceli. Oceli SAE/AISI 11xx obsahují přidanou síru, která vytváří nadbytečné vměstky sulfidu manganu, zatímco oceli SAE/AISI 12xx obsahují přibližně 0,04–0,12 % fosforu jako další proměnnou související s obrobitelností. Práce Přísady do oceli a železa pro zlepšení obrobitelnosti, prezentovaná na sympoziu ASTM International v roce 2024, označuje síru, olovo, selen, tellur, fosfor, dusík, poměr manganu k síře a specifikace ASTM za konstrukční proměnné. Vápník je jedním z regulačních prvků tohoto systému, nikoli náhradou za řízení matrice a celé populace vměstků. U nerezových automatových ocelí mohou sulfidy působit jako „tuhá maziva na rozhraní nástroj–obrobek“; norma BS EN 10088 povoluje u obráběcích variant některých jakostí přídavky síry 0,015 % nebo 0,030 %.
Procesní okno je úzké. Příliš malé množství vápníku ponechává chování oxidu hlinitého a sulfidu manganu z velké části nezměněné. Příliš velké množství vápníku může vytvářet sulfid vápenatý nebo oxidické fáze bohaté na vápník, nepředvídatelně spotřebovávat síru a kyslík a vést ke vzniku vměstků s nevhodným chováním při deformaci. Využití vápníku je zvláště citlivé, protože vápník má při teplotách výroby oceli vysoký tlak par a rychle reaguje se struskou, vyzdívkou, rozpuštěným kyslíkem a sírou. Rychlost přidávání drátu, hloubka vstřikování, míchání argonem, stav strusky a prodleva před odléváním ovlivňují vrcholovou koncentraci rozpuštěného vápníku i její pokles.
Praxe odlévání tyto chyby rychle odhalí. Nedostatečná modifikace oxidů může ponechat pevné shluky oxidu hlinitého, které omezují průchod ponornou výlevkovou trubicí. Nadměrné nebo nesprávně načasované přidání vápníku může vytvářet pevné fáze bohaté na vápník, produkty reoxidace nebo aglomeráty, které rovněž ucpávají průtok. Výlevková trubice, kterou lze odlévat bez problémů, není důkazem, že populace sulfidů bude mít požadované chování při obrábění; chování trysky a chování při řezání mohou vyžadovat odlišné chemické složení vměstků.

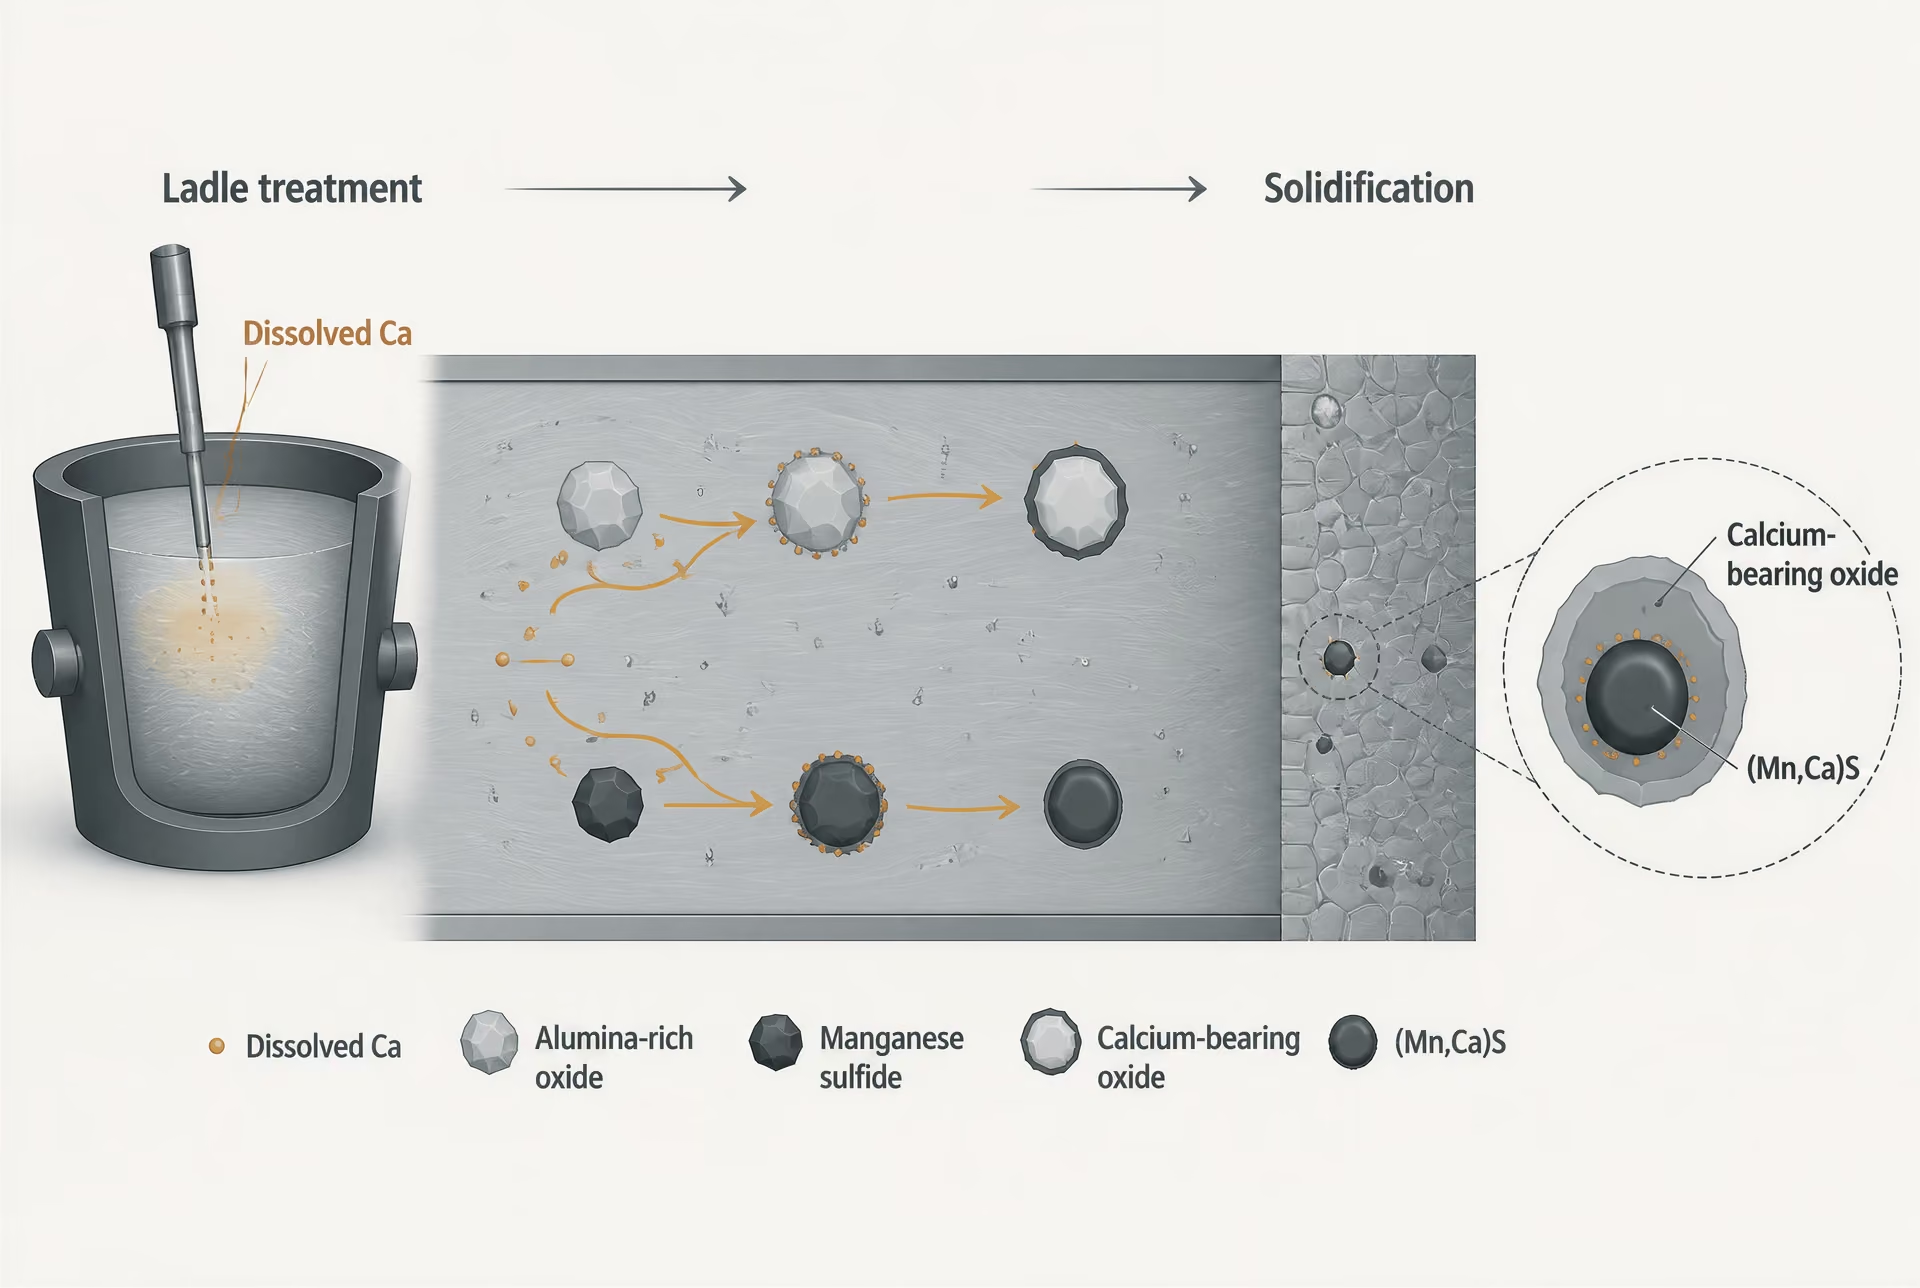
Termodynamická predikce rozdělení vápníku
Termodynamické výpočty pomáhají stanovit procesní okno před provozními zkouškami. Základní otázkou je, jak se vápník rozdělí mezi oxidické a sulfidické reakce při převažujících aktivitách Ca, O, S, Al, Mn a dalších prvků. Vápník může nejprve redukovat nebo modifikovat oxidický vměstek a následně reagovat se sírou, případně mohou reakce zahrnující síru spotřebovat dostupný vápník dříve, než bude modifikace oxidů dokončena. Rovnovážné modely mohou odhadnout, zda stabilní oblast vměstků obsahuje oxid hlinitý, hlinitany vápenaté, CaS, (Mn,Ca)S nebo kompozitní fáze.
Takové predikce vyžadují namísto samotných nominálních objemových koncentrací aktivity. Přenos strusky, rozpuštěný kyslík, aktivita hliníku, teplota a skutečná účinnost využití vápníku určují chemické prostředí, kterému je vměstek vystaven. Vypočtená fázová hranice je proto vodítkem pro proces, nikoli zárukou. Ztráty vápníku odparem, přechodem do strusky, reakcí s vyzdívkou a flotací mění skutečné podmínky, zatímco segregace při tuhnutí po zpracování mění lokální aktivity manganu a síry.
Praktickým cílem bývá rozmezí obsahu vápníku, v němž se oxidické vměstky během odlévání stávají deformovatelnými nebo kapalnými, zatímco sulfidy si po válcování zachovají řízený tvar. Tento cíl se může lišit mezi aplikací na vysokorychlostním automatu, kde převládá požadavek na segmentaci třísky a nízkou řeznou sílu, a operací citlivou na životnost nástroje, kde má větší význam globulární tvar sulfidů a omezení abrazivního působení.
Konečné ověření musí být metalografické. Norma ISO 4967:2026 stanovuje mikrographické určování nekovových vměstků ve válcovaných nebo kovaných výrobcích z oceli s „redukčním poměrem nejméně 3“, zároveň však upozorňuje, že její standardní srovnávací obrazová tabulka není pro automatové oceli zcela použitelná. Při hodnocení by se proto mělo zaznamenávat chemické složení vměstků, jejich morfologie, rozdělení velikostí, plošný podíl a orientace s využitím analýzy obrazu nebo mikroskopie vhodné pro danou technickou otázku. Samotné hodnocení čistoty nemůže prokázat úspěšnost vápníkového zpracování. O tom, zda ocel poskytne zamýšlené chování při obrábění, rozhoduje konečná populace vměstků, nikoli přídavek vápníku ve formě drátu, vypočtená rovnováha nebo historie chování výlevkové trubice.

Volně obrobitelné korozivzdorné oceli: kompromis v korozní odolnosti
Korozivzdorná ocel se nestane snadněji obrobitelnou pouze proto, že se do ní přidá síra. Výsledek závisí na obsahu síry, dostupnosti manganu, chemickém složení vměstků, jejich tvaru, plošném podílu, matrici oceli a řezných podmínkách. Přídavek síry, který zlepšuje dělení třísek u jedné austenitické jakosti, může u jiné vést k odlišné rovnováze mezi opotřebením nástroje, korozní odolností, svařitelností a pevností v příčném směru.
Důvod je metalurgický. Síra má v austenitické korozivzdorné oceli omezenou rozpustnost a slučuje se především s manganem za vzniku sulfidu manganu MnS. Tyto vměstky narušují kov během obrábění. Mohou narušit spojitost třísky, snížit energii potřebnou ke smykovému oddělení materiálu a působit jako tuhá maziva na rozhraní nástroje a obrobku, jak popisuje British Stainless Steel Association (BSSA). Tento účinek je užitečný při vrtání, soustružení a obrábění na automatech, avšak vměstky zároveň vytvářejí lokální chemické a mechanické nespojitosti.
Sulfidické vměstky v austenitických korozivzdorných ocelích
U konvenční austenitické jakosti odolné proti korozi přispívají čistota a kontrola vměstků ke kvalitě povrchu a provozním vlastnostem. U volně obrobitelné jakosti jsou některé vměstky zaváděny záměrně. To z nich však nedělá pouhé nečistoty. Inženýrské řízení vměstků upravuje jejich složení, množství, rozdělení velikostí a morfologii prostřednictvím parametrů výroby oceli a zpracování.
Vměstky MnS jsou zvláště důležité, protože jejich tvar se během tváření za tepla mění. Válcované sulfidy se běžně mění v protáhlé řetízky, zatímco úprava vápníkem nebo změněná chemie síry může vést ke vzniku globulárnějších částic. Tyto formy nevedou ke stejné odezvě při obrábění. Studie z roku 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel uváděla vliv na řeznou sílu v pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Protáhlé sulfidy snižovaly řeznou sílu účinněji, zatímco globulární sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Řeznou sílu a životnost nástroje proto nelze považovat za zaměnitelné ukazatele obrobitelnosti.
Samostatná studie University of Liège z roku 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, uváděla index obrobitelnosti, který se „měnil od 200 % do 100 % v závislosti na poměru tvaru sulfidických vměstků“. Výsledek podporuje jasný technický závěr: důležitá není pouze procentní koncentrace síry, ale také geometrie vměstků. Vysoký plošný podíl protáhlých sulfidů může napomáhat segmentaci třísky, avšak nadměrná tvorba řetízků může zhoršovat tažnost v příčném směru a vytvářet preferenční dráhy růstu trhlin. Menší, globulárnější vměstky mohou omezovat opotřebení hřbetu nástroje, avšak méně napomáhat dělení třísek.
Výsledek ovlivňuje také okolní matrice. Austenitické korozivzdorné oceli se při obrábění deformačně zpevňují, mají relativně nízkou tepelnou vodivost a na břitu nástroje mohou vytvářet značné teplo. Řezná rychlost, posuv, hloubka řezu, materiál nástroje, geometrie břitu, chladicí kapalina a stav deformačního zpevnění mohou měnit přínos dané populace vměstků. Práce ASTM International ze sympozia v roce 2024, Additives to Steel and Iron for Improved Machinability, pojednává o síře, olovu, selenu, telluru, fosforu, dusíku, poměru manganu k síře a příslušných specifikacích ASTM jako o vzájemně se ovlivňujících konstrukčních proměnných. Žádná jediná cílová hodnota obsahu síry nepředpovídá obráběcí vlastnosti napříč všemi jakostmi korozivzdorných ocelí.
Nevýhoda z hlediska koroze vzniká proto, že sulfidické vměstky a okolní rozhraní se mohou stát přednostními místy lokalizovaného napadení. MnS se v prostředí obsahujícím chloridy nebo v kyselém prostředí může rozpouštět či částečně rozpouštět, čímž vzniká místo iniciace důlku. Tvar vměstku ovlivňuje exponované rozhraní: protáhlé řetízky mohou vytvářet delší a vzájemně propojenější dráhy ve směru válcování, zatímco globulární částice mají jiný poměr povrchu k objemu. Skutečné riziko závisí na pasivačním chování, chemickém složení vměstků, jakosti povrchu, koncentraci chloridů, teplotě, zbytkových napětích a čištění po obrábění. Přídavky síry automaticky nevedou k poruše, snižují však rezervu dostupnou pro náročné provozní podmínky.
Sulfidické přídavky mohou ovlivnit také vlastnosti v příčném směru a svařitelnost. Vměstky podobné řetízkům snižují tažnost a houževnatost výrazněji napříč směrem válcování než podél něj. Při svařování mohou vměstky a oblasti bohaté na síru přispívat k citlivosti na trhliny za tepla, ke změněné čistotě svarového kovu nebo ke snížení korozní odolnosti v blízkosti svaru. Výsledek závisí na procesu svařování, tepelném příkonu, přídavném kovu, sevření spoje a chemickém složení jakosti. U volně obrobitelné korozivzdorné oceli specifikované pro obráběné součásti nelze předpokládat stejnou vhodnost ke svařování nebo pro tlakové použití jako u její varianty s nižším obsahem síry.
Obrobitelné varianty podle BS EN 10088
BS EN 10088 uznává, že obrobitelnost lze specifikovat řízeným chemickým složením, nikoli ji považovat za náhodný důsledek nedostatečné čistoty. Podle BSSA norma u některých jakostí korozivzdorných ocelí umožňuje obrobitelné varianty s přídavkem síry 0,015 % nebo 0,030 %. Tyto hodnoty představují přídavky nebo přípustné varianty chemického složení v rámci požadavků na konkrétní jakosti; nejde o univerzální recept pro každou austenitickou korozivzdornou ocel.
Označení jakosti je proto nutné číst společně s označením normy a požadavky na výrobek. Často používanou volně obrobitelnou austenitickou jakostí je X8CrNiS18-9 (1.4305), která odpovídá běžně používanému označení 303 v jiných systémech označování. Označení s obsahem síry identifikuje záměrnou úpravu obrobitelnosti, nikoli obecnou vlastnost každé korozivzdorné oceli označené 303 nebo všech výrobků prodávaných pod rovnocennými obchodními označeními. Jiné jakosti mohou mít odlišné limity obsahu síry, odlišné korozní chování a různá omezení svařování nebo tváření.
Toto rozlišení je důležité při porovnávání jakosti modifikované sírou s jakostmi X5CrNi18-10 (1.4301) nebo X5CrNiMo17-12-2 (1.4401). Jejich jmenovité skupiny slitin odolných proti korozi se mohou zdát podobné, avšak jejich populace vměstků, limity obsahu síry, odezva na deformační zpevnění a historie zpracování se mohou lišit. Obrobitelná varianta může být obráběna s menší silou, avšak může vykazovat vyšší citlivost k důlkové korozi nebo nižší tažnost v příčném směru. Naopak jakost s nízkým obsahem síry může vyžadovat pečlivější volbu nástroje a řízení třísek, přičemž si zachová lepší odolnost v korozně náročném provozu.
Kontrola musí odpovídat otázce, kterou je třeba zodpovědět. ISO 4967:2026 specifikuje metalografické stanovení nekovových vměstků ve válcovaných nebo kovaných ocelových výrobcích se stupněm prokování „nejméně 3“, současně však upozorňuje, že její standardní srovnávací tabulka není pro volně obrobitelné oceli zcela použitelná. Hodnocení podle tabulky může popsat závažnost vměstků, samo o sobě však nestanovuje řeznou sílu, opotřebení nástroje, odolnost proti důlkové korozi ani spolehlivost svaru. Měření vměstků by proto mělo uvádět vlastnosti relevantní pro hodnocenou vlastnost: složení, poměr stran, rozdělení velikostí, rozteč, plošný podíl a orientaci.
- Pomoc při obrábění
- Sulfidické vměstky mohou na rozhraní nástroje a obrobku působit jako pevná maziva
- Přípustné varianty obsahu síry
- 0,015 % nebo 0,030 % pro některé jakosti podle BS EN 10088
- Možné nevýhody
- Citlivost k důlkové korozi, snížená příčná tažnost a obavy týkající se svařitelnosti
- Požadované porovnání
- Odezva při obrábění společně s korozí, směrem zatížení a výrobním postupem
Praktický kompromis je záměrný, nikoli záhadný. Síra může způsobit, že se austenitická korozivzdorná ocel obrábí předvídatelněji, avšak stejné sulfidy mohou snižovat korozní odolnost a vlastnosti v příčném směru. Volba musí propojovat označení jakosti a limity podle BS EN 10088 s obráběcí operací součásti, prostředím, směrem zatížení a způsobem výroby. Neexistuje jediná obecná vlastnost „obrobitelné korozivzdorné oceli“; existuje pouze konkrétní matrice a konkrétní populace vměstků působící za konkrétních provozních a řezných podmínek.
Opotřebení Nástroje, Řezná Síla a Neintuitivní Optimální Hodnota
Proč nižší řezná síla neznamená totéž co delší životnost nástroje
Vměstek podporující obrobitelnost nepřináší jeden univerzální přínos při obrábění. Jeho účinek závisí na tom, zda je sledovaným výsledkem řezná síla, segmentace třísky, opotřebení hřbetu, žlábkové opotřebení, jakost povrchu nebo objem materiálu odebraného před dosažením stanovené hranice životnosti nástroje. Tyto výsledky se mohou vyvíjet různými směry, protože populace vměstků mění jak deformaci obrobku, tak kontaktní podmínky u nástroje.
Studie z roku 1995 Vliv složení, tvarového faktoru a plošného podílu sulfidických vměstků na obrobitelnost resulfurizované automatové oceli uvedla jasný příklad. Vliv sulfidických vměstků na řeznou sílu se řídil pořadím MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Ještě důležitější je, že protáhlé sulfidy snižovaly řeznou sílu účinněji, zatímco globulární sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Nejde o rozpor. Je to varování před tím, abychom „obrobitelnost“ považovali za jedinou měřenou vlastnost.
Protáhlé sulfidy manganu mají tendenci orientovat se ve směru válcování. Během obrábění mohou tyto vměstky podporovat lokální oddělování materiálu a segmentaci třísky, čímž snižují sílu potřebnou k usmyknutí třísky. Mohou také narušovat spojitost matrice v blízkosti primární smykové zóny. Výsledkem může být nižší naměřená hlavní řezná síla, zejména pokud směr zkoušky a směr válcování vedou k příznivé orientaci vměstků.
Stejné protáhlé částice však mohou vytvářet méně příznivé podmínky v kontaktu s nástrojem. Dlouhý sulfidický řetězec může procházet řeznou zónou jako opakující se směrová nespojitost. Může odhalovat tvrdší sousední fáze, podporovat přerušovaný kontakt nebo vytvářet lokální koncentrace napětí na nově vytvořeném povrchu. Globulární vměstky rozkládají toto narušení na kratší rozměr a mohou vytvářet rovnoměrnější sled drobných lomových nebo mazacích účinků. Nástroj tak může být vystaven menšímu abrazivnímu či adhezivnímu poškození, i když je řezná síla vyšší.
Studie Univerzity v Lutychu Kvantitativní analýza sulfidických vměstků v automatových ocelích a jejich vliv na obrobitelnost (1995) uvádí index obrobitelnosti, který se „v závislosti na poměru tvaru sulfidických vměstků měnil od 200 % do 100 %“. Studie rovněž upřednostnila globoidní sulfidické vměstky manganu z hlediska obrobitelnosti při automatovém obrábění. Tento výsledek nestanovuje univerzálně optimální tvar; ukazuje, že samotná změna poměru tvaru může podstatně změnit pořadí ocelí. Důležitý je také plošný podíl a rozdělení velikosti. Malá populace velkých vměstků se může chovat jinak než stejný plošný podíl rozdělený mezi mnoho jemných částic.
Matrice může účinek vměstků zcela převrátit. Vyšší pevnost obrobku zvyšuje smykové napětí a často také řeznou sílu, zatímco tvrdý martenzit, bainit nebo rozptýlené karbidy mohou zvyšovat abrazivní působení na hřbetu nástroje. Měkčí feritická matrice může umožnit snadnější oddělování třísky, avšak přílišná měkkost může podporovat tvorbu nárůstku a adhezi. Rozteč perlitu, tváření za studena, tepelné zpracování a zbytkové napětí rovněž ovlivňují, jak se vměstek během obrábění otevírá. Síra proto není samostatným prostředkem řízení obrobitelnosti. Příručka ASM uvádí jako vzájemně působící řídicí faktory chemické složení, mikrostrukturu, úroveň pevnosti, řezné podmínky, řezné kapaliny a materiál nástroje; zároveň konstatuje, že síra může výrazně změnit chování při obrábění u legovaných ocelí prokalitelných v celém průřezu.
Chemické složení jakosti oceli ilustruje záměr návrhu materiálu. Oceli SAE/AISI 11xx obsahují přidanou síru, která vytváří přebytečné sulfidické vměstky manganu podporující lámání třísky a mazání. Oceli SAE/AISI 12xx navíc obsahují přibližně 0,04–0,12 % fosforu, který může dále ovlivňovat deformaci matrice a tvorbu třísky. V olovnaté resulfurizované oceli se olovo může vyskytovat společně se sulfidickými vměstky nebo jako volné částice olova, čímž mění chování rozhraní, aniž by nahrazovalo úlohu sulfidu manganu. Práce z vědeckého sympozia ASTM International z roku 2024 uvádí jako proměnné při návrhu obrobitelnosti síru, olovo, selen, tellur, fosfor, dusík, poměr manganu k síře a příslušné specifikace ASTM. Správná otázka tedy nezní „Kolik je přítomno síry?“, ale „Jakou populaci vměstků a jakou matrici vytvořilo toto chemické složení a zpracování?“
Opotřebení hřbetu, žlábkové opotřebení a procesní podmínky
Opotřebení hřbetu vzniká v oblasti hřbetní plochy, která se třením dotýká obrobeného povrchu. Výrazně je ovlivňují teplota, abrazivně působící tvrdé fáze, kluzná dráha, pevnost obrobku a stabilita řezné hrany. Globulární populace sulfidů může snižovat opotřebení hřbetu tím, že narušuje adhezi mezi kovem a nástrojem a působí jako pevné mazivo; výsledek však závisí na tom, zda jsou částice dostatečně velké, aby ovlivnily kontakt, a zda matrice obsahuje karbidy nebo jiné abrazivní složky.
Žlábkové opotřebení vzniká na čelní ploše, po níž kloužou horké třísky. Přispívat k němu mohou difuze, adheze, chemická reakce i mechanické obrušování. Řezná rychlost je zvláště důležitá, protože s její rostoucí hodnotou prudce stoupá teplota. Vměstek, který při střední řezné rychlosti snižuje sílu, nemusí při vysoké rychlosti snižovat žlábkové opotřebení, pokud mění délku kontaktu třísky nebo přináší reaktivní složky do rozhraní nástroj–tříska. Důležitá je také jakost nástroje: nástroje z karbidu, povlakovaného karbidu, keramiky, cermetu a kubického nitridu boru reagují odlišně na teplo, difuzi, vyštipování řezné hrany a chemické interakce.
Posuv a hloubka řezu mění sílu a tepelné zatížení nezávisle na morfologii vměstků. Vyšší posuv zvyšuje tloušťku nedeformované třísky a zatížení řezné hrany; větší hloubka řezu zvyšuje úběr materiálu a může v průřezu obrobku zapojit odlišnou populaci vměstků. Rozhodující je také směr obrábění, zejména u válcované oceli. Obrábění rovnoběžně se sulfidickými řetězci není ekvivalentní obrábění napříč těmito řetězci. Řezná kapalina může snižovat teplotu, omezovat adhezi a odvádět třísky, avšak některé podmínky použití kapaliny mění zdánlivý přínos vměstků tím, že jejich mazací účinek potlačují nebo zesilují. Suché obrábění, zaplavovací chlazení, mazání minimálním množstvím kapaliny a vysokotlaké chlazení by neměly být považovány za vzájemně zaměnitelné zkušební podmínky.
Automatové korozivzdorné oceli činí mechanismus na rozhraní obzvláště zřetelným. British Stainless Steel Association popisuje sulfidické vměstky jako „pevná maziva na rozhraní nástroj–obrobek“ a uvádí obrobitelné varianty podle BS EN 10088 s přídavkem síry 0,015 % nebo 0,030 % u některých jakostí. Toto tvrzení popisuje interakci materiálu a procesu, nikoli zaručené snížení každého druhu opotřebení. Úprava vápníkem může měnit složení a morfologii oxidů a sulfidů; termodynamická předpověď rozdělení vápníku mezi oxidy a sulfidy pomáhá řídit výslednou populaci, avšak odezva při obrábění stále závisí na matrici a zkušebních podmínkách.
Každé tvrzení o obrobitelnosti by proto mělo uvádět použitou metriku a podmínky: maximální nebo ustálenou řeznou sílu, šířku opotřebení hřbetu, hloubku žlábkového opotřebení, kritérium životnosti nástroje, řeznou rychlost, posuv, hloubku řezu, materiál a jakost nástroje, řeznou kapalinu, orientaci obrobku a mikrostrukturu. Měření vměstků musí reprezentovat vlastnost, která je hodnocena. Norma ISO 4967:2026 specifikuje mikrostrukturní stanovení nekovových vměstků ve válcovaných nebo kovaných ocelových výrobcích se stupněm prokování nejméně 3, zároveň však upozorňuje, že její standardní referenční obrazová stupnice není pro automatové oceli zcela použitelná. Počítání vměstků podle standardní obrazové stupnice proto může popisovat čistotu oceli, aniž by předpovídalo životnost nástroje. Konstrukce vměstků znamená společné řízení chemického složení, množství, rozdělení velikosti a morfologie a výběr dané populace pro skutečný cíl obrábění, nikoli pro jediné atraktivní měření řezné síly.
Poruchové režimy způsobené špatně kontrolovanými vměstky
Automatová ocel obětuje část provozních vlastností ve prospěch snadnějšího obrábění, avšak výsledné vlastnosti nejsou dány pouze obsahem síry. Síra, kyslík, vápník, přísady prvků vzácných zemin, olovo, fosfor a poměr manganu k síře určují, které vměstky vzniknou; válcování a kování následně určují, jak budou tyto vměstky rozloženy a jaký budou mít tvar. Výsledkem může být vynikající lámání třísky na soustruhu, ale nepřijatelná únavová odolnost zatěžované součásti.
Inženýrství vměstků znamená řízení „složení, množství, rozdělení velikostí a morfologie“, jak je definováno v přehledu z roku 2018 Nekovové vměstky v ocelích – původ a řízení. Tyto proměnné musí být posuzovány ve vztahu k provozní vlastnosti, která je předmětem zkoumání. Leštěný podélný výbrus může odhalit protáhlé sulfidy vysvětlující lámání třísky, avšak o trojrozměrné populaci vměstků určující únavu v příčném směru může vypovídat jen málo. Měření proto není totéž co inženýrské řízení. ISO 4967:2026 specifikuje mikrografické stanovení nekovových vměstků ve válcovaných nebo kovaných ocelových výrobcích s „redukčním poměrem nejméně 3“, zároveň však upozorňuje, že její standardní referenční diagram není pro automatové oceli zcela použitelný. Klasifikace podle diagramu nemůže nahradit analýzu vměstků zaměřenou na konkrétní vlastnost.
Řetízkovité vměstky, shluky a anizotropie
V oceli s opětovně zvýšeným obsahem síry se mangan slučuje se sírou za vzniku MnS. Během válcování se měkké sulfidy deformují snadněji než okolní ocel a mění se v dlouhé, tenké řetízkovité útvary orientované ve směru válcování. Tato morfologie často zlepšuje obrobitelnost: nástroj může stříhat přes slabé roviny, třísky se snadněji lámou a sulfidické filmy mohou snižovat tření na rozhraní řezu. Oceli SAE/AISI 11xx záměrně obsahují přidanou síru právě z tohoto důvodu. Oceli SAE/AISI 12xx obsahují navíc fosfor, přibližně 0,04–0,12 %, který dále ovlivňuje tvorbu třísky a řezné síly.
Stejné uspořádání vytváří směrově závislé vlastnosti. Trhlina šířící se rovnoběžně se sulfidickým řetízkem může propojovat vměstky na značnou vzdálenost, zatímco trhlina zatěžovaná příčně ke směru válcování se setkává s odlišnou posloupností překážek. Tažnost při tahovém namáhání, rázová houževnatost, zúžení a únavová pevnost se proto mohou mezi podélnými a příčnými zkušebními tělesy výrazně lišit. Ocel může vyhovět podélnému hodnocení vměstků, a přesto zůstat náchylná k porušení v příčně namáhané hřídeli, čepu nebo součásti zatížené tlakem.
Plošný podíl je stejně důležitý jako délka jednotlivých vměstků. Zvyšování obsahu sulfidů obvykle zvyšuje počet potenciálních slabých rozhraní a vysoká četnost vměstků může spojit jinak neškodné vměstky do souvislé dráhy poškození. Velké řetízkovité vměstky jsou obzvláště škodlivé, protože v oblastech jejich konců dochází ke koncentraci napětí. Při cyklickém zatěžování může k oddělování na rozhraní sulfid–matrice dojít ještě předtím, než se jmenovité napětí přiblíží mezi kluzu.
Shluky vytvářejí druhý poruchový režim. Několik oxidických nebo sulfidických částic nacházejících se blízko sebe se elasticky ovlivňuje, čímž vzniká účinnější defekt, než by naznačovala kterákoli jednotlivá částice. Shluky mohou vznikat v důsledku nedostatečného odkysličení, reoxidace během odlévání, strhávání žáruvzdorného materiálu, nevhodné praxe při práci s mezipánví nebo lokální chemické segregace. Kování může shluk rozdělit na menší částice, ale může také vměstky rozprostřít do rovinného pásma. Ultrazvuková kontrola může takové oblasti odhalit, zatímco malé metalografické zorné pole je může zcela přehlédnout.
Tvar není pouze estetickou záležitostí. Studie Univerzity v Lutychu z roku 1995 uváděla index obrobitelnosti, který se „měnil od 200 % do 100 % s poměrem tvaru sulfidických vměstků“, a pro obrobitelnost automatové oceli upřednostňovala globoidní sulfid manganu. Jiná studie z roku 1995, Vliv složení, tvarového faktoru a plošného podílu sulfidických vměstků na obrobitelnost oceli s opětovně zvýšeným obsahem síry, zjistila vliv na řezné síly v pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Protáhlé sulfidy snižovaly řeznou sílu účinněji, zatímco globulární sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Výhodu při obrábění proto nelze přímo převést na konstrukční výhodu.
Úprava vápníkem názorně ukazuje problém řízení. Vápník může modifikovat oxid hlinitý a související oxidy na méně hranaté částice a měnit složení a morfologii sulfidů; termodynamické výpočty přitom předpovídají rozdělení vápníku mezi oxidy a sulfidy. Nedostatečně kontrolované vápníkové ošetření však může vést ke vzniku smíšených nebo nadměrně velkých vměstků namísto jednotné populace. Ošetření musí odpovídat čistotě oceli, podmínkám tuhnutí, válcovacímu režimu a předpokládanému provoznímu zatížení.
Únava, lom, koroze a povrchové vady
Tvrdé oxidické vměstky, zejména hranatý oxid hlinitý nebo komplexní hlinitany vápenaté, se chovají jinak než měkký MnS. Jejich tuhost a špatná adheze na rozhraní vytvářejí výrazné lokální koncentrace napětí. Únavová trhlina může vzniknout v rohu oxidického vměstku, na odděleném rozhraní nebo v plastické zóně vytvořené kolem částice. Po iniciaci může trhlina růst do matrice, i když je vměstek příliš malý na to, aby způsobil viditelnou lomovou vadu. Velké oxidy jsou obzvláště nebezpečné v ložiskových, ozubených a vysokopevnostních aplikacích, kde matrice poskytuje menší toleranci k lokálním defektům.
Riziko lomu se zvyšuje, když se vměstky kombinují se segregací nebo křehkou matricí. Fosfor může v ocelích SAE/AISI 12xx napomáhat snadnému obrábění, avšak segregace fosforu a stav po tepelném zpracování s vysokou pevností mohou snižovat houževnatost. Olovnaté oceli s opětovně zvýšeným obsahem síry vytvářejí další populaci vměstků: olovo se vyskytuje společně se sulfidickými vměstky nebo jako volné částice olova. Tyto částice mohou zlepšovat kontrolu tvorby třísky, zároveň však mohou oslabovat lokální soudržnost a komplikovat svařování, tváření za tepla, posuzování lomů a dodržování environmentálních požadavků.
Koroze představuje samostatný problém u korozivzdorné oceli. Sulfidické vměstky se mohou přednostně rozpouštět nebo vytvářet lokální chemické podmínky podporující vznik důlků, zejména pokud vměstky obsahují sulfid manganu vystavený na povrchu. Okolní oblast ochuzená o chrom nebo chemicky aktivní oblast se může stát místem iniciace, i když objemová matrice korozivzdorné oceli zůstává pasivní. Automatové korozivzdorné oceli využívají sulfidy jako „tuhá maziva na rozhraní nástroj–obrobek“, avšak tato funkce při obrábění nezaručuje odolnost proti důlkové korozi ani proti koroznímu praskání pod napětím. BS EN 10088 povoluje u některých jakostí varianty se zlepšenou obrobitelností s přídavkem síry 0,015 % nebo 0,030 %; povolený přídavek musí být posouzen ve vztahu ke specifikovanému koroznímu prostředí a nesmí být považován za neškodnou pomůcku při zpracování.
Povrchové vady často vznikají ještě před obráběním. Válcované vměstky, povrchové trhliny, puchýře a laminace se mohou otevřít při soustružení, broušení nebo leštění. Protažený vměstek v blízkosti povrchu se může vydrolit a zanechat podélnou rýhu; tvrdý oxid může vylomit břit nástroje nebo vytvořit potrhaný povrch. Pásma bohatá na sulfidy mohou u korozivzdorných výrobků rovněž způsobovat nerovnoměrnou odezvu při moření nebo leptání.
Obrobitelnost je řízena vzájemným působením pevnosti matrice, složení, populace vměstků, řezné rychlosti, posuvu, řezné kapaliny a materiálu nástroje, jak zdůrazňuje ASM Handbook. Konstrukční vlastnosti mají jinou prioritu: minimalizovat zárodky trhlin, kontrolovat směrovost a bránit škodlivé chemické aktivitě. Sympozium ASTM z roku 2024 Přísady do oceli a železa pro zlepšení obrobitelnosti proto pojednává o síře, olovu, selenu, telluru, fosforu, dusíku, poměru manganu k síře a specifikacích ASTM jako o vzájemně propojených návrhových proměnných. Správná populace vměstků je ta, která splňuje požadavek na provozní vlastnosti, nikoli jednoduše ta, která vytváří nejnižší řeznou sílu.
Metalografický postup pro automatovou ocel
Užitečné zkoumání začíná technickou otázkou, nikoli požadavkem na stanovení stupně vměstnatosti. Otázka se může týkat lámání třísky, řezné síly, opotřebení hřbetu nástroje, iniciace únavového porušení, rozdílů mezi tavbami nebo toho, zda vápníkové ošetření vedlo k zamýšlenému zastoupení vměstků. Každá otázka vyžaduje jiné měření. Počet vměstků v zorném poli, který popisuje průměrný obsah nekovových vměstků, nemusí vysvětlit, proč dvě oceli s podobnými výsledky analýzy síry vytvářejí odlišné třísky nebo mají rozdílnou životnost nástroje.
Toto rozlišení je důležité, protože konstrukce vměstků se týká záměrně řízeného složení, množství, rozdělení velikostí a morfologie vměstků. Měření nekovových vměstků je pouze jednou částí této práce. Příručka ASM uvádí složení, mikrostrukturu, úroveň pevnosti, řezné podmínky, řeznou kapalinu a materiál nástroje jako vzájemně se ovlivňující faktory obrobitelnosti. Záznam o vzorku by proto měl obsahovat jakost oceli, formu výrobku, historii redukce, tepelné zpracování, analýzy síry a kyslíku, jsou-li k dispozici, jakost nástroje, řeznou rychlost, posuv, hloubku řezu a stav chladicí kapaliny.
Orientace odběru a příprava vzorku
Před řezáním zaznamenejte geometrii výrobku a směr válcování nebo kování. Podélný řez, rovnoběžný s hlavním směrem zpracování, zobrazuje sulfidické řetězce jako protažené útvary a obvykle je nejvíce vypovídajícím řezem pro tvorbu třísky a směrovou deformaci. Příčný řez, kolmý k tomuto směru, zobrazuje tutéž populaci v příčném průřezu a je vhodnější pro posouzení šířky, rozteče, shlukování a lokálního plošného podílu. Pokud se technická otázka týká anizotropie, únavy nebo předpokládaného pásu segregace, zkoumejte obě orientace z odpovídajících poloh.
Místo odběru musí být stanoveno předem, nikoli zvoleno až po nalezení atraktivního zorného pole. U tyčí, drátů a plechů určete polohu u povrchu, ve čtvrtině tloušťky a ve středu, pokud by segregace nebo vměstky na střednici mohly ovlivnit vlastnosti. Odebírejte replikované vzorky z více než jedné podélné polohy. Jediné leštěné zorné pole nemůže reprezentovat výrobní tavbu, zejména pokud jsou vměstky shlukované nebo pokud ocel obsahuje protažené sulfidy manganu.
Dělení vzorku by mělo minimalizovat zahřívání, rozmazávání a mechanickou deformaci. Abrazivní řezání s dostatečným chlazením je vhodnější než postup, který spálí okraj nebo vtírá měkké fáze do matrice. Olovnaté resírované oceli vyžadují zvláštní péči: olovo se může vyskytovat společně se sulfidickými vměstky nebo jako samostatné částice volného olova a nedostatečně kontrolované řezání může tyto složky uvolnit nebo rozmazat. Zalévání by mělo podepřít okraje a omezit vznik mezer kolem vzorku.
Broušení se provádí postupně jemnějšími brusivy; mezi jednotlivými kroky je nutné dostatečné čištění, aby nedocházelo k přenášení hrubých částic. Leštění musí odstranit deformaci, aniž by došlo k zaoblení vměstků nebo jejich vytržení z matrice. MnS je měkčí a deformovatelnější než mnoho oxidů v oceli; olovo je ještě měkčí. Nadměrný tlak, suchá lešticí tkanina nebo příliš dlouhé finální leštění mohou změnit vměstek v dutinu, rozmazat jej po povrchu nebo změnit jeho zdánlivý poměr stran. Lze použít finální leštění vhodným jemným diamantem nebo systémem s koloidním oxidem křemičitým, avšak postup by měl být ověřen na referenčním vzorku obsahujícím sulfidy a oxidy. Pokud je patrné vytržení vměstků, přípravu zopakujte, místo abyste vzniklé černé otvory považovali za skutečnou morfologii vměstků.
Nejprve prohlédněte neleptaný leštěný povrch. Leptání může odhalit ferit, perlit, martenzit nebo karbidy, ale může také zakrýt hranice vměstků a zkomplikovat prahování. Použijte samostatné leptané pozorování nebo uchovejte párové snímky ze stejného souřadnicového systému. Matrice není šum pozadí: tvrdost, pevnost, tepelné zpracování a deformace ovlivňují, jak se sulfidy deformují při válcování a jak vměstky interagují s břitem nástroje.
Klasifikace, analýza obrazu a vykazování výsledků
Klasifikujte vměstky podle pozorovatelné morfologie a, je-li to možné, také podle chemického složení. Oxidy se mohou vyskytovat jako izolované hranaté částice, kompaktní shluky nebo protažené oxidické řetězce. Sulfidy se v podélných řezech běžně objevují jako protažené MnS, zatímco sulfidy modifikované vápníkem mohou být globulárnější nebo nepravidelné. Přídavky vzácných zemin mohou vytvářet smíšené populace MnS–RE₂S₃. Chemické složení neurčujte pouze podle tvaru. Šedá zaoblená částice může být hlinitan vápenatý, sulfid vápenatý, komplexní oxidicko-sulfidický vměstek nebo artefakt přípravy.
ISO 4967:2026 poskytuje standardizovanou mikrografickou metodu pro stanovení nekovových vměstků ve válcovaných nebo kovaných ocelových výrobcích s „redukčním poměrem nejméně 3“. Její referenční tabulka a postup hodnocení mohou poskytnout společný základ pro porovnání populací oxidů a sulfidů, avšak samotná norma upozorňuje, že tabulka není pro automatové oceli zcela použitelná. Toto omezení je důležité. Velké protažené sulfidy záměrně přítomné v ocelích SAE/AISI 11xx a dodatečná chemie obsahující fosfor v ocelích SAE/AISI 12xx by neměly být považovány za náhodnou kontaminaci jen proto, že vedou k nápadně vysokému stupni hodnocení. Jakosti SAE/AISI 11xx obsahují přidanou síru, která vytváří nadbytečné vměstky sulfidu manganu; jakosti SAE/AISI 12xx navíc podle publikace Carbon and Alloy Steels v Mechanical Engineers’ Handbook z roku 2022 obsahují přibližně 0,04–0,12 % fosforu.
Používejte ISO 4967:2026 jako jednu část plánu charakterizace: uvádějte příslušnou redukci výrobku, orientaci řezu, metodu srovnávacích tabulek, základ hodnocení a případné odchylky od referenčního postupu. Pokud je předmětem obrobitelnost, doplňte kvantitativní měření. Na podélných snímcích měřte délku vměstků, šířku, poměr stran nebo poměr tvaru, rozteč, vzdálenost k nejbližšímu sousedovi a orientaci. Na příčných snímcích měřte ekvivalentní průměr, kruhovitost, shlukování a plošný podíl. Uvádějte počet zorných polí a celkovou analyzovanou plochu, nikoli pouze nejvíce zaplněné zorné pole.
Zvětšení a výběr zorných polí musí být jednoznačně uvedeny. Malé zvětšení zachytí shluky a dlouhé řetězce; velké zvětšení rozliší malé oxidy, sulfidy a složené částice. Uveďte objektiv, kalibrovanou velikost pixelu, způsob osvětlení, pravidla prahování a informaci, zda byly dotýkající se částice odděleny definovaným algoritmem. Používejte systematický nebo náhodný výběr zorných polí napříč předem definovanými oblastmi vzorku. Zorná pole nevybírejte proto, že potvrzují předpokládaný mechanismus. Uchovávejte původní snímky společně se zpracovanými binárními snímky, aby mohl posuzovatel rozlišit skutečnou částici od zbytků po leštění nebo vytržení vměstku.
Samotný plošný podíl je často nedostatečný. Ocel se stejným plošným podílem sulfidů může obsahovat dlouhé tenké řetězce nebo kompaktní globulární částice a tyto populace mohou vést k odlišnému chování při obrábění. Kvantitativní studie z roku 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, uváděla index obrobitelnosti, který „se v závislosti na poměru tvaru sulfidických vměstků měnil od 200 % do 100 %“, a pro obrobitelnost automatových ocelí upřednostňovala globoidní sulfidy manganu. Jiná studie z roku 1995 zjistila vliv na řeznou sílu v pořadí MnS, (Mn,Ca)S, MnS–RE₂S₃ a (Mn,Ca)S–RE₂S₃; protažené sulfidy snižovaly řeznou sílu účinněji, zatímco globulární sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Zdánlivý rozpor je právě podstatou problému: populace vměstků, která snižuje sílu, nemusí současně minimalizovat opotřebení.
Pokud výsledek ovlivňuje kontrolu jakosti nebo posuzovaný mechanismus, měla by morfologii doprovázet chemická analýza. Skenovací elektronová mikroskopie s energiově disperzní rentgenovou spektroskopií může rozlišit částice Mn-S od částic bohatých na oxidy nebo obsahujících vápník, ačkoli objem interakce, citlivost na lehké prvky a velikost částic představují určitá omezení. Elektronová mikroanalýza poskytuje u dostatečně velkých vměstků přesnější kvantitativní informace o složení. Automatizovaná analýza vměstků může sloužit k prozkoumání velkých ploch, zatímco vybrané částice lze zkoumat pomocí SEM-EDS, EPMA nebo případně krystalografickými metodami, jako je elektronová difrakce. Uvádějte použitou metodu, kalibrační standard, meze detekce, urychlovací napětí a informaci, zda bylo uvedené chemické složení změřeno přímo na částici, nebo odvozeno z okolních fází.
U nerezových automatových ocelí zaznamenávejte jakost podle obsahu síry a chemické složení vměstků, místo abyste síru považovali za jedinou proměnnou obrobitelnosti. BS EN 10088 u některých jakostí připouští varianty pro snadné obrábění s přídavkem síry 0,015 % nebo 0,030 % a sulfidické vměstky mohou působit jako „pevná maziva na rozhraní nástroj–obrobek“. Závěrečná zpráva by měla tyto poznatky propojit s řeznou zkouškou: složkami síly, tvarem třísky, opotřebením hřbetu, opotřebením čela, materiálem nástroje a řeznými podmínkami. Teprve potom metalografie ověřuje hypotézu o konstrukci vměstků, místo aby pouze přiřadila číslo čistoty.
Jak odpovědně specifikovat a porovnávat automatové oceli
Označení jakosti versus skutečná populace vměstků
Označení jakosti je zkratkou pro chemické složení a specifikaci, nikoli úplným popisem obrobitelnosti. Oceli SAE/AISI 11xx například obsahují přidanou síru, která podporuje vznik nadměrného množství vměstků sulfidu manganu. Oceli SAE/AISI 12xx přidávají také fosfor; Mechanical Engineers’ Handbook, Carbon and Alloy Steels uvádí pro tuto skupinu přibližně 0,04–0,12 % fosforu. Tato označení identifikují záměr při návrhu materiálu, ale jednoznačně nedefinují počet, tvar, chemické složení ani prostorové rozložení vměstků v konkrétní tavbě.
Dvě tavby prodávané pod stejným označením SAE/AISI se proto mohou při obrábění chovat odlišně. Obsah síry se může nacházet na různých místech povoleného rozsahu, zatímco mangan, kyslík, vápník, dusík a zbytkové nebo záměrně přidané prvky vzácných zemin mění vznik sulfidů a oxidů. Způsob odlévání, dezoxidace, ošetření vápníkem, válcování, kování, žíhání a konečné tváření za studena následně mění morfologii a orientaci vměstků. Samotný výsledek analýzy síry nemůže odhalit, zda ocel obsahuje dlouhé řetízky MnS náchylné ke vzniku trhlin, kratší modifikované sulfidy nebo smíšenou populaci kulovitých a protáhlých částic.
Toto rozlišení je důležité, protože „více vměstků“ není dostatečná specifikace. Inženýrství vměstků znamená řízení jejich chemického složení, množství, distribuce velikostí a morfologie prostřednictvím výroby a zpracování oceli. Přehledová práce z roku 2018, Non-metallic inclusions in steels – origin and control, označuje tyto čtyři proměnné za vzájemně propojené konstrukční parametry, nikoli za nezávislé ukazatele znečištění. Relevantní populace závisí na cíli obrábění. Dlouhé sulfidy mohou narušovat smykovou zónu a podporovat segmentaci třísky, zatímco zaoblené vměstky mohou snižovat abrazivní nebo adhezivní interakci na nástroji.
Důkazy z práce Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel (1995) ilustrují tento kompromis. Uváděné účinky na řeznou sílu následovaly pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. Protažené sulfidy snižovaly řeznou sílu účinněji, zatímco kulovité sulfidy účinněji omezovaly opotřebení hřbetu nástroje. Samostatná kvantitativní studie z Univerzity v Lutychu, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), uváděla index obrobitelnosti, který se „měnil od 200 % do 100 % v závislosti na poměru tvaru sulfidických vměstků“. Toto číslo varuje před redukcí obrobitelnosti na jediné pořadí: samotná geometrie vměstků změnila výsledek.
Stejná logika platí pro olovnaté jakosti. V olovnaté přesířené oceli se olovo může vyskytovat v souvislosti se sulfidickými vměstky nebo jako volné částice olova. U automatových korozivzdorných ocelí mohou sulfidy podle British Stainless Steel Association působit jako „pevná maziva na rozhraní nástroj–obrobek“. BS EN 10088 povoluje u některých jakostí korozivzdorných ocelí varianty se zvýšenou obrobitelností a přídavkem síry 0,015 % nebo 0,030 %, avšak toto povolení neznamená, že každá tavba se stejným označením bude mít při obrábění stejné chování. Rozhodující zůstávají základní matrice, rozpouštěcí zpracování, redukce za studena, obsah feritu nebo martenzitu a morfologie vměstků.
Ošetření vápníkem ukazuje, proč je nutné interpretovat chemické složení jako procesní proměnnou. Vápník může měnit složení a tvar oxidů a sulfidů a termodynamické výpočty mohou předpovídat rozdělení vápníku mezi oxidy a sulfidy. Uvedení přídavku vápníku samo o sobě nestačí: konečný výsledek závisí na obsahu rozpuštěného kyslíku, aktivitě síry, teplotě, načasování ošetření a následném tuhnutí. Specifikace by měla uvádět změřenou populaci vměstků, nikoli pouze zamýšlené ošetření.
Minimální soubor technických údajů
Odpovědné porovnání začíná přesnou identifikací: označením SAE/AISI nebo příslušným označením ASTM spolu s normou výrobku, číslem tavby, formou výrobku a stavem při dodání. Pokud jde o korozivzdornou ocel, uveďte označení přesně podle BS EN 10088 včetně informace, zda se jedná o sirnou variantu se zvýšenou obrobitelností. Požadavky ASTM musí být identifikovány přesnou specifikací materiálu a jejím vydáním, protože název jakosti ASTM nenahrazuje požadavky na chemické složení, mechanické vlastnosti a kontrolu.
Chemický záznam by měl zahrnovat uhlík, mangan, křemík, síru, fosfor, chrom, nikl, molybden, dusík, případně měřený kyslík a dále veškeré přídavky olova, selenu, teluru, vápníku nebo prvků vzácných zemin. Uvádějte skutečný rozbor tavby, nikoli pouze mezní hodnoty specifikace. Zvláštní pozornost si zaslouží poměr manganu k síře, protože ovlivňuje složení a tvar sulfidů; práce ze sympozia ASTM International z roku 2024, Additives to Steel and Iron for Improved Machinability, pojednává síru, olovo, selen, telur, fosfor, dusík a poměr manganu k síře jako vzájemně působící proměnné obrobitelnosti.
Vedle chemického složení uveďte tepelné zpracování a mechanický stav. Zahrňte žíhání, normalizační žíhání, kalení a popouštění, rozpouštěcí zpracování, precipitační zpracování, tažení nebo válcování za studena a naměřenou pevnost v tahu, mez kluzu, tažnost a tvrdost. ASM Handbook označuje chemické složení, mikrostrukturu, úroveň pevnosti, řezné podmínky, řezné kapaliny a materiál nástroje za vzájemně působící řídicí faktory. Síra může u legovaných ocelí pro průběžné kalení výrazně změnit chování při obrábění, avšak měkčí matrice může také nezávisle na obsahu síry snižovat řeznou sílu.
Údaje o vměstcích musí popisovat jejich typ, chemické složení, morfologii, distribuci velikostí a plošný podíl. Pokud to použitá metoda umožňuje, uvádějte populace MnS, oxysulfidů, oxidů, karbidů, nitridů, vměstků obsahujících olovo, vápníkem modifikovaných vměstků nebo vměstků obsahujících prvky vzácných zemin. Uveďte délku, šířku, poměr stran nebo tvarový faktor, ekvivalentní průměr, četnost a plošný podíl, přičemž pro protáhlé a kulovité částice uveďte samostatné distribuce. Zahrňte orientaci leštěné roviny: podélnou, příčnou nebo ve směru tloušťky. Podélný výbrus může délku řetízků nadhodnocovat, zatímco příčný výbrus může lépe reprezentovat plochu jejich průřezu.
ISO 4967:2026 stanovuje mikrografické určování nekovových vměstků ve válcovaných nebo kovaných ocelových výrobcích s „redukcí nejméně 3“. Její standardní referenční tabulka není pro automatové oceli zcela použitelná, a proto by hodnocení podle ISO 4967 nemělo být prezentováno jako úplný popis inženýrství vměstků. Jde o měření v přesně vymezeném rozsahu, nikoli o přímý index obrobitelnosti. Pokud je pro technickou otázku rozhodující tvar, chemické složení nebo trojrozměrné rozložení, použijte obrazovou analýzu nebo doplňkovou metodu.
Nakonec uveďte experiment obrábění s dostatečnými podrobnostmi, aby jej bylo možné zopakovat: operaci, geometrii obrobku, řeznou rychlost, posuv, hloubku řezu, záběr, přerušovaný nebo nepřerušovaný řez, materiál a jakost nástroje, geometrii nástroje, přípravu břitu, povlak nástroje, typ a přívod řezné kapaliny, tuhost stroje a kritérium životnosti nástroje. Zaznamenejte tvar třísky, složky řezné síly, výkon, drsnost povrchu, nárůstek, místo opotřebení a opotřebení nástroje. Opotřebení hřbetu musí být uvedeno spolu s metodou měření a mezní hodnotou; opotřebení čela, vrubové opotřebení, vylamování břitu a katastrofické porušení by neměly být skryty pod jedinou hodnotou „životnosti nástroje“.
Porovnání jsou obhajitelná pouze tehdy, když se shoduje stav oceli a zkušební podmínky. Pokud jedna zkouška používá povlakovaný slinutý karbid s intenzivním chlazením a druhá nepovlakovaný slinutý karbid při obrábění za sucha, jejich pořadí podle vměstků může popisovat spíše řezné systémy než samotné oceli. Název jakosti porovnání zahajuje. Skutečná populace vměstků a změřená odezva při obrábění je uzavírá.
Rozhodovací rámec pro konstrukci vměstků
Konstrukce vměstků začíná požadavkem na obrábění, nikoli pevně stanoveným obsahem síry nebo preferovaným počtem vměstků. Nekovový vměstek není v automatové oceli automaticky vadou: o tom, zda napomáhá dělení třísky, snižuje řeznou sílu, urychluje opotřebení hřbetu nástroje nebo iniciuje únavové poškození, rozhoduje jeho složení, množství, velikostní distribuce, morfologie a vztah k okolní matrici. Stejná populace vměstků může jednu sledovanou charakteristiku zlepšit a jinou zhoršit.
Toto rozlišení odděluje měření od inženýrského návrhu. Norma ISO 4967:2026 stanovuje metalografické stanovení nekovových vměstků ve válcovaných nebo kovaných ocelových výrobcích se stupněm redukce nejméně 3, zároveň však upozorňuje, že její standardní srovnávací tabulka není pro automatové oceli zcela použitelná. Porovnání s tabulkou může popsat, co je přítomno, aniž by ukázalo, zda vměstky vytvářejí požadované chování při obrábění. Měření proto musí odpovídat položené otázce: pro obrábění poměry rozměrů ve dvourozměrném obraze, pro analýzu lomu trojrozměrné rozměry částic, pro únavu plošný podíl a vzdálenost mezi částicemi a při posuzování regulace oxidů a sulfidů složení nebo identifikace fází.
Stanovte prioritu podle cíle obrábění
Prvním rozhodnutím je určit, která charakteristika obrábění je nejdůležitější. Řízení tvorby třísky, řezná síla, opotřebení hřbetu nástroje, jakost povrchu, únavová životnost, korozní odolnost a rozměrová stabilita nevyžadují stejnou populaci vměstků.
Pro řízení tvorby třísky je často účinný protáhlý sulfid manganu, protože se deformuje společně s obrobkem a podporuje dělení třísky. Oceli SAE/AISI 11xx obsahují přidanou síru, která vytváří přebytečné vměstky sulfidu manganu, čímž podporuje lámání třísky a snižuje tření v řezné zóně. Oceli SAE/AISI 12xx obsahují přibližně 0,04–0,12 % fosforu, který může zvýšit obrobitelnost zkřehnutím matrice a změnou tvorby třísky, fosfor však zároveň ovlivňuje houževnatost a svařitelnost. V olovnaté přesířené oceli se olovo může vyskytovat společně se sulfidickými vměstky nebo jako volné částice olova; jejich umístění a distribuce jsou důležitější než nominální obsah olova posuzovaný izolovaně.
Řezná síla představuje jiný cíl. Studie z roku 1995 Účinky složení, tvarového faktoru a plošného podílu sulfidických vměstků na obrobitelnost přesířené automatové oceli uváděla vliv na řeznou sílu v pořadí MnS, (Mn,Ca)S, MnS–RE2S3 a (Mn,Ca)S–RE2S3. V tomto srovnání snižovaly protáhlé sulfidy řeznou sílu účinněji než globoidní sulfidy. Tento výsledek by však neměl být převáděn na univerzální pravidlo. Vměstek, který snižuje sílu potřebnou ke smykovému oddělení třísky, může pro nástroj vytvářet méně příznivé abrazivní nebo adhezivní prostředí.
U opotřebení hřbetu nástroje se preference může obrátit. Globoidní sulfidy snižovaly opotřebení hřbetu účinněji než protáhlé sulfidy ve stejném souboru uváděných prací. Zaoblený vměstek vytváří méně výraznou koncentraci napětí a na rozhraní nástroj–obrobek může představovat méně škodlivé přerušení. Automatové korozivzdorné oceli poskytují další příklad: sulfidické vměstky mohou na tomto rozhraní působit jako tuhá maziva. Informace British Stainless Steel Association o jakostech zahrnutých v normě BS EN 10088 uvádějí u některých korozivzdorných ocelí varianty se zlepšenou obrobitelností a přídavkem síry 0,015 % nebo 0,030 %. Tyto přídavky je přesto nutné posuzovat s ohledem na odolnost proti bodové korozi, korozní únavu a provozní prostředí.
Jakost povrchu vyžaduje pozornost věnovanou velikosti vměstků, jejich vytrhávání a matrici obklopující každou částici. Velký protáhlý sulfid v blízkosti obráběného povrchu může zanechat vytrženou dutinu, i když zlepšuje lámání třísky. Jemná, rovnoměrně rozptýlená populace může vytvořit čistší povrch, ale při zvoleném posuvu a hloubce řezu nemusí zajišťovat lámání třísky. V kvantitativní studii z roku 1995 Kvantitativní analýza sulfidických vměstků v automatových ocelích a jejich vliv na obrobitelnost se uvádí, že index obrobitelnosti „se v závislosti na poměru tvaru sulfidických vměstků pohyboval od 200 % do 100 %“; pro obrobitelnost automatových ocelí byly jako preferované uváděny globoidní vměstky sulfidu manganu. Tento číselný rozsah ukazuje, proč je nutné poměr tvaru měřit, nikoli jej odvozovat z obsahu síry.
Také k plošnému podílu je nutné přistupovat obezřetně. Větší množství vměstků může zvýšit dělení třísky, avšak nadměrný plošný podíl zmenšuje souvislou, zatížení přenášející ocelovou matrici a může zhoršit únavovou pevnost nebo příčnou tažnost. Vzdálenost mezi vměstky, jejich shlukování a uspořádání vzniklé válcováním mohou být stejně důležité jako střední průměr. Malá průměrná velikost vměstků nezaručuje nízké riziko, pokud je pás částic koncentrován ve směru válcování.
Vyvažte obrobitelnost s provozními vlastnostmi
Po definování cíle obrábění musí Inženýr stanovit limity vyplývající z provozních požadavků. Síra, olovo, selen, tellur, fosfor, dusík, poměr manganu k síře a příslušné specifikace ASTM jsou v práci z odborného sympozia ASTM International Přísady do oceli a železa pro zlepšení obrobitelnosti posuzovány jako vzájemně působící proměnné návrhu obrobitelnosti. Neměly by být voleny jako izolované cílové hodnoty chemického složení.
Výsledek může být určován především matricí. ASM Handbook označuje chemické složení, mikrostrukturu, úroveň pevnosti, řezné podmínky, řezné kapaliny a materiál nástroje za vzájemně působící faktory ovlivňující obrobitelnost; síra může významně ovlivnit chování legovaných ocelí pro zušlechťování při obrábění. Přesířená nízkouhlíková ocel v měkkém žíhaném stavu nebude reagovat stejně jako ocel se stejným nominálním chemickým složením po kalení a popouštění. Vyšší pevnost může zvýšit řeznou sílu a opotřebení nástroje, zatímco tvrdší matrice může omezovat deformaci sulfidů a měnit zdánlivý přínos protáhlého vměstku. Údaje o vměstcích proto musí být doplněny informacemi o tepelném zpracování, předchozím tváření za studena, velikosti zrna a pásovitosti.
Úprava vápníkem ukazuje, proč je nutné chemické složení a morfologii posuzovat společně. Vápník může modifikovat oxidické vměstky a ovlivňovat složení a tvar sulfidů. Termodynamická předpověď rozdělení vápníku mezi oxidy a sulfidy podporuje řízení procesu, předpovězená rovnováha fází však nenahrazuje zkoumání hotového výrobku. Způsob odlévání, dezoxidace, tuhnutí, redukce při válcování a ochlazování určují, zda zamýšlené částice zůstanou jemné a rozptýlené, nebo zda se stanou velkými, shluknutými a orientovanými.
Provozní požadavky mohou řešení zaměřené na obrobitelnost vyloučit. Sulfidy mohou zlepšit výkon při soustružení, zároveň však mohou vytvářet iniciační místa únavových trhlin, zejména pokud jsou protáhlé ve směru válcování. U korozivzdorné oceli mohou přídavky síry snížit korozní odolnost, pokud sulfidické vměstky narušují pasivní povrch nebo podporují lokalizované napadení. Rozměrová stabilita může být rovněž zhoršena kombinací zbytkového napětí, anizotropní deformace vměstků a deformací při tepelném zpracování. Nízká řezná síla nevyváží skutečnost, že součást během odstranění pnutí změní své rozměry nebo selže při cyklickém zatěžování.
Rozhodovací rámec
- Určete rozhodující odezvu Zvolte řízení třísky, řeznou sílu, opotřebení hřbetu, jakost povrchu, únavovou životnost, korozní odolnost nebo rozměrovou stabilitu.
- Zvolte konstrukci vměstků Stanovte limity chemického složení, morfologie, distribuce velikosti, plošného podílu a orientace vměstků.
- Ověřte matrici a stav Zaznamenejte jakost, úroveň pevnosti, stav po válcování, tepelné zpracování a mikrostrukturu.
- Prověřte provozní omezení Posuďte únavu, korozi, houževnatost, svařitelnost, čistotu a rozměrové požadavky.
- Ověřte reprezentativní obrábění Použijte nástroje, řezné rychlosti, posuvy, hloubku řezu, chladicí kapalinu a stav obrobku odpovídající výrobě.
- Změřte rozhodující odezvu Uvádějte údaje o síle, tvaru třísky, opotřebení, drsnosti, rozměrové změně nebo životnosti při používání namísto obecného hodnocení vměstků.
Praktický rozhodovací postup je proto následující:
1. Určete rozhodující charakteristiku: řízení tvorby třísky, řeznou sílu, opotřebení hřbetu nástroje, jakost povrchu, únavovou životnost, korozní odolnost nebo rozměrovou stabilitu. 2. Zvolte konstrukci vměstků: vyberte chemické složení na bázi sulfidů, oxidů, olova, modifikované vápníkem nebo obsahující prvky vzácných zemin a poté pro danou charakteristiku stanovte limity morfologie, velikostní distribuce, plošného podílu a orientace. 3. Potvrďte matrici a stav materiálu: zaznamenejte jakost, označení podle normy, obsah uhlíku a legujících prvků, strukturu zrna, úroveň pevnosti, stav po válcování a tepelné zpracování. 4. Ověřte provozní omezení: porovnejte navrhovanou populaci vměstků s požadavky na únavu, korozi, houževnatost, svařitelnost, čistotu a rozměry. 5. Ověřte návrh za reprezentativních řezných podmínek: použijte skutečný materiál a geometrii nástroje, řeznou rychlost, posuv, hloubku řezu, chladicí kapalinu, upnutí obrobku a výrobně relevantní stav po tepelném zpracování. 6. Měřte charakteristiku, která vedla k rozhodnutí: zaznamenejte sílu, tvar třísky, rychlost opotřebení hřbetu, drsnost povrchu, změnu rozměrů nebo údaje o životnosti, nikoli pouze obecné hodnocení vměstků.
Tvar vměstků musí být volen s ohledem na konkrétní odezvu, protože protáhlé a kulovité sulfidy mohou podporovat odlišné výsledky obrábění. Strong evidence
Žádný univerzální tvar vměstku není optimální pro všechny charakteristiky. Protáhlý MnS může podporovat lámání třísky a snižovat řeznou sílu; globoidní sulfidy mohou omezovat opotřebení hřbetu; menší množství vměstků může chránit únavovou životnost, zároveň však může zhoršit toleranci materiálu k podmínkám obrábění. Konstrukce vměstků je úspěšná pouze tehdy, jsou-li výrobní výkonnost a provozní výkonnost sladěny v rámci téže specifikace.
Zdroje
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html