




Что на самом деле означает «автоматная сталь»
Показатели реакции при обработке
- Образование стружки Насколько легко материал образует короткую, удобную для удаления стружку.
- Сила резания Сила, возникающая при заданных скорости, подаче, глубине резания и условиях работы инструмента.
- Износ инструмента Скорость износа по задней поверхности, износа по передней поверхности, выкрашивания или другого повреждения.
- Целостность поверхности Остаются ли шероховатость, надрывы, остаточные напряжения и повреждения приповерхностного слоя приемлемыми.
Автоматная сталь — это сталь, которая при заданных условиях обеспечивает благоприятную обрабатываемость резанием. Она определяется не только содержанием серы и не наличием какого-либо отдельного типа включений, рассматриваемого изолированно. Для объективной оценки необходимо выяснить, как материал формирует стружку, какую силу резания создаёт, насколько быстро изнашивается инструмент и сохраняет ли обработанная поверхность приемлемое состояние при заданных скорости резания, подаче, глубине резания, условиях охлаждения и геометрии инструмента.
Это определение важно, поскольку обрабатываемость является свойством системы. В справочнике ASM Handbook к взаимодействующим факторам управления относятся химический состав, микроструктура, уровень прочности, условия резания, смазочно-охлаждающие жидкости и материал инструмента. Изменение любого из них может изменить соотношение между двумя марками стали. Сернистая сталь, которая легко обрабатывается твердосплавной пластиной при умеренной скорости, может вести себя иначе при использовании быстрорежущей стали, острого полированного инструмента, прерывистого резания или сухой обработки. Даже в пределах одной плавки нормализованный, холоднотянутый и закалённый с последующим отпуском материал может давать различную стружку и характеризоваться разной скоростью износа.
| Семейство стали или переменная | Роль, связанная с обрабатываемостью | Основной компромисс |
|---|---|---|
| SAE/AISI 11xx | Добавленная сера образует избыточные включения MnS | Возможны снижение поперечной пластичности и сопротивления усталости |
| SAE/AISI 12xx | Добавленная сера и приблизительно 0.04–0.12% фосфора | Улучшенное дробление стружки при возможном снижении пластичности и вязкости |
| Свинцистая ресульфурированная сталь | Свинец может находиться вместе с сульфидами или в виде свободных частиц свинца | Проблемы, связанные с воздействием, переработкой, сваркой и окружающей средой |
| Автоматная нержавеющая сталь | Контролируемые добавки серы изменяют состав сульфидных включений | Возможное снижение стойкости к питтинговой коррозии и поперечных механических свойств |
Таким образом, сера является проектным параметром, а не универсальным показателем обрабатываемости. В сталях SAE/AISI 11xx добавленная сера преимущественно соединяется с марганцем с образованием избыточного сульфида марганца, или MnS. Эти включения могут локально ослаблять стружку, способствовать её сегментации и уменьшать площадь контакта на границе раздела инструмент–стружка. В сталях SAE/AISI 12xx дополнительно присутствует фосфор; в справочнике Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), для этого семейства указано примерно 0,04–0,12% фосфора. Фосфор может способствовать дроблению стружки и повышать твёрдость, однако его влияние необходимо рассматривать с учётом структуры матрицы, пластичности и требуемых эксплуатационных свойств.
Обрабатываемость зависит от взаимодействия химического состава, матрицы, параметров обработки и условий резания, а не только от содержания серы. Strong evidence
В сборнике материалов симпозиума ASTM Additives to Steel and Iron for Improved Machinability (2024) сера, свинец, селен, теллур, фосфор, азот, отношение марганца к сере и стандарты ASTM рассматриваются как переменные проектирования обрабатываемости. Такой подход точнее утверждения, что «чем больше серы, тем легче обработка». Содержание серы изменяет потенциальное количество включений, тогда как наличие марганца, контроль кислорода, кальциевая обработка, добавки редкоземельных элементов, затвердевание, прокатка и термическая обработка определяют, во что именно превращается эта совокупность включений.
Инженерия включений Целенаправленное управление химическим составом, количеством, распределением размеров, формой и пространственным расположением неметаллических включений посредством выплавки и обработки стали.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
Инженерия включений означает целенаправленное регулирование состава, количества, распределения по размерам и морфологии включений посредством параметров выплавки и обработки стали. Измерение не тождественно инженерному управлению. ISO 4967:2026 устанавливает метод микрографического определения неметаллических включений в катаных или кованых стальных изделиях с «коэффициентом укова не менее 3», однако этот стандарт также предупреждает, что его эталонная шкала применима к автоматным сталям не полностью. Оценка по шкале может описать поле включений, не показывая, обеспечивают ли эти частицы требуемую сегментацию стружки, стойкость инструмента или качество поверхности. Измеряемый признак должен соответствовать инженерной задаче.
Обрабатываемость — это свойство системы, а не процентное содержание серы
Структуры матрицы и их влияние
- Феррит
- Относительно мягкая матрица, способствующая более легкому пластическому течению, но при некоторых условиях усиливающая адгезию.
- Перлит
- Структура из феррита и цементита, прочность и межпластинчатое расстояние которой влияют на сопротивление резанию.
- Мартенсит
- Твердая матрица, способная повышать силу резания и абразивный износ инструмента.
- Бейнит
- Превращенная структура, прочность и морфология которой влияют на сопротивление сдвигу.
- Отпущенные структуры
- Термообработанные матрицы, твердость, вязкость и состояние карбидов которых изменяют поведение включений при резании.
Матрица задаёт механические условия, в которых действуют включения. Феррит, перлит, мартенсит, бейнит и отпущенные структуры обладают различным сопротивлением пластическому течению и различной склонностью к образованию нароста на режущем инструменте. Уровень прочности и твёрдость влияют на силу резания, тогда как вязкость влияет на пластичность стружки и характер распространения трещин в ней. Сталь может содержать совокупность включений, способствующих обрабатываемости, и при этом требовать высокой силы резания из-за прочной матрицы или упрочнения при деформации.
Именно поэтому обрабатываемость необходимо отделять от предела прочности при растяжении, твёрдости, вязкости, усталостных характеристик и коррозионной стойкости. Низкая сила резания не доказывает высокой усталостной прочности. Лёгкое отделение стружки не доказывает достаточной трещиностойкости. Автоматная нержавеющая сталь может обрабатываться легче, чем близкая к ней малосернистая марка, однако её сульфидные включения способны снижать стойкость к точечной коррозии или изменять поперечную пластичность. Обрабатываемость описывает производственную реакцию материала; она не заменяет спецификацию свойств детали.
| Совокупность включений | Зарегистрированный эффект при обработке | Предпочтительная реакция |
|---|---|---|
| MnS | Включена в приведенное сравнение сил резания | Эталонная совокупность |
| (Mn,Ca)S | Включена в приведенное сравнение сил резания | Модифицированный кальцием химический состав |
| MnS–RE2S3 | Включена в приведенное сравнение сил резания | Совокупность, содержащая редкоземельные элементы |
| (Mn,Ca)S–RE2S3 | Включена в приведенное сравнение сил резания | Совокупность, содержащая кальций и редкоземельные элементы |
Форма и химический состав сульфидов приводят к различным компромиссам. В исследовании 1995 года Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel сообщалось, что влияние на силу резания располагалось в следующем порядке: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Вытянутые сульфиды эффективнее снижали силу резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Этот результат опровергает представление об обрабатываемости как об одном интегральном показателе: совокупность включений, которая сильнее всего снижает силу резания, может оказаться не той, что лучше всего сохраняет режущую кромку.
В отдельном количественном исследовании Льежского университета Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) сообщалось об индексе обрабатываемости, который «изменялся от 200% до 100% в зависимости от коэффициента формы сульфидных включений». Для свободной обработки предпочтительными были признаны глобоидальные включения сульфида марганца. Коэффициент формы, доля площади, расстояние между включениями и их ориентация могут иметь не меньшее значение, чем номинальное содержание серы. Прокатка вытягивает сульфиды вдоль направления обработки, поэтому при обработке параллельно и поперёк этого направления могут выявляться различные геометрические характеристики включений.
Кальциевая обработка предоставляет один из способов управления этой геометрией и химическим составом. Кальций может модифицировать оксидные включения и влиять на образование сульфидов, а термодинамическое прогнозирование распределения кальция между оксидами и сульфидами помогает управлять формированием получаемой совокупности включений. Цель состоит не просто в максимальном увеличении объёма включений. Чрезмерно крупные, сгруппированные или плохо связанные с матрицей частицы могут ухудшать усталостные характеристики и качество поверхности.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
Свинцовистая сернистая сталь демонстрирует другой механизм. Свинец может находиться вместе с сульфидными включениями или в виде свободных частиц, снижая трение и способствуя отделению стружки. В автоматных нержавеющих сталях сульфидные включения могут действовать как «твёрдые смазочные материалы на границе раздела инструмент–заготовка», как описывается Британской ассоциацией нержавеющей стали в 2024 году. BS EN 10088 допускает варианты сталей с улучшенной обрабатываемостью, содержащие 0,015% или 0,030% серы, для некоторых марок. Эти добавки изменяют поведение при обработке, но одновременно требуют оценки коррозионной стойкости, свариваемости, пластичности и повреждений, связанных с включениями.
Формирование стружки, сила резания, износ инструмента и состояние поверхности
Параметры обработки, подлежащие регистрации
- Длина стружки Показывает особенности управления стружкой и риск затрудненной эвакуации.
- Сила резания Количественно характеризует сопротивление образованию стружки при заданных условиях.
- Площадка износа на задней поверхности Отслеживает износ задней поверхности инструмента.
- Глубина лунки износа Отслеживает износ передней поверхности инструмента.
- Шероховатость поверхности Измеряет текстуру полученной обработанной поверхности.
- Металлографические повреждения Выявляет надрывы, размазанный материал, белые или повторно закаленные слои и приповерхностные дефекты.
Короткая стружка полезна, поскольку уменьшает спутывание, проблемы с удалением стружки и помехи в зоне резания. Частицы MnS могут инициировать локальный сдвиг, нарушать непрерывность стружки и уменьшать фактическую площадь контакта между стружкой и инструментом. Однако короткая стружка является лишь одним из результатов. Износ инструмента и состояние поверхности могут свидетельствовать о другом.
Износ задней поверхности развивается, когда инструмент трётся о недавно обработанную поверхность, тогда как лункообразный износ возникает на передней поверхности при горячем скользящем контакте со стружкой. Одновременно могут действовать адгезия, абразивный износ, диффузия, термическое размягчение и химические реакции. Включение, снижающее силу резания, всё же может способствовать абразивному износу, если содержит твёрдый оксидный материал, либо изменять тепловой контакт так, что режущая кромка достигает неблагоприятной температуры. Глобулярные сульфиды могут эффективнее уменьшать износ задней поверхности, чем вытянутые, даже если последние обеспечивают меньшую силу резания.
Состояние поверхности включает шероховатость, остаточные напряжения, пластическую деформацию, надрывы, размазанный материал, белые или повторно закалённые слои, а также приповерхностные включения, вырванные из матрицы. Сталь может обеспечивать чистое дробление стружки и одновременно оставлять рваные следы или растягивающие остаточные напряжения. Скорость резания, подача, радиус при вершине инструмента, подготовка режущей кромки, химический состав охлаждающей жидкости и материал инструмента определяют, сохранится ли преимущество включений на поверхности.
Поэтому в испытаниях на обрабатываемость необходимо указывать условия и измеряемые показатели. Сила резания, длина стружки, ширина площадки износа задней поверхности, глубина лунки, стойкость инструмента, шероховатость и металлографически выявляемые повреждения поверхности — это различные измерения. Ни одна оценка включений не позволяет предсказать их все. Автоматная сталь означает целенаправленно сформированное поведение в определённой системе обработки, а не просто число, обозначающее содержание серы в марке стали.
Почему включения важны при резании

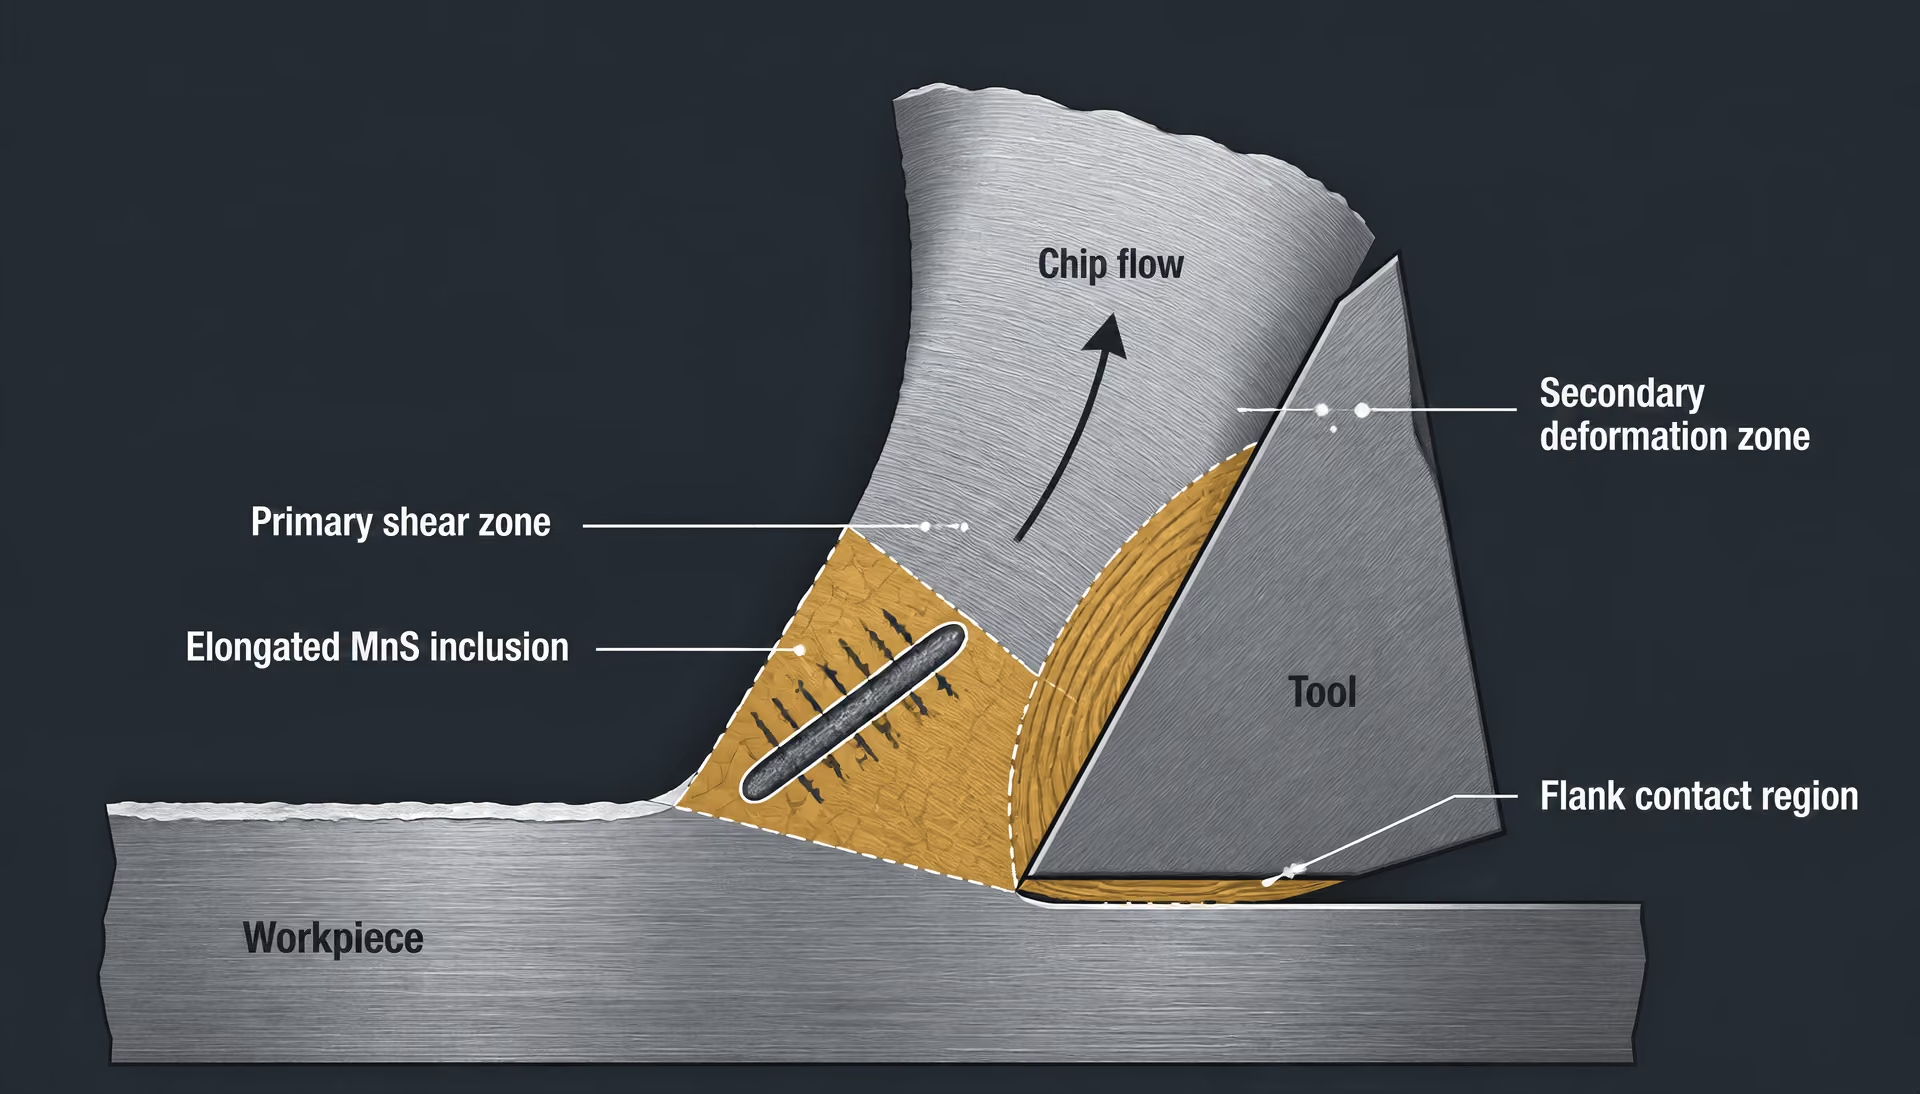
Зона контакта инструмента, стружки и заготовки
Резание представляет собой концентрированную деформацию, а не простое удаление материала. Узкая первичная зона сдвига превращает материал заготовки в стружку, тогда как вторичная зона деформации формируется в месте скольжения стружки по передней поверхности инструмента. Третья зона контакта находится между задней поверхностью инструмента и вновь обработанной поверхностью. Во всех трех зонах высоки давление, температура, скорость деформации и скорость скольжения, поэтому небольшие изменения локальной структуры стали могут влиять на силу резания, тепловой поток, форму стружки, образование нароста и износ инструмента.
Сульфидные включения важны потому, что они прерывают стальную матрицу внутри этих зон с высокой деформацией. В сталях SAE/AISI 11xx добавленная сера преимущественно соединяется с марганцем с образованием избыточного сульфида марганца, обычно обозначаемого как MnS. Это включение мягче и деформируется легче, чем окружающая ферритная, перлитная или мартенситная матрица, хотя его поведение в значительной степени зависит от температуры, скорости деформации и прочности матрицы. Когда режущая кромка проходит через материал, вытянутая частица MnS может деформироваться, отсоединиться от матрицы или образовать слабый путь, вдоль которого концентрируется локальный сдвиг. В результате для продвижения зоны сдвига требуется меньшая сила, чем в аналогичной области матрицы без включений.
British Stainless Steel Association и Nickel Institute описывают сульфиды в нержавеющих сталях для автоматной обработки как активные при обработке составляющие, а не просто нежелательные загрязнения. Это различие имеет важное значение. Сера не действует по одному универсальному механизму, и включение не становится полезным лишь потому, что оно присутствует. Его химический состав, форма, размер, расстояние между включениями, доля площади, ориентация и связь с матрицей — все эти факторы определяют, с чем сталкивается режущая кромка. Состояние матрицы имеет не меньшее значение: твердая аустенитная матрица, склонная к упрочнению при деформации, может реагировать совершенно иначе, чем более мягкая ферритная или перлитная матрица.
Передняя поверхность Поверхность инструмента, по которой при резании движется стружка.
На передней поверхности инструмента разрушенные сульфиды и продукты реакций, обогащенные серой, могут уменьшать адгезию между стружкой и инструментом. BSSA специально указывает, что сульфидные включения в нержавеющих сталях для автоматной обработки способны действовать как твердые смазочные материалы в зоне контакта инструмента и заготовки. Это не означает, что каждый сульфид образует непрерывную смазочную пленку. Эффект зависит от того, достигают ли включения поверхности контакта, деформируются ли они или разрушаются, а также от материала инструмента, скорости резания, подачи, глубины резания и смазочно-охлаждающей жидкости. Твердосплавный инструмент, работающий всухую на высокой скорости, находится в иной химической и тепловой среде, чем инструмент с покрытием, работающий при обильном охлаждении.
Свинецсодержащая ресульфурированная сталь служит еще одним примером поведения, зависящего от химического состава. Свинец может присутствовать вместе с сульфидными включениями или в виде свободных частиц свинца. Эти составляющие способны снижать межфазную адгезию и облегчать отделение стружки, однако они также изменяют совокупность включений и реакцию поверхности под давлением. В описании симпозиума ASTM International 2024 сера, свинец, селен, теллур, фосфор, азот, соотношение марганца и серы, а также применимые спецификации ASTM рассматриваются как взаимосвязанные переменные при проектировании обрабатываемости. Это более точная основа, чем приписывание сере самой по себе фиксированного преимущества с точки зрения обрабатываемости.
То же относится и к маркам нержавеющей стали. BS EN 10088 допускает варианты некоторых марок, предназначенные для обработки резанием, с добавлением серы в количестве 0,015% или 0,030%. Эти пределы описывают контролируемый химический состав марки, но не гарантируют одинаковый срок службы инструмента или форму стружки для всех плавок и операций. Обработка кальцием может изменять химический состав и морфологию оксидов и сульфидов; термодинамическое прогнозирование распределения кальция между оксидами и сульфидами помогает производителям стали формировать совокупность включений, которая ведет себя иначе, чем обычные вытянутые включения MnS.
Поэтому измерение включений должно проводиться с четко определенной целью. ISO 4967:2026 устанавливает микрографическое определение неметаллических включений в прокате или кованых стальных изделиях со «степенью обжатия не менее 3», но также предупреждает, что его стандартная эталонная шкала не полностью применима к сталям для автоматной обработки. Оценка по шкале может характеризовать чистоту металла в условиях данного метода, но не позволять прогнозировать контроль стружки или износ задней поверхности инструмента. В соответствующем инженерном измерении вместо этого могут потребоваться трехмерная морфология, расстояние между включениями, доля площади или ориентация относительно направления резания.
Дробление стружки, смазывание и зарождение трещин
Вытянутое сульфидное включение может способствовать изломному дроблению стружки, делая деформацию неоднородной. По мере продвижения первичной зоны сдвига включение и окружающая его матрица воспринимают деформацию по-разному. Частица может вытягиваться в направлении прокатки, разрушаться на концах или отделяться от матрицы. Эти процессы создают локальные концентрации напряжений. Затем соседние полосы сдвига могут соединяться поперек стружки, формируя отдельные сегменты вместо одной непрерывной ленты. Более короткая стружка меньше запутывается и ограничивает время контакта горячего материала стружки с инструментом.
Однако зарождение трещин не всегда желательно. Большая или тесно расположенная совокупность включений может создавать значительные несплошности на обработанной поверхности, способствовать выкрашиванию режущей кромки или снижать поперечную пластичность. Сфероидальное включение может сопротивляться вытягиванию и формировать иной путь трещины, чем длинная строчечная частица MnS. Важна и ориентация: включение, ориентированное по направлению резания, может способствовать раскалыванию стружки, тогда как то же включение при воздействии поперек его длины может сильнее взаимодействовать с режущей кромкой и оставлять дефект.
В исследовании 1995 года Влияние состава, коэффициента формы и доли площади сульфидных включений на обрабатываемость ресульфурированной стали для автоматной обработки влияние на силу резания было представлено в следующем порядке: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Этот результат показывает, почему понятие «содержание сульфидов» является недостаточным описанием. Сульфиды, содержащие редкоземельные элементы и кальций, изменяли поведение за счет состава и морфологии, а не только за счет количества серы в плавке. В той же работе вытянутые сульфиды эффективнее снижали силу резания, тогда как сфероидальные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Поэтому совокупность включений, облегчающая сдвиг стружки, может отличаться от совокупности, защищающей заднюю поверхность.
В отдельном количественном исследовании Льежского университета Количественный анализ сульфидных включений в сталях для автоматной обработки и их влияние на обрабатываемость (1995) был приведен показатель обрабатываемости, который «изменялся от 200% до 100% в зависимости от коэффициента формы сульфидных включений». Для обрабатываемости при автоматной обработке предпочтительными были признаны глобоидальные включения сульфида марганца. Кажущееся противоречие с результатами по силе резания и износу показательно: обрабатываемость представляет собой совокупность характеристик, а не одно скалярное свойство. Сила резания, дробление стружки, качество поверхности, износ по передней поверхности, износ по задней поверхности и повреждение режущей кромки могут по-разному ранжировать одну и ту же сталь.
Стали SAE/AISI 12xx содержат примерно 0,04–0,12% фосфора, который наряду с совокупностью богатых серой включений может влиять на прочность матрицы, охрупчивание и разрушение стружки. Затем именно условия резания определяют, какой механизм будет доминировать. Большая подача может способствовать зарождению трещин через включения; высокая скорость резания может сделать более значимыми диффузионный, адгезионный и тепловой износ; острая геометрия может использовать слабые границы раздела между включением и матрицей, тогда как затупившаяся кромка может раздавливать включения, не обеспечивая эффективного дробления стружки.
Инженерия включений означает управление составом, количеством, распределением по размерам и морфологией включений посредством переменных сталеплавильного производства и обработки. Это не то же самое, что подсчет темных частиц на полированном шлифе. Важен вопрос о том, обеспечивает ли сформированная совокупность включений требуемые характеристики разрушения и смазывания для заданных матрицы, материала инструмента, жидкости и режима резания. Добавление серы может снизить силу резания в одной операции и ускорить повреждение инструмента или задиры поверхности в другой. Именно эта обусловленность поведения объясняет, почему включения важны при резании.
Инженерия включений: от контроля дефектов к функциональному проектированию
Инженерия включений рассматривает неметаллические включения как проектируемые составляющие стали, а не как примеси, которые необходимо устранять любой ценой. Цель заключается в подборе состава, количества, распределения по размерам и морфологии включений таким образом, чтобы сталь соответствовала заданному сочетанию обрабатываемости резанием, сопротивления усталости, вязкости, чистоты, коррозионной стойкости и стабильности размеров. Эта цель отличается от измерения включений. Измерение отвечает на вопросы о том, что присутствует и в каком количестве; инженерный подход оценивает, обеспечивает ли выявленная совокупность включений требуемый результат при определённых условиях эксплуатации или резания.
Различие особенно важно для сталей автоматной обработки. Включение, прерывающее стружку, снижающее усилие резания или создающее слабый путь для зарождения трещины, может быть полезным при точении, но вредным при циклическом нагружении. Поэтому включения, содержащие серу, нельзя рассматривать просто как загрязнения. Их ценность зависит от марки стали, прочности матрицы, размера сечения, термической обработки, скорости резания, материала инструмента, смазочно-охлаждающей жидкости и контролируемого механизма разрушения.
Полезная классификация разделяет включения на три группы. Вредными являются включения, состав, размер, форма или расположение которых вызывают недопустимое усталостное повреждение, разрушение, коррозию или поверхностные дефекты. Допустимые включения остаются в пределах согласованного уровня качества, поскольку их удаление повлекло бы за собой больший металлургический или экономический ущерб, чем риск, определённый по результатам измерений. Преднамеренно введённые включения добавляют или формируют целенаправленно, поскольку они обеспечивают функциональное преимущество, как это происходит с сульфидом марганца в автоматных сталях SAE/AISI 11xx.
Состав, количество, распределение по размерам и морфология
Химический состав включений определяется элементами, доступными для взаимодействия в процессе выплавки стали. Кислород образует такие оксиды, как оксид алюминия, диоксид кремния, оксид марганца и кальциевые алюминаты. Сера главным образом соединяется с марганцем с образованием MnS, хотя кальций, редкоземельные элементы и другие добавки могут изменять сульфидную фазу. В свинецсодержащей ресульфурированной стали свинец может находиться рядом с сульфидными включениями или в виде отдельных частиц свободного свинца. Селен и теллур также способны изменять поведение сульфидов. Документ ASTM International Добавки в сталь и чугун для повышения обрабатываемости рассматривает серу, свинец, селен, теллур, фосфор, азот, соотношение марганца и серы, а также применимые спецификации ASTM как взаимосвязанные параметры обрабатываемости, а не как изолированные целевые показатели.
Одно лишь количество не позволяет предсказать эксплуатационные характеристики. Небольшая доля площади, занятая крупными вытянутыми включениями, может быть более опасной при усталостном нагружении, чем большая совокупность мелких глобулярных частиц. И наоборот, определённая доля площади, занятая сульфидами, может быть необходима для стабильного дробления стружки при автоматической обработке. В исследовании Льежского университета 1995 года Количественный анализ сульфидных включений в сталях автоматной обработки и их влияние на обрабатываемость сообщалось, что индекс обрабатываемости «изменялся от 200% до 100% в зависимости от коэффициента формы сульфидных включений». Полученные результаты свидетельствовали в пользу глобоидальных сульфидов марганца с точки зрения обрабатываемости при свободном резании и показывали, почему номинальное содержание серы является недостаточным описанием инженерного параметра.
Морфология формируется в ходе последовательности зарождения, роста, столкновения и деформации. При затвердевании включения зарождаются из пересыщенной жидкости или образуются в результате реакций между растворёнными элементами и уже существующими частицами. Они растут по мере расходования растворённых веществ, сталкиваются и агломерируются, когда потоки жидкости сближают их, а также могут всплывать в шлак, если их размер и плавучесть это позволяют. Некоторые включения остаются захваченными в стали. Их конечная совокупность определяется не только равновесной химией, но также временем пребывания, турбулентностью, температурой, вязкостью и скоростью затвердевания металла.
Сульфид марганца наглядно демонстрирует компромисс при проектировании. Стали SAE/AISI 11xx содержат добавленную серу, которая образует избыточные включения MnS, способствующие дроблению стружки и способные обеспечивать смазывающий эффект в зоне контакта при резании. В стали SAE/AISI 12xx добавляют примерно 0,04–0,12% фосфора, что дополнительно изменяет образование стружки и поведение матрицы. При прокатке или ковке мягкие включения MnS вытягиваются в строчечные образования, тогда как более твёрдые оксиды могут разрушаться, поворачиваться или сохранять угловатую форму. Получающиеся коэффициент формы и ориентация создают анизотропные свойства: обрабатываемость в продольном направлении может улучшаться, тогда как поперечная пластичность и сопротивление усталости могут снижаться.
Совокупность включений, обеспечивающая наименьшее усилие резания, не обязательно минимизирует износ инструмента. В исследовании 1995 года Влияние состава, коэффициента формы и доли площади сульфидных включений на обрабатываемость ресульфурированной автоматной стали сообщалось, что влияние на усилие резания изменялось в следующем порядке: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Вытянутые сульфиды эффективнее снижали усилие резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Это непосредственно предостерегает от рассмотрения «обрабатываемости» как одного показателя. Усилие резания, дробление стружки, износ инструмента, качество поверхности и стабильность производства могут по-разному реагировать на одну и ту же совокупность включений.
Обработка кальцием изменяет этот баланс, модифицируя как оксидные, так и сульфидные включения. Кальций может взаимодействовать с оксидом алюминия и другими оксидами с образованием кальциевых алюминатов, обладающих иными характеристиками плавления и формой; он также может входить в состав сульфидов, образуя кальцийсодержащие частицы, такие как (Mn,Ca)S. Термодинамические прогнозы распределения кальция между оксидами и сульфидами помогают определить диапазон параметров обработки. Недостаточное количество кальция может привести к сохранению угловатного оксида алюминия; избыточное — к образованию нежелательных кальцийсодержащих фаз или ухудшению разливаемости. Цель состоит не просто в «увеличении содержания кальция», а в формировании контролируемой совокупности включений, устойчивой к вредной деформации и обеспечивающей требуемую реакцию при механической обработке.
Переменные сталеплавильного производства и обработки
Инженерия включений начинается в печи, но завершается обработкой в ковше, разливкой и деформационной обработкой. Практика раскисления определяет, какие оксидные частицы зарождаются первыми. В стали, раскисленной алюминием, могут присутствовать скопления оксида алюминия; при практике кремний-марганцевого раскисления формируется иной состав оксидов. Перемешивание в ковше изменяет частоту столкновений и всплывание частиц, тогда как состав шлака и условия на границе раздела фаз определяют, поглощаются ли включения шлаком или возвращаются в металл. Управление потоком в промежуточном ковше и конструкция погружного стакана влияют на вторичное окисление, вовлечение неметаллических частиц и пространственное распределение частиц, поступающих в кристаллизатор.
Затвердевание затем фиксирует значительную часть пространственного расположения включений. Локальная ликвация изменяет концентрации серы и марганца, поэтому сульфиды могут концентрироваться между дендритами и образовываться на разных этапах замерзания. Скорость охлаждения влияет на размер частиц и доступное для их роста расстояние. Осевная ликвация, усадка и полосчатость, вызванная течением металла, могут приводить к образованию скоплений включений вместо их равномерного распределения.
Одни лишь балльные оценки по шкалам ISO 4967 не позволяют предсказать управление стружкой, износ по задней поверхности или полную реакцию автоматных сталей при обработке. Limited evidence
Горячая прокатка и ковка изменяют унаследованную совокупность включений. Деформация вытягивает сульфиды, разрушает некоторые скопления оксидов, изменяет расстояние между частицами и ориентирует включения в направлении обработки. Поэтому степень обжатия влияет на то, что показывает полированный шлиф. ISO 4967:2026 устанавливает метод микрографического определения неметаллических включений в катаных или кованых стальных изделиях со «степенью обжатия не менее 3», одновременно предупреждая, что стандартная эталонная шкала не вполне применима к сталям автоматной обработки. Сопоставление со шкалой может документировать степень загрязнённости, но не заменяет анализа, ориентированного на конкретное применение, включая коэффициент формы сульфидов, долю площади, занимаемую ими, их скопления и ориентацию.
Такая же осторожность необходима при отборе проб и анализе изображений. Продольный шлиф может выявить вытянутые сульфиды, тогда как поперечный подчёркивает расстояния между частицами и их скопления. Доля площади в двумерном сечении не раскрывает непосредственно объёмную долю в трёхмерном пространстве, а единичная частица максимального размера может определять усталостную долговечность даже тогда, когда средняя совокупность включений выглядит приемлемой. Измерения должны соответствовать оцениваемому свойству: для анализа образования стружки необходимы данные о форме и расстояниях между частицами в направлении резания; для оценки усталости — информация о частицах экстремального размера, скоплениях и границе раздела с матрицей.
Для нержавеющих сталей автоматной обработки компромисс при проектировании также включает коррозионные характеристики. Руководство British Stainless Steel Association отмечает, что сульфидные включения могут действовать как «твёрдые смазочные материалы в зоне контакта инструмента с заготовкой», а BS EN 10088 допускает для некоторых марок варианты, предназначенные для улучшения обрабатываемости, с добавлением серы в количестве 0,015 или 0,030%. Такие добавки могут улучшать процесс резания, одновременно повышая необходимость оценки склонности к питтинговой коррозии и поперечных механических свойств. Поэтому инженерия включений завершается решением, ориентированным на конкретные условия эксплуатации: сохранять фазы, выполняющие полезную функцию, контролировать их размер и форму, а также удалять или преобразовывать совокупности, вред от дефектов которых превышает преимущество при механической обработке.
Сульфид марганца в ресульфуризированных сталях для автоматной обработки
Образование MnS и роль марганца
Серу добавляют в ресульфуризированную сталь не как пассивную примесь. Ее вводят потому, что в контролируемых условиях она образует сульфид марганца (MnS) — совокупность неметаллических включений, изменяющую процесс образования стружки, силы резания и повреждение инструмента. Основная реакция проста: во время затвердевания марганец соединяется с растворенной серой, образуя частицы MnS после превышения локальных пределов растворимости. Однако металлургия этого процесса не столь проста, поскольку образующаяся совокупность включений зависит от содержания серы и марганца, отношения марганца к сере, уровней кислорода и кальция, условий затвердевания, степени обжатия при прокатке и окружающей каждую частицу стальной матрицы.
Марганец выполняет две взаимосвязанные функции. Он связывает серу в MnS, уменьшая количество серы, доступной для образования сульфида железа, который связан с красноломкостью. Кроме того, он создает химические условия, при которых сульфидные включения выделяются и растут. Если содержание марганца недостаточно по отношению к содержанию серы, на границах зерен могут образовываться богатые железом сульфиды, ухудшающие горячую обработку. При достаточном содержании марганца сера преимущественно удерживается в богатых марганцем сульфидах, распределенных по объему стали.
Стали SAE/AISI 11xx — хорошо известные марки ресульфуризированных углеродистых сталей. Добавленная сера образует избыточные включения сульфида марганца, которые способствуют дроблению стружки и могут оказывать смазывающее действие при резании. Слово «избыточные» имеет значение: по сравнению с обычными углеродистыми сталями эти марки намеренно содержат большее количество сульфидных включений. Оценивают не только общее содержание серы. Две плавки с близким содержанием серы могут обрабатываться резанием по-разному, если их сульфидные включения различаются по размеру, форме, доле площади, составу или распределению.
В сталях SAE/AISI 12xx к ресульфуризированной системе дополнительно вводят фосфор. В справочнике Carbon and Alloy Steels (2022), посвященном инженерным материалам, для этого семейства указывается приблизительно 0,04–0,12 % фосфора. Фосфор может повышать твердость и улучшать разрушение стружки, но одновременно влияет на пластичность и реакцию матрицы при резании. Поэтому сера действует в рамках более сложной химической системы, а не как изолированная добавка для улучшения обрабатываемости. В работе симпозиума ASTM International 2024 года Additives to Steel and Iron for Improved Machinability сера, свинец, селен, теллур, фосфор, азот, отношение марганца к сере и применимые спецификации ASTM определены как переменные проектирования.
Химию сульфида марганца можно дополнительно модифицировать. Обработка кальцием изменяет оксидные включения и может влиять на состав и морфологию сульфидов, приводя к образованию кальцийсодержащих сульфидов, таких как (Mn,Ca)S. Добавки редкоземельных элементов могут формировать смешанные совокупности, например MnS–RE2S3 и (Mn,Ca)S–RE2S3. Эти обозначения представляют собой не просто химическую деталь: состав включения влияет на его поведение при плавлении, межфазную энергию, деформируемость и реакцию на прокатку. Термодинамическое прогнозирование распределения кальция между оксидами и сульфидами используют для управления этим процессом, стремясь изменить форму и распределение включений, а не просто увеличить или уменьшить их общее содержание.
Именно это различие отделяет измерение включений от инженерного управления их характеристиками. В обзоре 2018 года Non-metallic inclusions in steels – origin and control инженерное управление определяется как целенаправленное формирование состава, количества, распределения по размерам и морфологии включений посредством регулирования параметров выплавки и обработки стали. Подсчет на шлифе может показать, что присутствует в стали. Однако сам по себе он не показывает, обеспечивает ли данная совокупность меньшую силу резания, более длительный срок службы инструмента, лучшую усталостную прочность или приемлемую чистоту для другого применения.
Измерения также имеют установленную область применения. ISO 4967:2026 устанавливает микрографическое определение неметаллических включений в прокатанных или кованых стальных изделиях со «степенью обжатия не менее 3». Его стандартная эталонная шкала не полностью применима к сталям для автоматной обработки, в которых высокое содержание сульфидов является преднамеренным. Поэтому система оценки, разработанная для сравнения чистоты обычных сталей по включениям, может искажать характеристики ресульфуризированной марки, если аналитик отдельно не фиксирует морфологию сульфидов, их размеры, долю площади и ориентацию.

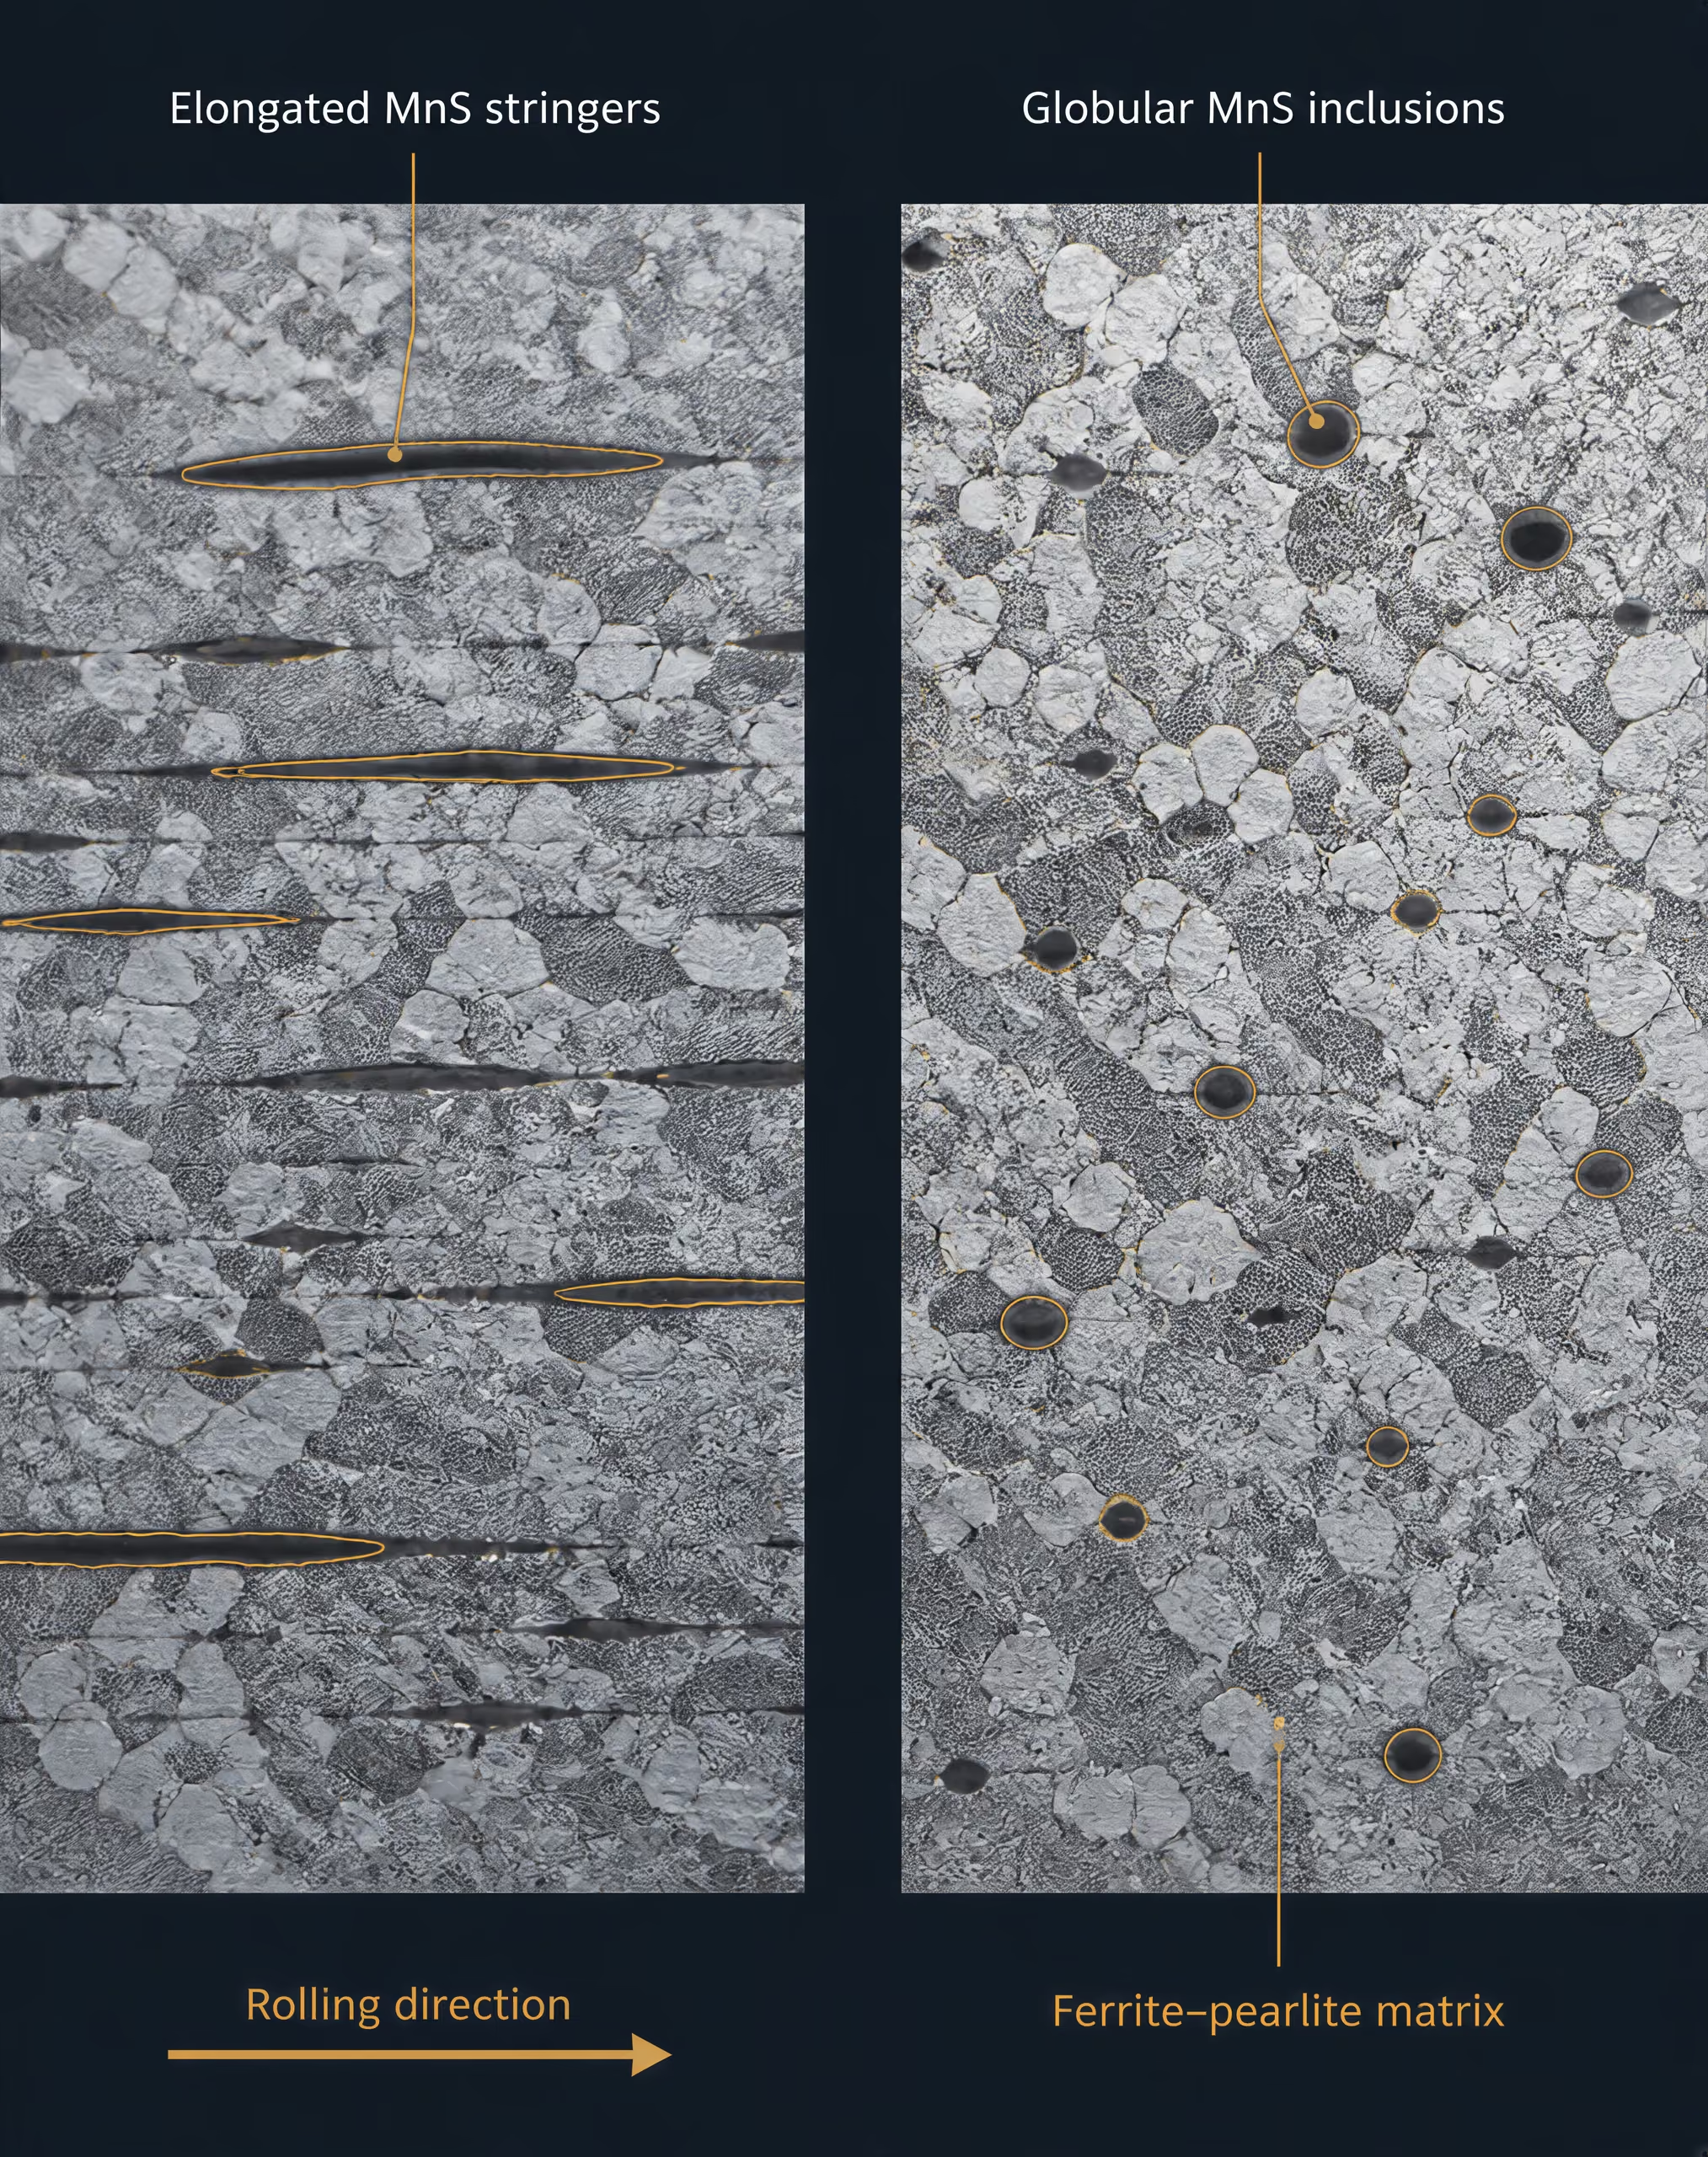
Почему форма сульфидов изменяет поведение при обработке резанием
Определяющим фактором часто является не само наличие MnS, а то, что с ним сделала деформация. Во время горячей прокатки относительно мягкие и деформируемые частицы сульфидов вытягиваются вдоль направления прокатки. В продольном сечении они выглядят как вытянутые включения в виде строчек; их коэффициент формы, обычно выражаемый как отношение длины к толщине, может становиться большим. В поперечном сечении те же частицы могут выглядеть короткими или почти круглыми. Поэтому ориентация является частью измерения, а не второстепенной описательной характеристикой.
Вытянутые сульфиды могут помогать режущей кромке, действуя как предпочтительные пути разрушения. Когда инструмент сжимает и срезает заготовку, включения в виде строчек нарушают целостность стальной матрицы и способствуют образованию пустот или локальному разделению материала. Стружка может легче сегментироваться, что уменьшает пластическую деформацию, необходимую для образования каждого элемента стружки. Включения также могут снижать трение вблизи зоны контакта инструмента с заготовкой, особенно при температурах резания, когда обломки, обогащенные сульфидами, размазываются по границе раздела. В результате часто снижаются силы резания и облегчается дробление стружки.
Однако та же вытянутая геометрия может создавать иной недостаток. Длинные строчки образуют протяженные слабые границы в матрице и могут переносить абразивные или химически активные обломки к передней поверхности инструмента. Их ориентация может концентрировать деформацию в узких полосах, а разрушившиеся остатки включений способны способствовать выкрашиванию кромки или нестабильному износу. Совокупность включений, снижающая необходимую для резания силу, не обязательно будет одновременно сохранять стойкость по задней поверхности инструмента.
Глобулярные или глобоидальные сульфиды ведут себя иначе. Их меньший коэффициент формы обеспечивает более компактную геометрию, уменьшая протяженность границ «включение–матрица» и ограничивая образование длинных непрерывных плоскостей ослабления. Они по-прежнему могут нарушать течение стружки и обеспечивать локальное смазывание, но их воздействие распределяется между более короткими частицами, а не протяженными строчками. Обычно это уменьшает интенсивность износа задней поверхности инструмента, даже если снижение силы резания оказывается меньшим.
В журнальном исследовании 1995 года Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel сравнивались совокупности сульфидов, обозначенные как «MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3». Сообщенные эффекты на силы резания следовали именно в таком порядке. Исследование также установило основной компромисс: вытянутые сульфиды эффективнее снижали силу резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Не существует единственной формы включений, оптимальной для всех характеристик обработки резанием.
В отдельном исследовании Льежского университета 1995 года Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability сообщалось об индексе обрабатываемости, который «изменялся от 200 % до 100 % в зависимости от коэффициента формы сульфидных включений». Этот результат напрямую связывает коэффициент формы с измеряемым поведением при обработке резанием и подтверждает предпочтительность глобоидальных включений сульфида марганца, когда целью является высокая обрабатываемость при контролируемом износе инструмента. Это не означает, что любая совокупность глобулярных включений будет превосходить любую вытянутую совокупность; активными переменными по-прежнему остаются доля площади, размер частиц, прочность матрицы, скорость резания, подача, глубина резания, охлаждающая жидкость и материал инструмента.
В справочнике ASM это взаимодействие сформулировано явно: состав, микроструктура, уровень прочности, условия резания, смазочно-охлаждающие жидкости и материал инструмента одновременно определяют обрабатываемость. Сера может существенно изменять поведение легированных сталей, подвергаемых объемной закалке, при обработке резанием, однако ее эффект опосредуется матрицей и всей системой резания. Результат с низкой силой резания, измеренный для одной марки твердого сплава и одной скорости резания, нельзя напрямую переносить на инструмент из быстрорежущей стали или на другую скорость подачи.
Именно поэтому автоматную сталь не следует задавать только процентным содержанием серы. Важно установить, соответствует ли спроектированная совокупность MnS — ее химический состав, доля площади, распределение по размерам, ориентация и форма — требуемой реакции при обработке резанием. Сила резания, сегментация стружки, износ задней поверхности, износ передней поверхности, качество поверхности и чувствительность к усталости могут требовать различных совокупностей включений. Марганец делает серу пригодной для использования; обработка определяет, какое воздействие она окажет.
Химия Сульфидов за Пределами MnS
Сульфид марганца не является единым, неизменным агентом, улучшающим обрабатываемость. Его воздействие зависит от состава, формы, размера, доли площади, распределения и окружающей его Стальной Матрицы. Длинный мягкий сульфидный стрингер может способствовать сегментации стружки и снижать силу резания, тогда как компактное, менее деформируемое включение может иным образом воздействовать на зону резания и уменьшать абразивное или адгезионное повреждение на задней поверхности инструмента. Поэтому одна и та же Сталь может демонстрировать меньшую силу резания, не показывая при этом минимального износа инструмента.
Это различие важно, поскольку «содержание серы» является лишь отправной точкой. Стали SAE/AISI 11xx содержат добавленную серу, которая приводит к образованию избыточных включений сульфида марганца. В Стали SAE/AISI 12xx дополнительно вводят фосфор; в справочнике Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022) для этого семейства указано приблизительно 0,04–0,12% фосфора. Фосфор, отношение марганца к сере, прочность Матрицы, термическая обработка, скорость резания, подача, глубина резания, смазочно-охлаждающая жидкость и Материал инструмента — всё это изменяет реакцию, которую зачастую упрощённо приписывают MnS. На симпозиуме ASTM International 2024 года Additives to Steel and Iron for Improved Machinability сера, свинец, селен, теллур, фосфор, азот, отношение марганца к сере и спецификации ASTM рассматриваются как взаимосвязанные переменные проектирования, а не как изолированные целевые показатели.
В исследовании 1995 года Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel была установлена последовательность сил резания: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Эта последовательность полезна для сравнения в рамках данного исследования, но не является универсальным рейтингом для всех Сталей, инструментов и условий резания. Её значение зависит от того, что именно измерялось и каким образом были получены включения. В исследовании также сообщалось, что вытянутые сульфиды эффективнее снижали силу резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Сила резания и износ не являются взаимозаменяемыми результатами.
(Mn,Ca)S и модифицированные кальцием сульфиды
Кальций изменяет поведение сульфидов, воздействуя как на химический состав включений, так и на процесс их образования. В обычной ресульфурированной Стали марганец соединяется с серой с образованием MnS — обычно мягкого включения, которое легко деформируется при горячей прокатке. В результате сульфид может превратиться в длинный стрингер, ориентированный в направлении прокатки. Кальций может входить в кристаллическую решётку сульфида или образовывать композитные включения, обозначаемые как (Mn,Ca)S; кроме того, обработка кальцием изменяет оксидные включения, которые могут служить центрами зарождения при выделении сульфидов.
Такая химия изменяет деформируемость, морфологию, твёрдость и границу раздела между включением и Матрицей. Модифицированный кальцием сульфид — это не просто «большее количество MnS». После прокатки его форма может быть менее вытянутой, а сопротивление деформации может отличаться от сопротивления деформации сульфида марганца. Эти изменения влияют на образование стружки и условия контакта на границе раздела инструмент–заготовка. Вытянутое включение может создавать слабый путь в срезаемом Материале, способствуя разрушению стружки на более короткие сегменты и снижая силу, необходимую для продолжения резания. Более глобулярное включение может вызывать менее направленное повреждение и ограничивать степень связанного с включениями образования борозд или размазывания на задней поверхности инструмента.
Центральное значение имеет компромисс. Если целью испытания является сила резания, вытянутые сульфиды могут давать благоприятный результат. Если же целью является скорость износа задней поверхности, более эффективными могут оказаться глобулярные сульфиды, даже если они не обеспечивают минимальную силу резания. Поэтому последовательность, установленную в исследовании 1995 года — MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3, — следует рассматривать вместе с данными о коэффициенте формы и доле площади. Изменение добавки кальция может настолько изменить совокупность включений, что вывод окажется иным: одновременно могут измениться количество включений, их средний размер, соотношение размеров, кластеризация и твёрдость Матрицы.
Следовательно, обработка кальцием представляет собой операцию инженерии включений, а не гарантированную добавку для улучшения обрабатываемости. Термодинамические расчёты позволяют прогнозировать распределение кальция между оксидной и сульфидной фазами, помогая Производителям Стали получать требуемые совокупности включений. Однако конечный результат по-прежнему зависит от активности кислорода и серы, усвоения кальция, температуры, затвердевания, повторного нагрева, степени обжатия при прокатке и охлаждения. Номинальный анализ на кальций не показывает, какая его доля вошла в сульфиды, какая осталась в оксидах и сохранилась ли требуемая морфология после обработки.
Методика измерений должна соответствовать инженерной задаче. ISO 4967:2026 устанавливает микрографическое определение неметаллических включений в прокатанных или кованых Стальных изделиях с «коэффициентом укова не менее 3», однако стандарт также предупреждает, что его эталонная шкала не полностью применима к автоматным Сталям. Оценка по шкале может описывать степень загрязнённости включениями для общей цели контроля продукции, но не выявлять долю вытянутых сульфидов, определяющую дробление стружки. И наоборот, двумерный шлиф может занижать пространственную связанность в трёх измерениях, влияющую на износ инструмента. Доля площади и коэффициент формы не являются второстепенными деталями, если морфология служит целевой переменной проектирования.
В количественном исследовании Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (Льежский университет, 1995) сообщалось, что его индекс обрабатываемости «изменялся от 200% до 100% в зависимости от отношения размеров сульфидных включений». Этот диапазон не устанавливает единого фиксированного значения для любой Стали, обработанной кальцием. Он показывает, почему одна лишь спецификация химического состава не может заменить характеристику включений. В рамках выбранных условий исследование отдавало предпочтение глобоидальным включениям сульфида марганца для обеспечения обрабатываемости автоматной Стали, тогда как другая работа 1995 года обнаружила особую эффективность вытянутых сульфидов в снижении силы резания. Разные показатели реакции могут приводить к выбору разных предпочтительных совокупностей включений.
Сульфидные включения, содержащие редкоземельные элементы
Добавки редкоземельных элементов, обычно представляемые в описаниях включений обозначением семейства RE2S3, вызывают ещё одно изменение химии сульфидов. Редкоземельные элементы могут реагировать с серой и кислородом с образованием редкоземельных оксисульфидов, сульфидов или композитных частиц, связанных с MnS. В приведённом сравнении MnS–RE2S3 и (Mn,Ca)S–RE2S3 являлись отдельными классами включений, а не просто вариантами обычного MnS с более высоким содержанием серы. Их твёрдость, характеристики плавления, прочность межфазного сцепления и сопротивление деформации могут отличаться от соответствующих свойств MnS и модифицированных кальцием сульфидов.
Такие частицы могут изменять зарождение и рост сульфида марганца, влияя не только на химическую идентичность включений, но и на их количество и распределение по размерам. Они могут способствовать образованию более компактных или сложных включений, изменять соотношение размеров, формирующееся при прокатке, и влиять на степень отслоения включения от Стальной Матрицы в процессе резания. Эти эффекты объясняют, почему совокупности, содержащие редкоземельные элементы, могут изменять как силу резания, так и износ; однако они не дают оснований рассматривать содержание редкоземельных элементов как прямой индекс обрабатываемости.
Установленная последовательность сил резания — MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3 — отражает определённый порядок для данной ресульфурированной Стали и использованного метода испытаний. Её не следует превращать в универсальное правило, согласно которому каждая последующая разновидность химического состава всегда снижает или повышает силу резания. Скорость резания, подача, марка инструмента, подготовка режущей кромки, смазывание, прочность Матрицы и доля площади включений могут изменить этот порядок. Включение, содержащее редкоземельные элементы и сопротивляющееся деформации, может уменьшить количество длинных стрингеров и улучшить характеристики износа, но одновременно увеличить силу, необходимую для сдвига стружки. Другая совокупность с такой же номинальной добавкой редкоземельных элементов может содержать крупные кластеры, которые повреждают инструмент, а не способствуют контролю стружки.
Практически значимой переменной является совокупность включений, сформированная при Производстве и обработке Стали: её состав, количество, распределение по размерам, морфология и пространственное распределение. Это определение инженерии включений, приведённое в обзоре 2018 года Non-metallic inclusions in steels – origin and control, информативнее таблицы добавок. Оно также объясняет, почему обработку кальцием и редкоземельными элементами необходимо оценивать посредством испытаний на обрабатываемость, связанных с конкретным показателем реакции. Сила резания, дробимость стружки, качество поверхности, износ задней поверхности инструмента, износ по передней поверхности и стабильность размеров могут указывать на различные целевые характеристики включений.
Поэтому химию сульфидов следует оценивать с учётом Матрицы и операции резания. Включение, снижающее силу резания, может не обеспечивать минимального износа. Совокупность, хорошо работающая в низкоуглеродистом прутке из ресульфурированной Стали, может вести себя иначе в легированной Стали с закалкой по всему сечению, где сера способна существенно изменять обрабатываемость благодаря взаимодействию с прочностью и микроструктурой. В нержавеющих Сталях сульфиды могут действовать как «твёрдые смазочные Материалы на границе раздела инструмент–заготовка»; BS EN 10088 допускает варианты Сталей с улучшенной обрабатываемостью, содержащие 0,015% или 0,030% серы, для некоторых марок. В каждом случае номинальное содержание серы, кальция или редкоземельных элементов является лишь исходным параметром процесса. Реакция при механической обработке определяется сформировавшимися включениями и окружающей их Сталью.
Коэффициент формы, доля площади и статистика популяции включений
Микрофотография включений представляет собой измерение сечения, а не прямую фотографию трёхмерного объёма стали. Это различие имеет значение для автоматных марок стали, в которых геометрия сульфидов может изменять силу резания, сегментацию стружки, износ инструмента и кажущуюся эффективность одного и того же содержания серы. На отполированном продольном сечении сульфиды марганца могут выглядеть как длинные ориентированные строчки; на поперечном сечении того же материала они могут выглядеть как короткие, почти круглые пересечения. Ни одно из изображений не является ложным. Каждое отображает иную плоскость через анизотропную популяцию включений.
| Измерение | Что оно описывает | Почему это важно |
|---|---|---|
| Состав | Химическая природа частицы | Позволяет различать MnS, оксиды, кальцийсодержащие фазы, свинец и включения, содержащие редкоземельные элементы |
| Доля площади | Площадь сечения, занятая включениями | Показывает количество включений в совокупности при заданных условиях отбора проб |
| Распределение размеров | Диапазон размеров частиц | Учитывает мелкие частицы и хвост распределения крупных повреждающих частиц |
| Морфология | Форма, коэффициент удлинения и округлость | Связывает геометрию включений с образованием стружки и износом инструмента |
| Ориентация | Ориентация относительно направления прокатки или резания | Учитывает анизотропные особенности обработки и эксплуатационного поведения |
Поэтому соответствующее описание требует не только указания максимальной длины включения или визуального утверждения вроде «много сульфидов». Как минимум, анализ должен содержать сведения о составе включений, морфологии, доле площади, числовой плотности, распределении размеров и ориентации, а также указывать направление отбора образцов, увеличение, метод выбора полей и правила анализа изображений.
Коэффициент формы Безразмерный показатель формы частицы; одно из распространенных двумерных определений: F = 4πA/P², где A — площадь, а P — периметр.
Коэффициент формы — безразмерная мера того, насколько включение приближается к выбранной эталонной форме, обычно к окружности на двумерном изображении. Одно из распространённых определений имеет вид:
где — площадь включения, а — его периметр. Для идеальной окружности ; у вытянутой, угловатой или неправильной частицы значение ниже. В других исследованиях коэффициентом формы называют отношение длины к ширине, поэтому этот термин нельзя интерпретировать без его уравнения. Одному и тому же включению могут соответствовать разные числовые значения при использовании разных соглашений.
Коэффициент удлинения Отношение наибольшего размера включения к его наименьшему размеру; вытянутые частицы имеют более высокие значения, чем глобулярные частицы.
Отношение сторон, также называемое коэффициентом формы в некоторых исследованиях обрабатываемости, обычно сопоставляет основной размер с малым размером:
Здесь — максимальная длина или длина аппроксимированной большой оси, а — соответствующая ширина. Для шарообразной частицы отношение близко к 1, тогда как у вытянутого сульфида оно значительно больше. Это отношение нельзя отождествлять с округлостью. Гладкий эллипс и частица с неровными краями могут иметь одинаковое , но разные периметры и коэффициенты формы.
Доля площади — процент измеренного сечения, занятый включениями. Она оценивает объёмную долю только в тех случаях, когда стереологические предположения и условия отбора образцов являются подходящими. Числовая плотность — количество включений на единицу площади при двумерной оценке или на единицу объёма, если используется валидированный трёхмерный метод. Распределение размеров показывает, как размеры включений распределены в популяции, а не только их среднее значение. Его можно выражать через диаметр эквивалентной окружности, площадь, длину, ширину или интервалы классов. Ориентация описывает направление большой оси включения относительно направления прокатки, поперечного направления или другой системы отсчёта. Для катаной стали эта информация о направлении принципиально важна, поскольку сульфиды при обработке обычно деформируются и ориентируются.
Почему одно изображение включений может вводить в заблуждение
Систематическая ошибка отбора образцов возникает ещё до включения микроскопа. Выбор полей с хорошо заметными включениями завышает долю площади и частоту крупных частиц; выбор визуально чистых полей даёт противоположный результат. Небольшое количество изображений при большом увеличении также может непропорционально представить локальные скопления, тогда как поля при малом увеличении способны скрывать мелкие частицы или объединять соседние включения в один объект. Аналогичная проблема возникает при задании порога в автоматизированном анализе изображений: изменение порога уровня серого может разделить один неправильный сульфид на несколько частиц или удалить окружающую его тонкую оксидную плёнку.
Другой источник систематической ошибки связан с плоскостью сечения. Вытянутое включение MnS, разрезанное параллельно своей длинной оси, выглядит длинным и узким. То же включение, пересечённое около центра в поперечной плоскости, может выглядеть как компактный овал. При косом сечении получается промежуточный результат. Следовательно, зарегистрированное отношение сторон для продольных сечений не следует напрямую сопоставлять со значением, полученным для поперечных сечений, если не согласованы ориентация и методика измерения.
Прокатка создаёт полосчатость и направленные скопления. Сульфиды могут располагаться слоями, разделёнными более чистой матрицей, поэтому поля, выбранные случайным образом по ширине, могут дать результат, отличный от результата для полей, взятых вдоль одной полосы. Скопления также влияют на локальные эксплуатационные характеристики. Две плавки могут иметь одинаковые общую долю площади и числовую плотность, однако в одной частицы могут быть распределены равномерно, а в другой — образовывать плотные скопления, разделённые областями, почти свободными от включений. При механической обработке инструмент может неоднократно встречать такое скопление на протяжении траектории резания, из-за чего локальное поведение будет отличаться от среднего для всего материала.
Максимальный размер включения особенно легко интерпретировать неправильно. Он показывает размер крупнейшей обнаруженной частицы в исследованной площади, но не описывает типичную частицу, верхний хвост статистически устойчивого распределения или расстояние между частицами. Максимум увеличивается с ростом исследованной площади, поэтому при более масштабном контроле можно обнаружить большее кажущееся максимальное значение даже при неизменной популяции включений в стали. Содержательное описание популяции должно включать количество полей или общую исследованную площадь, порог по числу частиц, размерные классы или параметры распределения и, где это уместно, метод оценки экстремальных значений.
ISO 4967:2026 устанавливает метод микрографического определения неметаллических включений в катаных или кованых стальных изделиях с «коэффициентом уковки не менее 3». Эталонная шкала стандарта полезна для стандартизированного сравнения, однако стандарт предупреждает, что эта шкала не полностью применима к автоматным сталям. Это ограничение обусловлено назначением специально сформированных сульфидов: крупная вытянутая строчка MnS при общей оценке чистоты может быть классифицирована как нежелательное включение, одновременно способствуя дроблению стружки и снижению силы резания в испытании на обрабатываемость. Метод измерения должен соответствовать поставленному вопросу.
Отношение сторон, глобоидальные сульфиды и индексы обрабатываемости
В исследовании Университета Льежа 1995 года Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability сообщалось, что индекс обрабатываемости «изменялся от 200% до 100% в зависимости от отношения сторон сульфидных включений». Этот диапазон непосредственно предупреждает против рассмотрения количества сульфидов как единственной управляющей переменной. Популяция при сходном содержании серы и сопоставимой доле площади может вызывать совершенно разную реакцию при механической обработке, если частицы изменяются от вытянутых строчек до более глобоидальных форм.
Этот результат не означает, что большое отношение сторон всегда желательно. В ресульфурированных автоматных сталях вытянутые сульфиды могут эффективнее снижать силу резания, предположительно потому, что они деформируются и разрушаются вдоль зоны сдвига и способствуют сегментации стружки. Напротив, сообщалось, что глобоидальные сульфиды эффективнее уменьшают износ задней поверхности инструмента. Поэтому популяция включений, снижающая мгновенную силу резания, может не быть популяцией, обеспечивающей минимальный суммарный износ. Любое утверждение об «обрабатываемости» должно уточнять, о каком показателе идёт речь: силе резания, способности к дроблению стружки, износе задней поверхности инструмента, качестве поверхности, мощности, потребляемой при обработке, или стойкости инструмента.
В исследовании 1995 года Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel химический состав сульфидов рассматривался в следующем порядке: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Состав, коэффициент формы и доля площади действовали совместно. Добавки кальция и редкоземельных элементов могут изменять морфологию сульфидов и связанную с ними совокупность оксидов, а не просто увеличивать или уменьшать количество включений. Обработка кальцием применяется для регулирования состава и формы оксидов и сульфидов; термодинамические прогнозы распределения кальция между оксидами и сульфидами помогают управлять формированием получаемой популяции.
Это и есть инженерия включений: подбор «состава, количества, распределения размеров и морфологии», как описано в обзоре 2018 года Non-metallic inclusions in steels – origin and control. Речь идёт не о конкурсе на чистоту, оторванном от условий эксплуатации. Стали SAE/AISI 11xx содержат добавленную серу, образующую избыточный сульфид марганца, тогда как стали SAE/AISI 12xx дополнительно содержат приблизительно 0,04–0,12% фосфора, поэтому химический состав матрицы и включений изменяется одновременно. В области симпозиума ASTM International 2024 года сера, свинец, селен, теллур, фосфор, азот, отношение марганца к сере и спецификации ASTM перечисляются как переменные, используемые при проектировании обрабатываемости.
Тот же принцип применим к нержавеющим маркам стали. British Stainless Steel Association описывает сульфиды в автоматных нержавеющих сталях как «твёрдые смазочные материалы на границе раздела инструмент–заготовка» и указывает варианты, пригодные для механической обработки, с добавками серы 0,015% или 0,030% в соответствии с BS EN 10088 для некоторых марок. Эти добавки нельзя оценивать по одному отполированному полю. Обоснованная интерпретация связывает измеренную популяцию включений с прочностью матрицы стали, скоростью резания, подачей, глубиной резания, охлаждающей жидкостью и материалом инструмента — взаимосвязанными факторами, указанными в ASM Handbook. Статистика полезна только тогда, когда ясны направление отбора образцов и инженерная цель исследования.
Как ISO 4967:2026 измеряет неметаллические включения
ISO 4967:2026 — это микрографический стандарт для определения неметаллических включений в стали. Он касается того, что можно наблюдать и классифицировать на подготовленном металлографическом шлифе, а не непосредственного измерения эффективности резания. Это различие имеет значение для свободнообрабатываемых марок стали, в которых включения часто являются преднамеренно вводимыми компонентами состава стали, а не случайными остатками плавки.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
Стандарт предусматривает исследование катаных или кованых стальных изделий, изготовленных со степенью укова не менее 3. Таким образом, его справочная система предназначена для изделий, подвергшихся существенной горячей деформации после разливки. Прокатка и ковка изменяют исходную совокупность включений: включения могут вытягиваться, разрушаться, группироваться, перераспределяться или ориентироваться вдоль направления деформации. Полированный шлиф, изготовленный из готового изделия, отражает это деформированное состояние, а не просто совокупность включений, присутствовавшую в ковше или в непрерывно отлитой заготовке.
ISO 4967:2026 позволяет проводить воспроизводимую классификацию наблюдаемых неметаллических включений в заданных микроскопических условиях. Стандарт может помочь производителю, покупателю, лаборатории или специалистам по расследованию разрушений сравнивать плавки и различные участки изделия, используя общий язык. Однако сам по себе он не может доказать, что сталь будет обеспечивать короткую стружку, низкое усилие резания, длительный срок службы инструмента или определённое качество поверхности.
Это ограничение особенно важно для сталей свободной обработки. Оценка по эталонной шкале может описывать кажущуюся выраженность или размерный класс поля включений, но оставлять без ответа вопросы, определяющие обрабатываемость резанием: каков химический состав включений? Имеет ли сульфид вытянутую или глобулярную форму? Как ориентированы включения относительно направления резания? Каковы доля площади и распределение по размерам? Присутствуют ли вместе с сульфидами оксидные частицы? Каковы твёрдость, прочность и способность матрицы к упрочнению при деформации? Какие материал инструмента, скорость резания, подача, глубина резания и смазочно-охлаждающая жидкость использовались?
В Справочнике ASM обрабатываемость рассматривается как результат взаимодействия состава, микроструктуры, уровня прочности, условий резания, смазочно-охлаждающих жидкостей и материала инструмента. Сера может существенно изменять поведение при обработке резанием легированных сталей с объёмной закалкой, однако одно лишь содержание серы недостаточно для описания этого поведения. Работа симпозиума ASTM International 2024 года Добавки в сталь и чугун для улучшения обрабатываемости рассматривает серу, свинец, селен, теллур, фосфор, азот, соотношение марганца и серы, а также применимые спецификации ASTM как переменные проектирования состава. Химический состав и морфологию образовавшейся совокупности включений необходимо рассматривать совместно.
Область применения, форма изделия и степень укова
Фраза «степень укова не менее 3» в ISO 4967:2026 является условием области применения, а не пороговым показателем обрабатываемости. Она означает, что охватываемое стандартом катаное или кованое изделие подверглось минимально необходимой деформации относительно исходного поперечного сечения. История обработки влияет на форму и распределение включений, видимых на конечном шлифе. Включение сульфида марганца, имевшее до горячей деформации примерно компактную форму, после прокатки может превратиться в длинный стрингер, тогда как хрупкий оксид может разрушиться на несколько более мелких частиц.
Таким образом, измеренный результат относится к конкретной форме изделия, участку, ориентации и способу подготовки. Продольный шлиф прутка может показывать сульфидные стрингеры совершенно иначе, чем поперечный шлиф того же прутка. В кованой детали могут присутствовать связанные с течением металла вариации, которые не представлены одним полем шлифа. Отбор проб должен соответствовать инженерному вопросу. Если проблема связана с обработкой вдоль оси прутка, продольная форма и расстояние между сульфидными включениями могут иметь большее значение, чем их количество на поперечном шлифе. Если же речь идёт об усталости или внутренней чистоте, сгруппированные оксиды и крупные изолированные частицы могут потребовать иной стратегии исследования.
Микрографическая основа стандарта также устанавливает практические ограничения для интерпретации результата. Аналитик исследует двумерную плоскость, пересекающую трёхмерную совокупность включений. Кажущаяся длина включения зависит от ориентации шлифа; кажущаяся доля площади — от того, какие частицы пересекает плоскость; а степень выраженности группы включений может выглядеть различной в зависимости от выбранного поля. Важна и качество подготовки. Выкрашивание частиц, риски от полировки, загрязнение, перегрев или недостаточный контраст могут быть ошибочно приняты за признаки включений.
В ресульфурированных сталях SAE/AISI 11xx добавленная сера в основном соединяется с марганцем с образованием избыточного сульфида марганца, или MnS. Эти включения способствуют дроблению стружки и могут обеспечивать смазывание в зоне резания. В сталях SAE/AISI 12xx добавляется фосфор; в Справочнике инженера-механика. Углеродистые и легированные стали его содержание указывается примерно на уровне 0,04–0,12 %. Свинецсодержащие ресульфурированные марки содержат свинец, связанный с сульфидными включениями, либо в виде свободных частиц свинца. Такие особенности нельзя приравнивать к одной оценке включений.
Свободнообрабатываемые нержавеющие стали представляют собой ещё один пример. Согласно British Stainless Steel Association, сульфидные включения могут действовать как «твёрдые смазочные материалы на границе раздела инструмент–заготовка». BS EN 10088 допускает для некоторых марок варианты с улучшенной обрабатываемостью и добавками серы 0,015 или 0,030 %. Однако одинаковая номинальная добавка серы может приводить к различным совокупностям включений в зависимости от практики раскисления, обработки кальцием, кислородного потенциала, условий затвердевания и истории горячей деформации.
Эталонные шкалы и их ограничения для свободнообрабатываемых сталей
Метод сравнения с эталонной шкалой относит наблюдаемую микроструктуру к стандартизированным эталонным категориям. Это полезно для контроля и коммуникации. Он позволяет определить, соответствует ли поле определённому классу включений, сравнивать образцы, исследованные по одной и той же процедуре, и устанавливать критерии приемки, если спецификация на изделие предусматривает оценку включений. Однако этот метод автоматически не определяет химический состав каждой частицы, не измеряет всю трёхмерную совокупность включений и не прогнозирует поведение при обработке резанием.
ISO 4967:2026 прямо предупреждает, что её стандартная эталонная шкала не полностью применима к свободнообрабатываемым сталям. Это принципиально важное предупреждение. Шкала разработана для стандартизированной классификации внешнего вида включений, тогда как свободнообрабатываемые стали специально проектируются с включениями, эффект которых зависит от состава, формы, количества, распределения и взаимодействия с металлической матрицей. Категория шкалы, в которой вытянутый сульфид рассматривается как признак включения, без дополнительного анализа не устанавливает, снижает ли этот сульфид усилие резания или ускоряет износ инструмента.
В исследовании 1995 года Влияние состава, коэффициента формы и доли площади сульфидных включений на обрабатываемость ресульфурированной свободнообрабатываемой стали сообщалось о влиянии на усилие резания в следующем порядке: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Кроме того, было установлено, что вытянутые сульфиды эффективнее снижали усилие резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Этот результат исключает простое правило, согласно которому одна форма включений всегда предпочтительнее другой. Совокупность включений, способствующая отделению стружки, может отличаться от совокупности, защищающей режущую кромку.
В другом количественном исследовании Количественный анализ сульфидных включений в сталях свободной обработки и их влияние на обрабатываемость сообщалось, что показатель обрабатываемости «изменялся от 200 до 100 % в зависимости от коэффициента формы сульфидных включений», а для обрабатываемости при свободном резании были определены предпочтительные глобоидальные включения сульфида марганца. Сравнение с эталонной шкалой может зафиксировать вытянутую или глобулярную морфологию, но не обязательно воспроизводит коэффициент формы, долю площади, пространственное распределение или условия испытаний на обрабатываемость, использованные в этом исследовании.
Обработка кальцием показывает, почему внешний вид необходимо дополнять химическим составом. Кальций может изменять состав и морфологию оксидных и сульфидных включений, а термодинамический прогноз распределения кальция между оксидами и сульфидами может поддерживать управление процессом. Два включения, выглядящие сходными при малом увеличении, могут различаться по содержанию Ca, Mn, редкоземельных элементов, кислорода или серы и поэтому вести себя по-разному при резании.
По этой причине ISO 4967:2026 следует рассматривать как стандартизированный метод оценки чистоты и классификации включений, а не как сертификат обрабатываемости. Полезная оценка свободнообрабатываемой стали может сочетать сравнение с эталонной шкалой с автоматизированным анализом изображений, сканирующей электронной микроскопией и энергодисперсионной спектроскопией, количественным измерением доли площади, распределения частиц по размерам, коэффициентов формы, данных об ориентации, твёрдости и контролируемых испытаний резанием. Измерение должно отражать оцениваемое свойство. Данные о включениях, отобранные для анализа усталостной прочности, автоматически не подходят для прогнозирования образования стружки, а соответствие эталонной оценке не доказывает эксплуатационные характеристики при обработке резанием.
Выбор подходящего метода измерения включений для инженерной задачи
Измерение включений полезно только тогда, когда его масштаб и чувствительность соответствуют исследуемому свойству. Метод, который разделяет плавки по общей оценке включений, может быть достаточным для обследования чистоты металла, но не объяснить, почему две ресульфурированные стали дают разные виды стружки или различную стойкость инструмента. Инженерия включений предполагает целенаправленный контроль состава, количества, распределения по размерам и морфологии включений; поэтому методика измерений должна сохранять признаки, которыми призван управлять технологический процесс.
Методы сравнительных шкал, количественный анализ изображений и металлографические шлифы
Сравнительные шкалы остаются практичным инструментом производственного контроля, поскольку они быстры, недороги и хорошо знакомы специалистам. Полированный, травленый или нетравленый шлиф сравнивают со стандартными полями, обычно по типу и степени выраженности включений. Полученный результат может обеспечить единый язык оценки чистоты металла, однако он сводит совокупность включений к номеру класса. Он может не различать, состоит ли популяция сульфидов из множества коротких частиц или из меньшего числа сильно вытянутых строчек при одинаковой кажущейся степени выраженности.
ISO 4967:2026 устанавливает микрографическое определение неметаллических включений в прокатанных или кованых стальных изделиях, имеющих «степень обжатия не менее 3». Ее эталонная шкала полезна для обычной оценки включений, однако стандарт предупреждает, что эта шкала не полностью применима к автоматным сталям. Это ограничение имеет значение. Высокая оценка по сульфидам в стали SAE/AISI 11xx интерпретируется не так, как высокая оценка по оксидам в подшипниковой стали, поскольку в первом случае избыточный сульфид марганца преднамеренно добавляют для улучшения дробления стружки и смазывания.
Сам металлографический шлиф определяет получаемый ответ. Продольный шлиф, параллельный направлению прокатки, выявляет сульфидные строчки и позволяет измерять длину, ширину, коэффициент формы и расстояние между ними вдоль направления деформации. Поперечный шлиф представляет собой другое двумерное сечение и часто делает вытянутые включения визуально более короткими или более близкими к равноосным. Ни один из этих видов не является «истинной» морфологией включений. Каждый представляет собой проекцию трехмерной совокупности, специфичную для данного сечения.
По этой причине в отчете следует указывать ориентацию шлифа, способ полирования, увеличение, площадь поля, количество полей и место отбора образца. Формулировка «продольный шлиф, четверть толщины, 100 полей при увеличении 500×» имеет смысл; формулировка «чистота: 1,0» — нет. Отбор образцов также должен охватывать соответствующую область изделия. Центральная зона, четверть толщины и приповерхностный материал могут различаться, поскольку включения перемещаются, деформируются, всплывают или ликвируют в процессе затвердевания и прокатки. Если при исследовании усталости изучается приповерхностная область, образец из осевой зоны не может ее заменить.
Автоматизированный количественный анализ изображений обеспечивает измерения, недоступные при использовании шкал: количество частиц, долю площади, эквивалентный диаметр, длину, ширину, коэффициент формы, расстояние до ближайшего соседа и распределения по размерам. Он особенно полезен, когда инженерная задача зависит от «хвоста» крупных включений, а не от средней оценки. Однако анализ изображений не становится автоматически объективным. Выбор порога, освещение, царапины после полирования, сегментация соприкасающихся частиц, увеличение и выбор полей могут изменить измеряемую совокупность. Аналитик должен указывать, классифицировались ли частицы по проецируемой площади, максимальной длине, диаметру эквивалентного круга или другому определению.
Методы, чувствительные к составу, необходимы, когда химический состав позволяет разделить функциональные классы включений. Сканирующая электронная микроскопия с энергодисперсионной спектроскопией позволяет различать MnS, модифицированные кальцием сульфиды, оксиды, частицы свинца и сульфиды, содержащие редкоземельные элементы. Анализ на электронном зонде или родственные микроаналитические методы могут обеспечить более надежное определение распределения элементов, если спектры перекрываются или частицы имеют малый размер. Эти методы требуют больше времени, однако черный или серый объект на оптическом изображении не позволяет установить, какое именно соединение он представляет. В свинецсодержащей ресульфурированной стали свинец может находиться вместе с сульфидными включениями или в виде свободных частиц; объединение обоих типов в категорию «сульфиды» устраняет различие, важное для обрабатываемости.
Измерения, учитывающие направление, требуют отдельного рассмотрения. Для проката измерение только доли площади частиц может скрыть их вытянутость. Следует указывать распределение ориентаций, отношение длины к ширине или коэффициент формы, а также, по возможности, проводить измерения на продольных и поперечных шлифах. Для работ, связанных с критической усталостью, может быть оправдана трехмерная реконструкция или метод последовательных шлифов, хотя они требуют большего количества материала и тщательной регистрации изображений. Методика должна соответствовать механизму разрушения, а не просто наиболее удобной полированной поверхности.
Соответствие метода измерения задачам оценки усталости, чистоты и обрабатываемости
При исследовании усталости обычно необходимо выявлять наиболее крупные и наиболее опасные включения с учетом их расположения, состава и расстояния от нагруженной поверхности. Средняя оценка включений может не обнаружить единичный кластер оксида алюминия или частицу алюмината кальция, являющуюся очагом зарождения трещины. Более подходящими являются автоматизированные распределения площади и размеров, анализ экстремальных значений и исследование, чувствительное к составу. Ориентация шлифа должна соответствовать направлению главного напряжения и направлению прокатки, а отбор образцов — включать область, в которой фактически зарождаются усталостные трещины. В результате следует указывать размер включений с использованием определенной метрики и разделять кластеры включений и изолированные частицы.
Оценка чистоты имеет иную цель. Она может определять, соответствует ли плавка или изделие спецификации, изменилось ли содержание оксидов после вторичной металлургии или привела ли практика разливки к измеримому увеличению количества дефектов. Методы сравнительных шкал позволяют эффективно решить эту задачу, если стандарт и марка стали совместимы. Количественный анализ изображений повышает информативность, когда изменения невелики, когда важна частота крупных частиц или когда изделие содержит типы включений, объединяемые шкалой. Метод не следует представлять как универсальный показатель чистоты: низкая общая доля площади не доказывает низкий риск усталостного разрушения, высокую обрабатываемость или хорошее качество поверхности.
Для оценки обрабатываемости требуется наиболее продуманный выбор метода, поскольку сила резания и износ инструмента реагируют не на одну и ту же совокупность включений. В ASM Handbook состав, микроструктура, уровень прочности, условия резания, смазочно-охлаждающие жидкости и материал инструмента рассматриваются как взаимосвязанные факторы управления. Сера может существенно изменять поведение при обработке легированных сталей, подвергаемых объемной закалке, однако одно лишь содержание серы не является достаточной измеряемой переменной.
| Инженерный вопрос | Наиболее значимые измерения |
|---|---|
| Образование стружки | Химический состав сульфидов, коэффициент удлинения, ориентация, расстояние между частицами и состояние матрицы |
| Зарождение усталостной трещины | Крупнейшие включения, скопления, состав, расположение и трехмерные расстояния между частицами |
| Контроль чистоты | Стандартизированная балльная оценка по эталонным шкалам, доля площади, количество частиц и расположение в изделии |
| Износ инструмента | Химический состав и морфология включений вместе с силой резания, температурой и условиями работы инструмента |
| Коррозионные характеристики | Химический состав сульфидов, открытые поверхности раздела, размер, форма и состояние поверхности |
Поэтому при исследовании обрабатываемости следует характеризовать химический состав сульфидов, их морфологию, ориентацию, долю площади и распределение по размерам, одновременно документируя матрицу стали и условия резания. В документе ASTM International Additives to Steel and Iron for Improved Machinability сера, свинец, селен, теллур, фосфор, азот, отношение марганца к сере и спецификации ASTM рассматриваются как проектные переменные, а не как изолированные целевые показатели. Например, стали SAE/AISI 12xx содержат приблизительно 0,04–0,12% фосфора, добавленного к серосодержащему составу ресульфурированных марок. В коррозионностойких автоматных сталях сульфиды могут действовать как «твердые смазочные материалы на границе раздела инструмент–заготовка»; BS EN 10088 допускает добавление 0,015 или 0,030% серы для некоторых вариантов, предназначенных для механической обработки.
Необходимость такого различения подтверждается исследованием 1995 года Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Согласно опубликованным данным, влияние на силы резания возрастало в последовательности MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Вытянутые сульфиды эффективнее снижали силу резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Следовательно, нельзя объявить одну популяцию включений универсально превосходящей другие.
В отдельном исследовании Льежского университета 1995 года Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability был приведен индекс обрабатываемости, который «изменялся от 200 до 100% в зависимости от коэффициента формы сульфидных включений», причем для обрабатываемости автоматных сталей предпочтительными оказались глобоидальные сульфидные включения марганца. Эти результаты позволяют сделать прямой вывод: утверждения об обрабатываемости, основанные на единой оценке по оксидам и сульфидам, недостаточно определены. В методике измерений необходимо указать, что именно подсчитывалось, где проводилось измерение, как была ориентирована секция и оценивает ли испытание силу резания, форму стружки, качество поверхности или износ инструмента. Обработка кальцием может изменять химический состав и морфологию оксидов и сульфидов, поэтому приписывание результата обработки этому воздействию требует анализа, чувствительного к составу.
Легирующие Добавки, Используемые для Изменения Обрабатываемости
На Симпозиуме ASTM Добавки в Сталь и Чугун для Улучшения Обрабатываемости (2024) добавки для улучшения обрабатываемости рассматриваются как взаимосвязанная совокупность химических и технологических переменных: сера, свинец, селен, теллур, фосфор, азот, соотношение марганца и серы, а также ограничения, установленные применимыми спецификациями ASTM. Такая систематизация полезнее простого ранжирования элементов как «хороших» или «плохих». Добавка изменяет состав неметаллических включений, реакцию матрицы, процесс образования стружки, контакт с инструментом или сочетание нескольких этих эффектов. Результат зависит от марки стали, уровня прочности, термической обработки, скорости резания, подачи, глубины резания, смазочно-охлаждающей жидкости и материала инструмента.
Инженерия включений означает управление их составом, количеством, распределением по размерам и морфологией посредством выплавки стали и последующей обработки. Измерение включений не равнозначно управлению ими. ISO 4967:2026 устанавливает металлографическое определение неметаллических включений в прокатанных или кованых изделиях, имеющих «степень уковки не менее 3», однако также предупреждает, что его стандартная эталонная шкала применима к автоматным сталям не полностью. Поэтому оценка по шкале может описывать совокупность включений, но не предсказывать усилие резания или стойкость инструмента, которые эта совокупность обеспечивает.
Сера, фосфор, свинец, селен и теллур
Сера является основной добавкой во многих углеродистых и легированных автоматных сталях, поскольку образует сульфид марганца MnS. Марганец добавляют в достаточном количестве, чтобы преимущественно связать серу в MnS, а не допустить образования сульфида железа, который способствовал бы красноломкости. В сталях SAE/AISI 11xx намеренно повышенное содержание серы приводит к образованию избыточных включений MnS. В процессе резания эти включения нарушают целостность стружки, уменьшают непрерывность металлической матрицы и могут снижать трение или адгезию вблизи контакта инструмента с заготовкой. Те же включения могут снижать поперечную пластичность, сопротивление усталости, ударную вязкость и свариваемость.
Эффект определяется не только процентным содержанием серы. Важны также коэффициент формы сульфидов, их доля по площади, состав и распределение. В исследовании 1995 года Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel сообщается, что влияние на усилие резания для включений располагалось в следующем порядке: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Вытянутые сульфиды эффективнее снижали усилие резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Это напрямую предупреждает против рассмотрения одной формы включений как оптимальной для любой цели механической обработки.
Это различие также отражено в исследовании Льежского университета 1995 года Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. В нём показатель обрабатываемости «изменялся от 200% до 100% в зависимости от коэффициента формы сульфидных включений», причём для автоматной обрабатываемости предпочтительными оказались глобоидальные сульфиды марганца. Этот числовой диапазон не устанавливает универсальную зависимость, применимую для прогнозирования свойств разных марок; он показывает, насколько сильно форма включений может изменять измеряемый результат.
Обработка кальцием является одним из способов изменения формы и химического состава включений. Кальций может модифицировать оксидные включения и влиять на выделение сульфидов, способствуя образованию более глобулярных или комплексных включений при подходящих условиях по содержанию кислорода и серы и по температуре. Термодинамические прогнозы распределения кальция между оксидами и сульфидами могут направлять этот процесс, однако результат по-прежнему зависит от обработки в ковше, затвердевания, степени обжатия при прокатке и повторного нагрева. Добавки редкоземельных элементов также могут приводить к образованию MnS–RE2S3 или кальцийсодержащих разновидностей, однако их ценность необходимо оценивать с учётом чистоты стали, усталостной прочности, вязкости и стабильности технологического процесса.
Фосфор обеспечивает другой механизм улучшения обрабатываемости. Стали SAE/AISI 12xx содержат повышенное количество серы, характерное для пересернённых марок, и дополнительно примерно 0,04–0,12% фосфора, как указано в издании 2022 года Mechanical Engineers’ Handbook, Carbon and Alloy Steels. Фосфор упрочняет и охрупчивает ферритную матрицу, способствуя разрушению стружки и часто улучшая поведение при автоматной обработке. Избыточный фосфор может ухудшать пластичность, ударную вязкость, способность к холодной штамповке и свариваемость, особенно если сегрегация или крупнозернистая структура усиливают его воздействие. Поэтому обозначение 12xx означает не просто сталь 11xx с другой добавкой, формирующей включения: фосфор изменяет как матрицу, так и процесс образования стружки.
Свинец присутствует в свинецсодержащих пересернённых сталях либо в связи с сульфидными включениями, либо в виде отдельных частиц свободного свинца. Поскольку растворимость свинца в твёрдой стали очень мала, его распределение определяется образованием частиц, чистотой стали и историей обработки. При механической обработке свинец может способствовать отделению стружки и воздействовать в зоне контакта инструмента, однако он также создаёт серьёзные проблемы, связанные с контролем воздействия, переработкой, сварочными аэрозолями и экологическим регулированием. Добавку свинца нельзя оценивать только по её влиянию на снижение усилия резания. Предусмотренная спецификация изделия и разрешённые области применения могут исключать её использование.
Селен и теллур являются дополнительными вариантами изменения поведения включений и разрушения стружки. Они могут изменять морфологию сульфидов и взаимодействие между включениями и зоной резания, однако их воздействие чувствительно к содержанию серы, марганца, практике раскисления и состоянию матрицы. Их применение требует оценки механических свойств, условий горячей и холодной обработки, свариваемости, воздействия на работников, обращения с отходами и требований применимой спецификации марки. Их не следует представлять как взаимозаменяемые заменители серы или свинца.
Автоматные нержавеющие стали демонстрируют тот же компромисс в условиях более требовательной матрицы. Согласно British Stainless Steel Association (2024), сульфидные включения могут действовать как «твёрдые смазочные материалы в зоне контакта инструмента с заготовкой», однако они способны снижать коррозионную стойкость и ухудшать сопротивление питтинговой или щелевой коррозии. BS EN 10088 допускает для некоторых марок обрабатываемые варианты с добавками серы 0,015% или 0,030%. Эти значения являются разрешёнными для конкретных марок уровнями, а не общими целевыми значениями для нержавеющей стали.
Азот, соотношение марганца и серы и пределы спецификаций
Азот часто рассматривается как переменная, влияющая на обрабатываемость, поскольку он воздействует как на матрицу стали, так и на химический состав включений. В некоторых составах азот соединяется с титаном, алюминием, ванадием или другими элементами с образованием нитридов или карбонитридов. Эти частицы могут влиять на разрушение стружки, абразивный износ инструмента, вязкость и качество поверхности. Растворённый азот также может повышать прочность и изменять деформационное старение, тогда как его избыточное или неконтролируемое содержание способно ухудшать пластичность, формуемость, вязкость или свариваемость. Поэтому эффект зависит от того, остаётся ли азот в растворе, связывается ли в выделениях или участвует в образовании комплексных включений.
Соотношение марганца и серы определяет, будет ли сера надёжно связана в MnS, и влияет на морфологию сульфидов. Слишком малое содержание марганца по отношению к сере повышает риск образования сульфида железа и проблем, связанных с красноломкостью. Высокое соотношение не гарантирует автоматически более высокой обрабатываемости: избыток марганца изменяет прокаливаемость и прочность матрицы, тогда как содержание серы, окислительный потенциал, кальций, добавки редкоземельных элементов и условия затвердевания определяют итоговую совокупность включений. Поэтому полезное соотношение является специфичным для конкретной марки и процесса, а не универсальным рецептом.
Пределы спецификаций превращают эти металлургические решения в обязательные требования к химическому составу и качеству. Обозначения SAE/AISI 11xx и 12xx идентифицируют семейства сталей с предусмотренными добавками серы, однако требование к закупке или производству может также ссылаться на ASTM A29/A29M, применимый стандарт на продукцию или диапазон химического состава, установленный заказчиком. Пределы ASTM для серы, фосфора, азота, свинца и остаточных элементов необходимо рассматривать вместе с требованиями к механическим свойствам, качеству поверхности, чистоте и термической обработке. Химический состав, снижающий усилие резания, всё же может оказаться неприемлемым, если он уменьшает поперечную вязкость, ухудшает усталостные характеристики, осложняет сварку или противоречит экологическим ограничениям.
Условия резания также входят в оценку. В ASM Handbook состав, микроструктура, уровень прочности, условия резания, смазочно-охлаждающие жидкости и материал инструмента определяются как взаимосвязанные факторы, управляющие обрабатываемостью; сера может значительно изменять поведение при обработке легированных сталей со сквозной закалкой. Поэтому измерения включений должны соответствовать инженерному вопросу. Продольный шлиф может выявить вытянутость сульфидов, имеющую значение для управления образованием стружки, тогда как поперечный шлиф, трёхмерный анализ или измерение доли по площади могут лучше характеризовать поведение при усталости или износе инструмента. Добавка является лишь одним из факторов, определяющих результат.
Обработка кальцием и контроль морфологии включений
Обработка кальцием представляет собой операцию инженерии включений, а не обычную обработку для повышения чистоты. Цель состоит не просто в снижении общего количества неметаллических частиц. Необходимо изменить состав этих частиц, их форму, размеры, которых они достигают, а также их поведение при прокатке, механической обработке и литье. Сталь с меньшим количеством включений всё равно может плохо обрабатываться, если оставшиеся сульфиды имеют неблагоприятную морфологию или если твёрдые оксидные частицы повреждают режущую кромку.
Последовательность кальциевой обработки
- Раскисление Обеспечить требуемое состояние оксидов и скорректировать химический состав стали.
- Ввод кальция Ввести кальций при контролируемых температуре, перемешивании и условиях усвоения.
- Модифицирование включений Обеспечить образование оксидов и сульфидов, содержащих кальций, с заданными химическим составом и морфологией.
- Разливка и проверка Разлить обработанную сталь, а затем исследовать сформировавшуюся совокупность включений, не полагаясь только на добавление проволоки.
Обычно обработка предусматривает введение кальция с помощью порошковой проволоки или другого контролируемого метода инжекции после раскисления и корректировки состава сплава. Растворённый кальций обладает сильным химическим сродством к кислороду и сере. Поэтому он может реагировать с твёрдыми или жидкими оксидными включениями, а также участвовать в реакциях образования сульфида марганца при затвердевании. В результате может формироваться совокупность частиц, включающая кальциевые алюминаты, кальцийсодержащие сульфиды или сложные оксидно-сульфидные частицы. Результат зависит от температуры стали, активности кислорода и серы, содержания алюминия, отношения марганца к сере, перемешивания, продолжительности обработки и количества кальция, фактически перешедшего в раствор.
Модифицирование оксидов и сульфидов
В алюминии-раскисленной стали необработанные включения глинозёма могут быть угловатыми и твёрдыми, а также способны накапливаться на стенках погружного стакана. Кальций изменяет химический состав оксидов в сторону образования кальциевых алюминатов. В подходящем диапазоне состава эти продукты являются жидкими или частично жидкими при температурах сталеплавильного производства и литья, поэтому они могут становиться более округлыми и менее склонными к образованию жёстких скоплений глинозёма. Именно с этим преимуществом кальциевой обработки часто связывают улучшение условий литья, однако его не следует путать с универсальным снижением содержания включений. Кальций может уменьшать вредное воздействие данной совокупности оксидов, практически не изменяя её общую долю по площади.
Реакция сульфидов имеет такое же большое значение для автоматных сталей. Кальций может входить в состав сульфидов марганца с образованием (Mn,Ca)S, изменять коэффициент формы сульфидов и характер их сцепления со стальной матрицей. В зависимости от состава и истории охлаждения сульфиды могут становиться менее вытянутыми и более глобулярными. Такое изменение способно снижать концентрацию напряжений и износ задней поверхности инструмента, однако оно также может уменьшать эффект дробления стружки, связанный с длинными ориентированными стрингерами MnS.
В исследовании 1995 года Влияние состава, коэффициента формы и доли по площади сульфидных включений на обрабатываемость ресульфурированной автоматной стали сопоставлялись совокупности MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Согласно опубликованным данным, влияние на силы резания изменялось в этой последовательности, что показывает: значение имеет химический состав включений, а не только процентное содержание серы. Вытянутые сульфиды эффективнее снижали силу резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Это разные эксплуатационные цели. Поэтому обработка, выбранная для минимизации усилия резания, может привести к менее благоприятному результату с точки зрения износа.
Этот компромисс согласуется с исследованием Льежского университета 1995 года Количественный анализ сульфидных включений в автоматных сталях и их влияние на обрабатываемость, в котором сообщалось, что индекс обрабатываемости «изменялся от 200% до 100% в зависимости от отношения формы сульфидных включений». В исследовании предпочтение отдавалось глобоидальным сульфидным включениям марганца для обеспечения обрабатываемости при свободном резании, однако этот результат не означает, что глобулярные частицы всегда превосходят другие формы. Материал инструмента, подача, скорость резания, способность материала к упрочнению при деформации, прочность матрицы, смазка и требования к управлению стружкой остаются значимыми переменными.
Кальциевую обработку также необходимо оценивать с учётом требований к марке стали. Стали SAE/AISI 11xx содержат добавленную серу, образующую избыточные сульфидные включения марганца, тогда как в сталях SAE/AISI 12xx дополнительно присутствует примерно 0,04–0,12% фосфора — ещё одна переменная, связанная с обрабатываемостью. В работе ASTM International, представленной на симпозиуме 2024 года, Добавки к стали и чугуну для улучшения обрабатываемости, сера, свинец, селен, теллур, фосфор, азот, отношение марганца к сере и требования ASTM рассматриваются как переменные проектирования. Кальций является лишь одним из средств управления в этой системе, а не заменой контроля матрицы и всей совокупности включений. В коррозионностойких автоматных сталях сульфиды могут действовать как «твёрдые смазочные материалы на границе раздела инструмент–заготовка»; стандарт BS EN 10088 допускает добавление серы в количестве 0,015 или 0,030% для обрабатываемых вариантов некоторых марок.
Технологическое окно является узким. Недостаточное количество кальция оставляет поведение глинозёма и сульфида марганца в значительной степени неизменным. Избыточное количество кальция может привести к образованию сульфида кальция или богатых кальцием оксидных фаз, непредсказуемому потреблению серы и кислорода и формированию включений с неблагоприятным поведением при деформации. Усвоение кальция особенно чувствительно, поскольку при сталеплавильных температурах кальций обладает высоким давлением пара и быстро реагирует со шлаком, огнеупором, растворённым кислородом и серой. Скорость подачи проволоки, глубина инжекции, перемешивание аргоном, состояние шлака и задержка перед литьём — всё это влияет на пиковую концентрацию растворённого кальция и её последующее снижение.
Практика литья быстро выявляет эти ошибки. Недостаточное модифицирование оксидов может оставить твёрдые скопления глинозёма, ограничивающие проходное сечение погружного стакана. Избыточный кальций или его несвоевременное введение могут привести к образованию богатых кальцием твёрдых фаз, продуктов вторичного окисления или агломератов, которые также препятствуют потоку. Чистая работа стакана не доказывает, что совокупность сульфидов обладает требуемыми характеристиками при механической обработке: поведение стакана и поведение при резании могут быть оптимальными для разных химических составов включений.

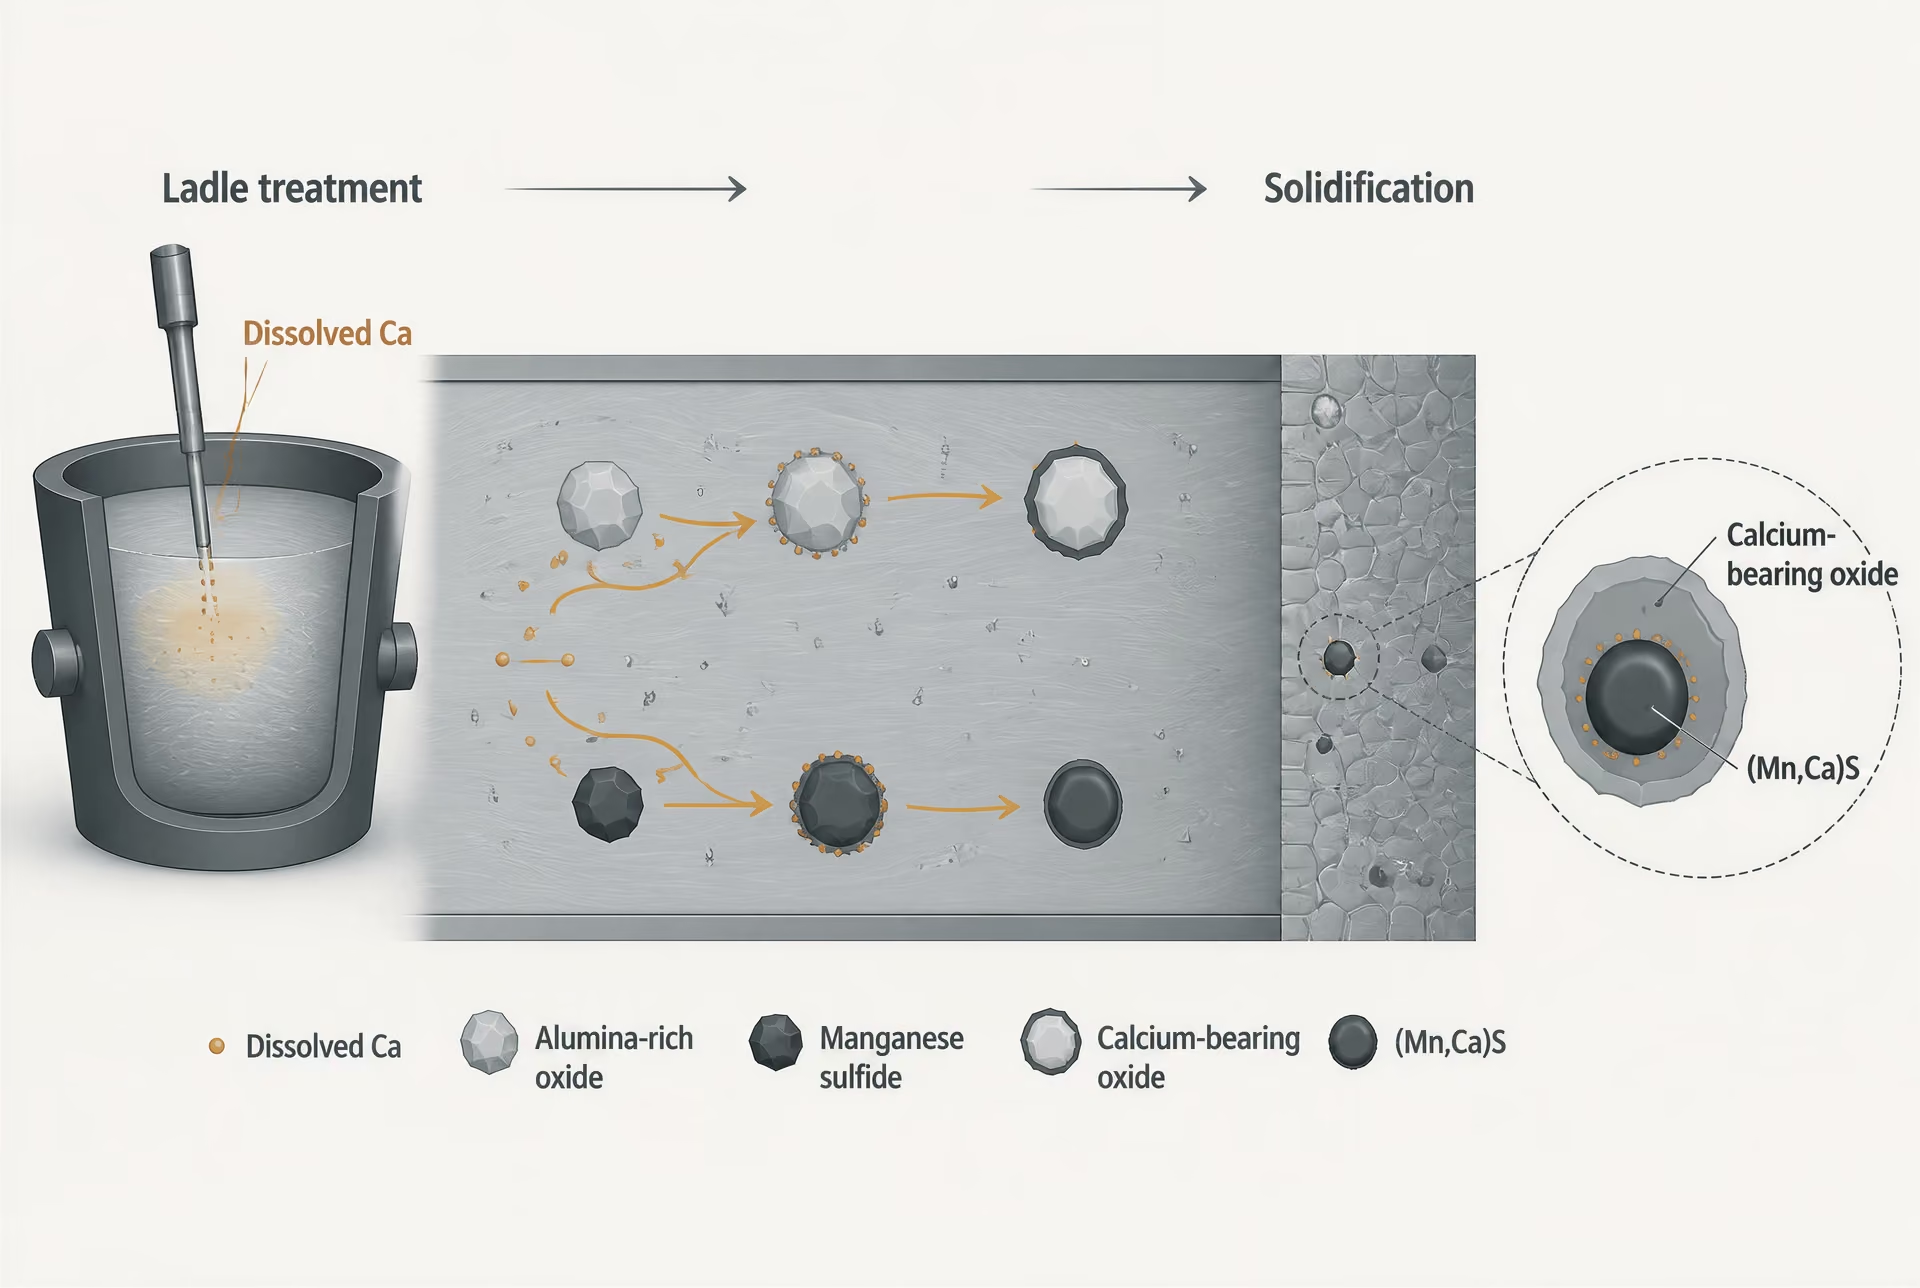
Термодинамическое прогнозирование распределения кальция
Термодинамический расчёт помогает определить технологическое окно до проведения промышленных испытаний. Главный вопрос состоит в том, как кальций распределяется между реакциями с оксидами и сульфидами при существующих активностях Ca, O, S, Al, Mn и других элементов. Сначала кальций может восстанавливать или модифицировать оксидное включение, а затем реагировать с серой; либо реакции с участием серы могут израсходовать доступный кальций до завершения модифицирования оксидов. Равновесные модели позволяют оценить, включает ли стабильная область включений глинозём, кальциевые алюминаты, CaS, (Mn,Ca)S или сложные фазы.
Для таких прогнозов необходимы активности, а не только номинальные концентрации элементов в объёме металла. Попадание шлака, растворённый кислород, активность алюминия, температура и эффективное усвоение кальция определяют химическую среду, в которой находится включение. Поэтому рассчитанная граница фаз является ориентиром для процесса, а не гарантией результата. Потери кальция в пар, шлак, огнеупор и при флотации изменяют фактическое состояние, тогда как ликвация при затвердевании после обработки меняет локальные активности марганца и серы.
Практической целью часто является достижение такого диапазона содержания кальция, при котором оксидные включения становятся деформируемыми или жидкими во время литья, а сульфиды после прокатки сохраняют контролируемую форму. Эта цель может различаться для высокоскоростной обработки на автоматных токарных станках, где определяющими являются сегментация стружки и низкая сила резания, и для операций, чувствительных к стойкости инструмента, где большее значение имеют глобулярные сульфиды и уменьшенное абразивное взаимодействие.
Окончательная проверка должна быть металлографической. Стандарт ISO 4967:2026 устанавливает микрографическое определение неметаллических включений в прокатанных или кованых стальных изделиях со «степенью обжатия не менее 3», однако предупреждает, что его стандартная эталонная шкала не полностью применима к автоматным сталям. Поэтому при исследовании следует регистрировать химический состав включений, их морфологию, распределение по размерам, долю по площади и ориентированность, используя анализ изображений или микроскопию, соответствующие поставленной инженерной задаче. Одна лишь оценка чистоты не может подтвердить успешность кальциевой обработки. Именно конечная совокупность включений — а не добавка кальциевой проволоки, рассчитанное равновесие или история работы стакана — определяет, обеспечит ли сталь требуемое поведение при механической обработке.

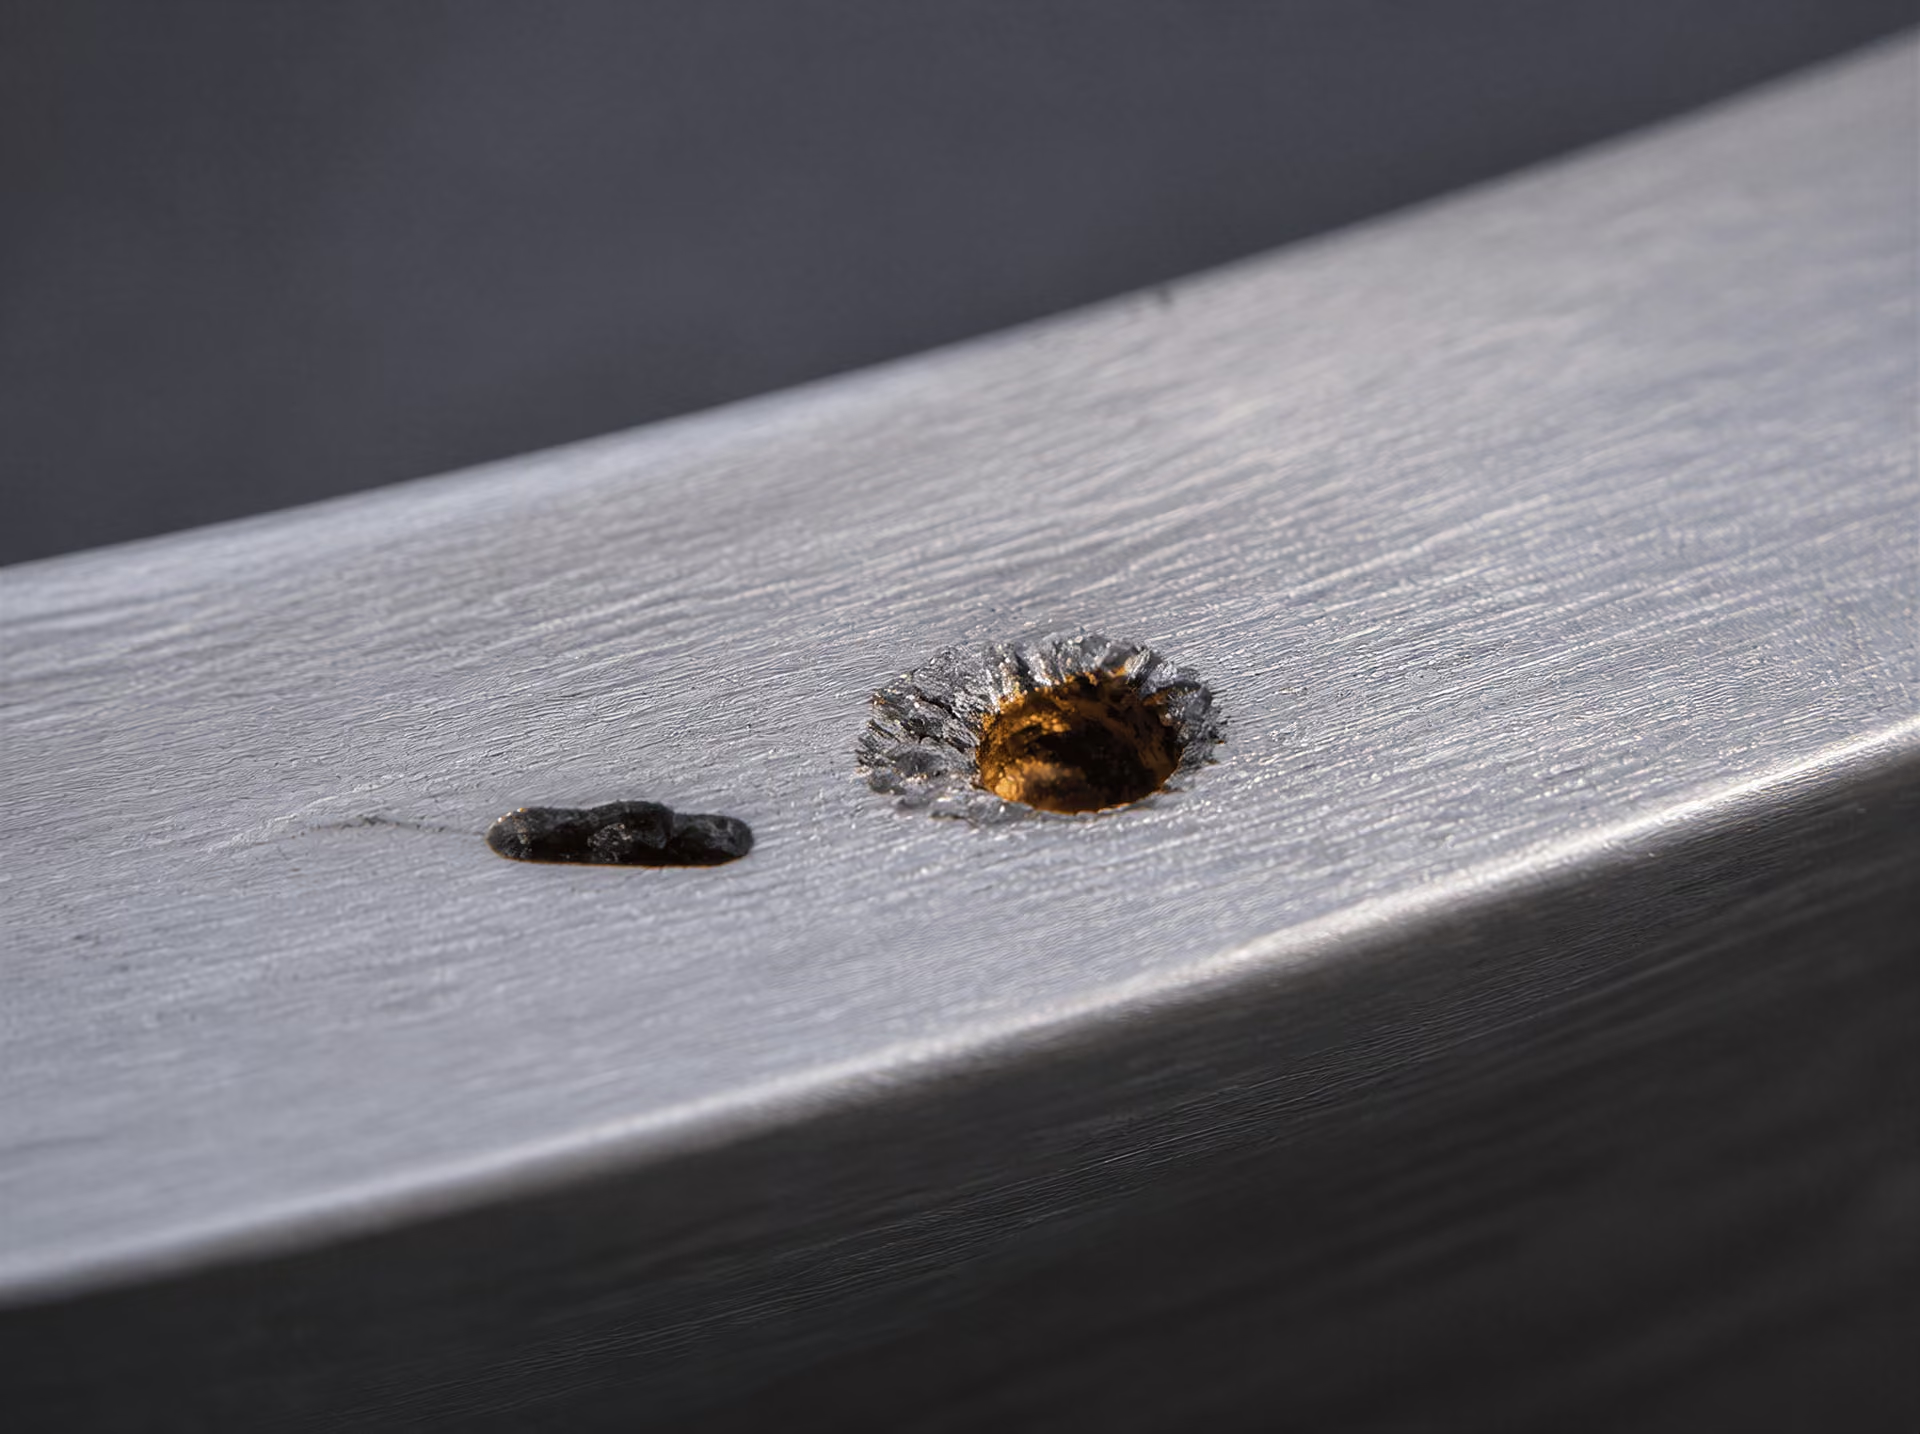
Коррозионностойкие стали для автоматной обработки: компромисс с коррозионной стойкостью
Нержавеющая сталь не становится легче в обработке лишь потому, что в неё добавляют серу. Результат зависит от содержания серы, доступности марганца, химического состава неметаллических включений, их формы, доли площади, металлической матрицы и условий резания. Добавка серы, улучшающая дробление стружки в одной аустенитной марке, в другой может привести к иному соотношению износа инструмента, коррозионной стойкости, свариваемости и поперечной прочности.
Причина заключается в металлургии. Растворимость серы в аустенитной нержавеющей стали ограничена, и сера преимущественно соединяется с марганцем с образованием сульфида марганца MnS. Эти включения прерывают металлическую матрицу в процессе резания. Они могут нарушать непрерывность стружки, снижать энергию, необходимую для среза материала, и действовать как твёрдые смазки на границе раздела «инструмент—заготовка», как описывает Британская ассоциация нержавеющей стали (BSSA). Этот эффект полезен при сверлении, точении и работе на автоматах продольного точения, однако включения также создают локальные химические и механические неоднородности.
Сульфидные включения в аустенитных нержавеющих сталях
В обычной коррозионностойкой аустенитной марке чистота стали и контроль включений способствуют качеству поверхности и эксплуатационным характеристикам. В стали для автоматной обработки некоторые включения вводятся преднамеренно. Это не делает их простыми загрязнениями. Управление включениями позволяет регулировать их состав, количество, распределение по размерам и морфологию посредством параметров выплавки и последующей обработки стали.
Включения MnS особенно важны, поскольку их форма изменяется при горячей обработке. При прокатке сульфиды обычно превращаются в вытянутые стрингеры, тогда как обработка кальцием или изменение химии серы может приводить к образованию более глобулярных частиц. Эти формы не обеспечивают одинакового поведения при обработке резанием. В исследовании 1995 года Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel были представлены эффекты на усилие резания в следующем порядке: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Вытянутые сульфиды эффективнее снижали усилие резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Поэтому усилие резания и стойкость инструмента нельзя рассматривать как взаимозаменяемые показатели обрабатываемости.
В отдельном исследовании Льежского университета 1995 года Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability сообщалось, что индекс обрабатываемости «изменялся от 200% до 100% в зависимости от коэффициента формы сульфидных включений». Этот результат подтверждает важный инженерный вывод: значение имеет не только процентное содержание серы, но и геометрия включений. Высокая доля площади, приходящаяся на вытянутые сульфиды, может способствовать сегментации стружки, однако чрезмерное образование стрингеров способно ухудшать поперечную пластичность и создавать предпочтительные пути роста трещин. Более мелкие глобулярные включения могут уменьшать износ задней поверхности инструмента, но при этом в меньшей степени способствовать дроблению стружки.
Окружающая металлическая матрица также определяет результат. Аустенитные нержавеющие стали упрочняются при резании, обладают относительно низкой теплопроводностью и могут создавать значительное тепловыделение у режущей кромки инструмента. Скорость резания, подача, глубина резания, материал инструмента, геометрия кромки, охлаждающая жидкость и состояние, связанное с наклёпом, могут изменять пользу, получаемую от конкретной совокупности включений. В работе ASTM International, представленной на симпозиуме 2024 года, Additives to Steel and Iron for Improved Machinability, сера, свинец, селен, теллур, фосфор, азот, отношение марганца к сере и применимые спецификации ASTM рассматриваются как взаимосвязанные проектные переменные. Ни одно отдельное целевое содержание серы не позволяет предсказать характеристики обработки для всех марок нержавеющей стали.
Снижение коррозионной стойкости связано с тем, что сульфидные включения и окружающие их границы раздела могут становиться предпочтительными участками локального разрушения. MnS может растворяться или частично растворяться в хлоридсодержащих либо кислых средах, оставляя место зарождения питтинга. Форма включений влияет на площадь открытой границы раздела: вытянутые стрингеры могут создавать более длинные и взаимосвязанные пути вдоль направления прокатки, тогда как глобулярные частицы имеют иное соотношение поверхности и объёма. Фактический риск зависит от пассивационных свойств, химического состава включений, состояния поверхности, концентрации хлоридов, температуры, остаточных напряжений и очистки после механической обработки. Добавки серы не обязательно приводят к разрушению, но уменьшают запас надёжности, доступный при эксплуатации в жёстких условиях.
Сульфидные добавки также могут влиять на поперечные свойства и свариваемость. Стрингероподобные включения сильнее снижают пластичность и вязкость поперёк направления прокатки, чем вдоль него. При сварке включения и области, обогащённые серой, могут способствовать повышенной склонности к образованию горячих трещин, ухудшению чистоты металла шва или снижению коррозионных характеристик в зоне, прилегающей к сварному шву. Результат зависит от процесса сварки, погонной энергии, присадочного металла, степени закрепления соединения и химического состава марки. Нержавеющую сталь для автоматной обработки, предназначенную для механически обработанных компонентов, не следует автоматически считать пригодной для сварки или работы под давлением в той же степени, что и её аналог с более низким содержанием серы.
Обрабатываемые варианты по BS EN 10088
BS EN 10088 признаёт, что обрабатываемость может задаваться контролируемым химическим составом, а не рассматриваться как случайное следствие низкой чистоты стали. Согласно BSSA, стандарт допускает обрабатываемые варианты некоторых марок нержавеющей стали с добавками серы 0,015% или 0,030%. Эти значения представляют собой добавки или допустимые варианты химического состава в рамках требований к конкретным маркам; они не являются универсальной рецептурой для любой аустенитной нержавеющей стали.
Поэтому обозначения марок необходимо рассматривать вместе с обозначением стандарта и требованиями к продукции. Часто встречающаяся аустенитная марка для автоматной обработки — X8CrNiS18-9 (1.4305), соответствующая широко используемому обозначению 303 в других системах обозначений. Обозначение с содержанием серы указывает на преднамеренную модификацию для улучшения обрабатываемости, а не на общее свойство всей нержавеющей стали с маркировкой 303 или всей продукции, продаваемой под эквивалентными торговыми обозначениями. Другие марки могут иметь иные предельные значения содержания серы, отличающуюся коррозионную стойкость и иные ограничения по сварке или формованию.
Это различие важно при сравнении модифицированной серой марки с X5CrNi18-10 (1.4301) или X5CrNiMo17-12-2 (1.4401). Их номинальные семейства коррозионностойких сплавов могут выглядеть схожими, однако совокупности включений, предельные значения содержания серы, склонность к упрочнению при обработке и история технологической обработки могут различаться. Обрабатываемый вариант может резаться с меньшим усилием, но демонстрировать большую чувствительность к питтингу или более низкую поперечную пластичность. И наоборот, марка с низким содержанием серы может требовать более тщательного подбора инструмента и контроля стружки, сохраняя при этом лучшую стойкость в коррозионной среде.
Контроль должен соответствовать поставленному вопросу. ISO 4967:2026 устанавливает метод микрографического определения неметаллических включений в прокатанных или кованых стальных изделиях со степенью обжатия «не менее 3», одновременно предупреждая, что стандартная эталонная шкала не полностью применима к сталям для автоматной обработки. Оценка по шкале может описывать степень загрязнённости включениями, но сама по себе не устанавливает усилие резания, износ инструмента, стойкость к питтингу или надёжность сварки. Поэтому при измерении включений следует регистрировать характеристики, относящиеся к оцениваемому свойству: состав, соотношение размеров, распределение по размерам, расстояния между включениями, долю площади и ориентацию.
- Средство облегчения обработки
- Сульфидные включения могут действовать как твердые смазочные материалы на границе раздела инструмент–заготовка
- Допустимые варианты содержания серы
- 0.015% или 0.030% для некоторых марок BS EN 10088
- Возможные негативные последствия
- Чувствительность к питтингу, снижение поперечной пластичности и проблемы со свариваемостью
- Необходимое сравнение
- Реакция при обработке в сочетании с коррозионными свойствами, направлением нагрузки и технологическим маршрутом изготовления
Практический компромисс является преднамеренным, а не загадочным. Сера может сделать обработку аустенитной нержавеющей стали более предсказуемой, однако те же сульфиды способны снижать коррозионную стойкость и поперечные характеристики. Выбор должен связывать обозначение марки и ограничения BS EN 10088 с операцией резания, средой эксплуатации, направлением нагрузки и способом изготовления компонента. Не существует единой модели поведения «обрабатываемой нержавеющей стали»; существует лишь конкретная матрица и конкретная совокупность включений, работающие при определённых эксплуатационных условиях и условиях резания.
Износ Инструмента, Сила Резания и Неинтуитивный Оптимум
Почему меньшая сила резания не означает более долгий срок службы инструмента
Включение, улучшающее обрабатываемость резанием, не обеспечивает универсального преимущества при механической обработке. Его эффект зависит от того, какой показатель измеряется: сила резания, сегментация стружки, износ задней поверхности, лункообразный износ, качество поверхности или объем снятого материала до достижения заданного предела стойкости инструмента. Эти показатели могут изменяться в разных направлениях, поскольку состав включений влияет одновременно на деформацию обрабатываемой заготовки и на условия контакта у инструмента.
В исследовании 1995 года Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel был представлен наглядный пример. Влияние сульфидных включений на силу резания изменялось в следующем порядке: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Более того, вытянутые сульфиды эффективнее снижали силу резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Это не противоречие, а предупреждение против рассмотрения «обрабатываемости резанием» как одного измеряемого свойства.
Вытянутые сульфиды марганца обычно ориентируются вдоль направления прокатки. При резании эти включения могут способствовать локальному разделению материала и сегментации стружки, снижая усилие, необходимое для сдвига стружки. Они также могут нарушать непрерывность матрицы вблизи первичной зоны сдвига. В результате измеряемая основная сила резания может уменьшаться, особенно если направление испытания и направление прокатки обеспечивают благоприятную ориентацию включений.
Те же вытянутые частицы могут создавать менее благоприятные условия контакта с инструментом. Длинный сульфидный стрингер проходит через зону резания как повторяющийся ориентированный дефект. Он может обнажать более твердые соседние фазы, способствовать прерывистому контакту или создавать локальные концентрации напряжений на вновь образованной поверхности. Глобулярные включения распределяют свое разрушающее воздействие на меньшей длине и могут обеспечивать более равномерную последовательность небольших актов разрушения или смазывания. Поэтому инструмент может подвергаться меньшему абразивному или адгезионному повреждению даже при более высокой силе резания.
В исследовании Льежского университета Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) сообщалось, что индекс обрабатываемости резанием «изменялся от 200% до 100% в зависимости от отношения размеров сульфидных включений». В исследовании также более предпочтительными для обрабатываемости резанием стали глобоидальные сульфидные включения марганца. Этот результат не устанавливает универсальную оптимальную форму; он показывает, что одно лишь изменение отношения размеров может существенно изменить порядок ранжирования сталей. Важны также доля площади и распределение частиц по размерам. Небольшая совокупность крупных включений может действовать иначе, чем та же доля площади, распределенная между множеством мелких частиц.
Матрица может изменить эффект включений на противоположный. Более высокая прочность заготовки повышает напряжение сдвига и часто увеличивает силу резания, тогда как твердый мартенсит, бейнит или диспергированные карбиды могут усиливать абразивный износ задней поверхности. Более мягкая ферритная матрица может облегчать отделение стружки, однако чрезмерная мягкость способна способствовать образованию нароста и адгезии. Межпластинчатое расстояние в перлите, холодная деформация, термическая обработка и остаточные напряжения также влияют на то, как включение раскрывается при резании. Поэтому сера не является самостоятельным средством управления обрабатываемостью резанием. В ASM Handbook состав, микроструктура, уровень прочности, условия резания, смазочно-охлаждающие жидкости и материал инструмента рассматриваются как взаимосвязанные факторы; там также отмечается, что сера может существенно изменять поведение при обработке конструкционных легированных сталей, закаливаемых по всему сечению.
Химический состав марок стали иллюстрирует замысел их разработки. Стали SAE/AISI 11xx содержат добавленную серу, образующую избыточные включения сульфида марганца, которые способствуют дроблению стружки и смазыванию. Стали SAE/AISI 12xx дополнительно содержат приблизительно 0,04–0,12% фосфора, который может дополнительно влиять на деформацию матрицы и формирование стружки. В автоматной стали с повышенным содержанием серы и свинца свинец может находиться вместе с сульфидными включениями или в виде свободных частиц свинца, изменяя реакцию на границе раздела, но не заменяя роль сульфида марганца. В материалах симпозиума ASTM International за 2024 год сера, свинец, селен, теллур, фосфор, азот, отношение марганца к сере и применимые спецификации ASTM перечислены как переменные, используемые при проектировании обрабатываемости резанием. Правильный вопрос звучит не так: «Сколько серы присутствует?», а так: «Какую совокупность включений и какую матрицу сформировали этот химический состав и технология обработки?»
Износ задней поверхности, лункообразный износ и условия процесса
Износ задней поверхности развивается на участке поверхности зазора, который трется об обработанную поверхность. На него сильно влияют температура, твердые абразивные фазы, длина пути скольжения, прочность заготовки и стабильность режущей кромки. Глобулярные сульфидные включения могут уменьшать износ задней поверхности, прерывая адгезию между металлом и инструментом и действуя как твердая смазка, однако результат зависит от того, достаточно ли велики частицы для воздействия на контакт и содержит ли матрица карбиды или другие абразивные составляющие.
Лункообразный износ формируется на передней поверхности, когда горячая стружка скользит по инструменту. В его возникновении могут участвовать диффузия, адгезия, химическая реакция и механическое истирание. Скорость резания особенно важна, поскольку с ее увеличением температура резко возрастает. Включение, снижающее силу резания при умеренной скорости, может не уменьшать лункообразный износ на высокой скорости, если оно изменяет длину контакта стружки или переносит химически активные компоненты в зону контакта инструмента со стружкой. Важна и марка инструментального материала: твердосплавные, твердосплавные с покрытиями, керамические, керметные инструменты и инструменты из кубического нитрида бора по-разному реагируют на нагрев, диффузию, выкрашивание кромки и химическое взаимодействие.
Подача и глубина резания независимо от морфологии включений изменяют силу и тепловую нагрузку. Увеличение подачи повышает толщину срезаемого слоя и нагрузку на кромку; увеличение глубины резания повышает объем удаляемого материала и может вовлекать другую совокупность включений по сечению заготовки. Направление резания также имеет решающее значение для прокатной стали. Резание параллельно сульфидным стрингерам не эквивалентно резанию поперек них. Смазочно-охлаждающая жидкость может снижать температуру, уменьшать адгезию и удалять стружку, однако некоторые условия применения жидкости изменяют кажущееся преимущество включений, маскируя или усиливая их смазывающее действие. Сухое резание, охлаждение с обильной подачей жидкости, минимальное количество смазки и охлаждение под высоким давлением не следует рассматривать как взаимозаменяемые испытания.
Автоматные нержавеющие стали делают механизм взаимодействия на границе раздела особенно наглядным. British Stainless Steel Association описывает сульфидные включения как «твердые смазки на границе раздела инструмент–заготовка» и указывает на обрабатываемые варианты по BS EN 10088 с добавками серы 0,015% или 0,030% для некоторых марок. Это утверждение описывает взаимодействие материала и процесса, но не гарантирует снижения каждого вида износа. Обработка кальцием может изменять состав и морфологию оксидных и сульфидных включений; термодинамическое прогнозирование распределения кальция между оксидами и сульфидами помогает управлять формирующейся совокупностью включений, но реакция при резании по-прежнему зависит от матрицы и условий испытания.
Следовательно, каждое утверждение об обрабатываемости резанием должно указывать используемый показатель и условия: пиковую или установившуюся силу резания, ширину износа задней поверхности, глубину лункообразного износа, критерий стойкости инструмента, скорость резания, подачу, глубину резания, материал и марку инструмента, смазочно-охлаждающую жидкость, ориентацию заготовки и микроструктуру. Измерения включений должны соответствовать оцениваемому свойству. ISO 4967:2026 устанавливает металлографическое определение неметаллических включений в прокатных или кованых изделиях из стали со степенью обжатия не менее 3, одновременно предупреждая, что ее стандартная эталонная шкала применима к автоматным сталям не полностью. Поэтому подсчет включений по стандартной шкале может характеризовать чистоту стали, но не прогнозировать стойкость инструмента. Инженерия включений означает совместное управление составом, количеством, распределением по размерам и морфологией, а также выбор их совокупности с учетом конкретной цели обработки, а не одного привлекательного показателя силы резания.
Режимы разрушения, вызванные плохо контролируемыми включениями
Автоматная сталь жертвует некоторыми эксплуатационными характеристиками ради облегчения резания, однако этот компромисс определяется не одним лишь содержанием серы. Сера, кислород, кальций, добавки редкоземельных элементов, свинец, фосфор и отношение марганца к сере определяют, какие включения образуются; затем прокатка и ковка определяют распределение и форму этих включений. В результате сталь может обеспечивать превосходное дробление стружки на токарном станке и неприемлемую усталостную работоспособность нагруженной детали.
Инженерия включений означает контроль «состава, количества, распределения по размерам и морфологии», как определено в обзоре 2018 года Non-metallic inclusions in steels – origin and control. Эти параметры необходимо оценивать с учетом исследуемого эксплуатационного свойства. Полированный продольный шлиф может выявить вытянутые сульфиды, объясняющие дробление стружки, но мало что сказать о трехмерной совокупности включений, определяющей поперечную усталость. Поэтому измерение не тождественно инженерному управлению. ISO 4967:2026 устанавливает методы микрографического определения неметаллических включений в прокатанных или кованых стальных изделиях, имеющих «степень обжатия не менее 3», одновременно предупреждая, что ее стандартная эталонная шкала не полностью применима к автоматным сталям. Оценка по шкале не может заменить анализ включений, ориентированный на конкретное свойство.
Стрингеры, скопления и анизотропия
В ресульфурированной стали марганец соединяется с серой с образованием MnS. При прокатке мягкие сульфиды деформируются легче, чем окружающая сталь, и превращаются в длинные тонкие стрингеры, ориентированные вдоль направления прокатки. Такая морфология часто улучшает обрабатываемость: инструмент может срезать материал по слабым плоскостям, стружка легче разрушается, а сульфидные пленки способны уменьшать трение на границе резания. В сталях SAE/AISI 11xx именно поэтому преднамеренно повышают содержание серы. В стали SAE/AISI 12xx добавляют фосфор — примерно 0,04–0,12%, — который дополнительно влияет на образование стружки и силы резания.
Та же ориентация создает направленные свойства. Трещина, распространяющаяся параллельно сульфидному стрингеру, может соединять включения на значительном расстоянии, тогда как трещина при поперечном относительно направления прокатки нагружении встречает иную последовательность препятствий. Поэтому пластичность при растяжении, ударная вязкость, относительное сужение и усталостная прочность могут резко различаться для продольных и поперечных образцов. Сталь может соответствовать требованиям к оценке включений в продольном направлении, оставаясь уязвимой в поперечно нагруженном валу, пальце или детали, работающей под давлением.
Площадная доля имеет не меньшее значение, чем длина отдельных включений. Повышение содержания сульфидов обычно увеличивает число потенциально слабых границ, а большое количество включений может соединить в непрерывный путь повреждения отдельные включения, которые сами по себе были бы безвредными. Крупные стрингеры особенно опасны, поскольку в области их концов концентрируются напряжения. При циклическом нагружении расслоение по границе «сульфид–матрица» может начаться еще до того, как номинальное напряжение приблизится к пределу текучести.
Скопления создают второй режим разрушения. Несколько близко расположенных оксидных или сульфидных частиц упруго взаимодействуют, формируя эффективный дефект, превышающий по опасности любой из отдельных частиц. Скопления могут возникать вследствие неудовлетворительного раскисления, повторного окисления при разливке, захвата частиц огнеупора, ненадлежащей работы промежуточного ковша или локальной химической ликвации. Ковка может раздробить скопление на более мелкие частицы, но также способна распределить включения в виде плоской полосы. Ультразвуковой контроль может обнаружить такие области, тогда как небольшой участок металлографического шлифа может полностью их не выявить.
Форма имеет значение не только с эстетической точки зрения. В исследовании Льежского университета 1995 года сообщалось об индексе обрабатываемости, который «изменялся от 200% до 100% в зависимости от коэффициента формы сульфидных включений», причем для автоматной обработки предпочтение отдавалось глобоидальному сульфиду марганца. В другом исследовании 1995 года — Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel — влияние на силы резания располагалось в следующем порядке: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Вытянутые сульфиды эффективнее снижали силу резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Поэтому преимущество при механической обработке нельзя напрямую считать преимуществом конструкционным.
Модифицирование кальцием иллюстрирует сложность управления включениями. Кальций может превращать глинозем и родственные оксиды в менее угловатые частицы, а также изменять состав и морфологию сульфидов; термодинамические расчеты предсказывают распределение кальция между оксидами и сульфидами. Однако плохо контролируемая обработка кальцием способна привести к образованию смешанных или чрезмерно крупных включений вместо однородной совокупности. Такая обработка должна соответствовать требованиям к чистоте стали, условиям затвердевания, режиму прокатки и предполагаемой эксплуатационной нагрузке.
Усталость, разрушение, коррозия и поверхностные дефекты
Твердые оксидные включения, особенно угловатый глинозем или сложные алюминаты кальция, ведут себя иначе, чем мягкий MnS. Их высокая жесткость и слабое сцепление с границей раздела создают значительные локальные концентрации напряжений. Усталостная трещина может зародиться в углу оксидного включения, на расслоившейся границе раздела или в пластической зоне, сформировавшейся вокруг частицы. После зарождения трещина может распространяться в матрицу, даже если включение слишком мало для образования видимого дефекта разрушения. Крупные оксиды особенно опасны в подшипниках, зубчатых передачах и высокопрочных деталях, где матрица обладает меньшей устойчивостью к локальным дефектам.
Риск разрушения возрастает, когда включения сочетаются с ликвацией или хрупкой матрицей. Фосфор может способствовать облегчению резания в сталях SAE/AISI 12xx, однако ликвация фосфора и состояние после термической обработки, обеспечивающее высокую прочность, могут снижать вязкость. В свинецсодержащих ресульфурированных марках появляется еще одна совокупность частиц: свинец присутствует вместе с сульфидными включениями или в виде свободных частиц свинца. Эти частицы способны улучшать контроль стружки, но могут ослаблять локальную связность и усложнять сварку, горячую обработку, оценку разрушения и соблюдение экологических требований.
Коррозия создает отдельную проблему для нержавеющей стали. Сульфидные включения могут избирательно растворяться или формировать локальный химический состав, способствующий зарождению питтинга, особенно когда на поверхности открываются включения сульфида марганца. Окружающая область, обедненная хромом или химически активная, может стать местом зарождения дефекта, несмотря на сохранение пассивного состояния основной нержавеющей матрицы. В автоматных нержавеющих сталях сульфиды используются как «твердые смазочные материалы на границе раздела инструмент–заготовка», однако такая функция при обработке не гарантирует стойкость к питтинговой коррозии или коррозионному растрескиванию под напряжением. BS EN 10088 допускает для некоторых марок варианты с улучшенной обрабатываемостью и добавками серы 0,015% или 0,030%; допустимую добавку необходимо оценивать с учетом заданной коррозионной среды, а не считать безвредным технологическим средством.
Поверхностные дефекты часто зарождаются еще до механической обработки. Закатанные включения, язычины, пузыри и расслоения могут вскрываться при точении, шлифовании или полировании. Вытянутое включение у поверхности может вырываться, оставляя продольную канавку; твердый оксид способен выкрашивать режущую кромку или вызывать рваную поверхность. Полосы, обогащенные сульфидами, также могут приводить к неравномерному травлению или декапированию нержавеющих изделий.
Как подчеркивается в ASM Handbook, обрабатываемость определяется взаимодействием прочности матрицы, химического состава, совокупности включений, скорости резания, подачи, смазочно-охлаждающей жидкости и материала инструмента. Для конструкционной работоспособности приоритеты иные: минимизировать зародыши трещин, контролировать направленность свойств и предотвращать вредную химическую активность. Поэтому симпозиум ASTM 2024 года Additives to Steel and Iron for Improved Machinability рассматривает серу, свинец, селен, теллур, фосфор, азот, отношение марганца к сере и спецификации ASTM как взаимосвязанные переменные проектирования. Оптимальной является не просто совокупность включений, обеспечивающая минимальную силу резания, а та, которая соответствует эксплуатационным требованиям.
Металлографическая методика исследования автоматной стали
Полезное исследование начинается с инженерного вопроса, а не с запроса на определение балла по неметаллическим включениям. Вопрос может касаться дробления стружки, силы резания, износа задней поверхности инструмента, зарождения усталостной трещины, различий между плавками или того, обеспечила ли обработка кальцием заданный состав включений. Каждый вопрос требует своего измерения. Подсчёт в поле зрения, характеризующий среднее содержание неметаллических включений, может не объяснить, почему две стали с близкими результатами анализа серы дают разную стружку или имеют различную стойкость инструмента.
Это различие важно, поскольку инженерия включений связана с целенаправленным контролем состава, количества, распределения по размерам и морфологии включений. Измерение содержания неметаллических включений является лишь одной частью этой работы. В ASM Handbook состав, микроструктура, уровень прочности, условия резания, смазочно-охлаждающая жидкость и материал инструмента рассматриваются как взаимосвязанные факторы, определяющие обрабатываемость. Поэтому в протоколе исследования следует указывать марку стали, форму изделия, историю деформации, термическую обработку, результаты анализа серы и кислорода, если они доступны, марку инструмента, скорость резания, подачу, глубину резания и состояние охлаждающей жидкости.
Ориентация при отборе проб и подготовка образцов
Перед разрезкой зафиксируйте геометрию изделия и направление прокатки или ковки. Продольный шлиф, параллельный основному направлению деформации, показывает сульфидные строчки в виде вытянутых элементов и обычно является наиболее информативным для изучения формирования стружки и направленной деформации. Поперечный шлиф, нормальный к этому направлению, показывает те же включения в поперечном сечении и лучше подходит для оценки ширины, расстояния между включениями, их группирования и локальной доли площади. Если инженерный вопрос связан с анизотропией, усталостью или предполагаемой полосой ликвации, исследуйте обе ориентации в соответствующих местах.
Место отбора пробы должно быть задано заранее, а не выбираться после обнаружения показательного поля. Для прутка, проволоки и листа следует определить положения у поверхности, на четверти толщины и в центре, если ликвация или осевые включения могут влиять на эксплуатационные свойства. Отбирайте повторные образцы более чем из одного продольного положения. Одно полированное поле не может представлять всю промышленную плавку, особенно если включения сгруппированы или сталь содержит вытянутые сульфиды марганца.
Разделку следует проводить с минимальным нагревом, размазыванием и механической деформацией. Абразивная резка с достаточным охлаждением предпочтительнее метода, при котором кромка перегревается или мягкие фазы протаскиваются через матрицу. Свинецсодержащие ресульфурированные стали требуют особой осторожности: свинец может находиться вместе с сульфидными включениями или присутствовать в виде отдельных частиц свободного свинца, а плохо контролируемая резка способна вырвать или размазать эти составляющие. При заливке образца необходимо обеспечить опору для кромок и ограничить образование зазоров вокруг образца.
Шлифование проводят с использованием постепенно более мелких абразивов, тщательно очищая образец между этапами, чтобы крупные частицы не переносились далее. Полирование должно удалять деформированный слой, не закругляя включения и не вырывая их из матрицы. MnS мягче и деформируется легче, чем многие оксиды стали; свинец ещё мягче. Чрезмерное давление, сухая ткань или длительное окончательное полирование могут превратить включение в полость, размазать его по поверхности или изменить его кажущееся соотношение размеров. Можно применять окончательное полирование подходящей мелкодисперсной алмазной суспензией или системой на основе коллоидного кремнезёма, однако методику следует проверить на эталонном образце, содержащем сульфиды и оксиды. Если заметно выкрашивание включений, подготовку следует повторить, а не принимать образовавшиеся чёрные отверстия за истинную морфологию включений.
Сначала исследуйте непрошлифованную травлением полированную поверхность. Травление может выявить феррит, перлит, мартенсит или карбиды, но также способно скрыть границы включений и усложнить пороговую обработку изображений. Проводите отдельное наблюдение после травления либо сохраняйте парные изображения в одной и той же системе координат. Матрица не является просто фоновым шумом: твёрдость, прочность, термическая обработка и деформация влияют на деформацию сульфидов при прокатке и на взаимодействие включений с режущей кромкой.
Классификация, анализ изображений и представление результатов
Классифицируйте включения по наблюдаемой морфологии и, по возможности, по химическому составу. Оксиды могут иметь вид отдельных угловатых частиц, компактных скоплений или вытянутых оксидных строчек. Сульфиды в продольных шлифах обычно представлены вытянутыми частицами MnS, тогда как модифицированные кальцием сульфиды могут быть более глобулярными или неправильной формы. Добавки редкоземельных элементов способны образовывать смешанные популяции MnS–RE₂S₃. Не определяйте химический состав только по форме. Серая округлая частица может быть алюминатом кальция, сульфидом кальция, сложным оксисульфидом или артефактом подготовки.
ISO 4967:2026 устанавливает стандартизованный микрографический метод определения неметаллических включений в прокатных или кованых изделиях из стали, имеющих «коэффициент укова не менее 3». Эталонная шкала и процедура оценки могут обеспечить единый способ сравнения популяций оксидов и сульфидов, однако сам стандарт предупреждает, что шкала не полностью применима к автоматным сталям. Это ограничение имеет важное значение. Крупные вытянутые сульфиды, преднамеренно присутствующие в сталях SAE/AISI 11xx, а также дополнительный фосфорсодержащий химический состав сталей SAE/AISI 12xx, не следует считать случайным загрязнением лишь потому, что они дают заметный балл по шкале. Марки SAE/AISI 11xx содержат добавленную серу, образующую избыточные сульфидные включения марганца; марки SAE/AISI 12xx дополнительно содержат примерно 0,04–0,12% фосфора, согласно разделу Carbon and Alloy Steels в издании Mechanical Engineers’ Handbook за 2022 год.
Используйте ISO 4967:2026 как одну из составляющих плана характеристики материала: указывайте применимый коэффициент укова изделия, ориентацию шлифа, метод работы со шкалой, основу оценки и любые отступления от эталонной процедуры. Если предметом исследования является обрабатываемость, добавляйте количественные измерения. На продольных изображениях измеряйте длину и ширину включений, аспектное соотношение или соотношение формы, расстояние между включениями, расстояние до ближайшего соседа и степень ориентации. На поперечных изображениях измеряйте эквивалентный диаметр, округлость, группирование и долю площади. Указывайте число полей и общую проанализированную площадь, а не только поле с наибольшей концентрацией включений.
Увеличение и выбор полей должны быть описаны явно. Малое увеличение позволяет выявить скопления и длинные строчки; большое увеличение разрешает мелкие оксиды, сульфиды и сложные частицы. Указывайте объектив, откалиброванный размер пикселя, метод освещения, правила пороговой обработки и способ разделения соприкасающихся частиц с помощью заданного алгоритма, если он применялся. Выбирайте поля систематически или случайным образом в пределах заранее определённых областей образца. Не выбирайте поля только потому, что они подтверждают предполагаемый механизм. Храните исходные изображения вместе с обработанными бинарными изображениями, чтобы рецензент мог отличить настоящую частицу от продуктов полирования или выкрашивания.
Одной доли площади часто недостаточно. Сталь с той же долей площади сульфидов может содержать длинные тонкие строчки или компактные глобулярные частицы, и эти популяции способны обусловливать разное поведение при механической обработке. В количественном исследовании 1995 года Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability сообщалось, что индекс обрабатываемости «изменялся от 200% до 100% в зависимости от соотношения формы сульфидных включений», причём для обрабатываемости автоматных сталей предпочтительными оказались глобоидальные сульфиды марганца. В другом исследовании 1995 года влияние на силу резания располагалось в следующем порядке: MnS, (Mn,Ca)S, MnS–RE₂S₃ и (Mn,Ca)S–RE₂S₃; вытянутые сульфиды эффективнее снижали силу резания, тогда как глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. Кажущееся противоречие и является главным выводом: популяция включений, снижающая силу резания, не обязательно минимизирует износ.
Если результат влияет на контроль марки или интерпретацию механизма, морфологию следует дополнять химическим подтверждением. Сканирующая электронная микроскопия с энергодисперсионной рентгеновской спектроскопией позволяет отличать частицы Mn-S от богатых оксидами или содержащих кальций частиц, хотя объём взаимодействия, чувствительность к лёгким элементам и размер частиц накладывают ограничения. Электронно-зондовый микроанализ обеспечивает более надёжную количественную информацию о составе включений подходящего размера. Автоматизированный анализ включений может использоваться для скрининга больших площадей, после чего выбранные частицы исследуют методами SEM-EDS, EPMA или, при необходимости, кристаллографическими методами, такими как электронная дифракция. Указывайте метод, эталон для калибровки, пределы обнаружения, ускоряющее напряжение и то, измерен ли приведённый химический состав непосредственно в частице или выведен по окружающим фазам.
Для автоматных нержавеющих сталей фиксируйте марку по содержанию серы и химический состав включений, а не рассматривайте серу как единственную переменную обрабатываемости. BS EN 10088 допускает варианты сталей с улучшенной обрабатываемостью, содержащие добавки серы 0,015% или 0,030% для некоторых марок; при этом сульфидные включения могут действовать как «твёрдые смазочные материалы на границе раздела инструмент–заготовка». В итоговом отчёте эти наблюдения следует связать с испытанием резанием: компонентами силы, формой стружки, износом задней поверхности, износом лунки, материалом инструмента и условиями резания. Только тогда металлография позволяет проверить гипотезу инженерии включений, а не просто присвоить материалу числовой показатель чистоты.
Как ответственно обозначать и сравнивать стали повышенной обрабатываемости
Обозначение марки и фактическая совокупность включений
Обозначение марки представляет собой сокращённое указание на химический состав и требования стандарта, а не полное описание обрабатываемости резанием. Например, стали SAE/AISI 11xx содержат добавленную серу, способствующую образованию избыточных сульфидных включений марганца. В стали SAE/AISI 12xx дополнительно вводят фосфор; в Справочнике инженера-механика. Углеродистые и легированные стали для этого семейства приводится содержание фосфора примерно 0,04–0,12 %. Эти обозначения указывают целевое назначение материала, но не определяют однозначно количество, форму, химический состав или пространственное распределение включений в конкретной плавке.
Поэтому две плавки, проданные под одним и тем же обозначением SAE/AISI, могут обрабатываться резанием по-разному. Содержание серы в них может находиться на разных уровнях внутри допустимого диапазона, а марганец, кислород, кальций, азот и остаточные либо специально добавленные редкоземельные элементы изменяют образование сульфидов и оксидов. Затем практика литья, раскисление, обработка кальцием, степень обжатия при прокатке, ковка, отжиг и окончательная холодная деформация изменяют морфологию и ориентацию включений. Один лишь результат определения содержания серы не позволяет установить, содержит ли сталь длинные склонные к растрескиванию строчечные включения MnS, более короткие модифицированные сульфиды или смешанную совокупность глобулярных и вытянутых частиц.
Это различие важно, поскольку «большее количество включений» не является достаточной спецификацией. Инженерия включений означает управление их составом, количеством, распределением по размерам и морфологией посредством сталеплавильного производства и последующей обработки. В обзоре 2018 года Неметаллические включения в сталях — происхождение и контроль эти четыре переменные рассматриваются как взаимосвязанные параметры проектирования, а не как независимые показатели загрязнённости. Значимая совокупность включений зависит от цели обработки резанием. Длинные сульфиды могут прерывать зону сдвига и способствовать сегментации стружки, тогда как округлые включения могут уменьшать абразивное или адгезионное взаимодействие на поверхности инструмента.
Данные работы Влияние состава, коэффициента формы и доли площади сульфидных включений на обрабатываемость резанием повторно сернистой стали повышенной обрабатываемости (1995) иллюстрируют этот компромисс. Сообщается, что влияние на силы резания следовало последовательности MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. Вытянутые сульфиды эффективнее снижали силу резания, однако глобулярные сульфиды эффективнее уменьшали износ задней поверхности инструмента. В отдельном количественном исследовании Льежского университета Количественный анализ сульфидных включений в сталях свободной обработки и их влияние на обрабатываемость резанием (1995) был приведён индекс обрабатываемости, который «изменялся от 200 % до 100 % в зависимости от коэффициента формы сульфидных включений». Этот результат предостерегает от сведения обрабатываемости к единому рейтингу: сама геометрия включений изменяла результат.
Та же логика применима к свинецсодержащим маркам. В свинецсодержащей повторно сернистой стали свинец может находиться в association сульфидными включениями или в виде свободных частиц свинца. В нержавеющих сталях повышенной обрабатываемости сульфиды могут действовать как «твёрдые смазочные материалы на границе раздела инструмент–заготовка», согласно Британской ассоциации нержавеющей стали. BS EN 10088 допускает варианты некоторых нержавеющих марок, предназначенные для улучшения обрабатываемости, с добавками серы 0,015 или 0,030 %, однако это разрешение не делает каждую плавку с одним и тем же обозначением эквивалентной по поведению при резании. Основная матрица, обработка на твёрдый раствор, степень холодной деформации, содержание феррита или мартенсита и морфология включений по-прежнему имеют решающее значение.
Обработка кальцием показывает, почему химический состав необходимо интерпретировать как технологическую переменную. Кальций может изменять состав и форму оксидов и сульфидов, а термодинамические расчёты позволяют прогнозировать распределение кальция между оксидами и сульфидами. Самого указания на добавление кальция недостаточно: конечный результат зависит от содержания растворённого кислорода, активности серы, температуры, момента обработки и последующей кристаллизации. В спецификации следует указывать измеренную совокупность включений, а не только предусмотренную технологией обработку.
Минимальный набор технических данных
Ответственное сравнение начинается с точной идентификации: обозначения SAE/AISI или применимого обозначения ASTM, а также стандарта на изделие, номера плавки, формы изделия и состояния поставки. Если материал является нержавеющей сталью, обозначение следует приводить в том виде, в каком оно записано в BS EN 10088, включая указание на то, является ли сталь сернистым вариантом для улучшения обрабатываемости. Требования ASTM необходимо идентифицировать по точной спецификации на материал и её редакции, поскольку наименование марки ASTM не заменяет требований к химическому составу, механическим свойствам и контролю.
Химический протокол должен включать данные по углероду, марганцу, кремнию, сере, фосфору, хрому, никелю, молибдену, азоту, кислороду — если он измерялся, — а также по любым добавкам свинца, селена, теллура, кальция или редкоземельных элементов. Следует указывать фактический анализ плавки, а не только пределы, установленные спецификацией. Особого внимания заслуживает отношение содержания марганца к содержанию серы, поскольку оно влияет на состав и форму сульфидов; в работе симпозиума ASTM International 2024 года Добавки в сталь и чугун для улучшения обрабатываемости сера, свинец, селен, теллур, фосфор, азот и отношение марганца к сере рассматриваются как взаимосвязанные переменные, влияющие на обрабатываемость.
Наряду с химическим составом следует указывать термическую обработку и механическое состояние. Необходимо привести данные об отжиге, нормализации, закалке и отпуске, обработке на твёрдый раствор, дисперсионном твердении, холодном волочении или прокатке, а также измеренные значения временного сопротивления, предела текучести, относительного удлинения и твёрдости. В Справочнике ASM состав, микроструктура, уровень прочности, условия резания, смазочно-охлаждающие жидкости и материал инструмента рассматриваются как взаимосвязанные факторы. Сера может существенно изменять поведение легированных сталей при механической обработке с закалкой по всему сечению, однако более мягкая матрица также может независимо снижать силу резания.
Данные о включениях должны описывать их тип, химический состав, морфологию, распределение по размерам и долю площади. Если применяемый метод позволяет различать соответствующие группы, следует указывать совокупности MnS, оксисульфидных, оксидных, карбидных, нитридных, свинецсодержащих, модифицированных кальцием или содержащих редкоземельные элементы включений. Необходимо приводить длину, ширину, отношение сторон или коэффициент формы, эквивалентный диаметр, плотность числа частиц и долю площади, отдельно представляя распределения для вытянутых и глобулярных частиц. Следует также указывать ориентацию плоскости шлифа: продольную, поперечную или проходящую через толщину. Продольный шлиф может завышать длину строчечных включений, тогда как поперечный шлиф может лучше отражать площадь их поперечного сечения.
ISO 4967:2026 устанавливает металлографический метод определения неметаллических включений в прокатанных или кованых стальных изделиях с «коэффициентом укова не менее 3». Его стандартная эталонная шкала не полностью применима к сталям свободной обработки, поэтому оценку по ISO 4967 не следует представлять как полное описание инженерии включений. Это измерение в пределах определённой области применения, а не непосредственный индекс обрабатываемости. Если инженерный вопрос связан с формой, химическим составом или пространственным распределением в трёх измерениях, следует использовать анализ изображений или дополнительный метод.
Наконец, эксперимент по обработке резанием следует описывать настолько подробно, чтобы его можно было воспроизвести: указать операцию, геометрию заготовки, скорость резания, подачу, глубину резания, величину контакта, прерывистое или непрерывное резание, материал и марку инструмента, геометрию инструмента, подготовку режущей кромки, покрытие инструмента, тип и способ подачи смазочно-охлаждающей жидкости, жёсткость станка и критерий стойкости инструмента. Следует регистрировать форму стружки, составляющие силы резания, мощность, шероховатость поверхности, нарост и место износа. Износ задней поверхности необходимо указывать вместе с методом его измерения и предельным значением; износ по передней поверхности, выкрашивание по канавке, выкрашивание режущей кромки и катастрофическое разрушение не следует скрывать в одном показателе «стойкости инструмента».
Сравнения обоснованны только тогда, когда состояние стали и условия испытания совпадают. Если в одном испытании используются пластины из твёрдого сплава с покрытием и обильным охлаждением, а в другом — пластины без покрытия при сухом резании, то полученные рейтинги включений могут характеризовать скорее системы резания, чем сами стали. Наименование марки лишь открывает сравнение. Фактическая совокупность включений и измеренная реакция при обработке резанием должны его завершать.
Рамочная методика принятия решений при проектировании неметаллических включений
Проектирование неметаллических включений начинается с требований к обработке резанием, а не с фиксированного содержания серы или заданного количества включений. Неметаллическое включение в автоматной стали не является автоматически дефектом: его состав, количество, распределение по размерам, морфология и взаимодействие с окружающей матрицей определяют, способствует ли оно дроблению стружки, снижает ли силу резания, ускоряет ли износ задней поверхности инструмента или инициирует усталостное разрушение. Одна и та же совокупность включений может улучшать один показатель и ухудшать другой.
Это различие отделяет измерение от инженерного проектирования. ISO 4967:2026 устанавливает микрографическое определение неметаллических включений в прокате или поковках из стали со степенью обжатия не менее 3, однако предупреждает, что ее стандартная эталонная шкала не полностью применима к автоматным сталям. Сопоставление с эталонной шкалой может описать присутствующие включения, но не показать, обеспечивают ли они требуемое поведение при резании. Поэтому методы измерения должны соответствовать поставленному вопросу: двумерные коэффициенты формы — для обработки резанием, трехмерные размеры частиц — для анализа разрушения, доля площади и расстояние между включениями — для оценки усталости, а определение состава или фаз — при контроле оксидов и сульфидов.
Приоритет цели обработки резанием
Первое решение заключается в определении наиболее важного показателя обработки резанием. Управление стружкообразованием, сила резания, износ задней поверхности инструмента, качество поверхности, усталостная долговечность, коррозионная стойкость и стабильность размеров требуют различного состава и распределения включений.
Для управления стружкообразованием часто эффективен вытянутый сульфид марганца, поскольку включение деформируется вместе с заготовкой и способствует сегментации стружки. Стали SAE/AISI 11xx содержат добавленную серу, которая образует избыточные включения сульфида марганца, способствуя дроблению стружки и снижая трение в зоне резания. В стали SAE/AISI 12xx добавляют приблизительно 0,04–0,12% фосфора, что может повышать обрабатываемость благодаря охрупчиванию матрицы и изменению процесса образования стружки, хотя фосфор также влияет на ударную вязкость и свариваемость. В свинецсодержащей ресульфурированной стали свинец может присутствовать совместно с сульфидными включениями или в виде свободных частиц свинца; в изолированном рассмотрении большее значение имеют их расположение и распределение, а не номинальное содержание свинца.
Сила резания — это другая целевая характеристика. В исследовании 1995 года Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel влияние на силу резания было представлено в следующем порядке: MnS, (Mn,Ca)S, MnS–RE2S3 и (Mn,Ca)S–RE2S3. В этом сравнении вытянутые сульфиды эффективнее снижали силу резания, чем глобулярные сульфиды. Однако этот результат нельзя превращать в универсальное правило. Включение, уменьшающее усилие, необходимое для срезания стружки, может создавать менее благоприятные абразивные или адгезионные условия для инструмента.
Износ задней поверхности инструмента может изменить предпочтение на противоположное. В той же совокупности опубликованных исследований глобулярные сульфиды эффективнее снижали износ задней поверхности, чем вытянутые сульфиды. Округлое включение создает менее выраженную концентрацию напряжений и может оказывать менее повреждающее воздействие в зоне контакта инструмента с заготовкой. Автоматные нержавеющие стали дают еще один пример: сульфидные включения могут действовать как твердые смазочные материалы в этой зоне контакта. Информация British Stainless Steel Association о марках, охватываемых BS EN 10088, указывает на варианты сталей с улучшенной обрабатываемостью, содержащие 0,015 или 0,030% серы для некоторых нержавеющих марок. Однако эти добавки по-прежнему необходимо оценивать с учетом стойкости к точечной коррозии, коррозионной усталости и условий эксплуатации.
Качество поверхности требует внимания к размеру включений, склонности к их вырыванию и состоянию матрицы вокруг каждой частицы. Крупный вытянутый сульфид вблизи обработанной поверхности может оставить рваную каверну, даже если он улучшает дробление стружки. Мелкодисперсная, равномерно распределенная совокупность включений может обеспечить более чистую поверхность, но не дробить стружку при выбранных подаче и глубине резания. В количественном исследовании 1995 года Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability показатель обрабатываемости «изменялся от 200% до 100% в зависимости от коэффициента формы сульфидных включений»; для обрабатываемости автоматных сталей были рекомендованы глобоидальные включения сульфида марганца. Этот числовой диапазон показывает, почему коэффициент формы следует измерять, а не выводить из содержания серы.
Доля площади также требует осторожной интерпретации. Увеличение количества включений может усиливать сегментацию стружки, однако чрезмерная доля площади уменьшает объем непрерывной несущей стальной матрицы и может снижать усталостную прочность или пластичность в поперечном направлении. Расстояние между включениями, их скопления и ориентация, сформированная прокаткой, могут иметь не меньшее значение, чем средний диаметр. Малый средний размер включений не гарантирует низкого риска, если полоса частиц сконцентрирована вдоль направления прокатки.
Согласование обрабатываемости и эксплуатационных свойств
После определения цели обработки резанием инженер должен установить ограничения, обусловленные условиями эксплуатации. Сера, свинец, селен, теллур, фосфор, азот, отношение марганца к сере и применимые спецификации ASTM рассматриваются в работе симпозиума ASTM International Additives to Steel and Iron for Improved Machinability как взаимосвязанные переменные проектирования состава для улучшения обрабатываемости. Их не следует выбирать как независимые целевые показатели химического состава.
Результат может в значительной степени определяться матрицей. В ASM Handbook состав, микроструктура, уровень прочности, режимы резания, СОЖ и материал инструмента определены как взаимосвязанные факторы, управляющие обрабатываемостью; сера может существенно влиять на поведение при обработке резанием легированных сталей сквозной прокаливаемости. Ресульфурированная низкоуглеродистая сталь в мягком отожженном состоянии будет вести себя не так, как сталь с тем же номинальным составом после закалки и отпуска. Повышение прочности может увеличивать силу резания и износ инструмента, тогда как более твердая матрица может ограничивать деформацию сульфидов и изменять кажущуюся ценность вытянутого включения. Поэтому вместе с данными о включениях необходимо регистрировать термическую обработку, предшествующую холодную деформацию, размер зерна и полосчатость.
Обработка кальцием показывает, почему состав и морфологию необходимо рассматривать совместно. Кальций может модифицировать оксидные включения и влиять на состав и форму сульфидов. Термодинамический прогноз распределения кальция между оксидами и сульфидами помогает управлять процессом, но расчетное фазовое соотношение не заменяет исследования готового изделия. Технология литья, раскисление, затвердевание, степень обжатия при прокатке и охлаждение определяют, сохранятся ли предусмотренные частицы мелкими и дисперсными либо станут крупными, скопившимися и ориентированными.
Эксплуатационные требования могут исключить решение, оптимальное с точки зрения обработки резанием. Сульфиды способны улучшать результаты токарной обработки, но одновременно создавать места зарождения усталостных трещин, особенно если они вытянуты вдоль направления прокатки. В нержавеющей стали добавки серы могут снижать коррозионную стойкость, если сульфидные включения нарушают пассивную поверхность или способствуют локальному коррозионному поражению. Стабильность размеров также может ухудшаться при сочетании остаточных напряжений, анизотропной деформации включений и деформаций при термической обработке. Низкая сила резания не компенсирует изменения размеров детали при снятии напряжений или разрушения при циклическом нагружении.
Схема принятия решения
- Определить определяющую характеристику Выбрать управление стружкой, силу резания, износ по задней поверхности, качество поверхности, усталостный ресурс, коррозионную стойкость или стабильность размеров.
- Выбрать конструкцию включений Задать химический состав, морфологию, распределение размеров, долю площади и пределы ориентации включений.
- Подтвердить матрицу и состояние Указать марку, уровень прочности, состояние после прокатки, термическую обработку и микроструктуру.
- Проверить эксплуатационные ограничения Оценить усталостную прочность, коррозионную стойкость, вязкость, свариваемость, чистоту и требования к размерам.
- Проверить обработку на представительном режиме резания Использовать инструменты, скорости, подачи, глубину резания, охлаждающую жидкость и состояние заготовки, соответствующие производственным условиям.
- Измерить определяющую характеристику Привести данные о силе, форме стружки, износе, шероховатости, изменении размеров или сроке службы вместо общей оценки включений.
Таким образом, практическая последовательность принятия решений включает следующие этапы:
1. Определить определяющий показатель: управление стружкообразованием, сила резания, износ задней поверхности инструмента, качество поверхности, усталостная долговечность, коррозионная стойкость или стабильность размеров. 2. Выбрать структуру включений: определить состав на основе сульфидов, оксидов, свинецсодержащих, модифицированных кальцием или содержащих редкоземельные элементы включений, а затем задать для выбранного показателя ограничения по морфологии, распределению размеров, доле площади и ориентации. 3. Подтвердить состояние матрицы и материала: зарегистрировать марку, обозначение стандарта, содержание углерода и легирующих элементов, структуру зерна, уровень прочности, состояние после прокатки и термическую обработку. 4. Проверить эксплуатационные ограничения: сопоставить предлагаемую совокупность включений с требованиями к усталости, коррозионной стойкости, вязкости, свариваемости, чистоте и стабильности размеров. 5. Провести проверку в условиях, репрезентативных для резания: использовать фактический материал и геометрию инструмента, скорость резания, подачу, глубину резания, СОЖ, способ закрепления заготовки и соответствующее производственным условиям состояние после термической обработки. 6. Измерить показатель, определивший решение: регистрировать силу резания, форму стружки, скорость износа задней поверхности, шероховатость поверхности, изменение размеров или данные о сроке службы, а не полагаться на универсальную оценку включений.
Форму включений следует выбирать с учетом конкретной характеристики, поскольку вытянутые и глобулярные сульфиды могут обеспечивать различные результаты обработки. Strong evidence
Не существует универсальной формы включений, оптимальной для всех показателей. Вытянутый MnS может способствовать дроблению стружки и снижению силы резания; глобулярные сульфиды могут уменьшать износ задней поверхности; меньшее количество включений может защищать усталостную долговечность, одновременно делая обработку резанием менее устойчивой к изменению условий. Проектирование включений является успешным только тогда, когда производственные и эксплуатационные характеристики согласованы в рамках одной спецификации.
Источники
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html