




Co właściwie oznacza stal automatowa
Miary reakcji skrawalności
- Tworzenie wióra Łatwość, z jaką materiał tworzy krótkie, łatwe do odprowadzenia wióry.
- Siła skrawania Siła generowana przy określonej prędkości, posuwie, głębokości skrawania i warunkach pracy narzędzia.
- Zużycie narzędzia Szybkość zużycia powierzchni przyłożenia, zużycia kraterowego, wykruszania lub innego uszkodzenia.
- Integralność powierzchni Ocena, czy chropowatość, rozdarcia, naprężenia szczątkowe i uszkodzenia warstwy przypowierzchniowej pozostają na dopuszczalnym poziomie.
Stal automatowa to stal, która w określonych warunkach zapewnia korzystne zachowanie podczas obróbki skrawaniem. Nie definiuje się jej wyłącznie na podstawie zawartości siarki ani obecności określonego rodzaju wtrącenia analizowanego w oderwaniu od reszty. Rzetelna ocena uwzględnia sposób powstawania wiórów, wielkość generowanej siły skrawania, tempo zużywania się narzędzia oraz to, czy obrabiana powierzchnia zachowuje akceptowalną jakość przy określonej prędkości skrawania, posuwie, głębokości skrawania, rodzaju chłodziwa i geometrii narzędzia.
Definicja ta ma znaczenie, ponieważ skrawalność jest właściwością całego układu. ASM Handbook wskazuje skład chemiczny, mikrostrukturę, poziom wytrzymałości, warunki skrawania, ciecze obróbkowe oraz materiał narzędzia jako wzajemnie oddziałujące czynniki. Zmiana któregokolwiek z nich może zmienić wzajemną ocenę dwóch gatunków stali. Gatunek z dodatkiem siarki, który skrawa się łatwo za pomocą płytki z węglika spiekanego przy umiarkowanej prędkości, może zachowywać się inaczej podczas stosowania stali szybkotnącej, ostrego polerowanego narzędzia, skrawania przerywanego lub obróbki na sucho. Nawet w obrębie jednego wytopu materiał normalizowany, ciągniony na zimno oraz hartowany i odpuszczany może wytwarzać inne wióry i wykazywać inne tempo zużycia.
| Gatunek stali lub zmienna | Rola związana ze skrawalnością | Główny kompromis |
|---|---|---|
| SAE/AISI 11xx | Dodana siarka tworzy nadmiarowe wtrącenia MnS | Może wystąpić zmniejszenie ciągliwości poprzecznej i odporności zmęczeniowej |
| SAE/AISI 12xx | Dodana siarka oraz około 0,04–0,12% fosforu | Lepsze łamanie wióra przy możliwym pogorszeniu ciągliwości i udarności |
| Stal ponownie zasiarczona z ołowiem | Ołów może występować wraz z siarczkami lub w postaci wolnych cząstek ołowiu | Zagrożenia związane z narażeniem, recyklingiem, spawaniem i środowiskiem |
| Stal nierdzewna automatowa | Kontrolowane dodatki siarki modyfikują populację siarczków | Możliwe pogorszenie odporności na korozję wżerową i właściwości poprzecznych |
Siarka jest zatem zmienną projektową, a nie uniwersalnym wskaźnikiem skrawalności. W stalach SAE/AISI 11xx dodana siarka łączy się głównie z manganem, tworząc nadmiarowy siarczek manganu, czyli MnS. Wtrącenia te mogą lokalnie osłabiać wiór, sprzyjać jego segmentacji oraz zmniejszać warunki kontaktu na granicy wiór–narzędzie. Stale SAE/AISI 12xx zawierają również dodatek fosforu; Mechanical Engineers’ Handbook, Stale węglowe i stopowe (2022), podaje dla tej rodziny stali około 0,04–0,12% fosforu. Fosfor może ułatwiać łamanie wióra i zwiększać twardość, jednak jego wpływ należy rozpatrywać w połączeniu ze strukturą osnowy, ciągliwością oraz wymaganymi właściwościami eksploatacyjnymi.
Skrawalność zależy od wzajemnego oddziaływania zmiennych chemicznych, osnowy, procesu technologicznego i skrawania, a nie wyłącznie od zawartości siarki. Strong evidence
W tomie materiałów sympozjum ASTM Dodatki do stali i żeliwa poprawiające skrawalność (2024) siarka, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz specyfikacje ASTM są traktowane jako zmienne projektowe skrawalności. Takie ujęcie jest dokładniejsze niż stwierdzenie, że „większa zawartość siarki oznacza łatwiejszą obróbkę”. Zawartość siarki zmienia potencjalną populację wtrąceń, natomiast dostępność manganu, kontrola zawartości tlenu, obróbka wapniowa, dodatki pierwiastków ziem rzadkich, krzepnięcie, walcowanie i obróbka cieplna decydują o tym, czym ta populacja faktycznie się stanie.
Inżynieria wtrąceń Celowa kontrola chemii, ilości, rozkładu wielkości, kształtu i przestrzennego rozmieszczenia niemetalicznych wtrąceń za pomocą procesów wytwarzania i przetwarzania stali.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
Inżynieria wtrąceń oznacza dostosowywanie ich składu, ilości, rozkładu wielkości i morfologii za pomocą zmiennych związanych z wytwarzaniem i przetwarzaniem stali. Pomiar nie jest tym samym co projektowanie. Norma ISO 4967:2026 określa mikrograficzne oznaczanie wtrąceń niemetalicznych w wyrobach stalowych walcowanych lub kutych o „stopniu przerobu wynoszącym co najmniej 3”, ale jednocześnie ostrzega, że jej tablica wzorców nie ma pełnego zastosowania do stali automatowych. Ocena na podstawie tablicy może opisywać pole wtrąceń, nie ujawniając, czy cząstki te zapewniają pożądaną segmentację wióra, trwałość narzędzia lub jakość powierzchni. Mierzona cecha musi odpowiadać pytaniu inżynierskiemu.
Skrawalność jest właściwością całego układu, a nie procentową zawartością siarki
Struktury osnowy i ich wpływ
- Ferryt
- Stosunkowo miękka osnowa, która może ułatwiać płynięcie plastyczne, lecz w pewnych warunkach może sprzyjać adhezji.
- Perlit
- Struktura ferrytowo-cementytowa, której wytrzymałość i odstępy między składnikami wpływają na opory skrawania.
- Martenzyt
- Twarda osnowa, która może zwiększać siłę skrawania i ścierne zużycie narzędzia.
- Bainit
- Struktura przemiany, której wytrzymałość i morfologia wpływają na odporność na ścinanie.
- Struktury odpuszczane
- Poddane obróbce cieplnej osnowy, których twardość, udarność i stan węglików modyfikują zachowanie wtrąceń podczas skrawania.
Osnowa określa środowisko mechaniczne, w którym działają wtrącenia. Ferryt, perlit, martenzyt, bainit oraz struktury odpuszczone stawiają różny opór płynięciu plastycznemu i wykazują różną skłonność do tworzenia narostu na ostrzu. Poziom wytrzymałości i twardość wpływają na siłę skrawania, natomiast ciągliwość wpływa na ciągliwość wióra oraz sposób propagacji pęknięć w jego obrębie. Stal może zawierać populację wtrąceń sprzyjających skrawalności, a mimo to wymagać dużej siły z powodu wysokiej wytrzymałości osnowy lub jej umocnienia przez zgniot.
Dlatego skrawalność należy odróżniać od wytrzymałości na rozciąganie, twardości, udarności, odporności zmęczeniowej i odporności korozyjnej. Mała siła skrawania nie dowodzi wysokiej wytrzymałości zmęczeniowej. Łatwe oddzielanie wióra nie dowodzi wystarczającej odporności na pękanie. Nierdzewna stal automatowa może obrabiać się łatwiej niż ściśle spokrewniony gatunek o małej zawartości siarki, podczas gdy jej siarczki zmniejszają odporność na korozję wżerową lub zmieniają ciągliwość w kierunku poprzecznym. Skrawalność opisuje zachowanie materiału podczas wytwarzania; nie zastępuje specyfikacji właściwości wymaganych dla danego elementu.
| Populacja wtrąceń | Zgłoszony wpływ na obróbkę skrawaniem | Preferowana odpowiedź |
|---|---|---|
| MnS | Uwzględnione w zgłoszonym porównaniu sił skrawania | Populacja odniesienia |
| (Mn,Ca)S | Uwzględnione w zgłoszonym porównaniu sił skrawania | Chemia modyfikowana wapniem |
| MnS–RE2S3 | Uwzględnione w zgłoszonym porównaniu sił skrawania | Populacja zawierająca pierwiastki ziem rzadkich |
| (Mn,Ca)S–RE2S3 | Uwzględnione w zgłoszonym porównaniu sił skrawania | Populacja zawierająca wapń i pierwiastki ziem rzadkich |
Kształt i skład chemiczny siarczków powodują różne kompromisy. W badaniu z 1995 roku, Wpływ składu, współczynnika kształtu i udziału powierzchniowego wtrąceń siarczkowych na skrawalność stali automatowej z dodatkiem siarki, odnotowano wpływ na siłę skrawania w kolejności: MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Wydłużone siarczki skuteczniej zmniejszały siłę skrawania, podczas gdy siarczki globularne skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Wynik ten podważa ujęcie skrawalności za pomocą jednej oceny: populacja wtrąceń, która najbardziej obniża siłę, może nie być tą samą populacją, która najlepiej chroni krawędź narzędzia.
W odrębnym badaniu ilościowym przeprowadzonym na Uniwersytecie w Liège, Analiza ilościowa wtrąceń siarczkowych w stalach automatowych i ich wpływ na skrawalność (1995), podano wskaźnik skrawalności, który „zmieniał się od 200% do 100% wraz ze zmianą współczynnika kształtu wtrąceń siarczkowych”. W badaniu preferowano globoidalne wtrącenia siarczku manganu pod kątem skrawalności stali automatowej. Współczynnik kształtu, udział powierzchniowy, odległości między wtrąceniami i ich orientacja mogą mieć równie duże znaczenie jak nominalna zawartość siarki. Walcowanie wydłuża siarczki w kierunku przerobu, dlatego obróbka równoległa i poprzeczna względem tego kierunku może ujawniać różne geometrie wtrąceń.
Obróbka wapniowa jest jednym ze sposobów kontrolowania tej geometrii i składu chemicznego. Wapń może modyfikować wtrącenia tlenkowe i wpływać na powstawanie siarczków, a termodynamiczne przewidywanie podziału wapnia między tlenki i siarczki pomaga kierować powstawaniem uzyskiwanej populacji wtrąceń. Celem nie jest samo maksymalizowanie objętości wtrąceń. Nadmierna liczba cząstek, ich duże rozmiary, skupiska lub słabe związanie z osnową mogą pogarszać właściwości zmęczeniowe i jakość powierzchni.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
Stal ołowiowa z dodatkiem siarki ilustruje inny mechanizm. Ołów może występować razem z wtrąceniami siarczkowymi lub w postaci wolnych cząstek, zmniejszając tarcie i ułatwiając oddzielanie wióra. W nierdzewnych stalach automatowych wtrącenia siarczkowe mogą działać jako „stałe środki smarne na granicy kontaktu narzędzie–przedmiot obrabiany”, jak opisuje British Stainless Steel Association w 2024 roku. Norma BS EN 10088 dopuszcza dla niektórych gatunków odmiany przeznaczone do obróbki skrawaniem, z dodatkiem siarki w ilości 0,015% lub 0,030%. Dodatki te zmieniają zachowanie podczas obróbki, ale wymagają również oceny odporności korozyjnej, spawalności, ciągliwości oraz uszkodzeń związanych z wtrąceniami.
Powstawanie wióra, siła skrawania, zużycie narzędzia i stan warstwy wierzchniej
Rejestrowane reakcje podczas obróbki skrawaniem
- Długość wióra Wskazuje sposób kontroli wióra i ryzyko problemów z jego odprowadzaniem.
- Siła skrawania Określa ilościowo opór tworzenia wióra w zdefiniowanych warunkach.
- Pasmo zużycia powierzchni przyłożenia Śledzi zużycie na powierzchni przyłożenia.
- Głębokość krateru Śledzi zużycie na powierzchni natarcia.
- Chropowatość powierzchni Mierzy uzyskaną teksturę obrabianej powierzchni.
- Uszkodzenia metalograficzne Ujawnia rozdarcia, rozmazany materiał, warstwy białe lub ponownie zahartowane oraz wady warstwy przypowierzchniowej.
Krótkie wióry są przydatne, ponieważ ograniczają plątanie, problemy z odprowadzaniem wiórów oraz zakłócenia w obrębie strefy skrawania. Cząstki MnS mogą inicjować lokalne ścinanie, przerywać ciągłość wióra i zmniejszać rzeczywistą powierzchnię kontaktu między wiórem a narzędziem. Krótki wiór jest jednak tylko jednym z rezultatów. Zużycie narzędzia i stan powierzchni mogą wskazywać na inny obraz.
Zużycie powierzchni przyłożenia rozwija się, gdy narzędzie trze o nowo obrobioną powierzchnię, natomiast zużycie kraterowe powstaje na powierzchni natarcia wskutek gorącego, ślizgowego kontaktu z wiórem. Adhezja, ścieranie, dyfuzja, zmiękczenie cieplne i reakcje chemiczne mogą występować jednocześnie. Wtrącenie, które zmniejsza siłę skrawania, może nadal sprzyjać zużyciu ściernemu, jeśli zawiera twardy materiał tlenkowy, albo może zmieniać kontakt cieplny w taki sposób, że krawędź osiąga niekorzystną temperaturę. Siarczki globularne mogą skuteczniej ograniczać zużycie powierzchni przyłożenia niż siarczki wydłużone, nawet jeśli te drugie zapewniają mniejszą siłę skrawania.
Stan warstwy wierzchniej obejmuje chropowatość, naprężenia resztkowe, odkształcenie plastyczne, rozdarcia, rozmazany materiał, warstwy białe lub ponownie zahartowane oraz wtrącenia przypowierzchniowe wyrwane z osnowy. Stal może wytwarzać regularnie łamane wióry, a jednocześnie pozostawiać ślady rozdarć lub rozciągające naprężenia resztkowe. Prędkość skrawania, posuw, promień naroża narzędzia, przygotowanie krawędzi, skład chemiczny chłodziwa i materiał narzędzia decydują o tym, czy korzystny wpływ wtrąceń utrzyma się na powierzchni.
Badania obróbki skrawaniem muszą zatem określać warunki oraz mierzone parametry wynikowe. Siła skrawania, długość wióra, szerokość pasma zużycia powierzchni przyłożenia, głębokość krateru, trwałość narzędzia, chropowatość i metalograficzne uszkodzenia powierzchni to różne pomiary. Żadna pojedyncza ocena wtrąceń nie przewiduje wszystkich tych parametrów. Stal automatowa oznacza projektowane zachowanie w określonym układzie obróbki skrawaniem, a nie liczbę określającą zawartość siarki wydrukowaną w oznaczeniu gatunku.
Dlaczego Wtrącenia Mają Znaczenie Podczas Skrawania

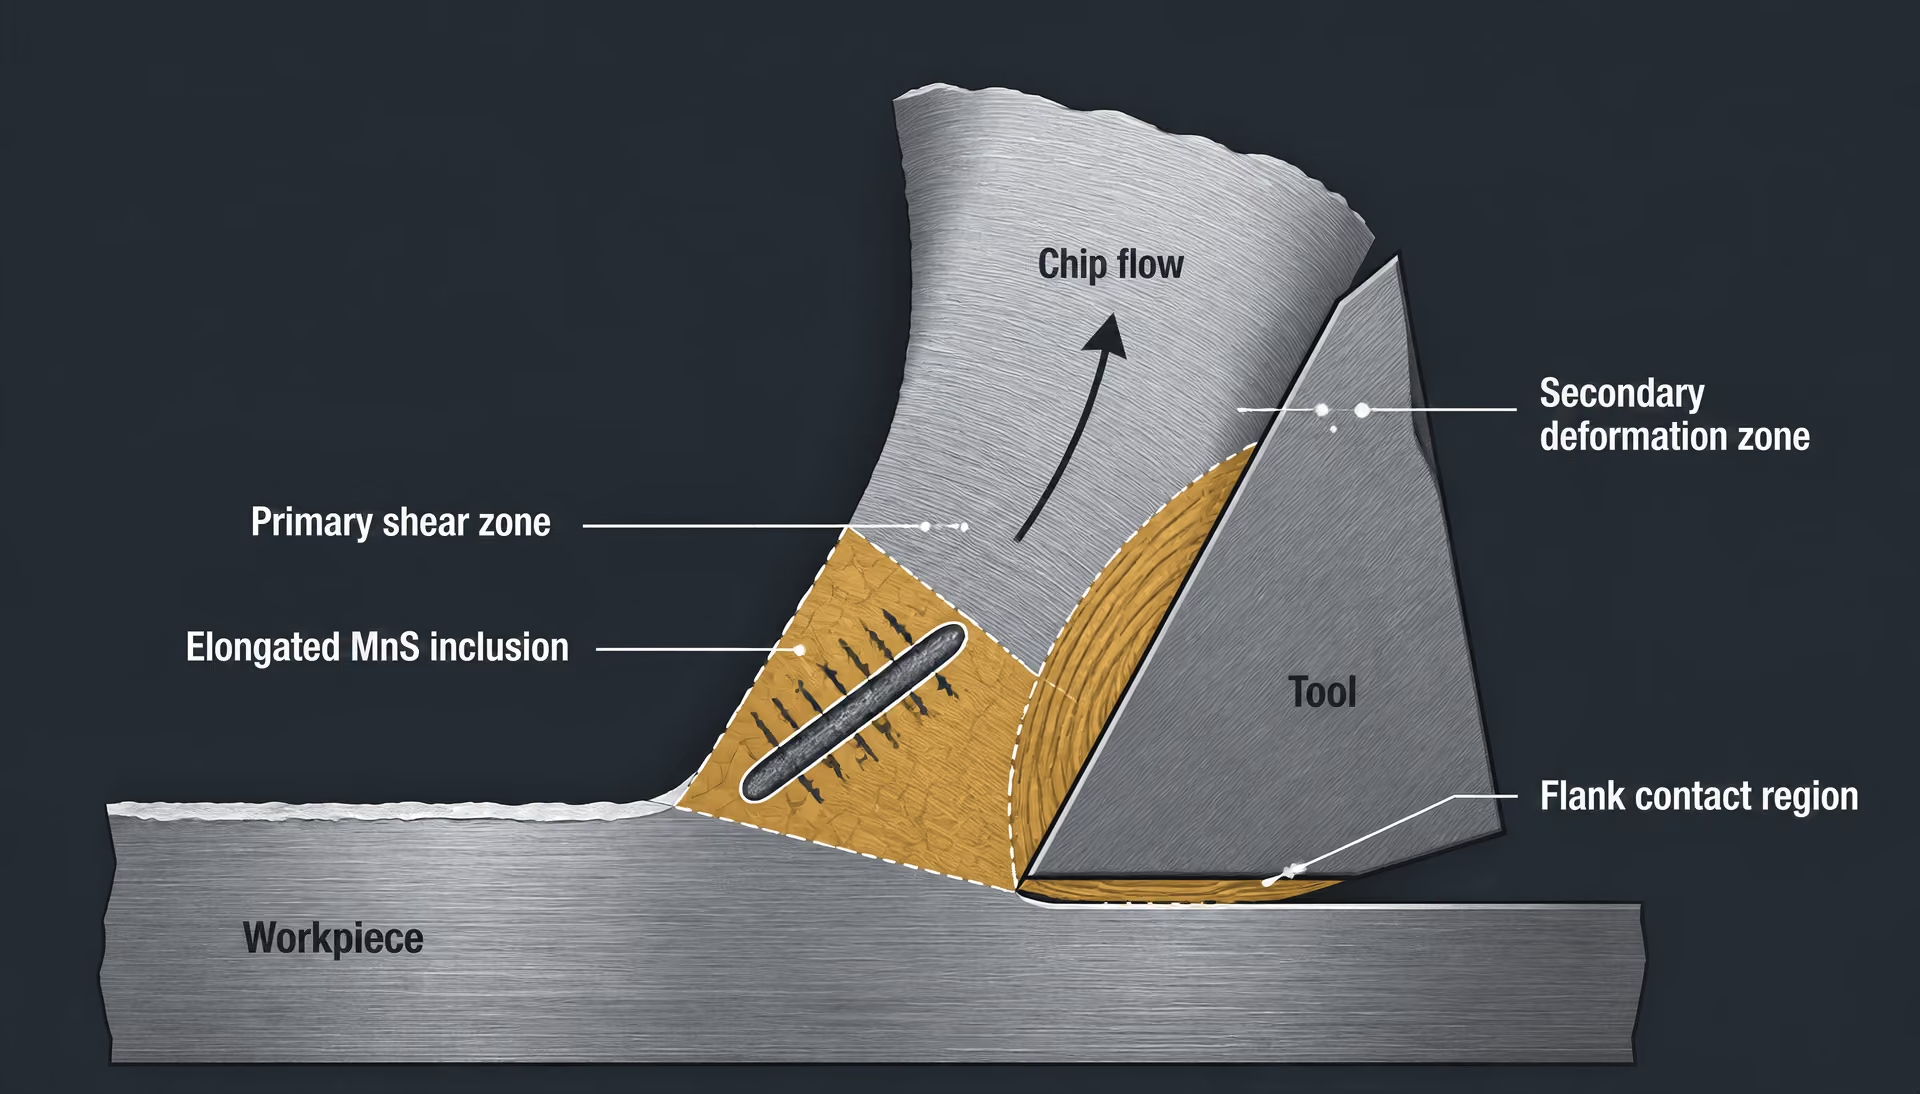
Strefa kontaktu narzędzie–wiór–przedmiot obrabiany
Skrawanie jest skoncentrowanym odkształceniem, a nie prostym usuwaniem materiału. Wąska pierwotna strefa ścinania przekształca przedmiot obrabiany w wiór, natomiast wtórna strefa odkształcenia rozwija się w miejscu, gdzie wiór przesuwa się po powierzchni natarcia. Trzeci obszar kontaktu znajduje się między powierzchnią przyłożenia narzędzia a nowo obrobioną powierzchnią. We wszystkich trzech obszarach ciśnienie, temperatura, szybkość odkształcenia i prędkość poślizgu są wysokie, dlatego niewielkie zmiany w lokalnym składzie fazowym stali mogą zmieniać siłę skrawania, przepływ ciepła, kształt wióra, narost i zużycie narzędzia.
Wtrącenia siarczkowe mają znaczenie, ponieważ przerywają ciągłość osnowy stali wewnątrz tych silnie odkształconych stref. W stalach SAE/AISI 11xx dodana siarka łączy się głównie z manganem, tworząc nadmiarowy siarczek manganu, zwykle zapisywany jako MnS. Wtrącenie jest bardziej miękkie i podatne na odkształcenie niż otaczająca je osnowa ferrytyczna, perlityczna lub martenzytyczna, choć jego zachowanie silnie zależy od temperatury, szybkości odkształcenia i wytrzymałości osnowy. Gdy krawędź skrawająca przechodzi przez materiał, wydłużona cząstka MnS może się odkształcać, odspajać od osnowy lub tworzyć słabą ścieżkę, wzdłuż której koncentruje się lokalne ścinanie. Do przesunięcia strefy ścinania potrzebna jest wówczas mniejsza siła niż w analogicznym obszarze osnowy pozbawionej wtrąceń.
British Stainless Steel Association i Nickel Institute opisują siarczki w stalach nierdzewnych automatowych jako składniki aktywne podczas obróbki skrawaniem, a nie jedynie niepożądane zanieczyszczenia. To rozróżnienie ma istotne znaczenie. Siarka nie działa za pomocą jednego uniwersalnego mechanizmu, a wtrącenie nie jest korzystne tylko dlatego, że występuje. Jego skład chemiczny, kształt, rozmiar, rozstaw, udział powierzchniowy, orientacja i połączenie z osnową wpływają na to, z czym styka się krawędź skrawająca. Równie ważny jest stan osnowy: twarda, umacniająca się przez zgniot osnowa austenityczna może reagować zupełnie inaczej niż bardziej miękka osnowa ferrytyczna lub perlityczna.
Powierzchnia natarcia Powierzchnia narzędzia, po której podczas skrawania przepływa wiór.
Na powierzchni natarcia pęknięte siarczki i bogate w siarkę produkty reakcji mogą ograniczać adhezję między wiórem a narzędziem. BSSA wskazuje w szczególności, że wtrącenia siarczkowe w stalach nierdzewnych automatowych mogą działać jako smary stałe na powierzchni styku narzędzie–przedmiot obrabiany. Nie oznacza to, że każdy siarczek tworzy ciągłą warstwę smarną. Efekt zależy od tego, czy wtrącenia docierają do powierzchni styku, czy ulegają odkształceniu lub pękaniu, a także od materiału narzędzia, prędkości skrawania, posuwu, głębokości skrawania i cieczy obróbkowej. Narzędzie z węglików spiekanych skrawające na sucho z dużą prędkością znajduje się w innym środowisku chemicznym i cieplnym niż narzędzie powlekane pracujące przy obfitym doprowadzaniu chłodziwa.
Stal ołowiowa z dodatkiem siarki stanowi kolejny przykład zachowania zależnego od składu chemicznego. Ołów może występować wraz z wtrąceniami siarczkowymi lub w postaci wolnych cząstek ołowiu. Składniki te mogą zmniejszać adhezję na powierzchni styku i ułatwiać oddzielanie wióra, ale zmieniają również populację wtrąceń oraz zachowanie powierzchni pod naciskiem. Opis sympozjum ASTM International z 2024 roku traktuje siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz mające zastosowanie specyfikacje ASTM jako wzajemnie oddziałujące zmienne projektowania skrawalności. Jest to dokładniejsze ujęcie niż przypisywanie siarce samej w sobie stałego korzystnego wpływu na skrawalność.
Ta sama uwaga dotyczy gatunków stali nierdzewnych. Norma BS EN 10088 dopuszcza dla niektórych gatunków odmiany przeznaczone do obróbki skrawaniem, zawierające dodatki siarki na poziomie 0,015% lub 0,030%. Wartości te opisują kontrolowany skład gatunkowy, ale nie gwarantują identycznej trwałości narzędzia ani postaci wióra we wszystkich wytopach i operacjach. Obróbka wapniowa może modyfikować skład chemiczny i morfologię tlenków oraz siarczków; termodynamiczne prognozowanie podziału wapnia między tlenki i siarczki pomaga producentom stali uzyskać populację zachowującą się inaczej niż zwykłe wydłużone MnS.
Pomiar wtrąceń wymaga zatem jasno określonego celu. Norma ISO 4967:2026 określa mikrograficzne oznaczanie wtrąceń niemetalicznych w walcowanych lub kutych wyrobach stalowych o „stopniu redukcji wynoszącym co najmniej 3”, ostrzega jednak również, że jej standardowa tablica wzorców nie ma pełnego zastosowania do stali automatowych. Ocena według tablicy może opisywać czystość w warunkach danej metody, a jednocześnie nie przewidywać zachowania wióra ani zużycia powierzchni przyłożenia. Odpowiedni pomiar inżynierski może wymagać zamiast tego określenia morfologii trójwymiarowej, rozstawu wtrąceń, udziału powierzchniowego lub orientacji względem kierunku skrawania.
Segmentacja wióra, smarowanie i inicjacja pęknięć
Wydłużony siarczek może ułatwiać łamanie wióra, powodując niejednorodność odkształcenia. W miarę przesuwania się pierwotnej strefy ścinania wtrącenie i otaczająca je osnowa nie przenoszą odkształcenia w taki sam sposób. Cząstka może wydłużać się zgodnie z kierunkiem walcowania, pękać na końcach lub oddzielać się od osnowy. Zdarzenia te tworzą lokalne koncentracje naprężeń. Sąsiadujące pasma ścinania mogą następnie łączyć się w poprzek wióra, prowadząc do powstawania segmentów zamiast jednego ciągłego pasma. Krótsze wióry ograniczają plątanie i skracają czas, przez który gorący materiał wióra pozostaje w kontakcie z narzędziem.
Inicjacja pęknięć nie jest jednak automatycznie zjawiskiem pożądanym. Duża lub rozmieszczona zbyt gęsto populacja wtrąceń może tworzyć poważne nieciągłości w obrobionej powierzchni, sprzyjać wykruszaniu krawędzi lub zmniejszać ciągliwość w kierunku poprzecznym. Wtrącenie kuliste może opierać się wydłużeniu i tworzyć inną ścieżkę pęknięcia niż długie, pasmowe wtrącenie MnS. Znaczenie ma również orientacja: wtrącenie ustawione zgodnie z kierunkiem skrawania może ułatwiać rozdzielanie wióra, natomiast to samo wtrącenie oglądane w poprzek swojej długości może silniej oddziaływać z krawędzią narzędzia i pozostawiać wadę.
W badaniu z 1995 roku Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel odnotowano wpływ na siłę skrawania w kolejności MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Wynik ten pokazuje, dlaczego „zawartość siarczków” jest niewystarczającym opisem. Siarczki zawierające pierwiastki ziem rzadkich i wapń zmieniały zachowanie poprzez skład chemiczny i morfologię, a nie tylko przez ilość siarki w wytopie. W tej samej pracy wydłużone siarczki skuteczniej zmniejszały siłę skrawania, podczas gdy siarczki kuliste skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Populacja wtrąceń, która ułatwia ścinanie wióra, może zatem różnić się od populacji chroniącej powierzchnię przyłożenia.
Odrębne badanie ilościowe przeprowadzone na University of Liège, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), wykazało, że wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze stosunkiem kształtu wtrąceń siarczkowych”. W badaniu tym za korzystne dla skrawalności stali automatowych uznano kulistościowe wtrącenia siarczku manganu. Pozorna sprzeczność z wynikami dotyczącymi siły i zużycia ma charakter pouczający: skrawalność jest zespołem różnych cech, a nie jedną wartością skalarną. Siła skrawania, łamalność wióra, jakość powierzchni, zużycie powierzchni natarcia, zużycie powierzchni przyłożenia i uszkodzenia krawędzi narzędzia mogą prowadzić do odmiennego uszeregowania tych samych gatunków stali.
Stale SAE/AISI 12xx zawierają dodatkowo około 0,04–0,12% fosforu, który wraz z populacją wtrąceń bogatych w siarkę może wpływać na wytrzymałość osnowy, kruchość i pękanie wióra. O tym, który mechanizm dominuje, decydują następnie warunki skrawania. Duży posuw może wymuszać inicjację pęknięć w wtrąceniach; duża prędkość skrawania może zwiększać znaczenie dyfuzji, adhezji i zużycia cieplnego; ostra geometria może wykorzystywać słabe granice wtrącenie–osnowa, podczas gdy tępa krawędź może miażdżyć wtrącenia bez uzyskania czystej segmentacji wióra.
Inżynieria wtrąceń oznacza kontrolowanie składu chemicznego, ilości, rozkładu wielkości i morfologii za pomocą zmiennych procesu wytwarzania i przetwarzania stali. Nie jest tym samym co liczenie ciemnych cząstek na zgładzie metalograficznym. Istotne pytanie brzmi, czy zaprojektowana populacja zapewnia wymagane właściwości pękania i smarowania dla określonej osnowy, materiału narzędzia, cieczy obróbkowej i reżimu skrawania. Dodatek siarki może zmniejszyć siłę w jednej operacji, a w innej przyspieszyć uszkodzenie narzędzia lub wyrywanie materiału z powierzchni. To warunkowe zachowanie wyjaśnia, dlaczego wtrącenia mają znaczenie podczas skrawania.
Inżynieria wtrąceń: od kontroli wad do projektowania funkcjonalnego
Inżynieria wtrąceń traktuje niemetaliczne wtrącenia jako projektowane składniki stali, a nie zanieczyszczenia, które należy za wszelką cenę wyeliminować. Celem jest takie dostosowanie składu, ilości, rozkładu wielkości i morfologii wtrąceń, aby stal spełniała określoną kombinację wymagań dotyczących skrawalności, odporności zmęczeniowej, udarności, czystości metalurgicznej, odporności korozyjnej i stabilności wymiarowej. Cel ten różni się od pomiaru wtrąceń. Pomiar określa, co występuje i w jakiej ilości; inżynieria ocenia, czy zaobserwowana populacja zapewnia pożądany rezultat w określonych warunkach eksploatacji lub skrawania.
Rozróżnienie to ma największe znaczenie w gatunkach stali przeznaczonych do łatwego skrawania. Wtrącenie, które przerywa wiór, zmniejsza siłę skrawania lub zapewnia słabą ścieżkę inicjacji pęknięcia, może być korzystne podczas toczenia, lecz szkodliwe przy obciążeniu cyklicznym. Wtrącenia zawierające siarkę nie są zatem po prostu zanieczyszczeniami. Ich wartość zależy od gatunku stali, wytrzymałości osnowy, wymiarów przekroju, obróbki cieplnej, prędkości skrawania, materiału narzędzia, cieczy obróbkowej oraz rodzaju uszkodzenia, któremu ma się zapobiegać.
Przydatna klasyfikacja dzieli wtrącenia na trzy grupy. Wtrącenia szkodliwe to takie, których skład, wielkość, kształt lub położenie powodują niedopuszczalne uszkodzenia zmęczeniowe, pękanie, korozję lub wady powierzchni. Wtrącenia tolerowane mieszczą się w uzgodnionym limicie jakości, ponieważ ich usunięcie wiązałoby się z większą karą metalurgiczną lub ekonomiczną niż ryzyko wynikające z ich obecności. Wtrącenia wprowadzane celowo są dodawane lub powstają w sposób zamierzony, ponieważ zapewniają korzyść funkcjonalną — tak jak siarczek manganu w stalach automatowych SAE/AISI 11xx.
Skład, ilość, rozkład wielkości i morfologia
Chemia wtrąceń rozpoczyna się od pierwiastków dostępnych do reakcji podczas wytwarzania stali. Tlen tworzy tlenki, takie jak tlenek glinu, krzemionki, manganu i gliniany wapnia. Siarka łączy się głównie z manganem, tworząc MnS, chociaż wapń, pierwiastki ziem rzadkich i inne dodatki mogą modyfikować fazę siarczkową. W stali ołowiowej o zwiększonej zawartości siarki ołów może występować obok wtrąceń siarczkowych lub w postaci oddzielnych cząstek wolnego ołowiu. Selen i tellur również mogą modyfikować zachowanie siarczków. Publikacja ASTM International Additives to Steel and Iron for Improved Machinability wskazuje, że siarka, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz właściwe specyfikacje ASTM są wzajemnie oddziałującymi zmiennymi skrawalności, a nie niezależnymi wartościami docelowymi.
Sama ilość nie pozwala przewidzieć właściwości użytkowych. Niewielki udział powierzchniowy dużych, wydłużonych wtrąceń może być bardziej szkodliwy dla zmęczenia niż większa populacja drobnych, globularnych cząstek. Z drugiej strony odpowiedni udział powierzchniowy siarczków może być konieczny do zapewnienia powtarzalnego przerywania wióra podczas obróbki automatycznej. Badanie Uniwersytetu w Liège z 1995 roku Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability wykazało, że wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze zmianą współczynnika kształtu wtrąceń siarczkowych”. Wyniki wskazywały na korzystny wpływ globoidalnych wtrąceń siarczku manganu na skrawalność stali przeznaczonych do łatwego skrawania, pokazując, dlaczego nominalna zawartość siarki jest niewystarczającym opisem zmiennej inżynierskiej.
Morfologia rozwija się w wyniku sekwencji zarodkowania, wzrostu, zderzeń i odkształcenia. Podczas krzepnięcia wtrącenia zarodkują w przesyconej cieczy lub powstają w wyniku reakcji między rozpuszczonymi pierwiastkami a istniejącymi cząstkami. Rosną w miarę zużywania się substancji rozpuszczonej, zderzają się i aglomerują, gdy przepływ ciekłego metalu zbliża je do siebie, a także mogą wypływać do żużla, jeśli pozwalają na to ich wielkość i wyporność. Część z nich pozostaje uwięziona w stali. Ich końcowa populacja odzwierciedla nie tylko chemię równowagową, lecz także czas przebywania, turbulencje, temperaturę, lepkość i szybkość krzepnięcia metalu.
Siarczek manganu ilustruje kompromis związany z projektowaniem. Stale SAE/AISI 11xx zawierają dodatek siarki, która tworzy nadmiarowe wtrącenia MnS sprzyjające łamaniu wióra i mogące zapewniać efekt smarujący na granicy skrawania. Stale SAE/AISI 12xx zawierają dodatkowo około 0,04–0,12% fosforu, co w dalszym stopniu zmienia tworzenie wióra i zachowanie osnowy. Podczas walcowania lub kucia miękkie wtrącenia MnS wydłużają się, tworząc pasma, natomiast twardsze tlenki mogą pękać, obracać się lub pozostawać kanciaste. Powstały współczynnik kształtu i orientacja powodują kierunkowość właściwości: skrawalność może poprawić się w kierunku wzdłużnym, podczas gdy ciągliwość poprzeczna i odporność zmęczeniowa mogą się pogorszyć.
Populacja wtrąceń zapewniająca najmniejszą siłę skrawania nie musi jednocześnie minimalizować zużycia narzędzia. W badaniu z 1995 roku Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel zaobserwowany wpływ na siłę skrawania układał się w kolejności: MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Wydłużone siarczki skuteczniej zmniejszały siłę skrawania, natomiast globularne siarczki skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Stanowi to bezpośrednie ostrzeżenie przed traktowaniem „skrawalności” jako jednego pomiaru. Siła, łamliwość wióra, zużycie narzędzia, jakość powierzchni i stabilność produkcji mogą różnie reagować na tę samą populację wtrąceń.
Obróbka wapniowa zmienia tę równowagę, modyfikując zarówno wtrącenia tlenkowe, jak i siarczkowe. Wapń może reagować z tlenkiem glinu i innymi tlenkami, tworząc gliniany wapnia o odmiennych właściwościach topnienia i kształtach; może również wchodzić do siarczków, tworząc cząstki zawierające wapń, takie jak (Mn,Ca)S. Termodynamiczne prognozy podziału wapnia między tlenki i siarczki pomagają określić zakres parametrów obróbki. Zbyt mała ilość wapnia może pozostawić kanciaste cząstki tlenku glinu; zbyt duża może prowadzić do powstawania niepożądanych faz bogatych w wapń lub pogarszać lejność. Zamierzonym rezultatem nie jest po prostu „więcej wapnia”, lecz kontrolowana populacja wtrąceń, odporna na szkodliwe odkształcenia i zapewniająca wymaganą reakcję podczas obróbki skrawaniem.
Zmienne wytwarzania i przetwarzania stali
Inżynieria wtrąceń rozpoczyna się w piecu, lecz jest realizowana poprzez obróbkę kadziową, odlewanie i przeróbkę plastyczną. Sposób odtleniania określa, które cząstki tlenkowe zarodkują jako pierwsze. Stal uspokojona aluminium może zawierać skupiska tlenku glinu; praktyka krzemowo-manganowa prowadzi do odmiennego składu chemicznego tlenków. Mieszanie stali w kadzi zmienia częstość zderzeń i wypływania wtrąceń, natomiast skład żużla i warunki na granicy faz decydują o tym, czy wtrącenia zostaną wchłonięte, czy powrócą do metalu. Sterowanie przepływem w kadzi pośredniej i konstrukcja zanurzonej dyszy wlewowej wpływają na wtórne utlenianie, porywanie wtrąceń oraz przestrzenny rozkład cząstek wprowadzanych do krystalizatora.
Krzepnięcie utrwala następnie znaczną część rozmieszczenia wtrąceń. Lokalna segregacja zmienia stężenia siarki i manganu, dlatego siarczki mogą koncentrować się między dendrytami i powstawać w różnych momentach krzepnięcia. Szybkość chłodzenia wpływa na wielkość cząstek oraz odległość dostępną dla ich wzrostu. Segregacja osiowa, skurcz i pasmowanie wywołane przepływem mogą umieszczać wtrącenia w skupiskach, zamiast rozprowadzać je równomiernie.
Same oceny według wzorców ISO 4967 nie pozwalają przewidzieć kontroli wióra, zużycia powierzchni przyłożenia ani pełnej reakcji podczas obróbki skrawaniem stali automatowych. Limited evidence
Walcowanie na gorąco i kucie modyfikują odziedziczoną populację wtrąceń. Odkształcenie wydłuża siarczki, rozbija niektóre skupiska tlenkowe, zmienia odległości między cząstkami i orientuje wtrącenia zgodnie z kierunkiem przeróbki. Stopień przerobu wpływa zatem na obraz widoczny na zgładzie. Norma ISO 4967:2026 określa metodę mikrograficznego oznaczania niemetalicznych wtrąceń w wyrobach stalowych walcowanych lub kutych przy „stopniu przerobu wynoszącym co najmniej 3”, ostrzegając jednocześnie, że jej standardowa tablica wzorców nie ma pełnego zastosowania do stali automatowych. Porównanie z tablicą może dokumentować stopień nasilenia, lecz nie może zastąpić analizy właściwej dla danego zastosowania, obejmującej współczynnik kształtu siarczków, udział powierzchniowy, skupianie i orientację.
Ta sama ostrożność dotyczy pobierania próbek i analizy obrazu. Przekrój wzdłużny może uwidocznić wydłużone siarczki, podczas gdy przekrój poprzeczny lepiej pokazuje odległości między nimi i ich skupianie. Dwuwymiarowy udział powierzchniowy nie ujawnia bezpośrednio trójwymiarowego udziału objętościowego, a pojedyncza cząstka o maksymalnej wielkości może decydować o zmęczeniu, nawet gdy średnia populacja wydaje się akceptowalna. Pomiary muszą odpowiadać ocenianej właściwości: analiza tworzenia wióra wymaga danych o kształcie i odległościach między wtrąceniami w kierunku skrawania; ocena zmęczenia wymaga informacji o cząstkach o skrajnych rozmiarach, skupianiu oraz granicy faz między wtrąceniami a osnową.
W przypadku nierdzewnych stali automatowych kompromis projektowy obejmuje również właściwości korozyjne. Wytyczne British Stainless Steel Association wskazują, że wtrącenia siarczkowe mogą działać jako „stałe środki smarne na granicy faz narzędzie–przedmiot obrabiany”, a norma BS EN 10088 dopuszcza dla niektórych gatunków odmiany o podwyższonej skrawalności, zawierające dodatki siarki na poziomie 0,015% lub 0,030%. Dodatki te mogą poprawiać zachowanie podczas skrawania, zwiększając jednocześnie potrzebę oceny podatności na korozję wżerową i właściwości mechanicznych w kierunku poprzecznym. Inżynieria wtrąceń kończy się zatem decyzją właściwą dla danego zastosowania: należy zachować fazy pełniące użyteczną funkcję, kontrolować ich wielkość i kształt oraz usuwać lub przekształcać te populacje, których szkodliwy wpływ przewyższa korzyści związane ze skrawaniem.
Siarczek manganu w ponownie zasiarczanych stalach automatowych
Powstawanie MnS i rola manganu
Siarka nie jest dodawana do ponownie zasiarczanej stali jako bierne zanieczyszczenie. Dodaje się ją dlatego, że w kontrolowanych warunkach tworzy siarczek manganu (MnS) — populację wtrąceń, która zmienia sposób powstawania wióra, siłę skrawania i uszkodzenia narzędzia. Zasadnicza reakcja jest prosta: podczas krzepnięcia mangan łączy się z rozpuszczoną siarką, tworząc cząstki MnS po przekroczeniu lokalnych granic rozpuszczalności. Metalurgia tego procesu nie jest jednak prosta, ponieważ powstająca populacja wtrąceń zależy od zawartości siarki i manganu, stosunku manganu do siarki, poziomu tlenu i wapnia, warunków krzepnięcia, stopnia przerobu walcowaniem oraz osnowy stalowej otaczającej każdą cząstkę.
Mangan pełni dwie powiązane funkcje. Wiąże siarkę w MnS, zmniejszając ilość siarki dostępnej do tworzenia siarczku żelaza, który wiąże się z kruchością na gorąco. Ustala również warunki chemiczne, w których wydzielają się i rosną wtrącenia siarczkowe. Jeżeli w stosunku do siarki manganu jest zbyt mało, na granicach ziaren mogą powstawać siarczki bogate w żelazo, pogarszające przerób na gorąco. Przy odpowiedniej zawartości manganu siarka jest preferencyjnie zatrzymywana w siarczkach bogatych w mangan, rozproszonych w całej stali.
Stale SAE/AISI 11xx są typowymi gatunkami węglowych stali automatowych ponownie zasiarczanych. Dodana siarka powoduje powstawanie nadmiarowych wtrąceń siarczku manganu, które ułatwiają łamanie wióra i mogą zapewniać efekt smarujący podczas skrawania. Słowo „nadmiarowych” ma znaczenie: w porównaniu ze zwykłymi stalami węglowymi gatunki te celowo zawierają większą populację siarczków. Populacji tej nie ocenia się wyłącznie na podstawie całkowitej zawartości siarki. Dwa wytopy o podobnej zawartości siarki mogą wykazywać różną skrawalność, jeżeli różnią się wielkością, kształtem, udziałem powierzchniowym, składem lub rozmieszczeniem siarczków.
Stale SAE/AISI 12xx zawierają fosfor dodany do ponownie zasiarczanej stali. Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022) podaje dla tej rodziny zawartość fosforu wynoszącą około 0,04–0,12%. Fosfor może zwiększać twardość i poprawiać łamanie wióra, ale wpływa również na ciągliwość oraz zachowanie osnowy podczas skrawania. Siarka działa zatem w ramach większego układu chemicznego, a nie jako odosobniony dodatek poprawiający skrawalność. Opracowanie z sympozjum ASTM International z 2024 roku, Additives to Steel and Iron for Improved Machinability, wskazuje siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz właściwe specyfikacje ASTM jako zmienne projektowe.
Chemia siarczku manganu może być dalej modyfikowana. Obróbka wapniowa zmienia wtrącenia tlenkowe i może modyfikować skład oraz morfologię siarczków, prowadząc do powstawania siarczków zawierających wapń, takich jak (Mn,Ca)S. Dodatki pierwiastków ziem rzadkich mogą tworzyć mieszane populacje, takie jak MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Oznaczenia te opisują coś więcej niż tylko szczegół chemiczny: skład wtrącenia wpływa na jego zachowanie podczas topnienia, energię międzyfazową, odkształcalność i reakcję na walcowanie. Do sterowania tym procesem wykorzystuje się termodynamiczne przewidywanie podziału wapnia między tlenki i siarczki, dążąc do zmiany kształtu i rozmieszczenia wtrąceń, a nie tylko do zwiększania lub zmniejszania ich całkowitej zawartości.
To rozróżnienie oddziela pomiar wtrąceń od inżynierii wtrąceń. Przegląd z 2018 roku, Non-metallic inclusions in steels – origin and control, definiuje inżynierię wtrąceń jako dostosowywanie ich składu, ilości, rozkładu wielkości i morfologii za pomocą zmiennych procesu wytwarzania i przeróbki stali. Zliczanie wtrąceń na zgładzie może wykazać, co jest obecne. Samo w sobie nie pokazuje jednak, czy dana populacja zapewnia mniejszą siłę skrawania, dłuższą trwałość narzędzia, lepszą odporność zmęczeniową ani odpowiednią czystość stali dla innego zastosowania.
Zakres pomiaru również jest określony. Norma ISO 4967:2026 określa mikrograficzne oznaczanie wtrąceń niemetalicznych w wyrobach stalowych walcowanych lub kutych o „stopniu przerobu wynoszącym co najmniej 3”. Jej standardowa tablica porównawcza nie ma pełnego zastosowania do stali automatowych, w których wysoka zawartość siarczków jest zamierzona. System oceniania zaprojektowany do porównywania czystości zwykłych stali pod względem wtrąceń może zatem błędnie charakteryzować gatunek ponownie zasiarczany, jeżeli analityk nie rejestruje oddzielnie morfologii, wymiarów, udziału powierzchniowego i orientacji siarczków.

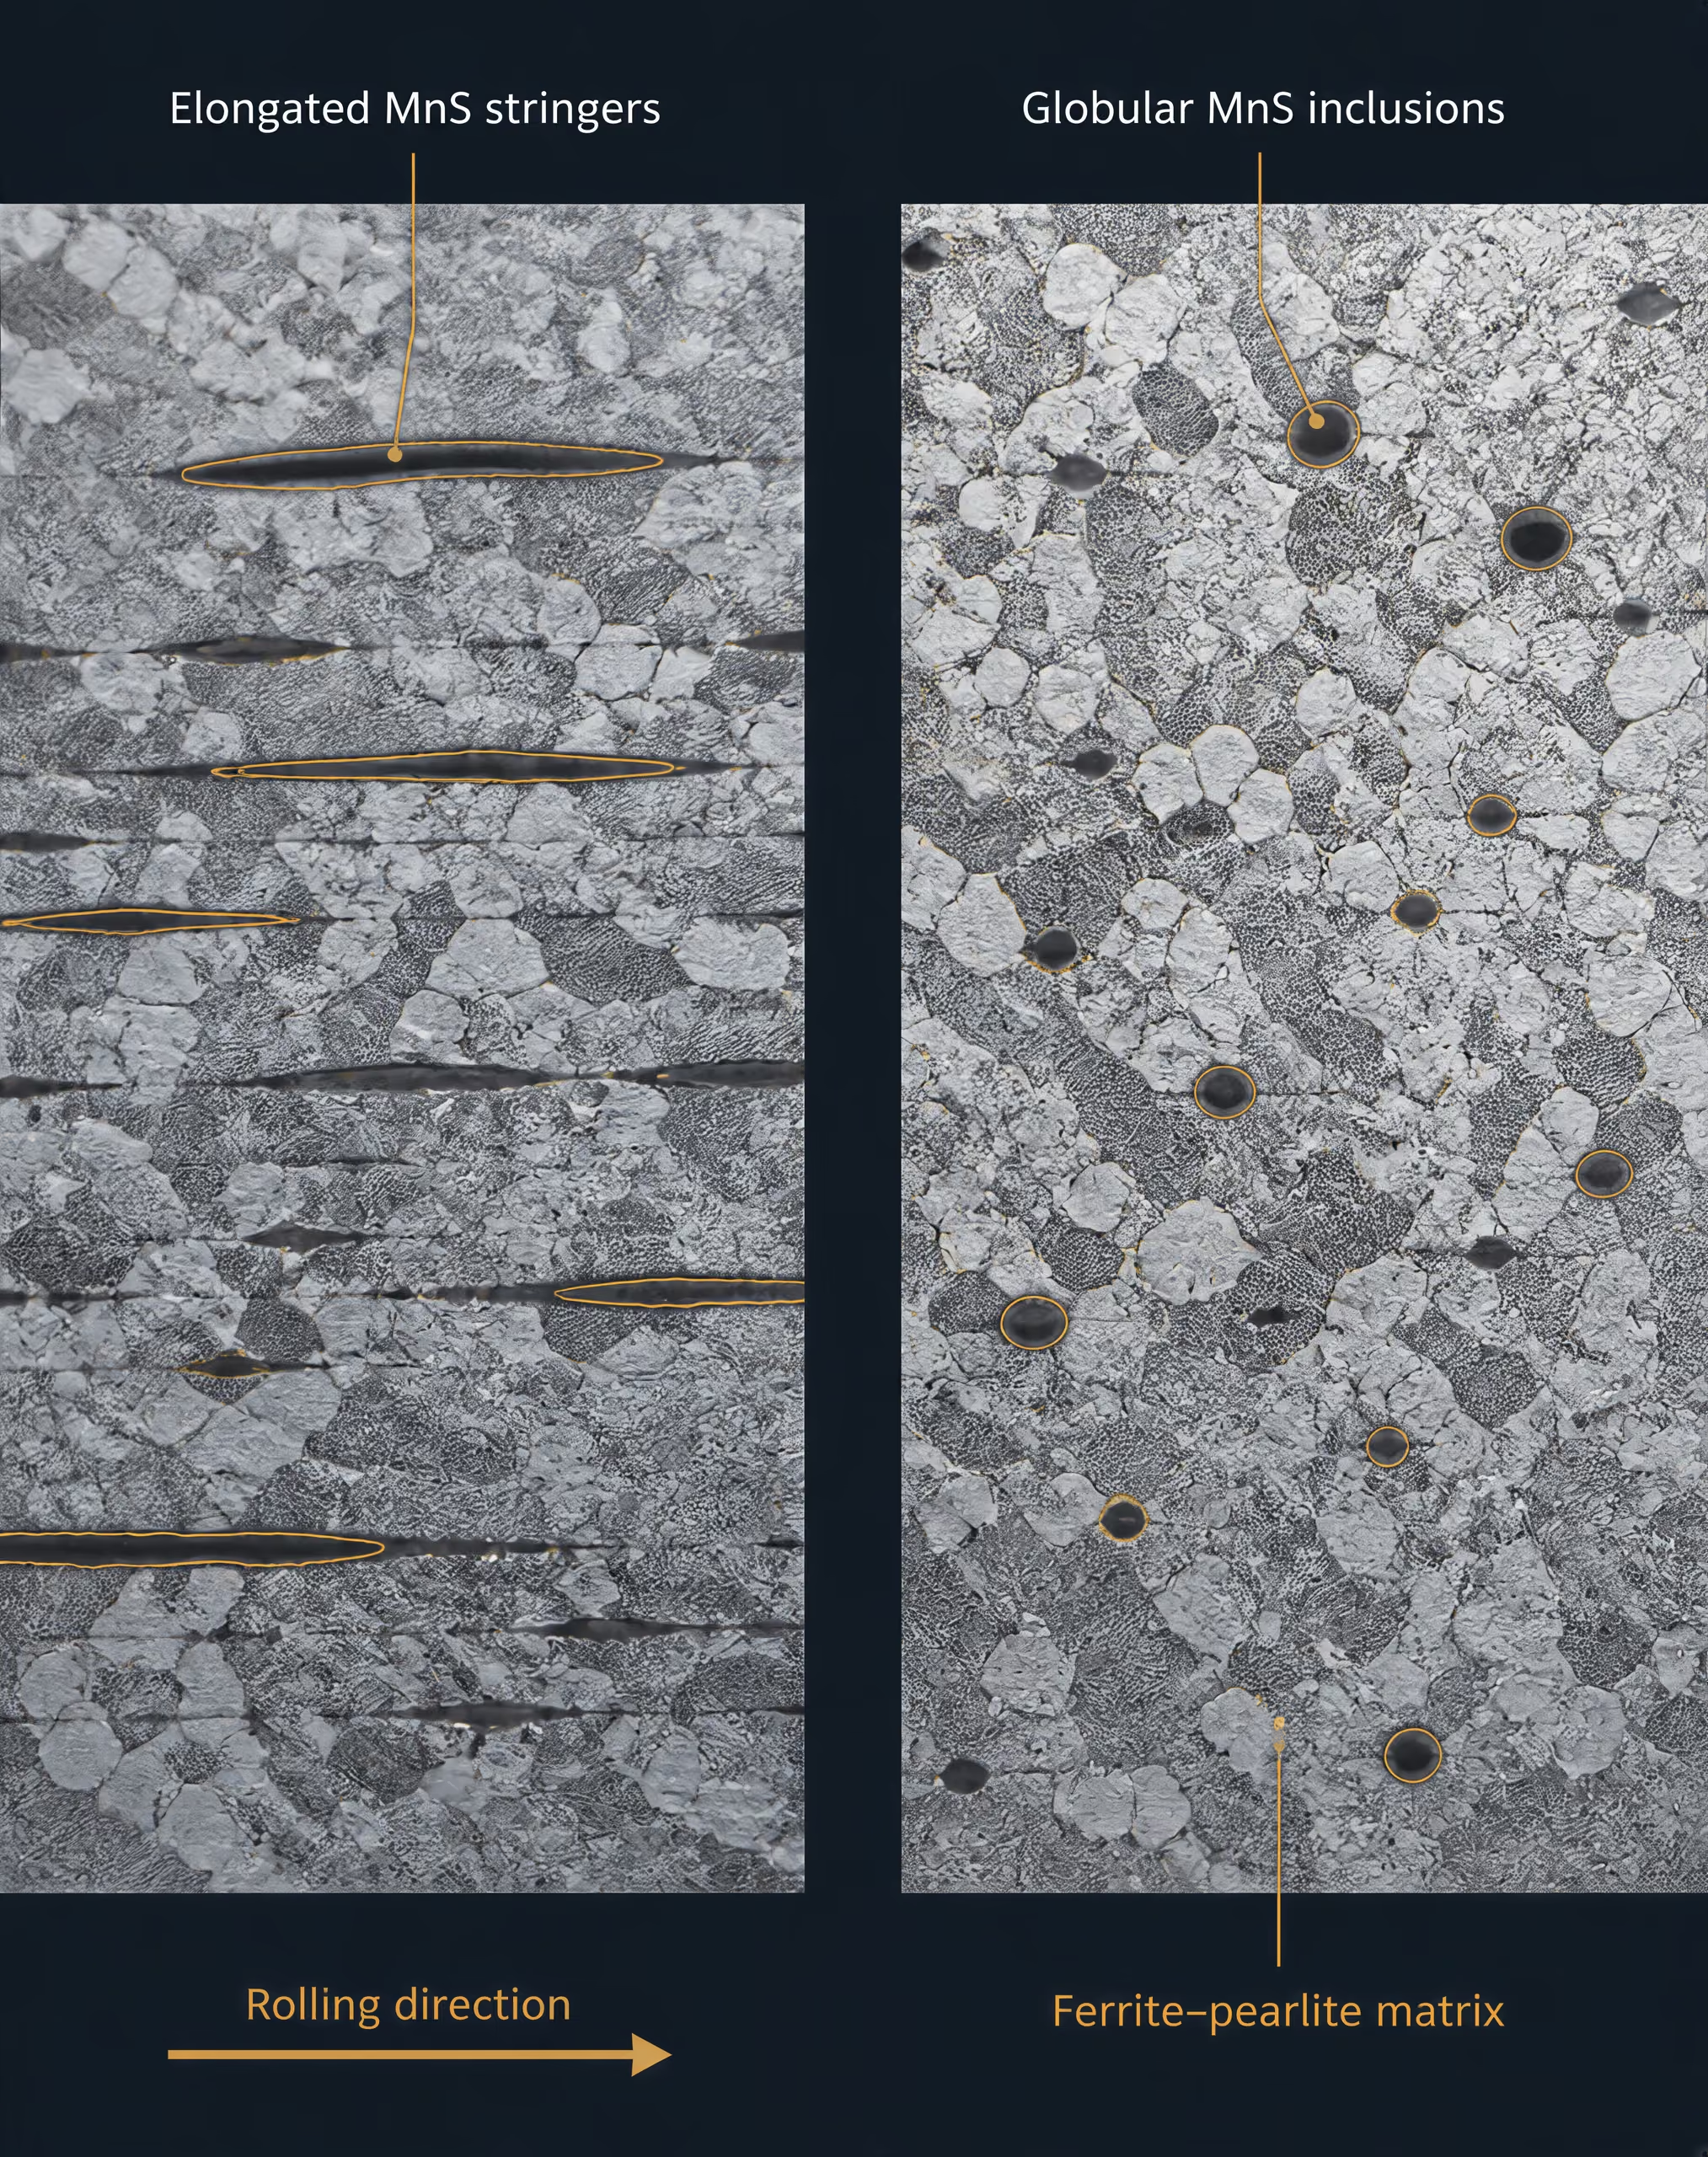
Dlaczego kształt siarczków zmienia zachowanie podczas skrawania
Decydującą zmienną często nie jest samo występowanie MnS, lecz to, co odkształcenie zrobiło z tym wtrąceniem. Podczas walcowania na gorąco stosunkowo miękkie i odkształcalne cząstki siarczkowe wydłużają się w kierunku walcowania. Na przekroju wzdłużnym pojawiają się jako wydłużone wtrącenia przypominające pasma; ich współczynnik kształtu, zwykle wyrażany jako stosunek długości do grubości, może osiągać duże wartości. Na przekroju poprzecznym te same cząstki mogą wyglądać na krótkie lub niemal okrągłe. Orientacja jest więc częścią pomiaru, a nie drugorzędnym szczegółem opisowym.
Wydłużone siarczki mogą pomagać krawędzi skrawającej, działając jako uprzywilejowane ścieżki pękania. Gdy narzędzie ściska i ścina obrabiany materiał, wtrącenia przypominające pasma przerywają ciągłość osnowy stalowej i sprzyjają powstawaniu pustek lub lokalnemu rozdzielaniu materiału. Wióry mogą łatwiej ulegać segmentacji, co zmniejsza odkształcenie plastyczne wymagane do utworzenia każdego wióra. Wtrącenia mogą również zmniejszać tarcie w pobliżu strefy styku narzędzia z przedmiotem obrabianym, zwłaszcza w temperaturach skrawania, w których pozostałości bogate w siarczki rozmazują się na powierzchni styku. Rezultatem jest często mniejsza siła skrawania i łatwiejsze łamanie wióra.
Ta sama wydłużona geometria może jednak powodować inną niedogodność. Długie pasma tworzą rozległe, słabe granice w osnowie i mogą przenosić ścierne lub chemicznie aktywne pozostałości w kierunku powierzchni natarcia narzędzia. Ich orientacja może koncentrować odkształcenie w wąskich pasmach, podczas gdy fragmenty pękniętych wtrąceń mogą przyczyniać się do wykruszania krawędzi lub niestabilnego zużycia. Populacja wtrąceń, która zmniejsza siłę potrzebną do skrawania, nie jest automatycznie populacją zapewniającą trwałość powierzchni przyłożenia.
Siarczki globularne lub globoidalne zachowują się inaczej. Ich mniejszy współczynnik kształtu nadaje im bardziej zwartą geometrię, zmniejszając długość granic wtrącenie–osnowa i ograniczając powstawanie długich, ciągłych płaszczyzn osłabienia. Nadal mogą zakłócać przepływ wióra i zapewniać lokalne smarowanie, ale ich działanie rozkłada się w krótszych cząstkach, a nie w wydłużonych pasmach. Zwykle zmniejsza to intensywność zużycia powierzchni przyłożenia narzędzia, nawet jeżeli zmniejszenie siły skrawania jest mniejsze.
W badaniu opublikowanym w czasopiśmie w 1995 roku, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, porównano populacje siarczków określone jako „MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3”. Zgłoszone efekty dotyczące siły skrawania występowały w tej właśnie kolejności. Badanie wykazało również zasadniczy kompromis: wydłużone siarczki skuteczniej zmniejszały siłę skrawania, natomiast siarczki globularne skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Nie istnieje jeden kształt wtrąceń, który optymalizowałby wszystkie parametry skrawania.
W odrębnym badaniu Uniwersytetu w Liège z 1995 roku, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, podano, że wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze współczynnikiem kształtu wtrąceń siarczkowych”. Wynik ten bezpośrednio wiąże współczynnik kształtu z mierzalnym zachowaniem podczas skrawania i potwierdza preferowanie globoidalnych wtrąceń siarczku manganu, gdy celem jest skrawalność przy kontrolowanym zużyciu narzędzia. Nie oznacza to, że każda populacja wtrąceń globularnych będzie lepsza od każdej populacji wtrąceń wydłużonych; aktywnymi zmiennymi pozostają udział powierzchniowy, wielkość cząstek, wytrzymałość osnowy, prędkość skrawania, posuw, głębokość skrawania, chłodziwo i materiał narzędzia.
ASM Handbook wyraźnie przedstawia tę zależność, wskazując skład chemiczny, mikrostrukturę, poziom wytrzymałości, warunki skrawania, ciecze obróbkowe i materiał narzędzia jako jednoczesne czynniki sterujące skrawalnością. Siarka może znacząco zmieniać zachowanie podczas skrawania stopowych stali hartowanych na wskroś, ale jej wpływ jest filtrowany przez osnowę i układ skrawania. Wyniku dotyczącego małej siły, uzyskanego przy użyciu określonego gatunku węglika spiekanego i danej prędkości skrawania, nie można bezpośrednio przenosić na narzędzie ze stali szybkotnącej ani na inną wartość posuwu.
Z tego powodu stali automatowej nie należy specyfikować wyłącznie na podstawie procentowej zawartości siarki. Istotne pytanie brzmi, czy zaprojektowana populacja MnS — jej skład chemiczny, udział powierzchniowy, rozkład wielkości, orientacja i kształt — odpowiada oczekiwanym parametrom skrawania. Siła skrawania, segmentacja wióra, zużycie powierzchni przyłożenia, zużycie powierzchni natarcia, chropowatość powierzchni i wrażliwość zmęczeniowa mogą wymagać różnych populacji wtrąceń. Mangan sprawia, że siarka staje się użyteczna; sposób przeróbki decyduje o tym, co ta siarka robi.
Chemia siarczków wykraczająca poza MnS
Siarczek manganu nie jest pojedynczym, niezmiennym czynnikiem wspomagającym obróbkę skrawaniem. Jego działanie zależy od składu, kształtu, rozmiaru, udziału powierzchniowego, rozmieszczenia oraz otaczającej go osnowy stalowej. Długi, miękki pasmowy siarczek może sprzyjać segmentacji wióra i zmniejszać siłę skrawania, podczas gdy zwarte, mniej odkształcalne wtrącenie może w inny sposób oddziaływać na strefę skrawania oraz ograniczać zużycie ścierne lub adhezyjne na powierzchni przyłożenia narzędzia. Ta sama stal może zatem wykazywać mniejszą siłę skrawania, nie wykazując jednocześnie najmniejszego zużycia narzędzia.
To rozróżnienie ma znaczenie, ponieważ „zawartość siarki” jest dopiero punktem wyjścia. Stale SAE/AISI 11xx zawierają dodatek siarki, który prowadzi do powstawania nadmiarowych wtrąceń siarczku manganu. W stalach SAE/AISI 12xx dodaje się również fosfor; Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), podaje dla tej rodziny około 0,04–0,12% fosforu. Fosfor, stosunek manganu do siarki, wytrzymałość osnowy, obróbka cieplna, prędkość skrawania, posuw, głębokość skrawania, ciecz obróbkowa oraz materiał narzędzia — wszystkie te czynniki zmieniają reakcję przypisywaną potocznie MnS. Sympozjum ASTM International z 2024 r., Additives to Steel and Iron for Improved Machinability, traktuje siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz specyfikacje ASTM jako wzajemnie oddziałujące zmienne projektowe, a nie jako odrębne, izolowane cele.
W badaniu z 1995 r., Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, przedstawiono następującą kolejność sił skrawania: MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Kolejność ta jest użyteczna jako porównanie w ramach tego badania, lecz nie jako uniwersalny ranking wszystkich stali, narzędzi i warunków skrawania. Jej znaczenie zależy od tego, co mierzono i w jaki sposób wytworzono wtrącenia. W badaniu stwierdzono również, że wydłużone siarczki skuteczniej zmniejszały siłę skrawania, podczas gdy siarczki globularne skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Siła i zużycie nie były równoważnymi wynikami.
(Mn,Ca)S i siarczki modyfikowane wapniem
Wapń zmienia zachowanie siarczków, modyfikując zarówno chemię wtrąceń, jak i sposób ich powstawania. W konwencjonalnej stali z dodatkiem siarki mangan łączy się z siarką, tworząc MnS — na ogół miękkie wtrącenie, które łatwo odkształca się podczas walcowania na gorąco. Powstały siarczek może przybrać postać długiego pasma ułożonego zgodnie z kierunkiem walcowania. Wapń może wchodzić do sieci krystalicznej siarczku lub prowadzić do powstawania wtrąceń złożonych opisywanych jako (Mn,Ca)S, a obróbka wapniowa modyfikuje również wtrącenia tlenkowe, które mogą działać jako miejsca zarodkowania wydzielania siarczków.
Ta chemia zmienia odkształcalność, morfologię, twardość oraz granicę faz między wtrąceniem a osnową. Siarczek modyfikowany wapniem nie jest po prostu „większą ilością MnS”. Po walcowaniu jego kształt może być mniej wydłużony, a odporność na odkształcenie może różnić się od odporności siarczku manganu. Zmiany te wpływają na powstawanie wióra oraz warunki kontaktu na granicy faz narzędzie–przedmiot obrabiany. Wydłużone wtrącenie może utworzyć słabszą ścieżkę w odkształcanym materiale, ułatwiając rozpad wióra na krótsze segmenty i zmniejszając siłę potrzebną do kontynuowania skrawania. Bardziej globularne wtrącenie może powodować mniej kierunkowe uszkodzenia i ograniczać zakres żłobienia lub rozmazywania związanego z wtrąceniami na powierzchni przyłożenia narzędzia.
Kluczowe znaczenie ma kompromis. Jeżeli celem badania jest siła skrawania, wydłużone siarczki mogą zapewnić korzystny wynik. Jeżeli celem jest szybkość zużycia powierzchni przyłożenia, skuteczniejsze mogą być siarczki globularne, nawet jeśli nie zapewniają najmniejszej siły skrawania. Kolejność przedstawiona w badaniu z 1995 r. — MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3 — powinna być zatem interpretowana łącznie z obserwacjami dotyczącymi współczynnika kształtu i udziału powierzchniowego. Zmiana dodatku wapnia może zmienić populację wtrąceń na tyle, aby zmienić wniosek: liczba wtrąceń, ich średni rozmiar, współczynnik kształtu, skupiskowanie oraz twardość osnowy mogą zmieniać się jednocześnie.
Obróbka wapniowa jest więc operacją inżynierii wtrąceń, a nie gwarantowanym dodatkiem poprawiającym skrawalność. Obliczenia termodynamiczne mogą przewidywać podział wapnia między fazę tlenkową i siarczkową, pomagając producentom stali uzyskać określone populacje wtrąceń. Ostateczny wynik nadal zależy od aktywności tlenu i siarki, uzysku wapnia, temperatury, krzepnięcia, ponownego nagrzewania, stopnia redukcji podczas walcowania oraz chłodzenia. Nominalna analiza zawartości wapnia nie ujawnia, jaka jego ilość weszła do siarczków, jaka pozostała w tlenkach ani czy pożądana morfologia przetrwała proces technologiczny.
Metoda pomiaru musi odpowiadać pytaniu inżynierskiemu. Norma ISO 4967:2026 określa mikrograficzne oznaczanie wtrąceń niemetalicznych w walcowanych lub kutych wyrobach stalowych o „stopniu przerobu wynoszącym co najmniej 3”, ale norma ostrzega również, że jej wzorzec porównawczy nie ma pełnego zastosowania do stali automatowych. Ocena według wzorca może opisywać stopień zanieczyszczenia wtrąceniami na potrzeby ogólnej kontroli wyrobu, a jednocześnie pomijać udział wydłużonych siarczków decydujący o łamaniu wióra. Z kolei przekrój dwuwymiarowy może nie odzwierciedlać w wystarczającym stopniu trójwymiarowej ciągłości, która wpływa na zużycie narzędzia. Udział powierzchniowy i stosunek wymiarów nie są szczegółami drugorzędnymi, gdy zamierzoną zmienną projektową jest morfologia.
W badaniu ilościowym Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (University of Liège, 1995) podano, że wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze zmianą stosunku wymiarów wtrąceń siarczkowych”. Zakres ten nie przypisuje jednej stałej wartości każdej stali obrabianej wapniem. Pokazuje natomiast, dlaczego sama specyfikacja chemiczna nie może zastępować charakterystyki wtrąceń. W badaniu preferowano globoidalne wtrącenia siarczku manganu pod kątem skrawalności stali automatowych w wybranych warunkach, podczas gdy w innym badaniu z 1995 r. wydłużone siarczki okazały się szczególnie skuteczne w ograniczaniu siły skrawania. Różne wskaźniki odpowiedzi mogą prowadzić do wyboru różnych preferowanych populacji wtrąceń.
Wtrącenia siarczkowe zawierające pierwiastki ziem rzadkich
Dodatki pierwiastków ziem rzadkich, powszechnie oznaczane w opisach wtrąceń za pomocą zapisu grupowego RE2S3, wprowadzają kolejną zmianę w chemii siarczków. Pierwiastki ziem rzadkich mogą reagować z siarką i tlenem, tworząc oksysiarczki ziem rzadkich, siarczki lub cząstki złożone związane z MnS. W przedstawionym porównaniu MnS–RE2S3 oraz (Mn,Ca)S–RE2S3 stanowiły odrębne klasy wtrąceń, a nie tylko odmiany zwykłego MnS o większej zawartości siarki. Ich twardość, właściwości topnienia, siła wiązania na granicy faz oraz odporność na odkształcenie mogą różnić się od właściwości MnS i siarczków modyfikowanych wapniem.
Cząstki te mogą modyfikować zarodkowanie i wzrost siarczku manganu, zmieniając nie tylko ich tożsamość chemiczną, lecz także liczbę wtrąceń i rozkład ich rozmiarów. Mogą sprzyjać powstawaniu bardziej zwartych lub złożonych wtrąceń, zmieniać współczynnik kształtu uzyskiwany podczas walcowania oraz wpływać na stopień, w jakim wtrącenie odspaja się od osnowy stalowej podczas skrawania. Efekty te wyjaśniają, dlaczego populacje zawierające pierwiastki ziem rzadkich mogą zmieniać zarówno siłę skrawania, jak i zużycie, nie uzasadniają jednak traktowania zawartości pierwiastków ziem rzadkich jako bezpośredniego wskaźnika skrawalności.
Przedstawiona kolejność sił skrawania lokuje MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3 w określonym porządku dla tej stali z dodatkiem siarki i tej metody badawczej. Nie należy przekształcać jej w uniwersalną regułę, zgodnie z którą każda kolejna modyfikacja chemiczna zawsze zmniejsza lub zwiększa siłę skrawania. Prędkość skrawania, posuw, gatunek narzędzia, przygotowanie krawędzi, smarowanie, wytrzymałość osnowy oraz udział powierzchniowy wtrąceń mogą zmienić tę kolejność. Wtrącenie zawierające pierwiastki ziem rzadkich, odporne na odkształcenie, może ograniczać udział długich pasm i poprawiać zachowanie podczas zużycia, a jednocześnie zwiększać siłę wymaganą do ścinania wióra. Inna populacja z takim samym nominalnym dodatkiem pierwiastków ziem rzadkich może zawierać grube skupiska, które uszkadzają narzędzie zamiast wspomagać kontrolę wióra.
Z punktu widzenia praktyki zmienną jest populacja wtrąceń uzyskana w procesie wytwarzania i obróbki stali: jej skład, ilość, rozkład rozmiarów, morfologia oraz rozmieszczenie przestrzenne. Ta definicja inżynierii wtrąceń, przedstawiona w przeglądzie z 2018 r. Non-metallic inclusions in steels – origin and control, jest bardziej użyteczna niż tabela dodatków. Wyjaśnia również, dlaczego obróbkę wapniową i dodatki pierwiastków ziem rzadkich należy oceniać za pomocą prób skrawania powiązanych z określonym parametrem odpowiedzi. Siła skrawania, łamliwość wióra, jakość powierzchni, zużycie powierzchni przyłożenia, zużycie kraterowe oraz stabilność wymiarowa mogą wskazywać na różne docelowe populacje wtrąceń.
Chemię siarczków należy zatem oceniać z uwzględnieniem osnowy i operacji skrawania. Wtrącenie zmniejszające siłę skrawania może nie minimalizować zużycia. Populacja dobrze sprawdzająca się w niskowęglowym pręcie ze zwiększoną zawartością siarki może zachowywać się inaczej w przypadku stopowej stali do hartowania na wskroś, w której siarka może znacząco zmieniać zachowanie podczas obróbki skrawaniem poprzez oddziaływanie z wytrzymałością i mikrostrukturą. W stalach nierdzewnych siarczki mogą działać jako „stałe środki smarne na granicy faz narzędzie–przedmiot obrabiany”; norma BS EN 10088 dopuszcza dla niektórych gatunków odmiany o podwyższonej skrawalności z dodatkiem siarki w ilości 0,015% lub 0,030%. W każdym przypadku nominalna zawartość siarki, wapnia lub pierwiastków ziem rzadkich jest jedynie parametrem wejściowym procesu. Odpowiedź podczas skrawania wynika z właściwości gotowych wtrąceń oraz otaczającej je stali.
Współczynnik kształtu, udział powierzchniowy i statystyka populacji wtrąceń
Mikrografia wtrąceń jest pomiarem przekroju, a nie bezpośrednim obrazem trójwymiarowej objętości stali. To rozróżnienie ma znaczenie w przypadku gatunków stali automatowych, w których geometria siarczków może zmieniać siłę skrawania, segmentację wióra, zużycie narzędzia oraz pozorną skuteczność takiego samego dodatku siarki. Wypolerowany przekrój wzdłużny może ukazywać siarczki manganu jako długie, ułożone zgodnie z kierunkiem przerobu pasma; przekrój poprzeczny tego samego materiału może przedstawiać krótkie, niemal okrągłe przecięcia. Żaden z tych obrazów nie jest fałszywy. Każdy przedstawia inną płaszczyznę w anizotropowej populacji wtrąceń.
| Pomiar | Co opisuje | Dlaczego ma znaczenie |
|---|---|---|
| Skład chemiczny | Tożsamość chemiczna cząstki | Umożliwia rozróżnienie MnS, tlenków, faz zawierających wapń, ołowiu i wtrąceń zawierających pierwiastki ziem rzadkich |
| Udział powierzchniowy | Powierzchnia przekroju zajęta przez wtrącenia | Wskazuje liczebność populacji w określonych warunkach pobierania próbek |
| Rozkład wielkości | Rozrzut wymiarów cząstek | Uwzględnia drobne cząstki oraz szkodliwy ogon rozkładu obejmujący duże cząstki |
| Morfologia | Kształt, stosunek wydłużenia i kolistość | Łączy geometrię wtrąceń z tworzeniem wióra i zużyciem narzędzia |
| Orientacja | Ułożenie względem kierunku walcowania lub skrawania | Uwzględnia anizotropowe zachowanie podczas obróbki skrawaniem i eksploatacji |
Odpowiedni opis wymaga zatem czegoś więcej niż podania maksymalnej długości wtrącenia lub wizualnego stwierdzenia, takiego jak „liczne siarczki”. Analiza powinna co najmniej obejmować skład wtrąceń, morfologię, udział powierzchniowy, gęstość liczbową, rozkład wielkości i orientację, a także określać kierunek pobierania próbek, powiększenie, metodę wyboru pól oraz zasady analizy obrazu.
Współczynnik kształtu Bezwymiarowy opis kształtu cząstki; jedną z powszechnych definicji dwuwymiarowych jest F = 4πA/P², gdzie A oznacza powierzchnię, a P obwód.
Współczynnik kształtu jest bezwymiarową miarą tego, jak bardzo wtrącenie zbliża się do wybranego kształtu odniesienia, którym na obrazie dwuwymiarowym jest zwykle okrąg. Jedna z często stosowanych definicji ma postać:
gdzie oznacza pole powierzchni wtrącenia, a jego obwód. Idealny okrąg ma ; cząstka wydłużona, kanciasta lub nieregularna ma niższą wartość. W innych badaniach mianem współczynnika kształtu określa się stosunek długości do szerokości, dlatego terminu tego nie można interpretować bez znajomości jego równania. To samo wtrącenie może otrzymać różne wartości liczbowe przy zastosowaniu różnych konwencji.
Stosunek wydłużenia Stosunek większego wymiaru wtrącenia do jego mniejszego wymiaru; cząstki wydłużone mają większe wartości niż cząstki kuliste.
Współczynnik wydłużenia, nazywany w niektórych badaniach skrawalności także stosunkiem kształtu, zasadniczo porównuje wymiar główny z wymiarem mniejszym:
Tutaj oznacza maksymalną długość głównej osi lub długość wyznaczoną metodą dopasowania, a odpowiadającą jej szerokość. Cząstka kulista ma stosunek bliski 1, natomiast wydłużony siarczek ma wartość znacznie większą. Stosunek ten nie jest równoznaczny z kolistością. Gładka elipsa i cząstka o poszarpanym obrysie mogą mieć taki sam stosunek , podczas gdy ich obwody i współczynniki kształtu będą się różnić.
Udział powierzchniowy jest procentowym udziałem badanego przekroju zajętym przez wtrącenia. Stanowi oszacowanie udziału objętościowego tylko wtedy, gdy odpowiednie są założenia stereologiczne i warunki pobierania próbek. Gęstość liczbowa to liczba wtrąceń przypadających na jednostkę powierzchni w ocenie dwuwymiarowej lub na jednostkę objętości, gdy stosowana jest zwalidowana metoda trójwymiarowa. Rozkład wielkości opisuje sposób rozłożenia rozmiarów wtrąceń w całej populacji, zamiast podawać wyłącznie wartość średnią. Może być wyrażany za pomocą średnicy koła równoważnego, pola powierzchni, długości, szerokości lub przedziałów klasowych. Orientacja opisuje kierunek głównej osi wtrącenia względem kierunku walcowania, kierunku poprzecznego lub innego kierunku odniesienia. W stali walcowanej informacja kierunkowa ma zasadnicze znaczenie, ponieważ siarczki zwykle odkształcają się i układają podczas przerobu.
Dlaczego pojedynczy obraz wtrąceń może wprowadzać w błąd
Obciążenie próbkowania pojawia się jeszcze przed włączeniem mikroskopu. Wybór pól z wyraźnymi wtrąceniami zawyża udział powierzchniowy i częstość występowania dużych cząstek; wybór pól wizualnie czystych prowadzi do przeciwnego wyniku. Niewielka liczba obrazów uzyskanych przy dużym powiększeniu może również nadmiernie reprezentować lokalne skupiska, podczas gdy pola przy małym powiększeniu mogą ukrywać drobne cząstki lub łączyć sąsiednie wtrącenia w jeden obiekt. Podobny problem powodują ustawienia progowe w automatycznej analizie obrazu: zmiana wartości progowej poziomu szarości może rozdzielić jeden nieregularny siarczek na kilka cząstek albo usunąć otaczającą go cienką warstwę tlenkową.
Kolejne obciążenie wynika z płaszczyzny przekroju. Wydłużone wtrącenie MnS przecięte równolegle do swojej osi długiej wygląda na długie i wąskie. To samo wtrącenie przecięte w pobliżu środka w płaszczyźnie poprzecznej może wyglądać jak zwarte jajo. Cięcie ukośne daje wynik pośredni. Z tego względu zgłoszonego stosunku kształtu z przekrojów wzdłużnych nie należy bezpośrednio porównywać z wartością uzyskaną z przekrojów poprzecznych, chyba że zgodne są orientacja i konwencja pomiarowa.
Walcowanie tworzy pasmowość i skupiska kierunkowe. Siarczki mogą występować w warstwach oddzielonych czystszą osnową, dlatego pola wybierane losowo na całej szerokości mogą dawać inny wynik niż pola pobrane wzdłuż jednego pasma. Skupiska wpływają również na lokalne właściwości użytkowe. Dwa wytopy mogą mieć taki sam całkowity udział powierzchniowy i taką samą gęstość liczbową, a mimo to w jednym z nich cząstki mogą być rozmieszczone równomiernie, podczas gdy w drugim mogą tworzyć gęste skupiska oddzielone obszarami ubogimi we wtrącenia. Podczas skrawania narzędzie może wielokrotnie napotykać takie skupisko wzdłuż toru skrawania, przez co lokalne zachowanie będzie różnić się od średniej dla całej objętości materiału.
Maksymalny rozmiar wtrącenia jest szczególnie łatwy do niewłaściwego wykorzystania. Wskazuje on największą wykrytą cząstkę na zbadanym obszarze; nie opisuje cząstki typowej, górnego ogona statystycznie stabilnego rozkładu ani odległości między cząstkami. Wartość maksymalna rośnie wraz z badanym obszarem, dlatego większa kontrola może wykazać większe pozorne maksimum, nawet gdy populacja wtrąceń w stali się nie zmieniła. Znaczący opis populacji powinien podawać liczbę zbadanych pól lub całkowity zbadany obszar, próg liczby cząstek, klasy wielkości lub parametry rozkładu oraz, w stosownych przypadkach, metodę wartości ekstremalnych.
ISO 4967:2026 określa mikrograficzne oznaczanie wtrąceń niemetalicznych w wyrobach ze stali walcowanej lub kutej o „stopniu przerobu wynoszącym co najmniej 3”. Jego tablica wzorcowa jest przydatna do standaryzowanych porównań, jednak norma ostrzega, że tablica nie ma pełnego zastosowania do stali automatowych. Ograniczenie to wynika z przeznaczenia siarczków projektowanych właściwościowo: duże, wydłużone pasmo MnS może zostać zakwalifikowane jako niepożądane wtrącenie w ramach ogólnej oceny czystości, a jednocześnie przyczyniać się do łamania wióra i zmniejszenia siły skrawania w próbie skrawania. Pomiar musi odpowiadać postawionemu pytaniu.
Stosunek kształtu, globoidalne siarczki i wskaźniki skrawalności
W badaniu Uniwersytetu w Liège z 1995 r., Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, podano, że wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze stosunkiem kształtu wtrąceń siarczkowych”. Zakres ten stanowi bezpośrednie ostrzeżenie przed traktowaniem ilości siarczków jako jedynej zmiennej sterującej. Populacja o podobnej zawartości siarki i porównywalnym udziale powierzchniowym może dawać zupełnie inną odpowiedź podczas skrawania, gdy cząstki zmieniają postać z wydłużonych pasm na formy bardziej globoidalne.
Wynik ten nie oznacza, że duży współczynnik wydłużenia jest zawsze pożądany. W stali automatowej z dodatkiem siarki wydłużone siarczki mogą skuteczniej zmniejszać siłę skrawania, prawdopodobnie dlatego, że odkształcają się i pękają wzdłuż strefy ścinania oraz ułatwiają segmentację wióra. Z kolei podawano, że siarczki globoidalne skuteczniej zmniejszają zużycie powierzchni przyłożenia narzędzia. Populacja wtrąceń, która obniża chwilową siłę skrawania, może zatem nie być populacją zapewniającą najmniejsze zużycie skumulowane. Każde stwierdzenie dotyczące „skrawalności” musi określać badaną odpowiedź: siłę skrawania, zdolność do łamania wióra, zużycie powierzchni przyłożenia narzędzia, chropowatość powierzchni, moc, czy trwałość narzędzia.
W badaniu z 1995 r. Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel porównano składy chemiczne siarczków w kolejności MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Skład, współczynnik kształtu i udział powierzchniowy działały łącznie. Dodatki wapnia i pierwiastków ziem rzadkich mogą zmieniać morfologię siarczków oraz towarzyszącą im populację tlenków, zamiast po prostu zwiększać lub zmniejszać liczbę wtrąceń. Obróbkę wapniem stosuje się do kontrolowania składu i kształtu tlenków oraz siarczków, a przewidywania termodynamiczne dotyczące podziału wapnia między tlenki i siarczki pomagają kształtować powstającą populację.
Jest to inżynieria wtrąceń: dostosowywanie „składu, ilości, rozkładu wielkości i morfologii”, opisane w przeglądzie z 2018 r. Non-metallic inclusions in steels – origin and control. Nie jest to rywalizacja o czystość niezależna od warunków eksploatacji. Stale SAE/AISI 11xx zawierają dodaną siarkę, która tworzy nadmiar siarczku manganu, natomiast stale SAE/AISI 12xx zawierają dodatkowo około 0,04–0,12% fosforu, dlatego chemia osnowy i chemia wtrąceń zmieniają się jednocześnie. Zakres tematyczny sympozjum ASTM International z 2024 r. wymienia siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz specyfikacje ASTM jako zmienne projektowania skrawalności.
Ta sama zasada dotyczy gatunków stali nierdzewnej. British Stainless Steel Association opisuje siarczki w stalach nierdzewnych automatowych jako „stałe środki smarne na styku narzędzie–przedmiot obrabiany” i odnotowuje odmiany przeznaczone do obróbki skrawaniem, zawierające dodatki siarki na poziomie 0,015% lub 0,030%, zgodnie z BS EN 10088 dla niektórych gatunków. Dodatków tych nie można oceniać na podstawie pojedynczego pola zgładu. Prawidłowa interpretacja łączy zmierzoną populację wtrąceń z wytrzymałością osnowy stalowej, prędkością skrawania, posuwem, głębokością skrawania, chłodziwem i materiałem narzędzia — wzajemnie oddziałującymi czynnikami wskazanymi w ASM Handbook. Statystyka jest użyteczna tylko wtedy, gdy jasno określone są kierunek próbkowania i cel inżynierski.
Jak norma ISO 4967:2026 mierzy wtrącenia niemetaliczne
ISO 4967:2026 jest normą metalograficzną służącą do oznaczania wtrąceń niemetalicznych w stali. Dotyczy ona tego, co można zaobserwować i sklasyfikować na przygotowanym zgładzie metalograficznym, a nie bezpośredniego pomiaru skrawalności. To rozróżnienie ma znaczenie w przypadku gatunków automatowych, w których wtrącenia są często celowo wprowadzanymi składnikami konstrukcji stali, a nie przypadkową pozostałością po procesie topienia.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
Norma określa badanie walcowanych lub kutych wyrobów stalowych wytwarzanych przy stopniu redukcji wynoszącym co najmniej 3. Jej układ odniesienia jest zatem przeznaczony dla wyrobów, które po odlaniu zostały poddane znacznemu przerobowi na gorąco. Walcowanie i kucie zmieniają pierwotną populację wtrąceń: wtrącenia mogą się wydłużać, pękać, skupiać, przemieszczać lub ustawiać zgodnie z kierunkiem przeróbki. Zgład pobrany z gotowego wyrobu odwzorowuje ten stan po przeróbce, a nie po prostu populację wtrąceń obecną w kadzi lub w ciągle odlanym pasmie.
ISO 4967:2026 umożliwia powtarzalną klasyfikację zaobserwowanych wtrąceń niemetalicznych w określonych warunkach mikroskopowych. Może pomóc producentowi, nabywcy, laboratorium lub zespołowi prowadzącemu analizę uszkodzenia w porównywaniu wytopów i miejsc w wyrobie przy użyciu wspólnego języka. Sama norma nie może jednak dowieść, że dana stal będzie powodować powstawanie krótkich wiórów, niskich sił skrawania, długiej trwałości narzędzia ani określonej jakości powierzchni.
Ograniczenie to ma szczególne znaczenie w przypadku stali automatowych. Ocena na podstawie wzorców może opisywać pozorną intensywność lub klasę wielkości pola wtrąceń, pozostawiając bez odpowiedzi pytania decydujące o skrawaniu: Jaki jest skład chemiczny wtrącenia? Czy siarczek ma kształt wydłużony czy globularny? Jak jest zorientowany względem kierunku skrawania? Jaki jest udział powierzchniowy i rozkład wielkości? Czy wraz z siarczkami występują cząstki tlenkowe? Jaka jest twardość, wytrzymałość i podatność osnowy na umocnienie odkształceniowe? Jaki materiał narzędzia, prędkość skrawania, posuw, głębokość skrawania i ciecz obróbkowa zostały zastosowane?
ASM Handbook traktuje skrawalność jako wzajemne oddziaływanie składu chemicznego, mikrostruktury, poziomu wytrzymałości, warunków skrawania, cieczy obróbkowych i materiału narzędzia. Siarka może znacząco zmieniać zachowanie podczas obróbki skrawaniem stopowych stali hartowanych na wskroś, jednak sama zawartość siarki nie jest wystarczającym opisem tego zachowania. Materiały z sympozjum ASTM International z 2024 r. Additives to Steel and Iron for Improved Machinability wskazują siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz obowiązujące specyfikacje ASTM jako zmienne projektowe. Skład chemiczny i morfologię powstałej populacji wtrąceń należy rozpatrywać łącznie.
Zakres, postać wyrobu i stopień redukcji
Sformułowanie „stopień redukcji wynoszący co najmniej 3” w normie ISO 4967:2026 jest warunkiem zakresu normy, a nie progiem skrawalności. Wskazuje ono, że objęty normą wyrób walcowany lub kuty został poddany minimalnemu odkształceniu względem początkowego przekroju. Historia tej przeróbki wpływa na kształt i rozmieszczenie wtrąceń widocznych na końcowym zgładzie. Wtrącenie siarczku manganu, które przed przeróbką na gorąco miało w przybliżeniu zwarty kształt, może po walcowaniu przekształcić się w długą pasmową strukturę, podczas gdy kruchy tlenek może rozpaść się na kilka mniejszych cząstek.
Wynik pomiaru odnosi się zatem do określonej postaci wyrobu, lokalizacji, orientacji i sposobu przygotowania. Zgład wzdłużny pręta może ukazywać pasma siarczków zupełnie inaczej niż zgład poprzeczny tego samego pręta. W odkuwce mogą występować związane z płynięciem metalu różnice, których nie reprezentuje pojedyncze pole zgładu. Pobieranie próbek musi odpowiadać postawionemu pytaniu inżynierskiemu. Jeżeli problem dotyczy skrawania wzdłuż osi pręta, kształt i odstępy między siarczkami na zgładzie wzdłużnym mogą mieć większe znaczenie niż ich liczba na zgładzie poprzecznym. Jeżeli problem dotyczy zmęczenia lub czystości wewnętrznej, skupiska tlenków i duże, odosobnione cząstki mogą wymagać innej strategii badania.
Metalograficzna podstawa normy nakłada również praktyczne ograniczenia na znaczenie wyniku. Analityk bada dwuwymiarową płaszczyznę przechodzącą przez trójwymiarową populację. Pozorna długość wtrącenia zależy od orientacji zgładu, pozorny udział powierzchniowy zależy od tego, które cząstki przecina płaszczyzna, a skupisko może wyglądać na mniej lub bardziej intensywne w zależności od wybranego pola. Znaczenie ma także jakość przygotowania zgładu. Wyrwania, rysy po polerowaniu, zanieczyszczenia, przegrzanie lub niewystarczający kontrast mogą zostać pomylone z cechami wtrąceń.
W resiarkowanych stalach SAE/AISI 11xx dodana siarka łączy się głównie z manganem, tworząc nadmiarowy siarczek manganu, czyli MnS. Wtrącenia te ułatwiają łamanie wióra i mogą przyczyniać się do smarowania w strefie skrawania. Stale SAE/AISI 12xx zawierają dodatkowo fosfor, którego zawartość w publikacji Mechanical Engineers’ Handbook, Carbon and Alloy Steels podano jako około 0,04–0,12%. Resiarkowane gatunki ołowiowe zawierają ołów związany z wtrąceniami siarczkowymi lub występujący w postaci wolnych cząstek ołowiu. Takich szczegółów nie można utożsamiać z pojedynczą oceną wtrąceń.
Stale nierdzewne o podwyższonej skrawalności stanowią kolejny przykład. Według British Stainless Steel Association wtrącenia siarczkowe mogą działać jako „stałe środki smarne na granicy rozdziału narzędzie–przedmiot obrabiany”. BS EN 10088 dopuszcza dla niektórych gatunków odmiany o podwyższonej skrawalności z dodatkiem siarki wynoszącym 0,015% lub 0,030%. Jednak taki sam nominalny dodatek siarki może prowadzić do powstania różnych populacji wtrąceń w zależności od praktyki odtleniania, obróbki wapniem, potencjału tlenowego, warunków krzepnięcia i historii przeróbki na gorąco.
Wzorce odniesienia i ich ograniczenia w odniesieniu do stali automatowych
Metoda porównania z wzorcami przyporządkowuje zaobserwowaną mikrostrukturę do znormalizowanych kategorii odniesienia. Jest to przydatne w kontroli i komunikacji. Umożliwia określenie, czy dane pole przypomina określoną klasę wtrąceń, pozwala porównywać próbki badane tą samą procedurą i wspierać kryteria odbioru, gdy specyfikacja wyrobu wymaga oceny wtrąceń. Nie identyfikuje jednak automatycznie składu chemicznego każdej cząstki, nie mierzy kompletnej populacji trójwymiarowej ani nie przewiduje zachowania podczas obróbki skrawaniem.
ISO 4967:2026 wyraźnie ostrzega, że jej standardowy wzorzec odniesienia nie ma pełnego zastosowania do stali automatowych. Ostrzeżenie to ma fundamentalne znaczenie. Wzorzec opracowano w celu znormalizowanej klasyfikacji wyglądu wtrąceń, podczas gdy stale automatowe projektuje się tak, aby zawierały wtrącenia, których działanie zależy od składu, kształtu, ilości, rozmieszczenia i wzajemnego oddziaływania z osnową stalową. Kategoria wzorca, w której wydłużony siarczek traktuje się jako cechę wtrącenia, nie dowodzi — bez dalszej analizy — czy dany siarczek zmniejsza siłę skrawania lub przyspiesza zużycie narzędzia.
W badaniu z 1995 r. Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel opisano wpływ na siłę skrawania w kolejności MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Stwierdzono również, że wydłużone siarczki skuteczniej zmniejszały siłę skrawania, natomiast siarczki globularne skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Wynik ten wyklucza prostą zasadę, według której jeden wygląd wtrącenia jest zawsze korzystniejszy. Populacja wtrąceń ułatwiająca oddzielanie wióra może nie być populacją chroniącą krawędź narzędzia.
W odrębnym badaniu ilościowym Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability podano, że wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze współczynnikiem kształtu wtrąceń siarczkowych”, oraz wskazano preferowane globoidalne wtrącenia siarczku manganu korzystne dla skrawalności stali automatowych. Porównanie z wzorcem może odnotować morfologię wydłużoną lub globularną, ale nie musi odtwarzać współczynnika kształtu, udziału powierzchniowego, rozmieszczenia przestrzennego ani warunków próby skrawania zastosowanych w tym badaniu.
Obróbka wapniem pokazuje, dlaczego wyglądowi musi towarzyszyć informacja o składzie chemicznym. Wapń może modyfikować skład i morfologię wtrąceń tlenkowych i siarczkowych, a termodynamiczne przewidywanie podziału wapnia między tlenki i siarczki może wspierać kontrolę procesu. Dwa wtrącenia, które przy małym powiększeniu wyglądają podobnie, mogą różnić się zawartością Ca, Mn, pierwiastków ziem rzadkich, tlenu lub siarki, a w konsekwencji odmiennie zachowywać się podczas skrawania.
Z tego względu ISO 4967:2026 należy traktować jako znormalizowaną metodę oceny czystości i klasyfikacji wtrąceń, a nie jako świadectwo skrawalności. Użyteczna ocena stali automatowej może łączyć porównanie z wzorcami ze zautomatyzowaną analizą obrazu, skaningową mikroskopią elektronową i spektroskopią z dyspersją energii, ilościowym oznaczaniem udziału powierzchniowego, pomiarami rozkładu wielkości, współczynnikami kształtu, danymi dotyczącymi orientacji, twardością oraz kontrolowanymi próbami skrawania. Pomiar musi odzwierciedlać ocenianą właściwość. Dane o wtrąceniach wybrane do analizy zmęczeniowej nie nadają się automatycznie do przewidywania powstawania wióra, a pozytywna ocena według wzorca nie dowodzi skrawalności.
Dobór właściwej metody pomiaru wtrąceń do problemu inżynierskiego
Pomiar wtrąceń jest użyteczny tylko wtedy, gdy jego skala i czułość odpowiadają analizowanej właściwości. Metoda, która rozróżnia wytopy na podstawie całkowitej oceny wtrąceń, może być wystarczająca do oceny czystości metalurgicznej, ale może nie wyjaśnić, dlaczego dwie stale ponownie siarkowane dają różne wióry lub różną trwałość narzędzi. Inżynieria wtrąceń obejmuje celową kontrolę ich składu, ilości, rozkładu wielkości i morfologii; pomiar musi zatem zachowywać cechy, które proces ma kontrolować.
Metody oparte na wzorcach porównawczych, ilościowa analiza obrazu i zgłady metalograficzne
Metody oparte na wzorcach porównawczych pozostają praktyczne w kontroli produkcji, ponieważ są szybkie, niedrogie i dobrze znane. Wypolerowany, trawiony lub nietrawiony zgład porównuje się ze standardowymi polami, zwykle według typu i nasilenia występowania wtrąceń. Wynik może zapewnić wspólny język oceny czystości, ale sprowadza populację wtrąceń do numeru klasy. Może nie rozróżniać, czy populacja siarczków składa się z wielu krótkich cząstek, czy z mniejszej liczby silnie wydłużonych pasm o takim samym pozornym nasileniu.
ISO 4967:2026 określa mikrograficzne oznaczanie wtrąceń niemetalicznych w wyrobach stalowych walcowanych lub kutych, dla których „stopień przerobu wynosi co najmniej 3”. Wzorzec odniesienia jest użyteczny w konwencjonalnej ocenie wtrąceń, jednak norma ostrzega, że nie ma on pełnego zastosowania do stali automatowych. To ograniczenie ma znaczenie. Wysoka ocena siarczków w stali SAE/AISI 11xx nie jest interpretowana w taki sam sposób jak wysoka ocena tlenków w stali łożyskowej, ponieważ w pierwszym przypadku celowo dodaje się nadmiar siarczku manganu, aby wspomóc łamanie wióra i smarowanie.
Sam zgład metalograficzny wpływa na wynik. Zgład wzdłużny, równoległy do kierunku walcowania, uwidacznia pasma siarczków i umożliwia pomiar ich długości, szerokości, współczynnika kształtu oraz odległości między nimi wzdłuż drogi odkształcenia. Zgład poprzeczny przedstawia inne, dwuwymiarowe przecięcie i często sprawia, że wydłużone wtrącenia wydają się krótsze lub bardziej zbliżone kształtem do izometrycznych. Żaden z tych obrazów nie przedstawia „tej właściwej” morfologii wtrąceń. Każdy jest projekcją trójwymiarowej populacji zależną od płaszczyzny zgładu.
Z tego względu w sprawozdaniu należy podać orientację zgładu, sposób polerowania, powiększenie, powierzchnię pola widzenia, liczbę pól oraz miejsce pobrania próbki. Sformułowanie „wzdłużny, na ćwierci grubości, 100 pól przy powiększeniu 500×” ma znaczenie; „czystość: 1,0” — nie. Pobieranie próbek powinno również obejmować istotne położenia w wyrobie. Obszar centralny, ćwierć grubości i materiał znajdujący się blisko powierzchni mogą się różnić, ponieważ podczas krzepnięcia i walcowania wtrącenia przemieszczają się, odkształcają, wypływają lub segregują. Jeżeli badanie zmęczeniowe dotyczy obszaru powierzchniowego, próbka z osi wyrobu nie może go zastępować.
Zautomatyzowana ilościowa analiza obrazu dostarcza pomiarów, których nie zapewniają wzorce porównawcze: liczby cząstek, udziału powierzchniowego, średnicy zastępczej, długości, szerokości, współczynnika kształtu, odległości do najbliższego sąsiada oraz rozkładów wielkości. Jest szczególnie użyteczna, gdy problem inżynierski zależy od frakcji dużych wtrąceń, a nie od średniej oceny. Analiza obrazu nie jest jednak automatycznie obiektywna. Dobór progu, oświetlenie, rysy po polerowaniu, segmentacja stykających się cząstek, powiększenie i wybór pól mogą zmieniać mierzoną populację. Analityk musi określić, czy cząstki klasyfikowano według rzutowanej powierzchni, maksymalnej długości, średnicy koła zastępczego czy innej definicji.
Metody czułe na skład chemiczny są potrzebne wtedy, gdy chemia pozwala rozdzielić funkcjonalne klasy wtrąceń. Skaningowa mikroskopia elektronowa z mikroanalizą rentgenowską z dyspersją energii może odróżnić MnS od siarczków modyfikowanych wapniem, tlenków, cząstek ołowiu oraz siarczków zawierających pierwiastki ziem rzadkich. Analiza mikrosondowa elektronowa lub pokrewne metody mikroanalityczne mogą zapewnić bardziej wiarygodne określenie rozdziału pierwiastków, gdy widma nakładają się na siebie lub cząstki są małe. Metody te wymagają więcej czasu, ale czarna lub szara cecha na obrazie optycznym nie identyfikuje jej związku chemicznego. W stali ponownie siarkowanej z ołowiem ołów może występować wraz z wtrąceniami siarczkowymi lub w postaci wolnych cząstek ołowiu; zaklasyfikowanie obu rodzajów jako „siarczków” eliminuje rozróżnienie istotne z punktu widzenia skrawalności.
Pomiary kierunkowe wymagają odrębnego omówienia. W przypadku wyrobów walcowanych pomiar wyłącznie udziału powierzchniowego cząstek może ukrywać ich wydłużenie. Należy podawać rozkład orientacji, stosunek długości do szerokości lub współczynnik kształtu oraz, w miarę możliwości, pomiary na zgładach wzdłużnych i poprzecznych. W badaniach elementów krytycznych ze względu na zmęczenie uzasadniona może być rekonstrukcja trójwymiarowa lub metoda zgładów seryjnych, choć wymaga ona większej ilości materiału i starannej rejestracji obrazów. Metoda powinna wynikać z mechanizmu uszkodzenia, a nie jedynie z najłatwiejszej do przygotowania powierzchni zgładu.
Dopasowanie pomiaru do badań zmęczeniowych, czystości metalurgicznej i skrawalności
Badania zmęczeniowe zazwyczaj wymagają identyfikacji największych i najbardziej szkodliwych wtrąceń z uwzględnieniem ich położenia, składu i odległości od obciążanej powierzchni. Średnia ocena wtrąceń może nie wykryć pojedynczego skupiska tlenku glinu lub cząstki glinianu wapnia, która inicjuje pęknięcie. Bardziej odpowiednie są zautomatyzowane rozkłady powierzchni i wielkości, analiza wartości ekstremalnych oraz badanie czułe na skład chemiczny. Orientacja zgładu musi odpowiadać głównemu kierunkowi naprężeń i kierunkowi walcowania, a pobieranie próbek powinno obejmować obszar, w którym rzeczywiście powstają pęknięcia zmęczeniowe. Wynik powinien podawać wielkość wtrąceń według zdefiniowanej miary oraz rozróżniać skupiska wtrąceń od pojedynczych cząstek.
Ocena czystości metalurgicznej ma inny cel. Może dotyczyć sprawdzenia, czy wytop lub wyrób spełnia wymagania specyfikacji, czy populacja tlenków zmieniła się po obróbce pozapiecowej albo czy praktyka odlewania spowodowała mierzalny wzrost liczby wad. Metody oparte na wzorcach porównawczych mogą skutecznie odpowiadać na takie pytania, gdy norma i rodzina stali są kompatybilne. Ilościowa analiza obrazu ma dodatkową wartość, gdy zmiany są niewielkie, gdy znaczenie ma częstość występowania dużych cząstek lub gdy wyrób zawiera typy wtrąceń łączone we wzorcu w jedną kategorię. Metody tej nie należy przedstawiać jako uniwersalnej prawdy o czystości metalurgicznej: mały całkowity udział powierzchniowy nie dowodzi, że ryzyko zmęczenia, skrawalność lub jakość powierzchni będą niskie.
Skrawalność wymaga najbardziej świadomego doboru metody, ponieważ siła skrawania i zużycie narzędzia nie reagują dokładnie na tę samą populację wtrąceń. ASM Handbook wskazuje skład chemiczny, mikrostrukturę, poziom wytrzymałości, warunki skrawania, ciecze obróbkowe i materiał narzędzia jako wzajemnie oddziałujące czynniki sterujące. Siarka może znacznie zmieniać zachowanie podczas obróbki skrawaniem w ulepszanych cieplnie stalach stopowych, lecz sama zawartość siarki nie jest wystarczającą zmienną pomiarową.
| Pytanie inżynierskie | Najbardziej istotne pomiary |
|---|---|
| Tworzenie wióra | Chemia siarczków, stosunek wydłużenia, orientacja, odstępy i stan osnowy |
| Inicjowanie pęknięć zmęczeniowych | Największe wtrącenia, skupiska, skład chemiczny, położenie i trójwymiarowe odstępy |
| Kontrola czystości metalurgicznej | Standaryzowana ocena według wzorców, udział powierzchniowy, liczba cząstek i położenie w wyrobie |
| Zużycie narzędzia | Chemia i morfologia wtrąceń wraz z siłą skrawania, temperaturą i warunkami pracy narzędzia |
| Właściwości korozyjne | Chemia siarczków, odsłonięte granice faz, rozmiar, kształt i stan powierzchni |
Badanie skrawalności powinno zatem obejmować charakterystykę chemii siarczków, ich morfologii, orientacji, udziału powierzchniowego i rozkładu wielkości, a także dokumentować osnowę stalową i warunki skrawania. Publikacja ASTM International Additives to Steel and Iron for Improved Machinability traktuje siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz specyfikacje ASTM jako zmienne projektowe, a nie jako odizolowane wartości docelowe. Stale SAE/AISI 12xx zawierają na przykład około 0,04–0,12% fosforu dodanego do chemii zawierającej siarkę, charakterystycznej dla gatunków ponownie siarkowanych. W nierdzewnych stalach automatowych siarczki mogą działać jako „stałe środki smarne na styku narzędzia i przedmiotu obrabianego”; BS EN 10088 dopuszcza dodatki siarki na poziomie 0,015% lub 0,030% dla niektórych odmian przeznaczonych do obróbki skrawaniem.
Wymagane rozróżnienie pokazuje opublikowane w 1995 roku badanie Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Zgłoszone skutki dotyczące siły skrawania układały się w kolejności MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Wydłużone siarczki skuteczniej zmniejszały siłę skrawania, natomiast siarczki kuliste skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Nie można zatem uznać jednej populacji wtrąceń za uniwersalnie najlepszą.
W odrębnym badaniu Uniwersytetu w Liège z 1995 roku, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, podano, że wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze stosunkiem kształtu wtrąceń siarczkowych”, a w kontekście skrawalności stali automatowych korzystne były globoidalne wtrącenia siarczku manganu. Wyniki te potwierdzają bezpośredni wniosek: twierdzenia dotyczące skrawalności oparte na pojedynczej ocenie obejmującej tlenki i siarczki są niedostatecznie określone. Pomiar musi wskazywać, co zliczano, gdzie wykonano pomiar, jak zorientowano zgład oraz czy badanie ocenia siłę, postać wióra, jakość powierzchni czy zużycie narzędzia. Obróbka wapniowa może zmieniać chemię i morfologię tlenków oraz siarczków, dlatego przy przypisywaniu wyniku obróbki skrawaniem tej metodzie niezbędna jest analiza czuła na skład chemiczny.
Dodatki Stopowe Stosowane do Modyfikowania Skrawalności
Sympozjum ASTM Dodatki do Stali i Żeliwa Poprawiające Skrawalność (2024) ujmuje dodatki poprawiające skrawalność jako powiązany zestaw zmiennych chemicznych i procesowych: siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz ograniczenia wynikające z mających zastosowanie specyfikacji ASTM. Taki sposób uporządkowania zagadnienia jest bardziej użyteczny niż proste uszeregowanie pierwiastków na „dobrze” i „źle” wpływające na skrawalność. Dodatek zmienia populację wtrąceń, reakcję osnowy, formowanie wióra, kontakt z narzędziem albo kilka z tych zjawisk jednocześnie. Wynik zależy od gatunku stali, poziomu wytrzymałości, obróbki cieplnej, prędkości skrawania, posuwu, głębokości skrawania, cieczy obróbkowej oraz materiału narzędzia.
Inżynieria wtrąceń oznacza kontrolowanie ich składu, ilości, rozkładu wielkości i morfologii poprzez proces wytwarzania stali oraz późniejszą obróbkę. Pomiar wtrąceń nie jest równoznaczny z ich inżynierią. ISO 4967:2026 określa mikrograficzne wyznaczanie niemetalicznych wtrąceń w wyrobach walcowanych lub kutych o „stopniu przerobu wynoszącym co najmniej 3”, ostrzega jednak również, że jej standardowa tablica wzorcowa nie ma pełnego zastosowania do stali automatowych. Ocena według tablicy może zatem opisywać populację wtrąceń, nie pozwalając przewidzieć siły skrawania ani trwałości narzędzia uzyskiwanych w przypadku tej populacji.
Siarka, fosfor, ołów, selen i tellur
Siarka jest głównym dodatkiem w wielu automatowych stalach węglowych i stopowych, ponieważ tworzy siarczek manganu, MnS. Mangan dodaje się w ilości wystarczającej do preferencyjnego związania siarki w postaci MnS, zamiast pozostawienia siarczku żelaza, który sprzyjałby kruchości na gorąco. W stalach SAE/AISI 11xx celowo zwiększona zawartość siarki powoduje powstawanie nadmiarowych wtrąceń MnS. Podczas skrawania wtrącenia te przerywają ciągłość wióra, zmniejszają ciągłość osnowy metalicznej oraz mogą ograniczać tarcie lub adhezję w pobliżu styku narzędzia z przedmiotem obrabianym. Te same wtrącenia mogą zmniejszać ciągliwość w kierunku poprzecznym, odporność zmęczeniową, udarność i spawalność.
Wpływ nie zależy wyłącznie od procentowej zawartości siarki. Znaczenie mają również współczynnik kształtu siarczków, udział powierzchniowy, skład i rozmieszczenie. W badaniu z 1995 roku, Wpływ składu, współczynnika kształtu i udziału powierzchniowego wtrąceń siarczkowych na skrawalność stali automatowej o ponownie zwiększonej zawartości siarki, odnotowano wpływ na siłę skrawania w następującej kolejności: MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Wydłużone siarczki skuteczniej zmniejszały siłę skrawania, natomiast siarczki kuliste skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Jest to bezpośrednie ostrzeżenie przed traktowaniem jednej postaci wtrąceń jako optymalnej dla każdego celu obróbki skrawaniem.
Rozróżnienie to pojawia się również w badaniu Uniwersytetu w Liège z 1995 roku, Analiza ilościowa wtrąceń siarczkowych w stalach automatowych i ich wpływ na skrawalność. Wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze współczynnikiem kształtu wtrąceń siarczkowych”, a siarczki manganu o kształcie globoidalnym uznano za korzystne dla skrawalności stali automatowych. Zakres liczbowy nie stanowi podstawy do uniwersalnego przewidywania wyników dla różnych gatunków; pokazuje natomiast, jak silnie kształt wtrąceń może zmieniać mierzony rezultat.
Obróbka wapniem stanowi jedną z metod zmiany tego kształtu i składu. Wapń może modyfikować wtrącenia tlenkowe i wpływać na wydzielanie siarczków, prowadząc — przy odpowiednich warunkach dotyczących tlenu, siarki i temperatury — do powstawania bardziej kulistych lub złożonych wtrąceń. Przewidywania termodynamiczne dotyczące podziału wapnia między tlenki i siarczki mogą pomagać w sterowaniu tym procesem, jednak wynik nadal zależy od obróbki kadziowej, krzepnięcia, stopnia przerobu podczas walcowania i ponownego nagrzewania. Dodatki pierwiastków ziem rzadkich mogą podobnie prowadzić do powstawania MnS–RE2S3 lub odmian zawierających wapń, lecz ich wartość należy oceniać w zestawieniu z czystością stali, odpornością zmęczeniową, udarnością i powtarzalnością procesu.
Fosfor wpływa na skrawalność poprzez inny mechanizm. Stale SAE/AISI 12xx zawierają zwiększoną zawartość siarki charakterystyczną dla gatunków o ponownie zwiększonej zawartości siarki, a ponadto około 0,04–0,12% fosforu, jak podano w publikacji Mechanical Engineers’ Handbook, Carbon and Alloy Steels z 2022 roku. Fosfor umacnia i kruchy osnowę ferrytyczną, ułatwiając łamanie wióra i często poprawiając skrawalność stali automatowych. Nadmiar fosforu może pogarszać ciągliwość, udarność, formowanie na zimno i spawalność, zwłaszcza gdy segregacja lub struktura gruboziarnista wzmacnia jego oddziaływanie. Oznaczenie 12xx nie oznacza więc jedynie stali 11xx z innym dodatkiem modyfikującym wtrącenia; fosfor zmienia zarówno osnowę, jak i wiór.
Ołów występuje w ołowiowych stalach automatowych o podwyższonej zawartości siarki — albo związany z wtrąceniami siarczkowymi, albo w postaci odrębnych cząstek wolnego ołowiu. Ponieważ ołów ma bardzo ograniczoną rozpuszczalność w stałej stali, jego rozmieszczenie zależy od powstawania cząstek, czystości stali i historii przeróbki. Podczas obróbki skrawaniem ołów może sprzyjać oddzielaniu wióra i oddziaływać w strefie styku z narzędziem, ale wiąże się również z poważnymi zagadnieniami dotyczącymi kontroli narażenia, recyklingu, dymów spawalniczych i przepisów środowiskowych. Dodatku ołowiu nie można oceniać wyłącznie na podstawie jego wpływu na zmniejszenie siły skrawania. Specyfikacja wyrobu i dozwolone zastosowania mogą go wykluczać.
Selen i tellur stanowią kolejne możliwości modyfikowania zachowania wtrąceń i łamania wióra. Mogą zmieniać morfologię siarczków oraz oddziaływanie między wtrąceniami a strefą skrawania, lecz ich wpływ jest wrażliwy na poziom siarki, zawartość manganu, praktykę odtleniania i stan osnowy. Ich stosowanie wymaga oceny właściwości mechanicznych, przeróbki na gorąco i na zimno, spawalności, narażenia pracowników, postępowania z odpadami oraz wymagań odpowiedniej specyfikacji gatunku. Nie należy przedstawiać ich jako zamiennych substytutów siarki lub ołowiu.
Automatowe stale nierdzewne ilustrują ten sam kompromis w przypadku bardziej wymagającej osnowy. Według British Stainless Steel Association (2024) wtrącenia siarczkowe mogą działać jako „stałe środki smarne w strefie styku narzędzia z przedmiotem obrabianym”, lecz mogą również obniżać odporność korozyjną i pogarszać odporność na korozję wżerową lub szczelinową. BS EN 10088 dopuszcza dla niektórych gatunków odmiany przeznaczone do obróbki skrawaniem z dodatkiem siarki wynoszącym 0,015% lub 0,030%. Wartości te są specyficznymi dla danego gatunku wartościami dopuszczalnymi, a nie ogólnymi docelowymi zawartościami siarki dla stali nierdzewnej.
Azot, stosunek manganu do siarki i ograniczenia specyfikacji
Azot jest często omawiany jako zmienna wpływająca na skrawalność, ponieważ oddziałuje zarówno na osnowę stali, jak i na chemię wtrąceń. W niektórych składach chemicznych azot łączy się z tytanem, glinem, wanadem lub innymi pierwiastkami, tworząc azotki albo węglikoazotki. Cząstki te mogą wpływać na łamanie wióra, zużycie ścierne narzędzia, udarność i jakość powierzchni. Azot rozpuszczony może również zwiększać wytrzymałość i modyfikować starzenie odkształceniowe, natomiast jego nadmiar lub brak kontroli nad jego zawartością może pogarszać ciągliwość, podatność na kształtowanie, udarność lub właściwości spawalnicze. Jego wpływ zależy zatem od tego, czy azot pozostaje w roztworze, zostaje związany w wydzieleniach, czy uczestniczy w tworzeniu złożonych wtrąceń.
Stosunek manganu do siarki decyduje o tym, czy siarka zostanie bezpiecznie związana w postaci MnS, oraz wpływa na morfologię siarczków. Zbyt mała zawartość manganu w stosunku do siarki zwiększa ryzyko powstawania siarczku żelaza i problemów z kruchością na gorąco. Wysoki stosunek nie zapewnia automatycznie lepszej skrawalności: nadmiar manganu zmienia hartowność i wytrzymałość osnowy, podczas gdy zawartość siarki, potencjał tlenowy, wapń, dodatki pierwiastków ziem rzadkich i warunki krzepnięcia określają końcową populację wtrąceń. Użyteczny zakres tego stosunku jest zatem specyficzny dla gatunku i procesu, a nie uniwersalny.
Ograniczenia określone w specyfikacjach przekładają te wybory metalurgiczne na egzekwowalne wymagania dotyczące składu chemicznego i jakości. Oznaczenia SAE/AISI 11xx i 12xx identyfikują rodziny stali z założonymi dodatkami siarki, lecz wymaganie zakupu lub produkcji może również odwoływać się do ASTM A29/A29M, odpowiedniej normy wyrobu albo zakresu składu chemicznego określonego przez klienta. Wymagania ASTM dotyczące siarki, fosforu, azotu, ołowiu i pierwiastków resztkowych należy odczytywać łącznie z wymaganiami dotyczącymi właściwości mechanicznych, jakości powierzchni, czystości i obróbki cieplnej. Skład chemiczny, który zmniejsza siłę skrawania, może mimo to nie spełnić wymagań, ponieważ obniża udarność poprzeczną, pogarsza właściwości zmęczeniowe, komplikuje spawanie lub koliduje z ograniczeniami środowiskowymi.
Warunki skrawania nadal stanowią część oceny. ASM Handbook wskazuje skład chemiczny, mikrostrukturę, poziom wytrzymałości, warunki skrawania, ciecze obróbkowe i materiał narzędzia jako wzajemnie oddziałujące czynniki decydujące o skrawalności; siarka może znacząco zmieniać zachowanie podczas obróbki skrawaniem stopowych stali ulepszanych cieplnie przez hartowanie. Pomiary wtrąceń należy zatem dopasować do pytania inżynierskiego. Przekrój wzdłużny może ujawnić wydłużenie siarczków istotne dla kontroli wióra, natomiast przekrój poprzeczny, analiza trójwymiarowa lub pomiar udziału powierzchniowego mogą lepiej odzwierciedlać zachowanie zmęczeniowe albo zużycie narzędzia. Dodatek jest tylko jednym z czynników wpływających na wynik.
Obróbka wapniowa i kontrola morfologii wtrąceń
Obróbka wapniowa jest operacją inżynierii wtrąceń, a nie ogólną metodą poprawy czystości stali. Jej celem nie jest po prostu zmniejszenie całkowitej liczby cząstek niemetalicznych. Chodzi o zmianę rodzaju tych cząstek, ich kształtu, osiąganych rozmiarów oraz zachowania podczas walcowania, obróbki skrawaniem i odlewania. Stal zawierająca mniej wtrąceń może nadal źle się obrabiać, jeśli pozostałe siarczki mają niewłaściwą morfologię lub jeśli twarde cząstki tlenkowe uszkadzają krawędź skrawającą.
Sekwencja obróbki wapniowej
- Odtlenianie Ustalenie stanu tlenkowego i dostosowanie składu chemicznego stali.
- Wprowadzanie wapnia Wprowadzenie wapnia przy kontrolowanej temperaturze, mieszaniu i warunkach uzysku.
- Modyfikacja wtrąceń Promowanie tlenków i siarczków zawierających wapń o zamierzonym składzie chemicznym i kształcie.
- Odlewanie i weryfikacja Odlać stal po obróbce, a następnie zbadać końcową populację wtrąceń, zamiast opierać się wyłącznie na dodatku drutu.
Obróbka zwykle polega na wprowadzeniu wapnia za pomocą drutu rdzeniowego lub innej kontrolowanej metody wtrysku po odtlenieniu i korekcie składu stopowego. Wapń rozpuszczony w stali wykazuje silne powinowactwo chemiczne do tlenu i siarki. Może zatem reagować ze stałymi lub ciekłymi wtrąceniami tlenkowymi, a także wpływać na reakcje prowadzące do powstawania siarczku manganu podczas krzepnięcia. Powstała populacja może zawierać gliniany wapnia, siarczki zawierające wapń lub złożone cząstki tlenkowo-siarczkowe. Wynik zależy od temperatury stali, aktywności tlenu i siarki, zawartości glinu, stosunku manganu do siarki, intensywności mieszania, czasu obróbki oraz ilości wapnia, która rzeczywiście przechodzi do roztworu.
Modyfikacja tlenków i siarczków
W stali odtlenionej glinem niepoddane obróbce wtrącenia tlenku glinu mogą być kanciaste i twarde oraz mogą gromadzić się na ściankach zanurzeniowych dysz wylewowych. Wapń zmienia skład chemiczny tlenków w kierunku glinianów wapnia. W odpowiednim zakresie składu produkty te są ciekłe lub częściowo ciekłe w temperaturach wytwarzania stali i odlewania, dzięki czemu mogą przyjmować bardziej zaokrąglony kształt i wykazywać mniejszą skłonność do tworzenia sztywnych skupisk tlenku glinu. Jest to korzyść odlewnicza często kojarzona z obróbką wapniową, jednak nie należy jej utożsamiać z uniwersalnym zmniejszeniem zawartości wtrąceń. Wapń może ograniczyć szkodliwe oddziaływanie określonej populacji tlenków, podczas gdy całkowity udział powierzchniowy wtrąceń pozostanie niemal niezmieniony.
Reakcja siarczków jest równie ważna w gatunkach stali automatowych. Wapń może wchodzić do siarczków manganu, tworząc (Mn,Ca)S, zmieniać współczynnik kształtu siarczków oraz wpływać na ich połączenie z osnową stalową. W zależności od składu i historii chłodzenia siarczki mogą stać się mniej wydłużone i bardziej globularne. Taka zmiana może zmniejszyć koncentrację naprężeń i zużycie powierzchni przyłożenia narzędzia, ale może również ograniczyć działanie łamiące wiór związane z długimi, ukierunkowanymi pasmami MnS.
W badaniu z 1995 roku Wpływ składu, współczynnika kształtu i udziału powierzchniowego wtrąceń siarczkowych na skrawalność resiarkowanej stali automatowej porównano populacje MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Zgłoszone w nim efekty dotyczące sił skrawania występowały w tej właśnie kolejności, co pokazuje, że znaczenie ma chemia wtrąceń, a nie tylko procentowa zawartość siarki. Wydłużone siarczki skuteczniej zmniejszały siłę skrawania, natomiast siarczki globularne skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Są to różne cele eksploatacyjne. Obróbka dobrana w celu minimalizacji siły może zatem prowadzić do mniej korzystnych wyników pod względem zużycia.
Taki kompromis jest zgodny z badaniem Uniwersytetu w Liège z 1995 roku Ilościowa analiza wtrąceń siarczkowych w stalach automatowych i ich wpływ na skrawalność, w którym podano, że wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze współczynnikiem kształtu wtrąceń siarczkowych”. W badaniu preferowano globoidalne wtrącenia siarczku manganu pod kątem skrawalności stali automatowych, jednak wynik ten nie oznacza, że cząstki globularne są zawsze lepsze. Materiał narzędzia, posuw, prędkość skrawania, umocnienie zgniotowe, wytrzymałość osnowy, smarowanie oraz wymagania dotyczące kontroli wióra pozostają istotnymi zmiennymi.
Obróbkę wapniową należy również oceniać w odniesieniu do specyfikacji gatunku. Stale SAE/AISI 11xx zawierają dodatek siarki, która tworzy nadmiarowe wtrącenia siarczku manganu, natomiast stale SAE/AISI 12xx zawierają dodatkowo około 0,04–0,12% fosforu, stanowiącego kolejną zmienną związaną ze skrawalnością. Prace sympozjalne ASTM International z 2024 roku, Dodatki do stali i żeliwa poprawiające skrawalność, wskazują siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz specyfikacje ASTM jako zmienne projektowe. Wapń jest jednym z elementów sterowania w tym układzie, a nie zamiennikiem kontroli osnowy i pełnej populacji wtrąceń. W nierdzewnych stalach automatowych siarczki mogą działać jako „stałe środki smarne na granicy faz narzędzie–przedmiot obrabiany”; norma BS EN 10088 dopuszcza dodatki siarki na poziomie 0,015% lub 0,030% dla obrabialnych odmian niektórych gatunków.
Okno procesowe jest wąskie. Zbyt mała ilość wapnia pozostawia zachowanie tlenku glinu i siarczku manganu w dużej mierze bez zmian. Zbyt duża ilość wapnia może prowadzić do powstawania siarczku wapnia lub faz tlenkowych bogatych w wapń, nieprzewidywalnego zużycia siarki i tlenu oraz tworzenia wtrąceń o niekorzystnych właściwościach odkształcania. Uzysk wapnia jest szczególnie wrażliwy, ponieważ wapń ma wysoką prężność par w temperaturach wytwarzania stali i szybko reaguje z żużlem, materiałem ogniotrwałym, tlenem rozpuszczonym w stali oraz siarką. Szybkość podawania drutu, głębokość wtrysku, mieszanie argonem, stan żużla oraz czas od zakończenia obróbki do odlewania wpływają na maksymalne stężenie wapnia rozpuszczonego i jego spadek w czasie.
Praktyka odlewania szybko ujawnia te błędy. Niedostateczna modyfikacja tlenków może pozostawić stałe skupiska tlenku glinu, które ograniczają przepływ w zanurzeniowej dyszy wylewowej. Nadmiar wapnia lub jego niewłaściwe wprowadzenie w czasie może z kolei powodować powstawanie faz stałych bogatych w wapń, produktów wtórnego utleniania lub aglomeratów, które również blokują przepływ. Dysza odlewająca bez zakłóceń nie dowodzi, że populacja siarczków ma pożądaną charakterystykę podczas obróbki skrawaniem; zachowanie dyszy i zachowanie podczas skrawania mogą być korzystne dla różnych składów chemicznych wtrąceń.

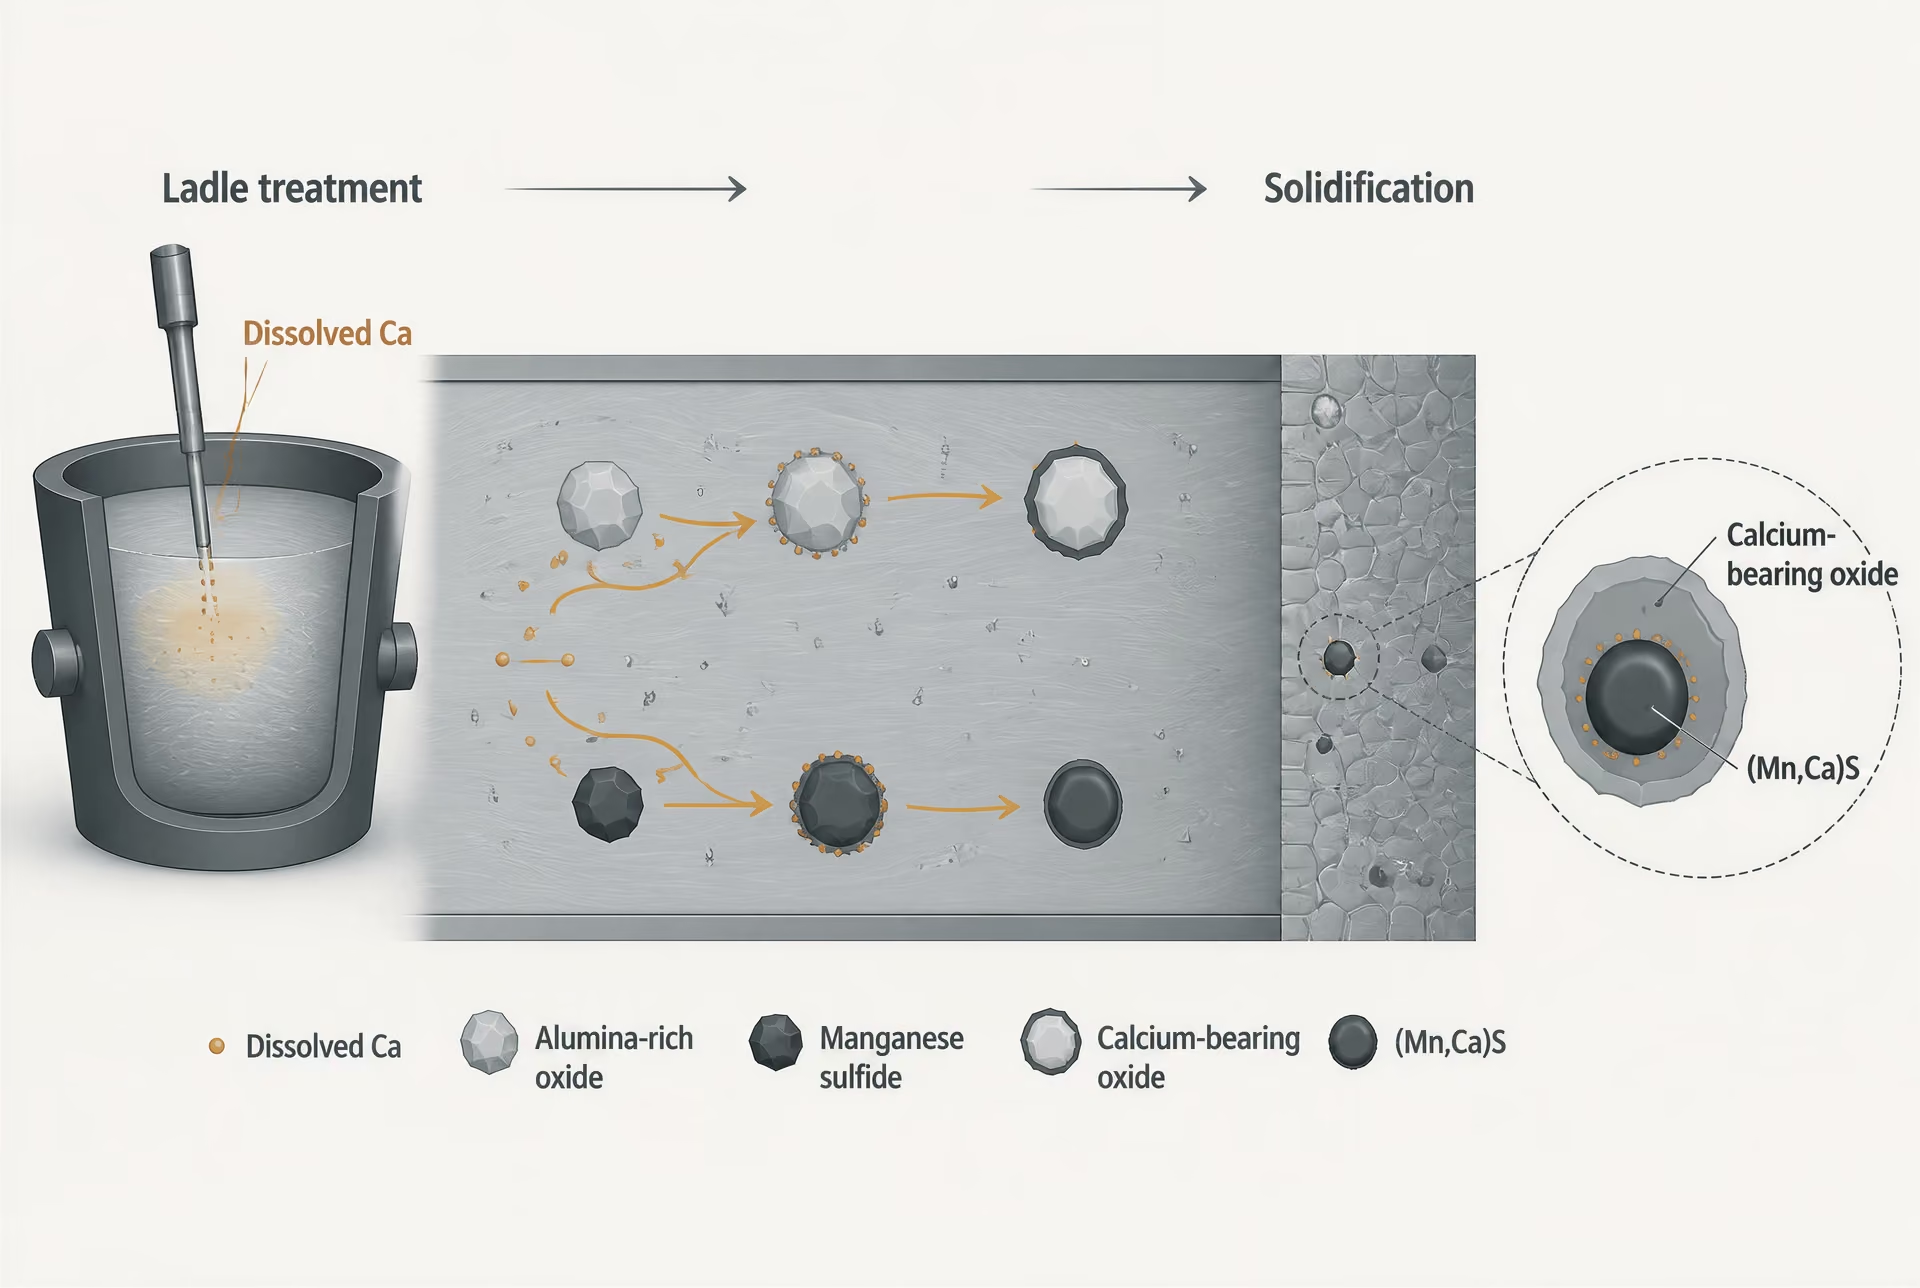
Termodynamiczne przewidywanie podziału wapnia
Obliczenia termodynamiczne pomagają określić okno obróbki przed próbami przemysłowymi. Kluczowe pytanie dotyczy tego, jak wapń dzieli się między reakcje tlenkowe i siarczkowe przy występujących aktywnościach Ca, O, S, Al, Mn i innych pierwiastków. Wapń może najpierw redukować lub modyfikować wtrącenie tlenkowe, a następnie reagować z siarką, albo reakcje związane z siarką mogą zużyć dostępny wapń, zanim modyfikacja tlenków zostanie zakończona. Modele równowagowe mogą oszacować, czy stabilne pole wtrąceń obejmuje tlenek glinu, gliniany wapnia, CaS, (Mn,Ca)S czy fazy złożone.
Takie prognozy wymagają aktywności, a nie wyłącznie nominalnych stężeń w objętości stali. Przenoszenie żużla, tlen rozpuszczony, aktywność glinu, temperatura oraz efektywny uzysk wapnia określają środowisko chemiczne, na jakie narażone jest wtrącenie. Obliczona granica faz jest zatem wskazówką procesową, a nie gwarancją. Straty wapnia do fazy gazowej, żużla, materiału ogniotrwałego i podczas flotacji zmieniają rzeczywiste warunki, natomiast segregacja podczas krzepnięcia modyfikuje lokalne aktywności manganu i siarki po obróbce.
Praktycznym celem jest często uzyskanie takiego zakresu zawartości wapnia, w którym wtrącenia tlenkowe stają się odkształcalne lub ciekłe podczas odlewania, a siarczki zachowują kontrolowany kształt po walcowaniu. Cel ten może być różny dla zastosowania w szybkoobrotowej tokarce automatycznej, gdzie najważniejsze są segmentacja wióra i mała siła skrawania, oraz dla operacji, w której kluczowa jest trwałość narzędzia, a większe znaczenie mają globularne siarczki i ograniczone oddziaływanie ścierne.
Końcowa weryfikacja musi mieć charakter metalograficzny. Norma ISO 4967:2026 określa mikrograficzne oznaczanie wtrąceń niemetalicznych w walcowanych lub kutych wyrobach stalowych o „stopniu przerobu wynoszącym co najmniej 3”, ostrzega jednak, że jej standardowa tablica porównawcza nie ma pełnego zastosowania do stali automatowych. Badanie powinno zatem obejmować skład chemiczny wtrąceń, ich morfologię, rozkład wielkości, udział powierzchniowy oraz ukierunkowanie, z wykorzystaniem analizy obrazu lub mikroskopii dostosowanej do danego zagadnienia inżynierskiego. Sama ocena czystości nie może potwierdzić skuteczności obróbki wapniowej. To końcowa populacja wtrąceń — a nie dodatek drutu wapniowego, obliczona równowaga termodynamiczna czy historia pracy dyszy — decyduje o tym, czy stal zapewni zamierzone właściwości podczas obróbki skrawaniem.

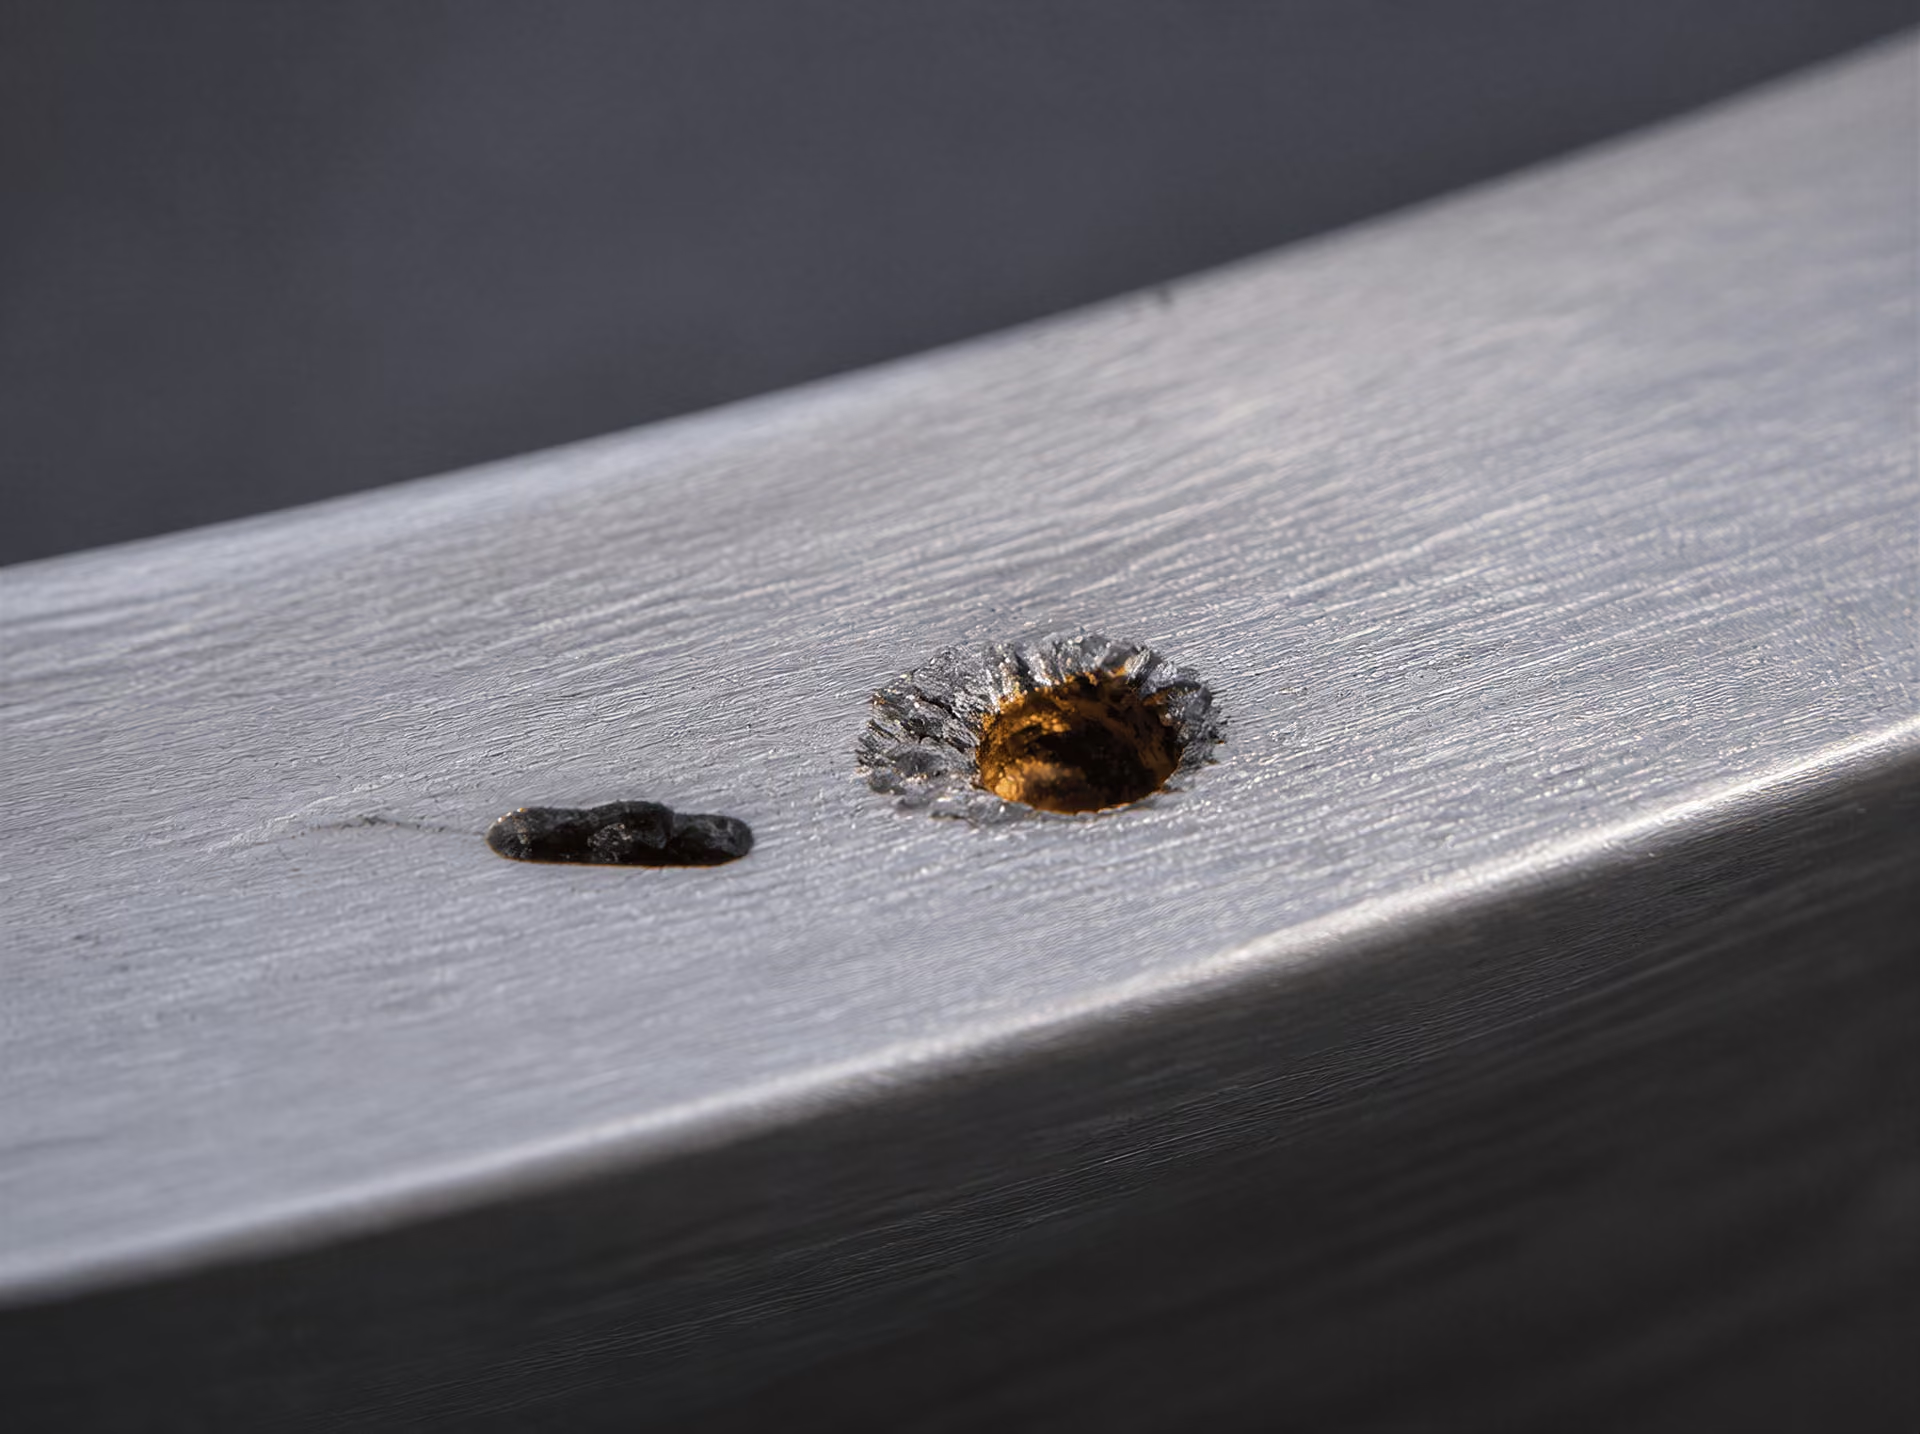
Łatwoskrawalne stale nierdzewne: kompromis w zakresie odporności korozyjnej
Stal nierdzewna nie staje się łatwiejsza w obróbce skrawaniem tylko dlatego, że dodano do niej siarkę. Wynik zależy od zawartości siarki, dostępności manganu, składu chemicznego wtrąceń, ich kształtu i udziału powierzchniowego, osnowy stalowej oraz warunków skrawania. Dodatek siarki, który poprawia łamanie wióra w jednym gatunku austenitycznym, może w innym prowadzić do odmiennego kompromisu między zużyciem narzędzia, odpornością korozyjną, spawalnością a wytrzymałością w kierunku poprzecznym.
Przyczyna ma charakter metalurgiczny. Siarka ma ograniczoną rozpuszczalność w austenitycznej stali nierdzewnej i łączy się głównie z manganem, tworząc siarczek manganu MnS. Wtrącenia te przerywają ciągłość metalu podczas skrawania. Mogą osłabiać ciągłość wióra, zmniejszać energię wymaganą do ścinania materiału oraz działać jako stałe środki smarne na styku narzędzie–przedmiot obrabiany, jak opisuje British Stainless Steel Association (BSSA). Efekt ten jest korzystny podczas wiercenia, toczenia i pracy automatów tokarskich, lecz wtrącenia tworzą również lokalne nieciągłości chemiczne i mechaniczne.
Wtrącenia siarczkowe w austenitycznych stalach nierdzewnych
W konwencjonalnym, odpornym na korozję gatunku austenitycznym czystość stali i kontrola wtrąceń sprzyjają jakości powierzchni oraz właściwościom użytkowym. W gatunku łatwoskrawalnym część wtrąceń wprowadza się celowo. Nie czyni to z nich zwykłych zanieczyszczeń. Inżynieria wtrąceń pozwala regulować ich skład, ilość, rozkład wielkości i morfologię za pomocą parametrów wytwarzania stali oraz przeróbki.
Wtrącenia MnS mają szczególne znaczenie, ponieważ ich kształt zmienia się podczas przeróbki na gorąco. Walcowane siarczki zwykle przyjmują postać wydłużonych pasm, natomiast obróbka wapniowa lub zmiana chemizmu siarki może prowadzić do powstawania bardziej kulistych cząstek. Formy te nie dają takiej samej odpowiedzi podczas obróbki skrawaniem. W opublikowanym w 1995 r. badaniu Wpływ składu, współczynnika kształtu i udziału powierzchniowego wtrąceń siarczkowych na skrawalność ponownie zasiarczonej stali automatowej odnotowano wpływ na siłę skrawania w kolejności: MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Wydłużone siarczki skuteczniej zmniejszały siłę skrawania, natomiast kuliste siarczki skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Siły skrawania i trwałości narzędzia nie można zatem traktować jako wymiennych miar skrawalności.
W odrębnym badaniu Uniwersytetu w Liège z 1995 r., Analiza ilościowa wtrąceń siarczkowych w stalach automatowych i ich wpływ na skrawalność, przedstawiono wskaźnik skrawalności, który „zmieniał się od 200% do 100% wraz ze zmianą stosunku kształtu wtrąceń siarczkowych”. Wynik ten potwierdza istotny wniosek inżynierski: znaczenie ma geometria wtrąceń, a nie tylko procentowa zawartość siarki. Duży udział powierzchniowy wydłużonych siarczków może ułatwiać segmentację wióra, jednak nadmierne tworzenie pasm może pogarszać ciągliwość w kierunku poprzecznym i tworzyć preferencyjne drogi rozwoju pęknięć. Mniejsze, bardziej kuliste wtrącenia mogą ograniczać zużycie powierzchni przyłożenia, zapewniając jednocześnie mniejszą pomoc w łamaniu wióra.
Otaczająca osnowa również wpływa na wynik. Austenityczne stale nierdzewne umacniają się podczas skrawania, mają stosunkowo niską przewodność cieplną i mogą generować znaczne ilości ciepła przy krawędzi skrawającej. Prędkość skrawania, posuw, głębokość skrawania, materiał narzędzia, geometria krawędzi, chłodziwo oraz stan umocnienia przez zgniot mogą zmieniać korzyści uzyskiwane przy danej populacji wtrąceń. Opracowanie ASTM International z sympozjum z 2024 r., Dodatki do stali i żeliwa w celu poprawy skrawalności, traktuje siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz właściwe specyfikacje ASTM jako wzajemnie oddziałujące zmienne projektowe. Żeladen pojedynczy docelowy poziom siarki nie pozwala przewidzieć właściwości skrawnych wszystkich gatunków stali nierdzewnej.
Pogorszenie odporności korozyjnej wynika z tego, że wtrącenia siarczkowe i otaczające je granice faz mogą stawać się uprzywilejowanymi miejscami ataku lokalnego. MnS może rozpuszczać się lub rozpuszczać częściowo w środowiskach zawierających chlorki albo kwaśnych, pozostawiając miejsce inicjacji wżeru. Kształt wtrąceń wpływa na odsłoniętą granicę faz: wydłużone pasma mogą tworzyć dłuższe i bardziej połączone drogi wzdłuż kierunku walcowania, podczas gdy cząstki kuliste charakteryzują się inną relacją powierzchni do objętości. Rzeczywiste ryzyko zależy od zdolności do pasywacji, składu chemicznego wtrąceń, stanu powierzchni, stężenia chlorków, temperatury, naprężeń własnych oraz czyszczenia po obróbce skrawaniem. Dodatki siarki nie powodują automatycznie uszkodzeń, lecz zmniejszają margines bezpieczeństwa dostępny w wymagających warunkach eksploatacji.
Dodatki siarczkowe mogą również wpływać na właściwości w kierunku poprzecznym i spawalność. Wtrącenia o kształcie pasmowym silniej zmniejszają ciągliwość i udarność w poprzek kierunku walcowania niż wzdłuż niego. Podczas spawania wtrącenia i obszary bogate w siarkę mogą zwiększać podatność na pękanie na gorąco, zmieniać czystość metalu spoiny lub pogarszać odporność korozyjną w sąsiedztwie spoiny. Wynik zależy od procesu spawania, energii liniowej, metalu dodatkowego, sztywności zamocowania złącza i składu chemicznego gatunku. Nie należy zakładać, że nierdzewna stal automatowa przeznaczona na elementy obrabiane skrawaniem ma taką samą przydatność do spawania lub zastosowań ciśnieniowych jak jej odpowiednik o mniejszej zawartości siarki.
Odmiany przeznaczone do obróbki skrawaniem zgodnie z BS EN 10088
Norma BS EN 10088 uznaje, że skrawalność można określać poprzez kontrolowany skład chemiczny, zamiast traktować ją jako przypadkową konsekwencję niewystarczającej czystości stali. Według BSSA norma dopuszcza dla niektórych gatunków stali nierdzewnej odmiany przeznaczone do obróbki skrawaniem, z dodatkiem siarki 0,015% lub 0,030%. Wartości te oznaczają dodatki lub dopuszczalne odmiany składu chemicznego w ramach wymagań dotyczących określonych gatunków; nie są uniwersalną recepturą dla każdej austenitycznej stali nierdzewnej.
Oznaczenia gatunków należy zatem odczytywać wraz z oznaczeniem normowym i wymaganiami dotyczącymi wyrobu. Często spotykanym gatunkiem austenitycznym o podwyższonej skrawalności jest X8CrNiS18-9 (1.4305), odpowiadający powszechnie stosowanemu oznaczeniu 303 w innych systemach oznaczeń. Oznaczenie zawierające siarkę wskazuje na celową modyfikację skrawalności, a nie na ogólną właściwość każdej stali nierdzewnej oznaczonej jako 303 ani każdego wyrobu sprzedawanego pod równoważnym oznaczeniem handlowym. Inne gatunki mogą mieć inne limity zawartości siarki, inną odporność korozyjną oraz inne ograniczenia dotyczące spawania lub kształtowania.
Rozróżnienie to ma znaczenie przy porównywaniu gatunku modyfikowanego siarką z X5CrNi18-10 (1.4301) lub X5CrNiMo17-12-2 (1.4401). Ich nominalne rodziny stopów odpornych na korozję mogą wydawać się podobne, lecz populacje wtrąceń, limity zawartości siarki, reakcja na umocnienie przez zgniot oraz historia przetwarzania mogą się różnić. Odmiana przeznaczona do obróbki skrawaniem może być obrabiana przy mniejszej sile, a jednocześnie wykazywać większą podatność na korozję wżerową lub mniejszą ciągliwość w kierunku poprzecznym. Z kolei gatunek o małej zawartości siarki może wymagać staranniejszego doboru narzędzi i kontroli wióra, zachowując jednocześnie lepszą odporność w środowisku korozyjnym.
Kontrola musi odpowiadać postawionemu pytaniu. Norma ISO 4967:2026 określa mikrograficzną metodę oznaczania wtrąceń niemetalicznych w walcowanych lub kutych wyrobach stalowych ze stopniem przerobu „co najmniej 3”, jednocześnie ostrzegając, że jej standardowa tablica wzorcowa nie ma pełnego zastosowania do stali automatowych. Ocena według tablicy może opisywać stopień występowania wtrąceń, lecz sama w sobie nie określa siły skrawania, zużycia narzędzia, odporności na korozję wżerową ani niezawodności spawania. Pomiary wtrąceń powinny zatem obejmować cechy istotne dla ocenianej właściwości: skład chemiczny, stosunek wymiarów, rozkład wielkości, odległości między wtrąceniami, udział powierzchniowy oraz orientację.
- Środek wspomagający obróbkę skrawaniem
- Wtrącenia siarczkowe mogą działać jak stałe smary na granicy styku narzędzia z przedmiotem obrabianym
- Dopuszczalne warianty zawartości siarki
- 0,015% lub 0,030% dla niektórych gatunków BS EN 10088
- Potencjalne negatywne skutki
- Podatność na korozję wżerową, zmniejszona ciągliwość poprzeczna i problemy ze spawalnością
- Wymagane porównanie
- Reakcja podczas obróbki skrawaniem oraz korozja, kierunek obciążenia i technologia wytwarzania
Praktyczny kompromis jest zamierzony, a nie tajemniczy. Siarka może sprawić, że austenityczna stal nierdzewna będzie skrawana w sposób bardziej przewidywalny, lecz te same siarczki mogą zmniejszać tolerancję na korozję i pogarszać właściwości w kierunku poprzecznym. Dobór powinien łączyć oznaczenie gatunku i limity BS EN 10088 z operacją skrawania elementu, środowiskiem, kierunkiem obciążenia oraz technologią wytwarzania. Nie istnieje jedno uniwersalne zachowanie „stali nierdzewnej o dobrej skrawalności”; istnieje jedynie określona osnowa i populacja wtrąceń pracujące w konkretnych warunkach eksploatacji i skrawania.
Zużycie narzędzia, siła skrawania i nieintuicyjne optimum
Dlaczego mniejsza siła skrawania nie oznacza dłuższej trwałości narzędzia
Wtrącenie poprawiające skrawalność nie zapewnia jednej uniwersalnej korzyści podczas obróbki. Jego wpływ zależy od tego, czy mierzonym wynikiem jest siła skrawania, segmentacja wióra, zużycie na powierzchni przyłożenia, zużycie kraterowe, jakość powierzchni czy objętość materiału usuniętego przed osiągnięciem określonego kryterium trwałości narzędzia. Wyniki te mogą zmieniać się w różnych kierunkach, ponieważ populacja wtrąceń wpływa zarówno na odkształcenie przedmiotu obrabianego, jak i na warunki kontaktu przy narzędziu.
W badaniu z 1995 roku Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel przedstawiono wyraźny przykład. Wpływ wtrąceń siarczkowych na siłę skrawania układał się w kolejności: MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Co ważniejsze, wydłużone siarczki skuteczniej zmniejszały siłę skrawania, natomiast kuliste siarczki skuteczniej ograniczały zużycie na powierzchni przyłożenia. Nie ma tu sprzeczności. Jest to ostrzeżenie przed traktowaniem „skrawalności” jako jednej mierzalnej właściwości.
Wydłużone siarczki manganu mają tendencję do układania się zgodnie z kierunkiem walcowania. Podczas skrawania wtrącenia te mogą sprzyjać lokalnemu rozdzielaniu materiału i segmentacji wióra, zmniejszając siłę potrzebną do jego ścinania. Mogą również przerywać ciągłość osnowy w pobliżu głównej strefy ścinania. Rezultatem może być niższa zmierzona główna siła skrawania, zwłaszcza gdy kierunek próby i kierunek walcowania zapewniają korzystne ułożenie wtrąceń.
Te same wydłużone cząstki mogą jednak tworzyć mniej korzystne warunki kontaktu z narzędziem. Długi pasemkowy wtręt siarczkowy może przechodzić przez strefę skrawania jako powtarzająca się, kierunkowa nieciągłość. Może odsłaniać twardsze fazy sąsiadujące, sprzyjać przerywanemu kontaktowi lub powodować lokalne koncentracje naprężeń na nowo powstałej powierzchni. Wtrącenia kuliste rozkładają swoje oddziaływanie na krótszym odcinku i mogą powodować bardziej równomierną sekwencję niewielkich zdarzeń pękania lub smarowania. Narzędzie może zatem doświadczać mniejszego zużycia ściernego lub adhezyjnego, nawet gdy siła skrawania jest większa.
W badaniu Uniwersytetu w Liège Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) podano wskaźnik skrawalności, który „zmieniał się od 200% do 100% wraz ze wskaźnikiem kształtu wtrąceń siarczkowych”. Badanie to wskazywało również na korzystny wpływ globoidalnych wtrąceń siarczku manganu na skrawalność stali automatowych. Wynik ten nie ustanawia uniwersalnie optymalnego kształtu; pokazuje, że sama zmiana wskaźnika kształtu może istotnie zmienić kolejność stali w rankingu. Znaczenie mają również udział powierzchniowy i rozkład wielkości. Niewielka populacja dużych wtrąceń może działać inaczej niż taki sam udział powierzchniowy rozdzielony między wiele drobnych cząstek.
Osnowa może odwrócić wpływ wtrąceń. Większa wytrzymałość przedmiotu obrabianego zwiększa naprężenie ścinające i często również siłę skrawania, natomiast twardy martenzyt, bainit lub rozproszone węgliki mogą zwiększać zużycie ścierne na powierzchni przyłożenia. Bardziej miękka osnowa ferrytyczna może ułatwiać oddzielanie wióra, lecz nadmierna miękkość może sprzyjać tworzeniu się narostu i adhezji. Rozstaw płytek perlitu, zgniot, obróbka cieplna oraz naprężenia własne również wpływają na sposób otwierania się wtrącenia podczas skrawania. Siarka nie jest zatem samodzielnym czynnikiem kontroli skrawalności. ASM Handbook wskazuje skład chemiczny, mikrostrukturę, poziom wytrzymałości, warunki skrawania, ciecze obróbkowe i materiał narzędzia jako wzajemnie oddziałujące czynniki kontrolne; odnotowuje również, że siarka może znacząco zmieniać zachowanie podczas obróbki skrawaniem stopowych stali hartowanych na wskroś.
Skład chemiczny gatunku ilustruje założenia projektowe. Stale SAE/AISI 11xx zawierają dodatek siarki, który powoduje powstawanie nadmiarowych wtrąceń siarczku manganu wspomagających łamanie wióra i smarowanie. Stale SAE/AISI 12xx zawierają dodatkowo około 0,04–0,12% fosforu, który może jeszcze silniej wpływać na odkształcenie osnowy i tworzenie wióra. W resulfurized steel z dodatkiem ołowiu ołów może występować razem z wtrąceniami siarczkowymi lub w postaci wolnych cząstek ołowiu, zmieniając reakcję na granicy faz, ale nie zastępując roli siarczku manganu. Prace sympozjalne ASTM International z 2024 roku wymieniają siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz mające zastosowanie specyfikacje ASTM jako zmienne projektowe skrawalności. Właściwe pytanie nie brzmi: „Ile siarki występuje?”, lecz: „Jaką populację wtrąceń i jaką osnowę wytworzyły ten skład chemiczny oraz zastosowane przetwarzanie?”
Zużycie na powierzchni przyłożenia, zużycie kraterowe i warunki procesu
Zużycie na powierzchni przyłożenia rozwija się w obszarze tej powierzchni, który trze o obrobioną powierzchnię. Silnie wpływają na nie temperatura, twarde fazy ścierne, droga tarcia, wytrzymałość przedmiotu obrabianego oraz stabilność krawędzi skrawającej. Populacja kulistych siarczków może ograniczać zużycie na powierzchni przyłożenia przez przerywanie adhezji metal–narzędzie i działanie jak smar stały, lecz wynik zależy od tego, czy cząstki są wystarczająco duże, aby wpływać na kontakt, oraz czy osnowa zawiera węgliki lub inne składniki ścierne.
Zużycie kraterowe powstaje na powierzchni natarcia, gdy gorące wióry przesuwają się po narzędziu. Mogą się do niego przyczyniać dyfuzja, adhezja, reakcja chemiczna i ścieranie mechaniczne. Szczególne znaczenie ma prędkość skrawania, ponieważ wraz z jej wzrostem temperatura gwałtownie rośnie. Wtrącenie, które przy umiarkowanej prędkości zmniejsza siłę, może nie ograniczać zużycia kraterowego przy dużej prędkości, jeśli zmienia długość kontaktu wióra z narzędziem lub wprowadza reaktywne składniki do strefy kontaktu narzędzie–wiór. Znaczenie ma również gatunek narzędzia: narzędzia z węglików spiekanych, węglików spiekanych z powłoką, ceramiki, cermetali i regularnego azotku boru reagują odmiennie na ciepło, dyfuzję, wykruszanie krawędzi i oddziaływania chemiczne.
Posuw i głębokość skrawania zmieniają siłę oraz obciążenie cieplne niezależnie od morfologii wtrąceń. Większy posuw zwiększa grubość warstwy skrawanej i obciążenie krawędzi; większa głębokość skrawania zwiększa ilość usuwanego materiału i może angażować inną populację wtrąceń w przekroju przedmiotu obrabianego. Decydujące znaczenie ma również kierunek skrawania w przypadku stali walcowanej. Skrawanie równolegle do pasemek siarczkowych nie jest równoważne skrawaniu w poprzek nich. Ciecz obróbkowa może obniżać temperaturę, ograniczać adhezję i odprowadzać wióry, jednak niektóre warunki stosowania cieczy zmieniają pozorną korzyść wynikającą z obecności wtrąceń, maskując lub wzmacniając ich działanie smarujące. Skrawania na sucho, chłodzenia zalewowego, smarowania minimalną ilością cieczy oraz chłodzenia wysokociśnieniowego nie należy traktować jako równoważnych prób.
Stale nierdzewne automatowe szczególnie wyraźnie ukazują mechanizm zachodzący na granicy faz. British Stainless Steel Association opisuje wtrącenia siarczkowe jako działające „jak smary stałe na granicy faz narzędzie–przedmiot obrabiany” i wskazuje odmiany o poprawionej skrawalności ujęte w BS EN 10088, zawierające dodatki siarki na poziomie 0,015% lub 0,030% dla niektórych gatunków. Stwierdzenie to opisuje wzajemne oddziaływanie materiału i procesu, a nie gwarantowane zmniejszenie każdego rodzaju zużycia. Obróbka wapniowa może modyfikować skład i morfologię tlenków oraz siarczków; termodynamiczne prognozowanie podziału wapnia między tlenki i siarczki pomaga kontrolować powstającą populację, lecz reakcja podczas skrawania nadal zależy od osnowy i warunków próby.
W konsekwencji każde twierdzenie dotyczące skrawalności powinno określać stosowaną miarę i warunki: maksymalną lub ustaloną siłę skrawania, szerokość zużycia na powierzchni przyłożenia, głębokość zużycia kraterowego, kryterium trwałości narzędzia, prędkość skrawania, posuw, głębokość skrawania, materiał i gatunek narzędzia, ciecz obróbkową, orientację przedmiotu obrabianego oraz mikrostrukturę. Pomiary wtrąceń muszą odzwierciedlać właściwość będącą przedmiotem oceny. ISO 4967:2026 określa mikrograficzne oznaczanie wtrąceń niemetalicznych w walcowanych lub kutych wyrobach stalowych o współczynniku przerobu wynoszącym co najmniej 3, jednocześnie ostrzegając, że jego standardowa tablica wzorcowa nie ma pełnego zastosowania do stali automatowych. Zliczanie wtrąceń za pomocą standardowej tablicy może zatem opisywać czystość stali, nie przewidując trwałości narzędzia. Inżynieria wtrąceń oznacza łączne sterowanie składem, ilością, rozkładem wielkości i morfologią — oraz dobór populacji do rzeczywistego celu obróbki, a nie do pojedynczego, atrakcyjnego pomiaru siły.
Tryby uszkodzeń powodowane przez niewłaściwie kontrolowane wtrącenia
Stal automatowa poświęca część swoich właściwości użytkowych na rzecz łatwiejszej obróbki skrawaniem, jednak kompromisu tego nie można ustalić wyłącznie na podstawie zawartości siarki. Siarka, tlen, wapń, dodatki pierwiastków ziem rzadkich, ołów, fosfor oraz stosunek manganu do siarki decydują o tym, jakie wtrącenia powstają; następnie walcowanie i kucie określają ich rozmieszczenie oraz kształt. W rezultacie stal może zapewniać doskonałe łamanie wióra na tokarce, a jednocześnie niedopuszczalną odporność zmęczeniową w obciążonym elemencie.
Inżynieria wtrąceń oznacza kontrolowanie „składu, ilości, rozkładu wielkości i morfologii”, zgodnie z definicją zawartą w przeglądzie z 2018 r. Non-metallic inclusions in steels – origin and control. Zmienne te należy oceniać w odniesieniu do analizowanej właściwości użytkowej. Wypolerowany przekrój wzdłużny może ujawnić wydłużone siarczki wyjaśniające łamanie wióra, lecz niewiele mówi o trójwymiarowej populacji wtrąceń decydującej o zmęczeniu poprzecznym. Pomiar nie jest zatem tym samym co inżynieria. ISO 4967:2026 określa metodę mikrograficznego oznaczania wtrąceń niemetalicznych w walcowanych lub kutych wyrobach stalowych o „stopniu przerobu wynoszącym co najmniej 3”, ostrzegając jednocześnie, że jej standardowa tablica wzorcowa nie ma pełnego zastosowania do stali automatowych. Ocena według tablicy nie może zastąpić analizy wtrąceń ukierunkowanej na konkretną właściwość.
Pasma, skupiska i anizotropia
W stali resulfurizowanej mangan łączy się z siarką, tworząc MnS. Podczas walcowania miękkie siarczki odkształcają się łatwiej niż otaczająca je stal i przekształcają się w długie, cienkie pasma wtrąceń ułożone zgodnie z kierunkiem walcowania. Taka morfologia często poprawia skrawalność: narzędzie może ścinać wzdłuż słabych płaszczyzn, wióry łatwiej się łamią, a warstwy siarczkowe mogą zmniejszać tarcie na granicy narzędzie–przedmiot obrabiany. Stale SAE/AISI 11xx zawierają celowo dodaną siarkę właśnie z tego powodu. Do stali SAE/AISI 12xx dodaje się fosfor w ilości około 0,04–0,12%, co dodatkowo wpływa na tworzenie wióra i siły skrawania.
To samo ukierunkowanie powoduje powstanie właściwości kierunkowych. Pęknięcie propagujące się równolegle do pasma siarczkowego może łączyć wtrącenia na znacznej odległości, podczas gdy pęknięcie obciążone poprzecznie do kierunku walcowania napotyka inny układ przeszkód. Ciągliwość przy rozciąganiu, udarność, przewężenie oraz wytrzymałość zmęczeniowa mogą zatem znacznie różnić się między próbkami wzdłużnymi i poprzecznymi. Stal może spełniać wymagania dotyczące oceny wtrąceń w kierunku wzdłużnym, a jednocześnie pozostawać podatna na uszkodzenia w wale, sworzniu lub elemencie obciążonym ciśnieniem w kierunku poprzecznym.
Udział powierzchniowy ma znaczenie porównywalne z długością pojedynczych wtrąceń. Zwiększenie zawartości siarczków zazwyczaj zwiększa liczbę potencjalnych słabych granic, a duża populacja może połączyć wtrącenia, które pojedynczo byłyby nieszkodliwe, w ciągłą ścieżkę uszkodzeń. Szczególnie szkodliwe są duże pasma, ponieważ w ich obszarach wierzchołkowych następuje koncentracja naprężeń. Przy obciążeniu cyklicznym odspajanie na granicy siarczek–osnowa może rozpocząć się, zanim naprężenie nominalne zbliży się do granicy plastyczności.
Skupiska tworzą drugi tryb uszkodzeń. Kilka znajdujących się blisko siebie cząstek tlenkowych lub siarczkowych oddziałuje sprężyście, tworząc większą efektywną wadę, niż wynikałoby to z obecności pojedynczej cząstki. Skupiska mogą powstawać wskutek niewłaściwego odtleniania, ponownego utleniania podczas odlewania, wprowadzania materiału ogniotrwałego, nieodpowiedniej praktyki prowadzenia kadzi pośredniej lub lokalnej segregacji chemicznej. Kucie może rozbić skupisko na mniejsze cząstki, ale może również rozciągnąć wtrącenia w płaskie pasmo. Badania ultradźwiękowe mogą wykryć takie obszary, podczas gdy niewielkie pole obserwacji metalograficznej może je całkowicie pominąć.
Kształt nie jest wyłącznie kwestią estetyczną. W badaniu Uniwersytetu w Liège z 1995 r. przedstawiono wskaźnik skrawalności, który „zmieniał się od 200% do 100% wraz ze współczynnikiem kształtu wtrąceń siarczkowych”, przy czym dla skrawalności stali automatowych korzystny był globoidalny siarczek manganu. W innym badaniu z 1995 r., Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, stwierdzono wpływ na siły skrawania w następującej kolejności: MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Wydłużone siarczki skuteczniej obniżały siłę skrawania, natomiast siarczki globularne skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Korzyści w obróbce skrawaniem nie można zatem bezpośrednio przełożyć na korzyści konstrukcyjne.
Modyfikacja wapniem ilustruje problem kontroli procesu. Wapń może przekształcać tlenek glinu i pokrewne tlenki w cząstki o mniej ostrych krawędziach oraz zmieniać skład i morfologię siarczków; obliczenia termodynamiczne przewidują podział wapnia między tlenki i siarczki. Niewłaściwie kontrolowany dodatek wapnia może jednak prowadzić do powstawania wtrąceń mieszanych lub nadmiernie dużych zamiast jednorodnej populacji. Obróbka musi być dopasowana do czystości stali, warunków krzepnięcia, harmonogramu walcowania oraz przewidywanego obciążenia eksploatacyjnego.
Zmęczenie, pękanie, korozja i wady powierzchni
Twarde wtrącenia tlenkowe, zwłaszcza kanciaste cząstki tlenku glinu lub złożone gliniany wapnia, zachowują się inaczej niż miękki MnS. Ich sztywność i słaba przyczepność międzyfazowa powodują silne lokalne koncentracje naprężeń. Pęknięcie zmęczeniowe może zainicjować się w narożu tlenku, na odspojonej granicy międzyfazowej lub w strefie plastycznej powstałej wokół cząstki. Po zainicjowaniu pęknięcie może rozwijać się w osnowie, nawet gdy wtrącenie jest zbyt małe, aby wywołać widoczną wadę przełomu. Duże tlenki są szczególnie niebezpieczne w łożyskach, przekładniach i zastosowaniach wymagających wysokiej wytrzymałości, gdzie osnowa ma mniejszą tolerancję na lokalne wady.
Ryzyko pękania wzrasta, gdy wtrącenia współwystępują z segregacją lub kruchą osnową. Fosfor może ułatwiać skrawanie w stalach SAE/AISI 12xx, lecz segregacja fosforu oraz stan po obróbce cieplnej zapewniający wysoką wytrzymałość mogą obniżać udarność. Resulfurizowane gatunki ołowiowe wprowadzają kolejną populację wtrąceń: ołów występuje wraz z wtrąceniami siarczkowymi lub w postaci wolnych cząstek ołowiu. Cząstki te mogą poprawiać kontrolę wióra, lecz mogą również osłabiać lokalną spójność i komplikować spawanie, przeróbkę na gorąco, ocenę przełomu oraz zgodność z wymaganiami środowiskowymi.
Korozja stwarza odrębny problem w stali nierdzewnej. Wtrącenia siarczkowe mogą rozpuszczać się preferencyjnie lub tworzyć lokalne warunki chemiczne sprzyjające inicjacji wżerów, zwłaszcza gdy wtrącenia zawierają siarczek manganu wystawiony na działanie powierzchni. Otaczający obszar zubożony w chrom lub chemicznie aktywny może stać się miejscem inicjacji, mimo że masywna osnowa stali nierdzewnej pozostaje w stanie pasywnym. Stale nierdzewne automatowe wykorzystują siarczki jako „stałe środki smarne na granicy narzędzie–przedmiot obrabiany”, lecz ta funkcja związana ze skrawaniem nie gwarantuje odporności na korozję wżerową ani korozję naprężeniową. BS EN 10088 dopuszcza dla niektórych gatunków przeznaczonych do obróbki skrawaniem dodatki siarki w ilości 0,015% lub 0,030%; dopuszczalny dodatek należy oceniać w odniesieniu do określonego środowiska korozyjnego, a nie traktować go jako nieszkodliwego środka ułatwiającego przetwarzanie.
Wady powierzchni często powstają jeszcze przed obróbką skrawaniem. Wtrącenia zawalcowane, zawalcowania, pęcherze i rozwarstwienia mogą ujawnić się podczas toczenia, szlifowania lub polerowania. Wydłużone wtrącenie w pobliżu powierzchni może zostać wyrwane i pozostawić podłużny rowek; twardy tlenek może wykruszyć krawędź skrawającą lub spowodować powstanie rozdartej powierzchni. Pasma bogate w siarczki mogą również powodować nierównomierną reakcję na trawienie lub wytrawianie produktów ze stali nierdzewnej.
Na skrawalność wpływa współdziałanie wytrzymałości osnowy, składu chemicznego, populacji wtrąceń, prędkości skrawania, posuwu, cieczy obróbkowej i materiału narzędzia, co podkreśla ASM Handbook. Właściwości konstrukcyjne mają inne priorytety: minimalizowanie jąder pęknięć, kontrolowanie kierunkowości oraz zapobieganie szkodliwej aktywności chemicznej. Zgodnie z tym sympozjum ASTM z 2024 r. Additives to Steel and Iron for Improved Machinability traktuje siarkę, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz specyfikacje ASTM jako powiązane zmienne projektowe. Właściwa populacja wtrąceń to ta, która spełnia wymagania eksploatacyjne, a nie po prostu ta, która zapewnia najmniejszą siłę skrawania.
Procedura metalograficzna dla stali automatowej
Użyteczne badanie rozpoczyna się od pytania inżynierskiego, a nie od prośby o ocenę zawartości wtrąceń. Pytanie może dotyczyć łamania wióra, siły skrawania, zużycia powierzchni przyłożenia narzędzia, inicjacji zmęczenia, różnic między wytopami lub tego, czy obróbka wapniem doprowadziła do powstania zamierzonej populacji wtrąceń. Każde z tych pytań wymaga innego pomiaru. Zliczanie pól opisujące średnią zawartość wtrąceń niemetalicznych może nie wyjaśnić, dlaczego dwie stale o podobnej zawartości siarki dają różne wióry lub różną trwałość narzędzia.
Rozróżnienie to ma znaczenie, ponieważ inżynieria wtrąceń dotyczy celowo kontrolowanych składu, ilości, rozkładu wielkości i morfologii wtrąceń. Pomiar wtrąceń niemetalicznych stanowi tylko jedną część tych działań. ASM Handbook wskazuje skład chemiczny, mikrostrukturę, poziom wytrzymałości, warunki skrawania, ciecz obróbkową i materiał narzędzia jako wzajemnie oddziałujące czynniki wpływające na skrawalność. W związku z tym dokumentacja próbki powinna obejmować gatunek stali, postać wyrobu, historię przeróbki plastycznej, obróbkę cieplną, analizy zawartości siarki i tlenu, jeśli są dostępne, gatunek narzędzia, prędkość skrawania, posuw, głębokość skrawania oraz stan chłodziwa.
Orientacja próbkowania i przygotowanie próbki
Przed cięciem należy zapisać geometrię wyrobu oraz kierunek walcowania lub kucia. Przekrój wzdłużny, równoległy do głównego kierunku przeróbki, ukazuje wydłużone pasma siarczków i zazwyczaj jest najbardziej informatywnym przekrojem do badania powstawania wióra oraz odkształcenia kierunkowego. Przekrój poprzeczny, prostopadły do tego kierunku, ukazuje tę samą populację w przekroju i lepiej nadaje się do oceny szerokości, rozstawu, skupisk oraz lokalnego udziału powierzchniowego. Jeżeli pytanie inżynierskie dotyczy anizotropii, zmęczenia lub podejrzewanego pasma segregacyjnego, należy zbadać obie orientacje w odpowiadających sobie położeniach.
Położenie pobrania próbki należy ustalić z góry, a nie wybierać po znalezieniu atrakcyjnego pola. W przypadku prętów, drutów i blach należy określić położenie przy powierzchni, w ćwierci grubości oraz w środku, jeżeli segregacja lub wtrącenia w osi wyrobu mogą wpływać na właściwości użytkowe. Należy pobrać próbki powtórne z więcej niż jednego położenia wzdłużnego. Pojedyncze wypolerowane pole nie może reprezentować całego wytopu, szczególnie gdy wtrącenia występują w skupiskach lub gdy stal zawiera wydłużone siarczki manganu.
Cięcie powinno ograniczać nagrzewanie, rozmazywanie i odkształcenie mechaniczne. Cięcie ścierne z odpowiednią ilością chłodziwa jest korzystniejsze niż procedura, która przypala krawędź lub przeciąga miękkie fazy przez osnowę. Stale automatowe ołowiowe wymagają szczególnej ostrożności: ołów może występować wraz z wtrąceniami siarczkowymi lub w postaci odrębnych cząstek wolnego ołowiu, a niewłaściwie kontrolowane cięcie może spowodować wykruszanie lub rozmazywanie tych składników. Oprawianie powinno podtrzymywać krawędzie i ograniczać powstawanie szczelin wokół próbki.
Szlifowanie wykonuje się z użyciem stopniowo drobniejszych materiałów ściernych, z odpowiednim czyszczeniem między etapami, aby zapobiec przenoszeniu grubych cząstek na kolejne etapy. Polerowanie musi usuwać odkształcenia bez zaokrąglania wtrąceń i wyrywania ich z osnowy. MnS jest bardziej miękki i podatny na odkształcenia niż wiele tlenków stali; ołów jest jeszcze miększy. Nadmierny nacisk, sucha tkanina lub zbyt długie polerowanie końcowe mogą przekształcić wtrącenie w ubytek, rozmazać je na powierzchni lub zmienić jego pozorny współczynnik kształtu. Można zastosować polerowanie końcowe odpowiednim drobnym diamentem lub układem z krzemionką koloidalną, jednak procedurę należy zwalidować na próbce referencyjnej zawierającej siarczki i tlenki. Jeżeli widoczne jest wyrywanie wtrąceń, należy powtórzyć przygotowanie zamiast uznawać powstałe czarne otwory za rzeczywistą morfologię wtrąceń.
Najpierw należy obejrzeć niewytrawioną, wypolerowaną powierzchnię. Trawienie może ujawnić ferryt, perlit, martenzyt lub węgliki, ale może również zasłonić granice wtrąceń i utrudnić progowanie obrazu. Należy wykonać oddzielną obserwację po trawieniu lub zachować pary obrazów w tym samym układzie współrzędnych. Osnowa nie jest szumem tła: twardość, wytrzymałość, obróbka cieplna i odkształcenie wpływają na sposób odkształcania siarczków podczas walcowania oraz na oddziaływanie wtrąceń z krawędzią skrawającą.
Klasyfikacja, analiza obrazu i raportowanie
Wtrącenia należy klasyfikować na podstawie obserwowalnej morfologii oraz, w miarę możliwości, składu chemicznego. Tlenki mogą występować jako odosobnione cząstki kanciaste, zwarte skupiska lub wydłużone pasma tlenkowe. Siarczki w przekrojach wzdłużnych zwykle występują jako wydłużone MnS, natomiast siarczki modyfikowane wapniem mogą mieć bardziej kulisty lub nieregularny kształt. Dodatki pierwiastków ziem rzadkich mogą prowadzić do powstania mieszanych populacji MnS–RE₂S₃. Nie należy przypisywać składu chemicznego wyłącznie na podstawie kształtu. Szara, zaokrąglona cząstka może być glinianem wapnia, siarczkiem wapnia, złożonym tlenko-siarczkiem lub artefaktem przygotowania.
ISO 4967:2026 określa opartą na normie metodę mikrograficzną oznaczania wtrąceń niemetalicznych w wyrobach ze stali walcowanej lub kutej o „stopniu przerobu wynoszącym co najmniej 3”. Wzorzec porównawczy i procedura oceny mogą zapewnić wspólną podstawę porównania populacji tlenków i siarczków, jednak sama norma ostrzega, że wzorzec nie ma pełnego zastosowania do stali automatowych. Ograniczenie to jest istotne. Duże, wydłużone siarczki celowo obecne w stalach SAE/AISI 11xx oraz dodatkowy udział fosforu w składzie chemicznym stali SAE/AISI 12xx nie powinny być traktowane jako przypadkowe zanieczyszczenie tylko dlatego, że powodują wyraźną ocenę. Gatunki SAE/AISI 11xx zawierają dodatek siarki, który prowadzi do powstawania nadmiarowych wtrąceń siarczku manganu; gatunki SAE/AISI 12xx zawierają ponadto około 0,04–0,12% fosforu, zgodnie z rozdziałem Carbon and Alloy Steels w wydaniu Mechanical Engineers’ Handbook z 2022 roku.
ISO 4967:2026 należy stosować jako jeden z elementów planu charakterystyki: należy podać zastosowany stopień przerobu wyrobu, orientację przekroju, metodę wykorzystania wzorca, podstawę oceny oraz wszelkie odstępstwa od procedury referencyjnej. Jeżeli przedmiotem badania jest skrawalność, należy dodać pomiary ilościowe. Na obrazach przekrojów wzdłużnych należy mierzyć długość i szerokość wtrąceń, współczynnik wydłużenia lub współczynnik kształtu, rozstaw, odległość do najbliższego sąsiada oraz uporządkowanie kierunkowe. Na obrazach przekrojów poprzecznych należy mierzyć średnicę zastępczą, kolistość, skupiska i udział powierzchniowy. Należy podać liczbę pól oraz całkowitą przeanalizowaną powierzchnię, a nie tylko pole o największej liczbie wtrąceń.
Powiększenie i wybór pól muszą być jednoznacznie określone. Małe powiększenie pozwala uchwycić skupiska i długie pasma; duże powiększenie umożliwia rozdzielenie małych tlenków, siarczków i cząstek złożonych. Należy podać zastosowany obiektyw, skalibrowany rozmiar piksela, metodę oświetlenia, zasady progowania oraz informację, czy stykające się cząstki rozdzielano za pomocą określonego algorytmu. Pola należy wybierać systematycznie lub losowo w obrębie wcześniej zdefiniowanych obszarów próbki. Nie należy wybierać pól dlatego, że potwierdzają podejrzewany mechanizm. Oryginalne obrazy należy przechowywać wraz z przetworzonymi obrazami binarnymi, aby osoba weryfikująca mogła odróżnić rzeczywistą cząstkę od zanieczyszczeń po polerowaniu lub wyrwania wtrącenia.
Sam udział powierzchniowy często jest niewystarczający. Stal o takim samym udziale powierzchniowym siarczków może zawierać długie, cienkie pasma lub zwarte cząstki kuliste, a populacje te mogą powodować różne zachowanie podczas obróbki skrawaniem. W badaniu ilościowym z 1995 roku, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, podano, że wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze współczynnikiem kształtu wtrąceń siarczkowych”; za korzystne dla skrawalności stali automatowych uznano kuliste siarczki manganu. W innym badaniu z 1995 roku stwierdzono wpływ na siłę skrawania w kolejności MnS, (Mn,Ca)S, MnS–RE₂S₃ oraz (Mn,Ca)S–RE₂S₃; wydłużone siarczki skuteczniej zmniejszały siłę skrawania, natomiast siarczki kuliste skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. Pozorna sprzeczność jest tu właśnie najważniejsza: populacja wtrąceń zmniejszająca siłę skrawania nie musi minimalizować zużycia.
Jeżeli wynik wpływa na kontrolę gatunku lub interpretację mechanizmu, analizę morfologii należy uzupełnić potwierdzeniem składu chemicznego. Skaningowa mikroskopia elektronowa z analizą rentgenowską z dyspersją energii może odróżnić cząstki Mn-S od cząstek bogatych w tlenki lub zawierających wapń, chociaż objętość oddziaływania, czułość na pierwiastki lekkie i wielkość cząstek nakładają ograniczenia na tę metodę. Mikroanaliza za pomocą mikrosondy elektronowej dostarcza dokładniejszych ilościowych informacji o składzie odpowiednio dużych wtrąceń. Zautomatyzowana analiza wtrąceń może służyć do przeglądu dużych obszarów, natomiast wybrane cząstki można badać metodami SEM-EDS, EPMA lub, w odpowiednich przypadkach, metodami krystalograficznymi, takimi jak dyfrakcja elektronów. Należy podać metodę, wzorzec kalibracyjny, granice wykrywalności, napięcie przyspieszające oraz informację, czy przedstawiony skład chemiczny został zmierzony bezpośrednio na cząstce, czy wywnioskowany z otaczających faz.
W przypadku nierdzewnych stali automatowych należy rejestrować gatunek pod względem zawartości siarki oraz skład chemiczny wtrąceń, zamiast traktować siarkę jako pojedynczą zmienną skrawalności. BS EN 10088 dopuszcza dla niektórych gatunków odmiany przeznaczone do obróbki skrawaniem z dodatkiem siarki w ilości 0,015% lub 0,030%, a wtrącenia siarczkowe mogą działać jako „smary stałe na granicy faz narzędzie–przedmiot obrabiany”. Raport końcowy powinien powiązać te obserwacje z próbą skrawania: składowymi siły, postacią wióra, zużyciem powierzchni przyłożenia, zużyciem powierzchni natarcia, materiałem narzędzia i warunkami skrawania. Dopiero wtedy metalografia pozwala zweryfikować hipotezę dotyczącą inżynierii wtrąceń, zamiast jedynie przypisywać materiałowi określoną liczbę czystości.
Jak odpowiedzialnie określać i porównywać stale automatowe
Oznaczenie gatunku a rzeczywista populacja wtrąceń
Oznaczenie gatunku jest skrótem chemicznym i specyfikacyjnym, a nie pełnym opisem skrawalności. Stale SAE/AISI 11xx zawierają na przykład dodaną siarkę, która sprzyja powstawaniu nadmiarowych wtrąceń siarczku manganu. Stale SAE/AISI 12xx zawierają dodatkowo fosfor; Mechanical Engineers’ Handbook, Carbon and Alloy Steels podaje dla tej rodziny około 0,04–0,12% fosforu. Oznaczenia te wskazują założenia projektowe, ale nie definiują jednoznacznie liczby, kształtu, składu chemicznego ani przestrzennego rozmieszczenia wtrąceń w konkretnym wytopie.
Dwa wytopy sprzedawane pod tym samym oznaczeniem SAE/AISI mogą zatem skrawać się odmiennie. Zawartość siarki może znajdować się w różnych punktach dopuszczalnego zakresu, podczas gdy mangan, tlen, wapń, azot oraz resztkowe lub celowo dodane pierwiastki ziem rzadkich wpływają na powstawanie siarczków i tlenków. Następnie sposób odlewania, odtlenianie, obróbka wapniowa, stopień przerobu podczas walcowania, kucie, wyżarzanie i końcowa obróbka na zimno zmieniają morfologię oraz ukierunkowanie wtrąceń. Sam wynik oznaczenia siarki nie pozwala stwierdzić, czy stal zawiera długie, podatne na pękanie pasma MnS, krótsze siarczki o zmodyfikowanym kształcie, czy mieszaną populację cząstek kulistych i wydłużonych.
Rozróżnienie to ma znaczenie, ponieważ „większa liczba wtrąceń” nie jest wystarczającą specyfikacją. Inżynieria wtrąceń oznacza kontrolowanie ich składu, ilości, rozkładu wielkości i morfologii za pomocą procesów stalowniczych oraz przeróbki. W przeglądzie z 2018 roku, Non-metallic inclusions in steels – origin and control, te cztery zmienne określono jako powiązane parametry projektowe, a nie niezależne miary zanieczyszczenia. Znaczenie danej populacji zależy od celu obróbki skrawaniem. Długie siarczki mogą przerywać strefę ścinania i ułatwiać segmentację wióra, natomiast zaokrąglone wtrącenia mogą ograniczać oddziaływanie ścierne lub adhezyjne na ostrze narzędzia.
Wyniki przedstawione w pracy Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel (1995) ilustrują ten kompromis. Odnotowany wpływ na siły skrawania układał się w kolejności: MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. Wydłużone siarczki skuteczniej zmniejszały siłę skrawania, natomiast siarczki kuliste skuteczniej ograniczały zużycie powierzchni przyłożenia narzędzia. W odrębnym badaniu ilościowym przeprowadzonym na Uniwersytecie w Liège, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), podano wskaźnik skrawalności, który „zmieniał się od 200% do 100% wraz ze współczynnikiem kształtu wtrąceń siarczkowych”. Wartość ta ostrzega przed sprowadzaniem skrawalności do jednego rankingu: sama geometria wtrąceń zmieniała wynik.
Ta sama zasada dotyczy gatunków ołowiowych. W ołowiowej stali resulfurized ołów może występować w połączeniu z wtrąceniami siarczkowymi lub w postaci wolnych cząstek ołowiu. W stalach nierdzewnych o podwyższonej skrawalności siarczki mogą działać jako „stałe środki smarne na granicy narzędzie–przedmiot obrabiany”, zgodnie z informacjami British Stainless Steel Association. BS EN 10088 dopuszcza dla niektórych gatunków stali nierdzewnych odmiany o podwyższonej skrawalności z dodatkiem siarki wynoszącym 0,015% lub 0,030%, jednak dopuszczenie to nie oznacza, że każdy wytop o tym samym oznaczeniu będzie miał identyczne właściwości podczas skrawania. Decydujące znaczenie nadal mają osnowa, obróbka przesycania, stopień przerobu na zimno, zawartość ferrytu lub martenzytu oraz morfologia wtrąceń.
Obróbka wapniowa pokazuje, dlaczego skład chemiczny należy interpretować jako zmienną procesową. Wapń może modyfikować skład i kształt tlenków oraz siarczków, a obliczenia termodynamiczne mogą przewidywać podział wapnia między tlenki i siarczki. Sama informacja o dodaniu wapnia nie jest wystarczająca: końcowy rezultat zależy od zawartości tlenu rozpuszczonego, aktywności siarki, temperatury, momentu przeprowadzenia obróbki i późniejszego krzepnięcia. Specyfikacja powinna przedstawiać zmierzoną populację wtrąceń, a nie jedynie zamierzoną obróbkę.
Minimalny zestaw danych technicznych
Odpowiedzialne porównanie należy rozpocząć od dokładnej identyfikacji: oznaczenia SAE/AISI lub właściwego oznaczenia ASTM, wraz z normą wyrobu, numerem wytopu, postacią wyrobu i stanem dostawy. Jeżeli materiał jest stalą nierdzewną, należy podać oznaczenie zapisane zgodnie z BS EN 10088, w tym informację, czy jest to odmiana o podwyższonej zawartości siarki przeznaczona do obróbki skrawaniem. Wymagania ASTM należy określić za pomocą dokładnej specyfikacji materiałowej i jej wydania, ponieważ nazwa gatunku ASTM nie zastępuje wymagań dotyczących składu chemicznego, właściwości mechanicznych i kontroli.
Zestawienie chemiczne powinno obejmować węgiel, mangan, krzem, siarkę, fosfor, chrom, nikiel, molibden, azot, tlen — o ile był mierzony — oraz wszelkie dodatki ołowiu, selenu, telluru, wapnia lub pierwiastków ziem rzadkich. Należy podawać rzeczywistą analizę wytopu, a nie tylko granice określone w specyfikacji. Na szczególną uwagę zasługuje stosunek manganu do siarki, ponieważ wpływa on na skład i kształt siarczków; praca z sympozjum ASTM International z 2024 roku, Additives to Steel and Iron for Improved Machinability, traktuje siarkę, ołów, selen, tellur, fosfor, azot oraz stosunek manganu do siarki jako wzajemnie oddziałujące zmienne skrawalności.
Obok składu chemicznego należy podać obróbkę cieplną i stan mechaniczny. Należy uwzględnić wyżarzanie, normalizowanie, hartowanie i odpuszczanie, przesycanie, obróbkę wydzieleniową, ciągnienie lub walcowanie na zimno oraz zmierzoną wytrzymałość na rozciąganie, granicę plastyczności, wydłużenie i twardość. ASM Handbook wskazuje skład chemiczny, mikrostrukturę, poziom wytrzymałości, warunki skrawania, ciecze obróbkowe i materiał narzędzia jako wzajemnie oddziałujące czynniki kontrolne. Siarka może znacząco zmieniać zachowanie podczas skrawania w stopowych stalach do hartowania na wskroś, jednak bardziej miękka osnowa może również niezależnie zmniejszać siłę skrawania.
Dane dotyczące wtrąceń muszą opisywać ich typ, skład chemiczny, morfologię, rozkład wielkości i udział powierzchniowy. Należy podawać populacje MnS, oksysiarczków, tlenków, węglików, azotków, wtrąceń zawierających ołów, modyfikowanych wapniem lub zawierających pierwiastki ziem rzadkich, o ile zastosowana metoda pozwala je rozróżnić. Należy podać długość, szerokość, współczynnik wydłużenia lub współczynnik kształtu, średnicę zastępczą, gęstość liczbową oraz udział powierzchniowy, przedstawiając odrębne rozkłady dla cząstek wydłużonych i kulistych. Należy również określić orientację płaszczyzny zgładu: wzdłużną, poprzeczną lub poprzez grubość. Przekrój wzdłużny może zawyżać długość pasm, natomiast przekrój poprzeczny może lepiej odzwierciedlać pole przekroju.
ISO 4967:2026 określa metalograficzne oznaczanie wtrąceń niemetalicznych w walcowanych lub kutych wyrobach stalowych o „stopniu przerobu wynoszącym co najmniej 3”. Jej standardowa tablica wzorcowa nie ma pełnego zastosowania do stali automatowych, dlatego ocena według ISO 4967 nie powinna być przedstawiana jako kompletny opis inżynierii wtrąceń. Jest to pomiar przeprowadzony w określonym zakresie, a nie bezpośredni wskaźnik skrawalności. Gdy zagadnienie inżynierskie zależy od kształtu, składu chemicznego lub trójwymiarowego rozmieszczenia wtrąceń, należy zastosować analizę obrazu albo metodę uzupełniającą.
Na koniec należy opisać doświadczenie skrawania w zakresie wystarczającym do jego odtworzenia: rodzaj operacji, geometrię przedmiotu obrabianego, prędkość skrawania, posuw, głębokość skrawania, udział ostrza w skrawaniu, skrawanie przerywane lub ciągłe, materiał i gatunek narzędzia, geometrię narzędzia, przygotowanie krawędzi, powłokę narzędzia, rodzaj i sposób doprowadzania cieczy obróbkowej, sztywność obrabiarki oraz kryterium trwałości narzędzia. Należy rejestrować postać wióra, składowe siły skrawania, moc, chropowatość powierzchni, narost, a także miejsce zużycia. Zużycie powierzchni przyłożenia należy podawać wraz z metodą pomiaru i wartością graniczną; zużycie powierzchni natarcia, zużycie karbowe, wykruszenia i katastroficzne uszkodzenie nie powinny być ukrywane w jednej wartości „trwałości narzędzia”.
Porównania są uzasadnione tylko wtedy, gdy stan stali i warunki badań są zgodne. Jeżeli w jednym badaniu zastosowano węglik spiekany z powłoką i chłodzenie zalewowe, a w drugim węglik spiekany bez powłoki oraz skrawanie na sucho, rankingi wtrąceń mogą opisywać układy skrawania, a nie same stale. Nazwa gatunku rozpoczyna porównanie. Rzeczywista populacja wtrąceń i zmierzona odpowiedź podczas obróbki skrawaniem je kończą.
Ramy decyzyjne projektowania wtrąceń
Projektowanie wtrąceń rozpoczyna się od wymagań dotyczących obróbki skrawaniem, a nie od ustalonej zawartości siarki ani preferowanej liczby wtrąceń. Wtrącenie niemetaliczne nie jest automatycznie wadą w stali automatowej: o tym, czy wspomaga segmentację wióra, zmniejsza siłę skrawania, przyspiesza zużycie powierzchni przyłożenia czy inicjuje uszkodzenia zmęczeniowe, decydują jego skład, ilość, rozkład wielkości, morfologia oraz relacja z otaczającą osnową. Ta sama populacja wtrąceń może poprawiać jedną charakterystykę, a pogarszać inną.
To rozróżnienie oddziela pomiar od projektowania. ISO 4967:2026 określa mikrograficzne oznaczanie wtrąceń niemetalicznych w walcowanych lub kutych wyrobach stalowych o stopniu przerobu wynoszącym co najmniej 3, ale ostrzega, że jej standardowa tablica wzorcowa nie ma pełnego zastosowania do stali automatowych. Porównanie z tablicą może opisywać obecne wtrącenia, nie wskazując jednak, czy zapewniają one pożądane zachowanie podczas skrawania. Pomiary należy zatem dopasować do analizowanego zagadnienia: dwuwymiarowe współczynniki kształtu w przypadku obróbki skrawaniem, trójwymiarowe wymiary cząstek w analizie przełomów, udział powierzchniowy i odległości między wtrąceniami w ocenie zmęczenia oraz identyfikację składu lub fazy podczas kontroli tlenków i siarczków.
Ustal priorytet celu obróbki skrawaniem
Pierwszą decyzją jest określenie, która charakterystyka procesu skrawania ma największe znaczenie. Kontrola wióra, siła skrawania, zużycie powierzchni przyłożenia narzędzia, jakość powierzchni, trwałość zmęczeniowa, odporność korozyjna i stabilność wymiarowa nie wymagają tej samej populacji wtrąceń.
W przypadku kontroli wióra wydłużony siarczek manganu często jest skuteczny, ponieważ odkształca się wraz z przedmiotem obrabianym i sprzyja segmentacji. Stale SAE/AISI 11xx zawierają dodatek siarki, która tworzy nadmiarowe wtrącenia siarczku manganu, wspomagając łamanie wióra i zmniejszając tarcie w strefie skrawania. Stale SAE/AISI 12xx zawierają dodatkowo około 0,04–0,12% fosforu, który może zwiększać skrawalność poprzez kruchość osnowy i zmianę formowania wióra, chociaż fosfor wpływa również na udarność i spawalność. W stali ołowiowej, resiarkowanej, ołów może występować wraz z wtrąceniami siarczkowymi albo w postaci wolnych cząstek ołowiu; zarówno jego lokalizacja, jak i rozkład mają większe znaczenie niż nominalna zawartość ołowiu rozpatrywana w oderwaniu od pozostałych czynników.
Siła skrawania jest innym celem. W badaniu z 1995 roku Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel odnotowano wpływ na siłę skrawania w następującej kolejności: MnS, (Mn,Ca)S, MnS–RE2S3 oraz (Mn,Ca)S–RE2S3. W tym porównaniu wydłużone siarczki skuteczniej zmniejszały siłę skrawania niż siarczki kuliste. Wyniku tego nie należy jednak przekształcać w uniwersalną regułę. Wtrącenie zmniejszające siłę potrzebną do ścinania wióra może jednocześnie tworzyć mniej korzystne, ścierne lub adhezyjne warunki pracy narzędzia.
Zużycie powierzchni przyłożenia narzędzia może zmienić te preferencje. W tej samej serii opublikowanych prac siarczki kuliste skuteczniej ograniczały zużycie powierzchni przyłożenia niż siarczki wydłużone. Zaokrąglone wtrącenie powoduje mniej intensywną koncentrację naprężeń i może stanowić mniej szkodliwą nieciągłość na styku narzędzie–przedmiot obrabiany. Stale nierdzewne automatowe stanowią kolejny przykład: wtrącenia siarczkowe mogą działać na tym styku jak stałe środki smarne. Informacje British Stainless Steel Association dotyczące gatunków objętych normą BS EN 10088 wskazują na odmiany przeznaczone do obróbki skrawaniem, zawierające dodatki siarki w ilości 0,015% lub 0,030% dla niektórych gatunków stali nierdzewnej. Dodatki te nadal należy oceniać w odniesieniu do odporności na korozję wżerową, zmęczenie korozyjne i warunki eksploatacji.
Jakość powierzchni wymaga uwzględnienia wielkości wtrąceń, ich tendencji do wyrywania oraz osnowy otaczającej każdą cząstkę. Duży, wydłużony siarczek w pobliżu obrabianej powierzchni może pozostawić poszarpaną jamę, nawet jeśli poprawia łamanie wióra. Drobna, równomiernie rozłożona populacja może zapewnić czystszą powierzchnię, lecz nie doprowadzić do łamania wióra przy wybranym posuwie i głębokości skrawania. W ilościowym badaniu z 1995 roku, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, wskaźnik skrawalności „zmieniał się od 200% do 100% wraz ze współczynnikiem kształtu wtrąceń siarczkowych”; dla skrawalności stali automatowych wskazano preferencję dla globoidalnych wtrąceń siarczku manganu. Zakres liczbowy pokazuje, dlaczego współczynnik kształtu należy mierzyć, a nie wnioskować o nim na podstawie zawartości siarki.
Udział powierzchniowy również wymaga ostrożnej interpretacji. Większa liczba wtrąceń może zwiększać segmentację wióra, jednak nadmierny udział powierzchniowy zmniejsza ciągłą, przenoszącą obciążenia objętość osnowy stalowej i może pogarszać wytrzymałość zmęczeniową lub ciągliwość w kierunku poprzecznym. Odległości między wtrąceniami, ich skupiska oraz ukierunkowanie wynikające z walcowania mogą mieć takie samo znaczenie jak średnia średnica. Mały średni rozmiar wtrąceń nie gwarantuje niskiego ryzyka, jeżeli pasmo cząstek jest skoncentrowane wzdłuż kierunku walcowania.
Zrównoważ skrawalność z właściwościami użytkowymi
Po zdefiniowaniu celu obróbki skrawaniem inżynier musi ustalić ograniczenia wynikające z warunków eksploatacji. Siarka, ołów, selen, tellur, fosfor, azot, stosunek manganu do siarki oraz odpowiednie specyfikacje ASTM są traktowane w materiałach z sympozjum ASTM International Additives to Steel and Iron for Improved Machinability jako wzajemnie oddziałujące zmienne projektowe skrawalności. Nie należy ich dobierać jako niezależnych docelowych parametrów składu chemicznego.
Osnowa może dominować nad wynikiem. ASM Handbook wskazuje skład chemiczny, mikrostrukturę, poziom wytrzymałości, warunki skrawania, ciecze obróbkowe i materiał narzędzia jako wzajemnie oddziałujące czynniki kontrolujące skrawalność; siarka może znacząco wpływać na zachowanie podczas obróbki skrawaniem stopowych stali ulepszanych cieplnie. Niskowęglowa stal resiarkowana w stanie miękkim, wyżarzonym nie będzie zachowywać się tak samo jak stal o tym samym nominalnym składzie chemicznym po hartowaniu i odpuszczaniu. Wyższa wytrzymałość może zwiększać siłę skrawania i zużycie narzędzia, natomiast twardsza osnowa może ograniczać odkształcanie siarczków i zmieniać pozorną wartość wtrącenia wydłużonego. Dlatego wraz z danymi dotyczącymi wtrąceń należy rejestrować obróbkę cieplną, wcześniejsze odkształcenie na zimno, wielkość ziaren i pasmowość.
Obróbka wapniowa pokazuje, dlaczego skład chemiczny i morfologię należy rozpatrywać łącznie. Wapń może modyfikować wtrącenia tlenkowe oraz wpływać na skład i kształt siarczków. Termodynamiczne prognozowanie podziału wapnia między tlenki i siarczki wspiera kontrolę procesu, ale przewidywany bilans faz nie zastępuje badania gotowego wyrobu. Praktyka odlewania, odtlenianie, krzepnięcie, stopień przerobu podczas walcowania i chłodzenie decydują o tym, czy zamierzone cząstki pozostaną drobne i rozproszone, czy też staną się duże, skupione i ukierunkowane.
Wymagania eksploatacyjne mogą wykluczyć rozwiązanie korzystne z punktu widzenia obróbki skrawaniem. Siarczki mogą poprawiać wydajność toczenia, a jednocześnie stanowić miejsca inicjacji pęknięć zmęczeniowych, szczególnie gdy są wydłużone w kierunku walcowania. W stali nierdzewnej dodatki siarki mogą zmniejszać odporność korozyjną, jeżeli wtrącenia siarczkowe naruszają pasywną powierzchnię lub sprzyjają korozji miejscowej. Stabilność wymiarowa również może ulec pogorszeniu, gdy współwystępują naprężenia resztkowe, anizotropowe odkształcenie wtrąceń i odkształcenia po obróbce cieplnej. Mała siła skrawania nie zrekompensuje niestabilności wymiarowej elementu podczas odprężania ani jego zniszczenia w warunkach obciążeń cyklicznych.
Ramy decyzyjne
- Określ reakcję decydującą Wybierz kontrolę wióra, siłę skrawania, zużycie powierzchni przyłożenia, wykończenie powierzchni, trwałość zmęczeniową, odporność korozyjną lub stabilność wymiarową.
- Wybierz projekt wtrąceń Określ chemię wtrąceń, morfologię, rozkład wielkości, udział powierzchniowy i granice orientacji.
- Potwierdź osnowę i stan materiału Zapisz gatunek, poziom wytrzymałości, stan po walcowaniu, obróbkę cieplną i mikrostrukturę.
- Sprawdź ograniczenia eksploatacyjne Oceń zmęczenie, korozję, udarność, spawalność, czystość metalurgiczną i wymagania wymiarowe.
- Zweryfikuj reprezentatywne skrawanie Zastosuj narzędzia, prędkości, posuwy, głębokość skrawania, chłodziwo i stan przedmiotu obrabianego odpowiadające warunkom produkcji.
- Zmierz reakcję decydującą Podaj dane dotyczące siły, postaci wióra, zużycia, chropowatości, zmiany wymiarów lub trwałości eksploatacyjnej zamiast ogólnej oceny wtrąceń.
Praktyczna sekwencja decyzyjna jest zatem następująca:
1. Określ charakterystykę decydującą: kontrolę wióra, siłę skrawania, zużycie powierzchni przyłożenia narzędzia, jakość powierzchni, trwałość zmęczeniową, odporność korozyjną lub stabilność wymiarową. 2. Dobierz projekt wtrąceń: wybierz chemię siarczkową, tlenkową, zawierającą ołów, modyfikowaną wapniem lub zawierającą pierwiastki ziem rzadkich, a następnie określ dla danej charakterystyki dopuszczalną morfologię, rozkład wielkości, udział powierzchniowy i ukierunkowanie. 3. Potwierdź osnowę i stan materiału: zapisz gatunek, oznaczenie normowe, zawartość węgla i dodatków stopowych, strukturę ziarnistą, poziom wytrzymałości, stan po walcowaniu i obróbkę cieplną. 4. Sprawdź ograniczenia eksploatacyjne: porównaj proponowaną populację wtrąceń z wymaganiami dotyczącymi zmęczenia, korozji, udarności, spawalności, czystości i stabilności wymiarowej. 5. Zweryfikuj rozwiązanie w reprezentatywnych warunkach skrawania: zastosuj rzeczywisty materiał i geometrię narzędzia, prędkość skrawania, posuw, głębokość skrawania, chłodziwo, sposób mocowania przedmiotu oraz warunki obróbki cieplnej odpowiadające produkcji. 6. Zmierz charakterystykę, która zadecydowała o wyborze: rejestruj siłę, postać wióra, szybkość zużycia powierzchni przyłożenia, chropowatość powierzchni, zmianę wymiarów lub dane dotyczące trwałości eksploatacyjnej, zamiast polegać na ogólnej ocenie wtrąceń.
Kształt wtrąceń należy dobierać względem konkretnej reakcji, ponieważ wydłużone i kuliste siarczki mogą sprzyjać różnym wynikom obróbki skrawaniem. Strong evidence
Nie istnieje uniwersalny kształt wtrącenia optymalny dla każdej charakterystyki. Wydłużone MnS może sprzyjać łamaniu wióra i zmniejszać siłę skrawania; siarczki kuliste mogą ograniczać zużycie powierzchni przyłożenia; mniejsza populacja wtrąceń może chronić trwałość zmęczeniową, jednocześnie zmniejszając tolerancję procesu obróbki skrawaniem. Projektowanie wtrąceń jest skuteczne tylko wtedy, gdy wydajność produkcji i właściwości eksploatacyjne zostaną uzgodnione w ramach tej samej specyfikacji.
Źródła
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html