




ما الذي يعنيه الفولاذ سهل التشغيل آليًا في الواقع؟
مقاييس استجابة قابلية التشغيل الآلي
- تكوّن الرايش مدى سهولة إنتاج المادة رايشًا قصيرًا يمكن التحكم فيه.
- قوة القطع القوة المتولدة عند سرعة، وتغذية، وعمق قطع، وظروف أداة محددة.
- تآكل الأداة معدل تآكل السطح الخلفي، أو التآكل الحفري، أو التشرخ، أو أي تلف آخر.
- سلامة السطح ما إذا كانت الخشونة، والتمزق، والإجهاد المتبقي، والتلف القريب من السطح تظل مقبولة.
الفولاذ سهل التشغيل آليًا هو الفولاذ الذي يعطي استجابة مواتية للتشغيل الآلي في ظل ظروف محددة. ولا يُعرَّف بمحتوى الكبريت وحده، ولا بوجود شوائب معينة يُنظر إليها بمعزل عن غيرها. ويتطلب التقييم المفيد معرفة كيفية تكوّن الرايش في المادة، ومقدار قوة القطع التي تولدها، وسرعة تآكل الأداة، وما إذا كان السطح المشغَّل يحتفظ بسلامة مقبولة عند سرعة القطع، ومعدل التغذية، وعمق القطع، وظروف سائل التبريد، وهندسة الأداة المحددة.
ويكتسب هذا التعريف أهميته لأن قابلية التشغيل الآلي خاصية منظومية. ويحدد دليل ASM Handbook التركيب الكيميائي، والبنية المجهرية، ومستوى المقاومة، وظروف القطع، وسوائل القطع، ومادة الأداة بوصفها عوامل متفاعلة تتحكم في هذه القابلية. ويمكن أن يؤدي تغيير أي عامل منها إلى تغيير ترتيب فولاذين من حيث قابلية التشغيل الآلي. فقد يتصرف نوع فولاذ مضاف إليه الكبريت، ويُشغَّل بسهولة باستخدام لوح قطع من الكربيد عند سرعة متوسطة، بطريقة مختلفة عند استخدام فولاذ عالي السرعة، أو أداة مصقولة وحادة، أو قطع متقطع، أو عملية جافة. وحتى ضمن الصهيرة الواحدة، يمكن أن تنتج المادة المطبَّعة، أو المسحوبة على البارد، أو المقسَّاة والمراجَعة، رايشًا مختلفًا ومعدلات تآكل مختلفة.
| عائلة الفولاذ أو المتغير | الدور المتعلق بقابلية التشغيل الآلي | المقايضة الرئيسية |
|---|---|---|
| SAE/AISI 11xx | الكبريت المضاف يُكوّن شوائب زائدة من MnS | قد ينشأ عن ذلك انخفاض في المطيلية العرضية ومقاومة الكلال |
| SAE/AISI 12xx | الكبريت المضاف مع نحو 0.04–0.12% من الفوسفور | تحسّن تكسر الرايش مع احتمال انخفاض المطيلية والمتانة |
| الفولاذ المحتوي على الرصاص والمعاد كبريتته | قد يوجد الرصاص مع الكبريتيدات أو على هيئة جسيمات رصاص حرة | مخاوف التعرض، وإعادة التدوير، واللحام، والبيئة |
| الفولاذ غير القابل للصدأ سهل التشغيل الآلي | تعدّل إضافات الكبريت المضبوطة تجمعات الكبريتيدات | احتمال زيادة قابلية التآكل النُقَطي وانخفاض الخواص العرضية |
لذلك يُعد الكبريت متغيرًا تصميميًا، وليس تصنيفًا عالميًا لقابلية التشغيل الآلي. ففي فولاذ SAE/AISI من سلسلة 11xx، يتحد الكبريت المضاف أساسًا مع المنغنيز لتكوين كبريتيد المنغنيز الزائد، أو MnS. ويمكن لهذه الشوائب أن تضعف الرايش موضعيًا، وتشجع على تجزئته، وتقلل ظروف التلامس عند السطح الفاصل بين الأداة والرايش. أما فولاذ SAE/AISI من سلسلة 12xx فيضيف الفوسفور أيضًا؛ إذ يورد كتاب Carbon and Alloy Steels ضمن Mechanical Engineers’ Handbook (2022) نسبة فوسفور تقارب 0.04–0.12% لهذه العائلة. ويمكن للفوسفور أن يساعد في تكسير الرايش ويرفع الصلادة، لكن يجب النظر إلى تأثيره جنبًا إلى جنب مع بنية المصفوفة، والمطيلية، وخصائص الخدمة المستهدفة.
تعتمد قابلية التشغيل الآلي على تفاعل متغيرات الكيمياء، والمصفوفة، والمعالجة، والقطع، وليس على محتوى الكبريت وحده. Strong evidence
يتعامل مجلد الندوة الصادر عن ASTM بعنوان Additives to Steel and Iron for Improved Machinability (2024) مع الكبريت، والرصاص، والسيلينيوم، والتيلوريوم، والفوسفور، والنيتروجين، ونسبة المنغنيز إلى الكبريت، ومواصفات ASTM، بوصفها متغيرات في تصميم قابلية التشغيل الآلي. وهذا التصور أدق من القول إن «زيادة الكبريت تعني تشغيلًا آليًا أسهل». فمحتوى الكبريت يغير مجموعة الشوائب المحتملة، في حين يحدد توافر المنغنيز، والتحكم في الأكسجين، ومعالجة الكالسيوم، وإضافات العناصر الأرضية النادرة، والتصلب، والدرفلة، والمعالجة الحرارية، الشكل الفعلي الذي تتحول إليه تلك المجموعة.
هندسة الشوائب التحكم المتعمد في كيمياء الشوائب غير المعدنية، وكميتها، وتوزيع أحجامها، وشكلها، وترتيبها المكاني من خلال صناعة الفولاذ ومعالجته.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
تعني هندسة الشوائب ضبط تركيب الشوائب، وكميتها، وتوزيع أحجامها، وشكلها الهندسي، من خلال متغيرات صناعة الفولاذ ومعالجته. غير أن القياس لا يساوي الهندسة. تحدد ISO 4967:2026 طريقة التحديد المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة ذات «نسبة اختزال لا تقل عن 3»، لكن المواصفة تحذر أيضًا من أن مخططها المرجعي لا ينطبق بالكامل على الفولاذ سهل القطع. ويمكن لتصنيف قائم على مخطط أن يصف حقلًا من الشوائب دون أن يكشف ما إذا كانت تلك الجسيمات تحقق تجزئة الرايش المطلوبة، أو عمر الأداة، أو جودة السطح. ويجب أن تتطابق الخاصية المقاسة مع السؤال الهندسي المطروح.
قابلية التشغيل الآلي خاصية منظومية، وليست نسبة كبريت
بنى المصفوفة وتأثيراتها
- الفريت
- مصفوفة لينة نسبيًا يمكن أن تدعم انسيابًا لدنًا أسهل، لكنها قد تشجع الالتصاق في بعض الظروف.
- البيرليت
- بنية من الفريت والأسمنتيت، يؤثر مقدار مقاومتها وتباعدها في مقاومة القطع.
- المارتنسيت
- مصفوفة صلبة يمكن أن ترفع قوة القطع والتآكل الكاشط للأداة.
- البينيت
- بنية متحولة تؤثر مقاومتها وتشكلها في مقاومة القص.
- البنى المراجَعة
- مصفوفات معالجة حراريًا تعدّل صلابتها ومتانتها وحالة الكربيدات فيها سلوك الشوائب أثناء القطع.
تحدد المصفوفة البيئة الميكانيكية التي تعمل فيها الشوائب. فالفيريت، والبرليت، والمارتنسيت، والباينيت، والبنى المراجَعة، تقدم مستويات مختلفة من مقاومة الجريان اللدن، وميولًا مختلفة إلى تكوّن الحافة المتراكمة. ويؤثر مستوى المقاومة والصلادة في قوة القطع، بينما تؤثر المتانة في مطيلية الرايش وطريقة انتشار الشقوق خلاله. وقد يحتوي الفولاذ على مجموعة شوائب معززة لقابلية التشغيل الآلي، لكنه مع ذلك يتطلب قوة عالية لأن مصفوفتَه قوية أو تتصلب بالتشوه.
ولهذا يجب فصل قابلية التشغيل الآلي عن مقاومة الشد، والصلادة، والمتانة، وأداء الكلال، ومقاومة التآكل. فانخفاض قوة القطع لا يثبت ارتفاع مقاومة الكلال. كما أن انفصال الرايش بسهولة لا يثبت كفاية متانة الكسر. وقد تكون درجة من الفولاذ غير القابل للصدأ سهل التشغيل آليًا أكثر من درجة مرتبطة بها منخفضة الكبريت، في حين تقلل كبريتيداتها مقاومة التآكل النُّقَري أو تغير المطيلية في الاتجاه العرضي. وتصف قابلية التشغيل الآلي استجابة التصنيع؛ ولا تحل محل مواصفة الخصائص المطلوبة للمكوّن.
| مجموعة الشوائب | تأثير التشغيل الآلي المُبلّغ عنه | الاستجابة المفضلة |
|---|---|---|
| MnS | مُدرج في مقارنة قوة القطع المُبلّغ عنها | المجموعة المرجعية |
| (Mn,Ca)S | مُدرج في مقارنة قوة القطع المُبلّغ عنها | كيمياء معدّلة بالكالسيوم |
| MnS–RE2S3 | مُدرج في مقارنة قوة القطع المُبلّغ عنها | مجموعة محتوية على عناصر أرضية نادرة |
| (Mn,Ca)S–RE2S3 | مُدرج في مقارنة قوة القطع المُبلّغ عنها | مجموعة محتوية على الكالسيوم والعناصر الأرضية النادرة |
ينتج عن شكل الكبريتيدات وكيميائها مفاضلات مختلفة. وقد أبلغت دراسة نُشرت عام 1995 بعنوان Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel عن تأثيرات في قوة القطع بالترتيب MnS، و(Mn,Ca)S، وMnS–RE2S3، و(Mn,Ca)S–RE2S3. وخفضت الكبريتيدات الممدودة قوة القطع بفاعلية أكبر، في حين خفضت الكبريتيدات الكروية تآكل السطح الجانبي للأداة بفاعلية أكبر. وترفض هذه النتيجة النظر إلى قابلية التشغيل الآلي باعتبارها درجة واحدة؛ فقد لا تكون مجموعة الشوائب التي تخفض القوة بأكبر قدر هي المجموعة التي تحافظ على حافة الأداة.
وأفادت دراسة كمية مستقلة من جامعة لييج بعنوان Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) عن مؤشر لقابلية التشغيل الآلي «تراوح بين 200% و100% مع نسبة شكل شوائب الكبريتيد». وفضّلت الدراسة شوائب كب sulfيد المنغنيز الغلوبويدية لتحقيق قابلية تشغيل آلي حر. ويمكن أن تكون نسبة الشكل، والكسر المساحي، والمسافات البينية، والاتجاه، مهمة بقدر أهمية الكبريت الاسمية. إذ تعمل الدرفلة على إطالة الكبريتيدات على امتداد اتجاه التشغيل، ولذلك يمكن أن يكشف التشغيل الموازي لذلك الاتجاه والتشغيل العرضي له عن هندسات مختلفة للشوائب.
وتوفر معالجة الكالسيوم إحدى طرق التحكم في هذه الهندسة والكيمياء. إذ يمكن للكالسيوم تعديل شوائب الأكسيد والتأثير في تكوّن الكبريتيدات، في حين يساعد التنبؤ الدينامي الحراري بتوزيع الكالسيوم بين الأكاسيد والكبريتيدات في توجيه المجموعة الناتجة. ولا يتمثل الهدف ببساطة في تعظيم حجم الشوائب. فقد تضر الجسيمات المفرطة الحجم، أو الخشنة، أو المتجمعة، أو ضعيفة الترابط، بأداء الكلال وجودة السطح.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
ويوضح الفولاذ المضاف إليه الرصاص والمعاد كبريته آلية أخرى. فقد يوجد الرصاص مع شوائب الكبريتيد أو في صورة جسيمات رصاص حرة، مما يقلل الاحتكاك ويساعد على انفصال الرايش. وفي أنواع الفولاذ غير القابل للصدأ سهلة التشغيل آليًا، يمكن لشوائب الكبريتيد أن تعمل بوصفها «مواد تزليق صلبة عند السطح الفاصل بين الأداة وقطعة الشغل»، وفقًا لما وصفته الجمعية البريطانية للفولاذ غير القابل للصدأ في عام 2024. وتسمح BS EN 10088 بمتغيرات قابلة للتشغيل الآلي مع إضافات كبريت بنسبة 0.015% أو 0.030% لبعض الدرجات. وتغير هذه الإضافات سلوك التشغيل الآلي، لكنها تتطلب أيضًا تقييم التآكل، وقابلية اللحام، والمطيلية، والأضرار المرتبطة بالشوائب.
تكوّن الرايش، وقوة القطع، وتآكل الأداة، وسلامة السطح
استجابات التشغيل الآلي التي ينبغي تسجيلها
- طول الرايش يشير إلى سلوك التحكم في الرايش ومخاطر إخلائه.
- قوة القطع تحدد كميًا مقاومة تكوّن الرايش في ظل ظروف محددة.
- شريط تآكل السطح الخلفي يتتبع التآكل على وجه الخلوص.
- عمق التآكل الحفري يتتبع التآكل على وجه الجرف.
- خشونة السطح تقيس نسيج السطح المشغَّل الناتج.
- التلف المعدني يكشف التمزق، والمادة الملطخة، والطبقات البيضاء أو المعاد تقسيها، والعيوب القريبة من السطح.
تكون القطع القصيرة من الرايش مفيدة لأنها تقلل التشابك، ومشكلات الإخلاء، والانقطاعات حول منطقة القطع. ويمكن لجسيمات MnS أن تبدأ القص موضعيًا، وتقطع استمرارية الرايش، وتقلل مساحة التلامس الفعلية بين الرايش والأداة. غير أن الرايش القصير ليس إلا نتيجة واحدة؛ فقد يعطي تآكل الأداة وحالة السطح صورة مختلفة.
يتطور التآكل الجانبي عندما تحتك الأداة بالسطح المشغَّل حديثًا، في حين يتطور التآكل الحفري على الوجه الأمامي للأداة تحت تأثير تلامس الرايش الساخن والمنزلق. ويمكن أن تعمل الالتصاقية، والسحج، والانتشار، والتليين الحراري، والتفاعلات الكيميائية معًا. وقد تؤدي شوائب تخفض قوة القطع مع ذلك إلى تعزيز التآكل السحجي إذا احتوت على مادة أكسيدية صلبة، أو قد تغير التلامس الحراري بحيث تصل الحافة إلى درجة حرارة غير ملائمة. ويمكن للكبريتيدات الكروية أن تخفض التآكل الجانبي بفاعلية أكبر من الكبريتيدات الممدودة، حتى عندما تولد الأخيرة قوة قطع أقل.
تشمل سلامة السطح الخشونة، والإجهاد المتبقي، والتشوه اللدن، والتمزق، والمادة الملطخة أو الممسوحة، والطبقات البيضاء أو المعاد تقسيها، والشوائب القريبة من السطح التي تُسحب من المصفوفة. وقد يولد الفولاذ رايشًا مكسورًا بانتظام، لكنه يترك في الوقت نفسه علامات تمزق أو إجهادًا متبقيًا شدّيًا. وتحدد سرعة القطع، ومعدل التغذية، ونصف قطر أنف الأداة، وتجهيز الحافة، وكيمياء سائل التبريد، ومادة الأداة، ما إذا كانت فائدة الشوائب ستبقى ظاهرة على السطح.
ولذلك يجب أن تحدد اختبارات التشغيل الآلي ظروفها ومقاييس الاستجابة الخاصة بها. فقوة القطع، وطول الرايش، وشريط التآكل الجانبي، وعمق التآكل الحفري، وعمر الأداة، والخشونة، والضرر السطحي الميتالوغرافي، هي قياسات مختلفة. ولا يتنبأ أي تصنيف منفرد للشوائب بها جميعًا. فالفولاذ سهل التشغيل آليًا يعني سلوكًا هندسيًا في ظل منظومة تشغيل آلي محددة، وليس رقمًا لمحتوى الكبريت مطبوعًا ضمن تعيين الدرجة.
لماذا تهمّ الشوائب أثناء القطع

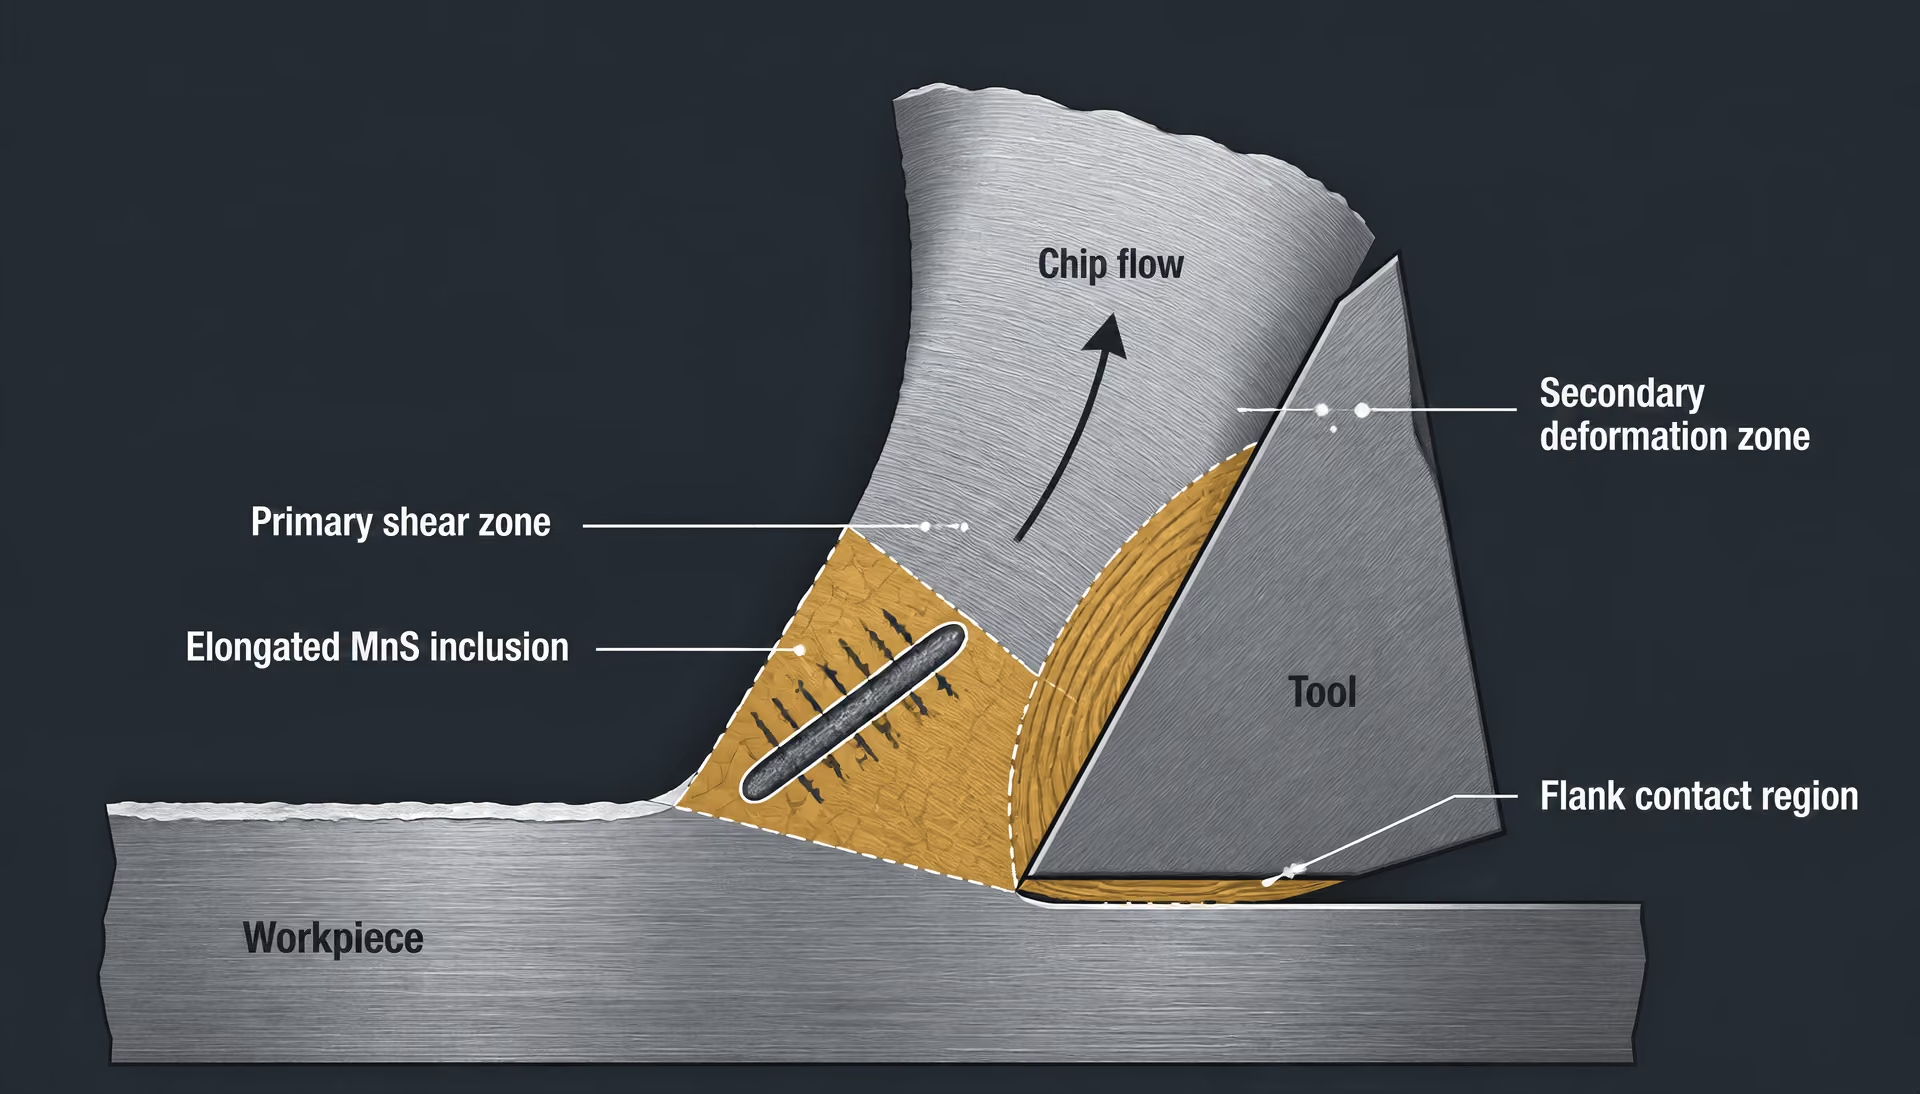
واجهة الأداة–الرايش–قطعة الشغل
القطع هو تشوّه متمركز، وليس مجرد إزالة بسيطة للمادة. تحول منطقة قص أولية ضيقة قطعةَ الشغل إلى رايش، بينما تتطور منطقة تشوّه ثانوية حيث ينزلق الرايش عبر سطح الميل. وتقع منطقة تماس ثالثة بين سطح خلوص الأداة والسطح المشغَّل حديثًا. تكون الضغوط ودرجات الحرارة ومعدلات الانفعال وسرعات الانزلاق مرتفعة في المناطق الثلاث جميعًا، ولذلك يمكن للتغيرات الصغيرة في البنية الموضعية للفولاذ أن تغيّر قوة القطع وتدفق الحرارة وشكل الرايش والحافة المتراكمة وتآكل الأداة.
تكتسب شوائب الكبريتيد أهمية لأنها تقطع مصفوفة الفولاذ داخل مناطق الانفعال الشديد هذه. ففي أنواع الفولاذ SAE/AISI 11xx، يتحد الكبريت المضاف أساسًا مع المنغنيز لتكوين كبريتيد المنغنيز الزائد، الذي يُكتب عادةً MnS. وتكون الشائبة أكثر ليونة وقابلية للتشوه من مصفوفة الفيريت أو البرليت أو المارتنسيت المحيطة بها، رغم أن سلوكها يعتمد بدرجة كبيرة على درجة الحرارة ومعدل الانفعال ومتانة المصفوفة. وعندما تمر حافة القطع عبر المادة، يمكن لجسيم MnS ممدود أن يتشوه، أو ينفصل عن المصفوفة، أو يشكّل مسارًا ضعيفًا يتركز على امتداده القص الموضعي. وعندئذ يلزم قدر أقل من القوة لدفع منطقة القص إلى الأمام مقارنةً بما يلزم في منطقة مماثلة من مصفوفة خالية من الشوائب.
تصف الجمعية البريطانية للفولاذ المقاوم للصدأ ومعهد النيكل الكبريتيدات الموجودة في أنواع الفولاذ المقاوم للصدأ سهلة التشغيل بأنها مكوّنات نشطة في التشغيل، لا مجرد ملوثات غير مرغوبة. وهذا التمييز مهم. فالكبريت لا يعمل وفق آلية واحدة عامة، كما أن الشائبة لا تكون مفيدة لمجرد وجودها. إذ تتحكم كيمياؤها وشكلها وحجمها وتباعدها وكسر مساحتها واتجاهها ومدى ترابطها بالمصفوفة جميعًا في ما تواجهه حافة القطع. كما أن حالة المصفوفة مهمة بالقدر نفسه: فقد تستجيب مصفوفة أوستنيتية صلبة ومتصلدة بالتشغيل بطريقة مختلفة تمامًا عن مصفوفة فيريتية أو برليتية أكثر ليونة.
وجه الجرف سطح الأداة الذي ينساب فوقه الرايش أثناء القطع.
عند سطح الميل، قد تؤدي الكبريتيدات المتكسرة ونواتج التفاعل الغنية بالكبريت إلى تقليل الالتصاق بين الرايش والأداة. وتصف الجمعية البريطانية للفولاذ المقاوم للصدأ تحديدًا شوائب الكبريتيد في أنواع الفولاذ المقاوم للصدأ سهلة التشغيل بأنها قادرة على العمل كمواد تشحيم صلبة عند واجهة الأداة–قطعة الشغل. وهذا لا يعني أن كل كبريتيد يُنشئ غشاءً تشحيميًا متصلًا. فالتأثير يعتمد على وصول الشوائب إلى سطح التماس، وعلى ما إذا كانت تتشوه أو تنكسر، وكذلك على مادة الأداة وسرعة القطع والتغذية وعمق القطع وسائل القطع. وتوفر أداة كربيدية تقطع جافًا بسرعة عالية بيئة كيميائية وحرارية مختلفة عن أداة مطلية تعمل مع سائل تبريد غزير.
يوفر الفولاذ المعاد كبريتته المحتوي على الرصاص مثالًا آخر على السلوك المعتمد على الكيمياء. فقد يوجد الرصاص مع شوائب الكبريتيد أو على هيئة جسيمات رصاص حرة. ويمكن لهذه المكوّنات أن تخفض الالتصاق البيني وتساعد على انفصال الرايش، لكنها تغيّر أيضًا مجموعة الشوائب واستجابة السطح تحت الضغط. ويتعامل وصف الندوة التي نظمتها ASTM International في عام 2024 مع الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت ومواصفات ASTM السارية بوصفها متغيرات متفاعلة في تصميم قابلية التشغيل. وهذا إطار أدق من إسناد فائدة ثابتة في قابلية التشغيل إلى الكبريت وحده.
وينطبق الأمر نفسه على درجات الفولاذ المقاوم للصدأ. إذ تسمح المواصفة BS EN 10088 بإنتاج أصناف قابلة للتشغيل بإضافات كبريت مقدارها 0.015% أو 0.030% لبعض الدرجات. وتصف هذه الحدود تركيبة كيميائية مضبوطة للدرجة، لكنها لا تضمن تطابق عمر الأداة أو شكل الرايش في جميع الصهرات وعمليات التشغيل. ويمكن لمعالجة الكالسيوم أن تعدّل كيمياء الأكاسيد والكبريتيدات ومورفولوجيتها؛ كما يساعد التنبؤ الديناميكي الحراري بتوزيع الكالسيوم بين الأكاسيد والكبريتيدات صانعي الفولاذ على استهداف مجموعة من الشوائب تختلف في سلوكها عن MnS الممدود العادي.
ولذلك يحتاج قياس الشوائب إلى غرض محدد. تحدد المواصفة ISO 4967:2026 القياس المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة ذات «نسبة اختزال لا تقل عن 3»، لكنها تحذر أيضًا من أن مخططها المرجعي القياسي لا ينطبق بالكامل على أنواع الفولاذ سهل القطع. فقد يصف تصنيف المخطط درجة النظافة وفق ظروف الطريقة، لكنه يفشل في التنبؤ بالتحكم في الرايش أو بتآكل سطح الخلوص. وقد يتطلب القياس الهندسي ذي الصلة بدلًا من ذلك تحديد الشكل المورفولوجي ثلاثي الأبعاد، أو تباعد الشوائب، أو كسر المساحة، أو اتجاهها بالنسبة إلى اتجاه القطع.
تجزؤ الرايش والتشحيم وبدء التشقق
يمكن لكبريتيد ممدود أن يساعد على كسر الرايش بجعل التشوه غير متجانس. فمع تقدم منطقة القص الأولية، لا تحمل الشائبة والمصفوفة المحيطة بها الانفعال بالطريقة نفسها. وقد يتمدد الجسيم مع اتجاه الدرفلة، أو ينكسر عند طرفيه، أو ينفصل عن المصفوفة. وتُنشئ هذه الأحداث تركّزات موضعية للإجهاد. وبعد ذلك يمكن لشرائط القص المتجاورة أن تترابط عبر الرايش، فتنتج مقاطع منفصلة بدلًا من شريط واحد مستمر. وتقلل الرايشات الأقصر من التشابك وتحد من المدة التي تبقى فيها مادة الرايش الساخنة ملامسةً للأداة.
غير أن بدء التشقق ليس مرغوبًا تلقائيًا. فقد تؤدي مجموعة كبيرة أو متقاربة التباعد من الشوائب إلى إحداث انقطاعات شديدة في السطح المشغَّل، وتعزيز تفتت الحافة، أو خفض المطيلية العرضية. وقد تقاوم الشائبة الكروية الاستطالة وتنتج مسارًا مختلفًا للتشقق عن جسيم MnS طويل خيطي. كما أن الاتجاه مهم: فقد تساعد شائبة محاذية لاتجاه القطع على شطر الرايش، في حين أن الشائبة نفسها، عند النظر إليها عبر طولها، قد تتفاعل بقوة أكبر مع حافة الأداة وتترك عيبًا.
أفادت دراسة عام 1995، بعنوان Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel، بتأثيرات على قوة القطع بالترتيب MnS، ثم (Mn,Ca)S، ثم MnS–RE2S3، ثم (Mn,Ca)S–RE2S3. وتوضح النتيجة سبب عدم كفاية وصف «محتوى الكبريتيد». فقد غيّرت الكبريتيدات المحتوية على العناصر الأرضية النادرة والكالسيوم الاستجابة من خلال التركيب والمورفولوجيا، لا من خلال كمية الكبريت في الصهرة فحسب. وفي العمل نفسه، خفضت الكبريتيدات الممدودة قوة القطع بفاعلية أكبر، في حين خفضت الكبريتيدات الكروية تآكل سطح خلوص الأداة بفاعلية أكبر. ولذلك قد تختلف مجموعة الشوائب التي تجعل قص الرايش أسهل عن المجموعة التي تحمي سطح الخلوص.
وأفادت دراسة كمية منفصلة من جامعة لييج، بعنوان Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995)، بأن مؤشر قابلية التشغيل «تراوح من 200% إلى 100% مع نسبة شكل شوائب الكبريتيد». وفضّلت الدراسة شوائب كبريتيد المنغنيز الكروية لقابلية التشغيل في الفولاذ سهل القطع. ويُعد التوتر الظاهري مع نتائج القوة والتآكل مفيدًا للتوضيح: فقابلية التشغيل مجموعة من الاستجابات، وليست خاصية عددية واحدة. فقد تصنّف قوة القطع وقابلية كسر الرايش وجودة السطح وتآكل التجويف وتآكل سطح الخلوص وتلف حافة الأداة الفولاذ نفسه بترتيبات مختلفة.
تضيف أنواع الفولاذ SAE/AISI 12xx نحو 0.04–0.12% من الفوسفور، الذي يمكن أن يؤثر في متانة المصفوفة والتقصف وانكسار الرايش إلى جانب مجموعة الشوائب الغنية بالكبريت. ثم تحدد ظروف القطع الآليةَ المهيمنة. فقد تؤدي تغذية عالية إلى فرض بدء التشقق عبر الشوائب؛ وقد تجعل سرعة القطع العالية الانتشار والالتصاق والتآكل الحراري أكثر أهمية؛ كما قد تستغل هندسة حادة واجهات الشائبة–المصفوفة الضعيفة، في حين قد تسحق حافة غير حادة الشوائب من دون تحقيق تجزؤ نظيف للرايش.
تعني هندسة الشوائب التحكم في التركيب والكمية وتوزيع الأحجام والمورفولوجيا من خلال متغيرات صناعة الفولاذ ومعالجته. وهي لا تعادل عدّ الجسيمات الداكنة في مقطع مصقول. والسؤال المفيد هو ما إذا كانت مجموعة الشوائب المصمَّمة تنتج سلوك الكسر والتشحيم المطلوبين لمصفوفة ومادة أداة وسائل قطع ونظام قطع محددة. فقد تؤدي إضافة الكبريت إلى خفض القوة في عملية ما، وإلى تسريع تلف الأداة أو تمزيق السطح في عملية أخرى. وهذا السلوك المشروط هو سبب أهمية الشوائب أثناء القطع.
هندسة الشوائب: من ضبط العيوب إلى التصميم الوظيفي
تتعامل هندسة الشوائب مع الشوائب غير الفلزية بوصفها مكوّنات مصمَّمة في الفولاذ، لا بوصفها ملوِّثات ينبغي التخلص منها بأي ثمن. ويتمثل الهدف في ضبط تركيب الشوائب وكميتها وتوزيع أحجامها وشكلها، بحيث يحقق الفولاذ توليفة محددة من قابلية التشغيل الآلي، ومقاومة الكلال، والمتانة، والنقاوة، ومقاومة التآكل، والثبات الأبعادي. ويختلف هذا الهدف عن قياس الشوائب. فالقياس يسأل عما هو موجود وبأي كمية؛ أما الهندسة فتسأل عما إذا كانت المجموعة المرصودة تحقق النتيجة المطلوبة في ظل حالة خدمة أو قطع معينة.
وتتضح أهمية هذا التمييز أكثر ما تتضح في درجات الفولاذ سهلة التشغيل الآلي. فقد تكون الشائبة التي تقطع الرايش، أو تخفض قوة القطع، أو توفر مسارًا ضعيفًا لبدء الشقوق، مفيدة أثناء الخراطة لكنها ضارة تحت التحميل الدوري. ولذلك لا تُعد الشوائب الحاوية على الكبريت مجرد ملوِّثات. فقيمتها تعتمد على درجة الفولاذ، وقوة المصفوفة، وحجم المقطع، والمعالجة الحرارية، وسرعة القطع، ومادة الأداة، وسائل القطع، ونمط الفشل المراد التحكم فيه.
يفصل تصنيف مفيد الشوائب إلى ثلاث مجموعات. فالشوائب الضارة هي التي يسبب تركيبها أو حجمها أو شكلها أو موضعها ضررًا غير مقبول بالكلال، أو كسرًا، أو تآكلًا، أو عيوبًا سطحية. أما الشوائب المقبولة فتبقى ضمن حد جودة متفق عليه، لأن إزالتها ستفرض كلفة معدنية أو اقتصادية أكبر من المخاطر المقاسة التي تسببها. والشوائب المُدخلة عمدًا تُضاف أو يُشجَّع تكوّنها لأنها توفر فائدة وظيفية، كما يفعل كبريتيد المنغنيز في أنواع الفولاذ SAE/AISI 11xx سهلة التشغيل الآلي.
التركيب والكمية وتوزيع الأحجام والشكل
تبدأ كيمياء الشوائب بالعناصر المتاحة للتفاعل أثناء صناعة الفولاذ. إذ يُكوِّن الأكسجين أكاسيد مثل الألومينا والسيليكا وأكسيد المنغنيز وألومينات الكالسيوم. ويتحد الكبريت أساسًا مع المنغنيز لتكوين MnS، رغم أن الكالسيوم والعناصر الأرضية النادرة والإضافات الأخرى يمكن أن تغير طور الكبريتيد. وفي الفولاذ المحتوي على الرصاص والمعاد كبريتته، قد يوجد الرصاص إلى جانب شوائب الكبريتيد أو على هيئة جسيمات رصاص حر منفصلة. كما يمكن للسيلينيوم والتيلوريوم تعديل سلوك الكبريتيد. ويحدد منشور ASTM International المعنون الإضافات إلى الفولاذ والحديد لتحسين قابلية التشغيل الآلي الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت ومواصفات ASTM السارية، بوصفها متغيرات متفاعلة لقابلية التشغيل الآلي، لا أهدافًا منفردة.
ولا يمكن للكمية وحدها أن تتنبأ بالأداء. فقد تكون الكسرة المساحية الصغيرة من الشوائب الكبيرة والمستطيلة أكثر ضررًا في الكلال من مجموعة أكبر من الجسيمات الدقيقة والكروية. وعلى العكس، قد تكون هناك حاجة إلى كسرة مساحية كافية من الكبريتيد لقطع الرايش بصورة منتظمة أثناء التشغيل الآلي الآلي. وقد أبلغت دراسة جامعة لييج لعام 1995، التحليل الكمي لشوائب الكبريتيد في أنواع الفولاذ سهلة القطع وتأثيرها في قابلية التشغيل الآلي، عن مؤشر لقابلية التشغيل الآلي «تراوح من 200% إلى 100% مع نسبة شكل شوائب الكبريتيد». وقد فضّلت نتائجها شوائب كبريتيد المنغنيز الكروية لقابلية التشغيل الآلي في الفولاذ سهل القطع، موضحةً لماذا تمثل النسبة الاسمية للكبريت وصفًا غير كافٍ للمتغير الهندسي.
يتطور الشكل من خلال تتابع التكوّن النووي والنمو والتصادم والتشوه. فأثناء التصلب، تتكوّن نوى الشوائب من سائل مفرط الإشباع أو تتشكل من خلال تفاعلات بين العناصر المنحلة والجسيمات الموجودة أصلًا. وتنمو الشوائب مع استهلاك المذاب، وتتصادم وتتجمع عندما يجمعها جريان المائع، وقد تطفو إلى الخبث إذا سمح حجمها وقوة طفوها بذلك. ويبقى بعضها محصورًا في الفولاذ. ولا تعكس المجموعة النهائية التوازن الكيميائي فحسب، بل تعكس أيضًا زمن المكوث والاضطراب ودرجة الحرارة واللزوجة ومعدل تصلب المعدن.
يوضح كبريتيد المنغنيز المفاضلة التصميمية. إذ تحتوي أنواع الفولاذ SAE/AISI 11xx على كبريت مضاف، يُكوِّن شوائب MnS زائدة تعزز تكسير الرايش وقد توفر تأثيرًا تزييتيًا عند سطح التلامس أثناء القطع. وتضيف أنواع الفولاذ SAE/AISI 12xx نحو 0.04–0.12% من الفوسفور، مما يغير بدوره تكوّن الرايش وسلوك المصفوفة. وأثناء الدرفلة أو الحدادة، تتمدد شوائب MnS اللينة لتكوّن خيوطًا، في حين قد تتشقق الأكاسيد الأكثر صلادة أو تدور أو تظل زاويّة. وتؤدي نسبة الاستطالة والاصطفاف الناتجان إلى خواص اتجاهية: فقد تتحسن قابلية التشغيل الآلي في الاتجاه الطولي، بينما قد تنخفض المطيلية المستعرضة ومقاومة الكلال.
ولا يلزم أن تكون مجموعة الشوائب التي تنتج أقل قوة قطع هي نفسها التي تقلل تآكل الأداة إلى أدنى حد. ففي دراسة عام 1995 بعنوان تأثير تركيب شوائب الكبريتيد ومعامل شكلها وكسرتها المساحية في قابلية تشغيل الفولاذ سهل التشغيل الآلي والمعاد كبريتته، اتبع تأثيرها المبلغ عنه في قوة القطع الترتيب MnS، ثم (Mn,Ca)S، ثم MnS–RE2S3، ثم (Mn,Ca)S–RE2S3. وخفضت الكبريتيدات المستطيلة قوة القطع بفاعلية أكبر، في حين خفضت الكبريتيدات الكروية تآكل الجانب الجانبي للأداة بفاعلية أكبر. وهذا تحذير مباشر من التعامل مع «قابلية التشغيل الآلي» بوصفها قياسًا واحدًا. فقد تستجيب القوة وقابلية تكسير الرايش وتآكل الأداة وتشطيب السطح واستقرار الإنتاج بطرق مختلفة لمجموعة الشوائب نفسها.
وتغير المعالجة بالكالسيوم هذا التوازن من خلال تعديل الشوائب الأكسيدية والكبريتيدية معًا. فقد يتفاعل الكالسيوم مع الألومينا والأكاسيد الأخرى، منتجًا ألومينات كالسيوم ذات سلوك انصهار وأشكال مختلفة؛ كما يمكن أن يدخل في الكبريتيدات، منتجًا جسيمات حاوية على الكالسيوم مثل (Mn,Ca)S. وتساعد التنبؤات الديناميكية الحرارية لتوزع الكالسيوم بين الأكاسيد والكبريتيدات في تحديد نطاق المعالجة. فقد تترك كمية الكالسيوم القليلة جدًا ألومينا زاوية، في حين قد تؤدي الكمية الزائدة إلى توليد أطوار غنية بالكالسيوم وغير مرغوبة أو إلى إضعاف قابلية الصب. والنتيجة المقصودة ليست مجرد «مزيد من الكالسيوم»، بل مجموعة شوائب مضبوطة تقاوم التشوه الضار وتوفر استجابة التشغيل الآلي المطلوبة.
متغيرات صناعة الفولاذ ومعالجته
تبدأ هندسة الشوائب في الفرن، لكنها تكتمل من خلال معالجة البوتقة والصب ومعالجة التشوه. وتحدد ممارسة نزع الأكسدة جسيمات الأكسيد التي تتكوّن نواتها أولًا. فقد يحتوي الفولاذ المزال أكسجينه بالألومنيوم على تجمعات ألومينا؛ بينما تنتج ممارسة السيليكون والمنغنيز كيمياء أكسيد مختلفة. ويغير تحريك البوتقة تواتر التصادم والطفو، في حين يحدد تركيب الخبث وظروف السطح البيني ما إذا كانت الشوائب ستُمتص أو ستعود إلى المعدن. ويؤثر التحكم في جريان الموزع وتصميم فوهة الصب المغمورة في إعادة الأكسدة والانجراف والتوزيع المكاني للجسيمات الداخلة إلى القالب.
ثم يثبت التصلب جزءًا كبيرًا من جغرافية الشوائب. إذ يغير الانفصال الموضعي تركيزات الكبريت والمنغنيز، ولذلك قد تتركز الكبريتيدات بين التغصنات وتتكوّن في أوقات مختلفة أثناء التجمد. ويؤثر معدل التبريد في حجم الجسيمات والمسافة المتاحة لنموها. وقد يؤدي الانفصال على خط المركز والانكماش والتطبّق الناجم عن الجريان إلى وضع الشوائب في تجمعات بدلًا من توزيعها بانتظام.
لا يمكن لتصنيفات المخطط وفق ISO 4967 وحدها التنبؤ بالتحكم في الرايش، أو تآكل السطح الخلفي، أو الاستجابة الكاملة للتشغيل الآلي للفولاذ سهل القطع. Limited evidence
وتغير الدرفلة على الساخن والحدادة هذه المجموعة الموروثة. فالتشوه يمدد الكبريتيدات، ويشطر بعض تجمعات الأكاسيد، ويغير المسافة بين الجسيمات، ويصطف الشوائب مع اتجاه التشغيل. ولذلك تؤثر نسبة الاختزال في ما يظهره المقطع المصقول. وتحدد ISO 4967:2026 الفحص المجهري لتعيين الشوائب غير الفلزية في منتجات الفولاذ المدرفلة أو المطروقة ذات «نسبة اختزال لا تقل عن 3»، مع التحذير من أن مخططها المرجعي القياسي لا ينطبق بالكامل على أنواع الفولاذ سهلة القطع. ويمكن لمقارنة المخطط أن توثق شدة الشوائب، لكنها لا تحل محل تحليل خاص بالتطبيق لنسبة استطالة الكبريتيد وكسرة المساحة والتجمع والاتجاه.
وينطبق الحذر نفسه على أخذ العينات وتحليل الصور. فقد يلتقط المقطع الطولي الكبريتيدات المستطيلة، بينما يبرز المقطع المستعرض المسافات والتجمعات. ولا تكشف الكسرة المساحية ثنائية الأبعاد مباشرةً عن الكسرة الحجمية ثلاثية الأبعاد، وقد يتحكم جسيم واحد ذو حجم أقصى في الكلال حتى عندما تبدو المجموعة المتوسطة مقبولة. ويجب أن تمثل القياسات الخاصية قيد التقييم: فتكوين الرايش يتطلب بيانات عن الشكل والمسافات في اتجاه القطع؛ أما تقييم الكلال فيتطلب معلومات عن الحجم الأقصى والتجمعات وواجهة المصفوفة والجسيمات.
وبالنسبة إلى أنواع الفولاذ غير القابل للصدأ سهلة التشغيل الآلي، تشمل المفاضلة التصميمية أيضًا أداء مقاومة التآكل. وتشير إرشادات جمعية الفولاذ غير القابل للصدأ البريطانية إلى أن شوائب الكبريتيد قد تعمل «كمواد تشحيم صلبة عند السطح البيني بين الأداة وقطعة الشغل»، وتسمح BS EN 10088 بأنواع قابلة للتشغيل الآلي مع إضافات كبريت بنسبة 0.015% أو 0.030% لبعض الدرجات. ويمكن لهذه الإضافات أن تحسن سلوك القطع، مع زيادة الحاجة إلى تقييم الحساسية للتنقر والخواص الميكانيكية المستعرضة. ولذلك تنتهي هندسة الشوائب بقرار خاص بظروف الخدمة: الإبقاء على الأطوار التي تؤدي وظيفة مفيدة، والتحكم في حجمها وشكلها، وإزالة أو تحويل المجموعات التي تفوق عيوبها فائدتها في التشغيل الآلي.
كبريتيد المنغنيز في أنواع الفولاذ المعاد كبريتتها وسهل القطع
تكوّن MnS ودور المنغنيز
لا يُضاف الكبريت إلى الفولاذ المعاد كبريتته بوصفه ملوِّثًا سلبيًا، بل يُضاف لأنه يُكوِّن، في ظروف مضبوطة، كبريتيد المنغنيز (MnS)، وهو مجموعة من الشوائب التي تغيّر تكوّن الرايش، وقوة القطع، وتضرر الأداة. والتفاعل الأساسي بسيط: يتحد المنغنيز مع الكبريت الذائب أثناء التصلب، فتتكوّن جسيمات MnS عندما تتجاوز التراكيز الموضعية حدود الذوبانية. غير أن علم الفلزات هنا ليس بسيطًا، لأن مجموعة الشوائب الناتجة تعتمد على محتويي الكبريت والمنغنيز، ونسبة المنغنيز إلى الكبريت، ومستويات الأكسجين والكالسيوم، وظروف التصلب، ومقدار الاختزال أثناء الدرفلة، والمصفوفة الفولاذية المحيطة بكل جسيم.
يؤدي المنغنيز وظيفتين مترابطتين. فهو يربط الكبريت في صورة MnS، مما يقلل كمية الكبريت المتاحة لتكوين كبريتيد الحديد، المرتبط بظاهرة الهشاشة الساخنة. كما يحدد الظروف الكيميائية التي تترسب فيها شوائب الكبريتيد وتنمو. وإذا كان المنغنيز غير كافٍ مقارنة بالكبريت، فقد تتكوّن كبريتيدات غنية بالحديد عند حدود الحبيبات، مما يضعف التشغيل على الساخن. أما عند توفر كمية كافية من المنغنيز، فيُحتجز الكبريت تفضيليًا في كبريتيدات غنية بالمنغنيز وموزعة داخل الفولاذ.
تُعد أنواع الفولاذ SAE/AISI 11xx الدرجات المألوفة من فولاذ الكربون المعاد كبريتته. ويؤدي الكبريت المضاف فيها إلى تكوين شوائب زائدة من كبريتيد المنغنيز، تساعد على تكسير الرايش وقد توفر تأثيرًا تزييتيًا أثناء القطع. وكلمة «زائدة» مهمة هنا: فمقارنةً بفولاذ الكربون العادي، تحتوي هذه الدرجات عمدًا على مجموعة أكبر من الكبريتيدات. ولا تُقيَّم هذه المجموعة استنادًا إلى إجمالي الكبريت وحده. فقد تختلف قابلية التشغيل بين صهرتين متقاربتين في محتوى الكبريت إذا اختلف حجم الكبريتيدات أو شكلها أو كسر مساحتها أو تركيبها أو توزيعها.
تضيف أنواع الفولاذ SAE/AISI 12xx الفوسفور إلى تصميم الفولاذ المعاد كبريتته. ويذكر كتاب دليل المهندسين الميكانيكيين، أنواع الفولاذ الكربوني والسبائكي (2022) نسبة فوسفور تقريبية تتراوح بين 0.04 و0.12% لهذه العائلة. ويمكن للفوسفور أن يزيد الصلادة ويحسن تكسر الرايش، لكنه يؤثر أيضًا في المطيلية واستجابة المصفوفة أثناء القطع. ولذلك يعمل الكبريت ضمن منظومة كيميائية أوسع، بدلًا من أن يكون مجرد مادة مضافة منفردة لتحسين قابلية التشغيل. ويحدد عمل الندوة الصادر عن ASTM International عام 2024، المضافات إلى الفولاذ والحديد لتحسين قابلية التشغيل، الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت ومواصفات ASTM المعمول بها بوصفها متغيرات تصميمية.
ويمكن تعديل كيمياء كبريتيد المنغنيز بدرجة أكبر. فمعالجة الكالسيوم تغيّر شوائب الأكسيد، ويمكنها أن تعدّل تركيب الكبريتيدات وشكلها، فتنتج كبريتيدات حاوية على الكالسيوم مثل (Mn,Ca)S. كما يمكن لإضافات العناصر الأرضية النادرة أن تنتج مجموعات مختلطة مثل MnS–RE2S3 و(Mn,Ca)S–RE2S3. ولا تصف هذه التسميات مجرد ملاحظة كيميائية هامشية؛ إذ يؤثر تركيب الشائبة في سلوك انصهارها، وطاقتها البينية، وقابليتها للتشوه، واستجابتها للدرفلة. ويُستخدم التنبؤ الديناميكي الحراري بتوزيع الكالسيوم بين الأكاسيد والكبريتيدات لتوجيه عملية التحكم هذه، بهدف تغيير شكل الشوائب وتوزيعها، لا مجرد زيادة إجمالي محتوى الشوائب أو خفضه.
ويمثل هذا التمييز الفاصل بين قياس الشوائب وهندسة الشوائب. وتعرّف المراجعة المنشورة عام 2018 بعنوان الشوائب غير المعدنية في الفولاذ – المنشأ والتحكم الهندسةَ من حيث مواءمة تركيب الشوائب وكميتها وتوزيع أحجامها وشكلها المورفولوجي من خلال متغيرات صناعة الفولاذ ومعالجته. ويمكن لعدّ الشوائب في مقطع مصقول أن يحدد ما هو موجود، لكنه لا يبيّن بمفرده ما إذا كانت هذه المجموعة تؤدي إلى خفض قوة القطع، أو إطالة عمر الأداة، أو تحسين أداء الكلال، أو تحقيق مستوى النظافة المقبول لتطبيق آخر.
كما أن للقياس نطاقًا محددًا. فالمعيار ISO 4967:2026 يحدد التعيين المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة ذات «نسبة اختزال لا تقل عن 3». غير أن مخططه المرجعي القياسي لا ينطبق بالكامل على أنواع الفولاذ سهل القطع، حيث يكون المحتوى المرتفع من الكبريتيدات مقصودًا. ولذلك قد يُساء تمثيل الدرجة المعاد كبريتها باستخدام نظام تصنيف مصمم لمقارنة نظافة الشوائب في الفولاذ العادي، ما لم يسجل المحلل شكل الكبريتيدات وأبعادها وكسر مساحتها واتجاهها بصورة منفصلة.

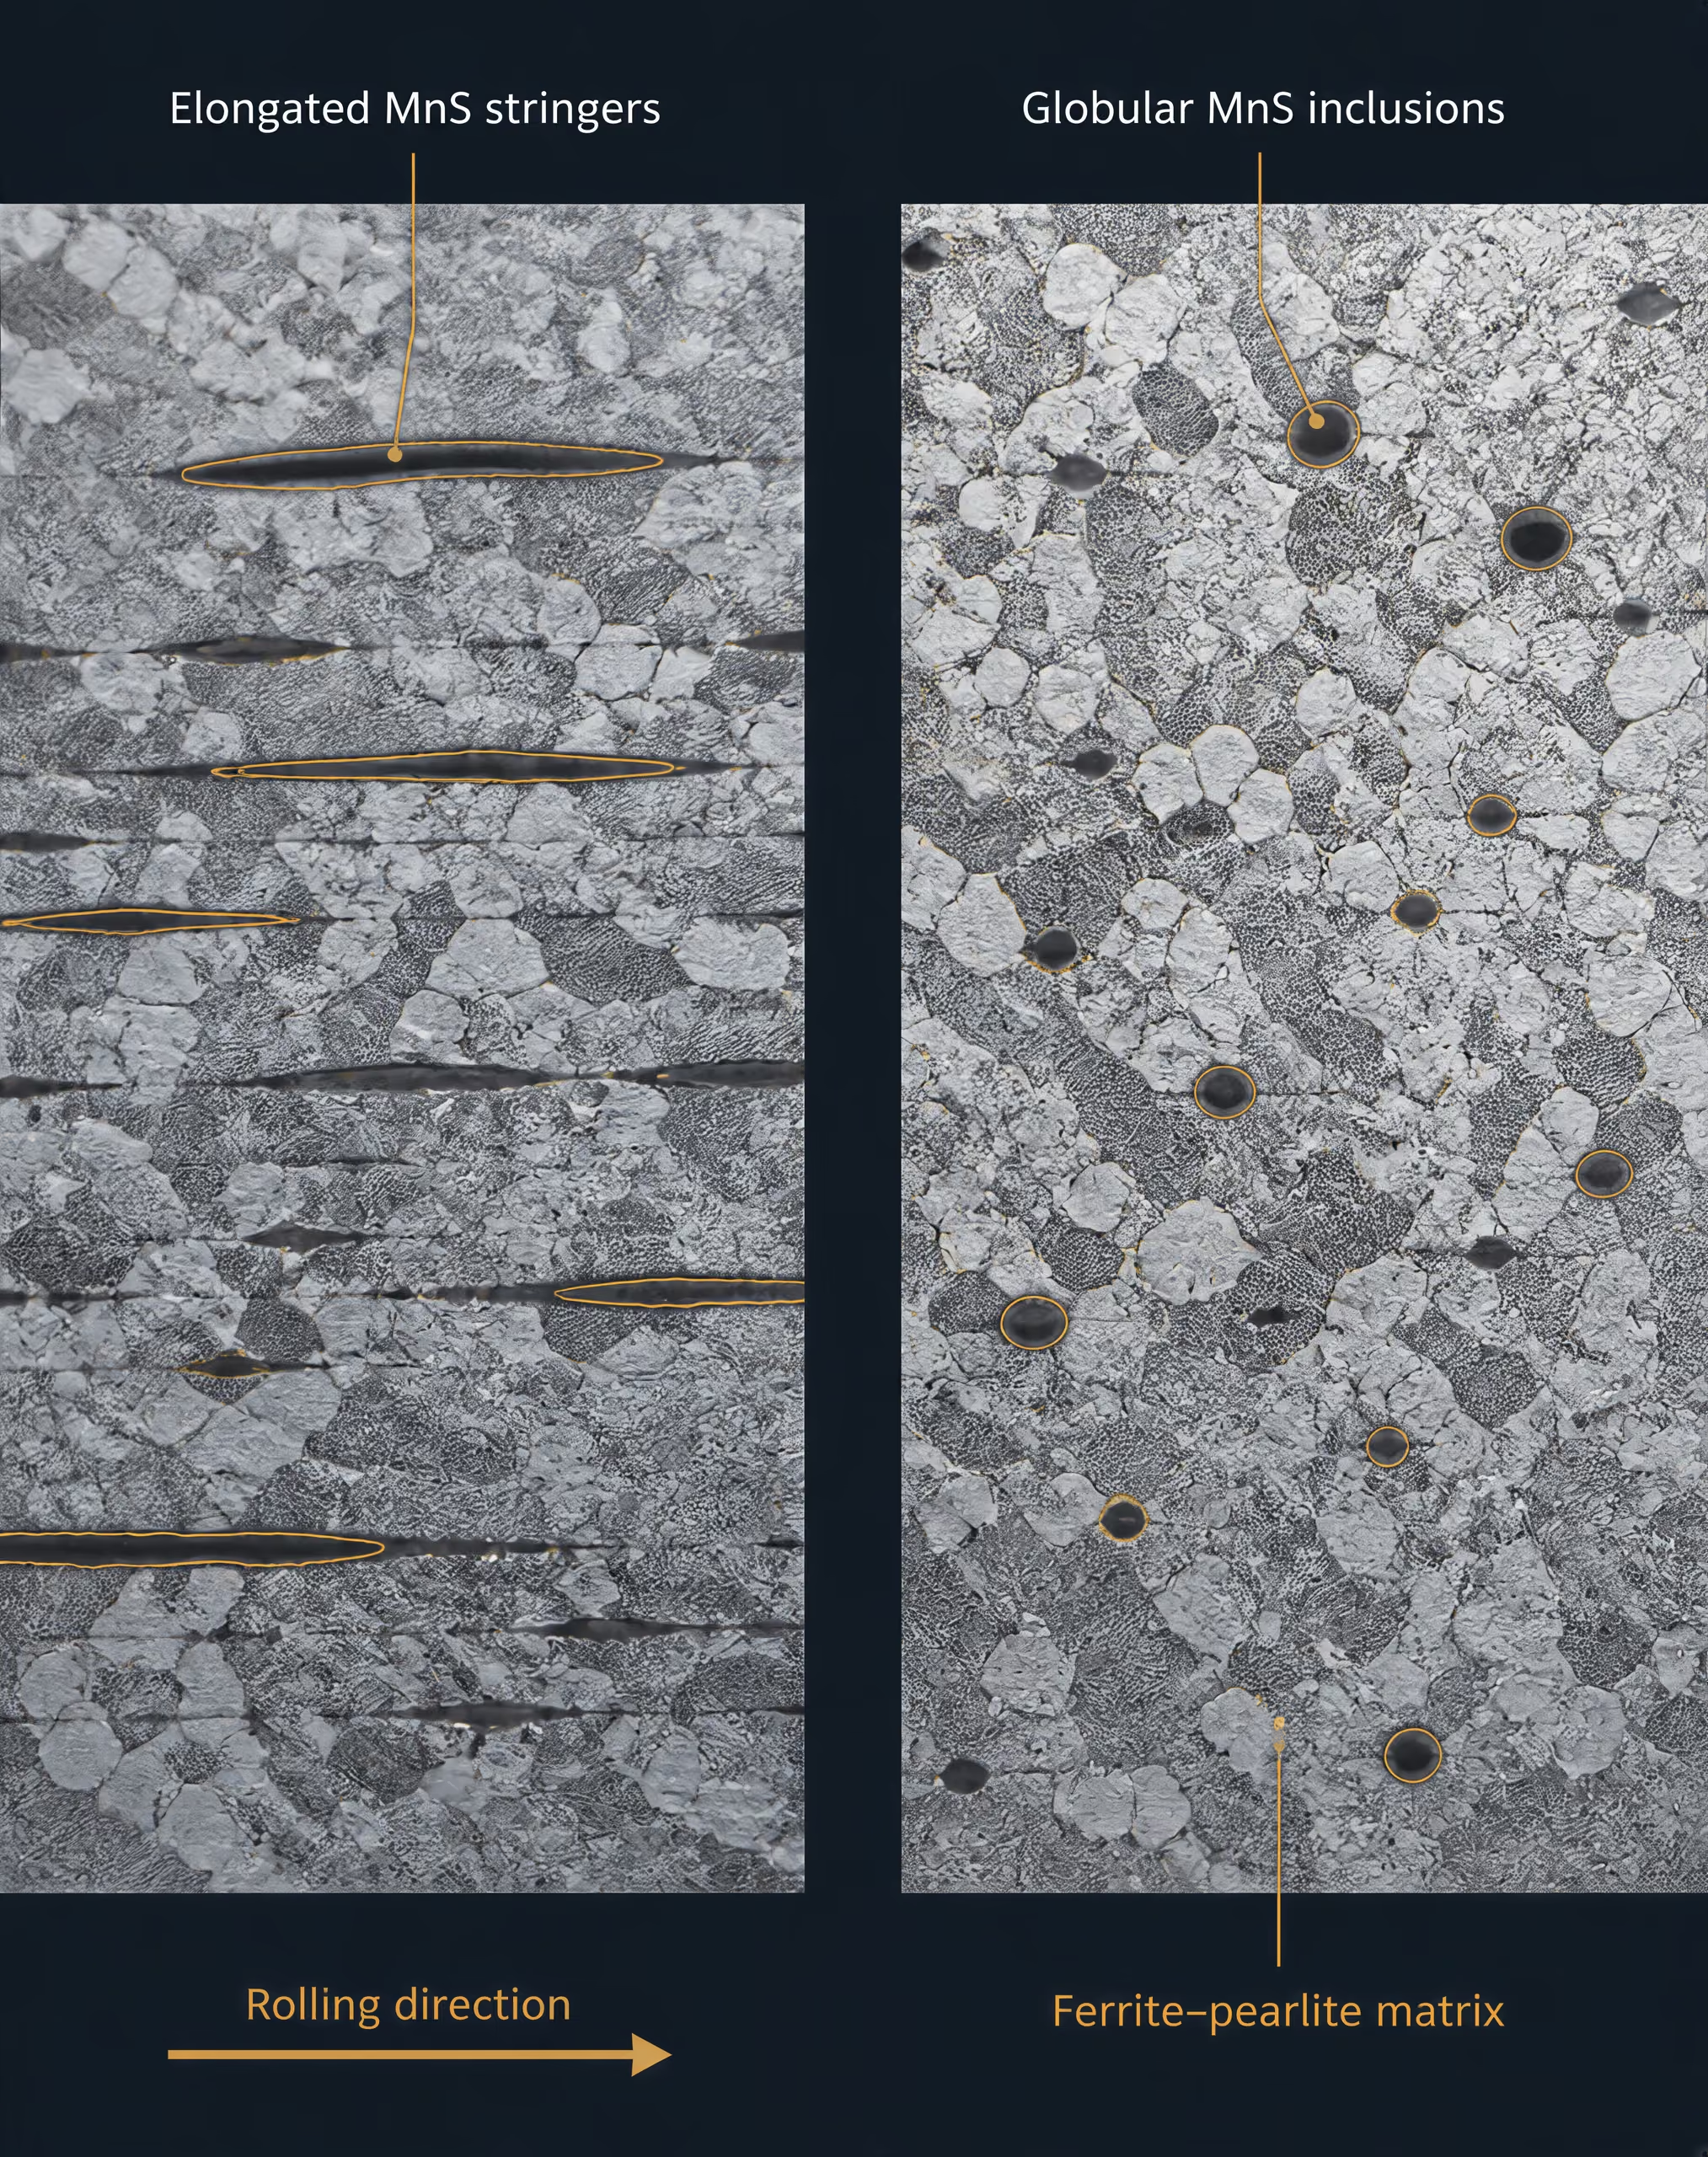
لماذا يغيّر شكل الكبريتيدات سلوك التشغيل؟
غالبًا لا يكون المتغير الحاسم هو وجود MnS من عدمه، بل ما فعلته التشوهات به. فأثناء الدرفلة على الساخن، تتمدد جسيمات الكبريتيد اللينة والقابلة للتشوه نسبيًا على امتداد اتجاه الدرفلة. وفي المقطع الطولي تظهر هذه الجسيمات على شكل شوائب ممدودة شبيهة بالخيوط؛ وقد تصبح نسبة شكلها، التي تُعبَّر عنها عادةً بقسمة الطول على السمك، كبيرة. أما في المقطع العرضي فقد تبدو الجسيمات نفسها قصيرة أو شبه دائرية. ولذلك فإن الاتجاه جزء من عملية القياس، وليس مجرد تفصيل وصفي ثانوي.
يمكن للكبريتيدات الممدودة أن تساعد حافة القطع من خلال عملها كمسارات مفضلة للكسر. فعندما تضغط الأداة على قطعة الشغل وتقصها، تقطع الجسيمات الشبيهة بالخيوط استمرارية المصفوفة الفولاذية وتعزز تكوّن الفجوات أو الانفصال الموضعي. وقد يتجزأ الرايش بسهولة أكبر، مما يقلل التشوه اللدن اللازم لتكوين كل رايش. كما يمكن للشوائب أن تقلل الاحتكاك بالقرب من منطقة التلامس بين الأداة وقطعة الشغل، ولا سيما عند درجات حرارة القطع التي تُلطَّخ فيها بقايا غنية بالكبريتيدات على طول السطح البيني. وغالبًا ما تكون النتيجة انخفاض قوة القطع وسهولة تكسير الرايش.
لكن الهندسة الممدودة نفسها قد تؤدي إلى أثر سلبي مختلف. إذ توفر الخيوط الطويلة سطوحًا بينية ممتدة وضعيفة داخل المصفوفة، وقد تنقل بقايا كاشطة أو نشطة كيميائيًا نحو سطح الأداة. وقد يؤدي اتجاهها إلى تركيز التشوه في نطاقات ضيقة، في حين يمكن لبقايا الشوائب المتكسرة أن تسهم في تقشر حافة القطع أو في تآكل غير مستقر. فمجموعة الشوائب التي تخفض القوة اللازمة للقطع ليست بالضرورة المجموعة التي تحافظ على السطح الخلفي للأداة.
وتتصرف الكبريتيدات الكروية أو شبه الكروية بصورة مختلفة. فنسبة شكلها الأصغر تمنحها هندسة أكثر تراصًا، مما يقلل طول السطوح البينية بين الشائبة والمصفوفة ويحد من تكوّن مستويات ضعف طويلة ومتصلة. ولا تزال هذه الكبريتيدات قادرة على قطع تدفق الرايش وتوفير تزييت موضعي، لكن تأثيرها يتوزع عبر جسيمات أقصر بدلًا من خيوط ممتدة. وهذا يقلل عادةً من شدة تآكل السطح الخلفي للأداة، حتى عندما يكون الانخفاض في قوة القطع أقل.
قارنت الدراسة المنشورة عام 1995 بعنوان تأثير تركيب شوائب الكبريتيدات ومعامل شكلها وكسر مساحتها في قابلية تشغيل الفولاذ المعاد كبريتته وسهل القطع مجموعات من الكبريتيدات حُددت على أنها «MnS و(Mn,Ca)S وMnS–RE2S3 و(Mn,Ca)S–RE2S3». وقد اتبعت تأثيرات هذه المجموعات في قوة القطع الترتيب نفسه. كما أثبتت الدراسة المفاضلة الأساسية: فقد خفضت الكبريتيدات الممدودة قوة القطع بفاعلية أكبر، في حين خفضت الكبريتيدات الكروية تآكل السطح الخلفي للأداة بفاعلية أكبر. ولا يوجد شكل واحد للشائبة يحقق أفضل أداء في جميع استجابات التشغيل.
وأفادت دراسة منفصلة لجامعة لييج عام 1995 بعنوان التحليل الكمي لشوائب الكبريتيدات في أنواع الفولاذ سهل القطع وتأثيرها في قابلية التشغيل بأن مؤشر قابلية التشغيل «تراوح بين 200% و100% مع نسبة شكل شوائب الكبريتيد». وتربط النتيجة نسبة الشكل مباشرة بسلوك التشغيل المقاس، كما تدعم تفضيل شوائب كبريتيد المنغنيز شبه الكروية عندما يكون الهدف هو تحقيق أداء القطع الحر مع التحكم في تآكل الأداة. ولا يعني ذلك أن كل مجموعة من الشوائب الكروية ستتفوق على كل مجموعة ممدودة؛ إذ تظل كسر المساحة وحجم الجسيمات وقوة المصفوفة وسرعة القطع ومعدل التغذية وعمق القطع وسائل التبريد ومادة الأداة متغيرات مؤثرة.
ويوضح دليل ASM هذا التفاعل صراحةً، إذ يحدد التركيب والبنية المجهرية ومستوى المقاومة وظروف القطع وسوائل القطع ومادة الأداة بوصفها عوامل تحكم متزامنة في قابلية التشغيل. ويمكن للكبريت أن يغير بدرجة كبيرة سلوك تشغيل أنواع الفولاذ السبائكي المقسّى بالتقسية الكاملة، لكن تأثيره يمر عبر المصفوفة ومنظومة القطع. ولا يمكن نقل نتيجة انخفاض القوة، المقاسة باستخدام درجة معينة من الكربيد وسرعة قطع محددة، مباشرةً إلى أداة من فولاذ السرعة العالية أو إلى معدل تغذية مختلف.
ولهذا السبب، لا ينبغي تحديد الفولاذ سهل القطع اعتمادًا على نسبة الكبريت وحدها. والسؤال المفيد هو ما إذا كانت مجموعة MnS المصممة هندسيًا—من حيث كيمياؤها وكسر مساحتها وتوزيع أحجامها واتجاهها وشكلها—تتوافق مع استجابة التشغيل المطلوبة. فقد تتطلب قوة القطع وتجزؤ الرايش وتآكل السطح الخلفي وتآكل التجويف وجودة السطح والحساسية للكلال مجموعات مختلفة من الشوائب. يجعل المنغنيز الكبريت قابلًا للاستخدام؛ أما المعالجة فهي التي تحدد ما يفعله ذلك الكبريت.
كيمياء الكبريتيدات بما يتجاوز MnS
كبريتيد المنغنيز ليس عاملًا واحدًا ثابتًا في التشغيل الآلي. إذ يعتمد تأثيره على التركيب والشكل والحجم والكسر المساحي والتوزيع ومصفوفة الفولاذ المحيطة به. ويمكن لشريط كبريتيد طويل وليّن أن يعزز تجزؤ الرايش ويقلل قوة القطع، في حين قد تقاطع شائبة مدمجة أقل قابلية للتشوه منطقة القطع بطريقة مختلفة، فتقلل الضرر الكاشط أو الالتصاقي عند جانب الأداة. ولذلك يمكن للفولاذ نفسه أن يُظهر قوة قطع أقل من دون أن يُظهر أقل معدل لتآكل الأداة.
ويكتسب هذا التمييز أهمية لأن «محتوى الكبريت» ليس سوى نقطة بداية. تحتوي أنواع الفولاذ SAE/AISI 11xx على كبريت مضاف، ما يؤدي إلى تكوّن شوائب زائدة من كبريتيد المنغنيز. كما تضيف أنواع الفولاذ SAE/AISI 12xx الفوسفور أيضًا؛ ويذكر كتاب المهندسين الميكانيكيين، فولاذ الكربون والسبائك (2022)، نسبة فوسفور تقارب 0.04–0.12% لهذه العائلة. ويؤثر كل من الفوسفور، ونسبة المنغنيز إلى الكبريت، ومتانة المصفوفة، والمعالجة الحرارية، وسرعة القطع، ومعدل التغذية، وعمق القطع، وسوائل القطع، ومادة الأداة، في الاستجابة التي تُعزى بصورة عفوية إلى MnS. ويتعامل ندوة ASTM International لعام 2024، المضافات إلى الفولاذ والحديد لتحسين قابلية التشغيل الآلي، مع الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت ومواصفات ASTM بوصفها متغيرات تصميم متفاعلة، لا أهدافًا منفصلة.
أفادت دراسة عام 1995، تأثيرات تركيب وشكل وكسر مساحة شوائب الكبريتيد في قابلية التشغيل الآلي لفولاذ حرّ القطع معاد الكبترة، بتسلسل لقوة القطع هو: MnS، و(Mn,Ca)S، وMnS–RE2S3، و(Mn,Ca)S–RE2S3. ويفيد هذا التسلسل بوصفه مقارنة ضمن تلك الدراسة، لا ترتيبًا عامًا لجميع أنواع الفولاذ والأدوات وظروف القطع. وتعتمد دلالته على ما جرى قياسه وكيفية إنتاج الشوائب. كما أفادت الدراسة بأن الكبريتيدات الممدودة خفضت قوة القطع بفاعلية أكبر، في حين خفضت الكبريتيدات الكروية تآكل جانب الأداة بفاعلية أكبر. ولم تكن القوة والتآكل نتيجتين قابلتين للاستبدال إحداهما بالأخرى.
(Mn,Ca)S والكبريتيدات المعدَّلة بالكالسيوم
يغيّر الكالسيوم سلوك الكبريتيد من خلال تغيير كيمياء الشوائب والمسار الذي تتكون عبره الشوائب معًا. ففي الفولاذ التقليدي المعاد الكبترة، يتحد المنغنيز مع الكبريت لإنتاج MnS، وهو عمومًا شائبة ليّنة تتشوه بسهولة أثناء الدرفلة على الساخن. وقد يتحول الكبريتيد الناتج إلى شريط طويل مصطفّ في اتجاه الدرفلة. ويمكن للكالسيوم أن يدخل في الشبكة البلورية للكبريتيد أو أن ينتج شوائب مركبة توصف بأنها (Mn,Ca)S، كما تغير معالجة الكالسيوم شوائب الأكاسيد التي قد تعمل مواقعَ تنوية لترسيب الكبريتيد.
وتغير هذه الكيمياء قابلية التشوه، والمورفولوجيا، والصلادة، والواجهة بين الشائبة والمصفوفة. فالكبريتيد المعدَّل بالكالسيوم ليس مجرد «كمية أكبر من MnS». وقد يكون شكله بعد الدرفلة أقل استطالة، كما قد تختلف مقاومته للتشوه عن مقاومة كبريتيد المنغنيز. وتؤثر هذه التغيرات في تكوّن الرايش وظروف التلامس عند الواجهة بين الأداة وقطعة الشغل. ويمكن لشائبة ممدودة أن تنشئ مسارًا ضعيفًا عبر المادة المقصوصة، فتساعد الرايش على الانكسار إلى مقاطع أقصر وتقلل القوة اللازمة لمواصلة القطع. أما الشائبة الأكثر تكورًا فقد تُحدث ضررًا اتجاهيًا أقل، وقد تحد من مدى التخديد أو التلطيخ المرتبط بالشوائب عند جانب الأداة.
وتكمن المفاضلة في صميم المسألة. فإذا كان هدف الاختبار هو قوة القطع، فقد تعطي الكبريتيدات الممدودة نتيجة مواتية. أما إذا كان الهدف هو معدل تآكل جانب الأداة، فقد تكون الكبريتيدات الكروية أكثر فاعلية، حتى عندما لا تنتج أقل قوة. ولذلك ينبغي قراءة تسلسل دراسة عام 1995 — MnS، و(Mn,Ca)S، وMnS–RE2S3، و(Mn,Ca)S–RE2S3 — إلى جانب ملاحظاتها المتعلقة بمعامل الشكل والكسر المساحي. ويمكن لتغيير إضافة الكالسيوم أن يغير مجموعة الشوائب بما يكفي لتغيير الاستنتاج؛ فقد يتغير في الوقت نفسه عدد الشوائب، ومتوسط حجمها، ونسبة أبعادها، وتكتلها، وصلادة المصفوفة.
وبالتالي، فإن معالجة الكالسيوم هي عملية هندسة للشوائب، وليست مادة مضافة مضمونة لتحسين قابلية التشغيل الآلي. ويمكن للحسابات الديناميكية الحرارية أن تتنبأ بكيفية توزع الكالسيوم بين أطوار الأكاسيد والكبريتيدات، بما يساعد منتجي الفولاذ على استهداف مجموعات معينة من الشوائب. ومع ذلك، تظل النتيجة النهائية معتمدة على نشاط الأكسجين والكبريت، واسترداد الكالسيوم، ودرجة الحرارة، والتصلب، وإعادة التسخين، ومقدار الاختزال أثناء الدرفلة، والتبريد. ولا يكشف التحليل الاسمي للكالسيوم عن مقدار الكالسيوم الذي دخل في الكبريتيدات، أو المقدار الذي بقي في الأكاسيد، أو ما إذا كانت المورفولوجيا المرغوبة قد نجت من المعالجة.
ويجب أن تتوافق عملية القياس مع السؤال الهندسي. إذ تحدد ISO 4967:2026 القياس المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة ذات «نسبة اختزال لا تقل عن 3»، إلا أن المواصفة تحذر أيضًا من أن مخططها المرجعي لا ينطبق بالكامل على أنواع الفولاذ الحرّ القطع. فقد يصف تصنيف المخطط شدة الشوائب لغرض عام من أغراض ضبط المنتج، في حين يغفل الكسر الممدود من الكبريتيدات الذي يتحكم في تكسير الرايش. وعلى العكس، قد يقلل المقطع ثنائي الأبعاد من تمثيل الترابط ثلاثي الأبعاد الذي يؤثر في تآكل الأداة. وليس الكسر المساحي ونسبة الشكل تفاصيل اختيارية عندما تكون المورفولوجيا هي متغير التصميم المقصود.
وأفادت الدراسة الكمية التحليل الكمي لشوائب الكبريتيد في أنواع الفولاذ الحرّ القطع وتأثيرها في قابلية التشغيل الآلي (جامعة لييج، 1995) بأن مؤشر قابلية التشغيل الآلي لديها «تراوح بين 200% و100% مع نسبة شكل شوائب الكبريتيد». ولا تحدد هذه النطاقات قيمة ثابتة واحدة لكل أنواع الفولاذ المعالجة بالكالسيوم. بل توضح سبب عدم إمكان أن تحل مواصفة كيميائية وحدها محل توصيف الشوائب. وقد فضّلت الدراسة شوائب كبريتيد المنغنيز الغلوبويدية لتحسين قابلية التشغيل الآلي في ظروف القطع التي اختارتها، في حين وجدت الدراسة الأخرى لعام 1995 أن الكبريتيدات الممدودة فعالة بوجه خاص في خفض قوة القطع. ويمكن لمقاييس الاستجابة المختلفة أن تنتج مجموعات مفضلة مختلفة من الشوائب.
شوائب الكبريتيد المحتوية على العناصر الأرضية النادرة
تُدخل إضافات العناصر الأرضية النادرة، التي يُعبَّر عنها عادةً في أوصاف الشوائب بالترميز العائلي RE2S3، تغيرًا آخر في كيمياء الكبريتيد. إذ يمكن للعناصر الأرضية النادرة أن تتفاعل مع الكبريت والأكسجين، فتنتج أكسوكبريتيدات أرضية نادرة، أو كبريتيدات، أو جسيمات مركبة مرتبطة بـ MnS. وفي المقارنة المذكورة، كان كل من MnS–RE2S3 و(Mn,Ca)S–RE2S3 فئتين متميزتين من الشوائب، وليس مجرد نسختين أعلى كبريتًا من MnS العادي. وقد تختلف صلادتها، وسلوك انصهارها، وترابطها البيني، ومقاومتها للتشوه عن تلك الخاصة بـ MnS والكبريتيدات المعدَّلة بالكالسيوم.
وقد تعدّل هذه الجسيمات تنوية كبريتيد المنغنيز ونموه، فتغير عدد الشوائب وتوزيع أحجامها، فضلًا عن هويتها الكيميائية. وقد تشجع على تكوين شوائب أكثر تراصًا أو تعقيدًا، وتغير نسبة الأبعاد الناتجة أثناء الدرفلة، وتغير درجة انفصال الشائبة عن مصفوفة الفولاذ أثناء القطع. وتفسر هذه التأثيرات سبب قدرة المجموعات المحتوية على العناصر الأرضية النادرة على تغيير كل من القوة والتآكل، لكنها لا تبرر التعامل مع محتوى العناصر الأرضية النادرة بوصفه مؤشرًا مباشرًا لقابلية التشغيل الآلي.
ويضع تسلسل القوة المذكور MnS و(Mn,Ca)S وMnS–RE2S3 و(Mn,Ca)S–RE2S3 في ترتيب معين لذلك الفولاذ المعاد الكبترة وطريقة الاختبار. ولا ينبغي تحويله إلى قاعدة عامة تفيد بأن كل كيمياء متعاقبة تخفض القوة أو ترفعها دائمًا. فقد تغير سرعة القطع، ومعدل التغذية، ودرجة الأداة، وتجهيز الحافة، والتزييت، ومتانة المصفوفة، والكسر المساحي للشوائب، ذلك الترتيب. وقد تقلل شائبة محتوية على عناصر أرضية نادرة، ومقاومة للتشوه، من مجموعة الأشرطة الطويلة وتحسن سلوك التآكل، لكنها قد تزيد القوة اللازمة لقص الرايش. وقد تحتوي مجموعة أخرى ذات الإضافة الاسمية نفسها من العناصر الأرضية النادرة على تكتلات خشنة تُتلف الأداة بدلًا من أن تساعد في التحكم بالرايش.
والمتغير العملي هو مجموعة الشوائب التي تنتجها صناعة الفولاذ ومعالجته: التركيب، والكمية، وتوزيع الأحجام، والمورفولوجيا، والتوزيع المكاني. وهذا التعريف لهندسة الشوائب، الوارد في المراجعة المنشورة عام 2018 بعنوان الشوائب غير المعدنية في أنواع الفولاذ – المنشأ والتحكم، أكثر إفادة من جدول للمضافات. كما يفسر سبب ضرورة تقييم معالجات الكالسيوم والعناصر الأرضية النادرة من خلال اختبارات تشغيل آلي مرتبطة باستجابة محددة. فقد تشير قوة القطع، وقابلية انكسار الرايش، وتشطيب السطح، وتآكل جانب الأداة، والتآكل الحفري، والثبات الأبعادي إلى أهداف مختلفة للشوائب.
ولذلك ينبغي تقييم كيمياء الكبريتيد مع إبقاء المصفوفة وعملية القطع ضمن نطاق النظر. فقد لا تكون الشائبة التي تخفض القوة هي التي تقلل التآكل إلى أدنى حد. وقد يتصرف تجمع من الشوائب أداءً جيدًا في قضيب منخفض الكربون معاد الكبترة، لكنه يتصرف بصورة مختلفة في فولاذ سبائكي مقسّى اختراقياً، حيث يمكن للكبريت أن يغير سلوك التشغيل الآلي بدرجة ملحوظة من خلال تفاعله مع المتانة والبنية المجهرية. أما في أنواع الفولاذ غير القابل للصدأ، فقد تعمل الكبريتيدات «كمُزلِقات صلبة عند الواجهة بين الأداة وقطعة الشغل»؛ وتسمح BS EN 10088 بنسخ قابلة للتشغيل الآلي مع إضافات كبريت بنسبة 0.015% أو 0.030% لبعض الدرجات. وفي جميع الحالات، لا يمثل المحتوى الاسمي من الكبريت أو الكالسيوم أو العناصر الأرضية النادرة سوى مدخل للعملية. أما استجابة التشغيل الآلي فتنبع من الشوائب النهائية والفولاذ المحيط بها.
إحصاءات معامل الشكل والكسر المساحي وتوزيع أعداد الشوائب
إن صورة البنية المجهرية للشوائب هي قياس لمقطع، وليست صورة مباشرة للحجم الفولاذي ثلاثي الأبعاد. ولهذا التمييز أهمية في درجات الفولاذ السهل التشغيل بالقطع، إذ يمكن لهندسة الكبريتيدات أن تغيّر قوة القطع، وتجزؤ الرايش، وتآكل الأداة، والفعالية الظاهرية للإضافة نفسها من الكبريت. فقد يُظهر مقطع طولي مصقول كبريتيدات المنغنيز على هيئة خيوط طويلة مصطفة، بينما قد يُظهر مقطع عرضي عبر المادة نفسها مقاطع قصيرة شبه دائرية. ولا تُعد أي من الصورتين خاطئة؛ فكل منهما يأخذ عينة من مستوى مختلف ضمن مجموعة شوائب متباينة الخواص.
| القياس | ما يصفه | سبب أهميته |
|---|---|---|
| التركيب | الهوية الكيميائية للجسيم | يميّز بين MnS، والأكاسيد، والأطوار الحاملة للكالسيوم، والرصاص، والشوائب المحتوية على عناصر أرضية نادرة |
| الكسر المساحي | مساحة المقطع التي تشغلها الشوائب | يشير إلى كمية المجموعة في ظل ظروف أخذ العينات المحددة |
| توزيع الأحجام | مدى انتشار أبعاد الجسيمات | يأخذ في الحسبان الجسيمات الدقيقة وذيل الجسيمات الكبيرة الضارة |
| الشكل | الشكل، ونسبة الأبعاد، والاستدارة | يربط هندسة الشائبة بتكوّن الرايش وتآكل الأداة |
| الاتجاه | المحاذاة بالنسبة إلى اتجاه الدرفلة أو القطع | يكشف سلوك التشغيل الآلي وسلوك الخدمة متبايني الخواص |
ولذلك يتطلب الوصف المناسب أكثر من تحديد أقصى طول للشائبة أو تقديم عبارة بصرية مثل «كبريتيدات كثيرة». وينبغي أن يورد التحليل، كحد أدنى، تركيب الشوائب، وشكلها، والكسر المساحي، والكثافة العددية، وتوزيع الأحجام، والاتجاه، مع بيان اتجاه أخذ العينة، والتكبير، وطريقة اختيار الحقول، وقواعد تحليل الصور.
عامل الشكل وصف لا بُعدي لشكل الجسيم؛ ومن التعريفات الشائعة ثنائية الأبعاد F = 4πA/P²، حيث إن A هي المساحة وP هو المحيط.
معامل الشكل هو مقياس لا بُعدي يوضح مدى اقتراب الشائبة من شكل مرجعي محدد، ويكون عادةً دائرة في صورة ثنائية الأبعاد. ومن التعريفات الشائعة:
حيث تمثل مساحة الشائبة، ويمثل محيطها. وللدائرة المثالية قيمة ، بينما تكون للجسيم الممدود أو الزاوي أو غير المنتظم قيمة أقل. وتطلق دراسات أخرى اسم معامل الشكل على مقياس الطول إلى العرض، ولذلك لا يمكن تفسير المصطلح من دون معرفة معادلته. وقد تحصل الشائبة نفسها على قيم عددية مختلفة وفقاً للاتفاقية المستخدمة.
نسبة الأبعاد نسبة البعد الأكبر للشائبة إلى بعدها الأصغر؛ وللجسيمات الممدودة قيم أعلى من الجسيمات الكروية.
نسبة الأبعاد، التي تُسمى أيضاً نسبة الشكل في بعض دراسات قابلية التشغيل بالقطع، تقارن عموماً بين البعد الأكبر والبعد الأصغر:
حيث يمثل طول المحور الأكبر الأقصى أو الملائم، وتمثل العرض المقابل له. وتكون نسبة الجسيم الكروي قريبة من 1، في حين تكون نسبة الكبريتيد الممدود أكبر بكثير. ولا تتبادل هذه النسبة مع الاستدارة؛ فقد يكون للقطع الناقص الأملس والجسيم المسنن نفس النسبة ، بينما يختلف محيطاهما ومعاملا شكلهما.
الكسر المساحي هو النسبة المئوية من المقطع المقاس التي تشغلها الشوائب. وهو يقدّر الكسر الحجمي فقط عندما تكون افتراضات علم القياس المجسم وظروف أخذ العينات مناسبة. أما الكثافة العددية فهي عدد الشوائب لكل وحدة مساحة في التقييم ثنائي الأبعاد، أو لكل وحدة حجم عند استخدام طريقة ثلاثية الأبعاد موثّقة. ويسجل توزيع الأحجام كيفية انتشار أحجام الشوائب ضمن المجموعة، بدلاً من تقديم متوسط فقط. ويمكن التعبير عنه بقطر الدائرة المكافئة، أو المساحة، أو الطول، أو العرض، أو بفواصل تصنيفية. ويصف الاتجاه اتجاه المحور الأكبر للشائبة بالنسبة إلى اتجاه الدرفلة، أو الاتجاه العرضي، أو مرجع آخر. وفي الفولاذ المدرفل، تُعد هذه المعلومات الاتجاهية أساسية، لأن الكبريتيدات تتشوه وتصطف عادةً أثناء التشغيل.
لماذا يمكن لصورة واحدة للشوائب أن تكون مضللة؟
يبدأ تحيز أخذ العينات قبل تشغيل المجهر. فاختيار الحقول التي تحتوي على شوائب واضحة يبالغ في تقدير الكسر المساحي وتواتر الجسيمات الكبيرة، بينما يؤدي اختيار الحقول النظيفة بصرياً إلى النتيجة العكسية. كما يمكن لعدد صغير من الصور ذات التكبير العالي أن يبالغ في تمثيل التجمعات الموضعية، في حين قد تخفي الحقول ذات التكبير المنخفض الجسيمات الدقيقة أو تدمج الشوائب المتجاورة في جسم واحد. وتُنشئ إعدادات العتبة في تحليل الصور الآلي مشكلة مماثلة؛ إذ إن تغيير حد مستوى الرمادي قد يقسم كبريتيداً غير منتظم واحداً إلى عدة جسيمات، أو يزيل غشاء أكسيد رقيقاً يحيط به.
ويفرض مستوى المقطع تحيزاً آخر. فشائبة MnS ممدودة قُطعت موازية لمحورها الطولي ستظهر طويلة وضيقة. أما الشائبة نفسها إذا قُطعت قرب مركزها في مستوى عرضي فقد تظهر على هيئة قطع بيضوي مدمج. وينتج عن القطع المائل نتيجة وسطية. وبناءً على ذلك، لا ينبغي مقارنة نسبة شكل مُبلّغ عنها من مقاطع طولية مباشرةً بقيمة تم الحصول عليها من مقاطع عرضية، ما لم يتطابق الاتجاه واتفاقية القياس.
تؤدي الدرفلة إلى تشكل نطاقات وتجمعات اتجاهية. فقد توجد الكبريتيدات في طبقات تفصل بينها مصفوفة أكثر نقاءً، ولذلك قد تعطي الحقول المختارة عشوائياً عبر العرض نتيجة مختلفة عن الحقول المأخوذة على امتداد نطاق واحد. ويؤثر التجمع أيضاً في الأداء الموضعي. فقد تكون لمصهرين الكسر المساحي الكلي والكثافة العددية نفسيهما، ومع ذلك قد يحتوي أحدهما على جسيمات موزعة بالتساوي، بينما يحتوي الآخر على مستعمرات كثيفة تفصل بينها مناطق فقيرة بالشوائب. وأثناء التشغيل بالقطع، قد تواجه الأداة التجمع نفسه مراراً على امتداد مسار القطع، مما يجعل السلوك الموضعي مختلفاً عن المتوسط الكلي.
ومن السهل بوجه خاص إساءة استخدام أقصى حجم للشائبة. فهو يحدد أكبر جسيم مكتشف في المساحة المفحوصة، لكنه لا يصف الجسيم المعتاد، أو الذيل الأعلى لتوزيع مستقر إحصائياً، أو المسافة بين الجسيمات. وتزداد القيمة القصوى بزيادة المساحة المفحوصة، ولذلك قد يكشف الفحص الأكبر قيمة قصوى ظاهرية أكبر حتى عندما لا تتغير مجموعة الشوائب في الفولاذ. وينبغي أن يقدم الوصف الهادف للمجموعة عدد الحقول أو المساحة الكلية المفحوصة، وعتبة عدد الجسيمات، وفئات الأحجام أو معلمات التوزيع، وعند الاقتضاء، طريقة للقيم القصوى.
تحدد ISO 4967:2026 القياس المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفل أو المطروق ذات «نسبة اختزال لا تقل عن 3». ويُعد مخططها المرجعي مفيداً للمقارنة المعيارية، إلا أن المواصفة تحذر من أن المخطط لا ينطبق بالكامل على أنواع الفولاذ السهل القطع. وينبع هذا القيد من الغرض من تصميم الكبريتيدات هندسياً: فقد تُصنّف خيطية MnS كبيرة وممدودة على أنها شائبة غير مرغوبة وفق تقييم عام للنظافة، بينما تسهم في تجزؤ الرايش وخفض قوة القطع في اختبار التشغيل بالقطع. ولذلك يجب أن يتوافق القياس مع السؤال المطروح.
نسبة الشكل، والكبريتيدات الكروية، ومؤشرات قابلية التشغيل بالقطع
أفادت دراسة جامعة لييج لعام 1995، التحليل الكمي لشوائب الكبريتيد في أنواع الفولاذ السهل القطع وتأثيرها في قابلية التشغيل بالقطع، بأن مؤشر قابلية التشغيل بالقطع «تراوح بين 200% و100% مع تغير نسبة شكل شوائب الكبريتيد». ويمثل هذا النطاق تحذيراً مباشراً من اعتبار كمية الكبريتيد متغير التحكم الوحيد. فقد تنتج مجموعة ذات محتوى كبريت متشابه وكسر مساحي مماثل استجابة تشغيل بالقطع مختلفة جداً عندما تتغير جسيماتها من خيوط ممدودة إلى أشكال أكثر تكوراً.
ولا تعني النتيجة أن ارتفاع نسبة الأبعاد مرغوب دائماً. ففي الفولاذ السهل القطع المعاد كبْرَتَته، يمكن للكبريتيدات الممدودة أن تخفض قوة القطع بفاعلية أكبر، ربما لأنها تتشوه وتنکسر على امتداد منطقة القص وتساعد في تجزؤ الرايش. وعلى النقيض، أُفيد بأن الكبريتيدات الكروية تخفض تآكل السطح الجانبي للأداة بفاعلية أكبر. ولذلك قد لا تكون مجموعة الشوائب التي تخفض قوة القطع الآنية هي نفسها التي تنتج أقل تآكل تراكمي. ويجب أن يحدد أي ادعاء بشأن «قابلية التشغيل بالقطع» الاستجابة المقصودة: قوة القطع، أو أداء كسر الرايش، أو تآكل السطح الجانبي للأداة، أو خشونة السطح، أو القدرة، أو عمر الأداة.
وقارنت دراسة عام 1995، تأثير تركيب شوائب الكبريتيد ومعامل شكلها وكسرها المساحي في قابلية تشغيل الفولاذ السهل القطع المعاد كبْرَتَته بالقطع، تراكيب الكبريتيد بالترتيب MnS، و(Mn,Ca)S، وMnS–RE2S3، و(Mn,Ca)S–RE2S3. وقد عمل التركيب ومعامل الشكل والكسر المساحي معاً. ويمكن لإضافات الكالسيوم والعناصر الأرضية النادرة أن تغير شكل الكبريتيدات ومجموعة الأكاسيد المرتبطة بها، بدلاً من مجرد زيادة عدد الشوائب أو خفضه. وتُستخدم معالجة الكالسيوم للتحكم في تركيب الأكاسيد والكبريتيدات وشكلها، كما تساعد التنبؤات الديناميكية الحرارية بتوزع الكالسيوم بين الأكاسيد والكبريتيدات في توجيه المجموعة الناتجة.
وهذا هو هندسة الشوائب: تكييف «التركيب، والكمية، وتوزيع الأحجام، والشكل»، كما ورد في مراجعة عام 2018 بعنوان الشوائب غير المعدنية في الفولاذ – المنشأ والتحكم. وهي ليست مسابقة للنظافة منفصلة عن ظروف الخدمة. تحتوي أنواع الفولاذ SAE/AISI 11xx على كبريت مضاف يكوّن كبريتيد المنغنيز الزائد، بينما تحتوي أنواع SAE/AISI 12xx، بالإضافة إلى ذلك، على نحو 0.04–0.12% من الفوسفور؛ ولذلك تتغير كيمياء المصفوفة وكيمياء الشوائب معاً. ويورد نطاق ندوة ASTM International لعام 2024 الكبريت، والرصاص، والسيلينيوم، والتيلوريوم، والفوسفور، والنيتروجين، ونسبة المنغنيز إلى الكبريت، ومواصفات ASTM، بوصفها متغيرات في تصميم قابلية التشغيل بالقطع.
وينطبق المبدأ نفسه على درجات الفولاذ غير القابل للصدأ. وتصف British Stainless Steel Association الكبريتيدات الموجودة في أنواع الفولاذ غير القابل للصدأ السهل التشغيل بالقطع بأنها «مواد تشحيم صلبة عند السطح الفاصل بين الأداة وقطعة الشغل»، وتسجل أنواعاً قابلة للتشغيل بالقطع ذات إضافات كبريت بنسبة 0.015% أو 0.030% بموجب BS EN 10088 لبعض الدرجات. ولا يمكن تقييم هذه الإضافات من حقل مصقول واحد. فالتفسير الصحيح يربط مجموعة الشوائب المقاسة بمقاومة مصفوفة الفولاذ، وسرعة القطع، والتغذية، وعمق القطع، وسائل التبريد، ومادة الأداة—أي عناصر التحكم المتفاعلة التي يحددها ASM Handbook. ولا تكون الإحصاءات مفيدة إلا عندما يكون اتجاه أخذ العينات والغرض الهندسي واضحين.
كيف يقيس ISO 4967:2026 الشوائب غير المعدنية
يُعدّ ISO 4967:2026 معيارًا للفحص المجهري المعدني لتحديد الشوائب غير المعدنية في الفولاذ. وهو يتناول ما يمكن ملاحظته وتصنيفه في مقطع ميتالوغرافي مُحضَّر، وليس القياس المباشر لأداء القطع. ولهذا التمييز أهمية في درجات الفولاذ سهلة القطع، حيث تكون الشوائب في كثير من الأحيان إضافات مقصودة إلى تصميم الفولاذ، لا بقايا عرضية ناتجة عن الصهر.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
يحدد المعيار فحص منتجات الفولاذ المدرفلة أو المطروقة المصنَّعة بنسبة اختزال لا تقل عن 3. ولذلك، فإن إطاره المرجعي موجَّه إلى المنتجات التي خضعت لتشغيل حراري كبير بعد الصب. ويغيّر الدرفلة والطرق مجموعة الشوائب الأصلية؛ فقد تستطيل الشوائب، أو تتكسر، أو تتجمع، أو يعاد توزيعها، أو تصطف مع اتجاه التشغيل. ويسجل المقطع المصقول المأخوذ من المنتج النهائي تلك الحالة الناتجة عن المعالجة، وليس ببساطة مجموعة الشوائب الموجودة في المغرفة أو في خيط الصب المستمر.
يمكن لـ ISO 4967:2026 أن يحدد تصنيفًا قابلًا للتكرار للشوائب غير المعدنية المرصودة في ظروف مجهرية محددة. ويمكنه مساعدة المنتج أو المشتري أو المختبر أو جهة التحقيق في حالات الفشل على مقارنة الصهرات ومواضع المنتجات باستخدام لغة مشتركة. لكنه لا يستطيع، بمفرده، إثبات أن فولاذًا ما سينتج رايشًا قصيرًا، أو قوة قطع منخفضة، أو عمرًا طويلًا لأداة القطع، أو تشطيبًا سطحيًا معينًا.
وتكتسب هذه المحدودية أهمية خاصة في أنواع الفولاذ سهلة القطع. فقد يصف تصنيف المخطط شدة مجال الشوائب الظاهرية أو فئة حجمها، لكنه يترك دون إجابة الأسئلة التي تتحكم في قابلية التشغيل بالقطع: ما كيمياء الشائبة؟ هل الكبريتيد مستطيل أم كروي؟ كيف يتجه توزيع الشوائب بالنسبة إلى اتجاه القطع؟ ما الكسر المساحي وتوزيع الأحجام؟ هل توجد جسيمات أكسيد مع الكبريتيدات؟ ما صلادة المصفوفة ومقاومتها واستجابتها للتقسية بالتشوه؟ وما مادة الأداة وسرعة القطع ومعدل التغذية وعمق القطع وسائل القطع المستخدمة؟
يتناول دليل ASM قابلية التشغيل بالقطع باعتبارها تفاعلًا بين التركيب والبنية المجهرية ومستوى المقاومة وظروف القطع وسوائل القطع ومادة الأداة. ويمكن للكبريت أن يغيّر بصورة ملحوظة سلوك التشغيل بالقطع في فولاذ السبائك المقسّى بكامل مقطعه، إلا أن محتوى الكبريت وحده لا يكفي لوصف ذلك السلوك. ويحدد عمل ندوة ASTM International لعام 2024، الإضافات إلى الفولاذ والحديد لتحسين قابلية التشغيل بالقطع، الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت ومواصفات ASTM المنطبقة، بوصفها متغيرات تصميمية. ويجب النظر إلى كيمياء مجموعة الشوائب الناتجة ومورفولوجيتها معًا.
النطاق وشكل المنتج ونسبة الاختزال
إن عبارة «نسبة اختزال لا تقل عن 3» في ISO 4967:2026 هي شرط متعلق بالنطاق، وليست حدًا لقابلية التشغيل بالقطع. وهي تشير إلى أن المنتج المدرفل أو المطروق المشمول قد تعرض لحد أدنى من التشوه مقارنة بمقطع البدء. ويؤثر تاريخ المعالجة هذا في شكل الشوائب وتوزيعها كما يظهران في المقطع النهائي. فقد تتحول شائبة كبريتيد المنغنيز التي كانت مدمجة تقريبًا قبل التشغيل الحراري إلى شريط طويل بعد الدرفلة، في حين قد يتكسر أكسيد هش إلى عدة جسيمات أصغر.
ولذلك، فإن النتيجة المقيسة تخص شكلًا معينًا للمنتج وموضعًا واتجاهًا وطريقة تحضير محددة. ويمكن لمقطع طولي عبر قضيب أن يُظهر أشرطة الكبريتيد بصورة مختلفة جدًا عن مقطع عرضي من القضيب نفسه. وقد يحتوي المكوّن المطروق على اختلافات مرتبطة بسريان المعدن لا يمثلها مجال مصقول واحد. ويجب أن تتوافق عملية أخذ العينات مع السؤال الهندسي المطروح. فإذا كان القلق يتعلق بالتشغيل بالقطع على امتداد محور القضيب، فقد يكون شكل الكبريتيد الطولي وتباعده أكثر صلة من عدد الشوائب في مقطع عرضي. أما إذا كان القلق يتعلق بالتعب أو بالنظافة الداخلية، فقد تتطلب الأكاسيد المتجمعة والجسيمات الكبيرة المنفردة استراتيجية فحص مختلفة.
كما أن الأساس المجهري للمعيار يفرض حدودًا عملية على معنى النتيجة. فالمحلل يفحص مستوى ثنائي الأبعاد يمر عبر مجموعة ثلاثية الأبعاد. ويعتمد طول الشائبة الظاهري على اتجاه المقطع؛ كما يعتمد الكسر المساحي الظاهري على الجسيمات التي يقطعها المستوى؛ وقد يبدو التجمع أكثر أو أقل شدة تبعًا للمجال المختار. وتهم جودة التحضير أيضًا. فقد يُخطأ في تفسير اقتلاع الجسيمات أو خدوش التلميع أو التلوث أو فرط التسخين أو ضعف التباين على أنها سمات للشوائب.
في فولاذ SAE/AISI 11xx المعاد كبْرَتته، يتحد الكبريت المضاف أساسًا مع المنغنيز لتكوين كبريتيد المنغنيز الزائد، أو MnS. وتساعد هذه الشوائب في كسر الرايش، وقد تسهم في التزييت داخل منطقة القطع. وتضيف أنواع فولاذ SAE/AISI 12xx الفوسفور، الذي أُبلغ في دليل المهندسين الميكانيكيين، فولاذ الكربون والسبائك بأنه يوجد تقريبًا بنسبة 0.04–0.12% من الفوسفور. وتحتوي الدرجات المعاد كبْرَتتها والرصاصية على رصاص مرتبط بشوائب الكبريتيد أو موجود في صورة جسيمات رصاص حرة. ولا يمكن استبدال هذه التفاصيل بتصنيف واحد للشوائب.
وتقدم أنواع الفولاذ غير القابل للصدأ سهلة القطع مثالًا آخر. فقد تعمل شوائب الكبريتيد بوصفها «مواد تزليق صلبة عند السطح البيني بين الأداة وقطعة الشغل»، وفقًا لجمعية الفولاذ غير القابل للصدأ البريطانية. ويسمح BS EN 10088 بأنواع قابلة للتشغيل بالقطع تحتوي على إضافات كبريت بنسبة 0.015% أو 0.030% لبعض الدرجات. ومع ذلك، يمكن للإضافة الاسمية نفسها من الكبريت أن تنتج مجموعات مختلفة من الشوائب تبعًا لممارسة نزع الأكسجين، ومعالجة الكالسيوم، وجهد الأكسجين، وظروف التصلب، وتاريخ التشغيل الحراري.
المخططات المرجعية وحدودها بالنسبة إلى الفولاذ سهل القطع
تُسند طريقة المقارنة بالمخطط بنيةً مجهرية مرصودة إلى فئات مرجعية موحدة. وهذا مفيد للضبط والتواصل. إذ يمكنها تحديد ما إذا كان مجال ما يشبه فئة شوائب محددة، والسماح بالمقارنة بين العينات التي فُحصت بالإجراء نفسه، ودعم معايير القبول عندما تشترط مواصفة المنتج تصنيفًا للشوائب. لكنها لا تحدد تلقائيًا التركيب الكيميائي لكل جسيم، ولا تقيس المجموعة الثلاثية الأبعاد الكاملة، ولا تتنبأ بسلوك التشغيل بالقطع.
يحذّر ISO 4967:2026 صراحةً من أن مخططه المرجعي القياسي لا ينطبق بالكامل على الفولاذ سهل القطع. وهذا التحذير أساسي. فقد وُضع المخطط لتصنيف مظاهر الشوائب بطريقة موحدة، في حين صُمم الفولاذ سهل القطع بحيث يحتوي على شوائب تعتمد تأثيراتها على التركيب والشكل والكمية والتوزيع وتفاعلها مع مصفوفة الفولاذ. ولا تثبت فئة مخطط تتعامل مع الكبريتيد المستطيل بوصفه سمة للشائبة، من دون تحليل إضافي، ما إذا كان ذلك الكبريتيد يخفض قوة القطع أو يسرّع تآكل الأداة.
أفادت دراسة عام 1995، تأثيرات التركيب ومعامل الشكل والكسر المساحي لشوائب الكبريتيد في قابلية تشغيل الفولاذ سهل القطع المعاد كبْرَتته، بتأثيرات على قوة القطع بالترتيب التالي: MnS، و(Mn,Ca)S، وMnS–RE2S3، و(Mn,Ca)S–RE2S3. كما وجدت أن الكبريتيدات المستطيلة خفضت قوة القطع بفاعلية أكبر، في حين خفضت الكبريتيدات الكروية تآكل سطح الأداة الجانبي بفاعلية أكبر. وترفض هذه النتيجة أي قاعدة بسيطة تعتبر أن مظهرًا واحدًا للشائبة أفضل عالميًا. فقد لا تكون مجموعة الشوائب التي تساعد على انفصال الرايش هي نفسها التي تحمي حافة الأداة.
وأفادت دراسة كمية مستقلة، التحليل الكمي لشوائب الكبريتيد في أنواع الفولاذ سهلة القطع وتأثيرها في قابلية التشغيل بالقطع، بأن مؤشر قابلية التشغيل بالقطع «تراوح بين 200% و100% مع نسبة شكل شوائب الكبريتيد»، وحددت شوائب كبريتيد المنغنيز الكروية المفضلة لقابلية التشغيل بالقطع في الفولاذ سهل القطع. وقد تسجل المقارنة بالمخطط المورفولوجيا المستطيلة أو الكروية، لكنها لا تعيد بالضرورة إنتاج نسبة الشكل أو الكسر المساحي أو التوزيع المكاني أو ظروف اختبار التشغيل بالقطع الواردة في الدراسة.
وتوضح معالجة الكالسيوم سبب ضرورة أن ترافق الكيمياءُ المظهرَ. إذ يمكن للكالسيوم أن يعدّل تركيب الشوائب الأكسيدية والكبريتيدية ومورفولوجيتها، كما يمكن للتنبؤ الديناميكي الحراري بتوزيع الكالسيوم بين الأكاسيد والكبريتيدات أن يدعم ضبط العملية. وقد تختلف الشوائب التي تبدو متشابهة عند التكبير المنخفض في محتوى Ca أو Mn أو العناصر الأرضية النادرة أو الأكسجين أو الكبريت، ولذلك قد تتصرف بصورة مختلفة أثناء القطع.
ولهذا السبب، ينبغي التعامل مع ISO 4967:2026 بوصفه طريقة موحدة لتقييم النظافة وتصنيف الشوائب، لا شهادةً لقابلية التشغيل بالقطع. وقد يجمع التقييم المفيد للفولاذ سهل القطع بين المقارنة بالمخطط وتحليل الصور الآلي، والمجهر الإلكتروني الماسح والتحليل الطيفي لتشتت الطاقة، وقياس الكسر المساحي الكمي، وقياسات توزيع الأحجام، ونسب الشكل، وبيانات الاتجاه، والصلادة، واختبارات القطع المضبوطة. ويجب أن يمثل القياس الخاصية قيد التقييم. فبيانات الشوائب المختارة لتحليل التعب لا تصلح تلقائيًا للتنبؤ بتكوّن الرايش، كما أن اجتياز تصنيف المخطط لا يثبت أداء التشغيل بالقطع.
اختيار مقياس قياس الشوائب المناسب للسؤال الهندسي
لا يكون قياس الشوائب مفيدًا إلا عندما يتوافق مداه وحساسيته مع الخاصية قيد البحث. فقد تكون طريقة تفصل بين الصهرات وفق التصنيف الكلي للشوائب كافية لإجراء مسح للنظافة المعدنية، لكنها قد تفشل في تفسير سبب إنتاج فولاذين معادَي الكبريتة رقائقَ مختلفة أو اختلاف عمر أدوات القطع فيهما. وتتعلق هندسة الشوائب بالتحكم المتعمد في تركيب الشوائب وكميتها وتوزيع أحجامها وشكلها؛ ولذلك يجب أن يحافظ القياس على السمات التي تهدف العملية إلى التحكم فيها.
طرق المخططات، والتحليل الكمي للصور، والمقاطع الميتالوجرافية
تظل مخططات التصنيف عمليةً لضبط الإنتاج لأنها سريعة ومنخفضة التكلفة ومألوفة الاستخدام. إذ تُقارن عينة مصقولة، محكوكة أو غير محكوكة، بمجالات معيارية، عادةً وفق نوع الشائبة وشدتها. ويمكن للنتيجة أن توفر لغة مشتركة لوصف النظافة المعدنية، لكنها تضغط مجموعةً من الشوائب في رقم تصنيفي واحد. وقد لا تميز بين كون مجموعة الكبريتيدات تتألف من جسيمات قصيرة كثيرة أو من خيوط ممدودة بدرجة كبيرة وأقل عددًا، مع امتلاكها الشدة الظاهرية نفسها.
تحدد المواصفة ISO 4967:2026 طريقة الفحص المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة التي لها «نسبة اختزال لا تقل عن 3». ويُعد مخططها المرجعي مفيدًا للتقييم التقليدي للشوائب، إلا أن المواصفة تحذر من أن المخطط لا ينطبق بالكامل على أنواع الفولاذ سهلة القطع. ولهذا القيد أهمية. فالتصنيف المرتفع للكبريتيدات في فولاذ SAE/AISI 11xx لا يُفسَّر بالطريقة نفسها التي يُفسَّر بها التصنيف المرتفع للأكاسيد في فولاذ المحامل، لأن كبريتيد المنغنيز الزائد يُضاف عمدًا في الحالة الأولى للمساعدة على تكسير الرقائق والتزييت.
ويتحكم المقطع الميتالوجرافي نفسه في النتيجة. إذ يكشف المقطع الطولي الموازي لاتجاه الدرفلة عن خيوط الكبريتيد، ويسمح بقياس الطول والعرض ونسبة الاستطالة والتباعد على امتداد مسار التشوه. أما المقطع العرضي فيقدم تقاطعًا ثنائي الأبعاد مختلفًا، وغالبًا ما يجعل الشوائب الممدودة تبدو أقصر أو أقرب إلى الشكل متساوي الأبعاد. ولا يمثل أي من المنظرين «شكل» الشوائب الوحيد؛ بل هو إسقاط خاص بمقطع معين لمجموعة ثلاثية الأبعاد.
ولهذا السبب، ينبغي أن يحدد التقرير اتجاه المقطع، وممارسات الصقل، والتكبير، ومساحة المجال، وعدد المجالات، وموقع أخذ العينات. فعبارة «طولي، عند ربع السمك، 100 مجال عند تكبير 500×» ذات دلالة؛ أما عبارة «النظافة المعدنية: 1.0» فليست كذلك. وينبغي أن تشمل عملية أخذ العينات أيضًا الموضع ذي الصلة في المنتج. فقد تختلف المادة عند المركز، وعند ربع السمك، وبالقرب من السطح، لأن الشوائب تتحرك أو تتشوه أو تطفو أو تنفصل أثناء التصلب والدرفلة. فإذا كانت دراسة الكلال تفحص منطقة السطح، فلا يمكن لعينة من خط المركز أن تمثلها.
يوفر التحليل الكمي الآلي للصور قياسات لا توفرها المخططات، مثل عدد الجسيمات، والكسر المساحي، والقطر المكافئ، والطول، والعرض، ونسبة الاستطالة، وأقرب مسافة بين الجيران، وتوزيعات الأحجام. ويفيد بوجه خاص عندما يعتمد السؤال الهندسي على ذيل التوزيع الذي يضم الشوائب الكبيرة، لا على متوسط التصنيف. غير أن تحليل الصور ليس موضوعيًا تلقائيًا. فقد يؤدي اختيار العتبة، والإضاءة، وخدوش الصقل، وفصل الجسيمات المتلامسة، والتكبير، واختيار المجالات إلى تغيير المجموعة المقاسة. ويجب على المحلل أن يوضح ما إذا كان تصنيف الجسيمات قد تم وفق المساحة المسقطة، أو الطول الأقصى، أو قطر الدائرة المكافئة، أو تعريف آخر.
وتلزم طرق حساسة للتركيب الكيميائي عندما يفصل التركيب بين فئات الشوائب الوظيفية. إذ يمكن للمجهر الإلكتروني الماسح المزود بمطيافية الأشعة السينية المشتتة للطاقة أن يميز بين MnS، والكبريتيدات المعدلة بالكالسيوم، والأكاسيد، وجسيمات الرصاص، والكبريتيدات المحتوية على العناصر الأرضية النادرة. ويمكن لتحليل المسبار الإلكتروني أو الطرق الميكروتحليلية ذات الصلة أن يضيف توزيعًا أكثر موثوقية للعناصر عندما تتداخل الأطياف أو تكون الجسيمات صغيرة. وتستغرق هذه الطرق وقتًا أطول، لكن ظهور سمة سوداء أو رمادية في صورة ضوئية لا يحدد مركبها. ففي الفولاذ المعاد الكبريتة والمحتوي على الرصاص، قد يوجد الرصاص مع شوائب الكبريتيد أو على هيئة جسيمات رصاص حرة؛ ويؤدي جمع النوعين تحت تصنيف «الكبريتيد» إلى فقدان تمييز ذي صلة بقابلية التشغيل الآلي.
ويستحق القياس الاتجاهي معالجةً منفصلة. ففي المنتجات المدرفلة، قد يؤدي قياس الكسر المساحي للجسيمات وحده إلى إخفاء الاستطالة. وينبغي الإبلاغ عن توزيع الاتجاهات، ونسبة الطول إلى العرض أو نسبة الشكل، وإجراء القياسات، حيثما أمكن، في كل من المقطعين الطولي والعرضي. وقد يكون من المبرر استخدام إعادة بناء ثلاثية الأبعاد أو طريقة المقاطع المتسلسلة في الأعمال الحرجة من ناحية الكلال، رغم أن ذلك يتطلب كمية أكبر من المادة وتسجيلًا دقيقًا للمقاطع. وينبغي أن تتبع الطريقة آلية الفشل، لا أن تقتصر على أسهل وجه مصقول.
مواءمة القياس مع الكلال والنظافة المعدنية وقابلية التشغيل الآلي
تحتاج دراسات الكلال عادةً إلى تحديد أكبر الشوائب وأكثرها إضرارًا، مع بيان موقعها وتركيبها وبعدها عن السطح الواقع تحت الإجهاد. فقد يفوّت متوسط تصنيف الشوائب تجمعًا واحدًا من الألومينا أو جسيمًا واحدًا من ألومينات الكالسيوم يتسبب في بدء تشقق. وتكون توزيعات المساحة والحجم الآلية، وتحليل القيم القصوى، والفحوص الحساسة للتركيب أكثر ملاءمة. ويجب أن يتوافق اتجاه المقطع مع الإجهاد الرئيسي واتجاه الدرفلة، كما ينبغي أن يشمل أخذ العينات المنطقة التي تنشأ فيها شقوق الكلال فعليًا. وينبغي أن يورد التقرير حجم الشائبة باستخدام مقياس محدد، وأن يفصل بين تجمعات الشوائب والجسيمات المنفردة.
أما تقييم النظافة المعدنية فله غرض مختلف. فقد يبحث في مدى مطابقة صهيرة أو منتج لمواصفة، أو في ما إذا كانت مجموعات الأكاسيد قد تغيرت بعد التعدين الثانوي، أو في ما إذا كانت ممارسة الصب قد أدت إلى زيادة قابلة للقياس في العيوب. ويمكن لطرق المخططات أن تجيب عن هذا السؤال بكفاءة عندما تكون المواصفة وعائلة الفولاذ متوافقتين. ويضيف التحليل الكمي للصور قيمة عندما تكون التغيرات صغيرة، أو عندما يكون تكرار ظهور الجسيمات الكبيرة مهمًا، أو عندما يحتوي المنتج على أنواع من الشوائب يدمجها المخطط في فئة واحدة. ولا ينبغي عرض الطريقة على أنها حقيقة عالمية عن النظافة المعدنية؛ فعدم ارتفاع الكسر المساحي الكلي لا يثبت انخفاض مخاطر الكلال أو قابلية التشغيل الآلي أو عيوب السطح.
وتتطلب قابلية التشغيل الآلي اختيارًا أكثر تعمدًا، لأن قوة القطع وتآكل الأداة لا يستجيبان بالضبط لمجموعة الشوائب نفسها. ويحدد دليل ASM التركيب والبنية المجهرية ومستوى المقاومة وظروف القطع وسوائل القطع ومادة الأداة بوصفها عوامل تحكم متفاعلة. ويمكن للكبريت أن يغير سلوك التشغيل الآلي بدرجة كبيرة في الفولاذ السبائكي المقسى خلال كامل مقطعه، لكن محتوى الكبريت وحده ليس متغيرًا كافيًا للقياس.
| السؤال الهندسي | أكثر القياسات صلة |
|---|---|
| تكوّن الرايش | كيمياء الكبريتيدات، ونسبة الأبعاد، والاتجاه، والتباعد، وحالة المصفوفة |
| بدء الكلال | أكبر الشوائب، والتجمعات، والتركيب، والموقع، والتباعد ثلاثي الأبعاد |
| ضبط النظافة | تصنيف المخطط الموحّد، والكسر المساحي، وعدد الجسيمات، وموقع المنتج |
| تآكل الأداة | كيمياء الشوائب وشكلها إلى جانب قوة القطع، ودرجة الحرارة، وظروف الأداة |
| أداء التآكل | كيمياء الكبريتيدات، والواجهات المكشوفة، والحجم، والشكل، وحالة السطح |
ولذلك ينبغي لدراسة قابلية التشغيل الآلي أن توصف كيمياء الكبريتيدات وشكلها واتجاهها وكسرها المساحي وتوزيع أحجامها، مع توثيق مصفوفة الفولاذ وظروف القطع أيضًا. ويتعامل منشور ASTM International المعنون المضافات إلى الفولاذ والحديد لتحسين قابلية التشغيل الآلي مع الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت ومواصفات ASTM بوصفها متغيرات تصميم، لا أهدافًا منفردة. فعلى سبيل المثال، تضيف أنواع فولاذ SAE/AISI 12xx نحو 0.04–0.12% من الفوسفور إلى التركيب الحاوي على الكبريت في الدرجات المعاد كبريتها. وفي أنواع الفولاذ غير القابل للصدأ سهلة القطع، قد تعمل الكبريتيدات «موادَ تزييت صلبة عند السطح البيني بين الأداة وقطعة الشغل»؛ وتسمح المواصفة BS EN 10088 بإضافات من الكبريت بنسبة 0.015% أو 0.030% لبعض الأنواع القابلة للتشغيل الآلي.
وتتضح ضرورة هذا التمييز في دراسة عام 1995 المعنونة تأثيرات تركيب شوائب الكبريتيد وعامل شكلها وكسرها المساحي في قابلية تشغيل الفولاذ سهل القطع المعاد كبريته. وقد اتبعت تأثيرات الشوائب المبلغ عنها في قوة القطع الترتيب MnS، ثم (Mn,Ca)S، ثم MnS–RE2S3، ثم (Mn,Ca)S–RE2S3. وخفضت الكبريتيدات الممدودة قوة القطع بفاعلية أكبر، في حين خفضت الكبريتيدات الكروية تآكل السطح الجانبي للأداة بفاعلية أكبر. ولذلك لا يمكن إعلان أن مجموعة واحدة من الشوائب أفضل على نحو شامل.
وأفادت دراسة منفصلة أجرتها جامعة لييج عام 1995، بعنوان التحليل الكمي لشوائب الكبريتيد في أنواع الفولاذ سهلة القطع وتأثيرها في قابلية التشغيل الآلي، بأن مؤشر قابلية التشغيل الآلي «تراوح من 200% إلى 100% مع نسبة شكل شوائب الكبريتيد»، وفضّلت شوائب كبريتيد المنغنيز الكروية لتحسين قابلية التشغيل الآلي في الفولاذ سهل القطع. وتدعم هذه النتائج موقفًا مباشرًا: فالادعاءات المتعلقة بقابلية التشغيل الآلي والمبنية على تصنيف واحد يجمع الأكاسيد والكبريتيدات هي ادعاءات غير مكتملة التحديد. ويجب أن يوضح القياس ما الذي عُدَّ، وأين قيس، وكيف وُجّه المقطع، وما إذا كان الاختبار يقيّم القوة أو شكل الرقائق أو تشطيب السطح أو تآكل الأداة. وقد تؤدي المعالجة بالكالسيوم إلى تغيير كيمياء الأكاسيد والكبريتيدات وشكلها، ولذلك يكون التحليل الحساس للتركيب ضروريًا عند عزو نتيجة تشغيل آلي إلى تلك المعالجة.
إضافات السبائك المستخدمة لتعديل قابلية التشغيل الآلي
يتناول مؤتمر ASTM الإضافات إلى الفولاذ والحديد لتحسين قابلية التشغيل الآلي (2024) إضافات تحسين قابلية التشغيل الآلي بوصفها مجموعة مترابطة من متغيرات التركيب الكيميائي والعملية، تشمل الكبريت، والرصاص، والسيلينيوم، والتيلوريوم، والفوسفور، والنيتروجين، ونسبة المنغنيز إلى الكبريت، والحدود التي تفرضها مواصفات ASTM السارية. ويُعد هذا التنظيم أكثر فائدة من مجرد تصنيف العناصر إلى «جيدة» و«سيئة». فالإضافة تغيّر مجموعة الشوائب، واستجابة المصفوفة، وتكوّن الرايش، وتلامس الأداة، أو مزيجًا من هذه التأثيرات. وتعتمد النتيجة على نوع الفولاذ، ومستوى المقاومة، والمعالجة الحرارية، وسرعة القطع، ومعدل التغذية، وعمق القطع، وسائل القطع، ومادة الأداة.
تعني هندسة الشوائب التحكم في تركيب الشوائب، وكميتها، وتوزيع أحجامها، وشكلها من خلال صناعة الفولاذ والمعالجة اللاحقة. ولا يُعد قياس الشوائب أمرًا مماثلًا لهندستها. تحدد ISO 4967:2026 ميكروغرافيًا الشوائب غير المعدنية في المنتجات المدرفلة أو المطروقة التي لها «نسبة اختزال لا تقل عن 3»، لكنها تحذر أيضًا من أن مخططها المرجعي القياسي لا ينطبق بالكامل على أنواع الفولاذ سهل التشغيل. ولذلك قد يصف تصنيف المخطط مجموعةً من الشوائب دون أن يتنبأ بقوة القطع أو عمر الأداة الناتجين عن تلك المجموعة.
الكبريت والفوسفور والرصاص والسيلينيوم والتيلوريوم
يُعد الكبريت الإضافة الرئيسية في كثير من أنواع الفولاذ الكربوني وسبائكي الفولاذ سهل التشغيل، لأنه يكوّن كبريتيد المنغنيز MnS. ويُضاف المنغنيز بكمية كافية لربط الكبريت، ويفضل أن يكون ذلك في صورة MnS بدلًا من ترك كبريتيد الحديد، الذي من شأنه تعزيز الهشاشة الساخنة. وفي أنواع الفولاذ SAE/AISI 11xx، يؤدي المحتوى المرتفع عمدًا من الكبريت إلى تكوين شوائب زائدة من MnS. وأثناء القطع، تقطع هذه الشوائب استمرارية الرايش، وتقلل استمرارية المصفوفة المعدنية، وقد تخفض الاحتكاك أو الالتصاق بالقرب من منطقة تلامس الأداة مع قطعة الشغل. ويمكن للشوائب نفسها أن تقلل المطيلية العرضية، ومقاومة الكلال، والمتانة الصدمية، وقابلية اللحام.
ولا يتحدد التأثير بنسبة الكبريت وحدها. فكل من نسبة أبعاد الكبريتيد، والكسر المساحي، والتركيب، والتوزيع عوامل مهمة. وقد أفادت دراسة أجريت عام 1995 بعنوان Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel بأن تأثيرات قوة القطع جاءت بالترتيب التالي: MnS، و(Mn,Ca)S، وMnS–RE2S3، و(Mn,Ca)S–RE2S3. وقد خفضت الكبريتيدات المستطيلة قوة القطع بفاعلية أكبر، في حين خفضت الكبريتيدات الكروية تآكل السطح الجانبي للأداة بفاعلية أكبر. ويمثل ذلك تحذيرًا مباشرًا من اعتبار شكل واحد من الشوائب أمثل لكل هدف من أهداف التشغيل الآلي.
ويظهر هذا التمييز أيضًا في دراسة جامعة لييج لعام 1995 بعنوان Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. فقد «تراوح مؤشر قابلية التشغيل الآلي من 200% إلى 100% مع نسبة شكل شوائب الكبريتيد»، وكانت كبريتيدات المنغنيز الكروية مفضلة من حيث قابلية التشغيل الآلي للفولاذ سهل التشغيل. ولا يثبت هذا النطاق العددي وجود تنبؤ عام قابل للتطبيق من نوع فولاذ إلى آخر؛ بل يوضح مدى قوة تأثير شكل الشوائب في النتيجة المقاسة.
وتوفر معالجة الكالسيوم إحدى الطرق لتغيير ذلك الشكل والتركيب. إذ يمكن للكالسيوم تعديل شوائب الأكاسيد والتأثير في ترسيب الكبريتيدات، بما يؤدي إلى تكوين شوائب أكثر تكورًا أو شوائب معقدة في ظل ظروف مناسبة من الأكسجين والكبريت ودرجة الحرارة. ويمكن للتنبؤات الديناميكية الحرارية لتوزيع الكالسيوم بين الأكاسيد والكبريتيدات أن توجه عملية التحكم هذه، إلا أن النتيجة تظل معتمدة على معالجة المغرفة، والتصلب، ومعدل الاختزال بالدرفلة، وإعادة التسخين. وقد تؤدي إضافات العناصر الأرضية النادرة بالمثل إلى تكوين MnS–RE2S3 أو أشكال تحتوي على الكالسيوم، غير أن قيمتها يجب أن تُقيّم في ضوء النظافة المعدنية، والكلال، والمتانة، واتساق العملية.
ويضيف الفوسفور آلية مختلفة لتحسين قابلية التشغيل الآلي. إذ تحتوي أنواع الفولاذ SAE/AISI 12xx على الكبريت المرتفع المميز للأنواع المعاد كبريتها، كما تحتوي بالإضافة إلى ذلك على نحو 0.04–0.12% من الفوسفور، وفقًا لما ورد في Mechanical Engineers’ Handbook, Carbon and Alloy Steels لعام 2022. ويزيد الفوسفور مقاومة المصفوفة الفريتية ويجعلها أكثر هشاشة، مما يساعد على تكسر الرايش وغالبًا ما يحسن سلوك التشغيل الآلي السهل. ويمكن للفوسفور الزائد أن يضر بالمطيلية، والمتانة الصدمية، والتشكيل على البارد، وقابلية اللحام، ولا سيما عندما يؤدي الانفصال أو البنية ذات الحبيبات الخشنة إلى تضخيم تأثيره. ومن ثم، فإن تصنيف 12xx ليس مجرد فولاذ 11xx مضافًا إليه عنصر آخر لتحسين الشوائب؛ فالفوسفور يغير المصفوفة وكذلك الرايش.
يوجد الرصاص في أنواع الفولاذ المعاد كبريتها المحتوية على الرصاص، إما مرتبطًا بشوائب الكبريتيد أو في صورة جسيمات رصاص حرة منفصلة. وبما أن قابلية ذوبان الرصاص في الفولاذ الصلب محدودة جدًا، فإن توزيعه يتحدد بتكوّن الجسيمات، ونظافة الفولاذ، وتاريخ المعالجة. وأثناء التشغيل الآلي، يمكن للرصاص أن يعزز انفصال الرايش وأن يؤثر في منطقة تلامس الأداة، لكنه يثير أيضًا مخاوف خطيرة تتعلق بالتحكم في التعرض، وإعادة التدوير، وأبخرة اللحام، والتنظيم البيئي. ولا يمكن تقييم إضافة الرصاص استنادًا إلى تأثيرها في خفض القوة فقط؛ فقد تستبعدها مواصفات المنتج المقصودة والاستخدامات المسموح بها.
ويمثل السيلينيوم والتيلوريوم خيارين كيميائيين إضافيين لتعديل سلوك الشوائب وتكسر الرايش. ويمكنهما تغيير شكل الكبريتيدات والتفاعل بين الشوائب ومنطقة القطع، إلا أن تأثيراتهما حساسة لمستوى الكبريت، ومحتوى المنغنيز، وممارسة نزع الأكسدة، وحالة المصفوفة. ويتطلب استخدامهما تقييم الخواص الميكانيكية، والمعالجة على الساخن والبارد، واللحام، وتعرض العاملين، والتعامل مع النفايات، ومواصفات النوع السارية. ولا ينبغي تقديمهما بوصفهما بديلين متكافئين للكبريت أو الرصاص.
وتوضح أنواع الفولاذ غير القابل للصدأ سهل التشغيل المساومة نفسها ضمن مصفوفة أكثر تطلبًا. فوفقًا لجمعية الفولاذ غير القابل للصدأ البريطانية (2024)، قد تعمل شوائب الكبريتيد «مواد تشحيم صلبة عند منطقة تلامس الأداة مع قطعة الشغل»، لكنها قد تخفض مقاومة التآكل وتضعف أداء مقاومة التآكل النُقَطي أو تآكل الشقوق. وتسمح BS EN 10088 بأشكال قابلة للتشغيل الآلي مع إضافات كبريت بنسبة 0.015% أو 0.030% لبعض الأنواع. وهذه القيم أذونات خاصة بنوع معين، وليست أهدافًا عامة للفولاذ غير القابل للصدأ.
النيتروجين ونسبة المنغنيز إلى الكبريت وحدود المواصفات
غالبًا ما يُناقش النيتروجين بوصفه متغيرًا في قابلية التشغيل الآلي، لأنه يؤثر في كل من مصفوفة الفولاذ وكيمياء الشوائب. ففي بعض التركيبات، يتحد النيتروجين مع التيتانيوم أو الألومنيوم أو الفاناديوم أو عناصر أخرى ليكوّن نتريدات أو كربونيتريدات. ويمكن لهذه الجسيمات أن تؤثر في تكسر الرايش، وتآكل الأداة، والمتانة، وجودة السطح. كما يمكن للنيتروجين المذاب أن يرفع المقاومة ويغير تقادم الانفعال، في حين قد يضر النيتروجين الزائد أو غير المتحكم فيه بالمطيلية، والقابلية للتشكيل، والمتانة، أو أداء اللحام. ولذلك يعتمد تأثيره على ما إذا كان النيتروجين يظل في المحلول، أو يُحتجز في رواسب، أو يشارك في شوائب معقدة.
وتتحكم نسبة المنغنيز إلى الكبريت في احتجاز الكبريت بأمان في صورة MnS، كما تؤثر في شكل الكبريتيدات. ويؤدي انخفاض المنغنيز مقارنةً بالكبريت إلى زيادة خطر تكوّن كبريتيد الحديد ومشكلات الهشاشة الساخنة. ولا تؤدي النسبة المرتفعة تلقائيًا إلى قابلية تشغيل آلي أفضل؛ فالمنغنيز الزائد يغير قابلية التصليب ومقاومة المصفوفة، في حين يحدد محتوى الكبريت، وإمكانات الأكسجين، والكالسيوم، وإضافات العناصر الأرضية النادرة، وظروف التصلب، مجموعة الشوائب النهائية. وبالتالي فإن النسبة المفيدة خاصة بالنوع والعملية، وليست وصفة عالمية.
وتحوّل حدود المواصفات هذه الخيارات الميتالورجية إلى متطلبات واجبة التنفيذ للتركيب الكيميائي والجودة. وتحدد تسميات SAE/AISI 11xx و12xx عائلات ذات إضافات كبريت مقصودة، إلا أن متطلبات الشراء أو الإنتاج قد تستند أيضًا إلى ASTM A29/A29M، أو إلى مواصفة المنتج السارية، أو إلى نطاق كيميائي يحدده العميل. ويجب قراءة حدود ASTM للكِبريت والفوسفور والنيتروجين والرصاص والعناصر المتبقية بالتزامن مع متطلبات الخواص الميكانيكية، وجودة السطح، والنظافة المعدنية، والمعالجة الحرارية. فقد يفشل تركيب كيميائي يخفض قوة القطع لأنه يقلل المتانة العرضية، أو يفاقم أداء الكلال، أو يعقد اللحام، أو يتعارض مع القيود البيئية.
وتظل ظروف القطع جزءًا من عملية التقييم. إذ يحدد ASM Handbook التركيب، والبنية المجهرية، ومستوى المقاومة، وظروف القطع، وسوائل القطع، ومادة الأداة بوصفها عوامل مترابطة تتحكم في قابلية التشغيل الآلي؛ ويمكن للكبريت أن يغير بصورة ملحوظة سلوك التشغيل الآلي لسبائك الفولاذ المقسّاة بالكامل. ولذلك ينبغي أن تتوافق قياسات الشوائب مع السؤال الهندسي المطروح. فقد يكشف مقطع طولي استطالة الكبريتيدات ذات الصلة بالتحكم في الرايش، في حين قد يمثل المقطع العرضي، أو التحليل ثلاثي الأبعاد، أو قياس الكسر المساحي سلوك الكلال أو تآكل الأداة بصورة أفضل. فالإضافة ليست سوى مدخل واحد من مدخلات النتيجة.
معالجة الكالسيوم والتحكم في مورفولوجيا الشوائب
تُعد معالجة الكالسيوم عمليةً لهندسة الشوائب، وليست معالجةً عامةً للنظافة. ولا يتمثل الهدف ببساطة في خفض العدد الكلي للجسيمات غير المعدنية، بل في تغيير طبيعة تلك الجسيمات، وشكلها، وحجمها النهائي، وسلوكها أثناء الدرفلة والتشغيل بالقطع والصب. فقد يظل الفولاذ الذي يحتوي على عدد أقل من الشوائب سيئ التشغيل بالقطع إذا كانت كبريتيداته المتبقية ذات مورفولوجيا غير مناسبة، أو إذا تسببت جسيمات الأكسيد الصلبة في إتلاف حافة القطع.
تسلسل المعالجة بالكالسيوم
- نزع الأكسدة تهيئة حالة الأكاسيد وضبط كيمياء الفولاذ.
- حقن الكالسيوم إدخال الكالسيوم تحت ظروف مضبوطة من درجة الحرارة والتحريك والاسترداد.
- تعديل الشوائب تعزيز الأكاسيد والكبريتيدات الحاملة للكالسيوم بالكيمياء والشكل المقصودين.
- السبك والتحقق سبك الفولاذ المعالَج، ثم فحص مجموعة الشوائب النهائية بدلًا من الاعتماد على إضافة السلك وحدها.
تُضاف الكالسيوم عادةً بواسطة سلك محشو أو بطريقة حقن مضبوطة أخرى بعد نزع الأكسدة وضبط السبيكة. وتتمتع الكالسيوم بألفة كيميائية قوية تجاه الأكسجين والكبريت. ولذلك يمكنها أن تتفاعل مع شوائب الأكسيد الصلبة أو السائلة، وكذلك مع التفاعلات المكوِّنة لكبريتيد المنغنيز أثناء التصلب. وقد يضم تجمع الشوائب الناتج ألومينات الكالسيوم، أو كبريتيدات حاوية على الكالسيوم، أو جسيمات مركبة من الأكسيد والكبريتيد. وتعتمد النتيجة على درجة حرارة الفولاذ، ونشاط الأكسجين والكبريت، ومحتوى الألومنيوم، ونسبة المنغنيز إلى الكبريت، والتحريك، وزمن المعالجة، وكمية الكالسيوم التي تدخل المحلول فعلياً.
تعديل الأكاسيد والكبريتيدات
في الفولاذ المزال أكسجينه بالألومنيوم، يمكن أن تكون شوائب الألومينا غير المعالجة زاويّة وصلبة وقادرة على التراكم عند جدران فوهات الغمر. وتغيّر الكالسيوم كيمياء الأكسيد باتجاه ألومينات الكالسيوم. وضمن مجال تركيبي مناسب، تكون هذه النواتج سائلة أو سائلة جزئياً عند درجات حرارة صناعة الفولاذ والصب، ولذلك يمكن أن تصبح أكثر استدارة وأقل ميلاً إلى تكوين تجمعات ألومينا صلبة. وهذه هي الفائدة المرتبطة عادةً بمعالجة الكالسيوم في الصب، لكن لا ينبغي الخلط بينها وبين خفض شامل لمحتوى الشوائب. فقد تخفّض الكالسيوم التأثير الضار لتجمع أكاسيد معين، مع بقاء الكسر المساحي الكلي للشوائب دون تغير يُذكر.
وتتسم استجابة الكبريتيدات بأهمية مماثلة في درجات الفولاذ سهلة التشغيل بالقطع. إذ يمكن للكالسيوم أن تدخل في كبريتيدات المنغنيز لتكوين (Mn,Ca)S، وأن تغيّر نسبة أبعاد الكبريتيدات، وأن تعدّل الارتباط بين الكبريتيدات ومصفوفة الفولاذ. وبحسب التركيب وتاريخ التبريد، قد تصبح الكبريتيدات أقل استطالة وأكثر تكوراً. ويمكن لهذا التغير أن يقلل تركّز الإجهاد وتآكل السطح الخلفي للأداة، لكنه قد يقلل أيضاً من تأثير تكسير الرايش المرتبط بخيوط MnS الطويلة والمصطفة.
قارنت دراسة عام 1995، Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel، بين تجمعات MnS و(Mn,Ca)S وMnS–RE2S3 و(Mn,Ca)S–RE2S3. وقد اتبعت التأثيرات المُبلّغ عنها على قوة القطع ذلك التسلسل، مما يوضح أن كيمياء الشوائب مهمة، وليسَت نسبة الكبريت وحدها. فقد خفّضت الكبريتيدات المستطيلة قوة القطع بفاعلية أكبر، في حين خفّضت الكبريتيدات الكروية تآكل السطح الخلفي للأداة بفاعلية أكبر. وهذان هدفان مختلفان للأداء. ولذلك قد تؤدي المعالجة المختارة لتقليل القوة إلى نتيجة أقل ملاءمة من حيث التآكل.
ويتسق هذا التبادل مع دراسة جامعة لييج لعام 1995، Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability، التي أفادت بأن مؤشر قابلية التشغيل بالقطع «تراوح بين 200% و100% مع نسبة شكل شوائب الكبريتيد». وقد فضّلت الدراسة شوائب كبريتيد المنغنيز الغلوبويدية لتحقيق قابلية التشغيل بالقطع، لكن النتيجة لا تجعل الجسيمات الكروية متفوقةً على نحو شامل. إذ تظل مادة الأداة، ومعدل التغذية، وسرعة القطع، وسلوك التصلب بالتشوه، ومتانة المصفوفة، والتزييت، ومتطلبات التحكم في الرايش، متغيرات فاعلة.
ويجب أيضاً تقييم معالجة الكالسيوم في ضوء مواصفات الدرجة. تحتوي أنواع الفولاذ SAE/AISI 11xx على كبريت مضاف يُكوّن شوائب زائدة من كبريتيد المنغنيز، في حين تضيف أنواع SAE/AISI 12xx نحو 0.04–0.12% من الفوسفور بوصفه متغيراً آخر مرتبطاً بقابلية التشغيل بالقطع. ويحدد عمل ندوة ASTM International لعام 2024، Additives to Steel and Iron for Improved Machinability، الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت ومواصفات ASTM بوصفها متغيرات تصميمية. والكالسيوم أحد عناصر التحكم في هذا النظام، وليست بديلاً عن التحكم في المصفوفة ومجمل تجمع الشوائب. وفي أنواع الفولاذ المقاوم للصدأ سهلة التشغيل بالقطع، يمكن أن تعمل الكبريتيدات بوصفها «مواد تشحيم صلبة عند السطح البيني بين الأداة وقطعة الشغل»؛ وتسمح BS EN 10088 بإضافات كبريت بنسبة 0.015% أو 0.030% لبعض الدرجات القابلة للتشغيل بالقطع.
وتكون نافذة العملية ضيقة. فكمية الكالسيوم القليلة جداً تترك سلوك الألومينا وكبريتيد المنغنيز دون تغير يُذكر. أما الكمية الزائدة من الكالسيوم فقد تولّد كبريتيد الكالسيوم أو أطواراً أكسيدية غنية بالكالسيوم، وتستهلك الكبريت والأكسجين بصورة غير متوقعة، وتنتج شوائب ذات سلوك تشوّه سيئ. وتكون استعادة الكالسيوم حساسة بصفة خاصة، لأن للكالسيوم ضغط بخار مرتفعاً عند درجات حرارة صناعة الفولاذ، ولأنها تتفاعل بسرعة مع الخبث والبطانة الحرارية والأكسجين والكبريت الذائب. كما يؤثر معدل إضافة السلك، وعمق الحقن، والتحريك بالأرجون، وحالة الخبث، والزمن الفاصل قبل الصب، في ذروة الكالسيوم الذائبة واضمحلالها.
وتكشف ممارسة الصب هذه الأخطاء بسرعة. فقد يؤدي عدم كفاية تعديل الأكسيد إلى بقاء تجمعات ألومينا صلبة تعيق فوهة الغمر. كما يمكن أن تولّد الإضافة المفرطة من الكالسيوم أو الإضافة ذات التوقيت غير الملائم مواد صلبة غنية بالكالسيوم، أو نواتج إعادة الأكسدة، أو تجمعات تعيق الجريان أيضاً. ولا يثبت الصب النظيف عبر الفوهة أن تجمع الكبريتيدات يمتلك استجابة التشغيل بالقطع المرغوبة؛ فقد تفضّل سلوكيات الفوهة وسلوكيات القطع كيميائيات مختلفة للشوائب.

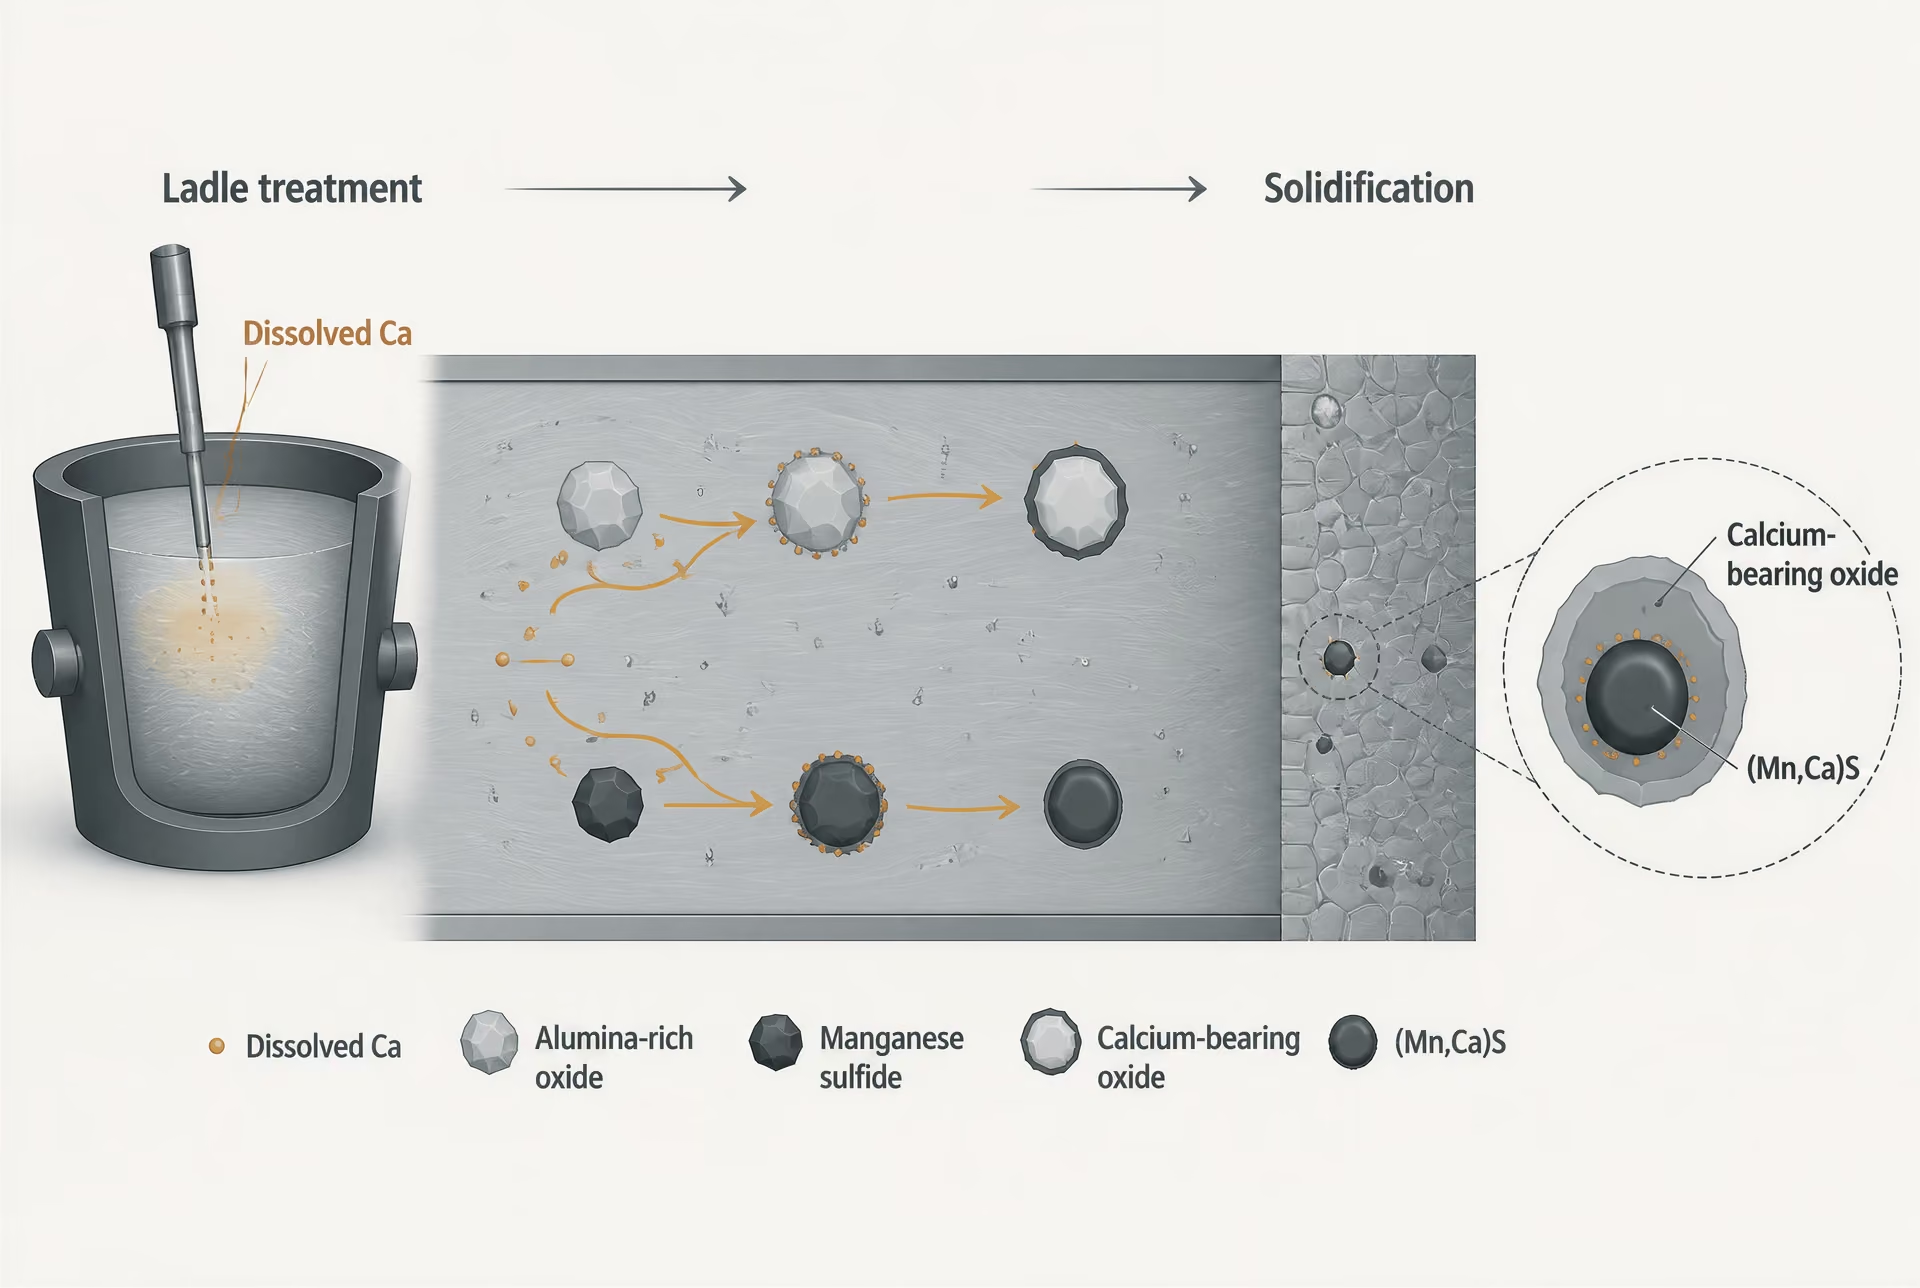
التنبؤ الدينامي الحراري بتوزيع الكالسيوم
يساعد الحساب الدينامي الحراري في تحديد نافذة المعالجة قبل إجراء التجارب الصناعية. ويتمثل السؤال المركزي في كيفية توزّع الكالسيوم بين تفاعلات الأكسيد والكبريتيد عند الأنشطة السائدة لكل من Ca وO وS وAl وMn والعناصر الأخرى. فقد تختزل الكالسيوم أولاً شائبة أكسيد أو تعدّلها، ثم تتفاعل مع الكبريت، أو قد تستهلك التفاعلات الحاوية على الكبريت الكالسيوم المتاح قبل اكتمال تعديل الأكسيد. ويمكن لنماذج الاتزان أن تقدّر ما إذا كان مجال الشوائب المستقر يضم الألومينا، أو ألومينات الكالسيوم، أو CaS، أو (Mn,Ca)S، أو أطواراً مركبة.
وتتطلب هذه التنبؤات استخدام الأنشطة، وليس التركيزات الحجمية الاسمية وحدها. إذ يحدد انتقال الخبث، والأكسجين الذائب، ونشاط الألومنيوم، ودرجة الحرارة، والاستعادة الفعلية للكالسيوم، البيئة الكيميائية التي تتعرض لها الشائبة. ولذلك فإن حدّ الطور المحسوب يمثل دليلاً للعملية، وليس ضماناً. كما أن فقدان الكالسيوم إلى البخار والخبث والبطانة الحرارية والطفو يغير الحالة الفعلية، في حين يغيّر الانفصال أثناء التصلب أنشطة المنغنيز والكبريت المحلية بعد المعالجة.
وغالباً ما يكون الهدف العملي هو بلوغ مجال من الكالسيوم تصبح فيه شوائب الأكسيد قابلة للتشوه أو سائلة أثناء الصب، مع احتفاظ الكبريتيدات بشكل مضبوط بعد الدرفلة. وقد يختلف هذا الهدف بين تطبيقات المخارط الأوتوماتيكية عالية السرعة، حيث يكون تقطع الرايش وانخفاض قوة القطع هما العاملين المسيطرين، وعمليات تكون فيها إطالة عمر الأداة أكثر أهمية، بحيث تكون الكبريتيدات الكروية وتقليل التفاعل الكاشط أكثر أهمية.
ويجب أن يكون التحقق النهائي ميتالوغرافياً. إذ تحدد ISO 4967:2026 الفحص المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة باستخدام «نسبة اختزال لا تقل عن 3»، لكنها تحذر من أن مخططها المرجعي القياسي لا ينطبق بالكامل على أنواع الفولاذ سهلة القطع. ولذلك ينبغي أن يسجل الفحص كيمياء الشوائب، ومورفولوجيتها، وتوزيع أحجامها، وكسرها المساحي، واصطفافها، باستخدام تحليل الصور أو الفحص المجهري الملائم للسؤال الهندسي المطروح. ولا يمكن لتصنيف النظافة وحده أن يثبت نجاح معالجة الكالسيوم. فمجمل تجمع الشوائب النهائي، وليس إضافة سلك الكالسيوم أو اتزان التفاعل المحسوب أو تاريخ الفوهة، هو الذي يحدد ما إذا كان الفولاذ سيحقق سلوك التشغيل بالقطع المقصود.

الفولاذ المقاوم للصدأ سهل التشغيل: مفاضلة مقاومة التآكل
لا يصبح الفولاذ المقاوم للصدأ أسهل في التشغيل بمجرد إضافة الكبريت. وتعتمد النتيجة على محتوى الكبريت، وتوافر المنغنيز، وكيمياء الشوائب، وشكل الشوائب، والكسر المساحي لها، ومصفوفة الفولاذ، وظروف القطع. فقد تؤدي إضافة من الكبريت إلى تحسين تكسير الرايش في درجة أُوستنيتية معينة، لكنها قد تنتج توازناً مختلفاً بين تآكل الأداة، ومقاومة التآكل، وقابلية اللحام، والمقاومة العرضية في درجة أخرى.
والسبب في ذلك ميتالورجي. فذوبانية الكبريت محدودة في الفولاذ الأُوستنيتي المقاوم للصدأ، وهو يتحد أساساً مع المنغنيز لتكوين كبريتيد المنغنيز MnS. وتقطع هذه الشوائب استمرارية المعدن أثناء القطع. ويمكنها إضعاف استمرارية الرايش، وتقليل الطاقة اللازمة لقص المادة، والعمل كمواد تشحيم صلبة عند السطح البيني بين الأداة وقطعة الشغل، كما وصفت ذلك الجمعية البريطانية للفولاذ المقاوم للصدأ (BSSA). ويكون هذا التأثير مفيداً أثناء الثقب والخراطة وعمليات التشغيل على المخارط الأوتوماتيكية لإنتاج المسامير، إلا أن الشوائب تنشئ أيضاً حالات انقطاع كيميائية وميكانيكية موضعية.
شوائب الكبريتيد في أنواع الفولاذ الأُوستنيتي المقاوم للصدأ
في درجة أُوستنيتية تقليدية مقاومة للتآكل، تسهم النظافة والتحكم في الشوائب في تحسين جودة السطح وأداء الخدمة. أما في الدرجة سهلة التشغيل، فتُضاف بعض الشوائب عمداً. وهذا لا يجعلها مجرد ملوثات بسيطة؛ إذ تعمل هندسة الشوائب على ضبط تركيبها وكميتها وتوزيع أحجامها وشكلها المورفولوجي من خلال متغيرات صناعة الفولاذ ومعالجته.
وتكتسب شوائب MnS أهمية خاصة لأن شكلها يتغير أثناء التشغيل على الساخن. فالكبريتيدات المدرفلة تصبح عادةً خيوطاً ممدودة، في حين يمكن أن تؤدي المعالجة بالكالسيوم أو تغيير كيمياء الكبريت إلى تكوين جسيمات أكثر تكوراً. ولا تنتج هذه الأشكال الاستجابة نفسها أثناء التشغيل. وقد أفادت دراسة عام 1995 بعنوان Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel بأن تأثيرات قوة القطع جاءت بالترتيب MnS ثم (Mn,Ca)S ثم MnS–RE2S3 ثم (Mn,Ca)S–RE2S3. وخفضت الكبريتيدات الممدودة قوة القطع بفاعلية أكبر، في حين خفضت الكبريتيدات الكروية تآكل السطح الخلفي للأداة بفاعلية أكبر. ولذلك لا يمكن التعامل مع قوة القطع وعمر الأداة باعتبارهما مقياسين متبادلين لقابلية التشغيل.
وأفادت دراسة منفصلة أجرتها جامعة لييج عام 1995 بعنوان Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability بأن مؤشر قابلية التشغيل «تراوح من 200% إلى 100% مع نسبة شكل شوائب الكبريتيد». وتدعم النتيجة نقطة هندسية واضحة: فهندسة الشوائب مهمة، وليس فقط نسبة الكبريت. وقد يساعد الكسر المساحي المرتفع من الكبريتيدات الممدودة على تجزئة الرايش، إلا أن التكوين المفرط للخيوط يمكن أن يضر بالمطيلية العرضية وينشئ مسارات مفضلة لنمو الشقوق. وقد تقلل الشوائب الأصغر والأكثر تكوراً تآكل السطح الخلفي، لكنها تقدم مساعدة أقل في تكسير الرايش.
وتتحكم المصفوفة المحيطة أيضاً في النتيجة. فالفولاذ الأُوستنيتي المقاوم للصدأ يتصلد بالتشوه أثناء القطع، ويمتلك موصلية حرارية منخفضة نسبياً، ويمكن أن يولد حرارة كبيرة عند حافة الأداة. كما يمكن لسرعة القطع، والتغذية، وعمق القطع، ومادة الأداة، وهندسة الحافة، وسائل التبريد، وحالة التصلد بالتشوه أن تغير الفائدة المتحصلة من مجموعة معينة من الشوائب. ويتعامل عمل الندوة لعام 2024 الصادر عن ASTM International، بعنوان Additives to Steel and Iron for Improved Machinability، مع الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت ومواصفات ASTM المنطبقة باعتبارها متغيرات تصميم متفاعلة. ولا يمكن لهدف واحد من محتوى الكبريت أن يتنبأ بأداء التشغيل في جميع درجات الفولاذ المقاوم للصدأ.
وتنشأ عقوبة التآكل لأن شوائب الكبريتيد والسطوح البينية المحيطة بها قد تصبح مواقع مفضلة للهجوم الموضعي. وقد يذوب MnS أو يذوب جزئياً في البيئات المحتوية على الكلوريدات أو البيئات الحمضية، تاركاً موقعاً لبدء الحفرة. ويؤثر شكل الشائبة في السطح البيني المكشوف؛ إذ يمكن للخيوط الممدودة أن تنشئ مسارات أطول وأكثر اتصالاً على امتداد اتجاه الدرفلة، بينما تقدم الجسيمات الكروية علاقة مختلفة بين السطح والحجم. وتعتمد المخاطر الفعلية على سلوك التخميل، وكيمياء الشوائب، وتشطيب السطح، وتركيز الكلوريدات، ودرجة الحرارة، والإجهادات المتبقية، والتنظيف اللاحق للتشغيل. ولا تؤدي إضافات الكبريت تلقائياً إلى حدوث الفشل، لكنها تقلل الهامش المتاح لظروف الخدمة الصعبة.
كما يمكن لإضافات الكبريتيد أن تؤثر في الخواص العرضية وقابلية اللحام. وتقلل الشوائب الشبيهة بالخيوط المطيلية والمتانة بدرجة أكبر عبر اتجاه الدرفلة منها على امتداده. وأثناء اللحام، قد تسهم الشوائب والمناطق الغنية بالكبريت في زيادة قابلية التشقق الساخن، أو تغيير نظافة معدن اللحام، أو خفض أداء مقاومة التآكل بجوار اللحام. وتعتمد النتيجة على عملية اللحام، ومدخل الحرارة، ومعدن الحشو، وقيود الوصلة، وكيمياء الدرجة. ولا ينبغي افتراض أن الفولاذ المقاوم للصدأ السهل التشغيل المحدد للمكونات المشغلة يمتلك الملاءمة نفسها للحام أو لاحتواء الضغط التي يمتلكها نظيره الأقل كبريتاً.
المتغيرات القابلة للتشغيل وفق BS EN 10088
تقر BS EN 10088 بإمكانية تحديد قابلية التشغيل من خلال تركيب مضبوط، بدلاً من اعتبارها نتيجة عرضية لضعف النظافة. ووفقاً للجمعية البريطانية للفولاذ المقاوم للصدأ، يسمح المعيار بمتغيرات قابلة للتشغيل لبعض درجات الفولاذ المقاوم للصدأ، مع إضافات كبريت بنسبة 0.015% أو 0.030%. وهذه الأرقام تمثل إضافات أو متغيرات تركيبية مسموحاً بها ضمن متطلبات درجات معينة؛ وليست وصفة عامة لكل أنواع الفولاذ الأُوستنيتي المقاوم للصدأ.
ولذلك يجب قراءة تسميات الدرجات مع تسمية المعيار ومتطلبات المنتج الخاصة بها. ومن الدرجات الأُوستنيتية الشائعة سهلة التشغيل X8CrNiS18-9 (1.4305)، التي تقابل التسمية واسعة الاستخدام 303 في أنظمة تسمية أخرى. وتحدد التسمية الحاوية على الكبريت تعديلاً مقصوداً لتحسين قابلية التشغيل، ولا تمثل خاصية عامة لكل فولاذ مقاوم للصدأ يحمل علامة 303 أو لكل المنتجات المباعة تحت أوصاف تجارية مكافئة. وقد تكون للدرجات الأخرى حدود كبريت مختلفة، وسلوك مختلف تجاه التآكل، وقيود مختلفة على اللحام أو التشكيل.
وتكتسب هذه التفرقة أهمية عند مقارنة درجة معدلة بالكبريت مع X5CrNi18-10 (1.4301) أو X5CrNiMo17-12-2 (1.4401). فقد تبدو عائلات السبائك الاسمية المقاومة للتآكل متشابهة، إلا أن مجموعات الشوائب فيها، وحدود الكبريت، واستجاباتها للتصلد بالتشوه، وتواريخ معالجتها قد تختلف. وقد تُقطع الدرجة القابلة للتشغيل بقوة أقل، لكنها تُظهر حساسية أكبر للتنقر أو مطيلية عرضية أضعف. وعلى العكس، قد تتطلب الدرجة منخفضة الكبريت أدوات وتحكماً بالرايش بعناية أكبر، مع احتفاظها بمقاومة أفضل في خدمة تآكلية.
ويجب أن يتوافق الفحص مع السؤال المطروح. إذ تحدد ISO 4967:2026 التحديد المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة ذات نسبة اختزال «لا تقل عن 3»، مع التحذير من أن مخططها المرجعي القياسي لا ينطبق بالكامل على أنواع الفولاذ سهل القطع. ويمكن لتصنيف المخطط أن يصف شدة الشوائب، لكنه لا يثبت بحد ذاته قوة القطع أو تآكل الأداة أو مقاومة التنقر أو موثوقية اللحام. ولذلك ينبغي أن تتضمن قياسات الشوائب الخصائص ذات الصلة بالخاصية قيد التقييم، وهي: التركيب، ونسبة الاستطالة، وتوزيع الأحجام، والتباعد، والكسر المساحي، والاتجاه.
- مساعد التشغيل الآلي
- يمكن لشوائب الكبريتيد أن تعمل كمواد تشحيم صلبة عند الواجهة بين الأداة وقطعة الشغل
- أشكال الكبريت المسموح بها
- 0.015% أو 0.030% لبعض درجات BS EN 10088
- العواقب السلبية المحتملة
- الحساسية للتآكل النُقَطي، وانخفاض المطيلية العرضية، ومخاوف قابلية اللحام
- المقارنة المطلوبة
- استجابة التشغيل الآلي، إلى جانب التآكل، واتجاه التحميل، ومسار التصنيع
إن المفاضلة العملية مقصودة وليست غامضة. فقد يجعل الكبريت الفولاذ الأُوستنيتي المقاوم للصدأ أسهل في القطع وأكثر قابلية للتنبؤ، إلا أن الكبريتيدات نفسها قد تخفض تحمل التآكل والأداء العرضي. ويجب أن يربط الاختيار بين تسمية الدرجة وحدود BS EN 10088 وبين عملية قطع المكوّن، وبيئته، واتجاه التحميل، ومسار تصنيعه. ولا يوجد سلوك واحد يُسمى «الفولاذ المقاوم للصدأ القابل للتشغيل»؛ بل توجد فقط مصفوفة محددة ومجموعة شوائب محددة تعملان في ظل ظروف خدمة وقطع محددة.
تآكل الأداة، وقوة القطع، والحد الأمثل غير البديهي
لماذا لا تعني قوة القطع المنخفضة بالضرورة إطالة عمر الأداة
لا تؤدي الشوائب المحسِّنة لقابلية التشغيل الآلي إلى فائدة تشغيلية واحدة عامة. إذ يعتمد تأثيرها على ما إذا كانت النتيجة المقاسة هي قوة القطع، أو تجزؤ الرايش، أو تآكل السطح الجانبي، أو تآكل التجويف، أو جودة السطح، أو كمية المادة المُزالة قبل بلوغ حدّ محدد لعمر الأداة. وقد تتحرك هذه النتائج في اتجاهات مختلفة، لأن مجموعة الشوائب تغيّر في الوقت نفسه التشوه في قطعة الشغل وظروف التلامس عند الأداة.
أفادت دراسة عام 1995 بعنوان Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel بمثال واضح على ذلك. وقد اتبعت تأثيرات شوائب الكبريتيد في قوة القطع الترتيب التالي: MnS، و(Mn,Ca)S، وMnS–RE2S3، و(Mn,Ca)S–RE2S3. والأهم من ذلك أن الكبريتيدات الممدودة خفّضت قوة القطع بفعالية أكبر، في حين خفّضت الكبريتيدات الكروية تآكل السطح الجانبي للأداة بفعالية أكبر. ولا يمثل ذلك تناقضاً، بل تحذيراً من التعامل مع «قابلية التشغيل الآلي» باعتبارها خاصية واحدة قابلة للقياس.
تميل كبريتيدات المنغنيز الممدودة إلى الاصطفاف مع اتجاه الدرفلة. وأثناء القطع، يمكن لهذه الشوائب أن تعزز الانفصال الموضعي وتجزؤ الرايش، مما يقلل القوة اللازمة لقص الرايش. وقد تقطع أيضاً استمرارية المصفوفة بالقرب من منطقة القص الأولية. ويمكن أن تكون النتيجة انخفاضاً في قوة القطع الرئيسية المقاسة، ولا سيما عندما يؤدي اتجاه الاختبار واتجاه الدرفلة إلى اصطفاف ملائم للشوائب.
غير أن الجسيمات الممدودة نفسها قد تهيئ بيئة أقل ملاءمة لتلامس الأداة. فقد تمر خيطية كبريتيدية طويلة عبر منطقة القطع باعتبارها انقطاعاً متكرراً وموجهاً. وقد تكشف أطواراً مجاورة أكثر صلادة، أو تعزز التلامس المتقطع، أو تنشئ تركّزات إجهاد موضعية على السطح المتكوّن حديثاً. أما الشوائب الكروية فتوزع انقطاعها على بُعد أقصر، ويمكن أن تولّد تعاقباً أكثر انتظاماً من أحداث الكسر الصغيرة أو التزييت. ولذلك قد تتعرض الأداة لضرر كشطي أو لاصق أقل، حتى عندما تكون قوة القطع أعلى.
أفادت دراسة جامعة لييج Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) بأن مؤشر قابلية التشغيل الآلي «تراوح من 200% إلى 100% مع نسبة شكل شوائب الكبريتيد». كما فضّلت الدراسة شوائب كبريتيد المنغنيز الغُلوبية من أجل قابلية التشغيل الآلي للقطع الحر. ولا تثبت هذه النتيجة وجود شكل أمثل عام؛ بل توضح أن تغيير نسبة الشكل وحدها يمكن أن يغيّر ترتيب أنواع الفولاذ تغييراً جوهرياً. كما أن الكسر المساحي وتوزيع الأحجام مهمان أيضاً. فقد تتصرف مجموعة صغيرة من الشوائب الكبيرة على نحو مختلف عن الكسر المساحي نفسه عندما يكون موزعاً بين عدد كبير من الجسيمات الدقيقة.
قد تقلب المصفوفة تأثير الشوائب رأساً على عقب. فارتفاع مقاومة قطعة الشغل يزيد إجهاد القص، وغالباً ما يزيد قوة القطع، في حين يمكن أن يزيد المارتنسيت أو البينيت الصلب أو الكربيدات المبعثرة من التآكل الكشطي عند السطح الجانبي. وقد تسمح المصفوفة الفريتية الأكثر ليونة بانفصال الرايش بسهولة أكبر، إلا أن الليونة المفرطة قد تعزز تكوّن الحافة المتراكمة والالتصاق. كما تؤثر المسافة بين صفائح البرليت، والتشغيل على البارد، والمعالجة الحرارية، والإجهاد المتبقي في كيفية انفتاح الشائبة أثناء القطع. ولذلك لا يُعد الكبريت وسيلة مستقلة للتحكم في قابلية التشغيل الآلي. ويحدد دليل ASM عوامل التركيب، والبنية المجهرية، ومستوى المقاومة، وظروف القطع، وسوائل القطع، ومادة الأداة باعتبارها عوامل تحكم متفاعلة؛ كما يشير إلى أن الكبريت يمكن أن يغيّر بدرجة كبيرة سلوك تشغيل فولاذ السبائك المقسّى بالتقسية الكاملة.
توضح كيمياء النوع الغرض التصميمي. فأنواع فولاذ SAE/AISI 11xx تحتوي على كبريت مضاف، مما ينتج شوائب زائدة من كبريتيد المنغنيز تدعم تكسير الرايش والتزييت. كما تحتوي أنواع فولاذ SAE/AISI 12xx، بالإضافة إلى ذلك، على نحو 0.04–0.12% من الفوسفور، الذي يمكن أن يؤثر أكثر في تشوه المصفوفة وتكوّن الرايش. وفي الفولاذ المحتوي على الرصاص والمعاد كبْرَتته، قد يوجد الرصاص مع شوائب الكبريتيد أو على هيئة جسيمات رصاص حر، مما يغيّر استجابة السطح البيني من دون أن يحل محل دور كبريتيد المنغنيز. ويسرد عمل الندوة لعام 2024 الصادر عن ASTM International الكبريت، والرصاص، والسيلينيوم، والتيلوريوم، والفوسفور، والنيتروجين، ونسبة المنغنيز إلى الكبريت، ومواصفات ASTM المنطبقة، بوصفها متغيرات لتصميم قابلية التشغيل الآلي. والسؤال الصحيح ليس «كمية الكبريت الموجودة؟»، بل «ما مجموعة الشوائب والمصفوفة اللتان أنتجهما ذلك التركيب الكيميائي وتلك المعالجة؟»
تآكل السطح الجانبي، وتآكل التجويف، وظروف العملية
ينشأ تآكل السطح الجانبي في منطقة سطح الخلوص التي تحتك بالسطح المشغَّل. ويتأثر بدرجة كبيرة بدرجة الحرارة، والأطوار الصلبة الكاشطة، ومسافة الانزلاق، ومقاومة قطعة الشغل، واستقرار حافة القطع. وقد تقلل مجموعة شوائب الكبريتيد الكروية من تآكل السطح الجانبي من خلال قطع الالتصاق بين المعدن والأداة والعمل كمادة تشحيم صلبة، غير أن النتيجة تعتمد على ما إذا كانت الجسيمات كبيرة بما يكفي للتأثير في التلامس، وعلى ما إذا كانت المصفوفة تحتوي على كربيدات أو مكونات كاشطة أخرى.
يتكوّن تآكل التجويف على سطح الميلان عندما ينزلق الرايش الساخن عبر الأداة. ويمكن أن يسهم كل من الانتشار، والالتصاق، والتفاعل الكيميائي، والتآكل الميكانيكي في ذلك. وتكتسب سرعة القطع أهمية خاصة، لأن درجة الحرارة ترتفع بشدة مع زيادة السرعة. فقد لا تؤدي شائبة تخفض القوة عند سرعة معتدلة إلى خفض تآكل التجويف عند سرعة عالية، إذا غيّرت طول تلامس الرايش أو حملت أنواعاً تفاعلية إلى السطح البيني بين الأداة والرايش. كما أن نوع الأداة مهم؛ إذ تستجيب أدوات الكربيد، والكربيد المطلي، والسيراميك، والسيرمت، ونتريد البورون المكعّب، بطرق مختلفة للحرارة، والانتشار، وتفتت الحافة، والتفاعل الكيميائي.
يغيّر كل من التغذية وعمق القطع القوة والحمل الحراري بصورة مستقلة عن مورفولوجيا الشوائب. فزيادة التغذية تزيد سماكة الرايش غير المقطوع والحمل على الحافة، بينما تزيد زيادة عمق القطع كمية المادة المُزالة، وقد تُشرك مجموعة مختلفة من الشوائب عبر مقطع قطعة الشغل. كما أن اتجاه القطع حاسم بالنسبة إلى الفولاذ المدرفل. فالقطع الموازي لخيوط الكبريتيد لا يعادل القطع عبرها. ويمكن لسائل القطع أن يخفض درجة الحرارة، ويقلل الالتصاق، ويحمل الرايش بعيداً، إلا أن بعض ظروف السائل تغيّر الفائدة الظاهرية للشوائب من خلال حجب تأثيرها التشحيمي أو تضخيمه. ولذلك لا ينبغي التعامل مع القطع الجاف، أو سائل التبريد الغامر، أو التشحيم بأدنى كمية، أو سائل التبريد عالي الضغط باعتبارها اختبارات متبادلة التكافؤ.
تجعل أنواع الفولاذ المقاوم للصدأ المحسّنة لقابلية التشغيل الآلي آلية السطح البيني واضحة بصفة خاصة. وتصف جمعية الفولاذ المقاوم للصدأ البريطانية شوائب الكبريتيد بأنها تعمل «مواد تشحيم صلبة عند السطح البيني بين الأداة وقطعة الشغل»، وتحدد أنواعاً قابلة للتشغيل الآلي وفق BS EN 10088 بإضافات كبريت مقدارها 0.015% أو 0.030% لبعض الأنواع. ويصف هذا البيان تفاعلاً بين المادة والعملية، ولا يضمن خفضاً في كل نمط من أنماط التآكل. ويمكن لمعالجة الكالسيوم أن تعدّل تركيب الأكاسيد والكبريتيدات ومورفولوجيتها؛ ويساعد التنبؤ الديناميكي الحراري بتوزع الكالسيوم بين الأكاسيد والكبريتيدات في التحكم في المجموعة الناتجة، إلا أن استجابة القطع تظل معتمدة على المصفوفة وظروف الاختبار.
وبناءً على ذلك، ينبغي أن يذكر كل ادعاء يتعلق بقابلية التشغيل الآلي مقياسه وظروفه: قوة القطع القصوى أو المستقرة، وعرض تآكل السطح الجانبي، وعمق تآكل التجويف، ومعيار عمر الأداة، وسرعة القطع، والتغذية، وعمق القطع، ومادة الأداة ونوعها، وسائل القطع، واتجاه قطعة الشغل، والبنية المجهرية. كما يجب أن تمثل قياسات الشوائب الخاصية الجاري تقييمها. وتحدد ISO 4967:2026 القياس المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة ذات نسبة اختزال لا تقل عن 3، مع التحذير من أن مخططها المرجعي القياسي لا ينطبق بالكامل على أنواع الفولاذ المحسّنة لقابلية التشغيل الآلي. ولذلك قد يصف عدّ الشوائب باستخدام مخطط قياسي درجة النظافة من دون أن يتنبأ بعمر الأداة. وتعني هندسة الشوائب التحكم في التركيب والكمية وتوزيع الأحجام والمورفولوجيا معاً، واختيار المجموعة المناسبة لهدف التشغيل الآلي الفعلي، لا لقياس جذاب واحد لقوة القطع.
أنماط الفشل الناجمة عن الشوائب غير المنضبطة جيدًا
تتنازل الفولاذات سهلة التشغيل عن بعض أداء الخدمة في مقابل سهولة القطع، إلا أن هذه المقايضة لا يحددها محتوى الكبريت وحده. فالكبريت والأكسجين والكالسيوم والإضافات من العناصر الأرضية النادرة والرصاص والفوسفور ونسبة المنغنيز إلى الكبريت تحدد أنواع الشوائب التي تتكوّن؛ ثم تحدد عمليات الدرفلة والحدادة كيفية توزع هذه الشوائب وتشكلها. وقد تكون النتيجة تفتتًا ممتازًا للرايش في المخرطة، لكن أداءً غير مقبول من حيث مقاومة الكلال في مكوّن خاضع للتحميل.
تعني هندسة الشوائب التحكم في «التركيب والكمية وتوزيع الأحجام والمورفولوجيا»، وفقًا لما ورد في المراجعة المنشورة عام 2018 بعنوان Non-metallic inclusions in steels – origin and control. ويجب تقييم هذه المتغيرات في ضوء خاصية الخدمة قيد الفحص. فقد يكشف مقطع طولي مصقول عن كبريتيدات ممدودة تفسر تفتت الرايش، لكنه لا يوضح كثيرًا بشأن مجموعة الشوائب ثلاثية الأبعاد التي تتحكم في الكلال العرضي. ولذلك فإن القياس لا يساوي الهندسة. تحدد المواصفة ISO 4967:2026 الفحص المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفل أو المطروق ذات «نسبة اختزال لا تقل عن 3»، مع التحذير من أن مخططها المرجعي القياسي لا ينطبق بالكامل على الفولاذات سهلة القطع. ولا يمكن لتصنيف يستند إلى المخطط أن يحل محل تحليل للشوائب خاص بالخاصية المطلوبة.
التكتلات والخيوط والتباين الاتجاهي
في الفولاذ المعاد كبترته، يتحد المنغنيز مع الكبريت لتكوين MnS. وأثناء الدرفلة، تتشوه الكبريتيدات اللينة بسهولة أكبر من الفولاذ المحيط بها، فتتحول إلى خيوط طويلة ورقيقة مصطفة في اتجاه الدرفلة. وغالبًا ما تحسن هذه المورفولوجيا قابلية التشغيل: إذ تستطيع الأداة القص عبر مستويات ضعيفة، ويتفتت الرايش بسهولة أكبر، كما يمكن لأغشية الكبريتيد أن تقلل الاحتكاك عند منطقة التماس بين أداة القطع وقطعة الشغل. وتحتوي فولاذات SAE/AISI 11xx عمدًا على كبريت مضاف لهذا السبب. أما فولاذات SAE/AISI 12xx فتضيف الفوسفور بنسبة تقارب 0.04–0.12%، وهو ما يؤثر بدرجة أكبر في تكوّن الرايش وقوى التشغيل.
ويؤدي الاصطفاف نفسه إلى تكوين خواص اتجاهية. فقد يربط شق ينتشر موازيًا لخيط كبريتيدي بين الشوائب على مسافة كبيرة، في حين يواجه الشق المحمّل عرضيًا على اتجاه الدرفلة تسلسلًا مختلفًا من العوائق. ولذلك قد تختلف المطيلية تحت الشد والمتانة تحت الصدم ونقص المساحة ومقاومة الكلال اختلافًا حادًا بين العينات الطولية والعرضية. وقد يجتاز الفولاذ تصنيف الشوائب الطولي، مع بقائه عرضة للفشل في عمود أو مسمار أو جزء خاضع لضغط عرضي.
وتكتسي نسبة المساحة أهمية تماثل أهمية طول الشائبة المفردة. فزيادة محتوى الكبريتيد ترفع عادةً عدد الواجهات الضعيفة المحتملة، كما يمكن لمجموعة كبيرة من الشوائب أن تصل بين شوائب غير ضارة في الأصل لتشكل مسارًا مستمرًا للضرر. وتكون الخيوط الكبيرة مؤذية بصفة خاصة لأن مناطق أطرافها تركز الإجهاد. وتحت التحميل الدوري، قد يبدأ الانفصال عند واجهة الكبريتيد–المصفوفة قبل أن يقترب الإجهاد الاسمي من مقاومة الخضوع.
وتنشئ التكتلات نمطًا ثانيًا من أنماط الفشل. فعندما تتقارب عدة جسيمات أكسيدية أو كبريتيدية، تتفاعل مرنًا، منتجة عيبًا فعالًا أكبر مما يوحي به أي جسيم منفرد. وقد تنشأ التكتلات من سوء نزع الأكسدة، أو إعادة الأكسدة أثناء الصب، أو احتجاز مواد حرارية، أو عدم كفاية ممارسات الموزع الوسيط، أو الانفصال الكيميائي الموضعي. وقد تؤدي الحدادة إلى تفتيت التكتل إلى جسيمات أصغر، لكنها قد تنشر الشوائب أيضًا في شريط مستوٍ. وقد يكشف الفحص بالموجات فوق الصوتية هذه المناطق، في حين قد يفشل حقل ميتالوغرافي صغير في كشفها تمامًا.
ولا يتعلق الشكل بالمظهر فحسب. فقد أفادت دراسة أجرتها جامعة لييج عام 1995 بأن مؤشر قابلية التشغيل «تراوح من 200% إلى 100% مع نسبة شكل شوائب الكبريتيد»، وفضّلت كبريتيد المنغنيز الكروي لمتطلبات التشغيل السهل. ووجدت دراسة أخرى منشورة عام 1995 بعنوان Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel تأثيرات في قوى القطع بالترتيب MnS و(Mn,Ca)S وMnS–RE2S3 و(Mn,Ca)S–RE2S3. وقد خفضت الكبريتيدات الممدودة قوة القطع بفاعلية أكبر، في حين خفضت الكبريتيدات الكروية تآكل السطح الجانبي للأداة بفاعلية أكبر. ولذلك لا يمكن ترجمة ميزة تشغيلية مباشرة إلى ميزة إنشائية.
وتوضح المعالجة بالكالسيوم مشكلة التحكم. إذ يمكن للكالسيوم أن يعدّل الألومينا والأكاسيد ذات الصلة إلى جسيمات أقل حدة، وأن يغير تركيب الكبريتيدات ومورفولوجيتها، مع تنبؤ الحسابات الديناميكية الحرارية بتوزع الكالسيوم بين الأكاسيد والكبريتيدات. غير أن الكالسيوم غير المنضبط قد يؤدي إلى تكوين شوائب مختلطة أو كبيرة الحجم بدلًا من مجموعة متجانسة. ويجب أن تتوافق المعالجة مع نظافة الفولاذ وممارسات التصلب وجدول الدرفلة وحمل الخدمة المقصود.
الكلال والكسر والتآكل وعيوب السطح
تتصرف شوائب الأكاسيد الصلبة، ولا سيما الألومينا الزاوية أو ألومينات الكالسيوم المعقدة، على نحو مختلف عن MnS اللين. إذ يؤدي تصلبها وضعف التصاقها البيني إلى تركيزات إجهاد موضعية شديدة. وقد تنشأ شقوق الكلال عند زاوية أكسيد، أو عند واجهة انفصلت، أو داخل منطقة لدنة تكونت حول الجسيم. وبعد بدء الشق، يمكنه أن ينمو داخل المصفوفة حتى عندما تكون الشائبة صغيرة بدرجة لا تُحدث معها عيب كسر مرئي. وتكون الأكاسيد الكبيرة خطرة بصفة خاصة في تطبيقات المحامل والتروس والتطبيقات عالية المقاومة، حيث توفر المصفوفة قدرًا أقل من التحمل للعيوب الموضعية.
ويرتفع خطر الكسر عندما تقترن الشوائب بالانفصال الكيميائي أو بمصفوفة هشة. وقد يساعد الفوسفور على التشغيل السهل في فولاذات SAE/AISI 12xx، إلا أن انفصال الفوسفور وحالة المعالجة الحرارية عالية المقاومة قد يقللان المتانة. وتُدخل الدرجات المعاد كبترتها المحتوية على الرصاص مجموعة أخرى من الشوائب: إذ يوجد الرصاص مع شوائب الكبريتيد أو على هيئة جسيمات رصاص حرة. وقد تحسن هذه الجسيمات التحكم في الرايش، لكنها قد تضعف التماسك الموضعي وتعقّد اللحام والتشغيل على الساخن وتقييم الكسر والامتثال البيئي.
ويثير التآكل مصدر قلق منفصلًا في الفولاذ غير القابل للصدأ. فقد تذوب شوائب الكبريتيد تفضيليًا أو تنشئ كيمياء موضعية تدعم بدء التنقر، ولا سيما عندما تحتوي الشوائب على كبريتيد المنغنيز المكشوف على السطح. وقد تصبح المنطقة المحيطة، المستنزفة من الكروم أو النشطة كيميائيًا، موقعًا لبدء الضرر، رغم بقاء مصفوفة الفولاذ غير القابل للصدأ السائبة في حالة تخميل. وتستخدم الفولاذات غير القابلة للصدأ سهلة التشغيل الكبريتيدات بوصفها «مواد تشحيم صلبة عند واجهة الأداة–قطعة الشغل»، إلا أن وظيفة التشغيل هذه لا تضمن مقاومة التنقر أو التشقق الناتج عن التآكل الإجهادي. وتسمح المواصفة BS EN 10088 بدرجات قابلة للتشغيل مع إضافات كبريت مقدارها 0.015% أو 0.030% لبعض الدرجات؛ ويجب تقييم الإضافة المسموح بها في ضوء بيئة التآكل المحددة، لا اعتبارها مجرد مساعد معالجة غير ضار.
وغالبًا ما تبدأ عيوب السطح قبل التشغيل. فقد تنكشف الشوائب المدرفلة إلى الداخل والرقائق والفقاعات والانفصالات أثناء الخراطة أو الجلخ أو التلميع. وقد تنسحب شائبة ممدودة قريبة من السطح، فتترك أخدودًا طوليًا؛ كما قد يكسر أكسيد صلب حافة القطع أو ينتج سطحًا ممزقًا. ويمكن للأشرطة الغنية بالكبريتيد أيضًا أن تولد استجابة غير متجانسة للتخليل أو الحفر في المنتجات غير القابلة للصدأ.
وتتحكم في قابلية التشغيل عوامل متفاعلة تشمل مقاومة المصفوفة والتركيب ومجموعة الشوائب وسرعة القطع والتغذية وسائل القطع ومادة الأداة، كما يؤكد ASM Handbook. أما الأداء الإنشائي فله أولوية مختلفة: تقليل نوى الشقوق، والتحكم في الاتجاهية، ومنع النشاط الكيميائي الضار. ولذلك يتعامل مؤتمر ASTM لعام 2024، Additives to Steel and Iron for Improved Machinability، مع الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت ومواصفات ASTM بوصفها متغيرات تصميم مترابطة. ومجموعة الشوائب الصحيحة هي التي تلبي متطلبات الخدمة، لا تلك التي تنتج ببساطة أدنى قوة قطع.
سير عمل ميتالوجرافي لفولاذ سهل التشغيل
يبدأ الفحص المفيد بسؤال هندسي، لا بطلب تحديد تصنيف الشوائب. قد يتعلق السؤال بتفتيت الرايش، أو قوة القطع، أو تآكل الجانب الجانبي لأداة القطع، أو بدء الكلال، أو التباين بين صهر وآخر، أو بما إذا كانت المعالجة بالكالسيوم قد أنتجت مجموعة الشوائب المستهدفة. ويتطلب كل سؤال قياسًا مختلفًا. فقد لا يفسر عدٌّ حقلي يصف متوسط محتوى الشوائب غير المعدنية سبب إنتاج فولاذين ذوي تحليلي كبريت متشابهين رايشًا مختلفًا أو عمرَي أداة مختلفين.
ويكتسب هذا التمييز أهمية لأن هندسة الشوائب تتعلق بـ تركيب الشوائب، وكميتها، وتوزيع أحجامها، ومورفولوجيتها، التي تُضبط عمدًا. ولا يُعد قياس الشوائب غير المعدنية سوى جزء واحد من هذا العمل. ويحدد دليل ASM Handbook التركيب، والبنية المجهرية، ومستوى المقاومة، وظروف القطع، وسائل القطع، ومادة الأداة بوصفها عوامل متفاعلة تتحكم في قابلية التشغيل. ولذلك ينبغي أن يتضمن سجل العينة درجة الفولاذ، وشكل المنتج، وتاريخ الاختزال، والمعالجة الحرارية، وتحليلي الكبريت والأكسجين عند توافرهما، ودرجة مادة الأداة، وسرعة القطع، والتغذية، وعمق القطع، وحالة سائل التبريد.
اتجاه أخذ العينات وتحضير العينة
سجّل هندسة المنتج واتجاه الدرفلة أو الطرق قبل القطع. يُظهر المقطع الطولي، الموازي لاتجاه التشغيل الرئيسي، خيوط الكبريتيد على هيئة سمات مستطيلة، ويكون عادةً المقطع الأكثر إفادة لدراسة تكوّن الرايش والتشوه الاتجاهي. أما المقطع العرضي، العمودي على ذلك الاتجاه، فيُظهر المجموعة نفسها في مقطع عرضي، ويكون أنسب لتقييم العرض، والتباعد، والتكتل، والكسر المساحي الموضعي. وعندما يتعلق السؤال الهندسي بالتباين الاتجاهي، أو الكلال، أو نطاق انفصال مشتبه به، افحص الاتجاهين معًا من مواضع متقابلة.
يجب تثبيت موضع أخذ العينة، لا اختياره بعد العثور على حقل يبدو مناسبًا. وبالنسبة إلى القضبان، والأسلاك، والصفائح، حدّد مواضع السطح، وربُع السُمك، والمركز عندما يمكن أن يؤثر الانفصال أو شوائب خط المركز في الأداء. وخذ عينات مكررة من أكثر من موضع طولي. فلا يمكن لحقل مصقول واحد أن يمثل صهرة إنتاجية، ولا سيما عندما تكون الشوائب متكتلة أو عندما يحتوي الفولاذ على كبريتيدات منغنيز مستطيلة.
ينبغي أن يقلل أخذ المقاطع من التسخين، والتلطخ، والتشوه الميكانيكي. ويُفضَّل القطع الكاشط مع توفير كمية كافية من سائل التبريد على إجراء يحرق الحافة أو يجر الأطوار اللينة عبر المصفوفة. ويتطلب الفولاذ المعاد كبْرَتُه المحتوي على الرصاص عناية خاصة؛ فقد يوجد الرصاص مع شوائب الكبريتيد أو على هيئة جسيمات رصاص حر منفصلة، وقد يؤدي القطع غير المنضبط إلى اقتلاع هذه المكونات أو تلطيخها. وينبغي أن يوفّر التثبيت دعمًا للحواف وأن يحد من الفجوات حول العينة.
يُجرى الجلخ باستخدام مواد كاشطة ذات نعومة متزايدة، مع تنظيف كافٍ بين المراحل لمنع انتقال الجسيمات الخشنة إلى المرحلة التالية. ويجب أن يزيل التلميع التشوه من دون تدوير الشوائب أو اقتلاعها من المصفوفة. ويكون MnS ألين وأكثر قابلية للتشوه من كثير من أكاسيد الفولاذ؛ أما الرصاص فألين منه أيضًا. وقد يؤدي الضغط المفرط، أو القماش الجاف، أو التلميع النهائي الطويل إلى تحويل الشائبة إلى تجويف، أو تلطيخها عبر السطح، أو تغيير نسبة أبعادها الظاهرية. ويمكن استخدام تلميع نهائي بماسة دقيقة مناسبة أو بنظام السيليكا الغروية، لكن ينبغي التحقق من الإجراء على عينة مرجعية تحتوي على كبريتيدات وأكاسيد. وإذا كان الاقتلاع ظاهرًا، فأعد التحضير بدل اعتبار الثقوب السوداء الناتجة مورفولوجية حقيقية للشوائب.
افحص السطح المصقول غير المحفور أولًا. فقد يكشف الحفر عن الفريت، أو البرليت، أو المارتنسيت، أو الكربيدات، لكنه قد يحجب أيضًا حدود الشوائب ويعقّد تحديد العتبة. استخدم ملاحظة محفورة منفصلة، أو احتفظ بصور مزدوجة من نظام الإحداثيات نفسه. فالمصفوفة ليست ضوضاء خلفية؛ إذ تؤثر الصلادة، والمقاومة، والمعالجة الحرارية، والتشوه في كيفية تشوه الكبريتيدات أثناء الدرفلة وفي كيفية تفاعل الشوائب مع حافة القطع.
التصنيف وتحليل الصور وإعداد التقارير
صنّف الشوائب وفق مورفولوجيتها القابلة للملاحظة، ووفق تركيبها الكيميائي حيثما أمكن. قد تظهر الأكاسيد على هيئة جسيمات زاوية معزولة، أو تكتلات متراصة، أو خيوط أكسيد مستطيلة. وتظهر الكبريتيدات عادةً على هيئة MnS مستطيل في المقاطع الطولية، في حين قد تكون الكبريتيدات المعدّلة بالكالسيوم أكثر تكورًا أو غير منتظمة. ويمكن أن تؤدي إضافات العناصر الأرضية النادرة إلى تكوين مجموعات مختلطة من MnS–RE₂S₃. لا تستنتج التركيب الكيميائي من الشكل وحده. فقد يكون الجسيم الرمادي المستدير ألومينات كالسيوم، أو كبريتيد كالسيوم، أو أكسيدًا-كبريتيدًا معقدًا، أو أثرًا ناتجًا عن التحضير.
يوفر ISO 4967:2026 طريقة ميكروغرافية قائمة على المواصفات القياسية لتحديد الشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة ذات «نسبة اختزال لا تقل عن 3». ويمكن أن يوفر مخططه المرجعي وإجراء تصنيفه أساسًا مشتركًا لمقارنة مجموعات الأكاسيد والكبريتيدات، إلا أن المواصفة نفسها تحذر من أن المخطط لا ينطبق بالكامل على أنواع الفولاذ سهل القطع. وهذا القيد مهم. فالكبريتيدات الكبيرة والمستطيلة الموجودة عمدًا في أنواع SAE/AISI 11xx، والكيمياء الإضافية الحاوية على الفوسفور في أنواع SAE/AISI 12xx، لا ينبغي اعتبارها تلوثًا عرضيًا لمجرد أنها تؤدي إلى تصنيف لافت. وتحتوي أنواع SAE/AISI 11xx على كبريت مضاف يكوّن شوائب فائضة من كبريتيد المنغنيز؛ كما تحتوي أنواع SAE/AISI 12xx، إضافةً إلى ذلك، على نحو 0.04–0.12% من الفوسفور، وفقًا لمرجع Carbon and Alloy Steels في إصدار 2022 من Mechanical Engineers’ Handbook.
استخدم ISO 4967:2026 بوصفها جزءًا من خطة التوصيف: وأبلغ عن اختزال المنتج المنطبق، واتجاه المقطع، وطريقة استخدام المخطط، وأساس التصنيف، وأي انحرافات عن الإجراء المرجعي. وأضف قياسات كمية عندما تكون قابلية التشغيل هي موضوع الدراسة. ففي الصور الطولية، قِس طول الشائبة، وعرضها، ونسبة أبعادها أو نسبة شكلها، وتباعدها، والمسافة إلى أقرب جار، ودرجة اصطفافها. وفي الصور العرضية، قِس القطر المكافئ، والاستدارة، والتكتل، والكسر المساحي. وأبلغ عن عدد الحقول والمساحة الكلية التي جرى تحليلها، لا عن الحقل الأكثر اكتظاظًا فقط.
يجب تحديد التكبير واختيار الحقول صراحةً. فالتكبير المنخفض يلتقط التكتلات والخيوط الطويلة؛ بينما يكشف التكبير العالي الأكاسيد والكبريتيدات والجسيمات المركبة الصغيرة. اذكر الشيئية، وحجم البكسل المعاير، وطريقة الإضاءة، وقواعد تحديد العتبة، وما إذا كانت الجسيمات المتلامسة قد فُصلت باستخدام خوارزمية محددة. واستخدم اختيارًا منهجيًا أو عشوائيًا للحقول عبر مناطق محددة مسبقًا من العينة. ولا تختر الحقول لأنها تؤكد آلية مشتبهًا بها. واحفظ الصور الأصلية إلى جانب الصور الثنائية المعالجة، حتى يتمكن المراجع من التمييز بين الجسيم الحقيقي وبين حطام التلميع أو آثار الاقتلاع.
غالبًا ما يكون الكسر المساحي وحده غير كافٍ. فقد يحتوي فولاذ ذو الكسر المساحي نفسه من الكبريتيد على خيوط طويلة رفيعة أو جسيمات كروية متراصة، ويمكن لهذه المجموعات أن تنتج سلوكًا مختلفًا أثناء التشغيل. وقد أفادت دراسة كمية نُشرت عام 1995 بعنوان Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability بأن مؤشر قابلية التشغيل «تراوح من 200% إلى 100% مع نسبة شكل شوائب الكبريتيد»، وفضّلت كبريتيدات المنغنيز الكروية لتحسين قابلية تشغيل الفولاذ سهل القطع. ووجدت دراسة أخرى نُشرت عام 1995 تأثيرات لقوة القطع بالترتيب MnS، و(Mn,Ca)S، وMnS–RE₂S₃، و(Mn,Ca)S–RE₂S₃؛ إذ خفّضت الكبريتيدات المستطيلة قوة القطع بفاعلية أكبر، في حين خفّضت الكبريتيدات الكروية تآكل الجانب الجانبي لأداة القطع بفاعلية أكبر. وهذا التناقض الظاهري هو جوهر المسألة: فمجموعة الشوائب التي تخفّض القوة لا يلزم أن تقلل التآكل إلى أدنى حد.
ينبغي أن يصاحب التأكيد الكيميائي التوصيف المورفولوجي عندما تؤثر النتيجة في ضبط الدرجة أو في تفسير الآلية. ويمكن للمجهر الإلكتروني الماسح المقترن بمطيافية الأشعة السينية المشتتة للطاقة أن يميّز جسيمات Mn-S من الجسيمات الغنية بالأكاسيد أو الحاوية على الكالسيوم، مع أن حجم التفاعل، وحساسية العناصر الخفيفة، وحجم الجسيم تفرض حدودًا على ذلك. ويوفر التحليل المجهري الإلكتروني الدقيق معلومات كمية أقوى عن التركيب للشوائب ذات الحجم المناسب. وقد يُستخدم التحليل الآلي للشوائب لمسح مساحات كبيرة، في حين يمكن فحص جسيمات مختارة باستخدام SEM-EDS أو EPMA أو، عند الاقتضاء، طرق بلورية مثل حيود الإلكترونات. وأبلغ عن الطريقة، ومعيار المعايرة، وحدود الكشف، وجهد التسريع، وما إذا كان التركيب الكيميائي المذكور قد قيس على الجسيم أو استُنتج من الأطوار المحيطة.
وبالنسبة إلى أنواع الفولاذ المقاوم للصدأ سهلة التشغيل، سجّل درجة الكبريت وكيمياء الشوائب بدل التعامل مع الكبريت بوصفه متغيرًا واحدًا لقابلية التشغيل. وتسمح BS EN 10088 بأنواع قابلة للتشغيل تحتوي على إضافات كبريت بنسبة 0.015% أو 0.030% لبعض الدرجات، وقد تعمل شوائب الكبريتيد بوصفها «مواد تشحيم صلبة عند السطح البيني بين الأداة وقطعة الشغل». وينبغي أن يربط التقرير النهائي هذه الملاحظات باختبار القطع: مكونات القوة، وشكل الرايش، وتآكل الجانب الجانبي، وتآكل التجويف، ومادة الأداة، وظروف القطع. وعندئذ فقط يختبر علم المعادن المجهري فرضية هندسة الشوائب بدل الاكتفاء بإسناد رقم للنظافة.
كيفية تحديد مواصفات أنواع الفولاذ سهلة التشغيل الآلي ومقارنتها بمسؤولية
تعيين النوع مقابل مجموعة الشوائب الفعلية
يُعد تعيين النوع اختصارًا كيميائيًا ومواصفاتيًا، وليس وصفًا كاملًا لقابلية التشغيل الآلي. فعلى سبيل المثال، تحتوي أنواع فولاذ SAE/AISI 11xx على كبريت مضاف يعزز تكوّن شوائب كبريتيد المنغنيز الزائدة. أما أنواع فولاذ SAE/AISI 12xx فتضيف الفوسفور أيضًا؛ إذ يذكر دليل المهندسين الميكانيكيين، فولاذ الكربون والسبائكي نسبة فوسفور تقارب 0.04–0.12% لهذه العائلة. وتحدد هذه التسميات الغرض التصميمي، لكنها لا تحدد بصورة فريدة عدد الشوائب أو شكلها أو كيمياءها أو توزيعها المكاني في صهيرة معينة.
ولذلك قد تتصرف صهيرتان مبيعتان تحت التعيين نفسه من SAE/AISI بطريقة مختلفة أثناء القطع. فقد تقع نسب الكبريت فيهما عند نقطتين مختلفتين ضمن المجال المسموح، في حين يغير كل من المنغنيز والأكسجين والكالسيوم والنيتروجين والعناصر الأرضية النادرة المتبقية أو المضافة عمدًا تكوّن الكبريتيدات والأكاسيد. ثم تغير ممارسات الصب، ونزع الأكسدة، ومعالجة الكالسيوم، ومقدار الاختزال بالدرفلة، والحدادة، والتخمير، والتشغيل البارد النهائي شكل الشوائب واتجاهها. ولا تكشف نتيجة الكبريت وحدها ما إذا كان الفولاذ يحتوي على خيوط طويلة من MnS المعرضة للتشقق، أو كبريتيدات معدلة أقصر، أو مجموعة مختلطة من الجسيمات الكروية والممدودة.
وتكمن أهمية هذا التمييز في أن عبارة «مزيد من الشوائب» ليست مواصفة كافية. فهندسة الشوائب تعني التحكم في تركيب الشوائب وكميتها وتوزيع أحجامها وشكلها من خلال صناعة الفولاذ ومعالجته. وتحدد مراجعة منشورة عام 2018 بعنوان الشوائب غير المعدنية في أنواع الفولاذ – المنشأ والتحكم هذه المتغيرات الأربعة بوصفها معلمات تصميم مترابطة، لا مقاييس مستقلة للتلوث. وتعتمد المجموعة ذات الصلة على هدف التشغيل الآلي. إذ يمكن للكبريتيدات الطويلة أن تقطع منطقة القص وتساعد على تجزئة الرايش، في حين يمكن للشوائب المستديرة أن تقلل التفاعل الكاشط أو الالتصاقي عند الأداة.
وتوضح الأدلة الواردة في دراسة تأثير تركيب شوائب الكبريتيد ومعامل شكلها وكسر مساحتها على قابلية تشغيل الفولاذ سهل التشغيل الآلي المعاد كبترته (1995) هذه المفاضلة. فقد اتبعت تأثيرات قوة القطع المبلغ عنها التسلسل MnS، ثم (Mn,Ca)S، ثم MnS–RE2S3، ثم (Mn,Ca)S–RE2S3. وخفضت الكبريتيدات الممدودة قوة القطع بفعالية أكبر، في حين خفضت الكبريتيدات الكروية تآكل سطح جرف الأداة بفعالية أكبر. كما أفادت دراسة كمية مستقلة من جامعة لييج بعنوان التحليل الكمي لشوائب الكبريتيد في أنواع الفولاذ سهلة القطع وتأثيرها في قابلية التشغيل الآلي (1995) بأن مؤشر قابلية التشغيل الآلي «تراوح بين 200% و100% مع نسبة شكل شوائب الكبريتيد». وتحذر هذه النتيجة من اختزال قابلية التشغيل الآلي في ترتيب واحد؛ إذ إن هندسة الشوائب نفسها غيرت النتيجة.
وينطبق المنطق نفسه على الأنواع المحتوية على الرصاص. ففي الفولاذ المحتوي على الرصاص والمعاد كبترته، قد يوجد الرصاص مرتبطًا بشوائب الكبريتيد أو على هيئة جسيمات رصاص حرة. وفي أنواع الفولاذ غير القابل للصدأ سهلة التشغيل الآلي، يمكن للكبريتيدات أن تعمل «كمزلقات صلبة عند السطح البيني بين الأداة وقطعة الشغل»، وفقًا لجمعية الفولاذ غير القابل للصدأ البريطانية. وتسمح BS EN 10088 بأنواع قابلة للتشغيل الآلي تحتوي على إضافات كبريت بنسبة 0.015% أو 0.030% لبعض أنواع الفولاذ غير القابل للصدأ، لكن هذا السماح لا يجعل كل صهيرة تحمل التعيين نفسه مكافئة في سلوك القطع. وتظل المصفوفة الأساسية، ومعالجة المحلول، والاختزال البارد، ومحتوى الفريت أو المارتنسيت، وشكل الشوائب عوامل حاسمة.
وتوضح معالجة الكالسيوم سبب ضرورة تفسير الكيمياء بوصفها متغيرًا من متغيرات العملية. إذ يمكن للكالسيوم أن يعدل تركيب الأكاسيد والكبريتيدات وشكلها، كما يمكن للحسابات الديناميكية الحرارية أن تتنبأ بتوزيع الكالسيوم بين الأكاسيد والكبريتيدات. ولا تكفي الإشارة إلى إضافة الكالسيوم؛ فالنتيجة النهائية تعتمد على الأكسجين المذاب، ونشاط الكبريت، ودرجة الحرارة، وتوقيت المعالجة، والتصلب اللاحق. وينبغي أن تورد المواصفة مجموعة الشوائب المقاسة، لا المعالجة المقصودة فحسب.
الحد الأدنى من مجموعة البيانات التقنية
تبدأ المقارنة المسؤولة بتحديد الهوية بدقة: تعيين SAE/AISI أو تعيين ASTM المنطبق، إلى جانب مواصفة المنتج، ورقم الصهيرة، وشكل المنتج، وحالة التسليم. وإذا كانت المادة من الفولاذ غير القابل للصدأ، فينبغي ذكر التعيين كما هو مكتوب في BS EN 10088، مع توضيح ما إذا كانت من نوع الكبريت السهل التشغيل الآلي. وينبغي تحديد متطلبات ASTM وفق مواصفة المادة وإصدارها بدقة، لأن اسم نوع ASTM لا يحل محل متطلبات التركيب الكيميائي والميكانيكية ومتطلبات الفحص الخاصة به.
وينبغي أن يتضمن السجل الكيميائي الكربون والمنغنيز والسيليكون والكبريت والفوسفور والكروم والنيكل والموليبدينوم والنيتروجين والأكسجين حيثما قيس، وأي إضافة من الرصاص أو السيلينيوم أو التيلوريوم أو الكالسيوم أو العناصر الأرضية النادرة. ويجب الإبلاغ عن التحليل الفعلي للصهيرة، لا عن حدود المواصفة فقط. وتستحق نسبة المنغنيز إلى الكبريت اهتمامًا خاصًا لأنها تؤثر في تركيب الكبريتيد وشكله؛ إذ تتعامل أعمال ندوة ASTM International لعام 2024، إضافات إلى الفولاذ والحديد لتحسين قابلية التشغيل الآلي، مع الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت بوصفها متغيرات متفاعلة تؤثر في قابلية التشغيل الآلي.
وينبغي بيان المعالجة الحرارية والحالة الميكانيكية إلى جانب التركيب الكيميائي. ويشمل ذلك التخمير، والتطبيع، والتقسية والمراجعة، ومعالجة المحلول، ومعالجة الترسيب، والسحب أو الدرفلة على البارد، إضافة إلى مقاومة الشد المقاسة، ومقاومة الخضوع، والاستطالة، والصلادة. ويحدد دليل ASM التركيب والبنية المجهرية ومستوى المقاومة وظروف القطع وسوائل القطع ومادة الأداة بوصفها عوامل تحكم متفاعلة. ويمكن للكبريت أن يغير سلوك التشغيل الآلي تغيرًا كبيرًا في أنواع الفولاذ السبائكي المقسى عبر كامل المقطع، لكن المصفوفة الأكثر ليونة قد تخفض قوة القطع أيضًا بصورة مستقلة عن الكبريت.
يجب أن تصف بيانات الشوائب النوع والكيمياء والشكل وتوزيع الأحجام والكسر المساحي. وينبغي الإبلاغ عن مجموعات MnS، والأكسوكبريتيد، والأكسيد، والكربيد، والنتريد، والشوائب المحتوية على الرصاص، والمعدلة بالكالسيوم، أو المحتوية على عناصر أرضية نادرة، حيثما تتيح الطريقة تمييزها. ويجب إعطاء الطول والعرض ونسبة الاستطالة أو معامل الشكل والقطر المكافئ والكثافة العددية والكسر المساحي، مع توزيعات منفصلة للجسيمات الممدودة والكروية. كما ينبغي تضمين اتجاه المستوى المصقول: طوليًا أو عرضيًا أو عبر السمك. فقد يبالغ المقطع الطولي في تقدير طول الخيوط، في حين قد يمثل المقطع العرضي المساحة المقطعية تمثيلًا أفضل.
تحدد ISO 4967:2026 الفحص المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة ذات «نسبة اختزال لا تقل عن 3». ولا ينطبق مخططها المرجعي القياسي بالكامل على أنواع الفولاذ سهلة القطع، ولذلك لا ينبغي عرض تصنيف ISO 4967 بوصفه وصفًا كاملًا لهندسة الشوائب. فهو قياس ضمن نطاق محدد، وليس مؤشرًا مباشرًا لقابلية التشغيل الآلي. وينبغي استخدام تحليل الصور أو طريقة تكميلية عندما يكون الشكل أو الكيمياء أو التباعد ثلاثي الأبعاد هو العامل المتحكم في المسألة الهندسية.
وأخيرًا، يجب الإبلاغ عن تجربة التشغيل الآلي بتفصيل يكفي لإعادة إنتاجها: العملية، وهندسة قطعة الشغل، وسرعة القطع، والتغذية، وعمق القطع، ودرجة الاشتباك، والقطع المتقطع أو المستمر، ومادة الأداة ونوعها، وهندسة الأداة، وتجهيز الحافة، وطلاء الأداة، ونوع سائل القطع وطريقة إيصاله، وصلابة الآلة، ومعيار عمر الأداة. وينبغي تسجيل شكل الرايش، ومكونات قوة القطع، والقدرة، وخشونة السطح، والحافة المتراكمة، وموضع التآكل. ويجب ذكر تآكل سطح الخلوص مع طريقة قياسه وحده؛ كما لا ينبغي إخفاء تآكل التجويف، وتآكل الحز، وتفتت الحافة، والفشل الكارثي ضمن قيمة واحدة لـ«عمر الأداة».
ولا تكون المقارنات قابلة للدفاع عنها إلا عندما تتطابق حالة الفولاذ وظروف الاختبار. فإذا استخدم أحد الاختبارين كربيدًا مطليًا مع سائل تبريد غزير، واستخدم الآخر كربيدًا غير مطلي في حالة جافة، فقد تصف ترتيبات الشوائب أنظمة القطع لا أنواع الفولاذ. يبدأ اسم النوع المقارنة، لكن مجموعة الشوائب الفعلية والاستجابة المقاسة أثناء التشغيل الآلي هما ما يختتمانها.
إطار لاتخاذ القرار بشأن هندسة الشوائب
تبدأ هندسة الشوائب بمتطلبات التشغيل الآلي، لا بنسبة كبريت ثابتة أو بعدد مفضل من الشوائب. فالشائبة غير المعدنية ليست عيبًا تلقائيًا في الفولاذ سهل القطع؛ إذ إن تركيبها وكميتها وتوزيع أحجامها وشكلها وعلاقتها بالمصفوفة المحيطة تحدد ما إذا كانت ستساعد على تجزئة الرايش، أو تقلل قوة القطع، أو تسرّع تآكل السطح الخلفي لأداة القطع، أو تبدأ ضرر الكلال. وقد تحسّن المجموعة نفسها استجابةً معينة بينما تؤدي إلى تدهور استجابة أخرى.
يميز هذا الفرق بين القياس والهندسة. يحدد ISO 4967:2026 الفحص المجهري للشوائب غير المعدنية في منتجات الفولاذ المدرفلة أو المطروقة ذات نسبة اختزال لا تقل عن 3، لكنه يحذر من أن مخططه المرجعي القياسي لا ينطبق بالكامل على أنواع الفولاذ سهل القطع. فقد تصف مقارنة المخطط ما هو موجود، من دون أن توضح ما إذا كانت الشوائب تنتج سلوك القطع المطلوب. لذلك ينبغي أن تتوافق القياسات مع السؤال المطروح: نسب الأبعاد ثنائية الأبعاد للشكل في التشغيل الآلي، وأبعاد الجسيمات ثلاثية الأبعاد لتحليل الكسر، وكسر المساحة والتباعد لدراسة الكلال، وتحديد التركيب أو الطور عند مراجعة التحكم في الأكاسيد والكبريتيدات.
أعطِ الأولوية لهدف التشغيل الآلي
يتمثل القرار الأول في تحديد استجابة التشغيل الآلي الأكثر أهمية. فاختيار المجموعة نفسها من الشوائب لا يحقق بالضرورة التحكم في الرايش، وقوة القطع، وتآكل السطح الخلفي لأداة القطع، وجودة السطح، وعمر الكلال، ومقاومة التآكل، والثبات الأبعادي.
بالنسبة إلى التحكم في الرايش، غالبًا ما يكون كبريتيد المنغنيز الممدود فعالًا، لأن الشائبة تتشوه مع قطعة الشغل وتعزز التجزئة. تحتوي أنواع الفولاذ SAE/AISI 11xx على كبريت مضاف يُكوّن شوائب زائدة من كبريتيد المنغنيز، مما يدعم تكسير الرايش ويقلل الاحتكاك في منطقة القطع. وتضيف أنواع الفولاذ SAE/AISI 12xx نحو 0.04–0.12% من الفوسفور، الذي قد يرفع قابلية التشغيل الآلي من خلال تقصف المصفوفة وتغير تكوّن الرايش، مع أن الفوسفور يؤثر أيضًا في المتانة وقابلية اللحام. وفي الفولاذ سهل القطع المعاد كبترته، قد يوجد الرصاص مع شوائب الكبريتيد أو على شكل جسيمات رصاص حرة؛ ويكون كل من الموقع والتوزيع أكثر أهمية من قيمة الرصاص الاسمية عند النظر إليها بمعزل عن غيرها.
قوة القطع هدف مختلف. فقد أظهرت دراسة عام 1995 بعنوان تأثيرات التركيب ومعامل الشكل وكسر مساحة شوائب الكبريتيد في قابلية تشغيل الفولاذ سهل القطع المعاد كبترته آليًا أن تأثير قوة القطع كان، بالترتيب: MnS، ثم (Mn,Ca)S، ثم MnS–RE2S3، ثم (Mn,Ca)S–RE2S3. وفي تلك المقارنة، خفضت الكبريتيدات الممدودة قوة القطع بفعالية أكبر من الكبريتيدات الكروية. لكن لا ينبغي تحويل هذه النتيجة إلى قاعدة عامة. فقد تؤدي الشائبة التي تخفض القوة اللازمة لقص الرايش إلى خلق بيئة أقل ملاءمة للأداة من حيث التآكل الكاشط أو الالتصاقي.
وقد يعكس تآكل السطح الخلفي لأداة القطع هذه الأفضلية. إذ خفضت الكبريتيدات الكروية تآكل السطح الخلفي بفعالية أكبر من الكبريتيدات الممدودة في المجموعة نفسها من الأعمال المنشورة. وتنتج الشائبة المستديرة تركيزًا أقل حدة للإجهاد، وقد تسبب انقطاعًا أقل إضرارًا عند الواجهة بين أداة القطع وقطعة الشغل. وتقدم أنواع الفولاذ المقاوم للصدأ سهل القطع مثالًا آخر؛ إذ يمكن أن تعمل شوائب الكبريتيد كمواد تشحيم صلبة عند تلك الواجهة. وتحدد معلومات British Stainless Steel Association بشأن الأنواع المشمولة بالمواصفة BS EN 10088 أنواعًا قابلة للتشغيل الآلي بإضافات كبريت بنسبة 0.015% أو 0.030% لبعض أنواع الفولاذ المقاوم للصدأ. ومع ذلك، يجب تقييم هذه الإضافات في مقابل مقاومة التنقر، وكلال التآكل، وبيئة الخدمة.
تتطلب جودة السطح الانتباه إلى حجم الشائبة وسلوك اقتلاعها والمصفوفة المحيطة بكل جسيم. فقد تترك شائبة كبريتيدية ممدودة وكبيرة بالقرب من السطح المشغَّل آليًا تجويفًا ممزقًا حتى عندما تحسن تكسير الرايش. وقد تنتج مجموعة دقيقة وموزعة جيدًا سطحًا أنظف، لكنها قد تفشل في تكسير الرايش عند معدل التغذية وعمق القطع المختارين. وفي دراسة كمية عام 1995 بعنوان التحليل الكمي لشوائب الكبريتيد في أنواع الفولاذ سهل القطع وتأثيرها في قابلية التشغيل الآلي، «تراوح مؤشر قابلية التشغيل الآلي بين 200% و100% مع نسبة شكل شوائب الكبريتيد»؛ كما أُبلغ عن تفضيل شوائب كبريتيد المنغنيز الكروية الشكل لتحقيق قابلية التشغيل الآلي للفولاذ سهل القطع. ويوضح هذا النطاق العددي سبب وجوب قياس نسبة الشكل بدلًا من استنتاجها من محتوى الكبريت.
ويتطلب كسر المساحة أيضًا قدرًا من التحفظ. فقد تؤدي زيادة الشوائب إلى تعزيز تجزئة الرايش، إلا أن الزيادة المفرطة في كسر المساحة تقلل المصفوفة الفولاذية المستمرة الحاملة للحمل، وقد تضعف مقاومة الكلال أو المطيلية العرضية. وقد تكون مسافات الشوائب وتكتلها واصطفافها الناتج عن الدرفلة مهمة بقدر أهمية متوسط القطر. ولا يضمن صغر متوسط حجم الشوائب انخفاض المخاطر إذا تركز شريط من الجسيمات على امتداد اتجاه الدرفلة.
وازن بين قابلية التشغيل الآلي وخواص الخدمة
بعد تحديد هدف التشغيل الآلي، يجب على المهندس وضع الحدود التي تفرضها الخدمة. ويُتعامل مع الكبريت والرصاص والسيلينيوم والتيلوريوم والفوسفور والنيتروجين ونسبة المنغنيز إلى الكبريت ومواصفات ASTM المعمول بها بوصفها متغيرات متفاعلة في تصميم قابلية التشغيل الآلي، وذلك في أعمال الندوة التي نظمتها ASTM International بعنوان الإضافات إلى الفولاذ والحديد لتحسين قابلية التشغيل الآلي. ولا ينبغي اختيارها بوصفها أهدافًا كيميائية منفردة ومعزولة.
وقد تهيمن المصفوفة على النتيجة. يحدد ASM Handbook التركيب والبنية المجهرية ومستوى المقاومة وظروف القطع وسوائل القطع ومادة الأداة بوصفها عوامل متفاعلة تتحكم في قابلية التشغيل الآلي؛ ويمكن للكبريت أن يؤثر تأثيرًا كبيرًا في سلوك التشغيل الآلي للسبائك الفولاذية المقسّاة خلال كامل مقطعها. ولن يستجيب فولاذ منخفض الكربون معاد الكبترة وفي حالة تلدين لينة بالطريقة نفسها التي يستجيب بها التركيب الاسمي نفسه بعد التقسية والمراجعة. وقد تزيد المقاومة الأعلى قوة القطع وتآكل الأداة، في حين قد تقيد المصفوفة الأكثر صلادة تشوه الكبريتيد وتغير القيمة الظاهرية للشائبة الممدودة. ولذلك يجب تسجيل المعالجة الحرارية والتشغيل البارد السابق وحجم الحبيبات والتطبّق، إلى جانب بيانات الشوائب.
يوضح traitement بالكالسيوم سبب ضرورة النظر في التركيب والشكل معًا. فقد يعدّل الكالسيوم شوائب الأكاسيد ويؤثر في تركيب الكبريتيدات وشكلها. ويدعم التنبؤ الديناميكي الحراري بتوزيع الكالسيوم بين الأكاسيد والكبريتيدات التحكم في العملية، إلا أن توازن الأطوار المتوقع لا يغني عن فحص المنتج النهائي. إذ تحدد ممارسة الصب وإزالة الأكسدة والتصلب ومقدار الاختزال بالدرفلة والتبريد ما إذا كانت الجسيمات المستهدفة ستبقى دقيقة ومشتتة أو ستصبح كبيرة ومتكتلة ومصطفة.
وقد تؤدي متطلبات الخدمة إلى رفض حل مقبول من ناحية التشغيل الآلي. فقد تحسن الكبريتيدات أداء الخراطة، لكنها قد توفر مواقع لبدء شقوق الكلال، ولا سيما عندما تكون ممدودة على امتداد اتجاه الدرفلة. وفي الفولاذ المقاوم للصدأ، يمكن لإضافات الكبريت أن تقلل مقاومة التآكل إذا عطلت شوائب الكبريتيد السطح الخامل أو عززت الهجوم الموضعي. وقد يتأثر الثبات الأبعادي أيضًا عندما تجتمع الإجهادات المتبقية وتشوه الشوائب غير المتناظر والمعالجة الحرارية المسببة للتشوه. فقوة القطع المنخفضة لا تعوض عن مكوّن يتغير حجمه أثناء إزالة الإجهادات أو يفشل تحت التحميل الدوري.
إطار اتخاذ القرار
- تحديد الاستجابة المتحكمة اختيار التحكم في الرايش، أو قوة القطع، أو تآكل السطح الخلفي، أو تشطيب السطح، أو عمر الكلال، أو مقاومة التآكل، أو الثبات البُعدي.
- اختيار تصميم الشوائب تحديد كيمياء الشوائب، وشكلها، وتوزيع أحجامها، وكسرها المساحي، وحدود محاذاتها.
- تأكيد المصفوفة والحالة تسجيل الدرجة، ومستوى المقاومة، وحالة الدرفلة، والمعالجة الحرارية، والبنية المجهرية.
- التحقق من قيود الخدمة تقييم الكلال، والتآكل، والمتانة، وقابلية اللحام، والنظافة، والمتطلبات البُعدية.
- التحقق من القطع التمثيلي استخدام أدوات، وسرعات، وتغذيات، وأعماق قطع، وسائل تبريد، وحالة قطعة شغل ذات صلة بالإنتاج.
- قياس الاستجابة المتحكمة الإبلاغ عن بيانات القوة، أو شكل الرايش، أو التآكل، أو الخشونة، أو التغير البُعدي، أو عمر الخدمة، بدلًا من تصنيف عام للشوائب.
ولذلك يكون تسلسل اتخاذ القرار العملي كما يلي:
1. حدد الاستجابة الحاكمة: التحكم في الرايش، أو قوة القطع، أو تآكل السطح الخلفي لأداة القطع، أو جودة السطح، أو عمر الكلال، أو مقاومة التآكل، أو الثبات الأبعادي. 2. اختر تصميم الشوائب: اختر كيمياء الكبريتيد أو الأكسيد أو الشوائب الحاوية على الرصاص أو المعدلة بالكالسيوم أو المحتوية على العناصر الأرضية النادرة، ثم حدد حدود الشكل وتوزيع الحجم وكسر المساحة والاصطفاف بما يتناسب مع تلك الاستجابة. 3. أكد المصفوفة والحالة: سجّل النوع وتعيين المواصفة ومحتوى الكربون والعناصر السبائكية وبنية الحبيبات ومستوى المقاومة وحالة الدرفلة والمعالجة الحرارية. 4. تحقق من قيود الخدمة: قارن مجموعة الشوائب المقترحة بمتطلبات الكلال والتآكل والمتانة وقابلية اللحام والنظافة والثبات الأبعادي. 5. تحقق من الأداء في ظروف قطع ممثلة: استخدم مادة أداة القطع الفعلية وهندستها وسرعة القطع ومعدل التغذية وعمق القطع وسائل التبريد وطريقة تثبيت قطعة الشغل وحالة المعالجة الحرارية ذات الصلة بالإنتاج. 6. قِس الاستجابة التي قادت القرار: سجّل القوة أو شكل الرايش أو معدل تآكل السطح الخلفي أو خشونة السطح أو التغير الأبعادي أو بيانات عمر الخدمة، بدلًا من الاعتماد على تصنيف عام للشوائب.
يجب اختيار شكل الشائبة استنادًا إلى الاستجابة المحددة، لأن الكبريتيدات الممدودة والكروية قد تفضّل نتائج تشغيل آلي مختلفة. Strong evidence
لا يوجد شكل عام للشوائب يكون أمثل لكل مقياس. فقد يفضل MnS الممدود تكسير الرايش وخفض قوة القطع؛ وقد تقلل الكبريتيدات الكروية تآكل السطح الخلفي لأداة القطع؛ كما قد تحمي مجموعة أقل من الشوائب عمر الكلال، مع جعل التشغيل الآلي أقل تسامحًا. ولا تنجح هندسة الشوائب إلا عندما تتم المواءمة بين أداء التصنيع والأداء أثناء الخدمة ضمن المواصفة نفسها.
المراجع
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html