




Was Automatenstahl tatsächlich bedeutet
Messgrößen der Zerspanbarkeitsreaktion
- Spanbildung Wie leicht das Material kurze, handhabbare Späne erzeugt.
- Schnittkraft Die bei vorgegebener Schnittgeschwindigkeit, gegebenem Vorschub, bestimmter Schnitttiefe und festgelegten Werkzeugbedingungen erzeugte Kraft.
- Werkzeugverschleiß Die Rate des Freiflächenverschleißes, Kolkverschleißes, Ausbröckelns oder anderer Schäden.
- Oberflächenintegrität Ob Rauheit, Rissbildung, Eigenspannungen und oberflächennahe Schäden akzeptabel bleiben.
Automatenstahl ist Stahl, der unter festgelegten Bedingungen ein günstiges Zerspanungsverhalten zeigt. Er wird weder allein über den Schwefelgehalt noch über das isolierte Vorhandensein eines bestimmten Einschlusses definiert. Eine aussagekräftige Beurteilung untersucht, wie das Material Späne bildet, wie viel Schnittkraft es erzeugt, wie schnell das Werkzeug verschleißt und ob die bearbeitete Oberfläche bei einer vorgegebenen Schnittgeschwindigkeit, einem bestimmten Vorschub, einer definierten Schnitttiefe, Kühlbedingung und Werkzeuggeometrie eine akzeptable Integrität beibehält.
Diese Definition ist wichtig, weil die Zerspanbarkeit eine Systemeigenschaft ist. Das ASM Handbook nennt die chemische Zusammensetzung, das Gefüge, das Festigkeitsniveau, die Schnittbedingungen, die Kühlschmierstoffe und den Werkzeugwerkstoff als miteinander wechselwirkende Einflussgrößen. Eine Veränderung nur einer dieser Größen kann die Rangfolge zweier Stähle verändern. Eine resulfurierte Stahlsorte, die sich bei mittlerer Schnittgeschwindigkeit mit einer Hartmetallwendeschneidplatte leicht zerspanen lässt, kann sich mit Schnellarbeitsstahl, einem scharfen polierten Werkzeug, bei unterbrochenem Schnitt oder bei einer Trockenbearbeitung anders verhalten. Selbst innerhalb einer Schmelze können normalisiertes, kaltgezogenes sowie vergütetes Material unterschiedliche Späne und unterschiedliche Verschleißraten erzeugen.
| Stahlfamilie oder Variable | Zerspanbarkeitsbezogene Funktion | Wesentlicher Zielkonflikt |
|---|---|---|
| SAE/AISI 11xx | Zugesetzter Schwefel bildet überschüssige MnS-Einschlüsse | Eine verringerte Querduktilität und Ermüdungsfestigkeit kann die Folge sein |
| SAE/AISI 12xx | Zugesetzter Schwefel sowie ungefähr 0,04–0,12 % Phosphor | Verbesserter Spanbruch bei möglichen Einbußen bei Duktilität und Zähigkeit |
| Resulfidierter bleihaltiger Stahl | Blei kann zusammen mit Sulfiden oder als freie Bleipartikel auftreten | Bedenken hinsichtlich Exposition, Recycling, Schweißen und Umwelt |
| Automatengerechter nichtrostender Stahl | Kontrollierte Schwefelzugaben verändern die Sulfidpopulationen | Mögliche Nachteile hinsichtlich Lochkorrosion und Quereigenschaften |
Schwefel ist daher eine Konstruktionsvariable und keine universelle Bewertung der Zerspanbarkeit. In den Stählen SAE/AISI 11xx verbindet sich der zugesetzte Schwefel hauptsächlich mit Mangan zu überschüssigem Mangansulfid (MnS). Diese Einschlüsse können den Span lokal schwächen, die Segmentierung fördern und die Kontaktbedingungen an der Werkzeug-Span-Grenzfläche verbessern. Stähle SAE/AISI 12xx enthalten zusätzlich Phosphor; das Mechanical Engineers’ Handbook, Kohlenstoff- und legierte Stähle (2022), gibt für diese Familie etwa 0,04–0,12 % Phosphor an. Phosphor kann den Spanbruch unterstützen und die Härte erhöhen, seine Wirkung muss jedoch zusammen mit dem Matrixgefüge, der Duktilität und den vorgesehenen Gebrauchseigenschaften betrachtet werden.
Die Zerspanbarkeit hängt vom Zusammenwirken chemischer, matrixbezogener, verarbeitungsbedingter und schneidtechnischer Variablen ab und nicht allein vom Schwefelgehalt. Strong evidence
Der ASTM-Symposiumsband Additives to Steel and Iron for Improved Machinability (2024) behandelt Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis und ASTM-Spezifikationen als Variablen bei der Auslegung der Zerspanbarkeit. Diese Betrachtungsweise ist genauer als die Aussage, dass „mehr Schwefel eine leichtere Zerspanung bedeutet“. Der Schwefelgehalt verändert das potenzielle Einschlussspektrum, während die Verfügbarkeit von Mangan, die Sauerstoffkontrolle, die Calciumbehandlung, Zusätze seltener Erden, die Erstarrung, das Walzen und die Wärmebehandlung bestimmen, welche tatsächliche Form dieses Spektrum annimmt.
Einschlussgestaltung Die gezielte Steuerung der Chemie, Menge, Größenverteilung, Form und räumlichen Anordnung nichtmetallischer Einschlüsse durch Stahlerzeugung und Verarbeitung.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
Einschlussengineering bedeutet, die Zusammensetzung, Menge, Größenverteilung und Morphologie von Einschlüssen durch Variablen der Stahlerzeugung und Verarbeitung gezielt einzustellen. Messen ist nicht dasselbe wie Auslegen. ISO 4967:2026 legt die mikrografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit „einem Umformgrad von mindestens 3“ fest, warnt jedoch auch, dass das Referenzbild nicht uneingeschränkt auf Automatenstähle anwendbar ist. Eine Einstufung anhand eines Vergleichsbildes kann ein Einschlussfeld beschreiben, ohne zu zeigen, ob diese Partikel die gewünschte Spansegmentierung, Werkzeugstandzeit oder Oberflächenqualität bewirken. Das gemessene Merkmal muss zur technischen Fragestellung passen.
Zerspanbarkeit ist eine Systemeigenschaft, kein Schwefelanteil
Matrixstrukturen und ihre Auswirkungen
- Ferrit
- Eine relativ weiche Matrix, die einen leichteren plastischen Fluss ermöglichen kann, unter bestimmten Bedingungen jedoch die Anhaftung begünstigen kann.
- Perlit
- Eine Ferrit-Zementit-Struktur, deren Festigkeit und Abstand den Schnittwiderstand beeinflussen.
- Martensit
- Eine harte Matrix, die die Schnittkraft und den abrasiven Werkzeugverschleiß erhöhen kann.
- Bainit
- Eine umgewandelte Struktur, deren Festigkeit und Morphologie den Scherwiderstand beeinflussen.
- Angelassene Strukturen
- Wärmebehandelte Matrizes, deren Härte, Zähigkeit und Karbidzustand das Verhalten der Einschlüsse während des Schneidens verändern.
Die Matrix bestimmt das mechanische Umfeld, in dem die Einschlüsse wirken. Ferrit, Perlit, Martensit, Bainit und angelassene Gefüge weisen einen unterschiedlichen Widerstand gegen plastisches Fließen und unterschiedliche Neigungen zur Aufbauschneidenbildung auf. Festigkeitsniveau und Härte beeinflussen die Schnittkraft, während die Zähigkeit die Duktilität des Spans und die Art beeinflusst, wie sich Risse durch einen Span ausbreiten. Ein Stahl kann zwar eine zerspanbarkeitsfördernde Einschlusspopulation enthalten, dennoch aber hohe Kräfte erfordern, weil seine Matrix fest ist oder eine starke Kaltverfestigung aufweist.
Aus diesem Grund muss die Zerspanbarkeit von Zugfestigkeit, Härte, Zähigkeit, Ermüdungsverhalten und Korrosionsbeständigkeit getrennt betrachtet werden. Eine geringe Schnittkraft belegt keine hohe Ermüdungsfestigkeit. Eine leichte Spantrennung belegt keine ausreichende Bruchzähigkeit. Ein nichtrostender Automatenstahl kann sich leichter zerspanen lassen als eine eng verwandte Stahlsorte mit niedrigem Schwefelgehalt, während seine Sulfide die Beständigkeit gegen Lochkorrosion verringern oder die Querduktilität verändern. Die Zerspanbarkeit beschreibt das Verhalten bei der Herstellung; sie ersetzt nicht die Werkstoffanforderungen an das Bauteil.
| Einschlusspopulation | Berichteter Bearbeitungseffekt | Bevorzugte Reaktion |
|---|---|---|
| MnS | In den berichteten Vergleich der Schnittkräfte einbezogen | Referenzpopulation |
| (Mn,Ca)S | In den berichteten Vergleich der Schnittkräfte einbezogen | Calciummodifizierte Chemie |
| MnS–RE2S3 | In den berichteten Vergleich der Schnittkräfte einbezogen | Population mit Seltenen Erden |
| (Mn,Ca)S–RE2S3 | In den berichteten Vergleich der Schnittkräfte einbezogen | Population mit Calcium und Seltenen Erden |
Die Form und die chemische Zusammensetzung von Sulfiden führen zu unterschiedlichen Zielkonflikten. Eine Studie aus dem Jahr 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, berichtete über Auswirkungen auf die Schnittkraft in der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Längliche Sulfide verringerten die Schnittkraft wirksamer, während globulare Sulfide den Freiflächenverschleiß des Werkzeugs wirksamer reduzierten. Das Ergebnis widerspricht einer Zerspanbarkeitsbewertung anhand einer einzigen Kennzahl: Die Einschlusspopulation, die die Schnittkraft am stärksten senkt, muss nicht dieselbe sein, die die Schneidkante am besten erhält.
Eine separate quantitative Studie der Universität Lüttich, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), berichtete über einen Zerspanbarkeitsindex, der „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“. Für die Zerspanbarkeit von Automatenstählen bevorzugte sie globoidale Mangansulfideinschlüsse. Formverhältnis, Flächenanteil, Abstand und Orientierung können ebenso wichtig sein wie der nominelle Schwefelgehalt. Beim Walzen werden Sulfide in Arbeitsrichtung verlängert, sodass bei einer Bearbeitung parallel beziehungsweise quer zu dieser Richtung unterschiedliche Einschlussgeometrien wirksam werden können.
Die Calciumbehandlung bietet eine Möglichkeit, diese Geometrie und chemische Zusammensetzung zu kontrollieren. Calcium kann Oxideinschlüsse modifizieren und die Sulfidbildung beeinflussen, während die thermodynamische Vorhersage der Calciumverteilung zwischen Oxiden und Sulfiden die Einstellung der resultierenden Population unterstützt. Ziel ist nicht einfach, das Einschlussvolumen zu maximieren. Übermäßige, grobe, gehäufte oder schlecht gebundene Partikel können das Ermüdungsverhalten und die Oberflächenqualität beeinträchtigen.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
Bleiaddierter resulfurierter Stahl veranschaulicht einen weiteren Mechanismus. Blei kann gemeinsam mit Sulfideinschlüssen oder als freie Bleipartikel auftreten, die Reibung verringern und die Spantrennung unterstützen. In nichtrostenden Automatenstählen können Sulfideinschlüsse als „Festschmierstoffe an der Werkzeug-Werkstück-Grenzfläche“ wirken, wie die British Stainless Steel Association 2024 beschrieben hat. BS EN 10088 erlaubt für einige Stahlsorten zerspanbare Varianten mit Schwefelzugaben von 0,015 % oder 0,030 %. Diese Zugaben verändern das Zerspanungsverhalten, erfordern jedoch auch eine Bewertung von Korrosion, Schweißbarkeit, Duktilität und einschlussbedingter Schädigung.
Spanbildung, Schnittkraft, Werkzeugverschleiß und Oberflächenintegrität
Aufzuzeichnende Bearbeitungsreaktionen
- Spanlänge Gibt Hinweise auf das Spansteuerungsverhalten und das Risiko einer Spanabfuhrstörung.
- Schnittkraft Quantifiziert den Widerstand gegen Spanbildung unter definierten Bedingungen.
- Freiflächenverschleißmarke Erfasst den Verschleiß an der Freifläche.
- Kolkentiefe Erfasst den Verschleiß an der Spanfläche.
- Oberflächenrauheit Misst die entstandene Textur der bearbeiteten Oberfläche.
- Metallografische Schäden Macht Rissbildung, verschmiertes Material, weiße oder erneut gehärtete Schichten und oberflächennahe Fehler sichtbar.
Kurze Späne sind vorteilhaft, weil sie Verwicklungen, Probleme bei der Spanabfuhr und Unterbrechungen im Bereich der Schnittzone verringern. MnS-Partikel können eine lokale Scherung einleiten, die Kontinuität des Spans unterbrechen und die tatsächliche Kontaktfläche zwischen Span und Werkzeug verringern. Ein kurzer Span ist jedoch nur ein Ergebnis. Werkzeugverschleiß und Oberflächenzustand können ein anderes Bild zeigen.
Freiflächenverschleiß entsteht, wenn das Werkzeug an der neu bearbeiteten Oberfläche reibt, während sich Kolkverschleiß an der Spanfläche unter dem heißen, gleitenden Kontakt mit dem Span entwickelt. Adhäsion, Abrasion, Diffusion, thermische Erweichung und chemische Reaktionen können gemeinsam wirken. Ein Einschluss, der die Schnittkraft senkt, kann dennoch abrasiven Verschleiß fördern, wenn er hartes Oxidmaterial enthält, oder den Wärmekontakt so verändern, dass die Schneidkante eine ungünstige Temperatur erreicht. Globulare Sulfide können den Freiflächenverschleiß wirksamer reduzieren als längliche Sulfide, selbst wenn letztere eine geringere Schnittkraft erzeugen.
Die Oberflächenintegrität umfasst Rauheit, Eigenspannung, plastische Verformung, Ausbrüche, verschmiertes Material, weiße oder erneut gehärtete Schichten sowie oberflächennahe Einschlüsse, die aus der Matrix herausgerissen wurden. Ein Stahl kann sauber brechende Späne erzeugen und dennoch Ausrisse oder Zugeigenspannungen hinterlassen. Schnittgeschwindigkeit, Vorschub, Werkzeugspitzenradius, Schneidkantenpräparation, Kühlschmierstoffchemie und Werkzeugwerkstoff bestimmen, ob der Vorteil der Einschlüsse an der Oberfläche erhalten bleibt.
Zerspanungsprüfungen müssen daher ihre Bedingungen und Antwortkenngrößen angeben. Schnittkraft, Verschleißmarkenbreite an der Freifläche, Kolktiefe, Werkzeugstandzeit, Rauheit und metallografisch bestimmte Oberflächenschädigung sind unterschiedliche Messgrößen. Keine einzelne Einschlussbewertung sagt sie alle voraus. Automatenstahl bedeutet ein unter einem definierten Zerspanungssystem ausgelegtes Verhalten – keine Schwefelzahl, die in einer Sortenbezeichnung aufgedruckt ist.
Warum Einschlüsse beim Zerspanen von Bedeutung sind

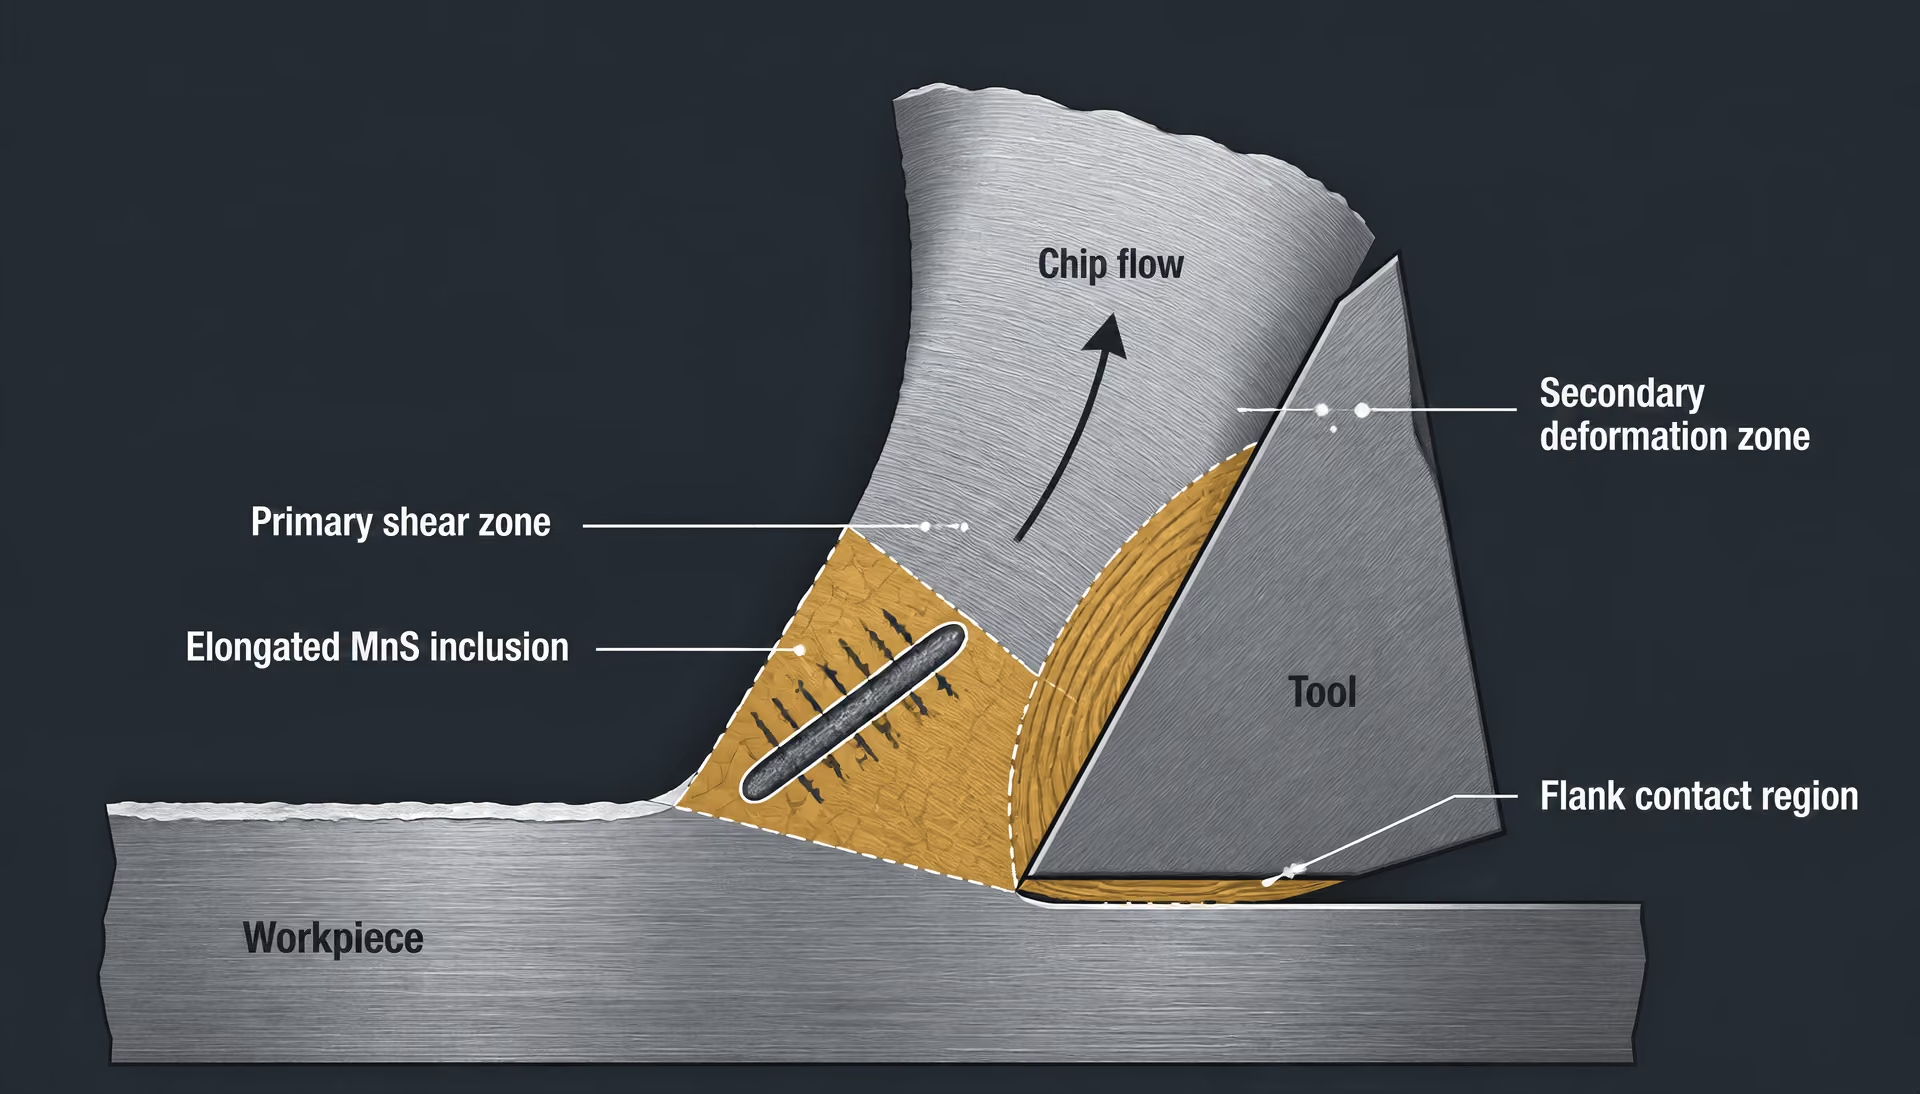
Die Schnittstelle zwischen Werkzeug, Span und Werkstück
Zerspanen ist eine konzentrierte Verformung und nicht lediglich ein einfaches Abtragen von Material. Eine schmale primäre Scherzone wandelt das Werkstück in einen Span um, während sich dort, wo der Span über die Spanfläche gleitet, eine sekundäre Verformungszone ausbildet. Ein dritter Kontaktbereich liegt zwischen der Freifläche des Werkzeugs und der neu bearbeiteten Oberfläche. In allen drei Bereichen sind Druck, Temperatur, Verzerrungsrate und Gleitgeschwindigkeit hoch. Daher können bereits kleine Änderungen in der lokalen Gefügezusammensetzung des Stahls die Zerspankraft, den Wärmestrom, die Spanform, die Aufbauschneide und den Werkzeugverschleiß verändern.
Sulfideinschlüsse sind von Bedeutung, weil sie die Stahlmatrix innerhalb dieser hochbeanspruchten Zonen unterbrechen. In Stählen der SAE/AISI-11xx-Reihe verbindet sich der zugesetzte Schwefel hauptsächlich mit Mangan zu überschüssigem Mangansulfid, das gewöhnlich als MnS bezeichnet wird. Der Einschluss ist weicher und stärker verformbar als die umgebende ferritische, perlitische oder martensitische Matrix, wobei sein Verhalten stark von der Temperatur, der Verzerrungsrate und der Festigkeit der Matrix abhängt. Wenn eine Schneidkante das Material durchläuft, kann sich ein längliches MnS-Partikel verformen, von der Matrix ablösen oder einen Schwachbereich bilden, entlang dessen sich die lokale Scherung konzentriert. Dadurch ist zum Fortschreiten der Scherzone weniger Kraft erforderlich, als in einem entsprechenden Bereich einer einschlussfreien Matrix notwendig wäre.
Die British Stainless Steel Association und das Nickel Institute beschreiben Sulfide in Automaten-Edelstählen als zerspanungsaktive Gefügebestandteile und nicht lediglich als unerwünschte Verunreinigungen. Diese Unterscheidung ist wichtig. Schwefel wirkt nicht nach einem einzigen universellen Mechanismus, und ein Einschluss ist nicht allein deshalb vorteilhaft, weil er vorhanden ist. Seine Chemie, Form, Größe, Abstände, sein Flächenanteil, seine Orientierung und seine Bindung an die Matrix bestimmen maßgeblich, worauf die Schneidkante trifft. Der Zustand der Matrix ist ebenso wichtig: Eine harte, kaltverfestigende austenitische Matrix kann völlig anders reagieren als eine weichere ferritische oder perlitische Matrix.
Spanfläche Die Werkzeugfläche, über die der Span während des Schneidens fließt.
An der Spanfläche können gebrochene Sulfide und schwefelreiche Reaktionsprodukte die Adhäsion zwischen Span und Werkzeug verringern. Die BSSA beschreibt Sulfideinschlüsse in Automaten-Edelstählen ausdrücklich als Bestandteile, die an der Schnittstelle zwischen Werkzeug und Werkstück als Festschmierstoffe wirken können. Das bedeutet jedoch nicht, dass jeder Sulfideinschluss einen durchgehenden Schmierfilm erzeugt. Die Wirkung hängt davon ab, ob Einschlüsse die Kontaktfläche erreichen, ob sie sich verformen oder brechen, sowie vom Werkzeugwerkstoff, der Schnittgeschwindigkeit, dem Vorschub, der Schnitttiefe und der Kühlschmierstoffzufuhr. Ein Hartmetallwerkzeug, das bei hoher Geschwindigkeit trocken schneidet, ist einer anderen chemischen und thermischen Umgebung ausgesetzt als ein beschichtetes Werkzeug, das mit reichlicher Kühlschmierstoffzufuhr betrieben wird.
Bleiummantelte resulfurierte Stähle liefern ein weiteres Beispiel für ein chemieabhängiges Verhalten. Blei kann zusammen mit Sulfideinschlüssen oder als freie Bleipartikel vorkommen. Diese Bestandteile können die Grenzflächenadhäsion verringern und die Spantrennung unterstützen, verändern jedoch auch die Einschlusspopulation und das Verhalten der Oberfläche unter Druck. Die Beschreibung des Symposiums von ASTM International aus dem Jahr 2024 behandelt Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis und die jeweils geltenden ASTM-Spezifikationen als miteinander wechselwirkende Variablen bei der Auslegung der Zerspanbarkeit. Dies ist ein genauerer Bezugsrahmen, als Schwefel allein einen festen Zerspanbarkeitsvorteil zuzuschreiben.
Dasselbe gilt für rostfreie Stahlsorten. BS EN 10088 erlaubt für einige Stahlsorten zerspanbare Varianten mit Schwefelzugaben von 0,015 % oder 0,030 %. Diese Grenzwerte beschreiben eine kontrollierte chemische Zusammensetzung der Stahlsorte, garantieren jedoch weder eine identische Werkzeugstandzeit noch eine identische Spanform bei allen Schmelzen und Bearbeitungsvorgängen. Eine Calciumbehandlung kann die Chemie und Morphologie von Oxid- und Sulfideinschlüssen verändern. Die thermodynamische Vorhersage der Calciumverteilung zwischen Oxiden und Sulfiden hilft Stahlherstellern dabei, eine Population anzustreben, die sich anders verhält als gewöhnliche längliche MnS-Einschlüsse.
Die Messung von Einschlüssen benötigt daher einen klar definierten Zweck. ISO 4967:2026 legt die metallografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit „einem Umformgrad von mindestens 3“ fest, weist jedoch auch darauf hin, dass das standardmäßige Vergleichsbild nicht uneingeschränkt auf Automatenstähle anwendbar ist. Eine Bewertung anhand von Vergleichsbildern kann die Reinheit unter den Bedingungen des Verfahrens beschreiben, ohne Spanbildung oder Freiflächenverschleiß vorhersagen zu können. Die relevante technische Messung kann stattdessen eine dreidimensionale Morphologie, die Abstände zwischen Einschlüssen, den Flächenanteil oder die Orientierung relativ zur Schnittrichtung erfordern.
Spansegmentierung, Schmierung und Rissinitiierung
Ein länglicher Sulfideinschluss kann das Brechen eines Spans unterstützen, indem er die Verformung ungleichmäßig macht. Wenn die primäre Scherzone fortschreitet, nehmen der Einschluss und die ihn umgebende Matrix die Verzerrung nicht auf dieselbe Weise auf. Das Partikel kann sich in Walzrichtung strecken, an seinen Enden brechen oder sich von der Matrix lösen. Diese Vorgänge erzeugen lokale Spannungskonzentrationen. Benachbarte Scherbänder können sich anschließend quer durch den Span verbinden, sodass Segmente anstelle eines einzigen durchgehenden Bandspans entstehen. Kürzere Späne verringern die Verhedderungsgefahr und begrenzen die Zeit, während der heißes Spanmaterial mit dem Werkzeug in Kontakt bleibt.
Die Initiierung von Rissen ist jedoch nicht automatisch wünschenswert. Eine große oder eng beabstandete Einschlusspopulation kann starke Unregelmäßigkeiten in der bearbeiteten Oberfläche erzeugen, Schneidkantenausbrüche begünstigen oder die Querzähigkeit verringern. Ein kugelförmiger Einschluss kann sich der Streckung widersetzen und einen anderen Risspfad erzeugen als ein langer, zeilenförmiger MnS-Partikel. Auch die Orientierung ist von Bedeutung: Ein in Schnittrichtung ausgerichteter Einschluss kann die Spanaufteilung unterstützen, während derselbe Einschluss, quer zu seiner Längsrichtung betrachtet, stärker mit der Schneidkante wechselwirken und einen Fehler hinterlassen kann.
Die Studie Auswirkungen der Zusammensetzung, des Formfaktors und des Flächenanteils von Sulfideinschlüssen auf die Zerspanbarkeit von resulfuriertem Automatenstahl aus dem Jahr 1995 berichtete über Auswirkungen auf die Zerspankraft in der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Das Ergebnis zeigt, warum der Begriff „Sulfidgehalt“ keine ausreichende Beschreibung darstellt. Seltenerdhaltige und calciumhaltige Sulfide veränderten das Verhalten durch ihre Zusammensetzung und Morphologie und nicht lediglich durch die Schwefelmenge in der Schmelze. In derselben Arbeit verringerten längliche Sulfide die Zerspankraft wirksamer, während kugelförmige Sulfide den Freiflächenverschleiß des Werkzeugs wirksamer reduzierten. Die Einschlusspopulation, die das Scheren eines Spans erleichtert, kann daher eine andere sein als jene, die die Freifläche schützt.
Eine separate quantitative Studie der Universität Lüttich, Quantitative Analyse von Sulfideinschlüssen in Automatenstählen und ihr Einfluss auf die Zerspanbarkeit (1995), berichtete über eine Zerspanbarkeitskennzahl, die „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“. Sie bevorzugte kugelige Mangansulfideinschlüsse für die Zerspanbarkeit von Automatenstählen. Die scheinbare Spannung zu den Ergebnissen bezüglich Zerspankraft und Verschleiß ist aufschlussreich: Zerspanbarkeit ist eine Gruppe verschiedener Reaktionen und keine einzelne skalare Eigenschaft. Zerspankraft, Spanbrechbarkeit, Oberflächenqualität, Kolkverschleiß, Freiflächenverschleiß und Schneidkantenschäden können denselben Stahl unterschiedlich einstufen.
Stähle der SAE/AISI-12xx-Reihe enthalten zusätzlich etwa 0,04–0,12 % Phosphor, der neben der schwefelreichen Einschlusspopulation die Festigkeit der Matrix, die Versprödung und den Spanbruch beeinflussen kann. Die Zerspanungsbedingungen bestimmen anschließend, welcher Mechanismus überwiegt. Ein hoher Vorschub kann die Rissinitiierung durch Einschlüsse erzwingen; eine hohe Schnittgeschwindigkeit kann Diffusion, Adhäsion und thermischen Verschleiß wichtiger machen; eine scharfe Schneidengeometrie kann schwache Grenzflächen zwischen Einschluss und Matrix ausnutzen, während eine stumpfe Schneidkante Einschlüsse zerdrücken kann, ohne eine saubere Spansegmentierung zu bewirken.
Einschlussengineering bedeutet, Zusammensetzung, Menge, Größenverteilung und Morphologie durch Variablen der Stahlerzeugung und Verarbeitung zu kontrollieren. Es ist nicht dasselbe wie das Zählen dunkler Partikel in einem polierten Schliff. Die entscheidende Frage lautet, ob die gezielt eingestellte Population für eine bestimmte Matrix, einen bestimmten Werkzeugwerkstoff, Kühlschmierstoff und Zerspanungsprozess das erforderliche Bruch- und Schmierverhalten erzeugt. Eine Schwefelzugabe kann in einem Bearbeitungsvorgang die Zerspankraft senken und in einem anderen den Werkzeugschaden oder das Aufreißen der Oberfläche beschleunigen. Dieses bedingte Verhalten ist der Grund, warum Einschlüsse beim Zerspanen von Bedeutung sind.
Einschlussengineering: Von der Defektkontrolle zur funktionsorientierten Gestaltung
Das Einschlussengineering betrachtet nichtmetallische Einschlüsse als gezielt gestaltete Bestandteile von Stahl und nicht als Verunreinigungen, die um jeden Preis beseitigt werden müssen. Ziel ist es, Zusammensetzung, Menge, Größenverteilung und Morphologie der Einschlüsse so anzupassen, dass der Stahl eine definierte Kombination aus Zerspanbarkeit, Ermüdungsfestigkeit, Zähigkeit, Reinheit, Korrosionsbeständigkeit und Maßstabilität erfüllt. Dieses Ziel unterscheidet sich von der Einschlussmessung. Bei der Messung wird ermittelt, was vorhanden ist und in welcher Menge; beim Engineering geht es darum, ob die beobachtete Population unter einer bestimmten Betriebs- oder Zerspanungsbedingung das gewünschte Ergebnis hervorbringt.
Der Unterschied ist besonders bei Automatenstählen von Bedeutung. Ein Einschluss, der einen Span unterbricht, die Schnittkraft verringert oder einen bevorzugten Schwachstellenpfad für die Rissinitiierung bereitstellt, kann beim Drehen vorteilhaft, unter zyklischer Belastung jedoch schädlich sein. Schwefelhaltige Einschlüsse sind daher nicht einfach Verunreinigungen. Ihr Wert hängt von der Stahlsorte, der Grundmatrixfestigkeit, der Querschnittsgröße, der Wärmebehandlung, der Schnittgeschwindigkeit, dem Werkzeugwerkstoff, der Zerspanungsflüssigkeit und der zu kontrollierenden Versagensart ab.
Eine zweckmäßige Klassifizierung unterteilt Einschlüsse in drei Gruppen. Schädliche Einschlüsse sind solche, deren Zusammensetzung, Größe, Form oder Lage unzulässige Ermüdungsschäden, Brüche, Korrosion oder Oberflächenfehler verursachen. Geduldete Einschlüsse bleiben innerhalb einer vereinbarten Qualitätsgrenze, weil ihre Entfernung eine größere metallurgische oder wirtschaftliche Belastung verursachen würde als das gemessene Risiko. Gezielt eingebrachte Einschlüsse werden zugesetzt oder ihre Bildung wird gefördert, weil sie einen funktionalen Vorteil bieten, wie dies bei Mangansulfid in den Automatenstählen SAE/AISI 11xx der Fall ist.
Zusammensetzung, Menge, Größenverteilung und Morphologie
Die Chemie der Einschlüsse beginnt mit den Elementen, die während der Stahlerzeugung miteinander reagieren können. Sauerstoff bildet Oxide wie Aluminiumoxid, Siliciumdioxid, Manganoxid und Calciumaluminate. Schwefel verbindet sich hauptsächlich mit Mangan zu MnS, obwohl Calcium, Seltene Erden und andere Zusätze die Sulfidphase verändern können. In bleihaltigem, resulfurisiertem Stahl kann Blei neben Sulfideinschlüssen oder als separate freie Bleipartikel auftreten. Auch Selen und Tellur können das Verhalten von Sulfiden verändern. ASTM International beschreibt in Zusätze zu Stahl und Eisen zur Verbesserung der Zerspanbarkeit Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis und die jeweils geltenden ASTM-Spezifikationen als miteinander wechselwirkende Variablen der Zerspanbarkeit und nicht als isolierte Zielgrößen.
Die Menge allein kann die Leistungsfähigkeit nicht vorhersagen. Ein kleiner Flächenanteil großer, länglicher Einschlüsse kann bei Ermüdung schädlicher sein als eine größere Population feiner, kugelförmiger Partikel. Umgekehrt kann ein ausreichender Sulfidflächenanteil erforderlich sein, um beim automatisierten Zerspanen zuverlässig eine Spanunterbrechung zu bewirken. Die Studie der Universität Lüttich aus dem Jahr 1995, Quantitative Analyse von Sulfideinschlüssen in Automatenstählen und deren Einfluss auf die Zerspanbarkeit, berichtete über einen Zerspanbarkeitsindex, der „mit dem Formverhältnis der Sulfideinschlüsse von 200 % auf 100 % variierte“. Ihre Ergebnisse begünstigten kugelförmige Mangansulfideinschlüsse hinsichtlich der Zerspanbarkeit und zeigen damit, warum ein nominaler Schwefelanteil keine ausreichende Beschreibung der technischen Einflussgröße darstellt.
Die Morphologie entsteht durch die Abfolge von Keimbildung, Wachstum, Kollision und Verformung. Während der Erstarrung keimen Einschlüsse aus übersättigter Schmelze oder bilden sich durch Reaktionen zwischen gelösten Elementen und bereits vorhandenen Partikeln. Sie wachsen, während gelöste Stoffe verbraucht werden, kollidieren und agglomerieren, wenn Strömungen sie zusammenführen, und können in die Schlacke aufsteigen, sofern ihre Größe und ihr Auftrieb dies ermöglichen. Einige verbleiben im Stahl. Ihre endgültige Population wird nicht nur durch das chemische Gleichgewicht bestimmt, sondern auch durch Verweilzeit, Turbulenz, Temperatur, Viskosität und die Erstarrungsgeschwindigkeit des Metalls.
Mangansulfid veranschaulicht den Zielkonflikt bei der Gestaltung. Stähle nach SAE/AISI 11xx enthalten zugesetzten Schwefel, der überschüssige MnS-Einschlüsse bildet. Diese fördern den Spanbruch und können an der Zerspanungsschnittstelle eine schmierende Wirkung ausüben. Stähle nach SAE/AISI 12xx enthalten zusätzlich etwa 0,04–0,12 % Phosphor, wodurch sich Spanbildung und Verhalten der Grundmatrix weiter verändern. Beim Walzen oder Schmieden werden weiche MnS-Einschlüsse zu Stringern gelängt, während härtere Oxide zerbrechen, sich drehen oder kantig bleiben können. Das daraus resultierende Seitenverhältnis und die Ausrichtung erzeugen richtungsabhängige Eigenschaften: Die Zerspanbarkeit kann in Längsrichtung verbessert werden, während die Duktilität und die Ermüdungsfestigkeit in Querrichtung abnehmen können.
Die Einschlusspopulation, die die geringste Schnittkraft erzeugt, muss nicht zugleich den Werkzeugverschleiß minimieren. In der Studie von 1995, Einflüsse von Zusammensetzung, Formfaktor und Flächenanteil von Sulfideinschlüssen auf die Zerspanbarkeit von resulfuriertem Automatenstahl, folgte die berichtete Wirkung auf die Schnittkraft der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Längliche Sulfide verringerten die Schnittkraft wirksamer, während kugelige Sulfide den Freiflächenverschleiß des Werkzeugs wirksamer reduzierten. Dies ist eine unmittelbare Warnung davor, „Zerspanbarkeit“ als eine einzige Messgröße zu behandeln. Schnittkraft, Spanbrechbarkeit, Werkzeugverschleiß, Oberflächenqualität und Produktionsstabilität können auf dieselbe Einschlusspopulation unterschiedlich reagieren.
Eine Calciumbehandlung verändert dieses Gleichgewicht, indem sie sowohl Oxid- als auch Sulfideinschlüsse modifiziert. Calcium kann mit Aluminiumoxid und anderen Oxiden reagieren und Calciumaluminate mit unterschiedlichem Schmelzverhalten und unterschiedlichen Formen bilden; es kann außerdem in Sulfide eintreten und calciumhaltige Partikel wie (Mn,Ca)S erzeugen. Thermodynamische Vorhersagen der Calciumverteilung zwischen Oxiden und Sulfiden helfen dabei, das Behandlungsfenster festzulegen. Zu wenig Calcium kann kantiges Aluminiumoxid zurücklassen; zu viel Calcium kann unerwünschte calciumreiche Phasen erzeugen oder die Gießbarkeit beeinträchtigen. Das angestrebte Ergebnis ist daher nicht einfach „mehr Calcium“, sondern eine kontrollierte Einschlusspopulation, die einer schädlichen Verformung widersteht und die erforderliche Zerspanungsreaktion liefert.
Variablen der Stahlerzeugung und Verarbeitung
Das Einschlussengineering beginnt im Ofen, wird jedoch durch die Pfannenbehandlung, das Gießen und die Umformverarbeitung abgeschlossen. Die Desoxidationspraxis bestimmt, welche Oxidpartikel zuerst keimen. Aluminiumberuhigter Stahl kann Aluminiumoxidcluster enthalten; eine Silicium-Mangan-Praxis führt zu einer anderen Oxidchemie. Das Rühren in der Pfanne verändert die Kollisionshäufigkeit und das Aufschwimmen, während die Schlackenzusammensetzung und die Bedingungen an der Grenzfläche bestimmen, ob Einschlüsse aufgenommen werden oder in das Metall zurückgelangen. Die Strömungsregelung im Verteiler und die Ausführung der Tauchgießdüse beeinflussen die Wiederoxidation, den Eintrag von Fremdstoffen und die räumliche Verteilung der in die Kokille eintretenden Partikel.
Die Erstarrung legt anschließend einen großen Teil der räumlichen Verteilung der Einschlüsse fest. Die lokale Seigerung verändert die Konzentrationen von Schwefel und Mangan, sodass sich Sulfide zwischen den Dendriten anreichern und zu unterschiedlichen Zeitpunkten während des Erstarrens bilden können. Die Abkühlgeschwindigkeit beeinflusst die Partikelgröße und die für das Wachstum verfügbare Strecke. Mittellinienseigerung, Lunkerbildung und strömungsbedingte Bänderung können Einschlüsse in Clustern anordnen, anstatt sie gleichmäßig zu verteilen.
Bildvergleichsbewertungen nach ISO 4967 allein können weder die Spansteuerung noch den Freiflächenverschleiß oder die vollständige Bearbeitungsreaktion von Automatenstählen vorhersagen. Limited evidence
Warmwalzen und Schmieden verändern diese übernommene Population. Die Umformung längt Sulfide, zerbricht einige Oxidcluster, verändert die Partikelabstände und richtet die Einschlüsse in Arbeitsrichtung aus. Daher beeinflusst der Umformgrad, was ein polierter Schliff zeigt. ISO 4967:2026 legt die metallografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit „einem Umformgrad von mindestens 3“ fest, weist jedoch darauf hin, dass die standardmäßige Referenztafel nicht vollständig auf Automatenstähle anwendbar ist. Ein Vergleich mit einer Referenztafel kann den Schweregrad dokumentieren, aber keine anwendungsspezifische Analyse von Sulfid-Seitenverhältnis, Flächenanteil, Clusterbildung und Orientierung ersetzen.
Die gleiche Vorsicht gilt für Probenahme und Bildanalyse. Ein Längsschliff kann längliche Sulfide erfassen, während ein Querschliff Abstände und Clusterbildung stärker hervorhebt. Der zweidimensionale Flächenanteil lässt den dreidimensionalen Volumenanteil nicht unmittelbar erkennen, und ein einzelnes Partikel maximaler Größe kann die Ermüdung bestimmen, selbst wenn die durchschnittliche Population akzeptabel erscheint. Die Messungen müssen die zu bewertende Eigenschaft abbilden: Für die Spanbildung werden Daten zu Form und Abstand in Bezug auf die Zerspanungsrichtung benötigt; für die Ermüdungsbewertung sind Informationen zu Extremgrößen, Clusterbildung und zur Grenzfläche zwischen Einschluss und Grundmatrix erforderlich.
Bei nichtrostenden Automatenstählen umfasst der Zielkonflikt auch die Korrosionsleistung. Die Leitlinien der British Stainless Steel Association weisen darauf hin, dass Sulfideinschlüsse als „feste Schmierstoffe an der Werkzeug-Werkstück-Grenzfläche“ wirken können, und BS EN 10088 erlaubt für einige Stahlsorten zerspanbare Varianten mit Schwefelzusätzen von 0,015 % oder 0,030 %. Diese Zusätze können das Zerspanungsverhalten verbessern, erhöhen jedoch die Notwendigkeit, die Empfindlichkeit gegenüber Lochkorrosion und die mechanischen Eigenschaften in Querrichtung zu bewerten. Das Einschlussengineering endet daher mit einer anwendungsbezogenen Entscheidung: Die funktional nützlichen Phasen werden beibehalten, ihre Größe und Form werden kontrolliert, und Populationen, deren schädliche Wirkung ihren Zerspanungsvorteil überwiegt, werden entfernt oder umgewandelt.
Mangansulfid in resulfurierten Automatenstählen
MnS-Bildung und die Rolle von Mangan
Schwefel wird resulfuriertem Stahl nicht als passiver Verunreinigung zugesetzt. Er wird zugesetzt, weil er unter kontrollierten Bedingungen Mangansulfid (MnS) bildet – eine Population von Einschlüssen, die die Spanbildung, die Schnittkraft und die Werkzeugschädigung verändert. Die grundlegende Reaktion ist einfach: Mangan verbindet sich während der Erstarrung mit gelöstem Schwefel, wobei MnS-Partikel entstehen, sobald die lokalen Löslichkeitsgrenzen überschritten werden. Die Metallurgie ist jedoch nicht einfach, da die resultierende Einschlusspopulation von den Schwefel- und Mangangehalten, dem Mangan-Schwefel-Verhältnis, den Sauerstoff- und Calciumgehalten, den Erstarrungsbedingungen, dem Walzreduktionsgrad sowie von der Stahlmatrix abhängt, die jedes Partikel umgibt.
Mangan erfüllt zwei miteinander verbundene Funktionen. Es bindet Schwefel zu MnS und verringert dadurch die Schwefelmenge, die zur Bildung von Eisensulfid zur Verfügung steht, welches mit Rotbruch in Verbindung gebracht wird. Außerdem schafft es die chemischen Bedingungen, unter denen Sulfideinschlüsse ausfallen und wachsen. Ist im Verhältnis zum Schwefel nicht genügend Mangan vorhanden, können sich an den Korngrenzen eisenreiche Sulfide bilden und die Warmumformung beeinträchtigen. Bei ausreichendem Mangangehalt wird der Schwefel bevorzugt in manganreichen Sulfiden gebunden, die im Stahl verteilt sind.
SAE/AISI-11xx-Stähle sind die bekannten resulfurierten Kohlenstoffstahlgüten. Ihr zugesetzter Schwefel führt zu einem Überschuss an Mangansulfideinschlüssen, die den Spanbruch unterstützen und während der Zerspanung eine schmierende Wirkung ausüben können. Das Wort „Überschuss“ ist von Bedeutung: Im Vergleich zu gewöhnlichen Kohlenstoffstählen enthalten diese Güten absichtlich eine größere Sulfidpopulation. Diese Population wird nicht allein anhand des Gesamtschwefelgehalts beurteilt. Zwei Schmelzen mit ähnlichen Schwefelgehalten können sich bei der Zerspanung unterschiedlich verhalten, wenn sich Größe, Form, Flächenanteil, Zusammensetzung oder Verteilung ihrer Sulfide unterscheiden.
SAE/AISI-12xx-Stähle ergänzen das resulfurierte Konzept durch Phosphor. Das Handbuch für Maschinenbauingenieure, Kohlenstoff- und Legierungsstähle (2022) nennt für diese Familie etwa 0,04–0,12 % Phosphor. Phosphor kann die Härte erhöhen und den Spanbruch verbessern, beeinflusst jedoch auch die Duktilität und das Verhalten der Matrix während der Zerspanung. Schwefel wirkt daher innerhalb eines umfassenderen chemischen Systems und nicht als isoliert eingesetzter Zusatz zur Verbesserung der Zerspanbarkeit. Die Arbeit des ASTM International-Symposiums von 2024, Zusätze zu Stahl und Eisen zur Verbesserung der Zerspanbarkeit, nennt Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis sowie die jeweils geltenden ASTM-Spezifikationen als Gestaltungsgrößen.
Die Chemie des Mangansulfids kann weiter verändert werden. Eine Calciumbehandlung verändert die Oxideinschlüsse und kann die Zusammensetzung und Morphologie der Sulfide beeinflussen, sodass calciumhaltige Sulfide wie (Mn,Ca)S entstehen. Zusätze seltener Erden können gemischte Populationen wie MnS–RE2S3 und (Mn,Ca)S–RE2S3 hervorbringen. Diese Bezeichnungen sind mehr als eine chemische Fußnote: Die Zusammensetzung des Einschlusses beeinflusst sein Schmelzverhalten, seine Grenzflächenenergie, seine Verformbarkeit und sein Verhalten beim Walzen. Die thermodynamische Vorhersage der Calciumverteilung zwischen Oxiden und Sulfiden wird genutzt, um diese Kontrolle zu steuern. Ziel ist es, die Form und Verteilung der Einschlüsse zu verändern, statt lediglich den Gesamteinschlussgehalt zu erhöhen oder zu verringern.
Diese Unterscheidung trennt die Einschlussmessung von der Einschlussoptimierung. Die Übersichtsarbeit von 2018, Nichtmetallische Einschlüsse in Stählen – Entstehung und Kontrolle, definiert die Optimierung anhand der gezielten Anpassung von Einschlusszusammensetzung, -menge, Größenverteilung und Morphologie durch Variablen der Stahlherstellung und Verarbeitung. Eine Zählung an einem Schliff kann erfassen, was vorhanden ist. Sie zeigt jedoch für sich genommen nicht, ob diese Population eine geringere Schnittkraft, eine längere Werkzeugstandzeit, eine bessere Ermüdungsfestigkeit oder für eine andere Anwendung eine akzeptable Reinheit bewirkt.
Auch der Messbereich ist genau festgelegt. ISO 4967:2026 spezifiziert die mikrografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit „einem Umformgrad von mindestens 3“. Das zugehörige Standardvergleichsbild ist auf Automatenstähle, bei denen ein hoher Sulfidgehalt beabsichtigt ist, nicht uneingeschränkt anwendbar. Ein Bewertungssystem, das zum Vergleich der Einschlussreinheit gewöhnlicher Stähle entwickelt wurde, kann eine resulfurierte Güte daher falsch charakterisieren, sofern der Analytiker Sulfidmorphologie, Abmessungen, Flächenanteil und Orientierung nicht getrennt erfasst.

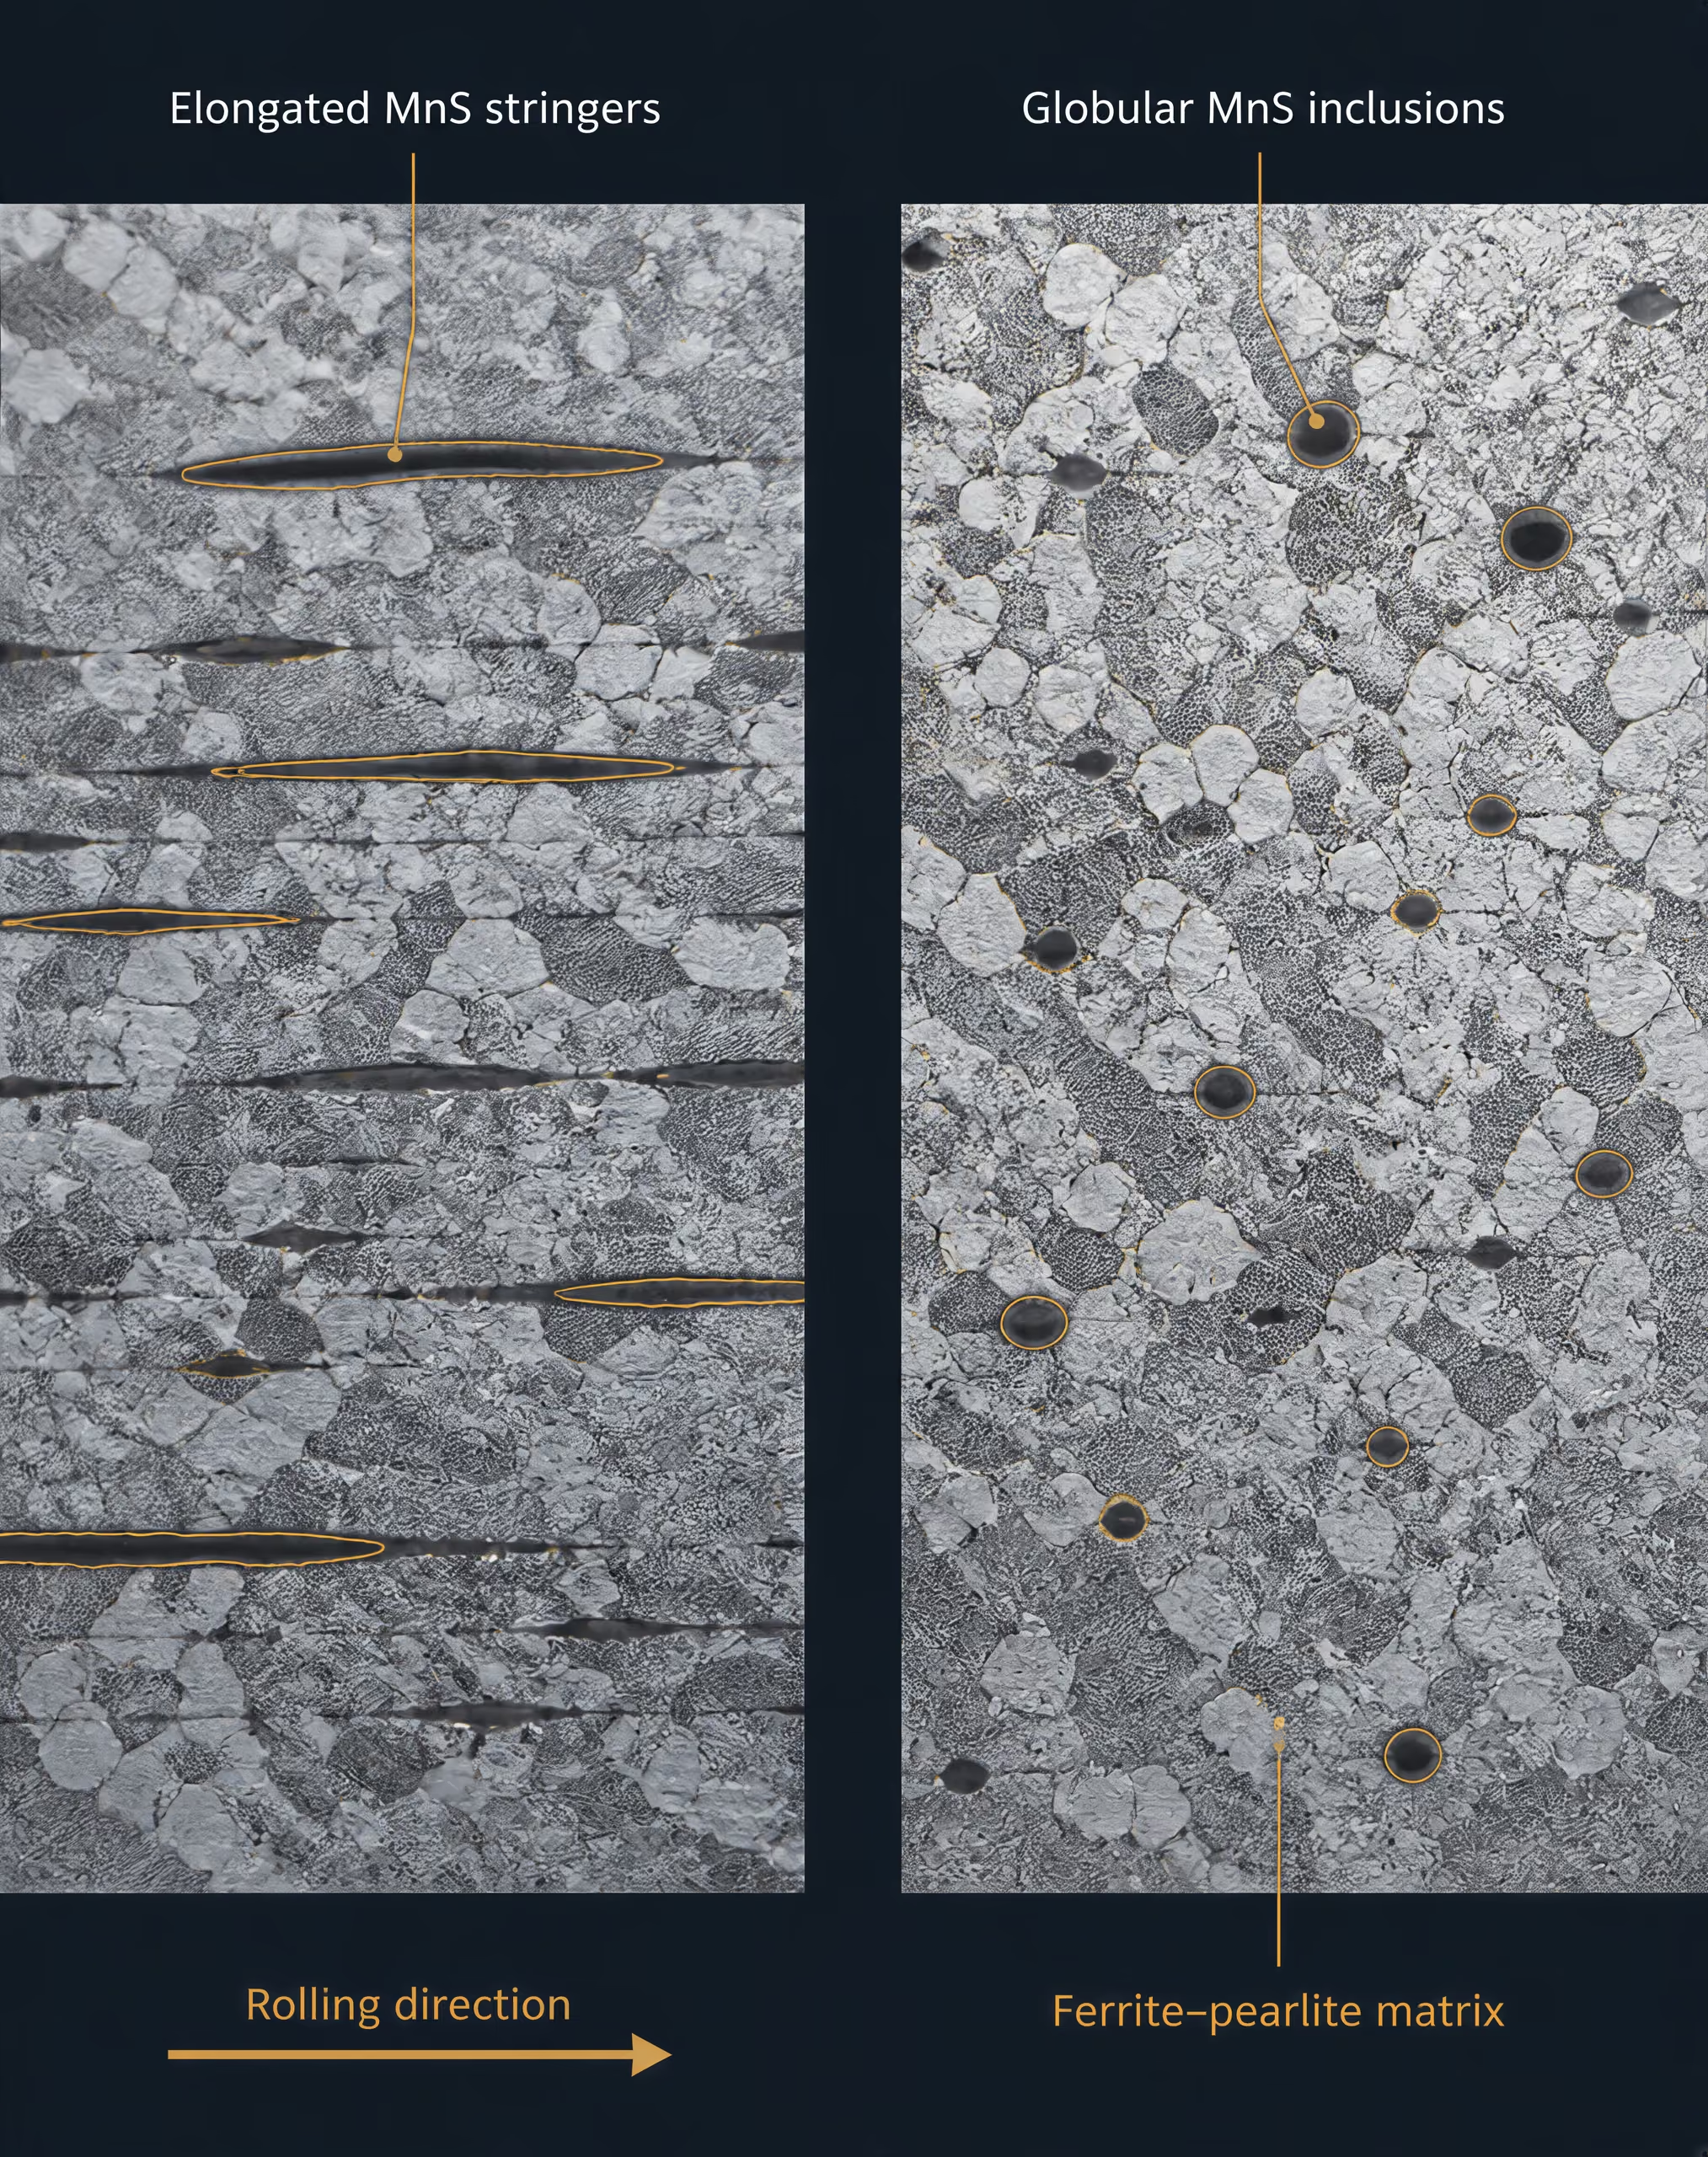
Warum die Sulfidlform das Zerspanungsverhalten verändert
Die entscheidende Variable ist häufig nicht, ob MnS vorhanden ist, sondern was die Umformung mit ihm bewirkt hat. Beim Warmwalzen werden relativ weiche und verformbare Sulfidpartikel in Walzrichtung gestreckt. In einem Längsschliff erscheinen sie als längliche, stringerartige Einschlüsse; ihr Formverhältnis, das üblicherweise als Verhältnis von Länge zu Dicke ausgedrückt wird, kann große Werte annehmen. In einem Querschliff können dieselben Partikel kurz oder nahezu kreisförmig erscheinen. Die Orientierung ist daher Bestandteil der Messung und kein nebensächliches beschreibendes Detail.
Längliche Sulfide können einer Schneidkante helfen, indem sie als bevorzugte Bruchpfade wirken. Wenn das Werkzeug das Werkstück komprimiert und abschert, unterbrechen die stringerartigen Partikel die Stahlmatrix und fördern die Bildung von Hohlräumen oder eine lokale Trennung. Späne können dadurch leichter segmentiert werden, wodurch die plastische Verformung zur Bildung jedes einzelnen Spans abnimmt. Die Einschlüsse können außerdem die Reibung im Bereich des Kontakts zwischen Werkzeug und Werkstück verringern, insbesondere bei Zerspanungstemperaturen, bei denen sulfidhaltige Rückstände über die Grenzfläche verschmiert werden. Das Ergebnis sind häufig eine geringere Schnittkraft und ein leichterer Spanbruch.
Dieselbe längliche Geometrie kann jedoch einen anderen Nachteil mit sich bringen. Lange Stringer bilden ausgedehnte, schwache Grenzflächen in der Matrix und können abrasive oder chemisch aktive Rückstände zur Werkzeugfläche transportieren. Ihre Orientierung kann die Verformung in schmalen Bändern konzentrieren, während Bruchreste von Einschlüssen zu Ausbrüchen an der Schneidkante oder zu instabilem Verschleiß beitragen können. Eine Population, die die zum Schneiden erforderliche Kraft verringert, ist daher nicht automatisch auch diejenige, die die Freifläche erhält.
Kugelförmige oder globoidale Sulfide verhalten sich anders. Ihr geringeres Formverhältnis verleiht ihnen eine kompaktere Geometrie, wodurch die Länge der Grenzflächen zwischen Einschluss und Matrix verringert und die Bildung langer, durchgehender Schwächeebenen begrenzt wird. Sie können den Spanfluss weiterhin unterbrechen und lokal schmierend wirken, doch verteilt sich ihr Effekt über kürzere Partikel statt über ausgedehnte Stringer. Dies verringert üblicherweise die Intensität des Freiflächenverschleißes, selbst wenn die Verringerung der Schnittkraft geringer ausfällt.
Die Zeitschriftenstudie von 1995, Auswirkungen der Zusammensetzung, des Formfaktors und des Flächenanteils von Sulfideinschlüssen auf die Zerspanbarkeit resulfurierter Automatenstähle, verglich Sulfidpopulationen, die als „MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3“ identifiziert wurden. Die berichteten Auswirkungen auf die Schnittkraft folgten dieser Reihenfolge. Die Studie stellte außerdem den zentralen Zielkonflikt heraus: Längliche Sulfide verringerten die Schnittkraft wirksamer, während globoidale Sulfide den Freiflächenverschleiß wirksamer reduzierten. Es gibt keine einzelne Einschlussform, die jede Zerspanungsgröße optimiert.
Eine separate Studie der Universität Lüttich aus dem Jahr 1995, Quantitative Analyse von Sulfideinschlüssen in Automatenstählen und ihr Einfluss auf die Zerspanbarkeit, berichtete über eine Zerspanbarkeitskennzahl, die „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“. Das Ergebnis verknüpft das Formverhältnis unmittelbar mit dem gemessenen Zerspanungsverhalten und unterstützt die Bevorzugung globoidaler Mangansulfideinschlüsse, wenn eine gute Zerspanbarkeit bei kontrolliertem Werkzeugverschleiß angestrebt wird. Dies bedeutet nicht, dass jede Population kugelförmiger Einschlüsse jede längliche Population übertrifft; Flächenanteil, Partikelgröße, Festigkeit der Matrix, Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Kühlschmierstoff und Werkzeugwerkstoff bleiben ebenfalls wirksame Variablen.
Das ASM-Handbuch macht diese Wechselwirkung ausdrücklich deutlich und nennt Zusammensetzung, Gefüge, Festigkeitsniveau, Schnittbedingungen, Kühlschmierstoffe und Werkzeugwerkstoff als gleichzeitige Einflussgrößen der Zerspanbarkeit. Schwefel kann das Zerspanungsverhalten vergütbarer legierter Stähle erheblich verändern, doch seine Wirkung wird durch die Matrix und das Zerspanungssystem bestimmt. Ein bei einer bestimmten Hartmetallsorte und Schnittgeschwindigkeit gemessenes Ergebnis mit geringer Schnittkraft lässt sich nicht unmittelbar auf ein Schnellarbeitsstahlwerkzeug oder einen anderen Vorschub übertragen.
Aus diesem Grund sollte Automatenstahl nicht allein anhand des Schwefelanteils spezifiziert werden. Die entscheidende Frage ist, ob die optimierte MnS-Population – ihre Chemie, ihr Flächenanteil, ihre Größenverteilung, Orientierung und Form – dem angestrebten Zerspanungsverhalten entspricht. Schnittkraft, Spansegmentierung, Freiflächenverschleiß, Kolkverschleiß, Oberflächenqualität und Ermüdungsempfindlichkeit können unterschiedliche Einschlusspopulationen erfordern. Mangan macht Schwefel nutzbar; die Verarbeitung bestimmt, was dieser Schwefel bewirkt.
Sulfidchemie jenseits von MnS
Mangan(II)-sulfid ist kein einheitlicher, unveränderlicher Zerspanungszusatz. Seine Wirkung hängt von Zusammensetzung, Form, Größe, Flächenanteil, Verteilung und der ihn umgebenden Stahlmatrix ab. Ein langer, weicher Sulfidstringer kann die Spansegmentierung fördern und die Schnittkraft verringern, während ein kompaktes, weniger verformbares Einschlussgefüge die Schneidzone anders unterbrechen und den abrasiven oder adhäsiven Verschleiß an der Freifläche des Werkzeugs reduzieren kann. Derselbe Stahl kann daher eine geringere Schnittkraft aufweisen, ohne zugleich den geringsten Werkzeugverschleiß zu zeigen.
Diese Unterscheidung ist wichtig, weil der „Schwefelgehalt“ lediglich einen Ausgangspunkt darstellt. SAE/AISI-11xx-Stähle enthalten zugesetzten Schwefel, der überschüssige Mangan-Sulfid-Einschlüsse bildet. SAE/AISI-12xx-Stähle enthalten zusätzlich Phosphor; das Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022) gibt für diese Familie ungefähr 0,04–0,12 % Phosphor an. Phosphor, das Mangan-Schwefel-Verhältnis, die Matrixfestigkeit, die Wärmebehandlung, die Schnittgeschwindigkeit, der Vorschub, die Schnitttiefe, die Kühlschmierstoffzufuhr und der Werkzeugwerkstoff verändern allesamt die Reaktion, die beiläufig MnS zugeschrieben wird. Das Symposium Additives to Steel and Iron for Improved Machinability von ASTM International aus dem Jahr 2024 behandelt Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis und ASTM-Spezifikationen als miteinander wechselwirkende Konstruktionsvariablen und nicht als voneinander isolierte Zielgrößen.
Eine Studie aus dem Jahr 1995, Auswirkungen der Zusammensetzung, des Formfaktors und des Flächenanteils von Sulfideinschlüssen auf die Zerspanbarkeit von resulfuriertem Automatenstahl, berichtete eine Reihenfolge der Schnittkräfte von MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Diese Reihenfolge ist als Vergleich innerhalb der Studie nützlich, stellt jedoch keine allgemeingültige Rangfolge für alle Stähle, Werkzeuge und Schnittbedingungen dar. Ihre Bedeutung hängt davon ab, was gemessen wurde und wie die Einschlüsse erzeugt wurden. Die Studie berichtete außerdem, dass längliche Sulfide die Schnittkraft wirksamer verringerten, während kugelige Sulfide den Verschleiß der Werkzeugfreifläche wirksamer reduzierten. Kraft und Verschleiß waren keine austauschbaren Ergebnisse.
(Mn,Ca)S und calciummodifizierte Sulfide
Calcium verändert das Verhalten von Sulfiden, indem es sowohl die Einschlusschemie als auch den Bildungsweg der Einschlüsse verändert. In einem konventionellen resulfurierten Stahl verbindet sich Mangan mit Schwefel und bildet MnS, im Allgemeinen einen weichen Einschluss, der sich während des Warmwalzens leicht verformt. Das resultierende Sulfid kann zu einem langen, in Walzrichtung ausgerichteten Stringer werden. Calcium kann in das Sulfidgitter eintreten oder Verbundeinschlüsse bilden, die als (Mn,Ca)S beschrieben werden. Gleichzeitig verändert die Calciumbehandlung Oxideinschlüsse, die als Keimbildungsstellen für die Sulfidausscheidung wirken können.
Diese Chemie verändert die Verformbarkeit, die Morphologie, die Härte und die Grenzfläche zwischen Einschluss und Matrix. Ein calciummodifiziertes Sulfid ist nicht einfach „mehr MnS“. Seine Form nach dem Walzen kann weniger länglich sein, und sein Verformungswiderstand kann sich von dem des Mangansulfids unterscheiden. Diese Veränderungen beeinflussen die Spanbildung und die Kontaktbedingungen an der Werkzeug-Werkstück-Grenzfläche. Ein länglicher Einschluss kann im gescherten Werkstoff einen Schwachpfad erzeugen, wodurch der Span leichter in kürzere Segmente zerbricht und die zum Fortsetzen des Schnitts erforderliche Kraft sinkt. Ein stärker kugelförmiger Einschluss kann eine weniger richtungsabhängige Schädigung verursachen und möglicherweise das Ausmaß des einschlussbedingten Riefens oder Verschmierens an der Werkzeugfreifläche begrenzen.
Der Zielkonflikt ist entscheidend. Wenn die Schnittkraft das Prüfziel ist, können längliche Sulfide ein günstiges Ergebnis liefern. Wenn das Ziel hingegen die Verschleißrate der Freifläche ist, können kugelige Sulfide wirksamer sein, selbst wenn sie nicht die niedrigste Schnittkraft erzeugen. Die Reihenfolge der Studie von 1995 – MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3 – sollte daher gemeinsam mit ihren Beobachtungen zum Formfaktor und Flächenanteil betrachtet werden. Eine Veränderung der Calciumzugabe kann die Population so stark verändern, dass sich die Schlussfolgerung ändert: Anzahl der Einschlüsse, mittlere Größe, Seitenverhältnis, Agglomeration und Matrixhärte können sich gleichzeitig verändern.
Die Calciumbehandlung ist folglich ein Verfahren zur Einschlussgestaltung und kein garantierter Zerspanbarkeitszusatz. Thermodynamische Berechnungen können vorhersagen, wie sich Calcium zwischen Oxid- und Sulfidphasen verteilt, und den Stahlherstellern dabei helfen, bestimmte Einschlusspopulationen anzustreben. Das endgültige Ergebnis hängt weiterhin von der Aktivität von Sauerstoff und Schwefel, der Calciumrückgewinnung, der Temperatur, der Erstarrung, dem Wiedererwärmen, dem Walzgrad und der Abkühlung ab. Eine nominelle Calciumanalyse zeigt nicht, wie viel Calcium in die Sulfide eingetreten ist, wie viel in den Oxiden verblieben ist oder ob die gewünschte Morphologie die Verarbeitung überstanden hat.
Die Messung muss zur technischen Fragestellung passen. ISO 4967:2026 legt die metallografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit „einem Umformgrad von mindestens 3“ fest. Die Norm weist jedoch auch darauf hin, dass ihr Referenzbild nicht uneingeschränkt auf Automatenstähle anwendbar ist. Eine Bewertung anhand von Vergleichsbildern kann den Einschlussgrad für eine allgemeine Produktkontrolle beschreiben und dennoch den Anteil länglicher Sulfide übersehen, der das Spanbrechen bestimmt. Umgekehrt kann ein zweidimensionaler Schnitt die dreidimensionale Vernetzung, die den Werkzeugverschleiß beeinflusst, zu gering erfassen. Flächenanteil und Formverhältnis sind keine nebensächlichen Details, wenn die Morphologie die beabsichtigte Gestaltungsvariable ist.
Die quantitative Studie Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (Universität Lüttich, 1995) berichtete, dass ihr Zerspanbarkeitsindex „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“. Diese Bandbreite weist nicht jedem calciumbehandelten Stahl einen festen Wert zu. Sie zeigt, warum eine alleinige Chemiespezifikation nicht an die Stelle einer Einschlusscharakterisierung treten kann. Die Studie bevorzugte für die Zerspanbarkeit von Automatenstählen unter den ausgewählten Bedingungen kugelförmige Mangan-Sulfid-Einschlüsse, während die andere Arbeit aus dem Jahr 1995 längliche Sulfide als besonders wirksam bei der Verringerung der Schnittkraft befand. Unterschiedliche Bewertungsgrößen können zu unterschiedlichen bevorzugten Einschlusspopulationen führen.
Seltene-Erden-haltige Sulfideinschlüsse
Zugaben Seltener Erden, die in Einschlussbeschreibungen häufig durch die Familiennotation RE2S3 dargestellt werden, bewirken eine weitere Veränderung der Sulfidchemie. Elemente der Seltenen Erden können mit Schwefel und Sauerstoff reagieren und Oxysulfide, Sulfide oder mit MnS verbundene Verbundpartikel der Seltenen Erden bilden. Im genannten Vergleich waren MnS–RE2S3 und (Mn,Ca)S–RE2S3 eigenständige Einschlussklassen und nicht lediglich Versionen von gewöhnlichem MnS mit höherem Schwefelgehalt. Ihre Härte, ihr Schmelzverhalten, ihre Grenzflächenbindung und ihr Verformungswiderstand können sich von den entsprechenden Eigenschaften von MnS und calciummodifizierten Sulfiden unterscheiden.
Solche Partikel können die Keimbildung und das Wachstum von Mangansulfid verändern und dadurch neben ihrer chemischen Identität auch die Anzahl der Einschlüsse und deren Größenverteilung beeinflussen. Sie können kompaktere oder komplexere Einschlüsse begünstigen, das beim Walzen entstehende Seitenverhältnis verändern und den Grad beeinflussen, in dem sich ein Einschluss während des Zerspanens von der Stahlmatrix ablöst. Diese Effekte erklären, warum Populationen mit Einschlüssen der Seltenen Erden sowohl die Kraft als auch den Verschleiß verändern können. Sie rechtfertigen jedoch nicht, den Gehalt an Seltenen Erden als direkten Zerspanbarkeitsindex zu behandeln.
Die angegebene Reihenfolge der Schnittkräfte ordnet MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3 für diesen resulfurierten Stahl und dieses Prüfverfahren in einer bestimmten Reihenfolge an. Sie darf nicht in die allgemeingültige Regel umgewandelt werden, dass jede nachfolgende chemische Zusammensetzung die Kraft immer senkt oder erhöht. Schnittgeschwindigkeit, Vorschub, Werkzeugqualität, Schneidkantenpräparation, Schmierung, Matrixfestigkeit und Einschlussflächenanteil können die Rangfolge verändern. Ein Einschluss mit Bestandteilen der Seltenen Erden, der einer Verformung widersteht, kann die Population langer Stringer verringern und das Verschleißverhalten verbessern, zugleich aber die zum Scheren des Spans erforderliche Kraft erhöhen. Eine andere Population mit derselben nominellen Zugabe Seltener Erden kann grobe Agglomerate enthalten, die das Werkzeug schädigen, anstatt die Spanbeherrschung zu unterstützen.
Die praktische Variable ist die durch Stahlherstellung und Verarbeitung erzeugte Einschlusspopulation: Zusammensetzung, Menge, Größenverteilung, Morphologie und räumliche Verteilung. Diese im Übersichtsartikel Non-metallic inclusions in steels – origin and control aus dem Jahr 2018 dargelegte Definition der Einschlussgestaltung ist aussagekräftiger als eine Tabelle von Zusätzen. Sie erklärt auch, warum Calcium- und Behandlungen mit Seltenen Erden durch Zerspanungsprüfungen bewertet werden müssen, die mit einer bestimmten Zielgröße verknüpft sind. Schnittkraft, Spanbrechbarkeit, Oberflächenqualität, Verschleiß der Werkzeugfreifläche, Kolkverschleiß und Maßhaltigkeit können auf unterschiedliche Einschlussziele hinweisen.
Die Sulfidchemie sollte daher unter gleichzeitiger Berücksichtigung der Matrix und des Zerspanvorgangs bewertet werden. Der Einschluss, der die Kraft senkt, muss nicht den Verschleiß minimieren. Eine Population, die sich in einem niedriggekohlten resulfurierten Stabstahl gut bewährt, kann sich in einem durchhärtenden legierten Stahl anders verhalten, bei dem Schwefel das Zerspanungsverhalten durch seine Wechselwirkung mit Festigkeit und Mikrostruktur deutlich verändern kann. Bei nichtrostenden Stählen können Sulfide als „Festschmierstoffe an der Werkzeug-Werkstück-Grenzfläche“ wirken; BS EN 10088 erlaubt für bestimmte Güten zerspanbare Varianten mit Schwefelzugaben von 0,015 % oder 0,030 %. In jedem Fall sind der nominelle Schwefel-, Calcium- oder Gehalt an Seltenen Erden lediglich Prozessgrößen. Das Zerspanungsverhalten ergibt sich aus den fertigen Einschlüssen und dem sie umgebenden Stahl.
Formfaktor, Flächenanteil und Statistiken zur Einschlusspopulation
Eine Einschlussmikrografie ist eine Messung eines Schnittes und kein direktes Foto des dreidimensionalen Stahlvolumens. Dieser Unterschied ist bei Automatenstählen von Bedeutung, da die Geometrie der Sulfide Schnittkraft, Spansegmentierung, Werkzeugverschleiß und die scheinbare Wirksamkeit derselben Schwefelzugabe verändern kann. Ein polierter Längsschliff kann Mangansulfide als lange, ausgerichtete Einschlusszeilen zeigen; ein Querschliff durch dasselbe Material kann kurze, nahezu kreisförmige Schnittprofile zeigen. Keine der beiden Aufnahmen ist falsch. Jede erfasst eine andere Ebene durch eine anisotrope Einschlusspopulation.
| Messung | Was sie beschreibt | Warum sie wichtig ist |
|---|---|---|
| Zusammensetzung | Chemische Identität des Partikels | Unterscheidet MnS, Oxide, calciumhaltige Phasen, Blei und Seltenerde enthaltende Einschlüsse |
| Flächenanteil | Von Einschlüssen eingenommene Schnittfläche | Gibt die Populationsmenge unter den festgelegten Probenahmebedingungen an |
| Größenverteilung | Streuung der Partikelabmessungen | Erfasst feine Partikel und schädliche Ausläufer großer Partikel |
| Morphologie | Form, Seitenverhältnis und Rundheit | Setzt die Einschlussgeometrie mit Spanbildung und Werkzeugverschleiß in Beziehung |
| Orientierung | Ausrichtung relativ zur Walz- oder Schneidrichtung | Erfasst die anisotropen Eigenschaften bei der Bearbeitung und im Einsatz |
Die relevante Beschreibung erfordert daher mehr als die Angabe einer maximalen Einschlusslänge oder eine visuelle Aussage wie „viele Sulfide“. Mindestens sollten Einschlusszusammensetzung, Morphologie, Flächenanteil, Anzahldichte, Größenverteilung und Orientierung angegeben werden; außerdem sollten die Probenahmerichtung, die Vergrößerung, das Verfahren zur Auswahl der Bildfelder und die Regeln der Bildanalyse dokumentiert werden.
Formfaktor Eine dimensionslose Beschreibung der Partikelform; eine verbreitete zweidimensionale Definition lautet F = 4πA/P², wobei A die Fläche und P der Umfang ist.
Der Formfaktor ist ein dimensionsloses Maß dafür, wie stark sich ein Einschluss einer ausgewählten Referenzform annähert, üblicherweise einem Kreis in einem zweidimensionalen Bild. Eine häufig verwendete Definition lautet:
Dabei ist die Einschlussfläche und der Umfang. Ein perfekter Kreis hat ; ein gestrecktes, kantiges oder unregelmäßiges Partikel weist einen niedrigeren Wert auf. In anderen Untersuchungen wird ein Verhältnis von Länge zu Breite als Formfaktor bezeichnet. Daher kann der Begriff ohne die zugehörige Gleichung nicht eindeutig interpretiert werden. Derselbe Einschluss kann nach unterschiedlichen Konventionen verschiedene Zahlenwerte erhalten.
Seitenverhältnis Das Verhältnis der größten Abmessung eines Einschlusses zu seiner kleinsten Abmessung; längliche Partikel weisen höhere Werte auf als kugelförmige Partikel.
Das Seitenverhältnis, in einigen Untersuchungen zur Zerspanbarkeit auch Formverhältnis genannt, vergleicht im Allgemeinen die größere mit der kleineren Abmessung:
Dabei ist die maximale oder angepasste Länge der Hauptachse und die zugehörige Breite. Ein kugelförmiges Partikel weist ein Verhältnis nahe 1 auf, während ein längliches Sulfid ein deutlich größeres Verhältnis besitzt. Dieses Verhältnis ist nicht mit der Zirkularität gleichzusetzen. Eine glatte Ellipse und ein zackiges Partikel können dasselbe -Verhältnis aufweisen, während sich ihre Umfänge und Formfaktoren unterscheiden.
Der Flächenanteil ist der Prozentsatz des untersuchten Schnittes, der von Einschlüssen eingenommen wird. Er schätzt den Volumenanteil nur dann, wenn stereologische Annahmen und Probenahmebedingungen geeignet sind. Die Anzahldichte ist bei einer zweidimensionalen Untersuchung die Anzahl der Einschlüsse pro Flächeneinheit beziehungsweise bei Verwendung eines validierten dreidimensionalen Verfahrens die Anzahl pro Volumeneinheit. Die Größenverteilung beschreibt, wie die Einschlussgrößen innerhalb der Population verteilt sind, anstatt lediglich einen Mittelwert anzugeben. Sie kann durch den Durchmesser des flächengleichen Kreises, die Fläche, die Länge, die Breite oder Klassenintervalle ausgedrückt werden. Die Orientierung beschreibt die Richtung der Hauptachse eines Einschlusses relativ zur Walzrichtung, zur Querrichtung oder zu einer anderen Referenz. Bei gewalzten Stählen sind diese Richtungsinformationen von wesentlicher Bedeutung, da sich Sulfide während der Umformung typischerweise verformen und ausrichten.
Warum ein einziges Einschlussbild irreführend sein kann
Die Verzerrung durch die Probenahme beginnt, bevor das Mikroskop eingeschaltet wird. Die Auswahl von Bildfeldern mit auffälligen Einschlüssen überschätzt den Flächenanteil und die Häufigkeit großer Partikel; die Auswahl optisch sauberer Bildfelder bewirkt das Gegenteil. Eine geringe Anzahl hochvergrößerter Aufnahmen kann außerdem lokale Cluster überrepräsentieren, während Bildfelder mit geringer Vergrößerung feine Partikel verbergen oder benachbarte Einschlüsse zu einem einzigen Objekt verschmelzen lassen. Schwellenwerte in der automatisierten Bildanalyse erzeugen ein ähnliches Problem: Durch eine Änderung des Grauwertgrenzwerts kann ein unregelmäßiges Sulfid in mehrere Partikel aufgeteilt oder ein dünner Oxidfilm um das Sulfid herum gelöscht werden.
Die Schnittebene führt zu einer weiteren Verzerrung. Ein länglicher MnS-Einschluss, der parallel zu seiner Längsachse geschnitten wird, erscheint lang und schmal. Derselbe Einschluss kann bei einem Schnitt nahe seiner Mitte in einer Querebene als kompakte Ellipse erscheinen. Ein schräger Schnitt ergibt ein Zwischenresultat. Folglich sollte ein aus Längsschliffen ermitteltes Formverhältnis nicht direkt mit einem Wert aus Querschliffen verglichen werden, sofern Orientierung und Messkonvention nicht übereinstimmen.
Durch das Walzen entstehen Bänderung und eine richtungsabhängige Clusterbildung. Sulfide können in Schichten auftreten, die durch eine reinere Matrix voneinander getrennt sind. Daher können zufällig über die Breite ausgewählte Bildfelder ein anderes Ergebnis liefern als Bildfelder, die entlang eines Bandes aufgenommen wurden. Die Clusterbildung beeinflusst auch das örtliche Verhalten. Zwei Schmelzen können denselben Gesamtflächenanteil und dieselbe Anzahldichte aufweisen, doch kann eine davon gleichmäßig verteilte Partikel enthalten, während die andere aus dichten Ansammlungen besteht, die durch einschlussarme Bereiche getrennt sind. Während der Zerspanung kann ein Werkzeug entlang eines Schnittweges wiederholt auf den Cluster treffen, sodass sich das örtliche Verhalten vom Volumendurchschnitt unterscheidet.
Eine maximale Einschlussgröße wird besonders leicht falsch verwendet. Sie bezeichnet das größte im untersuchten Bereich festgestellte Partikel; sie beschreibt weder das typische Partikel noch den oberen Rand einer statistisch stabilen Verteilung oder den Abstand zwischen den Partikeln. Das Maximum steigt mit der untersuchten Fläche. Daher kann eine größere Untersuchung ein scheinbar größeres Maximum finden, selbst wenn die Stahlpopulation unverändert ist. Eine aussagekräftige Beschreibung der Population sollte die Anzahl der untersuchten Bildfelder oder die insgesamt untersuchte Fläche, die Schwelle für die Partikelanzahl, Größenklassen oder Verteilungsparameter sowie gegebenenfalls ein Extremwertverfahren angeben.
ISO 4967:2026 legt die metallografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit „einem Umformgrad von mindestens 3“ fest. Das Referenzbild ist für standardisierte Vergleiche nützlich; die Norm weist jedoch darauf hin, dass das Bild nicht uneingeschränkt auf Automatenstähle anwendbar ist. Diese Einschränkung ergibt sich aus dem Zweck technisch eingestellter Sulfide: Eine große, längliche MnS-Einschlusszeile kann bei einer allgemeinen Reinheitsbewertung als unerwünschter Einschluss eingestuft werden, während sie in einer Zerspanungsprüfung zur Spanzerkleinerung und zur Verringerung der Schnittkraft beiträgt. Die Messung muss zur jeweils gestellten Frage passen.
Formverhältnis, globoidale Sulfide und Zerspanbarkeitskennwerte
Die Studie der Universität Lüttich aus dem Jahr 1995, Quantitative Analyse von Sulfideinschlüssen in Automatenstählen und ihr Einfluss auf die Zerspanbarkeit, berichtete, dass der Zerspanbarkeitskennwert „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“. Diese Bandbreite ist eine unmittelbare Warnung davor, die Sulfidmenge als alleinige Steuergröße zu betrachten. Eine Population mit ähnlichem Schwefelgehalt und vergleichbarem Flächenanteil kann ein deutlich anderes Zerspanungsverhalten zeigen, wenn sich ihre Partikel von länglichen Einschlusszeilen zu stärker globoidalen Formen verändern.
Das Ergebnis bedeutet nicht, dass ein hohes Seitenverhältnis immer wünschenswert ist. In resulfuriertem Automatenstahl können längliche Sulfide die Schnittkraft wirksamer verringern, plausiblerweise weil sie sich entlang der Scherzone verformen und brechen und dadurch die Spansegmentierung unterstützen. Von globoidalen Sulfiden wurde dagegen berichtet, dass sie den Freiflächenverschleiß des Werkzeugs wirksamer verringern. Die Einschlusspopulation, die die momentane Schnittkraft senkt, muss daher nicht zugleich die Population sein, die den geringsten kumulativen Verschleiß erzeugt. Jede Aussage über die „Zerspanbarkeit“ muss die betrachtete Reaktion angeben: Schnittkraft, Spanbruchverhalten, Freiflächenverschleiß, Oberflächenqualität, Leistungsaufnahme oder Werkzeugstandzeit.
Die Studie von 1995, Auswirkungen der Zusammensetzung, des Formfaktors und des Flächenanteils von Sulfideinschlüssen auf die Zerspanbarkeit von resulfuriertem Automatenstahl, verglich Sulfidchemien in der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Zusammensetzung, Formfaktor und Flächenanteil wirkten zusammen. Calcium- und Seltenerdzusätze können die Sulfidmorphologie und die damit verbundene Oxidpopulation verändern, anstatt lediglich die Anzahl der Einschlüsse zu erhöhen oder zu verringern. Eine Calciumbehandlung wird eingesetzt, um Zusammensetzung und Form von Oxiden und Sulfiden zu steuern. Thermodynamische Vorhersagen zur Verteilung von Calcium zwischen Oxiden und Sulfiden helfen dabei, die resultierende Population gezielt einzustellen.
Dies ist Einschlussengineering: die gezielte Anpassung von „Zusammensetzung, Menge, Größenverteilung und Morphologie“, wie in der Übersichtsarbeit von 2018, Nichtmetallische Einschlüsse in Stählen – Entstehung und Kontrolle, beschrieben. Es handelt sich nicht um einen Reinheitswettbewerb, der von den Einsatzbedingungen losgelöst ist. SAE/AISI-11xx-Stähle enthalten zugesetzten Schwefel, der überschüssiges Mangansulfid bildet, während SAE/AISI-12xx-Stähle zusätzlich etwa 0,04–0,12 % Phosphor enthalten. Dadurch verändern sich die Zusammensetzung der Matrix und die Einschlusschemie gemeinsam. Der Themenumfang des Symposiums von ASTM International aus dem Jahr 2024 führt Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-zu-Schwefel-Verhältnis und ASTM-Spezifikationen als Variablen der Zerspanbarkeitsauslegung auf.
Dasselbe Prinzip gilt für nichtrostende Güten. Die British Stainless Steel Association bezeichnet Sulfide in Automatenstählen als „Festschmierstoffe an der Werkzeug-Werkstück-Grenzfläche“ und nennt unter BS EN 10088 für einige Güten zerspanbare Varianten mit Schwefelzugaben von 0,015 % oder 0,030 %. Diese Zugaben können nicht anhand eines einzigen polierten Bildfeldes beurteilt werden. Eine valide Interpretation verknüpft die gemessene Einschlusspopulation mit der Festigkeit der Stahlmatrix, der Schnittgeschwindigkeit, dem Vorschub, der Schnitttiefe, dem Kühlschmierstoff und dem Werkzeugwerkstoff – den miteinander wechselwirkenden Einflussgrößen, die im ASM Handbook beschrieben werden. Statistiken sind nur dann nützlich, wenn ihre Probenahmerichtung und ihr technischer Zweck eindeutig sind.
Wie ISO 4967:2026 nichtmetallische Einschlüsse misst
ISO 4967:2026 ist eine metallografische Norm zur Bestimmung nichtmetallischer Einschlüsse in Stahl. Sie befasst sich mit dem, was an einem präparierten metallografischen Schliff beobachtet und klassifiziert werden kann, und nicht mit einer direkten Messung der Zerspanungsleistung. Diese Unterscheidung ist bei Automatenstählen von Bedeutung, da Einschlüsse dort häufig gezielt als Bestandteil der Stahlauslegung zugesetzt werden und nicht zufällige Rückstände des Schmelzvorgangs sind.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
Die Norm legt die Untersuchung gewalzter oder geschmiedeter Stahlerzeugnisse fest, die mit einem Reduktionsverhältnis von mindestens 3 hergestellt wurden. Ihr Bezugsrahmen richtet sich daher auf Erzeugnisse, die nach dem Gießen einer erheblichen Warmumformung unterzogen wurden. Walzen und Schmieden verändern die ursprüngliche Population der Einschlüsse: Einschlüsse können sich verlängern, zerbrechen, zu Gruppen zusammenlagern, sich neu verteilen oder sich an der Umformrichtung ausrichten. Ein aus dem Fertigerzeugnis entnommener polierter Schliff dokumentiert diesen verarbeiteten Zustand und nicht lediglich die Population der Einschlüsse, die in der Gießpfanne oder im Strang des Stranggießverfahrens vorhanden war.
ISO 4967:2026 kann unter festgelegten mikroskopischen Bedingungen eine wiederholbare Klassifizierung der beobachteten nichtmetallischen Einschlüsse ermöglichen. Sie kann Herstellern, Abnehmern, Laboratorien oder Untersuchungen von Schadensfällen dabei helfen, Schmelzen und Produktbereiche anhand einer gemeinsamen Terminologie zu vergleichen. Sie kann jedoch allein nicht nachweisen, dass ein Stahl kurze Späne, geringe Schnittkräfte, eine lange Werkzeugstandzeit oder eine bestimmte Oberflächenqualität erzeugen wird.
Diese Einschränkung ist für Automatenstähle besonders wichtig. Eine Bewertung anhand einer Vergleichstafel kann den scheinbaren Schweregrad oder die Größenklasse eines Einschlussfeldes beschreiben, lässt jedoch die für die Zerspanung entscheidenden Fragen offen: Welche chemische Zusammensetzung haben die Einschlüsse? Ist das Sulfid länglich oder globular? Wie sind die Einschlüsse im Verhältnis zur Schnittrichtung orientiert? Wie groß sind der Flächenanteil und die Größenverteilung? Sind neben den Sulfiden auch Oxidpartikel vorhanden? Welche Härte, Festigkeit und Kaltverfestigungsreaktion weist die Matrix auf? Welcher Werkzeugwerkstoff, welche Schnittgeschwindigkeit, welcher Vorschub, welche Schnitttiefe und welcher Kühlschmierstoff wurden verwendet?
Das ASM Handbook behandelt die Zerspanbarkeit als ein Zusammenspiel von Zusammensetzung, Mikrostruktur, Festigkeitsniveau, Schnittbedingungen, Kühlschmierstoffen und Werkzeugwerkstoff. Schwefel kann das Zerspanungsverhalten von durchhärtenden legierten Stählen erheblich verändern, doch der Schwefelgehalt allein beschreibt dieses Verhalten nicht ausreichend. Die Arbeit des ASTM International-Symposiums von 2024, Additives to Steel and Iron for Improved Machinability, nennt Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Verhältnis von Mangan zu Schwefel sowie die jeweils geltenden ASTM-Spezifikationen als Auslegungsvariablen. Die Chemie und Morphologie der daraus entstehenden Einschlusspopulation müssen gemeinsam betrachtet werden.
Geltungsbereich, Produktform und Reduktionsverhältnis
Der Ausdruck „Reduktionsverhältnis von mindestens 3“ in ISO 4967:2026 ist eine Geltungsbereichsbedingung und kein Grenzwert für die Zerspanbarkeit. Er zeigt an, dass das erfasste gewalzte oder geschmiedete Erzeugnis ausgehend von seinem ursprünglichen Querschnitt einer Mindestmenge an Umformung unterzogen wurde. Diese Verarbeitungsgeschichte beeinflusst die Form und Verteilung der im Endschliff sichtbaren Einschlüsse. Ein Mangansulfideinschluss, der vor der Warmumformung annähernd kompakt war, kann sich nach dem Walzen zu einer langen Einschlusszeile entwickeln, während ein sprödes Oxid in mehrere kleinere Partikel zerbrechen kann.
Das Messergebnis gehört daher zu einer bestimmten Produktform, Entnahmestelle, Orientierung und Präparation. Ein Längsschliff durch einen Stab kann Sulfidzeilen ganz anders zeigen als ein Querschliff desselben Stabes. Ein geschmiedetes Bauteil kann strömungsbedingte Variationen enthalten, die durch ein einziges poliertes Gesichtsfeld nicht repräsentiert werden. Die Probenahme muss sich nach der technischen Fragestellung richten. Wenn die Zerspanung entlang der Stabachse betrachtet werden soll, können die Längsform und der Abstand der Sulfide relevanter sein als eine Zählung im Querschliff. Wenn es um Ermüdung oder innere Reinheit geht, können gruppierte Oxide und große isolierte Partikel eine andere Untersuchungsstrategie erfordern.
Die metallografische Grundlage der Norm setzt zudem praktische Grenzen für die Bedeutung des Ergebnisses. Der Analytiker untersucht eine zweidimensionale Ebene durch eine dreidimensionale Population. Die scheinbare Länge eines Einschlusses hängt von der Schnittorientierung ab; der scheinbare Flächenanteil hängt davon ab, welche Partikel von der Ebene geschnitten werden; und eine Gruppe kann je nach ausgewähltem Gesichtsfeld als mehr oder weniger kritisch erscheinen. Auch die Qualität der Präparation ist von Bedeutung. Ausbrüche, Polierspuren, Verunreinigungen, Überhitzung oder unzureichender Kontrast können mit Einschlussmerkmalen verwechselt werden.
In resulfurierten Stählen der Sorte SAE/AISI 11xx verbindet sich der zugesetzte Schwefel hauptsächlich mit Mangan und bildet überschüssiges Mangansulfid beziehungsweise MnS. Diese Einschlüsse unterstützen das Spanbrechen und können zur Schmierung in der Schneidzone beitragen. Stähle der Sorte SAE/AISI 12xx enthalten zusätzlich Phosphor; im Mechanical Engineers’ Handbook, Carbon and Alloy Steels wird ein Phosphorgehalt von etwa 0,04–0,12 % angegeben. Bleihaltige resulfurierte Sorten enthalten Blei, das mit Sulfideinschlüssen verbunden ist, oder freie Bleipartikel. Solche Einzelheiten sind nicht mit einer einzigen Einschlussbewertung gleichzusetzen.
Frei zerspanbare nichtrostende Stähle liefern ein weiteres Beispiel. Sulfideinschlüsse können laut der British Stainless Steel Association als „Festschmierstoffe an der Werkzeug–Werkstück-Grenzfläche“ wirken. BS EN 10088 erlaubt für einige Sorten zerspanbare Varianten mit Schwefelzusätzen von 0,015 % oder 0,030 %. Dennoch kann derselbe nominelle Schwefelzusatz je nach Desoxidationspraxis, Kalziumbehandlung, Sauerstoffpotenzial, Erstarrungsbedingungen und Warmumformung zu unterschiedlichen Einschlusspopulationen führen.
Vergleichstafeln und ihre Grenzen bei Automatenstählen
Bei einem Vergleich mit einer Vergleichstafel wird eine beobachtete Mikrostruktur standardisierten Referenzkategorien zugeordnet. Dies ist für die Kontrolle und die Kommunikation nützlich. Damit kann festgestellt werden, ob ein Gesichtsfeld einer festgelegten Einschlussklasse ähnelt; außerdem sind Vergleiche zwischen nach demselben Verfahren untersuchten Proben möglich, und die Methode kann Annahmekriterien unterstützen, wenn eine Produktspezifikation eine Einschlussbewertung verlangt. Sie identifiziert jedoch nicht automatisch jedes Partikel chemisch, misst nicht die vollständige dreidimensionale Population und sagt das Zerspanungsverhalten nicht voraus.
ISO 4967:2026 weist ausdrücklich darauf hin, dass ihre standardisierte Vergleichstafel nicht vollständig auf Automatenstähle anwendbar ist. Diese Warnung ist grundlegend. Die Vergleichstafel wurde entwickelt, um das Erscheinungsbild von Einschlüssen in standardisierter Weise zu klassifizieren, während Automatenstähle so ausgelegt sind, dass sie Einschlüsse enthalten, deren Wirkung von Zusammensetzung, Form, Menge, Verteilung und Wechselwirkung mit der Stahlmatrix abhängt. Eine Kategorie der Vergleichstafel, die ein längliches Sulfid als Einschlussmerkmal erfasst, weist ohne zusätzliche Analyse nicht nach, ob dieses Sulfid die Schnittkraft verringert oder den Werkzeugverschleiß beschleunigt.
Die Studie von 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, berichtete über Auswirkungen auf die Schnittkraft in der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Außerdem wurde festgestellt, dass längliche Sulfide die Schnittkraft wirksamer verringerten, während globulare Sulfide den Verschleiß der Freifläche wirksamer reduzierten. Dieses Ergebnis widerlegt die einfache Annahme, dass eine bestimmte Erscheinungsform von Einschlüssen grundsätzlich vorzuziehen ist. Die Einschlusspopulation, die die Spanablösung unterstützt, muss nicht dieselbe sein wie die Population, die die Schneidkante schützt.
Eine separate quantitative Studie, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, berichtete über einen Zerspanbarkeitsindex, der „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“, und identifizierte bevorzugte globoidale Mangansulfideinschlüsse für die Zerspanbarkeit von Automatenstählen. Ein Vergleich mit einer Vergleichstafel kann eine längliche oder globulare Morphologie erfassen, bildet jedoch nicht notwendigerweise das in der Studie verwendete Formverhältnis, den Flächenanteil, die räumliche Verteilung oder die Bedingungen des Zerspanungsversuchs ab.
Die Kalziumbehandlung zeigt, warum die chemische Zusammensetzung zusammen mit dem Erscheinungsbild betrachtet werden muss. Kalzium kann die Zusammensetzung und Morphologie von Oxid- und Sulfideinschlüssen verändern, und eine thermodynamische Vorhersage der Verteilung von Kalzium zwischen Oxiden und Sulfiden kann die Prozessregelung unterstützen. Zwei Einschlüsse, die bei geringer Vergrößerung ähnlich erscheinen, können sich in ihrem Gehalt an Ca, Mn, Seltenen Erden, Sauerstoff oder Schwefel unterscheiden und sich daher während der Zerspanung unterschiedlich verhalten.
Aus diesem Grund sollte ISO 4967:2026 als standardisierte Methode zur Bestimmung der Reinheit und zur Klassifizierung von Einschlüssen betrachtet werden, nicht als Zerspanbarkeitszertifikat. Eine aussagekräftige Bewertung von Automatenstählen kann den Vergleich mit einer Vergleichstafel mit automatisierter Bildanalyse, Rasterelektronenmikroskopie und energiedispersiver Spektroskopie, quantitativen Flächenanteilen, Messungen der Größenverteilung, Formverhältnissen, Orientierungsdaten, Härteprüfungen und kontrollierten Zerspanungsversuchen kombinieren. Die Messung muss die zu bewertende Eigenschaft repräsentieren. Für Ermüdungsanalysen ausgewählte Einschlussdaten eignen sich nicht automatisch zur Vorhersage der Spanbildung, und eine bestandene Bewertung anhand einer Vergleichstafel weist die Zerspanungsleistung nicht nach.
Auswahl der richtigen Einschlussmessung für die technische Fragestellung
Eine Einschlussmessung ist nur dann nützlich, wenn ihre Skalierung und Empfindlichkeit zur untersuchten Eigenschaft passen. Ein Verfahren, das Schmelzen nach einer Gesamtbewertung der Einschlüsse unterscheidet, kann für eine Reinheitsuntersuchung ausreichend sein, jedoch nicht erklären, warum zwei resulfurierte Stähle unterschiedliche Späne oder Werkzeugstandzeiten erzeugen. Die Einschlusstechnik befasst sich mit der gezielten Kontrolle von Zusammensetzung, Menge, Größenverteilung und Morphologie der Einschlüsse; die Messung muss daher die Merkmale erhalten, die durch den Prozess kontrolliert werden sollen.
Bewertungsdiagramme, quantitative Bildanalyse und metallografische Schliffe
Bewertungsdiagramme bleiben für die Produktionskontrolle praktisch, da sie schnell, kostengünstig und vertraut sind. Ein polierter, geätzter oder ungeätzter Schliff wird gewöhnlich nach Einschlusstyp und Ausprägung mit Standardfeldern verglichen. Das Ergebnis kann eine gemeinsame Sprache für den Reinheitsgrad liefern, komprimiert jedoch eine Population zu einer Klassenzahl. Es unterscheidet möglicherweise nicht, ob eine Sulfidpopulation aus vielen kurzen Partikeln oder aus weniger, stark länglichen Sulfidzeilen mit derselben scheinbaren Ausprägung besteht.
ISO 4967:2026 legt die mikrografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlprodukten mit „einem Umformgrad von mindestens 3“ fest. Das Referenzdiagramm ist für die konventionelle Einschlussbewertung nützlich, doch die Norm weist darauf hin, dass das Diagramm auf Automatenstähle nicht uneingeschränkt anwendbar ist. Diese Einschränkung ist von Bedeutung. Eine hohe Sulfidbewertung in SAE/AISI-11xx-Stahl wird nicht auf dieselbe Weise interpretiert wie eine hohe Oxidbewertung in einem Wälzlagerstahl, da dem erstgenannten Stahl absichtlich überschüssiges Mangansulfid zugesetzt wird, um die Spanbildung und Schmierung zu unterstützen.
Der metallografische Schliff selbst bestimmt das Ergebnis. Ein Längsschliff parallel zur Walzrichtung legt Sulfidzeilen frei und ermöglicht Messungen von Länge, Breite, Seitenverhältnis und Abstand entlang des Umformwegs. Ein Querschliff zeigt einen anderen zweidimensionalen Schnitt und lässt längliche Einschlüsse häufig kürzer oder annähernd gleichachsig erscheinen. Keine der beiden Ansichten stellt „die“ Einschlussmorphologie dar. Sie ist jeweils eine schnittspezifische Projektion einer dreidimensionalen Population.
Aus diesem Grund sollte ein Bericht die Schlifforientierung, die Polierpraxis, die Vergrößerung, die Bildfeldfläche, die Anzahl der Bildfelder und die Probenahmestelle angeben. „Längsschliff, Vierteldicke, 100 Bildfelder bei 500ד ist aussagekräftig; „Reinheitsgrad: 1,0“ ist es nicht. Die Probenahme sollte außerdem die für das Produkt relevante Position abdecken. Material aus der Mitte, der Vierteldicke und dem oberflächennahen Bereich kann sich unterscheiden, da sich Einschlüsse während der Erstarrung und des Walzens bewegen, verformen, aufschwimmen oder entmischen. Wenn eine Ermüdungsuntersuchung den Oberflächenbereich betrachtet, kann eine Probe aus der Mittellinie diesen nicht ersetzen.
Die automatisierte quantitative Bildanalyse liefert Messwerte, die Bewertungsdiagramme nicht bereitstellen: Partikelanzahl, Flächenanteil, äquivalenten Durchmesser, Länge, Breite, Seitenverhältnis, Abstand zum nächsten Nachbarn und Größenverteilungen. Sie ist besonders nützlich, wenn die technische Fragestellung vom Anteil großer Einschlüsse im Verteilungsrand und nicht von einer Durchschnittsbewertung abhängt. Die Bildanalyse ist jedoch nicht automatisch objektiv. Die Wahl des Schwellenwerts, die Beleuchtung, Polierspuren, die Segmentierung sich berührender Partikel, die Vergrößerung und die Auswahl der Bildfelder können die gemessene Population verändern. Der Analytiker muss angeben, ob die Partikel nach projizierter Fläche, maximaler Länge, dem Durchmesser des flächengleichen Kreises oder einer anderen Definition klassifiziert wurden.
Zusammensetzungsempfindliche Verfahren sind erforderlich, wenn die Chemie funktionell unterschiedliche Einschlussklassen voneinander trennt. Die Rasterelektronenmikroskopie mit energiedispersiver Röntgenspektroskopie kann MnS von kalziummodifizierten Sulfiden, Oxiden, Bleipartikeln und Seltenerdelement enthaltenden Sulfiden unterscheiden. Elektronenstrahlmikroanalyse oder verwandte mikroanalytische Verfahren können eine zuverlässigere Elementverteilung liefern, wenn sich Spektren überlagern oder die Partikel klein sind. Diese Verfahren erfordern mehr Zeit, doch ein schwarzes oder graues Merkmal im optischen Bild identifiziert seine Verbindung nicht. In bleihaltigem resulfuriertem Stahl kann Blei gemeinsam mit Sulfideinschlüssen oder als freie Bleipartikel auftreten; die Zusammenfassung beider Formen unter „Sulfid“ lässt eine für die Zerspanbarkeit relevante Unterscheidung verloren gehen.
Die richtungsabhängige Messung verdient eine gesonderte Betrachtung. Bei gewalzten Produkten kann die ausschließliche Messung des Partikelflächenanteils die Länglichkeit verdecken. Die Orientierungsverteilung, das Längen-Breiten- oder Formverhältnis und, soweit möglich, Messungen in Längs- und Querschliffen sollten angegeben werden. Eine dreidimensionale Rekonstruktion oder ein Serienschliffverfahren kann für ermüdungskritische Untersuchungen gerechtfertigt sein, erfordert jedoch mehr Material und eine sorgfältige Registrierung. Das Verfahren sollte dem Versagensmechanismus folgen und nicht lediglich der am einfachsten zu polierenden Fläche.
Abstimmung der Messung auf Ermüdung, Reinheitsgrad und Zerspanbarkeit
Ermüdungsuntersuchungen erfordern gewöhnlich die Identifizierung der größten und schädlichsten Einschlüsse nach Lage, Zusammensetzung und Abstand von der belasteten Oberfläche. Eine mittlere Einschlussbewertung kann einen einzelnen Aluminiumoxid-Cluster oder ein Calciumaluminatpartikel übersehen, der beziehungsweise das einen Riss einleitet. Automatisierte Flächen- und Größenverteilungen, Extremwertanalysen und eine zusammensetzungsempfindliche Untersuchung sind geeigneter. Die Schlifforientierung muss der Hauptspannungsrichtung und der Walzrichtung entsprechen, während die Probenahme den Bereich einschließen sollte, in dem Ermüdungsrisse tatsächlich entstehen. Das Ergebnis sollte die Einschlussgröße anhand einer definierten Kenngröße angeben und Einschlusscluster von isolierten Partikeln trennen.
Eine Reinheitsbewertung verfolgt einen anderen Zweck. Sie kann klären, ob eine Schmelze oder ein Produkt eine Spezifikation erfüllt, ob sich Oxidpopulationen nach der Sekundärmetallurgie verändert haben oder ob die Gießpraxis zu einer messbaren Zunahme von Fehlern geführt hat. Bewertungsdiagramme können diese Frage effizient beantworten, wenn Norm und Stahlfamilie kompatibel sind. Die quantitative Bildanalyse bietet zusätzlichen Nutzen, wenn Veränderungen gering sind, wenn die Häufigkeit großer Partikel von Bedeutung ist oder wenn das Produkt Einschlusstypen enthält, die im Bewertungsdiagramm zusammengefasst werden. Das Verfahren sollte nicht als universell gültige Wahrheit über den Reinheitsgrad dargestellt werden: Ein geringer Gesamtflächenanteil beweist nicht, dass auch Ermüdungsrisiko, Zerspanbarkeit oder Oberflächenqualität gering sein werden.
Die Zerspanbarkeit erfordert die bewussteste Auswahl, da Schnittkraft und Werkzeugverschleiß nicht exakt auf dieselbe Einschlusspopulation reagieren. Das ASM Handbook benennt Zusammensetzung, Mikrostruktur, Festigkeitsniveau, Schnittbedingungen, Kühlschmierstoffe und Werkzeugwerkstoff als miteinander wechselwirkende Einflussgrößen. Schwefel kann das Zerspanungsverhalten von durchhärtbaren legierten Stählen wesentlich verändern, doch der Schwefelgehalt allein ist keine ausreichende Messgröße.
| Technische Fragestellung | Relevanteste Messungen |
|---|---|
| Spanbildung | Sulfidchemie, Seitenverhältnis, Orientierung, Abstand und Matrixzustand |
| Ermüdungsrissinitiierung | Größte Einschlüsse, Cluster, Zusammensetzung, Lage und dreidimensionaler Abstand |
| Reinheitskontrolle | Standardisierte Bildvergleichsbewertung, Flächenanteil, Partikelanzahl und Lage im Produkt |
| Werkzeugverschleiß | Einschlusschemie und Morphologie zusammen mit Schnittkraft, Temperatur und Werkzeugbedingungen |
| Korrosionsverhalten | Sulfidchemie, freiliegende Grenzflächen, Größe, Form und Oberflächenzustand |
Eine Untersuchung der Zerspanbarkeit sollte daher die Sulfidchemie, die Morphologie, die Orientierung, den Flächenanteil und die Größenverteilung charakterisieren und zugleich die Stahlmatrix sowie die Schnittbedingungen dokumentieren. Der Titel Additives to Steel and Iron for Improved Machinability von ASTM International behandelt Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis und ASTM-Spezifikationen als Konstruktionsvariablen und nicht als isolierte Zielgrößen. SAE/AISI-12xx-Stähle fügen der schwefelhaltigen Zusammensetzung resulfurierter Sorten beispielsweise etwa 0,04–0,12 % Phosphor hinzu. In Automaten-Edelstählen können Sulfide als „Festschmierstoffe an der Werkzeug-Werkstück-Grenzfläche“ wirken; BS EN 10088 gestattet für bestimmte zerspanbare Varianten Schwefelzugaben von 0,015 % oder 0,030 %.
Die erforderliche Unterscheidung wird durch die Studie Auswirkungen der Zusammensetzung, des Formfaktors und des Flächenanteils von Sulfideinschlüssen auf die Zerspanbarkeit von resulfuriertem Automatenstahl aus dem Jahr 1995 veranschaulicht. Die berichteten Auswirkungen auf die Schnittkraft folgten der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Längliche Sulfide verringerten die Schnittkraft wirksamer, während kugelige Sulfide den Verschleiß der Freifläche des Werkzeugs wirksamer reduzierten. Eine Einschlusspopulation kann daher nicht allgemein als überlegen bezeichnet werden.
Eine separate Studie der Universität Lüttich aus dem Jahr 1995 mit dem Titel Quantitative Analyse von Sulfideinschlüssen in Automatenstählen und deren Einfluss auf die Zerspanbarkeit berichtete einen Zerspanbarkeitsindex, der „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“, und favorisierte kugelige Mangansulfideinschlüsse für die Zerspanbarkeit von Automatenstählen. Diese Ergebnisse stützen eine klare Aussage: Behauptungen zur Zerspanbarkeit, die auf einer einzigen Oxid-plus-Sulfid-Bewertung beruhen, sind unzureichend spezifiziert. Die Messung muss angeben, was gezählt wurde, wo gemessen wurde, wie der Schliff orientiert war und ob die Prüfung Schnittkraft, Spanform, Oberflächenqualität oder Werkzeugverschleiß bewertet. Eine Kalziumbehandlung kann die Chemie und Morphologie von Oxiden und Sulfiden verändern; daher ist eine zusammensetzungsempfindliche Analyse unerlässlich, wenn ein Zerspanungsergebnis dieser Behandlung zugeschrieben werden soll.
Legierungszusätze zur Beeinflussung der Zerspanbarkeit
Das ASTM-Symposium Zusätze zu Stahl und Eisen zur Verbesserung der Zerspanbarkeit (2024) behandelt Zerspanbarkeitszusätze als miteinander verknüpfte Gruppe von Chemie- und Prozessvariablen: Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis sowie die durch die jeweils geltenden ASTM-Spezifikationen vorgegebenen Grenzwerte. Diese Gliederung ist sinnvoller als eine einfache Einteilung in „gute“ und „schlechte“ Elemente. Ein Zusatz verändert die Anzahl und Zusammensetzung der Einschlüsse, die Reaktion der Matrix, die Spanbildung, den Werkzeugkontakt oder eine Kombination dieser Effekte. Das Ergebnis hängt von der Stahlsorte, dem Festigkeitsniveau, der Wärmebehandlung, der Schnittgeschwindigkeit, dem Vorschub, der Schnitttiefe, dem Kühlschmierstoff und dem Werkzeugwerkstoff ab.
Einschlussengineering bedeutet, die Zusammensetzung, Menge, Größenverteilung und Morphologie von Einschlüssen durch die Stahlerzeugung und die anschließende Verarbeitung zu steuern. Das Messen von Einschlüssen ist nicht dasselbe wie ihre gezielte Einstellung. ISO 4967:2026 legt die mikrografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Erzeugnissen mit „einem Umformgrad von mindestens 3“ fest, warnt jedoch auch, dass ihr standardisiertes Referenzbild nicht vollständig auf Automatenstähle anwendbar ist. Eine Bewertung anhand eines Referenzbildes kann daher eine Population beschreiben, ohne die durch diese Population hervorgerufene Schnittkraft oder Werkzeugstandzeit vorherzusagen.
Schwefel, Phosphor, Blei, Selen und Tellur
Schwefel ist der wichtigste Zusatz in vielen Automatenstählen auf Kohlenstoff- und Legierungsstahlbasis, da er Mangansulfid, MnS, bildet. Mangan wird in ausreichender Menge zugesetzt, um Schwefel bevorzugt als MnS zu binden, anstatt Eisensulfid zu hinterlassen, das Rotbruch begünstigen würde. In SAE/AISI-11xx-Stählen führt der gezielt erhöhte Schwefelgehalt zur Bildung überschüssiger MnS-Einschlüsse. Während der Zerspanung unterbrechen diese Einschlüsse den Span, verringern die Kontinuität der metallischen Matrix und können die Reibung oder Adhäsion im Bereich des Werkzeug-Werkstück-Kontakts vermindern. Dieselben Einschlüsse können die Querduktilität, die Ermüdungsfestigkeit, die Kerbschlagzähigkeit und die Schweißbarkeit verringern.
Die Wirkung wird nicht allein durch den Schwefelanteil bestimmt. Das Formverhältnis, der Flächenanteil, die Zusammensetzung und die Verteilung der Sulfide sind von Bedeutung. Eine Studie aus dem Jahr 1995, Einfluss der Zusammensetzung, des Formfaktors und des Flächenanteils von Sulfideinschlüssen auf die Zerspanbarkeit von resulfuriertem Automatenstahl, berichtete über Auswirkungen auf die Schnittkraft in der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Gestreckte Sulfide verringerten die Schnittkraft wirksamer, während globulare Sulfide den Freiflächenverschleiß des Werkzeugs wirksamer reduzierten. Dies ist eine unmittelbare Warnung davor, eine einzige Einschlussform für jedes Zerspanungsziel als optimal anzusehen.
Diese Unterscheidung zeigt sich auch in der Studie der Universität Lüttich aus dem Jahr 1995, Quantitative Analyse von Sulfideinschlüssen in Automatenstählen und ihr Einfluss auf die Zerspanbarkeit. Ihr Zerspanbarkeitsindex „variierte mit dem Formverhältnis der Sulfide zwischen 200 % und 100 %“, wobei globoidale Mangansulfide für die Zerspanbarkeit von Automatenstählen bevorzugt wurden. Der numerische Bereich stellt keine allgemeingültige Vorhersage von Stahlsorte zu Stahlsorte dar; er zeigt, wie stark die Einschlussform das gemessene Ergebnis verändern kann.
Eine Calciumbehandlung bietet eine Möglichkeit, diese Form und Zusammensetzung zu verändern. Calcium kann Oxideinschlüsse modifizieren und die Sulfidausscheidung beeinflussen, sodass sich unter geeigneten Bedingungen hinsichtlich Sauerstoff, Schwefel und Temperatur globularere oder komplexe Einschlüsse bilden. Thermodynamische Vorhersagen der Verteilung von Calcium zwischen Oxiden und Sulfiden können diese Steuerung unterstützen, doch das Ergebnis hängt weiterhin von der Pfannenbehandlung, der Erstarrung, dem Walzgrad und dem Wiedererwärmen ab. Auch Zusätze seltener Erden können MnS–RE2S3- oder calciumhaltige Varianten hervorbringen; ihr Nutzen muss jedoch im Hinblick auf Reinheit, Ermüdung, Zähigkeit und Prozesskonstanz bewertet werden.
Phosphor bewirkt einen anderen Mechanismus der Zerspanbarkeitsverbesserung. SAE/AISI-12xx-Stähle enthalten den für resulfurierte Sorten charakteristischen erhöhten Schwefelgehalt und zusätzlich, wie im Mechanical Engineers’ Handbook, Carbon and Alloy Steels von 2022 angegeben, etwa 0,04–0,12 % Phosphor. Phosphor verfestigt und versprödet die ferritische Matrix, unterstützt dadurch den Spanbruch und verbessert häufig das Verhalten bei der Zerspanung. Ein zu hoher Phosphorgehalt kann die Duktilität, die Kerbschlagzähigkeit, die Kaltumformbarkeit und die Schweißbarkeit beeinträchtigen, insbesondere wenn Seigerungen oder ein grobkörniges Gefüge seine Wirkung verstärken. Eine 12xx-Bezeichnung kennzeichnet daher nicht lediglich einen 11xx-Stahl mit einem weiteren Einschlusszusatz; Phosphor verändert sowohl die Matrix als auch den Span.
Blei kommt in bleihaltigen resulfurierten Stählen entweder in Verbindung mit Sulfideinschlüssen oder als einzelne freie Bleipartikel vor. Da Blei im festen Stahl nur sehr begrenzt löslich ist, wird seine Verteilung durch die Partikelbildung, die Stahlreinheit und die Prozessgeschichte bestimmt. Bei der Zerspanung kann Blei die Spanablösung fördern und an der Werkzeugkontaktfläche wirken, bringt jedoch auch erhebliche Anforderungen an die Expositionskontrolle, das Recycling, Schweißrauche und die Umweltgesetzgebung mit sich. Ein Bleizusatz darf nicht allein anhand seiner Wirkung auf die Schnittkraft bewertet werden. Die vorgesehene Produktspezifikation und die zulässigen Anwendungen können seinen Einsatz ausschließen.
Selen und Tellur sind weitere chemische Optionen zur Veränderung des Einschlussverhaltens und des Spanbruchs. Sie können die Sulfidmorphologie sowie die Wechselwirkung zwischen Einschlüssen und der Schneidzone verändern, doch ihre Wirkungen hängen empfindlich vom Schwefelgehalt, vom Mangangehalt, von der Desoxidationspraxis und vom Zustand der Matrix ab. Ihr Einsatz erfordert eine Bewertung der mechanischen Eigenschaften, der Warm- und Kaltverarbeitung, des Schweißens, der Exposition der Beschäftigten, der Abfallbehandlung und der geltenden Sortenspezifikation. Sie sollten nicht als untereinander austauschbare Ersatzstoffe für Schwefel oder Blei dargestellt werden.
Freischneidende nichtrostende Stähle veranschaulichen denselben Zielkonflikt in einer anspruchsvolleren Matrix. Sulfideinschlüsse können laut der British Stainless Steel Association (2024) als „Festschmierstoffe an der Werkzeug-Werkstück-Kontaktfläche“ wirken, jedoch die Korrosionsbeständigkeit verringern und das Verhalten gegenüber Loch- oder Spaltkorrosion beeinträchtigen. BS EN 10088 erlaubt für einige Sorten zerspanbare Varianten mit Schwefelzusätzen von 0,015 % oder 0,030 %. Diese Werte sind sortenspezifische Zulässigkeiten und keine allgemeinen Zielwerte für nichtrostenden Stahl.
Stickstoff, Mangan-Schwefel-Verhältnis und Spezifikationsgrenzen
Stickstoff wird häufig als Variable der Zerspanbarkeit betrachtet, da er sowohl die Stahlmatrix als auch die Einschlusschemie beeinflusst. In bestimmten Zusammensetzungen verbindet sich Stickstoff mit Titan, Aluminium, Vanadium oder anderen Elementen zu Nitriden oder Carbonitriden. Diese Partikel können den Spanbruch, den abrasiven Werkzeugverschleiß, die Zähigkeit und die Oberflächenqualität beeinflussen. Gelöster Stickstoff kann außerdem die Festigkeit erhöhen und die Alterung durch Verformung verändern, während ein übermäßiger oder unkontrollierter Stickstoffgehalt die Duktilität, Umformbarkeit, Zähigkeit oder Schweißbarkeit beeinträchtigen kann. Seine Wirkung hängt daher davon ab, ob der Stickstoff in Lösung verbleibt, in Ausscheidungen gebunden ist oder an komplexen Einschlüssen beteiligt ist.
Das Mangan-Schwefel-Verhältnis bestimmt, ob Schwefel sicher als MnS gebunden wird, und beeinflusst die Sulfidmorphologie. Zu wenig Mangan im Verhältnis zum Schwefel erhöht das Risiko der Bildung von Eisensulfid und von Rotbruchproblemen. Ein hohes Verhältnis führt jedoch nicht automatisch zu einer besseren Zerspanbarkeit: Überschüssiges Mangan verändert die Härtbarkeit und die Matrixfestigkeit, während der Schwefelgehalt, das Sauerstoffpotenzial, Calcium, Zusätze seltener Erden und die Erstarrungsbedingungen die endgültige Einschlusspopulation bestimmen. Das zweckmäßige Verhältnis ist daher sorten- und prozessspezifisch und kein allgemeingültiges Rezept.
Spezifikationsgrenzen überführen diese metallurgischen Entscheidungen in verbindliche Anforderungen an die chemische Zusammensetzung und Qualität. Die Bezeichnungen SAE/AISI 11xx und 12xx kennzeichnen Familien mit vorgesehenen Schwefelzusätzen, doch die Beschaffungs- oder Fertigungsanforderung kann zusätzlich ASTM A29/A29M, eine anwendbare Produktspezifikation oder einen kundenseitig festgelegten Bereich der chemischen Zusammensetzung heranziehen. Die ASTM-Grenzwerte für Schwefel, Phosphor, Stickstoff, Blei und Restelemente müssen zusammen mit den Anforderungen an mechanische Eigenschaften, Oberflächenqualität, Reinheit und Wärmebehandlung gelesen werden. Eine chemische Zusammensetzung, die die Schnittkraft verringert, kann dennoch die Anforderungen nicht erfüllen, weil sie die Querzähigkeit reduziert, die Ermüdungseigenschaften verschlechtert, das Schweißen erschwert oder mit Umweltauflagen kollidiert.
Auch die Zerspanungsbedingungen bleiben Bestandteil der Bewertung. Das ASM Handbook nennt Zusammensetzung, Gefüge, Festigkeitsniveau, Zerspanungsbedingungen, Kühlschmierstoffe und Werkzeugwerkstoff als miteinander wirkende Einflussgrößen der Zerspanbarkeit; Schwefel kann das Zerspanungsverhalten von legierten, durchhärtbaren Stählen erheblich verändern. Einschlussmessungen sollten daher auf die jeweilige technische Fragestellung abgestimmt sein. Ein Längsschliff kann eine für die Spansteuerung relevante Sulfidstreckung sichtbar machen, während ein Querschliff, eine dreidimensionale Analyse oder eine Messung des Flächenanteils das Ermüdungs- oder Werkzeugverschleißverhalten möglicherweise besser repräsentiert. Der Zusatz ist nur eine von mehreren Einflussgrößen des Ergebnisses.
Calciumbehandlung und Kontrolle der Einschlussmorphologie
Die Calciumbehandlung ist ein Verfahren zur gezielten Einschlussmodifizierung und keine allgemeine Maßnahme zur Verbesserung der Reinheit. Ziel ist nicht lediglich, die Gesamtzahl nichtmetallischer Partikel zu verringern. Vielmehr soll verändert werden, um welche Partikel es sich handelt, welche Form sie besitzen, wie groß sie werden und wie sie sich beim Walzen, Bearbeiten und Gießen verhalten. Ein Stahl mit weniger Einschlüssen kann dennoch schlecht zerspanbar sein, wenn die verbleibenden Sulfide die falsche Morphologie aufweisen oder harte Oxidpartikel die Schneidkante beschädigen.
Ablauf der Calciumbehandlung
- Desoxidation Den Oxidzustand herstellen und die Stahlchemie anpassen.
- Calciumeinblasung Calcium unter kontrollierten Bedingungen hinsichtlich Temperatur, Rühren und Ausbeute einbringen.
- Einschlussmodifizierung Calciumhaltige Oxide und Sulfide mit der vorgesehenen Chemie und Morphologie fördern.
- Gießen und Überprüfung Den behandelten Stahl gießen und anschließend die fertige Einschlusspopulation untersuchen, statt sich allein auf die Zugabe des Drahtes zu verlassen.
Die Behandlung führt Calcium normalerweise nach der Desoxidation und der Legierungseinstellung mittels Fülldraht oder eines anderen kontrollierten Einbringungsverfahrens zu. Gelöstes Calcium weist eine starke chemische Affinität zu Sauerstoff und Schwefel auf. Es kann daher mit festen oder flüssigen Oxideinschlüssen sowie mit Reaktionen zur Bildung von Mangansulfid während der Erstarrung reagieren. Die daraus entstehende Einschlusspopulation kann Calciumaluminate, calciumhaltige Sulfide oder zusammengesetzte Oxid-Sulfid-Partikel enthalten. Das Ergebnis hängt von der Stahltemperatur, der Aktivität von Sauerstoff und Schwefel, dem Aluminiumgehalt, dem Mangan-Schwefel-Verhältnis, der Durchmischung, der Behandlungsdauer und der tatsächlich in Lösung gelangenden Calciummenge ab.
Modifizierung von Oxiden und Sulfiden
In aluminiumberuhigtem Stahl können unbehandelte Al2O3-Einschlüsse kantig und hart sein sowie dazu neigen, sich an den Wänden von Tauchausgussdüsen anzusammeln. Calcium verändert die Oxidchemie in Richtung von Calciumaluminaten. Innerhalb eines geeigneten Zusammensetzungsbereichs sind diese Produkte bei den Temperaturen der Stahlerzeugung und des Gießens flüssig oder teilweise flüssig. Dadurch können sie eine rundere Form annehmen und neigen weniger zur Bildung starrer Al2O3-Ansammlungen. Dies ist der häufig mit der Calciumbehandlung verbundene Vorteil beim Gießen; er darf jedoch nicht mit einer allgemeinen Verringerung des Einschlussgehalts verwechselt werden. Calcium kann die schädliche Wirkung einer bestimmten Oxidpopulation vermindern, während der gesamte Flächenanteil der Einschlüsse nahezu unverändert bleibt.
Die Reaktion der Sulfide ist bei Automatenstählen ebenso wichtig. Calcium kann in Mangansulfide eintreten und (Mn,Ca)S bilden, das Seitenverhältnis der Sulfide verändern und die Bindung zwischen den Sulfiden und der Stahlmatrix beeinflussen. Abhängig von der Zusammensetzung und der Abkühlungsgeschichte können die Sulfide weniger länglich und stärker kugelförmig werden. Diese Veränderung kann Spannungskonzentrationen und den Freiflächenverschleiß des Werkzeugs verringern, zugleich aber die Spanbrechwirkung reduzieren, die mit langen, ausgerichteten MnS-Zeilen verbunden ist.
Die Studie aus dem Jahr 1995 Auswirkungen der Zusammensetzung, des Formfaktors und des Flächenanteils von Sulfideinschlüssen auf die Zerspanbarkeit von resulfuriertem Automatenstahl verglich Populationen aus MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Die dort berichteten Auswirkungen auf die Schnittkraft folgten dieser Reihenfolge und zeigten, dass die Einschlusschemie und nicht allein der Schwefelgehalt maßgeblich ist. Längliche Sulfide senkten die Schnittkraft wirksamer, während kugelförmige Sulfide den Freiflächenverschleiß des Werkzeugs wirksamer reduzierten. Dies sind unterschiedliche Leistungsziele. Eine Behandlung, die zur Minimierung der Schnittkraft ausgewählt wird, kann daher zu einem ungünstigeren Verschleißergebnis führen.
Dieser Zielkonflikt steht im Einklang mit der Studie der Universität Lüttich aus dem Jahr 1995, Quantitative Analyse von Sulfideinschlüssen in Automatenstählen und ihr Einfluss auf die Zerspanbarkeit, in der ein Zerspanbarkeitsindex berichtet wurde, der „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“. Die Studie bevorzugte globoidförmige Mangansulfideinschlüsse für die Zerspanbarkeit beim Freischneiden; daraus folgt jedoch nicht, dass kugelförmige Partikel grundsätzlich überlegen sind. Werkzeugwerkstoff, Vorschub, Schnittgeschwindigkeit, Kaltverfestigungsverhalten, Festigkeit der Matrix, Schmierung und Anforderungen an die Spanregelung bleiben weiterhin maßgebliche Einflussgrößen.
Die Calciumbehandlung muss außerdem im Hinblick auf die Gütespezifikation beurteilt werden. Stähle nach SAE/AISI 11xx enthalten zusätzlich Schwefel, der überschüssige Mangansulfideinschlüsse bildet, während Stähle nach SAE/AISI 12xx etwa 0,04–0,12 % Phosphor als weitere zerspanbarkeitsrelevante Einflussgröße enthalten. Die Arbeiten des ASTM International-Symposiums von 2024, Zusätze zu Stahl und Eisen zur Verbesserung der Zerspanbarkeit, nennen Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis und ASTM-Spezifikationen als Gestaltungsvariablen. Calcium ist in diesem System eine Regelgröße und kein Ersatz für die Kontrolle der Matrix und der gesamten Einschlusspopulation. In nichtrostenden Automatenstählen können Sulfide als „Festschmierstoffe an der Werkzeug-Werkstück-Grenzfläche“ wirken; BS EN 10088 erlaubt für zerspanbare Varianten bestimmter Güten Schwefelzugaben von 0,015 % oder 0,030 %.
Das Prozessfenster ist eng. Zu wenig Calcium lässt das Verhalten von Al2O3 und Mangansulfid weitgehend unverändert. Zu viel Calcium kann Calciumsulfid oder calciumreiche Oxidphasen erzeugen, Schwefel und Sauerstoff unvorhersehbar binden und Einschlüsse mit ungünstigem Umformverhalten hervorbringen. Die Calciumausbeute ist besonders empfindlich, da Calcium bei den Temperaturen der Stahlerzeugung einen hohen Dampfdruck besitzt und schnell mit Schlacke, Feuerfestmaterial, gelöstem Sauerstoff und Schwefel reagiert. Die Zugabegeschwindigkeit des Drahtes, die Einblastiefe, das Argonrühren, der Zustand der Schlacke und die Zeitspanne bis zum Gießen beeinflussen sowohl das Maximum des gelösten Calciums als auch dessen Abnahme.
Die Gießpraxis macht diese Fehler rasch sichtbar. Eine unzureichende Oxidmodifizierung kann feste Al2O3-Ansammlungen zurücklassen, die eine Tauchausgussdüse verengen. Übermäßiges oder schlecht zeitlich abgestimmtes Calcium kann ebenfalls calciumreiche Feststoffe, Reoxidationsprodukte oder Agglomerate erzeugen, die den Durchfluss behindern. Eine Düse, aus der sich der Stahl störungsfrei gießen lässt, beweist nicht, dass die Sulfidpopulation das gewünschte Zerspanungsverhalten aufweist; das Verhalten der Düse und das Schneidverhalten können unterschiedliche Einschlusschemien begünstigen.

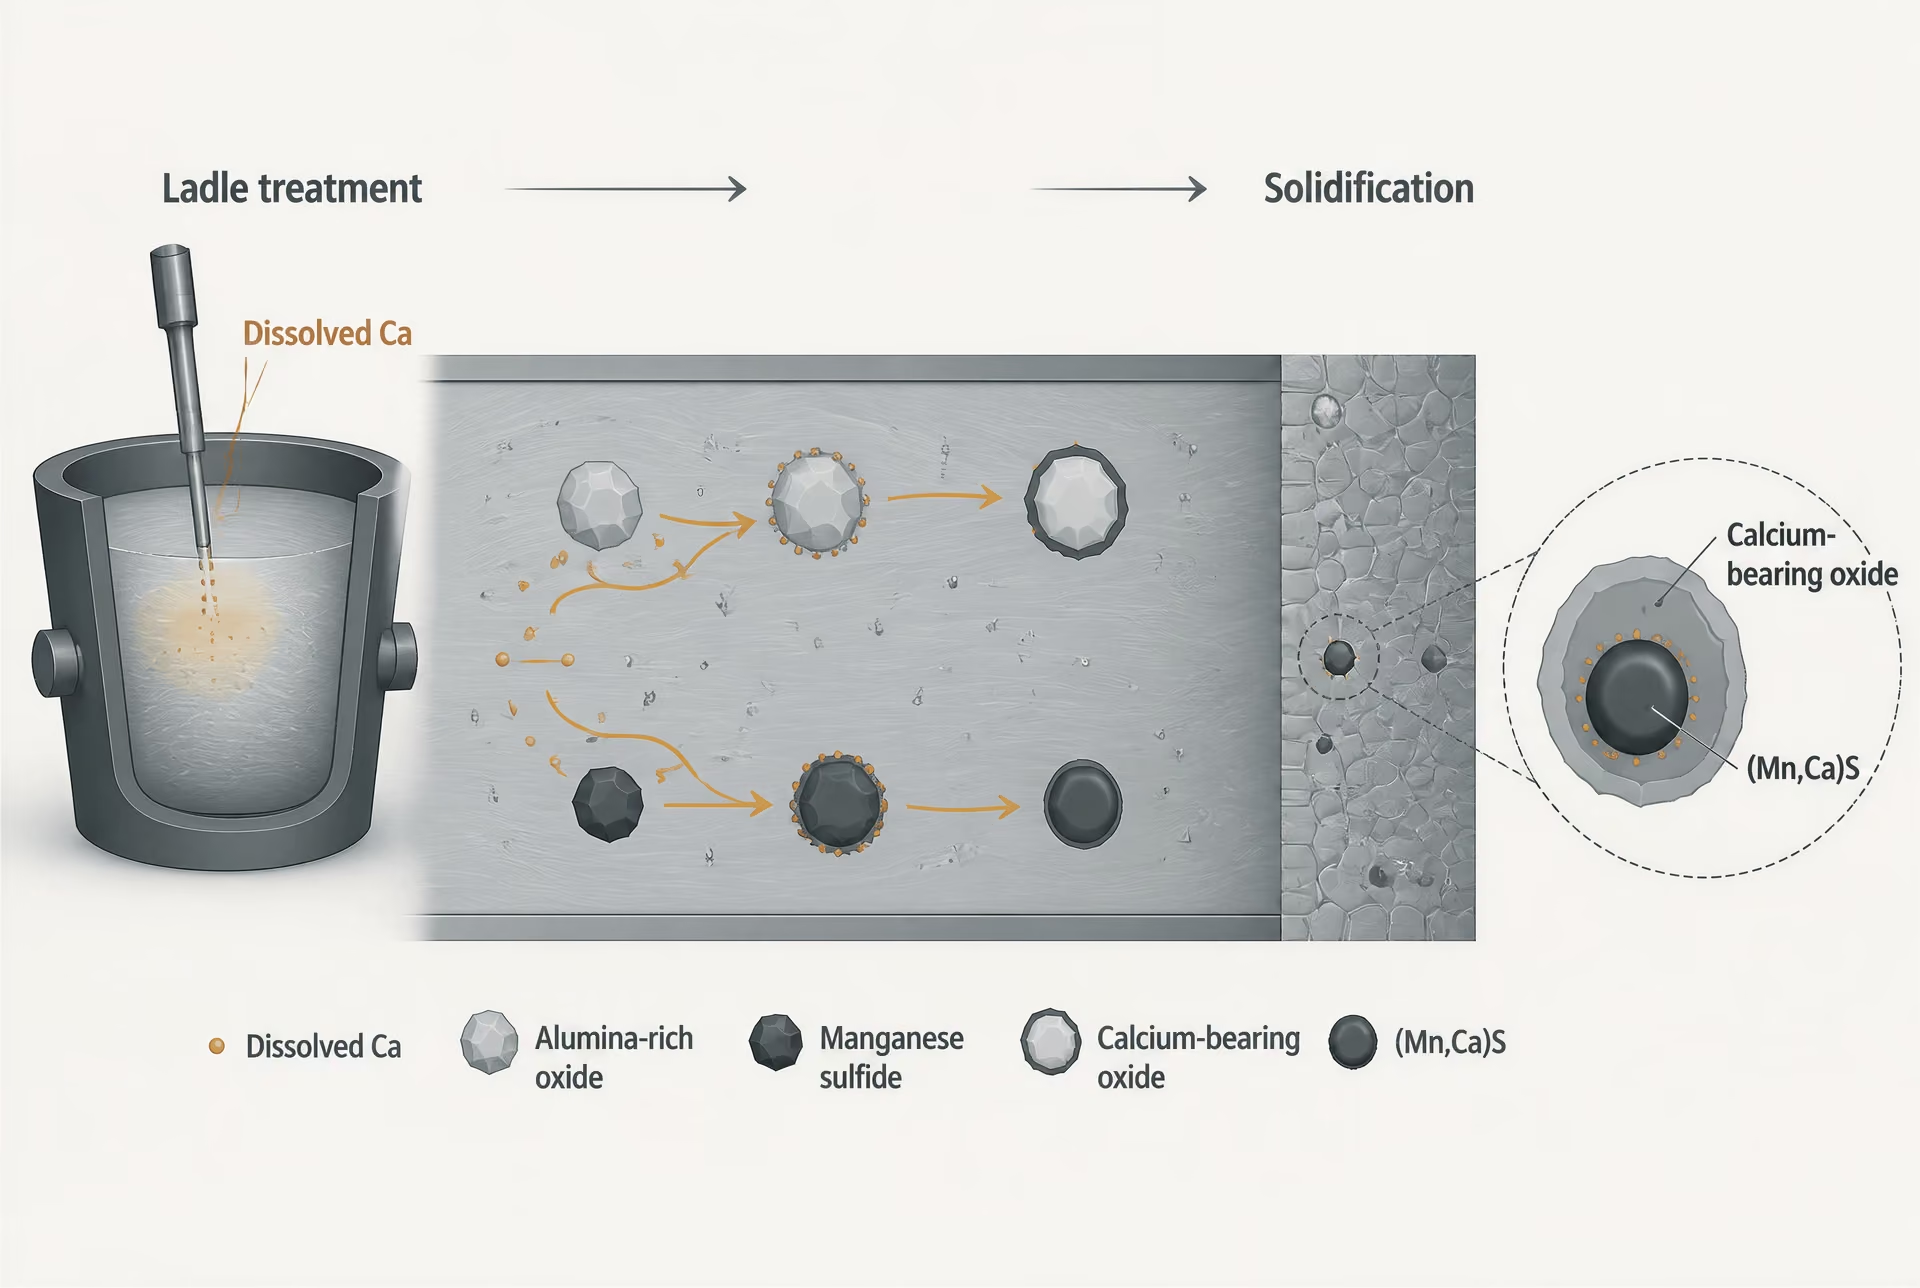
Thermodynamische Vorhersage der Calciumverteilung
Thermodynamische Berechnungen helfen dabei, das Behandlungsfenster vor Betriebsversuchen festzulegen. Die zentrale Frage ist, wie sich Calcium bei den vorherrschenden Aktivitäten von Ca, O, S, Al, Mn und anderen Elementen zwischen Oxid- und Sulfidreaktionen verteilt. Calcium kann zunächst einen Oxideinschluss reduzieren oder modifizieren und anschließend mit Schwefel reagieren. Alternativ können schwefelhaltige Reaktionen das verfügbare Calcium verbrauchen, bevor die Oxidmodifizierung abgeschlossen ist. Gleichgewichtsmodelle können abschätzen, ob das stabile Einschlussgebiet Al2O3, Calciumaluminate, CaS, (Mn,Ca)S oder zusammengesetzte Phasen enthält.
Solche Vorhersagen erfordern Aktivitäten und nicht nur nominelle Gesamtgehalte. Schlackenmitnahme, gelöster Sauerstoff, die Aluminiumaktivität, die Temperatur und die effektive Calciumausbeute bestimmen das chemische Umfeld, dem ein Einschluss ausgesetzt ist. Eine berechnete Phasengrenze ist daher eine Prozesshilfe und keine Garantie. Calciumverluste durch Verdampfung, Schlacke, Feuerfestmaterial und Aufschwimmen verändern den tatsächlichen Zustand, während die Seigerung während der Erstarrung nach der Behandlung die lokalen Aktivitäten von Mangan und Schwefel verändert.
Das praktische Ziel ist häufig ein Calciumgehalt, bei dem die Oxideinschlüsse während des Gießens verformbar oder flüssig werden, während die Sulfide nach dem Walzen eine kontrollierte Form behalten. Dieses Ziel kann sich zwischen einer Anwendung auf einem Hochgeschwindigkeitsautomaten, bei der Spansegmentierung und niedrige Schnittkraft maßgeblich sind, und einem Prozess mit hoher Empfindlichkeit gegenüber Werkzeugstandzeit unterscheiden, bei dem kugelförmige Sulfide und eine geringere abrasive Wechselwirkung wichtiger sind.
Die abschließende Überprüfung muss metallografisch erfolgen. ISO 4967:2026 legt die mikrografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit „einem Umformgrad von mindestens 3“ fest, weist jedoch darauf hin, dass das standardisierte Referenzbild nicht vollständig auf Automatenstähle anwendbar ist. Bei der Untersuchung sollten daher Einschlusschemie, Morphologie, Größenverteilung, Flächenanteil und Ausrichtung erfasst werden, wobei eine für die technische Fragestellung geeignete Bildanalyse oder Mikroskopie einzusetzen ist. Eine Bewertung der Reinheit allein kann keine erfolgreiche Calciumbehandlung nachweisen. Die endgültige Einschlusspopulation – und nicht die Zugabe des Calciumdrahtes, das berechnete Gleichgewicht oder die Vorgeschichte der Düse – bestimmt, ob der Stahl das beabsichtigte Zerspanungsverhalten erreicht.

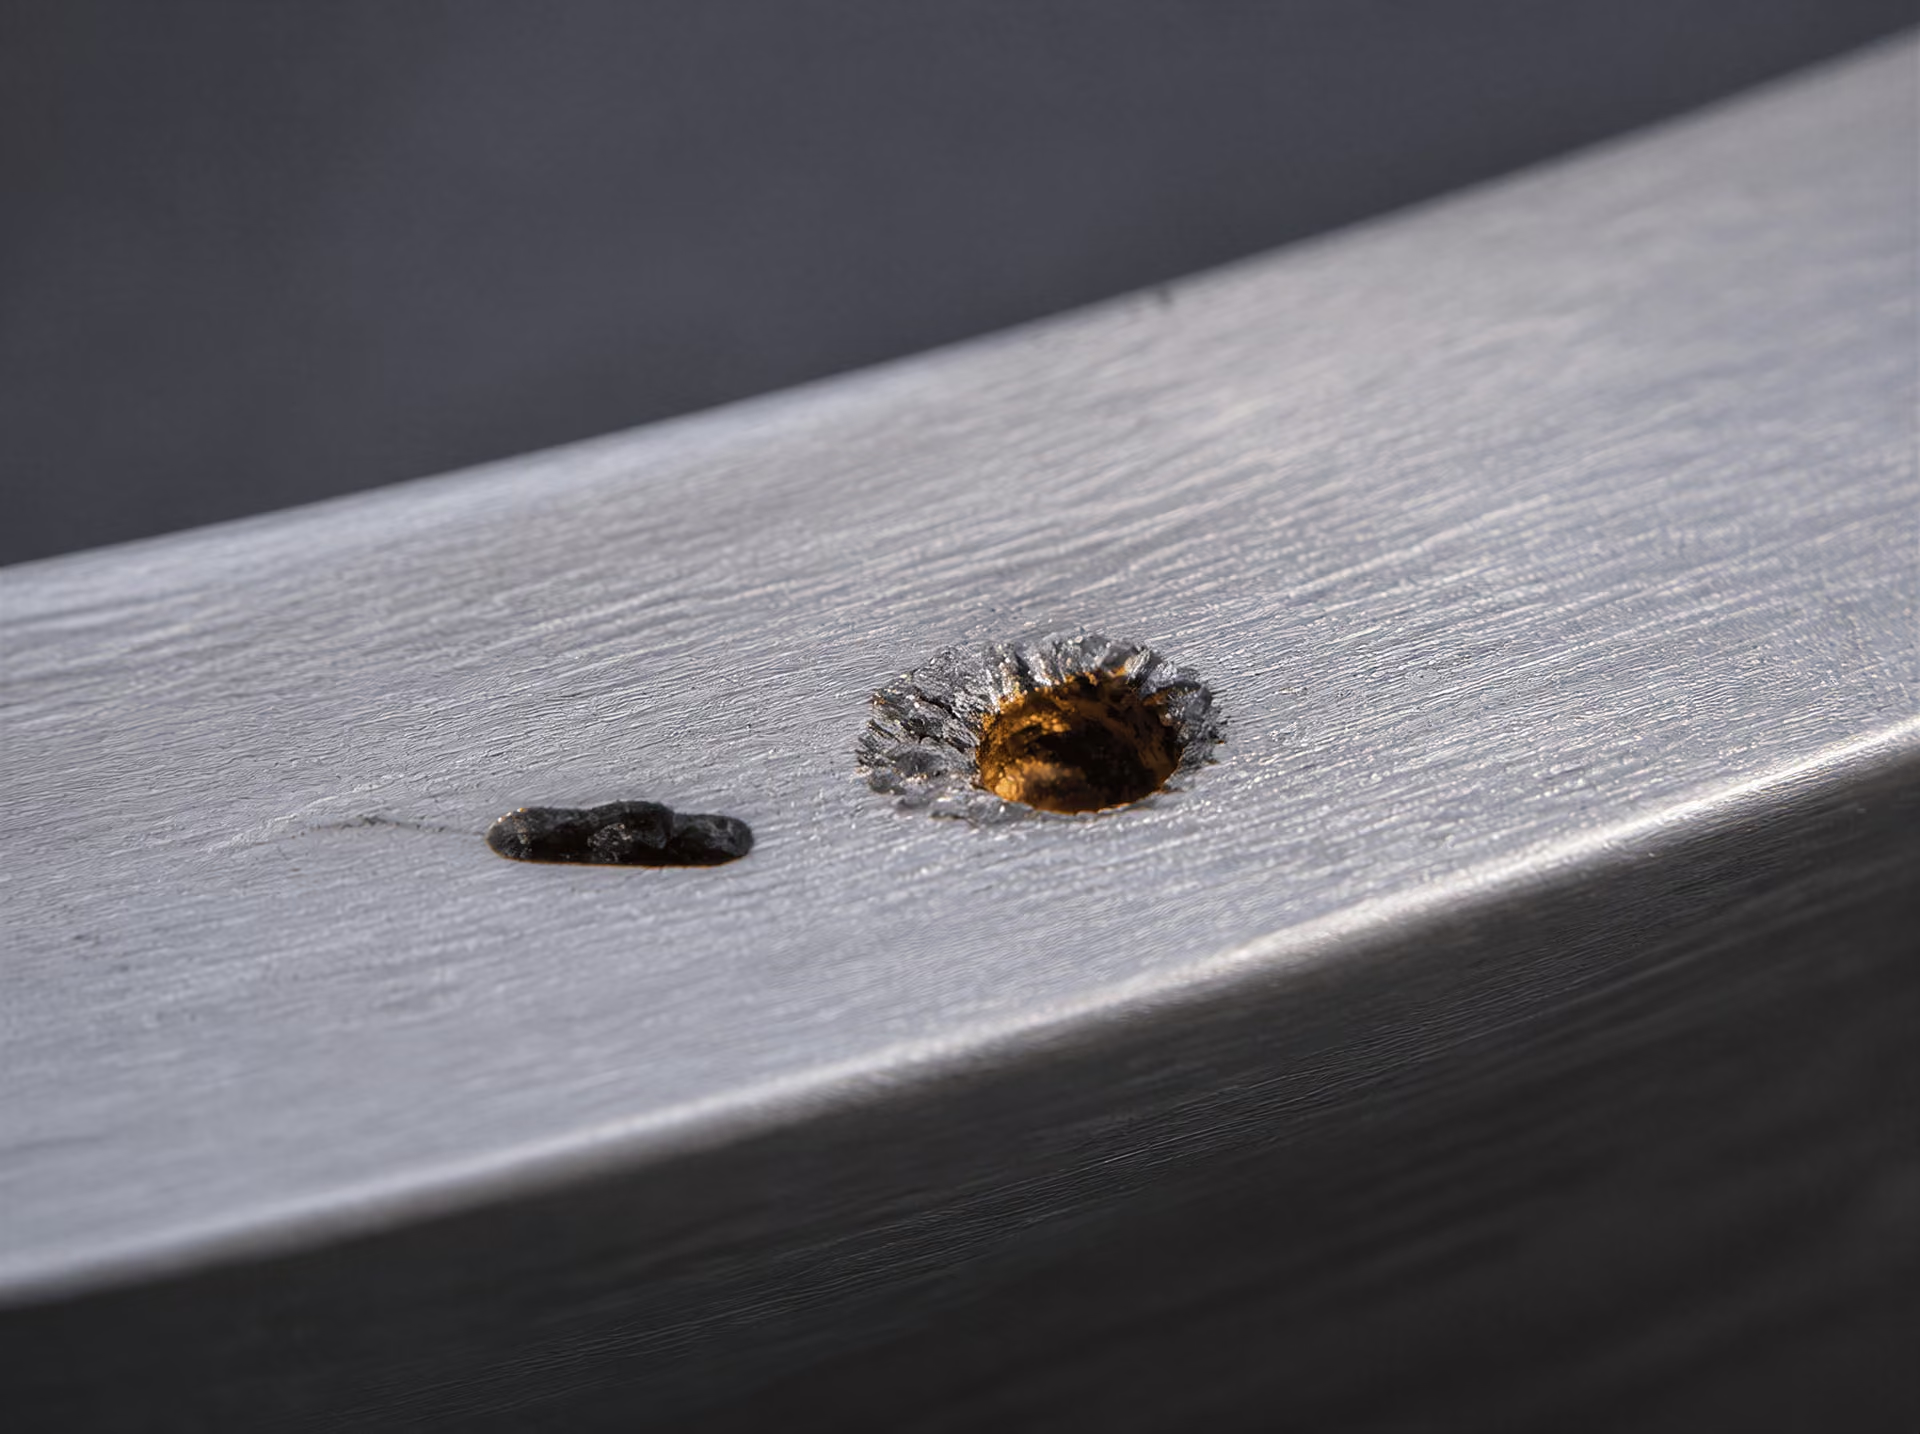
Zerspanungsfreundliche nichtrostende Stähle: Zielkonflikt bei der Korrosionsbeständigkeit
Nichtrostender Stahl lässt sich nicht allein deshalb leichter zerspanen, weil Schwefel zugesetzt wird. Das Ergebnis hängt vom Schwefelgehalt, der Verfügbarkeit von Mangan, der Chemie der Einschlüsse, ihrer Form, ihrem Flächenanteil, der Stahlmatrix und den Schnittbedingungen ab. Ein Schwefelzusatz, der bei einer austenitischen Sorte den Spanbruch verbessert, kann bei einer anderen Sorte ein anderes Verhältnis von Werkzeugverschleiß, Korrosionsbeständigkeit, Schweißbarkeit und Querfestigkeit bewirken.
Der Grund ist metallurgischer Natur. Schwefel besitzt in austenitischem nichtrostendem Stahl nur eine begrenzte Löslichkeit und verbindet sich hauptsächlich mit Mangan zu Mangansulfid, MnS. Diese Einschlüsse unterbrechen das Metall während der Zerspanung. Sie können den Zusammenhalt der Späne schwächen, die zum Abscheren des Materials erforderliche Energie verringern und an der Kontaktfläche zwischen Werkzeug und Werkstück als Festschmierstoffe wirken, wie von der British Stainless Steel Association (BSSA) beschrieben. Dieser Effekt ist beim Bohren, Drehen und bei Arbeiten auf Drehautomaten nützlich, doch die Einschlüsse erzeugen zugleich örtliche chemische und mechanische Unstetigkeiten.
Sulfideinschlüsse in austenitischen nichtrostenden Stählen
Bei einer herkömmlichen korrosionsbeständigen austenitischen Sorte tragen Reinheit und Einschlusskontrolle zur Oberflächenqualität und zum Betriebsverhalten bei. Bei einer zerspanungsfreundlichen Sorte werden bestimmte Einschlüsse dagegen gezielt eingebracht. Dadurch werden sie nicht zu einfachen Verunreinigungen. Die Einschlussoptimierung verändert über Parameter der Stahlerzeugung und Verarbeitung die Zusammensetzung, Menge, Größenverteilung und Morphologie der Einschlüsse.
MnS-Einschlüsse sind besonders wichtig, weil sich ihre Form während der Warmumformung verändert. Gewalzte Sulfide werden häufig zu länglichen Einschlusszeilen, während eine Calciumbehandlung oder eine veränderte Schwefelchemie eher kugelförmige Partikel hervorbringen kann. Diese Formen führen nicht zur gleichen Zerspanungsreaktion. Die Studie aus dem Jahr 1995 mit dem Titel Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel berichtete über Einflüsse auf die Schnittkraft in der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Längliche Sulfide verringerten die Schnittkraft wirksamer, während kugelförmige Sulfide den Freiflächenverschleiß des Werkzeugs wirksamer reduzierten. Schnittkraft und Werkzeugstandzeit können daher nicht als austauschbare Maßgrößen der Zerspanbarkeit behandelt werden.
Eine separate Studie der Universität Lüttich aus dem Jahr 1995 mit dem Titel Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability berichtete über eine Zerspanbarkeitskennzahl, die „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“. Das Ergebnis stützt eine eindeutige technische Aussage: Nicht nur der Schwefelanteil, sondern auch die Geometrie der Einschlüsse ist von Bedeutung. Ein hoher Flächenanteil länglicher Sulfide kann die Spansegmentierung unterstützen, doch eine übermäßige Bildung von Einschlusszeilen kann die Querduktilität beeinträchtigen und bevorzugte Wege für das Risswachstum schaffen. Kleinere, stärker kugelförmige Einschlüsse können den Freiflächenverschleiß verringern, während sie den Spanbruch weniger unterstützen.
Auch die umgebende Matrix bestimmt das Ergebnis. Austenitische nichtrostende Stähle verfestigen sich während der Zerspanung, besitzen eine vergleichsweise geringe Wärmeleitfähigkeit und können an der Schneidkante erhebliche Wärme erzeugen. Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Werkzeugwerkstoff, Schneidengeometrie, Kühlschmierstoff und Zustand der Kaltverfestigung können den Nutzen verändern, der aus einer bestimmten Einschlusspopulation gezogen wird. Die Arbeit des ASTM International-Symposiums von 2024 mit dem Titel Additives to Steel and Iron for Improved Machinability behandelt Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis und die jeweils anwendbaren ASTM-Spezifikationen als miteinander wechselwirkende Konstruktionsvariablen. Kein einzelner Schwefelzielwert sagt die Zerspanungsleistung bei allen nichtrostenden Stahlsorten voraus.
Der Nachteil hinsichtlich der Korrosion entsteht, weil Sulfideinschlüsse und die sie umgebenden Grenzflächen bevorzugte Stellen für örtlich begrenzten Angriff werden können. MnS kann sich in chloridhaltigen oder sauren Umgebungen auflösen oder teilweise auflösen und dadurch eine Stelle für die Einleitung von Lochkorrosion hinterlassen. Die Form der Einschlüsse beeinflusst die freiliegende Grenzfläche: Längliche Einschlusszeilen können längere, stärker verbundene Wege entlang der Walzrichtung bilden, während kugelförmige Partikel ein anderes Verhältnis von Oberfläche zu Volumen aufweisen. Das tatsächliche Risiko hängt vom Passivierungsverhalten, der Einschlusschemie, der Oberflächenbeschaffenheit, der Chloridkonzentration, der Temperatur, den Eigenspannungen und der Reinigung nach der Zerspanung ab. Schwefelzusätze verursachen nicht automatisch einen Ausfall, doch sie verringern die verfügbare Sicherheitsmarge bei anspruchsvollen Betriebsbedingungen.
Sulfidzusätze können außerdem die Quereigenschaften und die Schweißbarkeit beeinflussen. Einschlusszeilenartige Einschlüsse verringern Duktilität und Zähigkeit quer zur Walzrichtung stärker als in Walzrichtung. Beim Schweißen können Einschlüsse und schwefelreiche Bereiche zur Empfindlichkeit gegenüber Heißrissen, zu einer veränderten Reinheit des Schweißguts oder zu einer verringerten Korrosionsbeständigkeit im Bereich neben der Schweißnaht beitragen. Das Ergebnis hängt vom Schweißverfahren, vom Wärmeeintrag, vom Zusatzwerkstoff, von der Nahtbehinderung und von der Werkstoffchemie der Sorte ab. Bei einem für bearbeitete Bauteile spezifizierten zerspanungsfreundlichen nichtrostenden Stahl sollte nicht ohne Weiteres davon ausgegangen werden, dass er für Schweißkonstruktionen oder drucktragende Anwendungen ebenso geeignet ist wie seine schwefelärmere Vergleichssorte.
Zerspanbare Varianten nach BS EN 10088
BS EN 10088 berücksichtigt, dass die Zerspanbarkeit durch eine kontrollierte Zusammensetzung spezifiziert werden kann, anstatt als zufällige Folge einer unzureichenden Reinheit betrachtet zu werden. Nach Angaben der BSSA erlaubt die Norm bei einigen nichtrostenden Stahlsorten zerspanbare Varianten mit Schwefelzusätzen von 0,015 % oder 0,030 %. Diese Werte bezeichnen Zusätze oder zulässige Varianten der Zusammensetzung innerhalb bestimmter Anforderungen an die jeweilige Sorte; sie sind kein allgemeingültiges Rezept für jeden austenitischen nichtrostenden Stahl.
Sortenbezeichnungen müssen daher zusammen mit ihrer Normbezeichnung und den Anforderungen an das Erzeugnis gelesen werden. Eine häufig anzutreffende zerspanungsfreundliche austenitische Sorte ist X8CrNiS18-9 (1.4305), die in anderen Bezeichnungssystemen der verbreiteten Bezeichnung 303 entspricht. Die schwefelhaltige Bezeichnung weist auf eine gezielte Anpassung der Zerspanbarkeit hin, nicht auf eine allgemeine Eigenschaft jedes nichtrostenden Stahls mit der Kennzeichnung 303 oder jedes Erzeugnisses, das unter gleichwertigen Handelsbezeichnungen verkauft wird. Andere Sorten können andere Schwefelgrenzwerte, ein anderes Korrosionsverhalten und andere Einschränkungen hinsichtlich Schweißen oder Umformen aufweisen.
Der Unterschied ist beim Vergleich einer schwefelmodifizierten Sorte mit X5CrNi18-10 (1.4301) oder X5CrNiMo17-12-2 (1.4401) von Bedeutung. Ihre nominellen Legierungsfamilien korrosionsbeständiger Stähle können ähnlich erscheinen, doch ihre Einschlusspopulationen, Schwefelgrenzwerte, Verfestigungsreaktionen und Verarbeitungsgeschichten können sich unterscheiden. Eine zerspanbare Variante kann zwar mit geringerer Kraft geschnitten werden, zugleich aber eine höhere Empfindlichkeit gegenüber Lochkorrosion oder eine geringere Querduktilität zeigen. Umgekehrt kann eine schwefelarme Sorte sorgfältigere Werkzeugauslegung und Spanbeherrschung erfordern, während sie bei einem korrosiven Einsatz eine bessere Beständigkeit bewahrt.
Die Prüfung muss zur jeweiligen Fragestellung passen. ISO 4967:2026 legt die metallografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit einem Umformgrad von „mindestens 3“ fest, weist jedoch darauf hin, dass ihr standardisiertes Vergleichsbild nicht vollständig auf Automatenstähle anwendbar ist. Eine Einstufung anhand eines Vergleichsbildes kann den Schweregrad der Einschlussbildung beschreiben, legt jedoch für sich genommen weder Schnittkraft, Werkzeugverschleiß, Lochkorrosionsbeständigkeit noch Schweißzuverlässigkeit fest. Bei Einschlussmessungen sollten daher die für die jeweils untersuchte Eigenschaft relevanten Merkmale angegeben werden: Zusammensetzung, Seitenverhältnis, Größenverteilung, Abstand, Flächenanteil und Orientierung.
- Bearbeitungshilfe
- Sulfideinschlüsse können an der Werkzeug-Werkstück-Grenzfläche als feste Schmierstoffe wirken.
- Zulässige Schwefelvarianten
- 0,015 % oder 0,030 % für einige Güten nach BS EN 10088
- Mögliche Nachteile
- Empfindlichkeit gegenüber Lochkorrosion, verringerte Querduktilität und Bedenken hinsichtlich der Schweißbarkeit
- Erforderlicher Vergleich
- Bearbeitungsreaktion sowie Korrosion, Belastungsrichtung und Fertigungsweg
Der praktische Zielkonflikt ist beabsichtigt und nicht rätselhaft. Schwefel kann dazu führen, dass sich austenitischer nichtrostender Stahl gleichmäßiger zerspanen lässt, doch dieselben Sulfide können die Korrosionstoleranz und das Verhalten in Querrichtung verringern. Die Auswahl muss die Sortenbezeichnung und die Grenzwerte nach BS EN 10088 mit dem Zerspanungsvorgang des Bauteils, der Umgebung, der Belastungsrichtung und dem Fertigungsweg verknüpfen. Es gibt kein einheitliches Verhalten von „zerspanbarem nichtrostendem Stahl“, sondern nur eine bestimmte Matrix und Einschlusspopulation, die unter bestimmten Betriebs- und Schnittbedingungen wirken.
Werkzeugverschleiß, Schnittkraft und das nicht intuitive Optimum
Warum eine geringere Schnittkraft nicht dasselbe ist wie eine längere Werkzeugstandzeit
Eine spanbrechende Einschlussphase führt nicht zu einem universellen Vorteil bei der Zerspanung. Ihre Wirkung hängt davon ab, ob als Ergebnis die Schnittkraft, die Spansegmentierung, der Freiflächenverschleiß, der Kolkverschleiß, die Oberflächenqualität oder das vor Erreichen einer festgelegten Standzeitgrenze abgetragene Material gemessen wird. Diese Ergebnisse können sich in unterschiedliche Richtungen entwickeln, weil die Einschlusspopulation sowohl die Verformung im Werkstück als auch die Kontaktbedingungen am Werkzeug verändert.
Die Studie Auswirkungen der Zusammensetzung, des Formfaktors und des Flächenanteils von Sulfideinschlüssen auf die Zerspanbarkeit von resulfuriertem Automatenstahl aus dem Jahr 1995 berichtete über ein eindeutiges Beispiel. Die Auswirkungen von Sulfideinschlüssen auf die Schnittkraft folgten der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Noch wichtiger ist, dass längliche Sulfide die Schnittkraft wirksamer reduzierten, während kugelförmige Sulfide den Freiflächenverschleiß des Werkzeugs wirksamer verringerten. Das ist kein Widerspruch. Es ist eine Warnung davor, „Zerspanbarkeit“ als eine einzige messbare Eigenschaft zu behandeln.
Längliche Mangansulfide neigen dazu, sich in Walzrichtung auszurichten. Während der Zerspanung können diese Einschlüsse die lokale Trennung und die Spansegmentierung fördern und dadurch die zum Abscheren des Spans erforderliche Kraft reduzieren. Außerdem können sie die Kontinuität der Matrix in der Nähe der primären Scherzone unterbrechen. Das Ergebnis kann eine geringere gemessene Hauptschnittkraft sein, insbesondere wenn Prüfrichtung und Walzrichtung eine günstige Ausrichtung der Einschlüsse bewirken.
Dieselben länglichen Partikel können jedoch ungünstigere Werkzeugkontaktbedingungen schaffen. Ein langer Sulfidstringer kann als wiederholte, richtungsabhängige Diskontinuität durch die Schnittzone laufen. Er kann härtere benachbarte Phasen freilegen, intermittierenden Kontakt fördern oder lokale Spannungskonzentrationen an der neu gebildeten Oberfläche erzeugen. Kugelförmige Einschlüsse verteilen ihre unterbrechende Wirkung über eine geringere Länge und können eine gleichmäßigere Abfolge kleiner Bruch- oder Schmierungsvorgänge bewirken. Das Werkzeug kann daher eine geringere abrasive oder adhäsive Schädigung erfahren, selbst wenn die Schnittkraft höher ist.
Die Studie der Universität Lüttich Quantitative Analyse von Sulfideinschlüssen in Automatenstählen und ihr Einfluss auf die Zerspanbarkeit aus dem Jahr 1995 berichtete über einen Zerspanbarkeitsindex, der „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“. Außerdem wurden globoidale Mangansulfideinschlüsse im Hinblick auf die Zerspanbarkeit von Automatenstählen bevorzugt. Dieses Ergebnis belegt keine universell optimale Form; es zeigt, dass allein eine Veränderung des Formverhältnisses die Rangfolge von Stählen wesentlich verändern kann. Auch der Flächenanteil und die Größenverteilung sind von Bedeutung. Eine kleine Population großer Einschlüsse kann sich anders verhalten als derselbe Flächenanteil, der auf viele feine Partikel verteilt ist.
Die Matrix kann den Einschluss-Effekt umkehren. Eine höhere Werkstückfestigkeit erhöht die Scherspannung und häufig auch die Schnittkraft, während harter Martensit, Bainit oder dispergierte Karbide den Abrieb an der Freifläche verstärken können. Eine weichere ferritische Matrix kann eine leichtere Spantrennung ermöglichen, doch eine übermäßige Weichheit kann die Bildung einer Aufbauschneide und Adhäsion fördern. Auch der Perlitabstand, die Kaltverformung, die Wärmebehandlung und die Eigenspannung beeinflussen, wie sich ein Einschluss während der Zerspanung öffnet. Schwefel ist daher keine eigenständige Steuergröße für die Zerspanbarkeit. Das ASM Handbook nennt Zusammensetzung, Mikrostruktur, Festigkeitsniveau, Schnittbedingungen, Kühlschmierstoffe und Werkzeugwerkstoff als miteinander wechselwirkende Einflussgrößen; außerdem wird darauf hingewiesen, dass Schwefel das Zerspanungsverhalten von durchhärtenden legierten Stählen wesentlich verändern kann.
Die Chemie der Stahlsorten verdeutlicht die konstruktive Zielsetzung. Stähle nach SAE/AISI 11xx enthalten zugesetzten Schwefel, wodurch überschüssige Mangansulfideinschlüsse entstehen, die den Spanbruch und die Schmierung unterstützen. Stähle nach SAE/AISI 12xx enthalten zusätzlich etwa 0,04–0,12 % Phosphor, der die Verformung der Matrix und die Spanbildung weiter beeinflussen kann. In resulfuriertem bleihaltigem Stahl kann Blei gemeinsam mit Sulfideinschlüssen oder als freie Bleipartikel auftreten und dadurch das Verhalten an der Grenzfläche verändern, ohne die Rolle des Mangansulfids zu ersetzen. Die Symposiumsbeiträge von ASTM International aus dem Jahr 2024 führen Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Verhältnis von Mangan zu Schwefel sowie die jeweils geltenden ASTM-Spezifikationen als Variablen für die Auslegung der Zerspanbarkeit auf. Die richtige Frage lautet nicht: „Wie viel Schwefel ist vorhanden?“, sondern: „Welche Einschlusspopulation und welche Matrix wurden durch diese Chemie und Verarbeitung erzeugt?“
Freiflächenverschleiß, Kolkverschleiß und Prozessbedingungen
Der Freiflächenverschleiß entsteht im Bereich der Freifläche, die an der bearbeiteten Oberfläche reibt. Er wird stark durch die Temperatur, abrasive harte Phasen, die Gleitstrecke, die Werkstückfestigkeit und die Stabilität der Schneidkante beeinflusst. Eine kugelförmige Sulfidpopulation kann den Freiflächenverschleiß verringern, indem sie die Adhäsion zwischen Metall und Werkzeug unterbricht und als Festschmierstoff wirkt. Das Ergebnis hängt jedoch davon ab, ob die Partikel groß genug sind, um den Kontakt zu beeinflussen, und ob die Matrix Karbide oder andere abrasive Bestandteile enthält.
Der Kolkverschleiß bildet sich auf der Spanfläche, wenn heiße Späne über das Werkzeug gleiten. Diffusion, Adhäsion, chemische Reaktionen und mechanischer Abrieb können sämtlich dazu beitragen. Die Schnittgeschwindigkeit ist besonders wichtig, weil die Temperatur mit zunehmender Geschwindigkeit stark ansteigt. Ein Einschluss, der bei mittlerer Geschwindigkeit die Kraft reduziert, muss den Kolkverschleiß bei hoher Geschwindigkeit nicht ebenfalls verringern, wenn er die Kontaktlänge des Spans verändert oder reaktive Spezies in die Werkzeug-Span-Grenzfläche einträgt. Auch die Werkzeugqualität ist von Bedeutung: Hartmetall-, beschichtete Hartmetall-, Keramik-, Cermet- und kubische Bornitridwerkzeuge reagieren unterschiedlich auf Wärme, Diffusion, Ausbrüche der Schneidkante und chemische Wechselwirkungen.
Vorschub und Schnitttiefe verändern die Kraft und die thermische Belastung unabhängig von der Einschlussmorphologie. Ein höherer Vorschub erhöht die ungeschnittene Spanungsdicke und die Belastung der Schneidkante; eine größere Schnitttiefe erhöht den Materialabtrag und kann über den Werkstückquerschnitt eine andere Einschlusspopulation erfassen. Auch die Schnittrichtung ist bei gewalztem Stahl entscheidend. Ein Schnitt parallel zu Sulfidstringern ist nicht gleichwertig mit einem Schnitt quer zu ihnen. Kühlschmierstoff kann die Temperatur senken, die Adhäsion reduzieren und Späne abführen. Bestimmte Bedingungen der Kühlschmierstoffzufuhr verändern jedoch den scheinbaren Nutzen von Einschlüssen, indem sie deren Schmierwirkung verdecken oder verstärken. Trockenzerspanung, Überflutungskühlung, Minimalmengenschmierung und Hochdruckkühlung dürfen nicht als austauschbare Prüfbedingungen behandelt werden.
Nichtrostende Automatenstähle machen den Mechanismus an der Grenzfläche besonders deutlich. Die British Stainless Steel Association beschreibt Sulfideinschlüsse als „Festschmierstoffe an der Werkzeug–Werkstück-Grenzfläche“ und nennt nach BS EN 10088 zerspanbare Varianten mit Schwefelzusätzen von 0,015 % oder 0,030 % für bestimmte Stahlsorten. Diese Aussage beschreibt eine Wechselwirkung zwischen Werkstoff und Prozess und keine garantierte Verringerung jeder Verschleißart. Eine Calciumbehandlung kann die Zusammensetzung und Morphologie von Oxid- und Sulfideinschlüssen verändern. Die thermodynamische Vorhersage der Calciumverteilung zwischen Oxiden und Sulfiden unterstützt die Kontrolle der daraus entstehenden Population; das Zerspanungsverhalten hängt jedoch weiterhin von der Matrix und den Prüfbedingungen ab.
Daher sollte jede Aussage zur Zerspanbarkeit ihre Messgröße und ihre Bedingungen nennen: maximale oder stationäre Schnittkraft, Breite des Freiflächenverschleißes, Tiefe des Kolkverschleißes, Standzeitkriterium, Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Werkzeugwerkstoff und Werkzeugqualität, Kühlschmierstoff, Werkstückorientierung und Mikrostruktur. Einschlussmessungen müssen die zu bewertende Eigenschaft repräsentieren. ISO 4967:2026 legt die metallografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit einem Umformgrad von mindestens 3 fest, weist jedoch darauf hin, dass ihr standardisiertes Referenzbild nicht vollständig auf Automatenstähle anwendbar ist. Das Zählen von Einschlüssen anhand eines Standardbildes kann daher die Reinheit beschreiben, ohne die Werkzeugstandzeit vorherzusagen. Einschlussengineering bedeutet, Zusammensetzung, Menge, Größenverteilung und Morphologie gemeinsam zu steuern und die Population für das tatsächliche Zerspanungsziel auszuwählen – nicht für eine einzelne, attraktiv erscheinende Kraftmessung.
Versagensarten durch unzureichend kontrollierte Einschlüsse
Automatenstahl tauscht einen Teil seiner Gebrauchseigenschaften gegen eine leichtere Zerspanbarkeit ein, doch dieser Kompromiss wird nicht allein durch den Schwefelgehalt bestimmt. Schwefel, Sauerstoff, Calcium, Seltenerdzusätze, Blei, Phosphor und das Mangan-Schwefel-Verhältnis bestimmen, welche Einschlüsse entstehen; anschließend bestimmen Walzen und Schmieden, wie diese Einschlüsse verteilt und geformt werden. Das Ergebnis kann ein hervorragender Spanbruch auf einer Drehmaschine und zugleich eine unzulässige Ermüdungsleistung in einem belasteten Bauteil sein.
Einschlussengineering bedeutet die Kontrolle von „Zusammensetzung, Menge, Größenverteilung und Morphologie“, wie sie in der Übersichtsarbeit Non-metallic inclusions in steels – origin and control aus dem Jahr 2018 definiert wird. Diese Variablen müssen anhand der jeweils untersuchten Gebrauchseigenschaft beurteilt werden. Ein polierter Längsschliff kann langgestreckte Sulfide sichtbar machen, die den Spanbruch erklären, sagt jedoch wenig über die dreidimensionale Population aus, welche die Querermüdung bestimmt. Messung ist daher nicht dasselbe wie Engineering. ISO 4967:2026 legt die mikrografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit „einem Umformgrad von mindestens 3“ fest, weist jedoch darauf hin, dass das standardmäßige Vergleichsbild nicht uneingeschränkt auf Automatenstähle anwendbar ist. Eine Einstufung anhand eines Vergleichsbildes kann eine werkstoffspezifische Einschlussanalyse nicht ersetzen.
Fadeneinschlüsse, Cluster und Anisotropie
In resulfuriertem Stahl verbindet sich Mangan mit Schwefel zu MnS. Beim Walzen verformen sich die weichen Sulfide leichter als der umgebende Stahl und werden zu langen, dünnen Fadeneinschlüssen, die in Walzrichtung ausgerichtet sind. Diese Morphologie verbessert häufig die Zerspanbarkeit: Ein Werkzeug kann entlang schwacher Ebenen scheren, Späne brechen leichter, und Sulfidfilme können die Reibung an der Schnittstelle verringern. SAE/AISI-11xx-Stähle enthalten aus diesem Grund gezielt zugesetzten Schwefel. SAE/AISI-12xx-Stähle enthalten zusätzlich Phosphor, etwa 0,04–0,12 %, der die Spanbildung und die Zerspanungskräfte weiter beeinflusst.
Dieselbe Ausrichtung erzeugt richtungsabhängige Eigenschaften. Ein Riss, der sich parallel zu einem Sulfidfadeneinschluss ausbreitet, kann Einschlüsse über eine beträchtliche Entfernung miteinander verbinden, während ein quer zur Walzrichtung belasteter Riss auf eine andere Folge von Hindernissen trifft. Die Zugdehnung, die Kerbschlagzähigkeit, die Brucheinschnürung und die Ermüdungsfestigkeit können sich daher zwischen Längs- und Querproben deutlich unterscheiden. Der Stahl kann eine Längseinstufung der Einschlüsse bestehen und dennoch in einer quer belasteten Welle, einem Bolzen oder einem druckbelasteten Bauteil gefährdet sein.
Der Flächenanteil ist ebenso wichtig wie die Länge einzelner Einschlüsse. Eine Erhöhung des Sulfidgehalts steigert gewöhnlich die Anzahl potenzieller schwacher Grenzflächen, und eine hohe Population kann ansonsten harmlose Einschlüsse zu einem durchgehenden Schädigungspfad verbinden. Große Fadeneinschlüsse sind besonders schädlich, weil ihre Spitzenbereiche Spannungen konzentrieren. Unter zyklischer Belastung kann die Ablösung an der Sulfid-Matrix-Grenzfläche einsetzen, bevor sich die Nennspannung der Streckgrenze nähert.
Cluster erzeugen eine zweite Versagensart. Mehrere nahe beieinander liegende Oxid- oder Sulfidpartikel wechselwirken elastisch und erzeugen einen größeren wirksamen Defekt, als es ein einzelnes Partikel vermuten lässt. Cluster können durch unzureichende Desoxidation, Reoxidation während des Gießens, das Eintragen von Feuerfestmaterial, eine unzureichende Pfannenofen- oder Zwischenpfannenführung oder lokale chemische Seigerung entstehen. Schmieden kann einen Cluster in kleinere Partikel zerlegen, die Einschlüsse jedoch auch über ein ebenes Band verteilen. Eine Ultraschallprüfung kann solche Bereiche erfassen, während ein kleines metallografisches Gesichtsfeld sie vollständig verfehlen kann.
Die Form ist nicht lediglich eine ästhetische Frage. Eine Studie der Universität Lüttich aus dem Jahr 1995 berichtete über einen Zerspanbarkeitsindex, der „mit dem Formverhältnis der Sulfideinschlüsse von 200 % auf 100 % variierte“, und bevorzugte globuläre Mangansulfide für die Zerspanbarkeit von Automatenstahl. Eine weitere Studie aus dem Jahr 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, stellte Einflüsse auf die Schnittkraft in der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3 fest. Längliche Sulfide senkten die Schnittkraft wirksamer, während globuläre Sulfide den Verschleiß der Freifläche des Werkzeugs wirksamer reduzierten. Ein Vorteil bei der Zerspanung kann daher nicht unmittelbar in einen strukturellen Vorteil übersetzt werden.
Die Calciumbehandlung veranschaulicht das Problem der Prozesskontrolle. Calcium kann Aluminiumoxid und verwandte Oxide in weniger kantige Partikel umwandeln und die Zusammensetzung sowie die Morphologie der Sulfide verändern; thermodynamische Berechnungen sagen dabei eine Verteilung des Calciums zwischen Oxiden und Sulfiden voraus. Unzureichend kontrolliertes Calcium kann jedoch anstelle einer gleichmäßigen Population gemischte oder übergroße Einschlüsse erzeugen. Die Behandlung muss auf die Stahlreinheit, die Erstarrungspraxis, den Walzplan und die vorgesehene Gebrauchslast abgestimmt werden.
Ermüdung, Bruch, Korrosion und Oberflächenfehler
Harte Oxideinschlüsse, insbesondere kantiges Aluminiumoxid oder komplexe Calciumaluminate, verhalten sich anders als weiches MnS. Ihre Steifigkeit und die schlechte Haftung an der Grenzfläche erzeugen starke lokale Spannungskonzentrationen. Ein Ermüdungsriss kann an einer Oxidecke, an einer abgelösten Grenzfläche oder in einer um das Partikel gebildeten plastischen Zone entstehen. Nach seiner Initiierung kann der Riss in die Matrix hineinwachsen, selbst wenn der Einschluss zu klein ist, um einen sichtbaren Bruchfehler zu erzeugen. Große Oxide sind besonders gefährlich in Lagern, Zahnrädern und hochfesten Anwendungen, bei denen die Matrix eine geringere Toleranz gegenüber lokalen Defekten besitzt.
Das Bruchrisiko steigt, wenn Einschlüsse mit Seigerungen oder einer spröden Matrix zusammentreffen. Phosphor kann in SAE/AISI-12xx-Stählen die Zerspanung erleichtern, doch Phosphorseigerungen und ein Zustand hoher Festigkeit infolge der Wärmebehandlung können die Zähigkeit verringern. Bleihaltige resulfurierte Güten führen eine weitere Population ein: Blei tritt gemeinsam mit Sulfideinschlüssen oder als freie Bleipartikel auf. Diese Partikel können die Spansteuerung verbessern, jedoch den lokalen Zusammenhalt schwächen und das Schweißen, die Warmumformung, die Bruchbewertung und die Einhaltung umweltrechtlicher Anforderungen erschweren.
Korrosion stellt bei nichtrostendem Stahl ein eigenständiges Problem dar. Sulfideinschlüsse können sich bevorzugt auflösen oder eine lokale Chemie erzeugen, die die Initiierung von Grübchenkorrosion begünstigt, insbesondere wenn an der Oberfläche freiliegendes Mangansulfid in den Einschlüssen enthalten ist. Der umgebende chromverarmte oder chemisch aktive Bereich kann zu einer Initiierungsstelle werden, obwohl die nichtrostende Matrix insgesamt passiv bleibt. Nichtrostende Automatenstähle nutzen Sulfide als „Festschmierstoffe an der Werkzeug-Werkstück-Schnittstelle“, doch diese Funktion bei der Zerspanung garantiert weder Beständigkeit gegen Grübchenkorrosion noch gegen Spannungsrisskorrosion. BS EN 10088 erlaubt für bestimmte Güten Automatenvarianten mit Schwefelzusätzen von 0,015 % oder 0,030 %; der zulässige Zusatz muss im Hinblick auf die festgelegte Korrosionsumgebung bewertet und darf nicht als unbedenkliches Verarbeitungshilfsmittel betrachtet werden.
Oberflächenfehler entstehen häufig bereits vor der Zerspanung. Eingewalzte Einschlüsse, Schuppen, Blasen und Walzlamellen können beim Drehen, Schleifen oder Polieren durchbrochen werden. Ein länglicher, oberflächennaher Einschluss kann herausgerissen werden und eine Längsrille hinterlassen; ein hartes Oxid kann die Schneidkante beschädigen oder eine ausgerissene Oberfläche erzeugen. Sulfidreiche Bänder können bei nichtrostenden Erzeugnissen außerdem ein ungleichmäßiges Beiz- oder Ätzverhalten hervorrufen.
Die Zerspanbarkeit wird durch das Zusammenwirken von Matrixfestigkeit, Zusammensetzung, Einschlusspopulation, Schnittgeschwindigkeit, Vorschub, Kühlschmierstoff und Werkzeugwerkstoff bestimmt, wie das ASM Handbook hervorhebt. Für die strukturelle Leistungsfähigkeit gelten andere Prioritäten: Risskeime minimieren, die Richtungsabhängigkeit kontrollieren und schädliche chemische Aktivität verhindern. Das ASTM-Symposium Additives to Steel and Iron for Improved Machinability aus dem Jahr 2024 behandelt Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis und ASTM-Spezifikationen entsprechend als miteinander verknüpfte Konstruktionsvariablen. Die richtige Einschlusspopulation ist diejenige, die die Gebrauchsforderung erfüllt, nicht einfach diejenige, die die geringste Schnittkraft erzeugt.
Ein metallografischer Arbeitsablauf für Automatenstahl
Eine aussagekräftige Untersuchung beginnt mit einer technischen Fragestellung und nicht mit der Bitte um eine Einschlussbewertung. Die Fragestellung kann sich auf die Spanbildung, die Schnittkraft, den Verschleiß der Werkzeugfreifläche, die Einleitung von Ermüdungsrissen, Schwankungen zwischen Schmelzen oder darauf beziehen, ob die Calciumbehandlung die beabsichtigte Einschlusspopulation hervorgebracht hat. Jede dieser Fragen erfordert eine andere Messung. Eine Feldzählung, die den durchschnittlichen Gehalt an nichtmetallischen Einschlüssen beschreibt, erklärt möglicherweise nicht, warum zwei Stähle mit ähnlichen Schwefelanalysen unterschiedliche Späne oder Standzeiten erzeugen.
Diese Unterscheidung ist wichtig, weil die Einschlusstechnik die gezielt kontrollierte Zusammensetzung, Menge, Größenverteilung und Morphologie der Einschlüsse betrifft. Die Messung nichtmetallischer Einschlüsse ist nur ein Teil dieser Arbeit. Das ASM Handbook nennt Zusammensetzung, Mikrostruktur, Festigkeitsniveau, Schnittbedingungen, Kühlschmierstoff und Werkzeugwerkstoff als miteinander wechselwirkende Einflussgrößen der Zerspanbarkeit. Der Protokollsatz zur Probe sollte daher die Stahlsorte, die Produktform, den Umformgrad, die Wärmebehandlung, sofern verfügbar die Schwefel- und Sauerstoffanalysen, die Werkzeugklasse, die Schnittgeschwindigkeit, den Vorschub, die Schnitttiefe und den Zustand des Kühlmittels enthalten.
Probenorientierung und Probenpräparation
Dokumentieren Sie vor dem Schneiden die Produktgeometrie sowie die Walz- oder Schmiederichtung. Ein Längsschliff parallel zur hauptsächlichen Bearbeitungsrichtung zeigt Sulfidzeilen als längliche Strukturen und ist gewöhnlich der aussagekräftigste Schliff für die Spanbildung und die richtungsabhängige Verformung. Ein Querschliff senkrecht zu dieser Richtung zeigt dieselbe Population im Querschnitt und eignet sich besser zur Beurteilung von Breite, Abstand, Clusterbildung und lokalem Flächenanteil. Wenn die technische Fragestellung Anisotropie, Ermüdung oder ein vermutetes Seigerungsband betrifft, sollten beide Orientierungen aus entsprechenden Positionen untersucht werden.
Der Probenahmeort muss festgelegt und darf nicht erst nach dem Auffinden eines auffälligen Bildfeldes ausgewählt werden. Bei Stäben, Drähten und Blechen sind Oberflächenposition, Vierteldicke und Mitte zu bestimmen, wenn Seigerungen oder Mittenbereichseinschlüsse die Eigenschaften beeinflussen könnten. Entnehmen Sie Wiederholungsproben aus mehr als einer Längsposition. Ein einziges poliertes Bildfeld kann eine Produktionsschmelze nicht repräsentieren, insbesondere wenn Einschlüsse geclustert auftreten oder der Stahl längliche Mangansulfide enthält.
Beim Trennen sollten Erwärmung, Verschmieren und mechanische Verformung minimiert werden. Ein abrasives Trennen mit ausreichender Kühlung ist einem Verfahren vorzuziehen, das den Rand verbrennt oder weiche Phasen durch die Matrix zieht. Bleihaltige resulfurierte Stähle erfordern besondere Sorgfalt: Blei kann gemeinsam mit Sulfideinschlüssen oder als einzelne freie Bleipartikel auftreten, und ein unzureichend kontrollierter Trennvorgang kann diese Bestandteile herauslösen oder verschmieren. Die Einbettung sollte die Kanten abstützen und Spalte um die Probe begrenzen.
Das Schleifen erfolgt mit zunehmend feineren Schleifmitteln; zwischen den Stufen muss ausreichend gereinigt werden, damit grobe Partikel nicht in die nächste Stufe verschleppt werden. Durch das Polieren muss die Verformung entfernt werden, ohne Einschlüsse abzurunden oder aus der Matrix herauszuziehen. MnS ist weicher und stärker verformbar als viele Stahloxide; Blei ist noch weicher. Übermäßiger Druck, ein trockenes Tuch oder ein zu langes Endpolieren kann einen Einschluss in einen Hohlraum verwandeln, ihn über die Oberfläche verschmieren oder sein scheinbares Formverhältnis verändern. Ein Endpolieren mit einem geeigneten feinen Diamant- oder kolloidalen Kieselsäuresystem kann eingesetzt werden; das Verfahren sollte jedoch an einer Referenzprobe mit Sulfiden und Oxiden validiert werden. Wenn Ausbrüche sichtbar sind, ist die Präparation zu wiederholen, anstatt die entstandenen schwarzen Löcher als echte Einschlussmorphologie zu behandeln.
Untersuchen Sie zunächst die ungeätzte polierte Oberfläche. Durch Ätzen können Ferrit, Perlit, Martensit oder Carbide sichtbar gemacht werden; zugleich können jedoch Einschlussgrenzen verdeckt und die Schwellenwertbildung erschwert werden. Verwenden Sie eine separate geätzte Untersuchung oder bewahren Sie zu demselben Koordinatensystem gehörende Bildpaare auf. Die Matrix ist kein Hintergrundrauschen: Härte, Festigkeit, Wärmebehandlung und Verformung beeinflussen, wie sich Sulfide beim Walzen verformen und wie Einschlüsse mit einer Schneidkante wechselwirken.
Klassifizierung, Bildanalyse und Berichterstattung
Klassifizieren Sie Einschlüsse nach ihrer beobachtbaren Morphologie und, sofern möglich, nach ihrer chemischen Zusammensetzung. Oxide können als isolierte kantige Partikel, kompakte Cluster oder längliche Oxidzeilen auftreten. Sulfide erscheinen in Längsschliffen häufig als längliches MnS, während calciummodifizierte Sulfide eher globular oder unregelmäßig sein können. Zugaben seltener Erden können gemischte MnS–RE₂S₃-Populationen hervorbringen. Leiten Sie die chemische Zusammensetzung nicht allein aus der Form ab. Ein graues, abgerundetes Partikel kann Calciumaluminat, Calciumsulfid, ein komplexes Oxid-Sulfid oder ein Präparationsartefakt sein.
ISO 4967:2026 stellt ein normbasiertes mikrografisches Verfahren zur Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit „einem Umformgrad von mindestens 3“ bereit. Das Referenzbild und das Bewertungsverfahren können einen einheitlichen Vergleich für Oxid- und Sulfidpopulationen ermöglichen; die Norm selbst weist jedoch darauf hin, dass das Bild nicht vollständig auf Automatenstähle anwendbar ist. Diese Einschränkung ist wichtig. Die großen, länglichen Sulfide, die in Stählen der SAE/AISI-11xx-Reihe gezielt vorhanden sind, sowie die zusätzliche phosphorhaltige Zusammensetzung von Stählen der SAE/AISI-12xx-Reihe sollten nicht allein deshalb als unbeabsichtigte Verunreinigung behandelt werden, weil sie zu einer auffälligen Bewertung führen. Stahlsorten der SAE/AISI-11xx-Reihe enthalten zusätzlichen Schwefel, der überschüssige Mangansulfideinschlüsse bildet; Stahlsorten der SAE/AISI-12xx-Reihe enthalten zusätzlich gemäß Carbon and Alloy Steels im Mechanical Engineers’ Handbook von 2022 etwa 0,04–0,12 % Phosphor.
Verwenden Sie ISO 4967:2026 als einen Bestandteil des Charakterisierungsplans: Geben Sie den zutreffenden Umformgrad des Produkts, die Schlifforientierung, das Bildverfahren, die Bewertungsgrundlage und jede Abweichung vom Referenzverfahren an. Ergänzen Sie quantitative Messungen, wenn die Zerspanbarkeit Gegenstand der Untersuchung ist. Messen Sie in Längsbildern die Einschlusslänge, -breite, das Seitenverhältnis oder Formverhältnis, die Abstände, den Abstand zum nächsten Nachbarn und die Ausrichtung. Messen Sie in Querbildern den Äquivalentdurchmesser, die Rundheit, die Clusterbildung und den Flächenanteil. Geben Sie die Anzahl der Bildfelder und die insgesamt analysierte Fläche an, nicht nur das am stärksten belegte Bildfeld.
Vergrößerung und Bildfeldauswahl müssen eindeutig festgelegt werden. Eine geringe Vergrößerung erfasst Cluster und lange Einschlusszeilen; eine hohe Vergrößerung löst kleine Oxide, Sulfide und zusammengesetzte Partikel auf. Geben Sie das Objektiv, die kalibrierte Pixelgröße, das Beleuchtungsverfahren, die Regeln für die Schwellenwertbildung und an, ob sich berührende Partikel durch einen festgelegten Algorithmus getrennt wurden. Wählen Sie die Bildfelder systematisch oder zufällig über vorab definierte Probenbereiche hinweg aus. Wählen Sie Bildfelder nicht deshalb aus, weil sie einen vermuteten Mechanismus bestätigen. Speichern Sie die Originalbilder zusammen mit den verarbeiteten Binärbildern, damit ein Gutachter ein echtes Partikel von Polierresten oder einem Ausbruch unterscheiden kann.
Der Flächenanteil allein ist häufig unzureichend. Ein Stahl mit demselben Sulfidflächenanteil kann lange, dünne Einschlusszeilen oder kompakte globulare Partikel enthalten, und diese Populationen können ein unterschiedliches Zerspanungsverhalten hervorrufen. Eine quantitative Studie aus dem Jahr 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, berichtete, dass ein Zerspanbarkeitsindex „mit dem Formverhältnis der Sulfideinschlüsse zwischen 200 % und 100 % variierte“, und favorisierte globulare Mangansulfide für die Zerspanbarkeit von Automatenstählen. Eine weitere Studie aus dem Jahr 1995 stellte Einflüsse auf die Schnittkraft in der Reihenfolge MnS, (Mn,Ca)S, MnS–RE₂S₃ und (Mn,Ca)S–RE₂S₃ fest; längliche Sulfide verringerten die Schnittkraft wirksamer, während globulare Sulfide den Verschleiß der Werkzeugfreifläche wirksamer reduzierten. Der scheinbare Widerspruch ist gerade der entscheidende Punkt: Die Einschlusspopulation, die die Schnittkraft senkt, muss nicht zugleich den Verschleiß minimieren.
Eine chemische Bestätigung sollte die Morphologie ergänzen, wenn das Ergebnis die Sortenkontrolle oder die Bewertung eines Mechanismus beeinflusst. Die Rasterelektronenmikroskopie mit energiedispersiver Röntgenspektroskopie kann Mn-S-Partikel von oxidreichen oder calciumhaltigen Partikeln unterscheiden; Wechselwirkungsvolumen, Empfindlichkeit für leichte Elemente und Partikelgröße setzen dem Verfahren jedoch Grenzen. Die Elektronenstrahlmikroanalyse liefert für ausreichend große Einschlüsse aussagekräftigere quantitative Informationen zur Zusammensetzung. Eine automatisierte Einschlussanalyse kann große Flächen vorsortieren, während ausgewählte Partikel mittels SEM-EDS, EPMA oder, sofern geeignet, mit kristallografischen Verfahren wie Elektronenbeugung untersucht werden können. Geben Sie das Verfahren, den Kalibrierstandard, die Nachweisgrenzen, die Beschleunigungsspannung und an, ob die angegebene Zusammensetzung am Partikel gemessen oder aus den umgebenden Phasen abgeleitet wurde.
Bei nichtrostenden Automatenstählen sind die Schwefelgüte und die Einschlusschemie zu dokumentieren, anstatt Schwefel als einzelne Zerspanbarkeitsvariable zu behandeln. BS EN 10088 erlaubt für einige Sorten Automatenvarianten mit Schwefelzugaben von 0,015 % oder 0,030 %, und Sulfideinschlüsse können als „Festschmierstoffe an der Werkzeug-Werkstück-Grenzfläche“ wirken. Der Abschlussbericht sollte diese Beobachtungen mit dem Zerspanungsversuch verknüpfen: Kraftkomponenten, Spanform, Freiflächenverschleiß, Kolkverschleiß, Werkzeugwerkstoff und Schnittbedingungen. Erst dann prüft die Metallografie eine Hypothese zur Einschlusstechnik, anstatt lediglich eine Reinheitszahl zu vergeben.
Automatenstähle verantwortungsvoll spezifizieren und vergleichen
Gütebezeichnung versus tatsächliche Einschlusspopulation
Eine Gütebezeichnung ist eine Kurzform für die Chemische Zusammensetzung und die Spezifikation, aber keine vollständige Beschreibung der Zerspanbarkeit. SAE/AISI-11xx-Stähle enthalten beispielsweise zugesetzten Schwefel, der die Bildung von übermäßig vielen Mangansulfid-Einschlüssen fördert. SAE/AISI-12xx-Stähle enthalten zusätzlich Phosphor; das Handbuch der Maschinenbauingenieure, Kohlenstoff- und legierte Stähle gibt für diese Familie ungefähr 0,04–0,12 % Phosphor an. Diese Bezeichnungen kennzeichnen eine Konstruktionsabsicht, definieren jedoch nicht eindeutig die Anzahl, Form, Chemie oder räumliche Verteilung der Einschlüsse in einer bestimmten Schmelze.
Zwei Schmelzen, die unter derselben SAE/AISI-Bezeichnung verkauft werden, können sich daher unterschiedlich zerspanen lassen. Ihre Schwefelgehalte können an unterschiedlichen Stellen innerhalb des zulässigen Bereichs liegen, während Mangan, Sauerstoff, Calcium, Stickstoff sowie Rest- oder gezielt zugesetzte Seltene Erden die Bildung von Sulfiden und Oxiden verändern. Die Gießpraxis, die Desoxidation, die Calciumbehandlung, die Walzreduktion, das Schmieden, das Glühen und die abschließende Kaltverformung verändern anschließend die Morphologie und Ausrichtung der Einschlüsse. Ein alleiniger Schwefelwert kann nicht erkennen lassen, ob der Stahl lange, rissanfällige MnS-Zeilen, kürzere modifizierte Sulfide oder eine gemischte Population aus kugelförmigen und länglichen Partikeln enthält.
Diese Unterscheidung ist wichtig, weil „mehr Einschlüsse“ keine ausreichende Spezifikation darstellt. Einschlussengineering bedeutet, die Zusammensetzung, Menge, Größenverteilung und Morphologie der Einschlüsse durch die Stahlherstellung und Verarbeitung zu kontrollieren. Eine Übersichtsarbeit aus dem Jahr 2018, Nichtmetallische Einschlüsse in Stählen – Entstehung und Kontrolle, bezeichnet diese vier Variablen als miteinander verknüpfte Konstruktionsparameter und nicht als voneinander unabhängige Verunreinigungsmaße. Die relevante Population hängt vom Zerspanungsziel ab. Lange Sulfide können die Scherzone unterbrechen und die Spansegmentierung unterstützen, während abgerundete Einschlüsse die abrasive oder adhäsive Wechselwirkung am Werkzeug verringern können.
Die Ergebnisse aus Auswirkungen der Zusammensetzung, des Formfaktors und des Flächenanteils von Sulfideinschlüssen auf die Zerspanbarkeit von resulfuriertem Automatenstahl (1995) veranschaulichen diesen Zielkonflikt. Die berichteten Auswirkungen auf die Schnittkraft folgten der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. Längliche Sulfide verringerten die Schnittkraft wirksamer, während kugelförmige Sulfide den Freiflächenverschleiß des Werkzeugs wirksamer reduzierten. Eine separate quantitative Untersuchung der Universität Lüttich, Quantitative Analyse von Sulfideinschlüssen in Automatenstählen und deren Einfluss auf die Zerspanbarkeit (1995), berichtete einen Zerspanbarkeitsindex, der „mit dem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 % variierte“. Diese Zahl warnt davor, die Zerspanbarkeit auf eine einzige Rangfolge zu reduzieren: Die Einschlussgeometrie selbst veränderte das Ergebnis.
Dieselbe Logik gilt für bleihaltige Güten. In resulfuriertem, bleihaltigem Stahl kann Blei in Verbindung mit Sulfideinschlüssen oder als freie Bleipartikel vorkommen. In nichtrostenden Automatenstählen können Sulfide laut der British Stainless Steel Association als „Festschmierstoffe an der Werkzeug-Werkstück-Grenzfläche“ wirken. BS EN 10088 erlaubt für einige nichtrostende Güten zerspanbare Varianten mit Schwefelzusätzen von 0,015 % oder 0,030 %, doch diese Erlaubnis macht nicht jede Schmelze mit derselben Bezeichnung hinsichtlich ihres Zerspanungsverhaltens gleichwertig. Die Grundmatrix, die Lösungsglühbehandlung, die Kaltreduktion, der Ferrit- oder Martensitgehalt und die Einschlussmorphologie bleiben entscheidend.
Die Calciumbehandlung zeigt, warum die Chemie als Prozessvariable interpretiert werden muss. Calcium kann die Zusammensetzung und Form von Oxiden und Sulfiden verändern, und thermodynamische Berechnungen können die Verteilung von Calcium zwischen Oxiden und Sulfiden vorhersagen. Die Angabe eines Calciumzusatzes reicht nicht aus: Das Endergebnis hängt vom gelösten Sauerstoff, von der Schwefelaktivität, der Temperatur, dem Zeitpunkt der Behandlung und der anschließenden Erstarrung ab. Die Spezifikation sollte die gemessene Einschlusspopulation angeben und nicht lediglich die beabsichtigte Behandlung.
Ein technischer Mindestdatensatz
Ein verantwortungsvoller Vergleich beginnt mit der genauen Identität: der SAE/AISI-Bezeichnung oder der zutreffenden ASTM-Bezeichnung zusammen mit der Produktnorm, der Schmelzennummer, der Produktform und dem Lieferzustand. Wenn es sich um nichtrostenden Stahl handelt, ist die Bezeichnung so anzugeben, wie sie in BS EN 10088 geschrieben wird, einschließlich der Information, ob es sich um eine schwefelhaltige Automatenstahlvariante handelt. ASTM-Anforderungen sollten durch die genaue Werkstoffspezifikation und Ausgabe identifiziert werden, da eine ASTM-Gütebezeichnung deren Anforderungen an Chemische Zusammensetzung, Mechanische Eigenschaften und Prüfung nicht ersetzt.
Das Chemische Prüfprotokoll sollte Kohlenstoff, Mangan, Silicium, Schwefel, Phosphor, Chrom, Nickel, Molybdän, Stickstoff, soweit gemessen Sauerstoff sowie jeden Zusatz von Blei, Selen, Tellur, Calcium oder Seltenen Erden enthalten. Es sind die tatsächlichen Schmelzenanalysen und nicht nur die Spezifikationsgrenzen anzugeben. Dem Mangan-Schwefel-Verhältnis gebührt besondere Aufmerksamkeit, weil es die Zusammensetzung und Form der Sulfide beeinflusst; die Arbeit des ASTM International-Symposiums von 2024, Zusätze zu Stahl und Eisen zur Verbesserung der Zerspanbarkeit, behandelt Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff und das Mangan-Schwefel-Verhältnis als miteinander wechselwirkende Variablen der Zerspanbarkeit.
Der Wärmebehandlungszustand und der Mechanische Zustand sind neben der Chemischen Zusammensetzung anzugeben. Dazu gehören Glühen, Normalglühen, Härten und Anlassen, Lösungsglühen, Ausscheidungsbehandlung, Kaltziehen oder Kaltwalzen sowie die gemessene Zugfestigkeit, Streckgrenze, Bruchdehnung und Härte. Das ASM Handbook bezeichnet Zusammensetzung, Mikrostruktur, Festigkeitsniveau, Schnittbedingungen, Kühlschmierstoffe und Werkzeugwerkstoff als miteinander wechselwirkende Einflussgrößen. Schwefel kann das Zerspanungsverhalten von durchhärtenden legierten Stählen erheblich verändern, doch eine weichere Matrix kann die Schnittkraft auch unabhängig vom Schwefel verringern.
Die Einschlussdaten müssen Typ, Chemie, Morphologie, Größenverteilung und Flächenanteil beschreiben. MnS-, Oxysulfid-, Oxid-, Carbidd-, Nitrid-, bleihaltige, calciummodifizierte oder Seltene Erden enthaltende Populationen sind anzugeben, sofern das Verfahren zwischen ihnen unterscheiden kann. Anzugeben sind Länge, Breite, Seitenverhältnis oder Formfaktor, Äquivalentdurchmesser, Anzahldichte und Flächenanteil, jeweils mit getrennten Verteilungen für längliche und kugelförmige Partikel. Auch die Orientierung der polierten Ebene ist einzubeziehen: längs, quer oder durch die Wanddicke. Ein Längsschliff kann die Länge von Zeilen überhöht erscheinen lassen; ein Querschliff kann den Querschnitt besser repräsentieren.
ISO 4967:2026 legt die metallografische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit „einem Umformgrad von mindestens 3“ fest. Das standardisierte Vergleichsbild ist auf Automatenstähle nicht vollständig anwendbar; daher sollte eine Bewertung nach ISO 4967 nicht als vollständige Beschreibung des Einschlussengineerings dargestellt werden. Sie ist eine Messung innerhalb eines definierten Geltungsbereichs und kein direkter Zerspanbarkeitsindex. Eine Bildanalyse oder ein ergänzendes Verfahren ist zu verwenden, wenn Form, Chemie oder dreidimensionale Abstände die technische Fragestellung bestimmen.
Schließlich ist das Zerspanungsexperiment so detailliert zu dokumentieren, dass es reproduzierbar ist: Bearbeitung, Werkstückgeometrie, Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Eingriff, unterbrochener oder kontinuierlicher Schnitt, Werkzeugwerkstoff und Werkzeuggüte, Werkzeuggeometrie, Schneidkantenpräparation, Werkzeugbeschichtung, Kühlschmierstofftyp und -zuführung, Maschinensteifigkeit sowie das Standzeitkriterium. Spanform, Schnittkraftkomponenten, Leistung, Oberflächenrauheit, Aufbauschneide und Verschleißort sind zu erfassen. Der Freiflächenverschleiß ist zusammen mit seinem Messverfahren und Grenzwert anzugeben; Kolkverschleiß, Kerbverschleiß, Ausbrüche und katastrophales Versagen dürfen nicht in einem einzigen Wert für die „Werkzeugstandzeit“ verborgen werden.
Vergleiche sind nur dann belastbar, wenn der Zustand des Stahls und die Prüfbedingungen übereinstimmen. Wenn bei einem Versuch beschichtetes Hartmetall mit Überflutungskühlung und bei einem anderen unbeschichtetes Hartmetall im Trockenschnitt verwendet wird, können die Einschlussrangfolgen eher die Zerspanungssysteme als die Stähle beschreiben. Die Gütebezeichnung eröffnet den Vergleich. Die tatsächliche Einschlusspopulation und die gemessene Zerspanungsreaktion schließen ihn ab.
Ein Entscheidungsrahmen für die Auslegung von Einschlüssen
Die Auslegung von Einschlüssen beginnt mit der Zerspanungsanforderung und nicht mit einem festgelegten Schwefelgehalt oder einer bevorzugten Anzahl von Einschlüssen. Ein nichtmetallischer Einschluss ist in einem Automatenstahl nicht automatisch ein Fehler: Seine Zusammensetzung, Menge, Größenverteilung, Morphologie und Beziehung zur umgebenden Matrix bestimmen, ob er die Spansegmentierung unterstützt, die Schnittkraft verringert, den Freiflächenverschleiß beschleunigt oder Ermüdungsschäden einleitet. Dieselbe Einschlusspopulation kann eine Eigenschaft verbessern und eine andere verschlechtern.
Diese Unterscheidung trennt die Messung von der technischen Auslegung. ISO 4967:2026 legt die lichtmikroskopische Bestimmung nichtmetallischer Einschlüsse in gewalzten oder geschmiedeten Stahlerzeugnissen mit einem Umformgrad von mindestens 3 fest, warnt jedoch, dass ihr standardisiertes Vergleichsbild für Automatenstähle nicht vollständig anwendbar ist. Ein Vergleich mit einem Vergleichsbild kann beschreiben, was vorhanden ist, ohne zu zeigen, ob die Einschlüsse das gewünschte Zerspanungsverhalten bewirken. Die Messungen müssen daher zur jeweiligen Fragestellung passen: zweidimensionale Formverhältnisse für die Zerspanung, dreidimensionale Partikeldimensionen für die Bruchanalyse, Flächenanteil und Abstände für die Ermüdung sowie die Bestimmung von Zusammensetzung oder Phase, wenn die Kontrolle von Oxiden und Sulfiden überprüft wird.
Das Zerspanungsziel priorisieren
Die erste Entscheidung betrifft die wichtigste Zerspanungskenngröße. Spanbildung, Schnittkraft, Freiflächenverschleiß, Oberflächenqualität, Ermüdungslebensdauer, Korrosionsbeständigkeit und Maßstabilität erfordern nicht dieselbe Einschlusspopulation.
Für die Spansteuerung ist längliches Mangansulfid häufig wirksam, weil sich der Einschluss gemeinsam mit dem Werkstück verformt und die Segmentierung fördert. Stähle nach SAE/AISI 11xx enthalten zusätzlichen Schwefel, der überschüssige Mangansulfideinschlüsse bildet und den Spanbruch unterstützt sowie die Reibung in der Zerspanungszone verringert. Stähle nach SAE/AISI 12xx enthalten zusätzlich etwa 0,04–0,12 % Phosphor, der die Zerspanbarkeit durch Versprödung der Matrix und eine veränderte Spanbildung erhöhen kann, jedoch auch die Zähigkeit und Schweißbarkeit beeinflusst. In resulfuriertem Automatenstahl mit Blei kann Blei gemeinsam mit Sulfideinschlüssen oder als freie Bleipartikel auftreten; sowohl die Lage als auch die Verteilung sind wichtiger als ein isoliert betrachteter nominaler Bleigehalt.
Die Schnittkraft ist ein anderes Ziel. Die Studie von 1995 mit dem Titel Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel berichtete eine Wirkung auf die Schnittkraft in der Reihenfolge MnS, (Mn,Ca)S, MnS–RE2S3 und (Mn,Ca)S–RE2S3. In diesem Vergleich verringerten längliche Sulfide die Schnittkraft wirksamer als kugelförmige Sulfide. Dieses Ergebnis sollte nicht in eine allgemeingültige Regel umgewandelt werden. Der Einschluss, der die zum Abscheren eines Spans erforderliche Kraft verringert, kann eine für das Werkzeug ungünstigere abrasive oder adhäsive Umgebung schaffen.
Beim Freiflächenverschleiß kann sich die Präferenz umkehren. Kugelförmige Sulfide verringerten den Freiflächenverschleiß in derselben Gruppe der berichteten Untersuchungen wirksamer als längliche Sulfide. Ein runder Einschluss erzeugt eine weniger ausgeprägte Spannungskonzentration und kann an der Werkzeug-Werkstück-Schnittstelle eine weniger schädliche Unterbrechung darstellen. Korrosionsbeständige Automatenstähle liefern ein weiteres Beispiel: Sulfideinschlüsse können an dieser Schnittstelle als Festschmierstoffe wirken. Informationen der British Stainless Steel Association zu den von BS EN 10088 erfassten Güten weisen für einige nichtrostende Stähle zerspanbare Varianten mit Schwefelzugaben von 0,015 % oder 0,030 % aus. Diese Zugaben müssen dennoch im Hinblick auf Lochfraßbeständigkeit, Korrosionsermüdung und Einsatzumgebung bewertet werden.
Die Oberflächenqualität erfordert Aufmerksamkeit hinsichtlich der Einschlussgröße, des Ausbruchverhaltens und der Matrix um jedes Partikel. Ein großer länglicher Sulfideinschluss nahe der bearbeiteten Oberfläche kann eine ausgerissene Vertiefung hinterlassen, selbst wenn er den Spanbruch verbessert. Eine feine, gleichmäßig verteilte Population kann eine sauberere Oberfläche erzeugen, jedoch bei der gewählten Vorschubgeschwindigkeit und Schnitttiefe keinen Spanbruch bewirken. In einer quantitativen Studie von 1995 mit dem Titel Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability „variierte der Zerspanbarkeitsindex bei einem Formverhältnis der Sulfideinschlüsse von 200 % bis 100 %“; für die Zerspanbarkeit von Automatenstählen wurden bevorzugt kugelförmige Mangansulfideinschlüsse angegeben. Der numerische Bereich zeigt, warum das Formverhältnis gemessen und nicht aus dem Schwefelgehalt abgeleitet werden sollte.
Auch beim Flächenanteil ist Zurückhaltung erforderlich. Mehr Einschlüsse können die Spansegmentierung verstärken, doch ein übermäßig hoher Flächenanteil verringert die zusammenhängende lasttragende Stahlmatrix und kann die Ermüdungsfestigkeit oder die Querduktilität beeinträchtigen. Einschlussabstände, Ansammlungen und die durch das Walzen verursachte Ausrichtung können ebenso wichtig sein wie der mittlere Durchmesser. Eine geringe mittlere Einschlussgröße garantiert kein geringes Risiko, wenn sich ein Partikelband entlang der Walzrichtung konzentriert.
Zerspanbarkeit und Gebrauchseigenschaften ausbalancieren
Sobald das Zerspanungsziel festgelegt ist, muss der Ingenieur die durch den Einsatz auferlegten Grenzen bestimmen. Schwefel, Blei, Selen, Tellur, Phosphor, Stickstoff, das Mangan-Schwefel-Verhältnis und die jeweils geltenden ASTM-Spezifikationen werden in der Arbeit des ASTM International Symposiums Additives to Steel and Iron for Improved Machinability als miteinander wechselwirkende Variablen der Zerspanbarkeitsauslegung behandelt. Sie sollten nicht als voneinander isolierte chemische Zielwerte ausgewählt werden.
Die Matrix kann das Ergebnis bestimmen. Das ASM Handbook nennt Zusammensetzung, Gefüge, Festigkeitsniveau, Zerspanungsbedingungen, Kühlschmierstoffe und Werkzeugwerkstoff als miteinander wechselwirkende Einflussgrößen der Zerspanbarkeit; Schwefel kann das Zerspanungsverhalten von durchhärtenden legierten Stählen erheblich beeinflussen. Ein resulfurierter kohlenstoffarmer Stahl im weichgeglühten Zustand reagiert nicht wie dieselbe nominale Zusammensetzung nach dem Härten und Anlassen. Eine höhere Festigkeit kann Schnittkraft und Werkzeugverschleiß erhöhen, während eine härtere Matrix die Verformung von Sulfiden hemmen und den scheinbaren Nutzen eines länglichen Einschlusses verändern kann. Wärmebehandlung, vorherige Kaltverformung, Korngröße und Seigerungsbänderung müssen daher zusammen mit den Einschlussdaten erfasst werden.
Die Calciumbehandlung verdeutlicht, warum Chemie und Morphologie gemeinsam betrachtet werden müssen. Calcium kann Oxideinschlüsse modifizieren und Zusammensetzung und Form von Sulfiden beeinflussen. Die thermodynamische Vorhersage der Calciumverteilung zwischen Oxiden und Sulfiden unterstützt die Prozessregelung, doch ein vorhergesagtes Phasengleichgewicht ersetzt nicht die Untersuchung des Fertigerzeugnisses. Gießverfahren, Desoxidation, Erstarrung, Walzreduzierung und Abkühlung bestimmen, ob die vorgesehenen Partikel fein und dispergiert bleiben oder groß, gehäuft und ausgerichtet werden.
Gebrauchsanforderungen können eine zerspanungstechnische Lösung ausschließen. Sulfide können die Drehbearbeitung verbessern und zugleich als Ausgangsstellen für Ermüdungsrisse dienen, insbesondere wenn sie entlang der Walzrichtung länglich ausgebildet sind. In nichtrostendem Stahl können Schwefelzugaben die Korrosionsbeständigkeit verringern, wenn Sulfideinschlüsse die passive Oberfläche stören oder örtlichen Angriff fördern. Auch die Maßstabilität kann beeinträchtigt werden, wenn sich Eigenspannungen, anisotrope Einschlussverformung und Wärmebehandlungsverzug überlagern. Eine geringe Schnittkraft kompensiert kein Bauteil, das sich während des Spannungsarmglühens maßlich verändert oder bei zyklischer Belastung versagt.
Entscheidungsrahmen
- Die maßgebliche Reaktion bestimmen Spansteuerung, Schnittkraft, Freiflächenverschleiß, Oberflächenqualität, Ermüdungslebensdauer, Korrosionsbeständigkeit oder Maßstabilität auswählen.
- Die Einschlussgestaltung festlegen Grenzwerte für Einschlusschemie, Morphologie, Größenverteilung, Flächenanteil und Ausrichtung spezifizieren.
- Matrix und Zustand bestätigen Güte, Festigkeitsniveau, Walzzustand, Wärmebehandlung und Mikrostruktur dokumentieren.
- Einsatzanforderungen prüfen Ermüdung, Korrosion, Zähigkeit, Schweißbarkeit, Reinheit und Maßanforderungen bewerten.
- Repräsentatives Schneiden validieren Fertigungsnahe Werkzeuge, Schnittgeschwindigkeiten, Vorschübe, Schnitttiefe, Kühlschmierstoff und Werkstückzustand verwenden.
- Die maßgebliche Reaktion messen Daten zu Kraft, Spanform, Verschleiß, Rauheit, Maßänderung oder Lebensdauer im Einsatz angeben statt einer allgemeinen Einschlussbewertung.
Eine praktische Entscheidungsfolge lautet daher:
1. Die maßgebende Kenngröße bestimmen: Spansteuerung, Schnittkraft, Freiflächenverschleiß, Oberflächenqualität, Ermüdungslebensdauer, Korrosionsbeständigkeit oder Maßstabilität. 2. Die Einschlussauslegung festlegen: Sulfid-, Oxid-, bleihaltige, calciummodifizierte oder Seltenerdelemente enthaltende Zusammensetzungen auswählen und anschließend für die jeweilige Kenngröße Grenzwerte für Morphologie, Größenverteilung, Flächenanteil und Ausrichtung festlegen. 3. Matrix und Zustand bestätigen: Güte, Normbezeichnung, Kohlenstoff- und Legierungsgehalt, Gefüge, Festigkeitsniveau, Walzzustand und Wärmebehandlung erfassen. 4. Einsatzgrenzen prüfen: Die vorgeschlagene Einschlusspopulation mit den Anforderungen an Ermüdung, Korrosion, Zähigkeit, Schweißbarkeit, Reinheit und Maßhaltigkeit vergleichen. 5. Unter repräsentativen Zerspanungsbedingungen validieren: Den tatsächlichen Werkzeugwerkstoff, die Werkzeuggeometrie, Schnittgeschwindigkeit, Vorschub, Schnitttiefe, das Kühlmittel, die Werkstückspannung und den für die Fertigung relevanten Wärmebehandlungszustand verwenden. 6. Die Kenngröße messen, die die Entscheidung bestimmt hat: Kraft, Spanform, Freiflächenverschleißrate, Oberflächenrauheit, Maßänderung oder Gebrauchsdauer erfassen, anstatt sich auf eine allgemeine Einschlussbewertung zu stützen.
Die Einschlussform muss anhand der spezifischen Reaktion ausgewählt werden, da längliche und kugelförmige Sulfide unterschiedliche Bearbeitungsergebnisse begünstigen können. Strong evidence
Keine Einschlussform ist für jede Kenngröße optimal. Längliches MnS kann den Spanbruch begünstigen und die Schnittkraft senken; kugelförmige Sulfide können den Freiflächenverschleiß verringern; eine geringere Einschlusspopulation kann die Ermüdungslebensdauer schützen und zugleich die Zerspanung weniger tolerant machen. Eine erfolgreiche Auslegung von Einschlüssen ist nur dann gegeben, wenn Fertigungsleistung und Betriebsverhalten in derselben Spezifikation miteinander in Einklang gebracht werden.
Quellen
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html