




Qué significa realmente el acero de fácil mecanizado
Medidas de la respuesta de maquinabilidad
- Formación de viruta Facilidad con la que el material produce virutas cortas y manejables.
- Fuerza de corte Fuerza generada con la velocidad, el avance, la profundidad de corte y las condiciones de la herramienta especificados.
- Desgaste de la herramienta Velocidad de desgaste del flanco, desgaste de la cara de desprendimiento, desportillado u otros daños.
- Integridad superficial Determina si la rugosidad, el desgarro, la tensión residual y los daños próximos a la superficie siguen siendo aceptables.
El acero de fácil mecanizado es aquel que ofrece una respuesta favorable al mecanizado en condiciones especificadas. No se define únicamente por su contenido de azufre ni por la presencia aislada de una inclusión determinada. Una evaluación útil analiza cómo forma las virutas el material, cuánta fuerza de corte genera, con qué rapidez se desgasta la herramienta y si la superficie mecanizada conserva una integridad aceptable a una velocidad, avance, profundidad de corte, condición del refrigerante y geometría de herramienta determinadas.
Esta definición es importante porque la maquinabilidad es una propiedad del sistema. El ASM Handbook identifica la composición, la microestructura, el nivel de resistencia, las condiciones de corte, los fluidos de corte y el material de la herramienta como factores de control que interactúan entre sí. Cambiar cualquiera de ellos puede alterar la clasificación relativa de dos aceros. Un grado resulfurado que se mecaniza con facilidad con una plaquita de carburo a velocidad moderada puede comportarse de otra manera con acero rápido, una herramienta afilada y pulida, un corte interrumpido o una operación en seco. Incluso dentro de una misma colada, el material normalizado, trefilado en frío y templado y revenido puede producir virutas diferentes y distintas tasas de desgaste.
| Familia o variable del acero | Función relacionada con la maquinabilidad | Principal compromiso |
|---|---|---|
| SAE/AISI 11xx | El azufre añadido forma inclusiones excesivas de MnS | Puede producirse una reducción de la ductilidad transversal y de la resistencia a la fatiga |
| SAE/AISI 12xx | Azufre añadido más aproximadamente 0.04–0.12% de fósforo | Mejora de la fractura de la viruta, con posibles penalizaciones en ductilidad y tenacidad |
| Acero resulfurado con plomo | El plomo puede aparecer junto con sulfuros o como partículas de plomo libre | Preocupaciones relacionadas con la exposición, el reciclaje, la soldadura y el medioambiente |
| Acero inoxidable de fácil mecanizado | Las adiciones controladas de azufre modifican las poblaciones de sulfuros | Posibles penalizaciones en la susceptibilidad a la corrosión por picadura y en las propiedades transversales |
Por tanto, el azufre es una variable de diseño, no una clasificación universal de maquinabilidad. En los aceros SAE/AISI 11xx, el azufre añadido se combina principalmente con manganeso para formar un exceso de sulfuro de manganeso, o MnS. Estas inclusiones pueden debilitar localmente la viruta, favorecer su segmentación y reducir las condiciones de contacto en la interfaz herramienta-viruta. Los aceros SAE/AISI 12xx también incorporan fósforo; el Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indica aproximadamente entre un 0,04 y un 0,12 % de fósforo para esta familia. El fósforo puede facilitar la rotura de la viruta y aumentar la dureza, pero su efecto debe considerarse junto con la estructura de la matriz, la ductilidad y las propiedades de servicio previstas.
La maquinabilidad depende de la interacción entre las variables químicas, de la matriz, del procesamiento y del corte, no solo del contenido de azufre. Strong evidence
El volumen del simposio de ASTM Additives to Steel and Iron for Improved Machinability (2024) considera el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones de ASTM como variables de diseño de la maquinabilidad. Este planteamiento es más preciso que afirmar que «más azufre significa un mecanizado más fácil». El contenido de azufre modifica la población potencial de inclusiones, mientras que la disponibilidad de manganeso, el control del oxígeno, el tratamiento con calcio, las adiciones de tierras raras, la solidificación, el laminado y el tratamiento térmico determinan en qué se convierte realmente dicha población.
Ingeniería de inclusiones Control deliberado de la química, la cantidad, la distribución de tamaños, la forma y la disposición espacial de las inclusiones no metálicas mediante la fabricación y el procesamiento del acero.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
La ingeniería de inclusiones consiste en ajustar la composición, la cantidad, la distribución de tamaños y la morfología de las inclusiones mediante variables de fabricación y procesamiento del acero. Medir no equivale a diseñar. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con «una relación de reducción de al menos 3», pero la norma también advierte que su gráfico de referencia no es completamente aplicable a los aceros de fácil mecanizado. Una clasificación mediante gráficos puede describir un campo de inclusiones sin revelar si esas partículas producen la segmentación de viruta, la vida útil de la herramienta o el acabado superficial deseados. La característica medida debe corresponderse con la cuestión de ingeniería planteada.
La maquinabilidad es una propiedad del sistema, no un porcentaje de azufre
Estructuras de la matriz y sus efectos
- Ferrita
- Matriz relativamente blanda que puede facilitar el flujo plástico, pero favorecer la adhesión en determinadas condiciones.
- Perlita
- Estructura de ferrita y cementita cuya resistencia y espaciamiento afectan a la resistencia al corte.
- Martensita
- Matriz dura que puede aumentar la fuerza de corte y el desgaste abrasivo de la herramienta.
- Bainita
- Estructura transformada cuya resistencia y morfología influyen en la resistencia al cizallamiento.
- Estructuras revenidas
- Matrices tratadas térmicamente cuya dureza, tenacidad y estado de los carburos modifican el comportamiento de las inclusiones durante el corte.
La matriz establece el entorno mecánico en el que operan las inclusiones. La ferrita, la perlita, la martensita, la bainita y las estructuras revenidas ofrecen diferentes resistencias al flujo plástico y distintas tendencias a formar filo recrecido. El nivel de resistencia y la dureza afectan a la fuerza de corte, mientras que la tenacidad influye en la ductilidad de la viruta y en la forma en que se propagan las grietas a través de ella. Un acero puede contener una población de inclusiones que favorezca la maquinabilidad y, aun así, requerir una fuerza elevada porque su matriz es resistente o experimenta endurecimiento por deformación.
Por este motivo, la maquinabilidad debe distinguirse de la resistencia a la tracción, la dureza, la tenacidad, el comportamiento a fatiga y la resistencia a la corrosión. Una fuerza de corte reducida no demuestra una alta resistencia a la fatiga. Una separación fácil de la viruta no demuestra una tenacidad a la fractura adecuada. Un acero inoxidable de fácil mecanizado puede mecanizarse con mayor facilidad que un grado de bajo azufre estrechamente relacionado, mientras que sus sulfuros reducen la resistencia a la corrosión por picadura o modifican la ductilidad transversal. La maquinabilidad describe la respuesta durante la fabricación; no sustituye la especificación de propiedades del componente.
| Población de inclusiones | Efecto de mecanizado notificado | Respuesta preferida |
|---|---|---|
| MnS | Incluida en la comparación notificada de fuerzas de corte | Población de referencia |
| (Mn,Ca)S | Incluida en la comparación notificada de fuerzas de corte | Química modificada con calcio |
| MnS–RE2S3 | Incluida en la comparación notificada de fuerzas de corte | Población que contiene tierras raras |
| (Mn,Ca)S–RE2S3 | Incluida en la comparación notificada de fuerzas de corte | Población que contiene calcio y tierras raras |
La forma y la composición química de los sulfuros generan diferentes compromisos. Un estudio de 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, informó de efectos sobre la fuerza de corte en el siguiente orden: MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. Los sulfuros alargados redujeron la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares redujeron con mayor eficacia el desgaste del flanco de la herramienta. El resultado rechaza una visión de la maquinabilidad basada en una única puntuación: la población de inclusiones que más reduce la fuerza puede no ser la que mejor conserve el filo de la herramienta.
Otro estudio cuantitativo de la Universidad de Lieja, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), informó de un índice de maquinabilidad que «variaba del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro». El estudio favoreció las inclusiones globulares de sulfuro de manganeso para el mecanizado de fácil corte. La relación de forma, la fracción de área, el espaciamiento y la orientación pueden ser tan importantes como el azufre nominal. El laminado alarga los sulfuros en la dirección de trabajo, por lo que el mecanizado paralelo y transversal a dicha dirección puede exponer geometrías de inclusión diferentes.
El tratamiento con calcio ofrece una vía para controlar esta geometría y composición química. El calcio puede modificar las inclusiones de óxido e influir en la formación de sulfuros, mientras que la predicción termodinámica de la distribución del calcio entre óxidos y sulfuros ayuda a orientar la población resultante. El objetivo no consiste simplemente en maximizar el volumen de inclusiones. Las partículas excesivas, gruesas, aglomeradas o débilmente adheridas pueden perjudicar el comportamiento a fatiga y la calidad superficial.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
El acero resulfurado con plomo ilustra otro mecanismo. El plomo puede aparecer junto con inclusiones de sulfuro o como partículas de plomo libres, reduciendo la fricción y facilitando la separación de la viruta. En los aceros inoxidables de fácil mecanizado, las inclusiones de sulfuro pueden actuar como «lubricantes sólidos en la interfaz herramienta-pieza», según describe la British Stainless Steel Association en 2024. BS EN 10088 permite variantes mecanizables con adiciones de azufre del 0,015 % o del 0,030 % para algunos grados. Estas adiciones modifican el comportamiento durante el mecanizado, pero también requieren evaluar la corrosión, la soldabilidad, la ductilidad y los daños relacionados con las inclusiones.
Formación de viruta, fuerza de corte, desgaste de la herramienta e integridad superficial
Respuestas de mecanizado que deben registrarse
- Longitud de la viruta Indica el comportamiento del control de viruta y el riesgo de evacuación.
- Fuerza de corte Cuantifica la resistencia a la formación de viruta bajo condiciones definidas.
- Banda de desgaste del flanco Registra el desgaste en la cara de incidencia.
- Profundidad del desgaste de la cara de desprendimiento Registra el desgaste en la cara de desprendimiento.
- Rugosidad superficial Mide la textura resultante de la superficie mecanizada.
- Daño metalográfico Revela desgarros, material embadurnado, capas blancas o reendurecidas y defectos próximos a la superficie.
Las virutas cortas son útiles porque reducen los enredos, los problemas de evacuación y las interrupciones alrededor de la zona de corte. Las partículas de MnS pueden iniciar un cizallamiento local, interrumpir la continuidad de la viruta y reducir el área real de contacto entre la viruta y la herramienta. Sin embargo, una viruta corta es solo uno de los resultados. El desgaste de la herramienta y el estado de la superficie pueden contar una historia diferente.
El desgaste del flanco se desarrolla cuando la herramienta roza contra la superficie recién mecanizada, mientras que el desgaste en cráter se desarrolla en la cara de desprendimiento bajo el contacto caliente y deslizante con la viruta. La adhesión, la abrasión, la difusión, el reblandecimiento térmico y las reacciones químicas pueden actuar conjuntamente. Una inclusión que reduce la fuerza de corte puede favorecer aun así el desgaste abrasivo si contiene material de óxido duro, o puede modificar el contacto térmico de modo que el filo alcance una temperatura desfavorable. Los sulfuros globulares pueden reducir el desgaste del flanco con mayor eficacia que los sulfuros alargados, aunque estos últimos produzcan una fuerza de corte menor.
La integridad superficial incluye la rugosidad, las tensiones residuales, la deformación plástica, los desgarros, el material embadurnado, las capas blancas o reendurecidas y las inclusiones subsuperficiales extraídas de la matriz. Un acero puede generar virutas que se rompen limpiamente y, al mismo tiempo, dejar marcas de desgarro o tensiones residuales de tracción. La velocidad de corte, el avance, el radio de punta de la herramienta, la preparación del filo, la química del refrigerante y el material de la herramienta determinan si el beneficio de las inclusiones se mantiene en la superficie.
Por tanto, los ensayos de mecanizado deben especificar sus condiciones y métricas de respuesta. La fuerza de corte, la anchura de la zona de desgaste del flanco, la profundidad del cráter, la vida útil de la herramienta, la rugosidad y los daños metalográficos de la superficie son mediciones diferentes. Ninguna clasificación individual de inclusiones predice todos estos aspectos. El acero de fácil mecanizado implica un comportamiento diseñado para un sistema de mecanizado definido, no un número de azufre impreso en la designación de un grado.
Por qué son importantes las inclusiones durante el mecanizado

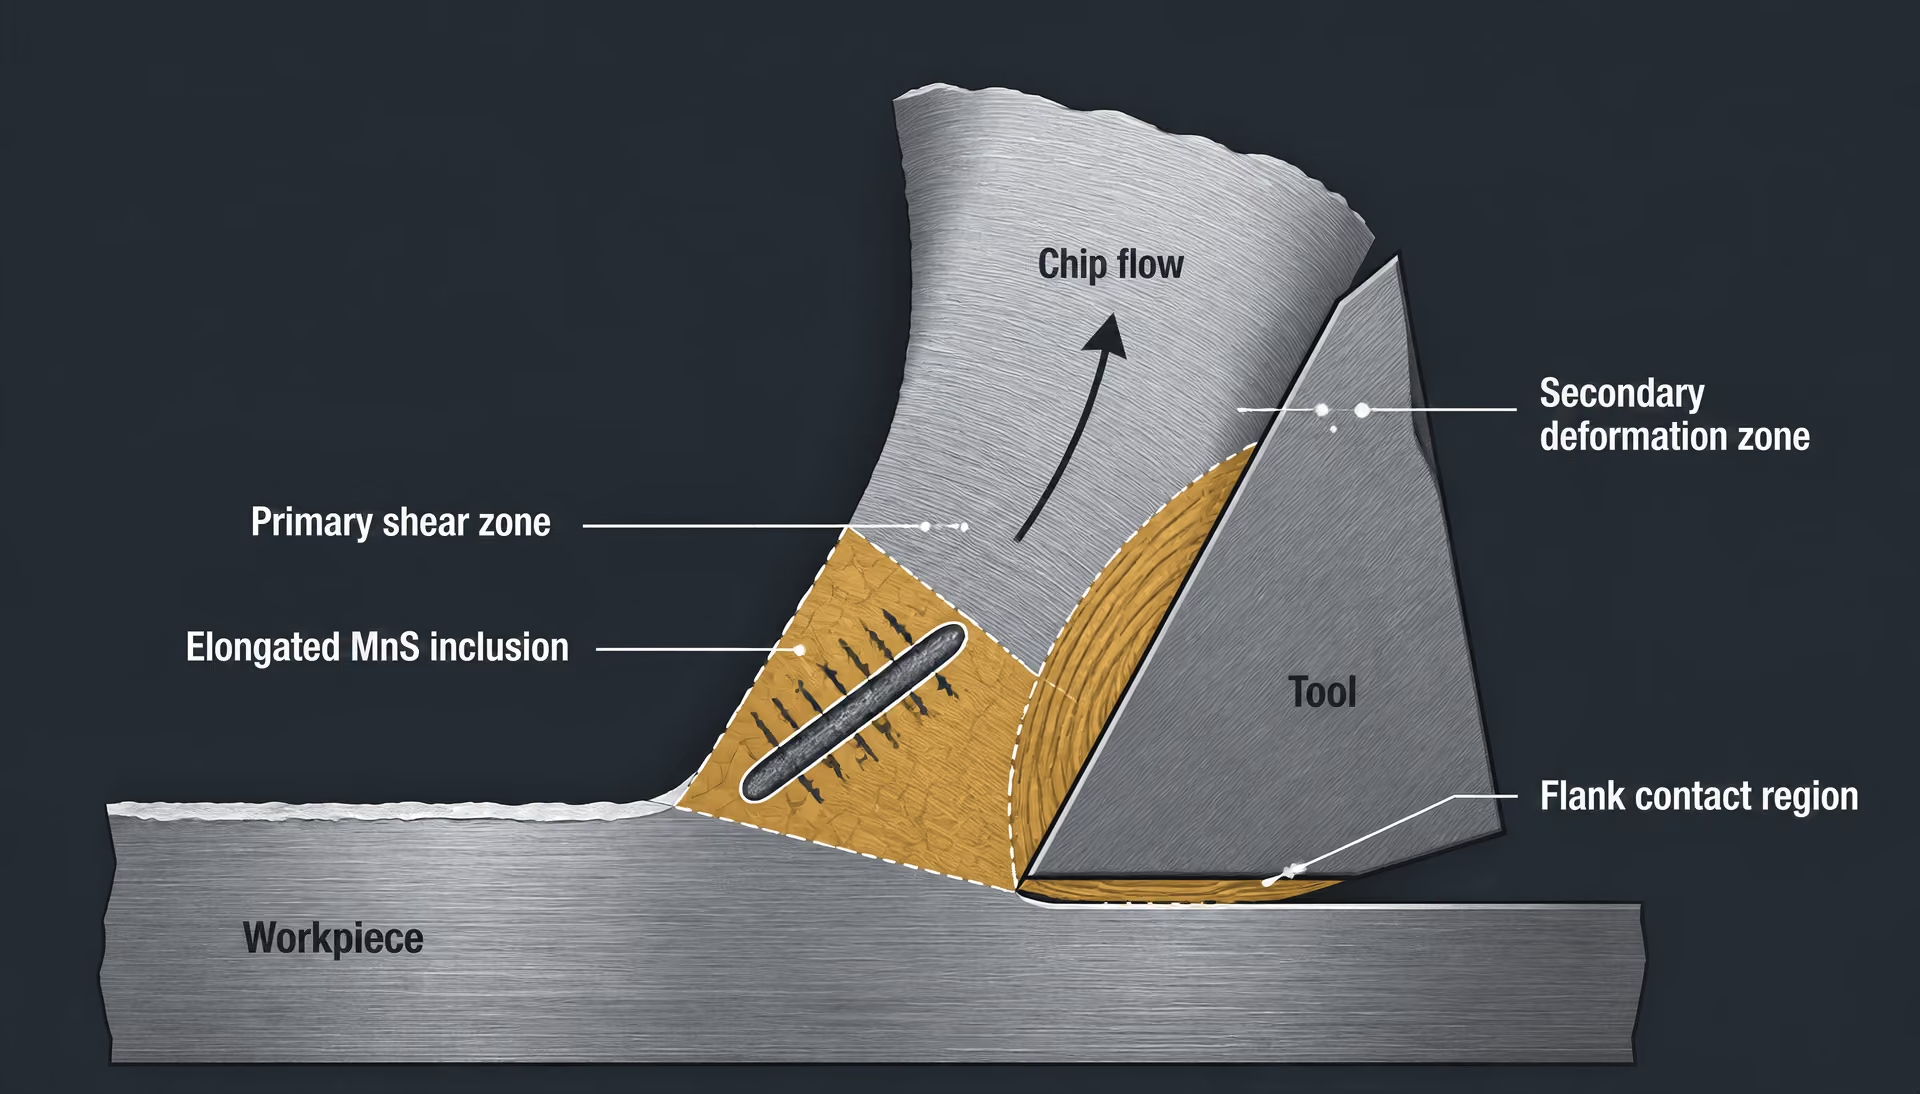
La interfaz herramienta–viruta–pieza
El mecanizado implica una deformación concentrada, no una simple eliminación de material. Una estrecha zona primaria de cizallamiento convierte la pieza en una viruta, mientras que se desarrolla una zona secundaria de deformación donde la viruta se desliza sobre la cara de desprendimiento. Una tercera región de contacto se encuentra entre el flanco de la herramienta y la superficie recién mecanizada. La presión, la temperatura, la velocidad de deformación y la velocidad de deslizamiento son elevadas en las tres regiones, por lo que pequeños cambios en la constitución local del acero pueden alterar la fuerza de corte, el flujo térmico, la forma de la viruta, el filo recrecido y el desgaste de la herramienta.
Las inclusiones de sulfuro son importantes porque interrumpen la matriz del acero dentro de estas zonas sometidas a una elevada deformación. En los aceros SAE/AISI 11xx, el azufre añadido se combina principalmente con el manganeso para formar un exceso de sulfuro de manganeso, generalmente escrito MnS. La inclusión es más blanda y deformable que la ferrita, la perlita o la matriz martensítica circundantes, aunque su respuesta depende en gran medida de la temperatura, la velocidad de deformación y la resistencia de la matriz. Cuando un filo de corte atraviesa el material, una partícula alargada de MnS puede deformarse, desprenderse de la matriz o formar una trayectoria débil a lo largo de la cual se concentra el cizallamiento local. Por tanto, se requiere menos fuerza para hacer avanzar la zona de cizallamiento que en una región equivalente de matriz sin inclusiones.
La British Stainless Steel Association y el Nickel Institute describen los sulfuros presentes en los aceros inoxidables de fácil mecanizado como constituyentes activos durante el mecanizado, y no simplemente como contaminantes indeseados. Esta distinción es importante. El azufre no actúa mediante un mecanismo universal, y una inclusión no es beneficiosa simplemente por estar presente. Su composición química, forma, tamaño, espaciamiento, fracción de área, orientación y unión con la matriz determinan qué encuentra el filo de corte. El estado de la matriz es igualmente importante: una matriz austenítica dura y susceptible al endurecimiento por deformación puede responder de manera muy diferente de una matriz ferrítica o perlítica más blanda.
Cara de desprendimiento Superficie de la herramienta sobre la que fluye la viruta durante el corte.
En la cara de desprendimiento, los sulfuros fracturados y los productos de reacción ricos en azufre pueden reducir la adhesión entre la viruta y la herramienta. La BSSA describe específicamente las inclusiones de sulfuro de los aceros inoxidables de fácil mecanizado como capaces de actuar de lubricantes sólidos en la interfaz herramienta–pieza. Esto no significa que cada sulfuro genere una película lubricante continua. El efecto depende de si las inclusiones alcanzan la superficie de contacto, de si se deforman o se fracturan, del material de la herramienta, de la velocidad de corte, del avance, de la profundidad de corte y del fluido de corte. Una herramienta de carburo que mecaniza en seco a alta velocidad se encuentra en un entorno químico y térmico diferente del de una herramienta recubierta que opera con refrigerante abundante.
El acero resulfurizado con plomo ofrece otro ejemplo de comportamiento dependiente de la composición química. El plomo puede aparecer asociado a inclusiones de sulfuro o como partículas libres de plomo. Estos constituyentes pueden reducir la adhesión interfacial y facilitar la separación de la viruta, pero también modifican la población de inclusiones y la respuesta de la superficie bajo presión. La descripción del simposio de 2024 de ASTM International considera el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones ASTM aplicables como variables interrelacionadas del diseño de la maquinabilidad. Este marco es más preciso que atribuir un beneficio fijo de maquinabilidad únicamente al azufre.
El mismo principio se aplica a los grados inoxidables. BS EN 10088 permite variantes mecanizables con adiciones de azufre del 0,015 % o del 0,030 % para algunos grados. Estos límites describen una composición química de grado controlada, no garantizan una vida útil idéntica de la herramienta ni la misma forma de viruta en todas las coladas y operaciones. El tratamiento con calcio puede modificar la composición química y la morfología de los óxidos y sulfuros; la predicción termodinámica de la distribución del calcio entre óxidos y sulfuros ayuda a los fabricantes de acero a obtener una población que se comporte de manera diferente del MnS alargado convencional.
Por tanto, la medición de inclusiones requiere un propósito definido. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con «una relación de reducción de al menos 3», pero también advierte que su tabla estándar de referencia no es totalmente aplicable a los aceros de fácil mecanizado. Una clasificación mediante tablas puede describir la limpieza del acero en las condiciones del método y, al mismo tiempo, no permitir predecir el control de la viruta ni el desgaste del flanco. En cambio, la medición de interés para la ingeniería puede requerir la morfología tridimensional, el espaciamiento entre inclusiones, la fracción de área o la orientación con respecto a la dirección de corte.
Segmentación de la viruta, lubricación e inicio de grietas
Un sulfuro alargado puede ayudar a romper la viruta al hacer que la deformación no sea uniforme. A medida que avanza la zona primaria de cizallamiento, la inclusión y la matriz que la rodea no soportan la deformación de la misma manera. La partícula puede estirarse en la dirección de laminación, fracturarse en sus extremos o separarse de la matriz. Estos fenómenos generan concentraciones locales de tensión. A continuación, las bandas de cizallamiento adyacentes pueden conectarse a través de la viruta, produciendo segmentos en lugar de una cinta continua. Las virutas más cortas reducen el enredo y limitan el tiempo durante el cual el material caliente de la viruta permanece en contacto con la herramienta.
Sin embargo, el inicio de grietas no es automáticamente deseable. Una población de inclusiones grande o muy próxima puede generar discontinuidades graves en la superficie mecanizada, favorecer el astillado del filo o reducir la ductilidad transversal. Una inclusión globular puede resistirse al alargamiento y producir una trayectoria de grieta diferente de la de una partícula larga de MnS en forma de cordón. La orientación también es importante: una inclusión alineada con la dirección de corte puede facilitar la división de la viruta, mientras que la misma inclusión observada transversalmente a su longitud puede interactuar con mayor intensidad con el filo de la herramienta y dejar un defecto.
El estudio de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel informó de efectos sobre la fuerza de corte en el siguiente orden: MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. El resultado muestra por qué el «contenido de sulfuro» es una descripción insuficiente. Los sulfuros que contenían tierras raras y calcio modificaron la respuesta mediante su composición y morfología, no simplemente por la cantidad de azufre presente en la colada. En el mismo trabajo, los sulfuros alargados redujeron la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares redujeron el desgaste del flanco de la herramienta con mayor eficacia. Por tanto, la población de inclusiones que facilita el cizallamiento de la viruta puede ser diferente de la población que protege el flanco.
Otro estudio cuantitativo de la Universidad de Lieja, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), informó de un índice de maquinabilidad que «variaba del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro». El estudio favoreció las inclusiones globulares de sulfuro de manganeso para la maquinabilidad de los aceros de fácil mecanizado. La aparente contradicción con los resultados relativos a la fuerza y al desgaste es instructiva: la maquinabilidad es un conjunto de respuestas, no una propiedad escalar única. La fuerza de corte, la facilidad de rotura de la viruta, el acabado superficial, el desgaste de cráter, el desgaste del flanco y el daño del filo pueden clasificar de manera diferente un mismo acero.
Los aceros SAE/AISI 12xx incorporan aproximadamente entre un 0,04 % y un 0,12 % de fósforo, que puede influir en la resistencia de la matriz, la fragilización y la fractura de la viruta junto con la población de inclusiones ricas en azufre. A continuación, las condiciones de corte determinan qué mecanismo predomina. Un avance elevado puede forzar el inicio de grietas a través de las inclusiones; una velocidad de corte alta puede hacer más importantes la difusión, la adhesión y el desgaste térmico; una geometría afilada puede aprovechar las interfaces débiles entre las inclusiones y la matriz, mientras que un filo romo puede aplastar las inclusiones sin obtener una segmentación limpia de la viruta.
La ingeniería de inclusiones implica controlar la composición, la cantidad, la distribución de tamaños y la morfología mediante variables de fabricación y procesamiento del acero. No equivale a contar partículas oscuras en una sección pulida. La pregunta útil es si la población diseñada produce el comportamiento requerido de fractura y lubricación para una matriz, un material de herramienta, un fluido y un régimen de corte determinados. Una adición de azufre puede reducir la fuerza en una operación y acelerar el daño de la herramienta o el desgarro superficial en otra. Ese comportamiento condicional es la razón por la que las inclusiones son importantes durante el mecanizado.
Ingeniería de inclusiones: del control de defectos al diseño funcional
La ingeniería de inclusiones considera las inclusiones no metálicas como constituyentes diseñados del acero, en lugar de impurezas que deben eliminarse a cualquier coste. El objetivo es ajustar la composición, la cantidad, la distribución de tamaños y la morfología de las inclusiones para que el acero cumpla una combinación definida de maquinabilidad, resistencia a la fatiga, tenacidad, limpieza, resistencia a la corrosión y estabilidad dimensional. Este objetivo difiere de la medición de inclusiones. La medición pregunta qué está presente y en qué cantidad; la ingeniería pregunta si la población observada produce el resultado deseado bajo una determinada condición de servicio o de corte.
La distinción es más importante en los aceros de fácil mecanizado. Una inclusión que interrumpe una viruta, reduce la fuerza de corte o proporciona una vía débil para la iniciación de grietas puede ser beneficiosa durante el torneado, pero perjudicial bajo cargas cíclicas. Por tanto, las inclusiones que contienen azufre no son simplemente contaminantes. Su valor depende del tipo de acero, la resistencia de la matriz, el tamaño de la sección, el tratamiento térmico, la velocidad de corte, el material de la herramienta, el fluido de corte y el modo de fallo que se pretende controlar.
Una clasificación útil separa las inclusiones en tres grupos. Las inclusiones perjudiciales son aquellas cuya composición, tamaño, forma o ubicación provoca daños inaceptables por fatiga, fractura, corrosión o defectos superficiales. Las inclusiones toleradas se mantienen dentro de un límite de calidad acordado porque eliminarlas impondría un coste metalúrgico o económico mayor que el riesgo medido que representan. Las inclusiones introducidas intencionadamente se añaden o se favorece su formación porque proporcionan un beneficio funcional, como ocurre con el sulfuro de manganeso en los aceros de fácil mecanizado SAE/AISI 11xx.
Composición, cantidad, distribución de tamaños y morfología
La química de las inclusiones comienza con los elementos disponibles para reaccionar durante la fabricación del acero. El oxígeno forma óxidos como alúmina, sílice, óxido de manganeso y aluminatos de calcio. El azufre se combina principalmente con el manganeso para formar MnS, aunque el calcio, los elementos de tierras raras y otras adiciones pueden modificar la fase sulfurada. En el acero resulfurado con plomo, el plomo puede aparecer junto a las inclusiones sulfuradas o como partículas separadas de plomo libre. El selenio y el telurio también pueden modificar el comportamiento de los sulfuros. La norma de ASTM International Additives to Steel and Iron for Improved Machinability identifica el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones ASTM aplicables como variables de maquinabilidad interrelacionadas, no como objetivos aislados.
La cantidad por sí sola no permite predecir el comportamiento. Una pequeña fracción de área de inclusiones grandes y alargadas puede resultar más perjudicial para la fatiga que una población mayor de partículas finas y globulares. Por el contrario, puede ser necesaria una fracción de área suficiente de sulfuros para interrumpir las virutas de forma constante durante el mecanizado automático. El estudio de 1995 de la Universidad de Lieja, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, informó de un índice de maquinabilidad que «variaba del 200 % al 100 % con la relación de forma de las inclusiones sulfuradas». Sus resultados favorecieron las inclusiones globoidales de sulfuro de manganeso para la maquinabilidad en operaciones de corte, mostrando por qué un porcentaje nominal de azufre constituye una descripción insuficiente de la variable de ingeniería.
La morfología se desarrolla mediante la secuencia de nucleación, crecimiento, colisión y deformación. Durante la solidificación, las inclusiones nuclean a partir de un líquido sobresaturado o se forman mediante reacciones entre elementos disueltos y partículas preexistentes. Crecen a medida que se consumen los solutos, colisionan y se aglomeran cuando el flujo del fluido las aproxima, y pueden pasar a la escoria si su tamaño y flotabilidad lo permiten. Algunas quedan atrapadas en el acero. Su población final refleja no solo la química de equilibrio, sino también el tiempo de permanencia, la turbulencia, la temperatura, la viscosidad y la velocidad a la que solidifica el metal.
El sulfuro de manganeso ilustra el compromiso de diseño. Los aceros SAE/AISI 11xx contienen azufre añadido, que forma inclusiones de MnS en exceso, favorece la rotura de la viruta y puede proporcionar un efecto lubricante en la interfaz de corte. Los aceros SAE/AISI 12xx incorporan aproximadamente entre un 0,04 % y un 0,12 % de fósforo, modificando aún más la formación de viruta y el comportamiento de la matriz. Durante el laminado o la forja, las inclusiones blandas de MnS se alargan y forman cordones, mientras que los óxidos más duros pueden fracturarse, girar o permanecer angulares. La relación de aspecto y la alineación resultantes crean propiedades direccionales: la maquinabilidad puede mejorar en la dirección longitudinal, mientras que la ductilidad transversal y la resistencia a la fatiga pueden disminuir.
La población de inclusiones que produce la menor fuerza de corte no tiene por qué minimizar el desgaste de la herramienta. En el estudio de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, el efecto de la composición sobre la fuerza de corte siguió el orden MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. Los sulfuros alargados redujeron la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares redujeron con mayor eficacia el desgaste del flanco de la herramienta. Esto constituye una advertencia directa contra la consideración de la «maquinabilidad» como una única medición. La fuerza, la facilidad de rotura de la viruta, el desgaste de la herramienta, el acabado superficial y la estabilidad de la producción pueden responder de manera diferente a una misma población de inclusiones.
El tratamiento con calcio modifica este equilibrio al modificar tanto las inclusiones de óxido como las sulfuradas. El calcio puede reaccionar con la alúmina y otros óxidos, produciendo aluminatos de calcio con diferente comportamiento de fusión y distinta forma; también puede incorporarse a los sulfuros, produciendo partículas con calcio como (Mn,Ca)S. Las predicciones termodinámicas de la distribución del calcio entre óxidos y sulfuros ayudan a definir la ventana de tratamiento. Una cantidad insuficiente de calcio puede dejar alúmina angular; una cantidad excesiva puede generar fases no deseadas ricas en calcio o perjudicar la colabilidad. El resultado buscado no es simplemente «más calcio», sino una población de inclusiones controlada que resista la deformación perjudicial y proporcione la respuesta de mecanizado requerida.
Variables de fabricación y procesamiento del acero
La ingeniería de inclusiones comienza en el horno, pero se completa mediante el tratamiento en cuchara, la colada y los procesos de deformación. La práctica de desoxidación determina qué partículas de óxido nuclean primero. El acero calmado con aluminio puede contener aglomerados de alúmina; la práctica con silicio y manganeso produce una química de óxidos diferente. La agitación en cuchara modifica la frecuencia de colisión y la flotación, mientras que la composición de la escoria y las condiciones de la interfaz determinan si las inclusiones son absorbidas o retornan al metal. El control del flujo en el distribuidor y el diseño de la buza de entrada sumergida afectan a la reoxidación, el arrastre y la distribución espacial de las partículas que entran en el molde.
La solidificación fija entonces gran parte de la distribución espacial de las inclusiones. La segregación local modifica las concentraciones de azufre y manganeso, por lo que los sulfuros pueden concentrarse entre las dendritas y formarse en distintos momentos durante la solidificación. La velocidad de enfriamiento influye en el tamaño de las partículas y en la distancia disponible para su crecimiento. La segregación central, la contracción y la formación de bandas inducida por el flujo pueden situar las inclusiones en agrupaciones, en lugar de distribuirlas uniformemente.
Las clasificaciones de gráficos de ISO 4967 por sí solas no pueden predecir el control de viruta, el desgaste del flanco ni la respuesta completa de mecanizado de los aceros de fácil mecanizado. Limited evidence
El laminado en caliente y la forja modifican esa población heredada. La deformación alarga los sulfuros, fractura algunos aglomerados de óxidos, cambia el espaciamiento entre partículas y alinea las inclusiones con la dirección de trabajo. Por tanto, la relación de reducción afecta a lo que muestra una sección pulida. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con «una relación de reducción de al menos 3», y advierte que su gráfico de referencia estándar no es completamente aplicable a los aceros de fácil mecanizado. La comparación con un gráfico puede documentar la severidad, pero no puede sustituir a un análisis específico de la aplicación sobre la relación de aspecto de los sulfuros, la fracción de área, la aglomeración y la orientación.
La misma cautela se aplica al muestreo y al análisis de imágenes. Una sección longitudinal puede captar sulfuros alargados, mientras que una sección transversal destaca el espaciamiento y la aglomeración. La fracción de área bidimensional no revela directamente la fracción de volumen tridimensional, y una única partícula de tamaño máximo puede controlar la fatiga aunque la población media parezca aceptable. Las mediciones deben representar la propiedad que se evalúa: el análisis de la formación de viruta requiere datos sobre la forma y el espaciamiento en la dirección de corte; la evaluación de la fatiga requiere información sobre los tamaños extremos, la aglomeración y la interfaz con la matriz.
En los aceros inoxidables de fácil mecanizado, el compromiso de diseño también incluye el comportamiento frente a la corrosión. La información de la British Stainless Steel Association señala que las inclusiones sulfuradas pueden actuar como «lubricantes sólidos en la interfaz entre la herramienta y la pieza de trabajo», y BS EN 10088 permite variantes mecanizables con adiciones de azufre del 0,015 % o del 0,030 % para algunos tipos de acero. Estas adiciones pueden mejorar el comportamiento de corte, pero aumentan la necesidad de evaluar la susceptibilidad a la corrosión por picaduras y las propiedades mecánicas transversales. Por tanto, la ingeniería de inclusiones concluye con una decisión específica para el servicio: conservar las fases que desempeñan una función útil, controlar su tamaño y su forma, y eliminar o transformar las poblaciones cuyos defectos superen su beneficio para el mecanizado.
Sulfuro de manganeso en aceros de fácil mecanizado resulfurados
Formación de MnS y función del manganeso
El azufre no se añade al acero resulfurado como un contaminante pasivo. Se añade porque, en condiciones controladas, forma sulfuro de manganeso (MnS), una población de inclusiones que modifica la formación de viruta, la fuerza de corte y el daño de la herramienta. La reacción esencial es sencilla: el manganeso se combina con el azufre disuelto durante la solidificación y produce partículas de MnS una vez superados los límites locales de solubilidad. Sin embargo, la metalurgia no es sencilla, porque la población de inclusiones resultante depende de los contenidos de azufre y manganeso, de la relación manganeso-azufre, de los niveles de oxígeno y calcio, de las condiciones de solidificación, de la reducción durante el laminado y de la matriz de acero que rodea cada partícula.
El manganeso desempeña dos funciones relacionadas. Fija el azufre en forma de MnS, reduciendo la cantidad de azufre disponible para formar sulfuro de hierro, asociado con la fragilidad en caliente. También establece las condiciones químicas en las que precipitan y crecen las inclusiones de sulfuro. Si el manganeso es insuficiente en relación con el azufre, pueden formarse sulfuros ricos en hierro en los límites de grano, lo que perjudica el trabajo en caliente. Con una cantidad adecuada de manganeso, el azufre queda retenido preferentemente en sulfuros ricos en manganeso dispersos por el acero.
Los aceros SAE/AISI 11xx son los grados familiares de acero al carbono resulfurado. El azufre añadido produce un exceso de inclusiones de sulfuro de manganeso, que facilitan la fragmentación de la viruta y pueden proporcionar un efecto lubricante durante el corte. La palabra «exceso» es importante: en comparación con los aceros al carbono ordinarios, estos grados contienen deliberadamente una población mayor de sulfuros. Esa población no se evalúa únicamente por el azufre total. Dos coladas con contenidos de azufre similares pueden mecanizarse de manera diferente si difieren en el tamaño, la forma, la fracción de área, la composición o la distribución de sus sulfuros.
Los aceros SAE/AISI 12xx añaden fósforo al diseño resulfurado. El Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indica aproximadamente entre 0,04 y 0,12 % de fósforo para esta familia. El fósforo puede aumentar la dureza y mejorar la fractura de la viruta, pero también afecta a la ductilidad y a la respuesta de la matriz durante el corte. Por tanto, el azufre actúa dentro de un sistema químico más amplio, en lugar de funcionar como un aditivo aislado para mejorar la maquinabilidad. El trabajo del simposio de ASTM International de 2024, Additives to Steel and Iron for Improved Machinability, identifica el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones ASTM aplicables como variables de diseño.
La química del sulfuro de manganeso puede modificarse aún más. El tratamiento con calcio cambia las inclusiones de óxido y puede alterar la composición y la morfología de los sulfuros, produciendo sulfuros que contienen calcio, como (Mn,Ca)S. Las adiciones de tierras raras pueden producir poblaciones mixtas, como MnS–RE2S3 y (Mn,Ca)S–RE2S3. Estas designaciones describen algo más que una nota química: la composición de la inclusión afecta a su comportamiento de fusión, su energía interfacial, su deformabilidad y su respuesta al laminado. La predicción termodinámica de la partición del calcio entre óxidos y sulfuros se utiliza para orientar este control, con el objetivo de modificar la forma y la distribución de las inclusiones, en lugar de limitarse a aumentar o reducir su contenido total.
Esta distinción separa la medición de inclusiones de la ingeniería de inclusiones. La revisión de 2018 Non-metallic inclusions in steels – origin and control define la ingeniería en términos de adaptar la composición, la cantidad, la distribución de tamaños y la morfología de las inclusiones mediante variables de fabricación y procesamiento del acero. Un recuento en una sección pulida puede informar de lo que está presente. Por sí solo, no muestra si esa población produce una menor fuerza de corte, una mayor vida útil de la herramienta, un mejor comportamiento a fatiga o una limpieza aceptable para otra aplicación.
La medición también tiene un alcance definido. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con «una relación de reducción de al menos 3». Su carta de referencia normalizada no es totalmente aplicable a los aceros de fácil mecanizado, en los que un alto contenido de sulfuros es intencional. Por tanto, un sistema de clasificación diseñado para comparar la limpieza de inclusiones ordinaria puede representar de forma errónea un grado resulfurado, a menos que el analista registre por separado la morfología, las dimensiones, la fracción de área y la orientación de los sulfuros.

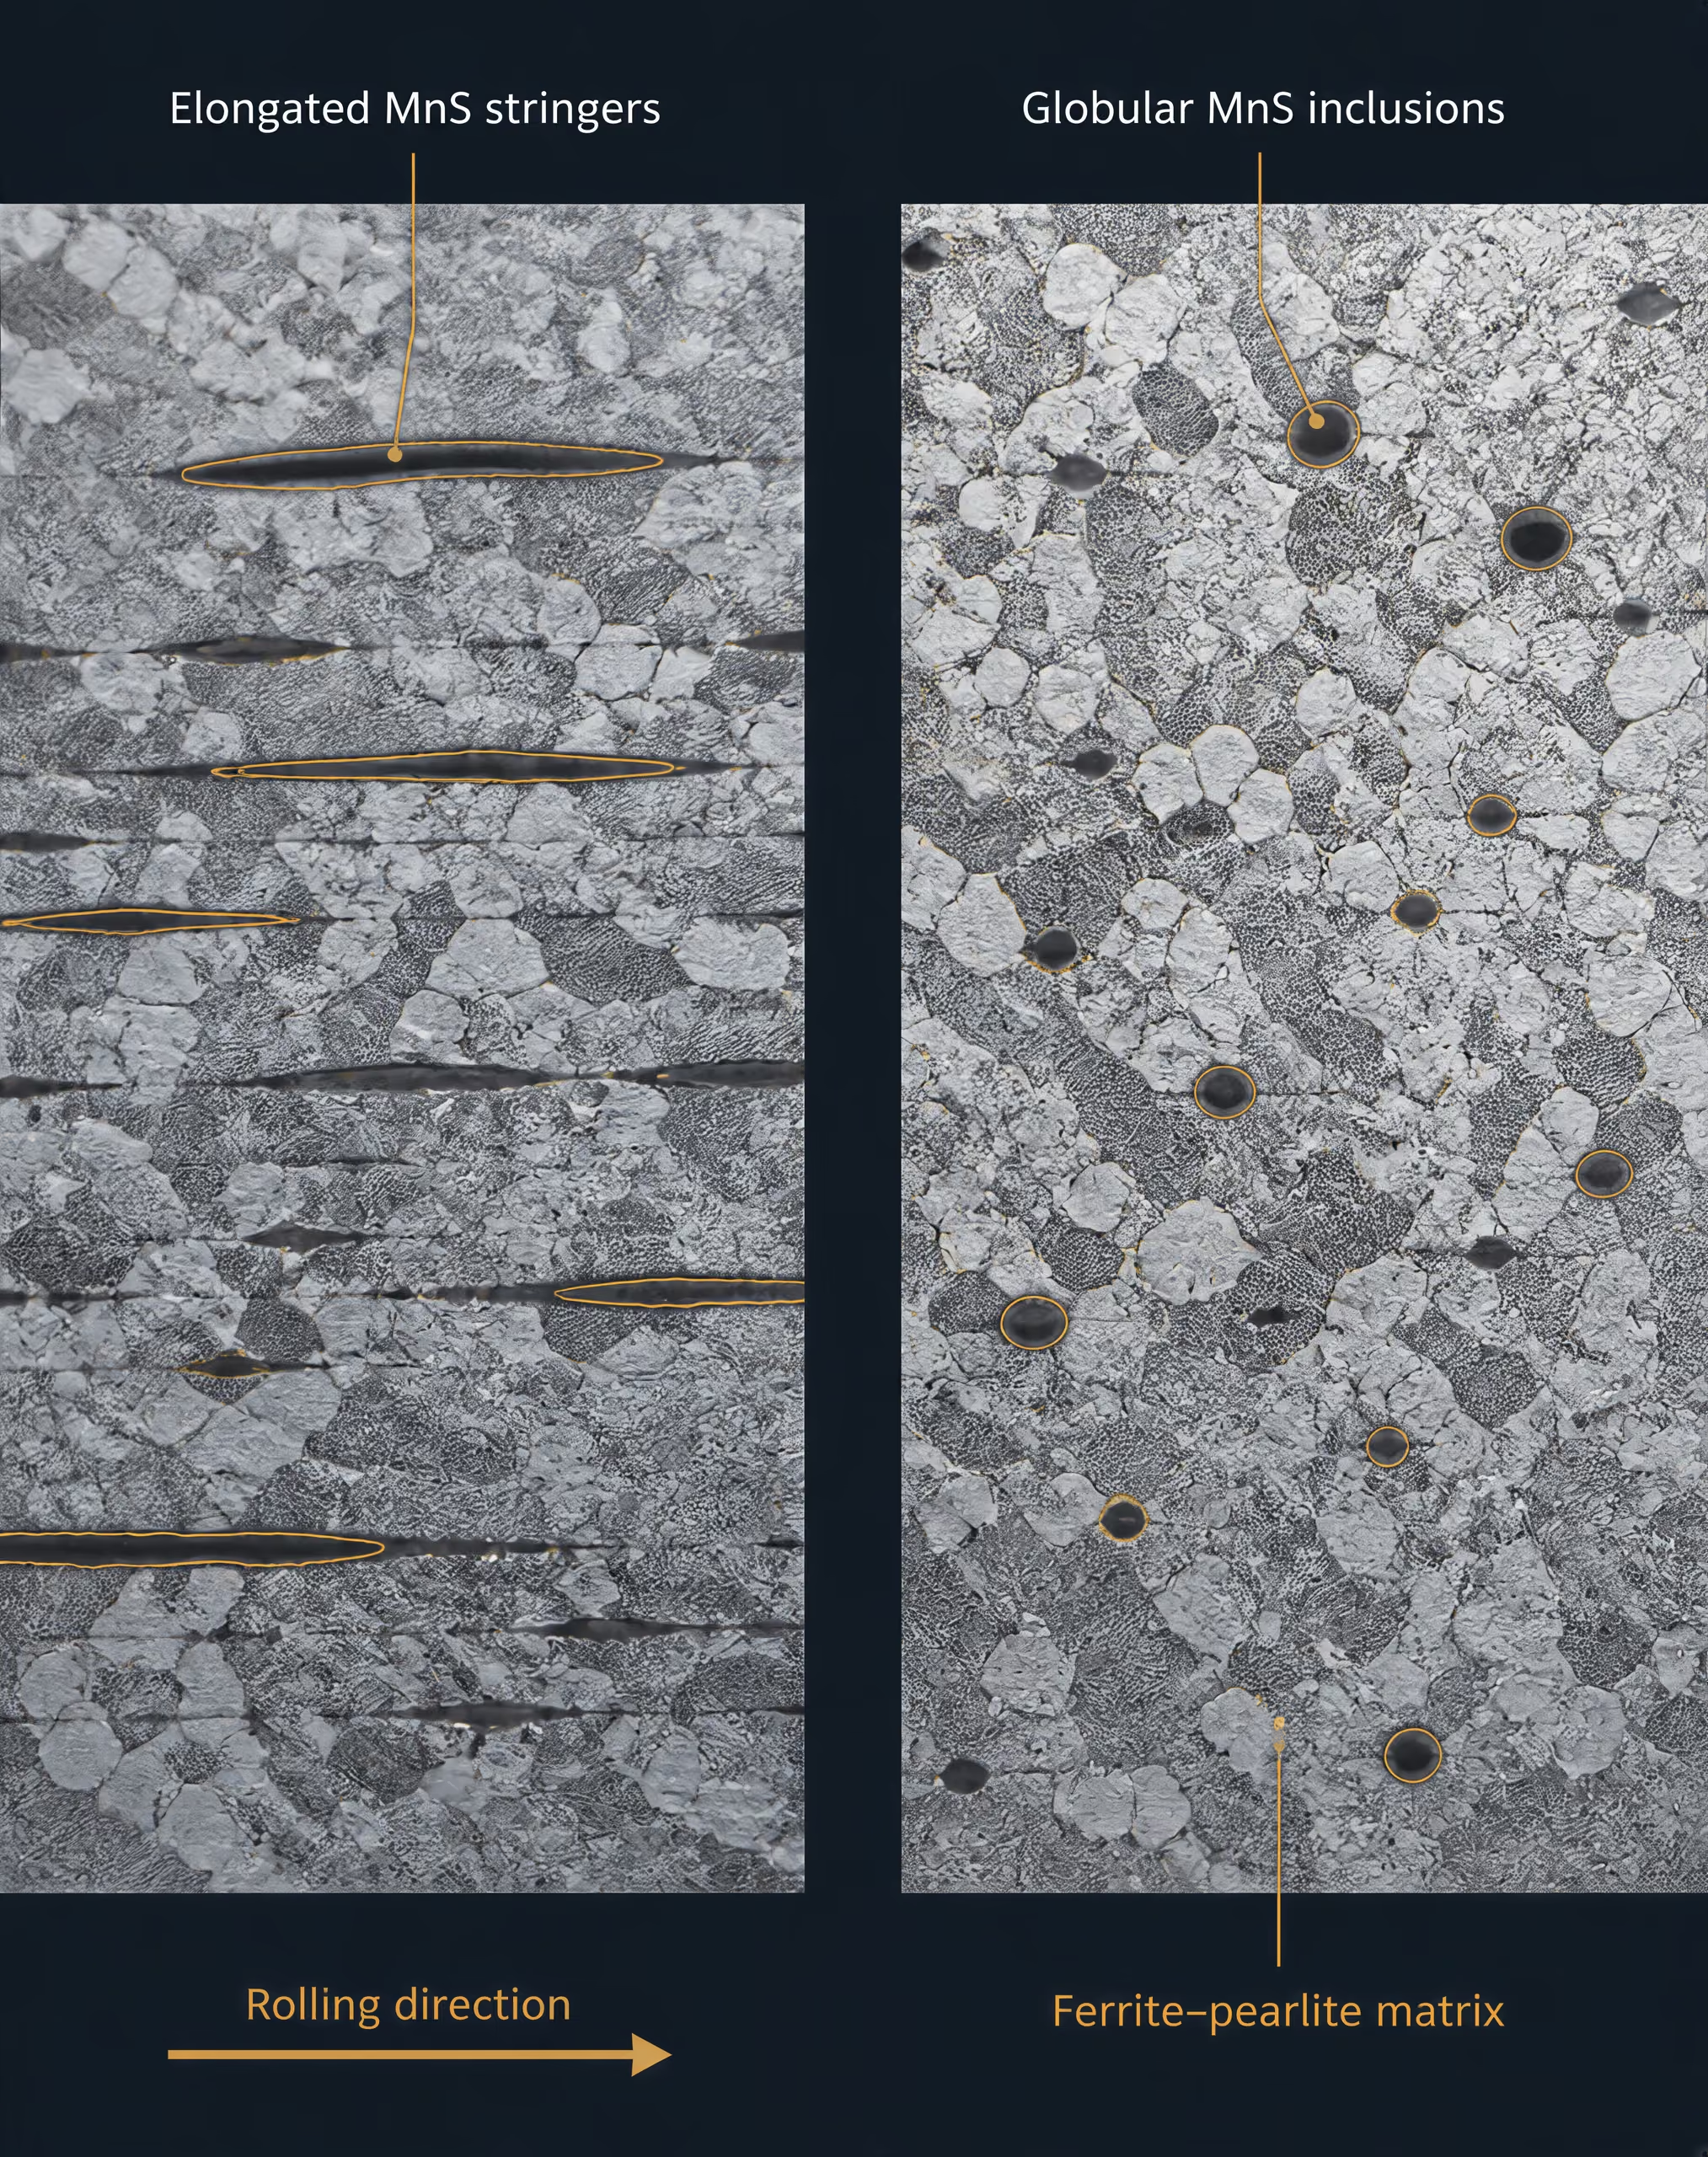
Por qué la forma de los sulfuros modifica el comportamiento durante el mecanizado
La variable decisiva a menudo no es si existe MnS, sino qué deformación ha experimentado. Durante el laminado en caliente, las partículas de sulfuro relativamente blandas y deformables se estiran en la dirección de laminado. En una sección longitudinal aparecen como inclusiones alargadas, similares a cordones; su relación de forma, expresada habitualmente como la longitud dividida por el espesor, puede alcanzar valores elevados. En una sección transversal, las mismas partículas pueden parecer cortas o casi circulares. Por tanto, la orientación forma parte de la medición y no es un detalle descriptivo menor.
Los sulfuros alargados pueden ayudar al filo de corte al actuar como trayectorias preferentes de fractura. Cuando la herramienta comprime y cizalla la pieza de trabajo, las partículas semejantes a cordones interrumpen la matriz de acero y favorecen la formación de huecos o la separación local. Las virutas pueden segmentarse con mayor facilidad, reduciendo la deformación plástica necesaria para producir cada viruta. Las inclusiones también pueden reducir la fricción cerca de la región de contacto entre la herramienta y la pieza de trabajo, especialmente a temperaturas de corte en las que los residuos ricos en sulfuros se extienden sobre la interfaz. El resultado suele ser una menor fuerza de corte y una fragmentación más fácil de la viruta.
Pero la misma geometría alargada puede generar otra desventaja. Los cordones largos proporcionan interfaces extensas y débiles en la matriz, y pueden transportar residuos abrasivos o químicamente activos hacia la cara de la herramienta. Su orientación puede concentrar la deformación en bandas estrechas, mientras que los restos de inclusiones fracturadas pueden contribuir al astillado del filo o a un desgaste inestable. Una población que reduce la fuerza necesaria para cortar no es automáticamente la población que conserva el flanco.
Los sulfuros globulares o globoidales se comportan de manera diferente. Su menor relación de forma les confiere una geometría más compacta, reduciendo la longitud de las interfaces entre inclusión y matriz y limitando la formación de planos de debilidad largos y continuos. Aun así, pueden interrumpir el flujo de la viruta y proporcionar lubricación local, pero su efecto se distribuye entre partículas más cortas en lugar de cordones extendidos. Esto suele reducir la gravedad del desgaste del flanco de la herramienta, incluso cuando la reducción de la fuerza de corte es menor.
El estudio de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel comparó poblaciones de sulfuros identificadas como «MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3». Los efectos sobre la fuerza de corte que se comunicaron siguieron ese orden. El estudio también estableció el compromiso central: los sulfuros alargados reducían la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares reducían con mayor eficacia el desgaste del flanco de la herramienta. No existe una única forma de inclusión que optimice todas las respuestas del mecanizado.
Un estudio independiente de 1995 de la Universidad de Lieja, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, comunicó un índice de maquinabilidad que «variaba del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro». El resultado relaciona directamente la relación de forma con el comportamiento de mecanizado medido y respalda el uso preferente de inclusiones globoidales de sulfuro de manganeso cuando el objetivo es obtener un comportamiento de fácil mecanizado con un desgaste controlado de la herramienta. Esto no significa que toda población de inclusiones globulares vaya a superar a cualquier población de inclusiones alargadas; la fracción de área, el tamaño de las partículas, la resistencia de la matriz, la velocidad de corte, el avance, la profundidad de corte, el refrigerante y el material de la herramienta siguen siendo variables activas.
El ASM Handbook hace explícita esa interacción al identificar la composición, la microestructura, el nivel de resistencia, las condiciones de corte, los fluidos de corte y el material de la herramienta como controles simultáneos de la maquinabilidad. El azufre puede modificar significativamente el comportamiento de mecanizado de los aceros aleados de temple integral, pero su efecto está condicionado por la matriz y por el sistema de corte. Un resultado de baja fuerza medido con un determinado grado de metal duro y una velocidad de corte específica no puede transferirse directamente a una herramienta de acero rápido ni a una velocidad de avance diferente.
Por eso, el acero de fácil mecanizado no debería especificarse únicamente por el porcentaje de azufre. La cuestión útil es si la población de MnS diseñada —su química, fracción de área, distribución de tamaños, orientación y forma— coincide con la respuesta de mecanizado que se busca. La fuerza de corte, la segmentación de la viruta, el desgaste del flanco, el desgaste de cráter, el acabado superficial y la sensibilidad a la fatiga pueden exigir poblaciones de inclusiones diferentes. El manganeso hace utilizable el azufre; el procesamiento determina qué hace ese azufre.
Química de los sulfuros más allá del MnS
El sulfuro de manganeso no es un agente de mecanizado único y fijo. Su efecto depende de la composición, la forma, el tamaño, la fracción de área, la distribución y la matriz de acero que lo rodea. Una inclusión alargada y blanda de sulfuro puede favorecer la segmentación de la viruta y reducir la fuerza de corte, mientras que una inclusión compacta y menos deformable puede interrumpir de otra manera la zona de corte y reducir el daño abrasivo o adhesivo en el flanco de la herramienta. Por lo tanto, un mismo acero puede mostrar una fuerza de corte menor sin presentar el menor desgaste de la herramienta.
Esta distinción es importante porque el «contenido de azufre» es solo un punto de partida. Los aceros SAE/AISI 11xx contienen azufre añadido, lo que produce un exceso de inclusiones de sulfuro de manganeso. Los aceros SAE/AISI 12xx también incorporan fósforo; el Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indica aproximadamente entre un 0,04 y un 0,12 % de fósforo para esta familia. El fósforo, la relación manganeso-azufre, la resistencia de la matriz, el tratamiento térmico, la velocidad de corte, el avance, la profundidad de corte, el fluido de corte y el material de la herramienta modifican la respuesta que se atribuye de manera simplista al MnS. El simposio de ASTM International de 2024, Additives to Steel and Iron for Improved Machinability, considera el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones de ASTM como variables de diseño interactivas, y no como objetivos aislados.
Un estudio de 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, informó de una secuencia de fuerzas de corte correspondiente a MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. Esta secuencia resulta útil como comparación dentro del estudio, pero no como una clasificación universal de todos los aceros, herramientas y condiciones de corte. Su significado depende de lo que se midió y de cómo se produjeron las inclusiones. El estudio también informó de que los sulfuros alargados reducían la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares reducían con mayor eficacia el desgaste del flanco de la herramienta. La fuerza y el desgaste no eran resultados intercambiables.
(Mn,Ca)S y sulfuros modificados con calcio
El calcio modifica el comportamiento de los sulfuros al cambiar tanto la química de las inclusiones como la trayectoria mediante la cual estas se forman. En un acero convencional resulfurado, el manganeso se combina con el azufre para producir MnS, generalmente una inclusión blanda que se deforma con facilidad durante el laminado en caliente. El sulfuro resultante puede transformarse en una inclusión alargada, orientada en la dirección de laminación. El calcio puede incorporarse a la red cristalina del sulfuro o producir inclusiones compuestas descritas como (Mn,Ca)S; además, el tratamiento con calcio modifica las inclusiones de óxido que pueden actuar como sitios de nucleación para la precipitación de sulfuros.
Esta química modifica la deformabilidad, la morfología, la dureza y la interfaz entre la inclusión y la matriz. Un sulfuro modificado con calcio no es simplemente «más MnS». Su forma después del laminado puede ser menos alargada y su resistencia a la deformación puede diferir de la del sulfuro de manganeso. Estos cambios afectan a la formación de la viruta y a las condiciones de contacto en la interfaz herramienta-pieza de trabajo. Una inclusión alargada puede crear una trayectoria débil a través del material sometido a cizallamiento, ayudando a que la viruta se fracture en segmentos más cortos y reduciendo la fuerza necesaria para continuar el corte. Una inclusión más globular puede producir un daño menos direccional y limitar la extensión del ranurado o del embadurnamiento relacionado con las inclusiones en el flanco de la herramienta.
La compensación entre estos efectos es fundamental. Si el objetivo del ensayo es la fuerza de corte, los sulfuros alargados pueden producir un resultado favorable. Si el objetivo es la velocidad de desgaste del flanco, los sulfuros globulares pueden ser más eficaces, incluso cuando no producen la fuerza más baja. Por lo tanto, la secuencia del estudio de 1995 —MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3— debe interpretarse junto con sus observaciones sobre el factor de forma y la fracción de área. Modificar la adición de calcio puede alterar la población de inclusiones lo suficiente como para cambiar la conclusión: el número de inclusiones, el tamaño medio, la relación de aspecto, la formación de agrupaciones y la dureza de la matriz pueden variar simultáneamente.
En consecuencia, el tratamiento con calcio es una operación de ingeniería de inclusiones, no un aditivo de mecanizado cuya eficacia esté garantizada. Los cálculos termodinámicos pueden predecir cómo se distribuye el calcio entre las fases de óxido y sulfuro, ayudando a los fabricantes de acero a obtener poblaciones de inclusiones determinadas. El resultado final sigue dependiendo de la actividad del oxígeno y del azufre, la recuperación del calcio, la temperatura, la solidificación, el recalentamiento, la reducción durante el laminado y el enfriamiento. Un análisis nominal de calcio no revela cuánto calcio se incorporó a los sulfuros, cuánto permaneció en los óxidos ni si la morfología deseada sobrevivió al procesamiento.
La medición debe corresponderse con la cuestión de ingeniería. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con «una relación de reducción de al menos 3», pero la norma también advierte que su lámina de referencia no es completamente aplicable a los aceros de fácil mecanización. Una valoración mediante láminas de referencia puede describir la severidad de las inclusiones para un propósito general de control del producto y, al mismo tiempo, pasar por alto la fracción de sulfuros alargados que controla la fragmentación de la viruta. Por el contrario, una sección bidimensional puede representar insuficientemente la conectividad tridimensional que afecta al desgaste de la herramienta. La fracción de área y la relación de forma no son detalles opcionales cuando la morfología es la variable de diseño prevista.
El estudio cuantitativo Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (Universidad de Lieja, 1995) informó de que su índice de mecanizabilidad «variaba entre el 200 % y el 100 % con la relación de forma de las inclusiones de sulfuro». Este intervalo no asigna un valor fijo a todos los aceros tratados con calcio. Muestra por qué una especificación química por sí sola no puede sustituir a la caracterización de las inclusiones. El estudio consideró preferibles las inclusiones globoidales de sulfuro de manganeso para la mecanizabilidad de los aceros de fácil mecanización en las condiciones seleccionadas, mientras que el otro trabajo de 1995 determinó que los sulfuros alargados eran especialmente eficaces para reducir la fuerza de corte. Diferentes métricas de respuesta pueden producir poblaciones preferidas distintas.
Inclusiones de sulfuro que contienen tierras raras
Las adiciones de tierras raras, representadas habitualmente en las descripciones de inclusiones mediante la notación de familia RE2S3, introducen otro cambio en la química de los sulfuros. Los elementos de tierras raras pueden reaccionar con el azufre y el oxígeno, produciendo oxisulfuros de tierras raras, sulfuros o partículas compuestas asociadas con el MnS. En la comparación indicada, MnS–RE2S3 y (Mn,Ca)S–RE2S3 eran clases de inclusiones diferenciadas, y no simples versiones con mayor contenido de azufre del MnS ordinario. Su dureza, comportamiento de fusión, unión interfacial y resistencia a la deformación pueden diferir de los del MnS y de los sulfuros modificados con calcio.
Estas partículas pueden modificar la nucleación y el crecimiento del sulfuro de manganeso, cambiando el número de inclusiones y su distribución de tamaños, además de su identidad química. Pueden favorecer inclusiones más compactas o complejas, modificar la relación de aspecto producida durante el laminado y cambiar el grado en que una inclusión se separa de la matriz de acero durante el corte. Estos efectos explican por qué las poblaciones que contienen tierras raras pueden modificar tanto la fuerza como el desgaste, pero no justifican tratar el contenido de tierras raras como un índice directo de mecanizabilidad.
La secuencia de fuerzas indicada sitúa MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3 en un orden concreto para ese acero resulfurado y ese método de ensayo. No debe transformarse en una regla universal según la cual cada química sucesiva reduzca o aumente siempre la fuerza. La velocidad de corte, el avance, el grado de la herramienta, la preparación del filo, la lubricación, la resistencia de la matriz y la fracción de área de las inclusiones pueden modificar la clasificación. Una inclusión que contiene tierras raras y resiste la deformación puede reducir la población de inclusiones alargadas y mejorar el comportamiento frente al desgaste, pero aumentar la fuerza necesaria para el cizallamiento de la viruta. Otra población con la misma adición nominal de tierras raras puede contener agrupaciones gruesas que dañen la herramienta en lugar de ayudar al control de la viruta.
La variable práctica es la población de inclusiones obtenida mediante la fabricación y el procesamiento del acero: composición, cantidad, distribución de tamaños, morfología y distribución espacial. Esta definición de la ingeniería de inclusiones, expuesta en la revisión de 2018 Non-metallic inclusions in steels – origin and control, es más informativa que una tabla de aditivos. También explica por qué los tratamientos con calcio y tierras raras deben evaluarse mediante ensayos de mecanizado vinculados a una respuesta especificada. La fuerza de corte, la fragmentación de la viruta, el acabado superficial, el desgaste del flanco de la herramienta, el desgaste de cráter y la estabilidad dimensional pueden apuntar a objetivos de inclusiones diferentes.
Por lo tanto, la química de los sulfuros debe evaluarse teniendo en cuenta la matriz y la operación de corte. La inclusión que reduce la fuerza puede no minimizar el desgaste. Una población que funciona bien en una barra resulfurada de bajo contenido de carbono puede comportarse de manera diferente en un acero aleado de endurecimiento completo, en el que el azufre puede modificar significativamente el comportamiento durante el mecanizado mediante su interacción con la resistencia y la microestructura. En los aceros inoxidables, los sulfuros pueden actuar como «lubricantes sólidos en la interfaz herramienta-pieza de trabajo»; BS EN 10088 permite variantes mecanizables con adiciones de azufre del 0,015 % o del 0,030 % para algunos grados. En todos los casos, el contenido nominal de azufre, calcio o tierras raras es solo una entrada del proceso. La respuesta durante el mecanizado procede de las inclusiones finales y del acero que las rodea.
Estadísticas del factor de forma, la fracción de área y la población de inclusiones
Una micrografía de inclusiones es una medición de una sección, no una fotografía directa del volumen tridimensional del acero. Esta distinción es importante en los grados de fácil mecanizado, donde la geometría de los sulfuros puede modificar la fuerza de corte, la segmentación de la viruta, el desgaste de la herramienta y la eficacia aparente de una misma adición de azufre. Una sección longitudinal pulida puede mostrar los sulfuros de manganeso como largas inclusiones alargadas y alineadas; una sección transversal del mismo material puede mostrar intersecciones cortas y casi circulares. Ninguna de las dos imágenes es falsa. Cada una muestrea un plano diferente de una población anisotrópica de inclusiones.
| Medición | Qué describe | Por qué es importante |
|---|---|---|
| Composición | Identidad química de la partícula | Distingue MnS, óxidos, fases que contienen calcio, plomo e inclusiones que contienen tierras raras |
| Fracción de área | Área de la sección ocupada por inclusiones | Indica la cantidad de población bajo las condiciones de muestreo especificadas |
| Distribución de tamaños | Dispersión de las dimensiones de las partículas | Capta las partículas finas y las colas de partículas grandes potencialmente perjudiciales |
| Morfología | Forma, relación de aspecto y circularidad | Relaciona la geometría de las inclusiones con la formación de viruta y el desgaste de la herramienta |
| Orientación | Alineación respecto a la dirección de laminación o de corte | Capta el comportamiento anisotrópico durante el mecanizado y el servicio |
Por tanto, la descripción pertinente requiere más que una longitud máxima de inclusión o una afirmación visual como «muchos sulfuros». Como mínimo, el análisis debería informar sobre la composición, la morfología, la fracción de área, la densidad numérica, la distribución de tamaños y la orientación de las inclusiones, indicando también la dirección de muestreo, el aumento, el método de selección de campos y las reglas de análisis de imágenes.
Factor de forma Descriptor adimensional de la forma de una partícula; una definición bidimensional habitual es F = 4πA/P², donde A es el área y P es el perímetro.
El factor de forma es una medida adimensional de cuánto se aproxima una inclusión a una forma de referencia seleccionada, normalmente un círculo en una imagen bidimensional. Una definición habitual es:
donde es el área de la inclusión y es su perímetro. Un círculo perfecto tiene ; una partícula alargada, angular o irregular tiene un valor inferior. En otros estudios, se denomina factor de forma a una medida de longitud respecto del ancho, por lo que el término no puede interpretarse sin su ecuación. La misma inclusión puede recibir valores numéricos diferentes según la convención utilizada.
Relación de aspecto Relación entre la dimensión principal y la dimensión menor de una inclusión; las partículas alargadas tienen valores superiores a las partículas globulares.
La relación de aspecto, denominada también relación de forma en algunos estudios de maquinabilidad, compara generalmente la dimensión principal con la dimensión menor:
Aquí, es la longitud máxima o ajustada del eje principal y es el ancho correspondiente. Una partícula globular tiene una relación cercana a 1, mientras que un sulfuro alargado tiene una relación considerablemente mayor. Esta relación no es intercambiable con la circularidad. Una elipse lisa y una partícula irregular pueden tener el mismo , mientras que sus perímetros y factores de forma difieren.
La fracción de área es el porcentaje de la sección medida ocupado por inclusiones. Estima la fracción volumétrica únicamente cuando las hipótesis estereológicas y las condiciones de muestreo son adecuadas. La densidad numérica es el número de inclusiones por unidad de área en una evaluación bidimensional, o por unidad de volumen cuando se utiliza un método tridimensional validado. La distribución de tamaños registra cómo se distribuyen los tamaños de las inclusiones en la población, en lugar de proporcionar únicamente un promedio. Puede expresarse mediante el diámetro del círculo equivalente, el área, la longitud, el ancho o intervalos de clase. La orientación describe la dirección del eje principal de una inclusión con respecto a la dirección de laminación, la dirección transversal u otra referencia. En el acero laminado, esta información direccional es esencial porque los sulfuros suelen deformarse y alinearse durante el conformado.
Por qué una sola imagen de inclusiones puede inducir a error
El sesgo de muestreo comienza antes de encender el microscopio. Seleccionar campos con inclusiones llamativas exagera la fracción de área y la frecuencia de partículas grandes; seleccionar campos visualmente limpios produce el efecto contrario. Un número reducido de imágenes con gran aumento también puede sobrerrepresentar agrupaciones locales, mientras que los campos con poco aumento pueden ocultar partículas finas o fusionar inclusiones adyacentes en un solo objeto. Los ajustes de umbral en el análisis automatizado de imágenes generan un problema similar: cambiar el umbral de nivel de gris puede dividir un sulfuro irregular en varias partículas o eliminar una fina película de óxido que lo rodea.
El plano de sección impone otro sesgo. Una inclusión alargada de MnS cortada paralelamente a su eje longitudinal aparece larga y estrecha. La misma inclusión, cortada cerca de su centro en un plano transversal, puede aparecer como un óvalo compacto. Un corte oblicuo produce un resultado intermedio. En consecuencia, una relación de forma obtenida a partir de secciones longitudinales no debería compararse directamente con un valor obtenido a partir de secciones transversales, salvo que coincidan la orientación y la convención de medición.
La laminación crea bandas y agrupaciones direccionales. Los sulfuros pueden aparecer en capas separadas por una matriz más limpia, de modo que los campos elegidos aleatoriamente a lo largo de un ancho pueden producir un resultado diferente del obtenido en campos tomados a lo largo de una banda. La agrupación también afecta al comportamiento local. Dos coladas pueden tener la misma fracción de área total y la misma densidad numérica, pero una puede contener partículas distribuidas uniformemente, mientras que la otra puede contener colonias densas separadas por regiones pobres en inclusiones. Durante el mecanizado, una herramienta puede encontrarse repetidamente con la agrupación a lo largo de una trayectoria de corte, haciendo que el comportamiento local difiera del promedio global.
El tamaño máximo de inclusión es especialmente fácil de utilizar de forma incorrecta. Identifica la partícula más grande detectada en el área examinada; no describe la partícula típica, la cola superior de una distribución estadísticamente estable ni el espaciamiento entre partículas. El máximo aumenta con el área examinada, por lo que una inspección de mayor tamaño puede encontrar un máximo aparente mayor incluso cuando la población de acero no ha cambiado. Una descripción significativa de la población debería indicar el número de campos o el área total examinada, el umbral de recuento de partículas, las clases de tamaño o los parámetros de distribución y, cuando proceda, un método de valores extremos.
ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con «una relación de reducción de al menos 3». Su carta de referencia es útil para la comparación normalizada, pero la norma advierte que la carta no es totalmente aplicable a los aceros de fácil mecanizado. Esta limitación se deriva de la finalidad de los sulfuros diseñados: una larga inclusión alargada de MnS puede clasificarse como una inclusión objetable en una evaluación general de la limpieza, y al mismo tiempo contribuir a la rotura de la viruta y a una menor fuerza de corte en un ensayo de mecanizado. La medición debe corresponder a la pregunta que se pretende responder.
Relación de forma, sulfuros globoidales e índices de maquinabilidad
El estudio de 1995 de la Universidad de Lieja, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, informó de que el índice de maquinabilidad «variaba del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro». Este intervalo advierte directamente contra la consideración de la cantidad de sulfuros como única variable de control. Una población con un contenido de azufre similar y una fracción de área comparable puede producir una respuesta de mecanizado muy diferente cuando sus partículas cambian de inclusiones alargadas y alineadas a formas más globulares.
El resultado no significa que una relación de aspecto elevada sea siempre deseable. En el acero de fácil mecanizado resulfurado, los sulfuros alargados pueden reducir la fuerza de corte con mayor eficacia, posiblemente porque se deforman y fracturan a lo largo de la zona de cizallamiento y favorecen la segmentación de la viruta. En cambio, se ha informado de que los sulfuros globulares reducen con mayor eficacia el desgaste del flanco de la herramienta. Por tanto, la población de inclusiones que reduce la fuerza de corte instantánea puede no ser la que produce el menor desgaste acumulado. Cualquier afirmación sobre la «maquinabilidad» debe especificar la respuesta considerada: fuerza de corte, comportamiento de rotura de la viruta, desgaste del flanco de la herramienta, acabado superficial, potencia o vida útil de la herramienta.
El estudio de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel comparó composiciones de sulfuros en el orden MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. La composición, el factor de forma y la fracción de área actuaron conjuntamente. Las adiciones de calcio y de tierras raras pueden modificar la morfología de los sulfuros y la población de óxidos asociada, en lugar de limitarse a aumentar o reducir el número de inclusiones. El tratamiento con calcio se utiliza para controlar la composición y la forma de los óxidos y sulfuros, y las predicciones termodinámicas de la partición del calcio entre óxidos y sulfuros ayudan a orientar la población resultante.
Esto es ingeniería de inclusiones: adaptar la «composición, cantidad, distribución de tamaños y morfología», tal como se describe en la revisión de 2018 Non-metallic inclusions in steels – origin and control. No se trata de una competición de limpieza desvinculada de las condiciones de servicio. Los aceros SAE/AISI 11xx contienen azufre añadido que forma sulfuro de manganeso en exceso, mientras que los aceros SAE/AISI 12xx contienen además aproximadamente 0,04–0,12 % de fósforo, por lo que la composición de la matriz y la composición de las inclusiones cambian conjuntamente. El alcance del simposio de ASTM International de 2024 enumera el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones ASTM como variables de diseño de la maquinabilidad.
El mismo principio se aplica a los grados inoxidables. La British Stainless Steel Association describe los sulfuros de los aceros inoxidables de fácil mecanizado como «lubricantes sólidos en la interfaz herramienta-pieza de trabajo» y registra variantes mecanizables con adiciones de azufre de 0,015 % o 0,030 % conforme a BS EN 10088 para algunos grados. Estas adiciones no pueden evaluarse a partir de un único campo pulido. Una interpretación válida relaciona la población de inclusiones medida con la resistencia de la matriz de acero, la velocidad de corte, el avance, la profundidad de corte, el refrigerante y el material de la herramienta: los controles interactivos identificados por el ASM Handbook. Las estadísticas solo son útiles cuando su dirección de muestreo y su finalidad de ingeniería están claras.
Cómo mide la norma ISO 4967:2026 las inclusiones no metálicas
ISO 4967:2026 es una norma micrográfica para determinar las inclusiones no metálicas en el acero. Se ocupa de lo que puede observarse y clasificarse en una sección metalográfica preparada, no de la medición directa del rendimiento de corte. Esta distinción es importante en los aceros de fácil mecanizado, donde las inclusiones suelen ser adiciones deliberadas al diseño del acero, y no residuos accidentales procedentes de la fusión.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
La norma especifica el examen de productos de acero laminados o forjados fabricados con una relación de reducción de al menos 3. Por tanto, su marco de referencia está orientado a productos que han experimentado una deformación en caliente considerable después de la colada. El laminado y la forja modifican la población original de inclusiones: las inclusiones pueden alargarse, fracturarse, agruparse, redistribuirse o alinearse con la dirección de trabajo. Una sección pulida tomada del producto acabado registra ese estado resultante del procesamiento, no simplemente la población de inclusiones presente en la cuchara o en la barra obtenida mediante colada continua.
ISO 4967:2026 puede establecer una clasificación reproducible de las inclusiones no metálicas observadas en condiciones microscópicas definidas. Puede ayudar a un productor, comprador, laboratorio o investigación de fallos a comparar coladas y ubicaciones del producto utilizando un lenguaje común. Sin embargo, por sí sola no puede demostrar que un acero producirá virutas cortas, una fuerza de corte baja, una larga vida útil de la herramienta o un determinado acabado superficial.
Esta limitación es especialmente importante en los aceros de fácil mecanizado. Una clasificación mediante patrones puede describir la severidad aparente o la clase de tamaño de un campo de inclusiones, pero deja sin respuesta las preguntas que controlan el mecanizado: ¿Cuál es la composición química de la inclusión? ¿El sulfuro está alargado o es globular? ¿Cómo están orientadas las inclusiones con respecto a la dirección de corte? ¿Cuál es la fracción de área y la distribución de tamaños? ¿Hay partículas de óxido presentes junto con los sulfuros? ¿Cuáles son la dureza, la resistencia y la respuesta al endurecimiento por deformación de la matriz? ¿Qué material de herramienta, velocidad de corte, avance, profundidad de corte y fluido de corte se utilizaron?
El ASM Handbook considera la maquinabilidad como una interacción entre la composición, la microestructura, el nivel de resistencia, las condiciones de corte, los fluidos de corte y el material de la herramienta. El azufre puede modificar significativamente el comportamiento durante el mecanizado de los aceros aleados de temple integral, pero el contenido de azufre por sí solo no es una descripción suficiente de dicho comportamiento. El trabajo del simposio de ASTM International de 2024, Additives to Steel and Iron for Improved Machinability, identifica el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones ASTM aplicables como variables de diseño. La composición química y la morfología de la población de inclusiones resultante deben considerarse conjuntamente.
Alcance, forma del producto y relación de reducción
La expresión «relación de reducción de al menos 3» de ISO 4967:2026 es una condición del alcance, no un umbral de maquinabilidad. Indica que el producto laminado o forjado incluido en la norma ha experimentado una cantidad mínima de deformación con respecto a su sección transversal inicial. Este historial de procesamiento afecta a la forma y la distribución de las inclusiones visibles en la sección final. Una inclusión de sulfuro de manganeso que fuera aproximadamente compacta antes de la deformación en caliente puede convertirse en una larga veta tras el laminado, mientras que un óxido frágil puede fracturarse en varias partículas más pequeñas.
Por tanto, el resultado medido corresponde a una forma de producto, ubicación, orientación y preparación determinadas. Una sección longitudinal de una barra puede mostrar las vetas de sulfuro de manera muy distinta de una sección transversal de la misma barra. Un componente forjado puede contener variaciones relacionadas con el flujo que no estén representadas en un único campo pulido. El muestreo debe corresponder a la cuestión de ingeniería. Si la preocupación es el mecanizado a lo largo del eje de la barra, la forma y el espaciamiento longitudinales de los sulfuros pueden ser más relevantes que un recuento transversal. Si la preocupación es la fatiga o la limpieza interna, los óxidos agrupados y las partículas grandes aisladas pueden requerir una estrategia de examen diferente.
La base micrográfica de la norma también impone límites prácticos al significado del resultado. El analista examina un plano bidimensional que atraviesa una población tridimensional. La longitud aparente de una inclusión depende de la orientación de la sección; la fracción de área aparente depende de las partículas que interseque el plano; y un grupo puede parecer más o menos severo según el campo seleccionado. La calidad de la preparación también es importante. El desprendimiento de material, los arañazos de pulido, la contaminación, el sobrecalentamiento o un contraste inadecuado pueden confundirse con características de inclusiones.
En los aceros SAE/AISI 11xx resulfurados, el azufre añadido se combina principalmente con el manganeso para formar sulfuro de manganeso en exceso, o MnS. Estas inclusiones facilitan la fragmentación de la viruta y pueden contribuir a la lubricación en la zona de corte. Los aceros SAE/AISI 12xx añaden fósforo, indicado en el Mechanical Engineers’ Handbook, Carbon and Alloy Steels como aproximadamente 0,04–0,12 % de fósforo. Los grados resulfurados con plomo contienen plomo asociado a inclusiones de sulfuro o en forma de partículas libres de plomo. Estos detalles no son intercambiables con una única clasificación de inclusiones.
Los aceros inoxidables de fácil mecanizado ofrecen otro ejemplo. Según la British Stainless Steel Association, las inclusiones de sulfuro pueden actuar como «lubricantes sólidos en la interfaz herramienta-pieza de trabajo». BS EN 10088 permite variantes mecanizables con adiciones de azufre de 0,015 % o 0,030 % para algunos grados. Sin embargo, la misma adición nominal de azufre puede producir poblaciones de inclusiones diferentes según la práctica de desoxidación, el tratamiento con calcio, el potencial de oxígeno, las condiciones de solidificación y el historial de trabajo en caliente.
Patrones de referencia y sus límites para los aceros de fácil mecanizado
Un método de comparación con patrones asigna una microestructura observada a categorías de referencia normalizadas. Esto resulta útil para el control y la comunicación. Puede identificar si un campo se parece a una clase de inclusiones especificada, permitir comparaciones entre muestras examinadas mediante el mismo procedimiento y respaldar criterios de aceptación cuando una especificación de producto exige una clasificación de inclusiones. No identifica automáticamente la composición química de cada partícula, ni mide la población tridimensional completa, ni predice el comportamiento durante el mecanizado.
ISO 4967:2026 advierte expresamente que su patrón de referencia normalizado no es totalmente aplicable a los aceros de fácil mecanizado. La advertencia es fundamental. El patrón se desarrolló para clasificar de manera normalizada el aspecto de las inclusiones, mientras que los aceros de fácil mecanizado están diseñados para contener inclusiones cuyos efectos dependen de la composición, la forma, la cantidad, la distribución y la interacción con la matriz de acero. Una categoría del patrón que trate el sulfuro alargado como una característica de inclusión no establece, sin un análisis adicional, si dicho sulfuro reduce la fuerza de corte o acelera el desgaste de la herramienta.
El estudio de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel informó de efectos sobre la fuerza de corte en el orden MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. También constató que los sulfuros alargados reducían la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares reducían con mayor eficacia el desgaste del flanco de la herramienta. El resultado descarta cualquier regla sencilla según la cual un aspecto de inclusión sea universalmente preferible. La población de inclusiones que facilita la separación de la viruta puede no ser la misma que protege el filo de la herramienta.
Otro estudio cuantitativo, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, informó de un índice de maquinabilidad que «varió del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro» e identificó inclusiones preferentes de sulfuro de manganeso globoidales para la maquinabilidad de los aceros de fácil mecanizado. Una comparación con patrones puede registrar una morfología alargada o globular, pero no reproduce necesariamente la relación de forma, la fracción de área, la distribución espacial ni las condiciones del ensayo de mecanizado del estudio.
El tratamiento con calcio muestra por qué la composición química debe acompañar al aspecto. El calcio puede modificar la composición y la morfología de las inclusiones de óxido y sulfuro, y la predicción termodinámica de la distribución del calcio entre óxidos y sulfuros puede respaldar el control del proceso. Dos inclusiones que parecen similares a bajo aumento pueden diferir en su contenido de Ca, Mn, elementos de tierras raras, oxígeno o azufre y, por tanto, comportarse de manera diferente durante el corte.
Por esa razón, ISO 4967:2026 debe tratarse como un método normalizado de evaluación de la limpieza y clasificación de inclusiones, no como un certificado de mecanizado. Una evaluación útil de un acero de fácil mecanizado puede combinar la comparación con patrones con el análisis automatizado de imágenes, la microscopía electrónica de barrido y la espectroscopía de dispersión de energía, la fracción de área cuantitativa, las mediciones de distribución de tamaños, las relaciones de forma, los datos de orientación, la dureza y ensayos de corte controlados. La medición debe representar la propiedad que se está evaluando. Los datos de inclusiones seleccionados para el análisis de la fatiga no son automáticamente adecuados para predecir la formación de viruta, y una clasificación conforme al patrón no demuestra el rendimiento durante el mecanizado.
Selección de la medición de inclusiones adecuada para la cuestión de ingeniería
Una medición de inclusiones solo es útil cuando su escala y sensibilidad se ajustan a la propiedad investigada. Un método que separa coladas según la calificación total de inclusiones puede ser adecuado para un estudio de limpieza, pero no explicar por qué dos aceros resulfurados producen virutas o vidas de herramienta diferentes. La ingeniería de inclusiones se ocupa del control deliberado de la composición, la cantidad, la distribución de tamaños y la morfología de las inclusiones; por lo tanto, la medición debe conservar las características que el proceso pretende controlar.
Métodos de comparación con patrones, análisis cuantitativo de imágenes y cortes metalográficos
Los patrones de comparación siguen siendo prácticos para el control de producción porque son rápidos, económicos y conocidos. Un corte pulido, atacado o sin atacar se compara con campos patrón, normalmente según el tipo y la severidad de las inclusiones. El resultado puede proporcionar un lenguaje común para describir la limpieza, pero comprime una población en un número de clase. Puede no distinguir si una población de sulfuros está constituida por muchas partículas cortas o por un número menor de inclusiones alargadas, muy elongadas, con la misma severidad aparente.
ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados que tienen «una relación de reducción de al menos 3». Su patrón de referencia es útil para la evaluación convencional de inclusiones, pero la norma advierte que el patrón no es totalmente aplicable a los aceros de fácil mecanizado. Esta limitación es importante. Una calificación elevada de sulfuros en un acero SAE/AISI 11xx no se interpreta del mismo modo que una calificación elevada de óxidos en un acero para rodamientos, porque en el primero se añade intencionadamente un exceso de sulfuro de manganeso para favorecer la fragmentación de la viruta y la lubricación.
El propio corte metalográfico condiciona la respuesta. Un corte longitudinal paralelo a la dirección de laminación expone las inclusiones alargadas de sulfuro y permite medir su longitud, anchura, relación de aspecto y separación a lo largo de la trayectoria de deformación. Un corte transversal presenta una intersección bidimensional diferente, que a menudo hace que las inclusiones alargadas parezcan más cortas o más próximas a una forma equiaxial. Ninguna de las dos vistas constituye «la» morfología de las inclusiones. Cada una es una proyección específica del corte de una población tridimensional.
Por ese motivo, un informe debe indicar la orientación del corte, el procedimiento de pulido, el aumento, el área del campo, el número de campos y la ubicación del muestreo. «Longitudinal, a un cuarto del espesor, 100 campos a 500×» es una información significativa; «limpieza: 1,0» no lo es. El muestreo también debe abarcar la posición pertinente del producto. La zona central, la posición a un cuarto del espesor y el material próximo a la superficie pueden diferir porque las inclusiones se desplazan, deforman, flotan o segregan durante la solidificación y la laminación. Si un estudio de fatiga examina la región superficial, una muestra de la línea central no puede sustituirla.
El análisis cuantitativo automatizado de imágenes proporciona mediciones que los patrones no pueden ofrecer: número de partículas, fracción de área, diámetro equivalente, longitud, anchura, relación de aspecto, separación al vecino más próximo y distribuciones de tamaños. Es especialmente útil cuando la cuestión de ingeniería depende de una cola de inclusiones grandes y no de una calificación media. Sin embargo, el análisis de imágenes no es automáticamente objetivo. La selección del umbral, la iluminación, los arañazos de pulido, la segmentación de partículas en contacto, el aumento y la selección de campos pueden modificar la población medida. El analista debe indicar si las partículas se clasificaron según el área proyectada, la longitud máxima, el diámetro del círculo equivalente u otra definición.
Se necesitan métodos sensibles a la composición cuando la química permite separar clases funcionales de inclusiones. La microscopía electrónica de barrido con espectroscopia de dispersión de energía puede distinguir MnS de sulfuros modificados con calcio, óxidos, partículas de plomo y sulfuros que contienen tierras raras. El análisis con microsonda electrónica u otros métodos microanalíticos relacionados puede aportar una distribución elemental más fiable cuando los espectros se solapan o las partículas son pequeñas. Estos métodos requieren más tiempo, pero una característica negra o gris en una imagen óptica no identifica su compuesto. En el acero resulfurado con plomo, el plomo puede aparecer junto con inclusiones de sulfuro o como partículas de plomo libre; agrupar ambos bajo la categoría «sulfuro» elimina una distinción relevante para la maquinabilidad.
La medición direccional merece un tratamiento separado. En productos laminados, medir únicamente la fracción de área de las partículas puede ocultar su elongación. Deben informarse la distribución de orientaciones, la relación longitud-anchura o relación de forma y, cuando sea posible, las mediciones en cortes tanto longitudinales como transversales. Para trabajos críticos de fatiga puede estar justificada una reconstrucción tridimensional o un método de cortes seriados, aunque requiere más material y un registro cuidadoso. El método debe responder al mecanismo de fallo, no limitarse a la cara pulida más sencilla de preparar.
Adecuación de la medición a la fatiga, la limpieza y la maquinabilidad
Las investigaciones de fatiga suelen requerir la identificación de las inclusiones más grandes y dañinas según su ubicación, composición y distancia respecto de la superficie sometida a tensión. Una calificación media de inclusiones puede pasar por alto un único cúmulo de alúmina o una partícula de aluminato de calcio que inicie una grieta. Son más apropiadas las distribuciones automatizadas de área y tamaño, el análisis de valores extremos y el examen sensible a la composición. La orientación del corte debe corresponder a la tensión principal y a la dirección de laminación, mientras que el muestreo debe incluir la región en la que realmente se nuclean las grietas de fatiga. El resultado debe indicar el tamaño de las inclusiones mediante una métrica definida y separar los cúmulos de inclusiones de las partículas aisladas.
La evaluación de la limpieza tiene un propósito diferente. Puede plantear si una colada o un producto cumple una especificación, si las poblaciones de óxidos cambiaron después de la metalurgia secundaria o si la práctica de colada produjo un aumento medible de los defectos. Los métodos de comparación con patrones pueden responder eficazmente a esa cuestión cuando la norma y la familia de aceros son compatibles. El análisis cuantitativo de imágenes aporta valor cuando los cambios son pequeños, cuando importa la frecuencia de partículas grandes o cuando el producto contiene tipos de inclusiones que el patrón agrupa. El método no debe presentarse como una verdad universal sobre la limpieza: una fracción de área total baja no demuestra que el riesgo de fatiga, la maquinabilidad o la calidad superficial vayan a ser bajos.
La maquinabilidad requiere la selección más deliberada, porque la fuerza de corte y el desgaste de la herramienta no responden exactamente a la misma población de inclusiones. El ASM Handbook identifica la composición, la microestructura, el nivel de resistencia, las condiciones de corte, los fluidos de corte y el material de la herramienta como factores de control que interactúan. El azufre puede modificar sustancialmente el comportamiento durante el mecanizado de aceros aleados de endurecimiento total, pero el contenido de azufre por sí solo no es una variable de medición suficiente.
| Pregunta de ingeniería | Mediciones más relevantes |
|---|---|
| Formación de viruta | Química del sulfuro, relación de aspecto, orientación, espaciamiento y estado de la matriz |
| Inicio de la fatiga | Inclusiones más grandes, aglomeraciones, composición, ubicación y espaciamiento tridimensional |
| Control de la limpieza | Clasificación mediante gráficos normalizados, fracción de área, recuento de partículas y ubicación en el producto |
| Desgaste de la herramienta | Química y morfología de las inclusiones, junto con la fuerza de corte, la temperatura y las condiciones de la herramienta |
| Comportamiento frente a la corrosión | Química del sulfuro, interfaces expuestas, tamaño, forma y estado superficial |
Por lo tanto, un estudio de maquinabilidad debe caracterizar la química, la morfología, la orientación, la fracción de área y la distribución de tamaños de los sulfuros, además de documentar la matriz del acero y las condiciones de corte. La publicación de ASTM International Aditivos para acero y hierro destinados a mejorar la maquinabilidad considera el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones ASTM como variables de diseño, no como objetivos aislados. Los aceros SAE/AISI 12xx, por ejemplo, añaden aproximadamente entre un 0,04 % y un 0,12 % de fósforo a la composición con azufre de los grados resulfurados. En los aceros inoxidables de fácil mecanizado, los sulfuros pueden actuar como «lubricantes sólidos en la interfaz herramienta-pieza»; BS EN 10088 permite adiciones de azufre del 0,015 % o del 0,030 % para determinadas variantes de fácil mecanizado.
La distinción necesaria queda demostrada por el estudio de 1995 Efectos de la composición, el factor de forma y la fracción de área de las inclusiones de sulfuro sobre la maquinabilidad del acero de fácil mecanizado resulfurado. Los efectos sobre la fuerza de corte siguieron el orden MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. Los sulfuros alargados redujeron la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares redujeron con mayor eficacia el desgaste del flanco de la herramienta. Por lo tanto, no puede declararse que una población de inclusiones sea universalmente superior.
Un estudio independiente de 1995 de la Universidad de Lieja, Análisis cuantitativo de las inclusiones de sulfuro en aceros de fácil mecanizado y su influencia sobre la maquinabilidad, informó de un índice de maquinabilidad que «variaba del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro» y favorecía las inclusiones globoidales de sulfuro de manganeso para la maquinabilidad en operaciones de fácil mecanizado. Estos resultados respaldan una conclusión directa: las afirmaciones sobre maquinabilidad basadas en una única calificación conjunta de óxidos y sulfuros están insuficientemente definidas. La medición debe indicar qué se contó, dónde se midió, cómo se orientó el corte y si el ensayo evalúa la fuerza, la forma de la viruta, el acabado superficial o el desgaste de la herramienta. El tratamiento con calcio puede modificar la química y la morfología de los óxidos y sulfuros, por lo que el análisis sensible a la composición es esencial cuando se atribuye un resultado de mecanizado a dicho tratamiento.
Adiciones de aleación utilizadas para modificar la maquinabilidad
El simposio de ASTM Additives to Steel and Iron for Improved Machinability (2024) aborda las adiciones para mejorar la maquinabilidad como un conjunto interrelacionado de variables químicas y de proceso: azufre, plomo, selenio, telurio, fósforo, nitrógeno, la relación manganeso-azufre y los límites impuestos por las especificaciones ASTM aplicables. Esta organización resulta más útil que una simple clasificación de elementos “buenos” y “malos”. Una adición modifica la población de inclusiones, la respuesta de la matriz, la formación de viruta, el contacto con la herramienta o una combinación de estos efectos. El resultado depende del grado de acero, el nivel de resistencia, el tratamiento térmico, la velocidad de corte, el avance, la profundidad de corte, el fluido de corte y el material de la herramienta.
La ingeniería de inclusiones consiste en controlar la composición, la cantidad, la distribución de tamaños y la morfología de las inclusiones mediante la fabricación del acero y el procesamiento posterior. Medir las inclusiones no equivale a diseñarlas. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos laminados o forjados que tengan “una relación de reducción de al menos 3”, pero también advierte que su tabla de referencia estándar no es totalmente aplicable a los aceros de fácil mecanización. Por tanto, una clasificación basada en tablas puede describir una población sin predecir la fuerza de corte o la vida útil de la herramienta que dicha población producirá.
Azufre, fósforo, plomo, selenio y telurio
El azufre es la principal adición en muchos aceros al carbono y aleados de fácil mecanización porque forma sulfuro de manganeso, MnS. Se añade manganeso en cantidad suficiente para fijar preferentemente el azufre como MnS, en lugar de dejar sulfuro de hierro, que favorecería la fragilidad en caliente. En los aceros SAE/AISI 11xx, el contenido de azufre deliberadamente aumentado produce un exceso de inclusiones de MnS. Durante el corte, estas inclusiones interrumpen la viruta, reducen la continuidad de la matriz metálica y pueden disminuir la fricción o la adhesión cerca de la zona de contacto entre la herramienta y la pieza. Las mismas inclusiones pueden reducir la ductilidad transversal, la resistencia a la fatiga, la tenacidad al impacto y la soldabilidad.
El efecto no está determinado únicamente por el porcentaje de azufre. Son importantes la relación de aspecto, la fracción de área, la composición y la distribución de los sulfuros. Un estudio de 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, informó efectos sobre la fuerza de corte en el siguiente orden: MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. Los sulfuros alargados redujeron la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares redujeron con mayor eficacia el desgaste del flanco de la herramienta. Esto constituye una advertencia directa contra la consideración de una sola forma de inclusión como óptima para todos los objetivos de mecanizado.
La distinción también aparece en el estudio de 1995 de la Universidad de Lieja, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. Su índice de maquinabilidad “varió del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro”, y se favorecieron los sulfuros de manganeso globoidales para la maquinabilidad de los aceros de fácil mecanización. Este intervalo numérico no establece una predicción universal entre distintos grados; muestra hasta qué punto la forma de las inclusiones puede alterar el resultado medido.
El tratamiento con calcio ofrece una vía para modificar esa forma y composición. El calcio puede modificar las inclusiones de óxido e influir en la precipitación de sulfuros, produciendo inclusiones más globulares o complejas bajo condiciones adecuadas de oxígeno, azufre y temperatura. Las predicciones termodinámicas de la distribución del calcio entre óxidos y sulfuros pueden orientar este control, pero el resultado sigue dependiendo del tratamiento en cuchara, la solidificación, la reducción por laminación y el recalentamiento. Las adiciones de tierras raras también pueden producir MnS–RE2S3 o variantes que contengan calcio; no obstante, su valor debe evaluarse en relación con la limpieza, la fatiga, la tenacidad y la consistencia del proceso.
El fósforo aporta un mecanismo de maquinabilidad diferente. Los aceros SAE/AISI 12xx contienen el aumento de azufre característico de los grados resulfurados y, además, aproximadamente entre un 0,04 % y un 0,12 % de fósforo, según se indica en Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022). El fósforo endurece y fragiliza la matriz ferrítica, facilita la fractura de las virutas y a menudo mejora el comportamiento de fácil mecanización. Un exceso de fósforo puede perjudicar la ductilidad, la tenacidad al impacto, la conformación en frío y la soldabilidad, particularmente cuando la segregación o una estructura de grano grueso amplifican su efecto. Por tanto, una designación 12xx no corresponde simplemente a un acero 11xx con otra adición para modificar las inclusiones; el fósforo también modifica la matriz, además de la viruta.
El plomo está presente en los aceros resulfurados con plomo, ya sea asociado a inclusiones de sulfuro o en forma de partículas discretas de plomo libre. Dado que el plomo tiene una solubilidad muy limitada en el acero sólido, su distribución está controlada por la formación de partículas, la limpieza del acero y el historial de procesamiento. Durante el mecanizado, el plomo puede favorecer la separación de la viruta y actuar en la interfaz de la herramienta, pero también plantea serias preocupaciones relacionadas con el control de la exposición, el reciclaje, los humos de soldadura y la regulación ambiental. Una adición de plomo no puede evaluarse únicamente por su efecto de reducción de la fuerza. La especificación prevista del producto y los usos permitidos pueden excluirla.
El selenio y el telurio son otras opciones químicas para modificar el comportamiento de las inclusiones y la fractura de la viruta. Pueden alterar la morfología de los sulfuros y la interacción entre las inclusiones y la zona de corte, pero sus efectos son sensibles al nivel de azufre, el contenido de manganeso, la práctica de desoxidación y el estado de la matriz. Su uso requiere evaluar las propiedades mecánicas, el procesamiento en caliente y en frío, la soldadura, la exposición de los trabajadores, la gestión de residuos y la especificación aplicable del grado. No deben presentarse como sustitutos intercambiables del azufre o del plomo.
Los aceros inoxidables de fácil mecanización ilustran el mismo compromiso en una matriz más exigente. Según la British Stainless Steel Association (2024), las inclusiones de sulfuro pueden actuar como “lubricantes sólidos en la interfaz entre la herramienta y la pieza”, pero pueden reducir la resistencia a la corrosión y perjudicar el comportamiento frente a la corrosión por picaduras o en hendiduras. BS EN 10088 permite variantes mecanizables con adiciones de azufre del 0,015 % o del 0,030 % para algunos grados. Esos valores son autorizaciones específicas para determinados grados, no objetivos generales para el acero inoxidable.
Nitrógeno, relación manganeso-azufre y límites de las especificaciones
El nitrógeno suele analizarse como una variable de maquinabilidad porque afecta tanto a la matriz del acero como a la química de las inclusiones. En algunas composiciones, el nitrógeno se combina con titanio, aluminio, vanadio u otros elementos para formar nitruros o carbonitruros. Estas partículas pueden influir en la fractura de la viruta, la abrasión de la herramienta, la tenacidad y la calidad superficial. El nitrógeno disuelto también puede aumentar la resistencia y modificar el envejecimiento por deformación, mientras que un exceso de nitrógeno o un contenido no controlado puede perjudicar la ductilidad, la conformabilidad, la tenacidad o el comportamiento durante la soldadura. Por tanto, su efecto depende de si el nitrógeno permanece en solución, queda fijado en precipitados o participa en inclusiones complejas.
La relación manganeso-azufre controla si el azufre queda capturado de forma segura como MnS e influye en la morfología de los sulfuros. Una cantidad insuficiente de manganeso en relación con el azufre aumenta el riesgo de formación de sulfuro de hierro y de problemas de fragilidad en caliente. Una relación elevada no produce automáticamente una maquinabilidad superior: el exceso de manganeso modifica la templabilidad y la resistencia de la matriz, mientras que el contenido de azufre, el potencial de oxígeno, el calcio, las adiciones de tierras raras y las condiciones de solidificación determinan la población final de inclusiones. En consecuencia, la relación útil es específica del grado y del proceso, no una fórmula universal.
Los límites de las especificaciones convierten estas decisiones metalúrgicas en requisitos exigibles de composición química y calidad. Las designaciones SAE/AISI 11xx y 12xx identifican familias con adiciones de azufre previstas, pero el requisito de compra o producción también puede invocar ASTM A29/A29M, una norma de producto aplicable o un intervalo de composición química controlado por el cliente. Los límites ASTM para azufre, fósforo, nitrógeno, plomo y elementos residuales deben interpretarse junto con los requisitos de propiedades mecánicas, calidad superficial, limpieza y tratamiento térmico. Una composición química que reduzca la fuerza de corte aún puede no cumplir porque disminuye la tenacidad transversal, empeora el comportamiento a la fatiga, complica la soldadura o entra en conflicto con restricciones ambientales.
Las condiciones de corte también forman parte de la evaluación. El ASM Handbook identifica la composición, la microestructura, el nivel de resistencia, las condiciones de corte, los fluidos de corte y el material de la herramienta como factores interrelacionados que controlan la maquinabilidad; el azufre puede modificar significativamente el comportamiento de mecanizado de los aceros aleados de temple completo. Por tanto, las mediciones de inclusiones deben corresponder a la cuestión de ingeniería planteada. Una sección longitudinal puede revelar la elongación de los sulfuros relevante para el control de la viruta, mientras que una sección transversal, un análisis tridimensional o una medición de la fracción de área pueden representar mejor el comportamiento frente a la fatiga o al desgaste de la herramienta. La adición es solo uno de los factores que determinan el resultado.
Tratamiento con calcio y control de la morfología de las inclusiones
El tratamiento con calcio es una operación de ingeniería de inclusiones, no un tratamiento genérico de limpieza. El objetivo no es simplemente reducir el número total de partículas no metálicas. Se trata de modificar la naturaleza de esas partículas, su forma, el tamaño que alcanzan y su comportamiento durante el laminado, el mecanizado y la colada. Un acero con menos inclusiones aún puede mecanizarse deficientemente si los sulfuros restantes presentan una morfología inadecuada o si las partículas de óxido duro dañan el filo de corte.
Secuencia del tratamiento con calcio
- Desoxidación Establecer el estado de los óxidos y ajustar la química del acero.
- Inyección de calcio Introducir calcio bajo condiciones controladas de temperatura, agitación y recuperación.
- Modificación de inclusiones Promover óxidos y sulfuros que contengan calcio con la química y la morfología previstas.
- Colada y verificación Colar el acero tratado y examinar después la población de inclusiones acabada, en lugar de basarse únicamente en la adición mediante alambre.
Normalmente, el tratamiento introduce calcio mediante alambre tubular u otro método de inyección controlada después de la desoxidación y del ajuste de la aleación. El calcio disuelto tiene una fuerte afinidad química por el oxígeno y el azufre. Por tanto, puede reaccionar con inclusiones de óxido sólidas o líquidas y participar en las reacciones de formación de sulfuro de manganeso durante la solidificación. La población resultante puede contener aluminatos de calcio, sulfuros que contienen calcio o partículas compuestas de óxido y sulfuro. El resultado depende de la temperatura del acero, la actividad del oxígeno y del azufre, el contenido de aluminio, la relación manganeso-azufre, la agitación, el tiempo de tratamiento y la cantidad de calcio que realmente entra en solución.
Modificación de óxidos y sulfuros
En el acero calmado con aluminio, las inclusiones de alúmina sin tratar pueden ser angulares, duras y capaces de acumularse en las paredes de las boquillas de entrada sumergidas. El calcio modifica la composición de los óxidos, orientándola hacia los aluminatos de calcio. Dentro de un intervalo de composición adecuado, estos productos son líquidos o parcialmente líquidos a las temperaturas de fabricación del acero y de colada, por lo que pueden adquirir una forma más redondeada y presentar menor tendencia a formar aglomerados rígidos de alúmina. Este es el beneficio en la colada que suele asociarse con el tratamiento con calcio, pero no debe confundirse con una reducción universal del contenido de inclusiones. El calcio puede reducir el efecto perjudicial de una población determinada de óxidos aunque la fracción de área total de inclusiones permanezca prácticamente sin cambios.
La respuesta de los sulfuros es igualmente importante en los grados de fácil mecanizado. El calcio puede incorporarse a los sulfuros de manganeso para formar (Mn,Ca)S, modificar la relación de aspecto de los sulfuros y cambiar la unión entre estos y la matriz de acero. Según la composición y el historial de enfriamiento, los sulfuros pueden volverse menos alargados y más globulares. Este cambio puede reducir la concentración de tensiones y el desgaste del flanco de la herramienta, pero también puede disminuir la acción de fragmentación de la viruta asociada con las largas inclusiones de MnS alineadas.
El estudio de 1995 Efectos de la composición, el factor de forma y la fracción de área de las inclusiones de sulfuro sobre la mecanizabilidad del acero de fácil mecanizado resulfurizado comparó poblaciones de MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. Los efectos sobre la fuerza de corte que registró siguieron esa secuencia, lo que demuestra que la química de las inclusiones es importante, y no únicamente el porcentaje de azufre. Los sulfuros alargados redujeron la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares redujeron el desgaste del flanco de la herramienta con mayor eficacia. Se trata de objetivos de rendimiento diferentes. Por tanto, un tratamiento seleccionado para minimizar la fuerza puede producir un resultado menos favorable en términos de desgaste.
Este compromiso es coherente con el estudio de 1995 de la Universidad de Lieja, Análisis cuantitativo de las inclusiones de sulfuro en aceros de fácil mecanizado y su influencia sobre la mecanizabilidad, que informó de un índice de mecanizabilidad que «variaba del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro». El estudio consideró preferibles las inclusiones globoidales de sulfuro de manganeso para la mecanizabilidad en operaciones de fácil mecanizado, pero el resultado no convierte a las partículas globulares en universalmente superiores. El material de la herramienta, el avance, la velocidad de corte, el comportamiento de endurecimiento por deformación, la resistencia de la matriz, la lubricación y los requisitos de control de viruta siguen siendo variables activas.
El tratamiento con calcio también debe evaluarse en relación con la especificación del grado. Los aceros SAE/AISI 11xx contienen azufre añadido, que forma inclusiones excedentes de sulfuro de manganeso, mientras que los aceros SAE/AISI 12xx incorporan aproximadamente entre un 0,04 % y un 0,12 % de fósforo como otra variable relacionada con la mecanizabilidad. El trabajo presentado en el simposio de 2024 de ASTM International, Aditivos para acero y hierro destinados a mejorar la mecanizabilidad, identifica el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones ASTM como variables de diseño. El calcio es un elemento de control dentro de ese sistema, no un sustituto del control de la matriz y de la población completa de inclusiones. En los aceros inoxidables de fácil mecanizado, los sulfuros pueden actuar como «lubricantes sólidos en la interfaz herramienta-pieza»; BS EN 10088 permite adiciones de azufre del 0,015 % o del 0,030 % para variantes mecanizables de algunos grados.
La ventana de proceso es estrecha. Una cantidad insuficiente de calcio deja prácticamente sin modificar el comportamiento de la alúmina y del sulfuro de manganeso. Un exceso de calcio puede generar sulfuro de calcio o fases de óxido ricas en calcio, consumir azufre y oxígeno de forma impredecible y producir inclusiones con un comportamiento deficiente frente a la deformación. La recuperación del calcio es especialmente sensible porque este elemento presenta una presión de vapor elevada a las temperaturas de fabricación del acero y reacciona rápidamente con la escoria, el refractario, el oxígeno disuelto y el azufre. La velocidad de adición del alambre, la profundidad de inyección, la agitación con argón, el estado de la escoria y el intervalo previo a la colada afectan al máximo de calcio disuelto y a su disminución posterior.
La práctica de colada pone rápidamente de manifiesto esos errores. Una modificación insuficiente de los óxidos puede dejar aglomerados sólidos de alúmina que restrinjan una boquilla de entrada sumergida. Un exceso de calcio o una adición realizada en un momento inadecuado puede generar sólidos ricos en calcio, productos de reoxidación o aglomerados que también obstruyan el flujo. Una boquilla que realiza la colada sin obstrucciones no demuestra que la población de sulfuros presente la respuesta de mecanizado deseada; el comportamiento de la boquilla y el comportamiento durante el corte pueden favorecer composiciones de inclusiones diferentes.

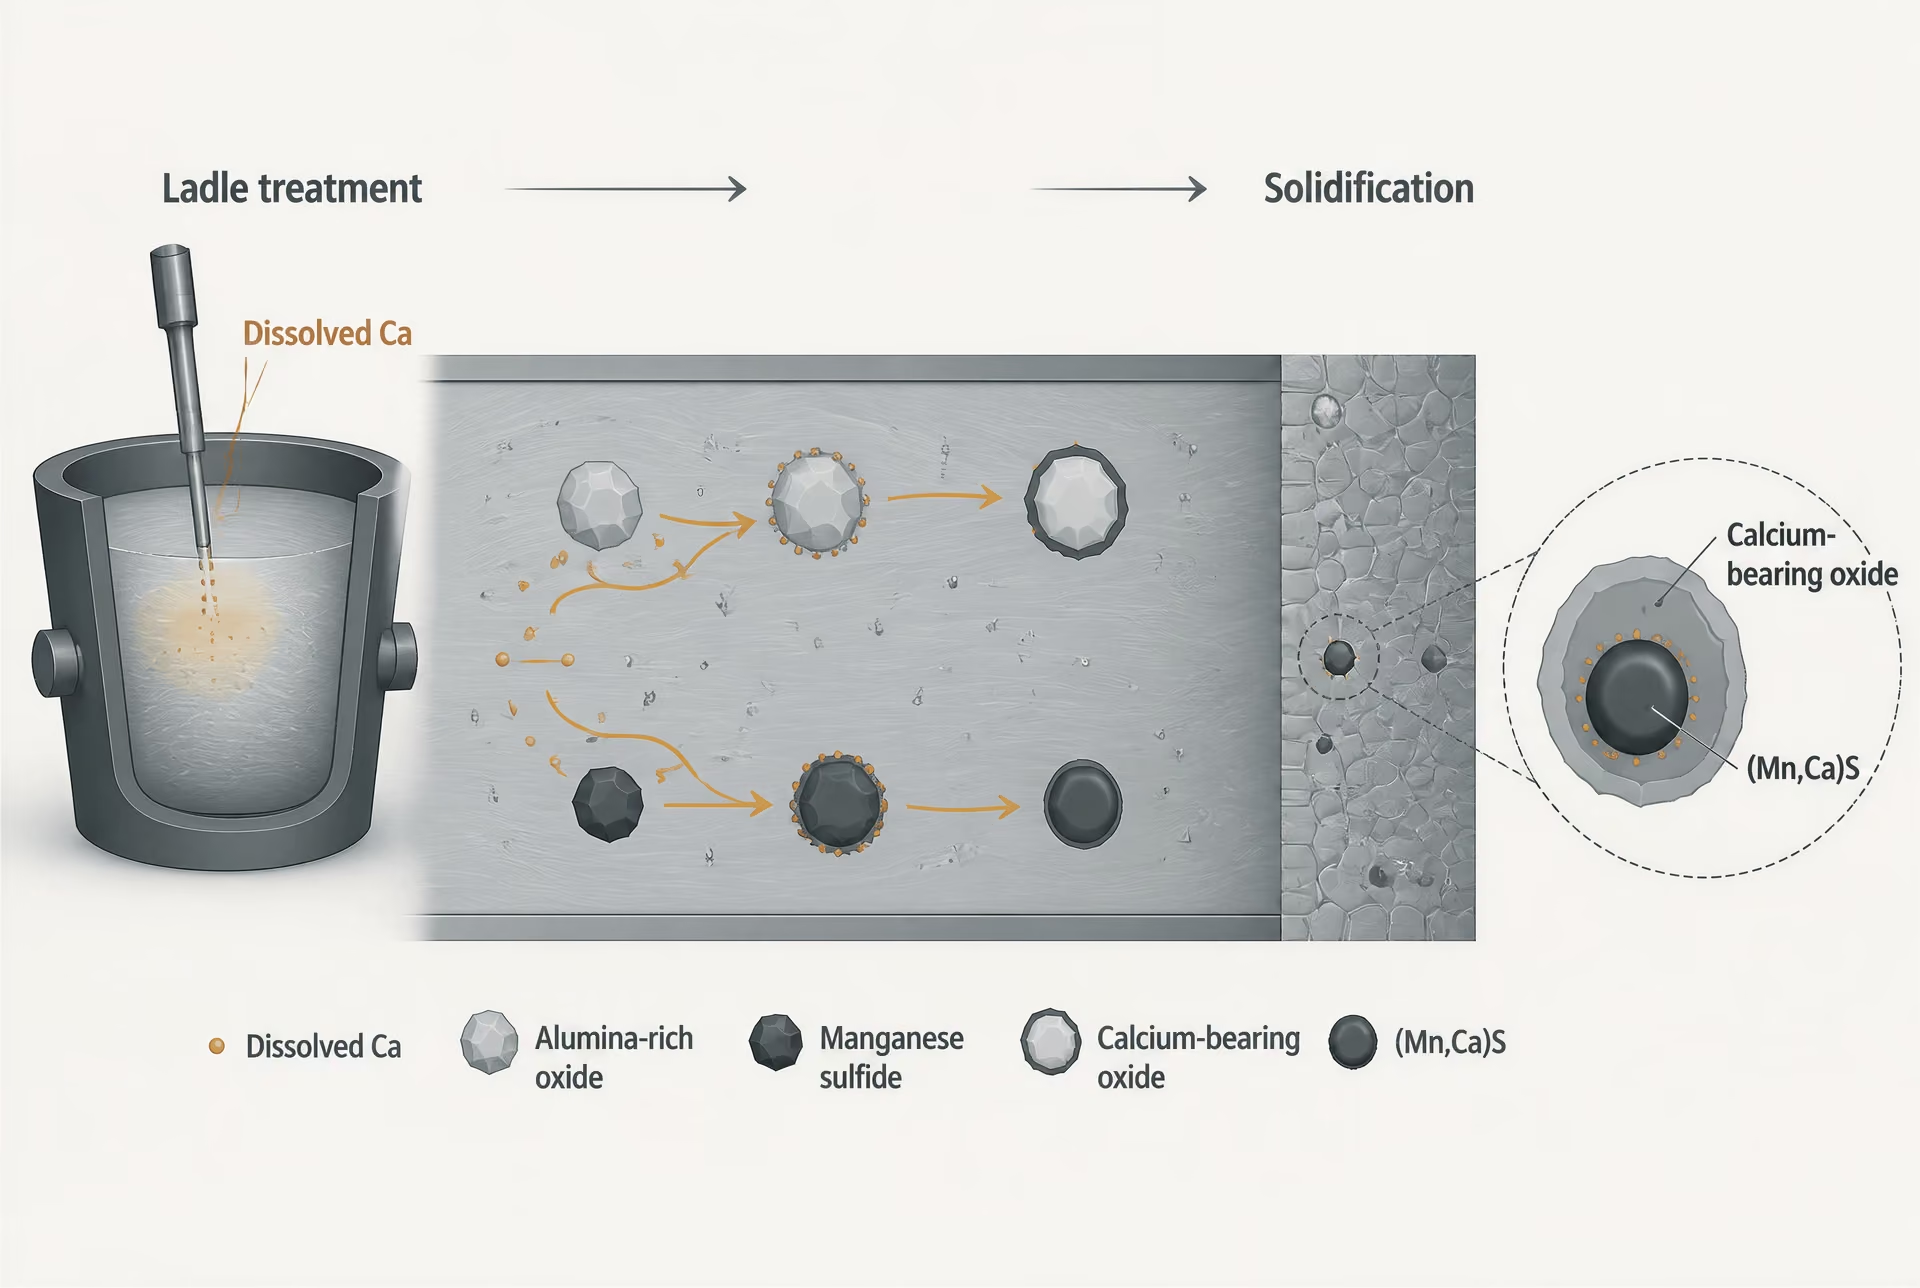
Predicción termodinámica de la distribución del calcio
El cálculo termodinámico ayuda a definir la ventana de tratamiento antes de realizar ensayos industriales. La cuestión central es cómo se distribuye el calcio entre las reacciones con óxidos y sulfuros a las actividades predominantes de Ca, O, S, Al, Mn y otros elementos. El calcio puede reducir o modificar primero una inclusión de óxido y reaccionar después con el azufre, o las reacciones que contienen azufre pueden consumir el calcio disponible antes de que se complete la modificación de los óxidos. Los modelos de equilibrio pueden estimar si el campo de inclusiones estable contiene alúmina, aluminatos de calcio, CaS, (Mn,Ca)S o fases compuestas.
Estas predicciones requieren actividades y no únicamente concentraciones volumétricas nominales. El arrastre de escoria, el oxígeno disuelto, la actividad del aluminio, la temperatura y la recuperación efectiva del calcio determinan el entorno químico que experimenta una inclusión. Por tanto, un límite de fase calculado es una guía de proceso, no una garantía. Las pérdidas de calcio por evaporación, escoria, refractario y flotación modifican la condición real, mientras que la segregación durante la solidificación cambia las actividades locales del manganeso y del azufre después del tratamiento.
El objetivo práctico suele ser un intervalo de calcio en el que las inclusiones de óxido se vuelvan deformables o líquidas durante la colada, mientras los sulfuros conserven una forma controlada después del laminado. Este objetivo puede diferir entre una aplicación de torno automático de alta velocidad, en la que predominan la segmentación de la viruta y una fuerza de corte baja, y una operación en la que la vida útil de la herramienta sea crítica, donde importen más los sulfuros globulares y la reducción de la interacción abrasiva.
La verificación final debe ser metalográfica. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con «una relación de reducción de al menos 3», pero advierte que su tabla de referencia estándar no es totalmente aplicable a los aceros de fácil mecanizado. Por tanto, el examen debe registrar la química, la morfología, la distribución de tamaños, la fracción de área y la alineación de las inclusiones, mediante análisis de imágenes o microscopía adecuados para la cuestión de ingeniería planteada. Una simple clasificación de limpieza no puede establecer que el tratamiento con calcio haya sido satisfactorio. La población final de inclusiones —no la adición de alambre de calcio, el equilibrio calculado ni el historial de la boquilla— es la que determina si el acero proporciona el comportamiento de mecanizado previsto.

Aceros inoxidables de fácil mecanizado: el compromiso con la resistencia a la corrosión
El acero inoxidable no se vuelve más fácil de mecanizar simplemente porque se añada azufre. El resultado depende del contenido de azufre, la disponibilidad de manganeso, la química de las inclusiones, la forma de las inclusiones, su fracción de área, la matriz del acero y las condiciones de corte. Una adición de azufre que mejora la fragmentación de la viruta en un determinado grado austenítico puede producir un equilibrio diferente entre el desgaste de la herramienta, la resistencia a la corrosión, la soldabilidad y la resistencia transversal en otro.
La razón es metalúrgica. El azufre tiene una solubilidad limitada en el acero inoxidable austenítico y se combina principalmente con manganeso para formar sulfuro de manganeso, MnS. Estas inclusiones interrumpen el metal durante el corte. Pueden debilitar la continuidad de la viruta, reducir la energía necesaria para cizallar el material y actuar como lubricantes sólidos en la interfaz herramienta-pieza, tal como describe la British Stainless Steel Association (BSSA). El efecto resulta útil durante el taladrado, el torneado y las operaciones en tornos automáticos para tornillería, pero las inclusiones también crean discontinuidades químicas y mecánicas locales.
Inclusiones de sulfuro en aceros inoxidables austeníticos
En un grado austenítico convencional resistente a la corrosión, la limpieza y el control de las inclusiones contribuyen a la calidad superficial y al comportamiento en servicio. En un grado de fácil mecanizado, algunas inclusiones se introducen deliberadamente. Esto no las convierte en simples contaminantes. La ingeniería de inclusiones ajusta su composición, cantidad, distribución de tamaños y morfología mediante variables de fabricación y procesamiento del acero.
Las inclusiones de MnS son especialmente importantes porque su forma cambia durante el trabajo en caliente. Los sulfuros laminados suelen convertirse en inclusiones alargadas en forma de vetas, mientras que el tratamiento con calcio o una química del azufre modificada puede producir partículas más globulares. Estas formas no generan la misma respuesta durante el mecanizado. El estudio de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel informó de efectos sobre la fuerza de corte en el orden MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. Los sulfuros alargados redujeron la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares redujeron con mayor eficacia el desgaste del flanco de la herramienta. Por tanto, la fuerza de corte y la vida útil de la herramienta no pueden considerarse medidas intercambiables de la maquinabilidad.
Otro estudio de 1995 de la Universidad de Lieja, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, informó de un índice de maquinabilidad que «varió del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro». El resultado respalda un principio claro de ingeniería: la geometría de las inclusiones es importante, no solo el porcentaje de azufre. Una fracción de área elevada de sulfuros alargados puede favorecer la segmentación de la viruta, pero una formación excesiva de vetas puede dañar la ductilidad transversal y crear trayectorias preferentes para la propagación de grietas. Las inclusiones más pequeñas y globulares pueden reducir el desgaste del flanco, aunque proporcionen menos ayuda para la fragmentación de la viruta.
La matriz circundante también controla el resultado. Los aceros inoxidables austeníticos se endurecen por deformación durante el corte, tienen una conductividad térmica relativamente baja y pueden generar un calor considerable en el filo de la herramienta. La velocidad de corte, el avance, la profundidad de corte, el material de la herramienta, la geometría del filo, el refrigerante y el estado de endurecimiento por deformación pueden modificar el beneficio obtenido de una población determinada de inclusiones. El trabajo de 2024 de ASTM International, Additives to Steel and Iron for Improved Machinability, considera el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones ASTM aplicables como variables de diseño interrelacionadas. Ningún objetivo único de contenido de azufre permite predecir el comportamiento durante el mecanizado en todos los grados de acero inoxidable.
La penalización en la resistencia a la corrosión se debe a que las inclusiones de sulfuro y las interfaces que las rodean pueden convertirse en sitios preferentes de ataque localizado. El MnS puede disolverse, o disolverse parcialmente, en entornos que contienen cloruros o son ácidos, dejando un sitio de iniciación de picaduras. La forma de las inclusiones afecta a la interfaz expuesta: las vetas alargadas pueden crear trayectorias más largas y conectadas a lo largo de la dirección de laminación, mientras que las partículas globulares presentan una relación superficie-volumen diferente. El riesgo real depende del comportamiento de pasivación, la química de las inclusiones, el acabado superficial, la concentración de cloruros, la temperatura, las tensiones residuales y la limpieza posterior al mecanizado. Las adiciones de azufre no provocan automáticamente un fallo, pero reducen el margen disponible en condiciones de servicio exigentes.
Las adiciones de sulfuro también pueden influir en las propiedades transversales y la soldabilidad. Las inclusiones en forma de vetas reducen la ductilidad y la tenacidad con mayor intensidad transversalmente a la dirección de laminación que en sentido longitudinal. Durante la soldadura, las inclusiones y las regiones ricas en azufre pueden contribuir a una mayor sensibilidad al agrietamiento en caliente, a una limpieza modificada del metal de soldadura o a una menor resistencia a la corrosión en las zonas adyacentes a la soldadura. El resultado depende del proceso de soldadura, el aporte térmico, el metal de aportación, la restricción de la unión y la composición del grado. No debe suponerse que un acero inoxidable de fácil mecanizado especificado para componentes mecanizados tenga la misma aptitud para la soldadura o para contener presión que su equivalente con menor contenido de azufre.
Variantes mecanizables según BS EN 10088
BS EN 10088 reconoce que la maquinabilidad puede especificarse mediante una composición controlada, en lugar de tratarse como una consecuencia accidental de una limpieza deficiente. Según la BSSA, la norma permite variantes mecanizables para algunos grados de acero inoxidable, con adiciones de azufre del 0,015 % o 0,030 %. Esas cifras son adiciones o variantes composicionales permitidas dentro de los requisitos de determinados grados; no constituyen una receta universal para todos los aceros inoxidables austeníticos.
Por tanto, las designaciones de los grados deben leerse junto con su designación normativa y los requisitos del producto. Un grado austenítico de fácil mecanizado habitual es X8CrNiS18-9 (1.4305), correspondiente a la designación 303, ampliamente utilizada en otros sistemas de designación. La designación con contenido de azufre identifica una modificación deliberada para mejorar la maquinabilidad, no una propiedad general de todo acero inoxidable marcado como 303 ni de todos los productos comercializados con descripciones comerciales equivalentes. Otros grados pueden tener límites de azufre diferentes, un comportamiento distinto frente a la corrosión y restricciones diferentes para la soldadura o el conformado.
La distinción es importante al comparar un grado modificado con azufre con X5CrNi18-10 (1.4301) o X5CrNiMo17-12-2 (1.4401). Sus familias nominales de aleaciones resistentes a la corrosión pueden parecer similares, pero sus poblaciones de inclusiones, límites de azufre, respuestas al endurecimiento por deformación e historiales de procesamiento pueden diferir. Una variante mecanizable puede cortarse con una fuerza menor y, sin embargo, mostrar una mayor sensibilidad a las picaduras o una ductilidad transversal inferior. Por el contrario, un grado con bajo contenido de azufre puede exigir herramientas y control de la viruta más cuidadosos, aunque conserve una mejor resistencia en un servicio corrosivo.
La inspección debe corresponder a la cuestión que se pretende evaluar. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con una relación de reducción de «al menos 3», y advierte que su tabla de referencia normalizada no es completamente aplicable a los aceros de fácil mecanizado. Una clasificación mediante tablas puede describir la severidad de las inclusiones, pero por sí sola no establece la fuerza de corte, el desgaste de la herramienta, la resistencia a las picaduras ni la fiabilidad de la soldadura. Por tanto, las mediciones de inclusiones deben informar de las características relevantes para la propiedad evaluada: composición, relación de aspecto, distribución de tamaños, separación, fracción de área y orientación.
- Ayuda de mecanizado
- Las inclusiones de sulfuro pueden actuar como lubricantes sólidos en la interfaz entre la herramienta y la pieza de trabajo.
- Variantes de azufre permitidas
- 0.015% o 0.030% para algunas calidades de BS EN 10088
- Posibles penalizaciones
- Sensibilidad a la corrosión por picadura, reducción de la ductilidad transversal y preocupaciones relativas a la soldabilidad
- Comparación necesaria
- Respuesta de mecanizado más corrosión, dirección de carga y ruta de fabricación
El compromiso práctico es deliberado, no misterioso. El azufre puede hacer que el acero inoxidable austenítico se corte de forma más predecible, pero esos mismos sulfuros pueden reducir la tolerancia a la corrosión y el comportamiento transversal. La selección debe relacionar la designación del grado y los límites de BS EN 10088 con la operación de corte del componente, el entorno, la dirección de carga y la ruta de fabricación. No existe un único comportamiento del «acero inoxidable mecanizable»; solo existe una matriz y una población de inclusiones específicas que operan bajo condiciones concretas de servicio y de corte.
Desgaste de la Herramienta, Fuerza de Corte y el Óptimo Contraintuitivo
Por qué una menor fuerza de corte no equivale a una mayor vida útil de la herramienta
Una inclusión que facilita el mecanizado no produce un único beneficio universal durante el mecanizado. Su efecto depende de si el resultado medido es la fuerza de corte, la segmentación de la viruta, el desgaste de flanco, el desgaste de cráter, el acabado superficial o la cantidad de material eliminado antes de alcanzar un límite de vida útil especificado para la herramienta. Estos resultados pueden evolucionar en direcciones diferentes porque la población de inclusiones modifica tanto la deformación en la pieza de trabajo como las condiciones de contacto en la herramienta.
El estudio de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel presentó un ejemplo claro. Los efectos de las inclusiones de sulfuro sobre la fuerza de corte siguieron el orden MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. Más importante aún, los sulfuros alargados redujeron la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares redujeron el desgaste de flanco de la herramienta con mayor eficacia. Esto no es una contradicción. Es una advertencia contra tratar la “maquinabilidad” como una única propiedad medida.
Los sulfuros de manganeso alargados tienden a alinearse con la dirección de laminación. Durante el corte, estas inclusiones pueden favorecer la separación local y la segmentación de la viruta, reduciendo la fuerza necesaria para cizallarla. También pueden interrumpir la continuidad de la matriz cerca de la zona primaria de cizallamiento. El resultado puede ser una menor fuerza principal de corte medida, particularmente cuando la dirección de ensayo y la dirección de laminación producen una alineación favorable de las inclusiones.
Las mismas partículas alargadas pueden crear un entorno menos favorable en el contacto con la herramienta. Una larga inclusión alargada de sulfuro puede atravesar la zona de corte como una discontinuidad repetida y direccional. Puede dejar expuestas fases vecinas más duras, favorecer un contacto intermitente o crear concentraciones locales de tensión en la superficie recién formada. Las inclusiones globulares distribuyen su interrupción a lo largo de una dimensión menor y pueden producir una secuencia más uniforme de pequeños eventos de fractura o lubricación. Por tanto, la herramienta puede experimentar menos daño abrasivo o adhesivo aunque la fuerza de corte sea mayor.
El estudio de la Universidad de Lieja Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) informó de un índice de maquinabilidad que “variaba del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro”. También favoreció las inclusiones globoidales de sulfuro de manganeso para la maquinabilidad de los aceros de fácil mecanizado. Este resultado no establece una forma óptima universal; demuestra que cambiar únicamente la relación de forma puede alterar sustancialmente la clasificación relativa de los aceros. La fracción de área y la distribución de tamaños también son importantes. Una población pequeña de inclusiones grandes puede comportarse de manera diferente de la misma fracción de área distribuida entre muchas partículas finas.
La matriz puede invertir el efecto de las inclusiones. Una mayor resistencia de la pieza de trabajo eleva la tensión de cizallamiento y, a menudo, la fuerza de corte, mientras que la martensita, la bainita o los carburos dispersos de elevada dureza pueden aumentar la abrasión en el flanco. Una matriz ferrítica más blanda puede permitir una separación más fácil de la viruta, pero una blandura excesiva puede favorecer la formación de filo recrecido y la adhesión. El espaciamiento de la perlita, el trabajo en frío, el tratamiento térmico y la tensión residual también influyen en la forma en que se abre una inclusión durante el corte. Por tanto, el azufre no es un control independiente de la maquinabilidad. El ASM Handbook identifica la composición, la microestructura, el nivel de resistencia, las condiciones de corte, los fluidos de corte y el material de la herramienta como controles interrelacionados; también señala que el azufre puede modificar significativamente el comportamiento durante el mecanizado de aceros aleados endurecibles en toda su sección.
La composición química de los grados de acero ilustra la intención del diseño. Los aceros SAE/AISI 11xx contienen azufre añadido, lo que produce un exceso de inclusiones de sulfuro de manganeso que favorecen la rotura de la viruta y la lubricación. Los aceros SAE/AISI 12xx contienen además aproximadamente entre un 0,04 % y un 0,12 % de fósforo, que puede afectar aún más a la deformación de la matriz y a la formación de viruta. En el acero resulfurado con plomo, el plomo puede presentarse junto con inclusiones de sulfuro o como partículas libres de plomo, modificando la respuesta de la interfaz sin sustituir la función del sulfuro de manganeso. El trabajo presentado en el simposio de ASTM International de 2024 enumera el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso/azufre y las especificaciones ASTM aplicables como variables del diseño de la maquinabilidad. La pregunta correcta no es “¿Cuánto azufre está presente?”, sino “¿Qué población de inclusiones y qué matriz produjo esa composición química y ese procesamiento?”.
Desgaste de flanco, desgaste de cráter y condiciones del proceso
El desgaste de flanco se desarrolla en la zona de la cara de incidencia que roza contra la superficie mecanizada. Está fuertemente influido por la temperatura, las fases abrasivas duras, la distancia de deslizamiento, la resistencia de la pieza de trabajo y la estabilidad del filo de corte. Una población de sulfuros globulares puede reducir el desgaste de flanco al interrumpir la adhesión metal-herramienta y actuar como lubricante sólido, pero el resultado depende de que las partículas sean suficientemente grandes para influir en el contacto y de que la matriz contenga carburos u otros constituyentes abrasivos.
El desgaste de cráter se forma en la cara de desprendimiento cuando las virutas calientes se deslizan sobre la herramienta. La difusión, la adhesión, la reacción química y la abrasión mecánica pueden contribuir a él. La velocidad de corte es especialmente importante porque la temperatura aumenta de manera pronunciada con la velocidad. Una inclusión que reduzca la fuerza a velocidad moderada puede no reducir el desgaste de cráter a alta velocidad si modifica la longitud de contacto de la viruta o transporta especies reactivas hacia la interfaz herramienta-viruta. El grado de la herramienta también es relevante: las herramientas de carburo, carburo recubierto, cerámica, cermet y nitruro de boro cúbico responden de manera diferente al calor, la difusión, el astillado del filo y la interacción química.
El avance y la profundidad de corte modifican la fuerza y la carga térmica de forma independiente de la morfología de las inclusiones. Un mayor avance incrementa el espesor de la viruta no cortada y la carga sobre el filo; una mayor profundidad de corte aumenta la cantidad de material eliminado y puede poner en contacto una población de inclusiones diferente a través de la sección de la pieza de trabajo. La dirección de corte también es decisiva en el acero laminado. Cortar en paralelo a las inclusiones alargadas de sulfuro no equivale a cortarlas transversalmente. El fluido de corte puede reducir la temperatura, disminuir la adhesión y evacuar las virutas; sin embargo, determinadas condiciones del fluido modifican el beneficio aparente de las inclusiones al enmascarar o amplificar su acción lubricante. El corte en seco, el refrigerante en inundación, la lubricación de cantidad mínima y el refrigerante a alta presión no deben considerarse ensayos intercambiables.
Los aceros inoxidables de fácil mecanizado hacen especialmente visible el mecanismo de la interfaz. La British Stainless Steel Association describe las inclusiones de sulfuro como “lubricantes sólidos en la interfaz herramienta-pieza de trabajo” e identifica variantes mecanizables conforme a BS EN 10088 con adiciones de azufre del 0,015 % o del 0,030 % para algunos grados. Esta afirmación describe una interacción entre material y proceso, no una reducción garantizada de todos los modos de desgaste. El tratamiento con calcio puede modificar la composición y la morfología de los óxidos y sulfuros; la predicción termodinámica de la partición del calcio entre óxidos y sulfuros ayuda a controlar la población resultante, pero la respuesta durante el corte sigue dependiendo de la matriz y de las condiciones del ensayo.
En consecuencia, toda afirmación sobre la maquinabilidad debe indicar su métrica y sus condiciones: fuerza de corte máxima o estacionaria, anchura del desgaste de flanco, profundidad del desgaste de cráter, criterio de vida útil de la herramienta, velocidad de corte, avance, profundidad de corte, material y grado de la herramienta, fluido de corte, orientación de la pieza de trabajo y microestructura. Las mediciones de inclusiones deben representar la propiedad que se está evaluando. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con una relación de reducción de al menos 3, aunque advierte que su carta de referencia estándar no es totalmente aplicable a los aceros de fácil mecanizado. Por tanto, el recuento de inclusiones mediante una carta estándar puede describir la limpieza del acero sin predecir la vida útil de la herramienta. La ingeniería de inclusiones implica controlar conjuntamente la composición, la cantidad, la distribución de tamaños y la morfología, y seleccionar la población para el objetivo real de mecanizado, no para una única medición atractiva de la fuerza.
Modos de fallo causados por inclusiones mal controladas
El acero de fácil mecanizado sacrifica parte de sus prestaciones en servicio para facilitar el corte, pero este equilibrio no depende únicamente del contenido de azufre. El azufre, el oxígeno, el calcio, las adiciones de tierras raras, el plomo, el fósforo y la relación manganeso-azufre determinan qué inclusiones se forman; posteriormente, el laminado y la forja determinan cómo se distribuyen y qué forma adoptan esas inclusiones. El resultado puede ser una excelente fragmentación de la viruta en un torno y un comportamiento inaceptable frente a la fatiga en un componente sometido a carga.
La ingeniería de inclusiones implica controlar la «composición, cantidad, distribución de tamaños y morfología», tal como se define en la revisión de 2018 Non-metallic inclusions in steels – origin and control. Estas variables deben evaluarse en función de la propiedad en servicio que se esté examinando. Una sección longitudinal pulida puede revelar sulfuros alargados que expliquen la fragmentación de la viruta, pero aportar poca información sobre la población tridimensional que controla la fatiga transversal. Por tanto, la medición no equivale a la ingeniería. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados que tengan «una relación de reducción de al menos 3», aunque advierte que su gráfico de referencia normalizado no es totalmente aplicable a los aceros de fácil mecanizado. Una clasificación basada en gráficos no puede sustituir a un análisis de inclusiones específico para la propiedad evaluada.
Cordones, agrupaciones y anisotropía
En el acero resulfurado, el manganeso se combina con el azufre para formar MnS. Durante el laminado, los sulfuros blandos se deforman con mayor facilidad que el acero circundante y se convierten en cordones largos y delgados, alineados con la dirección de laminado. Esta morfología suele mejorar el mecanizado: una herramienta puede cizallar a través de planos débiles, las virutas se fragmentan con mayor facilidad y las películas de sulfuro pueden reducir la fricción en la interfaz de corte. Los aceros SAE/AISI 11xx contienen deliberadamente azufre añadido por este motivo. Los aceros SAE/AISI 12xx incorporan fósforo, aproximadamente entre 0,04 y 0,12 %, que influye asimismo en la formación de viruta y en las fuerzas de mecanizado.
La misma alineación genera propiedades direccionales. Una grieta que se propaga en paralelo a un cordón de sulfuro puede conectar inclusiones a lo largo de una distancia considerable, mientras que una grieta sometida a una carga transversal a la dirección de laminado encuentra una secuencia diferente de obstáculos. Por tanto, la ductilidad a tracción, la tenacidad al impacto, la estricción y la resistencia a la fatiga pueden diferir notablemente entre probetas longitudinales y transversales. El acero puede superar una clasificación longitudinal de inclusiones y seguir siendo vulnerable en un eje, pasador o componente sometido a presión en dirección transversal.
La fracción de área es tan importante como la longitud individual. El aumento del contenido de sulfuro suele incrementar el número de interfaces débiles potenciales, y una población numerosa puede unir inclusiones que, de otro modo, serían inocuas en una trayectoria continua de daño. Los cordones grandes son especialmente perjudiciales porque sus extremos concentran las tensiones. Bajo cargas cíclicas, la descohesión en la interfaz sulfuro-matriz puede comenzar antes de que la tensión nominal se aproxime al límite elástico.
Las agrupaciones generan un segundo modo de fallo. Varias partículas de óxido o sulfuro próximas entre sí interactúan elásticamente y producen un defecto efectivo mayor de lo que sugeriría cualquier partícula individual. Las agrupaciones pueden originarse por una desoxidación deficiente, reoxidación durante la colada, arrastre de material refractario, prácticas inadecuadas en la artesa o segregación química local. La forja puede fragmentar una agrupación en partículas más pequeñas, pero también puede extender las inclusiones formando una banda planar. La inspección ultrasónica puede detectar esas regiones, mientras que un campo metalográfico pequeño puede no detectarlas en absoluto.
La forma no es una cuestión meramente estética. Un estudio de 1995 de la Universidad de Lieja informó de un índice de maquinabilidad que «variaba del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro» y favorecía el sulfuro de manganeso globoidal para la maquinabilidad de los aceros de fácil mecanizado. Otro estudio de 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, observó efectos sobre la fuerza de corte en el siguiente orden: MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. Los sulfuros alargados reducían la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares reducían con mayor eficacia el desgaste del flanco de la herramienta. Por tanto, una ventaja en el mecanizado no puede traducirse directamente en una ventaja estructural.
El tratamiento con calcio ilustra el problema del control. El calcio puede modificar la alúmina y los óxidos relacionados para transformarlos en partículas menos angulosas, así como alterar la composición y la morfología de los sulfuros; los cálculos termodinámicos predicen una distribución del calcio entre óxidos y sulfuros. Sin embargo, un tratamiento con calcio mal controlado puede producir inclusiones mixtas o de tamaño excesivo en lugar de una población uniforme. El tratamiento debe adecuarse a la limpieza del acero, la práctica de solidificación, el programa de laminado y la carga prevista en servicio.
Fatiga, fractura, corrosión y defectos superficiales
Las inclusiones de óxido duras, especialmente la alúmina angular o los aluminatos de calcio complejos, se comportan de manera diferente a los MnS blandos. Su rigidez y su deficiente adhesión interfacial generan concentraciones locales severas de tensión. Una grieta de fatiga puede nuclearse en una esquina del óxido, en una interfaz descohesionada o en una zona plástica formada alrededor de la partícula. Una vez iniciada, la grieta puede propagarse hacia la matriz incluso cuando la inclusión es demasiado pequeña para producir un defecto de fractura visible. Los óxidos grandes son especialmente peligrosos en aplicaciones de rodamientos, engranajes y alta resistencia, en las que la matriz tolera menos los defectos locales.
El riesgo de fractura aumenta cuando las inclusiones se combinan con segregación o con una matriz frágil. El fósforo puede favorecer el mecanizado en los aceros SAE/AISI 12xx, pero la segregación de fósforo y una condición de tratamiento térmico de alta resistencia pueden reducir la tenacidad. Los grados resulfurados con plomo introducen otra población: el plomo aparece junto con inclusiones de sulfuro o en forma de partículas de plomo libre. Estas partículas pueden mejorar el control de la viruta, pero también pueden debilitar la cohesión local y complicar la soldadura, el trabajo en caliente, la evaluación de fracturas y el cumplimiento de la normativa ambiental.
La corrosión plantea una preocupación independiente en el acero inoxidable. Las inclusiones de sulfuro pueden disolverse preferentemente o crear una química local que favorezca la iniciación de picaduras, especialmente cuando las inclusiones contienen sulfuro de manganeso expuesto en la superficie. La región circundante, empobrecida en cromo o químicamente activa, puede convertirse en un sitio de iniciación aunque la matriz inoxidable en conjunto permanezca pasiva. Los aceros inoxidables de fácil mecanizado utilizan sulfuros como «lubricantes sólidos en la interfaz herramienta-pieza», pero esta función de mecanizado no garantiza la resistencia a las picaduras ni al agrietamiento por corrosión bajo tensión. BS EN 10088 permite variantes mecanizables con adiciones de azufre del 0,015 % o del 0,030 % para ciertos grados; la adición permitida debe evaluarse en relación con el entorno corrosivo especificado y no considerarse un simple auxiliar de procesamiento inocuo.
Los defectos superficiales suelen comenzar antes del mecanizado. Las inclusiones laminadas, las escamas, las ampollas y las laminaciones pueden aflorar durante el torneado, el rectificado o el pulido. Una inclusión alargada próxima a la superficie puede desprenderse y dejar una ranura longitudinal; un óxido duro puede fracturar el filo de corte o producir un acabado desgarrado. Las bandas ricas en sulfuros también pueden generar una respuesta irregular al decapado o al ataque químico en productos inoxidables.
La maquinabilidad está controlada por la interacción entre la resistencia de la matriz, la composición, la población de inclusiones, la velocidad de corte, el avance, el fluido de corte y el material de la herramienta, como destaca el ASM Handbook. El comportamiento estructural tiene otra prioridad: minimizar los núcleos de grieta, controlar la direccionalidad y evitar una actividad química perjudicial. En consecuencia, el simposio de ASTM de 2024, Additives to Steel and Iron for Improved Machinability, considera el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones de ASTM como variables de diseño interrelacionadas. La población de inclusiones adecuada es la que cumple el requisito de servicio, no simplemente la que produce la fuerza de corte más baja.
Un flujo de trabajo metalográfico para aceros de fácil mecanización
Un examen útil comienza con una pregunta de ingeniería, no con una solicitud de valoración de inclusiones. La pregunta puede referirse a la fragmentación de la viruta, la fuerza de corte, el desgaste del flanco de la herramienta, la iniciación de la fatiga, una variación entre coladas o si el tratamiento con calcio produjo la población de inclusiones prevista. Cada pregunta exige una medición diferente. Un recuento de campo que describa el contenido medio de inclusiones no metálicas puede no explicar por qué dos aceros con análisis de azufre similares producen virutas o vidas de herramienta diferentes.
Esta distinción es importante porque la ingeniería de inclusiones se ocupa de la composición, cantidad, distribución de tamaños y morfología controladas deliberadamente de las inclusiones. La medición de inclusiones no metálicas es solo una parte de ese trabajo. El ASM Handbook identifica la composición, la microestructura, el nivel de resistencia, las condiciones de corte, el fluido de corte y el material de la herramienta como factores de control interrelacionados de la maquinabilidad. Por lo tanto, el registro de la muestra debe incluir el grado del acero, la forma del producto, el historial de reducción, el tratamiento térmico, los análisis de azufre y oxígeno cuando estén disponibles, el grado de la herramienta, la velocidad de corte, el avance, la profundidad de corte y el estado del refrigerante.
Orientación del muestreo y preparación de la muestra
Registre la geometría del producto y la dirección de laminación o forja antes del corte. Una sección longitudinal, paralela a la dirección principal de trabajo, muestra las bandas de sulfuros como rasgos alargados y suele ser la sección más informativa para la formación de viruta y la deformación direccional. Una sección transversal, normal a dicha dirección, muestra la misma población en sección transversal y es más adecuada para evaluar la anchura, el espaciamiento, la agrupación y la fracción de área local. Cuando la cuestión de ingeniería implique anisotropía, fatiga o una banda de segregación sospechada, examine ambas orientaciones en posiciones correspondientes.
La ubicación del muestreo debe fijarse de antemano, no elegirse después de encontrar un campo atractivo. En barras, alambres y chapas, identifique las posiciones de superficie, cuarto del espesor y centro cuando la segregación o las inclusiones de la línea central puedan afectar al rendimiento. Tome muestras replicadas de más de una posición longitudinal. Un único campo pulido no puede representar una colada de producción, especialmente cuando las inclusiones están agrupadas o cuando el acero contiene sulfuros de manganeso alargados.
El seccionamiento debe minimizar el calentamiento, el embadurnamiento y la deformación mecánica. Es preferible el corte abrasivo con refrigerante suficiente a un procedimiento que queme el borde o arrastre fases blandas a través de la matriz. Los aceros resulfurados con plomo requieren especial cuidado: el plomo puede aparecer asociado a inclusiones de sulfuro o como partículas discretas de plomo libre, y un corte mal controlado puede desprender o embadurnar estos constituyentes. El montaje debe sostener los bordes y limitar los huecos alrededor de la muestra.
El desbaste se realiza con abrasivos progresivamente más finos, con una limpieza suficiente entre etapas para evitar que las partículas gruesas pasen a la siguiente fase. El pulido debe eliminar la deformación sin redondear ni arrancar las inclusiones de la matriz. El MnS es más blando y deformable que muchos óxidos del acero; el plomo lo es aún más. Una presión excesiva, un paño seco o un pulido final prolongado pueden convertir una inclusión en una cavidad, embadurnarla sobre la superficie o alterar su relación de forma aparente. Puede utilizarse un pulido final con un diamante fino adecuado o con un sistema de sílice coloidal, pero el procedimiento debe validarse con una muestra de referencia que contenga sulfuros y óxidos. Si se observa arrancamiento, repita la preparación en lugar de tratar los agujeros negros resultantes como una morfología de inclusiones auténtica.
Inspeccione primero la superficie pulida sin atacar. El ataque puede revelar ferrita, perlita, martensita o carburos, pero también puede ocultar los límites de las inclusiones y complicar la determinación de umbrales. Utilice una observación atacada independiente o conserve imágenes emparejadas del mismo sistema de coordenadas. La matriz no es ruido de fondo: la dureza, la resistencia, el tratamiento térmico y la deformación afectan a la forma en que los sulfuros se deforman durante la laminación y a la manera en que las inclusiones interactúan con un filo de corte.
Clasificación, análisis de imágenes e informe de resultados
Clasifique las inclusiones por su morfología observable y, cuando sea posible, por su composición química. Los óxidos pueden aparecer como partículas angulares aisladas, agrupaciones compactas o bandas de óxidos alargadas. Los sulfuros suelen aparecer como MnS alargado en las secciones longitudinales, mientras que los sulfuros modificados con calcio pueden ser más globulares o irregulares. Las adiciones de tierras raras pueden producir poblaciones mixtas de MnS–RE₂S₃. No asigne una composición química basándose únicamente en la forma. Una partícula gris y redondeada puede ser un aluminato de calcio, un sulfuro de calcio, un oxisulfuro complejo o un artefacto de preparación.
ISO 4967:2026 proporciona un método micrográfico basado en normas para determinar las inclusiones no metálicas en productos de acero laminados o forjados que tengan «una relación de reducción de al menos 3». Su carta de referencia y su procedimiento de valoración pueden proporcionar una comparación común para las poblaciones de óxidos y sulfuros, pero la propia norma advierte que la carta no es totalmente aplicable a los aceros de fácil mecanización. Esta limitación es importante. Los sulfuros grandes y alargados presentes intencionadamente en los aceros SAE/AISI 11xx, así como la química adicional con fósforo de los aceros SAE/AISI 12xx, no deben tratarse como contaminación accidental simplemente porque produzcan una valoración llamativa. Los grados SAE/AISI 11xx contienen azufre añadido que forma inclusiones excesivas de sulfuro de manganeso; los grados SAE/AISI 12xx contienen además aproximadamente 0,04–0,12 % de fósforo, según Carbon and Alloy Steels, incluido en el Mechanical Engineers’ Handbook de 2022.
Utilice ISO 4967:2026 como una parte del plan de caracterización: informe sobre la reducción aplicable del producto, la orientación de la sección, el método de la carta, la base de la valoración y cualquier desviación del procedimiento de referencia. Añada mediciones cuantitativas cuando el objeto sea la maquinabilidad. En las imágenes longitudinales, mida la longitud, la anchura, la relación de aspecto o relación de forma, el espaciamiento, la distancia al vecino más próximo y la alineación de las inclusiones. En las imágenes transversales, mida el diámetro equivalente, la circularidad, la agrupación y la fracción de área. Informe del número de campos y del área total analizada, no solo del campo con mayor concentración.
El aumento y la selección de campos deben especificarse claramente. Un aumento bajo permite captar agrupaciones y bandas largas; un aumento alto permite resolver óxidos, sulfuros y partículas compuestas pequeñas. Indique el objetivo, el tamaño de píxel calibrado, el método de iluminación, las reglas de determinación de umbrales y si las partículas en contacto se separaron mediante un algoritmo definido. Utilice una selección sistemática o aleatoria de campos en regiones de la muestra previamente definidas. No seleccione campos porque confirmen un mecanismo sospechado. Almacene las imágenes originales junto con las imágenes binarias procesadas, de modo que un revisor pueda distinguir una partícula auténtica de residuos de pulido o de un arrancamiento.
La fracción de área por sí sola suele ser insuficiente. Un acero con la misma fracción de área de sulfuros puede contener bandas largas y delgadas o partículas globulares compactas, y estas poblaciones pueden producir comportamientos de mecanizado diferentes. Un estudio cuantitativo de 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, informó de un índice de maquinabilidad que «varió del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro» y favoreció los sulfuros de manganeso globoidales para la maquinabilidad de los aceros de fácil mecanización. Otro estudio de 1995 observó efectos sobre la fuerza de corte en el orden MnS, (Mn,Ca)S, MnS–RE₂S₃ y (Mn,Ca)S–RE₂S₃; los sulfuros alargados redujeron la fuerza de corte con mayor eficacia, mientras que los sulfuros globulares redujeron con mayor eficacia el desgaste del flanco de la herramienta. La aparente contradicción es precisamente el punto: la población de inclusiones que reduce la fuerza no tiene por qué minimizar el desgaste.
La confirmación química debe acompañar a la morfología cuando el resultado afecte al control del grado o al mecanismo. La microscopía electrónica de barrido con espectroscopia de rayos X de dispersión de energía puede distinguir las partículas de Mn-S de las partículas ricas en óxidos o que contienen calcio, aunque el volumen de interacción, la sensibilidad a los elementos ligeros y el tamaño de las partículas imponen limitaciones. La microanálisis con microsonda electrónica proporciona información composicional cuantitativa más sólida para inclusiones de tamaño adecuado. El análisis automatizado de inclusiones puede examinar grandes áreas, mientras que las partículas seleccionadas pueden estudiarse mediante SEM-EDS, EPMA o, cuando proceda, mediante métodos cristalográficos como la difracción electrónica. Informe del método, el patrón de calibración, los límites de detección, la tensión de aceleración y si la composición indicada se midió en la partícula o se infirió a partir de las fases circundantes.
En los aceros inoxidables de fácil mecanización, registre el grado de azufre y la composición química de las inclusiones en lugar de tratar el azufre como una única variable de maquinabilidad. BS EN 10088 permite variantes mecanizables con adiciones de azufre de 0,015 % o 0,030 % para algunos grados, y las inclusiones de sulfuro pueden actuar como «lubricantes sólidos en la interfaz herramienta–pieza de trabajo». El informe final debe relacionar estas observaciones con el ensayo de corte: componentes de la fuerza, forma de la viruta, desgaste del flanco, desgaste de cráter, material de la herramienta y condiciones de corte. Solo entonces la metalografía pone a prueba una hipótesis de ingeniería de inclusiones, en lugar de limitarse a asignar un número de limpieza.
Cómo especificar y comparar responsablemente los aceros de fácil mecanizado
Designación del grado frente a la población real de inclusiones
La designación de un grado es una abreviatura química y normativa, no una descripción completa de la maquinabilidad. Los aceros SAE/AISI 11xx, por ejemplo, contienen azufre añadido que promueve un exceso de inclusiones de sulfuro de manganeso. Los aceros SAE/AISI 12xx también añaden fósforo; el Mechanical Engineers’ Handbook, Carbon and Alloy Steels indica aproximadamente entre un 0,04 y un 0,12 % de fósforo para esta familia. Estas designaciones identifican una intención de diseño, pero no definen de manera inequívoca el número, la forma, la composición química ni la distribución espacial de las inclusiones en una colada determinada.
Por tanto, dos coladas comercializadas con la misma designación SAE/AISI pueden mecanizarse de forma diferente. Sus contenidos de azufre pueden situarse en puntos distintos del intervalo permitido, mientras que el manganeso, el oxígeno, el calcio, el nitrógeno y los elementos de tierras raras residuales o añadidos deliberadamente modifican la formación de sulfuros y óxidos. Posteriormente, la práctica de colada, la desoxidación, el tratamiento con calcio, la reducción durante el laminado, la forja, el recocido y el trabajo en frío final modifican la morfología y la orientación de las inclusiones. Un resultado de azufre por sí solo no puede revelar si el acero contiene inclusiones alargadas de MnS propensas a generar grietas, sulfuros modificados más cortos o una población mixta de partículas globulares y alargadas.
La distinción es importante porque «más inclusiones» no constituye una especificación suficiente. La ingeniería de inclusiones implica controlar la composición, la cantidad, la distribución de tamaños y la morfología de las inclusiones mediante la fabricación y el procesamiento del acero. Una revisión de 2018, Non-metallic inclusions in steels – origin and control, identifica esas cuatro variables como parámetros de diseño relacionados, y no como medidas independientes de contaminación. La población pertinente depende del objetivo de mecanizado. Los sulfuros alargados pueden interrumpir la zona de cizallamiento y favorecer la segmentación de la viruta, mientras que las inclusiones redondeadas pueden reducir la interacción abrasiva o adhesiva con la herramienta.
La evidencia de Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel (1995) ilustra esta relación de compromiso. Los efectos comunicados sobre la fuerza de corte siguieron la secuencia MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. Los sulfuros alargados redujeron la fuerza de corte con mayor eficacia, pero los sulfuros globulares redujeron con mayor eficacia el desgaste del flanco de la herramienta. Un estudio cuantitativo independiente de la Universidad de Lieja, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), comunicó un índice de maquinabilidad que «variaba del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro». Esta cifra advierte contra la reducción de la maquinabilidad a una única clasificación: la propia geometría de las inclusiones modificó el resultado.
La misma lógica se aplica a los grados con plomo. En el acero resulfurado con plomo, el plomo puede aparecer asociado a inclusiones de sulfuro o como partículas libres de plomo. En los aceros inoxidables de fácil mecanizado, los sulfuros pueden actuar como «lubricantes sólidos en la interfaz herramienta-pieza», según la British Stainless Steel Association. La norma BS EN 10088 permite variantes mecanizables con adiciones de azufre del 0,015 % o del 0,030 % para algunos grados inoxidables, pero ese permiso no hace que todas las coladas con la misma designación sean equivalentes en cuanto a su comportamiento de corte. La matriz base, el tratamiento de solubilización, la reducción en frío, el contenido de ferrita o martensita y la morfología de las inclusiones siguen siendo factores decisivos.
El tratamiento con calcio muestra por qué la composición química debe interpretarse como una variable del proceso. El calcio puede modificar la composición y la forma de los óxidos y sulfuros, y los cálculos termodinámicos pueden predecir el reparto del calcio entre óxidos y sulfuros. No basta con comunicar una adición de calcio: el resultado final depende del oxígeno disuelto, la actividad del azufre, la temperatura, el momento del tratamiento y la solidificación posterior. La especificación debería comunicar la población de inclusiones medida, no únicamente el tratamiento previsto.
Conjunto mínimo de datos técnicos
Una comparación responsable comienza con la identidad exacta: la designación SAE/AISI o la designación ASTM aplicable, junto con la norma del producto, el número de colada, la forma del producto y la condición de suministro. Si el material es inoxidable, debe indicarse la designación tal como aparece en BS EN 10088, incluido si se trata de una variante de azufre mecanizable. Los requisitos ASTM deben identificarse mediante la especificación precisa del material y su edición, ya que el nombre de un grado ASTM no sustituye sus requisitos químicos, mecánicos y de inspección.
El registro químico debería incluir carbono, manganeso, silicio, azufre, fósforo, cromo, níquel, molibdeno, nitrógeno y oxígeno cuando se haya medido, así como cualquier adición de plomo, selenio, telurio, calcio o tierras raras. Debe comunicarse el análisis real de la colada, no solo los límites de la especificación. La relación manganeso-azufre merece especial atención porque afecta a la composición y la forma de los sulfuros; el trabajo del simposio de 2024 de ASTM International, Additives to Steel and Iron for Improved Machinability, considera el azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno y la relación manganeso-azufre como variables interactivas de la maquinabilidad.
La condición de tratamiento térmico y el estado mecánico deben indicarse junto con la composición química. Deben incluirse el recocido, la normalización, el temple y revenido, el tratamiento de solubilización, el tratamiento de precipitación, el trefilado o laminado en frío, así como la resistencia a la tracción, el límite elástico, el alargamiento y la dureza medidos. El ASM Handbook identifica la composición, la microestructura, el nivel de resistencia, las condiciones de corte, los fluidos de corte y el material de la herramienta como factores de control que interactúan entre sí. El azufre puede modificar sustancialmente el comportamiento de mecanizado de los aceros aleados de temple completo, pero una matriz más blanda también puede reducir la fuerza de corte independientemente del azufre.
Los datos de inclusiones deben describir el tipo, la composición química, la morfología, la distribución de tamaños y la fracción de área. Deben comunicarse las poblaciones de MnS, oxosulfuro, óxido, carburo, nitruro, inclusiones con plomo, inclusiones modificadas con calcio o inclusiones que contengan tierras raras, cuando el método permita distinguirlas. Deben indicarse la longitud, la anchura, la relación de aspecto o el factor de forma, el diámetro equivalente, la densidad numérica y la fracción de área, con distribuciones separadas para las partículas alargadas y globulares. También debe incluirse la orientación del plano pulido: longitudinal, transversal o a través del espesor. Una sección longitudinal puede exagerar la longitud de las inclusiones en forma de vetas; una sección transversal puede representar mejor el área de la sección.
ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con «una relación de reducción de al menos 3». Su tabla de referencia normalizada no es totalmente aplicable a los aceros de fácil mecanizado, por lo que una clasificación según ISO 4967 no debería presentarse como una descripción completa de la ingeniería de inclusiones. Se trata de una medición realizada dentro de un alcance definido, no de un índice directo de maquinabilidad. Debe utilizarse el análisis de imágenes o un método complementario cuando la forma, la composición química o el espaciamiento tridimensional sean determinantes para la cuestión de ingeniería.
Por último, el experimento de mecanizado debe comunicarse con el nivel de detalle suficiente para reproducirlo: operación, geometría de la pieza, velocidad de corte, avance, profundidad de corte, grado de penetración, corte interrumpido o continuo, material y grado de la herramienta, geometría de la herramienta, preparación del filo, recubrimiento de la herramienta, tipo y suministro del fluido de corte, rigidez de la máquina y criterio de vida de la herramienta. Deben registrarse la forma de la viruta, las componentes de la fuerza de corte, la potencia, la rugosidad superficial, el filo de aportación y la ubicación del desgaste. El desgaste del flanco debe indicarse junto con su método y límite de medición; el desgaste de cráter, el desgaste de entalla, el astillado y el fallo catastrófico no deben quedar ocultos dentro de un único valor de «vida de la herramienta».
Las comparaciones solo son defendibles cuando coinciden el estado del acero y las condiciones de ensayo. Si en un ensayo se utiliza carburo recubierto con refrigerante abundante y en otro carburo sin recubrimiento en seco, sus clasificaciones de inclusiones pueden describir los sistemas de corte, y no los aceros. El nombre del grado inicia la comparación. La población real de inclusiones y la respuesta de mecanizado medida la completan.
Un Marco de Decisión para la Ingeniería de Inclusiones
La ingeniería de inclusiones comienza con el requisito de mecanizado, no con un porcentaje fijo de azufre ni con un número de inclusiones preferido. Una inclusión no metálica no es automáticamente un defecto en un acero de fácil mecanizado: su composición, cantidad, distribución de tamaños, morfología y relación con la matriz circundante determinan si favorece la segmentación de la viruta, reduce la fuerza de corte, acelera el desgaste del flanco o inicia daños por fatiga. La misma población puede mejorar una respuesta y empeorar otra.
Esta distinción separa la medición de la ingeniería. ISO 4967:2026 especifica la determinación micrográfica de inclusiones no metálicas en productos de acero laminados o forjados con una relación de reducción de al menos 3, pero advierte que su carta de referencia estándar no es totalmente aplicable a los aceros de fácil mecanizado. Una comparación con la carta puede describir lo que está presente sin mostrar si las inclusiones producen el comportamiento de corte deseado. Por tanto, las mediciones deben corresponder a la pregunta: relaciones de forma bidimensionales para el mecanizado, dimensiones tridimensionales de las partículas para el análisis de fractura, fracción de área y espaciamiento para la fatiga, e identificación de la composición o de las fases cuando se esté revisando el control de óxidos y sulfuros.
Priorizar el objetivo de mecanizado
La primera decisión es determinar qué respuesta del mecanizado es la más importante. El control de la viruta, la fuerza de corte, el desgaste del flanco de la herramienta, el acabado superficial, la vida a fatiga, la resistencia a la corrosión y la estabilidad dimensional no seleccionan la misma población de inclusiones.
Para el control de la viruta, el sulfuro de manganeso alargado suele ser eficaz porque la inclusión se deforma con la pieza de trabajo y favorece la segmentación. Los aceros SAE/AISI 11xx contienen azufre añadido, que forma inclusiones excedentes de sulfuro de manganeso y favorece la rotura de la viruta y reduce la fricción en la zona de corte. Los aceros SAE/AISI 12xx añaden aproximadamente entre un 0,04 y un 0,12 % de fósforo, lo que puede elevar la maquinabilidad mediante la fragilización de la matriz y la modificación de la formación de viruta, aunque el fósforo también afecta a la tenacidad y la soldabilidad. En el acero resulfurado con plomo, el plomo puede aparecer asociado a inclusiones de sulfuro o como partículas de plomo libre; tanto la ubicación como la distribución son más importantes que un valor nominal de plomo considerado de forma aislada.
La fuerza de corte es un objetivo diferente. El estudio de 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel informó de un efecto sobre la fuerza de corte en el siguiente orden: MnS, (Mn,Ca)S, MnS–RE2S3 y (Mn,Ca)S–RE2S3. En esa comparación, los sulfuros alargados redujeron la fuerza de corte con mayor eficacia que los sulfuros globulares. Este resultado no debe convertirse en una regla universal. La inclusión que reduce la fuerza necesaria para cizallar una viruta puede crear un entorno abrasivo o adhesivo menos favorable para la herramienta.
El desgaste del flanco de la herramienta puede invertir la preferencia. En el mismo conjunto de trabajos publicados, los sulfuros globulares redujeron el desgaste del flanco con mayor eficacia que los sulfuros alargados. Una inclusión redondeada produce una concentración de tensiones menos severa y puede generar una interrupción menos dañina en la interfaz herramienta–pieza de trabajo. Los aceros inoxidables de fácil mecanizado proporcionan otro ejemplo: las inclusiones de sulfuro pueden actuar como lubricantes sólidos en esa interfaz. La información de la British Stainless Steel Association sobre los grados incluidos en BS EN 10088 identifica variantes mecanizables con adiciones de azufre del 0,015 % o del 0,030 % para algunos grados inoxidables. No obstante, esas adiciones deben evaluarse frente a la resistencia a la picadura, la fatiga por corrosión y el entorno de servicio.
El acabado superficial requiere prestar atención al tamaño de las inclusiones, a su comportamiento de arrancamiento y a la matriz que rodea cada partícula. Un sulfuro alargado grande cerca de la superficie mecanizada puede dejar una cavidad desgarrada incluso cuando mejora la rotura de la viruta. Una población fina y bien distribuida puede producir una superficie más limpia, pero no romper las virutas con el avance y la profundidad de corte seleccionados. En un estudio cuantitativo de 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, el índice de maquinabilidad «varió del 200 % al 100 % con la relación de forma de las inclusiones de sulfuro»; se señalaron inclusiones preferentemente globoidales de sulfuro de manganeso para la maquinabilidad de los aceros de fácil mecanizado. Este intervalo numérico demuestra por qué la relación de forma debe medirse en lugar de inferirse a partir del contenido de azufre.
La fracción de área también requiere moderación. Un mayor número de inclusiones puede aumentar la segmentación de la viruta; sin embargo, una fracción de área excesiva reduce la matriz continua de acero que soporta la carga y puede perjudicar la resistencia a la fatiga o la ductilidad transversal. El espaciamiento, la agrupación y la alineación de las inclusiones producida por la laminación pueden ser tan importantes como el diámetro medio. Un tamaño medio pequeño de las inclusiones no garantiza un riesgo bajo si una banda de partículas se concentra a lo largo de la dirección de laminación.
Equilibrar la maquinabilidad con las propiedades de servicio
Una vez definido el objetivo de mecanizado, el ingeniero debe establecer los límites impuestos por el servicio. El azufre, el plomo, el selenio, el telurio, el fósforo, el nitrógeno, la relación manganeso-azufre y las especificaciones ASTM aplicables se consideran variables interactivas de diseño de la maquinabilidad en el trabajo del simposio de ASTM International Additives to Steel and Iron for Improved Machinability. No deben seleccionarse como objetivos químicos aislados.
La matriz puede dominar el resultado. El ASM Handbook identifica la composición, la microestructura, el nivel de resistencia, las condiciones de corte, los fluidos de corte y el material de la herramienta como factores interrelacionados que controlan la maquinabilidad; el azufre puede afectar significativamente al comportamiento durante el mecanizado de los aceros aleados de endurecimiento total. Un acero bajo en carbono resulfurado en estado recocido blando no responderá como la misma composición nominal después del temple y revenido. Una mayor resistencia puede aumentar la fuerza de corte y el desgaste de la herramienta, mientras que una matriz más dura puede limitar la deformación de los sulfuros y modificar el valor aparente de una inclusión alargada. Por tanto, el tratamiento térmico, el trabajo en frío previo, el tamaño de grano y la bandeación deben registrarse junto con los datos de inclusiones.
El tratamiento con calcio ilustra por qué la composición química y la morfología deben considerarse conjuntamente. El calcio puede modificar las inclusiones de óxido e influir en la composición y la forma de los sulfuros. La predicción termodinámica de la distribución del calcio entre óxidos y sulfuros favorece el control del proceso, pero un equilibrio de fases previsto no sustituye al examen del producto terminado. La práctica de colada, la desoxidación, la solidificación, la reducción por laminación y el enfriamiento determinan si las partículas previstas permanecen finas y dispersas o se vuelven grandes, agrupadas y alineadas.
Los requisitos de servicio pueden rechazar una solución de mecanizado. Los sulfuros pueden mejorar el rendimiento en torneado y, aun así, proporcionar lugares de iniciación de grietas de fatiga, especialmente cuando están alargados en la dirección de laminación. En el acero inoxidable, las adiciones de azufre pueden reducir la resistencia a la corrosión si las inclusiones de sulfuro alteran la superficie pasiva o favorecen el ataque localizado. La estabilidad dimensional también puede verse afectada cuando se combinan las tensiones residuales, la deformación anisotrópica de las inclusiones y la distorsión del tratamiento térmico. Una fuerza de corte baja no compensa que un componente cambie de tamaño durante el alivio de tensiones o falle bajo cargas cíclicas.
Marco de decisión
- Identificar la respuesta determinante Elegir entre control de viruta, fuerza de corte, desgaste del flanco, acabado superficial, vida a la fatiga, resistencia a la corrosión o estabilidad dimensional.
- Seleccionar el diseño de las inclusiones Especificar la química, la morfología, la distribución de tamaños, la fracción de área y los límites de alineación de las inclusiones.
- Confirmar la matriz y el estado Registrar la calidad, el nivel de resistencia, el estado de laminación, el tratamiento térmico y la microestructura.
- Comprobar las limitaciones de servicio Evaluar la fatiga, la corrosión, la tenacidad, la soldabilidad, la limpieza y los requisitos dimensionales.
- Validar un corte representativo Utilizar herramientas, velocidades, avances, profundidades de corte, refrigerante y estado de la pieza de trabajo representativos de la producción.
- Medir la respuesta determinante Informar sobre la fuerza, la forma de la viruta, el desgaste, la rugosidad, el cambio dimensional o los datos de vida útil, en lugar de una clasificación genérica de inclusiones.
Por tanto, una secuencia práctica de decisión es la siguiente:
1. Identificar la respuesta determinante: control de la viruta, fuerza de corte, desgaste del flanco de la herramienta, acabado superficial, vida a fatiga, resistencia a la corrosión o estabilidad dimensional. 2. Seleccionar el diseño de las inclusiones: elegir una composición de sulfuro, óxido, con plomo, modificada con calcio o con elementos de tierras raras; después, especificar la morfología, la distribución de tamaños, la fracción de área y los límites de alineación para esa respuesta. 3. Confirmar la matriz y el estado del material: registrar el grado, la designación normativa, el contenido de carbono y de elementos de aleación, la estructura de grano, el nivel de resistencia, el estado de laminación y el tratamiento térmico. 4. Comprobar las restricciones de servicio: comparar la población de inclusiones propuesta con los requisitos de fatiga, corrosión, tenacidad, soldabilidad, limpieza y estabilidad dimensional. 5. Validar en condiciones de corte representativas: utilizar el material y la geometría reales de la herramienta, la velocidad de corte, el avance, la profundidad de corte, el refrigerante, la sujeción de la pieza y la condición de tratamiento térmico relevante para la producción. 6. Medir la respuesta que impulsó la decisión: registrar la fuerza, la forma de la viruta, la velocidad de desgaste del flanco, la rugosidad superficial, el cambio dimensional o los datos de vida en servicio, en lugar de basarse en una clasificación genérica de inclusiones.
La forma de las inclusiones debe seleccionarse en función de la respuesta específica, porque los sulfuros alargados y globulares pueden favorecer resultados de mecanizado diferentes. Strong evidence
No existe una forma universal de inclusión que sea óptima para todas las métricas. El MnS alargado puede favorecer la rotura de la viruta y reducir la fuerza de corte; los sulfuros globulares pueden reducir el desgaste del flanco; una población menor de inclusiones puede proteger la vida a fatiga, aunque haga que el mecanizado sea menos tolerante. La ingeniería de inclusiones solo tiene éxito cuando el rendimiento de fabricación y el rendimiento en servicio se concilian dentro de la misma especificación.
Referencias
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html