




Mit jelent az acél hegeszthetősége?
Az acél hegeszthetősége azt jelenti, hogy meghatározott hegesztési eljárás mellett olyan hegesztett kötés hozható létre, amely megfelel az előírt mechanikai, metallurgiai és integritási követelményeknek. Ez a meghatározás szándékosan feltételes. Nem jelenti azt, hogy az acél minden hegesztési helyzetben, lemezvastagság, hőmérséklet, befogási körülmény vagy üzemi környezet mellett biztonságosan hegeszthető. Egy kötés megfelelhet az eljárásminősítő vizsgálaton, a gyártás során mégis megrepedhet, ha a hegesztő hidegebb lemezzel, nagyobb kötésbefogással, nedves fogyóanyagokkal, szennyezett felületekkel vagy eltérő hőbevitel mellett dolgozik.
Hegeszthetőségi követelmények
- Mechanikai
- Szakítószilárdság, szívósság, keménység, fáradási ellenállás és méretstabilitás.
- Kohászati
- Elfogadható hőhatásövezeti szerkezet, átalakulási viselkedés és hegesztés utáni hőkezelésre adott válasz.
- Szerkezeti épség
- Elfogadhatatlan folytonossági hiányoktól való mentesség és az ellenőrzési kritériumoknak való megfelelés.
- Üzemeltetési
- Korrózióállóság, a nyomáshatároló szerkezet teljesítménye és a fárasztó terheléssel szembeni ellenállás.
A vonatkozó követelmények közé tartozhat a szakítószilárdság, a szívósság, a keménység, a kifáradással szembeni ellenállás, a méretstabilitás, a korrózióállóság és az elfogadhatatlan folytonossági hiányoktól való mentesség. Egy nyomástartó edény esetében előírás lehet, hogy a hegesztés megfeleljen az ütőmunka- és hegesztés utáni hőkezelési követelményeknek. Szerkezeti kapcsolatnál a befogás, a lamelláris szakadás, a kifáradásos terhelés és a vizsgálati elfogadási kritériumok lehetnek meghatározók. A hegeszthetőség ezért az acél, a fogyóanyag, a kötés kialakítása, a hegesztési eljárás, a hőciklus, a környezet és az üzemi előzmények együttes tulajdonsága, nem pedig önmagában az acélminősítésé.
A hidrogénrepedéshez a hidrogénnek, egy kemény és rideg, repedésre hajlamos szerkezetnek, valamint a húzófeszültségnek együttesen kell jelen lennie. Strong evidence
A hidrogén által elősegített hidegrepedés jól szemlélteti ezt. A TWI szerint a repedés kialakulásához hidrogén, egy kemény és rideg, repedésre érzékeny szövetszerkezet, valamint húzófeszültség együttes jelenléte szükséges (TWI, 2024). Az International Institute of Welding kissé eltérő megfogalmazásban ugyanezeket a meghatározó tényezőket emeli ki: a hidrogéntartalmat, a maradó húzófeszültséget és a mikroszerkezeti érzékenységet (IIW White Paper, 2023). Ha egy tényezőt megszüntetünk vagy kellő mértékben csökkentünk, a repedés valószínűsége csökken; ha mindhárom tényező értékét növeljük, a kötés akkor is tönkremehet, amikor a hegesztés látszólag már befejeződött.
Hegeszthetőség és hegeszthetőségi minősítések
Szénegyenérték Olyan mutató, amely kiválasztott ötvözőelemeket kombinál a keményedési hajlam szűrésére és az előmelegítés kiválasztásának támogatására; nem ad teljes körű előrejelzést a repedési kockázatról.
A hegeszthetőségi minősítés a döntéshozatal támogatására szolgáló egyszerűsítés. A szén-egyenérték képletei, a hidrogénszabályozási osztályok, az előmelegítési táblázatok és az anyagcsoportosítások jelezhetik, hogy egy eljárás milyen mértékű körültekintést igényelhet, de nem jelentik a kötés teljesítményének közvetlen mérését. A gyártóművi bizonylatból kiszámított szén-egyenérték nem mutatja meg a hegesztésbe ténylegesen bekerülő hidrogén mennyiségét, a hőhatásövezetben (HAZ) kialakuló lehűlési sebességet vagy a nagy mértékben befogott kötésben rögzült húzófeszültséget.
| Megközelítés | Amit jelez | Amit nem bizonyít |
|---|---|---|
| Szénegyenérték | A keményedési hajlam és a lehetséges előmelegítési igény viszonylagos mértéke | Azt, hogy egy adott kötés nem fog megrepedni |
| Hidrogénszabályozási osztályozás | A hegesztési fém meghatározott hidrogénállapota | Az üzemeltetésnek kitett alapacél hidrogéntartaléka |
| Előmelegítési táblázat | Eljárásalapú hőtechnikai útmutatás | Univerzális biztonság minden vastagság- és befogási körülményre |
| Hidegrepedési vizsgálat | Repedésérzékenység előírt körülmények között | Az acél univerzális, számszerű jellemzője |
A szén-egyenérték például hasznos lehet az olyan acélok edzhetőségének összehasonlításakor, mint az S355, az S460, a 16Mo3 vagy a 2¼Cr-1Mo, ugyanakkor ugyanaz a névleges érték eltérő eredményhez vezethet, ha változik a lemezvastagság, a hőbevitel, a közbenső réteghőmérséklet vagy a nedvesség szabályozása. Egy minősítés meghatározhatja, hogy az acélt elő kell melegíteni. Azt azonban nem bizonyíthatja, hogy egy meghatározott előmelegítési hőmérséklet megakadályozza a repedést egy adott javítóhegesztésnél.[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
A vizsgálatok erősebb bizonyítékot szolgáltatnak, de minden vizsgálat egy meghatározott kérdésre ad választ. Az ISO 17642-1:2004 ismerteti a roncsolásos hidegrepedési vizsgálatok általános alapelveit, és módszereket határoz meg a hegesztési fogyóanyagok, az alapanyagok és a varratfém repedésérzékenységének értékelésére. Az eredmény előírt hő- és befogási körülmények között nyert bizonyíték, nem pedig az acél univerzális számszerű tulajdonsága. Hasonlóképpen, az ISO 3690:2018 mintavételi és analitikai eljárásokat ír elő az ívhegesztéssel, hozaganyag felhasználásával készített varratfémben lévő diffúziós hidrogén mérésére; ez magában foglalja a martenzites, bainites és ferrites acélokhoz kapcsolódó varratfémet is. A szabványozott mennyiségű hidrogént méri, nem pedig a régi szerkezeti elemben esetleg jelen lévő hidrogén minden formáját.
A „hegeszthetőségi minősítést” ezért eljárási útmutatásként kell értelmezni. A minősítés előírhat kis hidrogéntartalmú fogyóanyagokat, minimális előmelegítést, a közbenső réteghőmérséklet felső határát, szabályozott lehűtést vagy hegesztés utáni hőkezelést. Az eljárásminősítés ezt követően igazolja, hogy a javasolt eljárással teljesíthetők az előírt kritériumok. A gyártásellenőrzés biztosítja, hogy a minősített feltételeket ténylegesen fenntartsák. A vizsgálat ellenőrzi, hogy a létrejött kötés megfelel-e az előírt hibákra és tulajdonságokra vonatkozó követelményeknek. Ezek egymástól elkülönülő védelmi intézkedések. A radiográfia nem tudja helyreállítani a túlzott HAZ-keménység miatt elvesztett szívósságot, és a megfelelő szemrevételezés sem bizonyíthatja, hogy másnap nem jelenik meg késleltetett hidrogénrepedés.
Az előmelegítés fontos szabályozási eszköz, de nem univerzális megoldás. Az NF EN 1011-2 a hidrogénrepedés szabályozását az acél összetételéhez, a hidrogéntartalomhoz, a hőbevitelhez, az előmelegítéshez és a közbenső réteghőmérséklethez kapcsolja. Az előmelegítés növelése általában lassítja a HAZ lehűlését, és több időt biztosít a hidrogén távozására. A Dillinger EN 1011-2 B módszerét alkalmazó útmutatása ugyanezeket a hatásokat írja le. A TWI azonban arra figyelmeztet, hogy a túlzott hőbevitel növelheti a varratfémben visszamaradó hidrogén mennyiségét azáltal, hogy megnöveli a diffúziós távolságokat és lerövidíti a diffúzióra rendelkezésre álló időt. A magasabb hőmérséklet túlzott szemcsedurvulást vagy kedvezőtlen átalakulási szövetszerkezetet is előidézhet. A minősített hőciklus fontosabb, mint egyetlen, a munkautasításban feltüntetett hőmérsékleti érték.
Gyártás közbeni repedés és üzemi teljesítmény
A gyártás közbeni repedés olyan károsodás, amely a hegesztés, a lehűlés vagy a hegesztést követő késleltetett időszak alatt keletkezik. A hidrogén által elősegített hidegrepedés különösen megtévesztő, mert az ív leállása után akár órákkal is kialakulhat. Gyakran kemény HAZ-régiókban, a varratfémben vagy nagy helyi feszültségű területeken fejlődik ki, és mindaddig láthatatlan maradhat, amíg a darabolás vagy a késleltetett roncsolásmentes vizsgálat fel nem tárja. A melegrepedés ettől eltérő jelenség: magas hőmérsékleten, a megszilárdulás vagy a lehűlés során keletkezik, amikor a varratfém képlékenysége még korlátozott. Okai és szabályozási módszerei nem cserélhetők fel.
Egy acél üzemben jól teljesíthet, és mégis nehezen lehet hegeszteni. Ezzel szemben egy kötés látható repedések nélkül is elkészíthető, miközben nem rendelkezik az üzemi körülmények között megkövetelt szívóssággal, kifáradással szembeni ellenállással vagy korróziós teljesítménnyel. A hegeszthetőség és az üzemi teljesítmény átfed egymással, de egyik sem garantálja a másikat. Egy nemesített, nagy szilárdságú acél megőrizheti kiváló alapanyag-szilárdságát, miközben a HAZ a hegesztés hatására helyileg meglágyul vagy megkeményedik. Egy kis ötvözőtartalmú nyomástartóedény-acél új állapotban megfelelhet egy minősített javítóeljárásnak, de többéves hidrogénterhelést követően másképpen viselkedhet.
Ilyen esetekben az üzemi előzmények közvetlen hegesztési változót jelentenek. A hidrogéntartalmú technológiai közegeknek való kitettség, a korrózió, a katódos védelem vagy a nedves üzemi környezet során elnyelt hidrogén a leállítást követően is az acélban maradhat. Ez a visszamaradt hidrogén nem azonos az újonnan lerakott varratfémben az ISO 3690:2018 szerint mért diffúziós hidrogénnel. Újrahevítéskor vándorolhat, és egy új hegesztés közelében feldúsulhat, ezáltal növelve a gyártás közbeni repedés kockázatát. Hidrogénnel töltött 2¼Cr-1Mo acéllal végzett kísérletek arról számoltak be, hogy az üzemből visszamaradt hidrogén 130 °C-kal nagyobb előmelegítést tehet szükségessé (TWI, 2024). Ez az eredmény nem alakítható át univerzális szabállyá, de egyértelműen cáfolja azt a feltételezést, hogy az eredeti hegesztési eljárás minden javítás esetében továbbra is megfelelő marad.
A repedésképződés háromfeltételes modellje
- Hidrogén A hidrogénnek jelen kell lennie, és kellően mozgékonynak kell lennie ahhoz, hogy eljusson egy veszélyeztetett tartományba.
- Repedésre hajlamos szerkezet A hegesztési fémnek vagy a hőhatásövezetnek kemény és rideg szerkezetet kell tartalmaznia.
- Húzófeszültség A maradó, alkalmazott vagy befogásból származó húzófeszültségnek hatnia kell erre a tartományra.
Szükség lehet hidrogén-kihajtó hőkezelésre, óvatosan megválasztott előmelegítésre, kis hidrogéntartalmú fogyóanyagokra, szárítási szabályozásra, megfelelő hőbevitelre és késleltetett vizsgálatra. Az utóhőkezelés fenntarthatja azt a hőmérsékletet, amely lehetővé teszi a hidrogén vándorlását, mielőtt a kemény, feszültség alatt álló tartományok befognák. A megfelelő megoldás a szerkezeti elemtől, a vastagságtól, az acél állapotától, a befogástól és az alkalmazandó gyártási szabványtól függ.
Miért nem határozható meg a hegeszthetőség pusztán az összetétel alapján?
Az összetétel hatással van az edzhetőségre, az átalakulási termékekre, a szívósságra, a szén-egyenértékre és a melegrepedésre való érzékenységre, ezért nem hagyható figyelmen kívül. Az összetétel azonban csak a kiindulási feltétel. A lehűlési sebesség határozza meg, hogy a HAZ-ban lágy ferrit-perlit, bainit vagy kemény martenzit alakul-e ki. A hőbevitel és a lemezvastagság módosítja ezt a lehűlési sebességet. A befogás szabályozza a húzófeszültséget. A fogyóanyag állapota és a felület tisztasága határozza meg a hidrogén bejutását. A kötés geometriája helyi feszültségkoncentrációkat hoz létre. A környezeti hőmérséklet a lehűlést és a hidrogén diffúzióját egyaránt befolyásolja.
Ezért két, azonos minőségű és azonos hőelemzési eredménnyel rendelkező lemez eltérő HAZ-keménységet és eltérő repedési kockázatot eredményezhet sarokvarrat, teljes átolvadású tompavarrat vagy erősen befogott javítási kivágás esetén. A gyártási technológia, a vastagság, a korábbi hőciklusok, az öregedés, a hidegalakítás és az üzemi hidrogénterhelés tovább módosíthatja a viselkedést anélkül, hogy a névleges anyagjel megváltozna.
A gyakorlati kérdés nem az, hogy „Hegeszthető-e ez az acél?”, hanem az, hogy „Az adott állapotú kötés előállítható-e ellenőrzött eljárással úgy, hogy igazolhatóan megfeleljen az előírt követelményeknek?” Ez a kérdés a helyes sorrendhez vezet: az anyag és előzményeinek jellemzése, a hidrogén és a befogás értékelése, a hőciklus minősítése, a gyártás szabályozása, valamint a közvetlen és a késleltetett hibák vizsgálata.
Hidrogén által elősegített hidegrepedés: a három szükséges feltétel
A hidrogén által elősegített hidegrepedéshez a hidrogénnek, a repedésre hajlamos kemény és rideg mikroszerkezetnek, valamint a húzófeszültségnek együttesen kell hatnia. Strong evidence
A hidrogén által elősegített hidegrepedést önmagában a hidrogén nem okozza. A TWI és a Nemzetközi Hegesztési Intézet (IIW) által alkalmazott központi modell szerint három feltételnek egyidejűleg kell fennállnia: hidrogénnek kell jelen lennie, és képesnek kell lennie arra, hogy a kötésen belül mozogjon; a hegesztett fémnek vagy a hőhatásövezetnek (HAZ) repedésre hajlamos, kemény és rideg mikroszerkezetet kell tartalmaznia; továbbá húzófeszültségnek kell hatnia erre a területre. Ha e feltételek bármelyikét megszüntetjük, csökkentjük vagy késleltetjük, a repedés kialakulásának valószínűsége mérséklődik. Ez azonban nem jelenti azt, hogy egyetlen intézkedés — különösen az előmelegítés — általános megoldást jelentene.
Az IIW White Paper (2023) a hidrogéntartalmat, a maradó húzófeszültséget és a mikroszerkezeti érzékenységet nevezi meg a nagyszilárdságú acélok hegesztési kötéseiben kialakuló hidrogén okozta repedés három fő tényezőjeként. A TWI ugyanezt a mechanizmust gyakorlati szempontból írja le. A repedés a helyi kémiai összetételtől, a lehűlési sebességtől, a hidrogén eloszlásától és a befogási viszonyoktól függően a hegesztett fémben, a beolvadási határon vagy a HAZ-ban indulhat meg. Ez hidegrepedési mechanizmus, nem pedig melegrepedés: a kötés a hegesztés befejezésekor épnek tűnhet, majd percekkel vagy órákkal később repedés alakulhat ki, amikor a hidrogén a feszültség alatt álló, repedésre hajlamos helyek felé diffundál.

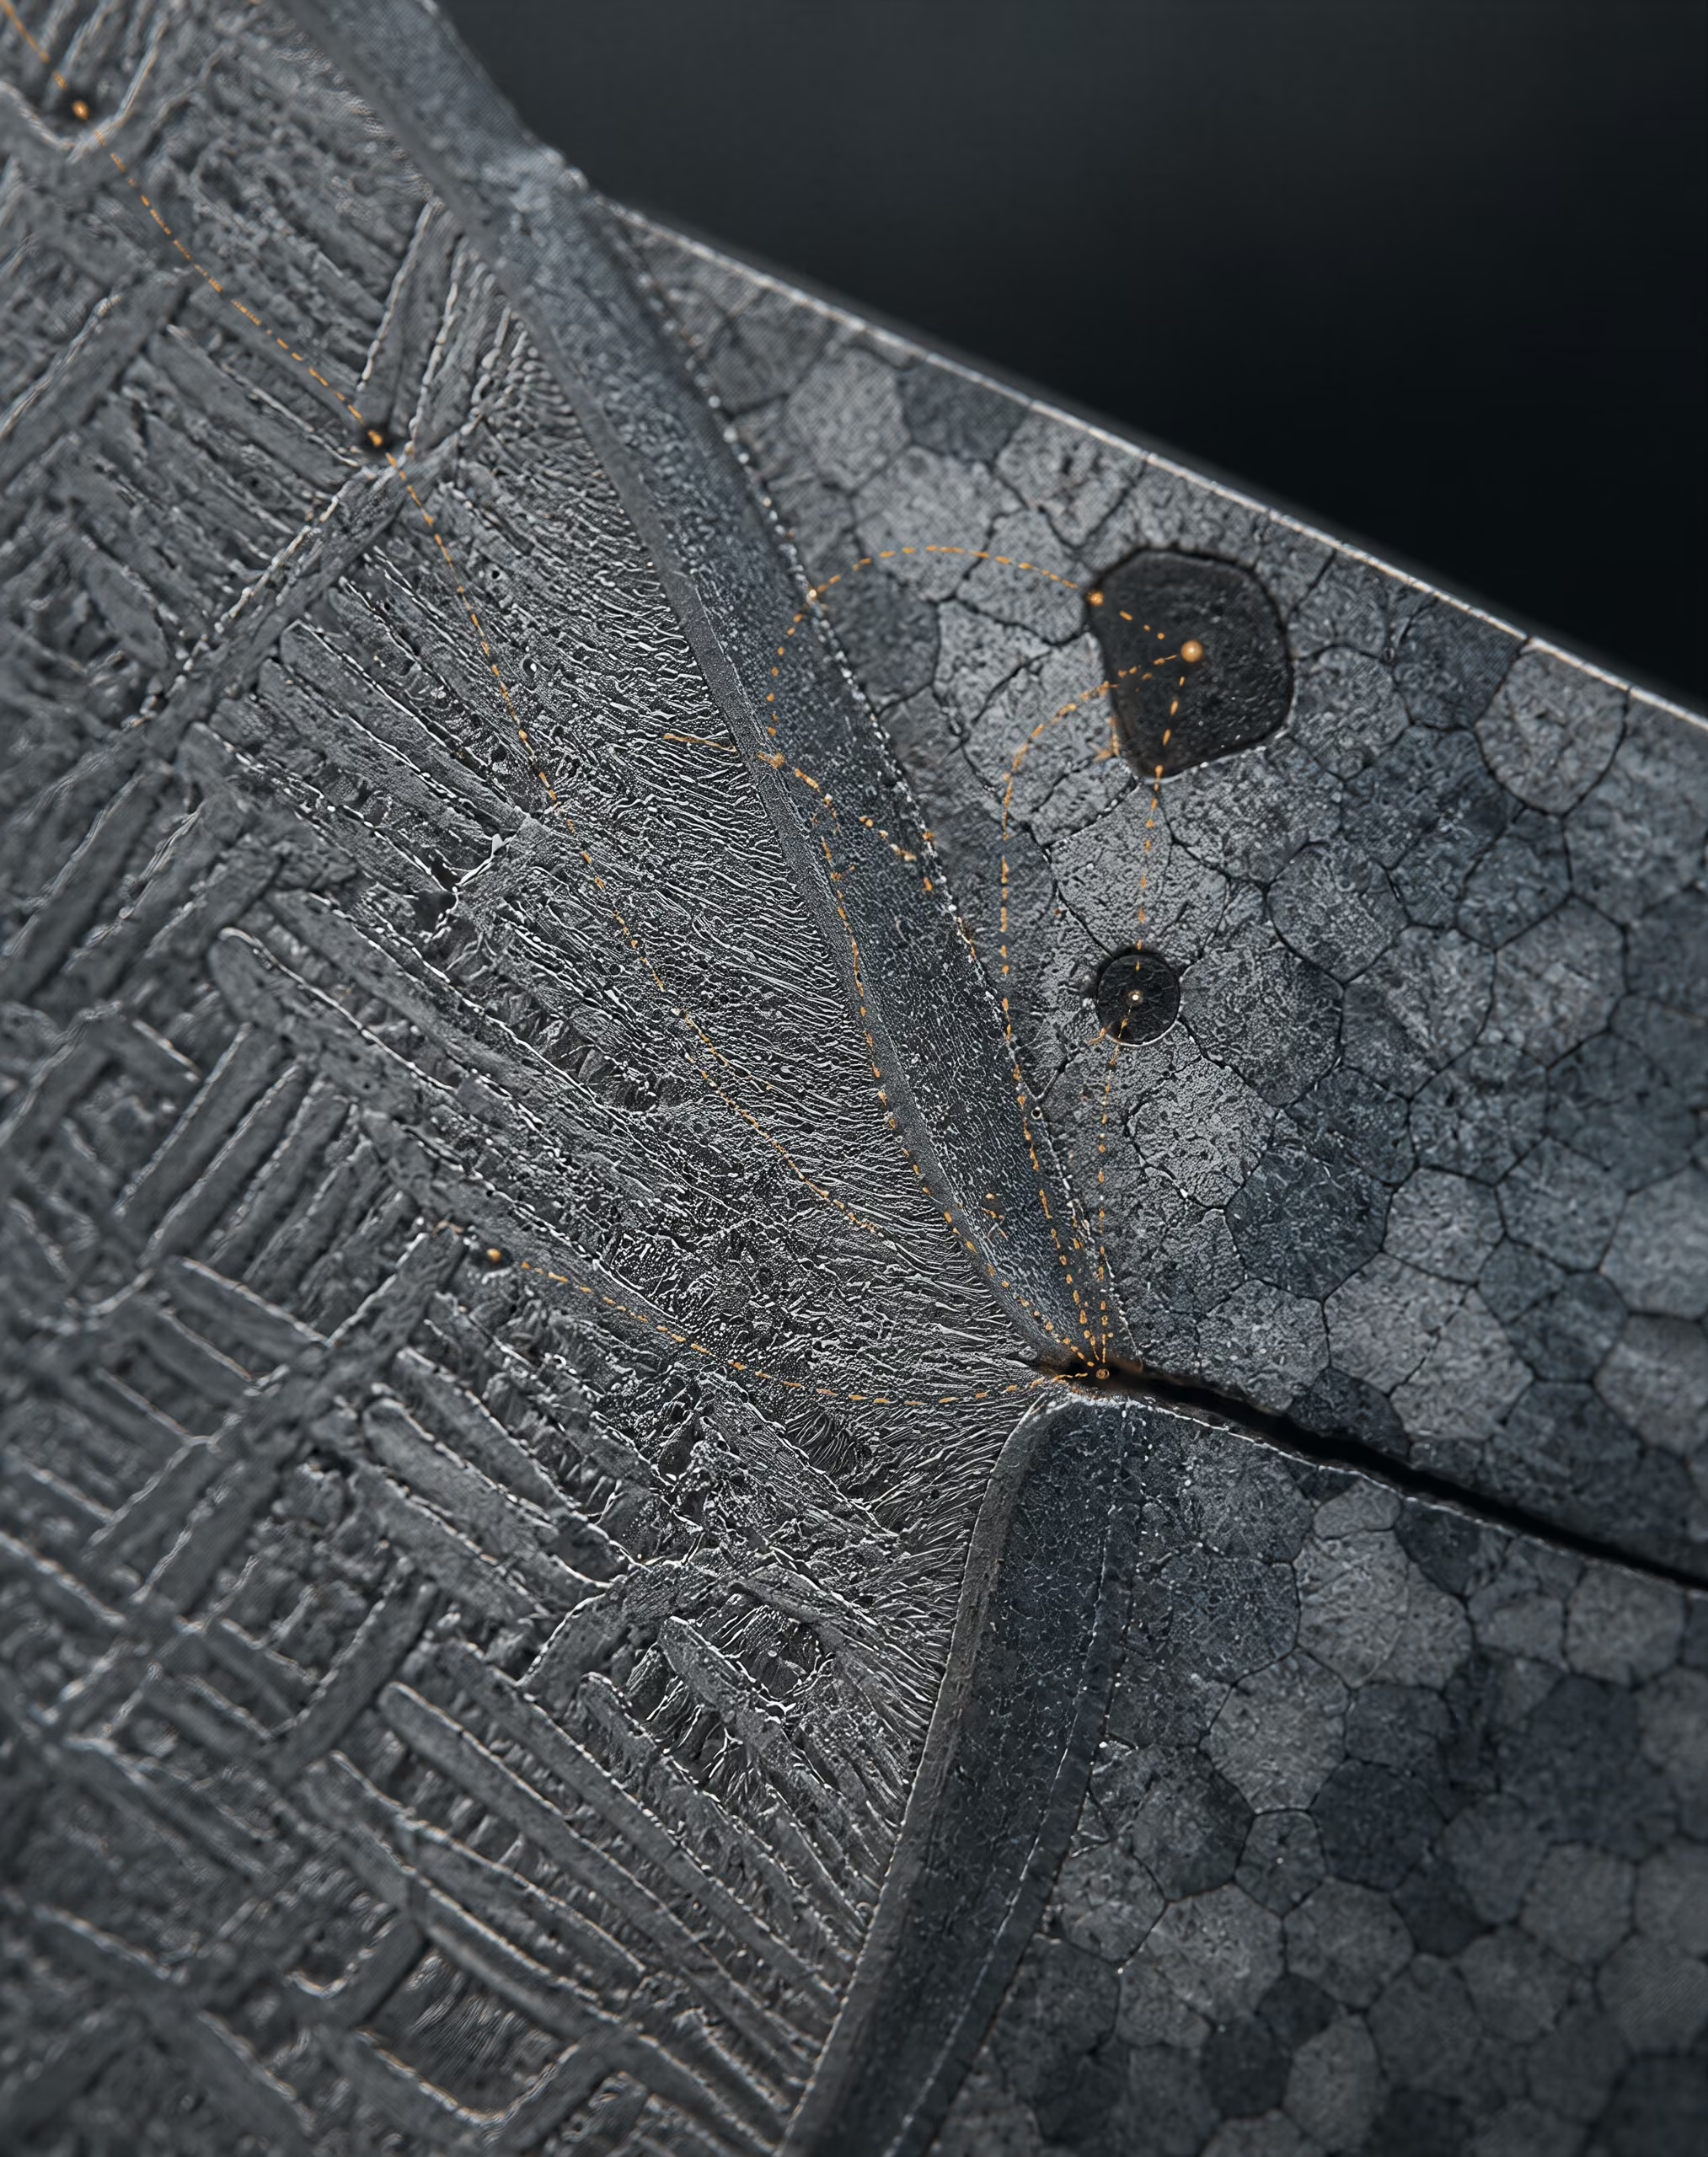
A hidrogén bejutása a kötésbe és mozgása azon belül
| Hidrogénforrás | Szabályozási intézkedés |
|---|---|
| Elektródabevonatok és hegesztőanyagok | Szárítás, zárt tárolás és a környezeti kitettség szabályozása |
| Kötési felületek | A nedvesség, az olaj, a festék, a reve és a korróziós termékek eltávolítása |
| Védőgázrendszerek | A szivárgások, az átfolyás, a tisztaság és a huzat szabályozása |
| Üzemeltetési kitettség | A javítóhegesztés előtt visszamaradt hidrogén értékelése |
Diffúzióképes hidrogén A lerakódott hegesztési fémben lévő hidrogén, amely egy meghatározott vizsgálat hőmérsékleti, időbeli és kezelési körülményei között mozogni és eltávozni képes.
A hidrogén többféle útvonalon juthat be az ívhegesztett kötésbe. Az elektródabevonatban, a folyasztószerben, a védőgázrendszerekben, a kötés felületén, a reve alatt, valamint a zsírokban, festékmaradványokban és nedves hozaganyagokban található nedvesség az ívben disszociálhat, és feloldódhat az olvadt fémben. Az így keletkező atomos hidrogén sokkal mozgékonyabb, mint a molekuláris hidrogén. A hegesztett fém lehűlésekor a hidrogén egy része eltávozik a hegesztési fürdőből, egy része pedig diffúz hidrogénként a hegesztett fémben marad, vagy a szomszédos HAZ-ba vándorol.
Az ISO 3690:2018 szabvány mintavételi és analitikai eljárásokat határoz meg a hozaganyaggal készített, ívhegesztett hegesztett fémben található diffúz hidrogén mérésére. A szabvány a martenzites, bainites és ferrites acélokhoz kapcsolódó hegesztett fémre vonatkozik. Ez a mérés azért hasznos, mert a diffúz hidrogén a kötés lehűlése és a maradó feszültségek kialakulása közötti időszakban vándorolhat. A mérés azonban nem képviseli a szerkezetben található hidrogén valamennyi formáját.
Egy üzem közben hidrogénnek kitett edény vagy csővezeték a gyártás vagy a javítás előtt elnyelt hidrogént tartalmazhat. Ez a visszamaradt üzemi hidrogén hevítés és hegesztés során felszabadulhat, és hozzáadódhat a hozaganyagból, illetve a kötés-előkészítésből származó hidrogénhez. A különbségtétel fontos: az elektróda nedvességének szabályozása nem távolítja el az alapanyagban már tárolt hidrogént. A TWI által 2024-ben közölt, hidrogénnel feltöltött 2¼Cr-1Mo acélon végzett kísérletekben a visszamaradt hidrogén 130 °C-kal növelte a szükséges előmelegítési hőmérsékletet. Az eredmény arra figyelmeztet, hogy nem szabad hozaganyagra épülő hegesztési eljárást alkalmazni olyan acélon, amelynek üzemtörténete ismeretlen.
A hidrogén rácshibákon, szemcsehatárokon, zárványokon és egyéb csapdahelyeken keresztül mozog. Összegyűlhet egy bemetszésnél, egy kemény alkotónál, egy zárványnál vagy egy húzófeszültség alatt álló területen. A lehűlési sebesség mind a csapdák kialakulását, mind a hidrogén eltávozására rendelkezésre álló időt befolyásolja. Egy gyors átalakulás kemény HAZ kialakulását okozhatja, miközben a hidrogén a beolvadási határ közelében koncentrálódik. Az utóhevítés vagy a tartós előmelegítés elegendő ideig melegen tarthatja a kötést ahhoz, hogy a hidrogén eltávozzon, mielőtt a leginkább veszélyeztetett állapot kialakulna.
Az előmelegítés hasznos, de hatása nem korlátlan. A TWI szerint a nagyobb előmelegítés általában több lehetőséget biztosít a hidrogén eltávozására, és lassítja a lehűlést; a túl nagy hőbevitel azonban növelheti a hegesztett fém hidrogénvisszatartását azáltal, hogy megnöveli a diffúziós távolságokat, miközben csökkenti a diffúzióra rendelkezésre álló teljes időt. A forróbb hegesztés ezért nem automatikusan biztonságosabb hegesztés. A hőbevitelt, a varratméretet, a kötésvastagságot, a rétegek közötti hőmérsékletet és a lehűlési körülményeket együttesen kell figyelembe venni.
Kemény és rideg, repedésre hajlamos mikroszerkezetek
A hidrogénnek olyan érzékeny szerkezetre van szüksége, amelyben a repedés megindulhat és terjedhet. A szén-mangán acélokban, a gyengén ötvözött acélokban és a nagyszilárdságú acélokban a kritikus szerkezet gyakran kemény martenzit vagy martenzites-bainites keverék, amely a HAZ-ban gyors lehűlés következtében alakul ki. A keménység hasznos figyelmeztető jelző, de önmagában nem határozza meg a repedési kockázatot. A hidrogéntartalom, a feszültség, a helyi szívósság, a zárványok, a szegregáció és a repedéscsúcs körülményei szintén befolyásolják az eredményt.
Az acél kémiai összetétele szabályozza az átalakulási viselkedést. A szén növeli az edzhetőséget, és valószínűbbé teszi a kemény HAZ kialakulását, míg az olyan ötvözőelemek, mint a mangán, a króm, a molibdén és a nikkel, módosítják az edzhetőséget és az átalakulási hőmérsékleteket. A szén-egyenérték képletei ezért szűrőeszközök, nem pedig a hegeszthetőség teljes körű előrejelzésére szolgáló módszerek. Két, hasonló szén-egyenértékű acél eltérően viselkedhet, mivel tényleges kémiai összetételük, lemezvastagságuk, korábbi termomechanikai feldolgozásuk, szemcseméretük és lehűlési előéletük különbözik.
A nagy hőbevitel a lehűlés lassításával csökkentheti a HAZ csúcskeménységét, ugyanakkor megnövelheti a HAZ kiterjedését, módosíthatja a szemcseméretet, csökkentheti a szívósságot és megváltoztathatja a hidrogénszállítást. A kis hőbevitel keskeny HAZ-ot eredményezhet, ugyanakkor nagy lehűlési sebességet és kemény átalakulási termékeket hozhat létre. A lényeges kérdés nem az, hogy a hőbevitel egyszerűen nagy vagy kicsi-e, hanem az, hogy a hőciklus a keménység, a szívósság, a hidrogén eltávozása és a befogás szempontjából elfogadható kombinációt eredményez-e.
Az ISO 17642-1:2004 a hegesztési hozaganyagok, az alapanyagok és a hegesztett fém hidegrepedési érzékenységének értékelésére szolgáló alapelveket és vizsgálati módszereket írja le. Az ilyen vizsgálatok olyan esetekben értékesek, amikor egy acél, egy hozaganyag vagy egy kötéskialakítás kívül esik a szokásos tapasztalatokon. Azt is megmutatják, hogy önmagában a kémiai összetétel nem helyettesítheti a hegeszthetőség értékelését. Érintett lehet a repedésre érzékeny hegesztett fém, de az is előfordulhat, hogy a meghatározó terület a HAZ.
A repedés egy helyi kemény ponton is megindulhat, nem szükségszerűen a teljes HAZ-ban. A beolvadási vonal melletti durvaszemcsés terület, egy nem megeresztett martenzites sziget vagy egy kemény, zárványokat tartalmazó zóna szolgálhat kiindulási helyként. Miután kialakul egy kis repedés, a hidrogén a repedés csúcsán koncentrálódhat, és húzófeszültség hatására felgyorsíthatja a terjedést.
Húzófeszültség és befogás
A harmadik feltétel a húzófeszültség. A hegesztés hőzsugorodást okoz: a forró hegesztett fém és a közeli acél lehűl, összehúzódik, és a környező lemez, a kötés geometriája, a heftvarratok, a rögzítőelemek, valamint a korábban lerakott varratok korlátozzák ezt az összehúzódást. Ez akkor is maradó húzófeszültséget hoz létre, ha külső terhelés nincs jelen. Az üzemi terhelések ezt tovább növelhetik.
A kötés befogása nem egyetlen anyagtulajdonság. A vastag lemezek, a rövid varrathosszak, a merev csatlakozások, a zárt szelvények és a rosszul megválasztott hegesztési sorrend erősebben korlátozhatják az összehúzódást, mint egy rugalmasabb kötés. A gyöknyílások, az illesztési hibák, a nagymértékben aszimmetrikus varratok és a javítások helyi feszültségkoncentrációkat hozhatnak létre. Ezért a hegesztési kötés mérsékelt mért keménység mellett is megrepedhet, ha a befogás és a hidrogéntartalom nagy, miközben egy keményebb terület sértetlen maradhat alacsony hidrogéntartalom és kevésbé korlátozott összehúzódás mellett.
Ez magyarázza, hogy egyetlen feltétel megszüntetése miért csökkenti a kockázatot anélkül, hogy bizonyítaná a biztonságot. A száraz, kis hidrogéntartalmú hozaganyagok és a szabályozott tárolás csökkentik a hidrogénbevitelt, de nem akadályozhatják meg a repedést, ha erősen befogott állapotban nagyon kemény HAZ alakul ki. Az alacsonyabb széntartalmú vagy kisebb edzhetőségű acél ellenállhat a keményedésnek, de a szennyeződés vagy az üzemi hidrogén továbbra is problémát okozhat. A feszültségmentesítés vagy a javított hegesztési sorrend csökkentheti a húzófeszültséget, egy nagy hidrogéntartalmú eljárás azonban még mindig elegendő mozgékony hidrogént hagyhat a kötésben ahhoz, hogy az a feszültségmentesítés hatásossá válása előtt megrepedjen.
Az NF EN 1011-2 a hidrogén okozta repedés szabályozását az acél összetételéhez, a hidrogéntartalomhoz, a hőbevitelhez, az előmelegítéshez és a rétegek közötti hőmérséklethez kapcsolja. Logikája eljárásalapú: a hőciklust szabályozni, a hidrogént korlátozni és a befogást figyelembe venni kell, nem pedig minden hegesztéshez egyetlen hőmérsékletet előírni. A BS EN 1011-2 útmutatása szintén azt ajánlja, hogy az előmelegítést tartsák fenn, vagy utóhevítést alkalmazzanak, hogy a hidrogén eltávozhasson a hegesztett fémből, mielőtt kemény, feszültség alatt álló területeken csapdába esne. A Dillinger EN 1011-2 szabvány B módszerének alkalmazása ugyanezt az egyensúlyt írja le: az előmelegítés lassítja a HAZ lehűlését, miközben elősegíti a hidrogén eltávozását.
Az ellenőrzés továbbra is szükséges, mivel a megelőző intézkedések a valószínűséget csökkentik, nem pedig a bizonyosságot garantálják. A késleltetett repedés a szemrevételezés után is megjelenhet, ezért a hegesztési kötést — ahol ezt előírják — a végső vizsgálat előtt szabályozott hőmérsékleten kell tartani. A túl korán végzett roncsolásmentes vizsgálat nem észlelheti azt a repedést, amely még nem alakult ki. A hidrogén által elősegített hidegrepedés tehát a hidrogénszállítás, az érzékeny szerkezetté való átalakulás és a húzófeszültség általi befogás időfüggő kölcsönhatása, nem pedig olyan hiba, amelyet önmagában az előmelegítés megbízhatóan megszüntethet.
A diffundálható hidrogén és mérési módszerei
A diffundálható hidrogén jelentése ívhegesztéssel előállított varratfémben
A diffundálható hidrogén az újonnan lerakott varratfémben jelen lévő hidrogén azon része, amely a vizsgálat hőmérsékleti és időfeltételei mellett képes a fémen keresztül mozogni és eltávozni. Nem a ferritrács vagy az acélrács állandó kémiai alkotóeleme. A hidrogén intersticiális helyeket foglalhat el, vándorolhat a hibákon és szemcsehatárokon keresztül, illetve átmenetileg csapdába eshet zárványokban, diszlokációkban, fázishatárokon és egyéb mikrostrukturális jellemzőkben. Egy része elérheti a szabad felületet, más része pedig a hőhatásövezetbe (HAZ) vagy egy feszültség alatt álló tartományba vándorolhat, mielőtt eltávozna.
Ez a mozgékonyság teszi a diffundálható hidrogént jelentőssé a késleltetett hidegrepedés szempontjából. A TWI szerint a hidrogén okozta repedés kialakulásához három feltételnek együttesen kell fennállnia: hidrogénnek, kemény és rideg, repedésre érzékeny szerkezetnek, valamint húzófeszültségnek. A 2023-ban közzétett International Institute of Welding (IIW) White Paper a hidrogéntartalmat, a maradó húzófeszültséget és a mikrostrukturális érzékenységet jelöli meg a nagyszilárdságú acélok hegesztési kötéseiben kialakuló hidrogén okozta repedés három fő tényezőjeként. Ezért egy varrat mérhető hidrogénkoncentrációt tartalmazhat anélkül, hogy megrepedne, ha szerkezete és befogása nem teszi lehetővé repedés kialakulását. Ezzel szemben egy viszonylag alacsony mért érték is veszélyes lehet, ha a hegesztés nagy befogású kötésben kemény martenzitet hoz létre.
A kifejezés a vizsgálat által lefedett varratfémben jelen lévő hidrogénre vonatkozik, nem pedig automatikusan a teljes hegesztett kötésben található hidrogénre. A HAZ-ban lévő hidrogén eloszlása eltérő lehet, és más eljárással mérhető. Külön kérdés a nyomástartó edény, csővezeték vagy más acél üzem közben elnyelt hidrogénje is. A nedves hidrogén-szulfidnak való kitettség, a katódos védelem, a korrózió vagy a magas hőmérsékletű hidrogén az alapacélban hidrogént hagyhat vissza. Ez a visszamaradt hidrogén egy javítóhegesztési varratba vagy egy újonnan kialakult, kemény HAZ-ba vándorolhat, növelve a gyártás közbeni repedés kockázatát, még akkor is, ha maga a hozaganyag alacsony diffundálhatóhidrogén-tartalmú besorolással rendelkezik.
A diffundálható hidrogént el kell különíteni az összes hidrogéntartalomtól is. Az összes hidrogéntartalom magában foglalja a mobilis hidrogént, valamint a csapdákban visszatartott vagy csak magasabb extrakciós hőmérsékleten felszabaduló hidrogént. Ezért az összes hidrogénre kapott eredmény magasabb lehet a diffundálható frakciónál, és a vizsgálati módszer, valamint annak célja ismerete nélkül nem helyettesítheti azt. A két mérés eltérő kérdésekre ad választ: a diffundálható hidrogén azt mutatja meg, hogy mennyi mobilis hidrogén áll rendelkezésre abban az időszakban, amikor a varrat lehűl és feszültség alakul ki benne, míg az összes hidrogéntartalom egy nagyobb készletet ír le, amely erősen csapdázott hidrogént is tartalmazhat.
Az eredményeket rendszerint a lerakott varratfém 100 grammjára vonatkoztatott milliliter hidrogénben adják meg, gyakran mL/100 g formában, az alkalmazandó módszer szerinti referencia-hőmérséklet és -nyomás feltüntetésével. Ez a szám nem egy elektróda, huzal vagy acélminőség univerzális jellemzője. Meghatározott hegesztési és vizsgálati feltételekhez tartozik.
Mintavétel az ISO 3690:2018 szerint
Az ISO 3690:2018 mintavételi és analitikai eljárásokat határoz meg a hozaganyaggal készített ívhegesztési varratfém diffundálható hidrogéntartalmának meghatározására. Alkalmazási területe kiterjed a martenzites, bainites és ferrites acélokhoz kapcsolódó varratfémre. Ez azért fontos, mert a szabvány szerinti eredmény meghatározott feltételek mellett előállított, lerakott varratfém-mintához kötődik; nem a teljes kötés hidrogénkoncentrációjának közvetlen mérése.
A vizsgálat ellenőrzött hegesztéssel kezdődik, amely során az előírt hozaganyagot, hegesztőáramot, polaritást, haladási feltételeket és próbatest-elrendezést alkalmazzák. Ezt követően a lerakott varratfémet az előírásoknak megfelelően leválasztják vagy előkészítik, és eltávolítják a salakot, valamint a felületi szennyeződéseket. A hegesztés utáni kezelés kritikus jelentőségű. A hidrogén már a varrat lehűlésekor távozni kezd, ezért a próbatestet a szabvány idő- és hőmérsékleti követelményeinek megfelelően kell áthelyezni, lehűteni, tárolni és elemezni. A próbatest gyűjtőrendszerbe helyezésének késedelme csökkentheti a mért értéket.
Az ISO 3690:2018 a gyűjtési és analitikai sorrendet határozza meg, nem pedig a hidrogénvizsgálatot kezeli hagyományos kémiai elemzésként. A gázgyűjtéses eljárásokban a próbatestből távozó hidrogént ellenőrzött feltételek között összegyűjtik, majd rendszerint gázkromatográfiával vagy a laboratóriumi eljárásban meghatározott más engedélyezett analitikai elrendezéssel mennyiségileg meghatározzák. Az eredményt a szabványban meghatározott jelentési alapra számítják át. A kalibrálás, a vakpróba-korrekció, a készülék tömítetlensége, a próbatest tömege és a referenciafeltételek egyaránt befolyásolják a végső számértéket.
A gyors lehűtés célja a hidrogénveszteség korlátozása a gyűjtés megkezdése előtt. Ha az eljárás előírja, a próbatest alacsony hőmérsékleten tárolható, mivel az alacsonyabb hőmérséklet lassítja a hidrogén mozgását. A laboratóriumnak szabályoznia kell továbbá a hegesztés, az edzés vagy lehűtés, a gyűjtés és az elemzés között eltelt időt. Ezek a részletek nem pusztán adminisztratív formaságok. Meghatározzák, hogy a mérés kezdetekor a mobilis hidrogén mekkora része marad a próbatestben.
| Szabvány | Elsődleges tárgy | Keletkező bizonyíték |
|---|---|---|
| ISO 3690:2018 | Diffúzióképes hidrogén ívhegesztéssel előállított hegesztési fémben | Szabályozott hidrogénmérés |
| ISO 17642-1:2004 | Roncsolásos hidegrepedési vizsgálat | Repedésérzékenység meghatározott hőtechnikai és befogási körülmények között |
Az ISO 3690:2018 szabványt nem szabad összetéveszteni az ISO 17642-1:2004 szabvánnyal. Az ISO 17642-1:2004 az ívhegesztett fémes anyagok roncsolásos hidegrepedés-vizsgálatának általános alapelveit határozza meg, és megközelítéseket ír le a hegesztési hozaganyagok, az alapanyagok és a varratfém repedésérzékenységének értékelésére. A diffundálhatóhidrogén-vizsgálat a repedés kialakulásához hozzájáruló egyik fontos bemenetet méri; a hidegrepedés-vizsgálat pedig a hidrogén, a szerkezet, a feszültség, a geometria és a hegesztési feltételek együttes hatásának eredményét vizsgálja.
Miért függnek a vizsgálati értékek az eljárástól és a próbatest kezelésétől?
A közölt hidrogénérték csak akkor értelmezhető, ha megadják a hegesztési eljárást, a hozaganyag állapotát, a mintavételi módszert és az analitikai körülményeket is. Ugyanaz a névleges elektródabesorolás eltérő eredményeket adhat, ha a bevonat nedvességet vett fel, a huzalt nem megfelelően tárolták, a védőgáz szennyeződést tartalmaz, vagy megváltozik az ívhossz és az anyagátviteli mód. A bázikus, alacsony hidrogéntartalmú elektródákat például szárítani kell, majd a gyártó által meghatározott hőmérséklet-tartományban kell tartani; a túlzott vagy helytelen kiizzítás károsíthatja a bevonatot, és az ív viselkedését is megváltoztathatja.
A hegesztési paraméterek a hidrogénbevitelre és a hidrogén eltávozására egyaránt hatással vannak. Az áramerősség, a feszültség, a hegesztési sebesség, az ívhossz, a védőhatás, a varratméret és a hőbevitel befolyásolja a hegesztési ívbe jutó hidrogén mennyiségét, valamint a varrat által követett lehűlési folyamatot. Az előmelegítés általában lassítja a HAZ lehűlését, és a hidrogén számára több időt biztosít a kötésből való eltávozásra, az EN 1011-2 útmutatásában, valamint a Dillinger Method B alkalmazásában leírtak szerint. Ez azonban nem univerzális megoldás. A TWI 2024-ben arról számolt be, hogy a túlzott hőbevitel növelheti a varratfém hidrogén-visszatartását, mivel megnöveli a diffúziós úthosszt és lerövidíti a diffúzióra ténylegesen rendelkezésre álló időt. Ezért egy nagy méretű, lassan lehűlő varrat olyan helyeken tarthat vissza hidrogént, ahol az később hozzájárulhat a repedéshez.
A próbatest geometriája szintén fontos. Egy vastag vagy nagy tömegű vizsgálati lerakásban a hidrogénnek hosszabb utat kell megtennie a felületig, mint egy vékony lerakásban, miközben a felület állapota, a varratsor elhelyezése és az edzésig eltelt idő módosítja a mért felszabadulást. A darabolás, a köszörülés, a mosás vagy a salak rajta hagyása eltávolíthat hidrogént tartalmazó anyagot, illetve szennyeződést juttathat a mintára. Még a gyűjtés utáni tárolás is megváltoztathatja az eredményt, ha az edény tömítetlen, vagy a próbatest túl sokáig felmelegszik.
Az üzemelési előélet további tényezőt jelent. Hidrogénnel töltött 2¼Cr-1Mo acélon végzett kísérletekben arról számoltak be, hogy a korábbi üzemelésből visszamaradt hidrogén miatt a javítóhegesztés során az előmelegítési hőmérsékletet 130 °C-kal kellett növelni. Ezt a hidrogént önmagában a hozaganyag-minősítés értéke nem tükrözné. A javítási eljárás hidrogénkibocsátó kezelést, konzervatív előmelegítést, szabályozott közbenső réteghőmérsékletet, alacsony hidrogéntartalmú hozaganyagokat és késleltetett vizsgálatot tehet szükségessé.
Ezért az ISO 3690:2018 szerinti alacsony érték egy meghatározott varratfém-vizsgálatról szolgáltat bizonyítékot, nem pedig garanciát arra, hogy egy nagy befogású gyártási kötés repedésmentes marad. A hidrogén szabályozását az acél kémiai összetételével, a lehűlési sebességgel, az átalakulási termékekkel, a befogással, a hőbevitellel és az acél üzemelési előéletével együtt kell értékelni.
Mikroszerkezet: Miért repedhet meg a hőhatásövezet?
A hőhatásövezet (HAZ) hegesztés közben nem olvad meg, hőciklusa azonban annyira megváltoztathatja az acél szerkezetét, hogy repedési útvonal alakuljon ki. A beolvadási határ mellett lévő anyag az ausztenitesítési tartomány fölé melegedhet, majd olyan átalakulási hőmérsékleteken keresztül hűlhet le, amelyeknél a hűlési sebességet a lemezvastagság, a kötés geometriája, a befogás, az előmelegítés, a rétegközi hőmérséklet, a hőbevitel és a környező anyag határozza meg. Az így kialakuló HAZ durva szemcséket, kemény átalakulási termékeket vagy éles keménységváltozásokkal jellemezhető helyi zónákat tartalmazhat. Ha hidrogén jut egy ilyen területre, miközben húzófeszültség hat rá, a hegesztés lehűlése után késleltetett repedés alakulhat ki.
A TWI 2024-es leírása közvetlenül azonosítja a szükséges kombinációt: hidrogén, kemény és rideg, repedésre hajlamos mikroszerkezet, valamint húzófeszültség. E tényezők bármelyikének megszüntetése vagy csökkentése mérsékli a hidrogén okozta hidegrepedés valószínűségét, bár a gyakorlati hegesztésszabályozásnak általában mindhárom tényezővel foglalkoznia kell. Az International Institute of Welding 2023-as White Paper kiadványa ugyanezt az összefüggést a hidrogéntartalom, a maradó húzófeszültség és a mikroszerkezeti érzékenység révén fejezi ki. A HAZ nagy keménysége önmagában nem bizonyítja, hogy repedés fog kialakulni. Ugyanígy az alacsony, mért hegesztési varrati hidrogénérték sem bizonyítja, hogy a HAZ biztonságos.
Gyors lehűlés és kemény átalakulási termékek
A hegesztés rövid idejű, intenzív hőciklust hoz létre. A HAZ gyorsan felmelegszik, az ív és a kötés által meghatározott ideig magas hőmérsékleten marad, majd lehűl, miközben a hő a lemezbe és a környező atmoszférába áramlik. A gyors lehűlés megakadályozhatja, hogy a szén diffúziós átalakulások, például ferrit- és perlitképződés révén újra eloszoljon. Ehelyett az ausztenit martenzitté, alsó bainitté vagy más kemény alkotóelemmé alakulhat. A pontos eredmény az acél összetételétől és a hűlési úttól függ, nem csupán a csúcshőmérséklettől.
Ezért a keskeny HAZ keményebb lehet, mint akár az érintetlen alaplemez, akár a lerakott hegesztési varratfém. A beolvadási határ közelében kialakuló szemcsedurvulás tovább súlyosbíthatja a problémát azáltal, hogy csökkenti a szívósságot, és kevésbé toleráns szerkezetet hoz létre. A helyi keménységcsúcsok különösen fontosak a varratlábaknál, a gyökterületeken, a részleges beolvadás határainál és más olyan helyeken, ahol a geometriai feszültségkoncentráció metallurgiai változással párosul.
A hidrogén diffúzió révén mozog az acélban. Egy része oldatban marad, más része pedig olyan csapdákban gyűlik össze, mint a diszlokációk, zárványok, határfelületek, üregek és keményfázis-határok. Húzófeszültség hatására a hidrogén elősegítheti a repedés keletkezését és terjedését egy arra érzékeny mikroszerkezetben. A repedés a hegesztés után percekkel vagy órákkal is megjelenhet, ezért a közvetlenül a hegesztés befejezése után szemrevételezéssel elfogadhatónak tűnő varrat nem feltétlenül mentes a hidegrepedés kockázatától.
A lehűlési sebességet nem csupán a névleges hőbevitel befolyásolja. A vastag lemez gyorsan elvonhatja a hőt, míg egy befogott kötés vagy egy nagy hővezető képességű alátámasztási feltétel a hőciklus szempontjából eltérő viselkedést eredményezhet, mint egy szabad lemez azonos elektromos paraméterekkel végzett hegesztése. Az előmelegítés megemeli a kiindulási hőmérsékletet és csökkenti a hőmérséklet-gradienst, ezáltal általában lassítja a HAZ lehűlését. A rétegközi hőmérséklet hasonló hatású, amikor az egymást követő rétegeket azelőtt rakják le, hogy a kötés túlságosan lehűlt volna.
A hőbevitelt nem szabad egyszerű repedéskockázati szabályozóként kezelni. Növelése gyakran csökkenti a lehűlési sebességet, ugyanakkor növelheti a HAZ méretét, módosíthatja a szemcseméretet, megváltoztathatja a hegesztési varratfém lerakódási sorrendjét, és befolyásolhatja a hidrogén diffúziós távolságait. A TWI megjegyzi, hogy a túlzott hőbevitel növelheti a hegesztési varratfém hidrogén-visszatartását, mivel a diffúziós távolság nagyobbá válik, miközben a hidrogén eltávozására rendelkezésre álló idő rövidebb lehet. A lényeges kérdés a teljes hőciklus és a hidrogén előtörténete, nem pedig az, hogy egy nagyobb vagy kisebb hőbeviteli érték automatikusan biztonságosabb-e.
Martenzites és bainites érzékenység
Martenzit akkor képződik, amikor az ausztenit olyan gyorsan hűl az átalakulási tartomány alá, hogy a szén diffúziója és a szokásos ferrites átalakulások nem tudnak végbemenni. Nagy keménysége túltelített, feszített kristályszerkezetéből ered. Ez a keménység a fokozott érzékenység fontos jele, de nem az egyetlen meghatározó tulajdonság: a helyi szívósság, a maradó feszültség, a hidrogénkoncentráció, a befogás, valamint a kemény területek mérete és eloszlása szintén számít.
A friss, nem megeresztett martenzit különösen sérülékeny, mert nagy szilárdságot korlátozott képlékeny alkalmazkodóképességgel párosít. A hidrogén okozta repedés egy igénybe vett határfelületen vagy hibahelyen indulhat meg, majd a kemény HAZ-on keresztül terjedhet. A repedés részben a martenziten, részben pedig a korábbi ausztenitszemcsék határain vagy más meggyengült útvonalakon haladhat. A megeresztés csökkenti a keménységet és mérsékli az átalakulási feszültség egy részét; ez az egyik oka annak, hogy a hegesztés utáni hőkezelés megváltoztathatja a repedési viselkedést. A megeresztési követelmények azonban az acéltól, a vastagságtól, az üzemi feltételektől és az alkalmazandó gyártási szabványtól függenek.
A bainitet körültekintőbben kell jellemezni. Nem egységes szerkezet. A felső bainit, az alsó bainit, a szemcsés bainit, valamint a bainites-martenzites vegyes területek keménysége és szívóssága eltérő lehet. A bainites HAZ kevésbé lehet érzékeny, mint a teljesen martenzites HAZ, de a bezárt hidrogént és nagy húzófeszültséget tartalmazó kemény bainites szerkezet szintén megrepedhet. Az ISO 3690:2018 kifejezetten magában foglalja a martenzites, bainites és ferrites acélok hegesztési varratfémét a diffúzibilis hidrogén mintavételére és mérésére vonatkozó eljárásaiban. Ez a hatály azt tükrözi, hogy a hidrogén viselkedését a tényleges metallurgiai rendszerrel összefüggésben kell értékelni.
A HAZ különbözik a hegesztési varratfémtől is. Az ISO 3690 szerinti mérések a töltőanyaggal készített ívhegesztési varratfém diffúzibilis hidrogénjét írják le; nem mérik közvetlenül az alapacélba bejutó vagy abban maradó valamennyi hidrogént. Az üzemben hidrogénnek kitett berendezésekben a javítóhegesztés megkezdése előtt is maradhat hidrogén. Hidrogénnel töltött C-Mn- és Cr-Mo-acélokon végzett kutatások azt mutatják, hogy ez a visszamaradt hidrogén növelheti a gyártás során kialakuló repedések kockázatát. 2¼Cr-1Mo acél esetében egy közölt kísérlet azt találta, hogy az előírt előmelegítés 130 °C-kal növekedhetett üzemi hidrogén jelenlétében. Ez nem általánosan alkalmazható korrekciós tényező minden acélminőségre, de szemlélteti, miért fontos az üzemtörténet.
Az acél kémiai összetétele és a szén-egyenérték fogalma
Az acél kémiai összetétele szabályozza az edzhetőséget, vagyis azt a hajlamot, hogy az ausztenit lehűlés közben martenzitté vagy más kemény termékké alakuljon. A szén erőteljesen befolyásolja ezt, mivel növeli az elérhető keménységet és hatással van az átalakulási hőmérsékletekre. Az ötvözőelemek, például a mangán, a króm, a molibdén, a nikkel, a réz és a vanádium szintén késleltethetik a diffúziós átalakulásokat, és növelhetik az edzhetőséget. Ezért két azonos széntartalmú acél azonos hegesztési eljárás mellett is eltérő HAZ-szerkezetet hozhat létre.
A szén-egyenérték (CE) fogalma az egyes ötvözőelemek tartalmát olyan indexbe foglalja össze, amely segít megbecsülni a keményedési hajlamot és az előmelegítési igényt. Ezek szűrőeszközök, nem pedig univerzális repedési határértékek. A különböző képletek eltérő célokat szolgálnak, értelmezésük pedig a termék alakjától, vastagságától, hidrogénszintjétől, a befogástól, a hőbeviteltől és a választott hegesztési eljárástól függ. A CE-érték önmagában nem képes megjósolni, hogy kialakul-e késleltetett repedés.
Ferrites acélok esetében az EN 1011-2 a hegesztési ajánlásokat az acél összetételéhez, a hidrogéntartalomhoz, a hőbevitelhez, az előmelegítéshez és a rétegközi hőmérséklethez kapcsolja. A NF EN 1011-2 nem alakítja ezeket a változókat egyetlen, minden kötésre alkalmazható, univerzális szén-egyenérték-határértékké. Módszereit, beleértve a lehűlés és az előmelegítési követelmények becslésére használt feltételeket is, az anyagjel, a vastagság, a kötés befogása, a fogyóanyag hidrogénszintje és az eljárás figyelembevételével kell alkalmazni.
Ezért az előmelegítés szabályozási intézkedés, nem pedig univerzális gyógymód. Lassíthatja a HAZ lehűlését, csökkentheti a legkeményebb átalakulási termékek képződésének esélyét, és több időt biztosíthat a hidrogén eltávozására. Az előmelegítés fenntartása vagy megfelelő utómelegítés alkalmazása szintén elősegítheti a hidrogén vándorlását, mielőtt az egy kemény, igénybe vett területen csapdába esne. A túl magas hőmérséklet, a nem megfelelő lefedettség, az alkalmatlan rétegközi hőmérséklet-tartomány, a nagy befogás, a szennyezett fogyóanyagok vagy az üzemből már visszamaradt hidrogén azonban hatástalanná teheti ezt az intézkedést. Az ISO 17642-1:2004 általános elveket ad a hegesztési fogyóanyagok, alapanyagok és hegesztési varratfémek roncsolásos hidegrepedési vizsgálatához; a vizsgálat gyakran informatívabb, mint a biztonság egyetlen CE-számhoz vagy előmelegítési hőmérséklethez kötése.
Előmelegítés, rétegközi hőmérséklet és utómelegítés
Az előmelegítés a hegesztés hőmérsékleti előéletének szabályozására szolgál, nem pedig a hidrogén okozta repedés univerzális megoldása. Hatása függ a jelen lévő hidrogén mennyiségétől és formájától, az acél kémiai összetételétől és edzhetőségétől, a kötés által létrehozott befogástól, a hegesztési fém hidrogénszintjétől, valamint a hőhatásövezet (HAZ) lehűlése során kialakuló mikroszerkezettől. A nagy előmelegítési hőmérséklet egy hegesztési eljárásnál csökkentheti a repedés kockázatát, egy másiknál azonban meg nem engedhető szemcsedurvulást, csökkent szívósságot, alakváltozást vagy túlzott meglágyulást okozhat.
A hidrogénrepedés késleltetett hidegrepedési mechanizmus. A TWI szerint kialakulásához hidrogén, kemény és rideg, repedésre hajlamos szerkezet, valamint húzófeszültség együttes jelenléte szükséges. Az International Institute of Welding a megfelelő szabályozó tényezőket nagy szilárdságú acélok hegesztése esetén a hidrogéntartalomban, a maradó húzófeszültségben és a mikroszerkezeti érzékenységben határozza meg. A hőmérséklet szabályozása ennek a kombinációnak csak egy részét kezeli.
Hogyan lassítja az előmelegítés a lehűlést?
Az előmelegítés közvetlen fizikai hatása, hogy csökkenti a hegesztési fürdő és a környező lemez közötti hőmérséklet-különbséget. Ennek következtében a hő lassabban áramlik el a hegesztésből. Ez meghosszabbítja azt az időt, amely alatt a HAZ és a szomszédos hegesztési fém áthalad azokon az átalakulási tartományokon, amelyekben kemény, repedésre érzékeny termékek alakulhatnak ki.
A szén-mangán acéloknál a kellően gyors lehűlési sebesség kemény bainit vagy martenzit kialakulását eredményezheti a HAZ-ban, különösen nagy szén-egyenérték, lemezvastagság és befogás esetén. Ezeknek a szerkezeteknek korlátozott a hidrogén és a helyi képlékeny alakváltozás felvételére való képességük. A lehűlés lassítása elősegítheti kevésbé rideg átalakulási termék kialakulását, és csökkentheti a HAZ csúcskeménységét. Emellett mérsékli a hőmérséklet-gradienst, és csökkentheti a hegesztési varrat zsugorodása során keletkező maradó húzófeszültség egy részét.
Az előmelegítésnek van egy második hatása is: több időt biztosít a hidrogén számára, hogy eltávozzon a kötésből, mielőtt az acél olyan alacsonyabb hőmérsékletet ér el, amelyen a hidrogén mozgékonysága csökken. A nedves elektródák, szennyezett felületek, folyasztószer, védőgáz vagy a hegesztési környezet által bevitt hidrogén a hegesztési fémből a HAZ-ba és az alapanyagba diffundálhat. A hidrogén egy része a szabadon lévő felületekről eltávozhat, más része pedig a mikroszerkezeti csapdák felé mozoghat. A magasabb hőmérsékleten töltött hosszabb idő javítja az eltávozás lehetőségét, de nem garantálja, hogy a hidrogén valóban távozik.
Ez a különbségtétel azért fontos, mert a hegesztési fémben mért diffúziós hidrogén nem azonos az üzemeltetési igénybevétel után az acélban visszamaradó hidrogénnel. Az ISO 3690:2018 mintavételi és elemzési eljárásokat határoz meg a töltőanyaggal készített ívhegesztett hegesztési fém diffúziós hidrogénjének vizsgálatára, beleértve a martenzites, bainites és ferrites acélokat is. Az üzemelés során, különösen nedves hidrogén-szulfidos közegben, hidrogénbevitel vagy nagynyomású hidrogénkörnyezet hatására elnyelt hidrogén az alapacélban oszolhat el, és a gyártás vagy javítás során felszabadulhat. Ezért egy szokásos, kis hidrogéntartalmú hozaganyaggal végzett eljárásnak a hegesztési fém vizsgálati eredménye által jelzettnél lényegesen nagyobb hidrogénkészlettel is szembe kell néznie.
A lehűlés lassításának előnyei ugyanakkor korlátozottak. A TWI szerint a nagyobb előmelegítés általában elősegíti a hidrogén eltávozását és lassítja a lehűlést, míg a túlzott hőbevitel növelheti a hidrogén visszatartását azáltal, hogy megnöveli a diffúziós távolságokat, és lerövidíti a hegesztési fémből történő diffúzióra rendelkezésre álló időt. A hőbevitelt, a kötés vastagságát, a varratsor méretét és a hegesztési sorrendet együttesen kell figyelembe venni. A hőmérséklet egyszerű növelése a hidrogénforrások vagy a befogás szabályozása nélkül változatlanul hagyhatja a repedés alapvető feltételeit.
Az NF EN 1011-2 az előmelegítési és lehűlési feltételek kiválasztását az acél összetételéhez, a hidrogéntartalomhoz, a hőbevitelhez és a rétegközi hőmérséklethez kapcsolja. Számítási módszerei nem helyettesítik a minősített hegesztési munkautasítást (WPS), különösen erősen befogott javítások, nagy edzhetőségű acélok vagy bizonytalan üzemeltetési előéletű szerkezeti elemek esetén. Az előírt előmelegítési hőmérsékletet az alaplemezen, a kötéstől meghatározott távolságban és közvetlenül a varratsor lerakása előtt lehet mérni; a WPS-ben meg kell adni a mérés helyét és módszerét.
| Bemenet | Hatás az eljárás kiválasztására |
|---|---|
| Acélminőség és szénegyenérték | Befolyásolja a keményedési hajlamot és a hőhatásövezet átalakulását |
| Lemezvastagság | Módosítja a hőáramlást és a lehűlési sebességet |
| Kötésgeometria és befogás | Módosítja a húzófeszültséget és a repedést hajtó erőt |
| Hozaganyag hidrogénállapota | Módosítja a hegesztési fémbe jutó hidrogén mennyiségét |
| Hőbevitel és rétegközi hőmérséklet | Módosítja a hőciklust, a keménységet, a szívósságot és a hidrogén mozgását |
Az előmelegítés kiválasztása eljárásspecifikus. Egy vastag S355 kötéshez megfelelő érték nem alkalmazható automatikusan ASTM A514 acél hegesztésére, 9% Ni-acélra vagy 2¼Cr-1Mo nyomástartóedény javítására. A kiválasztott tartományt egyaránt befolyásolja a lemezvastagság, a szén-egyenérték, a kötés geometriája, a befogás, a hozaganyag besorolása, a hidrogén szabályozása, a hőbevitel és a szükséges szívósság.
A rétegközi hőmérséklet fenntartása
Az előmelegítés csak addig hasznos, amíg a kötés a kívánt hőtartományon belül marad. A hegesztés előrehaladtával a kötés hőmérséklete a következő varratsor megkezdése előtt nem csökkenhet a minimális előmelegítési hőmérséklet alá. Ezt a célt szolgálja a rétegközi hőmérséklet fenntartása.
Ha a kötés hőmérséklete a minimális érték alá csökken, a következő varratsor a HAZ-t a minősített eljárástól eltérő sebességgel hűtheti le. Ennek következtében megváltozhat a keménység, az átalakulási szerkezet, a hidrogén diffúziójára rendelkezésre álló idő és a maradó feszültség. Ez különösen fontos többrétegű hegesztéseknél, ahol minden egyes varratsor megereszti vagy újra felmelegíti a korábbi hegesztési fém és HAZ egyes részeit. A hőciklus kumulatív, nem pedig egymástól elszigetelt hegesztési gyöngyök sorozata.
Ugyanilyen fontos a rétegközi hőmérséklet felső határa. A túlzott hőmérséklet megakadályozhatja a kívánt megeresztési sorrendet, megnövelheti a korábbi ausztenitszemcsék méretét, csökkentheti az ütőszívósságot, és megváltoztathatja a hegesztési fém tulajdonságait. A kis ötvözőtartalmú Cr-Mo acéloknál a nem szabályozott rétegközi hőbevitel befolyásolhatja a kúszási szilárdságot és a hegesztés utáni hőkezelésre adott választ. Ezért a WPS mind minimális előmelegítési, mind maximális rétegközi hőmérsékletet előírhat, ahelyett hogy a hegesztő számára korlátozás nélküli „meleg” kötés fenntartását engedné meg.
A hőmérsékletet az előírt mérési helyen kalibrált hőmérsékletjelző krétával, érintkezéses hőmérővel, hőelemmel vagy más jóváhagyott eszközzel kell ellenőrizni. A közvetlenül egy forró varratsor mellett, azonnal végzett felületi mérés félrevezető lehet; a következő varratsor lerakása előtti kötési hőmérséklet a mérvadó. Nagy szerkezeti elemekben a vastagság mentén is kialakulhatnak hőmérséklet-különbségek, ezért a fűtési elrendezésnek a keskeny forró sáv létrehozása helyett ésszerűen egyenletes feltételeket kell biztosítania.
A hegesztőnek szünetet kell tartania, amikor a rétegközi hőmérséklet meghaladja a felső határértéket, ugyanakkor el kell kerülni a szabályozatlan lehűlést az alsó határérték alá. A kötésnek a megadott tartományon belül tartása érdekében előírható a hegesztési sorrend, a varratsor hossza, a kiegyensúlyozott lerakás, a szigetelés és a helyi melegítés. A huzat és az eső jelentősen növelheti a hőveszteséget. Emellett nedvességet is bevihetnek, ami növelheti a hidrogénbevitelt.

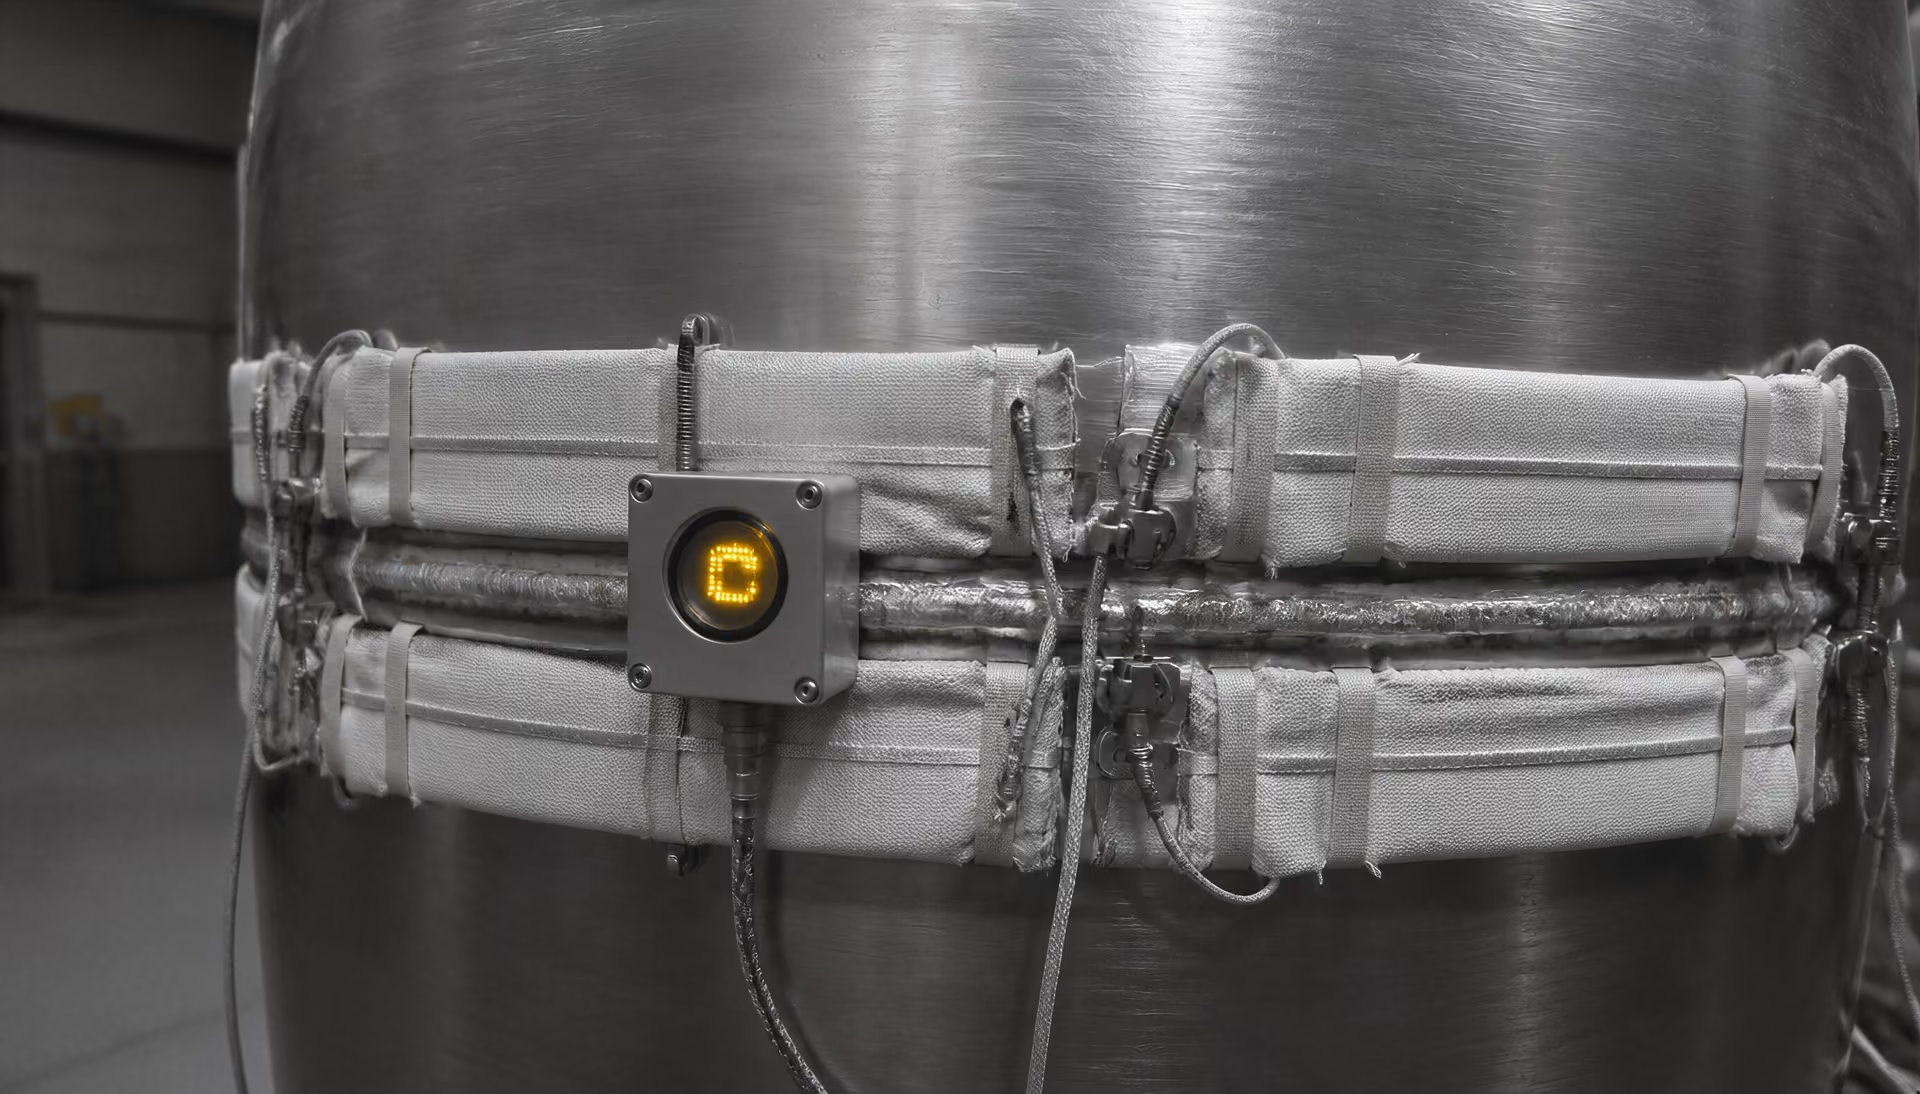
Utómelegítés és hidrogénkivonó kezelés
Utómelegítés megkülönböztetése
- Utómelegítés Meghatározott hőmérsékletet tart fenn, hogy elősegítse a hidrogén vándorlását a kritikus lehűlés előtt.
- Hegesztés utáni hőkezelés Külön hőkezelési ciklust alkalmaz, amelynek célja a maradó feszültség vagy a kohászati állapot módosítása.
- Ellenőrzés Ellenőrzi, hogy a szükséges hőntartási és lehűlési időszak után kialakult-e repedés.
Hidrogénkibocsátó kezelés Szabályozott, hegesztés utáni melegítési és hőntartási művelet, amelynek célja, hogy a mozgékony hidrogén a végső lehűlés előtt kivándorolhasson a hegesztési tartományból.
Az utómelegítés a hegesztés után végzett külön művelet, amelyet általában meghatározott hőmérsékleten, meghatározott ideig tartanak fenn. Nem azonos a hegesztés utáni hőkezeléssel (PWHT), bár egyes eljárásokban a két művelet kombinálható. A hidrogénkivonó kezelés során a hegesztett kötést elég hosszú ideig melegen tartják ahhoz, hogy a hidrogén a szabadon lévő felületek felé diffundálhasson, mielőtt a varrat erősen repedésre érzékeny, feszültség alatt álló állapotba hűlne. A SteelConstruction.info és a Guidance Note 6.04 az előmelegítés fenntartását vagy utómelegítés alkalmazását olyan módszerként írja le, amely lehetővé teszi a hidrogén elvándorlását a hegesztési fémből, mielőtt az kemény tartományokban csapdába esne.
A kezelést a hegesztés után haladéktalanul meg kell kezdeni, és az eljárás előírása esetén az ív megszakítása vagy a javítás befejezése után is alkalmazni kell. A korai lehűlés megakadályozásához szigetelésre, illetve szabályozott kemencés vagy helyi melegítésre lehet szükség. A szükséges hőmérséklet és időtartam az acélminőségtől, a vastagságtól, a varrat méretétől, a hidrogénszinttől, a befogástól és az alkalmazandó WPS-től függ. Az a tetszőleges utasítás, hogy „egy ideig tartsuk melegen”, metallurgiai szempontból nem rendelkezik megbízható jelentéssel.
A hidrogénkivonó kezelés különösen fontos a hidrogénnel terhelt Cr-Mo acéloknál. Üzemeltetésnek kitett anyagokon végzett kutatások azt találták, hogy a visszamaradó hidrogén jelentősen növelheti a gyártás vagy javítás során kialakuló repedés kockázatát. Egy 2¼Cr-1Mo acélon végzett, közölt kísérletben az üzemelésből visszamaradt hidrogén 130 °C-kal nagyobb előmelegítési hőmérsékletet tett szükségessé. Ez arra figyelmeztet, hogy a szokásos gyártási táblázatok nem alkalmazhatók egy edény- vagy csőszakaszra annak üzemeltetési előéletének értékelése nélkül.
Az utómelegítés nem képes kijavítani a már kialakult repedést, eltávolítani az összes csapdába esett hidrogént, illetve ellensúlyozni a kemény, nem megeresztett HAZ és a súlyos befogás hatását. Az ellenőrzés ezért továbbra is szükséges, gyakran késleltetve, mivel a hidrogénrepedések a hegesztés után akár órákkal később is megjelenhetnek. Az ISO 17642-1:2004 a hidegrepedés kialakulását és a roncsolásos vizsgálat alapelveit ismerteti a hozaganyagok, az alapanyagok és a hegesztési fém repedésérzékenységének értékeléséhez. A hőmérséklet szabályozása az eljárás egyik eleme; ezt kis hidrogéntartalmú hozaganyagoknak, száraz felületeknek, megfelelő kötés-előkészítésnek, szabályozott befogásnak, minősített hőbevitelnek és késleltetett ellenőrzésnek kell támogatnia.
Hőbevitel: hasznos szabályozási tényező és gyakori félreértelmezés
A hőbevitel hasznos módja a hegesztési varrat egységnyi hosszára bevitt hőenergia leírásának, azonban nem közvetlen mérőszáma a hidrogén okozta repedéssel szembeni biztonságnak. Alapvető ívhegesztési számításnál a névleges hőbevitelt gyakran a következőképpen fejezik ki:
ahol a varrat egységnyi hosszára jutó energia, az ív hatásfoka, a feszültség, az áramerősség, pedig a hegesztési sebesség. Az egyenlet segít az eljárások összehasonlításában, de nem veszi figyelembe a lemezvastagságot, a kötés geometriáját, a befogási viszonyokat, a varratsorok sorrendjét, az előmelegítést, a rétegközi hőmérsékletet vagy a hőhatásövezet (HAZ) tényleges hőterét. Ezért egy magasabb számított érték különböző kötésekben eltérő metallurgiai eredményeket hozhat.
A hidrogén okozta repedés nem előzhető meg kizárólag hőbevitellel. A TWI három olyan feltételt azonosít, amelyeknek egyidejűleg kell fennállniuk: hidrogén, kemény és rideg, repedésre hajlamos szerkezet, valamint húzófeszültség. Az International Institute of Welding (IIW) ugyanezeket a meghatározó tényezőket hidrogéntartalomként, maradó húzófeszültségként és mikroszerkezeti érzékenységként írja le. A hőbevitel elsősorban ennek a kölcsönhatásnak a hőtani és átalakulási részére van hatással, míg az alkalmazott hegesztési gyakorlat határozza meg, hogy mennyi hidrogén jut be, illetve milyen könnyen távozik.
A hőciklus és a lehűlési sebesség hatásai
A varrat melletti minden egyes pont hőcikluson megy keresztül: gyors felmelegedésen, egy csúcshőmérsékleten, majd az átalakulási tartományon keresztüli lehűlésen. A lehűlési sebesség szabályozza a varratfémben és a HAZ-ban kialakuló fázisokat. Repedésre hajlamos szén-mangán, gyengén ötvözött, illetve nemesített acélokban a gyors lehűlés kemény bainites vagy martenzites térségeket hozhat létre. Ezek a térségek kevésbé tolerálják a hidrogént és a húzófeszültséget, mint egy lágyabb, képlékenyebb mikroszerkezet.[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
A hőbevitel növelése általában kiszélesíti a hőteret és lassítja a lehűlést, különösen vastag vagy jó hővezető képességű kötéseknél. Az előmelegítés megemeli a kiindulási hőmérsékletet, ezáltal csökkenti a varrat és a környező acél közötti hőmérséklet-különbséget. A rétegközi hőmérséklet hasonló hatást gyakorol a későbbi varratsorokra. A Dillinger EN 1011-2 B módszerét alkalmazó útmutatása szerint az előmelegítés lassítja a HAZ lehűlését, miközben elősegíti a hidrogén távozását. A BS EN 1011-2 szerinti útmutatás szintén összekapcsolja a lehűlési sebesség szabályozását az előmelegítés fenntartásával vagy utómelegítés alkalmazásával, hogy a hidrogén a kemény, feszültség alatt álló térségekben való csapdába esés előtt elvándorolhasson.
Az eredmény tehát nem egyszerűen az, hogy „a melegebb mindig biztonságosabb”. A lassabb lehűlési sebesség csökkentheti a martenzit mennyiségét, ugyanakkor ugyanaz a hőciklus módosíthatja a szemcseméretet, az átalakulási termékeket, a maradó feszültséget és a hidrogén szállítását. Az eljárást a tényleges acélminőség, lemezvastagság, kötésbefogás és varratsorrend alapján kell megítélni.
A nagyobb hőbevitel nem mindig csökkenti a hidrogénrepedés kockázatát. Limited evidence
A hidrogén szállítása időfüggő folyamat. A diffúzióképes hidrogén a hegesztés során és azt követően is mozoghat az acélban, de útvonala és távozási sebessége a hőmérséklettől, a mikroszerkezettől, a geometriától és a rendelkezésre álló felületektől függ. A TWI arra figyelmeztet, hogy a hőbevitel növelése bizonyos esetekben fokozhatja a varratfém hidrogénvisszatartását: a nagyobb olvadt vagy felhevített térség növelheti a hidrogén által megteendő távolságot, miközben az effektív diffúzióra rendelkezésre álló teljes idő lerövidülhet. Ez a megállapítás közvetlenül cáfolja azt a gyakori feltételezést, hogy a hőbevitel bármilyen növelése több lehetőséget biztosít a hidrogén távozására.
Miért nem jelent automatikusan nagyobb biztonságot a túlzott hőbevitel?
A nagy hőbevitel csökkentheti a lehűlés csúcshőmérséklethez tartozó sebességét, ugyanakkor egyéb hibákat okozhat vagy ronthatja az anyag tulajdonságait. A túlzott energia durvíthatja a korábbi ausztenitszemcséket a HAZ-ban, csökkentheti a szívósságot, növelheti az alakváltozást, valamint túlméretezett meglágyult vagy elridegült térséget hozhat létre. Nemesített acélokban a hőciklus megeresztheti a szándékosan megerősített anyagot, vagy helyileg a hegesztési eljárásminősítésben megengedett tartomány fölé hevítheti.
A hidrogénvisszatartás szintén növekedhet ahelyett, hogy csökkenne. Egy nagy varratsor térfogata nagyobb, és a hidrogén távolabb kerülhet a szabad felülettől. Ha a hegesztés megszakad, megváltoznak a rétegközi feltételek, vagy a kötést a hidrogén távozása előtt lezárják, a hidrogén a varratban maradhat, illetve húzófeszültség alatt álló kemény HAZ felé vándorolhat. Ekkor késleltetett repedés alakulhat ki a hegesztést követő órákban vagy napokban is, még akkor is, ha a közvetlenül a befejezés után végzett szemrevételezés nem talált hibát.
Ebben az összefüggésben fontos különbséget tenni a hőbevitel és az előmelegítés között. Az előmelegítés a varratsorok előtt és között hat, fenntartva a munkadarab magasabb hőmérsékletét és támogatva a hidrogén diffúzióját. A hőbevitel az egyik varratsor során bevitt energiát írja le. Mindkettő hatással van ugyanazokra a lehűlési és diffúziós folyamatokra, de nem felcserélhető szabályozási tényezők. Alacsony hidrogéntartalmú hozaganyag, száraz kezelés, megfelelő tárolás, megfelelő előmelegítés, szabályozott rétegközi hőmérséklet és szükség esetén megfelelő időtartamú utómelegítés akkor is szükséges lehet, ha a névleges hőbevitel magas.
Az eljárásnak az acélban már jelen lévő hidrogént is figyelembe kell vennie. Üzem közben hidrogénnek kitett berendezések hidrogént vehetnek fel, és ez a visszamaradt hidrogén nem jelenik meg az ISO 3690:2018 szerinti, a varratfém diffúzióképes hidrogéntartalmát vizsgáló tesztben. A TWI beszámolója szerint hidrogénnel töltött 2¼Cr-1Mo acélon végzett kísérletek alapján 130 °C-kal magasabb előmelegítésre lehetett szükség az üzemi eredetű visszamaradt hidrogén kezeléséhez. Ez gyártási előzményekkel kapcsolatos kérdés, és nem ad okot annak feltételezésére, hogy az ívenergia egyszerű növelése önmagában megszünteti a kockázatot.
Az átolvadás, a hígulás, a szívósság és a repedési kockázat egyensúlya
A hőbevitelt összehangolt eljárás részeként kell szabályozni. Az áramerősség hatással van a lerakási sebességre, az áthatoló képességre, az íverőre és az megolvasztott fém mennyiségére. A feszültség módosítja az ívhosszt és a varratszélességet. A hegesztési sebesség megváltoztatja az egységnyi hosszra jutó energiát és azt az időt, amely alatt a hő szétterjedhet. A varratsor mérete és sorrendje meghatározza az újrahevítést, a befogást, valamint a későbbi varratsorok által előidézett hőciklusokat. Az előmelegítés és a rétegközi hőmérséklet minden varratsor kiindulási feltételeit módosítja. Ha egyetlen beállítást optimalizálnak a többi figyelmen kívül hagyásával, olyan eljárás jöhet létre, amely papíron megfelelőnek tűnik, de elfogadhatatlan HAZ-ot vagy hidrogénvisszatartási állapotot eredményez.
| Hőbevitel állapota | Lehetséges előny | Lehetséges kockázat |
|---|---|---|
| Túl kevés | Csökkent hőhatás | Gyors lehűlés, kemény hőhatásövezet, összeolvadási hiány és elégtelen beolvadás |
| Minősített tartomány | Kiegyensúlyozza a lehűlést, a beolvadást, a szívósságot és a hidrogén mozgását | Gyártási szabályozást igényel |
| Túl sok | Bizonyos körülmények között lassabb lehűlés | Szemcsedurvulás, deformáció, csökkent szívósság és hidrogén-visszatartás |
A túl kis hőbevitel elégtelen átolvadást, összeolvadási hiányt, túlzott keménységet és gyors lehűlést okozhat. A túl nagy hőbevitel átégést, túlzott hígulást, szemcsedurvulást, alakváltozást, csökkent szívósságot és hidrogénvisszatartást idézhet elő. Az elfogadható tartományt ezért mindkét oldalról korlátok határolják.
A kötés kialakítása és az acél kémiai összetétele szintén fontos. A szén-egyenérték, a lemezvastagság, a befogás és az átalakulási viselkedés befolyásolja az EN 1011-2 és az NF EN 1011-2 által javasolt előmelegítési és hőbeviteli tartományt. Az S355J2-re kidolgozott eljárás nem feltétlenül alkalmazható közvetlenül egy olyan nagy szilárdságú, nemesített acélminőségre, mint az S690Q, illetve egy üzemi körülmények között hidrogénnek kitett 2¼Cr-1Mo alkatrészre. Az ISO 17642-1:2004 szerinti vizsgálat értékelheti az alapanyag, a varratfém és a hozaganyag-kombináció hidegrepedéssel szembeni érzékenységét, míg az ISO 3690:2018 eljárásokat biztosít a diffúzióképes hidrogén ívhegesztett varratfémben történő mérésére.
A hőbevitel tehát szabályozási változó, nem pedig univerzális megoldás. A helyes megközelítés egy teljes hőtechnológiai eljárás minősítése: mért áramerősség, feszültség és hegesztési sebesség; meghatározott varratsorméretek; szabályozott előmelegítési és rétegközi hőmérséklet; alacsony hidrogéntartalmú hegesztési gyakorlat; szükség esetén megfelelő utómelegítés; valamint a késleltetett repedés vizsgálata az előírt hőntartási idő letelte után. Az átolvadás és a termelékenység fontos, de ezeknek a lehűlési sebesség, a szívósság, a hidrogén mozgása és a befogás által meghatározott metallurgiai korlátokon belül kell maradniuk.
Kis hidrogéntartalmú hegesztési gyakorlat
A kis hidrogéntartalmú hegesztés ellenőrzött folyamat, nem pedig egyetlen elektródához kapcsolódó megjelölés. A hidrogén okozta repedés csak akkor alakul ki, ha három feltétel együttesen fennáll: jelen van hidrogén, a varratban vagy a hőhatásövezetben (HAZ) kemény és rideg, repedésre hajlamos szerkezet alakul ki, valamint húzófeszültség van jelen a befogás, a zsugorodás vagy a maradó feszültség következtében. A TWI 2024-ben fogalmazta meg ezt a háromrészes követelményt, míg az International Institute of Welding (IIW) a hidrogéntartalmat, a maradó húzófeszültséget és a mikroszerkezeti repedésérzékenységet jelöli meg a nagyszilárdságú acélok hegesztett kötéseinek fő tényezőiként.
A gyakorlati cél ezért az, hogy csökkentsük az ívbe és a hegesztési fürdőbe jutó hidrogén mennyiségét, megakadályozzuk, hogy a szennyezett felületek további hidrogént juttassanak be, és olyan körülmények között hozzunk létre varratfémet, amelyek korlátozzák a repedésre hajlamos mikroszerkezetek gyors kialakulását. A tárolás, a kiadás ellenőrzése, a tisztítás, a védőgáz-ellátás, az ív szabályozása, az előmelegítés, a közbenső réteghőmérséklet és a lerakási sorrend mind ugyanahhoz a megelőzési rendszerhez tartoznak.
A hegesztési segédanyagok tárolása és a nedvesség szabályozása
A nedvesség a hidrogén legismertebb forrása, azonban többféle útvonalon keresztül jut el a varrathoz. A bázikus bevonatú, kis hidrogéntartalmú elektródák a lezárt csomagolás felbontása után nedvességet vehetnek fel a párás levegőből. A fedett ívű hegesztéshez használt huzalon, a porbeles huzalon és a fémport tartalmazó huzalon lévő hegesztőpor szintén nedvességet gyűjthet a tárolás vagy a kezelés során. A víz az ívben disszociál, és a keletkező hidrogén egy része bejut az olvadt varratfémbe. A hidrogén egy része később kidiffundál, a fennmaradó rész pedig a kötés lehűlésekor a kemény, feszültség alatt álló területek felé vándorolhat.
Az elektródákat felhasználásukig eredeti, lezárt csomagolásukban kell tartani. Felbontás után fűtött, ellenőrzött hőmérsékletű szekrényben kell tárolni őket, a hegesztési segédanyag gyártója vagy az alkalmazandó hegesztési eljárás által meghatározott hőmérsékleten és legfeljebb meghatározott kitettségi időn belül. A telephelynek dokumentálnia kell a csomagolás felbontását, a kiadást, a visszavételt és a kitettségi időt, ahelyett hogy csupán a külső megjelenésre hagyatkozna. Az elektróda száraznak tűnhet, miközben elegendő nedvességet szívott fel a diffúzióképes hidrogén mennyiségének növeléséhez.
Szárítás vagy újraszárítás csak akkor végezhető, ha azt a hegesztési segédanyag specifikációja és a gyártó utasításai engedélyezik. Fontos a szükséges hőmérséklet, a hőntartási idő és az újraszárítások száma. A túlzott melegítés károsíthatja a kötőanyagokat, megváltoztathatja a bevonat teljesítményét, vagy olyan elektródát eredményezhet, amely már nem felel meg a tervezett állapotának. A forró szekrény és a hideg, párás munkaterület közötti ismételt mozgatás szintén helytelen gyakorlat: az elektróda felhasználása előtt páralecsapódás alakulhat ki rajta.
A megjelölés nem mentesít e kötelezettségek alól. Egy AWS E7018 elektróda például nem garantálja, hogy a kötés kockázata csekély marad, ha az elektródákat egy éjszakán át fedetlenül hagyták; ugyanígy az „H8” diffúzióképes-hidrogén-besorolás sem helyettesíti az előmelegítés, a befogás, az acél kémiai összetétele és a hőbevitel ellenőrzését. Az ISO 3690:2018 mintavételi és elemzési eljárásokat határoz meg az ívhegesztéssel létrehozott varratfém diffúzióképes hidrogéntartalmának mérésére martenzites, bainites és ferrites acélok esetében. Ez a mérés egy vizsgálati módszerrel meghatározott, lerakott varratfém-állapotot ír le; nem tanúsít minden, ugyanazzal a termékkel készített helyszíni hegesztett kötést.
A hegesztési segédanyagokat olyan mennyiségben kell kiadni, amely a megengedett kitettségi időn belül felhasználható. A sérült csomagolásokat, a nedves hegesztőport, a rozsdás huzalt, valamint a repedt, felhólyagosodott vagy leváló bevonatú elektródákat elkülönítve kell kezelni. A hegesztőknek továbbá tiszta, száraz kesztyűt és tárolótálcát kell használniuk. Ha a bevonatos elektródavéget nedves kesztyűvel fogják meg, közvetlenül nedvességet juttathatnak a bevonatra.
Ívhossz, felületi állapot és védőgáz
A rövid, stabil ív rendszerint csökkenti a légköri szennyeződést, és korlátozza a hidrogéntartalmú nedvesség hegesztési fürdőbe jutó mennyiségét. A túl nagy ívhossz miatt az ív jobban ki van téve a levegőnek, növekszik a fröcskölés, és romolhat a védőhatás stabilitása. Ez a beolvadást és a lerakást is megváltoztatja, ezért a megfelelő ívhossz továbbra is az, amelyet az eljárás és a hegesztési segédanyag számára előírtak, nem pedig egy önkényesen meghatározott minimumérték. Bevont elektródás kézi ívhegesztésnél a hosszú ív a helytelen technika gyakori következménye, és a megnövekedett hidrogénfelvétel mellett porozitást is okozhat.
A védőgázas eljárások ugyanilyen fegyelmezett munkavégzést igényelnek. A védőgázpalackoknak, nyomásszabályozóknak, tömlőknek, áramlásmérőknek és pisztolyoknak száraznak és szivárgásmentesnek kell lenniük. A gázvezeték szívóoldalán lévő szivárgás párás levegőt szívhat a gázáramba anélkül, hogy kívülről észlelhető gázveszteséget okozna. A túl nagy gázáramlás turbulenciát idézhet elő és levegőt keverhet a védőgázba, míg az elégtelen áramlás védtelenül hagyja a hegesztési fürdőt. A huzatot, a szelet, a pisztolyszöget, a huzalkinyúlást és a védőgáz idő előtti megszüntetését ellenőrzés alatt kell tartani. Fontos a gáz tisztasága és az előírt gázkeverék, különösen akkor, ha kis mennyiségű oxigén vagy szén-dioxid hozzáadása befolyásolja az ív viselkedését és a felületi reakciókat.
A kötési felületeket az eljárás előírása szerint fémtisztára, ép, fényes fémig kell megtisztítani. Az olaj, a zsír, a festék, a ragasztó, a vágófolyadék-maradvány, a jelölőfesték, a sók, a nedves csiszolópor és a korróziós termékek hidrogént juttathatnak be, illetve megakadályozhatják a megbízható összeolvadást. A rozsda és a reve nem tekinthető a tiszta acél helyettesítőjének. Különösen veszélyes a páralecsapódás, amikor a hideg lemezt meleg, párás területre viszik; a kötési felület láthatóan száraz lehet, miközben vékony vízréteg borítja. Az előmelegítéssel a felületet a vonatkozó harmatponti biztonsági tartomány fölé kell melegíteni, nem csupán egy vastag alkatrész közepét kell felmelegíteni.
Az ellenőrzött lerakás magában foglalja a megfelelő haladási sebességet, áramerősséget, feszültséget, huzalelőtolási sebességet, varratméretet, a rétegek közötti tisztítást és a hegesztési sorrendet. A nagy méretű, lassan lerakott varratok nem csökkentik automatikusan a repedésveszélyt. A TWI 2024-ben arról számolt be, hogy az előmelegítés növelése általában több időt biztosít a hidrogén távozásához és lassítja a lehűlést, míg a túl nagy hőbevitel növelheti a varratfémben visszamaradó hidrogén mennyiségét azáltal, hogy meghosszabbítja a diffúziós útvonalakat és lerövidíti a diffúzióra rendelkezésre álló időt. A hőbevitelnek ezért a minősített hegesztési eljárás tartományán belül kell maradnia.
Az elektródán kívüli hidrogénforrások
Az elektróda vagy a hegesztőpor csupán a hidrogénháztartás egyik része. A lemezéleken, a hátlécen, a leszorítókon, a kerámia szerelvényeken és az ideiglenes rögzítéseken lévő nedvesség bejuthat az ívbe. A tisztításhoz használt sűrített levegő olajat vagy vizet tartalmazhat, ha a kompresszort nem tartják megfelelően karban. A nedves köszörűkorongok, a nedves csiszolóanyagok és a vízbázisú jelölőanyagok olyan maradványokat hagyhatnak hátra, amelyek hegesztés közben felmelegszenek. A horganyzott bevonatok és más felületkezelések további füstöket képeznek, ezért az alkalmazandó biztonsági és hegesztési eljárás követelményei szerint szükség lehet eltávolításukra.
A hidrogén a hegesztési környezetből is származhat. Az eső, a páralecsapódás, a magas páratartalom, a nedves szigetelés és a nem védett gázvezetékek hatástalanná teszik a száraz hegesztési segédanyagokra épülő rendszert. A kötést a műszak kezdetén megtisztíthatják, majd a ponyva alatt vagy a szabadban történő várakozás közben ismét szennyeződhet. Az eljárásnak meg kell határoznia a védelmet, a felület újbóli megtisztítását, valamint azokat a körülményeket, amelyek fennállásakor a hegesztést le kell állítani.
Az üzemeltetési előzmények más jellegű problémát okoznak. A pácolás, a katódos védelem, a savas közegű üzemeltetés, a korrózió vagy a megemelt nyomáson történő működés során elnyelt hidrogén az alapanyagban maradhat. Ez a visszamaradó hidrogén nem mérhető egyszerűen egy új elektródatétel vizsgálatával, és nem távolítható el csupán azzal, hogy az egyik hegesztési segédanyag-megjelölést egy másikra cserélik. Hidrogénnel telített acélokon végzett kutatások szerint a 2¼Cr-1Mo acél javításakor az üzemből származó visszamaradó hidrogén miatt 130 °C-kal nagyobb előmelegítésre lehetett szükség. Az ilyen munkák hidrogénkibocsátó hőkezelést, hosszabb hőntartást, konzervatív előmelegítést, ellenőrzött közbenső réteghőmérsékletet és minősített javítási eljárást igényelhetnek.
Az utómelegítés vagy a késleltetett lehűtés időt biztosíthat a hidrogén vándorlásához, mielőtt az kemény, feszültség alatt álló területen csapdába esne. A BS EN 1011-2 útmutatása ezt a gyakorlatot a lehűlési sebesség szabályozásával kapcsolja össze, míg az ISO 17642-1:2004 általános elveket határoz meg a hegesztési segédanyagok, az alapanyagok és a varratfém roncsolásos hidegrepedés-vizsgálatához. Ezek az intézkedések eljárási ellenőrzések, nem helyettesítik a vizsgálatot. A késleltetett hidegrepedés a hegesztés után órákkal is megjelenhet, ezért a lerakást közvetlenül követő szemrevételezés nem bizonyíthatja, hogy a kötés repedésmentes.
Befogás, illesztéskialakítás és maradó feszültség
A hidrogén okozta repedés kialakulásához a hidrogénen és a repedésre hajlamos, kemény mikroszerkezeten kívül egy harmadik feltételre is szükség van: húzófeszültségre. A TWI 2024. évi útmutatója a jelenséget a hidrogén, a kemény és rideg szerkezet, valamint a húzófeszültség együttes jelenléteként írja le. Az IIW White Paper (2023) ugyanezt a felosztást alkalmazza, és a hidrogéntartalmat, a mikroszerkezeti érzékenységet, valamint a maradó húzófeszültséget jelöli meg a nagy szilárdságú acélok hegesztett kötéseiben kialakuló hidrogén okozta repedés három fő tényezőjeként.
A feszültség származhat az alkatrészből, a hegesztési műveletből vagy mindkettőből. Egy kötés névleges folyáshatár alatti feszültség mellett is lehet, miközben a hegesztés melletti kis tartományban jóval nagyobb helyi feszültség alakul ki. A hidrogén ezután olyan csapdák felé vándorol, mint a zárványok, a korábbi ausztenitszemcse-határok, a martenzites tartományok és a hegesztési folytonossági hiányok. Ha a helyi húzófeszültség meghaladja az adott tartomány ellenállását, repedés indulhat meg a lehűlés során vagy a hegesztést követő órákban. Ez késleltetett hidegrepedés, nem pedig melegrepedés, amely akkor alakul ki, amikor még olvadt vagy részben megszilárdult fém van jelen.
Gyöknyílás, illesztés és helyi befogás
A kötés előkészítése nemcsak a hegesztési térfogatot határozza meg. A túl kicsi gyöknyílás megakadályozhatja a megfelelő gyökbeolvadást, és arra kényszerítheti a hegesztőt, hogy a kötés áthidalásához növelje az áramerősséget, az ívhosszt vagy a pisztolyvezetés mértékét. A túl nagy nyílás nagy gyökvarratot vagy túlzott varratdudort tesz szükségessé, ami növeli a zsugorodást és a tagok egymáshoz húzásához szükséges erőt. Egyik feltétel sem veszélytelen. Az előírt gyöknyílást, gyökélt, horonyszöget és beállítást a kötés teljes hosszában fenn kell tartani, nem szabad néhány megfelelő mérés alapján adottnak tekinteni.
A rossz illesztés helyi befogást hoz létre, mivel a varratnak zsugorodása közben kell korrigálnia a méreteltéréseket. A magassági eltérésből adódó lépcsősség, az elcsavarodott övlemez vagy a szorítókkal érintkezésbe kényszerített lemez már a kötés lehűlése előtt hajlítási feszültséget hagyhat a varrat mellett. A heftvarratok további nehézséget jelentenek: az alulméretezett vagy repedt heftvarratok a végleges varrat részévé válhatnak, míg a túl erős heftvarratok megakadályozzák a tagok elmozdulását a zsugorodás kialakulása során.
A befogás különösen erős ott, ahol rövid varrat kapcsol vastag anyagot nagy, merev szerkezethez. Ilyen például a nyomástartó edény köpenyére hegesztett konzol, a karimák talpához közel rögzített merevítő, a dobozolt sarkokkal kialakított darukonstrukció, valamint egy meglévő kereten belül végzett javítás. A környező acél nem tud szabadon deformálódni, ezért a hosszirányú és keresztirányú hegesztési zsugorodás húzófeszültséggé alakul. A három vagy négy oldalon körbehegesztett keskeny csatlakozóelem súlyos feszültségkoncentrációt okozhat a hegesztés nélküli lezárásnál.
A kötés geometriája tovább fokozhatja ezt a hatást. A vastagság hirtelen változásai, az éles visszatérő sarkok, a kis varratlábak és a sűrűn egymás mellett elhelyezkedő varratok koncentrálják a feszültséget, és a gyors lehűlés révén kemény HAZ-tartományokat is létrehozhatnak. A fokozatos átmenet, a megfelelő hegesztési hozzáférés és a nagy igénybevételű saroktól távol elhelyezett varratlezárás csökkenti a csúcsfeszültséget. A tervezési lehetőséget korlátozhatja a kifáradás, a korróziós ráhagyás, a nyomáshatárral kapcsolatos előírás, a hozzáférés vagy egy meglévő csatlakozóelem megtartásának szükségessége; ezért a befogás csökkentése tervezési döntés, nem pedig általánosan alkalmazható gyártási utasítás.
Ahol megengedett, nagyobb gyöklekerekítés, kevésbé kritikus csatlakozási kialakítás vagy a tag semleges oldalán elhelyezett varrat csökkentheti a helyi feszültséget. Az ideiglenes merevítők és szorítók a hegesztés közbeni beállítást megtarthatják, de nem szabad olyan mereven rögzíteniük a kötést, hogy minden zsugorodás bezáródjon. Az eltávolításukhoz is tervet kell készíteni. Egy ideiglenes csatlakozóelem levágása bemetszést vagy új, erősen befogott javítóvarratot hagyhat maga után; mindkettő ellenőrzött megmunkálást és vizsgálatot igényel.
Hegesztés utáni maradó húzófeszültség
A hegesztési fém lehűlés közben összehúzódik. A forró hegesztési fémet hidegebb alapanyag veszi körül, amely gátolja ezt az összehúzódást; ezért a varratban és a közeli HAZ-ban rendszerint hosszirányú és keresztirányú maradó húzófeszültség marad vissza, amelyet távolabb nyomófeszültség egyenlít ki. A csúcsértékek a lemezvastagságtól, a kötés alakjától, a hőbevitel nagyságától, a lerakási sorrendtől és attól függenek, hogy a szerkezet mennyire képes szabadon elmozdulni.
A maradó feszültség azért fontos, mert a hidrogén okozta repedés gyakran helyi jelenség. A HAZ egy kis kemény tartománya abszolút értelemben kevés hidrogént tartalmazhat, mégis megrepedhet, ha ott egybeesik a húzófeszültség és a hidrogénkoncentráció. A feszültséget külső terhelés növelheti, de a kötésnek nem kell üzemben lennie ahhoz, hogy megrepedjen. Önmagában a hegesztésből származó maradó feszültség is biztosíthatja a hajtóerő jelentős részét. Ezért jelenhet meg repedés a varratláb alatt vagy a HAZ mentén az alkatrész lehűlése és a hidrogén újraeloszlása után.
A varrat végső feszültségi állapota nem jelezhető előre megbízhatóan kizárólag a varrat mérete alapján. Egy vastag fedőréteg további fémet és hőt vihet be, miközben növeli a keresztirányú zsugorodást. Ezzel szemben az alacsony hőbevitelű eljárás keskeny, gyorsan lehűlő HAZ-t hozhat létre kemény átalakulási termékkel. Az előmelegítés és a rétegek közötti hőmérséklet szabályozása a lehűlést és a hidrogén mozgását befolyásolja, de a befogást nem szünteti meg. A SteelConstruction.info által 2024-ben összefoglalt BS EN 1011-2 ajánlások a lehűlés szabályozását, valamint az előmelegítés vagy az utómelegítés fenntartását írják elő, hogy a hidrogén elvándorolhasson, mielőtt kemény, nagy feszültségű tartományokban csapdába esik. Ez az intézkedés akkor a leghatékonyabb, ha a kötés kialakítása nem kényszerít ki szélsőséges befogást.
A hegesztés utáni hőkezelés csökkentheti a maradó feszültséget, és megeresztheti a repedésre hajlamos mikroszerkezeteket, ha azt az anyag, a vastagság és az üzemi követelmények lehetővé teszik. Ez nem helyettesíti a megfelelő illesztést vagy az alacsony hidrogéntartalmú eljárást, és nagy szerkezeteknél vagy helyszíni javításoknál gyakran nem kivitelezhető. A vizsgálatnak is vannak korlátai: a hegesztés után talált repedés nem bizonyítja, hogy a feszültségproblémát sikerült ellenőrzés alatt tartani.
A sorrend és a lerakás megtervezése
A hegesztési sorrend meghatározza, hol halmozódik fel a zsugorodás. Ha egy hosszú szerkezet varratait folyamatosan az egyik végétől kezdve rakják le, az elkészült szakasz a fennmaradó kötést kihúzhatja a beállításból, és az utolsó varratot erősen befogott állapotba hozhatja. A megtervezett sorrend eloszthatja a zsugorodást, biztosíthatja a hozzáférést, és lehetővé teheti, hogy a korábbi varratok lehűljenek, mielőtt a közeli varratok további feszültséget keltenek.
Gyakran előnyös a kiegyensúlyozott lerakás. Kétoldali kötésnél a váltakozó oldalon végzett hegesztés, a középtől a végek felé történő haladás vagy a visszaléptetett sorrend csökkentheti a deformációt, és megakadályozhatja, hogy az egyoldalú zsugorodás rögzítse a szerkezetet. Ezek a módszerek nem minden szerkezetben cserélhetők fel egymással: a visszaléptetett minta megváltoztatja a haladási irányt, de nem csökkenti automatikusan a hőbevitelt vagy a hidrogénkockázatot. Az eljárásnak meg kell adnia a rétegek méretét, a rétegek közötti hőmérsékletet, a szükség szerinti várakozási időt és a varratok sorrendjét.
A nagy csatlakozóelemeket gyakran szakaszokra osztják, hogy egyetlen rövid tartomány se kapja meg a teljes zsugorodási befogást. A sarokban találkozó varratokat úgy kell sorrendbe állítani, hogy a végső záróvarrat ne szoruljon merev, már összehúzódott tagok közé. A szakaszos hegesztés csökkentheti a hőfelhalmozódást, de a szegmensek közötti túl nagy távolság hideg területeket és egyenetlen befogást eredményezhet; az előírt minimális előmelegítést minden kezdési ponton fenn kell tartani.
Az ideiglenes csatlakozóelemek, az előbeállítás és az ellenőrzött emelés lehetőséget adhatnak a szerkezet elmozdulására, feltéve, hogy a számítások és a hozzáférés ezt lehetővé teszik. Az előbeállítás nem megoldás, ha csupán egy másik részletre helyezi át a feszültséget. Javítási munkáknál a meglévő alkatrész üzemi hidrogént, megváltozott mikroszerkezetet és korábbi javításokból származó maradó feszültséget tartalmazhat. A TWI beszámolója szerint egy kísérletben a hidrogénnel telített 2¼Cr-1Mo acél esetében 130 °C-kal nagyobb előmelegítésre volt szükség, ami megmutatja, miért lehet veszélyes az új lemezhez kiválasztott sorrend üzemi körülményeknek kitett acél esetében.
A gyakorlati cél nem az összes befogás megszüntetése, ami ritkán lehetséges. A cél a hirtelen fellépő helyi befogás elkerülése, a zsugorodás elosztása, a megfelelő geometria fenntartása, valamint annak biztosítása, hogy a lehűtési és hidrogénszabályozási eljárás illeszkedjen a tényleges kötéshez. Az ISO 17642-1:2004 elveket határoz meg a hegesztési hozaganyagok, az alapanyagok és a hegesztési fém roncsolásos hidegrepedés-vizsgálatához; az ilyen vizsgálatok olyan befogási érzékenységet tárhatnak fel, amelyet önmagában a névleges széntartalom nem jelez előre.
Az EN 1011-2 alkalmazása ferrites acélokra
Az NF EN 1011-2 biztosítja a ferrites acélok hegesztésére vonatkozó ajánlások rendszerezett keretét, beleértve a szén-mangán acélokat, a gyengén ötvözött acélokat, a termomechanikusan hengerelt, a normalizált, valamint a nemesített acélminőségeket. Célja nem az, hogy egyetlen, általánosan alkalmazható előmelegítési hőmérsékletet rendeljen egy acélcsaládhoz. Az acél összetételét, a hidrogéntartalmat, a hőbevitelt, az előmelegítést és a rétegközi hőmérsékletet azokkal a hűlési és átalakulási feltételekkel kapcsolja össze, amelyek meghatározzák a hidrogén okozta hidegrepedést.
Ez a különbségtétel fontos. A hegesztett kötés akkor reped meg, ha több feltétel egyszerre van jelen: hidrogén található a kötésben, a hegesztési varratban vagy a hőhatásövezetben (HAZ) kemény és rideg, repedésre hajlamos szerkezet alakul ki, továbbá húzófeszültség hat erre a területre. A TWI ezt a háromrészes feltételrendszert a hidrogén okozta acélrepedésekről szóló, 2024-es útmutatásában azonosította. A Nemzetközi Hegesztési Intézet 2023-as White Paper kiadványa ugyanezt a mechanizmust részletesebben határozta meg: a hidrogéntartalmat, a maradó húzófeszültséget és a mikrostrukturális repedésérzékenységet jelölte meg a nagyszilárdságú acélok hegesztési kötéseiben kialakuló hidrogén okozta repedés három fő tényezőjeként.
A szabvány ezért kockázatértékelést támogat, nem pedig rövidített eljárást kínál. Az EN 10025-2 szerinti S355J2 acélminőségre kidolgozott ajánlás nem vihető át automatikusan az EN 10083-3 szerinti 42CrMo4, az EN 10028-2 szerinti P355GH, illetve egy hasonló névleges szilárdságú, nemesített szerkezeti acélminőség esetére. A tényleges anyagtanúsítvány, a termék vastagsága, a kötés geometriája, a hegesztési eljárás, a hozaganyag besorolása, a befogási viszonyok és az üzemi előzmények ismerete nélkül nincs értelme a B módszer szerinti számításnak vagy a paraméterek kiválasztásának.
Az acél összetétele és a repedésérzékenység értékelése
Az összetétel elsősorban az edzhetőségre és a HAZ lehűlése során kialakuló mikrostruktúrára gyakorolt hatásán keresztül befolyásolja a hegeszthetőséget. A széntartalom fontos, önmagában azonban nem alkalmas megbízható előzetes szűrővizsgálatra. A mangán, a króm, a molibdén, a nikkel, a réz, a vanádium, a bór, valamint az acél szállítási állapota egyaránt módosíthatja a kritikus lehűlési viszonyokat. Két, hasonló széntartalmú acél HAZ-keménysége jelentősen eltérhet, ha ötvözőrendszerük és korábbi hőkezelésük különbözik.
A szén-egyenértéken alapuló mutatók hasznosak a repedésérzékenység összehasonlítására, de továbbra is csak mutatók maradnak. A magasabb egyenérték általában nagyobb edzhetőséget és a martenzit vagy kemény bainit kialakulásának nagyobb lehetőségét jelzi korlátozott zsugorodású hegesztési körülmények között. A hidrogénszint, a lehűlési sebesség, a hőbevitel és a befogás figyelembevétele nélkül azonban nem jelzi előre a repedést. Egy olyan kisötvözésű nyomástartóedény-acél, mint a 2¼Cr-1Mo, szigorúbb szabályozást igényelhet, mint egy kisebb ötvözőtartalmú acél akkor is, ha a névleges széntartalom hasonló.
A vastagság szintén módosítja az értékelést. A vastag lemez vagy a jó hővezető képességű kötés gyorsan elvezeti a hőt, így csökken a hidrogén diffúziójára rendelkezésre álló idő, és nő a kemény HAZ kialakulásának valószínűsége. A korlátozott zsugorodású sarokkötésben készített sarokvarrat repedési kockázata eltér a szabadon zsugorodni képes lemez tompakötésének kockázatától. A gyöknyílás, a varratméret, a ponthegesztések minősége, a kötéshegesztési sorrend és a csatlakozó elemek módosítják a helyi befogást és a feszültségkoncentrációt.
Az anyag előzményeit is figyelembe kell venni. Az üzemelés során az acélba bejutott hidrogén az anyagban maradhat, és javítás során növelheti a repedés kockázatát. Hidrogénnel feltöltött acélokon, köztük 2¼Cr-1Mo acélon végzett kutatások arról számoltak be, hogy az üzem során visszamaradt hidrogén 130 °C-kal nagyobb előmelegítést tehet szükségessé. Ez az eredmény nem általános hőmérsékleti szabály; azt szemlélteti, miért nem alkalmazható egy új lemez gyártási eljárása egyszerűen hidrogénnek kitett nyomástartóedényen vagy csővezetéki elemen. Hidrogénkibocsátó kezelésre, meghosszabbított hevítésre, kis hidrogéntartalmú fogyóanyagokra és kiegészítő vizsgálatokra lehet szükség.
A hidegrepedési vizsgálatok segítséget nyújthatnak, ha a szokásos értékelés bizonytalan. Az ISO 17642-1:2004 ismerteti a fémes anyagok ívhegesztésével kapcsolatos roncsolásos vizsgálatok alapelveit, valamint a fogyóanyagok, az alapanyagok és a hegesztési fém repedésérzékenységének értékelésére szolgáló módszereket. Az ilyen vizsgálatok kiegészítik, de nem helyettesítik a tényleges kötésen és üzemi feltételeken alapuló eljárást.
A hidrogén, az előmelegítés és a rétegközi változók
A hegesztési varratba jutó hidrogén több forrásból származhat: az elektródákban vagy a folyasztószerben lévő nedvességből, a kötés felületén található szennyeződésekből, a védőgázzal vagy a környezettel való érintkezésből, valamint a fogyóanyagok kezeléséből. Az ISO 3690:2018 mintavételi és analitikai eljárásokat határoz meg az ívhegesztéssel készült ferrites, bainites és martenzites acélok hegesztési fémében lévő diffúziós hidrogén mérésére, ha hozaganyagot alkalmaznak. A mért érték a meghatározott vizsgálati és kezelési feltételek mellett előállított hegesztési fémre vonatkozik; nem szabad összetéveszteni sem a HAZ-ban jelen lévő teljes hidrogénmennyiséggel, sem az üzemelés során hidrogénnek kitett alapanyagban visszamaradt hidrogénnel.
Az előmelegítésnek két hasznos hatása van. Lassítja a HAZ lehűlését, ezáltal csökkenti a kemény, repedésre hajlamos szerkezet kialakulásának valószínűségét, és több időt biztosít a hidrogénnek arra, hogy a feszültségek kritikussá válása előtt eltávozzon a hegesztési tartományból. Az előírt rétegközi hőmérséklet fenntartása többrétegű hegesztés esetén is biztosítja e hatások érvényesülését. A SteelConstruction.info által összefoglalt BS EN 1011-2 útmutatás az előmelegítést, illetve az utóhevítést a hidrogén kemény, feszültség alatt álló tartományokból történő elvándorlásával kapcsolja össze.
Az előmelegítés nem egyetemes megoldás. Ha a kötés erősen befogott marad, a hidrogénbevitel nagy, vagy az acél nagyon kemény HAZ-t képez, egy látszólag megfelelő hőmérséklet még mindig elégtelen lehet. A túlzott előmelegítés szintén problémákat okozhat: megnövelheti a HAZ méretét, csökkentheti a termelékenységet, módosíthatja a szívósságot és növelheti az alakváltozást. A TWI 2024-ben arról számolt be, hogy a hőbevitel növelése nem minden esetben csökkenti a hidrogén okozta repedést. Bár a lassabb lehűlés mérsékelheti a HAZ keménységét, a túlzott hőbevitel növelheti a hegesztési fémben visszamaradó hidrogén mennyiségét azáltal, hogy megnöveli a diffúziós távolságokat és lerövidíti a hidrogén eltávozására rendelkezésre álló időt.
A rétegközi hőmérsékletet ezért tartományként kell szabályozni, nem pedig az előmelegítés alkalomszerű folytatásaként kezelni. Az alacsony rétegközi hőmérséklet lehetővé teheti, hogy a következő varratréteg gyors hőciklust hozzon létre a hideg, hidrogént tartalmazó kötésben. A magas érték túlzott szemcsedurvulást vagy nem kívánatos átalakulási viselkedést eredményezhet. A méréseket az előírt helyen, a varrat közelében kell elvégezni, a hegesztés után megfelelő várakozási idő elteltével, hogy a mérési érték a kötés állapotát, ne csupán a legforróbb felületet jellemezze.
Az utóhevítés és a késleltetett vizsgálat a hiba időfüggő természetét kezeli. A hidrogén okozta repedés a hegesztés után percekkel vagy órákkal, gyakran csak a kötés lehűlését követően jelenik meg. A kötés szabályozott hőmérsékleten tartása elősegítheti a hidrogén eltávozását, az utóhevítés azonban nem javítja ki a már kialakult repedést. A vizsgálat különálló ellenőrzési intézkedés: a repedési kockázat eredményét érzékeli, nem pedig megakadályozza az azt létrehozó metallurgiai feltételek kialakulását.
A B módszer és a hegesztési paraméterekre vonatkozó útmutatás
B módszer Az EN 1011-2 szabvány szerinti megközelítés, amely az összetételt, a vastagságot, a hidrogénállapotot, a hőbevitelt és a hőtechnikai határértékeket az előmelegítés és a rétegközi hőmérséklet kiválasztásával kapcsolja össze.
Az EN 1011-2 B módszere az a megközelítés, amelyre a Dillinger hegesztési paraméterekre vonatkozó útmutatása hivatkozik. A módszer az acél összetételét és vastagságát a hidrogénviszonyokkal, a hőbevitellel, valamint a tervezett hegesztéshez szükséges előmelegítési vagy rétegközi hőmérséklettel kapcsolja össze. A módszert legcélszerűbb strukturált kiválasztási eljárásként értelmezni. Nem indokolja egyetlen táblázati hőmérséklet ellenőrzés nélküli átvételét.
A Dillinger útmutatása ismerteti a központi hőtechnikai egyensúlyt: az előmelegítés lassítja a HAZ lehűlését, miközben elősegíti a hidrogén eltávozását a hegesztett kötésből. A kiválasztott hőbevitel ezt követően befolyásolja a lehűlési időt, a HAZ keménységét, a hegesztési fém tulajdonságait, az alakváltozást és a hidrogén diffúzióját. Ezek a változók kölcsönhatásban vannak. A hőbevitel növelése csökkentheti a HAZ keménységét, ugyanakkor növelheti a hegesztési fémben visszamaradó hidrogén mennyiségét; csökkentése mérsékelheti a teljes hőterhelést, de keményebb HAZ kialakulásához vezethet. Egyik irány sem tekinthető automatikusan biztonságosabbnak.
A B módszer alkalmazásához pontosan ismerni kell az acél jelét és vastagságát, a fogyóanyag hidrogénbesorolását vagy mért hidrogénállapotát, a hegesztési eljárást, a kötés típusát és befogását, a varratméretet, a hőbeviteli tartományt, valamint a tervezett előmelegítési és rétegközi hőmérsékleti határértékeket. Az elektródák szárításának és tárolásának, a felületek tisztaságának, a védőgáznak, az ívhossznak, a rétegezési sorrendnek és a ponthegesztési gyakorlatnak összhangban kell lennie a kiválasztott eljárás alapjául szolgáló feltételezésekkel. Egy kis hidrogéntartalmú eljárásra minősített hegesztési eljárást nem szabad egyenértékűnek tekinteni nedves folyasztószerrel vagy nem megfelelően tárolt elektródákkal végzett eljárással.
Az eredménynek szabályozott hegesztési utasításnak kell lennie, nem csupán egy előmelegítési hőmérsékletnek. Az utasításban meg kell adni a hőmérséklet mérésének módját, a megengedett hőbeviteli tartományt, a maximális rétegközi hőmérsékletet, a fogyóanyagok kondicionálását, a vizsgálat előtti minimális várakozási időt, valamint az esetleges utóhevítési követelményt. Javított, vastag, erősen befogott vagy üzemelés során hidrogénnek kitett elem esetében a hegesztés megkezdése előtt indokolt lehet mérnöki felülvizsgálatot és hidrogénvizsgálatot végezni.
Az NF EN 1011-2 így döntési keretként szolgál a ferrites acélok hegeszthetőségének értékeléséhez. Az előmelegítést egy összekapcsolt ellenőrzési rendszer egyik részeként kezeli: csökkenteni kell a hidrogénbevitelt, el kell kerülni a repedésre hajlamos kemény szerkezet kialakulását, lehetőség szerint korlátozni kell a húzóirányú befogást, szabályozni kell a lehűlést és a hőbevitelt, valamint időt kell biztosítani a hidrogén eltávozására. Ezért lehet szükség ugyanazon névleges acélminőség esetén is eltérő eljárásokra különböző kötéseknél.
Hidegrepedés-vizsgálat és eljárásminősítés
A roncsolásos hidegrepedés-vizsgálatok célja
A roncsolásos hidegrepedés-vizsgálatokat arra használják, hogy a hegesztett kötést olyan körülményeknek tegyék ki, amelyek késleltetett, hidrogén által elősegített repedést okozhatnak, majd megvizsgálják a varratot és a hőhatásövezetet (HAZ) repedések szempontjából. A cél nem pusztán annak ellenőrzése, hogy a varratsor közvetlenül a hegesztés után épnek látszik-e. A hidegrepedések lehűlés után, esetenként több órával később is kialakulhatnak, amikor a diffúzióképes hidrogén a hegesztett köteten belül a kemény mikroszerkezetek és a húzófeszültség alatt álló térségek felé vándorol.
Az ISO 17642-1:2004 meghatározza a fémes anyagok ívhegesztésénél alkalmazott roncsolásos hidegrepedés-vizsgálatok általános alapelveit. Ismerteti, hogy a vizsgálati módszerek miként használhatók a hegesztési hozaganyagok, az alapanyagok és a varratfém repedésérzékenységének értékelésére, valamint bemutatja azokat a repedésképződési mechanizmusokat is, amelyeket a vizsgálatoknak reprodukálniuk kell. A szabvány keretet biztosít a vizsgálati megközelítések kiválasztásához és értelmezéséhez; egyetlen vizsgálati eredményt azonban nem alakít át általánosan érvényes, biztonságos hegesztési határértékké.
A vizsgálat során megterhelni kívánt metallurgiai állapot három követelmény együttes fennállásából adódik. A TWI a hidrogént, a kemény és rideg, repedésre hajlamos szerkezetet, valamint a húzófeszültséget jelölte meg az acélban kialakuló hidrogénrepedés szükséges elemeiként. Az International Institute of Welding 2023-as White Paper kiadványa ugyanezt a problémát a hidrogéntartalom, a maradó húzófeszültség és a mikroszerkezeti érzékenység révén mutatja be. Ha egy tényezőt megszüntetünk vagy kellő mértékben csökkentünk, a repedés esetleg nem alakul ki. Ha mindhárom tényező együttesen növekszik, egy olyan kötés is meghibásodhat a gyártás során, amely egy enyhe vizsgálaton megfelelt.
A roncsolásos vizsgálat ezért alkalmazhat nagy befogási merevséget, bemetszéshatást, gyors lehűlést vagy szándékosan súlyos kötésgeometriát. A tipikus megfigyelések közé tartoznak a varratfémben kialakuló repedések, a beolvadási határ közelében megjelenő hossz- vagy keresztirányú repedések, valamint a hőhatásövezet olyan repedései, amelyek a felületen esetleg nem láthatók. Gyakran szükség van metallográfiai metszetek készítésére. A szemrevételezés alapján megfelelőnek tűnő próbatestben rövid belső repedések lehetnek, és az a próbatest, amelyen csak kis repedés látható, szintén bizonyíthatja, hogy a kiválasztott anyag és eljárás biztonsági tartaléka csekély.
A hidrogén mérése támogatja a repedésvizsgálatot, de nem helyettesíti azt. Az ISO 3690:2018 mintavételi és analitikai eljárásokat határoz meg a diffúzióképes hidrogén meghatározására martenzites, bainites és ferrites acélokhoz használt hozaganyaggal készített ívhegesztett varratfémben. Ez a mérés a meghatározott vizsgálati körülmények között a varratfémből felszabaduló hidrogénre vonatkozik. Nem határozza meg közvetlenül a régi lemez által már elnyelt hidrogén mennyiségét, a hőhatásövezetben rekedt hidrogént, illetve az üzemelés során bejutott hidrogént.
Ez a megkülönböztetés a javítási munkáknál fontos. A hidrogénnel telítődött C-Mn és Cr-Mo acélok az üzemelés során hidrogént tarthatnak vissza, és ez a hidrogén hozzáadódhat a hegesztés által bevitt hidrogénhez. Egy, 2¼Cr-1Mo acéllal végzett és közölt kísérletben az üzemelés során visszamaradt hidrogén 130 °C-os előmelegelés-növelési igénnyel állt összefüggésben. Az eredmény arra figyelmeztet, hogy egy kis hidrogéntartalmú elektróda vagy egy hagyományos, diffúzióképeshidrogén-érték nem tekinthető bizonyítéknak arra, hogy egy üzemelésnek kitett edény biztonságosan hegeszthető.
A vizsgálat érzékenysége és a gyártás során tanúsított viselkedés
A hidegrepedés-vizsgálat meghatározott körülmények között végzett összehasonlítás. Nem jelent garanciát arra, hogy egy gyártási kötés nem fog megrepedni. A próbahegesztés súlyosabb lehet a gyártási kötésnél, például nagyobb befogási merevség vagy kisebb hőbevitel miatt; ebben az esetben a megfelelt eredmény hasznos bizonyítékot szolgáltathat arra, hogy az eljárás az adott körülményeket elviseli. Ezzel szemben a vizsgálat enyhébb is lehet, ha a lemez vékonyabb, a hozaganyag szárazabb, a hidrogénszint alacsonyabb, vagy a lehűlés lassabb, mint a gyártás során. A megfelelt eredmény ekkor kevés információt ad egy eltérő kötésről.
Az összehasonlítást meghatározó változóknak reprezentatívnak kell maradniuk. Ide tartozik az acélminőség és a termékállapot, a vastagság, a kötéselőkészítés, a hegesztési helyzet, a hozaganyag osztályba sorolása és tárolási állapota, a mért hidrogénállapot, a hőbevitel, az előmelegítés, a rétegközi hőmérséklet, a befogási merevség és a lehűlés története. Az acél kémiai összetétele befolyásolja az edzhetőséget és az átalakulási termékeket; a vastagság és a kötésgeometria hatással van a hőáramlásra; a befogási merevség meghatározza a varrat zsugorodásakor kialakuló húzófeszültséget. E tényezők bármelyikének megváltoztatása módosíthatja az eredményt.
A lehűlés története különös figyelmet érdemel. A nagy szén-egyenértékű acélok hőhatásövezetében gyors lehűléskor kemény martenzit vagy kemény bainites szerkezet alakulhat ki. Az előmelegítés lassítja ezt a lehűlést, és csökkentheti a repedésre hajlamos átalakulási termékek mennyiségét vagy keménységét. Emellett több időt biztosít a hidrogén távozására, mielőtt a varrat hidegebb, kevésbé áteresztő állapotba kerülne. A Dillinger EN 1011-2 B módszerét alkalmazó útmutatása ezt a kettős hatást írja le: az előmelegítés lassítja a hőhatásövezet lehűlését, miközben elősegíti a hidrogén távozását a hegesztett kötésből.
Ez azonban nem teszi az előmelegítést általánosan alkalmazható megoldássá. A TWI 2024-ben arról számolt be, hogy az előmelegítés növelése általában elősegíti a hidrogén távozását és csökkenti a lehűlés sebességét, ugyanakkor a túl nagy hőbevitel növelheti a varratfémben visszamaradó hidrogén mennyiségét azáltal, hogy növeli a diffúziós utat és lerövidíti a diffúzióra rendelkezésre álló időt. Egy nagy méretű, lassan elkészített varrat ezért eltérő hidrogéneloszlást eredményezhet, mint egy kisebb, alacsonyabb hőbevitellel készített varrat. A rétegközi hőmérséklet szintén módosíthatja az egymást követő hőciklusokat, a szemcsenövekedést, az átalakulási folyamatokat és azt az időt, amely alatt a hidrogén mobilis marad.
A vizsgálatnak meg kell különböztetnie a késleltetett hidegrepedést a melegrepedéstől is. A melegrepedések a dermedés során vagy magas hőmérsékleten alakulnak ki, gyakran szegregációs és folyadékfilm-mechanizmusok révén. A hidegrepedések lehűlés után, rendszerint kemény, feszültség alatt álló térségekben vagy azok közelében keletkeznek, és kialakulásuk késleltetett lehet. A közvetlenül a hegesztés után szemrevételezéssel épnek látszó kötés nem bizonyítja, hogy hidrogénrepedéssel szemben ellenálló.
A pozitív vizsgálati eredmény sem jelent automatikusan gyártási hibát. A vizsgálat szándékosan fokozhatja a befogási merevséget két hozaganyag vagy eljárás rangsorolása céljából. Értéke abban áll, hogy megmutatja a relatív érzékenységet, és azonosítja, mely szabályozási változó jelentős. Az eredmény csak akkor értelmezhető megfelelően, ha a vizsgálati jegyzőkönyv rögzíti az ellenőrzés előtti várakozási időt, a repedések helymeghatározásának módszerét, a metszetkészítés gyakorlatát, a hidrogénállapotot, a hőciklust és a befogási elrendezést.
Mikor fontos a minősítési bizonyíték?
A minősítési bizonyíték akkor fontos, ha egy késleltetett repedés következményei súlyosak, ha a kötés erősen befogott, vagy ha a gyártási körülmények eltérnek a kialakult hegesztési gyakorlattól. Különösen fontos nagy szilárdságú acélok, vastag keresztmetszetek, nagy szén-egyenértékű acélok, alacsony hőmérsékleten végzett gyártás, nyomástartó berendezések javítása, valamint az üzemelés során hidrogént felvett alkatrészek esetében. Nem szabad feltételezni, hogy egy tiszta, új lemezen minősített eljárás a hidrogénnel telítődött anyagra is alkalmazható.
Az eljárásminősítésnek össze kell kapcsolnia a roncsolásos vizsgálatot a tényleges hegesztési szabályozással. A feljegyzésnek azonosítania kell az acél megnevezését, a vastagságtartományt, a hozaganyag megnevezését, a szárítási és tárolási gyakorlatot, a hegesztőáramot és a hegesztési sebességet, a hőbevitelt, az előmelegítést, a rétegközi hőmérsékletet, a befogási állapotot, valamint az esetleges utómelegítést vagy hidrogén-kibocsátást elősegítő kezelést. A lehűlési időközt és az ellenőrzés előtti várakozási időt rögzíteni kell, nem pedig közvetett módon kikövetkeztetni.
Az EN 1011-2, beleértve a ferrites acélokra vonatkozó útmutatását is, a repedéskontrollt az acél összetételéhez, a hidrogéntartalomhoz, a hőbevitelhez, az előmelegítéshez és a rétegközi hőmérséklethez kapcsolja. A BS EN 1011-2 útmutatása szintén javasolja a lehűlési sebesség szabályozását, valamint az előmelegítés vagy az utómelegítés fenntartását annak érdekében, hogy a hidrogén elvándorolhasson a varrattól, mielőtt kemény, feszültség alatt álló térségekben rekedne meg. Ezek az ellenőrzések eljárási intézkedések, nem helyettesítik az ellenőrzést. A roncsolásmentes vizsgálat a hegesztés után kimutathatja a repedést; azt azonban nem bizonyíthatja, hogy az eljárásnak a repedés kialakulása előtt elegendő biztonsági tartaléka volt.
Ha az üzemelési előzmények bizonytalanok, a minősítésnek szükségessé válhat az eredeti anyag és a feltételezett, elnyelt hidrogénállapot együttes reprezentálása. Ez jelentheti az acél mintavételét, a releváns hidrogén mennyiségének mérését, szabályozott hidrogén-kibocsátást elősegítő kezelés alkalmazását vagy konzervatív hőciklussal végzett vizsgálatot. A kiválasztott bizonyítéknak összhangban kell állnia a meghibásodási kockázattal. Egy egyszerű összehasonlító vizsgálat támogathatja a hozaganyag kiválasztását; egy befogott, késleltetett repedést vizsgáló, metallográfiai ellenőrzéssel kiegészített vizsgálatra lehet szükség egy javítási eljárás minősítéséhez.
A helyes döntés ezért nem az, hogy „előmelegítést alkalmaztunk, tehát a repedés kialakulását megakadályoztuk”. A helyes következtetés az, hogy a meghatározott acélt, hidrogénállapotot, mikroszerkezetet, feszültségi állapotot és hőtörténetet együtt vizsgálták, a gyártás során pedig ezeket a változókat a minősített tartományon belül fogják tartani.
Hidrogénnel telítődött acél javítása és módosítása
Egy hidrogénes szolgálatban üzemelt tartály, cső, fúvóka vagy nyomástartó elem nem egyszerűen „régi lemez”. A javítási varrat olyan acélon készülhet, amelynek hidrogéntartalmát, csapdasűrűségét, maradó feszültségét és helyi mikroszerkezetét az évekig tartó expozíció megváltoztatta. Ezért egy új anyagra minősített eljárás alábecsülheti a késleltetett gyártási repedés kockázatát.
A hidrogénes repedést nem önmagában a hidrogén okozza. A TWI három olyan feltételt azonosít, amelyeknek együttesen kell fennállniuk: hidrogén, kemény és rideg, repedésre érzékeny szerkezet, valamint húzófeszültség. Az IIW White Paper (2023) ugyanezt a mechanizmust a hidrogéntartalom, a maradó húzófeszültség és a mikroszerkezeti érzékenység összefüggésén keresztül írja le. Egy javítás mindhárom problémát egyszerre felveti. A hegesztés hidrogénforrást hoz létre, a gyors lehűlés kemény HAZ-területeket alakíthat ki, a meglévő tartály vagy csatlakozás körüli befogás pedig nagy húzófeszültséget idézhet elő a varrat zsugorodásakor.
Ez késleltetett hidegrepedés, nem pedig melegrepedés. A melegrepedések nagy hőmérsékleten, a megszilárdulás során alakulnak ki, és főként a folyadékfilmes szegregációval, valamint a varratfém megszilárdulási viselkedésével állnak kapcsolatban. A hidrogén által elősegített repedések a hegesztés után akár órákkal is megjelenhetnek, gyakran a HAZ-ban vagy a varratkorona alatt, miután a kötés lehűlt. A közvetlenül hegesztés utáni vizsgálat ezért nem feltétlenül mutatja ki a hibát.
A korábbi üzemelés során elnyelt hidrogén
A javítási helyzetben jelen lévő hidrogénnek két különböző eredete lehet. Az első a hegesztési művelet során bevitt hidrogén: az elektródákban vagy a fedőporban lévő nedvesség, a kötési felületen található szennyeződés, a nedves védőgáz-berendezés, a felületi olajok, valamint az ív atmoszférájában lévő hidrogéntartalmú vegyületek. Az ISO 3690:2018 mintavételi és analitikai eljárásokat határoz meg a martenzites, bainites és ferrites acélok töltőanyagával készített ívhegesztett varratfém diffúziós hidrogéntartalmának mérésére. Ez a mérés fontos, de nem ír le minden olyan hidrogénatomot, amely már eleve jelen van az alkatrészben.
A második forrás az üzemelés során elnyelt hidrogén. A hidrogén nedves hidrogén-szulfidos környezeten, korróziós reakciókon, katódos védelemen, nagynyomású hidrogénen vagy hidrogént tartalmazó technológiai közegeken keresztül juthat be az acélba. A hidrogén egy része mobilis marad, és az újonnan felhevített javítási zóna felé diffundálhat. Egy része zárványoknál, diszlokációknál, határfelületeken, karbidrészecskéknél, lemezes zárványoknál vagy más csapdahelyeken kötődik meg. A hevítés felszabadíthatja a tárolt hidrogén egy részét, miközben a hegesztés hőciklusa és feszültségtere a kemény, feszültség alatt álló terület felé irányíthatja azt.
Az üzemelési expozíció a hidrogéntartalomtól függetlenül is megváltoztathatja az acélt. A megeresztési ridegedés, a karbidok durvulása, a kúszási károsodás, a dekarbonizáció, a helyi korrózió, a hidrogén okozta hólyagosodás és a korábbi javítások egyaránt módosíthatják az anyag viselkedését. A vastagság, a befogási viszonyok és a tényleges kémiai összetétel eltérhet a javítást tervező mérnök rendelkezésére álló dokumentációban szereplő adatoktól. Ezért a pozitív anyagazonosítás és az üzemelési előzmények vizsgálata a hegeszthetőség értékelésének része, nem pedig adminisztratív többletfeladat.
A hidrogénnel telítődött acélokkal kapcsolatos TWI-kutatás különösen jelentős, mert kimutatta, hogy a visszamaradt hidrogén növelheti a javításhoz szükséges előmelegítést. Egy 2¼Cr-1Mo acélon végzett, közölt kísérletben az üzemelésből visszamaradt hidrogén 130 °C-kal nagyobb előmelegítést tett szükségessé. Ez vizsgálatspecifikus eredmény, nem pedig minden 2¼Cr-1Mo tartályra vagy minden hidrogénnek kitett alkatrészre érvényes általános tervezési érték. Az eredmény jól szemlélteti a lehetséges hatás nagyságrendjét, valamint annak veszélyét, ha a korábbi üzemelés figyelembevétele nélkül új lemezre vonatkozó hegesztési táblázatot alkalmaznak.
Egy alkatrész a hegesztés alatt és után is folytathatja a hidrogén kibocsátását. A felszabaduló gáz nem feltétlenül távozik egyenletesen; a vastag keresztmetszetek, a varratlábak, a csatlakozások metszéspontjai és a hideg HAZ-területek továbbra is kritikusak maradhatnak. Ha az üzemelési előzmények hidrogénfelvételre utalnak, indokolt lehet a hidrogénanalízis, a termikus deszorpciós vizsgálat, a metallográfiai vizsgálat és az üzemelési körülmények áttekintése.
A Cr-Mo- és C-Mn-acélok javításának szempontjai
A C-Mn-acélok nem tekinthetők automatikusan biztonságosnak csak azért, mert széntartalmuk mérsékelt. A szén-egyenérték, a lemezvastagság, a befogás, a hidrogénszint, a hőbevitel és a lehűlési sebesség egyaránt befolyásolja a HAZ átalakulását. Egy nagy szén-egyenértékű C-Mn-acél, amely befogás mellett gyorsan hűl le, kemény bainitet vagy martenzitet képezhet. Enyhébb kémiai összetételű, gyengén ötvözött acél is megrepedhet, ha a hegesztőanyag nedves, a kötés erősen befogott, vagy a hidrogén az üzemelés során felhalmozódott.
A Cr-Mo-acélok különös körültekintést igényelnek, mivel ötvözőelemeik növelik az edzhetőséget, és nem megfelelő termikus körülmények között repedésre érzékeny HAZ-szerkezetek alakulhatnak ki. Az olyan minőségek, mint az 1¼Cr-½Mo és a 2¼Cr-1Mo, gyakran előfordulnak nyomástartó berendezésekben, javítási követelményeik azonban a vastagságtól, a hőkezelési állapottól, az üzemi hőmérséklettől, a károsodási előzményektől, valamint az alkalmazandó gyártási vagy javítási szabályzattól függenek. A névleges anyagminőség önmagában nem határoz meg biztonságos előmelegítési hőmérsékletet.
Az előmelegítésnek két fő hatása van. Lassítja a HAZ lehűlését, ezáltal csökkenti a kemény átalakulási termék kialakulásának valószínűségét, továbbá több időt biztosít a hidrogénnek arra, hogy a varrattól eldiffundáljon. A Dillinger EN 1011-2 B módszerét alkalmazó útmutatója közvetlenül ismerteti ezeket a hatásokat. Az előmelegítés azonban nem általános gyógymód. A TWI 2024-ben arról számolt be, hogy a túl nagy hőbevitel növelheti a varratfém hidrogén-visszatartását, mivel a hidrogénnek nagyobb diffúziós távolságot kell megtennie, és a teljes hőciklus kevesebb hatékony időt biztosíthat a diffúzióhoz. A túl nagy hőbevitel emellett növelheti a HAZ méretét, csökkentheti a szívósságot, megváltoztathatja a megeresztést, valamint károsíthatja a korábban hőkezelt alkatrész tulajdonságait.
A javítási eljárásnak ezért egy tartományt kell szabályoznia, nem pedig a lehető legmagasabb hőmérséklet elérésére kell törekednie. Az elektródák és a fedőpor tárolását a gyártó minősített feltételei szerint kell végezni, kis hidrogéntartalmú hegesztőanyagokat kell választani, a levegőnek kitett fogyóanyagokat pedig az irányadó előírás szerint újra kell kondicionálni vagy el kell utasítani. A kötési felületeknek száraznak és rozsdától, olajtól, festéktől, reve- és vízmaradványoktól mentesnek kell lenniük. A hegesztési paramétereket úgy kell megválasztani, hogy az ívenergia a minősített tartományon belül maradjon, a rétegközi hőmérsékletet pedig mérni kell, nem pedig megbecsülni.
A hidrogén szabályozása kölcsönhatásban áll a befogással is. Egy merev fúvókán készített kis sarokvarrat veszélyesebb lehet, mint egy nagyobb, kevésbé befogott varrat szabad lemezen. A hegesztési sorrend, a kiegyensúlyozott varratlerakás, a folyamatos hevítéshez szükséges hozzáférés és az ideiglenes rögzítések eltávolítása csökkentheti a helyi húzófeszültséget. Az ISO 17642-1:2004 ismerteti a fogyóanyagok, az alapanyagok és a varratfém repedésérzékenységének értékelésére alkalmazott hidegrepedési képződési és vizsgálati alapelveket; az eljárásminősítésnek tükröznie kell az anyag, a vastagság, a befogás, a hegesztőanyag és a hőciklus tényleges kombinációját.
Hidrogénkibocsátó hőkezelés és konzervatív eljárások
Ha a korábbi hidrogénfelvétel valószínűsíthető, a javítási varrat elkészítése előtt hidrogénkibocsátó hőkezelés írható elő. A kezelés rendszerint szabályozott hevítésből és egy, a felelős hegesztési vagy anyagmérnök által meghatározott hőmérsékleten végzett hőntartásból áll; a hőmérséklet egyenletességét megfelelő hőelemekkel kell igazolni. A cél az, hogy a mobilis és felszabadítható hidrogén a javítási zónából távozhasson anélkül, hogy elfogadhatatlan megeresztés, alakváltozás, szilárdságvesztés vagy a nyomástartó berendezés állapotának károsodása következne be. Ez nem helyettesíti a hólyagosodott vagy súlyosan károsodott anyag eltávolítását, és nem garantálhatja a minden csapdában megkötött hidrogén eltávolítását.
Konzervatív eljárás kombinálhatja a hidrogénkibocsátó hevítést, a megemelt előmelegítést, a szigorú, kis hidrogéntartalmú hegesztőanyag-kezelést, a szabályozott rétegközi hőmérsékletet, a korlátozott ívenergiát, valamint az utóhevítést vagy a késleltetett lehűtést. A SteelConstruction.info beszámolója szerint a BS EN 1011-2 útmutatása az előmelegítés vagy az utóhevítés fenntartását javasolja, hogy a hidrogén a varratból eldiffundálhasson, mielőtt a kemény, feszültség alatt álló területeken csapdába esik. Az alkatrészt a meghatározott hőmérséklet-tartományban kell tartani a szükséges termikus hatás eléréséhez elegendő ideig; ha a kötés a rétegek között lehűl, az eljárás hatástalanná válhat.
A hegesztés után elengedhetetlen a késleltetett vizsgálat. A szemrevételezéses vizsgálatot, a mágnesporos vizsgálatot vagy más felületi vizsgálati módszert csak az előírt hőntartási és lehűlési idő elteltével szabad elvégezni, és a nyomáshatároló varratoknál térfogati vizsgálatra is szükség lehet. A közvetlenül a varratlerakás után kapott kifogástalan eredmény keveset bizonyít, ha a vizsgálatra még azelőtt került sor, hogy a hidrogén által elősegített repedés kialakulhatott volna. Az előmelegítés fontos, a biztonságos javításról szóló döntésnek azonban az összesített bizonyítékokon kell alapulnia: az üzemi hidrogénen, az acél kémiai összetételén és állapotán, a hegesztőanyag hidrogéntartalmán, a lehűlési sebességen, a hőbevitelen, a befogáson, a termikus kezelésen és a késleltetett vizsgálaton.
Vizsgálat, késleltetés és a repedések korai felismerésének elmulasztása
Miért késik a hidrogén okozta repedés kialakulása?
A hidrogén által elősegített hidegrepedés az ív kialvása után is kialakulhat. Nem olyan hiba, amelynek feltétlenül láthatónak kell lennie, amíg a hegesztési ömledék még forró. A hegesztés során a nedvességből, a felületi szennyeződésekből, a folyasztószerből, a védőgázzal kapcsolatos problémákból vagy a nedves hozaganyagokból hidrogén kerül az olvadt hegesztési fémbe. A kötés lehűlése közben a hidrogén egy része átdiffundál a hegesztési fémen és a hőhatásövezeten (HAZ). Egy része metallurgiai csapdákhoz, zárványokhoz, korábbi ausztenitszemcse-határokhoz, kemény átalakult tartományokhoz vagy nagy maradófeszültségű területekhez jut.
A repedés kialakulásához a hidrogén, egy erre hajlamos, kemény és rideg szerkezet, valamint a húzófeszültség együttes jelenléte szükséges, amint azt a TWI 2024-es útmutatója is megállapítja. Az International Institute of Welding 2023-as White Paper kiadványa ugyanezt a kapcsolatot három fő tényezőn keresztül írja le: a hidrogéntartalom, a maradó húzófeszültség és a mikroszerkezeti hajlamosság. A kötés befogása, a zsugorodási feszültségek, az illesztés, a hegesztési sorrend és a helyi geometria akkor is biztosíthatja a húzófeszültség összetevőjét, ha az alkalmazott üzemi terhelés nulla.
Az időzítés ezért a diffúziótól és az átalakulástól függ, nem pedig egy egyszerű órától, amely a hegesztés befejezésekor indul. A repedés kialakulhat a lehűlés során, azután, hogy a hegesztés elérte a környezeti hőmérsékletet, vagy később, miközben a hidrogén tovább halad egy feszültség alatt álló és repedésre hajlamos hely felé. A repedések fokozatosan is terjedhetnek. Egy kisméretű lábrepedést a felületi oxidáció, a hegesztési fröcskölés, a festék, a csiszolási nyomok vagy egy szomszédos hegesztési réteg elrejthet, mielőtt felismerhetővé válna.
Az azonnali szemrevételezéses elfogadás csupán azt bizonyítja, hogy az adott pillanatban, az adott hozzáférési lehetőségek mellett és az adott vizsgálati módszerrel nem találtak látható tökéletlenséget. Nem bizonyítja, hogy a hidrogén eltávozott, hogy a HAZ elkerülte a rideg szerkezet kialakulását, vagy hogy a felület alatt nincs repedés. Egy kötés épnek tűnhet, miközben egy rövid, felület alatti repedést tartalmaz, amely később egy másik repedéssel összekapcsolódhat vagy elérheti a felületet.
Az előmelegítés nem univerzális megoldás. Az előmelegítés növelése általában lassítja a HAZ lehűlését, és több lehetőséget biztosít a hidrogén eltávozására, míg a fenntartott előmelegítés vagy az utómelegítés csökkentheti a kemény, feszültség alatt álló tartományokban megrekedt hidrogén mennyiségét. A túlzott hőbevitel ugyanakkor növelheti a diffúziós távolságokat, és lerövidítheti a hidrogén hegesztési fémből való eltávozására rendelkezésre álló időt, ami bizonyos körülmények között növelheti a hegesztési fémben visszamaradó hidrogén mennyiségét. Az acél kémiai összetételét, a lemezvastagságot, a hőbevitelt, a lehűlési sebességet, a befogást, a hozaganyag állapotát és a termikus előzményeket együttesen kell figyelembe venni.
Fontos különbséget tenni a hegesztés során bejutott hidrogén és az acélban már korábban jelen lévő hidrogén között is. Az üzemi körülményeknek kitett anyagban megmaradhat a korrózió, a katódos védelem, savas közegű üzem vagy más üzemi körülmények során felvett hidrogén. Hidrogénnel töltött 2¼Cr-1Mo acélon végzett kutatás arról számolt be, hogy a visszamaradó üzemi hidrogén javítóhegesztés esetén 130 °C-os előmelegítés-növelést tehet szükségessé. Ez nem általános előmelegítési szabály; azt mutatja, miért lehet szükséges, hogy a vizsgálati és hegesztési döntések az új hegesztés mellett az üzemi előzményeket is figyelembe vegyék.

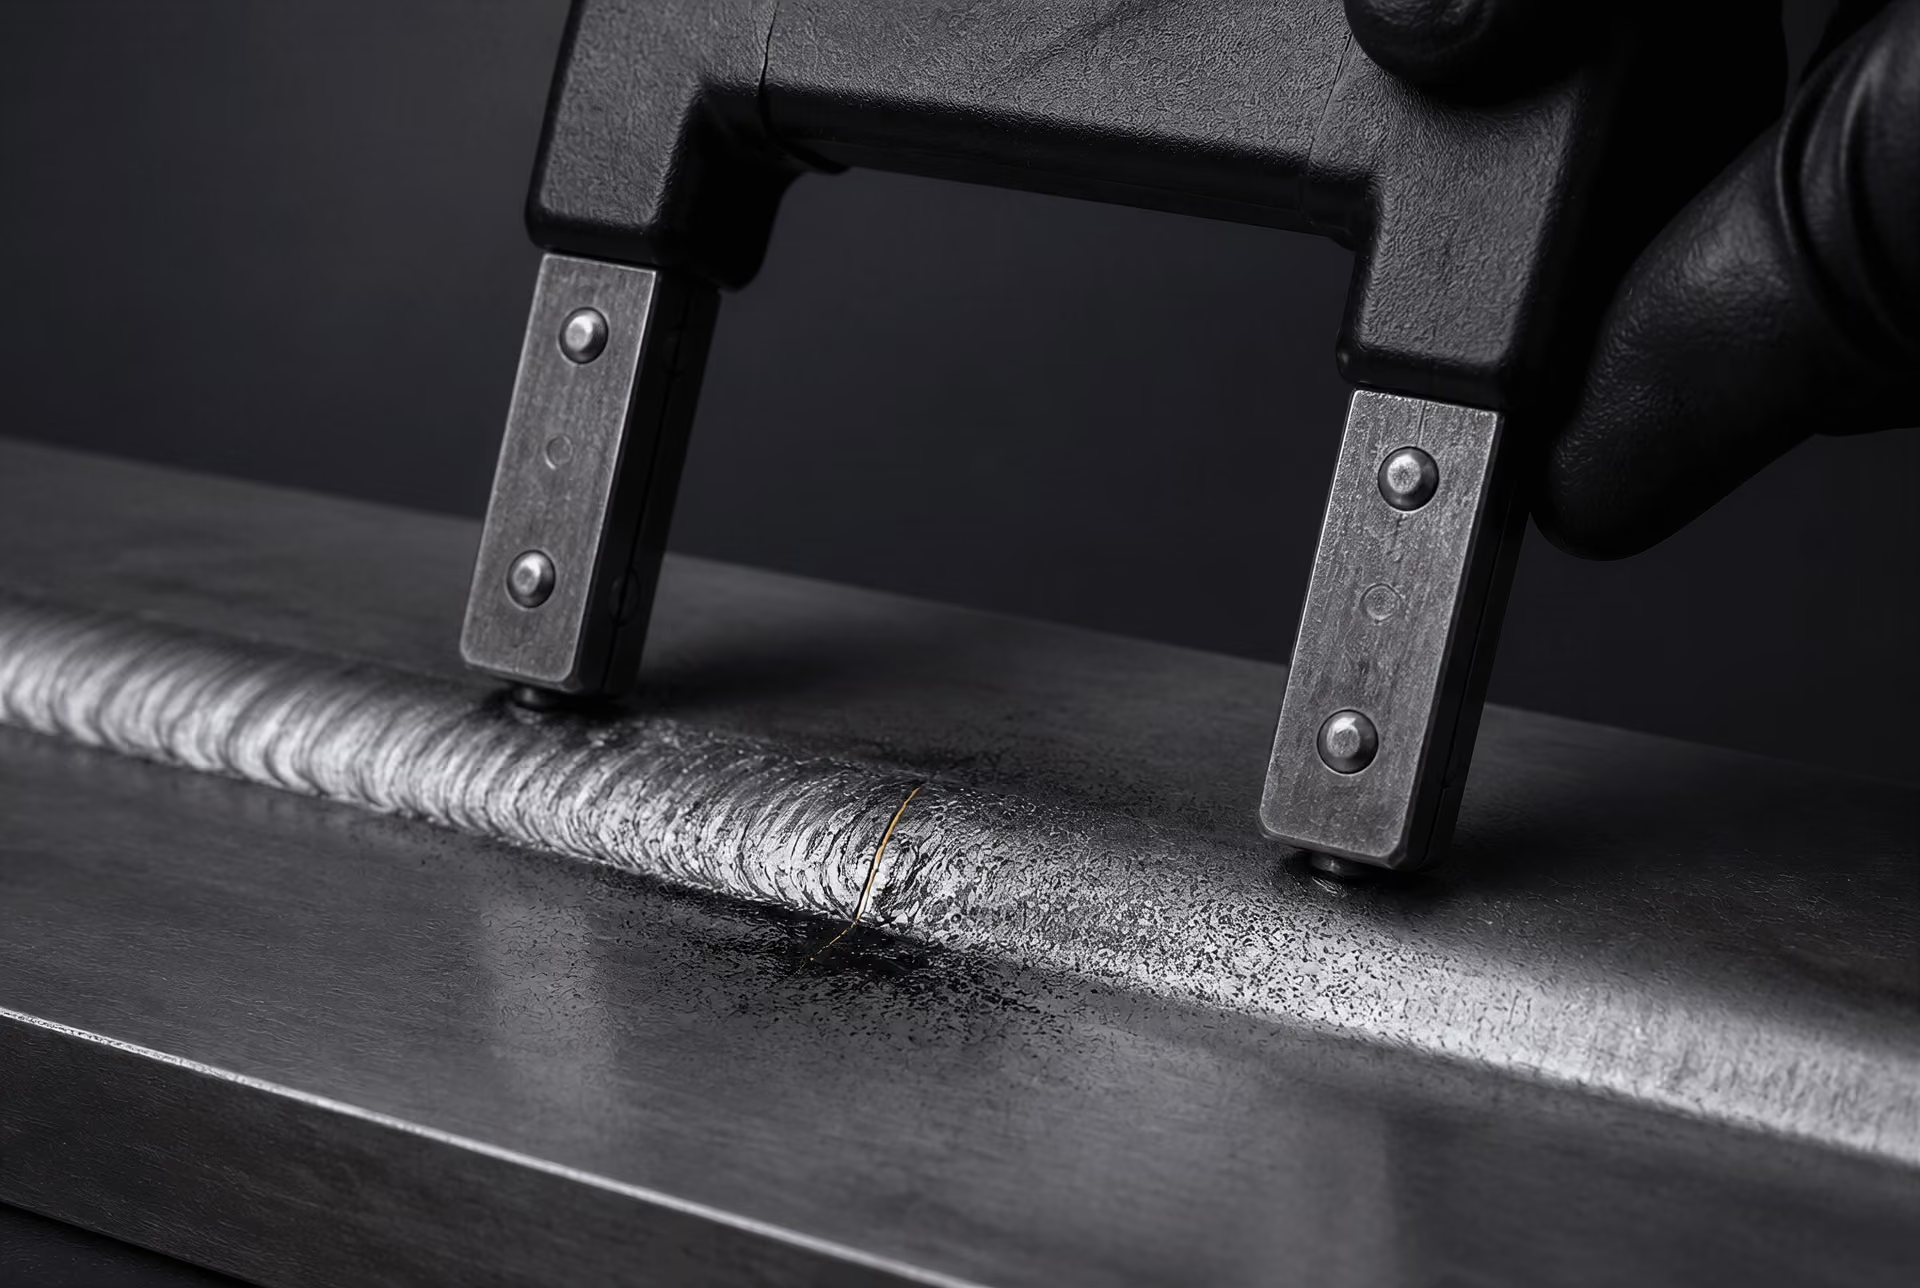
A vizsgálat időzítése és a hozzáférés
| Módszer | Mire használható | Fontos korlátozás |
|---|---|---|
| Szemrevételezéses vizsgálat | Látható felületi repedések és alakhibák | A beágyazott repedéseket nem képes megbízhatóan kimutatni |
| Mágnesporos vizsgálat | Felületi és felületközeli repedések ferromágneses acélban | A mágneses tér iránya befolyásolja az érzékenységet |
| Folyadékbehatolásos vizsgálat | Megfelelően tiszta felületeken a felületre nyitott repedések | A beágyazott repedéseket nem képes kimutatni |
| Ultrahangos vizsgálat | Számos beágyazott síkbeli folytonossági hiány | A tájolástól, a hozzáféréstől és a kalibrálástól függ |
| Radiográfiai vizsgálat | Egyes térfogati és síkbeli folytonossági hiányok | A sugárnyalábbal párhuzamos, szűk repedéseket nehéz lehet kimutatni |
A vizsgálat időzítését a vonatkozó gyártási vagy minőségügyi előírásnak, az anyag- és kötéskategóriának, a hegesztési eljárásnak, valamint a valószínűsíthető hibaképződési mechanizmusoknak kell meghatározniuk. A szabványok előírhatják, hogy egy adott vizsgálatot mikor kell elvégezni, szükséges-e a hőmérséklet fenntartása vagy utómelegítés, illetve hogy a javított területeket további vizsgálatnak kell-e alávetni. Nem létezik minden acélhegesztésre alkalmazható egységes várakozási idő, és egy önkényesen meghatározott késleltetés nem helyettesítheti a műszakilag indokolt vizsgálati tervet.
A késleltetett vizsgálat célja, hogy a lehetséges hidegrepedési mechanizmus kellő mértékben kialakulhasson ahhoz, hogy a kiválasztott módszer felismerje. Ez különbözik attól, amikor a vizsgálatot csupán megszokásból halasztják el. A felelős mérnök vagy az előírás figyelembe veheti az acélminőséget, a szén-egyenértéket, a hidrogén szabályozását, a hegesztési varrat méretét, a befogást, a hőbevitelt, az előmelegítési és rétegközi hőmérsékletet, a kötés vastagságát, valamint azt, hogy az acél üzemi körülmények között ki volt-e téve hidrogén hatásának.
A hozzáférés meghatározza, hogy ténylegesen mi vizsgálható. A hegesztési varrat lába közvetlen szemrevételezéses vizsgálat és mágnesporos vizsgálat céljából elérhető lehet, míg a gyököt egy hátlap, belső csatlakozóelem, szigetelés vagy egy második alkatrész eltakarhatja. A vizsgálati felülettel párhuzamosan elhelyezkedő repedés az egyik módszerrel erős, egy másikkal azonban gyenge vagy nem észlelhető jelet adhat. A szonda szöge, a pásztázás iránya, a kalibrálás, a felület állapota, a bevonat, a geometria és a vizsgálatot végző személy szakmai alkalmassága mind hatással van az eredményre.
A szemrevételezés hasznos a felületre kifutó repedések, a nem megfelelő varratprofil, az alámetszés, az ívütések és a látható javítási nyomok felismerésére. A felület alatti, szűk repedéseket azonban nem képes megbízhatóan kimutatni. A mágnesporos vizsgálat ferromágneses acélok felületi és felületközeli repedéseire rendkívül érzékeny lehet, de a jelzés a mágneses térerősség irányától függ. Az alkalmazott mágneses térrel párhuzamos repedés csekély mágneses fluxusszivárgást okozhat; ezért fontos a térerősség irányának megváltoztatása. A folyadékbehatolásos vizsgálat megfelelően tiszta felületeken képes kimutatni a felületre nyitott repedéseket, de beágyazódott repedést nem észlel, és nem alkalmazható ott, ahol a behatoló folyadék nem tud bejutni a folytonossági hiányba.
Az ultrahangos vizsgálat jelentős hegesztési térfogatok vizsgálatára alkalmas, és kimutathatja a beágyazódott síkbeli repedéseket, az értékelés azonban függ a repedés irányától, reflektivitásától, az egyik vagy mindkét oldalról rendelkezésre álló hozzáféréstől, a hegesztési geometriától és az eljárás minősítésétől. A radiográfiás vizsgálat bizonyos síkbeli hibákat kimutathat, egy sugárnyalábbal egy vonalba eső szűk repedést azonban nehéz lehet megkülönböztetni, mivel a vetített szélessége kicsi. A módszert a feltételezett repedés helyéhez és irányához kell igazítani, nem pedig kizárólag azért kiválasztani, mert ismerős vagy megszokott.
Felületre kifutó és beágyazódott repedések
A hidrogén okozta, felületre kifutó repedések gyakran a hegesztési varrat lábánál, a varratgyöknél, a kráternél vagy a beolvadási határon alakulnak ki, ahol nagy a befogás és a feszültségkoncentráció. A varratra lehetnek keresztirányúak vagy hosszirányúak, illetve szabálytalanok és elágazók. A varrat lábánál kialakuló repedést salak, fröcskölés, bevonat vagy egy későbbi hegesztési lerakódás elrejtheti. A csiszolás feltárhatja, de bizonyítékot is eltávolíthat, elkenheti a szűk repedésnyílást, vagy olyan geometriát hagyhat maga után, amely megnehezíti az értékelést.
A beágyazódott repedések nehezebben észlelhetők. Elhelyezkedhetnek a HAZ-ban, nem csupán a hegesztési fémben, ezért a felületi vizsgálat teljesen negatív eredményt adhat. Egy belső csatlakozóelem alatt elhelyezkedő gyökrepedés vagy a beolvadási határ mentén húzódó repedés ultrahangos vizsgálatot, radiográfiás vizsgálatot vagy az anyag roncsolásos vizsgálathoz történő eltávolítását teheti szükségessé. Az ISO 17642-1:2004 ismerteti a hidegrepedés kialakulását, valamint a hegesztési hozaganyagok, az alapanyagok és a hegesztési fém repedésérzékenységének értékelésére szolgáló vizsgálati alapelveket; a szabvány a hajlamosság értékelésével foglalkozik, nem pedig azzal, hogy egyetlen szemrevételezéses ellenőrzés után biztonságosnak nyilvánítsanak egy gyártási hegesztési varratot. Az ISO 3690:2018 külön határozza meg a diffúzibilis hidrogén mérésére szolgáló mintavételi és analitikai eljárásokat martenzites, bainites és ferrites acélok ívhegesztett hegesztési fémében.
Repedés észlelésekor a javítás előtt meg kell őrizni a repedés helyére és irányára vonatkozó információkat. A vizsgálatot végző személynek meg kell állapítania, hogy melegrepedésről, hidrogén által elősegített hidegrepedésről, beolvadási hiányról vagy más folytonossági hiányról van-e szó, mivel a szükséges korrekciós intézkedés eltérő. A repedés eltávolítása és újrahegesztése a hidrogén, a lehűlés, a befogás és a visszamaradó üzemi hidrogén szabályozása nélkül a hiba megismétlődéséhez vezethet. A vizsgálat ezért nem a hegeszthetőség szabályozásának végső helyettesítője; annak eszköze, hogy megállapítható legyen, valóban működtek-e az együttesen alkalmazott szabályozások.
Eljárásalapú megelőzési munkafolyamat
A hidrogénrepedés megelőzése még az ívgyújtás előtt kezdődik. A hegesztési eljárásnak egyidejűleg három feltételt kell kezelnie: a kötésben jelen lévő vagy oda belépő hidrogént, a kemény és rideg, repedésre érzékeny mikroszerkezetet, valamint a befogásból vagy maradó feszültségből származó húzófeszültséget. A TWI ezt a kombinációt a hidrogénrepedés szükséges feltételeként írja le, míg az International Institute of Welding (IIW) a hidrogéntartalmat, a maradó húzófeszültséget és a mikroszerkezeti érzékenységet a nagyszilárdságú acélok hegesztési varrataiban jelentkező repedés három fő tényezőjeként azonosítja. A kizárólagos előmelegítési hőmérséklet önmagában ezen feltételek egyikét sem szünteti meg.
Az alapanyag-, az üzemi és a kötésadatok összegyűjtése
Először azonosítsa a termékszabványt, az anyagminőséget, a szállítási állapotot, a vastagságot, a hegesztés típusát és a javítási előzményeket. A jelöléseket pontosan rögzítse, például: S355J2+N az EN 10025-2 szerint, ASTM A516 Grade 70, illetve 2¼Cr-1Mo steel, ha ez az előírt anyag. A hegeszthetőséget ne kizárólag a széntartalom alapján ítélje meg. Egy mérsékelt széntartalmú acélban is kialakulhat kemény hőhatásövezet (HAZ), ha az ötvözőelemek, a lehűlési sebesség és a vastagság nagy edzhetőséget eredményez.
Szerezze be az üst- vagy termékelemzést, beleértve a szenet, a mangánt, a krómot, a molibdént, a nikkelt, a rezet, a vanádiumot és az esetleges mikroötvöző-adalékokat. Számítsa ki az irányadó hegesztési szabvány vagy előírás által megkövetelt szén-egyenértéket. Az EN 1011-2 rendszerint a szén-egyenértéken alapuló megközelítést alkalmazza a vastagság, a hidrogénszint, a hőbevitel és a befogás együttes figyelembevételével. Az eredmény az eljárás egyik bemenő adata, nem pedig a hegeszthetőség megfelelt/nem felelt meg jellegű mérőszáma.
Ezután jellemezze a kötést. Jegyezze fel a hegesztésnél érvényes vastagságot, a csatlakozó elemek hőelvonó hatását, a horonyszöget, a gyökhézagot, a megtámasztást, a hegesztés hosszát, a sorrendet és a fűtéshez rendelkezésre álló hozzáférést. Egy erősen befogott csonk-, folt- vagy záróvarrat már alacsonyabb névleges hidrogénszint mellett is megrepedhet, mint egy kis mértékben befogott tompavarrat. A heftelések is számítanak: egy rövid, hideg, nem megfelelően szárított heftelés válhat az első repedés helyévé, vagy befogást fejthet ki a gyártási varratra.
Az üzemi előzmények külön figyelmet igényelnek. Derítse ki, hogy az acél üzemelt-e nedves hidrogén-szulfidos közegben, hidrogénben, nagynyomású vízben, katódos védelem mellett vagy magas hőmérsékletű hidrogénes üzemben. Az elektróda vagy az ív által bevitt diffúziós hidrogén nem azonos az üzem közben hidrogénnel telítődött alapanyagban visszamaradó hidrogénnel. Ez utóbbi vágás, faragás, előmelegítés és hegesztés közben vándorolhat, ezáltal növelheti a gyártás során fellépő repedés kockázatát még akkor is, ha a hozaganyag vizsgálati eredménye elfogadható. Hidrogénnel feltöltött 2¼Cr-1Mo steel esetében egy beszámoló szerint a szükséges előmelegítés 130 °C értékkel is növekedhetett. Ez az érték nem általánosan alkalmazható pótlék; azt szemlélteti, miért kell az üzemi kitettséget kivizsgálni ahelyett, hogy egy általános előmelegítési táblázatba rejtenénk.
Az érzékenységet a vonatkozó eljárásminősítéssel és szükség esetén hidegrepedési vizsgálattal értékelje. Az ISO 17642-1:2004 az ívhegesztett fémes anyagok roncsolásos hidegrepedési vizsgálatának általános alapelveit határozza meg, és olyan megközelítéseket foglal magában, amelyek a hozaganyagok, az alapanyagok és a hegesztett fém repedésérzékenységének értékelésére szolgálnak. Az ilyen vizsgálat különösen hasznos, amikor az anyagminőség, a javítási állapot, a befogás vagy az üzemi hidrogén-előzmények kívül esnek a kialakult eljárási tapasztalaton.
A hidrogén-, a hő- és a befogási feltételek szabályozása
Olyan minősített hozaganyagot válasszon, amelynek szilárdsága, szívóssága, diffúzióshidrogén-osztálya és lerakási módja illeszkedik az eljáráshoz. Kis hidrogéntartalmú bevont elektródák esetében írja elő a gyártó szárítási, újraszárítási, melegen tartási és kitettségi határértékeit; a felbontás után az elektródákat fűtött elektródatartókban tartsa. A porbeles és a fedett ívű hegesztéshez használt huzalok esetében szabályozni kell a zárt csomagolásban történő tárolást, a por szárítását és a műhely páratartalmának való kitettséget. A védőgáz minősége és térfogatárama, a szivárgások, a huzat, a felületi nedvesség, az olaj, a festék és a rozsda szintén befolyásolják a hidrogén bejutását.
Amikor a kockázat indokolja, a diffúziós hidrogént mérje, ne csak feltételezze. Az ISO 3690:2018 az ívhegesztett hozaganyagokból lerakott hegesztési fém diffúziós hidrogénjének mintavételi és elemzési eljárásait határozza meg, beleértve a martenzites, bainites és ferrites acélok hegesztett fémét is. A mért érték egy adott hozaganyaghoz, eljáráshoz, tárolási feltételhez és vizsgálati módszerhez tartozik; nem rendelhető automatikusan minden, azonos kereskedelmi megnevezéssel készült varrathoz.
Az előmelegítést a vonatkozó szabvány, a minősített eljárás és a tényleges kötési feltételek alapján határozza meg. A hőmérsékletet a hegesztés melletti alapfémen mérje, ne a lángon vagy kizárólag az ellenkező oldalon. Adja meg a mérési távolságot és időzítést, és gondoskodjon arról, hogy a teljes hegesztési terület elérje a kívánt hőmérsékletet. A minimális előmelegítést tartsa fenn a heftelés, a gyökréteg lerakása, a megszakítások és az újraindítások során is. A minimális érték mellett maximális közbenső réteghőmérsékletet is állítson be. A túl magas közbenső réteghőmérséklet megváltoztathatja a szívósságot, a szemcseméretet, a kiválási folyamatokat és a végső lehűlési görbét.
Az előmelegítésnek két hasznos hatása van: lassítja a HAZ lehűlését, és több időt biztosít a hidrogén távozásához. A Dillinger EN 1011-2 B módszerét alkalmazó útmutatója mindkét hatást ismerteti. A több hő azonban nem automatikusan jelent nagyobb biztonságot. A TWI beszámolója szerint a túl nagy hőbevitel növelheti a hegesztett fém hidrogén-visszatartását, mivel növeli a diffúziós távolságot, és csökkentheti a diffúzióra rendelkezésre álló időt. Ezért az eljárásnak szabályozott hőtartományt kell meghatároznia, nem pedig az elérhető legmagasabb hőmérsékletet.
Minden minősített tartományra számítsa ki vagy ellenőrizze a hőbevitelt:
ahol a hőbevitel kJ/mm-ben, az ívhatásfok, a feszültség, az áramerősség, pedig a hegesztési sebesség mm/s-ban. Rögzítse, hogy a megadott érték ívenergiát vagy effektív hőbevitelt jelent-e, mivel a hatásfoktényező megváltoztatja az értelmezést. A túl alacsony hőbevitel gyors lehűlést és kemény HAZ-szerkezetek kialakulását eredményezheti; a túl nagy hőbevitel növelheti az alakváltozást, csökkentheti a szívósságot és befolyásolhatja a hidrogén diffúzióját. A hegesztési sebességnek, a varratméretnek, a rétegek sorrendjének és a közbenső réteghőmérsékletnek a minősített tartományon belül kell maradnia.
A befogás csökkentésére szolgáló intézkedések
- Illesztés A meghatározott gyöknyílást, beállítást, gyökfelületet és horonygeometriát fenn kell tartani.
- Ponthegesztések Megfelelő minőségű, kellő méretű és száraz ponthegesztéseket kell alkalmazni, amelyek kompatibilisek a végleges eljárással.
- Sorrend A lerakást ki kell egyensúlyozni, és a zsugorodást el kell osztani ahelyett, hogy a kontrakció egyetlen tartományba záródna.
- Ideiglenes rögzítések Meg kell tervezni az ideiglenes rögzítések eltávolítását, valamint az ebből eredő hornyolások vagy helyi hibák javítását.
A befogást az illesztéssel és a hegesztési sorrenddel szabályozza. A kényszerített beállítást lehetőség szerint szüntesse meg, alkalmazzon kiegyensúlyozott sorrendet, kerülje a túlméretes hefteléseket, és akadályozza meg a feszültségkoncentrációt okozó gyök-hézagokat vagy élillesztési eltéréseket. A kezdési és befejezési helyeket a geometriai feszültséggyűjtő helyektől távol tervezze meg. Ha üzemi hidrogén jelenléte gyanítható, határozza meg a hegesztés előtti hidrogénkieresztő kezelést vagy konzervatív hőciklust; ez magában foglalhat hosszabb idejű fűtést, szabályozott hőntartást és a felelős hegesztőmérnök általi ellenőrzést.
Ha a kockázatértékelés vagy a minősített eljárás előírja, határozza meg az utómelegítést. Az utómelegítés nem azonos a hegesztés utáni hőkezeléssel. A hidrogén-kihajtó hőntartás során a varratot meghatározott hőmérsékleten tartják, hogy elősegítsék a hidrogén vándorlását, mielőtt a kötés kemény és feszültséggel terhelt állapotba hűlne. A SteelConstruction.info és a Guidance Note 6.04 ismerteti az előmelegítés fenntartását vagy az utómelegítés alkalmazását erre a célra. A különálló feszültségmentesítő hőkezelés eltérő hőmérsékletekkel, időtartamokkal és metallurgiai hatásokkal jár.
A végrehajtás ellenőrzése és az eltérések dokumentálása
A hegesztési felügyelő rögzítse a hozaganyag-tételt, a szárítási ciklust, a melegen tartási hőmérsékletet, a hegesztőt, az eljárást, az áramerősséget, a feszültséget, a hegesztési sebességet, a számított hőbevitelt, az előmelegítést, a közbenső réteghőmérsékletet, a védőgázt, a kötés azonosítóját és a hegesztési sorrendet. A hőmérsékletjelző kréták gyors ellenőrzést tesznek lehetővé, azonban ahol a felületi emisszió és a hozzáférés lehetővé teszi, előnyösebb kalibrált érintkezős hőmérőket vagy infravörös műszereket alkalmazni. A mérési értékeket meghatározott helyen és időközönként rögzítse.
Az eltéréseket mérnöki eseményként kezelje. Ha az előmelegítés a minimális érték alá csökken, állítsa le a munkát, állítsa vissza az előírt hőmérsékletet, és dokumentálja a megszakítást. Ha egy elektróda túllépi a megengedett kitettségi időt, helyezze zárolásba, ahelyett hogy visszatenne az elektródatartóba. Ha a hőbevitel, a közbenső réteghőmérséklet, a befogás, a hozaganyag állapota vagy az üzemi előzmények eltérnek a minősített eljárástól, a folytatás előtt kérjen műszaki döntést.
Az ellenőrzésnek számolnia kell a késleltetett repedéssel. A végső roncsolásmentes vizsgálat előtt biztosítsa az előírt lehűlési és hidrogén-diffúziós időt; ennek időtartama az anyagtól, a vastagságtól, a befogástól, az eljárástól és az irányadó szabályzattól függően több órát vagy még hosszabb időt is igényelhet. A hegesztés utáni azonnali szemrevételezés nem igazolhatja a kötés megfelelőségét késleltetett hidegrepedéssel szemben. A felületre kifutó repedésekhez alkalmazza az előírt mágnesporos vagy penetrációs vizsgálatot, a térfogati vizsgálati lefedettség előírása esetén pedig ultrahangos vagy radiográfiás vizsgálatot. Ha repedés jelenik meg, ne egyszerűen köszörülje ki és hegessze újra. Térképezze fel a hibát, azonosítsa annak eredetét, vizsgálja felül a hidrogén- és hőmérsékleti nyilvántartásokat, értékelje újra az üzemi hidrogénnel feltöltődött anyagot, és a javítás előtt módosítsa az eljárást. A megelőzés összehangolt hegesztési szabályozási rendszer, nem pedig egyetlen hőmérsékleti utasítás.
A kohászati vizsgálatnak ellenálló, téves állítások
A hidrogén okozta repedést nem lehet egyetlen szabályozóval kontrollálni. A TWI a szükséges kombinációt hidrogénként, kemény és rideg, repedésre hajlamos szerkezetként, valamint húzófeszültségként írja le. Az International Institute of Welding (IIW) White Paper (2023) ugyanezt a kapcsolatot három fő tényezőn keresztül fejezi ki: hidrogéntartalom, maradó húzófeszültség és a mikrostruktúra repedésre való hajlama. Ha egy tényezőt megszüntetünk vagy csökkentünk, a repedés kockázata mérséklődhet; ha a másik kettő változatlan marad, a hegesztett kötés továbbra is megrepedhet, esetenként csak órákkal a hegesztés után.
Ezért egy megbízható eljárásnak figyelembe kell vennie az acél kémiai összetételét, a befogást, a kötés vastagságát, a hűlési sebességet, a hőbevitelt, a hegesztőanyag állapotát, az előmelegítést, a rétegközi hőmérsékletet és az anyag üzemeltetési előzményeit. Az ISO 17642-1:2004 meghatározza az ívhegesztett fémes anyagok roncsolásos hidegrepedés-vizsgálatának általános alapelveit, beleértve a hegesztőanyagok, az alapanyagok és a hegesztett fém értékelését. Az ilyen vizsgálatokra azért van szükség, mert a hegeszthetőség nem állapítható meg pusztán a széntartalomból vagy egyetlen hegesztési paraméterből.
A nagyobb előmelegítés mindig kevesebb repedést jelent
Az előmelegítés általában kedvező hatású, de a „nagyobb” érték nem kohászati szabály. A hegesztés előtti és alatti hőmérséklet növelése lelassítja a hőhatásövezeten (HAZ) való áthaladás közbeni lehűlést, így csökkenti annak valószínűségét, hogy kemény, rideg martenzites szerkezet alakuljon ki. Emellett több időt biztosít a diffúzióképes hidrogén számára, hogy elhagyja a hegesztési varratot és a szomszédos acélt, mielőtt a kötés olyan alacsonyabb hőmérsékletet érne el, amelyen a hidrogén csapdába eshet. A Dillinger EN 1011-2 B módszerét alkalmazó útmutatója közvetlenül ismerteti ezt a két hatást: az előmelegítés lassítja a HAZ lehűlését és elősegíti a hidrogén eltávozását. A SteelConstruction.info szintén a hűlési sebesség szabályozását, valamint az előmelegítés vagy az utóhevítés fenntartását javasolja, hogy a hidrogén elvándorolhasson a kemény, feszültség alatt álló területekről.
Ennek a kedvező hatásnak vannak korlátai. A minősített eljárástartomány feletti hőmérséklet megnövelheti a HAZ szélességét, megváltoztathatja a szemcseméretet, csökkentheti a szívósságot, valamint befolyásolhatja a szilárdságot vagy a méretpontosságot. A túl magas rétegközi hőmérséklet nem kívánatos mikrostruktúrákat is létrehozhat, illetve csökkentheti a tervezési szabvány által előírt teljesítményt. Az előmelegítés nem szünteti meg a jelentős befogást, a nagy edzhetőségű acél hatását, a szennyezett kötésfelületeket vagy az alapanyagba már beoldódott hidrogént.
Ez utóbbi szempont különösen fontos javítóhegesztés során. Az üzemeltetés közben az acélba bejutott hidrogén nem azonos a hegesztőelektróda által bevezetett diffúzióképes hidrogénnel. Hidrogénnel töltött C-Mn- és Cr-Mo-acélokon végzett kísérletek azt mutatták, hogy a visszamaradt hidrogén növelheti a gyártás közbeni repedés kockázatát. 2¼Cr-1Mo-acél esetében egy beszámolt esetben az előmelegítést 130 °C-kal kellett növelni. Az alkalmazott megoldás része lehet a hidrogén kilépését elősegítő kezelés, a konzervatív előmelegítés, a rétegközi hőmérséklet szabályozása és az alacsony hidrogéntartalmú hegesztési gyakorlat. Egy megszokott előmelegítési érték egyszerű alkalmazása nem elegendő.
Az előmelegítést ezért az anyag és az eljárás alapján kell meghatározni, nem pedig korlátlan biztonsági tartalékként megválasztani. Az EN 1011-2, beleértve a ferrites acélokra vonatkozó ajánlásait is, a repedés szabályozását az összetétellel, a hidrogéntartalommal, a hőbevitellel, az előmelegítéssel és a rétegközi hőmérséklettel kapcsolja össze. A lényeges kérdés az, hogy a kiválasztott hőciklus elfogadható tartományban tartja-e a lehűlést és a hidrogén mozgását.
A nagyobb hőbevitel mindig javítja a hegeszthetőséget
A nagyobb hőbevitel gyakran lassítja a lehűlést, ezért egyes acéloknál csökkentheti a kemény HAZ-alkotók kialakulását. Ezt a korlátozott érvényű megfigyelést gyakran általános érvényű állítássá alakítják. Ez nem helyes.
A hőbevitel a teljes hőtörténetet megváltoztatja. A nagyobb hegesztési ömledék és a szélesebb felhevített tartomány növelheti a HAZ szélességét, valamint módosíthatja a szemcsenövekedést, a szívósságot, a szilárdságot és az átalakulási termékeket. Befogott kötésekben az ebből eredő zsugorodási mintázat a maradó feszültséget is befolyásolhatja. A végeredmény az acél kémiai összetételétől, a vastagságtól, a kötés geometriájától, a hegesztési eljárástól, a hegesztési sebességtől és attól a hőmérséklet-tartománytól függ, amelyen az anyag átalakul.
A hidrogén mozgása még kevésbé megbízhatóvá teszi ezt az állítást. A TWI szerint a túlzott hőbevitel növelheti a hegesztett fém hidrogénvisszatartását, mivel megnöveli a diffúziós távolságokat, és lerövidítheti a diffúzió rendelkezésére álló teljes időt. A forróbb vagy nagyobb hegesztési varrat nem automatikusan tisztább hegesztési varrat. A hidrogénnek el kell jutnia egy kilépési útvonalhoz, ez az útvonal pedig a lerakott hegesztett térfogat növekedésével hosszabbá válhat. Az ezt követő lehűlés során a hidrogén a kemény vagy erősen feszültség alatt álló területek közelében koncentrálódhat.
A nagyon kis hőbevitel szintén kockázatokkal jár: a gyors lehűlés martenzitet vagy más, repedésre hajlamos szerkezeteket hozhat létre, különösen nagy edzhetőségű acélokban és vastag, befogott kötésekben. A megoldás egy minősített hőbeviteli tartomány, nem pedig a két szélsőérték valamelyikének hajszolása. Az előmelegítésnek, a rétegközi hőmérséklet szabályozásának, a varratsorozatnak, a hegesztőáramnak, a feszültségnek, a hegesztési sebességnek és az utóhevítésnek összehangoltan kell működnie. Az az eljárás, amely megakadályozza a kemény HAZ kialakulását, de elfogadhatatlan szívósságot eredményez, nem tekinthető sikeres megoldásnak a hidrogén okozta repedésre.
A tárgyalt hiba késleltetett hidegrepedés, nem pedig melegrepedés. A melegrepedés a megszilárdulás során vagy magas hőmérsékleten alakul ki, és eltérő mechanizmusok szabályozzák, többek között a megszilárdulási szegregáció és a folyadékfilm-képződés. A nagyobb hőbevitel mindkét hibatípusra hatással lehet, de ettől még nem válnak egymással felcserélhetővé.
Az alacsony hidrogéntartalmú elektródák megszüntetik a hidrogén okozta repedést
Az alacsony hidrogéntartalmú elektródák csökkentik a hegesztési varratba jutó hidrogén mennyiségét. Nem teszik nullává a hidrogéntartalmat, és nem szüntetik meg a repedéshez szükséges többi feltételt sem. A nedvesség, a sérült folyasztószer-bevonat, a szennyezett kötésfelületek, a kenőanyagok, a festék, a védőgázzal kapcsolatos problémák és a nem megfelelő tárolás a hegesztőanyag névleges besorolása ellenére is növelheti a hidrogéntartalmat. A hegesztőanyagokat az alkalmazandó eljárás szerint kell szárítani, tárolni, kiadni és felhasználni.
A hidrogénmérésekhez is meghatározott módszer szükséges. Az ISO 3690:2018 mintavételi és analitikai eljárásokat határoz meg a töltőanyaggal készített ívhegesztett hegesztett fém diffúzióképes hidrogénjének meghatározására, beleértve a martenzites, bainites és ferrites acélok hegesztett fémét. Ez a mérés a hegesztett fém hidrogéntartalmára vonatkozik. Nem határozza meg közvetlenül az üzemeltetésnek kitett lemezben visszamaradt hidrogén vagy a HAZ-ban eloszló hidrogén mennyiségét.
Az alacsony hidrogéntartalmú elektróda nem lágyítja meg a gyors lehűlés következtében kialakult martenzites HAZ-t, és nem szünteti meg a hegesztési zsugorodás vagy a külső befogás által létrehozott húzófeszültséget sem. Arra sem képes, hogy azonnal eltávolítsa a hidrogént, amely az üzemeltetés során nyomástartó edénybe, csővezetéki elembe vagy más acélba jutott. Ilyen esetekben egyaránt szükség lehet előmelegítésre, utóhevítésre, a kötés előkészítésére, a befogás csökkentésére, a hegesztési sorrend megválasztására és késleltetett vizsgálatra.
Az alacsony hidrogéntartalmú hegesztési gyakorlat alapvető fontosságú ott, ahol ezt az eljárás előírja, de csupán egy összekapcsolt rendszer egyik szabályozási eszköze. A hidrogén okozta repedés akkor előzhető meg, ha szabályozzuk a hidrogén bevitelét és a visszamaradt hidrogént, miközben a hőciklus elkerüli a repedésre hajlamos mikrostruktúra kialakulását, és a kötés képes elviselni vagy levezetni a húzófeszültséget. Ez kohászati probléma, nem pedig az elektróda címkéjének kérdése.
Hivatkozások
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml