




इस्पात की वेल्डेबिलिटी का अर्थ
इस्पात की वेल्डेबिलिटी से तात्पर्य निर्धारित वेल्डिंग प्रक्रिया के अंतर्गत ऐसे वेल्डेड जोड़ का निर्माण करने की क्षमता से है, जो निर्दिष्ट यांत्रिक, धातुकर्मीय और अखंडता संबंधी आवश्यकताओं को पूरा करता हो। यह परिभाषा जानबूझकर सशर्त है। इसका अर्थ यह नहीं है कि किसी इस्पात को हर स्थिति, मोटाई, तापमान, बंधन-स्थिति या सेवा-पर्यावरण में सुरक्षित रूप से वेल्ड किया जा सकता है। कोई जोड़ प्रक्रिया-अर्हता परीक्षण में सफल हो सकता है, फिर भी उत्पादन के दौरान दरार उत्पन्न कर सकता है, यदि वेल्डर को अधिक ठंडी प्लेट, अधिक जोड़-बाध्यता, नम उपभोज्य सामग्री, दूषित सतहों या अलग ऊष्मा-इनपुट का सामना करना पड़े।
वेल्डनीयता की आवश्यकताएँ
- यांत्रिक
- तनन सामर्थ्य, दृढ़ता, कठोरता, थकान-प्रतिरोध और आयामी स्थिरता।
- धातुकर्मीय
- स्वीकार्य ताप-प्रभावित क्षेत्र संरचना, रूपांतरण व्यवहार और वेल्डोत्तर ताप-उपचार की प्रतिक्रिया।
- अखंडता
- अस्वीकार्य असंततियों से मुक्ति और निरीक्षण मानदंडों का अनुपालन।
- सेवा
- संक्षारण-प्रतिरोध, दाब-सीमा प्रदर्शन और थकान-भारण का प्रतिरोध।
प्रासंगिक आवश्यकताओं में तन्य शक्ति, कठोरता, हार्डनेस, थकान-प्रतिरोध, आयामी स्थिरता, संक्षारण-प्रतिरोध और अस्वीकार्य असंततियों से मुक्त होना शामिल हो सकता है। दाब-पात्र के लिए किसी वेल्ड को प्रभाव-कठोरता तथा वेल्डोत्तर ऊष्मा-उपचार संबंधी आवश्यकताओं को पूरा करना पड़ सकता है। संरचनात्मक कनेक्शन के लिए बंधन, लैमेलर टियरिंग, थकान-लोडिंग और निरीक्षण-स्वीकृति मानदंड प्रमुख हो सकते हैं। इसलिए वेल्डेबिलिटी केवल इस्पात के ग्रेड से संबंधित नहीं होती, बल्कि इस्पात, उपभोज्य सामग्री, जोड़-डिज़ाइन, वेल्डिंग प्रक्रिया, ऊष्मीय चक्र, पर्यावरण और सेवा-इतिहास के संयोजन से संबंधित होती है।
हाइड्रोजन-जनित दरार पड़ने के लिए हाइड्रोजन, कठोर तथा भंगुर संवेदनशील संरचना और तनन तनाव की संयुक्त उपस्थिति आवश्यक है। Strong evidence
हाइड्रोजन-सहायित शीत-दरार इस बिंदु को स्पष्ट करती है। TWI के अनुसार, दरार उत्पन्न होने के लिए हाइड्रोजन, कठोर और भंगुर संवेदनशील संरचना तथा तन्य तनाव—इन तीनों की संयुक्त उपस्थिति आवश्यक है (TWI, 2024)। International Institute of Welding इन्हीं नियंत्रक कारकों की पहचान थोड़े अलग शब्दों में करता है: हाइड्रोजन-सामग्री, अवशिष्ट तन्य तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता (IIW White Paper, 2023)। किसी एक कारक को हटा देने या पर्याप्त रूप से कम कर देने पर दरार की संभावना घट जाती है; जबकि तीनों को बढ़ा देने पर वेल्डिंग पूरी हो जाने के बाद भी जोड़ विफल हो सकता है।
वेल्डेबिलिटी बनाम वेल्डेबिलिटी रेटिंग
कार्बन समतुल्य चयनित मिश्रधातु तत्त्वों को मिलाकर बनाया गया ऐसा सूचकांक, जो कठोरीकरण-क्षमता की प्रारंभिक जाँच और पूर्वतापन चयन में सहायक होता है; यह दरार पड़ने के जोखिम का पूर्ण पूर्वानुमान नहीं है।
वेल्डेबिलिटी रेटिंग निर्णय लेने में सहायता के लिए प्रयुक्त एक सरलीकरण है। कार्बन समतुल्यता सूत्र, हाइड्रोजन-नियंत्रण वर्गीकरण, प्रीहीट तालिकाएँ और सामग्री-समूहीकरण यह संकेत दे सकते हैं कि कोई प्रक्रिया कितनी चुनौतीपूर्ण हो सकती है, लेकिन ये जोड़ के प्रदर्शन के प्रत्यक्ष माप नहीं हैं। मिल प्रमाणपत्र से गणना की गई कार्बन समतुल्यता यह नहीं बताती कि वेल्ड में वास्तव में कितना हाइड्रोजन प्रवेश कर रहा है, HAZ में शीतलन-दर क्या है, या अत्यधिक बाधित जोड़ में कितना तन्य तनाव बंद हो गया है।
| दृष्टिकोण | यह क्या दर्शाता है | यह क्या सिद्ध नहीं करता |
|---|---|---|
| कार्बन समतुल्य | सापेक्ष कठोरीकरण-क्षमता और संभावित पूर्वतापन आवश्यकता | कि कोई विशिष्ट जोड़ दरार नहीं डालेगा |
| हाइड्रोजन-नियंत्रण वर्गीकरण | परिभाषित वेल्ड-धातु हाइड्रोजन दशा | सेवा में अनावृत मूल इस्पात में हाइड्रोजन की मात्रा |
| पूर्वतापन सारणी | प्रक्रियात्मक तापीय मार्गदर्शन | प्रत्येक मोटाई और बंधन-दशा के लिए सार्वभौमिक सुरक्षा |
| शीत-दरार परीक्षण | निर्धारित परिस्थितियों में दरार पड़ने की संवेदनशीलता | इस्पात का कोई सार्वभौमिक संख्यात्मक गुण |
उदाहरण के लिए, S355, S460, 16Mo3 या 2¼Cr-1Mo जैसे इस्पातों की कठोरीकरण-क्षमता की तुलना करते समय कार्बन समतुल्यता उपयोगी होती है, लेकिन प्लेट की मोटाई, ऊष्मा-इनपुट, इंटरपास तापमान और नमी-नियंत्रण बदलने पर वही नाममात्र मान अलग-अलग परिणाम दे सकता है। कोई रेटिंग इस्पात को प्रीहीट आवश्यक वाले वर्ग में रख सकती है। लेकिन यह सिद्ध नहीं कर सकती कि निर्दिष्ट प्रीहीट तापमान किसी विशेष मरम्मत-वेल्ड में दरार को रोक देगा।[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
परीक्षण अधिक मजबूत प्रमाण देते हैं, लेकिन प्रत्येक परीक्षण एक निर्धारित प्रश्न का उत्तर देता है। ISO 17642-1:2004 विनाशकारी शीत-दरार परीक्षणों के सामान्य सिद्धांतों का वर्णन करता है और वेल्डिंग उपभोज्य सामग्रियों, मूल सामग्री तथा वेल्ड धातु की दरार-संवेदनशीलता के आकलन के लिए विधियों की पहचान करता है। परिणाम निर्धारित ऊष्मीय और बंधन-स्थितियों से प्राप्त प्रमाण होता है, न कि इस्पात का कोई सार्वभौमिक संख्यात्मक गुण। इसी प्रकार, ISO 3690:2018 फिलर सामग्री से निर्मित आर्क-वेल्डेड वेल्ड धातु में विसरणशील हाइड्रोजन को मापने के लिए नमूना-ग्रहण और विश्लेषणात्मक प्रक्रियाएँ निर्दिष्ट करता है। इसमें मार्टेंसिटिक, बेनिटिक और फेरिटिक इस्पातों से संबंधित वेल्ड धातु भी शामिल है। यह नियंत्रित मात्रा में हाइड्रोजन को मापता है; यह पुराने घटक में मौजूद हाइड्रोजन के प्रत्येक रूप को नहीं मापता।
इसलिए “वेल्डेबिलिटी रेटिंग” को प्रक्रियात्मक मार्गदर्शन के रूप में समझा जाना चाहिए। रेटिंग कम-हाइड्रोजन उपभोज्य सामग्री, न्यूनतम प्रीहीट, इंटरपास तापमान की सीमा, नियंत्रित शीतलन या वेल्डोत्तर ऊष्मा-उपचार की आवश्यकता उत्पन्न कर सकती है। इसके बाद अर्हता यह प्रदर्शित करती है कि प्रस्तावित प्रक्रिया आवश्यक मानदंडों को पूरा कर सकती है। उत्पादन-नियंत्रण यह सुनिश्चित करता है कि अर्हताप्राप्त परिस्थितियाँ वास्तव में बनाए रखी जाएँ। निरीक्षण निर्दिष्ट दोषों और गुणों के लिए परिणामी जोड़ की जाँच करता है। ये अलग-अलग सुरक्षा उपाय हैं। रेडियोग्राफी अत्यधिक HAZ हार्डनेस के कारण खोई हुई कठोरता को वापस नहीं ला सकती, और संतोषजनक दृश्य निरीक्षण यह सिद्ध नहीं कर सकता कि अगले दिन विलंबित हाइड्रोजन-दरार उत्पन्न नहीं होगी।
प्रीहीट एक महत्वपूर्ण नियंत्रण है, लेकिन यह सार्वभौमिक उपचार नहीं है। NF EN 1011-2 हाइड्रोजन-दरार नियंत्रण को इस्पात की संरचना, हाइड्रोजन-सामग्री, ऊष्मा-इनपुट, प्रीहीट और इंटरपास तापमान से जोड़ता है। प्रीहीट बढ़ाने से सामान्यतः HAZ का शीतलन धीमा होता है और हाइड्रोजन को बाहर निकलने के लिए अधिक समय मिलता है। EN 1011-2 की Method B लागू करने वाले Dillinger के मार्गदर्शन में भी इन्हीं प्रभावों का वर्णन किया गया है। फिर भी TWI सावधान करता है कि अत्यधिक ऊष्मा-इनपुट वेल्ड धातु में हाइड्रोजन के अवरोधन को बढ़ा सकता है, क्योंकि इससे विसरण-दूरी बढ़ती है और विसरण के लिए उपलब्ध समय घटता है। अधिक तापमान अत्यधिक दाना-वृद्धि या अवांछनीय रूपांतरण-संरचना भी उत्पन्न कर सकता है। कार्य-निर्देश में मुद्रित किसी एक तापमान की तुलना में अर्हताप्राप्त ऊष्मीय चक्र अधिक महत्वपूर्ण होता है।
निर्माण-दरार बनाम सेवा-प्रदर्शन
निर्माण-दरार वह क्षति है जो वेल्डिंग, शीतलन या वेल्डिंग के बाद की विलंबित अवधि के दौरान उत्पन्न होती है। हाइड्रोजन-सहायित शीत-दरार विशेष रूप से भ्रामक होती है, क्योंकि आर्क बंद होने के कई घंटे बाद भी यह बन सकती है। यह सामान्यतः कठोर HAZ क्षेत्रों, वेल्ड धातु या उच्च स्थानीय तनाव वाले क्षेत्रों में विकसित होती है और तब तक दिखाई नहीं दे सकती, जब तक सेक्शनिंग या विलंबित गैर-विनाशकारी परीक्षण इसे प्रकट न कर दे। हॉट क्रैकिंग अलग प्रकार की घटना है: यह ऊँचे तापमान पर ठोसकरण या शीतलन के दौरान होती है, जब वेल्ड धातु की तन्यता अभी सीमित होती है। इनके कारण और नियंत्रण एक-दूसरे के स्थान पर प्रयुक्त नहीं किए जा सकते।
कोई इस्पात सेवा में अच्छा प्रदर्शन कर सकता है, फिर भी उसे वेल्ड करना कठिन हो सकता है। इसके विपरीत, किसी जोड़ का निर्माण बिना दिखाई देने वाली दरारों के हो सकता है, फिर भी उसमें सेवा के लिए आवश्यक कठोरता, थकान-प्रतिरोध या संक्षारण-प्रदर्शन का अभाव हो सकता है। वेल्डेबिलिटी और सेवा-प्रदर्शन में परस्पर संबंध है, लेकिन इनमें से कोई भी दूसरे की गारंटी नहीं देता। क्वेंच्ड-एंड-टेम्पर्ड उच्च-शक्ति इस्पात अपनी मूल धातु की उत्कृष्ट शक्ति बनाए रख सकता है, जबकि वेल्डिंग के कारण उसका HAZ स्थानीय रूप से नरम या कठोर हो सकता है। कम-मिश्रधातु वाला दाब-पात्र इस्पात नया होने पर अर्हताप्राप्त मरम्मत-प्रक्रिया को स्वीकार कर सकता है, लेकिन वर्षों तक हाइड्रोजन के संपर्क में रहने के बाद उसका व्यवहार अलग हो सकता है।
ऐसे मामलों में सेवा-इतिहास सीधे वेल्डिंग चर के रूप में कार्य करता है। हाइड्रोजन-युक्त प्रक्रिया-धाराओं, संक्षारण, कैथोडिक सुरक्षा या आर्द्र सेवा के संपर्क में आने के दौरान अवशोषित हाइड्रोजन, शटडाउन के बाद भी इस्पात में बनी रह सकती है। यह अवशिष्ट हाइड्रोजन ISO 3690:2018 के अंतर्गत नए निक्षेपित वेल्ड धातु से मापी गई विसरणशील हाइड्रोजन के समान नहीं होती। पुनःतापन के दौरान यह स्थानांतरित होकर नए वेल्ड के निकट संकेंद्रित हो सकती है और निर्माण-दरार का जोखिम बढ़ा सकती है। हाइड्रोजन-चार्जित 2¼Cr-1Mo इस्पात पर किए गए प्रयोगों में बताया गया कि अवशिष्ट सेवा-हाइड्रोजन के कारण प्रीहीट में 130 °C की वृद्धि आवश्यक हो सकती है (TWI, 2024)। इस परिणाम को सार्वभौमिक नियम में परिवर्तित नहीं किया जा सकता, लेकिन यह इस धारणा को निर्णायक रूप से खारिज करता है कि मूल वेल्डिंग प्रक्रिया प्रत्येक मरम्मत के लिए पर्याप्त बनी रहती है।
तीन-स्थिति वाला दरार-निर्माण मॉडल
- हाइड्रोजन हाइड्रोजन उपस्थित होना चाहिए और इतना गतिशील होना चाहिए कि वह संवेदनशील क्षेत्र तक पहुँच सके।
- संवेदनशील संरचना वेल्ड-धातु या ताप-प्रभावित क्षेत्र में कठोर और भंगुर संरचना होनी चाहिए।
- तनन तनाव अवशिष्ट, आरोपित या बंधन-संबंधी तनन तनाव उस क्षेत्र पर कार्य करना चाहिए।
हाइड्रोजन-मुक्ति उपचार, रूढ़िवादी प्रीहीट, कम-हाइड्रोजन उपभोज्य सामग्री, सुखाने के नियंत्रण, उपयुक्त ऊष्मा-इनपुट और विलंबित निरीक्षण—इन सभी की आवश्यकता हो सकती है। पोस्टहीट ऐसा तापमान बनाए रख सकता है, जो कठोर और तनावग्रस्त क्षेत्रों में हाइड्रोजन के फँसने से पहले उसके स्थानांतरण की अनुमति देता है। सही विकल्प घटक, मोटाई, इस्पात की स्थिति, बंधन और लागू निर्माण मानक पर निर्भर करता है।
केवल संरचना से वेल्डेबिलिटी क्यों निर्धारित नहीं की जा सकती
संरचना कठोरीकरण-क्षमता, रूपांतरण-उत्पादों, कठोरता, कार्बन समतुल्यता और हॉट क्रैकिंग की संवेदनशीलता को प्रभावित करती है, इसलिए इसे अनदेखा नहीं किया जा सकता। लेकिन संरचना केवल प्रारंभिक स्थिति है। शीतलन-दर यह निर्धारित करती है कि HAZ में नरम फेराइट-पर्लाइट, बेनाइट या कठोर मार्टेंसाइट बनेगा। ऊष्मा-इनपुट और प्लेट की मोटाई उस शीतलन-दर को बदलते हैं। बंधन तन्य तनाव को नियंत्रित करता है। उपभोज्य सामग्री की स्थिति और सतह की स्वच्छता हाइड्रोजन के प्रवेश को निर्धारित करती है। जोड़ की ज्यामिति स्थानीय तनाव-सांद्रता उत्पन्न करती है। परिवेश का तापमान शीतलन और हाइड्रोजन-विसरण दोनों को बदलता है।
इसलिए समान ग्रेड और समान हीट-विश्लेषण वाली दो प्लेटें फिलेट वेल्ड, पूर्ण-प्रवेशन बट वेल्ड और बाधित मरम्मत-एक्सकेवेशन में अलग-अलग HAZ हार्डनेस और अलग-अलग दरार-जोखिम उत्पन्न कर सकती हैं। मिल-प्रसंस्करण, मोटाई, पूर्ववर्ती ऊष्मीय चक्र, एजिंग, कोल्ड वर्क और सेवा के दौरान हाइड्रोजन-चार्जिंग भी नाममात्र ग्रेड बदले बिना व्यवहार को और बदल सकते हैं।
व्यावहारिक प्रश्न यह नहीं है कि “क्या यह इस्पात वेल्डेबल है?” बल्कि यह है कि “क्या इस स्थिति में इस जोड़ का निर्माण नियंत्रित प्रक्रिया के अंतर्गत किया जा सकता है और क्या यह प्रदर्शित किया जा सकता है कि वह अपनी निर्दिष्ट आवश्यकताओं को पूरा करता है?” यह प्रश्न सही क्रम की ओर ले जाता है: सामग्री और उसके इतिहास का लक्षण-निर्धारण करना, हाइड्रोजन और बंधन का आकलन करना, ऊष्मीय चक्र को अर्हताप्राप्त करना, उत्पादन को नियंत्रित करना और तात्कालिक तथा विलंबित दोनों प्रकार के दोषों के लिए निरीक्षण करना।
हाइड्रोजन-सहायित शीत-दरार: तीन आवश्यक परिस्थितियाँ
हाइड्रोजन, संवेदनशील कठोर और भंगुर सूक्ष्मसंरचना तथा तनन तनाव—हाइड्रोजन-सहायित शीत दरार पड़ने के लिए इन तीनों का एक साथ कार्य करना आवश्यक है। Strong evidence
हाइड्रोजन-सहायित शीत-दरार केवल हाइड्रोजन के कारण नहीं होती। TWI और International Institute of Welding (IIW) द्वारा प्रयुक्त केंद्रीय मॉडल के अनुसार, तीन परिस्थितियों का एक साथ उपस्थित होना आवश्यक है: जोड़ में हाइड्रोजन मौजूद हो और उसके भीतर गतिशील हो सके; वेल्ड धातु या ताप-प्रभावित क्षेत्र (HAZ) में ऐसी कठोर और भंगुर सूक्ष्मसंरचना हो जो दरार के प्रति संवेदनशील हो; और उस क्षेत्र पर तन्य तनाव कार्य कर रहा हो। इनमें से किसी एक परिस्थिति को हटा देने, कम कर देने या विलंबित कर देने पर दरार पड़ने की संभावना घट जाती है। लेकिन इसका अर्थ यह नहीं है कि कोई एक नियंत्रण उपाय—विशेषकर प्रीहीटिंग—सार्वभौमिक समाधान है।
IIW White Paper (2023) उच्च-शक्ति वाले इस्पात के वेल्ड में हाइड्रोजन-प्रेरित दरारों को नियंत्रित करने वाले तीन प्रमुख कारकों के रूप में हाइड्रोजन की मात्रा, अवशिष्ट तन्य तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता की पहचान करता है। TWI इसी तंत्र को व्यावहारिक रूप में समझाता है। स्थानीय रासायनिक संघटन, शीतलन-दर, हाइड्रोजन के वितरण और अवरोधन पर निर्भर करते हुए दरार वेल्ड धातु में, संलयन-सीमा पर या HAZ में शुरू हो सकती है। यह गरम-दरार नहीं बल्कि शीत-दरार का तंत्र है: वेल्डिंग रुकने पर जोड़ ठोस और दोषरहित दिखाई दे सकता है, फिर कुछ मिनटों या घंटों बाद दरार विकसित हो सकती है, क्योंकि हाइड्रोजन तनावग्रस्त और संवेदनशील स्थानों की ओर विसरित होता है।

जोड़ में हाइड्रोजन का प्रवेश और संचरण
| हाइड्रोजन स्रोत | नियंत्रण उपाय |
|---|---|
| इलेक्ट्रोड आवरण और फ्लक्स | सुखाना, सीलबंद भंडारण और अनावरण नियंत्रण |
| जोड़ की सतहें | नमी, तेल, पेंट, मिल-स्केल और संक्षारण-उत्पाद हटाएँ |
| परिरक्षण-गैस प्रणालियाँ | रिसाव, प्रवाह, शुद्धता और वायु-प्रवाह नियंत्रित करें |
| सेवा-अनावरण | मरम्मत वेल्डिंग से पहले अवशिष्ट हाइड्रोजन का आकलन करें |
विसरणशील हाइड्रोजन जमा की गई वेल्ड-धातु में उपस्थित वह हाइड्रोजन, जो परिभाषित परीक्षण की तापमान, समय और संचालन-स्थितियों में गतिशील होकर बाहर निकल सकती है।
हाइड्रोजन कई मार्गों से आर्क-वेल्ड में प्रवेश करता है। इलेक्ट्रोड-कवरिंग, फ्लक्स, शील्डिंग गैस प्रणालियों, जोड़ की सतहों, मिल स्केल, ग्रीस, पेंट के अवशेषों और नम उपभोज्य पदार्थों में मौजूद नमी आर्क में विघटित होकर पिघली हुई धातु में घुल सकती है। परिणामी परमाण्विक हाइड्रोजन, आणविक हाइड्रोजन की तुलना में बहुत अधिक गतिशील होता है। वेल्ड के ठंडा होने पर कुछ हाइड्रोजन वेल्ड-पूल से बाहर निकल जाता है, जबकि कुछ वेल्ड धातु में विसरणशील हाइड्रोजन के रूप में रह जाता है या निकटवर्ती HAZ में चला जाता है।
ISO 3690:2018 फिलर सामग्री से बनाए गए आर्क-वेल्डेड वेल्ड धातु में विसरणशील हाइड्रोजन को मापने के लिए नमूना-ग्रहण और विश्लेषणात्मक प्रक्रियाएँ निर्दिष्ट करता है। यह मानक मार्टेंसिटिक, बेनाइटिक और फेरिटिक इस्पात से संबंधित वेल्ड धातु पर लागू होता है। यह मापन उपयोगी है, क्योंकि जोड़ के ठंडा होने और अवशिष्ट तनाव विकसित होने की अवधि में विसरणशील हाइड्रोजन स्थानांतरित हो सकता है। हालांकि, यह किसी घटक में मौजूद हाइड्रोजन के हर रूप का प्रतिनिधित्व नहीं करता।
सेवा में प्रयुक्त किसी पात्र या पाइप में निर्माण या मरम्मत से पहले अवशोषित हाइड्रोजन मौजूद हो सकता है। सेवा के दौरान संचित यह हाइड्रोजन गर्म करने और वेल्डिंग के दौरान मुक्त हो सकता है और उपभोज्य पदार्थ तथा जोड़ की तैयारी से आने वाले हाइड्रोजन में जुड़ सकता है। यह अंतर महत्वपूर्ण है: इलेक्ट्रोड की नमी को नियंत्रित करने से मूल इस्पात में पहले से संचित हाइड्रोजन दूर नहीं होता। TWI द्वारा 2024 में रिपोर्ट किए गए हाइड्रोजन-आवेशित 2¼Cr-1Mo इस्पात के प्रयोगों में संचित हाइड्रोजन के कारण आवश्यक प्रीहीट 130 °C बढ़ गया। यह परिणाम अज्ञात सेवा-इतिहास वाले इस्पात पर केवल उपभोज्य पदार्थ-आधारित वेल्डिंग प्रक्रिया लागू करने के विरुद्ध चेतावनी देता है।
हाइड्रोजन जालक-दोषों, अनाज-सीमाओं, समावेशन और अन्य फँसाने वाले स्थानों के भीतर संचरित होता है। यह किसी नॉच, कठोर घटक, समावेशन या तन्य तनाव के अधीन क्षेत्र में एकत्रित हो सकता है। शीतलन-दर जालों के निर्माण और हाइड्रोजन के बाहर निकलने के लिए उपलब्ध समय—दोनों को प्रभावित करती है। तीव्र रूपांतरण से कठोर HAZ बन सकता है और साथ ही संलयन-सीमा के निकट हाइड्रोजन की सघनता बनी रह सकती है। पोस्टहीट या लंबे समय तक बनाए रखा गया प्रीहीट जोड़ को इतना गर्म रख सकता है कि सबसे अधिक संवेदनशील अवस्था आने से पहले हाइड्रोजन बाहर की ओर विसरित हो जाए।
प्रीहीट सहायता करता है, लेकिन उसका प्रभाव असीमित नहीं होता। TWI के अनुसार, बढ़ा हुआ प्रीहीट सामान्यतः हाइड्रोजन को बाहर निकलने के लिए अधिक अवसर देता है और शीतलन को धीमा करता है; हालांकि, अत्यधिक ऊष्मा-इनपुट विसरण-दूरी बढ़ाकर और विसरण के लिए उपलब्ध कुल समय घटाकर वेल्ड धातु में हाइड्रोजन के अवरोधन को बढ़ा सकता है। इसलिए अधिक गर्म वेल्ड स्वतः अधिक सुरक्षित वेल्ड नहीं होता। ऊष्मा-इनपुट, बीड का आकार, जोड़ की मोटाई, इंटरपास तापमान और शीतलन की परिस्थितियों पर एक साथ विचार करना आवश्यक है।
कठोर और भंगुर, संवेदनशील सूक्ष्मसंरचनाएँ
दरार शुरू होने और फैलने के लिए हाइड्रोजन को ऐसी संवेदनशील संरचना की आवश्यकता होती है। कार्बन-मैंगनीज, निम्न-मिश्रधातु और उच्च-शक्ति वाले इस्पातों में महत्वपूर्ण संरचना प्रायः कठोर मार्टेंसाइट या मार्टेंसिटिक-बेनाइटिक मिश्रण होती है, जो तीव्र शीतलन के कारण HAZ में बनती है। कठोरता एक उपयोगी चेतावनी-सूचक है, लेकिन केवल कठोरता से दरार का जोखिम निर्धारित नहीं होता। हाइड्रोजन की मात्रा, तनाव, स्थानीय दृढ़ता, समावेशन, पृथक्करण और दरार-शीर्ष की स्थितियाँ भी परिणाम को प्रभावित करती हैं।
इस्पात का रासायनिक संघटन रूपांतरण-व्यवहार को नियंत्रित करता है। कार्बन कठोरीकरण-क्षमता बढ़ाता है और कठोर HAZ बनने की संभावना बढ़ाता है, जबकि मैंगनीज, क्रोमियम, मोलिब्डेनम और निकेल जैसे मिश्रधातु तत्व कठोरीकरण-क्षमता तथा रूपांतरण तापमान को बदलते हैं। इसलिए कार्बन-समतुल्य सूत्र स्क्रीनिंग के साधन हैं, पूर्ण वेल्डेबिलिटी-पूर्वानुमान नहीं। समान कार्बन-समतुल्य मान वाले दो इस्पात अलग-अलग प्रतिक्रिया दे सकते हैं, क्योंकि उनका वास्तविक रासायनिक संघटन, प्लेट की मोटाई, पूर्ववर्ती ताप-यांत्रिक प्रसंस्करण, अनाज का आकार और शीतलन-इतिहास भिन्न हो सकते हैं।
अधिक ऊष्मा-इनपुट शीतलन को धीमा करके HAZ की अधिकतम कठोरता घटा सकता है, लेकिन इससे HAZ का विस्तार, अनाज के आकार में परिवर्तन, दृढ़ता में कमी और हाइड्रोजन-संचरण में बदलाव भी हो सकता है। कम ऊष्मा-इनपुट से HAZ संकीर्ण बन सकता है, फिर भी शीतलन-दर अधिक और कठोर रूपांतरण-उत्पाद उत्पन्न हो सकते हैं। प्रासंगिक प्रश्न यह नहीं है कि ऊष्मा-इनपुट केवल अधिक है या कम; प्रश्न यह है कि तापीय चक्र कठोरता, दृढ़ता, हाइड्रोजन-निर्गमन और अवरोधन का स्वीकार्य संयोजन उत्पन्न करता है या नहीं।
ISO 17642-1:2004 वेल्डिंग उपभोज्य पदार्थों, मूल सामग्रियों और वेल्ड धातु में शीत-दरार संवेदनशीलता का आकलन करने के सिद्धांतों और परीक्षण-विधियों का वर्णन करता है। जहाँ कोई इस्पात, उपभोज्य पदार्थ या जोड़ का डिज़ाइन नियमित अनुभव की सीमा से बाहर हो, वहाँ ऐसे परीक्षण मूल्यवान होते हैं। वे यह भी दिखाते हैं कि केवल रासायनिक संघटन वेल्डेबिलिटी आकलन का विकल्प नहीं हो सकता। इसमें दरार-संवेदनशील वेल्ड धातु शामिल हो सकती है या HAZ नियंत्रक क्षेत्र हो सकता है।
दरार पूरे HAZ में नहीं, बल्कि किसी स्थानीय कठोर स्थान से शुरू हो सकती है। संलयन-रेखा के पास मोटे-अनाज वाला क्षेत्र, अनटेम्पर्ड मार्टेंसाइट का द्वीप या कठोर समावेशन-युक्त क्षेत्र आरंभ-बिंदु प्रदान कर सकता है। छोटी दरार बनने के बाद हाइड्रोजन उसके शीर्ष पर केंद्रित हो सकता है और तन्य तनाव के अधीन उसके प्रसार को तेज कर सकता है।
तन्य तनाव और अवरोधन
तीसरी परिस्थिति तन्य तनाव है। वेल्डिंग से तापीय संकुचन उत्पन्न होता है: गर्म वेल्ड धातु और निकटवर्ती इस्पात ठंडे होकर सिकुड़ते हैं तथा आसपास की प्लेट, जोड़ की ज्यामिति, टैक वेल्ड, फिक्स्चर और पहले से डाली गई बीडों द्वारा उनका संकुचन रोका जाता है। इससे बाहरी भार न होने पर भी अवशिष्ट तन्य तनाव उत्पन्न होता है। सेवा के दौरान लगने वाले भार इसमें और जुड़ सकते हैं।
जोड़ का अवरोधन किसी एकल पदार्थ-गुणधर्म पर निर्भर नहीं होता। मोटी प्लेटें, छोटी वेल्ड-लंबाइयाँ, कठोर संलग्नक, बंद खंड और खराब क्रम में किए गए वेल्ड लचीले जोड़ की तुलना में संकुचन को अधिक बलपूर्वक रोक सकते हैं। रूट गैप, फिट-अप की त्रुटियाँ, अत्यधिक असममित वेल्ड और मरम्मत स्थानीय तनाव-सांद्रता उत्पन्न कर सकते हैं। इसलिए अधिक अवरोधन और अधिक हाइड्रोजन की स्थिति में अपेक्षाकृत कम मापी गई कठोरता वाला वेल्ड भी दरार सकता है, जबकि कम हाइड्रोजन और कम प्रतिबंधित संकुचन की स्थिति में अधिक कठोर क्षेत्र सुरक्षित रह सकता है।
इससे स्पष्ट होता है कि केवल एक परिस्थिति को हटाने से जोखिम घटता है, लेकिन सुरक्षा सिद्ध नहीं होती। सूखे, निम्न-हाइड्रोजन वाले उपभोज्य पदार्थ और नियंत्रित भंडारण हाइड्रोजन के प्रवेश को कम करते हैं, लेकिन यदि अत्यधिक कठोर HAZ गंभीर अवरोधन के अधीन बनता है तो वे दरार को रोक नहीं सकते। कम-कार्बन या कम-कठोरीकरण-क्षमता वाला इस्पात कठोरीकरण का प्रतिरोध कर सकता है, फिर भी संदूषण या सेवा-जनित हाइड्रोजन समस्या उत्पन्न कर सकता है। तनाव-निवारण या बेहतर वेल्ड-क्रम तन्य तनाव को घटा सकते हैं, लेकिन उच्च-हाइड्रोजन वाली प्रक्रिया में राहत प्रभावी होने से पहले जोड़ में दरार उत्पन्न करने के लिए पर्याप्त गतिशील हाइड्रोजन बचा रह सकता है।
NF EN 1011-2 हाइड्रोजन-दरार नियंत्रण को इस्पात के संघटन, हाइड्रोजन की मात्रा, ऊष्मा-इनपुट, प्रीहीट और इंटरपास तापमान से जोड़ता है। इसका तर्क प्रक्रियात्मक है: तापीय चक्र को नियंत्रित करें, हाइड्रोजन सीमित करें और किसी एक वेल्ड के लिए एक ही तापमान निर्धारित करने के बजाय अवरोधन को ध्यान में रखें। BS EN 1011-2 का मार्गदर्शन भी प्रीहीट बनाए रखने या पोस्टहीट लागू करने की सिफारिश करता है, ताकि हाइड्रोजन कठोर और तनावग्रस्त क्षेत्रों में फँसने से पहले वेल्ड से बाहर की ओर विसरित हो सके। Dillinger द्वारा EN 1011-2 की Method B के अनुप्रयोग में भी यही संतुलन बताया गया है: प्रीहीटिंग HAZ के शीतलन को धीमा करती है और साथ ही हाइड्रोजन के बाहर निकलने को बढ़ावा देती है।
निरीक्षण फिर भी आवश्यक रहता है, क्योंकि रोकथाम के उपाय संभावना को नियंत्रित करते हैं, निश्चितता को नहीं। दृश्य निरीक्षण के बाद विलंबित दरार दिखाई दे सकती है और जहाँ निर्दिष्ट हो, वहाँ अंतिम परीक्षण से पहले वेल्ड को नियंत्रित तापमान पर रोके रखना चाहिए। बहुत जल्दी किया गया गैर-विनाशी परीक्षण ऐसी दरार को नहीं पकड़ सकता जो अभी बनी ही न हो। इसलिए हाइड्रोजन-सहायित शीत-दरार हाइड्रोजन-संचरण, संवेदनशील संरचना में रूपांतरण और तन्य अवरोधन के बीच समय-निर्भर अंतःक्रिया है—यह ऐसा दोष नहीं है जिसे केवल प्रीहीटिंग से विश्वसनीय रूप से मिटाया जा सके।
विसरणशील हाइड्रोजन और इसका मापन
आर्क वेल्ड धातु में विसरणशील हाइड्रोजन का अर्थ
विसरणशील हाइड्रोजन, नव-जमित वेल्ड धातु में उपस्थित हाइड्रोजन का वह भाग है जो धातु के भीतर गति कर सकता है और परीक्षण की तापमान तथा समय संबंधी परिस्थितियों के अंतर्गत बाहर निकल सकता है। यह इस्पात की जालिका का कोई स्थिर रासायनिक घटक नहीं है। हाइड्रोजन अंतरालीय स्थानों पर रह सकता है, दोषों और कण-सीमाओं के माध्यम से प्रवास कर सकता है, अथवा समावेशन, विस्थापन, फेज़ सीमाओं और अन्य सूक्ष्मसंरचनात्मक विशेषताओं पर अस्थायी रूप से फँस सकता है। इसका कुछ भाग मुक्त सतह तक पहुँच सकता है; कुछ भाग बाहर निकलने से पहले ऊष्मा-प्रभावित क्षेत्र (HAZ) या प्रतिबलित क्षेत्र में जा सकता है।
यह गतिशीलता विसरणशील हाइड्रोजन को विलंबित शीत-दरार के लिए प्रासंगिक बनाती है। TWI के अनुसार, हाइड्रोजन क्रैकिंग के लिए तीन स्थितियों का एक साथ उपस्थित होना आवश्यक है: हाइड्रोजन, कठोर और भंगुर, दरार के प्रति संवेदनशील संरचना, तथा तन्य प्रतिबल। 2023 में प्रकाशित International Institute of Welding (IIW) White Paper में उच्च-शक्ति वाले इस्पात वेल्डों में हाइड्रोजन-प्रेरित क्रैकिंग को नियंत्रित करने वाले तीन प्रमुख कारकों के रूप में हाइड्रोजन की मात्रा, अवशिष्ट तन्य प्रतिबल और सूक्ष्मसंरचनात्मक संवेदनशीलता की पहचान की गई है। इसलिए किसी वेल्ड में मापने योग्य हाइड्रोजन सांद्रता होने पर भी दरार उत्पन्न नहीं हो सकती, यदि उसकी संरचना और प्रतिबंध दरार बनने की अनुमति न दें। इसके विपरीत, अपेक्षाकृत कम रिपोर्ट किया गया मान भी खतरनाक हो सकता है, जब वेल्डिंग के कारण अत्यधिक प्रतिबंधित जोड़ में कठोर मार्टेंसाइट बनता हो।
यह शब्द परीक्षण के अंतर्गत आने वाली वेल्ड धातु में उपस्थित हाइड्रोजन को दर्शाता है; इसका अर्थ स्वचालित रूप से पूरे वेल्डेड जोड़ में उपस्थित हाइड्रोजन नहीं है। HAZ में हाइड्रोजन का वितरण अलग हो सकता है और उसका मापन किसी अन्य प्रक्रिया द्वारा किया जा सकता है। सेवा के दौरान किसी दाब-पात्र, पाइपलाइन या अन्य इस्पात द्वारा पहले से अवशोषित किया गया हाइड्रोजन भी एक अलग विषय है। आर्द्र हाइड्रोजन सल्फाइड, कैथोडिक सुरक्षा, संक्षारण या उच्च-तापमान हाइड्रोजन के संपर्क से मूल इस्पात में हाइड्रोजन रह सकता है। यह अवशिष्ट हाइड्रोजन मरम्मत वेल्ड या नए बने कठोर HAZ में प्रवास कर सकता है और निर्माण के दौरान क्रैकिंग का जोखिम बढ़ा सकता है, भले ही उपभोज्य सामग्री का स्वयं का विसरणशील-हाइड्रोजन वर्गीकरण कम हो।
विसरणशील हाइड्रोजन को कुल हाइड्रोजन से भी अलग समझना चाहिए। कुल हाइड्रोजन में गतिशील हाइड्रोजन के साथ-साथ वह हाइड्रोजन भी शामिल होता है जो फँसाव-स्थलों में रुका रहता है या केवल अधिक ऊँचे निष्कर्षण तापमान पर निकलता है। इसलिए कुल हाइड्रोजन का परिणाम विसरणशील अंश से अधिक हो सकता है और परीक्षण विधि तथा उसके उद्देश्य को जाने बिना उसे विसरणशील हाइड्रोजन के स्थान पर नहीं रखा जा सकता। दोनों मापन अलग-अलग प्रश्नों का उत्तर देते हैं: विसरणशील हाइड्रोजन उस अवधि के दौरान उपलब्ध गतिशील हाइड्रोजन को दर्शाता है, जब वेल्ड ठंडा होता है और उसमें प्रतिबल विकसित होता है; जबकि कुल हाइड्रोजन हाइड्रोजन के उस बड़े भंडार का वर्णन करता है जिसमें अत्यधिक दृढ़ता से फँसा हाइड्रोजन भी शामिल हो सकता है।
परिणाम सामान्यतः 100 ग्राम जमित वेल्ड धातु में हाइड्रोजन के मिलीलीटर के रूप में रिपोर्ट किए जाते हैं, जिसे प्रायः mL/100 g लिखा जाता है। लागू विधि के अनुसार संदर्भ तापमान और दाब भी बताए जाते हैं। यह संख्या किसी इलेक्ट्रोड, तार या इस्पात ग्रेड का सार्वभौमिक गुण नहीं है। यह निर्धारित वेल्डिंग और परीक्षण परिस्थितियों से संबंधित होती है।
ISO 3690:2018 के अंतर्गत नमूना-ग्रहण
ISO 3690:2018 फिलर सामग्री से बनाए गए आर्क वेल्ड धातु में विसरणशील हाइड्रोजन निर्धारित करने के लिए नमूना-ग्रहण और विश्लेषणात्मक प्रक्रियाएँ निर्दिष्ट करता है। इसके दायरे में मार्टेंसिटिक, बेनाइटिक और फेरिटिक इस्पात से संबद्ध वेल्ड धातु शामिल है। यह महत्वपूर्ण है, क्योंकि इस मानक से प्राप्त परिणाम निर्दिष्ट परिस्थितियों में तैयार किए गए जमित वेल्ड-धातु नमूने से संबंधित होता है; यह पूरे जोड़ में हाइड्रोजन सांद्रता का प्रत्यक्ष मापन नहीं है।
परीक्षण की शुरुआत निर्दिष्ट फिलर सामग्री, वेल्डिंग धारा, ध्रुवता, यात्रा-परिस्थितियों और नमूना व्यवस्था का उपयोग करके नियंत्रित वेल्डिंग से होती है। इसके बाद आवश्यकता के अनुसार जमित वेल्ड धातु को अलग किया जाता है या तैयार किया जाता है तथा स्लैग और सतही संदूषण हटा दिए जाते हैं। वेल्डिंग के बाद का रखरखाव अत्यंत महत्वपूर्ण है। वेल्ड के ठंडा होते ही हाइड्रोजन बाहर निकलना शुरू कर देता है, इसलिए नमूने को मानक में निर्धारित समय और तापमान संबंधी आवश्यकताओं के अनुसार स्थानांतरित, ठंडा, संग्रहीत और विश्लेषित किया जाना चाहिए। नमूने को संग्रहण प्रणाली के संपर्क में लाने में देरी होने पर मापा गया मान कम हो सकता है।
ISO 3690:2018 हाइड्रोजन परीक्षण को सामान्य रासायनिक परख के रूप में लेने के बजाय संग्रहण और विश्लेषण के क्रम को निर्धारित करता है। गैस-संग्रहण प्रक्रियाओं में नमूने से निकलने वाले हाइड्रोजन को नियंत्रित परिस्थितियों में एकत्र किया जाता है और फिर सामान्यतः गैस क्रोमैटोग्राफी या प्रयोगशाला प्रक्रिया में परिभाषित किसी अन्य अनुमत विश्लेषणात्मक व्यवस्था द्वारा उसकी मात्रा निर्धारित की जाती है। परिणाम को मानक द्वारा निर्दिष्ट रिपोर्टिंग आधार में परिवर्तित किया जाता है। अंशांकन, ब्लैंक-संशोधन, उपकरण में रिसाव, नमूने का द्रव्यमान और संदर्भ परिस्थितियाँ—सभी अंतिम संख्या को प्रभावित करते हैं।
संग्रहण से पहले हाइड्रोजन की हानि सीमित करने के लिए तीव्र शीतलन का उपयोग किया जाता है। प्रक्रिया में आवश्यकता होने पर नमूने को कम तापमान पर संग्रहीत किया जा सकता है, क्योंकि तापमान घटाने से हाइड्रोजन की गति धीमी हो जाती है। प्रयोगशाला को वेल्डिंग, शमन या शीतलन, संग्रहण और विश्लेषण के बीच के समय को भी नियंत्रित करना चाहिए। ये विवरण केवल प्रशासनिक औपचारिकताएँ नहीं हैं। ये निर्धारित करते हैं कि मापन शुरू होने पर नमूने में गतिशील हाइड्रोजन का कितना भाग शेष रहता है।
| मानक | मुख्य विषय | उत्पन्न प्रमाण |
|---|---|---|
| ISO 3690:2018 | आर्क-वेल्ड धातु में विसरणशील हाइड्रोजन | नियंत्रित हाइड्रोजन मापन |
| ISO 17642-1:2004 | विनाशी शीत-दरार परीक्षण | निर्धारित तापीय और बंधन परिस्थितियों में दरार पड़ने की संवेदनशीलता |
ISO 3690:2018 को ISO 17642-1:2004 से भ्रमित नहीं करना चाहिए। ISO 17642-1:2004 आर्क-वेल्डेड धात्विक सामग्रियों में विनाशकारी शीत-दरार परीक्षण के सामान्य सिद्धांत स्थापित करता है और वेल्डिंग उपभोज्य सामग्री, मूल सामग्री तथा वेल्ड धातु की क्रैकिंग-संवेदनशीलता का आकलन करने के तरीकों का वर्णन करता है। विसरणशील हाइड्रोजन परीक्षण क्रैकिंग में योगदान देने वाले एक महत्वपूर्ण घटक का मापन करता है; शीत-दरार परीक्षण हाइड्रोजन, संरचना, प्रतिबल, ज्यामिति और वेल्डिंग परिस्थितियों के संयुक्त प्रभाव के परिणाम की जाँच करता है।
परीक्षण मान प्रक्रिया और नमूना-प्रबंधन पर क्यों निर्भर करते हैं
रिपोर्ट किए गए हाइड्रोजन मान का अर्थ तभी होता है, जब उसके साथ वेल्डिंग प्रक्रिया, उपभोज्य सामग्री की स्थिति, नमूना-ग्रहण विधि और विश्लेषणात्मक संदर्भ भी दिए गए हों। यदि कोटिंग ने नमी अवशोषित कर ली हो, तार का अनुचित भंडारण हुआ हो, परिरक्षण गैस में संदूषण हो, या आर्क की लंबाई और स्थानांतरण विधि बदल जाए, तो समान नाममात्र इलेक्ट्रोड वर्गीकरण से भी अलग-अलग परिणाम प्राप्त हो सकते हैं। उदाहरण के लिए, बेसिक-कोटेड कम-हाइड्रोजन इलेक्ट्रोडों को निर्माता द्वारा निर्दिष्ट तापमान सीमा के भीतर सुखाकर रखना आवश्यक होता है; अत्यधिक या अनुचित बेकिंग से कोटिंग क्षतिग्रस्त हो सकती है और आर्क के व्यवहार में भी परिवर्तन आ सकता है।
वेल्डिंग पैरामीटर हाइड्रोजन के प्रवेश और उसके बाहर निकलने—दोनों को बदलते हैं। धारा, वोल्टेज, यात्रा गति, आर्क की लंबाई, परिरक्षण, बीड का आकार और ऊष्मा-इनपुट, आर्क में प्रवेश करने वाले हाइड्रोजन की मात्रा तथा वेल्ड द्वारा अपनाए गए शीतलन मार्ग को प्रभावित करते हैं। EN 1011-2 के मार्गदर्शन और Dillinger द्वारा Method B के अनुप्रयोग में वर्णित अनुसार, प्रीहीट सामान्यतः HAZ के शीतलन को धीमा करता है और हाइड्रोजन को जोड़ से बाहर निकलने के लिए अधिक समय देता है। यह कोई सार्वभौमिक समाधान नहीं है। TWI ने 2024 में रिपोर्ट किया कि अत्यधिक ऊष्मा-इनपुट वेल्ड धातु में हाइड्रोजन के अवरोधन को बढ़ा सकता है, क्योंकि इससे विसरण दूरी बढ़ती है और विसरण के लिए उपलब्ध प्रभावी समय कम हो जाता है। इसलिए बड़ा और धीरे-धीरे ठंडा होने वाला वेल्ड उन स्थानों पर हाइड्रोजन रोक सकता है, जहाँ वह बाद में क्रैकिंग में योगदान दे सकता है।
नमूने की ज्यामिति भी महत्वपूर्ण होती है। मोटा या अधिक आयतन वाला परीक्षण-जमाव, पतले जमाव की तुलना में सतह तक पहुँचने के लिए अधिक लंबा मार्ग प्रदान करता है, जबकि सतह की स्थिति, बीड का स्थान और शमन से पहले का अंतराल मापी गई हाइड्रोजन-मुक्ति को बदल देते हैं। काटना, घिसना, धोना या स्लैग को लगा रहने देना—इनमें से कोई भी प्रक्रिया हाइड्रोजन-युक्त सामग्री को हटा सकती है या संदूषण उत्पन्न कर सकती है। संग्रहण के बाद का भंडारण भी परिणाम बदल सकता है, यदि कंटेनर में रिसाव हो या नमूना बहुत लंबे समय तक गर्म हो जाए।
सेवा-इतिहास एक और स्तर जोड़ता है। हाइड्रोजन से आवेशित 2¼Cr-1Mo इस्पात पर किए गए प्रयोगों में बताया गया कि पिछली सेवा से अवशिष्ट हाइड्रोजन के कारण मरम्मत वेल्डिंग के दौरान प्रीहीट में 130 °C की वृद्धि आवश्यक हुई। केवल उपभोज्य सामग्री के योग्यता-मूल्य में उस हाइड्रोजन का प्रतिनिधित्व नहीं होगा। मरम्मत प्रक्रिया में हाइड्रोजन-मुक्ति उपचार, रूढ़िवादी प्रीहीट, नियंत्रित इंटरपास तापमान, कम-हाइड्रोजन उपभोज्य सामग्री और विलंबित निरीक्षण आवश्यक हो सकते हैं।
इसलिए ISO 3690:2018 से प्राप्त कम संख्या एक परिभाषित वेल्ड-धातु परीक्षण के बारे में प्रमाण है; यह इस बात की गारंटी नहीं है कि अत्यधिक प्रतिबंधित उत्पादन-जोड़ दरार-मुक्त रहेगा। हाइड्रोजन नियंत्रण का मूल्यांकन इस्पात की रासायनिक संरचना, शीतलन दर, रूपांतरण-उत्पादों, प्रतिबंध, ऊष्मा-इनपुट और इस्पात के सेवा-इतिहास के साथ मिलाकर किया जाना चाहिए।
सूक्ष्मसंरचना: ऊष्मा-प्रभावित क्षेत्र में दरार क्यों पड़ सकती है
वेल्डिंग के दौरान ऊष्मा-प्रभावित क्षेत्र (HAZ) पिघलता नहीं है, लेकिन इसका तापीय चक्र इस्पात की संरचना में इतना परिवर्तन कर सकता है कि दरार बनने का मार्ग तैयार हो जाए। संलयन सीमा के निकट की सामग्री को ऑस्टेनिटाइजिंग सीमा से ऊपर तक गर्म किया जा सकता है और फिर प्लेट की मोटाई, जोड़ की ज्यामिति, अवरोधन, प्रीहीट, इंटरपास तापमान, ऊष्मा-इनपुट और आसपास की सामग्री द्वारा नियंत्रित दर से रूपांतरण तापमानों के पार ठंडा किया जा सकता है। इसके परिणामस्वरूप बने HAZ में मोटे कण, कठोर रूपांतरण-उत्पाद या कठोरता में तीव्र स्थानीय परिवर्तन वाले क्षेत्र हो सकते हैं। यदि तनन तनाव के प्रभाव में रहते हुए हाइड्रोजन ऐसे क्षेत्र तक पहुँच जाए, तो वेल्ड के ठंडा होने के बाद विलंबित दरार पड़ सकती है।
TWI के 2024 के विवरण में आवश्यक संयोजन को सीधे पहचाना गया है: हाइड्रोजन, एक कठोर और भंगुर, दरार-प्रवण संरचना, तथा तनन तनाव। इनमें से किसी एक कारक को समाप्त करने या कम करने पर हाइड्रोजन-सहायित शीत-दरार की संभावना घटती है, हालांकि व्यावहारिक वेल्डिंग नियंत्रण में सामान्यतः तीनों कारकों पर ध्यान देना आवश्यक होता है। International Institute of Welding के 2023 के White Paper में भी यही संबंध हाइड्रोजन-सामग्री, अवशिष्ट तनन तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता के माध्यम से व्यक्त किया गया है। केवल कठोर HAZ इस बात का प्रमाण नहीं है कि दरार अवश्य पड़ेगी। इसी प्रकार, वेल्ड-धातु में मापी गई कम हाइड्रोजन मात्रा यह सिद्ध नहीं करती कि HAZ सुरक्षित है।
तीव्र शीतलन और कठोर रूपांतरण-उत्पाद
वेल्डिंग एक छोटा लेकिन तीव्र तापीय चक्र उत्पन्न करती है। HAZ तेजी से गर्म होता है, आर्क और जोड़ द्वारा निर्धारित अवधि तक उच्च तापमान पर रहता है, और फिर ऊष्मा के प्लेट तथा आसपास के वातावरण में प्रवाहित होने के कारण ठंडा होता है। तीव्र शीतलन कार्बन को फेराइट और पर्लाइट के निर्माण जैसे प्रसारी रूपांतरणों के माध्यम से पुनर्वितरित होने से रोक सकता है। इसके बजाय, ऑस्टेनाइट मार्टेंसाइट, लोअर बैनाइट या अन्य कठोर घटकों में रूपांतरित हो सकता है। वास्तविक परिणाम केवल चरम तापमान पर निर्भर नहीं करता, बल्कि इस्पात की रासायनिक संरचना और शीतलन-पथ पर भी निर्भर करता है।
इसलिए एक संकीर्ण HAZ अप्रभावित मूल प्लेट या जमा की गई वेल्ड-धातु, दोनों में से किसी से भी अधिक कठोर हो सकता है। संलयन सीमा के पास कणों का मोटा होना कठोरता को घटाकर और कम सहनशील संरचना प्रदान करके इस समस्या को बढ़ा सकता है। स्थानीय कठोरता-शिखर विशेष रूप से वेल्ड टो, रूट क्षेत्र, अपूर्ण-संलयन सीमाओं और ऐसे अन्य स्थानों पर महत्वपूर्ण होते हैं जहाँ ज्यामितीय तनाव-सांद्रण धातुकर्मीय परिवर्तन के साथ मिल जाता है।
हाइड्रोजन विसरण द्वारा इस्पात के भीतर संचरित होता है। इसका कुछ भाग विलयन में रहता है; कुछ भाग विस्थापन, समावेशन, अंतरापृष्ठ, रिक्तियों और कठोर-चरण सीमाओं जैसे फंदों पर एकत्रित हो जाता है। तनन तनाव के प्रभाव में हाइड्रोजन किसी संवेदनशील सूक्ष्मसंरचना में दरार के आरंभ और प्रसार में सहायता कर सकता है। दरार वेल्डिंग के कुछ मिनटों या घंटों बाद दिखाई दे सकती है। इसी कारण पूरा होने के तुरंत बाद दृष्टिगत रूप से स्वीकार्य वेल्ड भी शीत-दरार के जोखिम से पूरी तरह मुक्त नहीं माना जा सकता।
शीतलन दर केवल नाममात्र के ऊष्मा-इनपुट से प्रभावित नहीं होती। मोटी प्लेट ऊष्मा को तेजी से बाहर खींच सकती है, जबकि अवरोधित जोड़ या अत्यधिक ऊष्मा-चालक बैकिंग की स्थिति, उन्हीं विद्युत मापदंडों से वेल्ड की गई मुक्त प्लेट की तुलना में अलग तापीय चक्र उत्पन्न कर सकती है। प्रीहीट प्रारंभिक तापमान बढ़ाता है और तापमान-प्रवणता घटाता है, जिससे सामान्यतः HAZ का शीतलन धीमा हो जाता है। इंटरपास तापमान का प्रभाव भी इसी प्रकार होता है, जब क्रमिक पास जोड़ के अत्यधिक ठंडा होने से पहले जमा किए जाते हैं।
ऊष्मा-इनपुट को दरार-जोखिम नियंत्रित करने वाले सरल डायल की तरह नहीं समझना चाहिए। इसे बढ़ाने से अक्सर शीतलन दर घटती है, लेकिन इससे HAZ बड़ा हो सकता है, कणों का आकार बदल सकता है, वेल्ड-धातु के जमाव-क्रम में परिवर्तन हो सकता है और हाइड्रोजन के विसरण की दूरियाँ प्रभावित हो सकती हैं। TWI के अनुसार, अत्यधिक ऊष्मा-इनपुट वेल्ड-धातु में हाइड्रोजन के बने रहने को बढ़ा सकता है, क्योंकि विसरण-दूरी बड़ी हो जाती है और हाइड्रोजन के बाहर निकलने के लिए उपलब्ध समय कम हो सकता है। प्रासंगिक प्रश्न संपूर्ण तापीय चक्र और हाइड्रोजन के इतिहास से संबंधित है, न कि केवल यह कि अधिक या कम ऊष्मा-इनपुट संख्या अपने-आप में अधिक सुरक्षित है या नहीं।
मार्टेंसिटिक और बैनिटिक संवेदनशीलता
मार्टेंसाइट तब बनता है जब ऑस्टेनाइट इतनी तेजी से अपने रूपांतरण-क्षेत्र से नीचे ठंडा हो जाए कि कार्बन का विसरण और सामान्य फेरिटिक रूपांतरण हो ही न सके। इसकी उच्च कठोरता अतिसंतृप्त और तनावग्रस्त क्रिस्टलीय संरचना से उत्पन्न होती है। यह कठोरता बढ़ी हुई संवेदनशीलता का महत्वपूर्ण प्रमाण है, लेकिन नियंत्रक गुण केवल कठोरता नहीं है: स्थानीय कठोरता-सहनशीलता, अवशिष्ट तनाव, हाइड्रोजन-सांद्रता, अवरोधन तथा कठोर क्षेत्रों का आकार और वितरण भी महत्वपूर्ण होते हैं।
नया, बिना टेम्पर किया हुआ मार्टेंसाइट विशेष रूप से संवेदनशील होता है, क्योंकि इसमें उच्च सामर्थ्य और सीमित प्लास्टिक समायोजन दोनों होते हैं। हाइड्रोजन-सहायित दरार किसी तनावग्रस्त अंतरापृष्ठ या दोष पर आरंभ होकर कठोर HAZ के भीतर फैल सकती है। दरार आंशिक रूप से मार्टेंसाइट के भीतर और आंशिक रूप से पूर्व-ऑस्टेनाइट कण-सीमाओं या अन्य कमजोर मार्गों के साथ आगे बढ़ सकती है। टेम्परिंग कठोरता घटाती है और कुछ रूपांतरण-तनावों को कम करती है। यही एक कारण है कि वेल्डिंग के बाद किया गया ऊष्मा-उपचार दरार के व्यवहार को बदल सकता है। हालांकि, टेम्परिंग की आवश्यकताएँ इस्पात, मोटाई, सेवा-स्थिति और लागू निर्माण मानक पर निर्भर करती हैं।
बैनाइट का वर्णन अधिक सावधानी से करना आवश्यक है। यह एकसमान संरचना नहीं है। अपर बैनाइट, लोअर बैनाइट, ग्रैन्युलर बैनाइट और मिश्रित बैनिटिक-मार्टेंसिटिक क्षेत्रों में कठोरता और कठोरता-सहनशीलता अलग-अलग हो सकती है। बैनिटिक HAZ पूर्णतः मार्टेंसिटिक HAZ की तुलना में कम संवेदनशील हो सकता है, फिर भी फँसे हुए हाइड्रोजन और उच्च तनन तनाव वाली कठोर बैनिटिक संरचना में दरार पड़ सकती है। ISO 3690:2018 नमूना लेने और विसरणशील हाइड्रोजन मापने की अपनी प्रक्रियाओं में मार्टेंसिटिक, बैनिटिक और फेरिटिक इस्पात की वेल्ड-धातु को विशेष रूप से शामिल करता है। यह दायरा इस तथ्य को दर्शाता है कि हाइड्रोजन के व्यवहार का आकलन वास्तविक धातुकर्मीय प्रणाली के संदर्भ में किया जाना चाहिए।
HAZ वेल्ड-धातु से भी अलग होता है। ISO 3690 के मापन फिलर सामग्री से बनी आर्क-वेल्ड धातु में विसरणशील हाइड्रोजन का वर्णन करते हैं; वे मूल इस्पात में प्रवेश करने या उसमें बने रहने वाले समस्त हाइड्रोजन को सीधे नहीं मापते। सेवा के संपर्क में रहे उपकरणों में मरम्मत-वेल्डिंग शुरू होने से पहले ही हाइड्रोजन बना रह सकता है। हाइड्रोजन-आवेशित C-Mn और Cr-Mo इस्पातों पर किए गए शोध से पता चलता है कि यह अवशिष्ट हाइड्रोजन निर्माण-संबंधी दरार के जोखिम को बढ़ा सकता है। 2¼Cr-1Mo इस्पात के लिए एक प्रकाशित प्रयोग में पाया गया कि सेवा-जनित हाइड्रोजन की उपस्थिति में आवश्यक प्रीहीट 130 °C तक बढ़ सकता है। यह प्रत्येक ग्रेड के लिए लागू होने वाला सामान्य सुधार-कारक नहीं है, लेकिन यह दर्शाता है कि सेवा-इतिहास क्यों महत्वपूर्ण है।
इस्पात की रासायनिक संरचना और कार्बन-समतुल्य अवधारणाएँ
इस्पात की रासायनिक संरचना कठोरीकरण-क्षमता को नियंत्रित करती है—अर्थात् शीतलन के दौरान ऑस्टेनाइट के मार्टेंसाइट या अन्य कठोर उत्पादों में रूपांतरित होने की प्रवृत्ति को। कार्बन का प्रभाव प्रबल होता है, क्योंकि यह प्राप्त की जा सकने वाली कठोरता बढ़ाता है और रूपांतरण तापमानों को प्रभावित करता है। मैंगनीज, क्रोमियम, मोलिब्डेनम, निकेल, कॉपर और वैनेडियम जैसे मिश्रधातु तत्व भी प्रसारी रूपांतरणों में विलंब कर सकते हैं और कठोरीकरण-क्षमता बढ़ा सकते हैं। इसलिए समान कार्बन-सामग्री वाले दो इस्पात समान वेल्डिंग प्रक्रिया के अंतर्गत अलग-अलग HAZ संरचनाएँ उत्पन्न कर सकते हैं।
कार्बन-समतुल्य (CE) अवधारणाएँ चुने हुए मिश्रधातु तत्वों की मात्राओं को एक ऐसे सूचकांक में संयोजित करती हैं, जो कठोर होने की प्रवृत्ति और प्रीहीट की आवश्यकता का अनुमान लगाने में सहायता करता है। ये जाँच-उपकरण हैं, सार्वभौमिक दरार-सीमाएँ नहीं। अलग-अलग सूत्र अलग-अलग उद्देश्यों की पूर्ति करते हैं और उनकी व्याख्या उत्पाद-रूप, मोटाई, हाइड्रोजन-स्तर, अवरोधन, ऊष्मा-इनपुट और चुनी गई वेल्डिंग प्रक्रिया पर निर्भर करती है। केवल CE मान से यह पूर्वानुमान नहीं लगाया जा सकता कि विलंबित दरार बनेगी या नहीं।
फेरिटिक इस्पातों के लिए EN 1011-2 वेल्डिंग संबंधी सिफारिशों को इस्पात की संरचना, हाइड्रोजन-सामग्री, ऊष्मा-इनपुट, प्रीहीट और इंटरपास तापमान से जोड़ता है। NF EN 1011-2 इन चरों को प्रत्येक जोड़ पर लागू होने वाली किसी एक सार्वभौमिक कार्बन-समतुल्य सीमा में परिवर्तित नहीं करता। इसके तरीकों—जिनमें शीतलन और प्रीहीट आवश्यकताओं के अनुमान के लिए प्रयुक्त स्थितियाँ भी शामिल हैं—को सामग्री के पदनाम, मोटाई, जोड़ के अवरोधन, उपभोज्य सामग्री के हाइड्रोजन-स्तर और प्रक्रिया को ध्यान में रखकर लागू किया जाना चाहिए।
इसी कारण प्रीहीटिंग एक नियंत्रण उपाय है, सार्वभौमिक उपचार नहीं। यह HAZ के शीतलन को धीमा कर सकता है, सबसे कठोर रूपांतरण-उत्पाद बनने की संभावना घटा सकता है और हाइड्रोजन को बाहर निकलने के लिए अधिक समय दे सकता है। प्रीहीट बनाए रखना या उपयुक्त पोस्टहीट लागू करना भी हाइड्रोजन के कठोर, तनावग्रस्त क्षेत्र में फँसने से पहले उसके विसरण को प्रोत्साहित कर सकता है। लेकिन अत्यधिक तापमान, अपर्याप्त कवरेज, अनुपयुक्त इंटरपास सीमा, उच्च अवरोधन, दूषित उपभोज्य सामग्री या सेवा के दौरान पहले से बने हुए हाइड्रोजन के कारण यह उपाय विफल हो सकता है। ISO 17642-1:2004 वेल्डिंग उपभोज्य सामग्रियों, मूल सामग्रियों और वेल्ड-धातु की विनाशकारी शीत-दरार जाँच के लिए सामान्य सिद्धांत प्रदान करता है; किसी एक CE संख्या या प्रीहीट तापमान को आधार बनाकर सुरक्षा निर्धारित करने की तुलना में जाँच अक्सर अधिक जानकारीपूर्ण होती है।
प्रीहीट, इंटरपास तापमान और पोस्टहीट
प्रीहीट वेल्ड के तापीय इतिहास को नियंत्रित करने का एक साधन है, हाइड्रोजन क्रैकिंग का सार्वभौमिक समाधान नहीं। इसका प्रभाव उपस्थित हाइड्रोजन की मात्रा और रूप, स्टील की रासायनिक संरचना और हार्डनेबिलिटी, जोड़ द्वारा लगाए गए अवरोध, वेल्ड-मेटल में हाइड्रोजन स्तर तथा ऊष्मा-प्रभावित क्षेत्र (HAZ) के ठंडा होने पर बनने वाली सूक्ष्मसंरचना पर निर्भर करता है। एक प्रक्रिया में उच्च प्रीहीट क्रैकिंग के जोखिम को घटा सकता है, जबकि दूसरी प्रक्रिया में वह अत्यधिक ग्रेन-वृद्धि, कम टफनेस, विकृति या अत्यधिक सॉफ्टनिंग उत्पन्न कर सकता है।
हाइड्रोजन क्रैकिंग विलंबित शीत-क्रैकिंग की एक प्रक्रिया है। TWI के अनुसार, इसके लिए हाइड्रोजन, कठोर और भंगुर संवेदनशील संरचना तथा तनन तनाव—इन तीनों की संयुक्त उपस्थिति आवश्यक है। International Institute of Welding उच्च-शक्ति स्टील वेल्डों में संबंधित नियंत्रक कारकों को हाइड्रोजन मात्रा, अवशिष्ट तनन तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता के रूप में पहचानता है। तापमान नियंत्रण इस संयोजन के केवल एक भाग को संबोधित करता है।
प्रीहीट ठंडा होने की गति को कैसे कम करता है
प्रीहीट का तात्कालिक भौतिक प्रभाव यह है कि वेल्ड पूल और आसपास की प्लेट के बीच तापमान का अंतर कम हो जाता है। इसलिए ऊष्मा वेल्ड से दूर अधिक धीमी गति से प्रवाहित होती है। इससे HAZ और उससे सटे वेल्ड-मेटल को उन रूपांतरण-तापमान सीमाओं से गुजरने के लिए अधिक समय मिलता है, जिनमें कठोर और क्रैकिंग के प्रति संवेदनशील उत्पाद बन सकते हैं।
कार्बन-मैंगनीज स्टीलों में पर्याप्त रूप से तेज ठंडा होने की दर HAZ में कठोर बैनाइट या मार्टेंसाइट उत्पन्न कर सकती है, विशेष रूप से तब जब कार्बन समतुल्य, प्लेट की मोटाई और अवरोध अधिक हों। इन संरचनाओं में हाइड्रोजन और स्थानीय प्लास्टिक विकृति को समायोजित करने की क्षमता सीमित होती है। ठंडा होने की गति कम करने से कम भंगुर रूपांतरण-उत्पाद बनने को बढ़ावा मिल सकता है और HAZ की अधिकतम कठोरता घट सकती है। इससे तापीय प्रवणता भी कम होती है और वेल्ड के सिकुड़ने पर उत्पन्न होने वाले कुछ अवशिष्ट तनन तनाव को नियंत्रित किया जा सकता है।
प्रीहीट की दूसरी क्रिया यह है कि स्टील के उन निम्न तापमानों तक पहुँचने से पहले हाइड्रोजन को जोड़ से बाहर निकलने के लिए अधिक समय मिलता है, जहाँ हाइड्रोजन की गतिशीलता कम हो जाती है। नम इलेक्ट्रोडों, दूषित सतहों, फ्लक्स, शील्डिंग गैस या वेल्डिंग वातावरण से प्रवेश किया हाइड्रोजन वेल्ड-मेटल से HAZ और मूल धातु में विसरित हो सकता है। कुछ हाइड्रोजन खुली सतहों से बाहर निकल सकता है; कुछ सूक्ष्मसंरचनात्मक ट्रैप की ओर जा सकता है। ऊँचे तापमान पर अधिक समय मिलने से बाहर निकलने की संभावना बढ़ती है, हालांकि इससे यह सुनिश्चित नहीं होता कि हाइड्रोजन पूरी तरह बाहर निकल जाएगा।
यह अंतर महत्वपूर्ण है क्योंकि वेल्ड-मेटल में मापा गया विसरणशील हाइड्रोजन, सेवा-परिस्थितियों के संपर्क के बाद स्टील में बची हुई हाइड्रोजन के समान नहीं होता। ISO 3690:2018 फिलर सामग्री से बनाए गए आर्क-वेल्डेड वेल्ड-मेटल में विसरणशील हाइड्रोजन के नमूना-संग्रह और विश्लेषणात्मक प्रक्रियाएँ निर्दिष्ट करता है; इसमें मार्टेंसिटिक, बैनिटिक और फेरिटिक स्टील शामिल हैं। सेवा के दौरान अवशोषित हाइड्रोजन—विशेषकर नम हाइड्रोजन सल्फाइड, हाइड्रोजन चार्जिंग या उच्च-दाब हाइड्रोजन वातावरण में—मूल स्टील में वितरित हो सकती है और निर्माण के दौरान मुक्त हो सकती है। इसलिए सामान्य लो-हाइड्रोजन कंज्यूमेबल प्रक्रिया को वेल्ड-मेटल परीक्षण के परिणाम से संकेतित मात्रा की तुलना में कहीं अधिक हाइड्रोजन-भंडार का सामना करना पड़ सकता है।
ठंडा होने पर प्रीहीट का लाभ सीमित भी होता है। TWI के अनुसार, बढ़ा हुआ प्रीहीट सामान्यतः हाइड्रोजन के बाहर निकलने में सहायता करता है और ठंडा होने की गति को कम करता है, जबकि अत्यधिक हीट इनपुट विसरण की दूरी बढ़ाकर और वेल्ड से हाइड्रोजन के विसरण के लिए उपलब्ध समय घटाकर हाइड्रोजन के रुकने की मात्रा बढ़ा सकता है। हीट इनपुट, जोड़ की मोटाई, बीड का आकार और वेल्डिंग क्रम को एक साथ ध्यान में रखना आवश्यक है। हाइड्रोजन के स्रोतों या अवरोध को नियंत्रित किए बिना केवल तापमान बढ़ाने से क्रैकिंग की मूल स्थितियाँ बनी रह सकती हैं।
NF EN 1011-2 प्रीहीट और ठंडा होने की स्थितियों के चयन को स्टील की संरचना, हाइड्रोजन मात्रा, हीट इनपुट और इंटरपास तापमान से जोड़ता है। इसकी गणना-विधियाँ योग्य वेल्डिंग प्रक्रिया विनिर्देशन (WPS) का विकल्प नहीं हैं, विशेषकर अवरुद्ध मरम्मतों, अत्यधिक हार्डनेबल स्टीलों या ऐसे घटकों के लिए जिनका सेवा-इतिहास अनिश्चित हो। निर्दिष्ट प्रीहीट को मूल प्लेट पर, जोड़ से निर्धारित दूरी पर और पास जमा करने से ठीक पहले मापा जा सकता है; WPS में स्थान और विधि स्पष्ट रूप से लिखे होने चाहिए।
| इनपुट | प्रक्रिया-चयन पर प्रभाव |
|---|---|
| इस्पात ग्रेड और कार्बन समतुल्य | कठोरीकरण-क्षमता और ताप-प्रभावित क्षेत्र के रूपांतरण को प्रभावित करते हैं |
| प्लेट की मोटाई | ऊष्मा-प्रवाह और शीतलन दर को बदलती है |
| जोड़ की ज्यामिति और बंधन | तनन तनाव और दरार-प्रेरक बल को बदलते हैं |
| उपभोज्य सामग्री की हाइड्रोजन दशा | वेल्ड-धातु में प्रवेश करने वाले हाइड्रोजन को बदलती है |
| ऊष्मा निवेश और अंतर-पास तापमान | तापीय चक्र, कठोरता, दृढ़ता और हाइड्रोजन की गति को बदलते हैं |
प्रीहीट का चयन प्रक्रिया-विशिष्ट होता है। मोटे S355 जोड़ के लिए उपयुक्त मान को ASTM A514 वेल्ड, 9% Ni स्टील या 2¼Cr-1Mo प्रेशर-वेसल मरम्मत पर स्वतः लागू नहीं किया जा सकता। प्लेट की मोटाई, कार्बन समतुल्य, जोड़ की ज्यामिति, अवरोध, कंज्यूमेबल का वर्गीकरण, हाइड्रोजन नियंत्रण, हीट इनपुट और आवश्यक टफनेस—सभी चयनित सीमा को प्रभावित करते हैं।
इंटरपास तापमान बनाए रखना
प्रीहीट तभी उपयोगी है जब जोड़ इच्छित तापीय सीमा के भीतर बना रहे। वेल्डिंग आगे बढ़ने पर अगला पास शुरू होने से पहले जोड़ का तापमान न्यूनतम प्रीहीट से नीचे नहीं गिरना चाहिए। इंटरपास तापमान बनाए रखने का उद्देश्य यही है।
यदि जोड़ का तापमान न्यूनतम सीमा से नीचे गिर जाता है, तो अगला पास HAZ को योग्य प्रक्रिया से भिन्न दर पर ठंडा कर सकता है। इसके परिणामस्वरूप कठोरता, रूपांतरण-संरचना, हाइड्रोजन विसरण का समय और अवशिष्ट तनाव—सभी बदल सकते हैं। यह बहुपास वेल्डों में विशेष रूप से महत्वपूर्ण है, जहाँ प्रत्येक पास पहले के वेल्ड-मेटल और HAZ के कुछ भागों को टेम्पर या पुनः गर्म करता है। तापीय चक्र संचयी होता है, अलग-अलग वेल्ड बीडों की श्रृंखला मात्र नहीं।
इंटरपास की अधिकतम सीमा भी उतनी ही महत्वपूर्ण है। अत्यधिक तापमान इच्छित टेम्परिंग क्रम को रोक सकता है, पूर्व-ऑस्टेनाइट ग्रेन को बड़ा कर सकता है, इम्पैक्ट टफनेस घटा सकता है और वेल्ड-मेटल के गुणों को बदल सकता है। निम्न-मिश्रधातु Cr-Mo स्टीलों में अनियंत्रित इंटरपास ऊष्मा क्रिप-शक्ति और पोस्ट-वेल्ड हीट-ट्रीटमेंट की प्रतिक्रिया को प्रभावित कर सकती है। इसलिए WPS में न्यूनतम प्रीहीट और अधिकतम इंटरपास तापमान—दोनों निर्दिष्ट किए जा सकते हैं, बजाय इसके कि वेल्डर को बिना किसी सीमा के जोड़ को “गर्म” बनाए रखने की अनुमति दी जाए।
तापमान का सत्यापन निर्धारित माप-स्थान पर कैलिब्रेटेड तापमान क्रेयॉन, संपर्क थर्मामीटर, थर्मोकपल या अन्य अनुमोदित उपकरणों से किया जाना चाहिए। गर्म बीड के ठीक पास तुरंत लिए गए सतह-पठन भ्रामक हो सकते हैं; प्रासंगिक तापमान अगला पास जमा करने से पहले जोड़ का तापमान है। बड़े घटकों में मोटाई के आर-पार तापमान-अंतर भी विकसित हो सकते हैं, इसलिए ऊष्मा-व्यवस्था को संकीर्ण गर्म पट्टी के बजाय यथासंभव समान परिस्थितियाँ उत्पन्न करनी चाहिए।
जब इंटरपास तापमान ऊपरी सीमा से अधिक हो जाए, तो वेल्डर को काम रोकना चाहिए और साथ ही अनियंत्रित ठंडा होकर तापमान निचली सीमा से नीचे जाने से बचाना चाहिए। जोड़ को निर्धारित सीमा के भीतर रखने के लिए वेल्डिंग क्रम, बीड की लंबाई, संतुलित जमाव, इंसुलेशन और स्थानीय हीटिंग निर्दिष्ट किए जा सकते हैं। हवा के झोंके और वर्षा ऊष्मा-हानि को काफी बढ़ा सकते हैं। वे नमी भी बढ़ाते हैं, जिससे हाइड्रोजन का इनपुट बढ़ सकता है।

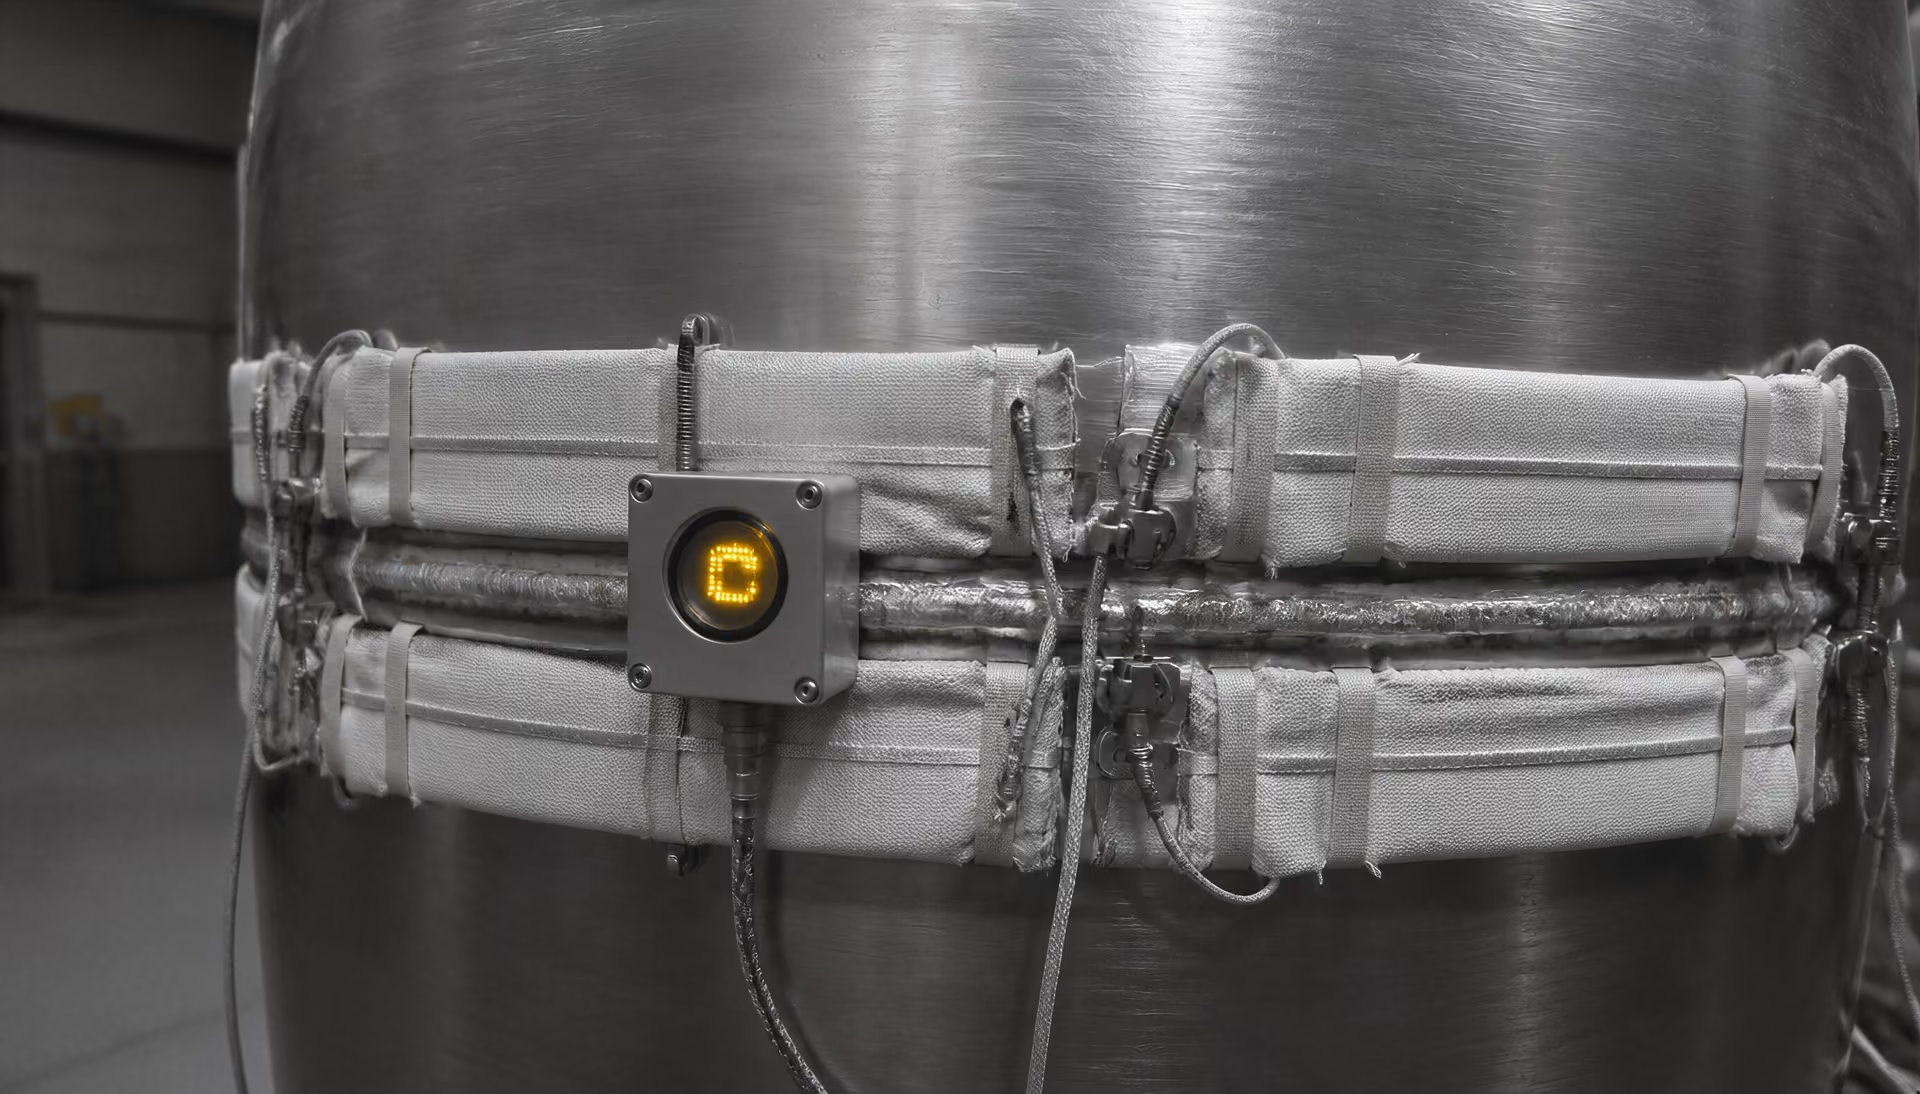
पोस्टहीट और हाइड्रोजन-मुक्ति उपचार
वेल्डोत्तर ताप-उपचार का भेद
- वेल्डोत्तर तापन गंभीर शीतलन से पहले हाइड्रोजन के प्रवासन को बढ़ावा देने के लिए निर्दिष्ट तापमान बनाए रखता है।
- वेल्डोत्तर ताप-उपचार अवशिष्ट तनाव या धातुकर्मीय दशा को बदलने के उद्देश्य से अलग ताप-उपचार चक्र लागू करता है।
- निरीक्षण आवश्यक धारण और शीतलन अवधि के बाद यह जाँचता है कि दरार पड़ी या नहीं।
हाइड्रोजन-मुक्ति उपचार वेल्डिंग के बाद नियंत्रित तापन और धारण की ऐसी प्रक्रिया, जिसका उद्देश्य अंतिम शीतलन से पहले गतिशील हाइड्रोजन को वेल्ड क्षेत्र से बाहर प्रवाहित होने देना है।
पोस्टहीट वेल्डिंग के बाद किया जाने वाला एक अलग ऑपरेशन है, जिसमें सामान्यतः निर्दिष्ट तापमान पर निर्दिष्ट अवधि तक होल्ड किया जाता है। यह पोस्ट-वेल्ड हीट ट्रीटमेंट (PWHT) के समान नहीं है, हालांकि कुछ प्रक्रियाओं में दोनों ऑपरेशनों को संयुक्त किया जा सकता है। हाइड्रोजन-मुक्ति उपचार वेल्डेड जोड़ को पर्याप्त समय तक गर्म रखता है, ताकि वेल्ड के अत्यधिक संवेदनशील और तनावग्रस्त अवस्था में ठंडा होने से पहले हाइड्रोजन खुली सतहों की ओर विसरित हो सके। SteelConstruction.info और Guidance Note 6.04 प्रीहीट बनाए रखने या पोस्टहीट लागू करने को वेल्ड से हाइड्रोजन के उन कठोर क्षेत्रों में फँसने से पहले उसके प्रवास की अनुमति देने के साधन के रूप में वर्णित करते हैं।
जब प्रक्रिया में इसकी आवश्यकता हो, तो उपचार वेल्डिंग के तुरंत बाद शुरू होना चाहिए; इसमें आर्क रुकने या मरम्मत पूरी होने के बाद का समय भी शामिल है। समय से पहले ठंडा होने से रोकने के लिए इंसुलेशन तथा नियंत्रित फर्नेस या स्थानीय हीटिंग आवश्यक हो सकती है। आवश्यक तापमान और अवधि स्टील ग्रेड, मोटाई, वेल्ड के आकार, हाइड्रोजन स्तर, अवरोध और लागू WPS पर निर्भर करते हैं। मनमाना निर्देश—“कुछ समय तक गर्म रखें”—विश्वसनीय धातुकर्मीय अर्थ नहीं रखता।
हाइड्रोजन-चार्ज्ड Cr-Mo स्टीलों के लिए हाइड्रोजन-मुक्ति उपचार विशेष रूप से महत्वपूर्ण है। सेवा-परिस्थितियों के संपर्क में आ चुकी सामग्री पर किए गए शोध से पता चला कि बची हुई हाइड्रोजन निर्माण-क्रैकिंग के जोखिम को काफी बढ़ा सकती है। 2¼Cr-1Mo स्टील पर किए गए एक रिपोर्टेड प्रयोग में, सेवा से बची हुई हाइड्रोजन के कारण प्रीहीट में 130 °C की वृद्धि आवश्यक हुई। यह परिणाम इस बात के विरुद्ध चेतावनी देता है कि किसी वेसल या पाइप-खंड के सेवा-इतिहास का आकलन किए बिना उस पर सामान्य निर्माण-सारिणियाँ लागू की जाएँ।
पोस्टहीट पहले से बन चुके क्रैक की मरम्मत नहीं कर सकता, सभी फँसी हुई हाइड्रोजन को दूर नहीं कर सकता और कठोर, अनटेम्पर्ड HAZ तथा गंभीर अवरोध की भरपाई नहीं कर सकता। निरीक्षण फिर भी आवश्यक रहता है, अक्सर विलंब के बाद, क्योंकि हाइड्रोजन क्रैक वेल्डिंग के कई घंटे बाद दिखाई दे सकते हैं। ISO 17642-1:2004 कंज्यूमेबल, मूल सामग्री और वेल्ड-मेटल में क्रैकिंग-संवेदनशीलता का आकलन करने के लिए शीत-क्रैक बनने और विनाशकारी परीक्षण के सिद्धांतों का वर्णन करता है। तापमान नियंत्रण प्रक्रिया का एक भाग है; लो-हाइड्रोजन कंज्यूमेबल, सूखी सतहें, उपयुक्त जोड़-तैयारी, नियंत्रित अवरोध, योग्य हीट इनपुट और विलंबित निरीक्षण—इन सभी को उसका समर्थन करना चाहिए।
ऊष्मा इनपुट: उपयोगी नियंत्रण और सामान्य गलत व्याख्या
ऊष्मा इनपुट, वेल्ड की प्रति इकाई लंबाई में प्रदान की गई तापीय ऊर्जा का वर्णन करने का एक उपयोगी तरीका है, लेकिन यह हाइड्रोजन-क्रैकिंग से सुरक्षा का प्रत्यक्ष माप नहीं है। आर्क-वेल्डिंग की एक मूलभूत गणना के लिए नाममात्र ऊष्मा इनपुट को प्रायः इस प्रकार व्यक्त किया जाता है:
जहाँ वेल्ड की प्रति इकाई लंबाई की ऊर्जा, आर्क दक्षता, वोल्टेज, धारा और वेल्डिंग गति है। यह समीकरण प्रक्रियाओं की तुलना करने में सहायक है, लेकिन इसमें प्लेट की मोटाई, जोड़ की ज्यामिति, प्रतिबंधन, बीड का क्रम, प्रीहीट, इंटरपास तापमान या ऊष्मा-प्रभावित क्षेत्र (HAZ) में वास्तविक तापीय क्षेत्र शामिल नहीं होते। इसलिए, अलग-अलग जोड़ों में अधिक गणना किया गया मान भिन्न धातुकर्मीय परिणाम उत्पन्न कर सकता है।
केवल ऊष्मा इनपुट से हाइड्रोजन-क्रैकिंग नहीं रुकती। TWI तीन ऐसी स्थितियों की पहचान करता है जिनका एक साथ उपस्थित होना आवश्यक है: हाइड्रोजन, कठोर और भंगुर, क्रैकिंग के प्रति संवेदनशील संरचना, तथा तन्य तनाव। International Institute of Welding (IIW) इन्हीं नियंत्रक कारकों को हाइड्रोजन मात्रा, अवशिष्ट तन्य तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता के रूप में वर्णित करता है। ऊष्मा इनपुट मुख्यतः इस अंतःक्रिया के तापीय और रूपांतरण-संबंधी भागों को प्रभावित करता है, जबकि वर्तमान वेल्डिंग अभ्यास यह निर्धारित करता है कि कितना हाइड्रोजन अंदर प्रवेश करता है और वह कितनी आसानी से बाहर निकलता है।
तापीय चक्र और शीतलन-दर के प्रभाव
वेल्ड के पास स्थित प्रत्येक बिंदु एक तापीय चक्र से गुजरता है: तीव्र तापण, अधिकतम तापमान और रूपांतरण-सीमा के दौरान शीतलन। शीतलन दर वेल्ड धातु और HAZ में बनने वाले चरणों को नियंत्रित करती है। संवेदनशील कार्बन-मैंगनीज, निम्न-मिश्रधातु या क्वेंच्ड-एंड-टेम्पर्ड स्टील में तीव्र शीतलन से कठोर बैनाइटिक या मार्टेंसिटिक क्षेत्र बन सकते हैं। नरम और अधिक तन्य सूक्ष्मसंरचना की तुलना में इन क्षेत्रों में हाइड्रोजन और तन्य तनाव सहन करने की क्षमता कम होती है।[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
ऊष्मा इनपुट बढ़ाने से सामान्यतः तापीय क्षेत्र विस्तृत होता है और शीतलन धीमा पड़ता है, विशेषकर तब जब जोड़ मोटा या अत्यधिक ऊष्मा-चालक हो। प्रीहीट आरंभिक तापमान बढ़ाता है, जिससे वेल्ड और आसपास के स्टील के बीच तापमान-अंतर कम होता है। इंटरपास तापमान का बाद के पासों पर समान प्रभाव पड़ता है। EN 1011-2 की Method B लागू करते हुए Dillinger के दिशानिर्देश में कहा गया है कि प्रीहीट HAZ के शीतलन को धीमा करते हुए हाइड्रोजन के बाहर निकलने को बढ़ावा देता है। BS EN 1011-2 के दिशानिर्देश शीतलन-दर के नियंत्रण को प्रीहीट बनाए रखने या पोस्टहीट लागू करने से भी जोड़ते हैं, ताकि हाइड्रोजन कठोर और तनावग्रस्त क्षेत्रों में फँसने से पहले विसरित होकर बाहर निकल सके।
इसका परिणाम केवल यह नहीं है कि “अधिक गर्म मतलब अधिक सुरक्षित।” धीमी शीतलन दर से मार्टेंसाइट की मात्रा कम हो सकती है, लेकिन यही तापीय चक्र दाने के आकार, रूपांतरण-उत्पादों, अवशिष्ट तनाव और हाइड्रोजन के परिवहन को भी बदल सकता है। किसी प्रक्रिया का मूल्यांकन वास्तविक स्टील ग्रेड, मोटाई, जोड़ के प्रतिबंधन और वेल्ड क्रम के आधार पर किया जाना चाहिए।
अधिक ऊष्मा निवेश से हाइड्रोजन-जनित दरार पड़ने का जोखिम हमेशा कम नहीं होता। Limited evidence
हाइड्रोजन का परिवहन समय पर निर्भर करता है। विसरणशील हाइड्रोजन वेल्डिंग के दौरान और उसके बाद स्टील के भीतर गतिशील हो सकता है, लेकिन उसका मार्ग और बाहर निकलने की दर तापमान, सूक्ष्मसंरचना, ज्यामिति और उपलब्ध सतहों पर निर्भर करते हैं। TWI सावधान करता है कि ऊष्मा इनपुट बढ़ाने से कभी-कभी वेल्ड धातु में हाइड्रोजन का प्रतिधारण बढ़ सकता है: अधिक बड़ा पिघला हुआ या गर्म क्षेत्र उस दूरी को बढ़ा सकता है जिसे हाइड्रोजन को तय करना पड़ता है, जबकि प्रभावी विसरण के लिए उपलब्ध कुल अवधि कम हो सकती है। यह निष्कर्ष उस सामान्य धारणा को सीधे खारिज करता है कि ऊष्मा इनपुट में कोई भी वृद्धि हाइड्रोजन को बाहर निकलने का अधिक अवसर देती है।
अत्यधिक ऊष्मा इनपुट स्वतः अधिक सुरक्षित क्यों नहीं होता
बड़ा ऊष्मा इनपुट अधिकतम शीतलन दर को कम कर सकता है, लेकिन साथ ही अन्य दोष उत्पन्न कर सकता है या गुणों को नुकसान पहुँचा सकता है। अत्यधिक ऊर्जा HAZ में पूर्व-ऑस्टेनाइट दानों को मोटा कर सकती है, दृढ़ता कम कर सकती है, विरूपण बढ़ा सकती है और अत्यधिक बड़ा नरम या भंगुर क्षेत्र उत्पन्न कर सकती है। क्वेंच्ड-एंड-टेम्पर्ड स्टील में तापीय चक्र उस सामग्री को टेम्पर कर सकता है जिसे जानबूझकर मजबूत बनाया गया था, या उसे स्थानीय रूप से उस सीमा से ऊपर अत्यधिक गर्म कर सकता है जिसकी अनुमति वेल्डिंग प्रक्रिया-योग्यता के दौरान दी गई थी।
हाइड्रोजन का प्रतिधारण घटने के बजाय बढ़ भी सकता है। बड़े बीड का आयतन अधिक होता है और वह हाइड्रोजन को मुक्त सतह से अधिक दूर रख सकता है। यदि वेल्डिंग रुक जाए, इंटरपास स्थितियाँ बदल जाएँ या हाइड्रोजन के बाहर निकलने से पहले जोड़ को कैप कर दिया जाए, तो हाइड्रोजन वेल्ड में बना रह सकता है या तन्य तनाव के अधीन कठोर HAZ की ओर जा सकता है। इसके बाद विलंबित क्रैकिंग वेल्डिंग के कई घंटे या दिन बाद दिखाई दे सकती है, भले ही कार्य पूरा होने के तुरंत बाद किए गए दृश्य निरीक्षण में कोई दोष न मिला हो।
यहाँ ऊष्मा इनपुट और प्रीहीट के बीच का अंतर महत्वपूर्ण है। प्रीहीट पासों से पहले और उनके बीच कार्यखंड का अधिक ऊँचा तापमान बनाए रखता है तथा हाइड्रोजन के विसरण में सहायता करता है। ऊष्मा इनपुट किसी पास के दौरान प्रदान की गई ऊर्जा का वर्णन करता है। दोनों शीतलन और विसरण की समान प्रक्रियाओं को प्रभावित करते हैं, लेकिन ये परस्पर विनिमेय नियंत्रण नहीं हैं। नाममात्र ऊष्मा इनपुट अधिक होने पर भी निम्न-हाइड्रोजन उपभोज्य, सूखी हैंडलिंग, उचित भंडारण, उपयुक्त प्रीहीट, नियंत्रित इंटरपास तापमान और जहाँ आवश्यक हो वहाँ उपयुक्त पोस्टहीट होल्ड आवश्यक हो सकते हैं।
प्रक्रिया में स्टील में पहले से मौजूद हाइड्रोजन को भी ध्यान में रखना चाहिए। सेवा में प्रयुक्त उपकरण संचालन के दौरान हाइड्रोजन अवशोषित कर सकते हैं, और यह अवशिष्ट हाइड्रोजन ISO 3690:2018 के अंतर्गत किए गए वेल्ड-धातु के विसरणशील-हाइड्रोजन परीक्षण में प्रदर्शित नहीं होता। TWI की रिपोर्ट के अनुसार, हाइड्रोजन-चार्जित 2¼Cr-1Mo स्टील पर किए गए प्रयोगों में सेवा से अवशिष्ट हाइड्रोजन को संबोधित करने के लिए प्रीहीट में 130 °C की वृद्धि आवश्यक हो सकती है। यह निर्माण-इतिहास से संबंधित मुद्दा है, न कि यह मान लेने का कारण कि केवल आर्क ऊर्जा बढ़ाने से जोखिम समाप्त हो जाएगा।
पेनेट्रेशन, डाइल्यूशन, दृढ़ता और क्रैकिंग जोखिम के बीच संतुलन
ऊष्मा इनपुट को एक समन्वित प्रक्रिया के भाग के रूप में नियंत्रित किया जाना चाहिए। धारा निक्षेपण दर, पेनेट्रेशन, आर्क बल और पिघलाई गई धातु की मात्रा को प्रभावित करती है। वोल्टेज आर्क की लंबाई और बीड की चौड़ाई बदलता है। वेल्डिंग गति प्रति इकाई लंबाई ऊर्जा और ऊष्मा के फैलने के लिए उपलब्ध समय को बदलती है। बीड का आकार और क्रम पुनःतापन, प्रतिबंधन तथा बाद के पासों द्वारा लगाए जाने वाले तापीय चक्रों को निर्धारित करते हैं। प्रीहीट और इंटरपास तापमान प्रत्येक पास की आरंभिक स्थिति को बदलते हैं। अन्य कारकों की अनदेखी करते हुए किसी एक सेटिंग का अनुकूलन ऐसी प्रक्रिया उत्पन्न कर सकता है जो कागज़ पर संतोषजनक दिखाई दे, लेकिन अस्वीकार्य HAZ या हाइड्रोजन-प्रतिधारण की स्थिति उत्पन्न करे।
| ऊष्मा-निवेश की दशा | संभावित लाभ | संभावित जोखिम |
|---|---|---|
| बहुत कम | कम तापीय अनावरण | तीव्र शीतलन, कठोर ताप-प्रभावित क्षेत्र, अपूर्ण संलयन और अपर्याप्त भेदन |
| अर्हित सीमा | शीतलन, भेदन, दृढ़ता और हाइड्रोजन की गति में संतुलन बनाती है | उत्पादन नियंत्रण आवश्यक है |
| बहुत अधिक | कुछ परिस्थितियों में धीमा शीतलन | कण-मोटापन, विकृति, कम दृढ़ता और हाइड्रोजन प्रतिधारण |
बहुत कम ऊष्मा इनपुट से अपर्याप्त पेनेट्रेशन, फ्यूजन की कमी, अत्यधिक कठोरता और तीव्र शीतलन हो सकता है। बहुत अधिक ऊष्मा इनपुट से बर्न-थ्रू, अत्यधिक डाइल्यूशन, दानों का मोटा होना, विरूपण, कम दृढ़ता और हाइड्रोजन का प्रतिधारण हो सकता है। इसलिए स्वीकार्य सीमा दोनों ओर से सीमित होती है।
जोड़ की डिजाइन और स्टील की रासायनिक संरचना भी महत्वपूर्ण हैं। कार्बन समतुल्य, प्लेट की मोटाई, प्रतिबंधन और रूपांतरण व्यवहार, EN 1011-2 और NF EN 1011-2 द्वारा अनुशंसित प्रीहीट तथा ऊष्मा-इनपुट सीमा को प्रभावित करते हैं। S355J2 के लिए बनाई गई प्रक्रिया सीधे S690Q जैसे उच्च-दृढ़ता वाले क्वेंच्ड-एंड-टेम्पर्ड ग्रेड या सेवा में प्रयुक्त 2¼Cr-1Mo घटक पर लागू नहीं की जा सकती। ISO 17642-1:2004 के अंतर्गत परीक्षण मूल सामग्री, वेल्ड धातु और उपभोज्य के संयोजन में कोल्ड-क्रैक संवेदनशीलता का आकलन कर सकता है, जबकि ISO 3690:2018 आर्क-वेल्ड धातु में विसरणशील हाइड्रोजन के मापन की प्रक्रियाएँ प्रदान करता है।
इस प्रकार ऊष्मा इनपुट एक नियंत्रण चर है, सार्वभौमिक उपचार नहीं। उचित दृष्टिकोण एक पूर्ण तापीय प्रक्रिया को योग्य ठहराना है: मापी गई धारा, वोल्टेज और वेल्डिंग गति; निर्दिष्ट बीड आयाम; नियंत्रित प्रीहीट और इंटरपास तापमान; निम्न-हाइड्रोजन अभ्यास; जहाँ आवश्यक हो वहाँ उपयुक्त पोस्टहीट; तथा निर्धारित होल्डिंग अवधि के बाद विलंबित क्रैकिंग के लिए निरीक्षण। पेनेट्रेशन और उत्पादकता महत्वपूर्ण हैं, लेकिन उन्हें शीतलन दर, दृढ़ता, हाइड्रोजन की गति और प्रतिबंधन द्वारा निर्धारित धातुकर्मीय सीमाओं के भीतर रहना चाहिए।
निम्न-हाइड्रोजन वेल्डिंग अभ्यास
निम्न-हाइड्रोजन वेल्डिंग एक नियंत्रित प्रक्रिया है, किसी एक इलेक्ट्रोड से जुड़ा हुआ केवल एक लेबल नहीं। हाइड्रोजन क्रैकिंग तभी होती है जब तीन स्थितियाँ एक साथ उपस्थित हों: हाइड्रोजन मौजूद हो, वेल्ड या ऊष्मा-प्रभावित क्षेत्र (HAZ) में कठोर और भंगुर, दरार के प्रति संवेदनशील संरचना विकसित हो, और अवरोध, संकुचन या अवशिष्ट तनाव के कारण तनन तनाव मौजूद हो। TWI ने 2024 में इस त्रि-घटक आवश्यकता को स्पष्ट किया, जबकि International Institute of Welding (IIW) उच्च-शक्ति इस्पात के वेल्डों में हाइड्रोजन सामग्री, अवशिष्ट तनन तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता को प्रमुख कारकों के रूप में पहचानता है।
इसलिए व्यावहारिक उद्देश्य है कि आर्क और वेल्ड पूल में प्रवेश करने वाले हाइड्रोजन को कम किया जाए, संदूषित सतहों से अतिरिक्त हाइड्रोजन आने से रोका जाए, और ऐसी परिस्थितियों में वेल्ड धातु जमा की जाए जो दरार के प्रति संवेदनशील सूक्ष्मसंरचनाओं के तीव्र निर्माण को सीमित करें। भंडारण, निर्गम नियंत्रण, सफाई, शील्डिंग, आर्क नियंत्रण, प्रीहीट, इंटरपास तापमान और निक्षेपण क्रम—सभी इसी रोकथाम प्रणाली के भाग हैं।
उपभोज्य सामग्री का भंडारण और नमी नियंत्रण
नमी हाइड्रोजन का सबसे परिचित स्रोत है, लेकिन यह कई मार्गों से वेल्ड तक पहुँचती है। सीलबंद पैकेज खोलने के बाद बेसिक-कोटेड निम्न-हाइड्रोजन इलेक्ट्रोड आर्द्र हवा से पानी सोख सकते हैं। सबमर्ज्ड-आर्क वेल्डिंग वायर, फ्लक्स-कोर्ड वायर और मेटल-कोर्ड वायर पर मौजूद फ्लक्स भी भंडारण या संभालने के दौरान नमी एकत्र कर सकता है। आर्क में पानी का विघटन होता है और उससे बनने वाले हाइड्रोजन का कुछ भाग पिघली हुई वेल्ड धातु में प्रवेश कर जाता है। बाद में कुछ हाइड्रोजन बाहर विसरित हो जाता है, जबकि शेष भाग जोड़ के ठंडा होने पर कठोर और तनावग्रस्त क्षेत्रों की ओर जा सकता है।
इलेक्ट्रोड को आवश्यकता पड़ने तक उसके मूल सीलबंद पैकेज में ही रखा जाना चाहिए। पैकेज खोलने के बाद उन्हें उपभोज्य सामग्री के निर्माता या लागू वेल्डिंग प्रक्रिया द्वारा निर्दिष्ट तापमान और अधिकतम अनावृत अवधि के अनुसार गर्म और नियंत्रित कैबिनेट में रखा जाना चाहिए। किसी स्थल पर पैकेज खोलने, इलेक्ट्रोड जारी करने, वापस रखने और अनावृत रहने की अवधि का अभिलेख रखा जाना चाहिए; केवल बाहरी रूप पर निर्भर नहीं रहना चाहिए। इलेक्ट्रोड सूखा दिखाई दे सकता है, फिर भी उसमें इतनी अवशोषित नमी हो सकती है कि विसरणशील हाइड्रोजन की मात्रा बढ़ जाए।
सुखाने या पुनः-बेकिंग की अनुमति केवल तभी है जब उपभोज्य सामग्री का विनिर्देशन और निर्माता के निर्देश इसकी अनुमति दें। आवश्यक तापमान, होल्डिंग समय और पुनः-बेकिंग की संख्या महत्वपूर्ण हैं। अत्यधिक गर्म करने से बाइंडर क्षतिग्रस्त हो सकते हैं, कोटिंग का प्रदर्शन बदल सकता है या इलेक्ट्रोड अपनी निर्धारित स्थिति के अनुरूप नहीं रह सकता। गर्म कैबिनेट और ठंडे, आर्द्र कार्यक्षेत्र के बीच बार-बार ले जाना भी खराब अभ्यास है; इलेक्ट्रोड के उपयोग से पहले संघनन बन सकता है।
यह पदनाम इन दायित्वों को समाप्त नहीं करता। उदाहरण के लिए, AWS E7018 इलेक्ट्रोड इस बात की गारंटी नहीं है कि इलेक्ट्रोडों को रातभर अनावृत छोड़ दिए जाने के बाद जोड़ में जोखिम कम ही रहेगा। इसी प्रकार, “H8” विसरणशील-हाइड्रोजन वर्गीकरण प्रीहीट, अवरोध, इस्पात की रासायनिक संरचना और ऊष्मा इनपुट के नियंत्रण का विकल्प नहीं है। ISO 3690:2018 मार्टेंसिटिक, बैनिटिक और फेरिटिक इस्पातों के लिए आर्क-वेल्डेड वेल्ड धातु में विसरणशील हाइड्रोजन मापने हेतु नमूना-ग्रहण और विश्लेषणात्मक प्रक्रियाएँ निर्दिष्ट करता है। यह माप किसी परीक्षण विधि के अंतर्गत जमा की गई वेल्ड धातु की स्थिति का वर्णन करता है; यह उसी उत्पाद से बनाए गए प्रत्येक क्षेत्रीय वेल्ड को प्रमाणित नहीं करता।
उपभोज्य सामग्री उतनी ही मात्रा में जारी की जानी चाहिए जितनी अनुमत अनावृत अवधि के भीतर उपयोग की जा सके। क्षतिग्रस्त पैकेज, गीला फ्लक्स, जंग लगा वायर और फटी, फूली हुई या परत छोड़ती कोटिंग वाले इलेक्ट्रोडों को अलग रखकर क्वारंटीन किया जाना चाहिए। वेल्डिंग ऑपरेटरों को स्वच्छ, सूखे दस्ताने और भंडारण ट्रे भी उपयोग करनी चाहिए। गीले दस्तानों से इलेक्ट्रोड के कोटेड सिरे को पकड़ने पर कोटिंग में सीधे नमी पहुँच सकती है।
आर्क की लंबाई, सतह की स्थिति और शील्डिंग
छोटा और स्थिर आर्क सामान्यतः वायुमंडलीय संदूषण को कम करता है और वेल्ड पूल तक पहुँचने वाली हाइड्रोजनयुक्त नमी की मात्रा सीमित करता है। अत्यधिक लंबी आर्क लंबाई से आर्क हवा के अधिक संपर्क में आता है, छींटे बढ़ते हैं और शील्डिंग अस्थिर हो सकती है। इससे पैठ और निक्षेपण भी बदलते हैं। इसलिए सही लंबाई वही है जो प्रक्रिया और उपभोज्य सामग्री के लिए निर्दिष्ट की गई हो, न कि मनमाने ढंग से तय की गई न्यूनतम लंबाई। शील्डेड मेटल आर्क वेल्डिंग में लंबा आर्क खराब तकनीक का सामान्य परिणाम है और इससे हाइड्रोजन अवशोषण बढ़ने के साथ-साथ रंध्रता भी हो सकती है।
गैस-शील्डेड प्रक्रियाओं में भी यही अनुशासन आवश्यक है। शील्डिंग-गैस सिलिंडर, रेगुलेटर, होज़, फ्लोमीटर और टॉर्च सूखे तथा रिसाव-मुक्त होने चाहिए। गैस लाइन के सक्शन पक्ष में रिसाव होने पर बाहरी गैस-हानि स्पष्ट हुए बिना आर्द्र हवा गैस प्रवाह में खिंच सकती है। अत्यधिक प्रवाह से अशांति उत्पन्न होकर हवा प्रवाह में शामिल हो सकती है, जबकि अपर्याप्त प्रवाह से पूल अनावृत रह जाता है। हवा के झोंकों, पवन, टॉर्च कोण, स्टिक-आउट और शील्डिंग को समय से पहले हटाने को नियंत्रित किया जाना चाहिए। गैस की शुद्धता और निर्दिष्ट गैस मिश्रण महत्वपूर्ण हैं, विशेषकर वहाँ जहाँ ऑक्सीजन या कार्बन डाइऑक्साइड की थोड़ी मात्रा आर्क के व्यवहार और सतही अभिक्रियाओं को प्रभावित करती है।
जहाँ प्रक्रिया में आवश्यक हो, वहाँ जोड़ की सतहों को चमकदार और sound धातु तक साफ किया जाना चाहिए। तेल, ग्रीस, पेंट, चिपकने वाला पदार्थ, कटिंग-फ्लूइड के अवशेष, मार्कर की स्याही, लवण, गीली अपघर्षक धूल और संक्षारण उत्पाद हाइड्रोजन ला सकते हैं या विश्वसनीय संलयन को रोक सकते हैं। जंग और मिल स्केल को साफ इस्पात का विकल्प नहीं माना जा सकता। संघनन विशेष रूप से खतरनाक होता है जब ठंडी प्लेट को गर्म, आर्द्र क्षेत्र में लाया जाता है; जोड़ दिखाई देने में सूखा हो सकता है, फिर भी उस पर पानी की पतली परत मौजूद हो सकती है। प्रीहीट से सतह का तापमान संबंधित ओस-बिंदु मार्जिन से ऊपर पहुँचना चाहिए; केवल मोटे घटक के केंद्र को गर्म करना पर्याप्त नहीं है।
नियंत्रित निक्षेपण में सही ट्रैवल गति, करंट, वोल्टेज, वायर-फीड गति, बीड का आकार, इंटरपास सफाई और निक्षेपण क्रम शामिल हैं। बड़े और धीमे निक्षेपण से दरारें अपने-आप कम नहीं होतीं। TWI ने 2024 में बताया कि प्रीहीट बढ़ाने से सामान्यतः हाइड्रोजन को बाहर निकलने के लिए अधिक समय मिलता है और शीतलन धीमा होता है, जबकि अत्यधिक ऊष्मा इनपुट से विसरण दूरी बढ़ने और विसरण के लिए उपलब्ध समय कम होने के कारण वेल्ड धातु में हाइड्रोजन का प्रतिधारण बढ़ सकता है। इसलिए ऊष्मा इनपुट योग्य प्रक्रिया द्वारा निर्धारित सीमा के भीतर रहना चाहिए।
इलेक्ट्रोड से परे हाइड्रोजन के स्रोत
इलेक्ट्रोड या फ्लक्स हाइड्रोजन संतुलन का केवल एक भाग है। प्लेट के किनारों, बैकिंग बार, क्लैंप, सिरेमिक फिक्स्चर और अस्थायी जोड़ पर मौजूद नमी आर्क में प्रवेश कर सकती है। सफाई के लिए उपयोग की जाने वाली संपीड़ित हवा खराब रखरखाव वाले कंप्रेसर से तेल या पानी ला सकती है। गीले ग्राइंडिंग व्हील, नम अपघर्षक कपड़े और जल-आधारित मार्किंग उत्पाद ऐसे अवशेष छोड़ सकते हैं जो वेल्डिंग के दौरान गर्म होते हैं। गैल्वनाइज्ड कोटिंग और अन्य सतही उपचार अतिरिक्त धुएँ उत्पन्न करते हैं तथा लागू सुरक्षा और वेल्डिंग प्रक्रिया की आवश्यकताओं के अनुसार उन्हें हटाना आवश्यक हो सकता है।
हाइड्रोजन वेल्डिंग वातावरण से भी आ सकता है। वर्षा, संघनन, अधिक आर्द्रता, गीला इन्सुलेशन और असुरक्षित गैस लाइनें शुष्क उपभोज्य सामग्री वाली प्रणाली को निष्प्रभावी कर देती हैं। किसी शिफ्ट के आरंभ में जोड़ साफ किया जा सकता है और फिर तिरपाल के नीचे या खुले में प्रतीक्षा करते समय वह दूषित हो सकता है। प्रक्रिया में सुरक्षा, सतह की पुनः-सफाई और वे परिस्थितियाँ परिभाषित होनी चाहिए जिनमें वेल्डिंग रोकना अनिवार्य हो।
सेवा-इतिहास एक अलग समस्या उत्पन्न करता है। पिकलिंग, कैथोडिक प्रोटेक्शन, अम्लीय सेवा के संपर्क, संक्षारण या ऊँचे दाब पर संचालन के दौरान अवशोषित हाइड्रोजन मूल इस्पात में रह सकता है। केवल नए इलेक्ट्रोड बैच का परीक्षण करने से इस अवशिष्ट हाइड्रोजन का मापन नहीं हो सकता और एक उपभोज्य सामग्री पदनाम से दूसरे पर बदलने से इसे हटाया नहीं जा सकता। हाइड्रोजन-चार्ज किए गए इस्पातों पर किए गए शोध में पाया गया कि सेवा के दौरान अवशिष्ट हाइड्रोजन के कारण 2¼Cr-1Mo इस्पात की मरम्मत में प्रीहीट को 130 °C तक बढ़ाने की आवश्यकता हो सकती है। ऐसे कार्य में हाइड्रोजन-रिलीज़ उपचार, लंबी होल्डिंग, रूढ़िवादी प्रीहीट, नियंत्रित इंटरपास तापमान और योग्य मरम्मत प्रक्रिया आवश्यक हो सकती है।
पोस्टहीट या विलंबित शीतलन से हाइड्रोजन को कठोर और तनावग्रस्त क्षेत्र में फँसने से पहले स्थानांतरित होने का समय मिल सकता है। BS EN 1011-2 का मार्गदर्शन इस अभ्यास को शीतलन-दर नियंत्रण से जोड़ता है, जबकि ISO 17642-1:2004 उपभोज्य सामग्री, मूल सामग्री और वेल्ड धातु के विनाशकारी शीत-दरार परीक्षण के सामान्य सिद्धांत निर्धारित करता है। ये उपाय प्रक्रियात्मक नियंत्रण हैं, निरीक्षण के विकल्प नहीं। विलंबित शीत-दरार वेल्डिंग के कई घंटे बाद दिखाई दे सकती है, इसलिए निक्षेपण के तुरंत बाद किया गया दृश्य परीक्षण यह सिद्ध नहीं कर सकता कि जोड़ दरार-मुक्त है।
बंधन, जोड़ का डिज़ाइन और अवशिष्ट तनाव
हाइड्रोजन क्रैकिंग के लिए हाइड्रोजन और संवेदनशील कठोर सूक्ष्मसंरचना के बाद तीसरी स्थिति आवश्यक होती है: तनन तनाव। TWI के 2024 के मार्गदर्शन में इस तंत्र को हाइड्रोजन, कठोर और भंगुर संरचना तथा तनन तनाव की संयुक्त उपस्थिति के रूप में वर्णित किया गया है। IIW White Paper (2023) में भी यही विभाजन किया गया है और उच्च-शक्ति वाले इस्पात के वेल्डों में हाइड्रोजन-प्रेरित क्रैकिंग को नियंत्रित करने वाले तीन प्रमुख कारकों के रूप में हाइड्रोजन की मात्रा, सूक्ष्मसंरचनात्मक संवेदनशीलता और अवशिष्ट तनन तनाव की पहचान की गई है।
यह तनाव अवयव, वेल्डिंग प्रक्रिया या दोनों से उत्पन्न हो सकता है। कोई जोड़ अपने नाममात्र यील्ड तनाव से नीचे हो सकता है, जबकि वेल्ड के पास का एक छोटा क्षेत्र बहुत अधिक स्थानीय तनाव वहन कर रहा हो। इसके बाद हाइड्रोजन समावेशन, पूर्व-ऑस्टेनाइट ग्रेन सीमाओं, मार्टेंसिटिक क्षेत्रों और वेल्ड असंततियों जैसे ट्रैप की ओर प्रवास करता है। यदि स्थानीय तनन तनाव उस क्षेत्र के प्रतिरोध से अधिक हो जाए, तो ठंडा होने के दौरान या वेल्डिंग के कुछ घंटे बाद क्रैक शुरू हो सकता है। इसे विलंबित कोल्ड क्रैकिंग कहा जाता है; यह हॉट क्रैकिंग से अलग है, जो उस समय बनती है जब पिघली हुई या आंशिक रूप से ठोस धातु मौजूद होती है।
रूट गैप, फिट-अप और स्थानीय बंधन
जोड़ की तैयारी केवल वेल्ड की मात्रा को नियंत्रित नहीं करती। बहुत छोटा रूट गैप उचित रूट फ्यूज़न को रोक सकता है और जोड़ को पाटने के लिए वेल्डर को करंट, आर्क लंबाई या हेरफेर बढ़ाने के लिए विवश कर सकता है। बहुत बड़ा गैप बड़े रूट पास या अत्यधिक रीइन्फोर्समेंट की मांग करता है, जिससे संकुचन और सदस्यों को एक-दूसरे की ओर खींचने के लिए आवश्यक बल बढ़ जाता है। इनमें से कोई भी स्थिति निरापद नहीं है। निर्दिष्ट गैप, रूट फेस, ग्रूव कोण और संरेखण को जोड़ की पूरी लंबाई में बनाए रखना चाहिए; कुछ स्वीकार्य मापों के आधार पर इन्हें मान लेना उचित नहीं है।
खराब फिट-अप स्थानीय बंधन उत्पन्न करता है, क्योंकि वेल्ड को संकुचित होते समय आयामी त्रुटियों को ठीक करना पड़ता है। हाई-लो मिसअलाइनमेंट, मुड़ा हुआ फ्लैंज या क्लैंप द्वारा संपर्क में दबाई गई प्लेट, जोड़ के ठंडा होने से पहले ही वेल्ड के पास बेंडिंग तनाव छोड़ सकती है। टैक वेल्ड एक और जटिलता जोड़ते हैं: कम आकार के या क्रैकयुक्त टैक अंतिम वेल्ड का हिस्सा बन सकते हैं, जबकि अत्यधिक मजबूत टैक संकुचन विकसित होने पर सदस्यों को हिलने से रोकते हैं।
जहाँ छोटा वेल्ड मोटी सामग्री को किसी बड़ी कठोर संरचना से जोड़ता है, वहाँ बंधन विशेष रूप से गंभीर होता है। इसके उदाहरण हैं प्रेशर-वेसल शेल पर वेल्ड किए गए ब्रैकेट, फ्लैंज टो के निकट लगाए गए स्टिफ़नर, बॉक्स्ड कोनों वाले क्रेन डिटेल और किसी मौजूदा फ्रेम के भीतर किए गए रिपेयर। आसपास का इस्पात स्वतंत्र रूप से विकृत नहीं हो सकता, इसलिए वेल्ड का अनुदैर्ध्य और अनुप्रस्थ संकुचन तनन तनाव में परिवर्तित हो जाता है। तीन या चार ओर वेल्ड किया गया संकीर्ण अटैचमेंट बिना वेल्ड वाले टर्मिनेशन पर गंभीर तनाव-सांद्रण उत्पन्न कर सकता है।
जोड़ की ज्यामिति इस प्रभाव को बढ़ा सकती है। मोटाई में अचानक परिवर्तन, तीखे रि-एंट्रेंट कोने, छोटे वेल्ड टो और पास-पास स्थित वेल्ड तनाव को केंद्रित करते हैं तथा तीव्र शीतलन के कारण कठोर HAZ क्षेत्रों का निर्माण भी कर सकते हैं। सुचारु संक्रमण, पर्याप्त वेल्ड अभिगम और अत्यधिक भारित कोने से दूर स्थित टर्मिनेशन पीक तनाव को कम करते हैं। डिज़ाइन का चयन थकान, संक्षारण भत्ता, प्रेशर-बाउंडरी नियमों, अभिगम या मौजूदा अटैचमेंट को बनाए रखने की आवश्यकता से सीमित हो सकता है; इसलिए बंधन को कम करना कोई सार्वभौमिक निर्माण निर्देश नहीं, बल्कि एक डिज़ाइन निर्णय है।
जहाँ अनुमति हो, वहाँ बड़ा रूट रेडियस, कम गंभीर अटैचमेंट डिटेल या किसी सदस्य की न्यूट्रल साइड पर रखा गया वेल्ड स्थानीय तनाव को कम कर सकता है। अस्थायी स्ट्रॉन्गबैक और क्लैंप डिपॉज़िशन के दौरान संरेखण बनाए रख सकते हैं, लेकिन उन्हें जोड़ को इतना कठोरता से लॉक नहीं करना चाहिए कि सारा संकुचन फँस जाए। इनके हटाने की योजना भी आवश्यक है। किसी अस्थायी अटैचमेंट को काटकर हटाने पर गॉज या नया अत्यधिक बंधित रिपेयर वेल्ड रह सकता है; दोनों के लिए नियंत्रित फिनिशिंग और निरीक्षण आवश्यक हैं।
वेल्डिंग के बाद अवशिष्ट तनन तनाव
जैसे-जैसे वेल्ड धातु ठंडी होती है, वह संकुचित होती है। गर्म वेल्ड धातु ठंडी मूल सामग्री से घिरी होती है, जो इस संकुचन को रोकती है; इसलिए वेल्ड और निकटवर्ती HAZ में सामान्यतः अनुदैर्ध्य और अनुप्रस्थ अवशिष्ट तनन तनाव रह जाता है, जिसकी भरपाई अधिक दूर स्थित क्षेत्रों में संपीडन द्वारा होती है। पीक मान सेक्शन की मोटाई, जोड़ के आकार, ऊष्मा इनपुट, डिपॉज़िशन अनुक्रम और असेंबली के स्वतंत्र रूप से हिलने की क्षमता पर निर्भर करते हैं।
अवशिष्ट तनाव महत्वपूर्ण है, क्योंकि हाइड्रोजन क्रैकिंग प्रायः स्थानीय होती है। HAZ का कोई छोटा कठोर क्षेत्र पूर्ण मात्रा में बहुत कम हाइड्रोजन रख सकता है, फिर भी यदि उसी स्थान पर तनन तनाव और हाइड्रोजन सांद्रता एक साथ मौजूद हों, तो उसमें क्रैक बन सकता है। बाहरी भार से तनाव बढ़ सकता है, लेकिन क्रैक बनने के लिए जोड़ का सेवा में होना आवश्यक नहीं है। अकेला वेल्डिंग अवशिष्ट तनाव ही प्रेरक बल का पर्याप्त बड़ा भाग उपलब्ध करा सकता है। इसी कारण अवयव के ठंडा होने और हाइड्रोजन के पुनर्वितरित होने के बाद वेल्ड टो के नीचे या HAZ के साथ क्रैक दिखाई दे सकता है।
वेल्ड की अंतिम तनाव-अवस्था का विश्वसनीय अनुमान केवल वेल्ड आकार से नहीं लगाया जा सकता। भारी कैप पास धातु और ऊष्मा बढ़ाते हुए अनुप्रस्थ संकुचन भी बढ़ा सकता है। इसके विपरीत, कम ऊष्मा इनपुट वाली प्रक्रिया तीव्रता से ठंडा होने वाला संकीर्ण HAZ उत्पन्न कर सकती है, जिसमें कठोर रूपांतरण उत्पाद बनता है। प्रीहीट और इंटरपास नियंत्रण शीतलन तथा हाइड्रोजन के संचलन को नियंत्रित करते हैं, लेकिन वे बंधन को समाप्त नहीं करते। 2024 में SteelConstruction.info द्वारा संक्षेपित BS EN 1011-2 की सिफारिशों में शीतलन को नियंत्रित करने तथा प्रीहीट या पोस्टहीट बनाए रखने का आह्वान किया गया है, ताकि कठोर और तनावग्रस्त क्षेत्रों में फँसने से पहले हाइड्रोजन प्रवास कर सके। यह उपाय तब सबसे प्रभावी होता है, जब जोड़ का डिज़ाइन अत्यधिक बंधन उत्पन्न न करे।
जहाँ सामग्री, मोटाई और सेवा संबंधी आवश्यकताएँ अनुमति दें, वहाँ पोस्ट-वेल्ड हीट ट्रीटमेंट अवशिष्ट तनाव को कम कर सकता है और संवेदनशील सूक्ष्मसंरचनाओं को टेम्पर कर सकता है। यह उचित फिट-अप या कम-हाइड्रोजन प्रक्रिया का विकल्प नहीं है और बड़ी संरचनाओं या फील्ड रिपेयर के लिए अव्यावहारिक हो सकता है। निरीक्षण की भी सीमाएँ हैं: वेल्डिंग के बाद क्रैक मिल जाना इस बात का प्रमाण नहीं है कि तनाव की समस्या नियंत्रित कर ली गई है।
अनुक्रम और डिपॉज़िशन की योजना
वेल्डिंग अनुक्रम यह निर्धारित करता है कि संकुचन कहाँ एकत्रित होगा। यदि लंबी असेंबली के एक सिरे से लगातार वेल्ड जमा किए जाएँ, तो पूरा किया गया सेक्शन शेष जोड़ को संरेखण से बाहर खींच सकता है और अंतिम वेल्ड को अत्यधिक बंधित छोड़ सकता है। नियोजित अनुक्रम संकुचन को वितरित कर सकता है, अभिगम बनाए रख सकता है और निकटवर्ती वेल्ड द्वारा अतिरिक्त तनाव जोड़ने से पहले पहले किए गए वेल्डों को ठंडा होने का समय दे सकता है।
संतुलित डिपॉज़िशन प्रायः बेहतर होता है। दो-तरफा जोड़ के वैकल्पिक पक्षों पर वेल्डिंग करना, केंद्र से सिरों की ओर बढ़ना या बैक-स्टेप अनुक्रम का उपयोग करना विकृति को कम कर सकता है और एकतरफा संकुचन को असेंबली को लॉक करने से रोक सकता है। ये विधियाँ हर संरचना में परस्पर विनिमेय नहीं हैं: बैक-स्टेप पैटर्न ट्रैवल दिशा बदलता है, लेकिन इससे ऊष्मा इनपुट या हाइड्रोजन जोखिम अपने-आप कम नहीं होता। प्रक्रिया में पास आकार, इंटरपास तापमान, जहाँ आवश्यक हो वहाँ प्रतीक्षा समय और वेल्डों का क्रम निर्दिष्ट होना चाहिए।
बड़े अटैचमेंट को सामान्यतः चरणों में विभाजित किया जाता है, ताकि किसी एक छोटे क्षेत्र पर संकुचन का पूरा बंधन न आ जाए। किसी कोने पर मिलने वाले वेल्डों का अनुक्रम इस प्रकार होना चाहिए कि पहले से कठोर और संकुचित सदस्यों के बीच अंतिम क्लोज़र वेल्ड फँसे नहीं। स्किप वेल्डिंग ऊष्मा संचय को कम कर सकती है, लेकिन सेगमेंटों के बीच अत्यधिक दूरी ठंडे क्षेत्रों और असमान बंधन को जन्म दे सकती है; प्रत्येक आरंभिक बिंदु पर निर्दिष्ट न्यूनतम प्रीहीट बनाए रखना चाहिए।
अस्थायी अटैचमेंट, प्रीसेटिंग और नियंत्रित जैकिंग संरचना को हिलने के लिए स्थान दे सकते हैं, बशर्ते गणनाएँ और अभिगम इसकी अनुमति दें। यदि प्रीसेटिंग केवल तनाव को किसी अन्य डिटेल में स्थानांतरित करती है, तो यह समाधान नहीं है। रिपेयर कार्य में मौजूदा अवयव में सेवा-जनित हाइड्रोजन, परिवर्तित सूक्ष्मसंरचना और पिछले रिपेयरों से उत्पन्न अवशिष्ट तनाव हो सकता है। TWI की एक रिपोर्ट के अनुसार, एक प्रयोग में हाइड्रोजन-चार्ज किए गए 2¼Cr-1Mo इस्पात के लिए प्रीहीट में 130 °C की वृद्धि आवश्यक थी। इससे स्पष्ट होता है कि नई प्लेट के लिए चुना गया अनुक्रम सेवा के संपर्क में आ चुके इस्पात के लिए असुरक्षित हो सकता है।
व्यावहारिक उद्देश्य सभी बंधन को समाप्त करना नहीं है, क्योंकि यह प्रायः संभव नहीं होता। उद्देश्य अचानक उत्पन्न होने वाले स्थानीय बंधन से बचना, संकुचन को वितरित करना, उपयुक्त ज्यामिति बनाए रखना और शीतलन तथा हाइड्रोजन-नियंत्रण प्रक्रिया को वास्तविक जोड़ के अनुरूप रखना है। ISO 17642-1:2004 वेल्डिंग कंज़्यूमेबल्स, मूल सामग्रियों और वेल्ड धातु के विनाशकारी कोल्ड-क्रैक परीक्षण के सिद्धांत प्रदान करता है; ऐसे परीक्षण उस बंधन-संवेदनशीलता को उजागर कर सकते हैं जिसका अनुमान केवल नाममात्र कार्बन मात्रा से नहीं लगाया जा सकता।
फेरिटिक स्टील्स पर EN 1011-2 का अनुप्रयोग
NF EN 1011-2 फेरिटिक स्टील्स के लिए वेल्डिंग संबंधी सिफारिशों का एक संरचनात्मक ढाँचा प्रदान करता है। इसमें कार्बन-मैंगनीज़, निम्न-मिश्रधातु, ताप-यांत्रिक रूप से रोल किए गए, सामान्यीकृत तथा क्वेंच्ड-एंड-टेम्पर्ड ग्रेड शामिल हैं। इसका उद्देश्य किसी स्टील परिवार के लिए एक सार्वभौमिक प्रीहीट तापमान निर्धारित करना नहीं है। यह स्टील की संरचना, हाइड्रोजन सामग्री, ऊष्मा इनपुट, प्रीहीट और इंटरपास तापमान को उन शीतलन तथा रूपांतरण स्थितियों से जोड़ता है, जो हाइड्रोजन-सहायित शीत-दरारों को नियंत्रित करती हैं।
यह अंतर महत्वपूर्ण है। वेल्डेड जोड़ में दरार तब उत्पन्न होती है जब कई स्थितियाँ एक साथ उपस्थित हों: हाइड्रोजन मौजूद हो, वेल्ड या ऊष्मा-प्रभावित क्षेत्र (HAZ) में कठोर और भंगुर, दरार के प्रति संवेदनशील संरचना विकसित हो, तथा उस क्षेत्र पर तन्य तनाव कार्य कर रहा हो। TWI ने स्टील्स में हाइड्रोजन दरारों पर अपनी 2024 की मार्गदर्शिका में इस तीन-भागीय आवश्यकता की पहचान की। International Institute of Welding ने अपने 2023 के श्वेत पत्र में इसी तंत्र को और विशिष्ट बनाते हुए उच्च-शक्ति वाले स्टील वेल्ड्स में हाइड्रोजन-प्रेरित दरारों को नियंत्रित करने वाले तीन प्रमुख कारकों के रूप में हाइड्रोजन सामग्री, अवशिष्ट तन्य तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता की पहचान की।
इसलिए मानक जोखिम आकलन का समर्थन करता है, किसी शॉर्टकट का नहीं। EN 10025-2 S355J2 के लिए की गई सिफारिश को EN 10083-3 42CrMo4, EN 10028-2 P355GH या समान नाममात्र शक्ति वाले किसी क्वेंच्ड-एंड-टेम्पर्ड संरचनात्मक ग्रेड पर स्वचालित रूप से लागू नहीं किया जा सकता। Method B की गणना या पैरामीटर चयन का अर्थ निर्धारित करने से पहले वास्तविक ग्रेड प्रमाणपत्र, उत्पाद की मोटाई, जोड़ की ज्यामिति, वेल्डिंग प्रक्रिया, फिलर वर्गीकरण, बंधन-प्रतिबंध तथा सेवा-इतिहास ज्ञात होना चाहिए।
स्टील की संरचना और संवेदनशीलता का आकलन
संरचना वेल्डेबिलिटी को मुख्यतः हार्डनेबिलिटी तथा HAZ के ठंडा होने के दौरान बनने वाली सूक्ष्मसंरचना पर अपने प्रभाव के माध्यम से प्रभावित करती है। कार्बन महत्वपूर्ण है, लेकिन केवल कार्बन की मात्रा प्रारंभिक जाँच का कमजोर साधन है। मैंगनीज़, क्रोमियम, मोलिब्डेनम, निकेल, कॉपर, वैनेडियम, बोरॉन तथा स्टील की आपूर्ति-अवस्था—ये सभी महत्वपूर्ण शीतलन व्यवहार को बदल सकते हैं। समान कार्बन मात्रा वाले दो स्टील्स में भी उनकी मिश्रधातु प्रणालियों और पूर्व ऊष्मा-उपचार में अंतर के कारण HAZ कठोरता में उल्लेखनीय भिन्नता हो सकती है।
कार्बन-समतुल्य संकेतक संवेदनशीलता की तुलना के लिए उपयोगी हैं, लेकिन वे केवल संकेतक ही रहते हैं। अधिक समतुल्य मान सामान्यतः अधिक हार्डनेबिलिटी और प्रतिबंधित वेल्डिंग स्थितियों में मार्टेंसाइट या कठोर बैनाइट बनने की अधिक संभावना दर्शाता है। साथ में हाइड्रोजन स्तर, शीतलन दर, ऊष्मा इनपुट और बंधन-प्रतिबंध के बिना यह दरार का पूर्वानुमान नहीं करता। 2¼Cr-1Mo जैसे निम्न-मिश्रधातु दाब-पात्र स्टील को कम-मिश्रधातु वाले स्टील की तुलना में अधिक कठोर नियंत्रणों की आवश्यकता हो सकती है, भले ही नाममात्र कार्बन मात्रा समान हो।
मोटाई भी आकलन को बदलती है। मोटी प्लेट या अत्यधिक ऊष्मा-संचालक जोड़ तेजी से ऊष्मा बाहर निकालता है, जिससे हाइड्रोजन के विसरित होने के लिए उपलब्ध समय घटता है और कठोर HAZ बनने की संभावना बढ़ती है। प्रतिबंधित कोने वाले जोड़ में फिलेट वेल्ड का दरार जोखिम स्वतंत्र रूप से सिकुड़ने वाली प्लेट में बट वेल्ड से अलग होता है। रूट गैप, वेल्ड का आकार, टैक-वेल्ड की गुणवत्ता, जोड़ का क्रम और संलग्नक स्थानीय बंधन-प्रतिबंध तथा तनाव-सांद्रण को बदलते हैं।
सामग्री के इतिहास को भी शामिल करना आवश्यक है। सेवा के दौरान प्रविष्ट हाइड्रोजन स्टील में बना रह सकता है और मरम्मत के दौरान दरार का जोखिम बढ़ा सकता है। हाइड्रोजन-चार्ज किए गए स्टील्स, जिनमें 2¼Cr-1Mo भी शामिल है, पर किए गए शोध में बताया गया कि सेवा के दौरान अवशिष्ट हाइड्रोजन के कारण प्रीहीट में 130 °C की वृद्धि आवश्यक हो सकती है। यह परिणाम कोई सामान्य तापमान नियम नहीं है; यह दर्शाता है कि नई प्लेट के लिए बनाई गई निर्माण प्रक्रिया को हाइड्रोजन के संपर्क में आ चुके पात्र या पाइपलाइन घटक पर सीधे लागू क्यों नहीं किया जा सकता। हाइड्रोजन-मुक्ति उपचार, विस्तारित तापन, निम्न-हाइड्रोजन उपभोज्य सामग्री और अतिरिक्त परीक्षण आवश्यक हो सकते हैं।
जब सामान्य आकलन अनिश्चित हो, तब शीत-दरार परीक्षण सहायक हो सकता है। ISO 17642-1:2004 आर्क-वेल्डेड धात्विक सामग्रियों के विनाशकारी परीक्षण के सिद्धांतों तथा उपभोज्य सामग्री, मूल सामग्री और वेल्ड धातु में दरार-संवेदनशीलता के आकलन की विधियों का वर्णन करता है। ऐसे परीक्षण वास्तविक जोड़ और सेवा-स्थितियों पर आधारित प्रक्रिया के पूरक होते हैं, उसका स्थान नहीं लेते।
हाइड्रोजन, प्रीहीट और इंटरपास चर
वेल्ड में प्रवेश करने वाला हाइड्रोजन कई स्रोतों से आता है: इलेक्ट्रोड या फ्लक्स में नमी, जोड़ पर मौजूद संदूषण, शील्डिंग गैस या पर्यावरण के संपर्क तथा उपभोज्य सामग्री का रखरखाव। ISO 3690:2018 फिलर सामग्री के उपयोग के दौरान आर्क-वेल्डेड फेरिटिक, बैनिटिक और मार्टेंसिटिक स्टील वेल्ड धातु में विसरणशील हाइड्रोजन के मापन के लिए नमूना-ग्रहण और विश्लेषणात्मक प्रक्रियाएँ निर्दिष्ट करता है। मापा गया मान निर्दिष्ट परीक्षण और रखरखाव स्थितियों के अंतर्गत निर्मित वेल्ड धातु पर लागू होता है; इसे HAZ में मौजूद समस्त हाइड्रोजन या सेवा के संपर्क में आ चुकी मूल स्टील में अवशिष्ट हाइड्रोजन के साथ भ्रमित नहीं किया जाना चाहिए।
प्रीहीट के दो उपयोगी प्रभाव होते हैं। यह HAZ के शीतलन को धीमा करता है, जिससे कठोर और संवेदनशील संरचना बनने की संभावना घटती है, तथा तनाव के गंभीर होने से पहले हाइड्रोजन को वेल्ड क्षेत्र से बाहर निकलने के लिए अधिक समय मिलता है। निर्दिष्ट इंटरपास तापमान बनाए रखने से बहुपरत वेल्ड में ये प्रभाव जारी रहते हैं। SteelConstruction.info द्वारा सारांशित BS EN 1011-2 मार्गदर्शन प्रीहीट या पोस्टहीट को कठोर, तनावग्रस्त क्षेत्रों से हाइड्रोजन के दूर जाने से जोड़ता है।
प्रीहीट कोई सार्वभौमिक समाधान नहीं है। यदि जोड़ अत्यधिक प्रतिबंधित बना रहे, हाइड्रोजन इनपुट अधिक हो या स्टील अत्यंत कठोर HAZ बनाए, तो देखने में पर्याप्त तापमान भी विफल हो सकता है। अत्यधिक प्रीहीट से समस्याएँ भी उत्पन्न हो सकती हैं: इससे HAZ का विस्तार, उत्पादकता में कमी, टफनेस में परिवर्तन और विकृति में वृद्धि हो सकती है। TWI ने 2024 में बताया कि ऊष्मा इनपुट बढ़ाने से हाइड्रोजन दरारें हमेशा कम नहीं होतीं। यद्यपि धीमा शीतलन HAZ कठोरता को घटा सकता है, अत्यधिक ऊष्मा इनपुट विसरण दूरी बढ़ाकर और हाइड्रोजन के बाहर निकलने के लिए उपलब्ध समय घटाकर वेल्ड-धातु में हाइड्रोजन के अवरोधन को बढ़ा सकता है।
इसलिए इंटरपास तापमान को एक सीमा के रूप में नियंत्रित किया जाना चाहिए, न कि प्रीहीट की अनौपचारिक निरंतरता के रूप में। कम इंटरपास तापमान अगले पास को ठंडे और हाइड्रोजन-युक्त जोड़ पर तीव्र ऊष्मीय चक्र आरोपित करने दे सकता है। अधिक तापमान अत्यधिक ग्रेन वृद्धि या अवांछनीय रूपांतरण व्यवहार उत्पन्न कर सकता है। मापन वेल्ड के निकट निर्धारित स्थान पर किया जाना चाहिए और वेल्डिंग के बाद पर्याप्त विलंब होना चाहिए, ताकि रीडिंग केवल सबसे गर्म सतह के बजाय जोड़ का प्रतिनिधित्व करे।
पोस्टहीट और विलंबित निरीक्षण दोष की समय-निर्भर प्रकृति को ध्यान में रखते हैं। हाइड्रोजन दरार वेल्डिंग के कुछ मिनट या घंटे बाद दिखाई दे सकती है, प्रायः जोड़ के ठंडा होने के बाद। जोड़ को नियंत्रित तापमान पर बनाए रखने से हाइड्रोजन के बाहर निकलने में सहायता मिल सकती है, लेकिन पोस्टहीट पहले से बन चुकी दरार की मरम्मत नहीं करता। निरीक्षण एक अलग नियंत्रण है: यह दरार-जोखिम के परिणाम का पता लगाता है, न कि उन धातुकर्मीय स्थितियों को रोकता है जिनसे दरार उत्पन्न हुई।
Method B और वेल्डिंग-पैरामीटर मार्गदर्शन
विधि B संघटन, मोटाई, हाइड्रोजन दशा, ऊष्मा निवेश और तापीय सीमाओं को पूर्वतापन तथा अंतर-पास चयन से जोड़ने की EN 1011-2 पद्धति।
EN 1011-2 का Method B वही दृष्टिकोण है जिसका संदर्भ Dillinger के वेल्डिंग-पैरामीटर मार्गदर्शन में दिया गया है। इसका उपयोग स्टील की संरचना और मोटाई को हाइड्रोजन स्थितियों, ऊष्मा इनपुट तथा प्रस्तावित वेल्ड के लिए आवश्यक प्रीहीट या इंटरपास तापमान से जोड़ने के लिए किया जाता है। इस विधि को एक संरचित चयन प्रक्रिया के रूप में समझना सबसे उचित है। यह इनपुट की जाँच किए बिना किसी तालिका से एकल तापमान की नकल करने को उचित नहीं ठहराती।
Dillinger का मार्गदर्शन केंद्रीय ऊष्मीय संतुलन समझाता है: प्रीहीट HAZ के शीतलन को धीमा करते हुए वेल्डेड जोड़ से हाइड्रोजन के बाहर निकलने को बढ़ावा देता है। चयनित ऊष्मा इनपुट शीतलन समय, HAZ कठोरता, वेल्ड-धातु के गुणों, विकृति और हाइड्रोजन विसरण को प्रभावित करता है। ये चर परस्पर क्रिया करते हैं। ऊष्मा इनपुट बढ़ाने से HAZ कठोरता घट सकती है, फिर भी वेल्ड-धातु में हाइड्रोजन का अवरोधन बढ़ सकता है; इसे घटाने से कुल ऊष्मीय संपर्क कम हो सकता है, लेकिन HAZ अधिक कठोर बन सकता है। इनमें से कोई भी दिशा स्वचालित रूप से अधिक सुरक्षित नहीं है।
Method B के अनुप्रयोग के लिए सटीक स्टील पदनाम और मोटाई, उपभोज्य सामग्री का हाइड्रोजन वर्गीकरण या मापी गई हाइड्रोजन स्थिति, वेल्डिंग प्रक्रिया, जोड़ का प्रकार और बंधन-प्रतिबंध, वेल्ड का आकार, ऊष्मा-इनपुट सीमा तथा इच्छित प्रीहीट और इंटरपास सीमाएँ आवश्यक हैं। इलेक्ट्रोड का सुखाना और भंडारण, सतह की स्वच्छता, शील्डिंग, आर्क की लंबाई, पास का क्रम तथा टैक-वेल्ड की प्रक्रिया चयनित प्रक्रिया के पीछे की धारणाओं के अनुरूप होने चाहिए। निम्न-हाइड्रोजन प्रक्रिया के लिए योग्य प्रक्रिया को नम फ्लक्स या खराब ढंग से भंडारित इलेक्ट्रोड वाली प्रक्रिया के समकक्ष नहीं माना जा सकता।
परिणाम केवल प्रीहीट संख्या नहीं, बल्कि एक नियंत्रित वेल्डिंग प्रक्रिया विनिर्देश होना चाहिए। इसमें तापमान मापने की विधि, अनुमत ऊष्मा-इनपुट सीमा, अधिकतम इंटरपास तापमान, उपभोज्य सामग्री की कंडीशनिंग, निरीक्षण से पहले न्यूनतम विलंब और किसी भी पोस्टहीट आवश्यकता का उल्लेख होना चाहिए। मरम्मत किए गए, मोटे, अत्यधिक प्रतिबंधित या सेवा के संपर्क में आ चुके घटक के लिए वेल्डिंग शुरू होने से पहले इंजीनियरिंग समीक्षा और हाइड्रोजन परीक्षण उचित हो सकते हैं।
इस प्रकार NF EN 1011-2 फेरिटिक-स्टील वेल्डेबिलिटी के लिए निर्णय-ढाँचे के रूप में कार्य करता है। यह प्रीहीट को एक परस्पर संबद्ध नियंत्रण प्रणाली के एक भाग के रूप में प्रस्तुत करता है: हाइड्रोजन कम करें, संवेदनशील कठोर संरचना से बचें, जहाँ संभव हो तन्य बंधन-प्रतिबंध सीमित करें, शीतलन और ऊष्मा इनपुट नियंत्रित करें, तथा हाइड्रोजन के बाहर निकलने के लिए पर्याप्त समय दें। यही कारण है कि समान नाममात्र स्टील ग्रेड को अलग-अलग जोड़ों में अलग-अलग प्रक्रियाओं की आवश्यकता हो सकती है।
कोल्ड-क्रैक परीक्षण और प्रक्रिया-योग्यता
विनाशकारी कोल्ड-क्रैक परीक्षणों का उद्देश्य
विनाशकारी कोल्ड-क्रैक परीक्षणों का उपयोग वेल्डेड जोड़ को ऐसी परिस्थितियों के संपर्क में लाने के लिए किया जाता है, जो विलंबित हाइड्रोजन-सहायित क्रैकिंग उत्पन्न कर सकती हैं; इसके बाद वेल्ड और ऊष्मा-प्रभावित क्षेत्र (HAZ) की जाँच क्रैकों के लिए की जाती है। इसका उद्देश्य केवल यह जाँचना नहीं है कि वेल्डिंग के तुरंत बाद वेल्ड बीड देखने में ठीक लगती है या नहीं। ठंडा होने के बाद कोल्ड क्रैक बन सकते हैं, कभी-कभी कई घंटे बाद भी, जब विसरणशील हाइड्रोजन वेल्डेड भाग के भीतर से कठोर सूक्ष्मसंरचनाओं और तन्य-तनाव वाले क्षेत्रों की ओर गति करता है।
ISO 17642-1:2004 आर्क-वेल्डेड धात्विक पदार्थों के विनाशकारी कोल्ड-क्रैक परीक्षण के सामान्य सिद्धांत निर्धारित करता है। इसमें बताया गया है कि वेल्डिंग उपभोज्य सामग्रियों, मूल धातुओं और वेल्ड धातु की क्रैकिंग-संवेदनशीलता का आकलन करने के लिए परीक्षण विधियों का उपयोग कैसे किया जाता है; साथ ही उन निर्माण-तंत्रों की भी व्याख्या की गई है, जिन्हें ये परीक्षण पुनरुत्पादित करने के लिए बनाए गए हैं। यह मानक परीक्षण-पद्धतियों के चयन और व्याख्या के लिए एक ढाँचा प्रदान करता है; यह किसी एक परीक्षण-परिणाम को सार्वभौमिक सुरक्षित वेल्डिंग सीमा में परिवर्तित नहीं करता।
जिस धातुकर्मीय स्थिति की परीक्षा की जा रही है, उसमें तीन आवश्यकताओं का संयोजन होता है। TWI ने इस्पात में हाइड्रोजन क्रैकिंग के लिए हाइड्रोजन, कठोर और भंगुर संवेदनशील संरचना, तथा तन्य तनाव को आवश्यक तत्वों के रूप में पहचाना। International Institute of Welding के 2023 White Paper में इसी समस्या को हाइड्रोजन-सामग्री, अवशिष्ट तन्य तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता के माध्यम से प्रस्तुत किया गया है। इनमें से किसी एक कारक को हटा देने या पर्याप्त रूप से कम कर देने पर क्रैकिंग नहीं हो सकती। तीनों को एक साथ बढ़ा देने पर ऐसा जोड़, जो हल्के परीक्षण में सफल रहा हो, उत्पादन में विफल हो सकता है।
इसलिए विनाशकारी परीक्षण में अत्यधिक प्रतिबंध, नॉच प्रभाव, तीव्र शीतलन या जानबूझकर गंभीर जोड़-ज्यामिति लागू की जा सकती है। सामान्य अवलोकनों में वेल्ड धातु में क्रैक, संलयन-सीमा के निकट अनुदैर्ध्य या अनुप्रस्थ क्रैक, तथा HAZ में ऐसे क्रैक शामिल हैं, जो सतह पर दिखाई नहीं दे सकते। अक्सर धातुवैज्ञानिक सेक्शनिंग आवश्यक होती है। दृश्य निरीक्षण में स्वीकार्य दिखाई देने वाले नमूने में छोटे आंतरिक क्रैक हो सकते हैं, और केवल छोटा-सा क्रैक दिखाने वाला नमूना भी यह प्रदर्शित कर सकता है कि चयनित सामग्री और प्रक्रिया की सुरक्षा-सीमा संकीर्ण है।
हाइड्रोजन का मापन क्रैक-परीक्षण का समर्थन करता है, लेकिन उसका स्थान नहीं लेता। ISO 3690:2018 मार्टेंसिटिक, बेनाइटिक और फेरिटिक इस्पातों के लिए फिलर सामग्री से निर्मित आर्क-वेल्ड धातु में विसरणशील हाइड्रोजन निर्धारित करने हेतु नमूना-ग्रहण और विश्लेषणात्मक प्रक्रियाएँ निर्दिष्ट करता है। यह मापन निर्दिष्ट परीक्षण-स्थितियों के अंतर्गत वेल्ड धातु से मुक्त होने वाले हाइड्रोजन से संबंधित है। यह पुराने प्लेट में पहले से अवशोषित हाइड्रोजन, HAZ में फँसे हाइड्रोजन या सेवा के दौरान प्रविष्ट हुए हाइड्रोजन की प्रत्यक्ष मात्रा निर्धारित नहीं करता।
मरम्मत कार्य में यह अंतर महत्वपूर्ण है। हाइड्रोजन से आवेशित C-Mn और Cr-Mo इस्पात सेवा के दौरान हाइड्रोजन को बनाए रख सकते हैं, और यह हाइड्रोजन वेल्डिंग द्वारा प्रविष्ट हाइड्रोजन में जुड़ सकता है। 2¼Cr-1Mo इस्पात से संबंधित एक रिपोर्ट किए गए प्रयोग में, सेवा के दौरान बनाए रखे गए हाइड्रोजन को प्रीहीट में 130 °C की आवश्यक वृद्धि से संबद्ध पाया गया। यह परिणाम इस बात के विरुद्ध चेतावनी है कि कम-हाइड्रोजन इलेक्ट्रोड या पारंपरिक विसरणशील-हाइड्रोजन मान को सेवा में रह चुके पात्र की वेल्डिंग-सुरक्षा का प्रमाण समझा जाए।
परीक्षण-संवेदनशीलता बनाम उत्पादन-व्यवहार
कोल्ड-क्रैक परीक्षण परिभाषित परिस्थितियों में की गई तुलना है। यह गारंटी नहीं है कि उत्पादन-जोड़ में क्रैक नहीं आ सकता। परीक्षण-वेल्ड, निर्माण-जोड़ की तुलना में अधिक गंभीर हो सकती है, क्योंकि इसमें अधिक प्रतिबंध या कम ऊष्मा-इनपुट का उपयोग किया जाता है; ऐसी स्थिति में परीक्षण में सफलता यह उपयोगी प्रमाण दे सकती है कि प्रक्रिया उस परिस्थिति को सहन करती है। इसके विपरीत, प्लेट के अधिक पतले होने, उपभोज्य सामग्री के अधिक शुष्क होने, हाइड्रोजन-स्तर के कम होने या उत्पादन की तुलना में शीतलन धीमा होने के कारण परीक्षण कम गंभीर हो सकता है। ऐसी स्थिति में उसकी सफलता किसी भिन्न जोड़ के बारे में बहुत कम बताती है।
तुलना को नियंत्रित करने वाले चर प्रतिनिधि बने रहने चाहिए। इनमें इस्पात ग्रेड और उत्पाद की स्थिति, मोटाई, जोड़ की तैयारी, वेल्डिंग स्थिति, उपभोज्य सामग्री का वर्गीकरण और भंडारण-स्थिति, मापी गई हाइड्रोजन-स्थिति, ऊष्मा-इनपुट, प्रीहीट, इंटरपास तापमान, प्रतिबंध और शीतलन-इतिहास शामिल हैं। इस्पात की रासायनिक संरचना कठोरीकरण-क्षमता और रूपांतरण-उत्पादों को प्रभावित करती है; मोटाई और जोड़-ज्यामिति ऊष्मा-प्रवाह को प्रभावित करते हैं; प्रतिबंध यह निर्धारित करता है कि वेल्ड के सिकुड़ने पर कितना तन्य तनाव विकसित होगा। इनमें से किसी एक को बदलने पर परिणाम बदल सकता है।
शीतलन-इतिहास पर विशेष ध्यान देना आवश्यक है। उच्च कार्बन-समतुल्य वाला इस्पात तीव्रता से ठंडा होने पर HAZ में कठोर मार्टेंसाइट या कठोर बेनाइटिक संरचना बना सकता है। प्रीहीट इस शीतलन को धीमा करता है और संवेदनशील रूपांतरण-उत्पादों की मात्रा या कठोरता को कम कर सकता है। यह हाइड्रोजन को वेल्ड के अधिक ठंडे और कम पारगम्य अवस्था तक पहुँचने से पहले बाहर निकलने के लिए अधिक समय भी देता है। EN 1011-2 की Method B लागू करने वाले Dillinger के मार्गदर्शन में इस दोहरे प्रभाव का वर्णन किया गया है: प्रीहीट HAZ के शीतलन को धीमा करता है और वेल्डेड जोड़ से हाइड्रोजन के बाहर निकलने को बढ़ावा देता है।
इसका अर्थ यह नहीं है कि प्रीहीट सार्वभौमिक समाधान है। TWI ने 2024 में बताया कि प्रीहीट बढ़ाने से सामान्यतः हाइड्रोजन के बाहर निकलने में सहायता मिलती है और शीतलन-दर कम होती है, लेकिन अत्यधिक ऊष्मा-इनपुट से वेल्ड धातु में हाइड्रोजन का प्रतिधारण बढ़ सकता है, क्योंकि इससे विसरण-दूरी बढ़ती है और विसरण के लिए उपलब्ध समय कम हो जाता है। इसलिए एक बड़ा, धीमी गति से बनने वाला वेल्ड, कम ऊष्मा-इनपुट पर बनाए गए छोटे वेल्ड से भिन्न हाइड्रोजन-वितरण उत्पन्न कर सकता है। इंटरपास तापमान क्रमिक तापीय चक्रों, दाना-वृद्धि, रूपांतरण-व्यवहार और हाइड्रोजन के गतिशील बने रहने की अवधि को भी बदल सकता है।
परीक्षण में विलंबित कोल्ड क्रैकिंग और हॉट क्रैकिंग के बीच भी अंतर स्पष्ट होना चाहिए। हॉट क्रैक जमने के दौरान या उच्च तापमान पर बनते हैं, अक्सर पृथक्करण और द्रव-फिल्म तंत्रों के कारण। कोल्ड क्रैक ठंडा होने के बाद, सामान्यतः कठोर और तनावग्रस्त क्षेत्रों में या उनके निकट बनते हैं और इनमें विलंब हो सकता है। वेल्डिंग के तुरंत बाद देखने में सही दिखाई देने वाला जोड़ हाइड्रोजन क्रैकिंग से सुरक्षित होने का प्रमाण नहीं है।
सकारात्मक परीक्षण-परिणाम अपने-आप उत्पादन-विफलता भी नहीं दर्शाता। दो उपभोज्य सामग्रियों या प्रक्रियाओं की क्रम-निर्धारण तुलना करने के लिए परीक्षण में जानबूझकर प्रतिबंध बढ़ाया गया हो सकता है। इसका मूल्य सापेक्ष संवेदनशीलता दर्शाने और यह पहचानने में है कि कौन-सा नियंत्रण-चर महत्वपूर्ण है। परिणाम तभी सार्थक होता है, जब परीक्षण-रिपोर्ट में निरीक्षण से पहले का विलंब, क्रैक-स्थान निर्धारित करने की विधि, सेक्शनिंग-पद्धति, हाइड्रोजन-स्थिति, तापीय चक्र और प्रतिबंध-व्यवस्था दर्ज हो।
योग्यता-प्रमाण कब महत्वपूर्ण होता है
योग्यता-प्रमाण तब महत्वपूर्ण होता है, जब विलंबित क्रैक के परिणाम गंभीर हों, जोड़ पर अत्यधिक प्रतिबंध हो या उत्पादन-स्थितियाँ स्थापित वेल्डिंग-प्रथा से भिन्न हों। यह उच्च-शक्ति इस्पातों, मोटे सेक्शनों, उच्च कार्बन-समतुल्य वाले इस्पातों, निम्न-तापमान निर्माण, दाब-उपकरणों की मरम्मत और सेवा के दौरान हाइड्रोजन अवशोषित कर चुके घटकों के लिए विशेष रूप से महत्वपूर्ण है। स्वच्छ, नई प्लेट पर योग्य की गई प्रक्रिया को हाइड्रोजन से आवेशित सामग्री पर लागू मान लेना उचित नहीं है।
प्रक्रिया-योग्यता को विनाशकारी परीक्षण को वास्तविक वेल्डिंग-नियंत्रणों से जोड़ना चाहिए। अभिलेख में इस्पात का पदनाम, मोटाई-सीमा, उपभोज्य सामग्री का पदनाम, सुखाने और भंडारण की पद्धति, वेल्डिंग धारा और यात्रा-गति, ऊष्मा-इनपुट, प्रीहीट, इंटरपास तापमान, प्रतिबंध-स्थिति तथा किसी भी पोस्टहीट या हाइड्रोजन-मुक्ति उपचार का उल्लेख होना चाहिए। शीतलन-अंतराल और निरीक्षण-विलंब को अनुमानित करने के बजाय दर्ज किया जाना चाहिए।
EN 1011-2, जिसमें फेरिटिक इस्पातों के लिए मार्गदर्शन भी शामिल है, क्रैकिंग-नियंत्रण को इस्पात की संरचना, हाइड्रोजन-सामग्री, ऊष्मा-इनपुट, प्रीहीट और इंटरपास तापमान से जोड़ता है। BS EN 1011-2 का मार्गदर्शन शीतलन-दरों को नियंत्रित करने और प्रीहीट या पोस्टहीट बनाए रखने की भी सिफारिश करता है, ताकि कठोर और तनावग्रस्त क्षेत्रों में फँसने से पहले हाइड्रोजन वेल्ड से दूर जा सके। ये नियंत्रण प्रक्रियात्मक उपाय हैं, निरीक्षण के विकल्प नहीं। गैर-विनाशकारी परीक्षण वेल्डिंग के बाद क्रैक का पता लगा सकता है; यह प्रदर्शित नहीं कर सकता कि क्रैक बनने से पहले प्रक्रिया में पर्याप्त सुरक्षा-सीमा थी।
जहाँ सेवा-इतिहास अनिश्चित हो, वहाँ योग्यता-परीक्षण में मूल सामग्री और संदिग्ध अवशोषित हाइड्रोजन-स्थिति, दोनों का प्रतिनिधित्व करना आवश्यक हो सकता है। इसके लिए इस्पात का नमूना लेना, प्रासंगिक हाइड्रोजन का मापन करना, नियंत्रित हाइड्रोजन-मुक्ति उपचार लागू करना या रूढ़िवादी तापीय चक्र के साथ परीक्षण करना आवश्यक हो सकता है। चयनित प्रमाण विफलता-जोखिम के अनुरूप होना चाहिए। एक सरल तुलनात्मक परीक्षण उपभोज्य सामग्री के चयन में सहायक हो सकता है; लेकिन मरम्मत-प्रक्रिया को योग्य ठहराने के लिए धातुवैज्ञानिक परीक्षण सहित प्रतिबंधित, विलंबित-क्रैक परीक्षण आवश्यक हो सकता है।
इसलिए उचित निर्णय यह नहीं है कि “प्रीहीट का उपयोग किया गया था, इसलिए क्रैकिंग रोक दी गई।” उचित निष्कर्ष यह है कि निर्दिष्ट इस्पात, हाइड्रोजन-स्थिति, सूक्ष्मसंरचना, तनाव-अवस्था और तापीय-इतिहास का एक साथ परीक्षण किया गया, तथा उत्पादन में इन चरों को योग्य सीमा के भीतर रखा जाएगा।
मरम्मत और संशोधन में हाइड्रोजन-चार्जित इस्पात
हाइड्रोजन सेवा में संचालित कोई पात्र, पाइप, नोज़ल या दाब-धारण करने वाला घटक केवल “पुरानी प्लेट” नहीं होता। वर्षों के संपर्क के कारण उसमें मौजूद हाइड्रोजन की मात्रा, ट्रैप की संख्या, अवशिष्ट तनाव और स्थानीय सूक्ष्मसंरचना बदल चुके हो सकते हैं। इसलिए नए पदार्थ पर योग्य ठहराई गई प्रक्रिया विलंबित निर्माण-दरार के जोखिम को कम करके आंक सकती है।
हाइड्रोजन-दरार केवल हाइड्रोजन के कारण नहीं होती। TWI के अनुसार, तीन स्थितियों का एक साथ कार्य करना आवश्यक है: हाइड्रोजन, कठोर और भंगुर संवेदनशील संरचना, तथा तन्य तनाव। IIW White Paper (2023) इसी तंत्र को हाइड्रोजन की मात्रा, अवशिष्ट तन्य तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता के माध्यम से व्यक्त करता है। मरम्मत इन तीनों चिंताओं को एक साथ उत्पन्न करती है। वेल्डिंग हाइड्रोजन का स्रोत बनाती है, तीव्र शीतलन से कठोर HAZ क्षेत्र बन सकते हैं, और मौजूदा पात्र या संलग्नक के आसपास का प्रतिबंध वेल्ड के सिकुड़ने पर उच्च तन्य तनाव उत्पन्न कर सकता है।
यह विलंबित शीत-दरार है, गर्म-दरार नहीं। गर्म-दरारें उच्च तापमान पर ठोसकरण के दौरान बनती हैं और मुख्यतः द्रव-फिल्म पृथक्करण तथा वेल्ड-धातु के ठोसकरण व्यवहार से संबंधित होती हैं। हाइड्रोजन-सहायित दरारें वेल्डिंग के कई घंटे बाद दिखाई दे सकती हैं; वे अक्सर HAZ में या वेल्ड बीड के नीचे तब बनती हैं, जब जोड़ ठंडा हो चुका होता है। इसलिए वेल्डिंग के तुरंत बाद किया गया निरीक्षण दोष को पकड़ने में विफल हो सकता है।
पूर्व सेवा के दौरान अवशोषित हाइड्रोजन
मरम्मत की स्थिति में हाइड्रोजन के दो अलग-अलग स्रोत होते हैं। पहला स्रोत वेल्डिंग प्रक्रिया के दौरान प्रविष्ट होने वाला हाइड्रोजन है: इलेक्ट्रोड या फ्लक्स में नमी, जोड़ पर संदूषण, नम शील्डिंग-गैस उपकरण, सतही तेल, तथा आर्क वातावरण में मौजूद हाइड्रोजन-युक्त यौगिक। ISO 3690:2018 मार्टेंसिटिक, बैनिटिक और फेरिटिक इस्पातों के लिए फिलर सामग्री से बनाए गए आर्क-वेल्ड धातु में विसरणशील हाइड्रोजन मापने की नमूना-संग्रह और विश्लेषणात्मक प्रक्रियाएँ निर्दिष्ट करता है। यह माप महत्वपूर्ण है, लेकिन यह घटक में पहले से मौजूद हाइड्रोजन के प्रत्येक परमाणु का वर्णन नहीं करता।
दूसरा स्रोत सेवा के दौरान अवशोषित हुआ हाइड्रोजन है। हाइड्रोजन नम हाइड्रोजन सल्फाइड वातावरण, संक्षारण अभिक्रियाओं, कैथोडिक सुरक्षा, उच्च-दाब हाइड्रोजन या हाइड्रोजन युक्त प्रक्रिया-धाराओं के माध्यम से इस्पात में प्रवेश कर सकता है। कुछ हाइड्रोजन गतिशील बना रहता है और नए गर्म किए गए मरम्मत-क्षेत्र की ओर विसरित हो सकता है। कुछ हाइड्रोजन समावेशन, विस्थापन, अंतरापृष्ठों, कार्बाइड कणों, लेमिनेशन या अन्य ट्रैपिंग स्थलों पर बंधा रहता है। गर्म करने पर इस संचित हाइड्रोजन का कुछ भाग मुक्त हो सकता है, जबकि वेल्डिंग का तापीय चक्र और तनाव-क्षेत्र इसे किसी कठोर, तनावग्रस्त क्षेत्र की ओर खींच सकता है।
सेवा के दौरान संपर्क इस्पात की हाइड्रोजन मात्रा से अलग अन्य गुणों को भी बदल सकता है। टेम्पर-भंगुरता, कार्बाइड का मोटा होना, क्रीप क्षति, डीकार्ब्यूराइजेशन, स्थानीय संक्षारण, हाइड्रोजन ब्लिस्टरिंग और पहले की गई मरम्मतें पदार्थ की प्रतिक्रिया को बदल सकती हैं। मोटाई, प्रतिबंध और वास्तविक रासायनिक संरचना मरम्मत अभियंता को उपलब्ध अभिलेखों से भिन्न हो सकती है। इसलिए सकारात्मक पदार्थ-पहचान और सेवा-इतिहास की जाँच वेल्डेबिलिटी आकलन का हिस्सा हैं, केवल प्रशासनिक औपचारिकताएँ नहीं।
हाइड्रोजन-चार्जित इस्पातों पर TWI का कार्य विशेष रूप से महत्वपूर्ण है, क्योंकि इससे पता चला कि अवशिष्ट हाइड्रोजन मरम्मत के लिए आवश्यक प्रीहीट बढ़ा सकता है। 2¼Cr-1Mo इस्पात पर किए गए एक प्रकाशित प्रयोग में सेवा के दौरान अवशिष्ट हाइड्रोजन के कारण प्रीहीट में 130 °C की वृद्धि आवश्यक हुई। यह उस विशिष्ट अध्ययन का परिणाम है, प्रत्येक 2¼Cr-1Mo पात्र या प्रत्येक हाइड्रोजन-संपर्कित घटक के लिए सार्वभौमिक डिजाइन-मूल्य नहीं। यह संभावित प्रभाव का परिमाण और पूर्व सेवा को ध्यान में रखे बिना नई प्लेट के वेल्डिंग-तालिका को लागू करने के खतरे को दर्शाता है।
कोई घटक वेल्डिंग के दौरान और उसके बाद भी हाइड्रोजन छोड़ता रह सकता है। मुक्त हुई गैस समान रूप से बाहर नहीं निकल सकती; मोटे खंड, वेल्ड टो, संलग्नक के प्रतिच्छेदन और ठंडे HAZ क्षेत्र महत्वपूर्ण बने रह सकते हैं। जब सेवा-इतिहास हाइड्रोजन-चार्जिंग का संकेत देता हो, तब हाइड्रोजन विश्लेषण, तापीय-विसर्जन अध्ययन, धातुवैज्ञानिक परीक्षण और परिचालन स्थितियों की समीक्षा उचित हो सकती है।
Cr-Mo और C-Mn इस्पात की मरम्मत संबंधी विचारणीय बातें
C-Mn इस्पात केवल इसलिए स्वतः सुरक्षित नहीं माने जा सकते कि उनमें कार्बन की मात्रा मध्यम होती है। कार्बन समतुल्य, प्लेट की मोटाई, प्रतिबंध, हाइड्रोजन स्तर, ऊष्मा-इनपुट और शीतलन दर—सभी HAZ रूपांतरण को प्रभावित करते हैं। उच्च कार्बन-समतुल्य वाला C-Mn इस्पात यदि प्रतिबंध की स्थिति में तेजी से ठंडा हो, तो कठोर बैनाइट या मार्टेंसाइट बना सकता है। कम-मिश्रधातु वाला इस्पात, जिसकी रासायनिक संरचना कम गंभीर हो, तब भी दरार सकता है जब वेल्ड नम हो, जोड़ पर अत्यधिक प्रतिबंध हो या सेवा के दौरान हाइड्रोजन जमा हो गया हो।
Cr-Mo इस्पातों में विशेष सावधानी आवश्यक है, क्योंकि उनके मिश्रधातु-तत्व कठोरीकरण-क्षमता बढ़ाते हैं और अनुपयुक्त तापीय परिस्थितियों में दरार-संवेदनशील HAZ संरचनाएँ उत्पन्न कर सकते हैं। 1¼Cr-½Mo और 2¼Cr-1Mo जैसे ग्रेड दाब उपकरणों में सामान्यतः पाए जाते हैं, लेकिन उनकी मरम्मत संबंधी आवश्यकताएँ मोटाई, ताप-उपचार की स्थिति, सेवा-तापमान, क्षरण-इतिहास और लागू निर्माण या मरम्मत कोड पर निर्भर करती हैं। केवल नाममात्र ग्रेड-निर्देशन से सुरक्षित प्रीहीट निर्धारित नहीं होता।
प्रीहीट के दो मुख्य प्रभाव होते हैं। यह HAZ के शीतलन को धीमा करता है, जिससे कठोर रूपांतरण-उत्पाद बनने की संभावना घटती है, और हाइड्रोजन को वेल्ड से दूर विसरित होने के लिए अधिक समय देता है। EN 1011-2 की Method B लागू करने संबंधी Dillinger के मार्गदर्शन में इन प्रभावों का सीधे वर्णन किया गया है। फिर भी प्रीहीट कोई सार्वभौमिक उपचार नहीं है। TWI ने 2024 में बताया कि अत्यधिक ऊष्मा-इनपुट वेल्ड-धातु में हाइड्रोजन के अवरोधन को बढ़ा सकता है, क्योंकि हाइड्रोजन को अधिक दूरी तक विसरित होना पड़ता है और समग्र तापीय चक्र विसरण के लिए कम प्रभावी समय दे सकता है। अत्यधिक ऊष्मा-इनपुट HAZ को बड़ा कर सकता है, दृढ़ता घटा सकता है, टेम्परिंग को बदल सकता है और पहले से ताप-उपचारित घटक के गुणों को नुकसान पहुँचा सकता है।
इसलिए मरम्मत-प्रक्रिया को अधिकतम संभव तापमान का पीछा करने के बजाय एक नियंत्रित सीमा बनाए रखनी चाहिए। इलेक्ट्रोड और फ्लक्स का भंडारण निर्माता द्वारा योग्य ठहराई गई परिस्थितियों के अनुसार होना चाहिए, कम-हाइड्रोजन उपभोज्य सामग्री का चयन किया जाना चाहिए, और खुले में रखी उपभोज्य सामग्रियों को लागू विनिर्देशन के अनुसार पुनःस्थिति-उपचारित या अस्वीकृत किया जाना चाहिए। जोड़ की सतहें सूखी और जंग, तेल, पेंट, स्केल तथा नमी से मुक्त होनी चाहिए। वेल्डिंग पैरामीटर आर्क-ऊर्जा को योग्य सीमा तक सीमित रखें, जबकि इंटरपास तापमान का अनुमान लगाने के बजाय उसका मापन किया जाए।
हाइड्रोजन नियंत्रण का प्रतिबंध के साथ भी परस्पर संबंध होता है। कठोर नोज़ल पर किया गया छोटा फिलेट वेल्ड, मुक्त प्लेट पर किए गए बड़े और कम-प्रतिबंधित वेल्ड से अधिक खतरनाक हो सकता है। वेल्ड अनुक्रम, संतुलित निक्षेपण, निरंतर ताप देने की सुविधा और अस्थायी संलग्नकों को हटाने से स्थानीय तन्य तनाव घटाया जा सकता है। ISO 17642-1:2004 उपभोज्य सामग्रियों, मूल पदार्थों और वेल्ड धातु की दरार-संवेदनशीलता के आकलन में प्रयुक्त शीत-दरार निर्माण तथा परीक्षण सिद्धांतों का वर्णन करता है; प्रक्रिया-योग्यता में पदार्थ, मोटाई, प्रतिबंध, उपभोज्य सामग्री और तापीय चक्र के वास्तविक संयोजन को प्रतिबिंबित किया जाना चाहिए।
हाइड्रोजन-मुक्ति उपचार और रूढ़िवादी प्रक्रियाएँ
जब पूर्व हाइड्रोजन-चार्जिंग विश्वसनीय रूप से संभावित हो, तब मरम्मत-वेल्ड से पहले हाइड्रोजन-मुक्ति उपचार निर्दिष्ट किया जा सकता है। इस उपचार में सामान्यतः नियंत्रित ताप देना और ऐसे तापमान पर धारण करना शामिल होता है, जिसका चयन उत्तरदायी वेल्डिंग या पदार्थ अभियंता करता है; उपयुक्त थर्मोकपल के माध्यम से तापमान की एकरूपता की पुष्टि की जाती है। इसका उद्देश्य गतिशील और मुक्त होने योग्य हाइड्रोजन को मरम्मत-क्षेत्र से बाहर विसरित होने देना है, बिना अस्वीकार्य टेम्परिंग, विकृति, शक्ति-हानि या दाब-उपकरण की स्थिति को क्षति पहुँचाए। यह ब्लिस्टरयुक्त या गंभीर रूप से क्षरित पदार्थ को हटाने का विकल्प नहीं है और न ही यह प्रत्येक ट्रैप में बंधे हाइड्रोजन को हटाने की गारंटी दे सकता है।
एक रूढ़िवादी प्रक्रिया में हाइड्रोजन-मुक्ति ताप, बढ़ा हुआ प्रीहीट, कठोर कम-हाइड्रोजन हैंडलिंग, नियंत्रित इंटरपास तापमान, सीमित आर्क-ऊर्जा तथा पोस्टहीट या विलंबित शीतलन का संयोजन हो सकता है। SteelConstruction.info द्वारा रिपोर्ट किए गए BS EN 1011-2 मार्गदर्शन में प्रीहीट या पोस्टहीट बनाए रखने की सिफारिश की गई है, ताकि हाइड्रोजन कठोर और तनावग्रस्त क्षेत्रों में फँसने से पहले वेल्ड से विसरित हो सके। घटक को निर्दिष्ट तापमान-सीमा में आवश्यक तापीय क्रिया के लिए पर्याप्त समय तक बनाए रखना चाहिए; पासों के बीच जोड़ को ठंडा होने देना प्रक्रिया को निष्प्रभावी कर सकता है।
वेल्डिंग के बाद विलंबित निरीक्षण आवश्यक है। दृश्य निरीक्षण, चुंबकीय-कण परीक्षण या अन्य सतही विधियाँ केवल निर्दिष्ट धारण और शीतलन अवधि के बाद की जानी चाहिए, तथा दाब-सीमा वाले वेल्डों के लिए आयतनात्मक परीक्षण आवश्यक हो सकता है। निक्षेपण के तुरंत बाद प्राप्त स्वच्छ परिणाम का महत्व सीमित है, यदि निरीक्षण हाइड्रोजन-सहायित दरार विकसित होने के लिए पर्याप्त समय मिलने से पहले किया गया हो। प्रीहीट महत्वपूर्ण है, लेकिन सुरक्षित मरम्मत का निर्णय संयुक्त साक्ष्यों पर आधारित होता है: सेवा-जनित हाइड्रोजन, इस्पात की रासायनिक संरचना और स्थिति, उपभोज्य सामग्री का हाइड्रोजन, शीतलन दर, ऊष्मा-इनपुट, प्रतिबंध, तापीय उपचार और विलंबित परीक्षण।
निरीक्षण, विलंब और दरारों का प्रारंभिक अवस्था में पता लगाने में विफलता
हाइड्रोजन-जनित दरारों में विलंब क्यों होता है
हाइड्रोजन-सहायित शीत दरार आर्क बंद होने के बाद भी विकसित हो सकती है। यह ऐसा दोष नहीं है जो वेल्ड पूल के अभी गर्म रहने के दौरान दिखाई देना आवश्यक हो। वेल्डिंग के दौरान नमी, सतही संदूषण, फ्लक्स, शील्डिंग गैस की समस्याओं या नम उपभोज्य पदार्थों से हाइड्रोजन पिघली हुई वेल्ड धातु में प्रवेश करता है। जैसे-जैसे जोड़ ठंडा होता है, हाइड्रोजन का कुछ भाग वेल्ड धातु और ताप-प्रभावित क्षेत्र (HAZ) में विसरित होता है। इसका कुछ भाग धातुकर्मीय अवरोधों, समावेशों, पूर्व-ऑस्टेनाइट कण-सीमाओं, कठोर रूपांतरित क्षेत्रों या उच्च अवशिष्ट तनाव वाले स्थानों तक पहुँचता है।
जैसा कि TWI ने अपने 2024 के मार्गदर्शन में कहा है, दरार बनने के लिए हाइड्रोजन, एक संवेदनशील कठोर और भंगुर संरचना तथा तनन तनाव का संयोजन आवश्यक है। International Institute of Welding के 2023 के श्वेतपत्र में इसी संबंध को तीन प्रमुख कारकों के माध्यम से व्यक्त किया गया है: हाइड्रोजन की मात्रा, अवशिष्ट तनन तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता। जोड़ का अवरोध, संकुचन तनाव, फिट-अप, वेल्ड क्रम और स्थानीय ज्यामिति, उस समय भी तनन घटक प्रदान कर सकते हैं जब लगाया गया सेवा-भार शून्य हो।
इसलिए समय-निर्धारण साधारण घड़ी पर निर्भर नहीं करता जो वेल्डिंग समाप्त होते ही चलना शुरू कर दे; यह विसरण और रूपांतरण पर निर्भर करता है। दरार ठंडा होने के दौरान, वेल्ड के परिवेशी तापमान तक पहुँचने के बाद, या बाद में तब शुरू हो सकती है जब हाइड्रोजन तनावग्रस्त और संवेदनशील स्थान की ओर बढ़ता रहता है। दरारें क्रमिक रूप से बढ़ सकती हैं। एक छोटी टो दरार सतही ऑक्सीकरण, वेल्ड छींटों, पेंट, घिसाई के निशानों या उससे लगी वेल्ड परत के कारण तब तक छिपी रह सकती है, जब तक उसका पता लगाना संभव न हो जाए।
तत्काल दृश्य स्वीकृति केवल यह सिद्ध करती है कि उस समय, उस पहुँच और उस निरीक्षण विधि से कोई दृश्य अपूर्णता नहीं मिली। यह सिद्ध नहीं करती कि हाइड्रोजन बाहर निकल चुका है, HAZ ने भंगुर संरचना बनने से बचाव किया है, या सतह के नीचे कोई दरार मौजूद नहीं है। कोई जोड़ देखने में स्वस्थ लग सकता है, जबकि उसमें सतह के नीचे एक छोटी दरार मौजूद हो, जो बाद में किसी अन्य दरार से जुड़ जाए या सतह तक पहुँच जाए।
प्रीहीटिंग कोई सार्वभौमिक उपचार नहीं है। प्रीहीट बढ़ाने से सामान्यतः HAZ के ठंडा होने की गति कम होती है और हाइड्रोजन को बाहर निकलने का अधिक अवसर मिलता है, जबकि बनाए रखा गया प्रीहीट या पोस्टहीट कठोर और तनावग्रस्त क्षेत्रों में फँसने वाली हाइड्रोजन की मात्रा घटा सकता है। फिर भी, अत्यधिक ऊष्मा इनपुट से विसरण दूरी बढ़ सकती है और हाइड्रोजन को वेल्ड धातु से बाहर निकलने के लिए उपलब्ध समय कम हो सकता है, जिससे कुछ परिस्थितियों में वेल्ड धातु में अवशिष्ट हाइड्रोजन बढ़ सकती है। इस्पात की रासायनिक संरचना, मोटाई, ऊष्मा इनपुट, ठंडा होने की दर, अवरोध, उपभोज्य पदार्थों की स्थिति और तापीय इतिहास पर एक साथ विचार करना आवश्यक है।
वेल्डिंग द्वारा प्रवेश की गई हाइड्रोजन और इस्पात में पहले से मौजूद हाइड्रोजन के बीच अंतर भी महत्वपूर्ण है। सेवा में प्रयुक्त सामग्री में संक्षारण, कैथोडिक संरक्षण, अम्लीय सेवा या अन्य परिचालन परिस्थितियों के दौरान अवशोषित हाइड्रोजन बनी रह सकती है। हाइड्रोजन-आवेशित 2¼Cr-1Mo इस्पात पर किए गए शोध में बताया गया कि मरम्मत वेल्डिंग के दौरान सेवा से बची हुई हाइड्रोजन के कारण प्रीहीट में 130 °C की वृद्धि आवश्यक हो सकती है। यह कोई सामान्य प्रीहीट नियम नहीं है; इससे केवल यह स्पष्ट होता है कि निरीक्षण और वेल्डिंग संबंधी निर्णयों में नए वेल्ड के साथ-साथ सेवा-इतिहास को भी ध्यान में रखना पड़ सकता है।

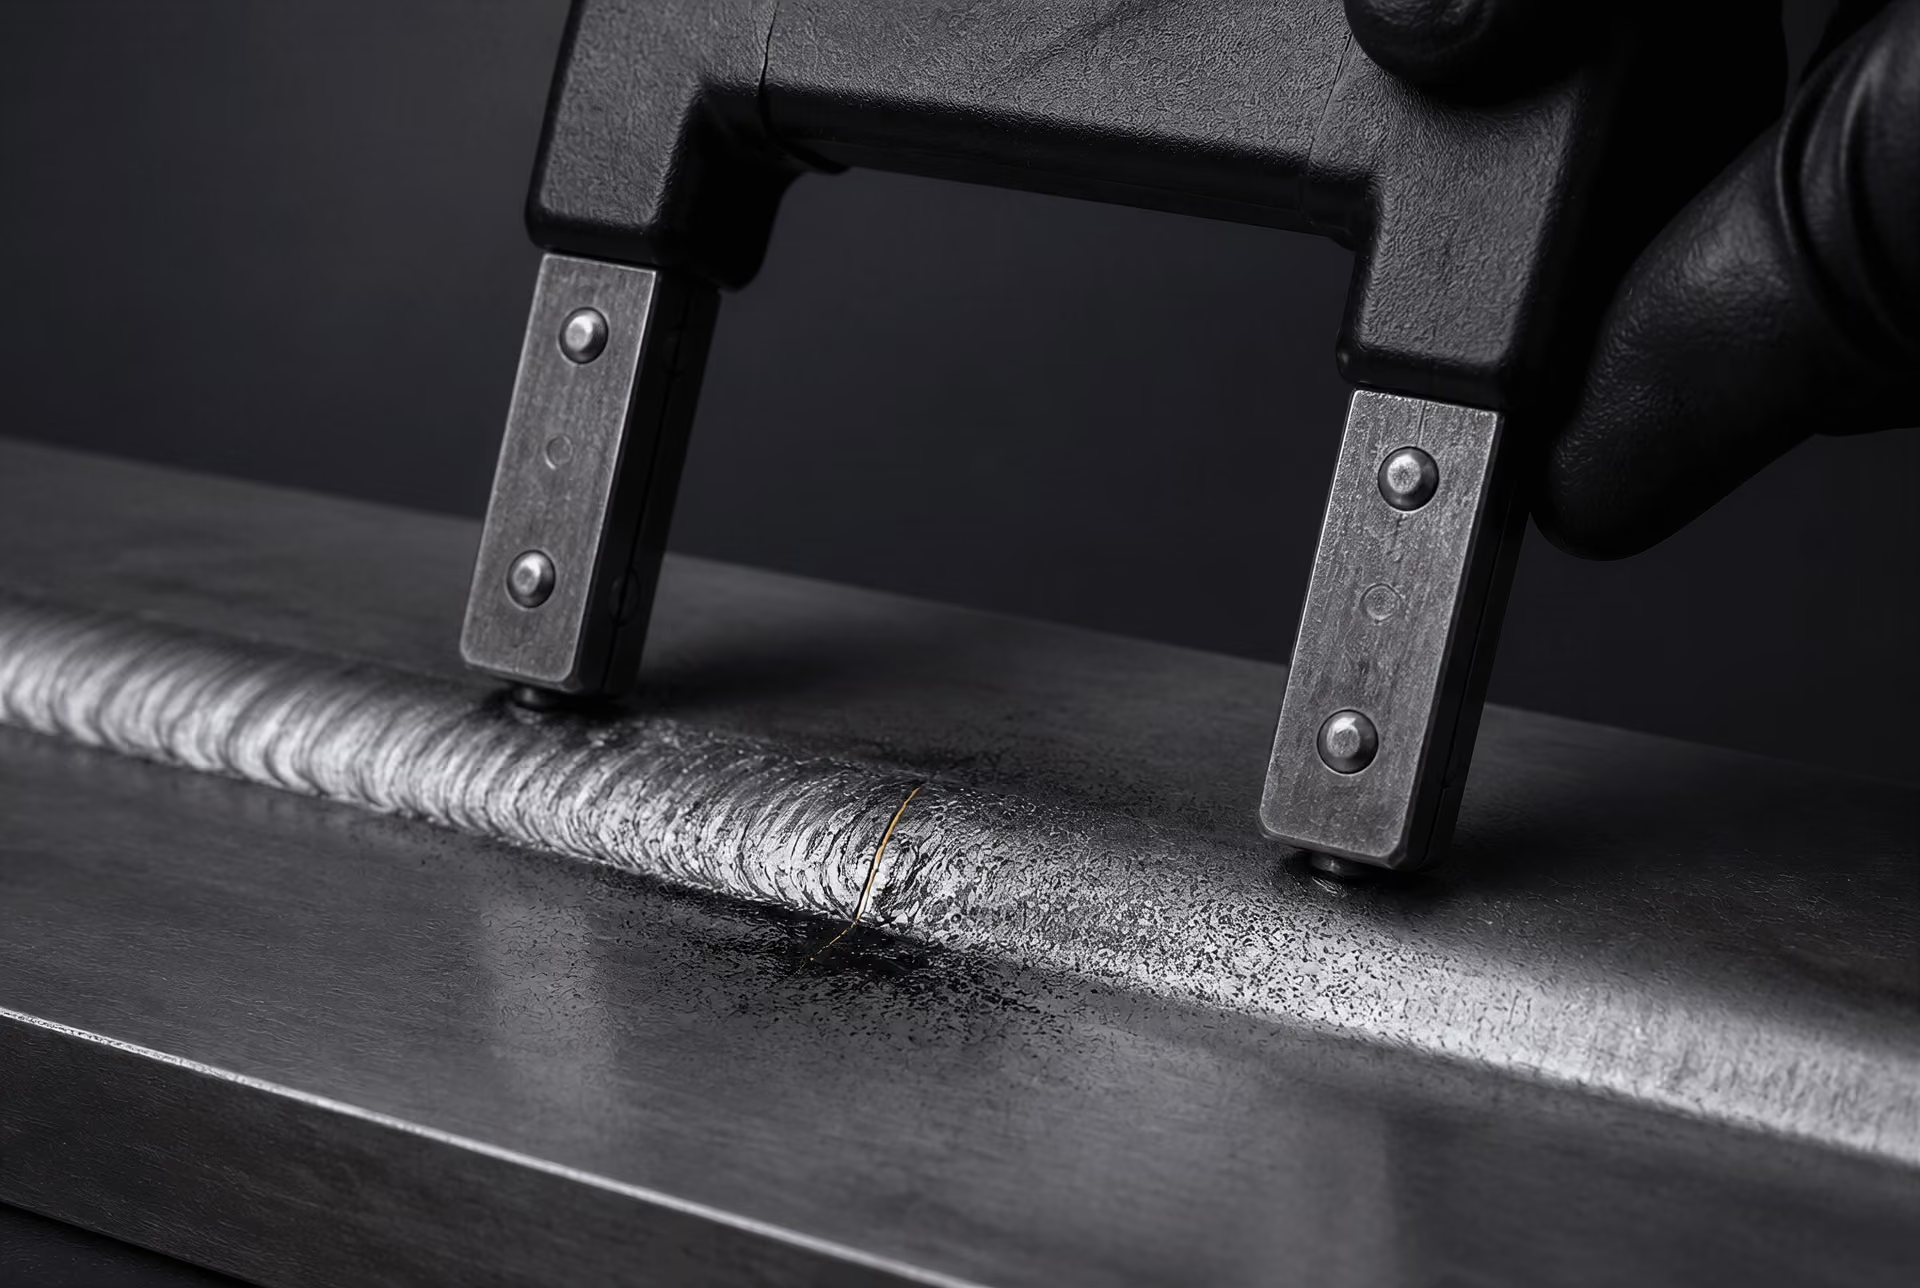
निरीक्षण का समय और पहुँच
| विधि | किसके लिए उपयोगी | महत्त्वपूर्ण सीमा |
|---|---|---|
| दृश्य परीक्षण | दृश्य सतह-दरारें और प्रोफ़ाइल-दोष | अंतर्निहित दरारों का विश्वसनीय रूप से पता नहीं लगा सकता |
| चुंबकीय-कण परीक्षण | लौहचुंबकीय इस्पात में सतही और सतह के निकट की दरारें | क्षेत्र की दिशा संवेदनशीलता को प्रभावित करती है |
| द्रव-प्रवेशक परीक्षण | उपयुक्त स्वच्छ सतहों पर सतह तक खुली दरारें | अंतर्निहित दरारों का पता नहीं लगा सकता |
| पराश्रव्य परीक्षण | कई अंतर्निहित समतलीय असंततियाँ | अभिविन्यास, पहुँच और अंशांकन पर निर्भर करता है |
| रेडियोग्राफिक परीक्षण | कुछ आयतनात्मक और समतलीय असंततियाँ | किरण-पुंज के साथ संरेखित संकीर्ण दरारों का पता लगाना कठिन हो सकता है |
निरीक्षण का समय लागू निर्माण या गुणवत्ता विनिर्देशन, सामग्री और जोड़ की श्रेणी, वेल्डिंग प्रक्रिया तथा संभावित दोष-तंत्रों के अनुसार निर्धारित होना चाहिए। मानकों में यह निर्धारित हो सकता है कि कोई विशिष्ट परीक्षण कब किया जाना है, तापमान बनाए रखना या पोस्टहीट कब आवश्यक है, और क्या मरम्मत किए गए क्षेत्रों का अतिरिक्त परीक्षण किया जाना है। प्रत्येक इस्पात वेल्ड पर लागू होने वाली कोई एकल प्रतीक्षा-अवधि नहीं है, और मनमाना विलंब तकनीकी रूप से उचित निरीक्षण योजना का स्थान नहीं ले सकता।
विलंबित परीक्षण का उद्देश्य संभावित शीत-दरार तंत्र को इतना विकसित होने देना है कि चयनित विधि उसका पता लगा सके। यह केवल प्रचलित प्रथा के रूप में निरीक्षण को टालने से अलग है। उत्तरदायी अभियंता या विनिर्देशन में इस्पात ग्रेड, कार्बन समतुल्य, हाइड्रोजन नियंत्रण, वेल्ड का आकार, अवरोध, ऊष्मा इनपुट, प्रीहीट और इंटरपास तापमान, जोड़ की मोटाई तथा यह तथ्य ध्यान में रखा जा सकता है कि इस्पात सेवा के दौरान हाइड्रोजन के संपर्क में आया था या नहीं।
पहुँच यह नियंत्रित करती है कि वास्तव में किसकी जाँच की जा सकती है। वेल्ड टो तक प्रत्यक्ष दृश्य परीक्षण और चुंबकीय कण परीक्षण के लिए पहुँचा जा सकता है, जबकि रूट बैकिंग स्ट्रिप, आंतरिक अटैचमेंट, इंसुलेशन या दूसरे घटक के पीछे छिपा हो सकता है। निरीक्षण सतह के समानांतर उन्मुख दरार एक विधि में प्रबल संकेत दे सकती है, लेकिन दूसरी विधि में कमजोर संकेत दे सकती है या बिल्कुल छूट सकती है। प्रोब का कोण, स्कैनिंग की दिशा, अंशांकन, सतह की स्थिति, कोटिंग, ज्यामिति और ऑपरेटर की दक्षता—सभी परिणाम को प्रभावित करते हैं।
दृश्य परीक्षण सतह तक खुली दरारों, खराब प्रोफाइल, अंडरकट, आर्क स्ट्राइक और दिखाई देने वाले मरम्मत-साक्ष्य के लिए उपयोगी है। यह सतह के नीचे स्थित संकीर्ण दरारों का विश्वसनीय रूप से पता नहीं लगा सकता। चुंबकीय कण परीक्षण फेरोमैग्नेटिक इस्पातों में सतही और सतह के निकट की दरारों के प्रति अत्यधिक संवेदनशील हो सकता है, लेकिन इसका संकेत चुंबकीय क्षेत्र की दिशा पर निर्भर करता है। लागू क्षेत्र के समानांतर दरार से चुंबकीय फ्लक्स का रिसाव बहुत कम हो सकता है; इसलिए क्षेत्र की दिशा बदलना महत्वपूर्ण है। द्रव प्रवेशक परीक्षण उपयुक्त रूप से साफ सतहों पर सतह तक खुली दरारों को प्रकट कर सकता है, लेकिन यह अंतर्निहित दरार का पता नहीं लगा सकता और वहाँ अनुपयुक्त है जहाँ प्रवेशक असंततता में प्रवेश नहीं कर सकता।
अल्ट्रासोनिक परीक्षण वेल्ड के पर्याप्त आयतन की जाँच कर सकता है और अंतर्निहित समतलीय दरारों का पता लगा सकता है, लेकिन इसकी व्याख्या दरार की दिशा, परावर्तन क्षमता, एक या दोनों ओर से पहुँच, वेल्ड ज्यामिति और प्रक्रिया के प्रमाणीकरण पर निर्भर करती है। रेडियोग्राफिक परीक्षण कुछ समतलीय दोषों को प्रकट कर सकता है, फिर भी विकिरण-किरण के अनुरूप स्थित संकीर्ण दरार को पहचानना कठिन हो सकता है क्योंकि उसकी प्रक्षेपित चौड़ाई बहुत कम होती है। विधि का चयन केवल परिचित होने के आधार पर नहीं, बल्कि संदिग्ध दरार के स्थान और उन्मुखीकरण के अनुरूप किया जाना चाहिए।
सतह तक खुली और अंतर्निहित दरारें
सतह तक खुली हाइड्रोजन दरारें अक्सर वेल्ड टो, वेल्ड रूट, क्रेटर या फ्यूज़न सीमा पर होती हैं, जहाँ अवरोध और तनाव-सांद्रण अधिक होते हैं। वे वेल्ड के अनुप्रस्थ, अनुदैर्ध्य या अनियमित तथा शाखित रूप में हो सकती हैं। टो पर स्थित दरार स्लैग, छींटों, कोटिंग या बाद में जमा की गई वेल्ड धातु के नीचे छिपी रह सकती है। घिसाई से वह उजागर हो सकती है, लेकिन घिसाई साक्ष्य को हटा भी सकती है, संकीर्ण खुलाव को फैला सकती है या ऐसी ज्यामिति छोड़ सकती है जिससे व्याख्या जटिल हो जाए।
अंतर्निहित दरारें अधिक कठिन होती हैं। वे वेल्ड धातु के बजाय HAZ में स्थित हो सकती हैं और सतही परीक्षण का परिणाम पूरी तरह नकारात्मक आ सकता है। आंतरिक अटैचमेंट के नीचे स्थित रूट दरार या फ्यूज़न सीमा के साथ चलने वाली दरार के लिए अल्ट्रासोनिक परीक्षण, रेडियोग्राफी या विनाशकारी परीक्षण हेतु सामग्री हटाना आवश्यक हो सकता है। ISO 17642-1:2004 वेल्डिंग उपभोज्य पदार्थों, मूल सामग्रियों और वेल्ड धातु की दरार-संवेदनशीलता के आकलन के लिए शीत-दरार बनने और परीक्षण के सिद्धांतों का वर्णन करता है; इसका उद्देश्य संवेदनशीलता का मूल्यांकन करना है, न कि एकल दृश्य जाँच के बाद उत्पादन वेल्ड को सुरक्षित घोषित करना। ISO 3690:2018 मार्टेंसिटिक, बेनाइटिक और फेरिटिक इस्पातों की आर्क-वेल्डेड वेल्ड धातु में विसरणशील हाइड्रोजन की माप के लिए नमूना-ग्रहण और विश्लेषणात्मक प्रक्रियाएँ अलग से निर्दिष्ट करता है।
जब कोई दरार मिलती है, तो मरम्मत से पहले उसके स्थान और उन्मुखीकरण को सुरक्षित रखना चाहिए। परीक्षक को यह निर्धारित करना चाहिए कि वह गर्म दरार, हाइड्रोजन-सहायित शीत दरार, अपूर्ण फ्यूज़न या कोई अन्य असंततता है, क्योंकि सुधारात्मक कार्रवाई अलग-अलग होगी। हाइड्रोजन, ठंडा होने की प्रक्रिया, अवरोध और अवशिष्ट सेवा-हाइड्रोजन को नियंत्रित किए बिना दरार को हटाकर पुनः वेल्ड करने से दोष दोबारा उत्पन्न हो सकता है। इसलिए निरीक्षण वेल्डेबिलिटी नियंत्रण का अंतिम विकल्प नहीं है; यह यह पता लगाने का साधन है कि संयुक्त नियंत्रण वास्तव में प्रभावी रहे या नहीं।
प्रक्रिया-आधारित रोकथाम कार्यप्रवाह
हाइड्रोजन-जनित दरारों की रोकथाम आर्क प्रज्वलित होने से पहले ही शुरू हो जाती है। वेल्डिंग प्रक्रिया में एक ही समय पर तीन स्थितियों का समाधान होना चाहिए: जोड़ में मौजूद या प्रवेश करने वाला हाइड्रोजन, कठोर और भंगुर दरार-संवेदनशील सूक्ष्मसंरचना, तथा प्रतिबंध या अवशिष्ट तनाव से उत्पन्न तनन तनाव। TWI इस संयोजन को हाइड्रोजन-जनित दरारों के लिए आवश्यक बताता है, जबकि International Institute of Welding (IIW) उच्च-शक्ति इस्पात के वेल्डों में हाइड्रोजन मात्रा, अवशिष्ट तनन तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता को तीन प्रमुख कारकों के रूप में पहचानता है। केवल प्रीहीट तापमान इनमें से किसी भी स्थिति को समाप्त नहीं करता।
सामग्री, सेवा और जोड़ से संबंधित डेटा एकत्र करें
सबसे पहले उत्पाद मानक, ग्रेड, आपूर्ति स्थिति, मोटाई, वेल्ड का प्रकार और मरम्मत का इतिहास निर्धारित करें। विनिर्देशों को ठीक उसी प्रकार दर्ज करें, जैसे EN 10025-2 के अनुसार S355J2+N, ASTM A516 Grade 70, या निर्दिष्ट सामग्री होने पर 2¼Cr-1Mo steel। केवल कार्बन की मात्रा के आधार पर वेल्डेबिलिटी का अनुमान न लगाएँ। मध्यम कार्बन वाला इस्पात भी कठोर ऊष्मा-प्रभावित क्षेत्र (HAZ) विकसित कर सकता है, यदि मिश्रधातु तत्व, शीतलन दर और मोटाई उच्च हार्डनेबिलिटी प्रतिक्रिया उत्पन्न करें।
लेडल या उत्पाद विश्लेषण प्राप्त करें, जिसमें कार्बन, मैंगनीज, क्रोमियम, मोलिब्डेनम, निकेल, तांबा, वैनेडियम और किसी भी माइक्रोअलॉयिंग योगज की मात्रा शामिल हो। लागू वेल्डिंग मानक या विनिर्देशन के अनुसार आवश्यक कार्बन समतुल्य की गणना करें। EN 1011-2 में सामान्यतः मोटाई, हाइड्रोजन स्तर, ऊष्मा इनपुट और प्रतिबंध के साथ कार्बन-समतुल्य पद्धति का उपयोग किया जाता है। यह परिणाम प्रक्रिया के लिए एक इनपुट है, उत्तीर्ण-अनुत्तीर्ण वेल्डेबिलिटी संख्या नहीं।
इसके बाद जोड़ का लक्षण-निर्धारण करें। वेल्ड पर मोटाई, संलग्न भागों से होने वाले ऊष्मा-सिंक प्रभाव, ग्रूव कोण, रूट गैप, बैकिंग, वेल्ड की लंबाई, अनुक्रम और हीटिंग तक पहुँच दर्ज करें। अत्यधिक प्रतिबंधित नोज़ल, पैच या क्लोज़र वेल्ड में कम नाममात्र हाइड्रोजन स्तर पर भी हल्के प्रतिबंध वाले बट जोड़ की तुलना में दरार पड़ सकती है। टैक वेल्ड भी महत्वपूर्ण हैं: छोटा, ठंडा और ठीक से न सुखाया गया टैक उत्पादन वेल्ड में पहली दरार का स्थान बन सकता है या उस पर प्रतिबंध उत्पन्न कर सकता है।
सेवा-इतिहास पर अलग से ध्यान देना आवश्यक है। पता करें कि क्या इस्पात ने नम हाइड्रोजन सल्फाइड, हाइड्रोजन, उच्च-दाब जल, कैथोडिक-संरक्षण स्थितियों या उच्च-तापमान हाइड्रोजन सेवा में कार्य किया है। इलेक्ट्रोड या आर्क द्वारा प्रवेश कराया गया विसरणशील हाइड्रोजन, सेवा के दौरान खुले मूल इस्पात में संचित हाइड्रोजन के समान नहीं होता। बाद वाला कटिंग, गॉगिंग, प्रीहीटिंग और वेल्डिंग के दौरान प्रवास कर सकता है, जिससे निर्माण-सम्बंधी दरारों का जोखिम बढ़ जाता है, भले ही उपभोज्य सामग्री का परीक्षण परिणाम स्वीकार्य हो। हाइड्रोजन-चार्जित 2¼Cr-1Mo steel पर किए गए एक रिपोर्टेड प्रयोग में पाया गया कि आवश्यक प्रीहीट 130 °C तक बढ़ सकता है। यह आँकड़ा कोई सामान्य अतिरिक्त-भत्ता नहीं है; यह दर्शाता है कि सेवा-एक्सपोज़र की जाँच क्यों की जानी चाहिए, न कि उसे किसी सामान्य प्रीहीट तालिका में छिपा दिया जाना चाहिए।
लागू प्रक्रिया-अर्हता और, जहाँ आवश्यक हो, ठंडी-दरार परीक्षण द्वारा संवेदनशीलता का आकलन करें। ISO 17642-1:2004 आर्क-वेल्डेड धात्विक सामग्रियों में विनाशकारी ठंडी-दरार परीक्षण के सामान्य सिद्धांत निर्धारित करता है और उपभोज्य सामग्रियों, मूल सामग्रियों तथा वेल्ड धातु में दरार-संवेदनशीलता के आकलन के लिए प्रयुक्त विधियों को शामिल करता है। जब ग्रेड, मरम्मत की स्थिति, प्रतिबंध या सेवा-सम्बंधी हाइड्रोजन इतिहास स्थापित प्रक्रिया-अनुभव से बाहर हो, तब ऐसे परीक्षण विशेष रूप से उपयोगी होते हैं।
हाइड्रोजन, तापीय और प्रतिबंध नियंत्रण निर्धारित करें
ऐसे अर्हताप्राप्त उपभोज्य का चयन करें जिसकी शक्ति, कठोरता, विसरणशील-हाइड्रोजन श्रेणी और निक्षेपण विधि प्रक्रिया के अनुरूप हो। कम-हाइड्रोजन लेपित इलेक्ट्रोडों के लिए निर्माता द्वारा निर्दिष्ट सुखाने, पुनः-बेकिंग, होल्डिंग और एक्सपोज़र सीमाएँ निर्धारित करें; पैकेट खोलने के बाद इलेक्ट्रोडों को गर्म क्विवर में रखें। फ्लक्स-कोर्ड और सबमर्ज्ड-आर्क तारों के लिए सीलबंद भंडारण, फ्लक्स सुखाने और कार्यशाला की आर्द्रता के संपर्क का नियंत्रण आवश्यक है। शील्डिंग-गैस की गुणवत्ता, प्रवाह, रिसाव, हवा, सतह की नमी, तेल, पेंट और जंग भी हाइड्रोजन के प्रवेश को प्रभावित करते हैं।
जहाँ जोखिम इसके लिए पर्याप्त हो, वहाँ विसरणशील हाइड्रोजन को अनुमानित करने के बजाय मापें। ISO 3690:2018 आर्क-वेल्डेड फिलर-मेटल वेल्ड निक्षेपों में विसरणशील हाइड्रोजन के लिए नमूना-ग्रहण और विश्लेषणात्मक प्रक्रियाएँ निर्धारित करता है, जिसमें मार्टेंसिटिक, बैनिटिक और फेरिटिक इस्पातों की वेल्ड धातु शामिल है। मापा गया मान किसी विशिष्ट उपभोज्य, प्रक्रिया, भंडारण स्थिति और परीक्षण विधि से संबंधित होता है; इसे उसी व्यापारिक पदनाम से बनाए गए प्रत्येक वेल्ड पर स्वतः लागू नहीं किया जा सकता।
लागू मानक, अर्हताप्राप्त प्रक्रिया और वास्तविक जोड़-स्थितियों के आधार पर प्रीहीट निर्धारित करें। इसे वेल्ड से सटे मूल धातु पर मापें, न कि ज्वाला पर या केवल विपरीत सतह पर। माप की दूरी और समय निर्धारित करें तथा सुनिश्चित करें कि पूरे वेल्ड क्षेत्र का तापमान आवश्यक स्तर तक पहुँच गया हो। टैक वेल्डिंग, रूट निक्षेपण, रुकावटों और पुनःआरंभ के दौरान न्यूनतम प्रीहीट बनाए रखें। न्यूनतम के साथ-साथ अधिकतम इंटरपास तापमान भी निर्धारित करें। अत्यधिक इंटरपास तापमान कठोरता, दाने के आकार, अवक्षेपण व्यवहार और अंतिम शीतलन पथ को बदल सकता है।
प्रीहीट के दो उपयोगी प्रभाव होते हैं: यह HAZ के शीतलन को धीमा करता है और हाइड्रोजन को बाहर निकलने के लिए अधिक समय देता है। EN 1011-2 की Method B लागू करने वाले Dillinger के मार्गदर्शन में दोनों प्रभावों का वर्णन किया गया है। लेकिन अधिक ऊष्मा अपने-आप अधिक सुरक्षित नहीं होती। TWI के अनुसार अत्यधिक ऊष्मा इनपुट वेल्ड धातु में हाइड्रोजन के अवरोधन को बढ़ा सकता है, क्योंकि इससे विसरण दूरी बढ़ती है और विसरण के लिए उपलब्ध समय कम हो सकता है। इसलिए प्रक्रिया में नियंत्रित तापीय सीमा आवश्यक है, न कि प्राप्त की जा सकने वाली सबसे अधिक तापमान।
प्रत्येक अर्हताप्राप्त सीमा के लिए ऊष्मा इनपुट की गणना या पुष्टि करें:
जहाँ ऊष्मा इनपुट kJ/mm में, आर्क दक्षता, वोल्टेज, करंट और mm/s में ट्रैवल स्पीड है। यह दर्ज करें कि दिया गया मान आर्क ऊर्जा है या प्रभावी ऊष्मा इनपुट, क्योंकि दक्षता कारक इसके अर्थ को बदल देता है। अत्यधिक कम ऊष्मा इनपुट से तीव्र शीतलन और कठोर HAZ संरचनाएँ बन सकती हैं; अत्यधिक ऊष्मा इनपुट से विकृति बढ़ सकती है, कठोरता घट सकती है और हाइड्रोजन विसरण प्रभावित हो सकता है। वेल्डिंग गति, बीड का आकार, पास अनुक्रम और इंटरपास तापमान अर्हताप्राप्त सीमा के भीतर रहने चाहिए।
बंधन-न्यूनन उपाय
- जोड़-संयोजन निर्दिष्ट मूल अंतराल, संरेखण, मूल-फलक और खाँचा-ज्यामिति बनाए रखें।
- टैक वेल्ड ऐसे सुदृढ़, पर्याप्त आकार के और सूखे टैक वेल्ड उपयोग करें, जो अंतिम प्रक्रिया के अनुरूप हों।
- अनुक्रम जमाव को संतुलित करें और संकुचन को एक ही क्षेत्र में बंद करने के बजाय वितरित करें।
- संलग्नक अस्थायी संलग्नकों को हटाने तथा उनसे उत्पन्न किसी भी खुरचाव या स्थानीय दोष की मरम्मत की योजना बनाएँ।
फिट-अप और अनुक्रम के माध्यम से प्रतिबंध को नियंत्रित करें। जहाँ संभव हो, बलपूर्वक संरेखण हटाएँ, संतुलित अनुक्रम अपनाएँ, अत्यधिक बड़े टैक से बचें तथा ऐसे रूट गैप या असंगत किनारों को रोकें जो तनाव को केंद्रित करते हैं। ज्यामितीय तनाव-सांद्रकों से दूर स्टार्ट और स्टॉप की योजना बनाएँ। जहाँ सेवा-सम्बंधी हाइड्रोजन का संदेह हो, वहाँ वेल्डिंग से पहले हाइड्रोजन-रिलीज़ उपचार या रूढ़िवादी तापीय चक्र निर्धारित करें; इसमें लंबे समय तक हीटिंग, नियंत्रित होल्डिंग और उत्तरदायी वेल्डिंग इंजीनियर द्वारा सत्यापन शामिल हो सकते हैं।
जहाँ जोखिम-आकलन या अर्हताप्राप्त प्रक्रिया इसकी माँग करे, वहाँ पोस्टहीट निर्धारित करें। पोस्टहीट, पोस्ट-वेल्ड हीट ट्रीटमेंट के समान नहीं होता। हाइड्रोजन बेक-आउट में वेल्ड को निर्दिष्ट तापमान पर रोककर रखा जाता है, ताकि जोड़ के कठोर और तनावग्रस्त स्थिति में ठंडा होने से पहले हाइड्रोजन के प्रवास को बढ़ावा दिया जा सके। SteelConstruction.info और Guidance Note 6.04 इस उद्देश्य से प्रीहीट बनाए रखने या पोस्टहीट लागू करने का वर्णन करते हैं। अलग तनाव-मुक्ति उपचार के तापमान, समय और धातुकर्मीय प्रभाव भिन्न होते हैं।
निष्पादन का सत्यापन करें और विचलनों का दस्तावेजीकरण करें
वेल्डिंग पर्यवेक्षक को उपभोज्य बैच, सुखाने का चक्र, होल्डिंग तापमान, वेल्डर, प्रक्रिया, करंट, वोल्टेज, ट्रैवल स्पीड, गणना किया गया ऊष्मा इनपुट, प्रीहीट, इंटरपास तापमान, शील्डिंग गैस, जोड़ की पहचान और वेल्ड अनुक्रम दर्ज करना चाहिए। तापमान क्रेयॉन त्वरित जाँच प्रदान कर सकते हैं, लेकिन जहाँ उत्सर्जनशीलता और पहुँच अनुमति दें, वहाँ कैलिब्रेटेड संपर्क थर्मामीटर या अवरक्त उपकरण अधिक उपयुक्त होते हैं। रीडिंग को निर्धारित स्थान और अंतराल पर दर्ज करें।
विचलनों को इंजीनियरिंग घटनाओं के रूप में लें। यदि प्रीहीट न्यूनतम सीमा से नीचे चला जाए, तो काम रोकें, निर्दिष्ट तापमान पुनर्स्थापित करें और रुकावट का दस्तावेजीकरण करें। यदि कोई इलेक्ट्रोड अपनी एक्सपोज़र सीमा से अधिक समय तक खुला रहा हो, तो उसे क्विवर में वापस रखने के बजाय अलग कर दें। यदि ऊष्मा इनपुट, इंटरपास तापमान, प्रतिबंध, उपभोज्य की स्थिति या सेवा-इतिहास अर्हताप्राप्त प्रक्रिया से भिन्न हो, तो काम जारी रखने से पहले उसका तकनीकी निपटान प्राप्त करें।
निरीक्षण में विलंबित दरारों को ध्यान में रखना चाहिए। अंतिम गैर-विनाशकारी परीक्षण से पहले निर्दिष्ट शीतलन और हाइड्रोजन-विसरण अवधि पूरी होने दें; सामग्री, मोटाई, प्रतिबंध, प्रक्रिया और लागू कोड के आधार पर यह अंतराल कई घंटे या उससे अधिक हो सकता है। वेल्डिंग के तुरंत बाद किया गया दृश्य निरीक्षण किसी जोड़ को विलंबित ठंडी-दरार के लिए सुरक्षित घोषित नहीं कर सकता। सतह तक पहुँचने वाली दरारों के लिए आवश्यक चुंबकीय कण या प्रवेशक परीक्षण करें तथा जहाँ आयतनात्मक कवरेज निर्दिष्ट हो, वहाँ अल्ट्रासोनिक या रेडियोग्राफिक परीक्षण करें। यदि कोई दरार दिखाई दे, तो उसे केवल घिसकर निकालकर पुनः वेल्ड न करें। दोष का मानचित्रण करें, उसकी उत्पत्ति निर्धारित करें, हाइड्रोजन और तापीय अभिलेखों की समीक्षा करें, सेवा के दौरान हाइड्रोजन-चार्जित सामग्री का पुनर्मूल्यांकन करें और मरम्मत से पहले प्रक्रिया को संशोधित करें। रोकथाम एक समन्वित वेल्डिंग नियंत्रण प्रणाली है, न कि केवल एक तापमान निर्देश।
धातुकर्मीय जांच में असफल होने वाले सामान्य दावे
हाइड्रोजन क्रैकिंग को किसी एक नियंत्रण से नियंत्रित नहीं किया जा सकता। TWI आवश्यक संयोजन को हाइड्रोजन, एक कठोर और भंगुर, क्रैकिंग के प्रति संवेदनशील संरचना, तथा तनन तनाव के रूप में वर्णित करता है। International Institute of Welding (IIW) White Paper (2023) इसी संबंध को तीन प्रमुख कारकों के माध्यम से व्यक्त करता है: हाइड्रोजन की मात्रा, अवशिष्ट तनन तनाव और सूक्ष्मसंरचनात्मक संवेदनशीलता। किसी एक कारक को हटाने या कम करने से क्रैकिंग का जोखिम घट सकता है; लेकिन यदि अन्य दो कारक अपरिवर्तित रहें, तो वेल्ड में फिर भी क्रैक आ सकता है—कभी-कभी वेल्डिंग के कई घंटे बाद।
इसीलिए एक सुदृढ़ प्रक्रिया में इस्पात की रासायनिक संरचना, प्रतिबंध, जोड़ की मोटाई, शीतलन दर, ऊष्मा निवेश, उपभोज्य सामग्री की स्थिति, प्रीहीट, इंटरपास तापमान और सामग्री का सेवा-इतिहास शामिल होना चाहिए। ISO 17642-1:2004 आर्क-वेल्डेड धात्विक सामग्रियों की विनाशकारी शीत-क्रैक परीक्षण प्रक्रिया के सामान्य सिद्धांत निर्धारित करता है, जिसमें वेल्डिंग उपभोज्य सामग्री, मूल सामग्री और वेल्ड धातु का आकलन शामिल है। ऐसे परीक्षण इसलिए आवश्यक हैं क्योंकि वेल्डेबिलिटी का अनुमान केवल कार्बन की मात्रा या किसी एक वेल्डिंग पैरामीटर से नहीं लगाया जा सकता।
अधिक प्रीहीट का अर्थ हमेशा कम क्रैकिंग नहीं होता
प्रीहीट सामान्यतः सहायक होता है, लेकिन “अधिक” कोई धातुकर्मीय नियम नहीं है। वेल्डिंग से पहले और वेल्डिंग के दौरान तापमान बढ़ाने से ऊष्मा-प्रभावित क्षेत्र (HAZ) के माध्यम से शीतलन धीमा हो जाता है, जिससे कठोर और भंगुर मार्टेंसिटिक संरचना बनने की संभावना घटती है। इससे विसरणशील हाइड्रोजन को वेल्ड और उससे सटे इस्पात से बाहर निकलने के लिए भी अधिक समय मिलता है, इससे पहले कि जोड़ उन कम तापमानों तक पहुंचे जहां हाइड्रोजन फंस सकता है। EN 1011-2 की Method B लागू करने वाले Dillinger के मार्गदर्शन में इन दोनों प्रभावों का सीधे वर्णन किया गया है: प्रीहीट HAZ के शीतलन को धीमा करता है और हाइड्रोजन के निकलने को बढ़ावा देता है। SteelConstruction.info भी शीतलन दरों को नियंत्रित करने तथा प्रीहीट या पोस्टहीट बनाए रखने की सिफारिश करता है, ताकि हाइड्रोजन कठोर और तनावग्रस्त क्षेत्रों से दूर जा सके।
इस लाभ की सीमाएं हैं। योग्य प्रक्रिया-सीमा से अधिक तापमान HAZ को बड़ा कर सकता है, दाने के आकार को बदल सकता है, toughness को घटा सकता है और strength या आयामी शुद्धता को प्रभावित कर सकता है। अत्यधिक इंटरपास तापमान से अवांछनीय सूक्ष्मसंरचनाएं भी बन सकती हैं या डिजाइन मानक के अनुसार अपेक्षित प्रदर्शन घट सकता है। प्रीहीट अत्यधिक प्रतिबंध, उच्च hardenability वाले इस्पात, दूषित जोड़-सतहों या मूल सामग्री में पहले से अवशोषित हाइड्रोजन के प्रभाव को समाप्त नहीं करता।
मरम्मत वेल्डिंग के दौरान यह अंतिम बिंदु विशेष रूप से महत्वपूर्ण है। सेवा के दौरान इस्पात में प्रवेश किया हुआ हाइड्रोजन, वेल्डिंग इलेक्ट्रोड द्वारा डाला गया विसरणशील हाइड्रोजन नहीं होता। हाइड्रोजन से चार्ज किए गए C-Mn और Cr-Mo इस्पातों पर किए गए प्रयोगों में पाया गया कि रुका हुआ हाइड्रोजन निर्माण-क्रैकिंग के जोखिम को बढ़ा सकता है। 2¼Cr-1Mo इस्पात के एक रिपोर्ट किए गए मामले में प्रीहीट में 130 °C की वृद्धि आवश्यक हुई। उपायों में हाइड्रोजन-मुक्ति उपचार, अधिक सावधानीपूर्ण प्रीहीट, नियंत्रित इंटरपास तापमान और कम-हाइड्रोजन वेल्डिंग पद्धति शामिल हो सकते हैं। केवल परिचित प्रीहीट मान लागू करना पर्याप्त नहीं है।
इसलिए प्रीहीट का निर्धारण सामग्री और प्रक्रिया के आधार पर किया जाना चाहिए, न कि असीमित सुरक्षा-मार्जिन के रूप में। EN 1011-2, जिसमें ferritic इस्पातों के लिए सिफारिशें भी शामिल हैं, क्रैकिंग नियंत्रण को संरचना, हाइड्रोजन की मात्रा, ऊष्मा निवेश, प्रीहीट और इंटरपास तापमान से जोड़ता है। प्रासंगिक प्रश्न यह है कि क्या चुना गया तापीय चक्र शीतलन और हाइड्रोजन की गति को स्वीकार्य सीमा के भीतर रखता है।
अधिक ऊष्मा निवेश का अर्थ हमेशा बेहतर वेल्डेबिलिटी नहीं होता
अधिक ऊष्मा निवेश से प्रायः शीतलन धीमा होता है, इसलिए कुछ इस्पातों में कठोर HAZ घटकों का निर्माण कम हो सकता है। इस सीमित अवलोकन को अक्सर एक पूर्ण नियम में बदल दिया जाता है। ऐसा नहीं किया जाना चाहिए।
ऊष्मा निवेश पूरे तापीय इतिहास को बदल देता है। बड़ा वेल्ड पूल और अधिक चौड़ा गर्म क्षेत्र HAZ की चौड़ाई बढ़ा सकते हैं तथा दाने की वृद्धि, toughness, strength और रूपांतरण-उत्पादों को बदल सकते हैं। प्रतिबंधित जोड़ों में परिणामी संकुचन-पैटर्न अवशिष्ट तनाव को भी प्रभावित कर सकता है। परिणाम इस्पात की रासायनिक संरचना, मोटाई, जोड़ की ज्यामिति, वेल्डिंग प्रक्रिया, यात्रा गति और उस तापमान-सीमा पर निर्भर करता है जिसके भीतर सामग्री का रूपांतरण होता है।
हाइड्रोजन की गति इस दावे को और भी कम विश्वसनीय बनाती है। TWI के अनुसार अत्यधिक ऊष्मा निवेश से वेल्ड धातु में हाइड्रोजन का अवरोधन बढ़ सकता है, क्योंकि इससे विसरण की दूरी बढ़ती है और विसरण के लिए उपलब्ध कुल समय कम हो सकता है। अधिक गर्म या बड़ा वेल्ड अपने-आप अधिक स्वच्छ वेल्ड नहीं होता। हाइड्रोजन को बाहर निकलने के मार्ग तक पहुंचना आवश्यक है, और जमा की गई वेल्ड धातु का आयतन बढ़ने पर यह मार्ग लंबा हो सकता है। इसके बाद होने वाले शीतलन से कठोर या अत्यधिक तनावग्रस्त क्षेत्रों के पास हाइड्रोजन संकेंद्रित रह सकता है।
बहुत कम ऊष्मा निवेश के भी जोखिम हैं: तीव्र शीतलन से मार्टेंसाइट या अन्य संवेदनशील संरचनाएं बन सकती हैं, विशेषकर उच्च hardenability वाले इस्पातों और मोटे, प्रतिबंधित जोड़ों में। समाधान किसी एक चरम की ओर बढ़ना नहीं, बल्कि योग्य ऊष्मा-निवेश सीमा निर्धारित करना है। प्रीहीट, इंटरपास नियंत्रण, बीड क्रम, वेल्डिंग करंट, वोल्टेज, यात्रा गति और पोस्टहीट को समन्वित रूप से काम करना होगा। ऐसी प्रक्रिया जो कठोर HAZ बनने से तो रोकती है, लेकिन अस्वीकार्य toughness उत्पन्न करती है, हाइड्रोजन-क्रैकिंग का सफल समाधान नहीं है।
यहां चर्चा किया जा रहा दोष विलंबित शीत-क्रैकिंग है, हॉट क्रैकिंग नहीं। हॉट क्रैकिंग ठोसकरण के दौरान या ऊंचे तापमान पर होती है और इसके नियंत्रण में ठोसकरण के दौरान segregation तथा liquid-film formation सहित अलग-अलग तंत्र शामिल होते हैं। अधिक ऊष्मा निवेश दोनों प्रकार के दोषों को प्रभावित कर सकता है, लेकिन इससे वे एक-दूसरे के समान नहीं हो जाते।
कम-हाइड्रोजन इलेक्ट्रोड हाइड्रोजन क्रैकिंग को समाप्त नहीं करते
कम-हाइड्रोजन इलेक्ट्रोड वेल्ड में प्रवेश करने वाले हाइड्रोजन को कम करते हैं। वे हाइड्रोजन की मात्रा को शून्य नहीं बनाते और न ही क्रैकिंग के लिए आवश्यक अन्य स्थितियों को समाप्त करते हैं। नमी, क्षतिग्रस्त फ्लक्स-कवरिंग, गंदी जोड़-सतहें, स्नेहक, पेंट, शील्डिंग-गैस संबंधी समस्याएं और खराब भंडारण, उपभोज्य सामग्री के नाममात्र वर्गीकरण के बावजूद, हाइड्रोजन बढ़ा सकते हैं। उपभोज्य सामग्री को लागू प्रक्रिया के अनुसार सुखाया, संग्रहित, जारी और उपयोग किया जाना चाहिए।
हाइड्रोजन के मापन के लिए भी एक निर्धारित विधि आवश्यक है। ISO 3690:2018 filler material से बनाए गए आर्क-वेल्डेड वेल्ड धातु में विसरणशील हाइड्रोजन के लिए नमूना-ग्रहण और विश्लेषणात्मक प्रक्रियाएं निर्दिष्ट करता है। इसमें martensitic, bainitic और ferritic इस्पातों की वेल्ड धातु भी शामिल है। यह मापन वेल्ड धातु में मौजूद हाइड्रोजन से संबंधित है। यह सीधे सेवा में रही प्लेट में रुके हुए हाइड्रोजन या HAZ में वितरित हाइड्रोजन की मात्रा निर्धारित नहीं करता।
कम-हाइड्रोजन इलेक्ट्रोड तीव्र शीतलन से बने martensitic HAZ को नरम नहीं कर सकता और न ही वेल्ड के संकुचन या बाहरी प्रतिबंध से उत्पन्न तनन तनाव को समाप्त कर सकता है। इसी प्रकार, वह उस हाइड्रोजन को तुरंत मुक्त नहीं कर सकता जो सेवा के दौरान किसी pressure vessel, pipeline component या अन्य इस्पात में प्रवेश कर चुका हो। ऐसी स्थितियों में प्रीहीट, पोस्टहीट, जोड़ की तैयारी, प्रतिबंध में कमी, वेल्डिंग क्रम और विलंबित निरीक्षण—सभी आवश्यक हो सकते हैं।
जहां प्रक्रिया इसकी मांग करती है, वहां कम-हाइड्रोजन पद्धति आवश्यक है; लेकिन यह एक परस्पर संबद्ध प्रणाली में केवल एक नियंत्रण है। हाइड्रोजन क्रैकिंग की रोकथाम तब होती है जब हाइड्रोजन का प्रवेश और रुका हुआ हाइड्रोजन नियंत्रित हों, तापीय चक्र संवेदनशील सूक्ष्मसंरचना बनने से बचाए और जोड़ को तनन तनाव सहने या उसे बाहर निकालने का अवसर मिले। यह धातुकर्म की समस्या है, केवल इलेक्ट्रोड के लेबल की नहीं।
संदर्भ
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml