




Ce que signifie l’aptitude au soudage des aciers
L’aptitude au soudage d’un acier est la capacité à produire un assemblage soudé qui satisfait à des exigences spécifiées en matière de propriétés mécaniques, métallurgiques et d’intégrité, dans le cadre d’un mode opératoire de soudage défini. Cette définition est délibérément conditionnelle. Elle ne signifie pas qu’un acier peut être soudé en toute sécurité dans toutes les positions, pour toutes les épaisseurs, à toutes les températures, avec n’importe quel niveau de bridage ou dans tout environnement de service. Un assemblage peut réussir une épreuve de qualification de mode opératoire et néanmoins se fissurer en production si le soudeur rencontre une tôle plus froide, un bridage plus important de l’assemblage, des consommables humides, des surfaces contaminées ou un apport de chaleur différent.
Exigences d’aptitude au soudage
- Mécaniques
- Résistance à la traction, ténacité, dureté, résistance à la fatigue et stabilité dimensionnelle.
- Métallurgiques
- Structure acceptable de la ZAT, comportement de transformation et réponse au traitement thermique après soudage.
- Intégrité
- Absence de discontinuités inacceptables et conformité aux critères d’inspection.
- Service
- Résistance à la corrosion, tenue de la frontière sous pression et résistance aux sollicitations de fatigue.
Les exigences pertinentes peuvent inclure la résistance à la traction, la ténacité, la dureté, la résistance à la fatigue, la stabilité dimensionnelle, la résistance à la corrosion et l’absence de discontinuités inacceptables. Pour un appareil à pression, une soudure peut devoir satisfaire à des exigences de ténacité après choc et de traitement thermique après soudage. Pour une liaison structurale, le bridage, la déchirure lamellaire, les sollicitations de fatigue et les critères d’acceptation applicables au contrôle peuvent être déterminants. L’aptitude au soudage dépend donc de la combinaison de l’acier, du consommable, de la conception de l’assemblage, du procédé de soudage, du cycle thermique, de l’environnement et de l’historique de service — et non de la seule désignation de l’acier.
La fissuration par l’hydrogène exige la présence simultanée d’hydrogène, d’une structure sensible, dure et fragile, ainsi que d’une contrainte de traction. Strong evidence
La fissuration à froid assistée par l’hydrogène illustre ce point. Le TWI indique que la fissuration nécessite la présence simultanée d’hydrogène, d’une structure dure et fragile sensible à la fissuration, ainsi que de contraintes de traction (TWI, 2024). L’International Institute of Welding identifie les mêmes facteurs déterminants en des termes légèrement différents : teneur en hydrogène, contraintes résiduelles de traction et sensibilité de la microstructure (IIW White Paper, 2023). Supprimer un facteur ou le réduire suffisamment diminue la probabilité de fissuration ; augmenter les trois peut provoquer la rupture d’un assemblage alors même que le soudage semble terminé.
Aptitude au soudage et indices d’aptitude au soudage
Équivalent carbone Indice combinant certains éléments d’alliage afin d’évaluer la trempabilité et d’aider à déterminer le préchauffage ; il ne constitue pas une prédiction complète du risque de fissuration.
Un indice d’aptitude au soudage est une simplification utilisée pour faciliter la prise de décision. Les formules d’équivalent carbone, les classifications relatives à la maîtrise de l’hydrogène, les tableaux de préchauffage et les regroupements de matériaux peuvent indiquer le niveau d’exigence probable d’un mode opératoire, mais ils ne constituent pas des mesures directes des performances de l’assemblage. Un équivalent carbone calculé à partir d’un certificat d’usine ne révèle ni la quantité réelle d’hydrogène introduite dans la soudure, ni la vitesse de refroidissement dans la ZAT, ni les contraintes de traction bloquées dans un assemblage fortement bridé.
| Approche | Ce qu’elle indique | Ce qu’elle ne prouve pas |
|---|---|---|
| Équivalent carbone | Trempabilité relative et besoin éventuel de préchauffage | Qu’un assemblage particulier ne se fissurera pas |
| Classification de maîtrise de l’hydrogène | État défini de l’hydrogène dans le métal fondu | La quantité d’hydrogène retenue dans l’acier de base exposé en service |
| Tableau de préchauffage | Directives thermiques procédurales | Une sécurité universelle pour toute épaisseur et toute condition de bridage |
| Essai de fissuration à froid | Sensibilité à la fissuration dans des conditions prescrites | Une propriété numérique universelle de l’acier |
Par exemple, l’équivalent carbone est utile pour comparer la trempabilité d’aciers tels que S355, S460, 16Mo3 ou 2¼Cr-1Mo, mais une même valeur nominale peut conduire à des résultats différents lorsque l’épaisseur de la tôle, l’apport de chaleur, la température entre passes et la maîtrise de l’humidité varient. Un indice peut classer un acier comme nécessitant un préchauffage. Il ne peut pas prouver qu’une température de préchauffage spécifiée empêchera la fissuration dans une réparation soudée donnée.[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
Les essais fournissent des éléments de preuve plus solides, mais chaque essai répond à une question définie. La norme ISO 17642-1:2004 décrit les principes généraux des essais destructifs de fissuration à froid et identifie des approches permettant d’évaluer la sensibilité à la fissuration des consommables de soudage, des matériaux de base et du métal fondu. Le résultat constitue un élément de preuve obtenu dans des conditions thermiques et de bridage prescrites, et non une propriété numérique universelle de l’acier. De même, la norme ISO 3690:2018 spécifie les procédures d’échantillonnage et d’analyse permettant de mesurer l’hydrogène diffusible dans le métal fondu de soudures à l’arc réalisées avec un matériau d’apport, notamment dans le cas de métaux fondus associés à des aciers martensitiques, bainitiques et ferritiques. Elle mesure une quantité contrôlée d’hydrogène ; elle ne mesure pas toutes les formes d’hydrogène susceptibles d’être présentes dans un composant ancien.
Il convient donc d’interpréter l’expression « indice d’aptitude au soudage » comme une orientation procédurale. L’indice peut imposer l’utilisation de consommables à faible teneur en hydrogène, un préchauffage minimal, une limite de température entre passes, un refroidissement contrôlé ou un traitement thermique après soudage. La qualification démontre ensuite que le mode opératoire proposé peut satisfaire aux critères requis. Le contrôle de la production garantit que les conditions qualifiées sont effectivement maintenues. Le contrôle examine l’assemblage obtenu afin de détecter les défauts et de vérifier les propriétés spécifiés. Ces mesures de sécurité sont distinctes. La radiographie ne peut pas rétablir la ténacité perdue en raison d’une dureté excessive de la ZAT, et un contrôle visuel satisfaisant ne peut pas démontrer qu’aucune fissuration retardée assistée par l’hydrogène n’apparaîtra le lendemain.
Le préchauffage constitue un moyen de maîtrise important, mais ce n’est pas un remède universel. La norme NF EN 1011-2 relie la maîtrise de la fissuration par l’hydrogène à la composition de l’acier, à la teneur en hydrogène, à l’apport de chaleur, au préchauffage et à la température entre passes. L’augmentation du préchauffage ralentit généralement le refroidissement de la ZAT et laisse davantage de temps à l’hydrogène pour s’échapper. Les recommandations de Dillinger, qui appliquent la méthode B de la norme EN 1011-2, décrivent les mêmes effets. Toutefois, le TWI met en garde contre le fait qu’un apport de chaleur excessif peut accroître la rétention d’hydrogène dans le métal fondu en augmentant les distances de diffusion et en réduisant le temps disponible pour cette diffusion. Une température plus élevée peut également provoquer une croissance excessive des grains ou la formation d’une structure de transformation indésirable. Le cycle thermique qualifié importe davantage qu’une température unique imprimée dans une instruction de travail.
Fissuration lors de la fabrication et performances en service
La fissuration lors de la fabrication correspond aux dommages générés pendant le soudage, le refroidissement ou la période différée qui suit le soudage. La fissuration à froid assistée par l’hydrogène est particulièrement trompeuse, car elle peut se former plusieurs heures après l’extinction de l’arc. Elle se développe couramment dans les zones dures de la ZAT, dans le métal fondu ou dans les zones soumises à de fortes contraintes locales, et peut rester invisible jusqu’à ce qu’un examen métallographique ou un contrôle non destructif différé la mette en évidence. La fissuration à chaud est différente : elle se produit à température élevée, pendant la solidification ou le refroidissement, alors que le métal fondu possède encore une ductilité limitée. Les causes et les moyens de maîtrise ne sont pas interchangeables.
Un acier peut présenter de bonnes performances en service tout en étant difficile à souder. À l’inverse, un assemblage peut être fabriqué sans fissures visibles tout en ne possédant pas la ténacité, la résistance à la fatigue ou la résistance à la corrosion requise en service. L’aptitude au soudage et les performances en service se recouvrent partiellement, mais aucune ne garantit l’autre. Un acier à haute résistance trempé et revenu peut conserver une excellente résistance du métal de base tandis que sa ZAT devient localement adoucie ou durcie sous l’effet du soudage. Un acier faiblement allié pour appareil à pression peut accepter un mode opératoire de réparation qualifié lorsqu’il est neuf, mais se comporter différemment après des années d’exposition à l’hydrogène.
Dans de tels cas, l’historique de service constitue une variable directe du soudage. L’hydrogène absorbé lors d’une exposition à des flux de procédé contenant de l’hydrogène, à la corrosion, à une protection cathodique ou à un service en milieu humide peut rester présent dans l’acier après l’arrêt de l’installation. Cet hydrogène retenu n’est pas identique à l’hydrogène diffusible mesuré sur un métal fondu fraîchement déposé selon la norme ISO 3690:2018. Il peut migrer lors d’un réchauffage et se concentrer à proximité d’une nouvelle soudure, augmentant ainsi le risque de fissuration lors de la fabrication. Des expériences menées sur un acier 2¼Cr-1Mo chargé en hydrogène ont indiqué que l’hydrogène de service retenu pouvait nécessiter une augmentation de 130 °C de la température de préchauffage (TWI, 2024). Ce résultat ne peut pas être transformé en règle universelle, mais il réfute clairement l’hypothèse selon laquelle le mode opératoire de soudage d’origine resterait adéquat pour toute réparation.
Modèle de fissuration à trois conditions
- Hydrogène L’hydrogène doit être présent et suffisamment mobile pour atteindre une région vulnérable.
- Structure sensible Le métal fondu ou la ZAT doit contenir une structure dure et fragile.
- Contrainte de traction Une contrainte de traction résiduelle, appliquée ou liée au bridage doit agir sur cette région.
Un traitement de dégazage de l’hydrogène, un préchauffage prudent, des consommables à faible teneur en hydrogène, des mesures de séchage, un apport de chaleur approprié et un contrôle différé peuvent tous être nécessaires. Un postchauffage peut maintenir une température permettant la migration de l’hydrogène avant que les zones dures et contraintes ne le piègent. Le choix approprié dépend du composant, de l’épaisseur, de l’état de l’acier, du bridage et de la norme de construction applicable.
Pourquoi la composition seule ne peut pas définir l’aptitude au soudage
La composition influe sur la trempabilité, les produits de transformation, la ténacité, l’équivalent carbone et la sensibilité à la fissuration à chaud ; elle ne peut donc pas être ignorée. Mais la composition n’est que la condition initiale. La vitesse de refroidissement détermine si la ZAT forme de la ferrite-perlite douce, de la bainite ou de la martensite dure. L’apport de chaleur et l’épaisseur de la tôle modifient cette vitesse de refroidissement. Le bridage régit les contraintes de traction. L’état des consommables et la propreté des surfaces déterminent l’introduction d’hydrogène. La géométrie de l’assemblage crée des concentrations locales de contraintes. La température ambiante modifie à la fois le refroidissement et la diffusion de l’hydrogène.
Deux tôles de même nuance et de même analyse de coulée peuvent donc produire des duretés différentes dans la ZAT et présenter des risques de fissuration différents dans une soudure d’angle, une soudure bout à bout à pleine pénétration et une excavation de réparation fortement bridée. L’élaboration en usine, l’épaisseur, les cycles thermiques antérieurs, le vieillissement, l’écrouissage et la charge en hydrogène liée au service peuvent encore modifier le comportement sans changer la désignation nominale.
La question pratique n’est pas : « Cet acier est-il soudable ? » Il faut plutôt se demander : « Cet assemblage, dans cet état, peut-il être réalisé et démontré conforme aux exigences spécifiées dans le cadre d’un mode opératoire maîtrisé ? » Cette question conduit à la séquence appropriée : caractériser le matériau et son historique, évaluer l’hydrogène et le bridage, qualifier le cycle thermique, maîtriser la production et rechercher les défauts immédiats comme les défauts différés.
Fissuration à froid assistée par l’hydrogène : les trois conditions nécessaires
L’hydrogène, une microstructure sensible, dure et fragile, ainsi qu’une contrainte de traction doivent agir simultanément pour provoquer une fissuration à froid assistée par l’hydrogène. Strong evidence
La fissuration à froid assistée par l’hydrogène n’est pas causée par l’hydrogène seul. Le modèle central utilisé par le TWI et l’International Institute of Welding (IIW) exige la présence simultanée de trois conditions : l’hydrogène doit être présent et pouvoir se déplacer à travers l’assemblage, le métal fondu ou la zone affectée thermiquement (ZAT) doit contenir une microstructure dure, fragile et sensible à la fissuration, et une contrainte de traction doit s’exercer sur cette région. Supprimer, réduire ou retarder l’une quelconque de ces conditions diminue la probabilité de fissuration. Cela ne fait pas d’une mesure de contrôle — notamment du préchauffage — un remède universel.
Le Livre blanc de l’IIW (2023) identifie la teneur en hydrogène, la contrainte résiduelle de traction et la sensibilité de la microstructure comme les trois principaux facteurs régissant la fissuration induite par l’hydrogène dans les soudures d’aciers à haute résistance. Le TWI décrit le même mécanisme en termes pratiques. La fissure peut s’amorcer dans le métal fondu, à la ligne de fusion ou dans la ZAT, selon la chimie locale, la vitesse de refroidissement, la répartition de l’hydrogène et le degré de bridage. Il s’agit d’un mécanisme de fissuration à froid, et non de fissuration à chaud : l’assemblage peut paraître sain à l’arrêt du soudage, puis développer une fissure quelques minutes ou quelques heures plus tard, lorsque l’hydrogène diffuse vers des sites soumis à des contraintes et sensibles à la fissuration.

Entrée et déplacement de l’hydrogène dans l’assemblage
| Source d’hydrogène | Mesure de maîtrise |
|---|---|
| Revêtements d’électrodes et flux | Séchage, stockage hermétique et maîtrise de l’exposition |
| Surfaces de l’assemblage | Éliminer l’humidité, l’huile, la peinture, la calamine et les produits de corrosion |
| Systèmes de gaz de protection | Maîtriser les fuites, le débit, la pureté et les courants d’air |
| Exposition en service | Évaluer l’hydrogène retenu avant le soudage de réparation |
Hydrogène diffusible Hydrogène présent dans le métal fondu déposé, qui peut se déplacer et s’échapper dans les conditions de température, de durée et de manipulation d’un essai défini.
L’hydrogène pénètre dans une soudure à l’arc par plusieurs voies. L’humidité présente dans les enrobages des électrodes, le flux, les systèmes de gaz de protection, les surfaces du joint, la calamine, les graisses, les résidus de peinture et les consommables humides peut se dissocier dans l’arc et se dissoudre dans le métal en fusion. L’hydrogène atomique qui en résulte est beaucoup plus mobile que l’hydrogène moléculaire. À mesure que la soudure refroidit, une partie de l’hydrogène s’échappe du bain de fusion et une autre reste sous forme d’hydrogène diffusible dans le métal fondu ou migre vers la ZAT adjacente.
L’ISO 3690:2018 spécifie les procédures d’échantillonnage et d’analyse pour mesurer l’hydrogène diffusible dans le métal fondu d’une soudure à l’arc réalisée avec un matériau d’apport. La norme couvre le métal fondu associé aux aciers martensitiques, bainitiques et ferritiques. Cette mesure est utile, car l’hydrogène diffusible peut migrer pendant la période au cours de laquelle l’assemblage refroidit et les contraintes résiduelles se développent. Elle ne représente pas toutes les formes d’hydrogène présentes dans un composant.
Un récipient ou une tuyauterie exposé en service peut contenir de l’hydrogène absorbé avant la fabrication ou la réparation. Cet hydrogène résiduel de service peut être libéré pendant le chauffage et le soudage, s’ajoutant à l’hydrogène provenant du consommable et de la préparation du joint. Cette distinction est importante : contrôler l’humidité des électrodes n’élimine pas l’hydrogène déjà stocké dans l’acier de base. Dans des expériences menées sur de l’acier 2¼Cr-1Mo chargé en hydrogène, rapportées par le TWI en 2024, l’hydrogène résiduel a augmenté le préchauffage nécessaire de 130 °C. Ce résultat met en garde contre l’application d’un mode opératoire de soudage fondé sur le consommable à un acier dont l’historique de service est inconnu.
L’hydrogène se déplace à travers les défauts du réseau cristallin, les joints de grains, les inclusions et d’autres sites de piégeage. Il peut s’accumuler au niveau d’une entaille, d’un constituant dur, d’une inclusion ou d’une région soumise à une contrainte de traction. La vitesse de refroidissement influe à la fois sur la formation des pièges et sur le temps disponible pour permettre à l’hydrogène de s’échapper. Une transformation rapide peut créer une ZAT dure tout en laissant l’hydrogène concentré près de la ligne de fusion. Un postchauffage ou le maintien d’un préchauffage peut conserver l’assemblage à une température suffisamment élevée pour permettre à l’hydrogène de migrer vers l’extérieur avant que ne soit atteinte la situation la plus vulnérable.
Le préchauffage est utile, mais son effet n’est pas illimité. Le TWI indique qu’une augmentation du préchauffage permet généralement à l’hydrogène de s’échapper plus facilement et ralentit le refroidissement ; toutefois, un apport de chaleur excessif peut accroître la rétention d’hydrogène dans le métal fondu en augmentant les distances de diffusion et en réduisant le temps global disponible pour la diffusion. Une soudure plus chaude n’est donc pas automatiquement une soudure plus sûre. L’apport de chaleur, la taille du cordon, l’épaisseur du joint, la température entre passes et les conditions de refroidissement doivent être pris en compte conjointement.
Microstructures dures, fragiles et sensibles à la fissuration
L’hydrogène nécessite une structure sensible dans laquelle la fissuration peut s’amorcer et se propager. Dans les aciers au carbone-manganèse, faiblement alliés et à haute résistance, la structure critique est souvent constituée de martensite dure ou d’un mélange martensitique-bainitique formé dans la ZAT par refroidissement rapide. La dureté constitue un indicateur d’alerte utile, mais elle ne définit pas à elle seule le risque de fissuration. La teneur en hydrogène, les contraintes, la ténacité locale, les inclusions, la ségrégation et les conditions régnant à la pointe de la fissure influent également sur le résultat.
La composition de l’acier contrôle le comportement lors des transformations. Le carbone augmente la trempabilité et la probabilité de formation d’une ZAT dure, tandis que des éléments d’alliage tels que le manganèse, le chrome, le molybdène et le nickel modifient la trempabilité et les températures de transformation. Les formules de carbone équivalent sont donc des outils de présélection et non des prédictions complètes de l’aptitude au soudage. Deux aciers présentant des valeurs similaires de carbone équivalent peuvent réagir différemment en raison de différences dans leur composition réelle, leur épaisseur, leur traitement thermomécanique antérieur, leur taille de grain et leur historique de refroidissement.
Un apport de chaleur élevé peut réduire la dureté maximale de la ZAT en ralentissant le refroidissement, mais il peut aussi élargir la ZAT, modifier la taille des grains, réduire la ténacité et modifier le transport de l’hydrogène. Un faible apport de chaleur peut produire une ZAT étroite, tout en créant des vitesses de refroidissement élevées et des produits de transformation durs. La question pertinente n’est pas de savoir si l’apport de chaleur est simplement élevé ou faible ; il faut déterminer si le cycle thermique produit une combinaison acceptable de dureté, de ténacité, d’évacuation de l’hydrogène et de bridage.
L’ISO 17642-1:2004 décrit les principes et les méthodes d’essai permettant d’évaluer la sensibilité à la fissuration à froid des consommables de soudage, des matériaux de base et du métal fondu. Ces essais sont utiles lorsqu’un acier, un consommable ou une conception de joint sort du domaine de l’expérience courante. Ils montrent également pourquoi la composition chimique seule ne peut pas tenir lieu d’évaluation de l’aptitude au soudage. Le métal fondu peut être sensible à la fissuration, ou la ZAT peut constituer la région déterminante.
La fissure peut s’amorcer au niveau d’un point dur localisé plutôt que dans l’ensemble de la ZAT. Une région à gros grains adjacente à la ligne de fusion, un îlot de martensite non revenue ou une zone dure contenant des inclusions peut constituer le site d’amorçage. Lorsqu’une petite fissure se forme, l’hydrogène peut se concentrer à sa pointe et accélérer sa propagation sous l’effet d’une contrainte de traction.
Contrainte de traction et bridage
La troisième condition est la contrainte de traction. Le soudage crée une contraction thermique : le métal fondu chaud et l’acier voisin refroidissent, se rétractent et sont bridés par la tôle environnante, la géométrie du joint, les points de soudure, les montages et les cordons déposés précédemment. Cela produit une contrainte résiduelle de traction, même lorsqu’aucune charge externe n’est appliquée. Les charges de service peuvent s’y ajouter.
Le bridage du joint n’est pas une propriété unique du matériau. Les tôles épaisses, les faibles longueurs de soudure, les fixations rigides, les sections fermées et les séquences de soudage mal conçues peuvent limiter la contraction plus fortement qu’un joint flexible. Les jeux à la racine, les défauts d’ajustage, les soudures fortement asymétriques et les réparations peuvent engendrer des concentrations locales de contraintes. Une soudure peut donc se fissurer avec une dureté mesurée modérée si le bridage et la teneur en hydrogène sont élevés, tandis qu’une région plus dure peut résister lorsque la teneur en hydrogène est faible et que la contraction est moins entravée.
Cela explique pourquoi la suppression d’une seule condition réduit le risque sans garantir la sécurité. Des consommables secs à faible teneur en hydrogène et un stockage maîtrisé réduisent l’apport d’hydrogène, mais ils ne peuvent pas empêcher la fissuration si une ZAT très dure se forme sous un bridage sévère. Un acier à plus faible teneur en carbone ou à plus faible trempabilité peut résister au durcissement, mais une contamination ou la présence d’hydrogène de service peut néanmoins créer un problème. Un traitement de détensionnement ou une amélioration de la séquence de soudage peut réduire la contrainte de traction, mais un mode opératoire à forte teneur en hydrogène peut encore laisser suffisamment d’hydrogène mobile pour fissurer l’assemblage avant que le détensionnement ne soit efficace.
La NF EN 1011-2 relie la maîtrise de la fissuration par l’hydrogène à la composition de l’acier, à la teneur en hydrogène, à l’apport de chaleur, au préchauffage et à la température entre passes. Sa logique est procédurale : maîtriser le cycle thermique, limiter l’hydrogène et tenir compte du bridage, plutôt que de prescrire une température unique pour chaque soudure. Les recommandations de la BS EN 1011-2 préconisent également de maintenir le préchauffage ou d’appliquer un postchauffage afin que l’hydrogène puisse migrer hors de la soudure avant d’être piégé dans des régions dures et soumises à des contraintes. L’application par Dillinger de la méthode B de l’EN 1011-2 décrit le même équilibre : le préchauffage ralentit le refroidissement de la ZAT tout en favorisant l’évacuation de l’hydrogène.
Le contrôle reste nécessaire, car les mesures de prévention réduisent la probabilité sans apporter de certitude. Une fissuration différée peut apparaître après l’inspection visuelle, et une soudure doit être maintenue, lorsque cela est spécifié, à une température contrôlée avant l’examen final. Des contrôles non destructifs réalisés trop tôt peuvent ne pas détecter une fissure qui ne s’est pas encore formée. La fissuration à froid assistée par l’hydrogène est donc une interaction dépendant du temps entre le transport de l’hydrogène, la transformation en une structure sensible et le bridage en traction — et non un défaut que le seul préchauffage pourrait éliminer de manière fiable.
Hydrogène diffusible et méthode de mesure
Signification de l’hydrogène diffusible dans le métal fondu d’un assemblage soudé à l’arc
L’hydrogène diffusible est la fraction de l’hydrogène présente dans le métal fondu nouvellement déposé qui peut se déplacer à travers le métal et s’en échapper dans les conditions de température et de durée de l’essai. Il ne constitue pas un élément chimique fixe du réseau cristallin de l’acier. L’hydrogène peut occuper des sites interstitiels, migrer à travers les défauts et les joints de grains, ou être temporairement piégé au niveau des inclusions, des dislocations, des interfaces de phase et d’autres particularités de la microstructure. Une partie peut atteindre une surface libre ; une autre peut migrer vers la zone affectée thermiquement (ZAT) ou vers une région soumise à des contraintes avant de s’échapper.
Cette mobilité rend l’hydrogène diffusible pertinent pour la fissuration différée à froid. TWI indique que la fissuration induite par l’hydrogène nécessite la réunion de trois conditions : la présence d’hydrogène, une structure dure et fragile susceptible de se fissurer, ainsi que des contraintes de traction. Le Livre blanc de l’International Institute of Welding (IIW), publié en 2023, identifie la teneur en hydrogène, les contraintes résiduelles de traction et la susceptibilité microstructurale comme les trois principaux facteurs régissant la fissuration induite par l’hydrogène dans les soudures d’aciers à haute résistance. Une soudure peut donc présenter une concentration d’hydrogène mesurable sans se fissurer si sa structure et son niveau de bridage ne permettent pas la formation d’une fissure. À l’inverse, une valeur mesurée relativement faible peut néanmoins être dangereuse lorsque le soudage produit de la martensite dure dans un assemblage fortement bridé.
Le terme désigne l’hydrogène présent dans le métal fondu couvert par l’essai, et non automatiquement l’hydrogène présent dans l’ensemble de l’assemblage soudé. L’hydrogène dans la ZAT peut présenter une distribution différente et être mesuré au moyen d’une autre procédure. L’hydrogène déjà absorbé par un appareil à pression, une conduite ou un autre élément en acier au cours du service constitue également une question distincte. Une exposition en service au sulfure d’hydrogène humide, à la protection cathodique, à la corrosion ou à l’hydrogène à haute température peut laisser de l’hydrogène dans l’acier de base. Cet hydrogène résiduel peut migrer vers une soudure de réparation ou vers une ZAT dure nouvellement formée, augmentant le risque de fissuration lors de la fabrication, même lorsque le produit d’apport lui-même possède une classification d’hydrogène diffusible faible.
L’hydrogène diffusible doit également être distingué de l’hydrogène total. L’hydrogène total comprend l’hydrogène mobile ainsi que l’hydrogène retenu dans des pièges ou libéré uniquement à des températures d’extraction plus élevées. Un résultat correspondant à l’hydrogène total peut donc être supérieur à la fraction diffusible et ne peut pas être utilisé à sa place sans connaître la méthode d’essai et son objectif. Les deux mesures répondent à des questions différentes : l’hydrogène diffusible indique la quantité d’hydrogène mobile disponible pendant la période au cours de laquelle une soudure refroidit et développe des contraintes, tandis que l’hydrogène total décrit un inventaire plus vaste pouvant inclure de l’hydrogène fortement piégé.
Les résultats sont généralement exprimés en millilitres d’hydrogène pour 100 grammes de métal fondu déposé, souvent notés mL/100 g, avec indication de la température et de la pression de référence prescrites par la méthode applicable. Cette valeur n’est pas une propriété universelle d’une électrode, d’un fil ou d’une nuance d’acier. Elle correspond à des conditions de soudage et d’essai définies.
Échantillonnage selon l’ISO 3690:2018
L’ISO 3690:2018 spécifie les procédures d’échantillonnage et d’analyse destinées à déterminer l’hydrogène diffusible dans le métal fondu produit par soudage à l’arc avec un matériau d’apport. Son domaine d’application comprend les métaux fondus associés aux aciers martensitiques, bainitiques et ferritiques. Ce point est important, car un résultat obtenu selon cette norme est lié à une éprouvette de métal fondu déposé produite dans des conditions spécifiées ; il ne constitue pas une mesure directe de la concentration en hydrogène dans l’ensemble de l’assemblage.
L’essai commence par un soudage contrôlé utilisant le matériau d’apport, le courant de soudage, la polarité, les conditions d’avance et la configuration de l’éprouvette spécifiés. Le métal fondu déposé est ensuite séparé ou préparé selon les exigences applicables, après élimination du laitier et des contaminations de surface. La manipulation après soudage est essentielle. L’hydrogène commence à s’échapper dès que la soudure refroidit ; l’éprouvette doit donc être transférée, refroidie, conservée et analysée conformément aux exigences de la norme relatives au délai et à la température. Tout retard dans l’exposition de l’éprouvette au système de collecte peut réduire la valeur mesurée.
L’ISO 3690:2018 décrit la séquence de collecte et d’analyse plutôt que de considérer l’essai de l’hydrogène comme un dosage chimique ordinaire. Dans les procédures de collecte des gaz, l’hydrogène quittant l’éprouvette est accumulé dans des conditions contrôlées, puis quantifié, généralement par chromatographie en phase gazeuse ou au moyen d’une autre configuration analytique autorisée et définie par la procédure du laboratoire. Le résultat est converti selon la base d’expression spécifiée par la norme. L’étalonnage, la correction du blanc, les fuites de l’appareillage, la masse de l’éprouvette et les conditions de référence influencent tous la valeur finale.
Un refroidissement rapide est utilisé afin de limiter la perte d’hydrogène avant la collecte. L’éprouvette peut être conservée à basse température lorsque la procédure l’exige, car la réduction de la température ralentit la migration de l’hydrogène. Le laboratoire doit également maîtriser le délai entre le soudage, la trempe ou le refroidissement, la collecte et l’analyse. Ces détails ne sont pas de simples formalités administratives. Ils déterminent la quantité d’hydrogène mobile qui demeure dans l’éprouvette au début de la mesure.
| Norme | Objet principal | Éléments probants produits |
|---|---|---|
| ISO 3690:2018 | Hydrogène diffusible dans le métal fondu obtenu par soudage à l’arc | Mesure contrôlée de l’hydrogène |
| ISO 17642-1:2004 | Essai destructif de fissuration à froid | Sensibilité à la fissuration dans des conditions thermiques et de bridage définies |
L’ISO 3690:2018 ne doit pas être confondue avec l’ISO 17642-1:2004. L’ISO 17642-1:2004 établit les principes généraux des essais destructifs de fissuration à froid dans les matériaux métalliques soudés à l’arc et décrit des approches permettant d’évaluer la sensibilité à la fissuration des produits d’apport, des matériaux de base et du métal fondu. Un essai de l’hydrogène diffusible mesure un paramètre important de la fissuration ; un essai de fissuration à froid examine le résultat de l’action conjointe de l’hydrogène, de la structure, des contraintes, de la géométrie et des conditions de soudage.
Pourquoi les valeurs mesurées dépendent de la procédure et de la manipulation de l’éprouvette
Une valeur d’hydrogène rapportée n’a de signification que si elle est accompagnée des informations relatives au procédé de soudage, à l’état du produit d’apport, à la méthode d’échantillonnage et au contexte analytique. Une même classification nominale d’électrode peut produire des résultats différents si l’enrobage a absorbé de l’humidité, si le fil a été mal stocké, si le gaz de protection contient des contaminants, ou si la longueur d’arc et le mode de transfert changent. Les électrodes basiques à faible teneur en hydrogène, par exemple, doivent être séchées et maintenues dans la plage de températures spécifiée par le fabricant ; une cuisson excessive ou incorrecte peut endommager l’enrobage et également modifier le comportement de l’arc.
Les paramètres de soudage modifient à la fois l’apport d’hydrogène et son dégagement. Le courant, la tension, la vitesse d’avance, la longueur d’arc, la protection gazeuse, la taille du cordon et l’apport de chaleur influencent la quantité d’hydrogène entrant dans l’arc ainsi que le parcours de refroidissement suivi par la soudure. Le préchauffage ralentit généralement le refroidissement de la ZAT et laisse davantage de temps à l’hydrogène pour quitter l’assemblage, comme l’indiquent les recommandations de l’EN 1011-2 et l’application de la méthode B par Dillinger. Il ne constitue toutefois pas un remède universel. TWI a indiqué en 2024 qu’un apport de chaleur excessif peut accroître la rétention d’hydrogène dans le métal fondu en augmentant la distance de diffusion et en réduisant le temps effectivement disponible pour la diffusion. Une soudure de grande taille refroidissant lentement peut donc retenir de l’hydrogène dans des zones où celui-ci contribuera ultérieurement à la fissuration.
La géométrie de l’éprouvette joue également un rôle. Un dépôt d’essai épais ou volumineux offre un parcours plus long jusqu’à la surface qu’un dépôt mince, tandis que l’état de surface, la disposition des cordons et l’intervalle avant la trempe modifient le dégagement mesuré. Le découpage, le meulage, le lavage ou le maintien du laitier sur l’éprouvette peuvent soit éliminer du matériau contenant de l’hydrogène, soit introduire des contaminations. Même la conservation après la collecte peut modifier le résultat si le récipient fuit ou si l’éprouvette se réchauffe trop longtemps.
L’historique de service ajoute un autre niveau de complexité. Dans des expériences menées sur un acier 2¼Cr-1Mo chargé en hydrogène, il a été rapporté que l’hydrogène retenu lors d’un service antérieur nécessitait une augmentation de 130 °C de la température de préchauffage lors du soudage de réparation. Cet hydrogène ne serait pas pris en compte par la seule valeur de qualification du produit d’apport. La procédure de réparation pourrait nécessiter un traitement de dégazage, un préchauffage prudent, une température entre passes maîtrisée, des produits d’apport à faible teneur en hydrogène et une inspection différée.
Une valeur faible obtenue selon l’ISO 3690:2018 constitue donc un élément d’information relatif à un essai défini sur le métal fondu, et non une garantie qu’un assemblage de production bridé restera exempt de fissures. La maîtrise de l’hydrogène doit être examinée parallèlement à la composition chimique de l’acier, à la vitesse de refroidissement, aux produits de transformation, au bridage, à l’apport de chaleur et à l’historique de service de l’acier.
Microstructure : pourquoi la zone affectée thermiquement peut se fissurer
La zone affectée thermiquement (ZAT) ne fond pas pendant le soudage, mais son cycle thermique peut modifier suffisamment la structure de l’acier pour créer un chemin de fissuration. Le matériau situé à proximité de la ligne de fusion peut être chauffé au-dessus de la plage d’austénitisation, puis refroidi à travers les températures de transformation à une vitesse déterminée par l’épaisseur de la tôle, la géométrie de l’assemblage, le bridage, le préchauffage, la température entre passes, l’apport de chaleur et le matériau environnant. La ZAT ainsi formée peut contenir des grains grossiers, des produits de transformation durs ou des zones locales présentant de brusques variations de dureté. Si de l’hydrogène atteint une telle région alors qu’une contrainte de traction s’exerce, une fissuration différée peut survenir après le refroidissement du cordon.
La description publiée par le TWI en 2024 identifie directement la combinaison nécessaire : de l’hydrogène, une structure dure et fragile sensible à la fissuration, ainsi qu’une contrainte de traction. La suppression ou la réduction de l’un de ces facteurs diminue la probabilité de fissuration à froid assistée par l’hydrogène, même si, dans la pratique, la maîtrise du soudage doit généralement porter sur les trois. Le Livre blanc de l’International Institute of Welding publié en 2023 exprime la même relation au moyen de la teneur en hydrogène, de la contrainte résiduelle de traction et de la sensibilité de la microstructure. Une ZAT dure, à elle seule, ne prouve pas qu’une fissuration se produira. De même, une faible valeur mesurée de l’hydrogène dans le métal fondu ne prouve pas que la ZAT est sûre.
Refroidissement rapide et produits de transformation durs
Le soudage crée un cycle thermique bref et sévère. La ZAT est chauffée rapidement, maintenue à haute température pendant une durée déterminée par l’arc et l’assemblage, puis refroidie lorsque la chaleur s’écoule vers la tôle et l’atmosphère environnante. Un refroidissement rapide peut empêcher le carbone de se redistribuer au cours de transformations diffusionnelles telles que la formation de ferrite et de perlite. L’austénite peut alors se transformer en martensite, en bainite inférieure ou en d’autres constituants durs. Le résultat exact dépend de la composition de l’acier et du parcours de refroidissement, et pas uniquement de la température maximale.
Une ZAT étroite peut donc être plus dure que la tôle de base non affectée ou que le métal fondu déposé. Le grossissement des grains à proximité de la ligne de fusion peut aggraver le problème en réduisant la ténacité et en créant une structure moins tolérante. Les pics locaux de dureté sont particulièrement importants au niveau des pieds de cordon, des régions de racine, des limites de manque de fusion et d’autres emplacements où la concentration géométrique des contraintes se combine avec une modification métallurgique.
L’hydrogène se déplace dans l’acier par diffusion. Une partie de l’hydrogène reste en solution ; une autre s’accumule dans des pièges tels que les dislocations, les inclusions, les interfaces, les vides et les limites des phases dures. Sous l’effet d’une contrainte de traction, l’hydrogène peut favoriser l’amorçage et la propagation d’une fissure dans une microstructure sensible. La fissure peut apparaître plusieurs minutes ou plusieurs heures après le soudage ; c’est pourquoi un cordon visuellement acceptable immédiatement après son achèvement n’est pas nécessairement exempt de risque de fissuration à froid.
La vitesse de refroidissement dépend de facteurs autres que l’apport de chaleur nominal. Une tôle épaisse peut évacuer rapidement la chaleur, tandis qu’un assemblage fortement bridé ou une condition de support très conductrice peuvent produire un cycle thermique différent de celui d’une tôle libre soudée avec les mêmes paramètres électriques. Le préchauffage augmente la température initiale et réduit le gradient thermique, ce qui ralentit généralement le refroidissement de la ZAT. La température entre passes a un effet similaire lorsque des passes successives sont déposées avant que l’assemblage ne se soit trop refroidi.
L’apport de chaleur ne doit pas être considéré comme un simple réglage du risque de fissuration. Son augmentation réduit souvent la vitesse de refroidissement, mais elle peut également élargir la ZAT, modifier la taille des grains, changer la séquence de dépôt du métal fondu et influer sur les distances de diffusion de l’hydrogène. Le TWI indique qu’un apport de chaleur excessif peut accroître la rétention d’hydrogène dans le métal fondu, car la distance de diffusion devient plus grande et le temps disponible pour l’évacuation de l’hydrogène peut être plus court. La question pertinente concerne le cycle thermique complet et l’historique de l’hydrogène, et non le fait qu’une valeur d’apport de chaleur plus élevée ou plus faible soit automatiquement plus sûre.
Sensibilité liée aux structures martensitique et bainitique
La martensite se forme lorsque l’austénite refroidit au-dessous de sa plage de transformation trop rapidement pour que la diffusion du carbone et les transformations ferritiques ordinaires puissent se produire. Sa dureté élevée résulte d’une structure cristalline sursaturée et déformée. Cette dureté constitue un indice important d’une sensibilité accrue, mais elle n’est pas la seule propriété déterminante : la ténacité locale, la contrainte résiduelle, la concentration en hydrogène, le bridage, ainsi que la taille et la répartition des régions dures jouent également un rôle.
La martensite fraîche et non revenue est particulièrement vulnérable, car elle associe une résistance élevée à une capacité limitée d’accommodation plastique. Une fissuration assistée par l’hydrogène peut s’amorcer au niveau d’une interface ou d’un défaut soumis à une contrainte, puis se propager à travers la ZAT dure. Une fissure peut progresser en partie à travers la martensite et en partie le long des anciens joints de grains austénitiques ou d’autres chemins fragilisés. Le revenu réduit la dureté et soulage une partie des contraintes de transformation, ce qui explique notamment pourquoi un traitement thermique après soudage peut modifier le comportement en matière de fissuration ; toutefois, les exigences de revenu dépendent de l’acier, de l’épaisseur, des conditions de service et de la norme de construction applicable.
La bainite nécessite une description plus nuancée. Il ne s’agit pas d’une structure uniforme. La bainite supérieure, la bainite inférieure, la bainite granulaire et les régions mixtes bainitico-martensitiques peuvent présenter des niveaux de dureté et de ténacité différents. Une ZAT bainitique peut être moins sensible qu’une ZAT entièrement martensitique ; néanmoins, une structure bainitique dure contenant de l’hydrogène piégé et soumise à une forte contrainte de traction peut encore se fissurer. ISO 3690:2018 inclut spécifiquement les métaux fondus de soudage des aciers martensitiques, bainitiques et ferritiques dans ses procédures d’échantillonnage et de mesure de l’hydrogène diffusible. Ce champ d’application reflète le fait que le comportement de l’hydrogène doit être évalué en relation avec le système métallurgique réel.
La ZAT se distingue également du métal fondu. Les mesures effectuées selon ISO 3690 décrivent l’hydrogène diffusible dans le métal fondu de soudage à l’arc réalisé avec un matériau d’apport ; elles ne mesurent pas directement tout l’hydrogène susceptible de pénétrer dans l’acier de base ou d’y rester. Les équipements exposés au service peuvent avoir retenu de l’hydrogène avant le début du soudage de réparation. Des recherches menées sur des aciers C-Mn et Cr-Mo chargés en hydrogène montrent que cet hydrogène retenu peut accroître le risque de fissuration lors de la fabrication. Pour l’acier 2¼Cr-1Mo, une expérience publiée a établi que le préchauffage requis pouvait augmenter de 130 °C en présence d’hydrogène provenant du service. Il ne s’agit pas d’un facteur de correction général applicable à toutes les nuances, mais cela démontre pourquoi l’historique de service est important.
Chimie de l’acier et concepts d’équivalent carbone
La composition chimique de l’acier contrôle la trempabilité, c’est-à-dire la tendance de l’austénite à former de la martensite ou d’autres produits durs pendant le refroidissement. Le carbone exerce un effet important, car il augmente la dureté pouvant être atteinte et influe sur les températures de transformation. Des éléments d’alliage tels que le manganèse, le chrome, le molybdène, le nickel, le cuivre et le vanadium peuvent également retarder les transformations diffusionnelles et accroître la trempabilité. Deux aciers ayant la même teneur en carbone peuvent donc produire des structures de ZAT différentes dans le cadre de la même procédure de soudage.
Les concepts d’équivalent carbone (CE) combinent les teneurs de certains éléments d’alliage dans un indice qui aide à estimer la tendance au durcissement et les besoins de préchauffage. Ce sont des outils de présélection, et non des limites universelles de fissuration. Les différentes formules répondent à des objectifs différents, et leur interprétation dépend de la forme du produit, de l’épaisseur, du niveau d’hydrogène, du bridage, de l’apport de chaleur et de la procédure de soudage retenue. Une valeur de CE ne permet pas, à elle seule, de prédire l’apparition d’une fissure différée.
Pour les aciers ferritiques, EN 1011-2 relie les recommandations de soudage à la composition de l’acier, à la teneur en hydrogène, à l’apport de chaleur, au préchauffage et à la température entre passes. NF EN 1011-2 ne transforme pas ces variables en un seuil universel d’équivalent carbone applicable à tous les assemblages. Ses méthodes, y compris les conditions utilisées pour estimer le refroidissement et les besoins de préchauffage, doivent être appliquées en tenant compte de la désignation du matériau, de l’épaisseur, du bridage de l’assemblage, du niveau d’hydrogène des consommables et de la procédure.
C’est pourquoi le préchauffage constitue une mesure de maîtrise plutôt qu’un remède universel. Il peut ralentir le refroidissement de la ZAT, réduire le risque de formation des produits de transformation les plus durs et donner davantage de temps à l’hydrogène pour s’échapper. Le maintien du préchauffage ou l’application d’un postchauffage approprié peut également favoriser la migration de l’hydrogène avant qu’il ne soit piégé dans une région dure et soumise à des contraintes. Toutefois, une température excessive, une couverture insuffisante, une plage entre passes inadaptée, un bridage important, des consommables contaminés ou de l’hydrogène déjà retenu lors du service peuvent neutraliser cette mesure. ISO 17642-1:2004 fournit les principes généraux applicables aux essais destructifs de fissuration à froid des consommables de soudage, des matériaux de base et du métal fondu ; les essais sont souvent plus instructifs que l’attribution de la sécurité à une seule valeur de CE ou à une seule température de préchauffage.
Préchauffage, température entre passes et postchauffage
Le préchauffage est un moyen de contrôler l’historique thermique du soudage, et non un remède universel contre la fissuration par l’hydrogène. Son effet dépend de la quantité et de la forme de l’hydrogène présent, de la composition chimique et de la trempabilité de l’acier, de la contrainte de bridage imposée par l’assemblage, de la teneur en hydrogène du métal fondu et de la microstructure formée lors du refroidissement de la zone affectée thermiquement (ZAT). Un préchauffage élevé peut réduire le risque de fissuration dans une procédure, tout en provoquant, dans une autre, une croissance inacceptable des grains, une diminution de la ténacité, des déformations ou un ramollissement excessif.
La fissuration par l’hydrogène est un mécanisme de fissuration à froid retardée. Le TWI indique qu’elle nécessite la présence simultanée d’hydrogène, d’une structure dure et fragile susceptible de se fissurer, ainsi que de contraintes de traction. L’International Institute of Welding identifie les facteurs de maîtrise correspondants comme étant la teneur en hydrogène, les contraintes résiduelles de traction et la sensibilité de la microstructure dans les soudures d’aciers à haute résistance. Le contrôle de la température ne traite qu’une partie de cette combinaison.
Comment le préchauffage ralentit le refroidissement
L’effet physique immédiat du préchauffage consiste à réduire l’écart de température entre le bain de fusion et la tôle environnante. La chaleur s’évacue donc plus lentement de la soudure. Cela prolonge le temps disponible pour que la ZAT et le métal fondu adjacent traversent les plages de transformation dans lesquelles peuvent se former des produits durs et sensibles à la fissuration.
Pour les aciers au carbone-manganèse, une vitesse de refroidissement suffisamment élevée peut produire de la bainite dure ou de la martensite dans la ZAT, en particulier lorsque l’équivalent carbone, l’épaisseur de la tôle et le bridage sont élevés. Ces structures ont une capacité limitée à accommoder l’hydrogène et la déformation plastique locale. Le ralentissement de la vitesse de refroidissement peut favoriser la formation d’un produit de transformation moins fragile et réduire la dureté maximale de la ZAT. Il réduit également le gradient thermique et peut modérer certaines des contraintes résiduelles de traction générées lors de la contraction de la soudure.
Le préchauffage a une deuxième action : il donne davantage de temps à l’hydrogène pour sortir de l’assemblage avant que l’acier n’atteigne des températures plus basses, auxquelles la mobilité de l’hydrogène diminue. L’hydrogène introduit par des électrodes humides, des surfaces contaminées, le flux, le gaz de protection ou l’environnement de soudage peut diffuser du métal fondu vers la ZAT et le métal de base. Une partie de l’hydrogène peut s’échapper par les surfaces exposées ; une autre peut migrer vers des pièges microstructuraux. Le séjour prolongé à température élevée accroît la possibilité de dégagement, sans toutefois garantir que l’hydrogène quittera la pièce.
Cette distinction est importante, car l’hydrogène diffusible mesuré dans le métal fondu n’est pas identique à l’hydrogène retenu dans l’acier après une exposition en service. La norme ISO 3690:2018 spécifie les méthodes d’échantillonnage et d’analyse de l’hydrogène diffusible dans le métal fondu de soudures à l’arc réalisées avec un matériau d’apport, notamment pour les aciers martensitiques, bainitiques et ferritiques. L’hydrogène absorbé en service, en particulier dans l’hydrogène sulfuré humide, lors d’une charge en hydrogène ou dans des environnements d’hydrogène à haute pression, peut être réparti dans le métal de base et libéré pendant la fabrication. Une procédure normale utilisant des consommables à faible teneur en hydrogène peut donc être confrontée à une quantité d’hydrogène bien supérieure à celle suggérée par le résultat de l’essai réalisé sur le métal fondu.
L’effet bénéfique du refroidissement a également ses limites. Le TWI indique qu’une augmentation du préchauffage favorise généralement le dégagement de l’hydrogène et ralentit le refroidissement, tandis qu’un apport de chaleur excessif peut accroître la rétention d’hydrogène en augmentant les distances de diffusion et en réduisant le temps disponible pour la diffusion hors de la soudure. L’apport de chaleur, l’épaisseur de l’assemblage, la taille des passes et la séquence de soudage doivent être pris en compte conjointement. Il ne suffit pas d’augmenter la température sans contrôler les sources d’hydrogène ou le bridage : les conditions fondamentales de fissuration peuvent subsister.
La norme NF EN 1011-2 relie le choix du préchauffage et des conditions de refroidissement à la composition de l’acier, à la teneur en hydrogène, à l’apport de chaleur et à la température entre passes. Ses méthodes de calcul ne remplacent pas le descriptif de mode opératoire de soudage qualifié (DMOS), notamment pour les réparations fortement bridées, les aciers très trempables ou les composants dont l’historique de service est incertain. Le préchauffage spécifié peut être mesuré sur la tôle de base, à une distance définie de l’assemblage et immédiatement avant le dépôt de la passe ; le DMOS doit préciser l’emplacement et la méthode de mesure.
| Paramètre d’entrée | Effet sur la sélection de la procédure |
|---|---|
| Nuance d’acier et équivalent carbone | Influencent la trempabilité et la transformation de la ZAT |
| Épaisseur de la tôle | Modifie le flux thermique et la vitesse de refroidissement |
| Géométrie de l’assemblage et bridage | Modifient la contrainte de traction et la force motrice de la fissuration |
| État hydrogène du consommable | Modifie la quantité d’hydrogène introduite dans le métal fondu |
| Apport thermique et température entre passes | Modifient le cycle thermique, la dureté, la ténacité et le déplacement de l’hydrogène |
Le choix du préchauffage dépend de la procédure. Une valeur adaptée à un assemblage épais en S355 ne peut pas être transposée automatiquement à une soudure en ASTM A514, à un acier à 9 % de Ni ou à une réparation d’un appareil à pression en acier 2¼Cr-1Mo. L’épaisseur de la tôle, l’équivalent carbone, la géométrie de l’assemblage, le bridage, la classification du consommable, le contrôle de l’hydrogène, l’apport de chaleur et la ténacité requise influent tous sur la plage retenue.
Maintien de la température entre passes
Le préchauffage n’est utile que tant que l’assemblage reste dans la fenêtre thermique prévue. À mesure que le soudage progresse, l’assemblage ne doit pas refroidir en dessous du préchauffage minimal avant le début de la passe suivante. C’est la raison d’être du maintien de la température entre passes.
Si l’assemblage descend en dessous de la valeur minimale, la passe suivante peut refroidir la ZAT à une vitesse différente de celle prévue par la procédure qualifiée. La dureté résultante, la structure de transformation, le temps de diffusion de l’hydrogène et les contraintes résiduelles peuvent tous être modifiés. Cela est particulièrement important pour les soudures multipasses, dans lesquelles chaque passe revenu ou réchauffe des parties du métal fondu et de la ZAT formés précédemment. Le cycle thermique est cumulatif et ne constitue pas une série de cordons de soudure isolés.
La température maximale entre passes est tout aussi importante. Une température excessive peut empêcher la séquence de revenu prévue, accroître la taille des grains d’austénite antérieure, réduire la ténacité aux chocs et modifier les propriétés du métal fondu. Dans les aciers faiblement alliés Cr-Mo, une chaleur excessive et non maîtrisée entre passes peut affecter la résistance au fluage et la réponse au traitement thermique après soudage. Un DMOS peut donc spécifier à la fois un préchauffage minimal et une température maximale entre passes, plutôt que de permettre au soudeur de maintenir un assemblage « chaud » sans limite.
La température doit être vérifiée à l’emplacement de mesure prescrit au moyen de crayons thermosensibles étalonnés, de thermomètres de contact, de thermocouples ou de tout autre équipement approuvé. Les relevés de surface effectués immédiatement à côté d’un cordon chaud peuvent être trompeurs ; la température pertinente est celle de l’assemblage avant le dépôt de la passe suivante. Les composants de grande taille peuvent également présenter des écarts de température dans leur épaisseur ; le dispositif de chauffage doit donc produire des conditions raisonnablement uniformes plutôt qu’une étroite bande chaude.
Le soudeur doit interrompre le travail lorsque la température entre passes dépasse sa limite supérieure, tout en évitant un refroidissement non maîtrisé en dessous de la limite inférieure. La séquence de soudage, la longueur des cordons, le dépôt équilibré, l’isolation et le chauffage local peuvent être prescrits afin de maintenir l’assemblage dans la plage définie. Les courants d’air et la pluie peuvent accroître fortement les pertes de chaleur. Ils ajoutent également de l’humidité, ce qui peut augmenter l’apport d’hydrogène.

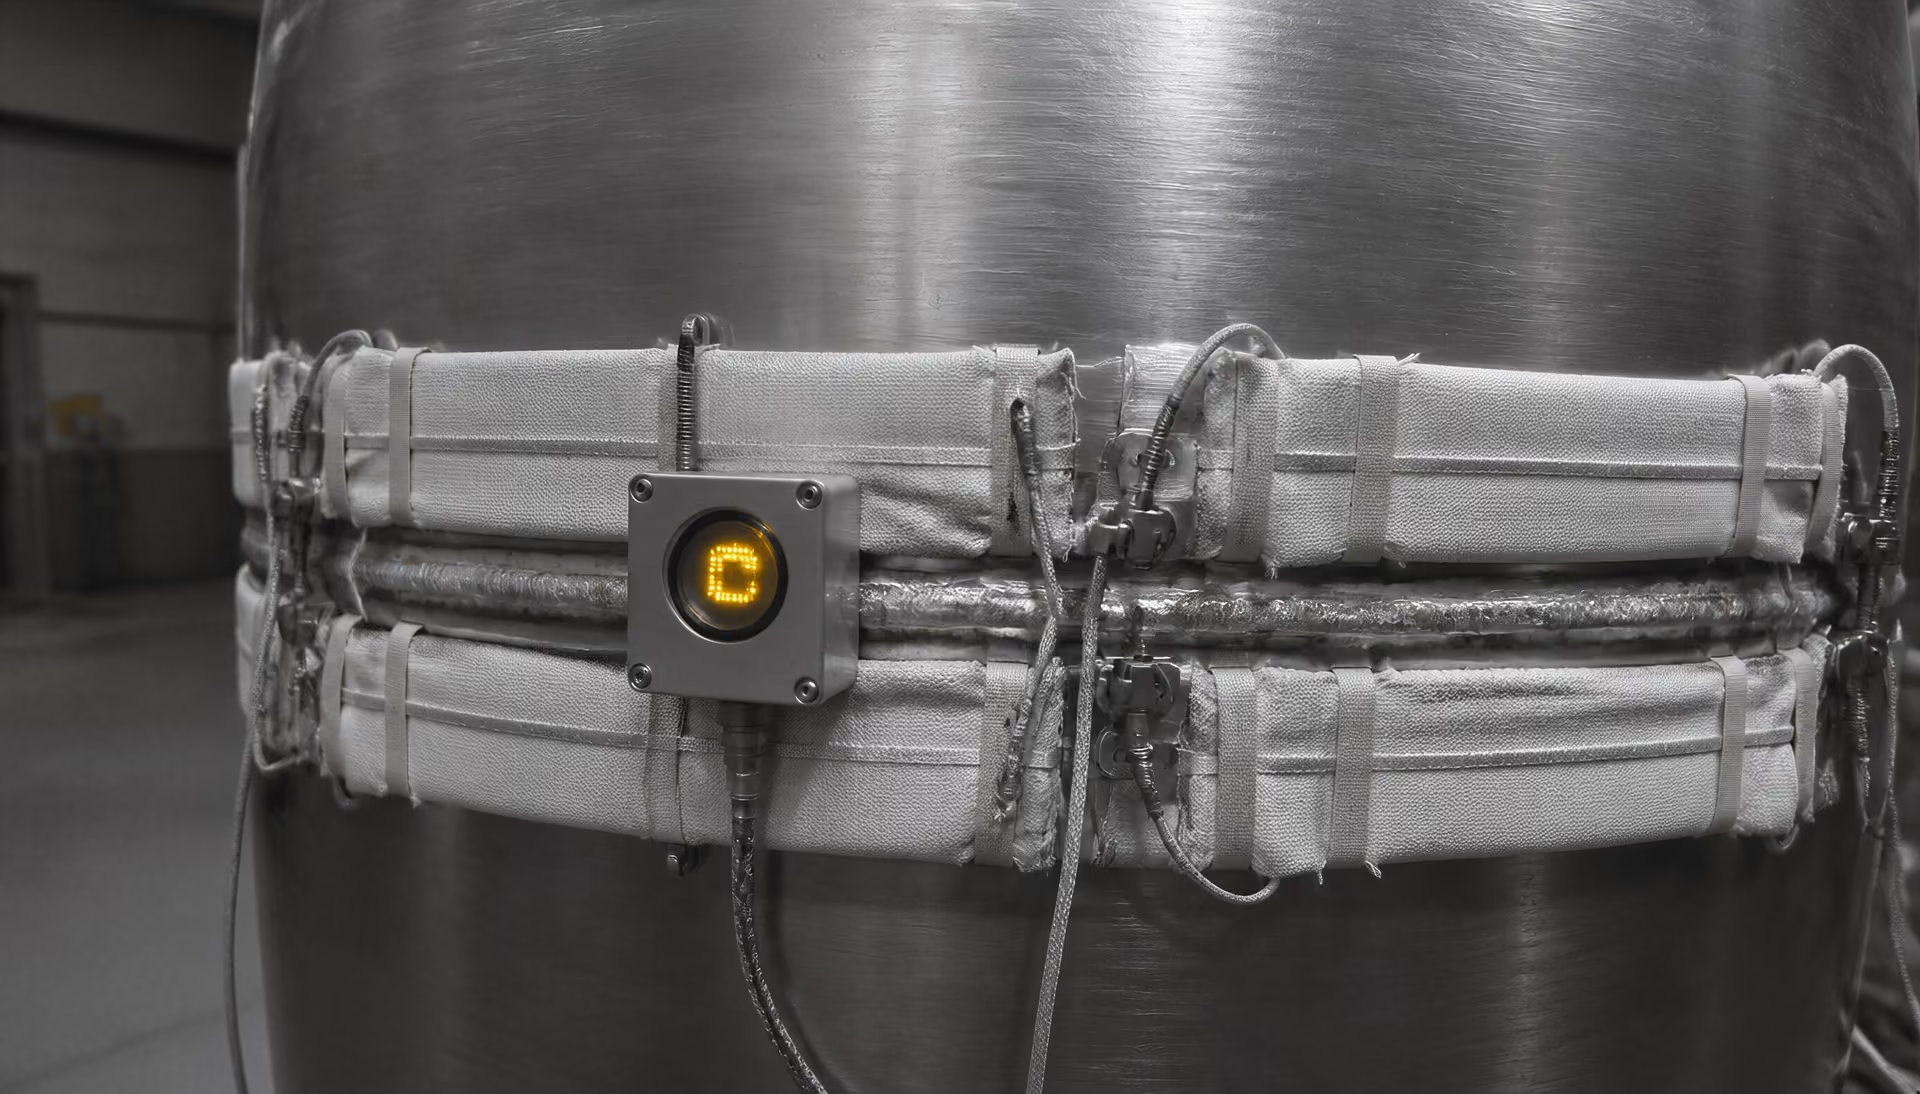
Postchauffage et traitement de dégagement de l’hydrogène
Distinction relative au postchauffage
- Postchauffage Maintient une température spécifiée afin de favoriser la migration de l’hydrogène avant le refroidissement critique.
- Traitement thermique après soudage Applique un cycle distinct de traitement thermique destiné à modifier les contraintes résiduelles ou l’état métallurgique.
- Inspection Vérifie si une fissuration s’est produite après la durée de maintien et la période de refroidissement requises.
Traitement de dégagement de l’hydrogène Opération contrôlée de chauffage et de maintien après soudage, destinée à permettre à l’hydrogène mobile de migrer hors de la région soudée avant le refroidissement final.
Le postchauffage est une opération distincte effectuée après le soudage, généralement à une température spécifiée pendant une durée de maintien déterminée. Il ne s’agit pas du traitement thermique après soudage (PWHT), même si les deux opérations peuvent être combinées dans certaines procédures. Le traitement de dégagement de l’hydrogène maintient l’assemblage soudé à une température suffisamment élevée et pendant une durée suffisante pour permettre à l’hydrogène de diffuser vers les surfaces exposées avant que la soudure ne refroidisse jusqu’à atteindre un état fortement sensible et soumis à des contraintes. SteelConstruction.info et la Guidance Note 6.04 décrivent le maintien du préchauffage ou l’application d’un postchauffage comme un moyen de permettre à l’hydrogène de migrer hors de la soudure avant d’être piégé dans des régions dures.
Le traitement doit commencer rapidement après le soudage, y compris après une interruption de l’arc ou l’achèvement d’une réparation, lorsque la procédure l’exige. Une isolation ainsi qu’un chauffage contrôlé en four ou local peuvent être nécessaires pour empêcher un refroidissement prématuré. La température et la durée requises dépendent de la nuance d’acier, de l’épaisseur, de la taille de la soudure, du niveau d’hydrogène, du bridage et du DMOS applicable. Une instruction arbitraire consistant à « maintenir la pièce au chaud pendant un certain temps » n’a aucune signification métallurgique fiable.
Le traitement de dégagement de l’hydrogène revêt une importance particulière pour les aciers Cr-Mo chargés en hydrogène. Des recherches menées sur des matériaux exposés en service ont montré que l’hydrogène retenu pouvait accroître considérablement le risque de fissuration en fabrication. Lors d’une expérience rapportée sur un acier 2¼Cr-1Mo, l’hydrogène résiduel acquis en service a nécessité une augmentation de 130 °C du préchauffage. Ce résultat met en garde contre l’application de tableaux de fabrication ordinaires à une section de récipient ou de tuyauterie sans évaluation de son historique de service.
Le postchauffage ne peut pas réparer une fissure déjà formée, éliminer tout l’hydrogène piégé ni compenser une ZAT dure et non revenue ou un bridage sévère. Un contrôle reste nécessaire, souvent après un délai, car les fissures par l’hydrogène peuvent apparaître plusieurs heures après le soudage. La norme ISO 17642-1:2004 décrit la formation des fissures à froid et les principes des essais destructifs destinés à évaluer la sensibilité à la fissuration des consommables, des matériaux de base et du métal fondu. Le contrôle de la température constitue un élément de la procédure ; des consommables à faible teneur en hydrogène, des surfaces sèches, une préparation appropriée de l’assemblage, un bridage maîtrisé, un apport de chaleur qualifié et un contrôle différé doivent le compléter.
Apport de chaleur : contrôle utile et interprétation courante erronée
L’apport de chaleur est un moyen utile de décrire l’énergie thermique fournie par unité de longueur de soudure, mais il ne constitue pas une mesure directe de la sécurité vis-à-vis de la fissuration à l’hydrogène. Pour un calcul élémentaire en soudage à l’arc, l’apport de chaleur nominal est souvent exprimé comme suit :
où est l’énergie par unité de longueur de soudure, le rendement de l’arc, la tension, l’intensité et la vitesse d’avance. Cette équation permet de comparer des modes opératoires, mais elle ne tient pas compte de l’épaisseur de la tôle, de la géométrie du joint, du bridage, de la séquence des passes, du préchauffage, de la température entre passes ni du champ thermique réel dans la zone affectée thermiquement (ZAT). Une valeur calculée plus élevée peut donc produire des résultats métallurgiques différents selon les joints.
La fissuration à l’hydrogène n’est pas empêchée par le seul apport de chaleur. Le TWI identifie trois conditions qui doivent coïncider : la présence d’hydrogène, une structure dure et fragile susceptible de se fissurer, ainsi que des contraintes de traction. L’International Institute of Welding (IIW) décrit ces mêmes facteurs déterminants comme étant la teneur en hydrogène, les contraintes résiduelles de traction et la susceptibilité microstructurale. L’apport de chaleur agit principalement sur les aspects thermiques et transformationnels de cette interaction, tandis que les pratiques de soudage déterminent la quantité d’hydrogène qui pénètre dans le matériau et la facilité avec laquelle il s’en échappe.
Effets du cycle thermique et de la vitesse de refroidissement
Chaque point situé à proximité d’une soudure subit un cycle thermique : un chauffage rapide, une température de pointe, puis un refroidissement à travers la plage de transformation. La vitesse de refroidissement commande les phases qui se forment dans le métal fondu et la ZAT. Dans les aciers au carbone-manganèse, les aciers faiblement alliés ou les aciers trempés et revenus susceptibles de fissuration, un refroidissement rapide peut produire des zones bainitiques ou martensitiques dures. Ces zones tolèrent moins bien l’hydrogène et les contraintes de traction qu’une microstructure plus tendre et plus ductile.[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
L’augmentation de l’apport de chaleur élargit généralement le champ thermique et ralentit le refroidissement, en particulier lorsque le joint est épais ou fortement conducteur. Le préchauffage élève la température initiale, réduisant ainsi l’écart de température entre la soudure et l’acier environnant. La température entre passes produit un effet similaire sur les passes suivantes. Les recommandations de Dillinger, qui appliquent la Méthode B de l’EN 1011-2, indiquent que le préchauffage ralentit le refroidissement de la ZAT tout en favorisant la diffusion de l’hydrogène vers l’extérieur. Les recommandations de la BS EN 1011-2 établissent également un lien entre le contrôle de la vitesse de refroidissement et le maintien du préchauffage ou l’application d’un postchauffage, afin de permettre à l’hydrogène de migrer avant de rester piégé dans des zones dures et soumises à des contraintes.
Il ne faut donc pas en conclure simplement que « plus chaud signifie plus sûr ». Une vitesse de refroidissement plus faible peut réduire la quantité de martensite, mais le même cycle thermique peut modifier la taille des grains, les produits de transformation, les contraintes résiduelles et le transport de l’hydrogène. Un mode opératoire doit être évalué en fonction de la nuance d’acier, de l’épaisseur, du bridage du joint et de la séquence de soudage réels.
Un apport thermique plus élevé ne réduit pas toujours le risque de fissuration par l’hydrogène. Limited evidence
Le transport de l’hydrogène dépend du temps. L’hydrogène diffusible peut se déplacer dans l’acier pendant et après le soudage, mais son cheminement et sa vitesse d’évacuation dépendent de la température, de la microstructure, de la géométrie et des surfaces disponibles. Le TWI avertit qu’une augmentation de l’apport de chaleur peut parfois accroître la rétention d’hydrogène dans le métal fondu : la région fondue ou chauffée, plus importante, peut augmenter la distance que l’hydrogène doit parcourir, tandis que la durée globale disponible pour une diffusion efficace peut diminuer. Cette observation réfute directement l’hypothèse courante selon laquelle toute augmentation de l’apport de chaleur donnerait à l’hydrogène davantage de possibilités de s’échapper.
Pourquoi un apport de chaleur excessif n’est pas automatiquement plus sûr
Un apport de chaleur élevé peut réduire la vitesse maximale de refroidissement tout en provoquant d’autres défauts ou en dégradant certaines propriétés. Une énergie excessive peut grossir les grains d’austénite antérieure dans la ZAT, réduire la ténacité, accroître les déformations et produire une zone ramollie ou fragilisée de dimensions excessives. Dans les aciers trempés et revenus, le cycle thermique peut revenir le matériau qui avait été volontairement renforcé, ou le surchauffer localement au-delà de la plage autorisée par la qualification du mode opératoire de soudage.
La rétention d’hydrogène peut également augmenter au lieu de diminuer. Un cordon volumineux possède un volume plus important et peut éloigner l’hydrogène d’une surface libre. Si le soudage est interrompu, si les conditions entre passes changent ou si le joint est fermé avant que l’hydrogène ne se soit échappé, celui-ci peut rester dans la soudure ou migrer vers une ZAT dure soumise à des contraintes de traction. Une fissuration différée peut alors apparaître plusieurs heures ou plusieurs jours après le soudage, même si l’inspection visuelle réalisée immédiatement après l’achèvement n’a révélé aucun défaut.
La distinction entre l’apport de chaleur et le préchauffage est importante dans ce contexte. Le préchauffage agit avant et entre les passes, en maintenant une température plus élevée de la pièce et en favorisant la diffusion de l’hydrogène. L’apport de chaleur décrit l’énergie fournie pendant une passe. Ces deux paramètres influencent les mêmes processus de refroidissement et de diffusion, mais ils ne constituent pas des moyens de contrôle interchangeables. Un consommable à faible teneur en hydrogène, une manipulation à sec, un stockage approprié, un préchauffage adapté, une température entre passes contrôlée et un maintien en postchauffage approprié peuvent être nécessaires même lorsque l’apport de chaleur nominal est élevé.
Le mode opératoire doit également tenir compte de l’hydrogène déjà présent dans l’acier. Les équipements exposés en service peuvent absorber de l’hydrogène pendant leur fonctionnement, et cet hydrogène retenu n’est pas représenté par un essai de l’hydrogène diffusible du métal fondu réalisé conformément à l’ISO 3690:2018. Le TWI rapporte que des expériences menées sur un acier 2¼Cr-1Mo chargé en hydrogène ont montré qu’une augmentation du préchauffage de 130 °C pouvait être nécessaire pour traiter l’hydrogène retenu en service. Il s’agit d’un problème lié à l’historique de fabrication, et non d’une raison de supposer qu’une simple augmentation de l’énergie de l’arc suffira à éliminer le risque.
Équilibrer pénétration, dilution, ténacité et risque de fissuration
L’apport de chaleur doit être contrôlé dans le cadre d’un mode opératoire coordonné. L’intensité agit sur le taux de dépôt, la pénétration, la force de l’arc et la quantité de métal fondue. La tension modifie la longueur de l’arc et la largeur du cordon. La vitesse d’avance modifie l’énergie par unité de longueur et le temps disponible pour la diffusion de la chaleur. La dimension et la séquence des cordons déterminent le réchauffage, le bridage et les cycles thermiques imposés par les passes ultérieures. Le préchauffage et la température entre passes modifient la condition initiale de chaque passe. Optimiser un seul réglage sans tenir compte des autres peut conduire à un mode opératoire qui semble satisfaisant sur le papier, mais qui produit une ZAT inacceptable ou une situation favorisant la rétention d’hydrogène.
| Condition d’apport thermique | Avantage possible | Risque possible |
|---|---|---|
| Trop faible | Réduction de l’exposition thermique | Refroidissement rapide, ZAT dure, manque de fusion et pénétration insuffisante |
| Plage qualifiée | Équilibre entre refroidissement, pénétration, ténacité et déplacement de l’hydrogène | Nécessite une maîtrise de la production |
| Trop élevé | Refroidissement plus lent dans certaines conditions | Grossissement des grains, déformation, réduction de la ténacité et rétention d’hydrogène |
Un apport de chaleur trop faible peut entraîner une pénétration insuffisante, un manque de fusion, une dureté excessive et un refroidissement rapide. Un apport trop élevé peut provoquer une brûlure complète, une dilution excessive, un grossissement des grains, des déformations, une diminution de la ténacité et une rétention d’hydrogène. La plage acceptable est donc limitée des deux côtés.
La conception du joint et la composition chimique de l’acier sont également importantes. L’équivalent carbone, l’épaisseur de la tôle, le bridage et le comportement lors des transformations influencent la plage de préchauffage et d’apport de chaleur recommandée par l’EN 1011-2 et la NF EN 1011-2. Un mode opératoire destiné à un S355J2 ne peut pas nécessairement être transposé directement à une nuance à haute résistance trempée et revenue telle que le S690Q, ni à un composant en 2¼Cr-1Mo exposé en service. Des essais conformes à l’ISO 17642-1:2004 peuvent évaluer la sensibilité à la fissuration à froid du matériau de base, du métal fondu et de la combinaison avec le consommable, tandis que l’ISO 3690:2018 fournit des procédures de mesure de l’hydrogène diffusible dans le métal fondu obtenu par soudage à l’arc.
L’apport de chaleur est donc une variable de contrôle, et non un remède universel. La démarche appropriée consiste à qualifier un mode opératoire thermique complet : intensité, tension et vitesse d’avance mesurées ; dimensions des cordons spécifiées ; préchauffage et température entre passes contrôlés ; pratiques à faible teneur en hydrogène ; postchauffage approprié lorsque nécessaire ; et contrôle de la fissuration différée après la période de maintien prescrite. La pénétration et la productivité sont importantes, mais elles doivent rester dans les limites métallurgiques fixées par la vitesse de refroidissement, la ténacité, la migration de l’hydrogène et le bridage.
Pratique du soudage à faible teneur en hydrogène
Le soudage à faible teneur en hydrogène est un procédé contrôlé, et non une simple appellation attachée à une électrode donnée. La fissuration induite par l’hydrogène ne se produit que lorsque trois conditions sont réunies : de l’hydrogène est présent, le métal soudé ou la zone affectée thermiquement (ZAT) développe une structure dure et fragile susceptible de fissuration, et des contraintes de traction résultent du bridage, du retrait ou des contraintes résiduelles. TWI a énoncé cette exigence en trois parties en 2024, tandis que l’International Institute of Welding (IIW) identifie la teneur en hydrogène, les contraintes résiduelles de traction et la susceptibilité de la microstructure comme les principaux facteurs dans les soudures d’aciers à haute résistance.
L’objectif pratique est donc de réduire la quantité d’hydrogène pénétrant dans l’arc et le bain de fusion, d’empêcher les surfaces contaminées d’en ajouter davantage et de déposer le métal fondu dans des conditions qui limitent la formation rapide de microstructures susceptibles de fissurer. Le stockage, la distribution contrôlée, le nettoyage, la protection gazeuse, le contrôle de l’arc, le préchauffage, la température entre passes et la séquence de dépôt font tous partie du même système de prévention.
Stockage des consommables et contrôle de l’humidité
L’humidité est la source d’hydrogène la plus connue, mais elle atteint la soudure par plusieurs voies. Les électrodes basiques à faible teneur en hydrogène peuvent absorber l’eau de l’air humide après l’ouverture de leur emballage étanche. Le flux présent sur le fil pour soudage à l’arc sous flux, le fil fourré et le fil fourré métallique peut également accumuler de l’humidité pendant le stockage ou la manutention. L’eau se dissocie dans l’arc, et une partie de l’hydrogène ainsi produit pénètre dans le métal fondu. Une partie de cet hydrogène diffuse ensuite vers l’extérieur, tandis que le reste peut migrer vers des zones dures et contraintes lors du refroidissement de l’assemblage.
Les électrodes doivent rester dans leur emballage d’origine scellé jusqu’au moment de leur utilisation. Une fois l’emballage ouvert, elles doivent être conservées dans une armoire chauffée et contrôlée, à la température et pendant la durée maximale d’exposition spécifiées par le fabricant du consommable ou par le mode opératoire de soudage applicable. Le site doit enregistrer l’ouverture des emballages, la distribution, le retour et la durée d’exposition, plutôt que de se fier à l’apparence des électrodes. Une électrode peut sembler sèche tout en contenant suffisamment d’humidité absorbée pour accroître la teneur en hydrogène diffusible.
Le séchage ou la remise en étuve n’est autorisé que lorsque la spécification du consommable et les instructions du fabricant le permettent. La température requise, la durée de maintien et le nombre de remises en étuve sont importants. Un chauffage excessif peut endommager les liants, modifier les performances du revêtement ou produire une électrode qui ne respecte plus l’état prévu. Les déplacements répétés entre une armoire chaude et une zone de travail froide et humide constituent également une mauvaise pratique : de la condensation peut se former avant l’utilisation de l’électrode.
La désignation ne dispense pas de ces obligations. Une électrode AWS E7018, par exemple, ne garantit pas qu’un assemblage présentera un faible risque après que les électrodes ont été laissées à l’air libre pendant toute une nuit ; de même, une classification de l’hydrogène diffusible « H8 » ne remplace pas le contrôle du préchauffage, du bridage, de la composition chimique de l’acier et de l’apport de chaleur. L’ISO 3690:2018 spécifie les méthodes d’échantillonnage et d’analyse permettant de mesurer l’hydrogène diffusible dans le métal fondu des soudures à l’arc d’aciers martensitiques, bainitiques et ferritiques. Cette mesure décrit l’état du métal fondu déposé selon une méthode d’essai ; elle ne certifie pas chaque soudure réalisée sur chantier avec le même produit.
Les consommables doivent être distribués en quantités pouvant être utilisées pendant la durée d’exposition autorisée. Les emballages endommagés, le flux humide, le fil rouillé et les électrodes dont le revêtement est fissuré, gonflé ou s’écaille doivent être mis en quarantaine. Les opérateurs de soudage doivent également disposer de gants propres et secs ainsi que de plateaux de stockage adaptés. Manipuler l’extrémité revêtue d’une électrode avec des gants humides peut ajouter directement de l’humidité au revêtement.
Longueur d’arc, état des surfaces et protection gazeuse
Un arc court et stable réduit normalement la contamination atmosphérique et limite la quantité d’humidité porteuse d’hydrogène qui atteint le bain de fusion. Une longueur d’arc excessive expose davantage l’arc à l’air, augmente les projections et peut déstabiliser la protection gazeuse. Elle modifie également la pénétration et le dépôt ; la longueur correcte reste donc celle spécifiée pour le procédé et le consommable, plutôt qu’un minimum arbitraire. En soudage à l’arc avec électrode enrobée, un arc trop long est souvent la conséquence d’une mauvaise technique et peut provoquer de la porosité ainsi qu’une absorption accrue d’hydrogène.
Les procédés sous protection gazeuse exigent la même rigueur. Les bouteilles de gaz de protection, les détendeurs, les flexibles, les débitmètres et les torches doivent être secs et exempts de fuites. Une fuite du côté aspiration d’une conduite de gaz peut aspirer de l’air humide dans le flux sans provoquer de perte externe de gaz évidente. Un débit excessif peut créer des turbulences et entraîner de l’air, tandis qu’un débit insuffisant laisse le bain exposé. Les courants d’air, le vent, l’angle de la torche, la longueur de sortie du fil et le retrait prématuré de la protection doivent être contrôlés. La pureté du gaz et le mélange spécifié sont importants, en particulier lorsque de faibles additions d’oxygène ou de dioxyde de carbone influencent le comportement de l’arc et les réactions de surface.
Les surfaces des joints doivent être nettoyées jusqu’à obtenir un métal brillant et sain lorsque le mode opératoire l’exige. L’huile, la graisse, la peinture, les adhésifs, les résidus de fluide de coupe, l’encre de marquage, les sels, les poussières abrasives humides et les produits de corrosion peuvent introduire de l’hydrogène ou empêcher une fusion fiable. La rouille et la calamine ne peuvent pas être assimilées à de l’acier propre. La condensation est particulièrement dangereuse lorsqu’une tôle froide est déplacée dans une zone chaude et humide ; le joint peut sembler sec tout en portant un mince film d’eau. Le préchauffage doit amener la surface au-dessus de la marge pertinente par rapport au point de rosée, et pas simplement réchauffer le centre d’un composant épais.
Le dépôt contrôlé comprend une vitesse d’avance, une intensité, une tension, une vitesse d’alimentation du fil, une taille de cordon, un nettoyage entre passes et une séquence appropriés. Des dépôts importants et lents ne réduisent pas automatiquement la fissuration. TWI a indiqué en 2024 qu’une augmentation du préchauffage laisse généralement davantage de temps à l’hydrogène pour s’échapper et ralentit le refroidissement, tandis qu’un apport de chaleur excessif peut accroître la rétention d’hydrogène dans le métal fondu en augmentant les distances de diffusion et en réduisant le temps disponible pour la diffusion. L’apport de chaleur doit donc rester dans la plage du mode opératoire qualifié.
Sources d’hydrogène autres que l’électrode
L’électrode ou le flux ne constitue qu’une partie du bilan hydrogène. L’humidité présente sur les bords des tôles, les barres supports, les brides, les montages en céramique et les pièces de fixation temporaires peut pénétrer dans l’arc. L’air comprimé utilisé pour le nettoyage peut contenir de l’huile ou de l’eau provenant d’un compresseur mal entretenu. Les meules humides, les chiffons abrasifs humides et les produits de marquage à base aqueuse peuvent laisser des résidus qui sont chauffés pendant le soudage. Les revêtements galvanisés et autres traitements de surface produisent des fumées supplémentaires et peuvent nécessiter une élimination conformément aux exigences applicables en matière de sécurité et de soudage.
L’hydrogène peut également provenir de l’environnement de soudage. La pluie, la condensation, une forte humidité, une isolation humide et des conduites de gaz non protégées compromettent un système de consommables secs. Un joint peut être nettoyé au début d’un poste, puis être contaminé pendant l’attente sous une bâche ou à l’extérieur. Le mode opératoire doit définir la protection à mettre en place, le renouvellement du nettoyage des surfaces et les conditions dans lesquelles le soudage doit être interrompu.
L’historique de service crée un problème différent. L’hydrogène absorbé lors du décapage, de la protection cathodique, d’une exposition à un environnement acide, de la corrosion ou d’un fonctionnement à pression élevée peut rester présent dans le métal de base. Cet hydrogène retenu ne peut pas être évalué simplement en contrôlant un nouveau lot d’électrodes et ne peut pas être éliminé en remplaçant une désignation de consommable par une autre. Des recherches sur des aciers chargés en hydrogène ont montré qu’un acier 2¼Cr-1Mo pouvait nécessiter une augmentation de 130 °C du préchauffage lors d’une réparation, en raison de l’hydrogène retenu pendant le service. De tels travaux peuvent nécessiter un traitement de désorption de l’hydrogène, un maintien prolongé, un préchauffage prudent, une température entre passes contrôlée et un mode opératoire de réparation qualifié.
Un postchauffage ou un refroidissement retardé peut laisser à l’hydrogène le temps de migrer avant qu’il ne soit piégé dans une zone dure et contrainte. Les recommandations de la BS EN 1011-2 associent cette pratique au contrôle de la vitesse de refroidissement, tandis que l’ISO 17642-1:2004 énonce les principes généraux des essais destructifs de fissuration à froid des consommables, des matériaux de base et du métal fondu. Ces mesures sont des contrôles procéduraux et ne remplacent pas l’inspection. La fissuration à froid retardée peut apparaître plusieurs heures après le soudage ; un examen visuel effectué immédiatement après le dépôt ne peut donc pas prouver que le joint est exempt de fissures.
Bridage, conception des assemblages et contraintes résiduelles
La fissuration par l’hydrogène nécessite une troisième condition, après la présence d’hydrogène et d’une microstructure dure sensible : une contrainte de traction. Les recommandations de TWI publiées en 2024 décrivent ce mécanisme comme la présence simultanée d’hydrogène, d’une structure dure et fragile, et d’une contrainte de traction. Le IIW White Paper (2023) établit la même distinction en identifiant la teneur en hydrogène, la sensibilité de la microstructure et la contrainte résiduelle de traction comme les trois principaux facteurs qui contrôlent la fissuration induite par l’hydrogène dans les soudures d’aciers à haute résistance.
Cette contrainte peut provenir de la pièce, de l’opération de soudage, ou des deux. Un assemblage peut rester en dessous de sa limite d’élasticité nominale tandis qu’une petite zone adjacente à la soudure supporte une contrainte locale beaucoup plus élevée. L’hydrogène migre alors vers des pièges tels que les inclusions, les joints de grains d’austénite antérieure, les régions martensitiques et les discontinuités de la soudure. Si la contrainte locale de traction dépasse la résistance de cette région, une fissure peut apparaître pendant le refroidissement ou plusieurs heures après le soudage. Il s’agit d’une fissuration à froid retardée, et non d’une fissuration à chaud, qui se forme lorsque du métal liquide ou partiellement solidifié est encore présent.
Jeux à la racine, ajustage et bridage local
La préparation de l’assemblage contrôle davantage que le seul volume de soudure. Un jeu à la racine trop faible peut empêcher une bonne fusion à la racine et obliger le soudeur à augmenter l’intensité, la longueur d’arc ou les mouvements de manipulation pour faire le pont entre les pièces. Un jeu trop important exige une passe de racine volumineuse ou un renfort excessif, ce qui augmente le retrait et la force nécessaire pour rapprocher les éléments. Aucune de ces conditions n’est sans risque. Le jeu spécifié, le talon, l’angle de chanfrein et l’alignement doivent être maintenus sur toute la longueur de l’assemblage, plutôt que déduits de quelques mesures acceptables.
Un mauvais ajustage crée un bridage local, car la soudure doit corriger les erreurs dimensionnelles en se contractant. Un désalignement en hauteur, une semelle vrillée ou une plaque maintenue en contact par des brides peuvent laisser une contrainte de flexion à côté de la soudure avant même le refroidissement de l’assemblage. Les soudures de pointage ajoutent une autre difficulté : des points sous-dimensionnés ou fissurés peuvent devenir partie intégrante de la soudure finale, tandis que des points excessivement résistants empêchent les éléments de se déplacer à mesure que le retrait se produit.
Le bridage est particulièrement sévère lorsqu’une soudure courte relie un matériau épais à une grande structure rigide. C’est notamment le cas des consoles soudées sur des viroles de récipients sous pression, des raidisseurs fixés à proximité des extrémités de semelles, des éléments de grues présentant des angles en caisson et des réparations effectuées à l’intérieur d’un châssis existant. L’acier environnant ne peut pas se déformer librement ; le retrait longitudinal et transversal de la soudure est donc converti en contrainte de traction. Une pièce étroite soudée sur trois ou quatre côtés peut produire une forte concentration de contraintes au niveau de l’extrémité non soudée.
La géométrie de l’assemblage peut amplifier cet effet. Les variations brusques d’épaisseur, les angles rentrants vifs, les petits pieds de soudure et les soudures rapprochées concentrent les contraintes et peuvent également créer des régions dures dans la ZAT en raison d’un refroidissement rapide. Une transition progressive, un accès suffisant pour le soudage et une terminaison située à distance d’un angle fortement sollicité réduisent la contrainte maximale. Le choix de conception peut toutefois être limité par la fatigue, la surépaisseur de corrosion, les règles applicables aux parois sous pression, l’accès ou la nécessité de conserver une fixation existante ; la réduction du bridage constitue donc une décision de conception et non une instruction universelle de fabrication.
Lorsque cela est autorisé, un rayon de racine plus important, un détail de fixation moins sévère ou une soudure placée du côté de la fibre neutre d’un élément peuvent réduire la contrainte locale. Des dispositifs de raidissement temporaires et des brides peuvent maintenir l’alignement pendant le dépôt, mais ils ne doivent pas bloquer l’assemblage de manière si rigide que tout le retrait soit emprisonné. Leur retrait doit également faire l’objet d’un plan. Le découpage d’une fixation temporaire peut laisser une entaille ou créer une nouvelle soudure de réparation fortement bridée ; ces deux situations exigent une finition et un contrôle réalisés de manière maîtrisée.
Contraintes résiduelles de traction après soudage
En refroidissant, le métal fondu se contracte. Le métal fondu chaud est entouré de matériau de base plus froid, qui s’oppose à cette contraction ; la soudure et la ZAT voisine présentent généralement, à la fin du processus, des contraintes résiduelles de traction longitudinales et transversales, équilibrées par des contraintes de compression plus éloignées. Les valeurs maximales dépendent de l’épaisseur de la section, de la forme de l’assemblage, de l’apport thermique, de la séquence de dépôt et de la liberté de déplacement de l’ensemble.
Les contraintes résiduelles sont importantes parce que la fissuration par l’hydrogène est souvent localisée. Une petite zone dure de la ZAT peut contenir relativement peu d’hydrogène en valeur absolue et néanmoins se fissurer si la contrainte de traction et la concentration d’hydrogène y coïncident. La contrainte peut être augmentée par une charge externe, mais un assemblage n’a pas besoin d’être en service pour se fissurer. Les seules contraintes résiduelles de soudage peuvent fournir une part importante de la force motrice. C’est pourquoi une fissure peut apparaître sous un pied de soudure ou le long de la ZAT après le refroidissement de la pièce et la redistribution de l’hydrogène.
L’état final des contraintes dans la soudure ne peut pas être prédit de manière fiable à partir de la seule dimension de la soudure. Une passe de finition importante peut ajouter du métal et de la chaleur tout en augmentant le retrait transversal. À l’inverse, une procédure à faible apport thermique peut produire une ZAT étroite, refroidie rapidement, contenant un produit de transformation dur. Le préchauffage et le contrôle de la température entre passes agissent sur le refroidissement et le déplacement de l’hydrogène, mais ils ne suppriment pas le bridage. Les recommandations de la norme BS EN 1011-2, résumées par SteelConstruction.info en 2024, préconisent de contrôler le refroidissement et de maintenir le préchauffage ou le postchauffage afin que l’hydrogène puisse migrer avant d’être piégé dans des régions dures et contraintes. Cette mesure est plus efficace lorsque la conception de l’assemblage n’impose pas un bridage extrême.
Un traitement thermique après soudage peut réduire les contraintes résiduelles et revenu les microstructures sensibles lorsque le matériau, l’épaisseur et les exigences de service le permettent. Il ne remplace ni un ajustage correct ni une procédure à faible teneur en hydrogène, et peut être irréalisable pour les grandes structures ou les réparations sur site. Le contrôle présente également des limites : la détection d’une fissure après le soudage ne prouve pas que le problème de contraintes a été maîtrisé.
Planification de la séquence et du dépôt
La séquence de soudage détermine l’endroit où le retrait s’accumule. Si les soudures sont déposées en continu depuis une extrémité d’un assemblage long, la section déjà réalisée peut tirer la partie restante de l’assemblage hors de son alignement et laisser la dernière soudure fortement bridée. Une séquence planifiée peut répartir le retrait, préserver l’accès et permettre aux soudures précédentes de refroidir avant que les soudures voisines n’ajoutent davantage de contraintes.
Un dépôt équilibré est souvent préférable. Souder alternativement les deux côtés d’un assemblage à double face, progresser du centre vers les extrémités ou utiliser une séquence à pas régressif peut réduire la déformation et empêcher qu’un retrait unilatéral ne bloque l’ensemble. Ces méthodes ne sont pas interchangeables dans toutes les structures : une séquence à pas régressif modifie le sens d’avance, mais ne réduit pas automatiquement l’apport thermique ni le risque lié à l’hydrogène. La procédure doit préciser la dimension des passes, la température entre passes, le temps d’attente lorsque cela est nécessaire et l’ordre des soudures.
Les grandes fixations sont généralement réalisées par étapes afin qu’aucune petite région ne subisse à elle seule la totalité du bridage dû au retrait. Les soudures qui se rejoignent à un angle doivent être séquencées de manière à éviter de piéger une soudure de fermeture finale entre des éléments rigides déjà contractés. Le soudage discontinu peut réduire l’accumulation de chaleur, mais un espacement excessif entre les segments peut créer des zones froides et un bridage irrégulier ; le préchauffage minimal spécifié doit être maintenu au début de chaque segment.
Les fixations temporaires, le préréglage et le vérinage contrôlé peuvent laisser à la structure une certaine liberté de déplacement, à condition que les calculs et l’accès le permettent. Le préréglage ne constitue pas une solution s’il ne fait que transférer la contrainte vers un autre détail. Lors de travaux de réparation, la pièce existante peut contenir de l’hydrogène de service, une microstructure modifiée et des contraintes résiduelles provenant de réparations antérieures. TWI rapporte que, dans une expérience, un acier 2¼Cr-1Mo chargé en hydrogène a nécessité une augmentation de 130 °C du préchauffage, ce qui montre pourquoi une séquence choisie pour une tôle neuve peut être dangereuse pour un acier ayant été exposé en service.
L’objectif pratique n’est pas d’éliminer tout bridage, ce qui est rarement possible. Il consiste à éviter les bridages locaux brusques, à répartir le retrait, à maintenir une géométrie correcte et à adapter la procédure de refroidissement et de maîtrise de l’hydrogène à l’assemblage réel. La norme ISO 17642-1:2004 établit des principes pour les essais destructifs de fissuration à froid des consommables de soudage, des matériaux de base et du métal soudé ; ces essais peuvent révéler une sensibilité au bridage que la seule teneur nominale en carbone ne permet pas de prévoir.
Application de la norme EN 1011-2 aux aciers ferritiques
La norme NF EN 1011-2 fournit le cadre de référence pour les recommandations de soudage des aciers ferritiques, notamment les nuances au carbone-manganèse, faiblement alliées, laminées thermomécaniquement, normalisées et trempées-revenues. Son objectif n’est pas d’attribuer une température universelle de préchauffage à une famille d’aciers. Elle met en relation la composition de l’acier, la teneur en hydrogène, l’apport de chaleur, le préchauffage et la température entre passes avec les conditions de refroidissement et de transformation qui contrôlent la fissuration à froid assistée par l’hydrogène.
Cette distinction est importante. Un assemblage soudé se fissure lorsque plusieurs conditions sont réunies : de l’hydrogène est présent, le métal soudé ou la zone affectée thermiquement (ZAT) développe une structure dure, fragile et sensible à la fissuration, et une contrainte de traction agit sur cette zone. Le TWI a identifié cette exigence en trois parties dans ses recommandations de 2024 sur les fissures dues à l’hydrogène dans les aciers. L’International Institute of Welding a précisé le même mécanisme dans son Livre blanc de 2023, en identifiant la teneur en hydrogène, les contraintes résiduelles de traction et la sensibilité microstructurale comme les trois principaux facteurs régissant la fissuration induite par l’hydrogène dans les soudures d’aciers à haute résistance.
La norme fournit donc un cadre d’évaluation des risques, et non un raccourci. Une recommandation établie pour un acier EN 10025-2 S355J2 ne peut pas être automatiquement transposée à un acier EN 10083-3 42CrMo4, à un acier EN 10028-2 P355GH ou à une nuance de construction trempée-revenue de résistance nominale similaire. Le certificat de la nuance réelle, l’épaisseur du produit, la géométrie de l’assemblage, le procédé de soudage, la classification du métal d’apport, le degré de bridage et l’historique en service doivent être connus avant qu’un calcul selon la méthode B ou une sélection de paramètres ait une quelconque signification.
Composition de l’acier et évaluation de la sensibilité
La composition influe principalement sur la soudabilité par son effet sur la trempabilité et sur la microstructure formée lors du refroidissement de la ZAT. Le carbone est important, mais sa teneur seule constitue un mauvais outil de présélection. Le manganèse, le chrome, le molybdène, le nickel, le cuivre, le vanadium, le bore et l’état de livraison de l’acier peuvent tous modifier le comportement critique au refroidissement. Deux aciers ayant des teneurs en carbone similaires peuvent présenter des duretés de ZAT très différentes en raison de leurs systèmes d’alliage et de leurs traitements thermiques antérieurs.
Les indicateurs de carbone équivalent sont utiles pour comparer la sensibilité, mais ils restent des indicateurs. Une valeur équivalente plus élevée signale généralement une trempabilité accrue et une plus grande possibilité de formation de martensite ou de bainite dure dans des conditions de soudage sous bridage. Elle ne permet pas de prédire une fissuration sans tenir compte du niveau d’hydrogène, de la vitesse de refroidissement, de l’apport de chaleur et du bridage. Un acier faiblement allié pour appareils à pression, tel que le 2¼Cr-1Mo, peut nécessiter des mesures de contrôle plus strictes qu’un acier moins allié, même lorsque la teneur nominale en carbone est comparable.
L’épaisseur modifie également l’évaluation. Une tôle épaisse ou un assemblage fortement conducteur évacue rapidement la chaleur, ce qui réduit le temps disponible pour la diffusion de l’hydrogène et augmente la probabilité de formation d’une ZAT dure. Une soudure d’angle dans un assemblage d’angle fortement bridé présente un risque de fissuration différent de celui d’une soudure bout à bout sur une tôle pouvant se contracter librement. Les jeux à la racine, la dimension de la soudure, la qualité des points de soudage, la séquence d’assemblage et les pièces rapportées modifient le bridage local et la concentration des contraintes.
L’historique du matériau doit être pris en compte. L’hydrogène introduit en service peut rester dans l’acier et accroître le risque de fissuration lors d’une réparation. Des recherches sur des aciers chargés en hydrogène, notamment le 2¼Cr-1Mo, ont indiqué que l’hydrogène résiduel provenant du service pouvait nécessiter une augmentation de 130 °C de la température de préchauffage. Ce résultat ne constitue pas une règle générale de température ; il démontre pourquoi une procédure de fabrication destinée à une tôle neuve ne peut pas être appliquée simplement à un appareil à pression ou à un composant de pipeline exposé à l’hydrogène. Un traitement de désorption de l’hydrogène, un chauffage prolongé, des consommables à faible teneur en hydrogène et des contrôles supplémentaires peuvent être nécessaires.
Les essais de fissuration à froid peuvent être utiles lorsque l’évaluation habituelle est incertaine. La norme ISO 17642-1:2004 décrit les principes des essais destructifs applicables aux matériaux métalliques soudés à l’arc ainsi que les méthodes d’évaluation de la sensibilité à la fissuration des consommables, des matériaux de base et du métal soudé. Ces essais complètent une procédure fondée sur les conditions réelles de l’assemblage et du service, mais ne la remplacent pas.
Variables liées à l’hydrogène, au préchauffage et à la température entre passes
L’hydrogène qui pénètre dans une soudure provient de plusieurs sources : l’humidité contenue dans les électrodes ou les flux, les contaminations présentes sur l’assemblage, l’exposition au gaz de protection ou à l’environnement, ainsi que la manutention des consommables. La norme ISO 3690:2018 spécifie les procédures d’échantillonnage et d’analyse utilisées pour mesurer l’hydrogène diffusible dans le métal soudé de soudures à l’arc réalisées sur des aciers ferritiques, bainitiques et martensitiques lorsque du métal d’apport est utilisé. La valeur mesurée s’applique au métal soudé produit dans les conditions d’essai et de manutention spécifiées ; elle ne doit pas être confondue avec l’ensemble de l’hydrogène présent dans la ZAT ni avec l’hydrogène retenu dans l’acier de base exposé en service.
Le préchauffage produit deux effets utiles. Il ralentit le refroidissement de la ZAT, réduisant la probabilité de formation d’une structure dure et sensible, et il laisse davantage de temps à l’hydrogène pour quitter la zone soudée avant que les contraintes ne deviennent critiques. Le maintien de la température entre passes spécifiée prolonge ces effets tout au long d’une soudure multipasse. Les recommandations de la norme BS EN 1011-2, résumées par SteelConstruction.info, établissent un lien entre le préchauffage ou le postchauffage et la migration de l’hydrogène hors des zones dures soumises à des contraintes.
Le préchauffage n’est pas un remède universel. Si l’assemblage demeure fortement bridé, si l’apport d’hydrogène est élevé ou si l’acier forme une ZAT très dure, une température apparemment suffisante peut néanmoins se révéler inefficace. Un préchauffage excessif peut également créer des problèmes : il peut agrandir la ZAT, réduire la productivité, modifier la ténacité et accroître les déformations. En 2024, le TWI a indiqué qu’une augmentation de l’apport de chaleur ne réduisait pas toujours la fissuration due à l’hydrogène. Bien qu’un refroidissement plus lent puisse réduire la dureté de la ZAT, un apport de chaleur excessif peut accroître la rétention d’hydrogène dans le métal soudé en augmentant les distances de diffusion et en raccourcissant le temps disponible pour l’évacuation de l’hydrogène.
La température entre passes doit donc être contrôlée dans une plage définie et non considérée comme une simple prolongation du préchauffage. Une température entre passes trop basse peut permettre à la passe suivante d’imposer un cycle thermique rapide à un assemblage froid contenant de l’hydrogène. Une valeur trop élevée peut provoquer une croissance excessive des grains ou un comportement de transformation indésirable. Les mesures doivent être effectuées à l’emplacement prescrit, à proximité de la soudure, avec un délai suffisant après le soudage pour que la lecture représente l’assemblage et non uniquement la surface la plus chaude.
Le postchauffage et l’inspection différée tiennent compte de la nature évolutive du défaut. Une fissuration due à l’hydrogène peut apparaître quelques minutes ou quelques heures après le soudage, souvent après le refroidissement de l’assemblage. Le maintien de l’assemblage à une température contrôlée peut favoriser l’évacuation de l’hydrogène, mais le postchauffage ne répare pas une fissure déjà formée. L’inspection constitue une mesure de contrôle distincte : elle détecte le résultat du risque de fissuration plutôt qu’elle ne prévient les conditions métallurgiques à l’origine de celui-ci.
Méthode B et recommandations relatives aux paramètres de soudage
Méthode B Approche de la norme EN 1011-2 permettant de relier la composition, l’épaisseur, l’état hydrogène, l’apport thermique et les limites thermiques à la sélection du préchauffage et de la température entre passes.
La méthode B de la norme EN 1011-2 est l’approche citée dans les recommandations de Dillinger relatives aux paramètres de soudage. Elle sert à mettre en relation la composition et l’épaisseur de l’acier avec les conditions d’hydrogène, l’apport de chaleur et la température de préchauffage ou entre passes nécessaires pour la soudure envisagée. Cette méthode doit être comprise comme une procédure de sélection structurée. Elle ne justifie pas la reprise d’une température unique dans un tableau sans vérification des données d’entrée.
Les recommandations de Dillinger expliquent l’équilibre thermique essentiel : le préchauffage ralentit le refroidissement de la ZAT tout en favorisant l’évacuation de l’hydrogène hors de l’assemblage soudé. L’apport de chaleur sélectionné influe ensuite sur le temps de refroidissement, la dureté de la ZAT, les propriétés du métal soudé, les déformations et la diffusion de l’hydrogène. Ces variables interagissent. Une augmentation de l’apport de chaleur peut réduire la dureté de la ZAT tout en accroissant la rétention d’hydrogène dans le métal soudé ; une diminution peut réduire l’exposition thermique totale, mais produire une ZAT plus dure. Aucune de ces deux orientations n’est automatiquement plus sûre.
L’application de la méthode B exige de connaître la désignation exacte de l’acier et son épaisseur, la classification hydrogène ou la condition d’hydrogène mesurée du consommable, le procédé de soudage, le type d’assemblage et son degré de bridage, la dimension de la soudure, la plage d’apport de chaleur ainsi que les limites prévues de préchauffage et de température entre passes. Le séchage et le stockage des électrodes, la propreté des surfaces, la protection gazeuse, la longueur d’arc, la séquence des passes et la pratique de réalisation des points de soudage doivent être conformes aux hypothèses sur lesquelles repose la procédure sélectionnée. Une procédure qualifiée pour un procédé à faible teneur en hydrogène ne peut pas être considérée comme équivalente à une procédure utilisant un flux humide ou des électrodes mal stockées.
Le résultat doit être une spécification de mode opératoire de soudage contrôlée, et non simplement une valeur de préchauffage. Elle doit préciser la méthode de mesure de la température, la plage d’apport de chaleur autorisée, la température maximale entre passes, le conditionnement des consommables, le délai minimal avant inspection et toute exigence de postchauffage. Pour un composant réparé, épais, fortement bridé ou exposé en service, une revue d’ingénierie et des essais de détection ou de mesure de l’hydrogène peuvent être justifiés avant le début du soudage.
La norme NF EN 1011-2 constitue ainsi un cadre décisionnel pour la soudabilité des aciers ferritiques. Elle fait du préchauffage un élément d’un système de contrôle intégré : réduire l’hydrogène, éviter la formation d’une structure dure sensible, limiter autant que possible le bridage en traction, contrôler le refroidissement et l’apport de chaleur, et laisser le temps à l’hydrogène de s’échapper. C’est pourquoi une même nuance d’acier nominale peut nécessiter des procédures différentes selon les assemblages.
Essais de fissuration à froid et qualification de la procédure
Objet des essais destructifs de fissuration à froid
Les essais destructifs de fissuration à froid servent à soumettre un assemblage soudé à des conditions susceptibles de provoquer une fissuration différée assistée par l’hydrogène, puis à examiner le métal soudé et la zone affectée thermiquement (ZAT) afin d’y rechercher des fissures. Il ne s’agit pas simplement de vérifier si un cordon semble sain immédiatement après le soudage. Les fissures à froid peuvent apparaître après le refroidissement, parfois plusieurs heures plus tard, lorsque l’hydrogène diffusible se déplace dans l’assemblage soudé vers des microstructures dures et des zones soumises à des contraintes de traction.
La norme ISO 17642-1:2004 établit les principes généraux des essais destructifs de fissuration à froid des matériaux métalliques soudés à l’arc. Elle décrit la manière dont les méthodes d’essai sont utilisées pour évaluer la sensibilité à la fissuration des produits consommables de soudage, des matériaux de base et du métal soudé, tout en expliquant les mécanismes de formation que ces essais visent à reproduire. La norme fournit un cadre pour sélectionner et interpréter les méthodes d’essai ; elle ne transforme pas le résultat d’un essai en une limite universelle de soudage sûre.
L’état métallurgique soumis à l’évaluation résulte de la combinaison de trois exigences. Le TWI a identifié l’hydrogène, une structure dure et fragile sensible à la fissuration, ainsi que les contraintes de traction comme les éléments nécessaires à la fissuration par l’hydrogène dans l’acier. Le livre blanc 2023 de l’International Institute of Welding présente le même problème en termes de teneur en hydrogène, de contraintes résiduelles de traction et de sensibilité microstructurale. Supprimer un facteur, ou le réduire suffisamment, peut empêcher l’apparition de fissures. Si les trois facteurs augmentent simultanément, un assemblage ayant réussi un essai peu sévère peut échouer en production.
Un essai destructif peut donc imposer un bridage, des effets d’entaille, un refroidissement rapide ou une géométrie d’assemblage délibérément sévère. Les observations courantes comprennent des fissures dans le métal soudé, des fissures longitudinales ou transversales à proximité de la ligne de fusion, ainsi que des fissures dans la ZAT qui peuvent ne pas être visibles en surface. Un examen métallographique en coupe est souvent nécessaire. Une éprouvette qui semble acceptable lors d’un contrôle visuel peut contenir de courtes fissures internes, et une éprouvette ne présentant qu’une petite fissure peut néanmoins démontrer que le matériau et la procédure sélectionnés offrent une faible marge de sécurité.
La mesure de l’hydrogène constitue un complément aux essais de fissuration, mais ne les remplace pas. La norme ISO 3690:2018 spécifie les procédures d’échantillonnage et d’analyse destinées à déterminer l’hydrogène diffusible dans le métal soudé à l’arc obtenu avec un matériau d’apport pour les aciers martensitiques, bainitiques et ferritiques. Cette mesure concerne l’hydrogène libéré par le métal soudé dans les conditions d’essai spécifiées. Elle ne quantifie pas directement l’hydrogène déjà absorbé par une vieille tôle, l’hydrogène piégé dans la ZAT ou l’hydrogène introduit pendant le service.
Cette distinction est importante pour les travaux de réparation. Les aciers C-Mn et Cr-Mo chargés en hydrogène peuvent conserver de l’hydrogène absorbé en service, lequel peut s’ajouter à l’hydrogène introduit par le soudage. Dans une expérience publiée portant sur un acier 2¼Cr-1Mo, l’hydrogène résiduel provenant du service était associé à une augmentation nécessaire du préchauffage de 130 °C. Ce résultat met en garde contre le fait de considérer une électrode à faible teneur en hydrogène ou une valeur conventionnelle d’hydrogène diffusible comme la preuve qu’un appareil ayant été exposé au service peut être soudé en toute sécurité.
Sensibilité de l’essai et comportement en production
Un essai de fissuration à froid constitue une comparaison réalisée dans des conditions définies. Il ne garantit pas qu’un assemblage de production ne pourra pas se fissurer. Un assemblage d’essai peut être plus sévère que l’assemblage de fabrication parce qu’il utilise un bridage plus important ou un apport de chaleur plus faible ; dans ce cas, la réussite de l’essai peut fournir des éléments utiles montrant que la procédure tolère cette condition. À l’inverse, un essai peut être moins sévère parce que la tôle est plus mince, que le produit consommable est plus sec, que le niveau d’hydrogène est plus faible ou que le refroidissement est plus lent qu’en production. Sa réussite fournit alors peu d’informations sur un assemblage différent.
Les variables qui déterminent la comparaison doivent rester représentatives. Elles comprennent la nuance d’acier et l’état du produit, l’épaisseur, la préparation du joint, la position de soudage, la classification et les conditions de stockage du produit consommable, la teneur mesurée en hydrogène, l’apport de chaleur, le préchauffage, la température entre passes, le bridage et l’historique thermique du refroidissement. La composition de l’acier influence la trempabilité et les produits de transformation ; l’épaisseur et la géométrie du joint influencent le flux thermique ; le bridage détermine la contrainte de traction qui se développe lorsque le métal soudé se contracte. La modification d’un seul de ces paramètres peut changer le résultat.
L’historique du refroidissement mérite une attention particulière. Un acier à fort équivalent carbone peut former de la martensite dure ou une structure bainitique dure dans la ZAT lorsqu’il refroidit rapidement. Le préchauffage ralentit ce refroidissement et peut réduire la quantité ou la dureté des produits de transformation sensibles à la fissuration. Il donne également davantage de temps à l’hydrogène pour s’échapper avant que le métal soudé n’atteigne un état plus froid et moins perméable. Les recommandations de Dillinger, qui appliquent la Méthode B de l’EN 1011-2, décrivent ce double effet : le préchauffage ralentit le refroidissement de la ZAT tout en favorisant l’évacuation de l’hydrogène de l’assemblage soudé.
Cela ne fait pas du préchauffage un remède universel. Le TWI a indiqué en 2024 qu’une augmentation du préchauffage favorise généralement l’évacuation de l’hydrogène et réduit la vitesse de refroidissement, mais qu’un apport de chaleur excessif peut accroître la rétention d’hydrogène dans le métal soudé en augmentant la distance de diffusion et en réduisant le temps disponible pour la diffusion. Un cordon volumineux et refroidi lentement peut donc produire une distribution de l’hydrogène différente de celle d’un cordon plus petit réalisé avec un apport de chaleur inférieur. La température entre passes peut également modifier les cycles thermiques successifs, la croissance des grains, le comportement des transformations et la durée pendant laquelle l’hydrogène reste mobile.
L’essai doit également distinguer la fissuration à froid différée de la fissuration à chaud. Les fissures à chaud se forment pendant la solidification ou à haute température, souvent par des mécanismes de ségrégation et de films liquides. Les fissures à froid se forment après le refroidissement, généralement dans des zones dures et contraintes ou à proximité de celles-ci, et peuvent apparaître avec retard. Un assemblage visuellement sain immédiatement après le soudage ne constitue pas une preuve d’absence de fissuration par l’hydrogène.
Un résultat positif à l’essai n’est pas automatiquement synonyme d’échec en production. L’essai peut être intentionnellement aggravé par un bridage important afin de classer deux produits consommables ou deux procédures. Sa valeur réside dans la mise en évidence de la sensibilité relative et dans l’identification de la variable de contrôle déterminante. Le résultat ne devient pertinent que lorsque le rapport d’essai consigne le délai avant l’inspection, la méthode de localisation des fissures, la pratique de mise en coupe, l’état de l’hydrogène, le cycle thermique et la configuration du bridage.
Quand les éléments de qualification sont importants
Les éléments de qualification sont importants lorsque les conséquences d’une fissure différée sont graves, lorsque l’assemblage est fortement bridé ou lorsque les conditions de production diffèrent des pratiques de soudage établies. Ils revêtent une importance particulière pour les aciers à haute résistance, les fortes épaisseurs, les aciers à fort équivalent carbone, la fabrication à basse température, les réparations d’équipements sous pression et les composants ayant absorbé de l’hydrogène en service. Une procédure qualifiée sur une tôle neuve et propre ne doit pas être considérée comme applicable à un matériau chargé en hydrogène.
La qualification de la procédure doit relier l’essai destructif aux contrôles de soudage effectivement appliqués. Le dossier doit identifier la désignation de l’acier, la plage d’épaisseurs, la désignation du produit consommable, les pratiques de séchage et de stockage, l’intensité de soudage et la vitesse d’avance, l’apport de chaleur, le préchauffage, la température entre passes, les conditions de bridage, ainsi que tout traitement thermique après soudage ou de dégazage de l’hydrogène. L’intervalle de refroidissement et le délai avant l’inspection doivent être consignés plutôt que déduits.
L’EN 1011-2, y compris ses recommandations relatives aux aciers ferritiques, relie la maîtrise de la fissuration à la composition de l’acier, à la teneur en hydrogène, à l’apport de chaleur, au préchauffage et à la température entre passes. Les recommandations de la BS EN 1011-2 préconisent également de contrôler les vitesses de refroidissement et de maintenir le préchauffage ou le postchauffage afin que l’hydrogène puisse migrer à l’écart du métal soudé avant d’être piégé dans des zones dures et contraintes. Ces mesures constituent des dispositions procédurales et ne remplacent pas l’inspection. Un examen non destructif peut détecter une fissure après le soudage ; il ne peut pas démontrer que la procédure offrait une marge suffisante avant la formation de la fissure.
Lorsque l’historique de service est incertain, la qualification peut devoir représenter à la fois le matériau d’origine et l’état supposé de charge en hydrogène absorbé. Cela peut consister à prélever des échantillons de l’acier, à mesurer l’hydrogène pertinent, à appliquer un traitement contrôlé de dégazage de l’hydrogène ou à réaliser l’essai avec un cycle thermique conservatif. Les éléments retenus doivent correspondre au risque de défaillance. Un simple essai comparatif peut contribuer à la sélection d’un produit consommable ; un essai de fissuration différée sous bridage, accompagné d’un examen métallographique, peut être nécessaire pour qualifier une procédure de réparation.
La décision appropriée n’est donc pas : « le préchauffage a été utilisé, la fissuration est donc évitée ». Elle consiste à vérifier que la nuance d’acier spécifiée, l’état de l’hydrogène, la microstructure, l’état de contrainte et l’historique thermique ont été évalués ensemble, et que la production maintiendra ces variables dans la plage qualifiée.
Acier chargé en hydrogène dans les réparations et les modifications
Un récipient, une tuyauterie, une tuyère ou un composant sous pression ayant fonctionné en service hydrogène n’est pas simplement une « tôle ancienne ». Le soudage de réparation peut être réalisé sur un acier dont la teneur en hydrogène, la population de pièges, les contraintes résiduelles et la microstructure locale ont été modifiées par des années d’exposition. Une procédure qualifiée sur un matériau neuf peut donc sous-estimer le risque de fissuration différée liée à la fabrication.
La fissuration par l’hydrogène n’est pas causée par l’hydrogène seul. TWI identifie trois conditions qui doivent agir conjointement : la présence d’hydrogène, une structure dure et fragile sensible à la fissuration, ainsi qu’une contrainte de traction. Le Livre blanc de l’IIW (2023) exprime le même mécanisme au moyen de la teneur en hydrogène, de la contrainte résiduelle de traction et de la sensibilité de la microstructure. Une réparation introduit simultanément ces trois facteurs de risque. Le soudage crée une source d’hydrogène, un refroidissement rapide peut former des régions dures dans la ZAT, et le bridage autour d’un récipient ou d’un raccordement existant peut imposer une forte contrainte de traction lorsque le cordon se rétracte.
Il s’agit d’une fissuration à froid différée, et non d’une fissuration à chaud. Les fissures à chaud se forment pendant la solidification à haute température et sont principalement liées à la ségrégation dans les films liquides et au comportement de solidification du métal fondu. Les fissures assistées par l’hydrogène peuvent apparaître plusieurs heures après le soudage, souvent dans la ZAT ou sous le cordon après refroidissement de l’assemblage. Une inspection réalisée immédiatement après le soudage peut donc ne pas détecter le défaut.
Hydrogène absorbé pendant le service antérieur
Dans une situation de réparation, l’hydrogène a deux origines distinctes. La première est l’hydrogène introduit par l’opération de soudage : humidité présente dans les électrodes ou les flux, contamination du joint, équipements de gaz de protection humides, huiles de surface et composés contenant de l’hydrogène dans l’atmosphère de l’arc. ISO 3690:2018 spécifie les méthodes d’échantillonnage et d’analyse pour mesurer l’hydrogène diffusible dans le métal fondu obtenu par soudage à l’arc avec un matériau d’apport pour les aciers martensitiques, bainitiques et ferritiques. Cette mesure est importante, mais elle ne décrit pas chaque atome d’hydrogène déjà présent dans le composant.
La seconde source est l’hydrogène absorbé pendant le service. L’hydrogène peut pénétrer dans l’acier par l’intermédiaire d’environnements humides contenant du sulfure d’hydrogène, de réactions de corrosion, de la protection cathodique, d’hydrogène sous haute pression ou de fluides de procédé contenant de l’hydrogène. Une partie de l’hydrogène demeure mobile et peut diffuser vers une zone de réparation nouvellement chauffée. Une autre partie est retenue au niveau des inclusions, des dislocations, des interfaces, des particules de carbure, des délaminations ou d’autres sites de piégeage. Le chauffage peut libérer une partie de cet hydrogène stocké, tandis que le cycle thermique et le champ de contraintes du soudage peuvent l’attirer vers une région dure soumise à des contraintes.
L’exposition au service peut également modifier l’acier indépendamment de sa teneur en hydrogène. La fragilisation par revenu, le grossissement des carbures, l’endommagement par fluage, la décarburation, la corrosion locale, la formation de cloques d’hydrogène et les réparations antérieures peuvent modifier le comportement du matériau. L’épaisseur, le bridage et la composition chimique réelle peuvent différer des informations disponibles pour l’ingénieur chargé de la réparation. L’identification positive du matériau et l’examen de l’historique de service font donc partie de l’évaluation de la soudabilité, et ne constituent pas de simples formalités administratives.
Les travaux de TWI sur les aciers chargés en hydrogène sont particulièrement importants, car ils ont montré que l’hydrogène retenu peut augmenter le préchauffage requis pour une réparation. Lors d’une expérience publiée sur un acier 2¼Cr-1Mo, l’hydrogène retenu pendant le service a nécessité une augmentation de 130 °C du préchauffage. Il s’agit d’un résultat propre à cette étude, et non d’une valeur de conception universelle applicable à tout récipient en 2¼Cr-1Mo ou à tout composant exposé à l’hydrogène. Ce résultat démontre l’ampleur de l’effet possible et le danger qu’il y a à appliquer un tableau de soudage destiné à une tôle neuve sans tenir compte du service antérieur.
Un composant peut également continuer à libérer de l’hydrogène pendant et après le soudage. Le gaz libéré peut ne pas s’échapper uniformément ; les sections épaisses, les pieds de cordon, les intersections avec les raccordements et les régions froides de la ZAT peuvent rester critiques. Une analyse de l’hydrogène, une étude de désorption thermique, un examen métallographique et une analyse des conditions d’exploitation peuvent être justifiés lorsque l’historique de service indique un chargement en hydrogène.
Considérations relatives aux réparations des aciers Cr-Mo et C-Mn
Les aciers C-Mn ne sont pas automatiquement sûrs du seul fait que leur teneur en carbone est modérée. L’équivalent carbone, l’épaisseur de la tôle, le bridage, le niveau d’hydrogène, l’apport thermique et la vitesse de refroidissement influencent tous la transformation dans la ZAT. Un acier C-Mn à équivalent carbone élevé, refroidi rapidement sous bridage, peut former de la bainite dure ou de la martensite. Un acier faiblement allié dont la composition est moins sévère peut néanmoins se fissurer si le métal d’apport est humide, si le joint est fortement bridé ou si de l’hydrogène s’est accumulé pendant le service.
Les aciers Cr-Mo nécessitent une attention particulière, car leurs éléments d’alliage augmentent la trempabilité et peuvent produire des structures de ZAT sensibles à la fissuration dans des conditions thermiques inadaptées. Des nuances telles que 1¼Cr-½Mo et 2¼Cr-1Mo sont couramment rencontrées dans les équipements sous pression, mais leurs exigences de réparation dépendent de l’épaisseur, de l’état de traitement thermique, de la température de service, de l’historique de dégradation et du code de construction ou de réparation applicable. La seule désignation nominale de la nuance ne suffit pas à établir un préchauffage sûr.
Le préchauffage a deux effets principaux. Il ralentit le refroidissement de la ZAT, réduisant ainsi la probabilité de formation d’un constituant dur, et il donne à l’hydrogène davantage de temps pour diffuser loin du cordon. Les recommandations de Dillinger appliquant la méthode B de l’EN 1011-2 décrivent directement ces effets. Toutefois, le préchauffage n’est pas un remède universel. TWI a signalé en 2024 qu’un apport thermique excessif peut augmenter la rétention d’hydrogène dans le métal fondu, car l’hydrogène doit parcourir une plus grande distance de diffusion et que le cycle thermique global peut offrir moins de temps efficace pour la diffusion. Un apport thermique excessif peut également agrandir la ZAT, réduire la ténacité, modifier le revenu et détériorer les propriétés d’un composant ayant déjà subi un traitement thermique.
La procédure de réparation doit donc maîtriser une plage de valeurs plutôt que rechercher la température la plus élevée possible. Le stockage des électrodes et des flux doit respecter les conditions qualifiées par le fabricant ; des consommables à faible teneur en hydrogène doivent être sélectionnés ; les consommables exposés doivent être reconditionnés ou rebutés conformément à la spécification applicable. Les surfaces du joint doivent être sèches et exemptes de rouille, d’huile, de peinture, de calamine et d’humidité. Les paramètres de soudage doivent maintenir l’énergie d’arc dans la plage qualifiée, tandis que la température entre passes doit être mesurée et non estimée.
La maîtrise de l’hydrogène interagit également avec le bridage. Un petit cordon d’angle sur une tuyère rigide peut être plus dangereux qu’un cordon plus important réalisé sur une tôle libre et moins bridée. La séquence de soudage, le dépôt équilibré, l’accès permettant un chauffage continu et la dépose des attaches temporaires peuvent réduire les contraintes locales de traction. ISO 17642-1:2004 décrit la formation des fissures à froid ainsi que les principes d’essai utilisés pour évaluer la sensibilité à la fissuration des consommables, des matériaux de base et du métal fondu ; la qualification de la procédure doit refléter la combinaison réelle du matériau, de l’épaisseur, du bridage, du consommable et du cycle thermique.
Traitement de libération de l’hydrogène et procédures conservatrices
Lorsque le chargement antérieur est avéré ou vraisemblable, un traitement de libération de l’hydrogène peut être spécifié avant le soudage de réparation. Ce traitement consiste généralement en un chauffage contrôlé suivi d’un maintien à une température choisie par l’ingénieur responsable du soudage ou des matériaux, avec confirmation de l’uniformité de la température au moyen de thermocouples appropriés. Son objectif est de permettre à l’hydrogène mobile et libérable de migrer hors de la zone de réparation sans provoquer de revenu inacceptable, de déformation, de perte de résistance ou de détérioration de l’état de l’équipement sous pression. Il ne remplace pas l’élimination d’un matériau cloqué ou fortement dégradé et ne peut garantir l’élimination de l’hydrogène retenu dans tous les pièges.
Une procédure conservatrice peut associer un chauffage de libération de l’hydrogène, un préchauffage élevé, une manipulation rigoureuse des consommables à faible teneur en hydrogène, une température entre passes contrôlée, une énergie d’arc limitée ainsi qu’un postchauffage ou un refroidissement différé. Les recommandations de l’EN 1011-2, telles que rapportées par SteelConstruction.info, préconisent de maintenir le préchauffage ou le postchauffage afin que l’hydrogène puisse migrer hors du cordon avant d’être piégé dans des régions dures soumises à des contraintes. Le composant doit rester dans la plage de température spécifiée suffisamment longtemps pour assurer l’action thermique requise ; laisser le joint refroidir entre les passes peut neutraliser la procédure.
Après le soudage, une inspection différée est essentielle. Un contrôle visuel, un contrôle par magnétoscopie ou d’autres méthodes de surface ne doivent être réalisés qu’après le maintien et la période de refroidissement spécifiés, et un examen volumique peut être requis pour les soudures de la limite de pression. Un résultat satisfaisant obtenu immédiatement après le dépôt ne prouve pas grand-chose si l’inspection a eu lieu avant que la fissuration assistée par l’hydrogène ait eu le temps de se développer. Le préchauffage est important, mais la décision de réparation sûre repose sur l’ensemble des éléments disponibles : hydrogène lié au service, composition chimique et état de l’acier, hydrogène provenant des consommables, vitesse de refroidissement, apport thermique, bridage, traitement thermique et examen différé.
Inspection, délai et difficulté à détecter rapidement les fissures
Pourquoi la fissuration par l’hydrogène est retardée
La fissuration à froid assistée par l’hydrogène peut se développer après l’extinction de l’arc. Il ne s’agit pas d’un défaut qui doit nécessairement être visible tant que le bain de fusion est encore chaud. Pendant le soudage, l’hydrogène pénètre dans le métal fondu à partir de l’humidité, de la contamination des surfaces, de problèmes liés au flux, au gaz de protection ou à des consommables humides. À mesure que l’assemblage refroidit, une partie de l’hydrogène diffuse à travers le métal fondu et la zone affectée thermiquement (ZAT). Une autre partie atteint des pièges métallurgiques, des inclusions, les joints de grains d’austénite antérieure, des zones transformées dures ou des régions soumises à de fortes contraintes résiduelles.
La fissuration nécessite la combinaison d’hydrogène, d’une structure dure et fragile sensible à la fissuration, et d’une contrainte de traction, comme l’indique le TWI dans ses recommandations de 2024. Le Livre blanc 2023 de l’International Institute of Welding exprime la même relation au moyen de trois facteurs principaux : la teneur en hydrogène, la contrainte résiduelle de traction et la sensibilité de la microstructure. La retenue de l’assemblage, les contraintes de retrait, l’ajustage, la séquence de soudage et la géométrie locale peuvent fournir la composante de traction même lorsque la charge de service appliquée est nulle.
Le moment d’apparition dépend donc de la diffusion et des transformations, et non d’un simple compte à rebours qui commencerait à la fin du soudage. Une fissure peut s’amorcer pendant le refroidissement, après que la soudure a atteint la température ambiante, ou plus tard, tandis que l’hydrogène continue de se déplacer vers une zone soumise à des contraintes et sensible à la fissuration. Les fissures peuvent s’étendre progressivement. Une petite fissure au pied de la soudure peut être masquée par l’oxydation superficielle, les projections de soudage, la peinture, les marques de meulage ou une passe de soudage adjacente avant de devenir détectable.
Une acceptation visuelle immédiate prouve uniquement qu’aucune imperfection visible n’a été trouvée à cet instant, avec cet accès et au moyen de cette méthode d’inspection. Elle ne démontre pas que l’hydrogène s’est échappé, que la ZAT a évité la formation d’une structure fragile ou qu’aucune fissure n’est présente sous la surface. Un assemblage peut sembler sain tout en contenant une courte fissure sous-superficielle qui se reliera ultérieurement à une autre fissure ou atteindra la surface.
Le préchauffage n’est pas une solution universelle. L’augmentation du préchauffage ralentit généralement le refroidissement de la ZAT et donne davantage de possibilités à l’hydrogène de s’échapper, tandis que le maintien du préchauffage ou un postchauffage peut réduire la quantité d’hydrogène piégée dans les régions dures et fortement contraintes. Toutefois, un apport de chaleur excessif peut accroître les distances de diffusion et réduire le temps disponible pour que l’hydrogène quitte le métal fondu, ce qui augmente, dans certaines conditions, la quantité d’hydrogène retenue dans le métal fondu. La composition de l’acier, l’épaisseur, l’apport de chaleur, la vitesse de refroidissement, la retenue, l’état des consommables et l’historique thermique doivent être pris en compte conjointement.
Il est également important de distinguer l’hydrogène introduit par le soudage de celui qui était déjà présent dans l’acier. Un matériau exposé aux conditions de service peut conserver de l’hydrogène absorbé pendant la corrosion, sous l’effet d’une protection cathodique, en service acide ou dans d’autres conditions d’exploitation. Des recherches menées sur un acier 2¼Cr-1Mo chargé en hydrogène ont indiqué que l’hydrogène résiduel provenant du service pouvait nécessiter une augmentation de 130 °C du préchauffage lors d’un soudage de réparation. Il ne s’agit pas d’une règle générale de préchauffage ; cela montre pourquoi les décisions relatives à l’inspection et au soudage peuvent devoir tenir compte de l’historique de service aussi bien que de la nouvelle soudure.

Moment de l’inspection et accessibilité
| Méthode | Utile pour | Limitation importante |
|---|---|---|
| Examen visuel | Fissures de surface visibles et défauts de profil | Ne permet pas de détecter de manière fiable les fissures internes |
| Contrôle par magnétoscopie | Fissures de surface et proches de la surface dans les aciers ferromagnétiques | La direction du champ influe sur la sensibilité |
| Contrôle par ressuage | Fissures débouchant en surface sur des surfaces propres appropriées | Ne permet pas de détecter les fissures internes |
| Contrôle par ultrasons | Nombreuses discontinuités planes internes | Dépend de l’orientation, de l’accès et de l’étalonnage |
| Contrôle radiographique | Certaines discontinuités volumiques et planes | Les fissures étroites alignées avec le faisceau peuvent être difficiles à détecter |
Le moment de l’inspection doit être conforme à la spécification de fabrication ou de qualité applicable, au matériau et à la catégorie d’assemblage, au mode opératoire de soudage et aux mécanismes de défauts plausibles. Les normes peuvent définir le moment auquel un examen particulier doit être réalisé, préciser si le maintien de la température ou un postchauffage est requis et indiquer si les zones réparées doivent faire l’objet d’un examen supplémentaire. Aucun délai d’attente unique ne s’applique à toutes les soudures en acier, et un délai arbitraire ne peut remplacer un plan d’inspection justifié sur le plan technique.
L’objectif d’un examen différé est de laisser le temps à un éventuel mécanisme de fissuration à froid de se développer suffisamment pour que la méthode choisie puisse le détecter. Cela diffère d’un simple report de l’inspection appliqué par habitude. L’ingénieur responsable ou la spécification peut prendre en considération la nuance d’acier, l’équivalent carbone, la maîtrise de l’hydrogène, la dimension de la soudure, la retenue, l’apport de chaleur, la température de préchauffage et entre passes, l’épaisseur de l’assemblage et le fait que l’acier ait ou non été exposé à l’hydrogène en service.
L’accès détermine ce qui peut effectivement être examiné. Le pied de la soudure peut être accessible pour un examen visuel direct et un contrôle par magnétoscopie, tandis que la racine peut être masquée par une bande-support, une fixation interne, un isolant ou un second composant. Une fissure orientée parallèlement à la surface d’inspection peut produire une indication forte avec une méthode, mais une indication faible ou inexistante avec une autre. L’angle de la sonde, la direction du balayage, l’étalonnage, l’état de surface, le revêtement, la géométrie et la compétence de l’opérateur influencent tous le résultat.
L’examen visuel est utile pour détecter les fissures débouchant en surface, un profil incorrect, les morsures, les coups d’arc et les traces visibles de réparation. Il ne permet pas de détecter de manière fiable les fissures serrées situées sous la surface. Le contrôle par magnétoscopie peut être très sensible aux fissures superficielles et sous-superficielles des aciers ferromagnétiques, mais l’indication dépend de la direction du champ magnétique. Une fissure parallèle au champ appliqué peut produire une faible fuite de flux magnétique ; il est donc important de modifier la direction du champ. Le contrôle par ressuage peut révéler les fissures débouchant en surface sur des surfaces propres et appropriées, mais il ne permet pas de détecter une fissure interne et ne convient pas lorsque le pénétrant ne peut pas pénétrer dans la discontinuité.
Le contrôle par ultrasons peut examiner des volumes importants de soudure et détecter des fissures planaires internes, mais l’interprétation dépend de l’orientation de la fissure, de sa réflectivité, de l’accès par un seul côté ou par les deux côtés, de la géométrie de la soudure et de la qualification du mode opératoire. Le contrôle radiographique peut révéler certains défauts planaires, mais une fissure serrée alignée avec le faisceau de rayonnement peut être difficile à distinguer, car sa largeur projetée est faible. La méthode doit être choisie en fonction de l’emplacement et de l’orientation présumés de la fissure, plutôt qu’uniquement parce qu’elle est familière.
Fissuration débouchant en surface et fissuration interne
Les fissures à l’hydrogène débouchant en surface apparaissent souvent au pied de la soudure, à la racine, au cratère ou à la limite de fusion, là où la retenue et la concentration des contraintes sont élevées. Elles peuvent être transversales ou longitudinales par rapport à la soudure, ou présenter une forme irrégulière et ramifiée. Une fissure au pied de la soudure peut rester cachée sous du laitier, des projections, un revêtement ou un dépôt de soudure ultérieur. Le meulage peut la mettre au jour, mais il peut aussi supprimer des indices, refermer par étalement une ouverture étroite ou laisser une géométrie qui complique l’interprétation.
Les fissures internes sont plus difficiles à détecter. Elles peuvent se situer dans la ZAT plutôt que dans le métal fondu, et un examen de surface peut être entièrement négatif. Une fissure de racine située sous une fixation interne ou une fissure le long d’une limite de fusion peut nécessiter un examen par ultrasons, un contrôle radiographique ou un enlèvement de matière à des fins d’examen destructif. L’ISO 17642-1:2004 décrit la formation des fissures à froid et les principes d’essai permettant d’évaluer la sensibilité à la fissuration des consommables de soudage, des matériaux de base et du métal fondu ; elle concerne l’évaluation de la sensibilité, et non la déclaration de l’innocuité d’une soudure de production après un simple contrôle visuel. L’ISO 3690:2018 spécifie séparément les procédures d’échantillonnage et d’analyse pour mesurer l’hydrogène diffusible dans le métal fondu de soudures à l’arc réalisées sur des aciers martensitiques, bainitiques et ferritiques.
Lorsqu’une fissure est découverte, l’investigation doit préserver son emplacement et son orientation avant la réparation. L’examinateur doit déterminer s’il s’agit d’une fissuration à chaud, d’une fissuration à froid assistée par l’hydrogène, d’un manque de fusion ou d’une autre discontinuité, car l’action corrective diffère. Éliminer et ressouder une fissure sans maîtriser l’hydrogène, le refroidissement, la retenue et l’hydrogène résiduel provenant du service peut entraîner la réapparition du défaut. L’inspection ne constitue donc pas un substitut final à la maîtrise de la soudabilité ; elle permet de déterminer si les mesures de maîtrise combinées ont effectivement fonctionné.
Une Procédure de Prévention Fondée sur les Étapes
La prévention de la fissuration par hydrogène commence avant l’amorçage de l’arc. La procédure de soudage doit traiter simultanément trois conditions : la présence d’hydrogène dans le joint ou son introduction dans celui-ci, une microstructure dure et fragile susceptible de fissuration, ainsi que des contraintes de traction dues au bridage ou aux contraintes résiduelles. TWI décrit cette combinaison comme nécessaire à la fissuration par hydrogène, tandis que l’International Institute of Welding (IIW) identifie la teneur en hydrogène, les contraintes résiduelles de traction et la susceptibilité de la microstructure comme les trois facteurs principaux dans les soudures d’aciers à haute résistance. Une température de préchauffage, à elle seule, n’élimine aucune de ces conditions.
Recueillir les Données sur le Matériau, le Service et le Joint
Commencer par identifier la norme produit, la nuance, l’état de livraison, l’épaisseur, le type de soudure et l’historique des réparations. Consigner les désignations exactement, par exemple S355J2+N selon EN 10025-2, ASTM A516 Grade 70 ou acier 2¼Cr-1Mo lorsque ce matériau est spécifié. Ne pas déduire la soudabilité de la seule teneur en carbone. Un acier à teneur modérée en carbone peut néanmoins développer une zone affectée thermiquement (ZAT) dure lorsque les éléments d’alliage, la vitesse de refroidissement et l’épaisseur produisent une forte trempabilité.
Obtenir l’analyse de coulée ou l’analyse produit, notamment pour le carbone, le manganèse, le chrome, le molybdène, le nickel, le cuivre, le vanadium et tous les éventuels ajouts de microalliage. Calculer l’équivalent carbone exigé par la norme ou la spécification de soudage applicable. La norme EN 1011-2 utilise couramment une approche fondée sur l’équivalent carbone, associée à l’épaisseur, au niveau d’hydrogène, à l’apport de chaleur et au bridage. Le résultat constitue une donnée d’entrée pour la procédure, et non une valeur de soudabilité permettant de conclure à la conformité ou à la non-conformité.
Caractériser ensuite le joint. Noter l’épaisseur au niveau de la soudure, les effets de dissipateur thermique dus aux accessoires, l’angle du chanfrein, le jeu à la racine, le support envers, la longueur de soudure, la séquence et l’accès pour le chauffage. Une soudure de piquage, de raccordement ou de fermeture fortement bridée peut se fissurer à un niveau nominal d’hydrogène inférieur à celui d’un joint bout à bout faiblement bridé. Les points de soudage provisoires doivent être pris en compte : un point court, froid et mal séché peut devenir le premier site de fissuration ou imposer un bridage à la soudure de fabrication.
L’historique de service nécessite une attention particulière. Déterminer si l’acier a été exposé à du sulfure d’hydrogène humide, à de l’hydrogène, à de l’eau sous haute pression, à des conditions de protection cathodique ou à un service à haute température en présence d’hydrogène. L’hydrogène diffusible introduit par l’électrode ou l’arc n’est pas identique à l’hydrogène retenu dans l’acier de base exposé en service. Ce dernier peut migrer pendant le coupage, le gougeage, le préchauffage et le soudage, augmentant le risque de fissuration lors de la fabrication, même lorsque le résultat de l’essai du consommable est acceptable. Pour un acier 2¼Cr-1Mo chargé en hydrogène, une expérience rapportée a montré que le préchauffage requis pouvait augmenter de 130 °C. Cette valeur ne constitue pas une marge générale ; elle montre pourquoi l’exposition en service doit être examinée plutôt que dissimulée dans un tableau générique de préchauffage.
Évaluer la susceptibilité au moyen de la qualification de mode opératoire applicable et, si nécessaire, d’un essai de fissuration à froid. La norme ISO 17642-1:2004 établit les principes généraux des essais destructifs de fissuration à froid dans les matériaux métalliques soudés à l’arc et couvre les approches utilisées pour évaluer la sensibilité à la fissuration des consommables, des matériaux de base et du métal fondu. Ces essais sont particulièrement utiles lorsque la nuance, l’état après réparation, le bridage ou l’historique d’exposition à l’hydrogène en service sortent du domaine couvert par l’expérience établie du mode opératoire.
Définir les Contrôles de l’Hydrogène, de la Thermique et du Bridage
Sélectionner un consommable qualifié dont la résistance, la ténacité, la classe d’hydrogène diffusible et le mode de dépôt correspondent à la procédure. Pour les électrodes enrobées à faible teneur en hydrogène, spécifier les limites de séchage, de reséchage, de maintien et d’exposition indiquées par le fabricant ; conserver les électrodes dans des étuves portatives chauffées après ouverture. Les fils fourrés et les fils pour soudage à l’arc submergé nécessitent un contrôle du stockage en emballage hermétique, du séchage du flux et de l’exposition à l’humidité de l’atelier. La qualité et le débit du gaz de protection, les fuites, le vent, l’humidité de surface, l’huile, la peinture et la rouille influencent également l’introduction d’hydrogène.
Mesurer, plutôt que supposer, l’hydrogène diffusible lorsque le niveau de risque le justifie. La norme ISO 3690:2018 spécifie les procédures d’échantillonnage et d’analyse de l’hydrogène diffusible dans les dépôts de métal fondu réalisés avec des matériaux d’apport pour soudage à l’arc, y compris dans les métaux fondus d’aciers martensitiques, bainitiques et ferritiques. La valeur mesurée correspond à un consommable, un procédé, une condition de stockage et une méthode d’essai particuliers ; elle ne peut pas être automatiquement attribuée à toutes les soudures réalisées avec la même désignation commerciale.
Établir le préchauffage à partir de la norme applicable, du mode opératoire qualifié et des conditions réelles du joint. Le mesurer sur le métal de base adjacent à la soudure, et non sur la flamme ni uniquement sur la face opposée. Spécifier la distance et le moment de la mesure, et s’assurer que toute la zone de soudage atteint la température requise. Maintenir le préchauffage minimal pendant le pointage, le dépôt de la passe de racine, les interruptions et les reprises. Définir une température maximale entre passes en plus d’une température minimale. Une température excessive entre passes peut modifier la ténacité, la taille des grains, le comportement des précipités et la trajectoire finale de refroidissement.
Le préchauffage produit deux effets utiles : il ralentit le refroidissement de la ZAT et donne davantage de temps à l’hydrogène pour s’échapper. Les recommandations de Dillinger appliquant la méthode B de la norme EN 1011-2 décrivent ces deux effets. Toutefois, une chaleur plus importante n’est pas automatiquement plus sûre. TWI indique qu’un apport de chaleur excessif peut accroître la rétention d’hydrogène dans le métal fondu, car il augmente la distance de diffusion et peut réduire le temps disponible pour la diffusion. La procédure doit donc définir une fenêtre thermique contrôlée, et non la température la plus élevée possible.
Calculer ou vérifier l’apport de chaleur pour chaque plage qualifiée :
où est l’apport de chaleur en kJ/mm, le rendement de l’arc, la tension, l’intensité et la vitesse d’avance en mm/s. Consigner si la valeur indiquée correspond à l’énergie de l’arc ou à l’apport de chaleur effectif, car le facteur de rendement modifie la signification de la valeur. Un apport de chaleur excessivement faible peut produire un refroidissement rapide et des structures dures dans la ZAT ; un apport excessif peut accroître les déformations, réduire la ténacité et affecter la diffusion de l’hydrogène. La vitesse de soudage, la taille des cordons, la séquence des passes et la température entre passes doivent rester dans la plage qualifiée.
Mesures de réduction du bridage
- Ajustage Maintenir le jeu à la racine, l’alignement, le talon et la géométrie du chanfrein spécifiés.
- Points de soudage Utiliser des points de soudage sains, de dimension suffisante, secs et compatibles avec la procédure finale.
- Séquence Équilibrer le dépôt et répartir le retrait plutôt que de bloquer la contraction dans une seule région.
- Fixations Planifier le retrait des fixations temporaires et la réparation de toute entaille ou de tout défaut local qui en résulterait.
Contrôler le bridage au moyen de l’ajustage et de la séquence de soudage. Supprimer autant que possible les alignements forcés, utiliser une séquence équilibrée, éviter les points de soudage provisoires surdimensionnés et empêcher les jeux à la racine ou les décalages de bords qui concentrent les contraintes. Planifier les débuts et les fins de cordon à distance des concentrateurs de contraintes géométriques. Lorsque la présence d’hydrogène en service est suspectée, définir un traitement de dégagement de l’hydrogène ou un cycle thermique conservateur avant le soudage ; celui-ci peut comprendre un chauffage prolongé, un maintien contrôlé et une vérification par l’ingénieur en soudage responsable.
Définir un postchauffage lorsque l’évaluation des risques ou le mode opératoire qualifié l’exige. Le postchauffage n’est pas identique au traitement thermique après soudage. Un traitement de dégazage de l’hydrogène maintient la soudure à une température spécifiée afin de favoriser la migration de l’hydrogène avant que le joint ne refroidisse jusqu’à un état dur et fortement contraint. SteelConstruction.info et la Guidance Note 6.04 décrivent le maintien du préchauffage ou l’application d’un postchauffage à cette fin. Un traitement distinct de détensionnement utilise des températures, des durées et des effets métallurgiques différents.
Vérifier l’Exécution et Documenter les Écarts
Le superviseur du soudage doit consigner le lot de consommable, le cycle de séchage, la température de maintien, le soudeur, le procédé, l’intensité, la tension, la vitesse d’avance, l’apport de chaleur calculé, le préchauffage, la température entre passes, le gaz de protection, l’identification du joint et la séquence de soudage. Les crayons thermosensibles peuvent fournir une vérification rapide, mais les thermomètres de contact étalonnés ou les instruments infrarouges sont préférables lorsque l’émissivité et l’accès le permettent. Consigner les relevés à un emplacement et selon un intervalle définis.
Traiter les écarts comme des événements nécessitant une décision technique. Si le préchauffage passe sous sa valeur minimale, arrêter, rétablir la température spécifiée et documenter l’interruption. Si une électrode dépasse sa limite d’exposition, la mettre en quarantaine plutôt que de la remettre dans l’étuve portative. Si l’apport de chaleur, la température entre passes, le bridage, l’état du consommable ou l’historique de service diffèrent du mode opératoire qualifié, obtenir une décision avant de poursuivre.
L’inspection doit tenir compte de la fissuration différée. Respecter la durée spécifiée de refroidissement et de diffusion de l’hydrogène avant l’examen non destructif final ; selon le matériau, l’épaisseur, le bridage, la procédure et le code applicable, l’intervalle peut être de plusieurs heures ou davantage. Une inspection visuelle réalisée immédiatement après le soudage ne permet pas de déclarer un joint exempt de fissuration à froid différée. Réaliser l’examen par magnétoscopie ou par ressuage requis pour les fissures débouchant en surface, ainsi que l’examen par ultrasons ou par radiographie lorsque la couverture volumique est spécifiée. Si une fissure apparaît, ne pas se contenter de l’éliminer par meulage et de ressouder. Cartographier le défaut, en identifier l’origine, examiner les relevés relatifs à l’hydrogène et à la thermique, réévaluer le matériau chargé en hydrogène par le service et réviser la procédure avant la réparation. La prévention est un système coordonné de contrôle du soudage, et non une simple instruction relative à la température.
Les affirmations courantes qui ne résistent pas à l’examen métallurgique
La fissuration par l’hydrogène n’est pas commandée par un seul réglage. TWI décrit la combinaison nécessaire comme la présence d’hydrogène, d’une structure dure et fragile sensible à la fissuration, ainsi que de contraintes de traction. Le Livre blanc (2023) de l’International Institute of Welding (IIW) exprime la même relation au moyen de trois facteurs principaux : la teneur en hydrogène, les contraintes résiduelles de traction et la sensibilité de la microstructure. Supprimer ou réduire un facteur peut diminuer le risque de fissuration ; si les deux autres restent inchangés, une soudure peut tout de même se fissurer, parfois plusieurs heures après le soudage.
C’est pourquoi une procédure rigoureuse prend en compte la composition chimique de l’acier, le bridage, l’épaisseur du joint, la vitesse de refroidissement, l’apport de chaleur, l’état du produit d’apport, le préchauffage, la température entre passes et l’historique d’utilisation du matériau. La norme ISO 17642-1:2004 établit les principes généraux des essais destructifs de fissuration à froid des matériaux métalliques soudés à l’arc, notamment l’évaluation des produits d’apport, des matériaux de base et du métal fondu. Ces essais existent parce que la soudabilité ne peut pas être déduite de la teneur en carbone ou d’un seul paramètre de soudage.
Un préchauffage plus important signifie toujours moins de fissuration
Le préchauffage est généralement utile, mais « plus » ne constitue pas une règle métallurgique. L’augmentation de la température avant et pendant le soudage ralentit le refroidissement à travers la zone affectée thermiquement (ZAT), réduisant la probabilité de formation d’une structure martensitique dure et fragile. Elle donne également à l’hydrogène diffusible davantage de temps pour quitter la soudure et l’acier adjacent avant que le joint n’atteigne des températures plus basses auxquelles l’hydrogène peut se retrouver piégé. Les recommandations de Dillinger, qui appliquent la méthode B de l’EN 1011-2, décrivent directement ces deux effets : le préchauffage ralentit le refroidissement de la ZAT et favorise l’évacuation de l’hydrogène. SteelConstruction.info recommande de même de contrôler les vitesses de refroidissement et de maintenir un préchauffage ou un postchauffage afin que l’hydrogène puisse migrer à l’écart des zones dures et fortement sollicitées.
Les avantages ont toutefois des limites. Une température supérieure à la plage couverte par la procédure qualifiée peut élargir la ZAT, modifier la taille des grains, réduire la ténacité et affecter la résistance mécanique ou la précision dimensionnelle. Une température entre passes excessive peut également produire des microstructures indésirables ou réduire les performances exigées par la norme de conception. Le préchauffage n’annule ni un bridage sévère, ni un acier à haute trempabilité, ni des surfaces de joint contaminées, ni l’hydrogène déjà absorbé par le matériau de base.
Ce dernier point est important lors du soudage de réparation. L’hydrogène introduit dans l’acier au cours du service n’est pas équivalent à l’hydrogène diffusible introduit par une électrode de soudage. Des expériences menées sur des aciers C-Mn et Cr-Mo chargés en hydrogène ont montré que l’hydrogène retenu pouvait accroître le risque de fissuration en fabrication. Dans un cas rapporté concernant un acier 2¼Cr-1Mo, une augmentation du préchauffage de 130 °C a été nécessaire. La réponse peut comprendre un traitement de désorption de l’hydrogène, un préchauffage conservateur, une température entre passes contrôlée et une pratique de soudage à faible teneur en hydrogène. Il ne suffit pas d’appliquer simplement une valeur de préchauffage familière.
Le préchauffage doit donc être spécifié à partir du matériau et de la procédure, et non choisi comme une marge de sécurité illimitée. L’EN 1011-2, y compris ses recommandations pour les aciers ferritiques, relie la maîtrise de la fissuration à la composition, à la teneur en hydrogène, à l’apport de chaleur, au préchauffage et à la température entre passes. La question pertinente est de savoir si le cycle thermique choisi maintient le refroidissement et la migration de l’hydrogène dans une plage acceptable.
Un apport de chaleur plus important améliore toujours la soudabilité
Un apport de chaleur plus important ralentit souvent le refroidissement ; il peut donc réduire, dans certains aciers, la formation de constituants durs dans la ZAT. Cette observation limitée est fréquemment transformée en affirmation absolue. Elle ne devrait pas l’être.
L’apport de chaleur modifie l’ensemble de l’histoire thermique. Un bain de fusion plus important et une zone chauffée plus large peuvent accroître la largeur de la ZAT et modifier la croissance des grains, la ténacité, la résistance mécanique et les produits de transformation. Dans les joints bridés, le mode de retrait qui en résulte peut également affecter les contraintes résiduelles. Le résultat dépend de la composition chimique de l’acier, de l’épaisseur, de la géométrie du joint, du procédé de soudage, de la vitesse d’avance et de la plage de températures dans laquelle le matériau se transforme.
La migration de l’hydrogène rend cette affirmation encore moins fiable. TWI rapporte qu’un apport de chaleur excessif peut accroître la rétention d’hydrogène dans le métal fondu, parce qu’il augmente les distances de diffusion et peut réduire le temps total disponible pour la diffusion. Une soudure plus chaude ou plus volumineuse n’est pas automatiquement une soudure plus propre. L’hydrogène doit atteindre une voie d’évacuation, et cette voie peut s’allonger à mesure que le volume de métal déposé augmente. Le refroidissement ultérieur peut alors laisser l’hydrogène concentré à proximité de zones dures ou fortement sollicitées.
Un apport de chaleur très faible comporte également des risques : un refroidissement rapide peut former de la martensite ou d’autres structures sensibles, en particulier dans les aciers à haute trempabilité et les joints épais fortement bridés. La solution consiste à définir une plage d’apport de chaleur qualifiée, et non à tendre vers l’un ou l’autre des extrêmes. Le préchauffage, le contrôle de la température entre passes, la séquence des cordons, le courant de soudage, la tension, la vitesse d’avance et le postchauffage doivent fonctionner conjointement. Une procédure qui empêche la formation d’une ZAT dure mais produit une ténacité inacceptable ne constitue pas une solution efficace à la fissuration par l’hydrogène.
Le défaut examiné ici est la fissuration à froid retardée, et non la fissuration à chaud. La fissuration à chaud se produit pendant la solidification ou à température élevée et obéit à des mécanismes différents, notamment la ségrégation lors de la solidification et la formation de films liquides. Un apport de chaleur plus important peut avoir une incidence sur les deux catégories de défauts, mais il ne les rend pas interchangeables.
Les électrodes à faible teneur en hydrogène éliminent la fissuration par l’hydrogène
Les électrodes à faible teneur en hydrogène réduisent la quantité d’hydrogène qui pénètre dans la soudure. Elles ne ramènent pas la teneur en hydrogène à zéro et ne suppriment pas les autres conditions nécessaires à la fissuration. L’humidité, les enrobages fondants endommagés, les faces de joint sales, les lubrifiants, la peinture, les problèmes liés au gaz de protection et un mauvais stockage peuvent accroître la teneur en hydrogène malgré la classification nominale du produit d’apport. Les produits d’apport doivent être séchés, stockés, délivrés et utilisés conformément à la procédure applicable.
Les mesures de l’hydrogène nécessitent également une méthode définie. La norme ISO 3690:2018 spécifie les procédures d’échantillonnage et d’analyse de l’hydrogène diffusible dans le métal fondu de soudures à l’arc réalisées avec un matériau d’apport, notamment dans le métal fondu des aciers martensitiques, bainitiques et ferritiques. Cette mesure concerne l’hydrogène présent dans le métal fondu. Elle ne quantifie pas directement l’hydrogène retenu dans une tôle exposée au service ni l’hydrogène distribué dans la ZAT.
Une électrode à faible teneur en hydrogène ne peut pas adoucir une ZAT martensitique créée par un refroidissement rapide et ne peut pas supprimer les contraintes de traction générées par le retrait de la soudure ou par un bridage externe. Elle ne peut pas non plus libérer instantanément l’hydrogène qui a pénétré dans un récipient sous pression, un élément de canalisation ou un autre composant en acier au cours du service. Dans de tels cas, un préchauffage, un postchauffage, une préparation du joint, une réduction du bridage, une séquence de soudage et une inspection différée peuvent tous être nécessaires.
La pratique de soudage à faible teneur en hydrogène est essentielle lorsque la procédure l’exige, mais elle ne constitue qu’un moyen de maîtrise au sein d’un système interdépendant. La fissuration par l’hydrogène est évitée lorsque l’apport et la rétention d’hydrogène sont maîtrisés, que le cycle thermique empêche la formation d’une microstructure sensible et que le joint peut supporter ou dissiper les contraintes de traction. Il s’agit d’un problème de métallurgie, et non d’une simple mention sur l’étiquette de l’électrode.
Références
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml