




O que significa a soldabilidade dos aços
A soldabilidade de um aço é a capacidade de produzir uma junta soldada que satisfaça requisitos mecânicos, metalúrgicos e de integridade especificados, ao abrigo de um procedimento de soldadura definido. Esta definição é deliberadamente condicional. Não significa que um aço possa ser soldado em segurança em qualquer posição, espessura, temperatura, condição de restrição ou ambiente de serviço. Uma junta pode ser aprovada num ensaio de qualificação do procedimento e, ainda assim, fissurar durante a produção se o soldador encontrar uma chapa mais fria, uma maior restrição da junta, consumíveis húmidos, superfícies contaminadas ou um aporte térmico diferente.
Requisitos de soldabilidade
- Mecânicos
- Resistência à tração, tenacidade, dureza, resistência à fadiga e estabilidade dimensional.
- Metalúrgicos
- Estrutura aceitável da ZTA, comportamento de transformação e resposta ao tratamento térmico pós-soldadura.
- Integridade
- Ausência de descontinuidades inaceitáveis e conformidade com os critérios de inspeção.
- Serviço
- Resistência à corrosão, desempenho do limite de pressão e resistência a cargas de fadiga.
Os requisitos relevantes podem incluir resistência à tração, tenacidade, dureza, resistência à fadiga, estabilidade dimensional, resistência à corrosão e ausência de descontinuidades inaceitáveis. Num recipiente sob pressão, uma soldadura pode ter de cumprir requisitos de tenacidade ao impacto e de tratamento térmico pós-soldadura. Numa ligação estrutural, a restrição, a fissuração lamelar, as cargas de fadiga e os critérios de aceitação da inspeção podem ser determinantes. A soldabilidade pertence, portanto, à combinação do aço, consumível, conceção da junta, processo de soldadura, ciclo térmico, ambiente e histórico de serviço — e não apenas à designação do aço.
A fissuração pelo hidrogénio requer a presença combinada de hidrogénio, de uma estrutura dura e frágil suscetível e de tensão de tração. Strong evidence
A fissuração a frio assistida por hidrogénio ilustra este ponto. A TWI afirma que, para ocorrer fissuração, é necessária a presença combinada de hidrogénio, de uma estrutura suscetível, dura e frágil, e de tensão de tração (TWI, 2024). O International Institute of Welding identifica os mesmos fatores determinantes em termos ligeiramente diferentes: teor de hidrogénio, tensão residual de tração e suscetibilidade microestrutural (IIW White Paper, 2023). A eliminação de um fator, ou a sua redução suficiente, diminui a probabilidade de fissuração; o aumento dos três pode provocar a falha de uma junta depois de a soldadura parecer concluída.
Soldabilidade versus classificações de soldabilidade
Carbono equivalente Índice que combina determinados elementos de liga para avaliar a temperabilidade e apoiar a seleção do pré-aquecimento; não constitui uma previsão completa do risco de fissuração.
Uma classificação de soldabilidade é uma simplificação utilizada para apoiar decisões. As fórmulas de carbono equivalente, as classificações de controlo do hidrogénio, as tabelas de pré-aquecimento e os agrupamentos de materiais podem indicar o grau de exigência provável de um procedimento, mas não constituem medições diretas do desempenho da junta. Um carbono equivalente calculado a partir de um certificado de fábrica não revela a quantidade real de hidrogénio que entra na soldadura, a velocidade de arrefecimento na ZTA ou a tensão de tração retida numa junta altamente restringida.
| Abordagem | O que indica | O que não comprova |
|---|---|---|
| Carbono equivalente | Temperabilidade relativa e possível necessidade de pré-aquecimento | Que uma determinada junta não irá fissurar |
| Classificação do controlo do hidrogénio | Condição definida do hidrogénio no metal de soldadura | O inventário de hidrogénio do aço de base exposto ao serviço |
| Tabela de pré-aquecimento | Orientação térmica de natureza processual | Segurança universal para todas as espessuras e condições de restrição |
| Ensaio de fissuração a frio | Sensibilidade à fissuração nas condições prescritas | Uma propriedade numérica universal do aço |
Por exemplo, o carbono equivalente é útil para comparar a temperabilidade de aços como S355, S460, 16Mo3 ou 2¼Cr-1Mo, mas o mesmo valor nominal pode conduzir a resultados diferentes quando variam a espessura da chapa, o aporte térmico, a temperatura interpasse e o controlo da humidade. Uma classificação pode indicar que um aço requer pré-aquecimento. Não pode provar que uma determinada temperatura de pré-aquecimento evitará a fissuração numa reparação de soldadura específica.[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
Os ensaios fornecem evidências mais robustas, mas cada ensaio responde a uma questão definida. A ISO 17642-1:2004 descreve os princípios gerais dos ensaios destrutivos de fissuração a frio e identifica abordagens para avaliar a sensibilidade à fissuração dos consumíveis de soldadura, dos materiais de base e do metal de soldadura. O resultado constitui evidência obtida sob uma condição térmica e de restrição prescrita, e não uma propriedade numérica universal do aço. Do mesmo modo, a ISO 3690:2018 especifica procedimentos de amostragem e análise para medir o hidrogénio difusível no metal de soldadura produzido por soldadura por arco com material de adição, incluindo o metal de soldadura associado a aços martensíticos, bainíticos e ferríticos. Mede uma quantidade controlada de hidrogénio; não mede todas as formas de hidrogénio que podem existir num componente antigo.
A expressão “classificação de soldabilidade” deve, portanto, ser entendida como orientação processual. A classificação pode determinar a utilização de consumíveis de baixo teor de hidrogénio, um pré-aquecimento mínimo, um limite da temperatura interpasse, um arrefecimento controlado ou um tratamento térmico pós-soldadura. A qualificação demonstra então que o procedimento proposto pode cumprir os critérios exigidos. O controlo da produção assegura que as condições qualificadas são efetivamente mantidas. A inspeção verifica se a junta resultante apresenta os defeitos e as propriedades especificados. Estas são medidas de proteção distintas. A radiografia não pode recuperar a tenacidade perdida devido a uma dureza excessiva da ZTA, e uma inspeção visual satisfatória não pode demonstrar que não surgirá fissuração retardada por hidrogénio no dia seguinte.
O pré-aquecimento é um controlo importante, mas não é uma solução universal. A NF EN 1011-2 relaciona o controlo da fissuração por hidrogénio com a composição do aço, o teor de hidrogénio, o aporte térmico, o pré-aquecimento e a temperatura interpasse. O aumento do pré-aquecimento abranda geralmente o arrefecimento da ZTA e dá mais tempo para que o hidrogénio escape. As orientações da Dillinger, que aplicam o Método B da EN 1011-2, descrevem os mesmos efeitos. No entanto, a TWI adverte que um aporte térmico excessivo pode aumentar a retenção de hidrogénio no metal de soldadura, ao aumentar as distâncias de difusão e reduzir o tempo disponível para a difusão. Uma temperatura mais elevada também pode provocar um crescimento excessivo do grão ou uma estrutura de transformação indesejável. O ciclo térmico qualificado é mais importante do que uma única temperatura indicada numa instrução de trabalho.
Fissuração durante o fabrico versus desempenho em serviço
A fissuração durante o fabrico é um dano gerado durante a soldadura, o arrefecimento ou o período retardado após a soldadura. A fissuração a frio assistida por hidrogénio é particularmente enganadora, pois pode formar-se horas depois de o arco ter sido extinto. Desenvolve-se frequentemente em regiões duras da ZTA, no metal de soldadura ou em zonas de elevada tensão local, e pode permanecer invisível até que um exame metalográfico ou uma inspeção não destrutiva retardada a revele. A fissuração a quente é diferente: ocorre a temperatura elevada, durante a solidificação ou o arrefecimento, enquanto o metal de soldadura ainda apresenta ductilidade limitada. As causas e os métodos de controlo não são intercambiáveis.
Um aço pode apresentar um bom desempenho em serviço e, ainda assim, ser difícil de soldar. Inversamente, uma junta pode ser fabricada sem fissuras visíveis e, contudo, não possuir a tenacidade, a resistência à fadiga ou o desempenho face à corrosão necessários em serviço. A soldabilidade e o desempenho em serviço sobrepõem-se, mas nenhum deles garante o outro. Um aço de alta resistência temperado e revenido pode manter uma excelente resistência do metal de base, enquanto a sua ZTA se torna localmente amaciada ou endurecida pela soldadura. Um aço de baixa liga para recipientes sob pressão pode aceitar um procedimento de reparação qualificado quando é novo, mas comportar-se de forma diferente após anos de exposição ao hidrogénio.
O histórico de serviço é, nestes casos, uma variável direta da soldadura. O hidrogénio absorvido durante a exposição a correntes de processo que contêm hidrogénio, à corrosão, à proteção catódica ou a ambientes húmidos pode permanecer no aço após a paragem. Este hidrogénio retido não é igual ao hidrogénio difusível medido no metal de soldadura acabado de depositar segundo a ISO 3690:2018. Pode migrar durante o reaquecimento e concentrar-se junto de uma nova soldadura, aumentando o risco de fissuração durante o fabrico. Ensaios realizados em aço 2¼Cr-1Mo carregado com hidrogénio indicaram que o hidrogénio de serviço retido poderia exigir um aumento de 130 °C no pré-aquecimento (TWI, 2024). Este resultado não pode ser convertido numa regra universal, mas rejeita decisivamente a suposição de que o procedimento de soldadura original continua adequado para qualquer reparação.
Modelo de fissuração baseado em três condições
- Hidrogénio O hidrogénio tem de estar presente e possuir mobilidade suficiente para alcançar uma região vulnerável.
- Estrutura suscetível O metal de soldadura ou a ZTA tem de conter uma estrutura dura e frágil.
- Tensão de tração A tensão de tração residual, aplicada ou associada à restrição tem de atuar sobre essa região.
Podem ser necessários um tratamento de desgasificação do hidrogénio, um pré-aquecimento conservador, consumíveis de baixo teor de hidrogénio, controlos de secagem, um aporte térmico adequado e uma inspeção retardada. O pós-aquecimento pode manter uma temperatura que permita a migração do hidrogénio antes de este ficar retido em regiões duras e sob tensão. A escolha correta depende do componente, da espessura, do estado do aço, da restrição e da norma de construção aplicável.
Por que razão a composição, por si só, não pode definir a soldabilidade
A composição influencia a temperabilidade, os produtos de transformação, a tenacidade, o carbono equivalente e a suscetibilidade à fissuração a quente, pelo que não pode ser ignorada. Contudo, a composição é apenas a condição inicial. A velocidade de arrefecimento determina se a ZTA forma ferrite-perlite macia, bainite ou martensite dura. O aporte térmico e a espessura da chapa alteram essa velocidade de arrefecimento. A restrição controla a tensão de tração. O estado dos consumíveis e a limpeza das superfícies determinam a entrada de hidrogénio. A geometria da junta cria concentrações locais de tensão. A temperatura ambiente altera tanto o arrefecimento como a difusão do hidrogénio.
Duas chapas do mesmo grau e com a mesma análise de vazamento podem, portanto, produzir durezas diferentes na ZTA e riscos de fissuração diferentes numa soldadura de ângulo, numa soldadura topo a topo de penetração total e numa abertura de reparação restringida. O processamento na fábrica, a espessura, os ciclos térmicos anteriores, o envelhecimento, a deformação a frio e o carregamento durante o serviço podem alterar ainda mais o comportamento sem modificar a designação nominal.
A questão prática não é “Este aço é soldável?”. É “É possível produzir esta junta, nestas condições, e demonstrar que cumpre os requisitos especificados ao abrigo de um procedimento controlado?”. Esta questão conduz à sequência correta: caracterizar o material e o seu histórico, avaliar o hidrogénio e a restrição, qualificar o ciclo térmico, controlar a produção e inspecionar tanto os defeitos imediatos como os retardados.
Fissuração a frio assistida por hidrogénio: as três condições necessárias
O hidrogénio, uma microestrutura dura e frágil suscetível e a tensão de tração têm de atuar em conjunto para provocar fissuração a frio assistida pelo hidrogénio. Strong evidence
A fissuração a frio assistida por hidrogénio não é causada apenas pelo hidrogénio. O modelo central utilizado pela TWI e pelo International Institute of Welding (IIW) exige a presença simultânea de três condições: deve existir hidrogénio capaz de se deslocar através da junta; o metal de soldadura ou a zona afetada pelo calor (ZAC) deve conter uma microestrutura dura, frágil e suscetível; e deve atuar uma tensão de tração nessa região. Eliminar, reduzir ou atrasar qualquer uma destas condições torna a fissuração menos provável. Isto não transforma um único método de controlo — especialmente o pré-aquecimento — numa solução universal.
O IIW White Paper (2023) identifica o teor de hidrogénio, a tensão de tração residual e a suscetibilidade microestrutural como os três fatores principais que condicionam a fissuração induzida por hidrogénio em soldaduras de aços de alta resistência. A TWI descreve o mesmo mecanismo em termos práticos. A fissura pode iniciar-se no metal de soldadura, no limite de fusão ou na ZAC, dependendo da composição química local, da velocidade de arrefecimento, da distribuição do hidrogénio e do grau de restrição. Trata-se de um mecanismo de fissuração a frio, e não de fissuração a quente: a junta pode parecer íntegra quando a soldadura termina e, depois, desenvolver uma fissura minutos ou horas mais tarde, à medida que o hidrogénio se difunde em direção a locais sob tensão e suscetíveis.

Entrada e deslocação do hidrogénio através da junta
| Fonte de hidrogénio | Medida de controlo |
|---|---|
| Revestimentos de elétrodos e fluxos | Secagem, armazenamento selado e controlo da exposição |
| Superfícies da junta | Remover humidade, óleo, tinta, carepa e produtos de corrosão |
| Sistemas de gases de proteção | Controlar fugas, caudal, pureza e correntes de ar |
| Exposição em serviço | Avaliar o hidrogénio retido antes da soldadura de reparação |
Hidrogénio difusível Hidrogénio presente no metal de soldadura depositado que se pode mover e libertar nas condições de temperatura, tempo e manuseamento de um ensaio definido.
O hidrogénio entra numa soldadura por arco através de várias vias. A humidade presente nos revestimentos dos elétrodos, no fluxo, nos sistemas de gás de proteção, nas superfícies da junta, na carepa de laminação, em massas lubrificantes, em resíduos de tinta e em consumíveis húmidos pode dissociar-se no arco e dissolver-se no metal fundido. O hidrogénio atómico resultante é muito mais móvel do que o hidrogénio molecular. À medida que a soldadura arrefece, uma parte do hidrogénio escapa do banho de fusão e outra permanece como hidrogénio difusível no metal de soldadura ou desloca-se para a ZAC adjacente.
A ISO 3690:2018 especifica procedimentos de amostragem e análise para medir o hidrogénio difusível no metal de soldadura de soldaduras por arco realizadas com material de adição. A norma abrange o metal de soldadura associado a aços martensíticos, bainíticos e ferríticos. Esta medição é útil porque o hidrogénio difusível pode migrar durante o período em que a junta arrefece e as tensões residuais se desenvolvem. Não representa todas as formas de hidrogénio presentes num componente.
Um recipiente ou tubo exposto em serviço pode conter hidrogénio absorvido antes do fabrico ou da reparação. Esse hidrogénio retido durante o serviço pode ser libertado durante o aquecimento e a soldadura, somando-se ao hidrogénio proveniente do consumível e da preparação da junta. A distinção é importante: controlar a humidade dos elétrodos não elimina o hidrogénio já armazenado no aço de base. Em experiências realizadas com aço 2¼Cr-1Mo carregado com hidrogénio, divulgadas pela TWI em 2024, o hidrogénio retido aumentou em 130 °C o pré-aquecimento necessário. O resultado constitui um alerta contra a aplicação de um procedimento de soldadura baseado no consumível a um aço com histórico de serviço desconhecido.
O hidrogénio desloca-se através de defeitos da rede cristalina, limites de grão, inclusões e outros locais de aprisionamento. Pode acumular-se num entalhe, num constituinte duro, numa inclusão ou numa região sob tensão de tração. A velocidade de arrefecimento afeta tanto a formação de locais de aprisionamento como o tempo disponível para o hidrogénio escapar. Uma transformação rápida pode criar uma ZAC dura, deixando simultaneamente o hidrogénio concentrado junto ao limite de fusão. O pós-aquecimento ou a manutenção do pré-aquecimento podem conservar a junta suficientemente quente para permitir que o hidrogénio migre para o exterior antes de ser atingida a condição de maior vulnerabilidade.
O pré-aquecimento ajuda, mas o seu efeito não é ilimitado. A TWI refere que um pré-aquecimento mais elevado proporciona geralmente ao hidrogénio mais oportunidades para escapar e abranda o arrefecimento; contudo, um aporte térmico excessivo pode aumentar a retenção de hidrogénio no metal de soldadura ao ampliar as distâncias de difusão e reduzir o tempo total disponível para a difusão. Assim, uma soldadura mais quente não é automaticamente uma soldadura mais segura. O aporte térmico, o tamanho do cordão, a espessura da junta, a temperatura entre passes e as condições de arrefecimento devem ser considerados em conjunto.
Microestruturas duras, frágeis e suscetíveis
O hidrogénio necessita de uma estrutura suscetível na qual a fissuração possa iniciar-se e propagar-se. Nos aços carbono-manganês, de baixa liga e de alta resistência, a estrutura crítica é frequentemente constituída por martensite dura ou por uma mistura martensítica-bainítica formada na ZAC devido a um arrefecimento rápido. A dureza é um indicador de alerta útil, mas, por si só, não define o risco de fissuração. O teor de hidrogénio, a tensão, a tenacidade local, as inclusões, a segregação e as condições na ponta da fissura também afetam o resultado.
A composição química do aço controla o comportamento das transformações. O carbono aumenta a temperabilidade e a probabilidade de formação de uma ZAC dura, enquanto elementos de liga como o manganês, o crómio, o molibdénio e o níquel alteram a temperabilidade e as temperaturas de transformação. As fórmulas do carbono equivalente são, por isso, ferramentas de triagem e não previsões completas da soldabilidade. Dois aços com valores semelhantes de carbono equivalente podem comportar-se de forma diferente porque diferem na sua composição química efetiva, espessura da chapa, processamento termomecânico anterior, tamanho de grão e histórico de arrefecimento.
Um aporte térmico elevado pode reduzir a dureza máxima da ZAC ao abrandar o arrefecimento, mas também pode aumentar a dimensão da ZAC, alterar o tamanho de grão, reduzir a tenacidade e modificar o transporte do hidrogénio. Um aporte térmico baixo pode produzir uma ZAC estreita, mas criar velocidades de arrefecimento elevadas e produtos de transformação duros. A questão relevante não é saber se o aporte térmico é simplesmente elevado ou baixo; é saber se o ciclo térmico produz uma combinação aceitável de dureza, tenacidade, libertação de hidrogénio e restrição.
A ISO 17642-1:2004 descreve princípios e métodos de ensaio para avaliar a sensibilidade à fissuração a frio dos consumíveis de soldadura, dos materiais de base e do metal de soldadura. Estes ensaios são valiosos quando um aço, um consumível ou uma conceção de junta se encontra fora da experiência corrente. Também demonstram por que razão a composição química, por si só, não pode substituir uma avaliação da soldabilidade. Pode estar envolvido um metal de soldadura sensível à fissuração, ou a ZAC pode ser a região determinante.
A fissura pode iniciar-se num ponto duro local, em vez de atravessar toda a ZAC. Uma região de grão grosseiro junto à linha de fusão, uma ilha de martensite não revenida ou uma zona dura com inclusões pode constituir o local de iniciação. Quando se forma uma pequena fissura, o hidrogénio pode concentrar-se na sua ponta e acelerar a propagação sob tensão de tração.
Tensão de tração e restrição
A terceira condição é a tensão de tração. A soldadura cria contração térmica: o metal de soldadura quente e o aço adjacente arrefecem, contraem-se e ficam restringidos pela chapa envolvente, pela geometria da junta, pelos pontos de soldadura, pelos dispositivos de fixação e pelos cordões previamente depositados. Isto produz tensão de tração residual mesmo quando não é aplicada qualquer carga externa. As cargas de serviço aplicadas podem somar-se a essa tensão.
A restrição da junta não é uma propriedade única do material. Chapas espessas, comprimentos de soldadura curtos, acessórios rígidos, secções fechadas e soldaduras com uma sequência inadequada podem limitar a contração mais intensamente do que uma junta flexível. Folgas na raiz, erros de ajustamento, soldaduras muito assimétricas e reparações podem produzir concentrações de tensão locais. Assim, uma soldadura pode fissurar com uma dureza medida moderada se a restrição e o hidrogénio forem elevados, enquanto uma região mais dura pode resistir quando o hidrogénio é reduzido e a contração é menos restringida.
Isto explica por que razão a eliminação de uma única condição reduz o risco sem comprovar a segurança. Consumíveis secos e de baixo teor de hidrogénio, bem como um armazenamento controlado, reduzem a entrada de hidrogénio, mas não conseguem impedir a fissuração se se formar uma ZAC muito dura sob restrição severa. Um aço com menor teor de carbono ou menor temperabilidade pode resistir ao endurecimento, mas a contaminação ou o hidrogénio proveniente do serviço podem ainda criar um problema. O alívio de tensões ou uma sequência de soldadura melhorada podem reduzir a tensão de tração; contudo, um procedimento com elevado teor de hidrogénio pode deixar hidrogénio móvel suficiente para fissurar a junta antes de o alívio produzir efeito.
A NF EN 1011-2 relaciona o controlo da fissuração por hidrogénio com a composição do aço, o teor de hidrogénio, o aporte térmico, o pré-aquecimento e a temperatura entre passes. A sua lógica é processual: controlar o ciclo térmico, limitar o hidrogénio e considerar a restrição, em vez de prescrever uma temperatura única para todas as soldaduras. As orientações da BS EN 1011-2 também recomendam manter o pré-aquecimento ou aplicar pós-aquecimento para permitir que o hidrogénio migre para fora da soldadura antes de ficar aprisionado em regiões duras e sob tensão. A aplicação do Método B da EN 1011-2 pela Dillinger descreve o mesmo equilíbrio: o pré-aquecimento abranda o arrefecimento da ZAC e, simultaneamente, promove a libertação do hidrogénio.
A inspeção continua a ser necessária, porque as medidas de prevenção controlam a probabilidade, mas não garantem a eliminação do problema. A fissuração retardada pode surgir após a inspeção visual, devendo a soldadura permanecer, quando especificado, a uma temperatura controlada antes do exame final. Ensaios não destrutivos realizados demasiado cedo podem não detetar uma fissura que ainda não se formou. A fissuração a frio assistida por hidrogénio é, portanto, uma interação dependente do tempo entre o transporte do hidrogénio, a transformação numa estrutura suscetível e a restrição à tração — não um defeito que o pré-aquecimento, por si só, consiga eliminar de forma fiável.
Hidrogénio Difusível e Como é Medido
Significado do hidrogénio difusível no metal de soldadura por arco
O hidrogénio difusível é a fração de hidrogénio presente no metal de soldadura recém-depositado que consegue deslocar-se através do metal e escapar nas condições de temperatura e tempo do ensaio. Não é um constituinte químico fixo da rede cristalina do aço. O hidrogénio pode ocupar posições intersticiais, migrar através de defeitos e limites de grão, ou ficar temporariamente retido em inclusões, deslocações, limites de fase e outras características microestruturais. Uma parte pode alcançar uma superfície livre; outra pode deslocar-se para a zona afetada pelo calor (ZAC) ou para uma região sob tensão antes de escapar.
Esta mobilidade torna o hidrogénio difusível relevante para a fissuração retardada a frio. A TWI afirma que a fissuração pelo hidrogénio requer a conjugação de três condições: hidrogénio, uma estrutura dura e frágil suscetível à fissuração e tensão de tração. O Livro Branco do International Institute of Welding (IIW), publicado em 2023, identifica o teor de hidrogénio, a tensão residual de tração e a suscetibilidade microestrutural como os três fatores principais que governam a fissuração induzida por hidrogénio em soldaduras de aços de elevada resistência. Assim, uma soldadura pode conter uma concentração mensurável de hidrogénio sem fissurar, caso a sua estrutura e o seu grau de restrição não permitam a formação de uma fissura. Inversamente, um valor comunicado relativamente baixo pode ainda ser perigoso quando a soldadura produz martensite dura numa junta altamente restringida.
O termo refere-se ao hidrogénio presente no metal de soldadura abrangido pelo ensaio, não automaticamente ao hidrogénio existente em toda a junta soldada. O hidrogénio na ZAC pode apresentar uma distribuição diferente e ser medido através de outro procedimento. O hidrogénio já absorvido por um recipiente sob pressão, uma conduta ou outro componente de aço durante o serviço constitui também uma questão distinta. A exposição em serviço a sulfureto de hidrogénio húmido, proteção catódica, corrosão ou hidrogénio a alta temperatura pode deixar hidrogénio no aço de base. Esse hidrogénio retido pode migrar para uma soldadura de reparação ou para uma ZAC dura recém-formada, aumentando o risco de fissuração durante o fabrico, mesmo quando o próprio consumível possui uma classificação de baixo hidrogénio difusível.
O hidrogénio difusível deve também ser distinguido do hidrogénio total. O hidrogénio total inclui o hidrogénio móvel e o hidrogénio retido em armadilhas ou libertado apenas a temperaturas de extração mais elevadas. Assim, um resultado de hidrogénio total pode ser superior à fração difusível e não pode ser utilizado em sua substituição sem conhecer o método de ensaio e a sua finalidade. As duas medições respondem a perguntas diferentes: o hidrogénio difusível indica o hidrogénio móvel disponível durante o período em que a soldadura arrefece e desenvolve tensão, enquanto o hidrogénio total descreve um inventário mais amplo, que pode incluir hidrogénio fortemente retido.
Os resultados são habitualmente expressos em mililitros de hidrogénio por 100 gramas de metal de soldadura depositado, frequentemente escritos como mL/100 g, indicando-se a temperatura e a pressão de referência especificadas pelo método aplicável. O valor não é uma propriedade universal de um elétrodo, fio ou tipo de aço. Diz respeito a uma condição de soldadura e de ensaio definida.
Amostragem segundo a ISO 3690:2018
A ISO 3690:2018 especifica os procedimentos de amostragem e análise para determinar o hidrogénio difusível no metal de soldadura por arco produzido com material de adição. O seu âmbito inclui metais de soldadura associados a aços martensíticos, bainíticos e ferríticos. Este aspeto é importante porque um resultado obtido segundo a norma está associado a um provete de metal de soldadura depositado sob condições especificadas; não constitui uma medição direta da concentração de hidrogénio em toda a junta.
O ensaio começa com uma soldadura controlada, utilizando o material de adição especificado, a corrente de soldadura, a polaridade, as condições de avanço e a configuração do provete definidas. O metal de soldadura depositado é depois separado ou preparado conforme necessário, removendo-se a escória e a contaminação superficial. O manuseamento após a soldadura é crítico. O hidrogénio começa a escapar assim que a soldadura arrefece, pelo que o provete deve ser transferido, arrefecido, armazenado e analisado de acordo com os requisitos de tempo e temperatura da norma. Atrasos na exposição do provete ao sistema de recolha podem reduzir o valor medido.
A ISO 3690:2018 estabelece a sequência de recolha e análise, em vez de tratar o ensaio do hidrogénio como um ensaio químico comum. Nos procedimentos de recolha de gás, o hidrogénio que abandona o provete é acumulado em condições controladas e posteriormente quantificado, normalmente por cromatografia gasosa ou através de outra configuração analítica permitida e definida pelo procedimento laboratorial. O resultado é convertido para a base de comunicação especificada pela norma. A calibração, a correção do branco, as fugas do equipamento, a massa do provete e as condições de referência afetam o valor final.
É utilizado um arrefecimento rápido para limitar a perda de hidrogénio antes da recolha. O provete pode ser armazenado a baixa temperatura quando o procedimento o exigir, uma vez que a redução da temperatura abranda o movimento do hidrogénio. O laboratório deve também controlar o intervalo entre a soldadura, a têmpera ou o arrefecimento, a recolha e a análise. Estes pormenores não são meras formalidades administrativas. Determinam a quantidade de hidrogénio móvel que permanece no provete quando a medição se inicia.
| Norma | Tema principal | Evidência produzida |
|---|---|---|
| ISO 3690:2018 | Hidrogénio difusível no metal de soldadura por arco | Medição controlada do hidrogénio |
| ISO 17642-1:2004 | Ensaios destrutivos de fissuração a frio | Sensibilidade à fissuração em condições térmicas e de restrição definidas |
A ISO 3690:2018 não deve ser confundida com a ISO 17642-1:2004. A ISO 17642-1:2004 estabelece princípios gerais para ensaios destrutivos de fissuração a frio em materiais metálicos soldados por arco e descreve abordagens para avaliar a suscetibilidade à fissuração de consumíveis de soldadura, materiais de base e metais de soldadura. Um ensaio de hidrogénio difusível mede um fator importante para a fissuração; um ensaio de fissuração a frio examina o resultado da ação conjunta do hidrogénio, da estrutura, da tensão, da geometria e das condições de soldadura.
Por que razão os valores do ensaio dependem do procedimento e do manuseamento do provete
Um valor de hidrogénio comunicado só tem significado quando é acompanhado pelo processo de soldadura, pelo estado do consumível, pelo método de amostragem e pelo contexto analítico. A mesma classificação nominal de um elétrodo pode produzir resultados diferentes se o revestimento tiver absorvido humidade, se o fio tiver sido armazenado de forma inadequada, se o gás de proteção contiver contaminação ou se o comprimento do arco e o modo de transferência se alterarem. Os elétrodos básicos de baixo hidrogénio, por exemplo, devem ser secos e mantidos dentro do intervalo de temperatura especificado pelo fabricante; uma cozedura excessiva ou incorreta pode danificar o revestimento e também alterar o comportamento do arco.
Os parâmetros de soldadura alteram tanto a entrada como a libertação de hidrogénio. A corrente, a tensão, a velocidade de avanço, o comprimento do arco, a proteção, o tamanho do cordão e o aporte térmico afetam a quantidade de hidrogénio que entra no arco e o percurso de arrefecimento seguido pela soldadura. O pré-aquecimento geralmente abranda o arrefecimento da ZAC e dá mais tempo ao hidrogénio para abandonar a junta, conforme descrito nas orientações da EN 1011-2 e na aplicação do Método B pela Dillinger. Não é uma solução universal. A TWI comunicou, em 2024, que um aporte térmico excessivo pode aumentar a retenção de hidrogénio no metal de soldadura ao ampliar a distância de difusão e encurtar o tempo efetivamente disponível para a difusão. Uma soldadura grande, que arrefeça lentamente, pode, portanto, reter hidrogénio em locais onde este contribua posteriormente para a fissuração.
A geometria do provete também é importante. Um depósito de ensaio espesso ou volumoso proporciona um percurso mais longo até à superfície do que um depósito fino, enquanto o estado da superfície, a colocação do cordão e o intervalo antes da têmpera alteram a libertação medida. O corte, a retificação, a lavagem ou a permanência de escória aderente podem remover material que contém hidrogénio ou introduzir contaminação. Mesmo o armazenamento após a recolha pode alterar o resultado se o recipiente tiver fugas ou se o provete aquecer durante demasiado tempo.
O historial de serviço acrescenta outro nível de complexidade. Em experiências com aço 2¼Cr-1Mo carregado com hidrogénio, foi comunicado que o hidrogénio retido proveniente de serviço anterior exigia um aumento de 130 °C no pré-aquecimento durante a soldadura de reparação. Esse hidrogénio não seria representado apenas pelo valor de qualificação do consumível. O procedimento de reparação poderia exigir um tratamento de libertação de hidrogénio, um pré-aquecimento conservador, o controlo da temperatura interpasse, consumíveis de baixo hidrogénio e uma inspeção diferida.
Assim, um valor baixo segundo a ISO 3690:2018 constitui evidência relativa a um ensaio definido do metal de soldadura, não uma garantia de que uma junta de produção restringida permanecerá sem fissuras. O controlo do hidrogénio deve ser avaliado conjuntamente com a composição química do aço, a velocidade de arrefecimento, os produtos de transformação, o grau de restrição, o aporte térmico e o historial de serviço do aço.
Microestrutura: Porque Pode Fissurar a Zona Termicamente Afetada
A zona termicamente afetada (ZTA) não funde durante a soldadura, mas o seu ciclo térmico pode alterar a estrutura do aço o suficiente para criar um percurso de fissuração. O material adjacente à fronteira de fusão pode ser aquecido acima do intervalo de austenitização e, em seguida, arrefecido através das temperaturas de transformação a uma velocidade controlada pela espessura da chapa, pela geometria da junta, pelo grau de restrição, pelo pré-aquecimento, pela temperatura entre passes, pelo aporte térmico e pelo material circundante. A ZTA resultante pode conter grãos grosseiros, produtos de transformação duros ou zonas locais com variações acentuadas de dureza. Se o hidrogénio alcançar uma região deste tipo enquanto atua uma tensão de tração, pode ocorrer fissuração retardada depois de o cordão ter arrefecido.
A descrição de 2024 da TWI identifica diretamente a combinação necessária: hidrogénio, uma estrutura dura e frágil suscetível e tensão de tração. A eliminação ou redução de qualquer um destes fatores diminui a probabilidade de fissuração a frio assistida por hidrogénio, embora o controlo prático da soldadura tenha normalmente de abordar os três. O Livro Branco de 2023 do International Institute of Welding expressa a mesma relação através do teor de hidrogénio, da tensão residual de tração e da suscetibilidade microestrutural. Uma ZTA dura, por si só, não prova que ocorrerá fissuração. Do mesmo modo, um baixo valor medido de hidrogénio no metal de soldadura não prova que a ZTA seja segura.
Arrefecimento rápido e produtos de transformação duros
A soldadura cria um ciclo térmico curto e severo. A ZTA é aquecida rapidamente, mantida a alta temperatura durante um período determinado pelo arco e pela junta e, depois, arrefecida à medida que o calor flui para a chapa e para a atmosfera circundante. Um arrefecimento rápido pode impedir que o carbono se redistribua através de transformações difusionais, como a formação de ferrite e perlite. Em vez disso, a austenite pode transformar-se em martensite, bainite inferior ou outros constituintes duros. O resultado exato depende da composição do aço e do percurso de arrefecimento, e não apenas da temperatura máxima atingida.
Uma ZTA estreita pode, portanto, ser mais dura do que a chapa de base não afetada ou do que o metal de soldadura depositado. O crescimento dos grãos junto à fronteira de fusão pode agravar este problema, reduzindo a tenacidade e proporcionando uma estrutura menos tolerante. Os picos locais de dureza são especialmente importantes nos pés dos cordões, nas regiões da raiz, nas fronteiras de falta de fusão e noutros locais onde a concentração geométrica de tensões se combina com uma alteração metalúrgica.
O hidrogénio desloca-se através do aço por difusão. Uma parte do hidrogénio permanece em solução; outra acumula-se em armadilhas, como deslocações, inclusões, interfaces, vazios e fronteiras de fases duras. Sob tensão de tração, o hidrogénio pode favorecer a iniciação e a propagação de fissuras numa microestrutura suscetível. A fissura pode surgir minutos ou horas depois da soldadura, razão pela qual um cordão visualmente aceitável imediatamente após a conclusão não está necessariamente isento do risco de fissuração a frio.
A velocidade de arrefecimento é afetada por mais do que o aporte térmico nominal. Uma chapa espessa pode retirar calor rapidamente, enquanto uma junta restringida ou uma condição de suporte altamente condutora pode produzir um ciclo térmico diferente do de uma chapa livre soldada com os mesmos parâmetros elétricos. O pré-aquecimento aumenta a temperatura inicial e reduz o gradiente térmico, diminuindo geralmente a velocidade de arrefecimento da ZTA. A temperatura entre passes tem um efeito semelhante quando os passes sucessivos são depositados antes de a junta arrefecer demasiado.
O aporte térmico não deve ser tratado como um simples regulador do risco de fissuração. Aumentá-lo reduz frequentemente a velocidade de arrefecimento, mas também pode aumentar a dimensão da ZTA, alterar o tamanho dos grãos, modificar a sequência de deposição do metal de soldadura e afetar as distâncias de difusão do hidrogénio. A TWI observa que um aporte térmico excessivo pode aumentar a retenção de hidrogénio no metal de soldadura, porque a distância de difusão se torna maior e o tempo disponível para a saída do hidrogénio pode ser mais curto. A questão relevante é o ciclo térmico completo e o historial do hidrogénio, e não saber se um valor de aporte térmico mais alto ou mais baixo é automaticamente mais seguro.
Suscetibilidade martensítica e bainítica
A martensite forma-se quando a austenite arrefece abaixo do seu intervalo de transformação demasiado rapidamente para que ocorram a difusão do carbono e as transformações ferríticas normais. A sua elevada dureza resulta de uma estrutura cristalina sobressaturada e deformada. Essa dureza constitui uma indicação útil de maior suscetibilidade, mas não é a única propriedade determinante: a tenacidade local, a tensão residual, a concentração de hidrogénio, a restrição e a dimensão e distribuição das regiões duras também são importantes.
A martensite recém-formada e não revenida é particularmente vulnerável, porque combina elevada resistência com uma capacidade limitada de acomodação plástica. A fissuração assistida por hidrogénio pode iniciar-se numa interface ou num defeito sob tensão e, depois, propagar-se através da ZTA dura. Uma fissura pode atravessar parcialmente a martensite e desenvolver-se parcialmente ao longo das fronteiras dos grãos de austenite anterior ou de outros percursos enfraquecidos. O revenido reduz a dureza e alivia parte da tensão de transformação, sendo esta uma das razões pelas quais o tratamento térmico pós-soldadura pode alterar o comportamento à fissuração; contudo, os requisitos de revenido dependem do aço, da espessura, das condições de serviço e da norma de construção aplicável.
A bainite exige uma descrição mais cuidadosa. Não é uma estrutura uniforme. A bainite superior, a bainite inferior, a bainite granular e as regiões bainíticas-martensíticas mistas podem apresentar durezas e tenacidades diferentes. Uma ZTA bainítica pode ser menos suscetível do que uma ZTA totalmente martensítica; ainda assim, uma estrutura bainítica dura com hidrogénio retido e elevada tensão de tração pode fissurar. A ISO 3690:2018 inclui especificamente metal de soldadura de aços martensíticos, bainíticos e ferríticos nos seus procedimentos de amostragem e medição do hidrogénio difusível. Esse âmbito reflete o facto de o comportamento do hidrogénio ter de ser avaliado em relação ao sistema metalúrgico efetivo.
A ZTA também é distinta do metal de soldadura. As medições segundo a ISO 3690 descrevem o hidrogénio difusível no metal de soldadura por arco produzido com material de adição; não medem diretamente todo o hidrogénio que pode entrar ou permanecer no aço de base. Equipamentos expostos ao serviço podem reter hidrogénio antes do início da soldadura de reparação. Estudos sobre aços C-Mn e Cr-Mo carregados com hidrogénio mostram que esse hidrogénio retido pode aumentar o risco de fissuração durante o fabrico. No caso do aço 2¼Cr-1Mo, uma experiência publicada concluiu que o pré-aquecimento necessário poderia aumentar em 130 °C quando estivesse presente hidrogénio proveniente do serviço. Este valor não constitui um fator de correção geral para todos os tipos de aço, mas demonstra por que razão o historial de serviço é importante.
Química do aço e conceitos de equivalente de carbono
A composição química do aço controla a temperabilidade: a tendência da austenite para formar martensite ou outros produtos duros durante o arrefecimento. O carbono exerce um efeito significativo, porque aumenta a dureza alcançável e influencia as temperaturas de transformação. Elementos de liga como o manganês, o crómio, o molibdénio, o níquel, o cobre e o vanádio também podem retardar as transformações difusionais e aumentar a temperabilidade. Assim, dois aços com o mesmo teor de carbono podem produzir estruturas de ZTA diferentes ao abrigo do mesmo procedimento de soldadura.
Os conceitos de equivalente de carbono (CE) combinam determinados teores de elementos de liga num índice que ajuda a estimar a tendência para o endurecimento e a necessidade de pré-aquecimento. São ferramentas de triagem, não limites universais de fissuração. Diferentes fórmulas servem objetivos diferentes, e a sua interpretação depende da forma do produto, da espessura, do nível de hidrogénio, da restrição, do aporte térmico e do procedimento de soldadura escolhido. Um valor de CE não pode, por si só, prever se se formará uma fissura retardada.
No caso dos aços ferríticos, a EN 1011-2 relaciona as recomendações de soldadura com a composição do aço, o teor de hidrogénio, o aporte térmico, o pré-aquecimento e a temperatura entre passes. A NF EN 1011-2 não transforma estas variáveis num único limiar universal de equivalente de carbono aplicável a todas as juntas. Os seus métodos, incluindo as condições utilizadas para estimar os requisitos de arrefecimento e de pré-aquecimento, devem ser aplicados tendo em conta a designação do material, a espessura, a restrição da junta, o nível de hidrogénio do consumível e o procedimento.
É por isso que o pré-aquecimento constitui uma medida de controlo e não uma solução universal. Pode diminuir a velocidade de arrefecimento da ZTA, reduzir a probabilidade de formação dos produtos de transformação mais duros e dar ao hidrogénio mais tempo para escapar. A manutenção do pré-aquecimento ou a aplicação de um pós-aquecimento adequado também pode favorecer a migração do hidrogénio antes de este ficar retido numa região dura e sob tensão. Contudo, uma temperatura excessiva, uma cobertura inadequada, um intervalo entre passes desadequado, uma elevada restrição, consumíveis contaminados ou hidrogénio já retido devido ao serviço podem neutralizar essa medida. A ISO 17642-1:2004 estabelece princípios gerais para o ensaio destrutivo de fissuração a frio de consumíveis de soldadura, materiais de base e metal de soldadura; os ensaios são frequentemente mais informativos do que atribuir a segurança a um único valor de CE ou a uma única temperatura de pré-aquecimento.
Pré-aquecimento, temperatura interpasse e pós-aquecimento
O pré-aquecimento é um meio de controlar o historial térmico da soldadura, não uma solução universal para a fissuração por hidrogénio. O seu efeito depende da quantidade e da forma do hidrogénio presente, da composição química e da temperabilidade do aço, do grau de restrição imposto pela junta, do nível de hidrogénio no metal de soldadura e da microestrutura produzida à medida que a zona termicamente afetada (ZTA) arrefece. Um pré-aquecimento elevado pode reduzir o risco de fissuração num procedimento, mas provocar crescimento excessivo do grão, redução da tenacidade, deformação ou amaciamento excessivo noutro.
A fissuração por hidrogénio é um mecanismo de fissuração a frio retardada. A TWI afirma que exige a presença simultânea de hidrogénio, de uma estrutura dura e frágil suscetível e de tensão de tração. O International Institute of Welding identifica os fatores de controlo correspondentes como o teor de hidrogénio, a tensão residual de tração e a suscetibilidade microestrutural nas soldaduras de aços de elevada resistência. O controlo da temperatura aborda apenas uma parte dessa combinação.
Como o pré-aquecimento abranda o arrefecimento
O efeito físico imediato do pré-aquecimento consiste em reduzir a diferença de temperatura entre o banho de fusão e a chapa circundante. Consequentemente, o calor afasta-se mais lentamente da soldadura. Isto prolonga o tempo disponível para que a ZTA e o metal de soldadura adjacente atravessem os intervalos de transformação nos quais se podem formar produtos duros e suscetíveis à fissuração.
Nos aços carbono-manganês, uma velocidade de arrefecimento suficientemente elevada pode produzir bainite dura ou martensite na ZTA, sobretudo quando o carbono equivalente, a espessura da chapa e a restrição são elevados. Estas estruturas têm capacidade limitada para acomodar hidrogénio e deformação plástica local. A redução da velocidade de arrefecimento pode favorecer um produto de transformação menos frágil e reduzir a dureza máxima da ZTA. Reduz também o gradiente térmico e pode moderar parte da tensão residual de tração gerada à medida que a soldadura contrai.
O pré-aquecimento tem uma segunda ação: proporciona ao hidrogénio mais tempo para sair da junta antes de o aço atingir temperaturas mais baixas, nas quais a mobilidade do hidrogénio diminui. O hidrogénio introduzido por elétrodos húmidos, superfícies contaminadas, fluxo, gás de proteção ou pelo ambiente de soldadura pode difundir-se do metal de soldadura para a ZTA e para o material de base. Parte do hidrogénio pode escapar através das superfícies expostas; outra parte pode deslocar-se em direção a armadilhas microestruturais. O período mais prolongado a temperatura elevada aumenta a possibilidade de escape, embora não garanta que o hidrogénio abandone a junta.
Esta distinção é importante porque o hidrogénio difusível medido no metal de soldadura não é o mesmo que o hidrogénio retido no aço após exposição em serviço. A ISO 3690:2018 especifica procedimentos de amostragem e análise para o hidrogénio difusível no metal de soldadura produzido por soldadura por arco com material de adição, incluindo aços martensíticos, bainíticos e ferríticos. O hidrogénio absorvido durante o serviço, especialmente em sulfureto de hidrogénio húmido, durante carregamento de hidrogénio ou em ambientes de hidrogénio a alta pressão, pode distribuir-se pelo aço de base e ser libertado durante o fabrico. Um procedimento normal com consumíveis de baixo hidrogénio pode, por isso, ter de lidar com uma quantidade de hidrogénio muito superior à sugerida pelo resultado do ensaio do metal de soldadura.
O benefício associado ao arrefecimento também tem limites. A TWI indica que o aumento do pré-aquecimento geralmente favorece o escape do hidrogénio e abranda o arrefecimento, enquanto um aporte térmico excessivo pode aumentar a retenção de hidrogénio ao ampliar as distâncias de difusão e encurtar o tempo disponível para a difusão a partir da soldadura. O aporte térmico, a espessura da junta, o tamanho do cordão e a sequência de soldadura devem ser considerados em conjunto. A simples elevação da temperatura, sem controlo das fontes de hidrogénio ou da restrição, pode deixar intactas as condições fundamentais de fissuração.
A NF EN 1011-2 relaciona a seleção do pré-aquecimento e das condições de arrefecimento com a composição do aço, o teor de hidrogénio, o aporte térmico e a temperatura interpasse. Os seus métodos de cálculo não substituem a especificação do procedimento de soldadura qualificado (EPS), especialmente no caso de reparações com elevada restrição, aços de elevada temperabilidade ou componentes com historial de serviço incerto. O pré-aquecimento especificado pode ser medido na chapa de base, a uma distância definida da junta e imediatamente antes da deposição do passe; a EPS deve indicar a localização e o método.
| Entrada | Efeito na seleção do procedimento |
|---|---|
| Grau do aço e carbono equivalente | Influencia a temperabilidade e a transformação da ZTA |
| Espessura da chapa | Altera o fluxo térmico e a velocidade de arrefecimento |
| Geometria da junta e restrição | Altera a tensão de tração e a força motriz da fissuração |
| Condição de hidrogénio do consumível | Altera o hidrogénio que entra no metal de soldadura |
| Aporte térmico e temperatura entre passes | Alteram o ciclo térmico, a dureza, a tenacidade e o movimento do hidrogénio |
A seleção do pré-aquecimento é específica de cada procedimento. Um valor adequado para uma junta espessa de S355 não pode ser automaticamente transferido para uma soldadura em ASTM A514, aço com 9% Ni ou reparação de um recipiente sob pressão em aço 2¼Cr-1Mo. A espessura da chapa, o carbono equivalente, a geometria da junta, a restrição, a classificação dos consumíveis, o controlo do hidrogénio, o aporte térmico e a tenacidade exigida influenciam o intervalo selecionado.
Manutenção da temperatura interpasse
O pré-aquecimento só é útil enquanto a junta se mantiver dentro da janela térmica pretendida. À medida que a soldadura avança, a junta não deve arrefecer abaixo do pré-aquecimento mínimo antes do início do passe seguinte. Essa é a finalidade da manutenção da temperatura interpasse.
Se a junta descer abaixo do mínimo, o passe seguinte pode arrefecer a ZTA a uma velocidade diferente da prevista no procedimento qualificado. A dureza resultante, a estrutura de transformação, o tempo de difusão do hidrogénio e a tensão residual podem todos sofrer alterações. Isto é particularmente importante nas soldaduras multipasse, nas quais cada passe revene ou reaquecе partes do metal de soldadura e da ZTA formados anteriormente. O ciclo térmico é cumulativo, não uma série de cordões de soldadura isolados.
O limite máximo da temperatura interpasse é igualmente importante. Uma temperatura excessiva pode impedir a sequência de revenido pretendida, aumentar o tamanho dos grãos de austenite prévia, reduzir a tenacidade ao impacto e alterar as propriedades do metal de soldadura. Nos aços de baixa liga Cr-Mo, o calor interpasse não controlado pode afetar a resistência à fluência e a resposta ao tratamento térmico pós-soldadura. Uma EPS pode, por isso, especificar tanto um pré-aquecimento mínimo como uma temperatura interpasse máxima, em vez de permitir ao soldador manter uma junta continuamente “quente” sem restrições.
A temperatura deve ser verificada no local de medição prescrito, utilizando lápis de temperatura calibrados, termómetros de contacto, termopares ou outro equipamento aprovado. As leituras superficiais efetuadas imediatamente junto a um cordão quente podem induzir em erro; a temperatura relevante é a temperatura da junta antes da deposição do passe seguinte. Os componentes de grandes dimensões podem também desenvolver diferenças de temperatura ao longo da espessura, pelo que o sistema de aquecimento deve produzir condições razoavelmente uniformes, e não apenas uma faixa estreita de material quente.
O soldador deve interromper o trabalho quando a temperatura interpasse exceder o limite superior, evitando simultaneamente um arrefecimento não controlado abaixo do limite inferior. A sequência de soldadura, o comprimento dos cordões, a deposição equilibrada, o isolamento e o aquecimento local podem ser especificados para manter a junta dentro do intervalo. As correntes de ar e a chuva podem aumentar acentuadamente a perda de calor. Também acrescentam humidade, o que pode elevar a quantidade de hidrogénio introduzida.

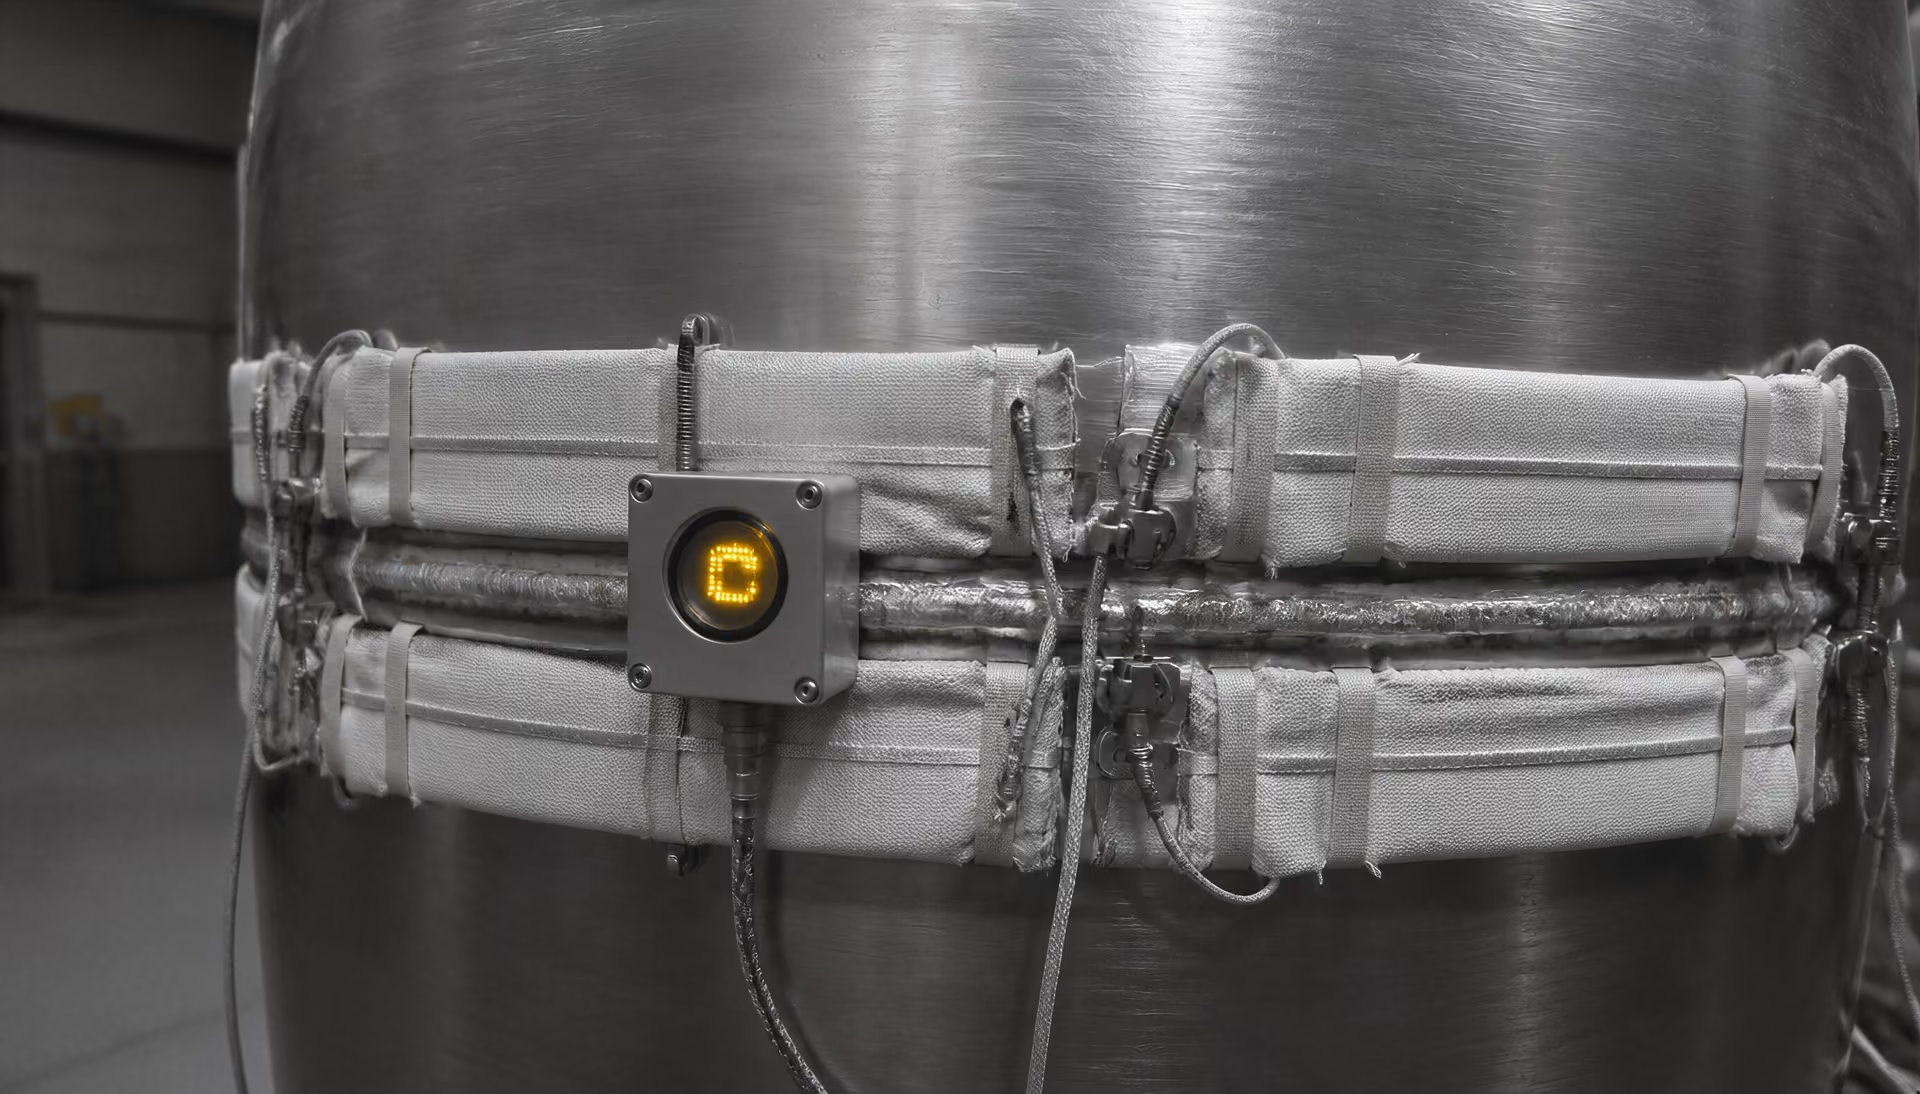
Pós-aquecimento e tratamento de libertação do hidrogénio
Distinção do pós-aquecimento
- Pós-aquecimento Mantém uma temperatura especificada para promover a migração do hidrogénio antes do arrefecimento crítico.
- TTPS Aplica um ciclo separado de tratamento térmico destinado a alterar a tensão residual ou a condição metalúrgica.
- Inspeção Verifica se ocorreu fissuração após o período de manutenção e arrefecimento requerido.
Tratamento de libertação do hidrogénio Operação controlada de aquecimento e manutenção após a soldadura, destinada a permitir que o hidrogénio móvel migre da região da soldadura antes do arrefecimento final.
O pós-aquecimento é uma operação distinta, realizada após a soldadura, normalmente a uma temperatura especificada durante um período de manutenção especificado. Não é o mesmo que o tratamento térmico pós-soldadura (PWHT), embora as operações possam ser combinadas em alguns procedimentos. O tratamento de libertação do hidrogénio mantém a junta soldada quente durante tempo suficiente para que o hidrogénio se difunda em direção às superfícies expostas antes de a soldadura arrefecer até uma condição altamente suscetível e sob tensão. A SteelConstruction.info e a Guidance Note 6.04 descrevem a manutenção do pré-aquecimento ou a aplicação de pós-aquecimento como meios de permitir que o hidrogénio migre para fora da soldadura antes de ficar retido em regiões duras.
O tratamento deve começar prontamente após a soldadura, inclusive após uma interrupção do arco ou a conclusão de uma reparação, quando o procedimento assim o exigir. Pode ser necessário utilizar isolamento e aquecimento controlado em forno ou localmente para evitar um arrefecimento prematuro. A temperatura e a duração exigidas dependem do grau do aço, da espessura, do tamanho da soldadura, do nível de hidrogénio, da restrição e da EPS aplicável. Uma instrução arbitrária para “mantê-la quente durante algum tempo” não tem significado metalúrgico fiável.
O tratamento de libertação do hidrogénio é particularmente importante nos aços Cr-Mo carregados de hidrogénio. A investigação realizada em material exposto em serviço demonstrou que o hidrogénio retido podia aumentar substancialmente o risco de fissuração durante o fabrico. Num ensaio publicado sobre aço 2¼Cr-1Mo, o hidrogénio retido durante o serviço exigiu um aumento de 130 °C no pré-aquecimento. Este resultado alerta contra a aplicação de tabelas normais de fabrico a uma secção de recipiente ou tubagem sem avaliação do seu historial de serviço.
O pós-aquecimento não pode reparar uma fissura já formada, remover todo o hidrogénio retido ou compensar uma ZTA dura e não revenida e uma restrição severa. A inspeção continua a ser necessária, muitas vezes após um período de espera, porque as fissuras por hidrogénio podem surgir horas depois da soldadura. A ISO 17642-1:2004 descreve a formação de fissuras a frio e os princípios dos ensaios destrutivos para avaliar a suscetibilidade à fissuração dos consumíveis, dos materiais de base e do metal de soldadura. O controlo da temperatura é uma parte do procedimento; consumíveis de baixo hidrogénio, superfícies secas, preparação adequada da junta, restrição controlada, aporte térmico qualificado e inspeção retardada devem complementá-lo.
Aporte Térmico: Controlo Útil e Interpretação Comummente Errada
O aporte térmico é uma forma útil de descrever a energia térmica fornecida por unidade de comprimento da soldadura, mas não constitui uma medida direta da segurança contra a fissuração pelo hidrogénio. Num cálculo básico de soldadura por arco, o aporte térmico nominal é frequentemente expresso como:
em que é a energia por unidade de comprimento da soldadura, é o rendimento do arco, é a tensão, é a corrente e é a velocidade de avanço. A equação ajuda a comparar procedimentos, mas não tem em conta a espessura da chapa, a geometria da junta, o grau de restrição, a sequência dos cordões, o pré-aquecimento, a temperatura interpasse ou o campo térmico real na zona termicamente afetada (ZTA). Um valor calculado mais elevado pode, por conseguinte, produzir resultados metalúrgicos diferentes em juntas diferentes.
A fissuração pelo hidrogénio não é evitada apenas pelo aporte térmico. A TWI identifica três condições que têm de ocorrer simultaneamente: hidrogénio, uma estrutura dura e frágil suscetível à fissuração e tensão de tração. O International Institute of Welding (IIW) descreve os mesmos fatores determinantes como teor de hidrogénio, tensão residual de tração e suscetibilidade microestrutural. O aporte térmico afeta principalmente os componentes térmicos e de transformação dessa interação, enquanto as práticas de soldadura determinam a quantidade de hidrogénio que entra e a facilidade com que este é libertado.
Efeitos do ciclo térmico e da velocidade de arrefecimento
Cada ponto junto de uma soldadura é sujeito a um ciclo térmico: aquecimento rápido, uma temperatura máxima e arrefecimento através do intervalo de transformação. A velocidade de arrefecimento controla as fases que se formam no metal de soldadura e na ZTA. Em aços carbono-manganês, de baixa liga ou temperados e revenidos suscetíveis, o arrefecimento rápido pode produzir regiões bainíticas ou martensíticas duras. Estas regiões têm menor tolerância ao hidrogénio e às tensões de tração do que uma microestrutura mais macia e dúctil.[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
O aumento do aporte térmico geralmente alarga o campo térmico e abranda o arrefecimento, sobretudo quando a junta é espessa ou apresenta elevada condutividade térmica. O pré-aquecimento eleva a temperatura inicial, reduzindo a diferença de temperatura entre a soldadura e o aço circundante. A temperatura interpasse tem um efeito semelhante nos passes seguintes. As orientações da Dillinger, que aplicam o Método B da EN 1011-2, indicam que o pré-aquecimento abranda o arrefecimento da ZTA, promovendo simultaneamente a libertação do hidrogénio. As orientações da BS EN 1011-2 também associam o controlo da velocidade de arrefecimento à manutenção do pré-aquecimento ou à aplicação de pós-aquecimento, para permitir que o hidrogénio migre antes de ficar retido em regiões duras sob tensão.
O resultado não é simplesmente «quanto mais quente, mais seguro». Uma velocidade de arrefecimento mais lenta pode reduzir a quantidade de martensite, mas o mesmo ciclo térmico pode alterar o tamanho do grão, os produtos de transformação, as tensões residuais e o transporte do hidrogénio. Um procedimento deve ser avaliado tendo em conta o tipo de aço, a espessura, o grau de restrição da junta e a sequência de soldadura reais.
Um aporte térmico superior nem sempre reduz o risco de fissuração pelo hidrogénio. Limited evidence
O transporte do hidrogénio depende do tempo. O hidrogénio difusível pode deslocar-se através do aço durante e após a soldadura, mas o seu percurso e a velocidade de libertação dependem da temperatura, da microestrutura, da geometria e das superfícies disponíveis. A TWI alerta para o facto de que o aumento do aporte térmico pode, por vezes, aumentar a retenção de hidrogénio no metal de soldadura: a região fundida ou aquecida de maiores dimensões pode aumentar a distância que o hidrogénio tem de percorrer, enquanto o período global disponível para uma difusão eficaz pode tornar-se mais curto. Esta conclusão rejeita diretamente a suposição comum de que qualquer aumento do aporte térmico proporciona ao hidrogénio mais oportunidades para se libertar.
Porque é que um aporte térmico excessivo não é automaticamente mais seguro
Um aporte térmico elevado pode reduzir a velocidade máxima de arrefecimento, mas simultaneamente criar outros defeitos ou deteriorar propriedades. Uma energia excessiva pode aumentar o tamanho dos grãos de austenite prévia na ZTA, reduzir a tenacidade, aumentar a deformação e produzir uma região amolecida ou fragilizada de dimensões excessivas. Nos aços temperados e revenidos, o ciclo térmico pode revenir material que foi deliberadamente endurecido ou aquecê-lo localmente acima do intervalo permitido pela qualificação do procedimento de soldadura.
A retenção de hidrogénio também pode aumentar, em vez de diminuir. Um cordão de grandes dimensões tem um volume maior e pode colocar o hidrogénio mais longe de uma superfície livre. Se ocorrerem interrupções da soldadura, se as condições interpasse se alterarem ou se a junta for fechada antes de o hidrogénio se libertar, este pode permanecer na soldadura ou migrar em direção a uma ZTA dura sob tensão de tração. Pode então surgir fissuração retardada horas ou dias após a soldadura, mesmo que a inspeção visual imediatamente após a conclusão não tenha detetado qualquer defeito.
A distinção entre aporte térmico e pré-aquecimento é importante neste contexto. O pré-aquecimento atua antes e entre os passes, mantendo uma temperatura mais elevada da peça e favorecendo a difusão do hidrogénio. O aporte térmico descreve a energia fornecida durante um passe. Ambos influenciam os mesmos processos de arrefecimento e difusão, mas não são controlos intermutáveis. Pode ser necessário utilizar um consumível de baixo teor de hidrogénio, proceder a um manuseamento a seco, garantir um armazenamento correto, aplicar um pré-aquecimento adequado, controlar a temperatura interpasse e efetuar uma manutenção de pós-aquecimento apropriada, mesmo quando o aporte térmico nominal é elevado.
O procedimento deve também ter em conta o hidrogénio já presente no aço. Equipamentos expostos em serviço podem absorver hidrogénio durante a operação, e esse hidrogénio retido não é representado por um ensaio de hidrogénio difusível no metal de soldadura segundo a ISO 3690:2018. A TWI refere que experiências realizadas em aço 2¼Cr-1Mo carregado com hidrogénio demonstraram que poderia ser necessário aumentar o pré-aquecimento em 130 °C para fazer face ao hidrogénio retido durante o serviço. Trata-se de uma questão relacionada com o historial de fabrico, não de uma razão para presumir que o simples aumento da energia do arco resolverá o risco.
Equilíbrio entre penetração, diluição, tenacidade e risco de fissuração
O aporte térmico deve ser controlado como parte de um procedimento coordenado. A corrente afeta a taxa de deposição, a penetração, a força do arco e a quantidade de metal fundido. A tensão altera o comprimento do arco e a largura do cordão. A velocidade de avanço altera a energia por unidade de comprimento e o tempo disponível para a propagação do calor. A dimensão e a sequência dos cordões determinam o reaquecimento, a restrição e os ciclos térmicos impostos pelos passes seguintes. O pré-aquecimento e a temperatura interpasse modificam a condição inicial de cada passe. Otimizar uma regulação ignorando as restantes pode produzir um procedimento que parece satisfatório no papel, mas que gera uma ZTA inaceitável ou condições de retenção de hidrogénio inadequadas.
| Condição do aporte térmico | Possível benefício | Possível risco |
|---|---|---|
| Demasiado baixo | Exposição térmica reduzida | Arrefecimento rápido, ZTA dura, falta de fusão e penetração insuficiente |
| Intervalo qualificado | Equilibra o arrefecimento, a penetração, a tenacidade e o movimento do hidrogénio | Requer controlo da produção |
| Demasiado elevado | Arrefecimento mais lento em algumas condições | Coalescência dos grãos, deformação, tenacidade reduzida e retenção de hidrogénio |
Um aporte térmico demasiado baixo pode causar penetração insuficiente, falta de fusão, dureza excessiva e arrefecimento rápido. Um aporte demasiado elevado pode causar perfuração, diluição excessiva, aumento do tamanho do grão, deformação, redução da tenacidade e retenção de hidrogénio. O intervalo aceitável é, portanto, limitado em ambos os sentidos.
O projeto da junta e a composição química do aço também são importantes. O carbono equivalente, a espessura da chapa, a restrição e o comportamento de transformação influenciam o intervalo de pré-aquecimento e de aporte térmico recomendado pela EN 1011-2 e pela NF EN 1011-2. Um procedimento para S355J2 pode não ser diretamente transferível para um aço temperado e revenido de alta resistência, como o S690Q, ou para um componente de 2¼Cr-1Mo exposto em serviço. Os ensaios segundo a ISO 17642-1:2004 podem avaliar a suscetibilidade à fissuração a frio no material de base, no metal de soldadura e na combinação com o consumível, enquanto a ISO 3690:2018 estabelece procedimentos para medir o hidrogénio difusível no metal de soldadura por arco.
O aporte térmico é, portanto, uma variável de controlo, não uma solução universal. A abordagem adequada consiste em qualificar um procedimento térmico completo: corrente, tensão e velocidade de avanço medidas; dimensões dos cordões especificadas; pré-aquecimento e temperatura interpasse controlados; práticas de baixo teor de hidrogénio; pós-aquecimento adequado quando necessário; e inspeção para deteção de fissuração retardada após o período de manutenção prescrito. A penetração e a produtividade são importantes, mas devem permanecer dentro dos limites metalúrgicos definidos pela velocidade de arrefecimento, pela tenacidade, pelo movimento do hidrogénio e pela restrição.
Prática de Soldadura com Baixo Teor de Hidrogénio
A soldadura com baixo teor de hidrogénio é um processo controlado, não uma designação atribuída a um único elétrodo. A fissuração por hidrogénio ocorre apenas quando se sobrepõem três condições: existe hidrogénio, o metal de soldadura ou a zona afetada pelo calor (ZAC) desenvolve uma estrutura dura e frágil suscetível, e existem tensões de tração resultantes da restrição, da contração ou de tensões residuais. A TWI estabeleceu este requisito tripartido em 2024, enquanto o International Institute of Welding (IIW) identifica o teor de hidrogénio, as tensões residuais de tração e a suscetibilidade microestrutural como os principais fatores nas soldaduras de aços de elevada resistência.
O objetivo prático consiste, por isso, em reduzir a quantidade de hidrogénio que entra no arco e no banho de fusão, impedir que superfícies contaminadas acrescentem mais hidrogénio e depositar o metal de soldadura em condições que limitem a formação rápida de microestruturas suscetíveis. O armazenamento, o controlo da distribuição, a limpeza, a proteção, o controlo do arco, o pré-aquecimento, a temperatura entre passes e a sequência de deposição fazem todos parte do mesmo sistema de prevenção.
Armazenamento dos consumíveis e controlo da humidade
A humidade é a fonte de hidrogénio mais conhecida, mas pode chegar à soldadura por várias vias. Os elétrodos básicos revestidos de baixo teor de hidrogénio podem absorver água do ar húmido depois de aberta a embalagem selada. O fluxo utilizado com arame para soldadura por arco submerso, arame fluxado e arame com alma metálica também pode acumular humidade durante o armazenamento ou o manuseamento. A água dissocia-se no arco e parte do hidrogénio resultante entra no metal de soldadura fundido. Uma parte do hidrogénio difunde-se posteriormente para o exterior, enquanto o restante pode deslocar-se para regiões duras e submetidas a tensão à medida que a junta arrefece.
Os elétrodos devem permanecer na embalagem original selada até serem necessários. Depois de aberta, a embalagem deve ser mantida num armário aquecido e controlado, à temperatura e durante o tempo máximo de exposição especificados pelo fabricante do consumível ou pelo procedimento de soldadura aplicável. O local de trabalho deve registar a abertura da embalagem, a distribuição, a devolução e o tempo de exposição, em vez de depender do aspeto visual. Um elétrodo pode parecer seco e, ainda assim, conter humidade absorvida suficiente para aumentar o hidrogénio difusível.
A secagem ou resecagem só é permitida quando a especificação do consumível e as instruções do fabricante o autorizam. A temperatura exigida, o tempo de permanência e o número de resecagens são importantes. Um aquecimento excessivo pode danificar os aglutinantes, alterar o desempenho do revestimento ou produzir um elétrodo que já não cumpra a condição pretendida. A deslocação repetida entre um armário quente e uma área de trabalho fria e húmida também constitui uma prática inadequada: pode formar-se condensação antes de o elétrodo ser utilizado.
A designação não elimina estas obrigações. Por exemplo, um elétrodo AWS E7018 não garante que uma junta apresente baixo risco depois de os elétrodos terem ficado expostos durante a noite, nem uma classificação de hidrogénio difusível “H8” substitui o controlo do pré-aquecimento, da restrição, da composição química do aço e da energia de soldadura. A ISO 3690:2018 especifica procedimentos de amostragem e análise para medir o hidrogénio difusível no metal de soldadura produzido por arco em aços martensíticos, bainíticos e ferríticos. Essa medição descreve a condição do metal de soldadura depositado segundo um método de ensaio; não certifica todas as soldaduras realizadas no local com o mesmo produto.
Os consumíveis devem ser distribuídos em quantidades que possam ser utilizadas dentro do período de exposição permitido. Embalagens danificadas, fluxo húmido, arame enferrujado e elétrodos com revestimentos fissurados, dilatados ou descamados devem ser colocados em quarentena. Os operadores de soldadura também necessitam de luvas limpas e secas e de tabuleiros de armazenamento. O manuseamento da extremidade revestida de um elétrodo com luvas húmidas pode adicionar humidade diretamente ao revestimento.
Comprimento do arco, estado das superfícies e proteção
Um arco curto e estável reduz normalmente a contaminação atmosférica e limita a quantidade de humidade portadora de hidrogénio que chega ao banho de fusão. Um comprimento de arco excessivo expõe mais o arco ao ar, aumenta os salpicos e pode destabilizar a proteção. Também altera a penetração e a deposição; por isso, o comprimento correto continua a ser o especificado para o processo e para o consumível, e não um mínimo arbitrário. Na soldadura por arco elétrico manual, um arco demasiado longo é uma consequência comum de uma técnica inadequada e pode produzir porosidade, além de aumentar a absorção de hidrogénio.
Os processos protegidos por gás exigem o mesmo rigor. As garrafas de gás de proteção, os reguladores, as mangueiras, os caudalímetros e as tochas devem estar secos e isentos de fugas. Uma fuga no lado de aspiração de uma linha de gás pode introduzir ar húmido no fluxo sem provocar uma perda externa de gás evidente. Um caudal excessivo pode causar turbulência e arrastar ar, enquanto um caudal insuficiente deixa o banho exposto. Devem ser controladas as correntes de ar, o vento, o ângulo da tocha, o comprimento livre do elétrodo ou do arame e a remoção prematura da proteção. A pureza do gás e a mistura gasosa especificada são importantes, sobretudo quando pequenas adições de oxigénio ou dióxido de carbono afetam o comportamento do arco e as reações superficiais.
As superfícies da junta devem ser limpas até se obter metal brilhante e são, sempre que o procedimento o exija, metal são. Óleo, massa lubrificante, tinta, adesivo, resíduos de fluido de corte, tinta de marcador, sais, poeiras húmidas de abrasivos e produtos de corrosão podem introduzir hidrogénio ou impedir uma fusão fiável. A ferrugem e a calamina não são equivalentes a aço limpo. A condensação é particularmente perigosa quando uma chapa fria é deslocada para uma área quente e húmida; a junta pode parecer seca e, ainda assim, apresentar uma película fina de água. O pré-aquecimento deve elevar a superfície acima da margem relevante em relação ao ponto de orvalho, e não apenas aquecer o centro de um componente espesso.
A deposição controlada inclui a velocidade correta de avanço, a intensidade de corrente, a tensão, a velocidade de alimentação do arame, o tamanho do cordão, a limpeza entre passes e a sequência. Depósitos grandes e lentos não reduzem automaticamente a fissuração. A TWI comunicou, em 2024, que o aumento do pré-aquecimento proporciona geralmente mais tempo para o hidrogénio escapar e abranda o arrefecimento, ao passo que uma energia de soldadura excessiva pode aumentar a retenção de hidrogénio no metal de soldadura, ampliando as distâncias de difusão e reduzindo o tempo disponível para a difusão. A energia de soldadura deve, por conseguinte, permanecer dentro do intervalo definido pelo procedimento qualificado.
Fontes de hidrogénio para além do elétrodo
O elétrodo ou o fluxo constitui apenas uma parte do balanço de hidrogénio. A humidade presente nas extremidades das chapas, nas barras de apoio, nos grampos, nos acessórios cerâmicos e nos acessórios temporários pode entrar no arco. O ar comprimido utilizado na limpeza pode transportar óleo ou água provenientes de um compressor com manutenção deficiente. Mós de retificação húmidas, panos abrasivos húmidos e produtos de marcação à base de água podem deixar resíduos que são aquecidos durante a soldadura. Revestimentos galvanizados e outros tratamentos superficiais introduzem fumos adicionais e podem exigir remoção de acordo com os requisitos de segurança e do procedimento de soldadura aplicáveis.
O hidrogénio também pode provir do ambiente de soldadura. A chuva, a condensação, a humidade elevada, o isolamento húmido e as linhas de gás desprotegidas anulam um sistema de consumíveis secos. Uma junta pode ser limpa no início do turno e depois ficar contaminada enquanto aguarda sob uma lona ou no exterior. O procedimento deve definir a proteção, a nova limpeza das superfícies e as condições em que a soldadura deve ser interrompida.
O historial de serviço cria um problema diferente. O hidrogénio absorvido durante a decapagem, a proteção catódica, a exposição a ambientes de serviço ácido, a corrosão ou a operação a pressão elevada pode permanecer no aço de base. Este hidrogénio retido não é medido simplesmente através do ensaio de um novo lote de elétrodos e não pode ser removido mudando de uma designação de consumível para outra. Uma investigação sobre aços carregados de hidrogénio concluiu que o aço 2¼Cr-1Mo podia exigir um aumento de 130 °C no pré-aquecimento durante uma reparação, devido ao hidrogénio retido em serviço. Esse trabalho pode exigir um tratamento de libertação de hidrogénio, um período de permanência prolongado, um pré-aquecimento conservador, uma temperatura controlada entre passes e um procedimento de reparação qualificado.
O pós-aquecimento ou o arrefecimento retardado podem dar ao hidrogénio tempo para migrar antes de ficar retido numa região dura e submetida a tensão. As orientações da BS EN 1011-2 associam esta prática ao controlo da velocidade de arrefecimento, enquanto a ISO 17642-1:2004 estabelece princípios gerais para o ensaio destrutivo de fissuração a frio de consumíveis, materiais de base e metais de soldadura. Estas medidas são controlos processuais e não substituem a inspeção. A fissuração a frio retardada pode surgir várias horas depois da soldadura, pelo que um exame visual imediatamente após a deposição não pode provar que a junta está isenta de fissuras.
Restrição, Conceção da Junta e Tensão Residual
A fissuração induzida pelo hidrogénio requer uma terceira condição, além da presença de hidrogénio e de uma microestrutura dura suscetível: tensão de tração. As orientações da TWI de 2024 descrevem o mecanismo como a presença combinada de hidrogénio, uma estrutura dura e frágil e tensão de tração. O Livro Branco da IIW (2023) estabelece a mesma divisão, identificando o teor de hidrogénio, a suscetibilidade microestrutural e a tensão residual de tração como os três principais fatores que controlam a fissuração induzida pelo hidrogénio em soldaduras de aços de alta resistência.
Essa tensão pode provir do componente, da operação de soldadura ou de ambos. Uma junta pode estar abaixo da sua tensão nominal de cedência enquanto uma pequena região adjacente à soldadura suporta uma tensão local muito mais elevada. O hidrogénio migra então para armadilhas como inclusões, limites de grão da austenite prévia, regiões martensíticas e descontinuidades da soldadura. Se a tensão de tração local exceder a resistência dessa região, pode iniciar-se uma fissura durante o arrefecimento ou horas após a soldadura. Trata-se de fissuração a frio retardada, e não de fissuração a quente, que se forma enquanto está presente metal fundido ou parcialmente solidificado.
Folgas de raiz, ajustamento e restrição local
A preparação da junta controla mais do que o volume da soldadura. Uma folga de raiz demasiado pequena pode impedir a adequada fusão da raiz e obrigar o soldador a aumentar a corrente, o comprimento do arco ou a manipulação para fazer a ponte entre os elementos da junta. Uma folga demasiado grande exige um passe de raiz de grandes dimensões ou um excesso de reforço, aumentando a contração e a força necessária para aproximar os elementos. Nenhuma destas condições é inofensiva. A folga especificada, a face da raiz, o ângulo do chanfro e o alinhamento devem ser mantidos ao longo da junta, em vez de serem inferidos a partir de algumas medições aceitáveis.
Um ajustamento deficiente cria restrição local, porque a soldadura tem de corrigir os erros dimensionais à medida que contrai. Um desalinhamento em degrau, um banzo torcido ou uma chapa forçada a entrar em contacto por grampos podem deixar uma tensão de flexão junto à soldadura mesmo antes de a junta arrefecer. Os pontos de soldadura acrescentam outra complicação: pontos subdimensionados ou fissurados podem tornar-se parte da soldadura final, enquanto pontos excessivamente resistentes impedem os elementos de se moverem à medida que a contração se desenvolve.
A restrição é particularmente severa quando uma soldadura curta liga material espesso a uma estrutura rígida de grandes dimensões. São exemplos os suportes soldados a virolas de recipientes sob pressão, os reforços fixados junto às extremidades dos banzos, os elementos de gruas com cantos em caixa e as reparações realizadas no interior de uma estrutura existente. O aço circundante não pode deformar-se livremente, pelo que a contração longitudinal e transversal da soldadura é convertida em tensão de tração. Um acessório estreito soldado em três ou quatro lados pode produzir uma concentração de tensão severa na terminação não soldada.
A geometria da junta pode amplificar esse efeito. Alterações abruptas de espessura, cantos interiores reentrantes e vivos, toes de soldadura pequenos e soldaduras muito próximas concentram a tensão e podem também criar regiões duras na ZTA devido ao arrefecimento rápido. Uma transição suave, um acesso adequado para a soldadura e uma terminação localizada afastada de um canto altamente solicitado reduzem a tensão máxima. A escolha do projeto pode ser condicionada pela fadiga, pela sobreespessura de corrosão, pelas regras aplicáveis aos limites de pressão, pelo acesso ou pela necessidade de conservar um acessório existente; por conseguinte, a redução da restrição é uma decisão de projeto, não uma instrução universal de fabrico.
Quando permitido, um raio de raiz maior, um detalhe de fixação menos severo ou uma soldadura colocada no lado neutro de um elemento podem reduzir a tensão local. Contrafortes temporários e grampos resistentes podem manter o alinhamento durante a deposição, mas não devem bloquear a junta com tanta rigidez que toda a contração fique retida. Também é necessário prever a sua remoção. O corte de um acessório temporário pode deixar uma mordedura ou uma nova soldadura de reparação altamente restringida, exigindo, em ambos os casos, acabamento e inspeção controlados.
Tensão residual de tração após a soldadura
À medida que o metal de soldadura arrefece, contrai-se. O metal de soldadura quente está rodeado por material de base mais frio, que restringe essa contração; a soldadura e a ZTA adjacente terminam normalmente com tensão residual de tração longitudinal e transversal, equilibrada por compressão a maior distância. Os valores máximos dependem da espessura da secção, da geometria da junta, do aporte térmico, da sequência de deposição e da liberdade de movimento do conjunto.
A tensão residual é importante porque a fissuração induzida pelo hidrogénio é frequentemente local. Uma pequena zona dura na ZTA pode conter pouco hidrogénio em termos absolutos e, ainda assim, fissurar se a tensão de tração e a concentração de hidrogénio coincidirem nesse local. A tensão pode ser aumentada por uma carga externa, mas não é necessário que uma junta esteja em serviço para fissurar. A tensão residual da soldadura, por si só, pode fornecer uma parte substancial da força motriz. É por isso que uma fissura pode surgir sob um toe de soldadura ou ao longo da ZTA depois de o componente ter arrefecido e de o hidrogénio se ter redistribuído.
O estado final de tensão da soldadura não pode ser previsto de forma fiável apenas a partir da dimensão da soldadura. Um passe de acabamento espesso pode adicionar metal e calor, aumentando simultaneamente a contração transversal. Em contrapartida, um procedimento com baixo aporte térmico pode produzir uma ZTA estreita, arrefecida rapidamente, com um produto de transformação duro. O pré-aquecimento e o controlo da temperatura interpasse controlam o arrefecimento e a movimentação do hidrogénio, mas não eliminam a restrição. As recomendações da BS EN 1011-2, resumidas pela SteelConstruction.info em 2024, preconizam o controlo do arrefecimento e a manutenção do pré-aquecimento ou pós-aquecimento, para que o hidrogénio possa migrar antes de ficar retido em regiões duras e tensionadas. Esta medida é mais eficaz quando o projeto da junta não impõe uma restrição extrema.
O tratamento térmico pós-soldadura pode reduzir a tensão residual e revenir microestruturas suscetíveis quando o material, a espessura e os requisitos de serviço o permitirem. Não substitui um ajustamento adequado nem um procedimento com baixo teor de hidrogénio e pode ser impraticável em estruturas de grandes dimensões ou em reparações realizadas no local. A inspeção também tem limitações: detetar uma fissura após a soldadura não prova que o problema de tensão tenha sido controlado.
Planeamento da sequência e da deposição
A sequência de soldadura determina onde se acumula a contração. Se as soldaduras forem depositadas continuamente a partir de uma extremidade de um conjunto longo, a secção concluída pode puxar a junta restante para fora do alinhamento e deixar a soldadura final altamente restringida. Uma sequência planeada pode distribuir a contração, preservar o acesso e permitir que as soldaduras anteriores arrefeçam antes de as soldaduras próximas acrescentarem mais tensão.
A deposição equilibrada é frequentemente preferível. Soldar lados alternados de uma junta de dupla face, avançar do centro para as extremidades ou utilizar uma sequência em retrocesso pode reduzir a distorção e impedir que a contração unilateral bloqueie o conjunto. Estes métodos não são intercambiáveis em todas as estruturas: um padrão em retrocesso altera a direção de avanço, mas não reduz automaticamente o aporte térmico nem o risco associado ao hidrogénio. O procedimento deve especificar a dimensão dos passes, a temperatura interpasse, o tempo de espera quando necessário e a ordem das soldaduras.
Os acessórios de grandes dimensões são habitualmente divididos em fases, de modo que nenhuma região curta isolada suporte toda a restrição da contração. As soldaduras que se encontram num canto devem ser sequenciadas para evitar que uma soldadura final de fecho fique retida entre elementos rígidos já contraídos. A soldadura intermitente pode reduzir a acumulação de calor, mas um espaçamento excessivo entre segmentos pode permitir o aparecimento de zonas frias e de uma restrição desigual; o pré-aquecimento mínimo especificado deve ser mantido em cada ponto de início.
Acessórios temporários, a pré-deformação e o uso controlado de macacos podem proporcionar à estrutura espaço para se mover, desde que os cálculos e o acesso o permitam. A pré-deformação não é uma solução se simplesmente transferir a tensão para outro detalhe. Em trabalhos de reparação, o componente existente pode conter hidrogénio resultante do serviço, microestrutura alterada e tensão residual proveniente de reparações anteriores. A TWI relata que, numa experiência, aço 2¼Cr-1Mo carregado com hidrogénio exigiu um aumento de 130 °C no pré-aquecimento, demonstrando por que razão uma sequência escolhida para uma chapa nova pode ser insegura para aço exposto ao serviço.
O objetivo prático não é eliminar toda a restrição, o que raramente é possível. É evitar restrições locais súbitas, distribuir a contração, manter uma geometria adequada e ajustar o procedimento de arrefecimento e controlo do hidrogénio à junta real. A ISO 17642-1:2004 estabelece princípios para o ensaio destrutivo de fissuração a frio de consumíveis de soldadura, materiais de base e metal de soldadura; estes ensaios podem revelar uma sensibilidade à restrição que o teor nominal de carbono, por si só, não permite prever.
Aplicação da EN 1011-2 aos Aços Ferríticos
A NF EN 1011-2 proporciona o enquadramento de organização para as recomendações de soldadura aplicáveis aos aços ferríticos, incluindo os aços carbono-manganês, de baixa liga, laminados termomecanicamente, normalizados e temperados e revenidos. O seu objetivo não é atribuir uma única temperatura universal de pré-aquecimento a uma família de aços. A norma relaciona a composição do aço, o teor de hidrogénio, o aporte térmico, o pré-aquecimento e a temperatura interpasse com as condições de arrefecimento e transformação que controlam a fissuração a frio assistida por hidrogénio.
Essa distinção é importante. Uma junta soldada fissura quando várias condições coincidem: está presente hidrogénio, a soldadura ou a zona afetada pelo calor (ZAC) desenvolve uma estrutura suscetível, dura e frágil, e atuam tensões de tração nessa região. A TWI identificou este requisito triplo nas suas orientações de 2024 sobre fissuração por hidrogénio nos aços. O International Institute of Welding tornou o mesmo mecanismo mais específico no seu White Paper de 2023, identificando o teor de hidrogénio, as tensões residuais de tração e a suscetibilidade microestrutural como os três principais fatores que controlam a fissuração induzida por hidrogénio nas soldaduras de aços de alta resistência.
A norma apoia, portanto, uma avaliação de risco, e não um atalho. Uma recomendação elaborada para o EN 10025-2 S355J2 não pode ser automaticamente transferida para o EN 10083-3 42CrMo4, o EN 10028-2 P355GH ou um aço estrutural temperado e revenido com resistência nominal semelhante. O certificado efetivo do grau do aço, a espessura do produto, a geometria da junta, o processo de soldadura, a classificação do material de adição, o nível de restrição e o historial de serviço têm de ser conhecidos antes de um cálculo segundo o Método B ou da seleção de parâmetros ter qualquer significado.
Composição do aço e avaliação da suscetibilidade
A composição afeta a soldabilidade principalmente através da sua influência na temperabilidade e na microestrutura formada à medida que a ZAC arrefece. O carbono é importante, mas o teor de carbono, por si só, é um instrumento de triagem insuficiente. O manganês, o crómio, o molibdénio, o níquel, o cobre, o vanádio, o boro e o estado de fornecimento do aço podem alterar o comportamento crítico de arrefecimento. Dois aços com teores de carbono semelhantes podem produzir durezas da ZAC consideravelmente diferentes, porque os seus sistemas de liga e tratamentos térmicos anteriores diferem.
Os indicadores de carbono equivalente são úteis para comparar a suscetibilidade, mas continuam a ser indicadores. Um equivalente mais elevado assinala geralmente maior temperabilidade e maior possibilidade de formação de martensite ou bainite dura em condições de soldadura com restrição. Não permite prever a fissuração sem considerar o nível de hidrogénio, a velocidade de arrefecimento, o aporte térmico e a restrição. Um aço de baixa liga para vasos de pressão, como o 2¼Cr-1Mo, pode exigir controlos mais rigorosos do que um aço de liga inferior, mesmo quando o teor nominal de carbono é comparável.
A espessura também altera a avaliação. Uma chapa espessa ou uma junta com elevada condutividade térmica extrai rapidamente o calor, reduzindo o tempo disponível para a difusão do hidrogénio e aumentando a probabilidade de formação de uma ZAC dura. Uma soldadura de canto numa junta com elevada restrição apresenta um risco de fissuração diferente do de uma soldadura topo a topo numa chapa que possa contrair livremente. As folgas na raiz, a dimensão da soldadura, a qualidade dos pontos de soldadura, a sequência de execução da junta e os elementos anexos alteram a restrição local e a concentração de tensões.
O historial do material tem de ser incluído. O hidrogénio introduzido durante o serviço pode permanecer no aço e aumentar o risco de fissuração durante uma reparação. Uma investigação sobre aços carregados com hidrogénio, incluindo o 2¼Cr-1Mo, indicou que o hidrogénio de serviço retido poderia exigir um aumento de 130 °C no pré-aquecimento. Esse resultado não constitui uma regra geral de temperatura; demonstra por que razão um procedimento de fabrico para uma chapa nova não pode ser simplesmente aplicado a um recipiente ou componente de tubagem exposto ao hidrogénio. Poderão ser necessários um tratamento de desgasificação do hidrogénio, um aquecimento prolongado, consumíveis de baixo hidrogénio e exames adicionais.
Os ensaios de fissuração a frio podem ser úteis quando a avaliação normal é incerta. A ISO 17642-1:2004 descreve os princípios dos ensaios destrutivos de materiais metálicos soldados por arco e os métodos de avaliação da sensibilidade à fissuração dos consumíveis, dos materiais de base e do metal de soldadura. Estes ensaios complementam, mas não substituem, um procedimento baseado na junta efetiva e nas condições reais de serviço.
Variáveis do hidrogénio, do pré-aquecimento e da temperatura interpasse
O hidrogénio que entra numa soldadura provém de várias fontes: humidade nos elétrodos ou no fluxo, contaminação da junta, exposição ao gás de proteção ou ao ambiente e manuseamento dos consumíveis. A ISO 3690:2018 especifica procedimentos de amostragem e análise para medir o hidrogénio difusível no metal de soldadura de aços ferríticos, bainíticos e martensíticos soldados por arco quando é utilizado material de adição. O valor medido aplica-se ao metal de soldadura produzido nas condições especificadas de ensaio e manuseamento; não deve ser confundido com todo o hidrogénio presente na ZAC ou com o hidrogénio retido no material de base exposto ao serviço.
O pré-aquecimento tem dois efeitos úteis. Retarda o arrefecimento da ZAC, reduzindo a probabilidade de formação de uma estrutura dura e suscetível, e dá ao hidrogénio mais tempo para sair da região da soldadura antes de as tensões se tornarem críticas. A manutenção da temperatura interpasse especificada prolonga esses efeitos ao longo de uma soldadura multipasse. As orientações da BS EN 1011-2, conforme resumidas pelo SteelConstruction.info, relacionam o pré-aquecimento ou o pós-aquecimento com a migração do hidrogénio para longe das regiões duras e sujeitas a tensões.
O pré-aquecimento não é uma solução universal. Se a junta permanecer sujeita a elevada restrição, a entrada de hidrogénio for elevada ou o aço formar uma ZAC muito dura, uma temperatura aparentemente adequada pode ainda assim ser insuficiente. Um pré-aquecimento excessivo também pode criar problemas: pode aumentar a dimensão da ZAC, reduzir a produtividade, alterar a tenacidade e aumentar a deformação. A TWI comunicou, em 2024, que o aumento do aporte térmico nem sempre reduz a fissuração por hidrogénio. Embora um arrefecimento mais lento possa reduzir a dureza da ZAC, um aporte térmico excessivo pode aumentar a retenção de hidrogénio no metal de soldadura, ao aumentar as distâncias de difusão e encurtar o tempo disponível para a saída do hidrogénio.
A temperatura interpasse deve, por conseguinte, ser controlada como um intervalo, e não tratada como uma simples continuação do pré-aquecimento. Uma temperatura interpasse baixa pode permitir que o passe seguinte imponha um ciclo térmico rápido a uma junta fria e com hidrogénio. Um valor elevado pode provocar um crescimento excessivo do grão ou um comportamento de transformação indesejável. As medições devem ser efetuadas no local prescrito, próximo da soldadura, com um intervalo suficiente após a soldadura para que a leitura represente a junta e não apenas a superfície mais quente.
O pós-aquecimento e a inspeção diferida abordam a natureza dependente do tempo deste defeito. A fissuração por hidrogénio pode surgir minutos ou horas após a soldadura, frequentemente depois de a junta ter arrefecido. Manter a junta a uma temperatura controlada pode promover a saída do hidrogénio, mas o pós-aquecimento não repara uma fissura que já se tenha formado. A inspeção é um controlo separado: deteta o resultado do risco de fissuração, em vez de impedir as condições metalúrgicas que o originaram.
Método B e orientações relativas aos parâmetros de soldadura
Método B Uma abordagem da EN 1011-2 para relacionar a composição, a espessura, a condição do hidrogénio, o aporte térmico e os limites térmicos com a seleção do pré-aquecimento e da temperatura entre passes.
O Método B da EN 1011-2 é a abordagem referida nas orientações da Dillinger relativas aos parâmetros de soldadura. É utilizado para relacionar a composição e a espessura do aço com as condições de hidrogénio, o aporte térmico e a temperatura de pré-aquecimento ou interpasse necessária para a soldadura proposta. O método deve ser entendido como um procedimento estruturado de seleção. Não justifica a cópia de uma única temperatura de uma tabela sem verificar os dados de entrada.
As orientações da Dillinger explicam o equilíbrio térmico central: o pré-aquecimento retarda o arrefecimento da ZAC, promovendo simultaneamente a saída do hidrogénio da junta soldada. O aporte térmico selecionado afeta, por sua vez, o tempo de arrefecimento, a dureza da ZAC, as propriedades do metal de soldadura, a deformação e a difusão do hidrogénio. Estas variáveis interagem. Aumentar o aporte térmico pode reduzir a dureza da ZAC, mas aumentar a retenção de hidrogénio no metal de soldadura; reduzi-lo pode diminuir a exposição térmica total, mas produzir uma ZAC mais dura. Nenhuma das direções é automaticamente mais segura.
A aplicação do Método B exige a designação exata e a espessura do aço, a classificação de hidrogénio ou a condição de hidrogénio medida do consumível, o processo de soldadura, o tipo de junta e a sua restrição, a dimensão da soldadura, o intervalo de aportes térmicos e os limites previstos para o pré-aquecimento e a temperatura interpasse. A secagem e o armazenamento dos elétrodos, a limpeza das superfícies, a proteção gasosa, o comprimento do arco, a sequência dos passes e as práticas relativas aos pontos de soldadura têm de estar de acordo com os pressupostos subjacentes ao procedimento selecionado. Um procedimento qualificado para um processo de baixo hidrogénio não pode ser considerado equivalente a um procedimento que utilize fluxo húmido ou elétrodos armazenados de forma inadequada.
O resultado deve ser uma especificação de procedimento de soldadura controlada, e não apenas um valor de pré-aquecimento. Deve indicar o modo de medição da temperatura, o intervalo de aportes térmicos permitido, a temperatura interpasse máxima, o condicionamento dos consumíveis, o tempo mínimo de espera antes da inspeção e qualquer requisito de pós-aquecimento. Para um componente reparado, espesso, com elevada restrição ou exposto ao serviço, pode justificar-se uma análise de engenharia e um ensaio de hidrogénio antes do início da soldadura.
A NF EN 1011-2 funciona, assim, como um enquadramento de decisão para a soldabilidade dos aços ferríticos. A norma faz do pré-aquecimento uma parte de um sistema de controlo interligado: reduzir o hidrogénio, evitar a formação de uma estrutura dura suscetível, limitar tanto quanto possível a restrição à tração, controlar o arrefecimento e o aporte térmico e permitir tempo para a saída do hidrogénio. É por isso que o mesmo grau nominal de aço pode exigir procedimentos diferentes em juntas diferentes.
Ensaios de Fissuração a Frio e Qualificação do Procedimento
Objetivo dos Ensaios Destrutivos de Fissuração a Frio
Os ensaios destrutivos de fissuração a frio são utilizados para expor uma junta soldada a condições que podem produzir fissuração retardada assistida por hidrogénio e, em seguida, examinar a soldadura e a zona termicamente afetada (ZTA) quanto à presença de fissuras. O objetivo não é apenas verificar se um cordão apresenta um aspeto íntegro imediatamente após a soldadura. As fissuras a frio podem formar-se após o arrefecimento, por vezes várias horas mais tarde, quando o hidrogénio difusível se desloca através do conjunto soldado em direção a microestruturas duras e regiões sujeitas a tensões de tração.
A ISO 17642-1:2004 estabelece os princípios gerais para os ensaios destrutivos de fissuração a frio de materiais metálicos soldados por arco elétrico. Descreve a forma como os métodos de ensaio são utilizados para avaliar a sensibilidade à fissuração dos consumíveis de soldadura, dos materiais de base e do metal de soldadura, explicando também os mecanismos de formação que os ensaios procuram reproduzir. A norma fornece um quadro para a seleção e interpretação das abordagens de ensaio; não transforma o resultado de um ensaio num limite universal de segurança para a soldadura.
A condição metalúrgica que está a ser desafiada resulta da combinação de três requisitos. A TWI identificou o hidrogénio, uma estrutura suscetível, dura e frágil, e a tensão de tração como elementos necessários para a fissuração por hidrogénio no aço. O White Paper de 2023 do International Institute of Welding apresenta o mesmo problema em termos de teor de hidrogénio, tensão residual de tração e suscetibilidade microestrutural. Se um fator for eliminado, ou suficientemente reduzido, a fissuração pode não ocorrer. Se os três aumentarem em conjunto, uma junta que passou num ensaio pouco severo pode falhar em produção.
Um ensaio destrutivo pode, por conseguinte, impor um elevado grau de restrição, efeitos de entalhe, arrefecimento rápido ou uma geometria de junta deliberadamente severa. Entre as observações típicas incluem-se fissuras no metal de soldadura, fissuras longitudinais ou transversais próximas do limite de fusão e fissuras na ZTA que podem não ser visíveis à superfície. É frequentemente necessário proceder a cortes metalográficos. Um provete que parece aceitável numa inspeção visual pode conter pequenas fissuras internas, e um provete que apresenta apenas uma fissura pequena pode, ainda assim, demonstrar que o material e o procedimento selecionados têm uma margem de segurança reduzida.
A medição do hidrogénio serve de apoio aos ensaios de fissuração, mas não os substitui. A ISO 3690:2018 especifica os procedimentos de amostragem e análise para determinar o hidrogénio difusível no metal de soldadura produzido por arco elétrico com material de adição para aços martensíticos, bainíticos e ferríticos. Essa medição diz respeito ao hidrogénio libertado pelo metal de soldadura nas condições de ensaio especificadas. Não quantifica diretamente o hidrogénio já absorvido por uma chapa antiga, o hidrogénio retido na ZTA ou o hidrogénio introduzido durante o serviço.
Esta distinção é importante nos trabalhos de reparação. Os aços C-Mn e Cr-Mo carregados de hidrogénio podem reter hidrogénio proveniente do serviço, e esse hidrogénio pode adicionar-se ao hidrogénio introduzido pela soldadura. Numa experiência publicada envolvendo aço 2¼Cr-1Mo, o hidrogénio retido durante o serviço esteve associado à necessidade de aumentar o pré-aquecimento em 130 °C. Este resultado constitui um alerta contra considerar um elétrodo de baixo hidrogénio ou um valor convencional de hidrogénio difusível como prova de que um recipiente exposto ao serviço é seguro para soldar.
Sensibilidade do Ensaio versus Comportamento em Produção
Um ensaio de fissuração a frio é uma comparação realizada em condições definidas. Não constitui uma garantia de que uma junta de produção não possa fissurar. Uma soldadura de ensaio pode ser mais severa do que a junta de fabrico por utilizar uma maior restrição ou um menor aporte térmico; nesse caso, um resultado aprovado pode fornecer evidência útil de que o procedimento tolera essa condição. Inversamente, um ensaio pode ser menos severo porque a chapa é mais fina, o consumível está mais seco, o nível de hidrogénio é inferior ou o arrefecimento é mais lento do que em produção. Nesse caso, a aprovação diz pouco sobre uma junta diferente.
As variáveis que controlam a comparação devem permanecer representativas. Estas incluem o tipo de aço e a condição do produto, a espessura, a preparação da junta, a posição de soldadura, a classificação e as condições de armazenamento do consumível, a condição de hidrogénio medida, o aporte térmico, o pré-aquecimento, a temperatura interpasse, a restrição e o historial térmico de arrefecimento. A composição química do aço afeta a temperabilidade e os produtos de transformação; a espessura e a geometria da junta afetam o fluxo térmico; a restrição determina a tensão de tração que se desenvolve à medida que a soldadura contrai. A alteração de qualquer uma destas variáveis pode alterar o resultado.
O historial de arrefecimento merece especial atenção. Um aço com elevado carbono equivalente pode formar martensite dura ou uma estrutura bainítica dura na ZTA quando arrefece rapidamente. O pré-aquecimento abranda esse arrefecimento e pode reduzir a quantidade ou a dureza dos produtos de transformação suscetíveis. Também proporciona mais tempo para o hidrogénio escapar antes de a soldadura atingir uma condição mais fria e menos permeável. As orientações da Dillinger, que aplicam o Método B da EN 1011-2, descrevem este efeito duplo: o pré-aquecimento abranda o arrefecimento da ZTA e, simultaneamente, promove a saída do hidrogénio da junta soldada.
Isto não torna o pré-aquecimento numa solução universal. A TWI comunicou, em 2024, que o aumento do pré-aquecimento geralmente facilita a saída do hidrogénio e reduz a velocidade de arrefecimento, mas que um aporte térmico excessivo pode aumentar a retenção de hidrogénio no metal de soldadura, ao aumentar a distância de difusão e reduzir o tempo disponível para a difusão. Assim, uma soldadura grande e lenta pode produzir uma distribuição de hidrogénio diferente da de uma soldadura menor realizada com um aporte térmico inferior. A temperatura interpasse também pode alterar os ciclos térmicos sucessivos, o crescimento dos grãos, o comportamento das transformações e o tempo durante o qual o hidrogénio permanece móvel.
O ensaio deve também distinguir a fissuração a frio retardada da fissuração a quente. As fissuras a quente formam-se durante a solidificação ou a alta temperatura, frequentemente através de mecanismos de segregação e de películas líquidas. As fissuras a frio formam-se após o arrefecimento, geralmente em regiões duras e sujeitas a tensão ou nas suas proximidades, e podem surgir de forma retardada. Uma junta visualmente íntegra imediatamente após a soldadura não constitui prova de resistência à fissuração por hidrogénio.
Um resultado positivo no ensaio também não significa automaticamente uma falha em produção. O ensaio pode amplificar deliberadamente a restrição para classificar dois consumíveis ou procedimentos. O seu valor consiste em demonstrar a sensibilidade relativa e identificar qual a variável de controlo relevante. O resultado só se torna significativo quando o relatório do ensaio regista o tempo decorrido antes da inspeção, o método de localização das fissuras, a prática de corte em secções, a condição de hidrogénio, o ciclo térmico e a configuração da restrição.
Quando é Relevante a Evidência de Qualificação
A evidência de qualificação é relevante quando as consequências de uma fissura retardada são graves, quando a junta apresenta um elevado grau de restrição ou quando as condições de produção diferem da prática de soldadura estabelecida. É especialmente importante no caso de aços de elevada resistência, secções espessas, aços com elevado carbono equivalente, fabrico a baixa temperatura, reparações de equipamentos sob pressão e componentes que tenham absorvido hidrogénio durante o serviço. Não se deve presumir que um procedimento qualificado em chapa nova e limpa abrange material carregado de hidrogénio.
A qualificação do procedimento deve relacionar o ensaio destrutivo com os controlos efetivos da soldadura. O registo deve identificar a designação do aço, a gama de espessuras, a designação do consumível, as práticas de secagem e armazenamento, a corrente de soldadura e a velocidade de avanço, o aporte térmico, o pré-aquecimento, a temperatura interpasse, a condição de restrição e qualquer tratamento pós-aquecimento ou de libertação de hidrogénio. O intervalo de arrefecimento e o tempo de espera antes da inspeção devem ser registados, e não inferidos.
A EN 1011-2, incluindo as suas orientações para aços ferríticos, relaciona o controlo da fissuração com a composição do aço, o teor de hidrogénio, o aporte térmico, o pré-aquecimento e a temperatura interpasse. As orientações da BS EN 1011-2 recomendam igualmente o controlo das velocidades de arrefecimento e a manutenção do pré-aquecimento ou do pós-aquecimento, para que o hidrogénio possa migrar para longe da soldadura antes de ficar retido em regiões duras e sujeitas a tensão. Estes controlos são medidas processuais, não substitutos da inspeção. Os ensaios não destrutivos podem detetar uma fissura após a soldadura; não podem demonstrar que o procedimento tinha uma margem suficiente antes de a fissura se formar.
Quando o historial de serviço é incerto, a qualificação pode ter de representar tanto o material original como a condição suspeita de hidrogénio absorvido. Isso pode implicar a recolha de amostras do aço, a medição do hidrogénio relevante, a aplicação de um tratamento controlado de libertação de hidrogénio ou a realização do ensaio com um ciclo térmico conservador. A evidência selecionada deve corresponder ao risco de falha. Um ensaio comparativo simples pode apoiar a seleção do consumível; para qualificar um procedimento de reparação, pode ser necessário um ensaio de fissuração retardada com elevada restrição e exame metalográfico.
A decisão correta não é, portanto, “foi utilizado pré-aquecimento, logo a fissuração está prevenida”. A decisão correta é que o aço especificado, a condição de hidrogénio, a microestrutura, o estado de tensão e o historial térmico foram ensaiados em conjunto, e que a produção manterá essas variáveis dentro da gama qualificada.
Aço Carregado de Hidrogénio em Reparações e Modificações
Um recipiente, tubo, bocal ou componente sujeito a pressão que tenha funcionado em serviço com hidrogénio não é simplesmente uma “chapa antiga”. A soldadura de reparação pode ser executada num aço cujo teor de hidrogénio, população de armadilhas, tensão residual e microestrutura local foram alterados por anos de exposição. Um procedimento qualificado em material novo pode, por isso, subestimar o risco de fissuração retardada durante o fabrico.
A fissuração por hidrogénio não é causada apenas pelo hidrogénio. A TWI identifica três condições que têm de atuar em conjunto: hidrogénio, uma estrutura dura e frágil suscetível à fissuração e tensão de tração. O IIW White Paper (2023) exprime o mesmo mecanismo através do teor de hidrogénio, da tensão residual de tração e da suscetibilidade microestrutural. Uma reparação introduz simultaneamente as três preocupações. A soldadura cria uma fonte de hidrogénio, o arrefecimento rápido pode formar regiões duras na ZAC e o constrangimento em torno de um recipiente ou acessório existente pode impor tensões de tração elevadas à medida que a soldadura contrai.
Trata-se de fissuração retardada a frio, não de fissuração a quente. As fissuras a quente formam-se durante a solidificação, a alta temperatura, e estão principalmente associadas à segregação em filmes líquidos e ao comportamento de solidificação do metal de soldadura. As fissuras assistidas por hidrogénio podem surgir horas depois da soldadura, frequentemente na ZAC ou sob o cordão de soldadura, depois de a junta ter arrefecido. Por conseguinte, uma inspeção realizada imediatamente após a soldadura pode não detetar o defeito.
Hidrogénio absorvido durante o serviço anterior
Numa situação de reparação, o hidrogénio tem duas origens distintas. A primeira é o hidrogénio introduzido pela operação de soldadura: humidade nos elétrodos ou fluxos, contaminação da junta, equipamento húmido do gás de proteção, óleos superficiais e compostos contendo hidrogénio na atmosfera do arco. A ISO 3690:2018 especifica procedimentos de amostragem e análise para medir o hidrogénio difusível no metal de soldadura por arco produzido com material de adição para aços martensíticos, bainíticos e ferríticos. Essa medição é importante, mas não descreve todos os átomos de hidrogénio já presentes no componente.
A segunda fonte é o hidrogénio absorvido durante o serviço. O hidrogénio pode penetrar no aço através de ambientes húmidos com sulfureto de hidrogénio, reações de corrosão, proteção catódica, hidrogénio a alta pressão ou correntes de processo contendo hidrogénio. Parte do hidrogénio permanece móvel e pode difundir-se em direção a uma zona de reparação recentemente aquecida. Outra parte fica retida em inclusões, deslocações, interfaces, partículas de carbonetos, laminações ou outros locais de aprisionamento. O aquecimento pode libertar parte deste hidrogénio armazenado, enquanto o ciclo térmico e o campo de tensões da soldadura podem atraí-lo para uma região dura e sob tensão.
A exposição em serviço também pode alterar o aço para além do seu teor de hidrogénio. A fragilização por revenido, o engrossamento dos carbonetos, os danos por fluência, a descarbonetação, a corrosão local, a formação de bolhas de hidrogénio e reparações anteriores podem alterar o comportamento do material. A espessura, o constrangimento e a composição química real podem diferir dos registos disponíveis para o engenheiro de reparação. A identificação positiva do material e a análise do historial de serviço são, consequentemente, partes da avaliação da soldabilidade, e não meras formalidades administrativas.
O trabalho da TWI sobre aços carregados de hidrogénio é especialmente significativo porque demonstrou que o hidrogénio retido pode aumentar o pré-aquecimento necessário para uma reparação. Numa experiência comunicada com aço 2¼Cr-1Mo, o hidrogénio retido durante o serviço exigiu um aumento de 130 °C no pré-aquecimento. Trata-se de um resultado específico desse estudo, não de um valor de projeto universal aplicável a todos os recipientes em 2¼Cr-1Mo ou a todos os componentes expostos ao hidrogénio. O resultado demonstra a dimensão do possível efeito e o perigo de aplicar uma tabela de soldadura destinada a chapa nova sem considerar o serviço anterior.
Um componente também pode continuar a libertar hidrogénio durante e após a soldadura. O gás libertado pode não escapar uniformemente; secções espessas, pés dos cordões de soldadura, interseções com acessórios e regiões frias da ZAC podem continuar a ser críticas. Quando o historial de serviço indicar carregamento de hidrogénio, podem justificar-se análises de hidrogénio, estudos de dessorção térmica, exames metalográficos e uma revisão das condições de funcionamento.
Considerações para reparações em aços Cr-Mo e C-Mn
Os aços C-Mn não são automaticamente seguros devido ao seu teor moderado de carbono. O carbono equivalente, a espessura da chapa, o constrangimento, o nível de hidrogénio, o aporte térmico e a velocidade de arrefecimento influenciam a transformação na ZAC. Um aço C-Mn com elevado carbono equivalente, arrefecido rapidamente sob constrangimento, pode formar bainite ou martensite duras. Um aço de baixa liga com uma composição menos severa também pode fissurar quando a soldadura está húmida, a junta apresenta elevado constrangimento ou se acumulou hidrogénio durante o serviço.
Os aços Cr-Mo exigem cuidados específicos porque os seus elementos de liga aumentam a temperabilidade e podem produzir estruturas da ZAC sensíveis à fissuração em condições térmicas inadequadas. Qualidades como 1¼Cr-½Mo e 2¼Cr-1Mo são frequentemente encontradas em equipamentos sob pressão, mas os requisitos de reparação dependem da espessura, do estado do tratamento térmico, da temperatura de serviço, do historial de degradação e do código de construção ou reparação aplicável. A designação nominal da qualidade, por si só, não estabelece um pré-aquecimento seguro.
O pré-aquecimento tem dois efeitos principais. Retarda o arrefecimento da ZAC, reduzindo a probabilidade de formação de um produto de transformação duro, e dá ao hidrogénio mais tempo para se difundir para longe da soldadura. As orientações da Dillinger que aplicam o Método B da EN 1011-2 descrevem diretamente estes efeitos. Contudo, o pré-aquecimento não é uma solução universal. A TWI comunicou, em 2024, que um aporte térmico excessivo pode aumentar a retenção de hidrogénio no metal de soldadura, porque o hidrogénio tem uma distância de difusão maior e o ciclo térmico global pode proporcionar menos tempo efetivo para a difusão. Um aporte térmico excessivo também pode aumentar a dimensão da ZAC, reduzir a tenacidade, alterar o revenido e danificar as propriedades de um componente previamente tratado termicamente.
Por conseguinte, o procedimento de reparação deve controlar um intervalo, em vez de procurar a temperatura mais elevada possível. O armazenamento dos elétrodos e fluxos deve seguir as condições qualificadas pelo fabricante, devem ser selecionados consumíveis de baixo hidrogénio e os consumíveis expostos devem ser recondicionados ou rejeitados de acordo com a especificação aplicável. As superfícies da junta devem estar secas e isentas de ferrugem, óleo, tinta, carepa e humidade. Os parâmetros de soldadura devem limitar a energia do arco ao intervalo qualificado, enquanto a temperatura interpasse deve ser medida e não presumida.
O controlo do hidrogénio também interage com o constrangimento. Uma pequena soldadura de ângulo num bocal rígido pode ser mais perigosa do que uma soldadura maior, menos constrangida, numa chapa livre. A sequência de soldadura, a deposição equilibrada, o acesso para aquecimento contínuo e a remoção de acessórios temporários podem reduzir a tensão de tração local. A ISO 17642-1:2004 descreve a formação de fissuras a frio e os princípios de ensaio utilizados para avaliar a suscetibilidade à fissuração dos consumíveis, dos materiais de base e do metal de soldadura; a qualificação do procedimento deve refletir a combinação real de material, espessura, constrangimento, consumível e ciclo térmico.
Tratamento de libertação de hidrogénio e procedimentos conservadores
Quando o carregamento anterior for credível, pode ser especificado um tratamento de libertação de hidrogénio antes da soldadura de reparação. O tratamento envolve normalmente aquecimento controlado e manutenção a uma temperatura selecionada pelo engenheiro responsável pela soldadura ou pelos materiais, com confirmação da uniformidade da temperatura através de termopares adequados. O objetivo é permitir que o hidrogénio móvel e libertável migre para fora da zona de reparação sem provocar revenido inaceitável, deformação, perda de resistência ou danos no estado do equipamento sob pressão. Não substitui a remoção de material com bolhas ou gravemente degradado e não pode garantir a remoção do hidrogénio retido em todas as armadilhas.
Um procedimento conservador pode combinar aquecimento para libertação de hidrogénio, pré-aquecimento elevado, manuseamento rigoroso de consumíveis de baixo hidrogénio, controlo da temperatura interpasse, energia do arco limitada e pós-aquecimento ou arrefecimento retardado. As orientações da BS EN 1011-2, conforme comunicadas pela SteelConstruction.info, recomendam manter o pré-aquecimento ou o pós-aquecimento para que o hidrogénio possa migrar para fora da soldadura antes de ficar retido em regiões duras e sob tensão. O componente deve permanecer dentro do intervalo de temperatura especificado durante tempo suficiente para a ação térmica necessária; permitir que a junta arrefeça entre passes pode comprometer o procedimento.
Após a soldadura, é essencial realizar uma inspeção retardada. A inspeção visual, o ensaio por partículas magnéticas ou outros métodos superficiais só devem ser realizados após o período especificado de manutenção e arrefecimento, e pode ser necessário um exame volumétrico para soldaduras da fronteira sob pressão. Um resultado sem indicações imediatamente após a deposição prova pouco se a inspeção tiver ocorrido antes de a fissuração assistida por hidrogénio ter tido tempo para se desenvolver. O pré-aquecimento é importante, mas a decisão de reparação segura baseia-se no conjunto das evidências: hidrogénio proveniente do serviço, composição química e estado do aço, hidrogénio dos consumíveis, velocidade de arrefecimento, aporte térmico, constrangimento, tratamento térmico e exame retardado.
Inspeção, Atraso e Incapacidade de Detetar Precocemente Fissuras
Por que motivo a fissuração por hidrogénio é retardada
A fissuração a frio assistida por hidrogénio pode desenvolver-se depois de o arco se extinguir. Não é um defeito que tenha necessariamente de ser visível enquanto o banho de fusão ainda está quente. Durante a soldadura, o hidrogénio entra no metal de soldadura fundido proveniente da humidade, da contaminação superficial, do fluxo, de problemas no gás de proteção ou de consumíveis húmidos. À medida que a junta arrefece, parte do hidrogénio difunde-se através do metal de soldadura e da zona termicamente afetada (ZTA). Uma parte atinge armadilhas metalúrgicas, inclusões, limites de grão da austenite prévia, regiões transformadas duras ou zonas de elevada tensão residual.
A fissuração requer a combinação de hidrogénio, de uma estrutura dura e frágil suscetível e de tensão de tração, conforme indicado pela TWI nas suas orientações de 2024. O White Paper de 2023 do International Institute of Welding expressa a mesma relação através de três fatores principais: teor de hidrogénio, tensão residual de tração e suscetibilidade microestrutural. A restrição imposta pela junta, as tensões de contração, o ajuste, a sequência de soldadura e a geometria local podem fornecer a componente de tração mesmo quando a carga de serviço aplicada é zero.
O momento em que a fissura surge depende, portanto, da difusão e da transformação, e não de um simples relógio que começa a contar quando a soldadura termina. Uma fissura pode iniciar-se durante o arrefecimento, depois de a soldadura ter atingido a temperatura ambiente ou mais tarde, enquanto o hidrogénio continua a deslocar-se em direção a uma zona sob tensão e suscetível. As fissuras podem propagar-se incrementalmente. Uma pequena fissura no pé da soldadura pode ficar ocultada por oxidação superficial, projeções de soldadura, tinta, marcas de rebarbagem ou por um passe de soldadura adjacente antes de se tornar detetável.
A aceitação visual imediata apenas prova que não foi encontrada qualquer imperfeição visível naquele momento, com aquele acesso e através daquele método de inspeção. Não demonstra que o hidrogénio tenha escapado, que a ZTA tenha evitado a formação de uma estrutura frágil ou que não exista uma fissura abaixo da superfície. Uma junta pode ter um aspeto íntegro e, contudo, conter uma pequena fissura subsuperficial que posteriormente se ligue a outra fissura ou alcance a superfície.
O pré-aquecimento não é uma solução universal. O aumento do pré-aquecimento abranda geralmente o arrefecimento da ZTA e proporciona mais oportunidades para o hidrogénio escapar, enquanto a manutenção do pré-aquecimento ou o pós-aquecimento podem reduzir a quantidade retida em regiões duras e sob tensão. No entanto, um aporte térmico excessivo pode aumentar as distâncias de difusão e reduzir o tempo disponível para o hidrogénio abandonar o metal de soldadura, aumentando, em determinadas condições, o teor de hidrogénio retido no metal de soldadura. A composição química do aço, a espessura, o aporte térmico, a velocidade de arrefecimento, a restrição, o estado dos consumíveis e o historial térmico devem ser considerados em conjunto.
É igualmente importante distinguir entre o hidrogénio introduzido pela soldadura e o hidrogénio já presente no aço. O material exposto às condições de serviço pode reter hidrogénio absorvido durante a corrosão, a proteção catódica, o serviço em meios contendo sulfuretos ou outras condições de operação. Uma investigação sobre aço 2¼Cr-1Mo carregado com hidrogénio revelou que o hidrogénio de serviço retido podia exigir um aumento de 130 °C no pré-aquecimento durante a soldadura de reparação. Esta não é uma regra geral de pré-aquecimento; demonstra por que motivo as decisões relativas à inspeção e à soldadura podem ter de considerar o historial de serviço, além da nova soldadura.

Momento da inspeção e acesso
| Método | Adequado para | Limitação importante |
|---|---|---|
| Exame visual | Fissuras superficiais visíveis e defeitos de perfil | Não consegue detetar de forma fiável fissuras internas |
| Ensaio por partículas magnéticas | Fissuras superficiais e subsuperficiais em aço ferromagnético | A direção do campo afeta a sensibilidade |
| Ensaio por líquidos penetrantes | Fissuras abertas à superfície em superfícies adequadamente limpas | Não consegue detetar fissuras internas |
| Ensaio ultrassónico | Muitas descontinuidades planares internas | Depende da orientação, do acesso e da calibração |
| Ensaio radiográfico | Algumas descontinuidades volumétricas e planares | As fissuras estreitas alinhadas com o feixe podem ser difíceis de detetar |
O momento da inspeção deve seguir a especificação de fabrico ou de qualidade aplicável, o material e a categoria da junta, o procedimento de soldadura e os mecanismos de defeito plausíveis. As normas podem definir quando deve ser realizado um determinado ensaio, se é necessária a manutenção da temperatura ou um pós-aquecimento e se as zonas reparadas devem ser submetidas a ensaios adicionais. Não existe um único período de espera aplicável a todas as soldaduras de aço, e um atraso arbitrário não pode substituir um plano de inspeção tecnicamente fundamentado.
O objetivo de um ensaio retardado é permitir que um possível mecanismo de fissuração a frio se desenvolva o suficiente para ser detetado pelo método selecionado. Isto é diferente de adiar a inspeção apenas por uma prática habitual. O engenheiro responsável ou a especificação podem considerar o grau do aço, o equivalente de carbono, o controlo do hidrogénio, o tamanho da soldadura, a restrição, o aporte térmico, a temperatura de pré-aquecimento e entre passes, a espessura da junta e se o aço esteve exposto a hidrogénio durante o serviço.
O acesso determina o que pode efetivamente ser examinado. O pé da soldadura pode estar acessível para inspeção visual direta e ensaio por partículas magnéticas, enquanto a raiz pode estar oculta atrás de uma chapa de apoio, de um acessório interno, de isolamento ou de um segundo componente. Uma fissura orientada paralelamente à superfície de inspeção pode produzir uma indicação forte através de um método, mas uma indicação fraca ou inexistente através de outro. O ângulo da sonda, a direção de varrimento, a calibração, o estado da superfície, o revestimento, a geometria e a competência do operador influenciam todos o resultado.
A inspeção visual é útil para fissuras que afloram à superfície, perfil deficiente, mordeduras, marcas de arco e evidências visíveis de reparação. Não permite detetar de forma fiável fissuras apertadas abaixo da superfície. O ensaio por partículas magnéticas pode ser altamente sensível a fissuras superficiais e subsuperficiais próximas da superfície em aços ferromagnéticos, mas a indicação depende da direção do campo magnético. Uma fissura paralela ao campo aplicado pode produzir uma fuga de fluxo magnético reduzida; por isso, é importante alterar a direção do campo. O ensaio por líquidos penetrantes pode revelar fissuras abertas à superfície em superfícies adequadas e limpas, mas não consegue detetar uma fissura interna e é inadequado quando o penetrante não pode entrar na descontinuidade.
O ensaio ultrassónico pode examinar volumes consideráveis de soldadura e detetar fissuras planares internas, mas a interpretação depende da orientação da fissura, da sua refletividade, do acesso por um ou por ambos os lados, da geometria da soldadura e da qualificação do procedimento. O ensaio radiográfico pode revelar alguns defeitos planares; contudo, uma fissura apertada alinhada com o feixe de radiação pode ser difícil de distinguir, porque a sua largura projetada é reduzida. O método deve ser adequado à localização e à orientação suspeitas da fissura, em vez de ser escolhido apenas por ser conhecido.
Fissuração que aflora à superfície e fissuração interna
As fissuras por hidrogénio que afloram à superfície ocorrem frequentemente no pé da soldadura, na raiz da soldadura, na cratera ou no limite de fusão, onde a restrição e a concentração de tensões são elevadas. Podem ser transversais à soldadura, longitudinais ou irregulares e ramificadas. Uma fissura no pé pode permanecer oculta sob escória, projeções, revestimento ou um depósito de soldadura posterior. A rebarbagem pode expô-la, mas também pode remover evidências, deformar uma abertura estreita ou deixar uma geometria que complique a interpretação.
As fissuras internas são mais difíceis de detetar. Podem situar-se na ZTA e não no metal de soldadura, e uma inspeção superficial pode apresentar um resultado totalmente negativo. Uma fissura na raiz sob um acessório interno ou uma fissura ao longo de um limite de fusão pode exigir um ensaio ultrassónico, radiografia ou a remoção de material para um exame destrutivo. A ISO 17642-1:2004 descreve a formação de fissuras a frio e os princípios de ensaio para avaliar a suscetibilidade à fissuração dos consumíveis de soldadura, dos materiais de base e do metal de soldadura; diz respeito à avaliação da suscetibilidade, não à declaração de que uma soldadura de produção é segura após uma única verificação visual. A ISO 3690:2018 especifica separadamente os procedimentos de amostragem e análise para medir o hidrogénio difusível no metal de soldadura obtido por soldadura por arco de aços martensíticos, bainíticos e ferríticos.
Quando é encontrada uma fissura, a investigação deve preservar a sua localização e orientação antes da reparação. O examinador deve determinar se se trata de fissuração a quente, fissuração a frio assistida por hidrogénio, falta de fusão ou outra descontinuidade, uma vez que a ação corretiva é diferente em cada caso. Remover e voltar a soldar uma fissura sem controlar o hidrogénio, o arrefecimento, a restrição e o hidrogénio residual de serviço pode reproduzir o defeito. A inspeção não é, portanto, um substituto final do controlo da soldabilidade; é o meio de verificar se os controlos combinados funcionaram efetivamente.
Um fluxo de prevenção baseado em procedimentos
A prevenção da fissuração por hidrogénio começa antes de se estabelecer o arco. O procedimento de soldadura deve abordar simultaneamente três condições: hidrogénio presente na junta ou que nela penetra, uma microestrutura dura e frágil suscetível, e tensão de tração resultante do encastramento ou de tensões residuais. A TWI descreve esta combinação como necessária para a fissuração por hidrogénio, enquanto o International Institute of Welding (IIW) identifica o teor de hidrogénio, a tensão residual de tração e a suscetibilidade microestrutural como os três fatores principais nas soldaduras de aços de alta resistência. A temperatura de pré-aquecimento, por si só, não elimina nenhuma destas condições.
Recolher dados sobre o material, o serviço e a junta
Comece por identificar a norma do produto, o grau, a condição de fornecimento, a espessura, o tipo de soldadura e o historial de reparações. Registe as designações exatamente, como S355J2+N segundo a EN 10025-2, ASTM A516 Grade 70 ou aço 2¼Cr-1Mo, quando esse for o material especificado. Não infira a soldabilidade apenas a partir do teor de carbono. Um aço com teor moderado de carbono pode ainda desenvolver uma zona termicamente afetada (ZTA) dura quando os elementos de liga, a velocidade de arrefecimento e a espessura produzem uma resposta de elevada temperabilidade.
Obtenha a análise de panela ou do produto, incluindo carbono, manganês, crómio, molibdénio, níquel, cobre, vanádio e quaisquer adições de microligação. Calcule o carbono equivalente exigido pela norma ou especificação de soldadura aplicável. A EN 1011-2 utiliza habitualmente uma abordagem baseada no carbono equivalente, em conjunto com a espessura, o nível de hidrogénio, o aporte térmico e o encastramento. O resultado é um dado de entrada para o procedimento, não um valor de soldabilidade que permita, por si só, aprovar ou rejeitar a soldadura.
Em seguida, caracterize a junta. Registe a espessura na zona da soldadura, os efeitos de dissipação térmica causados por acessórios, o ângulo do chanfro, a abertura da raiz, o suporte, o comprimento da soldadura, a sequência e o acesso para aquecimento. Uma soldadura de uma tubeira, remendo ou fecho com elevado encastramento pode fissurar com um nível nominal de hidrogénio inferior ao de uma junta topo a topo com pouco encastramento. As soldaduras de ponteamento também contam: um ponteamento curto, frio e mal seco pode tornar-se o primeiro local de fissuração ou impor encastramento à soldadura de produção.
O historial de serviço requer atenção específica. Verifique se o aço esteve exposto a sulfureto de hidrogénio húmido, hidrogénio, água a alta pressão, condições de proteção catódica ou serviço com hidrogénio a alta temperatura. O hidrogénio difusível introduzido pelo elétrodo ou pelo arco não é igual ao hidrogénio retido no aço de base exposto durante o serviço. Este último pode migrar durante o corte, a goivagem, o pré-aquecimento e a soldadura, aumentando o risco de fissuração durante o fabrico, mesmo quando o resultado do ensaio do consumível é aceitável. Num ensaio comunicado sobre aço 2¼Cr-1Mo carregado com hidrogénio, verificou-se que o pré-aquecimento necessário poderia aumentar 130 °C. Esse valor não constitui uma margem geral; demonstra por que razão a exposição em serviço deve ser investigada, em vez de ser ocultada numa tabela genérica de pré-aquecimento.
Avalie a suscetibilidade com a qualificação do procedimento aplicável e, quando necessário, através de um ensaio de fissuração a frio. A ISO 17642-1:2004 estabelece princípios gerais para ensaios destrutivos de fissuração a frio em materiais metálicos soldados por arco e abrange abordagens utilizadas para avaliar a sensibilidade à fissuração de consumíveis, materiais de base e metais de soldadura. Estes ensaios são especialmente úteis quando o grau, a condição de reparação, o encastramento ou o historial de exposição a hidrogénio em serviço se encontram fora da experiência estabelecida do procedimento.
Definir os controlos do hidrogénio, térmicos e de encastramento
Selecione um consumível qualificado cuja resistência, tenacidade, classe de hidrogénio difusível e método de deposição correspondam ao procedimento. Para elétrodos revestidos de baixo hidrogénio, especifique os limites de secagem, ressecagem, conservação e exposição definidos pelo fabricante; mantenha os elétrodos em estufas portáteis aquecidas depois de aberta a embalagem. Os fios fluxados e os fios para soldadura por arco submerso exigem o controlo do armazenamento em embalagens seladas, da secagem do fluxo e da exposição à humidade da oficina. A qualidade e o caudal do gás de proteção, as fugas, o vento, a humidade superficial, o óleo, a tinta e a ferrugem também afetam a entrada de hidrogénio.
Meça, em vez de presumir, o hidrogénio difusível quando o risco o justificar. A ISO 3690:2018 especifica procedimentos de amostragem e análise do hidrogénio difusível nos depósitos de metal de soldadura de metais de adição para soldadura por arco, incluindo metais de soldadura em aços martensíticos, bainíticos e ferríticos. O valor medido diz respeito a um consumível, processo, condição de armazenamento e método de ensaio específicos; não pode ser automaticamente atribuído a todas as soldaduras realizadas com a mesma designação comercial.
Estabeleça o pré-aquecimento com base na norma aplicável, no procedimento qualificado e nas condições reais da junta. Meça-o no metal de base adjacente à soldadura, e não na chama nem apenas na face oposta. Especifique a distância e o momento da medição e assegure que toda a área da soldadura atinge a temperatura. Mantenha o pré-aquecimento mínimo durante a execução dos ponteamentos, a deposição da raiz, as interrupções e os reinícios. Defina uma temperatura máxima entre passes, além de uma temperatura mínima. Uma temperatura entre passes excessiva pode alterar a tenacidade, o tamanho de grão, o comportamento da precipitação e o percurso final de arrefecimento.
O pré-aquecimento tem dois efeitos úteis: abranda o arrefecimento da ZTA e dá mais tempo para o hidrogénio escapar. As orientações da Dillinger que aplicam o Método B da EN 1011-2 descrevem ambos os efeitos. Contudo, mais calor não é automaticamente mais seguro. A TWI refere que um aporte térmico excessivo pode aumentar a retenção de hidrogénio no metal de soldadura, por aumentar a distância de difusão e poder reduzir o tempo disponível para a difusão. O procedimento necessita, portanto, de uma janela térmica controlada, e não da temperatura mais elevada que seja possível atingir.
Calcule ou verifique o aporte térmico para cada intervalo qualificado:
em que é o aporte térmico em kJ/mm, é o rendimento do arco, é a tensão, é a corrente e é a velocidade de soldadura em mm/s. Registe se o valor indicado corresponde à energia do arco ou ao aporte térmico efetivo, uma vez que o fator de rendimento altera o significado do valor. Um aporte térmico excessivamente baixo pode produzir um arrefecimento rápido e estruturas duras na ZTA; um aporte térmico excessivo pode aumentar a deformação, reduzir a tenacidade e afetar a difusão do hidrogénio. A velocidade de soldadura, o tamanho do cordão, a sequência de passes e a temperatura entre passes devem permanecer dentro do intervalo qualificado.
Medidas de redução da restrição
- Montagem Manter a abertura da raiz, o alinhamento, o nariz da raiz e a geometria do chanfro especificados.
- Ponteamentos Utilizar soldaduras de ponteamento sãs, adequadamente dimensionadas e secas, compatíveis com o procedimento final.
- Sequência Equilibrar a deposição e distribuir a contração, em vez de bloquear a contração numa única região.
- Acessórios Planear a remoção dos acessórios temporários e a reparação de quaisquer entalhes ou defeitos locais resultantes.
Controle o encastramento através da preparação e da sequência. Elimine, sempre que possível, os alinhamentos forçados, utilize uma sequência equilibrada, evite ponteamentos sobredimensionados e impeça aberturas da raiz ou desalinhamentos das arestas que concentrem tensões. Planeie os inícios e as paragens longe dos concentradores geométricos de tensão. Quando houver suspeita de hidrogénio proveniente do serviço, defina um tratamento de libertação de hidrogénio ou um ciclo térmico conservador antes da soldadura; este pode incluir aquecimento prolongado, manutenção controlada da temperatura e verificação pelo engenheiro de soldadura responsável.
Defina um pós-aquecimento quando a avaliação de risco ou o procedimento qualificado o exigir. O pós-aquecimento não é o mesmo que o tratamento térmico pós-soldadura. Um tratamento de remoção de hidrogénio mantém a soldadura a uma temperatura especificada para promover a migração do hidrogénio antes de a junta arrefecer até uma condição dura e tensionada. A SteelConstruction.info e a Guidance Note 6.04 descrevem a manutenção do pré-aquecimento ou a aplicação de pós-aquecimento para este fim. Um tratamento separado de alívio de tensões tem temperaturas, tempos e efeitos metalúrgicos diferentes.
Verificar a execução e documentar os desvios
O supervisor de soldadura deve registar o lote do consumível, o ciclo de secagem, a temperatura de conservação, o soldador, o processo, a corrente, a tensão, a velocidade de soldadura, o aporte térmico calculado, o pré-aquecimento, a temperatura entre passes, o gás de proteção, a identificação da junta e a sequência de soldadura. Os lápis térmicos podem proporcionar uma verificação rápida, mas são preferíveis termómetros de contacto calibrados ou instrumentos de infravermelhos quando a emissividade e o acesso o permitirem. Registe as leituras num local e com um intervalo definidos.
Trate os desvios como ocorrências de engenharia. Se o pré-aquecimento descer abaixo do mínimo, pare, restabeleça a temperatura especificada e documente a interrupção. Se um elétrodo exceder o seu limite de exposição, coloque-o em quarentena, em vez de o devolver à estufa portátil. Se o aporte térmico, a temperatura entre passes, o encastramento, o estado do consumível ou o historial de serviço diferirem do procedimento qualificado, obtenha uma decisão técnica antes de prosseguir.
A inspeção deve ter em conta a fissuração retardada. Aguarde o período especificado de arrefecimento e difusão do hidrogénio antes do exame não destrutivo final; o intervalo pode exigir várias horas ou mais, dependendo do material, da espessura, do encastramento, do procedimento e do código aplicável. Uma inspeção visual imediatamente após a soldadura não permite dar uma junta como isenta de fissuração a frio retardada. Utilize o exame por partículas magnéticas ou por líquidos penetrantes exigido para fissuras abertas à superfície, e o exame ultrassónico ou radiográfico quando for especificada uma cobertura volumétrica. Se surgir uma fissura, não se limite a esmerilá-la e a voltar a soldar. Faça o levantamento do defeito, identifique a sua origem, reveja os registos de hidrogénio e térmicos, reavalie o material carregado com hidrogénio em serviço e reveja o procedimento antes da reparação. A prevenção é um sistema coordenado de controlo da soldadura, não uma única instrução relativa à temperatura.
Alegações Comuns que Não Resistêm a uma Análise Metalúrgica
A fissuração por hidrogénio não é controlada por um único parâmetro. A TWI descreve a combinação necessária como hidrogénio, uma estrutura dura e frágil suscetível, e tensão de tração. O Livro Branco (2023) do International Institute of Welding (IIW) exprime a mesma relação através de três fatores principais: teor de hidrogénio, tensão de tração residual e suscetibilidade microestrutural. A remoção ou redução de um dos fatores pode diminuir o risco de fissuração; se os outros dois permanecerem inalterados, uma soldadura pode continuar a fissurar, por vezes horas depois da soldadura.
É por isso que um procedimento adequado tem em consideração a composição química do aço, o grau de restrição, a espessura da junta, a velocidade de arrefecimento, o aporte térmico, o estado do consumível, o pré-aquecimento, a temperatura interpasse e o historial de serviço do material. A ISO 17642-1:2004 estabelece princípios gerais para o ensaio destrutivo de fissuração a frio de materiais metálicos soldados por arco, incluindo a avaliação dos consumíveis de soldadura, dos materiais de base e do metal de soldadura. Estes ensaios existem porque a soldabilidade não pode ser inferida a partir do teor de carbono ou de um único parâmetro de soldadura.
Mais pré-aquecimento significa sempre menos fissuração
O pré-aquecimento é geralmente benéfico, mas “mais” não constitui uma regra metalúrgica. Aumentar a temperatura antes e durante a soldadura abranda o arrefecimento através da zona termicamente afetada (ZTA), reduzindo a probabilidade de formação de uma estrutura martensítica dura e frágil. Também proporciona mais tempo para que o hidrogénio difusível abandone a soldadura e o aço adjacente antes de a junta atingir temperaturas mais baixas, nas quais o hidrogénio pode ficar retido. As orientações da Dillinger, que aplicam o Método B da EN 1011-2, descrevem diretamente estes dois efeitos: o pré-aquecimento abranda o arrefecimento da ZTA e promove a libertação do hidrogénio. A SteelConstruction.info recomenda igualmente o controlo das velocidades de arrefecimento e a manutenção do pré-aquecimento ou pós-aquecimento, para que o hidrogénio possa migrar para longe das regiões duras e sujeitas a tensão.
O benefício tem limites. Uma temperatura superior ao intervalo do procedimento qualificado pode aumentar a dimensão da ZTA, alterar o tamanho do grão, reduzir a tenacidade e afetar a resistência ou a precisão dimensional. Uma temperatura interpasse excessiva também pode produzir microestruturas indesejáveis ou reduzir o desempenho exigido pela norma de projeto. O pré-aquecimento não elimina uma restrição severa, um aço de elevada temperabilidade, superfícies de junta contaminadas ou o hidrogénio já absorvido pelo material de base.
Este último ponto é importante durante a soldadura de reparação. O hidrogénio introduzido no aço durante o serviço não é igual ao hidrogénio difusível introduzido por um elétrodo de soldadura. Experiências realizadas com aços C-Mn e Cr-Mo carregados com hidrogénio revelaram que o hidrogénio retido podia aumentar o risco de fissuração durante o fabrico. Num caso documentado relativo a aço 2¼Cr-1Mo, foi necessário aumentar o pré-aquecimento em 130 °C. A resposta pode incluir um tratamento de libertação de hidrogénio, um pré-aquecimento conservador, o controlo da temperatura interpasse e uma prática de soldadura com baixo teor de hidrogénio. Aplicar simplesmente um valor de pré-aquecimento habitual não é suficiente.
O pré-aquecimento deve, portanto, ser especificado com base no material e no procedimento, e não selecionado como uma margem de segurança ilimitada. A EN 1011-2, incluindo as suas recomendações para aços ferríticos, relaciona o controlo da fissuração com a composição, o teor de hidrogénio, o aporte térmico, o pré-aquecimento e a temperatura interpasse. A questão relevante é saber se o ciclo térmico selecionado mantém o arrefecimento e a movimentação do hidrogénio dentro de um intervalo aceitável.
Um aporte térmico mais elevado melhora sempre a soldabilidade
Um aporte térmico mais elevado abranda frequentemente o arrefecimento, pelo que pode reduzir a formação de constituintes duros na ZTA em determinados aços. Esta observação limitada é muitas vezes transformada numa afirmação absoluta. Não deve sê-lo.
O aporte térmico altera o historial térmico completo. Um banho de fusão maior e uma região aquecida mais ampla podem aumentar a largura da ZTA e alterar o crescimento do grão, a tenacidade, a resistência e os produtos de transformação. Em juntas restringidas, o padrão de contração resultante também pode afetar a tensão residual. O resultado depende da composição química do aço, da espessura, da geometria da junta, do processo de soldadura, da velocidade de avanço e do intervalo de temperaturas em que ocorre a transformação do material.
A movimentação do hidrogénio torna a afirmação ainda menos fiável. A TWI relata que um aporte térmico excessivo pode aumentar a retenção de hidrogénio no metal de soldadura, por aumentar as distâncias de difusão e poder reduzir o tempo total disponível para a difusão. Uma soldadura mais quente ou maior não é automaticamente uma soldadura mais limpa. O hidrogénio tem de alcançar uma via de escape, e essa via pode tornar-se mais longa à medida que aumenta o volume de soldadura depositado. O arrefecimento subsequente pode então deixar o hidrogénio concentrado junto de zonas duras ou sujeitas a tensões elevadas.
Um aporte térmico muito baixo também comporta riscos: o arrefecimento rápido pode formar martensite ou outras estruturas suscetíveis, sobretudo em aços de elevada temperabilidade e em juntas espessas e restringidas. A resposta consiste em definir uma janela de aporte térmico qualificada, e não em avançar cegamente para um dos extremos. O pré-aquecimento, o controlo da temperatura interpasse, a sequência dos cordões, a intensidade da corrente de soldadura, a tensão, a velocidade de avanço e o pós-aquecimento têm de funcionar em conjunto. Um procedimento que evite uma ZTA dura, mas produza uma tenacidade inaceitável, não constitui uma solução bem-sucedida para a fissuração por hidrogénio.
O defeito em discussão é a fissuração a frio retardada, e não a fissuração a quente. A fissuração a quente ocorre durante a solidificação ou a temperaturas elevadas e é governada por mecanismos diferentes, incluindo a segregação durante a solidificação e a formação de películas líquidas. Um aporte térmico mais elevado pode afetar ambas as classes de defeitos, mas não as torna equivalentes.
Os elétrodos com baixo teor de hidrogénio eliminam a fissuração por hidrogénio
Os elétrodos com baixo teor de hidrogénio reduzem a entrada de hidrogénio na soldadura. Não fazem com que o teor de hidrogénio seja zero, nem eliminam as outras condições necessárias à fissuração. A humidade, revestimentos de fluxo danificados, faces de junta sujas, lubrificantes, tinta, problemas no gás de proteção e um armazenamento inadequado podem aumentar o hidrogénio, apesar da classificação nominal do consumível. Os consumíveis devem ser secos, armazenados, distribuídos e utilizados de acordo com o procedimento aplicável.
As medições de hidrogénio também exigem um método definido. A ISO 3690:2018 especifica procedimentos de amostragem e análise para o hidrogénio difusível no metal de soldadura produzido por soldadura por arco com material de adição, incluindo o metal de soldadura em aços martensíticos, bainíticos e ferríticos. Essa medição diz respeito ao hidrogénio no metal de soldadura. Não quantifica diretamente o hidrogénio retido numa chapa exposta ao serviço nem o hidrogénio distribuído na ZTA.
Um elétrodo com baixo teor de hidrogénio não consegue amolecer uma ZTA martensítica criada por um arrefecimento rápido, nem eliminar a tensão de tração gerada pela contração da soldadura ou por uma restrição externa. Também não consegue libertar instantaneamente o hidrogénio que entrou num recipiente sob pressão, num componente de conduta ou noutro elemento de aço durante o serviço. Nesses casos, podem ser necessários o pré-aquecimento, o pós-aquecimento, a preparação da junta, a redução da restrição, o controlo da sequência e uma inspeção retardada.
A prática de baixo teor de hidrogénio é essencial quando exigida pelo procedimento, mas constitui apenas um dos controlos de um sistema interligado. A fissuração por hidrogénio é prevenida quando a entrada de hidrogénio e o hidrogénio retido são controlados, enquanto o ciclo térmico evita uma microestrutura suscetível e a junta consegue suportar ou libertar a tensão de tração. Trata-se de um problema de metalurgia, não de uma designação de elétrodo.
Referências
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml