




ما المقصود بقابلية الفولاذ للحام؟
قابلية الفولاذ للحام هي القدرة على إنتاج وصلة ملحومة تستوفي متطلبات ميكانيكية ومعدنية ومتطلبات سلامة محددة، وذلك وفق إجراء لحام معرّف. وهذا التعريف مشروط عمداً؛ فهو لا يعني أن الفولاذ يمكن لحامه بأمان في كل وضعية، أو عند كل سماكة أو درجة حرارة، أو تحت كل حالة من حالات التقييد، أو في كل بيئة خدمية. فقد تنجح الوصلة في اختبار تأهيل الإجراء، ثم تتشقق أثناء الإنتاج إذا واجه عامل اللحام صفيحة أبرد، أو تقييداً أكبر للوصلة، أو مواد استهلاكية رطبة، أو أسطحاً ملوثة، أو مدخلاً حرارياً مختلفاً.
متطلبات قابلية اللحام
- ميكانيكية
- مقاومة الشد، والمتانة، والصلادة، ومقاومة الكلال، والثبات الأبعادي.
- فلزية
- بنية مقبولة للمنطقة المتأثرة بالحرارة، وسلوك التحول، والاستجابة للمعالجة الحرارية بعد اللحام.
- السلامة
- الخلو من الانقطاعات غير المقبولة، والامتثال لمعايير الفحص.
- الخدمة
- مقاومة التآكل، وأداء حدود الضغط، ومقاومة أحمال الكلال.
يمكن أن تشمل المتطلبات ذات الصلة مقاومة الشد، والمتانة، والصلادة، ومقاومة الكلال، والثبات الأبعادي، ومقاومة التآكل، والخلو من العيوب غير المقبولة. ففي وعاء الضغط، قد يلزم أن تستوفي اللحمة متطلبات متانة الصدم والمعالجة الحرارية بعد اللحام. أما في الوصلة الإنشائية، فقد تكون عوامل التقييد، والتمزق الصفائحي، وأحمال الكلال، ومعايير قبول الفحص هي العوامل الحاسمة. ولذلك، فإن قابلية اللحام تخص مجموعة الفولاذ، والمادة الاستهلاكية، وتصميم الوصلة، وعملية اللحام، والدورة الحرارية، والبيئة، وتاريخ الخدمة، ولا تخص تصنيف الفولاذ وحده.
يتطلب التشقق الهيدروجيني وجود الهيدروجين، وبنية قابلة للتشقق صلبة وهشة، وإجهاد شد، مجتمعةً. Strong evidence
يوضح التشقق البارد بمساعدة الهيدروجين هذه النقطة. يذكر TWI أن التشقق يتطلب وجود الهيدروجين، وبنية صلدة وهشة قابلة للتأثر، وإجهاد شد، مجتمعةً (TWI, 2024). ويحدد المعهد الدولي للحام العوامل المتحكمة نفسها بعبارات مختلفة قليلاً: محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتأثر (IIW White Paper, 2023). وعند إزالة أحد هذه العوامل أو خفضه بما يكفي، ينخفض احتمال التشقق؛ أما عند زيادة العوامل الثلاثة جميعاً، فقد تفشل الوصلة بعد أن يبدو أن اللحام قد اكتمل.
قابلية اللحام مقابل تصنيفات قابلية اللحام
المكافئ الكربوني مؤشر يجمع عناصر سبائكية مختارة لفرز قابلية التصلد ودعم اختيار التسخين المسبق؛ وليس تنبؤًا كاملًا بخطر التشقق.
تصنيف قابلية اللحام هو تبسيط يُستخدم لدعم اتخاذ القرارات. ويمكن لصيغ المكافئ الكربوني، وتصنيفات التحكم في الهيدروجين، وجداول التسخين المسبق، ومجموعات المواد، أن تشير إلى مدى تطلب الإجراء، لكنها ليست قياسات مباشرة لأداء الوصلة. فالمكافئ الكربوني المحسوب من شهادة المصنع لا يكشف كمية الهيدروجين الفعلية الداخلة إلى اللحام، أو معدل التبريد في المنطقة المتأثرة بالحرارة (HAZ)، أو إجهاد الشد المحبوس في وصلة شديدة التقييد.
| النهج | ما الذي يشير إليه | ما الذي لا يثبته |
|---|---|---|
| المكافئ الكربوني | قابلية التصلد النسبية والحاجة المحتملة إلى التسخين المسبق | أن وصلة معينة لن تتشقق |
| تصنيف التحكم في الهيدروجين | حالة محددة للهيدروجين في معدن اللحام | مخزون الهيدروجين في الفولاذ الأصلي المعرّض للخدمة |
| جدول التسخين المسبق | إرشادات حرارية إجرائية | سلامة شاملة لكل حالة من حالات السمك والتقييد |
| اختبار التشقق البارد | حساسية التشقق في ظل ظروف محددة | خاصية عددية شاملة للفولاذ |
فعلى سبيل المثال، يكون المكافئ الكربوني مفيداً عند مقارنة قابلية تصلد أنواع من الفولاذ مثل S355 وS460 و16Mo3 و2¼Cr-1Mo، لكن القيمة الاسمية نفسها قد تؤدي إلى نتائج مختلفة عندما تتغير سماكة الصفيحة، والمدخل الحراري، ودرجة الحرارة بين الطبقات، والتحكم في الرطوبة. وقد يصنف أحد التقييمات الفولاذ على أنه يتطلب تسخيناً مسبقاً، لكنه لا يستطيع إثبات أن درجة حرارة التسخين المسبق المحددة ستمنع التشقق في لحام إصلاح معين.[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
توفر الاختبارات دليلاً أقوى، إلا أن كل اختبار يجيب عن سؤال محدد. يصف المعيار ISO 17642-1:2004 المبادئ العامة لاختبارات التشقق البارد الإتلافية، ويحدد أساليب لتقييم قابلية مواد اللحام الاستهلاكية، والمواد الأساسية، ومعدن اللحام للتشقق. وتمثل النتيجة دليلاً مستمداً من حالة حرارية وحالة تقييد محددتين، وليست خاصية عددية عامة للفولاذ. وبالمثل، يحدد المعيار ISO 3690:2018 إجراءات أخذ العينات والتحليل لقياس الهيدروجين القابل للانتشار في معدن اللحام الملحوم بالقوس والمصنوع باستخدام مادة حشو، بما في ذلك معدن اللحام المرتبط بالفولاذ المارتنسيتي والبينيتي والفيرّيتي. وهو يقيس كمية هيدروجين خاضعة للتحكم، ولا يقيس كل أشكال الهيدروجين التي قد تكون موجودة في مكوّن قديم.
لذلك، ينبغي فهم «تصنيف قابلية اللحام» باعتباره إرشاداً إجرائياً. فقد يؤدي التصنيف إلى اشتراط مواد استهلاكية منخفضة الهيدروجين، أو حد أدنى للتسخين المسبق، أو حد لدرجة الحرارة بين الطبقات، أو تبريد مضبوط، أو معالجة حرارية بعد اللحام. ثم يثبت التأهيل أن الإجراء المقترح قادر على استيفاء المعايير المطلوبة. ويضمن ضبط الإنتاج الحفاظ فعلياً على الشروط المؤهلة. أما الفحص فيتحقق من خلو الوصلة الناتجة من العيوب والخصائص المحددة. وهذه وسائل حماية منفصلة. فالتصوير الإشعاعي لا يستطيع استعادة المتانة التي فُقدت بسبب الصلادة المفرطة في المنطقة المتأثرة بالحرارة (HAZ)، كما أن الفحص البصري المقبول لا يستطيع إثبات أن التشقق المتأخر بمساعدة الهيدروجين لن يظهر في اليوم التالي.
يُعد التسخين المسبق وسيلة تحكم مهمة، لكنه ليس علاجاً شاملاً. ويربط المعيار NF EN 1011-2 التحكم في التشقق الهيدروجيني بتركيب الفولاذ، ومحتوى الهيدروجين، والمدخل الحراري، والتسخين المسبق، ودرجة الحرارة بين الطبقات. ويؤدي رفع درجة حرارة التسخين المسبق عموماً إلى إبطاء تبريد المنطقة المتأثرة بالحرارة (HAZ)، ويمنح الهيدروجين وقتاً أطول للخروج. وتصف إرشادات Dillinger، عند تطبيق الطريقة B من المعيار EN 1011-2، التأثيرات نفسها. إلا أن TWI يحذر من أن المدخل الحراري المفرط قد يزيد احتجاز الهيدروجين في معدن اللحام، بسبب زيادة مسافات الانتشار وتقليل الوقت المتاح للانتشار. كما قد تؤدي درجة الحرارة الأعلى إلى نمو مفرط للحبيبات أو إلى تكوّن بنية تحول غير مرغوبة. ولذلك، فإن الدورة الحرارية المؤهلة أهم من درجة حرارة واحدة مطبوعة في تعليمات العمل.
تشقق التصنيع مقابل أداء الخدمة
تشقق التصنيع هو الضرر المتولد أثناء اللحام أو التبريد أو الفترة المتأخرة التي تلي اللحام. ويُعد التشقق البارد بمساعدة الهيدروجين خادعاً بصفة خاصة، لأنه قد يتكون بعد ساعات من توقف القوس. ويتطور عادةً في مناطق صلدة من المنطقة المتأثرة بالحرارة (HAZ)، أو في معدن اللحام، أو في مناطق ذات إجهاد موضعي مرتفع، وقد يظل غير مرئي إلى أن يكشفه القطع أو الفحص غير الإتلافي المتأخر. أما التشقق الساخن فمختلف؛ إذ يحدث عند درجة حرارة مرتفعة أثناء التصلب أو التبريد، في حين لا يزال معدن اللحام محدود المطيلية. ولذلك، لا يمكن تبادل أسباب هذين النوعين من التشقق أو وسائل التحكم فيهما.
قد يؤدي الفولاذ أداءً جيداً أثناء الخدمة، ومع ذلك يكون صعب اللحام. وبالعكس، قد تُصنّع الوصلة من دون تشققات مرئية، لكنها تفتقر إلى المتانة أو مقاومة الكلال أو أداء مقاومة التآكل المطلوب أثناء الخدمة. وتتداخل قابلية اللحام مع أداء الخدمة، لكن أياً منهما لا يضمن الآخر. فقد يحافظ فولاذ عالي المقاومة مروي ومراجع على مقاومة ممتازة في المعدن الأساسي، بينما تصبح المنطقة المتأثرة بالحرارة (HAZ) فيه لينة أو صلدة موضعياً بسبب اللحام. وقد يقبل فولاذ منخفض السبيكة مخصص لأوعية الضغط إجراء إصلاح مؤهلاً عندما يكون جديداً، لكنه يتصرف بصورة مختلفة بعد سنوات من التعرض للهيدروجين.
ويُعد تاريخ الخدمة متغيراً مباشراً من متغيرات اللحام في مثل هذه الحالات. فقد يبقى الهيدروجين الممتص أثناء التعرض لتيارات تشغيلية تحتوي على الهيدروجين، أو للتآكل، أو للحماية الكاثودية، أو للخدمة الرطبة، في الفولاذ بعد إيقاف التشغيل. وهذا الهيدروجين المحتجز ليس هو نفسه الهيدروجين القابل للانتشار المقاس من معدن لحام مترسب حديثاً وفق المعيار ISO 3690:2018. وقد ينتقل أثناء إعادة التسخين ويتركز بالقرب من لحام جديد، مما يزيد خطر تشقق التصنيع. وأفادت تجارب على فولاذ 2¼Cr-1Mo مشحون بالهيدروجين بأن الهيدروجين الخدمي المحتجز قد يتطلب زيادة قدرها 130 °C في التسخين المسبق (TWI, 2024). ولا يمكن تحويل هذه النتيجة إلى قاعدة عامة، لكنها ترفض بصورة حاسمة افتراض أن إجراء اللحام الأصلي يظل مناسباً لكل إصلاح.
نموذج التشقق ذي الشروط الثلاثة
- الهيدروجين يجب أن يكون الهيدروجين موجودًا وقابلًا للانتقال بدرجة تكفي للوصول إلى منطقة معرضة للخطر.
- البنية القابلة للتشقق يجب أن يحتوي معدن اللحام أو المنطقة المتأثرة بالحرارة على بنية صلبة وهشة.
- إجهاد الشد يجب أن يؤثر إجهاد الشد المتبقي أو المطبق أو المرتبط بالتقييد في تلك المنطقة.
قد تكون هناك حاجة إلى معالجة إطلاق الهيدروجين، وتسخين مسبق محافظ، ومواد استهلاكية منخفضة الهيدروجين، وضوابط للتجفيف، ومدخل حراري مناسب، وفحص مؤجل. ويمكن للمعالجة الحرارية اللاحقة أن تحافظ على درجة حرارة تسمح بانتقال الهيدروجين قبل أن تحتجزه المناطق الصلدة والمجهدة. ويعتمد الاختيار الصحيح على المكوّن، والسماكة، وحالة الفولاذ، ودرجة التقييد، ومعيار الإنشاء المنطبق.
لماذا لا يستطيع التركيب وحده تحديد قابلية اللحام؟
يؤثر التركيب في قابلية التصلد، ونواتج التحول، والمتانة، والمكافئ الكربوني، وقابلية التأثر بالتشقق الساخن، ولذلك لا يمكن تجاهله. غير أن التركيب ليس سوى حالة البداية. فمعدل التبريد يحدد ما إذا كانت المنطقة المتأثرة بالحرارة (HAZ) ستكوّن بنية من الفيرّيت-البيرلايت اللين، أو البينيت، أو المارتنسيت الصلد. ويغير المدخل الحراري وسماكة الصفيحة معدل التبريد هذا. ويتحكم التقييد في إجهاد الشد. وتحدد حالة المادة الاستهلاكية ونظافة السطح دخول الهيدروجين. وينشئ شكل الوصلة تركّزات إجهاد موضعية. كما تغير درجة الحرارة المحيطة كلاً من التبريد وانتشار الهيدروجين.
ولذلك، يمكن لصفيحتين من الدرجة نفسها ولهما التحليل الحراري نفسه أن تنتجا صلادة مختلفة في المنطقة المتأثرة بالحرارة (HAZ) ومخاطر مختلفة للتشقق في لحام زاوية، أو لحام تناكبي كامل الاختراق، أو حفرة إصلاح مقيدة. وقد تغير عمليات التصنيع في المصنع، والسماكة، والدورات الحرارية السابقة، والتقادم، والتشغيل على البارد، والتشبع بالهيدروجين أثناء الخدمة، السلوك بدرجة أكبر من دون تغيير التصنيف الاسمي.
ليس السؤال العملي هو: «هل هذا الفولاذ قابل للحام؟» بل: «هل يمكن إنتاج هذه الوصلة، في هذه الحالة، وإثبات استيفائها لمتطلباتها المحددة وفق إجراء مضبوط؟» يقود هذا السؤال إلى التسلسل الصحيح: توصيف المادة وتاريخها، وتقييم الهيدروجين والتقييد، وتأهيل الدورة الحرارية، وضبط الإنتاج، والفحص بحثاً عن العيوب الفورية والمتأخرة على حد سواء.
التشقق البارد بمساعدة الهيدروجين: الشروط الثلاثة الضرورية
يجب أن يؤثر الهيدروجين، والبنية المجهرية الصلبة والهشة القابلة للتشقق، وإجهاد الشد معًا لحدوث التشقق البارد بمساعدة الهيدروجين. Strong evidence
لا يحدث التشقق البارد بمساعدة الهيدروجين بسبب الهيدروجين وحده. ويتطلب النموذج الأساسي الذي تستخدمه TWI وInternational Institute of Welding (IIW) توافر ثلاثة شروط في الوقت نفسه: يجب أن يكون الهيدروجين موجودًا وقادرًا على الانتقال عبر الوصلة، وأن يحتوي معدن اللحام أو المنطقة المتأثرة بالحرارة (HAZ) على بنية مجهرية صلبة وهشة وقابلة للتشقق، وأن يؤثر إجهاد شد على تلك المنطقة. وعند إزالة أي شرط من هذه الشروط أو الحد منه أو تأخير تحققه، يصبح حدوث التشقق أقل احتمالًا. لكن ذلك لا يجعل أحد تدابير التحكم—وخاصة التسخين المسبق—علاجًا شاملًا.
تحدد الورقة البيضاء الصادرة عن IIW في عام 2023 محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق، بوصفها العوامل الرئيسية الثلاثة التي تتحكم في التشقق الناجم عن الهيدروجين في لحامات الفولاذ عالي المقاومة. وتصف TWI الآلية نفسها بعبارات عملية. فقد يبدأ التشقق في معدن اللحام، أو عند حد الانصهار، أو في HAZ، تبعًا للكيمياء الموضعية، ومعدل التبريد، وتوزيع الهيدروجين، ودرجة التقييد. وهذه آلية تشقق بارد وليست تشققًا ساخنًا: فقد تبدو الوصلة سليمة عند توقف اللحام، ثم يظهر فيها تشقق بعد دقائق أو ساعات مع انتشار الهيدروجين نحو المواقع المجهدة والقابلة للتشقق.

دخول الهيدروجين وانتقاله عبر الوصلة
| مصدر الهيدروجين | إجراء التحكم |
|---|---|
| أغطية الأقطاب الكهربائية والمواد الصهورة | التجفيف، والتخزين المحكم، والتحكم في مدة التعرض |
| أسطح الوصلات | إزالة الرطوبة، والزيت، والطلاء، والقشور، ونواتج التآكل |
| أنظمة غاز الحماية | التحكم في التسربات، والتدفق، والنقاوة، والتيارات الهوائية |
| التعرض أثناء الخدمة | تقييم الهيدروجين المحتفظ به قبل اللحام الإصلاحي |
الهيدروجين القابل للانتشار الهيدروجين الموجود في معدن اللحام المترسب، والقادر على الحركة والخروج في ظل ظروف درجة الحرارة والزمن والمناولة المحددة للاختبار.
يدخل الهيدروجين إلى اللحام القوسي عبر عدة مسارات. فقد تتفكك الرطوبة الموجودة في أغطية الأقطاب، والتدفق، وأنظمة غاز الحماية، وأسـطح الوصلة، وقشور الدرفلة، والشحوم، وبقايا الطلاء، والمواد الاستهلاكية الرطبة، داخل القوس وتذوب في المعدن المنصهر. ويكون الهيدروجين الذري الناتج أكثر قدرة بكثير على الحركة من الهيدروجين الجزيئي. ومع تبريد اللحام، يتسرب جزء من الهيدروجين من حوض اللحام، بينما يبقى جزء آخر بوصفه هيدروجينًا قابلًا للانتشار في معدن اللحام أو ينتقل إلى HAZ المجاورة.
تحدد المواصفة ISO 3690:2018 إجراءات أخذ العينات والتحليل لقياس الهيدروجين القابل للانتشار في معدن اللحام الملحوم بالقوس والمصنوع باستخدام مادة حشو. وتشمل المواصفة معدن اللحام المرتبط بالفولاذ المارتنسيتي والبينيتيتي والفيريتـي. ويكتسب هذا القياس أهميته لأن الهيدروجين القابل للانتشار يمكن أن ينتقل خلال الفترة التي تبرد فيها الوصلة وتتطور الإجهادات المتبقية. لكنه لا يمثل كل أشكال الهيدروجين الموجودة في أحد المكونات.
قد تحتوي وعاء أو أنبوب تعرض لظروف الخدمة على هيدروجين امتصه قبل التصنيع أو الإصلاح. ويمكن أن يتحرر هيدروجين الخدمة المحتجز هذا أثناء التسخين واللحام، ليضاف إلى الهيدروجين القادم من المادة الاستهلاكية وتجهيز الوصلة. ويمثل هذا التمييز أمرًا مهمًا: فالتحكم في رطوبة الأقطاب لا يزيل الهيدروجين المخزن بالفعل في الفولاذ الأساسي. وفي تجارب على فولاذ 2¼Cr-1Mo المشبع بالهيدروجين، أبلغت عنها TWI في عام 2024، أدى الهيدروجين المحتجز إلى زيادة التسخين المسبق المطلوب بمقدار 130 °C. وتُعد هذه النتيجة تحذيرًا من تطبيق إجراء لحام قائم على المادة الاستهلاكية على فولاذ ذي تاريخ خدمة غير معروف.
ينتقل الهيدروجين عبر عيوب الشبكة البلورية، وحدود الحبيبات، والشوائب، وغيرها من مواقع الاحتجاز. ويمكن أن يتجمع عند شق، أو مكوّن صلب، أو شوائب، أو منطقة واقعة تحت إجهاد شد. ويؤثر معدل التبريد في كل من تكوّن مواقع الاحتجاز والوقت المتاح لتسرب الهيدروجين. وقد يؤدي التحول السريع إلى تكوين HAZ صلبة، مع إبقاء الهيدروجين متركزًا بالقرب من حد الانصهار. ويمكن للتسخين اللاحق أو التسخين المسبق المستمر أن يحافظ على دفء الوصلة مدة كافية لانتقال الهيدروجين إلى الخارج قبل بلوغ الحالة الأكثر عرضة للخطر.
يساعد التسخين المسبق، لكن تأثيره ليس غير محدود. وتفيد TWI بأن زيادة التسخين المسبق تمنح الهيدروجين عمومًا فرصة أكبر للتسرب وتبطئ التبريد؛ غير أن الإدخال الحراري المفرط قد يزيد احتجاز الهيدروجين في معدن اللحام من خلال زيادة مسافات الانتشار وتقليص الوقت الكلي المتاح للانتشار. ولذلك لا يكون اللحام الأكثر سخونة أكثر أمانًا تلقائيًا. ويجب النظر إلى الإدخال الحراري، وحجم الخرزة، وسماكة الوصلة، ودرجة الحرارة بين الطبقات، وظروف التبريد، باعتبارها عوامل مترابطة.
البنى المجهرية الصلبة والهشة القابلة للتشقق
يحتاج الهيدروجين إلى بنية قابلة للتشقق يمكن أن يبدأ فيها التشقق وينتشر. وفي الفولاذ الكربوني-المنغنيزي، والفولاذ منخفض السبائكية، والفولاذ عالي المقاومة، تكون البنية الحرجة غالبًا مارتنسيتًا صلدًا أو مزيجًا مارتنسيتيًا-بينيتيًا يتكون في HAZ نتيجة التبريد السريع. وتُعد الصلادة مؤشرًا تحذيريًا مفيدًا، لكنها لا تحدد وحدها خطر التشقق. فمحتوى الهيدروجين، والإجهاد، والمتانة الموضعية، والشوائب، والانفصال الكيميائي، وظروف طرف الشق، تؤثر أيضًا في النتيجة.
يتحكم التركيب الكيميائي للفولاذ في سلوك التحول. إذ يزيد الكربون من قابلية التصلد ويرفع احتمال تكوّن HAZ صلبة، بينما تغير عناصر السبائك مثل المنغنيز والكروم والموليبدينوم والنيكل قابلية التصلد ودرجات حرارة التحول. ولذلك تُعد صيغ المكافئ الكربوني أدوات فحص أولية وليست تنبؤات كاملة بقابلية اللحام. فقد يستجيب فولاذان لهما قيم متشابهة من المكافئ الكربوني بصورة مختلفة بسبب اختلاف تركيبهما الكيميائي الفعلي، وسماكة الصفيحة، والمعالجة الحرارية-الميكانيكية السابقة، وحجم الحبيبات، وتاريخ التبريد.
قد يؤدي الإدخال الحراري المرتفع إلى خفض أقصى صلادة في HAZ من خلال إبطاء التبريد، لكنه قد يؤدي أيضًا إلى زيادة حجم HAZ، وتغيير حجم الحبيبات، وخفض المتانة، وتعديل انتقال الهيدروجين. أما الإدخال الحراري المنخفض فقد ينتج HAZ ضيقة، لكنه قد يسبب معدلات تبريد مرتفعة ونواتج تحول صلبة. والسؤال المهم ليس ما إذا كان الإدخال الحراري مرتفعًا أو منخفضًا فحسب، بل ما إذا كانت الدورة الحرارية تنتج توليفة مقبولة من الصلادة، والمتانة، وتسرب الهيدروجين، والتقييد.
تصف المواصفة ISO 17642-1:2004 المبادئ وطرق الاختبار لتقييم قابلية التشقق البارد في مستلزمات اللحام، والمواد الأساسية، ومعدن اللحام. وتكون هذه الاختبارات ذات قيمة عندما يقع الفولاذ أو المادة الاستهلاكية أو تصميم الوصلة خارج نطاق الخبرة الاعتيادية. كما توضح سبب عدم إمكانية إحلال التركيب الكيميائي وحده محل تقييم قابلية اللحام. فقد يكون معدن اللحام نفسه حساسًا للتشقق، أو قد تكون HAZ هي المنطقة الحاكمة.
وقد يبدأ التشقق عند موضع صلب محلي بدلًا من امتداده عبر HAZ بأكملها. فقد توفر منطقة خشنة الحبيبات بجوار خط الانصهار، أو جزيرة من المارتنسيت غير المراجع، أو منطقة صلبة حاملة للشوائب، موقع بدء التشقق. وبمجرد تكوّن شق صغير، يمكن أن يتركز الهيدروجين عند طرفه ويسرّع الانتشار تحت تأثير إجهاد الشد.
إجهاد الشد والتقييد
الشرط الثالث هو إجهاد الشد. إذ يُحدث اللحام انكماشًا حراريًا: يبرد معدن اللحام الساخن والفولاذ المجاور وينكمشان، ويُقيدان بواسطة الصفيحة المحيطة، وهندسة الوصلة، ولحامات التثبيت، والتجهيزات، والخرزات المترسبة سابقًا. وينتج عن ذلك إجهاد شد متبقٍ حتى في غياب أي حمل خارجي. وقد تضيف أحمال الخدمة المؤثرة إلى هذا الإجهاد.
ولا يمثل تقييد الوصلة خاصية مادية واحدة. فقد تقيد الصفائح السميكة، وأطوال اللحام القصيرة، والوصلات الصلبة، والمقاطع المغلقة، واللحامات التي لم تُرتب بصورة ملائمة، الانكماش بدرجة أكبر من الوصلة المرنة. وقد تؤدي فجوات الجذر، وأخطاء التجهيز، واللحامات شديدة عدم التماثل، وأعمال الإصلاح، إلى توليد تركّزات إجهاد موضعية. ولذلك قد تتشقق وصلة عند صلادة مقاسة متوسطة إذا كان التقييد والهيدروجين مرتفعين، في حين قد تبقى منطقة أكثر صلادة سليمة عندما يكون الهيدروجين منخفضًا ويكون الانكماش أقل تقييدًا.
وهذا يفسر سبب أن إزالة شرط واحد فقط تخفض الخطر من دون أن تثبت السلامة. فالمواد الاستهلاكية الجافة منخفضة الهيدروجين والتخزين المنضبط يقللان إدخال الهيدروجين، لكنهما لا يمنعان التشقق إذا تكوّنت HAZ شديدة الصلادة تحت تقييد قاسٍ. وقد يقاوم فولاذ منخفض الكربون أو منخفض قابلية التصلد التصلد، لكن التلوث أو هيدروجين الخدمة قد يظل يسبب مشكلة. ويمكن لتخفيف الإجهاد أو تحسين ترتيب اللحام أن يخفض إجهاد الشد، إلا أن إجراءً عالي الهيدروجين قد يترك كمية كافية من الهيدروجين المتحرك لتشقق الوصلة قبل أن يصبح التخفيف فعالًا.
تربط المواصفة NF EN 1011-2 التحكم في التشقق الهيدروجيني بتركيب الفولاذ، ومحتوى الهيدروجين، والإدخال الحراري، والتسخين المسبق، ودرجة الحرارة بين الطبقات. ومنطقها إجرائي: التحكم في الدورة الحرارية، والحد من الهيدروجين، وأخذ التقييد في الحسبان، بدلًا من وصف درجة حرارة واحدة لكل لحام. كما توصي إرشادات BS EN 1011-2 بالحفاظ على التسخين المسبق أو تطبيق التسخين اللاحق حتى يتمكن الهيدروجين من الانتقال من اللحام قبل احتجازه في المناطق الصلبة والمجهدة. ويصف تطبيق Dillinger للطريقة B من EN 1011-2 التوازن نفسه: إذ يبطئ التسخين المسبق تبريد HAZ مع تعزيز تسرب الهيدروجين.
ويظل الفحص ضروريًا لأن تدابير الوقاية تتحكم في الاحتمال ولا تضمن اليقين. فقد يظهر التشقق المتأخر بعد الفحص البصري، وينبغي إبقاء اللحام—حيثما تحدد المواصفة ذلك—عند درجة حرارة مضبوطة قبل الفحص النهائي. وقد تفوّت الاختبارات غير الإتلافية التي تُجرى مبكرًا شقًا لم يتكوّن بعد. ومن ثم فإن التشقق البارد بمساعدة الهيدروجين هو تفاعل يعتمد على الزمن بين انتقال الهيدروجين، والتحول إلى بنية قابلة للتشقق، والتقييد الناتج عن الشد، وليس عيبًا يمكن للتسخين المسبق وحده أن يزيله بصورة موثوقة.
الهيدروجين القابل للانتشار وكيفية قياسه
معنى الهيدروجين القابل للانتشار في معدن اللحام بالقوس
الهيدروجين القابل للانتشار هو الجزء من الهيدروجين الموجود في معدن اللحام المترسب حديثًا، والذي يستطيع التحرك عبر المعدن والخروج منه في ظل ظروف درجة الحرارة والزمن المحددة للاختبار. وهو ليس مكوّنًا كيميائيًا ثابتًا في الشبكة البلورية للفولاذ. فقد يشغل الهيدروجين مواقع بينية، أو يهاجر عبر العيوب وحدود الحبيبات، أو ينحصر مؤقتًا عند الشوائب، والانخلاعات، وحدود الأطوار، وغيرها من السمات المجهرية. ويمكن لجزء منه أن يصل إلى سطح حر، بينما قد ينتقل جزء آخر إلى المنطقة المتأثرة بالحرارة (HAZ) أو إلى منطقة مجهدة قبل خروجه.
وتجعل هذه القدرة على الحركة الهيدروجينَ القابلَ للانتشار ذا صلة بالتشقق البارد المتأخر. وتذكر TWI أن التشقق الهيدروجيني يتطلب اجتماع ثلاثة شروط: الهيدروجين، وبنية صلبة وهشة قابلة للتشقق، وإجهاد شد. وتحدد الورقة البيضاء للمعهد الدولي للحام (IIW)، المنشورة في عام 2023، محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق، بوصفها العوامل الرئيسية الثلاثة التي تتحكم في التشقق الناجم عن الهيدروجين في لحامات الفولاذ عالي المقاومة. ولذلك، يمكن أن يحتوي اللحام على تركيز قابل للقياس من الهيدروجين من دون أن يتشقق إذا كانت بنيته ودرجة تقييده لا تسمحان بتكوّن شق. وعلى العكس، قد تظل قيمة مُبلّغ عنها منخفضة نسبيًا خطرة عندما يؤدي اللحام إلى تكوين مارتنسيت صلب في وصلة عالية التقييد.
يشير هذا المصطلح إلى الهيدروجين الموجود في معدن اللحام الذي يغطيه الاختبار، وليس تلقائيًا إلى الهيدروجين الموجود في كامل الوصلة الملحومة. وقد يكون للهيدروجين في المنطقة المتأثرة بالحرارة (HAZ) توزيع مختلف، وقد يُقاس بإجراء آخر. كما أن الهيدروجين الذي امتصه مسبقًا وعاء ضغط أو خط أنابيب أو أي فولاذ آخر أثناء الخدمة يمثل مسألة منفصلة. فقد يؤدي التعرض أثناء الخدمة لكبريتيد الهيدروجين الرطب، أو الحماية الكاثودية، أو التآكل، أو الهيدروجين عند درجات الحرارة العالية، إلى بقاء الهيدروجين في الفولاذ الأساسي. وقد يهاجر هذا الهيدروجين المحتجز إلى لحام إصلاح أو إلى منطقة متأثرة بالحرارة (HAZ) صلبة متكونة حديثًا، مما يزيد خطر التشقق أثناء التصنيع حتى عندما تكون مادة الحشو نفسها ذات تصنيف منخفض للهيدروجين القابل للانتشار.
ويجب أيضًا التمييز بين الهيدروجين القابل للانتشار والهيدروجين الكلي. فالهيدروجين الكلي يشمل الهيدروجين المتحرك، إضافةً إلى الهيدروجين المحتجز في المصائد أو المنطلق فقط عند درجات حرارة استخلاص أعلى. ولذلك، قد تكون نتيجة الهيدروجين الكلي أعلى من الجزء القابل للانتشار، ولا يجوز استبدال أحد القياسين بالآخر من دون معرفة طريقة الاختبار والغرض منها. ويجيب القياسان عن سؤالين مختلفين: إذ يشير الهيدروجين القابل للانتشار إلى الهيدروجين المتحرك المتاح خلال الفترة التي يبرد فيها اللحام وتتطور الإجهادات، في حين يصف الهيدروجين الكلي مخزونًا أكبر قد يشمل الهيدروجين المحتجز بقوة.
وتُبلّغ النتائج عادةً بوصفها مليلترات من الهيدروجين لكل 100 غرام من معدن اللحام المترسب، وتُكتب غالبًا mL/100 g، مع بيان درجة الحرارة والضغط المرجعيين وفقًا للطريقة المنطبقة. ولا يمثل الرقم خاصية عالمية لقطب أو سلك أو درجة فولاذ. بل يرتبط بظروف لحام واختبار محددة.
أخذ العينات وفقًا للمواصفة ISO 3690:2018
تحدد المواصفة ISO 3690:2018 إجراءات أخذ العينات والتحليل لتعيين الهيدروجين القابل للانتشار في معدن اللحام بالقوس المصنوع باستخدام مادة حشو. ويشمل نطاقها معدن اللحام المرتبط بالفولاذ المارتنسيتي والبينيتيتي والفيرِّيتِي. وتكتسب هذه النقطة أهمية لأن النتيجة المستخلصة من المواصفة ترتبط بعينة من معدن لحام مترسب أُنتج في ظل ظروف محددة؛ فهي لا تمثل قياسًا مباشرًا لتركيز الهيدروجين في الوصلة بأكملها.
يبدأ الاختبار بعملية لحام مضبوطة باستخدام مادة الحشو المحددة، وتيار اللحام، والقطبية، وظروف الحركة، وترتيب العينة. ثم يُفصل معدن اللحام المترسب أو يُجهز حسب المطلوب، مع إزالة الخبث والتلوث السطحي. وتُعد المناولة بعد اللحام أمرًا بالغ الأهمية. إذ يبدأ الهيدروجين في الخروج بمجرد أن يبرد اللحام، ولذلك يجب نقل العينة وتبريدها وتخزينها وتحليلها وفق متطلبات المواصفة المتعلقة بالزمن ودرجة الحرارة. وقد يؤدي التأخر في تعريض العينة لنظام الجمع إلى خفض القيمة المقاسة.
وتحدد ISO 3690:2018 تسلسل الجمع والتحليل، بدلًا من التعامل مع اختبار الهيدروجين بوصفه تحليلًا كيميائيًا عاديًا. ففي إجراءات جمع الغاز، يُجمع الهيدروجين الخارج من العينة في ظل ظروف مضبوطة، ثم تُحدد كميته، عادةً باستخدام الاستشراب الغازي أو ترتيب تحليلي آخر مسموح به تحدده إجراءات المختبر. وتُحوّل النتيجة إلى أساس الإبلاغ المحدد في المواصفة. وتؤثر المعايرة، وتصحيح الفراغ، وتسرب الجهاز، وكتلة العينة، والظروف المرجعية، جميعًا في الرقم النهائي.
ويُستخدم التبريد السريع للحد من فقدان الهيدروجين قبل جمعه. وقد تُخزّن العينة عند درجة حرارة منخفضة عندما يتطلب الإجراء ذلك، لأن خفض درجة الحرارة يبطئ حركة الهيدروجين. كما يجب على المختبر ضبط الفترة الزمنية بين اللحام، والتبريد السريع أو التبريد العادي، والجمع، والتحليل. وهذه التفاصيل ليست أمورًا إدارية شكلية، بل تحدد مقدار الهيدروجين المتحرك الذي يبقى في العينة عند بدء القياس.
| المعيار | الموضوع الرئيسي | الأدلة الناتجة |
|---|---|---|
| ISO 3690:2018 | الهيدروجين القابل للانتشار في معدن اللحام بالقوس | قياس مضبوط للهيدروجين |
| ISO 17642-1:2004 | اختبار التشقق البارد الإتلافي | حساسية التشقق في ظل ظروف حرارية وظروف تقييد محددة |
ولا ينبغي الخلط بين ISO 3690:2018 والمواصفة ISO 17642-1:2004. إذ تضع ISO 17642-1:2004 المبادئ العامة لاختبارات التشقق البارد الإتلافية في المواد المعدنية الملحومة بالقوس، وتصف أساليب تقييم قابلية مواد الحشو، والمواد الأساسية، ومعدن اللحام للتشقق. ويقيس اختبار الهيدروجين القابل للانتشار أحد المدخلات المهمة في التشقق؛ أما اختبار التشقق البارد فيفحص نتيجة تأثير الهيدروجين، والبنية، والإجهاد، والهندسة، وظروف اللحام مجتمعة.
لماذا تعتمد قيم الاختبار على الإجراء ومناولة العينة
لا تكتسب قيمة الهيدروجين المُبلّغ عنها معناها إلا عندما ترافقها معلومات عن عملية اللحام، وحالة مادة الحشو، وطريقة أخذ العينات، والسياق التحليلي. فقد تنتج الفئة الاسمية نفسها للقطب نتائج مختلفة إذا امتص الطلاء الرطوبة، أو خُزّن السلك بطريقة غير صحيحة، أو احتوى غاز الحماية على ملوثات، أو تغير طول القوس ونمط الانتقال. فعلى سبيل المثال، يجب تجفيف الأقطاب منخفضة الهيدروجين ذات الطلاء الأساسي وحفظها ضمن نطاق درجة الحرارة المحدد من الشركة المصنعة؛ وقد يؤدي الخَبز المفرط أو غير الصحيح إلى إتلاف الطلاء، كما قد يغير سلوك القوس.
وتغير معلمات اللحام كلًا من كمية الهيدروجين الداخلة ومعدل خروجه. إذ يؤثر التيار، والجهد، وسرعة الحركة، وطول القوس، والحماية، وحجم شُعيرة اللحام، ومدخل الحرارة، في كمية الهيدروجين الداخلة إلى القوس ومسار التبريد الذي يتبعه اللحام. ويؤدي التسخين المسبق عمومًا إلى إبطاء تبريد المنطقة المتأثرة بالحرارة (HAZ)، ويمنح الهيدروجين وقتًا أطول لمغادرة الوصلة، كما هو موضح في إرشادات EN 1011-2 وتطبيق Dillinger للطريقة B. لكنه ليس علاجًا شاملًا. فقد أفادت TWI في عام 2024 بأن مدخل الحرارة المفرط قد يزيد احتجاز الهيدروجين في معدن اللحام من خلال زيادة مسافة الانتشار وتقليص الزمن الفعلي المتاح للانتشار. ولذلك، قد يحتفظ لحام كبير يبرد ببطء بالهيدروجين في مواقع يسهم فيها لاحقًا في التشقق.
كما أن هندسة العينة مهمة. فالعينة السميكة أو الضخمة من معدن الاختبار توفر مسارًا أطول إلى السطح مقارنةً بعينة رقيقة، في حين تؤثر حالة السطح، وموضع الشُعيرة، والفترة السابقة للتبريد السريع، في مقدار الانطلاق المقاس. وقد تؤدي عمليات القطع أو الجلخ أو الغسل أو ترك الخبث ملتصقًا إلى إزالة مادة حاملة للهيدروجين أو إدخال تلوث. وحتى التخزين بعد الجمع يمكن أن يغير النتيجة إذا كان الوعاء يتسرب أو ارتفعت حرارة العينة مدة طويلة.
ويضيف تاريخ الخدمة طبقة أخرى من التعقيد. ففي تجارب أُجريت على فولاذ 2¼Cr-1Mo مشبع بالهيدروجين، أُفيد بأن الهيدروجين المحتجز من الخدمة السابقة تطلب زيادة مقدارها 130 °C في التسخين المسبق أثناء لحام الإصلاح. ولن يمثل هذا الهيدروجينَ وحدهَ مقدارٌ ناتج عن تأهيل مادة الحشو. وقد يحتاج إجراء الإصلاح إلى معالجة لتحرير الهيدروجين، وتسخين مسبق محافظ، وضبط درجة الحرارة بين الطبقات، واستخدام مواد حشو منخفضة الهيدروجين، وإجراء فحص مؤجل.
ولذلك، فإن الرقم المنخفض الناتج عن ISO 3690:2018 يمثل دليلًا بشأن اختبار محدد لمعدن اللحام، وليس ضمانًا لبقاء وصلة إنتاج مقيدة خالية من التشقق. ويجب تفسير التحكم في الهيدروجين إلى جانب كيمياء الفولاذ، ومعدل التبريد، ونواتج التحول، والتقييد، ومدخل الحرارة، وتاريخ خدمة الفولاذ.
البنية المجهرية: لماذا يمكن أن تتشقق المنطقة المتأثرة بالحرارة
لا تنصهر المنطقة المتأثرة بالحرارة (HAZ) أثناء اللحام، لكن دورتها الحرارية يمكن أن تغيّر بنية الفولاذ بما يكفي لتكوين مسار للتشقق. فقد تُسخَّن المادة المجاورة لحد الانصهار إلى درجة تتجاوز نطاق التحول إلى الأوستنيت، ثم تُبرَّد عبر درجات حرارة التحول بمعدل تتحكم فيه سماكة الصفيحة، وهندسة الوصلة، ودرجة التقييد، والتسخين المسبق، ودرجة الحرارة بين التمريرات، ومدخل الحرارة، والمادة المحيطة. وقد تحتوي المنطقة المتأثرة بالحرارة الناتجة على حبيبات خشنة، أو نواتج تحول صلبة، أو مناطق موضعية ذات تغيرات حادة في الصلادة. وإذا وصل الهيدروجين إلى منطقة من هذا النوع أثناء خضوعها لإجهاد شد، فقد يحدث تشقق متأخر بعد أن يبرد اللحام.
يحدد وصف TWI لعام 2024 التركيبة المطلوبة مباشرةً: الهيدروجين، وبنية صلبة وهشة قابلة للتأثر، وإجهاد شد. إن إزالة أي عامل من هذه العوامل أو تقليله تخفض احتمال التشقق البارد الناجم عن الهيدروجين، رغم أن ضبط اللحام عملياً يتطلب عادةً معالجة العوامل الثلاثة جميعاً. وتعبّر الورقة البيضاء الصادرة عن International Institute of Welding لعام 2023 عن العلاقة نفسها من خلال محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق. ولا تثبت المنطقة المتأثرة بالحرارة الصلبة وحدها أن التشقق سيحدث. كما أن انخفاض قيمة الهيدروجين القابل للانتشار المقاسة في معدن اللحام لا يثبت أن المنطقة المتأثرة بالحرارة آمنة.
التبريد السريع ونواتج التحول الصلبة
ينشئ اللحام دورة حرارية قصيرة وشديدة. تُسخَّن المنطقة المتأثرة بالحرارة بسرعة، وتظل عند درجة حرارة مرتفعة لفترة تحددها القوس والوصلة، ثم تبرد مع انتقال الحرارة إلى الصفيحة والجو المحيط. ويمكن للتبريد السريع أن يمنع إعادة توزيع الكربون عبر التحولات الانتشارية، مثل تكوّن الفريت والبرليت. وبدلاً من ذلك، قد يتحول الأوستنيت إلى مارتنسيت أو بينيت سفلي أو مكوّنات صلبة أخرى. وتعتمد النتيجة الدقيقة على تركيب الفولاذ ومسار التبريد، لا على درجة الحرارة القصوى وحدها.
وبالتالي قد تكون منطقة متأثرة بالحرارة ضيقة أكثر صلادة من الصفيحة الأم غير المتأثرة أو من معدن اللحام المترسب. وقد يزيد نمو الحبيبات قرب حد الانصهار من المشكلة، لأنه يقلل المتانة ويوفر بنية أقل قدرة على تحمل الظروف القاسية. وتكتسب قمم الصلادة الموضعية أهمية خاصة عند أقدام اللحام، ومناطق الجذر، وحدود عدم الانصهار، والمواقع الأخرى التي يتزامن فيها تركّز الإجهاد الهندسي مع التغير المعدني.
ينتقل الهيدروجين عبر الفولاذ بالانتشار. ويبقى جزء منه ذائباً، بينما يتجمع جزء آخر عند مصائد مثل الانخلاعات، والشوائب، والسطوح البينية، والفجوات، وحدود الأطوار الصلبة. وتحت تأثير إجهاد الشد، يمكن للهيدروجين أن يساعد على بدء التشقق وانتشاره في بنية مجهرية قابلة للتأثر. وقد يظهر التشقق بعد دقائق أو ساعات من اللحام، ولذلك فإن اللحام المقبول بصرياً مباشرةً بعد إتمامه لا يكون بالضرورة خالياً من خطر التشقق البارد.
ويتأثر معدل التبريد بأكثر من مدخل الحرارة الاسمي. فقد تسحب الصفيحة السميكة الحرارة بسرعة، في حين يمكن لوصلة مقيدة أو لظروف إسناد خلفي عالية التوصيل أن تنتج دورة حرارية مختلفة عن تلك الناتجة في صفيحة حرة ملحومة باستخدام المعلمات الكهربائية نفسها. ويرفع التسخين المسبق درجة حرارة البدء ويقلل تدرج الحرارة، مما يبطئ عموماً تبريد المنطقة المتأثرة بالحرارة. وتؤدي درجة الحرارة بين التمريرات تأثيراً مشابهاً عندما تُرسَّب التمريرات المتعاقبة قبل أن تبرد الوصلة بدرجة كبيرة.
ولا ينبغي التعامل مع مدخل الحرارة باعتباره مؤشراً بسيطاً لخطر التشقق. فزيادته غالباً ما تخفض معدل التبريد، لكنها قد توسّع المنطقة المتأثرة بالحرارة أيضاً، وتغيّر حجم الحبيبات، وتبدّل تسلسل ترسيب معدن اللحام، وتؤثر في مسافات انتشار الهيدروجين. وتشير TWI إلى أن مدخل الحرارة المفرط قد يزيد احتباس الهيدروجين في معدن اللحام، لأن مسافة الانتشار تصبح أكبر وقد يكون الوقت المتاح لخروج الهيدروجين أقصر. والسؤال المهم هو معرفة الدورة الحرارية الكاملة وتاريخ الهيدروجين، وليس ما إذا كان رقم مدخل الحرارة الأعلى أو الأدنى أكثر أماناً تلقائياً.
القابلية للتأثر بالمارتنسيت والبنيت
يتكوّن المارتنسيت عندما يبرد الأوستنيت إلى ما دون نطاق تحوله بسرعة أكبر من أن تسمح بانتشار الكربون وحدوث التحولات الفريتية العادية. وتنشأ صلادته العالية من بنية بلورية مفرطة الإشباع ومجهَدة. وتمثل هذه الصلادة دليلاً مهماً على زيادة القابلية للتأثر، لكنها ليست الخاصية الوحيدة المتحكمة؛ فالمتانة الموضعية، والإجهاد المتبقي، وتركيز الهيدروجين، ودرجة التقييد، وحجم المناطق الصلبة وتوزيعها، كلها عوامل مهمة أيضاً.
ويكون المارتنسيت الحديث غير المُراجَع معرضاً للخطر بوجه خاص، لأنه يجمع بين المقاومة العالية وقدرة محدودة على استيعاب التشوه اللدن. وقد يبدأ التشقق الناجم عن الهيدروجين عند سطح بيني أو عيب خاضع للإجهاد، ثم يمتد عبر المنطقة المتأثرة بالحرارة الصلبة. ويمكن أن يمر الشق جزئياً عبر المارتنسيت وجزئياً على طول حدود حبيبات الأوستنيت السابقة أو مسارات ضعيفة أخرى. وتخفض المراجعة الصلادة وتخفف بعض إجهادات التحول، ولذلك يمكن للمعالجة الحرارية بعد اللحام أن تغيّر سلوك التشقق. لكن متطلبات المراجعة تعتمد على الفولاذ، والسماكة، وظروف الخدمة، ومعيار الإنشاء المعمول به.
ويتطلب البنيت وصفاً أكثر دقة. فهو ليس بنية موحدة واحدة. وقد تختلف صلادة البنيت العلوي، والبنيت السفلي، والبنيت الحبيبي، والمناطق المختلطة من البنيت والمارتنسيت ومتانتها. وقد تكون المنطقة المتأثرة بالحرارة البنيتية أقل قابلية للتشقق من منطقة متأثرة بالحرارة مارتنسيتية بالكامل، إلا أن بنية بنيتية صلبة تحتوي على هيدروجين محبوس وتخضع لإجهاد شد مرتفع يمكن أن تتشقق مع ذلك. ويشمل ISO 3690:2018 تحديداً معدن اللحام الفولاذي المارتنسيتـي والبنيتـي والفريتـي ضمن إجراءاته لأخذ العينات وقياس الهيدروجين القابل للانتشار. ويعكس هذا النطاق حقيقة أن سلوك الهيدروجين يجب تقييمه بالارتباط بالنظام المعدني الفعلي.
كما تختلف المنطقة المتأثرة بالحرارة عن معدن اللحام. وتصف قياسات ISO 3690 الهيدروجين القابل للانتشار في معدن اللحام بالقوس المصنوع باستخدام مادة حشو؛ وهي لا تقيس مباشرةً كل الهيدروجين الذي قد يدخل الفولاذ الأم أو يبقى فيه. وقد تحتفظ المعدات التي تعرضت للخدمة بالهيدروجين قبل بدء لحام الإصلاح. وتُظهر الأبحاث التي تناولت فولاذي C-Mn وCr-Mo المشحونين بالهيدروجين أن هذا الهيدروجين المحتفظ به يمكن أن يزيد خطر تشقق التصنيع. وبالنسبة إلى فولاذ 2¼Cr-1Mo، وجدت إحدى التجارب المنشورة أن التسخين المسبق المطلوب قد يزداد بمقدار 130 °C عند وجود هيدروجين ناتج عن الخدمة. ولا يمثل ذلك معامل تصحيح عاماً لكل درجة فولاذ، لكنه يوضح سبب أهمية تاريخ الخدمة.
كيمياء الفولاذ ومفاهيم المكافئ الكربوني
تتحكم كيمياء الفولاذ في قابلية التصلب، أي ميل الأوستنيت إلى تكوين المارتنسيت أو نواتج صلبة أخرى أثناء التبريد. وللكربون تأثير قوي، لأنه يرفع الصلادة الممكن تحقيقها ويؤثر في درجات حرارة التحول. كما يمكن لعناصر السبك مثل المنغنيز، والكروم، والموليبدينوم، والنيكل، والنحاس، والفاناديوم أن تؤخر التحولات الانتشارية وتزيد قابلية التصلب. ولذلك قد ينتج فولاَذان لهما المحتوى الكربوني نفسه بنيتين مختلفتين في المنطقة المتأثرة بالحرارة عند تطبيق إجراء اللحام نفسه.
تجمع مفاهيم المكافئ الكربوني (CE) محتويات عناصر سبك مختارة في مؤشر يساعد على تقدير ميل التصلب واحتياج التسخين المسبق. وهي أدوات للفحص والتقدير، وليست حدوداً عالمية للتشقق. وتخدم الصيغ المختلفة أغراضاً مختلفة، كما يعتمد تفسيرها على شكل المنتج، والسماكة، ومستوى الهيدروجين، ودرجة التقييد، ومدخل الحرارة، وإجراء اللحام المختار. ولا يستطيعَت قيمة CE وحدها التنبؤ بما إذا كان شق متأخر سيتكوّن.
وبالنسبة إلى أنواع الفولاذ الفريتية، يربط EN 1011-2 توصيات اللحام بتركيب الفولاذ، ومحتوى الهيدروجين، ومدخل الحرارة، والتسخين المسبق، ودرجة الحرارة بين التمريرات. ولا يحوّل NF EN 1011-2 هذه المتغيرات إلى حد واحد عالمي للمكافئ الكربوني ينطبق على كل وصلة. ويجب تطبيق طرقه، بما في ذلك الشروط المستخدمة لتقدير متطلبات التبريد والتسخين المسبق، مع مراعاة تعيين المادة، والسماكة، وتقييد الوصلة، ومستوى هيدروجين المستهلك، والإجراء المتبع.
ولهذا السبب يُعد التسخين المسبق إجراءً للسيطرة وليس علاجاً عالمياً. فهو يمكن أن يبطئ تبريد المنطقة المتأثرة بالحرارة، ويقلل احتمال تكوّن نواتج التحول الأشد صلادة، ويمنح الهيدروجين وقتاً أطول للخروج. كما يمكن أن يساعد الحفاظ على التسخين المسبق أو تطبيق تسخين لاحق مناسب على هجرة الهيدروجين قبل أن يُحتجز في منطقة صلبة ومجهَدة. لكن درجة الحرارة المفرطة، أو التغطية غير الكافية، أو نطاق غير مناسب لدرجة الحرارة بين التمريرات، أو التقييد العالي، أو المواد المستهلكة الملوثة، أو الهيدروجين المحتفظ به مسبقاً من الخدمة، قد يبدد أثر هذا الإجراء. ويوفر ISO 17642-1:2004 مبادئ عامة للاختبار الإتلافي للتشقق البارد في مواد اللحام، والمواد الأم، ومعدن اللحام؛ وغالباً ما يكون الاختبار أكثر إفادة من إسناد السلامة إلى رقم واحد للمكافئ الكربوني أو إلى درجة حرارة تسخين مسبق واحدة.
التسخين المسبق ودرجة الحرارة بين الطبقات والتسخين اللاحق
يُعدّ التسخين المسبق وسيلة للتحكم في التاريخ الحراري للحام، وليس علاجًا شاملًا لتشقق الهيدروجين. ويعتمد تأثيره على كمية الهيدروجين الموجود وشكله، وعلى التركيب الكيميائي للفولاذ وقابليته للتقسية، وعلى التقييد الذي يفرضه الوصل، وعلى مستوى الهيدروجين في معدن اللحام، وعلى البنية المجهرية التي تتكون مع تبرد المنطقة المتأثرة بالحرارة (HAZ). وقد يؤدي التسخين المسبق المرتفع إلى خفض خطر التشقق في إجراء معين، لكنه قد يسبب في إجراء آخر نموًا غير مقبول للحبيبات، أو انخفاضًا في المتانة، أو تشوهًا، أو تليينًا مفرطًا.
يُعدّ تشقق الهيدروجين آليةً للتشقق البارد المتأخر. وتذكر TWI أنه يتطلب الوجود المتزامن للهيدروجين، وبنية صلبة وهشة قابلة للتشقق، وإجهاد شد. ويحدد المعهد الدولي للحام العوامل المتحكمة المقابلة بأنها محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق في لحامات الفولاذ عالي المقاومة. ولا يعالج التحكم في درجة الحرارة سوى جزء من هذه المجموعة من العوامل.
كيف يبطئ التسخين المسبق التبريد
يتمثل الأثر الفيزيائي المباشر للتسخين المسبق في تقليل فرق درجة الحرارة بين بركة اللحام واللوح المحيط. ولذلك تنتقل الحرارة بعيدًا عن اللحام ببطء أكبر. وهذا يطيل الوقت المتاح أمام المنطقة المتأثرة بالحرارة ومعدن اللحام المجاور للمرور عبر نطاقات التحول التي قد تتكون فيها نواتج صلبة قابلة للتشقق.
في فولاذ الكربون والمنغنيز، يمكن لمعدل تبريد مرتفع بدرجة كافية أن يؤدي إلى تكوّن البينايت الصلب أو المارتنسيت في المنطقة المتأثرة بالحرارة، ولا سيما عندما يكون مكافئ الكربون وسماكة اللوح والتقييد مرتفعة. وتكون قدرة هذه البنى على استيعاب الهيدروجين والانفعال اللدن الموضعي محدودة. ويمكن لإبطاء معدل التبريد أن يعزز تكوّن ناتج تحول أقل هشاشة وأن يقلل الصلادة القصوى للمنطقة المتأثرة بالحرارة. كما أنه يقلل التدرج الحراري وقد يخفف بعض إجهاد الشد المتبقي المتولد عند انكماش اللحام.
وللتسخين المسبق تأثير ثانٍ؛ إذ يمنح الهيدروجين وقتًا أطول للخروج من الوصل قبل أن يبلغ الفولاذ درجات الحرارة المنخفضة التي تنخفض عندها حركة الهيدروجين. وقد ينتشر الهيدروجين الذي تدخل به الأقطاب الرطبة أو الأسطح الملوثة أو المواد الصهورة أو غاز الحماية أو بيئة اللحام من معدن اللحام إلى المنطقة المتأثرة بالحرارة والمعدن الأساسي. ويمكن لبعض الهيدروجين أن يتسرب من الأسطح المكشوفة، بينما ينتقل بعضه الآخر نحو المصائد المجهرية. وتزيد المدة الأطول عند درجة حرارة مرتفعة من فرص خروجه، لكنها لا تضمن مغادرة الهيدروجين.
ويكتسب هذا التمييز أهمية لأن الهيدروجين القابل للانتشار المقاس في معدن اللحام ليس هو نفسه الهيدروجين المحتجز في الفولاذ بعد التعرض أثناء الخدمة. وتحدد ISO 3690:2018 إجراءات أخذ العينات والتحليل الخاصة بالهيدروجين القابل للانتشار في معدن اللحام الملحوم بالقوس والمصنوع باستخدام مادة حشو، بما في ذلك الفولاذ المارتنسيتي والبينايتِي والفريتي. وقد يتوزع الهيدروجين الممتص أثناء الخدمة، ولا سيما في كبريتيد الهيدروجين الرطب أو أثناء تشبيع الهيدروجين أو في بيئات الهيدروجين عالي الضغط، في الفولاذ الأساسي ويخرج أثناء التصنيع. ولذلك قد يواجه إجراء استخدام مستهلكات منخفضة الهيدروجين مخزونًا من الهيدروجين يفوق بكثير ما توحي به نتيجة اختبار معدن اللحام.
ولفائدة التبريد حدود أيضًا. وتفيد TWI بأن زيادة التسخين المسبق تدعم عمومًا خروج الهيدروجين وتبطئ التبريد، في حين أن الإدخال الحراري المفرط قد يزيد احتجاز الهيدروجين من خلال زيادة مسافات الانتشار وتقليل الوقت المتاح لانتشاره خارج اللحام. ويجب النظر في الإدخال الحراري وسماكة الوصل وحجم الخرزة وتسلسل اللحام معًا. فرفع درجة الحرارة ببساطة من دون التحكم في مصادر الهيدروجين أو التقييد قد يترك شروط التشقق الأساسية قائمة.
وتربط NF EN 1011-2 اختيار ظروف التسخين المسبق والتبريد بتركيب الفولاذ ومحتوى الهيدروجين والإدخال الحراري ودرجة الحرارة بين الطبقات. ولا تُعدّ طرق الحساب الواردة فيها بديلًا عن مواصفة إجراء اللحام المؤهلة (WPS)، ولا سيما في الإصلاحات المقيدة، أو الفولاذات العالية القابلية للتقسية، أو المكونات ذات التاريخ الخدمي غير المؤكد. وقد تُقاس درجة التسخين المسبق المحددة على اللوح الأساسي، وعلى مسافة محددة من الوصل، ومباشرة قبل إيداع الطبقة؛ ويجب أن تحدد WPS موضع القياس وطريقته.
| المدخل | التأثير في اختيار الإجراء |
|---|---|
| درجة الفولاذ والمكافئ الكربوني | يؤثران في قابلية التصلد وتحول المنطقة المتأثرة بالحرارة |
| سمك اللوح | يغير تدفق الحرارة ومعدل التبريد |
| هندسة الوصلة والتقييد | يغيران إجهاد الشد والقوة الدافعة للتشقق |
| حالة الهيدروجين في المادة المستهلكة | تغير كمية الهيدروجين الداخلة إلى معدن اللحام |
| مدخل الحرارة ودرجة حرارة ما بين الطبقات | يغيران الدورة الحرارية، والصلادة، والمتانة، وحركة الهيدروجين |
إن اختيار التسخين المسبق خاص بكل إجراء. فلا يجوز نقل قيمة مناسبة لوصل سميك من S355 تلقائيًا إلى لحام ASTM A514 أو فولاذ 9% Ni أو إصلاح وعاء ضغط من 2¼Cr-1Mo. فجميع من سماكة اللوح، ومكافئ الكربون، وهندسة الوصل، والتقييد، وتصنيف المستهلك، والتحكم في الهيدروجين، والإدخال الحراري، والمتانة المطلوبة تؤثر في النطاق المختار.
الحفاظ على درجة الحرارة بين الطبقات
لا يكون التسخين المسبق مفيدًا إلا ما دام الوصل ضمن النافذة الحرارية المقصودة. ومع تقدم اللحام، يجب ألا يبرد الوصل إلى ما دون الحد الأدنى للتسخين المسبق قبل بدء إيداع الطبقة التالية. وهذا هو الغرض من الحفاظ على درجة الحرارة بين الطبقات.
إذا انخفضت درجة حرارة الوصل عن الحد الأدنى، فقد تبرد المنطقة المتأثرة بالحرارة الناتجة عن الطبقة التالية بمعدل يختلف عن معدل الإجراء المؤهل. ويمكن أن تتغير نتيجة لذلك الصلادة، وبنية التحول، ومدة انتشار الهيدروجين، والإجهاد المتبقي. ويكتسب ذلك أهمية خاصة في اللحامات متعددة الطبقات، حيث تعمل كل طبقة على مراجعة أو إعادة تسخين أجزاء من معدن اللحام والمنطقة المتأثرة بالحرارة المتكونين في الطبقات السابقة. فالدورة الحرارية تراكمية وليست سلسلة من خرزات لحام منفصلة.
ويتمتع الحد الأقصى لدرجة الحرارة بين الطبقات بالأهمية نفسها. فقد تمنع درجة الحرارة المفرطة تسلسل المراجعة المقصود، وتكبر حبيبات الأوستنيت السابقة، وتقلل متانة الصدم، وتغير خصائص معدن اللحام. وفي الفولاذ منخفض السبيكة من نوع Cr-Mo، قد تؤثر الحرارة غير المنضبطة بين الطبقات في مقاومة الزحف وفي الاستجابة للمعالجة الحرارية بعد اللحام. ولذلك قد تحدد WPS حدًا أدنى للتسخين المسبق ودرجة حرارة قصوى بين الطبقات، بدلًا من السماح للحام بالحفاظ على وصل «ساخن» بلا قيود.
ينبغي التحقق من درجة الحرارة في موضع القياس المحدد باستخدام أقلام حرارة معايرة، أو موازين حرارة تلامسية، أو مزدوجات حرارية، أو معدات أخرى معتمدة. وقد تكون قراءات السطح المأخوذة مباشرة بجوار خرزة ساخنة مضللة؛ فدرجة الحرارة ذات الصلة هي درجة حرارة الوصل قبل إيداع الطبقة التالية. وقد تنشأ في المكونات الكبيرة فروق في درجة الحرارة عبر السماكة، ولذلك يجب أن يحقق ترتيب التسخين ظروفًا متجانسة بدرجة معقولة، بدلًا من تكوين نطاق ساخن ضيق.
ويجب على اللحام التوقف عندما تتجاوز درجة الحرارة بين الطبقات حدها الأعلى، مع تجنب التبريد غير المنضبط إلى ما دون الحد الأدنى. وقد يُحدد تسلسل اللحام وطول الخرزة والإيداع المتوازن والعزل والتسخين الموضعي للحفاظ على الوصل داخل النطاق. ويمكن للتيارات الهوائية والأمطار أن تزيد فقدان الحرارة بدرجة حادة، كما أنها تضيف الرطوبة التي قد ترفع مدخل الهيدروجين.

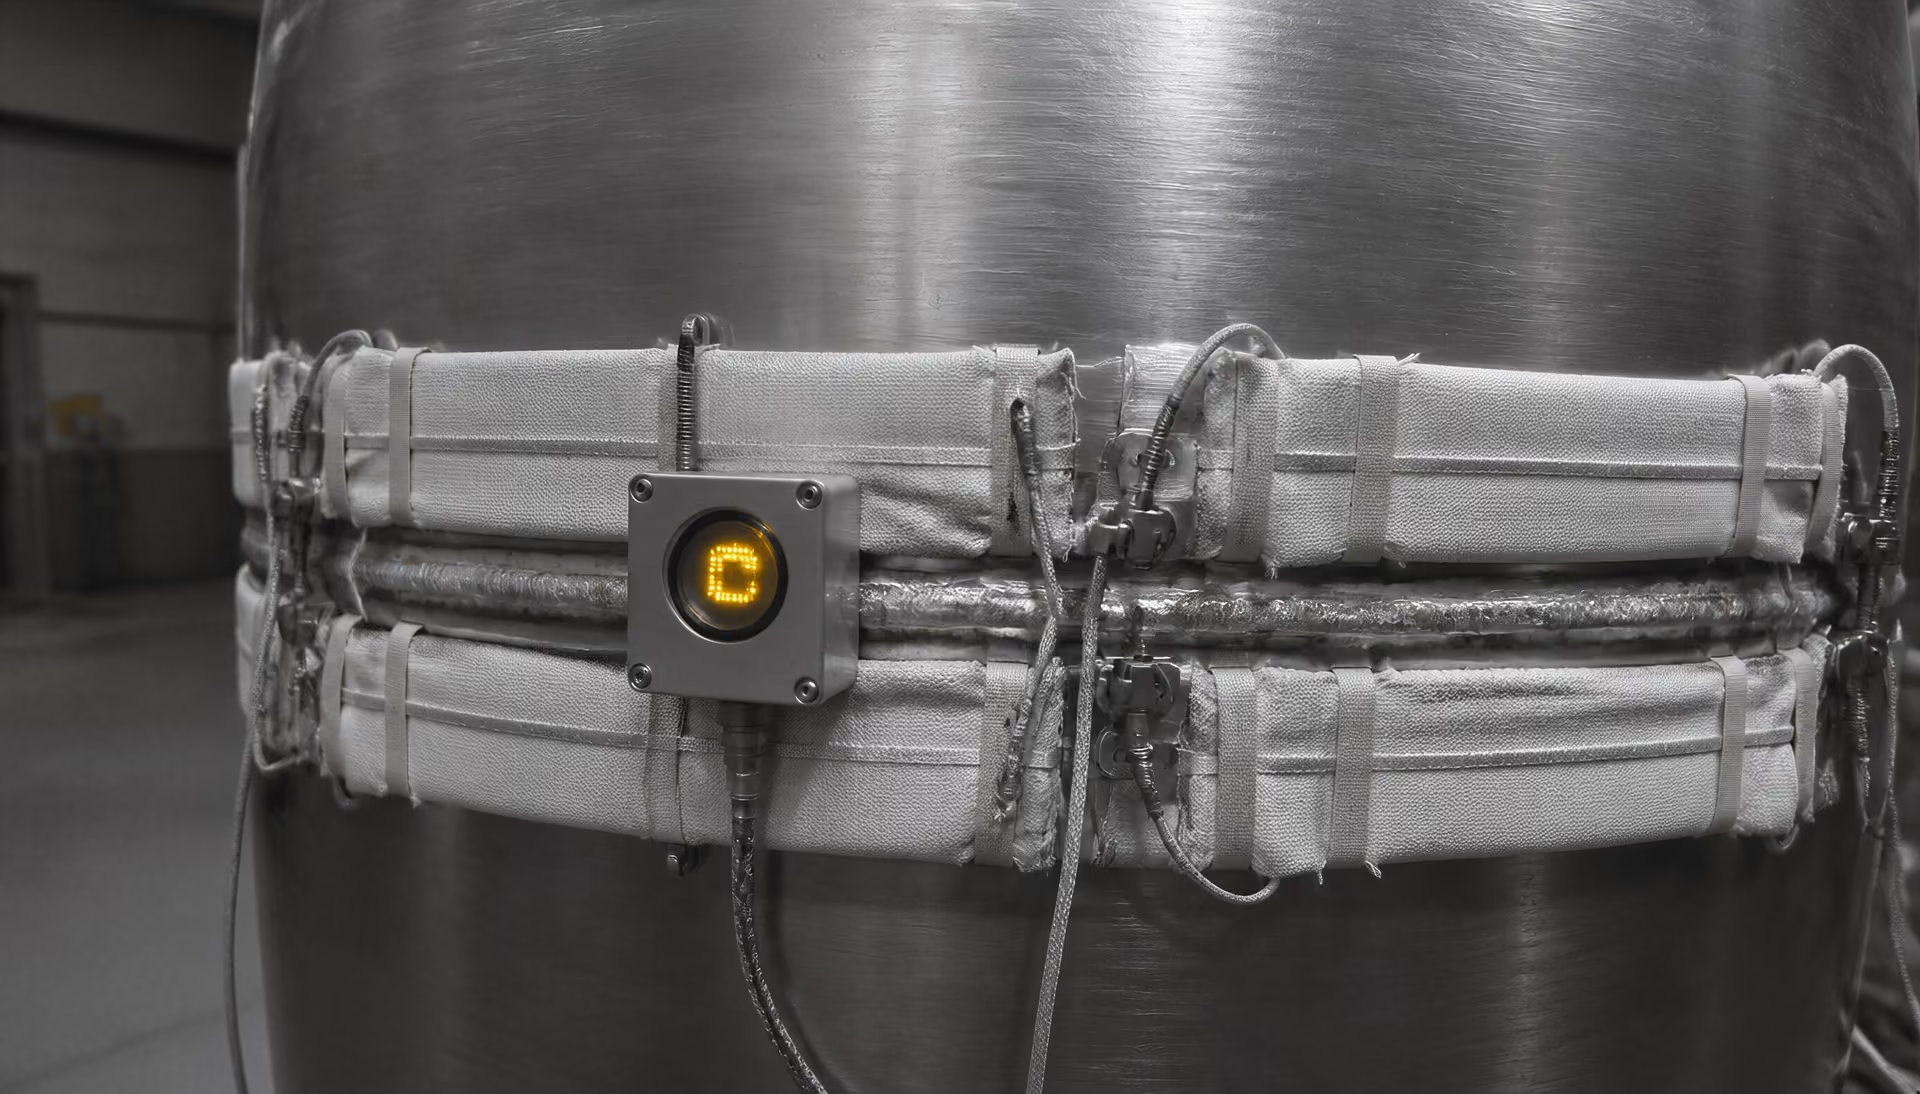
التسخين اللاحق ومعالجة إطلاق الهيدروجين
التمييز بين المعالجة اللاحقة
- المعالجة الحرارية اللاحقة تحافظ على درجة حرارة محددة لتعزيز انتقال الهيدروجين قبل التبريد الحرج.
- المعالجة الحرارية بعد اللحام تطبق دورة معالجة حرارية منفصلة تهدف إلى تغيير الإجهاد المتبقي أو الحالة الفلزية.
- الفحص يتحقق مما إذا كان التشقق قد حدث بعد فترة التثبيت والتبريد المطلوبة.
معالجة إطلاق الهيدروجين عملية تسخين وتثبيت مضبوطة بعد اللحام، تهدف إلى إتاحة انتقال الهيدروجين المتحرك من منطقة اللحام قبل التبريد النهائي.
التسخين اللاحق عملية منفصلة تُجرى بعد اللحام، وعادةً ما تكون عند درجة حرارة محددة ولمدة احتجاز محددة. وهو ليس هو نفسه المعالجة الحرارية بعد اللحام (PWHT)، رغم أنه قد تُدمج العمليتان في بعض الإجراءات. وتُبقي معالجة إطلاق الهيدروجين الوصل الملحوم دافئًا مدة كافية لانتشار الهيدروجين نحو الأسطح المكشوفة قبل أن يبرد اللحام إلى حالة شديدة القابلية للتشقق ومجهدة. ويصف كل من SteelConstruction.info وGuidance Note 6.04 الحفاظ على التسخين المسبق أو تطبيق التسخين اللاحق باعتباره وسيلة للسماح للهيدروجين بالانتقال خارج اللحام قبل احتجازه في المناطق الصلبة.
ويجب أن تبدأ المعالجة بسرعة بعد اللحام، بما في ذلك بعد انقطاع القوس أو إتمام الإصلاح، عندما يتطلب الإجراء ذلك. وقد يلزم استخدام العزل والتسخين المتحكم فيه داخل فرن أو موضعيًا لمنع التبريد المبكر. وتعتمد درجة الحرارة والمدة المطلوبتان على درجة الفولاذ وسماكته وحجم اللحام ومستوى الهيدروجين والتقييد وWPS المنطبقة. أما التعليمات الاعتباطية من قبيل «أبقِه دافئًا لبعض الوقت»، فلا تحمل معنى ميتالورجيًا موثوقًا.
وتكتسب معالجة إطلاق الهيدروجين أهمية خاصة في الفولاذ Cr-Mo المشبع بالهيدروجين. فقد وجدت أبحاث أُجريت على مواد تعرضت للخدمة أن الهيدروجين المحتجز يمكن أن يزيد خطر تشقق التصنيع بدرجة كبيرة. وفي تجربة منشورة على فولاذ 2¼Cr-1Mo، تطلب الهيدروجين الخدمي المحتجز زيادة قدرها 130 °C في التسخين المسبق. وتحذر هذه النتيجة من تطبيق جداول التصنيع العادية على مقطع من وعاء أو أنبوب من دون تقييم تاريخه الخدمي.
ولا يستطيع التسخين اللاحق إصلاح شق تشكل بالفعل، أو إزالة كل الهيدروجين المحتجز، أو التعويض عن منطقة متأثرة بالحرارة صلبة وغير مراجعة وتقييد شديد. ويظل الفحص ضروريًا، وغالبًا ما يُجرى بعد تأخير، لأن تشققات الهيدروجين قد تظهر بعد ساعات من اللحام. وتصف ISO 17642-1:2004 تكوّن التشققات الباردة ومبادئ الاختبارات الإتلافية لتقييم قابلية التشقق في المستهلكات والمواد الأساسية ومعدن اللحام. والتحكم في درجة الحرارة جزء واحد من الإجراء؛ ويجب أن يدعمه استخدام مستهلكات منخفضة الهيدروجين، والأسطح الجافة، وتجهيز الوصل المناسب، والتقييد المتحكم فيه، والإدخال الحراري المؤهل، والفحص المؤجل.
مدخل الحرارة: وسيلة تحكم مفيدة وسوء فهم شائع
يُعد مدخل الحرارة وسيلة مفيدة لوصف الطاقة الحرارية المنقولة لكل وحدة طول من اللحام، لكنه ليس مقياسًا مباشرًا للسلامة من التشقق الهيدروجيني. في الحساب الأساسي للحام بالقوس، يُعبَّر غالبًا عن مدخل الحرارة الاسمي كما يلي:
حيث إن هي الطاقة لكل وحدة طول من اللحام، و هي كفاءة القوس، و هو الجهد، و هو التيار، و هي سرعة الحركة. تساعد المعادلة في مقارنة إجراءات اللحام، لكنها لا تأخذ في الحسبان سُمك الصفيحة، وهندسة الوصلة، ودرجة التقييد، وتسلسل الخرزات، والتسخين المسبق، ودرجة الحرارة بين الطبقات، أو المجال الحراري الفعلي في المنطقة المتأثرة بالحرارة (HAZ). ولذلك، قد تؤدي قيمة محسوبة أعلى إلى نتائج ميتالورجية مختلفة في وصلات مختلفة.
لا يمنع مدخل الحرارة وحده التشقق الهيدروجيني. وتحدد TWI ثلاثة شروط يجب أن تجتمع: الهيدروجين، وبنية صلبة وهشة قابلة للتشقق، وإجهاد شد. ويصف المعهد الدولي للحام (IIW) عوامل التحكم نفسها بأنها محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق. ويؤثر مدخل الحرارة أساسًا في الجوانب الحرارية وجوانب التحول ضمن هذا التفاعل، في حين تحدد ممارسات اللحام الحالية مقدار الهيدروجين الذي يدخل ومدى سهولة خروجه.
تأثيرات الدورة الحرارية ومعدل التبريد
تتعرض كل نقطة مجاورة للحام لدورة حرارية تشمل التسخين السريع، وبلوغ درجة حرارة قصوى، ثم التبريد عبر نطاق التحول. ويتحكم معدل التبريد في الأطوار التي تتشكل في معدن اللحام والمنطقة المتأثرة بالحرارة (HAZ). وفي أنواع الفولاذ القابلة للتشقق، مثل فولاذ الكربون والمنغنيز، والفولاذ منخفض السبيكة، أو الفولاذ المسقى والمراجَع، يمكن أن يؤدي التبريد السريع إلى تكوين مناطق صلبة من البينيت أو المارتنسيت. وتكون قدرة هذه المناطق على تحمل الهيدروجين وإجهاد الشد أقل من قدرة بنية مجهرية أكثر ليونة ومطيلية.[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
تؤدي زيادة مدخل الحرارة عادةً إلى توسيع المجال الحراري وإبطاء التبريد، ولا سيما عندما تكون الوصلة سميكة أو عالية التوصيل الحراري. ويرفع التسخين المسبق درجة حرارة البدء، مما يقلل الفرق في درجة الحرارة بين اللحام والفولاذ المحيط. وتؤدي درجة الحرارة بين الطبقات تأثيرًا مشابهًا في الطبقات اللاحقة. وتنص إرشادات Dillinger، عند تطبيق الطريقة B من EN 1011-2، على أن التسخين المسبق يبطئ تبريد المنطقة المتأثرة بالحرارة، مع تعزيز خروج الهيدروجين. كما تربط إرشادات BS EN 1011-2 التحكم في معدل التبريد بالحفاظ على التسخين المسبق أو تطبيق التسخين اللاحق، بما يتيح للهيدروجين الانتقال قبل أن يُحتجز في مناطق صلبة ومجهدة.
ولا تتمثل النتيجة ببساطة في أن «الأكثر سخونة أكثر أمانًا». فقد يقلل معدل التبريد الأبطأ كمية المارتنسيت، لكن الدورة الحرارية نفسها قد تغير حجم الحبيبات، ونواتج التحول، والإجهاد المتبقي، وانتقال الهيدروجين. ويجب تقييم الإجراء في ضوء درجة الفولاذ الفعلية، والسُمك، وتقييد الوصلة، وتسلسل اللحام.
لا يؤدي مدخل الحرارة الأعلى دائمًا إلى تقليل خطر التشقق الهيدروجيني. Limited evidence
يعتمد انتقال الهيدروجين على الزمن. ويمكن للهيدروجين القابل للانتشار أن يتحرك عبر الفولاذ أثناء اللحام وبعده، لكن مساره ومعدل خروجه يعتمدان على درجة الحرارة، والبنية المجهرية، والهندسة، والأسطح المتاحة. وتحذر TWI من أن زيادة مدخل الحرارة قد تزيد أحيانًا احتجاز الهيدروجين في معدن اللحام: إذ قد تزيد المنطقة المنصهرة أو المسخنة الأكبر المسافة التي يتعين على الهيدروجين قطعها، في حين قد تقصر الفترة الإجمالية المتاحة للانتشار الفعال. وتدحض هذه النتيجة مباشرةً الافتراض الشائع بأن أي زيادة في مدخل الحرارة تمنح الهيدروجين فرصة أكبر للخروج.
لماذا لا يكون مدخل الحرارة المفرط أكثر أمانًا تلقائيًا
قد يقلل مدخل الحرارة الكبير معدل التبريد الأقصى، لكنه قد يؤدي في الوقت نفسه إلى عيوب أخرى أو يضر بالخصائص. ويمكن للطاقة المفرطة أن تسبب خشونة حبيبات الأوستنيت السابق في المنطقة المتأثرة بالحرارة، وتقلل المتانة، وتزيد التشوه، وتنتج منطقة مَلِينَة أو هشة مفرطة الحجم. وفي الفولاذ المسقى والمراجَع، قد تؤدي الدورة الحرارية إلى مراجعة مادة جرى تقويتها عمدًا، أو إلى تسخينها موضعيًا فوق النطاق المسموح به في تأهيل إجراء اللحام.
كما قد يزداد احتجاز الهيدروجين بدلًا من أن ينخفض. فالخرزة الكبيرة ذات حجم أكبر، وقد تضع الهيدروجين على مسافة أبعد من سطح حر. وإذا توقف اللحام، أو تغيرت ظروف ما بين الطبقات، أو أُغلقت الوصلة بطبقة نهائية قبل خروج الهيدروجين، فقد يبقى الهيدروجين في اللحام أو ينتقل نحو منطقة متأثرة بالحرارة صلبة واقعة تحت إجهاد شد. وقد يظهر التشقق المتأخر بعد ساعات أو أيام من اللحام، رغم أن الفحص البصري الذي أُجري مباشرة بعد الإكمال لم يكشف عن أي عيب.
ويكتسب التمييز بين مدخل الحرارة والتسخين المسبق أهمية هنا. فالتسخين المسبق يحدث قبل الطبقات وبينها، ويحافظ على درجة حرارة أعلى لقطعة العمل ويدعم انتشار الهيدروجين. أما مدخل الحرارة فيصف الطاقة المنقولة أثناء تنفيذ طبقة واحدة. ويؤثر كلاهما في عمليات التبريد والانتشار نفسها، لكنهما ليسا وسيلتي تحكم قابلتين للاستبدال. وقد يكون من الضروري استخدام مادة استهلاكية منخفضة الهيدروجين، والمناولة الجافة، والتخزين الصحيح، والتسخين المسبق الملائم، والتحكم في درجة الحرارة بين الطبقات، وفترة إبقاء مناسبة للتسخين اللاحق، حتى عندما يكون مدخل الحرارة الاسمي مرتفعًا.
ويجب أن يأخذ الإجراء في الحسبان أيضًا الهيدروجين الموجود أصلًا في الفولاذ. فقد تمتص المعدات المعرضة لظروف الخدمة الهيدروجين أثناء التشغيل، ولا يمثل هذا الهيدروجين المحتجز اختبار الهيدروجين القابل للانتشار في معدن اللحام وفقًا للمعيار ISO 3690:2018. وتفيد TWI بأن التجارب على فولاذ 2¼Cr-1Mo المشبع بالهيدروجين أظهرت أن معالجة الهيدروجين المحتجز أثناء الخدمة قد تتطلب زيادة التسخين المسبق بمقدار 130 °C. وهذه مسألة تتعلق بتاريخ التصنيع، وليست سببًا لافتراض أن مجرد زيادة طاقة القوس ستحل الخطر.
الموازنة بين الاختراق والتخفيف والمتانة وخطر التشقق
يجب التحكم في مدخل الحرارة بوصفه جزءًا من إجراء منسق. ويؤثر التيار في معدل الترسيب، والاختراق، وقوة القوس، وكمية المعدن المنصهر. ويغير الجهد طول القوس وعرض الخرزة. وتغير سرعة الحركة الطاقة لكل وحدة طول والزمن المتاح لانتشار الحرارة. ويحدد حجم الخرزة وتسلسلها إعادة التسخين، والتقييد، والدورات الحرارية التي تفرضها الطبقات اللاحقة. ويعدل التسخين المسبق ودرجة الحرارة بين الطبقات حالة البدء لكل طبقة. وقد يؤدي تحسين إعداد واحد مع تجاهل الإعدادات الأخرى إلى إنتاج إجراء يبدو مرضيًا على الورق، لكنه يولد منطقة متأثرة بالحرارة غير مقبولة أو حالة احتجاز هيدروجين غير مقبولة.
| حالة مدخل الحرارة | الفائدة المحتملة | الخطر المحتمل |
|---|---|---|
| منخفض جدًا | انخفاض التعرض الحراري | تبريد سريع، ومنطقة متأثرة بالحرارة صلبة، ونقص الانصهار، وعدم كفاية الاختراق |
| المجال المعتمد | يوازن بين التبريد، والاختراق، والمتانة، وحركة الهيدروجين | يتطلب تحكمًا في الإنتاج |
| مرتفع جدًا | تبريد أبطأ في بعض الظروف | تخشّن الحبيبات، والتشوه، وانخفاض المتانة، واحتباس الهيدروجين |
قد يسبب مدخل الحرارة المنخفض جدًا اختراقًا غير كافٍ، وعدم الانصهار، وصلادة مفرطة، وتبريدًا سريعًا. أما المدخل المرتفع جدًا فقد يسبب احتراقًا نافذًا، وتخفيفًا مفرطًا، وخشونة الحبيبات، وتشوهًا، وانخفاض المتانة، واحتجاز الهيدروجين. ولذلك فإن المجال المقبول محدود من الجانبين.
كما تهمّ تصميمات الوصلات وكيمياء الفولاذ. ويؤثر المكافئ الكربوني، وسُمك الصفيحة، والتقييد، وسلوك التحول في نطاق التسخين المسبق ومدخل الحرارة الموصى بهما في EN 1011-2 وNF EN 1011-2. وقد لا ينتقل إجراء مخصص للفولاذ S355J2 مباشرةً إلى درجة عالية المقاومة من الفولاذ المسقى والمراجَع مثل S690Q، أو إلى مكوّن من 2¼Cr-1Mo تعرض لظروف الخدمة. ويمكن للاختبار وفقًا للمعيار ISO 17642-1:2004 تقييم قابلية التشقق البارد في المادة الأساسية، ومعدن اللحام، ومجموعة المواد الاستهلاكية، في حين يوفر ISO 3690:2018 إجراءات لقياس الهيدروجين القابل للانتشار في معدن اللحام بالقوس.
وعليه، فإن مدخل الحرارة متغير تحكم، وليس علاجًا شاملًا. ويتمثل النهج السليم في تأهيل إجراء حراري متكامل يشمل: التيار والجهد وسرعة الحركة المقاسة؛ وأبعاد الخرزات المحددة؛ والتسخين المسبق ودرجة الحرارة بين الطبقات المضبوطين؛ وممارسات اللحام منخفض الهيدروجين؛ والتسخين اللاحق الملائم عند الحاجة؛ والفحص للكشف عن التشقق المتأخر بعد فترة الإبقاء المحددة. ويهم كل من الاختراق والإنتاجية، لكن يجب أن يظلا ضمن الحدود الميتالورجية التي يحددها معدل التبريد، والمتانة، وحركة الهيدروجين، والتقييد.
ممارسة اللحام منخفض الهيدروجين
اللحام منخفض الهيدروجين عملية مضبوطة، وليس تسمية تُلصق بقطب واحد. لا يحدث التشقق الهيدروجيني إلا عند توافر ثلاثة شروط معًا: وجود الهيدروجين، وتكوّن بنية صلبة وهشة قابلة للتشقق في معدن اللحام أو المنطقة المتأثرة بالحرارة (HAZ)، ووجود إجهاد شد ناتج عن التقييد أو الانكماش أو الإجهاد المتبقي. وقد ذكرت TWI هذا الشرط الثلاثي في عام 2024، بينما يحدد International Institute of Welding (IIW) محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق بوصفها العوامل الرئيسية في لحامات الفولاذ عالي المقاومة.
وعليه، يتمثل الهدف العملي في تقليل كمية الهيدروجين الداخلة إلى القوس وبركة اللحام، ومنع الأسطح الملوثة من إضافة المزيد منه، وترسيب معدن اللحام في ظروف تحد من التكوّن السريع للبنى المجهرية القابلة للتشقق. وتشكل عملية التخزين، وضبط الصرف، والتنظيف، والحماية، والتحكم في القوس، والتسخين المسبق، ودرجة الحرارة بين التمريرات، وتسلسل الترسيب، جميعًا أجزاءً من نظام الوقاية نفسه.
تخزين المواد المستهلكة والتحكم في الرطوبة
تُعد الرطوبة أكثر مصادر الهيدروجين شيوعًا، لكنها تصل إلى اللحام عبر عدة مسارات. يمكن للأقطاب منخفضة الهيدروجين ذات الطلاء الأساسي أن تمتص الماء من الهواء الرطب بعد فتح عبوتها المحكمة. كما يمكن للتدفق الموجود على أسلاك اللحام بالقوس المغمور، والأسلاك المحشوة بالتدفق، والأسلاك المحشوة بالمعدن، أن يجمع الرطوبة أثناء التخزين أو التداول. ويتفكك الماء في القوس، ويدخل جزء من الهيدروجين الناتج إلى معدن اللحام المنصهر. وينتشر بعض الهيدروجين لاحقًا بعيدًا، بينما يمكن للباقي أن يتحرك نحو المناطق الصلبة والمجهدة مع تبرد الوصلة.
ينبغي أن تبقى الأقطاب في عبواتها الأصلية المحكمة حتى يحين استخدامها. وبعد فتح العبوة، ينبغي حفظها في خزانة مسخنة ومضبوطة عند درجة الحرارة وضمن الحد الأقصى لزمن التعرض المحددين من قِبل مُصنّع المادة المستهلكة أو في إجراء اللحام المعمول به. وينبغي للموقع تسجيل وقت فتح العبوة، والصرف، والإرجاع، وزمن التعرض، بدلًا من الاعتماد على المظهر. فقد يبدو القطب جافًا، مع أنه يحمل كمية كافية من الرطوبة الممتصة لرفع مستوى الهيدروجين القابل للانتشار.
لا يُسمح بالتجفيف أو إعادة الخَبز إلا عندما تسمح مواصفات المادة المستهلكة وتعليمات المُصنّع بذلك. وتكتسب درجة الحرارة المطلوبة، وزمن التثبيت، وعدد مرات إعادة الخَبز أهمية كبيرة. فقد يؤدي التسخين المفرط إلى إتلاف المواد الرابطة، أو تغيير أداء الطلاء، أو إنتاج قطب لم يعد مستوفيًا لحالته المقصودة. كما أن النقل المتكرر بين خزانة ساخنة ومنطقة عمل باردة ورطبة يُعد ممارسة سيئة؛ إذ يمكن أن يتكوّن التكاثف قبل استخدام القطب.
لا تُلغي التسمية هذه الالتزامات. فعلى سبيل المثال، لا يُعد القطب AWS E7018 ضمانًا لانخفاض مخاطر الوصلة بعد ترك الأقطاب معرضة طوال الليل، كما أن تصنيف الهيدروجين القابل للانتشار “H8” لا يحل محل التحكم في التسخين المسبق، والتقييد، وكيمياء الفولاذ، ومدخل الحرارة. وتحدد ISO 3690:2018 إجراءات أخذ العينات والتحليل لقياس الهيدروجين القابل للانتشار في معدن اللحام الناتج عن اللحام بالقوس للفولاذ المارتنسيتي والبينايتِي والحديدي. ويصف هذا القياس حالة معدن اللحام المترسب وفق طريقة اختبار محددة؛ ولا يشهد بصلاحية كل لحام موقعي يُنفذ بالمنتج نفسه.
ينبغي صرف المواد المستهلكة بكميات يمكن استخدامها ضمن فترة التعرض المسموح بها. ويجب عزل العبوات التالفة، والتدفق الرطب، والأسلاك الصدئة، والأقطاب ذات الطلاء المتشقق أو المنتفخ أو المتقشر. كما يحتاج مشغلو اللحام إلى قفازات نظيفة وجافة وصوانٍ للتخزين. ويمكن أن تؤدي ملامسة الطرف المطلي للقطب بقفازات مبللة إلى إضافة الرطوبة مباشرة إلى الطلاء.
طول القوس وحالة السطح والحماية
يؤدي القوس القصير المستقر عادةً إلى تقليل التلوث الجوي والحد من كمية الرطوبة الحاملة للهيدروجين التي تصل إلى بركة اللحام. ويجعل طول القوس المفرط القوس أكثر تعرضًا للهواء، ويزيد التناثر، وقد يزعزع استقرار الحماية. كما أنه يغير الاختراق ومعدل الترسيب؛ ولذلك يظل الطول الصحيح هو المحدد للعملية والمادة المستهلكة، وليس حدًا أدنى اعتباطيًا. وفي لحام المعادن بالقوس المحمي، يُعد القوس الطويل نتيجة شائعة للتقنية السيئة، وقد يسبب المسامية فضلًا عن زيادة امتصاص الهيدروجين.
وتتطلب العمليات المحمية بالغاز الانضباط نفسه. إذ يجب أن تكون أسطوانات غاز الحماية، والمنظمات، والخراطيم، ومقاييس التدفق، والمشاعل جافة وخالية من التسرب. ويمكن لتسرب في جانب السحب من خط الغاز أن يسحب هواءً رطبًا إلى مجرى الغاز من دون إحداث فقدان خارجي واضح للغاز. وقد يسبب التدفق المفرط اضطرابًا وإدخال الهواء، بينما يترك التدفق غير الكافي البركة معرضة. ويجب التحكم في التيارات الهوائية، والرياح، وزاوية المشعل، وطول بروز السلك، والإزالة المبكرة للحماية. كما تكتسب نقاوة الغاز وتركيبة الغاز المحددة أهمية، ولا سيما عندما تؤثر الإضافات الصغيرة من الأكسجين أو ثاني أكسيد الكربون في سلوك القوس وتفاعلات السطح.
يجب تنظيف أسطح الوصلة حتى الوصول إلى معدن لامع وسليم حيثما يتطلب الإجراء ذلك. ويمكن للزيت، والشحوم، والطلاء، والمواد اللاصقة، وبقايا سوائل القطع، وحبر التعليم، والأملاح، وغبار المواد الكاشطة الرطب، ونواتج التآكل، أن تدخل الهيدروجين أو تمنع الاندماج الموثوق. ولا يمكن اعتبار الصدأ وقشور الدرفلة بديلًا عن الفولاذ النظيف. ويُعد التكاثف خطرًا خاصًا عند نقل صفيحة باردة إلى منطقة دافئة ورطبة؛ فقد تبدو الوصلة جافة، مع أنها تحمل طبقة رقيقة من الماء. وينبغي أن يرفع التسخين المسبق درجة حرارة السطح فوق هامش نقطة الندى ذي الصلة، لا أن يدفئ مركز مكوّن سميك فحسب.
يشمل الترسيب المضبوط سرعة الحركة الصحيحة، وشدة التيار، والجهد، وسرعة تغذية السلك، وحجم الخرزة، والتنظيف بين التمريرات، والتسلسل. ولا تؤدي الترسيبات الكبيرة والبطيئة تلقائيًا إلى تقليل التشقق. وقد أفادت TWI في عام 2024 بأن زيادة التسخين المسبق تمنح الهيدروجين عمومًا وقتًا أطول للخروج وتبطئ التبريد، في حين أن مدخل الحرارة المفرط قد يزيد احتجاز الهيدروجين في معدن اللحام من خلال زيادة مسافات الانتشار وتقليص الوقت المتاح للانتشار. ولذلك يجب أن يظل مدخل الحرارة ضمن نطاق الإجراء المؤهل.
مصادر الهيدروجين التي تتجاوز القطب
لا يمثل القطب أو التدفق سوى جزء واحد من توازن الهيدروجين. فقد تدخل الرطوبة الموجودة على حواف الصفائح، وقضبان الإسناد، والمشابك، والتجهيزات الخزفية، والملحقات المؤقتة، إلى القوس. ويمكن للهواء المضغوط المستخدم في التنظيف أن يحمل الزيت أو الماء من ضاغط سيئ الصيانة. كما قد تترك عجلات الجلخ الرطبة، والأقمشة الكاشطة المبتلة، ومنتجات التعليم المائية، بقايا تُسخن أثناء اللحام. وتدخل الطلاءات المجلفنة ومعالجات الأسطح الأخرى أبخرة إضافية، وقد تتطلب إزالتها وفق متطلبات السلامة وإجراء اللحام المعمول بهما.
وقد يأتي الهيدروجين أيضًا من بيئة اللحام. فالأمطار، والتكاثف، والرطوبة العالية، والعزل المبتل، وخطوط الغاز غير المحمية، تُفشل نظام المواد المستهلكة الجافة. وقد تُنظف الوصلة في بداية الوردية ثم تتلوث أثناء انتظارها تحت غطاء مشمع أو في الخارج. وينبغي أن يحدد الإجراء وسائل الحماية، وإعادة تنظيف السطح، والظروف التي يجب عندها إيقاف اللحام.
وينشئ تاريخ الخدمة مشكلة مختلفة. فقد يبقى الهيدروجين الممتص أثناء التخليل، أو الحماية الكاثودية، أو التعرض لبيئات الخدمة الحامضية، أو التآكل، أو التشغيل عند ضغط مرتفع، داخل الفولاذ الأساسي. ولا يمكن قياس هذا الهيدروجين المحتجز بمجرد اختبار دفعة جديدة من الأقطاب، كما لا يمكن إزالته بالتحول من تصنيف مادة مستهلكة إلى آخر. وقد وجدت أبحاث على أنواع الفولاذ المشحونة بالهيدروجين أن فولاذ 2¼Cr-1Mo قد يتطلب زيادة قدرها 130 °C في التسخين المسبق أثناء الإصلاح، بسبب الهيدروجين المحتجز من الخدمة. وقد يتطلب هذا العمل معالجة لإطلاق الهيدروجين، وتثبيتًا مطولًا، وتسخينًا مسبقًا محافظًا، وتحكمًا في درجة الحرارة بين التمريرات، وإجراء إصلاح مؤهلًا.
يمكن للتسخين اللاحق أو التبريد المؤجل أن يمنح الهيدروجين وقتًا للانتقال قبل أن يُحتجز في منطقة صلبة ومجهدة. ويربط توجيه BS EN 1011-2 هذه الممارسة بالتحكم في معدل التبريد، بينما تحدد ISO 17642-1:2004 المبادئ العامة لاختبار التشقق البارد الإتلافي للمواد المستهلكة، والمواد الأساسية، ومعدن اللحام. وهذه التدابير ضوابط إجرائية وليست بدائل عن الفحص. فقد يظهر التشقق البارد المؤجل بعد ساعات من اللحام، ولذلك لا يمكن للفحص البصري الذي يُجرى مباشرة بعد الترسيب أن يثبت خلو الوصلة من التشققات.
التقييد، وتصميم الوصلة، والإجهاد المتبقي
يتطلب التشقق الهيدروجيني شرطًا ثالثًا بعد وجود الهيدروجين وبنية مجهرية صلبة قابلة للتأثر، وهو الإجهاد الشدي. وتصف إرشادات TWI لعام 2024 الآلية بأنها الوجود المتزامن للهيدروجين، وبنية صلبة وهشة، وإجهاد شدي. وتقسم الورقة البيضاء لـ IIW (2023) العوامل بالطريقة نفسها، إذ تحدد محتوى الهيدروجين، وقابلية البنية المجهرية للتأثر، والإجهاد الشدي المتبقي، بوصفها العوامل الرئيسية الثلاثة المتحكمة في التشقق المستحث بالهيدروجين في لحامات الفولاذ عالي المقاومة.
وقد ينشأ هذا الإجهاد من المكوّن، أو من عملية اللحام، أو من كليهما. فقد تكون الوصلة تحت إجهاد الخضوع الاسمي، في حين تتحمل منطقة صغيرة بمحاذاة اللحام إجهادًا موضعيًا أعلى بكثير. ثم يهاجر الهيدروجين نحو مواقع احتجازه، مثل الشوائب، وحدود حبيبات الأوستنيت السابق، والمناطق المارتنسيتية، وعيوب اللحام. وإذا تجاوز الإجهاد الشدي الموضعي مقاومة تلك المنطقة، فقد يبدأ تشقق أثناء التبريد أو بعد ساعات من اللحام. وهذا هو التشقق البارد المتأخر، وليس التشقق الساخن الذي يتكون في أثناء وجود معدن منصهر أو متصلب جزئيًا.
الفجوات الجذرية، وملاءمة التجميع، والتقييد الموضعي
يتحكم تحضير الوصلة في أكثر من حجم اللحام. فقد تمنع الفجوة الجذرية الصغيرة جدًا تحقيق الانصهار الجذري السليم، وتجبر اللحّام على زيادة التيار أو طول القوس أو حركة اللحام لجسر الوصلة. أما الفجوة الكبيرة جدًا فتتطلب تمريرة جذرية كبيرة أو زيادة مفرطة في معدن اللحام، مما يزيد الانكماش والقوة اللازمة لسحب الأعضاء بعضها نحو بعض. ولا يُعد أيٌّ من الشرطين غير ضار. ويجب الحفاظ على الفجوة المحددة، ووجه الجذر، وزاوية الأخدود، والمحاذاة على امتداد الوصلة، بدلًا من افتراض صلاحيتها استنادًا إلى بضع قياسات مقبولة.
تؤدي سوء ملاءمة التجميع إلى تقييد موضعي، لأن اللحام يجب أن يصحح الأخطاء البُعدية أثناء انكماشه. فقد تترك عدم المحاذاة الرأسية، أو الحافة الملتوية، أو الصفيحة التي تُجبرها الملاقط على التلامس، إجهادًا انحنائيًا بجانب اللحام حتى قبل أن تبرد الوصلة. وتضيف لحامات التثبيت المؤقتة تعقيدًا آخر: إذ قد تصبح لحامات التثبيت الأصغر من الحجم المطلوب أو المتشققة جزءًا من اللحام النهائي، في حين تمنع لحامات التثبيت القوية مفرطًا الأعضاء من الحركة مع تطور الانكماش.
ويكون التقييد شديدًا بوجه خاص عندما يصل لحام قصير مادة سميكة بهيكل صلب كبير. ومن أمثلة ذلك الحوامل الملحومة بأغلفة أوعية الضغط، والمقويات المثبتة بالقرب من أطراف الشفاه، وتفاصيل الرافعات ذات الزوايا الصندوقية، والإصلاحات المنفذة داخل إطار قائم. فلا يستطيع الفولاذ المحيط أن يتشوه بحرية، ولذلك يتحول الانكماش الطولي والعرضي للحام إلى إجهاد شدي. وقد يؤدي تثبيت ضيق ملحوم حول ثلاثة أو أربعة جوانب إلى تركيز شديد للإجهاد عند نهاية الجزء غير الملحوم.
ويمكن لهندسة الوصلة أن تضخم هذا الأثر. فالتغيرات المفاجئة في السمك، والزوايا الداخلية الحادة، وأقدام اللحام الصغيرة، واللحامات المتقاربة، تركز الإجهاد وقد تنشئ أيضًا مناطق صلبة في المنطقة المتأثرة بالحرارة بسبب التبريد السريع. ويؤدي الانتقال السلس، وإتاحة وصول كافية للحام، ووضع النهاية بعيدًا عن زاوية عالية التحميل، إلى خفض ذروة الإجهاد. وقد تفرض قيود على اختيار التصميم اعتبارات التعب، أو سماحية التآكل، أو قواعد حدود الضغط، أو إمكانية الوصول، أو الحاجة إلى الإبقاء على تثبيت قائم؛ ولذلك فإن تقليل التقييد قرار تصميمي، وليس تعليمات تصنيع عامة صالحة لكل الحالات.
وحيثما يُسمح بذلك، يمكن لنصف قطر جذر أكبر، أو لتفصيل تثبيت أقل حدة، أو لوضع اللحام على الجانب المحايد من العضو، أن يقلل الإجهاد الموضعي. وقد تحافظ الدعامات الخلفية المؤقتة القوية والملاقط على المحاذاة في أثناء ترسيب معدن اللحام، لكنها لا ينبغي أن تقفل الوصلة بتقييد شديد إلى درجة احتجاز كل الانكماش. كما يلزم وضع خطة لإزالتها. فقد يترك قطع التثبيت المؤقت تجويفًا أو لحام إصلاح جديدًا عالي التقييد، ويتطلب كلاهما إنهاءً وفحصًا مضبوطين.
الإجهاد الشدي المتبقي بعد اللحام
ينكمش معدن اللحام أثناء تبرده. ويحيط معدن الأساس الأبرد بمعدن اللحام الساخن، فيقيّد ذلك الانكماش؛ ولذلك ينتهي اللحام والمنطقة المتأثرة بالحرارة المجاورة عادةً بإجهاد شدي متبقٍّ طولي وعرضي، يتوازنان مع إجهاد ضاغط على مسافة أبعد. وتعتمد القيم القصوى على سمك المقطع، وشكل الوصلة، ومدخل الحرارة، وتسلسل الترسيب، ومدى حرية المجموعة في الحركة.
ويكتسب الإجهاد أهمية لأن التشقق الهيدروجيني يكون غالبًا موضعيًا. فقد تحتوي منطقة صلبة صغيرة في المنطقة المتأثرة بالحرارة على كمية قليلة من الهيدروجين من حيث القيمة المطلقة، ومع ذلك تتشقق إذا تزامن فيها الإجهاد الشدي مع تركيز الهيدروجين. وقد يزداد الإجهاد بسبب حمل خارجي، لكن ليس من الضروري أن تكون الوصلة في الخدمة حتى تتشقق. إذ يمكن للإجهاد المتبقي الناجم عن اللحام وحده أن يوفر جزءًا كبيرًا من القوة الدافعة. ولهذا قد يظهر تشقق تحت قدم اللحام أو على امتداد المنطقة المتأثرة بالحرارة بعد أن يبرد المكوّن ويعاد توزيع الهيدروجين.
ولا يمكن التنبؤ بحالة الإجهاد النهائية للحام بصورة موثوقة من حجم اللحام وحده. فقد تضيف تمريرة غطاء ثقيلة معدنًا وحرارة، في الوقت الذي تزيد فيه الانكماش العرضي. وعلى العكس، قد تنتج طريقة ذات مدخل حرارة منخفض منطقة متأثرة بالحرارة ضيقة وسريعة التبريد، تحتوي على ناتج تحول صلب. وتعالج التسخين المسبق والتحكم في درجة الحرارة بين التمريرات التبريد وحركة الهيدروجين، لكنهما لا يزيلان التقييد. وتدعو توصيات BS EN 1011-2، التي لخّصها موقع SteelConstruction.info في عام 2024، إلى التحكم في التبريد والحفاظ على التسخين المسبق أو التسخين اللاحق، بما يتيح للهيدروجين الهجرة قبل احتجازه في مناطق صلبة ومجهدة. وتعمل هذه الوسيلة بأفضل صورة عندما لا يفرض تصميم الوصلة تقييدًا شديدًا.
ويمكن للمعالجة الحرارية بعد اللحام أن تقلل الإجهاد المتبقي وتُجري مراجعة للبنى المجهرية القابلة للتأثر، عندما تسمح بذلك المادة والسمك ومتطلبات الخدمة. لكنها ليست بديلًا عن ملاءمة تجميع سليمة أو عن إجراء منخفض الهيدروجين، وقد تكون غير عملية في الهياكل الكبيرة أو إصلاحات الموقع. كما أن للفحص حدودًا: فاكتشاف تشقق بعد اللحام لا يثبت أن مشكلة الإجهاد قد جرى التحكم فيها.
تخطيط التسلسل والترسيب
يحدد تسلسل اللحام المواضع التي يتراكم فيها الانكماش. فإذا رُسّبت اللحامات بصورة متواصلة من أحد طرفي مجموعة طويلة، فقد يسحب الجزء المكتمل بقية الوصلة خارج المحاذاة ويترك اللحام النهائي عالي التقييد. ويمكن لتسلسل مخطط أن يوزع الانكماش، ويحافظ على إمكانية الوصول، ويسمح للحامات السابقة بالتبريد قبل أن تضيف اللحامات المجاورة مزيدًا من الإجهاد.
وغالبًا ما يكون الترسيب المتوازن مفضلًا. فلحام الجانبين بالتناوب في وصلة مزدوجة الجوانب، أو الانتقال من المركز نحو النهايات، أو استخدام تسلسل الخطوة العكسية، يمكن أن يقلل التشوه ويمنع الانكماش من جانب واحد من قفل المجموعة. ولا تكون هذه الأساليب قابلة للتبادل في كل هيكل: فنمط الخطوة العكسية يغير اتجاه الحركة، لكنه لا يخفض تلقائيًا مدخل الحرارة أو خطر الهيدروجين. ويجب أن يحدد الإجراء حجم التمريرة، ودرجة الحرارة بين التمريرات، ومدة الانتظار عند الضرورة، وترتيب اللحامات.
وغالبًا ما تُقسّم التثبيتات الكبيرة إلى مراحل، بحيث لا تتلقى منطقة قصيرة واحدة كامل تقييد الانكماش. وينبغي ترتيب اللحامات التي تلتقي عند زاوية لتجنب احتجاز لحام إغلاق نهائي بين أعضاء صلبة منكمشة بالفعل. ويمكن للحام المتقطع المتعاقب أن يقلل تراكم الحرارة، لكن التباعد المفرط بين القطاعات قد يتيح نشوء مناطق باردة وتقييد غير متساوٍ؛ ولذلك يجب الحفاظ على الحد الأدنى المحدد للتسخين المسبق عند كل نقطة بدء.
وقد تتيح التثبيتات المؤقتة، والضبط المسبق، والرفع المنضبط بالرافعات، مجالًا للهيكل كي يتحرك، شريطة أن تسمح الحسابات وإمكانية الوصول بذلك. ولا يُعد الضبط المسبق علاجًا إذا كان ينقل الإجهاد ببساطة إلى تفصيل آخر. وفي أعمال الإصلاح، قد يحتوي المكوّن القائم على هيدروجين ناتج عن الخدمة، وبنية مجهرية متغيرة، وإجهاد متبقٍّ من إصلاحات سابقة. وتذكر TWI أن فولاذ 2¼Cr-1Mo المشحون بالهيدروجين احتاج في إحدى التجارب إلى زيادة قدرها 130 °C في التسخين المسبق، مما يوضح سبب عدم أمان استخدام تسلسل مختار لصفيحة جديدة مع فولاذ تعرض للخدمة.
والهدف العملي ليس إزالة كل التقييد، إذ نادرًا ما يكون ذلك ممكنًا. بل يتمثل في تجنب التقييد الموضعي المفاجئ، وتوزيع الانكماش، والحفاظ على هندسة سليمة، ومواءمة إجراء التبريد والتحكم في الهيدروجين مع الوصلة الفعلية. ويقدم المعيار ISO 17642-1:2004 مبادئ لاختبارات التشقق البارد الإتلافية لمستهلكات اللحام، ومواد الأساس، ومعدن اللحام؛ ويمكن لهذه الاختبارات أن تكشف حساسية للتقييد لا يمكن التنبؤ بها من محتوى الكربون الاسمي وحده.
تطبيق EN 1011-2 على الفولاذ الفيريتي
يوفّر NF EN 1011-2 الإطار التنظيمي لتوصيات لحام الفولاذ الفيريتي، بما في ذلك أنواع فولاذ الكربون والمنغنيز، والفولاذ منخفض السبيكة، والمدرفل حرارياً-ميكانيكياً، والمطبّع، والمقسى والمراجَع. ولا يتمثل الغرض منه في إسناد درجة حرارة تسخين مسبق واحدة وعالمية إلى عائلة من أنواع الفولاذ. بل يربط بين تركيب الفولاذ، ومحتوى الهيدروجين، ومدخل الحرارة، والتسخين المسبق، ودرجة حرارة ما بين التمريرات، وبين ظروف التبريد والتحول التي تتحكم في التشقق البارد الناتج عن الهيدروجين.
ولهذا التمييز أهمية كبيرة. إذ يتشقق الوصل الملحوم عندما تجتمع عدة ظروف: وجود الهيدروجين، وتكوّن بنية صلبة وهشة وقابلة للتشقق في معدن اللحام أو المنطقة المتأثرة بالحرارة (HAZ)، وتأثير إجهاد شد على تلك المنطقة. وقد حدّدت TWI هذا الشرط الثلاثي في إرشاداتها لعام 2024 بشأن تشققات الهيدروجين في الفولاذ. كما جعل المعهد الدولي للحام الآلية نفسها أكثر تحديداً في ورقته البيضاء لعام 2023، إذ حدّد محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق، باعتبارها العوامل الرئيسية الثلاثة التي تتحكم في التشقق الناجم عن الهيدروجين في لحامات الفولاذ عالي المقاومة.
ولذلك يدعم المعيار تقييماً للمخاطر، وليس اختصاراً للإجراءات. فلا يمكن نقل توصية وُضعت للفولاذ EN 10025-2 S355J2 تلقائياً إلى EN 10083-3 42CrMo4، أو EN 10028-2 P355GH، أو إلى نوع إنشائي مقسى ومراجَع ذي مقاومة اسمية مماثلة. ويجب معرفة شهادة الدرجة الفعلية، وسماكة المنتج، وهندسة الوصلة، وعملية اللحام، وتصنيف مادة الحشو، ودرجة التقييد، وتاريخ الخدمة، قبل أن يكون لحساب الطريقة B أو لاختيار المعلمات أي معنى.
تركيب الفولاذ وتقييم قابلية التشقق
يؤثر التركيب في قابلية اللحام أساساً من خلال تأثيره في قابلية التصلب والبنية المجهرية المتكوّنة أثناء تبريد المنطقة المتأثرة بالحرارة. ويُعد الكربون مهماً، إلا أن محتواه وحده أداة فرز أولي ضعيفة. فالمنغنيز، والكروم، والموليبدينوم، والنيكل، والنحاس، والفاناديوم، والبورون، وحالة توريد الفولاذ، يمكن أن تغيّر جميعها سلوك التبريد الحرج. وقد ينتج فولاذان متماثلان تقريباً في محتوى الكربون صلادة مختلفة بدرجة ملحوظة في المنطقة المتأثرة بالحرارة، بسبب اختلاف نظام السبائك والمعالجة الحرارية السابقة.
وتفيد مؤشرات المكافئ الكربوني في مقارنة قابلية التشقق، لكنها تظل مؤشرات فقط. فارتفاع المكافئ يشير عموماً إلى قابلية تصلب أكبر وإلى احتمال أكبر لتكوّن المارتنسيت أو البينايت الصلب في ظروف اللحام المقيّدة. لكنه لا يتنبأ بالتشقق من دون معرفة مستوى الهيدروجين المصاحب، ومعدل التبريد، ومدخل الحرارة، ودرجة التقييد. وقد يتطلب فولاذ منخفض السبيكة لأوعية الضغط، مثل 2¼Cr-1Mo، ضوابط أكثر تشدداً من فولاذ أقل سبائكية، حتى عندما يكون محتوى الكربون الاسمي متقارباً.
كما تغيّر السماكة عملية التقييم. فاللوح السميك أو الوصلة ذات التوصيل الحراري العالي تسحب الحرارة بسرعة، مما يقلل الوقت المتاح لانتشار الهيدروجين ويزيد احتمال تكوّن منطقة متأثرة بالحرارة صلبة. ويختلف خطر التشقق في لحام زاوية ضمن وصلة ركنية مقيّدة عن خطره في لحام تناكبي ضمن لوح ينكمش بحرية. كما تغيّر فجوات الجذر، وحجم اللحام، وجودة لحامات التثبيت، وتسلسل الوصلات، والملحقات، درجة التقييد الموضعي وتركيز الإجهاد.
ويجب إدراج تاريخ المادة في التقييم. فقد يبقى الهيدروجين الذي دخل إلى الفولاذ أثناء الخدمة فيه، ويرفع خطر التشقق أثناء الإصلاح. وأفادت أبحاث على أنواع فولاذ مشحونة بالهيدروجين، بما في ذلك 2¼Cr-1Mo، بأن الهيدروجين المتبقي من الخدمة قد يتطلب زيادة قدرها 130 °C في درجة التسخين المسبق. ولا تمثل هذه النتيجة قاعدة عامة لدرجة الحرارة؛ بل توضح سبب عدم إمكان تطبيق إجراء تصنيع خاص بلوح جديد ببساطة على وعاء أو مكوّن خط أنابيب تعرّض للهيدروجين. وقد تكون هناك حاجة إلى معالجة إطلاق الهيدروجين، وتسخين ممتد، ومستهلكات منخفضة الهيدروجين، وفحوص إضافية.
ويمكن لاختبارات التشقق البارد أن تساعد عندما يكون التقييم المعتاد غير حاسم. يصف ISO 17642-1:2004 مبادئ الاختبارات الإتلافية للمواد المعدنية الملحومة بالقوس وطرائق تقييم قابلية التشقق في المستهلكات، والمواد الأصلية، ومعدن اللحام. وتكمّل هذه الاختبارات إجراءً قائماً على ظروف الوصلة والخدمة الفعلية، ولا تحل محله.
متغيرات الهيدروجين والتسخين المسبق وما بين التمريرات
يدخل الهيدروجين إلى اللحام من مصادر عدة، منها الرطوبة الموجودة في الأقطاب أو مواد الصهر، والتلوث على الوصلة، والتعرض لغاز الحماية أو للبيئة، ومناولة المستهلكات. ويحدّد ISO 3690:2018 إجراءات أخذ العينات والتحليل لقياس الهيدروجين القابل للانتشار في معدن اللحام للفولاذ الفيريتي والبينايتِي والمارتنسيتِي الملحوم بالقوس عند استخدام مادة حشو. وتنطبق القيمة المقاسة على معدن اللحام المنتج في ظروف الاختبار والمناولة المحددة؛ ولا ينبغي الخلط بينها وبين كامل الهيدروجين الموجود في المنطقة المتأثرة بالحرارة، أو الهيدروجين المحتجز في الفولاذ الأصلي الذي تعرّض للخدمة.
يحقق التسخين المسبق تأثيرين مفيدين. فهو يبطئ تبريد المنطقة المتأثرة بالحرارة، مما يقلل احتمال تكوّن بنية صلبة قابلة للتشقق، كما يمنح الهيدروجين وقتاً أطول لمغادرة منطقة اللحام قبل أن تصبح الإجهادات حرجة. ويساعد الحفاظ على درجة حرارة ما بين التمريرات المحددة في استمرار هذين التأثيرين خلال اللحام متعدد التمريرات. وتربط إرشادات BS EN 1011-2، كما لخّصها موقع SteelConstruction.info، بين التسخين المسبق أو التسخين اللاحق وبين هجرة الهيدروجين بعيداً عن المناطق الصلبة والمجهدة.
لكن التسخين المسبق ليس علاجاً عالمياً. فإذا ظلت الوصلة شديدة التقييد، أو كان إدخال الهيدروجين مرتفعاً، أو كوّن الفولاذ منطقة متأثرة بالحرارة شديدة الصلادة، فقد تفشل درجة حرارة تبدو كافية. كما يمكن أن يسبب التسخين المسبق المفرط مشكلات؛ فقد يوسّع المنطقة المتأثرة بالحرارة، ويقلل الإنتاجية، ويغيّر المتانة، ويزيد التشوه. وأفادت TWI في عام 2024 بأن زيادة مدخل الحرارة لا تقلل دائماً من تشقق الهيدروجين. ورغم أن التبريد الأبطأ قد يخفض صلادة المنطقة المتأثرة بالحرارة، فإن مدخل الحرارة المفرط قد يزيد احتجاز الهيدروجين في معدن اللحام، بسبب زيادة مسافات الانتشار وتقليص الوقت المتاح لخروج الهيدروجين.
ولذلك يجب التحكم في درجة الحرارة ما بين التمريرات ضمن نطاق، لا التعامل معها على أنها استمرار تلقائي للتسخين المسبق. فقد تسمح درجة حرارة منخفضة بين التمريرات للتمرير التالي بفرض دورة حرارية سريعة على وصلة باردة حاملة للهيدروجين. أما القيمة المرتفعة فقد تؤدي إلى نمو مفرط للحبيبات أو إلى سلوك تحول غير مرغوب فيه. وينبغي إجراء القياسات في الموضع المحدد بالقرب من اللحام، مع تأخير كافٍ بعد اللحام كي تعكس القراءة حالة الوصلة، لا حالة السطح الأعلى حرارة فقط.
ويتناول التسخين اللاحق والفحص المؤجل الطبيعة المعتمدة على الزمن لهذا العيب. فقد يظهر تشقق الهيدروجين بعد دقائق أو ساعات من اللحام، وغالباً بعد أن تبرد الوصلة. ويمكن لإبقاء الوصلة عند درجة حرارة مضبوطة أن يعزز خروج الهيدروجين، إلا أن التسخين اللاحق لا يصلح تشققاً تكوّن بالفعل. أما الفحص فهو إجراء تحكم منفصل؛ إذ يكشف نتيجة خطر التشقق بدلاً من منع الظروف المعدنية التي أدت إلى حدوثه.
الطريقة B وإرشادات معلمات اللحام
الطريقة ب نهج وفق EN 1011-2 لربط التركيب، والسمك، وحالة الهيدروجين، ومدخل الحرارة، والحدود الحرارية باختيار التسخين المسبق ودرجة حرارة ما بين الطبقات.
الطريقة B في EN 1011-2 هي المنهج المشار إليه في إرشادات Dillinger لمعلمات اللحام. وتُستخدم لربط تركيب الفولاذ وسماكته بظروف الهيدروجين، ومدخل الحرارة، ودرجة حرارة التسخين المسبق أو ما بين التمريرات اللازمة للحام المقترح. ومن الأفضل فهم الطريقة باعتبارها إجراءً منظماً للاختيار. فهي لا تبرر نسخ درجة حرارة واحدة من جدول من دون التحقق من المدخلات.
توضح إرشادات Dillinger التوازن الحراري المركزي: إذ يبطئ التسخين المسبق تبريد المنطقة المتأثرة بالحرارة، مع تعزيز خروج الهيدروجين من الوصلة الملحومة. ويؤثر مدخل الحرارة المختار بعد ذلك في زمن التبريد، وصلادة المنطقة المتأثرة بالحرارة، وخصائص معدن اللحام، والتشوه، وانتشار الهيدروجين. وتتفاعل هذه المتغيرات معاً. فقد تؤدي زيادة مدخل الحرارة إلى خفض صلادة المنطقة المتأثرة بالحرارة، لكنها تزيد احتجاز الهيدروجين في معدن اللحام؛ بينما قد يقلل خفضه من التعرض الحراري الكلي، لكنه ينتج منطقة متأثرة بالحرارة أكثر صلادة. ولا يكون أي من الاتجاهين أكثر أماناً تلقائياً.
يتطلب تطبيق الطريقة B معرفة التعيين الدقيق للفولاذ وسماكته، وتصنيف الهيدروجين في المستهلك أو حالة الهيدروجين المقاسة، وعملية اللحام، ونوع الوصلة ودرجة تقييدها، وحجم اللحام، ونطاق مدخل الحرارة، والحدود المقصودة للتسخين المسبق ودرجة الحرارة ما بين التمريرات. ويجب أن يتوافق تجفيف الأقطاب وتخزينها، ونظافة الأسطح، والحماية، وطول القوس، وتسلسل التمريرات، وممارسة لحامات التثبيت، مع الافتراضات التي يستند إليها الإجراء المختار. ولا يجوز التعامل مع إجراء مؤهّل لعملية منخفضة الهيدروجين على أنه مكافئ لإجراء يستخدم مادة صهر رطبة أو أقطاباً مخزنة بطريقة سيئة.
وينبغي أن تكون النتيجة مواصفة إجراء لحام خاضعة للضبط، لا مجرد رقم لدرجة التسخين المسبق. ويجب أن تبيّن المواصفة كيفية قياس درجة الحرارة، ونطاق مدخل الحرارة المسموح به، والحد الأقصى لدرجة الحرارة ما بين التمريرات، وتهيئة المستهلكات، والحد الأدنى للتأخير قبل الفحص، وأي اشتراط للتسخين اللاحق. وبالنسبة إلى مكوّن جرى إصلاحه، أو مكوّن سميك، أو شديد التقييد، أو متعرض للخدمة، فقد يكون من المبرر إجراء مراجعة هندسية واختبار للهيدروجين قبل بدء اللحام.
وهكذا يعمل NF EN 1011-2 كإطار لاتخاذ القرار بشأن قابلية لحام الفولاذ الفيريتي. فهو يجعل التسخين المسبق جزءاً من نظام تحكم مترابط: خفض الهيدروجين، وتجنب تكوّن بنية صلبة قابلة للتشقق، والحد من تقييد الشد حيثما أمكن، والتحكم في التبريد ومدخل الحرارة، وإتاحة وقت لخروج الهيدروجين. ولهذا السبب قد يحتاج النوع الاسمي نفسه من الفولاذ إلى إجراءات مختلفة في وصلات مختلفة.
اختبار التشقق البارد الإتلافي وتأهيل الإجراءات
الغرض من اختبارات التشقق البارد الإتلافية
تُستخدم اختبارات التشقق البارد الإتلافية لتعريض وصلة ملحومة لظروف قد تؤدي إلى حدوث تشقق متأخر بمساعدة الهيدروجين، ثم فحص اللحام والمنطقة المتأثرة بالحرارة (HAZ) بحثًا عن الشقوق. ولا يقتصر الغرض على التحقق من أن مظهر خط اللحام يبدو سليمًا مباشرة بعد اللحام. فقد تتكون الشقوق الباردة بعد التبريد، وأحيانًا بعد عدة ساعات، عندما ينتقل الهيدروجين القابل للانتشار عبر الجزء الملحوم باتجاه البنى المجهرية الصلبة والمناطق الواقعة تحت إجهادات شد.
يحدد ISO 17642-1:2004 المبادئ العامة لاختبارات التشقق البارد الإتلافية للمواد المعدنية الملحومة بالقوس. ويوضح كيفية استخدام طرق الاختبار لتقييم قابلية مواد اللحام الاستهلاكية، والمواد الأساسية، ومعدن اللحام للتشقق، كما يشرح آليات التكوين التي تهدف الاختبارات إلى محاكاتها. ويوفر المعيار إطارًا لاختيار أساليب الاختبار وتفسيرها؛ لكنه لا يحول نتيجة اختبار واحد إلى حد آمن عالمي للحام.
الحالة المعدنية موضع التقييم هي مزيج من ثلاثة متطلبات. فقد حدد TWI أن الهيدروجين، وبنية صلبة وهشة قابلة للتشقق، وإجهاد الشد، تمثل عناصر ضرورية للتشقق الهيدروجيني في الفولاذ. وتعرض الورقة البيضاء الصادرة عن International Institute of Welding في عام 2023 المشكلة نفسها من خلال محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق. وإذا أزيل أحد العوامل أو خُفّض بدرجة كافية، فقد لا يحدث التشقق. أما إذا ارتفعت العوامل الثلاثة معًا، فقد تفشل وصلة اجتازت اختبارًا منخفض الشدة أثناء الإنتاج.
لذلك يمكن للاختبار الإتلافي أن يفرض تقييدًا، أو تأثيرات حزوز، أو تبريدًا سريعًا، أو هندسة وصلة شديدة القسوة عمدًا. وتشمل الملاحظات المعتادة شقوقًا في معدن اللحام، وشقوقًا طولية أو عرضية بالقرب من حد الانصهار، وشقوقًا في المنطقة المتأثرة بالحرارة قد لا تكون مرئية على السطح. وغالبًا ما تكون هناك حاجة إلى إجراء مقاطع ميتالوجرافية. فقد تحتوي عينة تبدو مقبولة عند الفحص البصري على شقوق داخلية قصيرة، كما أن العينة التي تُظهر شقًا صغيرًا فقط يمكن أن تثبت أن المادة والإجراء المختارين لا يوفران إلا هامش أمان ضيقًا.
يسهم قياس الهيدروجين في اختبار التشقق، لكنه لا يحل محله. ويحدد ISO 3690:2018 إجراءات أخذ العينات والتحليل لتعيين الهيدروجين القابل للانتشار في معدن اللحام القوسي المصنوع باستخدام مادة حشو للفولاذ المارتنسيتي والبينيتيتي والفريتي. ويتعلق هذا القياس بالهيدروجين المنطلق من معدن اللحام في ظل ظروف الاختبار المحددة. ولا يقيس مباشرةً الهيدروجين الذي امتصته صفيحة قديمة، أو الهيدروجين المحتجز في المنطقة المتأثرة بالحرارة، أو الهيدروجين الذي دخل أثناء الخدمة.
ويكتسب هذا التمييز أهمية في أعمال الإصلاح. فقد تحتفظ أنواع فولاذ C-Mn وCr-Mo المشبعة بالهيدروجين بالهيدروجين المكتسب أثناء الخدمة، وقد يضاف هذا الهيدروجين إلى الهيدروجين الذي أدخله اللحام. وفي إحدى التجارب المبلغ عنها، والتي شملت فولاذ 2¼Cr-1Mo، ارتبط الهيدروجين المتبقي من الخدمة بالحاجة إلى زيادة التسخين المسبق بمقدار 130 °C. وتحذر هذه النتيجة من اعتبار قطب منخفض الهيدروجين أو قيمة تقليدية للهيدروجين القابل للانتشار دليلًا على أن وعاءً تعرض للخدمة آمن للحام.
حساسية الاختبار مقابل سلوك الإنتاج
اختبار التشقق البارد هو عملية مقارنة تُجرى في ظل ظروف محددة. ولا يمثل ضمانًا بعدم إمكانية تشقق وصلة إنتاجية. فقد يكون لحام الاختبار أشد قسوة من وصلة التصنيع لأنه يستخدم تقييدًا أكبر أو مدخلًا حراريًا أقل؛ وفي هذه الحالة يمكن لاجتياز الاختبار أن يوفر دليلًا مفيدًا على أن الإجراء يتحمل ذلك الظرف. وعلى العكس، قد يكون الاختبار أقل شدة لأن الصفيحة أرق، أو لأن المادة الاستهلاكية أكثر جفافًا، أو لأن مستوى الهيدروجين أقل، أو لأن التبريد أبطأ مما هو عليه في الإنتاج. وعندئذ لا تقول نتيجة الاجتياز إلا القليل عن وصلة مختلفة.
يجب أن تظل المتغيرات التي تتحكم في المقارنة ممثلة للظروف الفعلية. وتشمل هذه المتغيرات درجة الفولاذ وحالة المنتج، والسماكة، وتجهيز الوصلة، ووضعية اللحام، وتصنيف المادة الاستهلاكية وحالة تخزينها، وحالة الهيدروجين المقاسة، والمدخل الحراري، والتسخين المسبق، ودرجة الحرارة بين الطبقات، والتقييد، وتاريخ التبريد. ويؤثر التركيب الكيميائي للفولاذ في قابلية التصلب ونواتج التحول؛ كما تؤثر السماكة وهندسة الوصلة في انتقال الحرارة؛ ويحدد التقييد إجهاد الشد الذي يتطور مع انكماش اللحام. ويمكن لتغيير أي من هذه العوامل أن يغير النتيجة.
وتستحق تاريخية التبريد اهتمامًا خاصًا. فقد يُكوّن الفولاذ ذو المكافئ الكربوني المرتفع مارتنسيت صلبًا أو بنية بينيتية صلبة في المنطقة المتأثرة بالحرارة عند تبرده بسرعة. ويبطئ التسخين المسبق ذلك التبريد، ويمكن أن يقلل كمية نواتج التحول القابلة للتشقق أو صلابتها. كما يمنح الهيدروجين وقتًا أطول للخروج قبل أن يصل اللحام إلى حالة أبرد وأقل نفاذية. وتوضح إرشادات Dillinger، المطبقة على الطريقة B من EN 1011-2، هذا التأثير المزدوج: إذ يبطئ التسخين المسبق تبريد المنطقة المتأثرة بالحرارة، مع تعزيز خروج الهيدروجين من الوصلة الملحومة.
لكن ذلك لا يجعل التسخين المسبق علاجًا شاملًا. فقد أفاد TWI في عام 2024 بأن زيادة التسخين المسبق تساعد عمومًا على خروج الهيدروجين وتقلل معدل التبريد، إلا أن المدخل الحراري المفرط قد يزيد احتجاز الهيدروجين في معدن اللحام من خلال زيادة مسافة الانتشار وتقليل الوقت المتاح له. ولذلك يمكن للحام كبير وبطيء أن ينتج توزيعًا مختلفًا للهيدروجين عن لحام أصغر أُجري بمدخل حراري أقل. كما يمكن لدرجة الحرارة بين الطبقات أن تغير الدورات الحرارية المتعاقبة، ونمو الحبيبات، وسلوك التحول، والمدة التي يظل فيها الهيدروجين متحركًا.
ويجب أن يميز الاختبار أيضًا بين التشقق البارد المتأخر والتشقق الساخن. فتتشكل الشقوق الساخنة أثناء التصلب أو عند درجات الحرارة المرتفعة، وغالبًا من خلال آليات الانفصال وتكوّن الأغشية السائلة. أما الشقوق الباردة فتتشكل بعد التبريد، عادةً داخل المناطق الصلبة الواقعة تحت الإجهاد أو بالقرب منها، وقد تظهر متأخرة. ولا يمثل كون الوصلة سليمة بصريًا مباشرة بعد اللحام دليلًا على مقاومتها للتشقق الهيدروجيني.
كما أن نتيجة الاختبار الإيجابية لا تعني تلقائيًا فشلًا إنتاجيًا. فقد يضخم الاختبار التقييد عمدًا لترتيب مادتين استهلاكيتين أو إجراءين. وتكمن قيمته في إظهار الحساسية النسبية وتحديد متغير التحكم المؤثر. ولا تصبح النتيجة ذات معنى إلا عندما يسجل تقرير الاختبار مدة التأخير قبل الفحص، وطريقة تحديد موقع الشقوق، وممارسة إجراء المقاطع، وحالة الهيدروجين، والدورة الحرارية، وترتيب التقييد.
متى تكون أدلة التأهيل مهمة؟
تكون أدلة التأهيل مهمة عندما تكون عواقب حدوث شق متأخر خطيرة، أو عندما تكون الوصلة مقيدة بدرجة كبيرة، أو عندما تختلف ظروف الإنتاج عن ممارسة اللحام المعتمدة. وتكتسب أهمية خاصة في حالة أنواع الفولاذ عالية المقاومة، والمقاطع السميكة، وأنواع الفولاذ ذات المكافئ الكربوني المرتفع، والتصنيع عند درجات الحرارة المنخفضة، وإصلاحات معدات الضغط، والمكونات التي امتصت الهيدروجين أثناء الخدمة. ولا ينبغي افتراض أن إجراءً مؤهلًا على صفيحة نظيفة وجديدة يغطي مادة مشبعة بالهيدروجين.
ينبغي أن يربط تأهيل إجراء اللحام الاختبار الإتلافي بضوابط اللحام الفعلية. ويجب أن يحدد السجل تصنيف الفولاذ، ونطاق السماكة، وتصنيف المادة الاستهلاكية، وممارسة التجفيف والتخزين، وتيار اللحام وسرعة التقدم، والمدخل الحراري، والتسخين المسبق، ودرجة الحرارة بين الطبقات، وحالة التقييد، وأي معالجة لاحقة بالتسخين أو لتحرير الهيدروجين. كما ينبغي تسجيل فترة التبريد ومدة التأخير قبل الفحص بدلًا من استنتاجهما.
ويربط EN 1011-2، بما في ذلك إرشاداته الخاصة بالفولاذ الفريتي، التحكم في التشقق بتركيب الفولاذ، ومحتوى الهيدروجين، والمدخل الحراري، والتسخين المسبق، ودرجة الحرارة بين الطبقات. كما توصي إرشادات BS EN 1011-2 بالتحكم في معدلات التبريد والحفاظ على التسخين المسبق أو اللاحق حتى يتمكن الهيدروجين من الانتقال بعيدًا عن اللحام قبل أن يُحتجز في مناطق صلبة واقعة تحت الإجهاد. وهذه الضوابط تدابير إجرائية وليست بدائل عن الفحص. ويمكن للفحص غير الإتلافي اكتشاف شق بعد اللحام، لكنه لا يستطيع إثبات أن الإجراء كان يتمتع بهامش كافٍ قبل تشكل الشق.
وعندما يكون تاريخ الخدمة غير مؤكد، قد يحتاج التأهيل إلى تمثيل كل من المادة الأصلية وحالة الهيدروجين الممتص المشتبه بها. وقد يعني ذلك أخذ عينات من الفولاذ، وقياس الهيدروجين ذي الصلة، وتطبيق معالجة مضبوطة لتحرير الهيدروجين، أو إجراء الاختبار باستخدام دورة حرارية محافظة. وينبغي أن تتوافق الأدلة المختارة مع مخاطر الفشل. فقد يدعم اختبار مقارن بسيط اختيار المادة الاستهلاكية؛ بينما قد تكون هناك حاجة إلى اختبار تشقق متأخر مع تقييد وفحص ميتالوجرافي لتأهيل إجراء إصلاح.
وعليه، لا يتمثل القرار السليم في القول: «لقد استُخدم التسخين المسبق، ولذلك مُنع التشقق». بل يتمثل في اختبار الفولاذ المحدد، وحالة الهيدروجين، والبنية المجهرية، وحالة الإجهاد، والتاريخ الحراري معًا، وضمان إبقاء هذه المتغيرات ضمن النطاق المؤهل أثناء الإنتاج.
الفولاذ المشحون بالهيدروجين في الإصلاح والتعديل
إن الوعاء أو الأنبوب أو الفوهة أو المكوّن الحاوي للضغط الذي عمل في خدمة الهيدروجين ليس مجرد «صفيحة قديمة». فقد يُنفَّذ لحام الإصلاح على فولاذ تغيّر محتواه من الهيدروجين، وعدد مصائد الهيدروجين فيه، وإجهاده المتبقي، وبنيته المجهرية الموضعية بفعل سنوات من التعرض. ولذلك قد يُقلّل إجراء مؤهَّل على مادة جديدة من تقدير خطر تشقق التصنيع المتأخر.
لا يحدث التشقق الهيدروجيني بسبب الهيدروجين وحده. تحدد TWI ثلاثة شروط يجب أن تعمل معًا: الهيدروجين، وبنية صلبة وهشة قابلة للتأثر، وإجهاد شد. وتعبّر الورقة البيضاء الصادرة عن IIW في عام 2023 عن الآلية نفسها من خلال محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق. ويجمع الإصلاح بين هذه المخاوف الثلاثة في وقت واحد. فاللحام ينشئ مصدرًا للهيدروجين، وقد يؤدي التبريد السريع إلى تكوين مناطق صلبة في المنطقة المتأثرة بالحرارة، كما يمكن للتقييد حول وعاء قائم أو ملحق أن يفرض إجهاد شد مرتفعًا أثناء انكماش اللحام.
هذا تشقق بارد متأخر، وليس تشققًا ساخنًا. تتكوّن الشقوق الساخنة أثناء التصلب عند درجات حرارة مرتفعة، وترتبط أساسًا بانفصال المكوّنات في الأغشية السائلة وسلوك تصلب معدن اللحام. أما الشقوق الناجمة عن الهيدروجين فقد تظهر بعد ساعات من اللحام، وغالبًا في المنطقة المتأثرة بالحرارة أو تحت خرزة اللحام بعد أن تبرد الوصلة. ولذلك قد يفوت الفحص الذي يُجرى مباشرة بعد اللحام اكتشاف العيب.
الهيدروجين الممتص أثناء الخدمة السابقة
للهيدروجين في حالة الإصلاح مصدران متميزان. المصدر الأول هو الهيدروجين الذي تُدخله عملية اللحام: الرطوبة الموجودة في الأقطاب أو الفلكس، والتلوث على الوصلة، ورطوبة معدات غاز الحماية، وزيوت الأسطح، والمركبات الحاوية للهيدروجين في جو القوس. تحدد ISO 3690:2018 إجراءات أخذ العينات والتحليل لقياس الهيدروجين القابل للانتشار في معدن اللحام القوسي المصنوع باستخدام مادة حشو للفولاذ المارتنسيتي والبينيتي والحديدي. ويُعد هذا القياس مهمًا، لكنه لا يصف كل ذرة من الهيدروجين الموجودة أصلًا في المكوّن.
المصدر الثاني هو الهيدروجين الممتص أثناء الخدمة. فقد يدخل الهيدروجين إلى الفولاذ عبر بيئات كبريتيد الهيدروجين الرطبة، أو تفاعلات التآكل، أو الحماية الكاثودية، أو الهيدروجين عالي الضغط، أو تيارات المعالجة التي تحتوي على الهيدروجين. ويظل بعض الهيدروجين متحركًا وقادرًا على الانتشار نحو منطقة الإصلاح التي سُخنت حديثًا. بينما يُحتجز بعضه عند الشوائب، والانخلاعات، والواجهات، وجسيمات الكربيد، والرقائق، أو مواقع احتجاز أخرى. وقد تؤدي التسخينات إلى إطلاق جزء من هذا الهيدروجين المخزّن، في حين يمكن للدورة الحرارية ومجال الإجهاد الناتجين عن اللحام أن يسوقاه نحو منطقة صلبة ومجهدة.
وقد يغيّر التعرض أثناء الخدمة الفولاذ بصرف النظر عن محتواه من الهيدروجين. فمن الممكن أن يغيّر التقصف بالتصحيح، وتخشّن الكربيدات، وتلف الزحف، ونزع الكربون، والتآكل الموضعي، وانتفاخ الهيدروجين، والإصلاحات السابقة استجابة المادة. كما قد يختلف السُمك والتقييد والتركيب الكيميائي الفعلي عن السجلات المتاحة لمهندس الإصلاح. ولذلك فإن التعرف الإيجابي على المادة وفحص تاريخ الخدمة يُعدّان جزءًا من تقييم قابلية اللحام، وليس مجرد متطلبات إدارية إضافية.
وتكتسب أعمال TWI بشأن الفولاذ المشحون بالهيدروجين أهمية خاصة لأنها أظهرت أن الهيدروجين المحتجز يمكن أن يزيد التسخين القبلي المطلوب للإصلاح. ففي إحدى التجارب المبلغ عنها على فولاذ 2¼Cr-1Mo، تطلّب الهيدروجين المحتجز أثناء الخدمة زيادة قدرها 130 °C في التسخين القبلي. وهذه نتيجة خاصة بتلك الدراسة، وليست قيمة تصميمية عامة لكل وعاء من فولاذ 2¼Cr-1Mo أو لكل مكوّن تعرض للهيدروجين. وهي تبيّن حجم التأثير المحتمل وخطر تطبيق جدول لحام خاص بصفيحة جديدة من دون مراعاة الخدمة السابقة.
كما يمكن للمكوّن أن يواصل إطلاق الهيدروجين أثناء اللحام وبعده. وقد لا يتسرب الغاز المنطلق بصورة متجانسة؛ إذ يمكن أن تظل المقاطع السميكة، وأقدام اللحام، وتقاطعات الملحقات، والمناطق المتأثرة بالحرارة الباردة مواضع حرجة. وقد يكون تحليل الهيدروجين، وأعمال الامتزاز الحراري، والفحص الميتالوغرافي، ومراجعة ظروف التشغيل مبررة عندما يشير تاريخ الخدمة إلى حدوث تشبع بالهيدروجين.
اعتبارات إصلاح فولاذ Cr-Mo وفولاذ C-Mn
لا تكون فولاذات C-Mn آمنة تلقائيًا لمجرد أن محتواها من الكربون متوسط. فكل من المكافئ الكربوني، وسُمك الصفيحة، والتقييد، ومستوى الهيدروجين، ومدخل الحرارة، ومعدل التبريد يؤثر في تحول المنطقة المتأثرة بالحرارة. وقد يُكوّن فولاذ C-Mn ذو مكافئ كربوني مرتفع، إذا بُرّد بسرعة في ظل التقييد، بنيات بينيتية أو مارتنسيتية صلبة. وحتى الفولاذ منخفض السبيكة ذي التركيب الكيميائي الأقل شدة يمكن أن يتشقق عندما يكون اللحام رطبًا، أو تكون الوصلة شديدة التقييد، أو يكون الهيدروجين قد تراكم أثناء الخدمة.
وتتطلب فولاذات Cr-Mo عناية خاصة لأن إضافات السبيكة فيها تزيد قابلية التصلب، وقد تنتج بنيات في المنطقة المتأثرة بالحرارة حساسة للتشقق في ظل ظروف حرارية غير مناسبة. وتوجد درجات مثل 1¼Cr-½Mo و2¼Cr-1Mo بصورة شائعة في معدات الضغط، لكن متطلبات إصلاحها تعتمد على السُمك، وحالة المعالجة الحرارية، ودرجة حرارة الخدمة، وتاريخ التدهور، وقواعد الإنشاء أو الإصلاح السارية. ولا يحدد تصنيف الدرجة الاسمي وحده تسخينًا قبليًا آمنًا.
للتسخين القبلي تأثيران رئيسيان. فهو يبطئ تبريد المنطقة المتأثرة بالحرارة، مما يقلل احتمال تكوّن ناتج تحول صلب، كما يمنح الهيدروجين وقتًا أطول للانتشار بعيدًا عن اللحام. وتصف إرشادات Dillinger التي تطبق الطريقة B من EN 1011-2 هذين التأثيرين بصورة مباشرة. ومع ذلك، فالتسخين القبلي ليس علاجًا عامًا. فقد أفادت TWI في عام 2024 بأن مدخل الحرارة المفرط يمكن أن يزيد احتجاز الهيدروجين في معدن اللحام، لأن الهيدروجين يقطع مسافة انتشار أطول، ولأن الدورة الحرارية الكلية قد توفر وقتًا أقل فعالية للانتشار. كما يمكن لمدخل الحرارة المفرط أن يوسّع المنطقة المتأثرة بالحرارة، ويقلل المتانة، ويغيّر عملية التصحيح، ويتلف خصائص مكوّن عولج حراريًا من قبل.
ولذلك يجب أن يضبط إجراء الإصلاح نطاقًا محددًا بدل السعي إلى أعلى درجة حرارة ممكنة. وينبغي أن يتوافق تخزين الأقطاب والفلكس مع الشروط المؤهلة من جانب الجهة المصنّعة، وأن يتم اختيار مواد استهلاكية منخفضة الهيدروجين، وأن تُعاد تهيئة المواد الاستهلاكية المعرضة أو تُرفض وفقًا للمواصفة الحاكمة. ويجب أن تكون أسطح الوصلة جافة وخالية من الصدأ والزيت والطلاء والقشور والرطوبة. كما ينبغي أن تحصر معاملات اللحام طاقة القوس ضمن النطاق المؤهل، مع قياس درجة حرارة ما بين التمريرات بدلًا من تقديرها.
ويتفاعل التحكم في الهيدروجين أيضًا مع التقييد. فقد يكون لحام زاوية صغير على فوهة صلبة أكثر خطورة من لحام أكبر وأقل تقييدًا على صفيحة حرة. ويمكن لتتابع اللحام، والترسيب المتوازن، وإتاحة الوصول للتسخين المستمر، وإزالة الملحقات المؤقتة أن تقلل إجهاد الشد الموضعي. وتصف ISO 17642-1:2004 تكوّن التشقق البارد ومبادئ الاختبارات المستخدمة لتقييم قابلية المواد الاستهلاكية، والمواد الأساسية، ومعدن اللحام للتشقق؛ وينبغي أن يعكس تأهيل الإجراء المزيج الفعلي من المادة والسُمك والتقييد والمادة الاستهلاكية والدورة الحرارية.
معالجة إطلاق الهيدروجين والإجراءات التحفظية
عندما يكون حدوث التشبع السابق بالهيدروجين أمرًا مرجحًا، قد يُحدَّد تنفيذ معالجة لإطلاق الهيدروجين قبل لحام الإصلاح. وتتضمن المعالجة عادةً تسخينًا مضبوطًا وحفظًا عند درجة حرارة يختارها مهندس اللحام أو المواد المسؤول، مع التحقق من تجانس درجة الحرارة باستخدام مزدوجات حرارية مناسبة. والغرض منها هو السماح للهيدروجين المتحرك والقابل للإطلاق بالانتقال خارج منطقة الإصلاح من دون التسبب في تصحيح غير مقبول، أو تشوه، أو فقدان في المقاومة، أو إتلاف حالة معدات الضغط. وهي ليست بديلًا عن إزالة المادة المنتفخة أو المتدهورة بشدة، ولا يمكنها ضمان إزالة الهيدروجين المحتجز في كل مصيدة.
وقد يجمع الإجراء التحفظي بين التسخين لإطلاق الهيدروجين، والتسخين القبلي المرتفع، والمناولة الصارمة للمواد منخفضة الهيدروجين، والتحكم في درجة الحرارة بين التمريرات، والحد من طاقة القوس، والتسخين اللاحق أو التبريد المتأخر. وتوصي إرشادات BS EN 1011-2، كما أوردها SteelConstruction.info، بالحفاظ على التسخين القبلي أو اللاحق حتى يتمكن الهيدروجين من الانتقال من اللحام قبل أن يُحتجز في مناطق صلبة ومجهدة. ويجب أن يظل المكوّن ضمن نافذة درجات الحرارة المحددة مدة كافية لتحقيق التأثير الحراري المطلوب؛ إذ إن السماح للوصلة بأن تبرد بين التمريرات قد يُفشل الإجراء.
وبعد اللحام، يكون الفحص المؤخر ضروريًا. وينبغي إجراء الفحص البصري، أو اختبار الجسيمات المغناطيسية، أو غير ذلك من طرق فحص السطح، فقط بعد مدة الحفظ والتبريد المحددة، وقد يلزم الفحص الحجمي للحامات حدود الضغط. ولا يثبت الحصول على نتيجة نظيفة مباشرة بعد الترسيب إلا القليل إذا أُجري الفحص قبل أن يتاح للتشقق الناجم عن الهيدروجين وقت للتطور. فالتسخين القبلي مهم، لكن قرار الإصلاح الآمن يستند إلى الأدلة المجتمعة: هيدروجين الخدمة، وكيمياء الفولاذ وحالته، وهيدروجين المادة الاستهلاكية، ومعدل التبريد، ومدخل الحرارة، والتقييد، والمعالجة الحرارية، والفحص المؤخر.
الفحص والتأخير وعدم اكتشاف التشققات مبكرًا
لماذا يتأخر التشقق الهيدروجيني
يمكن أن يتطور التشقق البارد بمساعدة الهيدروجين بعد توقف القوس. وليس هذا عيبًا يجب أن يكون مرئيًا بينما لا يزال حوض اللحام ساخنًا. أثناء اللحام، يدخل الهيدروجين إلى معدن اللحام المنصهر من الرطوبة، أو تلوث السطح، أو مواد الصهر، أو مشكلات غاز الحماية، أو المواد المستهلكة الرطبة. ومع تبرد الوصلة، ينتشر بعض الهيدروجين عبر معدن اللحام والمنطقة المتأثرة بالحرارة (HAZ). ويصل جزء منه إلى مصائد معدنية، أو شوائب، أو حدود حبيبات الأوستنيت السابقة، أو مناطق متحولة صلبة، أو مناطق ذات إجهاد متبقٍ مرتفع.
يتطلب التشقق اجتماع الهيدروجين، وبنية صلبة وهشة قابلة للتشقق، وإجهاد شد، وفقًا لما يذكره TWI في إرشاداته لعام 2024. وتعبّر الورقة البيضاء الصادرة عن المعهد الدولي للحام عام 2023 عن العلاقة نفسها من خلال ثلاثة عوامل رئيسية: محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق. ويمكن للتقييد الناتج عن الوصلة، وإجهادات الانكماش، وضبط التجميع، وتسلسل اللحام، والهندسة الموضعية أن توفر مكوّن الشد حتى عندما يكون حمل الخدمة المطبق صفراً.
لذلك يعتمد التوقيت على الانتشار والتحول، وليس على مؤقت بسيط يبدأ عند انتهاء اللحام. فقد يبدأ التشقق أثناء التبريد، أو بعد بلوغ اللحام درجة الحرارة المحيطة، أو في وقت لاحق بينما يستمر الهيدروجين في الانتقال نحو موضع مجهد وقابل للتشقق. ويمكن أن تمتد التشققات بصورة تدريجية. وقد يظل تشقق صغير عند حافة اللحام مخفيًا بفعل أكسدة السطح، أو تناثر اللحام، أو الطلاء، أو آثار الجلخ، أو مسار لحام مجاور، قبل أن يصبح قابلاً للكشف.
لا يثبت القبول البصري الفوري إلا أنه لم يُعثر على عيب مرئي في تلك اللحظة، مع ذلك الوصول وتلك الطريقة من الفحص. ولا يثبت أن الهيدروجين قد تسرب، أو أن المنطقة المتأثرة بالحرارة (HAZ) تجنبت تكوّن بنية هشة، أو أن تشققًا غير موجود تحت السطح. فقد تبدو الوصلة سليمة رغم احتوائها على تشقق قصير تحت السطح، يمكن أن يتصل لاحقًا بتشقق آخر أو يصل إلى السطح.
التسخين المسبق ليس علاجًا شاملاً. فزيادة التسخين المسبق تُبطئ عمومًا تبريد المنطقة المتأثرة بالحرارة (HAZ)، وتمنح الهيدروجين فرصة أكبر للتسرب، في حين يمكن أن يقلل الحفاظ على التسخين المسبق أو التسخين اللاحق كمية الهيدروجين المحتجزة في المناطق الصلبة والمجهدة. ومع ذلك، قد تؤدي مدخلات الحرارة المفرطة إلى زيادة مسافات الانتشار وتقليل الوقت المتاح لخروج الهيدروجين من معدن اللحام، مما يزيد الهيدروجين المحتجز في معدن اللحام في بعض الظروف. ويجب النظر معًا في كيمياء الفولاذ، والسماكة، ومدخلات الحرارة، ومعدل التبريد، والتقييد، وحالة المواد المستهلكة، والتاريخ الحراري.
كما أن التمييز بين الهيدروجين الذي أُدخل أثناء اللحام والهيدروجين الموجود مسبقًا في الفولاذ مهم أيضًا. فقد تحتفظ المواد التي تعرضت لظروف الخدمة بالهيدروجين الممتص أثناء التآكل، أو الحماية الكاثودية، أو الخدمة في البيئات الحامضية، أو غيرها من ظروف التشغيل. وأفادت أبحاث على فولاذ 2¼Cr-1Mo مشبع بالهيدروجين بأن الهيدروجين المتبقي من الخدمة قد يتطلب زيادة قدرها 130 °C في التسخين المسبق أثناء لحام الإصلاح. وهذه ليست قاعدة عامة للتسخين المسبق؛ بل توضح سبب ضرورة أن تراعي قرارات الفحص واللحام تاريخ الخدمة، إضافة إلى اللحام الجديد.

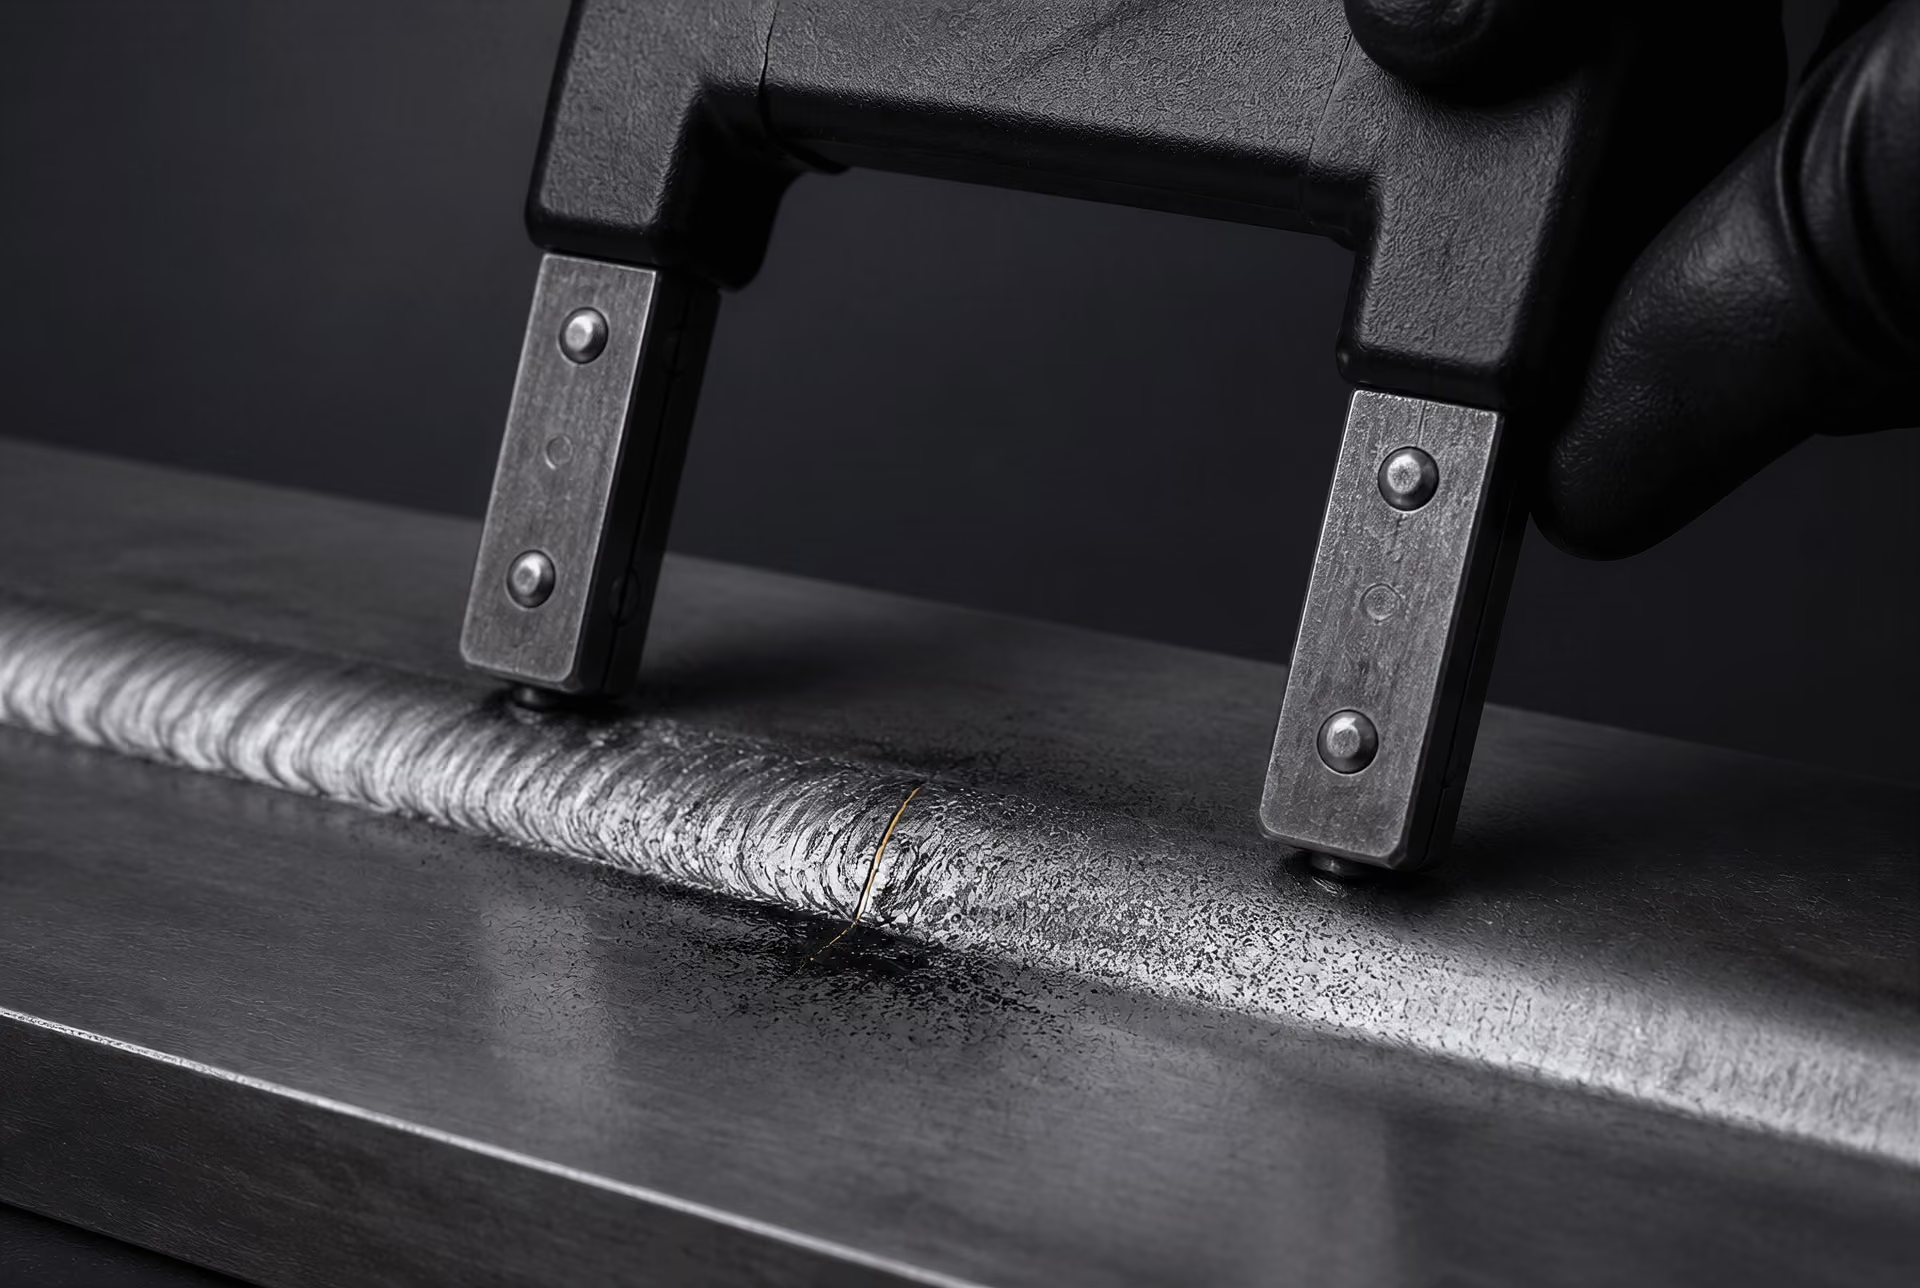
توقيت الفحص وإمكانية الوصول
| الطريقة | مفيدة من أجل | القيد المهم |
|---|---|---|
| الفحص البصري | الشقوق السطحية المرئية وعيوب الشكل | لا يستطيع كشف الشقوق المطمورة بموثوقية |
| اختبار الجسيمات المغناطيسية | الشقوق السطحية والقريبة من السطح في الفولاذ الحديدي المغناطيسي | يؤثر اتجاه المجال في الحساسية |
| اختبار السوائل المتغلغلة | الشقوق المفتوحة على السطح في الأسطح المناسبة والنظيفة | لا يستطيع كشف الشقوق المطمورة |
| الاختبار بالموجات فوق الصوتية | العديد من الانقطاعات المستوية المطمورة | يعتمد على الاتجاه، وإمكانية الوصول، والمعايرة |
| الاختبار الإشعاعي | بعض الانقطاعات الحجمية والمستوية | قد يصعب كشف الشقوق الضيقة المحاذية للحزمة |
ينبغي أن يتبع توقيت الفحص مواصفة التصنيع أو الجودة الحاكمة، ونوع المادة والوصلة، وإجراء اللحام، وآليات العيوب المحتملة ذات المصداقية. وقد تحدد المعايير متى ينبغي إجراء فحص معين، وما إذا كان الحفاظ على درجة الحرارة أو التسخين اللاحق مطلوبًا، وما إذا كانت مناطق الإصلاح تخضع لفحص إضافي. ولا تنطبق فترة انتظار واحدة على جميع لحامات الفولاذ، كما أن التأخير الاعتباطي لا يمكن أن يحل محل خطة فحص مبررة تقنيًا.
الغرض من الفحص المؤجل هو إتاحة الوقت لآلية محتملة للتشقق البارد كي تتطور بالقدر الكافي حتى تتمكن الطريقة المختارة من كشفها. وهذا يختلف عن تأخير الفحص لمجرد اتباع ممارسة متعارف عليها. وقد يراعي المهندس المسؤول أو المواصفة درجة الفولاذ، والمكافئ الكربوني، والتحكم في الهيدروجين، وحجم اللحام، والتقييد، ومدخلات الحرارة، ودرجة التسخين المسبق ودرجة الحرارة بين المسارات، وسماكة الوصلة، وما إذا كان الفولاذ قد تعرض للهيدروجين أثناء الخدمة.
ويتحكم الوصول فيما يمكن فحصه فعليًا. فقد تكون حافة اللحام قابلة للوصول لإجراء الفحص البصري المباشر وفحص الجسيمات المغناطيسية، بينما يكون الجذر مخفيًا خلف شريط إسناد، أو ملحق داخلي، أو عازل، أو مكوّن ثانٍ. وقد يُحدث تشقق موازٍ لسطح الفحص إشارة قوية بطريقة معينة، لكنه يُحدث إشارة ضعيفة أو لا يُحدث إشارة يمكن اكتشافها بطريقة أخرى. كما يؤثر كل من زاوية المسبار، واتجاه المسح، والمعايرة، وحالة السطح، والطلاء، والهندسة، وكفاءة القائم بالفحص في النتيجة.
يفيد الفحص البصري في كشف التشققات الممتدة إلى السطح، وسوء المظهر الجانبي، والتقويض، وضربات القوس، وآثار الإصلاح المرئية. لكنه لا يستطيع بصورة موثوقة العثور على تشققات ضيقة تحت السطح. ويمكن أن يكون فحص الجسيمات المغناطيسية شديد الحساسية للتشققات السطحية والقريبة من السطح في أنواع الفولاذ القابلة للمغنطة، إلا أن الإشارة تعتمد على اتجاه المجال المغناطيسي. وقد ينتج عن تشقق موازٍ للمجال المطبق تسرب قليل جدًا للتدفق المغناطيسي؛ ولذلك من المهم تغيير اتجاه المجال. ويمكن لفحص السوائل المتغلغلة أن يكشف التشققات المفتوحة على السطح في الأسطح المناسبة والنظيفة، لكنه لا يستطيع العثور على تشقق مضمّن، ولا يصلح عندما يتعذر على السائل المتغلغل دخول الانقطاع.
يمكن للفحص بالموجات فوق الصوتية أن يفحص أحجامًا كبيرة من اللحام، وقد يكشف التشققات المستوية المضمّنة، إلا أن تفسير النتائج يعتمد على اتجاه التشقق، وقدرته على عكس الموجات، وإمكانية الوصول من جانب واحد أو كلا الجانبين، وهندسة اللحام، وتأهيل الإجراء. وقد يكشف الفحص الإشعاعي بعض العيوب المستوية، غير أن التمييز بين تشقق ضيق ومحاذٍ لحزمة الإشعاع قد يكون صعبًا لأن عرضه المسقط صغير. ويجب مواءمة الطريقة مع موضع التشقق واتجاهه المشتبه به، بدل اختيارها لمجرد أنها مألوفة.
التشققات الممتدة إلى السطح والتشققات المضمّنة
غالبًا ما تحدث التشققات الهيدروجينية الممتدة إلى السطح عند حافة اللحام، أو جذر اللحام، أو فوهة اللحام، أو حدود الانصهار، حيث يكون التقييد وتركيز الإجهاد مرتفعين. وقد تكون مستعرضة للحام، أو طولية، أو غير منتظمة ومتفرعة. وقد يظل تشقق عند الحافة مخفيًا تحت الخبث، أو التناثر، أو الطلاء، أو ترسيب لحام لاحق. وقد يكشف الجلخ التشقق، لكنه قد يزيل أيضًا الأدلة، أو يطمس فتحة ضيقة، أو يترك هندسة تعقّد التفسير.
أما التشققات المضمّنة فهي أكثر صعوبة. فقد تقع في المنطقة المتأثرة بالحرارة (HAZ) بدلًا من معدن اللحام، وقد تكون نتيجة الفحص السطحي سلبية تمامًا. وقد يتطلب تشقق في الجذر يقع تحت ملحق داخلي، أو تشقق على طول حدود الانصهار، فحصًا بالموجات فوق الصوتية، أو فحصًا إشعاعيًا، أو إزالة مادة لإجراء فحص إتلافي. ويصف ISO 17642-1:2004 تكوّن التشققات الباردة ومبادئ الاختبار لتقييم قابلية مواد اللحام المستهلكة، والمواد الأساسية، ومعدن اللحام للتشقق؛ وهو معني بتقييم القابلية، وليس بإعلان أن لحامًا إنتاجيًا آمن بعد فحص بصري واحد. ويحدد ISO 3690:2018، بصورة منفصلة، إجراءات أخذ العينات والتحليل لقياس الهيدروجين القابل للانتشار في معدن اللحام الملحوم بالقوس للفولاذ المارتنسيتي والبينيتيتي والفريتي.
عند العثور على تشقق، ينبغي أن يحافظ التحقيق على موضعه واتجاهه قبل الإصلاح. وينبغي للفاحص تحديد ما إذا كان التشقق تشققًا ساخنًا، أو تشققًا باردًا بمساعدة الهيدروجين، أو عدم انصهار، أو انقطاعًا آخر، لأن الإجراء التصحيحي يختلف. ويمكن أن تؤدي إزالة التشقق وإعادة اللحام من دون التحكم في الهيدروجين، والتبريد، والتقييد، والهيدروجين المتبقي من الخدمة إلى إعادة إنتاج العيب. ولذلك لا يُعد الفحص بديلًا نهائيًا عن التحكم في قابلية اللحام؛ بل هو الوسيلة للتحقق مما إذا كانت الضوابط المجمعة قد نجحت فعليًا.
سير عمل وقائي قائم على الإجراءات
تبدأ الوقاية من التشقق الهيدروجيني قبل إشعال القوس. يجب أن يعالج إجراء اللحام ثلاثة شروط في الوقت نفسه: وجود الهيدروجين في الوصلة أو دخوله إليها، وتكوّن بنية مجهرية صلبة وهشة وقابلة للتأثر، وإجهاد شد ناتج عن التقييد أو الإجهاد المتبقي. يصف معهد TWI هذا التركيب بأنه ضروري لحدوث التشقق الهيدروجيني، بينما يحدد المعهد الدولي للحام (IIW) محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق باعتبارها العوامل الرئيسية الثلاثة في لحامات الفولاذ عالي المقاومة. ولا تؤدي درجة حرارة التسخين المسبق وحدها إلى إزالة أي من هذه الظروف.
جمع بيانات المادة وظروف الخدمة والوصلة
ابدأ بتحديد مواصفة المنتج، والدرجة، وحالة التسليم، والسماكة، ونوع اللحام، وسجل الإصلاحات. سجّل التسميات بدقة، مثل S355J2+N وفقًا للمواصفة EN 10025-2، أو ASTM A516 Grade 70، أو فولاذ 2¼Cr-1Mo عندما تكون هذه هي المادة المحددة. لا تستنتج قابلية اللحام من محتوى الكربون وحده. فقد يُكوّن فولاذ ذو محتوى كربون معتدل منطقة متأثرة بالحرارة (HAZ) صلبة، عندما تؤدي عناصر السبك ومعدل التبريد والسماكة إلى قابلية تصلب عالية.
احصل على تحليل الصبة أو تحليل المنتج، بما في ذلك الكربون والمنغنيز والكروم والموليبدينوم والنيكل والنحاس والفاناديوم وأي إضافات من السبائك الدقيقة. احسب المكافئ الكربوني المطلوب بموجب معيار اللحام أو المواصفة الحاكمة. تستخدم المواصفة EN 1011-2 عادةً منهج المكافئ الكربوني إلى جانب السماكة ومستوى الهيدروجين ومدخل الحرارة والتقييد. وتمثل النتيجة مدخلًا إلى الإجراء، وليست رقمًا يحدد قابلية اللحام بالقبول أو الرفض.
ثم حدّد خصائص الوصلة. سجّل السماكة عند موضع اللحام، وتأثيرات المشتت الحراري الناتجة عن الملحقات، وزاوية الأخدود، والفجوة الجذرية، والدعامة الخلفية، وطول اللحام، وتسلسل اللحام، وإمكانية الوصول لأغراض التسخين. فقد تتشقق وصلة فوهة أو رقعة أو لحام إغلاق شديدة التقييد عند مستوى هيدروجين اسمي أقل مما تتطلبه وصلة تناكبية قليلة التقييد. ويجب احتساب لحامات التثبيت أيضًا: فقد تصبح لحامة تثبيت قصيرة وباردة ولم تُجفف جيدًا أول موضع للتشقق، أو قد تفرض تقييدًا على لحام الإنتاج.
يتطلب سجل الخدمة اهتمامًا منفصلًا. تحقّق مما إذا كان الفولاذ قد عمل في وجود كبريتيد الهيدروجين الرطب، أو الهيدروجين، أو الماء عالي الضغط، أو ظروف الحماية الكاثودية، أو في خدمة الهيدروجين عالي الحرارة. فالهيدروجين القابل للانتشار الذي تدخله أقطاب اللحام أو القوس ليس هو نفسه الهيدروجين المحتجز في الفولاذ الأساسي المعرّض لظروف الخدمة. وقد ينتقل الأخير أثناء القطع والتجريف والتسخين المسبق واللحام، مما يزيد خطر تشقق التصنيع حتى عندما تكون نتيجة اختبار المادة المستهلكة مقبولة. وبالنسبة إلى فولاذ 2¼Cr-1Mo المشحون بالهيدروجين، وجدت إحدى التجارب المنشورة أن التسخين المسبق المطلوب قد يزداد بمقدار 130 °C. ولا تمثل هذه القيمة سماحًا عامًا؛ بل توضح سبب ضرورة التحقق من التعرض أثناء الخدمة بدلًا من إخفائه ضمن جدول عام للتسخين المسبق.
قيّم القابلية للتشقق باستخدام تأهيل الإجراء المعمول به، واستخدم، عند الضرورة، اختبارًا للتشقق البارد. تحدد المواصفة ISO 17642-1:2004 المبادئ العامة للاختبارات الإتلافية للتشقق البارد في المواد المعدنية الملحومة بالقوس، وتشمل الأساليب المستخدمة لتقييم حساسية التشقق في المواد المستهلكة والمواد الأساسية ومعدن اللحام. وتكون هذه الاختبارات مفيدة بصفة خاصة عندما تقع الدرجة أو حالة الإصلاح أو التقييد أو تاريخ التعرض للهيدروجين أثناء الخدمة خارج نطاق الخبرة الراسخة للإجراء.
تحديد ضوابط الهيدروجين والحرارة والتقييد
اختر مادة مستهلكة مؤهلة تتوافق مقاومتها ومتانتها وفئة الهيدروجين القابل للانتشار وطريقة ترسيبها مع الإجراء. وبالنسبة إلى الأقطاب المغطاة منخفضة الهيدروجين، حدّد حدود التجفيف وإعادة الخَبز والحفظ والتعرض التي تضعها الشركة المصنّعة؛ واحتفظ بالأقطاب في حاويات ساخنة بعد فتحها. وتتطلب أسلاك اللحام ذات القلب الصهور وأسلاك اللحام بالقوس المغمور التحكم في التخزين المحكم، وتجفيف الصهور، والتعرض لرطوبة الورشة. كما تؤثر جودة غاز الحماية ومعدل تدفقه والتسربات والرياح ورطوبة السطح والزيت والطلاء والصدأ في دخول الهيدروجين.
قِس الهيدروجين القابل للانتشار بدلًا من افتراضه عندما يبرر مستوى الخطر ذلك. تحدد المواصفة ISO 3690:2018 إجراءات أخذ العينات والتحليل للهيدروجين القابل للانتشار في ترسيبات معدن اللحام الناتجة عن مواد الحشو المستخدمة في اللحام بالقوس، بما في ذلك معدن اللحام في أنواع الفولاذ المارتنسيتي والبينايت والفيريتي. وتنتمي القيمة المقاسة إلى مادة مستهلكة وعملية وظروف تخزين وطريقة اختبار محددة؛ ولا يجوز إسنادها تلقائيًا إلى كل لحام يُنفذ باستخدام التسمية التجارية نفسها.
حدّد التسخين المسبق استنادًا إلى المعيار المعمول به، والإجراء المؤهل، والظروف الفعلية للوصلة. قِس درجة الحرارة على المعدن الأساسي المجاور للحام، وليس على اللهب أو على الوجه المقابل وحده. حدّد مسافة القياس وتوقيته، وتأكد من وصول منطقة اللحام بأكملها إلى درجة الحرارة المطلوبة. حافظ على الحد الأدنى للتسخين المسبق أثناء لحامات التثبيت، وترسيب الجذر، وفترات التوقف، وإعادة البدء. وحدّد درجة حرارة قصوى بين التمريرات إلى جانب الحد الأدنى. فقد تؤدي درجة الحرارة المفرطة بين التمريرات إلى تغيير المتانة وحجم الحبيبات وسلوك الترسيب ومسار التبريد النهائي.
للتسخين المسبق تأثيران مفيدان: فهو يبطئ تبريد المنطقة المتأثرة بالحرارة، ويمنح الهيدروجين وقتًا أطول للخروج. وتصف إرشادات شركة Dillinger، عند تطبيق الطريقة B من المواصفة EN 1011-2، كلا التأثيرين. لكن زيادة الحرارة لا تكون أكثر أمانًا تلقائيًا. إذ يذكر معهد TWI أن مدخل الحرارة المفرط قد يزيد احتجاز الهيدروجين في معدن اللحام لأنه يوسّع مسافة الانتشار، وقد يقلل الوقت المتاح للانتشار. ولذلك يحتاج الإجراء إلى نطاق حراري مضبوط، وليس إلى أعلى درجة حرارة يمكن بلوغها.
احسب مدخل الحرارة أو تحقّق منه لكل نطاق مؤهل:
حيث إن هو مدخل الحرارة بوحدة kJ/mm، و هي كفاءة القوس، و هو الجهد، و هو التيار، و هي سرعة اللحام بوحدة mm/s. سجّل ما إذا كانت القيمة المذكورة تمثل طاقة القوس أو مدخل الحرارة الفعلي، لأن عامل الكفاءة يغيّر معنى القيمة. فقد يؤدي مدخل الحرارة المنخفض جدًا إلى تبريد سريع وتكوّن بنى صلبة في المنطقة المتأثرة بالحرارة؛ بينما قد يزيد مدخل الحرارة المرتفع جدًا التشوه ويقلل المتانة ويؤثر في انتشار الهيدروجين. ويجب أن تظل سرعة اللحام وحجم خط اللحام وتسلسل التمريرات ودرجة الحرارة بين التمريرات ضمن النطاق المؤهل.
تدابير تقليل التقييد
- التهيئة الحفاظ على فجوة الجذر، والمحاذاة، ووجه الجذر، وهندسة الأخدود المحددة.
- لحامات التثبيت استخدام لحامات تثبيت سليمة، وكافية الحجم، وجافة، ومتوافقة مع الإجراء النهائي.
- التسلسل موازنة الترسيب وتوزيع الانكماش بدلًا من حبس التقلص في منطقة واحدة.
- الملحقات التخطيط لإزالة الملحقات المؤقتة وإصلاح أي أخاديد أو عيوب موضعية ناتجة عن ذلك.
تحكّم في التقييد من خلال التجهيز وتسلسل اللحام. أزل المحاذاة القسرية حيثما أمكن، واستخدم تسلسلًا متوازنًا، وتجنب لحامات التثبيت كبيرة الحجم، وامنع الفجوات الجذرية أو الحواف غير المتطابقة التي تركز الإجهاد. خطط لنقاط البدء والتوقف بعيدًا عن مناطق تركّز الإجهاد الهندسي. وعند الاشتباه في وجود هيدروجين ناتج عن الخدمة، حدّد معالجة لتحرير الهيدروجين أو دورة حرارية تحفظية قبل اللحام؛ وقد يشمل ذلك التسخين المطوّل والحفظ المنضبط والتحقق من جانب مهندس اللحام المسؤول.
حدّد التسخين اللاحق عندما يقتضي تقييم الخطر أو الإجراء المؤهل ذلك. فالتسخين اللاحق ليس هو المعالجة الحرارية بعد اللحام. إذ تحافظ معالجة الخَبز لإزالة الهيدروجين على اللحام عند درجة حرارة محددة لتعزيز انتقال الهيدروجين قبل أن تبرد الوصلة إلى حالة صلبة ومجهدة. وتصف معلومات SteelConstruction.info والمذكرة الإرشادية 6.04 الحفاظ على التسخين المسبق أو تطبيق التسخين اللاحق لهذا الغرض. أما معالجة تخفيف الإجهاد المنفصلة فلها درجات حرارة وأزمنة وتأثيرات معدنية مختلفة.
التحقق من التنفيذ وتوثيق الانحرافات
ينبغي لمشرف اللحام تسجيل دفعة المادة المستهلكة، ودورة التجفيف، ودرجة حرارة الحفظ، واللحّام، والعملية، والتيار، والجهد، وسرعة اللحام، ومدخل الحرارة المحسوب، ودرجة حرارة التسخين المسبق، ودرجة الحرارة بين التمريرات، وغاز الحماية، وتعريف الوصلة، وتسلسل اللحام. ويمكن لأقلام قياس الحرارة أن توفر فحصًا سريعًا، لكن يفضَّل استخدام موازين حرارة تلامسية معايرة أو أجهزة تعمل بالأشعة تحت الحمراء عندما تسمح الانبعاثية وإمكانية الوصول بذلك. سجّل القراءات في موضع وفاصل زمني محددين.
تعامل مع الانحرافات باعتبارها أحداثًا هندسية. فإذا انخفض التسخين المسبق عن حده الأدنى، فأوقف العمل وأعد درجة الحرارة إلى القيمة المحددة ووثّق التوقف. وإذا تجاوز قطب لحام حد التعرض المسموح به، فاعزله بدلًا من إعادته إلى الحاوية الساخنة. وإذا اختلف مدخل الحرارة أو درجة الحرارة بين التمريرات أو التقييد أو حالة المادة المستهلكة أو سجل الخدمة عن الإجراء المؤهل، فاحصل على قرار فني قبل مواصلة العمل.
يجب أن يراعي الفحص التشقق المتأخر. اترك فترة التبريد وانتشار الهيدروجين المحددة قبل إجراء الفحص النهائي غير الإتلافي؛ فقد تتطلب الفترة عدة ساعات أو أكثر، تبعًا للمادة والسماكة والتقييد والإجراء والمدونة الحاكمة. ولا يمكن للفحص البصري الذي يُجرى مباشرة بعد اللحام أن يثبت خلو الوصلة من التشقق البارد المتأخر. استخدم فحص الجسيمات المغناطيسية أو الفحص بالسوائل المتغلغلة المطلوب للكشف عن الشقوق المفتوحة على السطح، واستخدم الفحص بالموجات فوق الصوتية أو الفحص الإشعاعي عندما تكون التغطية الحجمية محددة. وإذا ظهر تشقق، فلا تكتفِ بطحنه وإعادة اللحام. ارسم خريطة للعيب، وحدد منشأه، وراجع سجلات الهيدروجين والحرارة، وأعد تقييم المادة المشحونة بالهيدروجين أثناء الخدمة، وعدّل الإجراء قبل الإصلاح. فالوقاية نظام منسق للتحكم في اللحام، وليست تعليمات واحدة بشأن درجة الحرارة.
ادعاءات شائعة لا تصمد أمام التدقيق الميتالورجي
لا تتحكم في التشقق الهيدروجيني أداة ضبط واحدة. يصف معهد TWI التركيبة الضرورية بأنها: الهيدروجين، وبنية صلبة وهشة قابلة للتشقق، وإجهاد شد. وتعبّر الورقة البيضاء الصادرة عن المعهد الدولي للحام (IIW) عام 2023 عن العلاقة نفسها من خلال ثلاثة عوامل رئيسية: محتوى الهيدروجين، وإجهاد الشد المتبقي، وقابلية البنية المجهرية للتشقق. وقد يؤدي إزالة أحد العوامل أو خفضه إلى تقليل خطر التشقق؛ لكن إذا بقي العاملان الآخران دون تغيير، فقد يظل اللحام معرضًا للتشقق، وأحيانًا بعد ساعات من إتمام اللحام.
ولهذا يأخذ الإجراء السليم في الاعتبار كيمياء الفولاذ، ودرجة التقييد، وسُمك الوصلة، ومعدل التبريد، ومدخل الحرارة، وحالة المواد المستهلكة، والتسخين المسبق، ودرجة الحرارة بين الطبقات، وتاريخ خدمة المادة. ويحدد المعيار ISO 17642-1:2004 المبادئ العامة لاختبارات التشقق البارد التدميرية للمواد المعدنية الملحومة بالقوس، بما في ذلك تقييم المواد المستهلكة للحام، والمواد الأساسية، ومعدن اللحام. وتُجرى هذه الاختبارات لأن قابلية اللحام لا يمكن استنتاجها من محتوى الكربون أو من متغير لحام واحد.
المزيد من التسخين المسبق يعني دائمًا تشققًا أقل
يساعد التسخين المسبق عادةً، لكن كلمة «المزيد» ليست قاعدة ميتالورجية. فرفع درجة الحرارة قبل اللحام وأثناءه يبطئ التبريد عبر المنطقة المتأثرة بالحرارة (HAZ)، مما يقلل احتمال تشكل بنية مارتنسيتية صلبة وهشة. كما يمنح الهيدروجين القابل للانتشار وقتًا أطول لمغادرة اللحام والفولاذ المجاور قبل أن تصل الوصلة إلى درجات حرارة منخفضة يمكن عندها احتجاز الهيدروجين. وتصف إرشادات Dillinger، التي تطبق الطريقة B من EN 1011-2، هذين الأثرين مباشرةً: إذ يبطئ التسخين المسبق تبريد المنطقة المتأثرة بالحرارة ويعزز خروج الهيدروجين. كما توصي SteelConstruction.info بالتحكم في معدلات التبريد والحفاظ على التسخين المسبق أو التسخين اللاحق حتى يتمكن الهيدروجين من الهجرة بعيدًا عن المناطق الصلبة والمجهدة.
لكن لهذه الفائدة حدودًا. فقد تؤدي درجة حرارة تتجاوز نطاق الإجراء المؤهل إلى توسيع المنطقة المتأثرة بالحرارة، وتغيير حجم الحبيبات، وخفض المتانة، والتأثير في المقاومة أو الدقة الأبعادية. وقد تؤدي درجة الحرارة المفرطة بين الطبقات أيضًا إلى تكوين بنيات مجهرية غير مرغوبة أو إلى خفض الأداء الذي يشترطه معيار التصميم. ولا يلغي التسخين المسبق التقييد الشديد، أو الفولاذ عالي القابلية للتصلد، أو أسطح الوصلة الملوثة، أو الهيدروجين الذي امتصته المادة الأساسية مسبقًا.
وتكتسب النقطة الأخيرة أهمية خاصة أثناء لحام الإصلاح. فالهيدروجين الذي دخل إلى الفولاذ أثناء الخدمة ليس هو نفسه الهيدروجين القابل للانتشار الذي يُدخله قطب اللحام. وقد وجدت تجارب أُجريت على فولاذي C-Mn وCr-Mo مشحونين بالهيدروجين أن الهيدروجين المحتجز يمكن أن يزيد خطر تشقق التصنيع. وبالنسبة إلى فولاذ 2¼Cr-1Mo، تطلبت إحدى الحالات المبلغ عنها زيادة التسخين المسبق بمقدار 130 °C. وقد تشمل الاستجابة معالجة إطلاق الهيدروجين، وتسخينًا مسبقًا محافظًا، والتحكم في درجة الحرارة بين الطبقات، وممارسات لحام منخفض الهيدروجين. ولا يكفي ببساطة تطبيق قيمة مألوفة للتسخين المسبق.
لذلك يجب تحديد التسخين المسبق انطلاقًا من المادة والإجراء، لا اختياره كهامش أمان غير محدود. ويربط EN 1011-2، بما في ذلك توصياته الخاصة بالفولاذ الفريتي، التحكم في التشقق بالتركيب، ومحتوى الهيدروجين، ومدخل الحرارة، والتسخين المسبق، ودرجة الحرارة بين الطبقات. والسؤال ذي الصلة هو ما إذا كانت الدورة الحرارية المختارة تُبقي التبريد وحركة الهيدروجين ضمن نطاق مقبول.
المزيد من مدخل الحرارة يحسن قابلية اللحام دائمًا
غالبًا ما يبطئ مدخل الحرارة الأعلى التبريد، ولذلك قد يقلل تشكل مكونات صلبة في المنطقة المتأثرة بالحرارة في بعض أنواع الفولاذ. لكن هذه الملاحظة المحدودة تتحول كثيرًا إلى ادعاء مطلق، وهذا غير صحيح.
يغير مدخل الحرارة التاريخ الحراري الكامل. فقد يزيد تجمع اللحام الأكبر والمنطقة المسخنة الأوسع عرض المنطقة المتأثرة بالحرارة، ويغير نمو الحبيبات، والمتانة، والمقاومة، ونواتج التحول. وفي الوصلات المقيدة، قد يؤثر نمط الانكماش الناتج أيضًا في الإجهاد المتبقي. وتعتمد النتيجة على كيمياء الفولاذ، والسُمك، وهندسة الوصلة، وعملية اللحام، وسرعة الحركة، ونطاق درجات الحرارة الذي تتحول المادة خلاله.
وتجعل حركة الهيدروجين هذا الادعاء أقل موثوقية أيضًا. إذ يفيد TWI بأن مدخل الحرارة المفرط قد يزيد احتجاز الهيدروجين في معدن اللحام لأنه يوسع مسافات الانتشار، وقد يقلل الزمن الإجمالي المتاح للانتشار. فاللحام الأكثر سخونة أو الأكبر حجمًا ليس تلقائيًا لحامًا أنظف. يجب أن يصل الهيدروجين إلى مسار للخروج، وقد يطول هذا المسار كلما ازداد حجم اللحام المترسب. وقد يؤدي التبريد اللاحق عندئذ إلى تركيز الهيدروجين بالقرب من المناطق الصلبة أو شديدة الإجهاد.
ولمدخل الحرارة المنخفض جدًا مخاطر أيضًا؛ إذ قد يؤدي التبريد السريع إلى تكوين المارتنسيت أو بنيات أخرى قابلة للتشقق، ولا سيما في الفولاذ عالي القابلية للتصلد والوصلات السميكة المقيدة. والحل هو نطاق مؤهل لمدخل الحرارة، وليس التوجه نحو أي من الطرفين. ويجب أن يعمل التسخين المسبق، والتحكم في درجة الحرارة بين الطبقات، وتسلسل الخرز، وتيار اللحام، والجهد، وسرعة الحركة، والتسخين اللاحق معًا. فالإجراء الذي يمنع تكون منطقة متأثرة بالحرارة صلبة لكنه ينتج متانة غير مقبولة ليس حلًا ناجحًا للتشقق الهيدروجيني.
والعيب محل النقاش هو التشقق البارد المتأخر، وليس التشقق الساخن. يحدث التشقق الساخن أثناء التصلب أو عند درجات حرارة مرتفعة، وتحكمه آليات مختلفة، منها انفصال المكونات أثناء التصلب وتكوّن الأغشية السائلة. وقد يؤثر مدخل الحرارة الأعلى في فئتي العيوب كلتيهما، لكنه لا يجعلهما قابلتين للتبادل.
أقطاب اللحام منخفضة الهيدروجين تقضي على التشقق الهيدروجيني
تقلل أقطاب اللحام منخفضة الهيدروجين كمية الهيدروجين الداخلة إلى اللحام. لكنها لا تجعل محتوى الهيدروجين صفراً، ولا تزيل الظروف الأخرى اللازمة لحدوث التشقق. فقد تؤدي الرطوبة، أو أغطية الفلكس المتضررة، أو أوجه الوصلة المتسخة، أو مواد التشحيم، أو الطلاء، أو مشكلات غاز الحماية، أو سوء التخزين إلى رفع مستوى الهيدروجين، رغم التصنيف الاسمي للمادة المستهلكة. ويجب تجفيف المواد المستهلكة وتخزينها وصرفها واستخدامها وفقًا للإجراء المعمول به.
وتحتاج قياسات الهيدروجين أيضًا إلى طريقة محددة. إذ يحدد ISO 3690:2018 إجراءات أخذ العينات والتحليل للهيدروجين القابل للانتشار في معدن اللحام الناتج عن اللحام بالقوس باستخدام مادة مالئة، بما في ذلك معدن اللحام في أنواع الفولاذ المارتنسيتي والبينايت والفريتي. ويتعلق هذا القياس بالهيدروجين الموجود في معدن اللحام، ولا يقيس مباشرةً الهيدروجين المحتجز في صفيحة تعرضت للخدمة أو الهيدروجين الموزع في المنطقة المتأثرة بالحرارة.
ولا يستطيع قطب اللحام منخفض الهيدروجين تليين المنطقة المتأثرة بالحرارة المارتنسيتية الناتجة عن التبريد السريع، كما لا يستطيع إزالة إجهاد الشد الناجم عن انكماش اللحام أو التقييد الخارجي. ولا يمكنه كذلك إطلاق الهيدروجين فورًا الذي دخل إلى وعاء ضغط أو مكوّن من مكونات خط أنابيب أو فولاذ آخر أثناء الخدمة. وفي مثل هذه الحالات، قد يكون من الضروري استخدام التسخين المسبق، والتسخين اللاحق، وتجهيز الوصلة، وتقليل التقييد، وضبط التسلسل، وإجراء الفحص المؤجل.
وتُعد ممارسة اللحام منخفض الهيدروجين أساسية عندما يتطلبها الإجراء، لكنها تمثل وسيلة تحكم واحدة ضمن منظومة مترابطة. ويُمنع التشقق الهيدروجيني عندما يُتحكم في الهيدروجين الداخل والهيدروجين المحتجز، بينما تتجنب الدورة الحرارية تكوين بنية مجهرية قابلة للتشقق، وتُمنح الوصلة القدرة على تحمل إجهاد الشد أو تفريغه. فهذه مشكلة ميتالورجية، وليست مسألة ملصق على قطب اللحام.
المراجع
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml