




Was Schweißbarkeit von Stahl bedeutet
Die Schweißbarkeit von Stahl ist die Fähigkeit, unter einem festgelegten Schweißverfahren eine Schweißverbindung herzustellen, die vorgegebenen mechanischen, metallurgischen und integritätsbezogenen Anforderungen entspricht. Diese Definition ist bewusst bedingt formuliert. Sie bedeutet nicht, dass ein Stahl in jeder Schweißposition, bei jeder Bauteildicke, Temperatur, Einspannung oder in jeder Betriebsumgebung sicher geschweißt werden kann. Eine Schweißverbindung kann eine Verfahrensprüfung bestehen und dennoch in der Fertigung reißen, wenn der Schweißer auf kältere Bleche, eine stärkere Einspannung der Verbindung, feuchte Verbrauchsstoffe, verunreinigte Oberflächen oder eine andere Wärmeeinbringung trifft.
Anforderungen an die Schweißbarkeit
- Mechanisch
- Zugfestigkeit, Zähigkeit, Härte, Ermüdungsfestigkeit und Maßbeständigkeit.
- Metallurgisch
- Zulässige Struktur der Wärmeeinflusszone, Umwandlungsverhalten und Reaktion auf eine Wärmebehandlung nach dem Schweißen.
- Integrität
- Freiheit von unzulässigen Unregelmäßigkeiten und Einhaltung der Prüfkriterien.
- Betrieb
- Korrosionsbeständigkeit, Verhalten der Druckgrenze und Widerstand gegen Ermüdungsbeanspruchung.
Zu den maßgeblichen Anforderungen können Zugfestigkeit, Zähigkeit, Härte, Ermüdungsfestigkeit, Maßstabilität, Korrosionsbeständigkeit und das Fehlen unzulässiger Unregelmäßigkeiten gehören. Bei einem Druckbehälter muss eine Schweißverbindung möglicherweise Anforderungen an die Kerbschlagzähigkeit und die Wärmebehandlung nach dem Schweißen erfüllen. Bei einer Tragwerksverbindung können Einspannung, Lamellenrissigkeit, Ermüdungsbeanspruchung und Abnahmekriterien der Prüfung bestimmend sein. Die Schweißbarkeit ist daher eine Eigenschaft des Zusammenwirkens von Stahl, Verbrauchsstoff, Nahtauslegung, Schweißverfahren, Wärmezyklus, Umgebung und Betriebshistorie – nicht allein der Stahlbezeichnung.
Wasserstoffrissbildung erfordert das gemeinsame Vorliegen von Wasserstoff, einer harten und spröden anfälligen Struktur sowie Zugspannung. Strong evidence
Wasserstoffunterstützte Kaltrissbildung veranschaulicht diesen Punkt. TWI stellt fest, dass für eine Rissbildung das gemeinsame Vorliegen von Wasserstoff, einem harten und spröden, empfindlichen Gefüge sowie Zugspannung erforderlich ist (TWI, 2024). Das International Institute of Welding benennt dieselben maßgeblichen Faktoren mit leicht anderer Terminologie: Wasserstoffgehalt, verbleibende Zugspannung und mikrostrukturelle Empfindlichkeit (IIW White Paper, 2023). Wird ein Faktor beseitigt oder ausreichend verringert, sinkt die Wahrscheinlichkeit einer Rissbildung; nehmen alle drei Faktoren zu, kann eine Verbindung versagen, nachdem das Schweißen scheinbar abgeschlossen ist.
Schweißbarkeit im Vergleich zu Schweißbarkeitsbewertungen
Kohlenstoffäquivalent Ein Kennwert, der ausgewählte Legierungselemente zusammenfasst, um die Härtbarkeit vorzuprüfen und die Auswahl der Vorwärmtemperatur zu unterstützen; es ist keine vollständige Vorhersage des Rissrisikos.
Eine Schweißbarkeitsbewertung ist eine Vereinfachung, die zur Unterstützung von Entscheidungen dient. Formeln für das Kohlenstoffäquivalent, Klassifizierungen zur Wasserstoffkontrolle, Vorwärmtabellen und Werkstoffgruppen können angeben, wie anspruchsvoll ein Verfahren sein kann; sie sind jedoch keine direkten Messungen der Leistungsfähigkeit einer Schweißverbindung. Ein aus einem Werkszeugnis berechnetes Kohlenstoffäquivalent gibt weder Aufschluss über den tatsächlich in die Schweißnaht eingebrachten Wasserstoff noch über die Abkühlgeschwindigkeit in der Wärmeeinflusszone oder über die in einer stark eingespannten Verbindung eingeschlossene Zugspannung.
| Ansatz | Was er anzeigt | Was er nicht beweist |
|---|---|---|
| Kohlenstoffäquivalent | Relative Härtbarkeit und möglicher Vorwärmbedarf | Dass eine bestimmte Verbindung nicht reißen wird |
| Klassifizierung der Wasserstoffkontrolle | Definierter Wasserstoffzustand des Schweißguts | Den Wasserstoffbestand des im Betrieb ausgesetzten Grundwerkstoffstahls |
| Vorwärmtabelle | Verfahrensbezogene thermische Anleitung | Universelle Sicherheit für jede Dicke und jeden Einspannzustand |
| Kaltrissprüfung | Rissempfindlichkeit unter vorgeschriebenen Bedingungen | Eine universelle numerische Eigenschaft des Stahls |
Das Kohlenstoffäquivalent ist beispielsweise beim Vergleich der Härtbarkeit von Stählen wie S355, S460, 16Mo3 oder 2¼Cr-1Mo nützlich. Derselbe Nennwert kann jedoch zu unterschiedlichen Ergebnissen führen, wenn sich Blechdicke, Wärmeeinbringung, Zwischenlagentemperatur und Feuchtigkeitskontrolle ändern. Eine Bewertung kann einen Stahl als vorwärmpflichtig einstufen. Sie kann jedoch nicht nachweisen, dass eine vorgegebene Vorwärmtemperatur die Rissbildung bei einer bestimmten Reparaturschweißung verhindert.[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
Prüfungen liefern belastbarere Nachweise, wobei jede Prüfung eine festgelegte Frage beantwortet. ISO 17642-1:2004 beschreibt allgemeine Grundsätze für zerstörende Kaltrissprüfungen und nennt Verfahren zur Bewertung der Rissempfindlichkeit von Schweißzusätzen, Grundwerkstoffen und Schweißgut. Das Ergebnis ist ein Nachweis unter vorgegebenen thermischen Bedingungen und Einspannbedingungen, nicht eine universelle numerische Eigenschaft des Stahls. Ebenso legt ISO 3690:2018 Probenahme- und Analyseverfahren zur Messung des diffusiblen Wasserstoffs in Lichtbogenschweißgut fest, das mit Zusatzwerkstoff hergestellt wurde; dies umfasst auch Schweißgut in Verbindung mit martensitischen, bainitischen und ferritischen Stählen. Die Norm misst eine kontrollierte Wasserstoffmenge; sie erfasst nicht jede Form von Wasserstoff, die in einem alten Bauteil vorhanden sein kann.
„Schweißbarkeitsbewertung“ sollte daher als verfahrenstechnische Orientierung verstanden werden. Die Bewertung kann die Verwendung wasserstoffarmer Schweißzusätze, eine Mindestvorwärmung, eine Begrenzung der Zwischenlagentemperatur, eine kontrollierte Abkühlung oder eine Wärmebehandlung nach dem Schweißen auslösen. Die Qualifizierung weist anschließend nach, dass das vorgeschlagene Verfahren die erforderlichen Kriterien erfüllen kann. Die Fertigungsüberwachung stellt sicher, dass die qualifizierten Bedingungen tatsächlich eingehalten werden. Die Prüfung kontrolliert die entstandene Verbindung auf festgelegte Fehler und Eigenschaften. Dies sind voneinander getrennte Schutzmaßnahmen. Eine Durchstrahlungsprüfung kann keine durch eine übermäßige Härte der Wärmeeinflusszone verlorene Zähigkeit wiederherstellen, und eine zufriedenstellende Sichtprüfung kann nicht nachweisen, dass am nächsten Tag keine verzögerte Wasserstoffrissbildung auftreten wird.
Vorwärmen ist eine wichtige Maßnahme, aber kein universelles Heilmittel. NF EN 1011-2 verknüpft die Kontrolle der Wasserstoffrissbildung mit der Stahlzusammensetzung, dem Wasserstoffgehalt, der Wärmeeinbringung, der Vorwärmung und der Zwischenlagentemperatur. Eine Erhöhung der Vorwärmung verlangsamt im Allgemeinen die Abkühlung der Wärmeeinflusszone und gibt dem Wasserstoff mehr Zeit zum Entweichen. Die Leitlinien von Dillinger, die Methode B nach EN 1011-2 anwenden, beschreiben dieselben Effekte. TWI weist jedoch darauf hin, dass eine übermäßige Wärmeeinbringung die Wasserstoffretention im Schweißgut erhöhen kann, da sich die Diffusionswege verlängern und die für die Diffusion verfügbare Zeit verkürzt wird. Eine höhere Temperatur kann außerdem übermäßiges Kornwachstum oder ein unerwünschtes Umwandlungsgefüge hervorrufen. Der qualifizierte Wärmezyklus ist wichtiger als eine einzelne Temperatur, die in einer Arbeitsanweisung angegeben ist.
Fertigungsrisse im Vergleich zur Betriebsleistung
Fertigungsrisse sind Schäden, die während des Schweißens, der Abkühlung oder der verzögerten Zeitspanne nach dem Schweißen entstehen. Wasserstoffunterstützte Kaltrissbildung ist besonders tückisch, da sie sich noch Stunden nach dem Erlöschen des Lichtbogens bilden kann. Sie entsteht häufig in harten Bereichen der Wärmeeinflusszone, im Schweißgut oder in Bereichen mit hoher örtlicher Spannung und kann unsichtbar bleiben, bis eine Schnittprüfung oder eine verzögerte zerstörungsfreie Prüfung sie sichtbar macht. Heißrissbildung ist davon zu unterscheiden: Sie tritt bei erhöhter Temperatur während der Erstarrung oder Abkühlung auf, solange das Schweißgut noch eine begrenzte Duktilität besitzt. Ursachen und Gegenmaßnahmen sind nicht austauschbar.
Ein Stahl kann sich im Betrieb gut bewähren und dennoch schwer schweißbar sein. Umgekehrt kann eine Verbindung ohne sichtbare Risse gefertigt werden und dennoch nicht die im Betrieb erforderliche Zähigkeit, Ermüdungsfestigkeit oder Korrosionsbeständigkeit aufweisen. Schweißbarkeit und Betriebsleistung überschneiden sich, aber keine der beiden Eigenschaften gewährleistet die andere. Ein vergüteter hochfester Stahl kann seine ausgezeichnete Grundwerkstofffestigkeit behalten, während seine Wärmeeinflusszone durch das Schweißen örtlich erweicht oder verhärtet wird. Ein niedriglegierter Druckbehälterstahl kann eine qualifizierte Reparaturschweißung im Neuzustand zulassen, sich nach jahrelanger Wasserstoffeinwirkung jedoch anders verhalten.
Die Betriebshistorie ist in solchen Fällen eine unmittelbare Schweißvariable. Wasserstoff, der durch die Einwirkung wasserstoffhaltiger Prozessströme, durch Korrosion, kathodischen Schutz oder Nassbetrieb aufgenommen wurde, kann nach dem Abschalten im Stahl verbleiben. Dieser zurückgehaltene Wasserstoff ist nicht dasselbe wie der diffusible Wasserstoff, der nach ISO 3690:2018 aus neu abgeschiedenem Schweißgut gemessen wird. Er kann sich beim Wiedererwärmen bewegen und sich in der Nähe einer neuen Schweißnaht anreichern, wodurch das Risiko einer Fertigungsrissbildung steigt. Versuche an mit Wasserstoff beladenem 2¼Cr-1Mo-Stahl ergaben, dass der im Betrieb zurückgehaltene Wasserstoff eine Erhöhung der Vorwärmung um 130 °C erforderlich machen konnte (TWI, 2024). Dieses Ergebnis lässt sich nicht in eine allgemeingültige Regel umwandeln, weist jedoch die Annahme eindeutig zurück, dass das ursprüngliche Schweißverfahren für jede Reparatur weiterhin ausreichend ist.
Rissbildungsmodell mit drei Bedingungen
- Wasserstoff Wasserstoff muss vorhanden und ausreichend beweglich sein, um einen gefährdeten Bereich zu erreichen.
- Anfällige Struktur Das Schweißgut oder die Wärmeeinflusszone muss eine harte und spröde Struktur enthalten.
- Zugspannung Auf diesen Bereich muss eine durch Eigenspannungen, äußere Belastung oder Einspannung verursachte Zugspannung wirken.
Eine Wasserstoffaustrittsbehandlung, eine konservative Vorwärmung, wasserstoffarme Schweißzusätze, Kontrollen der Trocknung, eine geeignete Wärmeeinbringung und eine verzögerte Prüfung können erforderlich sein. Eine Nachwärmung kann eine Temperatur aufrechterhalten, die die Wanderung des Wasserstoffs ermöglicht, bevor harte, unter Spannung stehende Bereiche ihn einschließen. Die richtige Auswahl hängt vom Bauteil, der Dicke, dem Zustand des Stahls, der Einspannung und der anzuwendenden Fertigungsnorm ab.
Warum die Zusammensetzung allein die Schweißbarkeit nicht bestimmen kann
Die Zusammensetzung beeinflusst die Härtbarkeit, die Umwandlungsprodukte, die Zähigkeit, das Kohlenstoffäquivalent und die Empfindlichkeit gegenüber Heißrissbildung und kann daher nicht außer Acht gelassen werden. Sie ist jedoch nur die Ausgangsbedingung. Die Abkühlgeschwindigkeit bestimmt, ob sich in der Wärmeeinflusszone weiches Ferrit-Perlit, Bainit oder harter Martensit bildet. Wärmeeinbringung und Blechdicke verändern diese Abkühlgeschwindigkeit. Die Einspannung steuert die Zugspannung. Der Zustand der Schweißzusätze und die Sauberkeit der Oberflächen bestimmen den Wasserstoffeintrag. Die Nahtgeometrie erzeugt örtliche Spannungskonzentrationen. Die Umgebungstemperatur verändert sowohl die Abkühlung als auch die Wasserstoffdiffusion.
Zwei Bleche derselben Güte und mit derselben Schmelzenanalyse können daher bei einer Kehlnaht, einer voll durchgeschweißten Stumpfnaht und einer eingespannten Reparaturausarbeitung eine unterschiedliche Härte der Wärmeeinflusszone und ein unterschiedliches Rissrisiko aufweisen. Die Herstellungsbedingungen im Stahlwerk, die Dicke, frühere Wärmezyklen, Alterung, Kaltverformung und die Wasserstoffbeladung im Betrieb können das Verhalten zusätzlich verändern, ohne die Nennbezeichnung zu ändern.
Die praktische Frage lautet nicht: „Ist dieser Stahl schweißbar?“ Sie lautet: „Kann diese Verbindung in diesem Zustand unter einem kontrollierten Verfahren hergestellt werden, und kann nachgewiesen werden, dass sie ihre festgelegten Anforderungen erfüllt?“ Diese Frage führt zur richtigen Vorgehensweise: den Werkstoff und seine Historie charakterisieren, Wasserstoff und Einspannung bewerten, den Wärmezyklus qualifizieren, die Fertigung kontrollieren und sowohl unmittelbare als auch verzögerte Fehler prüfen.
Wasserstoffunterstützte Kaltrissbildung: Die drei notwendigen Bedingungen
Wasserstoff, eine anfällige harte und spröde Mikrostruktur sowie Zugspannung müssen zusammenwirken, damit wasserstoffunterstützte Kaltrissbildung entsteht. Strong evidence
Wasserstoffunterstützte Kaltrissbildung wird nicht allein durch Wasserstoff verursacht. Das von TWI und dem International Institute of Welding (IIW) verwendete zentrale Modell setzt drei gleichzeitig vorliegende Bedingungen voraus: Wasserstoff muss vorhanden sein und sich durch die Verbindung bewegen können, das Schweißgut oder die Wärmeeinflusszone (WEZ) muss eine anfällige, harte und spröde Mikrostruktur aufweisen, und auf diesen Bereich muss eine Zugspannung einwirken. Wird eine dieser Bedingungen beseitigt, verringert oder verzögert, wird eine Rissbildung weniger wahrscheinlich. Das bedeutet jedoch nicht, dass eine einzelne Maßnahme – insbesondere das Vorwärmen – eine universelle Lösung darstellt.
Das IIW White Paper (2023) nennt den Wasserstoffgehalt, die verbleibende Zugspannung und die mikrostrukturelle Anfälligkeit als die drei wesentlichen Faktoren, die wasserstoffinduzierte Rissbildung in Schweißnähten aus hochfestem Stahl bestimmen. TWI beschreibt denselben Mechanismus in praktischen Begriffen. Der Riss kann je nach lokaler chemischer Zusammensetzung, Abkühlgeschwindigkeit, Wasserstoffverteilung und Einspannung im Schweißgut, an der Schmelzlinie oder in der WEZ entstehen. Es handelt sich um einen Kaltrissmechanismus und nicht um Heißrissbildung: Die Verbindung kann beim Beenden des Schweißens unauffällig erscheinen und erst Minuten oder Stunden später einen Riss entwickeln, während Wasserstoff zu beanspruchten und anfälligen Stellen diffundiert.

Eindringen und Bewegen von Wasserstoff durch die Verbindung
| Wasserstoffquelle | Kontrollmaßnahme |
|---|---|
| Elektrodenumhüllungen und Flussmittel | Trocknen, geschlossene Lagerung und Kontrolle der Exposition |
| Verbindungsoberflächen | Feuchtigkeit, Öl, Farbe, Zunder und Korrosionsprodukte entfernen |
| Schutzgassysteme | Leckagen, Durchfluss, Reinheit und Zugluft kontrollieren |
| Betriebsexposition | Vor dem Reparaturschweißen den zurückgehaltenen Wasserstoff bewerten |
Diffusibler Wasserstoff Wasserstoff im abgeschiedenen Schweißgut, der sich unter den Temperatur-, Zeit- und Handhabungsbedingungen einer festgelegten Prüfung bewegen und entweichen kann.
Wasserstoff gelangt auf mehreren Wegen in eine Lichtbogenschweißung. Feuchtigkeit in Elektrodenumhüllungen, Flussmitteln, Schutzgassystemen, Fügeflächen, Walzzunder, Fetten, Lackrückständen und feuchten Zusatzwerkstoffen kann sich im Lichtbogen dissoziieren und im flüssigen Metall lösen. Der dabei entstehende atomare Wasserstoff ist wesentlich beweglicher als molekularer Wasserstoff. Beim Abkühlen der Schweißnaht entweicht ein Teil des Wasserstoffs aus dem Schweißbad, während ein anderer Teil als diffusibler Wasserstoff im Schweißgut verbleibt oder in die angrenzende WEZ wandert.
ISO 3690:2018 legt Probenahme- und Analyseverfahren zur Messung des diffusiblen Wasserstoffs in Lichtbogenschweißgut fest, das mit Zusatzwerkstoff hergestellt wurde. Die Norm gilt für Schweißgut in Verbindung mit martensitischen, bainitischen und ferritischen Stählen. Diese Messung ist nützlich, weil diffusibler Wasserstoff während des Zeitraums wandern kann, in dem die Verbindung abkühlt und sich Eigenspannungen entwickeln. Sie erfasst jedoch nicht jede Form von Wasserstoff in einem Bauteil.
Ein im Betrieb eingesetzter Behälter oder ein Rohr kann bereits vor der Fertigung oder Reparatur absorbierten Wasserstoff enthalten. Dieser im Betrieb aufgenommene Wasserstoff kann beim Erwärmen und Schweißen freigesetzt werden und sich zum Wasserstoff aus dem Zusatzwerkstoff und der Nahtvorbereitung addieren. Diese Unterscheidung ist wichtig: Die Kontrolle der Elektrodenfeuchte entfernt keinen Wasserstoff, der bereits im Grundwerkstoff gespeichert ist. In von TWI im Jahr 2024 berichteten Versuchen an mit Wasserstoff beladenem 2¼Cr-1Mo-Stahl erhöhte der zurückgehaltene Wasserstoff die erforderliche Vorwärmtemperatur um 130 °C. Dieses Ergebnis warnt davor, ein auf dem Zusatzwerkstoff basierendes Schweißverfahren auf einen Stahl mit unbekannter Betriebsvorgeschichte anzuwenden.
Wasserstoff bewegt sich durch Gitterfehler, Korngrenzen, Einschlüsse und andere Fangstellen. Er kann sich an einer Kerbe, einer harten Phase, einem Einschluss oder in einem unter Zugspannung stehenden Bereich sammeln. Die Abkühlgeschwindigkeit beeinflusst sowohl die Bildung von Fangstellen als auch die verfügbare Zeit für das Entweichen des Wasserstoffs. Eine schnelle Umwandlung kann eine harte WEZ erzeugen und gleichzeitig dazu führen, dass sich Wasserstoff in der Nähe der Schmelzlinie konzentriert. Eine Nachwärmung oder eine aufrechterhaltene Vorwärmung kann die Verbindung lange genug warm halten, damit Wasserstoff herausdiffundiert, bevor der anfälligste Zustand erreicht wird.
Vorwärmen ist hilfreich, seine Wirkung ist jedoch nicht unbegrenzt. TWI berichtet, dass eine erhöhte Vorwärmung dem Wasserstoff im Allgemeinen mehr Gelegenheit zum Entweichen gibt und die Abkühlung verlangsamt. Eine übermäßige Wärmeeinbringung kann jedoch die Wasserstoffretention im Schweißgut erhöhen, indem sie die Diffusionswege verlängert und die insgesamt für die Diffusion verfügbare Zeit verkürzt. Eine heißere Schweißnaht ist daher nicht automatisch eine sicherere Schweißnaht. Wärmeeinbringung, Raupengröße, Werkstückdicke, Zwischenlagentemperatur und Abkühlbedingungen müssen gemeinsam betrachtet werden.
Harte und spröde, anfällige Mikrostrukturen
Wasserstoff benötigt eine anfällige Struktur, in der sich Risse bilden und ausbreiten können. In Kohlenstoff-Mangan-Stählen, niedriglegierten Stählen und hochfesten Stählen besteht die kritische Struktur häufig aus hartem Martensit oder einem martensitisch-bainitischen Gemisch, das in der WEZ durch schnelles Abkühlen entsteht. Die Härte ist ein nützlicher Warnindikator, doch die Härte allein definiert nicht das Rissrisiko. Auch Wasserstoffgehalt, Spannung, lokale Zähigkeit, Einschlüsse, Entmischungen und die Bedingungen an der Rissspitze beeinflussen das Ergebnis.
Die chemische Zusammensetzung des Stahls steuert das Umwandlungsverhalten. Kohlenstoff erhöht die Härtbarkeit und die Wahrscheinlichkeit einer harten WEZ, während Legierungselemente wie Mangan, Chrom, Molybdän und Nickel die Härtbarkeit und die Umwandlungstemperaturen verändern. Kohlenstoffäquivalentformeln sind daher Prüfwerkzeuge für eine erste Einschätzung und keine vollständigen Vorhersagen der Schweißeignung. Zwei Stähle mit ähnlichen Kohlenstoffäquivalenten können sich unterschiedlich verhalten, weil sich ihre tatsächliche chemische Zusammensetzung, Blechdicke, vorausgegangene thermomechanische Behandlung, Korngröße und Abkühlungsgeschichte unterscheiden.
Eine hohe Wärmeeinbringung kann die maximale WEZ-Härte durch Verlangsamung der Abkühlung verringern. Sie kann jedoch auch die WEZ vergrößern, die Korngröße verändern, die Zähigkeit herabsetzen und den Wasserstofftransport beeinflussen. Eine geringe Wärmeeinbringung kann eine schmale WEZ erzeugen, aber zugleich hohe Abkühlgeschwindigkeiten und harte Umwandlungsprodukte hervorrufen. Entscheidend ist daher nicht, ob die Wärmeeinbringung einfach hoch oder niedrig ist, sondern ob der thermische Zyklus eine akzeptable Kombination aus Härte, Zähigkeit, Wasserstoffentweichen und Einspannung hervorbringt.
ISO 17642-1:2004 beschreibt Grundsätze und Prüfverfahren zur Bewertung der Kaltrissempfindlichkeit von Schweißzusatzwerkstoffen, Grundwerkstoffen und Schweißgut. Solche Prüfungen sind wertvoll, wenn ein Stahl, ein Zusatzwerkstoff oder eine Nahtausführung außerhalb der üblichen Erfahrungswerte liegt. Sie zeigen außerdem, warum die chemische Zusammensetzung allein keine Bewertung der Schweißeignung ersetzen kann. Es kann sowohl ein rissempfindliches Schweißgut beteiligt sein als auch die WEZ der maßgebende Bereich sein.
Der Riss kann an einer örtlich begrenzten harten Stelle und nicht über die gesamte WEZ hinweg entstehen. Ein grobkörniger Bereich neben der Schmelzlinie, eine nicht angelassene martensitische Insel oder eine harte, einschlusshaltige Zone kann als Ausgangsstelle dienen. Sobald sich ein kleiner Riss gebildet hat, kann sich Wasserstoff an dessen Spitze konzentrieren und die Ausbreitung unter Zugspannung beschleunigen.
Zugspannung und Einspannung
Die dritte Bedingung ist eine Zugspannung. Beim Schweißen entsteht eine thermische Kontraktion: Das heiße Schweißgut und der angrenzende Stahl kühlen ab, schrumpfen und werden durch die umgebende Platte, die Nahtgeometrie, Heftnähte, Vorrichtungen und zuvor aufgebrachte Raupen behindert. Dadurch entstehen Eigenspannungen, auch wenn keine äußere Last angelegt ist. Im Betrieb wirkende Lasten können diese Spannungen zusätzlich erhöhen.
Die Einspannung einer Verbindung ist keine einzelne Werkstoffeigenschaft. Dicke Platten, kurze Nahtlängen, steife Anbauteile, geschlossene Querschnitte und ungünstig sequenzierte Schweißnähte können die Kontraktion stärker behindern als eine flexible Verbindung. Wurzelspalte, Anpassungsfehler, stark asymmetrische Schweißnähte und Reparaturen können örtliche Spannungskonzentrationen verursachen. Eine Schweißnaht kann daher bei einer mäßigen gemessenen Härte reißen, wenn Einspannung und Wasserstoffgehalt hoch sind, während ein härterer Bereich übersteht, wenn der Wasserstoffgehalt niedrig und die Kontraktion weniger stark behindert ist.
Dies erklärt, warum die Beseitigung nur einer Bedingung das Risiko verringert, ohne die Sicherheit nachzuweisen. Trockene, wasserstoffarme Zusatzwerkstoffe und eine kontrollierte Lagerung verringern den Wasserstoffeintrag, können jedoch eine Rissbildung nicht verhindern, wenn sich unter starker Einspannung eine sehr harte WEZ bildet. Ein Stahl mit geringerem Kohlenstoffgehalt oder geringerer Härtbarkeit kann der Aufhärtung widerstehen, doch Verunreinigungen oder im Betrieb aufgenommener Wasserstoff können weiterhin ein Problem verursachen. Spannungsarmglühen oder eine verbesserte Schweißfolge können die Zugspannung verringern. Ein Verfahren mit hohem Wasserstoffeintrag kann jedoch noch ausreichend beweglichen Wasserstoff zurücklassen, um die Verbindung zu schädigen, bevor die Spannungsreduzierung wirksam wird.
NF EN 1011-2 verknüpft die Kontrolle der Wasserstoffrissbildung mit der Stahlzusammensetzung, dem Wasserstoffgehalt, der Wärmeeinbringung, der Vorwärmung und der Zwischenlagentemperatur. Die Logik der Norm ist verfahrensbezogen: Der thermische Zyklus ist zu kontrollieren, der Wasserstoffeintrag ist zu begrenzen und die Einspannung ist zu berücksichtigen, anstatt für jede Schweißnaht eine einzige Temperatur vorzuschreiben. Die Leitlinien von BS EN 1011-2 empfehlen ebenfalls, die Vorwärmung aufrechtzuerhalten oder eine Nachwärmung anzuwenden, damit Wasserstoff aus der Schweißnaht herausdiffundieren kann, bevor er in harten, unter Spannung stehenden Bereichen eingeschlossen wird. Dillingers Anwendung von Verfahren B nach EN 1011-2 beschreibt dasselbe Gleichgewicht: Vorwärmen verlangsamt die Abkühlung der WEZ und fördert gleichzeitig das Entweichen von Wasserstoff.
Eine Prüfung bleibt erforderlich, weil Präventionsmaßnahmen die Wahrscheinlichkeit, nicht jedoch die Gewissheit, beeinflussen. Verzögerte Rissbildung kann nach der Sichtprüfung auftreten, und eine Schweißnaht sollte, sofern vorgeschrieben, vor der abschließenden Prüfung für eine kontrollierte Temperaturdauer gehalten werden. Zu früh durchgeführte zerstörungsfreie Prüfungen können einen Riss übersehen, der sich noch nicht gebildet hat. Wasserstoffunterstützte Kaltrissbildung ist somit eine zeitabhängige Wechselwirkung zwischen Wasserstofftransport, der Umwandlung in eine anfällige Struktur und der Zugbeanspruchung durch die Einspannung – kein Fehler, der sich allein durch Vorwärmen zuverlässig beseitigen lässt.
Diffusibler Wasserstoff und seine Messung
Bedeutung des diffusiblen Wasserstoffs im Lichtbogenschweißgut
Diffusibler Wasserstoff ist der Anteil des im neu abgeschiedenen Schweißgut vorhandenen Wasserstoffs, der sich unter den Temperatur- und Zeitbedingungen der Prüfung durch das Metall bewegen und entweichen kann. Er ist kein feststehender chemischer Bestandteil des Stahlgitters. Wasserstoff kann Zwischengitterplätze besetzen, durch Fehlstellen und Korngrenzen wandern oder vorübergehend an Einschlüssen, Versetzungen, Phasengrenzen und anderen mikrostrukturellen Merkmalen gefangen werden. Ein Teil kann eine freie Oberfläche erreichen; ein anderer Teil kann vor dem Entweichen in die Wärmeeinflusszone (WEZ) oder in einen unter Spannung stehenden Bereich gelangen.
Diese Beweglichkeit macht diffusiblen Wasserstoff für verzögerte Kaltrissbildung relevant. TWI erklärt, dass Wasserstoffrissbildung das gleichzeitige Vorliegen von drei Bedingungen erfordert: Wasserstoff, ein hartes und sprödes, rissanfälliges Gefüge sowie Zugspannung. Das 2023 veröffentlichte Weißbuch des International Institute of Welding (IIW) nennt Wasserstoffgehalt, verbleibende Zugspannung und mikrostrukturelle Anfälligkeit als die drei wesentlichen Faktoren, welche die wasserstoffinduzierte Rissbildung in Schweißverbindungen aus hochfestem Stahl bestimmen. Eine Schweißverbindung kann daher eine messbare Wasserstoffkonzentration enthalten, ohne dass es zur Rissbildung kommt, wenn ihr Gefüge und ihre Einspannung die Entstehung eines Risses nicht zulassen. Umgekehrt kann ein relativ niedriger Messwert gefährlich sein, wenn beim Schweißen in einer stark eingespannten Verbindung harter Martensit entsteht.
Der Begriff bezieht sich auf den Wasserstoff im vom Prüfverfahren erfassten Schweißgut und nicht automatisch auf den Wasserstoff in der gesamten Schweißverbindung. Der Wasserstoff in der WEZ kann eine andere Verteilung aufweisen und mit einem anderen Verfahren gemessen werden. Auch Wasserstoff, der während des Betriebs bereits von einem Druckbehälter, einer Rohrleitung oder einem anderen Stahl aufgenommen wurde, ist ein gesondertes Thema. Die Betriebsexposition gegenüber feuchtem Schwefelwasserstoff, kathodischem Schutz, Korrosion oder Wasserstoff bei hohen Temperaturen kann dazu führen, dass Wasserstoff im Grundwerkstoff verbleibt. Dieser zurückgehaltene Wasserstoff kann in eine Reparaturschweißung oder eine neu gebildete harte WEZ wandern und dadurch das Risiko von Fertigungsrissen erhöhen, selbst wenn der Zusatzwerkstoff allein eine niedrige Klassifizierung hinsichtlich des diffusiblen Wasserstoffs aufweist.
Diffusibler Wasserstoff muss außerdem vom Gesamtwasserstoff unterschieden werden. Der Gesamtwasserstoff umfasst sowohl den mobilen Wasserstoff als auch den in Fallen zurückgehaltenen oder erst bei höheren Extraktionstemperaturen freigesetzten Wasserstoff. Ein Ergebnis für den Gesamtwasserstoff kann daher höher sein als der Anteil des diffusiblen Wasserstoffs und darf ohne Kenntnis des Prüfverfahrens und seines Zwecks nicht an dessen Stelle verwendet werden. Die beiden Messungen beantworten unterschiedliche Fragen: Diffusibler Wasserstoff gibt an, welcher mobile Wasserstoff während des Zeitraums verfügbar ist, in dem eine Schweißverbindung abkühlt und Spannungen entwickelt, während der Gesamtwasserstoff einen größeren Bestand beschreibt, der auch stark gebundenen Wasserstoff enthalten kann.
Die Ergebnisse werden üblicherweise als Milliliter Wasserstoff je 100 Gramm abgeschiedenes Schweißgut angegeben, häufig in der Schreibweise mL/100 g, wobei die Bezugstemperatur und der Bezugsdruck gemäß dem jeweils anzuwendenden Verfahren angegeben werden. Der Wert ist keine universelle Eigenschaft einer Elektrode, eines Drahtes oder einer Stahlsorte. Er gehört zu einer festgelegten Schweiß- und Prüfbedingung.
Probenahme nach ISO 3690:2018
ISO 3690:2018 legt Verfahren für die Probenahme und die analytische Bestimmung des diffusiblen Wasserstoffs in mit Zusatzwerkstoff hergestelltem Lichtbogenschweißgut fest. Ihr Anwendungsbereich umfasst Schweißgut im Zusammenhang mit martensitischen, bainitischen und ferritischen Stählen. Dies ist wichtig, weil ein nach dieser Norm ermitteltes Ergebnis an eine unter festgelegten Bedingungen hergestellte Schweißgutprobe gebunden ist; es handelt sich nicht um eine direkte Messung der Wasserstoffkonzentration in der gesamten Schweißverbindung.
Die Prüfung beginnt mit einem kontrollierten Schweißvorgang unter Verwendung des festgelegten Zusatzwerkstoffs, Schweißstroms, der Polarität, der Schweißgeschwindigkeit und der Probenanordnung. Anschließend wird das abgeschiedene Schweißgut entsprechend den Vorgaben abgetrennt oder vorbereitet, wobei Schlacke und Oberflächenverunreinigungen entfernt werden. Die Handhabung nach dem Schweißen ist entscheidend. Wasserstoff beginnt zu entweichen, sobald das Schweißgut abkühlt. Daher muss die Probe gemäß den Zeit- und Temperaturanforderungen der Norm überführt, gekühlt, gelagert und analysiert werden. Verzögerungen bei der Überführung der Probe in das Sammelsystem können den gemessenen Wert verringern.
ISO 3690:2018 legt die Reihenfolge der Sammlung und Analyse fest, anstatt die Wasserstoffprüfung als gewöhnliche chemische Analyse zu behandeln. Bei Verfahren mit Gassammlung wird der aus der Probe austretende Wasserstoff unter kontrollierten Bedingungen gesammelt und anschließend üblicherweise mittels Gaschromatografie oder einer anderen zulässigen, im Laborverfahren festgelegten analytischen Anordnung quantifiziert. Das Ergebnis wird auf die von der Norm vorgegebene Berichtsgrundlage umgerechnet. Kalibrierung, Blindwertkorrektur, Undichtigkeiten des Prüfaufbaus, Probenmasse und Bezugsbedingungen beeinflussen sämtlich den endgültigen Wert.
Zur Begrenzung des Wasserstoffverlusts vor der Sammlung wird eine schnelle Abkühlung eingesetzt. Wenn das Verfahren dies erfordert, kann die Probe bei niedriger Temperatur gelagert werden, da eine Temperaturabsenkung die Wasserstoffbewegung verlangsamt. Das Labor muss außerdem die Zeit zwischen Schweißen, Abschrecken oder Abkühlen, Sammlung und Analyse kontrollieren. Diese Einzelheiten sind keine bloßen Verwaltungsformalitäten. Sie bestimmen, wie viel des mobilen Wasserstoffs zu Beginn der Messung in der Probe verbleibt.
| Norm | Hauptgegenstand | Erzeugter Nachweis |
|---|---|---|
| ISO 3690:2018 | Diffusibler Wasserstoff im Lichtbogenschweißgut | Kontrollierte Wasserstoffmessung |
| ISO 17642-1:2004 | Zerstörende Kaltrissprüfung | Rissempfindlichkeit unter definierten thermischen Bedingungen und Einspannbedingungen |
ISO 3690:2018 darf nicht mit ISO 17642-1:2004 verwechselt werden. ISO 17642-1:2004 legt allgemeine Grundsätze für die zerstörende Prüfung auf Kaltrissbildung in lichtbogengeschweißten metallischen Werkstoffen fest und beschreibt Verfahren zur Bewertung der Rissanfälligkeit von Schweißzusatzwerkstoffen, Grundwerkstoffen und Schweißgut. Eine Prüfung auf diffusiblen Wasserstoff misst einen wichtigen Einflussfaktor der Rissbildung; eine Kaltrissprüfung untersucht das Ergebnis des Zusammenwirkens von Wasserstoff, Gefüge, Spannung, Geometrie und Schweißbedingungen.
Warum Prüfwerte vom Verfahren und von der Probenhandhabung abhängen
Ein angegebener Wasserstoffwert ist nur dann aussagekräftig, wenn das Schweißverfahren, der Zustand des Zusatzwerkstoffs, die Probenahmemethode und der analytische Kontext gemeinsam mit ihm angegeben werden. Dieselbe nominelle Elektrodenklassifizierung kann zu unterschiedlichen Ergebnissen führen, wenn die Umhüllung Feuchtigkeit aufgenommen hat, der Draht unsachgemäß gelagert wurde, das Schutzgas Verunreinigungen enthält oder sich Lichtbogenlänge und Lichtbogenübergangsart ändern. Basisch umhüllte Wasserstoffarme Elektroden müssen beispielsweise getrocknet und innerhalb des vom Hersteller festgelegten Temperaturbereichs warmgehalten werden; übermäßiges oder falsches Rücktrocknen kann die Umhüllung beschädigen und außerdem das Lichtbogenverhalten verändern.
Schweißparameter verändern sowohl den Wasserstoffeintrag als auch das Entweichen von Wasserstoff. Strom, Spannung, Schweißgeschwindigkeit, Lichtbogenlänge, Schutz, Raupengröße und Wärmeeinbringung beeinflussen die in den Lichtbogen eingetragene Wasserstoffmenge und den Abkühlverlauf des Schweißguts. Vorwärmen verlangsamt im Allgemeinen die Abkühlung der WEZ und gibt dem Wasserstoff mehr Zeit, die Schweißverbindung zu verlassen, wie in den Empfehlungen der EN 1011-2 und in Dillingers Anwendung von Methode B beschrieben. Es ist jedoch kein universelles Heilmittel. TWI berichtete 2024, dass eine übermäßige Wärmeeinbringung die Wasserstoffretention im Schweißgut erhöhen kann, indem sie die Diffusionsstrecke vergrößert und die für die Diffusion wirksam verfügbare Zeit verkürzt. Eine große, langsam abkühlende Schweißraupe kann daher Wasserstoff an Stellen zurückhalten, an denen er später zur Rissbildung beiträgt.
Auch die Probengeometrie ist von Bedeutung. Eine dicke oder voluminöse Prüfablagerung bietet einen längeren Weg zur Oberfläche als eine dünne Ablagerung, während Oberflächenzustand, Raupenanordnung und das Zeitintervall vor dem Abschrecken die gemessene Freisetzung verändern. Schneiden, Schleifen, Waschen oder das Belassen anhaftender Schlacke kann entweder wasserstoffhaltiges Material entfernen oder Verunreinigungen einbringen. Selbst die Lagerung nach der Sammlung kann das Ergebnis verändern, wenn der Behälter undicht ist oder sich die Probe zu lange erwärmt.
Die Betriebsvorgeschichte fügt eine weitere Einflussgröße hinzu. In Versuchen mit zuvor mit Wasserstoff beladenem 2¼Cr-1Mo-Stahl wurde berichtet, dass der aus dem vorherigen Betrieb zurückgehaltene Wasserstoff beim Reparaturschweißen eine Erhöhung der Vorwärmtemperatur um 130 °C erforderlich machte. Dieser Wasserstoff würde allein durch einen Qualifikationswert des Zusatzwerkstoffs nicht erfasst. Das Reparaturverfahren könnte eine Behandlung zur Wasserstofffreisetzung, ein vorsichtig gewähltes Vorwärmen, eine kontrollierte Zwischenlagentemperatur, Wasserstoffarme Zusatzwerkstoffe und eine verzögerte Prüfung erfordern.
Eine niedrige Zahl nach ISO 3690:2018 ist daher ein Beleg für eine definierte Schweißgutprüfung und keine Garantie dafür, dass eine stark eingespannte Fertigungsschweißverbindung rissfrei bleibt. Die Wasserstoffkontrolle muss gemeinsam mit der Stahlzusammensetzung, der Abkühlgeschwindigkeit, den Umwandlungsprodukten, der Einspannung, der Wärmeeinbringung und der Betriebsvorgeschichte des Stahls betrachtet werden.
Mikrostruktur: Warum die Wärmeeinflusszone Risse bekommen kann
Die Wärmeeinflusszone (WEZ) schmilzt während des Schweißens nicht, aber ihr Wärmezyklus kann die Struktur des Stahls so stark verändern, dass ein Risspfad entsteht. Das Material neben der Schmelzgrenze kann über den Austenitisierungsbereich hinaus erwärmt und anschließend mit einer Geschwindigkeit durch die Umwandlungstemperaturen abgekühlt werden, die durch Blechdicke, Nahtgeometrie, Einspannung, Vorwärmung, Zwischenlagentemperatur, Wärmeeinbringung und das umgebende Material bestimmt wird. Die entstehende WEZ kann grobkörnige Gefüge, harte Umwandlungsprodukte oder örtlich begrenzte Bereiche mit starken Härteänderungen enthalten. Wenn Wasserstoff einen solchen Bereich erreicht, während Zugspannung wirkt, können nach dem Abkühlen der Schweißnaht verzögerte Risse entstehen.
Die Beschreibung von TWI aus dem Jahr 2024 benennt die erforderliche Kombination unmittelbar: Wasserstoff, ein hartes und sprödes, anfälliges Gefüge sowie Zugspannung. Wird einer dieser Faktoren beseitigt oder verringert, sinkt die Wahrscheinlichkeit wasserstoffunterstützter Kaltrissbildung, auch wenn die praktische Schweißkontrolle gewöhnlich alle drei Faktoren berücksichtigen muss. Das White Paper des International Institute of Welding aus dem Jahr 2023 beschreibt denselben Zusammenhang anhand des Wasserstoffgehalts, der verbleibenden Zugspannung und der Anfälligkeit der Mikrostruktur. Eine harte WEZ allein beweist nicht, dass es zur Rissbildung kommt. Ebenso beweist ein niedriger gemessener Wasserstoffwert im Schweißgut nicht, dass die WEZ sicher ist.
Schnelle Abkühlung und harte Umwandlungsprodukte
Beim Schweißen entsteht ein kurzer, ausgeprägter Wärmezyklus. Die WEZ wird schnell erwärmt, für eine durch Lichtbogen und Naht bestimmte Zeit auf hoher Temperatur gehalten und anschließend abgekühlt, während die Wärme in das Blech und die umgebende Atmosphäre abfließt. Eine schnelle Abkühlung kann verhindern, dass sich Kohlenstoff durch diffusionsgesteuerte Umwandlungen wie die Bildung von Ferrit und Perlit umverteilt. Stattdessen kann sich Austenit in Martensit, unteren Bainit oder andere harte Gefügebestandteile umwandeln. Das genaue Ergebnis hängt von der Zusammensetzung des Stahls und dem Abkühlungsverlauf ab, nicht allein von der Spitzentemperatur.
Eine schmale WEZ kann daher härter sein als sowohl das unbeeinflusste Grundblech als auch das abgeschiedene Schweißgut. Eine Kornvergröberung nahe der Schmelzgrenze kann dieses Problem durch eine Verringerung der Zähigkeit und die Ausbildung eines weniger toleranten Gefüges zusätzlich verstärken. Örtliche Härtespitzen sind insbesondere an Nahtübergängen, in Wurzelbereichen, an Grenzen unvollständiger Bindung und an anderen Stellen von Bedeutung, an denen sich eine geometrische Spannungskonzentration mit einer metallurgischen Veränderung verbindet.
Wasserstoff bewegt sich durch Diffusion im Stahl. Ein Teil des Wasserstoffs bleibt in Lösung, ein anderer Teil sammelt sich an Fallen wie Versetzungen, Einschlüssen, Grenzflächen, Hohlräumen und Grenzen harter Phasen. Unter Zugspannung kann Wasserstoff in einem anfälligen Gefüge die Rissinitiierung und das Risswachstum unterstützen. Der Riss kann erst Minuten oder Stunden nach dem Schweißen sichtbar werden. Deshalb ist eine unmittelbar nach Abschluss der Arbeiten äußerlich einwandfreie Schweißnaht nicht zwangsläufig frei von Kaltrissrisiken.
Die Abkühlgeschwindigkeit wird von mehr als nur der nominalen Wärmeeinbringung beeinflusst. Ein dickes Blech kann Wärme schnell abführen, während eine eingespannte Verbindung oder eine stark wärmeleitende Unterlage einen anderen Wärmezyklus erzeugen kann als ein frei liegendes Blech, das mit denselben elektrischen Parametern geschweißt wird. Durch Vorwärmung wird die Ausgangstemperatur erhöht und der Temperaturgradient verringert, wodurch sich die Abkühlung der WEZ im Allgemeinen verlangsamt. Die Zwischenlagentemperatur hat eine ähnliche Wirkung, wenn aufeinanderfolgende Lagen aufgebracht werden, bevor die Verbindung zu stark abgekühlt ist.
Die Wärmeeinbringung sollte nicht als einfacher Regler für das Rissrisiko betrachtet werden. Eine Erhöhung verlangsamt häufig die Abkühlgeschwindigkeit, kann aber auch die WEZ vergrößern, die Korngröße verändern, die Abfolge der Schweißgutablagerung beeinflussen und die Diffusionswege des Wasserstoffs verändern. TWI weist darauf hin, dass eine übermäßige Wärmeeinbringung die Wasserstoffretention im Schweißgut erhöhen kann, weil der Diffusionsweg größer wird und die für das Entweichen des Wasserstoffs verfügbare Zeit kürzer sein kann. Maßgeblich ist der vollständige Wärmezyklus einschließlich der Wasserstoffhistorie, nicht die Frage, ob ein höherer oder niedrigerer Wert der Wärmeeinbringung automatisch sicherer ist.
Martensitische und bainitische Anfälligkeit
Martensit entsteht, wenn Austenit so schnell unter seinen Umwandlungsbereich abkühlt, dass Kohlenstoffdiffusion und gewöhnliche ferritische Umwandlungen nicht stattfinden können. Seine hohe Härte entsteht durch ein übersättigtes, verspanntes Kristallgefüge. Diese Härte ist ein wichtiger Hinweis auf eine erhöhte Anfälligkeit, aber nicht die einzige maßgebliche Eigenschaft: Auch die örtliche Zähigkeit, die Eigenspannung, die Wasserstoffkonzentration, die Einspannung sowie Größe und Verteilung harter Bereiche spielen eine Rolle.
Frischer, nicht angelassener Martensit ist besonders gefährdet, weil er hohe Festigkeit mit einer begrenzten plastischen Anpassungsfähigkeit verbindet. Wasserstoffunterstützte Rissbildung kann an einer belasteten Grenzfläche oder einem Defekt beginnen und sich anschließend durch die harte WEZ ausbreiten. Ein Riss kann teilweise durch Martensit und teilweise entlang früherer Austenitkorngrenzen oder anderer geschwächter Pfade verlaufen. Anlassen verringert die Härte und baut einen Teil der Umwandlungsspannung ab. Dies ist ein Grund dafür, dass eine Wärmebehandlung nach dem Schweißen das Rissverhalten verändern kann. Die Anforderungen an das Anlassen hängen jedoch vom Stahl, der Dicke, den Einsatzbedingungen und der jeweils geltenden Konstruktionsnorm ab.
Bainit erfordert eine sorgfältigere Beschreibung. Er ist kein einheitliches Gefüge. Oberer Bainit, unterer Bainit, körniger Bainit und gemischte bainitisch-martensitische Bereiche können unterschiedliche Härten und Zähigkeiten aufweisen. Eine bainitische WEZ kann weniger anfällig sein als eine vollständig martensitische WEZ. Ein hartes bainitisches Gefüge mit eingeschlossenem Wasserstoff und hoher Zugspannung kann jedoch weiterhin Risse bekommen. ISO 3690:2018 schließt martensitisches, bainitisches und ferritisches Schweißgut aus Stahl ausdrücklich in seine Verfahren zur Probenahme und Messung des diffusionsfähigen Wasserstoffs ein. Dieser Geltungsbereich spiegelt wider, dass das Verhalten von Wasserstoff im Zusammenhang mit dem tatsächlichen metallurgischen System bewertet werden muss.
Die WEZ unterscheidet sich außerdem vom Schweißgut. Die Messungen nach ISO 3690 beschreiben den diffusionsfähigen Wasserstoff in Lichtbogenschweißgut, das mit Zusatzwerkstoff hergestellt wurde; sie messen nicht unmittelbar den gesamten Wasserstoff, der in den Grundwerkstoff gelangen oder dort verbleiben kann. Anlagen, die dem Betrieb ausgesetzt waren, können bereits vor Beginn des Reparaturschweißens Wasserstoff enthalten. Untersuchungen an mit Wasserstoff beladenen C-Mn- und Cr-Mo-Stählen zeigen, dass dieser zurückgehaltene Wasserstoff das Risiko von Fertigungsrissen erhöhen kann. Für 2¼Cr-1Mo-Stahl ergab ein berichtetes Experiment, dass sich die erforderliche Vorwärmung bei vorhandenem betriebsbedingtem Wasserstoff um 130 °C erhöhen konnte. Dies ist kein allgemeiner Korrekturfaktor für jede Stahlsorte, zeigt aber, warum die Betriebshistorie von Bedeutung ist.
Stahlchemie und Konzepte des Kohlenstoffäquivalents
Die Stahlchemie bestimmt die Härtbarkeit, also die Neigung von Austenit, sich während der Abkühlung in Martensit oder andere harte Produkte umzuwandeln. Kohlenstoff hat einen starken Einfluss, weil er die erreichbare Härte erhöht und die Umwandlungstemperaturen beeinflusst. Auch Legierungselemente wie Mangan, Chrom, Molybdän, Nickel, Kupfer und Vanadium können diffusionsgesteuerte Umwandlungen verzögern und die Härtbarkeit erhöhen. Zwei Stähle mit demselben Kohlenstoffgehalt können daher unter demselben Schweißverfahren unterschiedliche WEZ-Gefüge hervorbringen.
Kohlenstoffäquivalenz-Konzepte (CE) fassen ausgewählte Legierungsgehalte zu einem Kennwert zusammen, der bei der Abschätzung der Härtungsneigung und des Vorwärmbedarfs hilft. Sie sind Bewertungsinstrumente für eine erste Einschätzung und keine universellen Rissgrenzwerte. Verschiedene Formeln dienen unterschiedlichen Zwecken, und ihre Auslegung hängt von Produktform, Dicke, Wasserstoffgehalt, Einspannung, Wärmeeinbringung und dem gewählten Schweißverfahren ab. Ein CE-Wert allein kann nicht vorhersagen, ob ein verzögerter Riss entstehen wird.
Für ferritische Stähle verknüpft EN 1011-2 die Schweißempfehlungen mit der Stahlzusammensetzung, dem Wasserstoffgehalt, der Wärmeeinbringung, der Vorwärmung und der Zwischenlagentemperatur. NF EN 1011-2 macht aus diesen Variablen keinen universellen Kohlenstoffäquivalenz-Grenzwert, der auf jede Verbindung anwendbar wäre. Ihre Verfahren, einschließlich der Bedingungen zur Abschätzung des Abkühlungsverlaufs und des Vorwärmbedarfs, müssen unter Berücksichtigung der Werkstoffbezeichnung, der Dicke, der Einspannung der Verbindung, des Wasserstoffgehalts des Zusatzwerkstoffs und des Schweißverfahrens angewendet werden.
Dies ist der Grund, warum Vorwärmen eine Kontrollmaßnahme und kein universelles Heilmittel ist. Es kann die Abkühlung der WEZ verlangsamen, die Wahrscheinlichkeit der Bildung der härtesten Umwandlungsprodukte verringern und dem Wasserstoff mehr Zeit zum Entweichen geben. Die Aufrechterhaltung der Vorwärmung oder die Anwendung einer geeigneten Nachwärmung kann außerdem die Wanderung des Wasserstoffs fördern, bevor er in einem harten, spannungsbehafteten Bereich gefangen wird. Eine überhöhte Temperatur, eine unzureichende Abdeckung, ein ungeeigneter Zwischenlagentemperaturbereich, eine hohe Einspannung, verunreinigte Zusatzwerkstoffe oder bereits betriebsbedingt zurückgehaltener Wasserstoff können diese Maßnahme jedoch unwirksam machen. ISO 17642-1:2004 legt allgemeine Grundsätze für die zerstörende Prüfung auf Kaltrissbildung an Schweißzusätzen, Grundwerkstoffen und Schweißgut fest. Prüfungen sind häufig aussagekräftiger, als die Sicherheit einer einzelnen CE-Zahl oder Vorwärmtemperatur zuzuschreiben.
Vorwärmen, Zwischenlagentemperatur und Nachwärmen
Das Vorwärmen dient der Steuerung der thermischen Schweißhistorie und ist kein universelles Mittel gegen Wasserstoffrissbildung. Seine Wirkung hängt von der Menge und Form des vorhandenen Wasserstoffs, der Chemie und Härtbarkeit des Stahls, der durch die Verbindung verursachten Spannung, dem Wasserstoffgehalt im Schweißgut sowie dem Gefüge ab, das sich während der Abkühlung der Wärmeeinflusszone (WEZ) bildet. Eine hohe Vorwärmtemperatur kann bei einem Verfahren das Rissrisiko senken, bei einem anderen jedoch ein unzulässiges Kornwachstum, eine verringerte Zähigkeit, Verzug oder eine übermäßige Erweichung verursachen.
Wasserstoffrissbildung ist ein verzögert auftretender Kaltrissmechanismus. TWI erklärt, dass dafür das gleichzeitige Vorhandensein von Wasserstoff, einem harten und spröden, rissempfindlichen Gefüge sowie Zugspannung erforderlich ist. Das International Institute of Welding bezeichnet die entsprechenden maßgeblichen Faktoren bei Schweißverbindungen aus hochfestem Stahl als Wasserstoffgehalt, verbleibende Zugspannung und Gefügeempfindlichkeit. Die Temperatursteuerung erfasst nur einen Teil dieser Kombination.
Wie das Vorwärmen die Abkühlung verlangsamt
Die unmittelbare physikalische Wirkung des Vorwärmens besteht darin, den Temperaturunterschied zwischen dem Schweißbad und der umgebenden Platte zu verringern. Dadurch fließt die Wärme langsamer vom Schweißbereich weg. Die der WEZ und dem angrenzenden Schweißgut zur Verfügung stehende Zeit, um Umwandlungsbereiche zu durchlaufen, in denen sich harte und rissempfindliche Gefügeprodukte bilden können, wird verlängert.
Bei Kohlenstoff-Mangan-Stählen kann eine ausreichend hohe Abkühlgeschwindigkeit insbesondere bei hohem Kohlenstoffäquivalent, großer Plattendicke und hoher Spannungserzeugung durch die Verbindung zur Bildung von hartem Bainit oder Martensit in der WEZ führen. Diese Gefüge besitzen nur eine begrenzte Fähigkeit, Wasserstoff und lokale plastische Verformung aufzunehmen. Eine Verlangsamung der Abkühlung kann ein weniger sprödes Umwandlungsprodukt begünstigen und die maximale Härte der WEZ verringern. Außerdem reduziert sie den Temperaturgradienten und kann bestimmte Anteile der beim Schrumpfen der Schweißverbindung entstehenden verbleibenden Zugspannungen mindern.
Das Vorwärmen hat eine zweite Wirkung: Es gibt dem Wasserstoff mehr Zeit, aus der Verbindung herauszudiffundieren, bevor der Stahl niedrigere Temperaturen erreicht, bei denen die Beweglichkeit des Wasserstoffs abnimmt. Wasserstoff, der durch feuchte Elektroden, verunreinigte Oberflächen, Pulver, Schutzgas oder die Schweißumgebung eingebracht wurde, kann aus dem Schweißgut in die WEZ und den Grundwerkstoff diffundieren. Ein Teil des Wasserstoffs kann von freiliegenden Oberflächen entweichen; ein anderer Teil kann sich zu Gefügefallen bewegen. Die längere Verweildauer bei erhöhter Temperatur verbessert die Möglichkeit des Entweichens, garantiert jedoch nicht, dass der Wasserstoff austritt.
Diese Unterscheidung ist wichtig, weil der im Schweißgut gemessene diffusionsfähige Wasserstoff nicht mit dem Wasserstoff identisch ist, der nach einer Betriebsexposition im Stahl zurückgehalten wird. ISO 3690:2018 legt Verfahren zur Probenahme und Analyse des diffusionsfähigen Wasserstoffs in lichtbogengeschweißtem Schweißgut fest, das mit Zusatzwerkstoff hergestellt wurde; dies schließt martensitische, bainitische und ferritische Stähle ein. Während des Betriebs aufgenommener Wasserstoff, insbesondere in feuchtem Schwefelwasserstoff, bei Wasserstoffbeladung oder in Hochdruck-Wasserstoffumgebungen, kann im Grundwerkstoff verteilt sein und während der Fertigung freigesetzt werden. Ein übliches Verfahren mit Wasserstoffarmen Zusatzwerkstoffen kann daher mit einem wesentlich größeren Wasserstoffinventar konfrontiert sein, als das Ergebnis der Schweißgutprüfung vermuten lässt.
Auch die Vorteile der verlangsamten Abkühlung sind begrenzt. TWI berichtet, dass ein erhöhtes Vorwärmen im Allgemeinen das Entweichen von Wasserstoff unterstützt und die Abkühlung verlangsamt, während ein übermäßiger Wärmeeintrag die Wasserstoffretention erhöhen kann, da sich die Diffusionswege verlängern und die für die Diffusion aus dem Schweißgut verfügbare Zeit verkürzt wird. Wärmeeintrag, Verbindungsdicke, Raupengröße und Schweißfolge müssen gemeinsam betrachtet werden. Eine bloße Erhöhung der Temperatur ohne Kontrolle der Wasserstoffquellen oder der Spannungserzeugung durch die Verbindung kann dazu führen, dass die grundlegenden Bedingungen für die Rissbildung bestehen bleiben.
NF EN 1011-2 verknüpft die Auswahl der Vorwärm- und Abkühlbedingungen mit der Stahlzusammensetzung, dem Wasserstoffgehalt, dem Wärmeeintrag und der Zwischenlagentemperatur. Die Berechnungsverfahren ersetzen nicht die qualifizierte Schweißanweisung (WPS), insbesondere nicht bei Reparaturen unter hoher Spannungserzeugung durch die Verbindung, bei hochhärtbaren Stählen oder bei Bauteilen mit unsicherer Betriebsgeschichte. Die angegebene Vorwärmtemperatur kann am Grundwerkstoff, in einem festgelegten Abstand von der Verbindung und unmittelbar vor dem Aufbringen der Lage gemessen werden; die WPS muss den Messort und das Messverfahren festlegen.
| Eingangsgröße | Auswirkung auf die Verfahrensauswahl |
|---|---|
| Stahlsorte und Kohlenstoffäquivalent | Beeinflussen die Härtbarkeit und die Umwandlung in der Wärmeeinflusszone |
| Blechdicke | Verändert den Wärmestrom und die Abkühlgeschwindigkeit |
| Verbindungsgeometrie und Einspannung | Verändern die Zugspannung und die Rissantriebskraft |
| Wasserstoffzustand des Schweißzusatzes | Verändert die in das Schweißgut eintretende Wasserstoffmenge |
| Wärmeeinbringung und Zwischenlagentemperatur | Verändern Wärmezyklus, Härte, Zähigkeit und Wasserstoffbewegung |
Die Auswahl der Vorwärmtemperatur ist verfahrensspezifisch. Ein für eine dicke S355-Verbindung geeigneter Wert kann nicht automatisch auf eine ASTM-A514-Schweißverbindung, einen 9-%-Ni-Stahl oder die Reparatur eines Druckbehälters aus 2¼Cr-1Mo-Stahl übertragen werden. Plattendicke, Kohlenstoffäquivalent, Verbindungsgeometrie, Spannungserzeugung durch die Verbindung, Klassifizierung des Zusatzwerkstoffs, Wasserstoffkontrolle, Wärmeeintrag und die geforderte Zähigkeit beeinflussen allesamt den ausgewählten Bereich.
Aufrechterhaltung der Zwischenlagentemperatur
Das Vorwärmen ist nur so lange wirksam, wie die Verbindung innerhalb des vorgesehenen thermischen Fensters bleibt. Im Verlauf des Schweißens darf die Verbindung vor Beginn der nächsten Lage nicht unter die Mindestvorwärmtemperatur abkühlen. Dies ist der Zweck der Aufrechterhaltung der Zwischenlagentemperatur.
Sinkt die Temperatur der Verbindung unter den Mindestwert, kann die nächste Lage die WEZ mit einer von der qualifizierten Schweißanweisung abweichenden Geschwindigkeit abkühlen. Dadurch können sich Härte, Umwandlungsgefüge, Zeit für die Wasserstoffdiffusion und verbleibende Spannungen verändern. Dies ist besonders bei Mehrlagenschweißungen wichtig, bei denen jede Lage Teile des zuvor aufgebrachten Schweißguts und der WEZ anlasst oder erneut erwärmt. Der Wärmezyklus ist kumulativ und keine Folge voneinander unabhängiger Schweißraupen.
Die maximale Zwischenlagentemperatur ist ebenso wichtig. Eine übermäßige Temperatur kann die vorgesehene Anlassfolge verhindern, die ehemaligen Austenitkörner vergrößern, die Kerbschlagzähigkeit verringern und die Eigenschaften des Schweißguts verändern. Bei niedriglegierten Cr-Mo-Stählen kann eine unkontrollierte Zwischenlagenwärme die Kriechfestigkeit und das Verhalten bei der Wärmenachbehandlung beeinflussen. Eine WPS kann daher sowohl eine Mindestvorwärmtemperatur als auch eine maximale Zwischenlagentemperatur festlegen, anstatt dem Schweißer zu gestatten, eine uneingeschränkt „heiße“ Verbindung aufrechtzuerhalten.
Die Temperatur sollte am vorgeschriebenen Messort mit kalibrierten Temperaturmessstiften, Kontaktthermometern, Thermoelementen oder einer anderen zugelassenen Ausrüstung überprüft werden. Oberflächenmessungen unmittelbar neben einer heißen Schweißraupe können irreführend sein; maßgeblich ist die Temperatur der Verbindung vor dem Aufbringen der nächsten Lage. Bei großen Bauteilen können außerdem über die Dicke Temperaturunterschiede entstehen. Daher muss die Erwärmungseinrichtung möglichst gleichmäßige Bedingungen schaffen und darf nicht nur ein schmales heißes Band erzeugen.
Der Schweißer muss eine Pause einlegen, wenn die Zwischenlagentemperatur ihren oberen Grenzwert überschreitet, und gleichzeitig eine unkontrollierte Abkühlung unter den unteren Grenzwert vermeiden. Schweißfolge, Raupenlänge, ausgewogenes Aufbringen der Lagen, Isolierung und örtliche Erwärmung können vorgegeben werden, damit die Verbindung innerhalb des Bereichs bleibt. Zugluft und Regen können den Wärmeverlust stark erhöhen. Sie bringen außerdem Feuchtigkeit ein, wodurch die Wasserstoffzufuhr steigen kann.

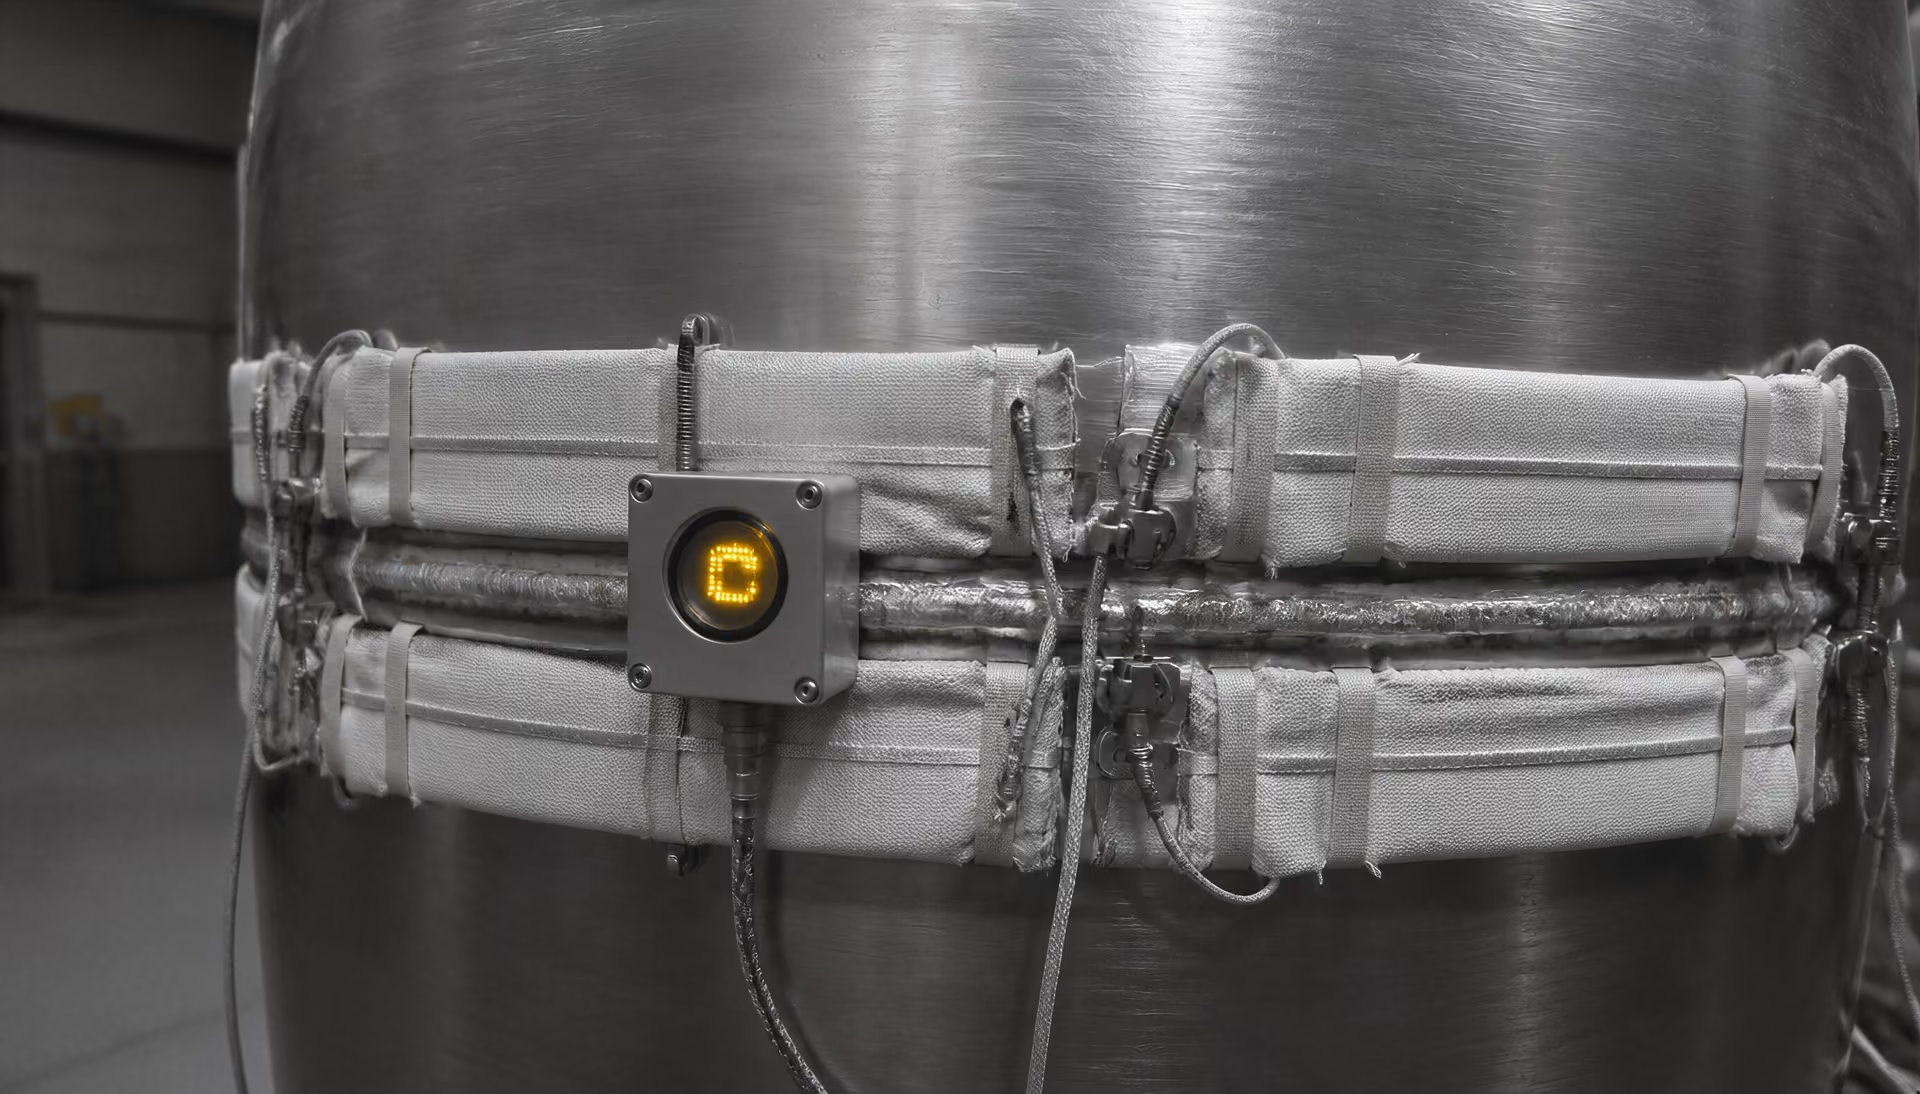
Nachwärmen und Behandlung zur Wasserstofffreisetzung
Unterscheidung der Nachwärmebehandlung
- Nachwärmen Hält eine festgelegte Temperatur aufrecht, um die Wasserstoffwanderung vor der kritischen Abkühlung zu fördern.
- Nachschweißwärmebehandlung Wendet einen gesonderten Wärmebehandlungszyklus an, der dazu bestimmt ist, Eigenspannungen oder den metallurgischen Zustand zu verändern.
- Prüfung Überprüft, ob nach der vorgeschriebenen Halte- und Abkühlzeit Risse entstanden sind.
Wasserstoffaustreibbehandlung Ein kontrollierter Erwärmungs- und Haltevorgang nach dem Schweißen, der es beweglichem Wasserstoff ermöglichen soll, vor der abschließenden Abkühlung aus dem Schweißbereich zu wandern.
Nachwärmen ist ein gesonderter Arbeitsvorgang, der nach dem Schweißen gewöhnlich bei einer festgelegten Temperatur und über eine festgelegte Haltezeit durchgeführt wird. Es ist nicht mit einer Wärmenachbehandlung (PWHT) identisch, obwohl beide Arbeitsvorgänge in bestimmten Verfahren miteinander kombiniert werden können. Bei der Behandlung zur Wasserstofffreisetzung wird die geschweißte Verbindung so lange warm gehalten, dass Wasserstoff zu freiliegenden Oberflächen diffundieren kann, bevor die Schweißverbindung in einen stark rissempfindlichen und unter Spannung stehenden Zustand abkühlt. SteelConstruction.info und Guidance Note 6.04 beschreiben das Aufrechterhalten der Vorwärmtemperatur oder das Anwenden von Nachwärmen als Möglichkeit, dem Wasserstoff das Wandern aus der Schweißverbindung zu ermöglichen, bevor er in harten Bereichen eingeschlossen wird.
Die Behandlung muss nach dem Schweißen unverzüglich beginnen, bei entsprechender Verfahrensvorgabe auch nach einer Lichtbogenunterbrechung oder dem Abschluss einer Reparatur. Um eine vorzeitige Abkühlung zu verhindern, können eine Isolierung sowie eine geregelte Ofen- oder örtliche Erwärmung erforderlich sein. Die erforderliche Temperatur und Dauer hängen von der Stahlsorte, der Dicke, der Schweißnahtgröße, dem Wasserstoffgehalt, der Spannungserzeugung durch die Verbindung und der jeweils geltenden WPS ab. Eine beliebige Anweisung wie „eine Weile warm halten“ besitzt keine verlässlich definierte metallurgische Bedeutung.
Die Behandlung zur Wasserstofffreisetzung ist insbesondere bei wasserstoffbelasteten Cr-Mo-Stählen von Bedeutung. Untersuchungen an im Betrieb eingesetztem Material ergaben, dass zurückgehaltener Wasserstoff das Risiko von Fertigungsrissen erheblich erhöhen kann. In einem veröffentlichten Versuch an 2¼Cr-1Mo-Stahl erforderte der zurückgehaltene Wasserstoff aus dem Betrieb eine Erhöhung der Vorwärmtemperatur um 130 °C. Dieses Ergebnis warnt davor, gewöhnliche Fertigungstabellen auf einen Behälter oder Rohrabschnitt anzuwenden, ohne dessen Betriebsgeschichte zu bewerten.
Nachwärmen kann einen bereits entstandenen Riss nicht reparieren, nicht den gesamten eingeschlossenen Wasserstoff entfernen und weder eine harte, nicht angelassene WEZ noch eine starke Spannungserzeugung durch die Verbindung ausgleichen. Eine Prüfung bleibt erforderlich, häufig erst nach einer Wartezeit, da Wasserstoffrisse erst Stunden nach dem Schweißen auftreten können. ISO 17642-1:2004 beschreibt die Bildung von Kaltrissen und die Grundsätze zerstörender Prüfungen zur Bewertung der Rissempfindlichkeit von Zusatzwerkstoffen, Grundwerkstoffen und Schweißgut. Die Temperaturkontrolle ist ein Bestandteil des Verfahrens; Wasserstoffarme Zusatzwerkstoffe, trockene Oberflächen, eine geeignete Verbindungsvorbereitung, kontrollierte Spannungserzeugung durch die Verbindung, ein qualifizierter Wärmeeintrag und eine verzögerte Prüfung müssen sie ergänzen.
Wärmeeintrag: Nützliche Steuergröße und häufige Fehlinterpretation
Der Wärmeeintrag ist eine nützliche Möglichkeit, die pro Längeneinheit der Schweißnaht eingebrachte thermische Energie zu beschreiben, stellt jedoch kein direktes Maß für die Sicherheit gegenüber Wasserstoffrissbildung dar. Für eine grundlegende Berechnung beim Lichtbogenschweißen wird der nominale Wärmeeintrag häufig wie folgt ausgedrückt:
Dabei ist die Energie pro Längeneinheit der Schweißnaht, der Lichtbogenwirkungsgrad, die Spannung, der Strom und die Schweißgeschwindigkeit. Die Gleichung hilft beim Vergleich von Schweißverfahren, berücksichtigt jedoch weder die Blechdicke, die Nahtgeometrie, die Einspannung, die Raupenfolge, die Vorwärmung, die Zwischenlagentemperatur noch das tatsächliche Temperaturfeld in der Wärmeeinflusszone (WEZ). Ein höherer berechneter Wert kann daher in unterschiedlichen Verbindungen zu unterschiedlichen metallurgischen Ergebnissen führen.
Wasserstoffrissbildung wird nicht allein durch den Wärmeeintrag verhindert. TWI nennt drei Bedingungen, die gleichzeitig vorliegen müssen: Wasserstoff, ein hartes und sprödes, rissgefährdetes Gefüge sowie Zugspannung. Das International Institute of Welding (IIW) beschreibt dieselben maßgeblichen Faktoren als Wasserstoffgehalt, verbleibende Zugspannung und mikrostrukturelle Rissanfälligkeit. Der Wärmeeintrag beeinflusst hauptsächlich die thermischen und umwandlungsbedingten Teile dieses Zusammenspiels, während die jeweilige Schweißpraxis bestimmt, wie viel Wasserstoff eindringt und wie leicht er wieder entweichen kann.
Auswirkungen des Temperaturzyklus und der Abkühlgeschwindigkeit
Jeder Punkt neben einer Schweißnaht durchläuft einen Temperaturzyklus: rasches Aufheizen, eine Spitzentemperatur und das Abkühlen durch den Umwandlungsbereich. Die Abkühlgeschwindigkeit bestimmt, welche Phasen sich im Schweißgut und in der WEZ bilden. Bei anfälligen Kohlenstoff-Mangan-Stählen, niedriglegierten Stählen oder vergüteten Stählen kann eine rasche Abkühlung harte bainitische oder martensitische Bereiche hervorbringen. Diese Bereiche weisen gegenüber Wasserstoff und Zugspannung eine geringere Toleranz auf als ein weicheres, duktileres Gefüge.[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
Eine Erhöhung des Wärmeeintrags verbreitert normalerweise das Temperaturfeld und verlangsamt die Abkühlung, insbesondere wenn die Verbindung dick oder stark wärmeleitend ist. Durch die Vorwärmung wird die Ausgangstemperatur erhöht, wodurch sich der Temperaturunterschied zwischen der Schweißnaht und dem umgebenden Stahl verringert. Die Zwischenlagentemperatur hat bei späteren Lagen eine ähnliche Wirkung. Die Empfehlungen von Dillinger, die Methode B nach EN 1011-2 anwenden, besagen, dass die Vorwärmung die Abkühlung der WEZ verlangsamt und gleichzeitig das Entweichen von Wasserstoff fördert. Die Empfehlungen nach BS EN 1011-2 stellen ebenfalls einen Zusammenhang zwischen der Kontrolle der Abkühlgeschwindigkeit und der Aufrechterhaltung der Vorwärmung beziehungsweise der Anwendung einer Nachwärmung her, damit Wasserstoff wandern kann, bevor er in harten, unter Spannung stehenden Bereichen eingeschlossen wird.
Das Ergebnis lautet daher nicht einfach: „Heißer ist sicherer.“ Eine langsamere Abkühlgeschwindigkeit kann zwar den Martensitanteil verringern, doch derselbe Temperaturzyklus kann auch die Korngröße, die Umwandlungsprodukte, die Eigenspannung und den Wasserstofftransport verändern. Ein Verfahren muss im Hinblick auf die tatsächliche Stahlsorte, die Dicke, die Einspannung der Verbindung und die Schweißfolge beurteilt werden.
Eine höhere Wärmeeinbringung verringert das Wasserstoffrissrisiko nicht immer. Limited evidence
Der Wasserstofftransport ist zeitabhängig. Diffusibler Wasserstoff kann während und nach dem Schweißen durch den Stahl wandern, doch sein Weg und seine Austrittsgeschwindigkeit hängen von der Temperatur, dem Gefüge, der Geometrie und den verfügbaren Oberflächen ab. TWI weist darauf hin, dass eine Erhöhung des Wärmeeintrags in manchen Fällen die Wasserstoffretention im Schweißgut verstärken kann: Der größere geschmolzene oder erwärmte Bereich kann die Strecke vergrößern, die der Wasserstoff zurücklegen muss, während sich die insgesamt für eine wirksame Diffusion verfügbare Zeit verkürzen kann. Diese Feststellung widerspricht unmittelbar der verbreiteten Annahme, dass jede Erhöhung des Wärmeeintrags dem Wasserstoff mehr Gelegenheit zum Entweichen gibt.
Warum ein übermäßiger Wärmeeintrag nicht automatisch sicherer ist
Ein hoher Wärmeeintrag kann zwar die maximale Abkühlgeschwindigkeit verringern, gleichzeitig jedoch andere Fehler verursachen oder Werkstoffeigenschaften beeinträchtigen. Übermäßige Energie kann die Austenitkorngröße vor der Umwandlung in der WEZ vergrößern, die Zähigkeit verringern, den Verzug erhöhen und einen übermäßig großen erweichten oder versprödeten Bereich erzeugen. Bei vergüteten Stählen kann der Temperaturzyklus Werkstoff anlassen, der gezielt festigkeitssteigernd behandelt wurde, oder ihn örtlich über den durch die Schweißverfahrensprüfung zulässigen Bereich hinaus überhitzen.
Auch die Wasserstoffretention kann ansteigen statt abnehmen. Eine große Schweißraupe besitzt ein größeres Volumen und kann den Wasserstoff weiter von einer freien Oberfläche entfernt einschließen. Wenn das Schweißen unterbrochen wird, sich die Zwischenlagenbedingungen ändern oder die Verbindung verschlossen wird, bevor der Wasserstoff entwichen ist, kann der Wasserstoff im Schweißgut verbleiben oder unter Zugspannung zu einer harten WEZ wandern. Anschließend kann es Stunden oder Tage nach dem Schweißen zu verzögerter Rissbildung kommen, obwohl die Sichtprüfung unmittelbar nach Abschluss keinen Fehler festgestellt hat.
Hier ist die Unterscheidung zwischen Wärmeeintrag und Vorwärmung von Bedeutung. Die Vorwärmung wirkt vor und zwischen den Lagen, hält eine höhere Werkstücktemperatur aufrecht und unterstützt die Wasserstoffdiffusion. Der Wärmeeintrag beschreibt die während einer Lage zugeführte Energie. Beide beeinflussen dieselben Abkühlungs- und Diffusionsvorgänge, sind jedoch keine austauschbaren Steuergrößen. Ein wasserstoffarmes Schweißmittel, trockene Handhabung, die richtige Lagerung, eine geeignete Vorwärmung, eine kontrollierte Zwischenlagentemperatur und gegebenenfalls eine geeignete Nachwärmehaltezeit können erforderlich sein, selbst wenn der nominale Wärmeeintrag hoch ist.
Das Verfahren muss außerdem den im Stahl bereits vorhandenen Wasserstoff berücksichtigen. Betriebsbeanspruchte Anlagen können während des Betriebs Wasserstoff aufnehmen, und dieser zurückgehaltene Wasserstoff wird durch eine Prüfung des diffusiblen Wasserstoffs im Schweißgut nach ISO 3690:2018 nicht erfasst. TWI berichtet, dass Versuche an mit Wasserstoff beladenem 2¼Cr-1Mo-Stahl eine Erhöhung der Vorwärmtemperatur um 130 °C erforderlich machen konnten, um den im Betrieb aufgenommenen Wasserstoff zu berücksichtigen. Dies ist eine Frage der Fertigungsgeschichte und kein Grund für die Annahme, dass sich das Risiko einfach durch eine Erhöhung der Lichtbogenenergie beseitigen lässt.
Ausgleich zwischen Einbrand, Aufmischung, Zähigkeit und Rissrisiko
Der Wärmeeintrag muss als Teil eines abgestimmten Verfahrens kontrolliert werden. Der Strom beeinflusst die Abschmelzleistung, den Einbrand, die Lichtbogenkraft und die Menge des aufgeschmolzenen Metalls. Die Spannung verändert die Lichtbogenlänge und die Raupenbreite. Die Schweißgeschwindigkeit verändert die Energie pro Längeneinheit und die für die Wärmeausbreitung verfügbare Zeit. Raupengröße und Raupenfolge bestimmen die Wiedererwärmung, die Einspannung und die durch spätere Lagen verursachten Temperaturzyklen. Vorwärmung und Zwischenlagentemperatur verändern die Ausgangsbedingungen für jede Lage. Die Optimierung einer einzelnen Einstellung unter Außerachtlassung der anderen kann zu einem Verfahren führen, das auf dem Papier zufriedenstellend aussieht, jedoch eine unzulässige WEZ oder eine problematische Wasserstoffretention hervorbringt.
| Zustand der Wärmeeinbringung | Möglicher Vorteil | Mögliches Risiko |
|---|---|---|
| Zu gering | Verringerte thermische Belastung | Schnelle Abkühlung, harte Wärmeeinflusszone, Bindefehler und unzureichende Durchschweißung |
| Qualifizierter Bereich | Gleicht Abkühlung, Durchschweißung, Zähigkeit und Wasserstoffbewegung aus | Erfordert Fertigungskontrolle |
| Zu hoch | Unter bestimmten Bedingungen langsamere Abkühlung | Kornvergröberung, Verformung, verringerte Zähigkeit und Wasserstoffrückhaltung |
Ein zu geringer Wärmeeintrag kann unzureichenden Einbrand, Bindefehler, übermäßige Härte und eine rasche Abkühlung verursachen. Ein zu hoher Wärmeeintrag kann zu Durchbrand, übermäßiger Aufmischung, Kornvergröberung, Verzug, verringerter Zähigkeit und Wasserstoffretention führen. Der zulässige Bereich ist daher nach beiden Seiten begrenzt.
Auch die Nahtauslegung und die Stahlzusammensetzung sind von Bedeutung. Kohlenstoffäquivalent, Blechdicke, Einspannung und Umwandlungsverhalten beeinflussen den nach EN 1011-2 und NF EN 1011-2 empfohlenen Bereich für Vorwärmung und Wärmeeintrag. Ein Verfahren für S355J2 lässt sich möglicherweise nicht unmittelbar auf einen hochfesten vergüteten Stahl wie S690Q oder auf ein im Betrieb wasserstoffbeaufschlagtes Bauteil aus 2¼Cr-1Mo übertragen. Prüfungen nach ISO 17642-1:2004 können die Kaltrissempfindlichkeit im Grundwerkstoff, im Schweißgut und in der Kombination mit dem Schweißmittel beurteilen, während ISO 3690:2018 Verfahren zur Messung des diffusiblen Wasserstoffs im Lichtbogenschweißgut festlegt.
Der Wärmeeintrag ist somit eine Steuergröße und kein universelles Heilmittel. Der sachgerechte Ansatz besteht darin, ein vollständiges thermisches Verfahren zu qualifizieren: gemessener Strom, gemessene Spannung und Schweißgeschwindigkeit; festgelegte Raupenabmessungen; kontrollierte Vorwärm- und Zwischenlagentemperatur; eine wasserstoffarme Schweißpraxis; gegebenenfalls eine geeignete Nachwärmung; sowie eine Prüfung auf verzögerte Rissbildung nach der vorgeschriebenen Haltezeit. Einbrand und Produktivität sind wichtig, müssen jedoch innerhalb der metallurgischen Grenzen bleiben, die durch Abkühlgeschwindigkeit, Zähigkeit, Wasserstoffbewegung und Einspannung vorgegeben werden.
Praxis des wasserstoffarmen Schweißens
Wasserstoffarmes Schweißen ist ein kontrollierter Prozess und keine Bezeichnung, die lediglich an eine bestimmte Elektrode geheftet wird. Wasserstoffrissbildung tritt nur auf, wenn drei Bedingungen zusammentreffen: Wasserstoff ist vorhanden, die Schweißnaht oder die Wärmeeinflusszone (WEZ) bildet ein hartes und sprödes, rissanfälliges Gefüge aus, und infolge von Behinderung, Schrumpfung oder Eigenspannungen liegt Zugspannung vor. TWI formulierte diese dreiteilige Voraussetzung im Jahr 2024, während das International Institute of Welding (IIW) den Wasserstoffgehalt, die verbleibende Zugspannung und die Gefügeanfälligkeit als die wesentlichen Faktoren bei Schweißnähten aus hochfesten Stählen bezeichnet.
Das praktische Ziel besteht daher darin, den in den Lichtbogen und das Schmelzbad eindringenden Wasserstoff zu reduzieren, das Einbringen zusätzlicher Mengen durch verunreinigte Oberflächen zu verhindern und Schweißgut unter Bedingungen abzuscheiden, die die schnelle Bildung anfälliger Gefüge begrenzen. Lagerung, Ausgabekontrolle, Reinigung, Schutz, Lichtbogenführung, Vorwärmung, Zwischenlagentemperatur und Ablagesequenz gehören alle zu demselben Vermeidungssystem.
Lagerung von Schweißzusätzen und Feuchtigkeitskontrolle
Feuchtigkeit ist die bekannteste Wasserstoffquelle, gelangt jedoch über mehrere Wege in die Schweißnaht. Basisch umhüllte wasserstoffarme Elektroden können nach dem Öffnen ihrer versiegelten Verpackung Wasser aus der feuchten Luft aufnehmen. Auch Flussmittel auf Unterpulverschweißdrähten, Fülldrähten und Metallpulverdrähten können während der Lagerung oder Handhabung Feuchtigkeit aufnehmen. Das Wasser dissoziiert im Lichtbogen, und ein Teil des dabei entstehenden Wasserstoffs gelangt in das geschmolzene Schweißgut. Ein Teil des Wasserstoffs diffundiert später heraus, während sich der verbleibende Anteil beim Abkühlen der Verbindung in Richtung harter, beanspruchter Bereiche bewegen kann.
Elektroden sollten bis zu ihrer Verwendung in der ursprünglichen, versiegelten Verpackung verbleiben. Nach dem Öffnen sollten sie in einem beheizten, kontrollierten Schrank bei der vom Hersteller des Schweißzusatzes oder von der jeweils geltenden Schweißanweisung vorgegebenen Temperatur und für die dort festgelegte maximale Einwirkungsdauer aufbewahrt werden. Ein Betrieb sollte das Öffnen der Verpackung, die Ausgabe, die Rückgabe und die Einwirkungsdauer dokumentieren, anstatt sich auf das äußere Erscheinungsbild zu verlassen. Eine Elektrode kann trocken aussehen und dennoch genügend absorbierte Feuchtigkeit enthalten, um den diffusionsfähigen Wasserstoff zu erhöhen.
Das Trocknen oder Rücktrocknen ist nur zulässig, wenn die Spezifikation des Schweißzusatzes und die Anweisungen des Herstellers dies erlauben. Die erforderliche Temperatur, Haltezeit und Anzahl der Rücktrocknungen sind maßgeblich. Übermäßiges Erhitzen kann Bindemittel beschädigen, die Eigenschaften der Umhüllung verändern oder eine Elektrode erzeugen, die ihren vorgesehenen Zustand nicht mehr erfüllt. Auch das wiederholte Wechseln zwischen einem heißen Trockenschrank und einem kalten, feuchten Arbeitsbereich ist keine gute Praxis: Noch vor der Verwendung der Elektrode kann sich Kondenswasser bilden.
Die Kennzeichnung entbindet nicht von diesen Verpflichtungen. Eine AWS E7018-Elektrode ist beispielsweise keine Garantie dafür, dass eine Verbindung nach einer nächtlichen Lagerung der Elektroden unter ungeschützten Bedingungen ein geringes Risiko aufweist. Ebenso ersetzt eine Klassifizierung des diffusionsfähigen Wasserstoffs „H8“ nicht die Kontrolle von Vorwärmung, Behinderung, Stahlchemie und Wärmeeinbringung. ISO 3690:2018 legt Probenahme- und Analyseverfahren zur Messung des diffusionsfähigen Wasserstoffs in lichtbogengeschweißtem Schweißgut für martensitische, bainitische und ferritische Stähle fest. Diese Messung beschreibt einen Zustand des abgeschiedenen Schweißguts unter einem Prüfverfahren; sie bescheinigt nicht jede Baustellenschweißung, die mit demselben Produkt ausgeführt wird.
Schweißzusätze sollten in Mengen ausgegeben werden, die innerhalb der zulässigen Einwirkungsdauer verwendet werden können. Beschädigte Verpackungen, feuchtes Flussmittel, rostiger Draht sowie Elektroden mit gerissenen, aufgequollenen oder abblätternden Umhüllungen sollten unter Quarantäne gestellt werden. Schweißer benötigen außerdem saubere, trockene Handschuhe und Aufbewahrungsschalen. Das Anfassen des umhüllten Endes einer Elektrode mit feuchten Handschuhen kann der Umhüllung unmittelbar Feuchtigkeit zuführen.
Lichtbogenlänge, Oberflächenzustand und Schutz
Ein kurzer, stabiler Lichtbogen verringert normalerweise die atmosphärische Verunreinigung und begrenzt die Menge an wasserstoffhaltiger Feuchtigkeit, die das Schmelzbad erreicht. Eine übermäßige Lichtbogenlänge setzt den Lichtbogen stärker der Luft aus, erhöht die Spritzerbildung und kann den Schutz instabil machen. Sie verändert außerdem Einbrand und Abschmelzleistung. Daher bleibt die richtige Länge die für das Verfahren und den Schweißzusatz vorgegebene Länge und nicht ein beliebig festgelegtes Minimum. Beim Lichtbogenhandschweißen ist ein langer Lichtbogen eine häufige Folge mangelhafter Technik und kann neben einer erhöhten Wasserstoffaufnahme auch Porosität verursachen.
Schutzgasverfahren erfordern dieselbe Sorgfalt. Schutzgasflaschen, Druckminderer, Schläuche, Durchflussmesser und Brenner müssen trocken und leckagefrei sein. Eine Leckage auf der Ansaugseite einer Gasleitung kann feuchte Luft in den Gasstrom einziehen, ohne einen offensichtlich nach außen tretenden Gasverlust zu verursachen. Ein übermäßiger Gasdurchfluss kann Turbulenzen erzeugen und Luft mitreißen, während ein unzureichender Durchfluss das Schmelzbad ungeschützt lässt. Zugluft, Wind, Brennerwinkel, freies Drahtende und das vorzeitige Entfernen des Schutzes müssen kontrolliert werden. Gasreinheit und die vorgeschriebene Gasmischung sind von Bedeutung, insbesondere wenn geringe Zusätze von Sauerstoff oder Kohlendioxid das Lichtbogenverhalten und die Reaktionen an der Oberfläche beeinflussen.
Die Fügeflächen müssen, sofern es die Schweißanweisung verlangt, bis auf blankes, einwandfreies Metall gereinigt werden. Öl, Fett, Farbe, Klebstoff, Rückstände von Schneidflüssigkeiten, Markierungstinte, Salze, feuchter Schleifstaub und Korrosionsprodukte können Wasserstoff einbringen oder eine zuverlässige Verschmelzung verhindern. Rost und Walzhaut sind nicht mit sauberem Stahl gleichzusetzen. Kondensation ist besonders gefährlich, wenn eine kalte Platte in einen warmen, feuchten Bereich gebracht wird; die Verbindung kann sichtbar trocken sein und dennoch einen dünnen Wasserfilm tragen. Durch Vorwärmen sollte die Oberfläche über den maßgeblichen Taupunktabstand hinaus erwärmt werden und nicht lediglich die Mitte eines dicken Bauteils.
Eine kontrollierte Schweißgutablagerung umfasst die richtige Schweißgeschwindigkeit, Stromstärke, Spannung, Drahtvorschubgeschwindigkeit, Raupengröße, Zwischenlagenreinigung und Ablagesequenz. Große, langsam abgelegte Schweißraupen verringern die Rissbildung nicht automatisch. TWI berichtete im Jahr 2024, dass eine Erhöhung der Vorwärmung dem Wasserstoff im Allgemeinen mehr Zeit zum Entweichen gibt und die Abkühlung verlangsamt, während eine übermäßige Wärmeeinbringung die Wasserstoffretention im Schweißgut erhöhen kann, weil sie die Diffusionswege verlängert und die für die Diffusion verfügbare Zeit verkürzt. Die Wärmeeinbringung muss daher innerhalb des Bereichs der qualifizierten Schweißanweisung bleiben.
Wasserstoffquellen außerhalb der Elektrode
Die Elektrode oder das Flussmittel ist nur ein Teil der Wasserstoffbilanz. Feuchtigkeit an Plattenkanten, Unterlegleisten, Spannvorrichtungen, keramischen Vorrichtungen und temporären Anbauteilen kann in den Lichtbogen gelangen. Zum Reinigen verwendete Druckluft kann Öl oder Wasser aus einem schlecht gewarteten Kompressor mitführen. Feuchte Schleifscheiben, feuchte Schleifmittel und wasserbasierte Markierungsprodukte können Rückstände hinterlassen, die beim Schweißen erwärmt werden. Verzinkte Beschichtungen und andere Oberflächenbehandlungen führen zu zusätzlichen Dämpfen und können gemäß den geltenden Sicherheitsanforderungen und Schweißanweisungen eine Entfernung erforderlich machen.
Wasserstoff kann auch aus der Schweißumgebung stammen. Regen, Kondensation, hohe Luftfeuchtigkeit, feuchte Isolierung und ungeschützte Gasleitungen machen ein System mit trockenen Schweißzusätzen unwirksam. Eine Verbindung kann zu Schichtbeginn gereinigt werden und anschließend verunreinigt werden, während sie unter einer Plane oder im Freien wartet. Die Schweißanweisung sollte den Schutz, die erneute Oberflächenreinigung und die Bedingungen festlegen, unter denen das Schweißen eingestellt werden muss.
Die Betriebsgeschichte stellt ein anderes Problem dar. Wasserstoff, der während des Beizens, des kathodischen Schutzes, der Beanspruchung unter sauren Betriebsbedingungen, der Korrosion oder des Betriebs bei erhöhtem Druck aufgenommen wurde, kann im Grundwerkstoff verbleiben. Dieser zurückgehaltene Wasserstoff wird nicht einfach durch die Prüfung einer neuen Charge von Elektroden erfasst und kann nicht durch den Wechsel von einer Kennzeichnung eines Schweißzusatzes zu einer anderen entfernt werden. Untersuchungen an mit Wasserstoff beladenen Stählen ergaben, dass für Stahl 2¼Cr-1Mo aufgrund des im Betrieb zurückgehaltenen Wasserstoffs bei Reparaturen eine Erhöhung der Vorwärmtemperatur um 130 °C erforderlich sein konnte. Derartige Arbeiten können eine Wasserstoffaustrittsbehandlung, eine verlängerte Haltezeit, eine konservative Vorwärmung, eine kontrollierte Zwischenlagentemperatur und eine qualifizierte Reparaturschweißanweisung erfordern.
Eine Nachwärmung oder verzögerte Abkühlung kann dem Wasserstoff Zeit geben, zu wandern, bevor er in einem harten, beanspruchten Bereich eingeschlossen wird. Die Leitlinie BS EN 1011-2 bringt diese Praxis mit der Kontrolle der Abkühlgeschwindigkeit in Verbindung, während ISO 17642-1:2004 allgemeine Grundsätze für die zerstörende Prüfung von Schweißzusätzen, Grundwerkstoffen und Schweißgut auf Kaltrissbildung festlegt. Diese Maßnahmen sind verfahrenstechnische Kontrollen und kein Ersatz für eine Prüfung. Verzögerte Kaltrissbildung kann erst Stunden nach dem Schweißen auftreten. Eine unmittelbar nach dem Auftragen durchgeführte Sichtprüfung kann daher nicht beweisen, dass die Verbindung rissfrei ist.
Einspannung, Nahtgestaltung und Eigenspannungen
Wasserstoffrissbildung erfordert nach dem Vorhandensein von Wasserstoff und einem anfälligen, harten Gefüge eine dritte Bedingung: Zugspannung. Die Leitlinien von TWI aus dem Jahr 2024 beschreiben den Mechanismus als das gemeinsame Auftreten von Wasserstoff, einem harten und spröden Gefüge sowie Zugspannung. Das IIW White Paper (2023) nimmt dieselbe Einteilung vor und nennt den Wasserstoffgehalt, die Anfälligkeit des Gefüges und die tangentiale Eigenspannung als die drei wesentlichen Faktoren, welche die wasserstoffinduzierte Rissbildung in Schweißverbindungen aus hochfestem Stahl bestimmen.
Diese Spannung kann aus dem Bauteil, dem Schweißvorgang oder aus beiden resultieren. Eine Verbindung kann unterhalb ihrer nominellen Streckgrenze liegen, während ein kleiner Bereich neben der Schweißnaht eine deutlich höhere örtliche Spannung aufweist. Wasserstoff wandert dann zu Fallen wie Einschlüssen, früheren Austenitkorngrenzen, martensitischen Bereichen und Unregelmäßigkeiten der Schweißnaht. Überschreitet die örtliche Zugspannung den Widerstand dieses Bereichs, kann während der Abkühlung oder Stunden nach dem Schweißen ein Riss entstehen. Dies ist eine verzögerte Kaltrissbildung und keine Heißrissbildung, die sich bildet, solange geschmolzenes oder teilweise erstarrtes Metall vorhanden ist.
Wurzelspalt, Heftung und örtliche Einspannung
Die Nahtvorbereitung steuert mehr als nur das Schweißnahtvolumen. Ein zu kleiner Wurzelspalt kann eine ausreichende Wurzeldurchschweißung verhindern und den Schweißer zwingen, Stromstärke, Lichtbogenlänge oder Manipulation zu erhöhen, um die Verbindung zu überbrücken. Ein zu großer Spalt erfordert eine große Wurzellage oder eine übermäßige Überhöhung, wodurch die Schrumpfung und die zum Zusammenziehen der Bauteile erforderliche Kraft zunehmen. Keine der beiden Bedingungen ist harmlos. Der festgelegte Spalt, der Steg, der Fasenwinkel und die Ausrichtung müssen entlang der Verbindung eingehalten werden, anstatt sie anhand einiger weniger akzeptabler Messungen vorauszusetzen.
Eine mangelhafte Passung erzeugt eine örtliche Einspannung, weil die Schweißnaht Maßabweichungen beim Schrumpfen ausgleichen muss. Ein Versatz in der Höhe, ein verdrehter Flansch oder ein durch Spannvorrichtungen in Kontakt gezwungenes Blech können neben der Schweißnaht bereits vor dem Abkühlen der Verbindung Biegespannungen hinterlassen. Heftschweißungen bringen eine weitere Komplikation mit sich: Zu kleine oder gerissene Heftschweißungen können Teil der endgültigen Schweißnaht werden, während übermäßig starke Heftschweißungen verhindern, dass sich die Bauteile mit fortschreitender Schrumpfung bewegen.
Die Einspannung ist besonders stark, wenn eine kurze Schweißnaht dickes Material mit einer großen, starren Konstruktion verbindet. Beispiele hierfür sind an Druckbehältermäntel geschweißte Konsolen, nahe den Flanschenden angebrachte Versteifungen, Krandetails mit kastenförmigen Ecken sowie Reparaturen im Inneren eines bestehenden Rahmens. Der umgebende Stahl kann sich nicht frei verformen, sodass die Längs- und Querschrumpfung der Schweißnaht in Zugspannung umgewandelt wird. Eine schmale, an drei oder vier Seiten angeschweißte Anbindung kann am unverschweißten Ende eine starke Spannungskonzentration erzeugen.
Die Verbindungsgeometrie kann diesen Effekt verstärken. Abrupte Änderungen der Materialdicke, scharfe einspringende Ecken, kleine Schweißnahtübergänge und eng beieinanderliegende Schweißnähte konzentrieren Spannungen und können durch die schnelle Abkühlung außerdem harte Bereiche in der Wärmeeinflusszone erzeugen. Ein gleichmäßiger Übergang, ausreichender Schweißnahtzugang und ein von einer hoch belasteten Ecke entfernt liegendes Nahtende verringern die Spitzenspannung. Die Wahl der Konstruktion kann durch Ermüdung, Korrosionszuschlag, Regeln für drucktragende Grenzen, den Zugang oder die Notwendigkeit, eine vorhandene Anbindung beizubehalten, eingeschränkt sein. Die Verringerung der Einspannung ist daher eine Konstruktionsentscheidung und keine allgemeingültige Fertigungsvorgabe.
Wo zulässig, können ein größerer Wurzelradius, ein weniger kritisches Anbindungsdetail oder eine auf der neutralen Seite eines Bauteils angeordnete Schweißnaht die örtliche Spannung verringern. Temporäre Versteifungen und Spannvorrichtungen können die Ausrichtung während des Schweißgutauftrags halten, sollten die Verbindung jedoch nicht so starr verriegeln, dass die gesamte Schrumpfung eingeschlossen wird. Außerdem ist ein Plan für ihre Entfernung erforderlich. Das Abtrennen einer temporären Anbindung kann eine Kerbe oder eine neue, stark eingespannte Reparaturschweißnaht hinterlassen; beides erfordert eine kontrollierte Nachbearbeitung und Prüfung.
Tangentiale Eigenspannungen nach dem Schweißen
Beim Abkühlen schrumpft das Schweißgut. Heißes Schweißgut ist von kälterem Grundwerkstoff umgeben, der diese Schrumpfung behindert. Die Schweißnaht und die nahe gelegene Wärmeeinflusszone weisen daher häufig longitudinale und transversale Zugeigenspannungen auf, die durch weiter entfernt liegende Druckspannungen ausgeglichen werden. Die Spitzenwerte hängen von der Querschnittsdicke, der Verbindungsform, dem Wärmeeintrag, der Auftragsfolge und der Bewegungsfreiheit der Baugruppe ab.
Eigenspannungen sind von Bedeutung, weil Wasserstoffrissbildung häufig örtlich begrenzt ist. Ein kleiner harter Bereich in der Wärmeeinflusszone kann absolut gesehen nur wenig Wasserstoff enthalten und dennoch reißen, wenn dort Zugspannung und Wasserstoffkonzentration zusammentreffen. Die Spannung kann durch eine äußere Last erhöht werden, doch eine Verbindung muss nicht in Betrieb sein, um zu reißen. Allein die beim Schweißen entstehende Eigenspannung kann einen erheblichen Teil der antreibenden Kraft liefern. Deshalb kann ein Riss unterhalb eines Schweißnahtübergangs oder entlang der Wärmeeinflusszone auftreten, nachdem das Bauteil abgekühlt ist und sich der Wasserstoff umverteilt hat.
Der endgültige Spannungszustand der Schweißnaht lässt sich nicht zuverlässig allein aus der Schweißnahtgröße vorhersagen. Eine schwere Decklage kann zusätzliches Metall und Wärme einbringen und gleichzeitig die Querschrumpfung erhöhen. Umgekehrt kann ein Verfahren mit geringem Wärmeeintrag eine schmale, schnell abkühlende Wärmeeinflusszone mit einem harten Umwandlungsgefüge erzeugen. Vorwärmung und Zwischenlagentemperaturkontrolle beeinflussen die Abkühlung und die Wasserstoffbewegung, beseitigen jedoch nicht die Einspannung. Die Empfehlungen der BS EN 1011-2, die 2024 von SteelConstruction.info zusammengefasst wurden, fordern die Kontrolle der Abkühlung sowie die Aufrechterhaltung der Vorwärm- oder Nachwärmung, damit Wasserstoff migrieren kann, bevor er in harten, unter Spannung stehenden Bereichen eingeschlossen wird. Diese Maßnahme ist am wirksamsten, wenn die Verbindungsplanung keine extreme Einspannung erzeugt.
Eine Wärmebehandlung nach dem Schweißen kann Eigenspannungen verringern und anfällige Gefüge anlassen, sofern Werkstoff, Dicke und Betriebsanforderungen dies zulassen. Sie ist kein Ersatz für eine einwandfreie Passung oder ein wasserstoffarmes Verfahren und kann bei großen Konstruktionen oder Reparaturen auf der Baustelle unpraktisch sein. Auch die Prüfung hat Grenzen: Das Auffinden eines Risses nach dem Schweißen beweist nicht, dass das Spannungsproblem beherrscht wurde.
Planung der Schweißfolge und des Schweißgutauftrags
Die Schweißfolge bestimmt, wo sich die Schrumpfung ansammelt. Werden die Schweißnähte bei einer langen Baugruppe kontinuierlich von einem Ende aus aufgetragen, kann der fertiggestellte Abschnitt die verbleibende Verbindung aus der Ausrichtung ziehen und die letzte Schweißnaht stark einspannen. Eine geplante Schweißfolge kann die Schrumpfung verteilen, den Zugang erhalten und früher ausgeführte Schweißnähte abkühlen lassen, bevor benachbarte Schweißnähte zusätzliche Spannungen einbringen.
Ein ausgewogener Schweißgutauftrag ist häufig vorzuziehen. Das abwechselnde Schweißen der Seiten einer doppelseitigen Verbindung, das Schweißen von der Mitte zu den Enden oder die Anwendung einer Rückschrittfolge können die Verformung verringern und verhindern, dass einseitige Schrumpfung die Baugruppe verriegelt. Diese Verfahren sind nicht bei jeder Konstruktion austauschbar: Eine Rückschrittfolge ändert die Bewegungsrichtung, senkt jedoch nicht automatisch den Wärmeeintrag oder das Wasserstoffrisiko. Das Verfahren muss die Lagenabmessung, die Zwischenlagentemperatur, gegebenenfalls die Wartezeit und die Reihenfolge der Schweißnähte festlegen.
Große Anbindungen werden üblicherweise in Abschnitte unterteilt, damit kein einzelner kurzer Bereich die gesamte Schrumpfeinspannung aufnehmen muss. Schweißnähte, die an einer Ecke zusammentreffen, sollten so angeordnet werden, dass eine abschließende Schließnaht nicht zwischen starren, bereits geschrumpften Bauteilen eingeschlossen wird. Das Pilgerschrittverfahren kann die Wärmeanhäufung verringern, doch ein zu großer Abstand zwischen den Abschnitten kann kalte Bereiche und eine ungleichmäßige Einspannung ermöglichen. Die festgelegte Mindestvorwärmung muss an jedem Ansatzpunkt aufrechterhalten werden.
Temporäre Anbindungen, Vorspannung und kontrolliertes Richten mit Pressen können einer Konstruktion Bewegungsfreiheit geben, sofern Berechnungen und Zugang dies erlauben. Eine Vorspannung ist keine Lösung, wenn sie die Spannung lediglich auf ein anderes Detail überträgt. Bei Reparaturarbeiten kann das vorhandene Bauteil Betriebswasserstoff, ein verändertes Gefüge und Eigenspannungen aus früheren Reparaturen enthalten. TWI berichtet, dass wasserstoffbeladener 2¼Cr-1Mo-Stahl in einem Versuch eine um 130 °C erhöhte Vorwärmtemperatur erforderte. Dies zeigt, warum eine für neues Blech gewählte Schweißfolge bei im Betrieb eingesetztem Stahl unsicher sein kann.
Das praktische Ziel besteht nicht darin, jede Einspannung zu beseitigen, was nur selten möglich ist. Es geht darum, plötzliche örtliche Einspannung zu vermeiden, die Schrumpfung zu verteilen, eine einwandfreie Geometrie aufrechtzuerhalten und das Verfahren zur Kontrolle von Abkühlung und Wasserstoff an die tatsächliche Verbindung anzupassen. ISO 17642-1:2004 legt Grundsätze für die zerstörende Prüfung auf Kaltrissbildung bei Schweißzusätzen, Grundwerkstoffen und Schweißgut fest. Solche Prüfungen können eine Empfindlichkeit gegenüber Einspannung aufzeigen, die allein anhand des nominellen Kohlenstoffgehalts nicht vorhergesagt werden kann.
Anwendung von EN 1011-2 auf ferritische Stähle
NF EN 1011-2 bietet den Ordnungsrahmen für Schweißempfehlungen für ferritische Stähle, darunter Kohlenstoff-Mangan-Stähle, niedriglegierte Stähle, thermomechanisch gewalzte, normalisierte sowie vergütete Güten. Zweck der Norm ist es nicht, einer Stahlfamilie eine einheitliche Vorwärmtemperatur zuzuweisen. Sie setzt die Stahlzusammensetzung, den Wasserstoffgehalt, den Wärmeeintrag, die Vorwärmtemperatur und die Zwischenlagentemperatur zu den Abkühlungs- und Umwandlungsbedingungen in Beziehung, welche die wasserstoffunterstützte Kaltrissbildung beeinflussen.
Diese Unterscheidung ist von Bedeutung. Eine Schweißverbindung reißt, wenn mehrere Bedingungen zusammentreffen: Wasserstoff ist vorhanden, im Schweißgut oder in der Wärmeeinflusszone (WEZ) bildet sich ein hartes und sprödes, rissgefährdetes Gefüge, und in diesem Bereich wirken Zugspannungen. TWI hat diese dreiteilige Voraussetzung in seinen Leitlinien von 2024 zu Wasserstoffrissen in Stählen beschrieben. Das International Institute of Welding hat denselben Mechanismus in seinem White Paper von 2023 weiter präzisiert und den Wasserstoffgehalt, die verbleibende Zugspannung und die mikrostrukturelle Rissanfälligkeit als die drei wesentlichen Faktoren bezeichnet, welche die wasserstoffinduzierte Rissbildung in Schweißverbindungen hochfester Stähle bestimmen.
Die Norm unterstützt daher eine Risikobewertung und keine vereinfachte Standardlösung. Eine Empfehlung für EN 10025-2 S355J2 kann nicht automatisch auf EN 10083-3 42CrMo4, EN 10028-2 P355GH oder eine vergütete Baustahlgüte mit vergleichbarer Nennfestigkeit übertragen werden. Das tatsächliche Werkszeugnis, die Erzeugnisdicke, die Nahtgeometrie, das Schweißverfahren, die Klassifizierung des Zusatzwerkstoffs, die Einspannung sowie die Nutzungshistorie müssen bekannt sein, bevor eine Berechnung nach Methode B oder eine Parameterauswahl sinnvoll ist.
Bewertung der Stahlzusammensetzung und der Rissanfälligkeit
Die Zusammensetzung beeinflusst die Schweißeignung hauptsächlich durch ihren Einfluss auf die Härtbarkeit und auf das Gefüge, das sich beim Abkühlen der WEZ bildet. Kohlenstoff ist von Bedeutung, doch der Kohlenstoffgehalt allein ist als Vorprüfung ein unzureichendes Kriterium. Mangan, Chrom, Molybdän, Nickel, Kupfer, Vanadium, Bor und der Lieferzustand des Stahls können das maßgebliche Abkühlungsverhalten verändern. Zwei Stähle mit ähnlichem Kohlenstoffgehalt können aufgrund unterschiedlicher Legierungssysteme und vorheriger Wärmebehandlung deutlich unterschiedliche WEZ-Härten aufweisen.
Kohlenstoffäquivalente Kennwerte sind für den Vergleich der Rissanfälligkeit nützlich, bleiben jedoch Indikatoren. Ein höheres Äquivalent weist im Allgemeinen auf eine größere Härtbarkeit und eine höhere Wahrscheinlichkeit hin, dass sich unter eingeschränkten Schweißbedingungen Martensit oder harter Bainit bildet. Ohne Berücksichtigung des zugehörigen Wasserstoffgehalts, der Abkühlgeschwindigkeit, des Wärmeeintrags und der Einspannung lässt sich daraus jedoch keine Rissbildung vorhersagen. Ein niedriglegierter Druckbehälterstahl wie 2¼Cr-1Mo kann strengere Maßnahmen erfordern als ein geringer legierter Stahl, selbst wenn der nominale Kohlenstoffgehalt vergleichbar ist.
Auch die Dicke verändert die Bewertung. Eine dicke Platte oder eine stark wärmeleitende Verbindung führt Wärme schnell ab, verkürzt die für die Diffusion des Wasserstoffs verfügbare Zeit und erhöht die Wahrscheinlichkeit einer harten WEZ. Eine Kehlnaht in einer eingespannten Eckverbindung weist ein anderes Rissrisiko auf als eine Stumpfnaht in einer frei schrumpfenden Platte. Wurzelspalte, Nahtgröße, Heftnahtqualität, Schweißfolge und Anbauteile verändern die örtliche Einspannung und Spannungskonzentration.
Die Vorgeschichte des Werkstoffs muss einbezogen werden. Während des Betriebes eingebrachter Wasserstoff kann im Stahl verbleiben und das Rissrisiko bei einer Reparatur erhöhen. Untersuchungen an mit Wasserstoff beladenen Stählen, darunter 2¼Cr-1Mo, haben gezeigt, dass im Betrieb zurückgehaltener Wasserstoff eine Erhöhung der Vorwärmtemperatur um 130 °C erforderlich machen kann. Dieses Ergebnis ist keine allgemeingültige Temperaturvorgabe; es zeigt vielmehr, warum ein Fertigungsverfahren für ein neues Blech nicht ohne Weiteres auf ein wasserstoffexponiertes Behälter- oder Rohrleitungsteil angewendet werden kann. Eine Wasserstoffaustrittsbehandlung, verlängertes Erwärmen, wasserstoffarme Zusatzwerkstoffe und zusätzliche Prüfungen können erforderlich sein.
Prüfungen auf Kaltrissbildung können hilfreich sein, wenn die übliche Bewertung unsicher ist. ISO 17642-1:2004 beschreibt Grundsätze für die zerstörende Prüfung lichtbogengeschweißter metallischer Werkstoffe sowie Verfahren zur Bewertung der Rissempfindlichkeit von Zusatzwerkstoffen, Grundwerkstoffen und Schweißgut. Solche Prüfungen ergänzen ein Verfahren auf Grundlage der tatsächlichen Verbindungs- und Betriebsbedingungen, ersetzen es jedoch nicht.
Variablen von Wasserstoff, Vorwärmung und Zwischenlagentemperatur
Wasserstoff gelangt aus mehreren Quellen in eine Schweißverbindung: aus Feuchtigkeit in Elektroden oder Flussmitteln, aus Verunreinigungen auf der Verbindung, aus der Einwirkung von Schutzgasen oder der Umgebung sowie aus der Handhabung der Zusatzwerkstoffe. ISO 3690:2018 legt Probenahme- und Analyseverfahren zur Messung des diffusiblen Wasserstoffs in Schweißgut aus lichtbogengeschweißten ferritischen, bainitischen und martensitischen Stählen bei Verwendung eines Zusatzwerkstoffs fest. Der gemessene Wert gilt für Schweißgut, das unter den festgelegten Prüf- und Handhabungsbedingungen hergestellt wurde. Er darf nicht mit dem gesamten Wasserstoffgehalt in der WEZ oder mit dem im betrieblich wasserstoffexponierten Grundwerkstoff verbliebenen Wasserstoff gleichgesetzt werden.
Die Vorwärmung hat zwei wesentliche Wirkungen. Sie verlangsamt die Abkühlung der WEZ, wodurch die Wahrscheinlichkeit der Bildung eines harten, rissgefährdeten Gefüges sinkt, und sie gibt dem Wasserstoff mehr Zeit, den Schweißbereich zu verlassen, bevor die Spannungen kritisch werden. Die Einhaltung der festgelegten Zwischenlagentemperatur setzt diese Wirkungen bei einer Mehrlagenschweißung fort. Die Leitlinien von BS EN 1011-2, wie sie von SteelConstruction.info zusammengefasst werden, stellen Vorwärmen oder Nachwärmen mit der Wasserstoffwanderung aus harten, unter Spannung stehenden Bereichen in Zusammenhang.
Vorwärmen ist keine allgemeingültige Lösung. Wenn die Verbindung stark eingespannt bleibt, der Wasserstoffeintrag hoch ist oder der Stahl eine sehr harte WEZ bildet, kann eine scheinbar ausreichende Temperatur dennoch versagen. Übermäßiges Vorwärmen kann ebenfalls Probleme verursachen: Es kann die WEZ vergrößern, die Produktivität verringern, die Zähigkeit verändern und den Verzug erhöhen. TWI berichtete 2024, dass eine Erhöhung des Wärmeeintrags die Wasserstoffrissbildung nicht immer verringert. Obwohl eine langsamere Abkühlung die WEZ-Härte senken kann, kann ein übermäßiger Wärmeeintrag die Wasserstoffrückhaltung im Schweißgut erhöhen, weil sich die Diffusionswege verlängern und die für das Entweichen des Wasserstoffs verfügbare Zeit verkürzt wird.
Die Zwischenlagentemperatur muss daher als Bereich geregelt werden und darf nicht als beiläufige Fortsetzung der Vorwärmung behandelt werden. Eine niedrige Zwischenlagentemperatur kann dazu führen, dass der nächste Schweißgang einen schnellen Wärmezyklus auf eine kalte, wasserstoffhaltige Verbindung ausübt. Ein hoher Wert kann übermäßiges Kornwachstum oder ein unerwünschtes Umwandlungsverhalten verursachen. Die Messungen sollten an der vorgeschriebenen Stelle in der Nähe der Schweißnaht und mit ausreichender Verzögerung nach dem Schweißen vorgenommen werden, damit der Messwert die Verbindung und nicht nur die heißeste Oberfläche repräsentiert.
Nachwärmen und eine zeitlich verzögerte Prüfung berücksichtigen den zeitabhängigen Charakter des Fehlers. Wasserstoffrisse können Minuten oder Stunden nach dem Schweißen auftreten, häufig erst nach dem Abkühlen der Verbindung. Das Halten der Verbindung bei einer kontrollierten Temperatur kann das Entweichen von Wasserstoff fördern; durch Nachwärmen lässt sich ein bereits entstandener Riss jedoch nicht reparieren. Die Prüfung ist eine eigenständige Maßnahme: Sie erkennt das Ergebnis des Rissrisikos, verhindert jedoch nicht die metallurgischen Bedingungen, die zur Rissbildung geführt haben.
Methode B und Hinweise zu Schweißparametern
Methode B Ein Ansatz nach EN 1011-2, der Zusammensetzung, Dicke, Wasserstoffzustand, Wärmeeinbringung und thermische Grenzwerte mit der Auswahl von Vorwärm- und Zwischenlagentemperaturen in Beziehung setzt.
Methode B nach EN 1011-2 ist der Ansatz, auf den in den Hinweisen von Dillinger zu Schweißparametern verwiesen wird. Sie dient dazu, die Zusammensetzung und Dicke des Stahls mit den Wasserstoffbedingungen, dem Wärmeeintrag und der für die geplante Schweißung erforderlichen Vorwärm- oder Zwischenlagentemperatur zu verknüpfen. Die Methode ist am besten als strukturiertes Auswahlverfahren zu verstehen. Sie rechtfertigt nicht das Übernehmen einer einzelnen Temperatur aus einer Tabelle, ohne die Eingangsgrößen zu überprüfen.
Die Hinweise von Dillinger erläutern das zentrale thermische Gleichgewicht: Vorwärmen verlangsamt die Abkühlung der WEZ und fördert gleichzeitig das Entweichen von Wasserstoff aus der Schweißverbindung. Der ausgewählte Wärmeeintrag beeinflusst anschließend die Abkühlzeit, die WEZ-Härte, die Eigenschaften des Schweißguts, den Verzug und die Wasserstoffdiffusion. Diese Variablen wirken zusammen. Eine Erhöhung des Wärmeeintrags kann die WEZ-Härte verringern, gleichzeitig jedoch die Wasserstoffrückhaltung im Schweißgut erhöhen; eine Verringerung kann die gesamte thermische Belastung reduzieren, aber eine härtere WEZ erzeugen. Keine der beiden Richtungen ist automatisch sicherer.
Die Anwendung von Methode B erfordert die genaue Stahlbezeichnung und Dicke, die Wasserstoffklassifizierung oder den gemessenen Wasserstoffzustand des Zusatzwerkstoffs, das Schweißverfahren, den Nahttyp und die Einspannung, die Nahtgröße, den Wärmeeintragsbereich sowie die vorgesehenen Grenzen für Vorwärm- und Zwischenlagentemperatur. Trocknung und Lagerung der Elektroden, Oberflächenreinheit, Schutz, Lichtbogenlänge, Schweißlagenfolge und Heftnahtausführung müssen mit den Annahmen übereinstimmen, die dem ausgewählten Verfahren zugrunde liegen. Ein für ein wasserstoffarmes Verfahren qualifiziertes Verfahren darf nicht als gleichwertig mit einem Verfahren behandelt werden, bei dem feuchtes Flussmittel oder unsachgemäß gelagerte Elektroden verwendet werden.
Das Ergebnis sollte eine kontrollierte Schweißanweisung und nicht lediglich eine Vorwärmtemperatur sein. Sie sollte festlegen, wie die Temperatur gemessen wird, welcher Wärmeeintragsbereich zulässig ist, welche maximale Zwischenlagentemperatur gilt, wie der Zusatzwerkstoff konditioniert wird, welche Mindestwartezeit vor der Prüfung einzuhalten ist und ob Nachwärmen erforderlich ist. Bei einem reparierten, dicken, stark eingespannten oder betrieblich wasserstoffexponierten Bauteil kann vor Beginn des Schweißens eine technische Prüfung und eine Wasserstoffuntersuchung gerechtfertigt sein.
NF EN 1011-2 dient somit als Entscheidungsrahmen für die Schweißeignung ferritischer Stähle. Die Norm macht die Vorwärmung zu einem Teil eines miteinander verknüpften Kontrollsystems: Wasserstoff reduzieren, ein rissgefährdetes hartes Gefüge vermeiden, die Zugbeanspruchung durch Einspannung soweit möglich begrenzen, Abkühlung und Wärmeeintrag kontrollieren und dem Wasserstoff Zeit zum Entweichen geben. Deshalb kann dieselbe nominelle Stahlgüte in unterschiedlichen Verbindungen unterschiedliche Verfahren erfordern.
Prüfung auf Kaltrisse und Qualifizierung des Verfahrens
Zweck zerstörender Kaltrissprüfungen
Zerstörende Kaltrissprüfungen werden eingesetzt, um eine Schweißverbindung Bedingungen auszusetzen, die eine verzögerte wasserstoffunterstützte Rissbildung hervorrufen können, und anschließend die Schweißnaht sowie die Wärmeeinflusszone (WEZ) auf Risse zu untersuchen. Der Zweck besteht nicht lediglich darin, zu prüfen, ob eine Raupe unmittelbar nach dem Schweißen einwandfrei aussieht. Kaltrisse können sich nach dem Abkühlen bilden, mitunter mehrere Stunden später, wenn sich der diffusionsfähige Wasserstoff durch die Schweißverbindung zu harten Mikrogefügen und zugbeanspruchten Bereichen bewegt.
ISO 17642-1:2004 legt die allgemeinen Grundsätze für die zerstörende Kaltrissprüfung lichtbogengeschweißter metallischer Werkstoffe fest. Die Norm beschreibt, wie Prüfverfahren zur Bewertung der Rissempfindlichkeit von Schweißzusätzen, Grundwerkstoffen und Schweißgut eingesetzt werden, und erläutert zugleich die Bildungsmechanismen, die durch diese Prüfungen nachgebildet werden sollen. Die Norm stellt einen Rahmen für die Auswahl und Auswertung von Prüfverfahren bereit; sie wandelt jedoch kein einzelnes Prüfergebnis in eine allgemeingültige sichere Schweißgrenze um.
Der metallurgische Zustand, der dabei auf die Probe gestellt wird, beruht auf einer Kombination aus drei Voraussetzungen. TWI identifizierte Wasserstoff, ein hartes und sprödes, empfindliches Gefüge sowie Zugspannung als notwendige Elemente der Wasserstoffrissbildung in Stahl. Das White Paper des International Institute of Welding aus dem Jahr 2023 beschreibt dasselbe Problem anhand des Wasserstoffgehalts, der verbleibenden Zugspannung und der mikrostrukturellen Empfindlichkeit. Wird ein Faktor beseitigt oder ausreichend verringert, tritt möglicherweise keine Rissbildung auf. Werden alle drei Faktoren gleichzeitig erhöht, kann eine Verbindung, die eine milde Prüfung bestanden hat, in der Produktion versagen.
Eine zerstörende Prüfung kann daher Zwang, Kerbwirkungen, schnelles Abkühlen oder eine gezielt ungünstige Verbindungsgeometrie erzeugen. Zu den typischen Beobachtungen gehören Risse im Schweißgut, Längs- oder Querrisse nahe der Schmelzgrenze sowie Risse in der WEZ, die an der Oberfläche möglicherweise nicht sichtbar sind. Häufig ist eine metallografische Schliffuntersuchung erforderlich. Eine bei der Sichtprüfung akzeptabel erscheinende Probe kann kurze innere Risse enthalten, und eine Probe, die nur einen kleinen Riss aufweist, kann dennoch zeigen, dass das ausgewählte Material und Verfahren nur eine geringe Sicherheitsmarge besitzen.
Die Wasserstoffmessung unterstützt die Rissprüfung, ersetzt sie jedoch nicht. ISO 3690:2018 legt Probenahme- und Analyseverfahren zur Bestimmung des diffusionsfähigen Wasserstoffs in Lichtbogenschweißgut fest, das mit Zusatzwerkstoff für martensitische, bainitische und ferritische Stähle hergestellt wurde. Diese Messung betrifft den Wasserstoff, der unter den festgelegten Prüfbedingungen aus dem Schweißgut freigesetzt wird. Sie quantifiziert nicht unmittelbar den Wasserstoff, der bereits von einem alten Blech aufgenommen wurde, in der WEZ eingeschlossen ist oder während des Betriebes eingetragen wurde.
Dieser Unterschied ist bei Reparaturarbeiten von Bedeutung. Mit Wasserstoff angereicherte C-Mn- und Cr-Mo-Stähle können Wasserstoff aus dem Betrieb zurückhalten, und dieser Wasserstoff kann sich zu dem durch das Schweißen eingebrachten Wasserstoff addieren. In einem berichteten Versuch mit 2¼Cr-1Mo-Stahl wurde der zurückgehaltene Betriebswasserstoff mit einer erforderlichen Erhöhung der Vorwärmtemperatur um 130 °C in Verbindung gebracht. Das Ergebnis warnt davor, eine wasserstoffarme Elektrode oder einen herkömmlichen Wert für den diffusionsfähigen Wasserstoff als Beweis dafür zu betrachten, dass ein im Betrieb eingesetzter Behälter sicher geschweißt werden kann.
Prüfsensitivität im Vergleich zum Verhalten in der Produktion
Eine Kaltrissprüfung ist ein Vergleich unter festgelegten Bedingungen. Sie stellt keine Garantie dafür dar, dass eine Produktionsverbindung nicht reißen kann. Eine Prüfnaht kann aufgrund eines höheren Zwangs oder einer geringeren Wärmeeinbringung anspruchsvoller sein als die Fertigungsverbindung. In diesem Fall kann ein bestandenes Ergebnis einen nützlichen Nachweis dafür liefern, dass das Verfahren diese Bedingung toleriert. Umgekehrt kann eine Prüfung weniger anspruchsvoll sein, weil das Blech dünner, der Schweißzusatz trockener, der Wasserstoffgehalt niedriger oder die Abkühlung langsamer ist als in der Produktion. Ein bestandenes Ergebnis sagt dann nur wenig über eine andere Verbindung aus.
Die Variablen, die den Vergleich bestimmen, müssen repräsentativ bleiben. Dazu gehören die Stahlsorte und der Zustand des Erzeugnisses, die Dicke, die Nahtvorbereitung, die Schweißposition, die Klassifizierung und der Lagerzustand des Schweißzusatzes, der gemessene Wasserstoffzustand, die Wärmeeinbringung, die Vorwärmtemperatur, die Zwischenlagentemperatur, der Zwang sowie der Abkühlverlauf. Die Stahlchemie beeinflusst die Härtbarkeit und die Umwandlungsprodukte; Dicke und Verbindungsgeometrie beeinflussen den Wärmefluss; der Zwang bestimmt die Zugspannung, die sich beim Schrumpfen der Schweißnaht entwickelt. Jede Änderung dieser Faktoren kann das Ergebnis verändern.
Dem Abkühlverlauf ist besondere Aufmerksamkeit zu widmen. Ein Stahl mit hohem Kohlenstoffäquivalent kann beim schnellen Abkühlen in der WEZ harten Martensit oder ein hartes bainitisches Gefüge bilden. Vorwärmen verlangsamt diese Abkühlung und kann die Menge oder Härte der empfindlichen Umwandlungsprodukte verringern. Außerdem erhält der Wasserstoff mehr Zeit, zu entweichen, bevor die Schweißnaht einen kälteren und weniger durchlässigen Zustand erreicht. Die Leitlinie von Dillinger, die Methode B der EN 1011-2 anwendet, beschreibt diesen doppelten Effekt: Vorwärmen verlangsamt die Abkühlung der WEZ und fördert zugleich das Entweichen von Wasserstoff aus der Schweißverbindung.
Das macht Vorwärmen jedoch nicht zu einer universellen Lösung. TWI berichtete 2024, dass eine Erhöhung der Vorwärmtemperatur im Allgemeinen das Entweichen von Wasserstoff unterstützt und die Abkühlgeschwindigkeit verringert. Eine übermäßige Wärmeeinbringung kann jedoch die Wasserstoffretention im Schweißgut erhöhen, weil sie die Diffusionsstrecke verlängert und die für die Diffusion verfügbare Zeit verkürzt. Eine große, langsam ausgeführte Schweißnaht kann daher eine andere Wasserstoffverteilung hervorbringen als eine kleinere Schweißnaht mit geringerer Wärmeeinbringung. Auch die Zwischenlagentemperatur kann die aufeinanderfolgenden Wärmezyklen, das Kornwachstum, das Umwandlungsverhalten und die Zeitspanne, in der der Wasserstoff beweglich bleibt, verändern.
Die Prüfung muss außerdem zwischen verzögerter Kaltrissbildung und Heißrissbildung unterscheiden. Heißrisse entstehen während der Erstarrung oder bei hohen Temperaturen, häufig durch Entmischungs- und Flüssigkeitsfilmeffekte. Kaltrisse entstehen nach dem Abkühlen, üblicherweise in harten, beanspruchten Bereichen oder in deren Nähe, und können verzögert auftreten. Eine unmittelbar nach dem Schweißen einwandfrei erscheinende Verbindung ist kein Beweis dafür, dass keine Wasserstoffrissbildung auftreten kann.
Ein positives Prüfergebnis bedeutet umgekehrt nicht automatisch ein Versagen in der Produktion. Die Prüfung kann den Zwang absichtlich verstärken, um zwei Schweißzusätze oder Verfahren vergleichend einzustufen. Ihr Wert liegt darin, die relative Empfindlichkeit aufzuzeigen und zu ermitteln, welche Steuergröße von Bedeutung ist. Das Ergebnis wird erst dann aussagekräftig, wenn der Prüfbericht die Verzögerungszeit bis zur Untersuchung, das Verfahren zur Risslokalisierung, die Vorgehensweise bei der Schliffuntersuchung, den Wasserstoffzustand, den Wärmezyklus und die Zwangsanordnung dokumentiert.
Wann Qualifizierungsnachweise von Bedeutung sind
Qualifizierungsnachweise sind von Bedeutung, wenn die Folgen eines verzögerten Risses schwerwiegend sind, wenn die Verbindung stark eingespannt ist oder wenn die Produktionsbedingungen von der etablierten Schweißpraxis abweichen. Besonders wichtig sind sie bei hochfesten Stählen, dicken Querschnitten, Stählen mit hohem Kohlenstoffäquivalent, Fertigung bei niedrigen Temperaturen, Reparaturen an Druckgeräten und Bauteilen, die während des Betriebes Wasserstoff aufgenommen haben. Es darf nicht angenommen werden, dass ein Verfahren, das an sauberem, neuem Blech qualifiziert wurde, auch für wasserstoffbelastetes Material gilt.
Die Verfahrensqualifizierung sollte die zerstörende Prüfung mit den tatsächlichen Schweißsteuerungen verknüpfen. Im Datensatz sollten die Stahlbezeichnung, der Dickenbereich, die Bezeichnung des Schweißzusatzes, die Vorgehensweise beim Trocknen und Lagern, Schweißstrom und Schweißgeschwindigkeit, Wärmeeinbringung, Vorwärmtemperatur, Zwischenlagentemperatur, Zwangsbedingung sowie eine etwaige Nachwärme- oder Wasserstofffreisetzungsbehandlung angegeben werden. Das Abkühlintervall und die Verzögerungszeit bis zur Untersuchung sollten dokumentiert und nicht lediglich abgeleitet werden.
EN 1011-2 einschließlich ihrer Leitlinien für ferritische Stähle verknüpft die Rissvermeidung mit der Stahlzusammensetzung, dem Wasserstoffgehalt, der Wärmeeinbringung, der Vorwärmtemperatur und der Zwischenlagentemperatur. Die Leitlinien nach BS EN 1011-2 empfehlen außerdem, die Abkühlgeschwindigkeiten zu kontrollieren und die Vorwärm- oder Nachwärmtemperatur aufrechtzuerhalten, damit Wasserstoff aus der Schweißnaht abwandern kann, bevor er in harten, beanspruchten Bereichen eingeschlossen wird. Diese Maßnahmen sind Verfahrensmaßnahmen und kein Ersatz für eine Prüfung. Die zerstörungsfreie Prüfung kann einen Riss nach dem Schweißen auffinden; sie kann nicht nachweisen, dass das Verfahren vor der Rissbildung über eine ausreichende Sicherheitsmarge verfügte.
Wenn die Betriebshistorie ungewiss ist, muss die Qualifizierung möglicherweise sowohl das ursprüngliche Material als auch den vermuteten Zustand mit aufgenommenem Wasserstoff abbilden. Dies kann die Probenahme am Stahl, die Messung des relevanten Wasserstoffs, eine kontrollierte Wasserstofffreisetzungsbehandlung oder eine Prüfung mit einem konservativen Wärmezyklus bedeuten. Die ausgewählten Nachweise sollten dem Ausfallrisiko entsprechen. Eine einfache Vergleichsprüfung kann die Auswahl des Schweißzusatzes unterstützen; zur Qualifizierung eines Reparaturverfahrens kann jedoch eine eingespannt durchgeführte Prüfung auf verzögerte Rissbildung mit metallografischer Untersuchung erforderlich sein.
Die sachgerechte Entscheidung lautet daher nicht: „Vorwärmen wurde eingesetzt, also ist Rissbildung verhindert.“ Sie lautet vielmehr, dass der festgelegte Stahl, der Wasserstoffzustand, das Mikrogefüge, der Spannungszustand und die thermische Vorgeschichte gemeinsam geprüft wurden und dass die Produktion diese Variablen innerhalb des qualifizierten Bereichs halten wird.
Wasserstoffbelasteter Stahl bei Reparaturen und Änderungen
Ein Behälter, eine Rohrleitung, ein Stutzen oder ein druckführendes Bauteil, das im Wasserstoffbetrieb eingesetzt wurde, ist nicht einfach nur „altes Blech“. Eine Reparaturschweißung kann an einem Stahl ausgeführt werden, dessen Wasserstoffgehalt, Anzahl der Wasserstofffallen, Eigenspannungen und lokale Mikrostruktur durch jahrelange Exposition verändert wurden. Ein an neuem Material qualifiziertes Verfahren kann daher das Risiko einer verzögerten Rissbildung während der Fertigung unterschätzen.
Wasserstoffrissbildung wird nicht allein durch Wasserstoff verursacht. TWI benennt drei Bedingungen, die gemeinsam wirken müssen: Wasserstoff, ein hartes und sprödes, empfindliches Gefüge sowie Zugspannung. Das IIW White Paper (2023) beschreibt denselben Mechanismus anhand des Wasserstoffgehalts, der verbleibenden Zugspannung und der mikrostrukturellen Empfindlichkeit. Eine Reparatur führt alle drei Aspekte gleichzeitig ein. Beim Schweißen entsteht eine Wasserstoffquelle, durch rasches Abkühlen können sich harte Bereiche in der Wärmeeinflusszone (WEZ) bilden, und die Einspannung im Bereich eines bestehenden Behälters oder Anbauteils kann beim Schrumpfen der Schweißnaht hohe Zugspannungen erzeugen.
Hierbei handelt es sich um verzögerte Kaltrissbildung und nicht um Heißrissbildung. Heißrisse entstehen während der Erstarrung bei hohen Temperaturen und stehen hauptsächlich mit der Entmischung in Flüssigkeitsfilmen sowie dem Erstarrungsverhalten des Schweißguts in Zusammenhang. Wasserstoffunterstützte Risse können erst Stunden nach dem Schweißen auftreten, häufig in der WEZ oder unterhalb der Schweißraupe, nachdem die Verbindung abgekühlt ist. Eine unmittelbar nach dem Schweißen durchgeführte Prüfung kann den Fehler daher übersehen.
Während des bisherigen Betriebs aufgenommener Wasserstoff
Wasserstoff kann bei einer Reparatur aus zwei unterschiedlichen Quellen stammen. Die erste Quelle ist Wasserstoff, der durch den Schweißvorgang eingebracht wird: Feuchtigkeit in Elektroden oder im Flussmittel, Verunreinigungen an der Verbindung, feuchte Schutzgasausrüstung, Öle auf der Oberfläche sowie wasserstoffhaltige Verbindungen in der Lichtbogenatmosphäre. ISO 3690:2018 legt Probenahme- und Analyseverfahren zur Messung des diffusiblen Wasserstoffs im Schweißgut von Lichtbogenschweißungen fest, die mit Zusatzwerkstoffen für martensitische, bainitische und ferritische Stähle hergestellt wurden. Diese Messung ist wichtig, beschreibt jedoch nicht jedes Wasserstoffatom, das bereits im Bauteil vorhanden ist.
Die zweite Quelle ist während des Betriebs aufgenommener Wasserstoff. Wasserstoff kann durch feuchte Schwefelwasserstoffumgebungen, Korrosionsreaktionen, kathodischen Schutz, Hochdruckwasserstoff oder Prozessströme, die Wasserstoff enthalten, in den Stahl eindringen. Ein Teil des Wasserstoffs bleibt mobil und kann in Richtung einer neu erwärmten Reparaturzone diffundieren. Ein anderer Teil wird an Einschlüssen, Versetzungen, Grenzflächen, Karbidpartikeln, Walzlamellen oder anderen Wasserstofffallen gebunden. Durch Erwärmen kann ein Teil dieses gespeicherten Wasserstoffs freigesetzt werden, während der thermische Zyklus und das Spannungsfeld des Schweißens ihn in Richtung eines harten, beanspruchten Bereichs treiben können.
Die Betriebsexposition kann den Stahl auch unabhängig von seinem Wasserstoffgehalt verändern. Anlassversprödung, Vergröberung von Karbiden, Kriechschädigung, Entkohlung, lokale Korrosion, Wasserstoffblasenbildung und frühere Reparaturen können das Werkstoffverhalten verändern. Dicke, Einspannung und die tatsächliche Chemie können von den dem Reparaturingenieur verfügbaren Unterlagen abweichen. Eine positive Werkstoffidentifizierung und die Untersuchung der Betriebshistorie sind daher Bestandteil der Bewertung der Schweißeignung und keine bloßen Verwaltungsformalitäten.
Die Arbeiten von TWI an wasserstoffbelasteten Stählen sind besonders bedeutsam, weil sie zeigten, dass zurückgehaltener Wasserstoff die erforderliche Vorwärmung für eine Reparatur erhöhen kann. In einem berichteten Versuch an Stahl der Güte 2¼Cr-1Mo erforderte der während des Betriebs zurückgehaltene Wasserstoff eine Erhöhung der Vorwärmtemperatur um 130 °C. Dies ist ein ergebnisspezifischer Wert dieser Untersuchung und kein universeller Auslegungswert für jeden Behälter aus 2¼Cr-1Mo oder jedes wasserstoffexponierte Bauteil. Er verdeutlicht das mögliche Ausmaß des Effekts und die Gefahr, eine Schweißtabelle für neues Blech anzuwenden, ohne den bisherigen Betrieb zu berücksichtigen.
Ein Bauteil kann auch während und nach dem Schweißen weiterhin Wasserstoff freisetzen. Das freigesetzte Gas entweicht möglicherweise nicht gleichmäßig; dicke Querschnitte, Nahtübergänge, Überschneidungen mit Anbauteilen und kalte Bereiche der WEZ können weiterhin kritisch sein. Wenn die Betriebshistorie auf eine Wasserstoffaufnahme hindeutet, können Wasserstoffanalysen, Untersuchungen zur thermischen Desorption, metallografische Untersuchungen und eine Überprüfung der Betriebsbedingungen gerechtfertigt sein.
Überlegungen zur Reparatur von Cr-Mo- und C-Mn-Stählen
C-Mn-Stähle sind nicht automatisch sicher, nur weil ihr Kohlenstoffgehalt mäßig ist. Kohlenstoffäquivalent, Blechdicke, Einspannung, Wasserstoffgehalt, Wärmeeintrag und Abkühlgeschwindigkeit beeinflussen allesamt die Umwandlung in der WEZ. Ein C-Mn-Stahl mit hohem Kohlenstoffäquivalent kann bei rascher Abkühlung unter Einspannung hartes Bainit oder Martensit bilden. Ein niedriglegierter Stahl mit weniger kritischer chemischer Zusammensetzung kann dennoch Risse bekommen, wenn der Schweißzusatz feucht ist, die Verbindung stark eingespannt wird oder sich während des Betriebs Wasserstoff angesammelt hat.
Cr-Mo-Stähle erfordern besondere Sorgfalt, da ihre Legierungszusätze die Härtbarkeit erhöhen und bei ungeeigneten thermischen Bedingungen rissempfindliche Gefüge in der WEZ erzeugen können. Güten wie 1¼Cr-½Mo und 2¼Cr-1Mo kommen bei Druckgeräten häufig vor; ihre Reparaturanforderungen hängen jedoch von der Dicke, dem Wärmebehandlungszustand, der Betriebstemperatur, der Schädigungshistorie und dem jeweils geltenden Bau- oder Reparaturregelwerk ab. Eine nominelle Gütebezeichnung legt allein keine sichere Vorwärmtemperatur fest.
Die Vorwärmung hat zwei wesentliche Wirkungen. Sie verlangsamt die Abkühlung der WEZ und verringert dadurch die Wahrscheinlichkeit der Bildung eines harten Umwandlungsprodukts. Außerdem erhält der Wasserstoff mehr Zeit, aus dem Bereich der Schweißnaht herauszudiffundieren. Die Leitlinie von Dillinger, die Methode B nach EN 1011-2 anwendet, beschreibt diese Wirkungen unmittelbar. Die Vorwärmung ist jedoch kein universelles Heilmittel. TWI berichtete 2024, dass ein übermäßiger Wärmeeintrag die Wasserstoffretention im Schweißgut erhöhen kann, weil der Wasserstoff eine größere Diffusionsstrecke zurücklegen muss und der gesamte thermische Zyklus möglicherweise weniger wirksame Zeit für die Diffusion bietet. Ein übermäßiger Wärmeeintrag kann außerdem die WEZ vergrößern, die Zähigkeit verringern, das Anlassen verändern und die Eigenschaften eines zuvor wärmebehandelten Bauteils beeinträchtigen.
Das Reparaturverfahren muss daher einen Bereich einhalten, anstatt die höchstmögliche Temperatur anzustreben. Die Lagerung von Elektroden und Flussmitteln sollte gemäß den qualifizierten Bedingungen des Herstellers erfolgen. Es sollten niedrigwasserstoffhaltige Schweißzusätze ausgewählt werden, und der Luft ausgesetzt gewesene Schweißzusatz muss entsprechend der maßgebenden Spezifikation nachbehandelt oder zurückgewiesen werden. Die Fugenflächen müssen trocken und frei von Rost, Öl, Farbe, Zunder und Feuchtigkeit sein. Die Schweißparameter sollten die Lichtbogenenergie auf den qualifizierten Bereich begrenzen, während die Zwischenlagentemperatur gemessen und nicht geschätzt wird.
Die Wasserstoffkontrolle steht außerdem in Wechselwirkung mit der Einspannung. Eine kleine Kehlnaht an einem starren Stutzen kann gefährlicher sein als eine größere, weniger stark eingespannte Schweißnaht an einem frei liegenden Blech. Eine geeignete Schweißreihenfolge, ein ausgewogener Lagenaufbau, ein Zugang für kontinuierliches Erwärmen und die Entfernung temporärer Anbauteile können die örtlichen Zugspannungen verringern. ISO 17642-1:2004 beschreibt die Bildung von Kaltrissen und Prüfgrundsätze zur Bewertung der Rissempfindlichkeit von Schweißzusätzen, Grundwerkstoffen und Schweißgut. Die Verfahrensprüfung sollte die tatsächliche Kombination aus Werkstoff, Dicke, Einspannung, Schweißzusatz und thermischem Zyklus abbilden.
Behandlung zur Wasserstofffreisetzung und konservative Verfahren
Wenn eine frühere Wasserstoffaufnahme wahrscheinlich ist, kann vor der Reparaturschweißung eine Behandlung zur Wasserstofffreisetzung vorgeschrieben werden. Diese Behandlung umfasst üblicherweise ein kontrolliertes Erwärmen und Halten bei einer Temperatur, die vom verantwortlichen Schweiß- oder Werkstoffingenieur festgelegt wird. Die Gleichmäßigkeit der Temperatur wird mithilfe geeigneter Thermoelemente bestätigt. Ziel ist es, mobile und freisetzbare Wasserstoffanteile aus der Reparaturzone herausdiffundieren zu lassen, ohne unzulässiges Anlassen, Verformung, Festigkeitsverlust oder eine Schädigung des Zustands des Druckgeräts zu verursachen. Die Behandlung ersetzt weder die Entfernung blasiger oder stark geschädigter Bereiche noch kann sie die Entfernung des in jeder Wasserstofffalle gebundenen Wasserstoffs garantieren.
Ein konservatives Verfahren kann eine Erwärmung zur Wasserstofffreisetzung, eine erhöhte Vorwärmung, eine strikt wasserstoffarme Handhabung, eine kontrollierte Zwischenlagentemperatur, eine begrenzte Lichtbogenenergie sowie eine Nachwärmung oder verzögerte Abkühlung kombinieren. Die Leitlinie BS EN 1011-2 empfiehlt gemäß der Darstellung von SteelConstruction.info, die Vorwärm- oder Nachwärmung aufrechtzuerhalten, damit Wasserstoff aus der Schweißnaht herausdiffundieren kann, bevor er in harten, beanspruchten Bereichen eingeschlossen wird. Das Bauteil muss innerhalb des vorgegebenen Temperaturfensters ausreichend lange gehalten werden, damit die erforderliche thermische Wirkung erreicht wird. Lässt man die Verbindung zwischen den einzelnen Lagen abkühlen, kann dies das Verfahren unwirksam machen.
Nach dem Schweißen ist eine verzögerte Prüfung unerlässlich. Die Sichtprüfung, die Magnetpulverprüfung oder andere Oberflächenprüfverfahren sollten erst nach der vorgeschriebenen Halte- und Abkühlzeit durchgeführt werden. Bei Schweißnähten an Druckgrenzen kann außerdem eine volumetrische Prüfung erforderlich sein. Ein unmittelbar nach dem Auftragen der Schweißlagen unauffälliges Ergebnis beweist wenig, wenn die Prüfung erfolgte, bevor sich wasserstoffunterstützte Risse entwickeln konnten. Die Vorwärmung ist wichtig; die sichere Reparaturentscheidung beruht jedoch auf dem Zusammenwirken aller verfügbaren Erkenntnisse: Betriebswasserstoff, Chemie und Zustand des Stahls, Wasserstoffgehalt des Schweißzusatzes, Abkühlgeschwindigkeit, Wärmeeintrag, Einspannung, thermische Behandlung und verzögerte Prüfung.
Prüfung, Verzögerung und das Versäumnis, Risse frühzeitig zu erkennen
Warum sich Wasserstoffrisse verzögert bilden
Wasserstoffunterstützte Kaltrissbildung kann sich entwickeln, nachdem der Lichtbogen erloschen ist. Es handelt sich nicht um einen Fehler, der sichtbar sein muss, solange das Schweißbad noch heiß ist. Während des Schweißens gelangt Wasserstoff aus Feuchtigkeit, Oberflächenverunreinigungen, Problemen mit dem Flussmittel oder dem Schutzgas sowie aus feuchten Schweißzusatzwerkstoffen in das geschmolzene Schweißgut. Beim Abkühlen der Verbindung diffundiert ein Teil des Wasserstoffs durch das Schweißgut und die Wärmeeinflusszone (HAZ). Ein Teil erreicht metallurgische Fallen, Einschlüsse, frühere Austenitkorngrenzen, harte umgewandelte Bereiche oder Zonen mit hohen Eigenspannungen.
Für die Rissbildung müssen Wasserstoff, ein anfälliges, hartes und sprödes Gefüge sowie Zugspannung zusammenwirken, wie TWI in seinen Leitlinien von 2024 darlegt. Das White Paper des International Institute of Welding aus dem Jahr 2023 beschreibt denselben Zusammenhang anhand von drei Hauptfaktoren: Wasserstoffgehalt, resultierende Zugspannung und Anfälligkeit des Gefüges. Die Einspannung durch die Verbindung, Schrumpfspannungen, die Passgenauigkeit, die Schweißfolge und die örtliche Geometrie können die Zugkomponente liefern, selbst wenn die aufgebrachte Betriebslast null ist.
Der Zeitpunkt hängt daher von Diffusion und Umwandlung ab und nicht von einer einfachen Uhr, die mit dem Ende des Schweißens zu laufen beginnt. Ein Riss kann sich während des Abkühlens, nachdem das Schweißgut Umgebungstemperatur erreicht hat, oder später bilden, während sich der Wasserstoff weiter zu einem beanspruchten und anfälligen Bereich bewegt. Risse können sich schrittweise verlängern. Ein kleiner Riss am Schweißnahtübergang kann durch Oberflächenoxidation, Schweißspritzer, Farbe, Schleifspuren oder einen angrenzenden Schweißdurchgang verdeckt werden, bevor er erkennbar wird.
Eine sofortige visuelle Abnahme belegt lediglich, dass zu diesem Zeitpunkt mit diesem Zugang und diesem Prüfverfahren keine sichtbare Unregelmäßigkeit festgestellt wurde. Sie weist nicht nach, dass Wasserstoff entwichen ist, dass die HAZ ein sprödes Gefüge vermieden hat oder dass unterhalb der Oberfläche kein Riss vorhanden ist. Eine Verbindung kann unauffällig erscheinen und dennoch einen kurzen, unter der Oberfläche liegenden Riss enthalten, der später mit einem weiteren Riss zusammentrifft oder die Oberfläche erreicht.
Vorwärmen ist kein universelles Heilmittel. Eine Erhöhung der Vorwärmtemperatur verlangsamt im Allgemeinen die Abkühlung der HAZ und gibt dem Wasserstoff mehr Gelegenheit zu entweichen, während eine aufrechterhaltene Vorwärmung oder eine Nachwärmung die in harten, beanspruchten Bereichen eingeschlossene Menge verringern kann. Ein übermäßiger Wärmeeintrag kann jedoch die Diffusionswege verlängern und die für das Entweichen des Wasserstoffs aus dem Schweißgut verfügbare Zeit verkürzen, wodurch sich unter bestimmten Bedingungen der im Schweißgut verbleibende Wasserstoffgehalt erhöht. Stahlzusammensetzung, Wanddicke, Wärmeeintrag, Abkühlgeschwindigkeit, Einspannung, Zustand der Schweißzusatzwerkstoffe und thermische Vorgeschichte müssen gemeinsam betrachtet werden.
Wichtig ist auch die Unterscheidung zwischen dem beim Schweißen eingebrachten Wasserstoff und dem bereits im Stahl vorhandenen Wasserstoff. Im Betrieb eingesetztes Material kann Wasserstoff zurückhalten, der während der Korrosion, des kathodischen Schutzes, des Einsatzes in saurer Umgebung oder unter anderen Betriebsbedingungen aufgenommen wurde. Untersuchungen an mit Wasserstoff beladenem 2¼Cr-1Mo-Stahl ergaben, dass der im Betrieb zurückgehaltene Wasserstoff beim Reparaturschweißen eine Erhöhung der Vorwärmtemperatur um 130 °C erforderlich machen konnte. Dies ist keine allgemeingültige Regel für die Vorwärmung; es zeigt vielmehr, warum bei Prüfungs- und Schweißentscheidungen neben der neuen Schweißung auch die Betriebsvorgeschichte berücksichtigt werden muss.

Zeitpunkt und Zugänglichkeit der Prüfung
| Verfahren | Geeignet für | Wichtige Einschränkung |
|---|---|---|
| Sichtprüfung | Sichtbare Oberflächenrisse und Profilfehler | Kann eingebettete Risse nicht zuverlässig erkennen |
| Magnetpulverprüfung | Oberflächennahe und oberflächenoffene Risse in ferromagnetischem Stahl | Die Feldrichtung beeinflusst die Empfindlichkeit |
| Eindringprüfung | Zur Oberfläche offene Risse auf geeigneten, sauberen Oberflächen | Kann eingebettete Risse nicht erkennen |
| Ultraschallprüfung | Viele eingebettete flächige Unregelmäßigkeiten | Hängt von Ausrichtung, Zugänglichkeit und Kalibrierung ab |
| Durchstrahlungsprüfung | Einige volumetrische und flächige Unregelmäßigkeiten | Eng anliegende, zum Strahl ausgerichtete Risse können schwer zu erkennen sein |
Der Zeitpunkt der Prüfung sollte sich nach der maßgeblichen Fertigungs- oder Qualitätsspezifikation, dem Werkstoff und der Kategorie der Verbindung, dem Schweißverfahren sowie den plausiblen Fehlmechanismen richten. Normen können festlegen, wann eine bestimmte Prüfung durchzuführen ist, ob eine Temperaturhaltung oder Nachwärmung erforderlich ist und ob Reparaturbereiche einer zusätzlichen Prüfung unterzogen werden. Für jede Stahlschweißung gilt dieselbe Wartezeit; eine willkürliche Verzögerung kann einen technisch begründeten Prüfplan nicht ersetzen.
Der Zweck einer verzögerten Prüfung besteht darin, einem möglichen Kaltrissmechanismus ausreichend Zeit zur Entwicklung zu geben, damit das ausgewählte Verfahren ihn erkennen kann. Dies unterscheidet sich von einer Prüfverzögerung, die lediglich aus Gewohnheit praktiziert wird. Der verantwortliche Ingenieur oder die Spezifikation kann den Stahlgrad, das Kohlenstoffäquivalent, die Wasserstoffkontrolle, die Schweißnahtgröße, die Einspannung, den Wärmeeintrag, die Vorwärm- und Zwischenlagentemperatur, die Bauteildicke sowie die Frage berücksichtigen, ob der Stahl im Betrieb Wasserstoff ausgesetzt war.
Die Zugänglichkeit bestimmt, was tatsächlich geprüft werden kann. Ein Schweißnahtübergang kann für eine direkte Sichtprüfung und eine Magnetpulverprüfung erreichbar sein, während die Wurzel hinter einem Gegenhalter, einem inneren Anbauteil, einer Isolierung oder einem zweiten Bauteil verborgen ist. Ein parallel zur Prüfoberfläche ausgerichteter Riss kann bei einem Verfahren eine deutliche Anzeige und bei einem anderen eine schwache oder gar keine Anzeige erzeugen. Sondenwinkel, Scanrichtung, Kalibrierung, Oberflächenzustand, Beschichtung, Geometrie und die Fachkompetenz des Prüfers beeinflussen das Ergebnis.
Die Sichtprüfung ist für oberflächenoffene Risse, ein ungünstiges Nahtprofil, Einbrandkerben, Lichtbogenansetzstellen und sichtbare Hinweise auf Reparaturen nützlich. Straff geschlossene Risse unterhalb der Oberfläche kann sie nicht zuverlässig erkennen. Die Magnetpulverprüfung kann bei ferromagnetischen Stählen gegenüber Oberflächen- und oberflächennahen Rissen sehr empfindlich sein; die Anzeige hängt jedoch von der Richtung des Magnetfeldes ab. Ein parallel zum angelegten Feld verlaufender Riss kann nur geringe Streuung des magnetischen Flusses verursachen; daher ist eine Änderung der Feldrichtung wichtig. Die Eindringprüfung kann oberflächenoffene Risse auf geeigneten, sauberen Oberflächen sichtbar machen, aber keinen eingebetteten Riss erkennen und ist ungeeignet, wenn das Prüfmittel nicht in die Unregelmäßigkeit eindringen kann.
Mit der Ultraschallprüfung können größere Schweißnahtvolumina untersucht und eingebettete ebene Risse möglicherweise erkannt werden. Die Auswertung hängt jedoch von der Rissausrichtung, der Reflektivität, dem Zugang von einer oder beiden Seiten, der Schweißnahtgeometrie und der Qualifizierung des Prüfverfahrens ab. Die Durchstrahlungsprüfung kann einige ebene Fehler sichtbar machen. Ein straffer, in Richtung des Strahlenbündels ausgerichteter Riss kann jedoch schwer zu unterscheiden sein, da seine projizierte Breite gering ist. Das Verfahren muss auf die vermutete Lage und Ausrichtung des Risses abgestimmt werden, anstatt ausschließlich deshalb ausgewählt zu werden, weil es vertraut ist.
Oberflächenoffene und eingebettete Rissbildung
Oberflächenoffene Wasserstoffrisse treten häufig am Schweißnahtübergang, an der Schweißnahtwurzel, am Endkrater oder an der Bindefläche auf, wo Einspannung und Spannungskonzentration hoch sind. Sie können quer zur Schweißnaht, längs verlaufend oder unregelmäßig und verzweigt sein. Ein Riss am Schweißnahtübergang kann unter Schlacke, Schweißspritzern, einer Beschichtung oder einer später aufgebrachten Schweißlage verborgen bleiben. Durch Schleifen kann er freigelegt werden; Schleifen kann jedoch auch Beweisanzeichen entfernen, eine enge Rissöffnung verschmieren oder eine Geometrie hinterlassen, die die Auswertung erschwert.
Eingebettete Risse sind schwieriger zu erkennen. Sie können in der HAZ und nicht im Schweißgut liegen, sodass eine Oberflächenprüfung vollständig negativ ausfallen kann. Ein Wurzelriss unter einem inneren Anbauteil oder ein Riss entlang einer Bindefläche kann eine Ultraschallprüfung, eine Durchstrahlungsprüfung oder die Entfernung von Material für eine zerstörende Prüfung erfordern. ISO 17642-1:2004 beschreibt die Bildung von Kaltrissen und Prüfgrundsätze zur Bewertung der Rissempfindlichkeit von Schweißzusatzwerkstoffen, Grundwerkstoffen und Schweißgut; die Norm befasst sich mit der Bewertung der Anfälligkeit und nicht damit, eine Produktionsschweißung nach einer einzigen Sichtprüfung als sicher zu erklären. ISO 3690:2018 legt separat Probenahme- und Analyseverfahren zur Messung des diffusiblen Wasserstoffs in lichtbogengeschweißtem Schweißgut martensitischer, bainitischer und ferritischer Stähle fest.
Wenn ein Riss festgestellt wird, sollte seine Lage und Ausrichtung vor der Reparatur dokumentiert werden. Der Prüfer sollte feststellen, ob es sich um Heißrissbildung, wasserstoffunterstützte Kaltrissbildung, Bindefehler oder eine andere Unregelmäßigkeit handelt, da sich die erforderlichen Korrekturmaßnahmen unterscheiden. Das Entfernen und erneute Schweißen eines Risses ohne Kontrolle von Wasserstoff, Abkühlung, Einspannung und verbleibendem betrieblich aufgenommenem Wasserstoff kann den Fehler erneut hervorrufen. Die Prüfung ist daher kein endgültiger Ersatz für die Kontrolle der Schweißeignung; sie ist das Mittel, um festzustellen, ob die kombinierten Kontrollmaßnahmen tatsächlich funktioniert haben.
Ein verfahrensbasierter Präventionsablauf
Die Vermeidung von Wasserstoffrissbildung beginnt, bevor der Lichtbogen gezündet wird. Das Schweißverfahren muss drei Bedingungen gleichzeitig berücksichtigen: Wasserstoff, der sich in der Verbindung befindet oder in sie eindringt, ein hartes und sprödes, anfälliges Gefüge sowie Zugspannungen durch Einspannung oder Eigenspannungen. TWI beschreibt diese Kombination als notwendige Voraussetzung für Wasserstoffrissbildung, während das International Institute of Welding (IIW) den Wasserstoffgehalt, die verbleibende Zugspannung und die Gefügeanfälligkeit als die drei wesentlichen Faktoren bei Schweißungen an hochfesten Stählen identifiziert. Eine Vorwärmtemperatur allein beseitigt keine dieser Bedingungen.
Werkstoff-, Betriebs- und Verbindungsdaten erfassen
Ermitteln Sie zunächst die Produktnorm, den Werkstoffgrad, den Lieferzustand, die Dicke, die Schweißnahtart und die Reparaturhistorie. Bezeichnungen sind exakt zu dokumentieren, beispielsweise S355J2+N nach EN 10025-2, ASTM A516 Grade 70 oder 2¼Cr-1Mo steel, sofern dies der spezifizierte Werkstoff ist. Die Schweißbarkeit darf nicht allein aus dem Kohlenstoffgehalt abgeleitet werden. Auch ein Stahl mit mäßigem Kohlenstoffgehalt kann eine harte Wärmeeinflusszone (WEZ) entwickeln, wenn Legierungselemente, Abkühlgeschwindigkeit und Dicke zu einer hohen Aufhärtbarkeit führen.
Beschaffen Sie die Schmelzen- oder Produktanalyse einschließlich Kohlenstoff, Mangan, Chrom, Molybdän, Nickel, Kupfer, Vanadium und etwaiger Mikrolegierungszusätze. Berechnen Sie das Kohlenstoffäquivalent, das von der maßgeblichen Schweißnorm oder Spezifikation gefordert wird. EN 1011-2 verwendet häufig einen Ansatz mit Kohlenstoffäquivalent unter gemeinsamer Berücksichtigung von Dicke, Wasserstoffgehalt, Wärmeeinbringung und Einspannung. Das Ergebnis ist ein Eingangswert für das Verfahren und keine Schweißbarkeitskennzahl nach dem Schema „bestanden oder nicht bestanden“.
Charakterisieren Sie anschließend die Verbindung. Erfassen Sie die Dicke im Bereich der Schweißnaht, Wärmeableitungseffekte durch Anbauteile, den Fasenwinkel, den Wurzelspalt, eine mögliche Unterlage, die Schweißnahtlänge, die Schweißfolge und den Zugang für die Erwärmung. Eine stark eingespannte Stutzen-, Flicken- oder Verschlussnaht kann bereits bei einem niedrigeren nominellen Wasserstoffgehalt reißen als eine schwach eingespannte Stumpfnaht. Heftnähte sind ebenfalls zu berücksichtigen: Eine kurze, kalte und unzureichend getrocknete Heftnaht kann zur ersten Rissstelle werden oder die Einspannung der Fertigungsnaht erhöhen.
Der Betriebsverlauf erfordert eine gesonderte Betrachtung. Klären Sie, ob der Stahl in feuchtem Schwefelwasserstoff, in Wasserstoff, in Hochdruckwasser, unter Bedingungen des kathodischen Schutzes oder bei Hochtemperatur-Wasserstoffbetrieb eingesetzt wurde. Der durch die Elektrode oder den Lichtbogen eingebrachte diffusionsfähige Wasserstoff ist nicht mit dem im betrieblich exponierten Grundwerkstoff zurückgehaltenen Wasserstoff gleichzusetzen. Letzterer kann während des Schneidens, Fugenhobels, Vorwärmens und Schweißens migrieren und dadurch das Risiko von Fertigungsrissen erhöhen, selbst wenn das Prüfergebnis des Zusatzwerkstoffs akzeptabel ist. Bei wasserstoffbelastetem 2¼Cr-1Mo-Stahl ergab ein berichtetes Experiment, dass sich die erforderliche Vorwärmung um 130 °C erhöhen konnte. Dieser Wert ist kein allgemeiner Zuschlag; er zeigt, weshalb die Betriebsexposition untersucht werden muss, anstatt sie in einer allgemeinen Vorwärmtabelle zu verbergen.
Bewerten Sie die Anfälligkeit anhand der zutreffenden Verfahrensprüfung und, falls erforderlich, durch eine Kaltrissprüfung. ISO 17642-1:2004 legt allgemeine Grundsätze für die zerstörende Prüfung auf Kaltrissbildung bei lichtbogengeschweißten metallischen Werkstoffen fest und behandelt Verfahren zur Bewertung der Rissanfälligkeit von Zusatzwerkstoffen, Grundwerkstoffen und Schweißgut. Solche Prüfungen sind besonders nützlich, wenn Werkstoffgrad, Reparaturzustand, Einspannung oder Wasserstoffhistorie im Betrieb außerhalb der etablierten Verfahrenserfahrung liegen.
Wasserstoff-, thermische und Einspannkontrollen festlegen
Wählen Sie einen qualifizierten Zusatzwerkstoff, dessen Festigkeit, Zähigkeit, Klasse des diffusionsfähigen Wasserstoffs und Auftragsverfahren zum Schweißverfahren passen. Für basisch umhüllte Elektroden mit niedrigem Wasserstoffgehalt sind die Trocknungs-, Rücktrocknungs-, Warmhalte- und Auslagerungsgrenzen des Herstellers festzulegen; nach dem Öffnen sind die Elektroden in beheizten Köchern aufzubewahren. Fülldrähte und Unterpulverdrähte erfordern eine Kontrolle der geschlossenen Lagerung, der Flusstrocknung und der Feuchteexposition in der Werkstatt. Auch die Qualität und Durchflussmenge des Schutzgases, Leckagen, Wind, Oberflächenfeuchtigkeit, Öl, Farbe und Rost beeinflussen den Wasserstoffeintrag.
Messen Sie den diffusionsfähigen Wasserstoff, statt ihn nur anzunehmen, wenn das Risiko dies rechtfertigt. ISO 3690:2018 legt Probenahme- und Analyseverfahren für diffusionsfähigen Wasserstoff in Schweißgut aus Lichtbogenprozessen fest, einschließlich Schweißgut in martensitischen, bainitischen und ferritischen Stählen. Der Messwert gehört zu einem bestimmten Zusatzwerkstoff, Verfahren, Lagerzustand und Prüfverfahren; er kann nicht automatisch jeder Schweißung mit derselben Handelsbezeichnung zugeordnet werden.
Legen Sie die Vorwärmung auf Grundlage der zutreffenden Norm, des qualifizierten Verfahrens und der tatsächlichen Verbindungsbedingungen fest. Messen Sie sie am Grundwerkstoff unmittelbar neben der Schweißnaht, nicht an der Flamme und nicht nur auf der gegenüberliegenden Seite. Legen Sie Messabstand und Messzeitpunkt fest und stellen Sie sicher, dass der gesamte Schweißbereich die erforderliche Temperatur erreicht. Halten Sie die Mindestvorwärmtemperatur während des Heftens, des Wurzelauftrags, bei Unterbrechungen und beim Wiederbeginn ein. Legen Sie zusätzlich zur Mindesttemperatur eine maximale Zwischenlagentemperatur fest. Eine überhöhte Zwischenlagentemperatur kann Zähigkeit, Korngröße, Ausscheidungsverhalten und den abschließenden Abkühlungsverlauf verändern.
Vorwärmen hat zwei nützliche Wirkungen: Es verlangsamt die Abkühlung der WEZ und gibt dem Wasserstoff mehr Zeit zum Entweichen. Die Leitlinien von Dillinger, die Methode B nach EN 1011-2 anwenden, beschreiben beide Wirkungen. Mehr Wärme ist jedoch nicht automatisch sicherer. TWI berichtet, dass eine übermäßige Wärmeeinbringung die Wasserstoffrückhaltung im Schweißgut erhöhen kann, weil sie die Diffusionsstrecke vergrößert und möglicherweise die für die Diffusion verfügbare Zeit verkürzt. Das Verfahren benötigt daher ein kontrolliertes thermisches Fenster und nicht die höchstmögliche erreichbare Temperatur.
Berechnen oder überprüfen Sie die Wärmeeinbringung für jeden qualifizierten Bereich:
Dabei ist die Wärmeeinbringung in kJ/mm, der Lichtbogenwirkungsgrad, die Spannung, die Stromstärke und die Schweißgeschwindigkeit in mm/s. Dokumentieren Sie, ob der angegebene Wert die Lichtbogenenergie oder die effektive Wärmeeinbringung darstellt, da der Wirkungsgradfaktor die Bedeutung verändert. Eine zu geringe Wärmeeinbringung kann zu schneller Abkühlung und harten Gefügen in der WEZ führen; eine zu hohe Wärmeeinbringung kann Verzug erhöhen, die Zähigkeit vermindern und die Wasserstoffdiffusion beeinflussen. Schweißgeschwindigkeit, Raupengröße, Lagenfolge und Zwischenlagentemperatur müssen innerhalb des qualifizierten Bereichs bleiben.
Maßnahmen zur Verringerung der Einspannung
- Passgenauigkeit Den festgelegten Wurzelspalt, die Ausrichtung, den Wurzelsteg und die Fugen-geometrie einhalten.
- Heftnähte Fehlerfreie, ausreichend dimensionierte und trockene Heftnähte verwenden, die mit dem endgültigen Verfahren vereinbar sind.
- Reihenfolge Das Auftragen ausgleichen und die Schrumpfung verteilen, anstatt die Kontraktion in einem Bereich einzusperren.
- Anbauteile Das Entfernen temporärer Anbauteile sowie die Reparatur daraus entstehender Ausfugungen oder örtlicher Fehler planen.
Kontrollieren Sie die Einspannung durch Zusammenbau und Schweißfolge. Vermeiden Sie, soweit möglich, eine erzwungene Ausrichtung, verwenden Sie eine ausgewogene Schweißfolge, vermeiden Sie übergroße Heftnähte und verhindern Sie Wurzelspalte oder Kantenversätze, die Spannungen konzentrieren. Planen Sie Ansatz- und Endstellen abseits geometrischer Spannungskonzentrationen. Wenn Wasserstoff aus dem Betrieb vermutet wird, legen Sie vor dem Schweißen eine Wasserstofffreisetzungsbehandlung oder einen konservativen Wärmezyklus fest. Dieser kann eine längere Erwärmung, ein kontrolliertes Halten und eine Überprüfung durch den verantwortlichen Schweißfachingenieur umfassen.
Legen Sie eine Nachwärmung fest, wenn die Risikobewertung oder das qualifizierte Verfahren dies erfordert. Nachwärmung ist nicht dasselbe wie eine Wärmenachbehandlung nach dem Schweißen. Beim Wasserstoffausheizen wird die Schweißnaht bei einer festgelegten Temperatur gehalten, um die Wasserstoffmigration zu fördern, bevor die Verbindung in einen harten und spannungsbehafteten Zustand abkühlt. SteelConstruction.info und Guidance Note 6.04 beschreiben zu diesem Zweck das Aufrechterhalten der Vorwärmung oder die Anwendung einer Nachwärmung. Eine gesonderte Spannungsarmbehandlung weist andere Temperaturen, Haltezeiten und metallurgische Wirkungen auf.
Ausführung überprüfen und Abweichungen dokumentieren
Der Schweißaufsichtführende sollte die Charge des Zusatzwerkstoffs, den Trocknungszyklus, die Warmhaltetemperatur, den Schweißer, das Verfahren, Stromstärke, Spannung, Schweißgeschwindigkeit, berechnete Wärmeeinbringung, Vorwärmtemperatur, Zwischenlagentemperatur, Schutzgas, Verbindungskennzeichnung und Schweißfolge dokumentieren. Temperaturmessstifte können eine schnelle Kontrolle ermöglichen; wo Emissionsgrad und Zugänglichkeit dies erlauben, sind jedoch kalibrierte Kontaktthermometer oder Infrarotmessgeräte vorzuziehen. Erfassen Sie die Messwerte an einem festgelegten Ort und in einem festgelegten Zeitabstand.
Behandeln Sie Abweichungen als technische Ereignisse. Wenn die Vorwärmtemperatur unter ihr Minimum fällt, unterbrechen Sie die Arbeit, stellen Sie die festgelegte Temperatur wieder her und dokumentieren Sie die Unterbrechung. Wenn eine Elektrode ihre zulässige Auslagerungszeit überschreitet, sperren Sie sie, statt sie wieder in den Köcher zurückzulegen. Wenn sich Wärmeeinbringung, Zwischenlagentemperatur, Einspannung, Zustand des Zusatzwerkstoffs oder Betriebshistorie vom qualifizierten Verfahren unterscheiden, holen Sie vor der Fortsetzung eine technische Freigabe oder Entscheidung ein.
Die Prüfung muss verzögerte Rissbildung berücksichtigen. Lassen Sie vor der abschließenden zerstörungsfreien Prüfung die vorgeschriebene Abkühl- und Wasserstoffdiffusionszeit verstreichen; je nach Werkstoff, Dicke, Einspannung, Verfahren und maßgeblicher Norm kann das mehrere Stunden oder länger dauern. Eine unmittelbar nach dem Schweißen durchgeführte Sichtprüfung kann eine Verbindung nicht hinsichtlich verzögerter Kaltrissbildung freigeben. Führen Sie die vorgeschriebene Magnetpulver- oder Eindringprüfung für oberflächenoffene Risse sowie, sofern eine Volumenprüfung vorgeschrieben ist, eine Ultraschall- oder Durchstrahlungsprüfung durch. Wenn ein Riss auftritt, darf er nicht einfach ausgeschliffen und überschweißt werden. Kartieren Sie den Fehler, ermitteln Sie seinen Ursprung, überprüfen Sie die Wasserstoff- und Wärmedokumentation, bewerten Sie den betrieblich mit Wasserstoff beladenen Werkstoff erneut und überarbeiten Sie das Verfahren vor der Reparatur. Prävention ist ein koordiniertes Schweißkontrollsystem und keine einzelne Temperaturvorgabe.
Häufige Behauptungen, die einer metallurgischen Prüfung nicht standhalten
Wasserstoffrissbildung wird nicht mit nur einer Stellgröße beherrscht. TWI beschreibt die erforderliche Kombination als Wasserstoff, ein hartes und sprödes, rissanfälliges Gefüge sowie Zugspannung. Das White Paper (2023) des International Institute of Welding (IIW) bringt denselben Zusammenhang anhand von drei Hauptfaktoren zum Ausdruck: Wasserstoffgehalt, verbleibende Zugspannung und mikrostrukturelle Rissanfälligkeit. Wird ein Faktor beseitigt oder verringert, kann das Rissrisiko sinken; bleiben die beiden anderen unverändert, kann eine Schweißnaht dennoch reißen – mitunter erst Stunden nach dem Schweißen.
Aus diesem Grund berücksichtigt ein solides Verfahren die Stahlzusammensetzung, die Einspannung, die Bauteildicke, die Abkühlgeschwindigkeit, den Wärmeeintrag, den Zustand der Schweißzusätze, das Vorwärmen, die Zwischenlagentemperatur und die Betriebsgeschichte des Werkstoffs. ISO 17642-1:2004 legt allgemeine Grundsätze für die zerstörende Prüfung metallischer, lichtbogengeschweißter Werkstoffe auf Kaltrissbildung fest, einschließlich der Bewertung von Schweißzusätzen, Grundwerkstoffen und Schweißgut. Solche Prüfungen sind erforderlich, weil die Schweißeignung nicht aus dem Kohlenstoffgehalt oder einem einzigen Schweißparameter abgeleitet werden kann.
Mehr Vorwärmen bedeutet immer weniger Risse
Vorwärmen ist in der Regel hilfreich, aber „mehr“ ist keine metallurgische Regel. Das Erhöhen der Temperatur vor und während des Schweißens verlangsamt die Abkühlung durch die Wärmeeinflusszone (WEZ) und verringert die Wahrscheinlichkeit, dass sich ein hartes, sprödes martensitisches Gefüge bildet. Außerdem erhält der diffusionsfähige Wasserstoff mehr Zeit, aus dem Schweißgut und dem angrenzenden Stahl auszutreten, bevor die Verbindung niedrigere Temperaturen erreicht, bei denen Wasserstoff eingeschlossen werden kann. Die Leitlinien von Dillinger, die das Verfahren B nach EN 1011-2 anwenden, beschreiben diese beiden Wirkungen unmittelbar: Vorwärmen verlangsamt die Abkühlung der WEZ und fördert das Entweichen von Wasserstoff. Auch SteelConstruction.info empfiehlt, die Abkühlgeschwindigkeiten zu kontrollieren und das Vorwärmen oder Nachwärmen aufrechtzuerhalten, damit Wasserstoff aus harten, unter Spannung stehenden Bereichen wegdiffundieren kann.
Der Nutzen ist jedoch begrenzt. Eine Temperatur oberhalb des für das Verfahren qualifizierten Bereichs kann die WEZ vergrößern, die Korngröße verändern, die Zähigkeit verringern und die Festigkeit oder Maßgenauigkeit beeinträchtigen. Eine überhöhte Zwischenlagentemperatur kann außerdem unerwünschte Gefüge erzeugen oder die nach der Konstruktionsnorm erforderliche Leistungsfähigkeit vermindern. Vorwärmen hebt weder eine starke Einspannung noch einen Stahl mit hoher Härtbarkeit, verunreinigte Fugenoberflächen oder Wasserstoff auf, der bereits in den Grundwerkstoff aufgenommen wurde.
Der letzte Punkt ist beim Reparaturschweißen von Bedeutung. Während des Betriebs in den Stahl eingetragener Wasserstoff ist nicht dasselbe wie der durch eine Schweißelektrode eingebrachte diffusionsfähige Wasserstoff. Untersuchungen an mit Wasserstoff beladenen C-Mn- und Cr-Mo-Stählen ergaben, dass zurückgehaltener Wasserstoff das Risiko von Fertigungsrissen erhöhen kann. Bei Stahl mit 2¼Cr-1Mo erforderte ein dokumentierter Fall eine Erhöhung der Vorwärmtemperatur um 130 °C. Die Gegenmaßnahmen können eine Wasserstoffaustrittsbehandlung, ein konservatives Vorwärmen, eine kontrollierte Zwischenlagentemperatur und eine Schweißpraxis mit niedrigem Wasserstoffgehalt umfassen. Die bloße Anwendung eines vertrauten Vorwärmwerts reicht nicht aus.
Das Vorwärmen muss daher ausgehend vom Werkstoff und vom Verfahren festgelegt werden und darf nicht als unbegrenzte Sicherheitsmarge gewählt werden. EN 1011-2 verknüpft – einschließlich seiner Empfehlungen für ferritische Stähle – die Risskontrolle mit der Zusammensetzung, dem Wasserstoffgehalt, dem Wärmeeintrag, dem Vorwärmen und der Zwischenlagentemperatur. Entscheidend ist, ob der gewählte Wärmezyklus die Abkühlung und die Wasserstoffbewegung innerhalb eines akzeptablen Bereichs hält.
Mehr Wärmeeintrag verbessert immer die Schweißeignung
Ein höherer Wärmeeintrag verlangsamt häufig die Abkühlung und kann daher bei bestimmten Stählen die Bildung harter Gefügebestandteile in der WEZ verringern. Diese begrenzte Feststellung wird häufig zu einer absoluten Behauptung verallgemeinert. Das ist nicht zulässig.
Der Wärmeeintrag verändert die gesamte thermische Vorgeschichte. Ein größeres Schmelzbad und ein breiterer erwärmter Bereich können die Breite der WEZ vergrößern und das Kornwachstum, die Zähigkeit, die Festigkeit und die Umwandlungsprodukte verändern. Bei eingespannten Verbindungen kann das daraus resultierende Schrumpfungsmuster außerdem die Eigenspannung beeinflussen. Das Ergebnis hängt von der Stahlzusammensetzung, der Dicke, der Fugengeometrie, dem Schweißverfahren, der Schweißgeschwindigkeit und dem Temperaturbereich ab, in dem der Werkstoff umwandelt.
Die Wasserstoffbewegung macht die Behauptung noch weniger verlässlich. TWI berichtet, dass ein übermäßiger Wärmeeintrag die Wasserstoffretention im Schweißgut erhöhen kann, weil sich die Diffusionswege verlängern und sich möglicherweise die insgesamt für die Diffusion verfügbare Zeit verkürzt. Eine heißere oder größere Schweißnaht ist nicht automatisch eine sauberere Schweißnaht. Der Wasserstoff muss einen Austrittspfad erreichen, und dieser Pfad kann länger werden, wenn das Volumen des aufgetragenen Schweißguts zunimmt. Die anschließende Abkühlung kann dann dazu führen, dass sich Wasserstoff in der Nähe harter oder stark beanspruchter Bereiche konzentriert.
Auch ein sehr geringer Wärmeeintrag birgt Risiken: Eine schnelle Abkühlung kann Martensit oder andere rissanfällige Gefüge bilden, insbesondere bei Stählen mit hoher Härtbarkeit sowie bei dicken, eingespannten Verbindungen. Die Lösung ist ein qualifizierter Wärmeeintragsbereich und kein Wettlauf zu einem der beiden Extreme. Vorwärmen, Kontrolle der Zwischenlagentemperatur, Lagenfolge, Schweißstrom, Spannung, Schweißgeschwindigkeit und Nachwärmen müssen zusammenwirken. Ein Verfahren, das zwar eine harte WEZ verhindert, aber eine unzulässige Zähigkeit erzeugt, ist keine erfolgreiche Lösung für Wasserstoffrissbildung.
Der hier behandelte Fehler ist die verzögerte Kaltrissbildung, nicht die Heißrissbildung. Heißrisse entstehen während der Erstarrung oder bei erhöhter Temperatur und werden durch andere Mechanismen bestimmt, darunter Erstarrungsseigerungen und die Bildung von Flüssigkeitsfilmen. Ein höherer Wärmeeintrag kann beide Fehlerklassen beeinflussen, macht sie jedoch nicht austauschbar.
Wasserstoffarme Elektroden beseitigen Wasserstoffrissbildung
Wasserstoffarme Elektroden verringern den in die Schweißnaht eingebrachten Wasserstoff. Sie setzen den Wasserstoffgehalt jedoch nicht auf null und beseitigen auch nicht die übrigen für eine Rissbildung erforderlichen Bedingungen. Feuchtigkeit, beschädigte Umhüllungen, verschmutzte Fugenflächen, Schmierstoffe, Farbe, Probleme mit dem Schutzgas und eine unsachgemäße Lagerung können den Wasserstoffgehalt trotz der nominellen Klassifizierung des Schweißzusatzes erhöhen. Schweißzusätze müssen entsprechend dem jeweils geltenden Verfahren getrocknet, gelagert, ausgegeben und verwendet werden.
Auch für Wasserstoffmessungen ist ein festgelegtes Verfahren erforderlich. ISO 3690:2018 legt Probenahme- und Analyseverfahren für diffusionsfähigen Wasserstoff in lichtbogengeschweißtem Schweißgut fest, das mit Zusatzwerkstoff hergestellt wurde, einschließlich Schweißgut in martensitischen, bainitischen und ferritischen Stählen. Diese Messung betrifft den Wasserstoffgehalt im Schweißgut. Sie quantifiziert nicht unmittelbar den in einer während des Betriebs Wasserstoff ausgesetzten Platte zurückgehaltenen Wasserstoff oder den in der WEZ verteilten Wasserstoff.
Eine wasserstoffarme Elektrode kann eine durch schnelle Abkühlung entstandene martensitische WEZ nicht erweichen und die durch das Schrumpfen der Schweißnaht oder eine äußere Einspannung erzeugte Zugspannung nicht beseitigen. Ebenso kann sie Wasserstoff, der während des Betriebs in einen Druckbehälter, ein Rohrleitungsbauteil oder ein anderes Stahlbauteil eingedrungen ist, nicht augenblicklich freisetzen. In solchen Fällen können Vorwärmen, Nachwärmen, Fugenvorbereitung, Verringerung der Einspannung, eine geeignete Lagenfolge und eine verzögerte Prüfung erforderlich sein.
Eine wasserstoffarme Schweißpraxis ist dort unerlässlich, wo das Verfahren dies verlangt, sie ist jedoch nur eine Maßnahme in einem zusammenhängenden System. Wasserstoffrissbildung wird verhindert, wenn die Wasserstoffzufuhr und der zurückgehaltene Wasserstoff kontrolliert werden, während der Wärmezyklus ein rissanfälliges Gefüge vermeidet und die Verbindung die Zugspannung aufnehmen oder abbauen kann. Das ist ein metallurgisches Problem, kein Problem des Elektrodenetiketts.
Quellen
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml