




Cosa significa la saldabilità dell’acciaio
La saldabilità dell’acciaio è la capacità di produrre un giunto saldato che soddisfi requisiti meccanici, metallurgici e di integrità specificati, nell’ambito di una procedura di saldatura definita. Questa definizione è deliberatamente condizionata. Non significa che un acciaio possa essere saldato in sicurezza in qualsiasi posizione, spessore, temperatura, condizione di vincolo o ambiente di esercizio. Un giunto può superare una prova di qualificazione della procedura e tuttavia fessurarsi in produzione se il saldatore si trova a operare su una lamiera più fredda, con un maggiore vincolo del giunto, materiali d’apporto umidi, superfici contaminate o un apporto termico diverso.
Requisiti di saldabilità
- Meccanici
- Resistenza a trazione, tenacità, durezza, resistenza alla fatica e stabilità dimensionale.
- Metallurgici
- Struttura accettabile della ZTA, comportamento di trasformazione e risposta al trattamento termico post-saldatura.
- Integrità
- Assenza di discontinuità inaccettabili e conformità ai criteri di ispezione.
- Esercizio
- Resistenza alla corrosione, prestazioni del limite in pressione e resistenza ai carichi di fatica.
I requisiti pertinenti possono includere resistenza a trazione, tenacità, durezza, resistenza a fatica, stabilità dimensionale, resistenza alla corrosione e assenza di discontinuità inaccettabili. Per un recipiente a pressione, una saldatura può dover soddisfare requisiti relativi alla resilienza all’urto e al trattamento termico post-saldatura. Per un collegamento strutturale, possono risultare determinanti il vincolo, lo strappamento lamellare, i carichi di fatica e i criteri di accettazione dell’ispezione. La saldabilità appartiene quindi alla combinazione di acciaio, materiale d’apporto, progettazione del giunto, processo di saldatura, ciclo termico, ambiente e storia di esercizio, non alla sola designazione dell’acciaio.
La criccatura da idrogeno richiede la presenza combinata di idrogeno, una struttura suscettibile, dura e fragile, e una sollecitazione di trazione. Strong evidence
La fessurazione a freddo assistita dall’idrogeno illustra questo concetto. Il TWI afferma che la fessurazione richiede la presenza combinata di idrogeno, di una struttura suscettibile, dura e fragile, e di una sollecitazione a trazione (TWI, 2024). L’International Institute of Welding individua gli stessi fattori determinanti in termini leggermente diversi: contenuto di idrogeno, tensione residua di trazione e suscettibilità microstrutturale (IIW White Paper, 2023). Eliminando un fattore o riducendolo sufficientemente, la probabilità di fessurazione diminuisce; aumentando tutti e tre i fattori, un giunto può rompersi dopo che la saldatura sembra essere stata completata.
Saldabilità e classificazioni della saldabilità
Equivalente di carbonio Indice che combina elementi di lega selezionati per valutare preliminarmente la temprabilità e supportare la scelta del preriscaldamento; non costituisce una previsione completa del rischio di criccatura.
Una classificazione della saldabilità è una semplificazione utilizzata per supportare le decisioni. Le formule del carbon equivalent, le classificazioni relative al controllo dell’idrogeno, le tabelle di preriscaldo e i raggruppamenti dei materiali possono indicare quanto possa essere impegnativa una procedura, ma non costituiscono misure dirette delle prestazioni del giunto. Un carbon equivalent calcolato a partire da un certificato di colata non rivela l’effettiva quantità di idrogeno che entra nella saldatura, la velocità di raffreddamento nella ZTA o la tensione di trazione rimasta intrappolata in un giunto fortemente vincolato.
| Approccio | Cosa indica | Cosa non dimostra |
|---|---|---|
| Equivalente di carbonio | Temprabilità relativa e possibile necessità di preriscaldamento | Che un particolare giunto non si criccherà |
| Classificazione del controllo dell’idrogeno | Condizione definita dell’idrogeno nel metallo depositato | La quantità di idrogeno nell’acciaio di base esposto in esercizio |
| Tabella del preriscaldamento | Indicazioni termiche procedurali | Sicurezza universale per ogni spessore e condizione di vincolo |
| Prova di criccatura a freddo | Sensibilità alla criccatura in condizioni prescritte | Una proprietà numerica universale dell’acciaio |
Per esempio, il carbon equivalent è utile per confrontare la temprabilità di acciai come S355, S460, 16Mo3 o 2¼Cr-1Mo, ma lo stesso valore nominale può portare a risultati diversi quando cambiano lo spessore della lamiera, l’apporto termico, la temperatura tra le passate e il controllo dell’umidità. Una classificazione può indicare che un acciaio richiede il preriscaldo. Non può dimostrare che una determinata temperatura di preriscaldo impedirà la fessurazione in una specifica saldatura di riparazione.[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
Le prove forniscono evidenze più solide, ma ogni prova risponde a una domanda definita. La norma ISO 17642-1:2004 descrive i principi generali delle prove distruttive per la fessurazione a freddo e individua approcci per valutare la sensibilità alla fessurazione dei materiali d’apporto, dei materiali base e del metallo di saldatura. Il risultato costituisce un’evidenza ottenuta in condizioni prescritte di ciclo termico e vincolo, non una proprietà numerica universale dell’acciaio. Analogamente, la norma ISO 3690:2018 specifica le procedure di campionamento e analisi per misurare l’idrogeno diffusibile nel metallo di saldatura ottenuto mediante saldatura ad arco con materiale d’apporto, compreso il metallo di saldatura associato ad acciai martensitici, bainitici e ferritici. Essa misura una quantità controllata di idrogeno; non misura ogni forma di idrogeno che può essere presente in un componente vecchio.
“Classificazione della saldabilità” dovrebbe pertanto essere interpretata come una guida procedurale. La classificazione può richiedere materiali d’apporto a basso contenuto di idrogeno, un preriscaldo minimo, un limite per la temperatura tra le passate, un raffreddamento controllato o un trattamento termico post-saldatura. La qualificazione dimostra quindi che la procedura proposta può soddisfare i criteri richiesti. Il controllo della produzione garantisce che le condizioni qualificate siano effettivamente mantenute. L’ispezione verifica che il giunto risultante sia privo dei difetti e possieda le proprietà specificate. Si tratta di misure di sicurezza distinte. La radiografia non può ripristinare la tenacità persa a causa di una durezza eccessiva della ZTA, e un’ispezione visiva soddisfacente non può dimostrare che il giorno successivo non comparirà una fessurazione ritardata assistita dall’idrogeno.
Il preriscaldo è un controllo importante, ma non costituisce una soluzione universale. La norma NF EN 1011-2 collega il controllo della fessurazione da idrogeno alla composizione dell’acciaio, al contenuto di idrogeno, all’apporto termico, al preriscaldo e alla temperatura tra le passate. L’aumento del preriscaldo rallenta generalmente il raffreddamento della ZTA e concede all’idrogeno più tempo per fuoriuscire. Le indicazioni di Dillinger, che applicano il Metodo B della norma EN 1011-2, descrivono gli stessi effetti. Tuttavia, il TWI avverte che un apporto termico eccessivo può aumentare la ritenzione di idrogeno nel metallo di saldatura, ampliando le distanze di diffusione e riducendo il tempo disponibile per la diffusione. Una temperatura più elevata può inoltre provocare una crescita eccessiva dei grani o una struttura di trasformazione indesiderata. Il ciclo termico qualificato è più importante di una singola temperatura riportata in un’istruzione di lavoro.
Fessurazione di fabbricazione e prestazioni in esercizio
La fessurazione di fabbricazione è un danno che si genera durante la saldatura, il raffreddamento o nel periodo ritardato successivo alla saldatura. La fessurazione a freddo assistita dall’idrogeno è particolarmente insidiosa perché può formarsi diverse ore dopo l’interruzione dell’arco. Si sviluppa comunemente nelle zone dure della ZTA, nel metallo di saldatura o in aree soggette a elevate tensioni locali, e può rimanere invisibile finché il sezionamento o un controllo non distruttivo ritardato non la rivela. La fessurazione a caldo è diversa: si verifica a temperatura elevata durante la solidificazione o il raffreddamento, quando il metallo di saldatura presenta ancora una duttilità limitata. Le cause e i sistemi di controllo non sono intercambiabili.
Un acciaio può fornire buone prestazioni in esercizio e risultare comunque difficile da saldare. Al contrario, un giunto può essere fabbricato senza fessure visibili e tuttavia non possedere la tenacità, la resistenza a fatica o le prestazioni di resistenza alla corrosione richieste in esercizio. La saldabilità e le prestazioni in esercizio si sovrappongono, ma nessuna delle due garantisce l’altra. Un acciaio altoresistenziale bonificato può conservare un’eccellente resistenza del materiale base, mentre la sua ZTA può diventare localmente rammollita o indurita dalla saldatura. Un acciaio debolmente legato per recipienti a pressione può accettare una procedura di riparazione qualificata quando è nuovo, ma comportarsi diversamente dopo anni di esposizione all’idrogeno.
In casi di questo tipo, la storia di esercizio è una variabile diretta della saldatura. L’idrogeno assorbito durante l’esposizione a correnti di processo contenenti idrogeno, alla corrosione, alla protezione catodica o a condizioni di servizio umide può rimanere nell’acciaio dopo l’arresto dell’impianto. Questo idrogeno trattenuto non è uguale all’idrogeno diffusibile misurato nel metallo di saldatura appena depositato secondo la norma ISO 3690:2018. Può migrare durante il riscaldamento e concentrarsi in prossimità di una nuova saldatura, aumentando il rischio di fessurazione di fabbricazione. Esperimenti condotti su acciaio 2¼Cr-1Mo caricato con idrogeno hanno indicato che l’idrogeno residuo derivante dall’esercizio poteva richiedere un aumento del preriscaldo di 130 °C (TWI, 2024). Questo risultato non può essere convertito in una regola universale, ma respinge in modo decisivo l’ipotesi che la procedura di saldatura originale rimanga adeguata per ogni riparazione.
Modello di criccatura a tre condizioni
- Idrogeno L’idrogeno deve essere presente e sufficientemente mobile da raggiungere una regione vulnerabile.
- Struttura suscettibile Il metallo depositato o la ZTA devono contenere una struttura dura e fragile.
- Sollecitazione di trazione Una sollecitazione di trazione residua, applicata o dovuta al vincolo deve agire su tale regione.
Possono essere necessari il trattamento di desorbimento dell’idrogeno, un preriscaldo prudenziale, materiali d’apporto a basso contenuto di idrogeno, controlli dell’essiccazione, un apporto termico adeguato e un’ispezione ritardata. Il post-riscaldamento può mantenere una temperatura che consenta la migrazione dell’idrogeno prima che le zone dure e sollecitate lo intrappolino. La scelta corretta dipende dal componente, dallo spessore, dalle condizioni dell’acciaio, dal vincolo e dalla norma di costruzione applicabile.
Perché la sola composizione non può definire la saldabilità
La composizione influisce sulla temprabilità, sui prodotti di trasformazione, sulla tenacità, sul carbon equivalent e sulla suscettibilità alla fessurazione a caldo, quindi non può essere ignorata. Tuttavia, la composizione rappresenta soltanto la condizione iniziale. La velocità di raffreddamento determina se la ZTA formerà ferrite-perlite tenera, bainite o martensite dura. L’apporto termico e lo spessore della lamiera modificano tale velocità di raffreddamento. Il vincolo controlla la tensione di trazione. Le condizioni del materiale d’apporto e la pulizia delle superfici determinano l’ingresso dell’idrogeno. La geometria del giunto crea concentrazioni locali di tensione. La temperatura ambiente modifica sia il raffreddamento sia la diffusione dell’idrogeno.
Due lamiere dello stesso grado e con la stessa analisi di colata possono quindi produrre durezze diverse nella ZTA e rischi di fessurazione diversi in una saldatura d’angolo, in una saldatura di testa a completa penetrazione e in uno scavo di riparazione fortemente vincolato. La lavorazione in acciaieria, lo spessore, i precedenti cicli termici, l’invecchiamento, la deformazione a freddo e l’assorbimento di idrogeno durante l’esercizio possono modificare ulteriormente il comportamento senza cambiare la designazione nominale.
La domanda pratica non è «Questo acciaio è saldabile?». È: «Questo giunto, in queste condizioni, può essere prodotto e dimostrato conforme ai requisiti specificati nell’ambito di una procedura controllata?». Questa domanda conduce alla sequenza corretta: caratterizzare il materiale e la sua storia, valutare l’idrogeno e il vincolo, qualificare il ciclo termico, controllare la produzione e ispezionare il giunto alla ricerca sia dei difetti immediati sia di quelli ritardati.
Fessurazione a freddo assistita dall’idrogeno: le tre condizioni necessarie
Idrogeno, una microstruttura suscettibile, dura e fragile, e una sollecitazione di trazione devono agire congiuntamente affinché si verifichi la criccatura a freddo assistita dall’idrogeno. Strong evidence
La fessurazione a freddo assistita dall’idrogeno non è causata dall’idrogeno da solo. Il modello centrale utilizzato da TWI e dall’International Institute of Welding (IIW) richiede la presenza simultanea di tre condizioni: l’idrogeno deve essere presente e in grado di muoversi attraverso il giunto; il metallo di saldatura o la zona termicamente alterata (ZTA) devono contenere una microstruttura dura, fragile e suscettibile; inoltre, su tale regione deve agire una tensione di trazione. Eliminare, ridurre o ritardare una qualsiasi di queste condizioni rende meno probabile la formazione di cricche. Ciò non fa di una singola misura di controllo — in particolare del preriscaldamento — una soluzione universale.
L’IIW White Paper (2023) identifica il contenuto di idrogeno, la tensione residua di trazione e la suscettibilità della microstruttura come i tre fattori principali che regolano la fessurazione indotta dall’idrogeno nei giunti saldati di acciai ad alta resistenza. TWI descrive lo stesso meccanismo in termini pratici. La cricca può innescarsi nel metallo di saldatura, al limite di fusione o nella ZTA, a seconda della chimica locale, della velocità di raffreddamento, della distribuzione dell’idrogeno e del vincolo. Si tratta di un meccanismo di fessurazione a freddo, non di fessurazione a caldo: il giunto può apparire integro quando la saldatura viene interrotta e sviluppare poi una cricca dopo pochi minuti o alcune ore, mentre l’idrogeno diffonde verso i siti sottoposti a tensione e suscettibili.

Ingresso e movimento dell’idrogeno attraverso il giunto
| Fonte di idrogeno | Misura di controllo |
|---|---|
| Rivestimenti degli elettrodi e flussi | Essiccazione, conservazione in contenitori sigillati e controllo dell’esposizione |
| Superfici del giunto | Rimuovere umidità, olio, vernice, scaglia e prodotti di corrosione |
| Sistemi del gas di protezione | Controllare perdite, portata, purezza e correnti d’aria |
| Esposizione in esercizio | Valutare l’idrogeno trattenuto prima della saldatura di riparazione |
Idrogeno diffusibile Idrogeno nel metallo depositato che può muoversi e fuoriuscire nelle condizioni definite di temperatura, tempo e manipolazione di una determinata prova.
L’idrogeno entra in una saldatura ad arco attraverso diverse vie. L’umidità presente nei rivestimenti degli elettrodi, nei flussi, nei sistemi di gas di protezione, sulle superfici del giunto, nella calamina, nei grassi, nei residui di vernice e nei consumabili umidi può dissociarsi nell’arco e dissolversi nel metallo fuso. L’idrogeno atomico risultante è molto più mobile dell’idrogeno molecolare. Durante il raffreddamento della saldatura, una parte dell’idrogeno fuoriesce dal bagno di saldatura, mentre una parte rimane come idrogeno diffusibile nel metallo di saldatura o si sposta nella ZTA adiacente.
La norma ISO 3690:2018 specifica le procedure di campionamento e analisi per la misurazione dell’idrogeno diffusibile nel metallo di saldatura ottenuto mediante saldatura ad arco con materiale d’apporto. La norma riguarda il metallo di saldatura associato ad acciai martensitici, bainitici e ferritici. Questa misurazione è utile perché l’idrogeno diffusibile può migrare durante il periodo in cui il giunto si raffredda e si sviluppano le tensioni residue. Essa non rappresenta tuttavia ogni forma di idrogeno presente in un componente.
Un recipiente o una tubazione esposti durante l’esercizio possono contenere idrogeno assorbito prima della fabbricazione o della riparazione. Questo idrogeno residuo di esercizio può essere rilasciato durante il riscaldamento e la saldatura, sommando il proprio contributo all’idrogeno proveniente dal consumabile e dalla preparazione del giunto. La distinzione è importante: il controllo dell’umidità degli elettrodi non rimuove l’idrogeno già immagazzinato nell’acciaio base. Negli esperimenti su acciaio 2¼Cr-1Mo caricato con idrogeno, riportati da TWI nel 2024, l’idrogeno residuo ha aumentato di 130 °C il preriscaldamento richiesto. Il risultato mette in guardia dall’applicazione di una procedura di saldatura basata sul consumabile a un acciaio con una storia di esercizio sconosciuta.
L’idrogeno si muove attraverso i difetti reticolari, i bordi di grano, le inclusioni e altri siti di intrappolamento. Può accumularsi in corrispondenza di un intaglio, di un costituente duro, di un’inclusione o di una regione sottoposta a tensione di trazione. La velocità di raffreddamento influenza sia la formazione dei siti di intrappolamento sia il tempo disponibile per la fuoriuscita dell’idrogeno. Una trasformazione rapida può creare una ZTA dura lasciando al contempo l’idrogeno concentrato vicino al limite di fusione. Il postriscaldamento o il mantenimento del preriscaldamento possono mantenere il giunto caldo abbastanza a lungo da consentire all’idrogeno di migrare verso l’esterno prima che venga raggiunta la condizione più vulnerabile.
Il preriscaldamento è utile, ma il suo effetto non è illimitato. TWI riferisce che un aumento del preriscaldamento offre generalmente all’idrogeno maggiori opportunità di fuoriuscire e rallenta il raffreddamento; tuttavia, un apporto termico eccessivo può aumentare la ritenzione dell’idrogeno nel metallo di saldatura, ampliando le distanze di diffusione e riducendo il tempo complessivo disponibile per la diffusione. Una saldatura più calda non è quindi automaticamente una saldatura più sicura. Devono essere considerati congiuntamente l’apporto termico, la dimensione del cordone, lo spessore del giunto, la temperatura tra le passate e le condizioni di raffreddamento.
Microstrutture dure, fragili e suscettibili
L’idrogeno richiede una struttura suscettibile nella quale la fessurazione possa innescarsi e propagarsi. Negli acciai al carbonio-manganese, basso-legati e ad alta resistenza, la struttura critica è spesso costituita da martensite dura o da una miscela martensitico-bainitica formatasi nella ZTA a seguito di un raffreddamento rapido. La durezza è un utile indicatore di allarme, ma da sola non definisce il rischio di fessurazione. Anche il contenuto di idrogeno, la tensione, la tenacità locale, le inclusioni, la segregazione e le condizioni all’apice della cricca influenzano il risultato.
La composizione chimica dell’acciaio controlla il comportamento di trasformazione. Il carbonio aumenta la temprabilità e la probabilità di formazione di una ZTA dura, mentre elementi di lega quali manganese, cromo, molibdeno e nichel modificano la temprabilità e le temperature di trasformazione. Le formule del carbonio equivalente sono pertanto strumenti di screening, non previsioni complete della saldabilità. Due acciai con valori simili di carbonio equivalente possono comportarsi in modo diverso perché differiscono per composizione chimica effettiva, spessore della lamiera, precedente trattamento termomeccanico, dimensione dei grani e storia di raffreddamento.
Un apporto termico elevato può ridurre la durezza massima della ZTA rallentando il raffreddamento, ma può anche ampliare la ZTA, modificare la dimensione dei grani, ridurre la tenacità e alterare il trasporto dell’idrogeno. Un apporto termico basso può produrre una ZTA stretta, ma generare velocità di raffreddamento elevate e prodotti di trasformazione duri. La domanda pertinente non è se l’apporto termico sia semplicemente alto o basso; occorre stabilire se il ciclo termico produca una combinazione accettabile di durezza, tenacità, fuoriuscita dell’idrogeno e vincolo.
La norma ISO 17642-1:2004 descrive i principi e i metodi di prova per valutare la sensibilità alla fessurazione a freddo nei consumabili di saldatura, nei materiali base e nel metallo di saldatura. Tali prove sono preziose quando un acciaio, un consumabile o la progettazione del giunto esulano dall’esperienza ordinaria. Esse mostrano inoltre perché la sola composizione chimica non possa sostituire una valutazione della saldabilità. Può essere coinvolto un metallo di saldatura sensibile alla fessurazione, oppure la regione determinante può essere la ZTA.
La cricca può iniziare in un punto localmente duro anziché estendersi nell’intera ZTA. Una regione a grani grossolani adiacente alla linea di fusione, un’isola di martensite non rinvenuta o una zona dura contenente inclusioni possono costituire il sito di innesco. Una volta formata una piccola cricca, l’idrogeno può concentrarsi al suo apice e accelerare la propagazione sotto l’azione della tensione di trazione.
Tensione di trazione e vincolo
La terza condizione è la tensione di trazione. La saldatura genera una contrazione termica: il metallo di saldatura caldo e l’acciaio adiacente si raffreddano e si contraggono, ma sono vincolati dalla lamiera circostante, dalla geometria del giunto, dai punti di saldatura, dalle attrezzature di fissaggio e dai cordoni depositati in precedenza. Ciò produce una tensione residua di trazione anche in assenza di un carico esterno. I carichi di esercizio applicati possono sommarsi a essa.
Il vincolo del giunto non è una singola proprietà del materiale. Lamiere spesse, lunghezze di saldatura ridotte, attacchi rigidi, sezioni chiuse e sequenze di saldatura inadeguate possono limitare la contrazione più di quanto avvenga in un giunto flessibile. I giochi alla radice, gli errori di accoppiamento, le saldature fortemente asimmetriche e le riparazioni possono produrre concentrazioni locali di tensione. Una saldatura può quindi fessurarsi a una durezza misurata moderata se il vincolo e l’idrogeno sono elevati, mentre una regione più dura può resistere quando l’idrogeno è basso e la contrazione è meno impedita.
Ciò spiega perché l’eliminazione di una sola condizione riduca il rischio senza dimostrare la sicurezza. Consumabili asciutti a basso contenuto di idrogeno e uno stoccaggio controllato riducono l’apporto di idrogeno, ma non possono impedire la fessurazione se si forma una ZTA molto dura sottoposta a un vincolo severo. Un acciaio a minor contenuto di carbonio o a minore temprabilità può opporsi all’indurimento, ma la contaminazione o l’idrogeno di esercizio possono comunque creare un problema. La distensione o una migliore sequenza di saldatura possono ridurre la tensione di trazione, ma una procedura ad alto contenuto di idrogeno può lasciare una quantità sufficiente di idrogeno mobile a fessurare il giunto prima che la distensione risulti efficace.
La norma NF EN 1011-2 collega il controllo della fessurazione da idrogeno alla composizione dell’acciaio, al contenuto di idrogeno, all’apporto termico, al preriscaldamento e alla temperatura tra le passate. La sua logica è procedurale: controllare il ciclo termico, limitare l’idrogeno e tenere conto del vincolo, invece di prescrivere una singola temperatura per ogni saldatura. Anche le indicazioni della norma BS EN 1011-2 raccomandano di mantenere il preriscaldamento o applicare il postriscaldamento affinché l’idrogeno possa migrare dalla saldatura prima di rimanere intrappolato in regioni dure sottoposte a tensione. L’applicazione del Metodo B della norma EN 1011-2 da parte di Dillinger descrive lo stesso equilibrio: il preriscaldamento rallenta il raffreddamento della ZTA e favorisce al contempo la fuoriuscita dell’idrogeno.
L’ispezione rimane necessaria perché le misure preventive controllano la probabilità, non la certezza. La fessurazione ritardata può comparire dopo l’ispezione visiva e, ove specificato, la saldatura dovrebbe essere mantenuta a temperatura controllata prima dell’esame finale. I controlli non distruttivi eseguiti troppo presto possono non rilevare una cricca che non si è ancora formata. La fessurazione a freddo assistita dall’idrogeno è quindi un’interazione dipendente dal tempo tra il trasporto dell’idrogeno, la trasformazione in una struttura suscettibile e il vincolo di trazione, non un difetto che il solo preriscaldamento possa eliminare in modo affidabile.
Idrogeno diffusibile e modalità di misurazione
Significato dell’idrogeno diffusibile nel metallo di saldatura ad arco
L’idrogeno diffusibile è la frazione di idrogeno presente nel metallo di saldatura appena depositato che può muoversi attraverso il metallo e fuoriuscire nelle condizioni di temperatura e tempo previste dalla prova. Non costituisce un componente chimico fisso del reticolo dell’acciaio. L’idrogeno può occupare siti interstiziali, migrare attraverso difetti e bordi di grano oppure rimanere temporaneamente intrappolato presso inclusioni, dislocazioni, interfacce di fase e altre caratteristiche microstrutturali. Una parte può raggiungere una superficie libera; un’altra può spostarsi nella zona termicamente alterata (HAZ) o in una regione sottoposta a sollecitazione prima di fuoriuscire.
Questa mobilità rende l’idrogeno diffusibile rilevante per la criccatura a freddo ritardata. TWI afferma che la criccatura da idrogeno richiede la concomitanza di tre condizioni: idrogeno, una struttura dura, fragile e suscettibile, e una sollecitazione di trazione. Il White Paper dell’International Institute of Welding (IIW), pubblicato nel 2023, identifica il contenuto di idrogeno, la tensione residua di trazione e la suscettibilità microstrutturale come i tre principali fattori che regolano la criccatura indotta dall’idrogeno nelle saldature di acciai ad alta resistenza. Una saldatura può quindi contenere una concentrazione misurabile di idrogeno senza presentare cricche, se la sua struttura e il grado di vincolo non consentono la formazione di una cricca. Al contrario, un valore dichiarato relativamente basso può comunque essere pericoloso quando la saldatura produce martensite dura in un giunto fortemente vincolato.
Il termine si riferisce all’idrogeno presente nel metallo di saldatura considerato dalla prova, non automaticamente all’idrogeno presente nell’intero giunto saldato. L’idrogeno nella HAZ può avere una distribuzione diversa e può essere misurato mediante un’altra procedura. Anche l’idrogeno già assorbito da un recipiente a pressione, da una tubazione o da un altro elemento in acciaio durante l’esercizio costituisce una questione distinta. L’esposizione in esercizio a idrogeno solforato umido, alla protezione catodica, alla corrosione o all’idrogeno ad alta temperatura può lasciare idrogeno nell’acciaio base. Tale idrogeno residuo può migrare in una saldatura di riparazione o in una HAZ dura appena formatasi, aumentando il rischio di criccatura durante la fabbricazione anche quando il materiale d’apporto presenta una classificazione di idrogeno diffusibile bassa.
L’idrogeno diffusibile deve inoltre essere distinto dall’idrogeno totale. L’idrogeno totale comprende l’idrogeno mobile e quello trattenuto nei siti di intrappolamento o rilasciato soltanto a temperature di estrazione più elevate. Un risultato relativo all’idrogeno totale può quindi essere superiore alla frazione diffusibile e non può sostituirla senza conoscere il metodo di prova e il suo scopo. Le due misurazioni rispondono a domande diverse: l’idrogeno diffusibile indica l’idrogeno mobile disponibile durante il periodo in cui una saldatura si raffredda e sviluppa tensioni, mentre l’idrogeno totale descrive una quantità complessiva maggiore, che può includere idrogeno fortemente intrappolato.
I risultati sono comunemente espressi in millilitri di idrogeno per 100 grammi di metallo di saldatura depositato, spesso indicati come mL/100 g, specificando la temperatura e la pressione di riferimento previste dal metodo applicabile. Il valore non è una proprietà universale di un elettrodo, di un filo o di una qualità di acciaio. Esso si riferisce a condizioni di saldatura e di prova definite.
Campionamento secondo la norma ISO 3690:2018
La norma ISO 3690:2018 specifica le procedure di campionamento e di analisi per determinare l’idrogeno diffusibile nel metallo di saldatura ad arco realizzato con materiale d’apporto. Il suo campo di applicazione comprende il metallo di saldatura associato ad acciai martensitici, bainitici e ferritici. Questo aspetto è importante perché un risultato ottenuto secondo la norma è legato a un provino di metallo depositato prodotto in condizioni specificate; non costituisce una misurazione diretta della concentrazione di idrogeno nell’intero giunto.
La prova inizia con una saldatura controllata utilizzando il materiale d’apporto, la corrente di saldatura, la polarità, le condizioni di avanzamento e la configurazione del provino specificati. Il metallo di saldatura depositato viene quindi separato o preparato secondo necessità, rimuovendo scoria e contaminanti superficiali. La manipolazione successiva alla saldatura è fondamentale. L’idrogeno inizia a fuoriuscire non appena la saldatura si raffredda; pertanto, il provino deve essere trasferito, raffreddato, conservato e analizzato secondo i requisiti temporali e termici della norma. Ritardi nell’esposizione del provino al sistema di raccolta possono ridurre il valore misurato.
La norma ISO 3690:2018 definisce la sequenza di raccolta e analisi, anziché trattare la determinazione dell’idrogeno come una normale analisi chimica. Nelle procedure di raccolta del gas, l’idrogeno che fuoriesce dal provino viene accumulato in condizioni controllate e quindi quantificato, comunemente mediante gascromatografia o un’altra configurazione analitica ammessa e definita dalla procedura di laboratorio. Il risultato viene convertito nella base di reporting specificata dalla norma. La calibrazione, la correzione del bianco, le perdite dell’apparecchiatura, la massa del provino e le condizioni di riferimento influiscono tutti sul valore finale.
Il raffreddamento rapido viene utilizzato per limitare la perdita di idrogeno prima della raccolta. Quando la procedura lo richiede, il provino può essere conservato a bassa temperatura, poiché la riduzione della temperatura rallenta il movimento dell’idrogeno. Il laboratorio deve inoltre controllare l’intervallo di tempo tra la saldatura, la tempra o il raffreddamento, la raccolta e l’analisi. Questi dettagli non sono meri adempimenti amministrativi: determinano la quantità di idrogeno mobile che rimane nel provino al momento dell’inizio della misurazione.
| Norma | Oggetto principale | Evidenza prodotta |
|---|---|---|
| ISO 3690:2018 | Idrogeno diffusibile nel metallo depositato mediante saldatura ad arco | Misurazione controllata dell’idrogeno |
| ISO 17642-1:2004 | Prova distruttiva di criccatura a freddo | Sensibilità alla criccatura in condizioni termiche e di vincolo definite |
La norma ISO 3690:2018 non deve essere confusa con la norma ISO 17642-1:2004. La norma ISO 17642-1:2004 stabilisce i principi generali per le prove distruttive di criccatura a freddo nei materiali metallici saldati ad arco e descrive gli approcci per valutare la sensibilità alla criccatura dei materiali d’apporto, dei materiali base e del metallo di saldatura. Una prova dell’idrogeno diffusibile misura un fattore importante che contribuisce alla criccatura; una prova di criccatura a freddo esamina il risultato dell’azione combinata di idrogeno, struttura, tensione, geometria e condizioni di saldatura.
Perché i valori di prova dipendono dalla procedura e dalla manipolazione del provino
Un valore di idrogeno dichiarato ha significato soltanto quando è accompagnato dalle informazioni relative al processo di saldatura, alle condizioni del materiale d’apporto, al metodo di campionamento e al contesto analitico. La stessa classificazione nominale dell’elettrodo può produrre risultati diversi se il rivestimento ha assorbito umidità, se il filo è stato conservato in modo improprio, se il gas di protezione contiene contaminanti oppure se cambiano la lunghezza dell’arco e la modalità di trasferimento. Gli elettrodi basici a basso contenuto di idrogeno, ad esempio, devono essere essiccati e mantenuti nell’intervallo di temperatura specificato dal fabbricante; una cottura eccessiva o non corretta può danneggiare il rivestimento e può anche modificare il comportamento dell’arco.
I parametri di saldatura modificano sia l’apporto di idrogeno sia la sua fuoriuscita. La corrente, la tensione, la velocità di avanzamento, la lunghezza dell’arco, la protezione, la dimensione del cordone e l’apporto termico influenzano la quantità di idrogeno che entra nell’arco e il percorso di raffreddamento seguito dalla saldatura. Il preriscaldamento generalmente rallenta il raffreddamento della HAZ e offre all’idrogeno più tempo per fuoriuscire dal giunto, come descritto nelle indicazioni della norma EN 1011-2 e nell’applicazione del Metodo B da parte di Dillinger. Non costituisce una soluzione universale. Nel 2024 TWI ha riferito che un apporto termico eccessivo può aumentare la ritenzione di idrogeno nel metallo di saldatura, ampliando la distanza di diffusione e riducendo il tempo effettivo disponibile per la diffusione. Una saldatura di grandi dimensioni che si raffredda lentamente può quindi trattenere idrogeno in posizioni nelle quali, successivamente, contribuisce alla criccatura.
Anche la geometria del provino è importante. Un deposito di prova spesso o voluminoso offre un percorso più lungo verso la superficie rispetto a un deposito sottile, mentre le condizioni superficiali, la disposizione dei cordoni e l’intervallo prima della tempra modificano la quantità rilasciata misurata. Il taglio, la rettifica, il lavaggio o il lasciare la scoria aderente possono rimuovere materiale contenente idrogeno oppure introdurre contaminanti. Anche la conservazione dopo la raccolta può modificare il risultato se il contenitore perde o se il provino si riscalda per un periodo eccessivo.
La storia di esercizio aggiunge un ulteriore elemento. In esperimenti condotti su acciaio 2¼Cr-1Mo caricato con idrogeno, è stato riferito che l’idrogeno residuo proveniente dall’esercizio precedente richiedeva un aumento di 130 °C della temperatura di preriscaldamento durante la saldatura di riparazione. Tale idrogeno non sarebbe rappresentato dal solo valore di qualificazione del materiale d’apporto. La procedura di riparazione potrebbe richiedere un trattamento di degasaggio dell’idrogeno, un preriscaldamento prudenziale, il controllo della temperatura interpass, materiali d’apporto a basso contenuto di idrogeno e un’ispezione ritardata.
Un valore basso ottenuto secondo la norma ISO 3690:2018 costituisce pertanto un’indicazione relativa a una prova definita sul metallo di saldatura, non una garanzia che un giunto di produzione fortemente vincolato rimanga privo di cricche. Il controllo dell’idrogeno deve essere valutato insieme alla composizione chimica dell’acciaio, alla velocità di raffreddamento, ai prodotti di trasformazione, al grado di vincolo, all’apporto termico e alla storia di esercizio dell’acciaio.
Microstruttura: perché la zona termicamente alterata può criccarsi
La zona termicamente alterata (ZTA) non fonde durante la saldatura, ma il suo ciclo termico può modificare la struttura dell’acciaio al punto da creare un percorso di criccatura. Il materiale adiacente al limite di fusione può essere riscaldato al di sopra dell’intervallo di austenitizzazione e quindi raffreddato attraverso le temperature di trasformazione a una velocità determinata dallo spessore della lamiera, dalla geometria del giunto, dal vincolo, dal preriscaldamento, dalla temperatura interpass, dall’apporto termico e dal materiale circostante. La ZTA risultante può contenere grani grossolani, prodotti di trasformazione duri o zone locali con brusche variazioni di durezza. Se l’idrogeno raggiunge una regione di questo tipo mentre agisce una tensione di trazione, dopo il raffreddamento della saldatura può verificarsi una criccatura ritardata.
La descrizione del 2024 fornita da TWI identifica direttamente la combinazione necessaria: idrogeno, una struttura suscettibile dura e fragile e una tensione di trazione. Eliminando o riducendo uno qualsiasi di questi fattori, la probabilità di criccatura a freddo assistita dall’idrogeno diminuisce, sebbene il controllo pratico della saldatura debba generalmente considerare tutti e tre. Il White Paper del 2023 dell’International Institute of Welding esprime la stessa relazione attraverso il contenuto di idrogeno, la tensione residua di trazione e la suscettibilità della microstruttura. Una ZTA dura, da sola, non dimostra che si verificherà una criccatura. Allo stesso modo, un basso valore misurato dell’idrogeno nel metallo di saldatura non dimostra che la ZTA sia sicura.
Raffreddamento rapido e prodotti di trasformazione duri
La saldatura crea un ciclo termico breve e severo. La ZTA viene riscaldata rapidamente, mantenuta ad alta temperatura per un periodo determinato dall’arco e dal giunto, quindi raffreddata quando il calore fluisce verso la lamiera e l’atmosfera circostante. Un raffreddamento rapido può impedire al carbonio di ridistribuirsi attraverso trasformazioni diffusive come la formazione di ferrite e perlite. L’austenite può invece trasformarsi in martensite, bainite inferiore o altri costituenti duri. Il risultato esatto dipende dalla composizione dell’acciaio e dal percorso di raffreddamento, non soltanto dalla temperatura di picco.
Una ZTA stretta può quindi risultare più dura sia della lamiera base non alterata sia del metallo di saldatura depositato. L’ingrossamento dei grani vicino al limite di fusione può aggravare il problema riducendo la tenacità e producendo una struttura meno tollerante. I picchi locali di durezza sono particolarmente importanti in corrispondenza dei raccordi della saldatura, delle zone di radice, dei limiti di mancata fusione e di altre posizioni in cui la concentrazione delle tensioni geometriche si combina con una modifica metallurgica.
L’idrogeno si muove nell’acciaio per diffusione. Una parte dell’idrogeno rimane in soluzione; un’altra si accumula in trappole quali dislocazioni, inclusioni, interfacce, vuoti e limiti delle fasi dure. Sotto l’azione di una tensione di trazione, l’idrogeno può favorire l’innesco e la propagazione di cricche in una microstruttura suscettibile. La cricca può comparire alcuni minuti o alcune ore dopo la saldatura; per questo una saldatura visivamente accettabile subito dopo il completamento non è necessariamente esente dal rischio di criccatura a freddo.
La velocità di raffreddamento è influenzata da fattori ulteriori rispetto al semplice apporto termico nominale. Una lamiera spessa può sottrarre rapidamente calore, mentre un giunto vincolato o una condizione di supporto altamente conduttiva possono produrre un ciclo termico diverso da quello di una lamiera libera saldata con gli stessi parametri elettrici. Il preriscaldamento aumenta la temperatura iniziale e riduce il gradiente termico, rallentando generalmente il raffreddamento della ZTA. La temperatura interpass produce un effetto analogo quando le passate successive vengono depositate prima che il giunto si sia raffreddato eccessivamente.
L’apporto termico non deve essere considerato come un semplice regolatore del rischio di criccatura. Aumentandolo si riduce spesso la velocità di raffreddamento, ma si possono anche ampliare la ZTA, modificare la dimensione dei grani, cambiare la sequenza di deposito del metallo di saldatura e influenzare le distanze di diffusione dell’idrogeno. TWI osserva che un apporto termico eccessivo può aumentare la ritenzione dell’idrogeno nel metallo di saldatura, perché la distanza di diffusione diventa maggiore e il tempo disponibile per la fuoriuscita dell’idrogeno può ridursi. La questione rilevante è il ciclo termico completo e la storia dell’idrogeno, non il fatto che un valore di apporto termico maggiore o minore sia automaticamente più sicuro.
Suscettibilità martensitica e bainitica
La martensite si forma quando l’austenite si raffredda al di sotto del proprio intervallo di trasformazione troppo rapidamente perché possano avvenire la diffusione del carbonio e le normali trasformazioni ferritiche. La sua elevata durezza deriva da una struttura cristallina sovrasatura e deformata. Tale durezza costituisce un’indicazione utile di una maggiore suscettibilità, ma non è l’unica proprietà determinante: contano anche la tenacità locale, la tensione residua, la concentrazione di idrogeno, il vincolo e la dimensione e distribuzione delle regioni dure.
La martensite fresca e non rinvenuta è particolarmente vulnerabile, perché combina un’elevata resistenza con una limitata capacità di accomodamento plastico. La criccatura assistita dall’idrogeno può iniziare in corrispondenza di un’interfaccia o di un difetto sottoposto a tensione e quindi propagarsi attraverso la ZTA dura. Una cricca può attraversare in parte la martensite e svilupparsi in parte lungo i bordi dei grani di austenite preesistente o lungo altri percorsi indeboliti. Il rinvenimento riduce la durezza e allevia una parte delle tensioni di trasformazione; questo è uno dei motivi per cui il trattamento termico post-saldatura può modificare il comportamento alla criccatura. Tuttavia, i requisiti di rinvenimento dipendono dall’acciaio, dallo spessore, dalle condizioni di esercizio e dalla norma costruttiva applicabile.
La bainite richiede una descrizione più accurata. Non è una struttura uniforme. La bainite superiore, la bainite inferiore, la bainite granulare e le regioni miste bainitico-martensitiche possono presentare durezza e tenacità diverse. Una ZTA bainitica può essere meno suscettibile di una ZTA completamente martensitica; tuttavia, anche una struttura bainitica dura, con idrogeno intrappolato e un’elevata tensione di trazione, può criccarsi. La norma ISO 3690:2018 include specificamente i metalli di saldatura di acciai martensitici, bainitici e ferritici nelle proprie procedure per il campionamento e la misurazione dell’idrogeno diffusibile. Tale campo di applicazione riflette il fatto che il comportamento dell’idrogeno deve essere valutato in relazione all’effettivo sistema metallurgico.
La ZTA è inoltre distinta dal metallo di saldatura. Le misurazioni secondo ISO 3690 descrivono l’idrogeno diffusibile nel metallo di saldatura ad arco realizzato con materiale d’apporto; non misurano direttamente tutto l’idrogeno che può penetrare o rimanere nell’acciaio base. Le apparecchiature esposte al servizio possono trattenere idrogeno prima dell’inizio della saldatura di riparazione. Le ricerche su acciai C-Mn e Cr-Mo caricati di idrogeno mostrano che questo idrogeno trattenuto può aumentare il rischio di criccatura durante la fabbricazione. Per l’acciaio 2¼Cr-1Mo, un esperimento riportato ha rilevato che il preriscaldamento richiesto poteva aumentare di 130 °C in presenza di idrogeno derivante dal servizio. Questo non costituisce un fattore di correzione generale applicabile a ogni qualità di acciaio, ma dimostra perché la storia di esercizio sia importante.
Composizione dell’acciaio e concetti di equivalente di carbonio
La composizione chimica dell’acciaio controlla la temprabilità: la tendenza dell’austenite a formare martensite o altri prodotti duri durante il raffreddamento. Il carbonio ha un forte effetto, perché aumenta la durezza raggiungibile e influenza le temperature di trasformazione. Anche elementi di lega come manganese, cromo, molibdeno, nichel, rame e vanadio possono ritardare le trasformazioni diffusive e aumentare la temprabilità. Due acciai con lo stesso tenore di carbonio possono quindi produrre strutture della ZTA diverse sottoposti alla stessa procedura di saldatura.
I concetti di equivalente di carbonio (CE) combinano i tenori di determinati elementi di lega in un indice che aiuta a stimare la tendenza all’indurimento e il fabbisogno di preriscaldamento. Sono strumenti di screening, non limiti universali di criccatura. Formule diverse servono a scopi diversi e la loro interpretazione dipende dalla forma del prodotto, dallo spessore, dal livello di idrogeno, dal vincolo, dall’apporto termico e dalla procedura di saldatura scelta. Un valore di CE non può, da solo, prevedere se si formerà una cricca ritardata.
Per gli acciai ferritici, la norma EN 1011-2 collega le raccomandazioni di saldatura alla composizione dell’acciaio, al contenuto di idrogeno, all’apporto termico, al preriscaldamento e alla temperatura interpass. La norma NF EN 1011-2 non trasforma queste variabili in una soglia universale di equivalente di carbonio applicabile a ogni giunto. I suoi metodi, comprese le condizioni utilizzate per stimare il raffreddamento e i requisiti di preriscaldamento, devono essere applicati tenendo conto della designazione del materiale, dello spessore, del vincolo del giunto, del livello di idrogeno del consumabile e della procedura.
Per questo il preriscaldamento è una misura di controllo, non una cura universale. Può rallentare il raffreddamento della ZTA, ridurre la probabilità di formazione dei prodotti di trasformazione più duri e dare all’idrogeno più tempo per fuoriuscire. Il mantenimento del preriscaldamento o l’applicazione di un adeguato post-riscaldamento possono inoltre favorire la migrazione dell’idrogeno prima che questo rimanga intrappolato in una regione dura e sottoposta a tensione. Tuttavia, una temperatura eccessiva, una copertura inadeguata, un intervallo interpass non idoneo, un elevato vincolo, consumabili contaminati o idrogeno già trattenuto durante il servizio possono vanificare tale misura. La norma ISO 17642-1:2004 fornisce principi generali per le prove distruttive di criccatura a freddo dei consumabili di saldatura, dei materiali base e del metallo di saldatura; le prove sono spesso più informative che attribuire la sicurezza a un singolo valore di CE o a una singola temperatura di preriscaldamento.
Preriscaldamento, temperatura interpass e postriscaldamento
Il preriscaldamento è un mezzo per controllare la storia termica della saldatura, non una soluzione universale contro la criccatura da idrogeno. Il suo effetto dipende dalla quantità e dalla forma dell’idrogeno presente, dalla composizione chimica e dalla temprabilità dell’acciaio, dal vincolo imposto dal giunto, dal livello di idrogeno nel metallo di saldatura e dalla microstruttura che si forma durante il raffreddamento della zona termicamente alterata (ZTA). Un preriscaldamento elevato può ridurre il rischio di criccatura in una procedura, ma provocare una crescita inaccettabile dei grani, una riduzione della tenacità, deformazioni o un eccessivo rammollimento in un’altra.
La criccatura da idrogeno è un meccanismo di criccatura a freddo ritardata. TWI afferma che essa richiede la presenza combinata di idrogeno, di una struttura dura, fragile e suscettibile, e di tensioni di trazione. L’International Institute of Welding identifica i corrispondenti fattori di controllo come il contenuto di idrogeno, le tensioni residue di trazione e la suscettibilità microstrutturale nelle saldature di acciai ad alta resistenza. Il controllo della temperatura affronta soltanto una parte di tale combinazione.
Come il preriscaldamento rallenta il raffreddamento
L’effetto fisico immediato del preriscaldamento consiste nel ridurre la differenza di temperatura tra il bagno di saldatura e la piastra circostante. Il calore si allontana quindi dalla saldatura più lentamente. Ciò prolunga il tempo disponibile affinché la ZTA e il metallo di saldatura adiacente attraversino gli intervalli di trasformazione nei quali possono formarsi prodotti duri e suscettibili alla criccatura.
Negli acciai al carbonio-manganese, una velocità di raffreddamento sufficientemente elevata può produrre bainite dura o martensite nella ZTA, soprattutto quando il carbon equivalent, lo spessore della piastra e il vincolo sono elevati. Queste strutture hanno una capacità limitata di accomodare l’idrogeno e la deformazione plastica locale. Rallentare la velocità di raffreddamento può favorire un prodotto di trasformazione meno fragile e ridurre la durezza massima della ZTA. Riduce inoltre il gradiente termico e può moderare una parte delle tensioni residue di trazione generate dalla contrazione della saldatura.
Il preriscaldamento ha una seconda funzione: concede all’idrogeno più tempo per migrare fuori dal giunto prima che l’acciaio raggiunga temperature più basse, alle quali la mobilità dell’idrogeno diminuisce. L’idrogeno introdotto da elettrodi umidi, superfici contaminate, flusso, gas di protezione o dall’ambiente di saldatura può diffondere dal metallo di saldatura verso la ZTA e il materiale base. Una parte dell’idrogeno può fuoriuscire dalle superfici esposte; un’altra può migrare verso le trappole microstrutturali. Il periodo più lungo a temperatura elevata aumenta la possibilità di fuoriuscita, ma non garantisce che l’idrogeno venga eliminato.
Questa distinzione è importante perché l’idrogeno diffusibile misurato nel metallo di saldatura non coincide con l’idrogeno trattenuto nell’acciaio dopo l’esposizione in servizio. La norma ISO 3690:2018 specifica i metodi di campionamento e analisi per l’idrogeno diffusibile nel metallo di saldatura ottenuto mediante saldatura ad arco con materiale d’apporto, inclusi gli acciai martensitici, bainitici e ferritici. L’idrogeno assorbito durante il servizio, in particolare in presenza di solfuro di idrogeno umido, durante la carica di idrogeno o in ambienti con idrogeno ad alta pressione, può essere distribuito nell’acciaio base e rilasciato durante la fabbricazione. Una procedura ordinaria con consumabili a basso contenuto di idrogeno può quindi dover gestire una quantità di idrogeno molto maggiore di quella indicata dal risultato della prova sul metallo di saldatura.
Anche il beneficio sul raffreddamento presenta dei limiti. TWI riferisce che un aumento del preriscaldamento favorisce generalmente la fuoriuscita dell’idrogeno e rallenta il raffreddamento, mentre un apporto termico eccessivo può aumentare la ritenzione di idrogeno ampliando le distanze di diffusione e riducendo il tempo disponibile per la diffusione dalla saldatura. L’apporto termico, lo spessore del giunto, la dimensione del cordone e la sequenza di saldatura devono essere considerati congiuntamente. Aumentare semplicemente la temperatura senza controllare le fonti di idrogeno o il vincolo può lasciare inalterate le condizioni fondamentali di criccatura.
La norma NF EN 1011-2 collega la selezione del preriscaldamento e delle condizioni di raffreddamento alla composizione dell’acciaio, al contenuto di idrogeno, all’apporto termico e alla temperatura interpass. I suoi metodi di calcolo non sostituiscono la specifica della procedura di saldatura qualificata (WPS), soprattutto nel caso di riparazioni fortemente vincolate, acciai altamente temprabili o componenti con una storia di servizio incerta. Il preriscaldamento specificato può essere misurato sulla piastra di materiale base, a una distanza definita dal giunto e immediatamente prima del deposito della passata; la WPS deve indicare la posizione e il metodo di misurazione.
| Parametro di ingresso | Effetto sulla scelta della procedura |
|---|---|
| Tipo di acciaio ed equivalente di carbonio | Influenzano la temprabilità e la trasformazione nella ZTA |
| Spessore della lamiera | Modifica il flusso termico e la velocità di raffreddamento |
| Geometria del giunto e vincolo | Modificano la sollecitazione di trazione e la forza motrice della cricca |
| Condizione dell’idrogeno nel materiale d’apporto | Modifica l’idrogeno che entra nel metallo depositato |
| Apporto termico e temperatura tra le passate | Modificano il ciclo termico, la durezza, la tenacità e il movimento dell’idrogeno |
La selezione del preriscaldamento è specifica per la procedura. Un valore adatto a un giunto spesso in S355 non può essere trasferito automaticamente a una saldatura in ASTM A514, a un acciaio al 9% Ni o a una riparazione di un recipiente a pressione in acciaio 2¼Cr-1Mo. Lo spessore della piastra, il carbon equivalent, la geometria del giunto, il vincolo, la classificazione del consumabile, il controllo dell’idrogeno, l’apporto termico e la tenacità richiesta influenzano tutti l’intervallo selezionato.
Mantenimento della temperatura interpass
Il preriscaldamento è utile soltanto finché il giunto rimane entro l’intervallo termico previsto. Con il procedere della saldatura, il giunto non deve raffreddarsi al di sotto del preriscaldamento minimo prima dell’inizio della passata successiva. Questo è lo scopo del mantenimento della temperatura interpass.
Se il giunto scende al di sotto del valore minimo, la passata successiva può raffreddare la ZTA a una velocità diversa da quella prevista dalla procedura qualificata. Possono quindi cambiare la durezza risultante, la struttura di trasformazione, il tempo di diffusione dell’idrogeno e le tensioni residue. Ciò è particolarmente importante nelle saldature multipassata, nelle quali ciascuna passata rinviene o riscalda nuovamente porzioni del metallo di saldatura e della ZTA precedenti. Il ciclo termico è cumulativo, non consiste in una serie di cordoni di saldatura isolati.
Il limite massimo interpass è altrettanto importante. Una temperatura eccessiva può impedire la sequenza di rinvenimento prevista, ingrossare i grani di austenite preesistente, ridurre la tenacità all’urto e modificare le proprietà del metallo di saldatura. Negli acciai basso-legati Cr-Mo, un calore interpass non controllato può influire sulla resistenza allo scorrimento viscoso e sulla risposta al trattamento termico post-saldatura. Una WPS può quindi specificare sia un preriscaldamento minimo sia una temperatura interpass massima, invece di consentire al saldatore di mantenere il giunto “caldo” senza limiti.
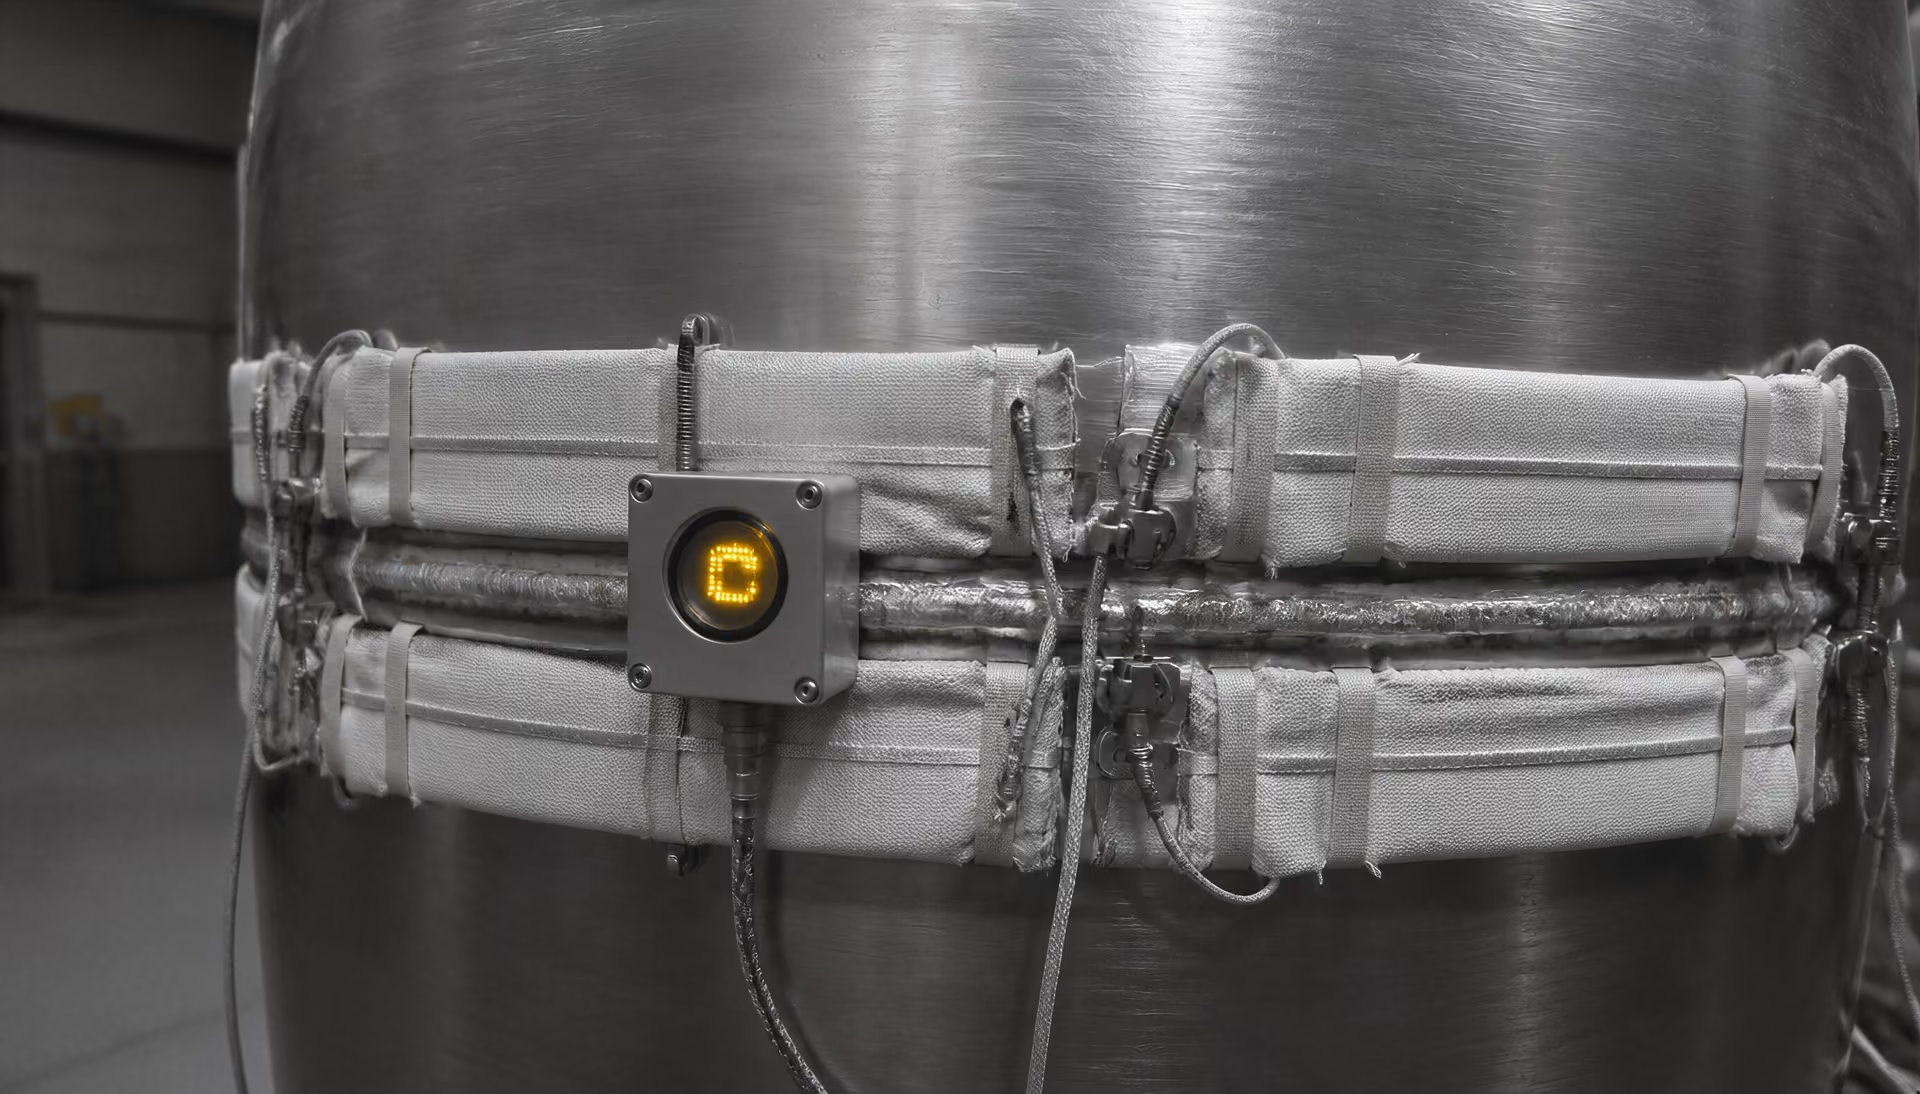
La temperatura deve essere verificata nella posizione di misurazione prescritta, utilizzando matite termiche calibrate, termometri a contatto, termocoppie o altre apparecchiature approvate. Le letture superficiali effettuate immediatamente accanto a un cordone caldo possono essere fuorvianti; la temperatura rilevante è quella del giunto prima del deposito della passata successiva. I componenti di grandi dimensioni possono inoltre sviluppare differenze di temperatura attraverso lo spessore; pertanto, il sistema di riscaldamento deve produrre condizioni ragionevolmente uniformi, anziché una stretta fascia calda.
Il saldatore deve interrompere la saldatura quando la temperatura interpass supera il limite superiore, evitando al contempo un raffreddamento incontrollato al di sotto del limite inferiore. La sequenza di saldatura, la lunghezza delle passate, il deposito bilanciato, l’isolamento e il riscaldamento locale possono essere specificati per mantenere il giunto all’interno dell’intervallo. Le correnti d’aria e la pioggia possono aumentare sensibilmente la perdita di calore. Possono inoltre apportare umidità, incrementando l’apporto di idrogeno.

Postriscaldamento e trattamento di desorbimento dell’idrogeno
Distinzione del postriscaldamento
- Postriscaldamento Mantiene una temperatura specificata per favorire la migrazione dell’idrogeno prima del raffreddamento critico.
- Trattamento termico post-saldatura Applica un ciclo separato di trattamento termico destinato a modificare la tensione residua o la condizione metallurgica.
- Ispezione Verifica se si è verificata una criccatura dopo il periodo richiesto di mantenimento e raffreddamento.
Trattamento di fuoriuscita dell’idrogeno Operazione controllata di riscaldamento e mantenimento dopo la saldatura, destinata a consentire all’idrogeno mobile di migrare dalla regione saldata prima del raffreddamento finale.
Il postriscaldamento è un’operazione separata eseguita dopo la saldatura, generalmente a una temperatura specificata e per un tempo di mantenimento specificato. Non coincide con il trattamento termico post-saldatura (PWHT), sebbene in alcune procedure le due operazioni possano essere combinate. Il trattamento di desorbimento dell’idrogeno mantiene il giunto saldato caldo abbastanza a lungo da consentire all’idrogeno di diffondere verso le superfici esposte prima che la saldatura si raffreddi entrando in una condizione di elevata suscettibilità e tensione. SteelConstruction.info e la Guidance Note 6.04 descrivono il mantenimento del preriscaldamento o l’applicazione del postriscaldamento come mezzi per consentire all’idrogeno di migrare dalla saldatura prima che rimanga intrappolato nelle regioni dure.
Quando la procedura lo richiede, il trattamento deve iniziare tempestivamente dopo la saldatura, anche dopo un’interruzione dell’arco o il completamento di una riparazione. Per evitare un raffreddamento prematuro possono essere necessari l’isolamento e un riscaldamento controllato in forno o locale. La temperatura e la durata richieste dipendono dal grado dell’acciaio, dallo spessore, dalle dimensioni della saldatura, dal livello di idrogeno, dal vincolo e dalla WPS applicabile. Un’indicazione arbitraria del tipo “mantenere caldo per un po’” non ha un significato metallurgico affidabile.
Il trattamento di desorbimento dell’idrogeno è particolarmente importante per gli acciai Cr-Mo caricati di idrogeno. Le ricerche su materiali esposti in servizio hanno rilevato che l’idrogeno trattenuto può aumentare in modo sostanziale il rischio di criccatura durante la fabbricazione. In un esperimento riportato su acciaio 2¼Cr-1Mo, l’idrogeno residuo derivante dal servizio ha richiesto un aumento di 130 °C del preriscaldamento. Questo risultato mette in guardia dall’applicare le normali tabelle di fabbricazione a un recipiente o a una sezione di tubazione senza valutare la relativa storia di servizio.
Il postriscaldamento non può riparare una cricca già formata, rimuovere tutto l’idrogeno intrappolato né compensare una ZTA dura non rinvenuta e un vincolo severo. È quindi necessaria l’ispezione, spesso dopo un intervallo, poiché le cricche da idrogeno possono comparire anche diverse ore dopo la saldatura. La norma ISO 17642-1:2004 descrive la formazione delle cricche a freddo e i principi delle prove distruttive per valutare la sensibilità alla criccatura di consumabili, materiali base e metallo di saldatura. Il controllo della temperatura è una parte della procedura; consumabili a basso contenuto di idrogeno, superfici asciutte, un’adeguata preparazione del giunto, un vincolo controllato, un apporto termico qualificato e un’ispezione ritardata devono sostenerlo.
Apporto termico: controllo utile e interpretazione comune errata
L’apporto termico è un modo utile per descrivere l’energia termica fornita per unità di lunghezza del cordone di saldatura, ma non costituisce una misura diretta della sicurezza rispetto alla criccatura da idrogeno. Per un calcolo di base della saldatura ad arco, l’apporto termico nominale è spesso espresso come:
dove è l’energia per unità di lunghezza del cordone, è il rendimento dell’arco, è la tensione, è la corrente e è la velocità di avanzamento. L’equazione aiuta a confrontare i procedimenti, ma non tiene conto dello spessore della lamiera, della geometria del giunto, del vincolo, della sequenza dei cordoni, del preriscaldamento, della temperatura tra le passate o dell’effettivo campo termico nella zona termicamente alterata (ZTA). Un valore calcolato più elevato può quindi produrre risultati metallurgici diversi in giunti differenti.
La criccatura da idrogeno non viene prevenuta dal solo apporto termico. TWI individua tre condizioni che devono coincidere: idrogeno, una struttura dura e fragile suscettibile e una sollecitazione di trazione. L’International Institute of Welding (IIW) descrive gli stessi fattori di controllo come contenuto di idrogeno, tensione residua di trazione e suscettibilità microstrutturale. L’apporto termico influenza principalmente gli aspetti termici e di trasformazione di tale interazione, mentre la pratica di saldatura adottata determina la quantità di idrogeno che penetra e la facilità con cui può fuoriuscire.
Effetti del ciclo termico e della velocità di raffreddamento
Ogni punto adiacente a una saldatura subisce un ciclo termico: riscaldamento rapido, raggiungimento di una temperatura di picco e raffreddamento attraverso l’intervallo di trasformazione. La velocità di raffreddamento controlla le fasi che si formano nel metallo saldato e nella ZTA. Negli acciai al carbonio-manganese, basso-legati o bonificati suscettibili, un raffreddamento rapido può produrre regioni bainitiche o martensitiche dure. Tali regioni tollerano meno l’idrogeno e le sollecitazioni di trazione rispetto a una microstruttura più morbida e duttile.[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
L’aumento dell’apporto termico amplia generalmente il campo termico e rallenta il raffreddamento, in particolare quando il giunto è spesso o altamente conduttivo. Il preriscaldamento innalza la temperatura iniziale, riducendo la differenza di temperatura tra la saldatura e l’acciaio circostante. La temperatura tra le passate produce un effetto analogo sulle passate successive. Le indicazioni di Dillinger, che applicano il Metodo B della EN 1011-2, stabiliscono che il preriscaldamento rallenta il raffreddamento della ZTA favorendo al contempo la fuoriuscita dell’idrogeno. Anche le indicazioni della BS EN 1011-2 collegano il controllo della velocità di raffreddamento al mantenimento del preriscaldamento o all’applicazione di un post-riscaldamento, affinché l’idrogeno possa migrare prima di rimanere intrappolato in regioni dure e soggette a tensione.
Il risultato non è semplicemente che “più caldo significa più sicuro”. Una velocità di raffreddamento inferiore può ridurre la quantità di martensite, ma lo stesso ciclo termico può modificare la dimensione dei grani, i prodotti di trasformazione, la tensione residua e il trasporto dell’idrogeno. Un procedimento deve essere valutato in relazione all’effettivo tipo di acciaio, allo spessore, al vincolo del giunto e alla sequenza di saldatura.
Un apporto termico maggiore non riduce sempre il rischio di criccatura da idrogeno. Limited evidence
Il trasporto dell’idrogeno dipende dal tempo. L’idrogeno diffusibile può muoversi nell’acciaio durante e dopo la saldatura, ma il suo percorso e la velocità di fuoriuscita dipendono dalla temperatura, dalla microstruttura, dalla geometria e dalle superfici disponibili. TWI avverte che l’aumento dell’apporto termico può talvolta incrementare la ritenzione dell’idrogeno nel metallo saldato: la regione fusa o riscaldata più estesa può aumentare la distanza che l’idrogeno deve percorrere, mentre il periodo complessivo disponibile per una diffusione efficace può ridursi. Questo risultato respinge direttamente l’ipotesi comune secondo cui qualsiasi aumento dell’apporto termico offrirebbe all’idrogeno maggiori possibilità di fuoriuscire.
Perché un apporto termico eccessivo non è automaticamente più sicuro
Un apporto termico elevato può ridurre la velocità massima di raffreddamento, creando però altri difetti o danneggiando le proprietà del materiale. Un’energia eccessiva può ingrossare i grani dell’austenite primaria nella ZTA, ridurre la tenacità, aumentare la deformazione e produrre una regione ammorbidita o infragilita di dimensioni eccessive. Negli acciai bonificati, il ciclo termico può rinvenire materiale che era stato intenzionalmente rinforzato oppure surriscaldarlo localmente oltre l’intervallo consentito dalla qualifica del procedimento di saldatura.
La ritenzione dell’idrogeno può inoltre aumentare anziché diminuire. Un cordone di grandi dimensioni ha un volume maggiore e può collocare l’idrogeno più lontano da una superficie libera. Se la saldatura viene interrotta, cambiano le condizioni tra le passate o il giunto viene chiuso prima che l’idrogeno sia fuoriuscito, l’idrogeno può rimanere nella saldatura oppure migrare verso una ZTA dura sottoposta a tensione di trazione. La criccatura ritardata può quindi comparire ore o giorni dopo la saldatura, anche se l’ispezione visiva immediatamente successiva al completamento non ha rilevato alcun difetto.
La distinzione tra apporto termico e preriscaldamento è importante in questo contesto. Il preriscaldamento agisce prima e tra le passate, mantenendo una temperatura più elevata del pezzo e favorendo la diffusione dell’idrogeno. L’apporto termico descrive l’energia fornita durante una passata. Entrambi influenzano gli stessi processi di raffreddamento e diffusione, ma non sono controlli intercambiabili. Anche quando l’apporto termico nominale è elevato, possono essere necessari un consumabile a basso contenuto di idrogeno, una manipolazione a secco, uno stoccaggio corretto, un preriscaldamento adeguato, una temperatura controllata tra le passate e un mantenimento mediante post-riscaldamento appropriato.
Il procedimento deve inoltre tenere conto dell’idrogeno già presente nell’acciaio. Le apparecchiature esposte in servizio possono assorbire idrogeno durante il funzionamento, e tale idrogeno trattenuto non è rappresentato da una prova dell’idrogeno diffusibile nel metallo saldato secondo la ISO 3690:2018. TWI riferisce che esperimenti su acciaio 2¼Cr-1Mo caricato con idrogeno hanno evidenziato la possibile necessità di un aumento del preriscaldamento di 130 °C per gestire l’idrogeno residuo derivante dall’esercizio. Si tratta di un problema legato alla storia di fabbricazione, non di un motivo per presumere che il semplice aumento dell’energia dell’arco risolva il rischio.
Equilibrio tra penetrazione, diluizione, tenacità e rischio di criccatura
L’apporto termico deve essere controllato nell’ambito di un procedimento coordinato. La corrente influenza la velocità di deposito, la penetrazione, la forza dell’arco e la quantità di metallo fuso. La tensione modifica la lunghezza dell’arco e la larghezza del cordone. La velocità di avanzamento modifica l’energia per unità di lunghezza e il tempo disponibile per la diffusione del calore. Le dimensioni e la sequenza dei cordoni determinano il riscaldamento successivo, il vincolo e i cicli termici imposti dalle passate successive. Il preriscaldamento e la temperatura tra le passate modificano la condizione iniziale di ogni passata. Ottimizzare un’impostazione ignorando le altre può produrre un procedimento che appare soddisfacente sulla carta, ma genera una ZTA inaccettabile o condizioni favorevoli alla ritenzione dell’idrogeno.
| Condizione dell’apporto termico | Possibile beneficio | Possibile rischio |
|---|---|---|
| Troppo basso | Ridotta esposizione termica | Raffreddamento rapido, ZTA dura, mancanza di fusione e penetrazione insufficiente |
| Intervallo qualificato | Bilancia raffreddamento, penetrazione, tenacità e movimento dell’idrogeno | Richiede controllo della produzione |
| Troppo elevato | Raffreddamento più lento in alcune condizioni | Ingrossamento dei grani, deformazione, riduzione della tenacità e ritenzione dell’idrogeno |
Un apporto termico insufficiente può causare penetrazione inadeguata, mancanza di fusione, durezza eccessiva e raffreddamento rapido. Un apporto eccessivo può causare perforazione, diluizione eccessiva, ingrossamento dei grani, deformazione, riduzione della tenacità e ritenzione dell’idrogeno. L’intervallo accettabile è quindi delimitato da entrambi i lati.
Anche la progettazione del giunto e la composizione chimica dell’acciaio sono importanti. Il carbonio equivalente, lo spessore della lamiera, il vincolo e il comportamento durante la trasformazione influenzano l’intervallo di preriscaldamento e di apporto termico raccomandato dalla EN 1011-2 e dalla NF EN 1011-2. Un procedimento per S355J2 potrebbe non essere direttamente trasferibile a un acciaio bonificato ad alta resistenza come S690Q o a un componente in 2¼Cr-1Mo esposto in servizio. Le prove secondo la ISO 17642-1:2004 possono valutare la sensibilità alla criccatura a freddo nel materiale base, nel metallo saldato e nella combinazione con il consumabile, mentre la ISO 3690:2018 fornisce procedure per misurare l’idrogeno diffusibile nel metallo saldato ad arco.
L’apporto termico è quindi una variabile di controllo, non una soluzione universale. L’approccio corretto consiste nel qualificare un procedimento termico completo: corrente, tensione e velocità di avanzamento misurate; dimensioni dei cordoni specificate; preriscaldamento e temperatura tra le passate controllati; pratica a basso contenuto di idrogeno; post-riscaldamento adeguato ove richiesto; e ispezione per rilevare la criccatura ritardata dopo il periodo di mantenimento prescritto. La penetrazione e la produttività sono importanti, ma devono rimanere entro i limiti metallurgici stabiliti dalla velocità di raffreddamento, dalla tenacità, dalla migrazione dell’idrogeno e dal vincolo.
Pratica di Saldatura a Basso Idrogeno
La Saldatura a basso idrogeno è un processo controllato, non un’etichetta applicata a un singolo elettrodo. La criccatura da idrogeno si verifica solo quando coesistono tre condizioni: è presente idrogeno, il cordone di saldatura o la zona termicamente alterata (HAZ) sviluppa una struttura dura e fragile suscettibile alla criccatura, ed esiste una tensione di trazione dovuta a vincoli, ritiro o tensioni residue. Nel 2024, il TWI ha affermato questo requisito in tre parti, mentre l’International Institute of Welding (IIW) identifica il contenuto di idrogeno, la tensione residua di trazione e la suscettibilità microstrutturale come i principali fattori nelle Saldature di Acciai ad alta resistenza.
L’obiettivo pratico è quindi ridurre la quantità di idrogeno che entra nell’arco e nel bagno di Saldatura, impedire che superfici contaminate ne aggiungano altro e depositare il metallo di Saldatura in condizioni che limitino la rapida formazione di microstrutture suscettibili. Stoccaggio, controllo della distribuzione, pulizia, protezione, controllo dell’arco, preriscaldo, temperatura tra le passate e sequenza di deposizione fanno tutti parte dello stesso sistema di prevenzione.
Stoccaggio dei consumabili e controllo dell’umidità
L’umidità è la fonte di idrogeno più conosciuta, ma può raggiungere la Saldatura attraverso diversi percorsi. Gli elettrodi basici a basso idrogeno possono assorbire acqua dall’aria umida dopo l’apertura della confezione sigillata. Anche il flusso per il filo destinato alla Saldatura ad arco sommerso, il filo animato e il filo metal-cored possono raccogliere umidità durante lo stoccaggio o la manipolazione. L’acqua si dissocia nell’arco e una parte dell’idrogeno risultante entra nel metallo di Saldatura fuso. Una parte dell’idrogeno in seguito si diffonde all’esterno, mentre il resto può migrare verso zone dure e sottoposte a tensione durante il raffreddamento del giunto.
Gli elettrodi devono rimanere nella confezione originale sigillata fino al momento dell’utilizzo. Una volta aperti, devono essere conservati in un armadio riscaldato e controllato, alla temperatura e per il tempo massimo di esposizione specificati dal produttore del consumabile o dalla procedura di Saldatura applicabile. Un sito produttivo dovrebbe registrare l’apertura della confezione, la distribuzione, la restituzione e il tempo di esposizione, invece di affidarsi all’aspetto esteriore. Un elettrodo può sembrare asciutto pur contenendo una quantità di umidità assorbita sufficiente ad aumentare l’idrogeno diffusibile.
L’essiccazione o la ricottura sono consentite solo quando la specifica del consumabile e le istruzioni del produttore lo permettono. Sono importanti la temperatura richiesta, il tempo di mantenimento e il numero di ricotture. Un riscaldamento eccessivo può danneggiare i leganti, alterare le prestazioni del rivestimento o produrre un elettrodo che non soddisfa più le condizioni previste. Anche il trasferimento ripetuto tra un armadio caldo e un’area di lavoro fredda e umida costituisce una cattiva pratica: prima dell’utilizzo dell’elettrodo può formarsi condensa.
La designazione non elimina questi obblighi. Un elettrodo AWS E7018, per esempio, non garantisce che un giunto presenti un basso rischio dopo che gli elettrodi sono stati lasciati esposti per tutta la notte; inoltre, una classificazione dell’idrogeno diffusibile “H8” non sostituisce il controllo del preriscaldo, dei vincoli, della composizione chimica dell’acciaio e dell’apporto termico. La ISO 3690:2018 specifica le procedure di campionamento e analisi per misurare l’idrogeno diffusibile nel metallo di Saldatura depositato mediante Saldatura ad arco su Acciai martensitici, bainitici e ferritici. Tale misurazione descrive la condizione del metallo di Saldatura depositato secondo un metodo di prova; non certifica ogni Saldatura eseguita in cantiere con lo stesso prodotto.
I consumabili devono essere distribuiti in quantità utilizzabili entro il periodo di esposizione consentito. Le confezioni danneggiate, il flusso umido, il filo arrugginito e gli elettrodi con rivestimenti incrinati, rigonfi o sfaldati devono essere messi in quarantena. Gli operatori di Saldatura hanno inoltre bisogno di guanti e vaschette di stoccaggio puliti e asciutti. La manipolazione dell’estremità rivestita di un elettrodo con guanti bagnati può aggiungere umidità direttamente al rivestimento.
Lunghezza dell’arco, condizioni delle superfici e protezione
Un arco corto e stabile riduce normalmente la contaminazione atmosferica e limita la quantità di umidità contenente idrogeno che raggiunge il bagno di Saldatura. Una lunghezza eccessiva dell’arco espone maggiormente l’arco all’aria, aumenta gli spruzzi e può destabilizzare la protezione. Modifica inoltre la penetrazione e il deposito; pertanto, la lunghezza corretta rimane quella specificata per il processo e il consumabile, non una lunghezza minima arbitraria. Nella Saldatura ad arco con elettrodo rivestito, un arco lungo è una conseguenza comune di una tecnica inadeguata e può produrre porosità oltre ad aumentare l’assorbimento di idrogeno.
I processi con protezione gassosa richiedono la stessa disciplina. Le bombole del gas di protezione, i regolatori, i tubi flessibili, i flussometri e le torce devono essere asciutti e privi di perdite. Una perdita sul lato di aspirazione di una linea del gas può richiamare aria umida nel flusso senza produrre una perdita esterna evidente di gas. Un flusso eccessivo può causare turbolenza e trascinare aria, mentre un flusso insufficiente lascia il bagno esposto. Devono essere controllati correnti d’aria, vento, angolo della torcia, sporgenza del filo e rimozione prematura della protezione. La purezza del gas e la miscela specificata sono importanti, soprattutto quando piccole aggiunte di ossigeno o anidride carbonica influenzano il comportamento dell’arco e le reazioni superficiali.
Le superfici del giunto devono essere pulite fino a ottenere metallo brillante e integro, quando richiesto dalla procedura. Olio, grasso, vernice, adesivo, residui di fluido da taglio, inchiostro dei marcatori, sali, polvere abrasiva umida e prodotti di corrosione possono introdurre idrogeno o impedire una fusione affidabile. La ruggine e la calamina non sono equivalenti all’acciaio pulito. La condensa è particolarmente pericolosa quando una lamiera fredda viene spostata in un’area calda e umida: il giunto può apparire asciutto, pur presentando una sottile pellicola d’acqua. Il preriscaldo dovrebbe portare la superficie al di sopra del margine di sicurezza pertinente rispetto al punto di rugiada, non limitarsi a riscaldare il centro di un componente spesso.
La deposizione controllata comprende la corretta velocità di avanzamento, la corrente, la tensione, la velocità di alimentazione del filo, la dimensione del cordone, la pulizia tra le passate e la sequenza. Depositi grandi e lenti non riducono automaticamente la criccatura. Nel 2024, il TWI ha riferito che l’aumento del preriscaldo generalmente concede all’idrogeno più tempo per fuoriuscire e rallenta il raffreddamento, mentre un apporto termico eccessivo può aumentare la ritenzione di idrogeno nel metallo di Saldatura, ampliando le distanze di diffusione e riducendo il tempo disponibile per la diffusione. L’apporto termico deve quindi rimanere entro l’intervallo previsto dalla procedura qualificata.
Fonti di idrogeno oltre l’elettrodo
L’elettrodo o il flusso rappresentano solo una parte del bilancio dell’idrogeno. L’umidità presente sui bordi delle lamiere, sulle barre di supporto, sui morsetti, sui dispositivi ceramici e sugli attacchi provvisori può entrare nell’arco. L’aria compressa utilizzata per la pulizia può trasportare olio o acqua provenienti da un compressore sottoposto a manutenzione insufficiente. Mole abrasive bagnate, panni abrasivi umidi e prodotti di marcatura a base d’acqua possono lasciare residui che vengono riscaldati durante la Saldatura. I rivestimenti zincati e altri trattamenti superficiali introducono ulteriori fumi e possono richiedere la rimozione in conformità ai requisiti applicabili in materia di sicurezza e alle procedure di Saldatura.
L’idrogeno può provenire anche dall’ambiente di Saldatura. Pioggia, condensa, umidità elevata, isolanti bagnati e linee del gas non protette vanificano un sistema basato su consumabili asciutti. Un giunto può essere pulito all’inizio del turno e successivamente contaminarsi mentre rimane sotto un telone o all’aperto. La procedura dovrebbe definire la protezione, la nuova pulizia delle superfici e le condizioni in presenza delle quali la Saldatura deve essere interrotta.
La storia di servizio crea un problema diverso. L’idrogeno assorbito durante il decapaggio, la protezione catodica, l’esposizione ad ambienti acidi o la corrosione, oppure durante il funzionamento a pressione elevata, può rimanere nell’acciaio di base. Questo idrogeno residuo non viene misurato semplicemente testando un nuovo lotto di elettrodi e non può essere rimosso passando da una designazione di consumabile a un’altra. Le ricerche sugli Acciai caricati di idrogeno hanno rilevato che l’acciaio 2¼Cr-1Mo può richiedere un aumento del preriscaldo di 130 °C durante una riparazione, a causa dell’idrogeno residuo accumulato durante il servizio. Tali interventi possono richiedere un trattamento di degasaggio dell’idrogeno, un mantenimento prolungato, un preriscaldo prudenziale, il controllo della temperatura tra le passate e una procedura di riparazione qualificata.
Il post-riscaldo o il raffreddamento ritardato possono concedere all’idrogeno il tempo di migrare prima di rimanere intrappolato in una zona dura e sottoposta a tensione. Le linee guida della BS EN 1011-2 collegano questa pratica al controllo della velocità di raffreddamento, mentre la ISO 17642-1:2004 stabilisce i principi generali per le prove distruttive di criccatura a freddo dei consumabili, dei materiali di base e del metallo di Saldatura. Queste misure sono controlli procedurali e non sostituiscono l’ispezione. La criccatura a freddo ritardata può comparire diverse ore dopo la Saldatura; pertanto, un esame visivo eseguito immediatamente dopo la deposizione non può dimostrare che il giunto sia privo di cricche.
Vincolo, progettazione del giunto e tensioni residue
La criccatura da idrogeno richiede una terza condizione, oltre all’idrogeno e a una microstruttura dura suscettibile: la tensione di trazione. Le linee guida TWI del 2024 descrivono il meccanismo come la presenza combinata di idrogeno, una struttura dura e fragile e una tensione di trazione. L’IIW White Paper (2023) opera la stessa distinzione, identificando il contenuto di idrogeno, la suscettibilità microstrutturale e la tensione residua di trazione come i tre fattori principali che controllano la criccatura indotta dall’idrogeno nelle saldature di acciai ad alta resistenza.
Tale tensione può derivare dal componente, dall’operazione di saldatura o da entrambi. Un giunto può trovarsi al di sotto della propria tensione di snervamento nominale mentre una piccola regione adiacente alla saldatura è sottoposta a una tensione locale molto più elevata. L’idrogeno migra quindi verso trappole quali inclusioni, bordi dei grani di austenite preesistente, regioni martensitiche e discontinuità della saldatura. Se la tensione locale supera la resistenza di quella regione, una cricca può iniziare durante il raffreddamento o alcune ore dopo la saldatura. Si tratta di criccatura a freddo ritardata, non di criccatura a caldo, che si forma quando è presente metallo fuso o parzialmente solidificato.
Distanza alla radice, accoppiamento e vincolo locale
La preparazione del giunto controlla più del solo volume di saldatura. Una distanza alla radice troppo ridotta può impedire una corretta fusione alla radice e costringere il saldatore ad aumentare la corrente, la lunghezza dell’arco o la manipolazione per colmare il giunto. Una distanza eccessiva richiede una passata di radice di grandi dimensioni o un eccesso di sovrametallo, aumentando il ritiro e la forza necessaria per avvicinare gli elementi. Nessuna delle due condizioni è innocua. La distanza specificata, il lembo di radice, l’angolo di cianfrino e l’allineamento devono essere mantenuti lungo il giunto, invece di essere dedotti da poche misurazioni accettabili.
Un accoppiamento imperfetto crea un vincolo locale perché la saldatura deve correggere gli errori dimensionali durante la contrazione. Un disallineamento alto-basso, un’ala deformata o una piastra forzata a contatto mediante morsetti possono lasciare una tensione di flessione accanto alla saldatura già prima che il giunto si raffreddi. Anche i punti di saldatura introducono un’ulteriore complicazione: punti sottodimensionati o criccati possono diventare parte della saldatura finale, mentre punti eccessivamente resistenti impediscono agli elementi di muoversi durante lo sviluppo del ritiro.
Il vincolo è particolarmente severo quando una saldatura corta collega materiale spesso a una grande struttura rigida. Tra gli esempi rientrano staffe saldate a mantelli di recipienti a pressione, irrigidimenti fissati vicino alle estremità delle ali, dettagli di gru con angoli scatolati e riparazioni eseguite all’interno di un telaio esistente. L’acciaio circostante non può deformarsi liberamente, pertanto la contrazione longitudinale e trasversale della saldatura si trasforma in una tensione di trazione. Un attacco stretto saldato su tre o quattro lati può produrre una forte concentrazione di tensione in corrispondenza della terminazione non saldata.
La geometria del giunto può amplificare tale effetto. Variazioni brusche di spessore, angoli rientranti acuti, raccordi ridotti al piede della saldatura e saldature ravvicinate concentrano la tensione e possono inoltre creare regioni dure nella zona termicamente alterata (ZTA) a causa del rapido raffreddamento. Una transizione uniforme, un accesso adeguato per la saldatura e una terminazione situata lontano da un angolo fortemente sollecitato riducono la tensione di picco. La scelta progettuale può essere vincolata dalla fatica, dal sovraspessore di corrosione, dalle regole relative ai limiti di pressione, dall’accessibilità o dalla necessità di conservare un attacco esistente; la riduzione del vincolo è quindi una decisione progettuale, non un’istruzione di fabbricazione universalmente applicabile.
Laddove consentito, un raggio di radice maggiore, un dettaglio di attacco meno severo o una saldatura collocata sul lato dell’elemento corrispondente all’asse neutro possono ridurre la tensione locale. Controventi provvisori e morsetti robusti possono mantenere l’allineamento durante il deposito, ma non dovrebbero bloccare il giunto in modo così rigido da intrappolare tutta la contrazione. È inoltre necessario prevederne la rimozione. Il taglio di un attacco provvisorio può lasciare un’incisione o una nuova saldatura di riparazione fortemente vincolata; entrambi i casi richiedono una finitura e un’ispezione controllate.
Tensione residua di trazione dopo la saldatura
Durante il raffreddamento, il metallo di saldatura si contrae. Il metallo di saldatura caldo è circondato dal materiale di base più freddo, che ne ostacola la contrazione; la saldatura e la ZTA adiacente terminano comunemente con tensioni residue di trazione longitudinali e trasversali, bilanciate da tensioni di compressione più lontano. I valori di picco dipendono dallo spessore della sezione, dalla forma del giunto, dall’apporto termico, dalla sequenza di deposito e dalla libertà dell’assieme di muoversi.
La tensione residua è importante perché la criccatura da idrogeno è spesso locale. Una piccola zona dura nella ZTA può contenere una quantità assoluta ridotta di idrogeno, ma può comunque criccarsi se la tensione di trazione e la concentrazione di idrogeno coincidono in quella sede. La tensione può essere aumentata da un carico esterno, ma non è necessario che un giunto sia in esercizio perché si verifichi una criccatura. La sola tensione residua di saldatura può fornire una parte sostanziale della forza motrice. Per questo una cricca può comparire sotto il piede della saldatura o lungo la ZTA dopo che il componente si è raffreddato e l’idrogeno si è ridistribuito.
Lo stato tensionale finale della saldatura non può essere previsto in modo affidabile basandosi soltanto sulle dimensioni della saldatura. Una pesante passata di finitura può aggiungere metallo e calore aumentando al contempo il ritiro trasversale. Al contrario, un procedimento con basso apporto termico può produrre una ZTA stretta, raffreddata rapidamente, con un prodotto di trasformazione duro. Il preriscaldo e il controllo della temperatura tra le passate agiscono sul raffreddamento e sul movimento dell’idrogeno, ma non eliminano il vincolo. Le raccomandazioni della BS EN 1011-2, sintetizzate da SteelConstruction.info nel 2024, richiedono di controllare il raffreddamento e di mantenere il preriscaldo o il postriscaldo affinché l’idrogeno possa migrare prima di rimanere intrappolato in regioni dure e sollecitate. Tale misura è più efficace quando la progettazione del giunto non impone un vincolo estremo.
Il trattamento termico post-saldatura può ridurre la tensione residua e rinvenire le microstrutture suscettibili, quando lo consentono il materiale, lo spessore e i requisiti di esercizio. Non costituisce un sostituto di un corretto accoppiamento o di un procedimento a basso contenuto di idrogeno e può risultare impraticabile per strutture di grandi dimensioni o riparazioni in campo. Anche l’ispezione presenta dei limiti: individuare una cricca dopo la saldatura non dimostra che il problema della tensione sia stato controllato.
Pianificazione della sequenza e del deposito
La sequenza di saldatura determina il punto in cui si accumula il ritiro. Se le saldature vengono depositate in modo continuo da un’estremità di un assieme lungo, la sezione completata può trascinare fuori allineamento il giunto rimanente e lasciare la saldatura finale fortemente vincolata. Una sequenza pianificata può distribuire la contrazione, preservare l’accessibilità e consentire alle saldature eseguite per prime di raffreddarsi prima che quelle vicine aggiungano ulteriore tensione.
Spesso è preferibile un deposito bilanciato. Saldare alternativamente i lati di un giunto a doppia faccia, procedere dal centro verso le estremità o utilizzare una sequenza a passi arretrati può ridurre la deformazione e impedire che la contrazione su un solo lato blocchi l’assieme. Tali metodi non sono intercambiabili in ogni struttura: una sequenza a passi arretrati modifica la direzione di avanzamento, ma non riduce automaticamente l’apporto termico o il rischio legato all’idrogeno. Il procedimento deve specificare la dimensione delle passate, la temperatura tra le passate, il tempo di attesa ove necessario e l’ordine delle saldature.
Gli attacchi di grandi dimensioni vengono comunemente suddivisi in fasi, in modo che nessuna singola regione corta riceva l’intero vincolo al ritiro. Le saldature che si incontrano in corrispondenza di un angolo dovrebbero essere eseguite secondo una sequenza che eviti di intrappolare una saldatura finale di chiusura tra elementi rigidi già contratti. La saldatura intermittente può ridurre l’accumulo di calore, ma una spaziatura eccessiva tra i segmenti può consentire la formazione di zone fredde e di un vincolo non uniforme; il preriscaldo minimo specificato deve essere mantenuto in ogni punto di inizio.
Attacchi provvisori, presollecitazione geometrica e martinetti controllati possono lasciare a una struttura lo spazio necessario per muoversi, purché i calcoli e l’accessibilità lo consentano. La presollecitazione non è una soluzione se trasferisce semplicemente la tensione a un altro dettaglio. Nei lavori di riparazione, il componente esistente può contenere idrogeno derivante dall’esercizio, microstrutture alterate e tensioni residue dovute a riparazioni precedenti. TWI riferisce che, in un esperimento, l’acciaio 2¼Cr-1Mo caricato di idrogeno ha richiesto un aumento del preriscaldo di 130 °C, mostrando perché una sequenza scelta per una nuova piastra possa essere non sicura per acciaio esposto in esercizio.
L’obiettivo pratico non è eliminare ogni vincolo, cosa raramente possibile. È evitare vincoli locali improvvisi, distribuire il ritiro, mantenere una geometria corretta e mantenere il procedimento di raffreddamento e controllo dell’idrogeno adeguato al giunto effettivo. La norma ISO 17642-1:2004 fornisce i principi per le prove distruttive di criccatura a freddo di consumabili di saldatura, materiali di base e metallo di saldatura; tali prove possono evidenziare una sensibilità al vincolo che il solo contenuto nominale di carbonio non è in grado di prevedere.
Applicazione della EN 1011-2 agli Acciai Ferritici
La NF EN 1011-2 fornisce il quadro organizzativo per le raccomandazioni relative alla saldatura degli acciai ferritici, compresi gli acciai al carbonio-manganese, basso-legati, laminati termomeccanicamente, normalizzati e bonificati. Il suo scopo non è assegnare una temperatura universale di preriscaldo a una famiglia di acciai. Essa mette in relazione la composizione dell’acciaio, il contenuto di idrogeno, l’apporto termico, il preriscaldo e la temperatura interpass con le condizioni di raffreddamento e trasformazione che controllano la criccatura a freddo assistita dall’idrogeno.
Questa distinzione è importante. Un giunto saldato si fessura quando coincidono diverse condizioni: è presente idrogeno, nel metallo saldato o nella zona termicamente alterata (HAZ) si sviluppa una struttura dura, fragile e suscettibile, e su tale regione agisce una sollecitazione di trazione. TWI ha individuato questo requisito tripartito nelle proprie linee guida del 2024 sulle cricche da idrogeno negli acciai. L’International Institute of Welding ha specificato lo stesso meccanismo nel proprio Libro bianco del 2023, identificando il contenuto di idrogeno, la tensione residua di trazione e la suscettibilità microstrutturale come i tre principali fattori che governano la criccatura indotta dall’idrogeno nei giunti saldati di acciai ad alta resistenza.
La norma supporta quindi una valutazione del rischio, non una scorciatoia. Una raccomandazione elaborata per l’acciaio EN 10025-2 S355J2 non può essere trasferita automaticamente all’EN 10083-3 42CrMo4, all’EN 10028-2 P355GH o a un acciaio strutturale bonificato di resistenza nominale analoga. Prima che un calcolo secondo il Metodo B o la selezione dei parametri abbiano significato, è necessario conoscere il certificato del grado effettivo, lo spessore del prodotto, la geometria del giunto, il processo di saldatura, la classificazione del materiale d’apporto, il grado di vincolo e la storia di esercizio.
Composizione dell’acciaio e valutazione della suscettibilità
La composizione influenza la saldabilità principalmente attraverso il suo effetto sulla temprabilità e sulla microstruttura che si forma durante il raffreddamento della HAZ. Il carbonio è importante, ma il solo tenore di carbonio costituisce un criterio di selezione preliminare inadeguato. Manganese, cromo, molibdeno, nichel, rame, vanadio, boro e la condizione di fornitura dell’acciaio possono modificare il comportamento critico durante il raffreddamento. Due acciai con tenori di carbonio simili possono produrre durezze della HAZ significativamente diverse perché i loro sistemi di lega e i trattamenti termici precedenti sono differenti.
Gli indicatori del carbonio equivalente sono utili per confrontare la suscettibilità, ma restano pur sempre indicatori. Un valore equivalente più elevato segnala generalmente una maggiore temprabilità e una maggiore possibilità di formare martensite o bainite dura in condizioni di saldatura vincolata. Esso non consente di prevedere la criccatura senza considerare anche il livello di idrogeno, la velocità di raffreddamento, l’apporto termico e il grado di vincolo. Un acciaio basso-legato per recipienti a pressione come il 2¼Cr-1Mo può richiedere controlli più rigorosi rispetto a un acciaio meno legato, anche quando il tenore nominale di carbonio è comparabile.
Anche lo spessore modifica la valutazione. Una lamiera spessa o un giunto altamente conduttivo sottrae rapidamente calore, riducendo il tempo disponibile per la diffusione dell’idrogeno e aumentando la probabilità che si formi una HAZ dura. Un cordone d’angolo in un giunto d’angolo fortemente vincolato presenta un rischio di criccatura diverso da quello di un giunto di testa in una lamiera libera di contrarsi. Giochi alla radice, dimensioni della saldatura, qualità dei punti di fissaggio, sequenza di saldatura e attacchi modificano il vincolo locale e la concentrazione delle tensioni.
È necessario includere anche la storia del materiale. L’idrogeno introdotto durante l’esercizio può rimanere nell’acciaio e aumentare il rischio di criccatura durante una riparazione. Ricerche su acciai caricati di idrogeno, compreso il 2¼Cr-1Mo, hanno indicato che l’idrogeno residuo derivante dall’esercizio può richiedere un aumento del preriscaldo di 130 °C. Questo risultato non costituisce una regola generale di temperatura; dimostra invece perché una procedura di fabbricazione per una lamiera nuova non possa essere applicata semplicemente a un recipiente o a un componente di tubazione esposto all’idrogeno. Possono essere necessari un trattamento di desorbimento dell’idrogeno, un riscaldamento prolungato, materiali d’apporto a basso contenuto di idrogeno e ulteriori controlli.
Le prove di criccatura a freddo possono essere utili quando la valutazione ordinaria è incerta. La ISO 17642-1:2004 descrive i principi per le prove distruttive dei materiali metallici saldati ad arco e i metodi per valutare la sensibilità alla criccatura dei materiali d’apporto, dei materiali base e del metallo saldato. Tali prove integrano, ma non sostituiscono, una procedura basata sulle condizioni effettive del giunto e di esercizio.
Variabili relative a idrogeno, preriscaldo e interpass
L’idrogeno che entra in una saldatura può provenire da diverse fonti: umidità negli elettrodi o nei flussi, contaminazione del giunto, esposizione al gas di protezione o all’ambiente e manipolazione dei materiali d’apporto. La ISO 3690:2018 specifica le procedure di campionamento e analisi per misurare l’idrogeno diffusibile nel metallo saldato di acciai ferritici, bainitici e martensitici saldati ad arco quando viene utilizzato materiale d’apporto. Il valore misurato si riferisce al metallo saldato prodotto nelle condizioni di prova e di manipolazione specificate; non deve essere confuso con tutto l’idrogeno presente nella HAZ o con l’idrogeno trattenuto nell’acciaio base esposto durante l’esercizio.
Il preriscaldo produce due effetti utili. Rallenta il raffreddamento della HAZ, riducendo la probabilità che si formi una struttura dura e suscettibile, e concede all’idrogeno più tempo per abbandonare la regione saldata prima che le tensioni diventino critiche. Il mantenimento della temperatura interpass specificata estende tali effetti lungo una saldatura multipass. Le indicazioni della BS EN 1011-2, come riepilogate da SteelConstruction.info, collegano il preriscaldo o il post-riscaldamento alla migrazione dell’idrogeno lontano dalle regioni dure e sollecitate.
Il preriscaldo non è una soluzione universale. Se il giunto rimane fortemente vincolato, l’apporto di idrogeno è elevato o l’acciaio forma una HAZ molto dura, una temperatura apparentemente adeguata può comunque risultare insufficiente. Un preriscaldo eccessivo può inoltre creare problemi: può ampliare la HAZ, ridurre la produttività, modificare la tenacità e aumentare le deformazioni. Nel 2024 TWI ha riferito che l’aumento dell’apporto termico non riduce sempre la criccatura da idrogeno. Sebbene un raffreddamento più lento possa ridurre la durezza della HAZ, un apporto termico eccessivo può aumentare la ritenzione di idrogeno nel metallo saldato, ampliando le distanze di diffusione e riducendo il tempo disponibile per la fuoriuscita dell’idrogeno.
La temperatura interpass deve quindi essere controllata come un intervallo e non considerata una semplice prosecuzione del preriscaldo. Una temperatura interpass bassa può consentire al passaggio successivo di imporre un ciclo termico rapido a un giunto freddo contenente idrogeno. Un valore elevato può provocare un eccessivo ingrossamento dei grani o un comportamento indesiderato durante le trasformazioni. Le misurazioni devono essere effettuate nel punto prescritto vicino alla saldatura, con un ritardo sufficiente dopo la saldatura affinché la lettura rappresenti il giunto e non soltanto la superficie più calda.
Il post-riscaldamento e il controllo differito tengono conto della natura dipendente dal tempo del difetto. La criccatura da idrogeno può manifestarsi alcuni minuti o ore dopo la saldatura, spesso quando il giunto si è raffreddato. Mantenere il giunto a una temperatura controllata può favorire la fuoriuscita dell’idrogeno, ma il post-riscaldamento non ripara una cricca che si sia già formata. Il controllo costituisce una misura distinta: rileva il risultato del rischio di criccatura, anziché prevenire le condizioni metallurgiche che lo hanno determinato.
Metodo B e indicazioni sui parametri di saldatura
Metodo B Un approccio della norma EN 1011-2 per correlare composizione, spessore, condizione dell’idrogeno, apporto termico e limiti termici alla scelta del preriscaldamento e della temperatura tra le passate.
Il Metodo B della EN 1011-2 è l’approccio richiamato nelle indicazioni di Dillinger sui parametri di saldatura. Esso viene utilizzato per mettere in relazione la composizione e lo spessore dell’acciaio con le condizioni relative all’idrogeno, all’apporto termico e alla temperatura di preriscaldo o interpass necessaria per la saldatura proposta. Il metodo deve essere inteso come una procedura strutturata di selezione. Non giustifica la semplice copiatura di una singola temperatura da una tabella senza verificare i dati di ingresso.
Le indicazioni di Dillinger illustrano il bilancio termico centrale: il preriscaldo rallenta il raffreddamento della HAZ favorendo al contempo la fuoriuscita dell’idrogeno dal giunto saldato. L’apporto termico selezionato influenza quindi il tempo di raffreddamento, la durezza della HAZ, le proprietà del metallo saldato, le deformazioni e la diffusione dell’idrogeno. Queste variabili interagiscono tra loro. L’aumento dell’apporto termico può ridurre la durezza della HAZ, ma aumentare la ritenzione di idrogeno nel metallo saldato; la sua riduzione può limitare l’esposizione termica complessiva, ma produrre una HAZ più dura. Nessuna delle due direzioni è automaticamente più sicura.
L’applicazione del Metodo B richiede la designazione esatta e lo spessore dell’acciaio, la classificazione dell’idrogeno o la condizione di idrogeno misurata del materiale d’apporto, il processo di saldatura, il tipo di giunto e il grado di vincolo, le dimensioni della saldatura, l’intervallo di apporto termico e i limiti previsti per il preriscaldo e la temperatura interpass. L’essiccazione e la conservazione degli elettrodi, la pulizia delle superfici, la protezione gassosa, la lunghezza dell’arco, la sequenza dei passaggi e la prassi relativa ai punti di fissaggio devono essere conformi alle ipotesi alla base della procedura selezionata. Una procedura qualificata per un processo a basso contenuto di idrogeno non può essere considerata equivalente a una procedura che utilizzi flusso umido o elettrodi conservati in modo inadeguato.
Il risultato dovrebbe essere una specifica di procedura di saldatura controllata, non semplicemente un numero relativo al preriscaldo. Essa dovrebbe indicare le modalità di misurazione della temperatura, l’intervallo di apporto termico consentito, la temperatura interpass massima, il condizionamento dei materiali d’apporto, il ritardo minimo prima del controllo e qualsiasi requisito di post-riscaldamento. Per un componente riparato, spesso, fortemente vincolato o esposto durante l’esercizio, prima dell’inizio della saldatura possono essere opportuni un riesame ingegneristico e prove per la determinazione dell’idrogeno.
La NF EN 1011-2 funziona quindi come un quadro decisionale per la saldabilità degli acciai ferritici. Essa considera il preriscaldo come una parte di un sistema di controllo integrato: ridurre l’idrogeno, evitare la formazione di una struttura dura suscettibile, limitare ove possibile il vincolo a trazione, controllare il raffreddamento e l’apporto termico e concedere tempo all’idrogeno per fuoriuscire. Per questo motivo, lo stesso grado nominale di acciaio può richiedere procedure diverse in giunti diversi.
Prove di criccatura a freddo e qualificazione della procedura
Finalità delle prove distruttive di criccatura a freddo
Le prove distruttive di criccatura a freddo vengono utilizzate per sottoporre un giunto saldato a condizioni che possono produrre criccatura ritardata assistita dall’idrogeno, quindi per esaminare il saldato e la zona termicamente alterata (HAZ) alla ricerca di cricche. Lo scopo non è semplicemente verificare se un cordone appare integro immediatamente dopo la saldatura. Le cricche a freddo possono formarsi dopo il raffreddamento, talvolta diverse ore più tardi, quando l’idrogeno diffusibile si muove attraverso il giunto saldato verso le microstrutture dure e le regioni sottoposte a tensioni di trazione.
La norma ISO 17642-1:2004 stabilisce i principi generali delle prove distruttive di criccatura a freddo dei materiali metallici saldati ad arco. Descrive come i metodi di prova vengono utilizzati per valutare la sensibilità alla criccatura dei consumabili di saldatura, dei materiali base e del metallo saldato, spiegando inoltre i meccanismi di formazione che le prove intendono riprodurre. La norma fornisce un quadro per la selezione e l’interpretazione degli approcci di prova; non trasforma il risultato di una singola prova in un limite universale di saldatura sicura.
La condizione metallurgica sottoposta a verifica è la combinazione di tre requisiti. TWI ha individuato nell’idrogeno, in una struttura suscettibile dura e fragile e nelle tensioni di trazione gli elementi necessari per la criccatura da idrogeno negli acciai. Il White Paper del 2023 dell’International Institute of Welding presenta lo stesso problema in termini di contenuto di idrogeno, tensioni residue di trazione e suscettibilità microstrutturale. Eliminando un fattore, o riducendolo sufficientemente, la criccatura può non verificarsi. Se tutti e tre i fattori aumentano contemporaneamente, un giunto che ha superato una prova poco severa può cedere in produzione.
Una prova distruttiva può quindi imporre un elevato vincolo, effetti di intaglio, un raffreddamento rapido o una geometria del giunto deliberatamente severa. Tra le osservazioni tipiche rientrano cricche nel metallo saldato, cricche longitudinali o trasversali in prossimità del confine di fusione e cricche nella HAZ che possono non essere visibili sulla superficie. Spesso è necessario il sezionamento metallografico. Un provino che appare accettabile all’ispezione visiva può contenere brevi cricche interne, mentre un provino che mostra soltanto una piccola cricca può comunque dimostrare che il materiale e la procedura selezionati presentano un margine di sicurezza ridotto.
La misurazione dell’idrogeno è di supporto, ma non sostituisce la prova di criccatura. La norma ISO 3690:2018 specifica le procedure di campionamento e di analisi per determinare l’idrogeno diffusibile nel metallo saldato ad arco realizzato con materiale d’apporto per acciai martensitici, bainitici e ferritici. Tale misurazione riguarda l’idrogeno rilasciato dal metallo saldato nelle condizioni di prova specificate. Non quantifica direttamente l’idrogeno già assorbito da una vecchia lamiera, quello intrappolato nella HAZ o quello introdotto durante l’esercizio.
Questa distinzione è importante nei lavori di riparazione. Gli acciai C-Mn e Cr-Mo caricati di idrogeno possono trattenere l’idrogeno assorbito durante l’esercizio, e tale idrogeno può sommarsi a quello introdotto dalla saldatura. In un esperimento pubblicato riguardante un acciaio 2¼Cr-1Mo, l’idrogeno trattenuto durante l’esercizio è stato associato alla necessità di aumentare il preriscaldo di 130 °C. Il risultato mette in guardia dal considerare un elettrodo a basso contenuto di idrogeno o un valore convenzionale di idrogeno diffusibile come prova che un recipiente esposto all’esercizio sia sicuro da saldare.
Sensibilità della prova rispetto al comportamento in produzione
Una prova di criccatura a freddo è un confronto effettuato in condizioni definite. Non garantisce che un giunto di produzione non possa fessurarsi. Un giunto di prova può essere più severo del giunto di fabbricazione perché utilizza un vincolo maggiore o un apporto termico minore; in tal caso, il superamento della prova può fornire indicazioni utili sul fatto che la procedura tolleri quella condizione. Al contrario, una prova può essere meno severa perché la lamiera è più sottile, il consumabile è più asciutto, il livello di idrogeno è inferiore o il raffreddamento è più lento rispetto alla produzione. In tal caso, il superamento della prova dice poco riguardo a un giunto diverso.
Le variabili che determinano il confronto devono rimanere rappresentative. Tra queste rientrano il grado e lo stato del prodotto in acciaio, lo spessore, la preparazione del giunto, la posizione di saldatura, la classificazione e le condizioni di stoccaggio del consumabile, la condizione dell’idrogeno misurata, l’apporto termico, il preriscaldo, la temperatura interpass, il vincolo e la storia termica del raffreddamento. La composizione dell’acciaio influenza la temprabilità e i prodotti di trasformazione; lo spessore e la geometria del giunto influenzano il flusso termico; il vincolo determina la tensione di trazione che si sviluppa quando il saldato si contrae. La modifica di uno qualsiasi di questi fattori può cambiare il risultato.
La storia del raffreddamento merita particolare attenzione. Un acciaio con elevato equivalente di carbonio può formare martensite dura o una struttura bainitica dura nella HAZ quando si raffredda rapidamente. Il preriscaldo rallenta tale raffreddamento e può ridurre la quantità o la durezza dei prodotti di trasformazione suscettibili. Inoltre, concede all’idrogeno più tempo per fuoriuscire prima che il saldato raggiunga una condizione più fredda e meno permeabile. La guida di Dillinger, che applica il Metodo B della EN 1011-2, descrive questo duplice effetto: il preriscaldo rallenta il raffreddamento della HAZ favorendo al contempo la fuoriuscita dell’idrogeno dal giunto saldato.
Ciò non rende il preriscaldo una soluzione universale. Nel 2024 TWI ha riferito che l’aumento del preriscaldo favorisce generalmente la fuoriuscita dell’idrogeno e riduce la velocità di raffreddamento, ma che un apporto termico eccessivo può aumentare la ritenzione di idrogeno nel metallo saldato, ampliando la distanza di diffusione e riducendo il tempo disponibile per la diffusione. Un saldato grande e lento può quindi produrre una distribuzione dell’idrogeno diversa da quella di un saldato più piccolo realizzato con un apporto termico inferiore. Anche la temperatura interpass può modificare i cicli termici successivi, la crescita dei grani, il comportamento di trasformazione e il tempo durante il quale l’idrogeno rimane mobile.
La prova deve inoltre distinguere la criccatura a freddo ritardata dalla criccatura a caldo. Le cricche a caldo si formano durante la solidificazione o ad alta temperatura, spesso attraverso meccanismi di segregazione e formazione di film liquidi. Le cricche a freddo si formano dopo il raffreddamento, generalmente all’interno o in prossimità di regioni dure e sollecitate, e possono comparire con ritardo. Un giunto visivamente integro subito dopo la saldatura non costituisce una prova dell’assenza di criccatura da idrogeno.
Anche un risultato positivo della prova non equivale automaticamente a un cedimento in produzione. La prova può amplificare intenzionalmente il vincolo per classificare due consumabili o due procedure. Il suo valore consiste nel mostrare la sensibilità relativa e nell’identificare quale variabile di controllo sia determinante. Il risultato diventa significativo solo quando il rapporto di prova registra il ritardo prima dell’ispezione, il metodo di localizzazione delle cricche, la procedura di sezionamento, la condizione dell’idrogeno, il ciclo termico e la configurazione del vincolo.
Quando è importante l’evidenza di qualificazione
L’evidenza di qualificazione è importante quando le conseguenze di una cricca ritardata sono gravi, quando il giunto è sottoposto a un vincolo elevato o quando le condizioni di produzione differiscono dalla prassi di saldatura consolidata. È particolarmente importante per gli acciai ad alta resistenza, le sezioni spesse, gli acciai con elevato equivalente di carbonio, la fabbricazione a bassa temperatura, le riparazioni di apparecchiature in pressione e i componenti che hanno assorbito idrogeno durante l’esercizio. Non si deve presumere che una procedura qualificata su una lamiera nuova e pulita sia applicabile a materiale caricato di idrogeno.
La qualificazione della procedura deve collegare la prova distruttiva agli effettivi controlli di saldatura. Il documento deve identificare la designazione dell’acciaio, l’intervallo di spessori, la designazione del consumabile, le modalità di essiccazione e stoccaggio, la corrente di saldatura e la velocità di avanzamento, l’apporto termico, il preriscaldo, la temperatura interpass, la condizione di vincolo e ogni trattamento successivo di postriscaldo o di rilascio dell’idrogeno. L’intervallo di raffreddamento e il ritardo dell’ispezione devono essere registrati, non dedotti.
La EN 1011-2, comprese le indicazioni relative agli acciai ferritici, collega il controllo della criccatura alla composizione dell’acciaio, al contenuto di idrogeno, all’apporto termico, al preriscaldo e alla temperatura interpass. Anche le indicazioni della BS EN 1011-2 raccomandano di controllare le velocità di raffreddamento e di mantenere il preriscaldo o il postriscaldo affinché l’idrogeno possa migrare lontano dal saldato prima di rimanere intrappolato in regioni dure e sottoposte a tensione. Questi controlli sono misure procedurali e non sostituiscono l’ispezione. L’esame non distruttivo può rilevare una cricca dopo la saldatura; non può dimostrare che la procedura disponesse di un margine sufficiente prima della formazione della cricca.
Quando la storia di esercizio è incerta, la qualificazione può dover rappresentare sia il materiale originale sia la presunta condizione di idrogeno assorbito. Ciò può significare campionare l’acciaio, misurare l’idrogeno rilevante, applicare un trattamento controllato di rilascio dell’idrogeno o eseguire la prova con un ciclo termico conservativo. L’evidenza scelta deve corrispondere al rischio di cedimento. Una semplice prova comparativa può supportare la selezione del consumabile; per qualificare una procedura di riparazione può essere necessaria una prova di criccatura ritardata su giunto vincolato, accompagnata da un esame metallografico.
La decisione corretta non è quindi: «È stato utilizzato il preriscaldo, pertanto la criccatura è prevenuta». La conclusione corretta è che l’acciaio specificato, la condizione dell’idrogeno, la microstruttura, lo stato tensionale e la storia termica sono stati sottoposti a prova congiuntamente e che, in produzione, tali variabili saranno mantenute entro l’intervallo qualificato.
Acciaio caricato con idrogeno negli interventi di riparazione e modifica
Un recipiente, una tubazione, un ugello o un componente pressurizzato che ha operato a contatto con idrogeno non è semplicemente una “lamiera vecchia”. La saldatura di riparazione può essere eseguita su un acciaio il cui contenuto di idrogeno, la popolazione di trappole, le tensioni residue e la microstruttura locale sono stati modificati da anni di esposizione. Una procedura qualificata su materiale nuovo può quindi sottostimare il rischio di criccatura ritardata durante la fabbricazione.
La criccatura da idrogeno non è causata dall’idrogeno da solo. TWI identifica tre condizioni che devono agire congiuntamente: idrogeno, una struttura dura e fragile suscettibile e una tensione di trazione. L’IIW White Paper (2023) esprime lo stesso meccanismo attraverso il contenuto di idrogeno, la tensione residua di trazione e la suscettibilità della microstruttura. Una riparazione introduce simultaneamente tutte e tre le criticità. La saldatura crea una fonte di idrogeno, il raffreddamento rapido può formare regioni dure nella ZTA e il vincolo intorno a un recipiente o a un attacco esistente può imporre elevate tensioni di trazione mentre la saldatura si contrae.
Si tratta di criccatura a freddo ritardata, non di criccatura a caldo. Le cricche a caldo si formano durante la solidificazione ad alta temperatura e sono principalmente associate alla segregazione nei film liquidi e al comportamento di solidificazione del metallo di saldatura. Le cricche assistite dall’idrogeno possono comparire ore dopo la saldatura, spesso nella ZTA o sotto il cordone di saldatura, dopo che il giunto si è raffreddato. Un’ispezione eseguita immediatamente dopo la saldatura può quindi non rilevare il difetto.
Idrogeno assorbito durante il servizio precedente
In una situazione di riparazione, l’idrogeno ha due origini distinte. La prima è l’idrogeno introdotto dall’operazione di saldatura: umidità negli elettrodi o nei flussi, contaminazione del giunto, apparecchiature umide del gas di protezione, oli superficiali e composti contenenti idrogeno nell’atmosfera dell’arco. La norma ISO 3690:2018 specifica i procedimenti di campionamento e analisi per misurare l’idrogeno diffusibile nel metallo di saldatura ad arco realizzato con materiale d’apporto per acciai martensitici, bainitici e ferritici. Tale misurazione è importante, ma non descrive ogni atomo di idrogeno già presente nel componente.
La seconda fonte è l’idrogeno assorbito durante il servizio. L’idrogeno può penetrare nell’acciaio attraverso ambienti umidi contenenti acido solfidrico, reazioni di corrosione, protezione catodica, idrogeno ad alta pressione o correnti di processo contenenti idrogeno. Una parte dell’idrogeno rimane mobile e può diffondere verso una zona di riparazione appena riscaldata. Una parte viene trattenuta da inclusioni, dislocazioni, interfacce, particelle di carburo, laminazioni o altri siti di intrappolamento. Il riscaldamento può liberare una parte di questo idrogeno immagazzinato, mentre il ciclo termico e il campo di tensioni della saldatura possono convogliarlo verso una regione dura e sollecitata.
L’esposizione durante il servizio può alterare l’acciaio anche indipendentemente dal suo contenuto di idrogeno. L’infragilimento da rinvenimento, l’ingrossamento dei carburi, il danneggiamento da scorrimento viscoso, la decarburazione, la corrosione locale, il blistering da idrogeno e le riparazioni precedenti possono modificare la risposta del materiale. Lo spessore, il vincolo e la composizione chimica effettiva possono differire dai dati disponibili al tecnico responsabile della riparazione. L’identificazione positiva del materiale e l’esame della storia di servizio sono pertanto parte della valutazione della saldabilità, non semplici adempimenti amministrativi.
Il lavoro di TWI sugli acciai caricati con idrogeno è particolarmente significativo perché ha dimostrato che l’idrogeno trattenuto può aumentare il preriscaldo richiesto per la riparazione. In un esperimento riportato sull’acciaio 2¼Cr-1Mo, l’idrogeno trattenuto durante il servizio ha richiesto un aumento del preriscaldo di 130 °C. Si tratta di un risultato specifico di quello studio, non di un valore progettuale universale applicabile a ogni recipiente in 2¼Cr-1Mo o a ogni componente esposto all’idrogeno. Il risultato dimostra l’entità del possibile effetto e il rischio di applicare una tabella di saldatura per lamiera nuova senza considerare il servizio precedente.
Un componente può inoltre continuare a rilasciare idrogeno durante e dopo la saldatura. Il gas rilasciato potrebbe non fuoriuscire in modo uniforme; le sezioni spesse, i raccordi dei cordoni, le intersezioni degli attacchi e le regioni fredde della ZTA possono rimanere critiche. L’analisi dell’idrogeno, gli studi di desorbimento termico, l’esame metallografico e la revisione delle condizioni operative possono essere giustificati quando la storia di servizio indica un caricamento di idrogeno.
Considerazioni sulla riparazione di acciai Cr-Mo e C-Mn
Gli acciai C-Mn non sono automaticamente sicuri perché il loro contenuto di carbonio è moderato. Il carbon equivalent, lo spessore della lamiera, il vincolo, il livello di idrogeno, l’apporto termico e la velocità di raffreddamento influenzano tutti la trasformazione nella ZTA. Un acciaio C-Mn con carbon equivalent elevato, raffreddato rapidamente in condizioni di vincolo, può formare bainite dura o martensite. Anche un acciaio basso-legato con una composizione meno critica può criccarsi quando la saldatura è umida, il giunto è fortemente vincolato o l’idrogeno si è accumulato durante il servizio.
Gli acciai Cr-Mo richiedono particolare attenzione perché i loro elementi di lega aumentano la temprabilità e possono produrre strutture della ZTA sensibili alla criccatura in condizioni termiche non idonee. Gradi quali 1¼Cr-½Mo e 2¼Cr-1Mo sono comunemente presenti nelle apparecchiature a pressione, ma i requisiti di riparazione dipendono dallo spessore, dallo stato di trattamento termico, dalla temperatura di servizio, dalla storia di degrado e dal codice di costruzione o riparazione applicabile. La sola designazione nominale del grado non stabilisce di per sé un preriscaldo sicuro.
Il preriscaldo ha due effetti principali. Rallenta il raffreddamento della ZTA, riducendo la probabilità di formazione di un prodotto di trasformazione duro, e concede all’idrogeno più tempo per diffondere lontano dalla saldatura. Le indicazioni di Dillinger che applicano il Metodo B della EN 1011-2 descrivono direttamente questi effetti. Tuttavia, il preriscaldo non è una soluzione universale. TWI ha riferito nel 2024 che un apporto termico eccessivo può aumentare la ritenzione di idrogeno nel metallo di saldatura, poiché l’idrogeno deve percorrere una distanza di diffusione maggiore e il ciclo termico complessivo può offrire meno tempo efficace per la diffusione. Un apporto termico eccessivo può inoltre ampliare la ZTA, ridurre la tenacità, modificare il rinvenimento e danneggiare le proprietà di un componente precedentemente trattato termicamente.
La procedura di riparazione deve pertanto controllare un intervallo, anziché perseguire la temperatura più elevata possibile. Lo stoccaggio degli elettrodi e dei flussi deve seguire le condizioni qualificate dal fabbricante; devono essere selezionati materiali di consumo a basso contenuto di idrogeno e i materiali di consumo esposti devono essere ricondizionati o scartati in conformità alla specifica applicabile. Le superfici del giunto devono essere asciutte e prive di ruggine, olio, vernice, calamina e umidità. I parametri di saldatura devono mantenere l’energia d’arco nell’intervallo qualificato, mentre la temperatura interpass deve essere misurata e non stimata.
Il controllo dell’idrogeno interagisce inoltre con il vincolo. Un piccolo cordone d’angolo su un ugello rigido può essere più pericoloso di una saldatura più grande e meno vincolata su una lamiera libera. La sequenza di saldatura, il deposito bilanciato, l’accesso per il riscaldamento continuo e la rimozione degli attacchi temporanei possono ridurre la tensione locale di trazione. La norma ISO 17642-1:2004 descrive la formazione delle cricche a freddo e i principi delle prove utilizzate per valutare la sensibilità alla criccatura dei materiali di consumo, dei materiali base e del metallo di saldatura; la qualificazione della procedura deve riflettere l’effettiva combinazione di materiale, spessore, vincolo, materiale di consumo e ciclo termico.
Trattamento di desorbimento dell’idrogeno e procedure conservative
Quando il precedente caricamento di idrogeno è credibile, prima della saldatura di riparazione può essere prescritto un trattamento di desorbimento dell’idrogeno. Il trattamento prevede generalmente un riscaldamento controllato e un mantenimento a una temperatura selezionata dal tecnico responsabile della saldatura o dei materiali, con uniformità della temperatura confermata mediante termocoppie idonee. Lo scopo è consentire all’idrogeno mobile e liberabile di migrare fuori dalla zona di riparazione senza causare rinvenimento inaccettabile, deformazioni, perdita di resistenza o danneggiamento dello stato dell’apparecchiatura a pressione. Non sostituisce la rimozione del materiale soggetto a blistering o gravemente degradato e non può garantire la rimozione dell’idrogeno trattenuto in ogni trappola.
Una procedura conservativa può combinare il riscaldamento per il desorbimento dell’idrogeno, un preriscaldo elevato, una gestione rigorosa dei materiali di consumo a basso contenuto di idrogeno, una temperatura interpass controllata, un’energia d’arco limitata e un post-riscaldamento o raffreddamento ritardato. Le indicazioni della BS EN 1011-2, come riportato da SteelConstruction.info, raccomandano di mantenere il preriscaldo o il post-riscaldamento affinché l’idrogeno possa migrare dalla saldatura prima di rimanere intrappolato in regioni dure e sollecitate. Il componente deve rimanere nell’intervallo di temperatura specificato per un tempo sufficiente a produrre l’azione termica richiesta; consentire il raffreddamento del giunto tra una passata e l’altra può vanificare la procedura.
Dopo la saldatura, l’ispezione ritardata è essenziale. L’ispezione visiva, il controllo con particelle magnetiche o altri metodi superficiali devono essere eseguiti solo dopo il periodo di mantenimento e raffreddamento specificato; per le saldature dei limiti in pressione può essere richiesto anche un esame volumetrico. Un risultato positivo immediatamente dopo il deposito dimostra ben poco se l’ispezione è stata eseguita prima che la criccatura assistita dall’idrogeno avesse il tempo di svilupparsi. Il preriscaldo è importante, ma la decisione di riparazione sicura deve basarsi sull’insieme delle evidenze: idrogeno dovuto al servizio, composizione chimica e stato dell’acciaio, idrogeno apportato dai materiali di consumo, velocità di raffreddamento, apporto termico, vincolo, trattamento termico ed esame ritardato.
Ispezione, ritardo e mancata individuazione tempestiva delle cricche
Perché la criccatura da idrogeno è ritardata
La criccatura a freddo assistita dall’idrogeno può svilupparsi dopo lo spegnimento dell’arco. Non è un difetto che debba essere visibile mentre il bagno di saldatura è ancora caldo. Durante la saldatura, l’idrogeno penetra nel metallo di saldatura fuso a causa dell’umidità, della contaminazione superficiale, del flusso, di problemi del gas di protezione o di consumabili umidi. Quando il giunto si raffredda, una parte dell’idrogeno diffonde attraverso il metallo di saldatura e la zona termicamente alterata (HAZ). Una parte raggiunge trappole metallurgiche, inclusioni, bordi di grano dell’austenite preesistente, regioni trasformate dure o aree caratterizzate da elevate tensioni residue.
La criccatura richiede la combinazione di idrogeno, una struttura dura e fragile suscettibile alla criccatura e una tensione di trazione, come afferma il TWI nelle sue linee guida del 2024. Il White Paper del 2023 dell’International Institute of Welding esprime la stessa relazione attraverso tre fattori principali: contenuto di idrogeno, tensione residua di trazione e suscettibilità microstrutturale. Il vincolo imposto dal giunto, le tensioni da ritiro, l’accostamento, la sequenza di saldatura e la geometria locale possono fornire la componente di trazione anche quando il carico di esercizio applicato è pari a zero.
La tempistica dipende quindi dalla diffusione e dalla trasformazione, non da un semplice orologio che parte al termine della saldatura. Una cricca può iniziare durante il raffreddamento, dopo che la saldatura ha raggiunto la temperatura ambiente o più tardi, mentre l’idrogeno continua a spostarsi verso una posizione soggetta a tensione e suscettibile alla criccatura. Le cricche possono propagarsi per incrementi successivi. Una piccola cricca al piede della saldatura può essere nascosta dall’ossidazione superficiale, dagli spruzzi di saldatura, dalla vernice, dai segni di smerigliatura o da un passaggio di saldatura adiacente prima di diventare rilevabile.
L’accettazione visiva immediata dimostra soltanto che, in quel momento, con quell’accesso e con quel metodo di ispezione, non è stata rilevata alcuna imperfezione visibile. Non dimostra che l’idrogeno sia fuoriuscito, che la HAZ abbia evitato la formazione di una struttura fragile o che non sia presente una cricca sotto la superficie. Un giunto può apparire integro pur contenendo una breve cricca subsuperficiale che in seguito si collega a un’altra cricca o raggiunge la superficie.
Il preriscaldamento non è una soluzione universale. L’aumento del preriscaldamento rallenta generalmente il raffreddamento della HAZ e offre all’idrogeno maggiori opportunità di fuoriuscire, mentre il mantenimento del preriscaldamento o il post-riscaldamento possono ridurre la quantità di idrogeno intrappolata nelle regioni dure e soggette a tensione. Tuttavia, un apporto termico eccessivo può aumentare le distanze di diffusione e ridurre il tempo disponibile affinché l’idrogeno lasci il metallo di saldatura, aumentando in alcune condizioni l’idrogeno residuo nel metallo di saldatura. La composizione chimica dell’acciaio, lo spessore, l’apporto termico, la velocità di raffreddamento, il vincolo, le condizioni del consumabile e la storia termica devono essere considerati congiuntamente.
È importante anche distinguere tra l’idrogeno introdotto durante la saldatura e quello già presente nell’acciaio. Il materiale esposto in esercizio può trattenere idrogeno assorbito durante la corrosione, la protezione catodica, l’esercizio in ambiente acido o altre condizioni operative. Una ricerca sull’acciaio 2¼Cr-1Mo caricato con idrogeno ha riferito che l’idrogeno residuo assorbito in esercizio poteva richiedere un aumento di 130 °C del preriscaldamento durante la saldatura di riparazione. Non si tratta di una regola generale sul preriscaldamento; ciò dimostra perché le decisioni relative all’ispezione e alla saldatura possano dover tenere conto della storia di esercizio oltre che della nuova saldatura.

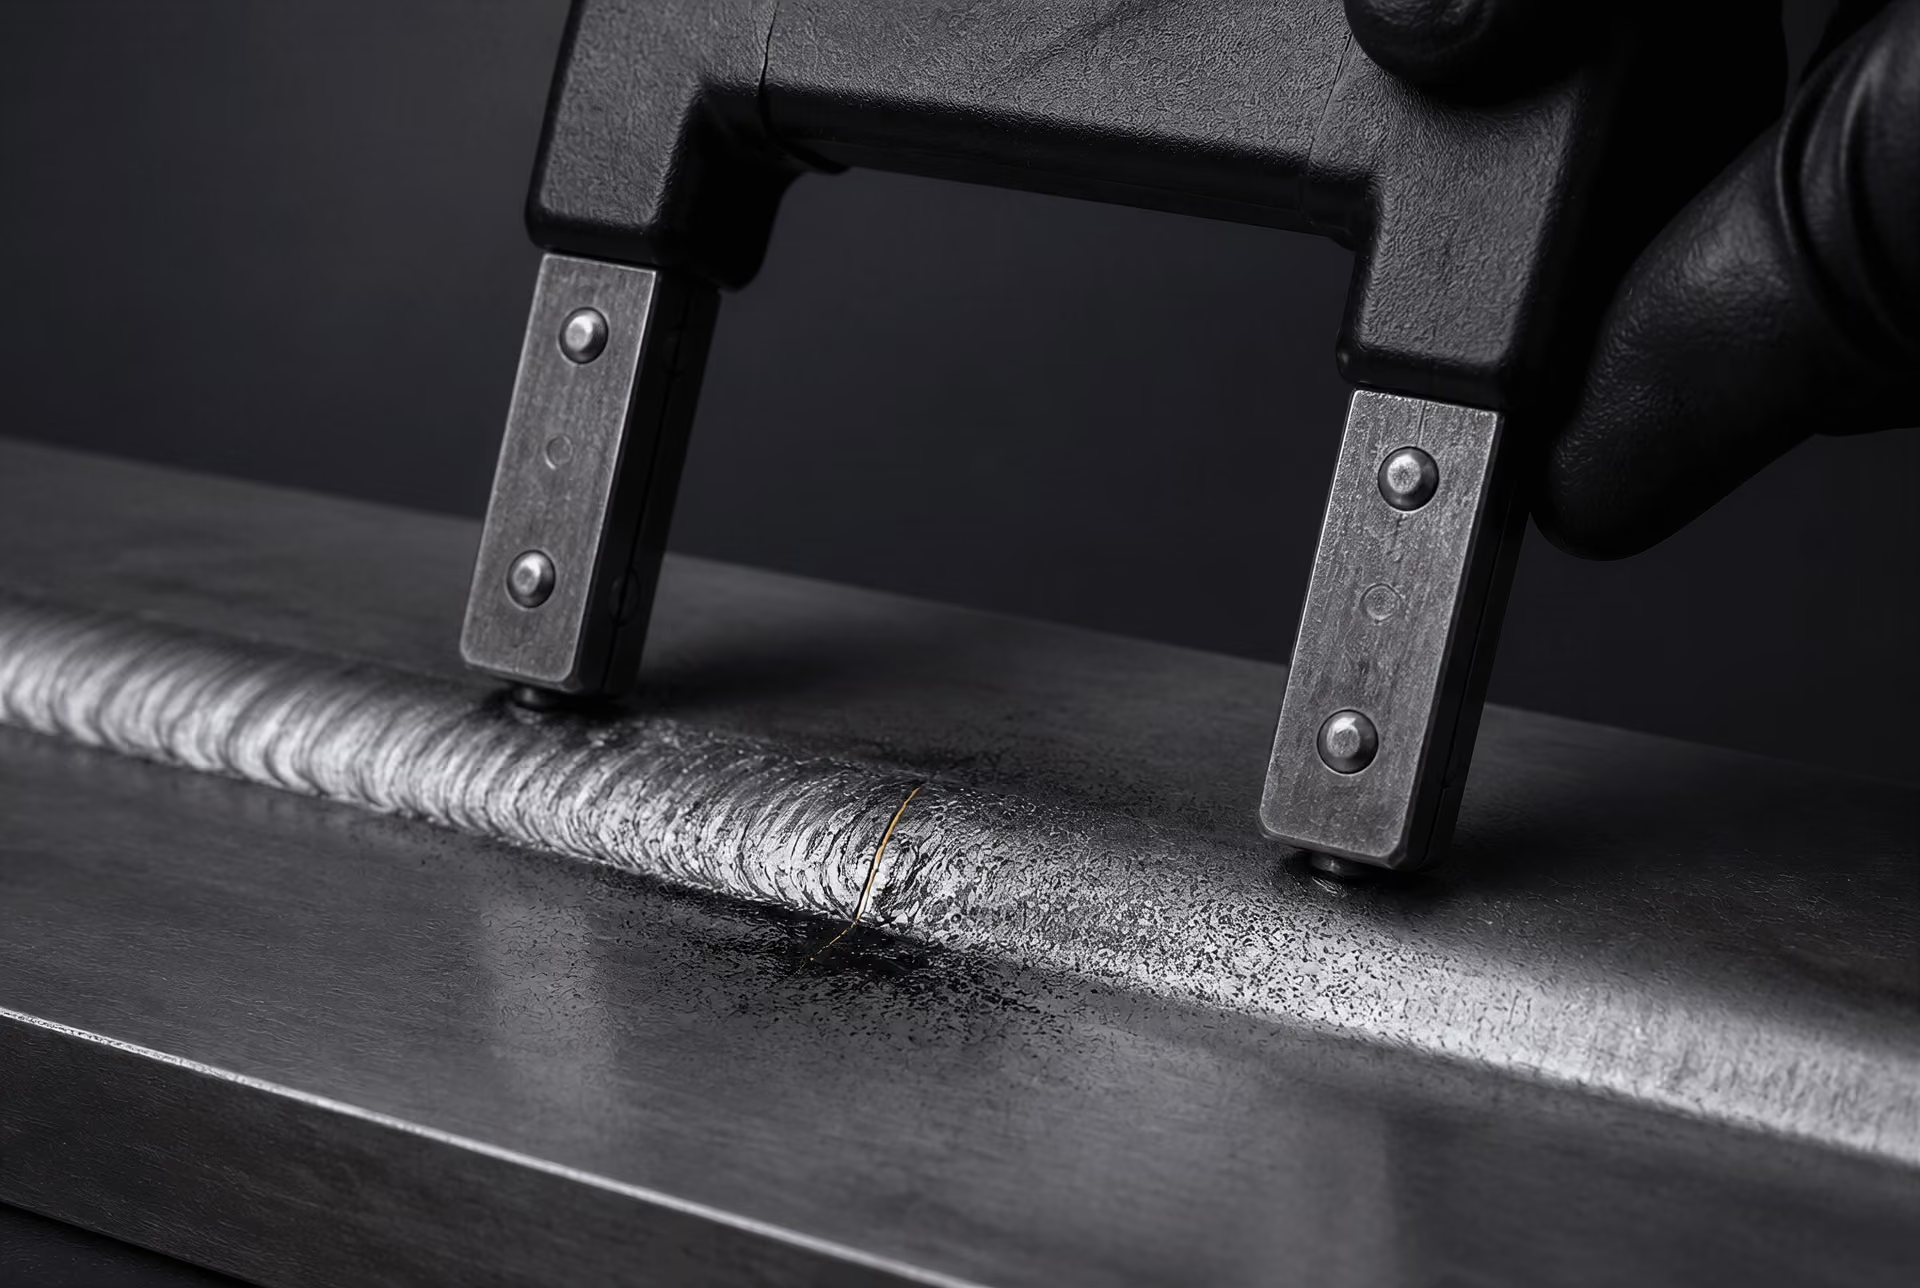
Tempistica e accesso per l’ispezione
| Metodo | Utile per | Limitazione importante |
|---|---|---|
| Esame visivo | Cricche superficiali visibili e difetti di profilo | Non consente di rilevare in modo affidabile le cricche interne |
| Esame con particelle magnetiche | Cricche superficiali e subsuperficiali negli acciai ferromagnetici | La direzione del campo influisce sulla sensibilità |
| Esame con liquidi penetranti | Cricche aperte in superficie su superfici idonee e pulite | Non consente di rilevare le cricche interne |
| Esame ultrasonoro | Molte discontinuità planari interne | Dipende da orientamento, accesso e taratura |
| Esame radiografico | Alcune discontinuità volumetriche e planari | Le cricche strette allineate con il fascio possono essere difficili da rilevare |
La tempistica dell’ispezione dovrebbe seguire la specifica applicabile di fabbricazione o di qualità, il materiale e la categoria del giunto, la procedura di saldatura e i plausibili meccanismi di formazione dei difetti. Le norme possono definire quando deve essere eseguito un determinato esame, se sono richiesti il mantenimento della temperatura o il post-riscaldamento e se le aree riparate devono essere sottoposte a ulteriori esami. Non esiste un unico periodo di attesa applicabile a ogni saldatura di acciaio, e un ritardo arbitrario non può sostituire un piano di ispezione tecnicamente giustificato.
Lo scopo dell’esame ritardato è consentire a un possibile meccanismo di criccatura a freddo di svilupparsi sufficientemente affinché il metodo selezionato possa rilevarlo. Ciò è diverso dal ritardare l’ispezione semplicemente per consuetudine. L’ingegnere responsabile o la specifica possono tenere conto del grado dell’acciaio, del carbon equivalent, del controllo dell’idrogeno, delle dimensioni della saldatura, del vincolo, dell’apporto termico, della temperatura di preriscaldamento e di interpass, dello spessore del giunto e dell’eventuale esposizione dell’acciaio all’idrogeno durante l’esercizio.
L’accesso determina ciò che può essere effettivamente esaminato. Il piede della saldatura può essere raggiungibile per l’esame visivo diretto e il controllo con particelle magnetiche, mentre la radice può essere nascosta dietro un elemento di supporto, un attacco interno, un isolamento o un secondo componente. Una cricca orientata parallelamente alla superficie di ispezione può produrre un’indicazione forte con un metodo, ma un’indicazione debole o non rilevabile con un altro. L’angolo della sonda, la direzione di scansione, la taratura, le condizioni della superficie, il rivestimento, la geometria e la competenza dell’operatore influenzano tutti il risultato.
L’esame visivo è utile per rilevare cricche affioranti in superficie, profilo inadeguato, incisioni marginali, inneschi d’arco e tracce visibili di riparazione. Non è in grado di rilevare in modo affidabile cricche strette sotto la superficie. Il controllo con particelle magnetiche può essere altamente sensibile alle cricche superficiali e subsuperficiali negli acciai ferromagnetici, ma l’indicazione dipende dalla direzione del campo magnetico. Una cricca parallela al campo applicato può produrre una dispersione minima del flusso magnetico; è quindi importante cambiare la direzione del campo. Il controllo con liquidi penetranti può rivelare cricche aperte in superficie su superfici idonee e pulite, ma non può rilevare una cricca inglobata ed è inadatto nei casi in cui il penetrante non possa penetrare nella discontinuità.
Il controllo ultrasonoro può esaminare volumi considerevoli della saldatura e può rilevare cricche planari inglobate, ma l’interpretazione dipende dall’orientamento della cricca, dalla riflettività, dall’accesso da uno o da entrambi i lati, dalla geometria della saldatura e dalla qualificazione della procedura. Il controllo radiografico può evidenziare alcuni difetti planari, ma una cricca stretta allineata con il fascio di radiazioni può essere difficile da distinguere, poiché la sua larghezza proiettata è ridotta. Il metodo deve essere adeguato alla posizione e all’orientamento sospetti della cricca, invece di essere scelto soltanto perché è conosciuto o abituale.
Criccatura affiorante e inglobata
Le cricche da idrogeno affioranti in superficie si verificano spesso al piede della saldatura, alla radice, al cratere o al bordo di fusione, dove il vincolo e la concentrazione delle tensioni sono elevati. Possono essere trasversali rispetto alla saldatura, longitudinali oppure irregolari e ramificate. Una cricca al piede può rimanere nascosta sotto scoria, spruzzi, rivestimento o un deposito di saldatura successivo. La smerigliatura può esporla, ma può anche rimuovere le tracce, allargare per deformazione plastica un’apertura stretta o lasciare una geometria che complica l’interpretazione.
Le cricche inglobate sono più difficili da rilevare. Possono trovarsi nella HAZ anziché nel metallo di saldatura, e un esame superficiale può risultare completamente negativo. Una cricca alla radice sotto un attacco interno o una cricca lungo un bordo di fusione può richiedere un esame ultrasonoro, radiografico o la rimozione di materiale per un esame distruttivo. La norma ISO 17642-1:2004 descrive la formazione delle cricche a freddo e i principi di prova per valutare la sensibilità alla criccatura dei consumabili di saldatura, dei materiali di base e del metallo di saldatura; riguarda la valutazione della suscettibilità e non la dichiarazione di sicurezza di una saldatura di produzione dopo un singolo controllo visivo. La norma ISO 3690:2018 specifica separatamente i metodi di campionamento e le procedure analitiche per misurare l’idrogeno diffusibile nel metallo di saldatura ottenuto mediante saldatura ad arco di acciai martensitici, bainitici e ferritici.
Quando viene rilevata una cricca, l’indagine dovrebbe conservarne la posizione e l’orientamento prima della riparazione. L’esaminatore dovrebbe determinare se si tratta di criccatura a caldo, criccatura a freddo assistita dall’idrogeno, mancanza di fusione o di un’altra discontinuità, poiché l’azione correttiva varia. Rimuovere e risaldare una cricca senza controllare l’idrogeno, il raffreddamento, il vincolo e l’idrogeno residuo derivante dall’esercizio può riprodurre il difetto. L’ispezione non è quindi il sostituto finale del controllo della saldabilità; è lo strumento per verificare se i controlli combinati hanno effettivamente funzionato.
Procedura di prevenzione basata sulle fasi operative
La prevenzione delle cricche da idrogeno inizia prima dell’innesco dell’arco. La procedura di saldatura deve affrontare contemporaneamente tre condizioni: la presenza di idrogeno nel giunto o la sua introduzione, una microstruttura dura, fragile e suscettibile, e le tensioni di trazione dovute al vincolo o alle tensioni residue. TWI descrive questa combinazione come necessaria per la formazione di cricche da idrogeno, mentre l’International Institute of Welding (IIW) identifica il contenuto di idrogeno, le tensioni residue di trazione e la suscettibilità della microstruttura come i tre fattori principali nelle saldature di acciai ad alta resistenza. La sola temperatura di preriscaldo non elimina nessuna di queste condizioni.
Raccogliere i dati sul materiale, sul servizio e sul giunto
Innanzitutto, identificare la norma di prodotto, il grado, lo stato di fornitura, lo spessore, il tipo di saldatura e lo storico delle riparazioni. Registrare le designazioni esattamente, ad esempio S355J2+N secondo EN 10025-2, ASTM A516 Grade 70 oppure acciaio 2¼Cr-1Mo, quando questo è il materiale specificato. Non dedurre la saldabilità dal solo contenuto di carbonio. Un acciaio con un contenuto moderato di carbonio può comunque sviluppare una zona termicamente alterata (ZTA) dura quando gli elementi di lega, la velocità di raffreddamento e lo spessore determinano un’elevata temprabilità.
Acquisire l’analisi di colata o di prodotto, comprendente carbonio, manganese, cromo, molibdeno, nichel, rame, vanadio e qualsiasi aggiunta di microlega. Calcolare il carbon equivalent richiesto dalla norma o dalla specifica di saldatura applicabile. EN 1011-2 utilizza comunemente un approccio basato sul carbon equivalent insieme a spessore, livello di idrogeno, apporto termico e vincolo. Il risultato costituisce un dato di ingresso per la procedura, non un valore di saldabilità che consenta di classificare il materiale come idoneo o non idoneo.
Caratterizzare quindi il giunto. Annotare lo spessore in corrispondenza della saldatura, gli effetti di dissipazione del calore dovuti agli attacchi, l’angolo di cianfrino, il gioco alla radice, il materiale di supporto, la lunghezza della saldatura, la sequenza e l’accesso per il riscaldamento. Una saldatura di un bocchello, di una piastra di riparazione o di una chiusura fortemente vincolata può presentare cricche a un livello nominale di idrogeno inferiore rispetto a un giunto testa a testa debolmente vincolato. Anche i punti di saldatura sono rilevanti: un punto corto, freddo e non adeguatamente essiccato può diventare il primo sito di criccatura oppure imporre un vincolo alla saldatura di produzione.
Lo storico di servizio richiede un’attenzione distinta. Verificare se l’acciaio ha operato in presenza di acido solfidrico umido, idrogeno, acqua ad alta pressione, condizioni di protezione catodica o in servizio con idrogeno ad alta temperatura. L’idrogeno diffusibile introdotto dall’elettrodo o dall’arco non è uguale all’idrogeno trattenuto nell’acciaio di base esposto durante il servizio. Quest’ultimo può migrare durante il taglio, la scriccatura, il preriscaldo e la saldatura, aumentando il rischio di criccatura durante la fabbricazione anche quando il risultato della prova sul consumabile è accettabile. Per l’acciaio 2¼Cr-1Mo caricato di idrogeno, un esperimento riportato ha rilevato che il preriscaldo richiesto poteva aumentare di 130 °C. Questo valore non costituisce una maggiorazione generale; dimostra perché l’esposizione durante il servizio debba essere oggetto di un’indagine specifica anziché essere occultata all’interno di una tabella generica di preriscaldo.
Valutare la suscettibilità mediante la qualificazione della procedura applicabile e, quando necessario, mediante una prova di criccatura a freddo. ISO 17642-1:2004 stabilisce i principi generali per le prove distruttive di criccatura a freddo nei materiali metallici saldati ad arco e comprende gli approcci utilizzati per valutare la sensibilità alla criccatura dei consumabili, dei materiali di base e del metallo saldato. Queste prove sono particolarmente utili quando il grado, la condizione di riparazione, il vincolo o lo storico di esposizione all’idrogeno durante il servizio esulano dall’esperienza consolidata relativa alla procedura.
Definire i controlli sull’idrogeno, sul ciclo termico e sui vincoli
Selezionare un consumabile qualificato i cui requisiti di resistenza, tenacità, classe di idrogeno diffusibile e metodo di deposizione siano compatibili con la procedura. Per gli elettrodi rivestiti a basso contenuto di idrogeno, specificare i limiti indicati dal fabbricante per l’essiccazione, la ricottura, il mantenimento e l’esposizione; dopo l’apertura, conservare gli elettrodi in appositi fornetti portatili riscaldati. I fili animati e quelli per la saldatura ad arco sommerso richiedono il controllo dello stoccaggio in contenitori sigillati, dell’essiccazione del flusso e dell’esposizione all’umidità dell’officina. Anche la qualità e la portata del gas di protezione, le perdite, il vento, l’umidità superficiale, l’olio, la vernice e la ruggine influenzano l’ingresso di idrogeno.
Quando il rischio lo giustifica, misurare l’idrogeno diffusibile anziché darlo per scontato. ISO 3690:2018 specifica le procedure di campionamento e analisi per l’idrogeno diffusibile nei depositi di metallo saldato ottenuti con consumabili per la saldatura ad arco, compreso il metallo saldato negli acciai martensitici, bainitici e ferritici. Il valore misurato si riferisce a uno specifico consumabile, processo, condizione di stoccaggio e metodo di prova; non può essere automaticamente attribuito a ogni saldatura realizzata con la stessa designazione commerciale.
Stabilire il preriscaldo sulla base della norma applicabile, della procedura qualificata e delle effettive condizioni del giunto. Misurarlo sul metallo di base adiacente alla saldatura, non sulla fiamma né soltanto sulla faccia opposta. Specificare la distanza e il momento della misurazione e assicurarsi che l’intera area della saldatura raggiunga la temperatura prescritta. Mantenere il preriscaldo minimo durante la saldatura dei punti, la deposizione della passata di radice, le interruzioni e le riprese. Stabilire una temperatura massima tra le passate oltre a una temperatura minima. Una temperatura eccessiva tra le passate può alterare la tenacità, la dimensione dei grani, il comportamento delle precipitazioni e il percorso finale di raffreddamento.
Il preriscaldo produce due effetti utili: rallenta il raffreddamento della ZTA e concede all’idrogeno più tempo per fuoriuscire. Le indicazioni di Dillinger che applicano il Metodo B di EN 1011-2 descrivono entrambi gli effetti. Tuttavia, una maggiore quantità di calore non è automaticamente più sicura. TWI segnala che un apporto termico eccessivo può aumentare la ritenzione dell’idrogeno nel metallo saldato, poiché amplia la distanza di diffusione e può ridurre il tempo disponibile per la diffusione. La procedura richiede quindi una finestra termica controllata, non la temperatura più elevata raggiungibile.
Calcolare o verificare l’apporto termico per ogni intervallo qualificato:
dove è l’apporto termico in kJ/mm, è il rendimento dell’arco, è la tensione, è la corrente e è la velocità di avanzamento in mm/s. Registrare se il valore indicato rappresenta l’energia dell’arco o l’apporto termico effettivo, poiché il fattore di rendimento ne modifica il significato. Un apporto termico eccessivamente basso può produrre un raffreddamento rapido e strutture dure nella ZTA; un apporto termico eccessivo può aumentare le deformazioni, ridurre la tenacità e influenzare la diffusione dell’idrogeno. La velocità di saldatura, la dimensione del cordone, la sequenza delle passate e la temperatura tra le passate devono rimanere entro l’intervallo qualificato.
Misure di riduzione del vincolo
- Preparazione del giunto Mantenere il gioco alla radice, l’allineamento, il labbro di radice e la geometria del cianfrino specificati.
- Punti di saldatura Utilizzare punti di saldatura integri, di dimensioni adeguate, asciutti e compatibili con la procedura finale.
- Sequenza Bilanciare il deposito e distribuire il ritiro invece di concentrare la contrazione in una sola regione.
- Attacchi Pianificare la rimozione degli attacchi temporanei e la riparazione di eventuali solchi o difetti locali risultanti.
Controllare i vincoli mediante il montaggio e la sequenza di saldatura. Eliminare, quando possibile, gli allineamenti forzati, utilizzare una sequenza equilibrata, evitare punti di saldatura sovradimensionati e impedire giochi alla radice o disallineamenti dei bordi che concentrino le tensioni. Pianificare gli inizi e le terminazioni lontano dai concentratori geometrici di tensione. Quando si sospetta la presenza di idrogeno dovuto al servizio, definire prima della saldatura un trattamento di rilascio dell’idrogeno o un ciclo termico conservativo; ciò può comprendere un riscaldamento prolungato, un mantenimento controllato e una verifica da parte del responsabile della saldatura.
Definire il post-riscaldamento quando richiesto dalla valutazione del rischio o dalla procedura qualificata. Il post-riscaldamento non coincide con il trattamento termico post-saldatura. Un trattamento di desorbimento dell’idrogeno mantiene la saldatura a una temperatura specificata per favorire la migrazione dell’idrogeno prima che il giunto si raffreddi fino a raggiungere una condizione dura e sottoposta a tensione. SteelConstruction.info e Guidance Note 6.04 descrivono il mantenimento del preriscaldo o l’applicazione del post-riscaldamento a questo scopo. Un trattamento separato di distensione presenta temperature, durate ed effetti metallurgici differenti.
Verificare l’esecuzione e documentare le deviazioni
Il supervisore della saldatura dovrebbe registrare il lotto del consumabile, il ciclo di essiccazione, la temperatura di mantenimento, il saldatore, il processo, la corrente, la tensione, la velocità di avanzamento, l’apporto termico calcolato, il preriscaldo, la temperatura tra le passate, il gas di protezione, l’identificazione del giunto e la sequenza di saldatura. I pastelli termometrici possono fornire un controllo rapido, ma sono preferibili termometri a contatto calibrati o strumenti a infrarossi quando l’emissività e l’accessibilità lo consentono. Registrare le letture in una posizione e a intervalli definiti.
Trattare le deviazioni come eventi ingegneristici. Se il preriscaldo scende al di sotto del minimo, interrompere il lavoro, ripristinare la temperatura prescritta e documentare l’interruzione. Se un elettrodo supera il limite di esposizione, metterlo in quarantena anziché riportarlo nel fornetto portatile. Se l’apporto termico, la temperatura tra le passate, il vincolo, la condizione del consumabile o lo storico di servizio differiscono dalla procedura qualificata, ottenere una valutazione tecnica prima di proseguire.
L’ispezione deve tenere conto delle cricche ritardate. Rispettare il periodo specificato di raffreddamento e diffusione dell’idrogeno prima dell’esame non distruttivo finale; l’intervallo può richiedere diverse ore o più, a seconda del materiale, dello spessore, del vincolo, della procedura e della norma applicabile. Un’ispezione visiva eseguita immediatamente dopo la saldatura non può dichiarare idoneo un giunto rispetto al rischio di criccatura a freddo ritardata. Utilizzare l’esame con particelle magnetiche o liquidi penetranti richiesto per le cricche affioranti in superficie, nonché l’esame ultrasonoro o radiografico quando è prescritta una copertura volumetrica. Se compare una cricca, non limitarsi a molarla e risaldarla. Mappare il difetto, identificarne l’origine, riesaminare i registri relativi all’idrogeno e al ciclo termico, rivalutare il materiale caricato di idrogeno durante il servizio e modificare la procedura prima della riparazione. La prevenzione è un sistema coordinato di controllo della saldatura, non una singola prescrizione relativa alla temperatura.
Affermazioni comuni che non resistono all’analisi metallurgica
La criccatura da idrogeno non è controllata da un’unica variabile. TWI descrive la combinazione necessaria come idrogeno, una struttura dura e fragile suscettibile alla criccatura e una sollecitazione di trazione. Il White Paper (2023) dell’International Institute of Welding (IIW) esprime la stessa relazione attraverso tre fattori principali: contenuto di idrogeno, tensione residua di trazione e suscettibilità microstrutturale. Eliminare o ridurre un fattore può diminuire il rischio di criccatura; se gli altri due rimangono invariati, una saldatura può comunque criccarsi, talvolta anche a distanza di ore dalla saldatura.
Per questo motivo, una procedura corretta tiene conto della composizione chimica dell’acciaio, del vincolo, dello spessore del giunto, della velocità di raffreddamento, dell’apporto termico, dello stato del materiale d’apporto, del preriscaldamento, della temperatura interpass e della storia di esercizio del materiale. La norma ISO 17642-1:2004 stabilisce i principi generali per le prove distruttive di criccatura a freddo dei materiali metallici saldati ad arco, compresa la valutazione dei materiali d’apporto, dei materiali base e del metallo di saldatura. Tali prove sono necessarie perché la saldabilità non può essere dedotta dal contenuto di carbonio o da un singolo parametro di saldatura.
Un preriscaldamento maggiore significa sempre meno criccature
Il preriscaldamento è generalmente utile, ma “maggiore” non è una regola metallurgica. Aumentare la temperatura prima e durante la saldatura rallenta il raffreddamento attraverso la zona termicamente alterata (HAZ), riducendo la probabilità che si formi una struttura martensitica dura e fragile. Inoltre, lascia più tempo all’idrogeno diffusibile per fuoriuscire dalla saldatura e dall’acciaio adiacente prima che il giunto raggiunga temperature più basse, alle quali l’idrogeno può rimanere intrappolato. Le linee guida di Dillinger, che applicano il Metodo B della norma EN 1011-2, descrivono direttamente questi due effetti: il preriscaldamento rallenta il raffreddamento della HAZ e favorisce la fuoriuscita dell’idrogeno. Anche SteelConstruction.info raccomanda di controllare le velocità di raffreddamento e di mantenere il preriscaldamento o il post-riscaldamento affinché l’idrogeno possa migrare lontano dalle regioni dure e sottoposte a tensione.
Il beneficio ha dei limiti. Una temperatura superiore all’intervallo previsto dalla procedura qualificata può ampliare la HAZ, modificare la dimensione dei grani, ridurre la tenacità e influire sulla resistenza o sull’accuratezza dimensionale. Una temperatura interpass eccessiva può inoltre produrre microstrutture indesiderate o ridurre le prestazioni richieste dalla norma di progettazione. Il preriscaldamento non annulla un forte vincolo, un acciaio ad alta temprabilità, superfici del giunto contaminate o l’idrogeno già assorbito nel materiale base.
Quest’ultimo punto è importante durante le saldature di riparazione. L’idrogeno introdotto nell’acciaio durante l’esercizio non è uguale all’idrogeno diffusibile introdotto da un elettrodo di saldatura. Esperimenti condotti su acciai C-Mn e Cr-Mo caricati di idrogeno hanno rilevato che l’idrogeno trattenuto poteva aumentare il rischio di criccatura durante la fabbricazione. Per l’acciaio 2¼Cr-1Mo, un caso riportato ha richiesto un aumento del preriscaldamento di 130 °C. La risposta può comprendere un trattamento di desorbimento dell’idrogeno, un preriscaldamento prudenziale, il controllo della temperatura interpass e una pratica di saldatura a basso idrogeno. Applicare semplicemente un valore di preriscaldamento consueto non è sufficiente.
Il preriscaldamento deve quindi essere specificato in funzione del materiale e della procedura, non scelto come margine di sicurezza illimitato. La norma EN 1011-2, comprese le sue raccomandazioni per gli acciai ferritici, collega il controllo della criccatura alla composizione, al contenuto di idrogeno, all’apporto termico, al preriscaldamento e alla temperatura interpass. La domanda pertinente è se il ciclo termico selezionato mantenga il raffreddamento e il movimento dell’idrogeno entro un intervallo accettabile.
Un apporto termico maggiore migliora sempre la saldabilità
Un apporto termico più elevato rallenta spesso il raffreddamento, quindi può ridurre, in alcuni acciai, la formazione di costituenti duri nella HAZ. Questa osservazione limitata viene spesso trasformata in un’affermazione assoluta. Non dovrebbe esserlo.
L’apporto termico modifica l’intera storia termica. Un bagno di saldatura più grande e una regione riscaldata più ampia possono aumentare la larghezza della HAZ e alterare la crescita dei grani, la tenacità, la resistenza e i prodotti di trasformazione. Nei giunti vincolati, anche il conseguente andamento del ritiro può influire sulla tensione residua. Il risultato dipende dalla composizione chimica dell’acciaio, dallo spessore, dalla geometria del giunto, dal processo di saldatura, dalla velocità di avanzamento e dall’intervallo di temperatura attraverso il quale avviene la trasformazione del materiale.
Il movimento dell’idrogeno rende l’affermazione ancora meno affidabile. TWI riferisce che un apporto termico eccessivo può aumentare la ritenzione di idrogeno nel metallo di saldatura, perché amplia le distanze di diffusione e può ridurre il tempo complessivo disponibile per la diffusione. Una saldatura più calda o più grande non è automaticamente una saldatura più pulita. L’idrogeno deve raggiungere una via di fuoriuscita, e tale via può diventare più lunga all’aumentare del volume di saldatura depositato. Il successivo raffreddamento può quindi lasciare l’idrogeno concentrato in prossimità di aree dure o fortemente sottoposte a tensione.
Anche un apporto termico molto basso comporta dei rischi: un raffreddamento rapido può formare martensite o altre strutture suscettibili, in particolare negli acciai ad alta temprabilità e nei giunti spessi e vincolati. La soluzione è una finestra di apporto termico qualificata, non una corsa verso uno dei due estremi. Preriscaldamento, controllo della temperatura interpass, sequenza dei cordoni, corrente di saldatura, tensione, velocità di avanzamento e post-riscaldamento devono operare congiuntamente. Una procedura che previene la formazione di una HAZ dura ma produce una tenacità inaccettabile non è una soluzione efficace alla criccatura da idrogeno.
Il difetto qui considerato è la criccatura ritardata a freddo, non la criccatura a caldo. La criccatura a caldo si verifica durante la solidificazione o a temperatura elevata ed è governata da meccanismi diversi, tra cui la segregazione durante la solidificazione e la formazione di film liquidi. Un apporto termico maggiore può influire su entrambe le classi di difetti, ma non le rende intercambiabili.
Gli elettrodi a basso idrogeno eliminano la criccatura da idrogeno
Gli elettrodi a basso idrogeno riducono la quantità di idrogeno che entra nella saldatura. Non portano il contenuto di idrogeno a zero e non eliminano le altre condizioni necessarie alla criccatura. Umidità, rivestimenti di flusso danneggiati, superfici del giunto sporche, lubrificanti, vernice, problemi del gas di protezione e cattive condizioni di stoccaggio possono aumentare l’idrogeno nonostante la classificazione nominale del materiale d’apporto. I materiali d’apporto devono essere essiccati, immagazzinati, distribuiti e utilizzati secondo la procedura applicabile.
Anche le misurazioni dell’idrogeno richiedono un metodo definito. La norma ISO 3690:2018 specifica le procedure di campionamento e analisi per l’idrogeno diffusibile nel metallo di saldatura ottenuto mediante saldatura ad arco con materiale d’apporto, compreso il metallo di saldatura negli acciai martensitici, bainitici e ferritici. Questa misurazione riguarda l’idrogeno presente nel metallo di saldatura. Non quantifica direttamente l’idrogeno trattenuto in una lamiera esposta all’esercizio né l’idrogeno distribuito nella HAZ.
Un elettrodo a basso idrogeno non può ammorbidire una HAZ martensitica creata da un raffreddamento rapido e non può eliminare la tensione di trazione generata dalla contrazione della saldatura o dal vincolo esterno. Né può rilasciare istantaneamente l’idrogeno penetrato in un recipiente a pressione, in un componente di una condotta o in un altro elemento di acciaio durante l’esercizio. In questi casi possono essere necessari il preriscaldamento, il post-riscaldamento, la preparazione del giunto, la riduzione del vincolo, la sequenza di saldatura e un’ispezione ritardata.
La pratica a basso idrogeno è essenziale nei casi in cui sia richiesta dalla procedura, ma costituisce un solo elemento di un sistema interconnesso. La criccatura da idrogeno viene prevenuta quando l’apporto di idrogeno e l’idrogeno trattenuto sono controllati, il ciclo termico evita una microstruttura suscettibile e il giunto può tollerare o dissipare la tensione di trazione. È un problema di metallurgia, non di etichetta dell’elettrodo.
Riferimenti
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml