




鋼の溶接性が意味するもの
鋼の溶接性とは、定められた溶接施工手順の下で、指定された機械的要件、冶金学的要件、および健全性要件を満たす溶接継手を製作できる能力である。この定義には、意図的に条件が付されている。これは、あらゆる姿勢、板厚、温度、拘束条件、または供用環境において、鋼を安全に溶接できるという意味ではない。溶接士が、より低温の鋼板、より大きな継手拘束、湿った溶接材料、汚染された表面、または異なる入熱に遭遇すれば、施工法の適格性確認試験に合格した継手であっても、製作中に割れる可能性がある。
溶接性の要件
- 機械的特性
- 引張強さ、靭性、硬さ、疲労抵抗、寸法安定性。
- 冶金的特性
- 許容可能な熱影響部組織、変態挙動、溶接後熱処理への応答。
- 健全性
- 許容できない不連続がなく、検査基準に適合していること。
- 使用性能
- 耐食性、圧力境界性能、疲労荷重に対する抵抗性。
関連する要件には、引張強さ、靭性、硬さ、疲労強度、寸法安定性、耐食性、ならびに許容できない不連続部がないことなどが含まれる。圧力容器では、溶接部に衝撃靭性および溶接後熱処理の要件を満たすことが求められる場合がある。構造用継手では、拘束、ラメラテアリング、疲労荷重、および検査の合否判定基準が支配的となる場合がある。したがって溶接性は、鋼種の呼称だけに属するものではなく、鋼材、溶接材料、継手設計、溶接プロセス、熱サイクル、環境、および供用履歴の組合せに属する。
水素割れには、水素、硬く脆く割れを生じやすい組織、引張応力が同時に存在することが必要である。 Strong evidence
水素助長低温割れは、この点をよく示している。TWIは、割れの発生には、水素、硬く脆く割れやすい組織、および引張応力が同時に存在する必要があるとしている(TWI, 2024)。International Institute of Weldingも、表現はやや異なるものの、同じ支配因子を特定している。すなわち、水素含有量、残留引張応力、および組織の割れ感受性である(IIW White Paper, 2023)。いずれか一つの因子を取り除くか、十分に低減すれば割れの発生確率は低下する。反対に、三つすべてが増大すれば、溶接が完了したように見えた後で継手が破損する可能性がある。
溶接性と溶接性評価の違い
炭素当量 選択した合金元素を組み合わせた指標であり、焼入れ性のスクリーニングおよび予熱選定の補助に用いられる。割れリスクを完全に予測するものではない。
溶接性評価は、判断を支援するために用いられる簡略化された指標である。炭素当量式、水素管理区分、予熱表、および材料グループ分けは、施工法がどの程度厳しい管理を必要とするかを示すことができるが、継手性能を直接測定するものではない。ミルシートから算出した炭素当量では、実際に溶接部へ侵入する水素量、熱影響部(HAZ)の冷却速度、または強く拘束された継手に蓄積された引張応力は明らかにならない。
| アプローチ | 示すこと | 証明しないこと |
|---|---|---|
| 炭素当量 | 相対的な焼入れ性および予熱の必要性の可能性 | 特定の継手が割れないこと |
| 水素管理区分 | 定義された溶着金属中の水素状態 | 使用環境にさらされた母材鋼の水素残留量 |
| 予熱表 | 手順に基づく熱的指針 | あらゆる板厚および拘束条件に対する普遍的な安全性 |
| 低温割れ試験 | 規定条件下での割れ感受性 | 鋼材が有する普遍的な数値特性 |
例えば、炭素当量は、S355、S460、16Mo3、または2¼Cr-1Moなどの鋼の焼入れ性を比較する際に有用である。しかし、板厚、入熱、パス間温度、および水分管理が変われば、同じ公称値でも結果は異なる可能性がある。ある評価によって、鋼材が予熱を必要とすると分類されることはある。しかし、指定された予熱温度によって、特定の補修溶接で割れが防止されることを証明することはできない。[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
試験はより強力な証拠を提供するが、それぞれの試験が答えるのは、定められた特定の問いである。ISO 17642-1:2004は、破壊的低温割れ試験の一般原則を記述し、溶接材料、母材、および溶接金属の割れ感受性を評価するための手法を示している。その結果は、規定された熱条件および拘束条件から得られる証拠であり、鋼材に普遍的に備わる数値特性ではない。同様に、ISO 3690:2018は、溶加材を用いてアーク溶接された溶接金属中の拡散性水素を測定するためのサンプリングおよび分析手順を規定している。これには、マルテンサイト系、ベイナイト系、およびフェライト系鋼に関連する溶接金属が含まれる。この規格が測定するのは、管理された条件下の水素量であり、古い部材に存在し得るあらゆる形態の水素を測定するものではない。
したがって、「溶接性評価」は施工手順に関する指針として読むべきである。その評価によって、低水素系溶接材料、最低予熱温度、パス間温度の上限、冷却管理、または溶接後熱処理が必要となる場合がある。その後、施工法の適格性確認によって、提案された施工手順が必要な基準を満たせることを実証する。製作時の管理によって、適格性が確認された条件が実際に維持されていることを確保する。検査では、得られた継手について、指定された欠陥および特性を確認する。これらは別個の安全対策である。放射線透過試験によって、過大なHAZ硬さにより失われた靭性を回復することはできない。また、目視検査に合格しても、遅れ水素割れが翌日に発生しないことを証明することはできない。
予熱は重要な管理手段であるが、万能な対策ではない。NF EN 1011-2は、水素割れの管理を、鋼の化学成分、水素含有量、入熱、予熱、およびパス間温度と関連付けている。一般に予熱温度を高くするとHAZの冷却が遅くなり、水素が逸散する時間が長くなる。EN 1011-2のMethod Bを適用したDillingerの指針も、同じ作用を説明している。しかしTWIは、過大な入熱によって拡散距離が長くなり、拡散に利用できる時間が短くなるため、溶接金属中に保持される水素が増加する可能性があると注意している。温度を高くしすぎると、過度の結晶粒成長や望ましくない変態組織が生じることもある。重要なのは、作業指示書に記載された単一の温度よりも、適格性が確認された熱サイクルである。
製作時の割れと供用性能
製作時の割れとは、溶接中、冷却中、または溶接後の遅れた期間に発生する損傷である。水素助長低温割れは、特に見分けにくい。アークが停止してから数時間後に形成されることがあるためである。通常、硬いHAZ領域、溶接金属、または局部応力の高い箇所に発生し、切断調査や遅れて実施した非破壊検査によって明らかになるまで見えない場合がある。高温割れはこれとは異なり、凝固中または冷却中の高温状態で、溶接金属の延性がまだ限定されている間に発生する。原因と管理方法を相互に置き換えることはできない。
鋼は供用中に良好な性能を示していても、溶接が難しい場合がある。反対に、目に見える割れなしに継手を製作できても、供用時に必要な靭性、疲労強度、または耐食性を欠くことがある。溶接性と供用性能には重なる部分があるが、一方が他方を保証することはない。焼入れ焼戻し高強度鋼は、母材の強度を優れた状態で維持していても、溶接によってHAZが局部的に軟化または硬化する可能性がある。低合金圧力容器用鋼は、新品の状態では適格性が確認された補修施工手順を受け入れられても、何年にもわたって水素に曝露された後には異なる挙動を示すことがある。
このような場合、供用履歴は溶接に直接関係する変数である。水素を含むプロセス流体、腐食、陰極防食、または湿潤環境への曝露中に吸収された水素は、停止後も鋼中に残留することがある。この残留水素は、ISO 3690:2018に基づき、新たに形成された溶接金属から測定される拡散性水素とは同じものではない。残留水素は再加熱中に移動し、新しい溶接部の近傍に集中して、製作時の割れのリスクを高める可能性がある。水素を導入した2¼Cr-1Mo鋼を用いた実験では、供用中に残留した水素によって、予熱温度を130 °C高くする必要が生じ得ることが報告されている(TWI, 2024)。この結果を普遍的な規則に変換することはできないが、元の溶接施工手順があらゆる補修に対して引き続き適切であるという前提を、明確に否定するものである。
三条件割れモデル
- 水素 水素が存在し、脆弱な領域に到達できる程度に移動可能でなければならない。
- 割れを生じやすい組織 溶着金属または熱影響部に、硬く脆い組織が含まれていなければならない。
- 引張応力 残留応力、負荷応力、または拘束に起因する引張応力が、その領域に作用しなければならない。
水素放出処理、保守的な予熱、低水素系溶接材料、乾燥管理、適切な入熱、および遅延検査が、すべて必要となる場合がある。溶接後加熱によって、水素が硬く応力の高い領域に捕捉される前に移動できる温度を維持することができる。正しい選択は、部材、板厚、鋼材の状態、拘束、および適用される建設規格によって決まる。
化学成分だけでは溶接性を定義できない理由
化学成分は、焼入れ性、変態生成物、靭性、炭素当量、および高温割れ感受性に影響するため、無視することはできない。しかし、化学成分は出発条件にすぎない。冷却速度によって、HAZに軟らかいフェライト・パーライト、ベイナイト、または硬いマルテンサイトが形成されるかどうかが決まる。入熱と板厚は、その冷却速度を変化させる。拘束は引張応力を支配する。溶接材料の状態と表面の清浄度は、水素の侵入を左右する。継手形状は局部的な応力集中を生じさせる。周囲温度は、冷却と水素拡散の双方を変化させる。
したがって、同じ鋼種および同じ溶解分析値を持つ2枚の鋼板であっても、すみ肉溶接、完全溶込み突合せ溶接、拘束された補修開先では、異なるHAZ硬さと異なる割れリスクが生じる可能性がある。製鋼時の加工、板厚、過去の熱サイクル、時効、冷間加工、および供用中の水素吸収によっても、公称上の鋼種表示を変えずに挙動がさらに変化することがある。
実務上の問いは、「この鋼は溶接可能か」ではない。「この状態にあるこの継手を、管理された施工手順の下で製作し、指定された要件を満たすことを実証できるか」である。この問いから、正しい手順が導かれる。すなわち、材料とその履歴を明らかにし、水素と拘束を評価し、熱サイクルの適格性を確認し、製作を管理し、直ちに発生する欠陥と遅れて発生する欠陥の双方について検査することである。
水素助長低温割れ:必要な3つの条件
水素、水素に対して脆弱な硬くて脆い微細組織、引張応力が、水素助長低温割れのために同時に作用しなければならない。 Strong evidence
水素助長低温割れは、水素だけが原因で発生するものではありません。TWIおよびInternational Institute of Welding(IIW)が用いる中心的なモデルでは、3つの条件が同時に存在する必要があります。すなわち、水素が存在し、継手内を移動できること、溶接金属または熱影響部(HAZ)に、割れを生じやすい硬く脆い組織が存在すること、そして、その領域に引張応力が作用することです。これらの条件のいずれか1つを除去、低減、または遅延させれば、割れの発生可能性は低下します。しかし、だからといって、特に予熱が万能の対策になるわけではありません。
IIW White Paper(2023)は、高強度鋼溶接部における水素誘起割れを支配する3つの主要因として、水素含有量、残留引張応力、組織の割れ感受性を挙げています。TWIも、同じ機構を実務的な観点から説明しています。割れは、局所的な化学成分、冷却速度、水素分布、拘束の程度に応じて、溶接金属内、溶融境界部、またはHAZで発生し始める可能性があります。これは高温割れではなく、低温割れの機構です。溶接を停止した時点では継手に異常がないように見えても、その後、水素が応力を受けた割れ感受性の高い箇所へ拡散することで、数分後または数時間後に割れが発生することがあります。

継手内への水素の侵入と移動
| 水素源 | 管理対策 |
|---|---|
| 電極被覆およびフラックス | 乾燥、密封保管、曝露管理 |
| 継手表面 | 水分、油、塗料、スケール、腐食生成物を除去する |
| シールドガス系統 | 漏れ、流量、純度、気流を管理する |
| 使用環境への曝露 | 補修溶接前に残留水素を評価する |
拡散性水素 定義された試験の温度、時間、取扱い条件下で移動し、逸散することができる、溶着金属中の水素。
アーク溶接では、水素は複数の経路から侵入します。電極被覆、フラックス、シールドガス系統、継手表面、ミルスケール、グリース、塗料残渣、湿った溶接材料に含まれる水分は、アーク中で解離し、溶融金属に溶け込む可能性があります。生成した原子状水素は、分子状水素よりはるかに移動しやすい性質を持ちます。溶接部が冷却すると、一部の水素は溶融池から放出されますが、別の一部は溶接金属中に拡散性水素として残るか、隣接するHAZへ移動します。
ISO 3690:2018は、溶加材を用いて作製したアーク溶接溶接金属中の拡散性水素を測定するためのサンプリングおよび分析手順を規定しています。この規格は、マルテンサイト鋼、ベイナイト鋼、フェライト鋼に関連する溶接金属を対象としています。この測定が有用なのは、継手が冷却し、残留応力が形成される期間中に、拡散性水素が移動する可能性があるためです。ただし、この測定値が部材中に存在するあらゆる形態の水素を表すわけではありません。
供用中に水素にさらされた容器や配管には、製作または補修前に吸収された水素が含まれている場合があります。この残留した供用水素は、加熱や溶接の際に放出され、溶接材料および継手準備に由来する水素に加わる可能性があります。この区別は重要です。電極の水分を管理しても、母材鋼中にすでに蓄積されている水素を除去することはできません。TWIが2024年に報告した、水素をチャージした2¼Cr-1Mo鋼に関する実験では、残留水素によって必要予熱温度が130 °C上昇しました。この結果は、供用履歴が不明な鋼材に対して、溶接材料を基準とした溶接施工要領をそのまま適用することへの警告となります。
水素は、格子欠陥、粒界、介在物、その他のトラップサイトを通って移動します。水素は、切欠き、硬質成分、介在物、または引張応力を受けている領域に集積する可能性があります。冷却速度は、トラップの形成と、水素が逃げるために利用できる時間の両方に影響します。急速な変態によって硬いHAZが形成される一方、溶融境界部付近に水素が濃縮したままになることもあります。後熱または予熱の継続によって継手を十分な時間温かく保てば、最も脆弱な状態に達する前に水素を外部へ移動させることができます。
予熱は有効ですが、その効果には限界があります。TWIは、予熱温度を上げると、一般に水素が逃げる機会が増え、冷却速度が低下すると報告しています。しかし、過大な入熱は、拡散距離を長くし、拡散に利用できる全体の時間を短くすることで、溶接金属中の水素保持量を増加させる可能性があります。したがって、より高温の溶接が自動的により安全な溶接になるわけではありません。入熱、ビード寸法、継手厚さ、パス間温度、冷却条件を総合的に考慮する必要があります。
硬く脆い割れ感受性組織
水素が割れを発生・伝播させるには、割れ感受性の高い組織が必要です。炭素マンガン鋼、低合金鋼、高強度鋼では、重要な組織は、急速冷却によってHAZに形成される硬いマルテンサイト、またはマルテンサイトとベイナイトの混合組織であることが多いです。硬さは有用な警告指標ですが、硬さだけで割れの危険性が決まるわけではありません。水素含有量、応力、局所的な靭性、介在物、偏析、き裂先端の状態も結果に影響します。
鋼の化学成分は変態挙動を左右します。炭素は焼入れ性を高め、硬いHAZが形成される可能性を高めます。一方、マンガン、クロム、モリブデン、ニッケルなどの合金元素は、焼入れ性と変態温度を変化させます。したがって、炭素当量の計算式はスクリーニング用の指標であって、完全な溶接性予測ではありません。炭素当量の値が類似した2種類の鋼でも、実際の化学成分、板厚、従前の熱機械加工、結晶粒径、冷却履歴が異なるため、挙動が異なる可能性があります。
高い入熱は冷却速度を低下させることで、HAZの最高硬さを低下させる可能性があります。しかし同時に、HAZを拡大し、結晶粒径を変化させ、靭性を低下させ、水素の移動を変化させることもあります。低い入熱では、HAZの幅を狭くできる一方、冷却速度が高くなり、硬い変態生成物が形成される可能性があります。重要なのは、入熱が単純に高いか低いかではありません。熱サイクルによって、硬さ、靭性、水素の放出、拘束の程度が許容可能な組み合わせになるかどうかです。
ISO 17642-1:2004は、溶接材料、母材、溶接金属の低温割れ感受性を評価するための原則および試験方法を規定しています。鋼材、溶接材料、または継手設計が通常の経験範囲を外れる場合、このような試験は有用です。また、化学成分だけでは溶接性評価の代わりにならない理由も示しています。割れ感受性の高い溶接金属が関与している場合もあれば、HAZが支配的な領域である場合もあります。
割れはHAZ全体にわたってではなく、局所的な硬質部から始まることがあります。溶融線に隣接する粗粒域、焼戻しされていないマルテンサイト島、または硬い介在物を含む領域が、割れの発生起点となる可能性があります。小さな割れがいったん形成されると、水素がその先端に集中し、引張応力の作用下で伝播を加速させる可能性があります。
引張応力と拘束
3つ目の条件は引張応力です。溶接では熱収縮が生じます。高温の溶接金属とその周囲の鋼材は冷却されて収縮しますが、周囲の母材、継手形状、仮付け溶接、治具、先行して施工されたビードによって拘束されます。その結果、外部荷重が作用していなくても残留引張応力が発生します。供用中の外荷重がこれに加わることもあります。
継手拘束は、単一の材料特性ではありません。厚板、短い溶接長、剛性の高い取付部、閉断面、溶接順序が不適切な施工では、柔軟な継手よりも収縮が強く拘束される可能性があります。ルートギャップ、組立誤差、著しく非対称な溶接部、補修部は、局所的な応力集中を生じさせることがあります。したがって、拘束と水素が大きければ、測定された硬さが中程度であっても溶接部に割れが発生する可能性があります。一方、水素が少なく、収縮に対する拘束が小さければ、より硬い領域でも割れずに済むことがあります。
このことは、3つの条件のうち1つだけを除去しても、危険性は低下するものの、安全が証明されるわけではない理由を説明しています。乾燥した低水素系の溶接材料と適切な保管管理によって水素の侵入量は低減できますが、強い拘束下で非常に硬いHAZが形成されれば、割れを防止することはできません。炭素量または焼入れ性の低い鋼は硬化しにくい可能性がありますが、汚染や供用水素によって問題が生じることはあります。応力除去または溶接順序の改善によって引張応力を低下させることはできますが、水素含有量の高い施工要領では、応力除去が有効になる前に継手を割れさせるのに十分な移動性水素が残る可能性があります。
NF EN 1011-2は、水素割れの制御を鋼の化学成分、水素含有量、入熱、予熱、パス間温度と関連付けています。その考え方は手順に基づくものです。すなわち、熱サイクルを管理し、水素を制限し、あらゆる溶接に1つの温度を指定するのではなく、拘束の程度を考慮します。BS EN 1011-2の指針も、溶接部から水素が移動し、硬く応力を受けた領域に捕捉される前に、予熱を維持するか後熱を適用することを推奨しています。DillingerによるEN 1011-2のMethod Bの適用例も、同じバランスを示しています。すなわち、予熱によってHAZの冷却を遅らせると同時に、水素の放出を促進します。
予防措置は発生確率を下げるものであって、確実性を保証するものではないため、検査は依然として必要です。遅れ割れは外観検査の後に現れることがあり、規定されている場合には、最終検査の前に溶接部を管理された温度で保持する必要があります。非破壊検査を早すぎる時期に実施すると、まだ形成されていない割れを見逃す可能性があります。したがって、水素助長低温割れは、水素の移動、割れ感受性組織への変態、引張拘束の間に生じる時間依存の相互作用であり、予熱だけで確実に消し去れる欠陥ではありません。
拡散性水素とその測定方法
アーク溶接金属における拡散性水素の意味
拡散性水素とは、新たに溶着した溶接金属中に存在し、試験で定められた温度および時間の条件下で金属内部を移動して外部へ逃散できる水素の一部を指します。これは、鋼の格子を構成する固定的な化学成分ではありません。水素は格子間位置を占有したり、欠陥や結晶粒界を通って移動したり、介在物、転位、相境界、その他の微細組織上の特徴部に一時的に捕捉されたりすることがあります。その一部は自由表面に到達し、また一部は逃散する前に熱影響部(HAZ)や応力が存在する領域へ移動することがあります。
この移動性が、拡散性水素を遅れ低温割れに関連する要因にしています。TWIは、水素割れには、水素、硬く脆く割れやすい組織、引張応力という三つの条件が同時に必要であると説明しています。2023年に公表された国際溶接学会(IIW)の白書では、高強度鋼溶接部における水素誘起割れを支配する三つの主要因子として、水素含有量、残留引張応力、微細組織の割れ感受性を挙げています。したがって、溶接部に測定可能な水素濃度が含まれていても、その組織および拘束条件によって割れの発生が妨げられれば、必ずしも割れが生じるとは限りません。逆に、比較的低い測定値であっても、高度に拘束された継手の溶接によって硬いマルテンサイトが生成される場合には、危険となる可能性があります。
この用語が指すのは、試験の対象となる溶接金属中の水素であり、溶接継手全体に存在する水素を自動的に意味するものではありません。HAZ中の水素は異なる分布を示すことがあり、別の手順で測定される場合があります。また、圧力容器、パイプライン、その他の鋼材が供用中にすでに吸収した水素も、別個の問題です。湿潤な硫化水素環境、陰極防食、腐食、または高温水素への供用中の曝露によって、母材鋼に水素が残留することがあります。この残留水素は、補修溶接部や新たに形成された硬いHAZへ移動し、溶接材料自体の拡散性水素分類が低い場合でも、製作時の割れリスクを高める可能性があります。
拡散性水素は、全水素とも区別しなければなりません。全水素には、移動性水素に加えて、トラップに保持された水素や、より高い抽出温度で初めて放出される水素が含まれます。したがって、全水素の測定結果は拡散性水素の量より高くなる可能性があり、試験方法とその目的を把握せずに拡散性水素の代わりに用いることはできません。両者の測定は異なる問いに答えるものです。拡散性水素は、溶接部が冷却して応力を発生させる期間中に利用可能な移動性水素を示す一方、全水素は、強く捕捉された水素を含む可能性のある、より広範な水素量を示します。
結果は通常、溶着溶接金属100グラム当たりの水素のミリリットル数として報告され、mL/100 gと表記されることが多く、適用する方法に基づく基準温度および基準圧力も併記されます。この数値は、電極、ワイヤ、または鋼種に普遍的に備わる性質ではありません。規定された溶接条件および試験条件に対応する値です。
ISO 3690:2018に基づくサンプリング
ISO 3690:2018は、溶加材を用いて作製したアーク溶接金属中の拡散性水素を測定するためのサンプリングおよび分析手順を規定しています。その適用範囲には、マルテンサイト系、ベイナイト系、およびフェライト系鋼に関連する溶接金属が含まれます。これは重要な点です。規格に基づく結果は、規定された条件下で作製した溶着溶接金属試験片に結び付いたものであり、継手全体の水素濃度を直接測定したものではありません。
試験は、規定された溶加材、溶接電流、極性、走行条件、および試験片配置を用いた管理下の溶接から始まります。その後、必要に応じて溶着溶接金属を分離または調製し、スラグおよび表面汚染を除去します。溶接後の取扱いは重要です。溶接部が冷却し始めると同時に水素の逃散が始まるため、試験片は規格の時間および温度要件に従って移送、冷却、保管、分析しなければなりません。試験片を捕集システムにさらすまでに遅れが生じると、測定値が低下する可能性があります。
ISO 3690:2018は、水素試験を通常の化学分析として扱うのではなく、捕集および分析の一連の手順を規定しています。ガス捕集手順では、試験片から放出された水素を管理された条件下で蓄積させ、その後、通常はガスクロマトグラフィー、または実験室の手順で定められた別の許容分析方式によって定量します。結果は、規格が指定する報告基準に換算されます。校正、空試験補正、装置の漏れ、試験片質量、基準条件は、いずれも最終的な数値に影響します。
捕集前の水素損失を抑えるため、急速冷却が用いられます。手順で求められる場合には、試験片を低温で保管することがあります。温度を下げることで水素の移動が遅くなるためです。また、実験室は、溶接、焼入れまたは冷却、捕集、分析の間の時間も管理しなければなりません。これらの詳細は単なる事務上の形式ではありません。測定開始時に、移動性水素のどれだけが試験片内に残っているかを決定する要因です。
| 規格 | 主な対象 | 得られる情報 |
|---|---|---|
| ISO 3690:2018 | アーク溶接金属中の拡散性水素 | 管理された水素測定 |
| ISO 17642-1:2004 | 破壊的低温割れ試験 | 定義された熱的条件および拘束条件下での割れ感受性 |
ISO 3690:2018は、ISO 17642-1:2004と混同してはなりません。ISO 17642-1:2004は、アーク溶接された金属材料における破壊的低温割れ試験の一般原則を定め、溶接材料、母材、および溶接金属の割れ感受性を評価するための方法を説明しています。拡散性水素試験は、割れに関係する重要な一つの入力要因を測定するものです。一方、低温割れ試験は、水素、組織、応力、形状、および溶接条件が相互に作用した結果を調べるものです。
試験値が手順および試験片の取扱いに依存する理由
報告された水素値は、その溶接方法、溶接材料の状態、サンプリング方法、および分析上の前提が併記されて初めて意味を持ちます。同じ公称電極分類であっても、被覆が吸湿していた場合、ワイヤが不適切に保管されていた場合、シールドガスが汚染されていた場合、またはアーク長や溶滴移行モードが変化した場合には、異なる結果が生じる可能性があります。例えば、塩基性低水素系電極は乾燥させ、メーカーが指定する温度範囲内で保持しなければなりません。過度または不適切なベーキングは被覆を損傷し、アーク挙動を変化させる可能性もあります。
溶接パラメータは、水素の供給量と水素の逃散の両方を変化させます。電流、電圧、走行速度、アーク長、シールド、ビード寸法、および入熱は、アーク中に取り込まれる水素量と、溶接部がたどる冷却過程に影響します。EN 1011-2の指針およびDillingerによる方法Bの適用で説明されているように、予熱は一般にHAZの冷却を遅らせ、水素が継手から逃散する時間を長くします。ただし、予熱は普遍的な解決策ではありません。TWIは2024年、過大な入熱によって拡散距離が長くなり、拡散に利用できる実効時間が短くなるため、溶接金属における水素保持量が増加する可能性があると報告しました。したがって、大きく、ゆっくり冷却する溶接部では、後に割れに寄与する位置に水素が残留する可能性があります。
試験片の形状も重要です。厚い、または大きな試験堆積物では、薄い堆積物より表面までの経路が長くなります。また、表面状態、ビードの配置、焼入れまでの時間間隔も、測定される放出量を変化させます。切断、研削、洗浄、またはスラグを付着させたままにすることによって、水素を含む材料が除去されたり、汚染が持ち込まれたりする可能性があります。捕集後の保管でさえ、容器に漏れがある場合や、試験片が長時間温まる場合には、結果を変化させることがあります。
供用履歴は、さらに別の要因を加えます。水素をあらかじめ添加した2¼Cr-1Mo鋼を用いた実験では、過去の供用によって残留した水素のため、補修溶接時の予熱温度を130 °C上昇させる必要があったと報告されています。この水素は、溶接材料の認定値だけでは表されません。補修手順では、水素放出処理、保守的な予熱、管理されたパス間温度、低水素系溶接材料、および遅延検査が必要になる可能性があります。
したがって、ISO 3690:2018による低い数値は、規定された溶接金属試験に関する証拠であって、拘束された実機継手が割れなくなることを保証するものではありません。水素管理は、鋼の化学成分、冷却速度、変態生成物、拘束、入熱、および鋼材の供用履歴と併せて検討しなければなりません。
微細組織:なぜ熱影響部に割れが生じ得るのか
熱影響部(HAZ)は溶接中に溶融しないが、その熱サイクルによって鋼の組織が変化し、割れの進展経路が形成されることがある。溶融境界に隣接する材料はオーステナイト化温度域を超えて加熱された後、板厚、継手形状、拘束、予熱、パス間温度、入熱量、周囲の材料によって決まる速度で変態温度域を通過して冷却される。その結果、HAZには粗大粒、硬質な変態生成物、または硬さが急激に変化する局所領域が含まれることがある。引張応力が作用している状態で水素がこのような領域に到達すると、溶接部が冷却された後に遅れ割れが発生する可能性がある。
TWIの2024年の説明では、必要な組み合わせが直接示されている。すなわち、水素、硬く脆い割れ感受性組織、そして引張応力である。これらの要因のいずれか一つを除去または低減すれば、水素助長低温割れが発生する確率は低下するが、実際の溶接管理では通常、3つすべてに対処する必要がある。International Institute of Weldingの2023年White Paperも、水素含有量、残留引張応力、微細組織の割れ感受性という関係で同じ内容を示している。硬いHAZが存在するだけで、割れが発生することが証明されるわけではない。また、測定された溶接金属中の水素値が低いからといって、HAZが安全であることが証明されるわけでもない。
急速冷却と硬質な変態生成物
溶接では、短時間で厳しい熱サイクルが生じる。HAZは急速に加熱され、アークおよび継手によって決まる期間、高温に保持された後、熱が板および周囲の大気へ流出することによって冷却される。急速冷却では、フェライトやパーライトの生成など、拡散を伴う変態によって炭素が再分配されることが妨げられる場合がある。その代わりに、オーステナイトがマルテンサイト、下部ベイナイト、またはその他の硬質構成相へ変態することがある。正確な結果はピーク温度だけでなく、鋼の化学成分と冷却経路によって決まる。
したがって、狭いHAZが、熱影響を受けていない母材または溶着した溶接金属のいずれよりも硬くなることがある。溶融境界付近での結晶粒粗大化は、靭性を低下させ、許容度の低い組織を形成することで、この問題をさらに悪化させる可能性がある。局所的な硬さのピークは、溶接止端部、ルート部、不完全溶込み境界、その他、形状による応力集中と冶金学的変化が重なる位置で特に重要である。
水素は拡散によって鋼中を移動する。一部の水素は固溶状態にとどまり、他の一部は転位、介在物、界面、ボイド、硬質相の境界などのトラップに集積する。引張応力下では、割れ感受性のある微細組織において、水素が割れの発生および進展を助長することがある。割れは溶接後数分または数時間経過してから現れる可能性がある。そのため、完成直後に外観上は良好な溶接部であっても、低温割れのリスクがないとは限らない。
冷却速度は、公称入熱量だけで決まるものではない。厚い板は熱を急速に奪うことがある一方、拘束された継手や熱伝導性の高い裏当て条件では、同じ電気的パラメータで自由な板を溶接した場合とは異なる熱サイクルが生じる可能性がある。予熱によって初期温度が上昇し、温度勾配が小さくなるため、一般にHAZの冷却速度は遅くなる。パス間温度にも同様の効果があり、後続パスが継手の温度が下がりすぎる前に施工される場合に作用する。
入熱量を単純な割れリスクの調整つまみとして扱うべきではない。入熱量を増加させると冷却速度が低下することが多いが、同時にHAZを拡大し、結晶粒径を変化させ、溶接金属の溶着順序を変え、水素の拡散距離にも影響を及ぼす可能性がある。TWIは、拡散距離が大きくなり、水素が逃散するために利用できる時間が短くなる可能性があるため、過大な入熱量によって溶接金属中の水素保持量が増加することがあると指摘している。重要なのは、入熱量の数値が高いか低いかによって自動的に安全性を判断することではなく、熱サイクル全体と水素履歴を評価することである。
マルテンサイトおよびベイナイトの割れ感受性
マルテンサイトは、炭素の拡散および通常のフェライト変態が起こるには速すぎる速度でオーステナイトが変態域以下まで冷却されたときに形成される。その高い硬さは、過飽和でひずみを有する結晶構造に起因する。この硬さは割れ感受性の増大を示す有力な証拠であるが、硬さだけが支配的な特性ではない。局所的な靭性、残留応力、水素濃度、拘束、ならびに硬質領域の大きさと分布も重要である。
焼戻しされていない新生マルテンサイトは、高強度と限られた塑性緩和能を併せ持つため、特に脆弱である。水素助長割れは、応力が集中した界面または欠陥で発生し、その後、硬いHAZを通って進展することがある。割れは、マルテンサイトを一部通過するとともに、旧オーステナイト結晶粒界またはその他の弱化した経路に沿って進むことがある。焼戻しは硬さを低下させ、変態応力の一部を緩和するため、溶接後熱処理によって割れの挙動が変化し得る理由の一つとなる。ただし、焼戻しの要件は、鋼種、板厚、使用条件、および適用される建設規格によって異なる。
ベイナイトについては、より慎重な説明が必要である。ベイナイトは一様な単一組織ではない。上部ベイナイト、下部ベイナイト、粒状ベイナイト、ならびにベイナイト・マルテンサイト混合領域では、硬さと靭性が異なる可能性がある。ベイナイト質HAZは完全なマルテンサイト質HAZよりも割れ感受性が低い場合があるが、水素が捕捉され、高い引張応力が作用する硬質ベイナイト組織では、依然として割れが発生し得る。ISO 3690:2018は、拡散性水素のサンプリングおよび測定手順において、マルテンサイト系、ベイナイト系、およびフェライト系の鋼の溶接金属を明確に対象としている。この適用範囲は、水素の挙動を実際の冶金学的系との関係で評価する必要があるという事実を反映している。
HAZは溶接金属とも異なる。ISO 3690の測定は、溶加材を用いて作製したアーク溶接金属中の拡散性水素を記述するものであり、母材に侵入または残留する可能性のあるすべての水素を直接測定するものではない。供用中に使用された機器では、補修溶接を開始する前から水素が残留していることがある。水素を添加したC-Mn鋼およびCr-Mo鋼に関する研究では、この残留水素が製作時の割れリスクを高める可能性が示されている。2¼Cr-1Mo鋼について、ある実験では、供用中に吸収された水素が存在する場合、必要な予熱温度が130 °C上昇する可能性が報告された。これはすべての鋼種に適用できる一般的な補正係数ではないが、供用履歴が重要である理由を示している。
鋼の化学成分と炭素当量の概念
鋼の化学成分は焼入れ性、すなわち冷却中にオーステナイトがマルテンサイトまたはその他の硬質生成物を形成する傾向を左右する。炭素は、達成可能な硬さを高め、変態温度に影響を及ぼすため、強い影響を持つ。マンガン、クロム、モリブデン、ニッケル、銅、バナジウムなどの合金元素も、拡散変態を遅らせ、焼入れ性を高める可能性がある。したがって、炭素含有量が同じ2種類の鋼であっても、同じ溶接施工条件下で異なるHAZ組織が形成されることがある。
炭素当量(CE)の概念では、選択した合金元素の含有量を一つの指標にまとめ、硬化傾向および予熱要求量の推定に役立てる。これはスクリーニングのための手段であり、普遍的な割れ限界値ではない。異なる計算式は異なる目的に用いられ、その解釈は、製品形状、板厚、水素レベル、拘束、入熱量、および選択した溶接施工法に依存する。CE値だけで、遅れ割れが形成されるかどうかを予測することはできない。
フェライト系鋼について、EN 1011-2は、鋼の化学成分、水素含有量、入熱量、予熱、およびパス間温度に基づいて溶接推奨事項を関連付けている。NF EN 1011-2は、これらの変数を、あらゆる継手に適用できる単一の普遍的な炭素当量しきい値に置き換えるものではない。冷却および予熱要件の推定に用いられる条件を含む同規格の方法は、材料記号、板厚、継手の拘束、溶接材料の水素レベル、および施工法を考慮して適用しなければならない。
このため、予熱は普遍的な治療法ではなく、管理手段である。予熱によってHAZの冷却を遅らせ、最も硬い変態生成物が形成される可能性を低下させ、水素が逃散する時間を増やすことができる。予熱を維持すること、または適切な後熱を適用することによって、硬く応力の作用する領域に水素が捕捉される前に、水素の移動を促進することもできる。しかし、過度の温度、不十分な加熱範囲、不適切なパス間温度範囲、高い拘束、汚染された溶接材料、または供用中からすでに残留している水素によって、この対策の効果が損なわれる可能性がある。ISO 17642-1:2004は、溶接材料、母材、および溶接金属の破壊的低温割れ試験に関する一般原則を規定している。単一のCE値または予熱温度に安全性を委ねるよりも、試験の方が有益な情報を提供することが多い。
予熱、層間温度、および溶接後加熱
予熱は溶接熱履歴を制御する手段であり、水素割れに対する万能な対策ではない。その効果は、存在する水素の量と形態、鋼の化学成分と焼入れ性、継手による拘束、溶接金属中の水素量、ならびに熱影響部(HAZ)が冷却する際に生じるミクロ組織に左右される。ある溶接施工法では高い予熱温度によって割れのリスクを低減できても、別の施工法では許容できない結晶粒成長、靭性低下、変形、または過度の軟化を引き起こす可能性がある。
水素割れは、遅れて発生する低温割れの機構である。TWIは、水素、硬く脆い割れ感受性組織、および引張応力が同時に存在することが必要であるとしている。International Institute of Weldingは、高強度鋼溶接部における対応する支配因子を、水素含有量、残留引張応力、およびミクロ組織の割れ感受性としている。温度制御が対処できるのは、この組み合わせの一部にすぎない。
予熱によって冷却が遅くなる仕組み
予熱の直接的な物理効果は、溶融池と周囲の鋼板との温度差を小さくすることである。そのため、熱は溶接部からよりゆっくりと逃げる。これにより、HAZおよび隣接する溶接金属が、硬く割れ感受性の高い生成物が形成され得る変態温度域を通過する時間が長くなる。
炭素マンガン鋼では、冷却速度が十分に速いと、特に炭素当量、板厚、および拘束が大きい場合に、HAZに硬いベイナイトまたはマルテンサイトが生成する可能性がある。これらの組織は、水素および局所的な塑性ひずみを受け入れる能力が限られている。冷却速度を遅くすると、より脆性の低い変態生成物の形成が促進され、HAZの最高硬さを低下させることができる。また、温度勾配も小さくなり、溶接部の収縮に伴って発生する残留引張応力の一部を緩和できる場合がある。
予熱にはもう一つの作用がある。鋼が水素の移動性が低下する低温に達する前に、水素が継手の外へ移動する時間を長くすることである。湿った電極、汚染された表面、フラックス、シールドガス、または溶接環境によって導入された水素は、溶接金属からHAZおよび母材へ拡散する可能性がある。一部の水素は露出表面から放出され、別の一部はミクロ組織上のトラップへ移動することがある。高温に保持される時間が長くなることで、水素が放出される機会は増えるが、水素が必ず外部へ出ることが保証されるわけではない。
この区別は重要である。なぜなら、溶接金属中で測定された拡散性水素は、供用環境にさらされた後に鋼中に残留する水素と同じではないからである。ISO 3690:2018は、マルテンサイト鋼、ベイナイト鋼、およびフェライト鋼を含む、溶加材を用いたアーク溶接溶接金属中の拡散性水素について、サンプリングおよび分析手順を規定している。供用中に吸収された水素は、特に湿潤硫化水素環境、水素チャージ、または高圧水素環境では、母材全体に分布し、製作中に放出される可能性がある。そのため、通常の低水素系溶接材料を用いた施工法であっても、溶接金属の試験結果が示す量をはるかに上回る水素量に直面する可能性がある。
冷却を遅らせる効果にも限界がある。TWIは、予熱の増加は一般に水素の放出を促進し、冷却を遅らせる一方、過大な入熱は拡散距離を長くし、溶接部から水素が拡散するために利用できる時間を短くすることによって、水素の残留量を増加させる可能性があると報告している。入熱、継手厚さ、ビードサイズ、および溶接順序は、相互に関連させて検討しなければならない。水素源または拘束を制御せずに温度だけを上げても、割れの基本条件が残る可能性がある。
NF EN 1011-2は、予熱および冷却条件の選定を、鋼の化学成分、水素含有量、入熱、および層間温度と関連付けている。その計算方法は、適格性確認済みの溶接施工要領書(WPS)に代わるものではない。特に、拘束の大きい補修、高い焼入れ性を持つ鋼、または供用履歴が不確かな部材では、その点が重要である。規定された予熱温度は、母材上、継手から規定された距離の位置で、パスを施工する直前に測定することがある。WPSには測定位置および測定方法を明記しなければならない。
| 入力 | 手順選定への影響 |
|---|---|
| 鋼種および炭素当量 | 焼入れ性および熱影響部の変態に影響する |
| 板厚 | 熱流および冷却速度を変化させる |
| 継手形状および拘束 | 引張応力および割れ駆動力を変化させる |
| 溶接材料の水素状態 | 溶着金属に侵入する水素量を変化させる |
| 入熱およびパス間温度 | 熱サイクル、硬さ、靭性、水素移動を変化させる |
予熱の選定は、溶接施工法ごとに異なる。厚いS355継手に適した値を、ASTM A514溶接部、9% Ni鋼、または2¼Cr-1Mo圧力容器の補修に自動的に適用することはできない。板厚、炭素当量、継手形状、拘束、溶接材料の分類、水素管理、入熱、および要求される靭性は、いずれも選定する温度範囲に影響する。
層間温度の維持
予熱は、継手が意図した熱的範囲内にある間に限って有効である。溶接の進行中は、次のパスを開始する前に継手が最低予熱温度を下回らないようにしなければならない。これが層間温度を維持する目的である。
継手が最低温度を下回ると、次のパスによってHAZが適格性確認済みの施工法とは異なる速度で冷却される可能性がある。その結果、硬さ、変態組織、水素の拡散時間、および残留応力がすべて変化し得る。これは、各パスが先行する溶接金属およびHAZの一部を焼戻しまたは再加熱する多層溶接で特に重要である。熱サイクルは、孤立した溶接ビードの連続ではなく、累積的なものである。
層間温度の上限も同様に重要である。温度が過度に高いと、意図した焼戻しの順序が妨げられ、旧オーステナイト結晶粒が粗大化し、衝撃靭性が低下し、溶接金属の特性が変化する可能性がある。低合金Cr-Mo鋼では、制御されていない層間の加熱が、クリープ強度および溶接後熱処理への応答に影響する可能性がある。そのため、WPSでは、溶接作業者が継手を制限なく「高温」に維持することを認めるのではなく、最低予熱温度と最高層間温度の両方を規定する場合がある。
温度は、校正済みの温度チョーク、接触式温度計、熱電対、またはその他の承認された機器を用い、規定された測定位置で確認しなければならない。高温のビードのすぐ隣で直ちに測定した表面温度は、誤解を招く可能性がある。重要なのは、次のパスを施工する前の継手温度である。大型部材では、板厚方向に温度差が生じることもあるため、加熱方法は狭い範囲だけを高温にするのではなく、適度に均一な状態を生じさせるものでなければならない。
溶接作業者は、層間温度が上限を超えた場合には作業を中断しなければならない一方、制御されない冷却によって下限を下回らないようにする必要がある。継手を規定範囲内に維持するため、溶接順序、ビード長、均衡の取れた盛り方、保温、および局部加熱が指定されることがある。すきま風や雨は熱損失を大幅に増加させる可能性がある。また、水分も加わるため、水素の導入量が増加する可能性がある。

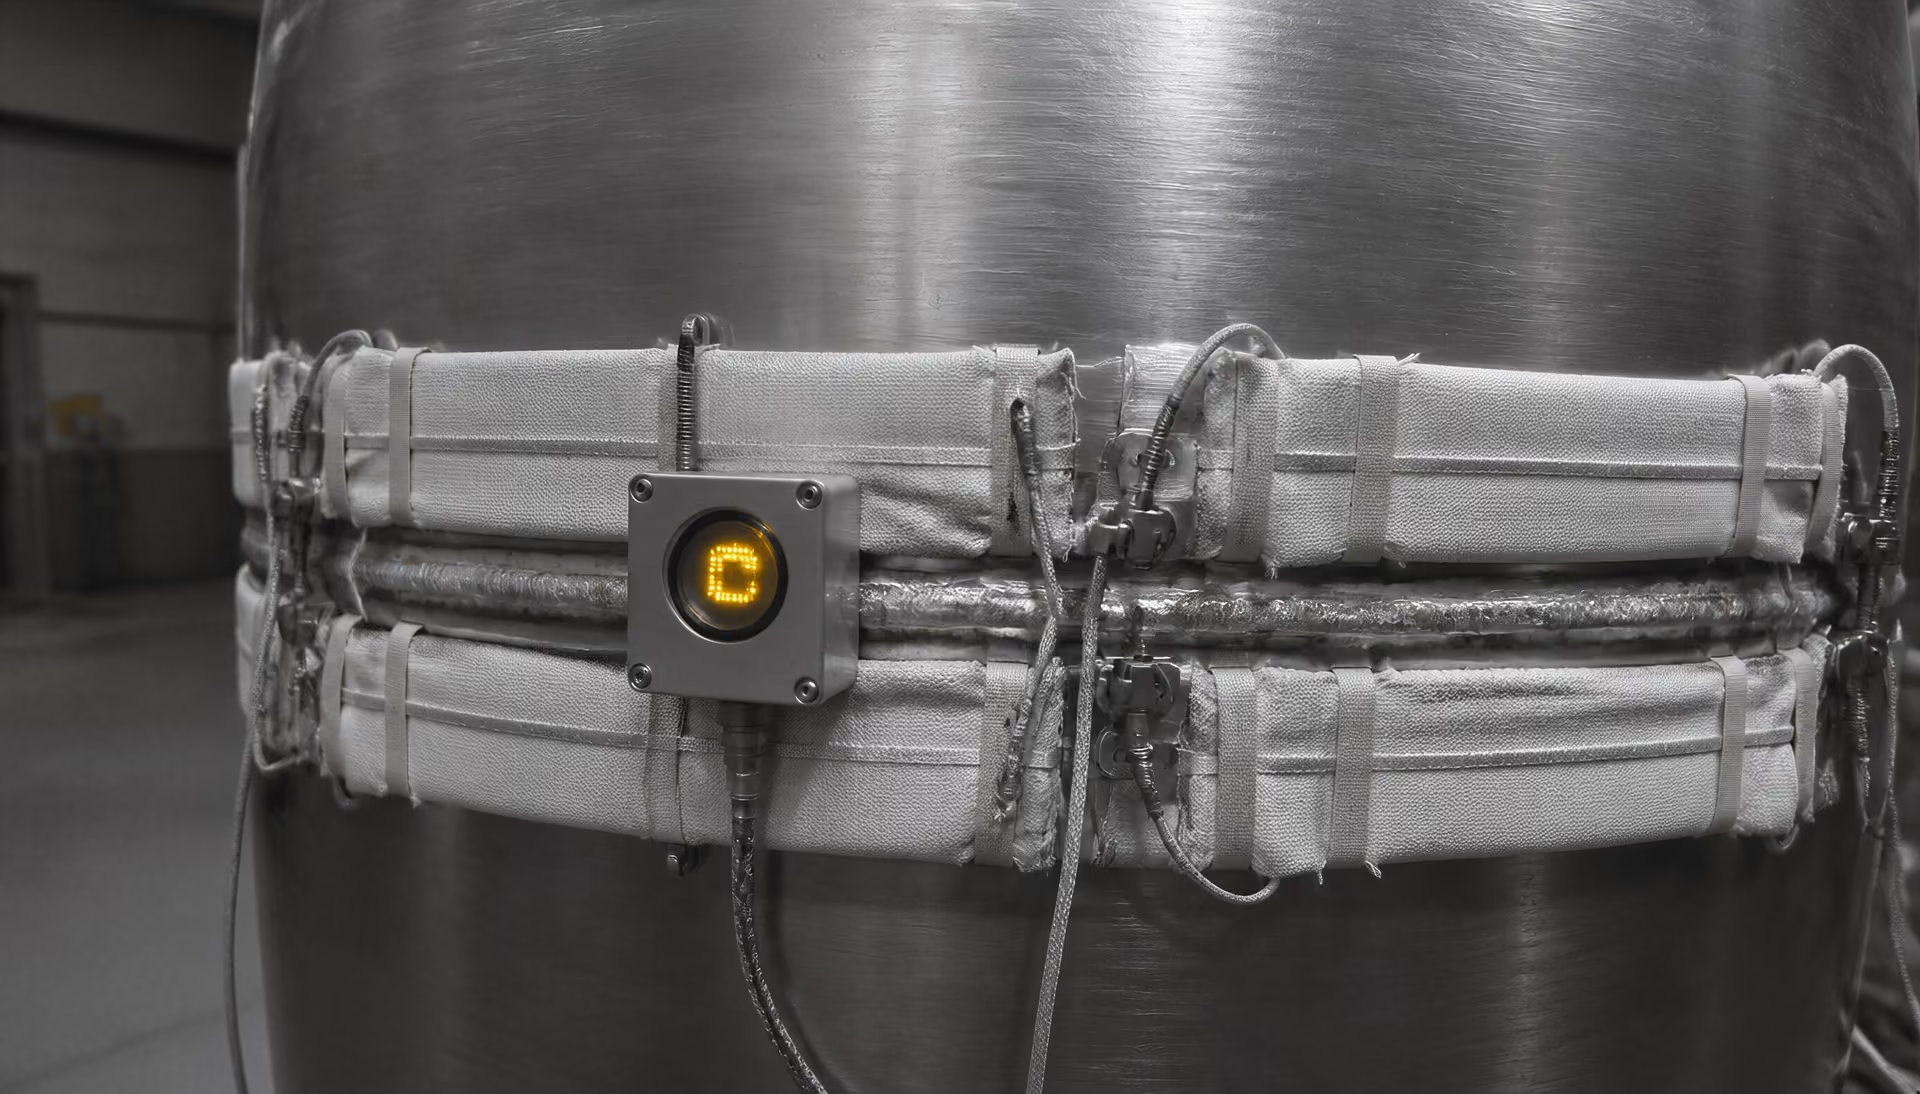
溶接後加熱および水素放出処理
溶接後加熱の区別
- 溶接後加熱 臨界冷却前に水素の移動を促進するため、規定温度を維持する。
- 溶接後熱処理 残留応力または冶金的状態を変化させることを目的として、別個の熱処理サイクルを適用する。
- 検査 要求された保持時間および冷却期間の後に割れが発生したかどうかを確認する。
水素放出処理 最終冷却前に移動可能な水素を溶接部から移動させることを目的とした、管理された溶接後の加熱および保持操作。
溶接後加熱は、溶接後に実施する独立した作業であり、通常は規定された温度で規定された保持時間だけ行う。溶接後熱処理(PWHT)と同じものではないが、施工法によっては両方の作業を組み合わせる場合がある。水素放出処理では、溶接部が割れ感受性の高い応力状態で冷却される前に、水素が露出表面へ拡散できるよう、溶接継手を十分な時間、温かい状態に保持する。SteelConstruction.infoおよびGuidance Note 6.04は、水素が硬化部に捕捉される前に溶接部から移動できるようにする手段として、予熱を維持すること、または溶接後加熱を適用することを説明している。
この処理が要求される場合は、溶接後、アークが中断された後、または補修が完了した後を含め、速やかに開始しなければならない。早期冷却を防ぐため、保温材、または管理された炉加熱もしくは局部加熱が必要になる場合がある。必要な温度および保持時間は、鋼種、板厚、溶接サイズ、水素量、拘束、および適用されるWPSによって異なる。「しばらく温かくしておく」という恣意的な指示には、信頼できる冶金学的意味がない。
水素放出処理は、水素をチャージされたCr-Mo鋼において特に重要である。供用環境にさらされた材料に関する研究では、残留水素によって製作時の割れリスクが大幅に増加する可能性が明らかになった。ある2¼Cr-1Mo鋼に関する報告実験では、供用中に残留した水素に対応するため、予熱温度を130 °C高くする必要があった。この結果は、供用履歴を評価せずに、通常の製作向け温度表を容器または配管部分へ適用することに対する警告となる。
溶接後加熱によって、すでに発生した割れを修復したり、捕捉された水素をすべて除去したり、硬く未焼戻しのHAZおよび大きな拘束を補償したりすることはできない。検査は依然として必要であり、水素割れは溶接後数時間経ってから現れることがあるため、遅延させて検査する場合も多い。ISO 17642-1:2004は、溶接材料、母材、および溶接金属の割れ感受性を評価するための、低温割れの発生および破壊試験の原則を規定している。温度制御は施工法の一要素であり、低水素系溶接材料、乾燥した表面、適切な継手準備、管理された拘束、適格性確認済みの入熱、および遅延検査によって支えられなければならない。
入熱:有用な制御指標と一般的な誤解
入熱は、溶接長さの単位当たりに供給された熱エネルギーを表す有用な方法ですが、水素割れに対する安全性を直接測定するものではありません。基本的なアーク溶接の計算では、公称入熱は通常、次のように表されます。
ここで、 は溶接長さ単位当たりのエネルギー、 はアーク効率、 は電圧、 は電流、 は溶接速度です。この式は溶接施工方法を比較するのに役立ちますが、板厚、継手形状、拘束、ビード sequence、予熱、パス間温度、または熱影響部(HAZ)における実際の熱場を考慮していません。したがって、計算上の入熱が高くても、継手が異なれば冶金学的な結果も異なる可能性があります。
水素割れは、入熱だけでは防止できません。TWIは、次の3つの条件が同時に成立する必要があると示しています。すなわち、水素、硬く脆い割れ感受性組織、そして引張応力です。International Institute of Welding(IIW)は、同じ支配因子を、水素含有量、残留引張応力、組織の割れ感受性として説明しています。入熱が主に影響するのは、この相互作用における熱的要因および変態の要因であり、一方、実際の溶接施工によって、水素がどれだけ侵入し、どれだけ容易に離脱するかが決まります。
熱サイクルと冷却速度の影響
溶接部の近傍にある各点は、急速な加熱、ピーク温度への到達、そして変態温度域を通過する冷却という熱サイクルを経験します。冷却速度は、溶接金属およびHAZに形成される相を決定します。割れ感受性のある炭素マンガン鋼、低合金鋼、または調質鋼では、急速な冷却によって、硬いベイナイト領域またはマルテンサイト領域が形成されることがあります。これらの領域は、より軟らかく延性に富む組織と比べて、水素および引張応力に対する許容度が低くなります。[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
入熱を増加させると、特に継手が厚い場合や熱伝導性が高い場合には、通常、熱場が広がり、冷却が遅くなります。予熱は初期温度を上昇させ、溶接部と周囲の鋼材との温度差を小さくします。パス間温度も、後続パスに対して同様の効果を持ちます。Dillingerの指針は、EN 1011-2のMethod Bを適用し、予熱によってHAZの冷却が遅くなるとともに、水素の離脱が促進されるとしています。BS EN 1011-2の指針も、冷却速度の制御を、予熱の維持、または水素が硬く応力を受けた領域に閉じ込められる前に移動できるようにする後熱の適用と関連付けています。
しかし、結論は単純に「高温であるほど安全」ということではありません。冷却速度が遅くなればマルテンサイト量が減少する可能性はありますが、同じ熱サイクルによって、結晶粒径、変態生成物、残留応力、水素の移動も変化します。溶接施工方法は、実際の鋼種、板厚、継手拘束、溶接 sequenceに照らして評価しなければなりません。
入熱を増やせば、常に水素割れリスクが低下するとは限らない。 Limited evidence
水素の移動は時間に依存します。拡散性水素は、溶接中および溶接後に鋼中を移動できますが、その経路と離脱速度は、温度、組織、形状、利用可能な表面に左右されます。TWIは、入熱を増加させると、場合によっては溶接金属中の水素保持量が増加する可能性があると注意しています。溶融または加熱される領域が大きくなることで、水素が移動しなければならない距離が長くなる一方、効果的な拡散に利用できる全体の時間が短くなることがあるためです。この知見は、入熱を増加させれば必ず水素が離脱する機会も増えるという、一般的な想定を明確に否定しています。
過大な入熱が自動的に安全性を高めるわけではない理由
大きな入熱は、冷却速度のピークを低下させる可能性がある一方で、別の欠陥を生じさせたり、材料特性を損なったりすることがあります。過剰なエネルギーは、HAZにおける旧オーステナイト結晶粒を粗大化させ、靭性を低下させ、変形を増大させ、過度に大きな軟化領域または脆化領域を形成する可能性があります。調質鋼では、熱サイクルによって、意図的に強化された材料が焼戻しされる場合や、溶接施工法の認証で許容される範囲を超えて局所的に過熱される場合があります。
水素保持量も、減少するのではなく増加することがあります。大きなビードは体積が大きく、水素を自由表面から遠ざける可能性があります。溶接が中断された場合、パス間条件が変化した場合、または水素が離脱する前に継手がキャップパスで覆われた場合、水素は溶接部内に残留したり、引張応力下にある硬いHAZに向かって移動したりすることがあります。その結果、施工完了直後の目視検査では欠陥が見つからなかったにもかかわらず、溶接後数時間から数日経って遅れ割れが発生することがあります。
ここで、入熱と予熱の違いが重要になります。予熱はパスの前およびパス間に作用し、母材温度をより高く維持して水素の拡散を促します。入熱は、1回のパス中に供給されるエネルギーを表します。両者は同じ冷却および拡散過程に影響を及ぼしますが、相互に置き換えられる制御因子ではありません。公称入熱が高い場合であっても、低水素系溶接材料、乾燥状態の維持、適切な保管、適切な予熱、管理されたパス間温度、ならびに必要に応じた適切な後熱保持が求められることがあります。
また、鋼材中にすでに存在する水素も考慮しなければなりません。使用環境にさらされた機器は、稼働中に水素を吸収することがあり、その残留水素は、ISO 3690:2018に基づく溶接金属の拡散性水素試験では表されません。TWIは、水素をチャージした2¼Cr-1Mo鋼に関する実験において、使用中に残留した水素に対処するため、予熱温度を130 °C上昇させる必要が生じる可能性があると報告しています。これは製作履歴に関する問題であり、アークエネルギーを単純に増加させればリスクが解消されると考える理由にはなりません。
溶込み、希釈、靭性、割れリスクのバランス
入熱は、調整された溶接施工方法の一部として管理しなければなりません。電流は、溶着速度、溶込み、アーク力、および溶融する金属量に影響します。電圧はアーク長とビード幅を変化させます。溶接速度は単位長さ当たりのエネルギーと、熱が広がるために利用できる時間を変化させます。ビードの寸法と sequenceは、後続パスによる再加熱、拘束、熱サイクルを決定します。予熱およびパス間温度は、各パスの開始条件を変化させます。他の要因を無視して1つの設定だけを最適化すると、書面上は良好に見えても、許容できないHAZや水素保持状態を生じさせる溶接施工方法になる可能性があります。
| 入熱条件 | 考えられる利点 | 考えられるリスク |
|---|---|---|
| 過少 | 熱曝露の低減 | 急速冷却、硬い熱影響部、融合不良、不十分な溶込み |
| 認定範囲 | 冷却、溶込み、靭性、水素移動のバランス | 製作時の管理が必要 |
| 過大 | 一部の条件では冷却が遅くなる | 結晶粒粗大化、変形、靭性低下、水素保持 |
入熱が少なすぎると、溶込み不足、融合不良、過大な硬さ、急速な冷却を引き起こす可能性があります。多すぎると、焼け落ち、過度な希釈、結晶粒粗大化、変形、靭性低下、水素保持を引き起こす可能性があります。したがって、許容範囲には上限と下限の両方があります。
継手設計と鋼の化学成分も重要です。炭素当量、板厚、拘束、変態挙動は、EN 1011-2およびNF EN 1011-2が推奨する予熱および入熱の範囲に影響します。S355J2用の溶接施工方法を、S690Qのような高強度調質鋼や、使用環境にさらされた2¼Cr-1Mo部材にそのまま適用できるとは限りません。ISO 17642-1:2004に基づく試験では、母材、溶接金属、溶接材料の組合せにおける低温割れ感受性を評価できます。一方、ISO 3690:2018は、アーク溶接金属中の拡散性水素を測定する手順を規定しています。
したがって、入熱は制御変数であって、万能な解決策ではありません。適切な方法は、測定した電流、電圧、溶接速度、規定したビード寸法、管理された予熱およびパス間温度、低水素施工、必要に応じた適切な後熱、ならびに所定の保持期間後の遅れ割れ検査を含む、完全な熱的施工方法を認証することです。溶込みと生産性は重要ですが、冷却速度、靭性、水素の移動、拘束によって定められる冶金学的限界の範囲内に維持しなければなりません。
低水素溶接の実務
低水素溶接は、特定の1種類の電極に付された名称ではなく、管理されたプロセスである。水素割れは、次の3条件が重なった場合にのみ発生する。すなわち、水素が存在すること、溶接金属または熱影響部(HAZ)に硬く脆い割れ感受性の高い組織が形成されること、そして拘束、収縮、または残留応力による引張応力が存在することである。TWIは2024年にこの3要件を示しており、International Institute of Welding(IIW)は、高強度鋼の溶接部における主要因として、水素含有量、残留引張応力、ならびに微細組織の割れ感受性を挙げている。
したがって、実務上の目的は、アークおよび溶融池に侵入する水素を減らし、汚染された表面から水素がさらに加わるのを防ぎ、割れ感受性の高い組織が急速に形成されにくい条件で溶接金属を堆積させることである。保管、払出し管理、清掃、シールド、アーク制御、予熱、パス間温度、ならびに溶着順序は、すべて同一の予防システムに属する。
溶接材料の保管と水分管理
水分は最もよく知られた水素源であるが、溶接部に到達する経路は複数ある。基本被覆の低水素系電極は、密封容器を開封した後、湿った空気から水分を吸収することがある。サブマージアーク溶接用ワイヤ、フラックス入りワイヤ、メタルコアードワイヤのフラックスも、保管中または取扱い中に水分を取り込む可能性がある。水はアーク中で解離し、その結果生じた水素の一部が溶融溶接金属に侵入する。その後、一部の水素は拡散して離脱するが、残りは継手の冷却に伴って、硬く応力が存在する領域へ移動することがある。
電極は、必要になるまで元の密封包装のまま保管するべきである。開封後は、溶接材料メーカーまたは適用される溶接施工要領書が指定する温度および最大暴露時間に従い、加熱された管理キャビネット内で保管するべきである。現場では外観に頼るのではなく、包装の開封、払出し、返却、および暴露時間を記録する必要がある。電極は乾燥して見えても、拡散性水素を増加させるのに十分な吸収水分を含んでいる場合がある。
乾燥または再乾燥は、溶接材料の仕様およびメーカーの取扱説明書で許可されている場合に限り実施できる。指定温度、保持時間、および再乾燥の回数は重要である。過度の加熱は結合剤を損傷し、被覆性能を変化させ、意図された状態をもはや満たさない電極を生じさせる可能性がある。また、加熱キャビネットと、低温で湿度の高い作業区域との間を電極が何度も移動することも適切な方法ではない。使用前に結露が発生する可能性があるためである。
記号表示があっても、これらの義務がなくなるわけではない。例えば、AWS E7018電極は、電極を一晩むき出しのまま放置した後でも継手のリスクが低いことを保証するものではない。また、「H8」の拡散性水素分類が、予熱、拘束、鋼の化学成分、および入熱の管理に取って代わるものでもない。ISO 3690:2018は、マルテンサイト系、ベイナイト系、およびフェライト系鋼のアーク溶接溶接金属に含まれる拡散性水素を測定するためのサンプリングおよび分析手順を規定している。この測定が示すのは、試験方法に基づく溶着溶接金属の状態であり、同じ製品を使用して施工されたすべての現場溶接部を認証するものではない。
溶接材料は、許可された暴露時間内に使い切れる数量で払い出すべきである。損傷した包装、湿ったフラックス、錆びたワイヤ、ならびに被覆に亀裂、膨れ、または剥離がある電極は隔離するべきである。溶接作業者も、清潔で乾燥した手袋および保管トレーを使用する必要がある。濡れた手袋で電極の被覆端部を扱うと、被覆に直接水分を加える可能性がある。
アーク長、表面状態、およびシールド
短く安定したアークは、通常、大気による汚染を低減し、溶融池に到達する水素を含む水分の量を抑える。アークが長すぎると、アークが空気にさらされやすくなり、スパッタが増加し、シールドが不安定になる可能性がある。また、溶込みおよび溶着量も変化するため、適正なアーク長は、任意に設定した最小値ではなく、プロセスおよび溶接材料について指定された値である。被覆アーク溶接では、長いアークは不適切な操作によって生じる一般的な問題であり、水素吸収の増加だけでなく、気孔を発生させることもある。
ガスシールドプロセスにも、同じ管理が必要である。シールドガスのボンベ、調整器、ホース、流量計、およびトーチは、乾燥した状態に保ち、漏れがないようにしなければならない。ガス配管の吸引側に漏れがあると、外部へのガス損失が明確に現れないまま、湿った空気がガス流に吸い込まれる可能性がある。流量が過大になると乱流が生じて空気を巻き込み、流量が不足すると溶融池が露出したままになる。隙間風、風、トーチ角度、突出し長さ、およびシールドの早期除去を管理する必要がある。特に酸素または二酸化炭素の少量添加がアーク挙動や表面反応に影響する場合には、ガス純度および指定された混合ガスが重要となる。
継手表面は、施工要領書で要求されている場合、光沢のある健全な金属面になるまで清掃しなければならない。油、グリース、塗料、接着剤、切削液の残留物、マーカーインク、塩分、湿った研磨粉、および腐食生成物は、水素を持ち込んだり、確実な融合を妨げたりする可能性がある。錆やミルスケールは、清浄な鋼材と同じものではない。冷たい鋼板を暖かく湿った場所へ移動した場合、結露は特に危険である。継手は目視上乾燥していても、薄い水膜を帯びていることがある。予熱は、厚い部材の中心部を単に温めるのではなく、表面温度を適切な露点マージン以上に引き上げるものでなければならない。
溶着の管理には、適正な溶接速度、電流、電圧、ワイヤ送給速度、ビード寸法、パス間清掃、および溶接順序が含まれる。大きくゆっくりした溶着を行えば、必ずしも割れが低減するわけではない。TWIは2024年、予熱を高くすると、一般に水素が逃げる時間が増え、冷却が遅くなる一方、過大な入熱は拡散距離を長くし、拡散に利用できる時間を短くすることで、溶接金属中の水素保持量を増加させる可能性があると報告した。したがって、入熱は認定済みの施工要領書の範囲内に維持しなければならない。
電極以外の水素源
電極またはフラックスは、水素収支の一部にすぎない。鋼板の端部、裏当て材、クランプ、セラミック治具、および仮付け部材に付着した水分もアークに侵入する可能性がある。清掃に使用する圧縮空気は、整備不良のコンプレッサーから油や水を運ぶことがある。湿った研削砥石、湿った研磨布、および水性マーキング製品は、溶接時に加熱される残留物を残す可能性がある。亜鉛めっき被膜などの表面処理は、追加のヒュームを発生させるため、適用される安全要件および溶接施工要領書に従って除去が必要になる場合がある。
水素は溶接環境から侵入することもある。雨、結露、高湿度、濡れた断熱材、および保護されていないガス配管は、乾燥した溶接材料を使用するシステムを機能不全にする。継手はシフト開始時に清掃されていても、防水シートの下や屋外で待機している間に汚染されることがある。施工要領書では、保護方法、表面の再清掃、および溶接を中止すべき条件を定める必要がある。
使用履歴は、別の問題を生じさせる。酸洗い、陰極防食、サワーサービス環境への暴露、腐食、または高圧下での運転中に吸収された水素が、母材中に残留することがある。この残留水素は、新しい電極ロットを試験するだけでは測定できず、ある溶接材料の記号表示から別のものに変更するだけで除去できるものでもない。水素をチャージした鋼材に関する研究では、使用中に残留した水素のため、2¼Cr-1Mo鋼の補修において予熱温度を130 °C上昇させる必要が生じる可能性が示された。このような作業では、水素放出処理、長時間の保持、保守的な予熱、管理されたパス間温度、および認定済みの補修施工要領書が必要になる場合がある。
後熱または遅延冷却を行うと、水素が硬く応力の存在する領域に閉じ込められる前に移動する時間を与えることができる。BS EN 1011-2の指針は、この方法を冷却速度の管理と関連付けている。一方、ISO 17642-1:2004は、溶接材料、母材、および溶接金属を対象とする破壊的な低温割れ試験の一般原則を規定している。これらの措置は施工上の管理であり、検査の代替ではない。遅れ割れは溶接後数時間経ってから発生することがあるため、溶着直後の目視検査だけで継手に割れがないことを証明することはできない。
拘束、継手設計、および残留応力
水素割れには、水素と、割れ感受性の高い硬質なミクロ組織に加えて、第三の条件として引張応力が必要である。TWIの2024年のガイダンスでは、この機構を、水素、硬く脆い組織、および引張応力が同時に存在することとして説明している。IIW White Paper(2023年)も同じ区分を示し、高強度鋼溶接部における水素誘起割れを支配する三つの主要因として、水素含有量、ミクロ組織の割れ感受性、および残留引張応力を挙げている。
この応力は、部材、溶接作業、またはその両方に起因する可能性がある。継手全体の公称降伏応力を下回っていても、溶接部の隣接する小さな領域に、はるかに高い局部応力が生じることがある。すると水素は、介在物、旧オーステナイト粒界、マルテンサイト領域、溶接不連続部などのトラップへ移動する。局部引張応力がその領域の抵抗を上回ると、冷却中または溶接後数時間が経過してから、割れが発生することがある。これは遅れ低温割れであり、溶融金属または部分的に凝固した金属が存在する間に形成される高温割れとは異なる。
ルートギャップ、開先合わせ、および局部拘束
継手の開先加工は、溶接量だけを左右するものではない。ルートギャップが小さすぎると、適切なルート溶込みを妨げ、継手を橋渡しするために、溶接士が電流、アーク長、または運棒を増加させなければならなくなる。ギャップが大きすぎる場合は、大きなルートパスまたは過大な余盛が必要となり、収縮量と、部材同士を引き寄せるために必要な力が増加する。いずれの状態も無害ではない。指定されたギャップ、ルートフェイス、開先角度、および心合わせは、許容できる測定値が数か所で得られたからといって推定するのではなく、継手全体にわたって維持しなければならない。
開先合わせが不良であると、溶接部が収縮する際に寸法誤差を修正しなければならないため、局部拘束が生じる。ハイ・ローのずれ、ねじれたフランジ、またはクランプによって接触状態に押し付けられた板は、継手が冷却する前から、溶接部の隣に曲げ応力を残すことがある。仮付け溶接も別の問題を加える。小さすぎる、または割れた仮付け溶接は最終溶接の一部となる可能性がある一方、過度に強固な仮付け溶接は、収縮が進行しても部材の移動を妨げる。
短い溶接で厚肉材料を大きく剛性の高い構造物に接合する箇所では、拘束が特に厳しくなる。例として、圧力容器胴に溶接されたブラケット、フランジ端部の近くに取り付けられたスチフナ、角部が箱形になったクレーン構造のディテール、既存フレーム内部で行われる補修などが挙げられる。周囲の鋼材が自由に変形できないため、溶接部の長手方向および横方向の収縮が引張応力に変換される。三側面または四側面にわたって溶接された狭い取付部では、溶接されていない終端部に深刻な応力集中が生じることがある。
継手形状はこの影響を増幅させる可能性がある。板厚の急激な変化、鋭い再入隅角、溶接止端の小さな半径、近接した溶接部は応力を集中させ、急速冷却によって硬質なHAZ領域を形成することもある。滑らかな移行、十分な溶接アクセス、および高荷重の角部から離れた位置に設けた終端は、最大応力を低減する。設計上の選択は、疲労、腐食代、圧力境界に関する規則、アクセス性、または既存取付部を維持する必要性によって制約される場合がある。そのため、拘束の低減は設計上の判断であり、すべての製作に一律に適用できる指示ではない。
許容される場合には、より大きなルート半径、より厳しくない取付ディテール、または部材の中立側に配置した溶接によって、局部応力を低減できる。仮設強制材やクランプは、溶着中の心合わせを保持するのに役立つが、収縮がすべて閉じ込められるほど継手を過度に剛 rigid に固定してはならない。また、それらには撤去計画も必要である。仮設取付部を切断して撤去すると、ガウジや、拘束の強い新たな補修溶接部が残る可能性があり、いずれも管理された仕上げと検査を必要とする。
溶接後の残留引張応力
溶接金属は冷却すると収縮する。高温の溶接金属は、より低温の母材に囲まれているため、その収縮が拘束される。その結果、溶接部および近傍のHAZには、一般に長手方向および横方向の残留引張応力が生じ、より遠方の領域に発生する圧縮応力によって釣り合いが保たれる。最大値は、断面厚さ、継手形状、入熱、溶着順序、および組立体が移動できる自由度によって異なる。
水素割れが局部的に発生することが多いため、残留応力は重要である。HAZの小さな硬質領域には、絶対量としては少量の水素しか存在しない場合でも、そこで引張応力と水素濃度が重なると割れが発生する可能性がある。外荷重によって応力が増加することもあるが、継手は供用中でなければ割れないというわけではない。溶接による残留応力だけでも、き裂を進展させる駆動力の相当部分を供給できる。このため、部材が冷却し、水素が再分布した後に、溶接止端の下やHAZに沿って割れが現れることがある。
溶接部の最終的な応力状態は、溶接サイズだけから確実に予測することはできない。厚いキャップパスは金属と熱を追加する一方で、横収縮を増加させることがある。逆に、低入熱の施工手順では、急速に冷却され、硬い変態生成物を含む狭いHAZが形成される可能性がある。予熱およびパス間温度の管理は、冷却と水素移動に対処するが、拘束を除去するものではない。SteelConstruction.infoが2024年に要約したBS EN 1011-2の推奨事項では、冷却を管理し、予熱または後熱を維持して、水素が硬く応力を受けた領域に閉じ込められる前に移動できるようにすることを求めている。この対策は、継手設計が極端な拘束を課さない場合に最も効果を発揮する。
溶接後熱処理は、材料、厚さ、および供用要件が許す場合、残留応力を低減し、割れ感受性のあるミクロ組織を焼戻しすることができる。ただし、適切な開先合わせや低水素施工手順の代替にはならず、大型構造物や現地補修では実施が困難な場合がある。検査にも限界がある。溶接後に割れを発見したとしても、応力の問題が管理されていたことの証明にはならない。
施工順序および溶着計画
溶接順序は、収縮がどこに蓄積するかを決定する。長い組立体の一端から連続して溶接を行うと、完成した部分が残りの継手を心ずれさせ、最後の溶接部に強い拘束を残す可能性がある。計画された施工順序によって収縮を分散し、アクセス性を確保し、近接する溶接部がさらに応力を加える前に、先に施工した溶接部を冷却させることができる。
バランスの取れた溶着が望ましい場合が多い。両面継手の両側を交互に溶接すること、中央から両端へ向かって施工すること、またはバックステップ法を用いることにより、変形を低減し、一方向の収縮によって組立体が固定されるのを防ぐことができる。ただし、これらの方法はすべての構造物で互換的に使用できるわけではない。バックステップ法は溶接の進行方向を変えるが、入熱や水素リスクを自動的に低減するものではない。施工手順には、パス寸法、パス間温度、必要に応じた待機時間、および溶接順序を明記しなければならない。
大型取付部は、単一の短い領域にすべての収縮拘束が集中しないよう、一般に段階に分けて施工する。角部で交わる溶接部は、すでに収縮して剛性を増した部材の間に、最後の閉合溶接が閉じ込められないような順序で施工しなければならない。スキップ溶接は熱の蓄積を低減できるが、セグメント間の間隔が過大になると、低温部や不均一な拘束が生じる可能性がある。各開始点では、指定された最低予熱温度を維持しなければならない。
計算およびアクセス性が許す場合、仮設取付部、プリセット、および管理されたジャッキ操作によって、構造物が移動する余地を確保できる。プリセットしても、応力を別のディテールへ移すだけであれば、解決策にはならない。補修作業では、既存部材に供用中に吸収された水素、変化したミクロ組織、過去の補修による残留応力が存在する可能性がある。TWIは、ある実験において、水素を吸収した2¼Cr-1Mo鋼で予熱温度を130 °C高くする必要があったと報告している。このことは、新しい鋼板を前提に選定した施工順序が、供用を経験した鋼材には安全でない可能性を示している。
実際的な目標は、ほとんど不可能なすべての拘束を排除することではない。急激な局部拘束を避け、収縮を分散し、健全な形状を維持し、冷却および水素管理の施工手順を実際の継手に適合させることである。ISO 17642-1:2004は、溶接用消耗品、母材、および溶接金属を対象とする破壊的な低温割れ試験の原則を規定している。このような試験によって、公称炭素含有量だけでは予測できない拘束感受性を明らかにできる。
フェライト系鋼への EN 1011-2 の適用
NF EN 1011-2 は、炭素マンガン鋼、低合金鋼、熱加工制御鋼、焼ならし鋼、焼入れ焼戻し鋼などのフェライト系鋼について、溶接推奨事項を体系化する枠組みを提供する。その目的は、ある鋼種群に対して単一の万能な予熱温度を割り当てることではない。同規格は、鋼の化学成分、水素含有量、入熱、予熱温度、パス間温度を、水素助長低温割れを支配する冷却および変態条件と関連付けている。
この区別は重要である。溶接継手に割れが生じるのは、複数の条件が重なった場合である。すなわち、水素が存在し、溶接金属または熱影響部(HAZ)に硬く脆く、割れに対して感受性のある組織が形成され、その領域に引張応力が作用する場合である。TWI は、2024 年の鋼における水素割れに関するガイダンスで、この三つの要件を示した。International Institute of Welding も、2023 年の White Paper において同じ機構をさらに具体化し、高強度鋼溶接部における水素誘起割れを支配する三大要因として、水素含有量、残留引張応力、微細組織の割れ感受性を挙げている。
したがって、この規格はリスク評価を支援するものであり、近道を提供するものではない。EN 10025-2 S355J2 に対して作成された推奨事項を、EN 10083-3 42CrMo4、EN 10028-2 P355GH、または公称強度が同程度の焼入れ焼戻し構造用鋼種に自動的に適用することはできない。Method B による計算またはパラメータ選定に意味を持たせるためには、実際の鋼種証明書、製品厚さ、継手形状、溶接プロセス、溶加材の分類、拘束度、および使用履歴を把握しなければならない。
鋼の化学成分と感受性評価
化学成分は、主として焼入れ性および HAZ 冷却時に形成される微細組織への影響を通じて、溶接性に影響する。炭素は重要であるが、炭素含有量だけでは適切なスクリーニング指標にならない。マンガン、クロム、モリブデン、ニッケル、銅、バナジウム、ホウ素、さらに鋼材の供給状態も、臨界冷却挙動を変化させる可能性がある。炭素含有量が近い二つの鋼材でも、合金系や前処理熱履歴が異なれば、HAZ 硬さは大きく異なることがある。
炭素当量の指標は感受性を比較するうえで有用であるが、あくまで指標にとどまる。炭素当量が高いほど、一般に焼入れ性が高く、拘束された溶接条件下でマルテンサイトまたは硬質ベイナイトが形成される可能性が高いことを示す。しかし、水素レベル、冷却速度、入熱、拘束度を併せて考慮しなければ、割れを予測することはできない。2¼Cr-1Mo のような低合金圧力容器用鋼は、公称炭素含有量が同程度であっても、低合金鋼より厳格な管理を必要とする場合がある。
厚さも評価を変化させる。厚板または熱伝導性の高い継手では熱が急速に奪われるため、水素が拡散する時間が短くなり、硬い HAZ が形成される可能性が高まる。拘束された隅角継手におけるすみ肉溶接は、自由に収縮できる板の突合せ溶接とは異なる割れリスクを持つ。ルート間隔、溶接サイズ、仮付け溶接の品質、継手の施工順序、付属部材は、局所的な拘束度および応力集中を変化させる。
材料の履歴も含めなければならない。使用中に導入された水素は鋼中に残留し、補修時の割れリスクを高める可能性がある。2¼Cr-1Mo を含む、水素をチャージした鋼材に関する研究では、使用中に残留した水素によって予熱温度を 130 °C 引き上げる必要が生じる可能性が報告されている。この結果は一般的な温度規則ではない。新製板材向けの製作手順を、水素に曝露された容器またはパイプライン部品にそのまま適用できない理由を示すものである。水素放出処理、長時間加熱、低水素系消耗品、追加検査が必要になることがある。
通常の評価で不確実性が残る場合には、低温割れ試験が役立つことがある。ISO 17642-1:2004 は、アーク溶接された金属材料の破壊試験に関する原則と、消耗品、母材、溶接金属の割れ感受性を評価する方法を規定している。このような試験は、実際の継手および使用条件に基づく施工手順を補完するものであり、それに置き換わるものではない。
水素、予熱、パス間温度に関する変数
溶接部に侵入する水素源は複数ある。電極またはフラックス中の水分、継手表面の汚染、シールドガスまたは周囲環境への曝露、消耗品の取扱いなどである。ISO 3690:2018 は、溶加材を使用するフェライト系、ベイナイト系、マルテンサイト系鋼のアーク溶接金属について、拡散性水素を測定するためのサンプリングおよび分析手順を規定している。測定値は、規定された試験および取扱い条件下で生成された溶接金属に適用されるものであり、HAZ に存在するすべての水素や、使用に曝露された母材鋼中に残留する水素と混同してはならない。
予熱には二つの有用な効果がある。HAZ の冷却を遅らせ、硬く割れ感受性のある組織が形成される可能性を低減するとともに、応力が臨界状態に達する前に水素が溶接部から離脱する時間を長くすることである。規定されたパス間温度を維持することで、これらの効果を多層溶接全体にわたって継続させることができる。SteelConstruction.info が要約している BS EN 1011-2 のガイダンスは、予熱または後熱を、硬く応力を受けた領域から水素を移動させる作用と関連付けている。
予熱は万能の解決策ではない。継手の拘束度が高いままで、水素の導入量が多く、または鋼材に非常に硬い HAZ が形成される場合、見かけ上十分な温度でも割れを防げないことがある。過度の予熱も問題を引き起こす可能性がある。HAZ を拡大し、生産性を低下させ、靭性を変化させ、変形を増加させることがあるためである。TWI は 2024 年、入熱を増加させても必ずしも水素割れが低減するとは限らないと報告した。冷却が遅くなれば HAZ 硬さが低下する可能性がある一方、過大な入熱によって拡散距離が長くなり、水素が逃げる時間が短くなると、溶接金属中の水素残留量が増加することがある。
したがって、パス間温度は予熱の単純な延長として扱うのではなく、範囲として管理しなければならない。パス間温度が低すぎると、次のパスが、低温で水素を含む継手に急速な熱サイクルを与える可能性がある。高すぎると、過度な結晶粒成長や望ましくない変態挙動が生じることがある。測定は、溶接部近傍の規定位置で行い、測定値が最も高温の表面だけでなく継手を代表するものとなるよう、溶接後に十分な時間を置く必要がある。
後熱および遅延検査は、欠陥が時間依存的に発生することに対応するものである。水素割れは溶接後数分または数時間経過してから、しばしば継手が冷却した後に現れることがある。継手を管理された温度に保持することで水素の放出を促進できるが、後熱によって、すでに形成された割れを修復することはできない。検査は別個の管理手段であり、割れを生じさせた冶金学的条件を防止するのではなく、割れリスクの結果を検出するものである。
Method B と溶接パラメータに関するガイダンス
方法B 組成、板厚、水素状態、入熱、熱的限界を予熱およびパス間温度の選定に関連付ける、EN 1011-2に基づくアプローチ。
EN 1011-2 の Method B は、Dillinger の溶接パラメータ・ガイダンスで参照されている手法である。この手法は、鋼の化学成分および厚さを、水素条件、入熱、ならびに対象とする溶接に必要な予熱温度またはパス間温度と関連付けるために用いられる。Method B は、体系的な選定手順として理解するのが最も適切である。入力条件を確認せずに、表から単一の温度をそのまま転記することを正当化するものではない。
Dillinger のガイダンスは、中心となる熱的バランスを説明している。予熱は HAZ の冷却を遅らせる一方、溶接継手からの水素放出を促進する。その後、選定された入熱が冷却時間、HAZ 硬さ、溶接金属の特性、変形、水素拡散に影響する。これらの変数は相互に作用する。入熱を増加させると HAZ 硬さが低下する可能性がある一方、溶接金属中の水素残留量が増加することがある。入熱を低下させると全体的な熱曝露を減らせる可能性がある一方、HAZ がより硬くなることがある。いずれの方向も、自動的に安全になるわけではない。
Method B の適用には、正確な鋼種記号および厚さ、消耗品の水素分類または測定された水素条件、溶接プロセス、継手の種類および拘束度、溶接サイズ、入熱範囲、ならびに予定する予熱温度およびパス間温度の限界値が必要である。電極の乾燥および保管、表面の清浄度、シールド、アーク長、パス順序、仮付け溶接の施工方法は、選定された施工手順の前提条件と一致していなければならない。低水素溶接プロセスに対して認定された施工手順を、湿ったフラックスや不適切に保管された電極を使用する手順と同等に扱うことはできない。
結果として作成すべきものは、単なる予熱温度ではなく、管理された溶接施工要領書である。そこには、温度の測定方法、許容入熱範囲、パス間温度の上限、消耗品の調整・管理方法、検査までの最小待機時間、および必要な後熱条件を記載する必要がある。補修対象で、厚く、高度に拘束され、または使用環境に曝露された部材については、溶接開始前に、技術審査および水素試験を実施することが妥当な場合がある。
このように、NF EN 1011-2 はフェライト系鋼の溶接性に関する意思決定の枠組みとして機能する。同規格は、予熱を相互に関連する管理システムの一部として位置付けている。すなわち、水素を低減し、割れ感受性のある硬質組織を回避し、可能な範囲で引張拘束を制限し、冷却および入熱を管理し、水素が放出されるための時間を確保することである。そのため、同じ公称鋼種であっても、継手が異なれば必要な施工手順も異なる可能性がある。
低温割れ試験および施工要領の適格性確認
破壊的低温割れ試験の目的
破壊的低温割れ試験は、溶接継手を遅れ水素助長割れが発生し得る条件にさらした後、溶接部および熱影響部(HAZ)を調べて割れの有無を確認するために用いられます。その目的は、溶接直後にビードが健全に見えるかどうかだけを確認することではありません。低温割れは冷却後、場合によっては数時間後に発生することがあります。これは、拡散性水素が溶接継手内を移動し、硬いミクロ組織や引張応力が存在する領域に向かうためです。
ISO 17642-1:2004は、アーク溶接された金属材料を対象とする破壊的低温割れ試験の一般原則を規定しています。同規格は、溶接材料、母材および溶接金属の割れ感受性を評価するための試験方法について説明するとともに、試験で再現しようとする割れの発生機構についても解説しています。この規格は、試験方法を選択し、その結果を解釈するための枠組みを示すものです。一つの試験結果を、あらゆる場合に適用できる普遍的な安全溶接限界値に変換するものではありません。
問題となる冶金学的条件は、三つの要件の組合せです。TWIは、鋼における水素割れには、水素、硬く脆い割れ感受性組織、および引張応力が必要な要素であると示しました。International Institute of Weldingの2023年White Paperも、水素含有量、残留引張応力、およびミクロ組織の割れ感受性という観点から同じ問題を示しています。一つの要因を除去するか、十分に低減すれば、割れは発生しない可能性があります。三つすべてが同時に増大すれば、軽度の試験に合格した継手でも、実生産では破損することがあります。
したがって、破壊試験では、拘束、切欠き効果、急速冷却、または意図的に厳しい継手形状を与えることができます。一般的な観察対象には、溶接金属中の割れ、融合境界付近の縦割れまたは横割れ、ならびに表面からは見えない可能性のあるHAZ割れが含まれます。多くの場合、金属組織学的な断面観察が必要になります。目視検査では許容できるように見える試験片にも、短い内部割れが存在することがあります。また、小さな割れしか示さない試験片であっても、選定した材料および施工要領の安全余裕が小さいことを示す場合があります。
水素測定は割れ試験を補助するものですが、割れ試験に取って代わるものではありません。ISO 3690:2018は、マルテンサイト系、ベイナイト系およびフェライト系鋼の溶加材を用いて作製したアーク溶接金属中の拡散性水素を測定するためのサンプリングおよび分析手順を規定しています。この測定の対象は、規定された試験条件下で溶接金属から放出される水素です。古い鋼板がすでに吸収している水素、HAZに閉じ込められた水素、または供用中に導入された水素を直接定量するものではありません。
この区別は補修作業において重要です。水素を吸収したC-Mn鋼およびCr-Mo鋼は、供用中に水素を保持することがあり、その水素が溶接によって導入される水素に加わる可能性があります。2¼Cr-1Mo鋼を対象としたある報告実験では、供用中に保持された水素に関連して、必要な予熱温度が130 °C上昇しました。この結果は、低水素系電極または通常の拡散性水素値だけを根拠として、供用後の容器が安全に溶接できると判断してはならないことを示す警告です。
試験感度と実生産時の挙動
低温割れ試験は、規定された条件下での比較試験です。実生産の継手に割れが発生しないことを保証するものではありません。試験溶接では、より大きな拘束またはより小さな入熱を用いるため、製作時の継手より厳しい条件になることがあります。この場合、試験に合格すれば、その施工要領が当該条件に耐えることを示す有用な証拠になります。逆に、試験では板厚が薄い、溶接材料がより乾燥している、水素レベルが低い、または実生産時より冷却が遅いなどの理由により、条件が緩やかになることがあります。その場合、試験の合格結果は、異なる継手についてはほとんど意味を持ちません。
比較を支配する変数は、代表性を維持しなければなりません。これには、鋼種および製品の状態、板厚、継手開先、溶接姿勢、溶接材料の分類および保管状態、測定された水素状態、入熱、予熱、パス間温度、拘束、ならびに冷却履歴が含まれます。鋼の化学成分は焼入れ性および変態生成物に影響し、板厚および継手形状は熱流に影響し、拘束は溶接部の収縮に伴って発生する引張応力を決定します。これらのいずれか一つを変更するだけでも、結果は変化する可能性があります。
冷却履歴には特に注意が必要です。炭素当量の高い鋼は、急速に冷却されると、HAZに硬いマルテンサイトまたは硬いベイナイト組織を形成することがあります。予熱は冷却を遅らせ、割れ感受性のある変態生成物の量または硬さを低減できる場合があります。また、溶接部がより低温で水素透過性の低い状態に達する前に、水素が逃散する時間を長くする効果もあります。Dillingerの指針は、EN 1011-2のMethod Bを適用し、この二重の効果を説明しています。すなわち、予熱はHAZの冷却を遅らせると同時に、溶接継手からの水素の逃散を促進します。
しかし、これは予熱が普遍的な解決策であることを意味しません。TWIは2024年、予熱温度の上昇は一般に水素の逃散を助け、冷却速度を低下させる一方で、過大な入熱は拡散距離を増大させ、拡散に利用できる時間を短縮することによって、溶接金属中の水素保持を増加させる可能性があると報告しました。したがって、大きく低速な溶接では、より小さな溶接を低い入熱で行った場合とは異なる水素分布が生じる可能性があります。パス間温度も、連続する熱サイクル、結晶粒成長、変態挙動、および水素が移動可能な状態にとどまる時間を変化させることがあります。
試験では、遅れ低温割れと高温割れも区別しなければなりません。高温割れは、凝固中または高温時に発生し、偏析や液膜機構によって生じることが多い割れです。低温割れは冷却後に発生し、通常は硬く応力が存在する領域またはその近傍に生じ、遅れて発生する場合があります。溶接直後に継手が目視上健全であっても、水素割れが発生しないことの証明にはなりません。
試験で陽性結果が得られたからといって、それが自動的に実生産での不合格を意味するわけでもありません。試験では、二つの溶接材料または施工要領を順位付けするために、意図的に拘束を増幅することがあります。試験の価値は、相対的な感受性を示し、どの管理変数が重要であるかを特定する点にあります。試験結果が意味を持つのは、試験報告書に検査までの遅延時間、割れ位置の確認方法、断面観察の手順、水素状態、熱サイクル、および拘束方法が記録されている場合に限られます。
適格性確認の証拠が重要となる場合
遅れ割れによる影響が重大である場合、継手の拘束が大きい場合、または実生産条件が確立された溶接施工と異なる場合には、適格性確認の証拠が重要になります。特に、高強度鋼、厚肉部材、高炭素当量鋼、低温環境での製作、圧力設備の補修、および供用中に水素を吸収した部品では重要です。清浄な新品鋼板で適格性が確認された施工要領を、水素を吸収した材料にも適用できると想定してはなりません。
施工要領の適格性確認では、破壊試験を実際の溶接管理項目と結び付ける必要があります。記録には、鋼材の規格名称、板厚範囲、溶接材料の規格名称、乾燥および保管方法、溶接電流と走行速度、入熱、予熱、パス間温度、拘束状態、ならびに必要に応じて実施した後熱または水素放出処理を記載すべきです。冷却間隔および検査までの遅延時間も、推定ではなく記録しなければなりません。
EN 1011-2は、フェライト系鋼に関する指針を含め、割れの管理を鋼の組成、水素含有量、入熱、予熱、およびパス間温度と関連付けています。BS EN 1011-2の指針も、冷却速度を管理し、予熱または後熱を維持することを推奨しています。これは、水素が硬く応力の存在する領域に閉じ込められる前に、溶接部から移動できるようにするためです。これらは施工上の管理手段であり、検査の代替ではありません。非破壊検査は溶接後の割れを検出できますが、割れが形成される前に施工要領が十分な安全余裕を有していたことを証明することはできません。
供用履歴が不明確な場合、適格性確認では、元の材料と、吸収された疑いのある水素状態の双方を代表させる必要が生じることがあります。そのためには、鋼材のサンプリング、関連する水素量の測定、管理された水素放出処理の適用、または保守的な熱サイクルによる試験などが考えられます。選択する証拠は、故障リスクに見合ったものでなければなりません。単純な比較試験は溶接材料の選定を支援する場合がありますが、補修施工要領の適格性を確認するには、拘束を与えた遅れ割れ試験と金属組織学的検査が必要になることがあります。
したがって、適切な判断は「予熱を使用したので、割れは防止された」というものではありません。規定された鋼材、水素状態、ミクロ組織、応力状態、および熱履歴を組み合わせて試験し、実生産においてそれらの変数を適格性確認範囲内に維持することが、適切な判断です。
修理・改造における水素チャージ鋼
水素環境で使用されてきた容器、配管、ノズル、または圧力保持部品は、単なる「古い鋼板」ではない。その補修溶接は、長年の曝露によって水素含有量、水素トラップの分布、残留応力、局所的な微細組織が変化した鋼材に対して行われる可能性がある。したがって、新材を用いて認定された施工法では、補修時の遅れ割れのリスクを過小評価するおそれがある。
水素割れは、水素だけが原因で発生するものではない。TWIは、同時に作用しなければならない3つの条件として、水素、硬く脆い割れ感受性組織、引張応力を挙げている。IIW White Paper(2023)も、水素含有量、残留引張応力、微細組織の割れ感受性という形で同じ機構を示している。補修では、この3つの懸念が一度に生じる。溶接によって水素源が形成され、急速冷却によって硬いHAZ領域が形成される可能性があり、既存の容器や取付部周辺の拘束によって、溶接金属の収縮時に高い引張応力が発生することがある。
これは高温割れではなく、遅れ低温割れである。高温割れは高温での凝固中に発生し、主として液膜偏析および溶接金属の凝固挙動と関連する。これに対し、水素助長割れは、溶接後数時間が経過してから現れることがあり、継手が冷却された後に、HAZ内または溶接ビード直下で発生することが多い。したがって、溶接直後の検査では欠陥を見逃す可能性がある。
供用中に吸収された水素
補修時に関与する水素には、2つの明確に異なる起源がある。第1は、溶接作業によって導入される水素である。電極またはフラックス中の水分、継手表面の汚染、湿ったシールドガス設備、表面油分、アーク雰囲気中の水素含有化合物などがこれに該当する。ISO 3690:2018は、マルテンサイト系、ベイナイト系、およびフェライト系鋼の溶加材を用いて作製したアーク溶接金属中の拡散性水素を測定するためのサンプリングおよび分析手順を規定している。この測定は重要であるが、部品内にすでに存在する水素の全原子を示すものではない。
第2の発生源は、供用中に吸収された水素である。水素は、湿潤な硫化水素環境、腐食反応、カソード防食、高圧水素、または水素を含むプロセス流体を通じて鋼中に侵入する可能性がある。一部の水素は移動可能な状態で残留し、新たに加熱された補修領域に向かって拡散することがある。また一部は、介在物、転位、界面、炭化物粒子、ラミネーション、その他のトラップサイトに保持される。加熱によって、蓄積された水素の一部が放出されることがある一方、溶接の熱サイクルと応力場によって、水素が硬く応力の高い領域へ引き寄せられる可能性がある。
供用環境への曝露は、水素含有量以外の面でも鋼材を変化させることがある。焼戻し脆化、炭化物の粗大化、クリープ損傷、脱炭、局部腐食、水素ブリスター、過去の補修などによって、材料の応答特性が変化する可能性がある。板厚、拘束状態、実際の化学成分が、補修技術者に提供されている記録と異なる場合もある。そのため、材料同定および供用履歴の調査は、事務的な付加作業ではなく、溶接性評価の一部である。
水素チャージ鋼に関するTWIの研究が特に重要なのは、残留水素によって補修に必要な予熱温度が上昇し得ることを示した点にある。報告された2¼Cr-1Mo鋼のある実験では、供用中に残留した水素によって予熱温度が130 °C上昇した。これは研究対象となった条件に固有の結果であり、すべての2¼Cr-1Mo容器や、すべての水素曝露部品に適用できる普遍的な設計値ではない。しかし、影響が及ぶ可能性のある規模と、供用履歴を考慮せずに新材用の溶接表を適用する危険性を示している。
部品は、溶接中および溶接後も水素を放出し続けることがある。放出されたガスは均一に逸散するとは限らず、厚肉部、溶接止端、取付部の交差部、低温のHAZ領域が依然として重要な箇所となる可能性がある。供用履歴から水素チャージが示唆される場合には、水素分析、熱脱離試験、金属組織検査、運転条件の検討が必要となることがある。
Cr-Mo鋼およびC-Mn鋼の補修に関する考慮事項
C-Mn鋼は、炭素含有量が中程度であるからといって、自動的に安全になるわけではない。炭素当量、板厚、拘束、水素レベル、入熱、冷却速度のすべてがHAZ変態に影響する。炭素当量の高いC-Mn鋼が拘束下で急速冷却されると、硬いベイナイトまたはマルテンサイトが形成される可能性がある。より低合金の鋼で、化学成分がそれほど厳しくない場合でも、溶接材料が湿っている、継手の拘束が大きい、または供用中に水素が蓄積していると、割れが発生する可能性がある。
Cr-Mo鋼では、合金元素の添加によって焼入れ性が高まり、不適切な熱条件下で割れ感受性の高いHAZ組織が形成される可能性があるため、特別な注意が必要である。1¼Cr-½Moおよび2¼Cr-1Moなどの鋼種は圧力設備で一般的に使用されているが、補修要件は、板厚、熱処理状態、使用温度、劣化履歴、適用される建設規格または補修規格によって異なる。公称鋼種の表示だけでは、安全な予熱温度を決定できない。
予熱には主に2つの効果がある。HAZの冷却を遅らせ、硬い変態生成物が形成される可能性を低減すること、そして水素が溶接部から拡散して離れる時間を与えることである。Dillingerの指針は、EN 1011-2のMethod Bを適用し、これらの効果を直接説明している。しかし、予熱は万能な解決策ではない。TWIは2024年、過大な入熱によって溶接金属中の水素保持量が増加する可能性があると報告した。これは、水素の拡散距離が長くなり、全体の熱サイクルによって拡散に有効な時間が短くなる可能性があるためである。過大な入熱は、HAZを拡大させ、靭性を低下させ、焼戻し状態を変化させ、既に熱処理された部品の特性を損なう可能性もある。
したがって、補修施工法では可能な限り高い温度を追求するのではなく、適切な範囲を管理しなければならない。電極およびフラックスの保管は、メーカーが認定した条件に従う必要があり、低水素系溶接材料を選定し、曝露した溶接材料は、適用される仕様に従って再乾燥するか、廃棄しなければならない。継手表面は乾燥させ、錆、油、塗料、スケール、水分を除去する必要がある。溶接パラメータはアークエネルギーを認定範囲内に制限し、パス間温度は推測ではなく測定によって管理する。
水素管理は、拘束状態とも相互に関係する。剛性の高いノズルに施す小さなすみ肉溶接は、自由な鋼板に施す、より大きく拘束の少ない溶接より危険になる可能性がある。溶接順序、バランスの取れた盛り方、連続加熱のためのアクセス、仮取付物の除去によって、局部的な引張応力を低減できる。ISO 17642-1:2004は、溶接材料、母材、溶接金属の割れ感受性を評価するために用いられる低温割れの発生および試験原理を規定している。施工法認定では、材料、板厚、拘束、溶接材料、熱サイクルの実際の組合せを反映しなければならない。
水素放出処理と保守的な施工手順
過去の水素チャージが十分に考えられる場合、補修溶接に先立って水素放出処理を指定することがある。この処理は通常、責任を負う溶接または材料技術者が選定した温度まで制御加熱し、その温度で保持するものであり、適切な熱電対によって温度の均一性を確認する。その目的は、許容できない焼戻し、変形、強度低下、または圧力設備の健全性への損傷を生じさせることなく、移動可能な水素および放出可能な水素を補修領域から外へ移動させることである。これは、ブリスターが発生した材料や著しく劣化した材料を除去する代替手段ではなく、すべてのトラップに保持された水素を除去できることを保証するものでもない。
保守的な施工手順では、水素放出加熱、高めに設定した予熱、厳格な低水素管理、パス間温度の制御、アークエネルギーの制限、後熱または遅延冷却を組み合わせることがある。SteelConstruction.infoが報告するBS EN 1011-2の指針は、硬く応力の高い領域に水素がトラップされる前に溶接部から水素が移動できるよう、予熱または後熱を維持することを推奨している。部品は、必要な熱的作用が得られるよう、指定された温度範囲内に十分な時間保持しなければならない。パス間で継手を冷却させると、施工手順の効果が失われる可能性がある。
溶接後には、遅延検査が不可欠である。目視検査、磁粉探傷試験、その他の表面検査は、指定された保持時間および冷却期間が経過した後にのみ実施すべきであり、圧力境界部の溶接では体積検査が必要となる場合がある。溶接金属の盛り付け直後に検査して異常がなかったとしても、水素助長割れが発生する時間より前に検査が行われていれば、その結果から得られる情報はほとんどない。予熱は重要であるが、安全な補修の判断は、供用中の水素、鋼材の化学成分と状態、溶接材料中の水素、冷却速度、入熱、拘束、熱処理、遅延検査を組み合わせた証拠に基づかなければならない。
検査、遅れ、および亀裂の早期発見の失敗
水素割れが遅れて発生する理由
水素助長低温割れは、アークが停止した後に発生することがある。溶接金属がまだ高温の間に必ず目視可能となる欠陥ではない。溶接中、水分、表面汚染、フラックス、シールドガスの問題、または湿った溶接材料から、水素が溶融溶接金属に侵入する。継手が冷却すると、水素の一部は溶接金属および熱影響部(HAZ)を拡散する。その一部は、冶金的トラップ、介在物、旧オーステナイト粒界、硬化した変態領域、または残留応力の高い領域に到達する。
TWIが2024年のガイダンスで述べているように、割れには、水素、割れ感受性のある硬く脆い組織、および引張応力の組み合わせが必要である。International Institute of Weldingの2023年のホワイトペーパーも、水素含有量、残留引張応力、微細組織の割れ感受性という3つの主要因子によって同じ関係を示している。継手による拘束、収縮応力、開先合わせ、溶接順序、および局所的な形状によって、作用する使用荷重がゼロであっても、引張応力成分が生じることがある。
したがって、発生時期は、溶接終了時から始まる単純な時計ではなく、拡散および変態によって決まる。割れは冷却中、溶接部が周囲温度に達した後、または水素が応力の高い割れ感受性のある箇所へ移動し続ける後の時点で発生し始めることがある。割れは段階的に進展する可能性がある。小さな止端割れは、検出可能になる前に、表面酸化、溶接スパッタ、塗料、研削痕、または隣接する溶接パスによって隠れることがある。
直ちに実施した目視合格が証明するのは、その時点で、そのアクセス条件および検査方法を用いた場合に、目視可能な不完全部が発見されなかったということだけである。それは、水素が放出されたこと、HAZが脆い組織を回避したこと、または表面下に割れが存在しないことを示すものではない。継手の外観が健全であっても、後に別の割れと連結したり表面に達したりする短い表面下割れが内部に存在することがある。
予熱は万能な解決策ではない。一般に予熱温度を高くすると、HAZの冷却が遅くなり、水素が放出される機会が増える。また、予熱の維持や後熱によって、硬く応力の高い領域に捕捉される水素量を減らせる場合がある。しかし、過大な入熱は拡散距離を長くし、水素が溶接金属から離脱するために利用できる時間を短くする可能性があり、一部の条件では溶接金属中に残留する水素量を増加させる。鋼の化学成分、板厚、入熱、冷却速度、拘束、溶接材料の状態、および熱履歴は、総合的に考慮しなければならない。
溶接によって導入された水素と、鋼中にすでに存在していた水素を区別することも重要である。供用中に腐食、カソード防食、サワーサービス、またはその他の運転条件にさらされた材料には、吸収された水素が残留している場合がある。水素を充填した2¼Cr-1Mo鋼に関する研究では、供用中に残留した水素のため、補修溶接時の予熱温度を130 °C高くする必要が生じる可能性が報告された。これは一般的な予熱規則ではないが、検査および溶接に関する判断では、新たな溶接部だけでなく供用履歴も考慮する必要がある理由を示している。

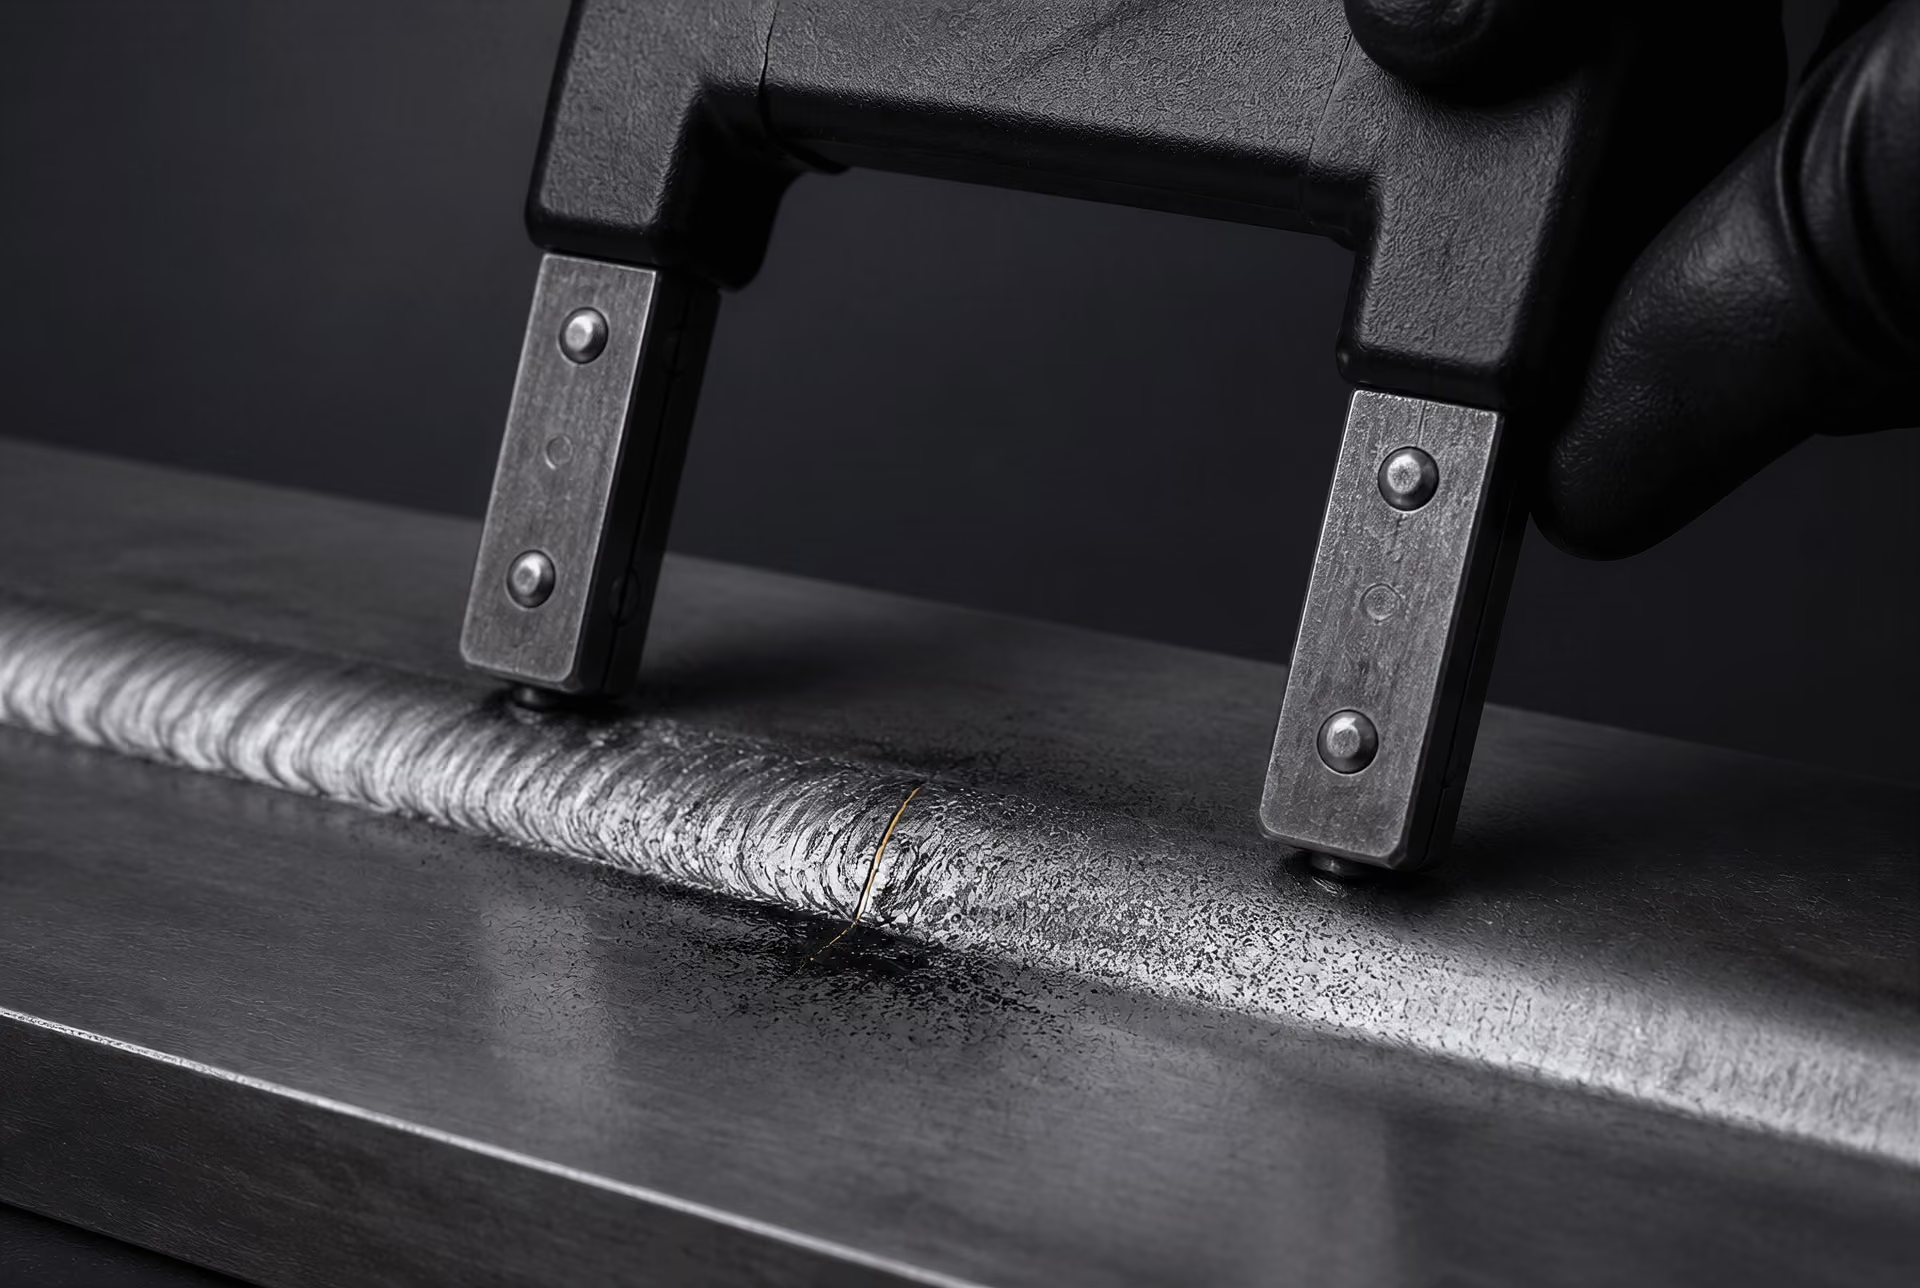
検査時期とアクセス
| 方法 | 有用な対象 | 重要な制限 |
|---|---|---|
| 目視試験 | 目視可能な表面割れおよび形状欠陥 | 内部割れを確実に検出することはできない |
| 磁粉探傷試験 | 強磁性鋼の表面割れおよび表面近傍割れ | 磁界の方向が感度に影響する |
| 浸透探傷試験 | 適切に清浄化された表面に開口する割れ | 内部割れは検出できない |
| 超音波探傷試験 | 多くの内部平面状不連続 | 方向、接近性、校正に依存する |
| 放射線透過試験 | 一部の体積状および平面状不連続 | 放射線束に沿って配向した狭い割れは検出が困難な場合がある |
検査時期は、適用される製作規格または品質仕様、材料および継手の分類、溶接施工要領、ならびに想定される欠陥発生機構に従って決定すべきである。規格では、特定の検査を実施する時期、温度維持または後熱が必要かどうか、さらに補修箇所に追加検査を行うかどうかが定められている場合がある。すべての鋼溶接部に適用できる単一の待機時間は存在せず、技術的根拠のある検査計画を、恣意的な遅延で代替することはできない。
遅延検査の目的は、低温割れの可能性がある発生機構が、選択した方法で検出できる程度まで十分に進展する時間を確保することである。これは、単に慣行として検査を遅らせることとは異なる。責任技術者または仕様書では、鋼種、炭素当量、水素管理、溶接サイズ、拘束、入熱、予熱温度およびパス間温度、継手厚さ、ならびに鋼材が供用中に水素にさらされていたかどうかを考慮することがある。
アクセス条件によって、実際に検査できる範囲が決まる。溶接止端には直接目視試験や磁粉探傷試験で到達できても、ルート部は裏当て材、内部取付部品、断熱材、または第2の部材の背後に隠れている場合がある。検査面に平行な亀裂は、ある方法では強い指示を生じても、別の方法では弱い指示しか生じないか、見逃される可能性がある。探触子の角度、走査方向、校正、表面状態、被覆、形状、および検査員の力量は、すべて結果に影響する。
目視検査は、表面に開口した亀裂、形状不良、アンダーカット、アークストライク、および目視可能な補修痕の検出に有用である。しかし、表面下の狭い亀裂を確実に発見することはできない。磁粉探傷試験は、強磁性鋼における表面および表面近傍の亀裂に対して高い感度を示すことがあるが、その指示は磁界の方向に左右される。亀裂が印加磁界と平行な場合、磁束漏洩がほとんど生じないことがあるため、磁界の方向を変えることが重要である。浸透探傷試験は、適切に清浄化された表面に開口した亀裂を明らかにできるが、内部に埋没した亀裂を検出することはできず、浸透液が不連続部に入り込めない箇所には適さない。
超音波探傷試験は、溶接部の相当な体積を検査でき、内部に存在する面状の亀裂を検出できる場合がある。しかし、その判定は、亀裂の方向、反射性、片側または両側からのアクセス、溶接形状、および手順の適格性確認に左右される。放射線透過試験では一部の面状欠陥を明らかにできる可能性があるが、放射線ビームと整列した狭い亀裂は、投影幅が小さいため識別が困難な場合がある。検査方法は、単に慣れ親しんだ方法であるという理由ではなく、想定される亀裂の位置および方向に適合するよう選択しなければならない。
表面開口割れと内部割れ
水素割れによる表面開口割れは、拘束および応力集中が高い溶接止端、溶接ルート、クレーター、または溶融境界に発生することが多い。割れは、溶接線に対して横方向、縦方向、または不規則な分岐状となる場合がある。止端の割れは、スラグ、スパッタ、塗膜、または後続の溶接金属の下に隠れたままになることがある。研削によって割れが露出する場合もあるが、研削によって証拠が除去されたり、狭い開口部が押しつぶされたり、判定を複雑にする形状が残ったりする可能性もある。
内部割れは、さらに発見が困難である。内部割れは溶接金属ではなくHAZに存在する場合があり、表面検査の結果が完全に陰性となることもある。内部取付部品の下にあるルート割れや、溶融境界に沿った割れでは、超音波探傷試験、放射線透過試験、または破壊検査のための材料除去が必要になることがある。ISO 17642-1:2004は、溶接材料、母材、および溶接金属の割れ感受性を評価するための低温割れの形成および試験原理について規定している。これは割れ感受性の評価を目的とするものであり、単一の目視確認後に製作溶接部が安全であると宣言するための規格ではない。ISO 3690:2018は、マルテンサイト系、ベイナイト系、およびフェライト系鋼のアーク溶接金属における拡散性水素を測定するためのサンプリングおよび分析手順を別途規定している。
割れが発見された場合、補修前にその位置および方向を記録しておくべきである。検査員は、それが高温割れ、水素助長低温割れ、融合不良、またはその他の不連続部のいずれであるかを特定すべきである。欠陥の種類によって是正措置が異なるためである。水素、冷却、拘束、および供用中に残留した水素を管理せずに割れを除去して再溶接すると、同じ欠陥が再発する可能性がある。したがって、検査は溶接性管理の最終的な代替手段ではなく、組み合わせた管理が実際に機能したかどうかを確認するための手段である。
手順に基づく予防ワークフロー
水素割れの防止は、アークを発生させる前から始まる。溶接施工要領では、三つの条件に同時に対処しなければならない。すなわち、継手内に存在する、または継手内へ侵入する水素、硬くて脆く、割れを生じやすい微細組織、そして拘束または残留応力による引張応力である。TWIは、この組合せが水素割れに必要であると説明している。また、International Institute of Welding(IIW)は、高強度鋼の溶接部における三つの主要因子として、水素含有量、残留引張応力、微細組織の割れ感受性を挙げている。予熱温度だけでは、これらの条件のいずれも解消できない。
材料、使用環境、および継手データを収集する
まず、製品規格、鋼種、納入状態、板厚、溶接の種類、および補修履歴を特定する。EN 10025-2に基づくS355J2+N、ASTM A516 Grade 70、または指定材料が2¼Cr-1Mo steelである場合など、記号は正確に記録する。炭素含有量だけから溶接性を推定してはならない。合金元素、冷却速度、板厚によって焼入れ性が高くなる場合、炭素含有量が比較的低い鋼でも、熱影響部(HAZ)に硬化組織が生じることがある。
炭素、マンガン、クロム、モリブデン、ニッケル、銅、バナジウム、および微量合金元素の添加量を含む、溶鋼分析または製品分析を入手する。適用される溶接規格または仕様書で要求される炭素当量を計算する。EN 1011-2では通常、板厚、水素量、入熱、および拘束と併せて炭素当量の考え方を用いる。この結果は施工要領への入力値であり、合否を判定するための単純な溶接性数値ではない。
次に、継手を特性評価する。溶接部の板厚、取付部によるヒートシンク効果、開先角度、ルート間隔、裏当て、溶接長、溶接順序、および加熱のためのアクセス性を記録する。強く拘束されたノズル、パッチ、または閉止溶接部では、拘束の小さい突合せ継手よりも、名目上低い水素量で割れが発生することがある。仮付け溶接も考慮しなければならない。短く、低温で、乾燥が不十分な仮付けは、最初の割れ発生箇所となることがあり、また本溶接部に拘束を与える可能性がある。
使用履歴については、別途注意深く確認する必要がある。その鋼材が、湿潤な硫化水素環境、水素環境、高圧水、陰極防食条件、または高温水素環境で使用されていたかを確認する。溶接棒またはアークによって導入される拡散性水素は、使用中に母材へ蓄積した水素とは同じではない。後者は、切断、ガウジング、予熱、および溶接の際に移動し、溶接材料の試験結果が許容範囲内であっても、製作時の割れリスクを高める可能性がある。水素を吸蔵した2¼Cr-1Mo steelについて、必要予熱温度が130 °C上昇する可能性を示した実験報告がある。この数値は一般的な追加許容量ではない。使用環境への暴露を一般的な予熱表の中に隠すのではなく、調査しなければならない理由を示すものである。
適用される施工要領確認試験によって割れ感受性を評価し、必要に応じて低温割れ試験を実施する。ISO 17642-1:2004は、アーク溶接された金属材料の破壊的低温割れ試験に関する一般原則を定めており、溶接材料、母材、および溶接金属の割れ感受性を評価するための手法を扱っている。鋼種、補修状態、拘束、または使用中の水素履歴が、確立された施工経験の範囲外にある場合、このような試験は特に有用である。
水素、熱、および拘束の管理を設定する
強度、靱性、拡散性水素区分、および溶着方法が施工要領に適合する、認定済みの溶接材料を選定する。低水素系被覆アーク溶接棒については、メーカーが指定する乾燥、再乾燥、保管温度、および大気暴露限界を明確にし、開封後は保温筒内で保管する。フラックス入りワイヤおよびサブマージアーク溶接用ワイヤでは、密封保管、フラックスの乾燥、工場内湿度への暴露を管理する必要がある。シールドガスの品質、流量、漏れ、風、表面水分、油、塗料、および錆も、水素の侵入に影響する。
リスクがある場合は、拡散性水素量を推定せず、測定する。ISO 3690:2018は、アーク溶接用溶加材の溶着金属に含まれる拡散性水素のサンプリングおよび分析手順を規定しており、マルテンサイト系、ベイナイト系、およびフェライト系鋼の溶接金属を対象としている。測定値は、特定の溶接材料、プロセス、保管条件、および試験方法に対応するものである。同じ商品表示の溶接材料を用いたすべての溶接部に、自動的に適用できるものではない。
適用規格、認定済み施工要領、および実際の継手条件に基づいて予熱を設定する。予熱温度は、火炎上や反対面だけで測定するのではなく、溶接部に隣接する母材上で測定する。測定位置までの距離と測定時期を指定し、溶接部全体が所定温度に達していることを確認する。仮付け溶接、ルート溶着、中断、および再始動の間も、最低予熱温度を維持する。最低値だけでなく、パス間温度の上限も設定する。パス間温度が過度に高いと、靱性、結晶粒径、析出挙動、および最終的な冷却経路が変化する可能性がある。
予熱には、二つの有用な効果がある。HAZの冷却を遅らせることと、水素が逸散する時間を増やすことである。Dillingerの指針は、EN 1011-2のMethod Bを適用し、この両方の効果を説明している。しかし、熱量を増やせば必ず安全になるわけではない。TWIは、過大な入熱により拡散距離が長くなり、拡散に利用できる時間が短くなる可能性があるため、溶接金属に保持される水素量が増加することがあると報告している。したがって、施工要領には到達可能な最高温度ではなく、管理された熱的範囲が必要である。
認定された各範囲について、入熱を計算または確認する。
ここで、は入熱(kJ/mm)、はアーク効率、は電圧、は電流、は溶接速度(mm/s)である。効率係数によって意味が変わるため、示された値がアークエネルギーなのか、有効入熱なのかを記録する。入熱が過度に低いと、急速冷却や硬いHAZ組織が生じる可能性がある。一方、入熱が過度に高いと、変形の増加、靱性の低下、水素拡散への影響が生じる可能性がある。溶接速度、ビード寸法、パス順序、およびパス間温度は、認定範囲内に維持しなければならない。
拘束低減対策
- 開先合わせ 規定のルート間隔、食違い、ルートフェイス、開先形状を維持する。
- 仮付け 最終手順に適合する、健全で十分な寸法を持つ乾燥した仮付け溶接を使用する。
- 順序 収縮を一つの領域に固定するのではなく、溶着を均衡させ、収縮を分散させる。
- 付属物 仮設付属物の除去と、それによって生じるガウジ傷または局部欠陥の補修を計画する。
組立ておよび溶接順序によって拘束を管理する。可能な限り強制的な芯合わせを取り除き、均衡の取れた溶接順序を用い、過大な仮付けを避け、応力集中を生じさせるルート間隔やエッジの食違いを防止する。溶接の開始点および終了点は、幾何学的な応力集中部から離して計画する。使用中に水素を吸蔵した可能性がある場合は、溶接前に水素放出処理または保守的な熱サイクルを設定する。これには、長時間の加熱、管理された保持、および責任ある溶接技術者による確認が含まれる場合がある。
リスク評価または認定済み施工要領で要求される場合は、後熱を定義する。後熱は溶接後熱処理と同じではない。水素ベークアウトでは、継手が硬く応力の高い状態で冷却される前に、水素の移動を促進するため、溶接部を指定温度で保持する。SteelConstruction.infoおよびGuidance Note 6.04は、この目的で予熱を維持すること、または後熱を適用することを説明している。これとは別の応力除去処理では、温度、時間、および冶金学的効果が異なる。
施工を確認し、逸脱を記録する
溶接監督者は、溶接材料のロット、乾燥サイクル、保管温度、溶接士、プロセス、電流、電圧、溶接速度、計算入熱、予熱温度、パス間温度、シールドガス、継手識別情報、および溶接順序を記録する。温度チョークは迅速な確認に使用できるが、放射率とアクセス性が許す場合は、校正済みの接触式温度計または赤外線測定器が望ましい。測定値は、定められた位置および間隔で記録する。
逸脱は、工学的な事象として扱う。予熱温度が最低値を下回った場合は、作業を停止し、指定温度まで回復させ、中断を記録する。溶接棒が暴露限界を超えた場合は、保温筒に戻すのではなく隔離する。入熱、パス間温度、拘束、溶接材料の状態、または使用履歴が認定済み施工要領と異なる場合は、作業を継続する前に処置の承認を得る。
検査では、遅れ割れを考慮しなければならない。最終的な非破壊検査の前に、指定された冷却および水素拡散の期間を設ける。必要な期間は、材料、板厚、拘束、施工要領、および適用規格に応じて、数時間またはそれ以上となる場合がある。溶接直後の目視検査だけで、継手に遅れ低温割れがないと判断してはならない。表面に開口した割れには、要求される磁粉探傷試験または浸透探傷試験を使用し、体積検査の適用が規定されている場合は、超音波探傷試験または放射線透過試験を実施する。割れが発生した場合、単に研削して除去し、再溶接してはならない。欠陥をマッピングし、その発生原因を特定し、水素および熱に関する記録を確認し、使用中に水素を吸蔵した材料を再評価し、補修前に施工要領を改訂する。予防とは、単一の温度指示ではなく、溶接管理を協調させたシステムである。
冶金学的検証に耐えない一般的な主張
水素割れは、単一の調整要素だけで制御できるものではありません。TWIは、必要な組合せを、水素、硬く脆い割れ感受性の高い組織、そして引張応力として説明しています。International Institute of Welding(IIW)のWhite Paper(2023年)も、同じ関係を、水素含有量、残留引張応力、微細組織の割れ感受性という3つの主要因子によって示しています。1つの因子を除去または低減すれば割れのリスクは低下する可能性がありますが、残る2つを変えなければ、溶接部は依然として割れることがあり、場合によっては溶接から数時間後に割れが発生します。
このため、適切な施工手順では、鋼の化学成分、拘束、継手厚さ、冷却速度、入熱、溶接材料の状態、予熱、パス間温度、ならびに材料の使用履歴を考慮します。ISO 17642-1:2004は、アーク溶接された金属材料の破壊的な低温割れ試験に関する一般原則を定めており、溶接材料、母材、溶接金属の評価も含まれます。このような試験が存在するのは、炭素含有量や単一の溶接パラメータだけから溶接性を推定することはできないためです。
予熱は多いほど、常に割れが少なくなる
予熱は通常、効果があります。しかし、「多いほどよい」というのは冶金学上の規則ではありません。溶接前および溶接中の温度を上げると、熱影響部(HAZ)を通過する冷却が遅くなり、硬く脆いマルテンサイト組織が形成される可能性が低下します。また、水素が閉じ込められる可能性のある低温域に継手が達する前に、拡散性水素が溶接部および隣接する鋼から外部へ移動する時間も長くなります。EN 1011-2のMethod Bを適用したDillingerの指針は、これら2つの効果を直接説明しており、予熱によってHAZの冷却が遅くなり、水素の逸出が促進されるとしています。SteelConstruction.infoも同様に、冷却速度を管理し、水素が硬化した応力集中領域から移動できるよう、予熱または後熱を維持することを推奨しています。
ただし、その効果には限界があります。認定済みの施工手順の範囲を超える温度まで上げると、HAZが拡大し、結晶粒径が変化し、靭性が低下するとともに、強度または寸法精度に影響を及ぼす可能性があります。過度に高いパス間温度は、望ましくない微細組織を生じさせたり、設計規格が要求する性能を低下させたりすることもあります。予熱によって、厳しい拘束、高い焼入れ性を持つ鋼、汚染された継手表面、あるいはすでに母材に吸収された水素が無効になるわけではありません。
この最後の点は、補修溶接において重要です。使用中に鋼へ侵入した水素は、溶接電極によって導入される拡散性水素と同じものではありません。水素をチャージしたC-Mn鋼およびCr-Mo鋼を用いた実験では、残留水素によって製作時の割れリスクが高まる可能性が示されています。2¼Cr-1Mo鋼については、ある報告例で、予熱温度を130 °C上昇させる必要がありました。対策には、水素放出処理、保守的な予熱、管理されたパス間温度、低水素溶接の実施が含まれる場合があります。単に慣用的な予熱温度を適用するだけでは不十分です。
したがって、予熱は無制限の安全余裕として選択するのではなく、材料および施工手順に基づいて規定しなければなりません。EN 1011-2は、フェライト系鋼に関する推奨事項を含め、割れの制御を、組成、水素含有量、入熱、予熱、パス間温度と関連付けています。重要なのは、選択した熱サイクルによって、冷却および水素の移動が許容可能な範囲に維持されるかどうかです。
入熱は多いほど、常に溶接性が向上する
高い入熱は冷却を遅くすることが多いため、一部の鋼では硬いHAZ組織の形成を抑制できます。しかし、この限定的な観察が、絶対的な主張へと頻繁に拡大解釈されています。そう考えるべきではありません。
入熱は、熱履歴全体を変化させます。より大きな溶融池と広い加熱領域によって、HAZ幅が増大し、結晶粒成長、靭性、強度、変態生成物が変化する可能性があります。拘束された継手では、それに伴う収縮パターンが残留応力にも影響することがあります。結果は、鋼の化学成分、厚さ、継手形状、溶接プロセス、走行速度、ならびに材料が変態する温度範囲に左右されます。
水素の移動を考慮すると、この主張の信頼性はさらに低くなります。TWIは、過度の入熱によって、拡散距離が長くなり、拡散に利用できる全体の時間が短くなる可能性があるため、溶接金属中の水素保持量が増加し得ると報告しています。高温または大きな溶接部が、必ずしも水素の少ない溶接部になるわけではありません。水素は逸出経路に到達しなければならず、堆積する溶接金属の体積が増えるにつれて、その経路が長くなる可能性があります。その後の冷却によって、水素が硬い領域または高応力領域の近くに集中することもあります。
非常に低い入熱にもリスクがあります。急速な冷却によって、特に高い焼入れ性を持つ鋼や、厚く拘束された継手では、マルテンサイトまたはその他の割れ感受性組織が形成される可能性があります。必要なのは、いずれかの極端な方向を目指すことではなく、認定された入熱範囲です。予熱、パス間温度の管理、ビード順序、溶接電流、電圧、走行速度、後熱は、相互に連携させなければなりません。硬いHAZを防止できても、許容できない靭性しか得られない施工手順は、水素割れ対策として成功しているとはいえません。
ここで議論している欠陥は、遅れ割れとして発生する低温割れであり、高温割れではありません。高温割れは凝固中または高温時に発生し、凝固偏析や液膜の形成など、異なる機構によって支配されます。高い入熱が両方の欠陥群に影響を及ぼす可能性はありますが、両者を同一視できるわけではありません。
低水素電極によって水素割れはなくなる
低水素電極は、溶接部へ侵入する水素を低減します。しかし、水素含有量をゼロにするわけではなく、割れに必要な他の条件を除去するわけでもありません。水分、損傷したフラックス被覆、汚れた継手面、潤滑剤、塗料、シールドガスの問題、保管不良などによって、溶接材料の公称分類にかかわらず水素量が増加する可能性があります。溶接材料は、適用される施工手順に従って乾燥、保管、払出し、使用を行わなければなりません。
水素測定にも、明確に定義された方法が必要です。ISO 3690:2018は、溶加材を用いてアーク溶接した溶接金属中の拡散性水素について、サンプリングおよび分析手順を規定しています。これには、マルテンサイト系、ベイナイト系、フェライト系鋼の溶接金属が含まれます。この測定が対象とするのは、溶接金属中の水素です。使用環境にさらされた鋼板に保持された水素や、HAZに分布する水素を直接定量するものではありません。
低水素電極によって、急速冷却により形成されたマルテンサイトHAZを軟化させることはできません。また、溶接収縮や外部拘束によって生じた引張応力を除去することもできません。さらに、使用中に圧力容器、パイプライン構成部品、その他の鋼材へ侵入した水素を、瞬時に放出させることもできません。このような場合には、予熱、後熱、継手の準備、拘束の低減、溶接順序の管理、遅れた時点での検査が、すべて必要になる可能性があります。
施工手順で要求される場合、低水素施工は不可欠です。しかし、それは相互に関連するシステムの中の1つの制御手段にすぎません。水素の導入量および保持水素を管理し、熱サイクルによって割れ感受性組織が形成されないようにするとともに、継手が引張応力に耐えるか、またはそれを放出できるようにしたとき、水素割れは防止されます。これは冶金学上の問題であり、電極のラベルの問題ではありません。
参考文献
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml