




1. Mi az acéltétel – és miért határozza meg a definíció az eredményt?
A tétel elfogadása egy meghatározott acélpopuláció megfelelőségével kapcsolatos döntés. Nem egyetlen, kényelmesen kiválasztott próbadarab, egy kedvező szakítóvizsgálati eredmény vagy a szállítmány tetejéről levett darab minősítése. Az eredmény csak akkor értelmezhető, ha a vizsgált anyag összekapcsolható azzal a tétellel, amelyből kiválasztották, valamint ha a mintavétel, a próbatest-előkészítés, a vizsgálati módszer és az ismételt vizsgálatra vonatkozó szabályok megfelelnek az irányadó előírásnak.
Ez a különbségtétel azért fontos, mert gyakran négy különálló tevékenységet egyetlen folyamatként kezelnek: az anyag kiválasztását a tételből, a laboratóriumi vagy mechanikai vizsgálati próbatestek elkészítését, e próbatestek vizsgálatát, valamint annak eldöntését, hogy a tétel megfelel-e. Ezek összefüggnek egymással, de eltérő kérdésekre adnak választ. Egy szabályosan vizsgált próbatest továbbra sem feltétlenül reprezentálja a megadott tételt. Ezzel szemben egy reprezentatív minta kezelése történhet szakszerűtlenül, vagy vizsgálható helytelen irányban. Egyik eset sem orvosolható pusztán egy újabb darab levételével.

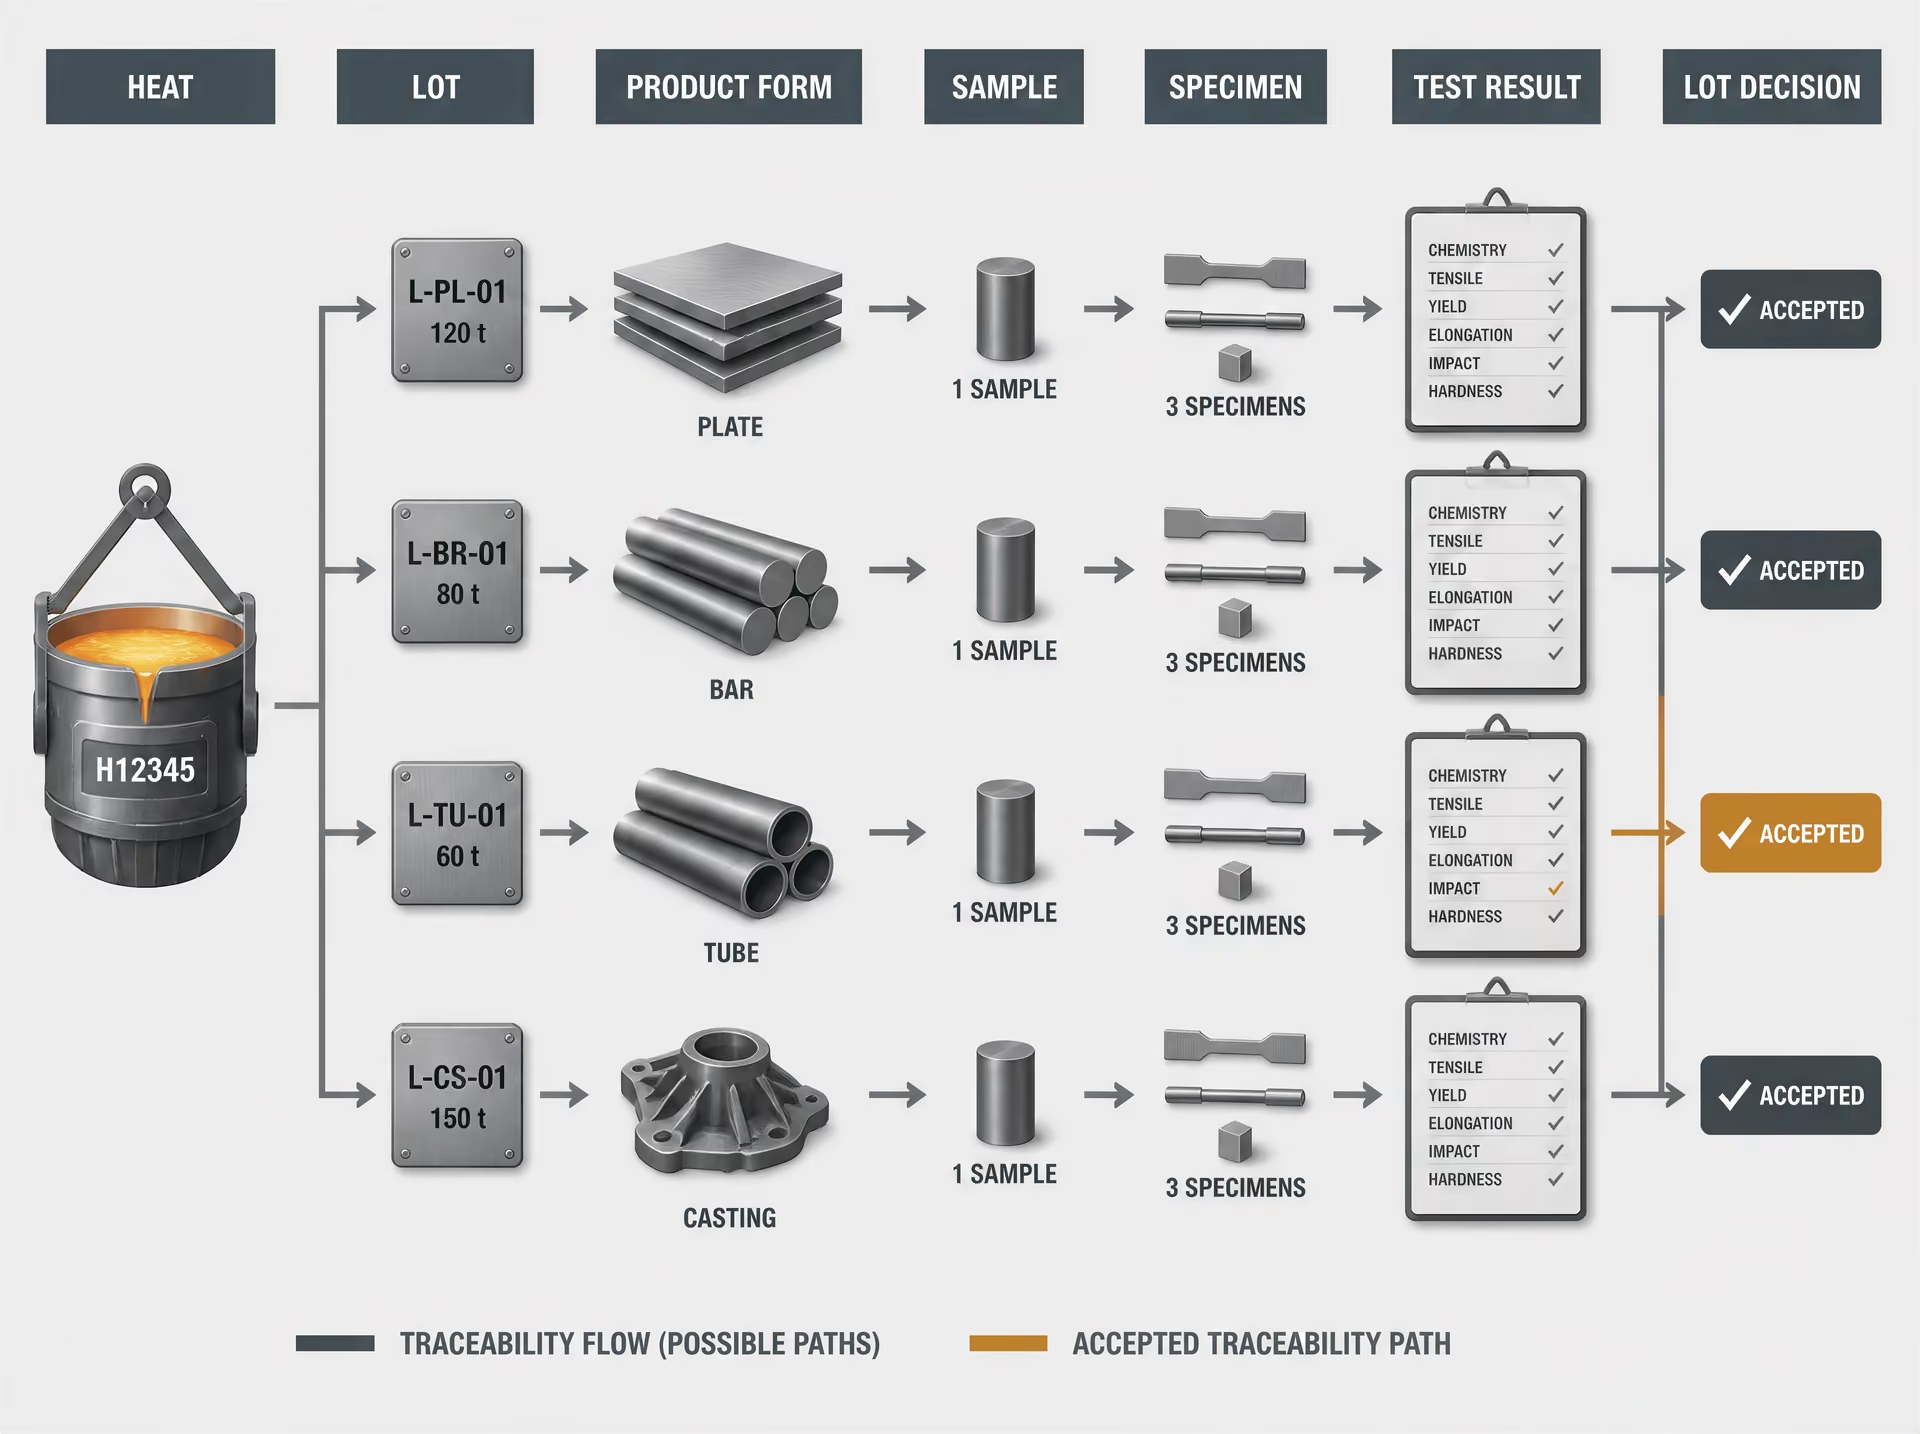
A tételazonosító, az olvasztásazonosító és a termékforma
Az acéltétel az alkalmazandó termékszabvány, a megrendelés, a minőségterv vagy az általános követelményeket meghatározó szabvány által rögzített, meghatározott populáció. Definíciója vonatkozhat egyetlen olvasztásra, egyetlen öntésre, meghatározott mennyiségű termékre, egy mérettartományra, egy gyártási sorozatra, egy hőkezelési ciklusra vagy más, megadott alapra. Nincs olyan általános szabály, amely szerint minden szállítmány, tekercs, lemez, rúd, cső vagy öntvény automatikusan egyetlen tételt alkotna.
Azonosítással kapcsolatos alapfogalmak
- Olvasztás
- Egyetlen olvadtfém-adagból vagy olvasztási sorrendből előállított és olvasztási számmal azonosított acél.
- Tétel
- Az a meghatározott populáció, amelyre a mintavételi és elfogadási szabály vonatkozik.
- Vizsgálati egység
- A tétel azon része, amelyet az alkalmazandó specifikáció szerinti egyetlen elfogadási döntés képvisel.
- Vizsgálati próbadarab
- Az előkészített darab, amelyet a vizsgálógépbe helyeznek, vagy amelyet meghatározott vizsgálathoz használnak.
Az olvasztás, amelyet a szabványokban és a gyári nyilvántartásokban esetenként öntésnek is neveznek, az egyetlen folyékonyfém-adagból vagy egyetlen olvasztási sorozatból előállított acélt azonosítja. Az olvasztási szám révén biztosítja a kémiai azonosság nyomon követhetőségét. A tekercs síkhengerelt termék feltekercselt hossza; a lemez meghatározott méretre vágott síktermék; a rúd meghatározott keresztmetszeti formájú, hosszú termék; a cső pedig saját gyártásközi szabályozása mellett előállított üreges termék. Az öntvény úgy alakul ki, hogy a fémet formában megszilárdítják. Ezek a termékformák ugyanahhoz az olvasztási számhoz tartozhatnak, vizsgálati szempontból mégis eltérő populációk maradhatnak, mivel a hengerlés mértéke, a keresztmetszet mérete, az alakítás, a hegesztés, a megmunkálás vagy a hőkezelés megváltoztathatja a releváns tulajdonságokat.
| Populációs tényező | Miért lehet szükség külön mintavételre |
|---|---|
| Olvasztás | A kémiai azonosság az olvasztási sorrendtől függően eltér |
| Termékforma | A hengerlés, alakítás, hegesztés vagy forgácsolás megváltoztathatja a tulajdonságokat |
| Méret vagy vastagság | A hőkezelési és alakváltozási előzmények eltérhetnek |
| Anyagállapot | A hengerelt, normalizált, lágyított, illetve edzett és megeresztett anyag nem feltétlenül csereszabatos |
Az alkalmazandó termékspecifikáció, megrendelés, minőségterv vagy általános követelményeket rögzítő szabvány határozza meg a tétel határát és a mintavétel alapját. Strong evidence
A szállítmány szintjén meghatározott populáció több olvasztást, terméket vagy méretet is tartalmazhat, de az a tény, hogy az anyag egyetlen fuvarlevélen szerepel, nem teszi azt egyetlen homogén tétellé. Egy szabvány előírhat olvasztásonként és vastagságtartományonként egy vizsgálatot, rúdtételeként egy vizsgálatot, vagy az egyes termékformákra eltérő vizsgálati gyakoriságot. Az irányadó dokumentum dönt. Az ASTM A370 szabványt az acélok és kapcsolódó ötvözeti termékek megfelelőségének értékelésére használják, de nem határoz meg minden termékre egységes mintavételi gyakoriságot. A szabvány szerint „a mintavétel gyakoriságát, a próbatest helyét és irányát, az anyagállapotot, valamint a jelentéstételi követelményeket” az alkalmazandó termék- vagy általános követelményeket meghatározó szabvány szabályozza (ASTM International, 2024).
Ugyanez az elv vonatkozik a vizsgálati egységekre és a próbatestekre is. Az ASTM International Form and Style követelményei szerint a szabványoknak meg kell határozniuk a megfelelőséghez szükséges vizsgálati egységek és próbatestek számát, rögzíteniük kell a tétel mintavételi eljárásait, valamint meg kell állapítaniuk azokat a feltételeket és szabályokat, amelyek mellett az ismételt vizsgálat engedélyezett (ASTM International, 2024). Az a megrendelés, amely csupán annyit ír elő, hogy „vizsgálják meg a tételt”, hiányos, kivéve, ha a hivatkozott szabvány meghatározza a tétel határait és a vizsgálati gyakoriságot.
Homogenitás, nyomon követhetőség és anyagállapot
Homogenitás Az anyag olyan feltételek melletti csoportosítása, amelyek esetén az előírt vizsgálati gyakoriság és elfogadási szabályok megfelelőek, a populáción belüli helyi eltérések ellenére.
A homogenitás nem azt jelenti, hogy a termék minden atomja vagy minden pontja azonos tulajdonságokkal rendelkezik. Azt jelenti, hogy a populációt olyan feltételek mellett csoportosították, amelyekhez a meghatározott vizsgálati gyakoriság és elfogadási szabályok megfelelőek. Egy tétel csak olyan azonosított változók tekintetében tekinthető homogénnek, mint az olvasztás, az anyagminőség, a termékforma, a névleges méret, a vastagság, a feldolgozási útvonal és a végső állapot.
A nyomon követhetőség kapcsolja össze a próbatestet ezekkel a változókkal. Az olvasztási számnak, a termékazonosítónak, a darab- vagy tekercsszámnak, a méretnek, az anyagminőségnek, az állapotnak és annak a helynek, ahonnan a mintát levették, továbbra is kapcsolatban kell maradnia a laboratóriumi nyilvántartással és a vizsgálati jelentéssel. Ha egy szakítóvizsgálati próbatest címkéjén csak az szerepel, hogy „lemez, 50-es anyagminőség”, az eredmény nem feltétlenül rendelhető megbízhatóan egy adott olvasztáshoz vagy vastagságtartományhoz. A megfelelő eredmény így kevéssé alkalmas az azonosítatlan anyag minősítésére.
Az anyagállapot a tétel definíciójának része, nem adminisztratív részletkérdés. A hengerlés utáni állapot, a normalizált, az edzett és megeresztett, a lágyított, az oldatkezelt, a feszültségmentesített és más állapotok eltérő mechanikai tulajdonságokat eredményezhetnek akkor is, ha a kémiai összetétel és az anyagminőség megjelölése változatlan. Az egyetlen minta alá összevont, eltérő hőkezelésen átesett anyag elrejthet egy nem megfelelő alcsoportot. Ugyanez a probléma merül fel, ha egy tétel melegen készre munkált és hidegen készre munkált termékeket, illetve hegesztett és varrat nélküli csöveket tartalmaz, kivéve, ha a szabvány kifejezetten együtt kezeli ezeket.[1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. International Organization for Standardization. ISO 377:2017, 2017. ISO standard reference cited in the article
Az ASTM E1806 a vegyelemzés céljából végzett mintavétel helyével, a laboratóriumi minták előkészítésével és az acél, illetve vas tételen belüli mintavétellel foglalkozik. Az ISO 377:2017 az acél szelvények, rudak, pálcák, síktermékek és csőtermékek mechanikai vizsgálatához szükséges minták és próbatestek azonosítását, helyét és előkészítését határozza meg, beleértve a szükséges ismételt vizsgálatokhoz használt mintákat is. Ezek a követelmények elismerik, hogy az eredmény függ a minta levételének helyétől és attól, hogy annak iránya hogyan viszonyul a hengerléshez, a kovácsoláshoz, a húzáshoz vagy a csőgyártáshoz. A hosszirányú és a keresztirányú próbatest nem felcserélhető pusztán azért, mert mindkettő ugyanabból a lemezből származik.
A megváltozott feldolgozás a gyártást követően is feloszthatja a populációt. Ha egy olvasztás egy részét normalizálták, a másik részét pedig edzették és megeresztették, vagy ha csak egyes tekercseket vetettek alá utólagos lágyításnak, önmagában az eredeti olvasztási azonosság nem indokolja egyetlen közös tétel létrehozását. A kevert olvasztások, a kevert termékformák és a kevert anyagállapotok gyanússá teszik az állítólagosan reprezentatív mintát.
Miért tartozik egy vizsgálati eredmény egy meghatározott populációhoz?
A vizsgálati eredmény a vizsgált próbatestet írja le. Tételdöntést csak egy meghatározott mintavételi terv révén támaszt alá. Az ASTM E105-16 a valószínűségi mintavételt véletlenszámok alkalmazásával és meghatározott becslési eljárással történő kiválasztásként definiálja, lehetővé téve a mintavételi bizonytalanság, valamint a tétel elfogadásával vagy elutasításával kapcsolatos kockázatok objektív kiszámítását (ASTM International, 2016). A termékszabvány nem minden esetben ír elő véletlenszerű kiválasztást, de a legkönnyebben hozzáférhető darab kiválasztása nem tekinthető megalapozott helyettesítő megoldásnak, ha a terv reprezentatív kiválasztást ír elő.[3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM International. ASTM E2234-08, 2008. ASTM International standard reference cited in the article[4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. International Organization for Standardization. ISO 2859-1:2026, 2026. ISO standard reference cited in the article
A tulajdonságokon alapuló mintavétel egyértelművé teszi a populáció és a szabály közötti kapcsolatot. Az ASTM E2234-08 az AQL-indexált egyszeres, kettős és többszörös mintavételt ismerteti: a tételt akkor fogadják el, ha a nem megfelelő egységek száma nem haladja meg az alkalmazandó elfogadási számot, és akkor utasítják el, amikor eléri az elutasítási számot (ASTM International, 2008). Az ISO 2859-1:2026 hasonlóképpen meghatározza az AQL-indexált, tételenkénti mintavételi rendszereket, valamint a normál, csökkentett és szigorított ellenőrzés közötti áttérés szabályait. Ezek a rendszerek nem azt jelentik, hogy bármely megfelelő próbadarab minden anyagot megfelelővé nyilvánít; az azonosított tételre számszerű döntési szabályt alkalmaznak.
Az ismételt vizsgálat ezért nem lehet informális keresés egy megfelelő eredmény után. Az irányadó szabványnak meg kell határoznia, mikor engedélyezett az ismételt vizsgálat, mely anyag szolgáltathatja hozzá a mintát, valamint azt, hogy a második eredmények felváltják-e az elsőket, vagy azokkal együtt értékelendők. Az FHWA ismerteti, hogy a kettős és többszörös mintavételen alapuló döntések kumulatív hibaszámokat alkalmaznak, és hogy az ismételt vizsgálatra vonatkozó rendelkezéseknek meg kell határozniuk, hogy a második vizsgálat eredményei felváltják-e a kezdeti eredményeket, vagy azokkal együtt értékelendők (Federal Highway Administration, 2002). Az AISC 207-20 a szerkezetiacél-termékek végső ellenőrzési feladatait határozza meg, és előírja, hogy az ellenőrzést és vizsgálatot végző személyek ismerjék az alkalmazandó módszereket és elfogadási kritériumokat (AISC, 2020).
Példaként az öntött acéltermékekre az ASTM A1062-10(2026) ugyanezt a határelvet szemlélteti: a megrendelői és gyártói ellenőrzési követelményeket a teljes megrendelés gyártásának megkezdése előtt kell alkalmazni, és új minta válhat szükségessé méret-, szemrevételezéses, mágnesporos, penetrációs, radiográfiai, ultrahangos vagy tömörségi vizsgálathoz, ha a meghatározott feltételek megváltoznak. A kérdés soha nem pusztán az, hogy egy próbadarab megfelelt-e. Azt kell eldönteni, hogy a vizsgált anyag, a vizsgálati feltétel és a döntési szabály ahhoz a populációhoz tartozik-e, amelynek elfogadásáról döntenek.
2. A szabványok hierarchiája: először a termékspecifikáció, másodszor a vizsgálati módszer
Az acél átvétele nem a szakítógépnél kezdődik. Hanem annál a dokumentumnál, amely meghatározza az anyagot, a tételt, az előírt vizsgálatokat és a döntési szabályt. Négy tevékenységet elkülönítve kell kezelni: az anyag kiválasztását a tételből, a laboratóriumi vagy mechanikai vizsgálati próbatestek előkészítését, e próbatestek vizsgálatát, valamint a tétel elfogadását vagy elutasítását. Összekeverésük jól ismert hibához vezet: a laboratórium kényelmesen hozzáférhető darabokat vesz, kedvezőtlen eredményt kap, más darabokat vizsgál meg, majd a későbbi eredményt az egész szállítmány elfogadására jogosító eredményként kezeli.
Ezt a sorrendet az irányadó termékspecifikáció szabályozza. A vizsgálati módszer azt mondja meg a laboratóriumnak, hogyan kell egy tulajdonságot mérni; önmagában azonban nem határozza meg automatikusan, hogy hány vizsgálati egység képvisel egy olvasztást, lemezt, rudat, öntvényt vagy megrendelést, és azt sem, mi történik sikertelen eredmény után. Ezeket a kérdéseket az alkalmazandó termékspecifikáció, az általános követelményeket tartalmazó specifikáció, a megrendelés vagy a hivatalosan beépített ellenőrzési dokumentum szabályozza.
Az ASTM A370 szerepe
Az ASTM A370, Standard Test Methods and Definitions for Mechanical Testing of Steel Products (Az acéltermékek mechanikai vizsgálatára vonatkozó szabványos vizsgálati módszerek és fogalommeghatározások), közös módszereket és fogalommeghatározásokat biztosít az acél- és kapcsolódó ötvözeti termékek értékeléséhez. Olyan eljárásokkal foglalkozik, mint a szakító-, hajlító-, keménység- és ütővizsgálat, továbbá terminológiai és próbatestekre vonatkozó követelményeket is tartalmaz. Ez a szerep fontos, de meghatározott keretek között érvényes.
| Dokumentumtípus | Elsődleges szerep |
|---|---|
| ASTM A370 | Mechanikai vizsgálati módszerek és meghatározások |
| Termékspecifikáció | Minőségi követelmények, tételhatár, mintavétel és elfogadási kritériumok |
| ASTM E1806 | A kémiai elemzéshez szükséges mintavételi helyek és a laboratóriumi minta előkészítése |
| ISO 377:2017 | A mechanikai vizsgálati minták azonosítása, helyének meghatározása és előkészítése |
| ASTM E2234-08 | AQL-indexelt tulajdonságmintavételi tervek |
Az ASTM A370 önmagában nem határozza meg minden esetben a mintavétel gyakoriságát vagy a tétel elfogadásának szabályait. Az ASTM International által az A370 2024. évi leírásában megadott keretrendszer szerint a „mintavétel gyakorisága, a próbatest helye és orientációja, az anyagállapot, valamint a jelentéstételi követelmények” az alkalmazandó termék- vagy általános követelményeket tartalmazó specifikáció hatáskörébe tartoznak. Az A370 például ismertetheti, hogyan kell egy hosszirányú szakítópróbatestet vizsgálni, míg az irányadó specifikáció határozza meg, hogy olvasztásonként, vastagságtartományonként, tételenként vagy más meghatározott egységenként szükséges-e egy próbatest.
Ez a különbségtétel akkor válik fontossá, amikor egy eredményt vitatnak. A laboratórium a próbatest megmunkálása, a terhelési sebesség, a nyúlás mérése vagy a törési jellemzők jelentése tekintetében helyesen követheti az ASTM A370 szabályait, miközben mégis helytelen mintavételi tervet alkalmaz. Ezzel szemben egy helyesen kiválasztott próbatestet nem megfelelő módszerrel is vizsgálhatnak, ami technikailag pontos választ ad egy irreleváns kérdésre. A módszernek való megfelelés szükséges, de nem képezi az átvételi döntés egészét.
A próbatest azonosítása és állapota szintén a nyomonkövetési lánc részét képezi. Hőkezelt termékből származó vizsgálati eredmény nem képviselheti automatikusan hengerelt állapotú anyagot. Keresztirányú próbatest sem helyettesítheti észrevétlenül a hosszirányú próbatestet, ha a specifikáció meghatározott orientációt ír elő. A mintának nyomon követhetőnek kell maradnia az irányadó dokumentumokban azonosított olvasztáshoz, tételhez, termékformához, helyhez és feldolgozási állapothoz.
Az ASTM A370-et ezért egy nagyobb specifikációs rendszer részét képező vizsgálatimódszer-komponensként kell értelmezni. Nem jelent általános felhatalmazást arra, hogy az anyag megérkezése után mintavételi tervet találjanak ki.
Termékspecifikációk és általános követelmények
A termékspecifikáció biztosítja azokat a minőségfokozatra vonatkozó követelményeket, amelyeket az A370 nem tartalmaz. A terméktől függően ilyen lehet például az ASTM A36/A36M a szénacélból készült szerkezeti idomokra és lemezekre, az ASTM A572/A572M a nagyszilárdságú, gyengén ötvözött szerkezeti acélra, az ASTM A615/A615M a vasbetonhoz használt bordás és sima felületű szénacélrudakra, az ASTM A106/A106M a magas hőmérsékletű alkalmazásra szánt varrat nélküli szénacélcsövekre, vagy valamely más kijelölt szabvány. Az alkalmazandó kiadás és a mértékegységek is fontosak. Az a tanúsítvány, amely csak annyit közöl, hogy „ASTM A370 szerint vizsgálva”, nem azonosítja az átvétel alapját, ha a termékspecifikáció nem ismert.
A termék- vagy általános követelményeket tartalmazó specifikációnak meg kell határoznia a tétel határait, valamint a megfelelőség igazolásához szükséges vizsgálati egységek és próbatestek számát. Meg kell adnia a próbatestek kivételének helyét, orientációját, az általuk képviselt anyagállapotot és a vizsgálandó tulajdonságokat. Egy lemezspecifikáció meghatározhat egy olvasztás- és vastagság szerinti csoportosítást; egy rúdspecifikáció előírhatja a mintavételt olvasztás, méret vagy tétel alapján; egy öntvényspecifikáció pedig az ellenőrzést egy meghatározott próbaöntvényhez vagy gyártási sorrendhez kapcsolhatja. Ezek a megoldások nem cserélhetők fel egymással.
Az ASTM Form and Style szintén megerősíti ezt a szabályozási fegyelmet. Az ASTM International 2024. évi követelményei szerint a specifikációknak meg kell határozniuk a megfelelőséghez szükséges vizsgálati egységek és próbatestek számát, rögzíteniük kell a tétel mintavételi eljárásait, valamint meg kell állapítaniuk azokat a feltételeket és szabályokat, amelyek mellett ismételt vizsgálat engedélyezhető. Ennek gyakorlati oka van: az az átvételi záradék, amely csak annyit mond, hogy „a vizsgálatot az ASTM A370 szerint kell elvégezni”, nyitva hagyja éppen azokat a kérdéseket, amelyek eldöntik, hogy a sikertelen eredmény egyetlen darabra vagy az egész tételre vonatkozik-e.
Az ismételt vizsgálatot döntési eljárásként kell megfogalmazni, nem pedig felhívásként arra, hogy addig folytassák a vizsgálatot, amíg kedvező szám nem jelenik meg. A záradéknak meg kell határoznia az ismételt vizsgálat kiváltó okát, a megengedett további próbatestek számát, azok kapcsolatát az eredeti vizsgálati egységgel, valamint az első eredmény sorsát. A Federal Highway Administration 2002-ben közzétett útmutatója szerint az ismételt vizsgálatra vonatkozó rendelkezésnek ki kell mondania, hogy a második vizsgálat eredményei felülírják-e az első eredményeket, vagy azokkal együtt értékelendők. Kettős és többszörös mintavételi tervek esetén a döntések a kumulatív hibásdarab-számoktól, nem pedig a legkedvezőbb egyedi eredmény kiválasztásától függenek.
Az ASTM E2234-08 szemlélteti a tulajdonság szerinti mintavétel logikáját. Egyetlen, kettős vagy többszörös mintavételi tervben a tételt akkor fogadják el, ha a nem megfelelő egységek száma nem haladja meg az alkalmazandó elfogadási számot, és akkor utasítják el, amikor eléri az elutasítási számot. Ezért központi jelentőségű a vizsgálati egység. Egy sikertelen próbatest azonosíthat egy nem megfelelő egységet, miközben a specifikáció további próbatesteket írhat elő ugyanabból az egységből vagy további egységekből a tételre vonatkozó döntés meghozatala előtt.
A kémiai mintavétel saját módszertani keretrendszerrel rendelkezik. Az ASTM E1806 az acél és vas kémiai elemzéséhez szükséges mintavételi helyekkel, laboratóriumi minták előkészítésével és tételmintavétellel foglalkozik. Nem szabad automatikusan a mechanikai vizsgálatok mintavételének helyettesítésére használni. A 2016-ban közzétett ASTM E105 a valószínűségi mintavételt véletlen számokkal történő kiválasztás és meghatározott becslési eljárás útján határozza meg, lehetővé téve a mintavételi bizonytalanság, valamint a tétel sorsáról hozott döntések kockázatának objektív kiszámítását. A véletlenszerű kiválasztás nem pusztán statisztikai preferencia; megakadályozza, hogy a könnyű hozzáférhetőség, a látható felületi állapot vagy a szállítmányon belüli elhelyezkedés nem közölt kiválasztási torzítássá váljon.
Amikor az ISO-, ASTM-, projekt- és szerződéses szabályok kölcsönhatásba lépnek
Az ISO- és ASTM-dokumentumok egymás mellett alkalmazhatók, de nem olvadnak össze automatikusan. Az ISO 377:2017 az acél idomokból, rudakból, pálcákból, sík termékekből és csőtermékekből származó, a mechanikai vizsgálatokhoz szükséges minták és próbatestek azonosítását, helyét és előkészítését határozza meg, beleértve az ismételt vizsgálatokhoz szükséges mintákat is. Az ASTM A370 szabályozhatja a vizsgálati módszert, míg az ISO 377 a minta előkészítését, ha a szerződés kifejezetten mindkettőt alkalmazandóvá teszi. Az irányadó dokumentumnak meg kell határoznia, hogy az eltérő követelmények esetén melyik rendelkezés alkalmazandó.
Az ISO 2859-1:2026 tételenkénti ellenőrzéshez AQL-indexelt egyes, kettős és többszörös mintavételi terveket biztosít, beleértve a normál, csökkentett és szigorított ellenőrzés közötti váltást is. Ez mintavételi és átvételi rendszer, nem pedig a termékspecifikáció mechanikai tulajdonságokra vonatkozó követelményeinek helyettesítője. Az átvételi számoknak csak akkor van jelentésük, ha meghatározták a tételt, az ellenőrzési szintet, a mért jellemzőt és a nem megfelelő egység fogalmát.
A projektspecifikációk és a szerződések további tanúzási pontokat, megállítási pontokat, független laboratóriumi feladatokat, dokumentumfelülvizsgálatot vagy a végső ellenőrzéssel kapcsolatos felelősségeket írhatnak elő. A szerkezeti acélra vonatkozó AISC 207-20 előírja, hogy az ellenőrzést és vizsgálatot végző személyzetnek ismernie kell az alkalmazandó ellenőrzési módszereket és átvételi kritériumokat, továbbá meghatározza a szerkezetiacél-termékek végső ellenőrzésével kapcsolatos felelősségeket. Az ilyen rendelkezések azt szabályozzák, hogy ki figyeli meg vagy dokumentálja a munkát. Nem módosítják észrevétlenül az anyagspecifikációban meghatározott minőségi követelményt, próbatest-orientációt vagy ismételt vizsgálati szabályt.
Ugyanez az elv jelenik meg az ASTM A1062-10R26 szabványban a próbaöntvényekre vonatkozóan. A szabvány meghatározza a megrendelő és a gyártó ellenőrzési követelményeit a kész megrendelés gyártása előtt, és megjelöli azokat a körülményeket, amelyek új mintát tesznek szükségessé méret-, szemrevételezéses, mágnesporos, penetrációs, radiográfiai, ultrahangos vagy tömörségi vizsgálathoz. A projektellenőr nem helyettesítheti ezt a meghatározott kiváltó feltételt informális gyakorlattal, és a laboratórium sem helyettesítheti a szerződés átvételi szabályát saját, előnyben részesített belső eljárásával.
Ha a dokumentumok között ellentmondás van, azt a mintavétel előtt kell feloldani. Meg kell állapítani az elsőbbségi sorrendet, azonosítani kell minden beépített szabvány pontos kiadását, meg kell határozni a tételt, és rögzíteni kell az alkalmazandó próbatestre és ismételt vizsgálatra vonatkozó rendelkezéseket. E nélkül az írásban rögzített hierarchia nélkül a vizsgálati jelentés lehet pontos, miközben a tételre vonatkozó döntés továbbra is alátámasztatlan marad.
3. Mintavételi terv: reprezentatív kiválasztás versus kényelmi mintavétel
Négy tevékenység, amelyeket külön kell tartani
- Mintavétel Anyagegységek kiválasztása egy meghatározott tételből.
- Próbadarab-előkészítés A kiválasztott anyag laboratóriumi mintává vagy vizsgálati darabbá alakítása.
- Vizsgálat Mérések elvégzése az előírt módszerrel.
- Elfogadás A specifikáció döntési szabályának alkalmazása az eredményekre.
A mintavétel nem azonos a próbatest-előkészítéssel, a vizsgálattal vagy a tétel elfogadásával. A mintavétel egy meghatározott tételből választ ki anyagegységeket. A laboratóriumi előkészítés a kiválasztott anyagot mintákká vagy próbadarabokká alakítja. A vizsgálat mérési eredményeket szolgáltat. Az elfogadás ezekre az eredményekre alkalmazza a specifikáció döntési szabályát. E szakaszok összekeverése jól ismert, ugyanakkor súlyos hibához vezethet: a laboratórium műszakilag helyes szakítóvizsgálatot végezhet egy olyan próbatesten, amelyet érvénytelen módszerrel választottak ki.
Ezért a tételt még az anyag kiválasztása előtt meg kell határozni. Egy tétel állhat egy adagból, egy adag meghatározott részéből, egy tekercsből, egy öntött és hengerelt termékből, azonos jelű és vastagságtartományú lemezek egy csoportjából, illetve meghatározott körülmények között feldolgozott rudak mennyiségéből. A határt az alkalmazandó termékspecifikáció határozza meg. Az ASTM A370 kimondja, hogy „a mintavétel gyakoriságát, a próbatest helyét és irányát, az anyagállapotot, valamint a jelentési követelményeket” az alkalmazandó termék- vagy általános követelményeket tartalmazó specifikáció szabályozza (ASTM International, 2024). Egy vizsgálati eredmény nem képes helyrehozni egy nem meghatározott tételhatárt.
Valószínűségi mintavétel az ASTM E105 szerint
Az ASTM E105:2016 a valószínűségi mintavételt véletlen számok alkalmazásával végzett kiválasztással, valamint egy meghatározott becslési eljárással határozza meg. E két elem összekapcsolása lényeges. A véletlenszerű kiválasztás önmagában nem teljes mintavételi terv; az eljárásnak azt is meg kell magyaráznia, hogy mit becsülünk, és az eredmények hogyan vonatkoznak a sokaságra vagy a tételre.
| Termék | Lehetséges mintavételi keretbejegyzések |
|---|---|
| Rúdtétel | A rudak számai és az egyes rudak mentén lévő pozíciók |
| Tekercs | Előre meghatározott hosszúságú szakaszok |
| Lemezcsoport | A lemezek számai és a megengedett mintavételi zónák |
| Öntvény | Azonosított öntvények vagy jóváhagyott mintaöntvények |
Gyakorlati értelemben a mintavételi keret a kiválasztás előtt felsorolja a jogosult egységeket vagy helyeket. Minden egység azonosítót kap, majd a véletlen számok kiválasztják a szükséges egységeket. Egy rúdtétel esetében a keret tartalmazhatja a rudak számát és az egyes rudak mentén található helyeket. Egy tekercs esetében sorrendbe rendezett hosszintervallumokat tartalmazhat. Lemezeknél megadhatja a lemezszámokat és a megengedett mintavételi zónákat. A keretnek összhangban kell lennie a specifikáció vizsgálati egységre vonatkozó meghatározásával. Véletlen szám nem választhat olyan helyet, amelyről jogszerűen nem készíthető el a szükséges próbatest, például a termékszabvány által kizárt levágási szélrészt.
A meghatározott becslési eljárás műszaki célt ad a kiválasztásnak. Az irányadó szabványtól függően vonatkozhat a nem megfelelő anyag becsült hányadára, egy átlagos kémiai vagy mechanikai tulajdonságra, illetve más meghatározott jellemzőre. Lehetővé teszi továbbá annak kifejezett figyelembevételét, hogy a tételnek csak egy részét figyeljük meg, ezért bizonytalanság kapcsolódik az eredményhez. Ha egy döntéshozó úgy kezeli az egyetlen szakítóvizsgálati eredményt, mintha az egy adag valamennyi lemezét jellemezné, a látszólagos bizonyosság hamis. Az ASTM E105 keretet biztosít e korlátozás kifejezéséhez, valamint ahhoz, hogy a mintavételi bizonytalanságot összekapcsoljuk annak kockázatával, hogy elfogadunk egy elfogadhatatlan anyagot tartalmazó tételt, vagy elutasítunk egy követelménynek megfelelő tételt.
Ez nem jelenti azt, hogy az ASTM E105 automatikusan felváltja az ASTM A370 vagy egy termékspecifikáció mintavételi utasításait. Ezek a dokumentumok határozzák meg a vizsgálati egységek szükséges számát, a próbatest geometriáját, irányát és állapotát. Az ASTM E105 valószínűségi mintavételi keretet biztosít ott, ahol ilyen eljárás előírt vagy megfelelő. A megfelelőség szempontjából továbbra is az alkalmazandó specifikáció az irányadó.
Az ASTM formai és szerkesztési követelményei ugyanezt a specifikációkészítés oldaláról fogalmazzák meg: a specifikációnak meg kell adnia a megfelelőséghez szükséges vizsgálati egységek és próbatestek számát, meg kell határoznia a tétel mintavételi eljárásait, valamint meg kell jelölnie azokat a feltételeket és szabályokat, amelyek mellett az ismételt vizsgálat engedélyezett (ASTM International, 2024). A „reprezentatív anyag vizsgálatára” vonatkozó homályos utasítás nem helyettesíti megfelelően ezeket a döntéseket.
Véletlenszerű kiválasztás és mintavételi bizonytalanság
A véletlenszerű kiválasztás csökkenti a kiválasztási torzítást, de nem szünteti meg az anyag változékonyságát vagy a mintavételi bizonytalanságot. Strong evidence
A véletlenszerű kiválasztás a torzított kiválasztási szabály elleni védelem, nem pedig annak garanciája, hogy minden eredmény megegyezik a tétel átlagával. Az acél nem tökéletesen homogén. Egy adagban kémiai szegregáció fordulhat elő. Egy lemezen a vastagság irányában eltérések lehetnek. Egy rúdban különbség lehet a felület és a középpont között. Egy tekercs a folyamatos öntéshez, az újrahevítéshez, a hengerléshez, a hűtéshez vagy a felcsévéléshez kapcsolódó változásokat tartalmazhat. A véletlenszerű kiválasztás ezeket az eltéréseket a sokaságban hagyja; megakadályozza, hogy a mintavevő kényelem vagy előzetes elvárás alapján válasszon közülük.
Mintavételi keret A mintavételre jogosult egységek vagy helyek dokumentált jegyzéke, amelyből a mintát kiválasztják.
A kiválasztási szabályt dokumentálni kell: a tétel azonosítását, a mintavételi keretet, a véletlenszám-módszert, a kiválasztott egységet, a kiválasztott helyet és minden engedélyezett helyettesítési eljárást. Ha egy kiválasztott egység sérült vagy nem hozzáférhető, annak a legközelebbi hozzáférhető darabbal való helyettesítése megváltoztatja a valószínűségi struktúrát, kivéve, ha az irányadó terv engedélyezi ezt a műveletet. A helyettesítést előre meghatározott szabály szerint kell elvégezni, nem pedig egy kényelmetlen eredmény megismerése után hozott informális döntés alapján.
Ez a különbségtétel különösen fontos akkor, amikor egy vizsgálat sikertelen. A sikertelen eredmény bizonyítékot szolgáltat a kiválasztott anyagról, és az alkalmazandó döntési szabály alapján esetleg a tételről is. Nem ad engedélyt arra, hogy kedvezőbb darab után kutassunk. Az ASTM E2234:2008 a nemmegfelelőségek alapján végzett, AQL-indexelt egyszeres, kétszeres és többszörös mintavételt írja le: a tételt akkor fogadják el, ha a nem megfelelő egységek száma nem haladja meg az alkalmazandó elfogadási számot, és akkor utasítják el, amikor eléri az elutasítási számot. Kétszeres vagy többszörös mintavétel esetén a számlálás kumulatív, nem pedig új lehetőség egy korábbi hiba eltörlésére.
Az ismételt vizsgálat külön, meghatározott intézkedés. A FHWA kifejti, hogy az ismételt vizsgálatra vonatkozó rendelkezésnek meg kell adnia, hogy a második vizsgálat eredményei felváltják-e az első eredményeket, vagy azokkal együtt értékelendők; továbbá ismerteti a kumulatív hibaszámokon alapuló kétszeres és többszörös mintavételi döntéseket is (Federal Highway Administration, 2002). Az ISO 377:2017 meghatározza az acélszelvények, rudak, huzalok, lapos termékek és csőtermékek mechanikai vizsgálatához szükséges minták és próbatestek azonosítását, helyét és előkészítését, beleértve a szükséges ismételt vizsgálatokhoz használt mintákat is. Így az ismételt vizsgálat engedélyezhető például próbatesthiba, berendezésprobléma vagy a szabvány által meghatározott körülmény miatt. Nem válik automatikusan érvényessé pusztán azért, mert az első eredmény kellemetlen volt.
Az ISO 2859-1:2026 egy másik formális modellt biztosít: AQL-indexelt egyszeres, kétszeres és többszörös mintavételi terveket határoz meg tételenkénti ellenőrzéshez, valamint az általános, csökkentett és szigorított ellenőrzés közötti áttérés szabályait. Az ilyen szabályok biztosítják, hogy a mintavétel intenzitásának változásai a dokumentált ellenőrzési előzmények következményei legyenek, ne pedig egy adott eredményre adott rögtönzött reakciók.
A végekből, felületekből, kezelőkből és a gyártási sorrendből eredő torzítás
A kényelmi mintavétel műszakilag pontos választ adhat egy rosszul feltett kérdésre. Ha valaki a fűrész mellett található első darabot, a legkönnyebben elérhető lemezt vagy egy szemmel gyanúsnak tűnő szakaszt választja ki, az nem jellemzi a tételt, hacsak a specifikáció kifejezetten nem írja elő az adott helyet.
A helyzet metallurgiai információt hordozhat. Egy rúd vagy lemez vége eltérő hűtési előzményekkel, levágási veszteségekkel, végrepedésekkel vagy mechanikai egyengetésből eredő hatásokkal rendelkezhet. A tekercs fej- és farokrésze átmeneti hengerlési, felcsévélési vagy hűtési körülményeknek lehet kitéve. A felületközeli anyag a középrésztől eltérhet a dekarbonizáció, a reve, az edzés, a szegregáció vagy az alakváltozási gradiensek miatt. Folyamatosan öntött terméknél a gyártási sorrendben elfoglalt hely összefügghet a hőtörténettel és az oldott elemek eloszlásával. Egy öntvény felső, alsó, a táplálófejhez közeli vagy az adagolóhoz közeli része szintén eltérhet a belsejétől.
A kezelő hozzáférése újabb torzítást okoz. Ha minden lemezről ugyanarról, könnyen hozzáférhető oldalról vesznek mintát, a felületi állapot és a hengerlési irány túlzottan jelenhet meg az eredményekben. Ha a mintavevő szemmel tiszta darabot választ, a felületi hibákat nem a szabvány, hanem a megítélése alapján zárja ki. Ha kizárólag gyanús anyagot választ, az eredmény eltúlozhatja a tétel szokásos állapotát, miközben továbbra sem felel meg az elfogadási tervnek.
A tájolást ugyanolyan gondosan kell szabályozni, mint a helyet. A hosszirányú és keresztirányú próbatestek eltérő mechanikai eredményeket adhatnak, a vastagság irányában vett próbatestek pedig olyan tulajdonságokat tárhatnak fel, amelyeket a felület közelében található anyag nem képvisel. Az ASTM E1806 az acél és a vas kémiai elemzéséhez szükséges mintavételi helyekkel, laboratóriumi minták előkészítésével és tételmintavétellel foglalkozik; az ASTM A370 és a termékspecifikáció határozza meg, hogy ezek a követelmények miként alkalmazandók a vizsgált termékre.
A véletlenszerű kiválasztás láthatóvá és védhetővé teszi a szabályt. Nem szünteti meg a szegregációt, a felületi eltéréseket, a hűtési előzmények hatásait vagy a feldolgozási változásokat. Azt mutatja, hogy a kiválasztott anyagot az eredmény befolyásolása nélkül választották ki, ezt követően pedig az alkalmazandó próbatest-, vizsgálati, ismételt vizsgálati és rendelkezési szabályok következetesen alkalmazhatók. Szerkezeti acéltermékek esetében az AISC 207-20 az ellenőrzési és vizsgálati személyzet felelősségévé teszi az alkalmazandó ellenőrzési módszerek és elfogadási kritériumok megértését, továbbá meghatározza a végső ellenőrzéssel kapcsolatos felelősségeket. Ez a felelősség már azelőtt megkezdődik, hogy a próbatest eljutna a vizsgálógéphez.
4. Acél és vas kémiai összetételének mintavétele
A kémiai elemzés egy meghatározott tétellel kezdődik, nem pedig egy kényelmesen kiválasztott acéldarabbal. A tétel kapcsolódhat egy adaghoz, öntethez, termékformához, vastagságtartományhoz, feldolgozási állapothoz vagy az alkalmazandó előírásban meghatározott mennyiséghez. Határait a mintavétel előtt kell megállapítani, mivel az egyik adagból származó eredmény nem képviselhet automatikusan egy másik adagot, még akkor sem, ha mindkét termék ugyanazt a minőségjelölést viseli.
A négy művelet összefügg, de nem felcserélhető: az anyag kiválasztása a tételből, a laboratóriumi minta előkészítése, a minta elemzése, valamint annak eldöntése, hogy a tétel megfelel-e a követelményeknek. Az ASTM E1806 az acél és vas kémiai elemzéséhez szükséges mintavételi helyekkel, a laboratóriumi minták előkészítésével és a tétel mintavételével foglalkozik. Az ASTM A370 hozzáteszi, hogy a mintavételi gyakoriságot, a próbatest helyét és orientációját, az anyagállapotot, valamint a jelentési követelményeket az alkalmazandó termékszabvány vagy általános követelményeket tartalmazó előírás szabályozza. A kémiai összetétel elfogadási határértékei szintén az adott minőségre vonatkozó előírásból származnak; az ASTM E1806 nem állapít meg univerzális határértékeket a szénre, mangánra, szilíciumra, kénre, foszforra, krómra, nikkelre vagy bármely más elemre.
Mintavételi helyek és laboratóriumi minták az ASTM E1806 szerint
| Mintavételi fogalom | Jelentés |
|---|---|
| Mintavételi hely | Az a terméken vagy a gyártási folyamatban található hely, ahonnan az anyagot eltávolítják |
| Laboratóriumi minta | Az elemzéshez a kiválasztott anyagból előkészített anyag |
| Vizsgálati darab | Meghatározott vizsgálathoz használt, megmunkált vagy más módon előkészített darab |
| Elemzési eredmény | Az elfogadási szabály alapján felhasznált mért összetétel vagy tulajdonság |
A mintavételi hely a termékben vagy a gyártási folyamatban az a pont, ahonnan az anyagot eltávolítják. A laboratóriumi minta az ebből a kiválasztott anyagból kémiai elemzés céljára előkészített anyag. E szakaszok összekeverése alapvető nyomonkövethetőségi hibát okoz. A lemez széléről vett fúrásminta, a rúd végéről vett forgácsminta, valamint az üstből vagy az olvadékáramból vett próbatest nem felcserélhető csupán azért, mert mindegyik behelyezhető egy analizátorba.
Az alkalmazandó előírásnak vagy beszerzési követelménynek meg kell határoznia a tételt, a mintavételre kerülő egységek számát, valamint az egyes egységeken belül előírt mintavételi helyet. Előírhatja, hogy az anyagot meghatározott termékekből, adagokból, végekről, felületekről vagy keresztmetszetekből kell venni. Ha csak a legkönnyebben hozzáférhető termékből vesznek mintát, az eredmény a tétel egyik részének irányába torzulhat, különösen akkor, ha szegregáció, felületi dekarbonizáció, reve vagy feldolgozási gradiensek fordulhatnak elő. A vágás vagy kondicionálás után eltávolított minta szintén inkább a megváltozott felületet képviselheti, nem pedig az előírás szerinti terméket.
A 2016-ban kiadott ASTM E105 a véletlenszámok alkalmazásával és meghatározott becslési eljárással végzett valószínűségi mintavételt írja le. Ez a megközelítés elválasztja a tervezett mintavételt a kényelmi mintavételtől, és lehetővé teszi a minta bizonytalanságának, valamint a tétel minősítésével kapcsolatos kockázatoknak objektív értékelését. Nem minden termékelőírás követeli meg a statisztikai véletlenszerű kiválasztást, az alapelv azonban továbbra is fontos: a mintának dokumentált alappal kell rendelkeznie ahhoz, hogy a meghatározott tételt képviselje.
Az E1806 ezt követően azt szabályozza, hogyan válik a kiválasztott anyag laboratóriumi mintává. Az előkészítési módszer a terméktől, a mérendő elemtől és az analitikai technikától függ. Forgácsok, fúrásból származó anyag, esztergaforgács, fűrészelési hulladék vagy más előkészített anyag csak akkor lehet megfelelő, ha gyűjtésük és kezelésük ellenőrzött körülmények között történik. A laboratóriumnak tudnia kell, hogy milyen anyagot választottak ki, honnan származik, és milyen előkészítési úton állították elő.

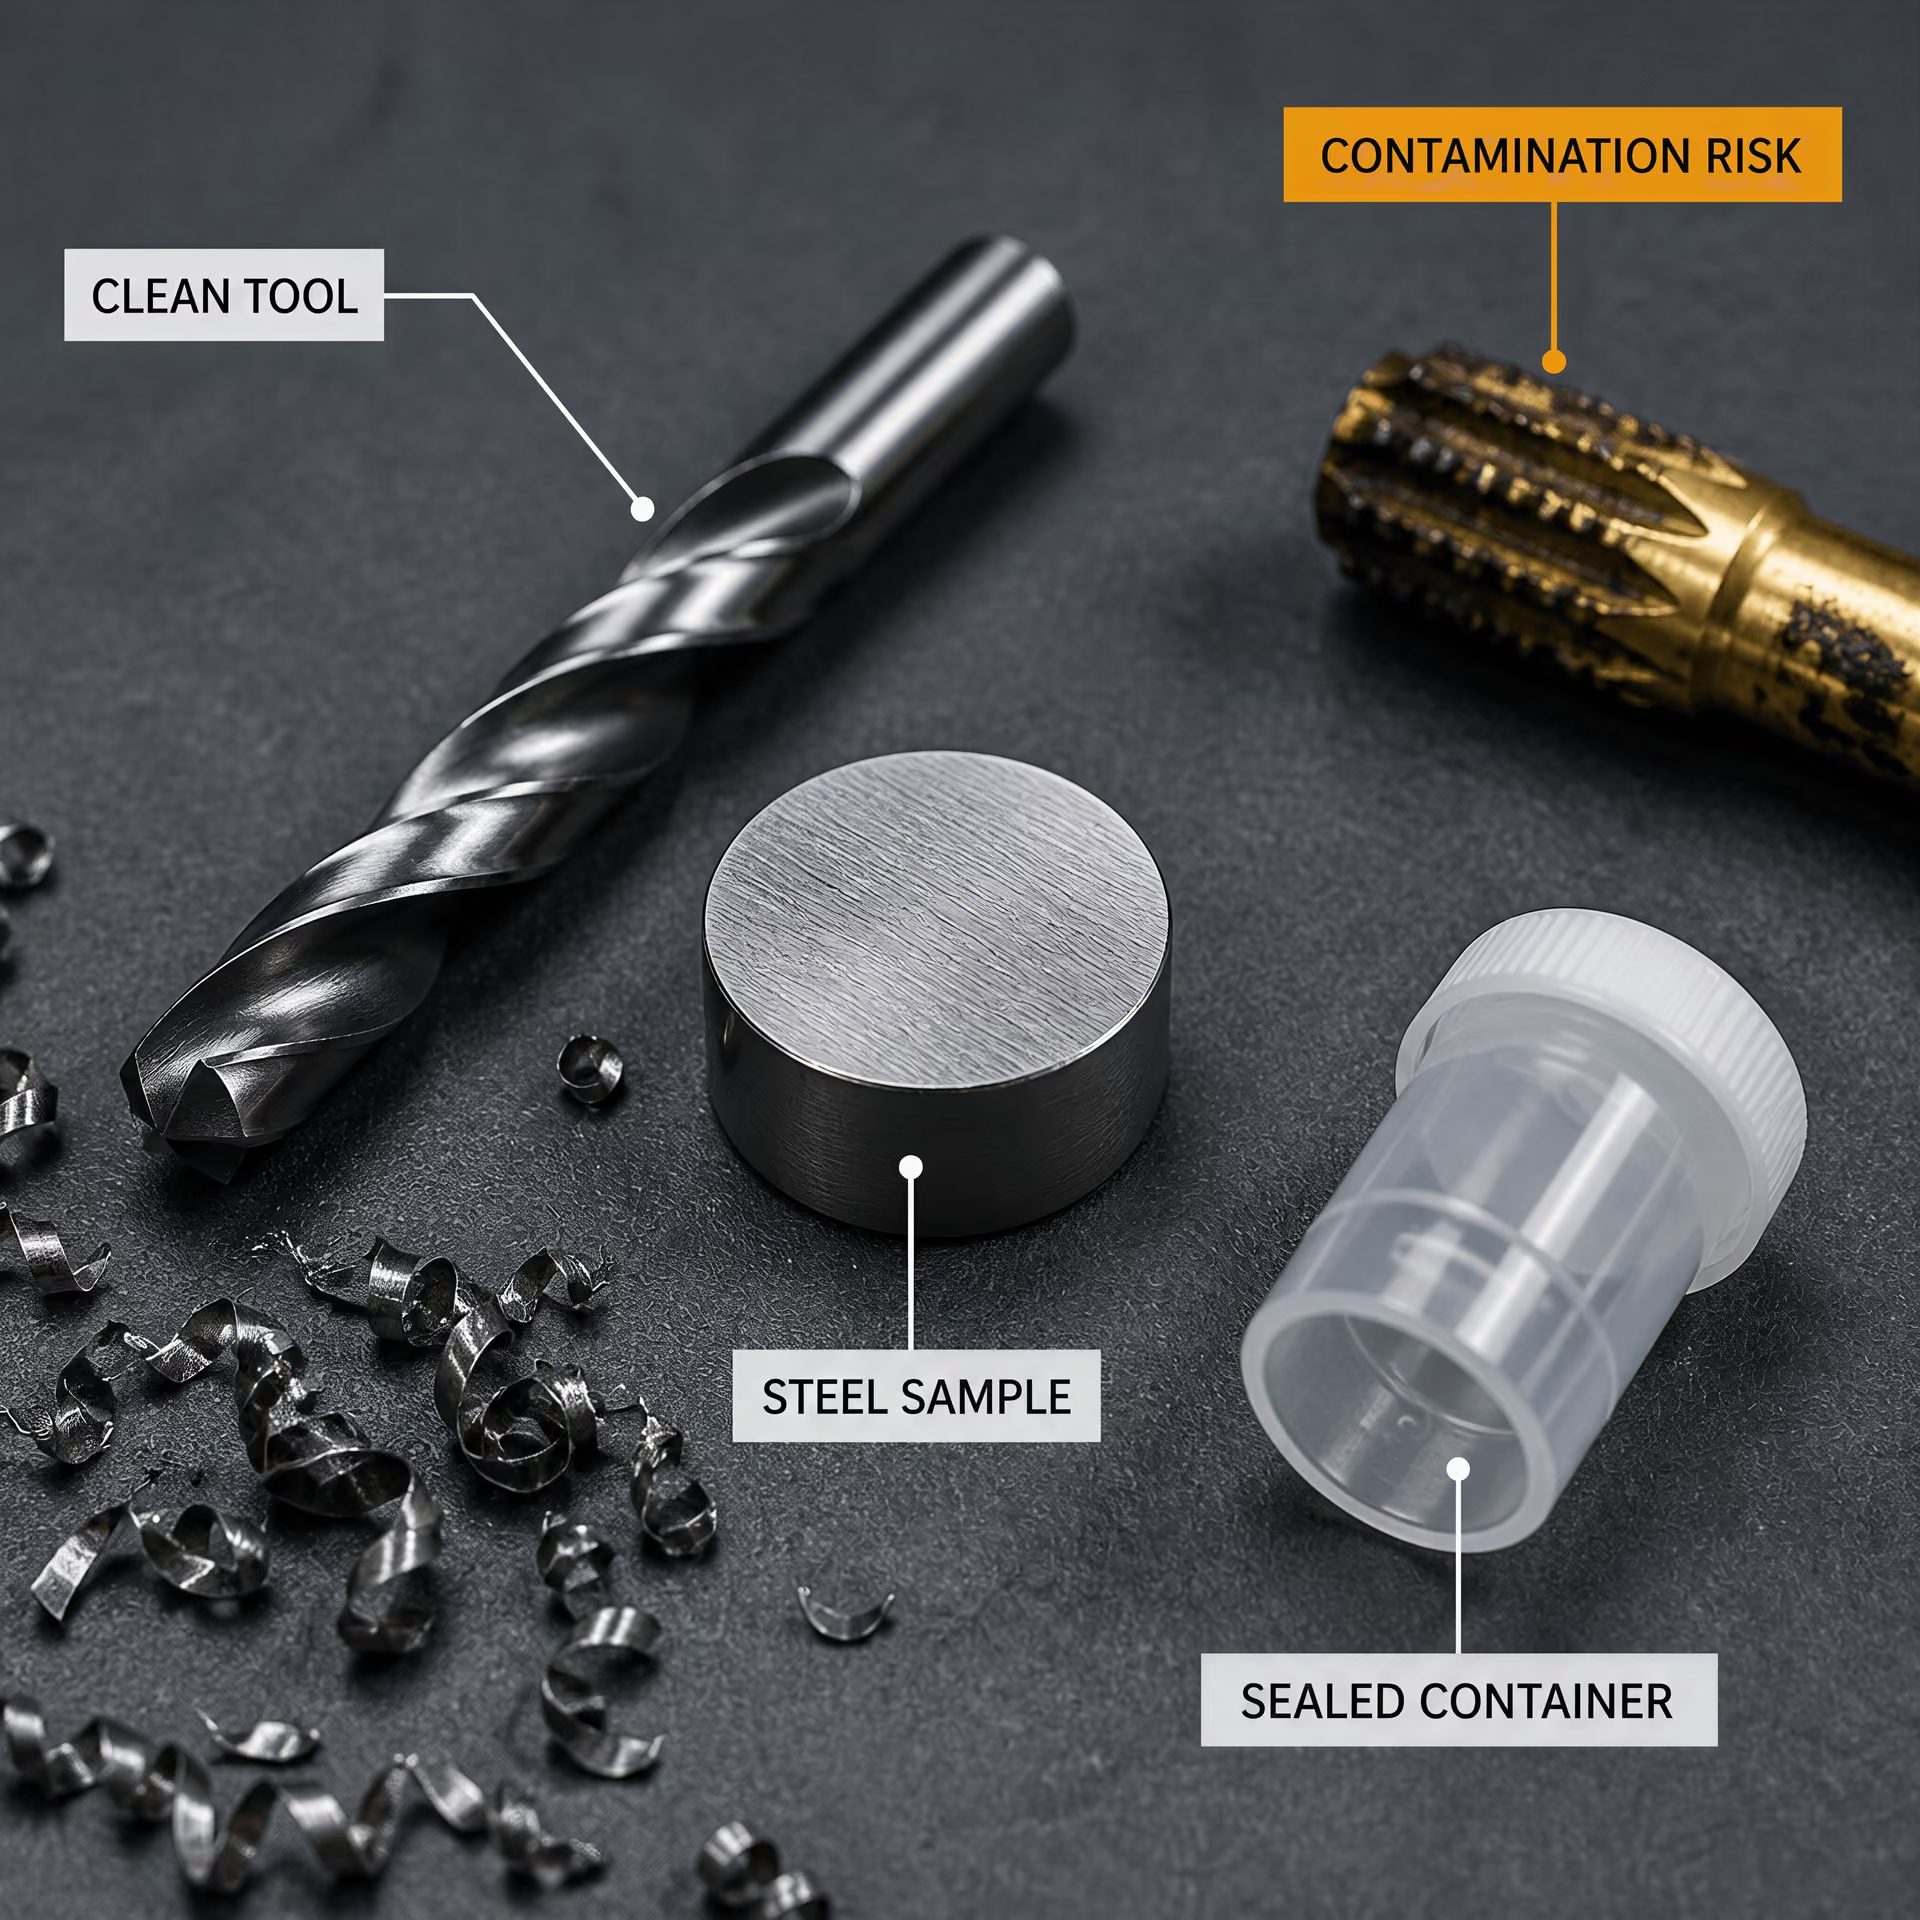
A szennyeződés és az előkészítésből eredő műtermékek elkerülése
Az előkészített anyag kémiailag nem semleges. A fúrószár, a fűrészlap, a vágófolyadék, a satu, a tárolóedény, a kesztyű vagy az ecset idegen elemeket juttathat a mintába. A korábban rozsdamentes acélon használt szerszám krómot vagy nikkelt vihet be egy szénacélmintába. A szerelvényekből vagy szerszámokból sárgaréz-, réz-, cink- vagy ólomszennyeződés származhat. Már kis mennyiségű tapadó idegen anyag is jelentős lehet, ha a jelentett koncentráció az előírás szerinti határérték közelében van.
A felület állapota külön problémát jelent. A hengerlési reve, a rozsda, a festék, a bevonat, az olaj és az oxidrétegek nem feltétlenül rendelkeznek az alapul szolgáló acél összetételével. Helytelen eltávolításuk vagy szennyeződést hagyhat a mintában, vagy eltávolíthat egy kémiailag jelentős felületi réteget. A vágás vagy csiszolás során fellépő melegedés oxidálhatja a felületet, helyi elemveszteséget okozhat, illetve megváltoztathatja a minta fizikai formáját. A finom részecskék gyorsabban oxidálódhatnak, mint a tömör fém, a nagyon finom forgácsok pedig az áthelyezés vagy rázás során elkülönülhetnek a nehezebb részecskéktől.
A szegregáció a gyűjtés során ugyanúgy felléphet, mint az eredeti acélban. A durva és finom részecskék méret szerint szétválhatnak; a mágneses részecskék a berendezéshez tapadhatnak; a por az edényben maradhat, vagy az áthelyezés során elveszhet. Ezért a gyűjtőedény első ürítéséből vett minta eltérhet attól, amelyet a tartalom leülepedése után vesznek. Az előkészítési feljegyzésekben azonosítani kell a tisztítás, szárítás, méret szerinti osztályozás, keverés, tárolás és áthelyezés lépéseit, valamint az alkalmazott berendezéseket.
A laboratóriumnak meg kell előznie a keresztszennyeződést a minták közötti szerszámtisztítással, a kenő- és hűtőanyagok ellenőrzésével, megfelelő edények használatával, továbbá elegendő anyag visszatartásával az ellenőrzés vagy az engedélyezett ismételt vizsgálat céljára. A módszernek az egyes minták azonosságát is meg kell őriznie. Egy szennyezett vagy szegregált minta kémiailag pontos mérése továbbra is csak a nem megfelelő anyag pontos mérése.
Adagelemzés, termékelemzés és az eredmények nyomonkövethetősége
Az adagelemzés rendszerint azt az acélt jellemzi, amelyet a gyártás során egy adag vagy öntet képvisel. A termékelemzés a késztermékből vett anyagot vizsgálja. A két eredmény eltérhet a kémiai szegregáció, a mintavételi hely, a feldolgozás, a felületi állapot, az analitikai bizonytalanság, valamint az alkalmazandó előírás követelményei miatt. Egyik megnevezést sem szabad megszokásból alkalmazni. Az irányadó minőségi szabványnak kell meghatároznia, hogy melyik elemzés szükséges, honnan kell venni a mintát, és hogyan kell az eredményt elbírálni.
A nyomonkövethetőség minimális lánca
- Azonosítás Olvasztási szám, tétel, termék, minőség és darab- vagy tekercsszám.
- Mintavétel Dátum, mintavevő, pontos hely és mintakód.
- Előkészítés Előkészítési eljárás, berendezés, tisztítás és tárolás.
- Elemzés Műszer, elemző, módszerkiadás és minőség-ellenőrzési feljegyzések.
- Jelentés Mértékegységek, kerekítés, alkalmazott specifikáció és minősítés.
A nyomonkövethetőségnek a tétel- és adagazonosítástól a fizikai mintán, a laboratóriumi előkészítésen, a műszeres elemzésen, a számításon, a mértékegységeken és a jelentésen keresztül kell terjednie. Hasznos nyilvántartás kapcsolja össze az adagszámot, a termékazonosítót, a mintavétel dátumát, a mintavevőt, a pontos mintavételi helyet, a mintakódot, az előkészítési módszert, a berendezést, az elemzőt, a módszer revízióját, a kalibrálási vagy minőség-ellenőrzési feljegyzéseket, a jelentett mértékegységeket és az elfogadáshoz alkalmazott előírást. Ha egy eredményt tömegszázalékról más mértékegységre számítanak át, az eredeti értéknek és az átszámításnak is hozzáférhetőnek kell maradnia. A kerekítést az irányadó szabvány szerint kell elvégezni, nem pusztán azért, hogy egy határérték közeli eredmény megfelelőnek tűnjön.
Az elfogadás külön döntés. Az ASTM Form and Style követelményei szerint az előírásnak meg kell határoznia a megfelelőség megállapításához szükséges vizsgálati egységek és próbatestek számát, a tétel mintavételi eljárásait, valamint azt, hogy mikor engedélyezett az ismételt vizsgálat. Egy sikertelen kémiai vizsgálati eredmény nem törölhető egy másik, kényelmesen kiválasztott forgács vizsgálatával. Ha az ismételt vizsgálat engedélyezett, az irányadó dokumentumnak meg kell határoznia, hogy a második eredmény felváltja-e az elsőt, össze kell-e vonni vele, vagy halmozott szabály alapján kell-e értékelni. A Federal Highway Administration kifejezetten ismerteti ezeket a különbségeket, és megjegyzi, hogy a kettős és többszörös mintavételen alapuló döntések halmozott hibaszámokat alkalmaznak. Az ASTM E2234-08 szintén akkor fogad el egy tételt, ha a nem megfelelő egységek száma az alkalmazandó elfogadási számnál nem nagyobb, és akkor utasítja el, amikor eléri az elutasítási számot.
Ugyanez a fegyelem vonatkozik a mechanikai vizsgálatokra is. Az ISO 377:2017 szabályozza az acélszelvényekből, rudakból, pálcákból, lapos termékekből és csőtermékekből mechanikai vizsgálathoz vett minták és próbatestek azonosítását, helyét és előkészítését, beleértve a szükséges ismételt vizsgálatokat is. Egy érvényes kémiai eredmény nem ellensúlyozhatja a helytelen orientációban vagy anyagállapotban kivett szakító próbatestet. Ezzel szemben a megfelelő helyről vett mechanikai próbatest sem igazolhatja a kémiai megfelelőséget, ha az adagazonosítás vagy a laboratóriumi előkészítés nem ellenőrzött. A tétel elfogadásához mindkét bizonyítéktípusnak az alkalmazandó előírást kell követnie.
5. Mechanikai vizsgálati próbatestek: hely, orientáció és anyagállapot
A mechanikai vizsgálat nem „az acélt” méri elvont értelemben. Egy meghatározott helyről származó, meghatározott irányban kivágott, meghatározott geometriára előkészített és meghatározott állapotban vizsgált, definiált darabot mér. Ez a négy részlet meghatározhatja, hogy az eredmény a termék megfelelőségét tükrözi-e, vagy a laboratóriumban bevezetett hibát.
A tétel mintavételezése, a laboratóriumi minta előkészítése, a próbadarab megmunkálása és annak vizsgálata egymástól elkülönülő tevékenységek. A tétel elfogadása ötödik tevékenység, amelyet az alkalmazandó termékspecifikáció szabályoz. Az ASTM A370 kimondja, hogy a mintavétel gyakoriságát, a próbatest helyét és orientációját, az anyagállapotot, valamint a jelentési követelményeket az alkalmazandó termék- vagy általános követelményeket tartalmazó specifikáció határozza meg. Az eredmény nem értelmezhető helyesen, ha a próbatest azonossága vagy állapota bizonytalan.
Az ISO 377:2017 szerinti próbatest-azonosítás és -előkészítés
Az ISO 377:2017 keretet biztosít az acélszelvényekből, rudakból, huzalokból, lapos termékekből és csőtermékekből mechanikai vizsgálathoz vett minták és próbadarabok azonosításához, helyének meghatározásához és előkészítéséhez. Hatálya kiterjed a szükséges ismételt vizsgálatokhoz szükséges mintákra is. A szabvány ezért nem csupán arról szól, hogy fémet vágjunk le a termék egy kényelmesen elérhető végéről. Összekapcsolja a kész próbadarabot azzal a termékkel, amelyből származik.
Az azonosítás a nyomonkövethetőséggel kezdődik. A mintának kapcsolatban kell maradnia a vonatkozó öntettel, hővel, termékkel, tétellel, mérettel, gyártási útvonallal és vizsgálati követelménnyel. A jelölésnek, a nyilvántartásoknak, a vázlatoknak vagy az ezekkel egyenértékű dokumentációnak meg kell őrizniük az eredeti termék és minden későbbi darab közötti kapcsolatot. Miután egy mintát több nyersdarabra vágtak, ezeknek a nyersdaraboknak továbbra is egyértelmű azonosítóval kell rendelkezniük. A szakító-, hajlító- vagy ütővizsgálati próbatest, illetve a keménységmérési hely nem kezelhető névtelen darabként.
A hely ugyanilyen fontos. Az alkalmazandó termékspecifikáció előírhatja, hogy a próbatestet egy meghatározott végből, felületről, a felülettől mért meghatározott távolságból, a középső vastagsági tartományból vagy egy szelvény meghatározott részéből kell kivenni. Az ISO 377:2017 foglalkozik azokkal a kiválasztási és előkészítési szabályokkal, amelyek szükségesek e hely eléréséhez anélkül, hogy a mintát összetévesztenénk a darabolás, lefejtés, trimmelés vagy más gyártási műveletek során eltávolított anyaggal. A szükséges helyet nem az acélra vonatkozó általános feltételezés, hanem a termékszabvány határozza meg.
Az előkészítésnek meg kell őriznie azokat a jellemzőket, amelyeket a vizsgálat mérni kíván. A próbatest nyersdarabját olyan módszerrel kell levágni, amely elkerüli a túlzott felhevülést, deformációt vagy károsodást. A megmunkálás ezután kialakítja az előírt méreteket, lekerekítési sugarat, felületi minőséget és mérőhosszt. Az ismételt vizsgálathoz használt próbadarabokat ugyanazon alkalmazandó szabályok szerint kell kivenni; az első sikertelen eredmény nem jogosít fel arra, hogy dokumentálatlan, könnyebben hozzáférhető helyről származó helyettesítő darabot használjanak.
Az ASTM Form and Style követelményei megerősítik e folyamat szerződéses oldalát: a specifikációnak meg kell adnia a megfelelőség megállapításához szükséges vizsgálati egységek és próbatestek számát, meg kell határoznia a tétel mintavételi eljárásait, valamint elő kell írnia azokat a feltételeket és szabályokat, amelyek mellett ismételt vizsgálat engedélyezett. Az ISO 377:2017 biztosítja a próbatest helyére és előkészítésére vonatkozó alapelveket, de nem szünteti meg a termékspecifikáció elfogadási kritériumait vagy mintavételi tervét.

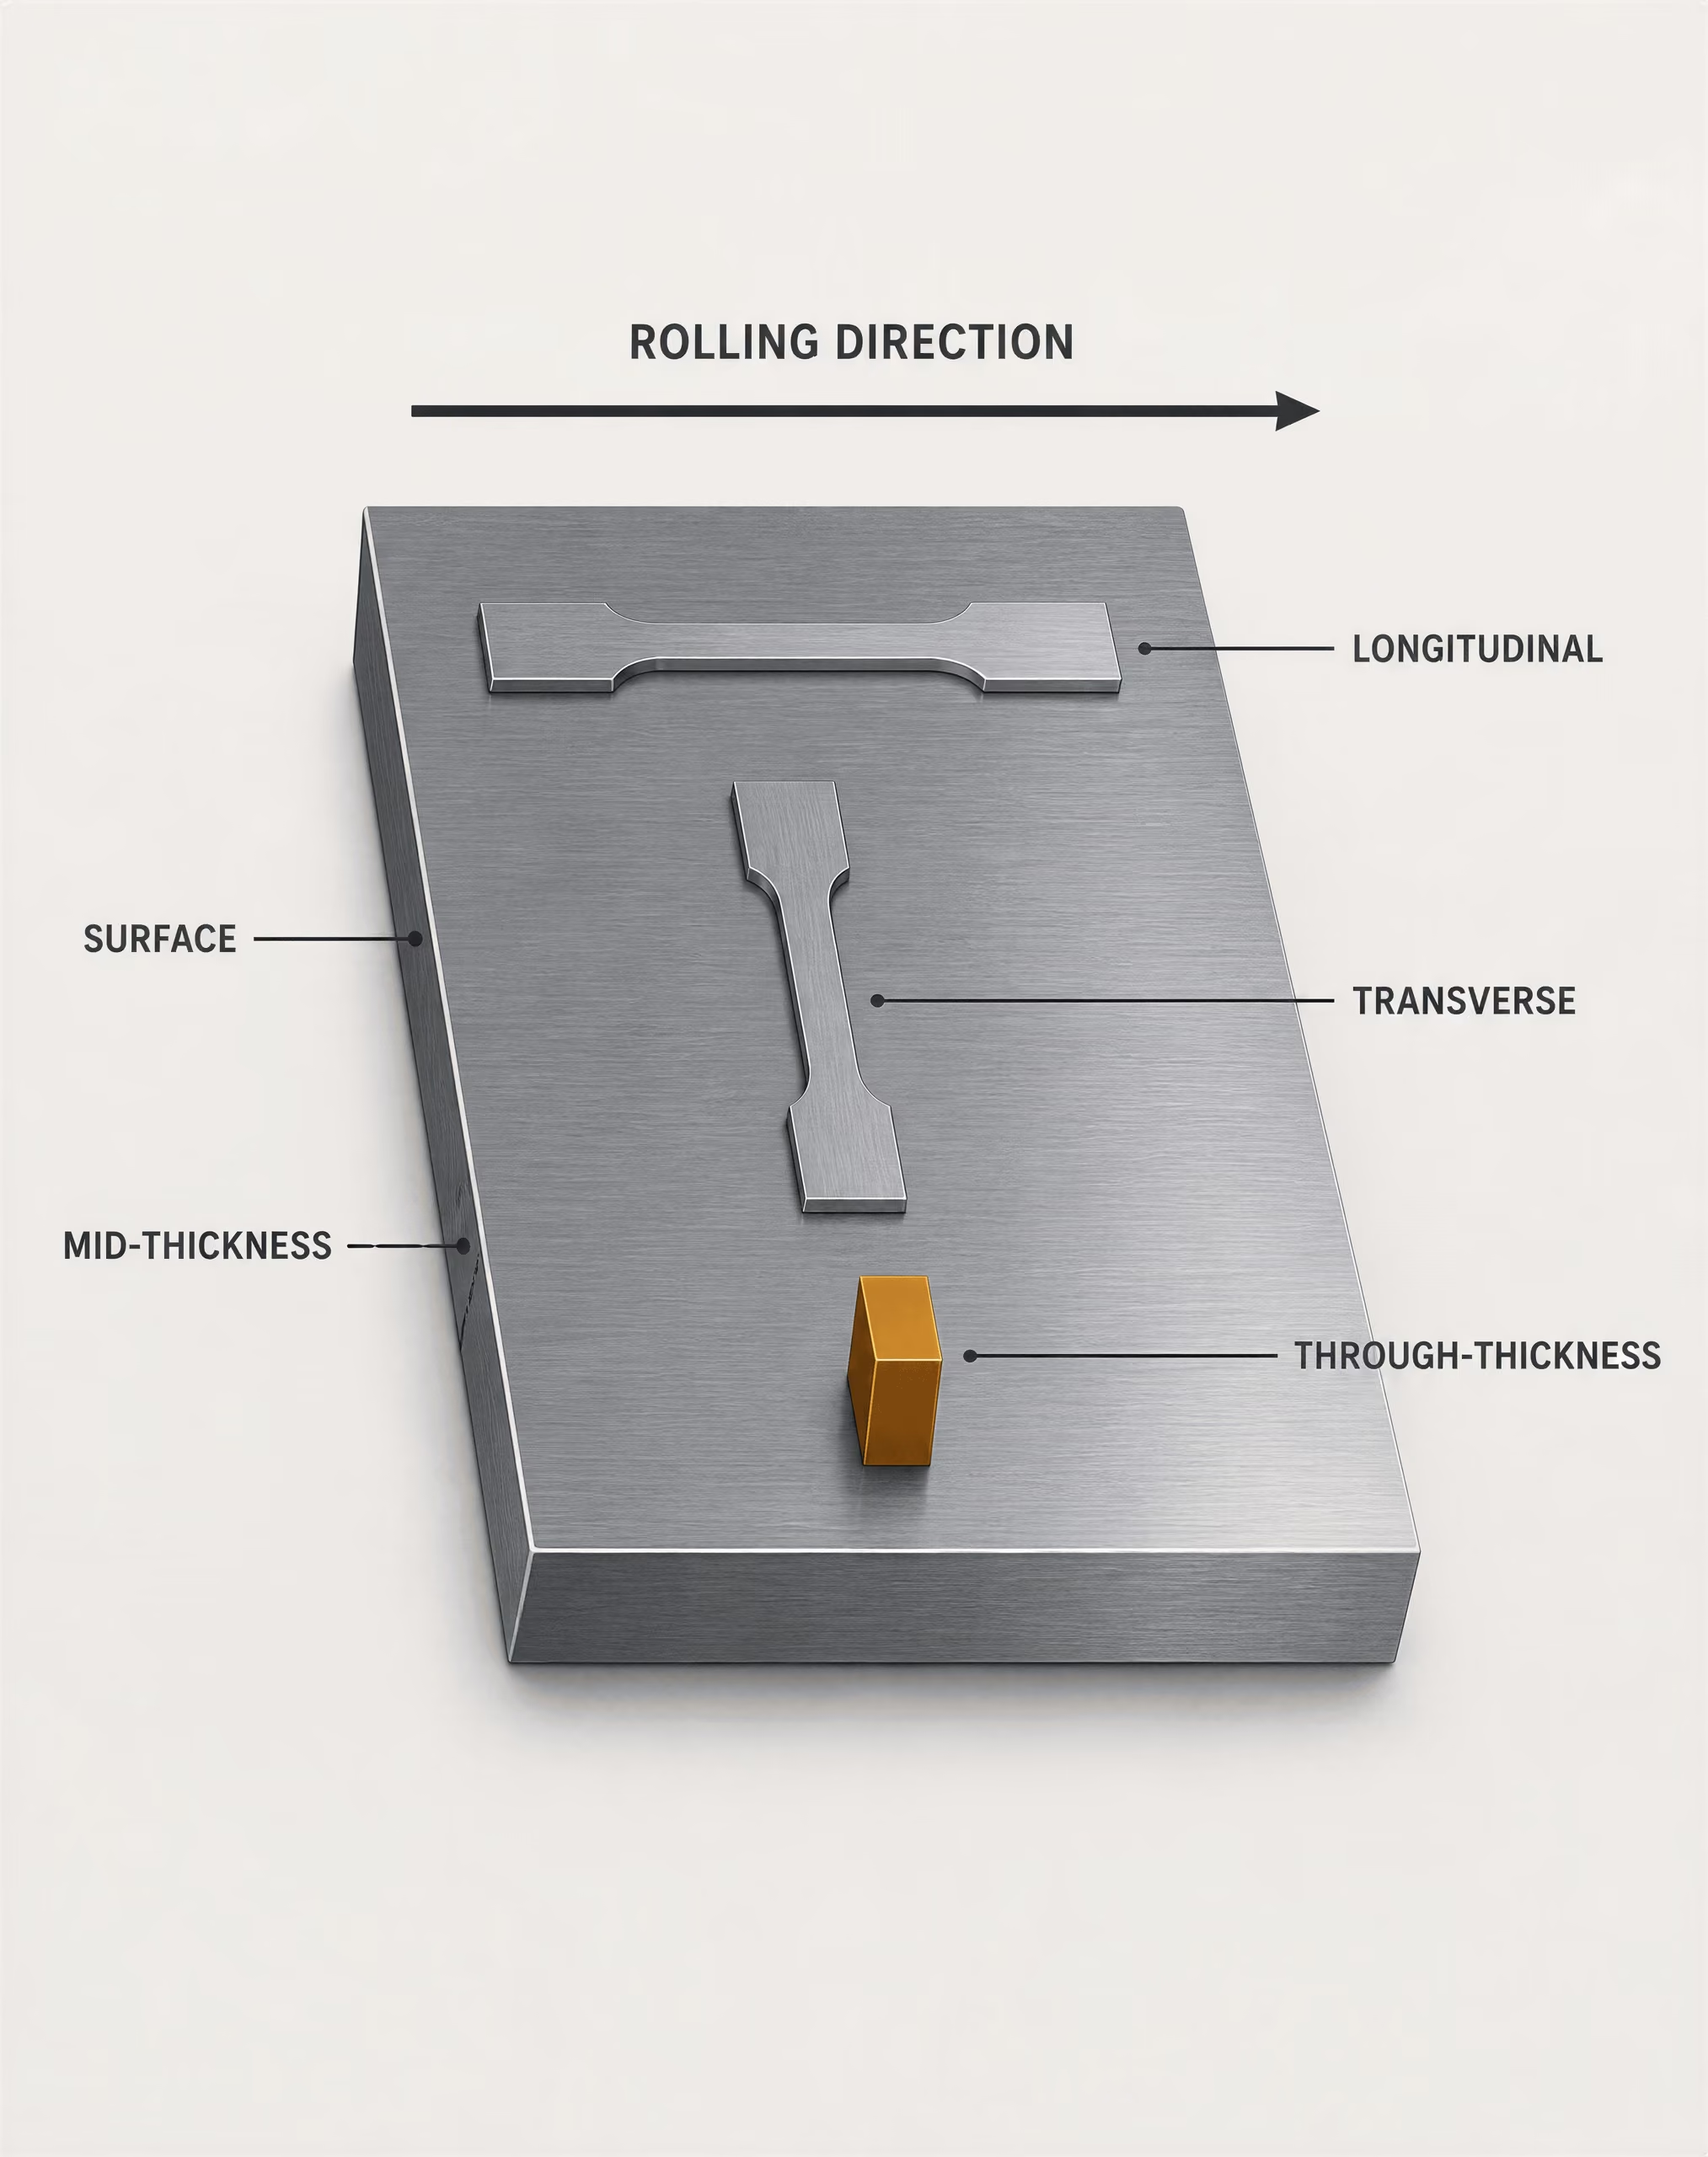
Hosszirányú, keresztirányú, radiális és teljes vastagságon átmenő vizsgálati szempontok
| Irány | Jellemző hivatkozás |
|---|---|
| Hosszirányú | A főtengely vagy a hengerlési irány mentén |
| Keresztirányú | A főtengelyre vagy a hengerlési irányra keresztben |
| Sugárirányú | Egy rúd vagy pálca középpontjától a felület felé |
| Vastagságirányú | Egy lemez, karima, fal vagy szelvény vastagsági méretén keresztül |
Az orientáció a próbadarab és a termék geometriája, illetve fő gyártási iránya közötti kapcsolatot írja le. A „hosszirányú” általában a főtengely vagy a hengerlési irány mentén halad, míg a „keresztirányú” erre az irányra merőlegesen vagy azon keresztül helyezkedik el. Ezek a fogalmak nem felcserélhetők a „teljes vastagságon átmenő” kifejezéssel. A teljes vastagságon átmenő próbatest a lemezen, karimán, falon vagy más vastagsági méreten keresztül van orientálva; vizsgált szakasza gyakran az egyik felülettől a szemközti felület felé terjed.
A hengerelt acél nem tökéletesen izotróp. A meleghengerlés megnyújtja a zárványokat és kristálytani textúrát alakít ki; a vastagságcsökkentés, a hűtési körülmények és az ezt követő hőkezelés befolyásolja a szilárdságot, a duktilitást, a szívósságot és a törési viselkedést. Ezért egy hosszirányú szakítópróbatest a nyúlás vagy a keresztmetszet-csökkenés tekintetében eltérő eredményt adhat, mint egy keresztirányú próbatest. A Charpy-ütőmunka szintén változhat az orientáció függvényében, mivel a repedésterjedés kölcsönhatásba lép a megnyúlt zárványokkal, a sávossággal és a textúrával.
A különbség iránya nem egyetemes minden anyagminőség, vastagság, termékforma vagy tulajdonság esetén. Nem szabad feltételezni, hogy a hosszirány mindig erősebb, a keresztirány mindig gyengébb, vagy hogy valamelyik irány mindig alacsonyabb ütőértéket ad. Az előírt orientációnak a vonatkozó specifikációból, valamint a rajzból vagy a vizsgálati tervből kell származnia.
A rudaknak és huzaloknak tengelyük, valamint a tengelytől mért radiális távolságuk van. Radiális próbatest vágható a középponttól a felület felé, míg a hosszirányú próbatest a termék tengelyét követi. A nagyméretű kovácsdarabok és szelvények további gradienseket mutathatnak, amelyeket az alakváltozás és a hűlés okoz. Egy szerkezeti szelvényben a gerinc, a karima és a sarok eltérő hő- és alakváltozási előtörténettel rendelkezhet; a „keresztirány” csak akkor értelmezhető, ha a viszonyítási geometria rögzítve van.
A lapos termékeknél különös gondosság szükséges a vastagsági helyzet meghatározásakor. A felületi próbatest tükrözheti a dekarbonizációt, a reve eltávolítását, az edzés hatásait, a felület hűlését vagy a felületközeli szegregációt. A középső vastagsági tartományból származó próbatest más zárványokat, szegregációt vagy középvonalbeli viselkedést mutathat. A teljes vastagságon átmenő vizsgálat fontos lehet ott, ahol a lemezes szakadás vagy a réteges elválás elleni ellenállás lényeges, de ez nem követelmény automatikusan minden lemez vagy anyagminőség esetén.
A csőtermékekhez hozzáadódik a görbület, a hegesztési hely és a varrat orientációja. A próbatest helyét a hosszirányú varrathoz, spirálvarrathoz, a kerülethez vagy a cső tengelyéhez viszonyítva kell meghatározni. Hegesztett cső esetén a varraton keresztül vett próbatest nem egyenértékű az alapanyagból kivett próbatesttel. A hegesztési fém, a hőhatásövezet, a beolvadási határok, a maradó feszültség és a helyi alakítási alakváltozás mind befolyásolhatják az eredményt. Varrat nélküli cső esetén továbbra is fontos a falvastagságon belüli hely, valamint a kerületi és a tengelyirány közötti különbség.
A helyet és az orientációt olyan kifejezésekkel kell rögzíteni, hogy azt egy másik személy megismételhető módon meghatározhassa. A mindössze „lemez szakítóvizsgálat” feliratú címke nem megfelelő. Meg kell adnia a terméket, az irányt, valamint – ahol szükséges – a felületet vagy a vastagsági helyzetet és a próbatest számát.
Gyártás utáni, hőkezelt és feldolgozott állapotok
Az anyagállapot a vizsgálati követelmény része, nem pedig háttéradat. A „gyártás utáni állapot” azt jelentheti, hogy a terméket a hengerlés, kovácsolás, húzás, alakítás vagy más előírt művelet után, a szállításkori állapotában kell vizsgálni. A normalizált, edzett és megeresztett, lágyított, oldatkezelt, kiválásosan keményített vagy feszültségmentesített terméket az előírt kezelés után, és ahol szükséges, meghatározott hűtési vagy öregítési sorrendet követően kell vizsgálni.
A nem megfelelő állapotban végzett vizsgálat érvénytelenítheti az egyébként gondosan megmunkált próbatest eredményét. A hőkezelés megváltoztatja a fázisok arányát, a szemcseszerkezetet, a maradó feszültséget, a keménységet, a szilárdságot és a szívósságot. A végső megeresztés előtt kivett próbatest nem képviseli az edzett és megeresztett terméket. Ezzel szemben a minta laboratóriumi újramelegítése eltüntetheti a szállított állapotra utaló bizonyítékokat, és olyan eredményt hozhat létre, amely más anyagállapothoz tartozik.
A gyártást követő feldolgozás szintén fontos. A hideghúzás, a hidegegyengetés, a hajlítás, a lapítás, a tágítás, a megmunkálás és az alakítás megváltoztathatja a helyi alakváltozást és a maradó feszültséget. Ha a specifikáció egy termékművelet után írja elő a vizsgálatot, a próbatestnek tükröznie kell e művelet hatását. Ha a vizsgálatot egy meghatározott művelet előtt kell elvégezni, a későbbi feldolgozás nem változtathatja meg a kívánt összehasonlítás alapját.
A vágás során keletkező hő a hamis biztonságérzet gyakori forrása. A termikus vágás edzett vagy meglágyult hőhatásövezetet hozhat létre, megváltoztathatja a maradó feszültséget, és károsíthatja azt az élt, amelyből a próbatestet megmunkálják. A túlzott köszörülés túlmelegítheti a felületet vagy eltávolíthat egy előírt réteget. A durva vágás, a bemetszések, a karcolások és a helytelen megmunkálási sugarak feszültségkoncentrációt okozhatnak, és idő előtti töréshez vezethetnek. Egy meghajlott nyersdarab kiegyenesítése a vizsgálat előtt képlékeny alakváltozást vezethet be.
Hasonló hibát okozhat a mérőhossz elhelyezése. A szűkített szakaszt és a mérőhosszt olyan helyen kell elhelyezni, amelyen az előírt anyag reprezentálva van, nem pedig részben átmeneti zónában, hegesztési varratban, hőhatásövezetben, széltartományi hibában vagy sérült felületen – kivéve, ha a vizsgálati módszer kifejezetten ezt a helyet írja elő. A jelentett nyúlás különösen érzékeny a mérőjelek elhelyezésére és a törés helyére; a helytelenül elhelyezett mérőhossz miatt egy megfelelő termék nem megfelelőnek tűnhet, vagy egy helyi gyengeség rejtve maradhat.
Az ismételt vizsgálatot az írásban rögzített szabály szerint kell elvégezni, nem pedig egy megfelelő eredményt adó darab informális keresésével. Az FHWA ismertetése szerint a rendelkezéseknek meg kell határozniuk, hogy a második vizsgálat eredményei helyettesítik-e az első eredményeket, vagy azokkal együtt értékelendők, továbbá hogy a kettős és többszörös mintavételre vonatkozó döntések kumulatív hibásdarab-számokat alkalmaznak. Az ASTM E2234-08 hasonlóképpen leírja az elfogadást, amikor a nem megfelelő egységek száma az alkalmazandó elfogadási számnál nem nagyobb, valamint az elutasítást, amikor eléri az elutasítási számot. Az ISO 2859-1:2026 AQL-indexelt egyszeres, kettős és többszörös mintavételi terveket, továbbá a normál, csökkentett és szigorított ellenőrzés közötti váltást határozza meg. E rendszerek egyike sem teszi érvényessé a helytelen helyről kivett vagy helytelenül előkészített próbatestet. Az előkészítési nyilvántartások az elsődlegesek; az elfogadási döntések csak ezután következnek.
6. A próbadarabtól a jelentett eredményig: mi fogadható el ténylegesen
A jelentett vizsgálati érték nem jelent automatikusan tételátvételi döntést. Négy különálló tevékenységről van szó: anyag kiválasztása egy meghatározott tételből, laboratóriumi vagy mechanikai vizsgálati próbatestek előkészítése, e próbatestek vizsgálata, valamint az elfogadási szabály alkalmazása. E lépések összekeverése vezet ahhoz, hogy a kényelmesen hozzáférhető darabok „reprezentatívvá” válnak, a nem megfelelő eredmények informális újravizsgálatok során eltűnnek, és a vizsgálati tanúsítvány elveszíti kapcsolatát azzal az acéllal, amelyet állítólag leír.
Vizsgálati egységek, próbatestek és egyedi mérések
A vizsgálati egységek szókincse
- Vizsgálati egység
- A tétel azon része, amelyet egyetlen elfogadási döntés képvisel.
- Vizsgálati próbadarab
- Az előkészített darab, amelyet a vizsgálógépbe helyeznek, vagy amelyet meghatározott vizsgálathoz használnak.
- Egyedi mérés
- Egyetlen vizsgálat során kapott leolvasás vagy számított érték.
- Nem megfelelő egység
- Az az ellenőrzési egység, amelyet a terv alapján egy vagy több meghatározott követelményt nem teljesítőként sorolnak be.
A vizsgálati egység egy tételnek az a része, amelyet az alkalmazandó előírás szerinti egyetlen elfogadási döntés képvisel. A termékszabványtól függően lehet egy olvasztás, egy öntet, egy lemez, egy tekercs, egy méret- és állapotcsoport, egy szállítmány vagy más, meghatározott mennyiség. A tétel határa azért fontos, mert a mintavételi kockázatot ehhez a határhoz viszonyítva számítják. Az egyik lemezből kivett szakítópróbatest nem képviselhet hallgatólagosan egy másik olvasztást vagy egy másik termékállapotot.
A vizsgálati próbatest az előkészített darab, amelyet a vizsgálógépbe helyeznek, vagy amelyet egy meghatározott vizsgálathoz használnak. Egy vizsgálati egységhez több próbatestre lehet szükség: például szakító-, hajlító-, ütőmunka-, keménység- vagy kémiai elemzési próbatestekre, esetleg előírt helyekről és irányokból. Az egyedi mérés egy vizsgálat során kapott leolvasás vagy számított érték, például folyáshatár, szakítószilárdság, nyúlás, elnyelt ütési energia, széntartalom vagy méretmérési eredmény. Egy próbatestből több mérési eredmény is származhat, és több próbatestre lehet szükség, mielőtt az előírás meghatározza a vizsgálati egység eredményét.
Ezek a fogalmak nem felcserélhetők. Ha egy előírás vizsgálati egységenként két próbatestet ír elő, a laboratórium nem kezelheti egy próbatest két leolvasását két próbatestként. Fordítva: ha a szabály három vizsgálati egység mindegyikéből egy eredményt ír elő, akkor egy egység három próbatestének átlagolása nem teljesíti ezt a követelményt.
Az ASTM Form and Style követelményei szerint az előírásnak meg kell határoznia a megfelelőség megállapításához szükséges vizsgálati egységek és próbatestek számát, rögzítenie kell a tétel mintavételi eljárásait, valamint meg kell adnia, hogy milyen feltételek mellett engedélyezett az újravizsgálat. Ezért az alkalmazandó termékelőírás szabályozza, hogy az eredményeket átlagolni kell-e, minden próbatestnek meg kell-e felelnie egy határértéknek, egyetlen alacsony eredmény újravizsgálatot von-e maga után, vagy minden vizsgálati egységhez hibaszámot kell-e rendelni. Az ASTM A370 ugyanezt az elosztást teszi egyértelművé: a mintavétel gyakorisága, a próbatest helye és iránya, az anyag állapota, valamint a jelentési követelmények az alkalmazandó termék- vagy általános követelményeket tartalmazó előírásból származnak, nem pedig informális laboratóriumi gyakorlatból.
A kiválasztásnak szintén védhetőnek és igazolhatónak kell lennie. Az ASTM E105:2016 a valószínűségi mintavételt véletlenszámok alkalmazásával és meghatározott becslési eljárással történő kiválasztásként határozza meg. Ez a megközelítés lehetővé teszi a mintavételi bizonytalanság, valamint a tétel elfogadásának vagy elutasításának kockázata objektív értékelését. Az első hozzáférhető vég, a legtisztább felület vagy egy már ismerten hibamentes darab kiválasztása nem helyettesíti a rögzített kiválasztási eljárást. Az ASTM E1806 az acél és a vas kémiai elemzéséhez szükséges mintavételi helyekkel és a laboratóriumi minták előkészítésével foglalkozik; követelményeit az alkalmazandó termékelőírással és az anyag azonosításával összhangban kell értelmezni.
A hely és az irány megváltoztathatja az eredményt. A hosszirányú, a keresztirányú és a vastagságon átmenő próbatest eltérő viselkedést mérhet, mivel a hengerlés, a kovácsolás, az öntés, a szegregáció és a vastagsági hatások irányfüggők. Az ISO 377:2017 meghatározza az acélszelvényekből, rudakból, huzalokból, lapos termékekből és csőtermékekből származó minták és próbadarabok azonosítását, helyét és előkészítését mechanikai vizsgálatokhoz, beleértve az újravizsgálatokhoz szükséges darabokat is. „Ugyanabból az anyagból származó próbatest” önmagában nem elegendő, ha annak helye, iránya és állapota nem felel meg az irányadó szabálynak.
Érvényesség, törések és nem megfelelő eredmények
Egy vizsgálat lehet érvénytelen, de az érvénytelenség nem használható kényelmes címkeként egy nem kívánt számértékre. Lehetséges ok például a próbatest hibája, a nem megfelelő méretek, a megmunkálás okozta sérülés, a berendezés meghibásodása, a vizsgálat megszakadása vagy a tervezett mérési hosszon kívüli törés. Az, hogy e körülmények közül bármelyik lehetővé teszi-e az eredmény figyelmen kívül hagyását, az irányadó előírástól és a vizsgálati módszertől függ.
Egy szakítópróbatest például olyan helyen törhet el, amely miatt a nyúlás nem tekinthető reprezentatívnak, míg egy mérethiba azt jelentheti, hogy a próbatest eleve nem felelt meg a módszernek. A terhelőkeret, a nyúlásmérő, a kemence, a kémiai elemzőműszer vagy a regisztráló rendszer szintén megbukhat az előírt ellenőrzéseken. A laboratóriumnak dokumentálnia kell a megfigyelt okot, meg kell őriznie az eredeti eredményt, azonosítania kell az érintett próbatestet, és meg kell határoznia, hogy a szabvány kifejezetten engedélyezi-e a cserét vagy az ismétlést.
Az érvényes, nem megfelelő eredmény az elfogadási nyilvántartás része marad, kivéve, ha az irányadó specifikáció meghatározott ismételt vizsgálati vagy minősítési eljárást ír elő. Strong evidence
Egy eredményt nem lehet pusztán azért elvetni, mert a meghatározott minimális érték alatt, a maximális érték felett vagy egyébként kényelmetlen tartományban van. Ha egy érvényes próbatest nem megfelelő értéket ad, az nem megfelelő eredmény marad, kivéve, ha az alkalmazandó előírás meghatározott újravizsgálati vagy elbírálási eljárást biztosít. A különbségtétel fontos: az érvénytelen vizsgálat magának a vizsgálatnak a megbízhatóságát vagy alkalmazhatóságát érinti; az érvényes sikertelenség az anyag mért teljesítményére vonatkozik.
Az újravizsgálat nem jelent automatikus második lehetőséget. Az előírásnak meg kell határoznia, hány további próbatest engedélyezett, milyen feltétel teszi lehetővé az újravizsgálatot, honnan kell azokat venni, és eredményeik hogyan befolyásolják az eredeti döntést. Az FHWA magyarázata szerint az újravizsgálati rendelkezésnek ki kell térnie arra, hogy a második vizsgálat eredményei felváltják-e az első eredményeket, vagy azokkal együtt értékelendők. Kettős és többszörös mintavételi tervekben a hibaszámok kumulatívak; egy későbbi kedvező minta nem törli egy korábbi hibaszámát, kivéve, ha az előírt szabály ezt kimondja.
Az ASTM E2234-08 attribútumokon alapuló, AQL-indexelt egyszeres, kettős és többszörös mintavételt ír le. A tételt akkor fogadják el, ha a nem megfelelő egységek száma nem haladja meg az alkalmazandó elfogadási számot, és akkor utasítják el, amikor eléri az elutasítási számot. Az ISO 2859-1:2026 szintén meghatározza a tételenkénti ellenőrzéshez alkalmazott egyszeres, kettős és többszörös mintavételi terveket, és rendelkezik a normál, a csökkentett és a szigorított ellenőrzés közötti váltásról. Ezek döntési rendszerek, nem pedig felhívások arra, hogy mindig azt az eredményt válasszák, amely elfogadást eredményez.
A végső elbírálás lehet elfogadás, elutasítás, elkülönítés, javítás, utómunka, további vizsgálat vagy dokumentált műszaki döntés, ha a szerződés ezt lehetővé teszi. Az ASTM A1062:2026 jól mutatja, miért kell az acélöntvényekre vonatkozó szabálynak egyértelműnek lennie: meghatározza azokat a körülményeket, amelyek új minta vételét teszik szükségessé méret-, szemrevételezéses, mágnesporos, penetrációs, radiográfiai, ultrahangos vagy tömörségi vizsgálathoz. Az új minta nem azonos a sikertelen minta hallgatólagos lecserélésével.
Azonosítás, módszer és állapot jelentése
| Nyilvántartási terület | Szükséges információ |
|---|---|
| Azonosítás | Olvasztás, öntés, tétel, darab, termékforma, minőség és specifikáció |
| Próbadarab | Hely, irány, méretek és anyagállapot |
| Módszer | Módszer és kiadás, berendezés, kezelő és vizsgálati feltételek |
| Eredmények | Nyers megfigyelések, jelentett értékek, mértékegységek, kerekítés és hibák |
| Minősítés | Ismételt vizsgálatra vonatkozó hatáskör, összesített szám, végleges státusz, felelős hatóság és dátum |
A jelentésnek lehetővé kell tennie, hogy egy másik személy rekonstruálja, mit vizsgáltak, és miért fogadták el, utasították el vagy minősítették érvénytelennek az eredményt. A nyilvántartásnak legalább az eredményt az olvasztáshoz, öntethez, tételhez, darabhoz, termékformához, minőséghez, előíráshoz és vizsgálati egységhez kell kapcsolnia. Azonosítania kell a próbatest helyét és irányát, a méreteket vagy geometriát, ahol ez releváns, az anyagállapotot, valamint az előírás által megkövetelt hőkezelési vagy feldolgozási állapotot.
A módszert pontosan meg kell nevezni. A jelentésnek meg kell jelölnie az ASTM A370 szabványt, ha azt mechanikai vizsgálathoz vagy kapcsolódó értékeléshez alkalmazzák, továbbá az alkalmazandó termékelőírást és az adott tulajdonságra hivatkozott módszert. A kémiai elemzéshez szükség lehet az ASTM E1806 mintavételi rendelkezéseire és az előírt analitikai módszerre. A jelentésben fel kell tüntetni a tényleges eredményt, a mértékegységeket, az előírt esetben az alkalmazott kerekítési alapot, a próbatestek számát, az egyedi értékeket, ha ez szükséges, valamint az eredmények összesítésére vagy elbírálására alkalmazott szabályt.
A vizsgálat alatti állapot szintén fontos. Az „átvett állapot”, a normalizált, az edzett és megeresztett, az oldatkezelt, az öregített vagy más megadott állapot lényegesen eltérő eredményeket adhat. A nem megfelelő állapotban kapott eredményt a pontos mérés nem teszi elfogadhatóvá.
Végül a jelentésben rögzíteni kell az eltéréseket, az érvénytelenségi döntéseket, az újravizsgálatokat, a kumulatív hibaszámokat és az elbírálást. Az AISC 207-20 megköveteli, hogy az ellenőrzést és vizsgálatot végző személyzet ismerje az alkalmazandó módszereket és elfogadási kritériumokat, továbbá meghatározza a szerkezeti acéltermékek végső ellenőrzésével kapcsolatos felelősségeket. Ez a felelősség túlmutat a számok előállításán. Az auditálható nyilvántartásnak meg kell mutatnia, mely acélt mintázták, mely próbatesteket vizsgálták, mit jelentett az egyes eredmény az irányadó előírás szerint, és hogyan következett a tételről hozott döntés ezekből a tényekből.
7. Tételátvétel attribútumok alapján: egyszeres, kétszeres és többszörös mintavétel
Az attribútumok alapján végzett mintavétel számláláson alapuló döntést eredményez. Nem számítja ki a tétel átlagos folyáshatárát, átlagos széntartalmát vagy átlagos nyúlását, és nem hasonlítja össze ezt az átlagot egy specifikációs határértékkel. Minden mintavételi egységet egy meghatározott szabály szerint sorolnak be: megfelelő vagy nem megfelelő, elfogadható vagy elfogadhatatlan, hibás vagy nem hibás. A tételről hozott döntés ezért attól függ, hogy hány nem megfelelő egységet találtak, nem pedig attól, hogy a kedvező eredmények ellensúlyozhatják-e a kedvezőtleneket.
Ez a különbség az acél esetében jelentős. Egy olvasztás, öntet, tekercscsoport, rúdköteg vagy szállítmány nem mintázható úgy, hogy kényelmesen hozzáférhető darabokat vesznek, majd azokat egymással felcserélhetőnek tekintik. A tételhatárt az ellenőrzés megkezdése előtt meg kell határozni, biztosítva a nyomonkövethetőséget az olvasztásszámhoz, a termékformához, a mérethez, az állapothoz, a feldolgozási útvonalhoz és az alkalmazandó specifikációhoz. A mintavételi tervben meg kell adni továbbá a mintanagyságot, az AQL-indexet, az ellenőrzött jellemzőt, a nem megfelelőnek számító egységet, valamint azt az eljárást, amelyet akkor kell követni, ha az első minta alapján nem születik azonnali döntés.
A mintavétel csak a folyamat egyik része. Az ASTM A370 kimondja, hogy a „mintavételi gyakoriságot, a próbatest helyét és orientációját, az anyagállapotot, valamint a jelentési követelményeket” az alkalmazandó termék- vagy általános követelményeket meghatározó specifikáció szabályozza. Az ASTM E1806 az acél és vas kémiai elemzéséhez szükséges tételmintavétellel és laboratóriumi minták előkészítésével foglalkozik. Az ISO 377:2017 meghatározza a szelvényekből, rudakból, pálcákból, síktermékekből és csőtermékekből mechanikai vizsgálatokhoz vett minták és próbadarabok azonosítására, helyére és előkészítésére vonatkozó követelményeket, beleértve az ismételt vizsgálatokhoz szükséges darabokat is. Egy attribútumterv nem tudja kijavítani, ha a próbadarabot hibás helyről vágták ki, hibás orientációban vizsgálták, vagy nem engedélyezett állapotú anyagból vették.
Átvételi és elutasítási számok az ASTM E2234 szerint
| Tervtípus | Döntési alap |
|---|---|
| Egyszeres mintavétel | Egy előírt minta összevetése az elfogadási és elutasítási számokkal |
| Kettős mintavétel | Második minta vehető, és az eredmények az első mintával együtt értékelhetők |
| Többszörös mintavétel | Több, szakaszosan vett minta használható, amíg el nem érik a döntési határt |
| Váltakozó szigorúságú ellenőrzés | A normál, csökkentett vagy szigorított ellenőrzés az előírt előzményi szabályokat követi |
Az ASTM E2234 az AQL-indexelt, attribútumokon alapuló egyszeres, kétszeres és többszörös mintavételt írja le. Központi szabálya közvetlen: a tételt akkor fogadják el, ha a nem megfelelő egységek száma nem haladja meg az alkalmazandó átvételi számot, és akkor utasítják el, amikor eléri az elutasítási számot.
Egyszeres mintavételi terv esetén az ellenőr az előírt méretű egyetlen mintát választja ki, és megszámolja a nem megfelelő egységeket. Ha a szám nem nagyobb az átvételi számnál, a tétel megfelel a mintavételi döntés alapján. Ha a szám eléri az elutasítási számot, a tétel megbukik. Az alkalmazandó számok a kiválasztott mintavételi tervből származnak; azokat nem a vizsgálati eredmények megismerése után határozzák meg. Számos táblázatos tervben az elutasítási szám közvetlenül az átvételi szám fölött következik, azonban a tényleges értékeket az irányadó táblázat és a szabvány kiadása határozza meg.
A kétszeres mintavétel bizonyos esetekben elhalasztja a végleges döntést. Az első minta olyan kevés nem megfelelő egységet tartalmazhat, hogy az átvétel azonnal megtörténik, vagy olyan sokat, hogy az elutasítás azonnali. A két határérték közé eső eredmény második minta vételét váltja ki. Ezt követően a számlálásokat a terv szerint összevonják. Az elfogadás vagy elutasítás a kumulatív számon alapul, nem pedig azon, hogy a második mintát úgy értékelik, mintha az eltörölné az első eredményét.
A többszörös mintavétel ezt a szakaszos megközelítést több lehetséges mintára terjeszti ki. Egy kis első minta csökkentheti az ellenőrzés mértékét, ha a bizonyítékok egyértelműen kedvezőek, míg egy egyértelműen kedvezőtlen kumulatív szám idő előtt lezárja az ellenőrzést. A köztes eredmények újabb minta vételéhez vezetnek mindaddig, amíg a terv el nem éri az átvételi vagy elutasítási számot, illetve ki nem merülnek az engedélyezett szakaszok. Az ASTM E2234 ezért nem engedélyezi a megfelelő darab korlátlan keresését.
A megszámlált tételt meg kell határozni. A „nem megfelelő egység” lehet lemez, rúd, öntvény, tekercs, vizsgálati egység vagy más, meghatározott ellenőrzési egység, amely egy vagy több nemmegfelelőséget mutat. A terv ehelyett egyedi hibákat is számlálhat, de ez nem ugyanazt a döntési alapot jelenti. Ha egy rúd mind a kémiai összetétel, mind a szakítószilárdság követelményeinek nem felel meg, egységalapú terv szerint egy nem megfelelő egységnek számíthat, míg egy hibaalapú terv egynél több nemmegfelelőséget is számlálhat. A specifikációnak vagy az ellenőrzési eljárásnak meg kell határoznia, melyik szabály alkalmazandó.
Az ismételt vizsgálat elkülönül a kétszeres vagy többszörös terv szerinti következő minta vételétől. Ismételt vizsgálat engedélyezhető vizsgálati szabálytalanság, próbadarabhiba vagy meghatározott ellenőrzési eljárás miatt. Az ASTM formai és szerkesztési követelményei előírják, hogy a specifikációknak meg kell határozniuk a megfelelőséghez szükséges vizsgálati egységek és próbadarabok számát, rögzíteniük kell a tételmintavételi eljárásokat, valamint meg kell adniuk az engedélyezett ismételt vizsgálatok feltételeit és szabályait. Az FHWA szintén kifejti, hogy az eljárásnak meg kell határoznia, hogy a második vizsgálat eredményei felváltják-e az első eredményeket, vagy azokkal együtt kerülnek-e értékelésre. Ezen utasítás hiányában egy sikertelen szakító-, ütő-, keménységi vagy kémiai vizsgálat megismétlése nem érvényes átvételi módszer.
AQL-indexelt ellenőrzési logika
AQL (elfogadható minőségi szint) Olyan index, amelyet a tételmérettel és az ellenőrzési feltételekkel együtt a tulajdonságmintavételi terv kiválasztására használnak; nem jelenti azt, hogy az elfogadott tétel hibátlan.
Az AQL egy ellenőrzési terv kiválasztására használt index. Nem azt jelenti, hogy minden elfogadott tétel hibamentes, és nem is a termékspecifikációban megengedett hibaarány. Nem helyettesítheti továbbá az acélminőségre vonatkozó követelményt, például az ASTM A572/A572M Grade 50 meghatározott legkisebb folyáshatárát, illetve az ASTM A36/A36M kémiai és mechanikai követelményeit.
Az AQL-indexelt terv a tételméretet, az ellenőrzési szintet vagy mintaméretkódot, valamint a kiválasztott AQL-t az átvételi és elutasítási számokkal kapcsolja össze. Az így létrejövő terv meghatározza az ellenőrzési döntés valószínűségi szerkezetét. A megfigyelt alacsony érték elfogadáshoz vezethet, az elfogadás azonban nem bizonyítja, hogy minden nem vizsgált egység megfelelő. Ezzel szemben a terv szerinti elutasítás nem feltétlenül jelenti azt, hogy a tétel minden egysége nem megfelelő; azt mutatja, hogy a megfigyelt bizonyíték elérte a terv elutasítási szabályát.
A mintavételi egységeket úgy kell kiválasztani, hogy támogassák ezt a valószínűségi szerkezetet. Az ASTM E105 a valószínűségi mintavételt véletlenszámok alkalmazásával és meghatározott becslési eljárással történő kiválasztásként határozza meg, lehetővé téve a mintavételi bizonytalanság és a tételminősítéssel kapcsolatos kockázatok objektív kiszámítását. Ha az elsőként elért darabokat, a rudak legkönnyebben hozzáférhető végeit vagy a már megfelelőnek vélt anyagot választják ki, az megváltoztatja a mintavétel alapját. Ennek következtében a táblázatban szereplő átvételi valószínűségek értelmetlenné válhatnak.
Az AQL szerinti ellenőrzés azt sem dönti el, hogy a próbadarabot megfelelően készítették-e elő. Az ellenőrnek meg kell őriznie az azonosítást és az őrzési láncot, rögzítenie kell az olvasztás és a tétel kapcsolatát, valamint ellenőriznie kell a próbadarab helyét, orientációját, méreteit és az anyagállapotot, mielőtt az eredmény bekerül a számlálásba. Szerkezetiacél-termékek esetében az AISC 207-20 megköveteli, hogy az ellenőrzést és vizsgálatot végző személyzet ismerje az alkalmazandó ellenőrzési módszereket és átvételi kritériumokat, továbbá meghatározza az ilyen termékek végső ellenőrzésével kapcsolatos felelősségeket. Az ASTM A1062 kapcsolódó példát nyújt az acélöntvények mintavételére: a vevő és a gyártó ellenőrzési követelményei meghatározzák azokat a körülményeket, amelyek között új mintára van szükség méretellenőrzéshez, szemrevételezéshez, mágnesporos, penetrációs, radiográfiai, ultrahangos vagy tömörségi vizsgálathoz.
ISO 2859-1:2026 és az ellenőrzési szintek közötti váltás
Az ISO 2859-1:2026 AQL-indexelt egyszeres, kétszeres és többszörös mintavételi rendszereket határoz meg tételenkénti ellenőrzéshez, és váltási szabályokat tartalmaz a normál, csökkentett és szigorított ellenőrzés között. Az ellenőrzési szint ezért nem egyszerűen egy kényelmi szempontból állandóan választott lehetőség. A közelmúltban elfogadott és elutasított tételek nyilvántartása alapján változhat, azzal a feltétellel, hogy teljesülnek a szabványban előírt feltételek, és az arra felhatalmazott személyek hozzák meg a döntést.
A normál ellenőrzés a folyamatos ellenőrzési sorozat szokásos kiindulási állapota. Csökkentett ellenőrzés alkalmazható kisebb ellenőrzési teherrel, ha a közelmúlt minőségi előzményei teljesítik az előírt kritériumokat. Ez nem engedélyezi a nyomonkövethetőség megszüntetését vagy a próbadarabok véletlenszerű kiválasztását. Szigorított ellenőrzést kell alkalmazni, ha a közelmúltbeli sorozat romló eredményeket jelez, vagy ha életbe lép az előírt váltási szabály. Ilyenkor a terv az elfogadás előtt erősebb bizonyítékot követel meg.
A váltási döntéseknek a meghatározott tételsorozaton és a rögzített eredményeken kell alapulniuk, nem pedig egy elszigetelt kedvező ismételt vizsgálaton. A beszállítónak, a vevőnek vagy a minőségügyi szervezetnek tudnia kell, hogy mely tételek tartoznak a sorozathoz, melyik mintavételi tervet alkalmazták, valamint hogy egy tételt elfogadtak, elutasítottak, átdolgoztak vagy a szabvány szabályai szerint ismételten benyújtottak-e. Egy elutasított tétel nem tüntethető fel elfogadott tételként pusztán az azonosítójának megváltoztatásával vagy új sorozat engedély nélküli indításával.
A gyakorlati fegyelem egyszerű, de szigorú: meg kell határozni a tételt, ki kell választani a tervet, reprezentatív mintákat kell venni, érvényes próbadarabokat kell előkészíteni, az eredményeket a meghatározott nemmegfelelő-egység szabálya szerint kell számlálni, és követni kell az előírt döntési utat. A sikeres ismételt vizsgálat nem jelenti automatikusan a tétel elfogadását. A végső minősítésnek a termékspecifikációt, a mintavételi szabványt és a dokumentált ismételt vizsgálati rendelkezéseket kell követnie.
8. Újravizsgálat: egy érvényes sikertelen eredmény korrigálása szemben egy érvénytelen folyamat megismétlésével
Az újravizsgálat nem jelent automatikusan tiszta lapot. Olyan szabályozott intézkedés, amelynek jogalapját, hatókörét, a vizsgálati darabok számát, valamint a gyártási tétel sorsára gyakorolt hatását az alkalmazandó termékspecifikációnak, beszerzési specifikációnak vagy ellenőrzési tervnek kell meghatároznia. A laboratórium nem tehet elfogadhatóvá egy sikertelen tételt pusztán kényelmesebben vizsgálható darabok vizsgálatával, és az ellenőr sem feltételezheti, hogy a második eredmény érvényteleníti az elsőt. Az irányadó szabálynak egy előzetes kérdésre kell választ adnia: érvényes volt-e az első vizsgálat?
Négy tevékenységet külön kell kezelni. A mintavétel meghatározott tételből választ ki anyagot. A próbatest-előkészítés ezt az anyagot laboratóriumi vagy mechanikai vizsgálatra alkalmas próbatestté alakítja. A vizsgálat mért eredményt szolgáltat. Az elfogadás vagy elutasítás a tételre alkalmazza a meghatározott döntési szabályt. Az egyik tevékenységben elkövetett hiba nem jogosít fel automatikusan mind a négy tevékenység megismétlésére.
Az ASTM A370 szabvány, amelyet az acél- és kapcsolódó ötvözettermékek megfelelőségének értékelésére használnak, kimondja, hogy a mintavétel gyakoriságát, a próbatest helyét és orientációját, az anyagállapotot, valamint a jelentéstételi követelményeket az alkalmazandó termék- vagy általános követelményeket rögzítő specifikáció szabályozza. Ezek a részletek megváltoztathatják az eredményt. A hengerlési irányra merőlegesen kivett szakítópróbatest nem cserélhető fel egy hosszirányban kivett próbatesttel; a nem megfelelő hőből, vastagságból, állapotból vagy termékpozícióból származó vizsgálat nem válik reprezentatívvá attól, hogy a gép megfelelően működött.
Mikor engedélyezhető az újravizsgálat?
A specifikációnak meg kell határoznia a megfelelőséghez szükséges vizsgálati egységek és próbatestek számát, rögzítenie kell a tételből történő mintavétel eljárását, valamint meg kell adnia azokat a feltételeket és szabályokat, amelyek mellett az újravizsgálat engedélyezett. Ezek kifejezett ASTM Form and Style követelmények. Az újravizsgálat ezért elsősorban az írásban rögzített elfogadási rendszertől függ, nem pedig a műhely megszokott gyakorlatától vagy attól az általános vélekedéstől, hogy egyetlen alacsony érték figyelmen kívül hagyható.
Az engedélyezett újravizsgálat jellemzően két nagy kategória egyikébe tartozik. Az első a vizsgálati folyamat hibáját korrigálja. A próbatest a megengedett helyen kívül törhet el, megmunkálás közben megsérülhet, nyilvánvaló előkészítési hibát tartalmazhat, vagy olyan berendezéssel, illetve eljárással vizsgálhatták, amely nem felelt meg a módszer követelményeinek. A szakítópróbatest törése nem bizonyítja automatikusan, hogy az acél nem megfelelő, ugyanakkor nem minden kedvezőtlen törés ad alapot az eredmény törlésére sem. Az alkalmazandó vizsgálati módszernek és termékspecifikációnak kell meghatároznia, hogy mikor érvénytelen egy eredmény, és milyen cserepróbatest szükséges.
A második kategória olyan érvényes eredményt kezel, amely lehetséges nemmegfelelőséget jelez. Egyes specifikációk engedélyezik további próbatestek vizsgálatát, ha az első vizsgálat sikertelen, gyakran meghatározott számú sikeres eredmény vagy előírt átlag feltételével. Ez intézkedési szabály, nem pedig annak bizonyítéka, hogy az első eredmény hibás volt. Az első eredmény a dokumentáció része marad, kivéve, ha a specifikáció kifejezetten másként rendelkezik.
A különbségtétel azért fontos, mert egy specifikáció alatti, megerősített tulajdonságérték anyagmegfelelőségi kérdést vet fel. Ha egy érvényes próbatest folyáshatára a meghatározott minimumérték alatt van, az újravizsgálatot nem lehet laboratóriumi hiba korrigálásaként leírni pusztán azért, mert a későbbi próbatestek megfeleltek. A tétel továbbra is elfogadható lehet olyan szabály alapján, amely engedélyezi a további vizsgálatot, de az elfogadásnak ebben az esetben az adott szabályt kell követnie. Ilyen szabály hiányában az ismételt vizsgálat nem jelent érvényes utat az elfogadáshoz.
A reprezentatív kiválasztás azt is meghatározza, hogy az újravizsgálat a megfelelő kérdésre ad-e választ. Az ASTM E105 (2016) a valószínűségi mintavételt véletlenszámok alkalmazásával és meghatározott becslési eljárással történő kiválasztásként határozza meg. Ez lehetővé teszi a mintavételi bizonytalanság és a tétel sorsáról hozott döntés kockázatainak objektív értékelését. Ha egy közeli darabot azért választanak ki, mert könnyebb levágni, az csökkentheti a látszólagos hibaarányt, miközben keveset mond a meghatározott tételről.
Az ISO 377:2017 a szükséges újravizsgálatokhoz felhasznált mintákat az eredeti munkával azonos szabályozott keretbe helyezi. Meghatározza az acélszelvények, rudak, pálcák, lapos termékek és csőtermékek mechanikai vizsgálatához szükséges minták és próbatestek azonosítását, helyét és előkészítését, beleértve az újravizsgálathoz szükséges mintákat is. Az újravizsgálati próbatestnek ezért meg kell őriznie az azonosíthatóságát és a kapcsolatát a tétellel, a hővel, a termékkel, a hellyel, az orientációval és az anyagállapottal. Nem lehet azonosíthatatlan cserepróbatest.
Csereeredmények szemben az együttesen értékelt eredményekkel
Az újravizsgálat hatását egyértelműen meg kell határozni. Az ASTM Form and Style megköveteli az engedélyezett újravizsgálat feltételeinek és szabályainak rögzítését; az FHWA útmutatója pedig kifejezetten megkülönbözteti a két gyakorlati lehetőséget: a specifikációnak ki kell mondania, hogy a második vizsgálat eredményei felváltják-e az első eredményeket, vagy azokkal együtt kerülnek-e értékelésre.
Csereeredményt alkalmazó szabály esetén a második vizsgálat eredménye — vagy a második vizsgálati eredmények meghatározott összessége — felváltja az első eredményt a megadott elfogadási döntés szempontjából. Ez csak akkor megfelelő, ha a szabály meghatározza, miért nem irányadó többé az első eredmény — például érvénytelen próbatest vagy vitatott vizsgálat rendezésére szolgáló, meghatározott eljárás esetén. A csere nem ad felhatalmazást a megfelelőséget igazoló érték korlátlan keresésére. A további próbatestek számát és a csere alkalmazásának feltételeit előre, rögzített módon kell meghatározni.
Együttes eredményeket alkalmazó szabály esetén az első és a második eredmény egyetlen döntés részét képezi. A specifikáció előírhatja, hogy valamennyi eredménynek el kell érnie egy minimumértéket, meghatározhat átlagértéket, vagy más számítási módot írhat elő. A második, megfelelő eredmény nem törölheti az első, nem megfelelő eredményt, ha a szabály az eredmények együttes értékelését írja elő. Ezzel szemben egyetlen alacsony eredmény nem feltétlenül jelenti a tétel elutasítását, ha a meghatározott szabály az együttesen vizsgált eredményeket értékeli, és azok összessége megfelel a követelménynek.
A mintavételes ellenőrzés ehhez kapcsolódó kérdést vet fel. Az ASTM E2234-08 a tulajdonságok alapján végzett, AQL-indexelt egyszeres, kétszeres és többszörös mintavételt írja le: az elfogadás akkor történik meg, ha a nem megfelelő egységek száma nem haladja meg az alkalmazandó elfogadási számot, az elutasítás pedig akkor, amikor elérik az elutasítási számot. Kétszeres vagy többszörös mintavétel esetén a hibákat kumulatívan kell számolni. Ha az első minta egy nem megfelelő egységet, a második pedig egy továbbit tartalmaz, a döntéshez az összesített darabszámot kell felhasználni, amennyiben a terv kumulatív számlálást ír elő; a második minta nem tekinthető új tételnek.
Az FHWA hasonlóképpen kimondja, hogy a kétszeres és többszörös mintavételen alapuló döntések kumulatív hibaszámot alkalmaznak. Ez megakadályozza, hogy az első kedvezőtlen minta után a második mintát visszaállításként kezeljék. Az ISO 2859-1:2026 az AQL-indexelt, tételenkénti ellenőrzéshez alkalmazott egyszeres, kétszeres és többszörös mintavételi terveket határozza meg, és tartalmazza a normál, csökkentett és szigorított ellenőrzés közötti váltás szabályait is. Ezek a váltási szabályok azt is megmutatják, miért nem választhat az ellenőr a sikertelen eredmény megismerése után kedvezőbb mintavételi módot.
Ugyanez az elv érvényes a mechanikai tulajdonságokon túl is. Az ASTM A1062 a vevő és a gyártó ellenőrzési követelményeit határozza meg a kész megrendelés gyártása előtti acélöntvény-mintákra vonatkozóan, és megjelöli azokat a körülményeket, amelyek méret-, szemrevételezéses, mágnesporos, penetrációs, radiográfiai, ultrahangos vagy tömörségi vizsgálathoz új minta szükségességét eredményezik. Az „új minta” meghatározott ellenőrzési műveletet jelent, nem pedig engedélyt egy nem nyomon követhető öntvény behelyettesítésére vagy csak a kedvező jelzést adó vizsgálat megismétlésére.

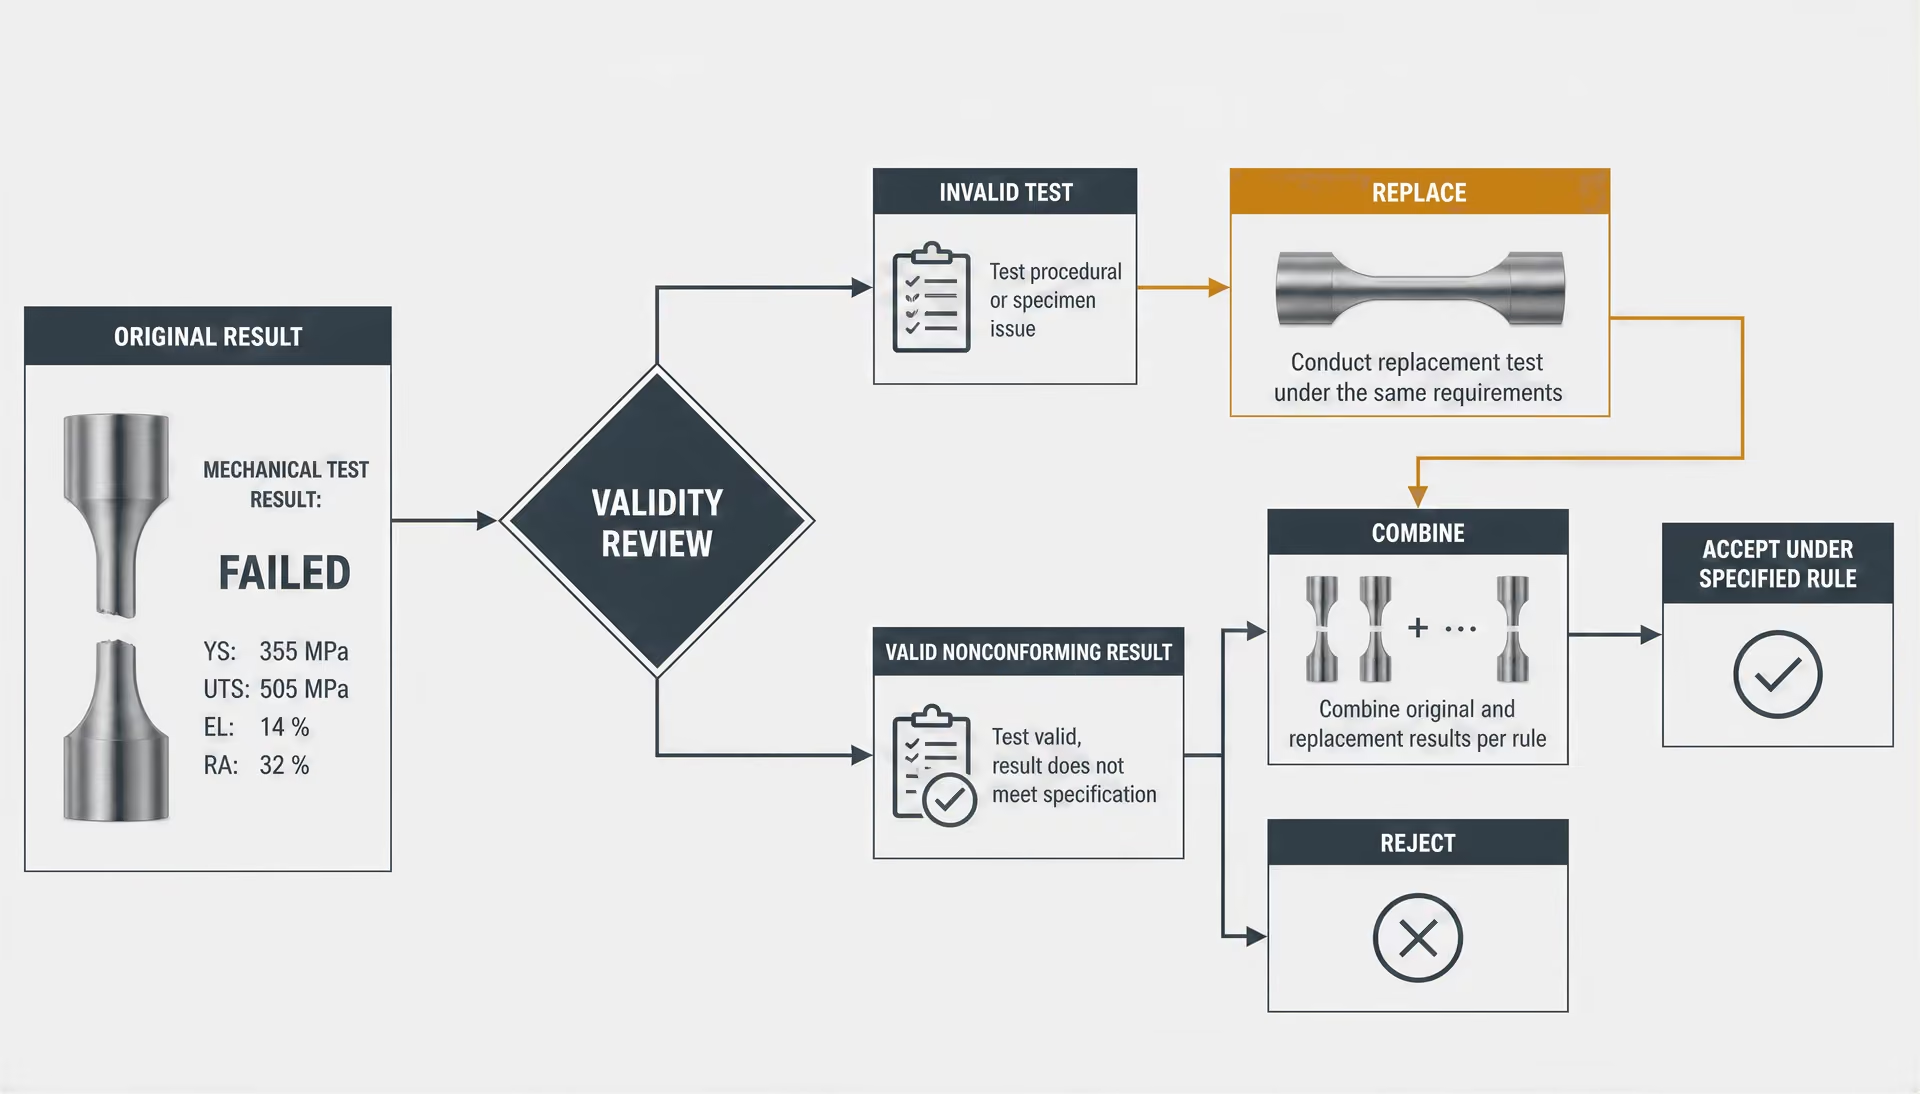
Az újravizsgálati próbatestek és a dokumentált szabályok szükségessége
Minden újravizsgálatnak nyomon követhetőnek kell lennie egy írásban rögzített döntés alapján. A dokumentációnak azonosítania kell a tétel határait, az eredeti mintát, a próbatest azonosítóját, a vizsgálati módszert és annak kiadását, az orientációt, a helyet, az anyagállapotot, a berendezést, a vizsgálatot végző személyt vagy laboratóriumot, az újravizsgálat okát, az engedélyezett további próbatestek számát, valamint az eredmények együttes értékelésére vagy cseréjére alkalmazott szabályt. A végső intézkedést is rögzíteni kell: elfogadás, elutasítás, szétválogatás, újramegmunkálás, az előírás által megengedett alacsonyabb osztályba sorolás vagy további vizsgálatra történő visszatartás.
Az újravizsgálati próbatestnek a specifikáció által engedélyezett anyagból és helyről kell származnia. Ha az eredeti próbatestet egy rúd nem megfelelő végéből, egy lemez nem megfelelő felületéről vagy nem megfelelő termékállapotból vették, a megoldás egy megfelelő helyről származó próbatest lehet — nem pedig ugyanarról a hibás helyről származó újabb próbatest. Az ASTM E1806 a tétel mintavételét, a mintavételi helyeket és a laboratóriumi minták acél- és vasszabvány szerinti kémiai elemzéshez történő előkészítését tárgyalja, megerősítve ugyanezt az azonosítási láncot a kémiai vizsgálatok esetében is.
A Személyzetnek az eredmény áttekintése előtt ismernie kell az elfogadási kritériumokat. Az AISC 207-20 előírja, hogy az ellenőrzést és vizsgálatot végző Személyzetnek ismernie kell az alkalmazandó ellenőrzési módszereket és elfogadási kritériumokat, továbbá meghatározza a szerkezeti acéltermékek végső ellenőrzésével kapcsolatos felelősségeket. Ez a felelősség összeegyeztethetetlen az olyan informális újravizsgálattal, amelynek célja egy kedvezőbb számérték elérése.
A védhető eljárási sorrend egyszerű, bár nem mindig könnyű: meg kell állapítani, hogy az első eredmény érvényes volt-e; alkalmazni kell az előírt újravizsgálati rendelkezést; meg kell őrizni az eredeti eredményt; a hibákat a mintavételi terv utasítása szerint kell számolni; végül pedig az írásban rögzített szabály alapján kell dönteni a tétel sorsáról. Ha egyetlen szabály sem engedélyezi az újravizsgálatot, az érvényes, sikertelen eredmény ismétléssel nem alakítható át elfogadássá. Ha az eredeti vizsgálat érvénytelen volt, a korrekciónak a mintavételben, az előkészítésben vagy az eljárásban ténylegesen fennálló hibára kell irányulnia. Az újravizsgálat csak akkor korrekciós intézkedés, ha egy meghatározott hibát korrigál. Ellenkező esetben csupán egy újabb vizsgálat — egy újabb vizsgálat pedig nem jelent automatikusan újabb esélyt.
9. Az újravizsgálati próbatestek és a különböző eredmények metallurgiai okai
Az újravizsgálat nem egyszerűen ugyanazon vizsgálat másodszori elvégzését jelenti. Történhet másik acéldarabon, a termék egy másik helyén, a megőrzött mintából kivágott új próbatesten, vagy a tételből származó pótmintán. Ezek a különbségek fontosak, mivel az acél tulajdonságai rövid távolságokon belül is változhatnak, miközben maga a vizsgálati folyamat is okozhat szórást.
Az ASTM A370 kimondja, hogy a mintavétel gyakoriságát, a próbatest helyét és irányát, az anyagállapotot, valamint a jelentéstételi követelményeket az alkalmazandó termékszabvány vagy az általános követelményeket tartalmazó szabvány határozza meg. Az ASTM Form and Style követelményei szintén előírják, hogy a szabványnak meg kell határoznia a vizsgálati egységek és a próbatestek számát, a tétel mintavételét, valamint azt, hogy mikor engedélyezett az újravizsgálat. Az irányadó szabványnak ezért két külön kérdésre kell választ adnia: milyen eredmény jellemzi a tételt, és milyen eljárást kell alkalmazni nem megfelelő eredmény után?
Helyi inhomogenitás, szegregáció és anizotrópia
Az acél megszilárdulása kémiai szegregációval jár. Az olyan elemek, mint a szén, a mangán, a kén, a foszfor és az ötvözőadalékok az öntés során nem maradnak tökéletesen homogének; koncentrációjuk változhat a dendrites területek, a középvonal, valamint a szál vagy az öntvény külső részei között. Az ezt követő hengerlés, kovácsolás, újrahevítés és normalizálás csökkenti ezeket a különbségeket, de nem feltétlenül szünteti meg őket. A szegregált terület közelében vett próbatest ezért eltérő szilárdságot, alakíthatóságot, szívósságot vagy kémiai összetételt mutathat, mint ugyanabból az olvasztásból vagy termékből máshol vett próbatest.
A hatás függ a vizsgált tulajdonságtól. Egy helyi zárványfüzér vagy sávos terület csökkentheti a nyúlást vagy az ütőenergiát anélkül, hogy a szakítószilárdság hasonló mértékben változna. A kénben gazdag területek befolyásolhatják a törési viselkedést, és keresztirányú vizsgálatban jelentősebbek lehetnek, mint hosszirányú vizsgálatban. Az egyik helyről vett kémiai minta szintén eltérhet a termék keresztmetszetét reprezentáló mintától, különösen akkor, ha a szabvány meghatározott mintavételi helyet ír elő.
A hengerlés és a kovácsolás irányítottságot hoz létre. A szemcsék megnyúlnak, a zárványok rendeződhetnek, és a ferrit-perlit vagy más fázissávok a megmunkálás irányával párhuzamosan alakulhatnak ki. A hosszirányú és a keresztirányú szakítópróbatest nem ugyanazt a szerkezetet vizsgálja. A különbség nem bizonyítja, hogy az egyik próbatestet hibásan vizsgálták. Lehet, hogy az anizotróp anyag várható reakciójáról van szó. Az ISO 377:2017 meghatározza a szelvényekből, rudakból, huzalokból, sík termékekből és csőtermékekből mechanikai vizsgálathoz vett minták és próbatestek azonosítását, helyét és előkészítését, beleértve a szükséges újravizsgálatokhoz szükséges mintákat is. A helyre és irányra vonatkozó követelmények megőrzik az eredmény jelentését.
A vastagság szintén megváltoztatja a termikus és alakítási előzményeket. Egy vastag lemez, kovácsdarab vagy öntvény közepe lassabban hűl, mint a felülete, ezért a szemcseméret, a fázisátalakulás, a szegregáció és a vastagságon át értelmezett tulajdonságok eltérhetnek. A hőkezelés további gradienst hozhat létre. A kemenceterhelésen belül hőmérséklet-különbségek alakulhatnak ki, vagy az edzés során a szabadon lévő felületek gyorsabban hűlhetnek, mint a belső részek. A felület közeléből vett próbatest keménysége vagy szakítási viselkedése ezért eltérhet a félvastagságból vett próbatestétől.
A felületi dekarbonizáció további példa erre. Szénszabályozott atmoszférában történő hevítés során a felület széntartalma csökkenhet, ami lágyabb réteget hoz létre. Ha a megmunkálás ennek a rétegnek egy részét rajta hagyja a szakítópróbatesten, a mért szilárdság vagy keménység alacsonyabb lehet az alapanyag értékénél. A túl sok anyag eltávolítása ellenkező problémát okozhat: a vizsgálat ekkor már nem a meghatározott helyet reprezentálja.
Ezek a hatások nélkülözhetetlenné teszik a reprezentatív mintavételt. Az ASTM E105 a véletlenszám-kiválasztáson és meghatározott becslési eljáráson alapuló valószínűségi mintavételt ismerteti, lehetővé téve a mintavételi bizonytalanság és a tétel minősítésével kapcsolatos kockázatok objektív értékelését. Egy rúd végéről kényelmesen levágott darab, a lemez legkönnyebben hozzáférhető sarka vagy a fűrészhez legközelebb eső maradék anyag nem automatikusan reprezentatív. A mintajegyzőkönyvnek azonosítania kell az olvasztást, a tételt, a terméket, a helyet, az irányt, a vastagsági pozíciót és az anyagállapotot, hogy az újravizsgálat az első eredménnyel összefüggésben értelmezhető legyen.
A próbatest-előkészítés és a géphatások
Érvényes anyagból is származhat kétséges eredmény, ha a próbatest-előkészítés eltér az alkalmazandó módszertől. A megmunkálás szakadt fémfelületet, szerszámnyomokat, sorját, maradó feszültséget, túlmelegedést vagy dekarbonizált felületet hagyhat hátra. A mérési hosszon kialakuló bemetszés vagy karc feszültségkoncentrációt okozhat, és csökkentheti a nyúlást, illetve előidézheti a korai törést. Hajlító- vagy ütőpróbatest esetében a helytelen méretek, rádiusz, bemetszési hely vagy felületi állapot lényegesen megváltoztathatja az eredményt.
A próbatestnek meg kell felelnie a tervezett vizsgálati iránynak és geometriának is. A hengerlési irányhoz képest hibás szögben kivágott szakítópróbatest más tulajdonságot mérhet. A túl kicsi mérőszakasz, a helytelenül megjelölt mérési hossz vagy a nem központosított próbatest látszólagos eltérést okozhat a vizsgálatok között. Ütővizsgálatnál különösen fontos a bemetszés beállítása és minősége, mivel a bemetszés szándékosan koncentrálja a feszültséget.
A géphatások kevésbé láthatók, de ugyanolyan fontosak. A befogásnak úgy kell rögzítenie a próbatestet, hogy ne okozzon zúzást, csúszást vagy hajlítást. A befogópofák és a terhelési rendszer közötti tengelyeltérés hajlítókomponenst adhat a tengelyirányú szakítóvizsgálathoz. Az extenzométer rögzítése, a mérőeszköz kalibrálása, a keresztfej sebessége, a terhelésmérő cella állapota és a szoftverbeállítások hatással lehetnek a folyáshatár, a szakítószilárdság vagy a nyúlás rögzített értékére. Az elhasználódott üllő, a sérült ütőszerszám, a hőmérsékleti hiba vagy a nem megfelelően beállított hajlítóberendezés módosíthatja a mért viselkedést.
A műszer állapota nem tesz minden váratlan értéket automatikusan érvénytelenné. Az a kérdés, hogy a berendezés és az eljárás megfelelt-e az alkalmazandó módszernek. Ha a szakítópróbatest megcsúszott a befogópofákban, az engedélyezett helyen kívül tört el, vagy meghibásodott extenzométerrel vizsgálták, az eredmény érvénytelen lehet, és az irányadó szabályok szerint pótlással helyettesíthető. A megfelelően előkészített próbatesten, ellenőrzött gépen kapott alacsony érték továbbra is anyageredménynek minősül, még akkor is, ha egy későbbi próbatest megfelel.
A nyomonkövethetőség megakadályozza ezen problémák összekeverését. A laboratóriumnak képesnek kell lennie minden eredményt összekapcsolni a vizsgálati egységgel, a próbatest azonosítójával, az előkészítési dokumentációval, az iránnyal, a méretekkel, a vizsgálógéppel, a kezelővel, valamint a módszer által előírt környezeti vagy anyagállapottal. E láncolat nélkül lehetetlen lehet megállapítani, hogy két eltérő eredmény az acél helyi változékonyságát vagy két különböző eljárási hibát tükröz-e.
Miért nem törli el az első eredményt a megfelelő újravizsgálati eredmény?
A sikeres ismételt vizsgálat tükrözheti a helyi anyagváltozékonyságot, az engedélyezett kiegészítő vizsgálati szabályt vagy az első vizsgálat érvénytelenségét; önmagában nem törli az eredeti eredményt. Strong evidence
A megfelelő újravizsgálati eredmény nem bizonyítja, hogy az első eredmény téves volt. Azt mutathatja, hogy az első próbatest egy kedvezőtlenebb helyi területről származott, hogy az anyag normális változékonyságot mutat, vagy hogy a mintavételi terv lehetővé teszi egy további próbatest vizsgálatát. Azt is jelezheti, hogy az első vizsgálat érvénytelen volt. Ezek különböző következtetések, és nem választhatók ki utólag pusztán azért, mert a második szám kedvezőbb.
Az ASTM Form and Style követelményei az újravizsgálat feltételeit a szabványban helyezik el. Az FHWA ismerteti, hogy az újravizsgálatra vonatkozó rendelkezésnek meg kell határoznia, hogy a második vizsgálat eredményei felváltják-e az első eredményt, vagy összevonják-e azzal, továbbá hogy a kettős és többszörös mintavételen alapuló döntések kumulatív hibaszámokat használnak. Az ASTM E2234 ugyanezt az elfogadási logikát ismerteti az AQL-indexelt mintavételnél: a tételt akkor fogadják el, ha a nem megfelelő egységek száma nem haladja meg az alkalmazandó elfogadási számot, és akkor utasítják el, amikor eléri az elutasítási számot. Az ISO 2859-1:2026 egyszeres, kettős és többszörös mintavételi terveket, valamint a normál, csökkentett és szigorított ellenőrzés közötti áttérés szabályait biztosítja.
Így az egyik szabvány engedélyezheti egy érvénytelen próbatest után egy meghatározott helyettesítő vizsgálat elvégzését, míg egy másik további próbatesteket írhat elő, és az eredeti hibát az újravizsgálati eredményekkel együtt számíthatja. Az újravizsgálat csak az írásban rögzített szabály alapján döntheti el a tétel minősítését. Érvényes, nem megfelelő eredményt nem törölhet visszamenőlegesen.
Az ellenkezője szintén igaz. Egy alacsony eredményt nem szabad túlértelmezni, ha a próbatest helye, iránya, előkészítése vagy a vizsgálat végrehajtása nem felelt meg az alkalmazandó módszernek. A megfelelő intézkedés ilyenkor a vizsgálat érvénytelenítése és megfelelően előkészített próbatest beszerzése lehet, nem pedig a tétel elutasítása egy minősítés nélküli szám alapján. A végső elfogadásról az irányadó termékszabvány és az ellenőrzési eljárás rendelkezik. Az AISC 207-20 meghatározza a szerkezetiacél-termékek végső ellenőrzésével kapcsolatos felelősségeket, és előírja, hogy az ellenőrzést és vizsgálatot végző személyzet értse az alkalmazandó módszereket és elfogadási kritériumokat. Az újravizsgálat ezért a tétel minősítésének szabályozott része, nem pedig engedély arra, hogy a vizsgálatokat addig ismételjék, amíg meg nem jelenik a kívánt eredmény.
10. Acélöntvények: mintavétel a gyártás előtt és az új mintát kiváltó események
Az ASTM A1062 szerinti megrendelői–gyártói ellenőrzési követelmények
Az ASTM A1062 hasznos figyelmeztetést ad arra, hogy nem szabad minden acélterméket úgy kezelni, mintha ugyanazon szabály szerint vennének belőle mintát. A megrendelői–gyártói ellenőrzési keretrendszere a késztermék-megrendelés gyártása előtti acélöntvény-mintavételre vonatkozik. Ennek az időzítésnek jelentősége van. A minta nem egyszerűen egy kényelmesen kiválasztott, a gyártás befejezése után a kész tételből eltávolított öntvény; hanem egyeztetett vizsgálati darab, amelynek segítségével megállapítható, hogy a tervezett öntvény, a gyártási módszer és az ellenőrzés alapja megfelel-e a megrendelő követelményeinek.
A megrendelőnek és a gyártónak ezért meg kell határoznia, hogy mit képvisel a minta, és mely vizsgálatok vonatkoznak rá. A megrendeléstől függően az ellenőrzés alapját képezheti méretellenőrzés, szemrevételezés, mágnesporos vizsgálat, penetrációs vizsgálat, radiográfiai vizsgálat, ultrahangos vizsgálat és tömörségvizsgálat. Ezek a módszerek eltérő kérdésekre adnak választ. A méretek a geometriára, valamint a megmunkálási vagy öntési ráhagyásokra vonatkoznak. A szemrevételezés a megfigyelhető felületi állapotokat vizsgálja. A mágnesporos és penetrációs vizsgálat a felületi vagy felületközeli folytonossági hiányokra irányul, míg a radiográfia és az ultrahangos vizsgálat eltérő fizikai módszerekkel vizsgálja a belső állapotot. A tömörségvizsgálat a tömörségre, nem pedig csupán a hibátlan megjelenésre irányul.
Az ASTM A1062 felépítése mindkét félre felelősséget ró. A megrendelő meghatározza vagy jóváhagyja a megrendelésre vonatkozó ellenőrzési követelményeket, a gyártó pedig a tervezett sorozatgyártás feltételei között elkészített mintaöntvényt biztosít. Az eredmény ellenőrzött gyártás előtti döntés, nem pedig felhatalmazás arra, hogy azt az öntvényt válasszák ki, amely a legkedvezőbb jelentést eredményezi. Az a minta, amely nem képviseli a tervezett terméket, folyamatot vagy ellenőrzési állapotot, csekély értékű, még akkor is, ha minden vizsgálati eredmény elfogadhatónak tűnik.
Ezt a termékspecifikus elrendezést analógia alapján nem szabad hengerelt lemezre, rúdra, csőre vagy kovácsdarabokra alkalmazni. Az ASTM A370 kimondja, hogy a mintavételi gyakoriságot, a próbadarab helyét és orientációját, az anyagállapotot, valamint a jelentési követelményeket a vonatkozó termék- vagy általános követelményeket tartalmazó előírás határozza meg. Hengerelt termékek esetében ezek az utasítások olyan módon határozhatnak meg egy hőt, tételt, vizsgálati egységet vagy helyet, amelynek nincs közvetlen megfelelője egy öntvénymegrendelésben. Az ASTM A1062 annak esettanulmánya, hogyan kell először a meghatározó előírást értelmezni.

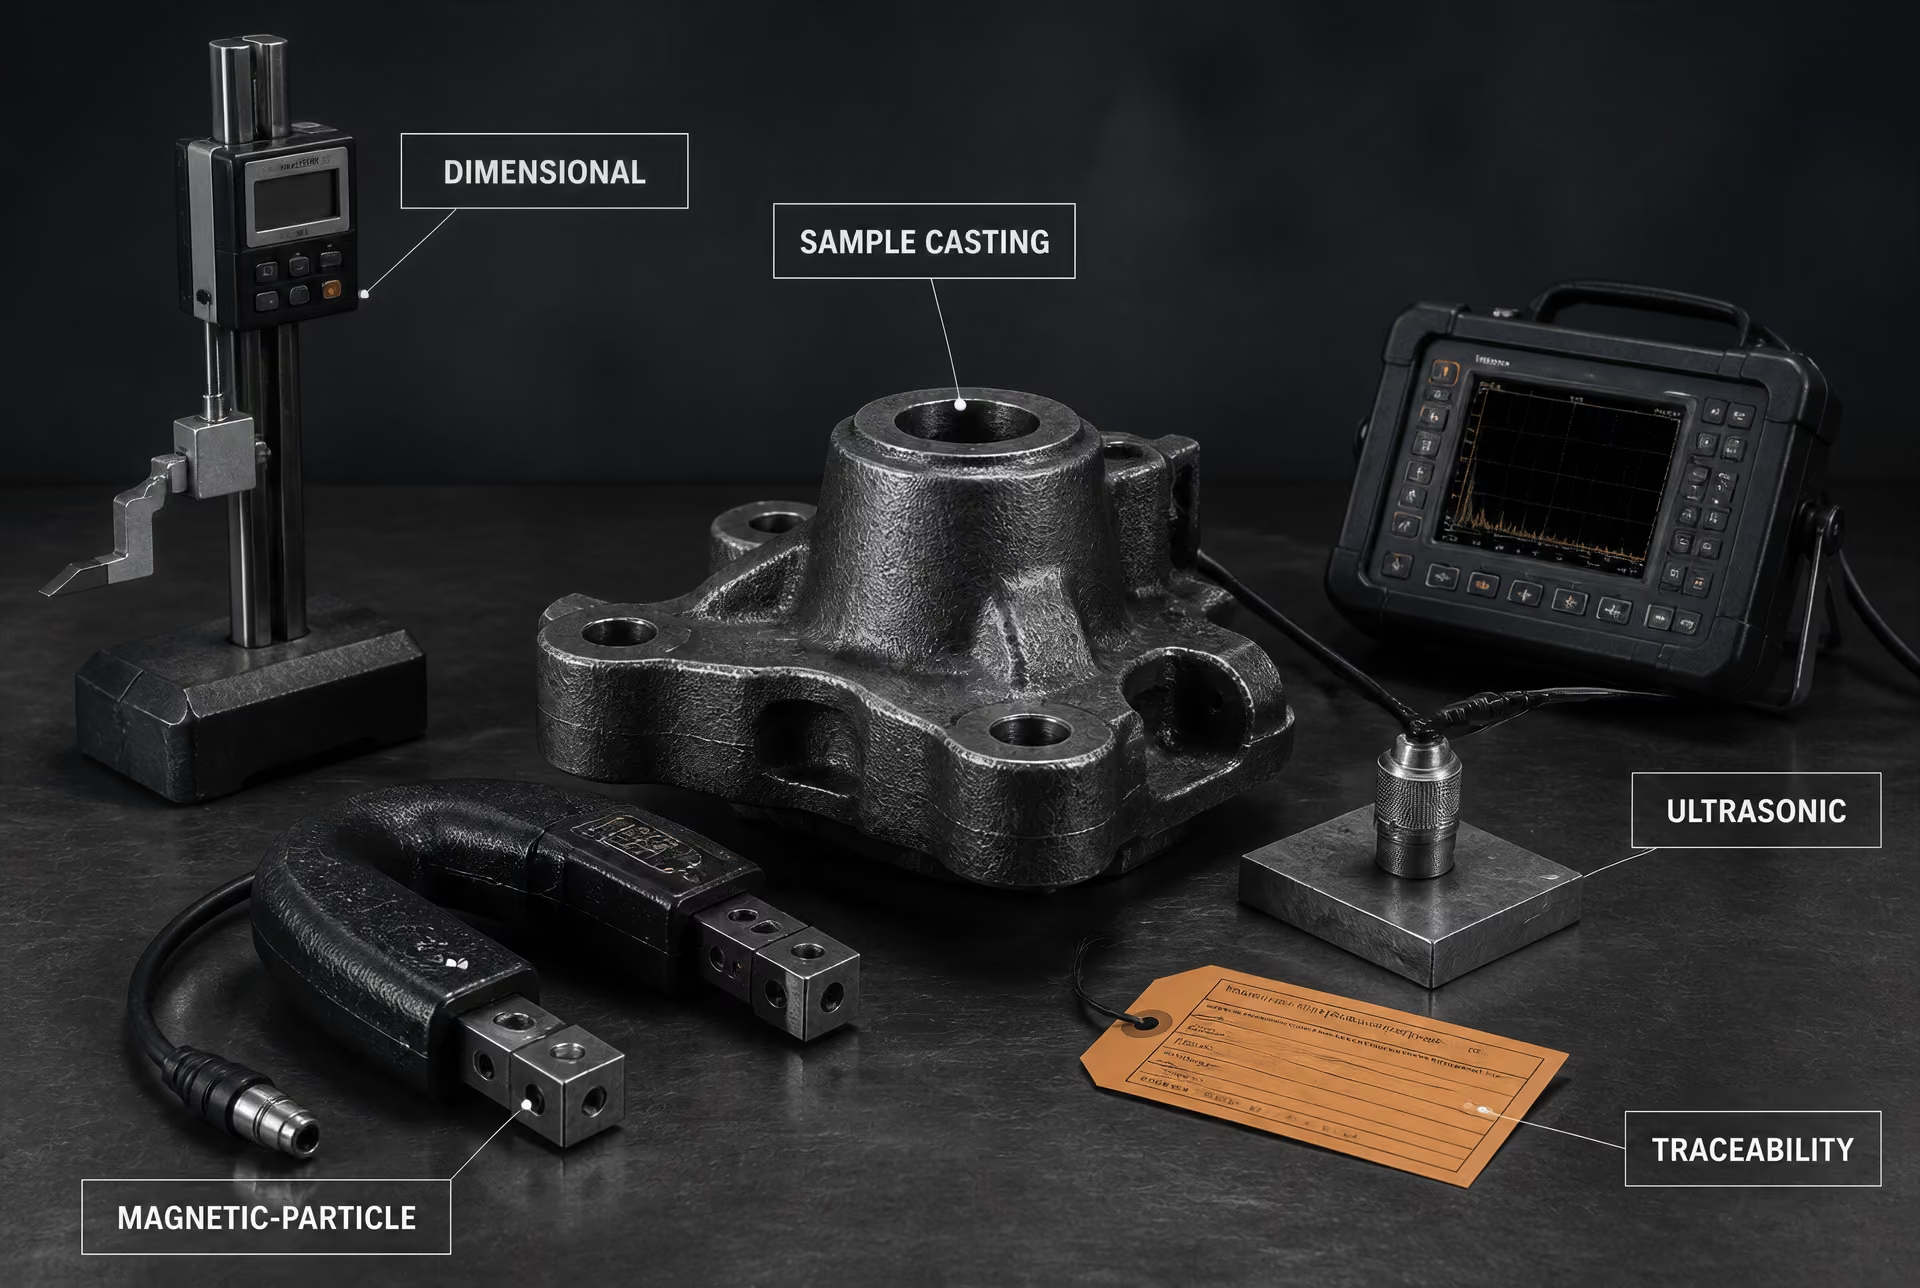
Mintaöntvények és a kész megrendelés ellenőrzése
Egy mintaöntvény két különálló célt szolgálhat. A gyártás előtt bizonyítja, hogy a tervezett kialakítás és gyártási útvonal teljesíteni tudja a meghatározott ellenőrzési követelményeket. A kész megrendelés gyártása alatt vagy azt követően végzett ellenőrzés pedig azt állapítja meg, hogy a szállított öntvények megfelelnek-e a megrendelésben és a meghatározó előírásban rögzített feltételeknek. Ezek a tevékenységek kapcsolatban állnak egymással, de nem helyettesíthetik egymást.
A mintának nyomon követhetőnek kell maradnia a rajzához, az öntvényazonosítóhoz, az anyagszabványhoz, az előírás szerinti hő- vagy olvasztási információkhoz, a gyártási útvonalhoz, a hőkezeléshez és az ellenőrzési feljegyzésekhez. Ha egy vizsgálati jelentés nem kapcsolható össze a tényleges mintával és az azt meghatározó feltételekkel, a vizsgálat megismétlése nem orvosolja a nyomonkövethetőség hiányát. Ugyanez az elv érvényes az acélból kivett laboratóriumi próbadarabokra is: az öntvény mintavétele, a próbadarab helyének meghatározása, annak előkészítése, a vizsgálat elvégzése és a megrendelés elfogadhatóságáról szóló döntés négy különálló művelet.
Az ASTM International Form and Style követelményei kimondják, hogy egy előírásnak meg kell határoznia a megfelelőség igazolásához szükséges vizsgálati egységek és próbadarabok számát, rögzítenie kell a tétel mintavételi eljárásait, valamint meg kell adnia azokat a feltételeket és szabályokat, amelyek mellett az ismételt vizsgálat megengedett. Az ASTM E1806 az acél és vas kémiai elemzéséhez szükséges laboratóriumi minták mintavételi helyeivel és előkészítésével foglalkozik. Az ASTM E105 statisztikai szempontot is hozzáad: a valószínűségi mintavétel véletlenszám-alapú kiválasztást és meghatározott becslési eljárást alkalmaz, így a mintavételi bizonytalanság és a tétel elfogadásával vagy elutasításával kapcsolatos kockázatok objektíven értékelhetők. Egy kényelmesen elérhető öntvény nem válik véletlenszerű mintává pusztán attól, hogy könnyű volt hozzáférni.
A kész megrendelés ellenőrzésekor az elfogadásról szóló döntést a vonatkozó A1062-követelményeknek és a megrendelésnek megfelelően kell meghozni. Egy sikertelen vizsgálat nem megfelelő öntvényre, nem reprezentatív mintára, érvénytelen vizsgálatra vagy megváltozott gyártási feltételre utalhat. Mindegyik lehetőség eltérő intézkedést igényel. A helyes válasz nem automatikusan az eredmény elvetése és egy kézzel kiválasztott pótminta vizsgálata.
A hivatalos mintavételi tervekben alkalmazott általános logika megerősíti ezt a szempontot. Az ASTM E2234 attribútumok szerinti, AQL-indexelt egyszeres, kétszeres és többszörös mintavételt ismertet: a tételt akkor fogadják el, ha a nem megfelelő egységek száma nem haladja meg az alkalmazandó elfogadási számot, és akkor utasítják el, amikor eléri az elutasítási számot. A Federal Highway Administration kimondja, hogy az ismételt vizsgálatra vonatkozó rendelkezéseknek meg kell határozniuk, hogy a második vizsgálat eredménye felváltja-e az első eredményt, vagy azzal együtt értékelendő; kétszeres és többszörös mintavétel esetén a döntések kumulatív hibaszámokon alapulnak. Ezek a szabályok nem vezethetők le utólag, egy kedvezőtlen eredmény megismerése után.
Mikor szükséges új minta
Az ASTM A1062 szerint az új minta ellenőrzött intézkedés, amikor megváltozik az ellenőrzés alapja vagy a termék állapota. Nem informális csere, amelyet azért választanak ki, mert az első minta megbukott. A szabvány az adott vizsgálati kategóriára vonatkozóan meghatározza az új minta szükségességét kiváltó körülményeket, ideértve a méretellenőrzést, a szemrevételezést, a mágnesporos, penetrációs, radiográfiai, ultrahangos és tömörségvizsgálatot. Ennek gyakorlati következménye, hogy az új minta okát rögzíteni kell, és azt össze kell kapcsolni az alkalmazandó változással.
Új méretellenőrzési minta válhat szükségessé, ha megváltozik az öntvény kialakítása, mérete vagy az ellenőrzést befolyásoló konfigurációja. Új szemrevételezési, mágnesporos vagy penetrációs minta lehet szükséges, ha a felületképzési feltételek, a javítási feltételek vagy más gyártási változók módosítják a vizsgálandó felületet. A radiográfiai vagy ultrahangos követelmények új mintát tehetnek szükségessé, ha a falvastagság, a geometria, a belső jellemzők helye vagy az öntési eljárás megváltoztatja azt az alapot, amelyen a vizsgálat minősítése történt. A tömörségvizsgálathoz új minta válhat szükségessé, ha a nyomáshatároló tér, a tömítési elrendezés vagy a vizsgálati feltétel már nem felel meg a korábbi minta feltételeinek.
A pontos kiváltó feltételt az ASTM A1062 és a megrendelés szabályozza; azt nem szabad minden öntvényre érvényes általános szabállyá kiterjeszteni. A személyzetnek meg kell határoznia, mely jellemző változott, mely vizsgálatot érinti a változás, és hogy az új mintának a módosított gyártási állapotot kell-e képviselnie. A megváltozott minta, öntőforma-gyakorlat, javítási feltétel, hőkezelés vagy ellenőrzési beállítás az egyik vizsgálat szempontjából jelentős lehet, a másik szempontjából azonban nem feltétlenül.
Az új minta nem törli az eredeti eredmény előzményeit sem. Mindkét feljegyzés az ellenőrzési nyomon követés részét képezi, és egyértelműen meg kell adni az okot, amely miatt az új minta felülírja vagy kiegészíti a korábbit. Az AISC 207-20 előírja, hogy az ellenőrzést és vizsgálatot végző személyzetnek ismernie kell az alkalmazandó módszereket és elfogadási kritériumokat, továbbá meghatározza a szerkezeti acéltermékek végellenőrzésével kapcsolatos felelősségeket. Ez a felelősség magában foglalja annak felismerését, hogy mikor engedélyezett új minta vétele, mikor megengedett az ismételt vizsgálat, valamint mikor követel meg a rendelkezésre álló bizonyíték elutasítást vagy más elbírálást egy újabb, kényelmesen kiválasztott próbadarab vizsgálata helyett.
11. A roncsolásmentes vizsgálat és a roncsolásos vizsgálat különböző elfogadási rendszerek
Kémiai, mechanikai és NDE-bizonyítékok
Egy acéltételt nem azért fogadnak el, mert egyetlen vizsgálati eredmény történetesen kielégítőnek tűnik. Az elfogadás az adott termékre, tételre és vizsgálati dokumentumra előírt bizonyítékoktól függ. A kémiai elemzés az összetételt határozza meg, a mechanikai vizsgálatok kiválasztott tulajdonságokat mérnek, a roncsolásmentes vizsgálat (NDE) pedig folytonossági hiányokat keres, illetve az előírt hibák hiányát igazolja. Ezek az eredmények különböző kérdésekre adnak választ.
A kémiai elemzés meghatározhatja a minőségjelölés által előírt szenet, mangánt, foszfort, ként, szilíciumot, krómot, nikkelt, molibdént, vanádiumot vagy egyéb elemeket. Az ASTM E1806 az acél és vas kémiai elemzéséhez szükséges mintavételi helyekkel, a laboratóriumi minták előkészítésével és a tételek mintavételével foglalkozik. A mintának végig visszakövethetőnek kell maradnia arra az olvasztási adagra vagy tételre, amelyet képvisel. Egy adott olvasztási adagból származó kémiai eredmény nem rendelhető át egy másik olvasztási adaghoz csupán azért, mert mindkét terméken ugyanaz a minőségjelölés szerepel.
A mechanikai bizonyítékok előkészített próbatestekből származnak. A szakítóvizsgálat a szakítószilárdságot, a folyáshatárt vagy folyási pontot, valamint a szakadási nyúlást méri; a követelménytől függően a keresztmetszet-csökkenés meghatározása is előírható. A szakadási nyúlás különösen érzékeny a próbatest geometriájára, a mérési hosszra, a vizsgálati irányra és az anyagállapotra. A keménységvizsgálat egy meghatározott helyen és előírt módszerrel méri a benyomódással szembeni ellenállást. Nem helyettesíti a szakítószilárdság mérését, kivéve, ha az irányadó előírás kifejezetten engedélyezi a korreláció alkalmazását, vagy a keménységi követelményt határozza meg elfogadási mérőszámként. Az ütővizsgálat az elnyelt energiát méri, gyakran meghatározott hőmérsékleten, bemetszett próbatestek alkalmazásával. Ezért a viselkedést meghatározott ütési feltételek mellett jellemzi, nem pedig az általános képlékenységet minden üzemi körülmény között.
Az ASTM A370 kimondja, hogy „a mintavétel gyakoriságát, a próbatest helyét és irányát, az anyagállapotot, valamint a jelentési követelményeket” az alkalmazandó termékszabvány vagy általános követelményeket tartalmazó szabvány határozza meg (ASTM International, 2024). Az ISO 377:2017 hasonlóképpen meghatározza az acélszelvényekből, rudakból, pálcákból, sík termékekből és csőtermékekből végzett mechanikai vizsgálatokhoz szükséges minták és próbatestek azonosítását, helyét és előkészítését, beleértve a szükséges ismételt vizsgálatokhoz felhasznált darabokat is. A nem megfelelő felületről, irányban vagy terméktartományból kivágott szakítópróbatestet nem teszi érvényessé az, hogy elfogadható számszerű eredményt ad.
Az NDE általában úgy vizsgálja a terméket, hogy az a további felhasználás számára rendelkezésre marad. A szemrevételezés feltárhat felületi sérüléseket, helytelen geometriát, a vizsgáló számára látható hegesztési folytonossági hiányokat, korróziót, átlapolásokat, varratokat, repedéseket vagy egyéb előírt állapotokat. A mágnesporos vizsgálat ferromágneses acélok felületi és felületközeli folytonossági hiányait mutatja ki. A penetrációs vizsgálat feltárja a felületre kifutó, folyadékot visszatartó nyílásokat, nem ferromágneses anyagokon is. A radiográfiai vizsgálat a sugárzásátbocsátás különbségeit rögzíti, és az alkalmazandó technika mellett feltárhat belső térfogati vagy síkbeli eltéréseket. Az ultrahangos vizsgálat az átvitt hang által létrehozott reflektorokat érzékeli, és kimutathat belső folytonossági hiányokat, lemezesedést, összeolvadási hiányt vagy vastagsággal kapcsolatos eltéréseket. A tömörségvizsgálat arra keresi a választ, hogy a nyomáshatároló szerkezet az előírt nyomás, közeg, időtartam és kimutatási módszer mellett lehetővé teszi-e szivárgás létrejöttét.
Ezek a módszerek nem felcserélhető bizonyítékokat szolgáltatnak. Egy ultrahangos jelzés nem azonos az alacsony szakítószilárdság eredményével. A hibamentes radiogram nem bizonyítja az előírt széntartalmat, folyáshatárt vagy Charpy-ütőmunkát. Ezzel szemben a sikeres szakítóvizsgálat sem szünteti meg a mágnesporos vizsgálattal feltárt, elutasítást eredményező repedést.
Attribútumhibák és mért tulajdonságok
A szemrevételezés, a mágnesporos, a penetrációs, a radiográfiai, az ultrahangos és a tömörségvizsgálat jellemzően attribútumvizsgálatként működik: a vizsgált egységet a meghatározott feltételek alapján megfelelőnek vagy nem megfelelőnek minősítik. A releváns kérdés lehet az, hogy van-e bármilyen repedés, meghaladja-e a jelzés a meghatározott méretet, előfordul-e folytonossági hiány tiltott zónában, illetve kimutatható-e szivárgás. Az ASTM E2234 az AQL-indexált attribútum-mintavételt írja le, amely szerint a tételt akkor fogadják el, ha a nem megfelelő egységek száma nem haladja meg az alkalmazandó elfogadási számot, és akkor utasítják el, amikor eléri az elutasítási számot (ASTM International, 2008).
A mechanikai és kémiai vizsgálatok általában mért értékeket eredményeznek. Az eredményt egy minimális vagy maximális értékkel, tartománnyal vagy más határértékkel hasonlítják össze. Ez azonban nem mentesíti a mintát a tételre vonatkozó döntési szabályok alól. A szabványnak továbbra is meg kell határoznia, hogy hány vizsgálati egységre és próbatestre van szükség, honnan származnak ezek, és mi történik egy sikertelen eredmény után. Az ASTM formai és szerkesztési követelményei kimondják, hogy a szabványoknak meg kell adniuk a megfelelőséghez szükséges vizsgálati egységek és próbatestek számát, meg kell határozniuk a tétel mintavételi eljárásait, valamint meg kell állapítaniuk az engedélyezett ismételt vizsgálatok feltételeit és szabályait (ASTM International, 2024).
A mintavételi bizonytalanság nem indokolja kényelmesen kiválasztott darabok használatát. Az ASTM E105 a valószínűségi mintavételt véletlen számok alkalmazásával és meghatározott becslési eljárással történő kiválasztásként határozza meg, lehetővé téve a mintavételi bizonytalanság és a tételminősítés kockázatainak objektív kiszámítását (ASTM International, 2016). Ezért egy attribútumterv és egy mechanikai vizsgálati terv ugyanazon megrendelés esetén is eltérő egységeket, mintanagyságokat és döntési szabályokat alkalmazhat.
Módszerspecifikus elfogadási kritériumok
Minden vizsgálathoz saját elfogadási kritériumokra, eljárásra és érvényes mintavételi alapra van szükség. A „nincs jelzés” megállapítás önmagában nem teljes, hacsak a dokumentum nem határozza meg a vizsgálati módszert, a kalibrálási vagy megtekintési feltételeket, a releváns területeket, a jelzések kategóriáit és az elutasítási határértékeket. Ugyanez vonatkozik egy olyan szakítóvizsgálati eredményre is, amelynél nincs megadva a próbatest iránya, a mérési hossz, a vizsgálati hőmérséklet vagy az alkalmazandó minőségi követelmény.
Az ASTM A1062 hasznos példát nyújt erre. A mintaként szolgáló acélöntvényekre vonatkozó vevői–gyártói vizsgálati követelményei meghatározzák azokat a körülményeket, amelyek között új mintát kell készíteni méret-, szemrevételezéses, mágnesporos, penetrációs, radiográfiai, ultrahangos vagy tömörségvizsgálathoz (ASTM International, 2026). Az ultrahangos vizsgálathoz szükséges új minta nem érvényteleníti automatikusan az öntvény kémiai összetételére, szakítószilárdságára vagy ütővizsgálatára vonatkozó eredményt. Ugyanígy egy új szakítópróbatest sem nyitja meg automatikusan újra a már lezárt szemrevételezési vagy radiográfiai döntést. Az alkalmazandó vizsgálati dokumentumnak kell kimondania, hogy az új minta egyetlen módszerre, egyetlen helyre, az öntvény egy meghatározott állapotára vagy a teljes elfogadási csomagra vonatkozik-e.
Az ismételt vizsgálat szabályozott minősítési döntés, nem pedig engedély arra, hogy a vizsgálatokat addig ismételjék, amíg a kívánt eredmény meg nem jelenik. Az FHWA kimondja, hogy az ismételt vizsgálatra vonatkozó rendelkezéseknek meg kell határozniuk, hogy a második vizsgálat eredményei felváltják-e az első eredményeket, vagy azokkal együtt értékelendők; kettős és többszörös mintavételi tervek esetén a döntések a kumulatív hibaszámokon alapulnak (Federal Highway Administration, 2002). Az ISO 2859-1:2026 hasonlóképpen meghatározza az egyes, kettős és többszörös attribútum-mintavételi terveket, valamint a normál, csökkentett és szigorított ellenőrzés közötti átváltási szabályokat.
A vizsgálónak ezért meg kell őriznie az eredeti eredményt, azonosítania kell az ismételt vizsgálat okát, dokumentálnia kell a helyettesítési vagy kumulatív szabályt, és minden eredményt hozzá kell rendelnie az adott tételhez és próbatesthez. Az AISC 207-20 megköveteli, hogy a vizsgálati és ellenőrzési személyzet ismerje az alkalmazandó módszereket és elfogadási kritériumokat, továbbá meghatározza a szerkezeti acéltermékek végső ellenőrzésével kapcsolatos felelősségeket (AISC, 2020). A tétel elfogadása tehát az írásban rögzített rendszert követi, nem pedig a legkedvezőbb, elszigetelt vizsgálati eredményt.
12. A szerepkörök, a nyilvántartások és a végső minősítés
Az ellenőr, a laboratórium, a gyártó, a vevő és a mérnök
Az acél átvétele attól függ, hogy négy tevékenységet egymástól elkülönítve végezzenek: egy tétel mintavételezését, a vizsgálati próbatestek előkészítését, e próbatestek vizsgálatát, valamint annak eldöntését, hogy a tétel megfelel-e a követelményeknek. Egy szervezet egynél több tevékenységet is végezhet, a nyilvántartásoknak azonban tartalmazniuk kell, hogy az egyes lépéseket mely személy vagy szervezet végezte, és kinek a felhatalmazása alapján.
A gyártó állapítja meg az olvasztás azonosítóját, a termékazonosítót, a feldolgozás történetét és az anyag állapotát. A gyártó továbbá meghatározza vagy követi az alkalmazandó tételhatárokat, megőrzi a nyomonkövethetőséget, anyagtanúsítványokat biztosít, valamint az anyagot ellenőrzés és vizsgálat céljára hozzáférhetővé teszi. Az acél gyártása önmagában nem bizonyítja, hogy független átvételi döntés született.
Az ellenőr igazolja, hogy az ellenőrzésre bemutatott anyag azonos a nyilvántartásokban megjelölt anyaggal, megfigyeli vagy elvégzi az előírt vizsgálatokat, megerősíti, hogy a mintavétel megfelel az irányadó előírásnak, és rögzíti az eltéréseket. Az ellenőrzés magában foglalhat méret-, szemrevételezéses, felületi, roncsolásmentes vagy dokumentum-ellenőrzési tevékenységeket. Az ellenőr nem alakíthat át hallgatólagosan egy nem megfelelő eredményt megfelelővé úgy, hogy másik darabot választ, vagy elhagy egy kedvezőtlen megfigyelést.
A laboratórium azonosított mintákat vesz át, igazolja azok állapotát, előkészíti a próbatesteket, a berendezéseket az előírt módszer szerint üzemelteti, és mind a nyers megfigyeléseket, mind a számított eredményeket közli. A laboratóriumi személyzet rendszerint nem határozza meg a tételt, nem írja át a mintavételi tervet, és nem dönti el, hogy egy sikertelen eredmény lényegtelen-e. Ha egy próbatest megsérült, nem megfelelően készítették elő, vagy a módszertől eltérő módon vizsgálták, ezt a tényt rögzíteni kell; ez nem ok az eredeti eredmény törlésére.
A vevő meghatározza a szerződéses követelményeket, vagy hivatkozik az alkalmazandó termékszabványra, megjelöli a szükséges tanúzást vagy felülvizsgálatot, és meghatározza, hogy ki jogosult a vevő nevében átvenni az anyagot. A vevő további vizsgálatokat írhat elő, de egy további vizsgálat nem minősül automatikusan engedélyezett ismételt vizsgálatnak. Az erre vonatkozó jogosultságnak az előírásból, a szerződésből, az ellenőrzési tervből vagy jóváhagyott mérnöki döntésből kell származnia.
A mérnök értelmezi a műszaki követelményeket, amikor az előírás, a rajz vagy a projekt kritériumai közvetlenül nem adnak választ egy kérdésre. Ez magában foglalhatja annak eldöntését, hogy egy jelentett eltérés érinti-e a tervezési követelményt, egy javasolt javítás vagy engedmény felülvizsgálatát, valamint annak meghatározását, hogy egy minősítési döntés műszakilag megengedhető-e. A mérnök nem helyettesíti a laboratórium mérési nyilvántartását, és sikertelen vizsgálatból nem hoz létre megfelelő eredményt.
Az ASTM A370, Az acéltermékek mechanikai vizsgálatának szabványos vizsgálati módszerei és fogalommeghatározásai szerint az irányadó termék- vagy általános követelmény-előírás meghatározó a „mintavételi gyakoriság, a próbatest helye és tájolása, az anyagállapot és a jelentési követelmények” tekintetében (ASTM International, 2024). Ennek a feladatmegosztásnak jelentősége van. Egy vizsgálatot helyesen is el lehet végezni, és az mégis irreleváns lehet a tétel átvétele szempontjából, ha a próbatest nem megfelelő helyről származott, nem megfelelő állapotban volt, vagy másik tételt képviselt.
Az AISC 207-20 szerinti felelősségek
A szerkezetiacél-munkák tekintetében az AISC 207-20, Az acélgyártó és -szerelő vállalatok tanúsításának előírása közvetlen szervezeti követelményt határoz meg: az ellenőrzést és vizsgálatot végző személyzetnek ismernie kell az alkalmazandó ellenőrzési módszereket és átvételi kritériumokat. A kompetencia ezért többet jelent annál, mint hogy valaki ismeri egy vizsgálógép kezelését. A személyzetnek tudnia kell, melyik előírás alkalmazandó, mi minősül vizsgálati egységnek, hogyan kell a próbatesteket kiválasztani és tájolni, valamint milyen eredmény vált ki kivizsgálást, ismételt vizsgálatot, elutasítást vagy átvételt.
Az AISC 207-20 a szerkezetiacél-termékek végső ellenőrzésével kapcsolatos felelősségeket is kijelöli. A kijelölésnek azonosíthatónak kell lennie a minőségirányítási rendszerben és a projekt nyilvántartásaiban. A „végső ellenőrzés” nem egyszerűen azt a személyt jelenti, aki utolsóként ír alá egy tanúsítványt. Ez olyan szabályozott felülvizsgálat, amely megerősíti, hogy az előírt ellenőrzéseket és vizsgálatokat elvégezték, az eredményeket a helyes kritériumok alapján értékelték, a rendezetlen eltéréseket kezelték, és az anyagra vagy a gyártott termékre meghatározott minősítési döntés született.
Ez az elkülönítés megelőz egy gyakori hibát: a gyártó jelent egy vizsgálatot, a laboratórium közöl egy számértéket, és valaki feltételezi, hogy maga a számérték egyben átvételi döntés is. Nem az. Az átvételre jogosult személynek az eredményt a megfelelő tételhez, követelményhez, mintavételi szabályhoz és ismételt vizsgálatra vonatkozó rendelkezéshez kell kapcsolnia.
Az ASTM formai és szerkesztési követelményei szerint az előírásoknak meg kell határozniuk a megfelelőséghez szükséges vizsgálati egységek és próbatestek számát, meg kell adniuk a tétel mintavételi eljárásait, valamint részletezniük kell azokat a feltételeket és szabályokat, amelyek mellett ismételt vizsgálat engedélyezett (ASTM International, 2024). Az ASTM E105:2016 hasznos különbséget tesz a kényelmi kiválasztás és a valószínűségi mintavétel között. A valószínűségi mintavétel véletlenszámokat és meghatározott becslési eljárást alkalmaz, így a mintavételi bizonytalanság és a tétel minősítési döntésének kockázatai objektíven értékelhetők.
A tulajdonság szerinti mintavétel tekintetében az ASTM E2234:2008 egy-, két- és többlépcsős mintavételi terveket ismertet. A tételt akkor fogadják el, ha a nem megfelelő egységek száma nem haladja meg az alkalmazandó elfogadási számot; akkor utasítják el, amikor eléri az elutasítási számot. A második minta nem egy megfelelő darab szabad keresésére szolgál. Az FHWA útmutatása szerint az eljárásnak meg kell határoznia, hogy a második vizsgálat eredményei felváltják-e az első vizsgálat eredményeit, vagy azokkal összeadódnak, továbbá a két- és többlépcsős mintavételi döntéseknek a kumulatív hibaszámokon kell alapulniuk. Az ISO 2859-1:2026 szintén meghatározza az AQL-indexelt mintavételi terveket, valamint a normál, csökkentett és szigorított ellenőrzés közötti áttérési szabályokat.
A minimálisan védhető átvételi nyilvántartás
A védhető nyilvántartás az azonosítással kezdődik. Tartalmaznia kell az előírást és a minőségjelölést, a termék formáját, az olvasztási számot, a tételszámot, a méret- vagy vastagságtartományt, a képviselt mennyiséget, a gyártót, valamint az előírás által megkövetelt bármely állapotot vagy feldolgozási állapotot. Az olyan minőségeknél, mint az ASTM A572/A572M Grade 50 vagy az ASTM A992/A992M, a nyilvántartásban meg kell adni a kiadást és az alkalmazandó kiegészítő követelményeket; nem elegendő kizárólag a minőség nevére támaszkodni.
A mintavételi bejegyzésben fel kell tüntetni a mintavételi tervet, a vizsgálati egységek számát, a kiválasztás alapját, a dátumot, a mintavevőt, valamint annak indokát, hogy az egyes kiválasztott egységek miért képviselik a tételt. Meg kell adni a pontos mintavételi helyet és tájolást: például a felületet vagy a belső részt, a véget vagy a középső hosszt, a hosszirányt vagy a keresztirányt, továbbá a hengerlési irányhoz való viszonyt. Az anyagállapotot beérkezett, normalizált, edzett és megeresztett, termomechanikusan feldolgozott vagy más, meghatározott állapotként kell rögzíteni. Az ISO 377:2017 az acélszelvények, rudak, hengerhuzalok, lapos termékek és csőtermékek mechanikai vizsgálatához használt minták és próbatestek azonosítására, helyére és előkészítésére vonatkozó információk megadását írja elő, beleértve a szükséges ismételt vizsgálatokhoz használt darabokat is.
A próbatest-előkészítés nyilvántartásának tartalmaznia kell a méreteket, a megmunkálás irányát, a mérési hosszt, a felület állapotát, a hőkezelést vagy kondicionálást, valamint az előkészített próbatest elutasítását vagy cseréjét. A vizsgálati nyilvántartásban meg kell nevezni a módszert és annak kiadását, a berendezés azonosítóját, az előírás szerinti kalibrálási állapotot, a kezelőt, a környezeti vagy vizsgálati feltételeket, valamint az írásban rögzített módszertől való bármely eltérést. A kémiai elemzés tekintetében az ASTM E1806 a mintavételi helyekkel, a laboratóriumi minták előkészítésével, valamint az acél és vas tételének mintavételével foglalkozik.
Az eredményeket két formában kell megőrizni: nyers megfigyelések vagy gépi kimenet formájában, valamint az értékelési kritériummal való összehasonlításhoz használt jelentett érték formájában. Fel kell tüntetni a mértékegységeket, a kerekítési szabályokat, az esetlegesen releváns törési helyet, a meghibásodás módját, a nem megfelelő megfigyeléseket és a laboratórium megjegyzéseit. Az ismételt vizsgálatra vonatkozó bejegyzésnek azonosítania kell az engedélyező személyt, az engedélyezést megalapozó pontot vagy szerződéses rendelkezést, az engedélyezés okát, az új mintavételi helyet, valamint azt, hogy az eredmények felváltják-e az eredeti eredményeket, vagy azokkal összeadódnak. Kumulatív számlálás alkalmazása esetén a nyilvántartásban a folyamatosan vezetett számot kell feltüntetni, nem csupán az utolsó vizsgálat eredményét.
Végül a minősítési döntésnek ki kell mondania, hogy az anyag elfogadva, elutasítva, felülvizsgálatra vár, átdolgozva és újravizsgálva, vagy jóváhagyott engedmény alapján elfogadva lett-e, továbbá meg kell adnia a felelős személyt vagy szervezetet, a dátumot és az alátámasztó hivatkozást. Egy tanúsítványnak vagy megfelelt/nem felelt meg nyilatkozatnak nincs önálló bizonyító ereje. Megbízhatóságát az alatta álló, szabályozott bizonyíték korlátozza: a helyes tételhatárok, a reprezentatív kiválasztás, az érvényes próbatest-előkészítés, a hozzáértő vizsgálat, a nyomon követhető eredmények, az engedélyezett ismételt vizsgálat és azonosított végső ellenőrzési döntés.
13. Kidolgozott döntési logika kitalált számpéldák nélkül
Érvényes döntés már bármely próbatest kivágása előtt megkezdődik. A felelős műszaki előírásnak, beszerzési követelménynek vagy ellenőrzési tervnek meg kell határoznia a tételt, az alkalmazandó jellemzőt, a mintavételi módszert, a megkövetelt anyagállapotot, valamint a nyomonkövethetőséget biztosító feljegyzéseket. Az, hogy „egy minta nem felelt meg”, még nem jelenti a tétel végleges minősítését. A tétel mintavétele, a próbatest előkészítése, a próbatest vizsgálata, valamint a tétel elfogadása vagy elutasítása egymástól elkülönülő műveletek.
Az ASTM A370 kimondja, hogy a „mintavételi gyakoriságot, a próbatest helyét és orientációját, az anyagállapotot, valamint a jelentési követelményeket” az alkalmazandó termékszabvány vagy általános követelményeket tartalmazó szabvány szabályozza (ASTM International, 2024). Az ASTM Form and Style követelményei hasonlóképpen előírják, hogy a szabványnak meg kell adnia a megfelelőség megállapításához szükséges vizsgálati egységek és próbatestek számát, meg kell határoznia a tétel mintavételi eljárásait, valamint azonosítania kell azokat a feltételeket, amelyek mellett ismételt vizsgálat engedélyezett. Az alábbi döntési útvonalat ezek az utasítások határozzák meg.
Döntés egyetlen minta alapján
Először határozza meg a tételt az irányadó termékszabvány által megkövetelt szempontok szerint. A tételt meghatározhatja az olvasztás, a termékméret, a gyártási időszak, a hőkezelési állapot vagy más, rögzített alap; kedvezőtlen eredmény után a határ nem módosítható pusztán azért, hogy a gyanús anyagot a tételen kívülre helyezzék. Rögzítse az olvasztás- vagy öntvényazonosítót, a termékformát, a minőségjelölést, a méreteket, az állapotot és a tételbe foglalt mennyiséget.
Ezután válassza ki az ellenőrzési szabvány vagy a szerződés által előírt, AQL-indexelt, egyetlen mintavételes tervet. Az ASTM E2234 ismerteti az AQL-indexelt, attribútum alapú mintavételi terveket, míg az ISO 2859-1:2026 tételenkénti ellenőrzéshez egyetlen, kettős és többszörös mintavételi rendszereket határoz meg, és szabályokat tartalmaz a normál, a csökkentett és a szigorított ellenőrzés közötti áttérésre. A kiválasztott terv adja meg a minta nagyságát, valamint az alkalmazandó elfogadási és elutasítási számokat. Ezek egyike sem rögtönözhető kényelmesen kiválasztott darabszám alapján.
A kiválasztásnak a meghatározott tételt kell reprezentálnia. Az ASTM E105 a valószínűségi mintavételt ismerteti véletlenszámok és rögzített becslési eljárás alkalmazásával, lehetővé téve a mintavételi bizonytalanság, valamint a tétel minősítésével kapcsolatos kockázatok objektív kiszámítását. Ezért egy gyakorlati ellenőrzési feljegyzésben azonosítani kell a kiválasztott egységeket, és ismertetni kell az engedélyezett korlátozásokat, például a hozzáférést, az orientációt vagy a terméken belüli elhelyezkedést. Az ASTM E1806 szabályozza az acél és a vas kémiai elemzéséhez szükséges laboratóriumi minták mintavételi helyeit és előkészítését; az ASTM A370 pedig a mechanikai és egyéb megfelelőségi vizsgálatok esetében felhívja a figyelmet a helyre, az orientációra, az állapotra és a jelentéskészítésre.
Vizsgálja meg az első mintát az előírt módszerrel, és minden mintavételi egységet minősítsen a meghatározott attribútum-kritériumok alapján. A nem megfelelő egységeket számolja, ne csupán a sikertelen megfigyeléseket, kivéve, ha az irányadó terv eltérő számítási alapot határoz meg. Ha a kumulatív szám az elfogadási számnál nem nagyobb, a tételt e terv szerint el kell fogadni. Ha eléri az elutasítási számot, a tételt el kell utasítani. Nincs általános felhatalmazás arra, hogy a döntési határ elérése után kedvezőbb csere darabot válasszanak.
Ha az első mintavétel eredménye a két közvetlen kimenet közé esik, az egyetlen mintavételes terv nem engedélyez informális mérlegelést. Egy valódi, egyetlen mintavételes terv rendszerint közvetlen döntési határt biztosít; ha azonban az eljárás megoldatlan állapotot határoz meg, vagy másik, előírt szakasz alkalmazását írja elő, az írásban rögzített rendelkezést kell követni. Ne vegyen át kettős mintavételi szabályt, és ne ismételje meg az ellenőrzést pusztán azért, mert az eredmény kedvezőtlen. Rögzítse a tétel meghatározását, a terv megjelölését, a kiválasztott egységeket, a megfigyeléseket, a nem megfelelő egységek számát, a döntést és a döntés alapjául szolgáló felhatalmazást.
Döntés kettős vagy többszörös mintavétel alapján
A kettős vagy többszörös mintavételi terv szakaszos felépítésű. A vizsgálat megkezdése előtt határozza meg a tételt, és válassza ki az alkalmazandó, AQL-indexelt tervet. A terv azonosítja az első mintát, a lehetséges további mintát vagy mintákat, valamint az egyes szakaszokban érvényes elfogadási és elutasítási szabályokat. Az ISO 2859-1:2026 az ellenőrzési rendszer közötti áttérésre vonatkozó rendelkezéseket is megállapít, ezért az ellenőrzési státuszt — normál, csökkentett vagy szigorított — az alkalmazandó ellenőrzési előzmények alapján kell meghatározni, nem pedig az első eredmény megismerése után kiválasztani.
Vizsgálja meg az első mintát, és a terv szerint számolja meg a nem megfelelő egységeket. Ha ez a szám nem nagyobb az első szakasz elfogadási számánál, a tételt el kell fogadni. Ha eléri az első szakasz elutasítási számát, a tételt el kell utasítani. Ezek a tervhez kötött kumulatív döntések, nem pedig felhívások a hibás egységek eldobására vagy a minta újbóli, önkényes kiválasztására.
Ha az első szakasz eredménye további minta vizsgálatát teszi szükségessé, az előírt további mintát ugyanabból a meghatározott tételből, a rögzített kiválasztási eljárással kell venni. Tartsa fenn az egységek azonosíthatóságát, és akadályozza meg, hogy a második minta a megfelelő anyag keresésére szolgáló, kézzel kiválasztott minta legyen. Vizsgálja meg azt ugyanazon alkalmazandó kritériumok szerint, majd az eredményeket a tervben előírt módon egyesítse az első szakasz eredményeivel. Az ASTM E2234 rögzíti a központi szabályt: a tételt akkor kell elfogadni, ha az egyetlen, kettős vagy többszörös mintában található nem megfelelő egységek száma nem nagyobb az alkalmazandó elfogadási számnál, és akkor kell elutasítani, amikor eléri az elutasítási számot.
A további minta után hozott döntés ezért a kumulatív számon alapul, nem pedig kizárólag a második minta eredményén. Az FHWA ismerteti, hogy a kettős és többszörös mintavételnél a döntések kumulatív hibaszámokat alkalmaznak. Többszörös mintavételi terv esetén ugyanezt a logikát csak a kiválasztott terv által engedélyezett szakaszokon keresztül kell ismételni. Amint az elfogadási vagy elutasítási határ teljesül, a vizsgálatot be kell fejezni, és az eredményt dokumentálni kell; a kedvezőbb kimenet elérése érdekében nem szabad folytatni a vizsgálatot.
Döntés mechanikai tulajdonság vizsgálatának ismétlésekor
A mechanikai tulajdonság vizsgálatának sikertelensége más elemzést igényel, mint az attribútum alapú mintavételi döntés. Kezdje a próbatest azonosítójának, a termékazonosítónak, az olvasztás vagy öntvény nyomonkövethetőségének, a próbatest helyének, orientációjának és méreteinek, valamint az anyagállapotnak az ellenőrzésével. Győződjön meg arról, hogy a próbatestet az előírt módszer szerint, érvényes berendezéssel, feljegyzésekkel és számításokkal készítették elő és vizsgálták. Az ISO 377:2017 meghatározza az acélszelvények, rudak, huzalok, sík termékek és csőtermékek mechanikai vizsgálatához szükséges minták és vizsgálati darabok azonosítását, helyét és előkészítését, beleértve a szükséges ismételt vizsgálatokhoz használt mintákat is.
Különítse el a kétséges vizsgálatot a ténylegesen sikertelen eredménytől. Törött próbatest, megmunkálási hiba, hibás beállítás, berendezésprobléma, helytelen orientáció vagy az irányadó módszer által elismert egyéb körülmény érvénytelenné teheti az eredményt. Az érvénytelen eredményt az alkalmazandó vizsgálati eljárás szerint kell kezelni; ez nem jelenti automatikusan egy érvényes sikertelen vizsgálat megismétlését.
Ezután olvassa el a termékszabvány ismételt vizsgálatra vonatkozó záradékát. Az ASTM A370 nem biztosít minden termékkövetelményhez egyetemes helyettesítő szabályt; mintavételi és jelentési rendelkezései az alkalmazandó termékszabvánnyal vagy általános követelményeket tartalmazó szabvánnyal együtt működnek. A záradéknak meg kell határoznia, hogy az engedélyezett további eredmények helyettesítik-e az eredeti eredményt, azzal együtt kerülnek-e értékelésre, vagy külön rögzített szabály szerint kell-e őket elbírálni. Az FHWA külön hangsúlyozza, hogy az ismételt vizsgálatra vonatkozó rendelkezéseknek meg kell adniuk, hogy a második vizsgálat eredményei helyettesítik-e az első eredményeket, vagy azokkal együtt kerülnek-e értékelésre.
Csak az adott záradék által engedélyezett további próbatesteket vizsgálja, az előírt helyről és állapotban véve. Az előírt elfogadási szabályt pontosan alkalmazza. Ha a szabály az eredményeket együttesen értékeli, az eredeti, érvényes eredményt meg kell tartani a számításban. Ha meghatározott körülmények között lehetővé teszi egy eredmény helyettesítését, dokumentálja, miért engedélyezett a helyettesítés. Sikertelen eredmény nem törölhető nem engedélyezett próbatestek vizsgálatával.
Végül rögzítse az eredeti eredményt, az érvényességi felülvizsgálatot, az ismételt vizsgálat jogalapját, a próbatestek azonosítóit, a további eredményeket, a számítást vagy összehasonlítást, valamint a végső minősítést. Például az ASTM A1062 meghatározza azokat a körülményeket, amelyek méret-, szemrevételezéses, mágnesporos, penetrációs, radiográfiai, ultrahangos vagy tömörségi vizsgálathoz új minta vételét teszik szükségessé; ez a követelmény szemlélteti, miért nem felcserélhető az új minta egy engedély nélküli ismételt vizsgálattal. Az AISC 207-20 a szerkezeti acéltermékek végső ellenőrzésének felelősségét meghatározott ellenőrzési rendszeren belül helyezi el, és megköveteli, hogy a személyzet ismerje az alkalmazandó módszereket és elfogadási kritériumokat. A tételt kizárólag az adott dokumentált szabály alapján lehet elfogadni, elutasítani, engedélyezett helyesbítő intézkedésig visszatartani vagy egyéb módon minősíteni.
14. Gyakori tévhitek és szabványokon alapuló ellenőrzőlista
Az acéltermék elfogadása nem kényelmesen kiválasztott darabok, kedvező eredmények és dokumentumok egymásutánja. Négy tevékenységet elkülönítve kell kezelni: a tétel mintavételét, a laboratóriumi próbatestek előkészítését, e próbatestek vizsgálatát, valamint annak eldöntését, hogy a tétel megfelel-e a követelményeknek. Egy hibás darabból, hibás helyről, hibás irányban vagy hibás anyagállapotban származó érvényes eredmény nem javítja ki a mintavételi hibát.
Tévhit: egyetlen próbadarab minden acélterméket képvisel
Egyetlen próbadarab elegendő lehet egy adott termékspecifikáció szerint, de ez nem általános szabály. Az acéltermékek különböznek a keresztmetszeti méretükben, alakjukban, feldolgozási előzményeikben, hőkezelésükben és a tulajdonságaik lehetséges gradienseiben. Egy lemez egyik végéből kivett szakítópróbatest nem képviselhet automatikusan minden lemezt, rudat, csövet, öntvényt vagy ugyanazon kereskedelmi megnevezés alatt gyártott terméket.
Az elsőként elérhető darab nem feltétlenül reprezentatív. A kiválasztás a könnyebben hozzáférhető, biztonságosabban levágható vagy a fő gyártási folyamatból már elkülönített anyag felé torzulhat. A védhető módon kiválasztott mintának egy meghatározott tételhez kell kapcsolódnia, és a vonatkozó specifikáció által előírt módszer szerint kell kiválasztani. Ha valószínűségi mintavétel szükséges vagy indokolt, az ASTM E105-16 ismerteti a véletlenszámok és egy meghatározott becslési eljárás alkalmazásával történő kiválasztást, ezáltal lehetővé téve a mintavételi bizonytalanság, valamint a tétel elfogadásának vagy elutasításának kockázatai objektív értékelését.
Az ASTM A370 nem határoz meg egyetlen, minden acélra érvényes mintavételi tervet. Vizsgálati módszereket és általános útmutatást ad az acél és a kapcsolódó ötvözött termékek megfelelőségének értékeléséhez, miközben az alkalmazandó termékspecifikáció vagy általános követelményspecifikáció szabályozza „a mintavétel gyakoriságát, a próbatest helyét és irányát, az anyagállapotot, valamint a jelentési követelményeket” (ASTM International, 2024). Ezért a termékspecifikáció határozza meg, hogy a próbadarab hosszirányú vagy keresztirányú legyen-e, a középső vastagságból vagy egy meghatározott felületből kell-e kivenni, egy adott hőkezelés előtt vagy után kell-e eltávolítani, valamint hogy egy olvasztáshoz, adaghoz, öntéshez vagy szállítmányhoz kapcsolódik-e.
Az ISO 377:2017 szintén foglalkozik a szelvényekből, rudakból, pálcákból, lapos termékekből és csőtermékekből származó minták és próbadarabok azonosításával, helyével és előkészítésével. Fontos, hogy a szükséges ismételt vizsgálatokhoz szükséges mintákat is tartalmazza: az ismételt vizsgálat próbatestére továbbra is vonatkoznak az azonosítási és helymeghatározási szabályok. Ez nem indokolja kedvezőbb terület kiválasztását.
A vizsgálati tanúsítvány segít a jelentett eredmények dokumentálásában, de nem helyettesíti a nyomonkövethetőséget. A laboratóriumnak képesnek kell lennie arra, hogy a próbatestet összekapcsolja az olvasztással vagy öntéssel, a termékformával, a tétellel, a feldolgozási állapottal, a mintabizonylattal és a felügyeleti lánccal. Ha ez a kapcsolat megszakad, egy megfelelő eredmény olyan anyaghoz tartozhat, amelyről nem bizonyítható, hogy azonos azzal az anyaggal, amelyről a döntést meg kell hozni.
Tévhit: az ismételt vizsgálat automatikusan érvényteleníti a hibás eredményt
Ismételt vizsgálat csak akkor engedélyezett, ha azt a vonatkozó specifikáció, a megrendelési követelmény vagy a jóváhagyott ellenőrzési eljárás lehetővé teszi, és meghatározza, hogy az eredmény miként befolyásolja a döntést. Az ASTM International által 2024-ben azonosított ASTM Form and Style követelményei előírják, hogy a specifikációk határozzák meg a megfelelőséghez szükséges vizsgálati egységek és próbatestek számát, a tétel mintavételi eljárásait, valamint azokat a feltételeket és szabályokat, amelyek mellett az ismételt vizsgálat engedélyezett.
Ez a követelmény megakadályoz egy gyakori rövidítést: a kedvezőtlen eredmény elvetését, egy másik darab vizsgálatát, majd a tétel elfogadását, ha a második eredmény megfelelő. A második, megfelelő vizsgálati eredmény nem törli el általánosan az elsőt. Az első eredmény továbbra is a döntés részét képezheti, további vizsgálatot indíthat el, vagy elutasítást, kivizsgálást, javítást, elkülönítést vagy új minta vételét teheti szükségessé.
A szabálynak meg kell határoznia, hogy a második vizsgálat eredményei felváltják-e az első eredményt, vagy összeadódnak vele. Az FHWA útmutatása szerint az ismételt vizsgálatra vonatkozó rendelkezéseknek ezt a különbséget egyértelművé kell tenniük, továbbá a kettős és többszörös mintavételen alapuló döntések kumulatív hibásdarab-számokat használnak. Az ASTM E2234-08 szerint a tételt akkor kell elfogadni, ha a nem megfelelő egységek száma legfeljebb az alkalmazandó elfogadási szám, és akkor kell elutasítani, amikor eléri az elutasítási számot. Az eredmény a mintavételi sémától függ, nem pedig attól, hogy az ellenőr melyik egyedi eredményt részesíti előnyben.
Az ISO 377:2017 követelményeket határoz meg a szükséges ismételt vizsgálatokhoz használt próbatestek azonosítására és előkészítésére, de nem biztosít minden termék számára általános jogot az ismételt vizsgálatra. Az ASTM A1062-10(2026), amely a mintavételre szolgáló acélöntvényekkel foglalkozik, ugyanezt az elvet egy másik irányból szemlélteti: meghatározza azokat a körülményeket, amelyek között méretvizsgálathoz, szemrevételezéshez, mágnesporos, penetrációs, radiográfiai, ultrahangos vagy tömörségvizsgálathoz új mintát kell készíteni. Mindig az alkalmazandó szabály az irányadó.
Ismételt vizsgálat elrendelése előtt meg kell állapítani, hogy az eredeti eredmény dokumentált laboratóriumi vagy próbatesthiba miatt érvénytelen volt-e, vagy érvényes, nem megfelelő eredményről van szó. Ez a két eset különbözik. A nem megfelelő megmunkálás miatt eltört próbatest a vizsgálati módszer alapján az eredmény érvénytelenítését teheti szükségessé. A megfelelően vizsgált, de az előírt folyáshatárt nem teljesítő próbatest az anyagról szolgáltat bizonyítékot, és nem minősíthető át vizsgálati hibává pusztán azért, mert egy másik próbatest megfelelő eredményt adott.
Tévhit: az AQL hibamentes anyagot jelent
Az AQL ellenőrzési paraméter, nem pedig annak ígérete, hogy a tétel egyetlen nem megfelelő egységet sem tartalmaz. Az ISO 2859-1:2026 az egyes tételekre vonatkozó ellenőrzéshez AQL-indexelt egyszeres, kettős és többszörös mintavételi sémákat határoz meg, beleértve a normál, csökkentett és szigorított ellenőrzés közötti átváltási szabályokat is. A terv egy meghatározott ellenőrzési rendszerhez rögzíti a mintaelemszámokat, valamint az elfogadási és elutasítási számokat.
Az ASTM E2234-08 egyértelműen rögzíti a működési döntést: az elfogadás akkor történik meg, ha a megfigyelt nem megfelelő egységek száma legfeljebb az alkalmazandó elfogadási szám; az elutasítás pedig akkor, amikor elérik az elutasítási számot. Így egy elfogadott tétel is tartalmazhat nem megfelelő tételelemeket, kivéve, ha a szerződés külön 100%-os ellenőrzést vagy nulla hibát ír elő. Az AQL-alapú elfogadás a mintavételi kockázatot szabályozza. Nem tanúsít minden egyes egységet.
A tételt is meg kell határozni, mielőtt az AQL-táblázathoz fordulunk. Különböző olvasztások, termékméretek, hőkezelési állapotok vagy gyártási időszakok összekeverése reprezentativitását vesztett mintát eredményezhet akkor is, ha a számítás egyébként megfelel a táblázatnak. Az ellenőrzési terv nem képes kompenzálni a nem definiált tételt.
Elfogadási ellenőrzőlista mérnökök és laboratóriumok számára
Az alábbi nyilvántartást használja, mielőtt egy vizsgálati eredményt tételdöntésként kezelne. Meg kell nevezni a felelős mérnököt, ellenőrt vagy más kijelölt hatóságot; a laboratórium nem feltételezheti hallgatólagosan, hogy jogosult az anyag elfogadására.
Mintavétel előtt
- Azonosítsa az irányadó termékspecifikációt, valamint az összes hivatkozott általános követelményt, megrendelési kikötést, rajzot és jóváhagyott eltérést. Az ASTM A370 vizsgálati hivatkozás; nem helyettesíti a termékspecifikációt.
- Határozza meg a tételt: olvasztás, öntés, adag, mérettartomány, termékforma, hőkezelési állapot, mennyiség, valamint a gyártási vagy szállítási határ.
- Rögzítse az előírt mintaszámot, a vizsgálati egységek számát és az egyes egységenként szükséges próbatestek számát.
- Határozza meg a kiválasztási módszert, beleértve az előírás szerinti véletlenszerű vagy szisztematikus kiválasztást, és akadályozza meg a kényelmesen elérhető darabok kiválasztását.
- Erősítse meg az elfogadási kritériumot, a mértékegységeket és tűréseket, valamint azt, hogy a kritérium az egyes próbatestekre, a vizsgálati egységre vagy a tételre vonatkozik-e.
- Állapítsa meg a mintavételkor és a vizsgálatkor megkövetelt anyagállapotot, például a gyártás utáni, normalizált, edzett és megeresztett vagy más meghatározott állapotot.
- Minden termékformához rendelje hozzá a próbatest helyét és irányát.
A próbatest előkészítése során
- A vágás, áthelyezés, megmunkálás és vizsgálat során őrizze meg az olvasztás, a tétel, a termék és a minta azonosítását.
- Dokumentálja a helyet, a felületet, a vastagságot, az irányt és az anyag bármely engedélyezett eltávolítását.
- Kövesse az alkalmazandó előkészítési módszert, és a vizsgálat előtt rögzítse az eltéréseket.
- Az ismételt vizsgálathoz tartozó próbatesteket külön azonosítva tartsa; ezek nem cserélhetők fel a rutinpróbatestekkel.
A vizsgálat után
- Ellenőrizze a gép kalibrálását, a vizsgálati módszert, a próbatest méreteit, a törés helyét, a kondicionálást és a kezelői nyilvántartásokat.
- Jelentsen minden előírt eredményt, beleértve a hibás eredményeket, az érvénytelen vizsgálatokat és az eltéréseket is. Ne csak a kedvező eredményt jelentse.
- Az eredményt a meghatározott elfogadási kritériummal hasonlítsa össze, ne egy nem hivatalos korábbi átlaggal.
- A felülvizsgálati vagy felszabadítási döntést a minőségtervben kijelölt hatóságtól szerezze be. Az AISC 207-20 előírja, hogy az ellenőrzést és vizsgálatot végző személyzet értse az alkalmazandó módszereket és elfogadási kritériumokat, továbbá meghatározza a szerkezeti acéltermékek végső ellenőrzésével kapcsolatos felelősségeket.
Ismételt vizsgálat előtt
- Keresse meg az ismételt vizsgálatot engedélyező pontos záradékot, és ellenőrizze, hogy a feltételei teljesülnek-e.
- Döntse el, hogy az ismételt vizsgálat felváltja-e az eredeti eredményt, összeadódik-e vele, vagy kumulatív hibásdarab-számok szabályozzák.
- Egy újabb próbatest kivágása előtt vizsgálja ki a próbatesttel, a géppel, a kezelővel, az azonosítással és az anyagállapottal kapcsolatos hibákat.
- Az ismételt vizsgálathoz szükséges mintát ugyanazon nyomonkövethető szabályok szerint válassza ki és készítse elő; ne keressen kedvezőbb helyet.
A végső rendelkezéskor
- Rögzítse az elfogadott, elutasított, feltételesen elfogadott, elkülönített, újramunkált vagy egyéb módon jóváhagyott státuszt.
- Kapcsolja össze a döntést a tétel meghatározásával, a teljes vizsgálati nyilvántartással, a próbatestek azonosítóival és a tanúsítvánnyal.
- Tüntesse fel a felhasználásra vonatkozó korlátozásokat és az esetlegesen előírt további ellenőrzéseket.
- Szerezze be a felelős hatóság dokumentált engedélyét. A tanúsítvány alátámasztja a nyilvántartást; a nyomonkövethetőség, az alkalmazandó szabályok és a rögzített tételdöntés határozza meg, hogy az eredmény valójában mit képvisel.
Hivatkozások
- [1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. ISO 377:2017, 2017. ISO standard reference cited in the article
- [2] Standard Practice for Probability Sampling of Materials. ASTM E105-16, 2016. ASTM International standard reference cited in the article
- [3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM E2234-08, 2008. ASTM International standard reference cited in the article
- [4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO 2859-1:2026, 2026. ISO standard reference cited in the article