




1. Wat een staalpartij is — en waarom de definitie het resultaat bepaalt
De aanvaarding van een partij is een conformiteitsbeslissing over een gespecificeerde populatie staal. Het is geen oordeel over één gemakkelijk toegankelijk proefstuk, één gunstig trekresultaat of één stuk dat bovenop een zending is genomen. Het resultaat heeft alleen betekenis wanneer het geteste materiaal kan worden gekoppeld aan de partij waaruit het is geselecteerd en wanneer de monsterneming, de voorbereiding van de proefstukken, de beproevingsmethode en de regels voor herbeproeving overeenkomen met de toepasselijke specificatie.
Dat onderscheid is belangrijk, omdat vier activiteiten vaak tot één geheel worden samengevoegd: materiaal uit een partij selecteren, laboratorium- of mechanische proefstukken voorbereiden, die proefstukken beproeven en beslissen of de partij aan de eisen voldoet. Ze houden verband met elkaar, maar beantwoorden verschillende vragen. Een correct beproefd proefstuk kan nog steeds niet representatief zijn voor de vermelde partij. Omgekeerd kan een representatief monster verkeerd zijn behandeld of in de verkeerde richting zijn beproefd. Geen van beide situaties wordt opgelost door eenvoudigweg nog een stuk te nemen.

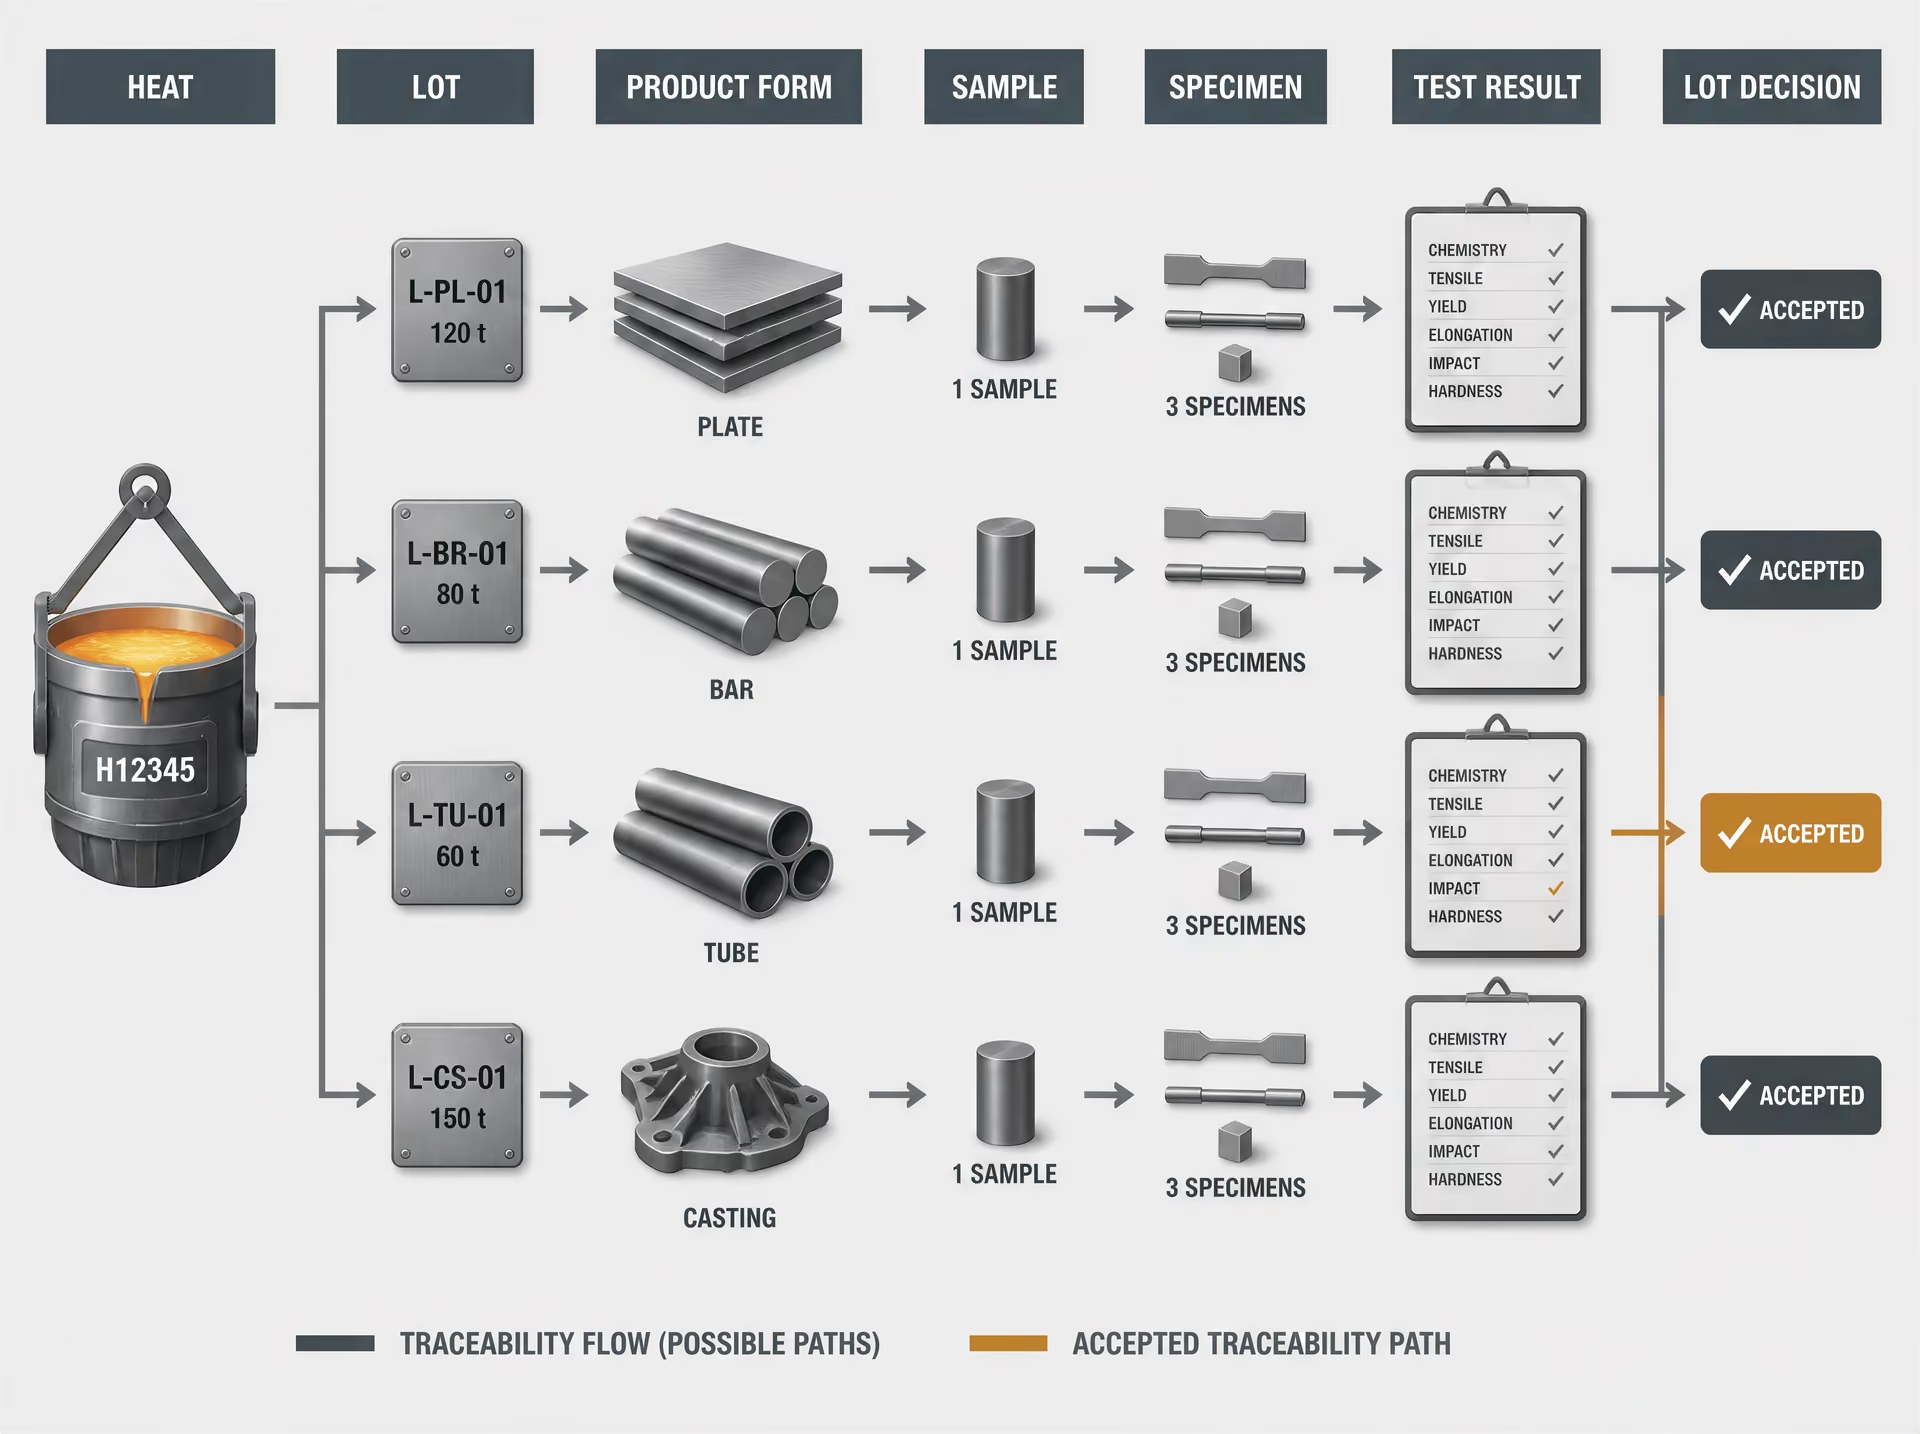
Identiteit van de partij, identiteit van de staalgieting en productvorm
Een staalpartij is een gedefinieerde populatie die wordt vastgesteld door de toepasselijke productspecificatie, inkooporder, kwaliteitsplan of norm met algemene eisen. De definitie kan gebaseerd zijn op één staalgieting, één gieting, een hoeveelheid product, een maatbereik, een productierun, een warmtebehandelingscyclus of een andere aangegeven grondslag. Er bestaat geen universele regel volgens welke elke zending, coil, plaat, staaf, buis of gietstuk automatisch één partij vormt.
Belangrijke identiteitstermen
- Smeltcharge
- Staal dat uit één lading vloeibaar metaal of één smeltvolgorde is geproduceerd en met een smeltnummer is geïdentificeerd.
- Partij
- De gedefinieerde populatie waarop de monsternemings- en aanvaardingsregel van toepassing is.
- Beproevingseenheid
- Het deel van een partij dat door één aanvaardingsbeslissing volgens de toepasselijke specificatie wordt vertegenwoordigd.
- Proefstuk
- Het voorbereide stuk dat in de beproevingsmachine wordt geplaatst of voor een voorgeschreven onderzoek wordt gebruikt.
Een staalgieting, in specificaties en fabrieksgegevens soms een gieting genoemd, identificeert staal dat uit één lading gesmolten metaal of één smeltsequentie is geproduceerd. De chemische identiteit wordt vastgelegd met een gietingsnummer. Een coil is een opgerolde lengte platgewalst product; een plaat is een vlak product dat op de gespecificeerde afmetingen is gesneden; een staaf is een lang product met een gespecificeerde dwarsdoorsnedevorm; en een buis is een hol product dat onder eigen productiecontroles wordt vervaardigd. Een gietstuk krijgt zijn vorm door metaal in een mal te laten stollen. Deze productvormen kunnen hetzelfde gietingsnummer hebben en toch voor beproevingsdoeleinden verschillende populaties blijven, omdat walsreductie, doorsnedemaat, vervorming, lassen, verspaning of warmtebehandeling de relevante eigenschappen kan veranderen.
| Populatiefactor | Waarom afzonderlijke monsterneming nodig kan zijn |
|---|---|
| Smeltcharge | De chemische identiteit verschilt per smeltvolgorde |
| Productvorm | Walsen, omvormen, lassen of verspanen kan de eigenschappen veranderen |
| Afmeting of dikte | Thermische en vervormingsgeschiedenissen kunnen verschillen |
| Materiaaltoestand | Ongewalst, genormaliseerd, gegloeid of afgeschrikt en ontlaten materiaal is mogelijk niet onderling uitwisselbaar |
De toepasselijke productspecificatie, inkooporder, het kwaliteitsplan of de norm met algemene eisen bepaalt de partijgrens en de grondslag voor de monsterneming. Strong evidence
Een populatie op het niveau van een zending kan meerdere gietingen, producten of maten bevatten, maar het feit dat het materiaal op één vrachtbrief wordt vervoerd, maakt het nog geen homogene partij. Een specificatie kan één proef per gieting en diktebereik toestaan, één proef per staafpartij voorschrijven of voor elke productvorm een andere frequentie hanteren. Het toepasselijke document bepaalt dit. ASTM A370 wordt gebruikt om de conformiteit van staal en verwante legeringsproducten te beoordelen, maar bevat geen universele monsternemingsfrequentie voor elk product. Volgens de daarin vermelde benadering worden “monsternemingsfrequentie, plaats en richting van het proefstuk, materiaaltoestand en rapportagevereisten” bepaald door de toepasselijke product- of norm met algemene eisen (ASTM International, 2024).
Hetzelfde beginsel geldt voor teste-eenheden en proefstukken. De eisen van ASTM International inzake vorm en stijl bepalen dat specificaties het aantal teste-eenheden en proefstukken moeten aangeven dat voor conformiteit vereist is, procedures voor monsterneming van partijen moeten definiëren en de voorwaarden en regels moeten vastleggen waaronder herbeproeving is toegestaan (ASTM International, 2024). Een inkooporder waarin alleen staat “beproef de partij” is onvolledig, tenzij de genoemde specificatie de partijgrenzen en de beproevingsfrequentie vastlegt.
Homogeniteit, traceerbaarheid en materiaaltoestand
Homogeniteit Het groeperen van materiaal onder omstandigheden waarvoor de voorgeschreven beproevingsfrequentie en aanvaardingsregels passend zijn, ondanks lokale variatie binnen de populatie.
Homogeniteit betekent niet dat elk atoom of elke plaats in een product identieke eigenschappen heeft. Het betekent dat de populatie is gegroepeerd onder omstandigheden waarvoor de gespecificeerde beproevingsfrequentie en aanvaardingsregels geschikt zijn. Een partij kan alleen als homogeen worden beschouwd ten aanzien van vastgestelde variabelen, zoals gieting, kwaliteit, productvorm, nominale maat, dikte, productieroute en eindtoestand.
Traceerbaarheid verbindt een proefstuk met die variabelen. Het gietingsnummer, de productidentificatie, het stuk- of coilnummer, de maat, de kwaliteit, de toestand en de plaats waaruit een monster is genomen, moeten gekoppeld blijven aan het laboratoriumdossier en het rapport. Als een trekproefstuk alleen is gelabeld als “plaat, Grade 50”, kan het onmogelijk zijn het resultaat met zekerheid aan een bepaalde gieting of een bepaald diktebereik toe te wijzen. Een positief resultaat heeft dan weinig zeggenschap over niet-geïdentificeerd materiaal.
De materiaaltoestand maakt deel uit van de partijdefinitie en is geen administratief detail. “In gewalste toestand”, genormaliseerd, gehard en ontlaten, gegloeid, in oplossing behandeld, spanningsarm gegloeid en andere toestanden kunnen verschillende mechanische eigenschappen opleveren, ook wanneer de chemische samenstelling en de kwaliteitsaanduiding ongewijzigd zijn. Door materiaal dat verschillende warmtebehandelingen heeft ondergaan in één monster te combineren, kan een niet-conforme subgroep onopgemerkt blijven. Hetzelfde probleem ontstaat wanneer één partij warmafgewerkte en koudafgewerkte producten bevat, of gelaste en naadloze buizen, tenzij de specificatie deze uitdrukkelijk als één geheel behandelt.[1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. International Organization for Standardization. ISO 377:2017, 2017. ISO standard reference cited in the article
ASTM E1806 behandelt monsternemingsplaatsen, de voorbereiding van laboratoriummonsters en monsterneming van partijen voor chemische analyse van staal en ijzer. ISO 377:2017 specificeert de identificatie, plaats en voorbereiding van monsters en proefstukken voor mechanische beproeving van staalprofielen, staven, walsdraad, vlakke producten en buisproducten, met inbegrip van monsters die voor noodzakelijke herbeproevingen worden gebruikt. Deze eisen erkennen dat een resultaat afhankelijk is van de plaats waar het monster is genomen en van de wijze waarop de richting ervan zich verhoudt tot walsen, smeden, trekken of de vervaardiging van buizen. Een longitudinaal proefstuk en een dwars proefstuk zijn niet uitwisselbaar enkel omdat ze beide uit dezelfde plaat afkomstig zijn.
Een gewijzigde verwerking kan een populatie ook na de vervaardiging opsplitsen. Als een deel van een gieting wordt genormaliseerd en een ander deel wordt gehard en ontlaten, of als slechts enkele coils een daaropvolgende gloeiing ondergaan, rechtvaardigt de oorspronkelijke gietingsidentiteit op zichzelf geen gemeenschappelijke partij. Gemengde gietingen, gemengde productvormen en gemengde toestanden maken een zogenaamd representatief monster verdacht.
Waarom een testresultaat bij een gedefinieerde populatie hoort
Een testresultaat beschrijft het beproefde proefstuk. Het ondersteunt een partijbeslissing alleen via een vastgesteld monsternemingsplan. ASTM E105-16 definieert kanssteekproeven door selectie met behulp van willekeurige getallen en een vastgelegde schattingsprocedure, waardoor monsternemingsonzekerheid en de risico’s van partijbeslissingen objectief kunnen worden berekend (ASTM International, 2016). Willekeurige selectie is niet altijd door een productspecificatie vereist, maar het kiezen van het meest toegankelijke stuk is geen verdedigbaar alternatief wanneer het plan een representatieve selectie voorschrijft.[3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM International. ASTM E2234-08, 2008. ASTM International standard reference cited in the article[4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. International Organization for Standardization. ISO 2859-1:2026, 2026. ISO standard reference cited in the article
Monsterneming op basis van attributen maakt de relatie tussen populatie en regel expliciet. ASTM E2234-08 beschrijft enkelvoudige, dubbele en meervoudige monsterneming op basis van AQL: een partij wordt aanvaard wanneer het aantal niet-conforme eenheden gelijk is aan of lager is dan het toepasselijke aanvaardingsgetal, en afgekeurd wanneer het afkeuringsgetal wordt bereikt (ASTM International, 2008). ISO 2859-1:2026 definieert eveneens partij-voor-partijregelingen op basis van AQL en omschakelingsregels tussen normale, gereduceerde en verscherpte inspectie. Deze systemen zeggen niet dat elk geslaagd proefstuk al het materiaal vrijgeeft; ze passen een numerieke beslisregel toe op de geïdentificeerde partij.
Herbeproeving mag daarom geen informele zoektocht naar een positief resultaat zijn. De toepasselijke specificatie moet aangeven wanneer herbeproeving is toegestaan, welk materiaal daarvoor mag worden gebruikt en of de tweede resultaten de eerste vervangen dan wel ermee worden gecombineerd. FHWA legt uit dat beslissingen bij dubbele en meervoudige monsterneming gebruikmaken van cumulatieve aantallen defecten en dat bepalingen over herbeproeving moeten specificeren of de resultaten van de tweede beproeving de eerste resultaten vervangen dan wel ermee worden gecombineerd (Federal Highway Administration, 2002). AISC 207-20 wijst de verantwoordelijkheden voor de eindinspectie van constructiestaalproducten toe en vereist dat inspectie- en beproevingspersoneel de toepasselijke methoden en aanvaardingscriteria begrijpt (AISC, 2020).
Als voorbeeld voor stalen gietstukken illustreert ASTM A1062-10(2026) hetzelfde grensbeginsel: de inspectie-eisen voor koper en producent gelden voordat de productie van de voltooide order begint, en een nieuw monster kan vereist zijn voor maatcontrole, visuele inspectie, magnetisch deeltjesonderzoek, penetrantonderzoek, radiografisch onderzoek, ultrasoon onderzoek of lekonderzoek wanneer gespecificeerde omstandigheden veranderen. De vraag is nooit alleen of een proefstuk is geslaagd. De vraag is of het geteste materiaal, de beproevingsconditie en de beslisregel behoren tot de populatie die wordt aanvaard.
2. De hiërarchie van normen: eerst de specificatie, daarna de beproevingsmethode
De acceptatie van staal begint niet bij een trekbank. Zij begint bij het document waarin het materiaal, de partij, de vereiste beproevingen en de beslisregel zijn vastgelegd. Vier activiteiten moeten gescheiden blijven: materiaal selecteren uit een partij, laboratorium- of mechanische-proefstukken voorbereiden, die proefstukken beproeven, en de partij accepteren of afwijzen. Wanneer deze activiteiten met elkaar worden verward, ontstaat een bekende fout: een laboratorium neemt gemakkelijk beschikbare stukken, verkrijgt een ongunstig resultaat, beproeft andere stukken en beschouwt het latere resultaat als toestemming om de volledige zending te accepteren.
De toepasselijke productspecificatie bepaalt deze volgorde. Een beproevingsmethode vertelt het laboratorium hoe een eigenschap moet worden gemeten; zij bepaalt niet automatisch hoeveel beproevingseenheden een smelt, plaat, staaf, gietstuk of order vertegenwoordigen en legt evenmin vast wat er na een mislukt resultaat gebeurt. Die aangelegenheden behoren tot de toepasselijke productspecificatie, specificatie voor algemene eisen, inkooporder of formeel opgenomen inspectiedocument.
De rol van ASTM A370
ASTM A370, Standard Test Methods and Definitions for Mechanical Testing of Steel Products, verschaft gemeenschappelijke methoden en definities voor de beoordeling van staal en aanverwante legeringsproducten. De norm behandelt procedures zoals trek-, buig-, hardheids- en kerfslagproeven, evenals terminologie en eisen met betrekking tot proefstukken. Die rol is belangrijk, maar begrensd.
| Documenttype | Hoofdrol |
|---|---|
| ASTM A370 | Methoden en definities voor mechanische beproeving |
| Productspecificatie | Eisen voor de materiaalkwaliteit, partijgrens, monsterneming en aanvaardingscriteria |
| ASTM E1806 | Monsternemingslocaties voor chemische analyse en voorbereiding van laboratoriummonsters |
| ISO 377:2017 | Identificatie, locatie en voorbereiding van monsters voor mechanische beproeving |
| ASTM E2234-08 | Steekproefplannen voor attributen op basis van het aanvaardbaar kwaliteitsniveau (AQL) |
ASTM A370 bepaalt op zichzelf niet elke bemonsteringsfrequentie of elke regel voor partijacceptatie. In het daarin beschreven kader vallen “sampling frequency, specimen location and orientation, material condition, and reporting requirements” onder de toepasselijke product- of specificatie voor algemene eisen, zoals ASTM International vermeldt in zijn beschrijving van A370 uit 2024. A370 kan bijvoorbeeld uitleggen hoe een longitudinaal trekproefstuk wordt beproefd, terwijl de toepasselijke specificatie bepaalt of één proefstuk per smelt, per diktebereik, per partij of volgens een andere gedefinieerde eenheid vereist is.
Dit onderscheid is van belang wanneer een resultaat wordt betwist. Een laboratorium kan ASTM A370 correct volgen voor het bewerken, de belastingssnelheid, de meting van de rek of de rapportage van de breuk, en toch het verkeerde bemonsteringsplan toepassen. Omgekeerd kan een correct geselecteerd proefstuk volgens de verkeerde methode worden beproefd, waardoor een technisch nauwkeurig antwoord op een irrelevante vraag ontstaat. Naleving van de methode is noodzakelijk, maar vormt niet de volledige acceptatiebeslissing.
Ook de identiteit en toestand van het proefstuk blijven onderdeel van de keten. Een beproevingsresultaat van een warmtebehandeld product kan niet automatisch materiaal in gewalste toestand vertegenwoordigen. Een dwars proefstuk kan niet stilzwijgend een longitudinaal proefstuk vervangen wanneer de specificatie een bepaalde oriëntatie vereist. Het monster moet traceerbaar blijven naar de smelt, partij, productvorm, locatie en verwerkingstoestand die in de toepasselijke documenten zijn geïdentificeerd.
ASTM A370 moet daarom worden gelezen als een onderdeel voor beproevingsmethoden binnen een groter specificatiesysteem. De norm vormt geen algemene toestemming om pas na aankomst van het materiaal een bemonsteringsplan te bedenken.
Productspecificaties en algemene eisen
De productspecificatie verschaft de productspecifieke eisen die A370 niet verschaft. Afhankelijk van het product kan dit ASTM A36/A36M zijn voor constructievormen en platen van koolstofstaal, ASTM A572/A572M voor hoogsterkte-laaggelegeerd constructiestaal, ASTM A615/A615M voor geribde en gladde staven van koolstofstaal voor betonwapening, ASTM A106/A106M voor naadloze buizen van koolstofstaal voor toepassingen bij hoge temperaturen, of een andere aangewezen norm. De toepasselijke editie en de gebruikte eenheden zijn van belang. Een certificaat waarop alleen “ASTM A370 tested” staat, vermeldt niet de grondslag voor acceptatie, tenzij ook de productspecificatie bekend is.
De product- of specificatie voor algemene eisen moet de partijgrenzen en het aantal voor conformiteit benodigde beproevingseenheden en proefstukken vastleggen. Zij moet aangeven waar de proefstukken worden genomen, wat hun oriëntatie is, welke materiaaltoestand zij vertegenwoordigen en welke eigenschappen worden beproefd. Een plaatspecificatie kan een smelt- en diktegroep definiëren; een staalspecificatie kan bemonstering per smelt, afmeting of partij voorschrijven; een gietstukspecificatie kan de inspectie koppelen aan een bepaald proefgietstuk of een bepaalde productiesequentie. Dit zijn geen onderling uitwisselbare regelingen.
ASTM Form and Style versterkt deze discipline bij het opstellen van normen. De eisen van ASTM International uit 2024 bepalen dat specificaties het aantal voor conformiteit vereiste beproevingseenheden en proefstukken moeten aangeven, procedures voor partijbemonstering moeten definiëren en de voorwaarden en regels moeten vastleggen waaronder herbeproeving is toegestaan. De reden is praktisch: een acceptatieclausule die alleen zegt “beproeven overeenkomstig ASTM A370” laat juist de vragen onbeantwoord die bepalen of een mislukt resultaat betrekking heeft op één stuk of op de volledige partij.
Herbeproeving moet als een beslisprocedure worden vastgelegd, niet als een uitnodiging om te blijven beproeven totdat een gunstig getal verschijnt. De clausule moet de aanleiding voor een herbeproeving, het toegestane aantal aanvullende proefstukken, hun relatie tot de oorspronkelijke beproevingseenheid en de bestemming van het eerste resultaat aangeven. Richtlijnen van de Federal Highway Administration uit 2002 stellen dat een bepaling voor herbeproeving moet aangeven of de resultaten van de tweede beproeving de eerste resultaten vervangen of ermee worden gecombineerd. Bij dubbele en meervoudige bemonsteringsplannen hangen beslissingen af van cumulatieve aantallen gebreken, niet van het selecteren van het meest gunstige afzonderlijke resultaat.
ASTM E2234-08 illustreert de logica van bemonstering op attributen. In een enkelvoudig, dubbel of meervoudig plan wordt een partij geaccepteerd wanneer het aantal niet-conforme eenheden gelijk is aan of lager is dan het toepasselijke acceptatiegetal, en afgewezen wanneer het afwijzingsgetal wordt bereikt. De beproevingseenheid staat dus centraal. Eén mislukt proefstuk kan een niet-conforme eenheid identificeren, terwijl de specificatie kan vereisen dat aanvullende proefstukken uit diezelfde eenheid of uit aanvullende eenheden worden genomen voordat de beslissing over de partij wordt genomen.
Voor chemische bemonstering geldt een eigen methodiekader. ASTM E1806 behandelt bemonsteringslocaties, de voorbereiding van laboratoriummonsters en partijbemonstering voor chemische analyse van staal en ijzer. Deze norm mag niet zonder meer worden vervangen door de bemonstering voor mechanische proeven. ASTM E105, gepubliceerd in 2016, definieert kanssteekproeven door selectie met behulp van toevalsgetallen en een vastgelegde schattingsprocedure, waardoor de bemonsteringsonzekerheid en de risico’s van de beslissing over de bestemming van een partij objectief kunnen worden berekend. Willekeurige selectie is niet slechts een statistische voorkeur; zij voorkomt dat gemakkelijke toegankelijkheid, de zichtbare toestand van het oppervlak of de positie in de zending een niet-gemelde selectiebias veroorzaakt.
Wanneer ISO-, ASTM-, project- en contractregels op elkaar inwerken
ISO- en ASTM-documenten kunnen naast elkaar bestaan, maar worden niet automatisch samengevoegd. ISO 377:2017 specificeert de identificatie, locatie en voorbereiding van monsters en proefstukken voor mechanische beproeving van profielen, staven, walsdraad, vlakke producten en buisvormige producten, met inbegrip van monsters die voor herbeproevingen nodig zijn. ASTM A370 kan de beproevingsmethode voorschrijven, terwijl ISO 377 de monster voorbereiding regelt, indien het contract uitdrukkelijk beide normen overneemt. Het toepasselijke document moet aangeven welke bepaling geldt wanneer de eisen verschillen.
ISO 2859-1:2026 verschaft AQL-geïndexeerde enkelvoudige, dubbele en meervoudige bemonsteringsschema’s voor partijgewijze inspectie, met inbegrip van de overgang tussen normale, verminderde en verscherpte inspectie. Dit is een systeem voor bemonstering en acceptatie, geen vervanging voor de eisen aan mechanische eigenschappen in de productspecificatie voor staal. De acceptatiegetallen hebben alleen betekenis wanneer de partijdefinitie, het inspectieniveau, de gemeten eigenschap en de definitie van een niet-conforme eenheid zijn vastgelegd.
Projectspecificaties en contracten kunnen getuigenpunten, hold points, taken voor onafhankelijke laboratoria, documentbeoordeling of verantwoordelijkheden voor de eindinspectie toevoegen. AISC 207-20 vereist voor constructiestaal dat personeel voor inspectie en beproeving de toepasselijke inspectiemethoden en acceptatiecriteria begrijpt, en wijst verantwoordelijkheden voor de eindinspectie van constructiestaalproducten toe. Dergelijke bepalingen bepalen wie het werk observeert of registreert. Zij wijzigen niet stilzwijgend een kwaliteitseis, proefstukoriëntatie of regel voor herbeproeving die in de materiaalspecificatie is vastgelegd.
Hetzelfde beginsel komt naar voren in ASTM A1062-10R26 voor stalen proefgietstukken. Deze norm specificeert de inspectie-eisen van koper en producent vóór de productie van de voltooide order en vermeldt de omstandigheden waarin een nieuw proefstuk vereist is voor dimensionele, visuele, magnetisch-deeltjes-, penetrant-, radiografische, ultrasone of lektest. Een projectinspecteur kan de daarin vastgelegde aanleiding niet vervangen door een informele werkwijze, en een laboratorium kan de acceptatieregel van een contract niet vervangen door zijn eigen voorkeurprocedure.
Wanneer documenten met elkaar in conflict zijn, moet het conflict vóór de bemonstering worden opgelost. Leg de rangorde van voorrang vast, identificeer de exacte editie van elke opgenomen norm, definieer de partij en registreer de toepasselijke bepalingen voor proefstukken en herbeproeving. Zonder deze schriftelijke hiërarchie kan een beproevingsrapport nauwkeurig zijn, terwijl de beslissing over de partij toch onvoldoende onderbouwd blijft.
3. Steekproefopzet: representatieve selectie versus gemakssteekproef
Vier activiteiten die gescheiden moeten blijven
- Monsterneming Selecteer materiaaleenheden uit een gedefinieerde partij.
- Voorbereiding van proefmonsters Verwerk het geselecteerde materiaal tot laboratoriummonsters of proefstukken.
- Beproeving Verkrijg meetwaarden met de voorgeschreven methode.
- Aanvaarding Pas de beslisregel van de specificatie toe op de resultaten.
Steekproeftrekking is niet dezelfde activiteit als monstervoorbereiding, beproeving of partijaanvaarding. Bij steekproeftrekking worden materiaaleenheden uit een gedefinieerde partij geselecteerd. Bij laboratoriumvoorbereiding wordt het geselecteerde materiaal omgezet in monsters of proefstukken. Bij beproeving worden meetwaarden verkregen. Bij aanvaarding wordt de beslisregel uit de specificatie op die resultaten toegepast. Het verwarren van deze fasen leidt tot een bekende maar ernstige fout: een laboratorium kan een technisch correcte trekproef uitvoeren op een proefstuk dat volgens een ongeldige methode is geselecteerd.
De partij moet daarom worden gedefinieerd voordat iemand materiaal kiest. Een partij kan bestaan uit één smelt, een aangegeven deel van een smelt, een coil, een gegoten en gewalst product, een groep platen met dezelfde aanduiding en dikteklasse, of een hoeveelheid staven die onder gespecificeerde omstandigheden is verwerkt. De toepasselijke productspecificatie bepaalt de afbakening. ASTM A370 vermeldt dat “de steekproeffrequentie, de locatie en oriëntatie van het proefstuk, de materiaaltoestand en de rapportagevereisten” worden geregeld door de toepasselijke product- of algemene-eisenspecificatie (ASTM International, 2024). Een testresultaat kan een niet-gedefinieerde partijafbakening niet herstellen.
Kanssteekproeven volgens ASTM E105
ASTM E105:2016 definieert kanssteekproeven als selectie met behulp van willekeurige getallen in combinatie met een vastgelegde schattingsprocedure. Die combinatie is van belang. Alleen willekeurige selectie vormt geen volledig steekproefplan; de procedure moet ook uitleggen wat wordt geschat en hoe de resultaten betrekking hebben op de populatie of partij.
| Product | Mogelijke vermeldingen in het monsternemingskader |
|---|---|
| Staafpartij | Staafnummers en posities langs elke staaf |
| Coil | Bestelde lengte-intervallen |
| Plaatgroep | Plaatnummers en toegestane monsternemingszones |
| Gietstuk | Geïdentificeerde gietstukken of goedgekeurde proefgietstukken |
In de praktijk bevat het steekproefkader vóór de selectie een lijst van de in aanmerking komende eenheden of locaties. Elke eenheid krijgt een identificatie en willekeurige getallen selecteren de vereiste eenheden. Voor een partij staven kan het kader staafnummers en posities langs elke staaf bevatten. Voor een coil kan het geordende lengte-intervallen bevatten. Voor platen kunnen de plaatnummers en toegestane steekproefzones worden aangegeven. Het kader moet overeenkomen met de definitie van een testeenheid in de specificatie. Een willekeurig getal mag geen locatie selecteren waar wettelijk geen vereist proefstuk kan worden vervaardigd, zoals een door de productnorm uitgesloten afsnijrand.
De vastgelegde schattingsprocedure geeft de selectie een technisch doel. Afhankelijk van de toepasselijke norm kan zij betrekking hebben op een geschat aandeel niet-conform materiaal, een gemiddelde chemische of mechanische eigenschap, of een andere gedefinieerde eigenschap. Ook maakt zij het mogelijk de onzekerheid die gepaard gaat met het waarnemen van slechts een deel van de partij expliciet in aanmerking te nemen. Wanneer een beslisser één trekresultaat behandelt alsof het elke plaat in een smelt beschrijft, is de schijnbare zekerheid onjuist. ASTM E105 biedt een kader om die beperking uit te drukken en om de steekproefonzekerheid in verband te brengen met het risico dat een partij met onaanvaardbaar materiaal wordt aanvaard of dat een partij die aan de eis voldoet, wordt afgewezen.
Dit betekent niet dat ASTM E105 automatisch de steekproefinstructies in ASTM A370 of een productspecificatie vervangt. Die documenten bepalen het vereiste aantal testeenheden, de geometrie, oriëntatie en toestand van de proefstukken. ASTM E105 biedt een kader voor kanssteekproeven wanneer een dergelijke benadering vereist of passend is. De toepasselijke specificatie blijft de autoriteit voor conformiteitsbeoordeling.
De eisen van ASTM voor vorm en stijl maken vanuit het perspectief van het opstellen van specificaties hetzelfde punt: een specificatie moet het aantal testeenheden en proefstukken vermelden dat voor conformiteit vereist is, procedures voor partijsteekproeven definiëren en de omstandigheden en regels aangeven waaronder herbeproeving is toegestaan (ASTM International, 2024). Een vage instructie om “representatief materiaal te beproeven” vormt geen adequate vervanging voor die beslissingen.
Willekeurige selectie en steekproefonzekerheid
Aselecte selectie vermindert selectiebias, maar elimineert de materiaalvariabiliteit of de onzekerheid van de monsterneming niet. Strong evidence
Willekeurige selectie beschermt tegen een bevooroordeelde selectieregel, maar garandeert niet dat elk resultaat gelijk is aan het partijgemiddelde. Staal is niet volkomen homogeen. Een smelt kan chemische segregatie bevatten. Een plaat kan verschillen over de dikte vertonen. Een staaf kan variatie vertonen tussen het oppervlak en het midden. Een coil kan veranderingen bevatten die verband houden met gieten, opnieuw verhitten, walsen, koelen of oprollen. Willekeurige selectie laat die variaties in de populatie aanwezig; zij voorkomt dat de monsternemer op basis van gemak of verwachting tussen die variaties kiest.
Monsternemingskader De gedocumenteerde lijst van in aanmerking komende eenheden of locaties waaruit een monster wordt geselecteerd.
De selectieregel moet worden gedocumenteerd: partij-identificatie, steekproefkader, methode voor het genereren van willekeurige getallen, geselecteerde eenheid, geselecteerde locatie en elke toegestane vervangingsprocedure. Als een geselecteerde eenheid beschadigd of niet beschikbaar is, verandert vervanging door het dichtstbijzijnde toegankelijke stuk de kansstructuur, tenzij het toepasselijke plan die handeling toestaat. De vervanging moet een vooraf vastgelegde regel volgen en niet een informele beoordeling die wordt gemaakt nadat een ongunstig resultaat zichtbaar is geworden.
Dit onderscheid is bijzonder belangrijk wanneer een beproeving mislukt. Een mislukt resultaat vormt bewijs over het geselecteerde materiaal en, volgens de toepasselijke beslisregel, mogelijk over de partij. Het is geen toestemming om naar een gunstiger stuk te zoeken. ASTM E2234:2008 beschrijft enkelvoudige, dubbele en meervoudige steekproeven op basis van kenmerken, geïndexeerd volgens AQL: de partij wordt aanvaard wanneer het aantal niet-conforme eenheden gelijk is aan of lager is dan het toepasselijke aanvaardingsgetal, en afgewezen wanneer het afwijzingsgetal wordt bereikt. Bij dubbele of meervoudige steekproeven is de telling cumulatief en geen nieuwe kans om een eerder gebrek uit te wissen.
Herbeproeving is een afzonderlijke, gespecificeerde handeling. FHWA legt uit dat de bepaling inzake herbeproeving moet aangeven of de resultaten van de tweede test de eerste resultaten vervangen of ermee worden gecombineerd; ook beschrijft FHWA beslissingen bij dubbele en meervoudige steekproeven op basis van cumulatieve aantallen gebreken (Federal Highway Administration, 2002). ISO 377:2017 specificeert de identificatie, locatie en voorbereiding van monsters en proefstukken voor mechanische beproeving van staalprofielen, staven, walsdraad, vlakke producten en buisproducten, met inbegrip van monsters die voor noodzakelijke herbeproevingen worden gebruikt. Een herbeproeving kan dus zijn toegestaan wegens een defect aan het proefstuk, een probleem met de apparatuur of een door de norm geïdentificeerde omstandigheid. Zij is niet automatisch geldig alleen omdat het eerste resultaat ongunstig was.
ISO 2859-1:2026 biedt een ander formeel model en definieert AQL-geïndexeerde schema’s voor enkelvoudige, dubbele en meervoudige steekproeven bij partijgewijze inspectie, evenals omschakelregels tussen normale, verminderde en verscherpte inspectie. Dergelijke regels maken veranderingen in de steekproefintensiteit tot een gevolg van de vastgelegde inspectiegeschiedenis en niet van een geïmproviseerde reactie op een specifiek resultaat.
Vertekening door uiteinden, oppervlakken, operators en productievolgorde
Een gemakssteekproef kan een technisch nauwkeurig antwoord opleveren op de verkeerde vraag. Het selecteren van het eerste stuk bij de zaag, de gemakkelijkst bereikbare plaat of een visueel verdacht gedeelte geeft geen schatting van de partij, tenzij de specificatie die locatie bewust voorschrijft.
De positie kan metallurgische informatie bevatten. De uiteinden van een staaf of plaat kunnen een andere koelgeschiedenis, afsnijverliezen, scheurvorming aan de uiteinden of effecten van mechanisch richten vertonen. De kop- en staartzones van een coil kunnen te maken hebben met tijdelijke omstandigheden bij het walsen, oprollen of koelen. Materiaal dicht bij het oppervlak kan van het midden verschillen door ontkoling, walshuid, afschrikken, segregatie of vervormingsgradiënten. Bij een continu gegoten product kan de positie in de gietvolgorde samenhangen met de temperatuurgeschiedenis en de verdeling van opgeloste stoffen. Ook de boven-, onder-, stijgervlakbij gelegen of toevoerkanaalvlakbij gelegen zones van een gietstuk kunnen verschillen van het inwendige.
De toegankelijkheid voor de operator veroorzaakt een andere vertekening. Wanneer van elke plaat dezelfde toegankelijke zijde wordt bemonsterd, kunnen de oppervlaktetoestand en de walsrichting oververtegenwoordigd zijn. Wanneer een monsternemer een visueel schoon stuk kiest, worden oppervlaktedefecten door beoordeling uitgesloten in plaats van door de norm. Wanneer een monsternemer uitsluitend verdacht materiaal kiest, kan het resultaat de gebruikelijke toestand van de partij overdrijven en toch niet voldoen aan het aanvaardingsplan.
Ook de oriëntatie moet even zorgvuldig als de locatie worden beheerst. Langs- en dwarsproefstukken kunnen verschillende mechanische resultaten opleveren, en proefstukken over de dikte kunnen eigenschappen aan het licht brengen die niet worden weergegeven door materiaal naast het oppervlak. ASTM E1806 behandelt monsterlocaties, de voorbereiding van laboratoriummonsters en partijsteekproeven voor chemische analyse van staal en ijzer; ASTM A370 en de productspecificatie bepalen hoe die eisen worden toegepast op het geteste product.
Willekeurige selectie maakt de regel zichtbaar en verdedigbaar. Zij neemt segregatie, variatie aan het oppervlak, effecten van de koelgeschiedenis of veranderingen in het verwerkingsproces niet weg. Zij toont aan dat het geselecteerde materiaal zonder sturing van het resultaat is gekozen, waarna de toepasselijke regels voor proefstukken, beproeving, herbeproeving en dispositie consequent kunnen worden toegepast. Voor constructiestaalproducten legt AISC 207-20 de verantwoordelijkheid bij inspectie- en beproevingspersoneel om de toepasselijke inspectiemethoden en aanvaardingscriteria te begrijpen en kent zij de eindverantwoordelijkheid voor de inspectie toe. Die verantwoordelijkheid begint voordat het proefstuk de beproevingsmachine bereikt.
4. Bemonstering voor chemische samenstellingsanalyse van staal en ijzer
Chemische analyse begint met een gedefinieerde partij, niet met een willekeurig gekozen stuk staal. De partij kan zijn gekoppeld aan een smelt, gieting, productvorm, diktebereik, verwerkingstoestand of hoeveelheid die door de toepasselijke specificatie is geïdentificeerd. De grenzen van de partij moeten vóór de bemonstering worden vastgesteld, omdat een resultaat van één smelt niet automatisch representatief kan zijn voor een andere smelt, ook niet wanneer beide producten dezelfde kwaliteitsbenaming hebben.
De vier handelingen houden verband met elkaar, maar zijn niet uitwisselbaar: materiaal uit de partij selecteren, een laboratoriummonster prepareren, dat monster analyseren en beslissen of de partij aan de eisen voldoet. ASTM E1806 behandelt bemonsteringslocaties, de preparatie van laboratoriummonsters en de bemonstering van partijen voor chemische analyse van staal en ijzer. ASTM A370 voegt daaraan toe dat de bemonsteringsfrequentie, de locatie en oriëntatie van het proefstuk, de materiaaltoestand en de rapportage-eisen worden bepaald door de toepasselijke productspecificatie of specificatie voor algemene eisen. Ook de acceptatiegrenzen voor de chemische samenstelling komen uit die kwaliteitsspecificatie; ASTM E1806 stelt geen universele grenzen vast voor koolstof, mangaan, silicium, zwavel, fosfor, chroom, nikkel of enig ander element.
Bemonsteringslocaties en laboratoriummonsters volgens ASTM E1806
| Monsternemingsbegrip | Betekenis |
|---|---|
| Monsternemingslocatie | Plaats in het product of de productiestroom waaruit materiaal wordt verwijderd |
| Laboratoriummonster | Materiaal dat uit het geselecteerde materiaal voor analyse is voorbereid |
| Proefstuk | Bewerkt of anderszins voorbereid stuk dat voor een voorgeschreven beproeving wordt gebruikt |
| Analyseresultaat | Gemeten samenstelling of eigenschap die volgens de aanvaardingsregel wordt gebruikt |
Een bemonsteringslocatie is de plaats in het product of de productiestroom waaruit materiaal wordt verwijderd. Een laboratoriummonster is het materiaal dat uit die selectie voor chemische analyse wordt geprepareerd. Het verwarren van deze fasen veroorzaakt een fundamentele traceerbaarheidsfout. Een boormonster dat van de rand van een plaat is genomen, een spanenmonster dat van het uiteinde van een staaf is genomen en een proefstuk dat uit een gietpan of een stroom gesmolten metaal is genomen, zijn niet uitwisselbaar alleen omdat elk ervan in een analyseapparaat kan worden geplaatst.
De toepasselijke specificatie of inkoopeis moet de partij, het aantal te bemonsteren eenheden en elke vereiste locatie binnen elke eenheid identificeren. De specificatie kan materiaal voorschrijven uit bepaalde producten, smelten, uiteinden, oppervlakken of doorsneden. Bemonstering van uitsluitend het gemakkelijkst toegankelijke product kan het resultaat vertekenen in de richting van één deel van een partij, vooral wanneer segregatie, ontkoling aan het oppervlak, walshuid of verwerkingsgradiënten mogelijk zijn. Een monster dat na het snijden of conditioneren wordt verwijderd, kan bovendien het gewijzigde oppervlak vertegenwoordigen in plaats van het gespecificeerde product.
ASTM E105, gepubliceerd in 2016, beschrijft kansbemonstering door middel van selectie met behulp van willekeurige getallen en een vastgelegde schattingsprocedure. Deze aanpak scheidt geplande bemonstering van gemaksbemonstering en maakt het mogelijk de onzekerheid van het monster en de risico’s van de beoordeling van de partij objectief vast te stellen. Niet elke productspecificatie vereist statistische willekeurige selectie, maar het principe blijft belangrijk: een monster moet een gedocumenteerde grondslag hebben om de gedefinieerde partij te vertegenwoordigen.
E1806 heeft vervolgens betrekking op de wijze waarop het geselecteerde materiaal een laboratoriummonster wordt. De preparatiemethode hangt af van het product, het te meten element en de analysetechniek. Spanen, boorsel, draaispanen, zaagspanen of ander geprepareerd materiaal kunnen alleen geschikt zijn wanneer zij onder gecontroleerde omstandigheden worden verzameld en behandeld. Het laboratorium moet weten welk materiaal is geselecteerd, waar het vandaan komt en via welke preparatieroute het is verkregen.

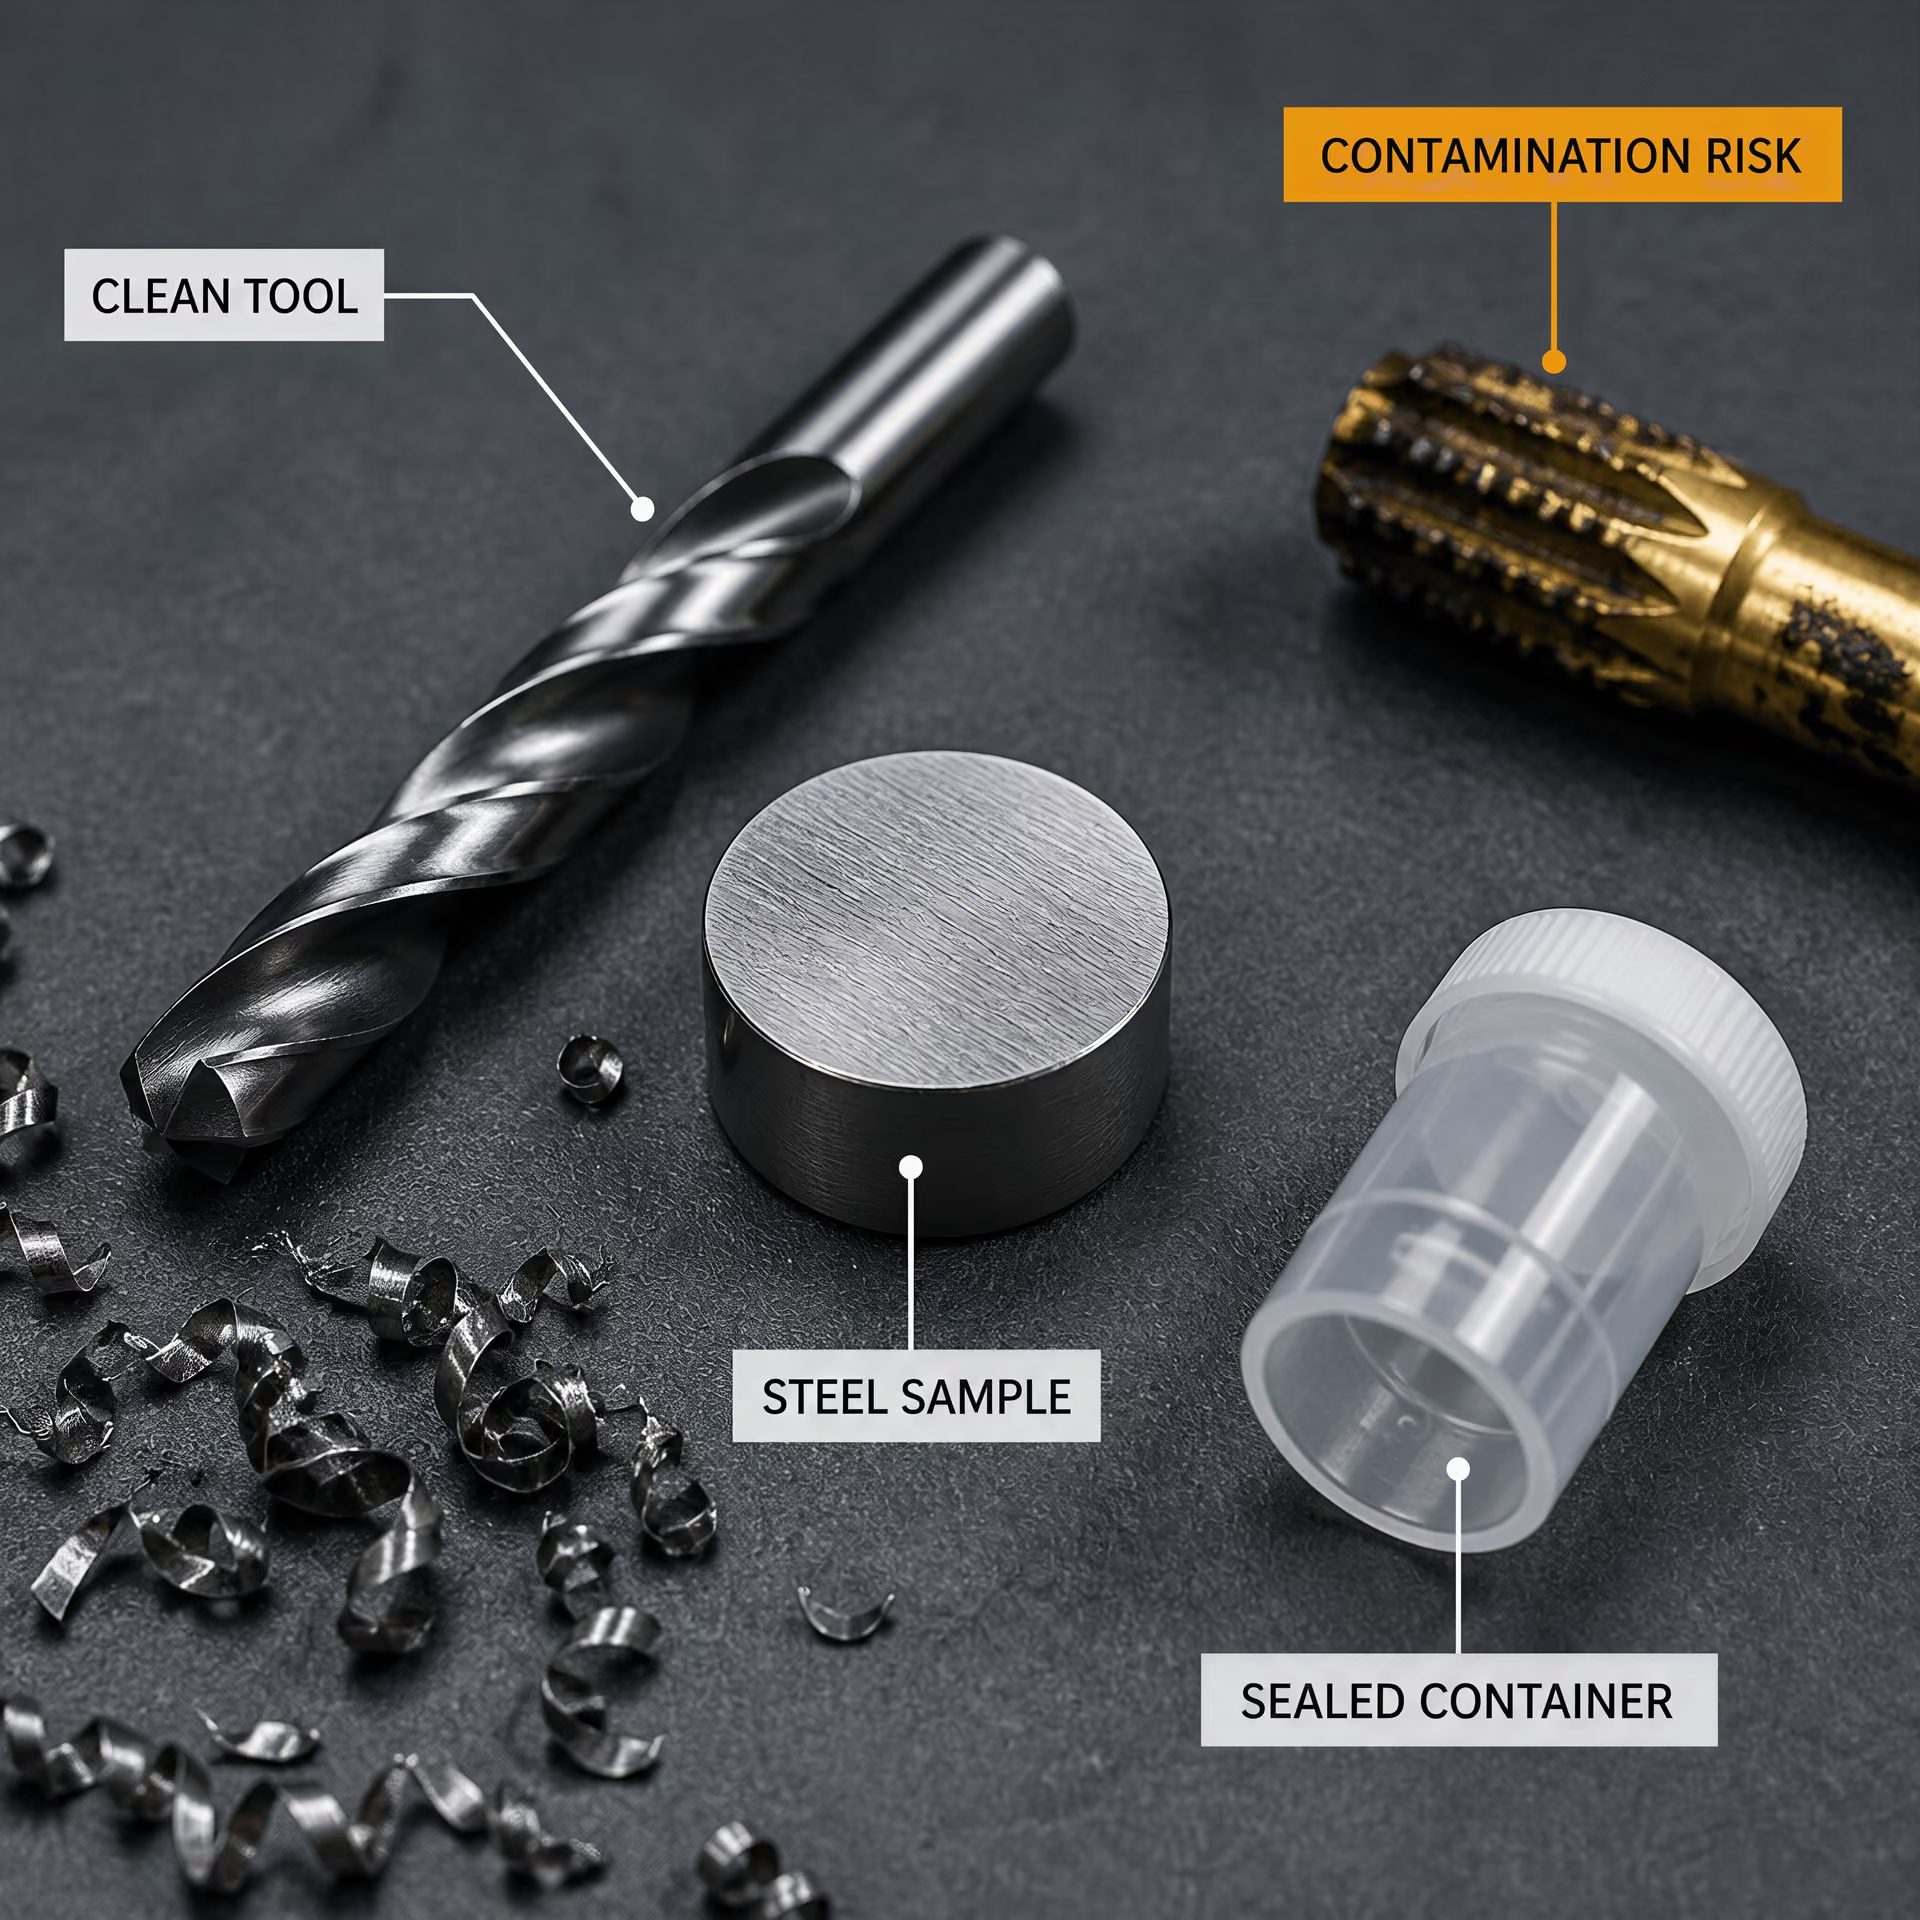
Besmetting en artefacten door monstervoorbereiding voorkomen
Geprepareerd materiaal is chemisch niet neutraal. Een boor, zaagblad, snijvloeistof, bankschroef, opslaghouder, handschoen of borstel kan vreemde elementen toevoegen. Een gereedschap dat eerder voor roestvast staal is gebruikt, kan chroom of nikkel in een koolstofstaalmonster introduceren. Besmetting met messing, koper, zink of lood kan afkomstig zijn van bevestigingsmiddelen of gereedschappen. Zelfs een kleine hoeveelheid aanhechtend materiaal kan van belang zijn wanneer de gerapporteerde concentratie dicht bij een specificatiegrens ligt.
De toestand van het oppervlak vormt een afzonderlijk probleem. Walshuid, roest, verf, bekleding, olie en oxidatielagen hebben niet noodzakelijk dezelfde samenstelling als het onderliggende staal. Wanneer deze lagen onjuist worden verwijderd, kan er óf besmetting in het monster achterblijven óf een chemisch betekenisvolle oppervlaktelaag worden verwijderd. Verhitting tijdens het snijden of slijpen kan het oppervlak oxideren, plaatselijk verlies van elementen veroorzaken of de fysische vorm van het monster veranderen. Fijne deeltjes kunnen sneller oxideren dan massief metaal, en zeer fijne spanen kunnen zich tijdens het overbrengen of schudden afscheiden van zwaardere deeltjes.
Segregatie kan zowel tijdens het verzamelen als in het oorspronkelijke staal optreden. Grove en fijne deeltjes kunnen zich op basis van grootte scheiden; magnetische deeltjes kunnen aan apparatuur blijven kleven; stof kan in een houder achterblijven of tijdens het overbrengen verloren gaan. Een monster dat uit de eerste uitstroom van een opvangvat wordt genomen, kan daardoor verschillen van een monster dat wordt genomen nadat de inhoud tot rust is gekomen. In de preparatieregistratie moeten de stappen voor reinigen, drogen, op maat brengen, mengen, opslaan en overbrengen worden vermeld, evenals de gebruikte apparatuur.
Het laboratorium moet kruisbesmetting voorkomen door gereedschappen tussen monsters te reinigen, smeermiddelen en koelmiddelen te beheersen, geschikte houders te gebruiken en voldoende materiaal te bewaren voor beoordeling of toegestane herbeproeving. De methode moet ook de identiteit van elk monster behouden. Een chemisch nauwkeurige meting van een besmet of gesegregeerd monster blijft een nauwkeurige meting van het verkeerde materiaal.
Smeltanalyse, productanalyse en traceerbaarheid van resultaten
Een smeltanalyse karakteriseert doorgaans het staal dat tijdens de productie door een smelt of gieting wordt vertegenwoordigd. Bij een productanalyse wordt materiaal onderzocht dat uit het afgewerkte product is genomen. De twee resultaten kunnen verschillen door chemische segregatie, de bemonsteringslocatie, verwerking, de toestand van het oppervlak, analytische onzekerheid en de eisen van de toepasselijke specificatie. Geen van beide benamingen mag routinematig worden toegekend. De geldende kwaliteitsnorm moet aangeven welke analyse vereist is, waar het monster wordt genomen en hoe het resultaat wordt beoordeeld.
Minimale traceerbaarheidsketen
- Identiteit Smeltnummer, partij, product, materiaalkwaliteit en stuk- of coilnummer.
- Monsterneming Datum, monsternemer, exacte locatie en monstercode.
- Voorbereiding Voorbereidingsroute, apparatuur, reiniging en opslag.
- Analyse Instrument, analist, methodeversie en kwaliteitscontroledossiers.
- Rapportage Eenheden, afronding, gebruikte specificatie en beslissing over de partij.
De traceerbaarheid moet lopen van de identificatie van de partij en de smelt via het fysieke monster, de laboratoriumpreparatie, de instrumentele analyse, de berekening, de eenheden en het rapport. Een bruikbare registratie koppelt het smeltnummer, de productidentificatie, de bemonsteringsdatum, de monsternemer, de exacte bemonsteringslocatie, de monstercode, de preparatiemethode, de apparatuur, de analist, de revisie van de methode, de kalibratie- of kwaliteitscontroleregistraties, de gerapporteerde eenheden en de voor acceptatie gebruikte specificatie aan elkaar. Als een resultaat wordt omgerekend van massaprocent naar een andere eenheid, moeten de oorspronkelijke waarde en de omrekening beschikbaar blijven. Afronding moet plaatsvinden zoals vereist door de geldende norm, niet uitsluitend om een grensresultaat conform te laten lijken.
Acceptatie is een afzonderlijke beslissing. De eisen van ASTM voor vorm en stijl bepalen dat een specificatie het aantal testeenheden en proefstukken moet identificeren dat nodig is om aan de eisen te voldoen, procedures voor partijbemonstering moet definiëren en moet aangeven wanneer herbeproeving is toegestaan. Een afgekeurd chemisch resultaat kan niet ongedaan worden gemaakt door een andere willekeurig gekozen spaan te selecteren. Wanneer herbeproeving is toegestaan, moet het geldende document aangeven of het tweede resultaat het eerste vervangt, ermee wordt gecombineerd of volgens een cumulatieve regel wordt beoordeeld. De Federal Highway Administration beschrijft deze verschillen specifiek en merkt op dat beslissingen bij dubbele en meervoudige bemonstering gebruikmaken van cumulatieve aantallen afwijkingen. ASTM E2234-08 accepteert een partij eveneens wanneer het aantal niet-conforme eenheden gelijk is aan of lager is dan het toepasselijke acceptatiegetal, en verwerpt de partij wanneer het afkeuringsgetal wordt bereikt.
Dezelfde zorgvuldigheid geldt voor mechanische beproeving. ISO 377:2017 regelt de identificatie, locatie en preparatie van monsters en proefstukken voor mechanische beproeving van staalprofielen, staven, draad, vlakke producten en buisproducten, met inbegrip van noodzakelijke herbeproevingen. Een geldig chemisch resultaat kan een trekproefstuk dat in de verkeerde oriëntatie of materiaaltoestand is genomen niet compenseren. Omgekeerd kan een correct gelokaliseerd mechanisch proefstuk de chemische conformiteit niet aantonen wanneer de identiteit van de smelt of de laboratoriumpreparatie niet onder controle is. Voor acceptatie van de partij moeten beide vormen van bewijs aan de toepasselijke specificatie voldoen.
5. Proefstukken voor mechanische proeven: locatie, oriëntatie en materiaaltoestand
Een mechanische proef meet niet “het staal” in abstracte zin. De proef meet een bepaald stuk dat op een bepaalde locatie is genomen, in een bepaalde richting is uitgesneden, volgens een bepaalde geometrie is voorbereid en in een bepaalde toestand is beproefd. Deze vier details kunnen bepalen of het resultaat overeenkomt met de conformiteit van het product of met een fout die in het laboratorium is geïntroduceerd.
Het nemen van een monster uit een partij, het voorbereiden van een laboratoriummonster, het bewerken van een proefstuk en het beproeven van dat proefstuk zijn afzonderlijke activiteiten. De aanvaarding van een partij is een vijfde activiteit die wordt beheerst door de van toepassing zijnde productspecificatie. ASTM A370 stelt dat de frequentie van monsterneming, de locatie en oriëntatie van het proefstuk, de materiaaltoestand en de rapportagevereisten afkomstig zijn uit de van toepassing zijnde product- of algemene eisen-specificatie. Een resultaat kan niet correct worden geïnterpreteerd wanneer de identiteit of toestand van het proefstuk onzeker is.
Identificatie en voorbereiding van proefstukken volgens ISO 377:2017
ISO 377:2017 biedt het kader voor het identificeren, lokaliseren en voorbereiden van monsters en proefstukken voor mechanische beproeving van staalprofielen, staven, draad, vlakke producten en buisproducten. Het toepassingsgebied omvat ook monsters die nodig zijn voor vereiste herhalingsproeven. De norm heeft dus betrekking op meer dan het afsnijden van metaal van een gemakkelijk bereikbare productzijde. Zij verbindt het voltooide proefstuk met het product waaruit het is genomen.
Identificatie begint met traceerbaarheid. Het monster moet gekoppeld blijven aan de relevante gieting, smelt, het product, de partij, de afmetingen, de bewerkingsroute en de proefvereiste. Markeringen, registraties, schetsen of gelijkwaardige documentatie moeten de relatie tussen het oorspronkelijke product en elk daaropvolgend stuk behouden. Zodra een monster in meerdere ruwe stukken is verdeeld, moeten deze ruwe stukken nog steeds een ondubbelzinnige identiteit hebben. Een trekproefstuk, buigproefstuk, kerfslagproefstuk of hardheidsmeetlocatie mag niet als een anoniem fragment worden behandeld.
De locatie is even belangrijk. De van toepassing zijnde productspecificatie kan voorschrijven dat een proefstuk wordt genomen van een bepaald uiteinde, oppervlak, op een bepaalde afstand van het oppervlak, uit het gebied halverwege de dikte of uit een bepaald deel van een profiel. ISO 377:2017 behandelt de selectie- en voorbereidingsregels die nodig zijn om die locatie te verkrijgen zonder het monster te verwarren met materiaal dat tijdens afkorten, afschuinen, bijsnijden of andere productiehandelingen is verwijderd. De productnorm, en niet een algemene aanname over staal, bepaalt de vereiste positie.
De voorbereiding moet de kenmerken behouden die de proef beoogt te meten. Een ruw proefstuk moet mogelijk worden uitgesneden met een methode die overmatige verhitting, vervorming of beschadiging voorkomt. Vervolgens worden door verspaning de vereiste afmetingen, radius, oppervlakteafwerking en meetlengte gerealiseerd. Proefstukken voor herhalingsproeven moeten volgens dezelfde van toepassing zijnde regels worden genomen; een mislukt eerste resultaat rechtvaardigt niet het gebruik van een niet-gedocumenteerd vervangend proefstuk dat op een gemakkelijker bereikbare locatie is genomen.
De eisen van ASTM inzake vorm en stijl versterken de contractuele kant van dit proces: een specificatie moet het aantal voor conformiteit benodigde proefeenheden en proefstukken vermelden, procedures voor monsterneming uit partijen definiëren en de omstandigheden en regels vastleggen waaronder herhalingsproeven zijn toegestaan. ISO 377:2017 verschaft principes voor de locatie en voorbereiding van proefstukken, maar heft de aanvaardingscriteria of het monsternemingsplan van de productspecificatie niet op.

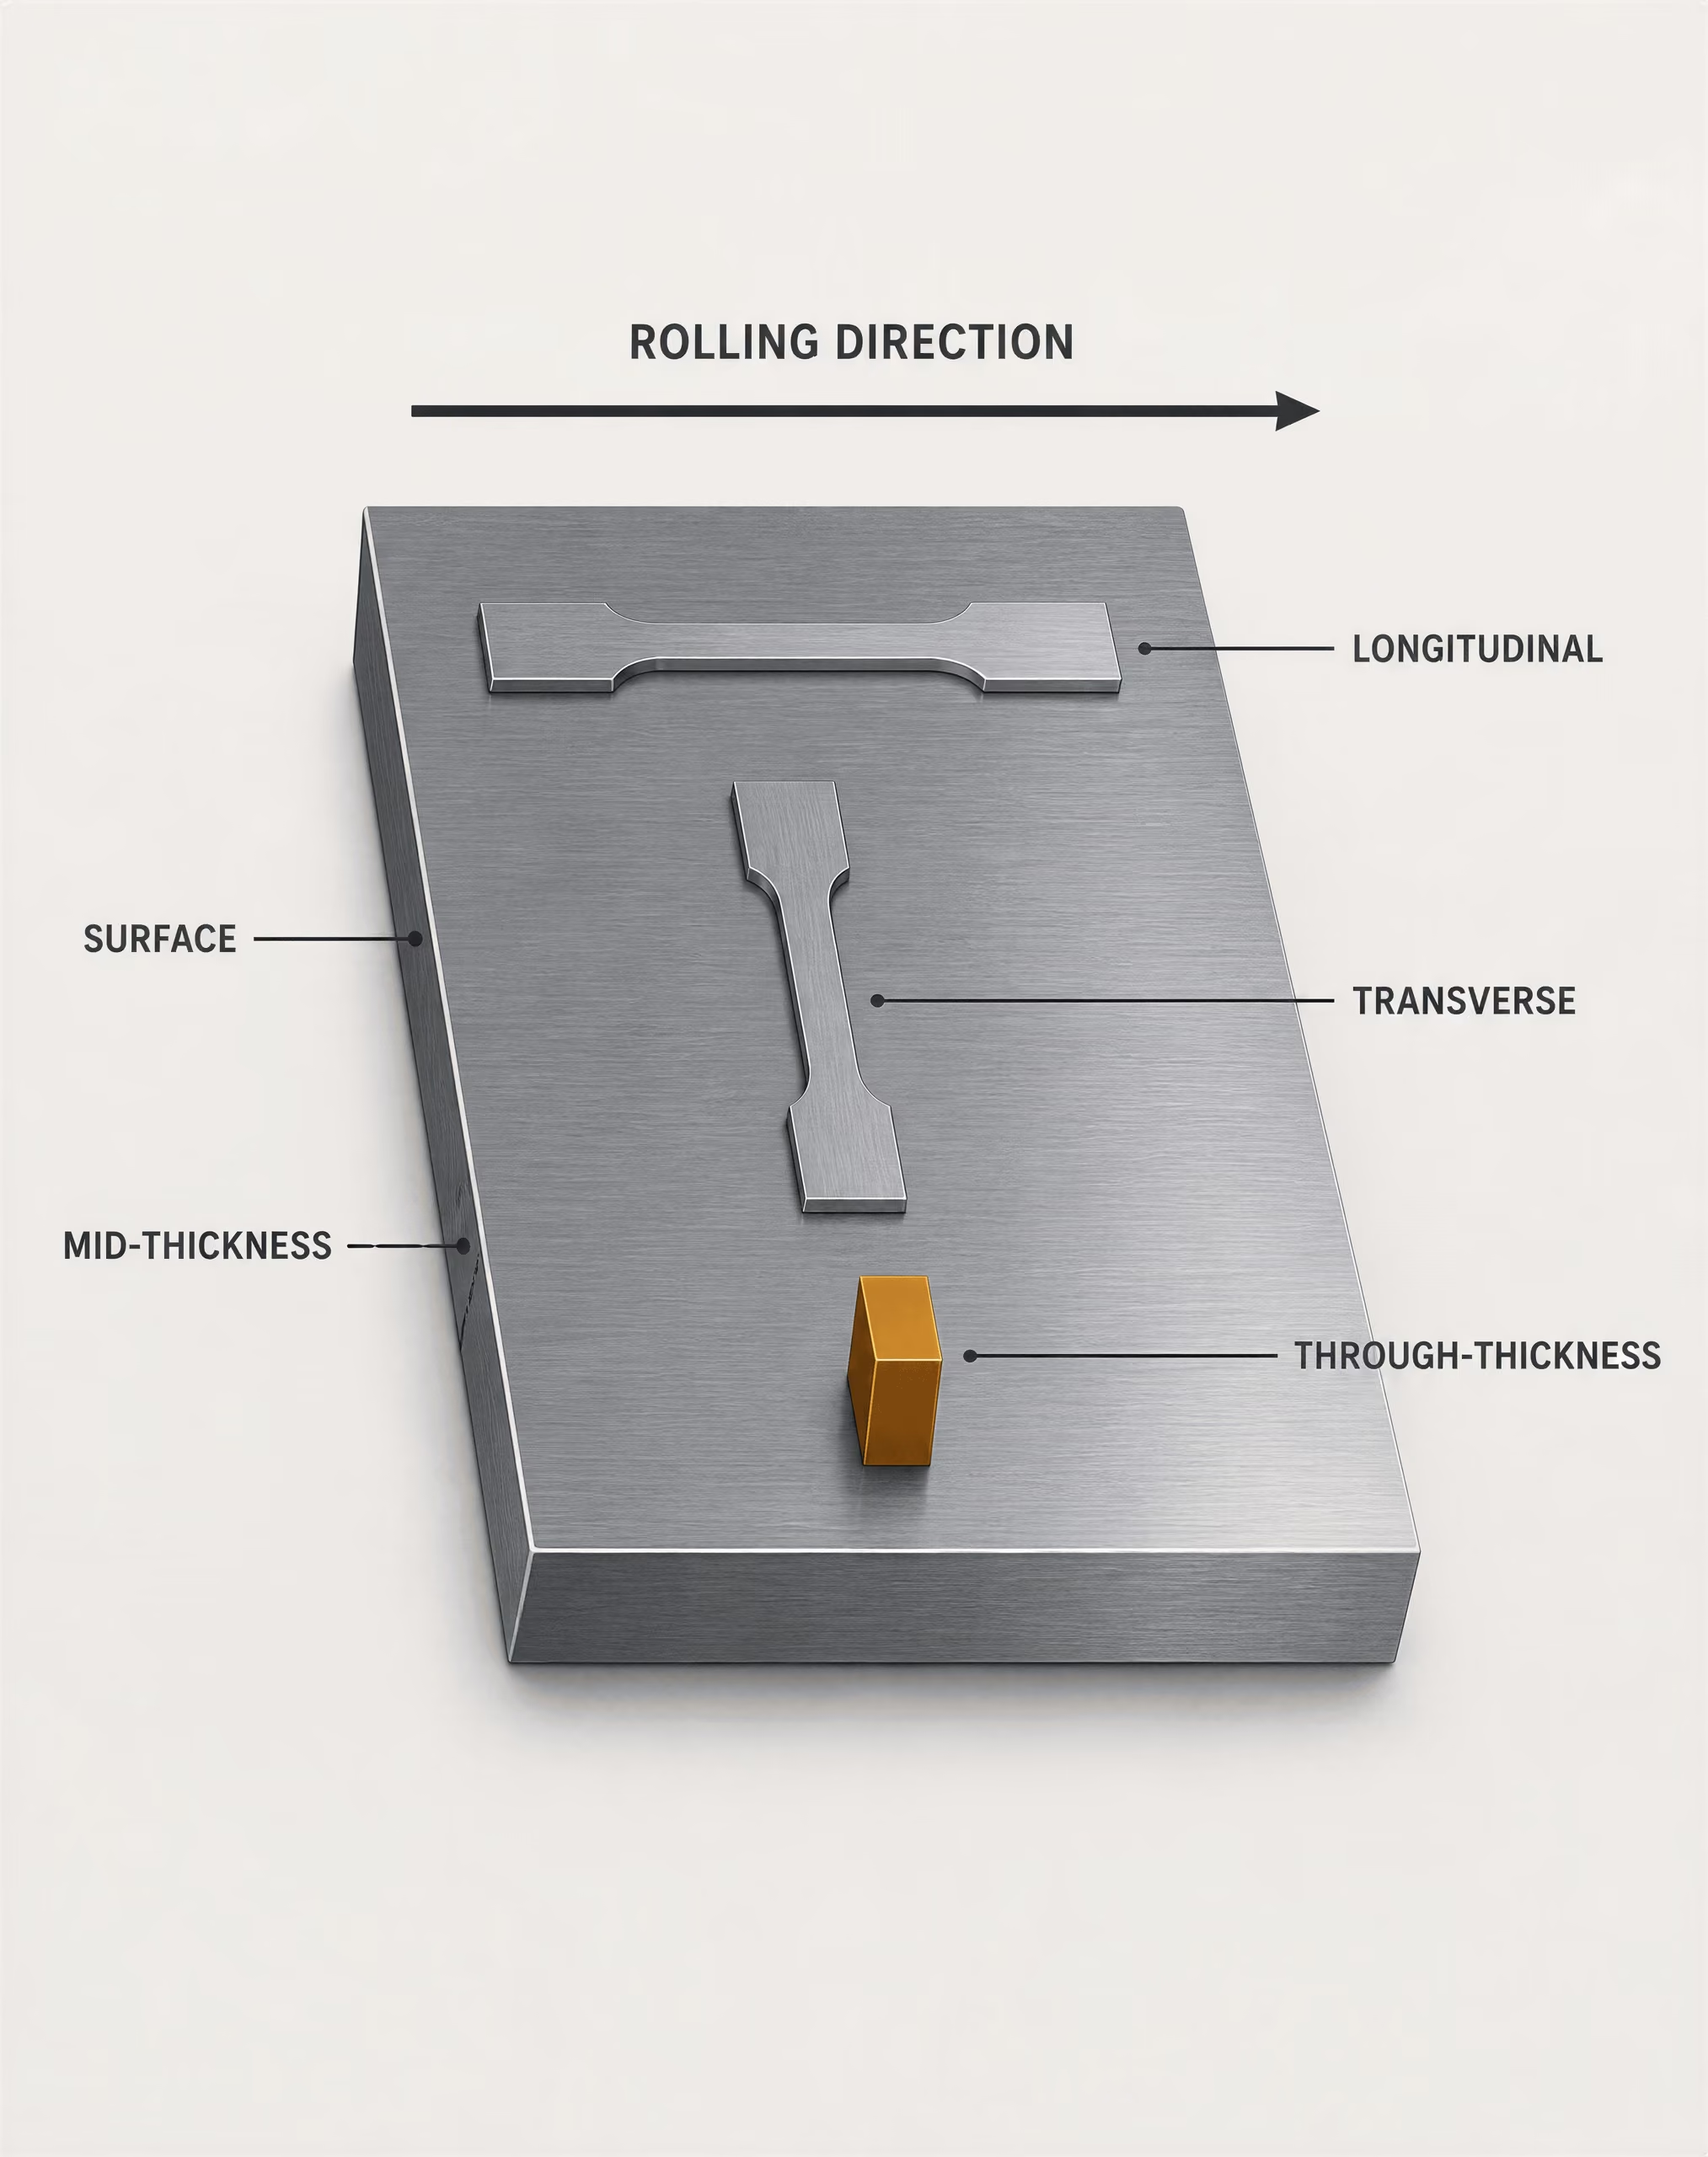
Overwegingen met betrekking tot longitudinale, transversale, radiale en door-de-dikte gerichte proefstukken
| Oriëntatie | Typische referentie |
|---|---|
| Longitudinaal | Langs de hoofdas of walsrichting |
| Transversaal | Dwars op de hoofdas of walsrichting |
| Radiaal | Van het midden naar het oppervlak van een staaf of rondstaaf |
| Door de dikte | Dwars door de dikte van een plaat, flens, wand of profiel |
De oriëntatie beschrijft de relatie tussen een proefstuk en de geometrie of de belangrijkste productierichting van het product. “Longitudinaal” volgt doorgaans de hoofdas of walsrichting, terwijl “transversaal” dwars op die richting wordt genomen. Deze termen zijn niet uitwisselbaar met “door-de-dikte”. Een door-de-dikte georiënteerd proefstuk ligt dwars door de plaat, flens, wand of een andere dikterichting, waarbij het beproefde deel zich vaak van het ene oppervlak naar het tegenoverliggende oppervlak uitstrekt.
Gewalst staal is niet volkomen isotroop. Warmwalsen rekt insluitsels uit en ontwikkelt een kristallografische textuur; diktereducties, koelomstandigheden en daaropvolgende warmtebehandeling beïnvloeden de sterkte, rek, taaiheid en het breukgedrag. Een longitudinaal trekproefstuk kan daarom een andere rek of insnoering opleveren dan een transversaal proefstuk. Ook de kerfslagenergie kan variëren met de oriëntatie, omdat de scheurgroei een wisselwerking aangaat met uitgerekte insluitsels, bandvorming en textuur.
De richting en omvang van het verschil zijn niet voor elke staalkwaliteit, dikte, productvorm of eigenschap hetzelfde. Er mag niet van worden uitgegaan dat longitudinaal altijd sterker is, transversaal altijd zwakker is of dat één richting altijd de lagere kerfslagwaarde oplevert. De vereiste oriëntatie moet afkomstig zijn uit de van toepassing zijnde specificatie en de tekening of het proefplan.
Staven en draad hebben een as en een radiale afstand tot die as. Een radiaal proefstuk kan vanuit het midden naar het oppervlak worden uitgesneden, terwijl een longitudinaal proefstuk de productas volgt. Grote smeedstukken en profielen kunnen extra gradiënten vertonen die door vervorming en afkoeling worden veroorzaakt. In een constructieprofiel kunnen lijf, flens en hoek verschillende thermische en vervormingsgeschiedenissen hebben; “transversaal” heeft alleen betekenis wanneer de referentiegeometrie is vastgelegd.
Bij vlakke producten moet bijzondere aandacht worden besteed aan de positie over de dikte. Een oppervlakteproefstuk kan ontkoling, verwijdering van walshuid, afschrikeffecten, oppervlaktekoeling of segregatie nabij het oppervlak weerspiegelen. Een proefstuk uit het midden van de dikte kan andere insluitsels, segregatie of centrolineair gedrag laten zien. Beproeving door de dikte kan belangrijk zijn wanneer weerstand tegen lamellaire scheuring of delaminatie relevant is, maar is niet automatisch vereist voor elke plaat of staalkwaliteit.
Buisproducten brengen kromming, laspositie en naadoriëntatie met zich mee. Een proefstuk kan worden gelokaliseerd ten opzichte van de longitudinale las, spiraallas, omtrek of buisas. Bij gelaste buis is een proefstuk dat door de las is genomen niet gelijkwaardig aan een proefstuk uit het moedermetaal. Lasmetaal, warmte-beïnvloede zone, smeltgrenzen, restspanning en plaatselijke vervormingsrek kunnen het resultaat allemaal beïnvloeden. Bij naadloze buis blijven de positie over de wanddikte en de richting — omtreksrichting of axiale richting — van belang.
De locatie en oriëntatie moeten worden vastgelegd in termen die door een andere persoon kunnen worden gereproduceerd. Een label waarop alleen “plaattrekproef” staat, is onvoldoende. Het moet het product, de richting, het oppervlak of de positie over de dikte vermelden waar dat vereist is, evenals het nummer van het proefstuk.
Toestand na productie, warmtebehandeling en verdere bewerking
De materiaaltoestand maakt deel uit van de proefvereiste en is geen achtergrondgegeven. “Na productie” kan betekenen dat het product wordt beproefd in de toestand waarin het wordt geleverd na walsen, smeden, trekken, vormen of een andere gespecificeerde bewerking. Een genormaliseerd, afgeschrikt en ontlaten, gegloeid, oplossingsbehandeld, precipitatiegehard of spanningsarm product moet worden beproefd na de voorgeschreven behandeling en, waar vereist, na een vastgelegde koel- of verouderingscyclus.
Het beproeven van de verkeerde toestand kan een anders zorgvuldig bewerkt proefstuk ongeldig maken. Warmtebehandeling verandert de fasebalans, korrelstructuur, restspanning, hardheid, sterkte en taaiheid. Een proefstuk dat vóór het uiteindelijke ontlaten is verwijderd, vertegenwoordigt geen afgeschrikt en ontlaten product. Omgekeerd kan het opnieuw verhitten van een monster in het laboratorium het bewijs van de geleverde toestand uitwissen en een resultaat opleveren dat bij een andere materiaaltoestand hoort.
Ook verdere bewerking na de productie is van belang. Koudtrekken, koud richten, buigen, pletten, expanderen, machinale bewerking en vormen kunnen de plaatselijke rek en restspanning veranderen. Als de specificatie beproeving na een productbewerking vereist, moet het proefstuk die bewerking weerspiegelen. Als zij beproeving vóór een bepaalde bewerking vereist, mag latere bewerking de beoogde vergelijking niet beïnvloeden.
Snijwarmte is een veelvoorkomende bron van schijnzekerheid. Thermisch snijden kan een verharde of verzachte warmte-beïnvloede zone veroorzaken, de restspanning veranderen en de rand beschadigen waaruit een proefstuk wordt bewerkt. Overmatig slijpen kan het oppervlak oververhitten of een vereiste laag verwijderen. Ruw snijden, inkepingen, krassen en onjuiste bewerkingsradiussen kunnen spanningen concentreren en voortijdige breuk veroorzaken. Het richten van een gebogen ruw proefstuk kan vóór de proef plastische rek introduceren.
Ook de plaatsing van de meetlengte kan een vergelijkbare fout veroorzaken. Het vernauwde deel en de meetlengte moeten zo worden geplaatst dat zij het gespecificeerde materiaal vertegenwoordigen, en niet gedeeltelijk in een overgangsgebied, las, warmte-beïnvloede zone, randdefect of beschadigd oppervlak liggen, tenzij de proefmethode die locatie uitdrukkelijk vereist. Een gerapporteerde rek is bijzonder gevoelig voor de markering van de meetlengte en de breukpositie; een verkeerd geplaatste meetlengte kan een deugdelijk product non-conform doen lijken of een plaatselijke zwakte verhullen.
Herhalingsproeven moeten de schriftelijke regel volgen en niet een informele zoektocht naar een fragment dat wel aan de eisen voldoet. FHWA legt uit dat bepalingen moeten aangeven of resultaten van een tweede proef de eerste resultaten vervangen of ermee worden gecombineerd, en dat beslissingen bij dubbele en meervoudige monsterneming gebruikmaken van cumulatieve aantallen defecten. ASTM E2234-08 beschrijft eveneens aanvaarding wanneer het aantal niet-conforme eenheden gelijk is aan of lager ligt dan het van toepassing zijnde aanvaardingsgetal, en afkeuring wanneer het afkeuringsgetal wordt bereikt. Geen van deze systemen maakt een onjuist gelokaliseerd of onjuist voorbereid proefstuk geldig. Registraties van de voorbereiding komen eerst; beslissingen over aanvaarding volgen daarna.
6. Van proefstuk tot gerapporteerd resultaat: wat daadwerkelijk kan worden aanvaard
Een gerapporteerde testwaarde is niet automatisch een beslissing over aanvaarding van een partij. Er zijn vier afzonderlijke activiteiten: materiaal selecteren uit een gedefinieerde partij, proefstukken voor laboratorium- of mechanische beproeving voorbereiden, die proefstukken testen en de aanvaardingsregel toepassen. Het verwarren van deze stappen is de manier waarop gemakkelijk toegankelijke stukken “representatief” worden, afgekeurde resultaten door informeel hertesten verdwijnen en een testcertificaat zijn verbinding verliest met het staal dat het geacht wordt te beschrijven.
Testeenheden, proefstukken en afzonderlijke metingen
Terminologie voor beproevingseenheden
- Beproevingseenheid
- Het deel van een partij dat door één aanvaardingsbeslissing wordt vertegenwoordigd.
- Proefstuk
- Het voorbereide stuk dat in de beproevingsmachine wordt geplaatst of voor een voorgeschreven onderzoek wordt gebruikt.
- Individuele meting
- Een aflezing of berekende waarde die tijdens één beproeving wordt verkregen.
- Niet-conforme eenheid
- De inspectie-eenheid die volgens het plan als niet-conform wordt ingedeeld omdat zij aan één of meer vermelde eisen niet voldoet.
Een testeenheid is het deel van een partij dat door één aanvaardingsbeslissing volgens de toepasselijke specificatie wordt vertegenwoordigd. Afhankelijk van de productnorm kan dit een smelt, een gieting, een plaat, een coil, een groep met dezelfde afmeting en toestand, een zending of een andere gedefinieerde hoeveelheid zijn. De begrenzing van de partij is van belang, omdat het steekproefrisico tegen die begrenzing wordt berekend. Een trekproefstuk dat uit één plaat is genomen, kan niet stilzwijgend een andere smelt of een andere producttoestand vertegenwoordigen.
Een proefstuk is het voorbereide stuk dat in de testmachine wordt geplaatst of voor een gespecificeerd onderzoek wordt gebruikt. Voor één testeenheid kunnen meerdere proefstukken nodig zijn, bijvoorbeeld proefstukken voor trekproeven, buigproeven, kerfslagproeven, hardheidsproeven of chemische analyse, mogelijk afkomstig van voorgeschreven locaties en in voorgeschreven richtingen. Een afzonderlijke meting is een aflezing of berekende waarde die tijdens één test wordt verkregen, zoals vloeigrens, treksterkte, rek, geabsorbeerde kerfslagenergie, koolstofgehalte of een dimensioneel resultaat. Uit één proefstuk kunnen meerdere metingen voortkomen en er kunnen meerdere proefstukken nodig zijn voordat de specificatie het resultaat voor de testeenheid vastlegt.
Deze termen zijn niet onderling uitwisselbaar. Als een specificatie twee proefstukken per testeenheid vereist, mag een laboratorium twee aflezingen van één proefstuk niet behandelen als twee proefstukken. Omgekeerd voldoet het middelen van drie proefstukken uit één eenheid niet aan de eis wanneer de regel één resultaat uit elk van drie testeenheden voorschrijft.
De vereisten van ASTM Form and Style bepalen dat een specificatie het aantal testeenheden en proefstukken moet aangeven dat nodig is om aan de eisen te voldoen, procedures voor partijbemonstering moet definiëren en de omstandigheden moet vermelden waaronder hertesten is toegestaan. De toepasselijke productspecificatie bepaalt daarom of resultaten worden gemiddeld, of elk proefstuk aan een grenswaarde moet voldoen, of één laag resultaat een hertest in gang zet, of dat aan elke testeenheid een aantal defecten wordt toegekend. ASTM A370 maakt dezelfde verdeling duidelijk: de bemonsteringsfrequentie, de locatie en richting van het proefstuk, de toestand van het materiaal en de rapportagevereisten komen voort uit de toepasselijke product- of algemene-eisenspecificatie, en niet uit een informele laboratoriumpraktijk.
Ook de selectie moet verdedigbaar zijn. ASTM E105:2016 definieert kanssteekproeven door selectie met behulp van willekeurige getallen en een vastgelegde schattingsprocedure. Met die aanpak kunnen de onzekerheid van de steekproef en de risico’s van het aanvaarden of afwijzen van een partij objectief worden beoordeeld. Het nemen van het eerst toegankelijke uiteinde, het schoonste oppervlak of een stuk waarvan al bekend is dat het deugdelijk is, vormt geen vervanging voor een vastgelegde selectieprocedure. ASTM E1806 behandelt bemonsteringslocaties en de voorbereiding van laboratoriummonsters voor chemische analyse van staal en ijzer; de vereisten ervan moeten worden gelezen in samenhang met de toepasselijke productspecificatie en de identiteit van het materiaal.
Locatie en richting kunnen het resultaat veranderen. Een longitudinaal proefstuk, een transversaal proefstuk en een proefstuk door de dikte kunnen verschillend gedrag meten, omdat walsen, smeden, gieten, segregatie en dikte-effecten richtingsafhankelijk zijn. ISO 377:2017 specificeert de identificatie, locatie en voorbereiding van monsters en proefstukken voor mechanische beproeving van staalprofielen, staven, draad, vlakke producten en buisproducten, met inbegrip van de stukken die voor hertesten nodig zijn. “Een proefstuk van hetzelfde materiaal” is niet voldoende tenzij de positie, richting en toestand ervan aan de toepasselijke regel voldoen.
Geldigheid, breuken en niet-conforme resultaten
Een test kan ongeldig zijn, maar ongeldigheid is geen handig etiket voor een ongewenst getal. Mogelijke oorzaken zijn een gebrek in het proefstuk, onjuiste afmetingen, beschadiging door bewerking, een storing van de apparatuur, een onderbroken test of een breuk buiten het beoogde meetgebied. Of een van deze oorzaken toestaat dat het resultaat buiten beschouwing wordt gelaten, hangt af van de toepasselijke specificatie en testmethode.
Een trekproefstuk kan bijvoorbeeld breken op een plaats waardoor de rek niet representatief is, terwijl een dimensionele fout kan betekenen dat het proefstuk nooit aan de methode heeft voldaan. Ook een belastingsframe, rekextensometer, oven, instrument voor chemische analyse of registratiesysteem kan niet aan de vereiste controles voldoen. Het laboratorium moet de waargenomen oorzaak documenteren, het oorspronkelijke resultaat bewaren, het betrokken proefstuk identificeren en vaststellen of de norm uitdrukkelijk vervanging of herhaling toestaat.
Een geldig non-conform resultaat blijft deel uitmaken van het aanvaardingsdossier, tenzij de leidende specificatie voorziet in een vastgelegde route voor herbeproeving of partijbeslissing. Strong evidence
Een resultaat mag niet alleen worden verwijderd omdat het onder het gespecificeerde minimum ligt, boven een maximum uitkomt of anderszins ongelegen is. Als een geldig proefstuk een niet-conforme waarde oplevert, blijft dit een niet-conform resultaat tenzij de toepasselijke specificatie een vastgelegde route voor hertesten of verdere afhandeling biedt. Het onderscheid is belangrijk: een ongeldige test betreft de betrouwbaarheid of toepasbaarheid van de test zelf; een geldige afkeur betreft de gemeten prestatie van het materiaal.
Hertesten is geen automatische tweede kans. De specificatie moet aangeven hoeveel aanvullende proefstukken zijn toegestaan, onder welke voorwaarde deze mogen worden genomen, waar ze worden genomen en hoe de resultaten ervan de oorspronkelijke beslissing beïnvloeden. FHWA legt uit dat een bepaling over hertesten moet aangeven of de resultaten van de tweede test de eerste resultaten vervangen of ermee worden gecombineerd. In plannen voor dubbele en meervoudige bemonstering worden aantallen defecten cumulatief bijgehouden; een later gunstig monster wist een eerder vastgesteld aantal defecten niet uit, tenzij de vastgelegde regel dat bepaalt.
ASTM E2234-08 beschrijft enkelvoudige, dubbele en meervoudige bemonstering op basis van attributen, geïndexeerd aan de AQL. De partij wordt aanvaard wanneer het aantal niet-conforme eenheden gelijk is aan of lager is dan het toepasselijke aanvaardingsgetal, en afgewezen wanneer het afwijzingsgetal wordt bereikt. ISO 2859-1:2026 definieert eveneens enkelvoudige, dubbele en meervoudige bemonsteringsschema’s voor partij-voor-partij-inspectie en omvat de overgang tussen normale, verminderde en verscherpte inspectie. Dit zijn beslissystemen en geen uitnodiging om het resultaat te selecteren dat aanvaarding oplevert.
De uiteindelijke afhandeling kan aanvaarding, afwijzing, afscheiding, reparatie, herstelbewerking, aanvullend onderzoek of een gedocumenteerde technische beslissing zijn wanneer het contract dit toestaat. ASTM A1062:2026 laat zien waarom de regel voor stalen gietstukken expliciet moet zijn: de norm benoemt omstandigheden die een nieuw monster vereisen voor dimensioneel, visueel, magnetisch-partikel-, penetrant-, radiografisch, ultrasoon of lektesten. Een nieuw monster is niet hetzelfde als het stilzwijgend vervangen van een afgekeurd monster.
Identiteit, methode en toestand bij rapportage
| Registratieonderdeel | Vereiste informatie |
|---|---|
| Identiteit | Smeltcharge, gietstuk, partij, stuk, productvorm, materiaalkwaliteit en specificatie |
| Proefstuk | Locatie, oriëntatie, afmetingen en materiaaltoestand |
| Methode | Methode en editie, apparatuur, bediener en beproevingsomstandigheden |
| Resultaten | Ruwe waarnemingen, gerapporteerde waarden, eenheden, afronding en afwijkingen |
| Beslissing over de partij | Bevoegdheid voor herbeproeving, cumulatieve telling, eindstatus, verantwoordelijke instantie en datum |
Het rapport moet een andere persoon in staat stellen te reconstrueren wat is getest en waarom het resultaat is aanvaard, afgewezen of als ongeldig is behandeld. Het dossier moet het resultaat ten minste verbinden met de smelt, gieting, partij, het stuk, de productvorm, de kwaliteit, de specificatie en de testeenheid. Het moet de locatie en richting van het proefstuk identificeren, evenals de afmetingen of geometrie waar dat relevant is, de toestand van het materiaal en elke volgens de specificatie vereiste warmtebehandeling of verwerkingstoestand.
De methode moet nauwkeurig worden benoemd. Een rapport moet ASTM A370 identificeren wanneer deze wordt gebruikt voor mechanische beproeving of een daarmee verband houdende beoordeling, samen met de toepasselijke productspecificatie en elke voor de betreffende eigenschap aangehaalde methode. Voor chemische analyse kunnen de bemonsteringsbepalingen van ASTM E1806 en de gespecificeerde analysemethode vereist zijn. Het rapport moet het werkelijke resultaat, de eenheden, de afrondingsgrondslag indien voorgeschreven, het aantal proefstukken, de afzonderlijke waarden indien vereist en de regel vermelden die is gebruikt om de waarden te combineren of te beoordelen.
Ook de toestand tijdens het testen is van belang. “As received”, genormaliseerd, gehard en getemperd, in oplossing behandeld, verouderd of een andere vermelde toestand kan wezenlijk verschillende resultaten opleveren. Een resultaat uit de verkeerde toestand wordt niet aanvaardbaar door een nauwkeurige meting.
Tot slot moet het rapport afwijkingen, vaststellingen van ongeldigheid, hertesten, cumulatieve aantallen en de afhandeling vastleggen. AISC 207-20 vereist dat inspectie- en testpersoneel de toepasselijke methoden en aanvaardingscriteria begrijpt en kent verantwoordelijkheden voor de eindinspectie van constructiestaalproducten toe. Die verantwoordelijkheid reikt verder dan het produceren van getallen. Een controleerbaar dossier moet laten zien welk staal is bemonsterd, welke proefstukken zijn getest, wat elk resultaat volgens de toepasselijke specificatie betekende en hoe de beslissing over de partij uit die feiten voortvloeide.
7. Partijacceptatie op basis van attributen: enkelvoudige, dubbele en meervoudige steekproeven
Bij steekproeven op basis van attributen wordt een beslissing genomen op basis van tellingen. De gemiddelde vloeigrens, het gemiddelde koolstofgehalte of de gemiddelde rek van een partij wordt niet berekend en vervolgens met een specificatiegrens vergeleken. Elke bemonsterde eenheid wordt volgens een vastgelegde regel geclassificeerd: conform of niet-conform, acceptabel of onacceptabel, defect of niet-defect. De beslissing over de partij hangt vervolgens af van het aantal aangetroffen niet-conforme eenheden, en niet van de vraag of gunstige resultaten ongunstige resultaten kunnen compenseren.
Dat onderscheid is van belang voor staal. Een smelt, gieting, groep coils, partij staven of zending mag niet worden bemonsterd door willekeurig toegankelijke stukken te nemen en deze als onderling uitwisselbaar te behandelen. De partijgrens moet vóór de inspectie worden vastgesteld, met traceerbaarheid naar het smeltnummer, de productvorm, de afmetingen, de toestand, de verwerkingsroute en de toepasselijke specificatie. Het steekproefplan moet ook de steekproefomvang, de AQL-index, het te inspecteren kenmerk, de als niet-conform getelde eenheid en de te volgen route vermelden wanneer de eerste steekproef niet onmiddellijk tot een beslissing leidt.
Steekproeven vormen slechts één onderdeel van het proces. ASTM A370 bepaalt dat “de bemonsteringsfrequentie, de locatie en oriëntatie van proefstukken, de toestand van het materiaal en de rapportagevereisten” worden geregeld door de toepasselijke productspecificatie of specificatie voor algemene eisen. ASTM E1806 behandelt het nemen van steekproeven uit partijen en de voorbereiding van laboratoriummonsters voor de chemische analyse van staal en ijzer. ISO 377:2017 specificeert de identificatie, locatie en voorbereiding van monsters en proefstukken voor mechanische beproeving van profielen, staven, draad, vlakke producten en buisvormige producten, met inbegrip van de stukken die voor herbeproevingen nodig zijn. Een attributenplan kan een proefstuk dat op de verkeerde plaats is uitgesneden, in de verkeerde richting is beproefd of uit materiaal in een niet-toegestane toestand is genomen, niet corrigeren.
Acceptatie- en afkeuringsaantallen volgens ASTM E2234
| Plantype | Beslissingsgrondslag |
|---|---|
| Enkelvoudige monsterneming | Eén voorgeschreven monster dat met aanvaardings- en afkeuringsaantallen wordt vergeleken |
| Dubbele monsterneming | Een tweede monster kan worden genomen en de bevindingen kunnen met die van het eerste monster worden gecombineerd |
| Meervoudige monsterneming | Er kunnen meerdere gefaseerde monsters worden gebruikt totdat een beslissingsgrens wordt bereikt |
| Omschakelinspectie | Normale, gereduceerde of verscherpte inspectie volgt de voorgeschreven regels op basis van de inspectiegeschiedenis |
ASTM E2234 beschrijft AQL-geïndexeerde enkelvoudige, dubbele en meervoudige steekproeven op basis van attributen. De centrale regel is rechtstreeks: een partij wordt geaccepteerd wanneer het aantal niet-conforme eenheden gelijk is aan of lager is dan het toepasselijke acceptatieaantal, en afgekeurd wanneer het afkeuringsaantal wordt bereikt.
Bij een enkelvoudig steekproefplan selecteert de inspecteur één steekproef met de voorgeschreven omvang en telt hij de niet-conforme eenheden. Als de telling niet hoger is dan het acceptatieaantal, slaagt de partij voor de steekproefbeslissing. Als de telling het afkeuringsaantal bereikt, faalt de partij. De toepasselijke aantallen zijn afkomstig uit het geselecteerde steekproefplan; ze worden niet achteraf vastgesteld op basis van de testresultaten. In veel getabelleerde plannen ligt het afkeuringsaantal onmiddellijk boven het acceptatieaantal, maar de toepasselijke tabel en de editie van de norm bepalen de werkelijke waarden.
Bij dubbele steekproeven wordt de definitieve beslissing in bepaalde gevallen uitgesteld. De eerste steekproef kan zo weinig niet-conforme eenheden bevatten dat onmiddellijke acceptatie volgt, of zo veel dat onmiddellijke afkeuring volgt. Een resultaat tussen die grenzen leidt tot een tweede steekproef. De tellingen worden vervolgens volgens het plan gecombineerd. Acceptatie of afkeuring is gebaseerd op de cumulatieve telling, niet op een beoordeling van de tweede steekproef alsof die de eerste ongedaan maakt.
Meervoudige steekproeven breiden deze gefaseerde aanpak uit over meerdere mogelijke steekproeven. Een kleine eerste steekproef kan de inspectie beperken wanneer het bewijs duidelijk gunstig is, terwijl een duidelijk ongunstige cumulatieve telling de inspectie vroegtijdig beëindigt. Tussenliggende resultaten leiden tot een volgende steekproef totdat het plan een acceptatie- of afkeuringsaantal bereikt of de toegestane fasen zijn uitgeput. ASTM E2234 staat daarom geen onbeperkte zoektocht naar een goedkeurend stuk toe.
Het getelde object moet worden gedefinieerd. Een “niet-conforme eenheid” kan een plaat, staaf, gietstuk, coil, beproevingseenheid of andere gespecificeerde inspectie-eenheid zijn die één of meer afwijkingen vertoont. Een plan kan in plaats daarvan afzonderlijke defecten tellen, maar dat is niet dezelfde beslissingsbasis. Eén staaf die zowel voor chemische samenstelling als voor treksterkte faalt, kan volgens een op eenheden gebaseerd plan als één niet-conforme eenheid worden geteld, terwijl een op defecten gebaseerd plan meer dan één afwijking kan tellen. De specificatie of inspectieprocedure moet aangeven welke regel van toepassing is.
Een herbeproeving staat los van het nemen van de volgende steekproef in een dubbel of meervoudig plan. Een herbeproeving kan zijn toegestaan vanwege een onregelmatigheid tijdens de beproeving, een defect aan een proefstuk of een gespecificeerde verificatieprocedure. De voorschriften van ASTM voor vorm en opmaak bepalen dat specificaties het aantal voor conformiteit vereiste beproevingseenheden en proefstukken moeten aangeven, procedures voor partijbemonstering moeten definiëren en de voorwaarden en regels voor toegestane herbeproevingen moeten vastleggen. FHWA licht eveneens toe dat de procedure moet aangeven of de resultaten van de tweede beproeving de eerste resultaten vervangen of ermee worden gecombineerd. Zonder die instructie is het herhalen van een afgekeurd resultaat voor treksterkte, kerfslag, hardheid of chemische samenstelling geen geldige acceptatiemethode.
AQL-geïndexeerde inspectielogica
AQL Een index die samen met de partijgrootte en inspectieomstandigheden wordt gebruikt om een plan voor attributenmonsterneming te selecteren; het is geen toezegging dat een aanvaarde partij geen gebreken bevat.
De AQL is een index die wordt gebruikt om een inspectieplan te selecteren. Het is geen verklaring dat elke geaccepteerde partij geen defecten bevat en ook geen toegestaan defectpercentage voor een productspecificatie. De AQL kan evenmin de kwaliteitseis voor staal vervangen, zoals de gespecificeerde minimale vloeigrens van ASTM A572/A572M Grade 50 of de chemische en mechanische eisen van ASTM A36/A36M.
Een AQL-geïndexeerd plan combineert de partijomvang, het inspectieniveau of de code voor de steekproefomvang en de geselecteerde AQL met acceptatie- en afkeuringsaantallen. Het resulterende plan bepaalt de kansstructuur van de inspectiebeslissing. Een laag waargenomen aantal kan tot acceptatie leiden, maar acceptatie bewijst niet dat elke niet-bemeten eenheid conform is. Omgekeerd toont afkeuring volgens het plan niet noodzakelijk aan dat elke eenheid in de partij niet-conform is; zij toont aan dat het waargenomen bewijs de afkeuringsregel van het plan heeft bereikt.
De steekproefeenheden moeten worden geselecteerd op een wijze die deze kansstructuur ondersteunt. ASTM E105 definieert kanssteekproeven door selectie met behulp van willekeurige getallen en een vastgelegde schattingsprocedure, waardoor de steekproefonzekerheid en de risico’s van de partijbeslissing objectief kunnen worden berekend. Het kiezen van de eerst bereikbare stukken, de meest toegankelijke uiteinden van staven of materiaal waarvan al wordt vermoed dat het goed is, verandert de basis van de steekproef. Daardoor kunnen de acceptatiekansen uit de tabel betekenisloos worden.
AQL-inspectie bepaalt evenmin of een proefstuk correct is voorbereid. De inspecteur moet de identificatie en de bewaarketen in stand houden, de relatie tussen smelt en partij vastleggen en vóór opname van het resultaat in de telling de locatie, oriëntatie, afmetingen en materiaaltoestand van het proefstuk verifiëren. Voor constructiestaalproducten vereist AISC 207-20 dat het inspectie- en beproevingspersoneel de toepasselijke inspectiemethoden en acceptatiecriteria begrijpt en kent de norm de eindverantwoordelijkheid voor de inspectie van die producten toe. ASTM A1062 biedt een verwant voorbeeld voor stalen gietstukken: de inspectie-eisen voor de afnemer en producent vermelden de omstandigheden waarin een nieuw monster nodig is voor dimensionele, visuele, magnetisch-deeltjes-, penetrant-, radiografische, ultrasone of lektesten.
ISO 2859-1:2026 en het omschakelen van inspectieniveaus
ISO 2859-1:2026 definieert AQL-geïndexeerde enkelvoudige, dubbele en meervoudige steekproefschema’s voor partij-voor-partij-inspectie en bevat omschakelregels tussen normale, gereduceerde en verscherpte inspectie. Het inspectieniveau is daarom niet slechts een permanente keuze die uit gemak wordt gemaakt. Het kan veranderen naar aanleiding van het recente overzicht van geaccepteerde en afgekeurde partijen, onder voorbehoud van de door de norm voorgeschreven voorwaarden en bevoegdheden.
Normale inspectie is de gebruikelijke beginconditie voor een doorlopende inspectiereeks. Gereduceerde inspectie maakt een kleinere inspectie-inspanning mogelijk wanneer de recente kwaliteitsgeschiedenis aan de vereiste criteria voldoet. Dit is geen toestemming om de traceerbaarheid los te laten of proefstukken willekeurig te selecteren. Verscherpte inspectie wordt toegepast wanneer de recente reeks verslechterende resultaten laat zien of wanneer de gespecificeerde omschakelregel wordt geactiveerd. Het plan verlangt dan sterker bewijs vóór acceptatie.
Omschakelbeslissingen moeten zijn gebaseerd op de vastgelegde reeks partijen en de geregistreerde uitkomsten, niet op een afzonderlijke gunstige herbeproeving. Een leverancier, afnemer of kwaliteitsorganisatie moet weten welke partijen tot de reeks behoren, welk steekproefplan is gebruikt en of een partij volgens de regels van de norm is geaccepteerd, afgekeurd, nabewerkt of opnieuw aangeboden. Een afgekeurde partij mag niet als geaccepteerde partij worden voorgesteld door eenvoudigweg haar identiteit te vervangen of zonder toestemming een nieuwe reeks te beginnen.
De praktische discipline is eenvoudig maar strikt: stel de partij vast, selecteer het plan, neem representatieve steekproeven, bereid geldige proefstukken voor, tel de resultaten volgens de vastgelegde regel voor niet-conforme eenheden en volg de voorgeschreven beslissingsroute. Een geslaagde herbeproeving betekent niet automatisch dat de partij is goedgekeurd. De definitieve bestemming moet de productspecificatie, de steekproefnorm en de gedocumenteerde bepalingen voor herbeproeving volgen.
8. Hertesten: correctie van een geldige afkeur versus herhaling van een ongeldig proces
Hertesten betekent niet automatisch dat men opnieuw kan beginnen. Het is een gecontroleerde handeling waarvan de bevoegdheid, reikwijdte, het aantal proefstukken en het effect op de vrijgave van een partij moeten voortvloeien uit de toepasselijke productspecificatie, inkoopspecificatie of het inspectieplan. Een laboratorium kan een afgekeurde partij niet eenvoudig aanvaardbaar maken door meer geschikte stukken te testen, en een inspecteur kan niet aannemen dat een tweede resultaat het eerste tenietdoet. De toepasselijke regel moet eerst antwoord geven op een eerdere vraag: was de eerste test geldig?
Vier activiteiten moeten gescheiden blijven. Bij de monstername wordt materiaal uit een gedefinieerde partij geselecteerd. Bij de voorbereiding van proefstukken wordt dat materiaal omgezet in een proefstuk voor laboratorium- of mechanische tests. Bij het testen wordt een meetresultaat verkregen. Bij aanvaarding of afkeuring wordt de vermelde beslisregel op de partij toegepast. Een fout in één activiteit vormt niet automatisch een rechtvaardiging om alle vier te herhalen.
ASTM A370, dat wordt gebruikt om de conformiteit van staalproducten en verwante legeringsproducten te beoordelen, bepaalt dat de frequentie van monstername, de plaats en oriëntatie van het proefstuk, de toestand van het materiaal en de rapportagevereisten worden geregeld door de toepasselijke product- of algemene-eisenspecificatie. Die details kunnen het resultaat veranderen. Een trekproefstuk dat dwars op de walsrichting is genomen, is niet uitwisselbaar met een proefstuk dat in de lengterichting is genomen; een test van de verkeerde smelt, dikte, toestand of productlocatie wordt niet representatief doordat de machine correct heeft gewerkt.
Wanneer hertesten kan zijn toegestaan
Een specificatie moet het aantal voor conformiteit vereiste testeenheden en proefstukken vastleggen, de procedure voor partijmonstername definiëren en de voorwaarden en regels vermelden waaronder hertesten is toegestaan. Dit zijn expliciete vereisten van ASTM Form and Style. Hertesten hangt daarom in de eerste plaats af van het schriftelijk vastgelegde aanvaardingssysteem, niet van gebruikelijke werkplaatspraktijken of van de algemene veronderstelling dat één lage waarde mag worden genegeerd.
Een toegestaan hertesten valt doorgaans in een van twee brede categorieën. De eerste corrigeert een fout in het testproces. Een proefstuk kan buiten de toegestane plaats breken, tijdens het verspanen beschadigd raken, een duidelijke voorbereidingsfout bevatten of zijn getest met apparatuur of volgens een procedure die niet aan de methode voldeed. Een gebroken trekproefstuk vormt niet automatisch bewijs van niet-conform staal, maar evenmin is elke ongunstige breuk een grond om een resultaat te wissen. De toepasselijke testmethode en productspecificatie moeten bepalen wanneer een resultaat ongeldig is en welk vervangend proefstuk vereist is.
De tweede categorie betreft een geldig resultaat dat op mogelijke niet-conformiteit wijst. Sommige specificaties staan aanvullende proefstukken toe wanneer een eerste test faalt, vaak onder voorwaarde van een vastgesteld aantal geslaagde resultaten of een bepaald gemiddelde. Die toestemming is een afkeurings- of vrijgaveregel, geen bewijs dat het eerste resultaat onjuist was. Het eerste resultaat blijft onderdeel van het dossier, tenzij de specificatie uitdrukkelijk anders bepaalt.
Dit onderscheid is van belang omdat een bevestigde eigenschap onder de specificatiegrens een kwestie van materiaalconformiteit is. Als de vloeigrens van een geldig proefstuk lager is dan het gespecificeerde minimum, kan hertesten niet worden omschreven als correctie van een laboratoriumfout alleen omdat latere proefstukken wel voldoen. De partij kan nog steeds worden aanvaard op grond van een regel die aanvullende tests toestaat, maar de aanvaarding volgt dan uit die regel. Zonder een dergelijke regel is herhaald testen geen geldige weg naar aanvaarding.
Ook de representatieve selectie bepaalt of een hertest de juiste vraag beantwoordt. ASTM E105 (2016) definieert kanssteekproeven door selectie met behulp van willekeurige getallen en een vastgelegde schattingsprocedure. Hierdoor kunnen de onzekerheid van de monstername en de risico’s van een beslissing over de partij objectief worden beoordeeld. Het kiezen van een nabijgelegen stuk omdat het gemakkelijk te zagen is, kan het schijnbare afkeuringspercentage verlagen zonder veel te zeggen over de gedefinieerde partij.
ISO 377:2017 plaatst monsters die voor noodzakelijke hertests worden gebruikt binnen hetzelfde gecontroleerde kader als het oorspronkelijke werk. De norm specificeert de identificatie, plaats en voorbereiding van monsters en proefstukken voor mechanische tests van staalprofielen, staven, draad, vlakke producten en buisproducten, met inbegrip van monsters die voor hertesten nodig zijn. Een hertestproefstuk moet daarom zijn identiteit en verbinding met de partij, smelt, het product, de plaats, de oriëntatie en de materiaaltoestand behouden. Het is geen anoniem vervangingsstuk.
Vervangende resultaten versus gecombineerde resultaten
Het effect van een hertest moet duidelijk worden vastgelegd. ASTM Form and Style vereist voorwaarden en regels voor toegestaan hertesten; de richtlijn van FHWA maakt het praktische onderscheid expliciet: de specificatie moet aangeven of de resultaten van de tweede test de eerste resultaten vervangen of ermee worden gecombineerd.
Bij een vervangingsregel komt het resultaat van de tweede test, of de vastgelegde reeks resultaten van de tweede test, in de plaats van het eerste resultaat voor de betreffende aanvaardingsbeslissing. Dit is alleen passend wanneer de regel vastlegt waarom het eerste resultaat niet langer bepalend moet zijn—bijvoorbeeld bij een ongeldig proefstuk of een vastgelegde procedure voor het oplossen van een betwiste test. Vervanging geeft geen toestemming voor een onbeperkte zoektocht naar een waarde die wel aanvaardbaar is. Het aantal aanvullende proefstukken en de voorwaarden voor het gebruik van de vervangende resultaten moeten vooraf zijn vastgelegd.
Bij een regel voor gecombineerde resultaten blijven de eerste en tweede resultaten onderdeel van één beslissing. De specificatie kan vereisen dat alle resultaten aan een minimum voldoen, kan een gemiddelde voorschrijven of kan een andere berekening toepassen. Een geslaagde tweede test kan een falende eerste test niet uitwissen wanneer de regel combinatie vereist. Omgekeerd mag één lage waarde de partij niet afkeuren wanneer de vermelde regel de gecombineerde reeks beoordeelt en die reeks aan de eis voldoet.
Inspectie door middel van monstername brengt een verwant vraagstuk met zich mee. ASTM E2234-08 beschrijft enkelvoudige, dubbele en meervoudige monstername op basis van AQL voor attributen: aanvaarding vindt plaats wanneer het aantal niet-conforme eenheden gelijk is aan of lager is dan het toepasselijke aanvaardingsgetal, en afkeuring wanneer het afkeuringsgetal wordt bereikt. Bij dubbele of meervoudige monstername worden gebreken cumulatief geteld. Als het eerste monster één niet-conforme eenheid bevat en het tweede nog één, gebruikt de beslissing het totale aantal wanneer het plan cumulatieve telling vereist; het tweede monster is geen nieuwe partij.
FHWA stelt eveneens dat beslissingen bij dubbele en meervoudige monstername gebruikmaken van cumulatieve gebreknummers. Hierdoor kan een tweede monster niet als reset worden behandeld na een ongunstig eerste monster. ISO 2859-1:2026 definieert AQL-geïndexeerde enkelvoudige, dubbele en meervoudige monsternameplannen voor partijgewijze inspectie en bevat omschakelregels tussen normale, gereduceerde en verscherpte inspectie. Deze omschakelregels laten eveneens zien waarom een inspecteur na het zien van een afkeur niet een gunstiger monsternamewijze kan kiezen.
Hetzelfde beginsel geldt ook buiten mechanische eigenschappen. ASTM A1062 specificeert de inspectievereisten van de afnemer en de producent voor stalen gietstukken die vóór de productie van de volledige order worden bemonsterd en vermeldt omstandigheden waarin een nieuw monster nodig is voor maatcontrole, visuele inspectie, magnetisch onderzoek met deeltjes, penetrantonderzoek, radiografisch onderzoek, ultrasoon onderzoek of lektesten. “Nieuw monster” is een gedefinieerde inspectiehandeling en geen toestemming om een gietstuk zonder traceerbaarheid te vervangen of uitsluitend de test te herhalen die een gunstige indicatie opleverde.

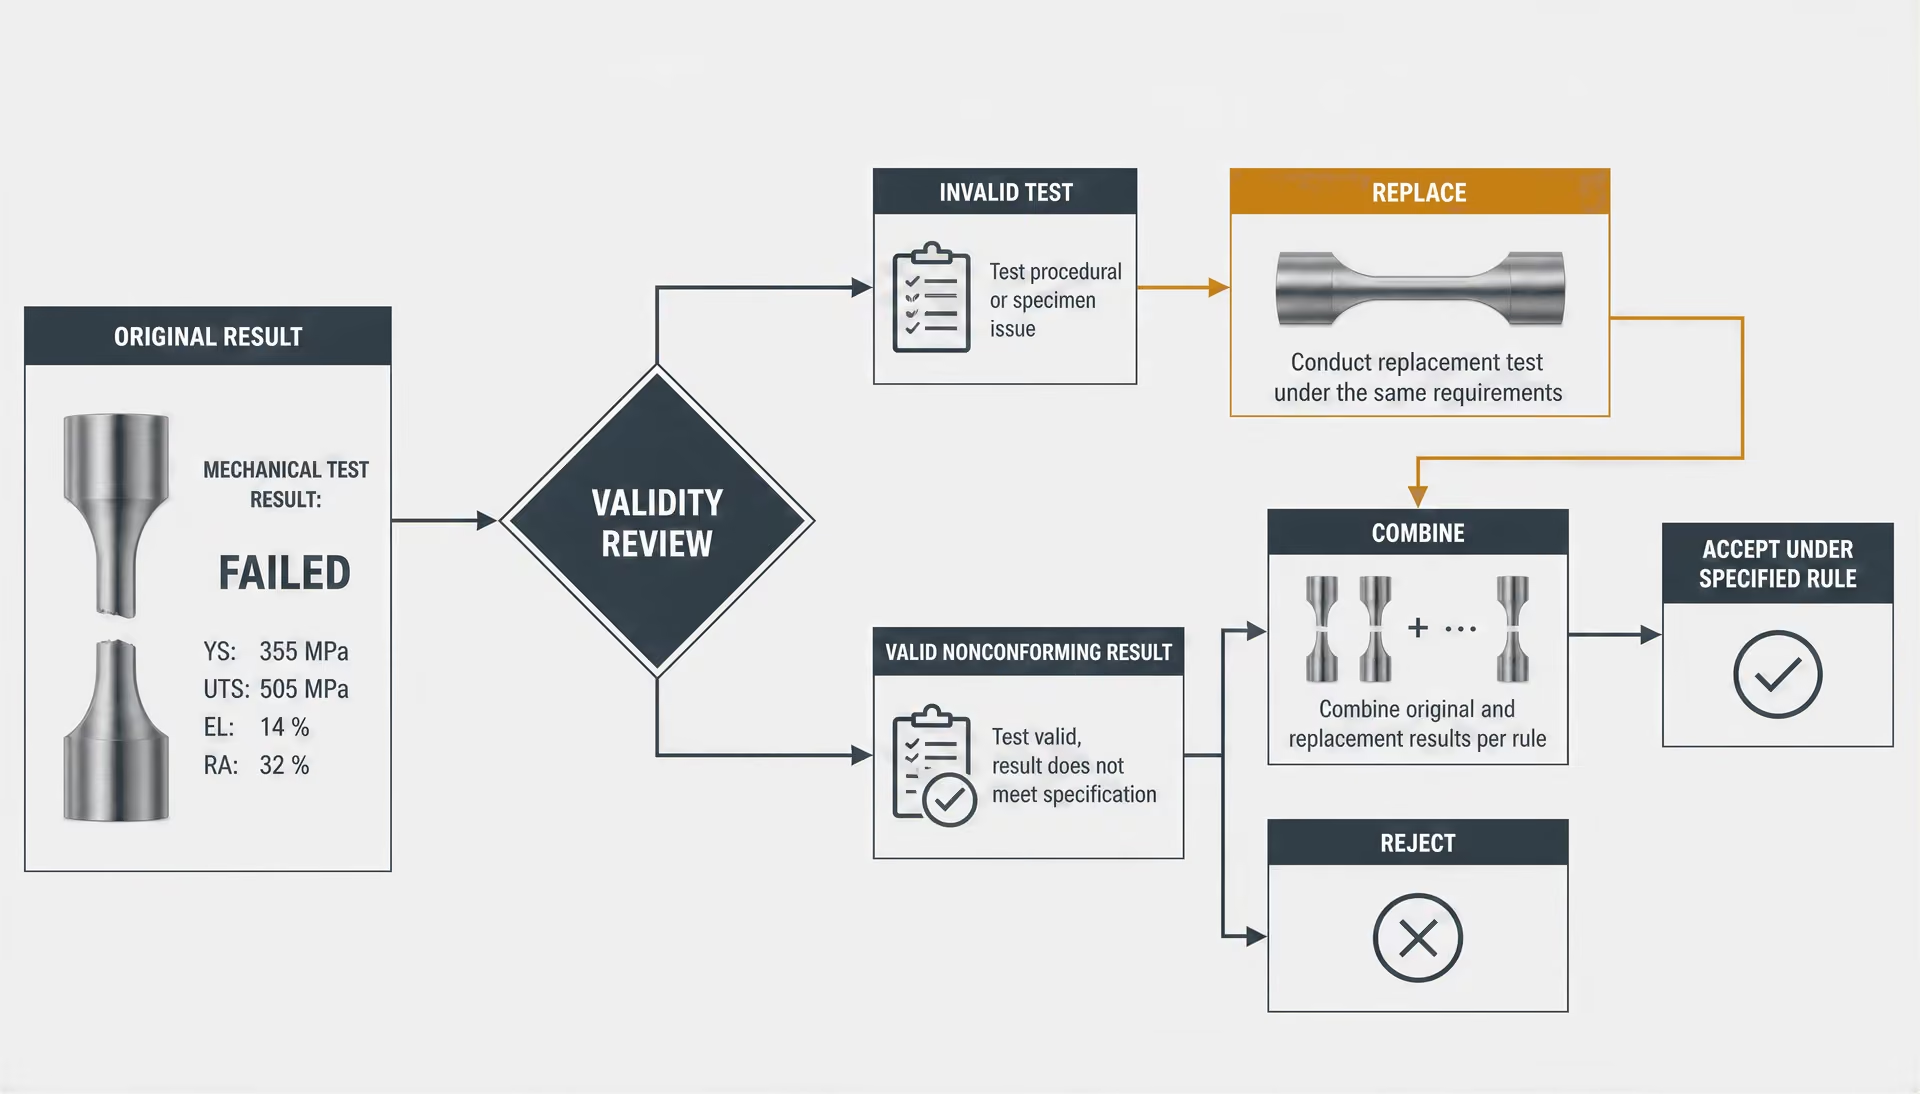
Hertestproefstukken en de noodzaak van gedocumenteerde regels
Elke hertest moet traceerbaar zijn tot een schriftelijke beslissing. In het dossier moeten de partijgrenzen, het oorspronkelijke monster, de identificatie van het proefstuk, de testmethode en editie, de oriëntatie, de plaats, de materiaaltoestand, de apparatuur, de operator of het laboratorium, de reden voor de hertest, het aantal toegestane aanvullende proefstukken en de regel voor het combineren of vervangen van resultaten worden vermeld. Ook moet de definitieve beslissing worden vastgelegd: aanvaard, afgekeurd, gesorteerd, herwerkt, indien toegestaan gedeclasseerd, of aangehouden voor nader onderzoek.
Een hertestproefstuk moet afkomstig zijn van het materiaal en de plaats die door de specificatie zijn toegestaan. Als het oorspronkelijke proefstuk van het verkeerde uiteinde van een staaf, het verkeerde oppervlak van een plaat of de verkeerde producttoestand is genomen, kan de oplossing bestaan uit een proefstuk dat op de juiste plaats is genomen—niet uit nog een proefstuk van dezelfde verkeerde plaats. ASTM E1806 behandelt partijmonstername, monsternameplaatsen en de voorbereiding van laboratoriummonsters voor chemische analyse van staal en ijzer en bevestigt daarmee dezelfde identiteitsketen voor chemisch onderzoek.
Personeel moet de aanvaardingscriteria kennen voordat het resultaat wordt beoordeeld. AISC 207-20 vereist dat personeel voor inspectie en tests inzicht heeft in de toepasselijke inspectiemethoden en aanvaardingscriteria en kent de eindverantwoordelijkheid voor de inspectie van constructiestaalproducten toe. Die verantwoordelijkheid is onverenigbaar met informeel hertesten dat bedoeld is om een gewenst getal te verkrijgen.
De verdedigbare volgorde is eenvoudig, hoewel niet altijd gemakkelijk: vaststellen of het eerste resultaat geldig was; de gespecificeerde hertestbepaling toepassen; het oorspronkelijke resultaat behouden; gebreken tellen zoals het monsternameplan voorschrijft; en de beslissing nemen volgens de schriftelijke regel. Als geen regel hertesten toestaat, kan een geldig afgekeurd resultaat niet door herhaling worden omgezet in aanvaarding. Als de oorspronkelijke test ongeldig was, moet de correctie de werkelijke fout in de monstername, voorbereiding of procedure aanpakken. Hertesten is alleen corrigerend wanneer het een gedefinieerde fout corrigeert. Anders is het slechts een nieuwe test—and een nieuwe test is niet automatisch een nieuwe kans.
9. Proefstukken voor hertests en metallurgische redenen waarom resultaten kunnen verschillen
Een hertest is niet simpelweg een tweede poging om dezelfde test uit te voeren. Er kan een ander stuk staal worden gebruikt, een andere locatie binnen het product, een nieuw proefstuk dat uit het bewaarde monster is gesneden, of een vervangend monster uit de partij. Die verschillen zijn van belang, omdat staaleigenschappen over korte afstanden kunnen variëren en het testproces zelf eveneens variatie kan introduceren.
ASTM A370 bepaalt dat de bemonsteringsfrequentie, de locatie en oriëntatie van het proefstuk, de toestand van het materiaal en de rapportagevereisten worden beheerst door de toepasselijke productspecificatie of specificatie voor algemene eisen. De vereisten van ASTM voor vorm en opmaak schrijven eveneens voor dat een specificatie het aantal testeenheden en proefstukken moet vastleggen, de bemonstering van partijen moet definiëren en moet aangeven wanneer hertesten is toegestaan. De toepasselijke specificatie moet daarom twee afzonderlijke vragen beantwoorden: welk resultaat de partij vertegenwoordigt en welke procedure van toepassing is na een niet-conform resultaat?
Lokale variatie, segregatie en anisotropie
Staal stolt met chemische segregatie. Elementen zoals koolstof, mangaan, zwavel, fosfor en legeringstoevoegingen blijven tijdens het gieten niet volledig uniform verdeeld; hun concentratie kan variëren tussen dendritische gebieden, de hartlijn en de buitenste delen van een streng of blok. Daaropvolgend walsen, smeden, opnieuw verhitten en normaliseren verminderen deze verschillen, maar kunnen ze niet altijd volledig elimineren. Een proefstuk dat in de buurt van een gesegregeerd gebied wordt genomen, kan daarom een andere sterkte, vervormbaarheid, taaiheid of chemische samenstelling laten zien dan een proefstuk dat elders uit dezelfde smelt of hetzelfde product is genomen.
Het effect hangt af van de gemeten eigenschap. Een lokale insluitselstringer of gebandeerd gebied kan de rek of slagarbeidsenergie verminderen zonder een vergelijkbare verandering in de treksterkte te veroorzaken. Zwavelrijke gebieden kunnen het breukgedrag beïnvloeden en kunnen bij een dwarsproef belangrijker zijn dan bij een langsproef. Een chemisch monster dat op één locatie wordt genomen, kan ook verschillen van een monster dat de productdoorsnede vertegenwoordigt, met name wanneer de specificatie een bepaalde bemonsteringslocatie vereist.
Walsen en smeden veroorzaken directionele eigenschappen. Korrelstructuren worden uitgerekt, insluitsels kunnen zich uitlijnen en banden van ferriet-perliet of andere fasen kunnen zich parallel aan de bewerkingsrichting ontwikkelen. Een longitudinaal trekproefstuk en een transversaal trekproefstuk onderzoeken niet dezelfde structuur. Het verschil is geen bewijs dat één van de proefstukken onjuist is getest. Het kan de verwachte respons van anisotroop materiaal zijn. ISO 377:2017 specificeert de identificatie, locatie en voorbereiding van monsters en proefstukken voor mechanische beproeving van profielen, staven, walsdraad, vlakke producten en buisproducten, met inbegrip van monsters voor noodzakelijke hertests. De vereisten voor locatie en oriëntatie behouden de betekenis van het resultaat.
Ook de dikte verandert de thermische en vervormingsgeschiedenis. Het midden van een dikke plaat, smeedstuk of gietstuk koelt langzamer af dan het oppervlak, waardoor korrelgrootte, fasetransformatie, segregatie en eigenschappen door de dikte heen kunnen verschillen. Warmtebehandeling kan nog een extra gradiënt veroorzaken. Een ovenlading kan temperatuurverschillen vertonen, of bij afschrikken kunnen blootgestelde oppervlakken sneller afkoelen dan het inwendige. Een proefstuk dicht bij het oppervlak kan daardoor een andere hardheid of trekrespons hebben dan een proefstuk dat halverwege de dikte is genomen.
Oppervlaktedecarburisatie is een ander voorbeeld. Tijdens het verhitten in een koolstofgeregelde atmosfeer kan koolstof aan het oppervlak verloren gaan, waardoor een zachtere laag ontstaat. Als door het bewerken een deel van die laag op een trekproefstuk achterblijft, kunnen de gemeten sterkte of hardheid lager zijn dan de waarde van het basismateriaal. Het verwijderen van te veel materiaal kan het tegenovergestelde probleem veroorzaken: de test vertegenwoordigt dan niet langer de gespecificeerde locatie.
Deze effecten maken representatieve bemonstering essentieel. ASTM E105 beschrijft kanssteekproeven door middel van selectie met willekeurige getallen en een vastgelegde schattingsprocedure, waardoor de bemonsteringsonzekerheid en de risico’s van beslissingen over de partijobjectatie objectief kunnen worden beoordeeld. Een gemakkelijk bereikbaar stuk aan het uiteinde van een staaf, de eenvoudigst te bemonsteren hoek van een plaat of het resterende materiaal dat het dichtst bij de zaag ligt, is niet automatisch representatief. In het monsterregistratiedocument moeten de smelt, partij, product, locatie, oriëntatie, positie door de dikte en materiaaltoestand worden vermeld, zodat een hertest kan worden geïnterpreteerd in relatie tot het eerste resultaat.
Voorbereiding van proefstukken en effecten van de testmachine
Een geldig materiaal kan een twijfelachtig resultaat opleveren wanneer de voorbereiding van het proefstuk afwijkt van de toepasselijke methode. Bewerking kan gescheurd metaal, gereedschapssporen, bramen, restspanningen, oververhitting of een gedecarburiseerd oppervlak achterlaten. Een kerf of kras in een meetgedeelte kan spanningen concentreren en de rek of de prestaties bij voortijdige breuk verminderen. Bij een buig- of slagproef kunnen onjuiste afmetingen, radius, kerflocatie of oppervlakteconditie het resultaat aanzienlijk veranderen.
Het proefstuk moet ook overeenkomen met de beoogde testoriëntatie en geometrie. Een trekproefstuk waarvan de as onder de verkeerde hoek ten opzichte van de walsrichting is gesneden, kan een andere eigenschap meten. Een verkleind gedeelte dat te klein is, een onjuist gemarkeerde meetlengte of een proefstuk dat niet gecentreerd is, kan een schijnbare tegenstrijdigheid tussen tests veroorzaken. Bij slagproeven zijn de uitlijning en kwaliteit van de kerf bijzonder belangrijk, omdat de kerf de spanning opzettelijk concentreert.
Effecten van de machine zijn minder zichtbaar, maar even belangrijk. De klemmen moeten het proefstuk vasthouden zonder het te pletten, te laten slippen of buiging op te leggen. Een verkeerde uitlijning tussen de klemmen en de krachtinleidingsketen kan een buigcomponent toevoegen aan een axiale trekproef. De bevestiging van de extensometer, kalibratie van de meetinrichting, kruiskopsnelheid, toestand van de krachtcel en software-instellingen kunnen de geregistreerde vloeigrens, treksterkte of rek beïnvloeden. Een versleten aambeeld, beschadigde slaghamer, temperatuurfout of slecht uitgelijnde buiginrichting kan de gemeten respons veranderen.
De toestand van het instrument maakt niet iedere onverwachte waarde ongeldig. De vraag is of de apparatuur en procedure voldeden aan de toepasselijke methode. Als een trekproefstuk in de klemmen is gegleden, buiten de toegestane locatie is gebroken of is getest met een defecte extensometer, kan het resultaat ongeldig zijn en kan het volgens de toepasselijke regels aan vervanging onderhevig zijn. Een lage waarde van een correct voorbereid proefstuk dat op een geverifieerde machine is getest, blijft een resultaat van het materiaal, ook wanneer een later proefstuk wel aan de eisen voldoet.
Traceerbaarheid voorkomt dat deze kwesties met elkaar worden verward. Het laboratorium moet elk resultaat kunnen koppelen aan de testeenheid, identificatie van het proefstuk, het voorbereidingsregistratiedocument, de oriëntatie, afmetingen, testmachine, uitvoerder en de omgevings- of materiaaltoestand die door de methode wordt vereist. Zonder die keten kan het onmogelijk zijn om vast te stellen of twee verschillende resultaten lokale variatie in het staal vertegenwoordigen of het gevolg zijn van twee verschillende procedurefouten.
Waarom een geslaagde hertest het eerste resultaat niet uitwist
Een geslaagde herbeproeving kan lokale materiaalvariatie, een toegestane regel voor aanvullende beproeving of een ongeldige eerste beproeving weerspiegelen; zij wist het oorspronkelijke resultaat op zichzelf niet uit. Strong evidence
Een geslaagde hertest bewijst niet dat het eerste resultaat onjuist was. Het kan aantonen dat het eerste proefstuk uit een lokaal minder gunstig gebied kwam, dat het materiaal een normale variatie vertoont of dat het bemonsteringsplan toestaat dat een aanvullend proefstuk wordt onderzocht. Het kan ook aantonen dat de eerste test ongeldig was. Dit zijn verschillende conclusies en ze mogen niet achteraf worden gekozen enkel omdat het tweede getal gunstiger is.
De vereisten van ASTM voor vorm en opmaak plaatsen de voorwaarden voor hertesten in de specificatie. FHWA legt uit dat een bepaling over hertesten moet aangeven of de resultaten van de tweede test het eerste resultaat vervangen of ermee worden gecombineerd, en dat beslissingen bij dubbele en meervoudige bemonstering gebruikmaken van cumulatieve aantallen defecten. ASTM E2234 beschrijft dezelfde acceptatielogica voor bemonstering op basis van AQL: een partij wordt geaccepteerd wanneer het aantal niet-conforme eenheden niet hoger is dan het toepasselijke acceptatiegetal en afgewezen wanneer het afwijzingsgetal wordt bereikt. ISO 2859-1:2026 voorziet in schema’s voor enkelvoudige, dubbele en meervoudige bemonstering, met omschakelingsregels tussen normale, verminderde en verscherpte inspectie.
Een specificatie kan dus een duidelijk omschreven vervangingstest toestaan na een ongeldig proefstuk, terwijl een andere specificatie aanvullende proefstukken kan vereisen en de oorspronkelijke afkeur samen met de resultaten van de hertest kan meetellen. Een hertest kan de beslissing over de partij alleen beslechten volgens die schriftelijke regel. Een geldig niet-conform resultaat kan er niet achteraf door worden uitgewist.
Het omgekeerde geldt eveneens. Een lage uitslag mag niet te zwaar worden geïnterpreteerd wanneer de locatie, oriëntatie, voorbereiding of uitvoering van de test van de toepasselijke methode afweek. De juiste beslissing kan zijn om de test ongeldig te verklaren en een correct voorbereid proefstuk te verkrijgen, in plaats van de partij af te keuren op basis van een niet-gekwalificeerd getal. De definitieve acceptatie valt onder de toepasselijke productspecificatie en inspectieprocedure. AISC 207-20 wijst de verantwoordelijkheden voor de eindinspectie van constructiestaalproducten toe en vereist dat inspectie- en testpersoneel de toepasselijke methoden en acceptatiecriteria begrijpt. Hertesten is daarom een gecontroleerd onderdeel van de beslissing over een partij, geen vrijbrief om tests te herhalen totdat het gewenste antwoord verschijnt.
10. Stalen gietstukken: monsterneming vóór productie en aanleidingen voor nieuwe monsters
Inspectievereisten voor koper en producent volgens ASTM A1062
ASTM A1062 waarschuwt terecht tegen de veronderstelling dat elk staalproduct volgens dezelfde regel wordt bemonsterd. Het inspectiekader voor koper en producent is van toepassing op het bemonsteren van stalen gietstukken vóór de productie van de volledige bestelling. Dat tijdstip is van belang. Het monster is niet eenvoudigweg één willekeurig gietstuk dat na de fabricage uit een gereed productlot wordt genomen; het is een overeengekomen inspectieobject waarmee wordt vastgesteld of het voorgestelde gietstuk, de productiemethode en de inspectiebasis aan de eisen van de koper voldoen.
De koper en de producent moeten daarom vastleggen wat het monster vertegenwoordigt en welke onderzoeken van toepassing zijn. Afhankelijk van de bestelling kan de inspectiebasis dimensionele inspectie, visueel onderzoek, magnetisch-partikelonderzoek, penetrantonderzoek, radiografisch onderzoek, ultrasoon onderzoek en lektesten omvatten. Deze methoden beantwoorden verschillende vragen. Afmetingen hebben betrekking op geometrie en bewerkings- of giettoeslagen. Visuele inspectie richt zich op waarneembare oppervlaktetoestanden. Magnetisch-partikelonderzoek en penetrantonderzoek hebben betrekking op discontinuïteiten aan of nabij het oppervlak, terwijl radiografie en ultrasoon onderzoek interne toestanden met verschillende fysische methoden onderzoeken. Lektesten beoordelen de insluitingsfunctie en niet alleen een uiterlijk dat vrij van gebreken lijkt.
De structuur van ASTM A1062 legt de verantwoordelijkheid bij beide partijen. De koper definieert of keurt de voor de bestelling geldende inspectievereisten goed, en de producent levert een proefgietstuk dat is vervaardigd onder de omstandigheden die voor de volledige productie zijn beoogd. Het resultaat is een gecontroleerde beslissing vóór de productie, geen toestemming om het gietstuk te selecteren dat het gunstigste rapport oplevert. Een monster dat het geplande product, proces of de beoogde inspectietoestand niet vertegenwoordigt, heeft weinig waarde, zelfs als alle testresultaten aanvaardbaar lijken.
Deze productspecifieke regeling mag niet naar analogie worden toegepast op gewalste plaat, staf, buis of smeedstukken. ASTM A370 bepaalt dat de bemonsteringsfrequentie, de locatie en oriëntatie van proefstukken, de toestand van het materiaal en de rapportagevereisten afkomstig zijn uit de toepasselijke productspecificatie of algemene eisen. Voor gewalste producten kunnen deze voorschriften een gieting, lot, testeenheid of locatie definiëren op een manier die geen rechtstreeks equivalent heeft in een gietorder. ASTM A1062 is een voorbeeld van het belang om eerst de toepasselijke norm te lezen.

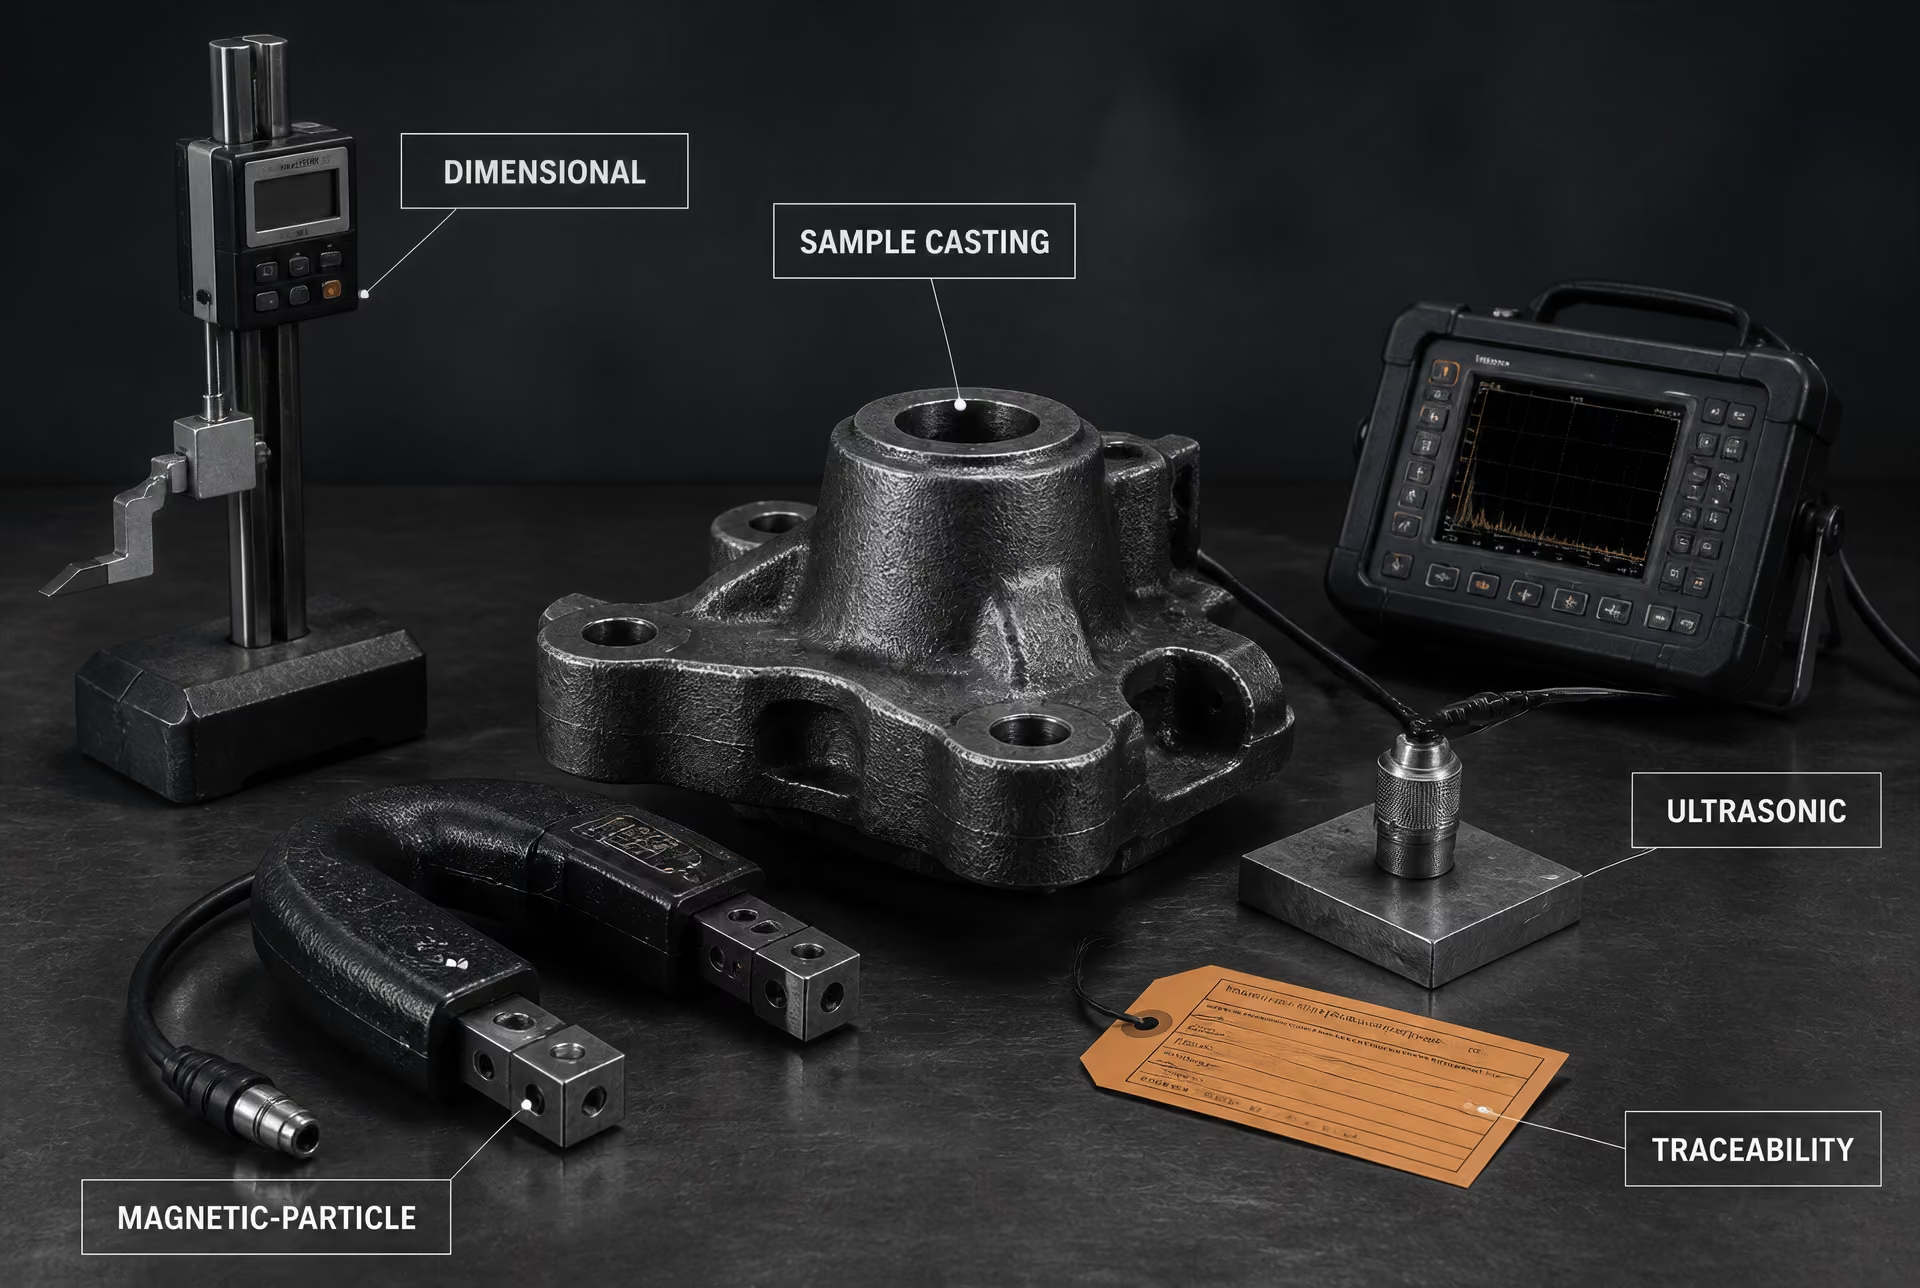
Proefgietstukken en inspectie van de volledige bestelling
Een proefgietstuk kan twee afzonderlijke doelen dienen. Vóór de productie toont het aan dat het voorgestelde ontwerp en de voorgenomen productieroute aan de gespecificeerde inspectievereisten kunnen voldoen. Tijdens of na de productie van de volledige bestelling bepaalt de inspectie of de geleverde gietstukken voldoen onder de omstandigheden die in de bestelling en de toepasselijke norm zijn vastgelegd. Deze activiteiten houden verband met elkaar, maar zijn niet uitwisselbaar.
Het monster moet traceerbaar blijven naar de tekening, de identificatie van het gietstuk, de materiaalspecificatie, de gieting- of smeltgegevens indien vereist, de productieroute, de warmtebehandeling en de inspectieregistraties. Als een testrapport niet aan het daadwerkelijke monster en de bepalende omstandigheden daarvan kan worden gekoppeld, herstelt het opnieuw uitvoeren van de test het traceerbaarheidsgebrek niet. Hetzelfde beginsel geldt voor laboratoriumproefstukken die uit staal worden genomen: het bemonsteren van het gietstuk, het bepalen van de locatie van een proefstuk, het prepareren ervan, het uitvoeren van de test en het beslissen of de bestelling aanvaardbaar is, zijn vier afzonderlijke handelingen.
De eisen van ASTM International inzake vorm en redactie bepalen dat een specificatie het aantal voor conformiteit benodigde testeenheden en proefstukken moet vermelden, procedures voor lotbemonstering moet definiëren en de voorwaarden en regels moet aangeven waaronder hertesten is toegestaan. ASTM E1806 behandelt bemonsteringslocaties en de voorbereiding van laboratoriummonsters voor de chemische analyse van staal en ijzer. ASTM E105 voegt daar een statistisch aspect aan toe: bij kansbemonstering wordt een selectie met behulp van willekeurige getallen gecombineerd met een vastgelegde schattingsprocedure, zodat de onzekerheid van de bemonstering en de risico’s van lotbeslissingen objectief kunnen worden geëvalueerd. Een gemakkelijk bereikbaar gietstuk is niet willekeurig bemonsterd alleen omdat het eenvoudig te pakken was.
Bij de inspectie van de volledige bestelling moet de acceptatiebeslissing de toepasselijke eisen van A1062 en de inkooporder volgen. Een afgekeurd onderzoek kan wijzen op een niet-conform gietstuk, een niet-representatief monster, een ongeldige test of gewijzigde productieomstandigheden. Elke mogelijkheid leidt tot een andere maatregel. De juiste reactie is niet automatisch het resultaat terzijde schuiven en een met de hand geselecteerde vervanging testen.
De algemene logica van formele bemonsteringsplannen bevestigt dit punt. ASTM E2234 beschrijft enkelvoudige, dubbele en meervoudige attribuutbemonstering op basis van het AQL: een lot wordt aanvaard wanneer het aantal niet-conforme eenheden niet hoger is dan het toepasselijke acceptatiegetal, en afgewezen zodra het afkeuringsgetal wordt bereikt. De Federal Highway Administration stelt dat bepalingen inzake hertesten moeten aangeven of de resultaten van de tweede test de eerste resultaten vervangen of ermee worden gecombineerd; bij dubbele en meervoudige bemonstering worden beslissingen genomen op basis van cumulatieve aantallen defecten. Deze regels mogen niet achteraf worden afgeleid nadat een ongunstig resultaat is verkregen.
Wanneer een nieuw monster vereist is
Volgens ASTM A1062 is een nieuw monster een gecontroleerde reactie wanneer de inspectiebasis of de toestand van het product verandert. Het is geen informele vervanging die wordt geselecteerd omdat het eerste monster is afgekeurd. De norm vermeldt omstandigheden waarin voor de betreffende onderzoekscategorie een nieuw monster vereist is, waaronder dimensionele, visuele, magnetisch-partikel-, penetrant-, radiografische, ultrasone en lekonderzoeken. In de praktijk betekent dit dat de reden voor het nieuwe monster moet worden geregistreerd en aan de toepasselijke wijziging moet worden gekoppeld.
Een nieuw dimensioneel monster kan vereist zijn wanneer het ontwerp, de afmetingen of de configuratie van het gietstuk die van invloed is op de inspectie, is gewijzigd. Een nieuw visueel monster of nieuw monster voor magnetisch-partikel- of penetrantonderzoek kan noodzakelijk zijn wanneer omstandigheden die de oppervlakte vormen, reparatieomstandigheden of andere productievariabelen het te onderzoeken oppervlak wijzigen. Radiografische of ultrasone eisen kunnen een nieuw monster vereisen wanneer de wanddikte, geometrie, locatie van interne kenmerken of gietprocedure de basis wijzigt waarop het onderzoek is gekwalificeerd. Voor een lektest kan een nieuw monster nodig zijn wanneer de drukgrens, de afdichtingsconfiguratie of de testconditie niet langer overeenkomt met die van het eerdere monster.
De exacte aanleiding wordt bepaald door ASTM A1062 en de bestelling; deze mag niet worden uitgebreid tot een universele regel voor alle gietstukken. Personeel moet vaststellen welke eigenschap is gewijzigd, welk onderzoek daardoor wordt beïnvloed en of het nieuwe monster de herziene productieomstandigheid moet vertegenwoordigen. Een gewijzigd model, een gewijzigde vormpraktijk, een gewijzigde reparatietoestand, warmtebehandeling of inspectieopstelling kan voor de ene test van belang zijn en voor een andere niet.
Een nieuw monster wist bovendien de geschiedenis van het oorspronkelijke resultaat niet. Beide registraties blijven deel uitmaken van het inspectiespoor, waarbij de reden voor het vervangen of aanvullen van het eerdere monster duidelijk moet worden vermeld. AISC 207-20 vereist dat personeel voor inspectie en testen de toepasselijke methoden en acceptatiecriteria begrijpt en kent verantwoordelijkheden voor de eindinspectie van constructiestaalproducten toe. Die verantwoordelijkheid omvat ook het herkennen van situaties waarin een nieuw monster is toegestaan, wanneer hertesten is toegestaan en wanneer het bestaande bewijsmateriaal afkeuring of een andere beslissing vereist in plaats van nog een gemakkelijk gekozen proefstuk.
11. Niet-destructief onderzoek en destructief beproeven zijn verschillende acceptatiesystemen
Chemische, mechanische en NDO-gegevens
Een staalpartij wordt niet geaccepteerd omdat één testresultaat toevallig bevredigend lijkt. Acceptatie hangt af van de gegevens die voor dat product, die partij en dat inspectiedocument vereist zijn. Chemische analyse stelt de samenstelling vast, mechanische proeven meten bepaalde eigenschappen en niet-destructief onderzoek (NDO) zoekt naar discontinuïteiten of verifieert de afwezigheid van gespecificeerde defecten. Deze resultaten beantwoorden verschillende vragen.
Chemische analyse kan het gehalte aan koolstof, mangaan, fosfor, zwavel, silicium, chroom, nikkel, molybdeen, vanadium of andere elementen bepalen die volgens de kwaliteitsklasse vereist zijn. ASTM E1806 behandelt de plaatsen voor monsterneming, de voorbereiding van laboratoriummonsters en de monsterneming van partijen voor de chemische analyse van staal en ijzer. Het monster moet traceerbaar blijven tot de smelt of partij die het vertegenwoordigt. Een chemisch resultaat van één smelt mag niet aan een andere smelt worden toegewezen enkel omdat beide producten dezelfde kwaliteitsklasse dragen.
Mechanische gegevens zijn afkomstig van voorbereide proefstukken. Een trekproef meet de treksterkte, de vloeigrens of het vloeipunt en de rek; afhankelijk van de specificatie kan ook de insnoering vereist zijn. De rek is bijzonder gevoelig voor de geometrie van het proefstuk, de meetlengte, de oriëntatie en de toestand van het materiaal. Een hardheidsproef meet de weerstand tegen indrukking op een bepaalde plaats en met een gespecificeerde methode. Dit is geen vervanging voor de treksterkte, tenzij de toepasselijke specificatie uitdrukkelijk een correlatie of een hardheidseis als acceptatiemaatstaf toestaat. Een kerfslagproef meet de geabsorbeerde energie, vaak bij een gespecificeerde temperatuur, met behulp van gekerfde proefstukken. De proef heeft daarmee betrekking op het gedrag onder een bepaalde slagbelasting en niet op de algemene taaiheid onder elke gebruiksomstandigheid.
ASTM A370 bepaalt dat “de monsternemingsfrequentie, de plaats en oriëntatie van het proefstuk, de toestand van het materiaal en de rapportagevereisten” worden geregeld door de toepasselijke productspecificatie of specificatie voor algemene eisen (ASTM International, 2024). ISO 377:2017 specificeert eveneens de identificatie, plaats en voorbereiding van monsters en proefstukken voor mechanische proeven van stalen profielen, staven, draad, platte producten en buisproducten, met inbegrip van proefstukken die voor noodzakelijke herproeven worden gebruikt. Een trekproefstuk dat van het verkeerde oppervlak, in de verkeerde richting of uit het verkeerde productgebied is gesneden, wordt niet geldig doordat het een numeriek resultaat oplevert dat aan de eis voldoet.
NDO laat het geïnspecteerde onderdeel over het algemeen beschikbaar voor verder gebruik. Visueel onderzoek kan oppervlakteschade, een onjuiste geometrie, voor de onderzoeker zichtbare lasdiscontinuïteiten, corrosie, dubbelingen, naden, scheuren of andere gespecificeerde omstandigheden aantonen. Magnetisch-partikelonderzoek detecteert oppervlakte- en nabij-oppervlaktediscontinuïteiten in ferromagnetisch staal. Penetrantonderzoek brengt openingen die vloeistof kunnen vasthouden en tot aan het oppervlak reiken aan het licht, ook in niet-ferromagnetische materialen. Radiografisch onderzoek registreert verschillen in stralingsoverdracht en kan volgens de toepasselijke techniek interne volumetrische of planaire omstandigheden aantonen. Ultrasoon onderzoek detecteert reflectoren door uitgezonden geluidsgolven en kan interne discontinuïteiten, laminaties, bindingsgebrek of diktegerelateerde omstandigheden lokaliseren. Lekonderzoek stelt de vraag of een drukgrens onder de voorgeschreven druk, met het voorgeschreven medium, gedurende de voorgeschreven tijd en met de voorgeschreven detectiemethode lekkage toelaat.
Deze methoden leveren geen onderling uitwisselbare gegevens op. Een ultrasone indicatie is geen resultaat van een lage treksterkte. Een onberispelijke radiografie bewijst niet dat het vereiste koolstofgehalte, de vereiste vloeigrens of de vereiste Charpy-kerfslagenergie aanwezig is. Omgekeerd maakt een trekproef met een resultaat dat aan de eis voldoet een tijdens magnetisch-partikelonderzoek gevonden ontoelaatbare scheur niet ongedaan.
Defecten als kenmerken versus gemeten eigenschappen
Visueel, magnetisch-partikel-, penetrant-, radiografisch, ultrasoon en lekonderzoek functioneren doorgaans als kenmerkinspecties: de onderzochte eenheid wordt op basis van vastgelegde voorwaarden ingedeeld als conform of niet-conform. De relevante vraag kan zijn of er een scheur aanwezig is, of een indicatie een gespecificeerde afmeting overschrijdt, of een discontinuïteit in een verboden zone voorkomt, of lekkage wordt gedetecteerd. ASTM E2234 beschrijft op AQL gebaseerde kenmerkmoterneming waarbij een partij wordt geaccepteerd wanneer het aantal niet-conforme eenheden gelijk is aan of lager is dan het toepasselijke acceptatiegetal, en wordt afgewezen wanneer het afkeurgetal wordt bereikt (ASTM International, 2008).
Mechanische en chemische proeven leveren doorgaans gemeten waarden op. Een resultaat wordt vergeleken met een minimum, maximum, bereik of andere grenswaarde. Dat betekent niet dat het monster vrijgesteld is van de logica voor partijacceptatie. De specificatie moet nog steeds bepalen hoeveel testeenheden en proefstukken vereist zijn, waar deze vandaan komen en wat er na een afkeurend resultaat gebeurt. De eisen van ASTM voor vorm en stijl bepalen dat specificaties het aantal testeenheden en proefstukken moeten aangeven dat voor conformiteit nodig is, procedures voor partijmonsterneming moeten definiëren en de voorwaarden en regels voor toegestane herproeven moeten vastleggen (ASTM International, 2024).
Onzekerheid bij de monsterneming is geen reden om gemakkelijk verkrijgbare proefstukken te selecteren. ASTM E105 definieert kansmonsterneming door selectie met behulp van willekeurige getallen en een vastgelegde schattingsprocedure, waardoor de onzekerheid van de monsterneming en de risico’s van beslissingen over de partij objectief kunnen worden berekend (ASTM International, 2016). Een kenmerkplan en een plan voor mechanische proeven kunnen daarom voor dezelfde bestelling verschillende eenheden, monstergroottes en beslisregels hanteren.
Methode-specifieke acceptatiecriteria
Elk onderzoek heeft zijn eigen acceptatiecriteria, procedure en geldige basis voor monsterneming nodig. “Geen indicatie” is onvolledig tenzij het document de onderzoeksmethode, de kalibratie- of beoordelingsomstandigheden, de relevante gebieden, de categorieën van indicaties en de afkeurgrenzen definieert. Hetzelfde geldt voor een trekresultaat zonder vermelding van de oriëntatie van het proefstuk, de meetlengte, de testtemperatuur of de toepasselijke eis voor de kwaliteitsklasse.
ASTM A1062 biedt hiervan een bruikbaar voorbeeld. De inspectie-eisen voor afnemer en producent met betrekking tot stalen gietstukken voor beproevingsdoeleinden geven omstandigheden aan waarin een nieuw monster moet worden vervaardigd voor dimensioneel, visueel, magnetisch-partikel-, penetrant-, radiografisch, ultrasoon of lekonderzoek (ASTM International, 2026). Een nieuw monster dat voor ultrasoon onderzoek vereist is, maakt de chemische samenstelling, treksterkte of kerfslagwaarde van het gietstuk niet automatisch ongeldig. Evenmin leidt een nieuw trekproefstuk er automatisch toe dat een afgeronde visuele of radiografische beslissing opnieuw moet worden beoordeeld. Het toepasselijke inspectiedocument moet aangeven of het nieuwe monster betrekking heeft op één methode, één plaats, één toestand van het gietstuk of het volledige acceptatiepakket.
Herproeven zijn een gecontroleerde beslissing over de bestemming en geen toestemming om proeven te herhalen totdat het gewenste antwoord verschijnt. FHWA bepaalt dat bepalingen inzake herproeven moeten specificeren of resultaten van de tweede proef de eerste resultaten vervangen of ermee worden gecombineerd; bij plannen voor dubbele en meervoudige monsterneming worden beslissingen genomen op basis van cumulatieve aantallen defecten (Federal Highway Administration, 2002). ISO 2859-1:2026 definieert op vergelijkbare wijze enkelvoudige, dubbele en meervoudige schema’s voor kenmerkmonsterneming en omschakelingsregels tussen normale, verminderde en verscherpte inspectie.
De inspecteur moet het oorspronkelijke resultaat daarom bewaren, de reden voor de herproef vastleggen, de vervangingsregel of cumulatieve regel documenteren en elk resultaat gekoppeld houden aan de partij en het proefstuk. AISC 207-20 vereist dat personeel voor inspectie en beproeving de toepasselijke methoden en acceptatiecriteria begrijpt en kent verantwoordelijkheden voor de eindinspectie van constructiestaalproducten toe (AISC, 2020). Partijacceptatie volgt dat schriftelijk vastgelegde systeem — niet de meest gunstige afzonderlijke test.
12. Rollen, registraties en eindbeslissing
Inspecteur, laboratorium, producent, afnemer en ingenieur
De acceptatie van staal berust op het gescheiden houden van vier activiteiten: het nemen van monsters uit een partij, het vervaardigen van proefstukken, het beproeven van die proefstukken en het beslissen of de partij aan de eisen voldoet. Eén organisatie mag meer dan één activiteit uitvoeren, maar uit de registraties moet blijken welke persoon of organisatie elke stap heeft uitgevoerd en onder wiens verantwoordelijkheid.
De producent stelt de smeltidentiteit, productidentiteit, verwerkingsgeschiedenis en materiaaltoestand vast. De producent bepaalt of volgt ook de toepasselijke partijgrenzen, bewaart de traceerbaarheid, verstrekt materiaalcertificaten en stelt het materiaal beschikbaar voor inspectie en beproeving. Het produceren van het staal vormt op zichzelf geen bewijs dat een onafhankelijke acceptatiebeslissing is genomen.
De inspecteur verifieert dat het voor inspectie aangeboden materiaal het materiaal is dat in de registraties is geïdentificeerd, observeert of voert de vereiste onderzoeken uit, bevestigt de monstername aan de hand van de geldende specificatie en registreert afwijkingen. Inspectie kan dimensionele, visuele, oppervlakte-, niet-destructieve of documentbeoordelingsactiviteiten omvatten. Een inspecteur mag een niet-conform resultaat niet stilzwijgend omzetten in een aanvaardbaar resultaat door een ander stuk te kiezen of een ongunstige waarneming weg te laten.
Het laboratorium ontvangt geïdentificeerde monsters, bevestigt hun toestand, vervaardigt proefstukken, bedient apparatuur volgens de voorgeschreven methode en rapporteert zowel ruwe waarnemingen als berekende resultaten. Laboratoriumpersoneel bepaalt normaal gesproken niet de partij, herschrijft het monsternameplan niet en beslist niet dat een mislukt resultaat irrelevant is. Als een proefstuk beschadigd is, onjuist is vervaardigd of buiten de methode is beproefd, hoort dat feit in de registratie te worden opgenomen; het is geen reden om het oorspronkelijke resultaat te wissen.
De afnemer stelt contractuele eisen vast of roept de toepasselijke productspecificatie in, identificeert de vereiste aanwezigheid bij of beoordeling van inspecties en bepaalt wie bevoegd is om namens de afnemer materiaal te accepteren. De afnemer kan aanvullende beproevingen verlangen, maar een aanvullende beproeving is niet automatisch een toegestane herbeproeving. De bevoegdheid daartoe moet voortvloeien uit de specificatie, het contract, het inspectieplan of een goedgekeurde technische beslissing.
De ingenieur interpreteert technische eisen wanneer de specificatie, tekening of projectcriteria een vraag niet rechtstreeks beantwoorden. Dit kan onder meer inhouden dat wordt bepaald of een gerapporteerde afwijking gevolgen heeft voor de ontwerpeis, dat een voorgestelde reparatie of concessie wordt beoordeeld en dat wordt vastgesteld of een eindbeslissing technisch toelaatbaar is. De ingenieur vervangt de meetregistratie van het laboratorium niet en maakt van een mislukt resultaat geen geslaagd resultaat.
ASTM A370, Standard Test Methods and Definitions for Mechanical Testing of Steel Products, maakt de toepasselijke productspecificatie of specificatie met algemene eisen doorslaggevend voor “sampling frequency, specimen location and orientation, material condition, and reporting requirements” (ASTM International, 2024). Deze verdeling is van belang. Een beproeving kan correct zijn uitgevoerd en toch irrelevant zijn voor de acceptatie van de partij als het proefstuk afkomstig was van de verkeerde locatie, zich in de verkeerde toestand bevond of een andere partij vertegenwoordigde.
Verantwoordelijkheden volgens AISC 207-20
Voor werkzaamheden met constructiestaal bevat AISC 207-20, Specification for Certification of Steel Fabrication and Erection Companies een rechtstreekse organisatorische eis: personeel voor inspectie en beproeving moet de toepasselijke inspectiemethoden en acceptatiecriteria begrijpen. Competentie omvat dus meer dan weten hoe een beproevingsmachine moet worden bediend. Het personeel moet weten welke specificatie van toepassing is, wat als een beproevingseenheid geldt, hoe proefstukken worden geselecteerd en georiënteerd en welk resultaat aanleiding geeft tot onderzoek, herbeproeving, afkeuring of acceptatie.
AISC 207-20 wijst ook de verantwoordelijkheden voor de eindinspectie van constructiestaalproducten toe. Deze toewijzing moet herkenbaar zijn in het kwaliteitssysteem en in de projectregistraties. “Eindinspectie” is niet eenvoudigweg de laatste persoon die een certificaat ondertekent. Het is de gecontroleerde beoordeling die bevestigt dat de vereiste inspecties en beproevingen zijn voltooid, dat de resultaten aan de hand van de juiste criteria zijn beoordeeld, dat onopgeloste afwijkingen zijn behandeld en dat aan het materiaal of het vervaardigde product een expliciete eindbeslissing is toegekend.
Deze scheiding voorkomt een veelvoorkomende tekortkoming: de producent rapporteert een beproeving, het laboratorium rapporteert een getal en iemand veronderstelt dat het getal zelf een acceptatiebeslissing vormt. Dat is niet zo. De acceptatiebevoegde moet het resultaat koppelen aan de juiste partij, eis, monsternamevoorschrift en bepaling inzake herbeproeving.
De eisen van ASTM Form and Style bepalen dat specificaties het aantal beproevingseenheden en proefstukken moeten aangeven dat voor conformiteit nodig is, procedures voor partijmonstername moeten definiëren en de omstandigheden en regels moeten specificeren waaronder herbeproeving is toegestaan (ASTM International, 2024). ASTM E105:2016 maakt daarnaast een nuttig onderscheid tussen gemaksselectie en kanssteekproeven. Bij kanssteekproeven worden toevalsgetallen en een vastgelegde schattingsprocedure gebruikt, zodat de onzekerheid van de monstername en de risico’s van een eindbeslissing over de partij objectief kunnen worden beoordeeld.
Voor attribuutsteekproeven beschrijft ASTM E2234:2008 plannen voor enkelvoudige, dubbele en meervoudige monstername. Een partij wordt geaccepteerd wanneer het aantal niet-conforme eenheden gelijk is aan of lager ligt dan het toepasselijke acceptatiegetal; zij wordt afgewezen wanneer het afkeuringsgetal wordt bereikt. Een tweede monster is geen vrijblijvende zoektocht naar een goedgekeurd stuk. Richtlijnen van FHWA bepalen dat de procedure moet aangeven of de resultaten van de tweede beproeving de eerste resultaten vervangen of ermee worden gecombineerd, en dat beslissingen bij dubbele en meervoudige monstername gebruikmaken van cumulatieve aantallen defecten. ISO 2859-1:2026 definieert eveneens AQL-geïndexeerde monsternameplannen en omschakelregels tussen normale, gereduceerde en verscherpte inspectie.
De minimaal verdedigbare acceptatieregistratie
Een verdedigbare registratie begint met identificatie. Zij moet de specificatie en de graadaanduiding, de productvorm, het smeltnummer, het partijnummer, het bereik van afmetingen of dikten, de vertegenwoordigde hoeveelheid, de producent en elke door de specificatie vereiste toestand of verwerkingsstatus vermelden. Voor kwaliteiten zoals ASTM A572/A572M Grade 50 of ASTM A992/A992M moet de registratie de editie en de toepasselijke aanvullende eisen identificeren, in plaats van uitsluitend op de kwaliteitsaanduiding te vertrouwen.
De monstername-invoer moet het monsternameplan, het aantal beproevingseenheden, de grondslag voor de selectie, de datum, de monsternemer en de reden vermelden waarom elke geselecteerde eenheid de partij vertegenwoordigt. De exacte locatie en oriëntatie van het monster moeten worden geïdentificeerd: bijvoorbeeld oppervlak of binnenzijde, uiteinde of midden over de lengte, longitudinaal of transversaal, en de verhouding tot de walsrichting. De materiaaltoestand moet worden geregistreerd als ontvangen, genormaliseerd, gehard en ontlaten, thermomechanisch verwerkt of een andere gespecificeerde toestand. ISO 377:2017 vereist identificatie-, locatie- en voorbereidingsinformatie voor monsters en proefstukken die worden gebruikt bij mechanische beproeving van staalprofielen, staven, walsdraad, vlakke producten en buisproducten, met inbegrip van stukken die voor noodzakelijke herbeproevingen worden gebruikt.
Registraties van de voorbereiding van proefstukken moeten de afmetingen, de bewerkingsrichting, de meetlengte, de toestand van het oppervlak, de warmtebehandeling of conditionering en elke afkeuring of vervanging van een voorbereid proefstuk identificeren. In de beproevingsregistratie moeten de methode en editie, de identificatie van de apparatuur, de kalibratiestatus indien vereist, de bediener, de omgevings- of beproevingsomstandigheden en elke afwijking van de schriftelijke methode worden vermeld. Voor chemische analyse behandelt ASTM E1806 de monsterlocaties, de voorbereiding van laboratoriummonsters en de partijmonstername voor staal en ijzer.
Resultaten moeten in twee vormen worden bewaard: de ruwe waarnemingen of machine-uitvoer en de gerapporteerde waarde die wordt gebruikt voor vergelijking met het criterium. Vermeld eenheden, afrondingsregels, de breuklocatie indien relevant, het bezwijkingsmechanisme, niet-conforme waarnemingen en opmerkingen van het laboratorium. Een registratie van een herbeproeving moet aangeven wie deze heeft geautoriseerd, welke bepaling of contractuele voorziening daarvoor de bevoegdheid verleende, waarom zij was toegestaan, wat de nieuwe monsterlocatie was en of de resultaten de oorspronkelijke resultaten vervangen of ermee worden gecombineerd. Wanneer cumulatieve tellingen van toepassing zijn, moet de registratie de voortschrijdende telling tonen en niet alleen de laatste beproeving.
Ten slotte moet de eindbeslissing geaccepteerd, afgewezen, aangehouden in afwachting van beoordeling, opnieuw bewerkt en opnieuw beproefd, of geaccepteerd op grond van een goedgekeurde concessie vermelden, samen met de verantwoordelijke bevoegde persoon, de datum en de ondersteunende referentie. Een certificaat of een verklaring van geslaagd/niet geslaagd heeft geen zelfstandige bewijskracht. De betrouwbaarheid ervan wordt beperkt door het gecontroleerde bewijsmateriaal eronder: correcte partijgrenzen, representatieve selectie, geldige voorbereiding van proefstukken, deskundige beproeving, traceerbare resultaten, geautoriseerde herbeproeving en een geïdentificeerde beslissing van de eindinspectie.
13. Uitgewerkte beslislogica zonder verzonnen numerieke voorbeelden
Een geldige beslissing begint voordat er een proefstuk wordt genomen. De verantwoordelijke specificatie, inkoopeis of inspectieplanning moet de partij, het toepasselijke kenmerk, de bemonsteringsmethode, de vereiste materiaaltoestand en de registraties die de traceerbaarheid waarborgen, definiëren. “Een monster is afgekeurd” is nog geen beslissing over de partij. Het bemonsteren van een partij, het voorbereiden van een proefstuk, het beproeven van dat proefstuk en het accepteren of afkeuren van de partij zijn afzonderlijke handelingen.
ASTM A370 stelt dat “bemonsteringsfrequentie, locatie en oriëntatie van proefstukken, materiaaltoestand en rapportagevereisten” worden bepaald door de toepasselijke productspecificatie of specificatie voor algemene eisen (ASTM International, 2024). De vereisten van ASTM voor vorm en opmaak schrijven eveneens voor dat een specificatie het aantal voor conformiteit benodigde testeenheden en proefstukken vermeldt, procedures voor partijbemonstering definieert en de omstandigheden vastlegt waaronder een hertest is toegestaan. Die instructies bepalen het onderstaande beslistraject.
Een beslissing op basis van één monster
Definieer eerst de partij volgens de begrippen die in de toepasselijke productspecificatie zijn vereist. Een partij kan worden begrensd op basis van smelt, productafmeting, productieperiode, behandelingstoestand of een andere vastgelegde grondslag; de begrenzing mag na een ongunstig resultaat niet worden gewijzigd om verdacht materiaal eenvoudig buiten de partij te plaatsen. Registreer de identificatie van de smelt of gieting, de productvorm, de kwaliteitsbenaming, de afmetingen, de toestand en de opgenomen hoeveelheid.
Selecteer vervolgens het door de inspectienorm of het contract vereiste AQL-geïndexeerde enkelvoudige bemonsteringsplan. ASTM E2234 beschrijft AQL-geïndexeerde plannen voor kenmerken, terwijl ISO 2859-1:2026 schema’s voor enkelvoudige, dubbele en meervoudige bemonstering bij partijgewijze inspectie definieert en omschakelingsregels tussen normale, gereduceerde en verscherpte inspectie bevat. Het geselecteerde plan levert de steekproefomvang en de toepasselijke acceptatie- en afkeuringsgetallen. Geen van beide mag worden geïmproviseerd op basis van een handig aantal stuks.
De selectie moet de gedefinieerde partij representeren. ASTM E105 beschrijft kanssteekproeven door selectie met behulp van willekeurige getallen en een vastgelegde schattingsprocedure, zodat de bemonsteringsonzekerheid en de risico’s van de beslissing over de partij objectief kunnen worden berekend. Een praktisch inspectierapport moet daarom de geselecteerde eenheden identificeren en eventuele toegestane beperkingen, zoals toegang, oriëntatie of productlocatie, toelichten. ASTM E1806 regelt de bemonsteringslocaties en de voorbereiding van laboratoriummonsters voor chemische analyse van staal en ijzer; ASTM A370 vestigt voor mechanische en andere conformiteitstests de aandacht op locatie, oriëntatie, toestand en rapportage.
Inspecteer het eerste monster volgens de voorgeschreven methode en classificeer elke bemonsterde eenheid aan de hand van de vastgelegde criteria voor het kenmerk. Tel niet-conforme eenheden en niet slechts afgekeurde waarnemingen, tenzij het toepasselijke plan een andere telgrondslag definieert. Als het cumulatieve aantal gelijk is aan of lager is dan het acceptatiegetal, accepteer dan de partij volgens dat plan. Als het afkeuringsgetal wordt bereikt, keur de partij dan af. Er bestaat geen algemene toestemming om na het bereiken van de beslisgrens een gunstiger vervangend stuk te selecteren.
Als het aantal in het eerste monster tussen deze directe uitkomsten ligt, staat het enkelvoudige bemonsteringsplan geen informele beoordeling toe. Een echt enkelvoudig bemonsteringsplan voorziet normaal gesproken in een directe beslisgrens; wanneer de procedure daarentegen een onopgeloste toestand benoemt of een andere vastgelegde fase voorschrijft, moet die schriftelijke bepaling worden gevolgd. Leen geen regel voor dubbele bemonstering en herhaal de inspectie niet alleen omdat het resultaat ongunstig uitkomt. Registreer de definitie van de partij, de plancode, de geselecteerde eenheden, de waarnemingen, het aantal niet-conforme eenheden, de beslissing en de bevoegdheid waarop de beslissing berust.
Een beslissing op basis van dubbele of meervoudige bemonstering
Een plan voor dubbele of meervoudige bemonstering heeft een gefaseerde structuur. Definieer de partij en selecteer het toepasselijke AQL-geïndexeerde plan voordat de inspectie begint. Het plan identificeert het eerste monster, het mogelijke aanvullende monster of de mogelijke aanvullende monsters en de acceptatie- en afkeuringsregels voor elke fase. ISO 2859-1:2026 stelt ook bepalingen voor het omschakelen van inspectieniveaus vast. Daarom moet de inspectiestatus — normaal, gereduceerd of verscherpt — worden vastgesteld aan de hand van de toepasselijke inspectiegeschiedenis en niet worden gekozen nadat het eerste resultaat bekend is.
Inspecteer het eerste monster en tel de niet-conforme eenheden volgens het plan. Als dat aantal gelijk is aan of lager is dan het acceptatiegetal voor de eerste fase, accepteer dan de partij. Als het afkeuringsgetal voor de eerste fase wordt bereikt, keur de partij dan af. Dit zijn cumulatieve beslissingen die aan het plan zijn gekoppeld en geen uitnodiging om afgekeurde eenheden weg te laten of het monster opnieuw te trekken.
Wanneer het resultaat van de eerste fase een aanvullend monster vereist, neem dat voorgeschreven aanvullende monster dan uit dezelfde gedefinieerde partij volgens de vastgelegde selectieprocedure. Behoud de identiteit van de eenheden en voorkom dat het tweede monster verandert in een handmatige zoektocht naar conforme materiaal. Inspecteer het onder dezelfde toepasselijke criteria en voeg de bevindingen vervolgens samen met die van de eerste fase, zoals het plan voorschrijft. ASTM E2234 formuleert de centrale regel: een partij wordt geaccepteerd wanneer het aantal niet-conforme eenheden in een enkelvoudig, dubbel of meervoudig monster gelijk is aan of lager is dan het toepasselijke acceptatiegetal, en wordt afgekeurd wanneer het afkeuringsgetal wordt bereikt.
De beslissing na het aanvullende monster is daarom gebaseerd op het cumulatieve aantal en niet op het tweede monster afzonderlijk. FHWA legt uit dat beslissingen bij dubbele en meervoudige bemonstering gebruikmaken van cumulatieve aantallen defecten. Herhaal bij een plan voor meervoudige bemonstering dezelfde logica uitsluitend gedurende de fasen die door het geselecteerde plan zijn toegestaan. Zodra een acceptatie- of afkeuringsgrens is bereikt, moet de beproeving worden beëindigd en het resultaat worden gedocumenteerd; ga niet door met testen om een gewenste uitkomst te verkrijgen.
Een beslissing over een hertest van mechanische eigenschappen
Een afkeuringsresultaat voor een mechanische eigenschap vereist een andere analyse dan een beslissing op basis van bemonstering van kenmerken. Begin met het verifiëren van de identiteit van het proefstuk, de productidentiteit, de traceerbaarheid naar smelt of gieting, de locatie en oriëntatie van het proefstuk, de afmetingen en de materiaaltoestand. Bevestig dat het proefstuk volgens de vereiste methode is voorbereid en beproefd, met geldige apparatuur, registraties en berekeningen. ISO 377:2017 specificeert de identificatie, locatie en voorbereiding van monsters en proefstukken voor mechanische beproeving van staalprofielen, staven, walsdraad, platte producten en buisproducten, met inbegrip van monsters die voor noodzakelijke hertests worden gebruikt.
Maak onderscheid tussen een twijfelachtige test en een werkelijk afkeuringsresultaat. Een gebroken proefstuk, bewerkingsfout, verkeerde uitlijning, apparatuurprobleem, onjuiste oriëntatie of andere door de toepasselijke methode erkende omstandigheid kan een resultaat ongeldig maken. Een ongeldig resultaat wordt behandeld volgens de toepasselijke beproevingsprocedure; het is niet automatisch een hertest van een geldig afkeuringsresultaat.
Lees vervolgens de hertestclausule van de productspecificatie. ASTM A370 levert geen universele vervanging voor elke productspecificatie; de bepalingen voor bemonstering en rapportage werken samen met de toepasselijke productspecificatie of specificatie voor algemene eisen. De clausule moet aangeven of toegestane aanvullende resultaten het oorspronkelijke resultaat vervangen, ermee worden gecombineerd of volgens een afzonderlijke vastgelegde regel worden beoordeeld. FHWA benadrukt specifiek dat bepalingen voor hertesten moeten aangeven of de resultaten van de tweede test de resultaten van de eerste test vervangen of ermee worden gecombineerd.
Beproef uitsluitend de aanvullende proefstukken die door die clausule zijn toegestaan en die uit de vereiste locatie en toestand zijn genomen. Pas de vastgelegde acceptatieregel exact toe. Als de regel resultaten combineert, moet het oorspronkelijke geldige resultaat in de berekening worden behouden. Als een resultaat onder vastgelegde omstandigheden wordt vervangen, documenteer dan waarom die vervanging is toegestaan. Een afkeuringsresultaat kan niet ongedaan worden gemaakt door niet-goedgekeurde proefstukken te beproeven.
Registreer ten slotte het oorspronkelijke resultaat, de beoordeling van de geldigheid, de bevoegdheid voor de hertest, de identiteiten van de proefstukken, de aanvullende resultaten, de berekening of vergelijking en de definitieve beslissing over de partij. Voor gietstukken van staal op proefstukniveau identificeert ASTM A1062 omstandigheden waarin een nieuw monster vereist is voor dimensionele, visuele, magnetisch-deeltjes-, penetrant-, radiografische, ultrasone of lekbeproeving; deze vereiste illustreert waarom een nieuw monster niet uitwisselbaar is met een niet-geautoriseerde herhaling. AISC 207-20 legt de verantwoordelijkheid voor de eindinspectie van constructiestaalproducten binnen een gedefinieerd inspectiesysteem en vereist dat het personeel de toepasselijke methoden en acceptatiecriteria begrijpt. De partij wordt uitsluitend volgens die gedocumenteerde regel geaccepteerd, afgekeurd, aangehouden voor toegestane corrigerende maatregelen of op een andere wijze afgehandeld.
14. Veelvoorkomende mythen en een op normen gebaseerde checklist
De acceptatie van staal is geen opeenvolging van gemakkelijke selecties, gunstige resultaten en papierwerk. Vier activiteiten moeten gescheiden blijven: het bemonsteren van de partij, het voorbereiden van laboratoriumproefstukken, het beproeven van die proefstukken en het beslissen of de partij aan de eisen voldoet. Een geldig resultaat van het verkeerde stuk, de verkeerde locatie, de verkeerde oriëntatie of de verkeerde materiaaltoestand herstelt de bemonsteringsfout niet.
Mythe: één proefstuk vertegenwoordigt elk staalproduct
Eén proefstuk kan volgens een bepaalde specificatie voldoende zijn, maar het is geen universele regel. Staalproducten verschillen in doorsnede, vorm, verwerkingsgeschiedenis, warmtebehandeling en mogelijke gradiënten in eigenschappen. Een trekproefstuk dat aan één uiteinde van een plaat is genomen, kan niet automatisch elke plaat, staaf, buis, gieting of elk product vertegenwoordigen dat onder dezelfde commerciële aanduiding is vervaardigd.
Het eerst beschikbare stuk is niet noodzakelijk representatief. De selectie kan bevoordeeld zijn ten gunste van materiaal dat het gemakkelijkst bereikbaar of het veiligst te zagen is, of dat al uit de reguliere productiestroom is genomen. Een verdedigbaar monster moet aan een gedefinieerde partij zijn gekoppeld en worden geselecteerd volgens de methode die in de toepasselijke specificatie is voorgeschreven. Waar kanssteekproeven vereist of passend zijn, beschrijft ASTM E105-16 de selectie met behulp van willekeurige getallen en een vastgelegde schattingsprocedure. Daardoor kunnen de onzekerheid van de bemonstering en de risico’s van het accepteren of afkeuren van een partij objectief worden beoordeeld.
ASTM A370 stelt geen universeel bemonsteringsplan voor alle staalsoorten vast. De norm verschaft beproevingsmethoden en algemene richtlijnen voor het beoordelen van de conformiteit van staal en aanverwante legeringsproducten, terwijl de toepasselijke productspecificatie of specificatie met algemene eisen bepalend is voor “sampling frequency, specimen location and orientation, material condition, and reporting requirements” (ASTM International, 2024). De productspecificatie bepaalt daarom of het proefstuk in de langs- of dwarsrichting wordt genomen, uit het midden van de dikte of van een gespecificeerd oppervlak afkomstig is, vóór of na een bepaalde warmtebehandeling wordt verwijderd en aan één smelt, batch, gieting of zending wordt gekoppeld.
ISO 377:2017 behandelt eveneens de identificatie, locatie en voorbereiding van monsters en proefstukken voor profielen, staven, draad, vlakke producten en buisproducten. De opname van monsters voor noodzakelijke herbeproevingen is belangrijk: een proefstuk voor een herbeproeving blijft onderworpen aan de regels voor identificatie en locatie. Dit is geen rechtvaardiging om een gunstiger gebied te selecteren.
Een beproevingscertificaat helpt de gerapporteerde resultaten te documenteren, maar vervangt de traceerbaarheid niet. Het laboratorium moet het proefstuk kunnen koppelen aan de smelt of gieting, de productvorm, de partij, de verwerkingsconditie, de monsteridentificatie en de chain of custody. Als die koppeling is verbroken, kan een positief resultaat toebehoren aan materiaal waarvan niet kan worden aangetoond dat het het materiaal is waarover de beslissing moet worden genomen.
Mythe: een herbeproeving maakt een afkeur automatisch ongedaan
Een herbeproeving is alleen toegestaan wanneer de toepasselijke specificatie, inkoopeis of goedgekeurde inspectieprocedure dit toestaat en vastlegt hoe dit de beslissing beïnvloedt. De ASTM-eisen voor vorm en opbouw van normen, zoals in 2024 door ASTM International geïdentificeerd, vereisen dat specificaties het aantal benodigde beproevingseenheden en proefstukken voor conformiteit vastleggen, procedures voor partijbemonstering definiëren en de voorwaarden en regels specificeren waaronder herbeproeving is toegestaan.
Deze eis voorkomt een veelvoorkomende verkorte werkwijze: een ongunstig resultaat terzijde schuiven, een ander stuk beproeven en de partij accepteren als het tweede resultaat positief is. Een positief tweede resultaat maakt het eerste niet automatisch en in alle gevallen ongedaan. Het eerste resultaat kan onderdeel van de beslissing blijven, aanvullende beproevingen in gang zetten of afkeur, onderzoek, reparatie, afscheiding of een nieuw monster vereisen.
De regel moet aangeven of de resultaten van de tweede beproeving het eerste resultaat vervangen of ermee worden gecombineerd. Richtlijnen van FHWA leggen uit dat bepalingen over herbeproeving dit onderscheid expliciet moeten maken en dat beslissingen bij dubbele en meervoudige bemonstering gebruikmaken van cumulatieve aantallen afwijkende eenheden. Volgens ASTM E2234-08 wordt een partij geaccepteerd wanneer het aantal niet-conforme eenheden gelijk is aan of lager is dan het toepasselijke acceptatiegetal, en afgekeurd wanneer het afkeurgetal wordt bereikt. Het resultaat hangt af van het bemonsteringsschema, niet van het individuele resultaat waaraan een inspecteur de voorkeur geeft.
ISO 377:2017 bevat eisen voor de identificatie en voorbereiding van proefstukken die voor noodzakelijke herbeproevingen worden gebruikt, maar geeft niet elk product een algemeen recht op herbeproeving. ASTM A1062-10(2026), voor monsters van stalen gietingen, illustreert hetzelfde beginsel vanuit een andere invalshoek: de norm benoemt omstandigheden waarin een nieuw monster moet worden ontwikkeld voor dimensioneel, visueel, magnetisch-deeltjes-, penetrant-, radiografisch, ultrasoon of lektesten. De toepasselijke regel is bepalend.
Bepaal vóór het opdracht geven tot een herbeproeving of het oorspronkelijke resultaat ongeldig was door een gedocumenteerde fout in het laboratorium of het proefstuk, of dat het een geldig resultaat van niet-conformiteit was. Dat zijn verschillende gevallen. Een gebroken proefstuk als gevolg van onjuiste bewerking kan volgens de beproevingsmethode ongeldig moeten worden verklaard. Een correct beproefd proefstuk dat de gespecificeerde vloeigrens niet haalt, levert bewijs over het materiaal en kan niet enkel omdat een ander proefstuk wel slaagt als een beproevingsfout worden geclassificeerd.
Mythe: AQL betekent materiaal zonder gebreken
Een AQL is een inspectieparameter, geen belofte dat een partij geen niet-conforme eenheden bevat. ISO 2859-1:2026 definieert voor AQL geïndexeerde enkelvoudige, dubbele en meervoudige bemonsteringsschema’s voor partij-voor-partij-inspectie, met inbegrip van overschakelregels tussen normale, gereduceerde en verscherpte inspectie. Het plan stelt voor een gedefinieerd inspectiesysteem de steekproefomvang en de acceptatie- of afkeurgetallen vast.
ASTM E2234-08 formuleert de operationele beslissing duidelijk: acceptatie vindt plaats wanneer het waargenomen aantal niet-conforme eenheden gelijk is aan of lager is dan het toepasselijke acceptatiegetal; afkeur vindt plaats wanneer het afkeurgetal wordt bereikt. Een geaccepteerde partij kan dus nog steeds niet-conforme items bevatten, tenzij het contract afzonderlijk 100%-inspectie of nul gebreken voorschrijft. Acceptatie op basis van AQL beheerst het bemonsteringsrisico. Zij certificeert niet elke afzonderlijke eenheid.
De partij moet bovendien zijn gedefinieerd voordat de AQL-tabel wordt geraadpleegd. Het mengen van smelten, productafmetingen, warmtebehandelingstoestanden of productieperioden kan het geselecteerde monster niet-representatief maken, zelfs wanneer de berekening volgens de tabel is uitgevoerd. Het inspectieplan kan een ongedefinieerde partij niet compenseren.
Acceptatiechecklist voor Ingenieurs en Laboratoria
Gebruik het volgende overzicht voordat een beproevingsresultaat als een beslissing over de partij wordt behandeld. De verantwoordelijke Ingenieur, Inspecteur of andere aangewezen Bevoegde moet worden benoemd; het Laboratorium mag niet stilzwijgend aannemen dat het bevoegd is om het materiaal te accepteren.
Vóór de bemonstering
- Identificeer de toepasselijke productspecificatie en alle ingeroepen algemene eisen, inkoopclausules, tekeningen en goedgekeurde afwijkingen. ASTM A370 is een beproevingsreferentie; de norm vervangt de productspecificatie niet.
- Definieer de partij: smelt, gieting, batch, maatbereik, productvorm, warmtebehandelingstoestand, hoeveelheid en productie- of verzendingsgrens.
- Leg het vereiste aantal monsters, het aantal beproevingseenheden en het aantal proefstukken per eenheid vast.
- Definieer de selectiemethode, met inbegrip van willekeurige of systematische selectie waar vereist, en voorkom de selectie van gemakkelijk bereikbare stukken.
- Bevestig het acceptatiecriterium, de eenheden, toleranties en de vraag of het criterium van toepassing is op elk proefstuk, elke beproevingseenheid of de partij.
- Leg de vereiste materiaaltoestand bij bemonstering en beproeving vast, zoals in de toestand waarin het is geproduceerd, genormaliseerd, gehard en ontlaten, of een andere gespecificeerde toestand.
- Wijs voor elke productvorm de locatie en oriëntatie van het proefstuk toe.
Tijdens de voorbereiding van proefstukken
- Behoud de identificatie van smelt, partij, product en monster tijdens het zagen, overbrengen, bewerken en beproeven.
- Documenteer de locatie, het oppervlak, de dikte, de oriëntatie en elke toegestane materiaalverwijdering.
- Volg de toepasselijke voorbereidingsmethode en registreer afwijkingen vóór de beproeving.
- Houd proefstukken voor herbeproeving afzonderlijk geïdentificeerd; zij zijn niet uitwisselbaar met routinematige proefstukken.
Na de beproeving
- Controleer de kalibratie van de machine, de beproevingsmethode, de afmetingen van het proefstuk, de breuklocatie, de conditionering en de registraties van de Operator.
- Rapporteer alle vereiste resultaten, met inbegrip van afkeuren, ongeldige beproevingen en afwijkingen. Rapporteer niet alleen het gunstige resultaat.
- Vergelijk het resultaat met het gespecificeerde acceptatiecriterium, niet met een informeel historisch gemiddelde.
- Verkrijg de beoordelings- of vrijgavebeslissing van de Bevoegde die in het kwaliteitsplan is aangewezen. AISC 207-20 vereist dat personeel voor inspectie en beproeving de toepasselijke methoden en acceptatiecriteria begrijpt en wijst de eindverantwoordelijkheid voor inspecties van constructiestaalproducten toe.
Vóór een herbeproeving
- Zoek de exacte clausule op die herbeproeving toestaat en controleer of aan de voorwaarden ervan is voldaan.
- Bepaal of de herbeproeving het oorspronkelijke resultaat vervangt, ermee wordt gecombineerd of wordt beheerst door cumulatieve aantallen afwijkingen.
- Onderzoek fouten in het proefstuk, de machine, de Operator, de identificatie en de materiaaltoestand voordat een ander proefstuk wordt vervaardigd.
- Selecteer en bereid het monster voor de herbeproeving volgens dezelfde traceerbare regels; zoek niet naar een gunstige locatie.
Bij de definitieve beslissing over de bestemming
- Registreer de status als geaccepteerd, afgekeurd, voorwaardelijk geaccepteerd, afgescheiden, herwerkt of anderszins goedgekeurd.
- Koppel de beslissing aan de definitie van de partij, het volledige beproevingsdossier, de identificatie van de proefstukken en het certificaat.
- Vermeld elke gebruiksbeperking of vereiste verdere inspectie.
- Verkrijg gedocumenteerde toestemming van de verantwoordelijke Bevoegde. Een certificaat ondersteunt het dossier; traceerbaarheid, toepasselijke regels en de vastgelegde beslissing over de partij bepalen wat het resultaat daadwerkelijk vertegenwoordigt.
Bronnen
- [1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. ISO 377:2017, 2017. ISO standard reference cited in the article
- [2] Standard Practice for Probability Sampling of Materials. ASTM E105-16, 2016. ASTM International standard reference cited in the article
- [3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM E2234-08, 2008. ASTM International standard reference cited in the article
- [4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO 2859-1:2026, 2026. ISO standard reference cited in the article