

1. 鋼材ロットとは何か――そして、なぜその定義が結果を左右するのか
ロット受入れとは、指定された鋼材母集団について適合性を判定することである。これは、都合のよい1個の試験片、良好な引張試験結果、または出荷物の上部から採取した1個の材料について下す判定ではない。試験された材料を、そこから選定されたロットと結び付けることができ、かつ、サンプリング、試験片の調製、試験方法、および再試験の規則が適用される仕様書と一致している場合にのみ、その結果は意味を持つ。
この区別が重要なのは、ロットから材料を選定すること、実験室試験または機械試験用の試験片を調製すること、その試験片を試験すること、そしてロットが適合しているかを判定することという4つの活動が、しばしば1つのものとして扱われているからである。これらは相互に関連しているが、それぞれ異なる問いに答える。適切に試験された試験片であっても、指定されたロットを代表していない可能性がある。逆に、代表性のあるサンプルでも、取扱いを誤ったり、誤った方向で試験したりすることがある。いずれの場合も、単に別の材料をもう1個採取するだけでは問題は解決しない。

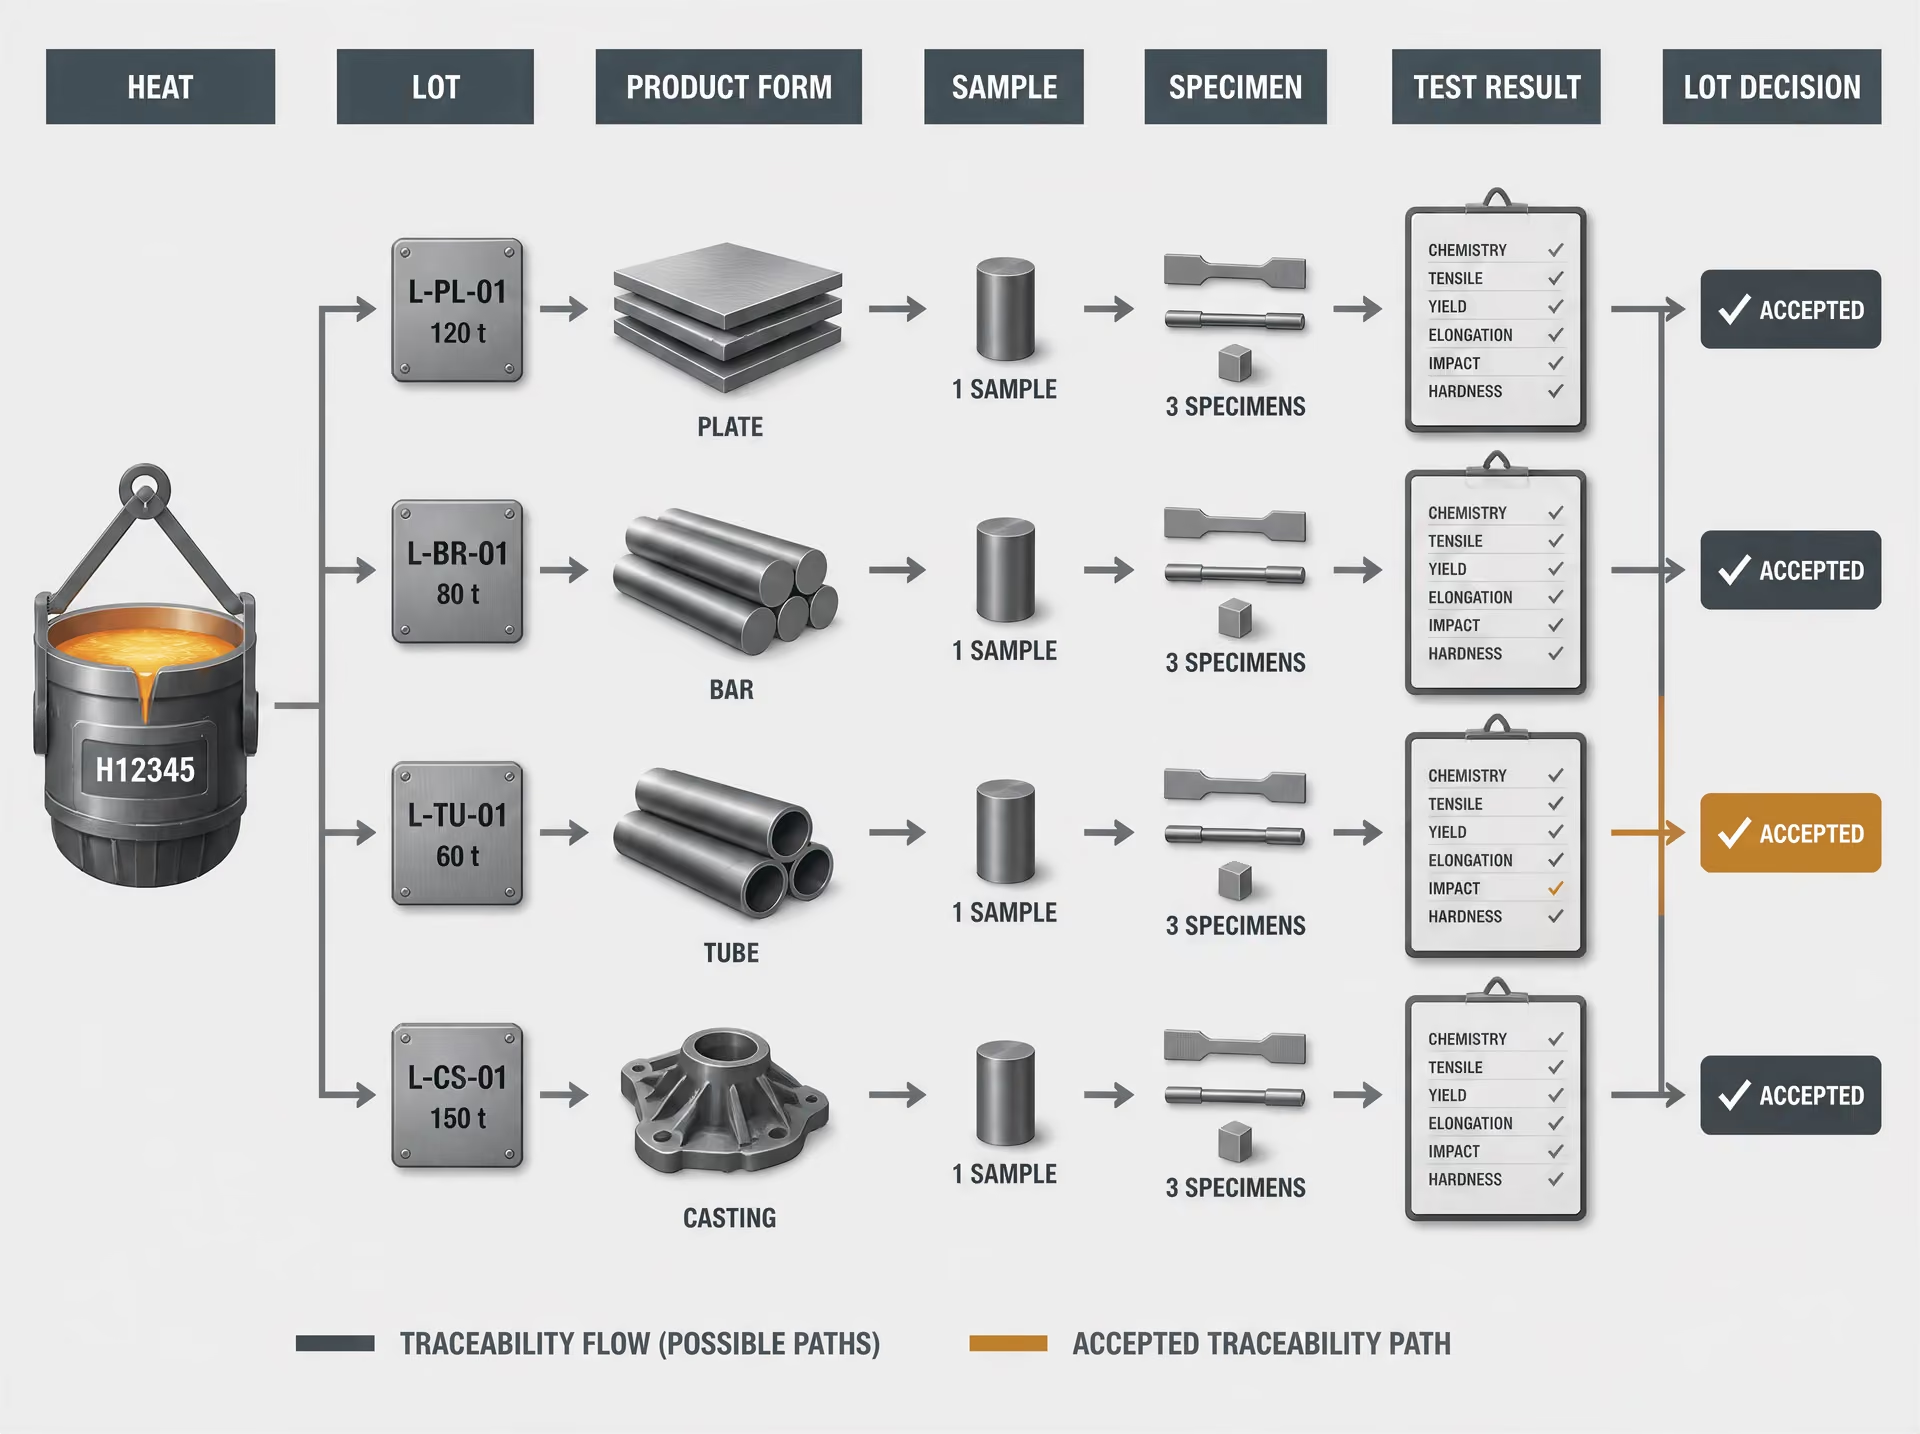
ロットの識別、ヒートの識別、および製品形状
鋼材ロットとは、適用される製品仕様書、購入注文書、品質計画書、または一般要求事項規格によって定められる母集団である。その定義は、1つのヒート、1つの鋳込み、製品の数量、寸法範囲、生産工程、熱処理サイクル、その他の明示された基準に基づく場合がある。すべての出荷物、コイル、厚板、棒、管、または鋳物が自動的に1つのロットを構成するという普遍的な規則は存在しない。
主要な識別用語
- ヒート
- 一回の溶鋼投入または一連の溶解工程から製造され、ヒート番号で識別される鋼。
- ロット
- サンプリングおよび合否判定規則が適用される、定義された母集団。
- 試験単位
- 適用される規格に基づく一つの合否判定によって代表されるロットの部分。
- 試験片
- 試験機に設置する、または規定の検査に用いるために準備された材料片。
ヒートは、仕様書や製鉄所の記録では鋳込みと呼ばれることもあり、1回の溶融金属装入または溶解工程から製造された鋼材を識別するものである。ヒート番号によって化学的な識別情報が付与される。コイルは平鋼製品を巻き取った長尺材であり、厚板は指定寸法に切断された平鋼製品であり、棒は指定された断面形状を持つ長尺製品であり、管は独自の製造管理の下で製造された中空製品である。鋳物は、金型内で金属を凝固させることによって成形される。これらの製品形状は同じヒート番号を共有することがあるが、圧下、断面寸法、成形、溶接、機械加工、または熱処理によって関連特性が変化し得るため、試験上は異なる母集団であり続ける場合がある。
| 母集団の要因 | 個別のサンプリングが必要となる可能性がある理由 |
|---|---|
| ヒート | 溶解工程ごとに化学的同一性が異なる |
| 製品形状 | 圧延、成形、溶接、または機械加工によって特性が変化する可能性がある |
| 寸法または厚さ | 熱履歴および変形履歴が異なる可能性がある |
| 材料の状態 | 圧延まま、焼ならし、焼なまし、または焼入れ焼戻しの材料は、相互に置き換えられない場合がある |
適用される製品規格、注文書、品質計画、または一般要求事項規格が、ロット境界およびサンプリングの根拠を規定する。 Strong evidence
出荷単位の母集団には複数のヒート、製品、または寸法が含まれることがあるが、1枚の船荷証券で輸送されたという事実だけで、それらが1つの均質なロットになるわけではない。仕様書では、ヒートおよび厚さ範囲ごとに1回、棒のロットごとに1回、または製品形状ごとに異なる頻度で試験することが認められている場合がある。どの規定を適用するかは、管理文書によって決まる。ASTM A370は、鋼および関連合金製品の適合性評価に用いられるが、すべての製品について一律のサンプリング頻度を定めているわけではない。同規格が示す考え方では、「サンプリング頻度、試験片の位置および方向、材料の状態、ならびに報告要件」は、適用される製品仕様書または一般要求事項規格によって規定される(ASTM International, 2024)。
同じ原則は、試験単位および試験片にも適用される。ASTM InternationalのForm and Style要件では、仕様書は適合性の判定に必要な試験単位および試験片の数を特定し、ロット・サンプリングの手順を定義し、再試験が認められる条件および規則を定めなければならないとしている(ASTM International, 2024)。購入注文書に「ロットを試験する」と記載されているだけでは不十分であり、参照される仕様書がロットの境界と試験頻度を規定していなければならない。
均質性、トレーサビリティ、および材料の状態
均質性 母集団内の局所的なばらつきが存在しても、規定された試験頻度および合否判定規則が適切となる条件で材料をグループ化すること。
均質性とは、製品中のすべての原子またはすべての位置が同一の特性を持つことを意味しない。それは、指定された試験頻度および受入れ規則が適切となる条件に基づいて、母集団が区分されていることを意味する。ロットは、ヒート、鋼種、製品形状、公称寸法、厚さ、加工経路、最終状態など、特定された変数に関してのみ均質とみなされる場合がある。
トレーサビリティは、試験片をこれらの変数に結び付けるものである。ヒート番号、製品識別情報、個体番号またはコイル番号、寸法、鋼種、状態、およびサンプルを採取した位置は、実験室記録および試験報告書と関連付けられたままにしておく必要がある。引張試験片に「厚板、Grade 50」としか表示されていない場合、その結果を特定のヒートまたは厚さ範囲に確実に割り当てることは不可能になる可能性がある。その場合、合格結果が識別されていない材料に対して持つ効力はほとんどない。
材料の状態はロット定義の一部であり、事務上の細部ではない。「圧延まま」、焼ならし、焼入れ焼戻し、焼なまし、溶体化処理、応力除去などの状態は、化学成分および鋼種の表示が同じであっても、異なる機械的性質をもたらす可能性がある。異なる熱処理を受けた材料を1つのサンプルにまとめると、不適合なサブグループが見えなくなる可能性がある。同じ問題は、仕様書が明示的に同一グループとして扱っていない限り、熱間仕上げ製品と冷間仕上げ製品、または溶接管と継目無管が1つのロットに含まれる場合にも生じる。[1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. International Organization for Standardization. ISO 377:2017, 2017. ISO standard reference cited in the article
ASTM E1806は、鋼および鉄の化学分析に関するサンプリング位置、実験室用サンプルの調製、およびロット・サンプリングを扱っている。ISO 377:2017は、鋼の形鋼、棒、ロッド、平鋼製品、および管状製品の機械試験に用いるサンプルおよび試験片について、その識別、位置、および調製方法を規定しており、必要な再試験に用いるサンプルも対象としている。これらの要求事項は、結果がサンプルをどこから採取したか、またその方向が圧延、鍛造、引抜き、または管の製造方法とどのような関係にあるかに依存することを認識している。同じ厚板から採取されたものであっても、長手方向試験片と横方向試験片は、単に同じ材料から採取されたという理由だけで互換可能にはならない。
製造後に加工条件が変更された場合も、母集団が分割されることがある。ヒートの一部が焼ならしされ、別の部分が焼入れ焼戻しされた場合、または一部のコイルだけが後続の焼なましを受けた場合、元のヒート識別だけでは、それらを共通の1つのロットとする根拠にはならない。異なるヒート、異なる製品形状、異なる状態が混在している場合、代表性があるとされるサンプルであっても疑わしいものとなる。
なぜ試験結果は定義された母集団に帰属するのか
試験結果は、試験された試験片について記述するものである。それがロット判定を裏付けるのは、定められたサンプリング計画を通じてのみである。ASTM E105-16は、乱数および明示された推定手順を用いて選定する確率サンプリングを定義しており、サンプリングの不確かさとロット処置に伴うリスクを客観的に算定できるようにしている(ASTM International, 2016)。製品仕様書が必ずしも無作為選定を要求しているとは限らないが、計画が代表性のある選定を求めている場合、最も取り出しやすい材料を選ぶことは、正当な代替手段とはならない。[3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM International. ASTM E2234-08, 2008. ASTM International standard reference cited in the article[4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. International Organization for Standardization. ISO 2859-1:2026, 2026. ISO standard reference cited in the article
属性サンプリングは、母集団と規則との関係を明確にする。ASTM E2234-08は、AQLに基づく単回、二回、および多回サンプリングについて規定している。ロットは、不適合単位数が適用される合格判定個数以下である場合に合格となり、不合格判定個数に達した場合に不合格となる(ASTM International, 2008)。ISO 2859-1:2026も同様に、AQLに基づくロットごとの検査方式と、通常検査、軽減検査、および厳格検査の間で切り替える規則を定義している。これらの制度は、合格した試験片がどのような材料であってもすべての材料を適合とするものではない。識別されたロットに対して、数値に基づく判定規則を適用するものである。
したがって、再試験を合格結果を探すための非公式な手段として扱うことはできない。適用される仕様書は、再試験が認められる場合、再試験に供することのできる材料、ならびに2回目の結果が最初の結果に置き換わるのか、それとも最初の結果と組み合わせるのかを規定しなければならない。FHWAは、二回サンプリングおよび多回サンプリングの判定では累積欠陥数を用いること、また再試験の規定では2回目の試験結果が初回結果に置き換わるのか、それとも初回結果と組み合わせるのかを明確にしなければならないことを説明している(Federal Highway Administration, 2002)。AISC 207-20は、構造用鋼製品の最終検査責任を定め、検査および試験担当者が適用される方法と受入れ基準を理解していることを要求している(AISC, 2020)。
鋼鋳物の例として、ASTM A1062-10(2026)も同じ境界原則を示している。購入者と製造者の検査要求事項は完成した注文品の製造前に適用され、指定された条件が変更された場合には、寸法検査、目視検査、磁粉探傷試験、浸透探傷試験、放射線透過試験、超音波探傷試験、または漏れ試験のために新たなサンプルが必要となることがある。問題は、単に試験片が合格したかどうかではない。試験された材料、試験条件、および判定規則が、受入れ対象となる母集団に属しているかどうかが問題なのである。
2. 規格の階層:最初に仕様、次に試験方法
鋼材の受入れは、引張試験機から始まるのではない。材料、ロット、必要な試験、そして判定規則を定める文書から始まる。次の4つの作業は、常に分けて扱わなければならない。すなわち、ロットから材料を選定すること、実験室試験または機械試験用の試験片を準備すること、その試験片を試験すること、そしてロットを受け入れるか拒否するかを判定することである。これらを混同すると、よくある誤りが生じる。すなわち、実験室が入手しやすい部材を採取して不利な結果を得た後、別の部材を試験し、その後の結果を出荷品全体の受入れを許可する根拠として扱うという誤りである。
この一連の手順を規定するのは、適用される製品仕様書である。試験方法は、ある特性をどのように測定するかを実験室に示すものであり、1つの溶鋼、鋼板、棒鋼、鋳物、または注文品を代表する試験単位の数を自動的に定めるものではない。また、不合格結果の後に何が起こるかを定めるものでもない。これらの事項は、適用される製品仕様書、一般要求事項仕様書、注文書、または正式に組み込まれた検査文書に属する。
ASTM A370の役割
ASTM A370 Standard Test Methods and Definitions for Mechanical Testing of Steel Products は、鋼および関連合金製品を評価するための共通の試験方法と定義を提供する。これには、引張試験、曲げ試験、硬さ試験、衝撃試験などの手順に加え、用語および試験片に関する要求事項が含まれる。この役割は重要であるが、その範囲には限界がある。
| 文書の種類 | 主要な役割 |
|---|---|
| ASTM A370 | 機械試験の方法および定義 |
| 製品規格 | 材質等級の要求事項、ロット境界、サンプリング、および合否判定基準 |
| ASTM E1806 | 化学分析における試料採取位置および試験室試料の準備 |
| ISO 377:2017 | 機械試験試料の識別、位置、および準備 |
| ASTM E2234-08 | 合格品質水準に基づく属性サンプリング計画 |
ASTM A370だけでは、すべてのサンプリング頻度やロット受入れ規則を決定することはできない。ASTM Internationalが2024年に示したA370の説明によれば、その規定の枠組みでは、「サンプリング頻度、試験片の採取位置および方向、材料の状態、ならびに報告要求事項」は、適用される製品仕様書または一般要求事項仕様書の規定事項とされている。例えば、A370は長手方向引張試験片の試験方法を説明できるが、1つの試験片を溶鋼ごと、厚さ範囲ごと、ロットごとに要求するのか、あるいは別に定義された単位に従うのかは、適用される仕様書が決定する。
この区別は、結果が争われた場合に重要となる。実験室は、試験片の機械加工、負荷速度、伸びの測定、または破断状況の報告についてASTM A370に正しく従っていても、誤ったサンプリング計画を適用する可能性がある。逆に、正しく選定された試験片であっても、誤った方法で試験すれば、無関係な問いに対する技術的には精密な回答を生み出すことになる。試験方法への適合は必要であるが、それだけで受入れ判定全体を構成するものではない。
試験片の識別情報と状態も、この一連の管理の一部であり続ける。熱処理された製品から得られた試験結果は、圧延ままの状態の材料を自動的に代表するものではない。仕様書が特定の方向を要求している場合、横方向試験片を、明示的な理由なく長手方向試験片の代わりにすることはできない。試料は、適用文書で特定された溶鋼、ロット、製品形状、採取位置、および加工状態まで追跡可能でなければならない。
したがって、ASTM A370は、より大きな仕様体系の中に位置付けられる試験方法の構成要素として読むべきである。材料が到着した後にサンプリング計画を自由に作成するための一般的な許可証ではない。
製品仕様書と一般要求事項
製品仕様書は、A370が定めていない鋼種固有の要求事項を示す。製品によっては、炭素鋼構造用形鋼および鋼板に関するASTM A36/A36M、高強度低合金構造用鋼に関するASTM A572/A572M、コンクリート補強用異形および丸炭素鋼棒に関するASTM A615/A615M、高温用継目無炭素鋼管に関するASTM A106/A106M、またはその他の指定規格が該当する。適用版と単位系も重要である。「ASTM A370 tested」とだけ記載された証明書では、製品仕様書も明らかになっていない限り、受入れの根拠を特定できない。
製品仕様書または一般要求事項仕様書には、適合性を確認するためのロットの境界、必要な試験単位および試験片の数が示されていなければならない。また、試験片の採取位置、方向、代表する材料の状態、ならびに試験対象となる特性も明記されるべきである。鋼板仕様書では、溶鋼と厚さの区分を定める場合がある。棒鋼仕様書では、溶鋼、寸法、またはロットごとにサンプリングを定める場合がある。鋳物仕様書では、特定の試験用鋳物または製造順序に検査を関連付ける場合がある。これらは相互に置き換え可能な取り決めではない。
ASTM Form and Styleも、このような文書作成上の規律を強化している。ASTM Internationalが2024年に定めた要求事項では、仕様書は、適合性確認に必要な試験単位および試験片の数を特定し、ロットサンプリングの手順を定義し、再試験が認められる条件と規則を定めなければならないとされている。その理由は実務的である。「ASTM A370に従って試験する」とだけ記載された受入れ条項では、不合格結果が1個の部材に関係するのか、ロット全体に関係するのかを決定する、まさに核心的な問題が未解決のまま残るからである。
再試験は、好ましい数値が現れるまで試験を続けるよう促すものではなく、判定手順として記述しなければならない。その条項には、再試験の開始条件、追加で認められる試験片の数、元の試験単位との関係、および最初の結果の扱いを明記するべきである。2002年に公表されたFederal Highway Administrationの指針は、再試験規定において、2回目の試験結果が最初の結果に取って代わるのか、それとも最初の結果と組み合わせるのかを明記しなければならないとしている。二段サンプリング計画および多段サンプリング計画では、判定は最も有利な単独結果を選ぶことではなく、累積不適合数に基づいて行われる。
ASTM E2234-08は、属性サンプリングの考え方を示している。単一、二段、または多段の計画では、不適合単位数が適用される合格判定個数以下であればロットを受け入れ、棄却判定個数に達した場合はロットを拒否する。したがって、試験単位が中心的な役割を果たす。不合格となった1個の試験片が不適合単位を特定することもあるが、ロットの判定を行う前に、同じ単位から追加の試験片を採取すること、または追加の単位を試験することを仕様書が要求する場合がある。
化学分析用のサンプリングには、独自の方法体系がある。ASTM E1806は、鋼および鉄の化学分析に関して、採取位置、実験室試料の調製、およびロットサンプリングを扱う。これを機械試験用のサンプリングに安易に置き換えてはならない。2016年に発行されたASTM E105は、乱数を用いた選定と、明示された推定手順による確率サンプリングを定義しており、サンプリングの不確かさとロット処置のリスクを客観的に算定できるようにしている。無作為選定は単なる統計上の好みではない。入手しやすさ、目視できる表面状態、または出荷位置が、開示されない選定バイアスになることを防ぐためのものである。
ISO、ASTM、プロジェクト、および契約上の規則が相互に作用する場合
ISO文書とASTM文書は併存できるが、自動的に一体化するわけではない。ISO 377:2017は、鋼の形鋼、棒鋼、線材、平鋼製品、および管状製品の機械試験について、再試験に必要な試料を含め、試料および試験片の識別、採取位置、ならびに調製方法を規定している。契約が両方を明示的に採用している場合、ASTM A370が試験方法を規定し、ISO 377が試料調製を規定することもある。要求事項が異なる場合にどの規定を適用するかは、支配文書で明確にしなければならない。
ISO 2859-1:2026は、ロットごとの検査を対象として、AQLに基づく単一、二段、および多段のサンプリング方式を定め、通常検査、軽減検査、および厳格検査の切替えも含んでいる。これはサンプリングおよび受入れの体系であり、鋼製品仕様書における機械的性質の要求事項に代わるものではない。その合格判定個数が意味を持つのは、ロットの定義、検査水準、測定特性、および不適合単位の定義が確立されている場合に限られる。
プロジェクト仕様書および契約書は、立会い点、ホールドポイント、独立試験機関の責務、文書審査、または最終検査の責任を追加することがある。構造用鋼を対象とするAISC 207-20は、検査および試験の担当者が適用される検査方法と受入れ基準を理解することを要求し、構造用鋼製品の最終検査責任を割り当てている。このような規定は、誰が作業を立ち会い、または記録するかを定めるものである。材料仕様書に記載された鋼種要求、試験片の方向、または再試験規則を、暗黙のうちに変更するものではない。
同じ原則は、試験用鋳鋼品に関するASTM A1062-10R26にも見られる。同規格は、完成注文品の製造前に行う購入者と製造者の検査要求事項を規定し、寸法検査、目視検査、磁粉探傷試験、浸透探傷試験、放射線透過試験、超音波探傷試験、または漏れ試験について、新たな試験用試料が必要となる状況を特定している。プロジェクト検査員は、その明記された開始条件を非公式な慣行に置き換えることはできない。また、実験室も、契約上の受入れ規則を、内部で採用している望ましい手順に置き換えることはできない。
文書間に矛盾がある場合、その矛盾はサンプリングの前に解決すべきである。優先順位を定め、組み込まれている各規格の正確な版を特定し、ロットを定義し、適用される試験片および再試験の規定を記録する。この文書化された階層がなければ、試験報告書が正確であっても、ロット判定は根拠を欠いたままとなる。
3. サンプリング設計:代表選択と便宜サンプリングの比較
分離して扱わなければならない四つの活動
- サンプリング 定義されたロットから材料単位を選定する。
- 試験片の準備 選定した材料を試験室用試料または試験片に加工する。
- 試験 規定された方法を用いて測定値を得る。
- 合否判定 結果に規格の判定規則を適用する。
サンプリングは、試験片の準備、試験、またはロットの合否判定と同じ活動ではない。サンプリングでは、定義されたロットから材料単位を選択する。試験室での準備では、選択された材料を試料または試験片に加工する。試験では測定値が得られる。合否判定では、その結果に仕様書の判定規則を適用する。これらの段階を混同すると、よくあるものの重大な誤りが生じる。すなわち、試験室が、無効な方法で選択された試験片について、技術的には正しい引張試験を実施してしまう可能性がある。
したがって、誰かが材料を選ぶ前に、ロットを定義しなければならない。ロットは、1チャージ、チャージの明示された一部、コイル、鋳造・圧延製品、同じ鋼種表示および厚さ範囲の鋼板群、または指定された条件下で処理された棒鋼の数量などで構成される場合がある。適用される製品仕様が、その境界を決定する。ASTM A370は、「サンプリング頻度、試験片の位置および方向、材料の状態、ならびに報告要件」は、適用される製品仕様または一般要求事項仕様によって規定されるとしている(ASTM International, 2024)。定義されていないロット境界を、試験結果によって修復することはできない。
ASTM E105に基づく確率サンプリング
ASTM E105:2016は、乱数を用いた選択と、明示された推定手順を組み合わせることによって、確率サンプリングを定義している。この組合せが重要である。無作為選択だけでは、完全なサンプリング計画とはならない。その手順では、何を推定するのか、また結果が母集団またはロットとどのように関係するのかについても説明しなければならない。
| 製品 | サンプリング枠に記載し得る項目 |
|---|---|
| 棒材ロット | 各棒材の番号および棒材に沿った位置 |
| コイル | 順序付けられた長さ区間 |
| 板材群 | 板材番号および許可された試料採取区域 |
| 鋳造品 | 識別された鋳造品または承認済みの試料鋳造品 |
実務上、サンプリングフレームには、選択前に適格な単位または位置を一覧化する。各単位には識別子を付与し、乱数によって必要な単位を選択する。棒鋼ロットの場合、サンプリングフレームには棒鋼番号と各棒鋼に沿った位置を含めることができる。コイルの場合は、長さ方向の区間を順序付けて含めることができる。鋼板の場合は、鋼板番号と許可されたサンプリング区域を特定できる。サンプリングフレームは、仕様書における試験単位の定義と一致していなければならない。製品規格によって除外されているトリム端部など、規定された試験片を適法に採取できない位置を、乱数によって選択してはならない。
明示された推定手順は、選択に技術的な目的を与える。適用される規格に応じて、不適合材料の推定割合、化学的または機械的特性の平均値、その他の定義された特性などを扱うことができる。また、ロットの一部だけを観測することに伴う不確かさを、明示的に考慮することも可能になる。意思決定者が、1つの引張試験結果をあたかも1チャージ内のすべての鋼板を表すものとして扱うなら、その見かけ上の確実性は誤りである。ASTM E105は、その限界を表現し、サンプリングの不確かさを、受け入れられない材料を含むロットを受け入れるリスク、または要求事項を満たすロットを拒否するリスクと関連付けるための枠組みを提供する。
これは、ASTM E105がASTM A370または製品仕様書のサンプリング指示に自動的に取って代わることを意味しない。これらの文書が、必要な試験単位数、試験片の形状、方向、および状態を規定する。ASTM E105は、そのような取扱いが必要または適切な場合に、確率サンプリングの枠組みを提供する。適合性についての権限は、引き続き適用される仕様書にある。
ASTMの様式および文体に関する要求事項も、仕様書作成の側面から同じ点を示している。すなわち、仕様書は、適合性のために必要な試験単位数および試験片数を規定し、ロットサンプリングの手順を定義し、再試験が認められる条件と規則を特定しなければならない(ASTM International, 2024)。「代表的な材料を試験する」という曖昧な指示は、これらの判断に代わる十分なものではない。
無作為選択とサンプリングの不確かさ
無作為選定は選定バイアスを低減するが、材料のばらつきまたはサンプリングの不確かさをなくすものではない。 Strong evidence
無作為選択は、偏った選択規則に対する防御策であって、すべての結果がロット平均と等しくなることを保証するものではない。鋼は完全に均一ではない。チャージには化学成分の偏析が含まれる場合がある。鋼板には板厚方向の差異が現れることがある。棒鋼では、表面と中心の間にばらつきが生じる可能性がある。コイルには、鋳造、再加熱、圧延、冷却、またはコイリングに伴う変化が含まれる場合がある。無作為選択は、こうしたばらつきを母集団内に残す一方、サンプラーが利便性または予想に基づいてその中から選ぶことを防ぐ。
サンプリング枠 試料を選定する対象となる、適格な単位または位置の文書化された一覧。
選択規則は、ロット識別、サンプリングフレーム、乱数の方法、選択された単位、選択された位置、および許可された代替手順を文書化すべきである。選択された単位が損傷している、または利用できない場合、最も近くアクセスしやすい材料に置き換えると、適用される計画がその行為を認めていない限り、確率構造が変化する。代替は、都合の悪い結果を見た後に行う非公式な判断ではなく、事前に定めた規則に従うべきである。
この区別は、試験が不合格となった場合に特に重要である。不合格結果は、選択された材料についての証拠であり、適用される判定規則の下では、ロットについての証拠となる可能性もある。しかし、それは、より有利な材料を探すことを許可するものではない。ASTM E2234:2008は、属性によるAQL指標型の一回、二回、および多回サンプリングを説明している。ロットは、不適合単位数が適用される合格判定個数以下である場合に合格となり、拒否判定個数に達した場合に不合格となる。二回または多回サンプリングでは、個数は累積されるのであって、以前の欠陥を消去するための新たな機会ではない。
再試験は、別個に規定された措置である。FHWAは、再試験の規定において、2回目の試験結果が最初の結果に置き換わるのか、それとも両方を組み合わせるのかを明記しなければならないと説明している。また、累積欠陥数に基づく二回および多回サンプリングの判定についても説明している(Federal Highway Administration, 2002)。ISO 377:2017は、鋼の形材、棒鋼、線材、平鋼製品、および管状製品の機械試験に用いる試料および試験片について、識別、位置、および準備を規定しており、必要な再試験に使用する試料も含んでいる。したがって、試験片の欠陥、装置の問題、または規格によって特定された状態を理由として、再試験が認められる場合がある。最初の結果が都合の悪いものであったというだけで、自動的に有効となるものではない。
ISO 2859-1:2026は、別の正式なモデルを提供している。同規格は、ロットごとの検査に用いるAQL指標型の一回、二回、および多回サンプリング方式、ならびに通常検査、緩和検査、および強化検査の間で切り替える規則を定義している。このような規則により、サンプリング強度の変更は、特定の結果に対する即興的な対応ではなく、記録された検査履歴の帰結となる。
端部、表面、作業者、および製造順序による偏り
便宜サンプリングでは、技術的には精密であっても、誤った問いに対する回答が得られる可能性がある。鋸の近くにある最初の材料、最も手が届きやすい鋼板、または目視で疑わしい部分を選択しても、仕様書が意図的にその位置を要求していない限り、ロットを推定することはできない。
位置には、冶金学的な情報が含まれる場合がある。棒鋼または鋼板の端部では、冷却履歴、クロップロス、端部割れ、または機械矯正の影響が異なる可能性がある。コイルの先端部および尾端部では、圧延、コイリング、または冷却の過渡的な条件を経験することがある。表面近傍の材料は、脱炭、スケール、焼入れ、偏析、または変形勾配によって、中心部と異なる場合がある。連続鋳造製品では、鋳造順序上の位置が、温度履歴および溶質分布と相関する可能性がある。鋳片の上部、下部、押湯隣接部、またはフィーダー隣接部も、内部とは異なる場合がある。
作業者のアクセス可能性も、別の偏りを生じさせる。すべての鋼板について、同じアクセスしやすい側からサンプリングすると、表面状態および圧延方向が過度に反映される可能性がある。サンプラーが目視で清浄な材料だけを選べば、表面欠陥は規格によってではなく、判断によって除外される。サンプラーが疑わしい材料だけを選べば、ロットの通常の状態を誇張する可能性がある一方、依然として合否判定計画には従っていないことになる。
方向は、位置と同じように慎重に管理しなければならない。長手方向試験片と横方向試験片では、機械的試験結果が異なる可能性があり、板厚方向試験片では、表面近傍の材料には現れない特性が明らかになる場合がある。ASTM E1806は、鋼および鉄の化学分析におけるサンプリング位置、試験室試料の準備、およびロットサンプリングを扱っている。ASTM A370および製品仕様書は、これらの要求事項を試験対象製品にどのように適用するかを決定する。
無作為選択によって、規則は明確かつ防御可能になる。無作為選択は、偏析、表面のばらつき、冷却履歴の影響、または加工条件の変化を取り除くものではない。それは、結果を誘導することなく選択された材料であることを示すものであり、その後、適用される試験片、試験、再試験、および処置に関する規則を一貫して適用できる。構造用鋼製品については、AISC 207-20が、検査および試験の担当者に対し、適用される検査方法および合格基準を理解する責任を課し、最終検査の責任を割り当てている。その責任は、試験片が試験機に到達する前から始まっている。
4. 鋼および鉄の化学組成サンプリング
化学分析は、都合のよい鋼片からではなく、定義されたロットから開始する。ロットは、適用される規格によって特定されたヒート、鋳造、製品形状、厚さ範囲、加工条件、または数量に関連付けられる場合がある。サンプリングの前に、その境界を確定しなければならない。なぜなら、両方の製品が同じ鋼種表示を有していても、ある一つのヒートから得られた結果が、別のヒートを自動的に代表することはできないからである。
4つの作業、すなわちロットから材料を選定すること、試験室試料を調製すること、その試料を分析すること、そしてロットが適合しているかを判定することは、相互に関連しているが、互換的なものではない。ASTM E1806は、鋼および鉄の化学分析におけるサンプリング位置、試験室試料の調製、ならびにロットサンプリングを扱っている。ASTM A370はさらに、サンプリング頻度、試験片の位置および方向、材料の状態、ならびに報告要件が、適用される製品規格または一般要求事項規格によって管理されることを付け加えている。化学成分の合否限界も同様に、その鋼種規格に由来する。ASTM E1806は、炭素、マンガン、ケイ素、硫黄、リン、クロム、ニッケル、その他いかなる元素についても、普遍的な限界値を設定するものではない。
ASTM E1806に基づくサンプリング位置および試験室試料
| サンプリングの概念 | 意味 |
|---|---|
| 試料採取位置 | 製品内または製造工程内で材料を取り出す場所 |
| 試験室用試料 | 選定した材料から分析用に準備された材料 |
| 試験片 | 規定された試験に用いるため、機械加工またはその他の方法で準備された材料片 |
| 分析結果 | 合否判定規則に基づいて用いられる、測定された組成または特性 |
サンプリング位置とは、材料を取り出す製品または製造工程内の場所である。試験室試料とは、その選定された材料から化学分析のために調製されたものである。これらの段階を混同すると、基本的なトレーサビリティ上の誤りが生じる。板の端部から採取したドリル試料、棒鋼の端部から採取した切りくず試料、取鍋または溶融流から採取した試験片は、いずれも分析装置に投入できるというだけの理由で、互換的に扱うことはできない。
適用される規格または購入要求事項には、ロット、サンプリング対象とする単位数、および各単位内で必要とされる位置を明示すべきである。特定の製品、ヒート、端部、表面、または断面から材料を採取することが要求される場合もある。最も容易にアクセスできる製品だけからサンプリングすると、ロットの一部分に結果が偏る可能性がある。これは、偏析、表面脱炭、スケール、または加工による勾配が生じ得る場合に、特に問題となる。切断または調整後に取り出した試料は、規定された製品ではなく、変化した表面を代表する可能性もある。
2016年に発行されたASTM E105は、乱数および明示された推定手順を用いた選定による確率サンプリングについて説明している。この方法により、計画的なサンプリングと便宜的なサンプリングを区別でき、試料の不確かさおよびロット処置に関するリスクを客観的に評価できる。すべての製品規格が統計的な無作為選定を要求しているわけではないが、原則は重要である。すなわち、試料には、定義されたロットを代表することについて、文書化された根拠がなければならない。
E1806は次に、選定された材料をどのように試験室試料にするかを扱っている。調製方法は、製品、測定対象元素、および分析手法によって異なる。切りくず、ドリルくず、旋削くず、のこぎり切断くず、その他の調製材料は、管理された条件下で採取および取り扱われる場合に限って適切となることがある。試験室は、どの材料が、どこから、どのような調製経路によって選定されたのかを把握していなければならない。

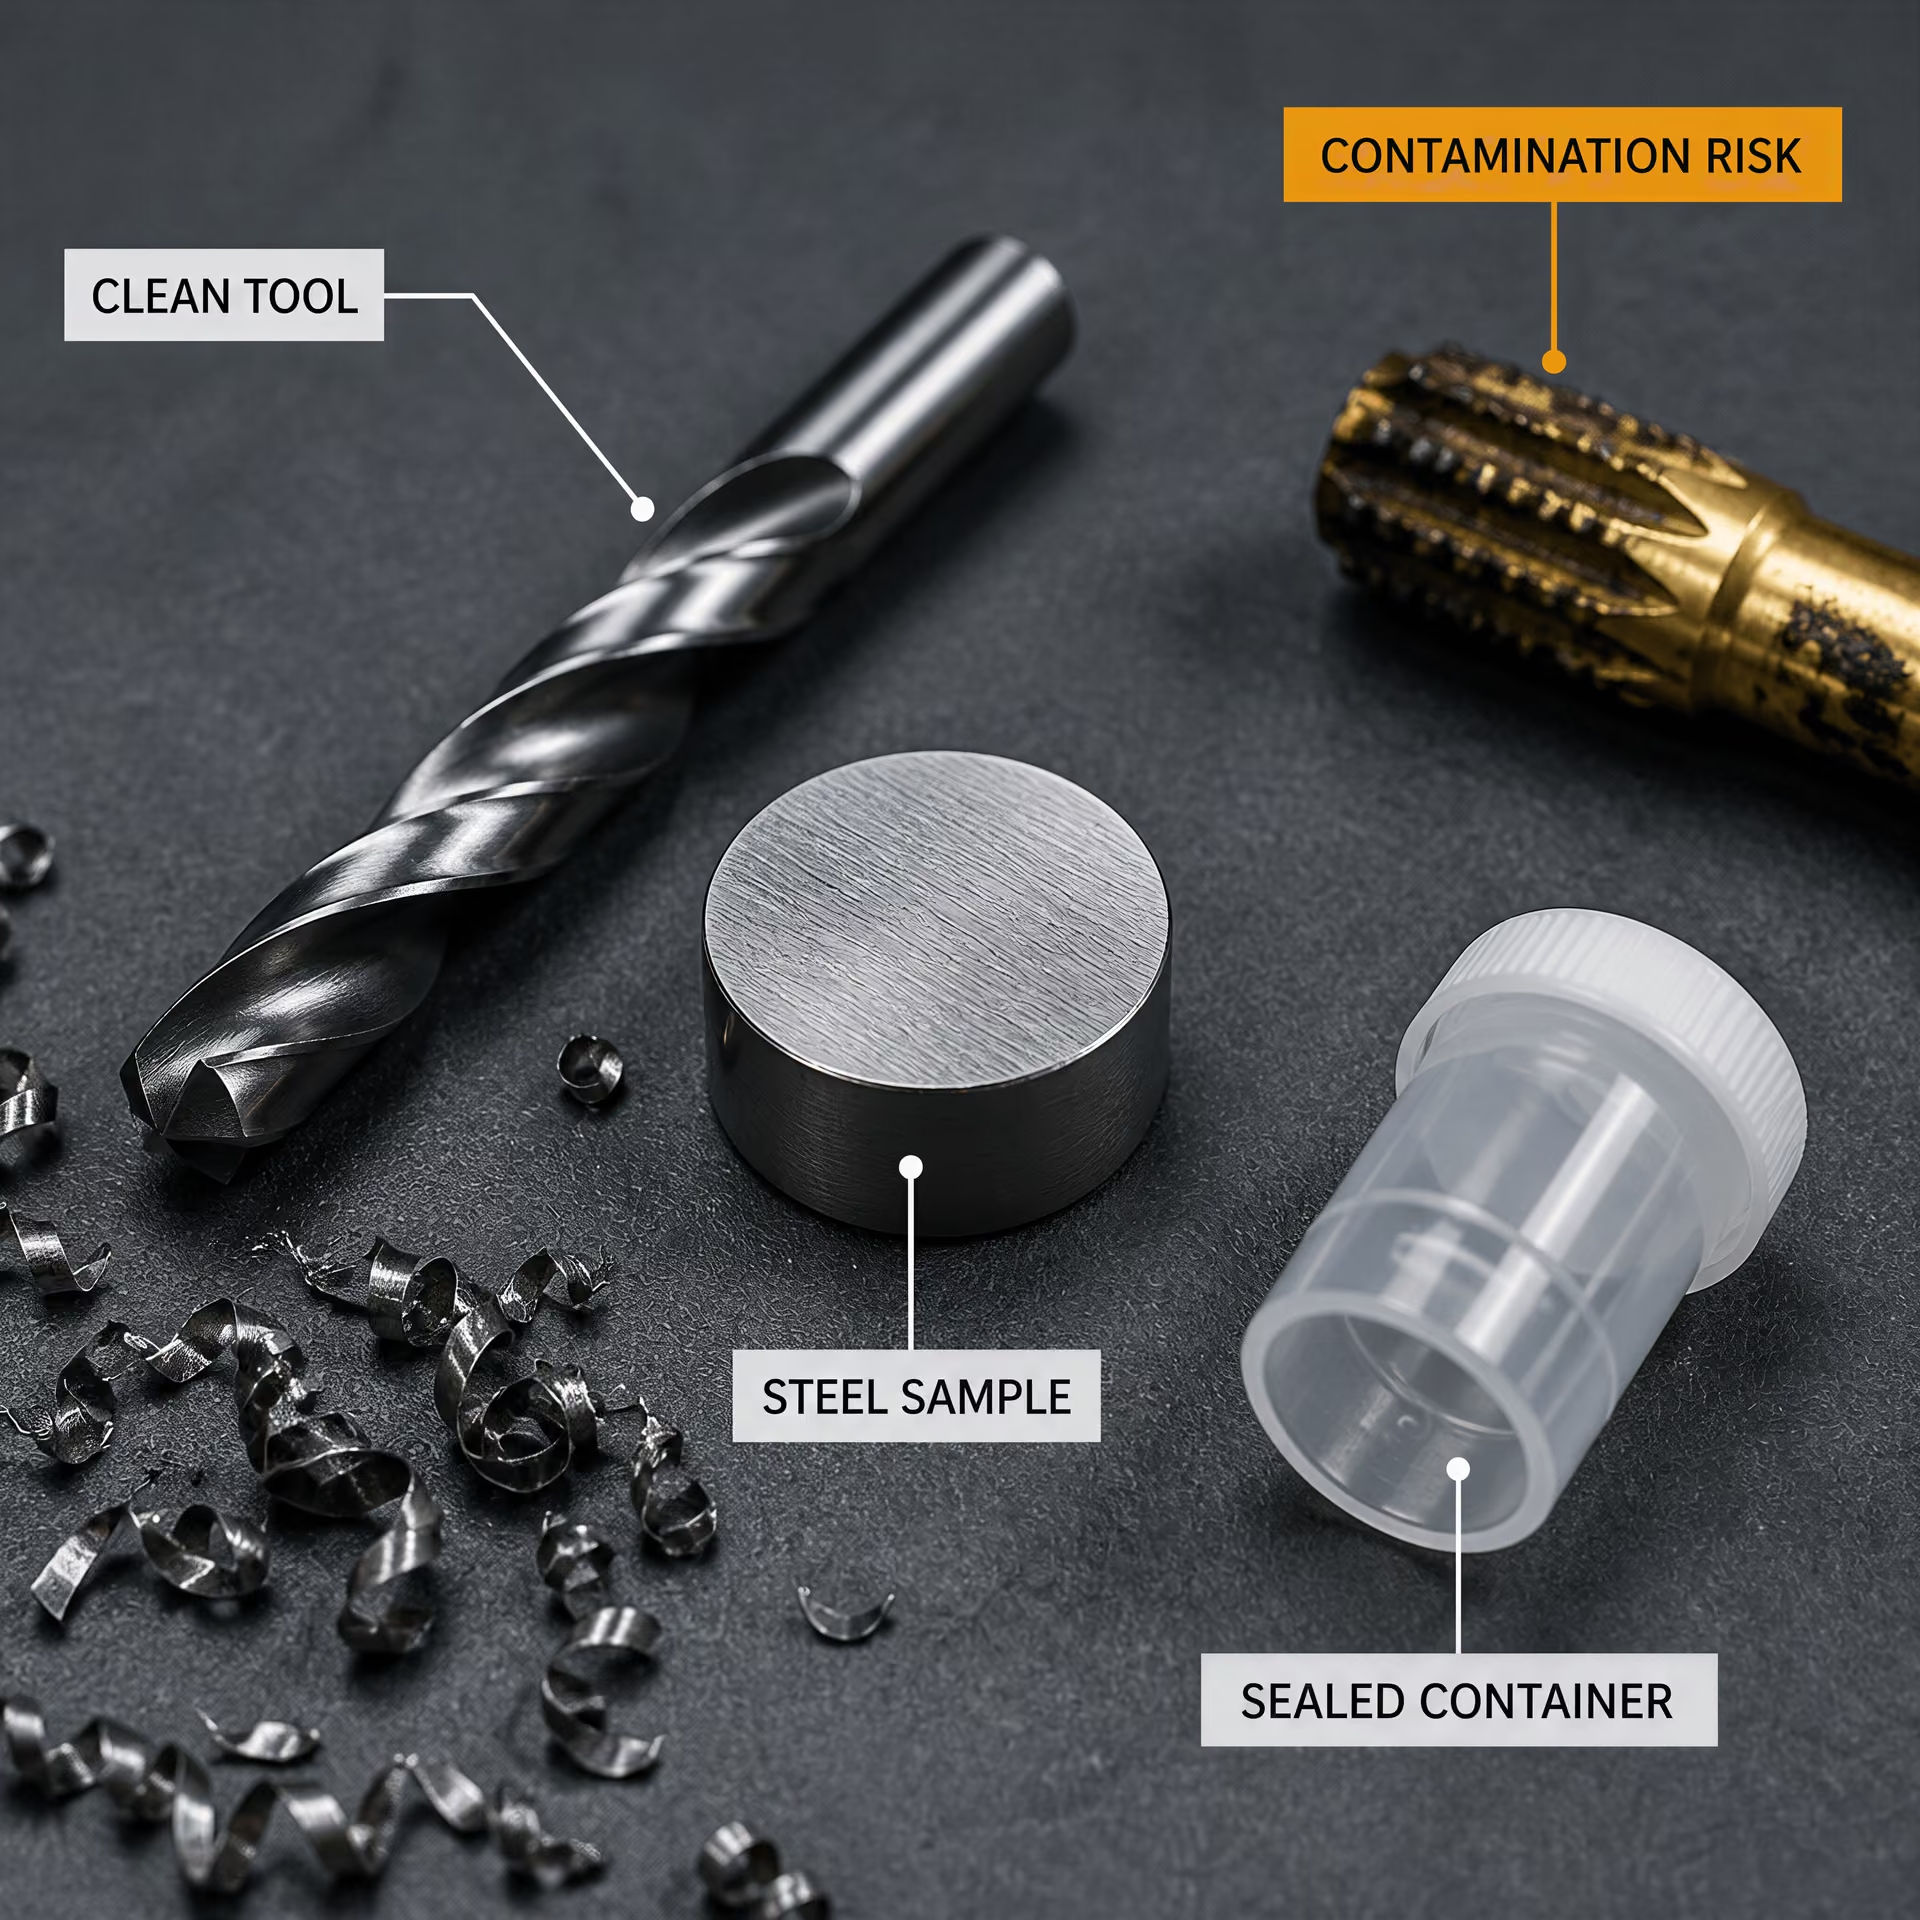
汚染および調製時のアーティファクトの回避
調製された材料は、化学的に中性ではない。ドリルビット、のこぎり刃、切削液、万力、保管容器、手袋、ブラシなどによって、異物元素が加わる可能性がある。以前にステンレス鋼に使用された工具は、炭素鋼試料にクロムまたはニッケルを混入させることがある。取付具または工具から、黄銅、銅、亜鉛、鉛による汚染が生じる可能性もある。付着した材料がごく少量であっても、報告濃度が規格限界付近にある場合には重要となり得る。
表面状態は別の問題を生じさせる。ミルスケール、さび、塗料、めっき、油、および酸化物層は、必ずしも下層の鋼と同じ組成ではない。これらを不適切に除去すると、試料中に汚染物質を残すか、化学的に重要な表面領域を除去してしまう可能性がある。切断または研削中の加熱によって、表面が酸化したり、局所的な元素損失が生じたり、試料の物理的形態が変化したりすることがある。微細粒子は塊状金属よりも速く酸化する可能性があり、非常に細かい切りくずは、移し替えまたは振とうの際に、より重い粒子から分離することがある。
偏析は、元の鋼中だけでなく、採取中にも生じ得る。粗大粒子と微細粒子は粒径によって分離することがあり、磁性粒子は装置に付着し、粉じんは容器内に残留したり、移し替えの際に失われたりする。そのため、採取容器から最初に排出された材料から採取した試料は、内容物が沈降した後に採取した試料と異なる可能性がある。調製記録には、使用した装置と併せて、洗浄、乾燥、粒度調整、混合、保管、および移し替えの各工程を明記すべきである。
試験室は、試料間で工具を洗浄し、潤滑剤および冷却剤を管理し、適切な容器を使用し、確認または認められた再試験に十分な量の材料を保存することによって、交差汚染を防止すべきである。また、方法は各試料の識別情報も維持しなければならない。汚染または偏析した試料を化学的に精密測定しても、それは依然として、誤った材料を精密に測定した結果にすぎない。
ヒート分析、製品分析、および結果のトレーサビリティ
ヒート分析は通常、製造中にヒートまたは鋳造によって代表される鋼を特性評価するものである。製品分析では、完成製品から採取した材料を調べる。化学偏析、サンプリング位置、加工、表面状態、分析上の不確かさ、および適用される規格の要求事項によって、両者の結果は異なる可能性がある。いずれの名称も慣例だけで付してはならない。適用される鋼種規格に、どの分析が必要か、試料をどこから採取するか、そして結果をどのように判定するかが規定されていなければならない。
最小限のトレーサビリティ連鎖
- 識別 ヒート番号、ロット、製品、材質等級、および個片番号またはコイル番号。
- サンプリング 日付、試料採取者、正確な位置、および試料コード。
- 準備 準備工程、設備、洗浄、および保管。
- 分析 装置、分析担当者、方法の改訂版、および品質管理記録。
- 報告 単位、丸め、使用した規格、および処置。
トレーサビリティは、ロットおよびヒートの識別から、物理的試料、試験室での調製、機器分析、計算、単位、報告書に至るまで、一貫して確保されるべきである。適切な記録には、ヒート番号、製品識別情報、サンプリング日、採取者、正確なサンプリング位置、試料コード、調製方法、使用機器、分析担当者、方法の改訂版、校正または品質管理記録、報告単位、および合否判定に使用した規格が関連付けられている。結果を質量百分率から別の単位に換算した場合は、元の値と換算内容を確認できる状態で保管すべきである。丸め処理は、境界付近の結果を適合しているように見せるためではなく、適用される規格の要求に従って行わなければならない。
合否判定は、別個の決定事項である。ASTMの様式および文体に関する要求事項では、規格に、適合性の判定に必要な試験単位数および試験片数、ロットサンプリング手順、ならびに再試験が認められる場合を明示しなければならないと定めている。化学分析の不合格結果は、別の都合のよい切りくずを選ぶことで消去することはできない。再試験が認められている場合、適用される文書には、2回目の結果が最初の結果に置き換わるのか、最初の結果と組み合わされるのか、または累積規則に基づいて評価されるのかを規定しなければならない。米国連邦道路庁は、これらの区別を具体的に説明しており、二重サンプリングおよび多段サンプリングの判定では、欠陥数を累積して使用することに言及している。ASTM E2234-08も同様に、不適合単位数が適用される合格判定数以下である場合にロットを合格とし、不合格判定数に達した場合にロットを不合格とする。
同じ規律は機械試験にも適用される。ISO 377:2017は、形鋼、棒鋼、線材、平鋼製品、および管状製品の機械試験に用いる試料および試験片について、必要な再試験を含め、その識別、位置、および調製を規定している。適切な引張試験片が誤った方向または材料状態から採取されている場合、化学分析の有効な結果によってそれを補うことはできない。逆に、正しい位置から採取された機械試験片であっても、ヒートの識別または試験室での調製が管理されていなければ、化学的適合性を立証することはできない。ロットの合否判定には、両方の証拠が適用される規格に従って得られていることが必要である。
5. 機械試験片:採取位置、方向、および材料の状態
機械試験は、抽象的な意味での「鋼」を測定するものではない。定められた位置から採取され、定められた方向に切断され、定められた形状に加工され、定められた状態で試験された、特定の部位を測定するものである。これら4つの詳細によって、結果が製品適合性を示すのか、それとも試験室で生じた誤差を示すのかが左右される。
ロットからのサンプリング、試験室用試料の準備、試験片の機械加工、およびその試験片の試験は、それぞれ別の作業である。ロットの合否判定は、適用される製品規格によって管理される5番目の作業である。ASTM A370は、サンプリング頻度、試験片の採取位置および方向、材料の状態、ならびに報告要件は、適用される製品規格または一般要求事項規格に由来すると規定している。試験片の識別または状態が不確かな場合、その結果を正しく解釈することはできない。
ISO 377:2017における試験片の識別および準備
ISO 377:2017は、鋼の形材、棒鋼、線材、平鋼製品、および管状製品の機械試験に用いる試料および試験片を識別し、採取位置を定め、準備するための枠組みを示している。その適用範囲には、必要な再試験に用いる試料も含まれる。したがって、この規格は製品の都合のよい端部から金属を切り出すことだけを扱うものではない。完成した試験片と、それが採取された製品とのつながりを確保するものである。
識別はトレーサビリティから始まる。試料は、該当する鋳造、溶解、製品、ロット、寸法、製造工程、および試験要求事項と関連付けられた状態を維持しなければならない。マーキング、記録、スケッチ、または同等の文書によって、元の製品と、その後に作製される各部材との関係を維持しなければならない。試料を複数の素材片に切断した後も、それらの素材片には明確な識別情報が必要である。引張試験片、曲げ試験片、衝撃試験片、または硬さ測定位置を、出所不明の断片として扱うことはできない。
採取位置も同様に重要である。適用される製品規格は、特定の端部、表面、表面からの距離、板厚中央部、または形材の特定の部分から試験片を採取するよう要求する場合がある。ISO 377:2017は、クロッピング、スカーフィング、トリミング、その他の製造作業で除去された材料と試料とを混同せずに、その位置から試料を採取し準備するために必要な規則を扱っている。必要な採取位置を決めるのは、鋼についての一般的な想定ではなく、製品規格である。
準備作業では、試験で測定しようとする特徴を維持しなければならない。試験片素材は、過度の加熱、変形、または損傷を避ける方法で切断する必要がある場合がある。その後の機械加工によって、必要な寸法、半径、表面仕上げ、および標点距離を設定する。再試験用の試験片も、適用される同じ規則に従って採取しなければならない。最初の結果が不合格であったからといって、記録のない、より採取しやすい位置から代替試験片を採取することが認められるわけではない。
ASTMのForm and Style要求事項は、このプロセスの契約上の側面を補強している。すなわち、規格には適合性の判定に必要な試験単位および試験片の数を記載し、ロット・サンプリングの手順を定め、再試験が認められる条件および規則を規定しなければならない。ISO 377:2017は試験片の採取位置および準備に関する原則を示すが、製品規格の合否判定基準またはサンプリング計画を無効にするものではない。

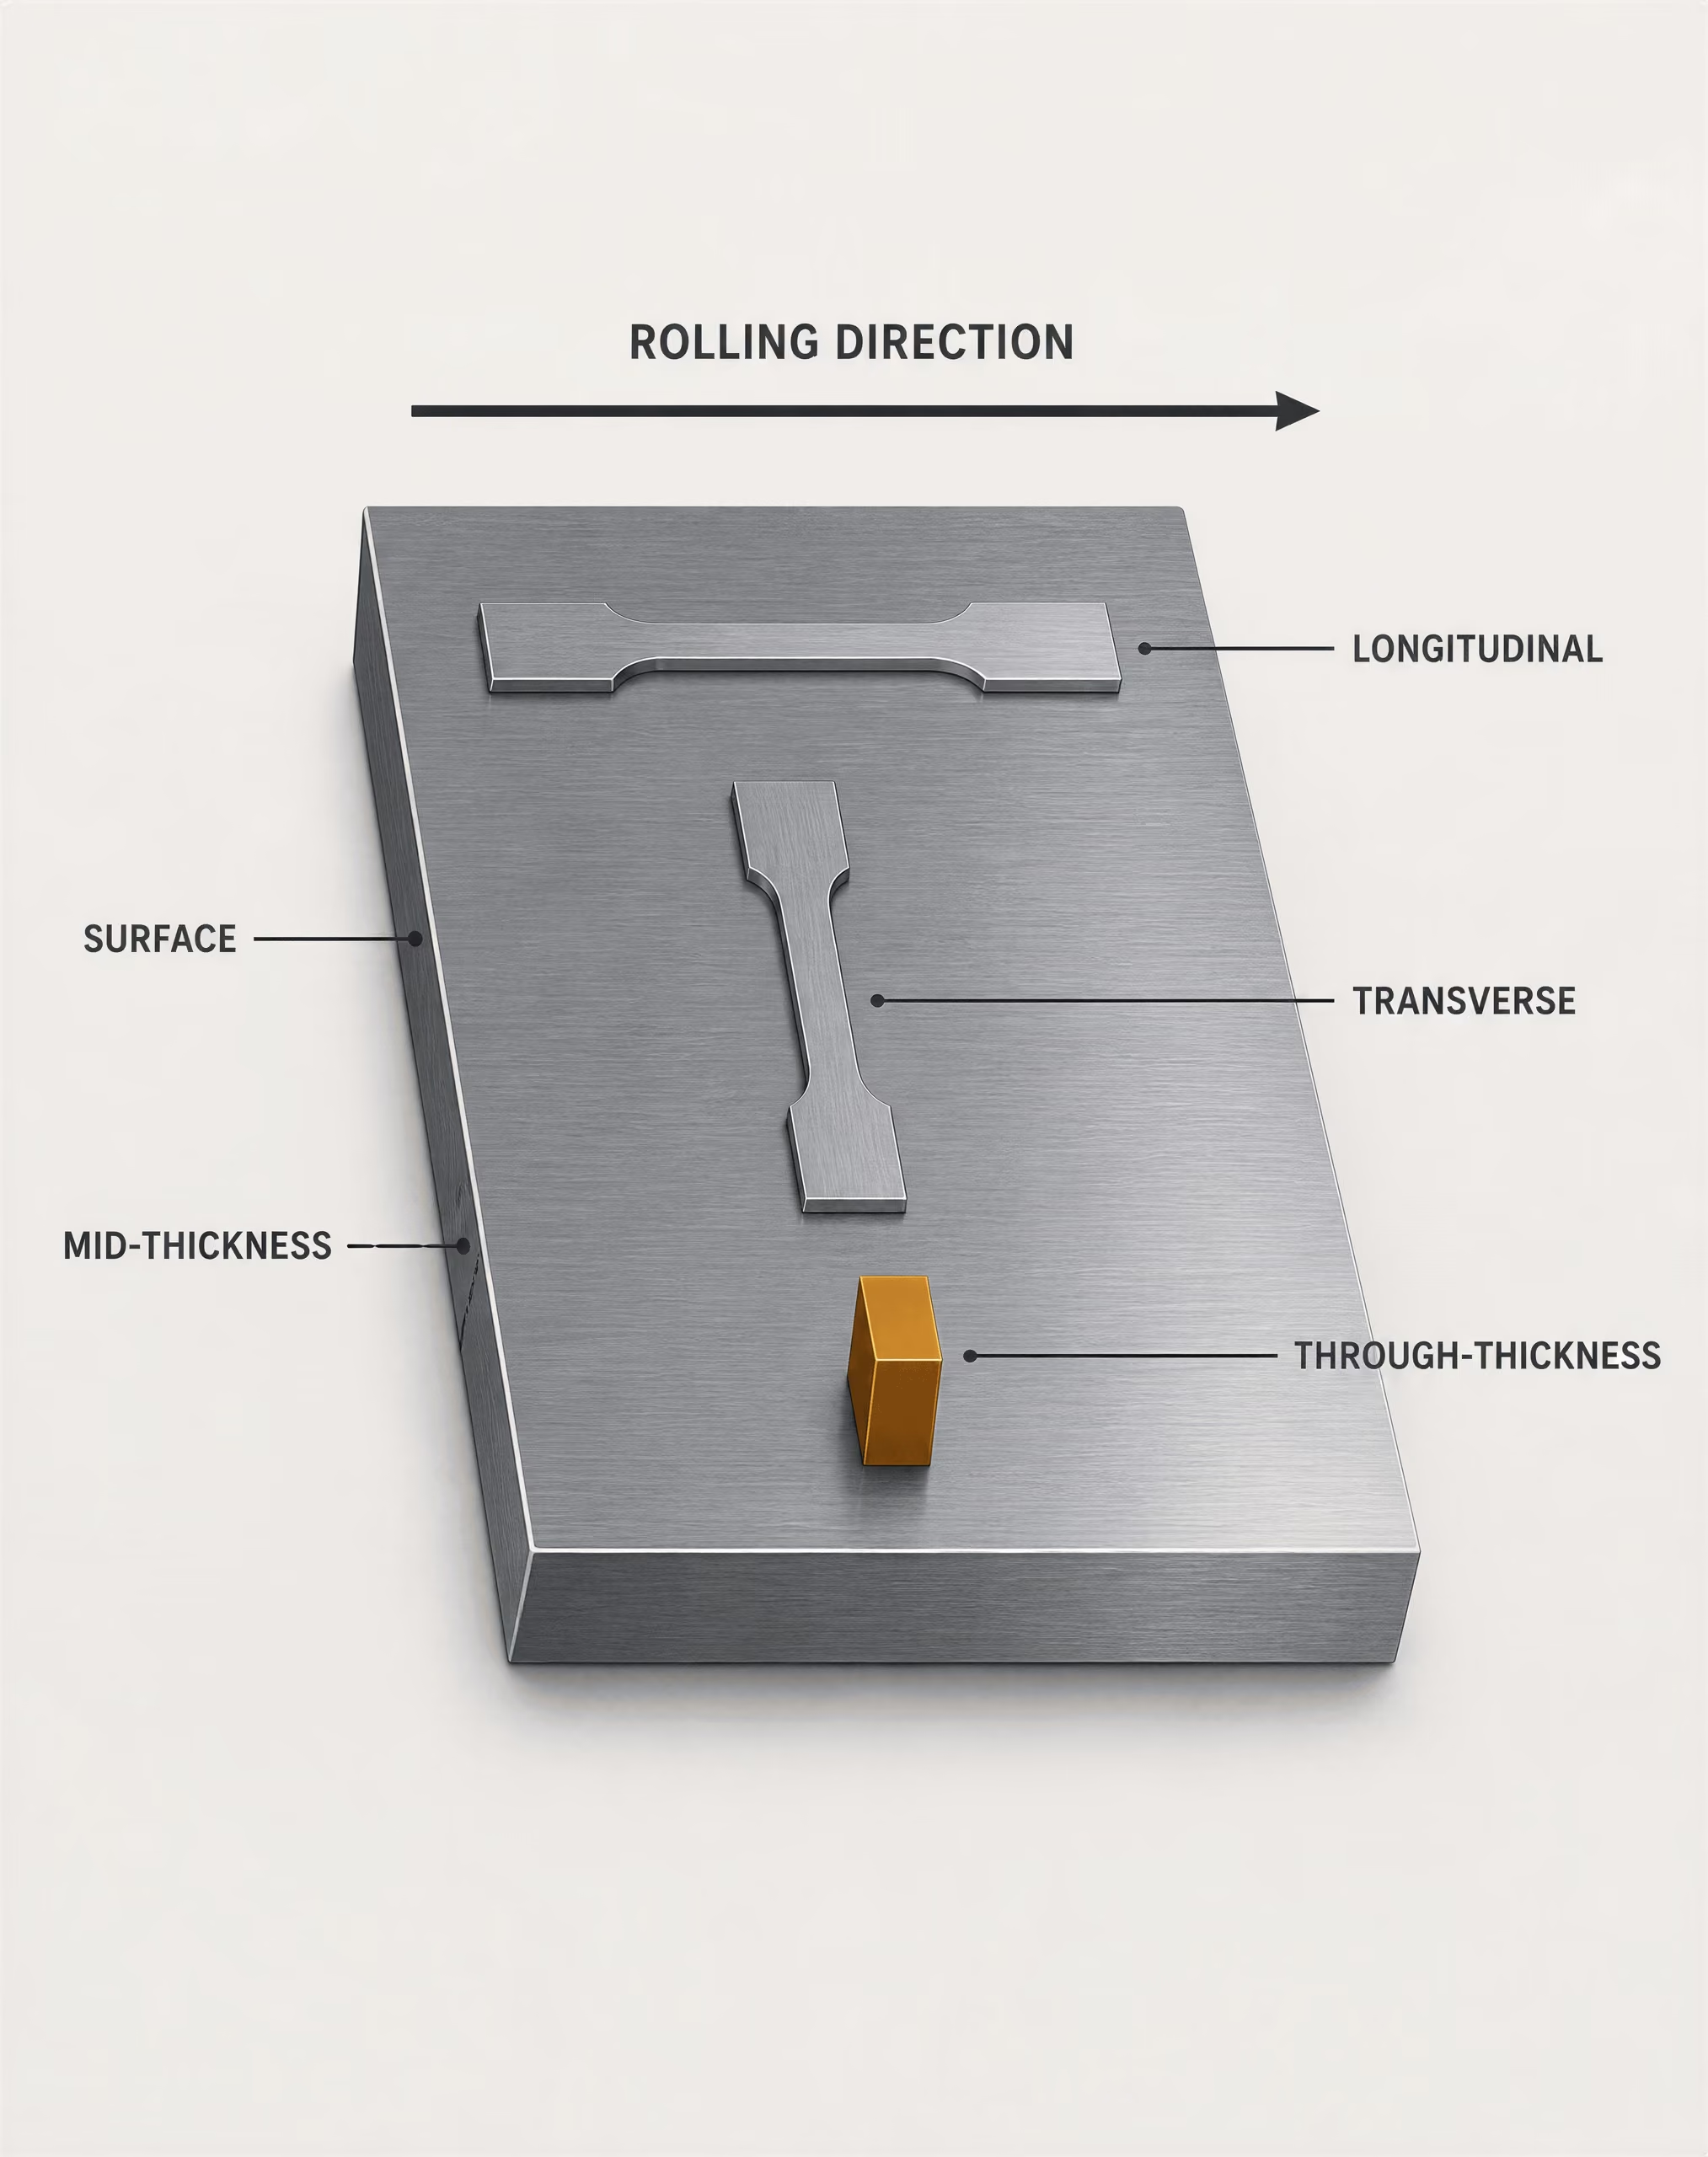
長手方向、横方向、半径方向、および板厚方向に関する考慮事項
| 方向 | 一般的な基準 |
|---|---|
| 長手方向 | 主軸または圧延方向に沿う方向 |
| 横方向 | 主軸または圧延方向を横切る方向 |
| 半径方向 | 棒材または丸棒の中心から表面へ向かう方向 |
| 板厚方向 | 板、フランジ、壁、または断面の厚さ方向を横切る方向 |
方向とは、試験片と製品の形状または主要な製造方向との関係を示すものである。「長手方向」は通常、製品の主軸または圧延方向に沿う方向を指し、「横方向」はその方向を横切る方向を指す。これらの用語は「板厚方向」と同義ではない。板厚方向の試験片は、板、フランジ、管壁、またはその他の厚さ方向を横切るように配置され、多くの場合、その試験部が一方の表面から反対側の表面に向かって延びる。
圧延鋼は完全な等方性を持たない。熱間圧延によって介在物は伸長し、結晶学的集合組織が形成される。また、板厚の減少量、冷却条件、およびその後の熱処理は、強度、延性、靭性、および破壊挙動に影響を及ぼす。そのため、長手方向の引張試験片と横方向の試験片では、伸びまたは絞りの結果が異なる場合がある。き裂の進展が伸長した介在物、バンディング、および集合組織と相互作用するため、シャルピー衝撃エネルギーも方向によって変化する可能性がある。
その差の方向は、すべての鋼種、板厚、製品形状、または特性について共通するものではない。長手方向が常に強く、横方向が常に弱い、または一方の方向が常に低い衝撃値を示すと想定してはならない。必要な方向は、適用される規格ならびに図面または試験計画から決定しなければならない。
棒鋼および線材には、その軸と、軸からの半径方向距離がある。半径方向試験片は中心から表面に向かって採取される場合があり、長手方向試験片は製品軸に沿って採取される。大型鍛造品および形材では、変形および冷却によってさらに勾配が生じることがある。構造用形材では、ウェブ、フランジ、およびコーナーが異なる熱履歴および変形履歴を持つ場合があるため、「横方向」という用語は、基準となる形状が記録されている場合にのみ意味を持つ。
平鋼製品では、板厚方向の採取位置に特に注意が必要である。表面試験片は、脱炭、スケール除去、焼入れの影響、表面冷却、または表面近傍の偏析を反映する場合がある。板厚中央部の試験片では、異なる介在物、偏析、または中心部の挙動が現れることがある。ラメラティアまたは層間分離に対する抵抗が問題となる場合、板厚方向の試験が重要になることがあるが、すべての鋼板または鋼種に自動的に要求されるわけではない。
管状製品では、曲率、溶接位置、および継目方向が加わる。試験片は、長手溶接、螺旋溶接、円周、または管軸に対して位置を定める場合がある。溶接管から溶接部を横断して採取した試験片は、母材から採取した試験片と同等ではない。溶接金属、熱影響部、溶融境界、残留応力、および局所的な成形ひずみは、いずれも結果に影響を及ぼす可能性がある。継目無管でも、管壁厚さ方向の位置ならびに円周方向と軸方向の違いは重要である。
採取位置および方向は、別の担当者が再現できる用語で記録しなければならない。「板材引張試験」とだけ記載したラベルでは不十分である。必要に応じて、製品、方向、表面または板厚方向の位置、および試験片番号を特定しなければならない。
製造まま、熱処理済み、および加工済みの状態
材料の状態は試験要求事項の一部であり、背景情報にすぎないものではない。「製造まま」とは、圧延、鍛造、引抜き、成形、またはその他の指定された作業によって製造され、納入された状態で製品を試験することを意味する場合がある。焼ならし、焼入れ・焼戻し、焼なまし、固溶化処理、析出硬化、または応力除去処理を施す製品は、指定された処理後に、必要な場合には定められた冷却または時効の工程後に試験しなければならない。
状態を誤って試験すると、その他の点では慎重に機械加工された試験片であっても、その結果が無効になる可能性がある。熱処理は、相の割合、結晶粒組織、残留応力、硬さ、強度、および靭性を変化させる。最終焼戻し前に採取した試験片は、焼入れ・焼戻し製品を代表しない。逆に、試料を試験室で再加熱すると、供給された状態の証拠が失われ、別の材料状態に属する結果が得られる可能性がある。
製造後の加工も重要である。冷間引抜き、冷間矯正、曲げ、押しつぶし、拡管、機械加工、および成形は、局所的なひずみおよび残留応力を変化させる可能性がある。規格が製品加工後の試験を要求している場合、試験片はその加工を反映しなければならない。特定の加工前の試験が要求されている場合、その後の加工によって意図された比較条件が変化しないようにしなければならない。
切断時の熱は、誤った確信を生む一般的な原因である。熱切断によって、硬化または軟化した熱影響部が生じ、残留応力が変化し、試験片を機械加工する端部が損傷する可能性がある。過度の研削によって、表面が過熱したり、必要な層が除去されたりすることがある。粗い切断、ノッチ、引っかき傷、および不適切な加工半径は、応力を集中させ、早期破断を引き起こす可能性がある。曲がった素材片を矯正すると、試験前に塑性ひずみが導入されることがある。
標点の配置も同様の誤差を生じさせる可能性がある。平行部および標点距離は、指定された材料が代表される位置に配置しなければならず、試験方法がその位置を明示的に要求している場合を除き、遷移部、溶接部、熱影響部、端部欠陥、または損傷した表面に一部がかかってはならない。報告される伸びは、標点のマーキングおよび破断位置の影響を特に受けやすい。不適切に配置された標点によって、健全な製品が不適合と見なされたり、局所的な弱点が隠れたりする可能性がある。
再試験は、合格する断片を非公式に探すのではなく、文書化された規則に従わなければならない。FHWAは、2回目の試験結果が1回目の結果に置き換わるのか、または1回目の結果と組み合わせるのかを規定に明記すべきであり、二段サンプリングおよび多段サンプリングの判定では累積不適合数を用いると説明している。ASTM E2234-08も同様に、不適合単位数が適用される合格判定個数以下である場合の合格、および不合格判定個数に達した場合の不合格について説明している。ISO 2859-1:2026は、AQL指標型の一回、二回、および多回サンプリング方式ならびに通常検査、緩和検査、およびきつい検査の間の切替えを定めている。これらのいずれの制度も、採取位置または準備方法が不適切な試験片を有効にするものではない。まず準備記録があり、その後に合否判定が行われる。
6. 試験片から報告結果へ:実際に受け入れ可能なものは何か
報告された試験値は、それだけでロット受入れの判定となるわけではない。そこには、定義されたロットから材料を選定すること、試験室または機械試験用の試験片を準備すること、その試験片を試験すること、そして受入れ規則を適用することという、4つの独立した活動が関係する。これらの段階を混同すると、都合のよい部分が「代表的」とされ、不合格の結果が非公式な再試験によって消され、試験証明書が、そこに記載されているはずの鋼材とのつながりを失うことになる。
試験単位、試験片、および個々の測定値
試験単位に関する用語
- 試験単位
- 一つの合否判定によって代表されるロットの部分。
- 試験片
- 試験機に設置する、または規定の検査に用いるために準備された材料片。
- 個別測定値
- 一回の試験中に得られた読み取り値または計算値。
- 不適合単位
- 計画に基づき、一つ以上の明示された要求事項に不合格と分類された検査単位。
試験単位とは、適用される規格に基づく1つの受入れ判定によって代表されるロットの一部分である。製品規格によっては、溶解、鋳込み、板、コイル、サイズおよび状態別のグループ、出荷単位、またはその他の定義された数量となる。ロットの境界が重要なのは、サンプリングのリスクがその境界を基準に算定されるためである。1枚の板から採取した引張試験片が、別の溶解または別の製品状態を、黙って代表することはできない。
試験片とは、試験機に設置される、または規定された検査に使用されるよう準備された部分である。1つの試験単位について、複数の試験片が必要となる場合がある。例えば、引張試験、曲げ試験、衝撃試験、硬さ試験、または化学分析用の試験片であり、規定された位置および方向から採取することが求められる場合もある。個々の測定値とは、1回の試験中に得られる読み取り値または計算値であり、例えば降伏強さ、引張強さ、伸び、吸収衝撃エネルギー、炭素含有量、または寸法測定結果などをいう。1つの試験片から複数の測定値が得られることがあり、また、規格が試験単位についての結果を定義する前に、複数の試験片が必要となることもある。
これらの用語は互換的に使用できない。規格が1つの試験単位につき2個の試験片を要求している場合、試験室は、1個の試験片から得られた2つの読み取り値を2個の試験片として扱うことはできない。反対に、規則が3つの試験単位それぞれについて1つの結果を要求している場合、1つの試験単位から採取した3個の試験片の平均を算出しても、その要件を満たすことにはならない。
ASTM Form and Styleの要求事項では、規格に適合するために必要な試験単位および試験片の数を特定し、ロットのサンプリング手順を定義し、再試験が認められる条件を明記することが求められている。したがって、結果を平均するのか、すべての試験片が限界値を満たさなければならないのか、1つの低い結果が再試験の引き金となるのか、または各試験単位に欠陥数を割り当てるのかは、適用される製品規格が決定する。ASTM A370も同じ配分を明確にしている。すなわち、サンプリング頻度、試験片の位置および方向、材料の状態、報告要件は、非公式な試験室慣行ではなく、適用される製品規格または一般要求事項規格に由来する。
選定もまた、正当性を説明できるものでなければならない。ASTM E105:2016は、乱数を用いた選定および明示された推定手順による確率サンプリングを定義している。この方法によれば、サンプリングの不確かさならびにロットを受け入れるリスクおよび拒否するリスクを、客観的に評価できる。最初に取り出しやすい端部、最もきれいな表面、または既に健全であることが分かっている部分を採取することは、明示された選定手順の代替にはならない。ASTM E1806は、鋼および鉄の化学分析に用いる試験室試料について、サンプリング位置および試料調製を扱っている。その要求事項は、適用される製品規格および材料の識別情報と併せて読まなければならない。
位置および方向によって結果が変わることもある。長手方向試験片、横方向試験片、厚さ方向試験片では、圧延、鍛造、鋳造、偏析、厚さの影響が方向性を持つため、異なる挙動が測定される場合がある。ISO 377:2017は、形鋼、棒鋼、線材、平鋼製品および管状製品の機械試験に用いる試料および試験片について、識別、位置および調製を規定しており、再試験に必要な試験片も含んでいる。「同じ材料から採取した試験片」であるだけでは不十分であり、その位置、方向および状態が適用される規則に適合していなければならない。
妥当性、破損、および不適合結果
試験が無効となることはあるが、無効という扱いは、望ましくない数値に貼る都合のよいラベルではない。考えられる原因には、試験片の欠陥、不正確な寸法、加工損傷、装置の故障、試験の中断、または意図した標点部以外での破断などがある。これらの原因のいずれによって結果を無視できるかは、適用される規格および試験方法によって決まる。
例えば、引張試験片が、伸びを代表値として扱えない位置で破断することがある。また、寸法誤差により、その試験片がそもそも試験方法に適合していなかったことになる場合もある。荷重フレーム、伸び計、炉、化学分析装置、または記録システムが、要求される確認に不合格となることもある。試験室は、確認された原因を記録し、元の結果を保存し、影響を受けた試験片を特定し、規格が交換または反復試験を明示的に認めているかどうかを判断すべきである。
有効な不適合結果は、適用する規格が明確な再試験または処置の手順を規定していない限り、合否判定記録の一部として残る。 Strong evidence
有効な試験片から、規定された最小値を下回る値、最大値を上回る値、またはその他の不都合な値が得られたというだけで、その結果を廃棄することはできない。有効な試験片が不適合値を示した場合、適用される規格が定められた再試験または処置の手順を規定していない限り、それは不適合結果のままである。この区別は重要である。無効試験は試験自体の信頼性または適用可能性に関する問題であり、有効な不合格は測定された材料性能に関する問題である。
再試験は、自動的に与えられる二度目の機会ではない。規格には、追加試験片を何個まで認めるのか、どのような条件で認めるのか、どこから採取するのか、またその結果が当初の判定にどのように影響するのかが明記されていなければならない。FHWAは、再試験規定において、2回目の試験結果が1回目の結果に置き換わるのか、それとも両方を組み合わせるのかを明記しなければならないと説明している。二重サンプリング計画および多段サンプリング計画では、欠陥数は累積される。後のサンプルが良好であっても、規定された規則がそう定めていない限り、先行する欠陥数が消えることはない。
ASTM E2234-08は、属性によるAQL指標付きの単回、二回および多段サンプリングを説明している。不適合単位数が適用される合格判定個数以下である場合、ロットは受け入れられ、拒否判定個数に達した場合は拒否される。ISO 2859-1:2026も同様に、ロットごとの検査について単回、二回および多段サンプリング方式を定義し、通常検査、緩和検査および強化検査の間の切替えを含んでいる。これらは判定システムであって、受入れとなる結果を生む方式を自由に選ぶためのものではない。
最終処置には、受入れ、拒否、隔離、修理、手直し、追加検査、または契約で認められる場合の、記録された技術的判断が含まれる。ASTM A1062:2026は、鋳鋼品について規則を明確にしなければならない理由を示している。同規格は、寸法試験、目視試験、磁粉探傷試験、浸透探傷試験、放射線透過試験、超音波探傷試験、または漏れ試験について、新たなサンプルが必要となる状況を特定している。新たなサンプルを採取することは、不合格となったサンプルを黙って置き換えることとは異なる。
報告における識別情報、方法、および状態
| 記録項目 | 必要な情報 |
|---|---|
| 識別 | ヒート、鋳造番号、ロット、個片、製品形状、材質等級、および規格 |
| 試験片 | 位置、方向、寸法、および材料状態 |
| 方法 | 方法および版、設備、作業者、ならびに試験条件 |
| 結果 | 生の観察値、報告値、単位、丸め、および不合格 |
| 処置 | 再試験の権限、累積計数、最終状態、責任当局、および日付 |
報告書は、別の者が、何を試験したのか、またなぜその結果が受け入れられ、拒否され、または無効として扱われたのかを再構成できるものでなければならない。少なくとも、結果を溶解、鋳込み、ロット、個別製品、製品形状、等級、規格および試験単位に関連付ける必要がある。また、試験片の位置および方向、該当する場合の寸法または形状、材料の状態、ならびに規格が要求する熱処理または加工状態を特定すべきである。
方法は正確に記載しなければならない。機械試験または関連する評価にASTM A370を用いた場合、報告書にはASTM A370とともに、適用される製品規格および対象となる特性について参照される試験方法を記載すべきである。化学分析では、ASTM E1806のサンプリング規定および指定された分析方法が必要となる場合がある。報告書には、実際の結果、単位、規定されている場合の丸めの基準、試験片数、必要に応じた個々の値、ならびにそれらを組み合わせる、または判定するために用いた規則を記載すべきである。
試験時の状態も重要である。「受入れ時」、焼ならし、焼入れ焼戻し、溶体化処理、時効処理、またはその他に明記された状態によって、結果は大きく異なる可能性がある。誤った状態で得られた結果は、測定が正確であっても受入れ可能にはならない。
最後に、報告書には、逸脱、無効性の判定、再試験、累積数、および処置を記録すべきである。AISC 207-20は、検査および試験担当者が適用される方法と受入れ基準を理解することを要求し、構造用鋼製品について最終検査の責任を割り当てている。この責任は、数値を作成することにとどまらない。監査可能な記録には、どの鋼材からサンプリングしたのか、どの試験片を試験したのか、各結果が適用される規格の下で何を意味したのか、そしてこれらの事実からロット判定がどのように導かれたのかが示されていなければならない。
7. 計数抜取検査によるロットの合否判定:単回、二回、および多回抜取
計数抜取検査では、個数に基づいて判定を行う。ロットの平均降伏強さ、平均炭素含有量、または平均伸びを計算し、その平均値を規格限界と比較するものではない。抜き取られた各単位は、あらかじめ定められた規則に従って、適合または不適合、合格または不合格、欠陥ありまたは欠陥なしに分類される。その後のロット判定は、好ましい結果が好ましくない結果を相殺できるかどうかではなく、いくつの不適合単位が見つかったかによって決まる。
この区別は鋼材において重要である。溶鋼、鋳込み、コイル群、棒鋼のバッチ、または出荷品は、都合のよい部分を取り出し、それらを相互に代替可能なものとして扱う方法では抜取検査できない。ロットの境界は検査前に定義し、ヒート番号、製品形状、寸法、状態、加工経路、および適用規格とのトレーサビリティを確保しなければならない。また、抜取計画には、サンプルサイズ、AQL指数、検査対象特性、不適合として計数する単位、および最初のサンプルで直ちに判定できない場合に従う手順を明記しなければならない。
抜取検査は、工程の一部にすぎない。ASTM A370は、「抜取頻度、試験片の採取位置および方向、材料の状態、ならびに報告要件」は、適用される製品規格または一般要求事項規格によって規定されるとしている。ASTM E1806は、鋼および鉄の化学分析に用いるロット抜取および試験室試料の調製を扱っている。ISO 377:2017は、形材、棒、ロッド、平鋼製品、および管状製品の機械試験に用いる試料および試験片について、その識別、採取位置、調製方法を規定しており、再試験に必要な試験片も対象に含む。計数抜取計画によって、誤った位置から切り出された試験片、誤った方向で試験された試験片、または認められていない状態の材料から採取された試験片の問題を是正することはできない。
ASTM E2234における合格個数および不合格個数
| 計画の種類 | 判定の根拠 |
|---|---|
| 単一サンプリング | 一つの所定の試料を合格判定数および不合格判定数と比較する |
| 二段サンプリング | 第2試料を採取し、第1試料と結果を組み合わせることができる |
| 多段サンプリング | 判定境界に達するまで、複数の段階的な試料を用いることができる |
| 切替検査 | 規定された履歴規則に従い、通常検査、軽減検査、または強化検査を行う |
ASTM E2234は、AQLに基づく単回、二回、および多回の計数抜取を規定している。その中心的な規則は明確である。すなわち、不適合単位の数が適用される合格個数以下であればロットは合格となり、不合格個数に達した場合は不合格となる。
単回抜取計画では、検査員は規定されたサイズのサンプルを1つ抜き取り、不適合単位を計数する。その数が合格個数以下であれば、ロットは抜取判定上合格となる。その数が不合格個数に達した場合、ロットは不合格となる。適用される個数は、選択した抜取計画から決まるものであり、試験結果を見た後に設定するものではない。多くの表形式の計画では、不合格個数は合格個数の直上の値となるが、実際の数値は、適用される表および規格の版によって決まる。
二回抜取では、場合によって最終判定を保留する。第1サンプルの不適合単位が非常に少なければ直ちに合格となり、非常に多ければ直ちに不合格となる。結果がその間にある場合は、第2サンプルを抜き取る。その後、計画に従って両サンプルの個数を合算する。合否は累積個数に基づいて判定されるのであり、第2サンプルを第1サンプルの結果を帳消しにするものとして扱ってはならない。
多回抜取は、この段階的な方法を複数回のサンプルにわたって拡張したものである。最初のサンプルの結果が明らかに良好であれば、少ないサンプルで検査を終了できる一方、累積個数が明らかに不良であれば、早期に検査を終了できる。結果が中間的な場合は、計画上の合格個数または不合格個数に達するか、許容された段階を使い切るまで、次のサンプルを抜き取る。したがって、ASTM E2234は、合格する試験片を探して無制限に検査を続けることを認めていない。
計数対象となる単位を定義しなければならない。「不適合単位」は、1つ以上の不適合を有する板、棒、鋳物、コイル、試験単位、またはその他の指定された検査単位であり得る。一方、計画によっては個々の欠陥を計数する場合もあるが、これは同じ判定基準ではない。例えば、化学成分と引張強さの両方に不合格となった1本の棒は、単位に基づく計画では1つの不適合単位として計数されることがあるのに対し、欠陥に基づく計画では複数の不適合として計数される可能性がある。どの規則を適用するかは、規格または検査手順に明記しなければならない。
再試験は、二回または多回抜取計画における次のサンプルの抜取りとは別のものである。再試験は、試験上の不規則性、試験片の欠陥、または規定された確認手順を理由として認められることがある。ASTMのForm and Style要件では、規格において、適合性の確認に必要な試験単位および試験片の数、ロット抜取手順、ならびに認められる再試験の条件および規則を明記しなければならないとしている。FHWAも同様に、再試験の結果を初回の結果に置き換えるのか、それとも初回の結果と合算するのかを手順に明記しなければならないと説明している。その指示がない限り、不合格となった引張、衝撃、硬さ、または化学分析の結果を繰り返すことは、有効な合否判定方法ではない。
AQLに基づく検査の考え方
合格品質水準 ロットサイズおよび検査条件と併用して属性サンプリング計画を選定するための指標であり、合格ロットに欠陥がないことを保証するものではない。
AQLは、検査計画を選択するために用いられる指数である。すべての合格ロットに欠陥がないことを示すものではなく、製品規格で許容される欠陥率を示すものでもない。また、ASTM A572/A572M Grade 50に規定される降伏強さの最小値や、ASTM A36/A36Mの化学的および機械的要求事項など、鋼材の材質等級に関する要求事項に取って代わるものでもない。
AQLに基づく計画は、ロットサイズ、検査水準またはサンプルサイズコード、および選択されたAQLを、合格個数および不合格個数と組み合わせる。これによって得られる計画は、検査判定の確率構造を定める。観測された不適合個数が少なければ合格となることがあるが、合格したからといって、試験されていないすべての単位が適合していることが証明されるわけではない。逆に、この計画に基づいて不合格となったとしても、ロット内のすべての単位が不適合であることを必ずしも示すものではない。それは、観測された証拠が計画上の不合格規則に達したことを示すものである。
抜取単位は、この確率構造を裏付ける方法で選定しなければならない。ASTM E105は、乱数を用いた選定および明示された推定手順による確率抜取を定義し、抜取誤差およびロット処置に伴うリスクを客観的に計算できるようにしている。最初に到達した部分、棒の最も取り出しやすい端部、または健全であるとすでに疑われている材料を選ぶことは、抜取の基礎を変えてしまう。その結果、表に示された合格確率が意味を持たなくなる可能性がある。
AQL検査によって、試験片が正しく調製されたかどうかを判定することもできない。検査員は、識別情報および保管・移管の記録を維持し、ヒートとロットの関係を記録し、結果を計数に加える前に、試験片の採取位置、方向、寸法、および材料状態を確認しなければならない。構造用鋼製品については、AISC 207-20が、検査および試験の担当者に対し、適用される検査方法と合否判定基準を理解することを求め、これらの製品の最終検査責任を定めている。ASTM A1062は、試料鋼鋳物に関する関連例を示している。その購入者・製造者間の検査要求事項では、寸法検査、目視検査、磁粉探傷試験、浸透探傷試験、放射線透過試験、超音波探傷試験、または漏れ試験について、新たな試料が必要となる状況を規定している。
ISO 2859-1:2026と検査水準の切替え
ISO 2859-1:2026は、ロットごとの検査を対象とするAQLに基づく単回、二回、および多回抜取方式を規定し、通常検査、緩和検査、および強化検査の間で切り替える規則を含んでいる。したがって、検査水準は、便宜上選んで固定しておくものではない。規格が定める条件および権限に従い、最近の合格ロットおよび不合格ロットの実績に応じて変更されることがある。
通常検査は、継続する検査系列における通常の開始条件である。最近の品質履歴が所定の基準を満たす場合、緩和検査では検査負担を小さくすることができる。ただし、トレーサビリティを放棄したり、試験片を無作為ではなく都合よく選んだりする許可ではない。強化検査は、最近の系列が結果の悪化を示した場合、または規定された切替え規則が適用された場合に行われる。その場合、合格とするために、より強い証拠が求められる。
切替えの判定は、単独の良好な再試験結果ではなく、定義されたロット系列と記録された結果に基づかなければならない。供給者、購入者、または品質管理組織は、どのロットが系列に属するのか、どの抜取計画が使用されたのか、また規格の規則に基づいてロットが合格、不合格、手直し、または再提出のいずれとなったのかを把握していなければならない。不合格ロットは、識別情報を置き換えたり、承認を得ずに新たな系列を開始したりするだけで、合格ロットに見せかけることはできない。
実務上の規律は単純だが厳格である。ロットを確定し、計画を選択し、代表性のある試料を採取し、有効な試験片を調製し、規定された不適合単位の規則に基づいて結果を計数し、定められた判定手順に従うことである。再試験に合格したからといって、ロットが自動的に合格するわけではない。最終処置は、製品規格、抜取規格、および文書化された再試験規定に従わなければならない。
8. 再試験:有効な不合格の是正と無効なプロセスの反復との違い
再試験は、自動的に白紙に戻すことを意味しない。再試験は、権限、範囲、試験片数、およびロットの処置に及ぼす影響が、適用される製品仕様、購入仕様、または検査計画に基づいて定められる管理された措置である。試験所は、より都合のよい部分だけを試験することによって、不合格ロットを単純に合格にすることはできない。また、検査員は、2回目の結果が1回目の結果を取り消すと想定してはならない。適用される規則は、まず次の問いに答えなければならない。1回目の試験は有効であったか。
4つの活動は、明確に分けておかなければならない。サンプリングは、定義されたロットから材料を選択する。試験片の作製は、その材料を試験所または機械試験用の試験片に加工する。試験は、測定結果を生み出す。合否判定は、定められた判定規則をロットに適用する。いずれか1つの活動における誤りが、4つすべてを自動的に繰り返す権限を与えるわけではない。
鋼および関連合金製品の適合性評価に用いられる ASTM A370 は、サンプリング頻度、試験片の位置および方向、材料の状態、ならびに報告要件が、適用される製品仕様または一般要求事項仕様によって規定されるとしている。これらの詳細は、結果を変える可能性がある。圧延方向に対して横方向に採取した引張試験片は、長手方向に採取した試験片と互換性がない。正しい材料試験機が作動したとしても、誤った溶鋼、厚さ、状態、または製品位置から採取した試験は代表性を持つものにはならない。
再試験が認められる場合
仕様書には、適合性確認に必要な試験単位および試験片の数を明示し、ロット・サンプリングの手順を定め、再試験が認められる条件および規則を記載すべきである。これらは ASTM Form and Style が明示的に求める事項である。したがって、再試験は、現場での慣行や「低い値が1つ出てもそれは捨ててよい」という一般的な考えではなく、まず文書化された合否判定システムに依存する。
認められる再試験は、一般に2つの大きなカテゴリーのいずれかに該当する。第1は、試験プロセスの不備を是正するものである。試験片が許容された位置以外で破断した場合、機械加工中に損傷した場合、明らかな作製上の欠陥がある場合、または試験方法に適合しない設備や手順で試験された場合などがこれに当たる。破断した引張試験片は、それだけで不適合鋼の証拠となるわけではない。しかし、都合の悪い破断のすべてが、結果を消去する根拠になるわけでもない。適用される試験方法および製品仕様は、結果が無効となる条件と、必要な代替試験片を定めなければならない。
第2のカテゴリーは、不適合の可能性を示す有効な結果を扱うものである。一部の仕様書では、最初の試験が不合格となった場合に追加の試験片を認めており、多くの場合、所定数の合格結果または定められた平均値を条件としている。この許可は処置に関する規則であって、最初の結果が誤っていたことの証明ではない。仕様書が明示的に別段の定めをしていない限り、最初の結果は記録の一部として残る。
この区別が重要なのは、確認された規格下限未満の特性値が、材料適合性の問題だからである。有効な試験片の降伏強さが規定最小値を下回っている場合、後続の試験片が合格したというだけで、再試験を試験所の誤りを是正するものと説明することはできない。追加試験を認める規則によってロットをなお合格とできる場合はあるが、その場合の合格は、その規則に従った結果である。そのような規則がなければ、反復試験は合格に至る有効な手段ではない。
代表性のある選択であるかどうかも、再試験が適切な問いに答えるかどうかを左右する。ASTM E105 (2016) は、乱数を用いた選択と、定められた推定手順による確率サンプリングを定義している。これにより、サンプリングの不確かさおよびロット処置のリスクを客観的に評価できる。切断しやすいという理由で近くの材料を選べば、見かけ上の不合格率を下げることはできても、定義されたロットについて得られる情報は乏しい。
ISO 377:2017 は、必要な再試験に用いる試料を、当初の作業と同じ管理された枠組みに置いている。同規格は、形鋼、棒鋼、線材、平鋼製品および管状製品の機械試験について、再試験に必要な試料を含め、試料および試験片の識別、位置、作製を規定している。したがって、再試験片は、ロット、溶鋼、製品、位置、方向および材料状態との関連性と識別情報を保持していなければならない。追跡不能な匿名の代替品ではない。
置換結果と統合結果
再試験の効果は、明確に規定されなければならない。ASTM Form and Style は、認められる再試験の条件および規則を要求している。FHWA のガイダンスは、実務上の区別を明示している。すなわち、2回目の試験結果が最初の結果に置き換わるのか、それとも最初の結果と統合されるのかを、仕様書に記載しなければならない。
置換規則の下では、2回目の試験結果、または定義された一連の2回目の試験結果が、定められた合否判定において最初の結果に優先する。この扱いが適切なのは、最初の結果がもはや判定を支配すべきでない理由を規則が定めている場合に限られる。例えば、無効な試験片の場合や、係争中の試験を解決するための定められた手順がある場合である。置換規則は、合格値を探し続ける無制限の試験を認めるものではない。追加試験片の数および置換結果を使用する条件は、あらかじめ固定されていなければならない。
統合結果規則の下では、最初と2回目の結果が、1つの判定の一部として残る。仕様書は、すべての結果が最小値を満たすことを要求する場合もあれば、平均値を規定する場合もあり、その他の計算方法を適用する場合もある。規則が結果の統合を要求している場合、2回目の試験が合格しても、最初の不合格結果を消去することはできない。逆に、定められた規則が統合された結果全体を評価し、その結果が要求事項を満たすなら、単一の低い結果だけを理由にロットを不合格にできない場合もある。
サンプリング検査にも、関連する問題が生じる。ASTM E2234-08 は、属性による AQL 指標付きの単回、二回および多回サンプリングを説明している。適用される合格判定個数以下で不適合単位数が収まっている場合に合格となり、拒否判定個数に達した場合に不合格となる。二回または多回サンプリングでは、欠陥は累積して数えられる。第1サンプルに不適合単位が1個含まれ、第2サンプルにも別の1個が含まれる場合、計画が累積カウントを要求していれば、判定には合計数を用いる。第2サンプルは、新たなロットではない。
FHWA も同様に、二回および多回サンプリングの判定では、欠陥数を累積して用いるとしている。これにより、第1サンプルの結果が不利であった後に、第2サンプルをリセットとして扱うことが防止される。ISO 2859-1:2026 は、ロットごとの検査に用いる AQL 指標付きの単回、二回および多回サンプリング方式を定義し、通常検査、緩和検査および厳格検査の間の切替え規則を含んでいる。これらの切替え規則からも、検査員が不合格を確認した後に、より有利なサンプリング方式を選択できない理由が分かる。
同じ原則は、機械的性質以外にも適用される。ASTM A1062 は、完成注文品の製造前に行う鋼鋳物の購入者・製造者間検査の要求事項を規定し、寸法、目視、磁粉、浸透探傷、放射線、超音波または漏れ試験について、新たな試料が必要となる状況を示している。「新たな試料」とは、定義された検査上の措置であり、追跡不能な鋳物に置き換えたり、良好な兆候を示した試験だけを繰り返したりする許可ではない。

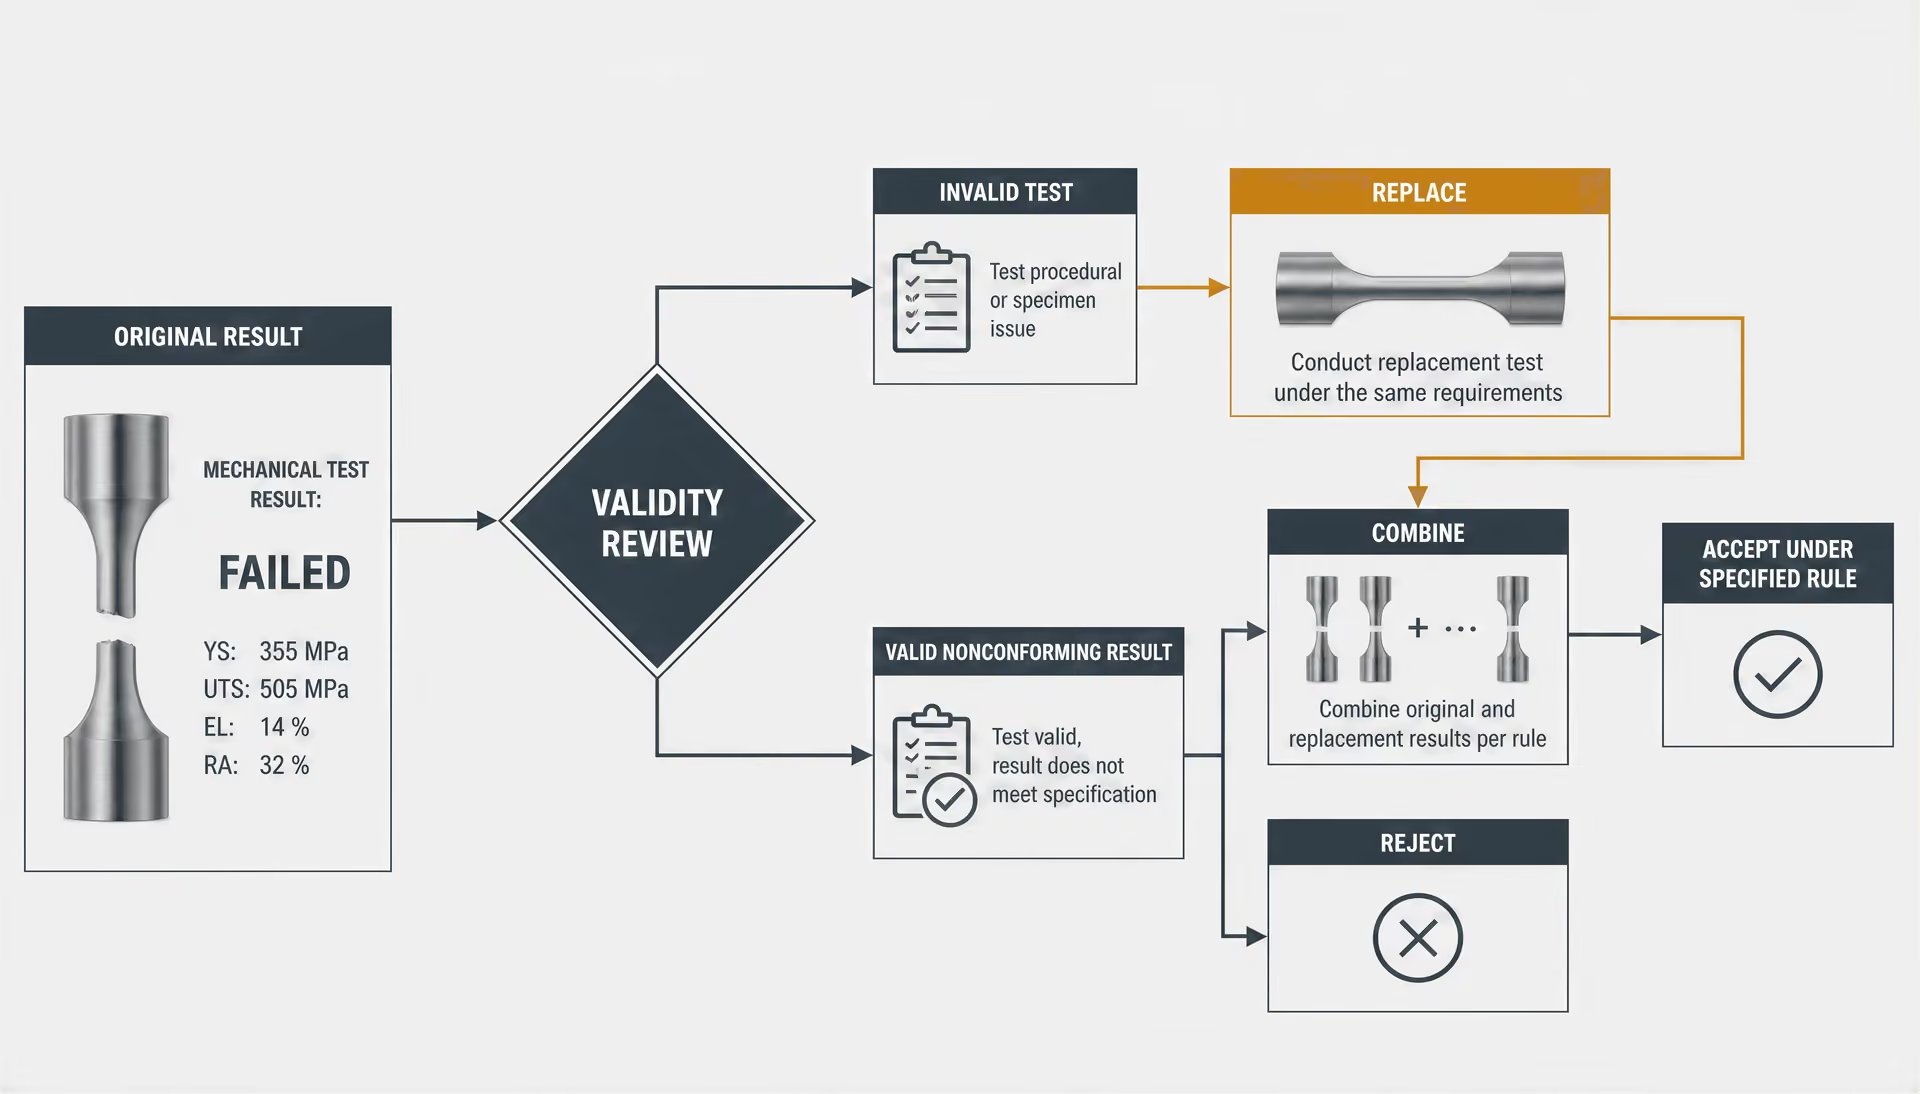
再試験片と文書化された規則の必要性
すべての再試験は、文書化された判定に追跡可能であるべきである。記録には、ロットの境界、元の試料、試験片の識別情報、試験方法および版、方向、位置、材料状態、設備、担当者または試験所、再試験の理由、認められた追加試験片の数、ならびに結果を統合または置換するために用いた規則を記載すべきである。また、最終処置として、合格、不合格、選別、再加工、認められる場合の格下げ、またはさらなる調査のための保留のいずれであったかも記録すべきである。
再試験片は、仕様書で認められた材料および位置から採取すべきである。元の試験片が棒鋼の誤った端部、鋼板の誤った面、または誤った製品状態から採取されていた場合、是正措置は、同じ誤った位置から別の試験片を採取することではなく、正しい位置から試験片を採取することとなる場合がある。ASTM E1806 は、鋼および鉄の化学分析に用いる試験所試料について、ロット・サンプリング、サンプリング位置、および試料の作製を扱っており、化学分析においても同じ識別の連鎖が必要であることを強調している。
担当者は、結果を確認する前に合否判定基準を理解していなければならない。AISC 207-20 は、検査および試験の担当者に、適用される検査方法と合否判定基準を理解することを求め、構造用鋼製品に関する最終検査の責任を定めている。この責任は、望ましい数値を得ることを目的とした非公式な再試験とは両立しない。
防御可能な手順は単純だが、必ずしも容易ではない。まず、最初の結果が有効であったかを確認する。次に、定められた再試験規定を適用する。元の結果を保存し、サンプリング計画の指示に従って欠陥を数え、文書化された規則に基づいて処置を決定する。再試験を認める規則が存在しない場合、有効な不合格結果を繰り返し試験することによって合格に変えることはできない。元の試験が無効であった場合、是正は、サンプリング、試験片の作製、または手順における実際の欠陥に対処しなければならない。再試験が是正となるのは、定義された誤りを是正する場合に限られる。そうでなければ、それは単なる別の試験にすぎず、別の試験が自動的に別の機会になるわけではない。
9. 再試験用試験片および結果が異なる可能性のある冶金学的理由
再試験は、同じ試験を単にもう一度行うことではない。異なる鋼材片、製品内の異なる位置、保管された試料から新たに切り出した試験片、またはロットから採取した代替試料を用いる場合がある。これらの違いは重要である。鋼材の特性は短い距離の間でも変化し得る一方、試験工程自体もばらつきを生じさせる可能性があるためである。
ASTM A370は、サンプリング頻度、試験片の位置および方向、材料の状態、ならびに報告要件が、適用される製品規格または一般要求事項規格によって管理されると規定している。ASTMのForm and Style要件も、規格において試験単位および試験片の数を特定し、ロットサンプリングを定義し、再試験が認められる場合を明記することを求めている。したがって、適用される規格は、次の二つの別個の問題に答えなければならない。すなわち、どの結果がロットを代表するのか、そして不適合結果が出た後にどの手順を適用するのか、である。
局所的な変動、偏析、および異方性
鋼は、化学的偏析を伴って凝固する。炭素、マンガン、硫黄、リン、その他の合金添加元素は、鋳造中に完全に均一な状態を保つわけではなく、デンドライト領域、中心線、ならびに鋼片またはインゴットの外側部分の間で濃度が変化し得る。その後の圧延、鍛造、再加熱、焼ならしによってこれらの差は小さくなるが、完全に解消されるとは限らない。そのため、偏析領域の近くから採取した試験片は、同じチャージまたは製品の別の位置から採取した試験片とは異なる強度、延性、靱性、または化学組成を示すことがある。
影響の程度は、測定する特性によって異なる。局所的な介在物ストリンガーまたは帯状組織は、引張強さに同程度の変化を生じさせることなく、伸びまたは衝撃エネルギーを低下させる場合がある。硫黄に富む領域は破壊挙動に影響を及ぼす可能性があり、長手方向試験よりも横方向試験で重要となることがある。ある位置から採取した化学分析用試料は、製品断面を代表する試料とも異なる場合がある。特に、規格が特定のサンプリング位置を要求している場合には、その可能性が高い。
圧延および鍛造によって方向性が生じる。結晶粒は引き伸ばされ、介在物は配向し、フェライト・パーライトなどの相の帯状組織が加工方向と平行に発達することがある。長手方向の引張試験片と横方向の引張試験片は、同じ組織を調べているわけではない。この違いは、いずれかの試験片の試験が不適切であったことを示すものではない。異方性材料に予想される応答である可能性がある。ISO 377:2017は、形材、棒鋼、線材、平鋼製品、および管状製品の機械試験について、試料および試験片の識別、位置、ならびに調製を規定し、必要な再試験用試料も対象としている。その位置および方向に関する要件は、結果の意味を維持するものである。
厚さによって、熱履歴および変形履歴も変化する。厚い鋼板、鍛造品、または鋳造品の中心部は表面よりもゆっくり冷却されるため、結晶粒径、相変態、偏析、および板厚方向の特性が異なる場合がある。熱処理によって別の勾配が加わることもある。炉内装入物には温度差が生じることがあり、焼入れでは露出した表面が内部より速く冷却される場合がある。その結果、表面近くの試験片は、板厚中央部から採取した試験片とは異なる硬さまたは引張応答を示すことがある。
表面脱炭も、さらなる一例である。炭素管理雰囲気中で加熱すると、表面から炭素が失われ、軟化層が形成されることがある。引張試験片の加工後にその層の一部が残っていると、測定された強度または硬さが母材の値より低くなる可能性がある。逆に、材料を削り過ぎると別の問題が生じる。すなわち、試験片がもはや規定された位置を代表しなくなる。
これらの影響があるため、代表性のあるサンプリングが不可欠となる。ASTM E105は、乱数選択および明示された推定手順による確率サンプリングを説明しており、サンプリングの不確かさとロット処置のリスクを客観的に評価できるようにしている。棒鋼の端部から都合よく採取した材料、最も取りやすい鋼板の角部、または鋸に最も近い残材が、自動的に代表性を持つわけではない。再試験を最初の結果と照らして解釈できるよう、試料記録にはチャージ、ロット、製品、位置、方向、板厚位置、および材料の状態を記載すべきである。
試験片の調製および試験機の影響
有効な材料であっても、試験片の調製が適用される方法から逸脱すると、疑わしい結果を生じることがある。機械加工によって、むしれ、工具痕、ばり、残留応力、過熱、または脱炭表面が残る可能性がある。標点部の切欠きまたは傷は応力を集中させ、伸びまたは早期破断挙動を低下させることがある。曲げ試験片または衝撃試験片では、寸法、半径、切欠き位置、または表面状態が不適切だと、結果が大きく変化する可能性がある。
試験片は、意図された試験方向および形状にも適合していなければならない。圧延方向に対して誤った角度で軸を取って切り出された引張試験片は、異なる特性を測定する可能性がある。縮小部の断面が小さ過ぎる場合、標点距離のマーキングが不正確な場合、または試験片が中心に配置されていない場合、試験間に見かけ上の不一致が生じることがある。衝撃試験では、切欠きが意図的に応力を集中させるため、切欠きの位置合わせおよび品質が特に重要である。
試験機の影響は目立ちにくいが、同様に重要である。つかみ具は、試験片を押しつぶしたり、滑らせたり、曲げを加えたりすることなく保持しなければならない。つかみ具と荷重系の位置がずれていると、軸方向引張試験に曲げ成分が加わる可能性がある。伸び計の取り付け、標点の校正、クロスヘッド速度、ロードセルの状態、およびソフトウェア設定は、記録される降伏強さ、引張強さ、または伸びに影響を及ぼすことがある。摩耗したアンビル、損傷した衝撃ストライカー、温度誤差、または位置合わせの不十分な曲げ治具も、測定される応答を変化させる可能性がある。
計測機器の状態が悪いからといって、予想外の値がすべて無効になるわけではない。問題は、機器および手順が適用される方法を満たしていたかどうかである。引張試験片がつかみ具内で滑った場合、許容される位置以外で破断した場合、または故障した伸び計を使用して試験された場合、その結果は無効となり、適用される規則に基づいて代替試験の対象となる可能性がある。一方、適切に調製された試験片を、検証済みの試験機で試験して得られた低い値は、後の試験片が合格した場合でも、材料に関する有効な結果である。
トレーサビリティによって、これらの問題を混同せずに済む。試験所は、各結果を、試験単位、試験片識別情報、調製記録、方向、寸法、試験機、作業者、ならびに方法で要求される環境条件または材料状態に関連付けられるようにすべきである。その連鎖がなければ、異なる二つの結果が鋼材の局所的変動を示しているのか、それとも二つの異なる手順上の誤りを示しているのかを判断できない場合がある。
合格した再試験によって最初の結果が消去されない理由
再試験に合格した結果は、材料の局所的なばらつき、許可された追加試験規則、または最初の試験が無効であったことを反映している可能性がある。それだけで元の結果が消去されるわけではない。 Strong evidence
再試験が合格したからといって、最初の結果が誤っていたことが証明されるわけではない。最初の試験片が局所的により不利な領域から採取されたこと、材料が通常のばらつきを有していること、またはサンプリング計画によって別の試験片の検査が認められていることを示している可能性がある。また、最初の試験が無効であったことを示している可能性もある。これらは異なる結論であり、二つ目の数値が都合よいというだけの理由で、事後的に選択してよいものではない。
ASTMのForm and Style要件は、再試験の条件を規格に規定することを求めている。FHWAは、再試験規定において、二回目の試験結果が最初の結果を置き換えるのか、それとも最初の結果と組み合わせるのかを明記しなければならず、二段サンプリングおよび多段サンプリングの判定では累積不適合数を用いると説明している。ASTM E2234は、AQLに基づくサンプリングについて同じ受入れの考え方を示している。すなわち、不適合単位数が適用される合格判定数以下であればロットは合格となり、不合格判定数に達した場合は不合格となる。ISO 2859-1:2026は、通常検査、軽減検査、および厳格検査の間の切替え規則とともに、一回、二回、および多回サンプリング方式を規定している。
したがって、ある規格では無効な試験片に対して明確に定義された代替試験が認められる一方、別の規格では追加の試験片を要求し、最初の不合格を再試験結果と合わせて計上する場合がある。再試験によってロットの判定を確定できるのは、書面化されたその規則に基づく場合に限られる。有効な不適合結果を、事後的に消去することはできない。
逆もまた同様である。試験片の位置、方向、調製、または試験の実施が適用される方法を満たしていなかった場合、低い結果を過度に解釈すべきではない。適切な処置は、適格性のない数値を根拠としてロットを不合格にすることではなく、試験を無効とし、正しく調製された試験片を取得することである可能性がある。最終的な合否判定は、適用される製品規格および検査手順に委ねられる。AISC 207-20は、構造用鋼製品の最終検査責任を定め、検査および試験担当者が適用される方法と合否判定基準を理解していることを求めている。したがって、再試験はロット処置の管理された一部であり、望ましい答えが出るまで試験を繰り返してよいという許可ではない。
10. 鋼鋳物:製造前のサンプリングと新規サンプルが必要となる条件
ASTM A1062における購入者・製造者間の検査要求事項
ASTM A1062は、すべての鋼製品が同じ規則でサンプリングされるかのように扱うことに対して、重要な注意を示している。同規格の購入者・製造者間検査の枠組みは、注文品全体の製造前に鋼鋳物のサンプルを採取することに適用される。このタイミングは重要である。サンプルとは、製造後に完成ロットから都合よく取り出した鋳物1個ではない。それは、計画された鋳物、製造方法、および検査基準が購入者の要求事項を満たすかどうかを確認するために合意された検査対象品である。
したがって、購入者と製造者は、サンプルが何を代表するのか、またどの検査を適用するのかをあらかじめ定めなければならない。注文内容によっては、その検査基準に寸法検査、目視検査、磁粉探傷試験、浸透探傷試験、放射線透過試験、超音波探傷試験、および漏れ試験が含まれる場合がある。これらの方法は、それぞれ異なる事項を確認する。寸法は、形状ならびに機械加工代または鋳造代に関係する。目視検査は、観察可能な表面状態を対象とする。磁粉探傷試験および浸透探傷試験は表面または表面近傍の不連続部を対象とし、放射線透過試験および超音波探傷試験は異なる物理的方法によって内部状態を調べる。漏れ試験が確認するのは、単に外観が健全であるかどうかではなく、封じ込め性能である。
ASTM A1062の構成は、両当事者に責任を課している。購入者は、注文に適用される検査要求事項を定めるか承認し、製造者は、完成品の製造に予定された条件で製作したサンプル鋳物を提供する。その結果は、管理された製造前の判定であり、最も有利な報告結果を示す鋳物を自由に選ぶことを許可するものではない。計画された製品、工程、または検査条件を代表していないサンプルは、すべての試験結果が許容範囲内に見えても、その価値は低い。
この製品固有の取決めを、類推によって圧延板、棒、管、または鍛造品に適用してはならない。ASTM A370は、サンプリング頻度、試験片の採取位置および方向、材料の状態、ならびに報告要求事項は、適用される製品規格または一般要求事項規格によって定められるとしている。圧延製品の場合、それらの指示は、鋳物の注文には直接対応するものがない形で、ヒート、ロット、試験単位、または採取位置を定義することがある。ASTM A1062は、まず適用される支配的な規格を読むことの重要性を示す事例である。

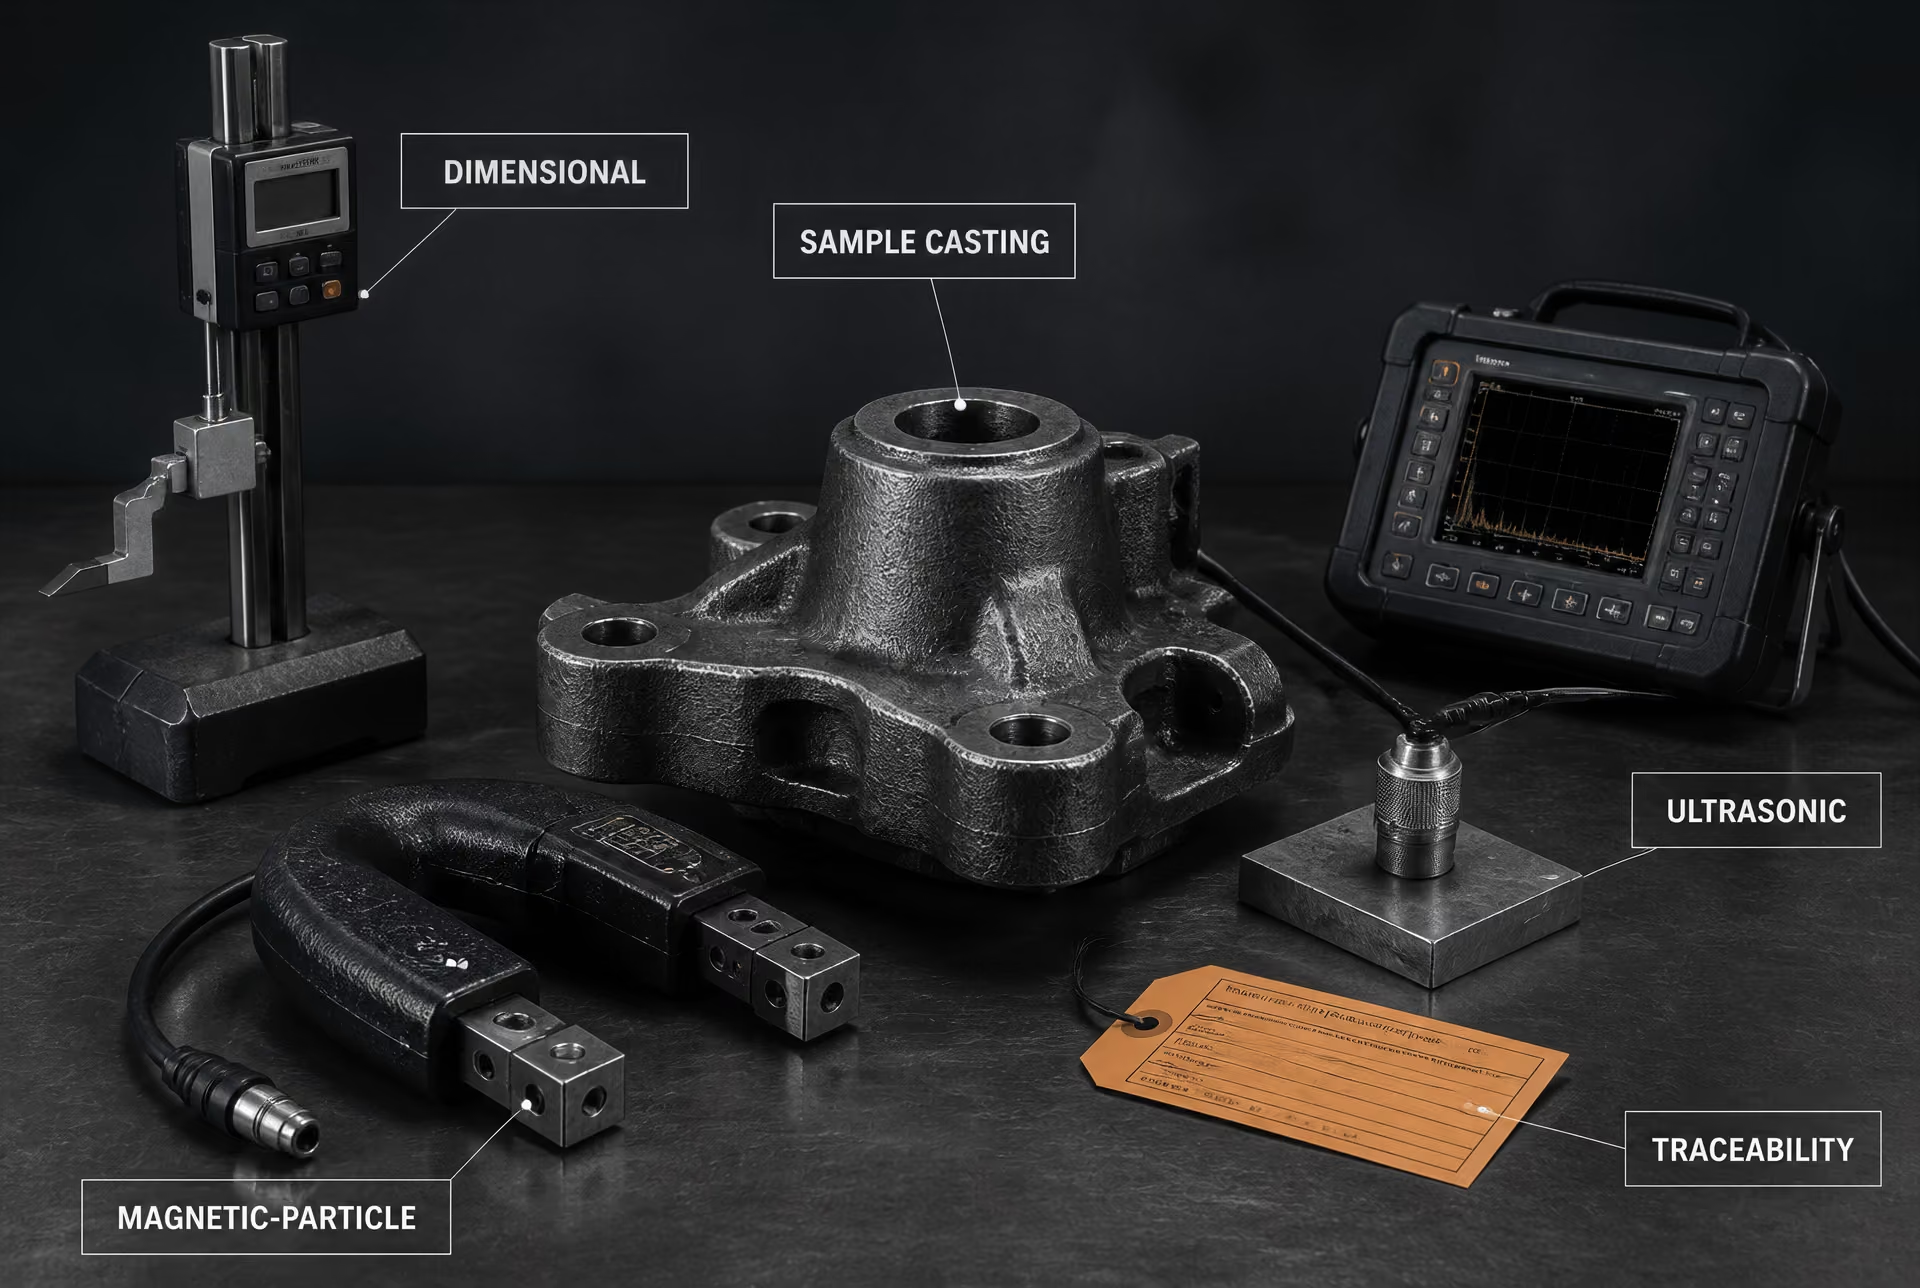
サンプル鋳物と注文品全体の検査
サンプル鋳物は、2つの別個の目的を果たすことがある。製造前には、計画された設計および製造経路が指定された検査要求事項を満たせることを実証する。注文品全体の製造中または製造後には、注文および支配的な規格によって定められた条件の下で、納入された鋳物が適合するかどうかを検査によって判定する。これらの活動には関連性があるが、相互に置き換えることはできない。
サンプルは、その図面、鋳物識別情報、材料規格、必要な場合にはヒートまたは溶解情報、製造経路、熱処理、および検査記録まで追跡可能な状態に維持しなければならない。試験報告書を実際のサンプルおよびその管理条件に結び付けられない場合、試験を繰り返してもトレーサビリティの不備は修復されない。同じ原則は、鋼材から採取する試験室試料にも適用される。鋳物をサンプリングすること、試験片の位置を決めること、試験片を調製すること、試験を実施すること、そして注文品の合否を判定することは、4つの異なる作業である。
ASTM Internationalの様式およびスタイルに関する要求事項は、規格において、適合性の判定に必要な試験単位および試験片の数を明示し、ロット・サンプリング手順を定義し、再試験が認められる条件および規則を記載しなければならないとしている。ASTM E1806は、鋼および鉄の化学分析に用いる試験室試料について、採取位置および調製方法を扱っている。ASTM E105は、さらに統計的な観点を加えている。確率サンプリングでは、明示された推定手順と乱数選択を組み合わせることにより、サンプリングの不確かさおよびロット処置に伴うリスクを客観的に評価できる。到達しやすかったというだけで、都合のよい鋳物が無作為サンプルになるわけではない。
注文品全体の検査では、合否判定は適用されるA1062の要求事項および購入注文書に従わなければならない。検査不合格は、不適合鋳物、代表性のないサンプル、無効な試験、または製造条件の変更を示している可能性がある。それぞれの可能性は、異なる対応につながる。正しい対応は、結果を自動的に破棄して、恣意的に選んだ代替品を試験することではない。
正式なサンプリング計画で用いられる一般的な考え方も、この点を補強している。ASTM E2234は、属性によるAQL指標型の1回、2回、および多回サンプリングについて説明している。ロットは、不適合単位数が適用される合格判定個数以下であれば合格となり、拒否判定個数に達した場合には不合格となる。Federal Highway Administrationは、再試験の規定において、第2回試験の結果が第1回試験の結果に置き換わるのか、それとも組み合わせられるのかを明記しなければならないとしている。2回および多回サンプリングでは、判定に累積欠陥数を用いる。これらの規則を、不利な結果を見てから推測して適用することはできない。
新規サンプルが必要となる場合
ASTM A1062では、検査基準または製品状態が変化した場合、新規サンプルは管理された対応として扱われる。第1のサンプルが不合格だったために選ぶ、非公式な代替品ではない。同規格は、寸法検査、目視検査、磁粉探傷試験、浸透探傷試験、放射線透過試験、超音波探傷試験、および漏れ試験を含む、該当する検査区分について新規サンプルが必要となる状況を規定している。実務上は、新規サンプルを必要とした理由を記録し、該当する変更と結び付けなければならない。
鋳物の設計、寸法、または検査に影響する形状が変更された場合、新たな寸法サンプルが必要となることがある。表面を形成する条件、補修条件、またはその他の製造変数によって検査対象の表面が変化した場合、新たな目視、磁粉探傷、または浸透探傷用サンプルが必要になることがある。肉厚、形状、内部特徴部の位置、または鋳造手順が変更され、検査の適格性を確認した基準が変わる場合、放射線透過試験または超音波探傷試験について新たなサンプルが必要になることがある。圧力境界、シール構成、または試験条件が以前のサンプルと対応しなくなった場合、漏れ試験について新たなサンプルが必要になることがある。
具体的なトリガーはASTM A1062および注文によって規定されるものであり、すべての鋳物に適用される普遍的な規則にまで拡張してはならない。担当者は、どの特性が変化したのか、どの検査が影響を受けるのか、そして新規サンプルが改訂後の製造条件を代表しなければならないかを特定しなければならない。変更された模型、造型方法、補修条件、熱処理、または検査設定は、ある試験には影響しても、別の試験には影響しない場合がある。
また、新規サンプルによって元の結果の履歴が消去されるわけではない。以前のサンプルに取って代わるのか、またはそれを補足するのか、その理由を明確に記載したうえで、両方の記録を検査履歴の一部として保持する。AISC 207-20は、検査および試験の担当者に、適用される方法および合否判定基準を理解することを求め、構造用鋼製品に関する最終検査の責任を定めている。その責任には、新規サンプルが認められる場合、再試験が許可される場合、また既存の証拠に基づいて別の都合のよい試験片を用いるのではなく、不合格または処置の判定が必要となる場合を認識することも含まれる。
11. 非破壊検査と破壊試験は異なる受入れ判定体系である
化学的証拠、機械的証拠、およびNDEの証拠
鋼材ロットは、ある一つの試験結果がたまたま満足できるように見えるからといって受け入れられるものではない。受入れは、その製品、ロット、および検査文書に対して要求される証拠に基づいて決まる。化学分析は化学成分を明らかにし、機械試験は特定の特性を測定し、非破壊検査(NDE)は不連続部を探索するか、指定された欠陥がないことを確認する。これらの結果は、それぞれ異なる問いに答えるものである。
化学分析では、鋼種記号で要求される炭素、マンガン、リン、硫黄、ケイ素、クロム、ニッケル、モリブデン、バナジウム、その他の元素を測定することがある。ASTM E1806は、鋼および鉄の化学分析に関して、試料採取位置、試験室試料の調製、およびロットからの試料採取を扱っている。試料は、それが代表する溶鋼またはロットまで追跡可能な状態に保たれなければならない。両方の製品が同じ鋼種記号を持つというだけの理由で、ある溶鋼から得られた化学成分の結果を別の溶鋼に割り当て直すことはできない。
機械的証拠は、準備された試験片から得られる。引張試験では、引張強さ、降伏強さまたは降伏点、および伸びを測定する。規格によっては、絞りも要求されることがある。伸びは、試験片の形状、標点距離、方向、および材料の状態に特に敏感である。硬さ試験は、特定の位置において、規定された方法で押込みに対する抵抗を測定する。適用される規格が、引張強さとの相関または硬さの要求を受入れ判定値として明示的に認めていない限り、硬さ試験は引張強さの代替にはならない。衝撃試験は、切欠き試験片を用い、多くの場合、規定された温度で吸収エネルギーを測定する。したがって、これは定められた衝撃条件下での挙動を評価するものであり、あらゆる使用条件における一般的な延性を評価するものではない。
ASTM A370は、「試料採取頻度、試験片の位置および方向、材料の状態、ならびに報告要件」は、適用される製品規格または一般要求事項規格によって規定されるとしている(ASTM International, 2024)。ISO 377:2017も同様に、鋼の形材、棒、線材、平鋼製品、および管状製品の機械試験に用いる試料および試験片について、必要な再試験に用いるものを含め、その識別、位置、および調製方法を規定している。誤った面、方向、または製品領域から切り出された引張試験片は、合格する数値結果が得られたとしても、有効にはならない。
NDEでは、通常、検査対象品をその後も使用できる状態に保つ。目視検査では、表面損傷、不正確な形状、検査員が視認できる溶接不連続部、腐食、ラップ、シーム、き裂、その他の指定された状態を発見できる。磁粉探傷試験は、強磁性鋼における表面および表面近傍の不連続部を検出する。浸透探傷試験は、非強磁性材料を含め、表面に達している液体保持性のある開口を明らかにする。放射線透過試験は、放射線透過量の差を記録し、適用される技法の下で、内部の体積状または平面状の状態を明らかにできる。超音波探傷試験は、透過した音波によって反射体を検出し、内部不連続部、ラミネーション、融合不良、または厚さに関連する状態の位置を特定できる場合がある。漏れ試験では、規定された圧力、媒体、時間、および検出方法の下で、圧力境界から漏れが生じるかどうかを確認する。
これらの方法が生み出す証拠は、相互に置き換えることができない。超音波探傷における指示は、低い引張強さの結果ではない。欠陥のない放射線透過画像によって、要求される炭素含有量、降伏強さ、またはシャルピー衝撃エネルギーが証明されるわけではない。逆に、合格した引張試験によって、磁粉探傷試験で発見された不合格となるき裂が無効になるわけでもない。
属性欠陥と測定特性
目視検査、磁粉探傷試験、浸透探傷試験、放射線透過試験、超音波探傷試験、および漏れ試験は、一般に属性検査として機能する。すなわち、検査対象単位を、明示された条件に照らして適合または不適合に分類する。関連する問いは、き裂が一つでも存在するか、指示が規定寸法を超えているか、不連続部が禁止区域に生じているか、または漏れが検出されるかどうかである。ASTM E2234は、AQLに基づく属性抜取検査について、ロット内の不適合単位数が適用される合格判定個数以下である場合にロットを受け入れ、合格判定個数に達した場合には不合格とする方法を説明している(ASTM International, 2008)。
機械試験および化学試験では、通常、測定値が得られる。結果は、最小値、最大値、範囲、またはその他の限界値と比較される。しかし、それによって試料がロット判定の対象外になるわけではない。規格では、必要な試験単位および試験片の数、それらの採取元、ならびに不合格後の処置を依然として定義しなければならない。ASTMのForm and Style要件は、規格において、適合性を確認するために必要な試験単位および試験片の数を特定し、ロットからの試料採取手順を定義し、許可される再試験の条件および規則を定めなければならないとしている(ASTM International, 2024)。
抜取検査の不確かさは、都合のよい試験片を選ぶ理由にはならない。ASTM E105は、乱数を用いた選定と、明示された推定手順による確率抜取を定義しており、抜取検査の不確かさおよびロット処置に伴うリスクを客観的に算定できるようにしている(ASTM International, 2016)。したがって、同じ注文であっても、属性検査計画と機械試験計画では、異なる単位、試料数、および判定規則を用いることがある。
方法別の受入れ基準
すべての検査には、それぞれ固有の受入れ基準、手順、および有効な抜取根拠が必要である。文書が検査方法、校正または観察条件、関連区域、指示の分類、および不合格限度を定義していない限り、「指示なし」という記載は不完全である。これは、試験片の方向、標点距離、試験温度、または適用される鋼種要求事項が明示されていない引張試験結果についても同様である。
ASTM A1062は有用な例を示している。この規格の、試験用鋼鋳物に関する購入者・製造者間の検査要求事項は、寸法検査、目視検査、磁粉探傷試験、浸透探傷試験、放射線透過試験、超音波探傷試験、または漏れ試験について、新たな試料を作製しなければならない状況を特定している(ASTM International, 2026)。超音波探傷のために要求された新たな試料によって、鋳物の化学成分、引張強さ、または衝撃試験結果が自動的に無効になるわけではない。また、新たな引張試験片によって、完了済みの目視検査または放射線透過検査の判定が自動的に再審査されるわけでもない。適用される検査文書には、新たな試料が一つの方法、一つの位置、一つの鋳物状態、または受入れ判定一式全体のいずれを対象とするのかを記載しなければならない。
再試験は、管理された処置であって、望ましい回答が得られるまで試験を繰り返す許可ではない。FHWAは、再試験規定において、2回目の試験結果が最初の結果を置き換えるのか、それとも最初の結果と組み合わせるのかを明示しなければならないとしている。また、二段抜取検査計画および多段抜取検査計画では、累積欠陥数を用いて判定を行うとしている(Federal Highway Administration, 2002)。ISO 2859-1:2026も同様に、単回、二段、および多段の属性抜取検査方式と、通常検査、緩和検査、および強化検査の間で切り替える規則を定義している。
したがって、検査員は最初の結果を保存し、再試験の理由を特定し、置換規則または累積規則を文書化し、各結果をそのロットおよび試験片に結び付けた状態に保たなければならない。AISC 207-20は、検査および試験の担当者が適用される方法と受入れ基準を理解することを要求し、構造用鋼製品に関する最終検査の責任を定めている(AISC, 2020)。ロットの受入れは、最も有利な単独の試験ではなく、その文書化された体系に従って決まる。
12. 役割、記録、および最終処置
検査員、試験所、製造者、購入者、および技術者
鋼材の受入れは、ロットから試料を採取すること、試験片を作製すること、試験片を試験すること、ならびにロットが適合しているかを判定することという四つの活動を分離して実施することに依存する。一つの組織が複数の活動を実施してもよいが、記録には、各段階を実施した者または組織、およびその権限の根拠を明示しなければならない。
製造者は、ヒート識別、製品識別、加工履歴、および材料状態を確立する。また、適用されるロット境界を定義または遵守し、トレーサビリティを維持し、材料証明書を提供し、検査および試験のために材料を供する。鋼材を製造したという事実だけでは、独立した受入れ判定がなされたことにはならない。
検査員は、検査に供された材料が記録に特定された材料であることを確認し、要求された検査を立ち会いまたは実施し、適用される仕様に照らして試料採取を確認し、逸脱を記録する。検査には、寸法検査、目視検査、表面検査、非破壊検査、または文書審査が含まれる場合がある。検査員は、別の部材を選択したり、不利な観察結果を記録しなかったりすることによって、不適合な結果を黙って合格に変えてはならない。
試験所は、識別情報が付された試料を受け入れ、その状態を確認し、試験片を作製し、規定された方法に従って装置を操作し、生の観察結果と計算結果の双方を報告する。試験所の職員は通常、ロットを定義したり、試料採取計画を書き換えたり、不合格結果が無関係であると判断したりしない。試験片が損傷していた、不適切に作製されていた、または方法から逸脱して試験されていた場合、その事実は記録に含めなければならない。それは元の結果を消去する理由にはならない。
購入者は、契約上の要求事項を定めるか、適用される製品仕様を適用し、立会いまたは審査が必要な事項を特定し、購入者に代わって材料を受け入れる権限を誰が有するかを決定する。購入者は追加試験を要求してもよいが、追加試験が自動的に許可された再試験となるわけではない。その権限は、仕様書、契約書、検査計画、または承認済みの技術的判断に基づかなければならない。
技術者は、仕様書、図面、またはプロジェクト基準が問題に直接答えていない場合に、技術的要求事項を解釈する。これには、報告された逸脱が設計要求事項に影響するかどうかの判断、提案された修理または特採の審査、および処置が技術的に許容されるかどうかの判定が含まれる場合がある。技術者は、試験所の測定記録に取って代わることも、不合格試験から合格結果を作り出すこともない。
ASTM A370、鋼製品の機械試験に関する標準試験方法および定義は、「試料採取頻度、試験片の位置および方向、材料状態、ならびに報告要求事項」について、適用される製品仕様または一般要求事項仕様が決定的であるとしている(ASTM International, 2024)。この役割分担は重要である。試験が正しく実施されても、試験片が誤った位置から採取されていた場合、誤った状態にあった場合、または別のロットを代表していた場合には、ロット受入れに関して無関係となる可能性がある。
AISC 207-20における責任
構造用鋼材の業務については、AISC 207-20、鋼材製作会社および建方会社の認証に関する仕様書が、組織上の直接的な要求事項を定めている。検査および試験の担当者は、適用される検査方法と受入れ基準を理解していなければならない。したがって、力量には試験機の操作方法を知っていること以上のものが含まれる。担当者は、どの仕様が適用されるか、試験単位とは何か、試験片をどのように選定し方向付けるか、また、どの結果が調査、再試験、拒否、または受入れの契機となるかを理解しなければならない。
AISC 207-20は、構造用鋼製品に関する最終検査の責任も割り当てている。この割当ては、品質システムおよびプロジェクト記録において識別可能でなければならない。「最終検査」とは、単に証明書に最後に署名する者を指すのではない。それは、要求された検査および試験が完了していること、結果が正しい基準に照らして評価されていること、未解決の逸脱が処理されていること、ならびに材料または製作物について明示された処置がなされていることを確認する、管理された審査である。
この分離により、よくある失敗を防止できる。すなわち、製造者が試験を報告し、試験所が数値を報告し、誰かがその数値自体を受入れ判定だと想定するという失敗である。それは受入れ判定ではない。受入れ権限者は、その結果を正しいロット、要求事項、試料採取規則、および再試験規定に結び付けなければならない。
ASTMの書式およびスタイルに関する要求事項は、仕様書が適合性の確認に必要な試験単位および試験片の数を特定し、ロット試料採取手順を定め、再試験が許可される条件および規則を規定しなければならないとしている(ASTM International, 2024)。ASTM E105:2016は、便宜的選定と確率抽出との有用な相違を示している。確率抽出では、乱数および明示された推定手順を用いるため、試料採取の不確かさとロット処置のリスクを客観的に評価できる。
計数値抜取検査について、ASTM E2234:2008は、単回、二回、および多回の抜取検査計画を記載している。不適合単位数が適用される合格判定数以下である場合、ロットは合格となる。拒否判定数に達した場合、ロットは不合格となる。二回目の試料採取は、合格する部材を自由に探すためのものではない。FHWAの指針は、二回目の試験結果が初回結果に置き換わるのか、または初回結果と組み合わされるのかを手順に明記しなければならず、二回および多回の抜取検査の判定では累積欠点数を用いるとしている。ISO 2859-1:2026も同様に、AQLに基づく抜取検査方式と、通常検査、緩和検査、および強化検査の間の切替え規則を定めている。
防御可能な受入れ記録における最低限の事項
防御可能な記録は、識別情報から始まる。記録には、仕様書および材質等級の表示、製品形状、ヒート番号、ロット番号、寸法または厚さの範囲、代表する数量、製造者、ならびに仕様書が要求する状態または加工状態を記載すべきである。ASTM A572/A572M Grade 50やASTM A992/A992Mなどの等級については、等級名だけに依拠するのではなく、版および適用される追加要求事項を記録しなければならない。
試料採取の記録には、試料採取計画、試験単位数、選定の根拠、日付、試料採取者、および選定された各試験単位がロットを代表する理由を示すべきである。また、正確な試料採取位置および方向を特定しなければならない。例えば、表面または内部、端部または長さ中央部、長手方向または横方向、ならびに圧延方向との関係である。材料状態は、受入れ時のまま、焼ならし、焼入れ焼戻し、熱機械加工、またはその他の規定された状態として記録しなければならない。ISO 377:2017は、鋼の形鋼、棒鋼、線材、平鋼製品、および管状製品の機械試験に使用する試料および試験片について、識別、位置、および作製に関する情報を要求しており、必要な再試験に使用する試験片も対象としている。
試験片の作製記録には、寸法、加工方向、標点距離、表面状態、熱処理または調整、ならびに作製した試験片の不採用または交換を特定すべきである。試験記録には、方法および版、装置識別、要求される場合の校正状態、操作者、環境条件または試験条件、ならびに文書化された方法からの逸脱を記載しなければならない。化学分析については、ASTM E1806が、鋼および鉄に関する試料採取位置、試験所試料の作製、ならびにロット試料採取を扱っている。
結果は、生の観察結果または装置出力と、基準との比較に使用する報告値という二つの形で保存しなければならない。単位、丸め規則、該当する場合の破断位置、破壊形態、不適合な観察結果、および試験所のコメントを含める。再試験の記録には、誰がその再試験を承認したか、承認の根拠となる条項または契約上の規定、再試験が許可された理由、新たな試料採取位置、ならびに結果が元の結果に置き換わるのか、または元の結果と組み合わされるのかを特定しなければならない。累積数を適用する場合、記録には最後の試験だけでなく、累積の経過数を示さなければならない。
最後に、処置には、受入れ、拒否、審査待ち保留、再加工および再試験、または承認済み特採による受入れのいずれかを記載し、責任権限者、日付、および裏付けとなる参照情報を示すべきである。証明書または合否声明は、それ自体で独立した効力を持たない。その信頼性は、その下にある管理された証拠によって制限される。すなわち、正確なロット境界、代表性のある選定、有効な試験片作製、力量のある試験、追跡可能な結果、承認された再試験、および識別可能な最終検査判定である。
13. 数値例を創作しない意思決定ロジックの実例
有効な意思決定は、いずれかの試験片を切り出す前から始まる。責任を負う仕様書、購買要求事項、または検査計画では、ロット、適用される特性、サンプリング方法、要求される材料状態、およびトレーサビリティを維持する記録を定義しなければならない。「サンプルが不合格になった」というだけでは、まだロットの処置は決定されていない。ロットからのサンプリング、試験片の作製、その試験片の試験、ならびにロットの合格または不合格の判定は、それぞれ別個の作業である。
ASTM A370は、「サンプリング頻度、試験片の位置および方向、材料状態、ならびに報告要求事項」は、適用される製品仕様または一般要求事項仕様によって規定されるとしている(ASTM International, 2024)。ASTMのForm and Style要求事項も、仕様書に適合性判定に必要な試験単位数および試験片数を記載し、ロット・サンプリング手順を定義し、再試験が認められる条件を明示することを要求している。以下の意思決定経路は、これらの指示に従って管理される。
単一サンプルによる判定
まず、適用される製品仕様が要求する条件に基づいてロットを定義する。ロットは、溶鋼番号、製品寸法、製造期間、処理状態、またはその他に規定された基準によって区切られる場合がある。不利な結果が出た後に、疑わしい材料をロットの外に置くことだけを目的として境界を変更してはならない。溶鋼番号または鋳込み番号、製品形状、等級表示、寸法、状態、および含まれる数量を記録する。
次に、検査規格または契約で要求されるAQLに基づく単一サンプリング計画を選択する。ASTM E2234はAQLに基づく計数値サンプリング計画を記載しており、ISO 2859-1:2026はロットごとの検査に用いる単一、二重、および多段サンプリング方式を定義し、通常検査、緩和検査、およびきつい検査の間の切替え規則を含んでいる。選択した計画によって、サンプルサイズならびに適用される合格判定数および不合格判定数が決まる。いずれも、都合のよい個数から任意に設定してはならない。
選定は、定義されたロットを代表するものでなければならない。ASTM E105は、乱数および明示された推定手順を用いた選定による確率サンプリングを記載しており、サンプリングの不確かさおよびロット処置に伴うリスクを客観的に算定できるようにしている。したがって、実務上の検査記録では、選定した単位を特定し、接近性、方向、製品内の位置など、認められた制約があれば説明するべきである。ASTM E1806は、鋼および鉄の化学分析に用いる実験室試料の採取位置および作製を規定している。ASTM A370は、機械試験その他の適合性試験について、位置、方向、状態、および報告に注意を向けている。
規定された方法で最初のサンプルを検査し、サンプリングした各単位を、規定された特性基準に照らして分類する。適用される計画が別の計数基準を定めていない限り、単に不合格となった観察結果の数ではなく、不適合単位の数を数える。累積数が合格判定数以下であれば、その計画に基づいてロットを合格とする。不合格判定数に達した場合は、ロットを不合格とする。判定境界に達した後、より有利な代替片を選ぶことを一般的に認める規定はない。
最初のサンプルの計数結果が、これら直ちに判定できる二つの結果の間にある場合、単一サンプリング計画は非公式な判断を認めていない。真の単一サンプリング計画では通常、直接的な判定境界が示される。手順が代わりに未解決の状態を示している場合、または別に規定された段階を適用する場合は、その明文化された規定に従う。不都合な結果であるという理由だけで、二重サンプリングの規則を借用したり、検査を繰り返したりしてはならない。ロットの定義、計画の指定、選定した単位、観察結果、不適合単位数、判定、および判定の根拠となった権限または規定を記録する。
二重または多段サンプルによる判定
二重または多段サンプリング計画は、段階的な構造を持つ。検査開始前にロットを定義し、適用されるAQLに基づく計画を選択する。計画には、最初のサンプル、追加する可能性のあるサンプル、ならびに各段階における合格および不合格の判定規則が示される。ISO 2859-1:2026は検査切替えに関する規定も定めているため、検査状態が通常、緩和、またはきついのいずれであるかは、最初の結果を見た後に選ぶのではなく、適用される検査履歴に基づいて確定しなければならない。
最初のサンプルを検査し、計画に従って不適合単位数を数える。その数が第一段階の合格判定数以下であれば、ロットを合格とする。その数が第一段階の不合格判定数に達した場合は、ロットを不合格とする。これらは計画に結び付いた累積的な判定であり、不合格単位を廃棄したり、サンプルを引き直したりすることを促すものではない。
第一段階の結果が追加サンプルを要求する場合は、規定された選定手順を用いて、同じ定義済みロットから規定の追加サンプルを採取する。単位の識別を維持し、第二サンプルが適合材料を探すための恣意的な選別にならないようにする。適用される同じ基準でこれを検査し、その後、計画の要求に従って、第一段階の結果と組み合わせる。ASTM E2234は中心的な規則を示している。すなわち、単一、二重、または多段サンプルにおける不適合単位数が適用される合格判定数以下であればロットは合格となり、不合格判定数に達した場合は不合格となる。
したがって、追加サンプル後の判定は、第二サンプル単独ではなく累積数に基づく。FHWAは、二重および多段サンプリングの判定が累積欠陥数を用いることを説明している。多段サンプリング計画の場合は、選択した計画が認める段階の範囲内でのみ、同じロジックを繰り返す。合格または不合格の境界に達したら停止し、結果を記録する。望ましい結果を得るために検査を継続してはならない。
機械的性質の再試験に関する判定
機械的性質の不合格は、特性サンプリングに基づく判定とは異なる分析を必要とする。まず、試験片の識別、製品の識別、溶鋼番号または鋳込み番号のトレーサビリティ、試験片の位置、方向、寸法、および材料状態を確認する。試験片が要求された方法によって作製および試験され、装置、記録、計算が有効であることを確認する。ISO 377:2017は、鋼の形鋼、棒、線材、平鋼製品、および管状製品の機械試験に用いるサンプルおよび試験片について、識別、位置、および作製を規定しており、必要な再試験に用いるサンプルも対象としている。
疑わしい試験結果と、実際の不合格結果とを区別する。試験片の破損、加工誤差、芯ずれ、装置の問題、不適切な方向、または適用される方法が認めるその他の状態によって、結果が無効になる場合がある。無効な結果は、適用される試験手順に従って処理するものであり、有効な不合格結果に対する再試験と自動的にみなしてはならない。
次に、製品仕様書の再試験条項を確認する。ASTM A370は、すべての製品要求事項に対する普遍的な代替規定を示しているわけではない。そのサンプリングおよび報告に関する規定は、適用される製品仕様または一般要求事項仕様と併せて運用される。再試験で認められる追加結果について、元の結果を置き換えるのか、元の結果と組み合わせるのか、または別に定められた規則で評価するのかを、条項で明示しなければならない。FHWAは、第二試験の結果が第一試験の結果を置き換えるのか、または組み合わせるのかを、再試験規定に明記しなければならないことを特に強調している。
その条項で認められた追加試験片のみを、要求された位置および状態から採取して試験する。規定された合格判定規則を正確に適用する。結果を組み合わせる規則であれば、元の有効な結果を計算に残す。定められた状況下で結果を置き換える規則であれば、置換えが認められる理由を記録する。承認されていない試験片を試験することによって、不合格結果を消去することはできない。
最後に、元の結果、妥当性の確認、再試験の根拠となる規定、試験片の識別、追加結果、計算または比較、および最終処置を記録する。鋳鋼品のサンプルについて、ASTM A1062は、寸法、目視、磁粉、浸透探傷、放射線、超音波、または漏れ試験のために新たなサンプルを要求する状況を示している。この要求事項は、許可されていない反復試験と新たなサンプルとが互換ではない理由を示すものである。AISC 207-20は、構造用鋼製品の最終検査に関する責任を、定義された検査システムの中に位置付け、担当者が適用される方法および合格判定基準を理解していることを要求している。ロットは、その文書化された規則に基づく場合に限り、合格、 不合格、認められた是正処置のための保留、またはその他の処置となる。
14. よくある誤解と規格に基づくチェックリスト
鋼材の受入れは、都合のよい切断、好ましい試験結果、書類作成を順番に行うだけの手続きではない。ロットからのサンプリング、試験室用試料の準備、試料の試験、ロットが適合するかどうかの判定という4つの活動は、分けて扱わなければならない。誤った部位、誤った位置、誤った方向、または誤った材料状態から得られた有効な試験結果によっても、サンプリング上の誤りは修正されない。
誤解:1つの試験片がすべての鋼製品を代表する
特定の仕様では、単一の試験片で十分な場合がある。しかし、それは普遍的な規則ではない。鋼製品は、断面寸法、形状、製造履歴、熱処理、ならびに特性の勾配が生じる可能性において異なる。鋼板の一端から採取した引張試験片が、同じ商業上の呼称で製造されたすべての鋼板、棒鋼、管、鋳物、または製品を自動的に代表することはない。
最初に入手できた部材が、必ずしも代表性を有するとは限らない。選定は、到達しやすい、切断が安全である、または既に主要な製造工程から分離されている材料に偏る可能性がある。防御可能なサンプルは、明確に定義されたロットに関連付けられ、適用される仕様が要求する方法によって選定されなければならない。確率サンプリングが要求される場合、または適切である場合、ASTM E105-16は、乱数および明示された推定手順を用いた選定について規定している。これにより、サンプリングの不確かさ、ならびにロットを受け入れる場合または拒否する場合のリスクを、客観的に評価できる。
ASTM A370は、すべての鋼材について単一の普遍的なサンプリング計画を定めているわけではない。同規格は、鋼および関連合金製品の適合性を評価するための試験方法と一般的な指針を示すものであり、適用される製品仕様または一般要求事項仕様が、「サンプリング頻度、試験片の位置および方向、材料状態、ならびに報告要件」を規定する(ASTM International, 2024)。したがって、製品仕様によって、試験片を長手方向または横方向のいずれで採取するか、板厚中央または指定表面から採取するか、特定の熱処理の前後のいずれで採取するか、さらに1つの溶鋼、バッチ、鋳造単位、または出荷単位に関連付けるかが決まる。
ISO 377:2017も、形鋼、棒鋼、線材、平鋼製品、および管状製品について、サンプルおよび試験片の識別、位置、準備を扱っている。同規格が、必要な再試験用のサンプルを含めている点は重要である。再試験片も、識別および位置に関する規則の対象となる。これは、より有利な領域を選定するための口実にはならない。
試験証明書は報告された結果の記録に役立つが、トレーサビリティの代わりにはならない。試験室は、試験片を溶鋼または鋳造単位、製品形態、ロット、加工状態、サンプル識別情報、および管理の連鎖に結び付けられるようにすべきである。その結び付きが失われている場合、合格結果が、判定対象の材料であることを示せない材料に属している可能性がある。
誤解:再試験を行えば不合格は自動的に取り消される
再試験は、適用される仕様、購入要求事項、または承認済み検査手順が認め、かつ、それが判定にどのように影響するかを規定している場合に限り認められる。ASTM Internationalが2024年に示したASTMの様式およびスタイルに関する要求事項では、仕様に適合性判定に必要な試験単位数および試験片数を記載し、ロット・サンプリング手順を定義し、再試験が認められる条件および規則を規定することが要求されている。
この要求事項は、よくある近道を防止するものである。すなわち、不利な結果を破棄し、別の部材を試験し、2回目の結果が合格すればロットを受け入れるという方法である。2回目の試験が合格しても、最初の結果が一律に消去されるわけではない。最初の結果は判定の一部として残る場合があり、追加試験の実施を引き起こす場合があり、または拒否、調査、補修、隔離、もしくは新たなサンプル採取が必要となる場合がある。
規則には、2回目の試験結果が最初の結果に置き換わるのか、それとも最初の結果と組み合わせられるのかを明記しなければならない。FHWAの指針は、再試験の規定でこの区別を明確にすべきことを説明しており、二段サンプリングおよび多段サンプリングによる判定では、累積不適合数を用いる。ASTM E2234-08では、不適合単位数が適用される合格判定数以下である場合にロットを受け入れ、拒否判定数に達した場合にロットを拒否する。結果は、検査員がどの個別結果を好むかではなく、サンプリング方式によって決まる。
ISO 377:2017は、必要な再試験に使用する試験片の識別および準備に関する要求事項を規定しているが、すべての製品に対する一般的な再試験の権利を与えているわけではない。サンプル鋼鋳物を対象とするASTM A1062-10(2026)は、寸法試験、目視試験、磁粉探傷試験、浸透探傷試験、放射線透過試験、超音波試験、または漏れ試験のために新たなサンプルを作成しなければならない状況を示しており、別の側面から同じ原則を示している。適用される規則が優先される。
再試験を指示する前に、最初の結果が、文書化された試験室または試験片の誤りによって無効であったのか、それとも有効な不適合結果であったのかを判断する必要がある。これらは異なる事例である。不適切な機械加工によって試験片が破損した場合、試験方法に基づく無効化が必要となる可能性がある。正しく試験された試験片が規定の降伏強さを満たさなかった場合、それは材料に関する証拠であり、別の試験片が合格したというだけの理由で試験上の誤りとして再分類することはできない。
誤解:AQLは欠陥のない材料を意味する
AQLは検査パラメータであり、ロットに不適合単位が一つも含まれないことを保証するものではない。ISO 2859-1:2026は、ロットごとの検査を対象として、通常検査、軽減検査、および強化検査の間の切替え規則を含む、AQLで指標化された単一サンプリング、二段サンプリング、および多段サンプリングの方式を定めている。この計画は、定義された検査システムにおけるサンプルサイズならびに合格判定数または拒否判定数を設定する。
ASTM E2234-08は、運用上の判定を明確に示している。観測された不適合単位数が適用される合格判定数以下であれば受入れとなり、拒否判定数に達した場合は拒否となる。したがって、契約で100%検査または欠陥ゼロに関する別個の要求事項が定められていない限り、受け入れられたロットにも不適合品が含まれる可能性がある。AQLに基づく受入れは、サンプリング・リスクを管理するものであり、すべての単位を保証するものではない。
AQL表を参照する前に、ロットも定義しなければならない。溶鋼、製品寸法、熱処理条件、または製造期間を混在させると、計算が表に従っていても、選定されたサンプルが代表性を失う可能性がある。定義されていないロットを、検査計画によって補うことはできない。
技術者および試験室向け受入れチェックリスト
試験結果をロットの判定として扱う前に、以下の記録を使用すること。責任を負う技術者、検査員、またはその他の指定された権限者を明確にしなければならない。試験室が、材料を受け入れる権限を黙って想定してはならない。
サンプリング前
- 適用される製品仕様ならびに参照されるすべての一般要求事項、購入条項、図面、および承認済み特例を特定する。ASTM A370は試験の参照規格であり、製品仕様に代わるものではない。
- ロットを定義する。溶鋼、鋳造単位、バッチ、寸法範囲、製品形態、熱処理状態、数量、ならびに製造または出荷の境界を含める。
- 必要なサンプル数、試験単位数、および各単位当たりの試験片数を記録する。
- 必要に応じて無作為または系統的な選定を含む選定方法を定義し、都合のよい部材の選定を防止する。
- 合格判定基準、単位、許容差、ならびにその基準が各試験片、試験単位、またはロットのいずれに適用されるかを確認する。
- サンプリング時および試験時に要求される材料状態を定める。これには、製造まま、焼ならし、焼入れ焼戻し、またはその他の指定状態が含まれる。
- 各製品形態について、試験片の位置および方向を指定する。
試験片の準備中
- 切断、移送、機械加工、および試験の全工程を通じて、溶鋼、ロット、製品、およびサンプルの識別情報を保持する。
- 位置、表面、厚さ、方向、ならびに許可された材料除去がある場合はその内容を記録する。
- 適用される準備方法に従い、試験前に逸脱事項を記録する。
- 再試験片は別個に識別して保管する。通常の試験片と互換性があるものとして扱ってはならない。
試験後
- 試験機の校正、試験方法、試験片寸法、破断位置、コンディショニング、および作業者の記録を確認する。
- 不合格、無効試験、および逸脱事項を含む、要求されたすべての結果を報告する。好ましい結果だけを報告してはならない。
- 結果を、非公式な過去の平均値ではなく、指定された合格判定基準と比較する。
- 品質計画で指定された権限者から、レビューまたは出荷可否の判定を得る。AISC 207-20は、検査および試験担当者が適用される方法と合格判定基準を理解することを要求し、構造用鋼製品に関する最終検査の責任を定めている。
再試験前
- 再試験を認める正確な条項を特定し、その条件が満たされていることを確認する。
- 再試験が最初の結果に置き換わるのか、最初の結果と組み合わせられるのか、または累積不適合数によって規定されるのかを判断する。
- 別の試験片を切り出す前に、試験片、試験機、作業者、識別情報、および材料状態に関する誤りを調査する。
- 同じトレーサブルな規則に従って再試験用サンプルを選定・準備し、有利な位置を探してはならない。
最終処分時
- 受入れ、拒否、条件付き受入れ、隔離、手直し、またはその他の承認済みの状態を記録する。
- 判定を、ロットの定義、完全な試験記録、試験片の識別情報、および証明書に関連付ける。
- 使用上の制限または必要な追加検査がある場合は、それを明記する。
- 責任を負う権限者から、文書化された承認を得る。証明書は記録を裏付けるものであるが、トレーサビリティ、適用される規則、および記録されたロット判定によって、結果が実際に何を代表するかが確立される。
参考文献
- [1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. ISO 377:2017, 2017. ISO standard reference cited in the article
- [2] Standard Practice for Probability Sampling of Materials. ASTM E105-16, 2016. ASTM International standard reference cited in the article
- [3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM E2234-08, 2008. ASTM International standard reference cited in the article
- [4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO 2859-1:2026, 2026. ISO standard reference cited in the article