




1. Czym jest partia stali — i dlaczego definicja decyduje o wyniku
Akceptacja partii jest decyzją dotyczącą zgodności określonej populacji stali. Nie jest to ocena pojedynczej, wygodnie wybranej próbki, jednego korzystnego wyniku próby rozciągania ani jednego elementu pobranego z wierzchu dostawy. Wynik ma znaczenie tylko wtedy, gdy badany materiał można powiązać z partią, z której go wybrano, a zasady pobierania próbek, przygotowania próbek do badań, metoda badania oraz zasady powtórnych badań są zgodne z obowiązującą specyfikacją.
To rozróżnienie ma znaczenie, ponieważ cztery czynności są często traktowane jako jedna: wybór materiału z partii, przygotowanie próbek laboratoryjnych lub próbek do badań mechanicznych, badanie tych próbek oraz podjęcie decyzji, czy partia jest zgodna. Są one ze sobą powiązane, ale odpowiadają na różne pytania. Prawidłowo zbadana próbka nadal może nie reprezentować wskazanej partii. Z kolei reprezentatywna próbka może zostać niewłaściwie przygotowana lub zbadana w nieprawidłowej orientacji. Żadnego z tych problemów nie rozwiązuje samo pobranie kolejnego elementu.

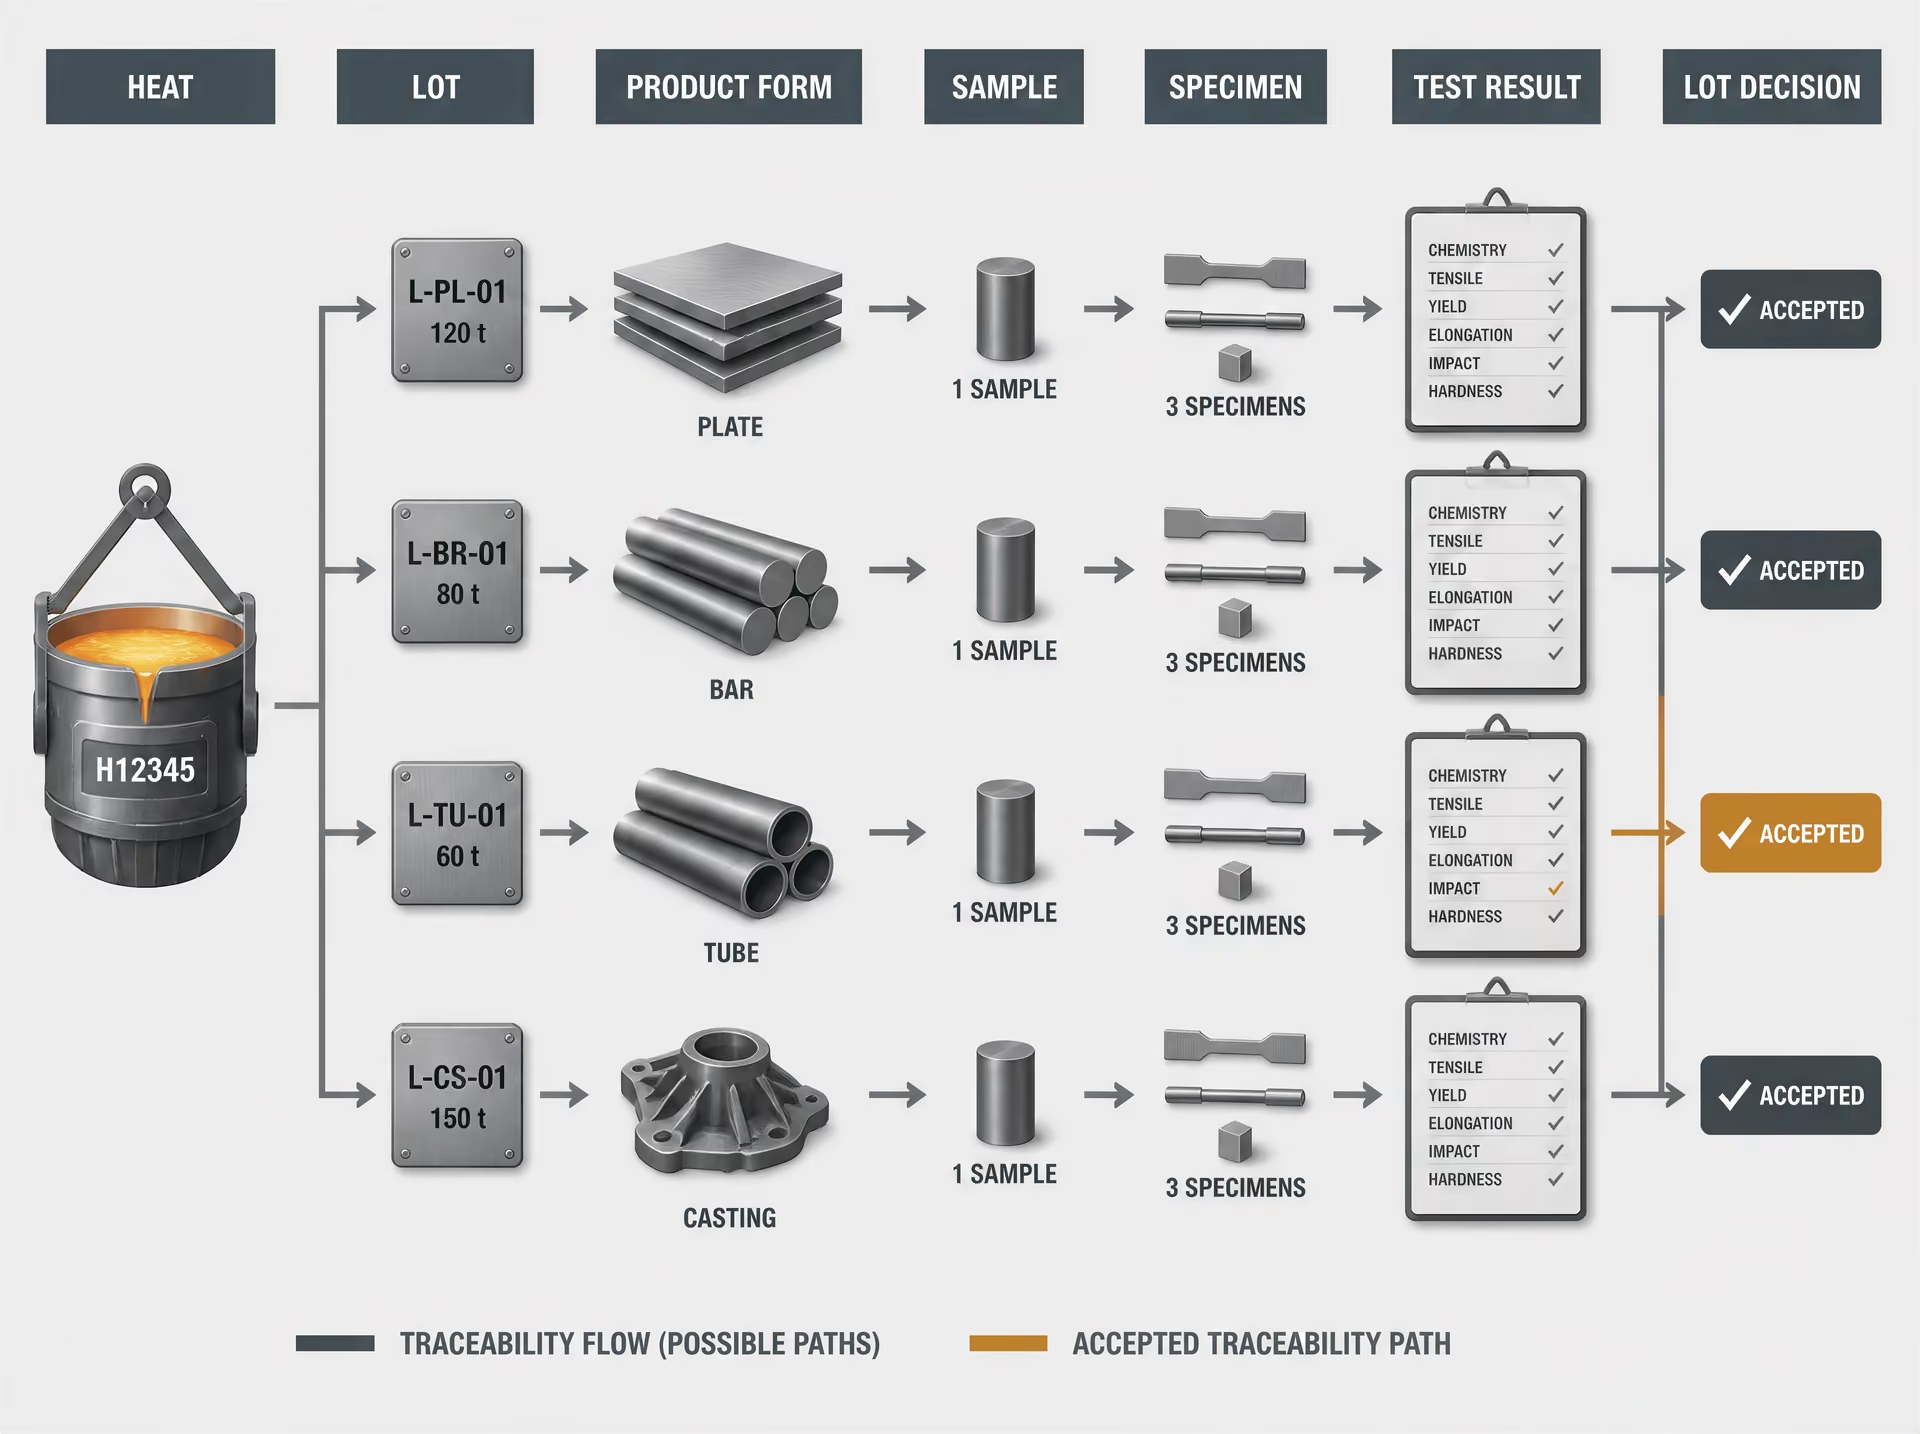
Identyfikacja partii, identyfikacja wytopu i postać wyrobu
Partia stali jest określoną populacją ustanowioną przez właściwą specyfikację wyrobu, zamówienie, plan jakości lub normę dotyczącą wymagań ogólnych. Definicja może być związana z jednym wytopem, jednym odlewem, określoną ilością wyrobu, zakresem wymiarów, serią produkcyjną, cyklem obróbki cieplnej lub inną wskazaną podstawą. Nie istnieje uniwersalna zasada, zgodnie z którą każda dostawa, krąg, blacha, pręt, rura lub odlew automatycznie stanowi jedną partię.
Najważniejsze terminy identyfikacyjne
- Wytop
- Stal wyprodukowana z jednego wsadu ciekłego metalu lub w ramach jednej sekwencji topienia i zidentyfikowana numerem wytopu.
- Partia
- Zdefiniowana populacja, do której stosuje się zasadę pobierania próbek i odbioru.
- Jednostka badania
- Część partii reprezentowana przez jedną decyzję odbiorczą na podstawie obowiązującej specyfikacji.
- Próbka badawcza
- Przygotowany element umieszczany w maszynie wytrzymałościowej lub wykorzystywany do określonego badania.
Wytop, w specyfikacjach i dokumentacji hutniczej nazywany czasem odlewem, oznacza stal wyprodukowaną z jednego załadunku ciekłego metalu lub w ramach jednej sekwencji topienia. Jego tożsamość chemiczną określa numer wytopu. Krąg jest zwiniętą długością wyrobu walcowanego na płasko; blacha jest wyrobem płaskim przyciętym do określonych wymiarów; pręt jest wyrobem długim o określonym kształcie przekroju poprzecznego; a rura jest wyrobem drążonym, wytwarzanym zgodnie z własnymi zasadami kontroli procesu. Odlew uzyskuje kształt w wyniku krzepnięcia metalu w formie. Te postacie wyrobu mogą mieć wspólny numer wytopu, a mimo to stanowić odrębne populacje do celów badań, ponieważ zmniejszenie przekroju podczas walcowania, wymiary przekroju, formowanie, spawanie, obróbka skrawaniem lub obróbka cieplna mogą zmieniać istotne właściwości.
| Czynnik populacji | Dlaczego może wymagać oddzielnego pobierania próbek |
|---|---|
| Wytop | Tożsamość chemiczna różni się w zależności od sekwencji topienia |
| Postać wyrobu | Walcowanie, kształtowanie, spawanie lub obróbka skrawaniem mogą zmieniać właściwości |
| Rozmiar lub grubość | Historia cieplna i odkształcenia mogą się różnić |
| Stan materiału | Materiał walcowany na gorąco, normalizowany, wyżarzany lub hartowany i odpuszczany może nie być wzajemnie zamienny |
Obowiązująca specyfikacja wyrobu, zamówienie, plan jakości lub norma wymagań ogólnych określa granicę partii i podstawę pobierania próbek. Strong evidence
Populacja na poziomie dostawy może obejmować kilka wytopów, wyrobów lub rozmiarów, jednak fakt, że materiał jest przewożony na jednym liście przewozowym, nie oznacza, że stanowi jednorodną partię. Specyfikacja może dopuszczać jedno badanie na wytop i zakres grubości, jedno badanie na partię prętów albo inną częstotliwość dla każdej postaci wyrobu. Decyduje dokument nadrzędny. ASTM A370 stosuje się do oceny zgodności stali i pokrewnych wyrobów ze stopów, ale norma ta nie określa uniwersalnej częstotliwości pobierania próbek dla każdego wyrobu. Zgodnie z jej podejściem „częstotliwość pobierania próbek, miejsce i orientacja próbki, stan materiału oraz wymagania dotyczące sprawozdawczości” są określane przez właściwą specyfikację wyrobu lub normę dotyczącą wymagań ogólnych (ASTM International, 2024).
Ta sama zasada dotyczy jednostek badania i próbek. Wymagania ASTM International dotyczące formy i redakcji norm stanowią, że specyfikacje muszą określać liczbę jednostek badania i próbek wymaganych do oceny zgodności, definiować procedury pobierania próbek z partii oraz ustanawiać warunki i zasady, na jakich dopuszcza się powtórne badania (ASTM International, 2024). Zamówienie zawierające zapis „zbadać partię” jest niekompletne, chyba że przywołana specyfikacja określa granice partii i częstotliwość badań.
Jednorodność, identyfikowalność i stan materiału
Jednorodność Grupowanie materiału w warunkach, dla których określona częstotliwość badań i zasady odbioru są odpowiednie, pomimo lokalnych różnic w obrębie populacji.
Jednorodność nie oznacza, że każdy atom ani każde miejsce w wyrobie ma identyczne właściwości. Oznacza, że populację pogrupowano w warunkach, dla których określona częstotliwość badań i zasady akceptacji są właściwe. Partię można uznać za jednorodną wyłącznie w odniesieniu do wskazanych zmiennych, takich jak wytop, gatunek, postać wyrobu, wymiar nominalny, grubość, przebieg procesu i stan końcowy.
Identyfikowalność łączy próbkę z tymi zmiennymi. Numer wytopu, oznaczenie wyrobu, numer elementu lub kręgu, wymiar, gatunek, stan oraz miejsce, z którego pobrano próbkę, powinny pozostać powiązane z dokumentacją laboratoryjną i sprawozdaniem. Jeżeli próbka do próby rozciągania jest oznaczona wyłącznie jako „blacha, Grade 50”, przypisanie wyniku z odpowiednią pewnością do konkretnego wytopu lub zakresu grubości może być niemożliwe. Wynik pozytywny ma wówczas niewielką wartość w odniesieniu do niezidentyfikowanego materiału.
Stan materiału jest częścią definicji partii, a nie szczegółem administracyjnym. Stany takie jak „po walcowaniu”, normalizowany, hartowany i odpuszczany, wyżarzony, przesycany, odprężony oraz inne mogą prowadzić do uzyskania różnych właściwości mechanicznych, nawet gdy skład chemiczny i oznaczenie gatunku pozostają niezmienione. Połączenie w jednej próbce materiału poddanego różnym obróbkom cieplnym może ukryć podgrupę niezgodną z wymaganiami. Ten sam problem występuje, gdy jedna partia obejmuje wyroby wykończone na gorąco i na zimno albo rury spawane i bez szwu, chyba że specyfikacja wyraźnie traktuje je łącznie.[1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. International Organization for Standardization. ISO 377:2017, 2017. ISO standard reference cited in the article
ASTM E1806 dotyczy miejsc pobierania próbek, przygotowania próbek laboratoryjnych oraz pobierania próbek z partii do analizy chemicznej stali i żelaza. ISO 377:2017 określa zasady identyfikacji, lokalizacji i przygotowania próbek oraz próbek do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i rurowych, w tym próbek wykorzystywanych do niezbędnych badań powtórnych. Wymagania te uwzględniają fakt, że wynik zależy od miejsca pobrania próbki oraz od tego, jak jej orientacja odnosi się do walcowania, kucia, ciągnienia lub wytwarzania rury. Próbka wzdłużna i próbka poprzeczna nie są wzajemnie zamienne tylko dlatego, że obie pobrano z tej samej blachy.
Zmiana procesu może również podzielić populację po zakończeniu wytwarzania. Jeżeli część wytopu została znormalizowana, a inna część zahartowana i odpuszczona, albo jeżeli tylko niektóre kręgi poddano późniejszemu wyżarzaniu, sama identyfikacja wytopu nie uzasadnia utworzenia jednej wspólnej partii. Wymieszanie wytopów, postaci wyrobów i stanów materiału podważa reprezentatywność rzekomo reprezentatywnej próbki.
Dlaczego wynik badania odnosi się do określonej populacji
Wynik badania opisuje zbadaną próbkę. Stanowi podstawę decyzji dotyczącej partii wyłącznie w ramach określonego planu pobierania próbek. ASTM E105-16 definiuje pobieranie próbek probabilistycznych poprzez wybór z użyciem liczb losowych i określonej procedury estymacji, co pozwala obiektywnie obliczać niepewność pobierania próbek oraz ryzyko związane z decyzją dotyczącą partii (ASTM International, 2016). Specyfikacja wyrobu nie zawsze wymaga wyboru losowego, jednak wybór najbardziej dostępnego elementu nie jest możliwym do obrony zamiennikiem, gdy plan wymaga wyboru reprezentatywnego.[3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM International. ASTM E2234-08, 2008. ASTM International standard reference cited in the article[4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. International Organization for Standardization. ISO 2859-1:2026, 2026. ISO standard reference cited in the article
Pobieranie próbek na potrzeby oceny cech jakościowych jasno pokazuje związek między populacją a regułą decyzyjną. ASTM E2234-08 opisuje jedno-, dwu- i wielostopniowe pobieranie próbek indeksowane AQL: partię akceptuje się, gdy liczba jednostek niezgodnych jest równa właściwej liczbie akceptacji lub od niej mniejsza, a odrzuca się ją po osiągnięciu liczby odrzucenia (ASTM International, 2008). ISO 2859-1:2026 również definiuje schematy kontroli partii indeksowane AQL oraz zasady przechodzenia między kontrolą normalną, zmniejszoną i zaostrzoną. Systemy te nie oznaczają, że jakakolwiek próbka spełniająca wymagania potwierdza zgodność całego materiału; stosują one liczbową regułę decyzyjną do zidentyfikowanej partii.
Powtórne badanie nie może zatem być nieformalnym poszukiwaniem wyniku pozytywnego. Obowiązująca specyfikacja musi określać, kiedy dopuszcza się badanie powtórne, jaki materiał może posłużyć do jego wykonania oraz czy drugi wynik zastępuje pierwszy, czy też jest z nim łączony. FHWA wyjaśnia, że decyzje w ramach pobierania próbek dwu- i wielostopniowego wykorzystują skumulowaną liczbę wad, a postanowienia dotyczące badań powtórnych muszą określać, czy wyniki drugiego badania zastępują wyniki początkowe, czy są z nimi łączone (Federal Highway Administration, 2002). AISC 207-20 przypisuje odpowiedzialność za końcową kontrolę wyrobów ze stali konstrukcyjnej oraz wymaga, aby osoby prowadzące kontrolę i badania rozumiały właściwe metody i kryteria akceptacji (AISC, 2020).
W przypadku przykładowych stalowych odlewów ASTM A1062-10(2026) ilustruje tę samą zasadę wyznaczania granic: wymagania dotyczące kontroli prowadzonej przez nabywcę i producenta mają zastosowanie przed rozpoczęciem produkcji kompletnego zamówienia, a w przypadku zmiany określonych warunków może być wymagana nowa próbka do badań wymiarowych, wizualnych, magnetyczno-proszkowych, penetracyjnych, radiograficznych, ultradźwiękowych lub badań szczelności. Pytanie nigdy nie brzmi wyłącznie, czy próbka przeszła badanie. Chodzi o to, czy badany materiał, warunki badania i reguła decyzyjna odnoszą się do populacji, której zgodność jest oceniana.
2. Hierarchia norm: najpierw specyfikacja, następnie metoda badania
Odbiór stali nie rozpoczyna się od maszyny wytrzymałościowej. Rozpoczyna się od dokumentu, który definiuje materiał, partię, wymagane badania oraz regułę podejmowania decyzji. Cztery czynności muszą pozostać rozdzielone: wybór materiału z partii, przygotowanie próbek laboratoryjnych lub próbek do badań mechanicznych, badanie tych próbek oraz przyjęcie albo odrzucenie partii. Ich pomieszanie prowadzi do dobrze znanego błędu: laboratorium pobiera dogodne kawałki, uzyskuje niekorzystny wynik, bada inne kawałki, a następnie traktuje późniejszy wynik jako podstawę do przyjęcia całej dostawy.
Kolejność tę określa właściwa specyfikacja wyrobu. Metoda badania informuje laboratorium, jak zmierzyć daną właściwość; nie określa automatycznie, ile jednostek badanych reprezentuje wytop, blachę, pręt, odlew lub zamówienie, ani nie ustala, co ma nastąpić po wyniku negatywnym. Kwestie te należą do właściwej specyfikacji wyrobu, specyfikacji wymagań ogólnych, zamówienia lub formalnie włączonego dokumentu dotyczącego kontroli.
Rola ASTM A370
ASTM A370, Standardowe metody badań i definicje dotyczące badań mechanicznych wyrobów stalowych, określa wspólne metody i definicje stosowane do oceny stali oraz powiązanych wyrobów ze stopów. Obejmuje takie procedury jak badanie rozciągania, zginania, twardości i udarności, a także terminologię oraz wymagania dotyczące próbek. Rola ta jest istotna, lecz ograniczona.
| Rodzaj dokumentu | Główna funkcja |
|---|---|
| ASTM A370 | Metody badań mechanicznych i definicje |
| Specyfikacja wyrobu | Wymagania dotyczące gatunku, granica partii, pobieranie próbek i kryteria odbioru |
| ASTM E1806 | Miejsca pobierania próbek do analizy chemicznej i przygotowanie próbek laboratoryjnych |
| ISO 377:2017 | Identyfikacja, lokalizacja i przygotowanie próbek do badań mechanicznych |
| ASTM E2234-08 | Plany pobierania próbek cech według wskaźnika AQL |
ASTM A370 nie określa samodzielnie każdej częstotliwości pobierania próbek ani każdej reguły przyjęcia partii. Zgodnie z ramami określonymi przez ASTM International w opisie A370 z 2024 r. „częstotliwość pobierania próbek, położenie i orientacja próbek, stan materiału oraz wymagania dotyczące raportowania” pozostają w zakresie właściwej specyfikacji wyrobu lub specyfikacji wymagań ogólnych. A370 może na przykład wyjaśniać, w jaki sposób bada się próbkę do próby rozciągania w kierunku wzdłużnym, podczas gdy właściwa specyfikacja określa, czy wymagana jest jedna próbka na wytop, na zakres grubości, na partię czy według innej zdefiniowanej jednostki.
Rozróżnienie to ma znaczenie w przypadku zakwestionowania wyniku. Laboratorium może prawidłowo zastosować ASTM A370 w zakresie obróbki próbki, prędkości obciążania, pomiaru wydłużenia lub raportowania miejsca zerwania, a mimo to zastosować niewłaściwy plan pobierania próbek. I odwrotnie, prawidłowo wybrana próbka może zostać zbadana niewłaściwą metodą, dając technicznie precyzyjną odpowiedź na nieistotne pytanie. Zgodność z metodą jest konieczna, lecz nie stanowi całej decyzji dotyczącej przyjęcia materiału.
Tożsamość i stan próbki również pozostają elementami tego łańcucha. Wynik badania produktu poddanego obróbce cieplnej nie może automatycznie reprezentować materiału w stanie walcowanym. Próbka poprzeczna nie może po cichu zastąpić próbki wzdłużnej, jeżeli specyfikacja wymaga określonej orientacji. Próbka musi zachować możliwość prześledzenia jej pochodzenia — do wytopu, partii, postaci wyrobu, miejsca pobrania oraz stanu obróbki określonych w dokumentach nadrzędnych.
ASTM A370 należy zatem rozumieć jako element dotyczący metod badań w ramach większego systemu specyfikacji. Norma ta nie stanowi ogólnego upoważnienia do tworzenia planu pobierania próbek dopiero po dostarczeniu materiału.
Specyfikacje wyrobów i wymagania ogólne
Specyfikacja wyrobu określa wymagania właściwe dla danego gatunku, których nie określa A370. W zależności od wyrobu może to być ASTM A36/A36M dotycząca kształtowników i blach konstrukcyjnych ze stali węglowej, ASTM A572/A572M dotycząca niskostopowej stali konstrukcyjnej o wysokiej wytrzymałości, ASTM A615/A615M dotycząca żebrowanych i gładkich prętów ze stali węglowej do zbrojenia betonu, ASTM A106/A106M dotycząca bezszwowych rur ze stali węglowej do pracy w wysokiej temperaturze lub inna wskazana norma. Znaczenie ma właściwe wydanie normy oraz stosowane jednostki. Świadectwo, w którym podano jedynie „badano zgodnie z ASTM A370”, nie wskazuje podstawy przyjęcia materiału, jeżeli nie jest również znana specyfikacja wyrobu.
Specyfikacja wyrobu lub specyfikacja wymagań ogólnych powinna określać granice partii oraz liczbę jednostek badanych i próbek wymaganych do potwierdzenia zgodności. Powinna wskazywać miejsce pobrania próbek, ich orientację, reprezentowany stan materiału oraz badane właściwości. Specyfikacja blachy może definiować wytop i grupowanie według grubości; specyfikacja prętów może określać pobieranie próbek według wytopu, wymiaru lub partii; specyfikacja odlewów może wiązać kontrolę z konkretnym odlewem próbnym lub sekwencją produkcyjną. Układów tych nie można stosować zamiennie.
ASTM Form and Style wzmacnia tę dyscyplinę redakcyjną. Wymagania ASTM International z 2024 r. stanowią, że specyfikacje muszą określać liczbę jednostek badanych i próbek wymaganych do potwierdzenia zgodności, definiować procedury pobierania próbek z partii oraz ustanawiać warunki i zasady, na jakich dopuszcza się powtórne badanie. Przyczyna jest praktyczna: klauzula odbiorowa, która mówi jedynie „badać zgodnie z ASTM A370”, pozostawia nierozstrzygnięte właśnie te kwestie, od których zależy, czy wynik negatywny dotyczy jednej sztuki, czy całej partii.
Powtórne badanie należy opisać jako procedurę podejmowania decyzji, a nie jako zaproszenie do prowadzenia badań aż do uzyskania korzystnej liczby. Klauzula powinna wskazywać przesłankę przeprowadzenia powtórnego badania, dopuszczalną liczbę dodatkowych próbek, ich związek z pierwotną jednostką badaną oraz sposób traktowania pierwszego wyniku. Wytyczne Federal Highway Administration opublikowane w 2002 r. stwierdzają, że postanowienie dotyczące powtórnego badania musi określać, czy wyniki drugiego badania zastępują wyniki pierwszego, czy też są z nimi łączone. W przypadku planów podwójnego i wielokrotnego pobierania próbek decyzje zależą od skumulowanej liczby niezgodności, a nie od wyboru pojedynczego, najbardziej korzystnego wyniku.
ASTM E2234-08 ilustruje zasady pobierania próbek według cech. W planie pojedynczym, podwójnym lub wielokrotnym partię przyjmuje się, gdy liczba jednostek niezgodnych jest równa odpowiedniej liczbie przyjęcia lub od niej mniejsza, a odrzuca się ją po osiągnięciu liczby odrzucenia. Jednostka badana ma zatem kluczowe znaczenie. Jedna próbka z wynikiem negatywnym może wskazać jednostkę niezgodną, podczas gdy specyfikacja może wymagać pobrania dalszych próbek z tej samej jednostki lub z dodatkowych jednostek przed podjęciem decyzji dotyczącej partii.
Pobieranie próbek do analizy chemicznej podlega odrębnym ramom metodologicznym. ASTM E1806 dotyczy miejsc pobierania próbek, przygotowania próbek laboratoryjnych oraz pobierania próbek z partii do analizy chemicznej stali i żelaza. Normy tej nie należy bez uzasadnienia zastępować metodą pobierania próbek do badań mechanicznych. ASTM E105, opublikowana w 2016 r., definiuje pobieranie próbek probabilistycznych poprzez wybór z wykorzystaniem liczb losowych oraz określonej procedury estymacji, co umożliwia obiektywne obliczenie niepewności próbkowania i ryzyka związanego z decyzją dotyczącą partii. Losowy wybór nie jest jedynie preferencją statystyczną; zapobiega temu, aby dogodny dostęp, widoczny stan powierzchni lub pozycja w dostawie stały się nieujawnionym źródłem błędu selekcji.
Wzajemne oddziaływanie wymagań ISO, ASTM, projektowych i kontraktowych
Dokumenty ISO i ASTM mogą współistnieć, lecz nie łączą się automatycznie. ISO 377:2017 określa identyfikację, miejsce pobrania i przygotowanie próbek oraz próbek do badań mechanicznych kształtowników, prętów, walcówki, wyrobów płaskich i wyrobów rurowych, w tym próbek wymaganych do powtórnych badań. ASTM A370 może określać metodę badania, a ISO 377 — przygotowanie próbek, jeżeli umowa wyraźnie przyjmuje obie normy. Dokument nadrzędny powinien wskazywać, które postanowienie ma zastosowanie w przypadku rozbieżności wymagań.
ISO 2859-1:2026 określa indeksowane według AQL pojedyncze, podwójne i wielokrotne schematy pobierania próbek do kontroli partia po partii, w tym przechodzenie między kontrolą normalną, ograniczoną i zaostrzoną. Jest to system pobierania próbek i podejmowania decyzji dotyczących przyjęcia, a nie zamiennik wymagań dotyczących właściwości mechanicznych zawartych w specyfikacji wyrobu stalowego. Liczby przyjęcia mają znaczenie tylko wtedy, gdy ustalono definicję partii, poziom kontroli, mierzoną cechę oraz definicję jednostki niezgodnej.
Specyfikacje projektowe i umowy mogą dodawać punkty obserwacji, punkty wstrzymania, obowiązki niezależnego laboratorium, przegląd dokumentacji lub odpowiedzialność za kontrolę końcową. AISC 207-20, dotycząca stali konstrukcyjnej, wymaga, aby personel prowadzący kontrolę i badania rozumiał właściwe metody kontroli oraz kryteria przyjęcia, a także przypisuje odpowiedzialność za kontrolę końcową wyrobów ze stali konstrukcyjnej. Takie postanowienia określają, kto obserwuje lub dokumentuje prace. Nie zmieniają jednak w sposób dorozumiany wymagań dotyczących gatunku, orientacji próbki ani zasad powtórnego badania określonych w specyfikacji materiału.
Ta sama zasada występuje w ASTM A1062-10R26 dotyczącej stalowych odlewów próbnych. Norma określa wymagania dotyczące kontroli prowadzonej przez kupującego i producenta przed rozpoczęciem produkcji kompletnego zamówienia oraz wskazuje okoliczności wymagające wykonania nowej próbki do badań wymiarowych, wizualnych, metodą magnetyczno-proszkową, penetracyjną, radiograficzną, ultradźwiękową lub do badania szczelności. Inspektor projektu nie może zastąpić określonej przesłanki nieformalną praktyką, a laboratorium nie może zastąpić zasady przyjęcia określonej w umowie własną, preferowaną procedurą wewnętrzną.
W przypadku sprzeczności między dokumentami należy ją rozstrzygnąć przed pobraniem próbek. Trzeba ustalić kolejność pierwszeństwa dokumentów, wskazać dokładne wydanie każdej włączonej normy, zdefiniować partię oraz zapisać właściwe postanowienia dotyczące próbek i powtórnych badań. Bez takiej pisemnej hierarchii raport z badania może być prawidłowy, podczas gdy decyzja dotycząca partii pozostanie nieuzasadniona.
3. Projekt pobierania próbek: wybór reprezentatywny a pobieranie próbek dogodnych
Cztery działania, które muszą pozostać rozdzielone
- Pobieranie próbek Wybór jednostek materiału ze zdefiniowanej partii.
- Przygotowanie próbek badawczych Przekształcenie wybranego materiału w próbki laboratoryjne lub elementy do badań.
- Badanie Uzyskiwanie wyników pomiarów przy użyciu określonej metody.
- Odbiór Zastosowanie zasady decyzyjnej określonej w specyfikacji do wyników.
Pobieranie próbek nie jest tym samym działaniem co przygotowanie próbek do badań, badanie ani odbiór partii. Pobieranie próbek polega na wyborze jednostek materiału ze zdefiniowanej partii. Przygotowanie laboratoryjne przekształca wybrany materiał w próbki lub odcinki do badań. Badanie dostarcza wyników pomiarów. Odbiór stosuje regułę decyzyjną określoną w specyfikacji do tych wyników. Pomieszanie tych etapów prowadzi do znanego, lecz poważnego błędu: laboratorium może przeprowadzić pod względem technicznym prawidłową próbę rozciągania na próbce, która została wybrana niewłaściwą metodą.
Partię należy zatem zdefiniować, zanim ktokolwiek wybierze materiał. Partia może składać się z jednego wytopu, określonej części wytopu, kręgu, wyrobu odlewanego i walcowanego, grupy blach o tym samym oznaczeniu i zakresie grubości albo ilości prętów przetworzonych w określonych warunkach. Granice partii określa właściwa specyfikacja wyrobu. ASTM A370 stwierdza, że „częstotliwość pobierania próbek, miejsce i orientacja próbki, stan materiału oraz wymagania dotyczące sprawozdawczości” są regulowane przez właściwą specyfikację wyrobu lub specyfikację wymagań ogólnych (ASTM International, 2024). Wynik badania nie może skorygować niezdefiniowanych granic partii.
Pobieranie próbek probabilistyczne zgodnie z ASTM E105
ASTM E105:2016 definiuje pobieranie próbek probabilistyczne jako wybór z wykorzystaniem liczb losowych wraz z określoną procedurą estymacji. To połączenie ma znaczenie. Sam wybór losowy nie stanowi kompletnego planu pobierania próbek; procedura musi również wyjaśniać, co jest estymowane i jaki jest związek wyników z populacją lub partią.
| Wyrób | Możliwe pozycje wykazu jednostek do losowania |
|---|---|
| Partia prętów | Numery prętów i położenia wzdłuż każdego pręta |
| Krąg | Uporządkowane przedziały długości |
| Grupa blach | Numery blach i dozwolone strefy pobierania próbek |
| Odlew | Zidentyfikowane odlewy lub zatwierdzone odlewy do pobierania próbek |
W praktyce operat losowania zawiera przed wyborem wykaz kwalifikujących się jednostek lub lokalizacji. Każdej jednostce nadaje się identyfikator, a liczby losowe służą do wyboru wymaganych jednostek. W przypadku partii prętów operat może zawierać numery prętów i położenia wzdłuż każdego pręta. W przypadku kręgu może zawierać uporządkowane przedziały długości. W przypadku blach może wskazywać numery blach i dozwolone strefy pobierania próbek. Operat musi odpowiadać definicji jednostki do badań zawartej w specyfikacji. Liczba losowa nie powinna wskazywać lokalizacji, z której nie można zgodnie z przepisami uzyskać wymaganej próbki, takiej jak krawędź przycięcia wykluczona przez normę wyrobu.
Określona procedura estymacji nadaje wyborowi cel techniczny. W zależności od właściwej normy może ona dotyczyć szacowanego udziału materiału niezgodnego, średniej właściwości chemicznej lub mechanicznej albo innej zdefiniowanej cechy. Umożliwia również wyraźne uwzględnienie niepewności związanej z obserwacją tylko części partii. Jeżeli osoba podejmująca decyzję traktuje jeden wynik próby rozciągania tak, jakby opisywał każdą blachę w wytopie, pozorna pewność jest fałszywa. ASTM E105 zapewnia ramy do wyrażenia tego ograniczenia oraz powiązania niepewności pobierania próbek z ryzykiem przyjęcia partii zawierającej materiał nieakceptowalny albo odrzucenia partii spełniającej wymagania.
Nie oznacza to, że ASTM E105 automatycznie zastępuje instrukcje dotyczące pobierania próbek zawarte w ASTM A370 lub w specyfikacji wyrobu. Dokumenty te określają wymaganą liczbę jednostek do badań, geometrię, orientację i stan próbek. ASTM E105 dostarcza ram probabilistycznego pobierania próbek tam, gdzie takie podejście jest wymagane lub właściwe. Właściwa specyfikacja pozostaje podstawą oceny zgodności.
Wymagania ASTM dotyczące formy i stylu wskazują to samo z perspektywy opracowywania specyfikacji: specyfikacja musi określać liczbę jednostek i próbek do badań wymaganych dla zgodności, definiować procedury pobierania próbek z partii oraz wskazywać warunki i zasady, na jakich dopuszcza się ponowne badanie (ASTM International, 2024). Ogólne polecenie „badać reprezentatywny materiał” nie jest odpowiednim zamiennikiem tych ustaleń.
Wybór losowy i niepewność pobierania próbek
Wybór losowy ogranicza obciążenie wynikające z doboru, ale nie eliminuje zmienności materiału ani niepewności pobierania próbek. Strong evidence
Wybór losowy chroni przed obciążoną regułą wyboru, ale nie gwarantuje, że każdy wynik będzie równy średniej dla partii. Stal nie jest idealnie jednorodna. Wytop może wykazywać segregację chemiczną. Blacha może wykazywać różnice w kierunku przez grubość. Pręt może różnić się między powierzchnią a rdzeniem. Krąg może obejmować zmiany związane z odlewaniem, ponownym nagrzewaniem, walcowaniem, chłodzeniem lub zwijaniem. Wybór losowy pozostawia te zróżnicowania w populacji; zapobiega natomiast wybieraniu materiału zgodnie z wygodą lub oczekiwaniami osoby pobierającej próbki.
Wykaz jednostek do losowania Udokumentowana lista kwalifikujących się jednostek lub miejsc, z których wybiera się próbkę.
Regułę wyboru należy udokumentować: identyfikację partii, operat losowania, metodę generowania liczb losowych, wybraną jednostkę, wybraną lokalizację oraz każdą dopuszczalną procedurę zastępowania. Jeżeli wybrana jednostka jest uszkodzona lub niedostępna, zastąpienie jej najbliższym dostępnym elementem zmienia strukturę prawdopodobieństwa, chyba że właściwy plan dopuszcza takie działanie. Zastąpienie powinno odbywać się według wcześniej określonej reguły, a nie na podstawie nieformalnej oceny dokonanej po uzyskaniu niewygodnego wyniku.
Rozróżnienie to ma szczególne znaczenie, gdy wynik badania jest negatywny. Wynik niespełniający wymagań stanowi dowód dotyczący wybranego materiału i, zgodnie z właściwą regułą decyzyjną, może również stanowić dowód dotyczący partii. Nie jest on pozwoleniem na wyszukiwanie korzystniejszego elementu. ASTM E2234:2008 opisuje plan jedno-, dwu- i wielokrotnego pobierania próbek indeksowany AQL według cech: partię przyjmuje się, gdy liczba jednostek niezgodnych jest równa odpowiedniej liczbie przyjęcia lub od niej mniejsza, a odrzuca się ją po osiągnięciu liczby odrzucenia. W pobieraniu dwu- lub wielokrotnym liczba ta ma charakter skumulowany, a nie stanowi nowej szansy na wymazanie wcześniejszej niezgodności.
Ponowne badanie jest odrębnym, określonym działaniem. FHWA wyjaśnia, że postanowienie dotyczące ponownego badania musi określać, czy wyniki drugiego badania zastępują wyniki pierwszego, czy też są z nimi łączone; opisuje również decyzje w ramach pobierania próbek dwu- i wielokrotnego oparte na skumulowanej liczbie niezgodności (Federal Highway Administration, 2002). ISO 377:2017 określa identyfikację, lokalizację i przygotowanie próbek oraz odcinków do badań do mechanicznych badań kształtowników stalowych, prętów, walcówki, wyrobów płaskich i wyrobów rurowych, w tym próbek wykorzystywanych do niezbędnych ponownych badań. Ponowne badanie może więc być dozwolone z powodu wady próbki, problemu ze sprzętem lub warunku określonego w normie. Nie jest ono automatycznie ważne tylko dlatego, że pierwszy wynik był niewygodny.
ISO 2859-1:2026 przedstawia inny formalny model, definiując plany jedno-, dwu- i wielokrotnego pobierania próbek indeksowane AQL do kontroli partia po partii oraz reguły przełączania między kontrolą normalną, zredukowaną i zaostrzoną. Takie reguły sprawiają, że zmiany intensywności kontroli wynikają z udokumentowanej historii kontroli, a nie z improwizowanej reakcji na konkretny wynik.
Obciążenie wynikające z końców, powierzchni, operatorów i kolejności produkcji
Pobieranie próbek dogodnych może prowadzić do technicznie precyzyjnej odpowiedzi na niewłaściwe pytanie. Wybór pierwszego elementu znajdującego się przy pile, najłatwiej dostępnej blachy lub wizualnie podejrzanego odcinka nie pozwala na oszacowanie właściwości partii, chyba że specyfikacja celowo wymaga pobrania próbki z danej lokalizacji.
Położenie może zawierać informacje metalurgiczne. Końce pręta lub blachy mogą mieć inną historię chłodzenia, straty na obcinaniu końców, pęknięcia końców lub skutki prostowania mechanicznego. Obszary głowy i ogona kręgu mogą być poddane przejściowym warunkom walcowania, zwijania lub chłodzenia. Materiał w pobliżu powierzchni może różnić się od rdzenia z powodu odwęglenia, zgorzeliny, hartowania, segregacji lub gradientów odkształcenia. W wyrobie odlewanym w sposób ciągły położenie w sekwencji może korelować z historią temperatury i rozkładem substancji rozpuszczonych. Również obszary górny i dolny odlewu, a także obszary przylegające do nadlewu lub układu zasilającego, mogą różnić się od jego wnętrza.
Dostęp operatora powoduje kolejne obciążenie. Jeżeli z każdej blachy pobiera się próbkę z tej samej dostępnej strony, stan powierzchni i kierunek walcowania mogą być nadmiernie reprezentowane. Jeżeli osoba pobierająca próbki wybiera wizualnie czysty element, wady powierzchni są wykluczane na podstawie oceny, a nie wymagań normy. Jeżeli wybiera wyłącznie materiał podejrzany, wynik może wyolbrzymiać zwykły stan partii, a jednocześnie nadal nie być zgodny z planem odbioru.
Orientację należy kontrolować równie starannie jak lokalizację. Próbki wzdłużne i poprzeczne mogą dawać różne wyniki mechaniczne, a próbki pobrane w kierunku przez grubość mogą ujawniać właściwości, których nie odzwierciedla materiał położony w pobliżu powierzchni. ASTM E1806 dotyczy lokalizacji pobierania próbek, przygotowania próbek laboratoryjnych oraz pobierania próbek z partii do analizy chemicznej stali i żelaza; ASTM A370 i specyfikacja wyrobu określają sposób stosowania tych wymagań do badanego wyrobu.
Wybór losowy sprawia, że reguła jest przejrzysta i możliwa do obrony. Nie usuwa segregacji, zróżnicowania powierzchni, skutków historii chłodzenia ani zmian w przetwarzaniu. Pokazuje, że wybrany materiał został wytypowany bez ukierunkowywania wyniku, po czym właściwe zasady dotyczące próbek, badań, ponownych badań i postępowania z wyrobem mogą być stosowane w sposób spójny. W odniesieniu do wyrobów ze stali konstrukcyjnej AISC 207-20 nakłada na personel przeprowadzający inspekcje i badania odpowiedzialność za znajomość właściwych metod kontroli i kryteriów odbioru oraz przypisuje mu końcowe obowiązki w zakresie inspekcji. Odpowiedzialność ta rozpoczyna się, zanim próbka trafi do maszyny wytrzymałościowej.
4. Pobieranie próbek do analizy składu chemicznego stali i żelaza
Analiza chemiczna rozpoczyna się od określenia partii, a nie od wybrania dogodnego kawałka stali. Partia może być powiązana z wytopem, odlewem, postacią wyrobu, zakresem grubości, stanem przetworzenia lub ilością określoną w mającej zastosowanie specyfikacji. Jej granice należy ustalić przed pobraniem próbek, ponieważ wynik uzyskany dla jednego wytopu nie może automatycznie reprezentować innego wytopu, nawet jeśli oba wyroby mają to samo oznaczenie gatunku.
Cztery operacje są ze sobą powiązane, ale nie są wzajemnie zamienne: wybór materiału z partii, przygotowanie próbki laboratoryjnej, analiza tej próbki oraz podjęcie decyzji, czy partia jest zgodna z wymaganiami. ASTM E1806 dotyczy miejsc pobierania próbek, przygotowania próbek laboratoryjnych oraz pobierania próbek z partii do analizy chemicznej stali i żelaza. ASTM A370 dodatkowo stanowi, że częstotliwość pobierania próbek, miejsce i orientacja próbki, stan materiału oraz wymagania dotyczące raportowania są określane przez mającą zastosowanie specyfikację wyrobu lub wymagania ogólne. Limity akceptacji dotyczące składu chemicznego również wynikają ze specyfikacji gatunku; ASTM E1806 nie ustanawia uniwersalnych limitów dla węgla, manganu, krzemu, siarki, fosforu, chromu, niklu ani żadnego innego pierwiastka.
Miejsca pobierania próbek i próbki laboratoryjne zgodnie z ASTM E1806
| Pojęcie związane z pobieraniem próbek | Znaczenie |
|---|---|
| Miejsce pobrania próbki | Miejsce w wyrobie lub ciągu produkcyjnym, z którego usuwa się materiał |
| Próbka laboratoryjna | Materiał przygotowany z wybranego materiału do analizy |
| Element do badania | Obrobiony mechanicznie lub w inny sposób przygotowany element używany do określonego badania |
| Wynik analityczny | Zmierzony skład lub właściwość wykorzystywane na podstawie zasady odbioru |
Miejsce pobierania próbki to miejsce w wyrobie lub w strumieniu produkcyjnym, z którego pobiera się materiał. Próbka laboratoryjna to materiał przygotowany z tak pobranego materiału do analizy chemicznej. Pomieszanie tych etapów prowadzi do podstawowego błędu w identyfikowalności. Próbka wiórowa pobrana z krawędzi blachy, próbka w postaci wiórów pobrana z końca pręta oraz próbka pobrana z kadzi lub strumienia ciekłego metalu nie są wzajemnie zamienne tylko dlatego, że każdą z nich można umieścić w analizatorze.
Mająca zastosowanie specyfikacja lub wymagania zakupu powinny określać partię, liczbę jednostek, z których należy pobrać próbki, oraz wszelkie wymagane miejsca pobierania próbek w obrębie każdej jednostki. Mogą one wymagać materiału z określonych wyrobów, wytopów, końców, powierzchni lub przekrojów. Pobieranie próbek wyłącznie z najłatwiej dostępnego wyrobu może obciążać wynik w kierunku jednej części partii, zwłaszcza gdy możliwe jest występowanie segregacji, odwęglenia powierzchniowego, zgorzeliny lub gradientów związanych z przetwarzaniem. Próbka pobrana po cięciu lub obróbce przygotowawczej może również reprezentować zmienioną powierzchnię, a nie wyrób w stanie określonym w specyfikacji.
ASTM E105, opublikowana w 2016 roku, opisuje pobieranie próbek metodą probabilistyczną poprzez wybór z wykorzystaniem liczb losowych i określonej procedury estymacji. Takie podejście oddziela planowane pobieranie próbek od pobierania próbek dogodnych i umożliwia obiektywną ocenę niepewności związanej z próbką oraz ryzyka związanego z decyzją dotyczącą partii. Nie każda specyfikacja wyrobu wymaga statystycznego wyboru losowego, jednak zasada pozostaje istotna: próbka powinna mieć udokumentowaną podstawę do reprezentowania określonej partii.
ASTM E1806 dotyczy następnie sposobu przekształcenia wybranego materiału w próbkę laboratoryjną. Metoda przygotowania zależy od wyrobu, oznaczanego pierwiastka oraz techniki analitycznej. Wióry, opiłki z wiercenia, wióry tokarskie, odpady z cięcia piłą lub inny przygotowany materiał mogą być odpowiednie wyłącznie wtedy, gdy zostały zebrane i przetworzone w warunkach kontrolowanych. Laboratorium musi wiedzieć, jaki materiał wybrano, skąd go pobrano oraz jaką metodą go przygotowano.

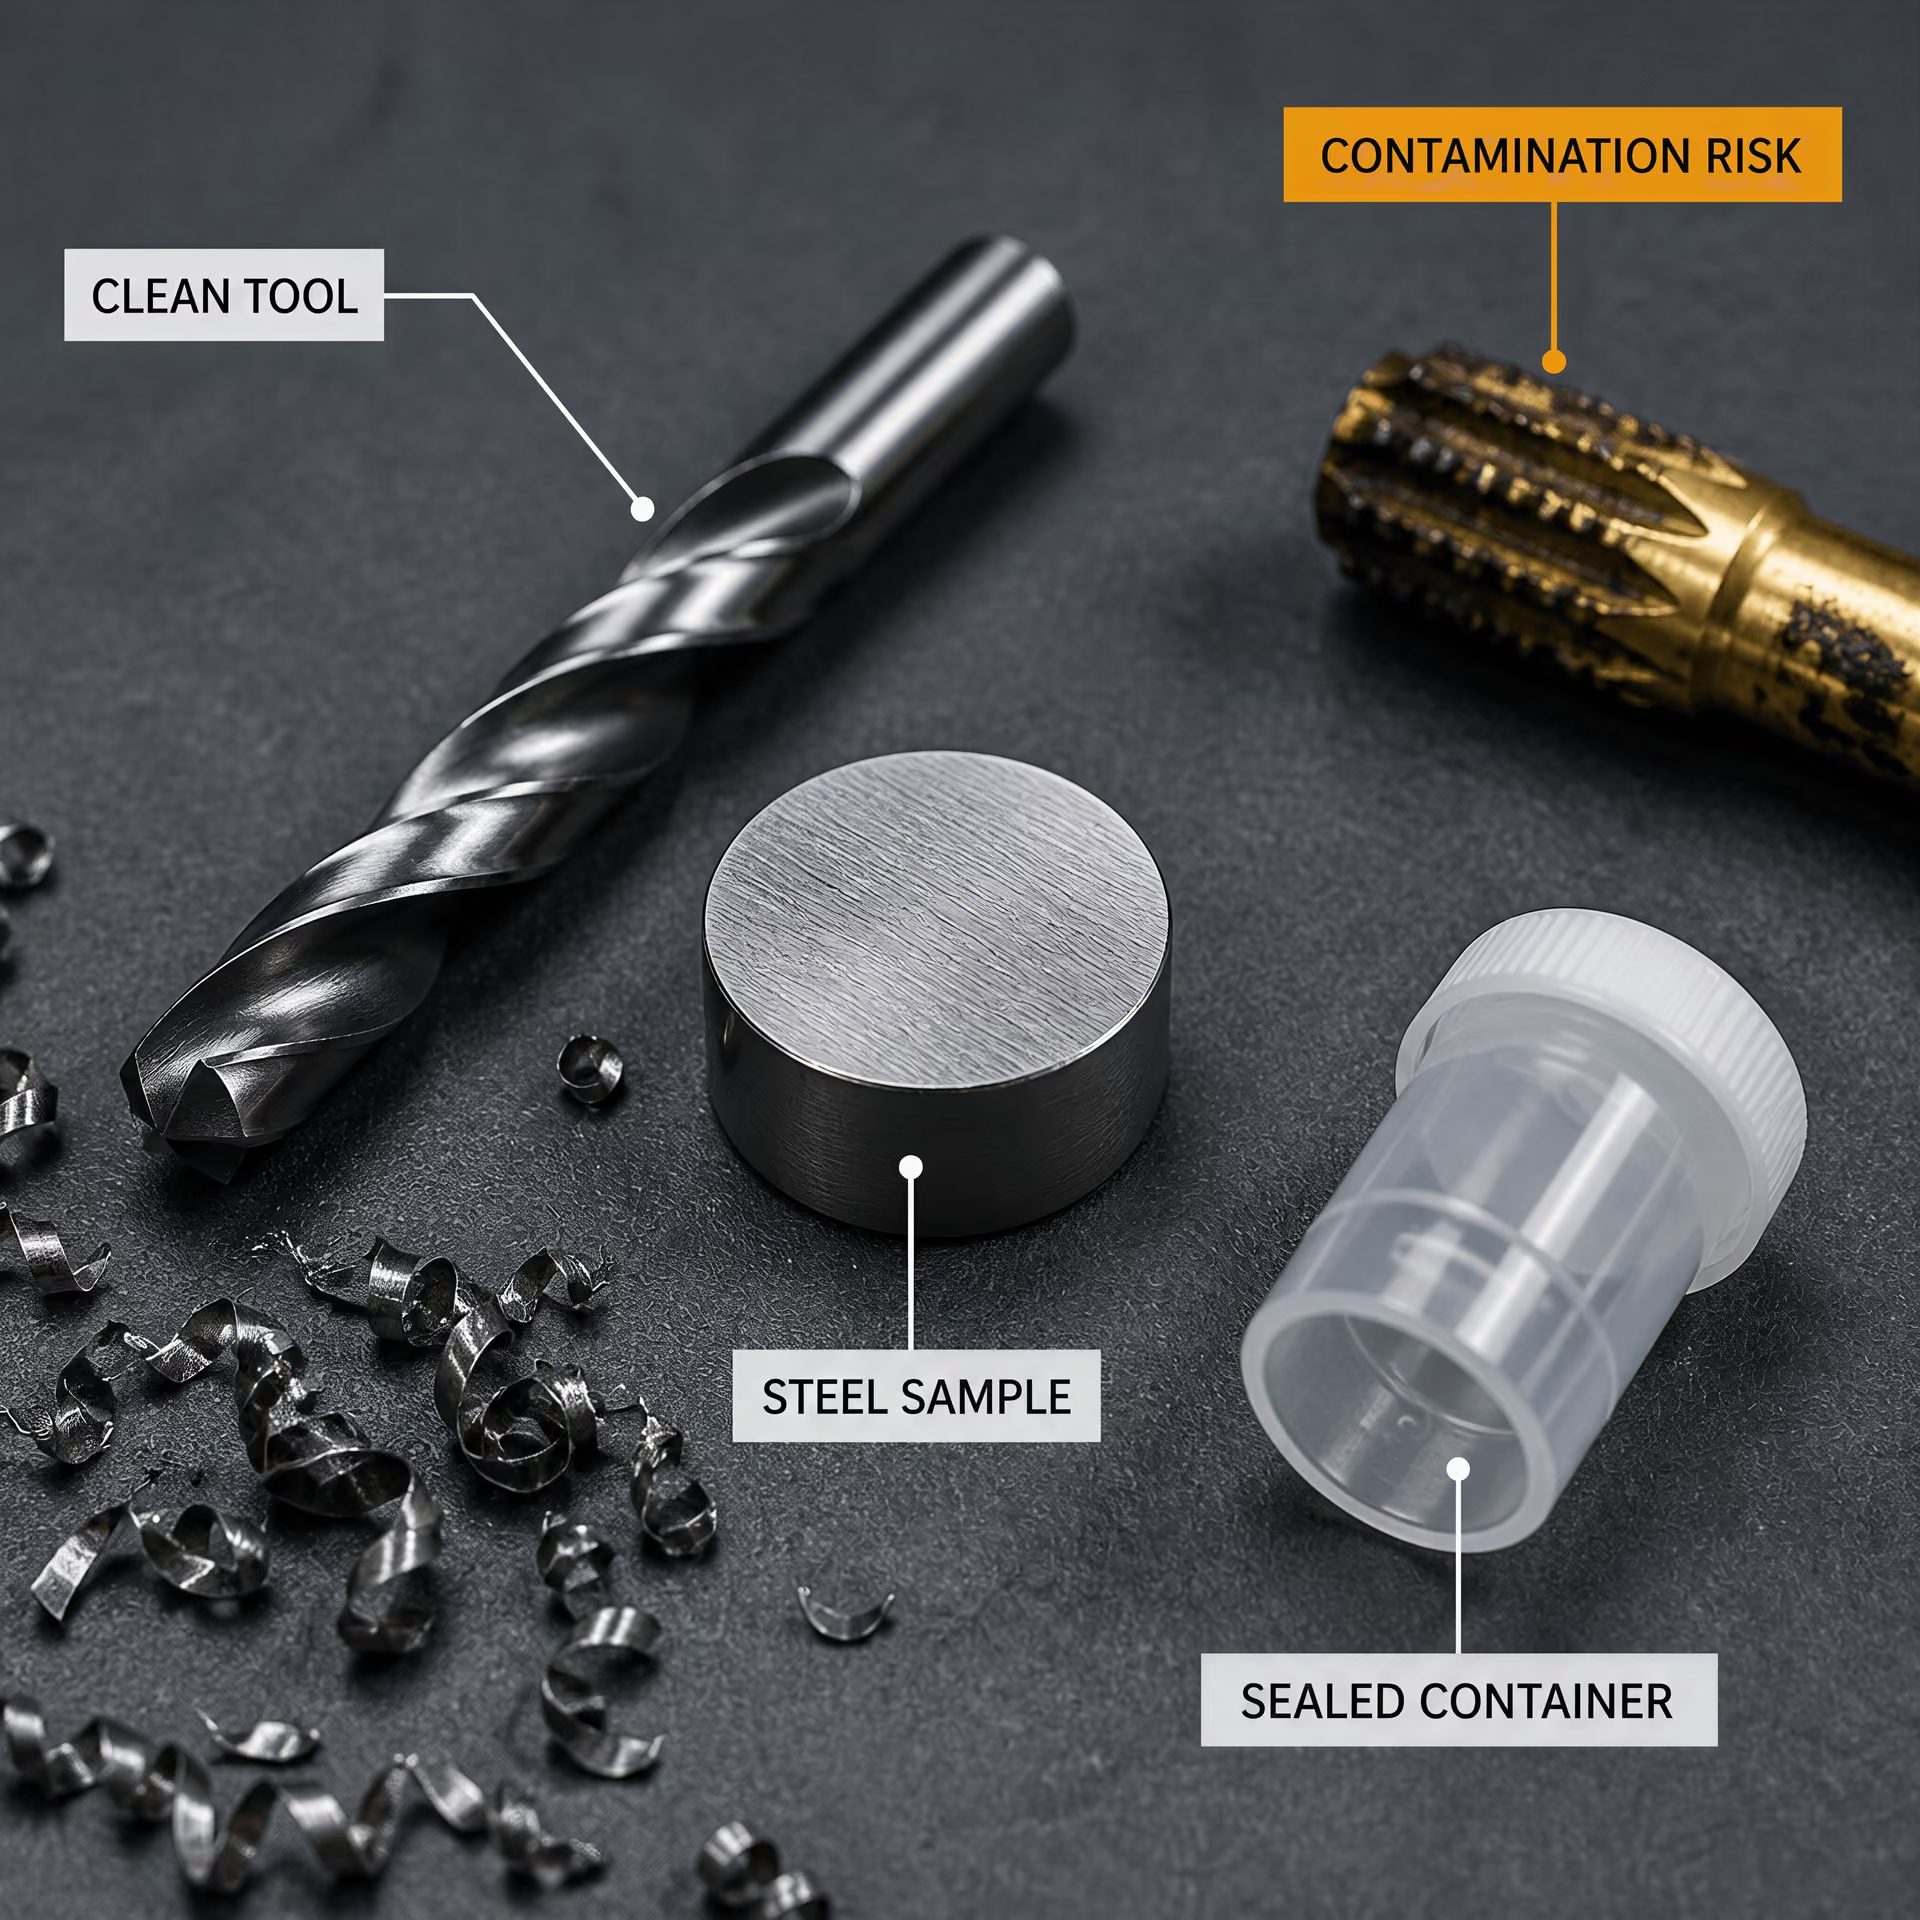
Unikanie zanieczyszczeń i artefaktów przygotowania
Przygotowany materiał nie jest chemicznie obojętny. Wiertło, brzeszczot, ciecz obróbkowa, imadło, pojemnik do przechowywania, rękawice lub szczotka mogą wprowadzić obce pierwiastki. Narzędzie używane wcześniej do stali nierdzewnej może wprowadzić chrom lub nikiel do próbki stali węglowej. Zanieczyszczenie miedzią, cynkiem lub ołowiem może pochodzić z uchwytów albo narzędzi. Nawet niewielka ilość przylegającego materiału może mieć znaczenie, gdy zgłoszone stężenie znajduje się w pobliżu limitu określonego w specyfikacji.
Stan powierzchni stwarza odrębny problem. Zgorzelina walcownicza, rdza, farba, powłoki galwaniczne, olej i warstwy tlenkowe niekoniecznie mają skład materiału znajdującego się pod powierzchnią. Ich niewłaściwe usunięcie może spowodować pozostawienie zanieczyszczeń w próbce albo usunięcie chemicznie istotnej warstwy powierzchniowej. Nagrzewanie podczas cięcia lub szlifowania może utleniać powierzchnię, powodować miejscową utratę pierwiastków lub zmieniać fizyczną postać próbki. Drobne cząstki mogą utleniać się szybciej niż lity metal, a bardzo drobne wióry mogą oddzielać się od cięższych cząstek podczas przenoszenia lub wytrząsania.
Segregacja może wystąpić zarówno podczas pobierania materiału, jak i w pierwotnej stali. Cząstki grube i drobne mogą rozdzielać się według wielkości; cząstki magnetyczne mogą przywierać do wyposażenia; pył może pozostać w pojemniku lub zostać utracony podczas przenoszenia. Próbka pobrana z pierwszej porcji materiału wysypanej z naczynia do jego zbierania może zatem różnić się od próbki pobranej po opadnięciu zawartości. Zapisy dotyczące przygotowania powinny określać czynności związane z czyszczeniem, suszeniem, sortowaniem według rozmiaru, mieszaniem, przechowywaniem i przenoszeniem, a także użyte wyposażenie.
Laboratorium powinno zapobiegać zanieczyszczeniom krzyżowym poprzez czyszczenie narzędzi między próbkami, kontrolowanie środków smarnych i chłodziw, stosowanie odpowiednich pojemników oraz zachowanie wystarczającej ilości materiału do weryfikacji lub dozwolonego powtórnego badania. Metoda musi również zachowywać identyfikację każdej próbki. Chemicznie precyzyjny pomiar zanieczyszczonej lub rozsegregowanej próbki nadal jest precyzyjnym pomiarem niewłaściwego materiału.
Analiza wytopu, analiza wyrobu i identyfikowalność wyników
Analiza wytopu zazwyczaj charakteryzuje stal reprezentowaną przez wytop lub odlew w trakcie produkcji. Analiza wyrobu obejmuje badanie materiału pobranego z gotowego wyrobu. Oba wyniki mogą się różnić z powodu segregacji chemicznej, miejsca pobrania próbki, przetwarzania, stanu powierzchni, niepewności analitycznej oraz wymagań mającej zastosowanie specyfikacji. Żadnego z tych określeń nie należy przypisywać na podstawie przyzwyczajenia. Norma dotycząca danego gatunku musi określać, która analiza jest wymagana, skąd należy pobrać próbkę oraz jak ocenia się wynik.
Minimalny łańcuch identyfikowalności
- Tożsamość Numer wytopu, partia, wyrób, gatunek oraz numer elementu lub kręgu.
- Pobieranie próbek Data, osoba pobierająca próbkę, dokładne miejsce i kod próbki.
- Przygotowanie Sposób przygotowania, wyposażenie, czyszczenie i przechowywanie.
- Analiza Przyrząd, analityk, zmiana wydania metody i zapisy kontroli jakości.
- Raportowanie Jednostki, zaokrąglanie, zastosowana specyfikacja i rozstrzygnięcie.
Identyfikowalność powinna obejmować cały przebieg — od identyfikacji partii i wytopu, poprzez fizyczną próbkę, przygotowanie laboratoryjne, analizę przyrządową, obliczenia i jednostki, aż po sprawozdanie. Przydatny zapis łączy numer wytopu, identyfikację wyrobu, datę pobrania próbki, osobę pobierającą próbkę, dokładne miejsce pobrania, kod próbki, metodę przygotowania, wyposażenie, analityka, wersję metody, zapisy dotyczące wzorcowania lub kontroli jakości, zgłoszone jednostki oraz specyfikację zastosowaną do oceny zgodności. Jeżeli wynik zostaje przeliczony z procentu masowego na inną jednostkę, wartość pierwotna i sposób przeliczenia powinny pozostać dostępne. Zaokrąglanie należy wykonywać zgodnie z wymaganiami dokumentu nadrzędnego, a nie wyłącznie po to, aby wynik graniczny wyglądał na zgodny.
Akceptacja jest odrębną decyzją. Wymagania ASTM dotyczące formy i redakcji stanowią, że specyfikacja musi określać liczbę jednostek badania i próbek potrzebnych do potwierdzenia zgodności, definiować procedury pobierania próbek z partii oraz wskazywać, kiedy dozwolone jest powtórne badanie. Niezgodnego wyniku analizy chemicznej nie można wymazać, wybierając inny dogodny wiór. Jeżeli powtórne badanie jest dozwolone, dokument nadrzędny musi określać, czy drugi wynik zastępuje pierwszy, jest z nim łączony, czy jest oceniany zgodnie z zasadą skumulowaną. Federal Highway Administration wyraźnie opisuje te rozróżnienia i wskazuje, że decyzje w ramach pobierania podwójnego i wielokrotnego wykorzystują skumulowaną liczbę niezgodności. ASTM E2234-08 również uznaje partię za zgodną, gdy liczba jednostek niezgodnych jest równa odpowiedniej liczbie akceptacji lub od niej mniejsza, oraz odrzuca ją po osiągnięciu liczby odrzucenia.
Ta sama dyscyplina ma zastosowanie do badań mechanicznych. ISO 377:2017 reguluje identyfikację, miejsce pobierania oraz przygotowanie próbek i odcinków próbnych do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i wyrobów rurowych, w tym wymaganych badań powtórnych. Prawidłowy wynik chemiczny nie może zrekompensować próbki do próby rozciągania pobranej w niewłaściwej orientacji lub niewłaściwym stanie materiału. I odwrotnie, prawidłowo umiejscowiona próbka mechaniczna nie może potwierdzić zgodności chemicznej, jeżeli identyfikacja jej wytopu lub przygotowanie laboratoryjne nie były kontrolowane. Akceptacja partii wymaga, aby oba rodzaje dowodów były zgodne z mającą zastosowanie specyfikacją.
5. Próbki do badań mechanicznych: położenie, orientacja i stan materiału
Badanie mechaniczne nie mierzy „stali” w abstrakcyjnym ujęciu. Mierzy ono określony fragment pobrany z określonego miejsca, wycięty w określonym kierunku, przygotowany do określonej geometrii i zbadany w określonym stanie. Te cztery szczegóły mogą przesądzić o tym, czy wynik potwierdza zgodność wyrobu, czy też odzwierciedla błąd wprowadzony w laboratorium.
Pobieranie próbek z partii, przygotowanie próbki laboratoryjnej, obróbka mechaniczna próbki do badań oraz badanie tej próbki to odrębne czynności. Akceptacja partii jest piątą czynnością, regulowaną przez mającą zastosowanie specyfikację wyrobu. ASTM A370 stanowi, że częstotliwość pobierania próbek, położenie i orientacja próbki, stan materiału oraz wymagania dotyczące sprawozdawczości wynikają z mającej zastosowanie specyfikacji wyrobu lub specyfikacji wymagań ogólnych. Wyniku nie można prawidłowo zinterpretować, gdy identyfikacja próbki lub jej stan są niepewne.
Identyfikacja i przygotowanie próbek zgodnie z ISO 377:2017
ISO 377:2017 ustanawia zasady identyfikacji, lokalizacji i przygotowania próbek oraz próbek do badań mechanicznych wyrobów stalowych w postaci kształtowników, prętów, walcówki, wyrobów płaskich i wyrobów rurowych. Zakres normy obejmuje również próbki wymagane do niezbędnych badań powtórnych. Norma dotyczy zatem czegoś więcej niż tylko wycięcia metalu z dogodnego końca wyrobu. Łączy ona gotową próbkę do badań z wyrobem, z którego została pobrana.
Identyfikacja rozpoczyna się od zapewnienia identyfikowalności. Próbka powinna pozostawać powiązana z odpowiednim wytopem, partią, wyrobem, wymiarem, przebiegiem procesu technologicznego oraz wymaganiem dotyczącym badania. Oznakowanie, zapisy, szkice lub równoważna dokumentacja muszą zachowywać związek między wyrobem pierwotnym a każdym kolejnym fragmentem. Po pocięciu próbki na kilka półfabrykatów muszą one nadal mieć jednoznaczną identyfikację. Próbka do próby rozciągania, próbka do próby zginania, próbka do próby udarności lub miejsce pomiaru twardości nie mogą być traktowane jako anonimowy fragment.
Równie ważne jest położenie. Mająca zastosowanie specyfikacja wyrobu może wymagać pobrania próbki z określonego końca, powierzchni, odległości od powierzchni, obszaru w połowie grubości lub określonej części kształtownika. ISO 377:2017 określa zasady wyboru i przygotowania niezbędne do uzyskania takiego położenia bez pomylenia próbki z materiałem usuniętym podczas obcinania końców, żłobienia, przycinania lub innych operacji produkcyjnych. Wymagane położenie określa norma wyrobu, a nie ogólne założenie dotyczące stali.
Przygotowanie musi zachowywać cechy, które badanie ma zmierzyć. Półfabrykat próbki może wymagać wycięcia metodą zapobiegającą nadmiernemu nagrzaniu, odkształceniu lub uszkodzeniu. Następnie obróbka mechaniczna nadaje próbce wymagane wymiary, promień, stan powierzchni i długość pomiarową. Próbki do badań powtórnych muszą być pobierane zgodnie z tymi samymi mającymi zastosowanie zasadami; niezgodny pierwszy wynik nie upoważnia do pobrania nieudokumentowanego zamiennika z łatwiej dostępnego miejsca.
Wymagania ASTM dotyczące formy i redakcji dokumentów wzmacniają kontraktowy aspekt tego procesu: specyfikacja musi określać liczbę jednostek do badań i próbek potrzebnych do oceny zgodności, definiować procedury pobierania próbek z partii oraz określać warunki i zasady, na jakich dopuszcza się badania powtórne. ISO 377:2017 określa zasady dotyczące położenia i przygotowania próbek, ale nie uchyla kryteriów akceptacji ani planu pobierania próbek określonych w specyfikacji wyrobu.

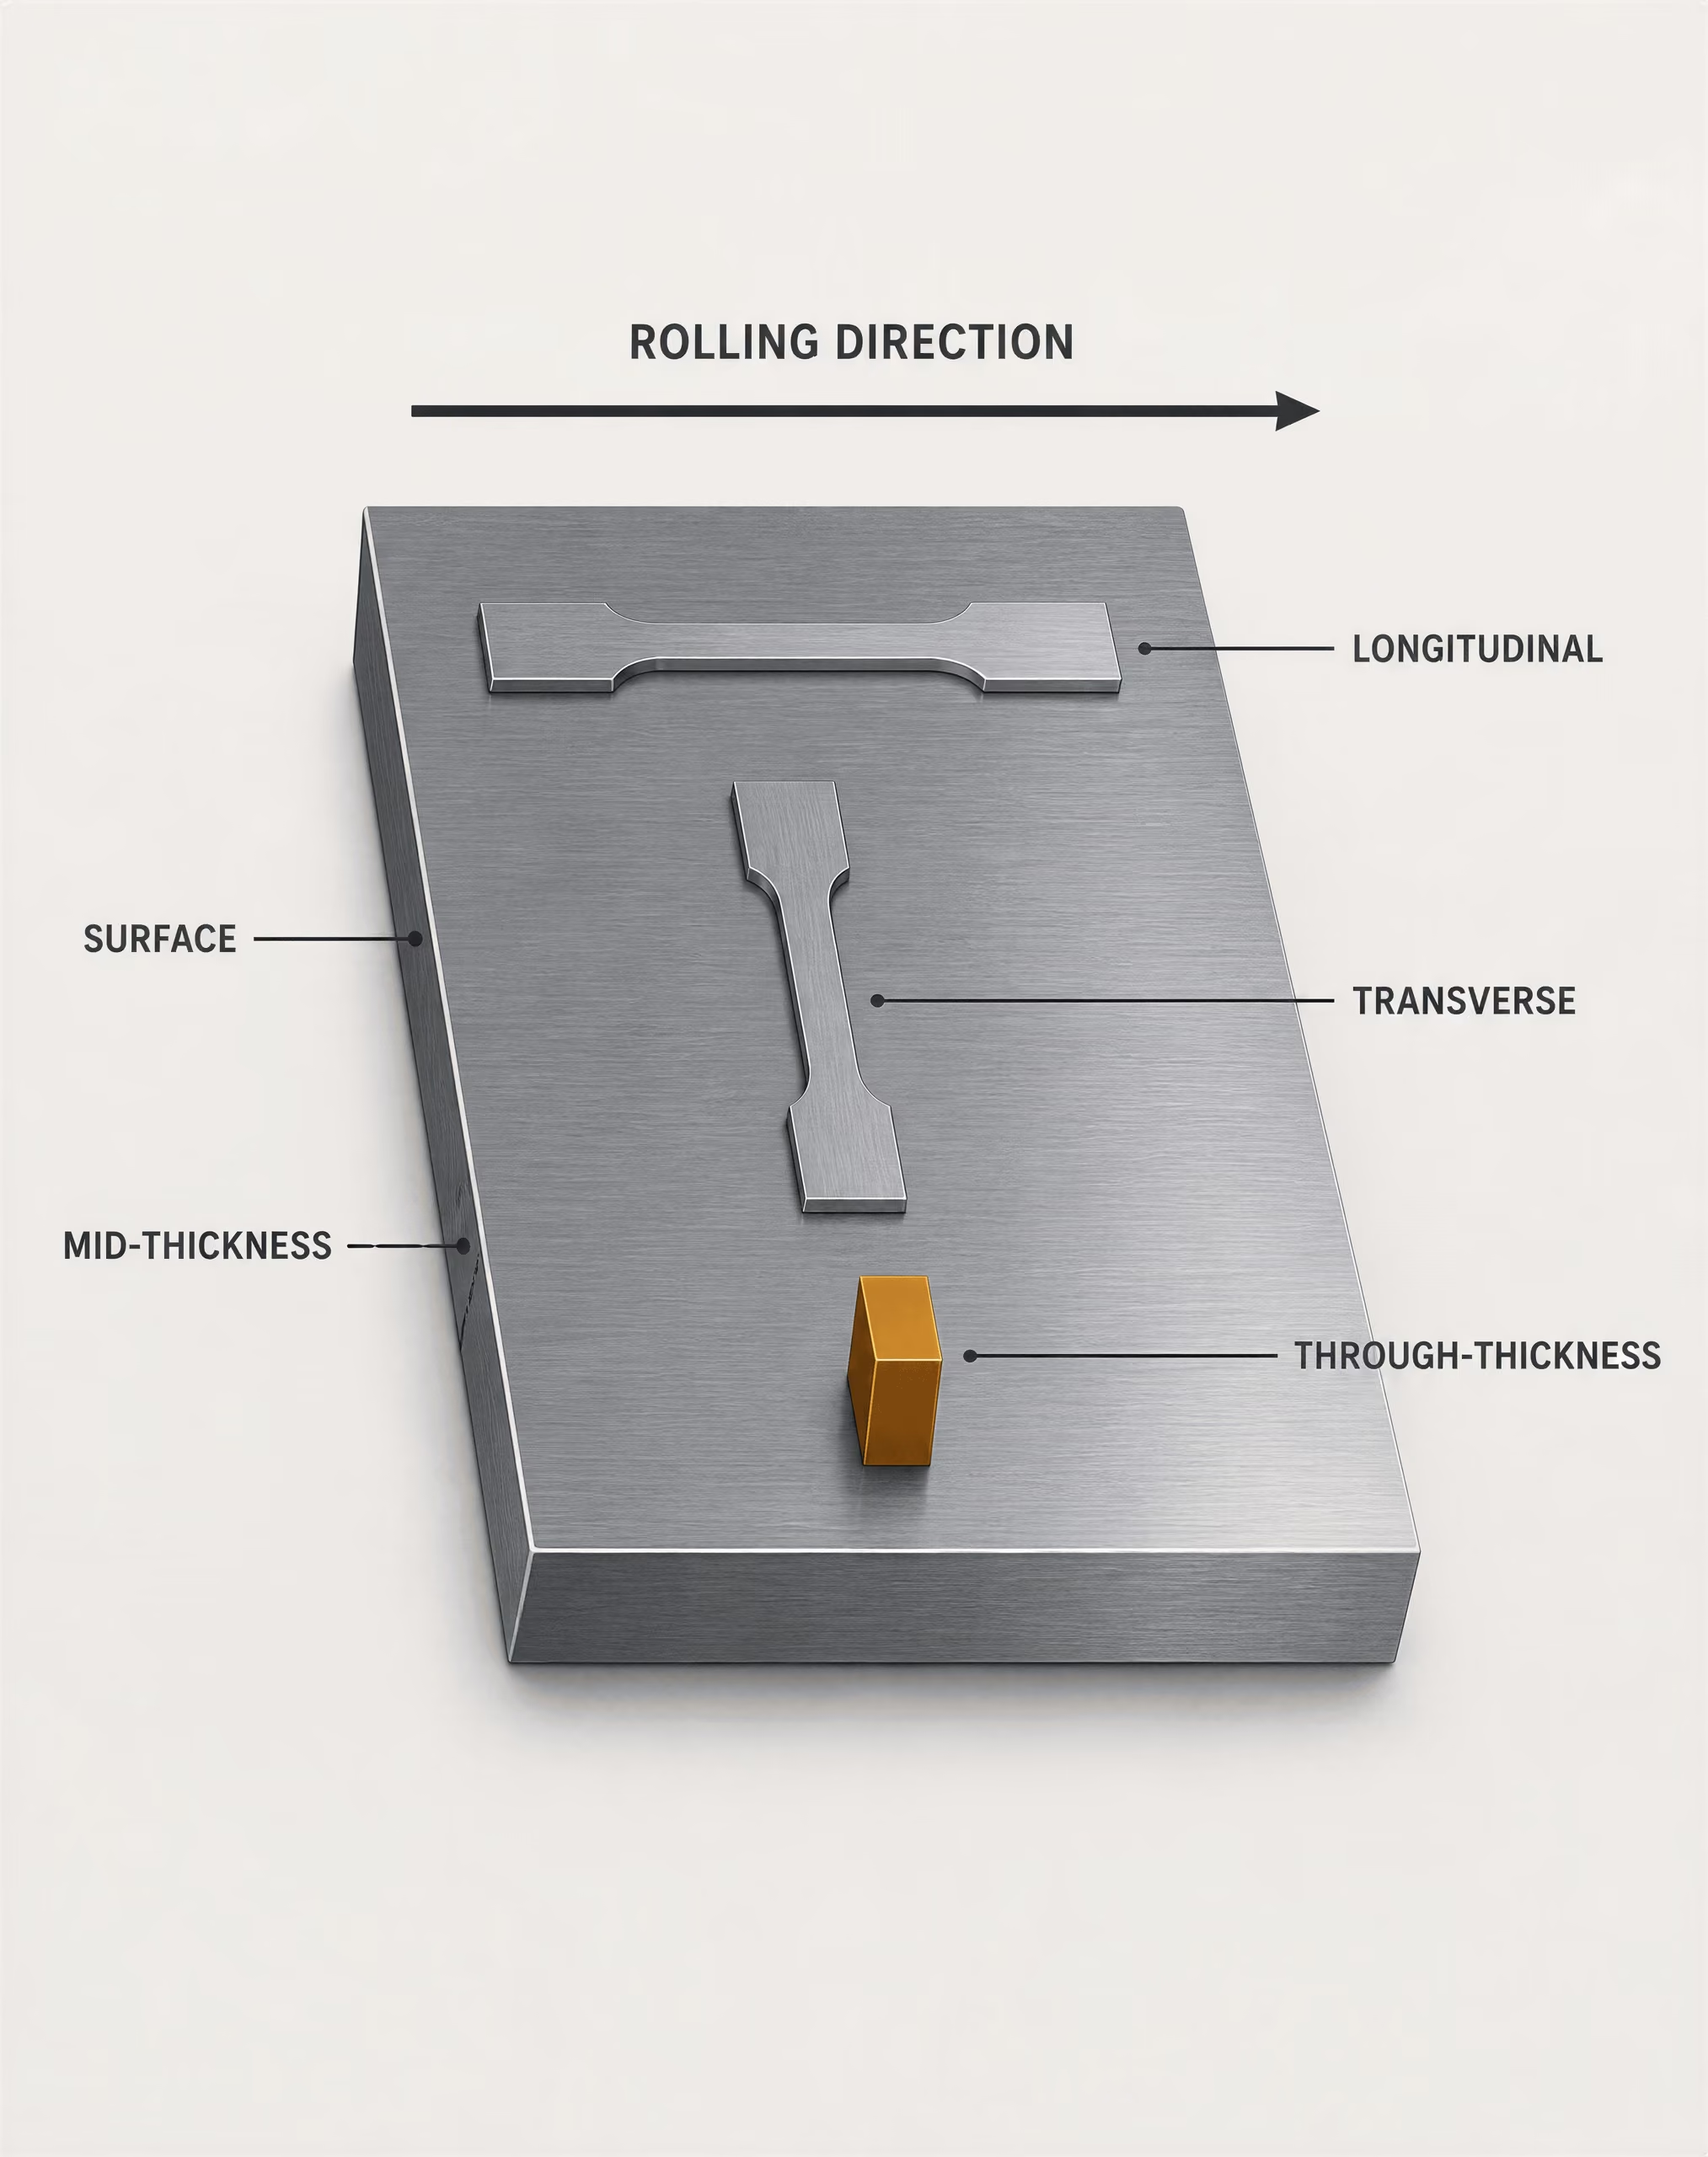
Orientacja wzdłużna, poprzeczna, promieniowa i poprzez grubość
| Orientacja | Typowe odniesienie |
|---|---|
| Wzdłużna | Wzdłuż osi głównej lub kierunku walcowania |
| Poprzeczna | W poprzek osi głównej lub kierunku walcowania |
| Promieniowa | Od środka ku powierzchni pręta lub walca |
| W kierunku grubości | W poprzek wymiaru grubości blachy, kołnierza, ścianki lub kształtownika |
Orientacja opisuje wzajemne położenie próbki do badań i geometrii wyrobu lub głównego kierunku wytwarzania. Określenie „wzdłużna” oznacza zwykle kierunek zgodny z główną osią wyrobu lub kierunkiem walcowania, natomiast „poprzeczna” — kierunek przebiegający w poprzek tego kierunku. Terminy te nie są równoznaczne z określeniem „poprzez grubość”. Próbka zorientowana poprzez grubość jest ustawiona w poprzek blachy, półki, ścianki lub innego wymiaru grubości, często tak, że jej badany odcinek rozciąga się od jednej powierzchni w kierunku powierzchni przeciwległej.
Stal walcowana nie jest idealnie izotropowa. Walcowanie na gorąco wydłuża wtrącenia i powoduje powstawanie tekstury krystalograficznej; zmniejszenie grubości, warunki chłodzenia i późniejsza obróbka cieplna wpływają na wytrzymałość, ciągliwość, udarność i sposób pękania. Próbka do próby rozciągania pobrana w kierunku wzdłużnym może zatem dać inny wynik wydłużenia lub przewężenia niż próbka poprzeczna. Energia łamania udarowego Charpy’ego również może się różnić w zależności od orientacji, ponieważ propagacja pęknięcia oddziałuje z wydłużonymi wtrąceniami, pasmowością i teksturą.
Kierunek tej różnicy nie jest uniwersalny dla każdego gatunku, grubości, postaci wyrobu ani właściwości. Nie należy zakładać, że kierunek wzdłużny zawsze zapewnia większą wytrzymałość, poprzeczny zawsze mniejszą, ani że jeden kierunek zawsze daje niższą wartość udarności. Wymagana orientacja musi wynikać z nadrzędnej specyfikacji oraz rysunku lub planu badań.
Pręty i walcówka mają oś oraz odległość promieniową od tej osi. Próbka promieniowa może być wycięta od środka w kierunku powierzchni, natomiast próbka wzdłużna jest zorientowana zgodnie z osią wyrobu. Duże odkuwki i kształtowniki mogą wykazywać dodatkowe gradienty spowodowane odkształceniem i chłodzeniem. W kształtowniku konstrukcyjnym środnik, półka i naroże mogą mieć różną historię cieplną i odkształcenia; określenie „poprzeczna” ma znaczenie tylko wtedy, gdy zarejestrowano geometrię odniesienia.
W przypadku wyrobów płaskich szczególną uwagę należy zwrócić na położenie w kierunku grubości. Próbka z powierzchni może odzwierciedlać odwęglenie, usunięcie zgorzeliny, skutki hartowania, chłodzenie powierzchniowe lub segregację przypowierzchniową. Próbka z połowy grubości może ujawnić inne wtrącenia, segregację lub zjawiska występujące w osi wyrobu. Badanie poprzez grubość może mieć istotne znaczenie, gdy ważna jest odporność na rozwarstwienie lub pękanie lamelarne, ale nie jest automatycznie wymagane dla każdej blachy ani każdego gatunku.
Wyroby rurowe wprowadzają dodatkowe czynniki: krzywiznę, położenie spoiny i orientację szwu. Próbka może być lokalizowana względem spoiny wzdłużnej, spoiny spiralnej, obwodu lub osi rury. W przypadku rury spawanej próbka pobrana przez spoinę nie jest równoważna próbce pobranej z materiału rodzimego. Na wynik mogą wpływać metal spoiny, strefa wpływu ciepła, granice wtopienia, naprężenia własne i lokalne odkształcenie podczas formowania. W przypadku rury bez szwu nadal istotne są położenie w ściance oraz kierunek obwodowy i osiowy.
Położenie i orientację należy rejestrować w sposób umożliwiający ich odtworzenie przez inną osobę. Oznaczenie zawierające wyłącznie określenie „rozciąganie blachy” jest niewystarczające. Powinno ono identyfikować wyrób, kierunek, stronę lub położenie w kierunku grubości, jeżeli jest to wymagane, oraz numer próbki.
Stan po wytworzeniu, po obróbce cieplnej i po przetworzeniu
Stan materiału jest częścią wymagania dotyczącego badania, a nie szczegółem drugorzędnym. Określenie „w stanie po wytworzeniu” może oznaczać, że wyrób bada się w stanie dostawy uzyskanym po walcowaniu, kuciu, ciągnieniu, formowaniu lub innej określonej operacji. Wyrób normalizowany, hartowany i odpuszczany, wyżarzany, przesycany, utwardzany wydzieleniowo lub odprężany musi być badany po określonej obróbce oraz, gdy jest to wymagane, po zdefiniowanym cyklu chłodzenia lub starzenia.
Badanie w niewłaściwym stanie może unieważnić wynik uzyskany na skądinąd starannie obrobionej próbce. Obróbka cieplna zmienia udział faz, strukturę ziaren, naprężenia własne, twardość, wytrzymałość i udarność. Próbka pobrana przed końcowym odpuszczaniem nie reprezentuje wyrobu hartowanego i odpuszczanego. Z kolei ponowne nagrzanie próbki w laboratorium może zatrzeć dowody dotyczące stanu dostawy i dać wynik właściwy dla innego stanu materiału.
Znaczenie ma również przetwarzanie po wytworzeniu. Ciągnienie na zimno, prostowanie na zimno, gięcie, spłaszczanie, rozszerzanie, obróbka mechaniczna i formowanie mogą zmieniać lokalne odkształcenie oraz naprężenia własne. Jeżeli specyfikacja wymaga badania po operacji dotyczącej wyrobu, próbka musi odzwierciedlać tę operację. Jeżeli wymaga badania przed określoną operacją, późniejsze przetwarzanie nie może zmienić zamierzonego porównania.
Ciepło powstające podczas cięcia jest częstym źródłem fałszywego poczucia pewności. Cięcie termiczne może utworzyć zahartowaną lub zmiękczoną strefę wpływu ciepła, zmienić naprężenia własne i uszkodzić krawędź, z której obrabiana jest próbka. Nadmierne szlifowanie może przegrzać powierzchnię lub usunąć wymaganą warstwę. Zgrubne cięcie, karby, zarysowania i nieprawidłowe promienie obróbki mogą powodować koncentrację naprężeń i przedwczesne pękanie. Prostowanie wygiętego półfabrykatu może wprowadzić odkształcenie plastyczne przed badaniem.
Podobny błąd może wynikać z umiejscowienia odcinka pomiarowego. Odcinek zredukowany i długość pomiarowa muszą być umieszczone w miejscu reprezentującym określony materiał, a nie częściowo w strefie przejściowej, spoinie, strefie wpływu ciepła, wadzie krawędziowej lub uszkodzonej powierzchni, chyba że metoda badania wyraźnie wymaga takiego położenia. Rejestrowane wydłużenie jest szczególnie wrażliwe na oznakowanie długości pomiarowej i położenie przełomu; nieprawidłowe umiejscowienie długości pomiarowej może sprawić, że zgodny wyrób zostanie uznany za niezgodny, albo ukryć lokalne osłabienie.
Badania powtórne muszą być prowadzone zgodnie z pisemną zasadą, a nie na podstawie nieformalnego poszukiwania fragmentu, który zapewni wynik pozytywny. FHWA wyjaśnia, że postanowienia powinny określać, czy wyniki drugiego badania zastępują wyniki pierwszego, czy są z nimi łączone, oraz że decyzje dotyczące pobierania próbek podwójnych i wielokrotnych wykorzystują skumulowaną liczbę niezgodności. ASTM E2234-08 podobnie opisuje akceptację, gdy liczba jednostek niezgodnych jest równa odpowiedniej liczbie akceptacji lub od niej mniejsza, oraz odrzucenie po osiągnięciu liczby odrzucenia. ISO 2859-1:2026 definiuje jedno-, dwu- i wielostopniowe plany pobierania próbek indeksowane AQL oraz przechodzenie między kontrolą normalną, zmniejszoną i zaostrzoną. Żaden z tych systemów nie uznaje za ważną próbki zlokalizowanej lub przygotowanej w niewłaściwy sposób. Najpierw należy sporządzić zapisy dotyczące przygotowania; dopiero potem podejmuje się decyzje dotyczące akceptacji.
6. Od próbki do zgłoszonego wyniku: co można faktycznie zaakceptować
Zgłoszona wartość wyniku badania nie jest automatycznie decyzją o przyjęciu partii. Obejmuje to cztery odrębne działania: wybór materiału ze zdefiniowanej partii, przygotowanie próbek laboratoryjnych lub próbek do badań mechanicznych, przeprowadzenie badań tych próbek oraz zastosowanie reguły odbioru. Pomieszanie tych etapów prowadzi do tego, że wygodnie dostępne fragmenty uznaje się za „reprezentatywne”, wyniki niezgodne usuwa się poprzez nieformalne powtórne badania, a świadectwo badania traci związek ze stalą, której rzekomo dotyczy.
Jednostki badania, próbki do badań i poszczególne pomiary
Terminologia dotycząca jednostek badania
- Jednostka badania
- Część partii reprezentowana przez jedną decyzję odbiorczą.
- Próbka badawcza
- Przygotowany element umieszczany w maszynie wytrzymałościowej lub wykorzystywany do określonego badania.
- Pojedynczy pomiar
- Odczyt lub obliczona wartość uzyskana podczas jednego badania.
- Jednostka niezgodna
- Jednostka kontroli sklasyfikowana jako niespełniająca co najmniej jednego określonego wymagania zgodnie z planem.
Jednostka badania to część partii reprezentowana przez jedną decyzję odbiorczą zgodnie z właściwą specyfikacją. W zależności od normy wyrobu może nią być wytop, odlew, blacha, krąg, grupa wyrobów o określonym wymiarze i stanie, dostawa lub inna zdefiniowana ilość. Granice partii mają znaczenie, ponieważ ryzyko związane z pobieraniem próbek oblicza się względem tych granic. Próbka do badania rozciągania pobrana z jednej blachy nie może po cichu reprezentować innego wytopu ani innego stanu wyrobu.
Próbka do badań to przygotowany fragment umieszczany w maszynie wytrzymałościowej lub wykorzystywany do określonego badania. Jedna jednostka badania może wymagać kilku próbek: na przykład do badania rozciągania, zginania, udarności, twardości lub analizy chemicznej, pobranych z określonych miejsc i w określonych kierunkach. Pojedynczy pomiar to odczyt lub obliczona wartość uzyskana podczas jednego badania, taka jak granica plastyczności, wytrzymałość na rozciąganie, wydłużenie, pochłonięta energia udarności, zawartość węgla lub wynik pomiaru wymiaru. Z jednej próbki może wynikać kilka pomiarów, a przed określeniem wyniku dla jednostki badania przez specyfikację może być wymaganych kilka próbek.
Terminy te nie są wzajemnie zamienne. Jeżeli specyfikacja wymaga dwóch próbek na jednostkę badania, laboratorium nie może traktować dwóch odczytów z jednej próbki jako dwóch próbek. I odwrotnie: jeżeli reguła wymaga jednego wyniku z każdej z trzech jednostek badania, uśrednienie trzech próbek z jednej jednostki nie spełnia tego wymagania.
Wymagania ASTM Form and Style stanowią, że specyfikacja musi określać liczbę jednostek badania i próbek wymaganych do wykazania zgodności, definiować procedury pobierania próbek z partii oraz wskazywać warunki, w których dopuszcza się powtórne badanie. Właściwa specyfikacja wyrobu decyduje zatem o tym, czy wyniki są uśredniane, czy każda próbka musi spełniać wartość graniczną, czy jeden zaniżony wynik uruchamia powtórne badanie oraz czy liczba wad jest przypisywana każdej jednostce badania. ASTM A370 jasno określa tę samą zależność: częstotliwość pobierania próbek, miejsce i kierunek pobrania próbki, stan materiału oraz wymagania dotyczące sprawozdawczości wynikają z właściwej specyfikacji wyrobu lub specyfikacji wymagań ogólnych, a nie z nieformalnej praktyki laboratoryjnej.
Wybór próbek również musi być możliwy do obrony. ASTM E105:2016 definiuje pobieranie próbek metodą probabilistyczną poprzez wybór z użyciem liczb losowych oraz określonej procedury szacowania. Takie podejście umożliwia obiektywną ocenę niepewności pobierania próbek oraz ryzyka przyjęcia lub odrzucenia partii. Pobranie pierwszego łatwo dostępnego końca, najczystszej powierzchni lub fragmentu, o którym już wiadomo, że jest prawidłowy, nie zastępuje określonej procedury wyboru. ASTM E1806 dotyczy miejsc pobierania próbek i przygotowania próbek laboratoryjnych do analizy chemicznej stali i żelaza; jej wymagania należy interpretować łącznie z właściwą specyfikacją wyrobu i identyfikacją materiału.
Miejsce i kierunek pobrania mogą zmienić wynik. Próbka wzdłużna, próbka poprzeczna i próbka pobrana w kierunku grubości mogą wykazywać różne właściwości, ponieważ walcowanie, kucie, odlewanie, segregacja i wpływ grubości mają charakter kierunkowy. ISO 377:2017 określa identyfikację, miejsce pobrania i przygotowanie próbek oraz odcinków próbnych do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i wyrobów rurowych, w tym odcinków potrzebnych do powtórnych badań. „Próbka z tego samego materiału” nie wystarcza, jeżeli jej położenie, kierunek i stan nie są zgodne z obowiązującą regułą.
Ważność, uszkodzenia i wyniki niezgodne
Badanie może być nieważne, ale nieważność nie jest wygodną etykietą dla niepożądanej liczby. Możliwe przyczyny obejmują wadę próbki, nieprawidłowe wymiary, uszkodzenia powstałe podczas obróbki, awarię urządzenia, przerwanie badania lub pęknięcie poza zamierzonym odcinkiem pomiarowym. To, czy którakolwiek z tych przyczyn pozwala pominąć wynik, zależy od obowiązującej specyfikacji i metody badania.
Na przykład próbka do badania rozciągania może pęknąć w miejscu, które sprawia, że wydłużenie jest niereprezentatywne, natomiast błąd wymiarowy może oznaczać, że próbka od początku nie spełniała wymagań metody. Rama obciążająca, ekstensometr, piec, przyrząd do analizy chemicznej lub system rejestrujący może również nie przejść wymaganych kontroli. Laboratorium powinno udokumentować zaobserwowaną przyczynę, zachować pierwotny wynik, zidentyfikować próbkę, której dotyczy problem, oraz ustalić, czy norma wyraźnie zezwala na jej zastąpienie lub powtórzenie badania.
Prawidłowy wynik wskazujący niezgodność pozostaje częścią zapisu odbioru, chyba że nadrzędna specyfikacja przewiduje określoną procedurę powtórnego badania lub rozstrzygnięcia. Strong evidence
Wyniku nie można odrzucić wyłącznie dlatego, że jest niższy od określonego minimum, wyższy od maksimum lub z innego powodu niewygodny. Jeżeli prawidłowa próbka daje wartość niezgodną, pozostaje ona wynikiem niezgodnym, chyba że właściwa specyfikacja przewiduje określoną ścieżkę powtórnego badania lub postępowania z takim wynikiem. Rozróżnienie to ma znaczenie: nieważne badanie dotyczy wiarygodności lub zastosowania samego badania, natomiast prawidłowy wynik negatywny dotyczy zmierzonej charakterystyki materiału.
Powtórne badanie nie jest automatyczną drugą szansą. Specyfikacja musi określać, ile dodatkowych próbek jest dozwolonych, jaki warunek uzasadnia ich pobranie, skąd należy je pobrać oraz w jaki sposób ich wyniki wpływają na pierwotną decyzję. FHWA wyjaśnia, że postanowienie dotyczące powtórnego badania musi wskazywać, czy wyniki drugiego badania zastępują wyniki pierwszego, czy też są z nimi łączone. W planach podwójnego i wielokrotnego pobierania próbek liczba wad jest skumulowana; późniejsza korzystna próbka nie usuwa wcześniejszej liczby wad, chyba że określona reguła stanowi inaczej.
ASTM E2234-08 opisuje plany pojedynczego, podwójnego i wielokrotnego pobierania próbek według właściwości, indeksowane za pomocą AQL. Partię przyjmuje się, gdy liczba jednostek niezgodnych jest równa właściwej liczbie akceptacji lub od niej mniejsza, a odrzuca się ją po osiągnięciu liczby odrzucenia. ISO 2859-1:2026 również definiuje schematy pojedynczego, podwójnego i wielokrotnego pobierania próbek do kontroli partii oraz obejmuje przechodzenie między kontrolą normalną, ulgową i zaostrzoną. Są to systemy podejmowania decyzji, a nie zaproszenie do wybierania dowolnego wyniku prowadzącego do przyjęcia partii.
Końcowe rozstrzygnięcie może obejmować przyjęcie, odrzucenie, segregację, naprawę, przeróbkę, dodatkowe badanie lub udokumentowaną decyzję inżynierską, jeżeli umowa na to zezwala. ASTM A1062:2026 pokazuje, dlaczego reguła dotycząca odlewów stalowych musi być jednoznaczna: określa ona okoliczności wymagające pobrania nowej próbki do badań wymiarowych, wizualnych, magnetyczno-proszkowych, penetracyjnych, radiograficznych, ultradźwiękowych lub badań szczelności. Nowa próbka nie jest tym samym co ciche zastąpienie próbki, która dała wynik niezgodny.
Identyfikacja, metoda i stan w sprawozdawczości
| Obszar zapisu | Wymagane informacje |
|---|---|
| Tożsamość | Wytop, odlew, partia, element, postać wyrobu, gatunek i specyfikacja |
| Próbka badawcza | Miejsce, orientacja, wymiary i stan materiału |
| Metoda | Metoda i wydanie dokumentu, wyposażenie, operator i warunki badania |
| Wyniki | Surowe obserwacje, wartości zgłoszone, jednostki, zaokrąglenie i niezgodności |
| Rozstrzygnięcie | Uprawnienie do powtórnego badania, skumulowana liczba, status końcowy, właściwy organ i data |
Sprawozdanie musi umożliwiać innej osobie odtworzenie tego, co zbadano, oraz ustalenie, dlaczego wynik przyjęto, odrzucono lub uznano za nieważny. Co najmniej dokumentacja powinna łączyć wynik z wytopem, odlewem, partią, sztuką wyrobu, postacią wyrobu, gatunkiem, specyfikacją i jednostką badania. Należy w niej określić miejsce i kierunek pobrania próbki, wymiary lub geometrię, jeżeli ma to znaczenie, stan materiału oraz każdą wymaganą przez specyfikację obróbkę cieplną lub stan przetworzenia.
Metoda musi być podana precyzyjnie. Sprawozdanie powinno wskazywać ASTM A370, jeżeli norma ta jest stosowana do badań mechanicznych lub powiązanej oceny, wraz z właściwą specyfikacją wyrobu i każdą przywołaną metodą dotyczącą danej właściwości. Analiza chemiczna może wymagać zastosowania postanowień ASTM E1806 dotyczących pobierania próbek oraz określonej metody analitycznej. Sprawozdanie powinno podawać rzeczywisty wynik, jednostki, podstawę zaokrąglania, jeżeli jest określona, liczbę próbek, poszczególne wartości, gdy są wymagane, oraz regułę zastosowaną do ich łączenia lub oceny.
Stan podczas badania również ma znaczenie. Stan „po dostarczeniu”, stan po normalizowaniu, hartowaniu i odpuszczaniu, przesycaniu, starzeniu lub inny określony stan może prowadzić do zasadniczo różnych wyników. Wynik uzyskany w niewłaściwym stanie nie staje się akceptowalny tylko dlatego, że pomiar wykonano dokładnie.
Na koniec w sprawozdaniu należy odnotować odstępstwa, ustalenia dotyczące nieważności, powtórne badania, skumulowane liczby wad oraz sposób postępowania z materiałem. AISC 207-20 wymaga, aby personel wykonujący inspekcje i badania rozumiał właściwe metody oraz kryteria odbioru, a także przypisuje odpowiedzialność za końcową inspekcję wyrobów ze stali konstrukcyjnej. Odpowiedzialność ta wykracza poza samo uzyskanie liczb. Możliwy do audytowania zapis musi wskazywać, jaka stal została poddana pobieraniu próbek, które próbki zbadano, co oznaczał każdy wynik zgodnie z obowiązującą specyfikacją oraz w jaki sposób decyzja dotycząca partii wynikała z tych faktów.
7. Odbiór partii według cech: pobieranie próbek jednostopniowe, dwustopniowe i wielostopniowe
Pobieranie próbek według cech prowadzi do podjęcia decyzji na podstawie liczby wyników. Nie oblicza się w nim średniej granicy plastyczności, średniej zawartości węgla ani średniego wydłużenia partii i nie porównuje się tej średniej z wartością graniczną specyfikacji. Każda pobrana jednostka jest klasyfikowana zgodnie z określoną zasadą: jako zgodna lub niezgodna, akceptowalna lub nieakceptowalna, wadliwa lub niewadliwa. Decyzja dotycząca partii zależy następnie od liczby stwierdzonych jednostek niezgodnych, a nie od tego, czy korzystne wyniki mogą równoważyć niekorzystne.
To rozróżnienie ma znaczenie w przypadku stali. Wytop, odlew, grupa kręgów, partia prętów lub dostawa nie mogą być poddawane kontroli na podstawie wygodnie wybranych sztuk i traktowane jako jednostki wzajemnie wymienne. Granicę partii należy określić przed kontrolą, zapewniając możliwość prześledzenia jej powiązania z numerem wytopu, postacią wyrobu, wymiarem, stanem, przebiegiem obróbki oraz mającą zastosowanie specyfikacją. Plan pobierania próbek musi również określać liczebność próbki, wskaźnik AQL, badaną właściwość, jednostkę liczoną jako niezgodną oraz sposób postępowania w przypadku, gdy pierwsza próbka nie prowadzi do natychmiastowej decyzji.
Pobieranie próbek stanowi tylko jedną część procesu. ASTM A370 stanowi, że „częstotliwość pobierania próbek, miejsce i orientacja próbek, stan materiału oraz wymagania dotyczące sprawozdawczości” są określane przez odpowiednią specyfikację wyrobu lub specyfikację wymagań ogólnych. ASTM E1806 dotyczy pobierania próbek z partii oraz przygotowania próbek laboratoryjnych do analizy chemicznej stali i żelaza. ISO 377:2017 określa zasady identyfikacji, lokalizacji i przygotowania próbek oraz odcinków próbnych do badań mechanicznych kształtowników, prętów, walcówki, wyrobów płaskich i rurowych, w tym odcinków potrzebnych do badań powtórnych. Plan oparty na cechach nie może skorygować błędów wynikających z pobrania próbki z niewłaściwego miejsca, zbadania jej w niewłaściwej orientacji lub pobrania materiału w niezatwierdzonym stanie.
Liczby kwalifikujące i dyskwalifikujące według ASTM E2234
| Rodzaj planu | Podstawa decyzji |
|---|---|
| Pobieranie próbek jednostopniowe | Jedna określona próbka porównywana z liczbami akceptacji i odrzucenia |
| Pobieranie próbek dwustopniowe | Można pobrać drugą próbkę, a wyniki połączyć z wynikami pierwszej |
| Pobieranie próbek wielostopniowe | Można stosować kilka próbek pobieranych etapami do osiągnięcia granicy decyzyjnej |
| Kontrola przełączana | Kontrola normalna, zmniejszona lub zaostrzona jest prowadzona zgodnie z określonymi zasadami dotyczącymi dotychczasowego przebiegu kontroli |
ASTM E2234 opisuje jednostopniowe, dwustopniowe i wielostopniowe pobieranie próbek według cech, indeksowane za pomocą AQL. Jego podstawowa zasada jest bezpośrednia: partię przyjmuje się, gdy liczba jednostek niezgodnych jest równa właściwej liczbie kwalifikującej lub od niej mniejsza, a odrzuca się ją po osiągnięciu liczby dyskwalifikującej.
W planie pobierania próbek jednostopniowym kontroler wybiera jedną próbkę o określonej liczebności i zlicza jednostki niezgodne. Jeżeli ich liczba nie przekracza liczby kwalifikującej, partia przechodzi decyzję wynikającą z pobierania próbek. Jeżeli liczba ta osiąga liczbę dyskwalifikującą, partia nie przechodzi kontroli. Odpowiednie liczby wynikają z wybranego planu pobierania próbek; nie ustala się ich po zapoznaniu się z wynikami badań. W wielu tabelarycznych planach liczba dyskwalifikująca następuje bezpośrednio po liczbie kwalifikującej, jednak faktyczne wartości określają właściwa tabela i wydanie normy.
Pobieranie próbek dwustopniowe w niektórych przypadkach odracza podjęcie ostatecznej decyzji. Pierwsza próbka może zawierać tak mało jednostek niezgodnych, że partia zostaje natychmiast przyjęta, albo tak dużo, że zostaje natychmiast odrzucona. Wynik mieszczący się między tymi granicami uruchamia pobranie drugiej próbki. Następnie liczby są łączone zgodnie z planem. Przyjęcie lub odrzucenie opiera się na łącznej liczbie wyników, a nie na ocenianiu drugiej próbki tak, jak gdyby unieważniała pierwszą.
Pobieranie próbek wielostopniowe rozszerza to etapowe podejście na kilka możliwych próbek. Mała pierwsza próbka może ograniczyć zakres kontroli, gdy dowody są wyraźnie korzystne, natomiast jednoznacznie niekorzystna łączna liczba wyników kończy kontrolę przedwcześnie. Wyniki pośrednie prowadzą do pobrania kolejnej próbki, aż plan osiągnie liczbę kwalifikującą lub dyskwalifikującą albo wyczerpie dozwolone etapy. ASTM E2234 nie zezwala zatem na nieograniczone poszukiwanie sztuki, która przejdzie kontrolę.
Należy określić, co jest liczoną jednostką. „Jednostką niezgodną” może być blacha, pręt, odlew, krąg, jednostka badana lub inna określona jednostka kontroli, w której stwierdzono jedną lub więcej niezgodności. Plan może zamiast tego przewidywać liczenie pojedynczych wad, ale nie jest to ta sama podstawa decyzji. Jeden pręt, który nie spełnia jednocześnie wymagań dotyczących składu chemicznego i wytrzymałości na rozciąganie, może być liczony jako jedna jednostka niezgodna w planie opartym na jednostkach, podczas gdy plan oparty na wadach może wykazać więcej niż jedną niezgodność. Specyfikacja lub procedura kontroli musi określać, która zasada ma zastosowanie.
Badanie powtórne jest odrębne od pobrania kolejnej próbki w planie dwustopniowym lub wielostopniowym. Badanie powtórne może być dozwolone z powodu nieprawidłowości podczas badania, wady próbki lub określonej procedury weryfikacyjnej. Wymagania ASTM dotyczące formy i redakcji norm stanowią, że specyfikacje muszą określać liczbę jednostek badanych i próbek wymaganych do potwierdzenia zgodności, definiować procedury pobierania próbek z partii oraz podawać warunki i zasady dozwolonych badań powtórnych. FHWA wyjaśnia również, że procedura musi określać, czy wyniki drugiego badania zastępują wyniki pierwszego, czy też są z nimi łączone. Bez takiej instrukcji powtórzenie niezgodnego wyniku badania rozciągania, udarności, twardości lub składu chemicznego nie jest prawidłową metodą odbioru.
Logika kontroli indeksowanej za pomocą AQL
Akceptowalny poziom jakości (AQL) Wskaźnik stosowany wraz z wielkością partii i warunkami kontroli do wyboru planu pobierania próbek cech; nie jest gwarancją, że przyjęta partia nie zawiera żadnych wad.
AQL jest wskaźnikiem stosowanym do wyboru planu kontroli. Nie oznacza, że każda przyjęta partia nie zawiera wad, ani nie stanowi dopuszczalnego poziomu wadliwości określonego w specyfikacji wyrobu. Nie może również zastąpić wymagań gatunkowych dotyczących stali, takich jak określona minimalna granica plastyczności stali ASTM A572/A572M Grade 50 ani wymagania chemiczne i mechaniczne określone w ASTM A36/A36M.
Plan indeksowany za pomocą AQL łączy wielkość partii, poziom kontroli lub kod liczebności próbki oraz wybrany AQL z liczbami kwalifikującymi i dyskwalifikującymi. Wynikający z tego plan ustanawia probabilistyczną strukturę decyzji kontrolnej. Mała zaobserwowana liczba niezgodności może prowadzić do przyjęcia partii, ale przyjęcie nie dowodzi, że każda niesprawdzona jednostka jest zgodna. Z kolei odrzucenie partii w ramach planu nie musi oznaczać, że każda jednostka w partii jest niezgodna; oznacza, że zaobserwowane dowody osiągnęły określoną w planie zasadę odrzucenia.
Jednostki pobierane do próby muszą być wybierane w sposób wspierający tę strukturę probabilistyczną. ASTM E105 definiuje pobieranie próbek metodą probabilistyczną poprzez wybór z zastosowaniem liczb losowych i określonej procedury estymacji, co umożliwia obiektywne obliczanie niepewności pobierania próbek oraz ryzyka związanego z decyzją dotyczącą partii. Wybieranie pierwszych napotkanych sztuk, najbardziej dostępnych końców prętów lub materiału, co do którego z góry podejrzewa się dobrą jakość, zmienia podstawę pobierania próbek. Może to pozbawić znaczenia prawdopodobieństwa przyjęcia podane w tabeli.
Kontrola AQL nie rozstrzyga również, czy próbka została prawidłowo przygotowana. Kontroler musi zachować identyfikację i ciągłość nadzoru nad próbką, zapisać powiązanie wytopu z partią oraz zweryfikować miejsce pobrania próbki, jej orientację, wymiary i stan materiału, zanim wynik zostanie uwzględniony w zliczaniu. W odniesieniu do wyrobów ze stali konstrukcyjnej AISC 207-20 wymaga, aby personel wykonujący kontrole i badania rozumiał właściwe metody kontroli oraz kryteria akceptacji, a także określa odpowiedzialność za końcową kontrolę tych wyrobów. ASTM A1062 przedstawia powiązany przykład dotyczący odlewów staliwnych przeznaczonych do badań: wymagania dotyczące kontroli przez nabywcę i producenta określają okoliczności wymagające pobrania nowej próbki do badań wymiarowych, wizualnych, magnetyczno-proszkowych, penetracyjnych, radiograficznych, ultradźwiękowych lub badań szczelności.
ISO 2859-1:2026 i zmiana poziomów kontroli
ISO 2859-1:2026 określa indeksowane za pomocą AQL jednostopniowe, dwustopniowe i wielostopniowe schematy pobierania próbek do kontroli partii oraz zawiera zasady przełączania między kontrolą normalną, obniżoną i zaostrzoną. Poziom kontroli nie jest zatem po prostu stałym wyborem dokonywanym dla wygody. Może się zmieniać w odpowiedzi na niedawne wyniki dotyczące przyjętych i odrzuconych partii, z zastrzeżeniem warunków i uprawnień określonych w normie.
Kontrola normalna jest zwykłym warunkiem początkowym w ciągłej sekwencji kontroli. Kontrola obniżona oznacza mniejsze obciążenie kontrolą, gdy niedawna historia jakości spełnia wymagane kryteria. Nie stanowi ona zezwolenia na rezygnację z możliwości prześledzenia pochodzenia materiału ani na przypadkowy wybór próbek. Kontrola zaostrzona ma zastosowanie, gdy niedawna sekwencja wskazuje na pogorszenie wyników lub gdy zostaje uruchomiona określona zasada przełączania. Plan wymaga wówczas silniejszych dowodów przed przyjęciem partii.
Decyzje o przełączeniu muszą opierać się na określonej sekwencji partii i zapisanych wynikach, a nie na pojedynczym korzystnym badaniu powtórnym. Dostawca, nabywca lub organizacja odpowiedzialna za jakość musi wiedzieć, które partie należą do sekwencji, jaki plan pobierania próbek zastosowano oraz czy partia została przyjęta, odrzucona, poddana przeróbce lub ponownie zgłoszona zgodnie z zasadami normy. Odrzuconej partii nie można przedstawiać jako przyjętej wyłącznie przez zmianę jej identyfikacji lub rozpoczęcie nowej sekwencji bez upoważnienia.
Praktyczna dyscyplina jest prosta, lecz rygorystyczna: ustalić partię, wybrać plan, pobrać reprezentatywne próbki, przygotować prawidłowe próbki do badań, zliczyć wyniki zgodnie z określoną zasadą dotyczącą jednostki niezgodnej oraz zastosować przewidzianą ścieżkę decyzyjną. Pomyślny wynik badania powtórnego nie oznacza automatycznie, że partia została przyjęta. Ostateczna decyzja dotycząca partii musi być zgodna ze specyfikacją wyrobu, normą dotyczącą pobierania próbek oraz udokumentowanymi postanowieniami dotyczącymi badań powtórnych.
8. Ponowne badanie: korekta uzasadnionego wyniku negatywnego a powtórzenie nieważnej procedury
Ponowne badanie nie oznacza automatycznie rozpoczęcia od nowa. Jest to działanie kontrolowane, którego podstawę prawną, zakres, liczbę próbek do badań oraz wpływ na decyzję dotyczącą partii muszą określać odpowiednia specyfikacja wyrobu, specyfikacja zakupu lub plan kontroli. Laboratorium nie może uznać partii z wynikiem negatywnym za zgodną tylko dlatego, że zbadało wygodniejsze do pobrania elementy, a inspektor nie może zakładać, że drugi wynik unieważnia pierwszy. Zasada nadrzędna musi odpowiadać na wcześniejsze pytanie: czy pierwsze badanie było ważne?
Należy rozdzielać cztery działania. Pobieranie próbek polega na wyborze materiału ze zdefiniowanej partii. Przygotowanie próbki do badań przekształca ten materiał w próbkę laboratoryjną lub próbkę do badań mechanicznych. Badanie dostarcza zmierzonego wyniku. Ocena zgodności lub niezgodności jest przeprowadzana zgodnie z określoną regułą decyzyjną dla danej partii. Błąd w jednym z tych działań nie upoważnia automatycznie do powtórzenia wszystkich czterech.
ASTM A370, stosowana do oceny zgodności wyrobów ze stali i pokrewnych stopów, stanowi, że częstotliwość pobierania próbek, miejsce i orientacja próbki, stan materiału oraz wymagania dotyczące raportowania są określane przez odpowiednią specyfikację wyrobu lub specyfikację wymagań ogólnych. Szczegóły te mogą zmienić wynik. Próbka do badania rozciągania pobrana poprzecznie do kierunku walcowania nie jest równoważna próbce pobranej w kierunku wzdłużnym; badanie materiału z niewłaściwego wytopu, o niewłaściwej grubości, w niewłaściwym stanie lub z niewłaściwego miejsca wyrobu nie staje się reprezentatywne tylko dlatego, że urządzenie działało prawidłowo.
Kiedy ponowne badanie może być dozwolone
Specyfikacja powinna określać liczbę jednostek badania i próbek do badań wymaganych do potwierdzenia zgodności, definiować procedurę pobierania próbek z partii oraz określać warunki i zasady, na jakich dopuszczalne jest ponowne badanie. Są to wyraźne wymagania ASTM Form and Style. Dopuszczalność ponownego badania zależy zatem przede wszystkim od pisemnego systemu oceny zgodności, a nie od zwyczajowej praktyki zakładowej lub ogólnego przekonania, że pojedynczą niską wartość można pominąć.
Dopuszczalne ponowne badanie zwykle należy do jednej z dwóch szerokich kategorii. Pierwsza służy skorygowaniu nieprawidłowości w procesie badania. Próbka do badań może pęknąć poza dozwolonym miejscem, zostać uszkodzona podczas obróbki, zawierać oczywistą wadę przygotowania albo zostać zbadana przy użyciu urządzenia lub procedury, które nie spełniały wymagań metody. Pęknięcie próbki do badania rozciągania nie jest automatycznie dowodem niezgodności stali, ale nie każde niewygodne miejsce pęknięcia stanowi podstawę do wymazania wyniku. Odpowiednia metoda badania i specyfikacja wyrobu muszą określać, kiedy wynik jest nieważny oraz jaka próbka zastępcza jest wymagana.
Druga kategoria dotyczy ważnego wyniku wskazującego na możliwą niezgodność. Niektóre specyfikacje dopuszczają pobranie dodatkowych próbek do badań, gdy pierwsze badanie daje wynik negatywny, często pod warunkiem uzyskania określonej liczby wyników pozytywnych lub spełnienia wymogu dotyczącego średniej. Takie zezwolenie jest regułą dotyczącą decyzji o partii, a nie dowodem, że pierwszy wynik był błędny. Pierwszy wynik pozostaje częścią dokumentacji, chyba że specyfikacja wyraźnie stanowi inaczej.
To rozróżnienie ma znaczenie, ponieważ potwierdzona wartość właściwości poniżej wymagań specyfikacji jest kwestią zgodności materiału. Jeżeli granica plastyczności prawidłowo pobranej próbki do badań jest niższa od określonego minimum, ponownego badania nie można opisywać jako korekty błędu laboratoryjnego tylko dlatego, że późniejsze próbki spełniają wymagania. Partia może nadal zostać zaakceptowana na podstawie reguły dopuszczającej dodatkowe badania, ale akceptacja musi wówczas wynikać z tej reguły. Bez takiej reguły powtarzanie badań nie jest prawidłową drogą do uzyskania akceptacji.
Reprezentatywny dobór próbek również decyduje o tym, czy ponowne badanie odpowiada na właściwe pytanie. ASTM E105 (2016) definiuje próbkowanie probabilistyczne jako wybór z użyciem liczb losowych i określonej procedury estymacji. Umożliwia to obiektywną ocenę niepewności próbkowania oraz ryzyka związanego z decyzją dotyczącą partii. Wybór pobliskiego elementu tylko dlatego, że łatwo go przeciąć, może zmniejszyć pozorny odsetek wyników negatywnych, niewiele mówiąc o zdefiniowanej partii.
ISO 377:2017 umieszcza próbki wykorzystywane do niezbędnych ponownych badań w tych samych ramach nadzoru co prace pierwotne. Norma określa identyfikację, miejsce pobrania i przygotowanie próbek oraz próbek do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i wyrobów rurowych, w tym próbek potrzebnych do ponownego badania. Próbka do ponownego badania musi zatem zachować swoją identyfikację oraz powiązanie z partią, wytopem, wyrobem, miejscem pobrania, orientacją i stanem materiału. Nie jest anonimową próbką zastępczą.
Wyniki zastępcze a wyniki łączne
Skutek ponownego badania musi być jasno określony. ASTM Form and Style wymaga określenia warunków i zasad dopuszczalnego ponownego badania; wytyczne FHWA wyraźnie wskazują praktyczne rozróżnienie: specyfikacja musi określać, czy wyniki drugiego badania zastępują wyniki pierwszego, czy też są z nimi łączone.
W przypadku reguły zastąpienia wynik drugiego badania lub określony zestaw wyników drugiego badania zastępuje pierwszy wynik na potrzeby wskazanej decyzji dotyczącej zgodności. Jest to właściwe tylko wtedy, gdy reguła wyjaśnia, dlaczego pierwszy wynik nie powinien już mieć znaczenia rozstrzygającego — na przykład w przypadku nieważnej próbki do badań lub określonej procedury rozstrzygania spornego wyniku. Zastąpienie nie upoważnia do nieograniczonego poszukiwania wyniku spełniającego wymagania. Liczba dodatkowych próbek do badań oraz warunki zastosowania zastąpienia muszą być ustalone z wyprzedzeniem.
W przypadku reguły łączenia wyników pierwszy i drugi wynik pozostają częścią jednej decyzji. Specyfikacja może wymagać, aby wszystkie wyniki spełniały minimum, może określać sposób obliczania średniej albo ustanawiać inne obliczenie. Zgodny wynik drugiego badania nie może wymazać niezgodnego wyniku pierwszego, jeżeli reguła wymaga łączenia wyników. Z drugiej strony pojedynczy niski wynik nie musi prowadzić do odrzucenia partii, jeżeli określona reguła ocenia łączny zestaw wyników, a zestaw ten spełnia wymaganie.
Kontrola odbiorcza na podstawie próbkowania wiąże się z podobnym zagadnieniem. ASTM E2234-08 opisuje jedno-, dwu- i wielostopniowe plany próbkowania według AQL dla cech alternatywnych: akceptacja następuje, gdy liczba jednostek niezgodnych jest równa odpowiedniej liczbie kwalifikującej do akceptacji lub od niej mniejsza, a odrzucenie — gdy osiągnięta zostanie liczba kwalifikująca do odrzucenia. W próbkowaniu dwu- lub wielostopniowym wady są zliczane łącznie. Jeżeli pierwsza próbka zawiera jedną jednostkę niezgodną, a druga kolejną, decyzja opiera się na całkowitej liczbie, gdy plan wymaga zliczania skumulowanego; druga próbka nie stanowi nowej partii.
FHWA również stwierdza, że decyzje w próbkowaniu dwu- i wielostopniowym opierają się na skumulowanej liczbie wad. Zapobiega to traktowaniu drugiej próbki jako wyzerowania wyników po niekorzystnym wyniku pierwszej próbki. ISO 2859-1:2026 definiuje jedno-, dwu- i wielostopniowe plany próbkowania według AQL do kontroli partii oraz obejmuje zasady przełączania między kontrolą normalną, ulgową i zaostrzoną. Zasady te pokazują również, dlaczego inspektor nie może wybrać korzystniejszego trybu próbkowania po ujawnieniu wyniku negatywnego.
Ta sama zasada ma zastosowanie poza właściwościami mechanicznymi. ASTM A1062 określa wymagania dotyczące kontroli prowadzonej przez nabywcę i producenta dla odlewów stalowych przeznaczonych do próbkowania przed rozpoczęciem produkcji kompletnego zamówienia oraz wskazuje okoliczności wymagające pobrania nowej próbki do badań wymiarowych, wizualnych, metodą cząstek magnetycznych, penetracyjną, radiograficzną, ultradźwiękową lub do badania szczelności. „Nowa próbka” jest określonym działaniem kontrolnym, a nie zezwoleniem na zastąpienie odlewu bez możliwości prześledzenia jego pochodzenia ani na powtórzenie wyłącznie badania, które dało korzystne wskazanie.

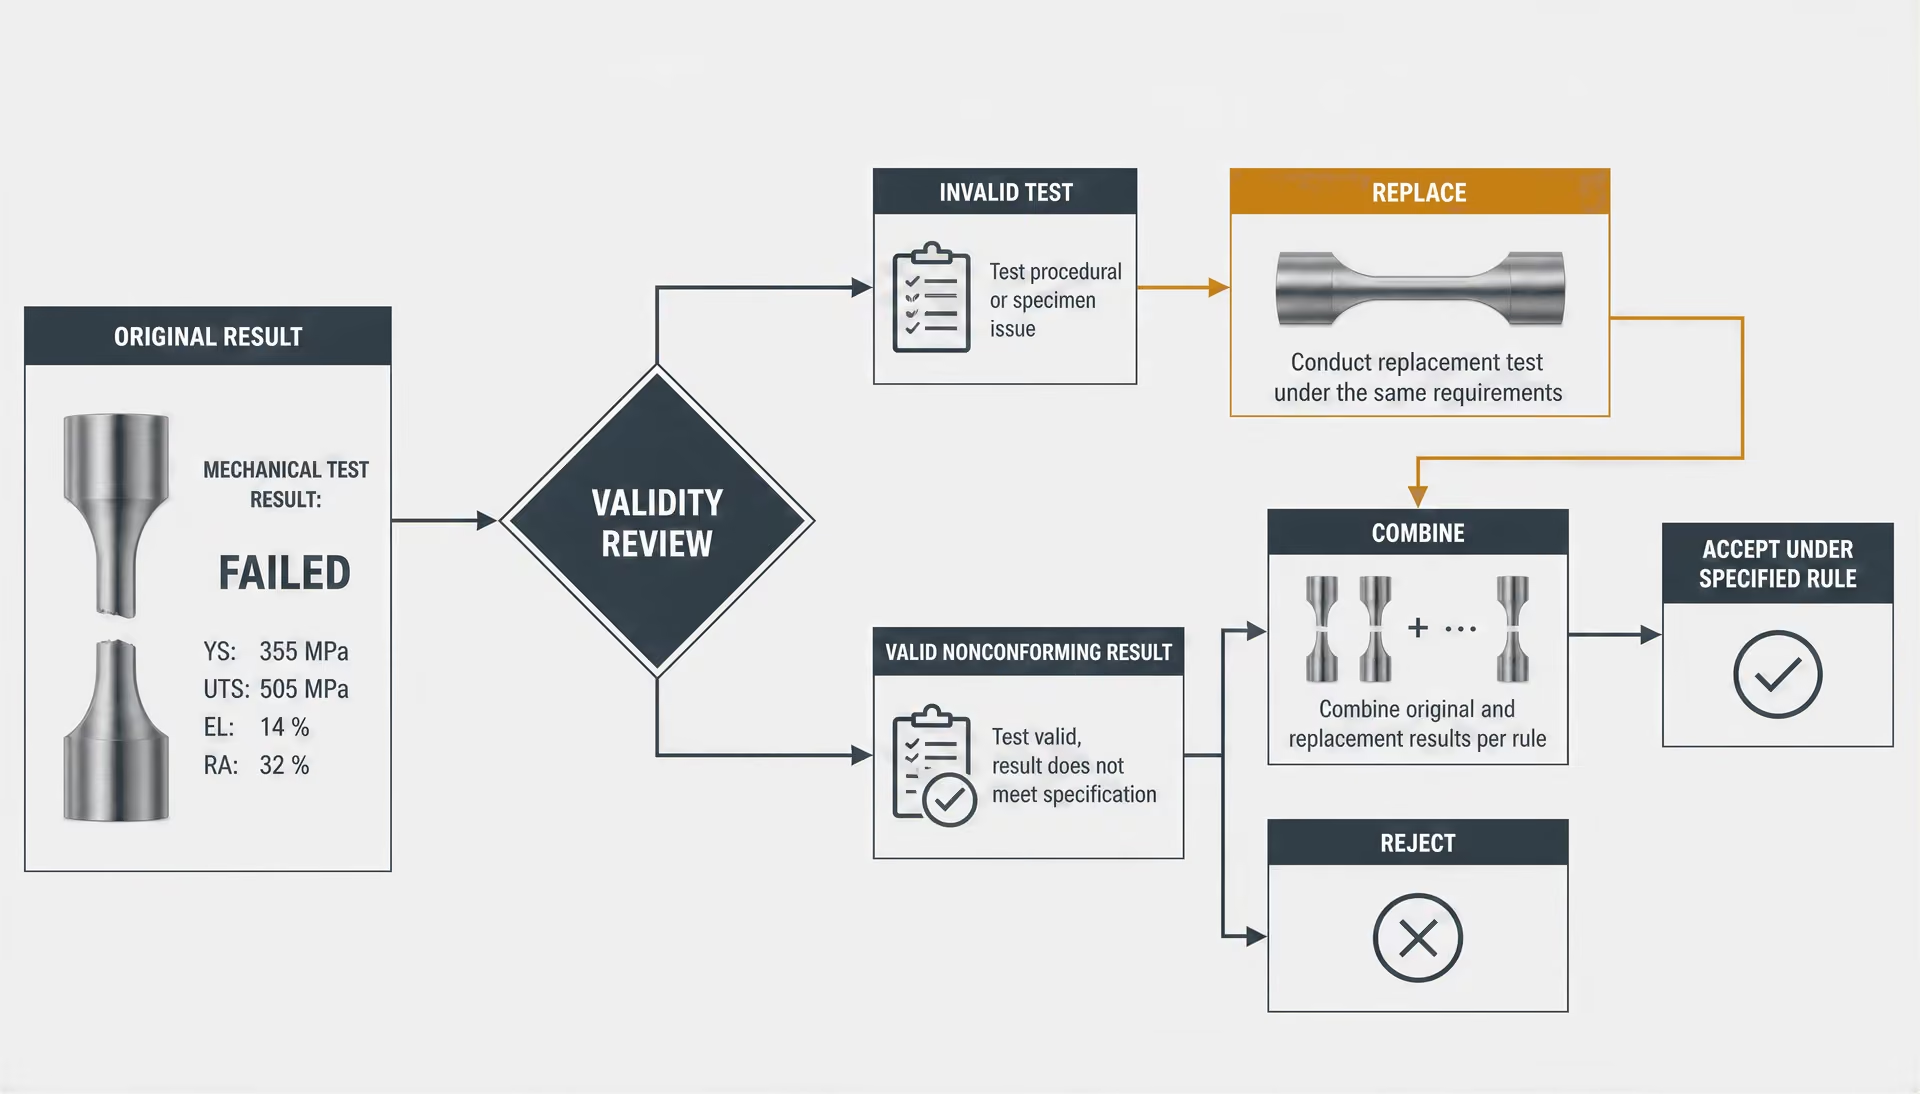
Próbki do ponownego badania i potrzeba udokumentowanych zasad
Każde ponowne badanie powinno być możliwe do prześledzenia na podstawie pisemnej decyzji. Dokumentacja powinna określać granice partii, próbkę pierwotną, identyfikację próbki do badań, metodę badania i jej wydanie, orientację, miejsce pobrania, stan materiału, urządzenie, operatora lub laboratorium, przyczynę ponownego badania, liczbę dodatkowych zatwierdzonych próbek do badań oraz zasadę zastosowaną do łączenia lub zastępowania wyników. Należy w niej również odnotować ostateczną decyzję dotyczącą partii: przyjęta, odrzucona, sortowana, poddana przeróbce, obniżona do niższej klasy, jeżeli jest to dozwolone, albo wstrzymana do dalszego wyjaśnienia.
Próbka do ponownego badania powinna pochodzić z materiału i miejsca dopuszczonych przez specyfikację. Jeżeli próbkę pierwotną pobrano z niewłaściwego końca pręta, niewłaściwej powierzchni blachy lub niewłaściwego stanu wyrobu, właściwym działaniem może być pobranie próbki z prawidłowego miejsca — a nie kolejnej próbki z tego samego niewłaściwego miejsca. ASTM E1806 dotyczy pobierania próbek z partii, miejsc pobierania próbek oraz przygotowania próbek laboratoryjnych do analizy chemicznej stali i żeliwa, wzmacniając tę samą zasadę zachowania łańcucha identyfikowalności w badaniach chemicznych.
Personel musi znać kryteria akceptacji przed zapoznaniem się z wynikiem. AISC 207-20 wymaga, aby personel prowadzący kontrolę i badania rozumiał odpowiednie metody kontroli oraz kryteria akceptacji, a także przypisuje ostateczne obowiązki kontrolne w odniesieniu do wyrobów ze stali konstrukcyjnej. Obowiązek ten jest niezgodny z nieformalnym powtarzaniem badań ukierunkowanym na uzyskanie pożądanej liczby.
Można sformułować prostą, choć nie zawsze łatwą do zastosowania sekwencję działań: ustalić, czy pierwszy wynik był ważny; zastosować określone postanowienie dotyczące ponownego badania; zachować pierwotny wynik; zliczać wady zgodnie z planem próbkowania; oraz podjąć decyzję dotyczącą partii na podstawie pisemnej reguły. Jeżeli żadna reguła nie zezwala na ponowne badanie, ważnego wyniku negatywnego nie można przekształcić w akceptację poprzez jego powtórzenie. Jeżeli pierwotne badanie było nieważne, korekta musi odnosić się do rzeczywistej wady w pobieraniu próbki, jej przygotowaniu lub procedurze. Ponowne badanie ma charakter korygujący tylko wtedy, gdy koryguje zdefiniowany błąd. W przeciwnym razie jest po prostu kolejnym badaniem — a kolejne badanie nie jest automatycznie kolejną szansą.
9. Ponowne badanie próbek i przyczyny metalurgiczne różnic w wynikach
Ponowne badanie nie jest po prostu drugą próbą wykonania tego samego badania. Może obejmować inny fragment stali, inne miejsce w obrębie wyrobu, nową próbkę wyciętą z zachowanej próbki albo próbkę zastępczą z partii. Rozróżnienia te mają znaczenie, ponieważ właściwości stali mogą zmieniać się na niewielkich odległościach, a sam proces badania może również wprowadzać zmienność.
ASTM A370 stanowi, że częstotliwość pobierania próbek, miejsce i orientacja próbki, stan materiału oraz wymagania dotyczące raportowania są określane przez właściwą specyfikację wyrobu lub specyfikację wymagań ogólnych. Wymagania ASTM dotyczące formy i stylu również nakazują, aby specyfikacja określała liczbę jednostek badania i próbek, definiowała pobieranie próbek z partii oraz wskazywała, kiedy dopuszczalne jest ponowne badanie. Właściwa specyfikacja musi zatem odpowiadać na dwa odrębne pytania: jaki wynik reprezentuje partię oraz jaka procedura ma zastosowanie po uzyskaniu wyniku niezgodnego?
Zmienność lokalna, segregacja i anizotropia
Stal krzepnie z występowaniem segregacji chemicznej. Pierwiastki takie jak węgiel, mangan, siarka, fosfor i dodatki stopowe nie pozostają podczas odlewania całkowicie jednorodne; ich stężenie może różnić się między obszarami dendrytycznymi, osią wlewka lub pasma oraz zewnętrznymi częściami pasma lub wlewka. Kolejne walcowanie, kucie, ponowne nagrzewanie i normalizowanie zmniejszają te różnice, ale mogą ich całkowicie nie wyeliminować. Próbka pobrana w pobliżu obszaru segregacji może zatem wykazywać inną wytrzymałość, ciągliwość, udarność lub skład chemiczny niż próbka pobrana w innym miejscu tego samego wytopu lub wyrobu.
Wpływ zależy od mierzonej właściwości. Lokalne wydłużone pasma wtrąceń lub obszary pasmowe mogą zmniejszać wydłużenie lub energię udarową bez porównywalnej zmiany wytrzymałości na rozciąganie. Obszary bogate w siarkę mogą wpływać na zachowanie podczas pękania i mieć większe znaczenie w badaniu poprzecznym niż w badaniu wzdłużnym. Próbka do analizy chemicznej pobrana z jednego miejsca może również różnić się od próbki reprezentującej przekrój wyrobu, zwłaszcza gdy specyfikacja wymaga pobrania próbki z określonego miejsca.
Walcowanie i kucie powodują kierunkowość struktury. Ziarna ulegają wydłużeniu, wtrącenia mogą się układać kierunkowo, a pasma ferrytowo-perlityczne lub pasma innych faz mogą rozwijać się równolegle do kierunku przeróbki. Próbka do próby rozciągania wzdłużnego i próbka do próby rozciągania poprzecznego nie badają tej samej struktury. Różnica nie świadczy o tym, że jedna z próbek została zbadana nieprawidłowo. Może być oczekiwaną reakcją materiału anizotropowego. ISO 377:2017 określa zasady identyfikacji, lokalizacji i przygotowania próbek oraz odcinków próbnych do badań mechanicznych kształtowników, prętów, walcówki, wyrobów płaskich i wyrobów rurowych, w tym próbek wymaganych do ponownych badań. Wymagania dotyczące miejsca pobrania i orientacji zachowują znaczenie uzyskanego wyniku.
Grubość również zmienia historię cieplną i odkształcenia. Środek grubej blachy, odkuwki lub odlewu stygnie wolniej niż jego powierzchnia, dlatego wielkość ziarna, przemiana fazowa, segregacja i właściwości w kierunku grubości mogą się różnić. Obróbka cieplna może wprowadzić dodatkowy gradient. Wsad pieca może mieć różnice temperatur, a podczas hartowania powierzchnie wystawione na działanie czynnika mogą stygnąć szybciej niż wnętrze. W rezultacie próbka pobrana w pobliżu powierzchni może mieć inną twardość lub charakterystykę rozciągania niż próbka pobrana w połowie grubości.
Dekarburizacja powierzchni stanowi kolejny przykład. Podczas nagrzewania w atmosferze o kontrolowanej zawartości węgla z powierzchni może zostać usunięty węgiel, co prowadzi do powstania bardziej miękkiej warstwy. Jeżeli podczas obróbki próbki do próby rozciągania pozostawi się część tej warstwy, zmierzona wytrzymałość lub twardość może być niższa niż wartość w objętości materiału. Usunięcie zbyt dużej ilości materiału może spowodować problem odwrotny: badanie przestaje reprezentować określone miejsce.
Zjawiska te sprawiają, że zasadnicze znaczenie ma reprezentatywne pobieranie próbek. ASTM E105 opisuje pobieranie próbek metodą probabilistyczną poprzez wybór z użyciem liczb losowych i określonej procedury estymacji, umożliwiając obiektywną ocenę niepewności pobierania próbek oraz ryzyka związanego z decyzją dotyczącą partii. Wygodny fragment z końca pręta, najłatwiej dostępny narożnik blachy lub pozostały materiał znajdujący się najbliżej piły nie jest automatycznie reprezentatywny. W zapisie dotyczącym próbki należy wskazać wytop, partię, wyrób, miejsce pobrania, orientację, położenie w kierunku grubości oraz stan materiału, aby można było zinterpretować ponowne badanie w odniesieniu do pierwszego wyniku.
Przygotowanie próbek i wpływ urządzeń
Materiał zgodny z wymaganiami może dać wątpliwy wynik, gdy przygotowanie próbki odbiega od właściwej metody. Obróbka skrawaniem może pozostawić wyrwaną warstwę metalu, ślady narzędzia, zadziory, naprężenia własne, przegrzanie lub zdekarburizowaną powierzchnię. Karb lub zarys w odcinku pomiarowym może powodować koncentrację naprężeń i zmniejszać wydłużenie albo odporność na przedwczesne pękanie. W próbce do próby zginania lub udarności nieprawidłowe wymiary, promień, położenie karbu lub stan powierzchni mogą istotnie zmienić wynik.
Próbka musi również odpowiadać zamierzonej orientacji i geometrii badania. Próbka do próby rozciągania wycięta pod niewłaściwym kątem względem kierunku walcowania może mierzyć inną właściwość. Zbyt mały przekrój pomiarowy, nieprawidłowo wyznaczona długość pomiarowa lub brak wyśrodkowania próbki mogą powodować pozorną rozbieżność między badaniami. W badaniu udarności szczególne znaczenie mają ustawienie karbu i jakość karbu, ponieważ karb celowo powoduje koncentrację naprężeń.
Wpływ urządzeń jest mniej widoczny, ale równie istotny. Uchwyty muszą utrzymywać próbkę bez jej zgniatania, poślizgu lub wywoływania zginania. Nieosiowość między uchwytami a układem obciążającym może wprowadzić składową zginającą do osiowej próby rozciągania. Zamocowanie ekstensometru, wzorcowanie przyrządów pomiarowych, prędkość trawersy, stan ogniwa obciążeniowego i ustawienia oprogramowania mogą wpływać na rejestrowaną granicę plastyczności, wytrzymałość na rozciąganie lub wydłużenie. Zużyte kowadło, uszkodzony bijak udarnościowy, błąd temperatury lub nieprawidłowo ustawione oprzyrządowanie do próby zginania mogą zmienić zmierzoną reakcję materiału.
Stan przyrządów nie sprawia, że każda nieoczekiwana wartość jest nieważna. Pytanie brzmi, czy urządzenia i procedura spełniały wymagania właściwej metody. Jeżeli próbka do próby rozciągania przesunęła się w uchwytach, pękła poza dopuszczalnym miejscem lub została zbadana przy niesprawnym ekstensometrze, wynik może być nieważny i podlegać zastąpieniu zgodnie z obowiązującymi zasadami. Niska wartość uzyskana dla prawidłowo przygotowanej próbki na sprawdzonej maszynie pozostaje wynikiem dotyczącym materiału, nawet jeśli późniejsza próbka spełni wymagania.
Identyfikowalność zapobiega myleniu tych problemów. Laboratorium powinno być w stanie powiązać każdy wynik z jednostką badania, identyfikacją próbki, zapisem przygotowania, orientacją, wymiarami, maszyną badawczą, operatorem oraz wymaganym przez metodę stanem środowiska lub materiału. Bez takiego łańcucha może być niemożliwe ustalenie, czy dwa różne wyniki odzwierciedlają lokalną zmienność stali, czy też dwa różne błędy proceduralne.
Dlaczego pomyślne ponowne badanie nie unieważnia pierwszego wyniku
Pomyślny wynik powtórnego badania może odzwierciedlać lokalną zmienność materiału, dozwoloną zasadę wykonywania dodatkowych badań lub nieważność pierwszego badania; sam w sobie nie usuwa pierwotnego wyniku. Strong evidence
Pomyślne ponowne badanie nie dowodzi, że pierwszy wynik był błędny. Może wskazywać, że pierwsza próbka pochodziła z mniej korzystnego lokalnego obszaru, że materiał wykazuje normalną zmienność albo że plan pobierania próbek dopuszcza zbadanie kolejnej próbki. Może również wskazywać, że pierwsze badanie było nieważne. Są to różne wnioski i nie można wybierać między nimi po fakcie wyłącznie dlatego, że druga liczba jest dogodna.
Wymagania ASTM dotyczące formy i stylu umieszczają warunki ponownego badania w specyfikacji. FHWA wyjaśnia, że postanowienie dotyczące ponownego badania musi określać, czy wyniki drugiego badania zastępują pierwszy wynik, czy też są z nim łączone, a decyzje dotyczące podwójnego i wielokrotnego pobierania próbek wykorzystują skumulowane liczby jednostek wadliwych. ASTM E2234 opisuje tę samą logikę akceptacji dla pobierania próbek indeksowanego AQL: partię przyjmuje się, gdy liczba jednostek niezgodnych jest równa właściwej liczbie kwalifikującej lub od niej mniejsza, a odrzuca się ją po osiągnięciu liczby odrzucenia. ISO 2859-1:2026 przedstawia schematy pojedynczego, podwójnego i wielokrotnego pobierania próbek wraz z zasadami przełączania między kontrolą normalną, ulgową i zaostrzoną.
Zatem jedna specyfikacja może dopuszczać określone badanie zastępcze po uznaniu próbki za nieważną, podczas gdy inna może wymagać dodatkowych próbek i uwzględniać pierwotne niespełnienie wymagań łącznie z wynikami ponownego badania. Ponowne badanie może rozstrzygnąć o losie partii wyłącznie na podstawie takiej pisemnej zasady. Nie może ono z mocą wsteczną wymazać ważnego wyniku niezgodnego.
Zasada odwrotna również obowiązuje. Niskiego wyniku nie należy nadmiernie interpretować, jeżeli miejsce pobrania próbki, jej orientacja, przygotowanie lub wykonanie badania nie spełniały wymagań właściwej metody. Właściwe postępowanie może polegać na unieważnieniu badania i uzyskaniu prawidłowo przygotowanej próbki, a nie na odrzuceniu partii na podstawie niekwalifikowanego wyniku. Ostateczna akceptacja należy do właściwej specyfikacji wyrobu i procedury kontroli. AISC 207-20 przypisuje odpowiedzialność za końcową kontrolę wyrobów ze stali konstrukcyjnej oraz wymaga, aby personel wykonujący kontrole i badania rozumiał właściwe metody i kryteria akceptacji. Ponowne badanie jest zatem kontrolowanym elementem decyzji dotyczącej partii, a nie zezwoleniem na powtarzanie badań do momentu uzyskania pożądanej odpowiedzi.
10. Odlewy stalowe: pobieranie próbek przed produkcją i przesłanki wymagające nowych próbek
Wymagania ASTM A1062 dotyczące kontroli prowadzonej przez nabywcę i producenta
ASTM A1062 stanowi przydatne ostrzeżenie przed traktowaniem każdego wyrobu stalowego tak, jak gdyby próbki pobierano według tej samej zasady. Określone w niej zasady kontroli prowadzonej przez nabywcę i producenta mają zastosowanie do pobierania próbek z odlewów stalowych przed rozpoczęciem produkcji kompletnego zamówienia. Moment ten ma znaczenie. Próbka nie jest po prostu jednym wygodnie wybranym odlewem usuniętym z gotowej partii po zakończeniu produkcji; jest uzgodnionym przedmiotem kontroli, wykorzystywanym do ustalenia, czy proponowany odlew, metoda produkcji i podstawa kontroli spełniają wymagania nabywcy.
Nabywca i producent muszą zatem ustalić, co reprezentuje próbka oraz jakie badania mają zastosowanie. W zależności od zamówienia podstawa kontroli może obejmować kontrolę wymiarową, badania wizualne, badania magnetyczno-proszkowe, badania penetracyjne, badania radiograficzne, badania ultradźwiękowe oraz próby szczelności. Metody te odpowiadają na różne pytania. Wymiary dotyczą geometrii oraz naddatków na obróbkę skrawaniem lub odlewanie. Kontrola wizualna dotyczy obserwowalnego stanu powierzchni. Badania magnetyczno-proszkowe i penetracyjne dotyczą nieciągłości powierzchniowych lub przypowierzchniowych, natomiast radiografia i ultradźwięki badają stan wewnętrzny z wykorzystaniem różnych metod fizycznych. Próba szczelności dotyczy zdolności do utrzymywania medium, a nie tylko pozornie poprawnego wyglądu.
Struktura ASTM A1062 nakłada odpowiedzialność na obie strony. Nabywca określa lub zatwierdza wymagania kontroli mające zastosowanie do zamówienia, a producent dostarcza odlew próbny wykonany w warunkach przewidzianych dla całej produkcji. W rezultacie powstaje kontrolowana decyzja przedprodukcyjna, a nie zezwolenie na wybranie dowolnego odlewu, dla którego uzyskano najkorzystniejszy raport. Próbka, która nie reprezentuje planowanego wyrobu, procesu lub warunków kontroli, ma niewielką wartość, nawet jeśli wszystkie wyniki badań wydają się akceptowalne.
Tego rozwiązania właściwego dla konkretnego wyrobu nie należy przez analogię przenosić na blachy walcowane, pręty, rury ani odkuwki. ASTM A370 stanowi, że częstotliwość pobierania próbek, miejsce i orientacja próbek do badań, stan materiału oraz wymagania dotyczące raportowania wynikają z właściwej specyfikacji wyrobu lub specyfikacji wymagań ogólnych. W przypadku wyrobów walcowanych instrukcje te mogą definiować wytop, partię, jednostkę badawczą lub miejsce pobrania w sposób, który nie ma bezpośredniego odpowiednika w zamówieniu na odlewy. ASTM A1062 jest przykładem znaczenia zasady, że w pierwszej kolejności należy zapoznać się ze specyfikacją nadrzędną.

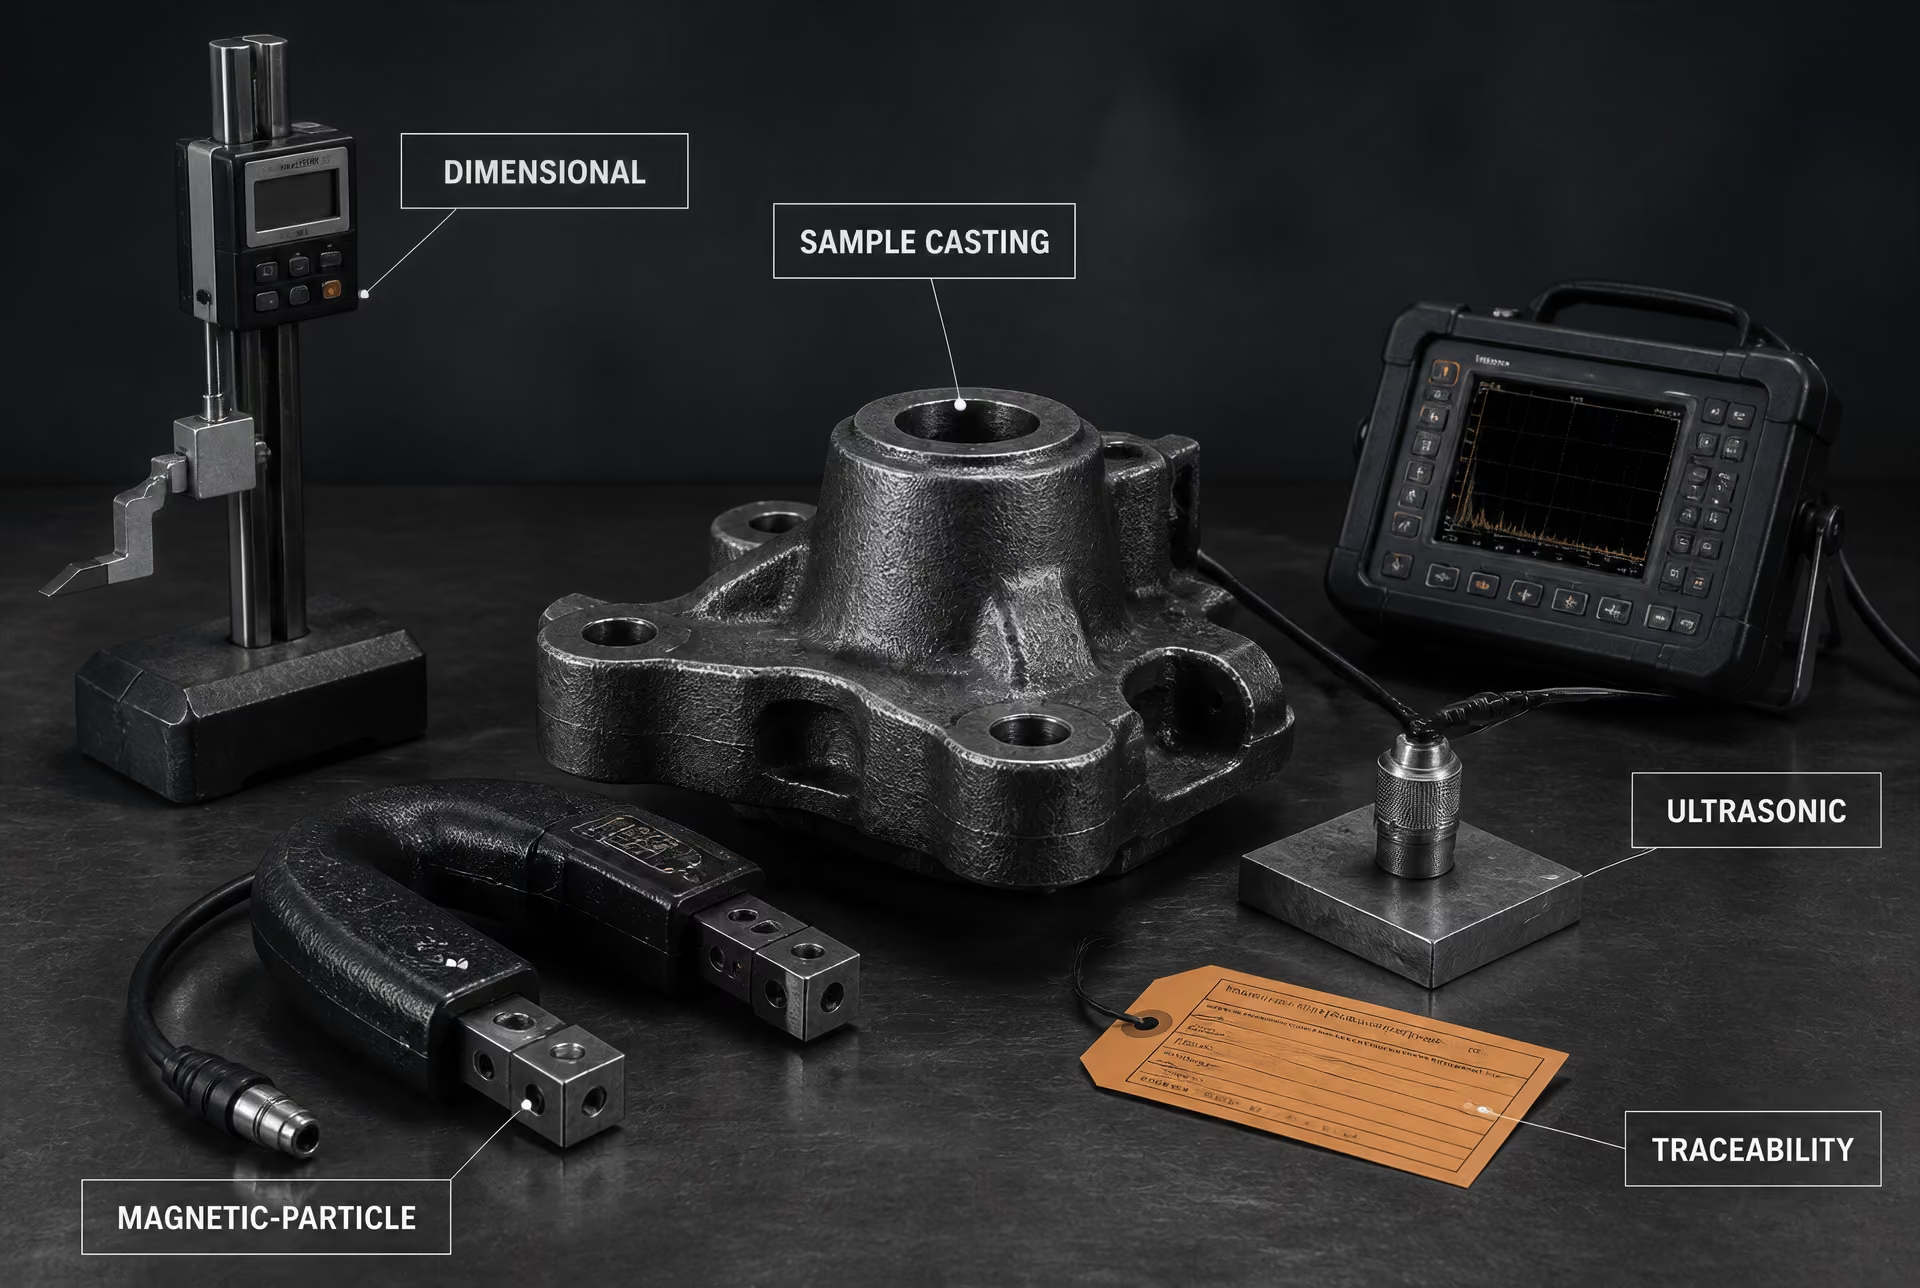
Odlewy próbne a kontrola kompletnego zamówienia
Odlew próbny może służyć dwóm odrębnym celom. Przed rozpoczęciem produkcji wykazuje, że proponowana konstrukcja i trasa technologiczna mogą spełnić określone wymagania kontroli. W trakcie produkcji kompletnego zamówienia lub po jej zakończeniu kontrola pozwala ustalić, czy dostarczone odlewy są zgodne z wymaganiami w warunkach określonych w zamówieniu i właściwej specyfikacji. Działania te są powiązane, ale nie są wzajemnie zamienne.
Próbka musi zachować identyfikowalność względem rysunku, oznaczenia odlewu, specyfikacji materiału, informacji o wytopie lub przetopie, jeżeli są wymagane, trasy technologicznej, obróbki cieplnej oraz zapisów kontroli. Jeżeli raport z badania nie może zostać powiązany z rzeczywistą próbką i warunkami, które ją określają, powtórzenie badania nie usuwa braku identyfikowalności. Ta sama zasada dotyczy próbek laboratoryjnych pobieranych ze stali: pobranie próbki z odlewu, określenie miejsca pobrania próbki, jej przygotowanie, wykonanie badania oraz podjęcie decyzji o akceptacji zamówienia to cztery odrębne operacje.
Wymagania ASTM International dotyczące formy i redakcji stanowią, że specyfikacja musi określać liczbę jednostek badawczych i próbek potrzebnych do wykazania zgodności, definiować procedury pobierania próbek z partii oraz wskazywać warunki i zasady, na jakich dopuszcza się powtórne badanie. ASTM E1806 dotyczy miejsc pobierania próbek oraz przygotowania próbek laboratoryjnych do analizy chemicznej stali i żelaza. ASTM E105 wprowadza dodatkowy aspekt statystyczny: pobieranie próbek metodą losową wykorzystuje wybór za pomocą liczb losowych wraz z określoną procedurą estymacji, co umożliwia obiektywną ocenę niepewności próbkowania oraz ryzyka związanego z decyzją dotyczącą partii. Wygodnie dostępny odlew nie staje się próbką losową tylko dlatego, że łatwo było go dosięgnąć.
W przypadku kontroli kompletnego zamówienia decyzja o akceptacji musi być zgodna z właściwymi wymaganiami A1062 oraz zamówieniem. Niepomyślny wynik badania może wskazywać na niezgodność odlewu, niereprezentatywność próbki, nieważność badania albo zmianę warunków produkcji. Każda z tych możliwości prowadzi do innego działania. Właściwą reakcją nie jest automatyczne odrzucenie wyniku i przebadanie wybranej ręcznie próbki zastępczej.
Ogólna logika stosowana w formalnych planach pobierania próbek wzmacnia ten punkt. ASTM E2234 opisuje jedno-, dwu- i wielostopniowe pobieranie próbek według indeksu AQL na podstawie cech: partię akceptuje się, gdy liczba jednostek niezgodnych jest równa właściwej liczbie akceptacji lub od niej mniejsza, a odrzuca się ją po osiągnięciu liczby odrzucenia. Federal Highway Administration stwierdza, że postanowienia dotyczące powtórnych badań muszą określać, czy wyniki drugiego badania zastępują wyniki pierwszego, czy są z nimi łączone; w przypadku pobierania dwu- i wielostopniowego decyzje podejmuje się na podstawie skumulowanej liczby wad. Zasad tych nie można wywnioskować dopiero po uzyskaniu niekorzystnego wyniku.
Kiedy wymagana jest nowa próbka
Zgodnie z ASTM A1062 nowa próbka jest kontrolowanym działaniem podejmowanym w przypadku zmiany podstawy kontroli lub stanu wyrobu. Nie jest nieformalnym zamiennikiem wybranym dlatego, że pierwsza próbka nie spełniła wymagań. Norma wskazuje okoliczności wymagające nowej próbki dla odpowiedniej kategorii badań, w tym badań wymiarowych, wizualnych, magnetyczno-proszkowych, penetracyjnych, radiograficznych, ultradźwiękowych i prób szczelności. W praktyce oznacza to, że przyczyna pobrania nowej próbki musi zostać odnotowana i powiązana z odpowiednią zmianą.
Nowa próbka do kontroli wymiarowej może być wymagana w przypadku zmiany konstrukcji odlewu, jego wymiarów lub konfiguracji wpływającej na kontrolę. Nowa próbka do badań wizualnych, magnetyczno-proszkowych lub penetracyjnych może być konieczna, gdy warunki kształtowania powierzchni, warunki naprawy lub inne zmienne produkcyjne zmieniają badaną powierzchnię. Wymagania dotyczące badań radiograficznych lub ultradźwiękowych mogą przewidywać nową próbkę, gdy zmiana grubości ścianki, geometrii, położenia cechy wewnętrznej lub procedury odlewania zmienia podstawę, na której zakwalifikowano badanie. Próba szczelności może wymagać nowej próbki, gdy granica ciśnieniowa, układ uszczelniający lub warunki badania nie odpowiadają już wcześniejszej próbce.
Dokładna przesłanka wynika z ASTM A1062 i zamówienia; nie należy przekształcać jej w uniwersalną zasadę dotyczącą wszystkich odlewów. Personel musi ustalić, która cecha uległa zmianie, którego badania dotyczy ta zmiana oraz czy nowa próbka musi reprezentować zmienione warunki produkcji. Zmiana modelu, praktyki formierskiej, warunków naprawy, obróbki cieplnej lub ustawienia kontroli może mieć znaczenie dla jednego badania, a dla innego nie.
Nowa próbka nie usuwa również historii pierwotnego wyniku. Oba zapisy pozostają częścią ścieżki kontroli, a przyczyna zastąpienia wcześniejszej próbki lub uzupełnienia jej nową musi być jasno wskazana. AISC 207-20 wymaga, aby personel wykonujący kontrole i badania rozumiał właściwe metody oraz kryteria akceptacji, a także przypisuje odpowiedzialność za kontrolę końcową wyrobów ze stali konstrukcyjnej. Odpowiedzialność ta obejmuje rozpoznanie, kiedy pobranie nowej próbki jest dozwolone, kiedy dopuszcza się powtórne badanie oraz kiedy istniejące dowody wymagają odrzucenia wyrobu lub podjęcia decyzji dotyczącej jego dalszego postępowania, zamiast wykonania kolejnego wygodnie wybranego elementu próbnego.
11. Badania nieniszczące i próby niszczące są odmiennymi systemami odbioru
Dane z analiz chemicznych, badań mechanicznych i badań nieniszczących (NDE)
Partia stali nie jest akceptowana tylko dlatego, że jeden wynik badania wygląda na zadowalający. Akceptacja zależy od danych wymaganych dla danego wyrobu, partii i dokumentu kontroli. Analiza chemiczna określa skład, badania mechaniczne mierzą wybrane właściwości, a badania nieniszczące (NDE) wykrywają nieciągłości lub potwierdzają brak określonych wad. Wyniki te odpowiadają na różne pytania.
Analiza chemiczna może określać zawartość węgla, manganu, fosforu, siarki, krzemu, chromu, niklu, molibdenu, wanadu lub innych pierwiastków wymaganych przez oznaczenie gatunku. ASTM E1806 odnosi się do miejsc pobierania próbek, przygotowania próbek laboratoryjnych oraz pobierania próbek z partii do analizy chemicznej stali i żelaza. Próbka musi zachować identyfikowalność do wytopu lub partii, którą reprezentuje. Wyniku analizy chemicznej uzyskanego dla jednego wytopu nie można przypisać innemu wytopowi tylko dlatego, że oba wyroby mają to samo oznaczenie gatunku.
Dane z badań mechanicznych pochodzą z przygotowanych próbek do badań. Próba rozciągania mierzy wytrzymałość na rozciąganie, granicę plastyczności lub granicę ciastowatości oraz wydłużenie; w zależności od specyfikacji może być również wymagana redukcja pola przekroju. Wydłużenie jest szczególnie wrażliwe na geometrię próbki, długość pomiarową, orientację i stan materiału. Próba twardości mierzy odporność na wciskanie w określonym miejscu i przy zastosowaniu określonej metody. Nie zastępuje ona wytrzymałości na rozciąganie, chyba że właściwa specyfikacja wyraźnie dopuszcza korelację lub wymaga twardości jako miary akceptacji. Próba udarności mierzy energię pochłoniętą, często w określonej temperaturze, z zastosowaniem próbek z karbem. Dotyczy zatem zachowania w zdefiniowanych warunkach udarowych, a nie ogólnej ciągliwości w każdych warunkach eksploatacji.
ASTM A370 stwierdza, że „częstotliwość pobierania próbek, miejsce i orientacja próbki, stan materiału oraz wymagania dotyczące raportowania” są określane przez właściwą specyfikację wyrobu lub specyfikację ogólnych wymagań (ASTM International, 2024). Norma ISO 377:2017 również określa identyfikację, miejsce pobierania i przygotowanie próbek oraz próbek do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i wyrobów rurowych, w tym próbek wykorzystywanych do niezbędnych badań powtórnych. Próbka do próby rozciągania wycięta z niewłaściwej powierzchni, w niewłaściwym kierunku lub z niewłaściwego obszaru wyrobu nie staje się prawidłowa tylko dlatego, że uzyskano dla niej liczbowy wynik spełniający wymagania.
Badania nieniszczące na ogół pozostawiają badany przedmiot do dalszego użytkowania. Badanie wizualne może wykryć uszkodzenia powierzchni, nieprawidłową geometrię, nieciągłości spawalnicze widoczne dla osoby badającej, korozję, zawalcowania, łuski, pęknięcia lub inne określone niezgodności. Badanie magnetyczno-proszkowe wykrywa nieciągłości powierzchniowe i przypowierzchniowe w ferromagnetycznej stali. Badanie penetracyjne ujawnia otwarte na powierzchnię nieciągłości zatrzymujące ciecz, również w materiałach niemagnetycznych. Badanie radiograficzne rejestruje różnice w przepuszczalności promieniowania i może ujawniać wewnętrzne nieciągłości objętościowe lub płaskie zgodnie z właściwą techniką. Badanie ultradźwiękowe wykrywa reflektory za pomocą transmitowanej fali dźwiękowej i może lokalizować nieciągłości wewnętrzne, rozwarstwienia, brak wtopienia lub niezgodności związane z grubością. Próba szczelności pozwala ustalić, czy granica ciśnieniowa przepuszcza medium przy określonym ciśnieniu, z zastosowaniem określonego medium, przez określony czas i przy użyciu określonej metody wykrywania.
Metody te nie dostarczają wzajemnie zamiennych danych. Wskazanie ultradźwiękowe nie jest wynikiem niskiej wytrzymałości na rozciąganie. Prawidłowy radiogram nie potwierdza wymaganej zawartości węgla, granicy plastyczności ani energii udarności Charpy’ego. Z drugiej strony pozytywny wynik próby rozciągania nie eliminuje niedopuszczalnego pęknięcia wykrytego podczas badania magnetyczno-proszkowego.
Wady oceniane atrybutowo a właściwości mierzone
Badania wizualne, magnetyczno-proszkowe, penetracyjne, radiograficzne, ultradźwiękowe i badania szczelności często działają jako kontrole atrybutowe: badana jednostka jest klasyfikowana jako zgodna lub niezgodna na podstawie określonych warunków. Istotne pytanie może dotyczyć tego, czy występuje jakiekolwiek pęknięcie, czy wskazanie przekracza określony wymiar, czy nieciągłość występuje w strefie niedopuszczalnej albo czy wykryto wyciek. ASTM E2234 opisuje próbkowanie atrybutowe indeksowane AQL, w którym partia jest akceptowana, gdy liczba jednostek niezgodnych jest równa właściwej liczbie akceptacji lub od niej mniejsza, a odrzucana po osiągnięciu liczby odrzucenia (ASTM International, 2008).
Badania mechaniczne i chemiczne zwykle dostarczają wartości mierzonych. Wynik porównuje się z wartością minimalną, maksymalną, zakresem lub innym limitem. Nie zwalnia to próbki z zastosowania zasad dotyczących partii. Specyfikacja nadal musi określać, ile jednostek i próbek do badań jest wymaganych, skąd mają pochodzić oraz co następuje po uzyskaniu wyniku niespełniającego wymagań. Wymagania ASTM dotyczące formy i redakcji stanowią, że specyfikacje muszą wskazywać liczbę jednostek i próbek do badań potrzebnych do potwierdzenia zgodności, definiować procedury pobierania próbek z partii oraz ustanawiać warunki i zasady dopuszczalnych badań powtórnych (ASTM International, 2024).
Niepewność pobierania próbek nie jest powodem do wybierania wygodnych próbek. ASTM E105 definiuje próbkowanie probabilistyczne poprzez wybór z wykorzystaniem liczb losowych i określonej procedury estymacji, co umożliwia obiektywne obliczanie niepewności pobierania próbek oraz ryzyka związanego z decyzją o losie partii (ASTM International, 2016). W związku z tym plan próbkowania atrybutowego i plan badań mechanicznych mogą dla tego samego zamówienia wykorzystywać różne jednostki, liczebności próbek i zasady podejmowania decyzji.
Kryteria akceptacji właściwe dla danej metody
Każde badanie wymaga własnych kryteriów akceptacji, procedury oraz prawidłowej podstawy pobierania próbek. Określenie „brak wskazań” jest niepełne, jeżeli dokument nie definiuje metody badania, warunków kalibracji lub obserwacji, odpowiednich obszarów, kategorii wskazań oraz limitów odrzucenia. To samo dotyczy wyniku próby rozciągania bez określenia orientacji próbki, długości pomiarowej, temperatury badania lub właściwego wymagania dla danego gatunku.
ASTM A1062 stanowi użyteczny przykład. Wymagania dotyczące kontroli przez zamawiającego i producenta odlewów stalowych określają przypadki, w których należy przygotować nową próbkę do badań wymiarowych, wizualnych, magnetyczno-proszkowych, penetracyjnych, radiograficznych, ultradźwiękowych lub badań szczelności (ASTM International, 2026). Wymóg przygotowania nowej próbki do badania ultradźwiękowego nie unieważnia automatycznie wyników analizy chemicznej odlewu, próby rozciągania ani próby udarności. Podobnie nowa próbka do próby rozciągania nie powoduje automatycznego ponownego otwarcia zakończonej oceny wizualnej lub radiograficznej. Właściwy dokument kontroli musi określać, czy nowa próbka dotyczy jednej metody, jednego miejsca, jednego stanu odlewu czy całego pakietu odbiorowego.
Badania powtórne są kontrolowanym sposobem postępowania z wyrobem, a nie zgodą na powtarzanie badań do momentu uzyskania pożądanego wyniku. FHWA stwierdza, że postanowienia dotyczące badań powtórnych muszą określać, czy wyniki drugiego badania zastępują pierwsze wyniki, czy są z nimi łączone; w planach podwójnego i wielokrotnego próbkowania decyzje podejmuje się na podstawie skumulowanej liczby wad (Federal Highway Administration, 2002). Norma ISO 2859-1:2026 podobnie definiuje plany pojedynczego, podwójnego i wielokrotnego próbkowania atrybutowego oraz zasady przechodzenia między kontrolą normalną, zmniejszoną i zaostrzoną.
Osoba przeprowadzająca kontrolę musi zatem zachować pierwotny wynik, określić przyczynę wykonania badania powtórnego, udokumentować zasadę zastąpienia wyniku lub zasadę kumulacji oraz utrzymywać powiązanie każdego wyniku z jego partią i próbką. AISC 207-20 wymaga, aby personel prowadzący kontrole i badania rozumiał właściwe metody oraz kryteria akceptacji, a także określa odpowiedzialność za końcową kontrolę wyrobów ze stali konstrukcyjnej (AISC, 2020). Akceptacja partii odbywa się zgodnie z tym pisemnym systemem, a nie na podstawie pojedynczego, najbardziej korzystnego wyniku badania.
12. Role, zapisy i końcowa decyzja dotycząca materiału
Inspektor, laboratorium, producent, nabywca i inżynier
Odbiór stali zależy od rozdzielenia czterech czynności: pobrania próbek z partii, przygotowania próbek do badań, przeprowadzenia badań tych próbek oraz podjęcia decyzji, czy partia jest zgodna z wymaganiami. Jedna organizacja może wykonywać więcej niż jedną z tych czynności, jednak zapisy muszą wskazywać, która osoba lub organizacja wykonała każdy etap oraz z czyjego upoważnienia.
Producent ustala tożsamość wytopu, tożsamość wyrobu, historię przetwarzania i stan materiału. Producent określa również granice partii lub stosuje obowiązujące zasady ich określania, zachowuje identyfikowalność, dostarcza świadectwa materiałowe oraz udostępnia materiał do inspekcji i badań. Samo wyprodukowanie stali nie oznacza, że podjęto niezależną decyzję odbiorową.
Inspektor sprawdza, czy materiał przedstawiony do inspekcji jest materiałem zidentyfikowanym w zapisach, obserwuje lub wykonuje wymagane kontrole, potwierdza pobranie próbek zgodnie z obowiązującą specyfikacją oraz rejestruje odstępstwa. Inspekcja może obejmować czynności wymiarowe, wizualne, dotyczące powierzchni, badania nieniszczące lub przegląd dokumentacji. Inspektor nie powinien, bez wyraźnego odnotowania tego faktu, przekształcać wyniku niezgodnego w wynik akceptowalny przez wybór innego elementu lub pominięcie niekorzystnej obserwacji.
Laboratorium przyjmuje zidentyfikowane próbki, potwierdza ich stan, przygotowuje próbki do badań, obsługuje aparaturę zgodnie z określoną metodą oraz przedstawia zarówno surowe obserwacje, jak i wyniki obliczone. Personel laboratorium co do zasady nie określa partii, nie zmienia planu pobierania próbek ani nie decyduje, że wynik niezgodny nie ma znaczenia. Jeżeli próbka do badań została uszkodzona, nieprawidłowo przygotowana lub zbadana poza zakresem metody, fakt ten należy ująć w zapisach; nie jest to powód do usunięcia pierwotnego wyniku.
Nabywca ustanawia wymagania umowne lub przywołuje mającą zastosowanie specyfikację wyrobu, określa wymagane uczestnictwo w charakterze świadka lub wymagany przegląd oraz wskazuje, kto jest upoważniony do odbioru materiału w imieniu nabywcy. Nabywca może wymagać dodatkowych badań, jednak dodatkowe badanie nie jest automatycznie dozwolonym powtórnym badaniem. Upoważnienie do jego przeprowadzenia musi wynikać ze specyfikacji, umowy, planu inspekcji lub zatwierdzonej decyzji inżynierskiej.
Inżynier interpretuje wymagania techniczne, gdy specyfikacja, rysunek lub kryteria projektowe nie udzielają bezpośredniej odpowiedzi na dane pytanie. Może to obejmować ustalenie, czy zgłoszone odstępstwo wpływa na wymaganie projektowe, przegląd proponowanej naprawy lub odstępstwa zaakceptowanego warunkowo oraz określenie, czy dane rozstrzygnięcie jest technicznie dopuszczalne. Inżynier nie zastępuje zapisu pomiarowego laboratorium ani nie tworzy wyniku pozytywnego na podstawie badania zakończonego wynikiem negatywnym.
ASTM A370, Standardowe metody badań i definicje dotyczące badań mechanicznych wyrobów stalowych, stanowi, że obowiązująca specyfikacja wyrobu lub specyfikacja wymagań ogólnych ma decydujące znaczenie dla „częstotliwości pobierania próbek, położenia i orientacji próbki, stanu materiału oraz wymagań dotyczących sprawozdawczości” (ASTM International, 2024). Taki podział ma znaczenie. Badanie może zostać wykonane prawidłowo, a mimo to pozostawać nieistotne dla odbioru partii, jeżeli próbka pochodziła z niewłaściwego miejsca, znajdowała się w niewłaściwym stanie lub reprezentowała inną partię.
Odpowiedzialności według AISC 207-20
W przypadku konstrukcji stalowych AISC 207-20, Specyfikacja dotycząca certyfikacji przedsiębiorstw zajmujących się wytwarzaniem i montażem konstrukcji stalowych określa bezpośredni wymóg organizacyjny: personel wykonujący inspekcje i badania musi rozumieć mające zastosowanie metody inspekcji oraz kryteria odbioru. Kompetencje obejmują zatem więcej niż umiejętność obsługi maszyny wytrzymałościowej. Personel musi wiedzieć, która specyfikacja ma zastosowanie, co stanowi jednostkę badania, w jaki sposób wybiera się próbki i określa ich orientację oraz jaki wynik uruchamia postępowanie wyjaśniające, powtórne badanie, odrzucenie lub odbiór.
AISC 207-20 przypisuje również odpowiedzialność za końcową inspekcję wyrobów stalowych przeznaczonych do konstrukcji. Przypisanie tej odpowiedzialności powinno być możliwe do zidentyfikowania w systemie jakości i w dokumentacji projektu. „Końcowa inspekcja” nie oznacza po prostu ostatniej osoby, która podpisała świadectwo. Jest to kontrolowany przegląd potwierdzający, że wymagane inspekcje i badania zostały zakończone, wyniki oceniono względem właściwych kryteriów, nierozstrzygnięte odstępstwa zostały rozpatrzone, a materiał lub wyrób wykonany otrzymał określoną decyzję.
Taki rozdział odpowiedzialności zapobiega częstemu błędowi: producent przedstawia wynik badania, laboratorium podaje liczbę, a ktoś zakłada, że sama liczba stanowi decyzję odbiorową. Tak nie jest. Organ uprawniony do odbioru musi powiązać wynik z właściwą partią, wymaganiem, zasadą pobierania próbek i postanowieniem dotyczącym powtórnego badania.
Wymagania ASTM dotyczące formy i stylu stanowią, że specyfikacje muszą określać liczbę jednostek badań i próbek potrzebnych do potwierdzenia zgodności, definiować procedury pobierania próbek z partii oraz określać warunki i zasady, na jakich dozwolone jest powtórne badanie (ASTM International, 2024). ASTM E105:2016 wprowadza użyteczne rozróżnienie między wyborem dogodnym a próbkowaniem probabilistycznym. Próbkowanie probabilistyczne wykorzystuje liczby losowe i określoną procedurę estymacji, dzięki czemu niepewność próbkowania oraz ryzyko związane z decyzją dotyczącą partii można oceniać obiektywnie.
W przypadku kontroli alternatywnej ASTM E2234:2008 opisuje plany pobierania próbek jednostopniowego, dwustopniowego i wielostopniowego. Partia zostaje przyjęta, gdy liczba jednostek niezgodnych jest równa odpowiedniej liczbie akceptacji lub od niej mniejsza; zostaje odrzucona po osiągnięciu liczby odrzucenia. Druga próbka nie jest dowolnym poszukiwaniem elementu, który da wynik pozytywny. Wytyczne FHWA stanowią, że procedura musi określać, czy wyniki drugiego badania zastępują wyniki pierwszego badania, czy są z nimi łączone, a decyzje w planach dwustopniowych i wielostopniowych muszą opierać się na skumulowanej liczbie wad. ISO 2859-1:2026 również definiuje schematy pobierania próbek indeksowane według AQL oraz zasady przechodzenia między inspekcją normalną, zredukowaną i zaostrzoną.
Minimalny możliwy do obrony zapis odbiorowy
Wiarygodny zapis rozpoczyna się od identyfikacji. Powinien określać specyfikację i oznaczenie gatunku, postać wyrobu, numer wytopu, numer partii, zakres wymiarów lub grubości, reprezentowaną ilość, producenta oraz każdy wymagany przez specyfikację stan lub etap przetwarzania. W przypadku gatunków takich jak ASTM A572/A572M Grade 50 lub ASTM A992/A992M zapis musi wskazywać wydanie normy i mające zastosowanie wymagania dodatkowe, a nie opierać się wyłącznie na nazwie gatunku.
Wpis dotyczący pobierania próbek powinien przedstawiać plan pobierania próbek, liczbę jednostek badań, podstawę wyboru, datę, osobę pobierającą próbki oraz przyczynę, dla której każda wybrana jednostka reprezentuje partię. Należy wskazać dokładne miejsce i orientację próbki: na przykład powierzchnia lub wnętrze, koniec lub środkowa część długości, kierunek wzdłużny lub poprzeczny oraz położenie względem kierunku walcowania. Stan materiału musi być zapisany jako dostarczony, normalizowany, hartowany i odpuszczany, poddany obróbce termomechanicznej lub znajdujący się w innym określonym stanie. ISO 377:2017 wymaga informacji dotyczących identyfikacji, położenia i przygotowania próbek oraz próbek do badań stosowanych w badaniach mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i wyrobów rurowych, w tym elementów wykorzystywanych do niezbędnych badań powtórnych.
Zapisy dotyczące przygotowania próbek do badań powinny określać wymiary, kierunek obróbki skrawaniem, długość pomiarową, stan powierzchni, obróbkę cieplną lub kondycjonowanie oraz każde odrzucenie lub zastąpienie przygotowanej próbki. W zapisie badania należy podać metodę i wydanie normy, identyfikację aparatury, status wzorcowania, jeżeli jest wymagany, operatora, warunki środowiskowe lub warunki badania oraz każde odstępstwo od pisemnej metody. W odniesieniu do analizy chemicznej ASTM E1806 dotyczy miejsc pobierania próbek, przygotowania próbek laboratoryjnych oraz pobierania próbek z partii stali i żelaza.
Wyniki należy zachować w dwóch postaciach: jako surowe obserwacje lub dane wyjściowe maszyny oraz jako wartość podaną w sprawozdaniu, wykorzystywaną do porównania z kryterium. Należy uwzględnić jednostki, zasady zaokrąglania, miejsce przełomu, jeżeli ma to znaczenie, tryb zniszczenia, obserwacje dotyczące niezgodności oraz uwagi laboratorium. Wpis dotyczący powtórnego badania musi wskazywać, kto je zatwierdził, postanowienie normowe lub umowne stanowiące podstawę jego przeprowadzenia, przyczynę dopuszczenia, nowe miejsce pobrania próbki oraz informację, czy wyniki zastępują wyniki pierwotne, czy są z nimi łączone. Jeżeli zastosowanie mają skumulowane liczby wad, zapis musi przedstawiać bieżącą liczbę skumulowaną, a nie tylko wynik ostatniego badania.
Na koniec decyzja powinna określać: przyjęto, odrzucono, wstrzymano do czasu przeglądu, poddano przeróbce i zbadano ponownie lub przyjęto na podstawie zatwierdzonego odstępstwa, wraz z podaniem odpowiedzialnego organu lub osoby, daty i dokumentu stanowiącego podstawę. Świadectwo lub stwierdzenie „spełnia/nie spełnia wymagań” nie ma niezależnej mocy. Jego wiarygodność jest ograniczona przez kontrolowane dowody, na których się opiera: prawidłowe granice partii, reprezentatywny wybór, prawidłowe przygotowanie próbek, kompetentne badania, identyfikowalne wyniki, upoważnione powtórne badania oraz wskazaną decyzję w ramach końcowej inspekcji.
13. Przykładowa logika podejmowania decyzji bez wymyślonych przykładów liczbowych
Prawidłowa decyzja zaczyna się jeszcze przed pobraniem jakiejkolwiek próbki. Odpowiedzialna specyfikacja, wymaganie zakupowe lub plan kontroli muszą określać partię, właściwą charakterystykę, metodę pobierania próbek, wymagany stan materiału oraz zapisy zapewniające identyfikowalność. Stwierdzenie „próbka nie spełniła wymagań” nie oznacza jeszcze podjęcia decyzji o losie partii. Pobieranie próbki z partii, przygotowanie próbki do badań, badanie tej próbki oraz przyjęcie lub odrzucenie partii są odrębnymi operacjami.
ASTM A370 stwierdza, że „częstotliwość pobierania próbek, miejsce i orientacja próbki, stan materiału oraz wymagania dotyczące sprawozdawczości” są określane przez właściwą specyfikację wyrobu lub specyfikację wymagań ogólnych (ASTM International, 2024). Wymagania ASTM dotyczące formy i stylu wymagają również, aby specyfikacja określała liczbę jednostek badania i próbek potrzebnych do potwierdzenia zgodności, definiowała procedury pobierania próbek z partii oraz wskazywała warunki, w których dopuszczalne jest powtórne badanie. Instrukcje te wyznaczają przedstawioną poniżej ścieżkę decyzyjną.
Decyzja na podstawie pojedynczej próbki
Najpierw należy zdefiniować partię zgodnie z wymaganiami właściwej specyfikacji wyrobu. Partia może być ograniczona według wytopu, wielkości wyrobu, okresu produkcji, stanu po obróbce lub innej określonej podstawy; granicy partii nie można zmienić po uzyskaniu niekorzystnego wyniku wyłącznie po to, aby umieścić podejrzany materiał poza partią. Należy zapisać oznaczenie wytopu lub odlewu, postać wyrobu, oznaczenie gatunku, wymiary, stan materiału oraz ilość objętą partią.
Następnie należy wybrać plan pojedynczego pobierania próbek indeksowany według AQL, wymagany przez normę kontroli lub umowę. ASTM E2234 opisuje plany pobierania próbek według AQL dla kontroli atrybutów, natomiast ISO 2859-1:2026 definiuje schematy pojedynczego, podwójnego i wielokrotnego pobierania próbek do kontroli partia po partii oraz zawiera zasady przełączania między kontrolą normalną, ulgową i zaostrzoną. Wybrany plan określa liczność próbki oraz właściwe liczby akceptacji i odrzucenia. Żadnej z nich nie wolno ustalać doraźnie na podstawie dogodnej liczby sztuk.
Pobieranie próbek musi zapewniać reprezentatywność zdefiniowanej partii. ASTM E105 opisuje pobieranie próbek metodą probabilistyczną poprzez wybór z użyciem liczb losowych i określonej procedury estymacji, co pozwala na obiektywne obliczanie niepewności pobierania próbek oraz ryzyka związanego z decyzją dotyczącą partii. W praktycznym zapisie kontroli należy zatem zidentyfikować wybrane jednostki oraz wyjaśnić wszelkie dopuszczalne ograniczenia, takie jak dostęp, orientacja lub położenie wyrobu. ASTM E1806 określa miejsca pobierania próbek oraz przygotowanie próbek laboratoryjnych do analizy chemicznej stali i żelaza; ASTM A370 zwraca uwagę na miejsce, orientację, stan materiału i sprawozdawczość w odniesieniu do badań mechanicznych i innych badań zgodności.
Pierwszą próbkę należy zbadać zgodnie z określoną metodą, a każdą pobraną jednostkę sklasyfikować według wskazanych kryteriów dotyczących atrybutu. Należy liczyć jednostki niezgodne, a nie tylko niepomyślne obserwacje, chyba że właściwy plan określa inną podstawę zliczania. Jeżeli skumulowana liczba jest równa liczbie akceptacji lub od niej mniejsza, partię należy zaakceptować zgodnie z tym planem. Jeżeli zostanie osiągnięta liczba odrzucenia, partię należy odrzucić. Nie istnieje ogólne uprawnienie do wybrania korzystniejszej sztuki zastępczej po osiągnięciu granicy decyzyjnej.
Jeżeli liczba niezgodnych jednostek w pierwszej próbce mieści się pomiędzy tymi bezpośrednimi wynikami, plan pojedynczego pobierania próbek nie upoważnia do nieformalnej oceny. Prawdziwy plan pojedynczego pobierania próbek zazwyczaj określa bezpośrednią granicę decyzyjną; jeżeli jednak procedura wskazuje nierozstrzygnięty stan lub odwołuje się do innego określonego etapu, należy postępować zgodnie z tym pisemnym postanowieniem. Nie wolno zapożyczać zasady podwójnego pobierania próbek ani powtarzać kontroli wyłącznie dlatego, że wynik jest niewygodny. Należy zapisać definicję partii, oznaczenie planu, wybrane jednostki, obserwacje, liczbę jednostek niezgodnych, decyzję oraz podstawę upoważniającą do jej podjęcia.
Decyzja na podstawie podwójnej lub wielokrotnej próbki
Plan podwójnego lub wielokrotnego pobierania próbek ma strukturę etapową. Przed rozpoczęciem kontroli należy zdefiniować partię i wybrać właściwy plan indeksowany według AQL. Plan określa pierwszą próbkę, możliwą dodatkową próbkę lub dodatkowe próbki oraz zasady akceptacji i odrzucenia na każdym etapie. ISO 2859-1:2026 określa również zasady przełączania poziomu kontroli, dlatego status kontroli — normalnej, ulgowej lub zaostrzonej — musi zostać ustalony na podstawie właściwej historii kontroli, a nie wybrany po zapoznaniu się z pierwszym wynikiem.
Pierwszą próbkę należy zbadać i zliczyć jednostki niezgodne zgodnie z planem. Jeżeli ich liczba jest równa pierwszej liczbie akceptacji lub od niej mniejsza, partię należy zaakceptować. Jeżeli osiągnie pierwszą liczbę odrzucenia, partię należy odrzucić. Są to decyzje skumulowane, związane z planem, a nie zachęta do odrzucenia niespełniających wymagań jednostek lub ponownego wylosowania próbki.
Jeżeli wynik pierwszego etapu wymaga pobrania kolejnej próbki, określoną dodatkową próbkę należy pobrać z tej samej zdefiniowanej partii, stosując wskazaną procedurę wyboru. Należy zachować tożsamość jednostek i zapobiec przekształceniu drugiej próbki w celowe wyszukiwanie materiału zgodnego. Należy ją zbadać według tych samych właściwych kryteriów, a następnie połączyć jej wyniki z wynikami pierwszego etapu zgodnie z wymaganiami planu. ASTM E2234 określa zasadę podstawową: partię akceptuje się, gdy liczba jednostek niezgodnych w próbce pojedynczej, podwójnej lub wielokrotnej jest równa właściwej liczbie akceptacji lub od niej mniejsza, a odrzuca się ją po osiągnięciu liczby odrzucenia.
Decyzja po pobraniu dodatkowej próbki opiera się zatem na liczbie skumulowanej, a nie wyłącznie na drugiej próbce. FHWA wyjaśnia, że decyzje podejmowane w ramach podwójnego i wielokrotnego pobierania próbek wykorzystują skumulowane liczby wad. W przypadku planu wielokrotnego pobierania próbek tę samą logikę należy powtarzać wyłącznie na etapach dopuszczonych przez wybrany plan. Po osiągnięciu granicy akceptacji lub odrzucenia należy przerwać badania i udokumentować wynik; nie wolno kontynuować badań w celu uzyskania preferowanego rezultatu.
Decyzja dotycząca powtórnego badania właściwości mechanicznych
Niepowodzenie badania właściwości mechanicznych wymaga innej analizy niż decyzja dotycząca pobierania próbek do kontroli atrybutów. Należy rozpocząć od weryfikacji tożsamości próbki, tożsamości wyrobu, identyfikowalności wytopu lub odlewu, miejsca pobrania próbki, orientacji, wymiarów oraz stanu materiału. Należy potwierdzić, że próbkę przygotowano i zbadano wymaganą metodą, przy użyciu prawidłowo działającego wyposażenia, z zachowaniem odpowiednich zapisów i obliczeń. ISO 377:2017 określa identyfikację, miejsce pobrania i przygotowanie próbek oraz odcinków próbnych do badań mechanicznych kształtowników, prętów, walcówki, wyrobów płaskich i rurowych ze stali, w tym próbek wykorzystywanych do niezbędnych badań powtórnych.
Należy odróżnić wątpliwe badanie od rzeczywistego wyniku niezgodnego. Złamanie próbki, błąd obróbki mechanicznej, niewspółosiowość, problem z wyposażeniem, nieprawidłowa orientacja lub inny stan uznany przez właściwą metodę może spowodować nieważność wyniku. Nieważny wynik rozpatruje się zgodnie z właściwą procedurą badania; nie jest on automatycznie powtórnym badaniem ważnego wyniku niezgodnego.
Następnie należy zapoznać się z postanowieniem dotyczącym badań powtórnych zawartym w specyfikacji wyrobu. ASTM A370 nie określa uniwersalnego zastępstwa dla każdego wymagania dotyczącego wyrobu; jej postanowienia dotyczące pobierania próbek i sprawozdawczości działają w połączeniu z właściwą specyfikacją wyrobu lub specyfikacją wymagań ogólnych. Postanowienie musi określać, czy dopuszczone wyniki dodatkowe zastępują wynik pierwotny, są z nim łączone, czy też podlegają ocenie według odrębnej, określonej zasady. FHWA szczególnie podkreśla, że postanowienia dotyczące badań powtórnych muszą wskazywać, czy wyniki drugiego badania zastępują wyniki pierwszego badania, czy są z nimi łączone.
Należy zbadać wyłącznie dodatkowe próbki dopuszczone przez to postanowienie, pobrane z wymaganego miejsca i w wymaganym stanie. Określoną zasadę akceptacji należy stosować dokładnie. Jeżeli zasada wymaga łączenia wyników, ważny wynik pierwotny należy zachować w obliczeniach. Jeżeli w określonych okolicznościach wynik podlega zastąpieniu, należy udokumentować, dlaczego takie zastąpienie jest dozwolone. Wyniku niezgodnego nie można wymazać poprzez zbadanie niezatwierdzonych próbek.
Na koniec należy zapisać wynik pierwotny, ocenę ważności, podstawę prawną lub normatywną badania powtórnego, tożsamość próbek, wyniki dodatkowe, obliczenie lub porównanie oraz ostateczną decyzję dotyczącą partii. W odniesieniu do przykładowych odlewów stalowych ASTM A1062 wskazuje okoliczności wymagające pobrania nowej próbki do badań wymiarowych, wizualnych, magnetyczno-proszkowych, penetracyjnych, radiograficznych, ultradźwiękowych lub badań szczelności; wymaganie to pokazuje, dlaczego nowa próbka nie jest równoznaczna z niedozwolonym powtórzeniem badania. AISC 207-20 umieszcza odpowiedzialność za kontrolę końcową wyrobów ze stali konstrukcyjnej w ramach określonego systemu kontroli oraz wymaga, aby personel rozumiał właściwe metody i kryteria akceptacji. Partię akceptuje się, odrzuca, wstrzymuje w celu podjęcia dozwolonych działań korygujących lub rozporządza się nią w inny sposób wyłącznie zgodnie z udokumentowaną zasadą.
14. Powszechne mity i lista kontrolna oparta na normach
Odbiór stali nie jest sekwencją wygodnych cięć, korzystnych wyników i dokumentacji. Cztery działania muszą pozostać rozdzielone: pobieranie próbek z partii, przygotowanie próbek laboratoryjnych, badanie tych próbek oraz podejmowanie decyzji, czy partia jest zgodna z wymaganiami. Prawidłowy wynik uzyskany z niewłaściwego elementu, niewłaściwego miejsca, niewłaściwej orientacji lub niewłaściwego stanu materiału nie naprawia błędu popełnionego przy pobieraniu próbek.
Mit: jedna próbka reprezentuje każdy wyrób stalowy
Pojedyncza próbka może być wystarczająca w przypadku określonej specyfikacji, ale nie jest to zasada uniwersalna. Wyroby stalowe różnią się wymiarami przekroju, kształtem, historią przeróbki, obróbką cieplną oraz możliwymi gradientami właściwości. Próbka do próby rozciągania pobrana z jednego końca blachy nie może automatycznie reprezentować każdej blachy, pręta, rury, odlewu ani wyrobu wytworzonego w ramach tego samego opisu handlowego.
Pierwszy dostępny element niekoniecznie jest reprezentatywny. Wybór może być obciążony preferowaniem materiału, do którego najłatwiej dotrzeć, który najbezpieczniej poddać cięciu albo który został już oddzielony od głównego ciągu produkcyjnego. Możliwa do obrony próbka musi być powiązana ze zdefiniowaną partią i wybrana metodą wymaganą przez obowiązującą specyfikację. Jeżeli wymagane lub właściwe jest próbkowanie probabilistyczne, ASTM E105-16 opisuje wybór z wykorzystaniem liczb losowych i określonej procedury estymacji, dzięki czemu niepewność próbkowania oraz ryzyko przyjęcia lub odrzucenia partii mogą być poddane obiektywnej ocenie.
ASTM A370 nie ustanawia jednego uniwersalnego planu pobierania próbek dla wszystkich wyrobów stalowych. Norma ta zawiera metody badań i ogólne wytyczne dotyczące oceny zgodności stali i powiązanych wyrobów ze stopów, natomiast właściwa specyfikacja wyrobu lub specyfikacja wymagań ogólnych określa „częstotliwość pobierania próbek, miejsce i orientację próbki, stan materiału oraz wymagania dotyczące raportowania” (ASTM International, 2024). Specyfikacja wyrobu decyduje zatem o tym, czy próbka ma być podłużna czy poprzeczna, czy należy ją pobrać z połowy grubości, czy z określonej powierzchni, czy ma zostać pobrana przed określoną obróbką cieplną, czy po niej, oraz czy jest powiązana z jednym wytopem, partią, odlewem lub wysyłką.
ISO 377:2017 również dotyczy identyfikacji, lokalizacji i przygotowania próbek oraz odcinków próbnych dla kształtowników, prętów, walcówki, wyrobów płaskich i wyrobów rurowych. Uwzględnienie próbek przeznaczonych do niezbędnych badań powtórnych ma istotne znaczenie: próbka do badania powtórnego nadal podlega zasadom identyfikacji i lokalizacji. Nie jest ona uzasadnieniem dla wyboru korzystniejszego obszaru.
Świadectwo badania pomaga dokumentować zgłoszone wyniki, ale nie zastępuje identyfikowalności. Laboratorium powinno być w stanie powiązać próbkę z wytopem lub odlewem, postacią wyrobu, partią, stanem przeróbki, identyfikacją próbki oraz ciągłością nadzoru nad próbką. Jeżeli to powiązanie zostanie przerwane, pozytywny wynik może dotyczyć materiału, którego nie można wykazać jako materiału będącego przedmiotem decyzji.
Mit: badanie powtórne automatycznie unieważnia wynik negatywny
Badanie powtórne jest dozwolone wyłącznie wtedy, gdy obowiązująca specyfikacja, wymaganie zakupu lub zatwierdzona procedura inspekcji na to zezwala i określa, jaki ma ono wpływ na decyzję. Wymagania ASTM dotyczące formy i redakcji norm, wskazane przez ASTM International w 2024 r., wymagają, aby specyfikacje określały liczbę jednostek badania i próbek potrzebnych do oceny zgodności, definiowały procedury próbkowania partii oraz wyszczególniały warunki i zasady, na jakich badanie powtórne jest dozwolone.
Wymóg ten zapobiega częstemu uproszczeniu: odrzuceniu niekorzystnego wyniku, zbadaniu innego elementu i zaakceptowaniu partii, jeżeli drugi wynik jest pozytywny. Pozytywny wynik drugiego badania nie usuwa automatycznie pierwszego wyniku. Pierwszy wynik może nadal stanowić część decyzji, może uruchamiać dodatkowe badania albo może wymagać odrzucenia, przeprowadzenia dochodzenia, naprawy, segregacji lub pobrania nowej próbki.
Zasada musi określać, czy wyniki drugiego badania zastępują pierwszy wynik, czy są z nim łączone. Wytyczne FHWA wyjaśniają, że postanowienia dotyczące badań powtórnych powinny wyraźnie rozróżniać te sytuacje oraz że decyzje w planach podwójnego i wielokrotnego próbkowania wykorzystują skumulowaną liczbę niezgodności. Zgodnie z ASTM E2234-08 partię przyjmuje się, gdy liczba jednostek niezgodnych jest równa obowiązującej liczbie akceptacji lub od niej mniejsza, a odrzuca się ją po osiągnięciu liczby odrzucenia. Wynik zależy od schematu próbkowania, a nie od tego, który pojedynczy wynik inspektor uzna za korzystniejszy.
ISO 377:2017 określa wymagania dotyczące identyfikacji i przygotowania odcinków próbnych wykorzystywanych do niezbędnych badań powtórnych, ale nie przyznaje każdemu wyrobowi ogólnego prawa do badania powtórnego. ASTM A1062-10(2026), dotycząca przykładowo stalowych odlewów, ilustruje tę samą zasadę z innej perspektywy: wskazuje okoliczności, w których należy przygotować nową próbkę do badań wymiarowych, wizualnych, magnetyczno-proszkowych, penetracyjnych, radiograficznych, ultradźwiękowych lub szczelności. Decydujące znaczenie ma właściwa zasada.
Przed zleceniem badania powtórnego należy ustalić, czy pierwotny wynik był nieważny z powodu udokumentowanego błędu laboratoryjnego lub błędu dotyczącego próbki, czy też był prawidłowym wynikiem wskazującym na niezgodność. Są to różne przypadki. Złamanie próbki spowodowane nieprawidłową obróbką mechaniczną może wymagać unieważnienia wyniku zgodnie z metodą badania. Prawidłowo zbadana próbka, która nie spełnia określonej granicy plastyczności, stanowi dowód dotyczący materiału i nie może zostać zaklasyfikowana jako błąd badania jedynie dlatego, że inna próbka dała wynik pozytywny.
Mit: AQL oznacza materiał wolny od wad
AQL jest parametrem inspekcji, a nie obietnicą, że partia nie zawiera żadnych jednostek niezgodnych. ISO 2859-1:2026 definiuje indeksowane przez AQL plany pojedynczego, podwójnego i wielokrotnego próbkowania do kontroli partii, w tym zasady przechodzenia między kontrolą normalną, ulg ową i zaostrzoną. Plan określa liczebność próby oraz liczby akceptacji lub odrzucenia dla zdefiniowanego systemu kontroli.
ASTM E2234-08 jasno określa decyzję operacyjną: przyjęcie następuje, gdy zaobserwowana liczba jednostek niezgodnych jest równa obowiązującej liczbie akceptacji lub od niej mniejsza; odrzucenie następuje po osiągnięciu liczby odrzucenia. Zatem przyjęta partia może nadal zawierać wyroby niezgodne, chyba że umowa nakłada odrębny wymóg kontroli 100% lub zerowej liczby wad. Akceptacja oparta na AQL kontroluje ryzyko związane z próbkowaniem. Nie poświadcza zgodności każdej jednostki.
Partię należy również zdefiniować przed skorzystaniem z tabeli AQL. Połączenie różnych wytopów, wymiarów wyrobów, stanów obróbki cieplnej lub okresów produkcji może sprawić, że wybrana próbka będzie niereprezentatywna, nawet jeżeli obliczenia są zgodne z tabelą. Plan inspekcji nie może zrekompensować niezdefiniowanej partii.
Lista kontrolna dotycząca odbioru dla inżynierów i laboratoriów
Przed potraktowaniem wyniku badania jako podstawy decyzji dotyczącej partii należy zastosować poniższy zapis kontrolny. Należy wskazać odpowiedzialnego inżyniera, inspektora lub inną wyznaczoną osobę; laboratorium nie powinno w sposób dorozumiany zakładać uprawnienia do przyjmowania materiału.
Przed pobraniem próbek
- Zidentyfikować obowiązującą specyfikację wyrobu oraz wszystkie przywołane wymagania ogólne, postanowienia zakupu, rysunki i zatwierdzone odstępstwa. ASTM A370 jest odniesieniem dotyczącym metod badań; nie zastępuje specyfikacji wyrobu.
- Zdefiniować partię: wytop, odlew, partię produkcyjną, zakres wymiarów, postać wyrobu, stan obróbki cieplnej, ilość oraz granice produkcji lub wysyłki.
- Odnotować wymaganą liczbę próbek, liczbę jednostek badania oraz liczbę próbek przypadających na każdą jednostkę.
- Zdefiniować metodę wyboru, w tym wybór losowy lub systematyczny, jeżeli jest wymagany, oraz zapobiec wyborowi elementów dogodnych do pobrania.
- Potwierdzić kryterium akceptacji, jednostki, tolerancje oraz to, czy kryterium odnosi się do każdej próbki, jednostki badania czy partii.
- Ustalić wymagany stan materiału w chwili pobierania próbki i badania, na przykład stan po wytworzeniu, normalizowany, hartowany i odpuszczany lub inny określony stan.
- Określić miejsce i orientację próbki dla każdej postaci wyrobu.
Podczas przygotowywania próbek
- Zachować identyfikację wytopu, partii, wyrobu i próbki podczas cięcia, przenoszenia, obróbki mechanicznej i badania.
- Udokumentować miejsce, powierzchnię, grubość, orientację oraz każde dozwolone usunięcie materiału.
- Stosować właściwą metodę przygotowania i odnotować odstępstwa przed rozpoczęciem badania.
- Utrzymywać oddzielną identyfikację próbek do badań powtórnych; nie są one zamienne ze zwykłymi próbkami.
Po badaniu
- Sprawdzić wzorcowanie maszyny, metodę badania, wymiary próbki, miejsce pęknięcia, kondycjonowanie oraz zapisy operatora.
- Zgłosić wszystkie wymagane wyniki, w tym wyniki negatywne, badania nieważne i odstępstwa. Nie wolno zgłaszać wyłącznie korzystnego wyniku.
- Porównać wynik z określonym kryterium akceptacji, a nie z nieformalną średnią historyczną.
- Uzyskać decyzję dotyczącą przeglądu lub zwolnienia od osoby upoważnionej zgodnie z planem jakości. AISC 207-20 wymaga, aby personel przeprowadzający inspekcje i badania rozumiał właściwe metody i kryteria akceptacji, oraz przypisuje odpowiedzialność za inspekcję końcową wyrobów ze stali konstrukcyjnej.
Przed badaniem powtórnym
- Odnaleźć dokładny punkt, który zezwala na badanie powtórne, i sprawdzić, czy spełniono określone w nim warunki.
- Ustalić, czy badanie powtórne zastępuje pierwotny wynik, jest z nim łączone, czy też zastosowanie mają skumulowane liczby niezgodności.
- Przed pobraniem kolejnej próbki zbadać błędy dotyczące próbki, maszyny, operatora, identyfikacji i stanu materiału.
- Wybrać i przygotować próbkę do badania powtórnego zgodnie z tymi samymi zasadami identyfikowalności; nie należy poszukiwać korzystnego miejsca.
Przy końcowej decyzji
- Odnotować status: przyjęta, odrzucona, przyjęta warunkowo, odseparowana, poddana przeróbce lub zaakceptowana w inny sposób.
- Powiązać decyzję z definicją partii, pełnym zapisem badań, identyfikacją próbek oraz świadectwem.
- Określić wszelkie ograniczenia dotyczące zastosowania lub wymagania dotyczące dalszej inspekcji.
- Uzyskać udokumentowane zatwierdzenie od odpowiedzialnej osoby. Świadectwo uzupełnia dokumentację; identyfikowalność, obowiązujące zasady oraz odnotowana decyzja dotycząca partii określają, co faktycznie reprezentuje dany wynik.
Źródła
- [1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. ISO 377:2017, 2017. ISO standard reference cited in the article
- [2] Standard Practice for Probability Sampling of Materials. ASTM E105-16, 2016. ASTM International standard reference cited in the article
- [3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM E2234-08, 2008. ASTM International standard reference cited in the article
- [4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO 2859-1:2026, 2026. ISO standard reference cited in the article