




1. Che cos’è un lotto di acciaio e perché la definizione determina il risultato
L’accettazione di un lotto è una decisione di conformità relativa a una popolazione specifica di acciaio. Non è un giudizio su un singolo provino scelto per comodità, su un risultato favorevole di prova di trazione o su un pezzo prelevato dalla parte superiore di una spedizione. Il risultato ha significato soltanto quando il materiale sottoposto a prova può essere ricondotto al lotto dal quale è stato selezionato e quando il campionamento, la preparazione dei provini, il metodo di prova e le regole per le riprove sono conformi alla specifica applicabile.
Questa distinzione è importante perché spesso quattro attività vengono riunite impropriamente in una sola: selezionare il materiale da un lotto, preparare i provini per le prove di laboratorio o meccaniche, sottoporre a prova tali provini e decidere se il lotto è conforme. Sono attività correlate, ma rispondono a domande diverse. Un provino sottoposto correttamente a prova può comunque non essere rappresentativo del lotto dichiarato. Viceversa, un campione rappresentativo può essere manipolato in modo scorretto o sottoposto a prova con l’orientamento errato. Nessuno dei due casi può essere risolto semplicemente prelevando un altro pezzo.

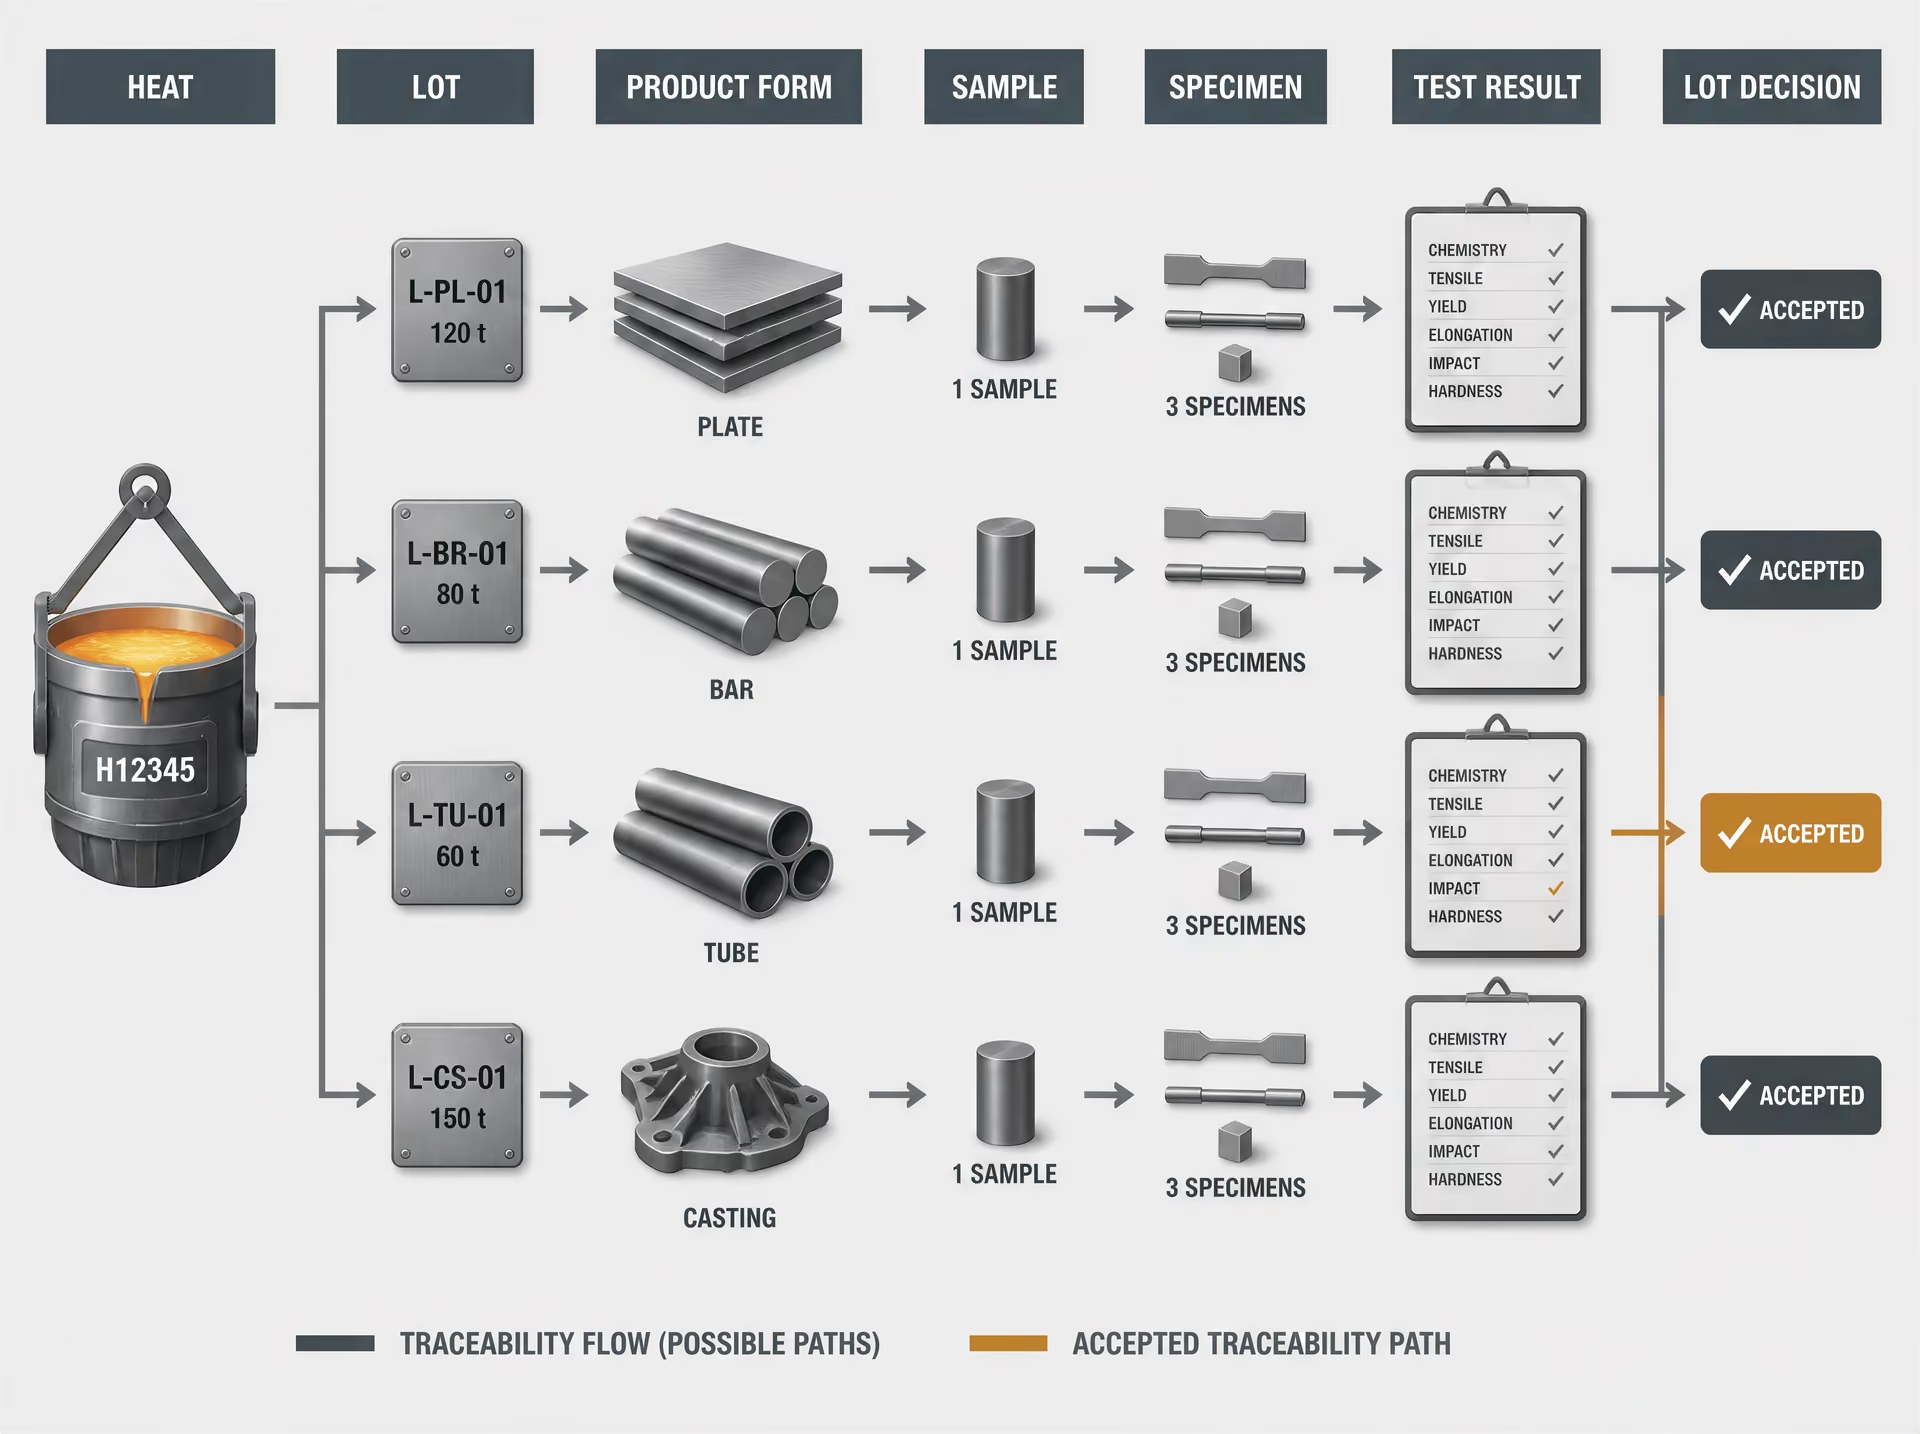
Identità del lotto, identità della colata e forma del prodotto
Un lotto di acciaio è una popolazione definita dalla specifica di prodotto applicabile, dall’ordine di acquisto, dal piano di qualità o da una norma sui requisiti generali. La definizione può essere riferita a una singola colata, a una quantità di prodotto, a un intervallo dimensionale, a una campagna di produzione, a un ciclo di trattamento termico o ad altro criterio specificato. Non esiste una regola universale secondo cui ogni spedizione, bobina, lamiera, barra, tubo o getto costituisca automaticamente un unico lotto.
Termini chiave per l’identificazione
- Colata
- Acciaio prodotto da una singola carica di metallo fuso o da una sequenza di fusione e identificato da un numero di colata.
- Lotto
- La popolazione definita alla quale si applica la regola di campionamento e accettazione.
- Unità di prova
- La parte di un lotto rappresentata da una singola decisione di accettazione secondo la specifica applicabile.
- Provino
- Il pezzo preparato inserito nella macchina di prova o utilizzato per un esame specifico.
Una colata, talvolta chiamata anche colata di fusione nelle specifiche e nei registri di stabilimento, identifica l’acciaio prodotto a partire da una singola carica di metallo fuso o da una sequenza di fusione. Essa mantiene la propria identità chimica attraverso un numero di colata. Una bobina è una lunghezza avvolta di prodotto laminato piano; una lamiera è un prodotto piano tagliato secondo dimensioni specificate; una barra è un prodotto lungo con una forma di sezione trasversale specificata; un tubo è un prodotto cavo fabbricato secondo propri controlli di produzione. Un getto viene formato solidificando il metallo in uno stampo. Queste forme di prodotto possono condividere lo stesso numero di colata pur rimanendo popolazioni diverse ai fini delle prove, poiché la riduzione di laminazione, la dimensione della sezione, la formatura, la saldatura, la lavorazione meccanica o il trattamento termico possono modificare le proprietà pertinenti.
| Fattore della popolazione | Perché può richiedere un campionamento separato |
|---|---|
| Colata | L’identità chimica differisce in funzione della sequenza di fusione |
| Forma del prodotto | La laminazione, la formatura, la saldatura o la lavorazione meccanica possono modificare le proprietà |
| Dimensioni o spessore | Le storie termiche e di deformazione possono differire |
| Stato del materiale | Il materiale laminato, normalizzato, ricotto o bonificato può non essere intercambiabile |
La specifica di prodotto applicabile, l’ordine di acquisto, il piano della qualità o la norma sui requisiti generali controlla il confine del lotto e la base del campionamento. Strong evidence
Una popolazione definita a livello di spedizione può contenere diverse colate, prodotti o dimensioni, ma il fatto che il materiale viaggi su un’unica polizza di carico non lo rende un unico lotto omogeneo. Una specifica può consentire una prova per colata e intervallo di spessore, una prova per lotto di barre oppure una frequenza diversa per ciascuna forma di prodotto. È il documento di riferimento a stabilire quale criterio si applica. ASTM A370 viene utilizzata per valutare la conformità dell’acciaio e dei relativi prodotti in lega, ma non stabilisce una frequenza universale di campionamento per ogni prodotto. Il suo approccio dichiarato è che «la frequenza di campionamento, la posizione e l’orientamento del provino, la condizione del materiale e i requisiti di reporting» siano disciplinati dalla specifica applicabile del prodotto o sui requisiti generali (ASTM International, 2024).
Lo stesso principio si applica alle unità di prova e ai provini. I requisiti di forma e redazione di ASTM International stabiliscono che le specifiche devono identificare il numero di unità di prova e di provini richiesti per la conformità, definire le procedure di campionamento dei lotti e stabilire le condizioni e le regole in base alle quali è consentito ripetere una prova (ASTM International, 2024). Un ordine di acquisto che prescriva di «sottoporre a prova il lotto» è incompleto, a meno che la specifica citata non definisca i limiti del lotto e la frequenza delle prove.
Omogeneità, tracciabilità e condizione del materiale
Omogeneità Raggruppamento del materiale in condizioni per le quali la frequenza di prova specificata e le regole di accettazione sono appropriate, nonostante la variazione locale all’interno della popolazione.
L’omogeneità non significa che ogni atomo o ogni punto di un prodotto possieda proprietà identiche. Significa che la popolazione è stata raggruppata in condizioni per le quali la frequenza delle prove e le regole di accettazione specificate risultano appropriate. Un lotto può essere considerato omogeneo soltanto rispetto a variabili identificate quali colata, qualità, forma del prodotto, dimensione nominale, spessore, ciclo di lavorazione e condizione finale.
La tracciabilità è ciò che collega un provino a tali variabili. Il numero di colata, l’identificazione del prodotto, il numero del pezzo o della bobina, la dimensione, la qualità, la condizione e la posizione dalla quale è stato prelevato il campione dovrebbero rimanere associati al registro e al rapporto di laboratorio. Se un provino di trazione è etichettato soltanto «lamiera, Grade 50», può essere impossibile attribuire con sicurezza il risultato a una particolare colata o a uno specifico intervallo di spessore. Un risultato conforme avrebbe quindi scarsa validità rispetto a materiale non identificato.
La condizione del materiale fa parte della definizione del lotto e non è un dettaglio amministrativo. Le condizioni «allo stato laminato», normalizzata, bonificata, ricotta, solubilizzata, distesa e altre condizioni possono produrre proprietà meccaniche diverse anche quando la composizione chimica e la designazione della qualità non cambiano. Riunire sotto un unico campione materiali sottoposti a trattamenti termici differenti può nascondere un sottogruppo non conforme. Lo stesso problema si presenta quando un lotto contiene prodotti finiti a caldo e finiti a freddo, oppure tubi saldati e senza saldatura, salvo che la specifica li tratti espressamente come un insieme.[1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. International Organization for Standardization. ISO 377:2017, 2017. ISO standard reference cited in the article
ASTM E1806 tratta le posizioni di campionamento, la preparazione dei campioni di laboratorio e il campionamento dei lotti per l’analisi chimica dell’acciaio e del ferro. ISO 377:2017 specifica l’identificazione, la posizione e la preparazione dei campioni e dei pezzi di prova per le prove meccaniche di profilati, barre, vergella, prodotti piani e prodotti tubolari in acciaio, compresi i campioni utilizzati per le riprove necessarie. Questi requisiti riconoscono che il risultato dipende dal punto in cui il campione è stato prelevato e dal rapporto tra il suo orientamento e la laminazione, la forgiatura, la trafilatura o la fabbricazione del tubo. Un provino longitudinale e un provino trasversale non sono intercambiabili soltanto perché entrambi provengono dalla stessa lamiera.
Una trasformazione del processo può inoltre suddividere una popolazione dopo la fabbricazione. Se una parte di una colata viene normalizzata e un’altra parte viene bonificata, oppure se soltanto alcune bobine vengono sottoposte successivamente a ricottura, la sola identità originaria della colata non giustifica un unico lotto comune. Colate miste, forme di prodotto miste e condizioni miste rendono sospetto un campione apparentemente rappresentativo.
Perché un risultato di prova appartiene a una popolazione definita
Un risultato di prova descrive il provino sottoposto a prova. Esso supporta una decisione relativa al lotto soltanto attraverso un piano di campionamento definito. ASTM E105-16 definisce il campionamento probabilistico mediante la selezione basata su numeri casuali e su una procedura di stima specificata, consentendo di calcolare in modo obiettivo l’incertezza di campionamento e i rischi associati alla disposizione del lotto (ASTM International, 2016). La selezione casuale non è sempre richiesta da una specifica di prodotto, ma scegliere il pezzo più facilmente accessibile non è un’alternativa difendibile quando il piano richiede una selezione rappresentativa.[3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM International. ASTM E2234-08, 2008. ASTM International standard reference cited in the article[4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. International Organization for Standardization. ISO 2859-1:2026, 2026. ISO standard reference cited in the article
Il campionamento per attributi rende esplicita la relazione tra popolazione e regola. ASTM E2234-08 descrive piani di campionamento singolo, doppio e multiplo indicizzati all’AQL: un lotto viene accettato quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile e viene rifiutato quando viene raggiunto il numero di rifiuto (ASTM International, 2008). Anche ISO 2859-1:2026 definisce piani di campionamento lotto per lotto indicizzati all’AQL e regole di passaggio tra ispezione normale, ridotta e rafforzata. Tali sistemi non affermano che un qualsiasi provino conforme renda conforme tutto il materiale; applicano una regola decisionale numerica al lotto identificato.
La ripetizione della prova non può quindi trasformarsi in una ricerca informale di un risultato conforme. La specifica di riferimento deve stabilire quando è consentita una riprova, quale materiale può fornirla e se i secondi risultati sostituiscono o si combinano con i primi. FHWA spiega che le decisioni basate su campionamenti doppi e multipli utilizzano conteggi cumulativi dei difetti e che le disposizioni sulle riprove devono specificare se i risultati della seconda prova sostituiscono o si combinano con quelli iniziali (Federal Highway Administration, 2002). AISC 207-20 assegna le responsabilità dell’ispezione finale per i prodotti in acciaio strutturale e richiede che il personale addetto alle ispezioni e alle prove conosca i metodi applicabili e i criteri di accettazione (AISC, 2020).
Per i getti di acciaio, ASTM A1062-10(2026) illustra lo stesso principio di delimitazione: i requisiti di ispezione del committente e del produttore si applicano prima della produzione dell’ordine completato e può essere richiesto un nuovo campione per prove dimensionali, visive, con particelle magnetiche, con liquidi penetranti, radiografiche, ultrasoniche o di tenuta quando cambiano le condizioni specificate. La domanda non è mai semplicemente se un provino abbia superato la prova. La domanda è se il materiale sottoposto a prova, la condizione di prova e la regola decisionale appartengano alla popolazione oggetto dell’accettazione.
2. Gerarchia delle norme: prima la specifica, poi il metodo di prova
L’accettazione dell’acciaio non inizia con una macchina per prove di trazione. Inizia con il documento che definisce il materiale, il lotto, le prove richieste e la regola decisionale. Quattro attività devono rimanere distinte: selezionare il materiale da un lotto, preparare i provini per il laboratorio o per le prove meccaniche, sottoporre a prova tali provini e accettare o rifiutare il lotto. Confonderle produce un errore ben noto: un laboratorio preleva pezzi facilmente disponibili, ottiene un risultato sfavorevole, sottopone a prova pezzi diversi e considera il risultato successivo come autorizzazione ad accettare l’intera fornitura.
La specifica di prodotto applicabile disciplina questa sequenza. Un metodo di prova indica al laboratorio come misurare una proprietà; non stabilisce automaticamente quanti elementi di prova rappresentino una colata, una lamiera, una barra, un getto o un ordine, né stabilisce cosa accada dopo un risultato non conforme. Tali aspetti rientrano nella specifica di prodotto applicabile, nella specifica dei requisiti generali, nell’ordine di acquisto o nel documento di ispezione formalmente incorporato.
Il ruolo di ASTM A370
ASTM A370, Metodi di prova standard e definizioni per le prove meccaniche dei prodotti di acciaio, fornisce metodi e definizioni comuni per la valutazione dell’acciaio e dei prodotti in leghe affini. Riguarda procedure quali le prove di trazione, piegamento, durezza e resilienza, oltre alla terminologia e ai requisiti relativi ai provini. Questo ruolo è importante, ma circoscritto.
| Tipo di documento | Funzione principale |
|---|---|
| ASTM A370 | Metodi e definizioni delle prove meccaniche |
| Specifica di prodotto | Requisiti del grado, confine del lotto, campionamento e criteri di accettazione |
| ASTM E1806 | Posizioni per il campionamento dell’analisi chimica e preparazione dei campioni di laboratorio |
| ISO 377:2017 | Identificazione, posizione e preparazione dei campioni per le prove meccaniche |
| ASTM E2234-08 | Piani di campionamento per attributi indicizzati secondo l’AQL |
ASTM A370, di per sé, non determina ogni frequenza di campionamento né ogni regola di accettazione del lotto. Il suo quadro dichiarato pone “la frequenza di campionamento, la posizione e l’orientamento del provino, la condizione del materiale e i requisiti di rapporto” sotto la responsabilità della specifica di prodotto o dei requisiti generali applicabili, come indicato da ASTM International nella descrizione di A370 del 2024. A370 può spiegare, per esempio, come sottoporre a prova un provino di trazione longitudinale, mentre la specifica applicabile determina se sia richiesto un provino per colata, per intervallo di spessore, per lotto o secondo un’altra unità definita.
Questa distinzione è importante quando un risultato viene contestato. Un laboratorio può seguire correttamente ASTM A370 per la lavorazione meccanica, la velocità di applicazione del carico, la misurazione dell’allungamento o la registrazione della frattura e applicare comunque un piano di campionamento errato. Viceversa, un provino selezionato correttamente può essere sottoposto alla prova sbagliata, producendo una risposta tecnicamente precisa a una domanda irrilevante. La conformità al metodo è necessaria, ma non esaurisce la decisione di accettazione.
Anche l’identità e la condizione del provino rimangono parte della catena di tracciabilità. Un risultato di prova ottenuto su un prodotto trattato termicamente non può rappresentare automaticamente materiale allo stato laminato. Un provino trasversale non può sostituire tacitamente un provino longitudinale quando la specifica richiede un determinato orientamento. Il campione deve rimanere tracciabile alla colata, al lotto, alla forma del prodotto, alla posizione e alla condizione di lavorazione identificati dai documenti applicabili.
ASTM A370 dovrebbe pertanto essere interpretata come una componente relativa al metodo di prova all’interno di un sistema di specifiche più ampio. Non costituisce un’autorizzazione generale a inventare un piano di campionamento dopo l’arrivo del materiale.
Specifiche di prodotto e requisiti generali
La specifica di prodotto fornisce i requisiti specifici del grado che A370 non fornisce. A seconda del prodotto, possono essere applicabili ASTM A36/A36M per i profilati e le lamiere strutturali in acciaio al carbonio, ASTM A572/A572M per gli acciai strutturali altoresistenziali bassolegati, ASTM A615/A615M per le barre in acciaio al carbonio, lisce o ad aderenza migliorata, per l’armatura del calcestruzzo, ASTM A106/A106M per i tubi senza saldatura in acciaio al carbonio destinati a servizi ad alta temperatura, oppure un’altra norma designata. Sono importanti sia l’edizione applicabile sia le unità di misura. Un certificato che riporti soltanto “provato secondo ASTM A370” non identifica la base dell’accettazione, a meno che non sia nota anche la specifica di prodotto.
La specifica di prodotto o dei requisiti generali dovrebbe identificare i confini del lotto e il numero di unità di prova e di provini necessari per dimostrare la conformità. Dovrebbe indicare il punto di prelievo dei provini, il loro orientamento, la condizione del materiale rappresentata e le proprietà da sottoporre a prova. Una specifica per lamiere potrebbe definire una colata e un raggruppamento per spessore; una specifica per barre potrebbe stabilire il campionamento per colata, dimensione o lotto; una specifica per getti potrebbe collegare l’ispezione a un determinato getto campione o a una specifica sequenza produttiva. Si tratta di configurazioni non intercambiabili.
ASTM Form and Style rafforza questa disciplina redazionale. I requisiti di ASTM International del 2024 stabiliscono che le specifiche devono identificare il numero di unità di prova e di provini richiesti per la conformità, definire le procedure di campionamento del lotto e stabilire le condizioni e le regole alle quali è consentita una ripetizione della prova. La ragione è pratica: una clausola di accettazione che dica soltanto “provare in conformità ad ASTM A370” lascia irrisolte proprio le questioni che determinano se un risultato non conforme riguardi un singolo pezzo o l’intero lotto.
La ripetizione della prova deve essere formulata come una procedura decisionale, non come un invito a continuare a provare finché non compare un numero favorevole. La clausola dovrebbe identificare la condizione che fa scattare la ripetizione, il numero consentito di provini aggiuntivi, il loro rapporto con l’unità di prova originaria e la destinazione del primo risultato. Le linee guida della Federal Highway Administration pubblicate nel 2002 stabiliscono che una disposizione sulla ripetizione della prova deve indicare se i risultati della seconda prova sostituiscano i primi risultati o se debbano essere combinati con essi. Nei piani di campionamento doppio e multiplo, le decisioni dipendono dal conteggio cumulativo dei difetti, non dalla selezione del risultato isolato più favorevole.
ASTM E2234-08 illustra la logica del campionamento per attributi. In un piano singolo, doppio o multiplo, un lotto viene accettato quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile e viene rifiutato quando si raggiunge il numero di rifiuto. L’unità di prova è pertanto fondamentale. Un provino non conforme può identificare un’unità non conforme, mentre la specifica può richiedere ulteriori provini dalla stessa unità o da unità aggiuntive prima di adottare la decisione sul lotto.
Il campionamento chimico dispone di un proprio quadro metodologico. ASTM E1806 tratta i punti di campionamento, la preparazione dei campioni di laboratorio e il campionamento dei lotti per l’analisi chimica dell’acciaio e del ferro. Non dovrebbe essere sostituito automaticamente al campionamento per le prove meccaniche. ASTM E105, pubblicata nel 2016, definisce il campionamento probabilistico mediante selezione con numeri casuali e una procedura di stima dichiarata, consentendo di calcolare oggettivamente l’incertezza del campionamento e i rischi associati alla disposizione del lotto. La selezione casuale non è soltanto una preferenza statistica: impedisce che la facilità di accesso, la condizione visibile della superficie o la posizione nella fornitura diventino una distorsione di selezione non dichiarata.
Quando interagiscono le regole ISO, ASTM, di progetto e contrattuali
I documenti ISO e ASTM possono coesistere, ma non si fondono automaticamente. ISO 377:2017 specifica l’identificazione, la posizione e la preparazione dei campioni e dei pezzi di prova per le prove meccaniche di profilati, barre, vergella, prodotti piatti e prodotti tubolari in acciaio, inclusi i campioni necessari per le ripetizioni della prova. ASTM A370 può disciplinare il metodo di prova, mentre ISO 377 disciplina la preparazione dei campioni, se il contratto adotta espressamente entrambe. Il documento prevalente dovrebbe identificare quale disposizione si applichi nei casi in cui i requisiti differiscano.
ISO 2859-1:2026 fornisce piani di campionamento singolo, doppio e multiplo indicizzati secondo l’AQL per l’ispezione lotto per lotto, compreso il passaggio tra ispezione normale, ridotta e rafforzata. Si tratta di un sistema di campionamento e accettazione, non di un sostituto dei requisiti relativi alle proprietà meccaniche stabiliti dalla specifica del prodotto in acciaio. I relativi numeri di accettazione hanno significato soltanto quando siano definiti il lotto, il livello di ispezione, la caratteristica misurata e la definizione di unità non conforme.
Le specifiche di progetto e i contratti possono aggiungere punti di presenza, punti di arresto, compiti per laboratori indipendenti, revisione dei documenti o responsabilità relative all’ispezione finale. AISC 207-20, per l’acciaio strutturale, richiede che il personale addetto all’ispezione e alle prove comprenda i metodi di ispezione e i criteri di accettazione applicabili e assegna le responsabilità dell’ispezione finale dei prodotti in acciaio strutturale. Tali disposizioni disciplinano chi osserva o registra le attività. Non modificano tacitamente un requisito relativo al grado, all’orientamento del provino o alla ripetizione della prova stabilito nella specifica del materiale.
Lo stesso principio compare in ASTM A1062-10R26 per i getti campione in acciaio. Essa specifica i requisiti di ispezione del committente e del produttore prima della produzione dell’ordine completo e individua le circostanze che richiedono un nuovo campione per prove dimensionali, visive, con particelle magnetiche, con liquidi penetranti, radiografiche, ultrasoniche o di tenuta. Un ispettore di progetto non può sostituire tale condizione espressamente stabilita con una prassi informale, né un laboratorio può sostituire la regola di accettazione contrattuale con la propria procedura interna preferita.
Quando i documenti sono in conflitto, il conflitto dovrebbe essere risolto prima del campionamento. Occorre stabilire l’ordine di prevalenza, identificare l’edizione esatta di ogni norma incorporata, definire il lotto e registrare le disposizioni applicabili relative ai provini e alla ripetizione della prova. In assenza di questa gerarchia scritta, un rapporto di prova può essere accurato mentre la decisione sul lotto rimane priva di adeguato supporto.
3. Progettazione del campionamento: selezione rappresentativa rispetto al campionamento di convenienza
Quattro attività che devono rimanere separate
- Campionamento Selezionare le unità di materiale da un lotto definito.
- Preparazione dei provini Trasformare il materiale selezionato in campioni di laboratorio o pezzi di prova.
- Prove Produrre misurazioni utilizzando il metodo specificato.
- Accettazione Applicare ai risultati la regola decisionale della specifica.
Il campionamento non è la stessa attività della preparazione dei provini, dell’esecuzione delle prove o dell’accettazione del lotto. Il campionamento seleziona unità di materiale da un lotto definito. La preparazione di laboratorio trasforma il materiale selezionato in campioni o provini. Le prove producono misurazioni. L’accettazione applica a tali risultati la regola decisionale prevista dalla specifica. Confondere queste fasi crea un errore comune ma grave: un laboratorio può eseguire una prova di trazione tecnicamente corretta su un provino selezionato con un metodo non valido.
Il lotto deve pertanto essere definito prima che chiunque scelga il materiale. Un lotto può essere costituito da una colata, da una parte dichiarata di una colata, da un coil, da un prodotto colato e laminato, da un gruppo di lamiere della stessa designazione e dello stesso intervallo di spessore, oppure da una quantità di barre lavorate in condizioni specificate. I confini del lotto sono determinati dalla specifica di prodotto applicabile. ASTM A370 stabilisce che la «frequenza di campionamento, la posizione e l’orientamento del provino, la condizione del materiale e i requisiti di rendicontazione» sono disciplinati dalla specifica di prodotto applicabile o dalla specifica relativa ai requisiti generali (ASTM International, 2024). Un risultato di prova non può correggere confini di lotto non definiti.
Campionamento probabilistico secondo ASTM E105
ASTM E105:2016 definisce il campionamento probabilistico mediante una selezione basata su numeri casuali insieme a una procedura di stima dichiarata. Questo abbinamento è importante. La sola selezione casuale non costituisce un piano di campionamento completo; la procedura deve anche spiegare che cosa viene stimato e in che modo i risultati si riferiscono alla popolazione o al lotto.
| Prodotto | Possibili voci del quadro di campionamento |
|---|---|
| Lotto di barre | Numeri delle barre e posizioni lungo ciascuna barra |
| Bobina | Intervalli di lunghezza prefissati |
| Gruppo di lamiere | Numeri delle lamiere e zone di campionamento consentite |
| Getto | Getti identificati o getti campione approvati |
In termini pratici, il quadro di campionamento elenca le unità o le posizioni ammissibili prima della selezione. A ciascuna unità viene assegnato un identificativo e i numeri casuali selezionano le unità richieste. Per un lotto di barre, il quadro può contenere i numeri delle barre e le posizioni lungo ciascuna barra. Per un coil, può contenere intervalli ordinati di lunghezza. Per le lamiere, può identificare i numeri delle lamiere e le zone di campionamento consentite. Il quadro deve corrispondere alla definizione di unità di prova prevista dalla specifica. Un numero casuale non dovrebbe selezionare una posizione dalla quale non sia possibile ricavare legalmente il provino richiesto, come un bordo di rifilatura escluso dalla norma di prodotto.
La procedura di stima dichiarata conferisce alla selezione uno scopo tecnico. A seconda della norma applicabile, essa può riguardare la frazione stimata di materiale non conforme, una proprietà chimica o meccanica media, oppure un’altra caratteristica definita. Consente inoltre di considerare esplicitamente l’incertezza associata all’osservazione di una sola parte del lotto. Se chi prende la decisione tratta un singolo risultato di trazione come se descrivesse ogni lamiera di una colata, la certezza apparente è falsa. ASTM E105 fornisce un quadro per esprimere tale limitazione e per mettere in relazione l’incertezza del campionamento con il rischio di accettare un lotto contenente materiale inaccettabile o di rifiutare un lotto conforme ai requisiti.
Ciò non significa che ASTM E105 sostituisca automaticamente le istruzioni di campionamento contenute in ASTM A370 o in una specifica di prodotto. Tali documenti stabiliscono il numero richiesto di unità di prova, la geometria, l’orientamento e la condizione dei provini. ASTM E105 fornisce un quadro per il campionamento probabilistico quando tale approccio è richiesto o appropriato. La specifica applicabile rimane il riferimento per la conformità.
I requisiti ASTM relativi alla forma e allo stile delle specifiche sottolineano lo stesso punto dal punto di vista della redazione delle specifiche: una specifica deve indicare il numero di unità di prova e di provini richiesti per la conformità, definire le procedure di campionamento del lotto e identificare le condizioni e le regole in base alle quali è consentita la ripetizione delle prove (ASTM International, 2024). Un’istruzione vaga quale «provare materiale rappresentativo» non costituisce un sostituto adeguato di tali decisioni.
Selezione casuale e incertezza del campionamento
La selezione casuale riduce il bias di selezione, ma non elimina la variabilità del materiale né l’incertezza del campionamento. Strong evidence
La selezione casuale è una difesa contro una regola di selezione distorta, non una garanzia che ogni risultato sarà uguale alla media del lotto. L’acciaio non è perfettamente uniforme. Una colata può presentare segregazione chimica. Una lamiera può mostrare differenze attraverso lo spessore. Una barra può presentare variazioni tra la superficie e il centro. Un coil può includere variazioni associate alla colata, al riscaldamento, alla laminazione, al raffreddamento o all’avvolgimento. La selezione casuale mantiene tali variazioni all’interno della popolazione; impedisce al campionatore di scegliere in base alla convenienza o alle aspettative.
Quadro di campionamento L’elenco documentato delle unità o delle posizioni ammissibili da cui viene selezionato un campione.
La regola di selezione dovrebbe essere documentata: identificazione del lotto, quadro di campionamento, metodo di generazione dei numeri casuali, unità selezionata, posizione selezionata ed eventuale procedura di sostituzione consentita. Se un’unità selezionata è danneggiata o non disponibile, sostituirla con il pezzo accessibile più vicino modifica la struttura delle probabilità, a meno che il piano applicabile non consenta tale operazione. La sostituzione dovrebbe seguire una regola predefinita, non una valutazione informale effettuata dopo aver constatato un risultato scomodo.
Questa distinzione è particolarmente importante quando una prova dà esito negativo. Un risultato non conforme costituisce un’evidenza relativa al materiale selezionato e, secondo la regola decisionale applicabile, eventualmente anche al lotto. Non autorizza a cercare un pezzo più favorevole. ASTM E2234:2008 descrive i piani di campionamento semplice, doppio e multiplo per attributi indicizzati secondo l’AQL: il lotto viene accettato quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile e viene rifiutato quando viene raggiunto il numero di rifiuto. Nel campionamento doppio o multiplo, il conteggio è cumulativo e non rappresenta una nuova opportunità per cancellare un difetto precedente.
La ripetizione della prova è un’azione distinta e specificata. FHWA spiega che la disposizione relativa alla ripetizione deve indicare se i risultati della seconda prova sostituiscono i primi o si combinano con essi; descrive inoltre decisioni basate sul campionamento doppio e multiplo fondate sul conteggio cumulativo dei difetti (Federal Highway Administration, 2002). ISO 377:2017 specifica l’identificazione, la posizione e la preparazione dei campioni e dei provini per le prove meccaniche di profilati, barre, vergella, prodotti piani e prodotti tubolari di acciaio, compresi i campioni utilizzati per le ripetizioni necessarie delle prove. Pertanto, una ripetizione può essere consentita a causa di un difetto del provino, di un problema dell’apparecchiatura o di una condizione identificata dalla norma. Non è automaticamente valida soltanto perché il primo risultato era scomodo.
ISO 2859-1:2026 fornisce un altro modello formale, definendo piani di campionamento semplice, doppio e multiplo per lotti indicizzati secondo l’AQL e destinati all’ispezione lotto per lotto, nonché regole di passaggio tra ispezione normale, ridotta e rafforzata. Tali regole fanno sì che le variazioni dell’intensità del campionamento siano una conseguenza della storia documentata delle ispezioni, non una risposta improvvisata a un risultato specifico.
Distorsioni dovute a estremità, superfici, operatori e sequenza di produzione
Il campionamento di convenienza può produrre una risposta tecnicamente precisa alla domanda sbagliata. Selezionare il primo pezzo vicino alla sega, la lamiera più facile da raggiungere o una sezione visivamente sospetta non consente di stimare il lotto, a meno che la specifica non richieda deliberatamente quella posizione.
La posizione può contenere informazioni metallurgiche. Le estremità di una barra o di una lamiera possono avere storie di raffreddamento diverse, perdite dovute alla rifilatura, cricche di estremità o effetti del raddrizzamento meccanico. Le zone di testa e di coda di un coil possono essere soggette a condizioni transitorie di laminazione, avvolgimento o raffreddamento. Il materiale prossimo alla superficie può differire da quello centrale a causa di decarburazione, scaglia, tempra, segregazione o gradienti di deformazione. In un prodotto colato in continuo, la posizione nella sequenza può correlare con la storia termica e con la distribuzione dei soluti. Anche le zone superiori, inferiori, adiacenti al montante o adiacenti all’alimentatore di una colata possono differire dall’interno.
L’accessibilità per l’operatore crea un’altra distorsione. Se da ogni lamiera viene campionato lo stesso lato accessibile, la condizione superficiale e la direzione di laminazione possono risultare sovrarappresentate. Se un campionatore sceglie un pezzo visivamente integro, i difetti superficiali vengono esclusi in base a una valutazione soggettiva anziché secondo la norma. Se sceglie soltanto materiale sospetto, il risultato può esagerare la condizione ordinaria del lotto, pur non rispettando il piano di accettazione.
L’orientamento deve essere controllato con la stessa accuratezza della posizione. I provini longitudinali e trasversali possono produrre risultati meccanici diversi, mentre i provini attraverso lo spessore possono evidenziare proprietà non rappresentate dal materiale adiacente alla superficie. ASTM E1806 tratta le posizioni di campionamento, la preparazione dei campioni di laboratorio e il campionamento dei lotti per l’analisi chimica di acciai e ghise; ASTM A370 e la specifica di prodotto determinano il modo in cui tali requisiti si applicano al prodotto sottoposto a prova.
La selezione casuale rende la regola visibile e difendibile. Non elimina la segregazione, le variazioni superficiali, gli effetti della storia di raffreddamento o le variazioni di processo. Dimostra che il materiale selezionato è stato scelto senza orientare il risultato; successivamente, le regole applicabili relative a provini, prove, ripetizioni e destinazione del lotto possono essere applicate in modo coerente. Per i prodotti in acciaio strutturale, AISC 207-20 attribuisce al personale addetto all’ispezione e alle prove la responsabilità di comprendere i metodi di ispezione e i criteri di accettazione applicabili e assegna le responsabilità relative all’ispezione finale. Tale responsabilità inizia prima che il provino raggiunga la macchina di prova.
4. Campionamento della composizione chimica dell’acciaio e del ferro
L’analisi chimica inizia con un lotto definito, non con un pezzo di acciaio scelto per comodità. Il lotto può essere associato a una colata, a una fusione, a una forma di prodotto, a un intervallo di spessori, a una condizione di lavorazione o a una quantità identificata dalla specifica applicabile. I suoi limiti devono essere stabiliti prima del campionamento, perché un risultato ottenuto da una colata non può rappresentare automaticamente un’altra colata, anche quando entrambi i prodotti riportano la stessa designazione del grado.
Le quattro operazioni sono correlate, ma non intercambiabili: selezionare il materiale dal lotto, preparare un campione di laboratorio, analizzare tale campione e decidere se il lotto è conforme. ASTM E1806 tratta i punti di campionamento, la preparazione dei campioni di laboratorio e il campionamento dei lotti per l’analisi chimica dell’acciaio e del ferro. ASTM A370 aggiunge che la frequenza di campionamento, la posizione e l’orientamento dei provini, la condizione del materiale e i requisiti di reporting sono disciplinati dalla specifica applicabile del prodotto o dei requisiti generali. Anche i limiti di accettazione della composizione chimica derivano dalla specifica del grado; ASTM E1806 non stabilisce limiti universali per carbonio, manganese, silicio, zolfo, fosforo, cromo, nichel o qualsiasi altro elemento.
Punti di campionamento e campioni di laboratorio secondo ASTM E1806
| Concetto di campionamento | Significato |
|---|---|
| Posizione di campionamento | Punto del prodotto o del flusso produttivo dal quale viene prelevato il materiale |
| Campione di laboratorio | Materiale preparato dal materiale selezionato per l’analisi |
| Pezzo di prova | Pezzo lavorato meccanicamente o altrimenti preparato, utilizzato per una prova specifica |
| Risultato analitico | Composizione o proprietà misurata utilizzata secondo la regola di accettazione |
Un punto di campionamento è il luogo del prodotto o del flusso produttivo dal quale viene prelevato il materiale. Un campione di laboratorio è il materiale preparato a partire da tale prelievo per l’analisi chimica. Confondere queste fasi crea un errore fondamentale di tracciabilità. Un campione ottenuto mediante perforazione dal bordo di una lamiera, un campione di trucioli prelevato dall’estremità di una barra e un provino prelevato da una siviera o da un flusso di metallo fuso non sono intercambiabili solo perché ciascuno può essere inserito in uno strumento di analisi.
La specifica applicabile o il requisito di acquisto dovrebbe identificare il lotto, il numero di unità da campionare e qualsiasi punto di campionamento richiesto all’interno di ciascuna unità. Può richiedere materiale proveniente da determinati prodotti, colate, estremità, superfici o sezioni trasversali. Il campionamento effettuato esclusivamente sul prodotto più facilmente accessibile può distorcere il risultato a favore di una parte del lotto, soprattutto quando sono possibili segregazione, decarburazione superficiale, calamina o gradienti dovuti alla lavorazione. Un campione prelevato dopo il taglio o il condizionamento può inoltre rappresentare la superficie alterata anziché il prodotto specificato.
ASTM E105, pubblicata nel 2016, descrive il campionamento probabilistico mediante selezione con numeri casuali e una procedura di stima prestabilita. Tale approccio separa il campionamento pianificato dal campionamento per comodità e consente di valutare obiettivamente l’incertezza del campione e i rischi associati alla disposizione del lotto. Non tutte le specifiche di prodotto richiedono una selezione casuale statistica, ma il principio rimane importante: un campione dovrebbe avere una base documentata che ne giustifichi la rappresentatività del lotto definito.
E1806 riguarda quindi il modo in cui il materiale selezionato diventa un campione di laboratorio. Il metodo di preparazione dipende dal prodotto, dall’elemento misurato e dalla tecnica analitica. Trucioli, forature, trucioli di tornitura, sfridi di segatura o altro materiale preparato possono essere idonei solo se raccolti e manipolati in condizioni controllate. Il laboratorio deve sapere quale materiale è stato selezionato, da dove proviene e attraverso quale procedura di preparazione è stato ottenuto.

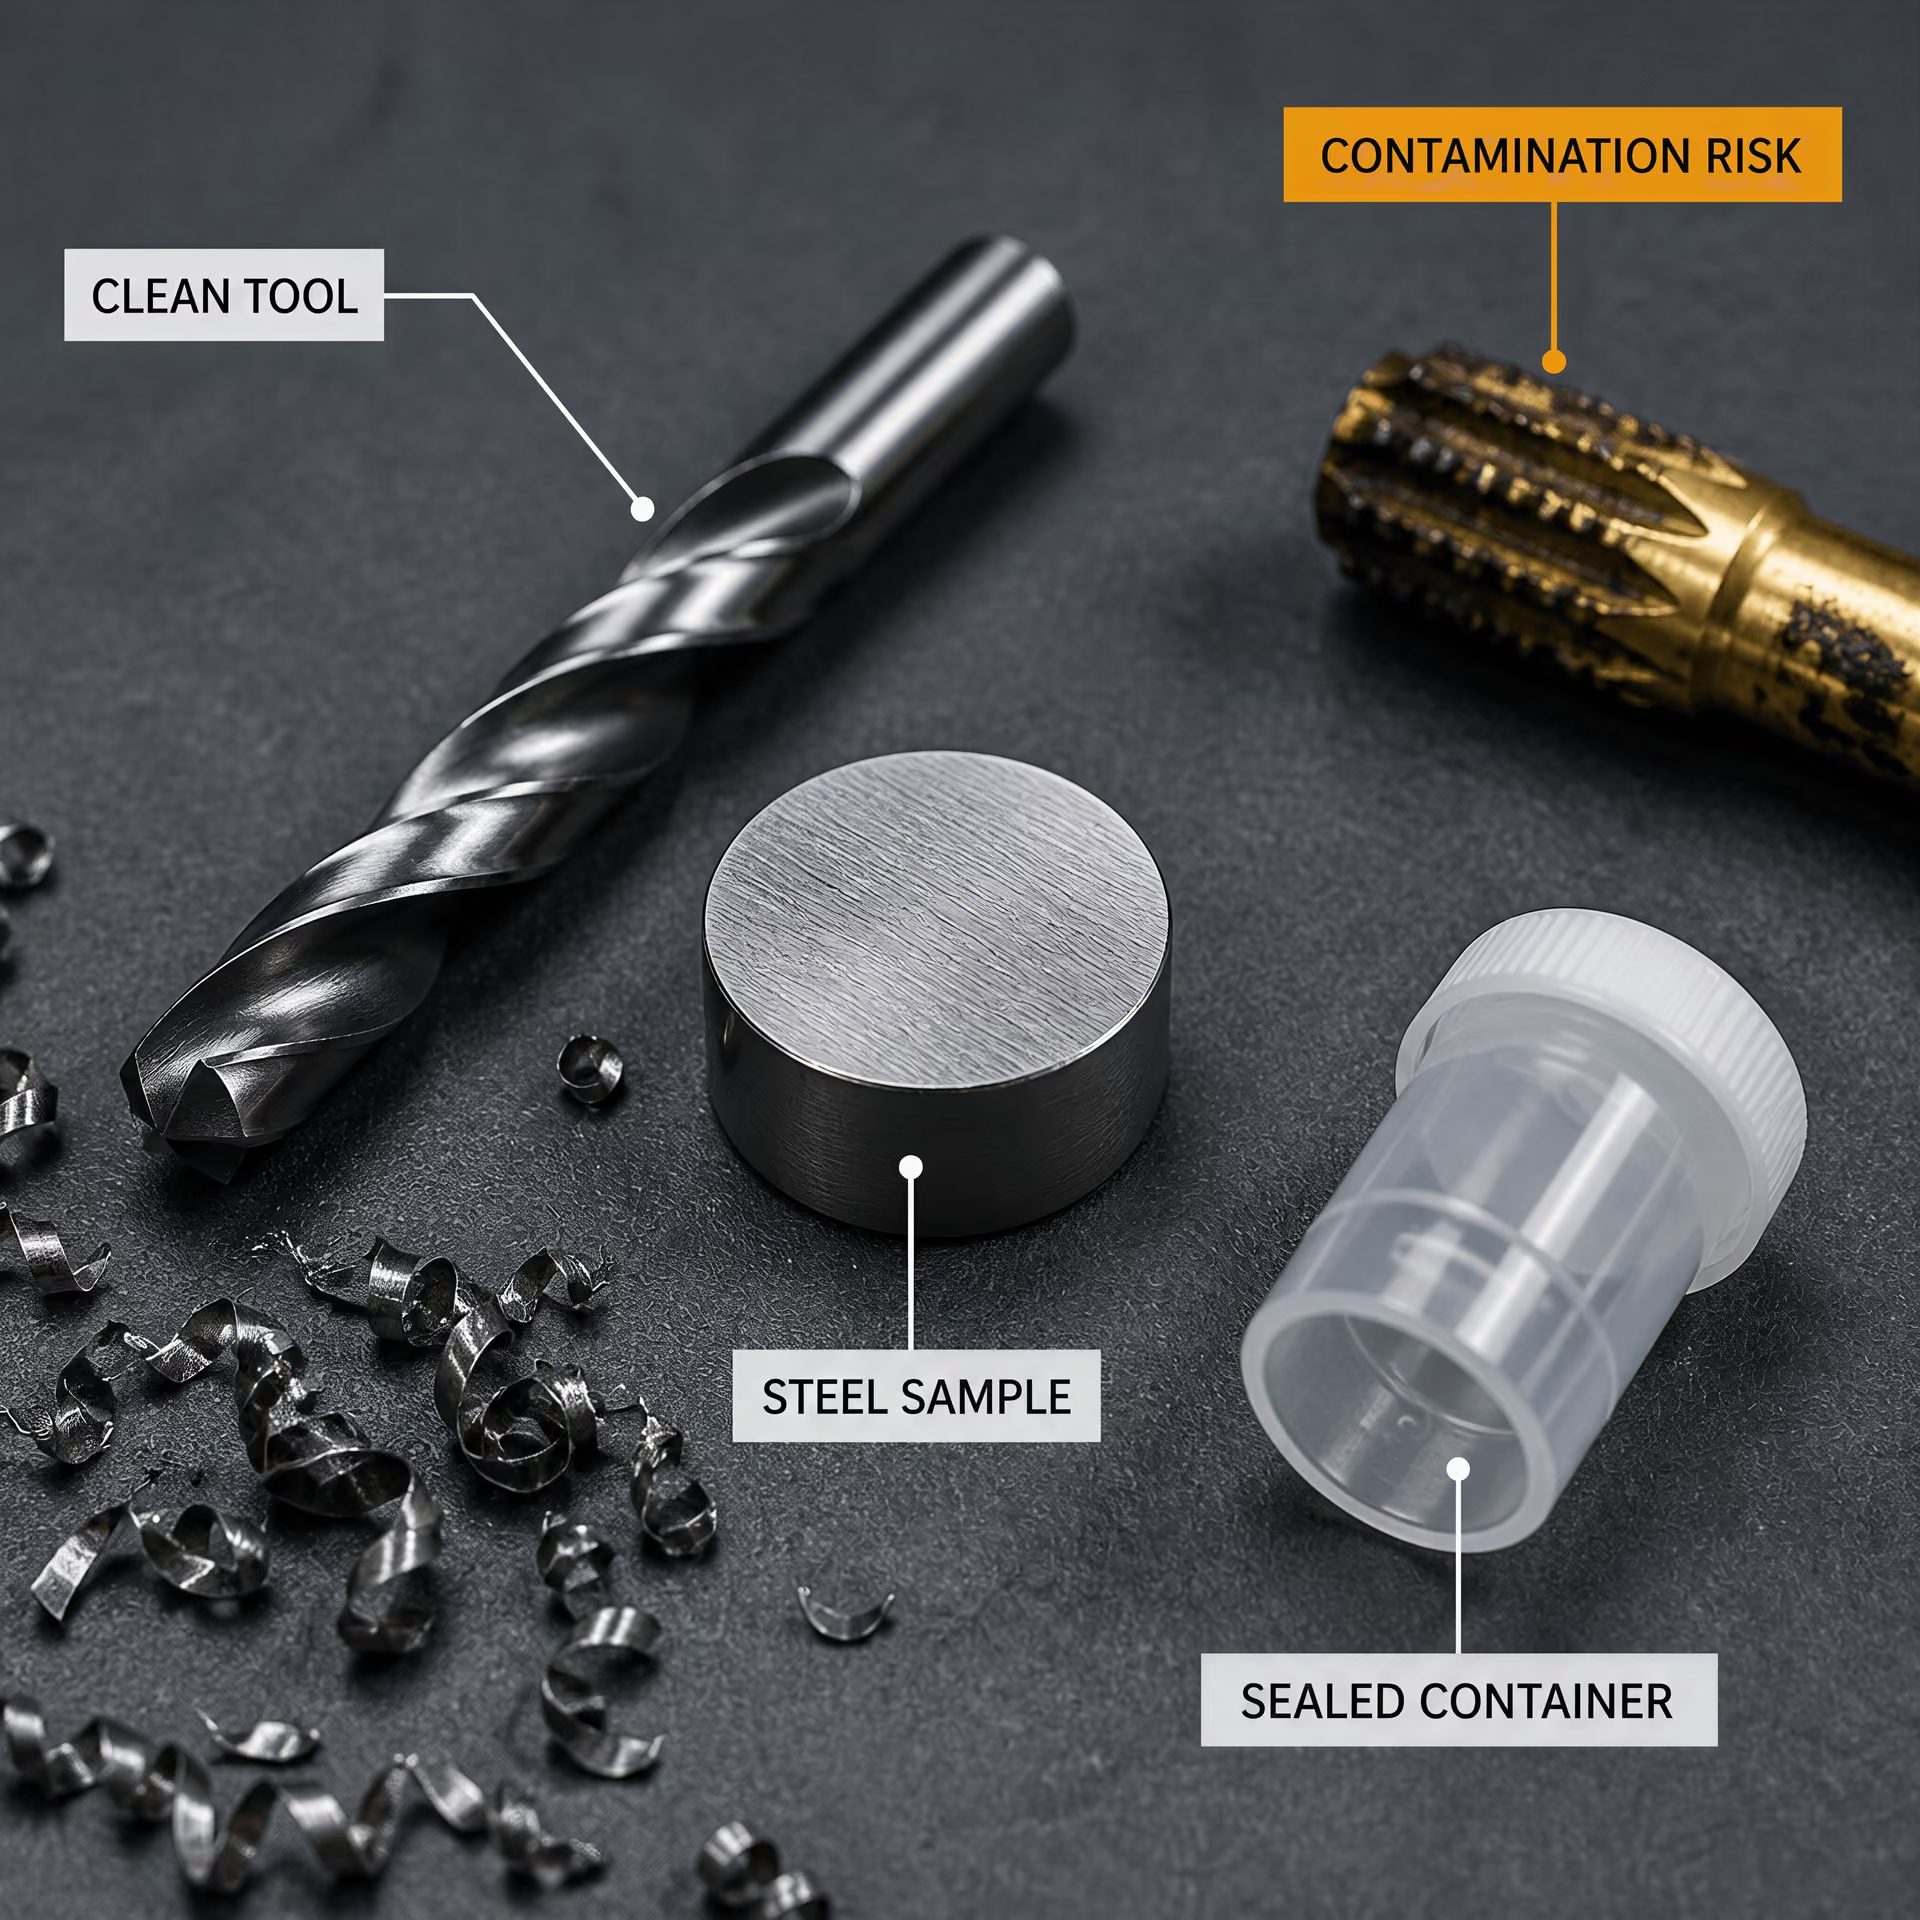
Evitare la contaminazione e gli artefatti di preparazione
Il materiale preparato non è chimicamente neutro. Una punta da trapano, una lama da sega, un fluido da taglio, una morsa, un contenitore per la conservazione, i guanti o una spazzola possono aggiungere elementi estranei. Un utensile precedentemente utilizzato su acciaio inossidabile può introdurre cromo o nichel in un campione di acciaio al carbonio. La contaminazione da ottone, rame, zinco o piombo può derivare da dispositivi di fissaggio o utensili. Anche una piccola quantità di materiale aderente può essere significativa quando la concentrazione riportata è prossima a un limite della specifica.
La condizione della superficie crea un problema distinto. Calamina, ruggine, vernice, rivestimenti, olio e strati di ossido non hanno necessariamente la composizione dell’acciaio sottostante. La loro rimozione eseguita in modo non corretto può lasciare la contaminazione nel campione oppure rimuovere una regione superficiale chimicamente significativa. Il riscaldamento durante il taglio o la rettifica può ossidare la superficie, causare una perdita localizzata di elementi o modificare la forma fisica del campione. Le particelle fini possono ossidarsi più rapidamente del metallo massivo e i trucioli molto fini possono separarsi dalle particelle più pesanti durante il trasferimento o l’agitazione.
La segregazione può verificarsi durante la raccolta così come nell’acciaio originario. Le particelle grossolane e fini possono separarsi in base alle dimensioni; le particelle magnetiche possono aderire alle apparecchiature; la polvere può rimanere nel contenitore o andare persa durante il trasferimento. Un campione prelevato dal primo scarico di un recipiente di raccolta può quindi differire da uno prelevato dopo che il contenuto si è depositato. I registri di preparazione dovrebbero identificare le fasi di pulizia, asciugatura, classificazione granulometrica, miscelazione, conservazione e trasferimento, insieme alle apparecchiature utilizzate.
Il laboratorio dovrebbe prevenire la contaminazione incrociata pulendo gli utensili tra un campione e l’altro, controllando lubrificanti e refrigeranti, utilizzando contenitori idonei e conservando una quantità di materiale sufficiente per il riesame o per eventuali nuove prove consentite. Il metodo deve inoltre preservare l’identità di ciascun campione. Una misurazione chimicamente precisa di un campione contaminato o segregato rimane comunque una misurazione precisa del materiale sbagliato.
Analisi di colata, analisi di prodotto e tracciabilità dei risultati
L’analisi di colata caratterizza normalmente l’acciaio rappresentato da una colata o da una fusione durante la produzione. L’analisi di prodotto esamina il materiale prelevato dal prodotto finito. I due risultati possono differire a causa della segregazione chimica, del punto di campionamento, della lavorazione, della condizione della superficie, dell’incertezza analitica e dei requisiti della specifica applicabile. Nessuna delle due denominazioni dovrebbe essere assegnata per abitudine. La norma relativa al grado deve stabilire quale analisi è richiesta, dove deve essere prelevato il campione e come deve essere valutato il risultato.
Catena minima di tracciabilità
- Identità Numero di colata, lotto, prodotto, grado e numero del pezzo o della bobina.
- Campionamento Data, campionatore, posizione esatta e codice del campione.
- Preparazione Procedura di preparazione, apparecchiature, pulizia e conservazione.
- Analisi Strumento, analista, revisione del metodo e registrazioni del controllo qualità.
- Rendicontazione Unità, arrotondamento, specifica utilizzata ed esito.
La tracciabilità dovrebbe estendersi dall’identificazione del lotto e della colata fino al campione fisico, alla preparazione di laboratorio, all’analisi strumentale, al calcolo, alle unità di misura e al rapporto. Un registro utile collega il numero della colata, l’identificazione del prodotto, la data del campionamento, il campionatore, il punto esatto di campionamento, il codice del campione, il metodo di preparazione, l’apparecchiatura, l’analista, la revisione del metodo, i registri di taratura o di controllo qualità, le unità riportate e la specifica utilizzata per l’accettazione. Se un risultato viene convertito dalla percentuale in massa a un’altra unità, il valore originale e la conversione dovrebbero rimanere disponibili. L’arrotondamento deve essere eseguito secondo quanto richiesto dalla norma applicabile, non semplicemente per far apparire conforme un risultato borderline.
L’accettazione è una decisione distinta. I requisiti ASTM relativi a forma e redazione stabiliscono che una specifica deve identificare il numero di unità di prova e di provini necessari per la conformità, definire le procedure di campionamento del lotto e indicare quando sono consentite nuove prove. Un risultato non conforme dell’analisi chimica non può essere cancellato selezionando un altro truciolo più comodo. Se sono consentite nuove prove, il documento applicabile deve stabilire se il secondo risultato sostituisce il primo, viene combinato con esso o viene valutato secondo una regola cumulativa. La Federal Highway Administration descrive specificamente tali distinzioni e osserva che le decisioni basate su campionamenti doppi e multipli utilizzano conteggi cumulativi delle non conformità. ASTM E2234-08 accetta analogamente un lotto quando il numero di unità non conformi è uguale o inferiore al numero di accettazione applicabile e lo rifiuta quando viene raggiunto il numero di rifiuto.
La stessa disciplina si applica alle prove meccaniche. ISO 377:2017 disciplina l’identificazione, la posizione e la preparazione dei campioni e dei pezzi di prova per le prove meccaniche di profilati, barre, vergella, prodotti piani e prodotti tubolari in acciaio, comprese le nuove prove necessarie. Un risultato chimico valido non può compensare un provino di trazione prelevato con orientamento o in condizioni del materiale errati. Al contrario, un provino meccanico prelevato correttamente non può stabilire la conformità chimica quando l’identità della colata o la preparazione di laboratorio non sono controllate. L’accettazione del lotto richiede che entrambe le forme di evidenza seguano la specifica applicabile.
5. Provini per prove meccaniche: posizione, orientamento e condizione del materiale
Una prova meccanica non misura “l’acciaio” in astratto. Misura un pezzo definito, prelevato da una posizione definita, tagliato in una direzione definita, preparato secondo una geometria definita e sottoposto a prova in una condizione definita. Questi quattro dettagli possono determinare se il risultato rappresenta la conformità del prodotto oppure un errore introdotto in laboratorio.
Il campionamento di un lotto, la preparazione di un campione di laboratorio, la lavorazione meccanica di un provino e l’esecuzione della prova su tale provino sono attività distinte. L’accettazione del lotto è una quinta attività disciplinata dalla specifica di prodotto applicabile. ASTM A370 stabilisce che la frequenza di campionamento, la posizione e l’orientamento del provino, la condizione del materiale e i requisiti di comunicazione dei risultati derivano dalla specifica di prodotto applicabile o dalla specifica generale dei requisiti. Un risultato non può essere interpretato correttamente quando l’identità o la condizione del provino sono incerte.
Identificazione e preparazione dei provini secondo ISO 377:2017
ISO 377:2017 fornisce il quadro per l’identificazione, la localizzazione e la preparazione di campioni e provini destinati alle prove meccaniche di profilati, barre, vergella, prodotti piani e prodotti tubolari di acciaio. Il suo campo di applicazione comprende anche i campioni necessari per eventuali riprove. La norma riguarda quindi più del semplice taglio di metallo da un’estremità comoda del prodotto. Essa collega il provino finito al prodotto da cui è stato prelevato.
L’identificazione inizia dalla tracciabilità. Il campione deve rimanere associato alla colata pertinente, al prodotto, al lotto, alla dimensione, al ciclo di lavorazione e al requisito di prova. Marcature, registrazioni, schizzi o documentazione equivalente devono preservare la relazione tra il prodotto originale e ciascun pezzo successivo. Una volta che un campione è stato tagliato in diversi semilavorati, questi devono comunque mantenere un’identità univoca. Un provino di trazione, un provino di piegamento, un provino per prova d’urto o una posizione per la prova di durezza non possono essere trattati come frammenti anonimi.
La posizione è altrettanto importante. La specifica di prodotto applicabile può richiedere un provino prelevato da una particolare estremità, superficie, distanza dalla superficie, zona a metà spessore o sezione di un profilato. ISO 377:2017 tratta le regole di selezione e preparazione necessarie per ottenere tale posizione senza confondere il campione con il materiale rimosso durante operazioni di intestatura, scriccatura, rifilatura o altre operazioni produttive. È la norma di prodotto, non un’ipotesi generale sull’acciaio, a determinare la posizione richiesta.
La preparazione deve preservare le caratteristiche che la prova intende misurare. Il semilavorato del provino può dover essere tagliato con un metodo che eviti un riscaldamento, una deformazione o un danneggiamento eccessivi. La lavorazione meccanica stabilisce quindi le dimensioni richieste, il raggio, la finitura superficiale e la lunghezza utile. I provini destinati alle riprove devono essere prelevati secondo le stesse regole applicabili; un primo risultato non conforme non autorizza il ricorso a un sostituto non documentato prelevato da una posizione più facilmente accessibile.
I requisiti ASTM relativi a forma e redazione rafforzano l’aspetto contrattuale di questo processo: una specifica deve indicare il numero di unità di prova e di provini necessari per la conformità, definire le procedure di campionamento del lotto e specificare le condizioni e le regole alle quali è consentita una riprova. ISO 377:2017 fornisce i principi relativi alla posizione e alla preparazione dei provini, ma non annulla i criteri di accettazione o il piano di campionamento della specifica di prodotto.

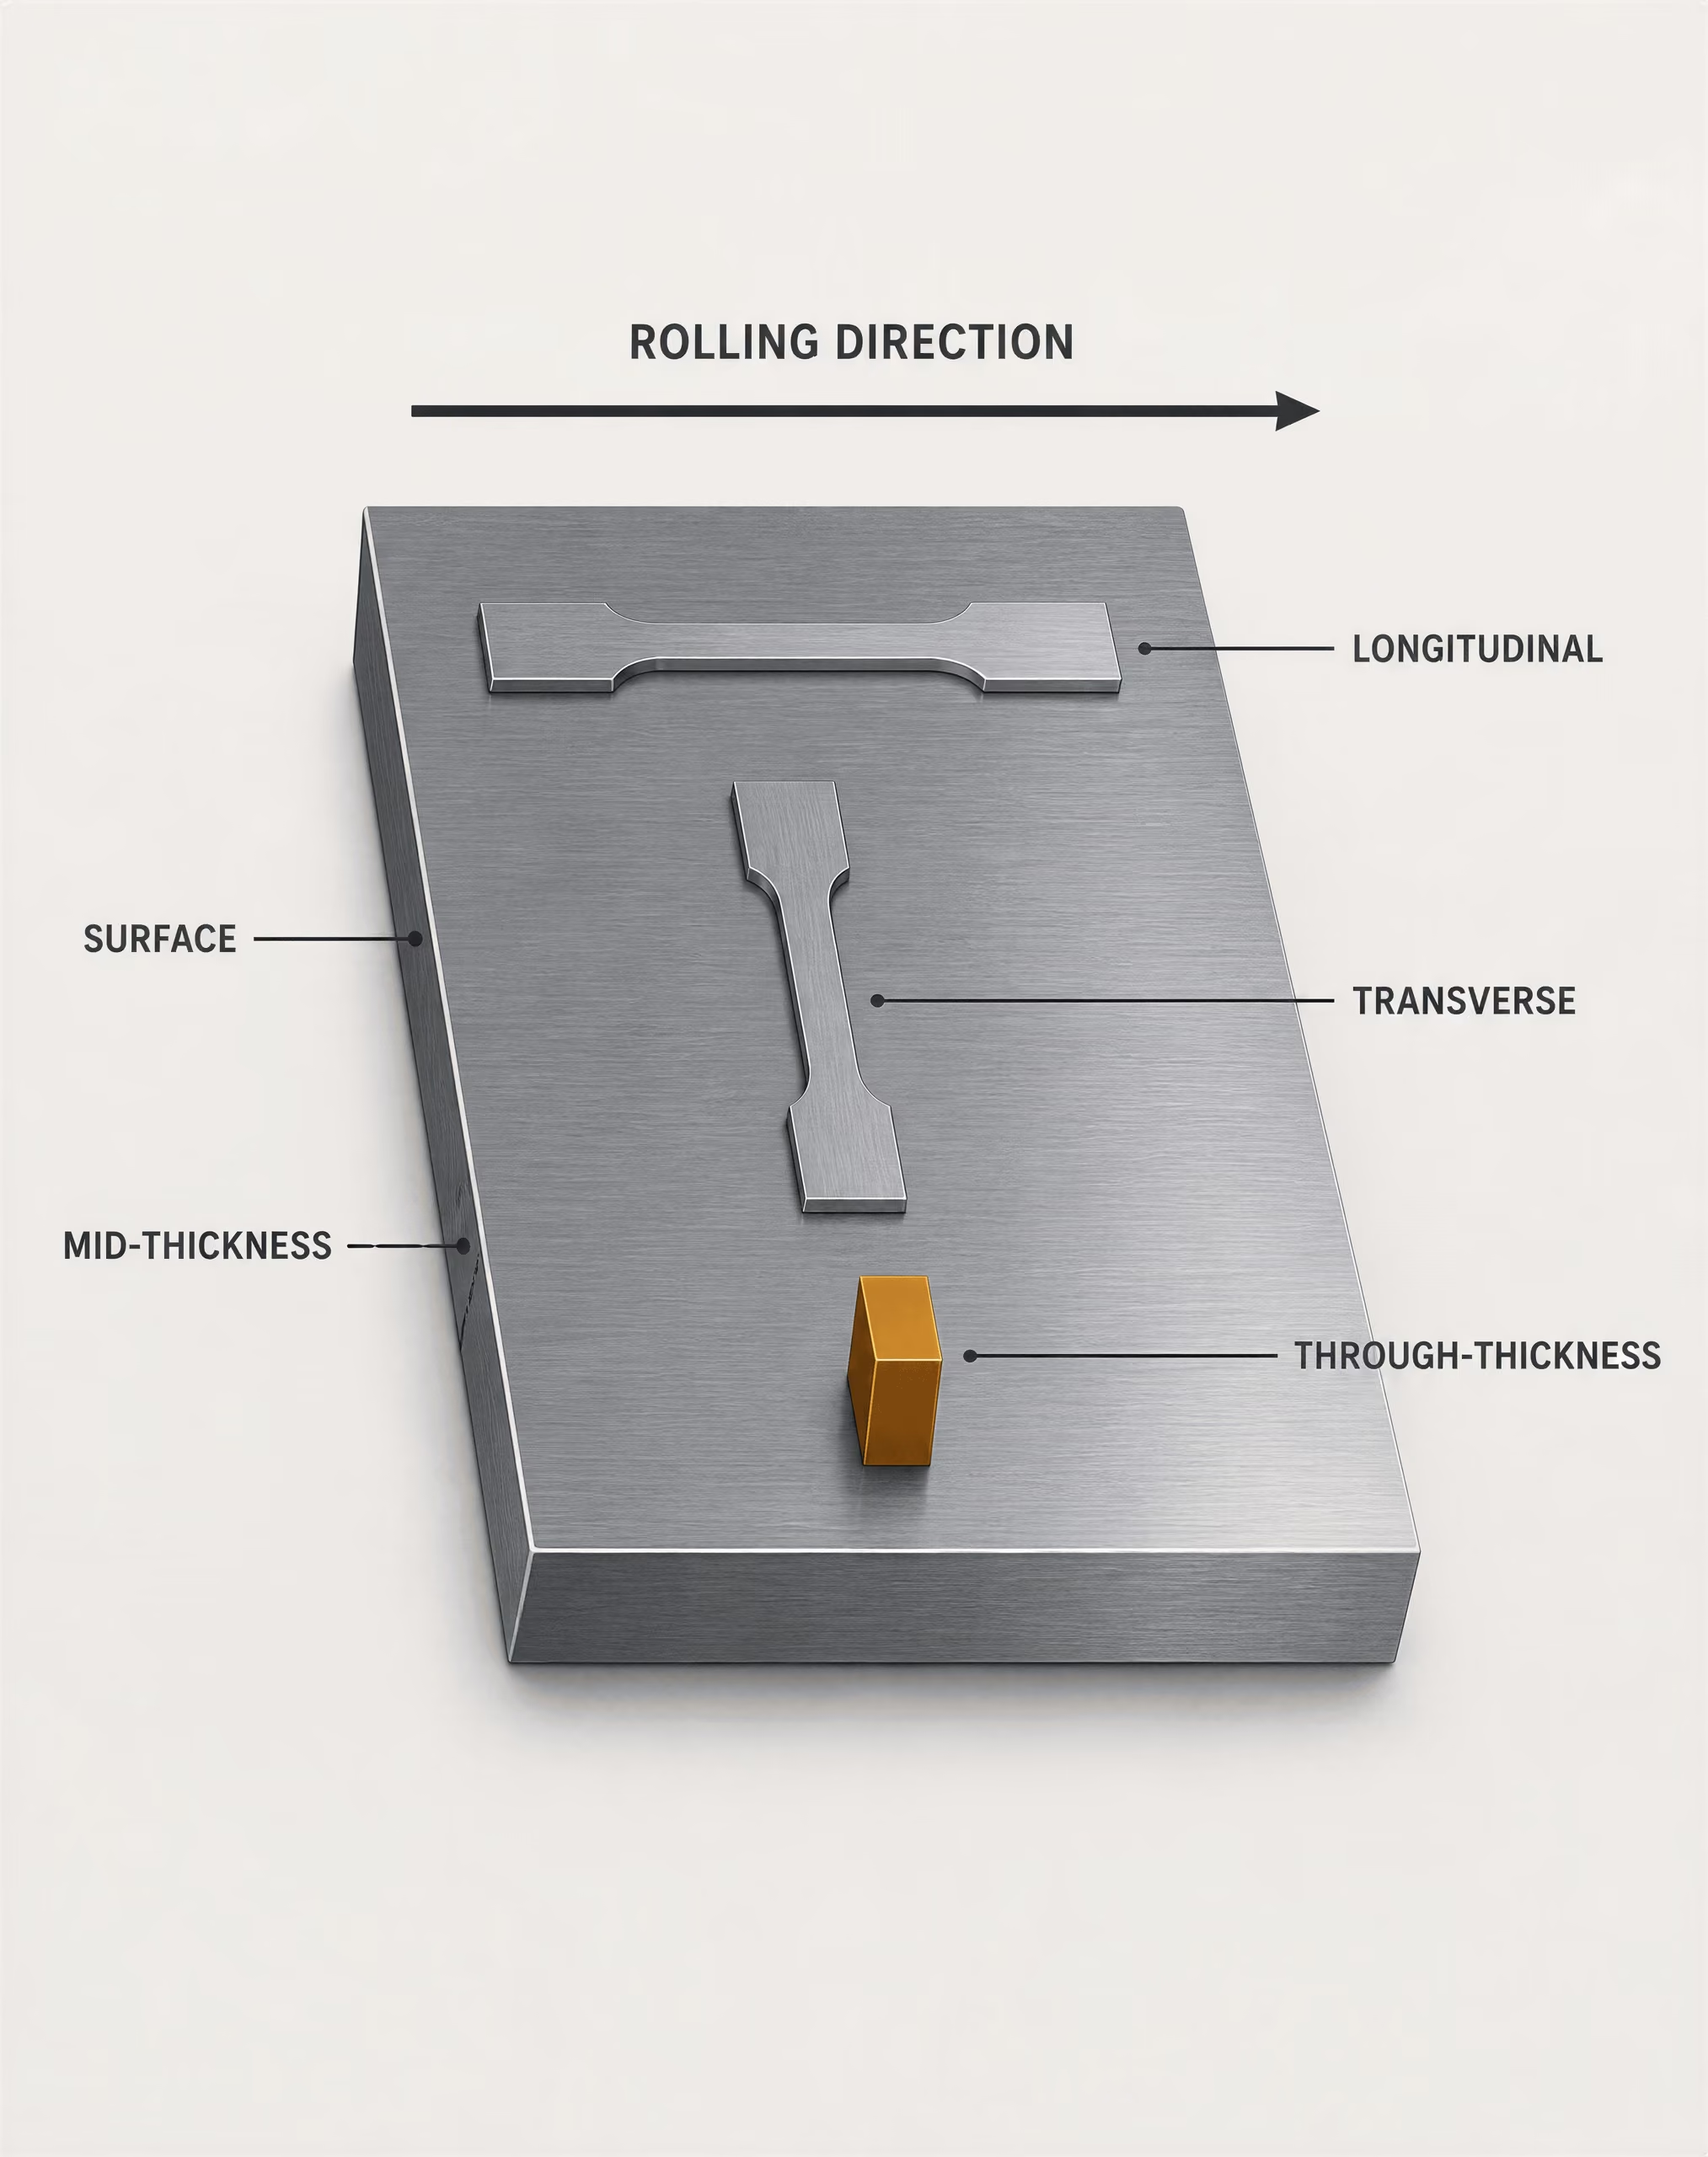
Considerazioni sugli orientamenti longitudinale, trasversale, radiale e attraverso lo spessore
| Orientamento | Riferimento tipico |
|---|---|
| Longitudinale | Lungo l’asse principale o la direzione di laminazione |
| Trasversale | Attraverso l’asse principale o la direzione di laminazione |
| Radiale | Dal centro verso la superficie di una barra o di un tondino |
| Attraverso lo spessore | Attraverso la dimensione dello spessore di una lamiera, di un’ala, di una parete o di un profilato |
L’orientamento descrive la relazione tra un provino e la geometria del prodotto o la sua principale direzione di fabbricazione. “Longitudinale” segue comunemente l’asse principale o la direzione di laminazione, mentre “trasversale” è riferito a una direzione attraverso quella principale. Questi termini non sono intercambiabili con “attraverso lo spessore”. Un provino attraverso lo spessore è orientato attraverso la piastra, l’ala, la parete o un’altra dimensione dello spessore, spesso con la sezione sottoposta a prova che si estende da una superficie verso quella opposta.
L’acciaio laminato non è perfettamente isotropo. La laminazione a caldo allunga le inclusioni e sviluppa una tessitura cristallografica; le riduzioni di spessore, le condizioni di raffreddamento e i successivi trattamenti termici influenzano la resistenza, la duttilità, la tenacità e il comportamento alla frattura. Un provino di trazione longitudinale può quindi produrre un allungamento o una strizione diversi rispetto a un provino trasversale. Anche l’energia d’urto Charpy può variare in funzione dell’orientamento, perché la propagazione della cricca interagisce con inclusioni allungate, bande e tessitura.
La direzione della differenza non è universale per ogni qualità, spessore, forma del prodotto o proprietà. Non si deve presumere che l’orientamento longitudinale sia sempre più resistente, quello trasversale sempre più debole o che una direzione produca sempre il valore d’urto più basso. L’orientamento richiesto deve derivare dalla specifica applicabile e dal disegno o piano di prova.
Le barre e la vergella hanno un asse e una distanza radiale da tale asse. Un provino radiale può essere tagliato dal centro verso la superficie, mentre un provino longitudinale segue l’asse del prodotto. I grandi fucinati e i profilati possono presentare ulteriori gradienti dovuti alla deformazione e al raffreddamento. In un profilato strutturale, l’anima, l’ala e il raccordo possono avere storie termiche e di deformazione diverse; “trasversale” ha significato solo quando la geometria di riferimento è registrata.
I prodotti piani richiedono particolare attenzione alla posizione lungo lo spessore. Un provino superficiale può riflettere la decarburazione, la rimozione della calamina, gli effetti della tempra, il raffreddamento superficiale o la segregazione in prossimità della superficie. Un provino a metà spessore può evidenziare inclusioni, segregazione o fenomeni nella linea centrale diversi. Le prove attraverso lo spessore possono essere importanti quando è rilevante la resistenza alla lacerazione lamellare o alla separazione, ma non sono automaticamente richieste per ogni piastra o qualità di acciaio.
I prodotti tubolari aggiungono curvatura, posizione della saldatura e orientamento del giunto. Un provino può essere posizionato rispetto alla saldatura longitudinale, alla saldatura elicoidale, alla circonferenza o all’asse del tubo. Per un tubo saldato, una prova eseguita attraverso la saldatura non equivale a una eseguita sul metallo base. Il metallo di saldatura, la zona termicamente alterata, i bordi di fusione, le tensioni residue e la deformazione locale dovuta alla formatura possono influenzare il risultato. Per un tubo senza saldatura, la posizione lungo lo spessore della parete e la direzione circonferenziale rispetto a quella assiale rimangono comunque importanti.
La posizione e l’orientamento devono essere registrati in termini che un’altra persona possa riprodurre. Un’etichetta con la sola dicitura “trazione piastra” è inadeguata. Essa dovrebbe identificare il prodotto, la direzione, la faccia o la posizione lungo lo spessore, quando richiesto, e il numero del provino.
Condizioni allo stato di fabbricazione, trattate termicamente e lavorate
La condizione del materiale fa parte del requisito di prova, non è un dettaglio secondario. “Allo stato di fabbricazione” può significare che il prodotto viene sottoposto a prova nella condizione in cui è stato consegnato dopo laminazione, forgiatura, trafilatura, formatura o altra operazione specificata. Un prodotto normalizzato, bonificato, ricotto, solubilizzato, indurito per precipitazione o disteso deve essere sottoposto a prova dopo il trattamento specificato e, quando richiesto, dopo una sequenza definita di raffreddamento o invecchiamento.
Sottoporre a prova il materiale nella condizione errata può invalidare un provino altrimenti lavorato con cura. Il trattamento termico modifica l’equilibrio delle fasi, la struttura dei grani, le tensioni residue, la durezza, la resistenza e la tenacità. Un provino prelevato prima del rinvenimento finale non rappresenta un prodotto bonificato. Al contrario, il riscaldamento di un campione in laboratorio può cancellare le evidenze della condizione di fornitura e produrre un risultato relativo a uno stato diverso del materiale.
Anche le lavorazioni successive alla fabbricazione sono importanti. La trafilatura a freddo, la raddrizzatura a freddo, la piegatura, l’appiattimento, l’espansione, la lavorazione meccanica e la formatura possono modificare la deformazione locale e le tensioni residue. Se la specifica richiede la prova dopo un’operazione sul prodotto, il provino deve riflettere tale operazione. Se richiede la prova prima di una determinata operazione, le lavorazioni successive non devono alterare il confronto previsto.
Il calore di taglio è una fonte comune di falsa sicurezza. Il taglio termico può creare una zona termicamente alterata indurita o rammollita, modificare le tensioni residue e danneggiare il bordo dal quale viene lavorato il provino. Una rettifica eccessiva può surriscaldare la superficie o rimuovere uno strato richiesto. Tagli grossolani, intagli, graffi e raggi di lavorazione errati possono concentrare le tensioni e causare una frattura prematura. Raddrizzare un semilavorato piegato può introdurre una deformazione plastica prima della prova.
Il posizionamento della lunghezza utile può creare un errore analogo. La sezione ridotta e la lunghezza utile devono essere posizionate dove è rappresentato il materiale specificato, non parzialmente in una zona di transizione, in una saldatura, in una zona termicamente alterata, in un difetto del bordo o su una superficie danneggiata, salvo che il metodo di prova richieda espressamente tale posizione. L’allungamento dichiarato è particolarmente sensibile alla marcatura della lunghezza utile e alla posizione della frattura; una lunghezza utile posizionata in modo errato può far apparire non conforme un prodotto idoneo o nascondere una debolezza localizzata.
La riprova deve seguire la regola scritta, non una ricerca informale di un frammento conforme. FHWA spiega che le disposizioni dovrebbero indicare se i risultati della seconda prova sostituiscono o si combinano con i primi risultati e che le decisioni relative al doppio e al multiplo campionamento utilizzano conteggi cumulativi dei difetti. ASTM E2234-08 descrive analogamente l’accettazione quando le unità non conformi sono pari o inferiori al numero di accettazione applicabile e il rifiuto quando viene raggiunto il numero di rifiuto. ISO 2859-1:2026 definisce i piani di campionamento semplice, doppio e multiplo indicizzati secondo l’AQL, nonché il passaggio tra controllo normale, ridotto e rafforzato. Nessuno di questi sistemi rende valido un provino posizionato o preparato in modo errato. Prima vengono le registrazioni della preparazione; dopo vengono le decisioni di accettazione.
6. Dal provino al risultato riportato: che cosa può essere effettivamente accettato
Un valore di prova riportato non costituisce automaticamente una decisione di accettazione del lotto. Sono coinvolte quattro attività distinte: selezionare il materiale da un lotto definito, preparare i provini per le prove di laboratorio o meccaniche, sottoporre tali provini a prova e applicare la regola di accettazione. Confondere queste fasi è il modo in cui pezzi scelti per comodità diventano “rappresentativi”, i risultati non conformi scompaiono attraverso ripetizioni informali delle prove e un certificato di prova perde il collegamento con l’acciaio che, in teoria, dovrebbe descrivere.
Unità di prova, provini e singole misurazioni
Vocabolario dell’unità di prova
- Unità di prova
- La parte di un lotto rappresentata da una singola decisione di accettazione.
- Provino
- Il pezzo preparato inserito nella macchina di prova o utilizzato per un esame specifico.
- Misurazione individuale
- Una lettura o un valore calcolato ottenuto durante una singola prova.
- Unità non conforme
- L’unità di ispezione classificata come non conforme a uno o più requisiti dichiarati secondo il piano.
Una unità di prova è la porzione di un lotto rappresentata da una decisione di accettazione secondo la specifica applicabile. A seconda della norma di prodotto, può trattarsi di una colata, di un getto, di una lamiera, di un nastro in bobina, di un gruppo definito per dimensione e stato, di una spedizione o di un’altra quantità definita. I confini del lotto sono importanti perché il rischio di campionamento viene calcolato rispetto a tali confini. Un provino di trazione prelevato da una lamiera non può rappresentare tacitamente una colata diversa o uno stato diverso del prodotto.
Un provino è il pezzo preparato collocato nella macchina di prova o utilizzato per un esame specifico. Una singola unità di prova può richiedere diversi provini: per esempio, provini per trazione, piegamento, resilienza, durezza o analisi chimica, eventualmente prelevati da posizioni e con orientamenti prescritti. Una misurazione individuale è una lettura o un valore calcolato ottenuto durante una singola prova, come il carico unitario di snervamento, la resistenza a trazione, l’allungamento, l’energia assorbita all’urto, il tenore di carbonio o un risultato dimensionale. Da un singolo provino possono derivare diverse misurazioni e possono essere necessari diversi provini prima che la specifica definisca il risultato relativo all’unità di prova.
Questi termini non sono intercambiabili. Se una specifica richiede due provini per unità di prova, un laboratorio non può considerare due letture provenienti da un solo provino come due provini. Al contrario, se la regola richiede un risultato per ciascuna di tre unità di prova, la media di tre provini provenienti da una sola unità non soddisfa tale requisito.
I requisiti ASTM Form and Style stabiliscono che una specifica deve identificare il numero di unità di prova e di provini necessari per la conformità, definire le procedure di campionamento del lotto e indicare le condizioni alle quali è consentita la ripetizione della prova. Pertanto, è la specifica di prodotto applicabile a stabilire se i risultati debbano essere mediati, se ogni provino debba rispettare un limite, se un singolo risultato basso faccia scattare una ripetizione della prova o se a ciascuna unità di prova debba essere assegnato un conteggio dei difetti. ASTM A370 rende altrettanto chiara questa ripartizione: la frequenza di campionamento, la posizione e l’orientamento dei provini, lo stato del materiale e i requisiti di reporting derivano dalla specifica di prodotto applicabile o dalla specifica generale dei requisiti, non da una prassi informale di laboratorio.
Anche la selezione deve essere difendibile. ASTM E105:2016 definisce il campionamento probabilistico attraverso la selezione mediante numeri casuali e una procedura di stima dichiarata. Questo approccio consente di valutare obiettivamente l’incertezza di campionamento e i rischi connessi all’accettazione o al rifiuto di un lotto. Prelevare la prima estremità accessibile, la superficie più pulita o un pezzo già noto come integro non costituisce un sostituto di una procedura di selezione dichiarata. ASTM E1806 tratta le posizioni di campionamento e la preparazione dei campioni di laboratorio per l’analisi chimica dell’acciaio e del ferro; i suoi requisiti devono essere letti insieme alla specifica di prodotto applicabile e all’identità del materiale.
La posizione e la direzione possono modificare il risultato. Un provino longitudinale, un provino trasversale e un provino nella direzione dello spessore possono misurare comportamenti diversi, poiché laminazione, forgiatura, colata, segregazione ed effetti dello spessore sono direzionali. ISO 377:2017 specifica l’identificazione, la posizione e la preparazione dei campioni e dei pezzi di prova per le prove meccaniche di profilati, barre, vergella, prodotti piani e prodotti tubolari di acciaio, compresi i pezzi necessari per le ripetizioni delle prove. “Un provino dello stesso materiale” non è sufficiente se la sua posizione, il suo orientamento e il suo stato non sono conformi alla regola applicabile.
Validità, cedimenti e risultati non conformi
Una prova può essere non valida, ma l’invalidità non è un’etichetta conveniente da applicare a un numero indesiderato. Tra le possibili cause rientrano un difetto del provino, dimensioni errate, danni di lavorazione, un malfunzionamento dell’apparecchiatura, un’interruzione della prova o una frattura al di fuori della zona utile prevista. La possibilità di ignorare il risultato per una di queste cause dipende dalla specifica applicabile e dal metodo di prova.
Per esempio, un provino di trazione può rompersi in una posizione che rende l’allungamento non rappresentativo, mentre un errore dimensionale può significare che il provino non è mai stato conforme al metodo. Anche un telaio di carico, un estensometro, un forno, uno strumento per l’analisi chimica o un sistema di registrazione può non superare i controlli prescritti. Il laboratorio dovrebbe documentare la causa osservata, conservare il risultato originale, identificare il provino interessato e determinare se la norma autorizzi espressamente la sostituzione o la ripetizione.
Un risultato non conforme valido rimane parte della registrazione di accettazione, salvo che la specifica di riferimento preveda una procedura definita di riprova o di gestione dell’esito. Strong evidence
Un risultato non può essere scartato soltanto perché è inferiore al minimo specificato, superiore a un massimo o altrimenti scomodo. Se un provino valido produce un valore non conforme, questo rimane un risultato non conforme, salvo che la specifica applicabile preveda una procedura definita di ripetizione della prova o di gestione della non conformità. La distinzione è importante: una prova non valida riguarda l’affidabilità o l’applicabilità della prova stessa; un esito negativo valido riguarda le prestazioni misurate del materiale.
La ripetizione della prova non è una seconda possibilità automatica. La specifica deve indicare quanti provini aggiuntivi siano consentiti, quale condizione ne permetta l’impiego, da dove debbano essere prelevati e in che modo i relativi risultati incidano sulla decisione originaria. FHWA spiega che una disposizione sulla ripetizione della prova deve indicare se i risultati della seconda prova sostituiscano i primi risultati o si combinino con essi. Nei piani di campionamento doppio e multiplo, i conteggi dei difetti sono cumulativi; un campione successivo favorevole non annulla un conteggio dei difetti precedente, salvo che la regola specificata disponga diversamente.
ASTM E2234-08 descrive il campionamento singolo, doppio e multiplo indicizzato secondo l’AQL per attributi. Il lotto viene accettato quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile e viene rifiutato quando viene raggiunto il numero di rifiuto. Anche ISO 2859-1:2026 definisce schemi di campionamento singolo, doppio e multiplo per l’ispezione lotto per lotto e include il passaggio tra ispezione normale, ridotta e rafforzata. Si tratta di sistemi decisionali, non di inviti a selezionare il risultato che consenta l’accettazione.
La decisione finale può consistere nell’accettazione, nel rifiuto, nella segregazione, nella riparazione, nella rilavorazione, in un esame aggiuntivo o in una decisione ingegneristica documentata, quando il contratto lo consenta. ASTM A1062:2026 mostra perché la regola debba essere esplicita per i getti di acciaio: identifica le circostanze che richiedono un nuovo campione per prove dimensionali, visive, con particelle magnetiche, con liquidi penetranti, radiografiche, ultrasoniche o di tenuta. Un nuovo campione non equivale alla sostituzione tacita di un campione che ha dato esito negativo.
Identità, metodo e stato del materiale nel reporting
| Sezione della registrazione | Informazioni richieste |
|---|---|
| Identità | Colata, fusione, lotto, pezzo, forma del prodotto, grado e specifica |
| Provino | Posizione, orientamento, dimensioni e stato del materiale |
| Metodo | Metodo ed edizione, apparecchiature, operatore e condizioni di prova |
| Risultati | Osservazioni grezze, valori riportati, unità, arrotondamento e non conformità |
| Decisione finale | Autorità per la riprova, conteggio cumulativo, stato finale, autorità responsabile e data |
Il rapporto deve consentire a un’altra persona di ricostruire che cosa è stato sottoposto a prova e perché il risultato è stato accettato, rifiutato o considerato non valido. Come minimo, la registrazione dovrebbe collegare il risultato alla colata, al getto, al lotto, al pezzo, alla forma del prodotto, al grado, alla specifica e all’unità di prova. Dovrebbe identificare la posizione e l’orientamento del provino, le dimensioni o la geometria quando pertinenti, lo stato del materiale e qualsiasi trattamento termico o stato di lavorazione richiesto dalla specifica.
Il metodo deve essere indicato con precisione. Un rapporto dovrebbe identificare ASTM A370 quando viene utilizzata per le prove meccaniche o per valutazioni correlate, insieme alla specifica di prodotto applicabile e a qualsiasi metodo di riferimento previsto per la proprietà specifica. L’analisi chimica può richiedere le disposizioni sul campionamento di ASTM E1806 e il metodo analitico specificato. Il rapporto dovrebbe indicare il risultato effettivo, le unità di misura, la base di arrotondamento quando prescritta, il numero di provini, i valori individuali quando richiesti e la regola utilizzata per combinarli o valutarli.
Anche lo stato del materiale al momento della prova è importante. Lo stato “come ricevuto”, normalizzato, bonificato, solubilizzato, invecchiato o un altro stato dichiarato può produrre risultati sostanzialmente diversi. Un risultato ottenuto nello stato errato non diventa accettabile per il solo fatto che la misurazione sia accurata.
Infine, il rapporto dovrebbe registrare le deviazioni, le determinazioni di invalidità, le ripetizioni delle prove, i conteggi cumulativi e la decisione finale. AISC 207-20 richiede che il personale addetto all’ispezione e alle prove comprenda i metodi applicabili e i criteri di accettazione e assegna le responsabilità dell’ispezione finale per i prodotti in acciaio strutturale. Tale responsabilità va oltre la semplice produzione di numeri. Una registrazione verificabile deve mostrare quale acciaio è stato campionato, quali provini sono stati sottoposti a prova, che cosa significava ciascun risultato secondo la specifica applicabile e come la decisione sul lotto sia derivata da tali fatti.
7. Accettazione dei lotti per attributi: campionamento semplice, doppio e multiplo
Il campionamento per attributi conduce a una decisione basata sul conteggio. Non calcola il carico di snervamento medio, il tenore medio di carbonio o l’allungamento medio di un lotto per confrontare tale media con un limite di specifica. Ogni unità campionata viene classificata secondo una regola prestabilita: conforme o non conforme, accettabile o inaccettabile, difettosa o non difettosa. La decisione sul lotto dipende quindi dal numero di unità non conformi rilevate, non dal fatto che risultati favorevoli possano compensare quelli sfavorevoli.
Questa distinzione è importante per l’acciaio. Una colata, un getto, un gruppo di coils, un lotto di barre o una spedizione non possono essere campionati prelevando pezzi comodi da raggiungere e trattandoli come intercambiabili. I confini del lotto devono essere definiti prima dell’ispezione, garantendo la tracciabilità rispetto al numero di colata, alla forma del prodotto, alle dimensioni, alla condizione, al ciclo di lavorazione e alla specifica applicabile. Il piano di campionamento deve inoltre identificare la dimensione del campione, l’indice AQL, la caratteristica sottoposta a ispezione, l’unità conteggiata come non conforme e la procedura da seguire quando il primo campione non consente di giungere immediatamente a una decisione.
Il campionamento è soltanto una parte del processo. ASTM A370 stabilisce che la “frequenza di campionamento, la posizione e l’orientamento dei provini, la condizione del materiale e i requisiti di rendicontazione” sono disciplinati dalla specifica applicabile relativa al prodotto o ai requisiti generali. ASTM E1806 riguarda il campionamento dei lotti e la preparazione dei campioni di laboratorio per l’analisi chimica dell’acciaio e del ferro. ISO 377:2017 specifica l’identificazione, la posizione e la preparazione dei campioni e dei provini per le prove meccaniche di profilati, barre, vergella, prodotti piatti e prodotti tubolari, compresi i pezzi necessari per le riprove. Un piano per attributi non può correggere un provino ricavato dalla posizione errata, sottoposto a prova con l’orientamento sbagliato o prelevato da materiale in una condizione non autorizzata.
Numeri di accettazione e di rifiuto secondo ASTM E2234
| Tipo di piano | Base della decisione |
|---|---|
| Campionamento singolo | Un unico campione prescritto confrontato con i numeri di accettazione e di rifiuto |
| Campionamento doppio | Può essere prelevato un secondo campione e i risultati possono essere combinati con quelli del primo |
| Campionamento multiplo | Possono essere utilizzati diversi campioni successivi fino al raggiungimento di un limite decisionale |
| Ispezione con commutazione | L’ispezione normale, ridotta o rafforzata segue le regole prescritte in base allo storico |
ASTM E2234 descrive il campionamento semplice, doppio e multiplo per attributi indicizzato secondo l’AQL. La regola centrale è diretta: un lotto viene accettato quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile e viene rifiutato quando viene raggiunto il numero di rifiuto.
In un piano di campionamento semplice, l’ispettore seleziona un campione della dimensione prescritta e conta le unità non conformi. Se il conteggio non supera il numero di accettazione, il lotto supera la decisione basata sul campionamento. Se il conteggio raggiunge il numero di rifiuto, il lotto non supera la verifica. I numeri applicabili derivano dal piano di campionamento selezionato; non vengono inventati dopo aver visto i risultati delle prove. In molti piani tabellari, il numero di rifiuto segue immediatamente il numero di accettazione, ma sono la tabella applicabile e l’edizione della norma a determinare i valori effettivi.
Il campionamento doppio rinvia in alcuni casi la decisione definitiva. Il primo campione può contenere così poche unità non conformi da consentire l’accettazione immediata, oppure così tante da determinare il rifiuto immediato. Un risultato compreso tra questi due limiti comporta il prelievo di un secondo campione. I conteggi vengono quindi combinati secondo il piano. L’accettazione o il rifiuto si basano sul conteggio cumulativo, non sulla valutazione del secondo campione come se potesse annullare il primo.
Il campionamento multiplo estende questo approccio per fasi a diversi campioni possibili. Un primo campione di piccole dimensioni può ridurre l’ispezione quando le evidenze sono chiaramente favorevoli, mentre un conteggio cumulativo chiaramente sfavorevole conclude anticipatamente l’ispezione. I risultati intermedi conducono al prelievo di un altro campione finché il piano non raggiunge un numero di accettazione o di rifiuto, oppure finché non esaurisce le fasi consentite. ASTM E2234 non autorizza pertanto una ricerca illimitata di un pezzo conforme.
L’elemento conteggiato deve essere definito. Una “unità non conforme” può essere una lamiera, una barra, un getto, un coil, un’unità di prova o un’altra unità di ispezione specificata che presenta una o più non conformità. Un piano può invece conteggiare i singoli difetti, ma questa non costituisce la stessa base decisionale. Una barra che non soddisfa sia i requisiti chimici sia quelli di resistenza a trazione può essere conteggiata come una sola unità non conforme secondo un piano basato sulle unità, mentre un piano basato sui difetti potrebbe conteggiare più di una non conformità. La specifica o la procedura di ispezione deve indicare quale regola si applica.
La riprova è distinta dal prelievo del campione successivo nell’ambito di un piano doppio o multiplo. Una riprova può essere consentita a causa di un’irregolarità nella prova, di un difetto del provino o di una procedura di verifica specificata. I requisiti ASTM relativi alla forma e alla redazione delle norme stabiliscono che le specifiche devono identificare il numero di unità di prova e di provini necessari per la conformità, definire le procedure di campionamento dei lotti e indicare le condizioni e le regole per le riprove consentite. Anche FHWA spiega che la procedura deve specificare se i risultati della seconda prova sostituiscono i primi risultati oppure vengono combinati con essi. In assenza di tale istruzione, ripetere un risultato non conforme di trazione, resilienza, durezza o analisi chimica non costituisce un metodo valido di accettazione.
Logica dell’ispezione indicizzata secondo l’AQL
AQL Indice utilizzato insieme alla dimensione del lotto e alle condizioni di ispezione per selezionare un piano di campionamento per attributi; non costituisce una garanzia che un lotto accettato non contenga difetti.
L’AQL è un indice utilizzato per selezionare un piano di ispezione. Non è una dichiarazione secondo cui ogni lotto accettato è privo di difetti e non costituisce un tasso di difettosità consentito da una specifica di prodotto. Inoltre, non può sostituire il requisito relativo al grado dell’acciaio, come il carico di snervamento minimo specificato per ASTM A572/A572M Grade 50 o i requisiti chimici e meccanici di ASTM A36/A36M.
Un piano indicizzato secondo l’AQL combina la dimensione del lotto, il livello di ispezione o il codice della dimensione del campione e l’AQL selezionato con i numeri di accettazione e di rifiuto. Il piano risultante stabilisce la struttura probabilistica della decisione di ispezione. Un basso numero di non conformità osservate può condurre all’accettazione, ma l’accettazione non dimostra che ogni unità non sottoposta a prova sia conforme. Analogamente, il rifiuto secondo il piano non dimostra necessariamente che ogni unità del lotto sia non conforme; dimostra che le evidenze osservate hanno raggiunto la regola di rifiuto del piano.
Le unità di campionamento devono essere selezionate in modo da supportare tale struttura probabilistica. ASTM E105 definisce il campionamento probabilistico mediante la selezione con numeri casuali e una procedura di stima prestabilita, consentendo di calcolare obiettivamente l’incertezza di campionamento e i rischi associati alla disposizione del lotto. Scegliere i primi pezzi raggiunti, le estremità delle barre più accessibili o materiale già ritenuto conforme modifica la base del campionamento. Ciò può rendere prive di significato le probabilità di accettazione riportate nella tabella.
L’ispezione AQL non determina neppure se un provino sia stato preparato correttamente. L’ispettore deve preservare l’identificazione e la catena di custodia, registrare il rapporto tra colata e lotto e verificare la posizione, l’orientamento, le dimensioni e la condizione del materiale del provino prima che il risultato venga incluso nel conteggio. Per i prodotti di acciaio strutturale, AISC 207-20 richiede che il personale addetto all’ispezione e alle prove comprenda i metodi di ispezione e i criteri di accettazione applicabili e assegna le responsabilità dell’ispezione finale per tali prodotti. ASTM A1062 fornisce un esempio correlato per i getti di acciaio campionati: i suoi requisiti di ispezione da parte dell’acquirente e del produttore individuano le circostanze che richiedono un nuovo campione per prove dimensionali, visive, con particelle magnetiche, con liquidi penetranti, radiografiche, ultrasoniche o di tenuta.
ISO 2859-1:2026 e commutazione dei livelli di ispezione
ISO 2859-1:2026 definisce schemi di campionamento semplice, doppio e multiplo indicizzati secondo l’AQL per l’ispezione lotto per lotto e comprende regole di commutazione tra ispezione normale, ridotta e rinforzata. Il livello di ispezione non è quindi semplicemente una scelta permanente effettuata per comodità. Può cambiare in risposta all’andamento recente dei lotti accettati e rifiutati, nel rispetto delle condizioni e delle autorità prescritte dalla norma.
L’ispezione normale è la condizione ordinaria di partenza per una sequenza di ispezioni continuativa. L’ispezione ridotta utilizza un onere ispettivo minore quando la storia qualitativa recente soddisfa i criteri richiesti. Essa non autorizza ad abbandonare la tracciabilità o a selezionare i provini casualmente. L’ispezione rinforzata si applica quando la sequenza recente indica un peggioramento dei risultati o quando viene attivata la regola di commutazione specificata. Il piano richiede quindi evidenze più solide prima dell’accettazione.
Le decisioni di commutazione devono basarsi sulla sequenza definita dei lotti e sugli esiti registrati, non su una riprova favorevole isolata. Un fornitore, un acquirente o un’organizzazione responsabile della qualità deve sapere quali lotti appartengono alla sequenza, quale piano di campionamento è stato utilizzato e se un lotto è stato accettato, rifiutato, rilavorato o ripresentato secondo le regole della norma. Un lotto rifiutato non può essere fatto apparire come un lotto accettato semplicemente sostituendone l’identità o avviando una nuova sequenza senza autorizzazione.
La disciplina pratica è semplice ma rigorosa: stabilire il lotto, selezionare il piano, prelevare campioni rappresentativi, preparare provini validi, conteggiare i risultati secondo la regola dichiarata per le unità non conformi e seguire il percorso decisionale prescritto. Una riprova superata non equivale automaticamente a un lotto accettato. La disposizione finale deve essere conforme alla specifica di prodotto, alla norma di campionamento e alle disposizioni documentate relative alle riprove.
8. Ripetizione delle prove: correzione di un esito negativo valido rispetto alla ripetizione di un processo non valido
La ripetizione delle prove non equivale automaticamente a ripartire da zero. È un’azione controllata la cui autorizzazione, il cui ambito, il numero di provini e l’effetto sulla decisione relativa al lotto devono derivare dalla specifica di prodotto applicabile, dalla specifica di acquisto o dal piano di ispezione. Un laboratorio non può rendere accettabile un lotto risultato non conforme semplicemente esaminando pezzi più convenienti, né un ispettore può presumere che un secondo risultato annulli il primo. La regola applicabile deve rispondere a una domanda preliminare: la prima prova era valida?
Quattro attività devono rimanere distinte. Il campionamento seleziona il materiale da un lotto definito. La preparazione del provino trasforma tale materiale in un provino da laboratorio o per una prova meccanica. La prova produce un risultato misurato. L’accettazione o il rifiuto applicano la regola decisionale stabilita al lotto. Un errore in una di queste attività non autorizza automaticamente la ripetizione di tutte e quattro.
ASTM A370, utilizzata per valutare la conformità di prodotti in acciaio e di prodotti in leghe correlate, stabilisce che la frequenza di campionamento, la posizione e l’orientamento del provino, lo stato del materiale e i requisiti di rendicontazione siano disciplinati dalla specifica di prodotto o dalla specifica generale dei requisiti applicabile. Tali dettagli possono modificare il risultato. Un provino di trazione prelevato trasversalmente rispetto alla direzione di laminazione non è intercambiabile con uno prelevato longitudinalmente; una prova eseguita sul calore, sullo spessore, sullo stato o sulla posizione errati del prodotto non diventa rappresentativa solo perché la macchina ha funzionato correttamente.
Quando la ripetizione delle prove può essere autorizzata
Una specifica dovrebbe individuare il numero di unità di prova e di provini richiesti per la conformità, definire la procedura di campionamento del lotto e indicare le condizioni e le regole in base alle quali è consentita la ripetizione delle prove. Questi sono requisiti espliciti di ASTM Form and Style. La ripetizione delle prove dipende quindi innanzitutto dal sistema di accettazione scritto, non dalle consuetudini operative o dalla convinzione generale che un singolo valore basso possa essere scartato.
Una ripetizione autorizzata delle prove rientra comunemente in una di due ampie categorie. La prima corregge un errore nel processo di prova. Un provino può rompersi al di fuori della posizione consentita, essere danneggiato durante la lavorazione, presentare un difetto evidente di preparazione oppure essere sottoposto a prova con apparecchiature o secondo una procedura non conformi al metodo. La rottura di un provino di trazione non costituisce automaticamente prova della non conformità dell’acciaio, ma neppure ogni frattura inconveniente giustifica l’annullamento di un risultato. Il metodo di prova e la specifica di prodotto applicabili devono definire quando un risultato è non valido e quale provino sostitutivo sia richiesto.
La seconda categoria riguarda un risultato valido che indica una possibile non conformità. Alcune specifiche consentono di utilizzare provini aggiuntivi quando una prima prova non supera i requisiti, spesso subordinando l’accettazione a un numero stabilito di risultati conformi o a una media specificata. Tale autorizzazione è una regola di decisione, non la prova che il primo risultato fosse errato. Il primo risultato rimane parte della documentazione, salvo che la specifica disponga espressamente altrimenti.
La distinzione è importante perché una proprietà confermata al di sotto del requisito costituisce un problema di conformità del materiale. Se il carico di snervamento di un provino valido è inferiore al minimo specificato, la ripetizione delle prove non può essere descritta come correzione di un errore di laboratorio solo perché i provini successivi risultano conformi. Il lotto può comunque essere accettato in base a una regola che consenta prove aggiuntive, ma in tal caso l’accettazione deve seguire tale regola. In assenza di una simile regola, la ripetizione delle prove non costituisce un percorso valido verso l’accettazione.
Anche la selezione rappresentativa determina se la ripetizione delle prove risponde alla domanda corretta. ASTM E105 (2016) definisce il campionamento probabilistico attraverso la selezione mediante numeri casuali e una procedura di stima dichiarata. Ciò consente di valutare obiettivamente l’incertezza di campionamento e i rischi associati alla decisione relativa al lotto. Scegliere un pezzo vicino perché è facile da tagliare può ridurre il tasso apparente di non conformità, senza fornire informazioni significative sul lotto definito.
ISO 377:2017 inserisce i campioni utilizzati per le ripetizioni necessarie delle prove nello stesso quadro controllato applicato al lavoro originale. Essa specifica l’identificazione, la posizione e la preparazione dei campioni e dei provini per le prove meccaniche di profilati, barre, vergella, prodotti piani e prodotti tubolari in acciaio, compresi i campioni necessari per le ripetizioni delle prove. Un provino sottoposto a ripetizione deve pertanto conservare la propria identità e il collegamento con il lotto, il calore, il prodotto, la posizione, l’orientamento e lo stato del materiale. Non è un sostituto anonimo.
Risultati sostitutivi rispetto a risultati combinati
L’effetto della ripetizione delle prove deve essere indicato chiaramente. ASTM Form and Style richiede che siano stabilite le condizioni e le regole per la ripetizione autorizzata delle prove; le linee guida della FHWA rendono esplicita la distinzione pratica: la specifica deve indicare se i risultati della seconda prova sostituiscono i primi risultati o si combinano con essi.
In base a una regola di sostituzione, il risultato della seconda prova, o l’insieme definito dei risultati della seconda prova, prevale sul primo risultato ai fini della decisione di accettazione indicata. Ciò è appropriato solo quando la regola stabilisce perché il primo risultato non debba più essere determinante, per esempio nel caso di un provino non valido o di una procedura definita per risolvere una controversia relativa alla prova. La sostituzione non autorizza una ricerca illimitata di un valore conforme. Il numero di provini aggiuntivi e le condizioni per utilizzare il risultato sostitutivo devono essere stabiliti in anticipo.
In base a una regola basata sui risultati combinati, il primo e il secondo risultato rimangono parte di un’unica decisione. La specifica può richiedere che tutti i risultati raggiungano un minimo, può prescrivere una media oppure può applicare un altro calcolo. Una seconda prova conforme non può cancellare una prima prova non conforme quando la regola richiede la combinazione dei risultati. Al contrario, un singolo risultato basso non può comportare il rifiuto del lotto se la regola stabilita valuta l’insieme combinato e tale insieme soddisfa il requisito.
L’ispezione mediante campionamento pone una questione correlata. ASTM E2234-08 descrive i piani di campionamento singolo, doppio e multiplo per attributi indicizzati secondo l’AQL: l’accettazione avviene quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile, mentre il rifiuto avviene quando viene raggiunto il numero di rifiuto. Nei piani di campionamento doppio o multiplo, i difetti sono conteggiati cumulativamente. Se il primo campione contiene un’unità non conforme e il secondo ne contiene un’altra, la decisione utilizza il conteggio totale quando il piano richiede un conteggio cumulativo; il secondo campione non costituisce un nuovo lotto.
Anche la FHWA stabilisce che le decisioni basate sul campionamento doppio e multiplo utilizzano conteggi cumulativi dei difetti. Ciò impedisce che il secondo campione venga trattato come un azzeramento dopo un primo campione sfavorevole. ISO 2859-1:2026 definisce i piani di campionamento singolo, doppio e multiplo indicizzati secondo l’AQL per l’ispezione lotto per lotto e include regole di passaggio tra ispezione normale, ridotta e rafforzata. Tali regole dimostrano inoltre perché un ispettore non possa selezionare una modalità di campionamento più favorevole dopo aver rilevato una non conformità.
Lo stesso principio si applica oltre le proprietà meccaniche. ASTM A1062 specifica i requisiti di ispezione da parte dell’acquirente e del produttore per i getti campione in acciaio prima della produzione dell’ordine completo e individua le circostanze che richiedono un nuovo campione per prove dimensionali, visive, con particelle magnetiche, con liquidi penetranti, radiografiche, ultrasoniche o di tenuta. “Nuovo campione” è un’azione di ispezione definita, non l’autorizzazione a sostituire un getto privo di tracciabilità o a ripetere soltanto la prova che ha prodotto un’indicazione favorevole.

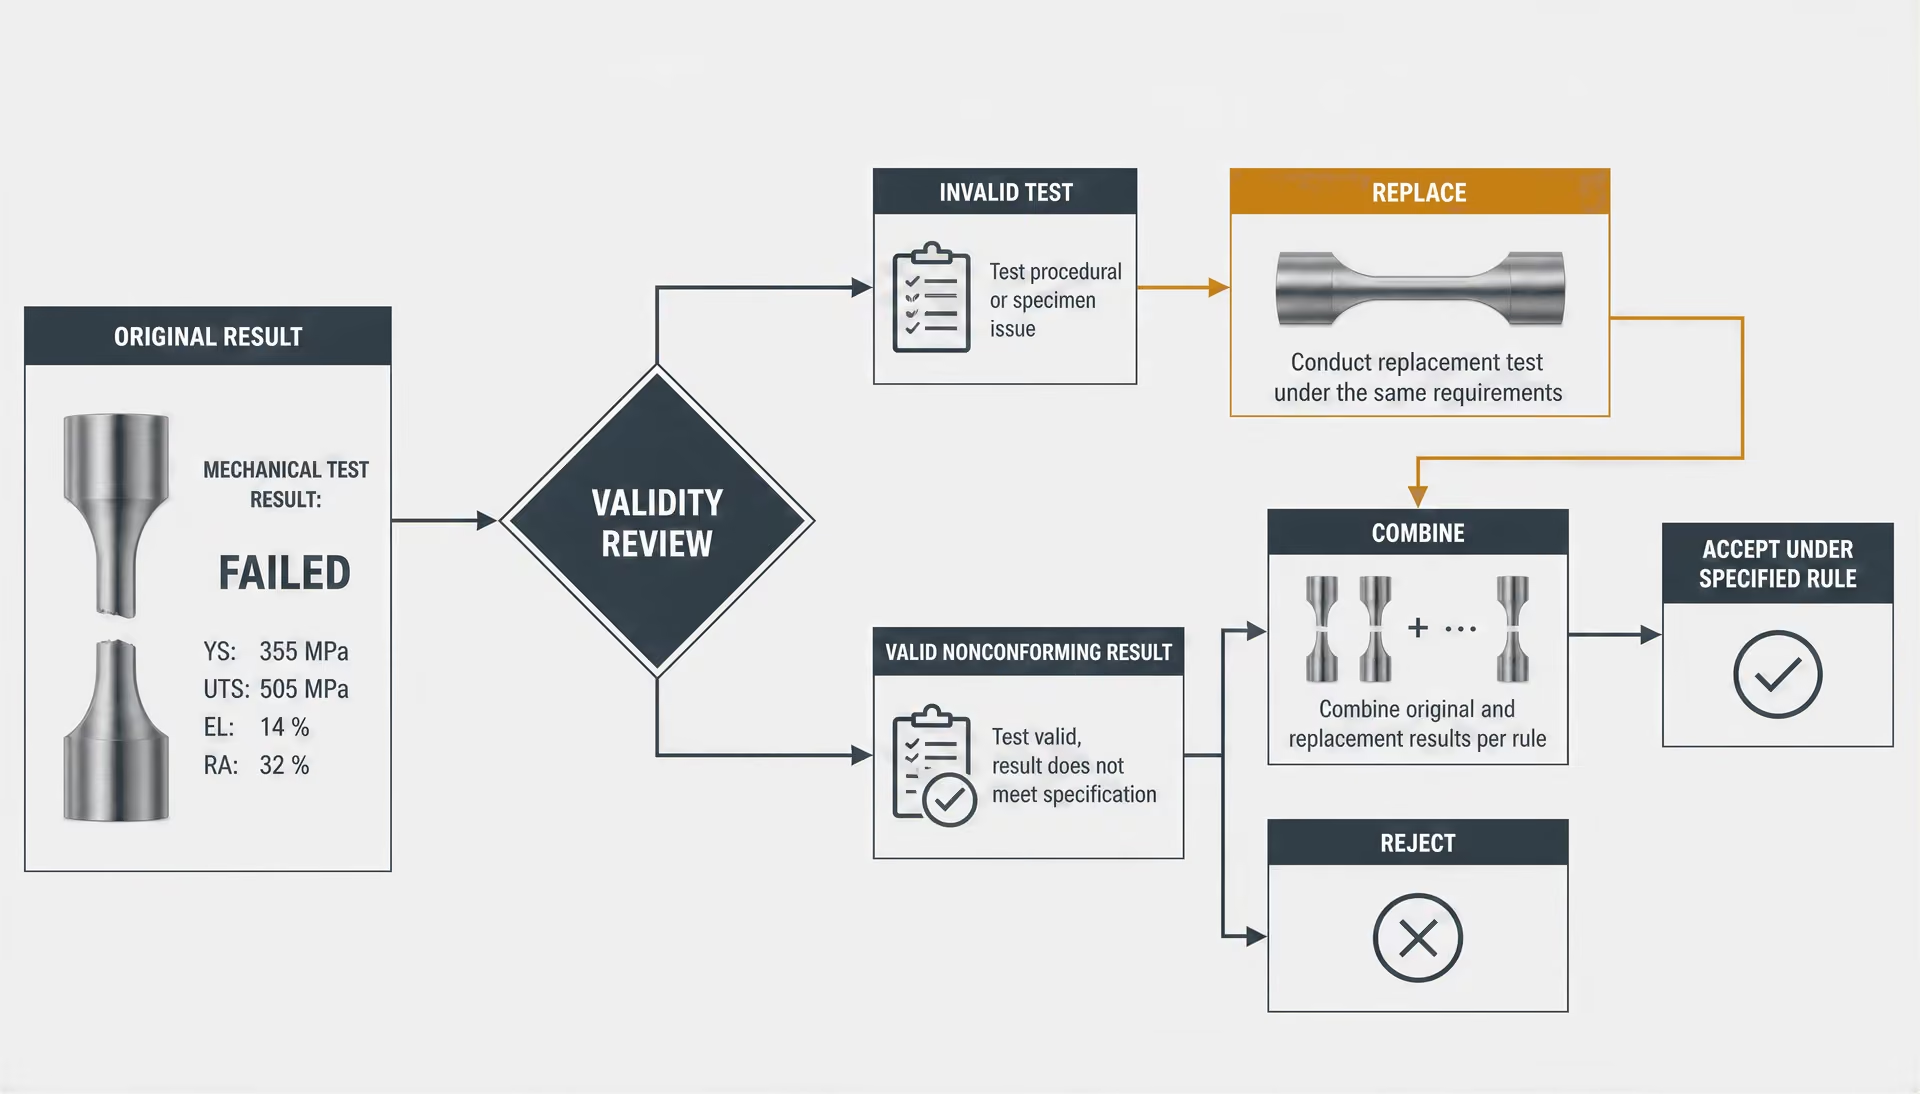
Provini per la ripetizione delle prove e necessità di regole documentate
Ogni ripetizione delle prove dovrebbe essere riconducibile a una decisione scritta. La documentazione dovrebbe identificare i confini del lotto, il campione originale, l’identificazione del provino, il metodo di prova e la relativa edizione, l’orientamento, la posizione, lo stato del materiale, l’apparecchiatura, l’operatore o il laboratorio, il motivo della ripetizione, il numero di provini aggiuntivi autorizzati e la regola utilizzata per combinare o sostituire i risultati. Dovrebbe inoltre registrare la decisione finale relativa al lotto: accettato, rifiutato, sottoposto a cernita, rilavorato, declassato ove consentito oppure trattenuto per ulteriori indagini.
Un provino per la ripetizione delle prove dovrebbe provenire dal materiale e dalla posizione consentiti dalla specifica. Se il provino originale è stato prelevato dall’estremità errata di una barra, dalla faccia errata di una lamiera o dallo stato errato del prodotto, la soluzione può consistere nel prelievo di un provino dalla posizione corretta, non di un altro provino dalla stessa posizione errata. ASTM E1806 tratta il campionamento del lotto, le posizioni di campionamento e la preparazione dei campioni di laboratorio per l’analisi chimica dell’acciaio e del ferro, rafforzando la stessa catena di identità per le attività chimiche.
Il personale deve conoscere i criteri di accettazione prima di esaminare il risultato. AISC 207-20 richiede che il personale addetto all’ispezione e alle prove comprenda i metodi di ispezione applicabili e i criteri di accettazione e assegna le responsabilità dell’ispezione finale per i prodotti in acciaio strutturale. Tale responsabilità è incompatibile con ripetizioni informali delle prove finalizzate a ottenere un numero preferito.
La sequenza difendibile è semplice, anche se non sempre agevole: stabilire se il primo risultato era valido; applicare la disposizione specificata per la ripetizione delle prove; conservare il risultato originale; conteggiare i difetti secondo le indicazioni del piano di campionamento; e decidere la disposizione del lotto in base alla regola scritta. Se nessuna regola consente la ripetizione delle prove, un risultato negativo valido non può essere trasformato in accettazione mediante la ripetizione. Se la prova originale non era valida, la correzione deve riguardare l’effettivo difetto nel campionamento, nella preparazione o nella procedura. La ripetizione delle prove è correttiva solo quando corregge un errore definito. Altrimenti è semplicemente un’altra prova, e un’altra prova non equivale automaticamente a un’altra possibilità.
9. Provini sottoposti a nuovo test e ragioni metallurgiche per cui i risultati possono differire
Un nuovo test non è semplicemente un secondo tentativo di eseguire lo stesso test. Può riguardare un pezzo di acciaio diverso, una posizione diversa all’interno del prodotto, un nuovo provino ricavato dal campione conservato oppure un campione sostitutivo proveniente dal lotto. Queste distinzioni sono importanti perché le proprietà dell’acciaio possono variare su brevi distanze, mentre anche il processo di prova può introdurre variabilità.
ASTM A370 stabilisce che la frequenza di campionamento, la posizione e l’orientamento del provino, lo stato del materiale e i requisiti di rendicontazione siano disciplinati dalla specifica di prodotto applicabile o dalla specifica generale dei requisiti. I requisiti ASTM relativi a forma e stile impongono inoltre che una specifica identifichi il numero di unità e di provini da sottoporre a prova, definisca il campionamento del lotto e indichi quando è consentito ripetere la prova. La specifica applicabile deve quindi rispondere a due domande distinte: quale risultato rappresenta il lotto e quale procedura si applica dopo un risultato non conforme?
Variazione locale, segregazione e anisotropia
L’acciaio solidifica con segregazione chimica. Elementi quali carbonio, manganese, zolfo, fosforo e aggiunte di lega non rimangono perfettamente uniformi durante la colata; la loro concentrazione può variare tra le regioni dendritiche, la linea centrale e le porzioni esterne di una sezione colata o di un lingotto. Le successive operazioni di laminazione, forgiatura, riscaldamento e normalizzazione riducono tali differenze, ma potrebbero non eliminarle. Un provino prelevato in prossimità di una regione segregata può quindi mostrare resistenza, duttilità, tenacità o composizione chimica diverse rispetto a un provino prelevato altrove nella stessa colata o nello stesso prodotto.
L’effetto dipende dalla proprietà misurata. Un’inclusione locale allungata o una regione a bande può ridurre l’allungamento o l’energia d’impatto senza provocare una variazione comparabile della resistenza a trazione. Le aree ricche di zolfo possono influenzare il comportamento alla frattura e risultare più significative in una prova trasversale che in una prova longitudinale. Anche un campione chimico prelevato in una determinata posizione può differire da un campione rappresentativo della sezione del prodotto, in particolare quando la specifica richiede una posizione di campionamento specifica.
La laminazione e la forgiatura creano una direzionalità. I grani si allungano, le inclusioni possono allinearsi e possono svilupparsi bande di ferrite-perlite o di altre fasi parallele alla direzione di lavorazione. Un provino di trazione longitudinale e uno di trazione trasversale non esaminano la stessa struttura. La differenza non dimostra che uno dei due provini sia stato sottoposto a prova in modo errato. Può essere la risposta attesa di un materiale anisotropo. ISO 377:2017 specifica l’identificazione, la posizione e la preparazione dei campioni e dei provini per le prove meccaniche di profilati, barre, vergella, prodotti piani e prodotti tubolari, compresi i campioni necessari per la ripetizione delle prove. I suoi requisiti relativi a posizione e orientamento preservano il significato del risultato.
Anche lo spessore modifica la storia termica e di deformazione. Il centro di una piastra spessa, di un forgiato o di una colata si raffredda più lentamente della superficie; di conseguenza, la granulometria, la trasformazione di fase, la segregazione e le proprietà attraverso lo spessore possono differire. Il trattamento termico può aggiungere un ulteriore gradiente. Un carico nel forno può presentare differenze di temperatura oppure la tempra può raffreddare le superfici esposte più rapidamente rispetto all’interno. Un provino prelevato vicino alla superficie può quindi presentare durezza o risposta a trazione diverse rispetto a un provino prelevato a metà spessore.
La decarburazione superficiale costituisce un ulteriore esempio. Durante il riscaldamento in un’atmosfera a carbonio controllato, il carbonio può essere perso dalla superficie, producendo uno strato più tenero. Se la lavorazione lascia parte di tale strato su un provino di trazione, la resistenza o la durezza misurata possono risultare inferiori al valore del materiale massivo. La rimozione di una quantità eccessiva di materiale può creare il problema opposto: la prova non rappresenta più la posizione specificata.
Questi effetti rendono essenziale un campionamento rappresentativo. ASTM E105 descrive il campionamento probabilistico mediante la selezione con numeri casuali e una procedura di stima definita, consentendo di valutare obiettivamente l’incertezza di campionamento e i rischi associati alla decisione sul lotto. Un pezzo scelto per comodità dall’estremità di una barra, l’angolo più facilmente accessibile di una piastra o il materiale residuo più vicino alla sega non è automaticamente rappresentativo. La registrazione del campione dovrebbe identificare la colata, il lotto, il prodotto, la posizione, l’orientamento, la posizione nello spessore e lo stato del materiale, affinché un nuovo test possa essere interpretato in relazione al primo risultato.
Preparazione dei provini ed effetti della macchina
Un materiale conforme può produrre un risultato discutibile quando la preparazione del provino non rispetta il metodo applicabile. La lavorazione meccanica può lasciare metallo strappato, segni degli utensili, bave, tensioni residue, surriscaldamento o una superficie decarburata. Un intaglio o un graffio nella sezione utile può concentrare le tensioni e ridurre l’allungamento o le prestazioni alla frattura prematura. In un provino di piegatura o d’impatto, dimensioni, raggio, posizione dell’intaglio o stato superficiale non corretti possono modificare significativamente il risultato.
Il provino deve inoltre corrispondere all’orientamento e alla geometria previsti per la prova. Un provino di trazione ricavato con l’asse orientato secondo un angolo errato rispetto alla direzione di laminazione può misurare una proprietà diversa. Una sezione ridotta troppo piccola, una lunghezza di riferimento marcata in modo errato o un provino non centrato possono produrre un’apparente discrepanza tra le prove. Nelle prove d’impatto, l’allineamento e la qualità dell’intaglio sono particolarmente importanti, perché l’intaglio concentra deliberatamente le tensioni.
Gli effetti della macchina sono meno visibili, ma altrettanto importanti. Le ganasce devono trattenere il provino senza schiacciarlo, farlo scivolare o imporre una flessione. Un disallineamento tra le ganasce e la catena di carico può aggiungere una componente di flessione a una prova di trazione assiale. L’installazione dell’estensometro, la taratura, la velocità della traversa, lo stato della cella di carico e le impostazioni del software possono influenzare il carico di snervamento, la resistenza a trazione o l’allungamento registrati. Un’incudine usurata, un battente d’impatto danneggiato, un errore di temperatura o un dispositivo di piegatura non correttamente allineato possono alterare la risposta misurata.
Lo stato dello strumento non rende invalido ogni valore inatteso. La questione è se l’apparecchiatura e la procedura abbiano rispettato il metodo applicabile. Se un provino di trazione è scivolato nelle ganasce, si è rotto al di fuori della posizione consentita oppure è stato sottoposto a prova con un estensometro guasto, il risultato può essere invalido e soggetto a sostituzione secondo le regole applicabili. Un valore basso ottenuto da un provino preparato correttamente su una macchina verificata rimane un risultato relativo al materiale, anche quando un provino successivo risulta conforme.
La tracciabilità impedisce di confondere questi problemi. Il laboratorio dovrebbe essere in grado di collegare ogni risultato all’unità di prova, all’identificazione del provino, alla registrazione della preparazione, all’orientamento, alle dimensioni, alla macchina di prova, all’operatore e alle condizioni ambientali o del materiale richieste dal metodo. In assenza di questa catena di informazioni, può essere impossibile stabilire se due risultati diversi rappresentino una variazione locale dell’acciaio o due differenti errori procedurali.
Perché un nuovo test con esito conforme non annulla il primo risultato
Una riprova superata può riflettere una variazione locale del materiale, una regola autorizzata per prove aggiuntive o una prima prova non valida; di per sé non cancella il risultato originale. Strong evidence
Un nuovo test con esito conforme non dimostra che il primo risultato fosse errato. Può indicare che il primo provino proveniva da una regione locale meno favorevole, che il materiale presenta una variabilità normale o che il piano di campionamento consente di esaminare un altro provino. Può anche indicare che la prima prova era invalida. Si tratta di conclusioni diverse, che non possono essere scelte a posteriori semplicemente perché il secondo numero è conveniente.
I requisiti ASTM relativi a forma e stile stabiliscono le condizioni per la ripetizione delle prove nella specifica. FHWA spiega che una disposizione relativa alla ripetizione della prova deve indicare se i risultati della seconda prova sostituiscono il primo risultato o si combinano con esso, e che le decisioni basate su campionamento doppio o multiplo utilizzano conteggi cumulativi dei difetti. ASTM E2234 descrive la stessa logica di accettazione per il campionamento indicizzato secondo AQL: un lotto è accettato quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile, ed è rifiutato quando viene raggiunto il numero di rifiuto. ISO 2859-1:2026 fornisce schemi di campionamento singolo, doppio e multiplo con regole di passaggio tra ispezione normale, ridotta e rinforzata.
Pertanto, una specifica può consentire una prova sostitutiva definita dopo un provino invalido, mentre un’altra può richiedere provini aggiuntivi e conteggiare il risultato iniziale non conforme insieme ai risultati dei nuovi test. Un nuovo test può risolvere la questione relativa al lotto solo in conformità a tale regola scritta. Non può annullare retroattivamente un risultato valido di non conformità.
Vale anche il contrario. Un risultato basso non dovrebbe essere interpretato in modo eccessivo quando la posizione, l’orientamento, la preparazione del provino o l’esecuzione della prova non hanno rispettato il metodo applicabile. La disposizione corretta può consistere nell’invalidare la prova e ottenere un provino preparato correttamente, anziché rifiutare il lotto sulla base di un valore non qualificato. L’accettazione finale spetta alla specifica di prodotto e alla procedura d’ispezione applicabili. AISC 207-20 attribuisce le responsabilità finali d’ispezione per i prodotti in acciaio strutturale e richiede che il personale addetto all’ispezione e alle prove comprenda i metodi applicabili e i criteri di accettazione. La ripetizione delle prove è quindi una parte controllata della disposizione del lotto, non un’autorizzazione a ripetere le prove finché non compare la risposta desiderata.
10. Getti d’acciaio: campionamento prima della produzione e condizioni che richiedono nuovi campioni
Requisiti di ispezione del committente e del produttore secondo ASTM A1062
ASTM A1062 fornisce un utile avvertimento contro l’errore di trattare ogni prodotto d’acciaio come se fosse sottoposto alla stessa regola di campionamento. Il suo quadro di ispezione del committente e del produttore si applica al campionamento dei getti d’acciaio prima della produzione dell’ordine completo. Il momento in cui viene effettuato il campionamento è importante. Il campione non è semplicemente un getto scelto opportunisticamente e prelevato da un lotto finito dopo la fabbricazione; è un elemento di ispezione concordato, utilizzato per stabilire se il getto proposto, il metodo di produzione e la base di ispezione soddisfino i requisiti del committente.
Il committente e il produttore devono pertanto stabilire che cosa rappresenti il campione e quali esami debbano essere applicati. A seconda dell’ordine, la base di ispezione può comprendere il controllo dimensionale, l’esame visivo, il controllo con particelle magnetiche, il controllo con liquidi penetranti, il controllo radiografico, il controllo ultrasonoro e la prova di tenuta. Questi metodi rispondono a domande diverse. Le dimensioni riguardano la geometria e i sovrametalli di lavorazione o di fusione. L’ispezione visiva riguarda le condizioni superficiali osservabili. I controlli con particelle magnetiche e con liquidi penetranti riguardano le discontinuità superficiali o prossime alla superficie, mentre la radiografia e il controllo ultrasonoro esaminano le condizioni interne mediante metodi fisici differenti. La prova di tenuta riguarda il contenimento, non soltanto l’aspetto esteriore apparentemente integro.
La struttura di ASTM A1062 attribuisce responsabilità a entrambe le parti. Il committente definisce o approva i requisiti di ispezione applicabili all’ordine, mentre il produttore fornisce un getto campione realizzato secondo le condizioni previste per la produzione completa. Il risultato è una decisione controllata precedente alla produzione, non un’autorizzazione a scegliere il getto che produce il rapporto più favorevole. Un campione che non rappresenti il prodotto, il processo o le condizioni di ispezione previste ha scarso valore, anche se tutti i risultati delle prove appaiono accettabili.
Questo assetto specifico per i prodotti non deve essere trasferito per analogia a lamiere laminate, barre, tubi o fucinati. ASTM A370 stabilisce che la frequenza di campionamento, la posizione e l’orientamento dei provini, lo stato del materiale e i requisiti di reportistica derivino dalla specifica applicabile al prodotto o dai requisiti generali. Per i prodotti laminati, tali istruzioni possono definire una colata, un lotto, un’unità di prova o una posizione in modi che non hanno un equivalente diretto in un ordine di getti. ASTM A1062 costituisce un esempio dello scrupolo con cui occorre leggere innanzitutto la specifica applicabile.

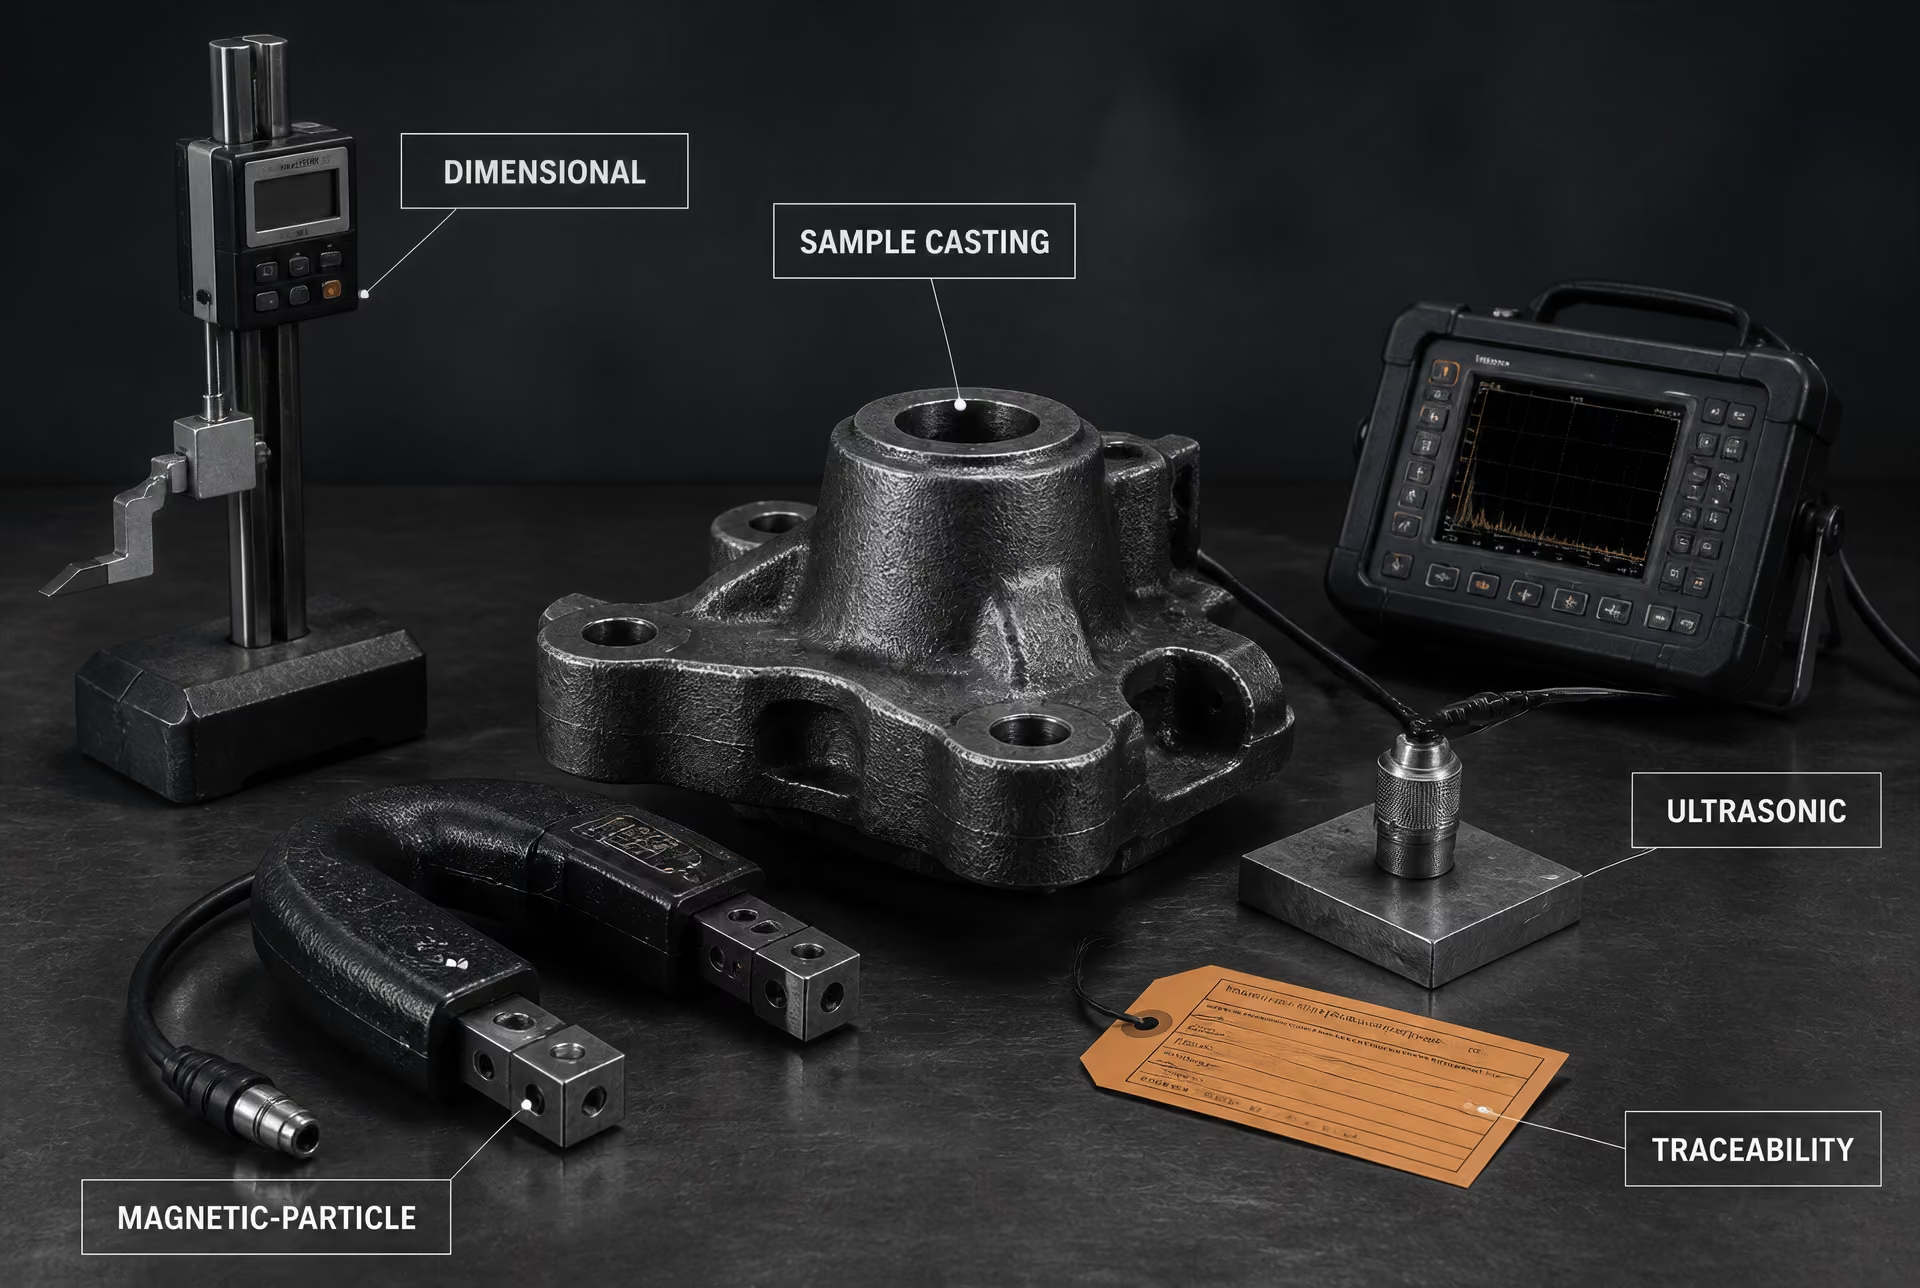
Getti campione e ispezione dell’ordine completo
Un getto campione può svolgere due funzioni distinte. Prima della produzione, dimostra che il progetto proposto e il ciclo di fabbricazione previsto sono in grado di soddisfare i requisiti di ispezione specificati. Durante o dopo la produzione dell’ordine completo, l’ispezione determina se i getti forniti siano conformi alle condizioni stabilite dall’ordine e dalla specifica applicabile. Queste attività sono correlate, ma non sono intercambiabili.
Il campione deve rimanere tracciabile rispetto al disegno, all’identificazione del getto, alla specifica del materiale, alle informazioni sulla colata o sulla fusione, ove richieste, al ciclo di fabbricazione, al trattamento termico e ai rapporti di ispezione. Se un rapporto di prova non può essere collegato al campione effettivo e alle condizioni che lo governano, ripetere la prova non risolve il problema di tracciabilità. Lo stesso principio si applica ai provini di laboratorio prelevati dall’acciaio: campionare il getto, individuare un provino, prepararlo, eseguire la prova e decidere se l’ordine sia accettabile sono quattro operazioni distinte.
I requisiti di forma e redazione di ASTM International stabiliscono che una specifica debba identificare il numero di unità di prova e di provini necessari per la conformità, definire le procedure di campionamento del lotto e indicare le condizioni e le regole in base alle quali è consentita la ripetizione delle prove. ASTM E1806 riguarda le posizioni di campionamento e la preparazione dei campioni di laboratorio per l’analisi chimica di acciai e ghise. ASTM E105 aggiunge un elemento statistico: il campionamento probabilistico utilizza una selezione mediante numeri casuali insieme a una procedura di stima dichiarata, consentendo di valutare obiettivamente l’incertezza di campionamento e i rischi associati alla decisione sul lotto. Un getto scelto perché comodo da raggiungere non è un campione casuale soltanto perché era facilmente accessibile.
Per l’ispezione dell’ordine completo, la decisione di accettazione deve seguire i requisiti applicabili di A1062 e l’ordine di acquisto. Un esame con esito negativo può indicare un getto non conforme, un campione non rappresentativo, una prova non valida oppure una modifica delle condizioni di produzione. Ciascuna possibilità comporta un’azione diversa. La risposta corretta non consiste automaticamente nello scartare il risultato e nel sottoporre a prova un sostituto scelto ad hoc.
La logica generale utilizzata nei piani di campionamento formali rafforza questo punto. ASTM E2234 descrive i piani di campionamento singolo, doppio e multiplo per attributi indicizzati secondo l’AQL: un lotto viene accettato quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile e viene rifiutato quando si raggiunge il numero di rifiuto. La Federal Highway Administration stabilisce che le disposizioni sulla ripetizione delle prove debbano specificare se i risultati della seconda prova sostituiscano o si combinino con quelli della prima; nei piani di campionamento doppio e multiplo, le decisioni utilizzano il conteggio cumulativo dei difetti. Tali regole non possono essere dedotte dopo aver osservato un risultato sfavorevole.
Quando è richiesto un nuovo campione
Secondo ASTM A1062, un nuovo campione costituisce una risposta controllata quando cambiano la base di ispezione o le condizioni del prodotto. Non è una sostituzione informale scelta perché il primo campione ha dato esito negativo. La norma individua le circostanze che richiedono un nuovo campione per la relativa categoria di esame, tra cui il controllo dimensionale, l’esame visivo, il controllo con particelle magnetiche, il controllo con liquidi penetranti, il controllo radiografico, il controllo ultrasonoro e la prova di tenuta. L’implicazione pratica è che il motivo del nuovo campionamento debba essere registrato e collegato alla modifica applicabile.
Un nuovo campione dimensionale può essere richiesto quando sono cambiati il progetto, le dimensioni o la configurazione del getto in modo da influire sull’ispezione. Un nuovo campione per l’esame visivo, il controllo con particelle magnetiche o il controllo con liquidi penetranti può essere necessario quando le condizioni di formazione della superficie, le condizioni di riparazione o altre variabili di produzione modificano la superficie da esaminare. I requisiti radiografici o ultrasonori possono richiedere un nuovo campione quando cambiano lo spessore della sezione, la geometria, la posizione delle caratteristiche interne o il procedimento di fusione su cui si basa la qualificazione dell’esame. La prova di tenuta può richiedere un nuovo campione quando la barriera di pressione, la configurazione di tenuta o la condizione di prova non corrispondono più al campione precedente.
La condizione esatta che richiede un nuovo campione è disciplinata da ASTM A1062 e dall’ordine; non deve essere trasformata in una regola universale per tutti i getti. Il personale deve individuare quale caratteristica sia cambiata, quale esame ne sia interessato e se il nuovo campione debba rappresentare la condizione di produzione modificata. Una modifica del modello, della pratica di formatura, delle condizioni di riparazione, del trattamento termico o dell’allestimento per l’ispezione può essere rilevante per una prova e non per un’altra.
Un nuovo campione non cancella inoltre la storia del risultato originale. Entrambi i documenti rimangono parte della registrazione delle ispezioni, indicando chiaramente il motivo per cui il campione precedente è stato sostituito o integrato. AISC 207-20 richiede che il personale addetto alle ispezioni e alle prove comprenda i metodi applicabili e i criteri di accettazione e attribuisce la responsabilità delle ispezioni finali per i prodotti di acciaio strutturale. Tale responsabilità comprende il riconoscimento dei casi in cui un nuovo campione è autorizzato, delle situazioni in cui è consentito ripetere la prova e dei casi in cui le evidenze disponibili richiedono il rifiuto o una decisione sulla destinazione del prodotto, anziché un’altra provetta scelta per comodità.
11. L’esame non distruttivo e le prove distruttive sono sistemi di accettazione diversi
Evidenze chimiche, meccaniche e di esame non distruttivo
Un lotto di acciaio non viene accettato perché un singolo risultato di prova appare casualmente soddisfacente. L’accettazione dipende dalle evidenze richieste per quel prodotto, lotto e documento d’ispezione. L’analisi chimica stabilisce la composizione, le prove meccaniche misurano determinate proprietà e l’esame non distruttivo (NDE) ricerca discontinuità o verifica l’assenza di difetti specificati. Questi risultati rispondono a domande diverse.
L’analisi chimica può determinare il tenore di carbonio, manganese, fosforo, zolfo, silicio, cromo, nichel, molibdeno, vanadio o di altri elementi richiesti dalla designazione del grado. ASTM E1806 tratta i punti di prelievo, la preparazione dei campioni di laboratorio e il campionamento dei lotti per l’analisi chimica dell’acciaio e del ferro. Il campione deve rimanere tracciabile alla colata o al lotto che rappresenta. Un risultato di analisi chimica relativo a una colata non può essere riassegnato a un’altra colata semplicemente perché entrambi i prodotti riportano la stessa designazione del grado.
Le evidenze meccaniche provengono da provini preparati. La prova di trazione misura la resistenza a trazione, il carico di snervamento o il limite di snervamento e l’allungamento; a seconda della specifica, può essere richiesta anche la riduzione di area. L’allungamento è particolarmente sensibile alla geometria del provino, alla lunghezza di riferimento, all’orientamento e alle condizioni del materiale. La prova di durezza misura la resistenza all’impronta in un determinato punto e con un metodo specificato. Non sostituisce la resistenza a trazione, salvo che la specifica applicabile consenta espressamente una correlazione o stabilisca un requisito di durezza come criterio di accettazione. La prova d’urto misura l’energia assorbita, spesso a una temperatura specificata, utilizzando provini intagliati. Essa riguarda pertanto il comportamento in condizioni d’urto definite, non la duttilità generale in ogni condizione di esercizio.
ASTM A370 stabilisce che la «frequenza di campionamento, la posizione e l’orientamento del provino, le condizioni del materiale e i requisiti di rapporto» sono disciplinati dalla specifica applicabile relativa al prodotto o ai requisiti generali (ASTM International, 2024). Anche ISO 377:2017 specifica l’identificazione, la posizione e la preparazione dei campioni e dei provini per le prove meccaniche di profilati, barre, vergella, prodotti piani e prodotti tubolari di acciaio, compresi i provini utilizzati per gli eventuali nuovi test necessari. Un provino di trazione prelevato dalla faccia, dalla direzione o dalla zona errata del prodotto non diventa valido solo perché produce un risultato numerico conforme.
L’NDE lascia generalmente l’articolo esaminato disponibile per un ulteriore utilizzo. L’esame visivo può rilevare danni superficiali, geometria non corretta, discontinuità di saldatura visibili all’esaminatore, corrosione, ripiegature, cordoni di laminazione, cricche o altre condizioni specificate. Il controllo con particelle magnetiche rileva discontinuità superficiali e subsuperficiali negli acciai ferromagnetici. Il controllo con liquidi penetranti evidenzia aperture che raggiungono la superficie e trattengono il liquido, anche nei materiali non ferromagnetici. Il controllo radiografico registra le differenze nella trasmissione della radiazione e può rivelare condizioni interne volumetriche o planari secondo la tecnica applicabile. Il controllo ultrasonoro rileva i riflettori mediante il suono trasmesso e può localizzare discontinuità interne, laminazioni, mancanza di fusione o condizioni correlate allo spessore. La prova di tenuta verifica se una barriera a pressione consente perdite alla pressione, con il fluido, per il tempo e mediante il metodo di rilevamento prescritti.
Tali metodi non producono evidenze intercambiabili. Un’indicazione ultrasonora non equivale a un risultato di bassa resistenza a trazione. Una radiografia priva di indicazioni non dimostra il tenore di carbonio, il carico di snervamento o l’energia d’urto Charpy richiesti. Al contrario, una prova di trazione conforme non annulla una cricca non accettabile rilevata mediante esame con particelle magnetiche.
Difetti per attributi e proprietà misurate
Gli esami visivo, con particelle magnetiche, con liquidi penetranti, radiografico, ultrasonoro e di tenuta operano comunemente come ispezioni per attributi: l’unità esaminata viene classificata come conforme o non conforme rispetto a condizioni dichiarate. La domanda pertinente può essere se sia presente una qualsiasi cricca, se un’indicazione superi una determinata dimensione, se una discontinuità si trovi in una zona vietata o se venga rilevata una perdita. ASTM E2234 descrive il campionamento per attributi indicizzato secondo l’AQL, nel quale un lotto viene accettato quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile e viene rifiutato quando viene raggiunto il numero di rifiuto (ASTM International, 2008).
Le prove meccaniche e chimiche producono generalmente valori misurati. Un risultato viene confrontato con un limite minimo, massimo, con un intervallo o con un altro limite. Ciò non esonera il campione dall’applicazione della logica del lotto. La specifica deve comunque definire il numero di unità di prova e di provini richiesti, la loro provenienza e le conseguenze di un mancato superamento. I requisiti di forma e redazione di ASTM stabiliscono che le specifiche devono indicare il numero di unità di prova e di provini necessari per la conformità, definire le procedure di campionamento del lotto e stabilire le condizioni e le regole per i nuovi test consentiti (ASTM International, 2024).
L’incertezza del campionamento non costituisce un motivo per selezionare provini convenienti. ASTM E105 definisce il campionamento probabilistico mediante selezione con numeri casuali e una procedura di stima dichiarata, consentendo di calcolare oggettivamente l’incertezza del campionamento e i rischi associati alla decisione sul lotto (ASTM International, 2016). Un piano di campionamento per attributi e un piano per le prove meccaniche possono pertanto utilizzare unità, dimensioni dei campioni e regole decisionali diverse per la stessa commessa.
Criteri di accettazione specifici per il metodo
Ogni esame richiede propri criteri di accettazione, una propria procedura e una base di campionamento valida. «Nessuna indicazione» è un’espressione incompleta, a meno che il documento non definisca il metodo d’esame, le condizioni di taratura o di osservazione, le aree interessate, le categorie di indicazioni e i limiti di rifiuto. Lo stesso vale per un risultato di trazione privo dell’indicazione dell’orientamento del provino, della lunghezza di riferimento, della temperatura di prova o del requisito applicabile al grado.
ASTM A1062 fornisce un esempio utile. I suoi requisiti d’ispezione da parte del committente e del produttore per i getti campione in acciaio individuano le circostanze in cui deve essere preparato un nuovo campione per le prove dimensionali, visive, con particelle magnetiche, con liquidi penetranti, radiografiche, ultrasonore o di tenuta (ASTM International, 2026). Un nuovo campione richiesto per l’esame ultrasonoro non invalida automaticamente i risultati relativi alla composizione chimica, alla resistenza a trazione o all’urto del getto. Né un nuovo provino di trazione riapre automaticamente una decisione visiva o radiografica già conclusa. Il documento d’ispezione applicabile deve indicare se il nuovo campione riguarda un solo metodo, una sola posizione, una sola condizione del getto o l’intero pacchetto di accettazione.
I nuovi test sono una disposizione controllata, non un’autorizzazione a ripetere le prove finché non si ottiene il risultato desiderato. FHWA stabilisce che le disposizioni relative ai nuovi test devono specificare se i risultati della seconda prova sostituiscano o si combinino con quelli della prima; nei piani di campionamento doppio e multiplo, le decisioni utilizzano il conteggio cumulativo dei difetti (Federal Highway Administration, 2002). Analogamente, ISO 2859-1:2026 definisce gli schemi di campionamento singolo, doppio e multiplo per attributi e le regole di passaggio tra ispezione normale, ridotta e rafforzata.
L’ispettore deve pertanto conservare il risultato originale, identificare il motivo del nuovo test, documentare la regola di sostituzione o di cumulo e mantenere ogni risultato associato al relativo lotto e provino. AISC 207-20 richiede che il personale addetto all’ispezione e alle prove comprenda i metodi e i criteri di accettazione applicabili e attribuisce le responsabilità dell’ispezione finale per i prodotti in acciaio strutturale (AISC, 2020). L’accettazione del lotto segue quel sistema scritto, non il risultato isolato più favorevole.
12. Ruoli, registrazioni e decisione finale
Ispettore, laboratorio, produttore, acquirente e ingegnere
L’accettazione dell’acciaio dipende dal mantenimento della separazione tra quattro attività: il campionamento di un lotto, la preparazione dei provini, l’esecuzione delle prove sui provini e la decisione riguardo alla conformità del lotto. Una stessa organizzazione può svolgere più di un’attività, ma le registrazioni devono indicare quale persona o organizzazione ha eseguito ogni fase e sotto quale autorità.
Il produttore stabilisce l’identità della colata, l’identità del prodotto, la storia della lavorazione e lo stato del materiale. Il produttore definisce inoltre o applica i limiti di lotto pertinenti, preserva la tracciabilità, fornisce i certificati dei materiali e rende il materiale disponibile per l’ispezione e le prove. La produzione dell’acciaio, di per sé, non dimostra che sia stata adottata una decisione indipendente di accettazione.
L’ispettore verifica che il materiale presentato per l’ispezione corrisponda a quello identificato nelle registrazioni, osserva o esegue gli esami richiesti, conferma la conformità del campionamento alla specifica applicabile e registra le deviazioni. L’ispezione può comprendere attività dimensionali, visive, superficiali, non distruttive o di esame documentale. Un ispettore non dovrebbe trasformare silenziosamente un risultato non conforme in uno accettabile scegliendo un pezzo diverso o omettendo un’osservazione sfavorevole.
Il laboratorio riceve i campioni identificati, ne conferma lo stato, prepara i provini, utilizza le apparecchiature secondo il metodo specificato e riporta sia le osservazioni grezze sia i risultati calcolati. Il personale di laboratorio normalmente non definisce il lotto, non riscrive il piano di campionamento e non decide che un risultato negativo sia irrilevante. Se un provino è danneggiato, preparato in modo inappropriato o sottoposto a prova al di fuori del metodo previsto, tale circostanza deve essere riportata nella registrazione; non costituisce una ragione per cancellare il risultato originale.
L’acquirente stabilisce i requisiti contrattuali o richiama la specifica di prodotto applicabile, identifica le attività di presenza o di riesame richieste e determina chi è autorizzato ad accettare il materiale per suo conto. L’acquirente può richiedere prove aggiuntive, ma una prova aggiuntiva non costituisce automaticamente un nuovo esame consentito. La relativa autorizzazione deve derivare dalla specifica, dal contratto, dal piano di ispezione o da una decisione ingegneristica approvata.
L’ingegnere interpreta i requisiti tecnici quando la specifica, il disegno o i criteri di progetto non forniscono direttamente una risposta. Ciò può includere la decisione se una deviazione segnalata influisca sul requisito di progetto, l’esame di una riparazione o di una concessione proposta e la determinazione della liceità tecnica di una decisione finale. L’ingegnere non sostituisce la registrazione della misurazione eseguita dal laboratorio né crea un risultato conforme a partire da una prova fallita.
ASTM A370, Metodi di prova standard e definizioni per le prove meccaniche dei prodotti di acciaio, stabilisce che la specifica applicabile del prodotto o dei requisiti generali sia determinante per la “frequenza di campionamento, la posizione e l’orientamento del provino, lo stato del materiale e i requisiti di reporting” (ASTM International, 2024). Tale ripartizione è importante. Una prova può essere eseguita correttamente e tuttavia risultare irrilevante ai fini dell’accettazione del lotto se il provino proviene dalla posizione sbagliata, si trova nello stato errato o rappresenta un lotto diverso.
Responsabilità secondo AISC 207-20
Per le attività relative all’acciaio strutturale, AISC 207-20, Specifica per la certificazione delle imprese di fabbricazione e montaggio dell’acciaio stabilisce un requisito organizzativo diretto: il personale addetto all’ispezione e alle prove deve comprendere i metodi di ispezione e i criteri di accettazione applicabili. La competenza comprende quindi più della semplice conoscenza del funzionamento di una macchina di prova. Il personale deve sapere quale specifica si applica, che cosa costituisce un’unità di prova, come vengono selezionati e orientati i provini e quale risultato comporta un’indagine, una nuova prova, un rifiuto o un’accettazione.
AISC 207-20 assegna inoltre le responsabilità dell’ispezione finale dei prodotti di acciaio strutturale. Tale assegnazione dovrebbe essere identificabile nel sistema qualità e nelle registrazioni di progetto. L’“ispezione finale” non coincide semplicemente con l’ultima persona che firma un certificato. È il riesame controllato che conferma il completamento delle ispezioni e delle prove richieste, la valutazione dei risultati rispetto ai criteri corretti, la gestione delle deviazioni non risolte e l’attribuzione di una decisione finale dichiarata al materiale o al prodotto fabbricato.
Questa separazione previene un errore comune: il produttore riporta una prova, il laboratorio comunica un numero e qualcuno presume che il numero stesso costituisca una decisione di accettazione. Non è così. L’autorità di accettazione deve collegare il risultato al lotto corretto, al requisito, alla regola di campionamento e alla disposizione relativa alle nuove prove.
I requisiti ASTM di forma e stile stabiliscono che le specifiche devono identificare il numero di unità di prova e di provini necessari per dimostrare la conformità, definire le procedure di campionamento dei lotti e specificare le condizioni e le regole in base alle quali sono consentite nuove prove (ASTM International, 2024). ASTM E105:2016 aggiunge un’utile distinzione tra selezione per comodità e campionamento probabilistico. Il campionamento probabilistico utilizza numeri casuali e una procedura di stima dichiarata, consentendo di valutare obiettivamente l’incertezza del campionamento e i rischi associati alla decisione sul lotto.
Per il campionamento per attributi, ASTM E2234:2008 descrive piani di campionamento singoli, doppi e multipli. Un lotto viene accettato quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile; viene rifiutato quando viene raggiunto il numero di rifiuto. Un secondo campione non costituisce una ricerca libera di un pezzo conforme. Le linee guida FHWA stabiliscono che la procedura debba indicare se i risultati della seconda prova sostituiscono o si combinano con quelli della prima e che le decisioni relative al campionamento doppio e multiplo utilizzino conteggi cumulativi dei difetti. Anche ISO 2859-1:2026 definisce piani di campionamento indicizzati secondo l’AQL e regole di passaggio tra ispezione normale, ridotta e rafforzata.
Il contenuto minimo di una registrazione di accettazione difendibile
Una registrazione difendibile inizia dall’identità. Dovrebbe indicare la specifica e la designazione del grado, la forma del prodotto, il numero di colata, il numero di lotto, l’intervallo di dimensioni o spessori, la quantità rappresentata, il produttore ed eventuali condizioni o stati di lavorazione richiesti dalla specifica. Per gradi quali ASTM A572/A572M Grade 50 o ASTM A992/A992M, la registrazione deve identificare l’edizione e i requisiti supplementari applicabili, invece di basarsi esclusivamente sul nome del grado.
La registrazione del campionamento dovrebbe riportare il piano di campionamento, il numero di unità di prova, il criterio di selezione, la data, il campionatore e la ragione per cui ciascuna unità selezionata rappresenta il lotto. Dovrebbe identificare l’esatta posizione e l’orientamento del campione: per esempio, superficie o interno, estremità o metà lunghezza, longitudinale o trasversale e relazione con la direzione di laminazione. Lo stato del materiale deve essere registrato come ricevuto, normalizzato, bonificato, sottoposto a trattamento termomeccanico o in altro stato specificato. ISO 377:2017 richiede informazioni sull’identificazione, la posizione e la preparazione dei campioni e dei provini utilizzati nelle prove meccaniche di profilati, barre, vergella, prodotti piani e prodotti tubolari di acciaio, compresi i pezzi utilizzati per le nuove prove necessarie.
Le registrazioni della preparazione dei provini dovrebbero identificare le dimensioni, la direzione di lavorazione meccanica, la lunghezza calibrata, lo stato della superficie, il trattamento termico o il condizionamento e ogni rifiuto o sostituzione di un provino preparato. La registrazione della prova dovrebbe indicare il metodo e l’edizione, l’identificazione dell’apparecchiatura, lo stato di taratura ove richiesto, l’operatore, le condizioni ambientali o di prova e qualsiasi deviazione dal metodo scritto. Per l’analisi chimica, ASTM E1806 tratta le posizioni di campionamento, la preparazione dei campioni di laboratorio e il campionamento dei lotti per acciaio e ferro.
I risultati devono essere conservati in due forme: le osservazioni grezze o l’output della macchina e il valore riportato utilizzato per il confronto con il criterio. Devono essere inclusi le unità di misura, le regole di arrotondamento, la posizione della frattura quando pertinente, il modo di cedimento, le osservazioni di non conformità e i commenti del laboratorio. Una registrazione di nuova prova deve identificare chi l’ha autorizzata, la clausola o la disposizione contrattuale che la autorizza, il motivo per cui era consentita, la nuova posizione di campionamento e se i risultati sostituiscono o si combinano con quelli originali. Quando si applicano conteggi cumulativi, la registrazione deve riportare il conteggio progressivo, non soltanto l’ultima prova.
Infine, la decisione finale dovrebbe indicare accettato, rifiutato, trattenuto in attesa di riesame, rilavorato e sottoposto a nuova prova oppure accettato mediante concessione approvata, specificando l’autorità responsabile, la data e il riferimento di supporto. Un certificato o una dichiarazione di conformità/non conformità non ha efficacia autonoma. La sua affidabilità è limitata dalle evidenze controllate sottostanti: corretta definizione dei limiti del lotto, selezione rappresentativa, preparazione valida dei provini, esecuzione competente delle prove, risultati tracciabili, nuove prove autorizzate e una decisione di ispezione finale chiaramente attribuita.
13. Logica decisionale applicata senza esempi numerici inventati
Una decisione valida inizia prima ancora che venga tagliato un provino. La specifica applicabile, il requisito di acquisto o il piano di ispezione responsabile devono definire il lotto, la caratteristica applicabile, il metodo di campionamento, la condizione richiesta del materiale e le registrazioni necessarie a preservare la tracciabilità. «Un campione non ha superato la prova» non costituisce ancora una decisione sul lotto. Il campionamento di un lotto, la preparazione di un provino, la prova di quel provino e l’accettazione o il rifiuto del lotto sono operazioni distinte.
ASTM A370 stabilisce che «la frequenza di campionamento, la posizione e l’orientamento del provino, la condizione del materiale e i requisiti di rendicontazione» sono disciplinati dalla specifica applicabile relativa al prodotto o ai requisiti generali (ASTM International, 2024). Anche i requisiti ASTM in materia di forma e redazione impongono che una specifica indichi il numero di unità di prova e di provini necessari per la conformità, definisca le procedure di campionamento del lotto e identifichi le condizioni alle quali è consentito ripetere la prova. Tali istruzioni controllano il percorso decisionale descritto di seguito.
Decisione su un singolo campione
Innanzitutto, definire il lotto nei termini richiesti dalla specifica di prodotto applicabile. Un lotto può essere delimitato in base alla colata, alle dimensioni del prodotto, al periodo di produzione, alla condizione di trattamento o ad altro criterio dichiarato; il limite non può essere modificato dopo un risultato sfavorevole semplicemente per collocare il materiale sospetto al di fuori del lotto. Registrare l’identificazione della colata, la forma del prodotto, la designazione del grado, le dimensioni, la condizione e la quantità inclusa.
Successivamente, selezionare il piano di campionamento singolo indicizzato secondo l’AQL richiesto dalla norma di ispezione o dal contratto. ASTM E2234 descrive i piani per attributi indicizzati secondo l’AQL, mentre ISO 2859-1:2026 definisce gli schemi di campionamento singolo, doppio e multiplo per l’ispezione lotto per lotto e include le regole di passaggio tra ispezione normale, ridotta e rafforzata. Il piano selezionato fornisce la numerosità del campione e i relativi numeri di accettazione e di rifiuto. Nessuno di questi elementi può essere improvvisato sulla base di un numero di pezzi conveniente.
La selezione deve rappresentare il lotto definito. ASTM E105 descrive il campionamento probabilistico mediante selezione con numeri casuali e una procedura di stima dichiarata, consentendo di calcolare oggettivamente l’incertezza di campionamento e i rischi associati alla decisione sul lotto. Un verbale pratico di ispezione dovrebbe pertanto identificare le unità selezionate e spiegare eventuali limitazioni consentite, quali l’accessibilità, l’orientamento o la posizione nel prodotto. ASTM E1806 disciplina le posizioni di campionamento e la preparazione dei campioni di laboratorio per l’analisi chimica dell’acciaio e del ferro; ASTM A370 richiama l’attenzione sulla posizione, sull’orientamento, sulla condizione e sulla rendicontazione per le prove meccaniche e per le altre prove di conformità.
Esaminare il primo campione utilizzando il metodo prescritto e classificare ciascuna unità campionata in base ai criteri dichiarati relativi all’attributo. Contare le unità non conformi, non semplicemente le osservazioni con esito negativo, salvo che il piano applicabile definisca diversamente la base del conteggio. Se il conteggio cumulativo è pari o inferiore al numero di accettazione, accettare il lotto secondo tale piano. Se viene raggiunto il numero di rifiuto, rifiutare il lotto. Non esiste un’autorizzazione generale a selezionare un pezzo sostitutivo più favorevole dopo che è stato raggiunto il limite decisionale.
Se il conteggio del primo campione si colloca tra questi due esiti immediati, il piano di campionamento singolo non autorizza una valutazione informale. Un vero piano a campionamento singolo prevede normalmente un limite decisionale diretto; qualora la procedura individui invece una condizione non risolta o richiami un’altra fase specificata, occorre seguire tale disposizione scritta. Non si deve adottare una regola di campionamento doppio né ripetere l’ispezione semplicemente perché il risultato è scomodo. Registrare la definizione del lotto, la designazione del piano, le unità selezionate, le osservazioni, il conteggio delle unità non conformi, la decisione e l’autorità responsabile della decisione.
Decisione su un campione doppio o multiplo
Un piano di campionamento doppio o multiplo presenta una struttura articolata in fasi. Definire il lotto e selezionare il piano applicabile indicizzato secondo l’AQL prima dell’inizio dell’ispezione. Il piano identifica il primo campione, il possibile campione aggiuntivo o i possibili campioni aggiuntivi e le regole di accettazione e di rifiuto per ciascuna fase. ISO 2859-1:2026 stabilisce inoltre le disposizioni relative al passaggio tra regimi di ispezione; pertanto, lo stato dell’ispezione — normale, ridotta o rafforzata — deve essere stabilito sulla base della storia ispettiva applicabile e non scelto dopo aver visto il primo risultato.
Esaminare il primo campione e contare le unità non conformi secondo il piano. Se tale conteggio è pari o inferiore al numero di accettazione della prima fase, accettare il lotto. Se raggiunge il numero di rifiuto della prima fase, rifiutare il lotto. Si tratta di decisioni cumulative legate al piano, non di inviti a scartare le unità che non hanno superato la prova o a ripetere il campionamento.
Quando il risultato della prima fase richiede un altro campione, prelevare il campione aggiuntivo prescritto dallo stesso lotto definito, utilizzando la procedura di selezione indicata. Mantenere l’identità delle unità ed evitare che il secondo campione diventi una ricerca selettiva di materiale conforme. Esaminarlo secondo gli stessi criteri applicabili, quindi combinare i risultati con quelli della prima fase come richiesto dal piano. ASTM E2234 stabilisce la regola fondamentale: un lotto viene accettato quando il numero di unità non conformi in un campione singolo, doppio o multiplo è pari o inferiore al numero di accettazione applicabile e viene rifiutato quando viene raggiunto il numero di rifiuto.
La decisione dopo il campione aggiuntivo si basa pertanto sul conteggio cumulativo, non sul secondo campione considerato isolatamente. FHWA spiega che le decisioni basate sul campionamento doppio e multiplo utilizzano conteggi cumulativi delle non conformità. Nel caso di un piano di campionamento multiplo, ripetere la stessa logica soltanto nelle fasi autorizzate dal piano selezionato. Una volta raggiunto un limite di accettazione o di rifiuto, interrompere le prove e documentare il risultato; non continuare i test per ottenere un esito preferito.
Decisione sulla ripetizione della prova delle proprietà meccaniche
Un mancato superamento di una prova relativa a una proprietà meccanica richiede un’analisi diversa da quella di una decisione basata sul campionamento per attributi. Iniziare verificando l’identità del provino, l’identità del prodotto, la tracciabilità della colata, la posizione del provino, l’orientamento, le dimensioni e la condizione del materiale. Confermare che il provino sia stato preparato e sottoposto a prova secondo il metodo prescritto, utilizzando apparecchiature, registrazioni e calcoli validi. ISO 377:2017 specifica l’identificazione, la posizione e la preparazione dei campioni e dei pezzi di prova per le prove meccaniche di profilati, barre, vergella, prodotti piani e prodotti tubolari di acciaio, compresi i campioni utilizzati per le ripetizioni necessarie.
Distinguere una prova dubbia da un risultato effettivamente non conforme. La rottura di un provino, un errore di lavorazione, un disallineamento, un problema dell’apparecchiatura, un orientamento errato o un’altra condizione riconosciuta dal metodo applicabile possono rendere non valido un risultato. Un risultato non valido viene gestito secondo la procedura di prova applicabile; non costituisce automaticamente una ripetizione di una prova valida con esito negativo.
Leggere quindi la clausola relativa alla ripetizione della prova contenuta nella specifica di prodotto. ASTM A370 non fornisce una sostituzione universale per ogni requisito di prodotto; le sue disposizioni in materia di campionamento e rendicontazione operano insieme alla specifica applicabile relativa al prodotto o ai requisiti generali. La clausola deve indicare se gli eventuali risultati aggiuntivi consentiti sostituiscono il risultato originale, si combinano con esso o vengono valutati secondo una regola distinta e dichiarata. FHWA sottolinea specificamente che le disposizioni sulla ripetizione della prova devono indicare se i risultati della seconda prova sostituiscono o si combinano con quelli della prima.
Sottoporre a prova soltanto i provini aggiuntivi consentiti da tale clausola, prelevati dalla posizione e nella condizione richieste. Applicare esattamente la regola di accettazione indicata. Se la regola prevede la combinazione dei risultati, conservare il risultato originale valido nel calcolo. Se, in circostanze definite, essa consente la sostituzione di un risultato, documentare il motivo per cui tale sostituzione è autorizzata. Un risultato negativo non può essere cancellato sottoponendo a prova provini non autorizzati.
Infine, registrare il risultato originale, la verifica della validità, l’autorità che consente la ripetizione della prova, le identità dei provini, i risultati aggiuntivi, il calcolo o il confronto e la decisione finale sul lotto. Per le fusioni di acciaio campionate, ASTM A1062 identifica le circostanze che richiedono un nuovo campione per prove dimensionali, visive, con particelle magnetiche, con liquidi penetranti, radiografiche, ultrasoniche o di tenuta; tale requisito dimostra perché un nuovo campione non sia intercambiabile con una ripetizione non autorizzata. AISC 207-20 attribuisce la responsabilità dell’ispezione finale dei prodotti in acciaio strutturale nell’ambito di un sistema di ispezione definito e richiede che il personale comprenda i metodi applicabili e i criteri di accettazione. Il lotto viene accettato, rifiutato, trattenuto in attesa di un’azione correttiva consentita o altrimenti sottoposto a decisione soltanto in conformità a tale regola documentata.
14. Miti comuni e lista di controllo basata sulle norme
L’accettazione dell’acciaio non consiste in una sequenza di tagli convenienti, risultati favorevoli e documenti. Quattro attività devono rimanere separate: il campionamento del lotto, la preparazione dei provini di laboratorio, l’esecuzione delle prove su tali provini e la decisione sulla conformità del lotto. Un risultato valido ottenuto dal pezzo sbagliato, nella posizione sbagliata, con l’orientamento sbagliato o in condizioni errate del materiale non corregge l’errore di campionamento.
Mito: un solo provino rappresenta ogni prodotto di acciaio
Un singolo provino può essere sufficiente in una determinata specifica, ma non costituisce una regola universale. I prodotti di acciaio differiscono per dimensioni della sezione, forma, storia di lavorazione, trattamento termico e possibili gradienti delle proprietà. Un provino per trazione prelevato da un’estremità di una lamiera non può automaticamente rappresentare ogni lamiera, barra, tubo, getto o prodotto fabbricato secondo la stessa descrizione commerciale.
Il primo pezzo disponibile non è necessariamente rappresentativo. La selezione può essere influenzata dalla preferenza per il materiale più facile da raggiungere, più sicuro da tagliare o già separato dalla principale sequenza produttiva. Un campione difendibile deve essere associato a un lotto definito e selezionato secondo il metodo richiesto dalla specifica applicabile. Quando il campionamento probabilistico è richiesto o appropriato, ASTM E105-16 descrive la selezione mediante numeri casuali e una procedura di stima dichiarata, consentendo di valutare obiettivamente l’incertezza di campionamento e i rischi di accettazione o rifiuto di un lotto.
ASTM A370 non stabilisce un unico piano di campionamento universale per tutti gli acciai. Fornisce metodi di prova e indicazioni generali per la valutazione della conformità degli acciai e dei prodotti in leghe correlate, mentre la specifica applicabile del prodotto o dei requisiti generali disciplina la «frequenza di campionamento, la posizione e l’orientamento del provino, le condizioni del materiale e i requisiti di rendicontazione» (ASTM International, 2024). La specifica del prodotto determina quindi se il provino debba essere longitudinale o trasversale, prelevato a metà spessore o da una superficie specificata, rimosso prima o dopo un determinato trattamento termico e associato a una colata, un lotto, un getto o una spedizione.
Anche ISO 377:2017 tratta l’identificazione, la posizione e la preparazione dei campioni e dei pezzi di prova per profilati, barre, vergella, prodotti piani e prodotti tubolari. È importante che includa i campioni per le riprove necessarie: anche un provino destinato a una riprova è soggetto alle regole di identificazione e localizzazione. Ciò non autorizza a selezionare una regione più favorevole.
Un certificato di prova aiuta a documentare i risultati riportati, ma non sostituisce la tracciabilità. Il laboratorio dovrebbe essere in grado di collegare il provino alla colata o al getto, alla forma del prodotto, al lotto, alle condizioni di lavorazione, all’identificazione del campione e alla catena di custodia. Se tale collegamento viene interrotto, un risultato conforme potrebbe appartenere a un materiale che non può essere dimostrato essere quello oggetto della decisione.
Mito: una riprova annulla automaticamente un risultato non conforme
Una riprova è consentita soltanto quando la specifica applicabile, il requisito d’acquisto o la procedura di ispezione approvata la autorizzano e stabiliscono in che modo essa incida sulla decisione. I requisiti di forma e redazione ASTM, identificati da ASTM International nel 2024, impongono che le specifiche indichino il numero di unità di prova e di provini necessari per la conformità, definiscano le procedure di campionamento del lotto e specifichino le condizioni e le regole alle quali è consentita una riprova.
Tale requisito impedisce una scorciatoia comune: eliminare un risultato sfavorevole, provare un altro pezzo e accettare il lotto se il secondo risultato è conforme. Un secondo risultato conforme non cancella universalmente il primo. Il primo risultato può rimanere parte della decisione, può attivare prove aggiuntive oppure può richiedere il rifiuto, un’indagine, una riparazione, una segregazione o un nuovo campione.
La regola deve stabilire se i risultati della seconda prova sostituiscono il primo risultato o si combinano con esso. Le indicazioni FHWA spiegano che le disposizioni sulle riprove dovrebbero rendere esplicita questa distinzione e che le decisioni basate su campionamento doppio o multiplo utilizzano conteggi cumulativi delle non conformità. Secondo ASTM E2234-08, un lotto viene accettato quando il numero di unità non conformi è pari o inferiore al numero di accettazione applicabile e viene rifiutato quando viene raggiunto il numero di rifiuto. Il risultato dipende dal piano di campionamento, non dal singolo risultato che un ispettore preferisce.
ISO 377:2017 stabilisce i requisiti per l’identificazione e la preparazione dei pezzi di prova utilizzati per le riprove necessarie, ma non conferisce a ogni prodotto un diritto generale alla riprova. ASTM A1062-10(2026), per i getti di acciaio campione, illustra lo stesso principio da un’altra prospettiva: identifica le circostanze nelle quali deve essere sviluppato un nuovo campione per prove dimensionali, visive, con particelle magnetiche, con liquidi penetranti, radiografiche, ultrasoniche o di tenuta. È la regola applicabile a disciplinare la procedura.
Prima di ordinare una riprova, determinare se il risultato originale fosse invalido a causa di un errore documentato del laboratorio o del provino, oppure se fosse un risultato valido di non conformità. Si tratta di casi differenti. Un provino rotto a causa di una lavorazione meccanica impropria può richiedere l’invalidazione secondo il metodo di prova. Un provino sottoposto correttamente alla prova che non raggiunge il carico unitario di snervamento specificato costituisce un’evidenza relativa al materiale e non può essere riclassificato come errore di prova semplicemente perché un altro provino risulta conforme.
Mito: AQL significa materiale privo di difetti
Un AQL è un parametro di ispezione, non una promessa che un lotto non contenga unità non conformi. ISO 2859-1:2026 definisce piani di campionamento singolo, doppio e multiplo indicizzati secondo l’AQL per l’ispezione lotto per lotto, comprese le regole di passaggio tra ispezione normale, ridotta e rafforzata. Il piano stabilisce le dimensioni del campione e i numeri di accettazione o di rifiuto per un sistema di ispezione definito.
ASTM E2234-08 enuncia chiaramente la decisione operativa: l’accettazione avviene quando il numero osservato di unità non conformi è pari o inferiore al numero di accettazione applicabile; il rifiuto avviene quando viene raggiunto il numero di rifiuto. Pertanto, un lotto accettato può comunque contenere elementi non conformi, salvo che il contratto imponga un requisito separato di ispezione al 100% o di assenza di difetti. L’accettazione basata sull’AQL controlla il rischio di campionamento. Non certifica ogni singola unità.
Anche il lotto deve essere definito prima di consultare la tabella AQL. La combinazione di colate, dimensioni dei prodotti, condizioni di trattamento termico o periodi di produzione diversi può rendere il campione selezionato non rappresentativo, anche quando i calcoli seguono la tabella. Il piano di ispezione non può compensare un lotto non definito.
Lista di controllo per Ingegneri e Laboratori
Utilizzare la seguente registrazione prima di considerare un risultato di prova come una decisione relativa al lotto. Deve essere nominato l’Ingegnere responsabile, l’Ispettore o altra Autorità designata; il Laboratorio non dovrebbe presumere tacitamente di avere l’Autorità di accettare il materiale.
Prima del campionamento
- Identificare la specifica applicabile del prodotto e tutti i requisiti generali richiamati, le clausole d’acquisto, i disegni e le deroghe approvate. ASTM A370 è un riferimento per le prove; non sostituisce la specifica del prodotto.
- Definire il lotto: colata, getto, lotto di produzione, intervallo dimensionale, forma del prodotto, condizione di trattamento termico, quantità e limite di produzione o di spedizione.
- Registrare il numero di campioni richiesti, il numero di unità di prova e il numero di provini per unità.
- Definire il metodo di selezione, compresa la selezione casuale o sistematica quando richiesta, e impedire la selezione di pezzi scelti per comodità.
- Confermare il criterio di accettazione, le unità di misura, le tolleranze e se il criterio si applichi a ciascun provino, a ciascuna unità di prova o al lotto.
- Stabilire la condizione richiesta del materiale al momento del campionamento e della prova, ad esempio nello stato di produzione, normalizzato, temprato e rinvenuto o in un’altra condizione specificata.
- Assegnare la posizione e l’orientamento del provino per ciascuna forma di prodotto.
Durante la preparazione dei provini
- Preservare l’identificazione della colata, del lotto, del prodotto e del campione durante il taglio, il trasferimento, la lavorazione meccanica e le prove.
- Documentare la posizione, la superficie, lo spessore, l’orientamento e ogni rimozione consentita di materiale.
- Seguire il metodo di preparazione applicabile e registrare le deviazioni prima dell’esecuzione delle prove.
- Mantenere i provini destinati alle riprove identificati separatamente; non sono intercambiabili con i provini di routine.
Dopo le prove
- Verificare la taratura della macchina, il metodo di prova, le dimensioni del provino, la posizione della frattura, il condizionamento e le registrazioni dell’Operatore.
- Riportare tutti i risultati richiesti, comprese le non conformità, le prove invalide e le deviazioni. Non riportare soltanto il risultato favorevole.
- Confrontare il risultato con il criterio di accettazione specificato, non con una media storica informale.
- Ottenere la decisione di riesame o di svincolo dall’Autorità assegnata dal piano della qualità. AISC 207-20 impone al personale addetto all’ispezione e alle prove di comprendere i metodi applicabili e i criteri di accettazione e assegna le responsabilità dell’ispezione finale per i prodotti di acciaio strutturale.
Prima di una riprova
- Individuare la clausola esatta che consente la riprova e verificare che le relative condizioni siano soddisfatte.
- Stabilire se la riprova sostituisca il risultato originale, si combini con esso o sia disciplinata da conteggi cumulativi delle non conformità.
- Esaminare gli errori relativi al provino, alla macchina, all’Operatore, all’identificazione e alle condizioni del materiale prima di preparare un altro provino.
- Selezionare e preparare il campione per la riprova secondo le stesse regole di tracciabilità; non cercare una posizione favorevole.
Al momento della decisione finale
- Registrare lo stato di accettato, rifiutato, accettato con condizioni, segregato, rilavorato o altrimenti approvato.
- Collegare la decisione alla definizione del lotto, al rapporto completo delle prove, alle identità dei provini e al certificato.
- Indicare ogni limitazione d’uso o ogni ulteriore ispezione richiesta.
- Ottenere un’autorizzazione documentata dall’Autorità responsabile. Un certificato supporta la registrazione; la tracciabilità, le regole applicabili e la decisione registrata relativa al lotto stabiliscono ciò che il risultato rappresenta effettivamente.
Riferimenti
- [1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. ISO 377:2017, 2017. ISO standard reference cited in the article
- [2] Standard Practice for Probability Sampling of Materials. ASTM E105-16, 2016. ASTM International standard reference cited in the article
- [3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM E2234-08, 2008. ASTM International standard reference cited in the article
- [4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO 2859-1:2026, 2026. ISO standard reference cited in the article