




1. Qué es un lote de acero y por qué la definición determina el resultado
La aceptación de un lote es una decisión de conformidad relativa a una población definida de acero. No es un veredicto sobre una probeta conveniente, un resultado favorable de tracción ni una pieza tomada de la parte superior de un envío. El resultado solo tiene significado cuando el material ensayado puede vincularse con el lote del que fue seleccionado y cuando el muestreo, la preparación de las probetas, el método de ensayo y las reglas de repetición del ensayo coinciden con la especificación aplicable.
Esta distinción es importante porque a menudo se agrupan cuatro actividades en una sola: seleccionar material de un lote, preparar probetas para ensayos de laboratorio o mecánicos, ensayar dichas probetas y decidir si el lote es conforme. Estas actividades están relacionadas, pero responden a preguntas diferentes. Una probeta correctamente ensayada puede no representar el lote declarado. A la inversa, una muestra representativa puede manipularse incorrectamente o ensayarse en la orientación equivocada. Ninguno de los dos casos se corrige simplemente tomando otra pieza.

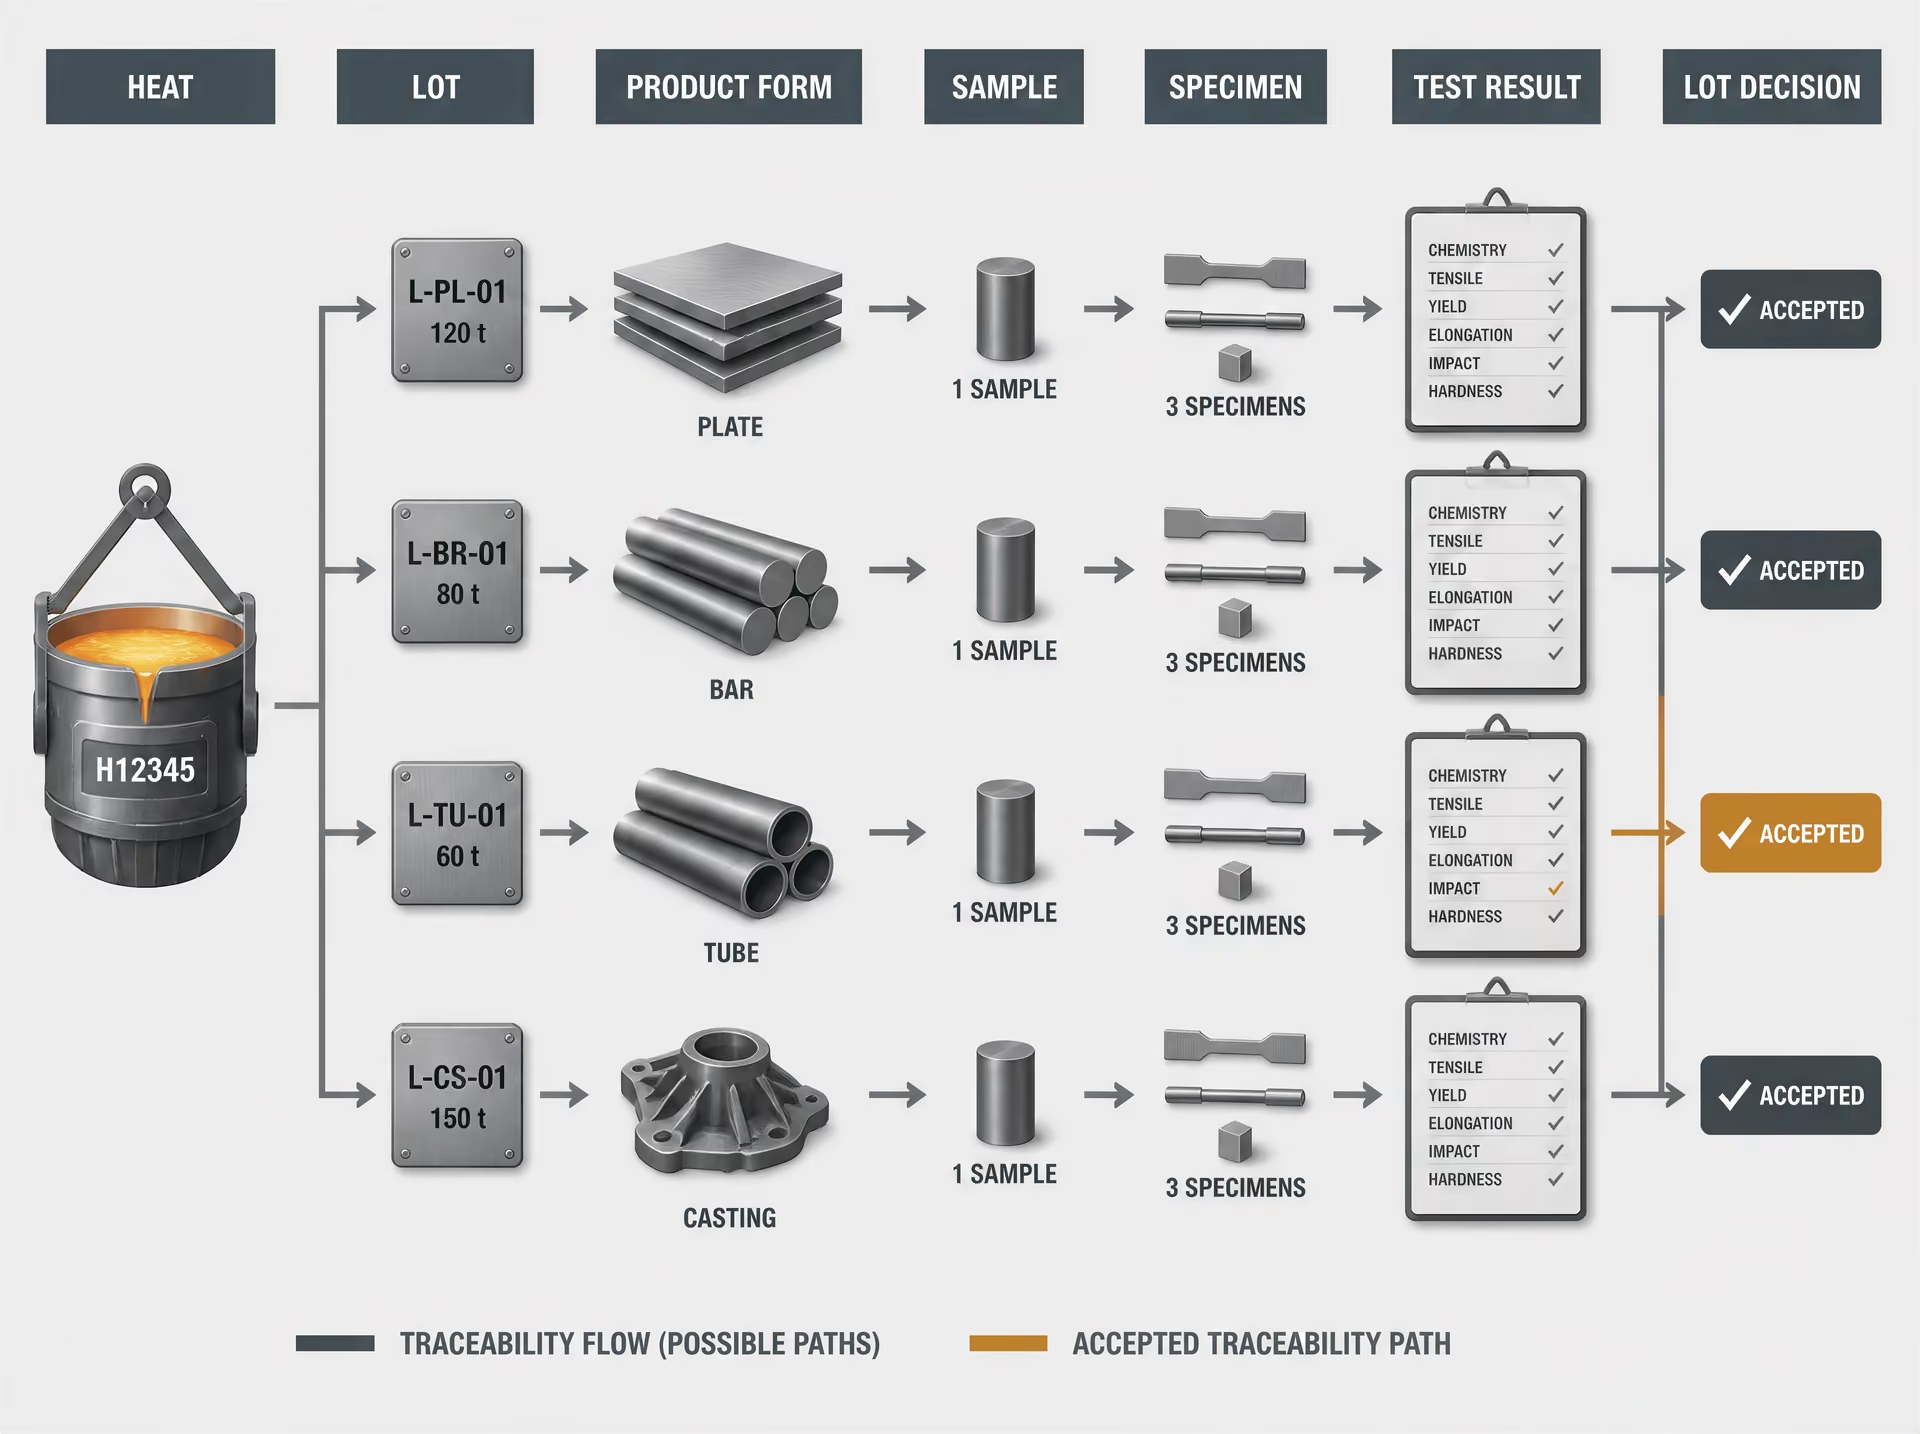
Identidad del lote, identidad de la colada y forma del producto
Un lote de acero es una población definida por la especificación aplicable del producto, la orden de compra, el plan de calidad o una norma de requisitos generales. La definición puede estar vinculada a una colada, una cantidad de producto, un intervalo de tamaños, una campaña de producción, un ciclo de tratamiento térmico u otra base establecida. No existe una regla universal según la cual cada envío, bobina, chapa, barra, tubo o pieza moldeada constituya automáticamente un lote.
Términos clave de identidad
- Colada
- Acero producido a partir de una sola carga de metal fundido o de una secuencia de fusión, e identificado mediante un número de colada.
- Lote
- Población definida a la que se aplica la regla de muestreo y aceptación.
- Unidad de ensayo
- Porción de un lote representada por una decisión de aceptación conforme a la especificación aplicable.
- Probeta de ensayo
- Pieza preparada que se coloca en la máquina de ensayo o que se utiliza para un examen especificado.
Una colada, denominada a veces fundición en las especificaciones y en los registros de la acería, identifica el acero producido a partir de una carga de metal fundido o de una secuencia de fusión. Lleva asociada una identidad química mediante un número de colada. Una bobina es una longitud enrollada de producto laminado plano; una chapa es un producto plano cortado a dimensiones especificadas; una barra es un producto largo con una forma de sección transversal especificada; y un tubo es un producto hueco fabricado bajo sus propios controles de fabricación. Una pieza moldeada adquiere su forma mediante la solidificación del metal en un molde. Estas formas de producto pueden compartir un número de colada y, aun así, constituir poblaciones diferentes a efectos de ensayo, porque la reducción por laminación, el tamaño de la sección, el conformado, la soldadura, el mecanizado o el tratamiento térmico pueden modificar las propiedades pertinentes.
| Factor de población | Por qué puede requerir un muestreo separado |
|---|---|
| Colada | La identidad química difiere según la secuencia de fusión |
| Forma del producto | El laminado, el conformado, la soldadura o el mecanizado pueden modificar las propiedades |
| Tamaño o espesor | Los historiales térmicos y de deformación pueden diferir |
| Condición del material | El material laminado, normalizado, recocido o templado y revenido puede no ser intercambiable |
La especificación aplicable del producto, la orden de compra, el plan de calidad o la norma de requisitos generales controla el límite del lote y la base del muestreo. Strong evidence
Una población correspondiente a un envío puede contener varias coladas, productos o tamaños, pero el hecho de que el material se transporte bajo un mismo conocimiento de embarque no lo convierte en un único lote homogéneo. Una especificación puede permitir un ensayo por colada y por intervalo de espesores, un ensayo por lote de barras o una frecuencia diferente para cada forma de producto. El documento aplicable es el que decide. ASTM A370 se utiliza para evaluar la conformidad de productos de acero y de aleaciones relacionadas, pero no establece una frecuencia universal de muestreo para todos los productos. Su enfoque declarado es que la «frecuencia de muestreo, la ubicación y orientación de las probetas, el estado del material y los requisitos de información» están regidos por la especificación aplicable del producto o de requisitos generales (ASTM International, 2024).
El mismo principio se aplica a las unidades de ensayo y a las probetas. Los requisitos de formato y redacción de ASTM International establecen que las especificaciones deben identificar el número de unidades de ensayo y de probetas requeridas para la conformidad, definir los procedimientos de muestreo del lote y establecer las condiciones y reglas bajo las cuales se permite repetir el ensayo (ASTM International, 2024). Una orden de compra que indique «ensayar el lote» está incompleta, a menos que la especificación citada establezca los límites del lote y la frecuencia de ensayo.
Homogeneidad, trazabilidad y estado del material
Homogeneidad Agrupación de material bajo condiciones para las que son apropiadas la frecuencia de ensayo y las reglas de aceptación especificadas, pese a la variación local dentro de la población.
La homogeneidad no significa que cada átomo o cada ubicación de un producto tenga propiedades idénticas. Significa que la población se ha agrupado en condiciones para las cuales son apropiadas la frecuencia de ensayo y las reglas de aceptación especificadas. Un lote solo puede considerarse homogéneo con respecto a variables identificadas, como la colada, el grado, la forma del producto, el tamaño nominal, el espesor, la ruta de procesamiento y el estado final.
La trazabilidad es lo que conecta una probeta con esas variables. El número de colada, la identificación del producto, el número de pieza o de bobina, el tamaño, el grado, el estado y la ubicación de la que se extrajo la muestra deben permanecer asociados al registro y al informe del laboratorio. Si una probeta de tracción está etiquetada únicamente como «chapa, grado 50», puede ser imposible asignar el resultado con confianza a una colada o un intervalo de espesores concretos. En tal caso, un resultado aprobatorio tiene poca autoridad sobre material no identificado.
El estado del material forma parte de la definición del lote; no es un detalle administrativo. Los estados «laminado», normalizado, templado y revenido, recocido, tratado por solución, aliviado de tensiones y otros pueden producir propiedades mecánicas diferentes incluso cuando no cambian la composición química ni la designación del grado. Combinar bajo una misma muestra material que ha recibido diferentes tratamientos térmicos puede ocultar un subgrupo no conforme. El mismo problema surge cuando un lote contiene productos acabados en caliente y acabados en frío, o tubos soldados y sin soldadura, salvo que la especificación los trate expresamente de forma conjunta.[1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. International Organization for Standardization. ISO 377:2017, 2017. ISO standard reference cited in the article
ASTM E1806 aborda las ubicaciones de muestreo, la preparación de muestras de laboratorio y el muestreo de lotes para el análisis químico del acero y el hierro. ISO 377:2017 especifica la identificación, ubicación y preparación de muestras y probetas para ensayos mecánicos de perfiles, barras, alambrón, productos planos y productos tubulares de acero, incluidas las muestras utilizadas para las repeticiones de ensayo necesarias. Estos requisitos reconocen que el resultado depende del lugar donde se tomó la muestra y de cómo su orientación se relaciona con la laminación, la forja, el trefilado o la fabricación del tubo. Una probeta longitudinal y una probeta transversal no son intercambiables simplemente porque ambas procedan de la misma chapa.
El procesamiento modificado también puede dividir una población después de la fabricación. Si una parte de una colada se normaliza y otra parte se templa y reviene, o si solo algunas bobinas se someten posteriormente a un recocido, la identidad original de la colada no justifica por sí sola un único lote común. Las coladas mezcladas, las formas de producto mezcladas y los estados mezclados hacen que una muestra supuestamente representativa resulte cuestionable.
Por qué un resultado de ensayo pertenece a una población definida
Un resultado de ensayo describe la probeta ensayada. Solo respalda una decisión sobre el lote mediante un plan de muestreo establecido. ASTM E105-16 define el muestreo probabilístico mediante la selección con números aleatorios y un procedimiento de estimación establecido, lo que permite calcular objetivamente la incertidumbre del muestreo y los riesgos asociados a la disposición del lote (ASTM International, 2016). Una especificación del producto no siempre exige una selección aleatoria, pero elegir la pieza más accesible no constituye un sustituto defendible cuando el plan exige una selección representativa.[3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM International. ASTM E2234-08, 2008. ASTM International standard reference cited in the article[4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. International Organization for Standardization. ISO 2859-1:2026, 2026. ISO standard reference cited in the article
El muestreo por atributos hace explícita la relación entre la población y la regla. ASTM E2234-08 describe planes de muestreo únicos, dobles y múltiples indexados por AQL: un lote se acepta cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable, y se rechaza cuando se alcanza el número de rechazo (ASTM International, 2008). ISO 2859-1:2026 también define planes de muestreo lote por lote indexados por AQL y reglas de cambio entre inspección normal, reducida y rigurosa. Estos sistemas no indican que cualquier probeta aprobatoria libere todo el material; aplican una regla de decisión numérica al lote identificado.
Por tanto, la repetición del ensayo no puede convertirse en una búsqueda informal de un resultado aprobatorio. La especificación aplicable debe establecer cuándo se permite repetir el ensayo, qué material puede proporcionar la nueva muestra y si los segundos resultados sustituyen a los primeros o se combinan con ellos. FHWA explica que las decisiones basadas en muestreo doble y múltiple utilizan recuentos acumulativos de defectos y que las disposiciones sobre repetición del ensayo deben especificar si los resultados del segundo ensayo sustituyen a los resultados iniciales o se combinan con ellos (Federal Highway Administration, 2002). AISC 207-20 asigna las responsabilidades de inspección final de los productos de acero estructural y exige que el personal de inspección y ensayo comprenda los métodos aplicables y los criterios de aceptación (AISC, 2020).
En el caso de las piezas moldeadas de acero, ASTM A1062-10(2026) ilustra el mismo principio de delimitación: los requisitos de inspección del comprador y del productor se aplican antes de la producción del pedido terminado, y puede requerirse una nueva muestra para ensayos dimensionales, visuales, de partículas magnéticas, de líquidos penetrantes, radiográficos, ultrasónicos o de fugas cuando cambien las condiciones especificadas. La cuestión nunca es simplemente si una probeta aprobó. Es si el material ensayado, la condición de ensayo y la regla de decisión pertenecen a la población que se está aceptando.
2. La jerarquía de normas: primero la especificación, después el método de ensayo
La aceptación del acero no comienza con una máquina de tracción. Comienza con el documento que define el material, el lote, los ensayos requeridos y la regla de decisión. Deben mantenerse separadas cuatro actividades: seleccionar el material de un lote, preparar las muestras para el laboratorio o las probetas para los ensayos mecánicos, ensayar dichas muestras y aceptar o rechazar el lote. Confundirlas produce un error habitual: un laboratorio toma piezas convenientes, obtiene un resultado desfavorable, ensaya piezas diferentes y trata el resultado posterior como autorización para aceptar todo el envío.
La especificación de producto aplicable rige esa secuencia. Un método de ensayo indica al laboratorio cómo medir una propiedad; no establece automáticamente cuántas unidades de ensayo representan una colada, una chapa, una barra, una pieza fundida o un pedido, ni determina qué ocurre después de un resultado no conforme. Estas cuestiones corresponden a la especificación de producto aplicable, a la especificación de requisitos generales, a la orden de compra o al documento de inspección incorporado formalmente.
El papel de ASTM A370
ASTM A370, Standard Test Methods and Definitions for Mechanical Testing of Steel Products, proporciona métodos y definiciones comunes para evaluar productos de acero y de aleaciones relacionadas. Aborda procedimientos como los ensayos de tracción, doblado, dureza e impacto, además de la terminología y los requisitos relativos a las probetas. Su función es importante, pero tiene límites.
| Tipo de documento | Función principal |
|---|---|
| ASTM A370 | Métodos y definiciones de ensayos mecánicos |
| Especificación del producto | Requisitos del grado, límite del lote, muestreo y criterios de aceptación |
| ASTM E1806 | Ubicaciones de muestreo para el análisis químico y preparación de muestras de laboratorio |
| ISO 377:2017 | Identificación, ubicación y preparación de muestras para ensayos mecánicos |
| ASTM E2234-08 | Planes de muestreo de atributos indexados por el NCA |
ASTM A370 no determina por sí sola todas las frecuencias de muestreo ni todas las reglas de aceptación de lotes. El marco que establece sitúa la «frecuencia de muestreo, la ubicación y orientación de las probetas, la condición del material y los requisitos de información» bajo la especificación de producto o de requisitos generales aplicable, tal como indica ASTM International en su descripción de A370 de 2024. Por ejemplo, A370 puede explicar cómo se ensaya una probeta de tracción longitudinal, mientras que la especificación aplicable determina si se requiere una probeta por colada, por intervalo de espesores, por lote o según otra unidad definida.
Esta distinción es importante cuando se cuestiona un resultado. Un laboratorio puede seguir correctamente ASTM A370 en lo relativo al mecanizado, la velocidad de aplicación de la carga, la medición del alargamiento o la información sobre la fractura y, aun así, aplicar un plan de muestreo incorrecto. A la inversa, una probeta correctamente seleccionada puede ensayarse conforme al método equivocado, produciendo una respuesta técnicamente precisa a una pregunta irrelevante. El cumplimiento del método es necesario; no constituye por sí solo la decisión completa de aceptación.
La identidad y la condición de la probeta también forman parte de la cadena. Un resultado de ensayo obtenido de un producto tratado térmicamente no puede representar automáticamente material en condición de laminado. Una probeta transversal no puede sustituir de manera implícita a una probeta longitudinal cuando la especificación exige una orientación determinada. La muestra debe conservar la trazabilidad respecto de la colada, el lote, la forma del producto, la ubicación y la condición de procesamiento identificados en los documentos aplicables.
Por tanto, ASTM A370 debe interpretarse como un componente relativo al método de ensayo dentro de un sistema de especificaciones más amplio. No constituye una autorización general para inventar un plan de muestreo después de la llegada del material.
Especificaciones de producto y requisitos generales
La especificación de producto proporciona los requisitos específicos del grado que A370 no establece. Según el producto, puede tratarse de ASTM A36/A36M para perfiles y chapas estructurales de acero al carbono, ASTM A572/A572M para acero estructural de alta resistencia y baja aleación, ASTM A615/A615M para barras corrugadas y lisas de acero al carbono destinadas al refuerzo del hormigón, ASTM A106/A106M para tubos sin soldadura de acero al carbono destinados a servicios de alta temperatura, u otra norma designada. Son importantes la edición aplicable y las unidades de medida. Un certificado que indique únicamente «ensayado conforme a ASTM A370» no identifica la base de aceptación si tampoco se conoce la especificación de producto.
La especificación de producto o de requisitos generales debe identificar los límites del lote y el número de unidades de ensayo y probetas necesarios para demostrar la conformidad. Debe indicar dónde se toman las probetas, su orientación, la condición del material que representan y las propiedades que se ensayan. Una especificación de chapas puede definir una colada y una agrupación por espesores; una especificación de barras puede establecer el muestreo por colada, tamaño o lote; una especificación de piezas fundidas puede vincular la inspección a una pieza fundida de muestra específica o a una secuencia de producción. Estas disposiciones no son intercambiables.
ASTM Form and Style refuerza esta disciplina de redacción. Los requisitos de ASTM International de 2024 establecen que las especificaciones deben identificar el número de unidades de ensayo y probetas requeridos para demostrar la conformidad, definir los procedimientos de muestreo del lote y establecer las condiciones y reglas bajo las cuales se permite repetir los ensayos. La razón es práctica: una cláusula de aceptación que indique únicamente «ensayar conforme a ASTM A370» deja sin resolver precisamente las cuestiones que determinan si un resultado no conforme corresponde a una pieza o a todo el lote.
La repetición de ensayos debe redactarse como un procedimiento de decisión, no como una invitación a continuar ensayando hasta obtener un resultado favorable. La cláusula debe identificar el motivo que activa la repetición, el número permitido de probetas adicionales, su relación con la unidad de ensayo original y el tratamiento del primer resultado. Las directrices de la Federal Highway Administration publicadas en 2002 establecen que una disposición sobre repetición de ensayos debe indicar si los resultados del segundo ensayo sustituyen a los primeros o se combinan con ellos. En los planes de muestreo doble y múltiple, las decisiones dependen del recuento acumulado de unidades defectuosas, no de la selección del resultado aislado más favorable.
ASTM E2234-08 ilustra la lógica del muestreo por atributos. En un plan único, doble o múltiple, un lote se acepta cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable y se rechaza cuando se alcanza el número de rechazo. Por tanto, la unidad de ensayo es fundamental. Una probeta no conforme puede identificar una unidad no conforme, mientras que la especificación puede exigir probetas adicionales de esa misma unidad u otras unidades antes de tomar la decisión sobre el lote.
El muestreo químico tiene su propio marco metodológico. ASTM E1806 aborda las ubicaciones de muestreo, la preparación de muestras de laboratorio y el muestreo de lotes para el análisis químico del acero y del hierro. No debe sustituirse sin más por el muestreo para ensayos mecánicos. ASTM E105, publicada en 2016, define el muestreo probabilístico mediante la selección con números aleatorios y un procedimiento de estimación establecido, lo que permite calcular objetivamente la incertidumbre del muestreo y los riesgos asociados a la disposición del lote. La selección aleatoria no es simplemente una preferencia estadística; impide que el acceso conveniente, el estado visible de la superficie o la posición dentro del envío se conviertan en un sesgo de selección no declarado.
Cuando interactúan las reglas ISO, ASTM, del proyecto y del contrato
Los documentos ISO y ASTM pueden coexistir, pero no se integran automáticamente. ISO 377:2017 especifica la identificación, ubicación y preparación de muestras y probetas para los ensayos mecánicos de perfiles, barras, alambrón, productos planos y productos tubulares de acero, incluidas las muestras necesarias para repetir los ensayos. ASTM A370 puede regir el método de ensayo, mientras que ISO 377 rige la preparación de las muestras si el contrato adopta expresamente ambas normas. El documento aplicable debe indicar qué disposición prevalece cuando existen requisitos diferentes.
ISO 2859-1:2026 proporciona planes de muestreo únicos, dobles y múltiples indexados por AQL para la inspección lote por lote, incluido el cambio entre inspección normal, reducida y rigurosa. Es un sistema de muestreo y aceptación, no un sustituto de los requisitos de propiedades mecánicas de la especificación del producto de acero. Sus números de aceptación solo tienen significado cuando se han establecido la definición del lote, el nivel de inspección, la característica medida y la definición de unidad no conforme.
Las especificaciones del proyecto y los contratos pueden añadir puntos de presencia, puntos de parada, obligaciones del laboratorio independiente, revisión documental o responsabilidades de la inspección final. AISC 207-20, para el acero estructural, exige que el personal de inspección y ensayo comprenda los métodos de inspección y los criterios de aceptación aplicables, y asigna responsabilidades de inspección final para los productos de acero estructural. Estas disposiciones determinan quién observa o registra el trabajo. No modifican implícitamente un requisito de grado, una orientación de la probeta ni una regla de repetición de ensayos establecida en la especificación del material.
El mismo principio aparece en ASTM A1062-10R26 para las piezas fundidas de acero de muestra. Esta norma especifica los requisitos de inspección del comprador y del productor antes de la producción del pedido completo e identifica las circunstancias que exigen una nueva muestra para los ensayos dimensionales, visuales, de partículas magnéticas, de líquidos penetrantes, radiográficos, ultrasónicos o de fugas. Un inspector del proyecto no puede sustituir ese motivo establecido por una práctica informal, ni un laboratorio puede reemplazar la regla de aceptación del contrato por su procedimiento interno preferido.
Cuando los documentos entren en conflicto, el conflicto debe resolverse antes del muestreo. Establezca el orden de precedencia, identifique la edición exacta de cada norma incorporada, defina el lote y registre las disposiciones aplicables sobre las probetas y la repetición de ensayos. Sin esta jerarquía escrita, un informe de ensayo puede ser exacto mientras la decisión sobre el lote carece de fundamento.
3. Diseño del muestreo: selección representativa frente a muestreo por conveniencia
Cuatro actividades que deben mantenerse separadas
- Muestreo Seleccione unidades de material de un lote definido.
- Preparación de probetas Convierta el material seleccionado en muestras de laboratorio o piezas de ensayo.
- Ensayo Obtenga mediciones mediante el método especificado.
- Aceptación Aplique la regla de decisión de la especificación a los resultados.
El muestreo no es la misma actividad que la preparación de probetas, los ensayos o la aceptación de lotes. El muestreo selecciona unidades de material de un lote definido. La preparación en laboratorio convierte el material seleccionado en muestras o probetas de ensayo. Los ensayos producen mediciones. La aceptación aplica la regla de decisión de la especificación a esos resultados. Confundir estas etapas genera un error conocido, pero grave: un laboratorio puede realizar un ensayo de tracción técnicamente correcto sobre una probeta que fue seleccionada mediante un método no válido.
Por lo tanto, el lote debe definirse antes de que alguien seleccione el material. Un lote puede consistir en una colada, una parte especificada de una colada, una bobina, un producto fundido y laminado, un grupo de chapas de la misma designación y del mismo intervalo de espesores, o una cantidad de barras procesadas en condiciones especificadas. La especificación aplicable del producto determina los límites del lote. ASTM A370 establece que la «frecuencia de muestreo, la ubicación y orientación de las probetas, el estado del material y los requisitos de información» se rigen por la especificación aplicable del producto o por la especificación general de requisitos (ASTM International, 2024). Un resultado de ensayo no puede subsanar unos límites de lote indefinidos.
Muestreo probabilístico conforme a ASTM E105
ASTM E105:2016 define el muestreo probabilístico mediante la selección utilizando números aleatorios junto con un procedimiento de estimación establecido. Esta combinación es importante. La selección aleatoria por sí sola no constituye un plan de muestreo completo; el procedimiento también debe explicar qué se estima y cómo se relacionan los resultados con la población o el lote.
| Producto | Posibles entradas del marco muestral |
|---|---|
| Lote de barras | Números de las barras y posiciones a lo largo de cada barra |
| Bobina | Intervalos de longitud ordenados |
| Grupo de placas | Números de las placas y zonas de muestreo permitidas |
| Pieza fundida | Piezas fundidas identificadas o piezas fundidas de muestra aprobadas |
En términos prácticos, el marco de muestreo enumera las unidades o ubicaciones elegibles antes de la selección. Cada unidad recibe un identificador y los números aleatorios seleccionan las unidades requeridas. Para un lote de barras, el marco puede contener los números de las barras y las posiciones a lo largo de cada barra. Para una bobina, puede contener intervalos ordenados de longitud. Para las chapas, podría identificar los números de chapa y las zonas de muestreo permitidas. El marco debe corresponder a la definición de unidad de ensayo de la especificación. Un número aleatorio no debería seleccionar una ubicación que no pueda producir legalmente la probeta requerida, como un borde de recorte excluido por la norma del producto.
El procedimiento de estimación establecido proporciona un propósito técnico a la selección. Puede abordar una fracción estimada de material no conforme, una propiedad química o mecánica media, u otra característica definida, según la norma aplicable. También permite considerar explícitamente la incertidumbre asociada con la observación de solo una parte del lote. Si quien toma la decisión trata un único resultado de tracción como si describiera todas las chapas de una colada, la certeza aparente es falsa. ASTM E105 proporciona un marco para expresar esa limitación y para relacionar la incertidumbre del muestreo con el riesgo de aceptar un lote que contiene material inaceptable o de rechazar un lote que cumple el requisito.
Esto no significa que ASTM E105 sustituya automáticamente las instrucciones de muestreo de ASTM A370 o de una especificación del producto. Esos documentos controlan el número requerido de unidades de ensayo, la geometría, la orientación y el estado de las probetas. ASTM E105 proporciona un marco de muestreo probabilístico cuando dicho tratamiento es necesario o apropiado. La especificación aplicable sigue siendo la autoridad en materia de conformidad.
Los requisitos de forma y estilo de ASTM señalan lo mismo desde la perspectiva de la redacción de especificaciones: una especificación debe indicar el número de unidades de ensayo y de probetas requeridas para la conformidad, definir los procedimientos de muestreo del lote e identificar las condiciones y reglas bajo las cuales se permite repetir el ensayo (ASTM International, 2024). Una instrucción vaga de «ensayar material representativo» no sustituye adecuadamente esas decisiones.
Selección aleatoria e incertidumbre del muestreo
La selección aleatoria reduce el sesgo de selección, pero no elimina la variabilidad del material ni la incertidumbre del muestreo. Strong evidence
La selección aleatoria es una defensa contra una regla de selección sesgada, no una garantía de que cada resultado será igual al promedio del lote. El acero no es perfectamente uniforme. Una colada puede presentar segregación química. Una chapa puede mostrar diferencias a través de su espesor. Una barra puede presentar variaciones entre su superficie y su centro. Una bobina puede incluir cambios asociados con la colada, el recalentamiento, el laminado, el enfriamiento o el bobinado. La selección aleatoria mantiene esas variaciones dentro de la población; impide que el encargado del muestreo elija entre ellas según la conveniencia o sus expectativas.
Marco muestral Lista documentada de unidades o ubicaciones elegibles de la que se selecciona una muestra.
La regla de selección debe documentarse: identificación del lote, marco de muestreo, método de generación de números aleatorios, unidad seleccionada, ubicación seleccionada y cualquier procedimiento de sustitución permitido. Si una unidad seleccionada está dañada o no está disponible, sustituirla por la pieza accesible más cercana cambia la estructura de probabilidades, a menos que el plan aplicable permita esa acción. La sustitución debe seguir una regla predefinida, no una decisión informal adoptada después de observar un resultado inconveniente.
Esta distinción es especialmente importante cuando un ensayo falla. Un resultado no conforme constituye evidencia sobre el material seleccionado y, conforme a la regla de decisión aplicable, posiblemente sobre el lote. No autoriza a buscar una pieza más favorable. ASTM E2234:2008 describe el muestreo único, doble y múltiple por atributos indexado por AQL: el lote se acepta cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable y se rechaza cuando se alcanza el número de rechazo. En el muestreo doble o múltiple, el recuento es acumulativo y no representa una nueva oportunidad de eliminar un defecto anterior.
La repetición del ensayo es una acción separada y especificada. FHWA explica que la disposición relativa a la repetición del ensayo debe indicar si los resultados del segundo ensayo sustituyen a los primeros o se combinan con ellos; también describe decisiones de muestreo doble y múltiple basadas en recuentos acumulativos de defectos (Federal Highway Administration, 2002). ISO 377:2017 especifica la identificación, ubicación y preparación de muestras y probetas para ensayos mecánicos de perfiles, barras, alambrón, productos planos y productos tubulares de acero, incluidas las muestras utilizadas para las repeticiones necesarias de los ensayos. Por lo tanto, puede permitirse repetir un ensayo debido a un defecto de la probeta, un problema del equipo o una condición identificada por la norma. No es automáticamente válido únicamente porque el primer resultado haya sido inconveniente.
ISO 2859-1:2026 proporciona otro modelo formal, al definir esquemas de muestreo único, doble y múltiple indexados por AQL para la inspección lote por lote y reglas de cambio entre inspección normal, reducida y rigurosa. Estas reglas hacen que los cambios en la intensidad del muestreo sean consecuencia del historial de inspección registrado, no una respuesta improvisada a un resultado concreto.
Sesgo debido a extremos, superficies, operadores y secuencia de producción
El muestreo por conveniencia puede producir una respuesta técnicamente precisa a la pregunta equivocada. Seleccionar la primera pieza situada junto a la sierra, la chapa más fácil de alcanzar o una sección visualmente sospechosa no permite estimar el lote, a menos que la especificación exija deliberadamente esa ubicación.
La posición puede contener información metalúrgica. Los extremos de una barra o de una chapa pueden presentar historiales de enfriamiento diferentes, pérdidas por despunte, grietas en los extremos o efectos del enderezado mecánico. Las regiones de cabeza y cola de una bobina pueden experimentar condiciones transitorias de laminado, bobinado o enfriamiento. El material cercano a la superficie puede diferir del centro debido a la descarburación, la cascarilla, el temple, la segregación o los gradientes de deformación. En un producto de colada continua, la posición dentro de la secuencia puede correlacionarse con el historial térmico y la distribución de solutos. Las regiones superiores e inferiores de una pieza fundida, así como las adyacentes al mazarote o al alimentador, también pueden diferir de su interior.
El acceso del operador genera otro sesgo. Si se toma una muestra del mismo lado accesible de cada chapa, la condición superficial y la dirección de laminado pueden quedar sobrerrepresentadas. Si quien toma la muestra elige una pieza visualmente limpia, los defectos superficiales se excluyen mediante el criterio personal y no mediante la norma. Si el encargado del muestreo selecciona únicamente material sospechoso, el resultado puede exagerar la condición habitual del lote y, aun así, incumplir el plan de aceptación.
La orientación debe controlarse con el mismo cuidado que la ubicación. Las probetas longitudinales y transversales pueden producir resultados mecánicos diferentes, y las probetas a través del espesor pueden revelar propiedades que no están representadas por el material adyacente a la superficie. ASTM E1806 aborda las ubicaciones de muestreo, la preparación de muestras de laboratorio y el muestreo de lotes para el análisis químico del acero y el hierro; ASTM A370 y la especificación del producto determinan cómo se aplican esos requisitos al producto sometido a ensayo.
La selección aleatoria hace que la regla sea visible y defendible. No elimina la segregación, las variaciones superficiales, los efectos del historial de enfriamiento ni los cambios de procesamiento. Demuestra que el material seleccionado se escogió sin orientar el resultado, tras lo cual pueden aplicarse de manera coherente las reglas aplicables relativas a las probetas, los ensayos, las repeticiones y la disposición del lote. Para los productos de acero estructural, AISC 207-20 asigna al personal de inspección y ensayo la responsabilidad de comprender los métodos de inspección y los criterios de aceptación aplicables, y establece las responsabilidades de la inspección final. Esa responsabilidad comienza antes de que la probeta llegue a la máquina de ensayo.
4. Muestreo de la composición química del acero y el hierro
El análisis químico comienza con un lote definido, no con una pieza de acero escogida por conveniencia. El lote puede estar vinculado a una colada, una fundición, una forma de producto, un intervalo de espesores, una condición de procesamiento o una cantidad identificada por la especificación aplicable. Sus límites deben establecerse antes del muestreo, porque un resultado de una colada no puede representar automáticamente otra colada, aun cuando ambos productos tengan la misma designación de grado.
Las cuatro operaciones están relacionadas, pero no son intercambiables: seleccionar material del lote, preparar una muestra de laboratorio, analizar esa muestra y decidir si el lote cumple los requisitos. ASTM E1806 aborda las ubicaciones de muestreo, la preparación de muestras de laboratorio y el muestreo de lotes para el análisis químico del acero y el hierro. ASTM A370 añade que la frecuencia de muestreo, la ubicación y orientación de las probetas, la condición del material y los requisitos de notificación están controlados por la especificación aplicable del producto o de requisitos generales. Del mismo modo, los límites de aceptación de la composición química proceden de dicha especificación del grado; ASTM E1806 no establece límites universales para el carbono, el manganeso, el silicio, el azufre, el fósforo, el cromo, el níquel ni ningún otro elemento.
Ubicaciones de muestreo y muestras de laboratorio conforme a ASTM E1806
| Concepto de muestreo | Significado |
|---|---|
| Ubicación de muestreo | Lugar del producto o de la corriente de producción del que se retira el material |
| Muestra de laboratorio | Material preparado a partir del material seleccionado para su análisis |
| Pieza de ensayo | Pieza mecanizada o preparada de otro modo que se utiliza para un ensayo especificado |
| Resultado analítico | Composición o propiedad medida que se utiliza conforme a la regla de aceptación |
Una ubicación de muestreo es el lugar del producto o del flujo de producción del que se extrae el material. Una muestra de laboratorio es el material preparado a partir de esa selección para el análisis químico. Confundir estas etapas genera un error básico de trazabilidad. Una muestra obtenida mediante taladro del borde de una placa, una muestra de virutas tomada del extremo de una barra y una probeta extraída de una cuchara o de un flujo de metal fundido no son intercambiables simplemente porque todas pueden introducirse en un analizador.
La especificación aplicable o el requisito de compra deberían identificar el lote, el número de unidades que deben muestrearse y cualquier ubicación requerida dentro de cada unidad. Puede exigir material de determinados productos, coladas, extremos, superficies o secciones transversales. Muestrear únicamente el producto de más fácil acceso puede sesgar el resultado hacia una parte del lote, especialmente cuando sean posibles la segregación, la descarburación superficial, la cascarilla o los gradientes de procesamiento. Una muestra extraída después del corte o del acondicionamiento también puede representar la superficie alterada, en lugar del producto especificado.
ASTM E105, publicada en 2016, describe el muestreo probabilístico mediante la selección con números aleatorios y un procedimiento de estimación establecido. Este enfoque separa el muestreo planificado del muestreo por conveniencia y permite evaluar objetivamente la incertidumbre de la muestra y los riesgos asociados a la decisión sobre el lote. No todas las especificaciones de producto exigen una selección estadística aleatoria, pero el principio sigue siendo importante: una muestra debe tener una base documentada para representar el lote definido.
E1806 se ocupa posteriormente de cómo el material seleccionado se convierte en una muestra de laboratorio. El método de preparación depende del producto, del elemento que se mide y de la técnica analítica. Las virutas, perforaciones, rebabas, recortes de sierra u otros materiales preparados pueden ser adecuados únicamente cuando se recogen y manipulan bajo condiciones controladas. El laboratorio debe saber qué material se seleccionó, de dónde procedía y mediante qué procedimiento de preparación se obtuvo.

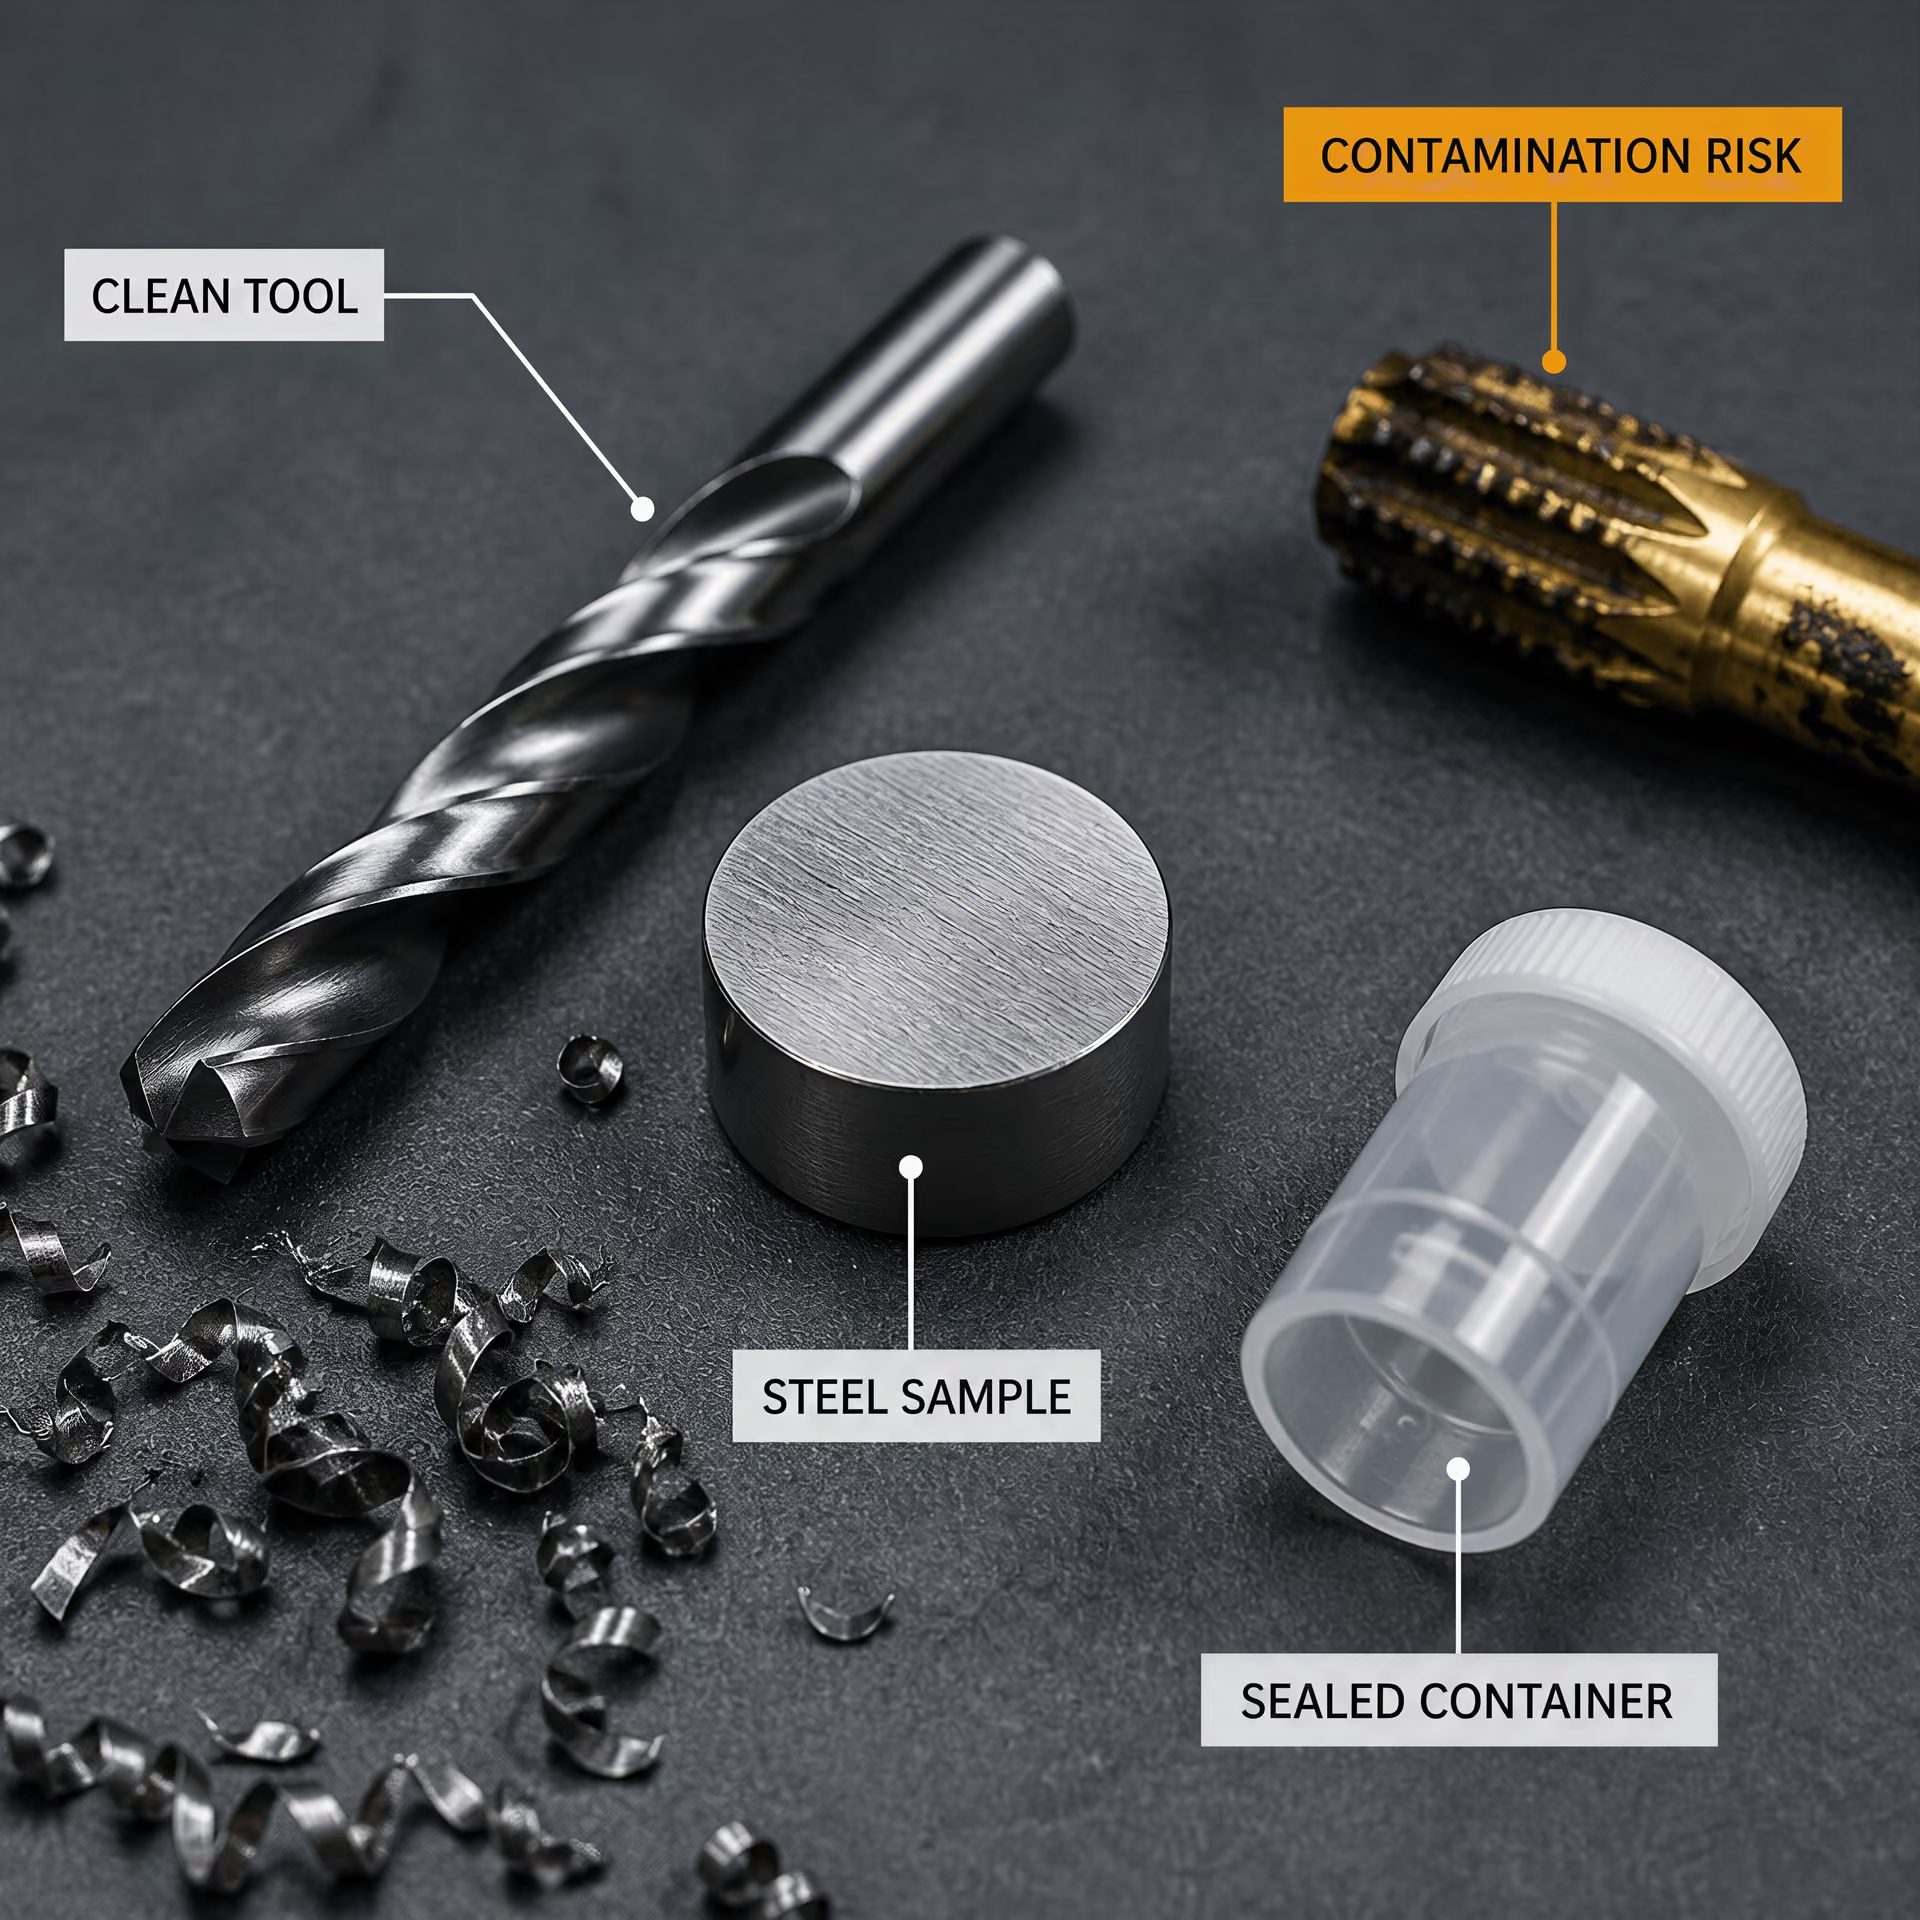
Prevención de la contaminación y de los artefactos de preparación
El material preparado no es químicamente neutro. Una broca, una hoja de sierra, un fluido de corte, una mordaza, un recipiente de almacenamiento, unos guantes o un cepillo pueden añadir elementos extraños. Una herramienta utilizada anteriormente en acero inoxidable puede introducir cromo o níquel en una muestra de acero al carbono. La contaminación con latón, cobre, zinc o plomo puede proceder de accesorios o herramientas. Incluso una pequeña cantidad de material adherido puede ser relevante cuando la concentración notificada se aproxima a un límite de especificación.
El estado de la superficie plantea un problema distinto. La cascarilla de laminación, el óxido, la pintura, el recubrimiento y las capas de óxido no tienen necesariamente la misma composición que el acero subyacente. Eliminarlos de forma incorrecta puede dejar contaminación en la muestra o eliminar una región superficial químicamente significativa. El calentamiento durante el corte o el esmerilado puede oxidar la superficie, provocar una pérdida localizada de elementos o cambiar la forma física de la muestra. Las partículas finas pueden oxidarse más rápidamente que el metal en masa, y las virutas muy finas pueden separarse de las partículas más pesadas durante el traslado o la agitación.
La segregación puede producirse durante la recogida, además de estar presente en el acero original. Las partículas gruesas y finas pueden separarse por tamaño; las partículas magnéticas pueden adherirse al equipo; el polvo puede permanecer en un recipiente o perderse durante el traslado. Por lo tanto, una muestra tomada de la primera descarga de un recipiente de recogida puede diferir de otra tomada después de que el contenido se haya asentado. Los registros de preparación deberían identificar las etapas de limpieza, secado, clasificación por tamaño, mezclado, almacenamiento y traslado, junto con el equipo utilizado.
El laboratorio debería evitar la contaminación cruzada limpiando las herramientas entre muestras, controlando los lubricantes y refrigerantes, utilizando recipientes adecuados y conservando suficiente material para su revisión o para los nuevos ensayos permitidos. El método también debe preservar la identidad de cada muestra. Una medición químicamente precisa de una muestra contaminada o segregada sigue siendo una medición precisa del material equivocado.
Análisis de colada, análisis del producto y trazabilidad de los resultados
El análisis de colada normalmente caracteriza el acero representado por una colada o fundición durante la producción. El análisis del producto examina material tomado del producto terminado. Ambos resultados pueden diferir debido a la segregación química, la ubicación de muestreo, el procesamiento, el estado de la superficie, la incertidumbre analítica y los requisitos de la especificación aplicable. Ninguna de estas denominaciones debe asignarse por costumbre. La norma aplicable al grado debe indicar qué análisis se requiere, dónde se toma la muestra y cómo se evalúa el resultado.
Cadena mínima de trazabilidad
- Identidad Número de colada, lote, producto, grado y número de pieza o bobina.
- Muestreo Fecha, responsable del muestreo, ubicación exacta y código de muestra.
- Preparación Procedimiento de preparación, equipo, limpieza y almacenamiento.
- Análisis Instrumento, analista, revisión del método y registros de control de calidad.
- Informe Unidades, redondeo, especificación utilizada y disposición.
La trazabilidad debería abarcar desde la identificación del lote y de la colada hasta la muestra física, la preparación de laboratorio, el análisis instrumental, el cálculo, las unidades y el informe. Un registro útil vincula el número de colada, la identificación del producto, la fecha de muestreo, el responsable del muestreo, la ubicación exacta de muestreo, el código de la muestra, el método de preparación, el equipo, el analista, la revisión del método, los registros de calibración o de control de calidad, las unidades notificadas y la especificación utilizada para la aceptación. Si un resultado se convierte de porcentaje en masa a otra unidad, el valor original y la conversión deberían conservarse. El redondeo debe realizarse según lo exigido por la norma aplicable, no simplemente para que un resultado límite parezca conforme.
La aceptación es una decisión independiente. Los requisitos de ASTM sobre formato y estilo establecen que una especificación debe identificar el número de unidades de ensayo y de probetas necesarios para demostrar la conformidad, definir los procedimientos de muestreo del lote e indicar cuándo se permiten nuevos ensayos. Un resultado fallido de composición química no puede eliminarse seleccionando otra viruta conveniente. Si se permiten nuevos ensayos, el documento aplicable debe indicar si el segundo resultado sustituye al primero, se combina con él o se evalúa conforme a una regla acumulativa. La Federal Highway Administration describe específicamente estas diferencias y señala que las decisiones basadas en muestreo doble y múltiple utilizan recuentos acumulativos de defectos. ASTM E2234-08 acepta igualmente un lote cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable, y lo rechaza cuando se alcanza el número de rechazo.
La misma disciplina se aplica a los ensayos mecánicos. ISO 377:2017 regula la identificación, la ubicación y la preparación de muestras y probetas para ensayos mecánicos de perfiles, barras, alambrón, productos planos y productos tubulares de acero, incluidos los nuevos ensayos necesarios. Un resultado químico válido no puede compensar una probeta de tracción tomada con una orientación o en una condición del material incorrectas. Del mismo modo, una probeta mecánica correctamente ubicada no puede demostrar la conformidad química cuando la identidad de su colada o la preparación de laboratorio no están controladas. La aceptación del lote requiere que ambas formas de evidencia cumplan la especificación aplicable.
5. Probetas para ensayos mecánicos: ubicación, orientación y estado del material
Un ensayo mecánico no mide «el acero» en abstracto. Mide una pieza definida, tomada de una ubicación definida, cortada en una dirección definida, preparada con una geometría definida y ensayada en un estado definido. Estos cuatro detalles pueden determinar si el resultado representa la conformidad del producto o un error introducido en el laboratorio.
El muestreo de un lote, la preparación de una muestra de laboratorio, el mecanizado de una probeta y el ensayo de dicha probeta son actividades independientes. La aceptación del lote constituye una quinta actividad, regida por la especificación aplicable del producto. ASTM A370 establece que la frecuencia de muestreo, la ubicación y orientación de la probeta, el estado del material y los requisitos de información proceden de la especificación aplicable del producto o de los requisitos generales. Un resultado no puede interpretarse correctamente cuando la identidad o el estado de la probeta son inciertos.
Identificación y preparación de probetas según ISO 377:2017
ISO 377:2017 proporciona el marco para identificar, ubicar y preparar muestras y probetas destinadas a ensayos mecánicos de perfiles, barras, alambrón, productos planos y productos tubulares de acero. Su alcance también incluye las muestras necesarias para los nuevos ensayos pertinentes. Por tanto, la norma se ocupa de algo más que de cortar metal de un extremo conveniente del producto. Vincula la probeta terminada con el producto del que se obtuvo.
La identificación comienza con la trazabilidad. La muestra debe conservar su asociación con la colada, el tratamiento térmico, el producto, el lote, el tamaño, la ruta de procesamiento y el requisito de ensayo correspondientes. El marcado, los registros, los croquis u otra documentación equivalente deben preservar la relación entre el producto original y cada pieza posterior. Una vez que una muestra se corta en varios bloques, estos deben seguir teniendo una identidad inequívoca. Una probeta de tracción, una probeta de doblado, una probeta de impacto o una ubicación de dureza no pueden tratarse como fragmentos anónimos.
La ubicación es igualmente importante. La especificación aplicable del producto puede exigir una probeta de un extremo concreto, de una superficie determinada, a una distancia específica de la superficie, de la zona central del espesor o de una sección particular de un perfil. ISO 377:2017 aborda las reglas de selección y preparación necesarias para obtener esa ubicación sin confundir la muestra con el material eliminado durante el despunte, el saneado por oxicorte, el recorte u otras operaciones de producción. La posición requerida la determina la norma del producto, no una suposición general sobre el acero.
La preparación debe conservar las características que el ensayo pretende medir. Puede ser necesario cortar el bloque de probeta mediante un método que evite un calentamiento, una deformación o un daño excesivos. El mecanizado establece después las dimensiones requeridas, el radio, el acabado superficial y la longitud calibrada. Las probetas para nuevos ensayos deben tomarse conforme a las mismas reglas aplicables; un primer resultado no satisfactorio no autoriza a utilizar una sustituta no documentada tomada de una ubicación más accesible.
Los requisitos de forma y estilo de ASTM refuerzan el aspecto contractual de este proceso: una especificación debe indicar el número de unidades de ensayo y de probetas necesarias para demostrar la conformidad, definir los procedimientos de muestreo del lote y especificar las condiciones y reglas bajo las cuales se permiten nuevos ensayos. ISO 377:2017 proporciona principios sobre la ubicación y preparación de las probetas, pero no elimina los criterios de aceptación ni el plan de muestreo establecidos en la especificación del producto.

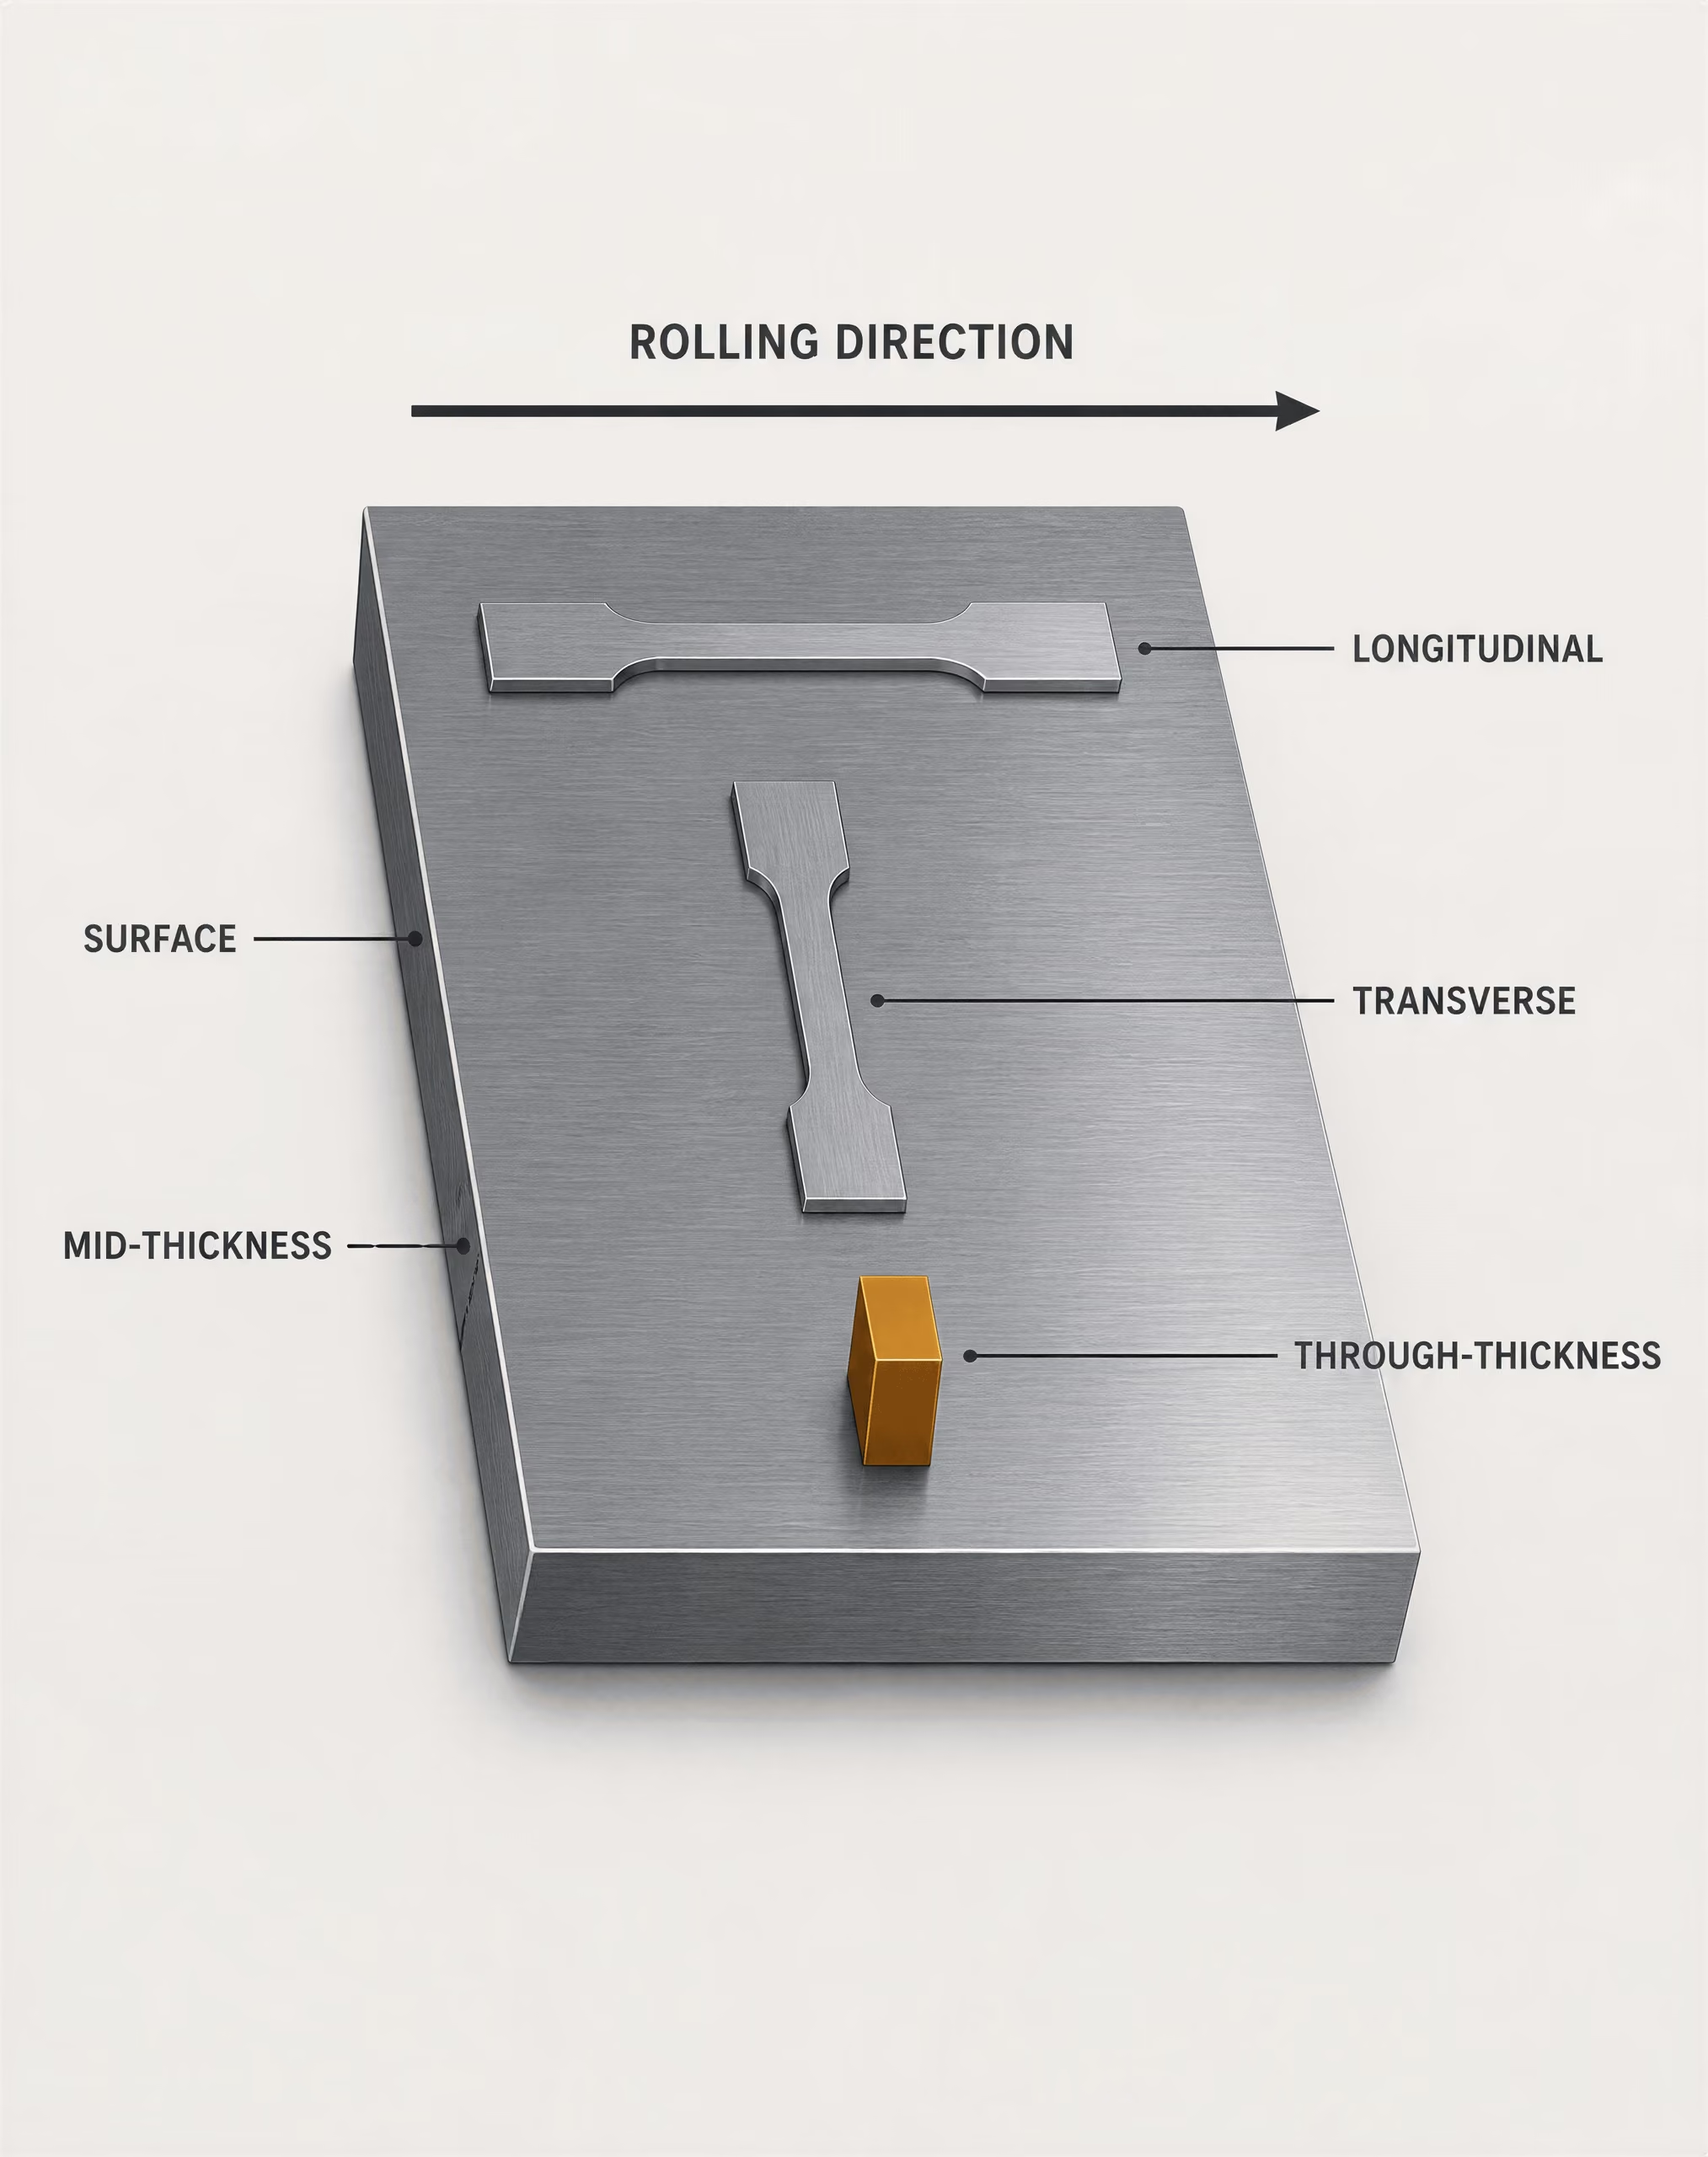
Consideraciones sobre las orientaciones longitudinal, transversal, radial y a través del espesor
| Orientación | Referencia típica |
|---|---|
| Longitudinal | A lo largo del eje principal o de la dirección de laminado |
| Transversal | A través del eje principal o de la dirección de laminado |
| Radial | Desde el centro hacia la superficie de una barra o varilla |
| A través del espesor | A través de la dimensión del espesor de una placa, ala, pared o sección |
La orientación describe la relación entre una probeta y la geometría del producto o su dirección principal de fabricación. «Longitudinal» suele indicar la dirección del eje principal o de laminación, mientras que «transversal» se refiere a una orientación perpendicular a dicha dirección. Estos términos no son intercambiables con «a través del espesor». Una probeta a través del espesor está orientada atravesando la placa, el ala, la pared u otra dimensión de espesor, a menudo con su sección ensayada extendiéndose desde una superficie hacia la superficie opuesta.
El acero laminado no es perfectamente isotrópico. La laminación en caliente alarga las inclusiones y desarrolla una textura cristalográfica; las reducciones de espesor, las condiciones de enfriamiento y el tratamiento térmico posterior influyen en la resistencia, la ductilidad, la tenacidad y el comportamiento a la fractura. Por tanto, una probeta de tracción longitudinal puede producir un resultado de alargamiento o de reducción de área diferente del de una probeta transversal. La energía de impacto Charpy también puede variar con la orientación, porque la propagación de la grieta interactúa con inclusiones alargadas, bandas y textura.
El sentido de la diferencia no es universal para todos los grados, espesores, formas de producto o propiedades. No debe suponerse que la orientación longitudinal siempre produce mayor resistencia, que la transversal siempre es más débil o que una dirección siempre proporciona el valor de impacto más bajo. La orientación requerida debe proceder de la especificación aplicable y del plano o plan de ensayos.
Las barras y el alambrón tienen un eje y una distancia radial con respecto a dicho eje. Una probeta radial puede cortarse desde el centro hacia la superficie, mientras que una probeta longitudinal sigue el eje del producto. Las piezas forjadas y los perfiles de gran tamaño pueden presentar gradientes adicionales causados por la deformación y el enfriamiento. En un perfil estructural, el alma, el ala y la esquina pueden tener historiales térmicos y de deformación diferentes; «transversal» solo tiene significado cuando se registra la geometría de referencia.
Los productos planos requieren especial cuidado con la ubicación en el espesor. Una probeta superficial puede reflejar descarburación, eliminación de cascarilla, efectos del temple, enfriamiento superficial o segregación cercana a la superficie. Una probeta tomada a mitad del espesor puede revelar inclusiones, segregación o comportamiento de la línea central diferentes. Los ensayos a través del espesor pueden ser importantes cuando es pertinente la resistencia al desgarro laminar o a la separación, pero no se exigen automáticamente para todas las placas o grados.
Los productos tubulares añaden la curvatura, la posición de la soldadura y la orientación de la junta. Una probeta puede ubicarse con respecto a la soldadura longitudinal, la soldadura helicoidal, la circunferencia o el eje del tubo. En un tubo soldado, una probeta tomada atravesando la soldadura no equivale a otra tomada del metal base. El metal de soldadura, la zona afectada por el calor, los límites de fusión, las tensiones residuales y la deformación local de conformado pueden afectar al resultado. En un tubo sin soldadura, la posición en el espesor de pared y la dirección circunferencial frente a la axial siguen siendo importantes.
La ubicación y la orientación deben registrarse en términos que otra persona pueda reproducir. Una etiqueta que solo indique «tracción de placa» es inadecuada. Debe identificar el producto, la dirección, la cara o la posición en el espesor cuando sea necesario, y el número de la probeta.
Estados sin procesamiento posterior, tratados térmicamente y procesados
El estado del material forma parte del requisito de ensayo; no es un detalle secundario. «Sin procesamiento posterior» puede significar que el producto se ensaya en el estado en que se entrega después de la laminación, la forja, el trefilado, el conformado u otra operación especificada. Un producto normalizado, templado y revenido, recocido, tratado por solución, endurecido por precipitación o sometido a alivio de tensiones debe ensayarse después del tratamiento especificado y, cuando se requiera, después de una secuencia definida de enfriamiento o envejecimiento.
Ensayar en un estado incorrecto puede invalidar una probeta que, por lo demás, haya sido mecanizada cuidadosamente. El tratamiento térmico modifica el equilibrio de fases, la estructura granular, las tensiones residuales, la dureza, la resistencia y la tenacidad. Una probeta extraída antes del revenido final no representa un producto templado y revenido. Por el contrario, recalentar una muestra en el laboratorio puede borrar las evidencias del estado suministrado y producir un resultado correspondiente a un estado material diferente.
El procesamiento posterior a la fabricación también es importante. El trefilado en frío, el enderezado en frío, el doblado, el aplastamiento, la expansión, el mecanizado y el conformado pueden modificar la deformación local y las tensiones residuales. Si la especificación exige el ensayo después de una operación del producto, la probeta debe reflejar dicha operación. Si exige el ensayo antes de una operación concreta, el procesamiento posterior no debe alterar la comparación prevista.
El calor de corte es una fuente habitual de falsa confianza. El corte térmico puede crear una zona afectada por el calor endurecida o ablandada, modificar las tensiones residuales y dañar el borde desde el que se mecaniza una probeta. Un esmerilado excesivo puede sobrecalentar la superficie o eliminar una capa requerida. Un corte basto, las entalladuras, los arañazos y unos radios de mecanizado incorrectos pueden concentrar las tensiones y provocar una fractura prematura. Enderezar un bloque doblado puede introducir deformación plástica antes del ensayo.
La ubicación de la longitud calibrada puede generar un error similar. La sección reducida y la longitud calibrada deben situarse donde esté representado el material especificado, no parcialmente en una transición, una soldadura, una zona afectada por el calor, un defecto de borde o una superficie dañada, salvo que el método de ensayo exija expresamente esa ubicación. El alargamiento informado es especialmente sensible al marcado de la longitud calibrada y a la posición de la fractura; una longitud calibrada mal ubicada puede hacer que un producto conforme parezca no conforme u ocultar una debilidad localizada.
Los nuevos ensayos deben seguir la regla escrita, no una búsqueda informal de un fragmento que permita aprobar. FHWA explica que las disposiciones deben indicar si los resultados del segundo ensayo sustituyen a los primeros o se combinan con ellos, y que las decisiones basadas en muestreo doble y múltiple utilizan recuentos acumulados de defectos. ASTM E2234-08 describe igualmente la aceptación cuando las unidades no conformes se encuentran en un número igual o inferior al número de aceptación aplicable, y el rechazo cuando se alcanza el número de rechazo. ISO 2859-1:2026 define esquemas de muestreo simple, doble y múltiple indexados por AQL, así como el cambio entre inspección normal, reducida y rigurosa. Ninguno de estos sistemas hace válida una probeta ubicada o preparada incorrectamente. Primero están los registros de preparación; después, las decisiones de aceptación.
6. De la muestra al resultado comunicado: qué puede aceptarse realmente
Un valor de ensayo comunicado no constituye automáticamente una decisión de aceptación del lote. Intervienen cuatro actividades distintas: seleccionar material de un lote definido, preparar muestras para laboratorio o probetas para ensayos mecánicos, ensayar esas muestras o probetas y aplicar la regla de aceptación. Confundir estos pasos es la causa de que piezas convenientes se conviertan en «representativas», que los resultados fallidos desaparezcan mediante repeticiones informales y que un certificado de ensayo pierda su conexión con el acero que supuestamente describe.
Unidades de ensayo, probetas y mediciones individuales
Vocabulario de las unidades de ensayo
- Unidad de ensayo
- Porción de un lote representada por una decisión de aceptación.
- Probeta de ensayo
- Pieza preparada que se coloca en la máquina de ensayo o que se utiliza para un examen especificado.
- Medición individual
- Lectura o valor calculado obtenido durante un ensayo.
- Unidad no conforme
- Unidad de inspección clasificada como fallida respecto de uno o más requisitos indicados conforme al plan.
Una unidad de ensayo es la parte de un lote representada por una decisión de aceptación conforme a la especificación aplicable. Dependiendo de la norma del producto, puede ser una colada, un vaciado, una placa, una bobina, un grupo de tamaño y condición, un envío u otra cantidad definida. Los límites del lote son importantes porque el riesgo del muestreo se calcula con respecto a esos límites. Una probeta de tracción tomada de una placa no puede representar tácitamente una colada diferente ni una condición distinta del producto.
Una probeta de ensayo es la pieza preparada que se coloca en la máquina de ensayo o que se utiliza para un examen especificado. Una unidad de ensayo puede requerir varias probetas: por ejemplo, probetas para ensayos de tracción, doblado, impacto, dureza o análisis químico, posiblemente tomadas de ubicaciones y en orientaciones prescritas. Una medición individual es una lectura o un valor calculado obtenido durante un ensayo, como el límite elástico, la resistencia a la tracción, el alargamiento, la energía absorbida al impacto, el contenido de carbono o un resultado dimensional. De una probeta pueden obtenerse varias mediciones, y pueden requerirse varias probetas antes de que la especificación defina el resultado correspondiente a la unidad de ensayo.
Estos términos no son intercambiables. Si una especificación exige dos probetas por unidad de ensayo, un laboratorio no puede tratar dos lecturas de una sola probeta como si fueran dos probetas. Por el contrario, si la regla exige un resultado de cada una de tres unidades de ensayo, promediar tres probetas de una sola unidad no satisface ese requisito.
Los requisitos de Forma y Estilo de ASTM establecen que una especificación debe identificar el número de unidades de ensayo y de probetas necesarios para demostrar la conformidad, definir los procedimientos de muestreo del lote y especificar las condiciones en las que se permite repetir el ensayo. Por tanto, la especificación aplicable del producto determina si los resultados se promedian, si cada probeta debe cumplir un límite, si un único resultado bajo desencadena una repetición del ensayo o si se asigna un recuento de defectos a cada unidad de ensayo. ASTM A370 deja clara la misma asignación: la frecuencia de muestreo, la ubicación y orientación de las probetas, la condición del material y los requisitos de comunicación de resultados proceden de la especificación aplicable del producto o de los requisitos generales, no de una práctica informal del laboratorio.
La selección también debe poder justificarse. ASTM E105:2016 define el muestreo probabilístico mediante la selección con números aleatorios y un procedimiento de estimación establecido. Este enfoque permite evaluar objetivamente la incertidumbre del muestreo y los riesgos de aceptar o rechazar un lote. Tomar el primer extremo accesible, la superficie más limpia o una pieza que ya se sabe que está en buen estado no sustituye a un procedimiento de selección establecido. ASTM E1806 aborda las ubicaciones de muestreo y la preparación de muestras de laboratorio para el análisis químico de acero y hierro; sus requisitos deben leerse junto con la especificación aplicable del producto y la identidad del material.
La ubicación y la dirección pueden cambiar el resultado. Una probeta longitudinal, una probeta transversal y una probeta en la dirección del espesor pueden medir comportamientos diferentes porque la laminación, la forja, la fundición, la segregación y los efectos del espesor son direccionales. ISO 377:2017 especifica la identificación, ubicación y preparación de muestras y piezas de ensayo para ensayos mecánicos de perfiles, barras, alambrón, productos planos y productos tubulares de acero, incluidas las piezas necesarias para repetir los ensayos. «Una probeta del mismo material» no es suficiente si su posición, orientación y condición no cumplen la regla aplicable.
Validez, fallos y resultados no conformes
Un ensayo puede ser inválido, pero la invalidez no es una etiqueta conveniente para un número no deseado. Entre las posibles causas se incluyen un defecto de la probeta, dimensiones incorrectas, daños de mecanizado, un fallo del equipo, una interrupción del ensayo o una fractura fuera de la zona calibrada prevista. Que alguna de estas causas permita descartar el resultado depende de la especificación y del método de ensayo aplicables.
Por ejemplo, una probeta de tracción puede romperse en una ubicación que haga que el alargamiento no sea representativo, mientras que un error dimensional puede significar que la probeta nunca cumplió el método. Un bastidor de carga, un extensómetro, un horno, un instrumento de análisis químico o un sistema de registro también pueden no superar las comprobaciones requeridas. El laboratorio debe documentar la causa observada, conservar el resultado original, identificar la probeta afectada y determinar si la norma autoriza expresamente su sustitución o la repetición del ensayo.
Un resultado válido de no conformidad sigue formando parte del registro de aceptación, salvo que la especificación rectora establezca una vía definida de repetición del ensayo o de disposición. Strong evidence
Un resultado no puede descartarse simplemente porque esté por debajo del mínimo especificado, por encima de un máximo o porque resulte inconveniente por cualquier otro motivo. Si una probeta válida produce un valor no conforme, sigue siendo un resultado no conforme, salvo que la especificación aplicable establezca un procedimiento definido de repetición del ensayo o de disposición. La distinción es importante: un ensayo inválido concierne a la fiabilidad o aplicabilidad del propio ensayo; un resultado válido fallido concierne al comportamiento medido del material.
Repetir un ensayo no constituye una segunda oportunidad automática. La especificación debe establecer cuántas probetas adicionales se permiten, qué condición autoriza su uso, de dónde se toman y cómo afectan sus resultados a la decisión original. La FHWA explica que una disposición sobre repetición del ensayo debe indicar si los resultados del segundo ensayo sustituyen a los primeros o se combinan con ellos. En los planes de muestreo doble y múltiple, los recuentos de defectos son acumulativos; una muestra posterior favorable no elimina un recuento de defectos anterior, salvo que la regla especificada así lo establezca.
ASTM E2234-08 describe el muestreo simple, doble y múltiple por atributos indexado mediante AQL. El lote se acepta cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable y se rechaza cuando se alcanza el número de rechazo. ISO 2859-1:2026 también define esquemas de muestreo simple, doble y múltiple para la inspección lote por lote e incluye el cambio entre inspección normal, reducida y rigurosa. Estos son sistemas de decisión, no una invitación a seleccionar el resultado que produzca la aceptación.
La disposición final puede ser la aceptación, el rechazo, la segregación, la reparación, el reprocesamiento, un examen adicional o una decisión de ingeniería documentada cuando el contrato lo permita. ASTM A1062:2026 demuestra por qué la regla debe ser explícita para las piezas de acero fundido: identifica las circunstancias que requieren una nueva muestra para ensayos dimensionales, visuales, de partículas magnéticas, de líquidos penetrantes, radiográficos, ultrasónicos o de fugas. Una nueva muestra no equivale a sustituir silenciosamente una muestra fallida.
Identidad, método y condición indicados en el informe
| Área del registro | Información requerida |
|---|---|
| Identidad | Colada, fundición, lote, pieza, forma del producto, grado y especificación |
| Probeta | Ubicación, orientación, dimensiones y condición del material |
| Método | Método y edición, equipo, operador y condiciones del ensayo |
| Resultados | Observaciones sin procesar, valores informados, unidades, redondeo y fallos |
| Disposición | Autoridad para repetir el ensayo, conteo acumulado, estado final, autoridad responsable y fecha |
El informe debe permitir que otra persona reconstruya qué se ensayó y por qué el resultado fue aceptado, rechazado o tratado como inválido. Como mínimo, el registro debe vincular el resultado con la colada, el vaciado, el lote, la pieza, la forma del producto, el grado, la especificación y la unidad de ensayo. Debe identificar la ubicación y orientación de la probeta, sus dimensiones o geometría cuando sean pertinentes, la condición del material y cualquier tratamiento térmico o estado de procesamiento exigido por la especificación.
El método debe nombrarse con precisión. Un informe debe identificar ASTM A370 cuando se utilice para ensayos mecánicos o evaluaciones relacionadas, junto con la especificación aplicable del producto y cualquier método de referencia para la propiedad concreta. El análisis químico puede requerir las disposiciones de muestreo de ASTM E1806 y el método analítico especificado. El informe debe indicar el resultado real, las unidades, la base de redondeo cuando esté prescrita, el número de probetas, los valores individuales cuando sean necesarios y la regla utilizada para combinarlos o evaluarlos.
La condición durante el ensayo también es importante. «Tal como se recibió», normalizado, templado y revenido, tratado por solución, envejecido u otra condición indicada puede producir resultados materialmente diferentes. Un resultado obtenido en la condición incorrecta no se vuelve aceptable por el hecho de que la medición sea exacta.
Por último, el informe debe registrar las desviaciones, las determinaciones de invalidez, las repeticiones de ensayos, los recuentos acumulativos y la disposición. AISC 207-20 exige que el personal de inspección y ensayo comprenda los métodos aplicables y los criterios de aceptación, y asigna responsabilidades de inspección final para los productos de acero estructural. Esa responsabilidad va más allá de producir números. Un registro auditable debe mostrar qué acero se muestreó, qué probetas se ensayaron, qué significaba cada resultado conforme a la especificación aplicable y cómo se derivó la decisión sobre el lote a partir de esos hechos.
7. Aceptación de lotes por atributos: muestreo simple, doble y múltiple
El muestreo por atributos permite tomar una decisión basada en el recuento. No calcula la resistencia media a la fluencia, el contenido medio de carbono ni el alargamiento medio de un lote para comparar ese promedio con un límite de especificación. Cada unidad muestreada se clasifica conforme a una regla establecida: conforme o no conforme, aceptable o inaceptable, defectuosa o no defectuosa. La decisión sobre el lote depende entonces de cuántas unidades no conformes se hayan encontrado, no de si los resultados favorables pueden compensar los desfavorables.
Esta distinción es importante en el caso del acero. Una colada, fundición, grupo de bobinas, lote de barras o envío no puede muestrearse tomando piezas convenientes y tratándolas como intercambiables. Los límites del lote deben definirse antes de la inspección, con trazabilidad al número de colada, la forma del producto, el tamaño, la condición, la ruta de procesamiento y la especificación aplicable. El plan de muestreo también debe identificar el tamaño de la muestra, el índice AQL, la característica que se inspecciona, la unidad que se contabiliza como no conforme y el procedimiento que debe seguirse cuando la primera muestra no produce una decisión inmediata.
El muestreo es solo una parte del proceso. ASTM A370 establece que la «frecuencia de muestreo, la ubicación y orientación de las probetas, la condición del material y los requisitos de notificación» se rigen por la especificación aplicable del producto o de requisitos generales. ASTM E1806 aborda el muestreo de lotes y la preparación de muestras de laboratorio para el análisis químico de acero y hierro. ISO 377:2017 especifica la identificación, ubicación y preparación de muestras y probetas para ensayos mecánicos de perfiles, barras, varillas, productos planos y productos tubulares, incluidas las piezas necesarias para los nuevos ensayos. Un plan por atributos no puede corregir una probeta cortada de la ubicación incorrecta, ensayada en la orientación equivocada o extraída de material en una condición no autorizada.
Números de aceptación y rechazo conforme a ASTM E2234
| Tipo de plan | Base de decisión |
|---|---|
| Muestreo simple | Una muestra prescrita comparada con los números de aceptación y rechazo |
| Muestreo doble | Puede tomarse una segunda muestra y combinar sus resultados con los de la primera |
| Muestreo múltiple | Pueden utilizarse varias muestras escalonadas hasta alcanzar un límite de decisión |
| Inspección con cambio de régimen | La inspección normal, reducida o rigurosa sigue las reglas prescritas según el historial |
ASTM E2234 describe el muestreo simple, doble y múltiple por atributos indexado según el AQL. Su regla central es directa: un lote se acepta cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable, y se rechaza cuando se alcanza el número de rechazo.
En un plan de muestreo simple, el inspector selecciona una muestra del tamaño establecido y cuenta las unidades no conformes. Si el recuento no supera el número de aceptación, el lote supera la decisión de muestreo. Si el recuento alcanza el número de rechazo, el lote no supera la decisión. Los números aplicables proceden del plan de muestreo seleccionado; no se inventan después de observar los resultados del ensayo. En muchos planes tabulados, el número de rechazo es inmediatamente superior al número de aceptación, pero los valores efectivos están determinados por la tabla aplicable y por la edición de la norma.
El muestreo doble pospone la decisión final en algunos casos. La primera muestra puede contener tan pocas unidades no conformes que la aceptación sea inmediata, o tantas que el rechazo sea inmediato. Un resultado situado entre esos límites activa una segunda muestra. A continuación, los recuentos se combinan conforme al plan. La aceptación o el rechazo se basan en el recuento acumulado, no en juzgar la segunda muestra como si eliminara la primera.
El muestreo múltiple extiende ese enfoque escalonado a varias muestras posibles. Una primera muestra pequeña puede reducir la inspección cuando las evidencias son claramente favorables, mientras que un recuento acumulado claramente desfavorable pone fin anticipadamente a la inspección. Los resultados intermedios conducen a otra muestra hasta que el plan alcanza un número de aceptación o de rechazo, o agota las etapas permitidas. Por tanto, ASTM E2234 no autoriza una búsqueda ilimitada de una pieza que permita aprobar el lote.
Debe definirse el elemento que se contabiliza. Una «unidad no conforme» puede ser una placa, barra, pieza fundida, bobina, unidad de ensayo u otra unidad de inspección especificada que presente una o más no conformidades. No obstante, un plan puede contabilizar defectos individuales, pero esa no es la misma base de decisión. Una barra que no cumpla tanto en el análisis químico como en la resistencia a la tracción puede contabilizarse como una unidad no conforme en un plan basado en unidades, mientras que un plan basado en defectos podría contabilizar más de una no conformidad. La especificación o el procedimiento de inspección debe indicar qué regla se aplica.
Los nuevos ensayos son distintos de la toma de la muestra siguiente en un plan doble o múltiple. Puede permitirse un nuevo ensayo debido a una irregularidad del ensayo, un defecto de la probeta o un procedimiento de verificación especificado. Los requisitos de forma y estilo de ASTM establecen que las especificaciones deben identificar el número de unidades de ensayo y de probetas necesarias para demostrar la conformidad, definir los procedimientos de muestreo del lote e indicar las condiciones y reglas aplicables a los nuevos ensayos permitidos. FHWA también explica que el procedimiento debe indicar si los resultados del segundo ensayo sustituyen a los primeros o se combinan con ellos. Sin esa instrucción, repetir un resultado fallido de tracción, impacto, dureza o análisis químico no constituye un método válido de aceptación.
Lógica de inspección indexada según el AQL
NCA Índice que, junto con el tamaño del lote y las condiciones de inspección, se utiliza para seleccionar un plan de muestreo de atributos; no constituye una promesa de que un lote aceptado no contenga defectos.
El AQL es un índice utilizado para seleccionar un plan de inspección. No es una afirmación de que todos los lotes aceptados estén libres de defectos ni una tasa de defectos permitida por una especificación del producto. Tampoco puede sustituir el requisito de grado aplicable al acero, como la resistencia mínima a la fluencia especificada para ASTM A572/A572M Grade 50 o los requisitos químicos y mecánicos de ASTM A36/A36M.
Un plan indexado según el AQL combina el tamaño del lote, el nivel de inspección o código de tamaño de muestra y el AQL seleccionado con los números de aceptación y rechazo. El plan resultante establece la estructura probabilística de la decisión de inspección. Un recuento observado bajo puede conducir a la aceptación, pero la aceptación no demuestra que todas las unidades no ensayadas sean conformes. Del mismo modo, el rechazo conforme al plan no demuestra necesariamente que todas las unidades del lote sean no conformes; demuestra que las evidencias observadas han alcanzado la regla de rechazo del plan.
Las unidades de muestreo deben seleccionarse de forma que respalden esa estructura probabilística. ASTM E105 define el muestreo probabilístico mediante la selección con números aleatorios y un procedimiento de estimación establecido, lo que permite calcular objetivamente la incertidumbre del muestreo y los riesgos asociados a la decisión sobre el lote. Elegir las primeras piezas que se encuentren, los extremos más accesibles de las barras o material que ya se sospeche que está en buen estado modifica la base del muestreo. Esto puede hacer que las probabilidades de aceptación de la tabla carezcan de significado.
La inspección conforme al AQL tampoco determina si una probeta se preparó correctamente. El inspector debe preservar la identificación y la cadena de custodia, registrar la relación entre la colada y el lote, y verificar la ubicación, orientación, dimensiones y condición del material de la probeta antes de incorporar el resultado al recuento. Para los productos de acero estructural, AISC 207-20 exige que el personal de inspección y ensayo comprenda los métodos de inspección y los criterios de aceptación aplicables, y asigna responsabilidades de inspección final para esos productos. ASTM A1062 proporciona un ejemplo relacionado para piezas fundidas de acero destinadas a muestreo: sus requisitos de inspección del comprador y del productor identifican las circunstancias que exigen una nueva muestra para ensayos dimensionales, visuales, por partículas magnéticas, líquidos penetrantes, radiográficos, ultrasónicos o de estanqueidad.
ISO 2859-1:2026 y cambio de niveles de inspección
ISO 2859-1:2026 define esquemas de muestreo simple, doble y múltiple indexados según el AQL para la inspección lote por lote, e incluye reglas de cambio entre la inspección normal, reducida y rigurosa. Por tanto, el nivel de inspección no es simplemente una elección permanente hecha por conveniencia. Puede cambiar en respuesta al historial reciente de lotes aceptados y rechazados, sujeto a las condiciones y autoridades prescritas por la norma.
La inspección normal es la condición inicial ordinaria para una secuencia continua de inspección. La inspección reducida utiliza una carga de inspección menor cuando el historial reciente de calidad cumple los criterios exigidos. No constituye una autorización para abandonar la trazabilidad ni para seleccionar probetas de manera informal. La inspección rigurosa se aplica cuando la secuencia reciente indica un empeoramiento de los resultados o cuando se activa la regla de cambio especificada. En ese caso, el plan exige evidencias más sólidas antes de aceptar el lote.
Las decisiones de cambio deben basarse en la secuencia definida de lotes y en los resultados registrados, no en un nuevo ensayo favorable aislado. Un proveedor, comprador u organización de calidad debe saber qué lotes pertenecen a la secuencia, qué plan de muestreo se utilizó y si un lote fue aceptado, rechazado, reprocesado o presentado nuevamente conforme a las reglas de la norma. Un lote rechazado no puede hacerse pasar por un lote aceptado simplemente sustituyendo su identidad o iniciando una nueva secuencia sin autorización.
La disciplina práctica es sencilla, pero estricta: establecer el lote, seleccionar el plan, extraer muestras representativas, preparar probetas válidas, contabilizar los resultados conforme a la regla establecida para las unidades no conformes y seguir el procedimiento de decisión prescrito. Un nuevo ensayo aprobado no significa automáticamente que el lote haya sido aprobado. La disposición final debe ajustarse a la especificación del producto, la norma de muestreo y las disposiciones documentadas sobre nuevos ensayos.
8. Reensayo: corrección de un fallo válido frente a la repetición de un proceso no válido
El reensayo no supone automáticamente empezar de cero. Es una acción controlada cuya autoridad, alcance, número de especímenes y efecto sobre la disposición del lote deben derivarse de la especificación aplicable del producto, la especificación de compra o el plan de inspección. Un laboratorio no puede hacer aceptable un lote rechazado simplemente ensayando piezas más convenientes, y un inspector no puede suponer que un segundo resultado cancela el primero. La norma aplicable debe responder a una pregunta previa: ¿fue válido el primer ensayo?
Deben mantenerse separadas cuatro actividades. El muestreo selecciona material de un lote definido. La preparación del espécimen convierte ese material en un espécimen para ensayo de laboratorio o mecánico. El ensayo produce un resultado medido. La aceptación o el rechazo aplican al lote la regla de decisión establecida. Un error en una de estas actividades no autoriza automáticamente a repetir las cuatro.
ASTM A370, utilizada para evaluar la conformidad de productos de acero y de aleaciones relacionadas, establece que la frecuencia de muestreo, la ubicación y la orientación del espécimen, la condición del material y los requisitos de información están regidos por la especificación aplicable del producto o de los requisitos generales. Estos detalles pueden cambiar el resultado. Un espécimen de tracción tomado transversalmente a la dirección de laminación no es intercambiable con uno tomado longitudinalmente; un ensayo realizado con el material de una colada, espesor, condición o ubicación incorrectos no se vuelve representativo porque la máquina haya funcionado correctamente.
Cuándo puede permitirse el reensayo
Una especificación debe identificar el número de unidades de ensayo y especímenes necesarios para demostrar la conformidad, definir el procedimiento de muestreo del lote y establecer las condiciones y reglas conforme a las cuales se permite el reensayo. Estos son requisitos explícitos de ASTM Form and Style. Por tanto, el reensayo depende en primer lugar del sistema de aceptación escrito, no de las prácticas habituales del taller ni de la creencia general de que puede descartarse un valor bajo.
Un reensayo permitido suele pertenecer a una de dos categorías generales. La primera corrige un fallo del proceso de ensayo. Un espécimen puede romperse fuera de la ubicación permitida, dañarse durante el mecanizado, contener un defecto evidente de preparación o ensayarse con un equipo o procedimiento que no cumpliera el método. Un espécimen de tracción roto no constituye automáticamente una prueba de que el acero no es conforme, pero tampoco toda fractura inconveniente justifica borrar un resultado. El método de ensayo y la especificación del producto aplicables deben definir cuándo un resultado es no válido y qué espécimen de sustitución se requiere.
La segunda categoría aborda un resultado válido que indica una posible no conformidad. Algunas especificaciones permiten ensayar especímenes adicionales cuando falla el primer ensayo, a menudo sujetos a un número especificado de resultados satisfactorios o a un promedio establecido. Este permiso es una regla de disposición, no una prueba de que el primer resultado fuera erróneo. El primer resultado sigue formando parte del registro, salvo que la especificación indique expresamente lo contrario.
La distinción es importante porque una propiedad confirmada por debajo de la especificación constituye un problema de conformidad del material. Si el límite elástico de un espécimen válido está por debajo del mínimo especificado, el reensayo no puede describirse como una corrección de un error de laboratorio simplemente porque los especímenes posteriores cumplan. El lote aún puede aceptarse conforme a una regla que permita ensayos adicionales, pero la aceptación deberá ajustarse entonces a dicha regla. Sin una regla de este tipo, la repetición de ensayos no constituye una vía válida para la aceptación.
La selección representativa también determina si el reensayo responde a la pregunta correcta. ASTM E105 (2016) define el muestreo probabilístico mediante la selección con números aleatorios y un procedimiento de estimación establecido. Esto permite evaluar objetivamente la incertidumbre del muestreo y los riesgos asociados a la disposición del lote. Elegir una pieza cercana porque es fácil de cortar puede reducir la tasa aparente de fallos sin aportar información significativa sobre el lote definido.
ISO 377:2017 sitúa las muestras utilizadas para los reensayos necesarios dentro del mismo marco controlado que el trabajo original. Especifica la identificación, la ubicación y la preparación de muestras y probetas para el ensayo mecánico de perfiles, barras, alambrón, productos planos y productos tubulares de acero, incluidas las muestras necesarias para el reensayo. Por tanto, un espécimen de reensayo debe conservar su identidad y su vínculo con el lote, la colada, el producto, la ubicación, la orientación y la condición del material. No es una sustitución anónima.
Resultados de sustitución frente a resultados combinados
El efecto de un reensayo debe establecerse claramente. ASTM Form and Style exige que se definan las condiciones y reglas para los reensayos permitidos; las directrices de FHWA hacen explícita la distinción práctica: la especificación debe indicar si los resultados del segundo ensayo sustituyen a los primeros o se combinan con ellos.
Conforme a una regla de sustitución, el resultado del segundo ensayo, o el conjunto definido de resultados del segundo ensayo, reemplaza al primer resultado para la decisión de aceptación establecida. Esto solo es apropiado cuando la regla establece por qué el primer resultado ya no debe ser determinante —por ejemplo, debido a un espécimen no válido o a un procedimiento definido para resolver un ensayo controvertido—. La sustitución no autoriza una búsqueda ilimitada de un valor aprobatorio. El número de especímenes adicionales y las condiciones para utilizar la sustitución deben fijarse de antemano.
Conforme a una regla de resultados combinados, el primer y el segundo resultado siguen formando parte de una única decisión. La especificación puede exigir que todos los resultados cumplan un mínimo, prescribir un promedio o aplicar otro cálculo. Un segundo ensayo satisfactorio no puede borrar un primer ensayo fallido cuando la regla exige la combinación. A la inversa, un único resultado bajo puede no justificar el rechazo del lote si la regla establecida evalúa el conjunto combinado y dicho conjunto satisface el requisito.
La inspección por muestreo plantea una cuestión relacionada. ASTM E2234-08 describe el muestreo simple, doble y múltiple por atributos indexado por AQL: la aceptación se produce cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable, y el rechazo se produce cuando se alcanza el número de rechazo. En el muestreo doble o múltiple, los defectos se contabilizan de forma acumulativa. Si la primera muestra contiene una unidad no conforme y la segunda contiene otra, la decisión utiliza el recuento total cuando el plan exige un recuento acumulativo; la segunda muestra no constituye un lote nuevo.
FHWA establece igualmente que las decisiones basadas en muestreo doble y múltiple utilizan recuentos acumulativos de defectos. Esto impide que una segunda muestra se trate como un reinicio después de una primera muestra desfavorable. ISO 2859-1:2026 define esquemas de muestreo simple, doble y múltiple indexados por AQL para la inspección lote por lote e incluye reglas de cambio entre inspección normal, reducida y estricta. Estas reglas de cambio también muestran por qué un inspector no puede seleccionar una modalidad de muestreo más favorable después de observar un fallo.
El mismo principio se aplica más allá de las propiedades mecánicas. ASTM A1062 especifica los requisitos de inspección del comprador y del productor para las fundiciones de acero de muestra antes de la producción del pedido completo e identifica las circunstancias que requieren una nueva muestra para ensayos dimensionales, visuales, de partículas magnéticas, de líquidos penetrantes, radiográficos, ultrasónicos o de fugas. Una «nueva muestra» es una acción de inspección definida; no es un permiso para sustituirla por una fundición sin trazabilidad ni para repetir únicamente el ensayo que produjo una indicación favorable.

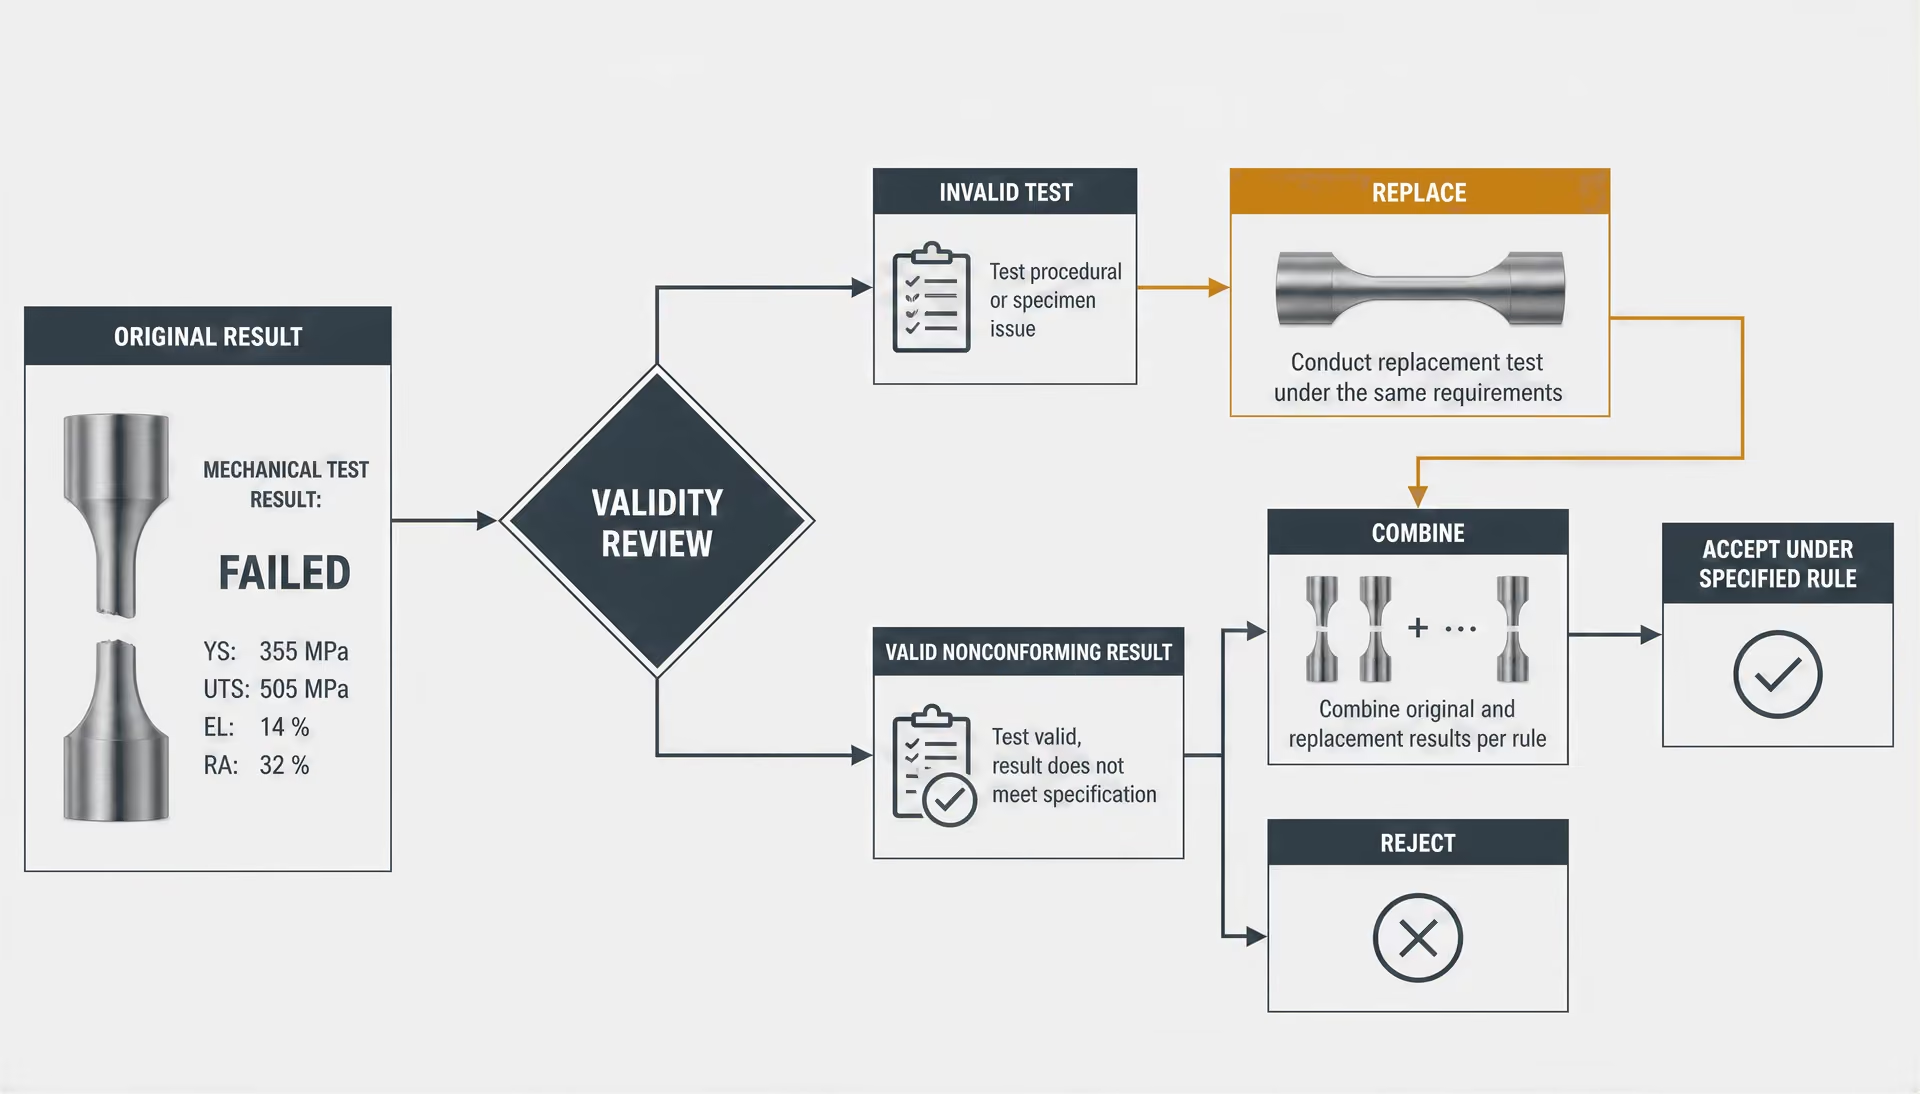
Especímenes de reensayo y necesidad de reglas documentadas
Todo reensayo debe poder vincularse a una decisión escrita. El registro debe identificar los límites del lote, la muestra original, la identificación del espécimen, el método de ensayo y su edición, la orientación, la ubicación, la condición del material, el equipo, el operador o laboratorio, el motivo del reensayo, el número de especímenes adicionales autorizados y la regla utilizada para combinar o sustituir los resultados. También debe registrar la disposición final: aceptado, rechazado, clasificado, reprocesado, degradado cuando esté permitido o retenido para una investigación adicional.
Un espécimen de reensayo debe proceder del material y de la ubicación permitidos por la especificación. Si el espécimen original se tomó del extremo incorrecto de una barra, de la cara incorrecta de una placa o en una condición incorrecta del producto, la medida correctiva puede consistir en obtener un espécimen de la ubicación correcta, no en obtener otro espécimen de la misma ubicación incorrecta. ASTM E1806 aborda el muestreo de lotes, las ubicaciones de muestreo y la preparación de muestras de laboratorio para el análisis químico de acero y hierro, reforzando la misma cadena de identidad para los trabajos químicos.
El personal debe conocer los criterios de aceptación antes de revisar el resultado. AISC 207-20 exige que el personal de inspección y ensayo comprenda los métodos de inspección y los criterios de aceptación aplicables, y asigna responsabilidades de inspección final para productos de acero estructural. Esta responsabilidad es incompatible con un reensayo informal destinado a obtener un valor preferido.
La secuencia defendible es sencilla, aunque no siempre fácil: establecer si el primer resultado fue válido; aplicar la disposición de reensayo especificada; conservar el resultado original; contabilizar los defectos conforme a las instrucciones del plan de muestreo; y determinar la disposición con arreglo a la regla escrita. Si ninguna regla permite el reensayo, un resultado válido fallido no puede convertirse en aceptación mediante la repetición. Si el ensayo original no fue válido, la corrección debe abordar el defecto real de muestreo, preparación o procedimiento. El reensayo solo es correctivo cuando corrige un error definido. De lo contrario, es simplemente otro ensayo, y otro ensayo no constituye automáticamente otra oportunidad.
9. Probetas de reensayo y razones metalúrgicas por las que los resultados pueden diferir
Un reensayo no es simplemente un segundo intento de realizar el mismo ensayo. Puede implicar una pieza de acero diferente, una ubicación distinta dentro del producto, una nueva probeta cortada de la muestra retenida o una muestra de reemplazo del lote. Estas distinciones son importantes porque las propiedades del acero pueden cambiar en distancias cortas, mientras que el propio proceso de ensayo también puede introducir variaciones.
ASTM A370 establece que la frecuencia de muestreo, la ubicación y la orientación de las probetas, el estado del material y los requisitos de información están controlados por la especificación aplicable del producto o por la especificación de requisitos generales. Los requisitos de Formato y Estilo de ASTM también exigen que una especificación identifique el número de unidades y probetas de ensayo, defina el muestreo del lote e indique cuándo se permite un reensayo. Por lo tanto, la especificación aplicable debe responder a dos preguntas distintas: ¿qué resultado representa al lote y qué procedimiento se aplica después de un resultado no conforme?
Variación local, segregación y anisotropía
El acero solidifica con segregación química. Elementos como el carbono, el manganeso, el azufre, el fósforo y las adiciones de aleación no permanecen perfectamente uniformes durante la colada; su concentración puede variar entre las regiones dendríticas, la línea central y las partes exteriores de una barra o lingote. Los procesos posteriores de laminación, forja, recalentamiento y normalizado reducen estas diferencias, pero quizá no las eliminen. Por lo tanto, una probeta tomada cerca de una región segregada puede mostrar una resistencia, ductilidad, tenacidad o composición química diferentes de las de una probeta tomada en otro lugar de la misma colada o producto.
El efecto depende de la propiedad que se mida. Una inclusión alargada local o una región bandeada puede reducir el alargamiento o la energía de impacto sin causar un cambio comparable en la resistencia a la tracción. Las zonas ricas en azufre pueden afectar el comportamiento de fractura y tener mayor importancia en un ensayo transversal que en uno longitudinal. Una muestra química tomada de una ubicación puede diferir de una muestra representativa de la sección transversal del producto, especialmente cuando la especificación exige una ubicación de muestreo determinada.
La laminación y la forja crean direccionalidad. Los granos se alargan, las inclusiones pueden alinearse y pueden desarrollarse bandas de ferrita-perlita u otras fases paralelas a la dirección de trabajo. Una probeta de tracción longitudinal y una probeta de tracción transversal no examinan la misma estructura. La diferencia no demuestra que una de las probetas se haya ensayado incorrectamente. Puede ser la respuesta esperada de un material anisotrópico. ISO 377:2017 especifica la identificación, la ubicación y la preparación de muestras y probetas para ensayos mecánicos de perfiles, barras, alambrón, productos planos y productos tubulares, incluidas las muestras para los reensayos necesarios. Sus requisitos de ubicación y orientación preservan el significado del resultado.
El espesor también modifica el historial térmico y de deformación. El centro de una placa gruesa, una pieza forjada o una pieza colada se enfría más lentamente que su superficie, por lo que el tamaño de grano, la transformación de fases, la segregación y las propiedades a través del espesor pueden diferir. El tratamiento térmico puede añadir otro gradiente. Una carga del horno puede presentar diferencias de temperatura, o el temple puede enfriar las superficies expuestas más rápidamente que el interior. En consecuencia, una probeta próxima a una superficie puede presentar una dureza o una respuesta a la tracción diferentes de las de una probeta tomada a mitad del espesor.
La descarburación superficial es otro ejemplo. El carbono puede perderse de la superficie durante el calentamiento en una atmósfera con control de carbono, produciendo una capa más blanda. Si el mecanizado deja parte de esa capa en una probeta de tracción, la resistencia o la dureza medidas pueden ser inferiores al valor del material a granel. Retirar demasiado material puede crear el problema opuesto: el ensayo deja de representar la ubicación especificada.
Estos efectos hacen que el muestreo representativo sea esencial. ASTM E105 describe el muestreo probabilístico mediante la selección con números aleatorios y un procedimiento de estimación establecido, lo que permite evaluar objetivamente la incertidumbre del muestreo y los riesgos asociados con la disposición del lote. Una pieza conveniente tomada del extremo de una barra, la esquina más accesible de una placa o el material restante más próximo a la sierra no es automáticamente representativa. El registro de la muestra debe identificar la colada, el lote, el producto, la ubicación, la orientación, la posición en el espesor y el estado del material, de modo que el reensayo pueda interpretarse en relación con el primer resultado.
Preparación de las probetas y efectos de la máquina
Un material conforme puede producir un resultado cuestionable cuando la preparación de la probeta se aparta del método aplicable. El mecanizado puede dejar metal desgarrado, marcas de herramienta, rebabas, tensiones residuales, sobrecalentamiento o una superficie descarburada. Una muesca o un arañazo en la sección calibrada puede concentrar la tensión y reducir el alargamiento o el comportamiento de fractura prematura. En una probeta de doblado o de impacto, unas dimensiones, un radio, una ubicación de la entalla o un estado superficial incorrectos pueden modificar sustancialmente el resultado.
La probeta también debe corresponder a la orientación y geometría previstas para el ensayo. Una probeta de tracción cortada con su eje formando un ángulo incorrecto respecto de la dirección de laminación puede medir una propiedad diferente. Una sección reducida demasiado pequeña, una longitud calibrada marcada incorrectamente o una probeta que no esté centrada pueden producir una aparente discrepancia entre ensayos. En los ensayos de impacto, la alineación y la calidad de la entalla son especialmente importantes porque la entalla concentra deliberadamente la tensión.
Los efectos de la máquina son menos visibles, pero igual de importantes. Las mordazas deben sujetar la probeta sin aplastarla, deslizarse ni imponer flexión. La desalineación entre las mordazas y la línea de carga puede añadir un componente de flexión a un ensayo de tracción axial. La fijación del extensómetro, la calibración del instrumento, la velocidad del travesaño, el estado de la célula de carga y los ajustes del software pueden afectar la resistencia de fluencia, la resistencia a la tracción o el alargamiento registrados. Un yunque desgastado, un percutor de impacto dañado, un error de temperatura o un dispositivo de doblado mal alineado pueden alterar la respuesta medida.
El estado del instrumento no invalida todo valor inesperado. La cuestión es si el equipo y el procedimiento cumplieron el método aplicable. Si una probeta de tracción se deslizó en las mordazas, se fracturó fuera de la ubicación permitida o se ensayó con un extensómetro averiado, el resultado puede ser inválido y estar sujeto a sustitución conforme a las reglas aplicables. Un valor bajo obtenido con una probeta correctamente preparada en una máquina verificada sigue siendo un resultado del material, incluso cuando una probeta posterior cumple los requisitos.
La trazabilidad evita que estos problemas se confundan. El laboratorio debe poder vincular cada resultado con la unidad de ensayo, la identificación de la probeta, el registro de preparación, la orientación, las dimensiones, la máquina de ensayo, el operador y las condiciones ambientales o del material exigidas por el método. Sin esa cadena, puede ser imposible determinar si dos resultados diferentes representan una variación local del acero o dos errores de procedimiento distintos.
Por qué un reensayo satisfactorio no elimina el primer resultado
Un ensayo repetido satisfactorio puede reflejar una variación local del material, una regla permitida de ensayo adicional o un primer ensayo no válido; por sí solo, no elimina el resultado original. Strong evidence
Un reensayo satisfactorio no demuestra que el primer resultado fuera incorrecto. Puede indicar que la primera probeta procedía de una región local menos favorable, que el material presenta una variabilidad normal o que el plan de muestreo permite examinar otra probeta. También puede indicar que el primer ensayo era inválido. Se trata de conclusiones diferentes y no pueden elegirse posteriormente simplemente porque el segundo número resulte conveniente.
Los requisitos de Formato y Estilo de ASTM establecen las condiciones de los reensayos en la especificación. La FHWA explica que una disposición sobre reensayos debe indicar si los resultados del segundo ensayo sustituyen al primer resultado o se combinan con él, y que las decisiones basadas en muestreo doble y múltiple utilizan recuentos acumulativos de unidades defectuosas. ASTM E2234 describe la misma lógica de aceptación para el muestreo indexado según el AQL: un lote se acepta cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable, y se rechaza cuando se alcanza el número de rechazo. ISO 2859-1:2026 proporciona esquemas de muestreo único, doble y múltiple, con reglas de cambio entre inspección normal, reducida y rigurosa.
Por lo tanto, una especificación puede permitir un ensayo de reemplazo definido después de una probeta inválida, mientras que otra puede exigir probetas adicionales y contabilizar el incumplimiento original junto con los resultados del reensayo. Un reensayo puede resolver la disposición del lote únicamente conforme a esa regla escrita. No puede borrar retroactivamente un resultado válido no conforme.
Lo contrario también es cierto. Un resultado bajo no debe interpretarse excesivamente cuando la ubicación, la orientación, la preparación o la ejecución del ensayo de la probeta no cumplieron el método aplicable. La disposición adecuada puede consistir en invalidar el ensayo y obtener una probeta preparada correctamente, en lugar de rechazar el lote basándose en un número no cualificado. La aceptación final corresponde a la especificación aplicable del producto y al procedimiento de inspección. AISC 207-20 asigna responsabilidades de inspección final para productos de acero estructural y exige que el personal de inspección y ensayo comprenda los métodos aplicables y los criterios de aceptación. Por lo tanto, el reensayo es una parte controlada de la disposición del lote, no una autorización para repetir los ensayos hasta obtener la respuesta deseada.
10. Piezas fundidas de acero: muestreo antes de la producción y factores que activan una nueva muestra
Requisitos de inspección del comprador y del productor según ASTM A1062
ASTM A1062 ofrece una advertencia útil contra la práctica de tratar todos los productos de acero como si se muestrearan conforme a la misma regla. Su marco de inspección del comprador y del productor se aplica al muestreo de piezas fundidas de acero antes de la producción del pedido completo. El momento es importante. La muestra no es simplemente una pieza fundida conveniente retirada de un lote terminado después de la fabricación; es un elemento de inspección acordado, utilizado para establecer si la pieza fundida propuesta, el método de producción y la base de inspección cumplen los requisitos del comprador.
Por lo tanto, el comprador y el productor deben establecer qué representa la muestra y qué exámenes son aplicables. Según el pedido, esa base de inspección puede incluir inspección dimensional, examen visual, ensayo por partículas magnéticas, ensayo por líquidos penetrantes, ensayo radiográfico, ensayo ultrasónico y ensayo de fugas. Estos métodos responden a preguntas diferentes. Las dimensiones se refieren a la geometría y a las sobremedidas de mecanizado o de fundición. La inspección visual aborda las condiciones superficiales observables. Los ensayos por partículas magnéticas y por líquidos penetrantes se refieren a discontinuidades superficiales o próximas a la superficie, mientras que la radiografía y la ultrasonografía examinan las condiciones internas mediante métodos físicos diferentes. El ensayo de fugas aborda la estanqueidad, no simplemente el aspecto correcto de la pieza.
La estructura de ASTM A1062 asigna responsabilidades a ambas partes. El comprador define o aprueba los requisitos de inspección aplicables al pedido, y el productor suministra una pieza fundida de muestra fabricada bajo las condiciones previstas para la producción completa. El resultado es una decisión controlada previa a la producción, no una autorización para seleccionar la pieza fundida que genere el informe más favorable. Una muestra que no represente el producto, el proceso o la condición de inspección previstos tiene poco valor, aunque todos los resultados de los ensayos parezcan aceptables.
Este esquema específico del producto no debe hacerse extensivo por analogía a chapas laminadas, barras, tubos o piezas forjadas. ASTM A370 establece que la frecuencia de muestreo, la ubicación y orientación de las probetas, la condición del material y los requisitos de los informes provienen de la especificación aplicable al producto o de la especificación de requisitos generales. En los productos laminados, dichas instrucciones pueden definir una colada, un lote, una unidad de ensayo o una ubicación de maneras que no tienen un equivalente directo en un pedido de piezas fundidas. ASTM A1062 es un ejemplo de la importancia de leer primero la especificación aplicable.

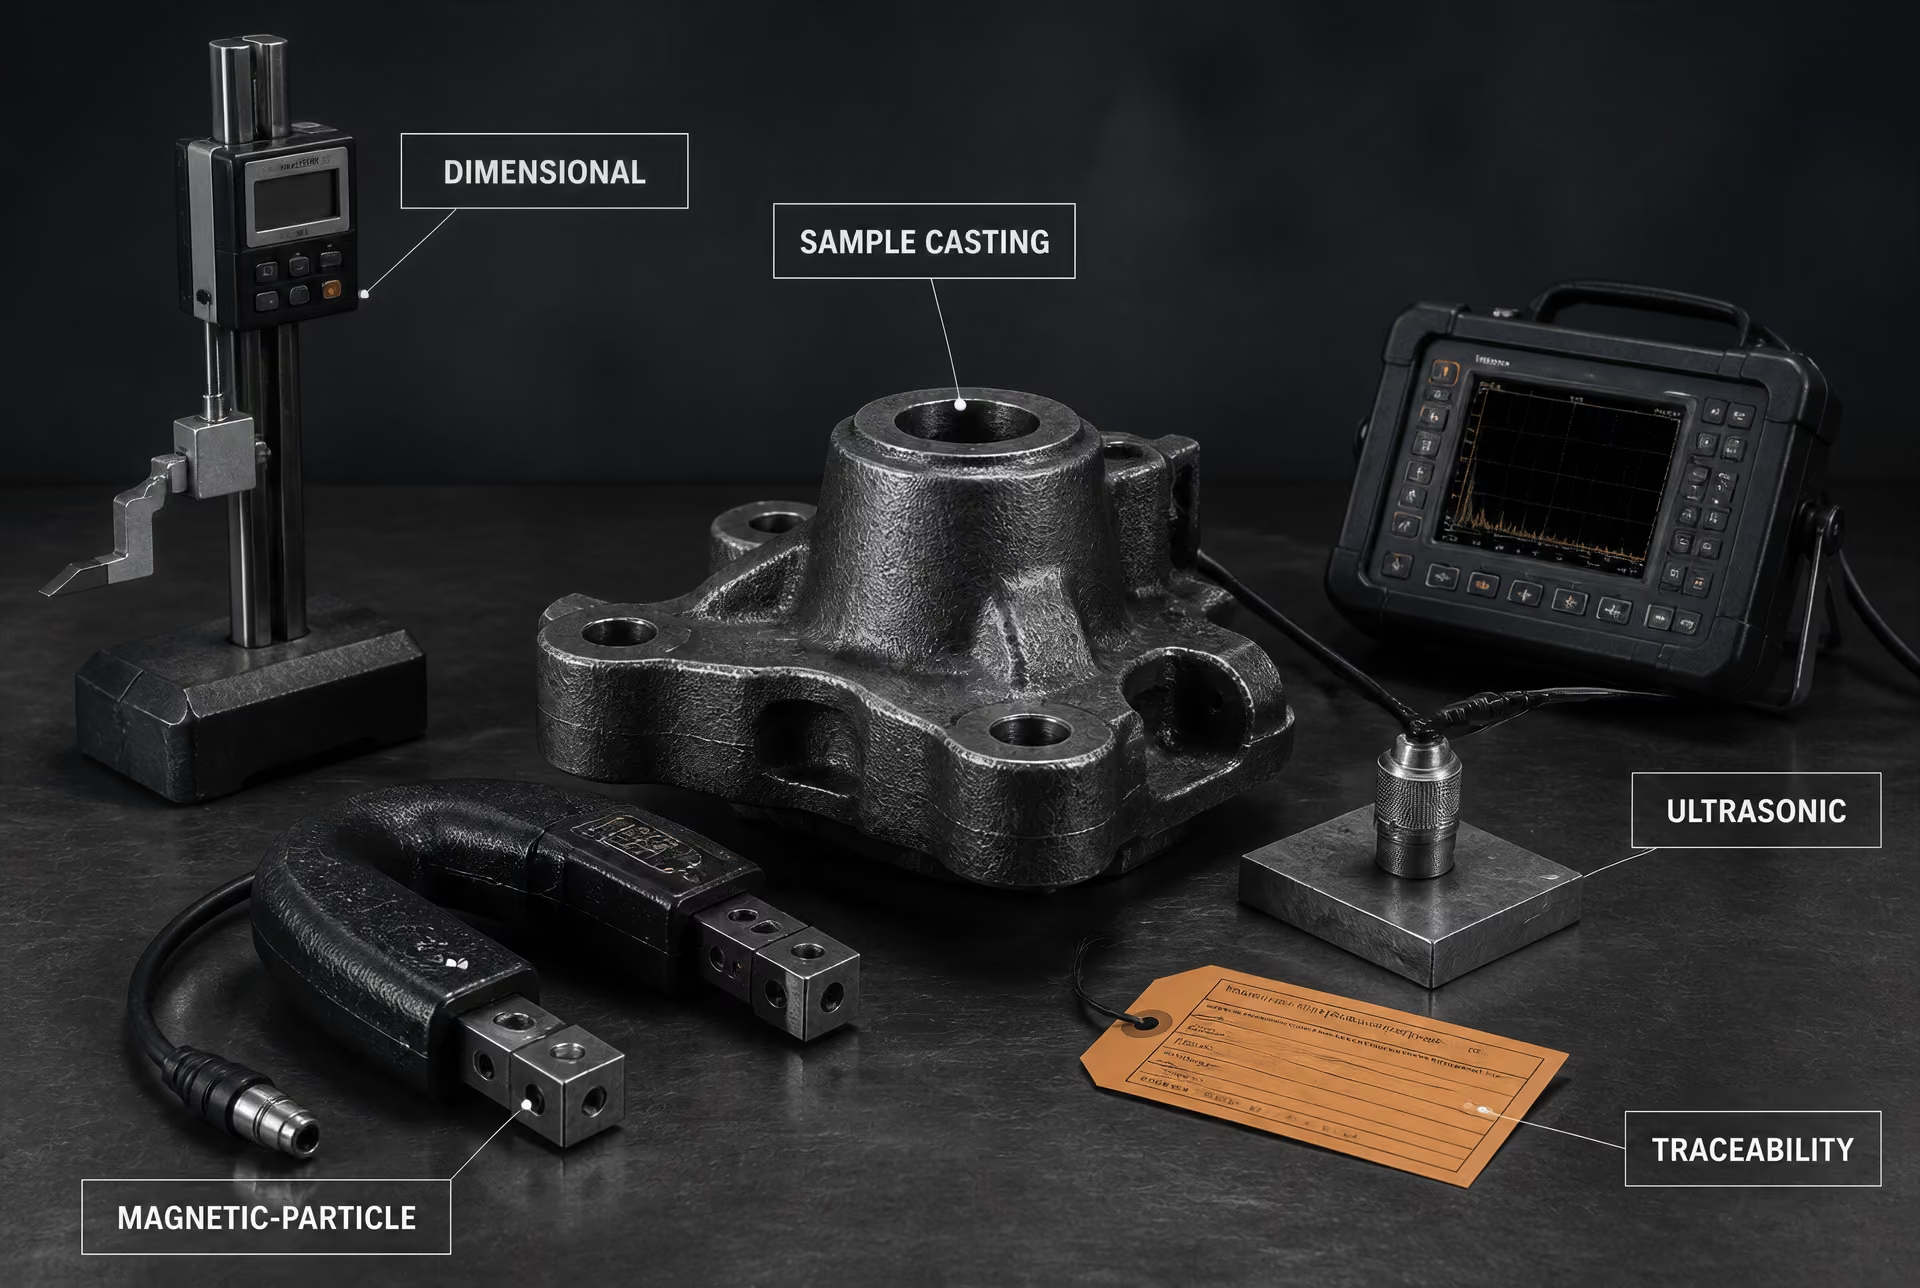
Muestras de piezas fundidas e inspección del pedido completo
Una pieza fundida de muestra puede cumplir dos propósitos distintos. Antes de la producción, demuestra que el diseño propuesto y la ruta de fabricación pueden cumplir los requisitos de inspección especificados. Durante la producción del pedido completo o después de ella, la inspección determina si las piezas fundidas suministradas cumplen las condiciones establecidas por el pedido y la especificación aplicable. Estas actividades están relacionadas, pero no son intercambiables.
La muestra debe conservar la trazabilidad con respecto a su plano, identificación de la pieza fundida, especificación del material, información de la colada o fusión cuando sea necesaria, ruta de fabricación, tratamiento térmico y registros de inspección. Si un informe de ensayo no puede vincularse con la muestra real y con las condiciones que la controlan, repetir el ensayo no subsana la falta de trazabilidad. El mismo principio se aplica a las probetas de laboratorio extraídas del acero: muestrear la pieza fundida, ubicar una probeta, prepararla, realizar el ensayo y decidir si el pedido es aceptable son cuatro operaciones distintas.
Los requisitos de Form and Style de ASTM International establecen que una especificación debe identificar el número de unidades de ensayo y de probetas necesarias para demostrar la conformidad, definir los procedimientos de muestreo del lote y establecer las condiciones y reglas bajo las cuales se permite repetir un ensayo. ASTM E1806 aborda las ubicaciones de muestreo y la preparación de muestras de laboratorio para el análisis químico del acero y el hierro. ASTM E105 añade un aspecto estadístico: el muestreo probabilístico utiliza la selección mediante números aleatorios junto con un procedimiento de estimación establecido, lo que permite evaluar objetivamente la incertidumbre del muestreo y los riesgos asociados a la decisión sobre el lote. Una pieza fundida conveniente no es una muestra aleatoria simplemente porque fuera fácil acceder a ella.
Para la inspección del pedido completo, la decisión de aceptación debe ajustarse a los requisitos aplicables de A1062 y a la orden de compra. Un examen fallido puede indicar una pieza fundida no conforme, una muestra no representativa, un ensayo no válido o un cambio en las condiciones de producción. Cada posibilidad conduce a una acción diferente. La respuesta correcta no consiste automáticamente en descartar el resultado y ensayar una pieza de reemplazo seleccionada a conveniencia.
La lógica general utilizada en los planes formales de muestreo refuerza este punto. ASTM E2234 describe el muestreo único, doble y múltiple por atributos, indexado según el AQL: un lote se acepta cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable, y se rechaza cuando se alcanza el número de rechazo. La Federal Highway Administration establece que las disposiciones sobre repetición de ensayos deben indicar si los resultados del segundo ensayo sustituyen a los del primero o se combinan con ellos; en el muestreo doble y múltiple, las decisiones utilizan los recuentos acumulados de defectos. Estas reglas no pueden inferirse después de observar un resultado desfavorable.
Cuándo se requiere una nueva muestra
Según ASTM A1062, una nueva muestra es una respuesta controlada cuando cambia la base de inspección o la condición del producto. No es un reemplazo informal seleccionado porque la primera muestra haya fallado. La norma identifica las circunstancias que requieren una nueva muestra para la categoría de examen pertinente, incluidos los ensayos dimensional, visual, por partículas magnéticas, por líquidos penetrantes, radiográfico, ultrasónico y de fugas. La implicación práctica es que el motivo de la nueva muestra debe registrarse y vincularse con el cambio aplicable.
Puede requerirse una nueva muestra dimensional cuando hayan cambiado el diseño, las dimensiones o la configuración de la pieza fundida que afecten a la inspección. Puede ser necesaria una nueva muestra visual, por partículas magnéticas o por líquidos penetrantes cuando las condiciones de conformación de la superficie, las condiciones de reparación u otras variables de producción modifiquen la superficie examinada. Los requisitos radiográficos o ultrasónicos pueden exigir una nueva muestra cuando el espesor de la sección, la geometría, la ubicación de una característica interna o el procedimiento de fundición cambien la base sobre la cual se había cualificado el examen. El ensayo de fugas puede requerir una nueva muestra cuando el límite de presión, la disposición de sellado o la condición de ensayo ya no correspondan a la muestra anterior.
El factor desencadenante exacto se rige por ASTM A1062 y por el pedido; no debe ampliarse hasta convertirlo en una regla universal para todas las piezas fundidas. El personal debe identificar qué característica cambió, qué examen se ve afectado y si la nueva muestra debe representar la condición de producción revisada. Un modelo modificado, una práctica de moldeo, una condición de reparación, un tratamiento térmico o una configuración de inspección modificados pueden ser relevantes para un ensayo y no para otro.
Una nueva muestra tampoco elimina el historial del resultado original. Ambos registros siguen formando parte del historial de inspección, y debe indicarse claramente el motivo por el que la muestra anterior se sustituye o complementa. AISC 207-20 exige que el personal de inspección y de ensayos comprenda los métodos y criterios de aceptación aplicables, y asigna responsabilidades de inspección final para los productos de acero estructural. Esa responsabilidad incluye reconocer cuándo está autorizada una nueva muestra, cuándo se permite repetir un ensayo y cuándo las pruebas existentes exigen el rechazo o la decisión correspondiente, en lugar de otro cuerpo de ensayo seleccionado por conveniencia.
11. El examen no destructivo y los ensayos destructivos son sistemas de aceptación diferentes
Evidencia química, mecánica y de END
Un lote de acero no se acepta porque el resultado de un ensayo parezca satisfactorio. La aceptación depende de la evidencia exigida para ese producto, lote y documento de inspección. El análisis químico establece la composición, los ensayos mecánicos miden determinadas propiedades y el examen no destructivo (END) busca discontinuidades o verifica la ausencia de defectos especificados. Estos resultados responden a preguntas diferentes.
El análisis químico puede determinar el contenido de carbono, manganeso, fósforo, azufre, silicio, cromo, níquel, molibdeno, vanadio u otros elementos exigidos por la designación del grado. ASTM E1806 aborda los lugares de muestreo, la preparación de muestras de laboratorio y el muestreo de lotes para el análisis químico del acero y el hierro. La muestra debe mantener su trazabilidad con respecto a la colada o el lote que representa. Un resultado de composición química de una colada no puede reasignarse a otra colada simplemente porque ambos productos lleven la misma designación de grado.
La evidencia mecánica procede de probetas preparadas. El ensayo de tracción mide la resistencia a la tracción, el límite elástico o el punto de fluencia y el alargamiento; dependiendo de la especificación, también puede exigirse la reducción de área. El alargamiento es especialmente sensible a la geometría de la probeta, la longitud calibrada, la orientación y el estado del material. El ensayo de dureza mide la resistencia a la indentación en un lugar determinado y mediante un método especificado. No sustituye a la resistencia a la tracción, salvo que la especificación aplicable permita expresamente una correlación o establezca la dureza como medida de aceptación. El ensayo de impacto mide la energía absorbida, a menudo a una temperatura especificada, utilizando probetas entalladas. Por tanto, aborda el comportamiento bajo una condición de impacto definida, no la ductilidad general en todas las condiciones de servicio.
ASTM A370 establece que «la frecuencia de muestreo, la ubicación y orientación de la probeta, el estado del material y los requisitos de notificación» se rigen por la especificación aplicable del producto o de requisitos generales (ASTM International, 2024). Del mismo modo, ISO 377:2017 especifica la identificación, la ubicación y la preparación de muestras y probetas para los ensayos mecánicos de perfiles, barras, alambrón, productos planos y productos tubulares de acero, incluidas las piezas utilizadas para los nuevos ensayos necesarios. Una probeta de tracción cortada de la cara, dirección o región incorrecta del producto no adquiere validez por obtener un resultado numérico aprobado.
Por lo general, el END deja el elemento inspeccionado disponible para su uso posterior. El examen visual puede detectar daños superficiales, geometría incorrecta, discontinuidades de soldadura visibles para el examinador, corrosión, pliegues, costuras, grietas u otras condiciones especificadas. El ensayo de partículas magnéticas detecta discontinuidades superficiales y subsuperficiales en aceros ferromagnéticos. El ensayo de líquidos penetrantes revela aberturas que llegan a la superficie y pueden retener el líquido, incluso en materiales no ferromagnéticos. El ensayo radiográfico registra diferencias en la transmisión de la radiación y puede revelar condiciones internas volumétricas o planares conforme a la técnica aplicable. El ensayo ultrasónico detecta reflectores mediante ondas sonoras transmitidas y puede localizar discontinuidades internas, laminaciones, falta de fusión o condiciones relacionadas con el espesor. El ensayo de fugas determina si una frontera de presión permite fugas bajo la presión, el medio, el tiempo y el método de detección prescritos.
Estos métodos no producen evidencia intercambiable. Una indicación ultrasónica no equivale a un resultado de baja resistencia a la tracción. Una radiografía sin indicaciones no demuestra el contenido de carbono, el límite elástico ni la energía de impacto Charpy requeridos. Del mismo modo, un ensayo de tracción aprobado no elimina una grieta rechazable detectada mediante un examen de partículas magnéticas.
Defectos por atributos frente a propiedades medidas
Los exámenes visual, de partículas magnéticas, de líquidos penetrantes, radiográfico, ultrasónico y de fugas suelen funcionar como inspecciones por atributos: la unidad examinada se clasifica como conforme o no conforme respecto de las condiciones establecidas. La pregunta pertinente puede ser si existe alguna grieta, si una indicación supera un tamaño especificado, si una discontinuidad se encuentra en una zona prohibida o si se detecta una fuga. ASTM E2234 describe el muestreo por atributos indexado por AQL, en el que un lote se acepta cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable y se rechaza cuando se alcanza el número de rechazo (ASTM International, 2008).
Los ensayos mecánicos y químicos normalmente producen valores medidos. El resultado se compara con un mínimo, un máximo, un intervalo u otro límite. Esto no exime a la muestra de la lógica aplicable al lote. La especificación aún debe definir cuántas unidades y probetas de ensayo se requieren, de dónde proceden y qué ocurre después de un fallo. Los requisitos de forma y redacción de ASTM establecen que las especificaciones deben identificar el número de unidades y probetas de ensayo necesarias para la conformidad, definir los procedimientos de muestreo del lote y establecer las condiciones y reglas para los nuevos ensayos permitidos (ASTM International, 2024).
La incertidumbre del muestreo no es una razón para seleccionar piezas convenientes. ASTM E105 define el muestreo probabilístico mediante la selección con números aleatorios y un procedimiento de estimación establecido, lo que permite calcular objetivamente la incertidumbre del muestreo y los riesgos asociados a la disposición del lote (ASTM International, 2016). Por tanto, un plan de muestreo por atributos y un plan de ensayos mecánicos pueden utilizar unidades, tamaños de muestra y reglas de decisión diferentes para el mismo pedido.
Criterios de aceptación específicos del método
Cada examen necesita sus propios criterios de aceptación, procedimiento y base de muestreo válida. «Ninguna indicación» es una declaración incompleta a menos que el documento defina el método de examen, las condiciones de calibración o de observación, las áreas pertinentes, las categorías de indicaciones y los límites de rechazo. Lo mismo se aplica a un resultado de tracción que no indique la orientación de la probeta, la longitud calibrada, la temperatura de ensayo o el requisito de grado aplicable.
ASTM A1062 proporciona un ejemplo útil. Sus requisitos de inspección del comprador y del productor para muestras de piezas fundidas de acero identifican las circunstancias en las que debe prepararse una nueva muestra para realizar ensayos dimensionales, visuales, de partículas magnéticas, de líquidos penetrantes, radiográficos, ultrasónicos o de fugas (ASTM International, 2026). Una nueva muestra exigida para el examen ultrasónico no invalida automáticamente la composición química, la resistencia a la tracción o el resultado de impacto de la pieza fundida. Tampoco una nueva probeta de tracción reabre automáticamente una decisión visual o radiográfica ya concluida. El documento de inspección aplicable debe indicar si la nueva muestra se refiere a un método, un lugar, una condición de la pieza fundida o al conjunto completo de aceptación.
Los nuevos ensayos constituyen una disposición controlada, no un permiso para repetirlos hasta obtener la respuesta deseada. La FHWA establece que las disposiciones relativas a los nuevos ensayos deben especificar si sus resultados sustituyen a los primeros resultados o se combinan con ellos; en los planes de muestreo doble y múltiple, las decisiones se basan en los recuentos acumulados de defectos (Federal Highway Administration, 2002). De manera similar, ISO 2859-1:2026 define planes de muestreo por atributos simples, dobles y múltiples, así como reglas de cambio entre la inspección normal, reducida y rigurosa.
Por tanto, el inspector debe conservar el resultado original, identificar el motivo del nuevo ensayo, documentar la regla de sustitución o acumulación y mantener cada resultado vinculado a su lote y probeta. AISC 207-20 exige que el personal de inspección y ensayo comprenda los métodos y criterios de aceptación aplicables, y asigna las responsabilidades de la inspección final de los productos de acero estructural (AISC, 2020). La aceptación del lote se rige por ese sistema escrito, no por el resultado aislado más favorable.
12. Funciones, registros y disposición final
Inspector, laboratorio, productor, comprador e ingeniero
La aceptación del acero depende de mantener separadas cuatro actividades: el muestreo de un lote, la preparación de las probetas, el ensayo de dichas probetas y la decisión sobre si el lote cumple los requisitos. Una misma organización puede realizar más de una actividad, pero los registros deben indicar qué persona u organización realizó cada etapa y bajo qué autoridad.
El productor establece la identidad de la colada, la identidad del producto, el historial de procesamiento y la condición del material. Asimismo, define o sigue los límites de lote aplicables, conserva la trazabilidad, proporciona los certificados del material y pone el material a disposición para su inspección y ensayo. La producción del acero, por sí sola, no demuestra que se haya tomado una decisión independiente de aceptación.
El inspector verifica que el material presentado para inspección sea el material identificado en los registros, observa o realiza los exámenes requeridos, confirma que el muestreo se ajuste a la especificación aplicable y registra las desviaciones. La inspección puede incluir actividades dimensionales, visuales, de superficie, no destructivas o de revisión documental. Un inspector no debe convertir silenciosamente un resultado no conforme en aceptable seleccionando otra pieza u omitiendo una observación desfavorable.
El laboratorio recibe muestras identificadas, confirma su estado, prepara las probetas, opera los equipos de acuerdo con el método especificado e informa tanto de las observaciones sin procesar como de los resultados calculados. Normalmente, el personal del laboratorio no define el lote, reescribe el plan de muestreo ni decide que un resultado no satisfactorio sea irrelevante. Si una probeta está dañada, se preparó incorrectamente o se ensayó fuera del método, ese hecho debe constar en el registro; no es motivo para eliminar el resultado original.
El comprador establece los requisitos contractuales o invoca la especificación de producto aplicable, identifica los testigos o revisiones requeridos y determina quién tiene autoridad para aceptar el material en su nombre. El comprador puede exigir ensayos adicionales, pero un ensayo adicional no constituye automáticamente un reensayo permitido. Su autoridad debe derivarse de la especificación, el contrato, el plan de inspección o una decisión de ingeniería aprobada.
El ingeniero interpreta los requisitos técnicos cuando la especificación, el plano o los criterios del proyecto no responden directamente a una cuestión. Esto puede incluir decidir si una desviación informada afecta al requisito de diseño, revisar una reparación o concesión propuesta y determinar si una disposición es técnicamente admisible. El ingeniero no sustituye el registro de mediciones del laboratorio ni crea un resultado satisfactorio a partir de un ensayo no satisfactorio.
ASTM A370, Métodos de ensayo estándar y definiciones para el ensayo mecánico de productos de acero, establece que la especificación aplicable del producto o de requisitos generales es determinante para la «frecuencia de muestreo, ubicación y orientación de las probetas, condición del material y requisitos de información» (ASTM International, 2024). Esta distribución de responsabilidades es importante. Un ensayo puede realizarse correctamente y, aun así, ser irrelevante para la aceptación del lote si la probeta procedía de una ubicación incorrecta, se encontraba en una condición inadecuada o representaba un lote diferente.
Responsabilidades conforme a AISC 207-20
Para los trabajos con acero estructural, AISC 207-20, Especificación para la certificación de empresas de fabricación y montaje de acero establece un requisito organizativo directo: el personal de inspección y ensayo debe comprender los métodos de inspección aplicables y los criterios de aceptación. Por tanto, la competencia no consiste únicamente en saber operar una máquina de ensayo. El personal debe saber qué especificación es aplicable, qué constituye una unidad de ensayo, cómo se seleccionan y orientan las probetas y qué resultado desencadena una investigación, un reensayo, un rechazo o una aceptación.
AISC 207-20 también asigna responsabilidades de inspección final para los productos de acero estructural. Esta asignación debe poder identificarse en el sistema de calidad y en los registros del proyecto. La «inspección final» no es simplemente la última persona que firma un certificado. Es la revisión controlada que confirma que se completaron las inspecciones y los ensayos requeridos, que los resultados se evaluaron conforme a los criterios correctos, que se abordaron las desviaciones pendientes y que se estableció una disposición para el material o el producto fabricado.
Esta separación evita un fallo común: el productor informa de un ensayo, el laboratorio informa de un número y alguien supone que el número constituye por sí mismo una decisión de aceptación. No es así. La autoridad de aceptación debe relacionar el resultado con el lote correcto, el requisito aplicable, la regla de muestreo y la disposición sobre reensayos.
Los requisitos de forma y estilo de ASTM establecen que las especificaciones deben identificar el número de unidades de ensayo y de probetas necesarias para demostrar la conformidad, definir los procedimientos de muestreo del lote y especificar las condiciones y reglas bajo las cuales se permite el reensayo (ASTM International, 2024). ASTM E105:2016 añade una distinción útil entre la selección por conveniencia y el muestreo probabilístico. El muestreo probabilístico utiliza números aleatorios y un procedimiento de estimación establecido, lo que permite evaluar objetivamente la incertidumbre del muestreo y los riesgos asociados a la disposición del lote.
Para el muestreo por atributos, ASTM E2234:2008 describe planes de muestreo simple, doble y múltiple. Un lote se acepta cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable; se rechaza cuando se alcanza el número de rechazo. Una segunda muestra no constituye una búsqueda libre de una pieza que cumpla. La guía de la FHWA establece que el procedimiento debe indicar si los resultados del segundo ensayo sustituyen a los primeros o se combinan con ellos, y que las decisiones de muestreo doble y múltiple utilizan recuentos acumulados de defectos. Asimismo, ISO 2859-1:2026 define esquemas de muestreo indexados por AQL y reglas de cambio entre inspección normal, reducida y rigurosa.
El registro mínimo de aceptación defendible
Un registro defendible comienza por la identificación. Debe indicar la especificación y la designación del grado, la forma del producto, el número de colada, el número de lote, el intervalo de tamaño o espesor, la cantidad representada, el productor y cualquier condición o estado de procesamiento exigido por la especificación. Para grados como ASTM A572/A572M Grado 50 o ASTM A992/A992M, el registro debe identificar la edición y los requisitos suplementarios aplicables, en lugar de basarse únicamente en el nombre del grado.
La entrada de muestreo debe mostrar el plan de muestreo, el número de unidades de ensayo, la base de selección, la fecha, el responsable del muestreo y el motivo por el que cada unidad seleccionada representa al lote. Debe identificar la ubicación y orientación exactas de la muestra: por ejemplo, superficie o interior, extremo o zona intermedia, longitudinal o transversal, y su relación con la dirección de laminación. La condición del material debe registrarse como recibido, normalizado, templado y revenido, procesado termomecánicamente u otra condición especificada. ISO 377:2017 exige información sobre la identificación, la ubicación y la preparación de las muestras y probetas utilizadas en ensayos mecánicos de perfiles, barras, alambrón, productos planos y productos tubulares de acero, incluidas las piezas utilizadas para los reensayos necesarios.
Los registros de preparación de las probetas deben identificar las dimensiones, la dirección del mecanizado, la longitud calibrada, el estado de la superficie, el tratamiento térmico o acondicionamiento y cualquier rechazo o sustitución de una probeta preparada. El registro del ensayo debe indicar el método y su edición, la identificación del equipo, el estado de calibración cuando sea necesario, el operador, las condiciones ambientales o de ensayo y cualquier desviación respecto del método escrito. Para el análisis químico, ASTM E1806 aborda las ubicaciones de muestreo, la preparación de muestras de laboratorio y el muestreo de lotes de acero y hierro.
Los resultados deben conservarse en dos formas: las observaciones sin procesar o la salida de la máquina, y el valor informado utilizado para compararlo con el criterio. Deben incluirse las unidades, las reglas de redondeo, la ubicación de la fractura cuando sea pertinente, el modo de fallo, las observaciones de no conformidad y los comentarios del laboratorio. Una entrada de reensayo debe identificar quién lo autorizó, la cláusula o disposición contractual que lo autoriza, por qué estaba permitido, la nueva ubicación de muestreo y si los resultados sustituyen a los originales o se combinan con ellos. Cuando se apliquen recuentos acumulados, el registro debe mostrar el recuento progresivo, no solo el último ensayo.
Por último, la disposición debe indicar aceptado, rechazado, retenido a la espera de revisión, retrabajado y vuelto a ensayar, o aceptado mediante una concesión aprobada, junto con la autoridad responsable, la fecha y la referencia justificativa. Un certificado o una declaración de aprobado/reprobado no tiene fuerza independiente. Su fiabilidad está limitada por las evidencias controladas que lo sustentan: límites de lote correctos, selección representativa, preparación válida de las probetas, ensayos competentes, resultados trazables, reensayos autorizados y una decisión de inspección final identificada.
13. Lógica de decisión aplicada sin inventar ejemplos numéricos
Una decisión válida comienza antes de cortar cualquier probeta. La especificación aplicable, el requisito de compra o el plan de inspección responsable debe definir el lote, la característica aplicable, el método de muestreo, la condición requerida del material y los registros que preservan la trazabilidad. «Una muestra falló» todavía no constituye una disposición sobre el lote. Muestrear un lote, preparar una probeta, ensayar esa probeta y aceptar o rechazar el lote son operaciones independientes.
ASTM A370 establece que la «frecuencia de muestreo, ubicación y orientación de la probeta, condición del material y requisitos de informe» se rigen por la especificación aplicable del producto o de los requisitos generales (ASTM International, 2024). Los requisitos de formato y estilo de ASTM también exigen que una especificación indique el número de unidades de ensayo y probetas necesarias para demostrar la conformidad, defina los procedimientos de muestreo del lote e identifique las condiciones en las que se permite repetir el ensayo. Esas instrucciones controlan la ruta de decisión que se expone a continuación.
Una decisión basada en una sola muestra
Primero, defina el lote en los términos exigidos por la especificación aplicable del producto. Un lote puede estar delimitado por colada, tamaño del producto, período de producción, condición del tratamiento u otra base especificada; el límite no puede modificarse después de un resultado desfavorable simplemente para dejar el material sospechoso fuera del lote. Registre la identificación de la colada, la forma del producto, la designación del grado, las dimensiones, la condición y la cantidad incluida.
A continuación, seleccione el plan de muestreo único indexado por AQL exigido por la norma de inspección o el contrato. ASTM E2234 describe planes de atributos indexados por AQL, mientras que ISO 2859-1:2026 define esquemas de muestreo único, doble y múltiple para la inspección lote por lote, e incluye reglas de cambio entre inspección normal, reducida y rigurosa. El plan seleccionado proporciona el tamaño de muestra y los números de aceptación y rechazo aplicables. Ninguno de ellos puede improvisarse a partir de un número conveniente de piezas.
La selección debe representar al lote definido. ASTM E105 describe el muestreo probabilístico mediante una selección basada en números aleatorios y un procedimiento de estimación establecido, lo que permite calcular objetivamente la incertidumbre del muestreo y los riesgos asociados con la disposición del lote. Por tanto, un registro práctico de inspección debe identificar las unidades seleccionadas y explicar cualquier restricción permitida, como el acceso, la orientación o la ubicación en el producto. ASTM E1806 rige las ubicaciones de muestreo y la preparación de muestras de laboratorio para el análisis químico del acero y el hierro; ASTM A370 dirige la atención a la ubicación, la orientación, la condición y los informes correspondientes a los ensayos mecánicos y otras pruebas de conformidad.
Inspeccione la primera muestra utilizando el método prescrito y clasifique cada unidad muestreada conforme a los criterios de atributos establecidos. Cuente las unidades no conformes, no simplemente las observaciones fallidas, salvo que el plan aplicable defina de otra manera la base del recuento. Si el recuento acumulado es igual o inferior al número de aceptación, acepte el lote conforme a ese plan. Si se alcanza el número de rechazo, rechace el lote. No existe una autorización general para seleccionar una pieza de sustitución más favorable después de haberse alcanzado el límite de decisión.
Si el recuento de la primera muestra se encuentra entre esos resultados inmediatos, el plan de muestreo único no autoriza un juicio informal. Un verdadero plan de muestreo único normalmente proporciona un límite de decisión directo; cuando el procedimiento identifica, en cambio, una condición no resuelta o remite a otra etapa especificada, siga esa disposición escrita. No adopte una regla de muestreo doble ni repita la inspección simplemente porque el resultado sea inconveniente. Registre la definición del lote, la designación del plan, las unidades seleccionadas, las observaciones, el recuento de unidades no conformes, la decisión y la autoridad que la fundamenta.
Una decisión basada en una muestra doble o múltiple
Un plan de muestreo doble o múltiple tiene una estructura por etapas. Defina el lote y seleccione el plan aplicable indexado por AQL antes de comenzar la inspección. El plan identifica la primera muestra, la posible muestra o muestras adicionales y las reglas de aceptación y rechazo en cada etapa. ISO 2859-1:2026 también establece disposiciones para cambiar el nivel de inspección; por ello, el estado de la inspección —normal, reducida o rigurosa— debe establecerse a partir del historial de inspección aplicable, no elegirse después de conocer el primer resultado.
Inspeccione la primera muestra y cuente las unidades no conformes de acuerdo con el plan. Si ese recuento es igual o inferior al número de aceptación de la primera etapa, acepte el lote. Si alcanza el número de rechazo de la primera etapa, rechace el lote. Se trata de decisiones acumulativas vinculadas al plan, no de invitaciones a descartar unidades fallidas ni a volver a extraer la muestra.
Cuando el resultado de la primera etapa requiera otra muestra, tome la muestra adicional prescrita del mismo lote definido, utilizando el procedimiento de selección establecido. Mantenga la identidad de las unidades y evite que la segunda muestra se convierta en una búsqueda selectiva de material conforme. Inspecciónela conforme a los mismos criterios aplicables y, a continuación, combine sus resultados con los de la primera etapa tal como exige el plan. ASTM E2234 establece la regla central: un lote se acepta cuando el número de unidades no conformes de una muestra única, doble o múltiple es igual o inferior al número de aceptación aplicable, y se rechaza cuando se alcanza el número de rechazo.
Por tanto, la decisión después de la muestra adicional se basa en el recuento acumulado, no en la segunda muestra considerada de forma aislada. FHWA explica que las decisiones basadas en muestreo doble y múltiple utilizan recuentos acumulativos de defectos. En un plan de muestreo múltiple, repita la misma lógica únicamente a través de las etapas autorizadas por el plan seleccionado. Una vez alcanzado un límite de aceptación o rechazo, deténgase y documente el resultado; no continúe ensayando para obtener un resultado preferido.
Una decisión sobre la repetición del ensayo de propiedades mecánicas
Un fallo de una propiedad mecánica requiere un análisis diferente del correspondiente a una decisión de muestreo por atributos. Comience verificando la identidad de la probeta, la identidad del producto, la trazabilidad de la colada, la ubicación y orientación de la probeta, sus dimensiones y la condición del material. Confirme que la probeta fue preparada y ensayada conforme al método requerido, utilizando equipos, registros y cálculos válidos. ISO 377:2017 especifica la identificación, la ubicación y la preparación de muestras y probetas para ensayos mecánicos de perfiles, barras, alambrón, productos planos y productos tubulares de acero, incluidas las muestras utilizadas para las repeticiones de ensayo necesarias.
Distinga un ensayo cuestionable de un resultado genuinamente fallido. Una probeta rota, un error de mecanizado, una desalineación, un problema del equipo, una orientación incorrecta u otra condición reconocida por el método aplicable puede invalidar un resultado. Un resultado inválido se gestiona conforme al procedimiento de ensayo aplicable; no constituye automáticamente una repetición de un fallo válido.
A continuación, lea la cláusula de repetición de ensayos de la especificación del producto. ASTM A370 no proporciona una sustitución universal para todos los requisitos de producto; sus disposiciones de muestreo e informe operan conjuntamente con la especificación aplicable del producto o de los requisitos generales. La cláusula debe indicar si los resultados adicionales permitidos sustituyen al resultado original, se combinan con él o se evalúan conforme a una regla independiente especificada. FHWA destaca específicamente que las disposiciones sobre repetición de ensayos deben indicar si los resultados del segundo ensayo sustituyen a los del primero o se combinan con ellos.
Ensaye únicamente las probetas adicionales permitidas por dicha cláusula, tomadas de la ubicación y en la condición requeridas. Aplique exactamente la regla de aceptación establecida. Si la regla combina los resultados, conserve el resultado original válido en el cálculo. Si sustituye un resultado en circunstancias definidas, documente por qué la sustitución está autorizada. Un resultado fallido no puede borrarse ensayando probetas no aprobadas.
Por último, registre el resultado original, la revisión de su validez, la autorización para repetir el ensayo, las identidades de las probetas, los resultados adicionales, el cálculo o la comparación y la disposición final. En el caso de piezas fundidas de acero para muestras, ASTM A1062 identifica las circunstancias que requieren una nueva muestra para ensayos dimensionales, visuales, de partículas magnéticas, de líquidos penetrantes, radiográficos, ultrasónicos o de estanqueidad; este requisito ilustra por qué una nueva muestra no es intercambiable con una repetición no autorizada. AISC 207-20 sitúa la responsabilidad de la inspección final de los productos de acero estructural dentro de un sistema de inspección definido y exige que el personal comprenda los métodos aplicables y los criterios de aceptación. El lote se acepta, se rechaza, se mantiene en espera para una acción correctiva permitida o se dispone de él de cualquier otra manera únicamente conforme a esa regla documentada.
14. Mitos comunes y lista de verificación basada en normas
La aceptación del acero no consiste en una secuencia de cortes convenientes, resultados favorables y documentación. Deben mantenerse separadas cuatro actividades: el muestreo del lote, la preparación de las muestras de laboratorio, el ensayo de dichas muestras y la decisión sobre la conformidad del lote. Un resultado válido obtenido de la pieza equivocada, en la ubicación equivocada, con la orientación equivocada o en una condición incorrecta del material no corrige el error de muestreo.
Mito: una sola muestra representa todos los productos de acero
Una sola muestra puede ser suficiente conforme a una especificación determinada, pero no constituye una regla universal. Los productos de acero difieren en tamaño y forma de sección, historial de procesamiento, tratamiento térmico y posibles gradientes de propiedades. Una probeta de tracción tomada de un extremo de una placa no puede representar automáticamente todas las placas, barras, tubos, piezas fundidas o productos fabricados bajo la misma descripción comercial.
La primera pieza disponible no es necesariamente representativa. La selección puede estar sesgada hacia el material más fácil de alcanzar, más seguro de cortar o ya separado de la secuencia principal de producción. Una muestra defendible debe estar vinculada a un lote definido y seleccionarse mediante el método exigido por la especificación aplicable. Cuando se exige o resulta apropiado un muestreo probabilístico, ASTM E105-16 describe la selección mediante números aleatorios y un procedimiento de estimación establecido, de modo que la incertidumbre del muestreo y los riesgos de aceptar o rechazar un lote puedan evaluarse objetivamente.
ASTM A370 no establece un único plan de muestreo universal para todo el acero. Proporciona métodos de ensayo y orientación general para evaluar la conformidad del acero y de productos de aleaciones relacionados, mientras que la especificación aplicable del producto o de los requisitos generales rige la «frecuencia de muestreo, la ubicación y orientación de la probeta, la condición del material y los requisitos de informe» (ASTM International, 2024). Por tanto, la especificación del producto determina si la muestra es longitudinal o transversal, si se toma del centro del espesor o de una superficie especificada, si se extrae antes o después de un tratamiento térmico concreto y si está asociada con una colada, un lote, una fundición o un envío.
ISO 377:2017 también aborda la identificación, ubicación y preparación de muestras y probetas de ensayo para perfiles, barras, alambrón, productos planos y productos tubulares. Su inclusión de muestras para los nuevos ensayos necesarios es importante: una probeta para un nuevo ensayo sigue estando sujeta a las reglas de identificación y ubicación. No constituye una justificación para seleccionar una región más favorable.
Un certificado de ensayo ayuda a documentar los resultados informados, pero no sustituye la trazabilidad. El laboratorio debe poder vincular la probeta con la colada o fundición, la forma del producto, el lote, la condición de procesamiento, la identificación de la muestra y la cadena de custodia. Si esa conexión se rompe, un resultado conforme puede corresponder a un material que no puede demostrarse que sea el material objeto de la decisión.
Mito: un nuevo ensayo cancela automáticamente un incumplimiento
Un nuevo ensayo solo está permitido cuando la especificación aplicable, el requisito de compra o el procedimiento de inspección aprobado lo permiten y establecen cómo afecta a la decisión. Los requisitos de forma y redacción de ASTM, identificados por ASTM International en 2024, exigen que las especificaciones indiquen el número de unidades de ensayo y probetas necesarias para la conformidad, definan los procedimientos de muestreo del lote y especifiquen las condiciones y reglas bajo las cuales se permite un nuevo ensayo.
Este requisito evita un atajo común: descartar un resultado desfavorable, ensayar otra pieza y aceptar el lote si el segundo resultado es conforme. Un segundo ensayo conforme no borra universalmente el primero. El primer resultado puede seguir formando parte de la decisión, activar ensayos adicionales o exigir el rechazo, una investigación, una reparación, la segregación o una nueva muestra.
La regla debe indicar si los resultados del segundo ensayo sustituyen al primer resultado o se combinan con él. La orientación de la FHWA explica que las disposiciones sobre nuevos ensayos deben hacer explícita esta distinción y que las decisiones basadas en muestreo doble o múltiple utilizan recuentos acumulativos de unidades defectuosas. Conforme a ASTM E2234-08, un lote se acepta cuando el número de unidades no conformes es igual o inferior al número de aceptación aplicable y se rechaza cuando se alcanza el número de rechazo. El resultado depende del esquema de muestreo, no de cuál de los resultados individuales prefiera el inspector.
ISO 377:2017 establece requisitos para identificar y preparar las probetas de ensayo utilizadas en los nuevos ensayos necesarios, pero no concede a todos los productos un derecho general a repetir el ensayo. ASTM A1062-10(2026), para piezas fundidas de acero de muestra, ilustra el mismo principio desde otra perspectiva: identifica las circunstancias en las que debe prepararse una nueva muestra para ensayos dimensionales, visuales, de partículas magnéticas, de líquidos penetrantes, radiográficos, ultrasónicos o de fugas. Rige la norma aplicable.
Antes de solicitar un nuevo ensayo, determine si el resultado original fue inválido debido a un error documentado del laboratorio o de la probeta, o si se trató de un resultado válido de no conformidad. Son situaciones diferentes. La rotura de una probeta causada por un mecanizado inadecuado puede justificar su invalidación conforme al método de ensayo. Una probeta ensayada correctamente que no alcanza el límite elástico especificado constituye evidencia sobre el material y no puede reclasificarse como un error de ensayo simplemente porque otra probeta resulte conforme.
Mito: AQL significa material sin defectos
Un AQL es un parámetro de inspección, no una promesa de que un lote no contenga unidades no conformes. ISO 2859-1:2026 define esquemas de muestreo simple, doble y múltiple indexados por AQL para la inspección lote por lote, incluidas las reglas de cambio entre inspección normal, reducida y rigurosa. El plan establece los tamaños de muestra y los números de aceptación o rechazo para un sistema de inspección definido.
ASTM E2234-08 expresa claramente la decisión operativa: la aceptación se produce cuando el número observado de unidades no conformes es igual o inferior al número de aceptación aplicable; el rechazo se produce cuando se alcanza el número de rechazo. Por tanto, un lote aceptado aún puede contener elementos no conformes, salvo que el contrato imponga un requisito independiente de inspección al 100 % o de cero defectos. La aceptación basada en AQL controla el riesgo del muestreo. No certifica cada unidad.
El lote también debe definirse antes de consultar la tabla de AQL. Mezclar coladas, tamaños de producto, condiciones de tratamiento térmico o periodos de producción puede hacer que la muestra seleccionada no sea representativa, aunque el cálculo siga la tabla. El plan de inspección no puede compensar un lote indefinido.
Lista de verificación de aceptación para ingenieros y laboratorios
Utilice el siguiente registro antes de considerar un resultado de ensayo como una decisión sobre el lote. Debe designarse al ingeniero responsable, al inspector o a otra autoridad competente; el laboratorio no debe asumir tácitamente la autoridad para aceptar el material.
Antes del muestreo
- Identifique la especificación aplicable del producto y todos los requisitos generales invocados, cláusulas de compra, planos y desviaciones aprobadas. ASTM A370 es una referencia de ensayo; no sustituye la especificación del producto.
- Defina el lote: colada, fundición, lote de producción, intervalo de tamaños, forma del producto, condición de tratamiento térmico, cantidad y límite de producción o de envío.
- Registre el número de muestras requerido, el número de unidades de ensayo y el número de probetas por unidad.
- Defina el método de selección, incluida la selección aleatoria o sistemática cuando sea necesaria, y evite seleccionar piezas por conveniencia.
- Confirme el criterio de aceptación, las unidades, las tolerancias y si el criterio se aplica a cada probeta, unidad de ensayo o lote.
- Establezca la condición requerida del material durante el muestreo y el ensayo, como fabricado, normalizado, templado y revenido u otra condición especificada.
- Asigne la ubicación y orientación de la probeta para cada forma de producto.
Durante la preparación de las probetas
- Preserve la identificación de la colada, el lote, el producto y la muestra durante el corte, la transferencia, el mecanizado y el ensayo.
- Documente la ubicación, la superficie, el espesor, la orientación y cualquier eliminación permitida de material.
- Siga el método de preparación aplicable y registre las desviaciones antes del ensayo.
- Mantenga las probetas para nuevos ensayos identificadas por separado; no son intercambiables con las probetas de rutina.
Después del ensayo
- Compruebe la calibración de la máquina, el método de ensayo, las dimensiones de la probeta, la ubicación de la fractura, el acondicionamiento y los registros del operador.
- Informe de todos los resultados requeridos, incluidos los incumplimientos, los ensayos inválidos y las desviaciones. No informe únicamente del resultado favorable.
- Compare el resultado con el criterio de aceptación especificado, no con un promedio histórico informal.
- Obtenga la decisión de revisión o liberación de la autoridad asignada por el plan de calidad. AISC 207-20 exige que el personal de inspección y ensayo comprenda los métodos y criterios de aceptación aplicables y asigna responsabilidades de inspección final para los productos de acero estructural.
Antes de repetir el ensayo
- Localice la cláusula exacta que permite repetir el ensayo y verifique que se cumplen sus condiciones.
- Determine si el nuevo ensayo sustituye al resultado original, se combina con él o se rige por recuentos acumulativos de unidades defectuosas.
- Investigue los errores de la probeta, la máquina, el operador, la identificación y la condición del material antes de cortar otra probeta.
- Seleccione y prepare la muestra para el nuevo ensayo conforme a las mismas reglas de trazabilidad; no busque una ubicación favorable.
En la disposición final
- Registre el estado como aceptado, rechazado, aceptado condicionalmente, segregado, reprocesado o aprobado de otro modo.
- Vincule la decisión con la definición del lote, el registro completo del ensayo, las identidades de las probetas y el certificado.
- Indique cualquier restricción de uso o cualquier inspección adicional requerida.
- Obtenga la autorización documentada de la autoridad responsable. Un certificado respalda el registro; la trazabilidad, las reglas aplicables y la decisión registrada sobre el lote establecen qué representa realmente el resultado.
Referencias
- [1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. ISO 377:2017, 2017. ISO standard reference cited in the article
- [2] Standard Practice for Probability Sampling of Materials. ASTM E105-16, 2016. ASTM International standard reference cited in the article
- [3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM E2234-08, 2008. ASTM International standard reference cited in the article
- [4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO 2859-1:2026, 2026. ISO standard reference cited in the article