




1. Что такое стальная партия и почему ее определение определяет результат
Приемка партии — это решение о соответствии определенной совокупности стальной продукции. Это не вердикт по одному удобному образцу, одному благоприятному результату испытания на растяжение или одному изделию, взятому с верхней части поставки. Результат имеет значение только тогда, когда испытанный материал можно связать с партией, из которой он был отобран, а правила отбора проб, подготовки образцов, проведения испытаний и повторных испытаний соответствуют применимой нормативной спецификации.
Это различие важно, поскольку четыре вида деятельности часто объединяют в один: отбор материала из партии, подготовка лабораторных образцов или образцов для механических испытаний, испытание этих образцов и принятие решения о соответствии партии. Они взаимосвязаны, но отвечают на разные вопросы. Образец, испытанный надлежащим образом, все же может не представлять заявленную партию. И наоборот, репрезентативная проба может быть неправильно обработана или испытана в неверной ориентации. Ни в одном из этих случаев проблему нельзя решить простым взятием еще одного изделия.

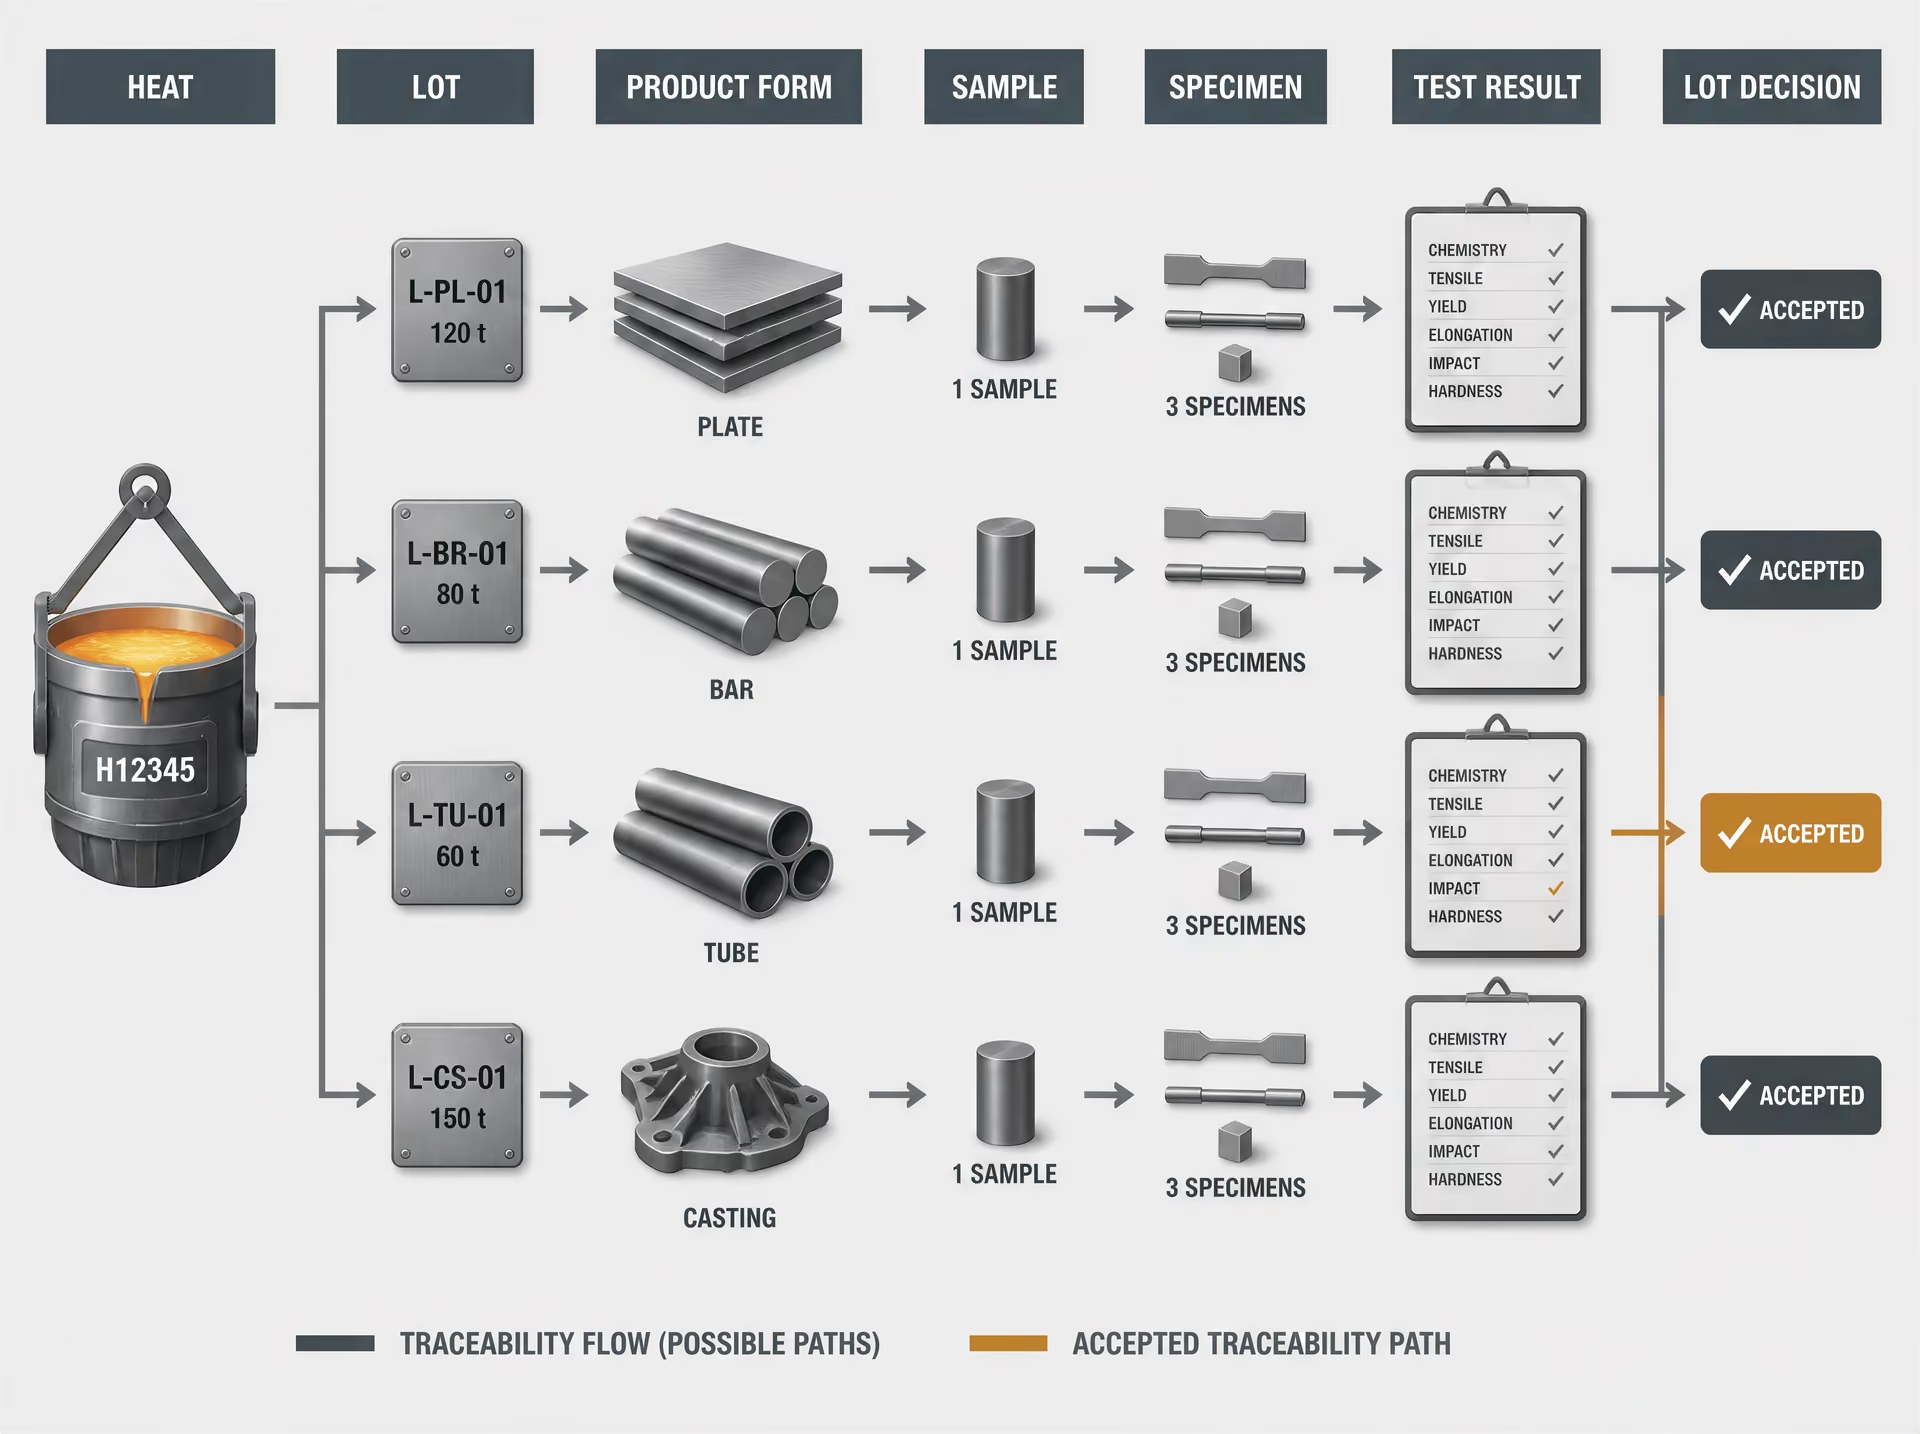
Идентификация партии, плавки и вида продукции
Стальная партия представляет собой определенную совокупность продукции, установленную применимой спецификацией на продукцию, заказом на поставку, планом качества или стандартом общих требований. Определение партии может быть связано с одной плавкой, одной отливкой, определенным количеством продукции, диапазоном размеров, производственным циклом, циклом термической обработки или иной установленной основой. Не существует универсального правила, согласно которому каждая поставка, рулон, лист, пруток, труба или отливка автоматически образует одну партию.
Ключевые термины идентификации
- Плавка
- Сталь, полученная из одной загрузки расплавленного металла или в рамках одной последовательности плавки и идентифицированная номером плавки.
- Партия
- Определенная совокупность, к которой применяются правило отбора проб и правило приемки.
- Единица испытания
- Часть партии, представленная одним решением о приемке согласно применимой спецификации.
- Образец для испытаний
- Подготовленная деталь, помещаемая в испытательную машину или используемая для предусмотренного исследования.
Плавка, иногда называемая в спецификациях и документации металлургического предприятия отливкой, идентифицирует сталь, произведенную из одной загрузки расплавленного металла или в рамках одной последовательности выплавки. Ее химическая идентичность определяется номером плавки. Рулон представляет собой свернутую длину плоского проката; лист — плоское изделие, разрезанное до заданных размеров; пруток — длинномерное изделие с заданной формой поперечного сечения; труба — полое изделие, изготовленное в соответствии с собственными производственными требованиями. Отливка формируется путем затвердевания металла в форме. Эти виды продукции могут иметь общий номер плавки, но оставаться разными совокупностями при испытаниях, поскольку степень обжатия при прокатке, размер сечения, формовка, сварка, механическая обработка или термическая обработка могут изменять соответствующие свойства.
| Фактор совокупности | Причина, по которой может потребоваться отдельный отбор проб |
|---|---|
| Плавка | Химический состав может различаться в зависимости от последовательности плавки |
| Форма продукции | Прокатка, формовка, сварка или механическая обработка могут изменять свойства |
| Размер или толщина | История термического воздействия и деформации может различаться |
| Состояние материала | Материал в состоянии после прокатки, нормализованный, отожженный или закаленный и отпущенный может быть невзаимозаменяемым |
Применимая спецификация на продукцию, заказ на поставку, план качества или стандарт общих требований определяет границу партии и основу для отбора проб. Strong evidence
Совокупность продукции на уровне поставки может включать несколько плавок, видов продукции или типоразмеров, однако тот факт, что материал перевозится по одному коносаменту, не превращает его в одну однородную партию. Спецификация может предусматривать одно испытание на плавку и диапазон толщины, одно испытание на партию прутков или иную периодичность для каждого вида продукции. Решающее значение имеет регулирующий документ. ASTM A370 применяется для оценки соответствия стали и родственных сплавов, но не устанавливает универсальную периодичность отбора проб для любой продукции. Согласно изложенному в нем подходу, «периодичность отбора проб, расположение и ориентация образцов, состояние материала и требования к отчетности» регулируются применимой спецификацией на продукцию или стандартом общих требований (ASTM International, 2024).
Тот же принцип применяется к единицам испытания и образцам. Требования ASTM International к форме и стилю стандартов предусматривают, что спецификации должны указывать количество единиц испытания и образцов, необходимых для подтверждения соответствия, определять процедуры отбора проб из партии и устанавливать условия и правила, при которых разрешены повторные испытания (ASTM International, 2024). Заказ на поставку, содержащий формулировку «испытать партию», является неполным, если указанная в нем спецификация не определяет границы партии и периодичность испытаний.
Однородность, прослеживаемость и состояние материала
Однородность Объединение материала в группы, для которых заданные частота испытаний и правила приемки являются подходящими, несмотря на локальные различия внутри совокупности.
Однородность не означает, что каждый атом или каждая точка изделия обладают абсолютно одинаковыми свойствами. Она означает, что совокупность сгруппирована по условиям, для которых установленная периодичность испытаний и правила приемки являются надлежащими. Партия может считаться однородной только в отношении определенных переменных, таких как плавка, марка, вид продукции, номинальный размер, толщина, технологический маршрут и конечное состояние.
Прослеживаемость связывает образец с этими переменными. Номер плавки, идентификация продукции, номер изделия или рулона, размер, марка, состояние материала и место, откуда была отобрана проба, должны сохранять связь с лабораторной записью и отчетом. Если образец для испытания на растяжение имеет только маркировку «лист, марка 50», результат может быть невозможно с уверенностью отнести к определенной плавке или диапазону толщины. В таком случае положительный результат имеет небольшую доказательную силу в отношении неидентифицированного материала.
Состояние материала является частью определения партии, а не формальной административной деталью. Состояния «после прокатки», нормализованное, закаленное и отпущенное, отожженное, подвергнутое растворной обработке, снятию напряжений и другие состояния могут обеспечивать различные механические свойства даже при неизменных химическом составе и обозначении марки. Объединение в одну пробу материала, подвергнутого различной термической обработке, может скрыть несоответствующую подгруппу. Та же проблема возникает, когда одна партия содержит горячедеформированные и холоднодеформированные изделия либо сварные и бесшовные трубы, если только спецификация прямо не рассматривает их как единую совокупность.[1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. International Organization for Standardization. ISO 377:2017, 2017. ISO standard reference cited in the article
ASTM E1806 рассматривает места отбора проб, подготовку лабораторных проб и отбор проб из партий для химического анализа стали и чугуна. ISO 377:2017 устанавливает требования к идентификации, расположению и подготовке проб и образцов для механических испытаний стальных профилей, прутков, катанки, плоской продукции и трубчатых изделий, включая образцы, используемые для необходимых повторных испытаний. Эти требования учитывают, что результат зависит от места отбора пробы и от того, как ее ориентация соотносится с прокаткой, ковкой, волочением или производством трубы. Продольный и поперечный образцы не являются взаимозаменяемыми только потому, что оба были вырезаны из одного листа.
Изменение технологии также может разделить совокупность после изготовления. Если одна часть плавки нормализована, а другая закалена и отпущена либо если последующему отжигу подверглись только некоторые рулоны, сама по себе исходная идентификация плавки не дает оснований считать их одной общей партией. Смешение плавок, видов продукции и состояний материала делает предположительно репрезентативную пробу сомнительной.
Почему результат испытания относится к определенной совокупности
Результат испытания описывает испытанный образец. Он служит основанием для решения по партии только в рамках установленного плана отбора проб. ASTM E105-16 определяет вероятностный отбор проб как отбор с использованием случайных чисел и установленной процедуры оценивания, что позволяет объективно рассчитывать неопределенность выборки и риски, связанные с решением о судьбе партии (ASTM International, 2016). Случайный отбор не всегда требуется спецификацией на продукцию, однако выбор наиболее доступного изделия не является обоснованной заменой репрезентативного отбора, если план предусматривает именно его.[3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM International. ASTM E2234-08, 2008. ASTM International standard reference cited in the article[4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. International Organization for Standardization. ISO 2859-1:2026, 2026. ISO standard reference cited in the article
Выборочный контроль по альтернативному признаку четко показывает связь между совокупностью и правилом принятия решения. ASTM E2234-08 описывает одноступенчатые, двухступенчатые и многоступенчатые планы выборочного контроля, индексированные по AQL: партия принимается, если число несоответствующих единиц не превышает соответствующее приемочное число, и бракуется при достижении браковочного числа (ASTM International, 2008). ISO 2859-1:2026 также устанавливает индексированные по AQL схемы контроля партий и правила перехода между нормальным, облегченным и усиленным контролем. Эти системы не утверждают, что любой выдержавший испытание образец подтверждает соответствие всего материала; они применяют численное правило принятия решения к идентифицированной партии.
Поэтому повторное испытание не может быть неформальным поиском положительного результата. Применимая спецификация должна устанавливать, когда повторное испытание разрешено, какой материал может быть для него использован и заменяют ли вторичные результаты первоначальные либо объединяются с ними. FHWA разъясняет, что при двухступенчатом и многоступенчатом выборочном контроле решения принимаются на основе совокупного числа дефектов, а положения о повторных испытаниях должны указывать, заменяют ли результаты второго испытания первоначальные результаты или объединяются с ними (Federal Highway Administration, 2002). AISC 207-20 распределяет обязанности по окончательному контролю строительной стальной продукции и требует, чтобы персонал, выполняющий инспекцию и испытания, понимал применимые методы и критерии приемки (AISC, 2020).
Для примера со стальными отливками ASTM A1062-10(2026) иллюстрирует тот же принцип разграничения: требования покупателя и изготовителя к инспекции применяются до начала производства готового заказа, а при изменении установленных условий может потребоваться новая проба для размерного, визуального, магнитопорошкового, капиллярного, радиографического, ультразвукового контроля или испытания на герметичность. Вопрос заключается не просто в том, выдержал ли образец испытание. Важно установить, относятся ли испытанный материал, условия испытания и правило принятия решения к совокупности, соответствие которой оценивается.
2. Иерархия стандартов: на первом месте — спецификация, на втором — метод испытаний
Приёмка стали начинается не с испытательной машины на растяжение. Она начинается с документа, который определяет материал, партию, требуемые испытания и правило принятия решения. Четыре операции должны оставаться раздельными: отбор материала из партии, подготовка лабораторных образцов или образцов для механических испытаний, испытание этих образцов и принятие или отклонение партии. Их смешение приводит к хорошо знакомой ошибке: лаборатория отбирает удобные фрагменты, получает неблагоприятный результат, испытывает другие фрагменты и рассматривает более поздний результат как основание для приёмки всей поставки.
Последовательность этих действий регулируется спецификацией на соответствующую продукцию. Метод испытаний указывает лаборатории, как измерять определённое свойство; он не устанавливает автоматически, сколько единиц испытания представляют плавку, лист, пруток, отливку или заказ, и не определяет, что происходит после неудовлетворительного результата. Эти вопросы регулируются применимой спецификацией на продукцию, спецификацией общих требований, заказом на поставку или официально включённым в договор документом по инспекции.
Роль ASTM A370
ASTM A370, Стандартные методы испытаний и определения для механических испытаний стальной продукции, устанавливает общие методы и определения для оценки стали и соответствующей продукции из сплавов. Он охватывает такие процедуры, как испытания на растяжение, изгиб, твёрдость и ударный изгиб, а также терминологию и требования к образцам. Эта роль важна, но имеет определённые границы.
| Тип документа | Основная роль |
|---|---|
| ASTM A370 | Методы механических испытаний и определения |
| Спецификация на продукцию | Требования к марке, граница партии, отбор проб и критерии приемки |
| ASTM E1806 | Места отбора проб для химического анализа и подготовка лабораторных проб |
| ISO 377:2017 | Идентификация, расположение и подготовка образцов для механических испытаний |
| ASTM E2234-08 | Планы выборочного контроля по количественным признакам, индексированные по приемлемому уровню качества |
Сам по себе ASTM A370 не определяет каждую частоту отбора проб или каждое правило приёмки партии. Согласно заявленной в документе системе, «частота отбора проб, расположение и ориентация образцов, состояние материала и требования к отчётности» устанавливаются применимой спецификацией на продукцию или спецификацией общих требований, как указывает ASTM International в описании A370 за 2024 год. Например, A370 может разъяснять порядок испытания продольного образца на растяжение, тогда как регулирующая спецификация определяет, требуется ли один образец на плавку, на диапазон толщины, на партию или на иную установленную единицу.
Это различие имеет значение, когда результат оспаривается. Лаборатория может правильно соблюдать ASTM A370 в части механической обработки образца, скорости нагружения, измерения удлинения или регистрации характера разрушения и при этом применять неправильный план отбора проб. И наоборот, правильно отобранный образец может быть испытан по неправильному методу, что даст технически точный ответ на не относящийся к делу вопрос. Соблюдение метода необходимо, но оно не исчерпывает решение о приёмке.
Идентификация и состояние образца также остаются частью этой цепочки. Результат испытания термообработанной продукции не может автоматически представлять материал в состоянии после прокатки. Поперечный образец нельзя без специального указания заменить продольным, если спецификация требует определённой ориентации. Образец должен оставаться прослеживаемым до плавки, партии, формы продукции, места отбора и состояния после обработки, указанных в регулирующих документах.
Поэтому ASTM A370 следует рассматривать как компонент, устанавливающий метод испытаний, в рамках более широкой системы спецификаций. Это не общее разрешение придумывать план отбора проб после поступления материала.
Спецификации на продукцию и общие требования
Спецификация на продукцию устанавливает требования, зависящие от марки, которые не устанавливаются A370. В зависимости от вида продукции это может быть ASTM A36/A36M для углеродистой конструкционной фасонной стали и листов, ASTM A572/A572M для высокопрочной низколегированной конструкционной стали, ASTM A615/A615M для рифлёных и гладких стержней из углеродистой стали для армирования бетона, ASTM A106/A106M для бесшовных труб из углеродистой стали, предназначенных для работы при высоких температурах, или другой обозначенный стандарт. Важны применимое издание стандарта и используемые единицы измерения. Сертификат, в котором указано только «испытано по ASTM A370», не определяет основание для приёмки, если одновременно не известна спецификация на продукцию.
В спецификации на продукцию или в спецификации общих требований должны быть определены границы партии, а также количество единиц испытания и образцов, необходимых для подтверждения соответствия. В ней должны быть указаны места отбора образцов, их ориентация, представляемое состояние материала и проверяемые свойства. В спецификации на листовой прокат может быть определена группировка по плавке и толщине; в спецификации на прутки отбор проб может устанавливаться по плавке, размеру или партии; спецификация на отливки может связывать инспекцию с конкретной контрольной отливкой или последовательностью производства. Эти схемы не являются взаимозаменяемыми.
ASTM Form and Style также закрепляет эту дисциплину составления документов. Требования ASTM International за 2024 год предусматривают, что спецификации должны указывать количество единиц испытания и образцов, необходимых для подтверждения соответствия, определять процедуры отбора проб из партии и устанавливать условия и правила, при которых разрешается повторное испытание. Причина практическая: пункт о приёмке, в котором сказано только «испытывать в соответствии с ASTM A370», оставляет нерешёнными именно те вопросы, от которых зависит, относится ли неудовлетворительный результат к одному изделию или ко всей партии.
Повторное испытание должно быть сформулировано как процедура принятия решения, а не как приглашение продолжать испытания до получения благоприятного числа. В пункте должны быть указаны основание для повторного испытания, допустимое количество дополнительных образцов, их связь с исходной единицей испытания и порядок обращения с первым результатом. В руководстве Федерального управления автомобильных дорог, опубликованном в 2002 году, говорится, что положение о повторном испытании должно устанавливать, заменяют ли результаты второго испытания первые результаты или объединяются с ними. В планах двойного и многократного отбора решения зависят от совокупного количества дефектных единиц, а не от выбора наиболее благоприятного отдельного результата.
ASTM E2234-08 иллюстрирует логику выборочного контроля по качественным признакам. При однократном, двойном или многократном плане партия принимается, если количество несоответствующих единиц не превышает соответствующего приёмочного числа, и отклоняется при достижении браковочного числа. Поэтому единица испытания имеет центральное значение. Один неудовлетворительный образец может указывать на несоответствие единицы, тогда как спецификация может требовать испытания дополнительных образцов от той же единицы или дополнительных единиц до принятия решения по партии.
Для химического отбора проб действует собственная методическая система. ASTM E1806 рассматривает места отбора проб, подготовку лабораторных проб и отбор проб из партии для химического анализа стали и железа. Этот стандарт не следует безоговорочно подменять правилами отбора образцов для механических испытаний. ASTM E105, опубликованный в 2016 году, определяет вероятностный отбор проб посредством выбора с использованием случайных чисел и установленной процедуры оценивания, что позволяет объективно рассчитывать неопределённость отбора проб и риски, связанные с решением о судьбе партии. Случайный отбор — это не просто статистическое предпочтение; он не позволяет удобству доступа, видимому состоянию поверхности или положению в поставке превратиться в нераскрытое смещение при отборе.
Взаимодействие требований ISO, ASTM, проекта и договора
Документы ISO и ASTM могут применяться одновременно, но автоматически не объединяются. ISO 377:2017 устанавливает требования к идентификации, месту отбора и подготовке проб и образцов для механических испытаний сортового проката, прутков, катанки, плоской и трубной продукции, включая образцы, необходимые для повторных испытаний. ASTM A370 может регулировать метод испытаний, а ISO 377 — подготовку образцов, если договор прямо предусматривает применение обоих документов. В регулирующем документе должно быть указано, какое положение применяется в случае расхождения требований.
ISO 2859-1:2026 устанавливает схемы однократного, двойного и многократного отбора проб, индексированные по AQL, для контроля партий за партией, включая переход между нормальным, сокращённым и усиленным контролем. Это система отбора проб и приёмки, а не замена требованиям к механическим свойствам, установленным в спецификации на стальную продукцию. Приёмочные числа имеют смысл только после определения партии, уровня контроля, измеряемой характеристики и понятия несоответствующей единицы.
Спецификации проекта и договоры могут дополнительно устанавливать контрольные точки с обязательным присутствием представителя, точки приостановки работ, обязанности независимой лаборатории, проверку документации или ответственность за окончательную инспекцию. AISC 207-20, применяемый к конструкционной стали, требует, чтобы персонал, осуществляющий инспекцию и испытания, понимал применимые методы инспекции и критерии приёмки, а также возлагает ответственность за окончательную инспекцию продукции из конструкционной стали. Такие положения определяют, кто наблюдает за работой или регистрирует её результаты. Они не изменяют молчаливо требования к марке, ориентации образца или правилам повторного испытания, установленным в спецификации на материал.
Тот же принцип отражён в ASTM A1062-10R26, касающемся контрольных стальных отливок. В нём устанавливаются требования к инспекции со стороны покупателя и изготовителя до начала производства готового заказа, а также указываются обстоятельства, при которых требуется новая контрольная отливка для проверки размеров, визуального контроля, магнитопорошкового, капиллярного, радиографического, ультразвукового контроля или испытаний на герметичность. Инспектор проекта не может заменить установленное основание неофициальной практикой, а лаборатория не может заменить правило приёмки по договору предпочитаемой внутренней процедурой.
При возникновении противоречий между документами их следует разрешить до начала отбора проб. Необходимо установить порядок приоритета документов, указать точное издание каждого включённого в договор стандарта, определить партию и зафиксировать применимые положения об образцах и повторных испытаниях. Без такой письменной иерархии протокол испытаний может быть точным, тогда как решение по партии останется необоснованным.
3. Планирование отбора проб: репрезентативный отбор и отбор по удобству
Четыре вида деятельности, которые необходимо разделять
- Отбор проб Выбор единиц материала из определенной партии.
- Подготовка образцов Преобразование отобранного материала в лабораторные пробы или образцы для испытаний.
- Испытания Получение измерений с использованием установленного метода.
- Приемка Применение правила принятия решения, установленного спецификацией, к полученным результатам.
Отбор проб не является той же процедурой, что подготовка образцов, испытание или приемка партии. При отборе проб из определенной партии выбираются единицы материала. Лабораторная подготовка преобразует отобранный материал в пробы или испытательные образцы. Испытание дает результаты измерений. Приемка применяет к этим результатам правило принятия решения, установленное спецификацией. Смешение этих этапов приводит к распространенной, но серьезной ошибке: лаборатория может провести технически корректное испытание на растяжение образца, который был отобран недействительным методом.
Поэтому партию необходимо определить до того, как кто-либо начнет выбирать материал. Партия может состоять из одной плавки, установленной части плавки, рулона, литого и прокатанного изделия, группы листов одной марки и одного диапазона толщины либо количества прутков, обработанных в заданных условиях. Границы партии определяются применимой спецификацией на продукцию. В ASTM A370 указано, что «периодичность отбора проб, местоположение и ориентация образца, состояние материала и требования к отчетности» регулируются применимой спецификацией на продукцию или общей спецификацией требований (ASTM International, 2024). Результат испытания не может устранить неопределенность границ неопределенной партии.
Вероятностный отбор проб согласно ASTM E105
ASTM E105:2016 определяет вероятностный отбор проб как отбор с использованием случайных чисел в сочетании с установленной процедурой оценивания. Это сочетание имеет существенное значение. Сам по себе случайный отбор не является полноценным планом отбора проб; процедура также должна объяснять, что именно оценивается и каким образом результаты относятся к генеральной совокупности или партии.
| Продукция | Возможные элементы основы выборки |
|---|---|
| Партия прутков | Номера прутков и положения вдоль каждого прутка |
| Рулон | Интервалы длины в заданном порядке |
| Группа листов | Номера листов и разрешенные зоны отбора проб |
| Отливка | Идентифицированные отливки или утвержденные образцы отливок |
На практике основа выборки до начала отбора перечисляет подходящие единицы или местоположения. Каждой единице присваивается идентификатор, а случайные числа определяют требуемые единицы. Для партии прутков основа выборки может содержать номера прутков и положения вдоль каждого прутка. Для рулона она может включать упорядоченные интервалы длины. Для листов в ней могут быть указаны номера листов и разрешенные зоны отбора проб. Основа выборки должна соответствовать определению испытательной единицы, установленному спецификацией. Случайное число не должно выбирать местоположение, из которого невозможно законным образом получить требуемый образец, например обрезную кромку, исключенную стандартом на продукцию.
Установленная процедура оценивания придает отбору техническое назначение. В зависимости от применимого стандарта она может касаться оценочной доли несоответствующего материала, среднего значения химического или механического свойства либо другой определенной характеристики. Она также позволяет явно учитывать неопределенность, связанную с исследованием только части партии. Если лицо, принимающее решение, рассматривает один результат испытания на растяжение так, будто он характеризует каждый лист плавки, создаваемая таким образом уверенность является ложной. ASTM E105 предоставляет основу для выражения этого ограничения и для соотнесения неопределенности отбора проб с риском принять партию, содержащую неприемлемый материал, либо отклонить партию, соответствующую требованиям.
Это не означает, что ASTM E105 автоматически заменяет инструкции по отбору проб, содержащиеся в ASTM A370 или спецификации на продукцию. Эти документы определяют требуемое количество испытательных единиц, геометрию, ориентацию и состояние образцов. ASTM E105 предоставляет основу вероятностного отбора проб в тех случаях, когда такой подход требуется или является целесообразным. Применимая спецификация остается нормативным документом, определяющим соответствие требованиям.
Требования ASTM к форме и стилю спецификаций отражают ту же позицию со стороны разработчиков спецификаций: спецификация должна устанавливать количество испытательных единиц и образцов, необходимых для подтверждения соответствия, определять процедуры отбора проб из партии, а также указывать условия и правила, при которых разрешено повторное испытание (ASTM International, 2024). Расплывчатая инструкция «испытать репрезентативный материал» не может заменить эти решения.
Случайный отбор и неопределенность отбора проб
Случайный отбор уменьшает систематическую ошибку выбора, но не устраняет изменчивость материала или неопределенность отбора проб. Strong evidence
Случайный отбор является защитой от предвзятого правила выбора, но не гарантирует, что каждый результат будет равен среднему значению для партии. Сталь не является полностью однородной. В плавке может присутствовать химическая ликвация. В листе могут наблюдаться различия по толщине. В прутке возможны различия между поверхностью и сердцевиной. Рулон может включать изменения, связанные с литьем, повторным нагревом, прокаткой, охлаждением или сматыванием. Случайный отбор сохраняет эти различия в генеральной совокупности; он не позволяет отбирающему выбирать материал на основании удобства или ожидаемого результата.
Основа выборки Документированный перечень допустимых единиц или мест, из которых отбирается выборка.
Правило отбора следует документировать: идентификация партии, основа выборки, метод формирования случайных чисел, выбранная единица, выбранное местоположение и любая разрешенная процедура замены. Если выбранная единица повреждена или недоступна, ее замена ближайшим доступным элементом изменяет вероятностную структуру, если только применимый план не разрешает такое действие. Замена должна выполняться по заранее установленному правилу, а не на основании неформального решения, принятого после получения неудобного результата.
Это различие особенно важно, когда испытание дает неудовлетворительный результат. Неудовлетворительный результат является свидетельством относительно отобранного материала и, в соответствии с применимым правилом принятия решения, возможно, относительно всей партии. Он не дает разрешения искать более благоприятный элемент. ASTM E2234:2008 описывает одноступенчатые, двухступенчатые и многоступенчатые планы выборочного контроля по качественным признакам с индексом AQL: партия принимается, когда число несоответствующих единиц не превышает соответствующее приемочное число, и отклоняется, когда достигается браковочное число. При двухступенчатом или многоступенчатом отборе подсчет является кумулятивным, а не новой возможностью аннулировать ранее выявленный дефект.
Повторное испытание является отдельным установленным действием. FHWA разъясняет, что положение о повторном испытании должно указывать, заменяют ли результаты второго испытания первоначальные результаты или объединяются с ними; также описываются решения при двухступенчатом и многоступенчатом отборе, основанные на кумулятивном подсчете дефектов (Federal Highway Administration, 2002). ISO 377:2017 устанавливает правила идентификации, расположения и подготовки проб и испытательных образцов для механических испытаний стальных профилей, прутков, катанки, плоских и трубчатых изделий, включая пробы, используемые для необходимых повторных испытаний. Таким образом, повторное испытание может быть разрешено из-за дефекта образца, неисправности оборудования или обстоятельства, указанного в стандарте. Оно не становится автоматически обоснованным лишь потому, что первоначальный результат оказался неудобным.
ISO 2859-1:2026 предоставляет еще одну формальную модель, определяя одноступенчатые, двухступенчатые и многоступенчатые планы выборочного контроля с индексом AQL для контроля партий, а также правила перехода между нормальным, ослабленным и усиленным контролем. Такие правила делают изменение интенсивности отбора проб следствием зарегистрированной истории контроля, а не импровизированной реакцией на конкретный результат.
Систематическая ошибка из-за концов, поверхностей, операторов и последовательности производства
Отбор по удобству может дать технически точный ответ на неправильный вопрос. Выбор первого элемента возле пилы, наиболее доступного листа или визуально подозрительного участка не позволяет оценить партию, если только спецификация намеренно не требует отбора именно в этом месте.
Положение может содержать металлургически значимую информацию. Концы прутка или листа могут иметь иной режим охлаждения, потери на обрезь, трещины на концах или последствия механической правки. Начальные и конечные участки рулона могут подвергаться переходным условиям прокатки, сматывания или охлаждения. Материал вблизи поверхности может отличаться от материала в центре вследствие обезуглероживания, окалины, закалки, ликвации или градиентов деформации. В изделии непрерывного литья положение в последовательности может коррелировать с температурной историей и распределением растворенных элементов. Верхняя, нижняя, прилегающая к прибыли или питающей системе области отливки также может отличаться от ее внутренней части.
Доступ оператора создает еще одну систематическую ошибку. Если с каждого листа отбирается проба с одной и той же доступной стороны, состояние поверхности и направление прокатки могут быть представлены непропорционально. Если отбирающий выбирает визуально чистый элемент, поверхностные дефекты исключаются не стандартом, а субъективным решением. Если отбирающий выбирает только подозрительный материал, результат может преувеличивать обычное состояние партии и одновременно не соответствовать плану приемки.
Ориентацию необходимо контролировать столь же тщательно, как и местоположение. Продольные и поперечные образцы могут давать различные механические результаты, а образцы, ориентированные по толщине, могут выявлять свойства, не представленные материалом вблизи поверхности. ASTM E1806 рассматривает местоположения отбора проб, подготовку лабораторных проб и отбор проб из партий для химического анализа стали и чугуна; ASTM A370 и спецификация на продукцию определяют порядок применения этих требований к испытываемой продукции.
Случайный отбор делает правило выбора очевидным и обоснованным. Он не устраняет ликвацию, различия свойств поверхности, влияние истории охлаждения или изменения технологического процесса. Он показывает, что выбранный материал был отобран без воздействия на результат, после чего применимые правила подготовки образцов, испытаний, повторных испытаний и принятия решения о дальнейшей судьбе материала могут применяться последовательно. Для изделий из конструкционной стали AISC 207-20 возлагает на персонал, выполняющий инспекцию и испытания, обязанность понимать применимые методы контроля и критерии приемки, а также устанавливает ответственность за проведение окончательной инспекции. Эта ответственность возникает еще до того, как образец поступает на испытательную машину.
4. Отбор проб для определения химического состава стали и железа
Химический анализ начинается с установленной партии, а не с удобно выбранного куска стали. Партия может быть связана с плавкой, литьём, формой изделия, диапазоном толщины, состоянием после обработки или количеством, определённым применимой спецификацией. Её границы должны быть установлены до отбора проб, поскольку результат для одной плавки не может автоматически представлять другую плавку, даже если оба изделия имеют одинаковое обозначение марки.
Четыре операции связаны между собой, но не взаимозаменяемы: выбор материала из партии, подготовка лабораторной пробы, анализ этой пробы и принятие решения о соответствии партии. ASTM E1806 устанавливает требования к местам отбора, подготовке лабораторных проб и отбору проб из партии для химического анализа стали и железа. ASTM A370 дополняет их положениями о том, что частота отбора проб, расположение и ориентация образца, состояние материала и требования к отчётности регулируются применимой спецификацией на конкретное изделие или спецификацией общих требований. Предельные значения для оценки химического состава также устанавливаются спецификацией на соответствующую марку; ASTM E1806 не устанавливает универсальные пределы для углерода, марганца, кремния, серы, фосфора, хрома, никеля или любого другого элемента.
Места отбора проб и лабораторные пробы согласно ASTM E1806
| Концепция отбора проб | Значение |
|---|---|
| Место отбора пробы | Место в продукции или производственном потоке, из которого удаляется материал |
| Лабораторная проба | Материал, подготовленный из отобранного материала для анализа |
| Образец для испытаний | Механически обработанная или иным образом подготовленная деталь, используемая для предусмотренного испытания |
| Результат анализа | Измеренный состав или свойство, используемые согласно правилу приемки |
Место отбора пробы — это участок изделия или производственного потока, из которого удаляется материал. Лабораторная проба — это материал, подготовленный из отобранного материала для химического анализа. Смешение этих этапов создаёт базовую ошибку прослеживаемости. Проба, полученная сверлением края листа, стружка, снятая с конца прутка, и образец, взятый из ковша или потока расплавленного металла, не являются взаимозаменяемыми лишь потому, что каждый из них можно поместить в анализатор.
Применимая спецификация или требование к закупке должны определять партию, количество единиц продукции для отбора проб и требуемое место отбора в каждой единице. В документе может требоваться материал от конкретных изделий, плавок, концов, поверхностей или поперечных сечений. Отбор материала только от наиболее доступного изделия может сместить результат в сторону одной части партии, особенно если возможны ликвация, поверхностное обезуглероживание, окалина или градиенты, обусловленные обработкой. Проба, отобранная после резки или кондиционирования, также может характеризовать изменённую поверхность, а не изделие в состоянии, предусмотренном спецификацией.
ASTM E105, опубликованный в 2016 году, описывает вероятностный отбор проб посредством выбора с использованием случайных чисел и установленной процедуры оценивания. Такой подход отделяет плановый отбор от отбора по удобству и позволяет объективно оценивать неопределённость, связанную с пробой, а также риски, связанные с решением о приемке или браковке партии. Не каждая спецификация на изделие требует статистического случайного отбора, однако принцип остаётся важным: проба должна иметь документально подтверждённое основание для представления определённой партии.
ASTM E1806 далее рассматривает превращение отобранного материала в лабораторную пробу. Метод подготовки зависит от изделия, определяемого элемента и применяемой аналитической методики. Стружка, высверленный материал, точёная стружка, опилки после распиловки или иной подготовленный материал могут быть пригодны только при их сборе и обращении с ними в контролируемых условиях. Лаборатория должна знать, какой материал был отобран, откуда он был взят и каким способом подготовлен.

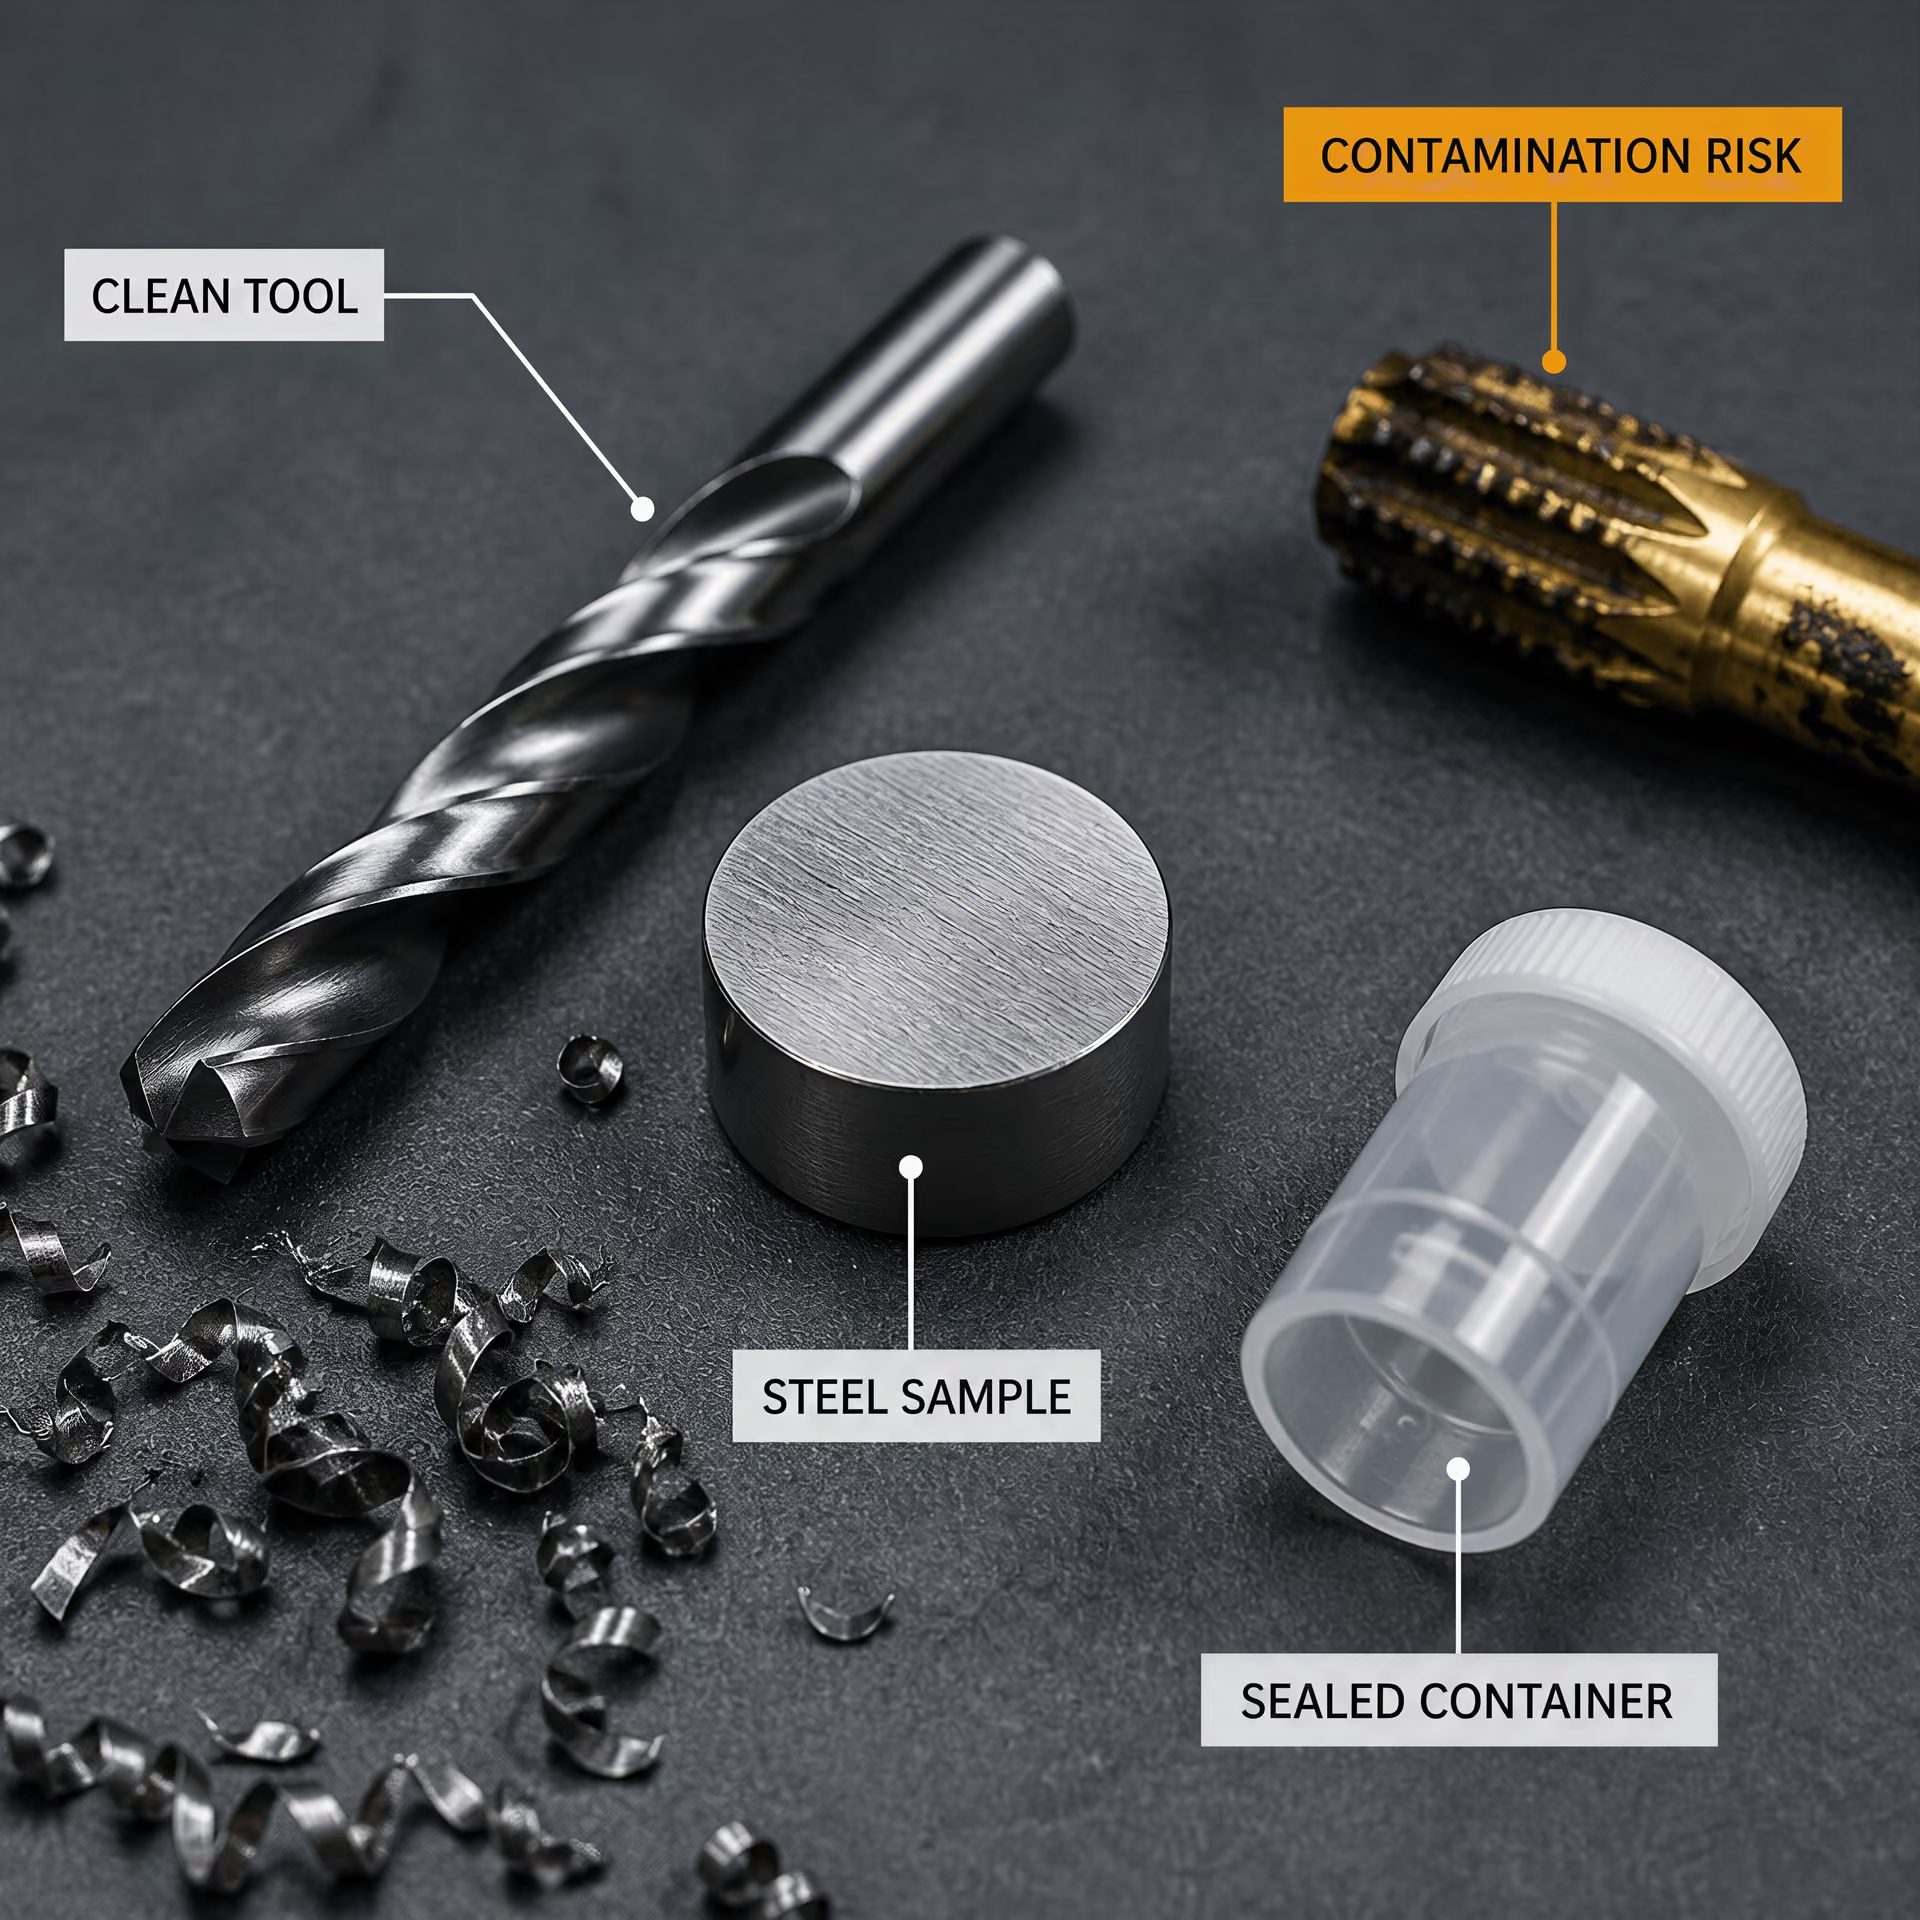
Предотвращение загрязнения и артефактов подготовки
Подготовленный материал не является химически нейтральным. Сверло, пильное полотно, смазочно-охлаждающая жидкость, тиски, контейнер для хранения, перчатки или щётка могут привнести посторонние элементы. Инструмент, ранее использовавшийся для нержавеющей стали, может внести хром или никель в пробу углеродистой стали. Загрязнение латунью, медью, цинком или свинцом может возникнуть из-за приспособлений или инструментов. Даже небольшое количество прилипшего материала может иметь значение, если указанная концентрация близка к пределу, установленному спецификацией.
Состояние поверхности создаёт отдельную проблему. Окалина, ржавчина, краска, покрытие, масло и оксидные слои не обязательно имеют тот же состав, что и расположенная под ними сталь. Неправильное их удаление может либо оставить загрязнение в пробе, либо удалить химически значимый поверхностный слой. Нагрев при резке или шлифовании может окислить поверхность, вызвать локальную потерю элементов или изменить физическую форму пробы. Мелкие частицы могут окисляться быстрее, чем массивный металл, а очень мелкая стружка при переносе или встряхивании может отделяться от более тяжёлых частиц.
Ликвация может возникать как при сборе пробы, так и в исходной стали. Крупные и мелкие частицы могут разделяться по размеру; магнитные частицы — прилипать к оборудованию; пыль — оставаться в контейнере или теряться при переносе. Поэтому проба, взятая из первой порции материала, высыпающейся из ёмкости для сбора, может отличаться от пробы, взятой после оседания содержимого. В документах по подготовке следует указывать операции очистки, сушки, классификации по размеру, перемешивания, хранения и переноса, а также использованное оборудование.
Лаборатория должна предотвращать перекрёстное загрязнение посредством очистки инструментов между пробами, контроля смазочных материалов и охлаждающих жидкостей, использования подходящих контейнеров и сохранения достаточного количества материала для проверки или разрешённого повторного испытания. Методика также должна обеспечивать сохранение идентичности каждой пробы. Химически точное измерение загрязнённой или расслоившейся пробы всё равно остаётся точным измерением не того материала.
Анализ плавки, анализ изделия и прослеживаемость результатов
Анализ плавки обычно характеризует сталь, представленную данной плавкой или отливкой в процессе производства. При анализе изделия исследуется материал, взятый от готового изделия. Эти два результата могут различаться вследствие химической ликвации, места отбора пробы, обработки, состояния поверхности, аналитической неопределённости и требований применимой спецификации. Ни один из этих терминов не следует использовать автоматически. В стандарте на соответствующую марку должно быть указано, какой анализ требуется, откуда берётся проба и каким образом оценивается результат.
Минимальная цепочка прослеживаемости
- Идентификация Номер плавки, партия, продукция, марка и номер детали или рулона.
- Отбор проб Дата, отборщик проб, точное место и код пробы.
- Подготовка Технология подготовки, оборудование, очистка и хранение.
- Анализ Прибор, аналитик, редакция метода и записи контроля качества.
- Отчетность Единицы измерения, округление, использованная спецификация и принятое решение по партии.
Прослеживаемость должна обеспечиваться от идентификации партии и плавки через физическую пробу, её лабораторную подготовку, инструментальный анализ, расчёты, единицы измерения и отчёт. Полезная запись связывает номер плавки, идентификацию изделия, дату отбора пробы, специалиста, выполнившего отбор, точное место отбора, код пробы, метод подготовки, оборудование, аналитика, редакцию методики, записи о калибровке или контроле качества, указанные единицы измерения и спецификацию, использованную для оценки соответствия. Если результат переводится из массовой доли в другую единицу измерения, исходное значение и выполненное преобразование должны сохраняться. Округление следует выполнять в соответствии с требованиями применимого стандарта, а не просто для того, чтобы пограничный результат выглядел соответствующим.
Оценка соответствия является отдельным решением. Требования ASTM к форме и стилю устанавливают, что спецификация должна указывать количество контрольных единиц и образцов, необходимых для подтверждения соответствия, определять процедуры отбора проб из партии и устанавливать случаи, когда разрешено повторное испытание. Неудовлетворительный результат химического анализа нельзя аннулировать, выбрав другую удобную стружку. Если повторное испытание разрешено, нормативный документ должен устанавливать, заменяет ли второй результат первый, объединяется ли он с ним или оценивается по совокупному правилу. Федеральное управление автомобильных дорог США конкретно описывает эти различия и отмечает, что решения при двойном и множественном отборе проб используют совокупное количество дефектов. ASTM E2234-08 также предусматривает приемку партии, когда количество несоответствующих единиц равно применимому приёмочному числу или меньше него, и её браковку при достижении браковочного числа.
Та же дисциплина применяется к механическим испытаниям. ISO 377:2017 регулирует идентификацию, расположение и подготовку проб и образцов для механических испытаний сортового проката, прутков, катанки, плоских изделий и трубных изделий, включая необходимые повторные испытания. Достоверный результат химического анализа не может компенсировать растягивающий образец, взятый с неправильной ориентацией или в неправильном состоянии материала. И наоборот, правильно расположенный образец для механических испытаний не может подтвердить соответствие химического состава, если идентичность его плавки или лабораторная подготовка не контролировались. Для приемки партии оба вида доказательств должны соответствовать применимой спецификации.
5. Образцы для механических испытаний: расположение, ориентация и состояние материала
Механическое испытание не измеряет «сталь» как абстрактное понятие. Оно измеряет определённую часть материала, взятую из определённого места, вырезанную в заданном направлении, подготовленную до заданной геометрии и испытанную в заданном состоянии. Эти четыре обстоятельства могут определить, отражает ли результат соответствие продукции требованиям или ошибку, внесённую в лаборатории.
Отбор проб из партии, подготовка лабораторной пробы, механическая обработка испытательного образца и испытание этого образца являются отдельными операциями. Приёмка партии представляет собой пятую операцию, регулируемую применимой спецификацией на продукцию. ASTM A370 устанавливает, что частота отбора проб, расположение и ориентация образца, состояние материала и требования к отчётности определяются применимой спецификацией на продукцию или общей спецификацией требований. Результат невозможно правильно интерпретировать, если идентификация или состояние образца вызывают сомнения.
Идентификация и подготовка образцов согласно ISO 377:2017
ISO 377:2017 устанавливает основу для идентификации, определения места отбора и подготовки проб и испытательных образцов для механических испытаний стальных профилей, прутков, катанки, плоского проката и трубной продукции. Область применения стандарта также включает пробы, необходимые для предусмотренных повторных испытаний. Таким образом, стандарт касается не просто вырезания металла из удобного конца изделия. Он связывает готовый испытательный образец с продукцией, из которой он был изготовлен.
Идентификация начинается с прослеживаемости. Проба должна сохранять связь с соответствующими плавкой, партией металла, продукцией, партией, размером, технологическим маршрутом и требованием к испытанию. Маркировка, записи, эскизы или эквивалентная документация должны сохранять связь между исходной продукцией и каждым последующим фрагментом. После разрезания пробы на несколько заготовок эти заготовки по-прежнему должны иметь однозначную идентификацию. Образец для испытания на растяжение, изгиб или удар, а также место измерения твёрдости нельзя рассматривать как анонимный фрагмент.
Расположение имеет не меньшее значение. Применимая спецификация на продукцию может требовать, чтобы образец был взят с определённого конца, с определённой поверхности, на определённом расстоянии от поверхности, из середины толщины или из определённой части профиля. ISO 377:2017 устанавливает правила выбора и подготовки, необходимые для получения материала из требуемого места без смешения пробы с материалом, удалённым при обрезке, вырубке, зачистке или других производственных операциях. Требуемое положение определяется стандартом на продукцию, а не общим предположением о свойствах стали.
Подготовка должна сохранять характеристики, которые предназначено измерить испытание. Заготовку образца может потребоваться вырезать методом, исключающим чрезмерный нагрев, деформацию или повреждение. Затем механическая обработка обеспечивает требуемые размеры, радиус, качество поверхности и расчётную длину. Образцы для повторных испытаний должны отбираться по тем же применимым правилам; неудовлетворительный первый результат не даёт права без документального оформления заменить образец другим, взятым из более удобного места.
Требования ASTM к форме и стилю дополнительно подчёркивают договорную сторону этого процесса: спецификация должна устанавливать количество испытательных единиц и образцов, необходимых для подтверждения соответствия, определять процедуры отбора проб из партии и указывать условия и правила, при которых разрешаются повторные испытания. ISO 377:2017 устанавливает принципы определения места отбора и подготовки образцов, но не отменяет критерии приёмки или план отбора проб, предусмотренные спецификацией на продукцию.

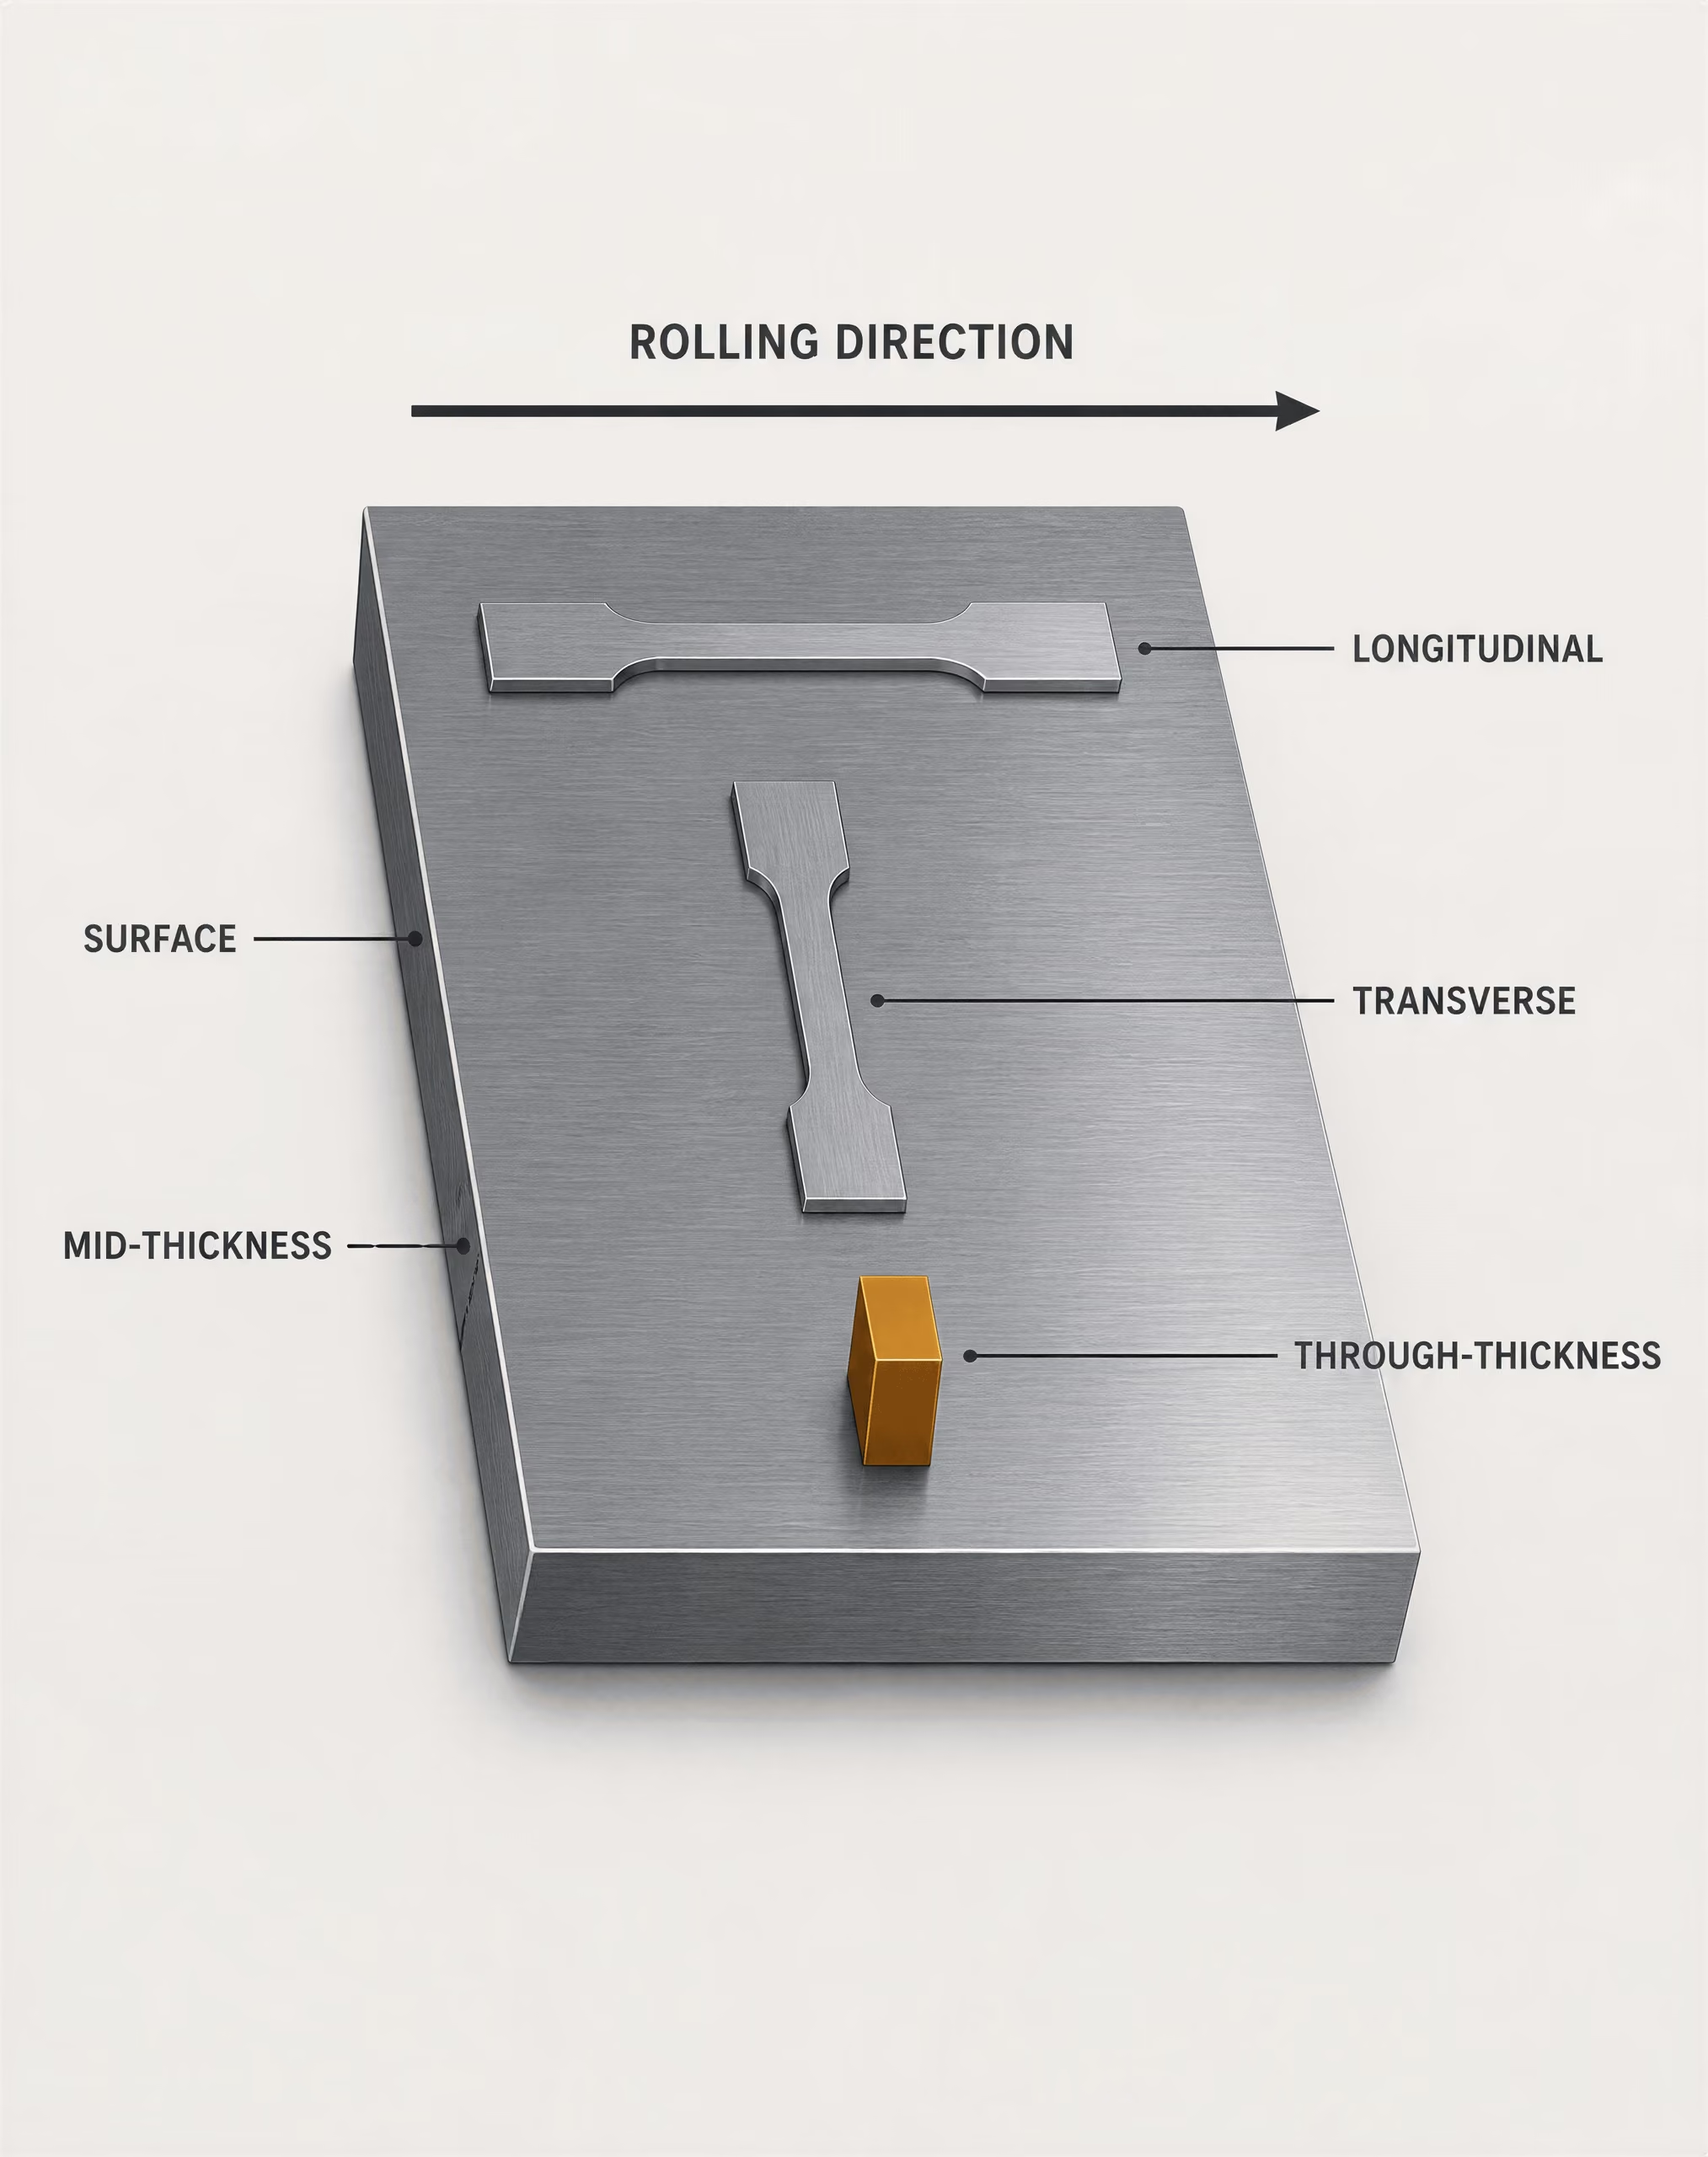
Особенности продольной, поперечной, радиальной ориентации и ориентации по толщине
| Ориентация | Типичное направление отсчета |
|---|---|
| Продольная | Вдоль главной оси или направления прокатки |
| Поперечная | Поперек главной оси или направления прокатки |
| Радиальная | От центра к поверхности прутка или стержня |
| По толщине | Поперек толщины листа, полки, стенки или профиля |
Ориентация описывает взаимное расположение испытательного образца и геометрии изделия или основного производственного направления. «Продольное» направление обычно совпадает с главной осью или направлением прокатки, тогда как «поперечное» направление проходит поперёк него. Эти термины не являются взаимозаменяемыми с термином «по толщине». Образец, ориентированный по толщине, проходит через плиту, полку, стенку или другой элемент в направлении размера толщины; часто его испытываемая часть простирается от одной поверхности к противоположной.
Прокатная сталь не является полностью изотропной. Горячая прокатка вытягивает неметаллические включения и формирует кристаллографическую текстуру; обжатие по толщине, условия охлаждения и последующая термическая обработка влияют на прочность, пластичность, вязкость и характер разрушения. Поэтому продольный образец для испытания на растяжение может давать иное удлинение или относительное сужение, чем поперечный образец. Ударная энергия по Шарпи также может изменяться в зависимости от ориентации, поскольку распространение трещины взаимодействует с вытянутыми включениями, полосчатостью и текстурой.
Направление различий не является универсальным для каждой марки, толщины, формы продукции или характеристики. Нельзя предполагать, что продольное направление всегда обеспечивает большую прочность, поперечное всегда является более слабым или одно из направлений всегда даёт меньшее значение ударной энергии. Требуемая ориентация должна определяться руководящей спецификацией, чертежом или планом испытаний.
Прутки и катанка имеют ось и радиальное расстояние от этой оси. Радиальный образец может быть вырезан от центра к поверхности, тогда как продольный образец располагается вдоль оси изделия. Крупные поковки и профили могут иметь дополнительные градиенты, обусловленные деформацией и охлаждением. В конструкционном профиле стенка, полка и угол могут иметь различную термическую историю и историю деформации; термин «поперечный» имеет смысл только тогда, когда исходная геометрия зафиксирована.
Для плоского проката особое внимание необходимо уделять положению по толщине. Поверхностный образец может отражать обезуглероживание, удаление окалины, влияние закалки, охлаждение поверхности или ликвацию в приповерхностной зоне. Образец из середины толщины может выявить другие включения, ликвацию или особенности центральной зоны. Испытания по толщине могут иметь значение, когда важна стойкость к ламеллярному надрыву или расслоению, однако они не требуются автоматически для каждой плиты или каждой марки стали.
Для трубной продукции добавляются кривизна, положение сварного шва и ориентация шва. Образец может располагаться относительно продольного или спирального шва, окружности либо оси трубы. Для сварной трубы образец, проходящий через сварной шов, не эквивалентен образцу, взятому из основного металла. На результат могут влиять металл шва, зона термического влияния, границы сплавления, остаточные напряжения и локальная деформация при формовке. Для бесшовной трубы по-прежнему имеют значение положение по толщине стенки, а также окружное и осевое направления.
Расположение и ориентация должны быть зафиксированы в терминах, позволяющих другому специалисту воспроизвести их. Этикетка с одной лишь надписью «растяжение — плита» является недостаточной. На ней должны быть указаны продукция, направление, поверхность или положение по толщине, если это требуется, а также номер образца.
Состояние после изготовления, после термической обработки и после технологических операций
Состояние материала является частью требования к испытанию, а не второстепенной деталью. Термин «после изготовления» может означать, что продукция испытывается в состоянии поставки после прокатки, ковки, волочения, формовки или другой предусмотренной операции. Продукцию, подвергнутую нормализации, закалке и отпуску, отжигу, обработке на твёрдый раствор, дисперсионному твердению или снятию напряжений, необходимо испытывать после установленной обработки и, если это требуется, после определённой последовательности охлаждения или старения.
Испытание образца в неправильном состоянии может сделать недействительным результат даже при тщательно выполненной механической обработке образца. Термическая обработка изменяет фазовый состав, структуру зерна, остаточные напряжения, твёрдость, прочность и вязкость. Образец, изъятый до окончательного отпуска, не представляет продукцию, подвергнутую закалке и отпуску. И наоборот, повторный нагрев пробы в лаборатории может уничтожить свидетельства состояния поставки и дать результат, относящийся к другому состоянию материала.
Имеют значение и последующие технологические операции. Холодное волочение, холодная правка, гибка, сплющивание, развальцовка, механическая обработка и формовка могут изменять локальную деформацию и остаточные напряжения. Если спецификация требует проведения испытания после операции над изделием, образец должен отражать результат этой операции. Если же испытание требуется до определённой операции, последующая обработка не должна изменять предполагаемое сравнение.
Тепловое воздействие при резке является распространённым источником ложной уверенности. Термическая резка может создать закалённую или размягчённую зону термического влияния, изменить остаточные напряжения и повредить кромку, из которой затем механически изготавливается образец. Чрезмерное шлифование может перегреть поверхность или удалить требуемый слой. Грубая резка, надрезы, царапины и неправильные радиусы при механической обработке могут концентрировать напряжения и вызывать преждевременное разрушение. Правка изогнутой заготовки может внести пластическую деформацию до начала испытания.
Аналогичную ошибку может создать размещение расчётной длины. Рабочая часть и расчётная длина должны располагаться там, где представлен материал, предусмотренный спецификацией, а не частично в переходной зоне, сварном шве, зоне термического влияния, краевом дефекте или повреждённой поверхности, если только метод испытания прямо не требует такого расположения. Результат по удлинению особенно чувствителен к нанесению меток расчётной длины и положению излома; неправильно расположенная расчётная длина может создать видимость несоответствия годной продукции или скрыть локальную слабость.
Повторные испытания должны проводиться в соответствии с письменным правилом, а не в результате неформального поиска фрагмента, дающего удовлетворительный результат. FHWA разъясняет, что положения должны устанавливать, заменяют ли результаты второго испытания результаты первого или объединяются с ними, а решения при двойном и многократном отборе проб принимаются на основе совокупного количества дефектов. ASTM E2234-08 аналогичным образом описывает приёмку, когда число несоответствующих единиц не превышает применимое приёмочное число, и браковку, когда достигается браковочное число. ISO 2859-1:2026 определяет схемы однократного, двойного и многократного отбора проб с индексом AQL, а также переходы между нормальным, ослабленным и усиленным контролем. Ни одна из этих систем не делает действительным образец, взятый в неправильном месте или неправильно подготовленный. Сначала оформляются записи о подготовке; затем принимаются решения о соответствии.
6. От образца до представленного результата: что в действительности может быть принято
Представленное значение результата испытания автоматически не означает принятия партии. В этот процесс входят четыре отдельные операции: отбор материала из определённой партии, подготовка образцов для лабораторных испытаний или механических испытаний, испытание этих образцов и применение правила приёмки. Смешение этих этапов приводит к тому, что удобные для отбора фрагменты объявляются «репрезентативными», неудовлетворительные результаты исчезают в результате неофициальных повторных испытаний, а сертификат испытаний теряет связь со сталью, которую, предположительно, описывает.
Испытательные единицы, образцы и отдельные измерения
Терминология, связанная с единицами испытаний
- Единица испытания
- Часть партии, представленная одним решением о приемке.
- Образец для испытаний
- Подготовленная деталь, помещаемая в испытательную машину или используемая для предусмотренного исследования.
- Отдельное измерение
- Показание или рассчитанное значение, полученное в ходе одного испытания.
- Несоответствующая единица
- Единица контроля, классифицированная как не соответствующая одному или нескольким установленным требованиям согласно плану.
Испытательная единица — это часть партии, представленная одним решением о приёмке в соответствии с применимой спецификацией. В зависимости от стандарта на продукцию это может быть плавка, литейная плавка, лист, рулон, группа изделий одного типоразмера и состояния, поставка или другое определённое количество. Граница партии имеет значение, поскольку риск, связанный с отбором проб, рассчитывается применительно к этой границе. Образец для испытания на растяжение, взятый от одного листа, нельзя без специального указания считать представительным для другой плавки или другого состояния продукции.
Образец для испытания — это подготовленный фрагмент, помещаемый в испытательную машину или используемый для проведения предусмотренного исследования. Для одной испытательной единицы может потребоваться несколько образцов: например, для испытаний на растяжение, изгиб, удар, твёрдость или химического анализа, причём образцы могут отбираться из предписанных мест и в предписанных направлениях. Отдельное измерение — это показание или рассчитанное значение, полученное в ходе одного испытания, например предел текучести, временное сопротивление разрыву, удлинение, поглощённая энергия удара, содержание углерода или результат измерения размеров. По одному образцу можно получить несколько измерений, а до определения результата для испытательной единицы согласно спецификации может потребоваться несколько образцов.
Эти термины не являются взаимозаменяемыми. Если спецификация требует два образца на одну испытательную единицу, лаборатория не может считать два показания, полученные по одному образцу, двумя образцами. И наоборот, если правило требует по одному результату от каждой из трёх испытательных единиц, усреднение результатов трёх образцов, взятых от одной единицы, не соответствует этому требованию.
Требования ASTM Form and Style устанавливают, что спецификация должна указывать количество испытательных единиц и образцов, необходимых для подтверждения соответствия, определять процедуры отбора проб из партии и устанавливать условия, при которых допускается повторное испытание. Поэтому именно применимая спецификация на продукцию определяет, усредняются ли результаты, должен ли каждый образец соответствовать предельному значению, служит ли один низкий результат основанием для повторного испытания или каждой испытательной единице присваивается число дефектов. ASTM A370 также однозначно распределяет эти требования: частота отбора проб, место и направление вырезки образца, состояние материала и требования к представлению результатов устанавливаются применимой спецификацией на продукцию или спецификацией общих требований, а не неофициальной практикой лаборатории.
Отбор также должен быть обоснованным. ASTM E105:2016 определяет вероятностный отбор проб как отбор с использованием случайных чисел и установленной процедуры оценивания. Такой подход позволяет объективно оценивать неопределённость отбора проб и риски принятия или отклонения партии. Отбор первого доступного конца, наиболее чистой поверхности или фрагмента, который уже известен как качественный, не заменяет установленную процедуру отбора. ASTM E1806 рассматривает места отбора и подготовку лабораторных проб для химического анализа стали и чугуна; его требования следует применять совместно с соответствующей спецификацией на продукцию и идентификацией материала.
Место и направление могут изменить результат. Продольный, поперечный образец и образец, вырезанный по толщине, могут характеризовать различные свойства, поскольку прокатка, ковка, литьё, ликвация и эффекты, связанные с толщиной, имеют направленный характер. ISO 377:2017 устанавливает требования к идентификации, расположению и подготовке проб и образцов для механических испытаний стальных профилей, прутков, катанки, плоских изделий и трубчатых изделий, включая образцы, необходимые для повторных испытаний. Формулировки «образец из того же материала» недостаточно, если его положение, направление и состояние не соответствуют регулирующему требованию.
Действительность, разрушения и несоответствующие результаты
Испытание может быть признано недействительным, однако недействительность не должна быть удобным обозначением для нежелательного числа. К возможным причинам относятся дефект образца, неправильные размеры, повреждение при механической обработке, неисправность оборудования, прерванное испытание или разрушение за пределами расчётного участка. Возможность игнорировать результат по любой из этих причин зависит от применимой спецификации и метода испытания.
Например, образец для испытания на растяжение может разрушиться в месте, из-за которого удлинение окажется нерепрезентативным, тогда как ошибка в размерах может означать, что образец изначально не соответствовал методу. Нагрузочная рама, экстензометр, печь, прибор для химического анализа или система регистрации также могут не пройти предусмотренные проверки. Лаборатория должна документировать установленную причину, сохранять первоначальный результат, идентифицировать затронутый образец и определить, допускает ли стандарт замену или повторение испытания.
Действительный результат несоответствия остается частью записи о приемке, если только определяющая спецификация не предусматривает установленный порядок повторного испытания или принятия решения по такому результату. Strong evidence
Результат нельзя исключать только потому, что он ниже установленного минимума, выше максимума или иным образом неудобен. Если испытание действительного образца даёт несоответствующее значение, оно остаётся несоответствующим результатом, если только применимая спецификация не предусматривает определённую процедуру повторного испытания или принятия решения о дальнейшей судьбе материала. Это различие важно: недействительное испытание касается надёжности или применимости самого испытания; неудовлетворительный результат действительного испытания касается измеренных характеристик материала.
Повторное испытание не является автоматическим вторым шансом. В спецификации должны быть указаны количество допускаемых дополнительных образцов, условие, позволяющее их использовать, место их отбора и влияние их результатов на первоначальное решение. FHWA разъясняет, что положение о повторном испытании должно устанавливать, заменяют ли результаты второго испытания первые результаты или объединяются с ними. В планах двойного и многократного отбора проб число дефектов является совокупным; последующая благоприятная выборка не аннулирует ранее установленное число дефектов, если только это прямо не предусмотрено правилом.
ASTM E2234-08 описывает одноступенчатые, двухступенчатые и многоступенчатые планы отбора проб по альтернативному признаку с индексом AQL. Партия принимается, если число несоответствующих единиц не превышает соответствующего приёмочного числа, и отклоняется при достижении браковочного числа. ISO 2859-1:2026 аналогичным образом определяет одноступенчатые, двухступенчатые и многоступенчатые планы отбора проб при поштучном контроле партий и предусматривает переходы между нормальным, ослабленным и усиленным контролем. Это системы принятия решений, а не приглашение выбирать любой результат, который приводит к принятию партии.
Окончательное решение может состоять в принятии, отклонении, изоляции, ремонте, доработке, проведении дополнительного исследования или принятии документированного инженерного решения, если договор это допускает. ASTM A1062:2026 показывает, почему для стальных отливок правило должно быть сформулировано однозначно: в нём указаны обстоятельства, требующие отбора новой пробы для контроля размеров, визуального, магнитопорошкового, капиллярного, радиографического, ультразвукового испытания или испытания на герметичность. Новая проба — не то же самое, что молчаливая замена неудовлетворительной пробы.
Идентификация, метод и состояние при представлении результатов
| Раздел записи | Требуемая информация |
|---|---|
| Идентификация | Плавка, литая заготовка, партия, деталь, форма продукции, марка и спецификация |
| Образец | Место, ориентация, размеры и состояние материала |
| Метод | Метод и редакция документа, оборудование, оператор и условия испытания |
| Результаты | Исходные наблюдения, сообщаемые значения, единицы измерения, округление и несоответствия |
| Решение по партии | Полномочия на повторное испытание, накопленный счет, окончательный статус, ответственное лицо и дата |
Отчёт должен позволять другому лицу восстановить, что именно испытывалось и почему результат был принят, отклонён или признан недействительным. Как минимум в записи должна быть установлена связь результата с плавкой, литейной плавкой, партией, изделием, формой продукции, маркой, спецификацией и испытательной единицей. Следует указать место и направление вырезки образца, размеры или геометрию, если это имеет значение, состояние материала, а также любую термическую обработку или состояние после технологического процесса, предусмотренные спецификацией.
Метод должен быть указан точно. В отчёте следует указывать ASTM A370, если он применяется для механических испытаний или связанной с ними оценки, а также применимую спецификацию на продукцию и любой ссылочный метод для конкретного свойства. Для химического анализа могут потребоваться положения ASTM E1806 об отборе проб и установленный аналитический метод. В отчёте должны быть приведены фактический результат, единицы измерения, основание для округления, если оно предписано, количество образцов, отдельные значения, когда это требуется, и правило, использованное для их объединения или оценки.
Состояние при испытании также имеет значение. Состояние «как поставлено», нормализованное, закалённое и отпущенное, подвергнутое растворяющей термической обработке, состаренное или иное указанное состояние может приводить к существенно различающимся результатам. Результат, полученный не в том состоянии, не становится приемлемым благодаря точности измерения.
Наконец, в отчёте следует зафиксировать отклонения, решения о недействительности, повторные испытания, совокупное число дефектов и принятое решение о дальнейшей судьбе материала. AISC 207-20 требует, чтобы персонал, осуществляющий контроль и испытания, понимал применимые методы и критерии приёмки, и возлагает ответственность за окончательный контроль продукции из конструкционной стали. Эта ответственность выходит за рамки получения числовых значений. Аудируемая запись должна показывать, какая сталь была отобрана, какие образцы были испытаны, что означал каждый результат в соответствии с регулирующей спецификацией и каким образом решение по партии следовало из этих фактов.
7. Приемка партий по альтернативному признаку: одноступенчатый, двухступенчатый и многоступенчатый выборочный контроль
Выборочный контроль по альтернативному признаку позволяет принять решение на основе подсчета. При этом не рассчитываются средний предел текучести, среднее содержание углерода или среднее удлинение партии и не сравниваются эти средние значения с предельным значением по спецификации. Каждая отобранная единица классифицируется в соответствии с установленным правилом: соответствующая или несоответствующая, приемлемая или неприемлемая, дефектная или бездефектная. Решение по партии зависит от количества выявленных несоответствующих единиц, а не от того, могут ли благоприятные результаты компенсировать неблагоприятные.
Это различие имеет значение для стали. Плавка, литье, группа рулонов, партия прутков или поставка не могут контролироваться путем отбора удобных образцов с последующим рассмотрением их как взаимозаменяемых. Границы партии должны быть определены до начала контроля с обеспечением прослеживаемости до номера плавки, вида продукции, размера, состояния, маршрута обработки и применимой спецификации. План выборочного контроля также должен определять объем выборки, индекс AQL, контролируемую характеристику, единицу, учитываемую как несоответствующая, и порядок действий в случае, если первая выборка не приводит к немедленному решению.
Выборочный контроль является лишь одной частью процесса. ASTM A370 устанавливает, что «частота отбора образцов, местоположение и ориентация образцов, состояние материала и требования к отчетности» регулируются применимой спецификацией на конкретную продукцию или спецификацией общих требований. ASTM E1806 рассматривает отбор проб из партий и подготовку лабораторных проб для химического анализа стали и железа. ISO 377:2017 устанавливает требования к идентификации, расположению и подготовке проб и образцов для механических испытаний профилей, прутков, стержней, плоской продукции и трубчатых изделий, включая образцы, необходимые для повторных испытаний. План контроля по альтернативному признаку не может исправить ситуацию, когда образец вырезан из неправильного места, испытан в неправильной ориентации или взят от материала в неразрешенном состоянии.
Приемочные и браковочные числа согласно ASTM E2234
| Тип плана | Основание для принятия решения |
|---|---|
| Одноступенчатый отбор | Одна установленная выборка, сопоставляемая с приемочным и браковочным числами |
| Двухступенчатый отбор | Может быть отобрана вторая выборка, а результаты объединены с результатами первой |
| Многоступенчатый отбор | Может использоваться несколько поэтапных выборок до достижения границы принятия решения |
| Переключение режима контроля | Нормальный, облегченный или усиленный контроль проводится согласно установленным правилам учета предыдущих результатов |
ASTM E2234 описывает одноступенчатый, двухступенчатый и многоступенчатый выборочный контроль по альтернативному признаку с индексированием по AQL. Основное правило сформулировано непосредственно: партия принимается, если количество несоответствующих единиц не превышает соответствующее приемочное число, и бракуется, когда достигается браковочное число.
При одноступенчатом плане выборочного контроля инспектор отбирает одну выборку установленного объема и подсчитывает несоответствующие единицы. Если это количество не превышает приемочное число, партия считается выдержавшей выборочное решение о приемке. Если количество достигает браковочного числа, партия бракуется. Применимые числа определяются выбранным планом выборочного контроля; их нельзя устанавливать после получения результатов испытаний. Во многих табличных планах браковочное число непосредственно следует за приемочным числом, однако фактические значения определяются применимой таблицей и редакцией стандарта.
Двухступенчатый выборочный контроль в некоторых случаях откладывает окончательное решение. Первая выборка может содержать настолько мало несоответствующих единиц, что партия принимается немедленно, или настолько много, что немедленно бракуется. Результат между этими пределами требует отбора второй выборки. Затем количества объединяются в соответствии с планом. Приемка или браковка основывается на совокупном количестве, а не на оценке второй выборки как такой, которая аннулировала бы результаты первой.
Многоступенчатый выборочный контроль распространяет такой поэтапный подход на несколько возможных выборок. Небольшая первая выборка может сократить объем контроля, если полученные данные явно благоприятны, тогда как явно неблагоприятное совокупное количество приводит к досрочному прекращению контроля. Промежуточные результаты требуют отбора следующей выборки до тех пор, пока план не достигнет приемочного или браковочного числа либо не будут исчерпаны предусмотренные этапы. Поэтому ASTM E2234 не разрешает неограниченно искать образец, который позволит пройти контроль.
Учитываемая единица должна быть определена. «Несоответствующей единицей» может быть лист, пруток, отливка, рулон, испытательная единица или другая установленная единица контроля, имеющая одно или несколько несоответствий. Вместо этого план может предусматривать подсчет отдельных дефектов, однако это не является той же основой для принятия решения. Один пруток, не соответствующий требованиям одновременно по химическому составу и пределу прочности при растяжении, может учитываться как одна несоответствующая единица в плане, основанном на подсчете единиц, тогда как план, основанный на подсчете дефектов, может учитывать более одного несоответствия. В спецификации или процедуре контроля должно быть указано, какое правило применяется.
Повторное испытание отличается от отбора следующей выборки в рамках двухступенчатого или многоступенчатого плана. Повторное испытание может быть разрешено вследствие нарушения процедуры испытания, дефекта образца или в соответствии с установленной процедурой проверки. Требования ASTM к форме и стилю документов устанавливают, что спецификации должны определять количество испытательных единиц и образцов, необходимых для подтверждения соответствия, описывать процедуры выборочного контроля партий и устанавливать условия и правила разрешенного повторного испытания. FHWA также разъясняет, что процедура должна указывать, заменяют ли результаты второго испытания первоначальные результаты или объединяются с ними. При отсутствии такого указания повторение неудовлетворительного результата испытания на растяжение, удар, твердость или химический состав не является допустимым методом приемки.
Логика контроля с индексированием по AQL
Приемлемый уровень качества Индекс, используемый вместе с объемом партии и условиями контроля для выбора плана выборочного контроля по количественным признакам; он не означает, что принятая партия не содержит дефектов.
AQL представляет собой индекс, используемый для выбора плана контроля. Он не означает, что каждая принятая партия не содержит дефектов, и не устанавливает допустимую долю дефектов для спецификации на продукцию. Он также не может заменить требования к марке стали, например установленный минимальный предел текучести для ASTM A572/A572M Grade 50 или требования к химическому составу и механическим свойствам по ASTM A36/A36M.
План, индексированный по AQL, объединяет объем партии, уровень контроля или код объема выборки и выбранный AQL с приемочными и браковочными числами. Полученный план устанавливает вероятностную структуру решения по результатам контроля. Небольшое наблюдаемое количество несоответствующих единиц может привести к приемке, однако приемка не доказывает соответствие каждой непроверенной единицы. И наоборот, браковка по плану не обязательно означает, что каждая единица партии является несоответствующей; она показывает, что полученные данные достигли установленного планом правила браковки.
Единицы выборки должны отбираться способом, поддерживающим такую вероятностную структуру. ASTM E105 определяет вероятностный выборочный метод посредством отбора с использованием случайных чисел и установленной процедуры оценивания, что позволяет объективно рассчитывать неопределенность выборки и риски, связанные с решением о судьбе партии. Отбор первых доступных единиц, наиболее доступных концов прутков или материала, который уже считается надежным, изменяет основу выборочного контроля. Это может сделать вероятности приемки, приведенные в таблице, лишенными смысла.
Контроль по AQL также не определяет, был ли образец подготовлен надлежащим образом. Инспектор должен сохранять идентификацию и цепочку хранения, фиксировать связь между плавкой и партией и до включения результата в подсчет проверять место отбора образца, ориентацию, размеры и состояние материала. Для продукции из конструкционной стали AISC 207-20 требует, чтобы персонал, выполняющий контроль и испытания, понимал применимые методы контроля и критерии приемки, а также устанавливает обязанности по окончательному контролю этой продукции. ASTM A1062 содержит связанный с этим пример для стальных отливок: требования к контролю со стороны покупателя и изготовителя определяют обстоятельства, требующие отбора нового образца для размерного, визуального контроля, контроля магнитопорошковым методом, капиллярным методом, радиографического, ультразвукового или испытания на герметичность.
ISO 2859-1:2026 и переключение уровней контроля
ISO 2859-1:2026 определяет одноступенчатые, двухступенчатые и многоступенчатые схемы выборочного контроля партий с индексированием по AQL, а также содержит правила переключения между нормальным, сокращенным и усиленным контролем. Поэтому уровень контроля не является просто постоянным выбором, сделанным для удобства. Он может изменяться в зависимости от недавней истории принятых и забракованных партий при соблюдении условий и полномочий, установленных стандартом.
Нормальный контроль является обычным исходным состоянием для последовательного контроля партий. Сокращенный контроль предусматривает меньший объем контроля, когда недавние показатели качества соответствуют установленным критериям. Он не дает разрешения отказываться от прослеживаемости или отбирать образцы произвольно. Усиленный контроль применяется, когда недавняя последовательность результатов указывает на ухудшение качества или когда срабатывает установленное правило переключения. В этом случае для приемки требуется более убедительная доказательная база.
Решения о переключении должны основываться на установленной последовательности партий и зафиксированных результатах, а не на отдельном благоприятном повторном испытании. Поставщик, покупатель или организация, отвечающая за качество, должны знать, какие партии входят в последовательность, какой план выборочного контроля применялся и была ли партия принята, забракована, подвергнута доработке или повторно предъявлена в соответствии с правилами стандарта. Забракованную партию нельзя представить как принятую простым изменением ее идентификации или началом новой последовательности без соответствующего разрешения.
Практическая дисциплина проста, но требует строгости: установить партию, выбрать план, отобрать репрезентативные образцы, подготовить пригодные образцы для испытаний, подсчитать результаты в соответствии с установленным правилом учета несоответствующих единиц и следовать предусмотренной процедуре принятия решения. Успешное повторное испытание не означает автоматически, что партия принята. Окончательное решение о статусе партии должно соответствовать спецификации на продукцию, стандарту выборочного контроля и документированным положениям о повторных испытаниях.
8. Повторные испытания: исправление обоснованного неудовлетворительного результата, а не повторение недействительного процесса
Повторные испытания не означают автоматического начала с чистого листа. Это контролируемое действие, полномочия на которое, его объем, количество образцов и влияние на решение по партии должны определяться применимой спецификацией на продукцию, спецификацией на закупку или планом инспекции. Лаборатория не может сделать несоответствующую партию приемлемой, просто испытав более удобные для отбора единицы продукции, а инспектор не может исходить из того, что второй результат отменяет первый. Регламентирующее правило должно дать ответ на предварительный вопрос: было ли первое испытание действительным?
Необходимо разграничивать четыре вида деятельности. Отбор проб позволяет выбрать материал из определенной партии. Подготовка образца превращает этот материал в лабораторный образец или образец для механических испытаний. Испытание дает измеренный результат. Приемка или отклонение применяет установленное правило принятия решения к партии. Ошибка в одном из этих процессов не дает автоматического права повторять все четыре.
ASTM A370, применяемый для оценки соответствия стальных изделий и изделий из родственных сплавов, устанавливает, что частота отбора проб, место и ориентация образца, состояние материала и требования к отчетности регулируются применимой спецификацией на продукцию или спецификацией общих требований. Эти детали могут изменить результат. Образец для испытания на растяжение, взятый поперек направления прокатки, не является взаимозаменяемым с образцом, взятым вдоль направления прокатки; испытание образца, взятого не из той плавки, при другой толщине, в другом состоянии или из другого места изделия, не становится репрезентативным только потому, что машина работала правильно.
Когда повторные испытания могут быть разрешены
Спецификация должна устанавливать количество требуемых для подтверждения соответствия испытательных единиц и образцов, определять процедуру отбора проб из партии, а также указывать условия и правила, при которых разрешены повторные испытания. Это прямо предусмотрено требованиями ASTM Form and Style. Поэтому возможность проведения повторных испытаний прежде всего зависит от письменной системы приемки, а не от принятой на производстве практики или общего убеждения, что одним низким результатом можно пренебречь.
Разрешенное повторное испытание обычно относится к одной из двух широких категорий. Первая исправляет нарушение в процессе испытания. Образец может разрушиться за пределами разрешенной зоны, быть поврежден при механической обработке, иметь очевидный дефект подготовки либо быть испытан с использованием оборудования или процедуры, не соответствующих методу. Разрушение образца при испытании на растяжение не является автоматически доказательством несоответствия стали, однако и не каждое неудобное место разрушения дает основание аннулировать результат. Применимый метод испытания и спецификация на продукцию должны определять, когда результат считается недействительным и какой замещающий образец требуется.
Вторая категория касается действительного результата, указывающего на возможное несоответствие. Некоторые спецификации разрешают испытывать дополнительные образцы после получения неудовлетворительного первого результата — нередко при условии получения определенного количества удовлетворительных результатов или достижения установленного среднего значения. Такое разрешение является правилом принятия решения по партии, а не доказательством ошибочности первого результата. Первый результат остается частью документации, если спецификация прямо не устанавливает иное.
Это разграничение важно, поскольку подтвержденное значение свойства ниже установленного требования является вопросом соответствия материала. Если предел текучести действительного образца ниже установленного минимума, повторное испытание нельзя считать исправлением лабораторной ошибки лишь потому, что последующие образцы соответствуют требованиям. Партия все еще может быть принята по правилу, допускающему дополнительные испытания, но в таком случае приемка осуществляется именно на основании этого правила. При отсутствии такого правила повторные испытания не являются действительным путем к приемке.
Репрезентативность отбора также определяет, отвечает ли повторное испытание на правильный вопрос. ASTM E105 (2016) определяет вероятностный отбор посредством выбора с использованием случайных чисел и установленной процедуры оценки. Это позволяет объективно оценивать неопределенность выборки и риски, связанные с принятием решения по партии. Выбор соседней детали только потому, что ее удобно разрезать, может снизить кажущуюся частоту неудовлетворительных результатов, но мало что говорит об определенной партии.
ISO 377:2017 помещает образцы, используемые для необходимых повторных испытаний, в ту же систему контроля, что и первоначальную работу. Стандарт определяет идентификацию, место отбора и подготовку образцов и испытательных образцов для механических испытаний сортового проката, прутков, катанки, плоских и трубных изделий из стали, включая образцы, необходимые для повторных испытаний. Поэтому образец для повторного испытания должен сохранять свою идентичность и связь с партией, плавкой, изделием, местом отбора, ориентацией и состоянием материала. Это не анонимная замена.
Замещающие результаты и объединенные результаты
Последствия повторного испытания должны быть сформулированы однозначно. ASTM Form and Style требует устанавливать условия и правила разрешенных повторных испытаний; руководство FHWA прямо разъясняет практическое различие: спецификация должна указывать, заменяют ли результаты второго испытания первые результаты или объединяются с ними.
При применении правила замены результат второго испытания или определенный набор результатов второго испытания заменяет первый результат при принятии указанного решения о соответствии. Это уместно только в том случае, если правило устанавливает, почему первый результат больше не должен иметь определяющего значения, например из-за недействительности образца или в соответствии с установленной процедурой разрешения спорного результата испытания. Замена не дает права на неограниченный поиск удовлетворительного значения. Количество дополнительных образцов и условия использования замещающего результата должны быть установлены заранее.
При применении правила объединения результатов первые и вторые результаты остаются частью одного решения. Спецификация может требовать, чтобы все результаты соответствовали минимальному требованию, устанавливать расчет среднего значения или предписывать иной расчет. Удовлетворительный результат второго испытания не может аннулировать неудовлетворительный первый результат, если правило требует объединения. И наоборот, один низкий результат не обязательно означает отклонение партии, если установленное правило оценивает объединенный набор результатов и этот набор удовлетворяет требованию.
Инспекционный контроль посредством выборки создает связанную с этим проблему. ASTM E2234-08 описывает одноступенчатые, двухступенчатые и многоступенчатые планы выборочного контроля по альтернативному признаку с индексом AQL: приемка происходит, когда количество несоответствующих единиц продукции не превышает соответствующего приемочного числа, а отклонение — когда достигнуто браковочное число. При двухступенчатом или многоступенчатом контроле дефекты подсчитываются нарастающим итогом. Если первая выборка содержит одну несоответствующую единицу, а вторая — еще одну, решение принимается по общему количеству, когда план требует суммарного подсчета; вторая выборка не является новой партией.
FHWA аналогичным образом указывает, что при двухступенчатом и многоступенчатом контроле решения принимаются на основании накопленного количества дефектов. Это не позволяет рассматривать вторую выборку как сброс результатов после неблагоприятной первой выборки. ISO 2859-1:2026 определяет одноступенчатые, двухступенчатые и многоступенчатые планы выборочного контроля с индексом AQL для поштучного контроля партий и включает правила перехода между нормальным, ослабленным и усиленным контролем. Эти правила перехода также показывают, почему инспектор не может выбрать более благоприятный режим выборочного контроля после выявления несоответствия.
Тот же принцип применяется не только к механическим свойствам. ASTM A1062 устанавливает требования к инспекции стальных отливок заказчиком и изготовителем для отбора образцов до производства готового заказа и определяет обстоятельства, требующие нового образца для размерного, визуального контроля, контроля магнитопорошковым, капиллярным, радиографическим, ультразвуковым методом или испытанием на герметичность. «Новый образец» — это определенное инспекционное действие, а не разрешение заменить его неидентифицируемой отливкой или повторить только то испытание, которое дало благоприятный результат.

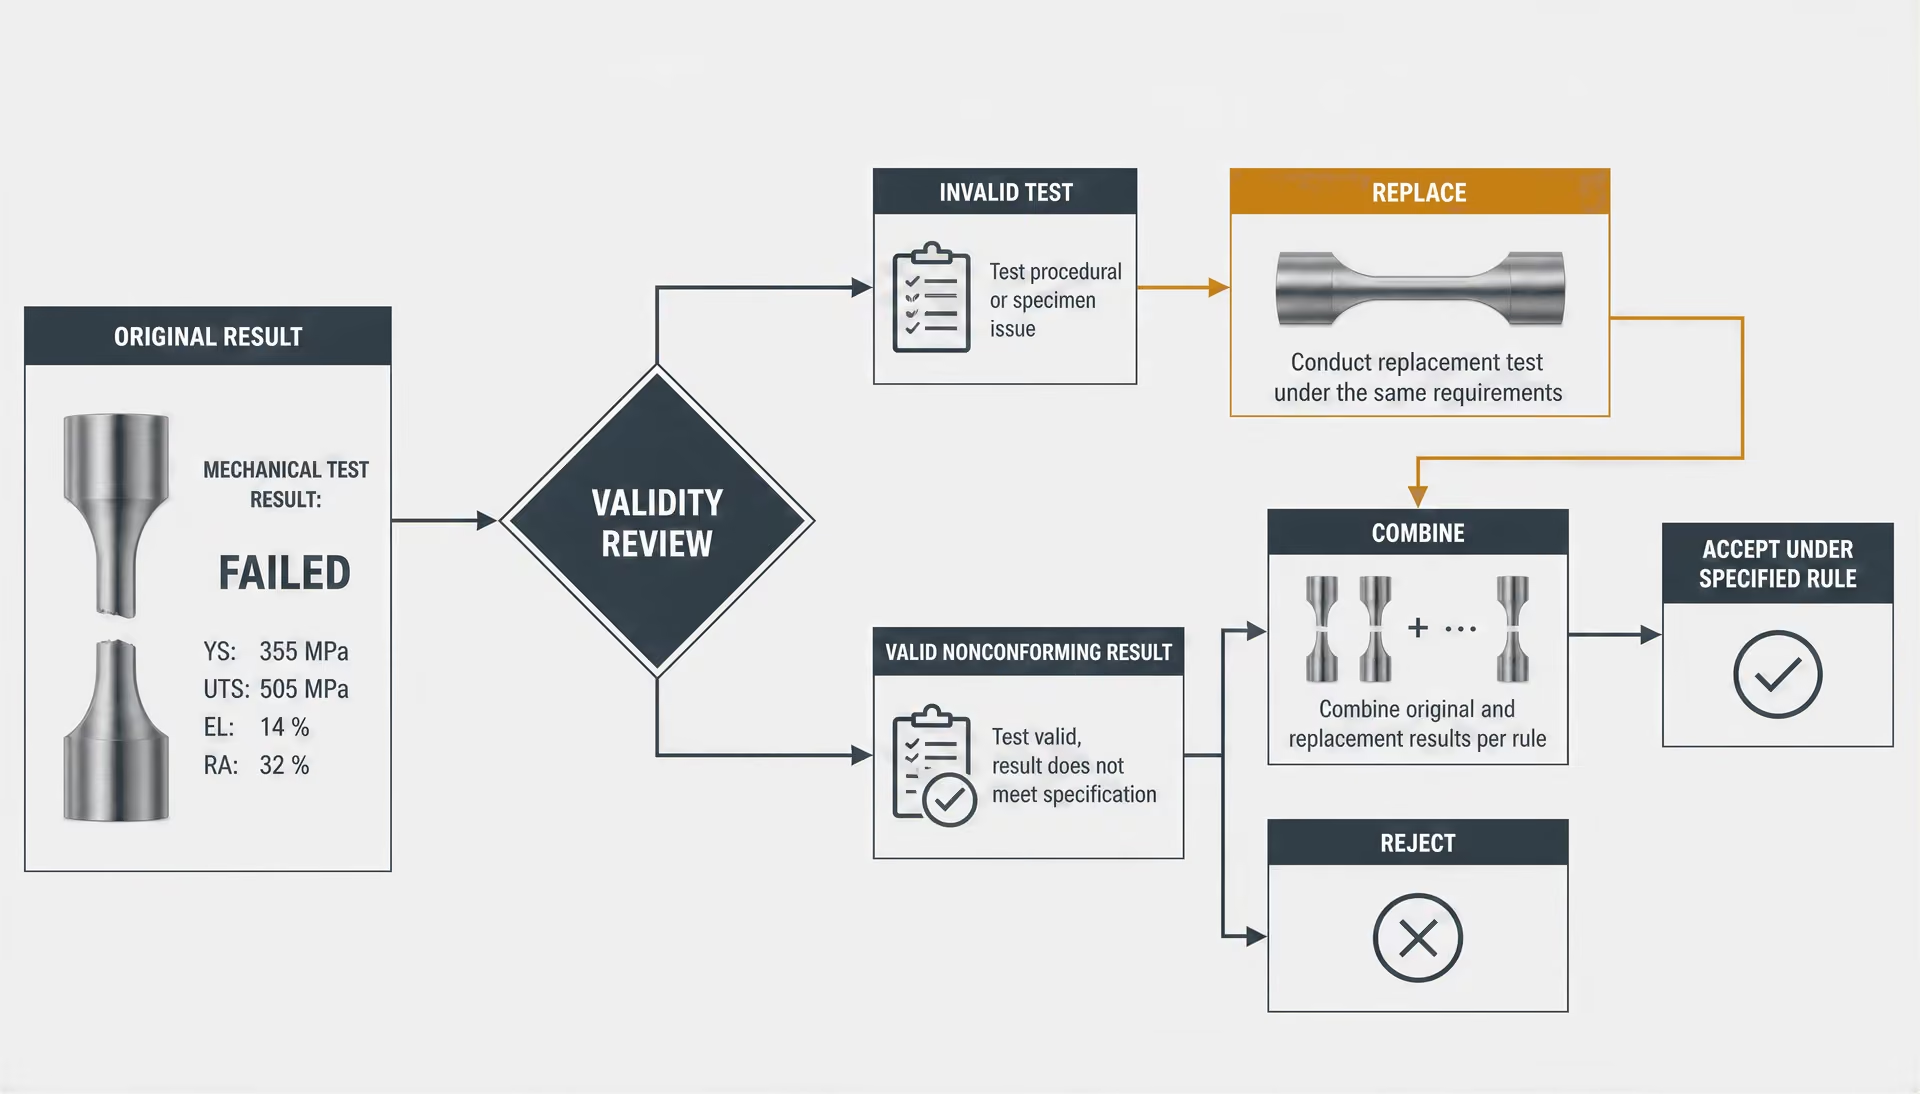
Образцы для повторных испытаний и необходимость документированных правил
Каждое повторное испытание должно быть прослеживаемым до письменного решения. В документации следует указывать границы партии, первоначальный образец, идентификацию испытательного образца, метод испытания и его редакцию, ориентацию, место отбора, состояние материала, оборудование, оператора или лабораторию, причину повторного испытания, количество разрешенных дополнительных образцов и правило, примененное для объединения или замены результатов. В документации также следует фиксировать окончательное решение по партии: принята, отклонена, отсортирована, подвергнута переработке, переведена в более низкую категорию, если это разрешено, или удержана для дальнейшего расследования.
Образец для повторного испытания должен быть взят из материала и места, разрешенных спецификацией. Если первоначальный образец был взят не с того конца прутка, не с той поверхности листа или не в том состоянии изделия, исправлением может быть образец, взятый в надлежащем месте, — а не другой образец из того же неправильного места. ASTM E1806 рассматривает отбор проб из партии, места отбора и подготовку лабораторных образцов для химического анализа стали и чугуна, подтверждая необходимость той же цепочки идентификации и для химических исследований.
Персонал должен знать критерии приемки до ознакомления с результатом. AISC 207-20 требует, чтобы персонал, выполняющий инспекцию и испытания, понимал применимые методы инспекции и критерии приемки, и возлагает на него ответственность за окончательную инспекцию изделий из конструкционной стали. Такая ответственность несовместима с неформальным повторным испытанием, целью которого является получение желательного числового результата.
Последовательность действий, обосновывающая решение, проста, хотя на практике не всегда легка: установить, был ли первый результат действительным; применить предусмотренное спецификацией положение о повторном испытании; сохранить первоначальный результат; подсчитать дефекты в соответствии с указаниями плана выборочного контроля; и принять решение по партии на основании письменного правила. Если ни одно правило не разрешает повторное испытание, действительный неудовлетворительный результат нельзя превратить в приемку путем повторения. Если первоначальное испытание было недействительным, исправление должно устранять фактический дефект в отборе проб, подготовке образца или процедуре. Повторное испытание является корректирующим действием только тогда, когда оно исправляет установленную ошибку. В противном случае это лишь еще одно испытание — а еще одно испытание не означает автоматически еще одну возможность.
9. Повторные испытания образцов и металлургические причины возможного расхождения результатов
Повторное испытание — это не просто вторая попытка провести то же испытание. Оно может выполняться на другом участке стали, в другом месте изделия, на новом образце, вырезанном из сохранённой пробы, или на заменяющем образце из партии. Эти различия имеют значение, поскольку свойства стали могут изменяться на небольших расстояниях, а сам процесс испытания также способен вносить вариации.
ASTM A370 устанавливает, что частота отбора проб, расположение и ориентация образца, состояние материала и требования к представлению результатов регулируются применимой спецификацией на продукцию или спецификацией общих требований. Требования ASTM к форме и стилю также предусматривают, что спецификация должна указывать количество испытываемых единиц и образцов, определять порядок отбора проб из партии и устанавливать случаи, когда допускается повторное испытание. Поэтому применимая спецификация должна отвечать на два отдельных вопроса: какой результат характеризует партию и какая процедура применяется после получения несоответствующего результата?
Локальная неоднородность, ликвация и анизотропия
При затвердевании сталь подвергается химической ликвации. Такие элементы, как углерод, марганец, сера, фосфор и легирующие добавки, не сохраняют идеальную однородность в процессе литья; их концентрация может различаться в дендритных областях, осевой зоне и наружных частях слитка или непрерывнолитой заготовки. Последующие прокатка, ковка, повторный нагрев и нормализация уменьшают эти различия, но могут не устранить их полностью. Поэтому образец, взятый вблизи ликвационной зоны, может показать иные значения прочности, пластичности, ударной вязкости или химического состава, чем образец, взятый в другом месте той же плавки или изделия.
Влияние зависит от измеряемого свойства. Локальный стрингер неметаллических включений или полосчатая область могут снизить относительное удлинение или ударную энергию, не вызывая сопоставимого изменения временного сопротивления. Области, обогащённые серой, могут влиять на характер разрушения и иметь большее значение при поперечном испытании, чем при продольном. Химическая проба, взятая из одного места, также может отличаться от пробы, представляющей поперечное сечение изделия, особенно если спецификация требует отбора пробы в определённом месте.
Прокатка и ковка создают направленность структуры. Зерна вытягиваются, включения могут выстраиваться в определённом направлении, а полосы феррита и перлита или других фаз могут формироваться параллельно направлению деформации. Продольный и поперечный образцы для испытания на растяжение исследуют неодинаковую структуру. Это различие не свидетельствует о том, что один из образцов был испытан неправильно. Оно может быть ожидаемой реакцией анизотропного материала. ISO 377:2017 устанавливает требования к идентификации, расположению и подготовке проб и образцов для механических испытаний сортового проката, прутков, катанки, плоских и трубчатых изделий, включая образцы, необходимые для повторных испытаний. Требования к расположению и ориентации сохраняют смысл полученного результата.
Толщина также изменяет тепловую историю и историю деформации. Центральная часть толстого листа, поковки или отливки охлаждается медленнее, чем поверхность, поэтому размер зерна, фазовые превращения, ликвация и свойства по толщине могут различаться. Термическая обработка может создавать дополнительный градиент. В садке печи могут присутствовать различия температур, а при закалке открытые поверхности могут охлаждаться быстрее внутренних областей. Поэтому образец, взятый вблизи поверхности, может иметь иную твёрдость или иные характеристики при растяжении, чем образец, взятый в середине толщины.
Поверхностное обезуглероживание представляет собой ещё один пример. Во время нагрева в атмосфере с контролируемым содержанием углерода поверхность может терять углерод, в результате чего образуется более мягкий слой. Если после механической обработки часть этого слоя сохраняется на образце для испытания на растяжение, измеренные прочность или твёрдость могут оказаться ниже значений для основного металла. Снятие слишком большого количества материала может создать противоположную проблему: испытание больше не будет представлять заданное место отбора.
Эти эффекты делают репрезентативный отбор проб принципиально важным. ASTM E105 описывает вероятностный отбор проб с использованием выбора случайных чисел и установленной процедуры оценивания, что позволяет объективно оценивать неопределённость отбора проб и риски, связанные с решением о приемке или браковке партии. Удобный кусок с конца прутка, наиболее доступный угол листа или оставшийся материал, расположенный ближе всего к пиле, не являются автоматически репрезентативными. В записи об образце следует указывать плавку, партию, изделие, место отбора, ориентацию, положение по толщине и состояние материала, чтобы результаты повторного испытания можно было сопоставить с первым результатом.
Подготовка образцов и влияние испытательной машины
Даже материал, соответствующий требованиям, может дать сомнительный результат, если подготовка образца отклоняется от применимого метода. Механическая обработка может оставить рваный металл, следы инструмента, заусенцы, остаточные напряжения, перегрев или обезуглероженную поверхность. Надрез или царапина на рабочей части образца могут вызвать концентрацию напряжений и снизить относительное удлинение либо характеристики разрушения при преждевременном разрушении. В образце для испытания на изгиб или ударное испытание неправильные размеры, радиус, расположение надреза или состояние поверхности могут существенно изменить результат.
Образец также должен соответствовать заданной ориентации и геометрии испытания. Образец для испытания на растяжение, вырезанный под неправильным углом к направлению прокатки, может характеризовать другое свойство. Слишком малая рабочая часть, неправильно размеченная расчётная длина или отсутствие центрирования образца могут создать кажущееся расхождение между результатами испытаний. При ударном испытании особенно важны совмещение надреза и качество надреза, поскольку надрез намеренно концентрирует напряжения.
Влияние испытательной машины менее заметно, но столь же важно. Зажимы должны удерживать образец без смятия, проскальзывания или возникновения изгиба. Несоосность между зажимами и силовой цепью может добавить изгибающую составляющую к осевому испытанию на растяжение. На зарегистрированные предел текучести, временное сопротивление или относительное удлинение могут влиять крепление экстензометра, калибровка средств измерений, скорость перемещения траверсы, состояние датчика нагрузки и настройки программного обеспечения. Изношенная опора, повреждённый боёк для ударного испытания, ошибка измерения температуры или плохо выровненное приспособление для изгиба могут изменить измеряемую реакцию материала.
Состояние оборудования не делает любое неожиданное значение недействительным. Вопрос заключается в том, соответствовали ли оборудование и процедура применимому методу. Если образец для испытания на растяжение проскользнул в зажимах, разрушился за пределами разрешённой зоны или испытывался с неисправным экстензометром, результат может быть признан недействительным, а образец может подлежать замене в соответствии с установленными правилами. Низкое значение, полученное на правильно подготовленном образце с помощью проверенной машины, остаётся результатом для материала, даже если более поздний образец соответствует требованиям.
Прослеживаемость позволяет не смешивать эти вопросы. Лаборатория должна иметь возможность связать каждый результат с испытываемой единицей, идентификацией образца, записью о подготовке, ориентацией, размерами, испытательной машиной, оператором и условиями окружающей среды или состоянием материала, предусмотренными методом. Без такой цепочки может оказаться невозможным определить, отражают ли два различающихся результата локальную неоднородность стали или две разные процедурные ошибки.
Почему соответствующий требованиям результат повторного испытания не аннулирует первый результат
Положительный результат повторного испытания может отражать локальную изменчивость материала, разрешенное правило дополнительного испытания или недействительность первого испытания; сам по себе он не аннулирует первоначальный результат. Strong evidence
Соответствующий требованиям результат повторного испытания не доказывает, что первый результат был ошибочным. Он может свидетельствовать о том, что первый образец был взят из менее благоприятной локальной области, что материал обладает обычной вариабельностью или что план отбора проб допускает исследование дополнительного образца. Он также может показывать, что первое испытание было недействительным. Это разные выводы, и их нельзя выбирать задним числом лишь потому, что второе число выглядит удобнее.
Требования ASTM к форме и стилю предусматривают включение условий повторного испытания в спецификацию. FHWA разъясняет, что положение о повторном испытании должно указывать, заменяют ли результаты второго испытания первый результат или объединяются с ним, а также что при решениях по двойной и многократной выборке используются совокупные количества дефектных единиц. ASTM E2234 описывает ту же логику приемки для отбора проб с индексом AQL: партия принимается, когда количество несоответствующих единиц не превышает применимое приёмочное число, и бракуется при достижении браковочного числа. ISO 2859-1:2026 предусматривает схемы однократной, двукратной и многократной выборки с правилами перехода между нормальным, ослабленным и усиленным контролем.
Таким образом, одна спецификация может разрешать установленное замещающее испытание после испытания недействительного образца, тогда как другая может требовать дополнительных образцов и учитывать первоначальный неудовлетворительный результат вместе с результатами повторных испытаний. Повторное испытание может определить судьбу партии только в соответствии с таким письменным правилом. Оно не может задним числом аннулировать действительный результат, свидетельствующий о несоответствии.
Верно и обратное. Низкий результат не следует переоценивать, если место отбора, ориентация, подготовка или проведение испытания не соответствовали применимому методу. Надлежащим решением может быть признание испытания недействительным и получение правильно подготовленного образца, а не браковка партии на основании неквалифицированного результата. Окончательная приемка определяется применимой спецификацией на продукцию и процедурой контроля. AISC 207-20 распределяет обязанности по окончательному контролю продукции из конструкционной стали и требует, чтобы персонал, выполняющий контроль и испытания, понимал применимые методы и критерии приемки. Поэтому повторное испытание является регулируемой частью принятия решения о партии, а не разрешением повторять испытания до получения желаемого ответа.
10. Стальные отливки: отбор образцов до начала производства и основания для отбора нового образца
Требования ASTM A1062 к инспекции заказчиком и изготовителем
ASTM A1062 служит полезным предостережением против подхода, при котором предполагается, что образцы для всех стальных изделий отбираются по одному и тому же правилу. Ее система инспекции заказчиком и изготовителем применяется к отбору образцов стальных отливок до начала производства всего заказа. Такое соблюдение сроков имеет значение. Образец — это не просто одна удобно выбранная отливка, извлеченная из готовой партии после изготовления; это согласованный объект инспекции, используемый для установления того, соответствуют ли предлагаемая отливка, производственный метод и основа инспекции требованиям заказчика.
Поэтому заказчик и изготовитель должны установить, что именно представляет собой образец и какие виды контроля применяются. В зависимости от заказа основа инспекции может включать контроль размеров, визуальный контроль, магнитопорошковый контроль, капиллярный контроль, радиографический контроль, ультразвуковой контроль и испытание на герметичность. Эти методы отвечают на разные вопросы. Размеры относятся к геометрии и припускам на механическую обработку или литье. Визуальный контроль выявляет наблюдаемые состояния поверхности. Магнитопорошковый и капиллярный контроль предназначены для обнаружения несплошностей на поверхности или в приповерхностной зоне, тогда как радиография и ультразвуковой контроль исследуют внутреннее состояние различными физическими методами. Испытание на герметичность проверяет способность удерживать среду, а не только отсутствие видимых дефектов.
Структура ASTM A1062 возлагает ответственность на обе стороны. Заказчик определяет или утверждает требования к инспекции, применимые к заказу, а изготовитель предоставляет образцовую отливку, изготовленную в условиях, предусмотренных для серийного производства по завершенному заказу. В результате принимается контролируемое решение до начала производства, а не предоставляется возможность выбрать отливку, по которой будет получен наиболее благоприятный отчет. Образец, не представляющий запланированное изделие, процесс или условия контроля, имеет небольшую ценность, даже если все результаты испытаний выглядят приемлемыми.
Такой порядок, ориентированный на конкретное изделие, не следует по аналогии переносить на листовой прокат, прутки, трубы или поковки. ASTM A370 устанавливает, что периодичность отбора образцов, расположение и ориентация образцов для испытаний, состояние материала и требования к отчетности определяются применимой спецификацией на изделие или спецификацией общих требований. Для прокатной продукции эти инструкции могут определять плавку, партию, испытательную единицу или место отбора таким образом, который не имеет прямого эквивалента в заказе на отливки. ASTM A1062 служит примером необходимости прежде всего изучать применимую нормативную спецификацию.

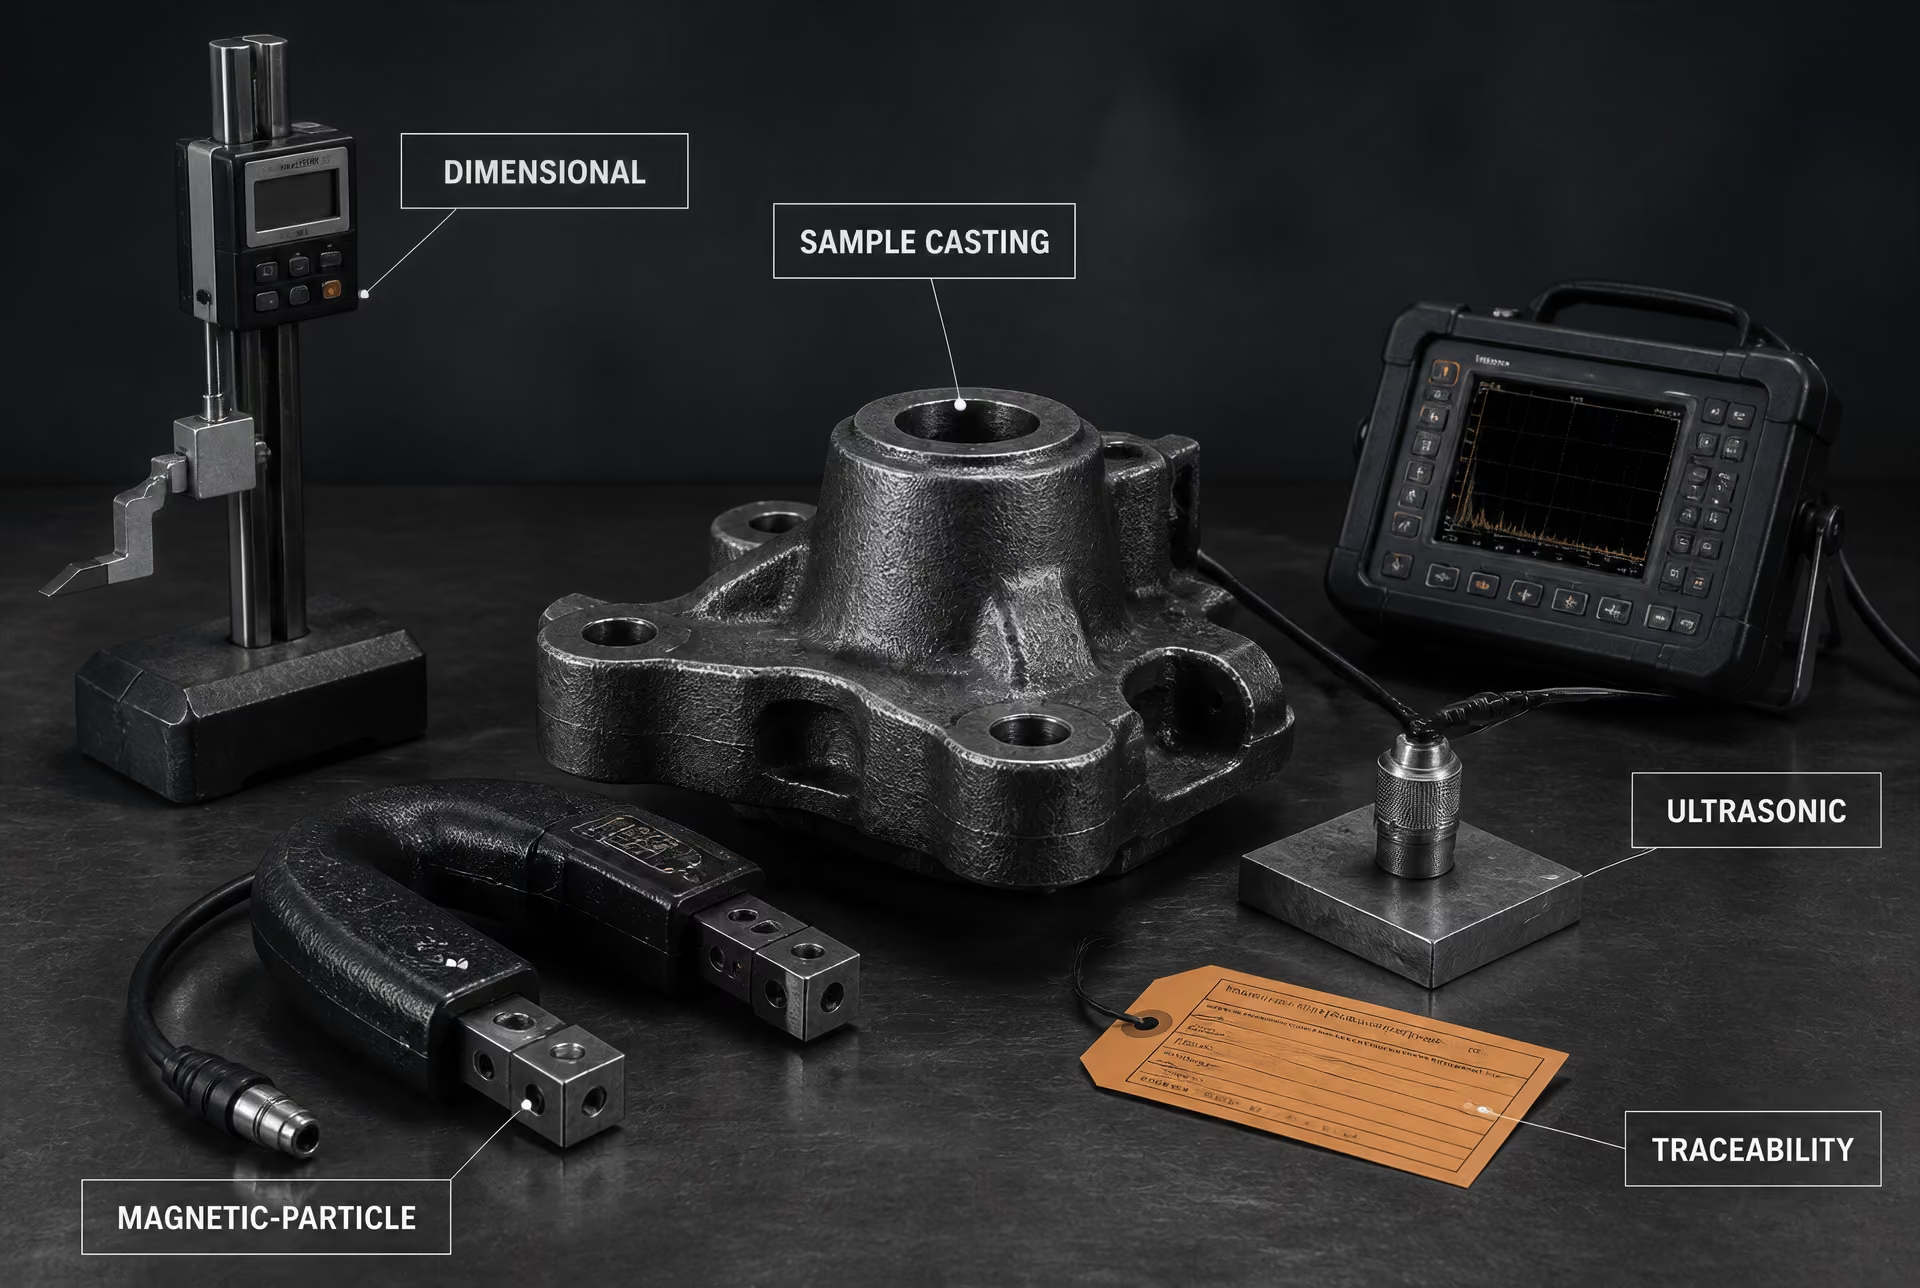
Образцы отливок и контроль завершенного заказа
Образцовая отливка может выполнять две отдельные функции. До начала производства она демонстрирует, что предлагаемая конструкция и производственный маршрут позволяют выполнить установленные требования к инспекции. В процессе производства или после изготовления всего заказа контроль определяет, соответствуют ли поставленные отливки требованиям в условиях, установленных заказом и применимой нормативной спецификацией. Эти действия взаимосвязаны, но не взаимозаменяемы.
Необходимо обеспечить прослеживаемость образца по его чертежу, идентификации отливки, спецификации на материал, сведениям о плавке или расплаве, если они требуются, производственному маршруту, термической обработке и записям об инспекции. Если отчет об испытании невозможно связать с фактическим образцом и условиями, определяющими порядок его контроля, повторное проведение испытания не устраняет нарушение прослеживаемости. Тот же принцип применяется к лабораторным образцам, отбираемым от стали: отбор образца отливки, определение места отбора образца для испытаний, его подготовка, проведение испытания и принятие решения о приемке заказа — это четыре отдельные операции.
Требования ASTM International к форме и стилю стандартов устанавливают, что спецификация должна указывать количество испытательных единиц и образцов, необходимых для подтверждения соответствия, определять процедуры отбора образцов из партии и устанавливать условия и правила, при которых разрешается повторное испытание. ASTM E1806 рассматривает места отбора и подготовку лабораторных образцов для химического анализа стали и чугуна. ASTM E105 дополняет это статистическим аспектом: вероятностный отбор образцов использует выбор по случайным числам вместе с установленной процедурой оценивания, что позволяет объективно оценивать неопределенность отбора и риски, связанные с решением о приемке или отклонении партии. Удобно расположенная отливка не становится случайной выборкой лишь потому, что до нее было легко добраться.
При контроле завершенного заказа решение о приемке должно приниматься в соответствии с применимыми требованиями A1062 и условиями заказа на поставку. Неудовлетворительный результат контроля может указывать на несоответствующую отливку, нерепрезентативный образец, недействительное испытание или изменение производственных условий. Каждая из этих возможностей требует отдельного действия. Правильная реакция не заключается автоматически в том, чтобы отбросить результат и испытать специально выбранную замену.
Общая логика, применяемая в официальных планах отбора образцов, подтверждает этот принцип. ASTM E2234 описывает одноступенчатый, двухступенчатый и многоступенчатый отбор образцов по признакам с индексом AQL: партия принимается, когда число несоответствующих единиц не превышает применимого приемочного числа, и отклоняется при достижении браковочного числа. Федеральное управление автомобильных дорог США указывает, что положения о повторном испытании должны определять, заменяют ли результаты второго испытания результаты первого или объединяются с ними; при двухступенчатом и многоступенчатом отборе решения принимаются по совокупному числу дефектов. Эти правила нельзя выводить постфактум после получения неблагоприятного результата.
Когда требуется новый образец
Согласно ASTM A1062, новый образец является контролируемой мерой реагирования при изменении основы инспекции или состояния изделия. Это не неформальная замена, выбранная потому, что первый образец не прошел контроль. Стандарт устанавливает обстоятельства, требующие отбора нового образца для соответствующей категории контроля, включая контроль размеров, визуальный, магнитопорошковый, капиллярный, радиографический, ультразвуковой контроль и испытание на герметичность. Практическое следствие состоит в том, что причина отбора нового образца должна быть зафиксирована и связана с соответствующим изменением.
Новый образец для контроля размеров может потребоваться при изменении конструкции, размеров или конфигурации отливки, влияющих на проведение контроля. Новый образец для визуального, магнитопорошкового или капиллярного контроля может быть необходим, если условия формирования поверхности, условия ремонта или другие производственные переменные изменяют поверхность, подвергаемую исследованию. Требования к радиографическому или ультразвуковому контролю могут предусматривать новый образец при изменении толщины сечения, геометрии, расположения внутренних элементов или технологии литья, вследствие чего меняется основа, на которой был квалифицирован метод контроля. При испытании на герметичность новый образец может потребоваться, если граница, удерживающая давление, схема уплотнения или условия испытания больше не соответствуют условиям предыдущего образца.
Конкретное основание определяется ASTM A1062 и условиями заказа; его не следует превращать в универсальное правило для всех отливок. Персонал должен установить, какая характеристика изменилась, на какой вид контроля это повлияло и должен ли новый образец представлять пересмотренные производственные условия. Изменение модели, технологии изготовления формы, условий ремонта, термической обработки или схемы контроля может иметь значение для одного испытания и не иметь значения для другого.
Новый образец также не стирает историю первоначального результата. Обе записи остаются частью документации по инспекции, причем причина замены или дополнения первоначального образца должна быть четко указана. AISC 207-20 требует, чтобы персонал, выполняющий инспекцию и испытания, понимал применимые методы и критерии приемки, а также возлагает на него окончательную ответственность за инспекцию продукции из конструкционной стали. Эта ответственность включает распознавание случаев, когда отбор нового образца разрешен, когда допускается повторное испытание и когда имеющиеся доказательства требуют отклонения продукции или принятия решения о ее дальнейшей судьбе, а не проведения еще одного удобного испытания.
11. Неразрушающий контроль и разрушающие испытания — это разные системы приемки
Химические, механические данные и данные НК
Плавка стали не принимается только потому, что один результат испытания оказался удовлетворительным. Приемка зависит от доказательств, требуемых для данного изделия, партии и документа по инспекции. Химический анализ устанавливает состав, механические испытания измеряют определенные свойства, а неразрушающий контроль (NDE) выявляет несплошности или подтверждает отсутствие заданных дефектов. Эти результаты отвечают на разные вопросы.
Химический анализ может определять содержание углерода, марганца, фосфора, серы, кремния, хрома, никеля, молибдена, ванадия или других элементов, предусмотренных обозначением марки. ASTM E1806 устанавливает требования к местам отбора проб, подготовке лабораторных проб и отбору проб из партии для химического анализа стали и железа. Прослеживаемость пробы до плавки или партии, которую она представляет, должна сохраняться. Результат химического анализа одной плавки нельзя отнести к другой плавке лишь потому, что оба изделия имеют одинаковое обозначение марки.
Механические данные получают на подготовленных образцах. Испытание на растяжение определяет предел прочности при растяжении, предел текучести или условный предел текучести и удлинение; в зависимости от требований спецификации может также определяться относительное сужение. Удлинение особенно чувствительно к геометрии образца, расчетной длине, ориентации и состоянию материала. Испытание на твердость измеряет сопротивление вдавливанию в конкретном месте и по установленному методу. Оно не заменяет определение предела прочности при растяжении, если только применимая спецификация прямо не допускает корреляцию или не устанавливает требование по твердости в качестве критерия приемки. Испытание на удар определяет поглощенную энергию, часто при заданной температуре, с использованием образцов с надрезом. Поэтому оно характеризует поведение материала при определенном ударном воздействии, а не общую пластичность при любых условиях эксплуатации.
ASTM A370 устанавливает, что «периодичность отбора проб, расположение и ориентация образцов, состояние материала и требования к отчетности» регулируются применимой спецификацией на продукцию или спецификацией общих требований (ASTM International, 2024). ISO 377:2017 аналогичным образом устанавливает требования к идентификации, расположению и подготовке проб и образцов для механических испытаний стальных профилей, прутков, катанки, плоского проката и трубной продукции, включая образцы, используемые для необходимых повторных испытаний. Образец для испытания на растяжение, вырезанный с неправильной поверхности, в неправильном направлении или из неправильной зоны изделия, не становится пригодным только потому, что получен численный результат, соответствующий требованиям.
НК, как правило, позволяет сохранить проверенное изделие пригодным для дальнейшего использования. Визуальный контроль может выявить повреждения поверхности, неправильную геометрию, видимые контролеру несплошности сварного шва, коррозию, закаты, плены, трещины или другие заданные состояния. Магнитопорошковый контроль выявляет поверхностные и подповерхностные несплошности в ферромагнитной стали. Капиллярный контроль выявляет выходящие на поверхность отверстия, способные удерживать жидкость, в том числе на неферромагнитных материалах. Радиографический контроль фиксирует различия в прохождении излучения и может выявлять внутренние объемные или плоскостные дефекты в соответствии с применяемой методикой. Ультразвуковой контроль выявляет отражатели по отраженному звуку и может обнаруживать внутренние несплошности, расслоения, непровары или состояния, связанные с толщиной. Испытание на герметичность устанавливает, допускает ли граница, удерживающая давление, утечку при заданных давлении, среде, времени и методе обнаружения.
Эти методы не дают взаимозаменяемых доказательств. Ультразвуковая индикация не является результатом определения низкого предела прочности при растяжении. Чистая радиограмма не подтверждает требуемое содержание углерода, предел текучести или ударную энергию по Шарпи. И наоборот, удовлетворительный результат испытания на растяжение не устраняет браковочную трещину, обнаруженную магнитопорошковым контролем.
Дефекты по признаку и измеряемые свойства
Визуальный, магнитопорошковый, капиллярный, радиографический, ультразвуковой контроль и испытания на герметичность обычно проводятся как контроль по альтернативному признаку: проверяемая единица классифицируется как соответствующая или несоответствующая установленным условиям. Соответствующий вопрос может заключаться в том, имеется ли трещина, превышает ли индикация заданный размер, возникает ли несплошность в запрещенной зоне или обнаруживается ли утечка. ASTM E2234 описывает выборочный контроль по альтернативному признаку с индексом AQL, при котором партия принимается, если число несоответствующих единиц не превышает применимое приемочное число, и бракуется при достижении браковочного числа (ASTM International, 2008).
Механические и химические испытания обычно дают измеряемые значения. Результат сравнивают с минимальным или максимальным значением, диапазоном либо другим предельным значением. Это не освобождает образец от применения логики приемки партии. Спецификация по-прежнему должна определять количество требуемых единиц продукции и образцов для испытаний, места их отбора и действия после получения неудовлетворительного результата. Требования ASTM к форме и стилю документов устанавливают, что спецификации должны указывать количество единиц продукции и образцов, необходимых для подтверждения соответствия, определять процедуры отбора проб из партии, а также устанавливать условия и правила разрешенных повторных испытаний (ASTM International, 2024).
Неопределенность отбора проб не является основанием для выбора удобных образцов. ASTM E105 определяет вероятностный отбор проб с использованием случайных чисел и установленной процедуры оценивания, что позволяет объективно рассчитывать неопределенность выборки и риски, связанные с решением о приемке или браковке партии (ASTM International, 2016). Поэтому план контроля по альтернативному признаку и план механических испытаний для одного и того же заказа могут предусматривать разные единицы контроля, объемы выборки и правила принятия решений.
Критерии приемки, специфичные для метода
Каждый вид контроля требует собственных критериев приемки, процедуры и обоснованной основы для отбора проб. Формулировка «индикации отсутствуют» является неполной, если документ не определяет метод контроля, условия калибровки или визуального наблюдения, соответствующие зоны, категории индикаций и предельные значения для браковки. То же относится к результату испытания на растяжение, если не указаны ориентация образца, расчетная длина, температура испытания или применимое требование к марке.
ASTM A1062 дает полезный пример. Требования к инспекции образцов стальных отливок со стороны заказчика и изготовителя определяют обстоятельства, при которых для размерного, визуального, магнитопорошкового, капиллярного, радиографического, ультразвукового контроля или испытания на герметичность необходимо подготовить новый образец (ASTM International, 2026). Требование о новом образце для ультразвукового контроля автоматически не делает недействительными результаты химического анализа, определения предела прочности при растяжении или ударного испытания отливки. Аналогично, новый образец для испытания на растяжение автоматически не возобновляет завершенное решение по результатам визуального или радиографического контроля. Применимый документ по инспекции должен указывать, относится ли новый образец к одному методу, одному месту, одному состоянию отливки или ко всему комплексу приемки.
Повторное испытание является регулируемой процедурой принятия решения по результатам контроля, а не разрешением повторять испытания до получения желаемого ответа. FHWA указывает, что положения о повторных испытаниях должны определять, заменяют ли результаты второго испытания первые результаты или объединяются с ними; для планов двойной и многократной выборки решения принимаются с использованием совокупного количества дефектов (Federal Highway Administration, 2002). ISO 2859-1:2026 аналогичным образом определяет однократные, двойные и многократные схемы выборочного контроля по альтернативному признаку и правила перехода между нормальным, облегченным и усиленным контролем.
Поэтому инспектор должен сохранять первоначальный результат, указывать причину повторного испытания, документировать правило замены или накопления результатов и сохранять связь каждого результата с соответствующей партией и образцом. AISC 207-20 требует, чтобы персонал, выполняющий инспекцию и испытания, понимал применяемые методы и критерии приемки, а также устанавливает обязанности по окончательной инспекции продукции из конструкционной стали (AISC, 2020). Приемка партии осуществляется в соответствии с этой письменной системой, а не на основании наиболее благоприятного отдельного результата испытания.
12. Роли, записи и окончательное решение по материалу
Инспектор, лаборатория, производитель, покупатель и инженер
Приемка стали зависит от разделения четырех видов деятельности: отбора проб из партии, подготовки образцов для испытаний, испытания этих образцов и принятия решения о соответствии партии. Одна организация может выполнять более одного вида деятельности, однако в записях должно быть указано, какое лицо или какая организация выполняли каждый этап и на основании чьих полномочий.
Производитель устанавливает идентификацию плавки, идентификацию продукции, историю обработки и состояние материала. Производитель также определяет или соблюдает применимые границы партии, сохраняет прослеживаемость, предоставляет сертификаты на материал и делает материал доступным для инспекции и испытаний. Сам факт производства стали не означает, что было принято независимое решение о приемке.
Инспектор проверяет, что материал, предъявленный для инспекции, соответствует материалу, указанному в записях, наблюдает за требуемыми проверками или выполняет их, подтверждает отбор проб в соответствии с применимой нормативной спецификацией и фиксирует отклонения. Инспекция может включать проверку размеров, визуальный контроль, контроль поверхности, неразрушающий контроль или проверку документации. Инспектор не должен молча превращать несоответствующий результат в приемлемый, выбирая другой образец или опуская неблагоприятное наблюдение.
Лаборатория принимает идентифицированные образцы, подтверждает их состояние, подготавливает образцы для испытаний, эксплуатирует оборудование в соответствии с установленной методикой и сообщает как исходные наблюдения, так и расчетные результаты. Персонал лаборатории обычно не определяет партию, не переписывает план отбора проб и не решает, что неудовлетворительный результат не имеет значения. Если образец поврежден, неправильно подготовлен или испытан с отступлением от методики, это должно быть отражено в записи; такое обстоятельство не является основанием для удаления исходного результата.
Покупатель устанавливает контрактные требования или применяет соответствующую спецификацию на продукцию, определяет необходимость присутствия при испытаниях или проверки результатов и устанавливает, кто уполномочен принимать материал от имени покупателя. Покупатель может потребовать дополнительных испытаний, однако дополнительное испытание не является автоматически разрешенным повторным испытанием. Его проведение должно быть предусмотрено спецификацией, контрактом, планом инспекции или утвержденным инженерным решением.
Инженер интерпретирует технические требования, когда спецификация, чертеж или критерии проекта прямо не отвечают на поставленный вопрос. Это может включать решение о том, влияет ли заявленное отклонение на проектное требование, рассмотрение предлагаемого ремонта или разрешения на отступление, а также определение технической допустимости принятого решения по материалу. Инженер не заменяет запись лаборатории об измерениях и не создает положительный результат из неудовлетворительного испытания.
ASTM A370, Стандартные методы испытаний и определения для механических испытаний стальной продукции, устанавливает, что определяющими являются требования спецификации на конкретную продукцию или общих требований в отношении «частоты отбора проб, места и ориентации образца, состояния материала и требований к отчетности» (ASTM International, 2024). Такое распределение ответственности имеет значение. Испытание может быть выполнено правильно, но при этом не иметь отношения к приемке партии, если образец был взят не в том месте, находился в ненадлежащем состоянии или относился к другой партии.
Ответственность согласно AISC 207-20
Для работ со строительной сталью AISC 207-20, Спецификация для сертификации компаний по изготовлению и монтажу стальных конструкций устанавливает прямое организационное требование: персонал, выполняющий инспекцию и испытания, должен понимать применимые методы инспекции и критерии приемки. Таким образом, компетентность включает не только умение эксплуатировать испытательную машину. Персонал должен знать, какая спецификация применяется, что представляет собой единица испытаний, как выбираются и ориентируются образцы и какой результат требует расследования, повторного испытания, браковки или приемки.
AISC 207-20 также возлагает ответственность за окончательную инспекцию продукции из конструкционной стали. Распределение этой ответственности должно быть идентифицируемым в системе качества и проектной документации. «Окончательная инспекция» — это не просто подпись последнего лица на сертификате. Это контролируемая проверка, подтверждающая, что требуемые инспекции и испытания выполнены, результаты оценены по правильным критериям, неурегулированные отклонения рассмотрены, а материалу или изготовленной продукции присвоен установленный статус.
Такое разделение предотвращает распространенную ошибку: производитель сообщает об испытании, лаборатория сообщает число, а кто-то предполагает, что само это число является решением о приемке. Это не так. Орган, принимающий решение о приемке, должен связать результат с правильной партией, требованием, правилом отбора проб и положением о повторном испытании.
Требования ASTM к форме и стилю документов устанавливают, что спецификации должны указывать число единиц испытаний и образцов, необходимых для подтверждения соответствия, определять процедуры отбора проб из партии, а также устанавливать условия и правила, при которых разрешено повторное испытание (ASTM International, 2024). ASTM E105:2016 проводит полезное различие между выбором образцов по удобству и вероятностным отбором. При вероятностном отборе используются случайные числа и установленная процедура оценки, что позволяет объективно оценивать неопределенность выборки и риски, связанные с решением по партии.
Для выборочного контроля по альтернативному признаку ASTM E2234:2008 описывает планы однократного, двукратного и многократного отбора проб. Партия принимается, когда число несоответствующих единиц не превышает применимое приемочное число; партия бракуется, когда достигнуто браковочное число. Вторая выборка не является свободным поиском образца с положительным результатом. В руководстве FHWA указано, что процедура должна определять, заменяют ли результаты второго испытания результаты первого или объединяются с ними, а решения при двукратном и многократном отборе проб принимаются на основе совокупного числа дефектов. ISO 2859-1:2026 также определяет схемы выборочного контроля, индексированные по AQL, и правила перехода между нормальным, ослабленным и усиленным контролем.
Минимальная обоснованная запись о приемке
Обоснованная запись начинается с идентификации. В ней должны быть указаны спецификация и обозначение марки, форма продукции, номер плавки, номер партии, диапазон размеров или толщины, представленное количество, производитель, а также любое состояние или режим обработки, требуемые спецификацией. Для марок, таких как ASTM A572/A572M Grade 50 или ASTM A992/A992M, в записи необходимо указывать редакцию документа и применимые дополнительные требования, а не полагаться только на название марки.
В записи об отборе проб должны быть указаны план отбора проб, число единиц испытаний, основание для выбора, дата, лицо, отбиравшее пробу, и причина, по которой каждая выбранная единица представляет партию. Необходимо указать точное место и ориентацию образца: например, поверхность или внутреннюю часть, конец или середину длины, продольное или поперечное направление, а также отношение к направлению прокатки. Состояние материала должно быть зафиксировано как поставленное, нормализованное, закаленное и отпущенное, подвергнутое термомеханической обработке или находящееся в другом установленном состоянии. ISO 377:2017 требует указывать сведения об идентификации, месте отбора и подготовке проб и образцов для испытаний, используемых при механических испытаниях стальных профилей, прутков, катанки, листовой продукции и трубной продукции, включая образцы, применяемые для необходимых повторных испытаний.
В записях о подготовке образцов должны быть указаны размеры, направление механической обработки, расчетная длина, состояние поверхности, термическая обработка или кондиционирование, а также любое отклонение или замена подготовленного образца. В записи об испытании должны быть указаны метод и его редакция, идентификация оборудования, статус калибровки, если она требуется, оператор, условия окружающей среды или испытания и любое отступление от письменной методики. Для химического анализа ASTM E1806 устанавливает требования к местам отбора проб, подготовке лабораторных проб и отбору проб из партий стали и железа.
Результаты должны сохраняться в двух формах: исходные наблюдения или выходные данные машины и отчетное значение, используемое для сравнения с критерием. Необходимо включать единицы измерения, правила округления, место разрушения, если это имеет значение, вид разрушения, наблюдения о несоответствиях и комментарии лаборатории. Запись о повторном испытании должна указывать, кто его разрешил, пункт или контрактное положение, предоставляющее такое разрешение, причину, по которой оно было разрешено, новое место отбора образца, а также заменяют ли результаты исходные результаты или объединяются с ними. Если применяются совокупные подсчеты, в записи должен быть показан текущий итог, а не только результат последнего испытания.
Наконец, в решении по материалу должно быть указано: принято, забраковано, удерживается до рассмотрения, переработано и повторно испытано или принято по утвержденному разрешению на отступление, с указанием ответственного органа, даты и подтверждающей ссылки. Сертификат или заявление о соответствии/несоответствии не имеют самостоятельной силы. Их надежность ограничена контролируемыми доказательствами, лежащими в их основе: правильными границами партии, репрезентативным отбором, надлежащей подготовкой образцов, компетентным проведением испытаний, прослеживаемыми результатами, санкционированным повторным испытанием и зафиксированным решением по окончательной инспекции.
13. Практическая логика принятия решений без выдуманных числовых примеров
Обоснованное решение начинается до отбора любого образца. Ответственная спецификация, требование к закупке или план инспекции должны определить партию, применяемую характеристику, метод отбора образцов, требуемое состояние материала и записи, обеспечивающие прослеживаемость. Формулировка «образец не прошел испытание» еще не означает принятия решения о статусе партии. Отбор образца из партии, подготовка образца для испытаний, испытание этого образца, а также принятие или отклонение партии являются отдельными операциями.
В ASTM A370 указано, что «частота отбора образцов, расположение и ориентация образцов, состояние материала и требования к отчетности» регулируются применяемой спецификацией на продукцию или спецификацией общих требований (ASTM International, 2024). Требования ASTM к форме и стилю также предусматривают, что спецификация должна устанавливать количество единиц продукции и образцов для подтверждения соответствия, определять процедуры отбора образцов из партии и указывать условия, при которых разрешается повторное испытание. Именно эти указания определяют приведенную ниже последовательность принятия решений.
Решение по одному образцу
Сначала определите партию в соответствии с требованиями действующей спецификации на продукцию. Партия может быть ограничена плавкой, размером продукции, периодом производства, состоянием после обработки или иным установленным основанием; ее границы нельзя изменять после неблагоприятного результата лишь для того, чтобы исключить подозрительный материал из состава партии. Зафиксируйте идентификацию плавки или разливки, форму продукции, обозначение марки, размеры, состояние материала и включенное количество.
Затем выберите требуемый стандартом инспекции или договором план однократного отбора образцов, индексированный по AQL. ASTM E2234 описывает планы отбора образцов по альтернативному признаку, индексированные по AQL, тогда как ISO 2859-1:2026 определяет схемы однократного, двукратного и многократного отбора образцов для поштучной инспекции партий и содержит правила перехода между нормальной, ослабленной и усиленной инспекцией. Выбранный план устанавливает объем образца, а также применяемые числа приемки и браковки. Ни то ни другое нельзя произвольно выводить из удобного количества единиц продукции.
Отбор должен представлять определенную партию. ASTM E105 описывает вероятностный отбор посредством выбора с использованием случайных чисел и установленной процедуры оценки, что позволяет объективно рассчитывать неопределенность отбора и риски, связанные с решением о статусе партии. Поэтому практическая запись об инспекции должна идентифицировать выбранные единицы продукции и объяснять любые разрешенные ограничения, например связанные с доступом, ориентацией или расположением продукции. ASTM E1806 регулирует места отбора и подготовку лабораторных образцов для химического анализа стали и железа; ASTM A370 обращает внимание на расположение, ориентацию, состояние и отчетность при механических и других испытаниях на соответствие.
Испытайте первый образец предписанным методом и классифицируйте каждую отобранную единицу продукции в соответствии с установленными критериями наличия несоответствия. Подсчитывайте несоответствующие единицы продукции, а не только не прошедшие наблюдения или отдельные результаты, если только действующий план не устанавливает иной порядок подсчета. Если накопленное количество не превышает числа приемки, примите партию в соответствии с этим планом. Если достигнуто число браковки, отклоните партию. Общее разрешение выбрать более благоприятную заменяющую единицу продукции после достижения границы принятия решения отсутствует.
Если результат по первому образцу находится между этими двумя непосредственными исходами, план однократного отбора образцов не дает права на неформальное решение. Истинный план однократного отбора обычно предусматривает непосредственную границу принятия решения; если же процедура вместо этого указывает на неразрешенное состояние или предусматривает переход к иной установленной стадии, следуйте этому письменному положению. Не заимствуйте правило двукратного отбора и не повторяйте инспекцию только потому, что результат оказался неудобным. Зафиксируйте определение партии, обозначение плана, выбранные единицы продукции, наблюдения, количество несоответствующих единиц, решение и основание, на котором оно принято.
Решение по двукратному или многократному отбору образцов
План двукратного или многократного отбора образцов имеет поэтапную структуру. До начала инспекции определите партию и выберите применяемый план, индексированный по AQL. План устанавливает первый образец, возможный дополнительный образец или образцы, а также правила приемки и браковки на каждом этапе. ISO 2859-1:2026 также устанавливает положения о переходе между режимами инспекции, поэтому статус инспекции — нормальный, ослабленный или усиленный — должен определяться на основании применяемой истории инспекции, а не выбираться после получения первого результата.
Испытайте первый образец и подсчитайте несоответствующие единицы в соответствии с планом. Если это количество не превышает числа приемки для первого этапа, примите партию. Если оно достигает числа браковки для первого этапа, отклоните партию. Это накопленные решения, связанные с планом, а не разрешение исключать не прошедшие испытание единицы или повторно отбирать образец.
Если результат первого этапа требует дополнительного образца, отберите предписанный дополнительный образец из той же определенной партии с использованием установленной процедуры отбора. Сохраняйте идентификацию единиц продукции и не допускайте, чтобы второй образец превратился в целенаправленный поиск соответствующего материала. Испытайте его по тем же применяемым критериям, а затем объедините полученные результаты с результатами первого этапа в соответствии с требованиями плана. В ASTM E2234 сформулировано основное правило: партия принимается, если количество несоответствующих единиц в одном, двукратном или многократном образце не превышает применяемого числа приемки, и отклоняется при достижении числа браковки.
Следовательно, решение после отбора дополнительного образца основывается на накопленном количестве, а не на втором образце отдельно. FHWA разъясняет, что при двукратном и многократном отборе решения принимаются с использованием накопленного количества дефектов. Для плана многократного отбора повторяйте эту логику только на этапах, разрешенных выбранным планом. После достижения границы приемки или браковки прекратите испытания и задокументируйте результат; не продолжайте испытания в стремлении получить предпочтительный исход.
Решение о повторном испытании механических свойств
Отказ по результатам испытания механических свойств требует иного анализа, чем решение по отбору образцов для контроля признака. Начните с проверки идентификации образца, идентификации продукции, прослеживаемости плавки или разливки, места отбора образца, ориентации, размеров и состояния материала. Подтвердите, что образец был подготовлен и испытан требуемым методом с использованием исправного оборудования, надлежащих записей и расчетов. ISO 377:2017 устанавливает требования к идентификации, расположению и подготовке проб и образцов для механических испытаний сортового проката, прутков, катанки, плоской продукции и трубной продукции, включая образцы, используемые для необходимых повторных испытаний.
Отделяйте сомнительный результат испытания от действительно неудовлетворительного результата. Разрушение образца, ошибка механической обработки, несоосность, неисправность оборудования, неправильная ориентация или иное обстоятельство, признанное применяемым методом, могут сделать результат недействительным. Недействительный результат обрабатывается в соответствии с применяемой процедурой испытаний; он не является автоматически повторным испытанием действительного неудовлетворительного результата.
Затем изучите положение о повторных испытаниях в спецификации на продукцию. ASTM A370 не устанавливает универсальную замену для каждого требования к продукции; его положения об отборе образцов и отчетности применяются совместно с соответствующей спецификацией на продукцию или спецификацией общих требований. Это положение должно определять, заменяют ли разрешенные дополнительные результаты первоначальный результат, объединяются ли с ним или оцениваются по отдельному установленному правилу. FHWA особо подчеркивает, что положения о повторных испытаниях должны указывать, заменяют ли результаты второго испытания результаты первого или объединяются с ними.
Испытывайте только те дополнительные образцы, которые разрешены этим положением и взяты из требуемого места и в требуемом состоянии. Точно применяйте установленное правило приемки. Если правило предусматривает объединение результатов, сохраняйте первоначальный действительный результат в расчете. Если при определенных обстоятельствах оно допускает замену результата, документируйте основание, по которому такая замена разрешена. Неудовлетворительный результат нельзя аннулировать испытанием неутвержденных образцов.
Наконец, зафиксируйте первоначальный результат, проверку его действительности, основание для повторного испытания, идентификацию образцов, дополнительные результаты, расчет или сравнение и окончательное решение о статусе продукции. В отношении стальных отливок, отбираемых для испытаний, ASTM A1062 определяет обстоятельства, требующие нового образца для проведения размерного, визуального, магнитопорошкового, капиллярного, радиографического, ультразвукового испытания или испытания на герметичность; это требование показывает, почему новый образец не может считаться взаимозаменяемым с несанкционированным повтором испытания. AISC 207-20 возлагает ответственность за окончательную инспекцию продукции из конструкционной стали в рамках определенной системы инспекции и требует, чтобы персонал понимал применяемые методы и критерии приемки. Партия принимается, отклоняется, удерживается для разрешенного корректирующего действия или получает иное документированное решение о статусе только в соответствии с этим правилом.
14. Распространенные мифы и контрольный перечень на основе стандартов
Приемка стали — это не последовательность удобных вырезок, благоприятных результатов и оформления документов. Четыре операции должны оставаться раздельными: отбор проб из партии, подготовка лабораторных образцов, испытание этих образцов и принятие решения о соответствии партии. Действительный результат, полученный для неправильной детали, в неправильном месте, при неправильной ориентации или в неправильном состоянии материала, не исправляет ошибку отбора проб.
Миф: один образец представляет все виды стальной продукции
Один образец может быть достаточным в рамках конкретной спецификации, но это не универсальное правило. Стальная продукция различается по размеру сечения, форме, истории обработки, термической обработке и возможным градиентам свойств. Образец для испытания на растяжение, взятый с одного конца листа, не может автоматически представлять каждый лист, пруток, трубу, отливку или изделие, изготовленное в соответствии с тем же коммерческим обозначением.
Первый доступный элемент не обязательно является репрезентативным. Отбор может быть смещен в пользу материала, к которому проще получить доступ, который безопаснее вырезать или который уже отделен от основной производственной последовательности. Обоснованная выборка должна быть связана с определенной партией и отбираться методом, предусмотренным применимой спецификацией. В случаях, когда требуется или целесообразен вероятностный отбор, ASTM E105-16 описывает выбор с использованием случайных чисел и установленной процедуры оценивания, что позволяет объективно оценивать неопределенность отбора проб и риски приемки или отклонения партии.
ASTM A370 не устанавливает единого универсального плана отбора проб для всей стальной продукции. Этот стандарт содержит методы испытаний и общие рекомендации по оценке соответствия стали и родственных сплавов, тогда как применимая спецификация на продукцию или спецификация общих требований регулирует «частоту отбора проб, расположение и ориентацию образца, состояние материала и требования к отчетности» (ASTM International, 2024). Поэтому именно спецификация на продукцию определяет, должен ли образец быть продольным или поперечным, взятым из середины толщины или с указанной поверхности, удаленным до или после определенной термической обработки, а также относиться к одной плавке, партии, отливке или поставке.
ISO 377:2017 также рассматривает идентификацию, расположение и подготовку проб и образцов для испытаний изделий с профилем, прутков, катанки, плоских и трубчатых изделий. Важным является включение проб для необходимых повторных испытаний: образец для повторного испытания по-прежнему подпадает под правила идентификации и определения места отбора. Это не дает оснований выбирать более благоприятную область.
Сертификат об испытаниях помогает документировать представленные результаты, но не заменяет прослеживаемость. Лаборатория должна иметь возможность связать образец с плавкой или отливкой, формой изделия, партией, состоянием обработки, идентификацией пробы и цепочкой сохранности. Если эта связь нарушена, положительный результат может относиться к материалу, который невозможно подтвердить как материал, являющийся предметом принятия решения.
Миф: повторное испытание автоматически отменяет несоответствие
Повторное испытание допускается только в том случае, если применимая спецификация, требование к закупке или утвержденная процедура контроля разрешает его и устанавливает, как оно влияет на решение. Требования ASTM к форме и стилю документов, указанные ASTM International в 2024 году, требуют, чтобы спецификации устанавливали количество испытываемых единиц и образцов, необходимых для подтверждения соответствия, определяли процедуры отбора проб из партии и указывали условия и правила, при которых разрешается повторное испытание.
Это требование предотвращает распространенную упрощенную практику: отбросить неблагоприятный результат, испытать другой элемент и принять партию, если второй результат оказался положительным. Положительный результат второго испытания не всегда отменяет первый. Первый результат может оставаться частью решения, служить основанием для дополнительных испытаний или требовать отклонения, расследования, ремонта, изоляции либо отбора новой пробы.
Правило должно устанавливать, заменяют ли результаты второго испытания первый результат или объединяются с ним. В руководстве FHWA разъясняется, что положения о повторных испытаниях должны четко разграничивать эти варианты, а при двойном и многократном отборе решения принимаются на основе накопленного количества дефектов. Согласно ASTM E2234-08, партия принимается, если количество несоответствующих единиц не превышает соответствующее приемочное число, и отклоняется при достижении браковочного числа. Результат зависит от схемы отбора, а не от того, какой отдельный результат предпочитает инспектор.
ISO 377:2017 устанавливает требования к идентификации и подготовке образцов для испытаний, используемых при необходимых повторных испытаниях, но не предоставляет каждой продукции общего права на повторное испытание. ASTM A1062-10(2026), применяемый к стальным отливкам, иллюстрирует тот же принцип с другой стороны: он определяет обстоятельства, при которых для размерного, визуального контроля, магнитопорошкового, капиллярного, радиографического, ультразвукового испытания или испытания на герметичность должна быть подготовлена новая проба. Применяется соответствующее правило.
До назначения повторного испытания необходимо определить, был ли первоначальный результат недействительным из-за документированной ошибки лаборатории или ошибки при подготовке образца либо он представлял собой действительный результат несоответствия. Это разные случаи. Разрушение образца из-за неправильной механической обработки может служить основанием для признания результата недействительным в соответствии с методом испытания. Образец, испытанный надлежащим образом и не соответствующий установленному пределу текучести, является свидетельством о свойствах материала и не может быть объявлен ошибкой испытания лишь потому, что другой образец дал положительный результат.
Миф: AQL означает отсутствие дефектов в материале
AQL — это параметр контроля, а не обещание того, что партия не содержит несоответствующих единиц. ISO 2859-1:2026 определяет индексированные по AQL схемы однократного, двойного и многократного отбора проб для поштучного контроля партий, включая правила перехода между нормальным, ослабленным и усиленным контролем. План устанавливает объемы выборки, а также приемочные и браковочные числа для определенной системы контроля.
ASTM E2234-08 четко формулирует рабочее правило принятия решения: партия принимается, если наблюдаемое количество несоответствующих единиц не превышает соответствующего приемочного числа; партия отклоняется при достижении браковочного числа. Следовательно, принятая партия все же может содержать несоответствующие изделия, если только договор не устанавливает отдельное требование о стопроцентном контроле или нулевом количестве дефектов. Приемка на основе AQL регулирует риск, связанный с отбором проб. Она не удостоверяет соответствие каждой единицы продукции.
До обращения к таблице AQL также должна быть определена партия. Смешение плавок, размеров продукции, состояний термической обработки или производственных периодов может сделать выбранную пробу нерепрезентативной, даже если арифметические расчеты выполнены по таблице. План контроля не может компенсировать неопределенность границ партии.
Контрольный перечень для инженеров и лабораторий
Используйте следующую запись до того, как считать результат испытания решением по партии. Ответственный инженер, инспектор или иное назначенное уполномоченное лицо должны быть указаны; лаборатория не должна молча присваивать себе полномочия по приемке материала.
До отбора проб
- Определите применимую спецификацию на продукцию и все ссылки на общие требования, положения заказа, чертежи и утвержденные отклонения. ASTM A370 является справочным документом по методам испытаний; он не заменяет спецификацию на продукцию.
- Определите партию: плавку, отливку, партию продукции, диапазон размеров, форму изделия, состояние термической обработки, количество, а также границы производства или поставки.
- Зафиксируйте требуемое количество проб, число испытываемых единиц и число образцов на одну единицу.
- Определите метод отбора, включая случайный или систематический отбор, если он требуется, и исключите выбор удобного элемента.
- Подтвердите критерий приемки, единицы измерения, допуски и то, применяется ли критерий к каждому образцу, испытываемой единице или партии.
- Установите требуемое состояние материала при отборе проб и испытании, например состояние после изготовления, нормализованное состояние, закаленное и отпущенное состояние или другое указанное состояние.
- Установите место отбора и ориентацию образца для каждой формы изделия.
При подготовке образцов для испытаний
- Сохраняйте идентификацию плавки, партии, изделия и пробы при резке, передаче, механической обработке и испытании.
- Документируйте расположение, поверхность, толщину, ориентацию и любое разрешенное удаление материала.
- Соблюдайте применимый метод подготовки и фиксируйте отклонения до проведения испытания.
- Храните образцы для повторного испытания с отдельной идентификацией; они не являются взаимозаменяемыми с обычными образцами.
После испытаний
- Проверьте калибровку машины, метод испытания, размеры образца, место разрушения, кондиционирование и записи оператора.
- Представьте все требуемые результаты, включая несоответствия, недействительные испытания и отклонения. Не сообщайте только благоприятный результат.
- Сравните результат с установленным критерием приемки, а не с неофициальным историческим средним значением.
- Получите решение о проверке или выпуске от уполномоченного лица, назначенного планом качества. AISC 207-20 требует, чтобы персонал, выполняющий контроль и испытания, понимал применимые методы и критерии приемки, а также устанавливает обязанности по окончательному контролю продукции из конструкционной стали.
До повторного испытания
- Найдите точный пункт, разрешающий повторное испытание, и проверьте выполнение его условий.
- Определите, заменяет ли повторное испытание первоначальный результат, объединяется ли с ним или регулируется накопленным количеством дефектов.
- До вырезки другого образца расследуйте ошибки, связанные с образцом, машиной, оператором, идентификацией и состоянием материала.
- Отберите и подготовьте пробу для повторного испытания в соответствии с теми же правилами прослеживаемости; не ищите более благоприятное место.
При окончательном принятии решения
- Зафиксируйте статус: принято, отклонено, условно принято, изолировано, направлено на доработку или одобрено иным образом.
- Свяжите решение с определением партии, полным протоколом испытаний, идентификаторами образцов и сертификатом.
- Укажите любые ограничения на использование или необходимость дальнейшего контроля.
- Получите документированное разрешение от ответственного уполномоченного лица. Сертификат подтверждает документальную запись; прослеживаемость, применимые правила и зафиксированное решение по партии определяют, что именно фактически представляет собой результат.
Источники
- [1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. ISO 377:2017, 2017. ISO standard reference cited in the article
- [2] Standard Practice for Probability Sampling of Materials. ASTM E105-16, 2016. ASTM International standard reference cited in the article
- [3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM E2234-08, 2008. ASTM International standard reference cited in the article
- [4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO 2859-1:2026, 2026. ISO standard reference cited in the article