




Mit jelentenek a hűtőközegek és a hűtés intenzitása?
Hűtőközeg és a hűtés intenzitása
A hűtőközeg az a folyadék, gáz vagy egyéb hőátadó közeg, amely elvonja a hőt az ausztenitesített acéltól. Gyakori közegek a víz, a vizes sóoldat, a vizes polimeroldat, a hűtőolaj, az olvadt só és a kényszerített gázáram. A közeget az összetétele vagy az elsődleges fizikai halmazállapota alapján azonosítják.
A hűtés intenzitása ettől eltérő fogalom. Azt írja le, hogy az adott közeg milyen erőteljesen és milyen gyorsan vonja el a hőt a munkadarabtól az idő függvényében. Az intenzitás ezért magában foglalja a hőelvonás mértékét és annak változó jellegét is a hűtés során. Egy közeg kémiai szempontból lehet „víz”, hűtési intenzitása azonban megváltozik, ha változik a hőmérséklete, a keverése, az oldott sók vagy a szennyezőanyagok mennyisége, illetve az acéllal való érintkezése.
Fontos hűtési szakkifejezések
- Hűtési sebesség
- A próbatest vagy az acél hőmérséklet-változása időegységenként, általában °C/s mértékegységben kifejezve.
- Hőáramsűrűség
- A hőátadás sebessége felületegységenként, általában W/m² mértékegységben kifejezve.
- Hűtési görbe
- A próbatest hőmérséklete vagy egy kapcsolódó, számított mennyiség az idő vagy a hőmérséklet függvényében ábrázolva.
- Hűtési intenzitás
- A hőelvonás intenzitása és változó jellege az edzés során.
A folyamat különböző részeit többféle mérőszám írja le. A hűtési sebesség a próbatest vagy az acél hőmérsékletének időegység alatti változása, amelyet általában °C/s egységben adnak meg. Megadható egy meghatározott hőmérsékleten, például 600 °C-on vagy 300 °C-on, mivel a hűtési sebesség a hűtés teljes időtartama alatt nem állandó. A hőáramsűrűség az egységnyi felületen időegység alatt átadott hő mennyisége, amelyet általában W/m²-ben fejeznek ki. Ez az acél és a hűtőközeg közötti határfelületen áthaladó hőterhelést írja le, nem pusztán az acél hőmérsékletének csökkenését. A hűtési görbe a próbatest hőmérsékletét vagy egy kapcsolódó, számított mennyiséget ábrázol az idő, esetenként pedig a hőmérséklet függvényében. Megmutatja, mikor lassú vagy gyors a hűtés, és segít azonosítani a hőátadási feltételek változásait.
Ezeket a fogalmakat nem szabad egymás helyett használni. Az egyetlen hőmérsékleten mért nagy hűtési sebesség nem bizonyítja, hogy a hűtőközeg a teljes hűtési folyamat során a legnagyobb hőáramsűrűséget biztosítja. Hasonlóképpen, két hűtési görbének lehet hasonló maximális hűtési sebessége, miközben az időbeli lefutásuk eltérő; ez különböző átalakulásokhoz vezethet az acélban.

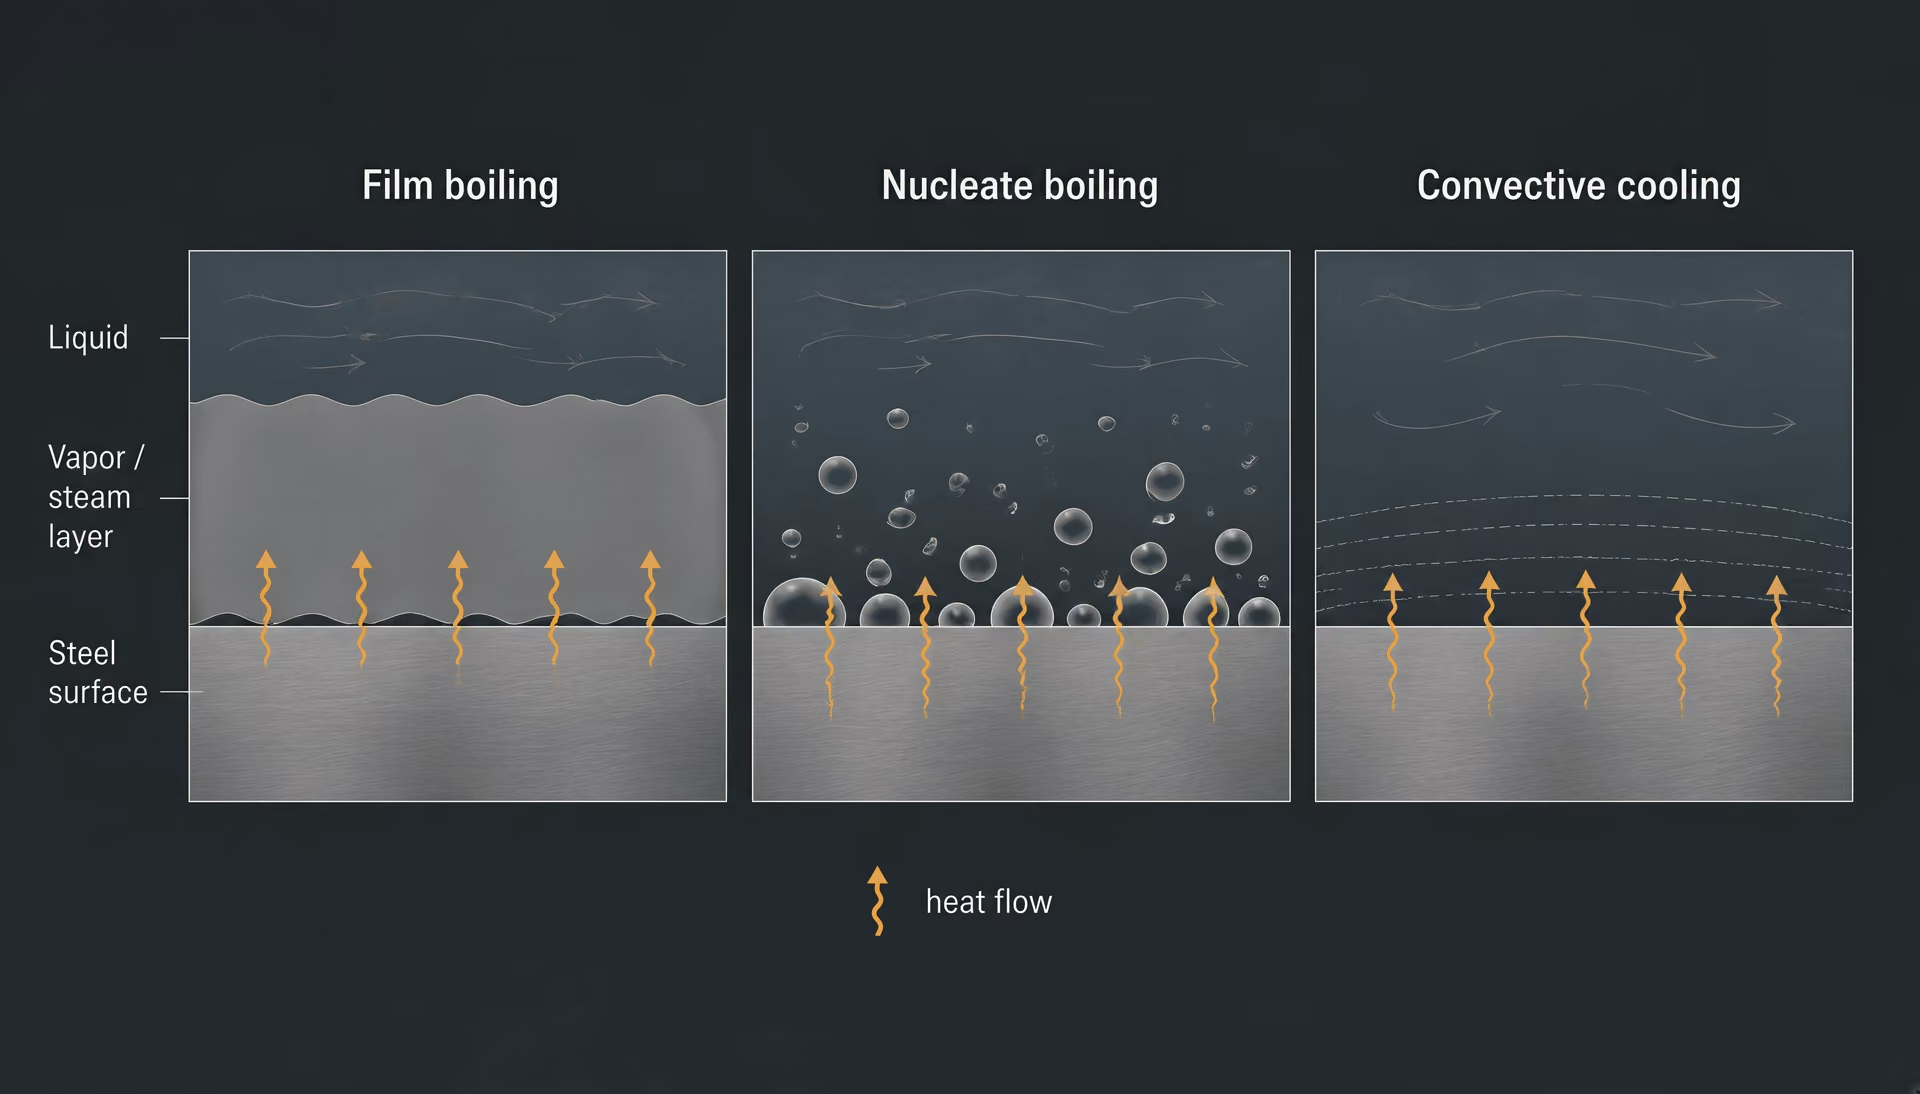
A bemerítés utáni első szakasz gyakran a filmes forrás. Folyamatos gőzburok választja el a forró acélt a folyadéktól, ami korlátozza a közvetlen érintkezést és viszonylag lassú hőátadást eredményez. Amint a felület lehűl, a gőzfilm összeomlik, és megkezdődik a gócos forrás. A folyadék gyorsan képződő, majd leváló gőzbuborékokon keresztül szakaszosan érintkezik a felülettel, és a hőátadás jelentősen felgyorsul. Alacsonyabb felületi hőmérsékleten a forrás megszűnik, és a fennmaradó hőelvonást a konvektív hűtés szabályozza. Az ASTM International Heat Transfer during Quenching and Assessment of Quench Severity—A Review című áttekintése hangsúlyozza, hogy a hűtési sebesség e különálló szakaszokon keresztül változik. A hűtési görbe ezért a változó hőátadási mechanizmusok rögzítése, nem pedig a folyadék egyetlen jellemzője.

| Módszer | Próbatest | Edzőközeg vagy feltétel | Keverés |
|---|---|---|---|
| ISO 9950:1995 | Nikkelötvözetből készült próbatest | Ipari edzőolajok | Szabványosított, nem kevert |
| ASTM D6200 | A módszer határozza meg | Edzőolajok | A módszer által meghatározott |
| ASTM D6482 | A módszer határozza meg | Vizes polimeres edzőközegek | Keverve |
| ASTM D6549 | A módszer határozza meg | Edzőközegek | Keverve |
| ASTM D8562-24 | Ezüstpróbatest | Acélötvözetekhez használt vizes polimeres edzőközegek | Nem kevert |
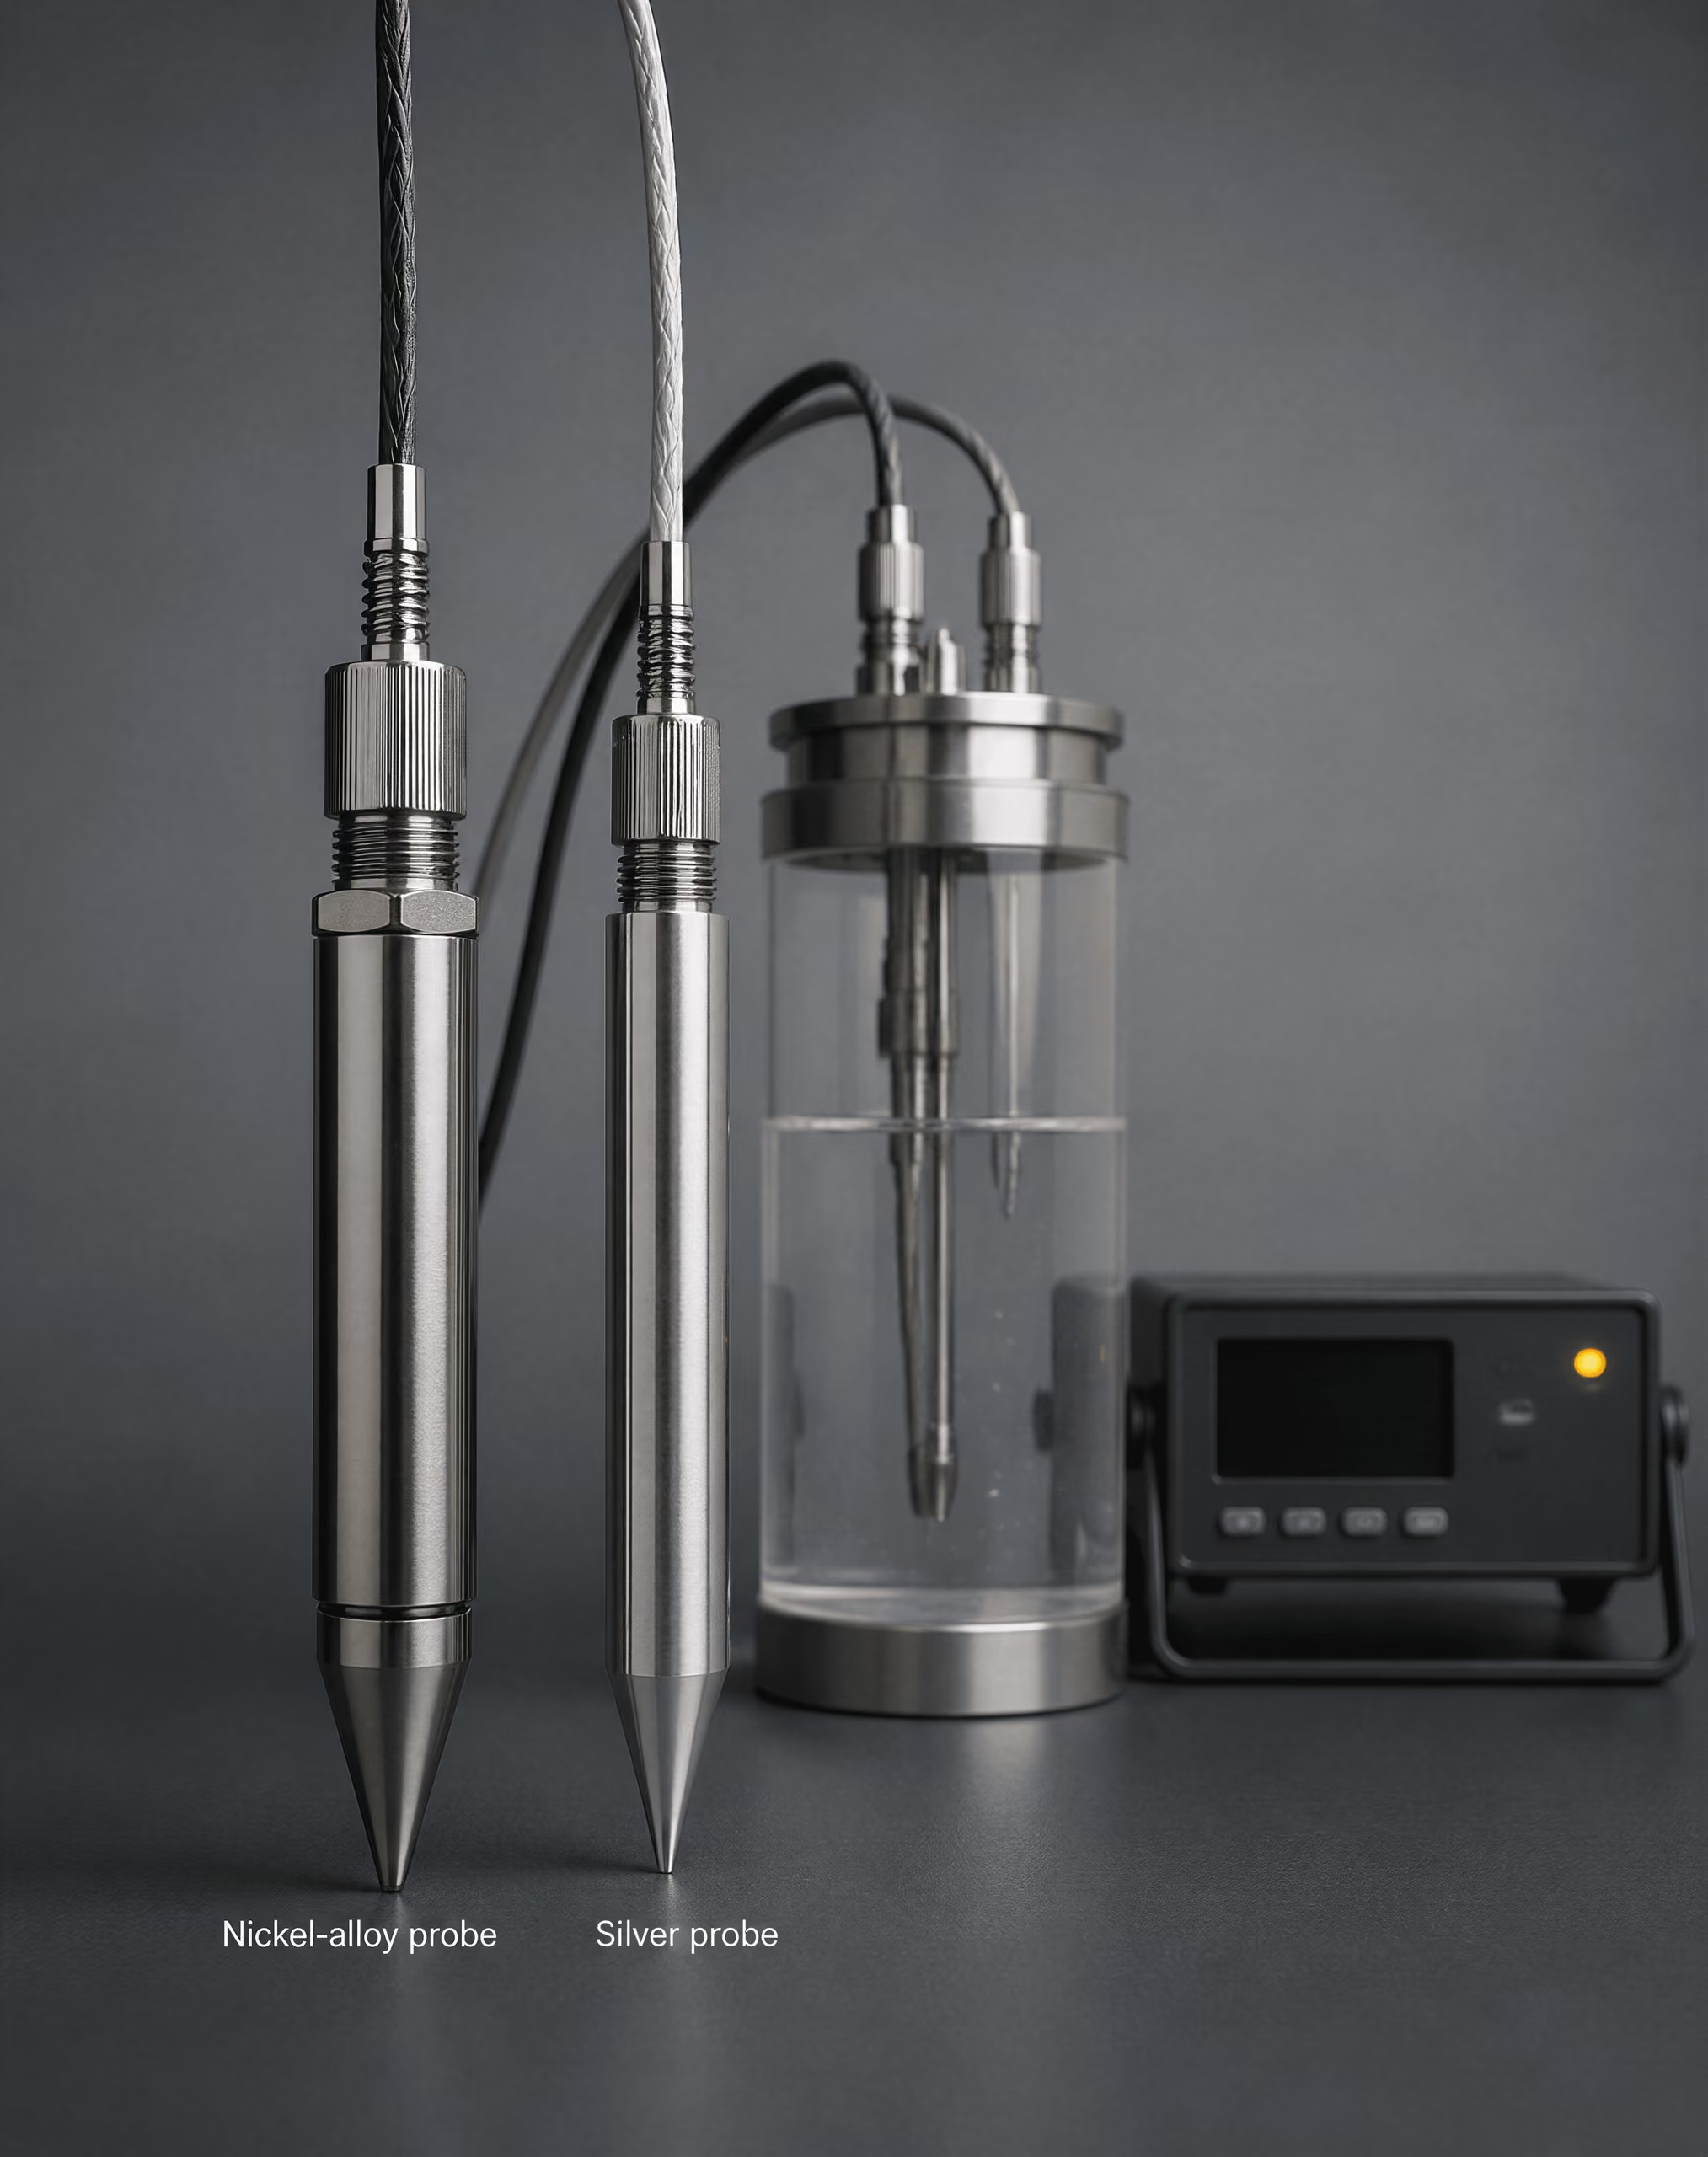
A próbatestes módszerek gyakorlatban is lehetővé teszik e különbségtételt. Az ISO 9950:1995 szabvány nikkelötvözetből készült próbatestes vizsgálatot ír elő az ipari hűtőolajok hűtési jellemzőinek meghatározására, szabványosított, keverés nélküli körülmények között. Az ASTM D8562-24 szabvány keverés nélküli ezüstpróbás hűtésisebesség-vizsgálatot ír elő acélötvözetekhez használt vizes polimer hűtőközegek esetében. A próbatest anyaga, méretei, felületi kialakítása, a rögzítőrendszer, a fürdő hőmérséklete és a keverési feltételek egyaránt a vizsgálati eredmény részét képezik. Az egyik módszerrel kapott érték nem tekinthető automatikusan egyenértékűnek egy másik módszerrel kapott értékkel.
Az ASTM D02.L0.06 albizottsága az ASTM D6200 szabványt jelöli meg a hűtőolajokhoz, az ASTM D6482 szabványt a kevert vizes polimer hűtőközegekhez, az ASTM D6549 szabványt a kevert hűtőközegekhez, az ASTM D8562 szabványt pedig az ezüstpróbával vizsgált vizes polimer hűtőközegekhez. Ezek a szabványok meghatározott feltételek melletti összehasonlítást tesznek lehetővé. Nem változtatják azonban az „olaj”, „víz” vagy „polimer” fogalmát univerzális intenzitási értékké.
Miért folyamatváltozó a hűtés intenzitása?
A hűtési intenzitást a teljes edzési folyamat határozza meg, nem pusztán az edzőközeg összetétele. Strong evidence
A hűtés intenzitása a teljes hűtési folyamathoz tartozik, nem csupán a hűtőközeg megnevezéséhez. A fürdő hőmérséklete az egyik közvetlenül ható változó. A víz vagy az olaj felmelegítése módosítja a viszkozitást, a gőzképződést, a sűrűséget és a konvekciót; emellett megváltoztathatja azt a hőmérséklet-tartományt is, amelyben a filmes forrás fennmarad. A polimeroldatok különösen érzékenyek a koncentrációra és a hőmérsékletre, mivel a polimer hatással van a gőzburokra és a folyadék áramlással szembeni ellenállására.

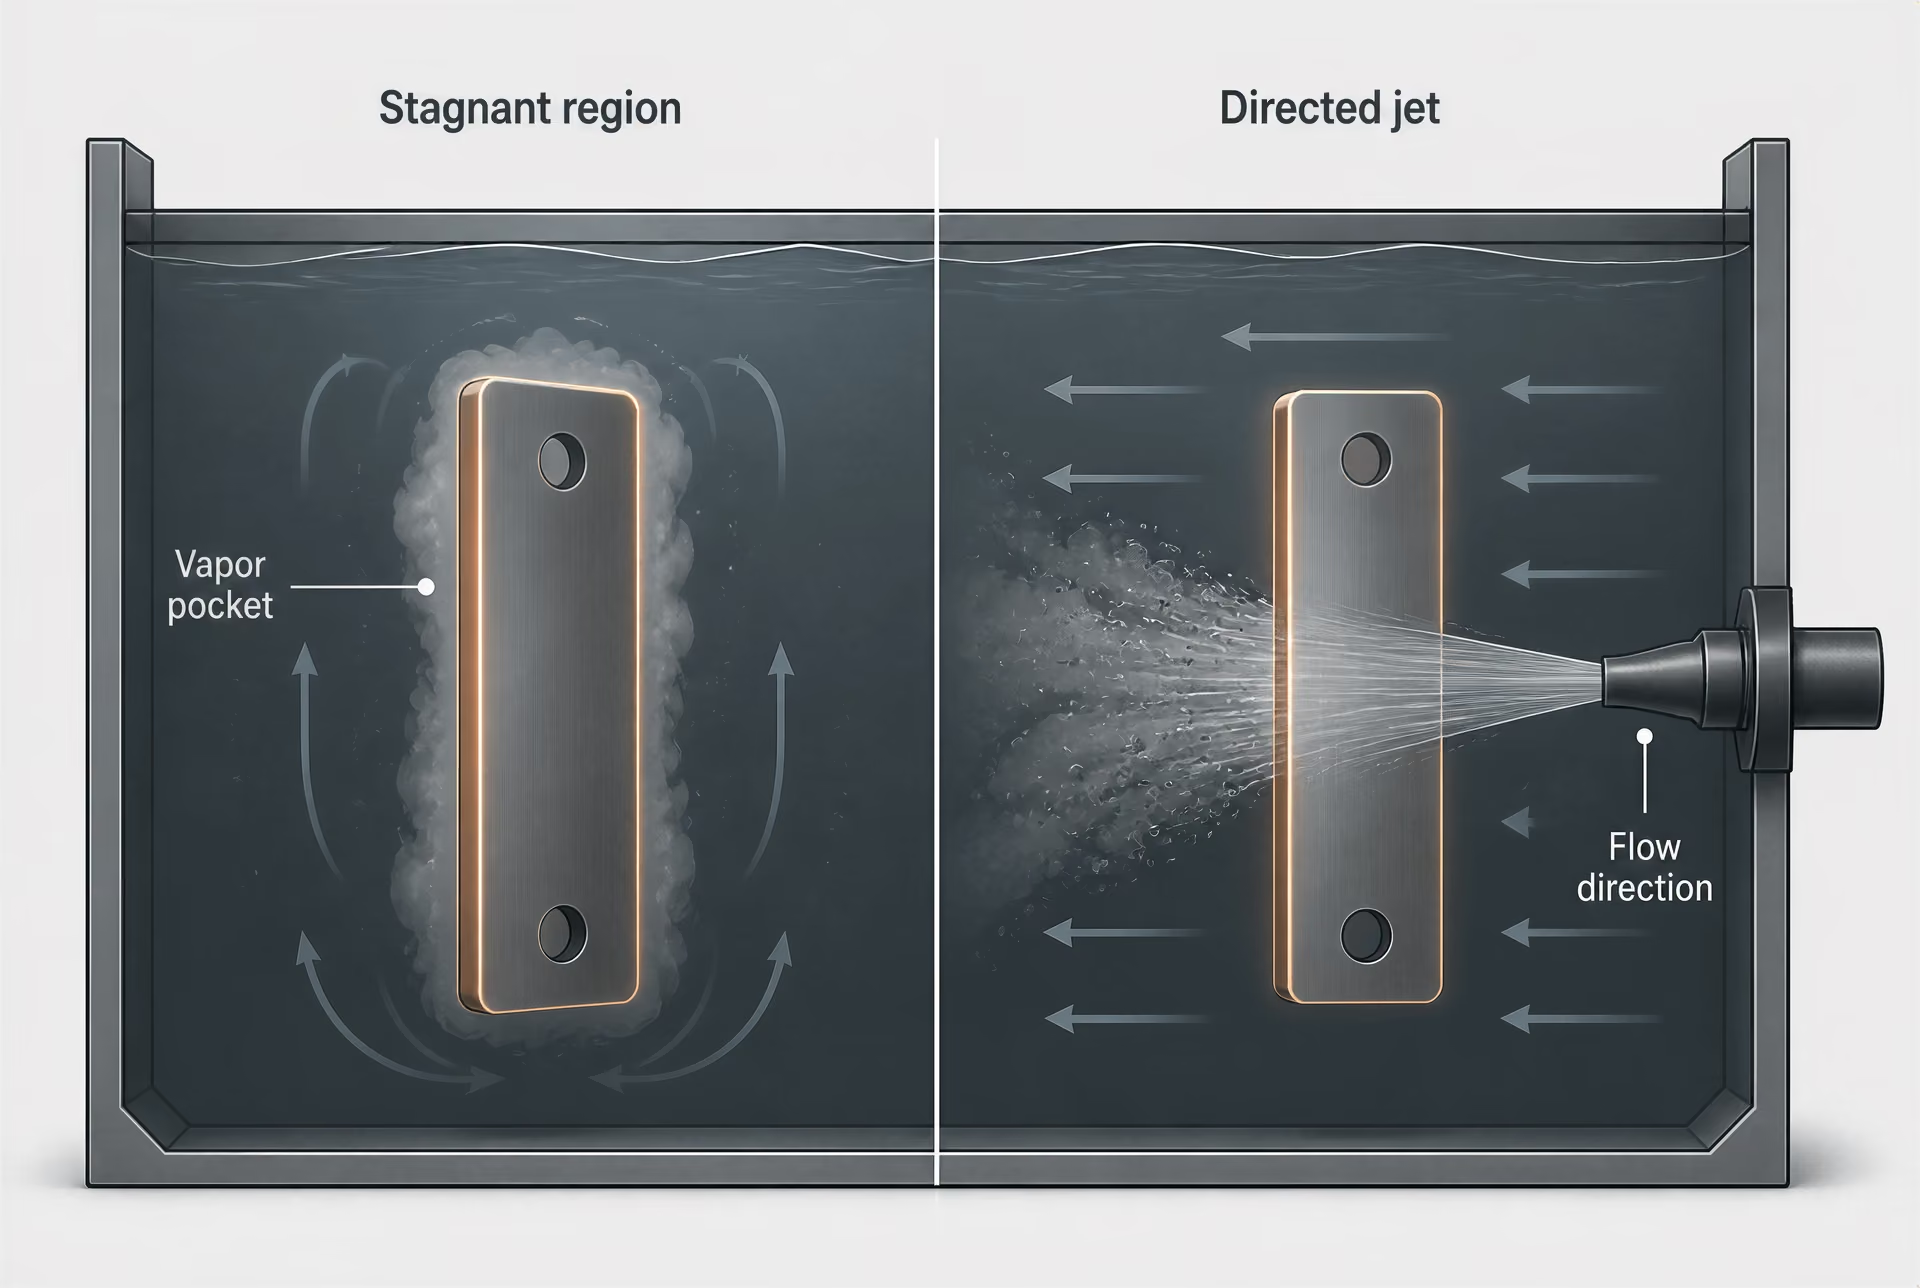
A keverés vagy az áramlás elrendezése akkor is megváltoztathatja az eredményt, ha a fürdő összetétele változatlan marad. A szivattyús keringetés, a propelleres keverés, a munkadarab mozgatása, a permetezési nyomás, a fúvókák közötti távolság és a sugár iránya egyaránt módosítja a határréteget, valamint eltávolítja a forró folyadékot vagy a gőzt az acél felületéről. Egy nagy kovácsdarab melletti pangó zóna sokkal lassabban hűlhet, mint ugyanabban a tartályban a mozgó sugárnak közvetlenül kitett felület. A szakértői bírálaton átesett Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement című tanulmány szerint az acél mikroszerkezetét a felületi hőelvonás sebessége és a helyi hűtési sebesség határozza meg; mindkettőt a hűtőközeg típusa és az áramlás elrendezése szabályozza.
A geometria ugyanezen okból fontos. Az élek és a vékony keresztmetszetű részek térfogatukhoz képest nagyobb felülettel rendelkeznek, ezért általában gyorsabban hűlnek, mint egy vastag szelvény közepe. A furatok, bemélyedések, reteszhornyok és egymáshoz szorosan illeszkedő alkatrészek megrekeszthetik a gőzt vagy korlátozhatják a folyadék mozgását. A szabad folyadékba függesztett próbatest nem reprodukálja egy összetett fogaskerék, szerszám, tengely vagy lemez minden helyi feltételét. A mért görbe a vizsgálati elrendezésre vonatkozó bizonyíték, nem pedig garancia arra, hogy egy adag minden pontja ugyanezt a görbét követte.
A felületi állapot a nedvesedést is megváltoztatja. A reve, az oxidáció, a megmunkálási nyomok, a cementált rétegek, a visszamaradt tisztítószer, az olaj áthordása és a felületi lerakódások késleltethetik a folyadékkal való érintkezést vagy stabilizálhatják a gőzfilmet. Vizes hűtőközegekben a szennyeződés módosíthatja a felületi feszültséget és a buborékok viselkedését. Az olajokban az oxidációs termékek és az iszap megváltoztathatják a viszkozitást, a nedvesedést és a keringést. A sóoldatok vagy polimeroldatok koncentrációjának hibái hasonló következményekkel járnak. A névleges recept papíron változatlan maradhat, miközben a tényleges határfelület eltérően viselkedik.

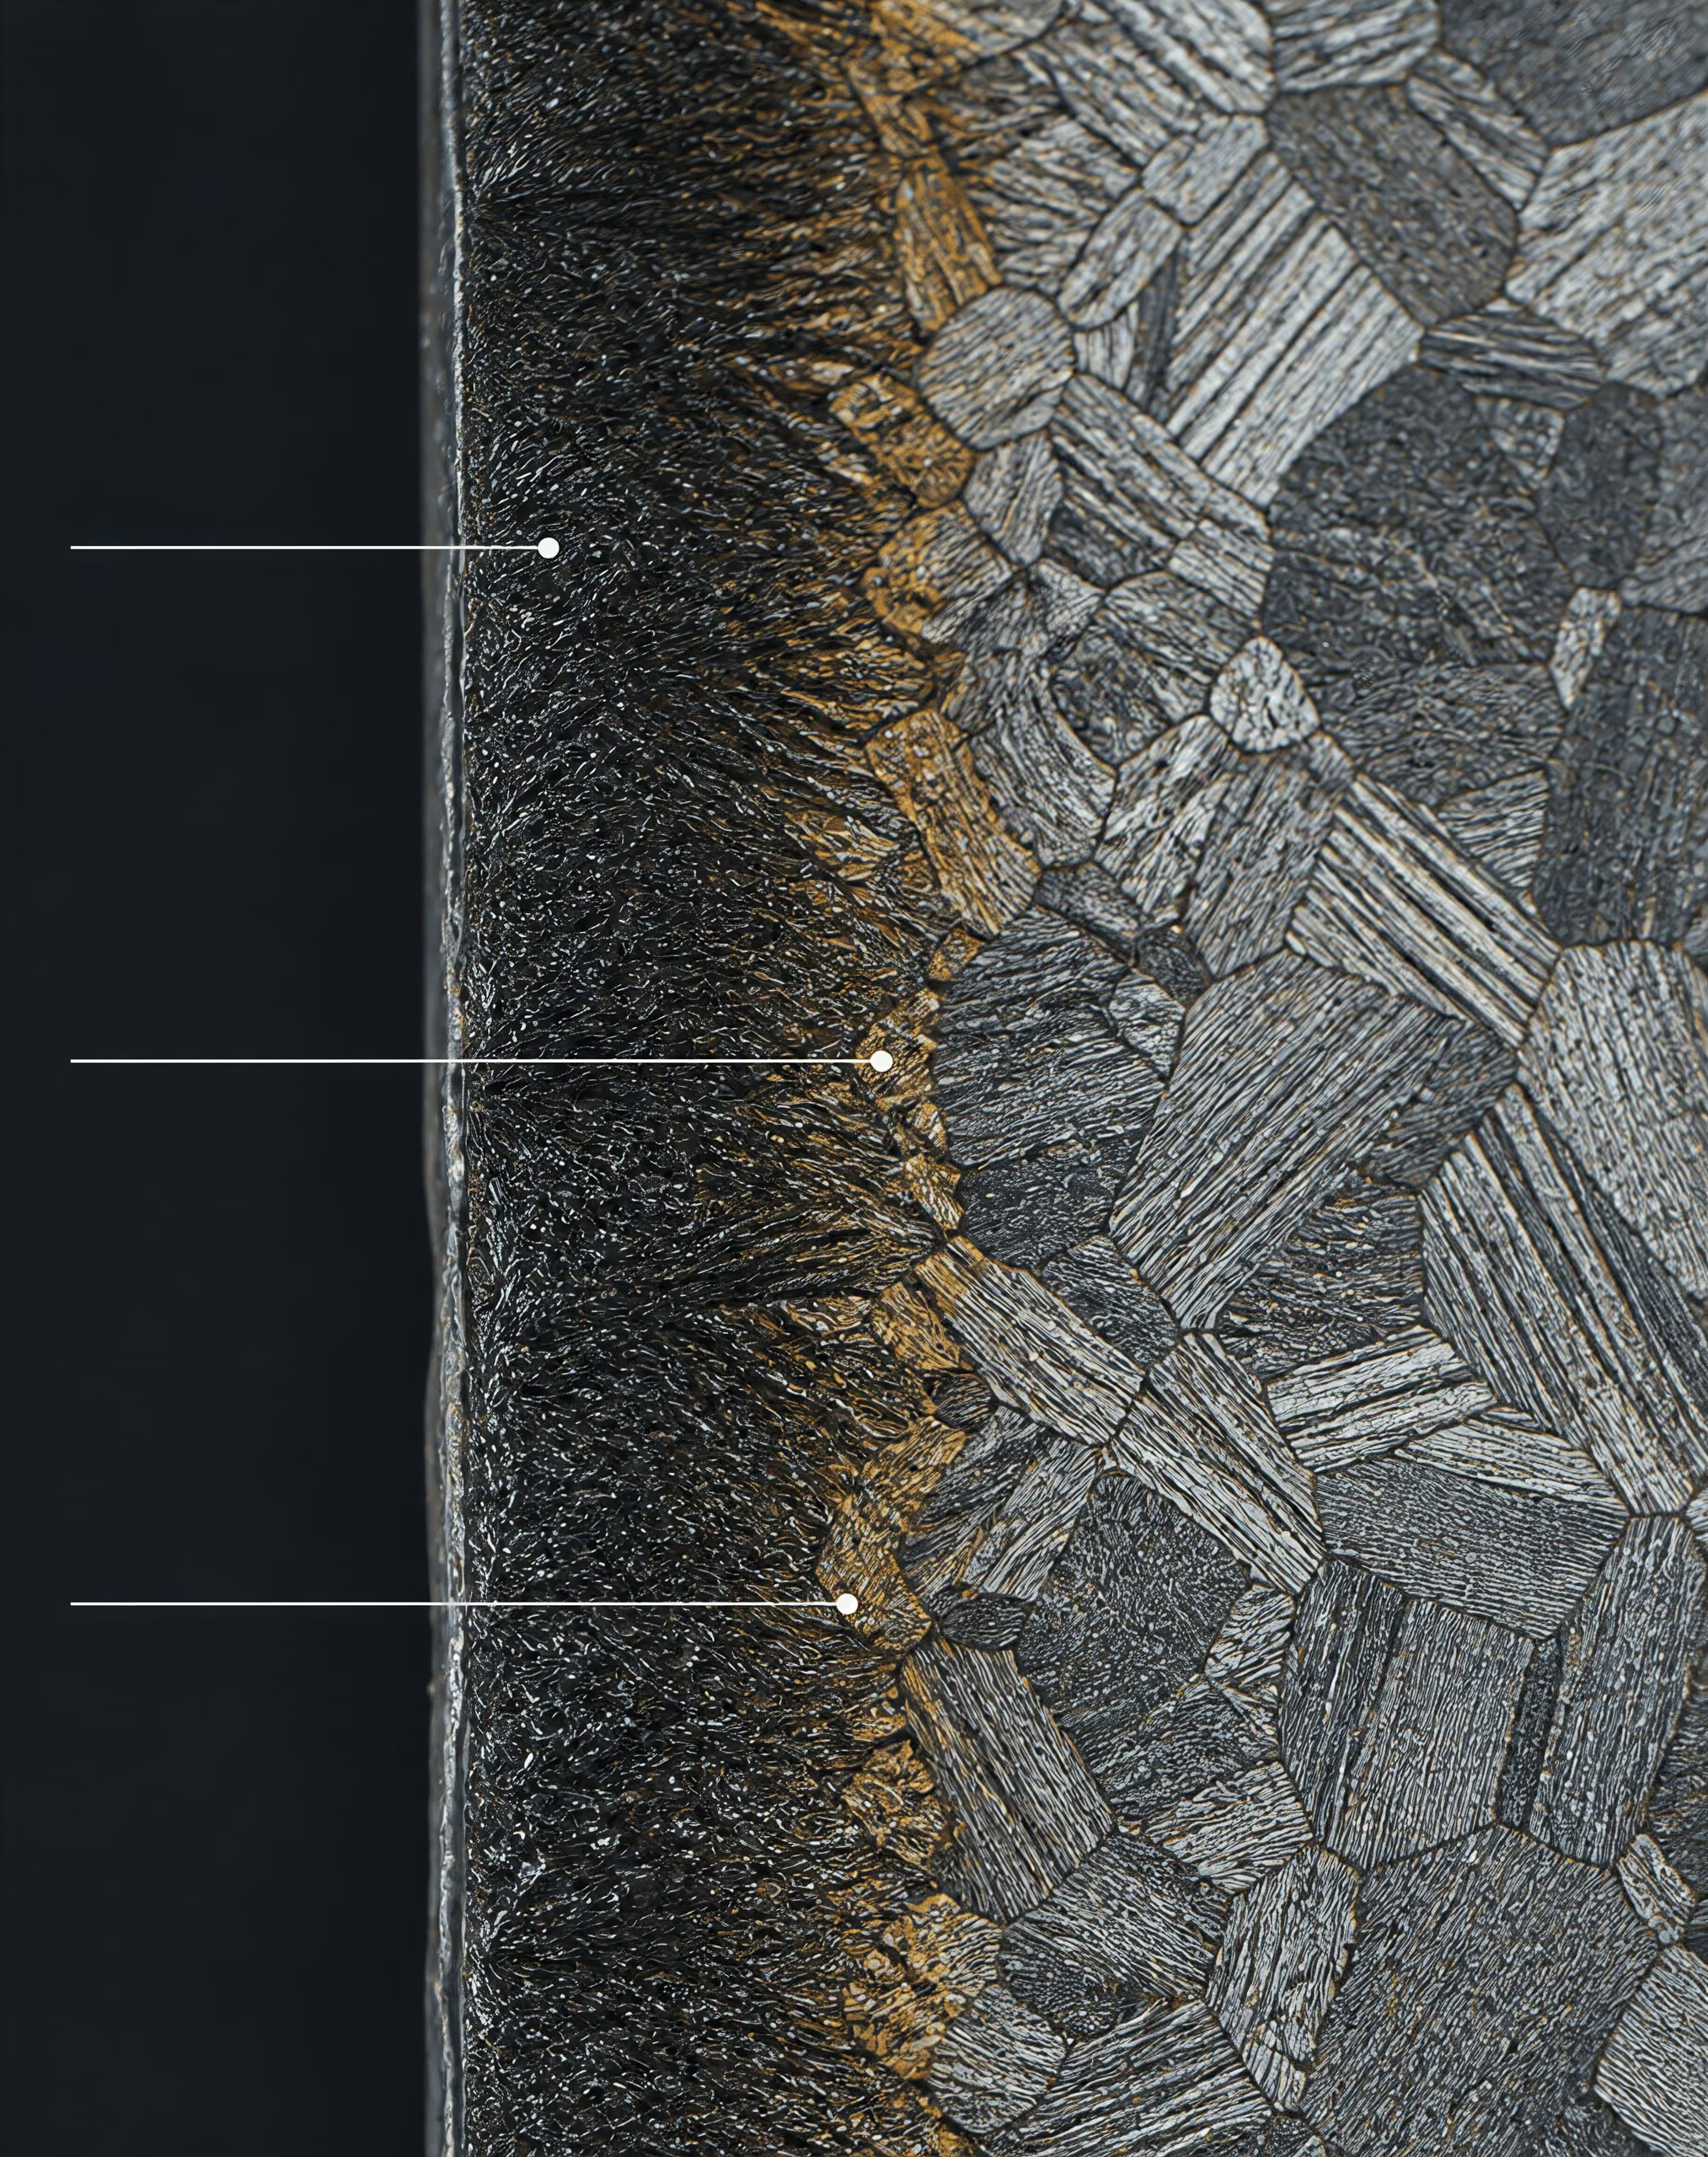
Ez a folyamatfüggőség közvetlenül kapcsolódik az acél átalakulásaihoz. Az ausztenitnek át kell hűlnie a perlit- és bainittartományokon az idő–hőmérséklet-átalakulási viselkedésben, mielőtt eléri a martenzitképződés kezdőhőmérsékletét. Ha a helyi hűtés túl lassú, ferrit, perlit vagy bainit képződhet ott, ahol martenzit kialakulása volt a cél. Ha a hűtés nagyon intenzív, az alkatrészben túlzott hőmérséklet-gradiens, vetemedés vagy edzési repedés alakulhat ki. A releváns kérdés nem egyszerűen az, hogy a víz „intenzív”-e, hanem az, hogy a helyi hűtési előzmény biztosítja-e a kívánt mikroszerkezetet elfogadhatatlan feszültségek nélkül.
Grossmann-féle H-érték A Grossmann-elemzésben az acél átedzhetőségével és a keresztmetszet méretével együtt használt, effektív edzésiintenzitás-paraméter; nem azonos a hűtési sebességgel vagy a hűtési görbe ordinátájával.
A Grossmann-féle elemzés egy másik, különálló leírást biztosít. A H-érték, vagyis a Grossmann-féle edzési intenzitási tényező, az edzés intenzitását képviseli egy idealizált hőátadási elemzésben, és az acél átedzhetőségével, valamint a keresztmetszet méretével együtt használják a létrejövő keménységeloszlás becslésére. Nem azonos a hűtési sebességgel, a hőáramsűrűséggel vagy a hűtési görbe ordinátájával. A H-érték a Grossmann-féle keretrendszeren belül következtetett folyamatparaméter, míg a próbatestes hűtési görbe meghatározott vizsgálati körülmények között mért hőmérséklet-idő előzmény.
A referenciaértékek a nagyságrendet szemléltetik, de nem teszik azt abszolúttá. Az NPTEL 2024-es tananyagai a keverés nélküli vízhez 1,0-es, önkényesen meghatározott relatív intenzitási értéket rendelnek. A tipikus Grossmann-értékek körülbelül 0,25–0,30 álló olajra, 0,9–1,0 álló vízre, és mintegy 2 álló marónátron- vagy sóoldatra. Tágabb referencia-tartományok 2,0–5,0 értéket adnak meg sóoldatra, 0,90–2,0 értéket szobahőmérsékletű desztillált vízre, 0,2–1,2 értéket vizes polimeroldatokra, valamint 0,25–0,80 értéket hagyományos vagy gyors hűtőolajokra. Ezek tipikus tartományok, nem megváltoztathatatlan anyagállandók. Az erőteljesen kevert olaj intenzívebb lehet, mint az álló olaj, míg a meleg vagy rosszul keringtetett víz kevésbé intenzíven viselkedhet annál, mint amit egy laboratóriumi referencia sugall.
Az egyszerű olaj–víz–sóoldat rangsor korlátai
A jól ismert rangsor — olaj, majd víz, majd sóoldat — hasznos lehet első, tantermi közelítésként, de nem megbízható gyártási specifikáció. A sóoldat gyakran visszaszorítja a gőzfilm fennmaradását, és a tiszta víznél gyorsabb kezdeti nedvesedést biztosít, ezért összehasonlítható vizsgálati körülmények között nagyobb intenzitást eredményezhet. Az azonban, hogy ez az előny mekkora, a sókoncentrációtól, a fürdő hőmérsékletétől, a keveréstől, a szennyeződéstől és az alkatrész geometriájától függ. A „víz” fogalma magában foglalhat álló, keringtetett, permetezett, meleg, hideg, desztillált és szennyezett körülményeket. Az „olaj” különböző viszkozitású, összetételű és hőmérsékletű, illetve eltérő mértékben oxidálódott közegeket foglalhat magában.
Még az összehasonlított szakasz is módosítja a rangsort. Az egyik hűtőközeg gócos forrás közben nagy csúcshűtési sebességet eredményezhet, ugyanakkor hosszú filmes forrási szakaszt mutathat. Egy másik hamarabb nedvesítheti a felületet, és egyenletesebben vonhatja el a hőt, így az alacsonyabb maximális sebesség ellenére eltérő átalakulási eredményt hozhat. Egyetlen H-érték a változó hőátadási előzményt is egyetlen paraméterbe sűríti, ezért nem helyettesítheti a hűtési görbe vizsgálatát, ha a vetemedés, a repedés vagy a helyi mikroszerkezet fontos.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
Az ASTM hűlési görbéken alapuló módszerei és az ISO 9950 ezért olyan összehasonlító eszközök, amelyek alkalmazási körét a megadott eljárások határozzák meg. Az ASTM D8562-24 például egy acélötvözetekhez használt vizes polimeres edzőközeg viselkedését írja le ezüstszondával, keverés nélküli vizsgálatban; nem állapít meg univerzális rangsort minden olyan olajjal vagy sóoldattal szemben, amelyet más szondás módszerrel vizsgáltak. Az Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media című tanulmány ugyanígy a mért hűtési teljesítményt és a Grossmann-féle H-értékeket a fizikai tulajdonságokkal hozza összefüggésbe az ISO/DIS 9950 szondás módszerével, bemutatva, hogy miért fontos a viszkozitás és a hővezető képesség, anélkül hogy a hűtési intenzitást önmagában bármelyik tulajdonságra redukálná.
Mit kell közölni az intenzitási eredménnyel együtt
- Közeg Nevezze meg az edzőközeget és annak összetételét.
- Állapot Adja meg a hőmérsékletet, a koncentrációt, a szennyezettséget és az öregedési állapotot.
- Áramlás Azonosítsa a keverést, a keringtetést, a sugár irányát vagy a munkadarab mozgatását.
- Vizsgálat Adja meg a próbatest anyagát, a szabványt és a vizsgálati elrendezést.
- Hőmérséklet-intervallum Adja meg a tárgyalt hűtésisebesség-intervallumot vagy a teljes görbét.
A védhető leírás tehát konkrét: meg kell nevezni a közeget, meg kell adni annak hőmérsékletét és koncentrációját, azonosítani kell a keverési vagy áramlási elrendezést, fel kell tüntetni a szondát és a szabványt, valamint meg kell határozni a tárgyalt hűlési sebességtartományt vagy görbét. Az, hogy „a víz intenzívebben hűt, mint az olaj”, egy adott szabványosított összehasonlításban irányadó értelemben igaz lehet. Nem tekinthető azonban az edzés rögzített törvényének.
Hogyan hűl az acél edzés során
Amikor az ausztenitesített acél folyékony edzőközegbe kerül, a felülete nem egyenletes, állandó sebességgel hűl. A hőátadás a felületi hőmérséklet csökkenésével változik, és az uralkodó mechanizmus a másodperc törtrésze alatt is megváltozhat. Az ASM International ASM Handbook, Volume 4F, Quenchants and Quenching Technology című kiadványa a folyamatot három fő szakaszra osztja: gőzfilmhűtésre, magfázisos forrásra és konvektív hűtésre. Az ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review című áttekintése szintén a hűlési sebességet a változó hőátadási mechanizmusok és a nedvesedési kinetika hőmérsékletfüggő eredményeként kezeli.
Ez a sorrend azért fontos, mert az acélfelület hőmérséklet-története szabályozza az alkatrész belsejében kialakuló átalakulási termékeket. A 2022-ben publikált Role of Quenching Method on Cooling Rate and Microstructure of Steels című tanulmány az acél mikroszerkezetét a felületi hőelvonás sebességével és a helyi hűlési sebességgel kapcsolja össze; mindkettő függ a hűtőközeg típusától és az áramlási elrendezéstől. Egy edzőközegnek ezért nincs egyetlen, a teljes hőmérséklet-tartományra érvényes állandó hűlési sebessége.
| Szakasz | Felületi állapot | Meghatározó hőátadási viselkedés | Jellemző relatív sebesség |
|---|---|---|---|
| Gőzfilmes hűtés | Folyamatos vagy félig folyamatos gőzréteg | A hő a szigetelő gőzfilmen keresztül halad | Viszonylag lassú |
| Magmás forrás | A folyadék a buborékok között érintkezik a felülettel | A buborékok képződése, növekedése és leválása hőt von el | Gyakran a leggyorsabb |
| Konvektív hűtés | A tartós forrás befejeződött | Hővezetés a határrétegen keresztül és folyadékkonvekció | Lassabb, mint a magmás forrás |
Gőzfilmes vagy filmforrási szakasz
Merítéskor az acél felülete jóval forróbb lehet, mint az edzőközeg forráspontja. Az ausztenitesítési tartományba hevített szénacél 700 °C feletti felületi hőmérséklettel kerülhet vízbe, olajba vagy vizes polimeroldatba. A felülettel érintkező folyadék gyorsan elpárolog. Ha a gőzképződés kellően intenzív, a buborékok az acél körül összefüggő vagy részben összefüggő gőzréteggé egyesülnek.
Ezt a réteget gyakran gőztakarónak vagy gőzfilmnek nevezik. A gőzfilm elválasztja a folyadék nagy részét a fémtől, így csökkenti a közvetlen folyadék–szilárd anyag érintkezést. A gőz hővezető képessége és sűrűsége jóval kisebb, mint a folyadéké, ezért a hő kevésbé hatékonyan halad át a filmen, mint közvetlen folyadékérintkezés esetén. Ennek következtében az acél felülete továbbra is nagyon forró maradhat, miközben a körülötte lévő edzőközeg már forr.
A filmforrás nem jelenti azt, hogy a hőátadás megszűnik. Az energia továbbra is áthalad a gőzön vezetéssel, sugárzással és a gőz mozgásával, de az átadás sebessége viszonylag korlátozott lehet, és a felület különböző részein eltérhet. A geometria, a tájolás, a felület állapota, a reve, az érdesség és a megrekedt gáz befolyásolja, hogy a gőzfilm összefüggővé válik-e. Ugyanabban a folyadékban egy függőleges lemez, egy hengeres rúd és egy kisméretű ezüstszonda eltérő gőzképződést eredményezhet.
A film emellett instabil is. A felületi hőmérséklet csökkenésével a gőzképződés gyengül. A folyadék ekkor behatolhat a film vékonyabb részeibe. Amikor ezek a területek összeomlanak, friss folyadék érintkezik a forró fémmel, és hevesen elpárolog. Ez az átmenet nem egyszerű, pontosan egyetlen hőmérsékleten bekövetkező kapcsolás az egész alkatrészen. A felületen végighaladva megy végbe, miközben a helyi nedvesedési feltételek változnak.
A keverés vagy az irányított áramlás megzavarhatja és eltávolíthatja a gőzfilmet, de az eredmény attól függ, hogyan jut el a folyadék az alkatrészhez. Egy szivattyú, egy fúvóka, a forgó munkadarab vagy egy keringtetőrendszer az egyik helyen megszakíthatja a filmet, miközben máshol pangó zónát hagyhat. A Role of Quenching Method on Cooling Rate and Microstructure of Steels című tanulmány ezt a helyi hatást hangsúlyozza: két, azonos hűtőközeget használó rendszer eltérő hűlési sebességet eredményezhet, ha áramlási elrendezésük különbözik.
Magfázisos forrási szakasz
A gőzfilm összeomlásának megkezdése után a folyadék számos különálló helyen eléri az acél felületét. A felület még mindig elég forró ahhoz, hogy gőzbuborékokat képezzen, de a buborékok között a folyadék már közvetlenül érintkezik a fémmel. Ez a magfázisos forrás szakasza.
A hőátadás jelentősen felgyorsul, mert a folyadék ismételten benedvesíti a felületet, elnyeli a párolgáshőt, majd gőzként távozik. A buborékok aktív gócképző helyeken alakulnak ki, növekednek, leválnak, majd hidegebb folyadék váltja fel őket. A keverés növeli a folyadékcsere sebességét, és a buborékokat is eltávolíthatja, mielőtt tartós gőzréteggé egyesülnének. A legnagyobb hűlési sebességek általában ebben a szakaszban jelentkeznek, bár a pontos maximum az edzőközegtől, a szondától, a hőmérséklettől és a folyadék mozgásától függ.
Ezért a „víz gyorsabban hűt, mint az olaj” kijelentés hiányos. A víz egy adott feltételrendszerben nagyon gyors magfázisos forrást mutathat, miközben egy eltérő viszkozitású, hőmérsékletű vagy keringtetési rendszerű olaj más hűlési görbét eredményezhet. A sóoldat a gőzbuborékok acélfelületen való fennmaradásának csökkentésével módosíthatja a nedvesedést, és gyakran növeli a hűtési intenzitást a görbe forrási szakaszában. A vizes polimerek viszkózusabb vagy polimerben gazdag határréteget képezhetnek, megváltoztatva ezzel a buborékok viselkedését és a folyadék cserélődését is.
Nedvesedési kinetika Annak sebessége és módja, ahogyan a folyadék az edzés során a gőzt felváltja, és érintkezést hoz létre a forró acélfelülettel.
A nedvesedési kinetika központi jelentőségű. Az ASTM áttekintése a nedvesedést és a hőátadási mechanizmusokat azon okok közé sorolja, amelyek miatt a hűlési sebesség az edzési szakaszok során változik. Az a folyadék, amely gyorsan benedvesíti a felületet, hamarabb lezárhatja a filmforrás szakaszát, mint egy másik, azonos tömeg-hőmérsékletű folyadék. A koncentráció, a szennyeződés, az oldott gáz, a felületi oxid és az edzőközeg hőmérséklete egyaránt befolyásolja ezt a viselkedést. Így ugyanaz a névleges edzőközeg is eltérő hűlési görbéket eredményezhet, ha megváltozik a koncentrációja vagy az üzemi hőmérséklete.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
A hűlési görbéket vizsgáló tesztek ezt a változó reakciót mérik, nem pedig egy univerzális tulajdonságot rendelnek a folyadékhoz. Az ASTM D8562-24 az acélötvözetekhez használt vizes polimeres edzőközegek vizsgálatára keverés nélküli, ezüstszondás tesztet ír elő. Az ISO 9950:1995 nikkelötvözetből készült szondás tesztet határoz meg ipari edzőolajok hűtési jellemzőinek meghatározására és rangsorolására, szabványosított, keverés nélküli feltételek mellett. Az ASTM D02.L0.06 albizottság az ASTM D6200 szabványt is az edzőolajokhoz, az ASTM D6482 szabványt kevert vizes polimeres edzőközegekhez, az ASTM D6549 szabványt pedig kevert edzőközegekhez azonosítja. E módszerek eredményei csak az adott módszeren és feltételeken belül hasonlíthatók össze.
Konvektív hűtési szakasz
Amikor az acél felülete a tartós forráshoz szükséges hőmérséklet alá csökken, a gőzbuborékok nagyrészt eltűnnek. A hő ekkor az acélból konvekcióval távozik a folyadékba, miközben a fém és a folyadék határfelületén a határrétegen keresztül vezetéssel halad. Ez a végső, konvektív szakasz.
A hűlés itt lassabb, mert a párolgás és a buborékmozgás jelentős hőátadási hozzájárulása megszűnt. A sebesség erősen függ a folyadék tulajdonságaitól: a hővezető képességtől, a viszkozitástól, a sűrűségtől, a fajhőtől és az áramlási sebességtől. Az Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media című tanulmány a hűtési teljesítményt és a Grossmann-féle H-értékeket e tulajdonságokkal hozza összefüggésbe az ISO/DIS 9950 szondás módszerével. A nagyobb viszkozitás vastagíthatja a határréteget és korlátozhatja a folyadék cserélődését, míg az intenzívebb keringtetés vékonyíthatja ezt a réteget és növelheti a hőátadást.
Az alkatrész hőmérséklete szintén fontos. Az acél magja jóval forróbb maradhat a felületénél, ezért a konvekció során a belső hővezetés továbbra is hőt táplál a felület felé. A keresztmetszet vastagsága, az alak, a sarkok, a furatok és a befogóeszközökkel való érintkezés helyi eltéréseket okoz. Egy nagy töltet körüli edzőközeg-hőmérséklet emelkedése tovább csökkentheti a hőátadás hajtóerejét.
A mért hűtési intenzitást el kell különíteni az edzőközeg típusától és a Grossmann-féle H-értéktől. Az NPTEL hagyományos skálája a keverés nélküli vízhez 1,0 értékű, önkényes intenzitási besorolást rendel. A tipikus Grossmann-féle H-érték körülbelül 0,25–0,30 álló olajra, 0,9–1,0 álló vízre, valamint körülbelül 2 álló marónátron- vagy sóoldatra. Más referenciatartományok 2,0–5,0 értéket adnak meg sóoldatra, 0,90–2,0 értéket szobahőmérsékletű desztillált vízre, 0,2–1,2 értéket vizes polimeroldatokra, valamint 0,25–0,80 értéket hagyományos vagy gyorsedző olajokra. Ezek tipikus referenciatartományok, nem megváltoztathatatlan anyagállandók.
A H-érték a Grossmann-elemzés számára összefoglalja az edzési intenzitást; nem helyettesíti a hűlési görbét. A szonda anyaga és mérete, a keverés, a folyadék hőmérséklete, a nedvesedési viselkedés és a mért hőmérséklet-tartomány mind befolyásolja a jelentett eredményt. Hasznos összehasonlítást csak e feltételek megadásával lehet végezni. Ezek nélkül annak kijelentése, hogy a víz, az olaj vagy a sóoldat rögzített helyet foglal el az intenzitási rangsorban, elfedi az acél hűlését meghatározó tényleges hőátadási folyamatot.
Víz, sóoldatok, lúgoldatok és vizes polimeres edzőközegek
Víz és a referencia-intenzitási skála
A vizet gyakran referencia-edzőközegként kezelik, mivel hűtési viselkedése jól ismert, relatív edzési intenzitását pedig régóta használják a bevezető hőkezelési számításokban. Az NPTEL a nyugalomban lévő, keverés nélküli vízhez önkényesen 1,0 értékű edzési intenzitást rendel. Az önkényes szó fontos: ez a szám viszonyítási pont, nem anyagállandó, és nem jelenti azt, hogy minden víztartály azonos sebességgel hűti az acélt.
Amikor a felhevített acélfelület vízbe kerül, először gőzfilm képződik. Ez a film átmenetileg elválasztja a fémet a folyadéktól, és korlátozza a hőáramot. Ahogy a felület lehűl, a film összeomlik, a magfázisos forrás gyorsan továbbítja a hőt, majd a forrás megszűnése után a konvekció távolítja el a hőt. Az egyes szakaszok időtartama és intenzitása függ a felületi hőmérséklettől, a geometriától, a helyzettől, a keveréstől, a víz hőmérsékletétől, az oldott gázoktól, a szennyeződésektől, valamint attól, hogy a folyadék miként éri el az alkatrészt. A hűtési sebesség ezért az edzés során folyamatosan változik, és nem marad egyetlen rögzített értéken.
A hagyományos sorrend — a sóoldat intenzívebb, mint a víz, a víz pedig intenzívebb, mint az olaj — első közelítésként hasznos lehet, de nem szabad a mért hűlési görbék univerzális sorrendjeként értelmezni. A nagy térfogatáramú, mozgó víz másképpen távolíthatja el a hőt, mint egy nyugalomban lévő tartály. Egy bemélyedő szakaszon gőzréteg alakulhat ki akkor is, amikor egy szabadon lévő felület erős hűtésnek van kitéve. A lektorált Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement című tanulmány szerint az acél mikrostruktúráját a felületi hőelvonási sebesség és a helyi hűlési sebesség határozza meg; mindkettőt a hűtőközeg típusa és áramlási elrendezése szabályozza. Ezért ugyanaz a névleges edzőközeg eltérő martenzit-, bainit- vagy perlit-eloszlást eredményezhet az áramlási elrendezés megváltozásakor.
A Grossmann-féle elemzés az edzés intenzitását a H-értékkel fejezi ki. Ez különbözik az egyszerű, vízhez viszonyított értékeléstől, és különbözik a próbatesttel meghatározott hűlési görbe eredményétől is. A rendelkezésre bocsátott mérnöki hivatkozások tipikus értékként körülbelül 0,25–0,30 értéket adnak meg nyugalomban lévő olajra, 0,9–1,0 értéket nyugalomban lévő vízre, valamint 2 értéket nyugalomban lévő marónátronra vagy sóoldatra. Egy tágabb hivatkozás 0,90–2,0 értéket ad meg szobahőmérsékletű desztillált vízre. Ezek a számok meghatározott feltételek mellett gyakran idézett tartományokat írnak le; nem képezik a „víz” megváltoztathatatlan tulajdonságait. A hőmérséklet, a keringetés, a tartály kialakítása, a munkadarabok terhelése és a nedvesedés a mért eredményt egy ismert tankönyvi értéken kívülre is tolhatja.
A vizsgálati szabványok még világosabbá teszik ezt a korlátozást. Az ISO 9950:1995 nikkelötvözetből készült próbatestes módszert ír elő az ipari edzőolajok hűtési jellemzőinek meghatározására és rangsorolására, szabványosított, keverés nélküli körülmények között. Az ASTM International az edzőolajokhoz az ASTM D6200, a kevert vizes polimeres edzőközegekhez az ASTM D6482, a kevert edzőközegekhez az ASTM D6549, az ezüstpróbával vizsgált vizes polimeres edzőközegekhez pedig az ASTM D8562 szabványt jelöli meg. Az eredmény az alkalmazott próbatesthez, hőmérséklethez, keveréshez és eljáráshoz tartozik. Nem hoz létre minden acélalkatrészre érvényes, állandó rangsort.
| Közeg | Referenciainformációk az intenzitásról | Fontos változók |
|---|---|---|
| Víz | Nem kevert víz esetén önkényesen 1,0 értékű relatív besorolás | Hőmérséklet, oldott gázok, szennyezettség, keverés, geometria |
| Sóoldat | Jellemző Grossmann-tartomány: 2,0–5,0; álló állapotban a szűkebb érték körülbelül 2 | A só minősége, koncentrációja, hőmérséklete, nedvesítés, keverés |
| Marónátronoldat | Jellemző álló marónátronérték: körülbelül 2 | Összetétel, koncentráció, nedvesítés, a gőzfilm stabilitása |
| Vizes polimer | Jellemző Grossmann-tartomány: 0,2–1,2 | Polimertípus, koncentráció, hőmérséklet, lebomlás, áramlás |
A sóoldatok és a lúgoldatok hatásai
A sóoldat oldott sót, rendszerint szervetlen kloridot tartalmazó víz, bár a hűtési viselkedés értékelése előtt meg kell adni a pontos sót és koncentrációt. Az oldott ionok megváltoztatják a folyadék forrási viselkedését, elektromos és termikus tulajdonságait, valamint a forró acélfelülettel való kölcsönhatását. Számos edzési alkalmazásban a sóoldat felbontja vagy destabilizálja a forró alkatrész körül kialakuló tartós gőzfilmet. Így a felület nagyobb része hamarabb kerül közvetlen folyadékkontaktusba, ami lerövidíti a filmforrás szakaszát, és növeli a hőelvonást az edzés korai szakaszában.
Ez a változás magyarázza, miért rendelnek a sóoldathoz hagyományosan nagyobb intenzitást, mint a nyugalomban lévő vízhez. A rendelkezésre bocsátott Grossmann-hivatkozások a sóoldatok tipikus H-értékét körülbelül 2,0–5,0 tartományban adják meg, míg a nyugalomban lévő sóoldat szűkebb, hagyományos értéke körülbelül 2. A tartomány azért széles, mert a só fajtája, koncentrációja, az oldat hőmérséklete, a keverés, a felület állapota és az alkatrész geometriája egyaránt befolyásolja a nedvesedést és a forrást. Egy gyenge keringetésű sóoldatos tartály nem feltétlenül eredményez ugyanolyan hűlési görbét, mint egy azonos névleges összetételű, intenzíven kevert tartály.
A nagyobb kezdeti hőelvonás csökkentheti az ausztenitesített acélban a diffúziós átalakulások rendelkezésére álló időt, és elősegítheti a martenzitképződést, ha az edzhetőség ezt lehetővé teszi. Ugyanakkor növelheti a hőmérséklet-gradienseket, a maradó feszültséget, az alakváltozást és az edzési repedés kockázatát is. Az ebből eredő kockázat függ az acélminőségtől, a keresztmetszet méretétől, a széntartalomtól, a korábbi ausztenitszemcse-mérettől és a befogási viszonyoktól. Például egy olyan ötvözött acél, mint az AISI 4140, nem ugyanúgy reagál a sóoldatos edzésre, mint egy olyan szénacél, mint az AISI 1045, még akkor sem, ha mindkettőt hasonló ausztenitesítési hőmérsékletről edzik.
A gyakran nátrium-hidroxid alapú lúgoldatok szintén nagy edzési intenzitással járnak. A nyugalomban lévő marónátronra vagy sóoldatra megadott, körülbelül 2 értéket tipikus Grossmann-összehasonlításként kell értelmezni, nem pedig minden lúgos oldatra érvényes univerzális értékként. A lúgos adalékok módosíthatják a nedvesedést és a gőzfilm stabilitását, a változás iránya és mértéke azonban az összetételtől és az üzemeltetési körülményektől függ. Önmagában a koncentráció nem határozza meg a hőátadási eredményt.
A három hűtési szakasz mind a sóoldatok, mind a lúgoldatok esetében fontos marad. Egy oldat rövidebb gőzfilmszakaszt eredményezhet, miközben eltérő magfázisosforrás-csúcsot mutat, a konvekciós szakaszát pedig a viszkozitás, a sűrűség és a tartály mozgatása is befolyásolhatja. Az ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review című áttekintése hangsúlyozza, hogy a hűlési sebesség ezeken a különálló szakaszokon keresztül változik, és függ a nedvesedés kinetikájától, valamint a hőátadási mechanizmusoktól. Egyetlen H-érték nem képes a görbe valamennyi jellemzőjét megmutatni.
A polimerkoncentráció és a hűlési viselkedés
A vizes polimeres edzőközegek a víz egyszerű forrási viselkedésének egy részét olyan folyadékkal váltják fel, amelynek viselkedése a polimer típusától, molekulaszerkezetétől, koncentrációjától, hőmérsékletétől és degradációs előzményeitől függően változik. A polimer növelheti a viszkozitást, és módosíthatja az acélfelületen kialakuló folyadékfilmet. Emellett megváltoztathatja a nedvesedést, a gőzfilm fennmaradását, a buborékképződést, valamint a forrásról konvekcióra való átmenetet. Ezek a hatások összekapcsolódnak: a vastagabb vagy viszkózusabb határréteg akadályozhatja a folyadék mozgását, miközben a megváltozott felületi film módosíthatja a közvetlen folyadékkontaktus kialakulásának időpontját.
Ezért a polimeroldatokhoz nem rendelhető egyetlen rögzített intenzitási érték pusztán a „polimer” szó alapján. A megadott Grossmann-tartomány a vizes polimeroldatokra körülbelül 0,2–1,2. Ez a tartomány részben átfedésben van a szokásos olaj- és víztartományokkal. Tipikus referencia-tartományról van szó, nem pedig minden polimerre, koncentrációra, hőmérsékletre vagy áramlási elrendezésre érvényes univerzális intervallumról. A koncentráció növelheti a viszkozitást és módosíthatja a filmképződést, a keletkező hűlési görbe azonban meghatározott összetétel és vizsgálat nélkül nem jelezhető előre biztonságosan pusztán a koncentráció alapján.
Az ASTM D8562-24 szabvány acélötvözetekkel használt vizes polimeres edzőközegek keverés nélküli, ezüstpróbás hűlési sebességvizsgálatát írja elő. Az idő–hőmérséklet adatok az adott módszer mellett támogathatják az összehasonlítást vagy az edzőközeg kiválasztását. Az eredmény azonban továbbra is keverés nélküli körülmények között kapott vizsgálati eredmény, nem pedig az oldat minden gyártási tartályra érvényes univerzális rangsora. Keveréses rendszerek esetében az ASTM D6482 és az ASTM D6549 eltérő vizsgálati elrendezéseket tárgyal, egyértelművé téve az edzőközeg típusa és a mért intenzitás közötti különbséget.
Az Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media című tanulmány az ISO/DIS 9950 próbamódszerével összekapcsolja a mért hűtési teljesítményt és a Grossmann-féle H-értékeket a hővezető képességgel és a viszkozitással. Ezek a tulajdonságok segítenek a viselkedés magyarázatában, de egyik tulajdonság sem határozza meg önmagában a teljes edzési görbét. A nedvesedés kinetikája és az áramlás a hűtés első másodperceiben meghatározó lehet, később pedig a konvekció és a viszkozitás válhat nagyobb jelentőségűvé.
Ezért a koncentráció szabályozását össze kell kapcsolni a hőmérséklet és a keverés szabályozásával, valamint a hűlési görbe ellenőrzésével. Egy olyan polimerfürdő, amelynek koncentrációja eltolódott vagy amely termikus degradáción ment keresztül, már nem feltétlenül egyezik meg eredeti vizsgálati eredményével. A jelentéssel bíró specifikáció nem önmagában a „víz”, „sóoldat” vagy „polimer”, hanem az edzőközeg összetétele a hőmérsékletével, mozgatásával, az alkalmazott próbamódszerrel és a mért hűlési viselkedéssel együtt.
Edzőolajok és hűtési jellemzőik
Az edzőolaj nem egyetlen, szabványos hűtési sebességgel rendelkező hűtőközeg. Az olaj szó a fürdő tág kémiai osztályát jelöli, nem pedig annak edzési intenzitását. Két olaj eltérő hűtési görbéket eredményezhet, mert különbözhet az alapolajuk, adalékanyagaik, viszkozitásuk, oxidációs állapotuk, hőmérsékletük és keverésük. Még ugyanaz a fürdő is eltérő eredményt adhat, ha a munkadarab más hőmérsékleten kerül bele, vagy ha szivattyúk, propellerek vagy keringtető fúvókák megváltoztatják a felülete körüli áramlást.
Ez a különbségtétel azért fontos, mert az acél tulajdonságai a helyi hűtési előzményektől függenek. A Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) című tanulmány az acél mikroszerkezetét a felületen történő hőelvonás sebességével és az alkatrész belsejében kialakuló helyi hűtési sebességgel hozza összefüggésbe. A hűtőközeg típusa csak az egyik szabályozási tényező. Az áramlás elrendezése egy másik.
Az ipari edzőolajok osztályozása
Az ASM International ASM Handbook, Volume 4F, Quenchants and Quenching Technology című kiadványa az edzőolajokat összetételük, tervezett üzemi tartományuk és mért hűtési viselkedésük alapján tárgyalja, nem pedig egyetemes intenzitási skála egyetlen rögzített pontjaként. Az ipari osztályozások általában megkülönböztetik a hagyományos vagy normál sebességű olajokat, a gyorsított vagy nagy sebességű olajokat, valamint a melegedző olajokat. Ezek a csoportok a gyakorlati összetétel- és üzemeltetési különbségeket írják le, de nem teszik szükségtelenné a hűtési görbe vizsgálatát.
A hagyományos olajok általában ásványolaj-alapú folyadékok, amelyeket szokásos merítéses edzéshez állítottak össze. A gyorsított olajok olyan adalékanyagokat tartalmaznak, amelyek célja a hőelvonás növelése, gyakran a nedvesedés, a gőzfilm viselkedése vagy a folyadékos hűtés későbbi szakaszainak módosításával. A meleg olajokat megemelt fürdőhőmérsékleten üzemeltetik a vetemedés és a hősokk csökkentése érdekében; magasabb hőmérsékletük a viszkozitást is csökkentheti, és megváltoztathatja a hűtési görbét. Az osztálynak vagy kategóriának a megnevezése ezért hasznos technológiai információt ad, de nem szolgáltat számszerű hűtési intenzitást.
Az olaj állapota a gyakorlati osztályozás része. Az oxidáció, a vízzel vagy tisztítószerekkel való szennyeződés, az iszapképződés és az adalékanyagok kimerülése módosíthatja a nedvesedést és a hőátadást. Ugyanazon névleges termékosztály új és elhasználódott olaja nem feltétlenül hűt ugyanúgy egy próbatestet. A folyadék leírásával együtt rögzíteni kell a fürdő tényleges hőmérsékletét és keringési állapotát is.
Az ISO 9950:1995 meghatározott módszert biztosít az ipari edzőolajok hűtési jellemzőinek meghatározására és rangsorolására. A módszer nikkelötvözetből készült próbatestet alkalmaz, szabványosított, keverés nélküli körülmények között. Ez a megszorítás alapvető fontosságú: az eredmény az ISO vizsgálati elrendezése szerinti rangsorolás, nem pedig minden kemencében vagy tartályban, minden körülmény között érvényes állandó sorrend. Az ASTM International az ASTM D6200 szabványt az edzőolajok hűtési görbéjének meghatározására szolgáló módszerként azonosítja, az ASTM D6482 szabvánnyal, amely kevert vizes polimeres edzőközegekre, valamint az ASTM D6549 szabvánnyal, amely kevert edzőközegekre vonatkozik. A módszerek hasonló kérdésekre adnak választ, de eltérő vizsgálati feltételek mellett.
A Grossmann-elemzés egy másik leírási módot kínál. A H-érték a hőátadási modellben az edzési intenzitást fejezi ki, nem pedig a folyadék kémiai állandóját. A gyakran idézett referenciaértékek körülbelül 0,25–0,30 álló olajra, 0,9–1,0 álló vízre és körülbelül 2 álló marónátron- vagy sóoldatra. A tágabb, jellemző tartományok a hagyományos vagy gyors edzőolajokra körülbelül 0,25–0,80 értéket adnak meg, bár a közölt értékek az olajtól és az üzemi körülményektől függően nagyjából 0,2–1,2 között is lehetnek. Összehasonlításképpen a tipikus tartomány körülbelül 2,0–5,0 sóoldatra, 0,90–2,0 szobahőmérsékletű desztillált vízre és 0,2–1,2 vizes polimeroldatokra.
Ezeket a számokat nem szabad változatlan anyagállandókként értelmezni. A NPTEL a keverés nélküli vízhez önkényes, 1,0 értékű relatív intenzitási besorolást rendel, szemléltetve, hogy az ilyen skálák összehasonlító konvenciók. Az egyik fürdőre, próbatest-módszerre, keverési állapotra és hőmérsékletre meghatározott H-értéket nem szabad kritikátlanul átvinni egy másik elrendezésre.
Az álló és kevert olaj viselkedése
Az álló olajba történő merítés több hőátadási szakaszból áll. Közvetlenül azután, hogy a forró acél a fürdőbe kerül, a körülötte lévő olaj elpárologhat, és gőztakarót képezhet. Ez a film elválasztja a felületet a folyékony olajtól, és korlátozza a hőátadást. A film idővel összeomlik, ahogy a felület lehűl, vagy ahogy a folyadékmozgás megzavarja. Ezután maggőzölés vagy intenzív helyi gőzképződés következhet, majd egyfázisú folyadékos hűtés indul, miután a felületi hőmérséklet a fürdő szempontjából releváns forrási tartomány alá csökken.
A hűtési sebesség az egyes szakaszok között jelentősen változik. Az ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review című áttekintése hangsúlyozza, hogy egyetlen átlagos hűtési sebesség nem képes reprezentálni ezeket az eltérő mechanizmusokat. Azt, hogy milyen hőmérsékleten omlik össze a gőzfilm, mennyi ideig tart a forrás, valamint milyen a későbbi folyadékos hűtés sebessége, mind befolyásolja az acél hőmérsékleti lefutását.
A keverés mindezeket a folyamatokat megváltoztatja. A mozgó olaj eltávolítja a forró folyadékot a munkadarabtól, hidegebb folyadékot juttat a felülethez, és felszakíthatja vagy elvékonyíthatja a gőztakarót. Emellett csökkenti azt a határréteget is, amelyen keresztül a hőnek át kell haladnia. Az így kapott hűtési görbe nagyobb maximális hűtési sebességet és rövidebb gőzfilmes szakaszt mutathat, mint ugyanazon olaj mozgás nélküli vizsgálata. A „kevert” azonban nem egyetlen állapotot jelent. A tartályon belüli keringtetés, a munkadarab mozgatása, a járókerék által létrehozott áramlás, a szivattyúsugarak és az irányított permetezés eltérő sebességtereket hoznak létre. Egy nagy alkatrész árnyékolhat egy másikat, a sarkokhoz, furatokhoz és keskeny résekhez pedig kevesebb áramlás juthat, mint a szabadon elhelyezkedő felületekhez.
Az áramlás iránya különösen fontos a vetemedés szabályozásában. Ha egy gyűrű vagy fogaskerék egyik oldalán erősebb a keringés, az az oldal korábban hűlhet le és húzódhat össze. A hőelvonás helyi különbsége alakváltozást okozhat akkor is, ha a fürdő átlagos hőmérséklete egyenletes. Emiatt egy laboratóriumi próbatesttel felvett hűtési görbe önmagában nem képes előre jelezni minden helyen a hűtést egy összetett acélalkatrészben.
A próbatestes módszer szintén korlátozza az összehasonlíthatóságot. Az ISO 9950:1995 szándékosan keverés nélküli eljárás, és nikkelötvözetből készült próbatestet alkalmaz. Ezzel szemben az ASTM D8562-24 keverés nélküli, ezüstpróbával végzett hűtésisebesség-vizsgálatot ír elő acélötvözetekkel használt vizes polimeres edzőközegekre. A próbatest anyaga, geometriája, a termoelem helyzete, a keverés, a fürdő térfogata és az adatok kiértékelésének eljárása egyaránt befolyásolja a jelentett eredményt. Az egyik módszerrel kapott érték nem cserélhető fel automatikusan egy másik módszerrel kapott értékkel.
A viszkozitás, a hővezető képesség és a hőátadás
A viszkozitás befolyásolja, hogy az olaj milyen könnyen mozog az acél körül, valamint hogy milyen vastag folyadék-határréteg alakul ki a felületen. A nagyobb viszkozitás általában növeli a mozgással szembeni ellenállást, ezért gyengébb a természetes konvekció, a kényszeráramláshoz pedig nagyobb szivattyúzási energia szükséges. Emellett vastagabb, lassabban mozgó réteget hagyhat a munkadarab mellett. A fürdő hőmérsékletének emelkedésével a viszkozitás rendszerint csökken, ami elősegíti a keringést, és módosíthatja a gőzfilmes hűtésből a folyadékkonvekcióba való átmenetet. Ez az egyik oka annak, hogy a meleg olaj egészen másképpen viselkedhet, mint ugyanaz az olaj szobahőmérsékleten.
A hővezető képesség meghatározza, hogy a folyadék a felülettel érintkezve milyen könnyen vezeti át a hőt az olajrétegen. A nagyobb vezetőképesség elősegíti az acélból történő gyorsabb hővezetést, de önmagában nem határozza meg a hűtési intenzitást. Egy nagy hővezető képességű, de alig mozgó folyadék kevésbé hatékonyan vonhatja el a hőt, mint egy kisebb vezetőképességű, de erősen keringtetett folyadék. A sűrűség, a hőkapacitás, a viszkozitás, a nedvesedés, a gőzképződés és az áramlási sebesség együttesen hatnak.
Az Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media című tanulmány a mért hűtési teljesítményt és a Grossmann-féle H-értékeket a hővezető képességgel és a viszkozitással kapcsolja össze az ISO/DIS 9950 próbatestes módszerének alkalmazásával. Jelentősége nem abban áll, hogy egyetlen tulajdonság alapján rangsorolni lehetne minden olajat. Inkább azt mutatja be, miért segítenek a fizikai tulajdonságokra vonatkozó adatok a hűtési görbék értelmezésében: a viszkozitás befolyásolja a folyadék mozgását és a határrétegen keresztüli transzportot, míg a hővezető képesség a folyadékon keresztüli hővezetést befolyásolja. A mért H-érték továbbra is a teljes hőátadási rendszer eredménye.
A nedvesedés további korlátot jelent a kizárólag tulajdonságokon alapuló előrejelzéseknél. Egy kedvező viszkozitású és hővezető képességű olaj is tartós gőzréteget képezhet rosszul nedvesedő felületen. Az adalékanyagok módosíthatják a felületi feszültséget és a nedvesedés kinetikáját, a szennyeződés pedig ezeket ismét megváltoztathatja. Ezért a laboratóriumi mérőpohárban meghatározott azonos névleges viszkozitás nem garantálja ugyanazt az edzési teljesítményt oxidáció, hígulás vagy hosszú idejű használat után.
Az olaj kiválasztásakor és a technológia szabályozásakor ezért az olajosztályozás mellett meg kell adni a fürdő hőmérsékletét, a keringtetés elrendezését, a próbatestes módszert és az elfogadási görbét is. A hűtési időintervallumok, a maximális hűtési sebesség és a jellegzetes hőmérsékletek informatívabbak, mint az „olaj” megjelölés. Az átvihető bizonyíték a mért viselkedés; a folyadék neve csupán a kiinduló leírás.
Keverés, áramlási elrendezés és az alkatrész geometriája
Az edzési intenzitás nem egy folyadékhoz rendelt állandó rangsor. Olyan mért válasz, amelyet az edzőközeg meghatározott hő- és folyadékáramlási körülmények között ad. Ugyanaz az olaj, vizes oldat vagy sóoldat eltérő sebességgel vonhatja el a hőt attól függően, hogy a folyadék nyugalomban van, keverik, szivattyúzzák egy tartályon keresztül, fúvókán permetezik át, vagy csak az alkatrész egyik felületére irányítják. Az alkatrész alakja további változót jelent: egy sík ezüstpróba, egy kovácsolt tengely és egy perforált lemez nem ugyanazt az áramlási teret teszi hozzáférhetővé a hűtőközeg számára.
Az ASM International ASM Handbook, Volume 4F, Quenchants and Quenching Technology című kiadványa ezért különválasztja az edzőközeg típusát, hűtési viselkedését és edzési intenzitását. A Grossmann-elemzés az edzési intenzitást H-értékként fejezi ki, a H azonban nem anyagállandó. Tipikus referenciaérték körülbelül 0,25–0,30 nyugalomban lévő olajra, 0,9–1,0 nyugalomban lévő vízre, valamint hozzávetőleg 2 nyugalomban lévő marónátron- vagy sóoldatra. A tágabb táblázatok 2,0–5,0 közötti értékeket adnak meg sóoldatra, 0,90–2,0 közötti értékeket szobahőmérsékletű desztillált vízre, 0,2–1,2 közötti értékeket vizes polimeroldatokra, valamint 0,25–0,80 közötti értékeket hagyományos vagy gyorsedző olajokra. Ezek a tartományok meghatározott körülményeket és összefüggéseket írnak le, nem megváltoztathatatlan rangsorokat. A keverés, a hőmérséklet, a koncentráció, a szennyeződés, a nedvesedés és a geometria jelentősen módosíthatja a mért eredményt.
Keveréssel és keverés nélkül végzett vizsgálatok
A keverés nélküli próbatestes vizsgálat ellenőrzött referenciaértéket ad, nem pedig univerzális választ egy gyártási töltetre. Az ISO 9950:1995 nikkelötvözetből készült próbatestet alkalmaz az ipari edzőolajok hűtési jellemzőinek meghatározására szabványosított, keverés nélküli körülmények között. Az ASTM D8562-24 keverés nélküli, ezüstpróbás hűtési sebességvizsgálatot ír elő acélötvözetekkel használt vizes polimer edzőközegekre. Mindkét esetben a próbatest, a fürdő, az orientáció, a hőmérséklet alakulása és az eljárás határozza meg az eredményt. A jelentett hűtési görbe ezért lehetővé teheti az azonos módszerrel vizsgált minták összehasonlítását, ugyanakkor továbbra sem feltétlenül jelzi előre a hűtés minden pontját egy mozgó, zsúfolt munkadarabon.
A különbségtétel azért fontos, mert a keverés módosítja a folyadék határrétegét és a forró felület mellett kialakuló gőz stabilitását. Merítéses edzés során a hőátadás felismerhető szakaszokon megy keresztül: kezdeti gőzfilm-szakaszon, nukleáris forrás szakaszán, majd konvektív szakaszon, miután a felület hőmérséklete a heves forrást fenntartó tartomány alá csökken. Az ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review című áttekintése leírja, hogy a hűtési sebesség e szakaszok során változik, nem pedig állandó marad. A keverés lerövidítheti vagy megszakíthatja a gőzfilm-szakaszt, fokozhatja a folyadék felületi cseréjét, és növelheti a helyi hőátadási tényezőt. A hűtést egyenlőtlenebbé is teheti, ha az áramlás közvetlenebbül éri el az egyik felületet, mint a másikat.
Az ASTM International D02.L0.06 albizottsága különböző körülményekhez különböző eljárásokat határoz meg. A felsorolt módszerek között szerepel az ASTM D6200 edzőolajokra, az ASTM D6482 kevert vizes polimer edzőközegekre, az ASTM D6549 kevert edzőközegekre, valamint az ASTM D8562 ezüstpróbával vizsgált vizes polimer edzőközegekre. A „kevert” szó egy módszer megnevezésében nem jelentéktelen eljárási részlet. Megváltoztatja a vizsgált hidrodinamikai környezetet. Ha egy keverés nélküli D8562-eredményt összehasonlítunk egy kevert polimervizsgálattal, majd a két értéket egyetlen rögzített skálaként kezeljük, akkor összekeverjük a vizsgálati konfigurációt az edzőközeg azonosságával.
Egy nyugalomban lévő fürdő hosszú gőzfilmszakaszt és alacsonyabb maximális hűtési sebességet mutathat, míg a szivattyúzás vagy a mechanikus keverés összeomlaszthatja a gőzzsebeket, és növelheti a hűtést a nukleáris forrás szakaszában. A túlzott keverés nem egyszerűen azt eredményezi, hogy minden pont azonos, nagyobb sebességgel hűl. Az örvények, a recirkulációs zónák és a holtterek helyi különbségeket hozhatnak létre. A próbatest maximális hűtési sebessége nőhet, miközben az alkatrész másik felületét a mozgó folyadék részben árnyékolja.
Az Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media című tanulmány, amely az ISO/DIS 9950 próbatestes módszerét alkalmazza, a mért hűtési teljesítményt és a Grossmann-féle H-értékeket a hővezető képességgel és a viszkozitással hozza összefüggésbe. Ezek a tulajdonságok segítenek megmagyarázni a tendenciákat, de nem helyettesítik a meghatározott áramlási feltételt. A nedvesedési kinetika és a forrási viselkedés továbbra is döntő jelentőségű, különösen a hűtési görbe magas hőmérsékletű szakaszán.
Sugár-, merítéses és irányított áramlású edzés
A merítéses és a sugaras edzés eltérő peremfeltételeket hoz létre. Merítéskor az alkatrész körülvevő folyadékba kerül, és az áramlási tér a felhajtóerő, a gőz mozgása, az alkatrész mozgása, valamint az esetleges kényszerített keringetés hatására alakul ki. Sugaras edzésnél a fúvóka meghatározott sebességű és irányú folyadékot szolgáltat. A sugár érheti egy széles felületet, beléphet egy furatba, áthaladhat egy résen, vagy egy kijelölt zónára irányulhat. A felületi hőelvonás ekkor a becsapódási helytől, a sugár átmérőjétől, a távolságtól, a szögtől, a nyomástól, valamint az elhasznált folyadék és a gőz távozási lehetőségétől függ.
A lektorált, 2022-es Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement című tanulmány közvetlenül megállapítja, hogy az acél mikroszerkezetét a felületi hőelvonás sebessége és a helyi hűtési sebesség határozza meg, amelyeket a hűtőközeg típusa és áramlási elrendezése szabályoz. Ez az eredmény elutasítja azt a kényelmes feltételezést, hogy egy edzőközegnek az egész alkatrészre egyetlen hűtési sebessége van. Ugyanabból az acélból készült és ugyanabban a tartályban hűtött két régió eltérő hőmérséklet-idő pályát követhet, ha az egyik régiót erős áramlás éri, a másik pedig recirkulációs árnyékban helyezkedik el.
Az irányított áramlás termikus aszimmetriát is létrehozhat. Egy lemez egyik oldalára irányuló sugár meredek hőmérséklet-gradienst hozhat létre a lemezvastagság mentén, valamint ettől eltérő gradienst a felület irányában. A forgó tengely csökkentheti ezt az aszimmetriát, mivel a teljes kerületet átmozgatja az áramláson, bár a forgás saját, folyamatosan változó határréteget hoz létre. Egy alkatrésztartón keresztül áramló keresztirányú áramlás hatékony lehet a kitett felületeken, de gyenge lehet a szorosan egymás mellé helyezett alkatrészek között. Az áramlási elrendezést ezért a fürdő hőmérsékletével és az edzőközeg koncentrációjával együtt fel kell tüntetni a technológiai dokumentációban.
Ennek közvetlen metallurgiai következménye van. Ha az egyik régió elég gyorsan hűl ahhoz, hogy elnyomja a diffúziós átalakulást, miközben egy másik régió lassabban halad át az átalakulási tartományon, akkor a martenzit, bainit, perlit vagy ferrit keletkező hányada eltérhet. A keménység, a maradó feszültség, a vetemedés és a repedés kockázata ezekből a helyi különbségekből következik. Egyetlen próbatestpozícióból származó hűtési görbe nem bizonyíthatja a hűtés egyenletességét egy összetett töltet egészében.
Árnyékolás, gőzbezáródás és keresztmetszeti vastagság
A geometria szabályozza a folyadék hozzáférését. Merítéskor egy furat gőzt zárhat be, különösen akkor, ha a tengelye és a távozási útvonal ellentétes az áramlás irányával. Egy bemélyedés forró gázt vagy gőzréteget tarthat vissza akkor is, amikor a környező sík felület már nukleáris forrásba lépett. A sarkok módosítják a határréteg kialakulását, és koncentrált áramlásnak lehetnek kitéve, miközben a szomszédos zárt régiókhoz kevés friss folyadék jut el. Ezeket a hatásokat gyakran árnyékolásnak vagy gőzbezáródásnak nevezik, valójában azonban hőátadási problémákról van szó, nem pusztán a keringés látható hibáiról.
Az alkatrész orientációja meghatározhatja, hogy a gőz le tud-e folyni, vagy a felülethez tapadva marad. Egy lefelé néző üreg stabil gőzréteget tarthat fenn; az alkatrész elforgatása vagy a sugár irányának megváltoztatása ugyanazt a felületet sokkal hamarabb teheti hozzáférhetővé a folyadék számára. Egy átmenő furat másképpen hűlhet, mint egy zsákfurat, mivel a gőz és a folyadék eltérő útvonalakon távozik. A szorosan egymás mellé helyezett alkatrészek kölcsönösen árnyékolhatják egymást, csökkentve a helyi áramlást és megváltoztatva a belső helyzetű darabok által tapasztalt látszólagos edzési intenzitást akkor is, ha a tartály szivattyúteljesítménye változatlan.
A keresztmetszeti vastagság hőtárolást eredményez. Egy vékony karima gyorsan megközelítheti az edzőközeg hőmérsékletét, miközben egy vastag agy magja forró marad, és továbbra is hőt szolgáltat a felületének. Ezért a felület áthaladhat a filmforrás, a nukleáris forrás és a konvekció szakaszain, miközben a középpont még közel van az ausztenitesítési hőmérséklethez. Vastag keresztmetszetben a helyi hűtési sebesség nem csupán a külső hőátadási tényező függvénye; a belső részből történő hővezetést is tükrözi. A sarkok, a furatok, valamint a vékony és vastag keresztmetszetek közötti átmenetek fokozzák ezeket a különbségeket.
Ezért a szabványosított próbatestes eredményt a megadott módszer szerinti, ellenőrzött körülmények között mért relatív teljesítmény mutatójaként kell kezelni. Nem szabad automatikusan univerzális olaj–víz rangsorrá alakítani, illetve változtatás nélkül minden geometriára alkalmazni. A releváns kérdés nem egyszerűen az, hogy egy közeget olajnak, víznek, polimernek vagy sóoldatnak neveznek-e. Azt kell meghatározni, hogy az előírt hűtőközeg, az áramlási elrendezés, a nedvesedési viselkedés, az alkatrész orientációja és a keresztmetszeti geometria hogyan vonja el a hőt azon a helyen, amely az acél átalakulását meghatározza.
Grossmann-féle H-érték és az edzés intenzitásának jelentése
A H-érték mint a hőátadás jellemzése
A Grossmann-módszer a H-értéken keresztül számszerű formában fejezi ki az edzés intenzitását. Nem tulajdonít azonban belső, állandó rangsort a víznek, az olajnak vagy a sóoldatnak. Ehelyett azt fejezi ki, hogy egy adott edzési művelet milyen hatékonysággal távolítja el a hőt az acél felületéről, és adja át azt az edzőközegnek.
A klasszikus megközelítésben a H-érték kapcsolatban áll a felületi hőátadási tényezővel, , valamint az acél hővezetési tényezőjével, , és általában a következőképpen fejezhető ki:
Az értéket gyakran reciprok hosszegységben, például -ben adják meg, az alkalmazott diagramtól vagy referenciarendszertől függően. A magasabb H-érték erősebb határfeltételt jelez: a hő gyorsabban távozik az acél felületéről ahhoz képest, ahogyan az acél a hőt belsőleg vezetni képes. Az alacsonyabb érték kevésbé intenzív termikus határfeltételt jelent.
Ez a különbségtétel azért fontos, mert az edzést nem kizárólag a felületi hőátadás szabályozza. A felület hűl le először, miközben egy rúd vagy lemez közepe még forró marad. A hőnek a belső részből a felület felé kell áramolnia, mielőtt beléphet az edzőközegbe. A Grossmann-elemzés az edzőközeg oldalán érvényes H-értéket az acél edzhetőségével és a keresztmetszet geometriájával együtt alkalmazza annak becslésére, hogy a keresztmetszet mekkora része képes martenzitté átalakulni.
A Grossmann-módszer az acél edzhetőségének jellemzésére rendszerint az ideális kritikus átmérőt, , használja. Az ideális kritikus átmérő annak a köracélrúdnak az átmérőjét írja le, amely egy meghatározott átalakulási jellemzőt fejlesztene ki végtelenül intenzív edzés során, amikor feltételezzük, hogy a felület számottevő határfelületi ellenállás nélkül eléri az edzőközeg hőmérsékletét. A tényleges kritikus átmérő mind a -től, mind a H-értéktől függ. Ezért ugyanaz az acél nagyon eltérő keménységprofilokat adhat nyugalmi olajban, kevert olajban, vízben vagy sóoldatban végzett edzéskor.
A nagy H-érték önmagában nem jelenti azt, hogy az alkatrész minden pontja elég gyorsan hűl le a martenzitképződéshez. Azt jelenti, hogy a felületi határfeltétel hatékonyan távolítja el a hőt. Egy vastag keresztmetszet közepe továbbra is lassan hűlhet, mivel a hőnek nagy távolságot kell megtennie. Egy közepes edzhetőségű acél vékony keresztmetszete kevésbé intenzív edzőközegben is teljesen átedződhet, míg ugyanazon anyagminőség vastag keresztmetszetének magjában ferrit, perlit vagy bainit maradhat.
A módszer ezért hidat képez az edzhetőségi adatok és a technológiai feltételek között. Segít az acél viselkedésének értelmezésében, de nem helyettesíti a hűlési görbét, a keménységmérést a keresztmetszet mentén vagy a gyártási validációs vizsgálatot.
A számértéket nem szabad összetéveszteni az egyetlen hőmérsékleten érvényes hűlési sebességgel sem. Az edzés több hőátadási szakaszon megy keresztül. A kezdeti gőzfilmes szakaszban a stabil gőzréteg hőszigetelheti a felületet, és korlátozhatja a hőáramot. A film összeomlásakor megkezdődik a buborékos forrás; a folyadék szakaszosan érintkezik a forró acéllal, és a hőelvonás rendkívül gyorssá válhat. Alacsonyabb hőmérsékleten a forrás fokozatosan megszűnik, és a fennmaradó hűlést a konvekció szabályozza. Az ASTM International 2024. évi áttekintése, a Heat Transfer during Quenching and Assessment of Quench Severity—A Review, hangsúlyozza, hogy a hűlési sebesség e különböző szakaszokon keresztül változik. Egyetlen H-érték ezt a változó viselkedést sűríti mérnöki reprezentációvá.
Tipikus referenciaérték-tartományok
A gyakran idézett Grossmann-referenciaértékek szerint a nyugalmi olaj értéke körülbelül 0,25–0,30, a nyugalmi vízé 0,9–1,0, a nyugalmi marónátron- vagy sóoldaté pedig körülbelül 2. Ezek az értékek hasznosak a hagyományos nagyságrend bemutatására, de nem tekinthetők olyan rögzített minősítéseknek, amelyeket tartósan hozzá lehetne rendelni bizonyos vegyianyag-kategóriákhoz.
A tágabb referencia-tartományok megmutatják, miért lehet félrevezető minden edzőközeg-családhoz egyetlen számot rendelni. A tipikus H-értékeket sóoldat esetében körülbelül 2,0–5,0, szobahőmérsékletű desztillált víz esetében 0,90–2,0, vizes polimeroldatok esetében 0,2–1,2, a hagyományos vagy gyors edzőolajok esetében pedig 0,25–0,80 tartományban adják meg. Az átfedés jelentős. Egy gyors edzőolaj bizonyos feltételek mellett megközelítheti egy vizes rendszer alsó értékét, míg egy polimeroldat a koncentrációtól, a hőmérséklettől és a keveréstől függően a vízéhez vagy az olajéhoz közeli intenzitást is eredményezhet.
Az NPTEL 2024. évi tárgyalása a nem kevert vízhez 1,0 értékű, önkényesen meghatározott relatív intenzitási besorolást rendel. Az „önkényes” kifejezés fontos: a szám referencia-skálát biztosít, nem pedig az edzésintenzitás alapvető mértékegységét. Lehetővé teszi más feltételek összehasonlítását egy meghatározott alapértékkel. Nem jelenti azt, hogy minden nem kevert vízfürdő pontosan azonos hűlési görbét vagy azonos acélmikroszerkezetet eredményez.
A sóoldat látszólagos intenzitása nagyobb lehet a vízénél, mivel az oldott sók módosítják a nedvesedést, és megzavarják a gőzfilm kialakulását. Az eredményt azonban a sókoncentráció, a fürdő hőmérséklete, a szennyeződés, a munkadarab felületi állapota és a fürdőn belüli mozgatás is befolyásolja. A marónátronoldatok szintén erős hűtést eredményezhetnek, mivel nedvesedési viselkedésük eltér a tiszta vízétől. Önmagában a vegyianyag megnevezése nem képes meghatározni a H-értéket.
Az olaj további változók együttesét vezeti be. A viszkozitás, a hővezetési tényező, az adalékanyagok kémiája, az oxidáció, a szennyeződés és a fürdő hőmérséklete egyaránt befolyásolja a gőzfilmes, a forrásos és a konvekciós szakaszt. Egy adott vizsgálatban gyors edzőolajként minősített olaj tartós használat után vagy eltérő áramlási elrendezés mellett lényegesen más eredményt adhat. A vizes polimeroldatok még érzékenyebbek a koncentrációra, a polimer típusára, a degradációra és az oldat mozgására. Hűlési görbéik jelentősen megváltozhatnak, amikor az acél felületén kialakuló polimerlerakódás módosul.
Miért nem univerzális anyagállandó a H-érték?
A H-érték egy meghatározott vizsgálati vagy technológiai feltételhez tartozik, nem pedig önmagában az edzőközeg nevéhez. Függ a keveréstől vagy az áramlástól, a próbatest geometriájától, a próbatest anyagától, a felületi állapottól, a fürdő hőmérsékletétől, a töltet méretétől, a tájolástól, valamint az eredmény kiszámítására vagy jelentésére alkalmazott módszertől. A mért értéket az is befolyásolhatja, hogy a hűlési görbe mely szakaszára helyezik a hangsúlyt.
Ezért a hűlési görbékre vonatkozó szabványokat az eredmények mellett is meg kell adni. Az ISO 9950:1995 szabvány nikkelötvözetből készült próbatestes módszert határoz meg az ipari edzőolajok hűtési jellemzőinek szabványosított, nem kevert körülmények közötti meghatározására. Az ASTM D8562-24 szabvány nem kevert ezüstpróbás hűlési sebességvizsgálatot határoz meg acélötvözetekhez használt vizes polimer edzőközegekhez. Az ASTM D02.L0.06 albizottság az ASTM D6200 szabványt edzőolajokhoz, az ASTM D6482 szabványt kevert vizes polimer edzőközegekhez, az ASTM D6549 szabványt kevert edzőközegekhez, az ASTM D8562 szabványt pedig ezüstpróbával vizsgált vizes polimer edzőközegekhez sorolja fel.
Ezek a módszerek támogathatják az összehasonlítást, de értékeiket megfelelő megkötések nélkül nem szabad egymástól eltérő rendszerek között átvenni. Egy nem kevert polimerfürdőben alkalmazott ezüstpróba nem modellezi egy kevert gyártási tartályban mozgatott acélkovácsdarab viselkedését. Az olajok összehasonlítására szolgáló nikkelötvözet-próba nem ad közvetlen H-értéket egy sóoldatos művelethez. A próbatest termikus tulajdonságai, méretei, felületi minősége és hőmérséklet-előzményei egyaránt befolyásolják a mért hűlési görbét.
Világosan el kell különíteni a mért hűtési intenzitást a Grossmann-féle H-értéktől. A hűlési görbét vizsgáló teszt egy adott próbatestpozícióban rögzíti a hőmérsékletet az idő függvényében. A Grossmann-elemzés effektív hőátadási reprezentációt használ az edzési határfeltétel, az acél edzhetősége és a keresztmetszeti válasz összekapcsolására. Egy hűlési görbe meghatározott analitikai célból átszámítható becsült intenzitássá, de az átszámítás feltételezéseket tartalmaz.
A 2022-ben lektorált folyóiratban megjelent tanulmány, a Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, közvetlenül bemutatja a technológiai következményt: az acélmikroszerkezet függ a felületi hőelvonás sebességétől és a helyi hűlési sebességtől, ezeket pedig az edzőközeg típusa és áramlási elrendezése szabályozza. Az Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media című tanulmány ugyancsak kapcsolatot teremt a mért hűtési teljesítmény, a Grossmann-féle H-értékek, valamint a folyadék hővezetési tényezője és viszkozitása között az ISO/DIS 9950 próbatestes módszerének alkalmazásával.
Következésképpen a H-értékek akkor a leghasznosabbak, ha megadják mellettük az előállításukhoz vezető feltételeket is. Az „olaj, H = 0,3” megadás hiányos. A műszakilag értelmezhető közlés azonosítja az olajat, a fürdő hőmérsékletét, a keverés állapotát, a próbatestes vagy munkadarabos módszert, valamint a számítás alapját. Ezen információk nélkül az érték csupán durva referencia. A Grossmann-elemzés éppen akkor marad értékes, ha egy meghatározott edzési határfeltétel modelljeként kezelik, nem pedig univerzális anyagállandóként vagy az edzőközegek végleges rangsoraként.
Hűlési görbék vizsgálata és szondamódszerek
Idő–hőmérséklet-adatok és hűlési görbék
A hűlési görbével végzett vizsgálat során egy felhevített szonda hőmérsékletét rögzítik, miközben az edzőközegben lehűl. Az eredmény egy idő–hőmérséklet-adathalmaz, amelyet rendszerint úgy ábrázolnak, hogy a vízszintes tengelyen az idő, a függőleges tengelyen pedig a szonda hőmérséklete szerepel. A görbe azt mutatja meg, hogy az egyes hőmérsékleteken milyen gyorsan távozik a hő a szondából, míg annak deriváltja, , a pillanatnyi hűlési sebességet adja meg. A meredek szakasz gyors hőmérséklet-csökkenést, a laposabb szakasz lassabb hőátadást jelez.
A meredekség nem állandó, mivel az edzés során a teljes folyamat alatt nem egyetlen hőátadási mechanizmus érvényesül. Amikor egy forró szonda folyadékba merül, a felülete körül gőzburok alakulhat ki. Ez a filmforrási szakasz elválasztja a szondát a folyadéktól, és gyakran viszonylag alacsony vagy közepes hűlési sebességet eredményez. A gőzfilm összeomlásakor a folyadék szakaszosan vagy folyamatosan érintkezik a felülettel. Ekkor a buborékos forrás nagyon gyorsan vonhatja el a hőt, és a görbe legmeredekebb szakaszát hozhatja létre. Alacsonyabb hőmérsékleten a forrás mérséklődik, és a konvekció válik a fő mechanizmussá, ezért a görbe rendszerint ismét ellaposodik.
A pontos átmenetek az edzőközegtől, a szonda felületétől, a hőmérséklettől, a mozgatástól, a szennyeződésektől és a nedvesedési viselkedéstől függenek. Az az edzőközeg, amely gyorsan megszünteti a gőzfilmet, akkor is gyorsan hűtheti a szondát, ha hővezető képessége nem kiemelkedő. Ezzel szemben a rossz nedvesedés fenntarthatja a szigetelő gőzréteget, és késleltetheti a hőelvonást. Az ASTM International áttekintése, a Heat Transfer during Quenching and Assessment of Quench Severity—A Review, hangsúlyozza, hogy a hűlési sebesség az edzés különböző szakaszaiban változik, nem pedig a folyadék állandó jellemzője.
A hűlési görbe elemzése ezért több információt szolgáltat, mint az olyan egyszerű megnevezések, mint az „olaj”, „víz” vagy „sóoldat”. A vizsgálat megadhatja a kiválasztott hőmérsékleteken való áthaladáshoz szükséges időt, a maximális hűlési sebességet, azt a hőmérsékletet, amelyen ez a maximum bekövetkezik, illetve a meghatározott hőmérsékleteken mért hűlési sebességet. Ezek az értékek akkor hasonlíthatók össze, ha azonos szondageometriát, kezdeti hőmérsékletet, edényt, mozgatást, adatgyűjtő rendszert és kiértékelési eljárást alkalmaznak.
A hőmérséklet-tartomány metallurgiai szempontból fontos. Acélalkatrész esetén az ausztenit–perlit vagy az ausztenit–bainit átalakulási tartományán belüli hűlési sebesség befolyásolhatja az átalakulási termékek mennyiségét és eloszlását. A martenzitkezdeti tartományon keresztüli hűlés hatással van a martenzit képződésére, míg a túlzott felületi hűlés növelheti a termikus feszültséget, valamint az alakváltozás és a repedés kockázatát. A szonda nem reprodukálja egy valódi acélalkatrész minden jellemzőjét, de szabályozott mérést biztosít a hőátadási viselkedésről.
Ezért az edzőközeg típusát el kell különíteni a mért hűtési intenzitástól. Az NPTEL hagyományos relatív skálája a nem mozgatott vízhez 1,0 értékű, önkényesen meghatározott intenzitási minősítést rendel. Ez a szám referenciaérték, nem pedig anyagállandó. A mozgatás, a víz hőmérséklete, az oldott gáz, a felületi állapot és az alkatrész geometriája egyaránt megváltoztathatja a mért eredményt. Ugyanez a megkülönböztetés érvényes a Grossmann-féle elemzésre is. A jellemző referenciaértékek a -értékre körülbelül 0,25–0,30 álló olaj, 0,9–1,0 álló víz, valamint hozzávetőleg 2 álló marónátron- vagy sóoldat esetén. A szélesebb körben közölt tartományok a sóoldatnál 2,0–5,0, a szobahőmérsékletű desztillált víznél 0,90–2,0, a vizes polimeroldatoknál 0,2–1,2, a hagyományos vagy gyors edzőolajoknál pedig 0,25–0,80 között vannak. Ezek gyakorlati tartományok, nem pedig minden fürdőre és üzemeltetési körülményre érvényes megváltoztathatatlan állandók.
A -érték különbözik a szonda hűlési görbéjétől is. Grossmann -értéke az acél edzhetőségével és a keresztmetszeti mérettel kapcsolatos számításokban alkalmazott hőáramlási modellben az edzési intenzitást képviseli. A szondás vizsgálat egy meghatározott szonda meghatározott eljárás szerinti termikus válaszát méri. A két mennyiség összefüggésbe hozható egymással, de egyiket sem szabad a másikkal helyettesíteni meghatározott korreláció nélkül.
ASTM D6200, D6482 és D6549
Az ASTM International jellemzési tanulmánya, a Quenchant Characterization by Cooling Curve Analysis, az ASTM D6200, ASTM D6482 és ASTM D6549 szabványokat a hűlési görbékkel kapcsolatos szabványokként azonosítja. Az ASTM D02.L0.06 albizottság szintén felsorolja ezek tervezett alkalmazásait: az ASTM D6200 az edzőolajokra, az ASTM D6482 a mozgatott vizes polimer edzőközegekre, az ASTM D6549 pedig a mozgatott edzőközegekre vonatkozik. Az ASTM D8562 szabvány külön szerepel a vizes polimer edzőközegek esetében, ezüstszondával végzett vizsgálatokra.
A szabványok nem csupán kémiai megnevezésük alapján osztályozzák a folyadékokat. Olyan vizsgálati elrendezést írnak elő, amely lehetővé teszi a szonda hőmérséklet-idő történetének mérését és összehasonlítását. A szonda méretei és anyaga, a folyadék térfogata, a fürdő hőmérséklete, a mozgatás vagy az áramlás elrendezése, a szonda elhelyezése, valamint a hőmérséklet-rögzítés követelményei mind befolyásolják az eredményt. Az ASTM D6200 szerint kapott eredmény nem tekinthető automatikusan egyenértékűnek az ASTM D6482 vagy ASTM D6549 szerint kapott eredménnyel, mivel a szonda és az üzemeltetési körülmények eltérhetnek.
A mozgatás különös figyelmet érdemel. A folyadék mozgása megváltoztatja a gőzréteg vastagságát és stabilitását, új, hidegebb edzőközeget juttat a szonda felületéhez, és módosítja a forrási, valamint a konvekciós szakasz közötti átmenetet. Ipari tartályban az áramlást szivattyúk, propellerek, fúvókák, az alkatrész mozgatása vagy az állvány körüli cirkuláció hozhatja létre. A „mozgatott” megjelölés ezért nem írja le teljeskörűen a hidrodinamikai állapotot, ha az áramlás irányát és intenzitását nem szabályozzák vagy rögzítik.
Az ASTM D8562-24 szabvány nem mozgatott, ezüstszondás hűlési sebességvizsgálatot ír elő acélötvözetekhez használt vizes polimer edzőközegekre. Az eredmény felhasználható vizes polimerkészítmények összehasonlításának támogatására, illetve az adott módszer szerinti relatív hűtési intenzitás jelzésére. Nem állapíthat meg univerzális sorrendet minden olaj-, vízfürdő- vagy sóoldatrendszerrel szemben, mivel az eredmény a meghatározott ezüstszondás, nem mozgatott vizsgálati körülményhez tartozik.
Az ASTM-rendszer éppen azért hasznos, mert korlátozza a levonható következtetés hatókörét. Ha két olajat ASTM D6200 szerint, ugyanabban a laboratóriumban, elfogadható ismételhetőség mellett vizsgálnak, akkor a görbéik alapján relatív összehasonlítás végezhető. Ha az egyik olajat álló fürdőben, a másikat pedig erősen cirkuláltatott gyártási tartályban vizsgálják, a számok nem ugyanazt a hőátadási állapotot írják le. A görbe továbbá nem jelzi közvetlenül a keménységet, az alakváltozást, a maradó feszültséget vagy a repedést sem, ha nem veszik figyelembe az acélminőséget, a keresztmetszeti vastagságot, a geometriát, a kiindulási ausztenitállapotot és az alkatrészterhelést.
A 2022-ben megjelent, szakértői bírálaton átesett tanulmány, a Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, közvetlenül összekapcsolja ezeket a folyamatokat: az acél mikroszerkezetét a felületi hőelvonási sebesség és a helyi hűlési sebesség határozza meg, amelyeket egyaránt az edzőközeg típusa és az áramlási elrendezés szabályoz. A szondás eredmény tehát egy hőátadási vizsgálatra vonatkozó bizonyíték, nem pedig teljes specifikáció arról a mikroszerkezetről, amely minden acélalkatrészben kialakul.
ISO 9950:1995 és a nikkelötvözetből készült szonda
Az ISO 9950:1995 szabvány nikkelötvözetből készült szondás módszert ír elő az ipari edzőolajok hűlési jellemzőinek szabványos, nem mozgatott körülmények közötti meghatározására és rangsorolására. A szonda termikus válaszát rögzítik, miközben az olajban lehűl, az így kapott görbe pedig összehasonlító információt szolgáltat a különböző hőmérsékleteken mutatott hűlési viselkedésről. Mivel a módszer meghatározott nikkelötvözetből készült szondát és nem mozgatott fürdőt alkalmaz, a laboratóriumok összehasonlíthatják az olajok viselkedését, ha az előírt körülményeket fenntartják.
A rangsorolás szűk, de hasznos jelentéssel bír. Ha az ISO 9950:1995 szerinti vizsgálatban az A olaj gyorsabb hűlési választ ad, mint a B olaj, akkor az A olaj mért hűlési jellemzője az adott módszer szerint nagyobb. Az eredmény segíthet azonosítani az oxidáció, a szennyeződés, az öregedés vagy a készítménykülönbségek okozta változásokat, ha a mintákat következetesen vizsgálják.
Ez nem bizonyítja, hogy az A olaj minden acélminőséget minden kemencében vagy tartályban gyorsabban hűt. Az üzemi mozgatás visszaszoríthatja a filmforrást, a terhelés módosíthatja a helyi áramlást, és a munkadarab felülete eltérően nedvesedhet, mint a nikkelötvözetből készült szonda. A fürdő hőmérséklete, a szennyezőanyagok koncentrációja, a szonda elhelyezése és az alkatrész geometriája egyaránt megváltoztathatja a hőátadás folyamatát. A rangsorolás nem határoz meg Grossmann-féle -értéket sem, kivéve, ha az adott edzőközegre és alkalmazásra validált összefüggést dolgoztak ki.
Az Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media című tanulmány az ISO/DIS 9950 szondás módszerét alkalmazta a mért hűtési teljesítmény és a Grossmann-féle -értékek hővezető képességgel, illetve viszkozitással való összekapcsolására. Az ilyen munkák megmutatják, hogyan kapcsolhatók össze a szondás adatok a mérnöki modellekkel, de az összefüggés a vizsgálati körülményektől és a modell feltételezéseitől függ. Önmagában sem a hővezető képesség, sem a viszkozitás értéke nem határozza meg a hűlési görbét; egyes hőmérséklet-tartományokban a nedvesedés és a forrási viselkedés lehet meghatározó.
A hűlési görbével végzett vizsgálat ezért akkor a legmegbízhatóbb, ha hatókörét pontosan megadják: a szonda anyagát, az alkalmazott szabványt, a fürdő hőmérsékletét, a mozgatási feltételt, a mért hőmérséklet-tartományt és a közölt hűlési sebességi mutatót. Az, hogy „a víz intenzívebben hűt, mint az olaj”, összehasonlítható körülmények között hasznos első közelítés lehet. Ez azonban nem teljes vizsgálati eredmény. A megalapozott összehasonlítás mindig meghatározott módszerekkel kapott mért görbék összevetését jelenti, az adott acél, geometria és edzési elrendezés figyelembevételével.
ASTM D8562-24 vizes polimer edzőközegekre
Az ASTM D8562-24 szabvány nem kevert ezüstpróbatestes hűtésisebesség-vizsgálatot határoz meg acélötvözetekkel használt vizes polimeres edzőközegekhez. Strong evidence
Az ASTM D8562-24 szabvány acélötvözetekkel használt vizes polimeres edzőközegek nem kevert, ezüstszondás hűlési sebességvizsgálatát határozza meg. Ez a megfogalmazás kijelöli a módszer alkalmazási határait. Nem állapít meg olyan állandó sorrendet, amelyben minden polimeroldat az olaj és a víz közé esik, és nem rendel egyetlen, összetétel alapján meghatározott univerzális hűtési intenzitást sem valamely vizes polimerhez. Az eredmény egy meghatározott szondához, edényhez, edzőközeg-állapothoz és hőátadási vizsgálathoz tartozik.
Ez a különbségtétel azért fontos, mert az „edzőközegtípus” és a „mért hűtési intenzitás” különböző dolgokat ír le. A vizes polimeroldatot az oldott vagy diszpergált polimerrendszer és annak koncentrációja alapján azonosítják; a mért hűlési görbére ugyanakkor hatással van a hőmérséklet, a szennyeződés, a nedvesedési viselkedés, a folyadékmozgás és a szonda elrendezése is. A Grossmann-féle edzési intenzitás, amelyet H-értékkel fejeznek ki, az edzési intenzitás különálló mérnöki reprezentációja. A D8562-24 szerinti hűlési sebességeredményt nem szabad H-értékként kezelni, kivéve, ha megfelelő elemzést végeztek, és annak feltevései érvényesek.
Az ezüstszondás vizsgálat alkalmazási köre
Az ezüstszonda meghatározott termikus választ biztosít a D8562-24 szerinti vizsgálathoz. Az ezüst hővezető képessége nagy, ezért a szonda rendeltetése szerint elsősorban az edzőközeg által a felületén létrehozott hőátadási viselkedést regisztrálja, nem pedig egy acél próbatest átalakulási viselkedését. A mért hőmérséklet–idő adatsor ezután a meghatározott hőmérsékleteken vagy hőmérséklet-tartományokban hűlési sebességre vonatkozó információvá alakítható. A vizsgálat tehát az edzőközeget a módszer feltételei mellett jellemzi; nem jelzi előre közvetlenül minden acélalkatrész hőmérséklet-idő menetét.
Ez a korlátozás nem hiányosság. A szabványosított szonda lehetővé teszi az ellenőrzött összehasonlítást. Ha két vizes polimeres edzőközeget ugyanazzal a berendezéssel, azonos előkészítéssel, hőmérsékleten és kiértékelési eljárással vizsgálnak, hűlési görbéik közös alapon hasonlíthatók össze. Az összehasonlítás például azt mutathatja, hogy az egyik oldat gyorsabban vonja el a hőt egy kiválasztott hőmérséklet-tartományban, míg a másik a hűlés későbbi szakaszában eltérő sebességet eredményez. Egyetlen maximális hűlési sebességérték ezt a különbséget elfedheti.
A hűlés a bemerítéstől a végső hőmérséklet-kiegyenlítődésig nem állandó. Az ASTM International Hőátadás edzés közben és az edzési intenzitás értékelése – Áttekintés című összefoglalója ismerteti az edzés különböző szakaszait és a hőátadási viselkedés ezekkel összefüggő változásait. Kezdetben forró gőzréteg választhatja el a szondát a folyadéktól; ez a réteg a nedvesedés megindulásakor összeomolhat, ami gyorsabb, maggőzbuborékos forrási szakaszt eredményez. Alacsonyabb szondahőmérsékleten a forrás mérséklődik, és a konvekció hatása jelentősebbé válik. Az átmeneti hőmérsékletek, az egyes szakaszok időtartama és a hűlési sebességek a folyadéktól és annak a felülettel való kölcsönhatásától függnek.
A polimeres edzőközegek esetében a nedvesedés különösen fontos. A forró felületen polimerfilmek alakulhatnak ki, amelyek módosíthatják a gőzfilm stabilitását, valamint azt, ahogyan a folyadék eléri a szondát. Ezt a filmet befolyásolhatja a koncentráció, az oldat kora, a maradékanyag, a vízminőség és a szennyeződés. Ezért ugyanaz a névleges polimerkoncentráció eltérő üzemeltetési körülmények között különböző hűlési görbéket eredményezhet. A Az edzési módszer szerepe az acélok hűlési sebességében és mikroszerkezetében: a hűtőközeg és áramlási elrendezésének változásai című tanulmány kapcsolatot teremt az acél mikroszerkezete, valamint a felületről történő hőelvonás sebessége és a helyi hűlési sebesség között; ezeket egyaránt a hűtőközeg típusa és az áramlási elrendezés szabályozza. A D8562-24 ennek a viselkedésnek egyetlen ellenőrzött megnyilvánulását méri, nem pedig minden lehetséges ipari megnyilvánulását.
A szonda anyaga azt is megakadályozza, hogy a szabványok eredményeit minden további nélkül felcseréljük. Az ISO 9950:1995 nikkelötvözetből készült szondás vizsgálatot határoz meg az ipari edzőolajok hűtési jellemzőinek szabványosított, nem kevert körülmények közötti meghatározására és rangsorolására. Az ASTM D6200 az edzőolajokra vonatkozik, míg a D8562-24 ezüstszondával vizsgált vizes polimeres edzőközegekre. A nikkelötvözet-szondás olajvizsgálati módszerrel kapott numerikus hűlési sebesség nem tekinthető automatikusan egyenértékűnek az ezüstszondás polimervizsgálati módszerrel kapott numerikus hűlési sebességgel. Az eredményt befolyásolja a szonda kialakítása, termikus válasza, a próbatest geometriája, a műszerezés és az edzőközeg-család is.
Nem kevert vizsgálati körülmények
A „nem kevert” megjelölés a D8562-24 megnevezésének lényeges része, nem pedig jelentéktelen laboratóriumi részlet. A vizsgálat célja a hűlési válasz mérése a szonda körül létrehozott mechanikus keverés vagy szabályozott folyadékáramlás nélkül. Ez a feltétel kiküszöböl egy fontos változót, és támogatja a vizes polimeroldatok közötti megismételhető összehasonlítást. Nem jelenti azt, hogy az edzőközeg minden fizikai értelemben mozdulatlan: a forró folyadék felszáll, a gőz mozog, a sűrűségkülönbségek pedig természetes konvekciót hoznak létre. Azt jelenti, hogy a módszerrel nem kívánják szándékosan szimulálni a szivattyú, a járókerék, a permetezősugár, a fúvóka vagy a munkadarab mozgását.
Az ipari tartályok ritkán viselkednek teljesen nyugalomban lévő laboratóriumi fürdőként. Az alkatrészek függőlegesen vagy vízszintesen merülhetnek be, a kosarak mozoghatnak, a szivattyúk keringtethetik a folyadékot, a közeli felületek pedig eltéríthetik az áramlást. A permetezőrendszer ettől ismét eltérő határfeltételeket hoz létre. Az áramlás felszakíthatja a gőzfilmeket, újra hidegebb folyadékot juttathat a felülethez, eltávolíthatja a polimerben dús határrétegeket, és megváltoztathatja a forrás és a konvekció közötti egyensúlyt. Következésképpen a D8562-24 eredménye a nem kevert vizsgálati körülményt írja le akkor is, ha a gyártási tartályban keverés zajlik.
Az edzőközeg hőmérsékletét szintén szabályozni és jelenteni kell, mivel a viszkozitás, az oldottgáz-tartalom, a nedvesedés és a hőkapacitás a hőmérséklettel változik. Ugyanez a fegyelem szükséges a polimerkoncentráció és az oldat állapotának kezeléséhez. Egy adott koncentrációjú friss oldaton végzett vizsgálatról nem feltételezhető, hogy egy olyan üzemi fürdőt reprezentál, amelyben olaj, finom részecskék, sók, korróziós termékek vagy polimerbomlási termékek halmozódtak fel. A tisztítási és mintavételi gyakorlat már azelőtt módosíthatja az eredményeket, hogy a szonda a folyadékba kerülne.
Ezek a tényezők magyarázzák, hogy a „víz intenzívebb, mint az olaj” állítás miért túl leegyszerűsítő műszaki döntésekhez. Az NPTEL 2024-es ismertetése a nem kevert vízhez 1,0 önkényes relatív intenzitási értéket rendel. A Grossmann-féle tipikus referenciaértékek megközelítőleg 0,25–0,30 értéket adnak álló olajra, 0,9–1,0 értéket álló vízre, valamint körülbelül 2 értéket álló marónátronra vagy sóoldatra. A szélesebb körben közölt tartományok sóoldatra 2,0–5,0, szobahőmérsékletű desztillált vízre 0,90–2,0, vizes polimeroldatokra 0,2–1,2, hagyományos vagy gyors edzőolajokra pedig 0,25–0,80 értéket adnak meg. Ezek referencia-tartományok, nem megváltoztathatatlan anyagállandók. A keverés, a hőmérséklet, a nedvesedés, a geometria és a választott számítási módszer jelentősen módosíthatja a mért eredményt.
A „kevert” kifejezés szabványalapú pontosságot is igényel. Az ASTM D02.L0.06 albizottság az ASTM D6482 szabványt a kevert vizes polimeres edzőközegekre, az ASTM D6549 szabványt pedig a kevert edzőközegekre jelöli meg, az edzőolajokra vonatkozó D6200, valamint az ezüstszondával vizsgált vizes polimeres edzőközegekre vonatkozó D8562 mellett. A D6482 vagy a D6549 reprezentatívabb lehet, ha a gyártási folyamat keringtetésre vagy mozgatásra támaszkodik. A D8562-24 kiválasztása egy kevert folyamat esetében pusztán kényelmi okból módszer-eltérést eredményez.
Az eredmények felhasználása összehasonlításra és kiválasztásra
A D8562-24 szerinti eredmények felhasználhatók az edzőközeg kiválasztásának támogatására vagy az edzési intenzitások összehasonlítására, feltéve, hogy az összehasonlítás a módszer alkalmazási körével kezdődik. Az első kérdés nem az, hogy „Melyik görbénél a legnagyobb a számérték?”, hanem az, hogy „A görbéket ugyanazzal az alkalmazható módszerrel, azonos szondával, edzőközeg-hőmérséklettel, koncentrációval és keverési feltételek mellett kapták?” A hűlési sebességre vonatkozó adatok csak ezt az ellenőrzést követően hasonlíthatók össze.
A hasznos összehasonlítás a teljes görbét vizsgálja. A gőzszakasz alatti sebesség jelzi, hogy a felület mennyi ideig marad a gőz által hőszigetelve. A maggőzbuborékos forrás alatti sebesség szabályozhatja az áthaladást azokon a hőmérséklet-tartományokon, ahol a túlzott hűlés növelheti az alakváltozás vagy a repedés kockázatát. Az alacsonyabb hőmérsékletű konvektív szakasz befolyásolja, hogyan közelíti meg az acél az átalakulási tartományt és a végső hőmérséklet-kiegyenlítődést. Egy acélminőség esetében a releváns sebesség annak kritikus átalakulási viselkedéséhez, keresztmetszeti méretéhez, geometriájához és az elérni kívánt mikroszerkezethez kapcsolódik – nem feltétlenül az ezüstszonda által rögzített maximális sebességhez.
Az eredmény támogathatja az egyik vizes polimerkoncentrációról egy másikra történő ellenőrzött átállást, a fürdő állapotromlásának ellenőrzését, illetve egy polimeroldat és egy másik, megfelelő módszerrel vizsgált edzőközeg összehasonlítását. Azt is kimutathatja, hogy két, maximális hűlési sebességében hasonló oldat a görbe többi részén eltérően hűt. Ez a különbség fontos lehet egy adott acélötvözet keménysége, alakváltozása, maradó feszültsége, illetve martenzit, bainit, ferrit vagy perlit képződése szempontjából.
Az eredmény önmagában nem reprodukál minden gyártási edzési körülményt. Nem veszi automatikusan figyelembe az alkatrész tömegét, a sarkokat, furatokat, a töltetsűrűséget, az állványon elfoglalt helyzetet, a felületi reve jelenlétét, a keverési mintázatot, a permetezés becsapódását vagy egy nagy fürdő változó hőmérsékletét. Az ezüstszondás görbe továbbá közvetlenül nem bizonyítja, hogy egy meghatározott acélminőség teljesíteni fog egy előírt keménységi vagy mikroszerkezeti követelményt. A gyártási validáláshoz továbbra is megfelelő acél próbatestekre, reprezentatív töltetekre, folyamatellenőrzésre és metallurgiai vizsgálatra van szükség.
A Grossmann-féle elemzés további összehasonlítási keretet biztosíthat, de H-értékét nem szabad összetéveszteni az ASTM-vizsgálat eredményével. A H-értékek egy hőátadási modellben az edzőintenzitást fejezik ki, és a peremfeltételekre, valamint a geometriára vonatkozó feltételezésektől függnek. Az Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media című tanulmány az ISO/DIS 9950 szondamódszerét alkalmazva összekapcsolja a hűtési teljesítményt és a Grossmann-féle H-értékeket a folyadék tulajdonságaival, és szemlélteti, hogy a mért görbe és a számított H-érték összefügg egymással, de nem azonos. A D8562-24 görbe egy meghatározott ezüstszondás vizsgálatból származó bizonyíték. Technológiai döntéssé csak akkor válik, ha az acélminőség, az alkatrész, a berendezés és a kívánt hűtési körülmény figyelembevételével értelmezik.
A hűtési intenzitás, az edzhetőség és az acél mikroszerkezete
A hűtési intenzitás azt írja le, hogy az edzőközeg meghatározott körülmények között milyen gyorsan vonja el a hőt; nem azonosítja azonban az ennek eredményeként kialakuló acélmikroszerkezetet. Ez a megkülönböztetés azért fontos, mert a martenzit, a bainit, a perlit és a ferrit az acél összetétele, az ausztenitszemcse mérete, az ausztenitesítő hőkezelés, a darab keresztmetszeti mérete, valamint az átalakulási tartományokon keresztül bejárt tényleges hőmérséklet–idő útvonal szerint alakul ki. Ugyanaz az edzőközeg különböző eredményeket hozhat különböző acélminőségeknél, és ugyanaz az acélminőség is eltérően reagálhat, ha változik a keverés, a töltet elrendezése vagy az edzőközeg hőmérséklete.
A terminológiát szintén körültekintően kell használni. Egy edzőközegtípus — olaj, víz, polimeroldat, sóoldat vagy gáz — önmagában nem jelent mért intenzitási értéket. A hűtési görbével végzett vizsgálatok egy meghatározott próbatest, hőmérséklet, keverési feltétel és vizsgálati eljárás mellett bekövetkező hőelvonást adják meg. A Grossmann-féle elemzés a hűtés intenzitását H-értékkel fejezi ki, a H azonban modellezési paraméter, nem pedig állandó anyagjellemző. Az NPTEL hagyományos skálája a keverés nélküli vízhez önkényes, 1,0 értékű relatív intenzitást rendel. A hivatkozott Grossmann-értékek hozzávetőleg 0,25–0,30-at adnak meg álló olajra, 0,9–1,0-et álló vízre, és körülbelül 2-t álló marónátron- vagy sóoldatra. Más, gyakran idézett tartományok szerint a sóoldat értéke 2,0–5,0, a szobahőmérsékletű desztillált vízé 0,90–2,0, a vizes polimeroldatoké 0,2–1,2, a hagyományos vagy gyorsedző olajoké pedig 0,25–0,80. Ezek az adatok hasznos összehasonlítási alapot jelentenek, nem pedig megváltoztathatatlan rangsort.
Kritikus hűtési feltételek és az átalakulás termékei
Az ausztenitnek olyan sebességgel kell elkerülnie az idő–hőmérséklet–átalakulási diagram egyes tartományait, illetve olyan sebességgel kell áthaladnia rajtuk, amely elnyomja a nem kívánt diffúziós átalakulási termékek kialakulását. Ha a hűlés elég lassú ahhoz, hogy a szén megoszolhasson, akkor a szénacélokban ferrit és perlit képződhet; valamivel nagyobb hűtési sebességnél bainit alakulhat ki. Ha az acélt még azelőtt hűtik a martenzitképződés kezdőhőmérséklete alá, hogy jelentős diffúziós átalakulás menne végbe, az ausztenit nagyrészt martenzitté alakulhat. A végső martenzitfrakció a martenzitképződés befejező hőmérsékletétől és a visszamaradó ausztenit mennyiségétől függ.
Nincs minden acélra érvényes, egyetlen „kritikus hűtési sebesség”. Az AISI 1045 például lényegesen kisebb edzhetőségű, mint az AISI 4140, mivel a króm és a molibdén késlelteti az átalakulást, így a belső részek lassabb hűlési útja mellett is kialakulhat martenzit. Az AISI 52100, az AISI 4140 és az AISI 4340 szintén külön kezelést igényel, még akkor is, ha ugyanazt a névleges edzést kapják. Az edzhetőség azt a mélységet írja le, ameddig egy acél adott edzés mellett kemény átalakulási szerkezetet képes kialakítani; nem azonos a felületi keménységgel, és nem kizárólag az edzőközeg tulajdonsága.
Az ausztenitesítés körülményei megváltoztatják a kiindulási állapotot. A túl magas ausztenitesítési hőmérséklet vagy a túl hosszú hőntartási idő megnövelheti az ausztenitszemcséket, módosíthatja a karbidok oldódását, és eltolhatja az átalakulási viselkedést. Ezzel szemben a karbidok tökéletlen oldódása a szén és az ötvözőelemek egyenetlen eloszlását eredményezheti. Ezután a keresztmetszeti méret határozza meg, milyen gyorsan jut el a hő a felületre, illetve mekkora hőmennyiségnek kell a magból a felület felé áramolnia. Egy kis méretű AISI 1045-rúd olajban elég gyorsan lehűlhet a martenzites tartományon keresztül, míg ugyanebből a hőkezelt acélminőségből készült nagy rúd közepén perlit vagy bainit maradhat.
A hűtési görbe nem egyenes vonal. Az ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review című áttekintése különböző edzési szakaszokat ír le: a kezdeti gőzköpeny- vagy filmforrási szakaszt, a gyors magforrási szakaszt, valamint a lassabb konvektív szakaszt, amely akkor kezdődik, amikor a munkadarab hőmérséklete az edzőközeg forrásához kapcsolódó tartománya alá csökken. A hőátadási tényezők e szakaszok között nagymértékben változnak. A nedvesedés kinetikája meghatározza, mikor szorul ki a gőz a felületről, ezért két, azonos névleges fürdőhőmérsékleten végzett edzés eltérő helyi hűtési sebességet eredményezhet.
Az ASTM D8562-24 szabvány nem kevert, vizes polimer edzőközegek acélötvözetekkel való alkalmazásához határoz meg ezüstpróbás vizsgálatot. Az ISO 9950:1995 szabvány nikkelötvözetből készült próbatestes módszert ír elő ipari edzőolajok meghatározására és rangsorolására, szabványosított, nem kevert körülmények között. Az ASTM D6200 az edzőolajokra, az ASTM D6482 a kevert vizes polimer edzőközegekre, az ASTM D6549 pedig a kevert edzőközegekre vonatkozik. Eredményeik összehasonlíthatják az adott módszerekkel mért körülményeket; azonban nem garantálják, hogy egy meghatározott acélkeresztmetszet ugyanazt a hőtörténetet kapja.
A 2022-ben megjelent, szakértői bírálaton átesett tanulmány, a Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, közvetlenül megteremti a gyakorlati kapcsolatot: az acél mikroszerkezetét a felületi hőelvonási sebesség és a helyi hűlési sebesség határozza meg, ezeket pedig az edzőközeg típusa és áramlási elrendezése szabályozza. Ezért egy fúvóka, egy merítőfürdő és egy mozgatott munkadarab eltérő martenziteloszlást eredményezhet még ugyanazon folyadék használata mellett is.
Felület és mag közötti hűlési különbségek
Edzés közben a felület találkozik először az edzőközeggel. A mag nem. A hő a belső részekből a felület felé áramlik, és olyan hőmérséklet-gradiens alakul ki, amely a magforrási szakaszban meredek lehet, a későbbi konvektív szakaszban pedig mérséklődhet. A felület átlépheti a martenzitképződés kezdőhőmérsékletét, miközben a mag még a perlit- vagy bainitátalakulás tartományában van. Ezért vehet körül egy kemény kéreg lágyabb központi részt anélkül, hogy a névleges acélminőség megváltozna.
A hatás különösen jól látható vastag rudaknál, lemezeknél, fogaskerekeknél és kovácsdaraboknál. Egy vékony AISI 4140-alkatrész teljes keresztmetszete gyorsan lehűlhet, míg egy nagy AISI 4140-tengelyen martenzites perem és bainites vagy perlites mag alakulhat ki. Az ötvözőtartalom eltolja az átalakulási görbéket, de a geometria továbbra is meghatározza a hőmérséklet–idő útvonalat. A sarkok, furatok, reteszhornyok és keresztmetszet-változások szintén módosítják a hőáramlást. Egy sarok két vagy három szabad felületen keresztül is hőt adhat le, míg egy belső sarok vagy beszögellés forróbb maradhat, és eltérő módon alakulhat át.
Az áramlási elrendezés ezt a változékonyságot fokozhatja vagy mérsékelheti. A keverés eltávolítja a gőzt, hidegebb folyadékot juttat folyamatosan a felülethez, és növelheti a helyi hőátadási tényezőt. Egy irányított sugár az egyik felületet jóval gyorsabban hűtheti, mint egy árnyékolt felületet. Merítéses edzéskor gőzzsebek maradhatnak fenn vízszintes felületek alatt vagy üregek belsejében. A 2022-es, áramlási elrendezéssel foglalkozó tanulmány ezért arra figyelmeztet, hogy a „vizes edzés” vagy a „polimeres edzés” nem elegendő folyamatleírás. A helyfüggő áramlás helyfüggő hűlést határoz meg.
Az edzőközeg hőmérséklete, koncentrációja, viszkozitása és hővezető képessége szintén fontos. Az Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media című tanulmány ezeket a tulajdonságokat a mért hűtési teljesítménnyel és a Grossmann-féle H-értékekkel kapcsolja össze az ISO/DIS 9950 próbatestes módszerével, bemutatva, hogy a folyadék állapota miért befolyásolja a mérési eredményt. A polimer koncentrációjának változása a viszkozitást és a nedvesedési viselkedést oly mértékben módosíthatja, hogy megváltozik a film fennmaradása és a magforrás során bekövetkező hőelvonás. A fürdő szennyeződése és öregedése ugyanilyen hatással járhat.
A keménység, az alakváltozás és a repedés közötti kompromisszumok
Az elégtelen hűlés több ausztenitet hagy meg a diffúziós átalakulás számára. Az így kialakuló ferrit-perlites vagy bainites tartományok általában lágyabbak a martenzitnél, bár a bainit keménysége az acélminőségtől és az átalakulási hőmérséklettől függően változik. Egy felület megfelelhet a keménységi követelménynek, miközben a mag nem edződött át kellő mértékben. Olyan alkatrésznél, amelynek terhelését a teljes keresztmetszet viszi, ez a gradiens tervezési hibát jelenthet akkor is, ha a mért felületi érték elfogadhatónak tűnik.
A hűtési intenzitás növelése javíthatja az edzésmélységet, ugyanakkor növeli a termikus és átalakulási feszültségeket is. A felület hűlés közben összehúzódik, miközben a forróbb mag akadályozza ezt az összehúzódást. Később a mag hűl le és húzódik össze, miközben a már átalakult felület ellenáll ennek. A martenzitképződés átalakulási alakváltozást is létrehoz, amely nem egyenletes, ha a széntartalom, a hőmérséklet vagy a hűlési sebesség a keresztmetszeten belül változik. Ennek következménye maradó feszültség, méretváltozás és alakváltozás lehet.
A repedés e verseny szélsőséges eredménye. A nagy széntartalmú acélok, például az AISI 1095, valamint a csapágyacél AISI 52100 különösen érzékenyek, mivel a martenzitképződés jelentős feszültséget hoz létre, az edzés során rendelkezésre álló képlékenység pedig korlátozott. Az éles sarkok, a hirtelen keresztmetszet-változások, a dekarbonizált rétegek, a köszörülési nyomok és a helyi gőzfilm-összeomlás további feszültségkoncentrációkat okoznak. Egy nagyobb intenzitású közeg növelheti a felületi keménységet, ugyanakkor fokozhatja az edzési repedések vagy a megengedhetetlen alakváltozás valószínűségét.
A gyakorlati cél ezért nem a maximális H-érték elérése. Hanem olyan hűlési útvonal kialakítása, amely szabályozott gradiensek mellett hozza létre a szükséges átalakulási szerkezetet. Ennek része lehet nagyobb edzhetőségű acél kiválasztása, az ausztenitesítési ciklus módosítása, a keresztmetszeti vastagság csökkentése, a polimer koncentrációjának beállítása, a fürdő hőmérsékletének szabályozása, illetve a keverés és a befogási irány megváltoztatása. A megeresztés ezt követően csökkenti a quench után fennmaradó feszültség egy részét, azonban az edzés során kialakult repedéseket vagy súlyos egyenetlenségeket nem képes megbízhatóan helyreállítani. A hűtési intenzitást az acélminőség, a geometria, a folyamat állapota és a mért hűtési görbe együttes figyelembevételével kell megítélni.
Hogyan hasonlítsuk össze az edzőközegeket az adatok félreértelmezése nélkül?
Egy edzőközegnek nincs egyetlen, állandó hűtési intenzitási értéke. Az, hogy „a víz intenzívebben hűt, mint az olaj”, csak akkor hasznos első közelítés, ha az összehasonlítás meghatározza, hogy melyik vízről, melyik olajról, melyik vizsgálatról és a hűtési görbe mely szakaszáról van szó. A fürdő hőmérséklete, a koncentráció, a szennyezettség, a keverés, a próbatest geometriája, a felületi állapot és a nedvesedési jellemzők mind megváltoztathatják a mért eredményt.
Az összehasonlítást ezért vizsgálati leírással, nem pedig rangsorolással kell kezdeni. Rögzíteni kell az alkalmazott szabványt és annak kiadását, a próbatest anyagát és méreteit, az edzőközeg hőmérsékletét, koncentrációját vagy állapotát, a keverés állapotát, az áramlás elrendezését, valamint a hűtési sebesség kiszámításához használt hőmérséklet-tartományt. Ezt követően a teljes idő–hőmérséklet görbéket kell összehasonlítani, vagy legalább azoknak a görbeszakaszoknak a megfelelő részeit, amelyek az ellenőrzött acélátalakulásnak felelnek meg.
Azonosat az azonossal
A hűtési görbéből származó eredmények módszerfüggő mérések. Az ISO 9950:1995 szabvány nikkelötvözetből készült próbatestet ír elő az ipari edzőolajok hűtési jellemzőinek meghatározására, szabványosított, keverés nélküli körülmények között. Az ASTM D8562-24 szabvány keverés nélküli, ezüstpróbás vizsgálatot ír elő acélötvözetekhez használt vizes polimeres edzőközegekre. Ezek a vizsgálatok nem hoznak létre univerzális olaj–polimer skálát. Azt írják le, hogy a vizsgált folyadék hogyan hűtött egy meghatározott próbatestet meghatározott körülmények között.
A próbatest anyaga azért fontos, mert a próbatest nem acélalkatrész. Az ezüst, a nikkelötvözetek és más próbatestanyagok hővezető képessége, hőkapacitása, felületi állapota és oxidációs viselkedése eltérő. Válaszuk megváltoztathatja a mért görbe alakját és időbeli lefutását, különösen a gőzfilmes forrás és a gócos forrás közötti átmenet során. A próbatest mérete és a hőelem elhelyezkedése szintén számít. Egy kis próbatest gyorsan reagálhat; egy nagyobb próbatest több hőt tarthat vissza, és ugyanabban a fürdőben is eltérő látszólagos hűtési sebességet mutathat.
Az alkalmazandó ASTM-módszerek jól szemléltetik, miért kell az eredményeket azonosító adatokkal együtt közölni. Az ASTM D02.L0.06 albizottsága az ASTM D6200 szabványt jelöli meg az edzőolajokra, az ASTM D6482 szabványt a kevert vizes polimeres edzőközegekre, az ASTM D6549 szabványt a kevert edzőközegekre, az ASTM D8562 szabványt pedig az ezüstpróbával vizsgált vizes polimeres edzőközegekre. Az ASTM D6200 szerinti eredményt nem szabad úgy az ASTM D8562 szerinti eredmény mellé helyezni, mintha az értékek egyetlen közös skáláról származnának.
A keverés gyakran a félrevezető összehasonlítás legnagyobb forrása. Álló próbatesten, nyugvó vízben tartós gőzburok alakulhat ki. A mozgatás megszakítja ezt a burkot, friss folyadékot juttat a felülethez, és megváltoztatja a filmforrás időtartamát. Ipari tartályban a meghatározó körülmény lehet függőleges áramlás, keresztirányú áramlás, fúvókákból érkező becsapódó sugár, a munkadarab forgása vagy járatokon keresztüli áramlás. A „kevert víz” nem egyetlen meghatározott körülményt jelent. Az áramlási sebesség, az irány, a turbulencia és a bemélyedő felületekhez való hozzáférés mind befolyásolja a hőelvonást.
Magát az edzőközeget is pontosan kell jellemezni. Vizes polimer esetén közölni kell a polimer kémiáját, a koncentrációt, a fürdő hőmérsékletét, a refraktométeres értéket vagy az egyéb koncentráció-ellenőrzést, valamint a lebomlás vagy szennyeződés állapotát. Olaj esetén meg kell adni a minőségi osztályt vagy besorolást, a hőmérsékletet, ha rendelkezésre áll, a viszkozitást, az oxidációs állapotot és a keringetést. A sóoldat koncentrációját és hőmérsékletét szintén közölni kell. Ugyanaz az elnevezett közeg eltérő görbéket eredményezhet a koncentráció eltolódása, az öregedés vagy a szennyeződés után.
A Grossmann-féle H-értéknek szerepelnie kell ebben a nyilvántartásban, de nem helyettesítheti azt. Az NPTEL által ismertetett hagyományos skálán a keverés nélküli vízhez önkényes, 1,0 értékű viszonylagos intenzitást rendelnek. A nyugvó olajra gyakran körülbelül 0,25–0,30, a nyugvó vízre 0,9–1,0, a nyugvó marónátron- vagy sóoldatra pedig körülbelül 2 értéket adnak meg referenciaként. Tágabb referencia-tartományok a sóoldatra 2,0–5,0, a szobahőmérsékletű desztillált vízre 0,90–2,0, a vizes polimeroldatokra 0,2–1,2, a hagyományos vagy gyors edzőolajokra pedig 0,25–0,80 értéket adnak meg. Ezek munkatartományok, nem megváltoztathatatlan anyagállandók. A H-érték egy edzési körülményt és egy modellezési konvenciót jellemez, nem pedig a folyadék kémiai azonosságát.
A hűtési sebesség értékelése a releváns hőmérsékleten
A maximális hűtési sebességet könnyű idézni, de gyakran kevéssé alkalmas acélhőkezelési döntésekhez. Előfordulhat, hogy a gőzburok összeomlása után egy rövid időintervallumban jelentkezik, miközben az acél hőmérséklete még a végső szövetszerkezet kialakulását meghatározó tartomány fölött van. Ezért nagy csúcsérték is együtt járhat a kritikus átalakulási tartományban elégtelen hűtéssel, illetve olyan hőmérsékleten bekövetkező túlzott hűtéssel, ahol a repedés és a vetemedés valószínűvé válik.
Az edzés rendszerint egymástól elkülönülő hőátadási szakaszokon halad keresztül: filmforráson, gócos forráson és folyadékáramlásos hőátadáson. Az ASTM Hőátadás edzés közben és az edzési intenzitás értékelése című áttekintése kifejti, hogy a hűtési sebesség e szakaszok között változik, és különböző hőátadási mechanizmusok szabályozzák. Emiatt a görbe informatívabb, mint egyetlen maximális érték. Vizsgálni kell a kiválasztott hőmérsékletek eléréséhez szükséges időt, az ezeken a hőmérsékleteken mért sebességet, az egyes forrási szakaszok időtartamát, valamint azt, hogy a hűtés egyenletes-e, vagy hirtelen változásokat tartalmaz.
A releváns tartományt az acél és a kívánt szövetszerkezet határozza meg. Egy ötvözetlen vagy gyengén ötvözött acélnál a perlites és bainites átalakulási tartományokon való áthűlés meghatározhatja, hogy kialakul-e martenzit. Ezek a tartományok az összetételtől és a korábbi ausztenitszemcse-mérettől függően változnak, ezért egy általános „maximális hűtési sebesség” nem adhat választ a kérdésre. Az AISI 1045 acél például nem értékelhető pontosan ugyanazon kritikus hűtési követelmény alapján, mint az AISI 4140 vagy az AISI 52100. A megfelelő folyamatos hűtéses átalakulási vagy idő–hőmérséklet–átalakulási adatokat kell használni, majd az edzőközeg görbéjét a megfelelő hőmérséklet-tartományban kell megvizsgálni.
A martenzitkezdeti hőmérséklet szintén fontos. Az ez alá történő hűtés megindítja a martenzites átalakulást, míg az alacsonyabb hőmérsékleteken érvényesülő sebesség befolyásolja a hőmérséklet-gradienseket, az átalakulási feszültséget és a visszamaradt ausztenit mennyiségét. Az az edzőközeg, amely az ausztenitesítési hőmérsékletről nagyon gyorsan hűt, de a martenzitképződés előtt vagy annak során jelentősen lelassul, a keménység és a vetemedés más egyensúlyát eredményezheti, mint az a közeg, amelynek kisebb a csúcsértéke, viszont egyenletesebben hűt.
Egy gyakorlati összehasonlítás például közölheti a hűtési sebességet 800, 600, 400 és 200 °C-on, miközben a pontos hőmérsékleteket az ötvözethez és a folyamathoz igazítják. Emellett fel kell tüntetni a teljes görbét az ausztenitesítési tartománytól a fürdő hőmérsékletéig. Ha csak a csúcssebességet teszik közzé, annak hőmérsékletét és időtartamát is meg kell adni. Ezek nélkül az értéknek csekély a metallurgiai jelentősége.
A hűtési sebesség önmagában továbbra sem ír le minden kockázatot. Vastag keresztmetszetben a felület hőmérséklete jelentősen eltérhet a maghőmérséklettől, a helyi geometria pedig csapdába ejtheti a gőzt vagy korlátozhatja az áramlást. Egy él, furat, váll vagy érintkezési pont hőelvonása eltérhet a széles, szabadon hozzáférhető felületétől. A lektorált, 2022-ben megjelent Az edzési módszer hatása az acélok hűtési sebességére és szövetszerkezetére: a hűtőközeg és áramlási elrendezésének változatai című tanulmány közvetlen kapcsolatot teremt az acél szövetszerkezete, valamint a felületi és a helyi hőelvonási sebesség között, bemutatva, miért nem választható el a hűtőközeg típusa az áramlási elrendezéstől.
A laboratóriumi rangsorolás és a gyártási viselkedés elkülönítése
Egy laboratóriumi vizsgálat ellenőrzött körülmények között rangsorolhatja a folyadékokat. Önmagában azonban nem tanúsíthatja az eredményt minden acélméretre és alkatrészformára. Egy 25 °C-on, keverés nélküli polimerben vizsgált ezüstpróba az adott módszert és körülményt képviseli. Nem képvisel egy 50 °C-on, keringtetett tartályban edzett hosszú tengelyt, szakaszos áramlásnak kitett zsákfuratot vagy olyan töltetet, amelynek edzőközeg-hőmérséklete a gyártás során megemelkedik.
A megkülönböztetés különösen fontos a nyugvó és a kevert vizsgálatok összehasonlításakor. Az ASTM D6482 és az ASTM D6549 kevert körülményekkel foglalkozik, míg az ASTM D8562 a vizes polimerek ezüstpróbával végzett, keverés nélküli vizsgálatát tárgyalja. Az ISO 9950:1995 szintén szabványosított, keverés nélküli körülményeket ír elő az ipari edzőolajokra. A laboratóriumi rangsor megfordulhat, ha a keverés megváltoztatja a gőz eltávolítását, vagy ha az alkatrész eltérő felület/térfogat arányt képvisel.
A gyártási validációnak össze kell kapcsolnia a hűtési görbét a tényleges acéllal és keresztmetszettel. Ahol ez gyakorlatilag megoldható, hőelemeket vagy műszerezett tölteteket kell használni; vizsgálni kell a keménységet a felülettől a magig, és ellenőrizni kell a szövetszerkezetet az eltérő áramlási körülményeknek kitett helyeken. A vetemedés, a repedés, a lágy foltok és a töltetről töltetre változó eredmények alkatrészszintű kimenetek; ezek egyikét sem lehet teljes mértékben előre jelezni egyetlen próbatest maximális értékéből.
Az ASM International ASM kézikönyve, 4F. kötet, Edzőközegek és edzéstechnológia biztosítja az edzőközegtípus, az edzési intenzitás, a hűtési szakaszok és az acél edzésének megfelelő rendszerezési megkülönböztetését. A A hővezető képesség és a viszkozitás hatása a folyékony edzőközegek hűtési teljesítményére című tanulmány a mért hűtési viselkedést és a Grossmann-féle H-értékeket is kapcsolatba hozza a fizikai tulajdonságokkal, az ISO/DIS 9950 próbatest-módszerét alkalmazva. Ez megerősíti, hogy a H-érték értelmezett folyamatjellemző, nem pedig az „olaj” vagy a „víz” rögzített tulajdonsága.
A védhető kérdés ezért nem az, hogy „Melyik edzőközeg áll a rangsor élén?”, hanem az, hogy „Melyik edzőközeg, milyen ellenőrzött körülmények között, a releváns hőmérséklet-tartományban a szükséges sebességgel vonja el a hőt anélkül, hogy elfogadhatatlan vetemedést vagy repedést okozna?” Ez a kérdés összehasonlítható adatokhoz vezet. Egy önmagában álló rangsor nem.
Szabványokon alapuló munkafolyamat az edzési hűtés szabályozására
Az edzési hűtés szabályozása az acéllal kezdődik, nem pedig a víz, az olaj, a polimer és a sóoldat rangsorolásával. A hűtőközeg a hőátadó rendszernek csak az egyik része. A mért eredmény függ a próbatest anyagától és geometriájától, a fürdő hőmérsékletétől, a koncentrációtól, a keveréstől, az áramlási elrendezéstől, a felület állapotától, valamint a vizsgált hűlési görbeszakasztól is. A szabványokon alapuló munkafolyamat ezért a hűtési intenzitást olyan technológiai változóként kezeli, amelyet mérni kell, és össze kell kapcsolni az adott alkatrész által megkövetelt tulajdonságokkal.
Az acél, a geometria és a megkövetelt eredmény meghatározása
Az acélminőséget pontosan az alkalmazandó termékszabványban meghatározott módon kell rögzíteni. Példák: AISI 1045, AISI 4140, ASTM A29/A29M szerinti 4140 minőség, EN 10083-3 szerinti 42CrMo4 acélminőség és SAE J404 szerinti 52100 minőség. A jelölés nem pusztán adminisztratív részlet: a kémiai összetétel, az edzhetőség, az ausztenitesítés előtti ausztenitszemcse-méret és a keresztmetszet mérete határozza meg, hogy a középrésznek milyen gyorsan kell lehűlnie a kívánt mikroszerkezet kialakulásához.
A kezdeti specifikációnak tartalmaznia kell a hőkezelési állapotot és a kívánt eredményt. Meg kell adni az ausztenitesítési hőmérsékletet, a hőntartási időt, a hűtőközegbe történő áthelyezés idejét, valamint azt, hogy a cél elsősorban martenzites, martenzitből és bainitból álló kevert, vagy szándékosan lágyabb szerkezet kialakítása-e. Az AISI 1045 esetében például jelentősen eltérő hűtési reakció szükséges egy olyan vékony tengelynél, amelynél nagy martenzites keménységet kell elérni, illetve egy olyan vastag lemeznél, amelynél szabályozott martenzittartalom és korlátozott repedéskockázat elfogadható. Az AISI 4140 vagy a 42CrMo4 esetében az ötvözés által biztosított edzhetőség más hűtési követelményt tesz lehetővé, mint a sima szénacélnál.
A keresztmetszeti méreteknek a névleges vastagságnál többet kell tartalmazniuk. Rögzíteni kell az átmérőt, a falvastagságot, a reteszhornyokat, a furatokat, az éles sarkokat, a furat és a fal vastagságának arányát, valamint a keresztmetszet változásait. Egy 50 mm-es tömör rúd, egy 50 mm külső átmérőjű cső és egy 50 mm vastag lemez nem jelent azonos hőáramlási problémát. A felület hűl le először, miközben a mag továbbra is hőt ad le; a geometria szabályozza azokat a hőmérséklet-gradienseket, amelyek átalakulást és maradó feszültséget hoznak létre.
A hűtőközeg kiválasztása előtt meg kell adni a megengedett alakváltozást és a repedéskockázatot. A mérettűrés, az ütés- vagy körfutáshatár, a keménységtartomány és a felületi állapotra vonatkozó követelmény mérhetővé teszi az eredményt. Meg kell határozni, hogy a keménységet a felületen, egy meghatározott mélységben, vagy a felülettől a középpontig végzett mérési sorozat mentén kell-e elérni. Átedzhető alkatrész esetében meg kell adni a szükséges effektív edzett mélységet és az elfogadási kritériumot, például a minimális Rockwell C-keménységet vagy a Jominy-vizsgálatból származó edzhetőségi összehasonlítást.
Ez a meghatározás a Grossmann-féle H-értékek helytelen alkalmazását is megelőzi. A hagyományos skála a nyugalomban lévő, nem kevert vízhez önkényesen 1,0 értékű hűtési intenzitást rendel, amint azt a NPTEL 2024-ben ismertette. Tipikus referenciaérték körülbelül 0,25–0,30 nyugalomban lévő olajra, 0,9–1,0 nyugalomban lévő vízre és hozzávetőleg 2 nyugalomban lévő marónátron- vagy sóoldatra. Más közzétett tartományok a sóoldatra 2,0–5,0, a szobahőmérsékletű desztillált vízre 0,90–2,0, a vizes polimeroldatokra 0,2–1,2, a hagyományos vagy gyors edzőolajokra pedig 0,25–0,80 értéket adnak meg. Ezek referencia-tartományok, nem rögzített anyagállandók. A H-érték a keveréstől, a hőmérséklettől, a nedvesedéstől, a koncentrációtól és a vizsgálati körülményektől függően változik.
A hatókörén belül alkalmazott vizsgálati módszer kiválasztása
A vizsgálati módszert a technológia meghatározása után kell kiválasztani, mivel egyetlen hűlési görbére vonatkozó szabvány sem képvisel minden ipari edzési folyamatot. Az ASTM International D02.L0.06 albizottsága az ASTM D6200 szabványt edzőolajokra, az ASTM D6482 szabványt kevert vizes polimer hűtőközegekre, az ASTM D6549 szabványt kevert hűtőközegekre, az ASTM D8562 szabványt pedig ezüst próbatesttel vizsgált vizes polimer hűtőközegekre jelöli meg. Az ASTM D8562-24 vizes polimer hűtőközegek nem kevert, ezüst próbatestes hűtési sebességvizsgálatát írja elő acélötvözetekkel való használatra. Az eredmény az adott módszer szerinti összehasonlítást támogathatja; nem állapít meg univerzális rangsort minden olajjal, vízrendszerrel vagy üzemi tartállyal szemben.
Az ISO 9950:1995 szabvány nikkelötvözetből készült próbatestes módszert ír elő az ipari edzőolajok hűtési jellemzőinek meghatározására, szabványosított, nem kevert körülmények között. Ez a hatókör lényeges. Az ISO 9950:1995 szerinti eredmény az olajat és a meghatározott vizsgálati elrendezést jellemzi, nem pedig automatikusan az olaj viselkedését aktív keringetéssel mozgatott acélterhelés körül. A próbatest ötvözete, méretei, a hőelem helye, a bemerítési eljárás és az adatfeldolgozás módja egyaránt befolyásolja a rögzített görbét.
A vizsgálat előtt dokumentálni kell a hűtőközeg azonosítóját, összetételét vagy az olaj típusát, az alkalmazandó koncentrációt, a szennyeződésre vonatkozó határértékeket, a fürdő térfogatát, a fürdő hőmérsékletét, a próbatest hőmérsékletét és a tisztítási eljárást. Rögzíteni kell, hogy a próbatest álló helyzetű, forgatott, a fürdőn keresztül mozgatott, vagy irányított sugárnak kitett-e. A keverést lehetőség szerint mennyiségi adatokkal kell megadni: a keverő fordulatszámával, az átfolyási sebességgel, a sugár sebességével, a fúvóka elrendezésével vagy a tartályban mért keringéssel. A „kevert” megjelölés önmagában nem elegendő az eredmény megismétléséhez.
A teljes idő–hőmérséklet görbét kell értékelni, nem pedig egyetlen hűtési sebességet kiragadni az összefüggésből. Az edzés különálló hőátadási szakaszokat foglal magában. A kezdeti gőzfilm-szakaszban stabil gőzréteg korlátozhatja a hőelvonást. A nedvesedés megindulásakor a gócos forrás jelentősen nagyobb hőfluxust eredményezhet. Alacsonyabb hőmérsékleten a forrás megszűnik, és a későbbi hűlést a konvekció szabályozza. Az ASTM 2024-es áttekintése, Az edzés alatti hőátadás és az edzési intenzitás értékelése, hangsúlyozza, hogy a hűtési sebesség e szakaszok között változik, és függ a nedvesedés kinetikájától, valamint a hőátadási mechanizmusoktól.
A maximális hűtési sebesség, az ezen a csúcson mért hőmérséklet és a kritikus átalakulási tartományokon való áthaladáshoz szükséges idő eltérő metallurgiai jelentéssel bírhat. Egy hűtőközeg gyorsan hűthet a martenzit kezdő hőmérséklete közelében, ugyanakkor lassan a perlit- vagy banittartományban, illetve ennek ellenkezője is előfordulhat. Egyetlen rangsor elfedi ezt a különbséget. Ezért az ASTM D6200, D6482, D6549 vagy ASTM D8562-24 szerinti hűlési görbe elemzését a hűtőközeg osztályának és az áramlási feltételeknek megfelelően kell kiválasztani, és dokumentálni kell az előírt módszertől való eltéréseket.
A vizsgálati eredmények összekapcsolása a hőkezelési folyamattal
A próbatest görbéje a hőátadásra vonatkozó bizonyíték, nem pedig annak bizonyítéka, hogy egy alkatrész teljesíteni fogja a specifikációt. A következő lépés egy ellenőrzött, gyártást reprezentáló próba, amelyben a tényleges acélminőséget, keresztmetszeti geometriát, terhelési elrendezést, a kemencétől a tartályig tartó áthelyezési időt és a hűtőközegben végzett mozgatást kell alkalmazni. Egy ezüst- vagy nikkelötvözetből készült próbatest nem reprodukálja egy acélalkatrész hőtehetetlenségét, felületi állapotát, geometriáját vagy átalakulási hőjét.
A keménységet meghatározott helyeken kell mérni. Rúd vagy tengely esetében felületi, felület alatti és középponti méréseket kell végezni; lemez esetében meg kell határozni a felületi és a félvastagságban található mérési helyeket. A vonatkozó keménységvizsgálati szabványt kell alkalmazni, és rögzíteni kell a mérési skálát, a terhelést, a behatolótest állapotát és a felület előkészítését. Ha a döntésben központi szerepe van az edzhetőségnek, az eredményt össze kell vetni egy Jominy-végigedzési profillal vagy a meghatározott olvasztra vonatkozó, megalapozott edzhetőségi modellel, de a Jominy-adatokat nem szabad az alkatrészvizsgálat helyettesítőjeként alkalmazni.
A metallográfia biztosítja a szükséges második ellenőrzést. Reprezentatív felületi és magmetszeteken vizsgálni kell a martenzitet, a bainitet, a ferritet, a perlitet, a visszamaradt ausztenitet, a dekarbonizációt és az edzési repedéseket. Nagy felületi keménység együtt járhat elégtelenül átedzett maggal. Ezzel szemben egy intenzív edzés megfelelő keménységet eredményezhet, miközben elfogadhatatlan repedéshálózatot vagy alakváltozást okoz. A 2022-es, szakértői bírálaton átesett tanulmány, Az edzési módszer szerepe az acélok hűtési sebességében és mikroszerkezetében: a hűtőközeg és annak áramlási elrendezésének változatai, az acél mikroszerkezetét a felületi hőelvonási sebességgel és a helyi hűtési sebességgel kapcsolja össze; mindkettőt a hűtőközeg típusa és áramlási elrendezése szabályozza.
A metallurgiai eredmény magyarázatához a hűlési görbét kell felhasználni, majd egyszerre csak egy technológiai változót szabad módosítani. Ha a középpont keménysége alacsony, a névlegesen intenzívebb hűtőközeg egyszerű kiválasztása előtt meg kell vizsgálni az áthelyezési késedelmet, a terhelés elrendezését, a fürdő hőmérsékletét, a koncentrációt és a keringést. Ha az alakváltozás túlzott, vizsgálni kell az aszimmetrikus áramlást, a gőz beszorulását, az alkatrész tájolását, valamint a furatok és sarkok körüli hűtési sebesség gradienseit. Újra ellenőrizni kell a hűtőközeg koncentrációját, viszkozitását, hővezetési tényezőjét, szennyezettségét és öregedését, mivel az ISO/DIS 9950 próbatestes módszerével végzett vizsgálatok összefüggést mutattak ki a hűtési teljesítmény, a Grossmann-féle H-értékek és e tulajdonságok között.
Szabványokon alapuló edzésvezérlési munkafolyamat
- Meghatározás Azonosítsa a pontos acélminőséget, a keresztmetszeti geometriát, a célként kitűzött mikroszerkezetet, a keménységprofilt és az alakváltozási határértékeket.
- Kiválasztás Válasszon az alkalmazási területén belül egy ASTM- vagy ISO-vizsgálati módszert.
- Mérés Rögzítse a hűtési görbéket, és dokumentálja a hőmérsékletet, a keverést, az áramlási elrendezést és a fürdő állapotát.
- Ellenőrzés Végezzen reprezentatív hőkezelési próbát, és ellenőrizze a keménységet és a metallográfiai jellemzőket.
- Megőrzés Az igazoló dokumentumokat őrizze meg a tétel- és berendezés-nyilvántartásokkal együtt.
A működési munkafolyamat tehát a következő: azonosítani kell a pontos acélminőséget és szabványt; rögzíteni kell a keresztmetszeti geometriát, az edzhetőséget, a célmikroszerkezetet, a keménységprofilt és az alakváltozási határértékeket; az alkalmazási hatókörének megfelelő ASTM- vagy ISO-módszert kell kiválasztani; mérni vagy értékelni kell a hűlési görbéket, dokumentálva a hőmérsékletet, a keverést, az áramlási elrendezést és a fürdő állapotát; reprezentatív hőkezelési próbát kell végezni; ellenőrizni kell a keménységet és a metallográfiai jellemzőket; végül a bizonyítékokat meg kell őrizni a gyártási tételhez és a berendezéshez tartozó nyilvántartásokkal együtt. A szabványok javítják az összehasonlíthatóságot, és feltárják a nem szabályozott változókat. Nem szüntetik meg azonban a tényleges acélon és alkatrészen végzett validálás szükségességét.
Hivatkozások
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html