




Wat afschrikmedia en afschrikintensiteit betekenen
Afschrikmedium versus afschrikintensiteit
Een afschrikmedium is de vloeistof, het gas of een ander warmteoverdrachtsmedium dat warmte aan geaustenitiseerd staal onttrekt. Veelgebruikte media zijn water, waterige pekel, waterige polymeeroplossingen, afschrikoliën, gesmolten zouten en geforceerd gas. Het medium wordt geïdentificeerd aan de hand van zijn samenstelling of voornaamste fysische vorm.
Afschrikintensiteit is iets anders. Deze beschrijft hoe intensief en hoe snel dat medium in de loop van de tijd warmte aan het werkstuk onttrekt. De intensiteit omvat daarom zowel de omvang van de warmteafvoer als de manier waarop deze tijdens het afschrikken verandert. Een medium kan chemisch worden aangeduid als “water”, terwijl de afschrikintensiteit verandert wanneer de temperatuur, agitatie, opgeloste zouten, verontreiniging of het contact met het staal verandert.
Belangrijke koeltermen
- Koelsnelheid
- Temperatuurverandering van de sonde of het staal per tijdseenheid, doorgaans uitgedrukt in °C/s.
- Warmtestroomdichtheid
- Snelheid van warmteoverdracht per oppervlakte-eenheid, gewoonlijk uitgedrukt in W/m².
- Koelcurve
- Sondetemperatuur, of een daarmee samenhangende berekende grootheid, uitgezet tegen tijd of temperatuur.
- Koelintensiteit
- De intensiteit en het veranderende karakter van de warmteonttrekking tijdens het afblussen.
Verschillende metingen beschrijven verschillende onderdelen van dit proces. Afkoelsnelheid is de temperatuurverandering van de sonde of het staal per tijdseenheid, meestal uitgedrukt in °C/s. Deze kan bij een bepaalde temperatuur worden gerapporteerd, bijvoorbeeld bij 600 °C of 300 °C, omdat de snelheid niet gedurende het gehele afschrikproces constant is. Warmtestroomdichtheid is de snelheid van warmteoverdracht per oppervlakte-eenheid, meestal uitgedrukt in W/m². Deze beschrijft de thermische belasting die de grenslaag tussen staal en afschrikmedium passeert, en niet eenvoudigweg de temperatuurdaling van het staal. Een afkoelcurve registreert de temperatuur van de sonde, of een verwante berekende grootheid, als functie van de tijd en soms als functie van de temperatuur. De curve laat zien wanneer het afkoelen langzaam of snel verloopt en helpt veranderingen in de omstandigheden van de warmteoverdracht vast te stellen.
Deze termen mogen niet als onderling uitwisselbaar worden beschouwd. Een hoge afkoelsnelheid bij één temperatuur bewijst niet dat het afschrikmedium gedurende het gehele afschrikproces de hoogste warmtestroomdichtheid heeft. Evenzo kunnen twee afkoelcurven vergelijkbare maximale afkoelsnelheden hebben, maar op verschillende tijdstippen, wat tot verschillende transformaties in het staal kan leiden.

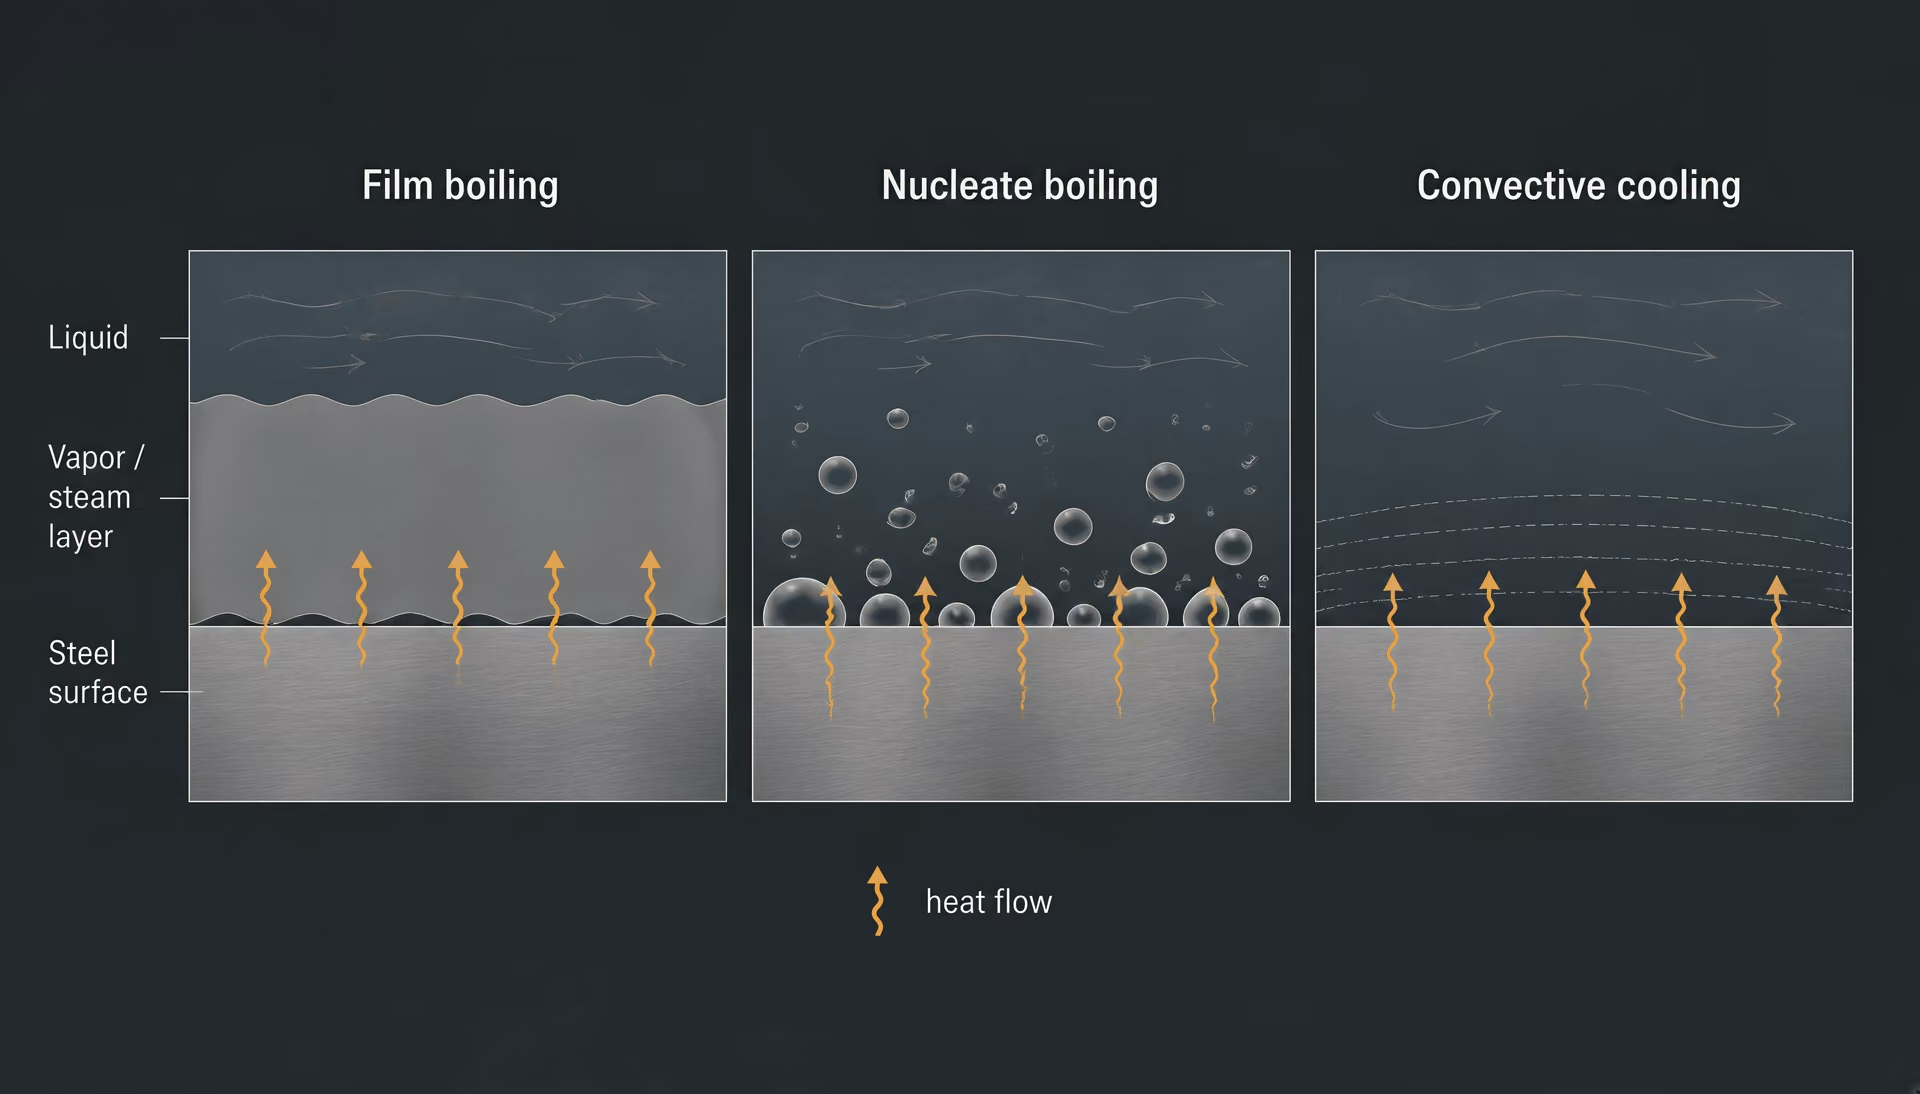
De eerste fase na onderdompeling is vaak filmkoken. Een doorlopende dampmantel scheidt het hete staal van de vloeistof, waardoor direct contact wordt beperkt en de warmteoverdracht relatief langzaam verloopt. Naarmate het oppervlak afkoelt, stort de dampfilm in en begint kiemkoken. De vloeistof komt intermitterend met het oppervlak in contact via dampbellen die zich snel vormen en loslaten, waardoor de warmteoverdracht veel sneller wordt. Bij lagere oppervlaktetemperaturen eindigt het koken en bepaalt convectieve afkoeling de resterende warmteafvoer. Het overzicht van ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, benadrukt dat de afkoelsnelheid tijdens deze verschillende fasen verandert. De afkoelcurve is daarom een registratie van veranderende mechanismen van warmteoverdracht en geen enkele eigenschap van de vloeistof.

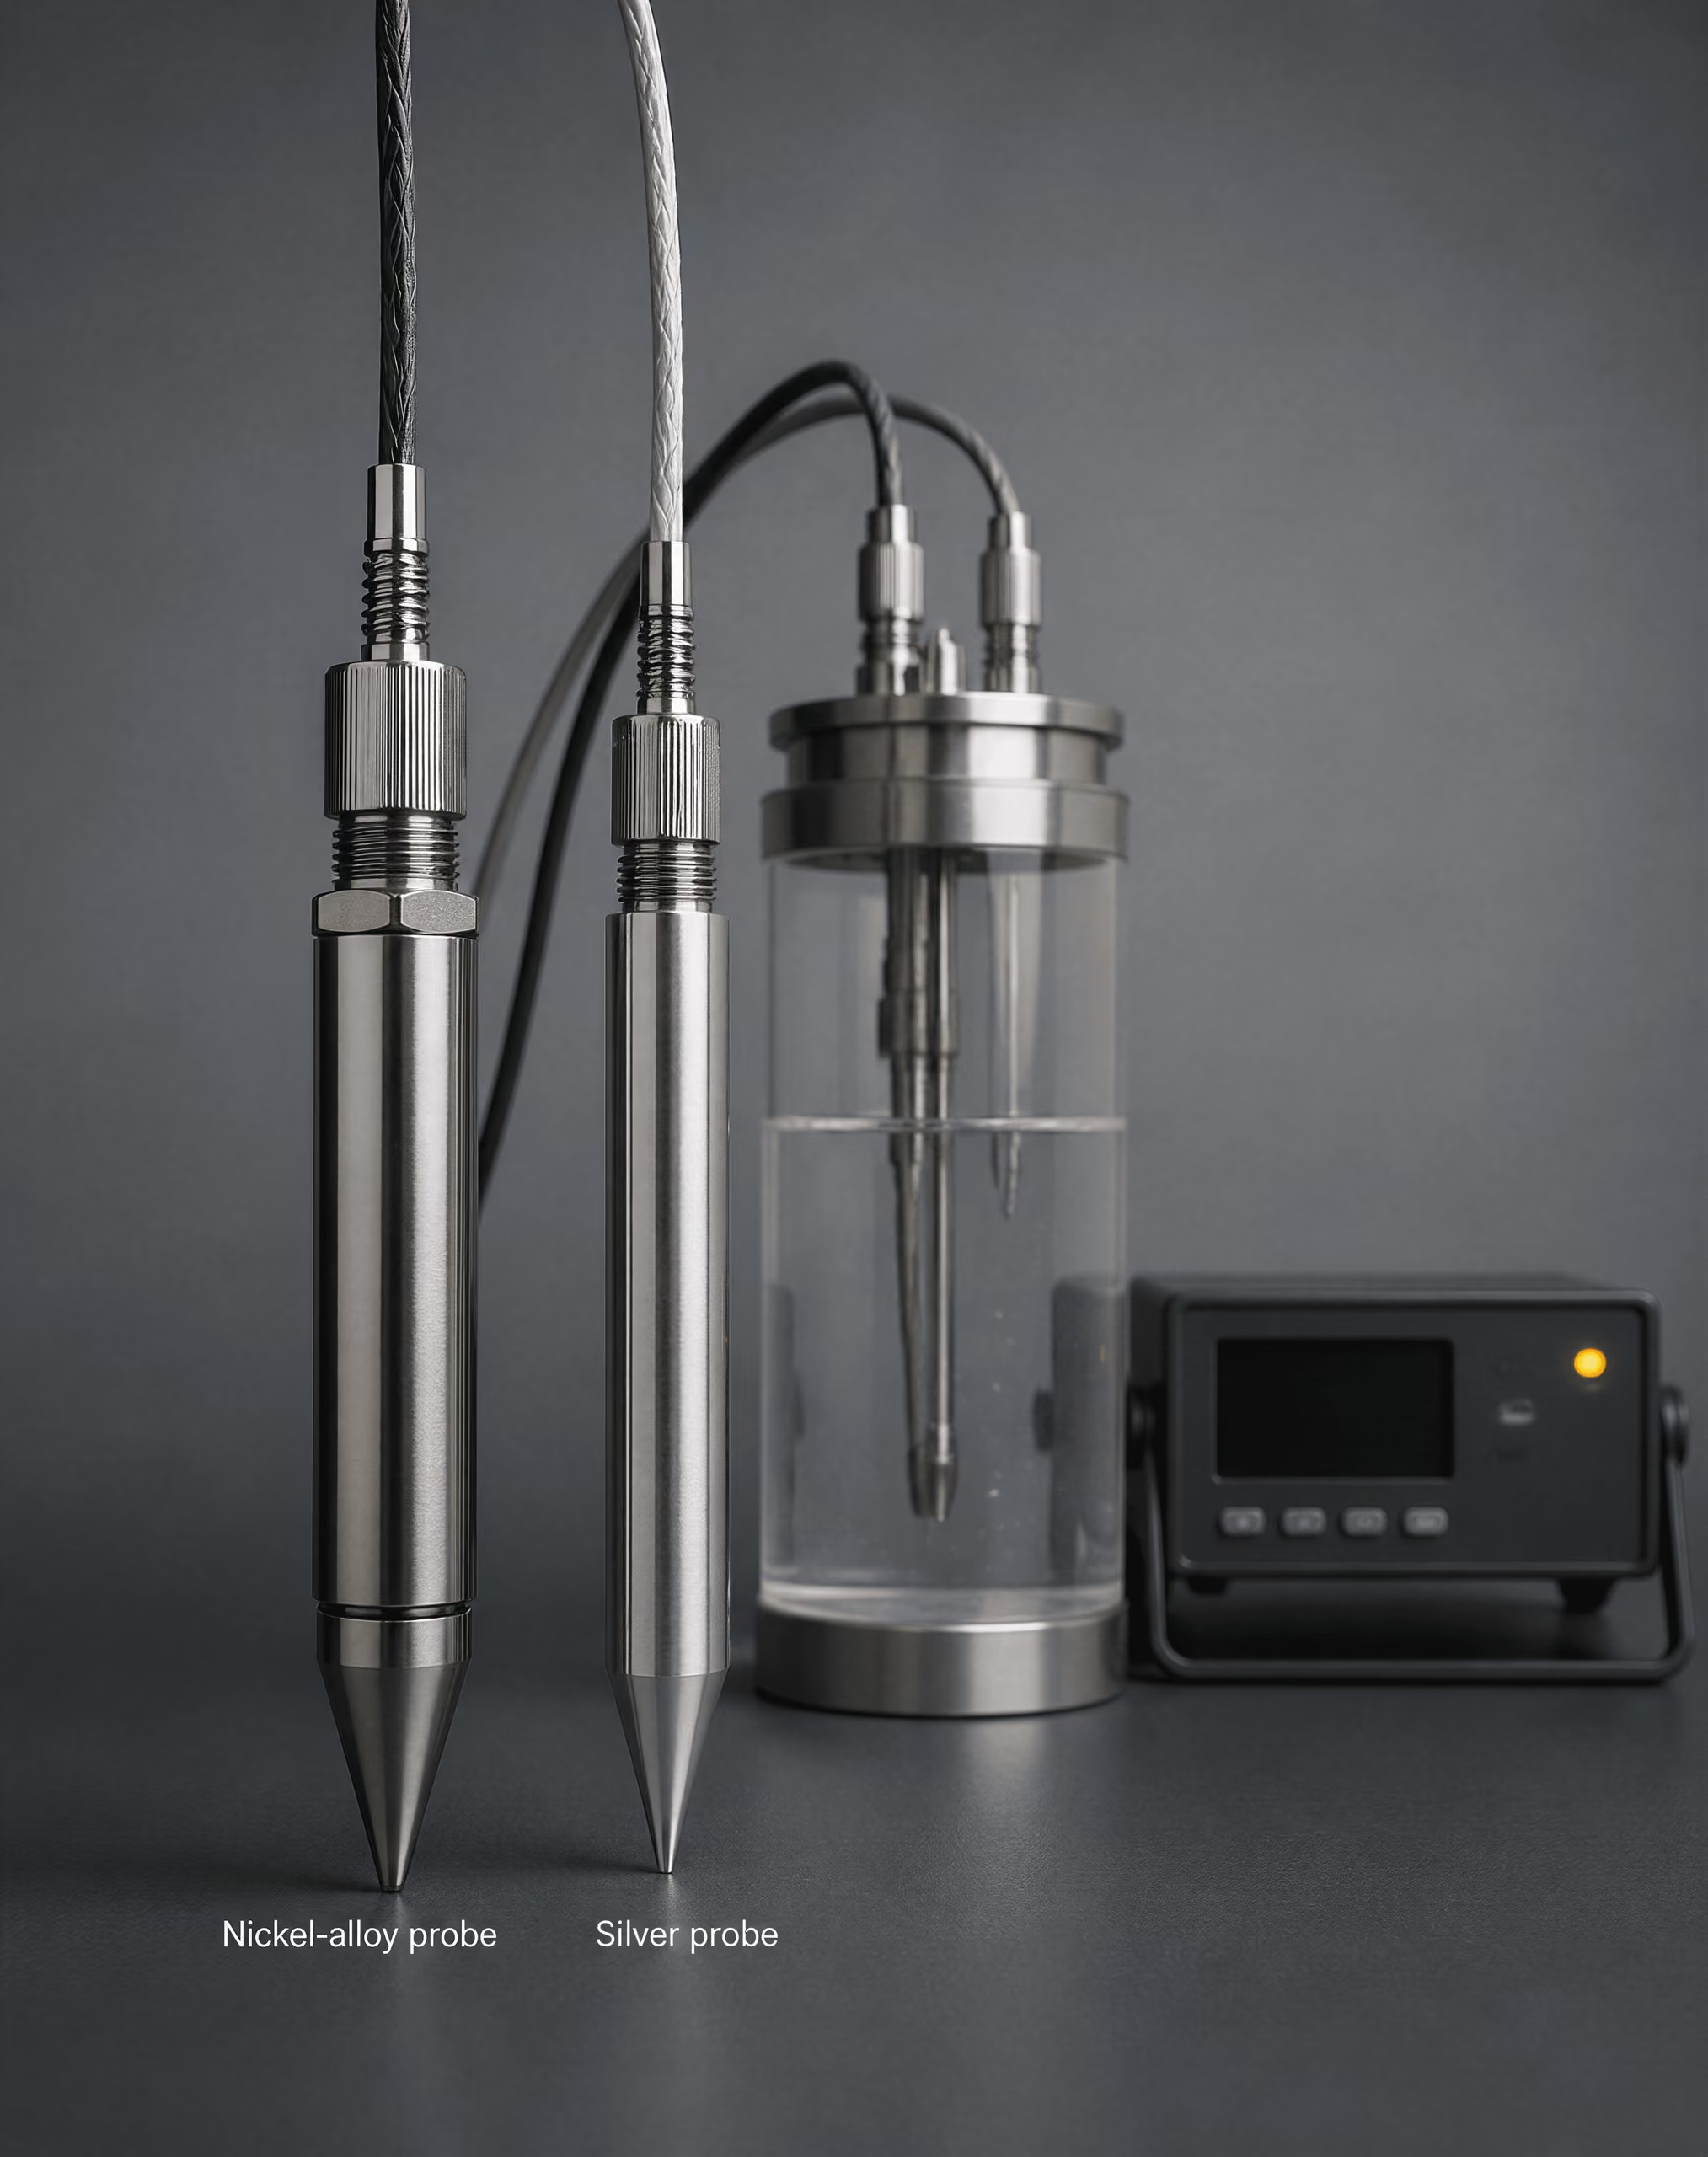
| Methode | Sonde | Blusmiddel of toestand | Agitatie |
|---|---|---|---|
| ISO 9950:1995 | Sonde van nikkellegering | Industriële blusoliën | Gestandaardiseerd niet-geagiteerd |
| ASTM D6200 | Door de methode gespecificeerd | Blusoliën | Door de methode bepaald |
| ASTM D6482 | Door de methode gespecificeerd | Waterige polymeerblusmiddelen | Geagiteerd |
| ASTM D6549 | Door de methode gespecificeerd | Blusmiddelen | Geagiteerd |
| ASTM D8562-24 | Zilveren sonde | Waterige polymeerblusmiddelen voor staallegeringen | Niet-geagiteerd |
Sondemethoden maken dit onderscheid praktisch toepasbaar. ISO 9950:1995 specificeert een sonde van een nikkellegering voor het bepalen van de afkoelkarakteristieken van industriële afschrikoliën onder gestandaardiseerde, niet-geagiteerde omstandigheden. ASTM D8562-24 specificeert een afkoelsnelheidstest met een niet-geagiteerde zilveren sonde voor waterige polymeerafschrikmiddelen die worden gebruikt met staallegeringen. Het sondemateriaal, de afmetingen, de oppervlakteafwerking, het registratiesysteem, de badtemperatuur en de agitatieomstandigheden maken allemaal deel uit van het resultaat. Een waarde die volgens de ene methode is verkregen, kan niet automatisch als gelijkwaardig worden beschouwd aan een waarde die volgens een andere methode is verkregen.
ASTM Subcommittee D02.L0.06 vermeldt ASTM D6200 voor afschrikoliën, ASTM D6482 voor geagiteerde waterige polymeerafschrikmiddelen, ASTM D6549 voor geagiteerde afschrikmiddelen en ASTM D8562 voor waterige polymeerafschrikmiddelen die met een zilveren sonde worden getest. Deze normen ondersteunen vergelijking onder vastgelegde omstandigheden. Ze maken van “olie”, “water” of “polymeer” geen universeel getal voor de afschrikintensiteit.
Waarom intensiteit een procesvariabele is
De koelintensiteit hangt af van het volledige afblusproces en niet alleen van de samenstelling van het blusmiddel. Strong evidence
Afschrikintensiteit behoort tot het volledige afschrikproces en niet alleen tot het etiket van het afschrikmiddel. De badtemperatuur is een directe variabele. Het verwarmen van water of olie verandert de viscositeit, dampvorming, dichtheid en convectie; het kan ook het temperatuurbereik veranderen waarin filmkoken aanhoudt. Polymeeroplossingen zijn bijzonder gevoelig voor concentratie en temperatuur, omdat het polymeer invloed heeft op de dampmantel en de stromingsweerstand van de vloeistof.

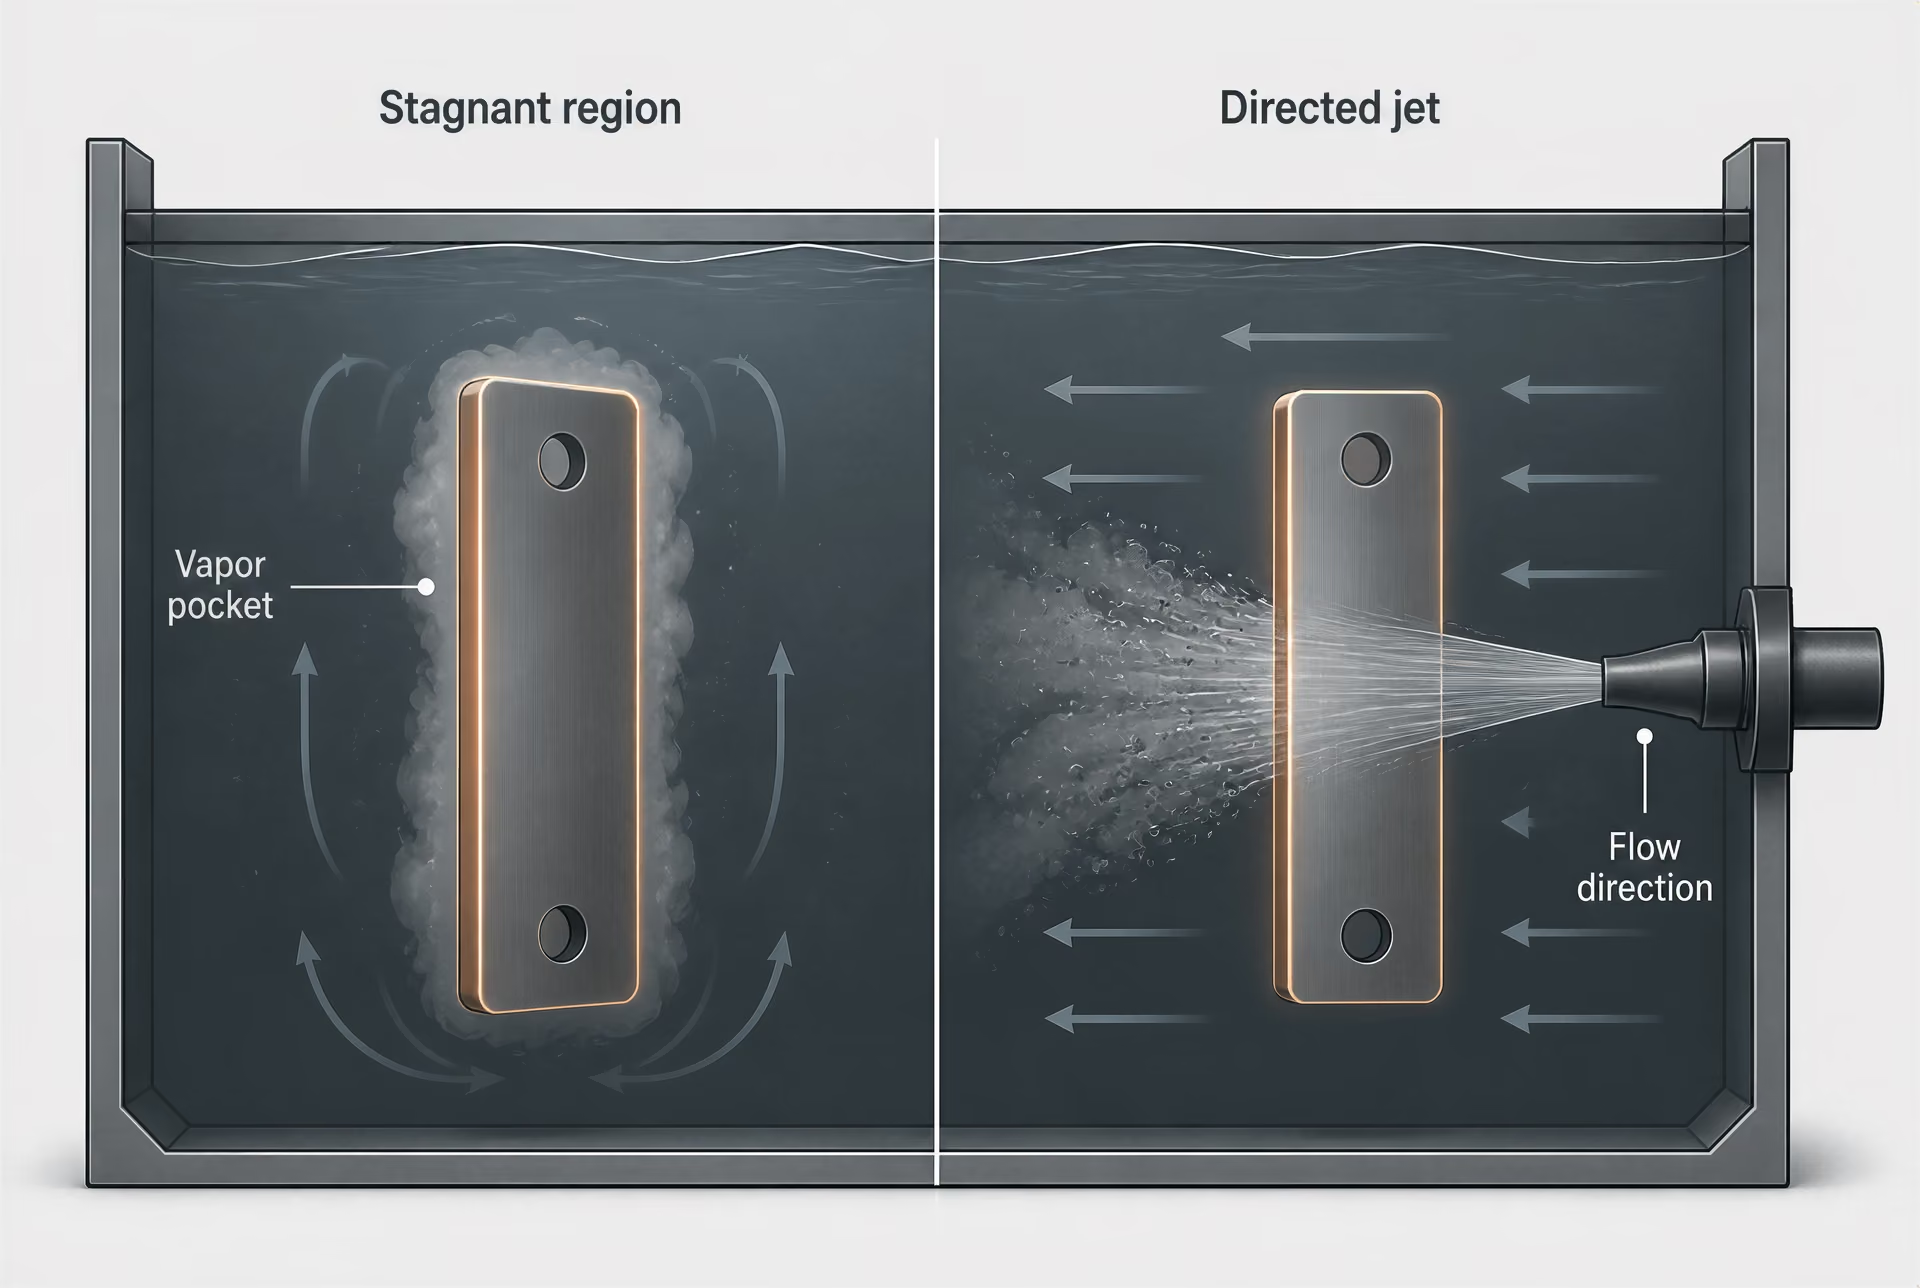
Agitatie of de wijze van stroming kan het resultaat veranderen, zelfs wanneer de samenstelling van het bad constant blijft. Pompcirculatie, agitatie met een propeller, beweging van het werkstuk, sproeidruk, de onderlinge afstand van sproeiers en de richting van de stralen veranderen allemaal de grenslaag en voeren hete vloeistof of damp van het staaloppervlak af. Een stilstaande zone naast een groot smeedstuk kan veel langzamer afkoelen dan een oppervlak dat in dezelfde tank rechtstreeks aan een bewegende straal wordt blootgesteld. De peer-reviewed studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement rapporteert dat de microstructuur van staal wordt bepaald door de snelheid van warmteafvoer aan het oppervlak en de lokale afkoelsnelheid; beide worden geregeld door het type koelmiddel en de wijze van stroming.
De geometrie is om dezelfde reden van belang. Randen en dunne gedeelten stellen in verhouding tot hun volume een groter oppervlak bloot en koelen doorgaans sneller af dan het midden van een dik gedeelte. Gaten, uitsparingen, spiebanen en dicht opeengepakte onderdelen kunnen damp vasthouden of de vloeistofbeweging beperken. Een sonde die in een open vloeistof hangt, reproduceert niet elke lokale omstandigheid op een complex tandwiel, matrijs, as of plaat. De gemeten curve levert informatie over de testopstelling, maar garandeert niet dat elk punt in een charge die curve heeft ondergaan.
Ook de toestand van het oppervlak verandert de bevochtiging. Walshuid, oxidatie, bewerkingsmarkeringen, gecarboneerde lagen, achtergebleven reinigingsmiddel, meegesleepte olie en afzettingen op het oppervlak kunnen het contact met de vloeistof vertragen of een dampfilm stabiliseren. In waterige afschrikmiddelen kan verontreiniging de oppervlaktespanning en het gedrag van bellen veranderen. In oliën kunnen oxidatieproducten en slib de viscositeit, bevochtiging en circulatie veranderen. Fouten in de concentratie van pekel- of polymeeroplossingen hebben vergelijkbare gevolgen. Het nominale recept kan op papier ongewijzigd blijven, terwijl de werkelijke grenslaag zich anders gedraagt.

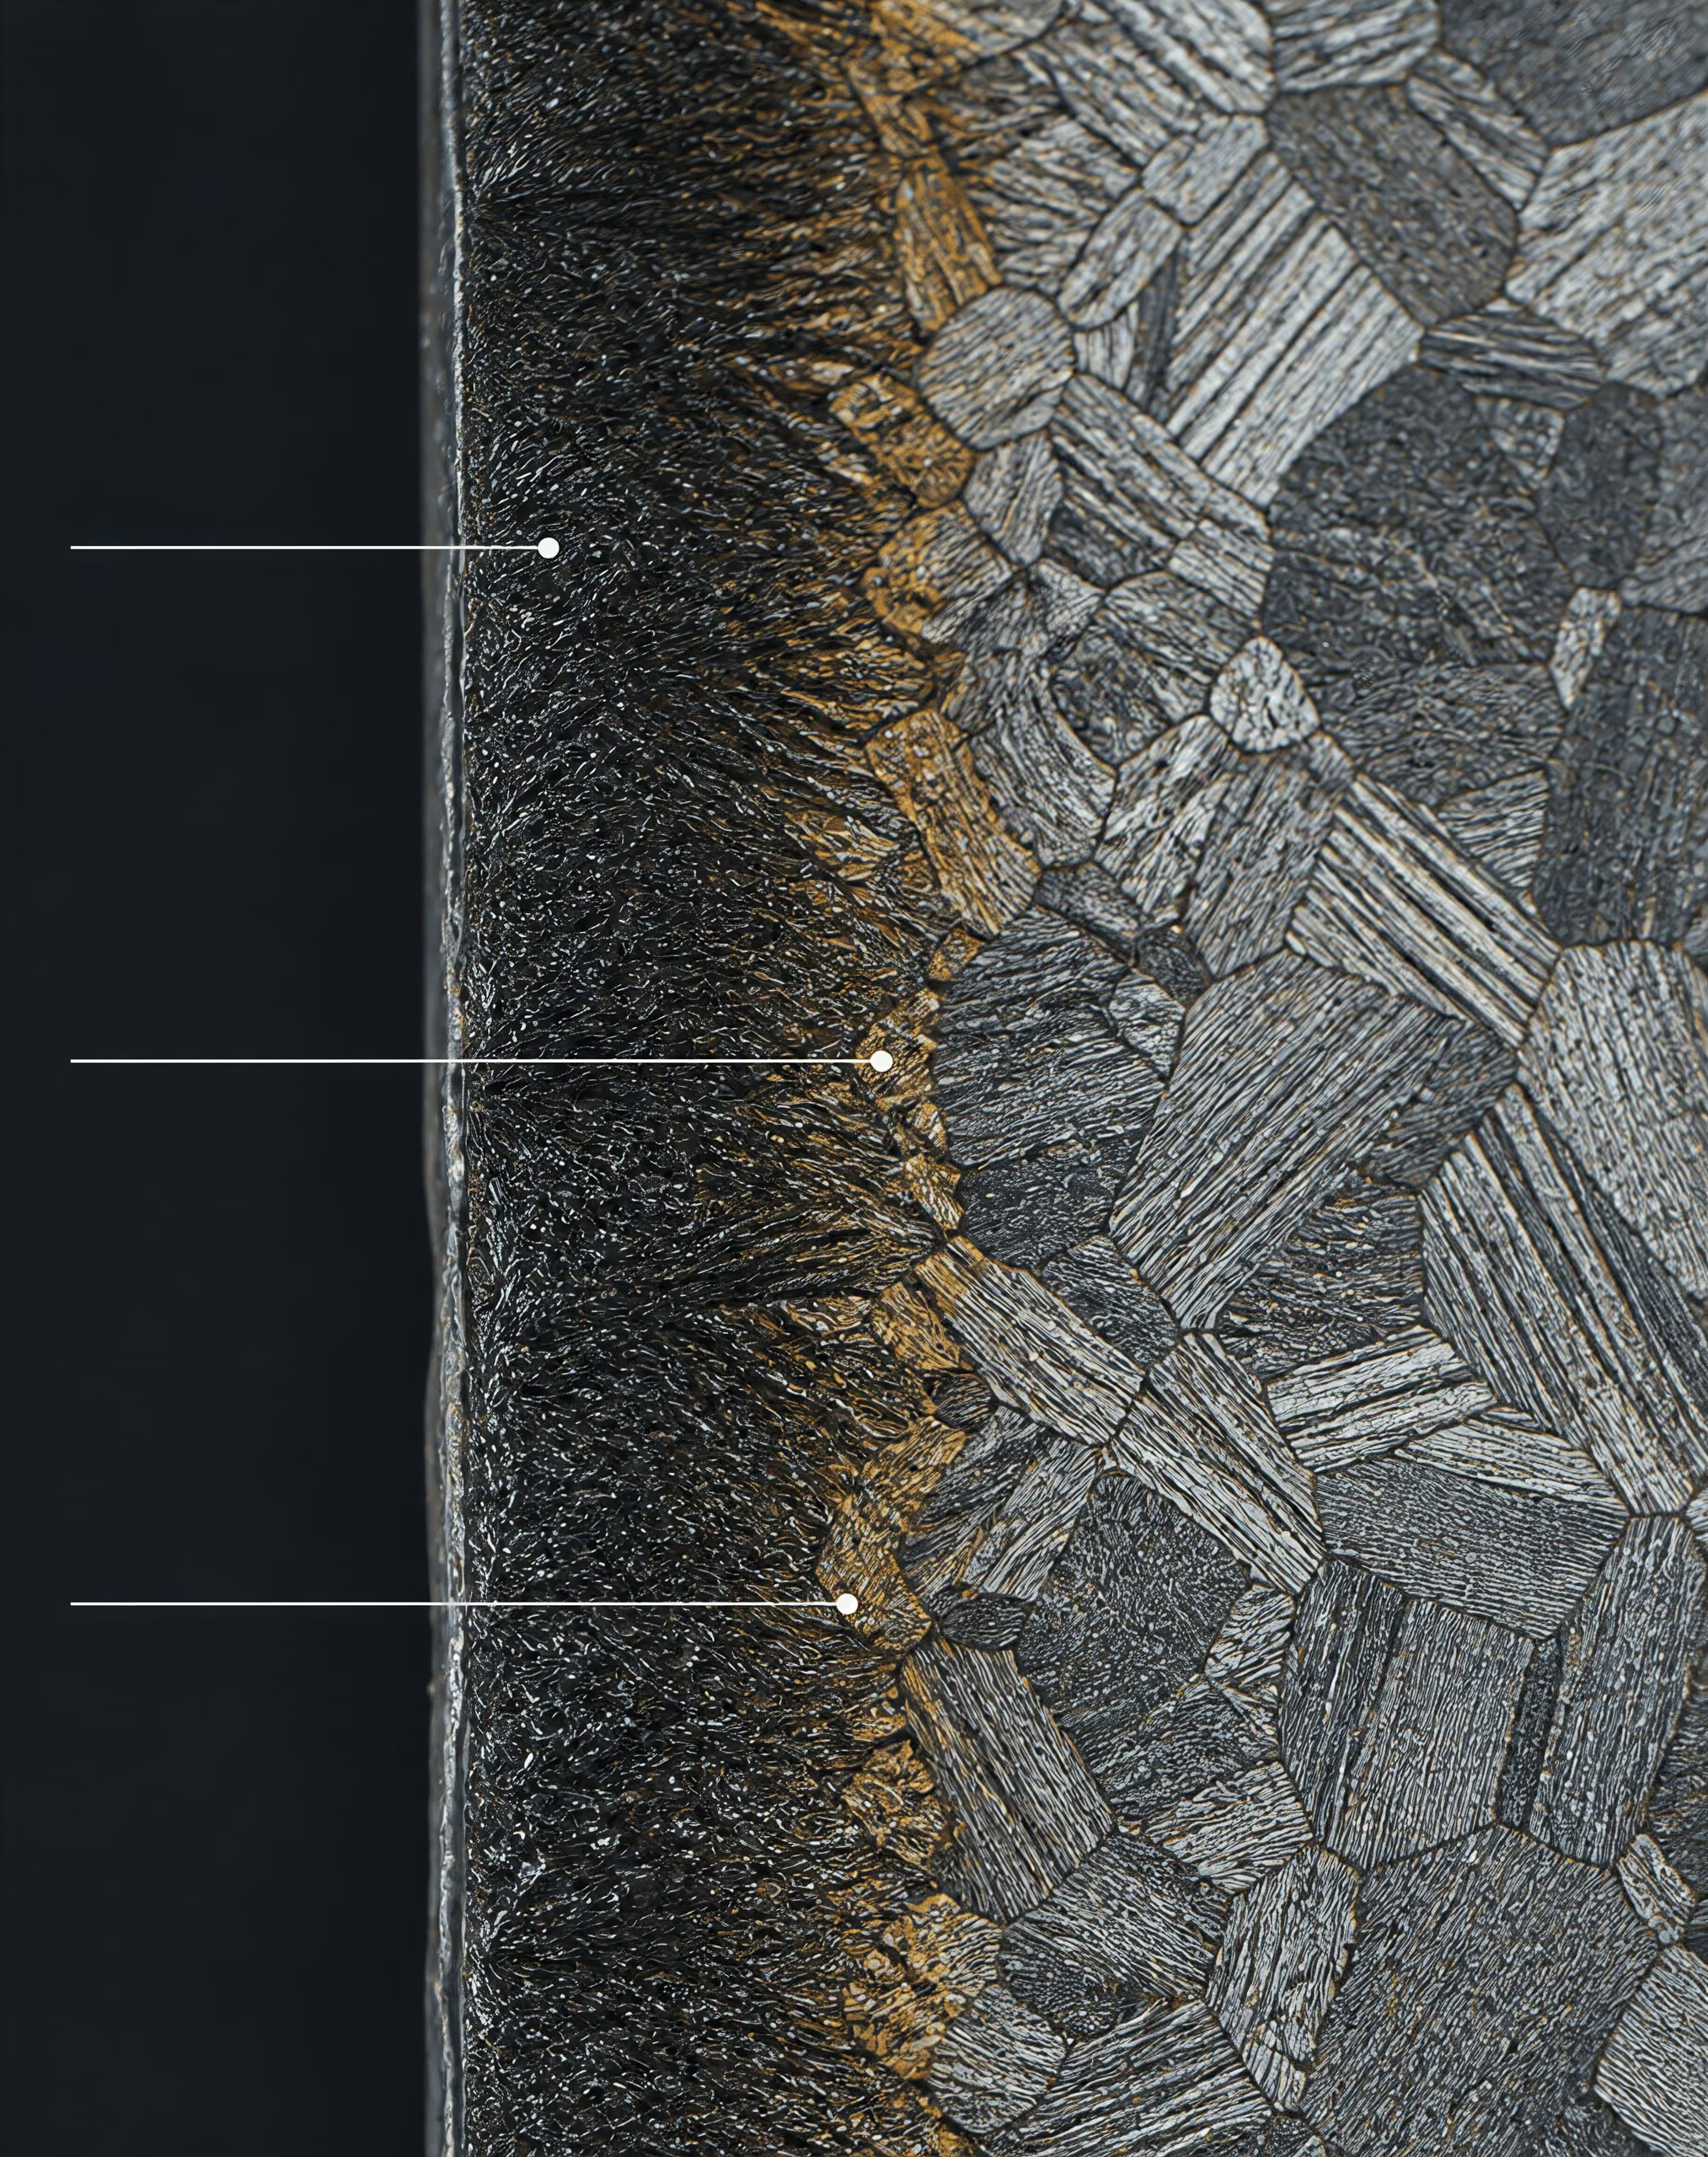
Deze afhankelijkheid van het proces houdt rechtstreeks verband met de transformatie van staal. Austeniet moet door de perliet- en bainietgebieden van het tijd-temperatuur-transformatiegedrag afkoelen voordat het de martensietstarttemperatuur bereikt. Als de lokale afkoeling te langzaam verloopt, kunnen ferriet, perliet of bainiet ontstaan op plaatsen waar martensiet was bedoeld. Bij een zeer hoge afschrikintensiteit kan het onderdeel te grote thermische gradiënten, vervorming of afschrikscheuren ontwikkelen. De relevante vraag is niet eenvoudigweg of water “intensief” is, maar of de lokale afkoelgeschiedenis de vereiste microstructuur oplevert zonder onaanvaardbare spanningen.
Grossmann-H-waarde Een effectieve parameter voor de blusintensiteit die samen met de hardbaarheid van staal en de doorsnedegrootte wordt gebruikt in de analyse van Grossmann; deze is niet hetzelfde als een koelsnelheid of een ordinaat van een koelcurve.
De analyse van Grossmann biedt nog een nuttige, maar afzonderlijke beschrijving. De H-waarde, of Grossmann-factor voor de afschrikintensiteit, vertegenwoordigt de afschrikintensiteit in een geïdealiseerde analyse van de warmteoverdracht en wordt gebruikt in combinatie met de hardbaarheid van het staal en de doorsnedegrootte om de resulterende hardheidsverdeling te schatten. Deze waarde is niet hetzelfde als een afkoelsnelheid, warmtestroomdichtheid of ordinaat van een afkoelcurve. Een H-waarde is een afgeleide procesparameter binnen het Grossmann-kader, terwijl een afkoelcurve van een sonde een gemeten temperatuurgeschiedenis onder een vastgelegde testomstandigheid weergeeft.
Referentiewaarden illustreren de schaal zonder deze absoluut te maken. In het materiaal van NPTEL uit 2024 krijgt niet-geagiteerd water een arbitraire relatieve intensiteitswaarde van 1,0. Typische Grossmann-waarden zijn ongeveer 0,25–0,30 voor stilstaande olie, 0,9–1,0 voor stilstaand water en ongeveer 2 voor stilstaande natronloog of pekel. Ruimere referentiebereiken geven 2,0–5,0 voor pekel, 0,90–2,0 voor gedestilleerd water op kamertemperatuur, 0,2–1,2 voor waterige polymeeroplossingen en 0,25–0,80 voor conventionele of snelafschrikoliën. Dit zijn typische bereiken en geen onveranderlijke materiaalconstanten. Sterk geagiteerde olie kan de intensiteit van stilstaande olie overschrijden, terwijl warm of slecht gecirculeerd water minder intens kan werken dan een laboratoriumreferentie suggereert.
De beperkingen van eenvoudige rangschikkingen van olie, water en pekel
De bekende rangschikking — olie, vervolgens water, vervolgens pekel — kan nuttig zijn als eerste benadering in het onderwijs, maar is geen betrouwbare productiespecificatie. Pekel onderdrukt vaak het aanhouden van de dampfilm en zorgt voor een snellere initiële bevochtiging dan gewoon water, waardoor onder vergelijkbare testomstandigheden een hogere intensiteit kan ontstaan. Toch bepalen de zoutconcentratie, badtemperatuur, agitatie, verontreiniging en geometrie van het onderdeel in welke mate dat voordeel van belang is. “Water” omvat stilstaande, gecirculeerde, gesproeide, warme, koude, gedestilleerde en verontreinigde omstandigheden. “Olie” omvat verschillende viscositeiten, formuleringen, temperaturen en oxidatiegraden.
Zelfs de fase die wordt vergeleken, verandert de rangschikking. Het ene afschrikmiddel kan tijdens het kiemkoken een hoge piek in de afkoelsnelheid veroorzaken, maar een lange fase van filmkoken hebben. Een ander middel kan het oppervlak eerder bevochtigen en de warmte constanter afvoeren, waardoor ondanks een lagere maximale snelheid een ander transformatieresultaat ontstaat. Ook een enkele H-waarde reduceert een veranderende geschiedenis van de warmteoverdracht tot één parameter. Daarom kan deze waarde de bestudering van de afkoelcurve niet vervangen wanneer vervorming, scheurvorming of lokale microstructuur van belang is.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
ASTM-methoden voor koelcurven en ISO 9950 zijn daarom vergelijkingsinstrumenten die worden begrensd door de beschreven procedures. ASTM D8562-24 rapporteert bijvoorbeeld het gedrag van een waterig polymeerafschrikmiddel met een zilveren sonde in een niet-geagiteerde test voor toepassingen met staallegeringen; de norm stelt geen universele rangorde vast ten opzichte van elke olie of pekel die met een andere sondemethode is getest. De studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media brengt op vergelijkbare wijze de gemeten koelprestaties en Grossmann H-waarden in verband met fysische eigenschappen, met gebruikmaking van de ISO/DIS 9950-sondemethode. Daarmee wordt aangetoond waarom viscositeit en thermische geleidbaarheid van belang zijn, zonder de hardheid van het afschrikken tot een van beide eigenschappen afzonderlijk te reduceren.
Wat samen met een resultaat voor de koelintensiteit moet worden gerapporteerd
- Medium Vermeld het blusmiddel en de samenstelling ervan.
- Toestand Vermeld temperatuur, concentratie, verontreiniging en verouderingstoestand.
- Stroming Vermeld agitatie, circulatie, straalrichting of beweging van het werkstuk.
- Test Rapporteer het sondemateriaal, de norm en de testopstelling.
- Temperatuurinterval Specificeer het besproken interval van de koelsnelheid of de volledige curve.
De verdedigbare beschrijving is dus specifiek: vermeld het medium, geef de temperatuur en concentratie ervan aan, identificeer de opstelling voor agitatie of stroming, vermeld de sonde en de norm, en specificeer het koelheidsinterval of de curve die wordt besproken. “Water is harder dan olie” kan in een bepaalde gestandaardiseerde vergelijking richtinggevend juist zijn. Het is geen vaste wet van het afschrikken.
Hoe staal afkoelt tijdens het afschrikken
Wanneer geaustenitiseerd staal in een vloeibaar afschrikmedium terechtkomt, koelt het oppervlak niet met één constante snelheid af. De warmteoverdracht verandert naarmate de oppervlaktetemperatuur daalt, en het bepalende mechanisme kan binnen fracties van een seconde veranderen. ASM Handbook, Volume 4F, Quenchants and Quenching Technology van ASM International deelt het proces op in drie hoofdfasen: dampfilmkoeling, kiemkoken en convectieve koeling. De ASTM-bespreking Heat Transfer during Quenching and Assessment of Quench Severity—A Review beschouwt de koelsnelheid eveneens als een temperatuurafhankelijk resultaat van veranderende mechanismen voor warmteoverdracht en bevochtigingskinetiek.
Deze opeenvolging is van belang omdat het temperatuurverloop aan het staaloppervlak de transformatieproducten bepaalt die zich in het onderdeel vormen. De in 2022 gepubliceerde studie Role of Quenching Method on Cooling Rate and Microstructure of Steels brengt de microstructuur van staal in verband met de snelheid van warmteafvoer aan het oppervlak en de lokale koelsnelheid; beide zijn afhankelijk van het type koelmiddel en de stromingsopstelling. Een afschrikmiddel heeft daarom niet over het gehele temperatuurbereik één constante koelsnelheid.
| Fase | Toestand van het oppervlak | Overheersend warmteoverdrachtsgedrag | Typische relatieve snelheid |
|---|---|---|---|
| Dampfilmkoeling | Continue of vrijwel continue dampfilm | Warmte gaat door de isolerende dampfilm | Relatief langzaam |
| Kiemkoken | De vloeistof raakt het oppervlak tussen de bellen | Bellenvorming, -groei en -loslating voeren warmte af | Vaak het snelst |
| Convectieve koeling | Aanhoudend koken is beëindigd | Geleiding door de grenslaag en vloeistofconvectie | Langzamer dan kiemkoken |
Fase van dampfilm- of filmkoken
Bij onderdompeling kan het staaloppervlak veel heter zijn dan de kooktemperatuur van het afschrikmedium. Koolstofstaal dat tot in het austenitiseringsgebied is verhit, kan water, olie of een waterige polymeeroplossing binnengaan met een oppervlaktetemperatuur die ruim boven 700 °C ligt. Vloeistof die dit oppervlak raakt, verdampt snel. Als de dampvorming voldoende intens is, kunnen de bellen zich aaneensluiten tot een continue of semi-continue damplaag rond het staal.
Deze laag wordt vaak een dampmantel of dampfilm genoemd. Ze scheidt het grootste deel van de vloeistof van het metaal en vermindert het directe contact tussen vloeistof en vaste stof. Damp heeft een veel lagere thermische geleidbaarheid en dichtheid dan de vloeistof, waardoor warmte minder effectief door de film wordt geleid dan bij direct vloeistofcontact. Het staaloppervlak kan daardoor zeer heet blijven, terwijl het omringende afschrikmedium al kookt.
Filmkoken betekent niet dat de warmteoverdracht stopt. Energie wordt nog steeds door de damp verplaatst via geleiding, straling en dampbeweging, maar de snelheid is relatief beperkt en kan over het oppervlak variëren. Geometrie, oriëntatie, oppervlaktetoestand, walshuid, ruwheid en ingesloten gas beïnvloeden of de dampfilm continu is. Een verticale plaat, een cilindrische staaf en een kleine zilveren sonde kunnen in dezelfde vloeistof verschillend dampgedrag vertonen.
De film is bovendien instabiel. Naarmate de oppervlaktetemperatuur daalt, neemt de dampvorming af. Vloeistof kan dan in dunne gedeelten van de film binnendringen. Wanneer deze gedeelten instorten, komt verse vloeistof in contact met het hete metaal en verdampt deze heftig. Deze overgang is geen eenvoudige omschakeling die overal op een onderdeel bij exact één temperatuur plaatsvindt. Ze verplaatst zich over het oppervlak naarmate de lokale bevochtigingscondities veranderen.
Agitatie of gerichte stroming kan de dampfilm verstoren en verwijderen, maar het resultaat hangt af van de manier waarop de vloeistof het onderdeel bereikt. Een pomp, straal, roterend werkstuk of circulatiesysteem kan de film op de ene plaats doorbreken, terwijl elders een stilstaand gebied blijft bestaan. De studie Role of Quenching Method on Cooling Rate and Microstructure of Steels benadrukt dit lokale effect: twee systemen die hetzelfde koelmiddel gebruiken, kunnen verschillende koelsnelheden opleveren wanneer hun stromingsopstellingen verschillen.
Fase van kiemkoken
Nadat het instorten van de dampfilm is begonnen, bereikt de vloeistof het staaloppervlak op veel afzonderlijke plaatsen. Het oppervlak blijft heet genoeg om dampbellen te vormen, maar de vloeistof maakt nu tussen de bellen direct contact met het metaal. Dit is de fase van het kiemkoken.
De warmteoverdracht wordt veel sneller doordat de vloeistof het oppervlak herhaaldelijk bevochtigt, latente warmte opneemt en als damp vertrekt. Bellen ontstaan op actieve kiemvormingsplaatsen, groeien, laten los en worden vervangen door koelere vloeistof. Agitatie verhoogt de vervangingssnelheid en kan bellen ook verwijderen voordat ze samensmelten tot een aanhoudende damplaag. De hoogste koelsnelheden treden doorgaans tijdens deze fase op, hoewel de exacte piek afhankelijk is van het afschrikmedium, de sonde, de temperatuur en de vloeistofbeweging.
De uitspraak “water koelt sneller dan olie” is daarom onvolledig. Water kan onder een bepaalde reeks omstandigheden zeer snel kiemkoken, terwijl een olie met een andere viscositeit, temperatuur of circulatiepatroon een andere koelcurve kan opleveren. Pekel kan de bevochtiging veranderen doordat de persistentie van dampbellen aan het staaloppervlak afneemt, waardoor de hardheid van het afschrikken tijdens het kookgedeelte van de curve vaak toeneemt. Waterige polymeren kunnen een viskeuzere of polymeerrijkere grenslaag vormen, waardoor zowel het bellengedrag als de vervanging van de vloeistof verandert.
Bevochtigingskinetiek De snelheid en wijze waarop vloeistof tijdens het afblussen damp vervangt en contact met een heet staaloppervlak tot stand brengt.
De bevochtigingskinetiek is van centraal belang. De ASTM-bespreking noemt bevochtiging en mechanismen voor warmteoverdracht als redenen waarom de koelsnelheid tijdens de afschrikfasen varieert. Een vloeistof die het oppervlak snel bevochtigt, kan het filmkoken eerder beëindigen dan een andere vloeistof bij dezelfde bulkvloeistoftemperatuur. Concentratie, verontreiniging, opgelost gas, oppervlakteoxide en de temperatuur van het afschrikmedium beïnvloeden dit gedrag allemaal. Hetzelfde nominale afschrikmedium kan daardoor verschillende koelcurven opleveren nadat de concentratie of bedrijfstemperatuur ervan is veranderd.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
Koelcurvetests meten deze veranderende respons in plaats van een universele eigenschap aan de vloeistof toe te kennen. ASTM D8562-24 specificeert een niet-geagiteerde test met een zilveren sonde voor waterige polymeerafschrikmiddelen die met staallegeringen worden gebruikt. ISO 9950:1995 specificeert een sonde van een nikkellegering voor het bepalen en rangschikken van de koeleigenschappen van industriële afschikolies onder gestandaardiseerde, niet-geagiteerde omstandigheden. ASTM Subcommittee D02.L0.06 vermeldt ook ASTM D6200 voor afschikolies, ASTM D6482 voor geagiteerde waterige polymeerafschikmiddelen en ASTM D6549 voor geagiteerde afschikmiddelen. Resultaten van deze methoden zijn alleen vergelijkbaar binnen de beschreven methode en omstandigheden.
Fase van convectieve koeling
Wanneer het staaloppervlak onder de temperatuur daalt die nodig is voor aanhoudend koken, verdwijnen de dampbellen grotendeels. De warmte verlaat het staal dan door convectie naar de vloeistof, met geleiding door de grenslaag aan het grensvlak tussen metaal en vloeistof. Dit is de laatste, convectieve fase.
De koeling verloopt hier langzamer omdat de grote bijdrage aan de warmteoverdracht door verdamping en bellenbeweging is geëindigd. De snelheid hangt sterk af van de eigenschappen van de vloeistof: thermische geleidbaarheid, viscositeit, dichtheid, soortelijke warmte en stromingssnelheid. De studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media brengt de koelprestaties en Grossmann H-waarden met deze eigenschappen in verband, met gebruikmaking van de ISO/DIS 9950-sondemethode. Een hogere viscositeit kan de grenslaag dikker maken en de vervanging van de vloeistof beperken, terwijl een sterkere circulatie deze laag dunner kan maken en de warmteoverdracht kan verhogen.
Ook de temperatuur van het onderdeel is van belang. De kern van het staal kan veel heter blijven dan het oppervlak, waardoor tijdens de convectie warmte door inwendige geleiding naar het oppervlak blijft worden aangevoerd. Doorsnededikte, vorm, hoeken, gaten en contact met bevestigingsmiddelen veroorzaken lokale verschillen. Een stijging van de temperatuur van het afschrikmedium rond een grote lading kan de drijvende kracht voor warmteoverdracht verder verminderen.
De gemeten hardheid van het afschrikken moet worden onderscheiden van het type afschrikmedium en van de Grossmann H-waarde. De conventionele schaal van NPTEL kent niet-geagiteerd water een arbitraire hardheidswaarde van 1,0 toe. Typische Grossmann H-waarden bedragen ongeveer 0,25–0,30 voor stilstaande olie, 0,9–1,0 voor stilstaand water en ongeveer 2 voor stilstaande bijtende soda of pekel. Andere referentiebereiken geven 2,0–5,0 voor pekel, 0,90–2,0 voor gedestilleerd water op kamertemperatuur, 0,2–1,2 voor waterige polymeeroplossingen en 0,25–0,80 voor conventionele of snelafschikolies. Dit zijn typische referentiebereiken, geen onveranderlijke materiaalconstanten.
Een H-waarde vat de intensiteit van het afschrikken samen voor Grossmann-analyses; ze vervangt geen koelcurve. Het sondemateriaal, de sondegrootte, de agitatie, de vloeistoftemperatuur, het bevochtigingsgedrag en het gemeten temperatuurbereik beïnvloeden allemaal het gerapporteerde resultaat. Een zinvolle vergelijking moet deze omstandigheden vermelden. Zonder die informatie verbergt de bewering dat water, olie of pekel een vaste positie in een rangorde van afschikhardheid heeft het werkelijke warmteoverdrachtsproces dat de afkoeling van staal bepaalt.
Water, pekel, loogoplossingen en waterige polymeer-afschrikmiddelen
Water en de referentieschaal voor afschrikintensiteit
Water wordt vaak als referentie-afschrikmedium gebruikt, omdat het koelgedrag ervan bekend is en de relatieve afschrikintensiteit al lange tijd wordt toegepast in inleidende berekeningen voor warmtebehandeling. NPTEL kent stilstaand, niet-geagiteerd water een arbitraire afschrikintensiteit van 1,0 toe. Het woord arbitrair is belangrijk: dit getal is een referentiepunt, geen materiaaleigenschap en geen garantie dat elke watertank staal met dezelfde snelheid zal afkoelen.
Een verhit stalen oppervlak vormt bij het binnengaan in water eerst een dampfilm. Deze film scheidt het metaal tijdelijk van de vloeistof en beperkt de warmtestroom. Naarmate het oppervlak afkoelt, bezwijkt de film, voert kiemkoken de warmte snel af en verwijdert convectie later de warmte nadat het koken is beëindigd. De duur en intensiteit van elke fase hangen af van de oppervlaktetemperatuur, geometrie, oriëntatie, agitatie, watertemperatuur, opgeloste gassen, verontreiniging en de manier waarop de vloeistof het onderdeel bereikt. De afkoelsnelheid verandert tijdens het afschrikken dus voortdurend, in plaats van op één vaste waarde te blijven.
De conventionele rangorde — pekel intenser dan water, water intenser dan olie — kan als eerste benadering nuttig zijn, maar mag niet worden opgevat als een universele rangorde van gemeten afkoelcurven. Een grote, bewegende waterstroom kan warmte anders afvoeren dan een stilstaande tank. In een verzonken gedeelte kan een dampmantel ontstaan, terwijl een blootgesteld oppervlak sterk wordt afgekoeld. De peer-reviewed studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement rapporteerde dat de microstructuur van staal wordt bepaald door de warmteafvoersnelheid aan het oppervlak en de lokale afkoelsnelheid, die beide worden beheerst door het type koelmiddel en de stromingsconfiguratie. Hetzelfde nominale afschrikmedium kan daarom verschillende verdelingen van martensiet, bainiet of perliet veroorzaken wanneer de stromingsconfiguratie verandert.
De analyse van Grossmann drukt de afschrikintensiteit uit met de H-waarde, die losstaat van een eenvoudige waterreferentiewaarde en ook losstaat van een afkoelcurve die met een sonde is verkregen. De verstrekte technische referenties geven typische waarden van ongeveer 0,25–0,30 voor stilstaande olie, 0,9–1,0 voor stilstaand water en 2 voor stilstaande natronloog of pekel. Een bredere referentie geeft 0,90–2,0 voor gedestilleerd water op kamertemperatuur. Deze cijfers beschrijven vaak aangehaalde bereiken onder vermelde aannames; het zijn geen onveranderlijke eigenschappen van “water”. Temperatuur, circulatie, tankontwerp, belading met werkstukken en bevochtiging kunnen het gemeten resultaat buiten een bekende leerboekwaarde brengen.
Testnormen maken deze beperking duidelijker. ISO 9950:1995 specificeert een sonde van nikkellegering voor het bepalen en rangschikken van de koeleigenschappen van industriële afschikolies onder gestandaardiseerde niet-geagiteerde omstandigheden. ASTM International vermeldt ASTM D6200 voor afschikolies, ASTM D6482 voor geagiteerde waterige polymeer-afschrikmiddelen, ASTM D6549 voor geagiteerde afschrikmiddelen en ASTM D8562 voor waterige polymeer-afschrikmiddelen die met een zilverprobe worden getest. Het resultaat behoort bij de gebruikte sonde, temperatuur, agitatie en procedure. Het creëert geen permanente rangorde die op elk stalen onderdeel van toepassing is.
| Medium | Informatie over referentiekoelintensiteit | Belangrijke variabelen |
|---|---|---|
| Water | Arbitraire relatieve waarde van 1,0 voor niet-geagiteerd water | Temperatuur, opgeloste gassen, verontreiniging, agitatie, geometrie |
| Pekel | Gebruikelijk Grossmann-bereik 2,0–5,0; smallere waarde voor stilstaande toestand ongeveer 2 | Zoutsoort, concentratie, temperatuur, bevochtiging, agitatie |
| Natronloogoplossing | Gebruikelijke waarde voor stilstaande natronloog ongeveer 2 | Samenstelling, concentratie, bevochtiging, stabiliteit van de dampfilm |
| Waterig polymeer | Gebruikelijk Grossmann-bereik 0,2–1,2 | Polymeertype, concentratie, temperatuur, degradatie, stroming |
Effecten van pekel en loogoplossingen
Pekel is water waarin zout is opgelost, doorgaans een anorganisch chloride, hoewel het exacte zout en de concentratie moeten worden vermeld voordat het koelgedrag kan worden beoordeeld. Opgeloste ionen veranderen het kookgedrag, de elektrische en thermische eigenschappen van de vloeistof en de interactie met het hete stalen oppervlak. Bij veel toepassingen voor afschrikken verbreekt of destabiliseert pekel de hardnekkige dampfilm die zich rond een heet onderdeel kan vormen. Een groter deel van het oppervlak komt daardoor eerder rechtstreeks met de vloeistof in contact, waardoor de fase van filmkoken wordt verkort en de warmteafvoer tijdens het vroege deel van het afschrikken toeneemt.
Deze verandering verklaart waarom aan pekel conventioneel een grotere afschrikintensiteit wordt toegekend dan aan stilstaand water. De verstrekte Grossmann-referenties plaatsen typische H-waarden voor pekel op ongeveer 2,0–5,0, terwijl de smallere conventionele waarde voor stilstaande pekel ongeveer 2 bedraagt. Het bereik is om een reden breed. De identiteit van het zout, de concentratie, de oplossingstemperatuur, de agitatie, de toestand van het oppervlak en de geometrie van het onderdeel beïnvloeden allemaal de bevochtiging en het koken. Een pekeltank met zwakke circulatie produceert niet noodzakelijk dezelfde afkoelcurve als een krachtig geagiteerde tank met dezelfde nominale samenstelling.
Een grotere warmteafvoer in het begin kan de tijd verkorten die beschikbaar is voor diffusionele omzettingen in geaustenitiseerd staal en kan de vorming van martensiet bevorderen wanneer de hardbaarheid dit toelaat. Ook kunnen thermische gradiënten, restspanningen, vervorming en afschrikscheuren toenemen. Het daaruit voortvloeiende risico hangt af van de staalsoort, de doorsnede, het koolstofgehalte, de voorafgaande austenietkorrelgrootte en de mate van inklemming. Een gelegeerd staal zoals AISI 4140 reageert bijvoorbeeld niet op dezelfde manier op een pekelafschrikking als een ongelegeerde koolstofstaalsoort zoals AISI 1045, zelfs niet wanneer beide vanaf vergelijkbare austeniteertemperaturen worden afgeschrikt.
Loogoplossingen, vaak op basis van natriumhydroxide, worden eveneens in verband gebracht met een hoge afschrikintensiteit. De referentiewaarde van ongeveer 2 voor stilstaande natronloog of pekel moet worden gelezen als een typische Grossmann-vergelijking, niet als een universele waarde voor elke alkalische oplossing. Toevoegingen van loog kunnen de bevochtiging en de stabiliteit van de dampfilm veranderen, maar de richting en omvang van de verandering hangen af van de formulering en de bedrijfsomstandigheden. Alleen de concentratie specificeert het resultaat van de warmteoverdracht niet.
De drie afkoelfasen blijven zowel in pekel als in loogoplossingen belangrijk. Een oplossing kan een kortere dampfilmperiode veroorzaken en toch een andere piek bij het kiemkoken vertonen; ook kan de convectiefase worden beïnvloed door viscositeit, dichtheid en de beweging in de tank. ASTM’s overzicht Heat Transfer during Quenching and Assessment of Quench Severity—A Review benadrukt dat de afkoelsnelheid tijdens deze verschillende fasen varieert en afhankelijk is van de bevochtigingskinetiek en de mechanismen van warmteoverdracht. Eén enkele H-waarde kan niet elk kenmerk van die curve weergeven.
Polymeerconcentratie en koelgedrag
Waterige polymeer-afschrikmiddelen vervangen een deel van het eenvoudige kookgedrag van water door een vloeistof waarvan het gedrag verandert met het polymeertype, de moleculaire structuur, de concentratie, de temperatuur en de mate van degradatie. Het polymeer kan de viscositeit verhogen en de vloeistoffilm aan het stalen oppervlak wijzigen. Het kan ook de bevochtiging, de persistentie van de dampfilm, de bellenvorming en de overgang van koken naar convectie veranderen. Deze effecten zijn gekoppeld: een dikkere of viskeuzere grenslaag kan de vloeistofbeweging belemmeren, terwijl een veranderde oppervlaktefilm kan beïnvloeden wanneer rechtstreeks contact met de vloeistof ontstaat.
Daarom kunnen polymeeroplossingen niet alleen op grond van het woord “polymeer” één vaste afschrikintensiteit worden toegekend. Het verstrekte Grossmann-bereik bedraagt ongeveer 0,2–1,2 voor waterige polymeeroplossingen. Dit bereik overlapt delen van de gebruikelijke bereiken voor olie en water. Het is een typisch referentiebereik, geen universeel interval voor elk polymeer, elke concentratie, temperatuur of stromingsconfiguratie. Een hogere concentratie kan de viscositeit verhogen en de filmvorming wijzigen, maar de resulterende afkoelcurve kan niet betrouwbaar uitsluitend op basis van de concentratie worden voorspeld zonder een vastgelegde formulering en test.
ASTM D8562-24 specificeert een niet-geagiteerde afkoelsnelheidstest met een zilverprobe voor waterige polymeer-afschrikmiddelen die met staallegeringen worden gebruikt. De tijd-temperatuurgegevens kunnen vergelijking of de selectie van een afschrikmedium ondersteunen onder de gespecificeerde methode. Het resultaat blijft echter een testresultaat onder niet-geagiteerde omstandigheden en vormt geen universele rangorde van de oplossing in elke productietank. Voor geagiteerde systemen behandelen ASTM D6482 en ASTM D6549 verschillende testconfiguraties, waardoor het onderscheid tussen het type afschrikmedium en de gemeten intensiteit expliciet wordt gemaakt.
De studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media brengt de gemeten koelprestaties en Grossmann-H-waarden in verband met thermische geleidbaarheid en viscositeit met behulp van de ISO/DIS 9950-sondemethode. Deze eigenschappen helpen het gedrag te verklaren, maar geen van beide bepaalt op zichzelf de volledige afkoelcurve. De bevochtigingskinetiek en stroming kunnen de eerste seconden van de afkoeling domineren, terwijl convectie en viscositeit later invloedrijker worden.
Daarom moet de concentratiecontrole worden gecombineerd met temperatuurcontrole, agitatiecontrole en controles van de afkoelcurve. Een polymeerbad waarvan de concentratie is veranderd of dat thermische degradatie heeft ondergaan, komt mogelijk niet langer overeen met het oorspronkelijke testresultaat. De betekenisvolle specificatie is niet alleen “water”, “pekel” of “polymeer”; het gaat om de samenstelling van het afschrikmedium samen met de temperatuur, beweging, sondemethode en het gemeten koelgedrag.
Afschrikoliën en hun koeleigenschappen
Afschrikolie is geen afzonderlijk koelmedium met één gestandaardiseerde koelsnelheid. Het woord olie duidt de brede chemische klasse van het bad aan, niet de hardingsintensiteit ervan. Twee oliën kunnen verschillende koelcurven opleveren omdat hun basisoliën, additieven, viscositeit, oxidatietoestand, temperatuur en agitatie verschillen. Zelfs hetzelfde bad kan andere resultaten geven wanneer het werkstuk bij een andere temperatuur wordt ingebracht of wanneer pompen, propellers of circulatiemondstukken de stroming rond het oppervlak veranderen.
Dat onderscheid is van belang omdat de eigenschappen van staal afhankelijk zijn van de lokale koelgeschiedenis. De studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) brengt de microstructuur van staal in verband met de snelheid waarmee aan het oppervlak warmte wordt afgevoerd en met de lokale koelsnelheid binnen het onderdeel. Het type koelmiddel is slechts één regelparameter. De stromingsconfiguratie is een andere.
Industriële classificatie van afschrikolie
ASM International behandelt afschrikoliën in ASM Handbook, Volume 4F, Quenchants and Quenching Technology op basis van hun samenstelling, beoogde toepassingsgebied en gemeten koelgedrag, en niet als één vast punt op een universele schaal voor hardingsintensiteit. In industriële classificaties wordt doorgaans onderscheid gemaakt tussen conventionele oliën of oliën met normale snelheid, versnelde of snelle oliën en oliën voor heet afschrikken. Deze groepen beschrijven praktische verschillen in formulering en bedrijfsvoering, maar nemen de noodzaak van een koelcurvetest niet weg.
Conventionele oliën zijn over het algemeen vloeistoffen op minerale oliebasis die zijn geformuleerd voor normaal afschrikken door onderdompeling. Versnelde oliën bevatten additieven die bedoeld zijn om de warmteafvoer te verhogen, vaak door de bevochtiging, het gedrag van de dampfilm of de latere fasen van vloeistofkoeling te veranderen. Hete oliën worden bij verhoogde badtemperaturen gebruikt om vervorming en thermische schokken te beperken; hun hogere temperatuur kan ook de viscositeit verlagen en de koelcurve veranderen. De categorienaam verschaft dus nuttige procesinformatie, maar levert geen numerieke waarde voor de hardingsintensiteit.
De toestand van de olie maakt in de praktijk deel uit van de classificatie. Oxidatie, verontreiniging door water of reinigingschemicaliën, slibvorming en uitputting van additieven kunnen de bevochtiging en warmteoverdracht veranderen. Een nieuwe olie en een verouderde olie uit dezelfde nominale productklasse hoeven een meetsonde niet op dezelfde manier af te koelen. De werkelijke temperatuur en de circulatietoestand van het bad moeten samen met de beschrijving van de vloeistof worden vastgelegd.
ISO 9950:1995 biedt een vastgelegde methode voor het bepalen en rangschikken van de koeleigenschappen van industriële afschrikoliën. De methode maakt gebruik van een sonde van nikkellegering onder gestandaardiseerde omstandigheden zonder agitatie. Die kwalificatie is essentieel: het resultaat is een rangschikking volgens de ISO-testopstelling, geen permanente rangschikking van iedere olie in iedere oven of tank. ASTM International noemt ASTM D6200 als methode voor het bepalen van koelcurven van afschrikolie, naast ASTM D6482 voor geagiteerde waterige polymeerafschrikmiddelen en ASTM D6549 voor geagiteerde afschrikmiddelen. De methoden beantwoorden verwante vragen onder verschillende testomstandigheden.
De analyse van Grossmann biedt een andere beschrijving. De H-waarde vertegenwoordigt de hardingsintensiteit in een model voor warmteoverdracht en is geen chemische constante van de vloeistof. Vaak aangehaalde referentiewaarden zijn ongeveer 0,25–0,30 voor stilstaande olie, 0,9–1,0 voor stilstaand water en circa 2 voor stilstaande natronloog of pekel. Ruimere typische bereiken plaatsen conventionele of snelle afschrikoliën rond 0,25–0,80, hoewel gerapporteerde waarden, afhankelijk van de olie en de bedrijfsomstandigheden, ongeveer 0,2–1,2 kunnen bedragen. Ter vergelijking: typische bereiken zijn ongeveer 2,0–5,0 voor pekel, 0,90–2,0 voor gedestilleerd water op kamertemperatuur en 0,2–1,2 voor waterige polymeeroplossingen.
Deze cijfers mogen niet worden opgevat als onveranderlijke materiaaleigenschappen. NPTEL kent aan niet-geagiteerd water een arbitraire relatieve hardingsintensiteit van 1,0 toe, waarmee wordt geïllustreerd dat dergelijke schalen vergelijkende conventies zijn. Een H-waarde die voor één bad, sondemethode, agitatiestatus en temperatuur is verkregen, mag niet zonder kritische beoordeling op een andere opstelling worden overgedragen.
Gedrag van stilstaande en geagiteerde olie
Onderdompeling in stilstaande olie kent verschillende fasen van warmteoverdracht. Onmiddellijk nadat het hete staal het bad binnengaat, kan de omringende olie verdampen en een dampmantel vormen. Deze film scheidt het oppervlak van de vloeibare olie en beperkt de warmteoverdracht. De film stort uiteindelijk in wanneer het oppervlak afkoelt of wanneer vloeistofbeweging deze verstoort. Daarna kan nucleaat koken of krachtige lokale dampvorming optreden, gevolgd door eenfasige vloeistofkoeling nadat de oppervlaktetemperatuur onder het voor het bad relevante kooktraject is gedaald.
De koelsnelheid verandert aanzienlijk van de ene fase naar de andere. ASTM’s overzicht Heat Transfer during Quenching and Assessment of Quench Severity—A Review benadrukt dat één gemiddelde koelsnelheid deze afzonderlijke mechanismen niet kan weergeven. De temperatuur waarbij de dampfilm instort, de duur van het koken en de snelheid van de latere vloeistofkoeling beïnvloeden allemaal het thermische verloop in het staal.
Agitatie verandert elk van deze gebeurtenissen. Bewegende olie voert hete vloeistof van het werkstuk af, brengt koelere vloeistof naar het oppervlak en kan een dampmantel afbreken of dunner maken. Ook verkleint zij de grenslaag waar de warmte doorheen moet. De resulterende koelcurve kan een hogere maximale koelsnelheid en een kortere dampfase laten zien dan dezelfde olie die zonder beweging wordt getest. Maar “geagiteerd” beschrijft niet één enkele toestand. Tankcirculatie, beweging van het werkstuk, stroming door een waaier, pompstralen en een gerichte sproeistraal creëren verschillende snelheidsvelden. Een groot onderdeel kan een ander deel afschermen, en hoeken, gaten en nauwe spleten kunnen minder stroming ontvangen dan blootliggende vlakken.
De stromingsrichting is bijzonder belangrijk voor het beheersen van vervorming. Wanneer één zijde van een ring of tandwiel sterkere circulatie ontvangt, kan die zijde eerder afkoelen en krimpen. Het lokale verschil in warmteafvoer kan een vormverandering veroorzaken, zelfs wanneer de gemiddelde temperatuur van het bad uniform is. Daarom kan een koelcurve van een laboratoriumsonde op zichzelf niet iedere locatie in een complex stalen onderdeel voorspellen.
Ook de sondemethode beperkt de vergelijkbaarheid. ISO 9950:1995 is bewust niet-geagiteerd en maakt gebruik van een sonde van nikkellegering. ASTM D8562-24 specificeert daarentegen een niet-geagiteerde koeltest met een zilveren sonde voor waterige polymeerafschrikmiddelen die met staallegeringen worden gebruikt. Het sondemateriaal, de geometrie, de positie van het thermokoppel, de agitatie, het badvolume en de procedure voor gegevensverwerking beïnvloeden allemaal het gerapporteerde resultaat. Een waarde uit de ene methode is niet automatisch uitwisselbaar met een waarde uit een andere methode.
Viscositeit, thermische geleidbaarheid en warmteoverdracht
Viscositeit beïnvloedt hoe gemakkelijk olie rond het staal beweegt en hoe dik een vloeistofgrenslaag aan het oppervlak wordt. Een hogere viscositeit verhoogt over het algemeen de bewegingsweerstand, waardoor natuurlijke convectie zwakker is en voor geforceerde stroming meer pompenergie nodig is. Ook kan daardoor een dikkere, langzamer bewegende laag naast het werkstuk achterblijven. Wanneer de badtemperatuur stijgt, daalt de viscositeit doorgaans, wat de circulatie bevordert en de overgang van dampfilmkoeling naar vloeistofconvectie kan veranderen. Dit is een van de redenen waarom een hete olie zich heel anders kan gedragen dan dezelfde olie bij kamertemperatuur.
De thermische geleidbaarheid bepaalt hoe gemakkelijk warmte door de olielaag wordt geleid zodra de vloeistof contact maakt met het oppervlak. Een hogere geleidbaarheid bevordert een snellere geleiding van warmte weg van het staal, maar geleidbaarheid alleen bepaalt de hardingsintensiteit niet. Een vloeistof met hoge geleidbaarheid die nauwelijks beweegt, kan warmte minder effectief afvoeren dan een minder geleidende vloeistof met sterke circulatie. Dichtheid, warmtecapaciteit, viscositeit, bevochtiging, dampvorming en stromingssnelheid werken gezamenlijk.
De studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media brengt de gemeten koelprestaties en Grossmann-H-waarden in verband met thermische geleidbaarheid en viscositeit, met gebruikmaking van de ISO/DIS 9950-sondemethode. De betekenis ervan is niet dat één eigenschap alle oliën kan rangschikken. De studie laat veeleer zien waarom gegevens over fysische eigenschappen helpen om koelcurven te verklaren: viscositeit beïnvloedt de vloeistofbeweging en het transport door de grenslaag, terwijl thermische geleidbaarheid de warmtegeleiding door de vloeistof beïnvloedt. De gemeten H-waarde blijft een resultaat van het volledige warmteoverdrachtssysteem.
Bevochtiging vormt een verdere beperking voor voorspellingen die uitsluitend op eigenschappen zijn gebaseerd. Een olie met gunstige viscositeit en geleidbaarheid kan op een slecht bevochtigd oppervlak toch een hardnekkige dampfilm vormen. Additieven kunnen de oppervlaktespanning en de bevochtigingskinetiek veranderen, terwijl verontreiniging deze opnieuw kan wijzigen. Dezelfde nominale viscositeit die in een laboratoriumcup wordt gemeten, garandeert daarom niet dezelfde afschrikprestatie na oxidatie, verdunning of langdurig gebruik.
Bij de keuze van olie en de procesbeheersing moeten daarom naast de olieclassificatie ook de badtemperatuur, de circulatieconfiguratie, de sondemethode en de acceptatiecurve worden vastgelegd. Koeltijdintervallen, de maximale koelsnelheid en karakteristieke temperaturen zijn informatiever dan het label “olie”. Gemeten gedrag vormt het overdraagbare bewijs; de naam van de vloeistof is slechts het uitgangspunt.
Agitatie, stromingsconfiguratie en geometrie van het onderdeel
De afschrikintensiteit is geen permanente rangorde die aan een vloeistof wordt toegekend. Het is een gemeten respons die door een afschrikmedium wordt geproduceerd onder specifieke thermische en stromingsomstandigheden. Dezelfde olie, wateroplossing of pekel kan warmte met verschillende snelheden afvoeren wanneer de vloeistof stilstaand is, wordt geroerd, door een tank wordt gepompt, door een mondstuk wordt gesproeid of slechts op één oppervlak van een onderdeel wordt gericht. De vorm van het onderdeel voegt daar nog een variabele aan toe: een vlakke zilveren sonde, een gesmede as en een geperforeerde plaat stellen het koelmiddel niet aan hetzelfde stromingsveld bloot.
ASM International maakt in het ASM Handbook, Volume 4F, Quenchants and Quenching Technology om deze reden onderscheid tussen het type afschrikmedium, het koelgedrag en de afschrikintensiteit. De analyse van Grossmann drukt de afschikintensiteit uit als een H-waarde, maar H is geen materiaalconstante. Typische referentiewaarden zijn ongeveer 0,25–0,30 voor stilstaande olie, 0,9–1,0 voor stilstaand water en ongeveer 2 voor stilstaande natronloog of pekel. Uitgebreidere tabellen geven waarden van 2,0–5,0 voor pekel, 0,90–2,0 voor gedestilleerd water op kamertemperatuur, 0,2–1,2 voor waterige polymeeroplossingen en 0,25–0,80 voor conventionele of snelafschrikkende oliën. Deze bereiken beschrijven specifieke omstandigheden en correlaties, geen onveranderlijke rangordes. Agitatie, temperatuur, concentratie, verontreiniging, bevochtiging en geometrie kunnen het gemeten resultaat aanzienlijk beïnvloeden.
Tests met en zonder agitatie
Een proeftest zonder agitatie levert een gecontroleerde referentie op, geen universeel antwoord voor een productielading. ISO 9950:1995 gebruikt een sonde van een nikkellegering om de koeleigenschappen van industriële afschrikoliën onder gestandaardiseerde omstandigheden zonder agitatie te bepalen. ASTM D8562-24 specificeert een test zonder agitatie voor de koelsnelheid met een zilveren sonde, bedoeld voor waterige polymeerafschrikmiddelen die met staallegeringen worden gebruikt. In beide gevallen bepalen de sonde, het bad, de oriëntatie, de temperatuurgeschiedenis en de procedure het resultaat. Een gerapporteerde koelcurve kan daarom een vergelijking ondersteunen tussen monsters die volgens dezelfde methode zijn getest, maar toch niet voorspellen wat er op elke locatie van een bewegend, dicht opeengepakt werkstuk gebeurt.
Dit onderscheid is van belang omdat agitatie de vloeistofgrenslaag en de stabiliteit van de damp naast het hete oppervlak verandert. Tijdens afschrikken door onderdompeling verloopt de warmteoverdracht via herkenbare fasen: een aanvankelijke dampfilmfase, een fase van kiemkoken en een convectiefase nadat de oppervlaktetemperatuur is gedaald tot onder het bereik waarin krachtig koken wordt gehandhaafd. De ASTM-bespreking Heat Transfer during Quenching and Assessment of Quench Severity—A Review beschrijft dat de koelsnelheid tijdens deze fasen verandert en niet constant blijft. Agitatie kan de dampfilmfase verkorten of verstoren, de vervanging van vloeistof aan het oppervlak verhogen en de lokale warmteoverdrachtscoëfficiënt vergroten. Ook kan agitatie de koeling minder uniform maken wanneer de stroming één oppervlak directer bereikt dan een ander oppervlak.
Het subcomité D02.L0.06 van ASTM International onderscheidt verschillende procedures voor verschillende omstandigheden. De vermelde methoden omvatten ASTM D6200 voor afschrikoliën, ASTM D6482 voor geagiteerde waterige polymeerafschrikmiddelen, ASTM D6549 voor geagiteerde afschrikmiddelen en ASTM D8562 voor waterige polymeerafschrikmiddelen die met een zilveren sonde worden getest. Het woord “agitated” in de aanduiding van een methode is geen onbeduidend procedureel detail. Het verandert de hydrodynamische omgeving die wordt gemeten. Een resultaat volgens D8562 zonder agitatie vergelijken met een geagiteerde polymeertest en de twee waarden vervolgens als één vaste schaal behandelen, verwart de testconfiguratie met de identiteit van het afschrikmedium.
Een stilstaand bad kan een lange dampfase en een lagere maximale koelsnelheid vertonen, terwijl pompen of mechanisch roeren dampbellen kan laten instorten en de koeling tijdens het kiemkoken kan verhogen. Overmatige agitatie zorgt er niet eenvoudigweg voor dat elke locatie met dezelfde hogere snelheid afkoelt. Wervelingen, recirculatiezones en dode zones kunnen lokale verschillen veroorzaken. De maximale koelsnelheid van een sonde kan toenemen, terwijl een ander oppervlak van een onderdeel gedeeltelijk afgeschermd blijft van de bewegende vloeistof.
De studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media, waarin de sondeermethode volgens ISO/DIS 9950 wordt gebruikt, brengt de gemeten koelprestaties en de H-waarden van Grossmann in verband met de thermische geleidbaarheid en viscositeit. Deze eigenschappen helpen trends te verklaren, maar vervangen geen gespecificeerde stromingsconditie. De bevochtigingskinetiek en het kookgedrag blijven doorslaggevend, vooral tijdens het hogetemperatuurgedeelte van de koelcurve.
Straal-, onderdompelings- en gerichte stroming
Afschrikken door onderdompeling en afschrikken met een vloeistofstraal leggen verschillende randvoorwaarden op. Bij onderdompeling komt het onderdeel in een omringende vloeistof terecht en ontstaat een stromingsveld door opwaartse kracht, dampbeweging, beweging van het onderdeel en eventuele opgelegde circulatie. Bij afschrikken met een vloeistofstraal levert een mondstuk vloeistof met een bepaalde snelheid en richting. De straal kan een groot oppervlak raken, een boring binnendringen, over een sleuf stromen of op een geselecteerde zone botsen. De warmteafvoer aan het oppervlak hangt dan af van de plaats van inslag, de diameter van de straal, de onderlinge afstand, de hoek, de druk en de mogelijkheid voor gebruikte vloeistof en damp om weg te stromen.
De peer-reviewed studie uit 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, stelt rechtstreeks vast dat de microstructuur van staal wordt bepaald door de warmteafvoersnelheid aan het oppervlak en de lokale koelsnelheid, die worden beheerst door het type koelmiddel en de stromingsconfiguratie. Deze bevinding verwerpt de gemakkelijke aanname dat een afschrikmedium voor het gehele onderdeel één koelsnelheid heeft. Twee gebieden die van hetzelfde staal zijn gemaakt en in dezelfde tank worden gekoeld, kunnen verschillende thermische trajecten volgen wanneer het ene gebied naar een sterke stroming is gericht en het andere in de schaduw van een recirculatiestroming ligt.
Gerichte stroming kan ook thermische asymmetrie veroorzaken. Een straal die één zijde van een plaat raakt, kan door de dikte heen een steile temperatuurgradiënt veroorzaken en langs het oppervlak een andere gradiënt. Een roterende as kan deze asymmetrie verminderen doordat elke omtrek door de stroming beweegt, hoewel rotatie een eigen veranderende grenslaag introduceert. Dwarsstroming door een rek met onderdelen kan effectief zijn aan de blootgestelde oppervlakken, maar zwak tussen dicht bij elkaar geplaatste onderdelen. De stromingsconfiguratie hoort daarom samen met de badtemperatuur en de concentratie van het afschrikmedium in het procesdossier te worden vastgelegd.
Het praktische metallurgische gevolg is rechtstreeks. Als één gebied snel genoeg afkoelt om diffusieve transformatie te onderdrukken, terwijl een ander gebied langzamer door het transformatiebereik gaat, kunnen de resulterende fracties martensiet, bainiet, perliet of ferriet verschillen. Hardheid, restspanning, vervorming en het risico op scheurvorming volgen deze lokale verschillen. Een koelcurve van één sondepositie kan geen uniforme koeling in een complexe lading bewijzen.
Afscherming, dampinsluiting en doorsnededikte
De geometrie bepaalt de toegang tot de vloeistof. Een gat kan tijdens onderdompeling damp vasthouden, vooral wanneer de as ervan en de ontsnappingsroute tegengesteld aan de stroming zijn gericht. Een uitsparing kan een hete gas- of dampenlaag vasthouden nadat het omliggende vlakke oppervlak al tot het kiemkoken is overgegaan. Hoeken veranderen de ontwikkeling van de grenslaag en kunnen een geconcentreerde stroming ondervinden, terwijl aangrenzende ingesloten gebieden weinig verversing van vloeistof krijgen. Deze effecten worden gewoonlijk beschreven als afscherming of dampinsluiting, maar het zijn problemen van warmteoverdracht en niet slechts zichtbare gebreken in de circulatie.
De oriëntatie van een onderdeel kan bepalen of damp wegloopt of aan het onderdeel blijft kleven. Een naar beneden gerichte holte kan een stabiele dampfilm vasthouden; door het onderdeel te draaien of de richting van de vloeistofstraal te veranderen, kan datzelfde oppervlak veel eerder aan de vloeistof worden blootgesteld. Een doorlopend gat kan anders afkoelen dan een blind gat, omdat damp en vloeistof verschillende ontsnappingsroutes hebben. Dicht opeengepakte onderdelen kunnen elkaar afschermen, waardoor de lokale stroming afneemt en de schijnbare afschrikintensiteit die de inwendige onderdelen ervaren verandert, zelfs wanneer het pompdebiet van de tank ongewijzigd blijft.
De doorsnededikte voegt thermische opslag toe. Een dunne flens kan snel de temperatuur van het afschrikmedium benaderen, terwijl de kern van een dikke verdikking heet blijft en warmte aan het oppervlak blijft toevoeren. Het oppervlak kan daardoor al door filmkoken, kiemkoken en convectie gaan terwijl het centrum nog dicht bij de austenitiseertemperatuur ligt. In een dikke doorsnede is de lokale koelsnelheid niet alleen een functie van de externe warmteoverdrachtscoëfficiënt; zij weerspiegelt ook de warmtegeleiding vanuit het inwendige. Hoeken, gaten en overgangen tussen dunne en dikke doorsneden versterken deze verschillen.
Daarom moet een gestandaardiseerd sonderesultaat worden beschouwd als een gecontroleerde indicator van de relatieve prestaties volgens de vermelde methode. Het mag niet automatisch worden omgezet in een universele rangorde tussen olie en water of ongewijzigd op elke geometrie worden toegepast. De relevante vraag is niet alleen of een medium olie, water, polymeer of pekel wordt genoemd. De vraag is hoe het gespecificeerde koelmiddel, de stromingsconfiguratie, het bevochtigingsgedrag, de oriëntatie van het onderdeel en de geometrie van de doorsnede warmte afvoeren op de locatie die de transformatie van het staal beheerst.
Grossmann-H-waarde en de betekenis van de afschrikintensiteit
De H-waarde als weergave van warmteoverdracht
De Grossmann-methode geeft de afschrikintensiteit een numerieke vorm via de H-waarde. Zij kent geen intrinsieke rangorde toe aan water, olie of pekel. In plaats daarvan geeft zij weer hoe effectief een bepaalde afschrikbewerking warmte aan een staaloppervlak onttrekt en deze aan het afschrikmedium overdraagt.
In de klassieke benadering houdt de H-waarde verband met de warmteoverdrachtscoëfficiënt aan het oppervlak, , en de thermische geleidbaarheid van het staal, , doorgaans uitgedrukt als:
De waarde wordt vaak gerapporteerd in eenheden van inverse lengte, zoals , afhankelijk van de gebruikte grafiek of het gehanteerde referentiesysteem. Een hogere H-waarde duidt op een sterkere randvoorwaarde: warmte verlaat het staaloppervlak sneller in verhouding tot het vermogen van het staal om warmte inwendig te geleiden. Een lagere waarde vertegenwoordigt een minder intensieve thermische randvoorwaarde.
Dit onderscheid is belangrijk, omdat afschrikken niet uitsluitend door de warmteoverdracht aan het oppervlak wordt bepaald. Het oppervlak koelt eerst af, terwijl de kern van een staaf of plaat heet blijft. Voordat warmte het afschrikmedium kan binnengaan, moet zij vanuit het inwendige naar het oppervlak worden getransporteerd. De Grossmann-analyse combineert de H-waarde aan de zijde van het afschrikmedium met de hardbaarheid van het staal en de geometrie van de doorsnede om te schatten welk deel van de doorsnede in martensiet kan transformeren.
De methode van Grossmann gebruikt doorgaans de ideale kritische diameter, , als maat voor de hardbaarheid aan de staalzijde. De ideale kritische diameter beschrijft de afmeting van een ronde staaf die bij een oneindig intensieve afschrikking een gespecificeerde transformatierespons zou ontwikkelen, waarbij wordt aangenomen dat het oppervlak de temperatuur van het afschrikmedium bereikt zonder noemenswaardige grensvlakweerstand. De werkelijke kritische diameter hangt zowel af van als van H. Hetzelfde staal kan daarom zeer verschillende hardheidsprofielen opleveren wanneer het wordt afgeschrikt in stilstaande olie, geroerde olie, water of pekel.
Een grote H-waarde betekent niet automatisch dat elk punt in een component snel genoeg afkoelt om martensiet te vormen. Zij betekent dat de randvoorwaarde aan het oppervlak warmte effectief afvoert. Een dikke doorsnede kan in de kern nog steeds langzaam afkoelen door de afstand die de warmte moet afleggen. Een dunne doorsnede van een staal met matige hardbaarheid kan volledig harden in een afschrikmedium met een lagere intensiteit, terwijl een zware doorsnede van dezelfde staalsoort in de kern ferriet, perliet of bainiet kan behouden.
De methode vormt daarom een brug tussen hardbaarheidsgegevens en procesomstandigheden. Zij helpt de respons van het staal te interpreteren, maar vervangt geen afkoelcurve, hardheidsverloopmeting of validatieproef in de productie.
De waarde mag ook niet worden verward met de afkoelsnelheid bij één bepaalde temperatuur. Afschrikken doorloopt verschillende stadia van warmteoverdracht. Tijdens het aanvankelijke dampfilmstadium kan een stabiele dampmantel het oppervlak isoleren en de warmtestroom beperken. Nucleaat koken begint wanneer de film instort; vloeistof komt met tussenpozen in contact met het hete staal en de warmteafvoer kan zeer snel worden. Bij lagere temperaturen neemt het koken af en bepaalt convectie de resterende afkoeling. De beoordeling van ASTM International uit 2024, Warmteoverdracht tijdens het afschrikken en beoordeling van de afschrikintensiteit — een overzicht, benadrukt dat de afkoelsnelheid tijdens deze verschillende stadia verandert. Eén enkele H-waarde vat dit veranderende gedrag samen in een technische weergave.
Typische referentiebereiken
Vaak aangehaalde Grossmann-referentiewaarden plaatsen stilstaande olie rond 0,25–0,30, stilstaand water rond 0,9–1,0 en stilstaande natronloog of pekel rond 2. Deze cijfers zijn nuttig om de conventionele orde van grootte te laten zien, maar het zijn geen vaste waarden die permanent aan chemische categorieën zijn toegekend.
Bredere referentiebereiken laten zien waarom één getal voor elke familie van afschrikmedia misleidend kan zijn. Typische H-waarden worden gerapporteerd als ongeveer 2,0–5,0 voor pekel, 0,90–2,0 voor gedestilleerd water bij kamertemperatuur, 0,2–1,2 voor waterige polymeeroplossingen en 0,25–0,80 voor conventionele of snel afschrikkende oliën. De overlap is aanzienlijk. Een snel afschrikkende olie kan onder bepaalde omstandigheden de ondergrens van een waterig systeem benaderen, terwijl een polymeeroplossing afhankelijk van concentratie, temperatuur en roering een intensiteit kan opleveren die dicht bij die van water of olie ligt.
De behandeling van NPTEL uit 2024 kent aan niet-geroerd water een willekeurige relatieve intensiteitswaarde van 1,0 toe. Het woord “willekeurig” is belangrijk: het getal biedt een referentieschaal en geen fundamentele eenheid van afschrikintensiteit. Het maakt het mogelijk andere omstandigheden met een vastgesteld uitgangspunt te vergelijken. Het betekent niet dat alle niet-geroerde waterbaden exact dezelfde afkoelcurve of dezelfde microstructuur in het staal opleveren.
Pekel kan een hogere schijnbare intensiteit vertonen dan water, omdat opgeloste zouten de bevochtiging veranderen en de vorming van een dampfilm verstoren. Toch beïnvloeden de zoutconcentratie, badtemperatuur, verontreiniging, toestand van het werkstukoppervlak en de beweging door het bad het resultaat. Ook natronloogoplossingen kunnen een sterke afkoeling opleveren, omdat hun bevochtigingsgedrag verschilt van dat van gewoon water. Alleen het chemische etiket kan de H-waarde niet bepalen.
Olie brengt een andere reeks variabelen met zich mee. Viscositeit, thermische geleidbaarheid, additievenchemie, oxidatie, verontreiniging en badtemperatuur beïnvloeden de damp-, kook- en convectiestadia. Een olie die in één test als snel afschrikkende olie wordt geclassificeerd, kan na langdurig gebruik of bij een andere stromingsconfiguratie een duidelijk ander resultaat geven. Waterige polymeeroplossingen zijn nog gevoeliger voor concentratie, polymeertype, degradatie en beweging van de oplossing. Hun afkoelcurven kunnen aanzienlijk veranderen naarmate de polymeerafzetting op het staaloppervlak verandert.
Waarom de H-waarde geen universele materiaaleigenschap is
Een H-waarde behoort tot een gedefinieerde test- of procesconditie en niet tot de naam van het afschrikmedium op zichzelf. Zij hangt af van roering of stroming, de geometrie van de meetsonde, het sondemateriaal, de toestand van het oppervlak, de badtemperatuur, de omvang van de charge, de oriëntatie en de methode die wordt gebruikt om het resultaat te berekenen of te rapporteren. De gemeten waarde kan ook afhangen van welk gedeelte van de afkoelcurve wordt benadrukt.
Daarom moeten normen voor afkoelcurven samen met hun resultaten worden vermeld. ISO 9950:1995 specificeert een methode met een sonde van een nikkellegering voor het bepalen van de afkoelkarakteristieken van industriële afschrikoliën onder gestandaardiseerde, niet-geroerde omstandigheden. ASTM D8562-24 specificeert een niet-geroerde afkoelsnelheidstest met een zilveren sonde voor waterige polymeerafschrikmedia die met staallegeringen worden gebruikt. ASTM Subcommittee D02.L0.06 vermeldt ASTM D6200 voor afschrikoliën, ASTM D6482 voor geroerde waterige polymeerafschrikmedia, ASTM D6549 voor geroerde afschrikmedia en ASTM D8562 voor waterige polymeerafschrikmedia die met een zilveren sonde worden getest.
Deze methoden kunnen vergelijking ondersteunen, maar hun waarden mogen niet zonder nadere kwalificatie tussen ongelijksoortige systemen worden overgenomen. Een zilveren sonde in een niet-geroerd polymeerbad bootst geen stalen smeedstuk na dat door een geroerde productietank beweegt. Een sonde van een nikkellegering die bedoeld is voor vergelijking van oliën levert geen directe H-waarde voor een pekelbewerking. De thermische eigenschappen, afmetingen, oppervlakteafwerking en temperatuurgeschiedenis van de sonde beïnvloeden de gemeten afkoelcurve.
Het onderscheid tussen gemeten afschrikintensiteit en de Grossmann-H-waarde moet duidelijk blijven. Een afkoelcurvetest registreert de temperatuur als functie van de tijd op de locatie van de sonde. De Grossmann-analyse gebruikt een effectieve weergave van de warmteoverdracht om de afschrikrandvoorwaarde te verbinden met de hardbaarheid van het staal en de respons van de doorsnede. Een afkoelcurve kan voor een bepaald analytisch doel worden omgezet in een geschatte intensiteit, maar bij die omzetting worden aannamen gedaan.
De peer-reviewed studie uit 2022, De rol van de afschrikmethode bij de afkoelsnelheid en microstructuur van staal: variaties in koelmiddel en de stromingsconfiguratie ervan, maakt het procesgevolg rechtstreeks duidelijk: de microstructuur van staal hangt af van de snelheid waarmee warmte aan het oppervlak wordt afgevoerd en van de lokale afkoelsnelheid; beide worden bepaald door het type koelmiddel en de stromingsconfiguratie. De studie Het effect van thermische geleidbaarheid en viscositeit op de koelprestaties van vloeibare afschrikmedia brengt gemeten koelprestaties en Grossmann-H-waarden eveneens in verband met de thermische geleidbaarheid en viscositeit van vloeistoffen, met gebruik van de ISO/DIS 9950-sondemethode.
Daarom zijn H-waarden het nuttigst wanneer zij worden gerapporteerd samen met de omstandigheden waaronder zij zijn verkregen. “Olie, H = 0,3” is onvolledig. Een technisch betekenisvolle formulering vermeldt de olie, de badtemperatuur, de toestand van roering, de sonde- of werkstukmethode en de grondslag van de berekening. Zonder die informatie is het cijfer slechts een ruwe referentie. De Grossmann-analyse blijft juist waardevol wanneer zij wordt behandeld als een model van een bepaalde afschrikrandvoorwaarde — en niet als een universele materiaaleigenschap of een permanente rangorde van media.
Koelcurve-onderzoek en sondemethoden
Tijd-temperatuurgegevens en koelcurven
Een koelcurvetest registreert de temperatuur van een verwarmde sonde terwijl deze in een quenchmiddel afkoelt. Het resultaat is een tijd-temperatuurdataset, die doorgaans wordt weergegeven met de tijd op de horizontale as en de sondetemperatuur op de verticale as. De curve laat zien hoe snel de warmte bij elke temperatuur uit de sonde wordt afgevoerd, terwijl de afgeleide daarvan, , de momentane afkoelsnelheid geeft. Een steil gedeelte betekent snel temperatuurverlies; een vlakker gedeelte betekent tragere warmteoverdracht.
De helling is niet constant, omdat bij het afschrikken niet van begin tot eind één enkel mechanisme voor warmteoverdracht werkzaam is. Wanneer een hete sonde in een vloeistof terechtkomt, kan zich rond het oppervlak een dampmantel vormen. Deze filmkookfase scheidt de sonde van de vloeistof en veroorzaakt vaak een relatief lage of matige afkoelsnelheid. Wanneer de dampfilm instort, komt de vloeistof intermitterend of continu in contact met het oppervlak. Vervolgens kan bellenkoken zeer snel warmte afvoeren, waardoor het steilste deel van de curve ontstaat. Bij lagere temperaturen neemt het koken af en wordt convectie het belangrijkste mechanisme, zodat de curve doorgaans weer vlakker wordt.
De exacte overgangen zijn afhankelijk van het quenchmiddel, het sondeoppervlak, de temperatuur, de agitatie, verontreinigingen en het bevochtigingsgedrag. Een quenchmiddel dat de dampfilm snel verbreekt, kan een sonde snel afkoelen, zelfs als de warmtegeleidingscoëfficiënt ervan niet uitzonderlijk hoog is. Omgekeerd kan slechte bevochtiging een isolerende dampfilm in stand houden en de warmteafvoer vertragen. De beoordeling van ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, benadrukt dat de afkoelsnelheid verandert tijdens verschillende afschrikfasen en geen vaste eigenschap van de vloeistof blijft.
Analyse van koelcurven levert daarom meer informatie op dan één enkel label zoals “olie”, “water” of “pekel”. Een test kan de tijd rapporteren die nodig is om door bepaalde temperatuurbereiken af te koelen, de maximale afkoelsnelheid, de temperatuur waarbij die maximale snelheid optreedt, of de afkoelsnelheid bij specifieke temperaturen. Deze waarden kunnen worden vergeleken wanneer dezelfde sondegeometrie, begintemperatuur, houder, agitatie, data-acquisitiesysteem en rapportageprocedure worden gebruikt.
Het temperatuurbereik is metallurgisch relevant. Bij een stalen onderdeel kan de afkoelsnelheid door het omzettingsgebied van austeniet naar perliet of van austeniet naar bainiet de fractie en verdeling van de omzettingsproducten beïnvloeden. Afkoeling door het martensiet-startgebied beïnvloedt de vorming van martensiet, terwijl overmatige oppervlakteafkoeling de thermische spanning en het risico op vervorming of scheurvorming kan vergroten. De sonde reproduceert niet elk kenmerk van een werkelijk stalen onderdeel, maar levert wel een gecontroleerde maat voor het warmteoverdrachtsgedrag.
Daarom moet het type quenchmiddel worden onderscheiden van de gemeten afschrikintensiteit. De conventionele relatieve schaal van NPTEL kent aan niet-geagiteerd water een arbitraire intensiteitswaarde van 1,0 toe. Dat getal is een referentie en geen materiaalconstante. Agitatie, watertemperatuur, opgelost gas, de toestand van het oppervlak en de geometrie van het onderdeel kunnen het gemeten resultaat veranderen. Hetzelfde onderscheid geldt voor de analyse van Grossmann. Typische referentiewaarden voor H zijn ongeveer 0,25–0,30 voor stilstaande olie, 0,9–1,0 voor stilstaand water en ongeveer 2 voor stilstaande natronloog of pekel. In bredere, gepubliceerde bereiken wordt 2,0–5,0 genoemd voor pekel, 0,90–2,0 voor gedestilleerd water op kamertemperatuur, 0,2–1,2 voor waterige polymeeroplossingen en 0,25–0,80 voor conventionele of snelafschrikkende quencholiën. Dit zijn praktische bereiken en geen onveranderlijke constanten voor elk bad en elke bedrijfsconditie.
Een H-waarde verschilt ook van een koelcurve van een sonde. Grossmanns vertegenwoordigt de afschrikintensiteit in een warmtestroommodel dat wordt gebruikt in combinatie met berekeningen van de hardbaarheid van staal en de doorsnedegrootte. Een sondetest meet de thermische respons van een bepaalde sonde volgens een bepaalde procedure. Beide kunnen met elkaar in verband worden gebracht, maar het ene mag niet zonder een vastgelegde correlatie als vervanging voor het andere worden gebruikt.
ASTM D6200, D6482 en D6549
Het karakteriseringsdocument van ASTM International, Quenchant Characterization by Cooling Curve Analysis, noemt ASTM D6200, ASTM D6482 en ASTM D6549 als relevante normen voor koelcurven. ASTM-subcommissie D02.L0.06 vermeldt ook hun beoogde toepassingen: ASTM D6200 heeft betrekking op quencholiën, ASTM D6482 op geagiteerde waterige polymeerquenchmiddelen en ASTM D6549 op geagiteerde quenchmiddelen. ASTM D8562 wordt afzonderlijk vermeld voor waterige polymeerquenchmiddelen die met een zilveren sonde worden getest.
De normen classificeren vloeistoffen niet alleen op basis van hun chemische naam. Ze schrijven een testopstelling voor waarmee het temperatuurverloop van een sonde kan worden gemeten en vergeleken. De afmetingen en het materiaal van de sonde, het vloeistofvolume, de badtemperatuur, de agitatie- of stromingsopstelling, de positionering van de sonde en de eisen voor temperatuurregistratie beïnvloeden allemaal het resultaat. Een resultaat dat volgens ASTM D6200 is verkregen, kan niet automatisch als gelijkwaardig worden beschouwd aan een resultaat volgens ASTM D6482 of ASTM D6549, omdat de sonde en de bedrijfscondities kunnen verschillen.
Agitatie verdient bijzondere aandacht. Bewegende vloeistof verandert de dikte en stabiliteit van de dampfilm, voert aan het sondeoppervlak nieuw, koeler quenchmiddel aan en beïnvloedt de overgang tussen koken en convectie. In een industriële tank kan de stroming worden veroorzaakt door pompen, propellers, sproeiers, beweging van het onderdeel of circulatie rond een rek. “Geagiteerd” is daarom geen volledige beschrijving van de hydrodynamische toestand, tenzij ook de richting en intensiteit van de stroming worden geregeld of geregistreerd.
ASTM D8562-24 specificeert een niet-geagiteerde koeltest met een zilveren sonde voor waterige polymeerquenchmiddelen die met staallegeringen worden gebruikt. Het resultaat kan dienen ter vergelijking van waterige polymeerformuleringen of een indicatie geven van de relatieve afschrikintensiteit volgens deze methode. Het kan geen universele rangschikking ten opzichte van elke olie, elk waterbad of elk pekelsysteem vaststellen, omdat het resultaat betrekking heeft op de gedefinieerde testconditie met een zilveren sonde zonder agitatie.
Het ASTM-kader is juist nuttig omdat het de reikwijdte van de bewering beperkt. Als twee oliën volgens ASTM D6200 in hetzelfde laboratorium met aanvaardbare herhaalbaarheid worden getest, kunnen hun curven een relatieve vergelijking ondersteunen. Als de ene olie in een stilstaand bad wordt getest en de andere in een sterk gecirculeerde productietank, beschrijven de getallen niet dezelfde warmteoverdrachtsconditie. Een curve voorspelt ook niet rechtstreeks de hardheid, vervorming, restspanning of scheurvorming zonder rekening te houden met de staalsoort, doorsnededikte, geometrie, voorafgaande austeniettoestand en belading van het onderdeel.
De peer-reviewed studie uit 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, legt deze procesrelatie rechtstreeks: de microstructuur van staal wordt bepaald door de snelheid waarmee warmte aan het oppervlak wordt afgevoerd en door de plaatselijke afkoelsnelheid; beide worden geregeld door het type koelmiddel en de stromingsconfiguratie. Een sonderesultaat is dus bewijs met betrekking tot een warmteoverdrachtstest en geen volledige specificatie van de microstructuur die elk stalen onderdeel zal ontwikkelen.
ISO 9950:1995 en de nikkellegeringsonde
ISO 9950:1995 specificeert een sondemethode met een nikkellegering voor het bepalen en rangschikken van de koeleigenschappen van industriële quencholiën onder gestandaardiseerde, niet-geagiteerde omstandigheden. De thermische respons van de sonde wordt geregistreerd terwijl deze in de olie afkoelt, en de resulterende curve levert vergelijkende informatie over het afkoelgedrag bij verschillende temperaturen. Omdat de methode gebruikmaakt van een gedefinieerde sonde van een nikkellegering en een niet-geagiteerd bad, kunnen laboratoria het gedrag van oliën vergelijken wanneer de voorgeschreven condities worden gehandhaafd.
De rangschikking heeft een beperkte maar nuttige betekenis. Als olie A bij tests volgens ISO 9950:1995 een snellere afkoelrespons vertoont dan olie B, heeft olie A volgens die methode de hogere gemeten koeleigenschap. Het resultaat kan helpen veranderingen te identificeren die worden veroorzaakt door oxidatie, verontreiniging, veroudering of verschillen in formulering, wanneer de monsters consistent worden getest.
Het resultaat kan niet bewijzen dat olie A elke staalsoort in elke oven of tank sneller zal afkoelen. Productie-agitatie kan filmkoken onderdrukken, de belading kan de plaatselijke stroming veranderen en het oppervlak van het werkstuk kan anders bevochtigen dan de sonde van een nikkellegering. De badtemperatuur, de concentratie van verontreinigingen, de plaatsing van de sonde en de geometrie van het onderdeel kunnen allemaal de volgorde van de warmteoverdracht veranderen. De rangschikking stelt evenmin een Grossmann-H-waarde vast, tenzij voor dat quenchmiddel en die toepassing een gevalideerde relatie is ontwikkeld.
De studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media gebruikte de sondemethode volgens ISO/DIS 9950 om gemeten koelprestaties en Grossmann-H-waarden in verband te brengen met warmtegeleidingscoëfficiënt en viscositeit. Dergelijk onderzoek laat zien hoe sondegegevens aan technische modellen kunnen worden gekoppeld, maar de relatie hangt af van de testcondities en de aannames van het model. Een waarde voor warmtegeleidingscoëfficiënt of viscositeit alleen bepaalt de koelcurve niet; bevochtiging en kookgedrag kunnen in bepaalde temperatuurbereiken overheersend zijn.
Koelcurvetests zijn daarom het meest betrouwbaar wanneer hun reikwijdte nauwkeurig wordt vermeld: sondemateriaal, norm, badtemperatuur, agitatieconditie, gemeten temperatuurbereik en gerapporteerde maat voor de afkoelsnelheid. “Water is intensiever dan olie” kan onder vergelijkbare omstandigheden een bruikbare eerste benadering zijn. Het is geen volledig testresultaat. De verdedigbare vergelijking is altijd die tussen gemeten curven die volgens gespecificeerde methoden zijn verkregen en zijn geïnterpreteerd met inachtneming van het werkelijke staal, de geometrie en de afschrikopstelling.
ASTM D8562-24 voor waterige polymeerquenchmiddelen
ASTM D8562-24 definieert een niet-geagiteerde koel-snelheidstest met een zilveren sonde voor waterige polymeerblusmiddelen die met staallegeringen worden gebruikt. Strong evidence
ASTM D8562-24 specificeert een niet-geagiteerde afkoelsnelheidstest met een zilverprobe voor waterige polymeer-afschrikmiddelen die met staallegeringen worden gebruikt. Deze formulering bepaalt de grenzen van de methode. Zij stelt geen permanente rangorde vast waarin elke polymeeroplossing tussen olie en water valt, en kent aan een waterig polymeer niet uitsluitend op basis van zijn samenstelling één universele afschrikhardheid toe. Het resultaat heeft betrekking op een gespecificeerde probe, een gespecificeerd vat, een bepaalde toestand van het afschrikmiddel en een specifieke warmteoverdrachtstest.
Dit onderscheid is van belang omdat “type afschrikmiddel” en “gemeten afschrikintensiteit” verschillende zaken beschrijven. Een waterige polymeeroplossing wordt gekarakteriseerd door het opgeloste of gedispergeerde polymeersysteem en de concentratie daarvan; de gemeten afkoelcurve weerspiegelt ook de temperatuur, verontreiniging, bevochtiging, vloeistofbeweging en de opstelling van de probe. De Grossmann-afschrikintensiteit, uitgedrukt als de H-waarde, is een afzonderlijke technische weergave van de afschrikintensiteit. Een afkoelsnelheidsresultaat volgens D8562-24 mag niet als een H-waarde worden beschouwd tenzij een geschikte analyse is uitgevoerd en de aannames daarvan geldig zijn.
Reikwijdte van de zilverprobetest
De zilverprobe geeft D8562-24 een gedefinieerde thermische respons. Zilver heeft een hoge thermische geleidbaarheid, waardoor de probe bedoeld is om het warmteoverdrachtgedrag te registreren dat door het afschrikmiddel aan het oppervlak wordt opgelegd, en niet het transformatiegedrag van een staalproefstuk. Het gemeten temperatuur-tijdverloop kan vervolgens worden omgerekend naar informatie over de afkoelsnelheid bij gespecificeerde temperaturen of binnen gespecificeerde temperatuurintervallen. De test karakteriseert het afschrikmiddel dus onder de omstandigheden van de methode; hij voorspelt niet rechtstreeks het temperatuurverloop van elk stalen onderdeel.
Deze beperking is geen tekortkoming. Een gestandaardiseerde probe maakt gecontroleerde vergelijking mogelijk. Als twee waterige polymeer-afschrikmiddelen worden getest met hetzelfde apparaat, dezelfde voorbereiding, dezelfde temperatuur en dezelfde rapportageprocedure, kunnen hun afkoelcurven op een gemeenschappelijke basis worden vergeleken. Uit de vergelijking kan bijvoorbeeld blijken dat de ene oplossing binnen een bepaald temperatuurbereik sneller warmte afvoert, terwijl de andere tijdens het latere deel van de afkoeling een andere snelheid vertoont. Eén enkele maximale afkoelsnelheidswaarde kan dat verschil verbergen.
De afkoeling is niet constant vanaf de onderdompeling tot aan de uiteindelijke temperatuursegalisatie. De beoordeling van ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, beschrijft verschillende afschrikfasen en de daarmee samenhangende veranderingen in het warmteoverdrachtgedrag. Aanvankelijk kan een hete dampmantel de probe van de vloeistof scheiden; vervolgens kan deze mantel instorten wanneer de bevochtiging begint, waardoor een snellere fase van bellenkoken ontstaat. Bij lagere temperaturen van de probe neemt het koken af en wordt convectie belangrijker. De overgangstemperaturen, de duur van elke fase en de afkoelsnelheden zijn afhankelijk van de vloeistof en de wisselwerking daarvan met het oppervlak.
Bij polymeer-afschrikmiddelen is bevochtiging bijzonder belangrijk. Aan het hete oppervlak kunnen polymeerfilms ontstaan die de stabiliteit van de dampfilm veranderen en beïnvloeden hoe de vloeistof de probe bereikt. De concentratie, de ouderdom van de oplossing, residuen, de waterkwaliteit en verontreiniging kunnen deze film beïnvloeden. Dezelfde nominale polymeerconcentratie kan daardoor onder verschillende bedrijfsomstandigheden verschillende afkoelcurven opleveren. De studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement brengt de microstructuur van staal in verband met de warmteafvoer aan het oppervlak en de lokale afkoelsnelheid; beide worden bepaald door het type koelmiddel en de stromingsconfiguratie. D8562-24 meet één gecontroleerde uitingsvorm van dat gedrag, niet elke mogelijke industriële uitingsvorm.
Ook het materiaal van de probe verhindert een onkritische uitwisselbaarheid tussen normen. ISO 9950:1995 specificeert een test met een nikkelgelegeerde probe voor het bepalen en rangschikken van de afkoelkarakteristieken van industriële afschrikoliën onder gestandaardiseerde niet-geagiteerde omstandigheden. ASTM D6200 heeft betrekking op afschrikoliën, terwijl D8562-24 betrekking heeft op waterige polymeer-afschrikmiddelen die met een zilverprobe worden getest. Een numerieke afkoelsnelheid uit de methode voor nikkelgelegeerde olieprobes is niet automatisch gelijkwaardig aan een numerieke afkoelsnelheid uit de methode voor polymeertests met een zilverprobe. De constructie van de probe, de thermische respons, de geometrie van het proefstuk, de instrumentatie en de familie van het afschrikmiddel beïnvloeden allemaal het resultaat.
Niet-geagiteerde testomstandigheden
“Niet-geagiteerd” vormt een belangrijk onderdeel van de aanduiding D8562-24 en is geen onbeduidend laboratoriumdetail. De test is bedoeld om de afkoelrespons te meten zonder opgelegde mechanische agitatie of gecontroleerde vloeistofstroming rond de probe. Deze voorwaarde verwijdert één belangrijke variabele en ondersteunt herhaalbare vergelijkingen tussen waterige polymeeroplossingen. Dit betekent niet dat het afschrikmiddel in alle fysische opzichten bewegingloos is: hete vloeistof stijgt, damp beweegt en dichtheidsverschillen veroorzaken natuurlijke convectie. Het betekent dat de methode niet doelbewust een pomp, waaier, sproeistraal, mondstuk of beweging van het werkstuk nabootst.
Industriële tanks gedragen zich zelden als een volledig stilstaand laboratoriumbad. Onderdelen kunnen verticaal of horizontaal worden ingebracht, manden kunnen bewegen, pompen kunnen de vloeistof circuleren en nabijgelegen oppervlakken kunnen de stroming omleiden. Een sproeisysteem legt weer andere randvoorwaarden op. Stroming kan dampfilms doorbreken, koeler vloeistof aan het oppervlak vernieuwen, polymeerrijke grenslagen verwijderen en de balans tussen koken en convectie veranderen. Bijgevolg beschrijft een resultaat volgens D8562-24 de niet-geagiteerde testtoestand, ook wanneer de productietank wordt geagiteerd.
Ook de temperatuur van het afschrikmiddel moet worden beheerst en gerapporteerd, omdat de viscositeit, het gehalte aan opgelost gas, de bevochtiging en de warmtecapaciteit met de temperatuur variëren. Voor de polymeerconcentratie en de toestand van de oplossing is dezelfde nauwgezetheid vereist. Van een test met een verse oplossing bij één bepaalde concentratie mag niet worden aangenomen dat deze representatief is voor een bedrijfsbad waarin zich olie, fijne deeltjes, zouten, corrosieproducten of afbraakproducten van het polymeer hebben opgehoopt. Reinigings- en bemonsteringspraktijken kunnen de resultaten beïnvloeden voordat de probe in de vloeistof wordt gebracht.
Deze factoren verklaren waarom “water is intensiever dan olie” te simplistisch is voor technische beslissingen. De behandeling van NPTEL uit 2024 kent aan niet-geagiteerd water een arbitraire relatieve intensiteitswaarde van 1,0 toe. Typische Grossmann-referentiewaarden bedragen ongeveer 0,25–0,30 voor stilstaande olie, 0,9–1,0 voor stilstaand water en circa 2 voor stilstaande natronloog of pekel. Ruimere gepubliceerde bereiken geven 2,0–5,0 voor pekel, 0,90–2,0 voor gedestilleerd water bij kamertemperatuur, 0,2–1,2 voor waterige polymeeroplossingen en 0,25–0,80 voor conventionele of snel afschrikkende oliën. Dit zijn referentiebereiken en geen onveranderlijke materiaaleigenschappen. Agitatie, temperatuur, bevochtiging, geometrie en de gekozen berekeningsmethode kunnen een gemeten resultaat aanzienlijk verschuiven.
Ook het woord “geagiteerd” vereist precisie op basis van de normen. ASTM-subcommissie D02.L0.06 vermeldt ASTM D6482 voor geagiteerde waterige polymeer-afschrikmiddelen en ASTM D6549 voor geagiteerde afschrikmiddelen, naast D6200 voor afschrikoliën en D8562 voor waterige polymeer-afschrikmiddelen die met een zilverprobe worden getest. D6482 of D6549 kan representatiever zijn wanneer het productieproces afhankelijk is van circulatie of beweging. Het selecteren van D8562-24 voor een geagiteerd proces uitsluitend omdat deze methode praktisch is, leidt tot een mismatch tussen methode en proces.
Gebruik van resultaten voor vergelijking en selectie
Resultaten volgens D8562-24 kunnen richting geven aan de selectie van een afschrikmiddel of aan de vergelijking van afschrikintensiteiten, mits de vergelijking begint met de reikwijdte van de methode. De eerste vraag is niet: “Welke curve heeft het grootste getal?” De vraag is: “Zijn de curven verkregen met dezelfde toepasselijke methode, dezelfde probe, dezelfde temperatuur en concentratie van het afschrikmiddel en dezelfde agitatieconditie?” Pas na deze controle mogen de afkoelsnelheidsgegevens worden vergeleken.
Een zinvolle vergelijking onderzoekt de volledige curve. De snelheid tijdens de dampfase geeft aan hoe lang het oppervlak door damp geïsoleerd blijft. De snelheid tijdens het bellenkoken kan bepalend zijn voor het doorlopen van temperatuurbereiken waarin overmatige afkoeling het risico op vervorming of scheurvorming kan verhogen. Het convectieve deel bij lagere temperaturen beïnvloedt hoe het staal het transformatiebereik en de uiteindelijke temperatuursegalisatie benadert. Voor een staalsoort houdt de relevante snelheid verband met het kritische transformatiegedrag, de doorsnede, de geometrie en de vereiste microstructuur — en niet noodzakelijk met de maximale snelheid die door de zilverprobe wordt geregistreerd.
Het resultaat kan een gecontroleerde wijziging van de ene naar de andere concentratie van een waterig polymeer ondersteunen, een controle op de achteruitgang van het bad mogelijk maken of een vergelijking tussen een polymeeroplossing en een ander afschrikmiddel ondersteunen dat met een geschikte methode is getest. Het kan ook aantonen dat twee oplossingen met vergelijkbare maximale snelheden gedurende de rest van de curve verschillend afkoelen. Dat verschil kan van belang zijn voor hardheid, vervorming, restspanning of de vorming van martensiet, bainiet, ferriet of perliet in een bepaalde staallegering.
Het resultaat reproduceert op zichzelf niet elke productie-afschikconditie. Het houdt niet automatisch rekening met de massa van het onderdeel, hoeken, gaten, belastingsdichtheid, de positie in de stelling, walshuid aan het oppervlak, het agitatiepatroon, de botsing van een sproeistraal of de veranderende temperatuur van een groot bad. Evenmin bewijst een zilverprobe-curve rechtstreeks dat een gespecificeerde staalsoort aan een vereiste voor hardheid of microstructuur zal voldoen. Validatie in de productie vereist nog steeds geschikte staalproefstukken, representatieve belastingen, procesbeheersing en metallurgisch onderzoek.
Grossmann-analyse kan een ander vergelijkingskader bieden, maar de H-waarde ervan mag niet worden verward met de ASTM-testuitkomst. H-waarden vertegenwoordigen de afschrikintensiteit in een model voor warmteoverdracht en zijn afhankelijk van aannames over randvoorwaarden en geometrie. De studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media brengt koelprestaties en Grossmann-H-waarden in verband met vloeistofeigenschappen aan de hand van de ISO/DIS 9950-sondemethode en laat zien dat de gemeten curve en de berekende H-waarde met elkaar samenhangen, maar niet identiek zijn. Een D8562-24-curve is het bewijs uit een vastgelegde test met een zilveren sonde. Zij wordt pas een procesbeslissing wanneer zij wordt geïnterpreteerd in het licht van het staal, het onderdeel, de apparatuur en de beoogde koelconditie.
Afschrikintensiteit, hardbaarheid en staalmicrostructuur
Afschrikintensiteit beschrijft hoe snel een afschrikmiddel onder bepaalde omstandigheden warmte afvoert; de term identificeert niet de staalmicrostructuur die daaruit zal ontstaan. Dat onderscheid is belangrijk, omdat martensiet, bainiet, perliet en ferriet worden gevormd afhankelijk van de samenstelling van het staal, de korrelgrootte van het austeniet, de austenitiseerbehandeling, de doorsnede en het daadwerkelijke temperatuur-tijdverloop door de transformatiebereiken. Een afschrikmiddel kan bij verschillende staalsoorten verschillende resultaten opleveren, en dezelfde staalsoort kan anders reageren wanneer de agitatie, de rangschikking van de lading of de temperatuur van het afschrikmiddel verandert.
Ook met de terminologie moet zorgvuldig worden omgegaan. Een type afschrikmiddel—olie, water, polymeeroplossing, pekel of gas—is op zichzelf geen gemeten waarde voor de afschrikintensiteit. Koelcurveproeven rapporteren de warmteafvoer voor een gespecificeerde proefsonde, temperatuur, agitatieconditie en testprocedure. De analyse van Grossmann drukt de afschrikintensiteit uit met een H-waarde, maar H is een modelparameter en geen permanente materiaalconstante. De conventionele schaal van NPTEL kent aan niet-geagiteerd water een arbitraire relatieve intensiteit van 1,0 toe. Referentiewaarden volgens Grossmann bedragen ongeveer 0,25–0,30 voor stilstaande olie, 0,9–1,0 voor stilstaand water en ongeveer 2 voor stilstaande natronloog of pekel. Andere vaak aangehaalde bereiken lopen van 2,0–5,0 voor pekel, 0,90–2,0 voor gedestilleerd water op kamertemperatuur, 0,2–1,2 voor waterige polymeeroplossingen en 0,25–0,80 voor conventionele of snel afschrikkende quencholiën. Deze waarden zijn nuttige vergelijkingen, geen onveranderlijke rangorde.
Kritische koelcondities en transformatieproducten
Austeniet moet bepaalde delen van het tijd-temperatuur-transformatiediagram vermijden of met snelheden doorlopen die ongewenste diffusieproducten onderdrukken. Als de afkoeling langzaam genoeg blijft voor koolstofverdeling, kunnen in ongelegeerde koolstofstalen ferriet en perliet ontstaan; bij wat hogere snelheden kan bainiet ontstaan. Als het staal wordt afgekoeld tot onder de martensiet-starttemperatuur voordat een aanzienlijke diffusietransformatie plaatsvindt, kan het austeniet grotendeels in martensiet transformeren, waarbij de uiteindelijke fractie afhankelijk is van de martensiet-finish temperatuur en de hoeveelheid rest-austeniet.
Er bestaat geen universele “kritische afkoelsnelheid” die op elk staal van toepassing is. AISI 1045 heeft bijvoorbeeld een aanzienlijk geringere hardbaarheid dan AISI 4140, omdat chroom en molybdeen de transformatie vertragen, waardoor bij een langzamer afkoeltraject in het binnenste toch martensiet kan ontstaan. Ook AISI 52100, AISI 4140 en AISI 4340 vereisen een afzonderlijke behandeling, zelfs wanneer ze aan dezelfde nominale afschrikking worden onderworpen. Hardbaarheid beschrijft de diepte tot waar een staal onder een bepaalde afschrikking een harde transformatiestructuur kan ontwikkelen; zij is niet hetzelfde als oppervlaktehardheid en is geen eigenschap van het afschrikmiddel alleen.
De austenitiseerconditie verandert het uitgangspunt. Een te hoge austenitiseertemperatuur of een te lange houdtijd kan de austenietkorrels vergroten, de oplossing van carbiden veranderen en het transformatiegedrag verschuiven. Onvolledige oplossing van carbiden kan daarentegen leiden tot een ongelijke verdeling van koolstof en legeringselementen. De doorsnede bepaalt vervolgens hoe snel de warmte het oppervlak kan bereiken en hoeveel warmte vanuit de kern moet worden afgevoerd. Een kleine staaf van AISI 1045 kan in olie snel genoeg door het martensietbereik afkoelen, terwijl een grote staaf van dezelfde warmtebehandelde staalsoort in het midden perliet of bainiet kan behouden.
De koelcurve is geen rechte lijn. De ASTM-bespreking Heat Transfer during Quenching and Assessment of Quench Severity—A Review beschrijft afzonderlijke afschrikfasen: een aanvankelijke dampmantel- of filmkookfase, een snelle kiemkookfase en een tragere convectiefase nadat de temperatuur van het werkstuk onder het kookgerelateerde bereik van het afschrikmiddel is gedaald. De warmteoverdrachtscoëfficiënten veranderen sterk tussen deze fasen. De kinetiek van de bevochtiging bepaalt wanneer damp van het oppervlak wordt verdrongen. Daardoor kunnen twee afschrikbehandelingen bij dezelfde nominale badtemperatuur verschillende lokale afkoelsnelheden opleveren.
ASTM D8562-24 specificeert een test met een niet-geagiteerde zilverproefsonde voor waterige polymeerafschrikmiddelen die met staallegeringen worden gebruikt. ISO 9950:1995 specificeert een methode met een nikkellegeringsproefsonde voor het bepalen en rangschikken van industriële quencholiën onder gestandaardiseerde, niet-geagiteerde omstandigheden. ASTM D6200 behandelt quencholiën, ASTM D6482 behandelt geagiteerde waterige polymeerafschrikmiddelen en ASTM D6549 behandelt geagiteerde afschrikmiddelen. De resultaten ervan kunnen omstandigheden vergelijken die volgens deze methoden zijn gemeten; zij kunnen niet garanderen dat een bepaalde staaldoorsnede dezelfde thermische geschiedenis ondergaat.
De peer-reviewed studie uit 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, legt het praktische verband rechtstreeks: de staalmicrostructuur wordt bepaald door de warmteafvoersnelheid aan het oppervlak en de lokale afkoelsnelheid, die beide worden geregeld door het type koelmiddel en de stromingsconfiguratie. Een straal, een dompelbad en een bewegend werkstuk kunnen dus verschillende martensietverdelingen opleveren, zelfs met dezelfde vloeistof.
Verschillen in afkoeling tussen oppervlak en kern
Tijdens het afschrikken komt het oppervlak als eerste in contact met het afschrikmiddel. De kern niet. Warmte stroomt vanuit het binnenste naar het oppervlak, waardoor een temperatuurgradiënt ontstaat die tijdens het kiemkoken steil kan zijn en tijdens de latere convectiefase minder steil. Het oppervlak kan de martensiet-starttemperatuur passeren terwijl de kern zich nog in het transformatiebereik van perliet of bainiet bevindt. Daarom kan een geharde laag een zachter centrum omgeven zonder dat de nominale staalsoort verandert.
Het effect is vooral duidelijk bij dikke staven, platen, tandwielen en smeedstukken. Een dun onderdeel van AISI 4140 kan over zijn volledige doorsnede snel afkoelen, terwijl een grote as van AISI 4140 een martensitische rand en een bainitische of perlitische kern kan ontwikkelen. Het legeringsgehalte verschuift de transformatiecurven, maar de geometrie blijft het thermische traject bepalen. Hoeken, gaten, spiebanen en overgangen in de doorsnede veranderen eveneens de warmtestroom. Een hoek kan warmte afvoeren via twee of drie blootgestelde vlakken, terwijl een inspringend gebied warmer blijft en anders kan transformeren.
De stromingsconfiguratie kan deze variatie versterken of verminderen. Agitatie verwijdert damp, voert opnieuw koelere vloeistof naar het oppervlak aan en kan de lokale warmteoverdrachtscoëfficiënt verhogen. Een gerichte straal kan één vlak veel sneller afkoelen dan een afgeschermd vlak. Bij een dompelafschrikking kunnen dampzakken onder horizontale oppervlakken of in holten blijven bestaan. De studie uit 2022 naar de stromingsconfiguratie waarschuwt daarom dat “waterafschrikking” of “polymeerafschrikking” geen toereikende procesbeschrijving is. De plaatselijke stroming bepaalt de plaatselijke afkoeling.
Ook de temperatuur, concentratie, viscositeit en thermische geleidbaarheid van het afschrikmiddel zijn van belang. De studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media brengt gemeten koelprestaties en Grossmann-H-waarden in verband met deze eigenschappen met behulp van de ISO/DIS 9950-proefmethode, en laat zien waarom de toestand van de vloeistof het gemeten resultaat beïnvloedt. Een verandering in de polymeerconcentratie kan de viscositeit en het bevochtigingsgedrag voldoende veranderen om de persistentie van de dampfilm en de warmteafvoer tijdens het kiemkoken te beïnvloeden. Verontreiniging en degradatie van het bad kunnen hetzelfde effect hebben.
Afwegingen tussen hardheid, vervorming en scheurvorming
Onvoldoende afkoeling laat meer austeniet beschikbaar voor diffusietransformatie. De resulterende ferriet-perliet- of bainietgebieden zijn gewoonlijk zachter dan martensiet, hoewel de hardheid van bainiet varieert met de staalsoort en de transformatietemperatuur. Een oppervlak kan aan een hardheidseis voldoen terwijl de kern onvoldoende gehard blijft. Bij een onderdeel waarvan de belasting door de volledige doorsnede wordt gedragen, kan die gradiënt een ontwerpfout betekenen, zelfs wanneer de gemeten oppervlaktewaarde aanvaardbaar lijkt.
Een hogere afschrikintensiteit kan de hardingsdiepte verbeteren, maar verhoogt ook de thermische en transformatiespanningen. Het oppervlak krimpt tijdens het afkoelen, terwijl de warmere kern deze krimp belemmert. Later koelt de kern af en krimpt zij, terwijl het reeds getransformeerde oppervlak zich daartegen verzet. De vorming van martensiet voegt een transformatievervorming toe, en deze vervorming is niet uniform wanneer het koolstofgehalte, de temperatuur of de afkoelsnelheid binnen de doorsnede varieert. Restspanning, maatverandering en vormvervorming zijn het gevolg.
Scheurvorming is het extreme resultaat van deze concurrentie. Stalen met een hoog koolstofgehalte, zoals AISI 1095 en lagerstaal AISI 52100, zijn bijzonder gevoelig, omdat de vorming van martensiet aanzienlijke spanningen veroorzaakt en de beschikbare ductiliteit tijdens het afschrikken beperkt is. Scherpe hoeken, abrupte veranderingen in de doorsnede, ontkoolde lagen, slijpsporen en het plaatselijk instorten van de dampfilm leveren extra spanningsconcentraties. Een agressiever afschrikmedium kan de oppervlaktehardheid verhogen, maar ook de kans op afschrikscheuren of ontoelaatbare vervorming vergroten.
Het praktische doel is daarom niet de maximale H-waarde. Het doel is een afkoeltraject dat de vereiste transformatiestructuur bereikt met gecontroleerde gradiënten. Dat kan betekenen dat een staal met een grotere hardbaarheid wordt gekozen, dat de austenitiseercyclus wordt gewijzigd, dat de doorsnededikte wordt verminderd, dat de polymeerconcentratie wordt aangepast, dat de badtemperatuur wordt geregeld of dat de agitatie en de oriëntatie van de opspanning worden gewijzigd. Reven vermindert vervolgens een deel van de spanning in de toestand na het afschrikken, maar kan scheurvorming of ernstige niet-uniformiteit die tijdens het afschrikken is ontstaan niet betrouwbaar herstellen. De afschrikintensiteit moet steeds gezamenlijk worden beoordeeld in relatie tot de staalsoort, de geometrie, de procesconditie en de gemeten koelcurve.
Hoe je blusmiddelen vergelijkt zonder de gegevens verkeerd te interpreteren
Een blusmiddel heeft niet één permanent getal voor de koelintensiteit. “Water is intenser dan olie” is alleen een nuttige eerste benadering wanneer bij de vergelijking wordt vermeld om welk water, welke olie, welke test en welk deel van de koelcurve het gaat. Badtemperatuur, concentratie, verontreiniging, agitatie, sond geometrie, oppervlaktetoestand en bevochtigingsgedrag kunnen allemaal het gemeten resultaat veranderen.
De vergelijking moet daarom beginnen met een testbeschrijving, niet met een rangschikking. Noteer de norm en revisie, het sondmateriaal en de afmetingen, de temperatuur van het blusmiddel, de concentratie of toestand, de agitatiestatus, de stromingsconfiguratie en het temperatuurinterval dat is gebruikt om de koelsnelheid te berekenen. Vergelijk vervolgens volledige tijd-temperatuurcurven, of ten minste de gedeelten van die curven die overeenkomen met de staaltransformatie die wordt beheerst.
Vergelijk vergelijkbare situaties
Koelcurve-resultaten zijn methodeafhankelijke metingen. ISO 9950:1995 specificeert een sonde van een nikkellegering voor het bepalen van de koeleigenschappen van industriële blusoliën onder gestandaardiseerde omstandigheden zonder agitatie. ASTM D8562-24 specificeert een test met een zilveren sonde, zonder agitatie, voor waterige polymeerblusmiddelen die met staallegeringen worden gebruikt. Deze tests creëren geen universele schaal voor olie versus polymeer. Ze beschrijven hoe de geteste vloeistof een gespecificeerde sonde onder gespecificeerde omstandigheden afkoelde.
Het sondmateriaal is van belang omdat de sonde geen stalen onderdeel is. Zilver, nikkellegering en andere sondmaterialen hebben een verschillende warmtegeleiding, warmtecapaciteit, oppervlaktetoestand en oxidatiegedrag. Hun respons kan de vorm en timing van de gemeten curve beïnvloeden, vooral tijdens de overgang van koken met een dampfilm naar kiemkoken. Ook de sondgrootte en de positie van het thermokoppel zijn van belang. Een kleine sonde kan snel reageren; een grotere sonde kan warmte vasthouden en zelfs in hetzelfde bad een andere schijnbare koelsnelheid laten zien.
De toepasselijke ASTM-methoden laten zien waarom labels bij de resultaten moeten worden vermeld. ASTM Subcommittee D02.L0.06 verwijst naar ASTM D6200 voor blusoliën, ASTM D6482 voor geagiteerde waterige polymeerblusmiddelen, ASTM D6549 voor geagiteerde blusmiddelen en ASTM D8562 voor waterige polymeerblusmiddelen die met een zilveren sonde worden getest. Een resultaat van ASTM D6200 mag niet naast een resultaat van ASTM D8562 worden geplaatst alsof de waarden afkomstig zijn van één gemeenschappelijke schaal.
Agitatie is vaak de grootste bron van een misleidende vergelijking. Rond een stationaire sonde in stilstaand water kan zich een hardnekkige dampmantel vormen. Beweging doorbreekt die mantel, ververst de vloeistof aan het oppervlak en verandert de duur van het koken met een dampfilm. In een industriële tank kan de relevante toestand bestaan uit verticale stroming, dwarsstroming, botsing van straalstromen, rotatie van het werkstuk of stroming door doorgangen. “Geagiteerd water” is geen eenduidige toestand. Stromingssnelheid, richting, turbulentie en de toegang tot verzonken oppervlakken beïnvloeden allemaal de warmteafvoer.
Ook het blusmiddel zelf vereist een nauwkeurige beschrijving. Vermeld voor een waterig polymeer de polymeerchemie, concentratie, badtemperatuur, refractometeraflezing of een andere methode voor concentratiecontrole, en de mate van degradatie of verontreiniging. Vermeld voor olie de kwaliteit of classificatie, temperatuur, viscositeit indien beschikbaar, oxidatietoestand en circulatie. Concentratie en temperatuur van pekel moeten worden vermeld. Eenzelfde medium met dezelfde naam kan na concentratieverandering, veroudering of verontreiniging verschillende curven opleveren.
De Grossmann H-waarde hoort in dit overzicht thuis, maar mag het overzicht niet vervangen. In de conventionele schaal die door NPTEL wordt beschreven, krijgt niet-geagiteerd water een arbitraire relatieve intensiteit van 1,0. Typische referentiewaarden die voor stilstaande olie worden genoemd zijn ongeveer 0,25–0,30, voor stilstaand water 0,9–1,0 en voor stilstaande natronloog of pekel ongeveer 2. Ruimere referentiebereiken plaatsen pekel op 2,0–5,0, gedestilleerd water op kamertemperatuur op 0,90–2,0, waterige polymeeroplossingen op 0,2–1,2 en conventionele of snelblusoliën op 0,25–0,80. Dit zijn werkbereiken, geen onveranderlijke materiaaleigenschappen. Een H-waarde vertegenwoordigt een blustoestand en een modelleerconventie, niet de chemische identiteit van de vloeistof.
De koelsnelheid bij de relevante temperatuur aflezen
De maximale koelsnelheid is gemakkelijk te citeren en vaak slecht geschikt voor een beslissing over de warmtebehandeling van staal. Zij kan optreden tijdens een kort interval nadat de dampmantel instort, terwijl het staal zich nog boven het bereik bevindt waarin de uiteindelijke microstructuur wordt bepaald. Een hoge piek kan daarom samengaan met onvoldoende koeling door een kritisch transformatie-interval, of met overmatige koeling bij een temperatuur waarbij scheuren en vervorming waarschijnlijk worden.
Bij het afschrikken worden normaal gesproken verschillende warmteoverdrachtsfasen doorlopen: koken met een dampfilm, kiemkoken en vloeistofconvectie. De ASTM-review Heat Transfer during Quenching and Assessment of Quench Severity legt uit dat de koelsnelheid tijdens deze fasen verandert en door verschillende warmteoverdrachtsmechanismen wordt bepaald. De curve is bijgevolg informatiever dan één maximale waarde. Onderzoek de tijd die nodig is om geselecteerde temperaturen te bereiken, de snelheid bij die temperaturen, de duur van elke kookfase en de vraag of de koeling gelijkmatig verloopt of abrupte veranderingen vertoont.
Het relevante interval wordt bepaald door het staal en de vereiste structuur. Bij ongelegeerd koolstofstaal of laaggelegeerd staal kan de koeling door de transformatiebereiken van perliet en bainiet bepalen of martensiet ontstaat. Deze bereiken variëren met de samenstelling en de korrelgrootte van het voorafgaande austeniet, zodat een generieke “maximale koelsnelheid” de vraag niet kan beantwoorden. AISI 1045 kan bijvoorbeeld niet worden beoordeeld aan de hand van exact dezelfde kritische koelvereiste als AISI 4140 of AISI 52100. Gebruik de toepasselijke gegevens voor continue-koeltransformatie of tijd-temperatuurtransformatie en inspecteer vervolgens de blusmiddelcurve over het overeenkomstige temperatuurgebied.
Ook de martensiet-starttemperatuur is relevant. Onder dat punt begint de martensiettransformatie, terwijl de snelheid bij lagere temperaturen invloed heeft op temperatuurgradiënten, transformatiespanning en de hoeveelheid achtergebleven austeniet. Een blusmiddel dat vanaf de austenitiseertemperatuur zeer snel afkoelt maar vóór of tijdens de martensietvorming aanzienlijk vertraagt, kan een andere balans tussen hardheid en vervorming opleveren dan een middel met een lagere piek maar gelijkmatigere koeling.
Een praktische vergelijking kan de snelheden bij 800, 600, 400 en 200 °C rapporteren, waarbij de exacte temperaturen worden gekozen op basis van de legering en het proces. Ook moet de volledige curve vanaf het austenitiseergebied tot aan de badtemperatuur worden weergegeven. Als alleen een pieksnelheid wordt gepubliceerd, moeten de temperatuur en de duur ervan worden vermeld. Zonder die informatie heeft het getal weinig metallurgische betekenis.
Alleen de koelsnelheid beschrijft nog steeds niet elk risico. In een dik gedeelte kan de oppervlaktetemperatuur sterk verschillen van de kerntemperatuur, en door de lokale geometrie kan damp worden ingesloten of de stroming worden beperkt. De warmteafvoer aan een rand, gat, schouder of contactpunt kan verschillen van die aan een breed blootgesteld oppervlak. De peer-reviewed studie uit 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, brengt de microstructuur van staal rechtstreeks in verband met de warmteafvoersnelheid aan het oppervlak en de lokale koelsnelheid. Dit laat zien waarom het type koelmiddel niet los kan worden gezien van de stromingsconfiguratie.
Laboratoriumrangschikking en productiegedrag van elkaar onderscheiden
Een laboratoriumtest kan vloeistoffen onder gecontroleerde omstandigheden rangschikken. Op zichzelf kan de test het resultaat niet voor elke staalafmeting en componentvorm certificeren. Een zilveren sonde die zonder agitatie in polymeer bij 25 °C wordt getest, vertegenwoordigt die methode en toestand. Zij vertegenwoordigt niet een lange as in een circulerende tank bij 50 °C, een blinde holte met intermitterende stroming of een charge waarvan de temperatuur van het blusmiddel tijdens de productie stijgt.
Het onderscheid is vooral belangrijk bij de vergelijking van tests zonder en met agitatie. ASTM D6482 en ASTM D6549 behandelen geagiteerde omstandigheden, terwijl ASTM D8562 betrekking heeft op tests van waterige polymeren zonder agitatie met een zilveren sonde. ISO 9950:1995 specificeert eveneens gestandaardiseerde omstandigheden zonder agitatie voor industriële blusoliën. Een laboratoriumrangschikking kan veranderen wanneer agitatie de dampafvoer wijzigt of wanneer een component een andere verhouding tussen oppervlak en volume heeft.
Productvalidatie moet de koelcurve verbinden met het werkelijke staal en de werkelijke doorsnede. Gebruik waar praktisch thermokoppels of geïnstrumenteerde charges, onderzoek de hardheid van oppervlak tot kern en inspecteer de microstructuur op plaatsen die aan verschillende stromingscondities zijn blootgesteld. Vervorming, scheuren, zachte plekken en variatie tussen charges zijn uitkomsten op componentniveau; geen ervan wordt volledig voorspeld door één maximale waarde van een sonde.
Het ASM Handbook van ASM International, Volume 4F, Quenchants and Quenching Technology, biedt het geschikte ordeningskader voor het onderscheid tussen het type blusmiddel, de blusintensiteit, de koelstadia en het afschrikken van staal. De studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media brengt gemeten koelgedrag en Grossmann H-waarden eveneens in verband met fysische eigenschappen met behulp van de sonde volgens ISO/DIS 9950. Dit bevestigt dat een H-waarde een geïnterpreteerde procesmaat is en geen vaste eigenschap van “olie” of “water”.
De verdedigbare vraag is daarom niet: “Welk blusmiddel staat bovenaan?” De vraag is: “Welk blusmiddel verwijdert onder welke gecontroleerde omstandigheden warmte met de vereiste snelheid door het relevante temperatuurinterval, zonder onaanvaardbare vervorming of scheurvorming te veroorzaken?” Die vraag leidt tot vergelijkbare gegevens. Een kale rangschikking doet dat niet.
Een op normen gebaseerde werkwijze voor het beheersen van afschrikken
De beheersing van het afschrikken begint bij het staal, niet bij een rangschikking van water, olie, polymeeroplossing en pekel. Een afschrikmiddel vormt slechts één onderdeel van het warmteoverdrachtssysteem. Het gemeten resultaat hangt ook af van het materiaal en de geometrie van de sonde, de badtemperatuur, de concentratie, de agitatie, de stromingsconfiguratie, de toestand van het oppervlak en het gedeelte van de koelcurve dat wordt onderzocht. Een op normen gebaseerde werkwijze beschouwt de afschrikintensiteit daarom als een procesvariabele die moet worden gemeten en gerelateerd aan de vereiste eigenschappen van een specifiek onderdeel.
Bepaal het staal, de geometrie en het vereiste resultaat
Leg de staalaanduiding exact vast zoals die in de toepasselijke productnorm is gespecificeerd. Voorbeelden zijn AISI 1045, AISI 4140, ASTM A29/A29M grade 4140, EN 10083-3 steel grade 42CrMo4 en SAE J404 grade 52100. De aanduiding is geen onbelangrijk administratief detail: de chemische samenstelling, hardbaarheid, voorafgaande austenietkorrelgrootte en doorsnede bepalen hoe snel het centrum moet afkoelen om de vereiste microstructuur te vormen.
De oorspronkelijke specificatie moet de toestand na de warmtebehandeling en het beoogde resultaat vermelden. Leg de austenitiseertemperatuur, houdtijd, overdrachtstijd naar het afschrikbad en de vraag vast of het doel voornamelijk martensiet, een mengsel van martensiet en bainiet of een opzettelijk zachtere structuur is. Voor AISI 1045 verschilt de vereiste afschrikrespons bijvoorbeeld sterk tussen een dunne as die een hoge martensitische hardheid moet bereiken en een dikke plaat waarbij een gecontroleerde martensietfractie en een beperkt risico op scheurvorming aanvaardbaar zijn. Voor AISI 4140 of 42CrMo4 maakt de door legeringselementen verkregen hardbaarheid een andere koelvereiste mogelijk dan bij ongelegeerd koolstofstaal.
De afmetingen van de doorsnede moeten meer omvatten dan alleen de nominale dikte. Leg de diameter, wanddikte, spiebanen, gaten, scherpe hoeken, verhoudingen tussen boring en wand en veranderingen in de doorsnede vast. Een massieve staaf van 50 mm, een buis met een buitendiameter van 50 mm en een plaat van 50 mm dik vormen niet hetzelfde warmteoverdrachtsprobleem. Het oppervlak koelt het eerst af, terwijl de kern warmte blijft afgeven; de geometrie bepaalt de temperatuurgradiënten die transformatie en restspanningen veroorzaken.
Leg de toelaatbare vervorming en het risico op scheurvorming vast voordat het afschrikmiddel wordt geselecteerd. Een maattolerantie, slingeringlimiet, hardheidsbereik en vereiste voor de toestand van het oppervlak maken het resultaat toetsbaar. Specificeer of de hardheid aan het oppervlak, op een bepaalde diepte of langs een meetlijn van het oppervlak naar het centrum moet worden bepaald. Vermeld voor een doorgehard onderdeel de vereiste effectieve geharde diepte en het acceptatiecriterium, zoals een minimale Rockwell C-hardheid of een op Jominy gebaseerde vergelijking van de hardbaarheid.
Deze definitie voorkomt ook een verkeerd gebruik van Grossmann-H-waarden. De conventionele schaal kent stilstaand, niet-geagiteerd water een arbitraire intensiteit van 1,0 toe, zoals beschreven door NPTEL in 2024. Typische referentiewaarden zijn ongeveer 0,25–0,30 voor stilstaande olie, 0,9–1,0 voor stilstaand water en ongeveer 2 voor stilstaande natronloog of pekel. Andere gepubliceerde bereiken plaatsen pekel op 2,0–5,0, gedestilleerd water op kamertemperatuur op 0,90–2,0, waterige polymeeroplossingen op 0,2–1,2 en conventionele of snelafschrikkende oliën op 0,25–0,80. Dit zijn referentiebereiken, geen vaste materiaaleigenschappen. Een H-waarde verandert met agitatie, temperatuur, bevochtiging, concentratie en testomstandigheden.
Selecteer een testmethode binnen het toepassingsgebied ervan
Kies de testmethode nadat het proces is gedefinieerd, omdat geen enkele norm voor koelcurven elk industrieel afschrikproces vertegenwoordigt. Subcommittee D02.L0.06 van ASTM International vermeldt ASTM D6200 voor afschrikoliën, ASTM D6482 voor geagiteerde waterige polymeerafschrikmiddelen, ASTM D6549 voor geagiteerde afschrikmiddelen en ASTM D8562 voor waterige polymeerafschrikmiddelen die met een zilveren sonde worden getest. ASTM D8562-24 specificeert een niet-geagiteerde koelproef met een zilveren sonde voor waterige polymeerafschrikmiddelen die met staallegeringen worden gebruikt. De uitkomst kan vergelijking volgens deze methode ondersteunen; zij stelt geen universele rangschikking vast ten opzichte van elke olie, elk watersysteem of elk productie- of afschrikbad.
ISO 9950:1995 specificeert een sonde van een nikkellegering voor het bepalen van de koeleigenschappen van industriële afschrikoliën onder gestandaardiseerde, niet-geagiteerde omstandigheden. Dit toepassingsgebied is van belang. Een resultaat volgens ISO 9950:1995 beschrijft de olie en de gespecificeerde testconfiguratie, maar niet automatisch het gedrag van die olie rond een bewegende staalbelasting met actieve circulatie. De sondelegering, sondeafmetingen, locatie van het thermokoppel, dompelprocedure en methode voor gegevensreductie beïnvloeden de geregistreerde curve.
Leg vóór de test de identiteit van het afschrikmiddel, de formulering of het olietype, de concentratie indien van toepassing, de verontreinigingslimieten, het badvolume, de badtemperatuur, de sondetemperatuur en de reinigingsprocedure vast. Noteer of de sonde stationair is, wordt geroteerd, door het bad beweegt of aan een gerichte straal wordt blootgesteld. Rapporteer de agitatie waar mogelijk kwantitatief: toerental van de waaier, debiet, straalsnelheid, opstelling van de sproeiers of gemeten circulatie in het bad. Alleen “geagiteerd” is onvoldoende om een resultaat reproduceerbaar te maken.
Beoordeel de volledige tijd-temperatuurcurve in plaats van zonder context één koelsnelheid te berekenen. Afschrikken omvat verschillende fasen van warmteoverdracht. In de vroege fase met een dampfilm kan een stabiele dampfilm de warmteafvoer beperken. Zodra bevochtiging begint, kan nucleaat koken een veel hogere warmtestroom veroorzaken. Bij lagere temperaturen eindigt het koken en bepaalt convectie de latere afkoeling. ASTM’s beoordeling uit 2024, Warmteoverdracht tijdens afschrikken en beoordeling van de afschrikintensiteit, benadrukt dat de koelsnelheid in deze fasen verandert en afhangt van de kinetiek van de bevochtiging en de mechanismen van warmteoverdracht.
De maximale koelsnelheid, de temperatuur waarbij die optreedt en de tijd die nodig is om kritieke transformatiebereiken te doorlopen, kunnen verschillende metallurgische betekenissen hebben. Een afschrikmiddel kan snel afkoelen nabij de martensietstarttemperatuur maar langzaam in het perliet- of bainietbereik, of omgekeerd. Een enkele rangschikking verhult dat onderscheid. Analyse van koelcurven volgens ASTM D6200, D6482, D6549 of ASTM D8562-24 moet daarom worden gekozen op basis van de klasse van het afschrikmiddel en de stromingsomstandigheden, waarbij afwijkingen van de beschreven methode worden vastgelegd.
Breng de testresultaten in verband met het warmtebehandelingsproces
Een sondecurve levert informatie over warmteoverdracht, maar bewijst niet dat een onderdeel aan zijn specificatie zal voldoen. De volgende stap is een gecontroleerde, productie-representatieve proef met de werkelijke staalsoort, doorsnedegeometrie, beladingswijze, overdrachtstijd van oven naar bad en beweging tijdens het afschrikken. Een sonde van zilver of een nikkellegering reproduceert niet de thermische massa, oppervlaktetoestand, geometrie of transformatiewarmte van een stalen onderdeel.
Meet de hardheid op vastgelegde locaties. Neem bij een staaf of as metingen aan het oppervlak, onder het oppervlak en in het centrum op; definieer bij een plaat de locaties aan het oppervlak en halverwege de dikte. Gebruik de relevante hardheidsnorm en leg de schaal, belasting, toestand van de indenter en oppervlaktevoorbereiding vast. Wanneer hardbaarheid bepalend is voor de beslissing, vergelijk het resultaat dan met een Jominy-eindafschrikprofiel of een bestaand hardbaarheidsmodel voor de gespecificeerde charge, maar vervang een onderdeelproef niet door Jominy-gegevens.
Metallografie levert de noodzakelijke tweede controle. Onderzoek representatieve doorsneden van het oppervlak en de kern op martensiet, bainiet, ferriet, perliet, restausteniet, ontkoling en afschrikscheuren. Een hoge oppervlaktehardheid kan samengaan met een onvoldoende geharde kern. Omgekeerd kan een intensief afschrikproces voldoende hardheid opleveren en tegelijk onaanvaardbare scheurnetwerken of vervorming veroorzaken. De peer-reviewed studie uit 2022, De rol van de afschrikmethode bij de koelsnelheid en microstructuur van staal: variaties in koelmiddel en de stromingsconfiguratie ervan, brengt de microstructuur van staal in verband met de warmteafvoersnelheid aan het oppervlak en de lokale koelsnelheid; beide worden bepaald door het type koelmiddel en de stromingsconfiguratie.
Gebruik de koelcurve om het metallurgische resultaat te verklaren en pas vervolgens telkens één procesvariabele aan. Als de hardheid in het centrum te laag is, onderzoek dan de overdrachtsvertraging, de beladingswijze, de badtemperatuur, de concentratie en de circulatie voordat u eenvoudigweg een nominaal intensiever afschrikmiddel selecteert. Als de vervorming buitensporig is, onderzoek dan asymmetrische stroming, insluiting van damp, de oriëntatie van het onderdeel en de gradiënt van de koelsnelheid rond gaten en hoeken. Controleer de concentratie, viscositeit, warmtegeleiding, verontreiniging en veroudering van het afschrikmiddel opnieuw, omdat studies met de sonde volgens de ISO/DIS 9950-methode de koelprestaties en Grossmann-H-waarden in verband hebben gebracht met deze eigenschappen.
Op normen gebaseerde werkwijze voor de beheersing van het afblussen
- Definiëren Identificeer de exacte staalsoort, doorsnedegeometrie, beoogde microstructuur, hardheidsverdeling en vervormingsgrenzen.
- Selecteren Kies een ASTM- of ISO-testmethode binnen het aangegeven toepassingsgebied.
- Meten Registreer koelcurven en documenteer daarbij temperatuur, agitatie, stromingsconfiguratie en badtoestand.
- Valideren Voer een representatieve warmtebehandelingsproef uit en controleer de hardheid en metallografie.
- Bewaren Bewaar het bewijsmateriaal samen met de gegevens van de charge en de apparatuur.
De operationele werkwijze is daarom als volgt: identificeer de exacte staalsoort en norm; leg de doorsnedegeometrie, hardbaarheid, beoogde microstructuur, het hardheidsprofiel en de vervormingslimieten vast; selecteer een ASTM- of ISO-methode binnen het beschreven toepassingsgebied; meet of beoordeel koelcurven en documenteer daarbij temperatuur, agitatie, stromingsconfiguratie en toestand van het bad; voer een representatieve warmtebehandelingsproef uit; controleer de hardheid en metallografie; en bewaar de onderbouwing samen met de charge- en installatiegegevens. Normen verbeteren de vergelijkbaarheid en brengen ongecontroleerde variabelen aan het licht. Zij nemen niet de noodzaak weg om het werkelijke staal en onderdeel te valideren.
Bronnen
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html