




焼入れ媒体と冷却の厳しさの意味
焼入れ媒体と冷却の厳しさの違い
焼入れ媒体とは、オーステナイト化した鋼から熱を除去する液体、気体、またはその他の熱伝達媒体を指します。一般的な媒体には、水、水系塩水、水系ポリマー溶液、焼入れ油、溶融塩、強制ガスなどがあります。媒体は、その組成または主要な物理的形態によって識別されます。
これに対し、冷却の厳しさは、その媒体が時間の経過に伴ってワークからどの程度強く、またどの程度速く熱を奪うかを表します。したがって、冷却の厳しさには、熱除去の大きさだけでなく、焼入れ中に変化する熱除去の特性も含まれます。媒体は化学的には「水」と識別されても、その温度、撹拌状態、溶解塩、汚染、または鋼との接触状態が変化すれば、冷却の厳しさも変化します。
主要な冷却用語
- 冷却速度
- 単位時間当たりのプローブまたは鋼の温度変化。通常は°C/sで表す。
- 熱流束
- 単位表面積当たりの熱移動速度。通常はW/m²で表す。
- 冷却曲線
- プローブ温度、または関連して計算された量を、時間または温度に対してプロットしたもの。
- 冷却能
- 焼入れ中における熱抽出の強度と、その変化の特性。
この過程の異なる側面を表すために、いくつかの測定値が用いられます。冷却速度は、プローブまたは鋼の単位時間当たりの温度変化であり、通常は °C/s で表されます。焼入れ中、冷却速度は一定ではないため、600 °C や 300 °C など、特定の温度における値として報告されることがあります。熱流束は、単位表面積当たりの熱伝達速度で、通常は W/m² で表されます。これは、鋼の温度低下だけを示すのではなく、鋼と焼入れ剤の界面を通過する熱負荷を表します。冷却曲線は、プローブ温度、またはそれに関連して計算された量を、時間に対して、場合によっては温度に対して記録したものです。冷却が遅い時期と速い時期を示し、熱伝達条件の変化を特定するのに役立ちます。
これらの用語は、互いに置き換えて使用すべきではありません。ある温度で冷却速度が高いからといって、焼入れ剤が焼入れ全体を通じて最高の熱流束を持つとは限りません。同様に、2本の冷却曲線が最大冷却速度では似ていても、その発生時期が異なれば、鋼内部で異なる変態が生じる可能性があります。

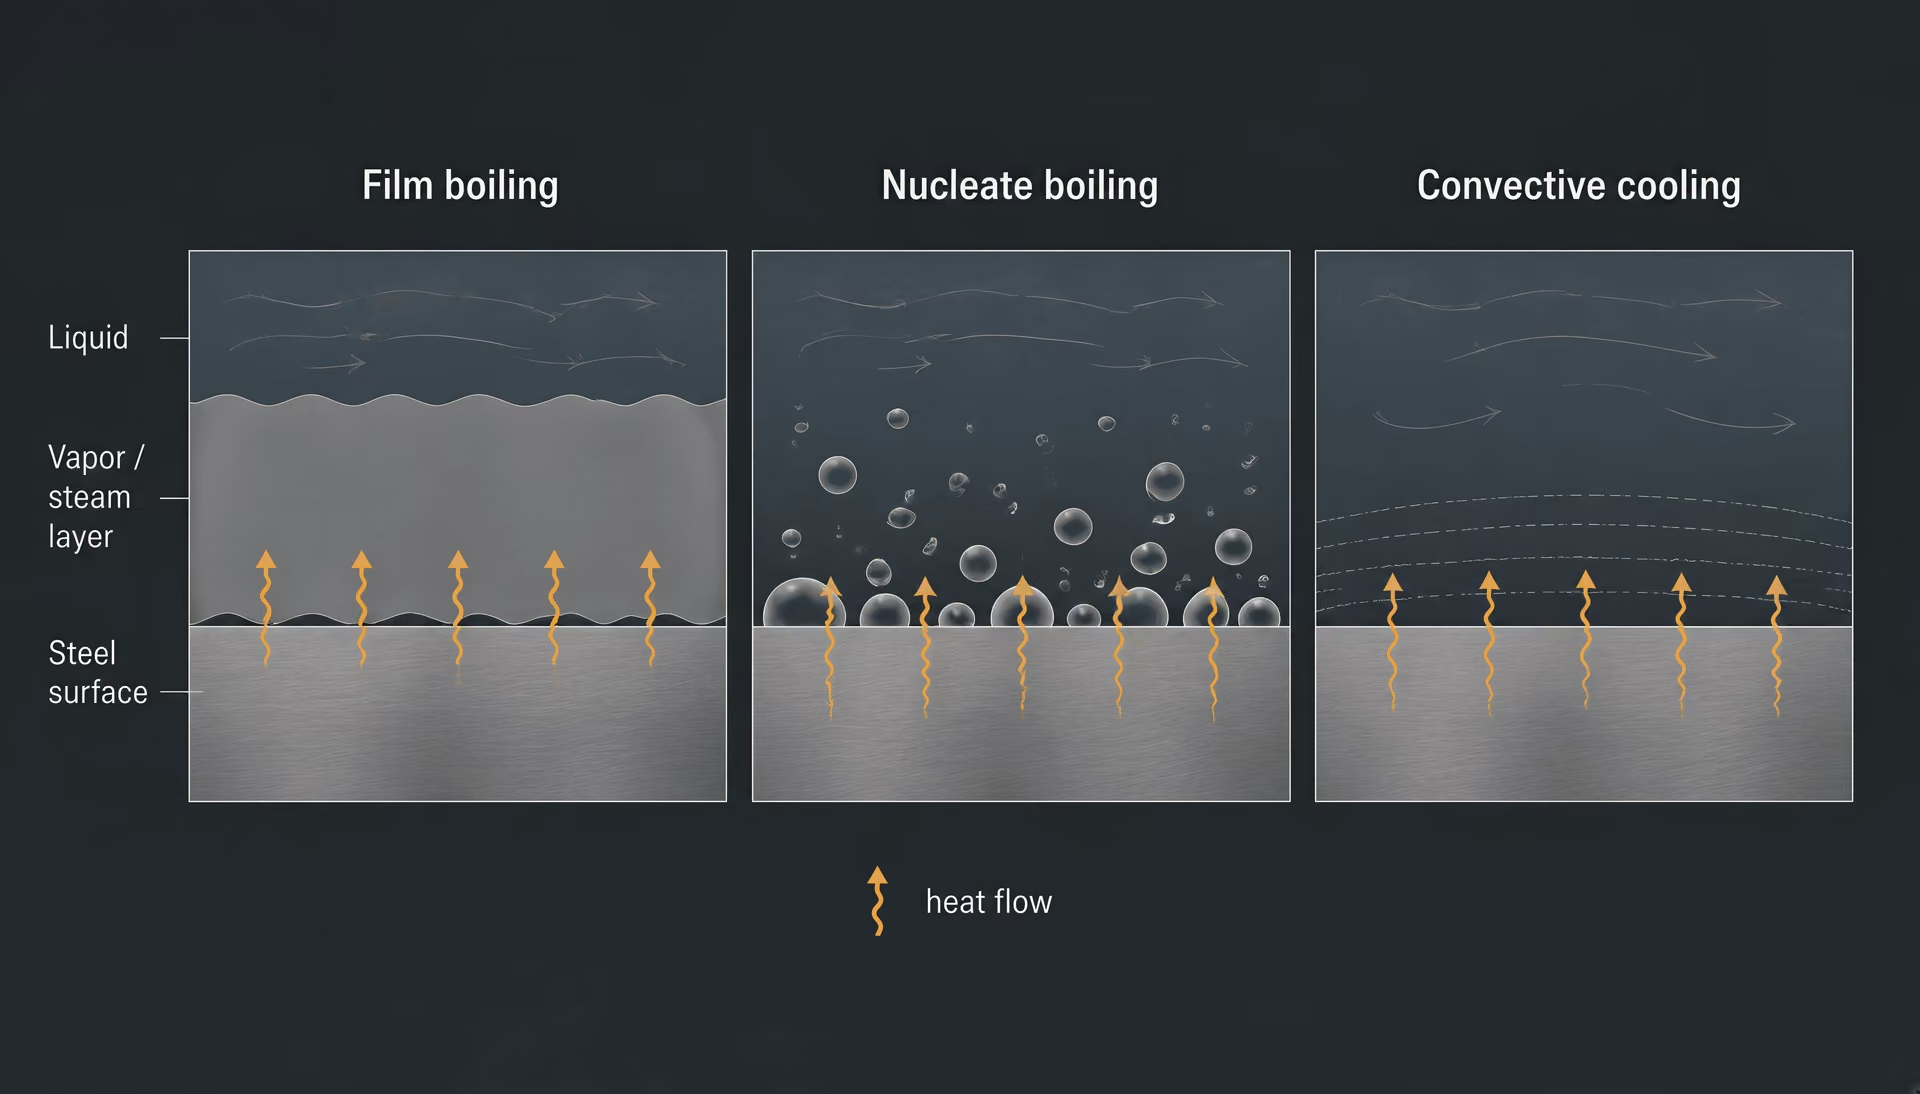
浸漬直後の第1段階は、しばしば膜沸騰です。連続した蒸気膜が高温の鋼と液体を隔てるため、直接接触が制限され、熱伝達は比較的遅くなります。表面が冷却されると蒸気膜が崩壊し、核沸騰が始まります。急速に発生して離脱する蒸気泡を介して液体が断続的に表面へ接触し、熱伝達は大幅に速くなります。表面温度がさらに低下すると沸騰が終了し、その後に残る熱の除去は対流冷却によって支配されます。ASTM International のレビュー論文 Heat Transfer during Quenching and Assessment of Quench Severity—A Review は、これらの異なる段階を通じて冷却速度が変化することを強調しています。したがって、冷却曲線は液体の単一の性質ではなく、変化する熱伝達機構を記録したものです。

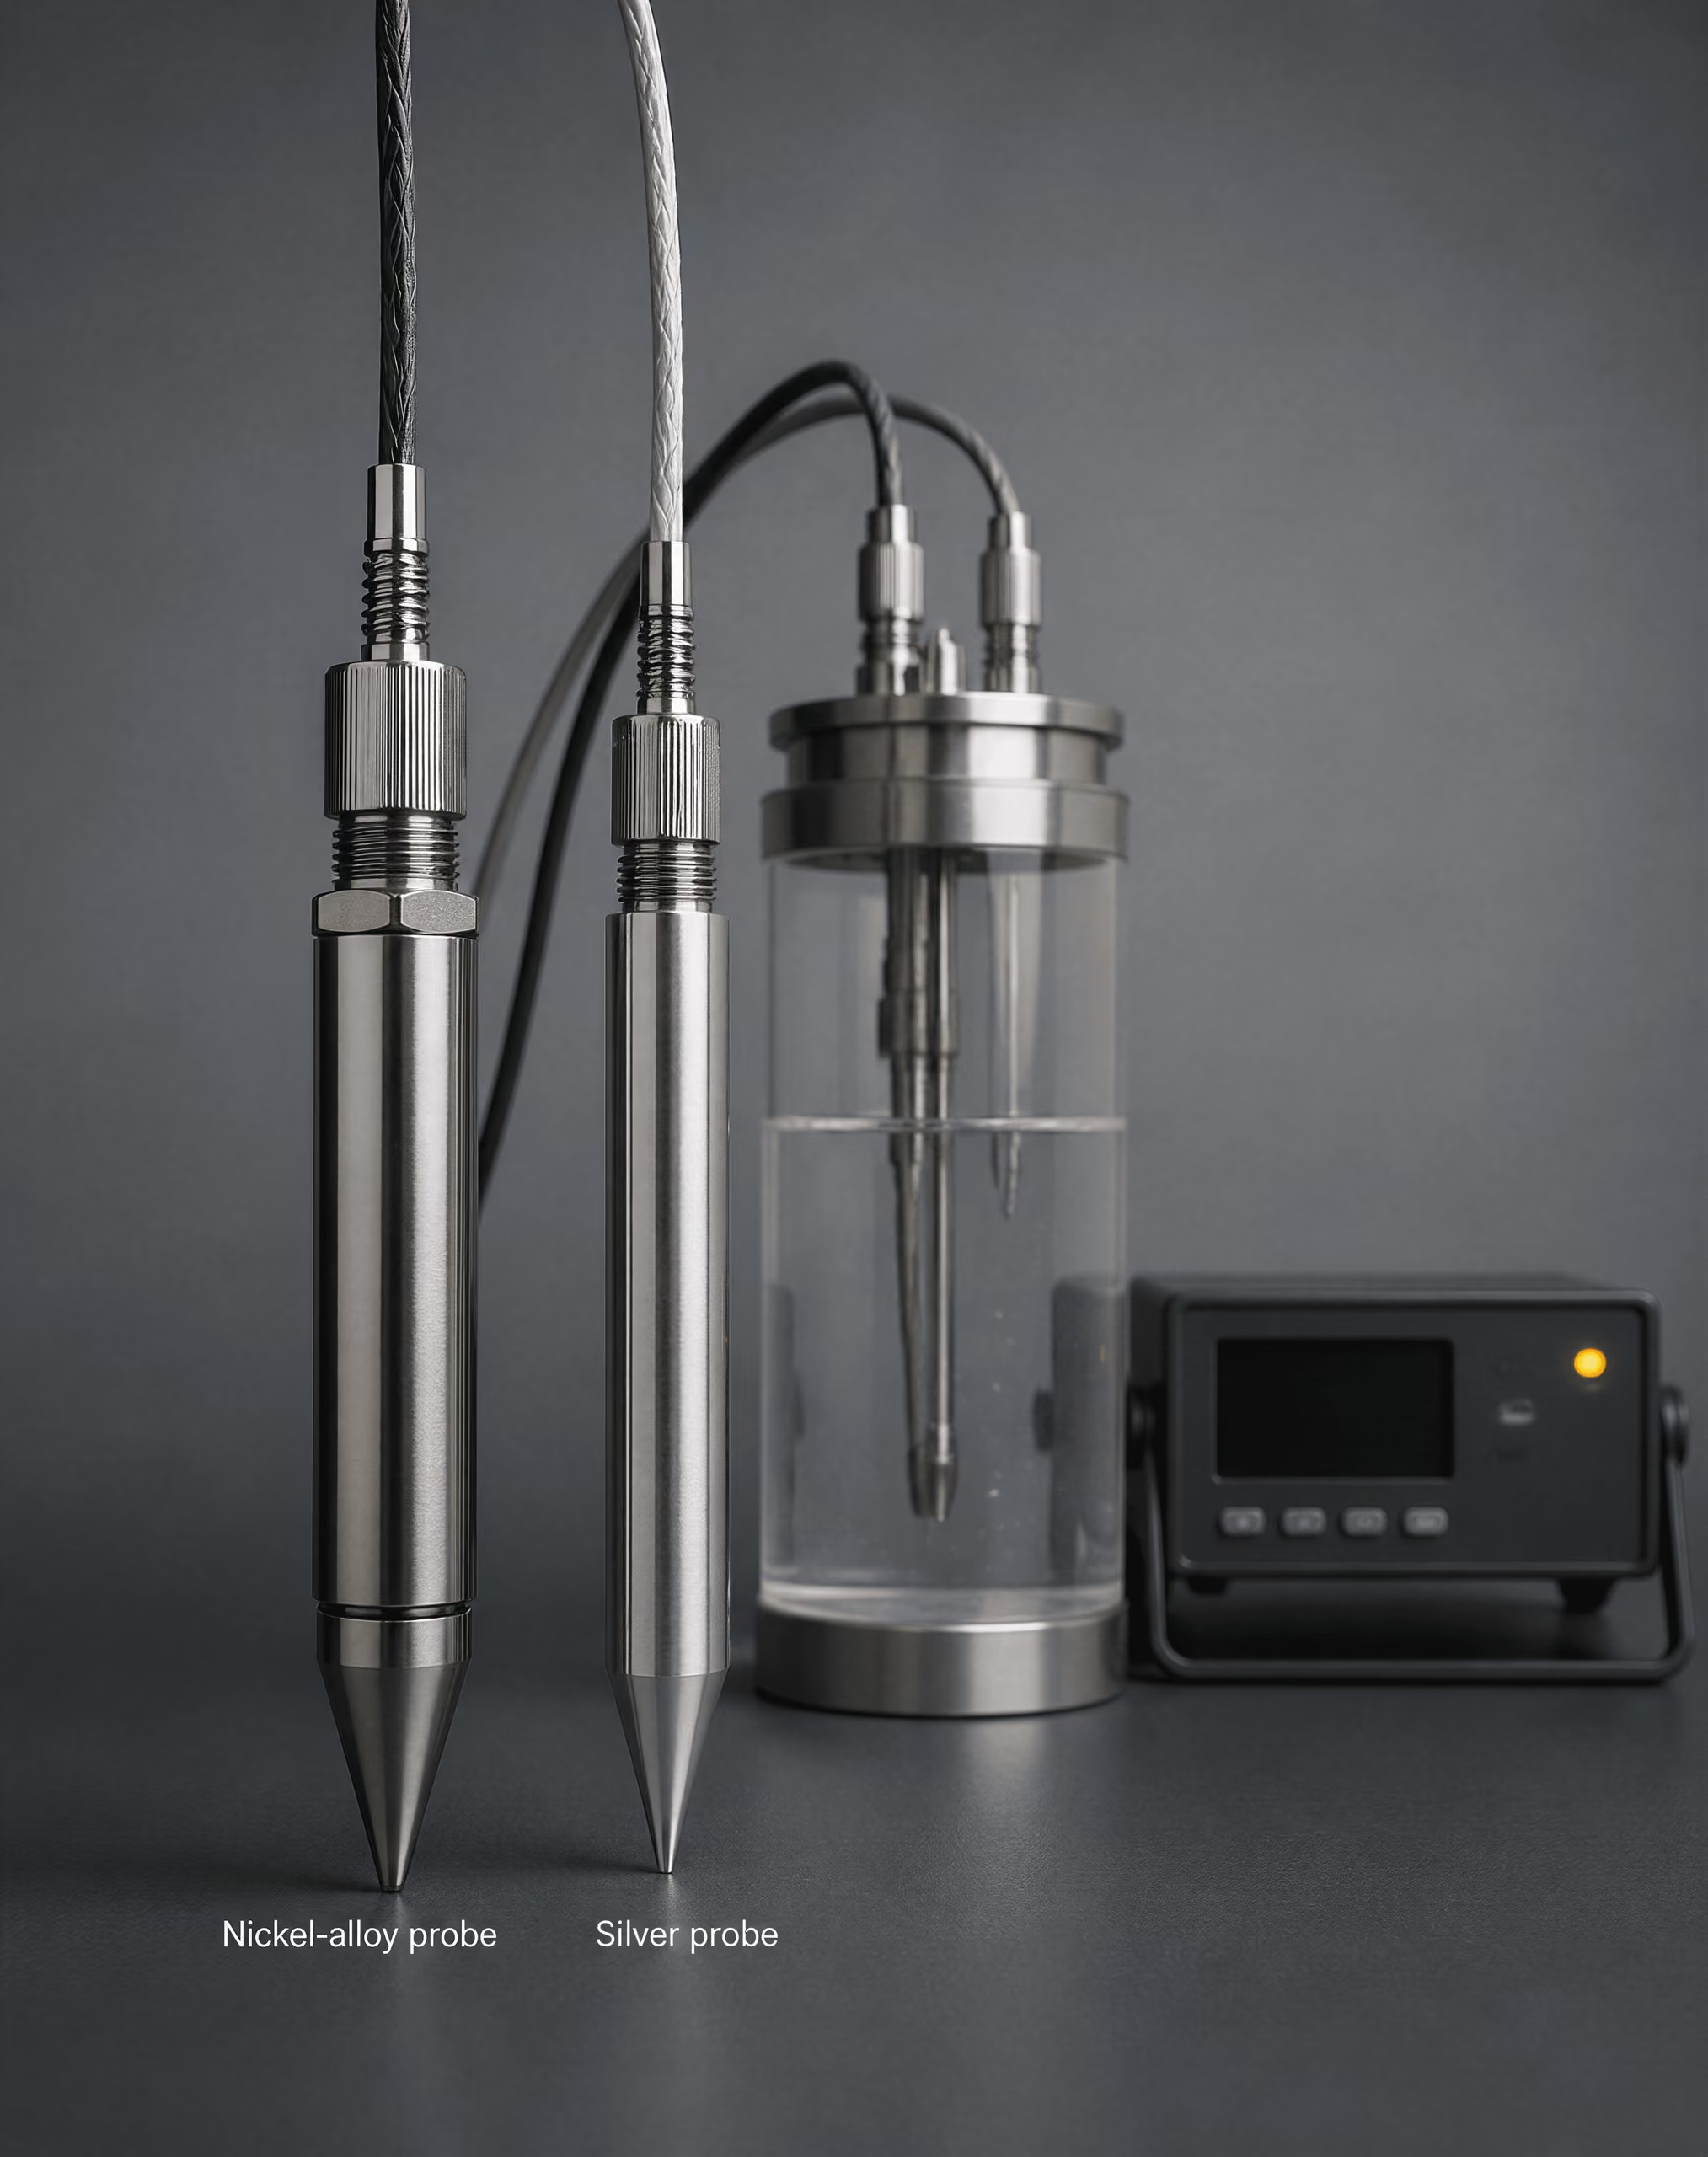
| 方法 | プローブ | 焼入れ液または条件 | 攪拌 |
|---|---|---|---|
| ISO 9950:1995 | ニッケル合金製プローブ | 工業用焼入れ油 | 標準化された攪拌なし |
| ASTM D6200 | 方法で規定 | 焼入れ油 | 方法で定義 |
| ASTM D6482 | 方法で規定 | 水系ポリマー焼入れ液 | 攪拌あり |
| ASTM D6549 | 方法で規定 | 焼入れ液 | 攪拌あり |
| ASTM D8562-24 | 銀プローブ | 鋼合金用水系ポリマー焼入れ液 | 攪拌なし |
プローブ法によって、この区別を実際の測定に適用できます。ISO 9950:1995 は、標準化された無撹拌条件下で、工業用焼入れ油の冷却特性を測定するためのニッケル合金製プローブ試験を規定しています。ASTM D8562-24 は、鋼合金に使用する水系ポリマー焼入れ剤を対象とした、無撹拌銀プローブ冷却速度試験を規定しています。プローブの材質、寸法、表面仕上げ、記録システム、浴温、撹拌条件はいずれも測定結果の一部を構成します。ある方法で得られた値を、別の方法で得られた値と自動的に同等とみなすことはできません。
ASTM Subcommittee D02.L0.06 は、焼入れ油について ASTM D6200、撹拌下の水系ポリマー焼入れ剤について ASTM D6482、撹拌下の焼入れ剤について ASTM D6549、銀プローブを用いて試験する水系ポリマー焼入れ剤について ASTM D8562 を指定しています。これらの規格は、明示された条件下での比較を可能にします。しかし、「油」「水」「ポリマー」を、普遍的な冷却の厳しさの数値に変えるものではありません。
冷却の厳しさが工程変数である理由
冷却能は、焼入れ液の組成だけでなく、焼入れ工程全体に依存する。 Strong evidence
冷却の厳しさは、焼入れ剤の名称だけでなく、焼入れ工程全体に属するものです。浴温は、直接的な変数の一つです。水や油を加熱すると、粘度、蒸気の発生、密度、対流が変化し、膜沸騰が持続する温度範囲も変わる可能性があります。ポリマー溶液は、ポリマーが蒸気膜と液体の流動抵抗に影響するため、濃度と温度に特に敏感です。

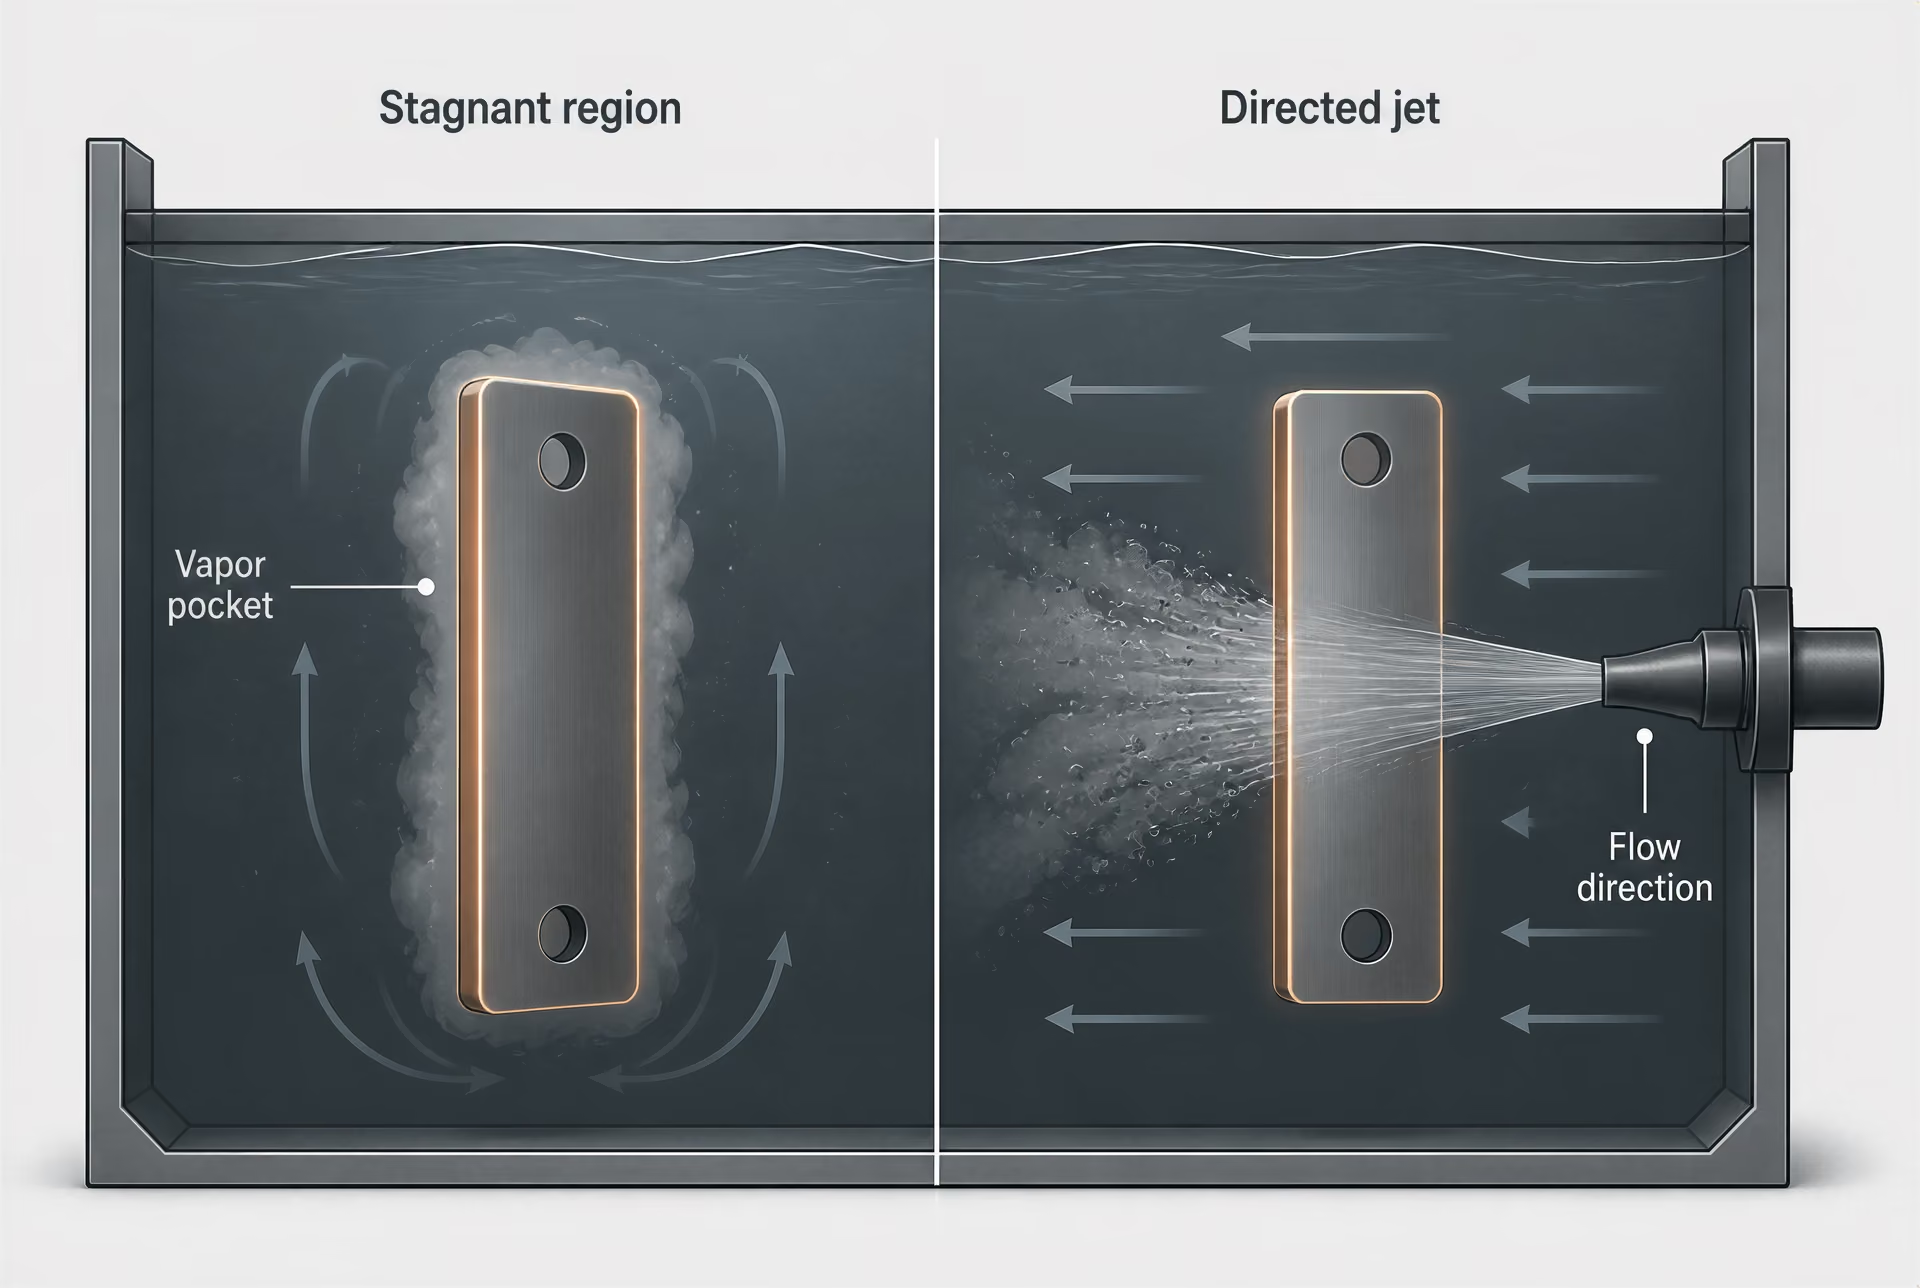
浴の組成が一定であっても、撹拌または流動の配置によって結果は変化します。ポンプ循環、プロペラ撹拌、ワークの移動、スプレー圧力、ノズル間隔、噴流方向はすべて境界層に影響を与え、鋼表面から高温の液体や蒸気を除去します。同じ槽内でも、大型鍛造品のそばにあるよどんだ領域は、移動する噴流に直接さらされた表面よりはるかにゆっくり冷却されることがあります。査読付き研究 Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement は、鋼のミクロ組織が表面の熱除去速度と局所冷却速度によって決まり、その両方が冷却剤の種類と流動配置によって制御されることを報告しています。
同じ理由で、形状も重要です。縁部や薄肉部は、体積に対する表面積の比率が大きく、通常、厚肉部の中心より速く冷却されます。穴、くぼみ、キー溝、密集して配置された部品では、蒸気が閉じ込められたり、液体の移動が妨げられたりすることがあります。開放された液体中に吊り下げたプローブは、複雑な歯車、金型、軸、または板のあらゆる局所条件を再現するものではありません。測定された曲線は試験配置に関する証拠であって、装入物のすべての箇所がその曲線を経験したことを保証するものではありません。
表面状態も濡れ性を変化させます。スケール、酸化、加工痕、浸炭層、洗浄剤の残留物、油の持ち越し、表面堆積物は、液体の接触を遅らせたり、蒸気膜を安定化させたりする可能性があります。水系焼入れ剤では、汚染によって表面張力や気泡の挙動が変化することがあります。油では、酸化生成物やスラッジが粘度、濡れ性、循環を変化させる可能性があります。塩水やポリマー溶液の濃度誤差も、同様の影響を及ぼします。公称の配合は書面上変わらなくても、実際の界面の挙動は異なる場合があります。

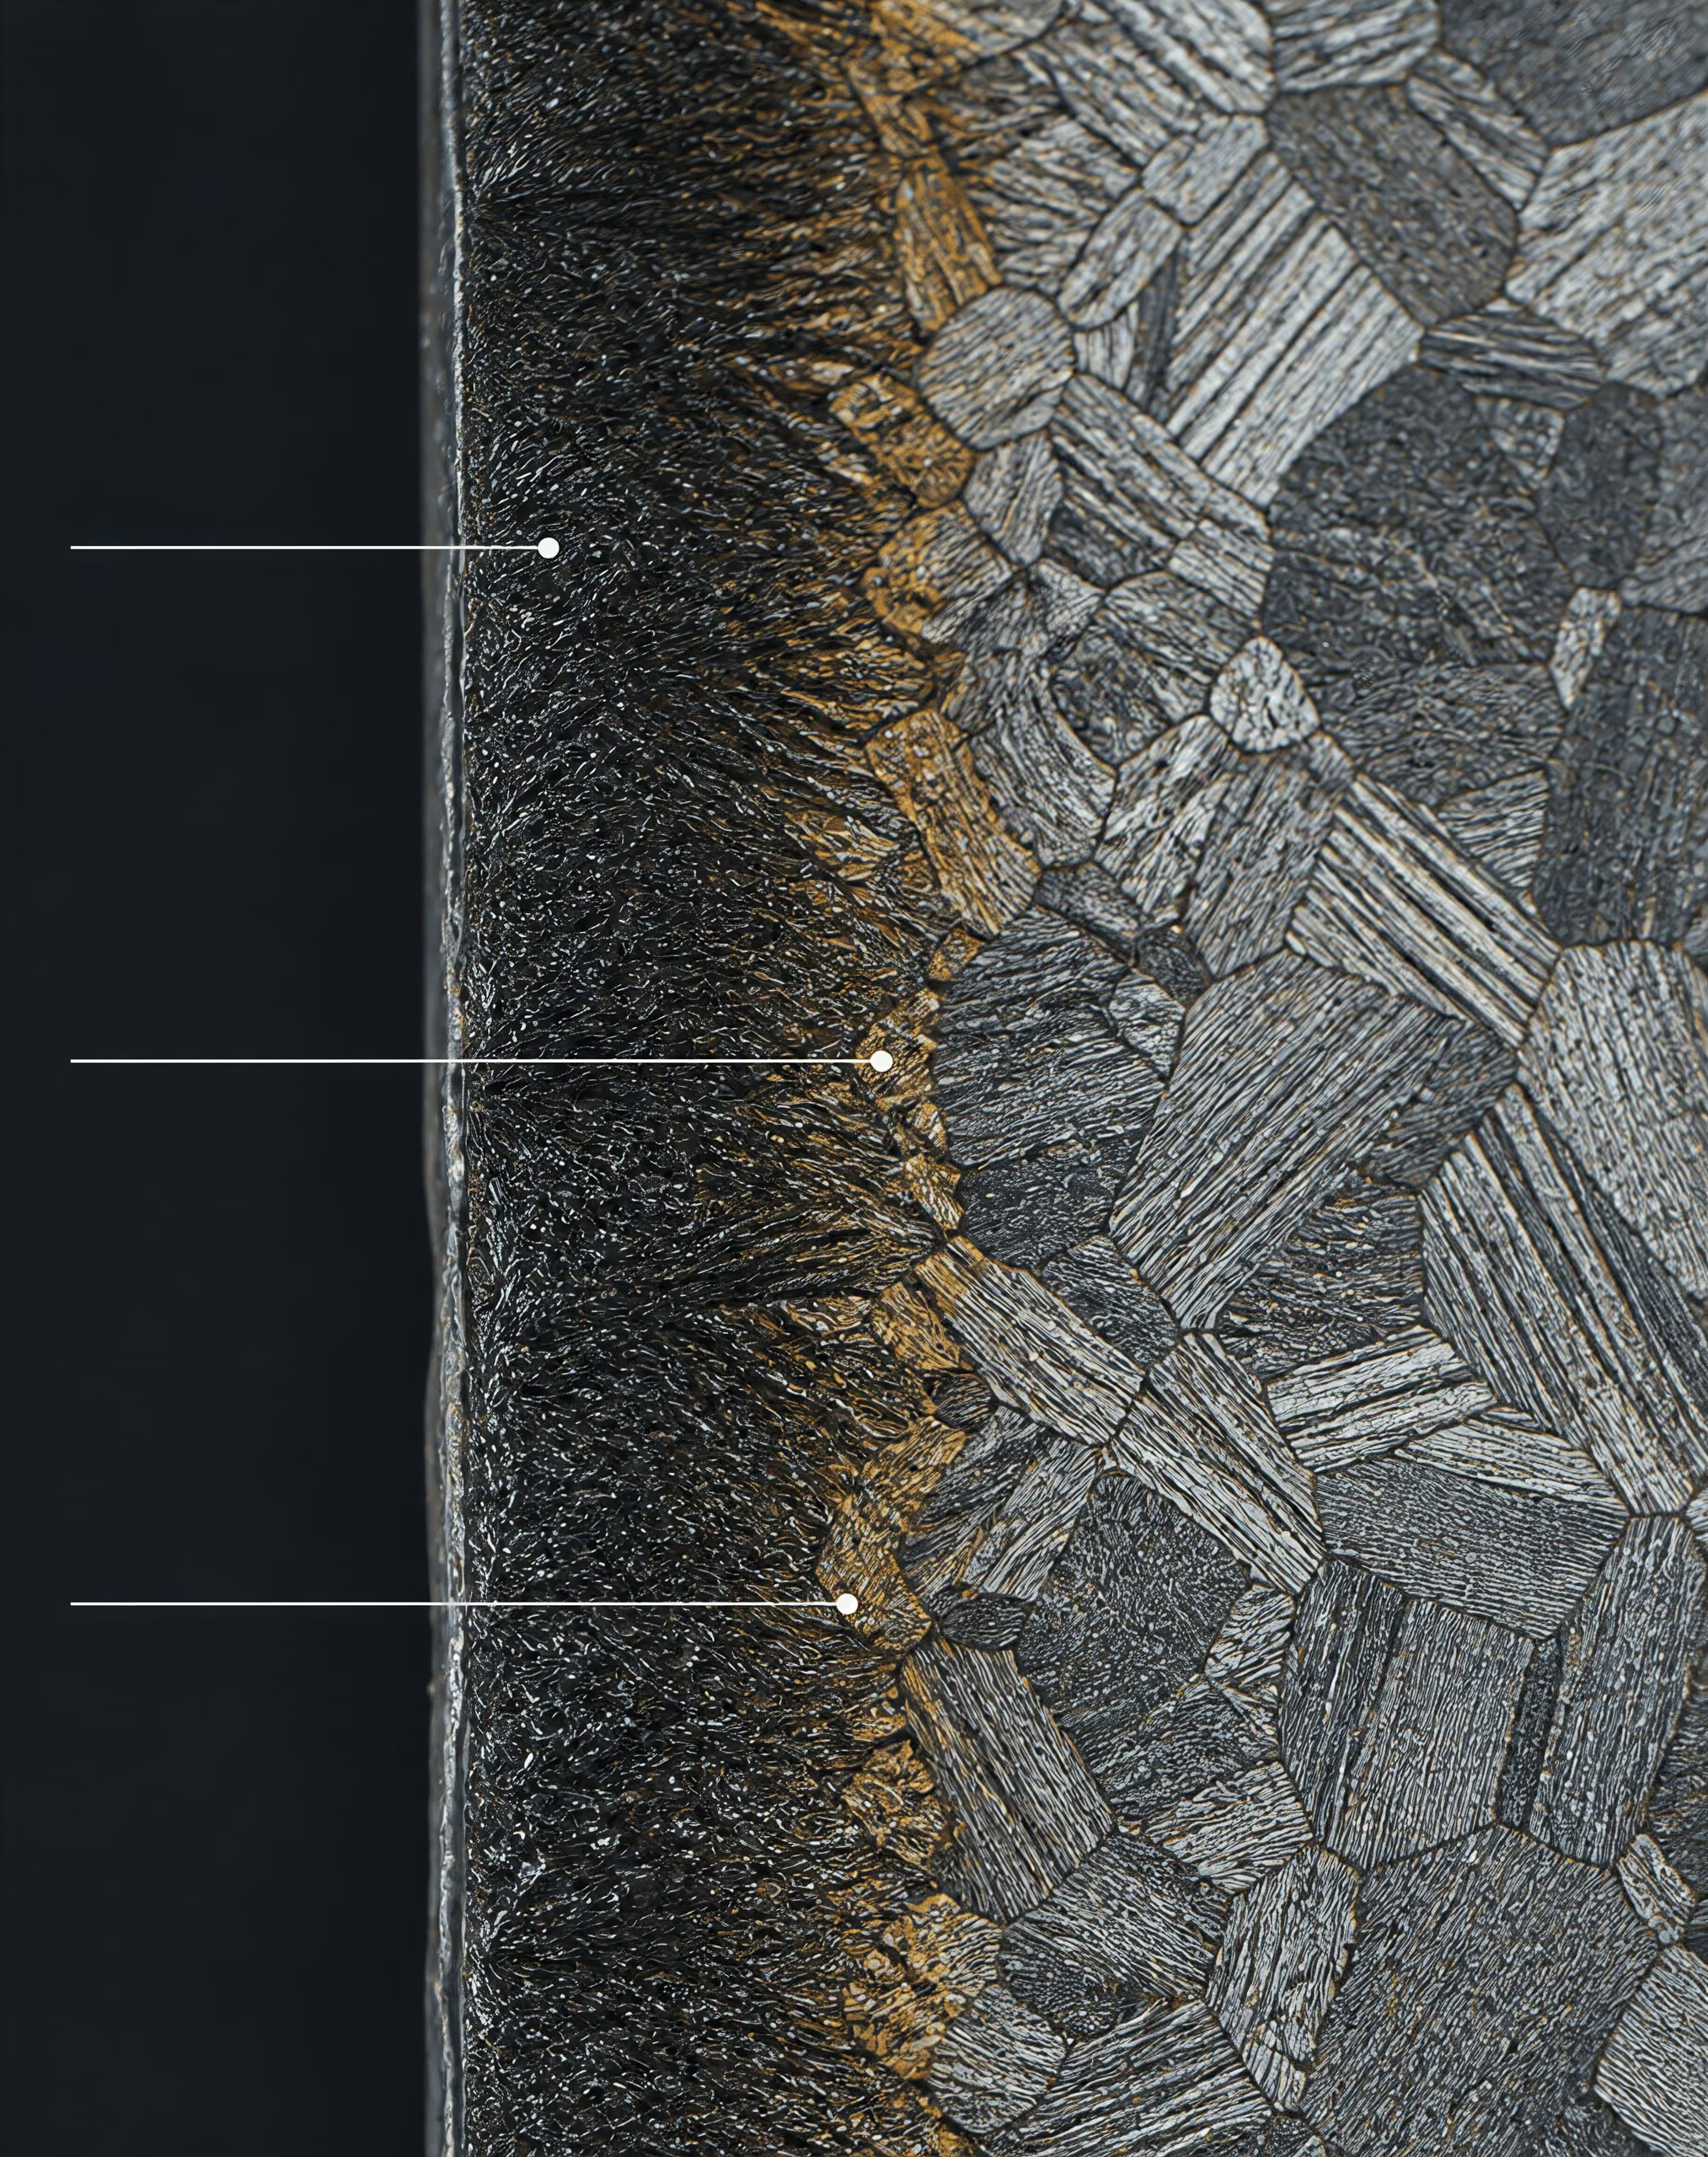
この工程依存性は、鋼の変態と直接結び付きます。オーステナイトは、マルテンサイト開始温度に達する前に、時間–温度–変態挙動におけるパーライトおよびベイナイトの領域を通過して冷却されなければなりません。局所的な冷却が遅すぎると、マルテンサイトを意図していた箇所にフェライト、パーライト、またはベイナイトが形成される可能性があります。冷却が非常に厳しい場合には、部品に過大な熱勾配、ひずみ、または焼入れ割れが生じることがあります。重要なのは、水が単に「厳しい」かどうかではなく、許容できない応力を発生させずに必要なミクロ組織を得られる局所的な冷却履歴になっているかどうかです。
グロスマンH値 グロスマン解析において、鋼の焼入れ性および断面寸法とともに用いられる有効な焼入れ強度パラメータ。冷却速度または冷却曲線の縦軸値と同じものではない。
Grossmann 解析は、別の有用な説明を与えます。そのH値、すなわち Grossmann 焼入れ厳しさ係数は、理想化した熱伝達解析における焼入れ強度を表し、鋼の焼入性および断面寸法と組み合わせて、得られる硬さ分布を推定するために使用されます。これは、冷却速度、熱流束、または冷却曲線の縦軸の値と同じものではありません。H値は Grossmann の枠組みにおける推定工程パラメータであるのに対し、プローブ冷却曲線は、規定された試験条件下で測定された温度履歴です。
基準値は、絶対的なものとせずに規模を示す一例となります。NPTEL の 2024 年の教材では、無撹拌水に任意の相対的厳しさ評価として 1.0 を割り当てています。一般的な Grossmann 値は、静止油で約 0.25~0.30、静止水で 0.9~1.0、静止苛性ソーダまたは塩水で約 2 です。より広い基準範囲としては、塩水で 2.0~5.0、室温の蒸留水で 0.90~2.0、水系ポリマー溶液で 0.2~1.2、通常焼入れ油または急冷油で 0.25~0.80 が示されています。これらは典型的な範囲であり、不変の物質定数ではありません。強く撹拌された油は静止油の厳しさを超えることがあり、一方、温かい水や循環の不十分な水は、実験室の基準が示すよりも穏やかに作用することがあります。
油・水・塩水の単純な順位付けの限界
よく知られた「油、次に水、次に塩水」という順位付けは、教室での最初の近似としては有用ですが、製造工程の仕様として信頼できるものではありません。塩水は蒸気膜の持続を抑制し、通常の水より速く初期濡れを生じさせることが多いため、比較可能な試験条件では、より高い冷却の厳しさを示すことがあります。しかし、その優位性がどの程度重要になるかは、塩濃度、浴温、撹拌、汚染、部品形状によって決まります。「水」には、静止水、循環水、噴霧水、温水、冷水、蒸留水、汚染水などの条件が含まれます。「油」には、異なる粘度、配合、温度、酸化度のものが含まれます。
比較する段階によっても順位は変わります。ある焼入れ剤は核沸騰中に高い最大冷却速度を示しても、膜沸騰段階が長いことがあります。別の焼入れ剤はより早く表面を濡らし、より一貫して熱を除去することで、最大冷却速度が低くても異なる変態結果を生じさせる可能性があります。また、単一のH値は、変化する熱伝達履歴を1つのパラメータに圧縮したものです。そのため、ひずみ、割れ、または局所的なミクロ組織が重要な場合、冷却曲線の検討に置き換えることはできません。[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
したがって、ASTMの冷却曲線法およびISO 9950は、規定された手順によって範囲が定められた比較ツールである。例えばASTM D8562-24は、鋼合金用途を対象として、銀プローブを用いた無攪拌試験における水性ポリマー焼入れ液の挙動を報告するものであり、別のプローブ法で試験されたあらゆる油やブラインに対する普遍的な順位付けを確立するものではない。同様に、研究論文 Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media は、ISO/DIS 9950のプローブ法を用いて、測定された冷却性能およびGrossmann H値を物性と関連付けている。このことは、粘度と熱伝導率が重要である理由を示す一方、冷却強度をいずれか一方の物性だけに還元してはいない。
冷却能の結果とともに報告すべき事項
- 媒体 焼入れ液の名称と配合を記載する。
- 条件 温度、濃度、汚染、および経時状態を記載する。
- 流動 攪拌、循環、噴流方向、またはワークの移動を特定する。
- 試験 プローブ材料、規格、および試験配置を報告する。
- 温度区間 対象とする冷却速度の区間、または完全な冷却曲線を明記する。
したがって、根拠を示せる記述は具体的なものでなければならない。すなわち、媒体の名称、その温度および濃度、攪拌または流動の方式、プローブと規格、さらに議論対象となる冷却速度の区間または曲線を明示する必要がある。「水は油より冷却強度が高い」という表現は、特定の標準化された比較においては、方向性として正しい場合がある。しかし、それは焼入れに関する固定的な法則ではない。
焼入れ中の鋼の冷却過程
オーステナイト化された鋼が液体焼入れ液に入ると、その表面は一定の冷却速度で冷却されるわけではない。表面温度が低下するにつれて熱移動が変化し、支配的なメカニズムも数分の一秒以内に変わることがある。ASM Internationalの ASM Handbook, Volume 4F, Quenchants and Quenching Technology は、この過程を蒸気膜冷却、核沸騰、対流冷却という3つの主要段階に分けている。ASTMのレビュー論文 Heat Transfer during Quenching and Assessment of Quench Severity—A Review も、冷却速度を、変化する熱移動メカニズムと濡れの速度論によって決まる温度依存の結果として扱っている。
この順序が重要なのは、鋼表面の温度履歴が、部品内部に形成される変態生成物を左右するためである。2022年に発表された研究 Role of Quenching Method on Cooling Rate and Microstructure of Steels は、鋼の組織を、表面からの熱除去速度および局所的な冷却速度と関連付けている。これらはいずれも冷却剤の種類と流動方式に依存する。したがって、焼入れ液が温度範囲全体にわたって1つの一定した冷却速度を持つわけではない。
| 段階 | 表面状態 | 支配的な熱移動挙動 | 典型的な相対速度 |
|---|---|---|---|
| 蒸気膜冷却 | 連続または半連続的な蒸気層 | 熱が断熱性の蒸気膜を横切って移動する | 比較的遅い |
| 核沸騰 | 気泡の間で液体が表面に接触する | 気泡の形成、成長、および離脱によって熱が除去される | 多くの場合、最も速い |
| 対流冷却 | 持続的な沸騰が終了している | 境界層を通じた伝導と液体の対流 | 核沸騰より遅い |
蒸気膜または膜沸騰段階
浸漬時には、鋼の表面温度が焼入れ液の沸騰温度をはるかに上回っていることがある。オーステナイト化温度域まで加熱された炭素鋼は、表面温度が700 °Cを大幅に超えた状態で、水、油、または水性ポリマー溶液に入ることがある。その表面に接触した液体は急速に蒸発する。蒸気の発生が十分に激しい場合、気泡が鋼の周囲で連続的または半連続的な蒸気層を形成する。
この層は、蒸気ブランケットまたは蒸気膜と呼ばれることが多い。蒸気膜は液体の大部分を金属から隔て、液体と固体の直接接触を減少させる。蒸気は液体よりも熱伝導率と密度がはるかに低いため、熱は液体が直接接触する場合ほど効率的には膜を通過しない。その結果、周囲の焼入れ液がすでに沸騰していても、鋼表面は非常に高温のままになることがある。
膜沸騰は、熱移動が停止することを意味しない。エネルギーは依然として、伝導、放射、および蒸気の移動によって蒸気中を移動するが、その速度は比較的限られており、表面全体で異なる可能性がある。蒸気膜が連続するかどうかには、形状、向き、表面状態、スケール、粗さ、閉じ込められた気体などが影響する。同じ液体中でも、垂直板、円柱状の棒、小型の銀プローブでは、蒸気の挙動が異なる場合がある。
蒸気膜は不安定でもある。表面温度が低下すると、蒸気の発生は弱まる。その後、液体が膜の薄い部分に入り込むことがある。その部分が崩壊すると、新しい液体が高温の金属に接触し、激しく蒸発する。この遷移は、部品全体で常に正確に1つの温度で生じる単純な切り替えではない。局所的な濡れ条件の変化に伴って、表面上を移動する。
攪拌または指向性のある流れによって蒸気膜を乱し、除去することは可能だが、その結果は流体が部品に到達する方法によって異なる。ポンプ、ジェット、回転する加工物、または循環システムは、ある場所では膜を破壊しながら、別の場所では停滞領域を残すことがある。研究 Role of Quenching Method on Cooling Rate and Microstructure of Steels は、この局所的な効果を強調している。同じ冷却剤を使用する2つのシステムでも、流動方式が異なれば、異なる冷却速度が生じる可能性がある。
核沸騰段階
蒸気膜の崩壊が始まると、多数の分離した場所で液体が鋼表面に到達する。表面は依然として蒸気泡を発生させるのに十分な高温にあるが、今度は気泡と気泡の間で液体が金属に直接接触する。これが核沸騰段階である。
液体が繰り返し表面を濡らし、潜熱を吸収して蒸気として離れるため、熱移動は大幅に速くなる。気泡は活性な核生成サイトで形成され、成長し、離脱し、その後に比較的低温の液体と置き換わる。攪拌によって置換速度が高まり、気泡が持続的な蒸気層に合体する前に除去されることもある。一般に最も高い冷却速度はこの段階で生じるが、正確なピークは焼入れ液、プローブ、温度、流体運動によって異なる。
したがって、「水は油より速く冷却する」という表現は不完全である。ある条件下では水が非常に速い核沸騰を示す一方、粘度、温度、循環方式の異なる油は、別の冷却曲線を示す可能性がある。ブラインは、鋼表面における蒸気泡の持続性を低下させることで濡れを変化させ、曲線の沸騰部分における冷却強度を高めることが多い。水性ポリマーは、より粘性の高い、またはポリマーに富む境界層を形成し、気泡の挙動と液体の置換の両方を変化させることがある。
濡れの速度論 焼入れ中に液体が蒸気を置換し、高温の鋼表面との接触を確立する速度および様式。
濡れの速度論は中心的な要素である。ASTMのレビューは、焼入れ段階を通じて冷却速度が変化する理由として、濡れと熱移動のメカニズムを挙げている。表面を速やかに濡らす液体は、バルク温度が同じ別の液体よりも早く膜沸騰を終わらせる可能性がある。濃度、汚染、溶存気体、表面酸化物、焼入れ液温度はいずれも、その挙動に影響する。したがって、濃度または使用温度が変化すれば、同じ公称焼入れ液でも異なる冷却曲線を生じ得る。
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
冷却曲線試験は、液体に普遍的な性質を割り当てるのではなく、この変化する応答を測定する。ASTM D8562-24は、鋼合金に使用される水性ポリマー焼入れ液について、無攪拌の銀プローブ試験を規定している。ISO 9950:1995は、標準化された無攪拌条件下で、工業用焼入れ油の冷却特性を測定し、順位付けするためのニッケル合金プローブ試験を規定している。ASTM Subcommittee D02.L0.06は、焼入れ油についてASTM D6200、攪拌式水性ポリマー焼入れ液についてASTM D6482、攪拌式焼入れ液についてASTM D6549も特定している。これらの方法による結果は、規定された方法および条件の範囲内でのみ比較可能である。
対流冷却段階
鋼表面の温度が、持続的な沸騰に必要な温度を下回ると、蒸気泡はほぼ消失する。その後、熱は金属と流体の界面にある境界層を通る伝導を伴いながら、液体中へ対流によって鋼から移動する。これが最後の対流段階である。
蒸発と気泡移動による大きな熱移動への寄与が終了するため、この段階では冷却は遅くなる。速度は、熱伝導率、粘度、密度、比熱、流速などの液体の性質に強く依存する。研究 Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media は、ISO/DIS 9950のプローブ法を用いて、冷却性能およびGrossmann H値をこれらの物性と関連付けている。粘度が高いほど境界層が厚くなり、流体の置換が制限される可能性がある一方、循環が強いほど境界層が薄くなり、熱移動が増加する可能性がある。
部品温度も重要である。鋼の内部は表面よりもはるかに高温のまま残ることがあり、そのため対流中も内部の伝導によって表面へ熱が供給され続ける。断面厚さ、形状、角部、穴、治具との接触によって局所的な差が生じる。大きな装入物の周囲で焼入れ液の温度が上昇すると、熱移動の駆動力がさらに低下する可能性がある。
測定された冷却強度は、焼入れ液の種類およびGrossmann H値とは区別して扱わなければならない。NPTELの従来の尺度では、無攪拌水に任意の冷却強度評価1.0を割り当てている。一般的なGrossmann H値は、静止油で約0.25~0.30、静止水で0.9~1.0、静止苛性ソーダまたはブラインで約2である。別の参考範囲では、ブラインが2.0~5.0、室温の蒸留水が0.90~2.0、水性ポリマー溶液が0.2~1.2、一般的な焼入れ油または急冷油が0.25~0.80とされている。これらは典型的な参考範囲であり、不変の物質定数ではない。
H値はGrossmann解析における焼入れ強度を要約するものであり、冷却曲線に取って代わるものではない。プローブ材料、プローブ寸法、攪拌、流体温度、濡れの挙動、測定された温度区間はいずれも、報告される結果に影響する。有用な比較には、これらの条件を明示する必要がある。それらを示さずに、水、油、またはブラインが冷却強度の順位において固定された位置を持つと述べることは、鋼の冷却を決定する実際の熱移動過程を覆い隠してしまう。
水、塩水、苛性溶液、および水系ポリマー焼入れ剤
水と基準となる焼入れ強度スケール
水は、冷却挙動がよく知られており、その相対的な焼入れ強度が熱処理の入門計算で長く使用されてきたため、基準焼入れ剤として扱われることが多い。NPTELでは、静止した非撹拌水に任意の焼入れ強度評価 1.0 を割り当てている。ここで 任意の という語が重要である。この数値は基準点であって、材料定数ではなく、また、すべての水槽が鋼を同じ速度で冷却することを保証するものでもない。
加熱された鋼の表面が水中に入ると、まず蒸気膜が形成される。この膜は一時的に金属と液体を隔て、熱流を制限する。表面が冷却されると膜は崩壊し、核沸騰によって熱が急速に移動し、その後、沸騰が終了すると対流によって熱が除去される。各段階の持続時間と強度は、表面温度、形状、向き、撹拌、水温、溶存ガス、汚染、および液体が部品に到達する状態に左右される。したがって、焼入れ中の冷却速度は一定値にとどまらず、継続的に変化する。
従来の順位付け、すなわち塩水は水より強く、水は油より強いという考え方は、第一近似として有用である。しかし、これを実測された冷却曲線に普遍的に適用できる順位とみなしてはならない。大流量で移動する水は、静止した水槽とは異なる形で熱を除去する可能性がある。凹部では、露出した表面が強く冷却されている間にも、蒸気膜に覆われることがある。査読済み論文 Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement は、鋼の組織が表面からの熱除去速度と局所的な冷却速度によって支配され、その両方が冷却剤の種類と流動配置によって制御されることを報告している。したがって、同じ公称焼入れ剤であっても、流動配置が変われば、マルテンサイト、ベイナイト、またはパーライトの分布が異なる可能性がある。
Grossmann解析では、焼入れの強度を H値 で表す。この値は、単純な水基準の評価とは別のものであり、プローブで得られる冷却曲線の結果とも異なる。提供された工学資料では、代表値として、静止油で約0.25~0.30、静止水で0.9~1.0、静止苛性ソーダまたは塩水で2 が示されている。より広い基準資料では、室温の蒸留水で0.90~2.0 とされている。これらの数値は、明示された仮定の下で一般的に引用される範囲を示すものであり、「水」が持つ不変の性質ではない。温度、循環、タンク設計、ワークの装荷状態、および濡れ性によって、実測結果は教科書でよく示される値の範囲から外れる可能性がある。
試験規格を考慮すると、この限界はさらに明確になる。ISO 9950:1995 は、標準化された非撹拌条件下で工業用焼入れ油の冷却特性を測定し、順位付けするためのニッケル合金プローブ法を規定している。ASTM Internationalは、焼入れ油について ASTM D6200、撹拌水系ポリマー焼入れ剤について ASTM D6482、撹拌焼入れ剤について ASTM D6549、銀プローブを用いて試験する水系ポリマー焼入れ剤について ASTM D8562 を示している。得られる結果は、使用したプローブ、温度、撹拌条件、および手順に対応するものである。それによって、すべての鋼部品に適用できる恒久的な順位が設定されるわけではない。
| 媒体 | 基準冷却能情報 | 重要な変数 |
|---|---|---|
| 水 | 攪拌なしの水に対する任意の相対評価1.0 | 温度、溶存ガス、汚染、攪拌、形状 |
| 食塩水 | 典型的なグロスマン範囲2.0–5.0、静止状態の値は約2 | 塩の種類、濃度、温度、濡れ性、攪拌 |
| 苛性溶液 | 静止苛性ソーダの典型的な値は約2 | 配合、濃度、濡れ性、蒸気膜の安定性 |
| 水系ポリマー | 典型的なグロスマン範囲0.2–1.2 | ポリマーの種類、濃度、温度、劣化、流動 |
塩水および苛性溶液の影響
塩水とは、溶解した塩、一般には無機塩化物を含む水である。ただし、その冷却挙動を評価するには、使用する塩の種類と濃度を明示しなければならない。溶解イオンは、液体の沸騰挙動、電気的および熱的性質、ならびに高温の鋼表面との相互作用を変化させる。多くの焼入れ用途では、塩水は高温部品の周囲に形成される持続的な蒸気膜を分断または不安定化する。これにより、より広い表面が早い段階で液体と直接接触するようになり、膜沸騰段階が短縮され、焼入れ初期の熱抽出量が増加する。
この変化が、塩水に静止水より高い焼入れ強度が慣例的に割り当てられる理由である。提供されたGrossmann資料では、塩水の代表的なH値は約 2.0~5.0 とされている一方、静止塩水についての狭い慣用値は約 2 である。この範囲が広いのには理由がある。塩の種類、濃度、溶液温度、撹拌、表面状態、および部品形状は、すべて濡れ性と沸騰に影響する。同じ公称組成であっても、循環が弱い塩水タンクは、激しく撹拌されたタンクと同じ冷却曲線を必ずしも示さない。
初期の熱除去量が増加すると、オーステナイト化された鋼における拡散変態に利用できる時間が短くなり、焼入性が許す場合にはマルテンサイト形成が促進される可能性がある。一方で、温度勾配、残留応力、変形、および焼入れ割れも増加する可能性がある。結果として生じるリスクは、鋼種、断面寸法、炭素含有量、旧オーステナイト粒径、および拘束条件に依存する。例えば、AISI 4140 のような合金鋼は、両者を同程度のオーステナイト化温度から焼入れした場合でも、AISI 1045 のような普通炭素鋼と同じようには塩水焼入れに応答しない。
苛性溶液は、しばしば水酸化ナトリウムを主成分とし、高い焼入れ強度を示すものとしても知られている。静止苛性ソーダまたは塩水で約2 という基準値は、一般的なGrossmann比較値として解釈すべきであり、あらゆるアルカリ性溶液に普遍的に適用できる値ではない。苛性物質の添加は濡れ性や蒸気膜の安定性を変化させる可能性があるが、その変化の方向と大きさは、配合および運転条件に依存する。濃度だけでは、熱伝達の結果を特定できない。
塩水および苛性溶液のいずれにおいても、3つの冷却段階は重要である。ある溶液では蒸気膜の形成期間が短くなる一方、核沸騰のピークは異なるものとなる可能性があり、対流段階は粘度、密度、およびタンク内の流動によって影響を受けることがある。ASTMのレビュー Heat Transfer during Quenching and Assessment of Quench Severity—A Review は、冷却速度がこれらの異なる段階を通じて変化し、濡れの速度論と熱伝達機構に依存することを強調している。単一のH値では、その冷却曲線のすべての特徴を示すことはできない。
ポリマー濃度と冷却挙動
水系ポリマー焼入れ剤では、水の単純な沸騰応答の一部が、ポリマーの種類、分子構造、濃度、温度、および劣化履歴によって挙動が変化する液体に置き換えられる。ポリマーは粘度を高め、鋼表面に形成される液膜を変化させる可能性がある。また、濡れ性、蒸気膜の持続性、気泡の形成、ならびに沸騰から対流への遷移にも影響を及ぼすことがある。これらの影響は相互に関連している。より厚い、またはより粘性の高い境界層は流体の移動を妨げる可能性がある一方、表面膜の変化は液体との直接接触が始まる時点を変える可能性がある。
このため、「ポリマー」という語だけから、ポリマー溶液に1つの固定された焼入れ強度を割り当てることはできない。提供されたGrossmannの範囲は、水系ポリマー溶液で約 0.2~1.2 である。この範囲は、慣用的な油および水の範囲の一部と重なっている。これは代表的な基準範囲であって、あらゆるポリマー、濃度、温度、または流動配置に適用できる普遍的な区間ではない。濃度を高めると粘度が上昇し、膜形成が変化する可能性があるが、定められた配合と試験なしに、濃度だけから得られる冷却曲線を安全に予測することはできない。
ASTM D8562-24 は、鋼合金に使用する水系ポリマー焼入れ剤を対象とした、非撹拌銀プローブ冷却速度試験を規定している。この試験の時間・温度データは、規定された方法の下で比較または焼入れ剤の選定に利用できる。ただし、結果はあくまで非撹拌条件下での試験結果であり、すべての生産用タンクにおける溶液の普遍的な順位付けではない。撹拌系については、ASTM D6482およびASTM D6549が異なる試験配置を扱っており、焼入れ剤の種類と実測された焼入れ強度との違いを明確にしている。
研究 Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media は、ISO/DIS 9950のプローブ法を用いて、実測された冷却性能およびGrossmann H値を熱伝導率と粘度に関連付けている。これらの物性は挙動を説明するうえで有用であるが、どちらの物性も単独で完全な焼入れ曲線を決定するものではない。冷却開始後の数秒間は濡れの速度論と流動が支配的となる可能性がある一方、その後は対流と粘度の影響がより大きくなる。
このため、濃度管理は温度管理、撹拌管理、および冷却曲線の確認と組み合わせなければならない。濃度が変化したり、熱劣化を受けたりしたポリマー浴は、もとの試験結果と一致しなくなっている可能性がある。意味のある仕様とは、「水」、「塩水」、または「ポリマー」を単独で示すことではなく、焼入れ剤の組成に、その温度、流動状態、プローブ法、および実測された冷却挙動を併記することである。
焼入れ油とその冷却特性
焼入れ油は、標準的な冷却速度を一つだけ持つ単一の冷却媒体ではない。「油」という語は、浴の広い化学的分類を示すものであって、焼入れの厳しさを示すものではない。二つの油が異なる冷却曲線を示すのは、基油、添加剤、粘度、酸化状態、温度、撹拌条件が異なるためである。同じ浴であっても、ワークが別の温度で投入された場合や、ポンプ、プロペラ、循環ノズルによって表面周辺の流れが変化した場合には、結果が異なることがある。
この区別が重要なのは、鋼の特性が局所的な冷却履歴に依存するためである。研究論文 Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement(2022年)は、鋼の組織を表面における熱除去速度および部材内部の局所的な冷却速度と関連付けている。冷却剤の種類は制御因子の一つにすぎない。流れの配置も別の制御因子である。
産業用焼入れ油の分類
ASM Internationalの ASM Handbook, Volume 4F, Quenchants and Quenching Technology では、焼入れ油を、普遍的な焼入れ厳しさ尺度上の一つの固定点としてではなく、その組成、想定される使用範囲、測定された冷却挙動によって扱っている。産業上の分類では、一般に通常速度油または標準速度油、促進油または急速油、ならびに高温焼入れ油を区別する。これらの区分は、配合および運転上の実用的な違いを示すものだが、冷却曲線試験の必要性をなくすものではない。
通常速度油は、一般に、通常の浸漬焼入れ用に調製された鉱油系の液体である。促進油には、濡れ性、蒸気膜の挙動、または液相冷却の後期段階を変化させることなどによって、熱抽出を高めることを意図した添加剤が含まれている。高温油は、変形および熱衝撃を低減するために高い浴温で使用される。その高い温度によって粘度が低下し、冷却曲線も変化する可能性がある。したがって、分類名は工程に関する有用な情報を与えるが、数値としての冷却の厳しさを示すものではない。
実際の運用では、油の状態も分類に関わる。酸化、水や洗浄薬品による汚染、スラッジの生成、添加剤の消耗は、濡れ性および熱伝達を変化させる可能性がある。同じ公称製品分類に属する新油と劣化油が、プローブを同じように冷却するとは限らない。したがって、油の説明には、浴の実際の温度および循環状態も併せて記録しなければならない。
ISO 9950:1995は、工業用焼入れ油の冷却特性を測定し、順位付けするための規定された方法を示している。この方法では、標準化された無撹拌条件の下でニッケル合金製プローブを使用する。この但し書きは重要である。得られる結果はISOの試験配置における順位であって、あらゆる炉またはタンクにおけるあらゆる油の恒久的な順位ではない。ASTM Internationalは、焼入れ油の冷却曲線測定法としてASTM D6200を挙げており、撹拌式水系ポリマー焼入れ剤にはASTM D6482、撹拌式焼入れ剤にはASTM D6549を挙げている。これらの方法は関連する問題を扱うが、試験条件が異なる。
Grossmann解析は、別の記述方法を提供する。そのH値は、熱伝達モデルにおける焼入れ強度を表すものであり、液体の化学的な定数ではない。よく引用される基準値は、静止油で約0.25~0.30、静止水で0.9~1.0、静止状態の苛性ソーダまたは塩水で約2である。より広い一般的範囲では、通常焼入れ油または急速焼入れ油は約0.25~0.80とされるが、油の種類や運転条件によって、報告値はおよそ0.2~1.2に及ぶ場合がある。比較として、一般的な範囲は、塩水で約2.0~5.0、室温の蒸留水で0.90~2.0、水系ポリマー溶液で0.2~1.2である。
これらの数値を、不変の物性定数として解釈してはならない。NPTELは、無撹拌水に任意の相対焼入れ厳しさ1.0を割り当てており、このような尺度が比較のための慣行であることを示している。ある浴、プローブ方法、撹拌状態、温度について得られたH値を、別の配置に無批判に適用すべきではない。
静止油および撹拌油の挙動
静止油への浸漬では、複数の熱伝達段階が生じる。高温の鋼が浴に入ると、直ちに周囲の油が蒸発し、蒸気ブランケットを形成することがある。この膜は表面を液体の油から隔て、熱伝達を制限する。表面が冷却されるか、流体の運動によって膜が乱されると、最終的にこの膜は崩壊する。その後、核沸騰または局所的な激しい蒸気生成が生じ、さらに表面温度が浴に関係する沸騰範囲を下回ると、単相の液体冷却へ移行することがある。
冷却速度は、段階ごとに大きく変化する。ASTMのレビュー Heat Transfer during Quenching and Assessment of Quench Severity—A Review は、単一の平均冷却速度では、これらの異なる機構を表現できないことを強調している。蒸気膜が崩壊する温度、沸騰の継続時間、ならびにその後の液体冷却速度は、いずれも鋼の熱履歴に影響を与える。
撹拌は、これらの各現象を変化させる。動いている油はワークから高温の流体を取り除き、より低温の液体を表面に供給し、蒸気ブランケットを破壊または薄くすることができる。また、熱が通過しなければならない境界層も薄くする。その結果、動きのない状態で同じ油を試験した場合と比べて、冷却曲線における最大冷却速度が高くなり、蒸気段階が短くなることがある。しかし、「撹拌状態」は一つの条件を意味しない。タンク内の循環、ワークの移動、インペラによる流れ、ポンプ噴流、方向性を持つ噴霧は、それぞれ異なる速度場を形成する。大きな部品の一部が別の部分を遮蔽することもあり、角部、穴、狭い隙間では、露出した面より流れが少なくなることがある。
流れの方向は、変形制御において特に重要である。リングまたは歯車の一方の側でより強い循環が生じると、その側が先に冷却・収縮する可能性がある。熱抽出量の局所的な差は、浴の平均温度が均一であっても形状変化を生じさせることがある。このため、実験室用プローブから得られた冷却曲線だけでは、複雑な鋼部品のあらゆる位置を予測することはできない。
プローブ方法も比較に制約を与える。ISO 9950:1995は、意図的に無撹拌条件とし、ニッケル合金製プローブを使用する。一方、ASTM D8562-24は、鋼合金に使用する水系ポリマー焼入れ剤を対象として、無撹拌の銀プローブ冷却速度試験を規定している。プローブの材料、形状、熱電対の位置、撹拌条件、浴量、データ整理手順は、いずれも報告結果に影響する。ある方法による数値を、別の方法による数値と自動的に互換できるわけではない。
粘度、熱伝導率、熱伝達
粘度は、油が鋼の周囲をどれだけ容易に移動するか、また表面にどの程度の厚さの流体境界層が形成されるかに影響する。一般に、粘度が高いほど運動に対する抵抗が大きくなるため、自然対流は弱くなり、強制流動にはより大きなポンプ動力が必要になる。また、ワークに隣接して、より厚く動きの遅い層が残ることもある。浴温が上昇すると、通常は粘度が低下し、循環が促進されるとともに、蒸気膜冷却から液体対流への遷移も変化する可能性がある。これが、高温油が同じ油の室温での挙動と大きく異なることがある理由の一つである。
熱伝導率は、流体が表面に接触した後、油層を通して熱がどれだけ容易に伝わるかを決定する。熱伝導率が高いほど、鋼から熱を速やかに伝導して除去することができるが、熱伝導率だけで冷却の厳しさが決まるわけではない。ほとんど動かない熱伝導率の高い流体は、強い循環を伴う熱伝導率の低い流体よりも、効果的に熱を除去できない場合がある。密度、熱容量、粘度、濡れ性、蒸気生成、流速が相互に作用する。
研究論文 Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media は、ISO/DIS 9950プローブ法を用いて、測定された冷却性能およびGrossmann H値を熱伝導率と粘度に関連付けている。この研究の意義は、単一の物性によってすべての油を順位付けできるということではない。むしろ、物性データが冷却曲線の説明に役立つ理由を示している。粘度は流体の運動および境界層内の輸送に影響し、熱伝導率は流体を通過する熱伝導に影響する。測定されたH値は、完全な熱伝達系の結果として得られる値である。
物性だけに基づく予測には、濡れ性による限界もある。粘度および熱伝導率が好ましい油であっても、濡れ性の低い表面では、持続的な蒸気層を形成する可能性がある。添加剤は表面張力および濡れの動力学を変化させることができ、汚染によってそれらがさらに変化することもある。したがって、実験室用カップで測定した同じ公称粘度が、酸化、希釈、または長期使用後にも同じ焼入れ性能を保証するわけではない。
したがって、油の選定および工程管理では、油の分類だけでなく、浴温、循環配置、プローブ方法、受入れ基準となる冷却曲線も規定すべきである。冷却時間の区間、最大冷却速度、特性温度は、「油」というラベルよりも有益な情報を与える。測定された挙動こそが移転可能な根拠であり、液体名は出発点となる説明にすぎない。
攪拌、流れの配置、および部品形状
焼入れ強度は、液体に恒久的に付与された順位ではない。これは、特定の熱的条件および流動条件の下で、焼入れ剤によって生じる測定可能な応答である。同じ油、水溶液、または塩水であっても、液体が静止している場合、攪拌されている場合、タンク内をポンプで送液されている場合、ノズルから噴射されている場合、または部品の片面だけに流れが向けられている場合では、熱を除去する速度が異なることがある。部品形状はさらに別の変数を加える。平らな銀プローブ、鍛造シャフト、穿孔板では、冷却剤にさらされる流動場が同じではない。
ASM International の ASM Handbook, Volume 4F, Quenchants and Quenching Technology は、この理由から、焼入れ剤の種類、冷却挙動、および焼入れ強度を区別している。Grossmann 解析では焼入れ強度を H 値として表すが、H は材料定数ではない。代表的な基準値は、静止油で約 0.25~0.30、静止水で 0.9~1.0、静止状態の苛性ソーダまたは塩水でおよそ 2 である。より広範な一覧表では、塩水は 2.0~5.0、室温の蒸留水は 0.90~2.0、水系ポリマー溶液は 0.2~1.2、一般的な焼入れ油または急冷油は 0.25~0.80 とされている。これらの範囲は、特定の条件および相関関係を示すものであり、不変の順位を示すものではない。攪拌、温度、濃度、汚染、ぬれ性、および形状によって、測定結果は大きく変化し得る。
攪拌試験と非攪拌試験
非攪拌プローブ試験は、製造時の装入物に対する普遍的な答えではなく、管理された基準値を与えるものである。ISO 9950:1995 は、標準化された非攪拌条件下で工業用焼入れ油の冷却特性を測定するために、ニッケル合金プローブを用いる。ASTM D8562-24 は、鋼合金に使用される水系ポリマー焼入れ剤を対象として、非攪拌銀プローブ冷却速度試験を規定している。いずれの場合も、プローブ、浴、向き、温度履歴、および試験手順が結果を規定する。したがって、報告された冷却曲線は、同じ方法で試験された試料間の比較には利用できるが、移動中で密集したワークのあらゆる位置を予測できるとは限らない。
この区別が重要なのは、攪拌によって液体の境界層と、高温表面に隣接する蒸気の安定性が変化するためである。浸漬焼入れでは、熱伝達はいくつかの認識可能な段階を経る。すなわち、初期の蒸気膜段階、核沸騰段階、そして表面温度が激しい沸騰を維持する範囲を下回った後の対流段階である。ASTM のレビュー Heat Transfer during Quenching and Assessment of Quench Severity—A Review は、冷却速度が一定にとどまるのではなく、これらの段階を通じて変化すると説明している。攪拌は蒸気膜段階を短縮または乱し、表面における液体の置換を増加させ、局所的な熱伝達係数を上昇させる可能性がある。また、流れが一方の面に他方の面より直接的に到達する場合には、冷却の均一性を低下させることもある。
ASTM International の小委員会 D02.L0.06 は、異なる条件に対して異なる試験手順を特定している。そこに挙げられている方法には、焼入れ油を対象とする ASTM D6200、攪拌された水系ポリマー焼入れ剤を対象とする ASTM D6482、攪拌された焼入れ剤を対象とする ASTM D6549、ならびに銀プローブを用いて試験する水系ポリマー焼入れ剤を対象とする ASTM D8562 が含まれる。試験方法の名称における「攪拌」という語は、些細な手順上の細部ではない。それは、測定対象となる流体力学的環境を変える。非攪拌の D8562 の結果を攪拌ポリマー試験と比較し、その後、両方の値を単一の固定尺度として扱うことは、試験構成と焼入れ剤の特性を混同するものである。
静止浴では、蒸気段階が長く、最大冷却速度が低くなることがある。一方、ポンプ送液または機械的攪拌によって蒸気ポケットが崩壊し、核沸騰中の冷却が増加することがある。しかし、過度な攪拌によって、あらゆる位置が同じように、単純により速く冷却されるわけではない。渦、再循環領域、およびよどみ領域によって、局所的な差が生じる可能性がある。プローブの最大冷却速度が上昇しても、部品上の別の表面が移動する液体から部分的に遮蔽されたままになることがある。
ISO/DIS 9950 のプローブ法を用いた研究 Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media は、測定された冷却性能および Grossmann H 値を、熱伝導率と粘度に関連付けている。これらの特性は傾向を説明するのに役立つが、規定された流動条件に取って代わるものではない。特に冷却曲線の高温部分では、ぬれの速度論と沸騰挙動が依然として決定的である。
噴流、浸漬、および方向性のある流れ
浸漬焼入れと噴流焼入れでは、異なる境界条件が課される。浸漬では、部品が周囲の液体中に入り、浮力、蒸気の移動、部品の運動、および外部から与えられた循環によって流動場が形成される。噴流焼入れでは、ノズルが規定された速度と方向で液体を供給する。噴流は、広い面に衝突することもあれば、穴の内部に入り込むこともあり、スロットを横切ることも、選択された領域に衝突することもある。その場合の表面からの熱除去は、衝突位置、噴流径、間隔、角度、圧力、ならびに使用済み液体と蒸気が逃げる能力に依存する。
査読済みの 2022 年の研究 Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement は、鋼の組織が表面からの熱除去速度および局所冷却速度によって支配され、それらが冷却剤の種類と流れの配置によって制御されることを直接示している。この知見は、焼入れ剤が部品全体に対して一つの冷却速度を持つという安易な仮定を否定する。同じ鋼から作られ、同じタンクで冷却された二つの領域であっても、一方が強い流れに面し、他方が再循環流の陰に位置していれば、異なる熱履歴をたどる可能性がある。
方向性のある流れは、熱的な非対称性を生じさせることもある。板の片側に噴流が衝突すると、板厚方向に急な温度勾配が生じるとともに、表面に沿った温度勾配も異なるものになることがある。回転するシャフトでは、全周が流れの中を移動するため、この非対称性を低減できる場合があるが、回転によってそれ自体が変化する境界層も生じる。部品ラックを横切る横流れは、露出した表面では有効でも、間隔の狭い部品の間では弱くなることがある。したがって、流れの配置は、浴温度および焼入れ剤濃度とともに、工程記録に含めるべき事項である。
冶金学上の実際的な結果は明確である。ある領域が、拡散変態を抑制するのに十分な速度で冷却される一方、別の領域が変態温度域をよりゆっくり通過する場合、生成するマルテンサイト、ベイナイト、パーライト、またはフェライトの割合が異なる可能性がある。硬さ、残留応力、変形、および割れのリスクは、こうした局所的な差に応じて変化する。一つのプローブ位置から得た冷却曲線だけでは、複雑な装入物全体で冷却が均一であることを証明できない。
遮蔽、蒸気の閉じ込め、および断面厚さ
形状は、液体が到達できるかどうかを左右する。浸漬中、特に穴の軸方向と蒸気の逃げ道が流れに逆らう場合、穴は蒸気を閉じ込めることがある。凹部では、周囲の平坦な表面がすでに核沸騰に入った後も、高温のガスまたは蒸気層が保持される可能性がある。角部は境界層の発達を変化させ、流れが集中することがある一方、隣接する閉鎖領域には液体の置換がほとんど起こらないことがある。これらの影響は一般に遮蔽または蒸気の閉じ込めと呼ばれるが、単なる循環上の視覚的な欠陥ではなく、熱伝達上の問題である。
部品の向きによって、蒸気が排出されるか、付着したままになるかが決まることがある。下向きのポケットには安定した蒸気層が保持されることがあり、部品を回転させたり噴流の方向を変えたりすると、同じ表面をより早く液体にさらすことができる場合がある。貫通穴は、蒸気と液体の逃げ道が異なるため、止まり穴とは異なる冷却挙動を示すことがある。密に詰められた部品同士が互いを遮蔽すると、局所的な流れが低下し、タンクのポンプ流量が変わらない場合でも、内部の部品が経験する見かけの焼入れ強度が変化する可能性がある。
断面厚さは熱容量を増加させる。薄いフランジは焼入れ剤の温度に速やかに近づくことができる一方、厚いボスの中心部は高温のままで、表面に熱を供給し続ける。そのため、中心部がなおオーステナイト化温度付近にある間に、表面は膜沸騰、核沸騰、対流を順に通過することがある。厚い断面では、局所冷却速度は外部の熱伝達係数だけで決まるのではなく、内部からの熱伝導も反映する。角部、穴、および薄肉部と厚肉部の移行部では、こうした差がさらに強まる。
この理由から、標準化されたプローブ試験の結果は、規定された方法の下で相対性能を示す管理された指標として扱うべきである。それを普遍的な油対水の順位に自動的に変換したり、あらゆる形状にそのまま適用したりしてはならない。重要な問いは、媒体が油、水、ポリマー、または塩水と呼ばれているかどうかだけではない。指定された冷却剤、流れの配置、ぬれ挙動、部品の向き、および断面形状が、鋼の変態を支配する位置でどのように熱を除去するかが重要なのである。
GrossmannのH値と焼入れ強度の意味
熱移動の表現としてのH値
Grossmann法では、H値を用いて焼入れの強度を数値で表します。H値は、水、油、塩水などに固有の順位を付けるものではありません。特定の焼入れ操作が鋼表面から熱を除去し、焼入れ剤へ移動させる効果を表すものです。
古典的な扱いでは、H値は表面熱伝達係数 と鋼の熱伝導率 に関連し、一般に次のように表されます。
値は、使用する図表または基準体系に応じて、 などの逆長さ単位で示されることが多くあります。H値が高いほど、境界条件は強くなります。すなわち、鋼内部で熱が伝導する能力に対して、鋼表面から熱がより速く放出されます。低い値は、熱的境界条件がそれほど厳しくないことを示します。
この区別が重要なのは、焼入れが表面熱伝達だけで決まるわけではないからです。表面が先に冷却される一方で、棒材や板材の中心部は高温のまま残ります。熱が焼入れ剤に入るには、まず内部から表面へ移動しなければなりません。Grossmann解析では、焼入れ剤側のH値に、鋼の焼入れ性および断面形状を組み合わせ、断面のどの程度までがマルテンサイトに変態できるかを推定します。
Grossmann法では通常、鋼側の焼入れ性の指標として理想臨界直径 を用います。理想臨界直径とは、表面と焼入れ剤との界面に大きな熱抵抗がなく、表面が焼入れ剤の温度に達すると仮定した、無限に強い焼入れ条件下で、指定された変態応答を示す丸棒の寸法を表します。実際の臨界直径は、 とH値の両方に依存します。したがって、同じ鋼でも、静止油、攪拌油、水、塩水のいずれで焼入れするかによって、硬さ分布は大きく異なる可能性があります。
H値が大きいからといって、部品のすべての位置がマルテンサイト形成に十分な速さで冷却されるとは限りません。大きなH値は、表面境界で熱が効果的に除去されることを意味します。厚い断面では、熱が移動しなければならない距離が長いため、中心部は依然としてゆっくり冷却されることがあります。中程度の焼入れ性を持つ鋼でも薄い断面であれば、強度の低い焼入れ剤中で完全硬化する場合があります。一方、同じ鋼種の厚い断面では、中心部にフェライト、パーライト、またはベイナイトが残ることがあります。
したがって、この方法は焼入れ性データと工程条件を結び付ける橋渡しとなります。冷却曲線、硬さ測定、または量産工程での妥当性確認試験に置き換わるものではなく、鋼の応答を解釈するために役立つものです。
また、この数値を、ある温度における冷却速度と混同してはなりません。焼入れでは、複数の熱移動段階を経ます。初期の蒸気膜段階では、安定した蒸気膜が表面を断熱し、熱流を制限することがあります。蒸気膜が崩壊すると核沸騰が始まり、液体が高温の鋼に断続的に接触するため、熱の抽出が非常に速くなる場合があります。さらに低い温度では沸騰が弱まり、その後の冷却は対流によって支配されます。ASTM Internationalによる2024年のレビュー、Heat Transfer during Quenching and Assessment of Quench Severity—A Review は、こうした異なる段階を通じて冷却速度が変化することを強調しています。単一のH値は、このように変化する挙動を工学的な表現に圧縮したものです。
代表的な基準範囲
Grossmannの基準値として頻繁に引用される数値では、静止油はおよそ0.25~0.30、静止水は0.9~1.0、静止した苛性ソーダ水溶液または塩水は約2とされています。これらの数値は、従来のオーダーを示すうえで有用ですが、化学的な分類ごとに恒久的に割り当てられた固定評価ではありません。
より広い基準範囲を見ると、焼入れ剤の種類ごとに単一の数値を割り当てることが誤解を招く理由が分かります。代表的なH値として、塩水は約2.0~5.0、室温の蒸留水は0.90~2.0、水溶性ポリマー溶液は0.2~1.2、一般的な焼入れ油または急冷油は0.25~0.80と報告されています。これらの範囲には大きな重なりがあります。急冷油は、ある条件下では水系の下限に近い値を示すことがあります。また、ポリマー溶液も、濃度、温度、攪拌条件によって、水または油に近い強度を示すことがあります。
NPTELによる2024年の解説では、攪拌していない水に、相対的な焼入れ強度として任意に1.0を割り当てています。ここで「任意に」という点が重要です。この数値は、焼入れ強度の基本単位ではなく、基準尺度を示します。定められた基準と他の条件を比較できるようにするものです。すべての非攪拌水槽が、まったく同じ冷却曲線や同じ鋼の組織を生じることを意味するものではありません。
塩水は、溶解塩がぬれ性を変化させ、蒸気膜の形成を妨げるため、水よりも高い見かけの焼入れ強度を示すことがあります。ただし、塩濃度、浴温、汚染、加工品表面の状態、浴中での移動などが結果に影響します。苛性ソーダ水溶液も、単純な水とは異なるぬれ挙動を示すため、強い冷却を生じることがあります。化学物質の名称だけでは、H値を決定できません。
油には、さらに別の変動要因があります。粘度、熱伝導率、添加剤の化学組成、酸化、汚染、浴温が、蒸気膜、沸騰、対流の各段階に影響します。ある試験で急冷油に分類された油でも、長期間使用した後や、異なる流動条件下では、結果が大きく異なることがあります。水溶性ポリマー溶液は、濃度、ポリマーの種類、劣化、溶液の移動に対してさらに敏感です。鋼表面に形成されるポリマーの堆積状態が変化すると、その冷却曲線も大幅に変わる可能性があります。
H値が普遍的な材料定数ではない理由
H値は、焼入れ剤の名称そのものに属するのではなく、特定の試験条件または工程条件に属します。H値は、攪拌または流動、プローブの形状、プローブ材料、表面状態、浴温、装入量、向き、さらに結果の計算方法や報告方法に依存します。冷却曲線のどの部分を重視するかによっても、測定値は変わる可能性があります。
このため、冷却曲線の規格は、その結果と併せて明示しなければなりません。ISO 9950:1995は、標準化された非攪拌条件下で、工業用焼入れ油の冷却特性を測定するためのニッケル合金プローブ法を規定しています。ASTM D8562-24は、鋼合金に使用される水溶性ポリマー焼入れ剤を対象として、非攪拌銀プローブ冷却速度試験を規定しています。ASTM Subcommittee D02.L0.06は、焼入れ油についてASTM D6200、攪拌された水溶性ポリマー焼入れ剤についてASTM D6482、攪拌焼入れ剤についてASTM D6549、銀プローブを用いて試験する水溶性ポリマー焼入れ剤についてASTM D8562を挙げています。
これらの方法は比較を支えるものですが、異なる体系間で、条件を明示せずに値をそのまま転用すべきではありません。非攪拌ポリマー浴中の銀プローブは、攪拌された量産槽内を移動する鋼鍛造品を再現するものではありません。油の比較を目的としたニッケル合金プローブは、塩水による焼入れ工程の直接的なH値を与えるものでもありません。プローブの熱特性、寸法、表面仕上げ、温度履歴は、測定される冷却曲線に影響します。
測定された冷却強度とGrossmannのH値との違いは、明確に区別しなければなりません。冷却曲線試験では、プローブのある位置における温度を時間に対して記録します。Grossmann解析では、有効な熱伝達の表現を用いて、焼入れ境界と鋼の焼入れ性および断面の応答を結び付けます。特定の解析目的のために、冷却曲線を推定焼入れ強度へ変換することは可能ですが、その変換には仮定が含まれます。
2022年の査読済み研究、Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement は、工程上の結果を直接的に示しています。すなわち、鋼の組織は表面からの熱除去速度と局所的な冷却速度に依存し、これらはいずれも冷却剤の種類と流動状態によって制御されます。また、Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media では、ISO/DIS 9950プローブ法を用い、測定された冷却性能およびGrossmannのH値と、液体の熱伝導率および粘度との関係が示されています。
したがって、H値は、それを生じさせた条件と併せて報告する場合に最も有用です。「油、H = 0.3」という記述だけでは不十分です。技術的に意味のある記述では、油の種類、浴温、攪拌状態、プローブまたは加工品を用いた測定方法、さらに計算の基準を明示します。その情報がなければ、その数値は大まかな参考値にすぎません。Grossmann解析が有用であり続けるのは、まさにそれを特定の焼入れ境界のモデルとして扱う場合です。普遍的な材料定数や、焼入れ剤の恒久的な順位として扱うものではありません。
冷却曲線試験とプローブ法
時間-温度データと冷却曲線
冷却曲線試験では、加熱したプローブを焼入れ液中で冷却し、その温度を記録する。得られるのは時間-温度データセットであり、通常は横軸に時間、縦軸にプローブ温度をとってプロットする。この曲線は、各温度においてプローブから熱がどの程度の速さで移動するかを示し、その導関数 は瞬間冷却速度を表す。曲線の勾配が急な部分は温度が急速に低下していることを意味し、勾配が緩やかな部分は熱移動が遅いことを意味する。
勾配が一定でないのは、焼入れが最初から最後まで単一の熱移動機構で進行するわけではないためである。高温のプローブを液体に入れると、その表面の周囲に蒸気膜が形成されることがある。この膜沸騰段階では、プローブが液体から隔てられるため、冷却速度は比較的低いか、中程度になることが多い。蒸気膜が崩壊すると、液体が表面に断続的または連続的に接触する。その後、核沸騰によって熱が非常に速やかに除去され、曲線の最も急な部分が形成されることがある。低温域では沸騰が弱まり、対流が主な機構となるため、曲線は通常再び平坦になる。
各段階の正確な移行は、焼入れ液、プローブ表面、温度、撹拌、汚染、濡れ挙動によって異なる。蒸気膜を速やかに破壊する焼入れ液は、熱伝導率が特に高くなくても、プローブを急速に冷却できる。反対に、濡れ性が低いと断熱性の蒸気層が維持され、熱の抽出が遅れることがある。ASTM Internationalのレビュー論文 Heat Transfer during Quenching and Assessment of Quench Severity—A Review は、冷却速度が液体固有の一定の特性として維持されるのではなく、明確に異なる焼入れ段階を通じて変化することを強調している。
したがって、冷却曲線の解析から得られる情報は、「油」「水」「塩水」といった単一の分類名から得られる情報より多い。試験では、特定の温度域を通過して冷却するのに要する時間、最大冷却速度、その最大値が生じる温度、または指定温度における冷却速度を報告できる。これらの値は、同一のプローブ形状、初期温度、容器、撹拌条件、データ取得システム、および報告手順を用いた場合に比較することができる。
温度域は冶金学的に重要である。鋼部品では、オーステナイトからパーライト、またはオーステナイトからベイナイトへの変態域を通過する際の冷却速度が、変態生成物の割合と分布に影響することがある。マルテンサイト開始温度域を通過する冷却はマルテンサイト生成に影響し、一方、表面の過度な冷却は熱応力を増大させ、変形や割れのリスクを高める可能性がある。プローブは実際の鋼部品のすべての特徴を再現するものではないが、熱移動挙動を制御された条件で測定する手段となる。
このため、焼入れ液の種類と、測定された冷却能の厳しさは区別しなければならない。NPTELの従来型の相対尺度では、無撹拌水に任意の焼入れ厳しさ評価値として1.0を割り当てている。この数値は基準値であり、材料定数ではない。撹拌、水温、溶存ガス、表面状態、部品形状によって、測定結果は変化し得る。同じ区別はGrossmann解析にも当てはまる。代表的な基準H値は、静止油で約0.25~0.30、静止水で0.9~1.0、静止状態の苛性ソーダまたは塩水で約2である。公表されているより広い範囲には、塩水で2.0~5.0、室温の蒸留水で0.90~2.0、水性ポリマー溶液で0.2~1.2、通常焼入れ油または急冷油で0.25~0.80が含まれる。これらは実用的な範囲であり、すべての浴および運転条件に対して不変の定数ではない。
H値は、プローブ冷却曲線とも異なる。Grossmannの は、鋼の焼入性および断面寸法の計算に用いる熱流モデルにおける焼入れ強度を表す。プローブ試験は、規定された手順の下で、指定されたプローブが示す熱応答を測定するものである。両者には関連性があり得るが、明確な相関関係を定めずに、一方を他方の代わりに用いてはならない。
ASTM D6200、D6482、およびD6549
ASTM Internationalの特性評価文書 Quenchant Characterization by Cooling Curve Analysis は、ASTM D6200、ASTM D6482、およびASTM D6549を関連する冷却曲線規格として挙げている。ASTM小委員会D02.L0.06も、それぞれの想定用途を示している。ASTM D6200は焼入れ油、ASTM D6482は撹拌された水性ポリマー焼入れ液、ASTM D6549は撹拌された焼入れ液を対象とする。ASTM D8562は、水性ポリマー焼入れ液を銀プローブで試験する規格として別途記載されている。
これらの規格は、液体を化学的名称だけで分類するものではない。プローブの温度履歴を測定し、比較できるように試験配置を規定している。プローブの寸法と材質、液量、浴温、撹拌または流動の配置、プローブの位置、および温度記録の要件は、すべて結果に影響する。ASTM D6200で得られた結果を、ASTM D6482またはASTM D6549で得られた結果と自動的に同等とみなすことはできない。プローブおよび運転条件が異なる可能性があるためである。
撹拌には特に注意が必要である。液体を動かすと、蒸気層の厚さと安定性が変化し、プローブ表面の焼入れ液がより低温のものに更新され、沸騰と対流の間の移行も変化する。工業用タンクでは、ポンプ、プロペラ、ジェット、部品の移動、またはラック周辺の循環によって流動が生じることがある。したがって、「撹拌あり」という表現だけでは、流れの方向と強度も制御または記録されていない限り、流体力学的条件を十分に説明したことにはならない。
ASTM D8562-24は、鋼合金に用いる水性ポリマー焼入れ液を対象とし、無撹拌条件で銀プローブを用いて冷却速度を試験する方法を規定している。その結果は、水性ポリマー配合物の比較を導くため、またはこの方法における相対的な冷却能の厳しさを示すために利用できる。ただし、その結果は、あらゆる油、水浴、または塩水システムに対する普遍的な順位を確立するものではない。結果は、規定された銀プローブおよび無撹拌試験条件に固有のものだからである。
ASTMの枠組みが有用なのは、主張できる範囲を正確に限定するためである。2種類の油を同一の試験室でASTM D6200により試験し、許容可能な再現性が得られた場合、それらの曲線は相対比較の根拠となり得る。一方、一方の油を静止浴で試験し、もう一方を強く循環する生産タンクで試験した場合、得られた数値は同じ熱移動条件を示していない。さらに、鋼種、断面厚さ、形状、初期オーステナイト状態、部品の装荷状態を考慮せずに、冷却曲線から硬さ、変形、残留応力、または割れを直接予測することはできない。
2022年の査読付き研究 Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement は、このプロセス上の関連性を直接示している。すなわち、鋼のミクロ組織は、表面からの熱除去速度と局所的な冷却速度によって支配され、これらはいずれも冷却剤の種類と流動配置によって制御される。したがって、プローブ試験の結果は熱移動試験に関する証拠であって、すべての鋼部品が形成するミクロ組織を完全に規定するものではない。
ISO 9950:1995とニッケル合金プローブ
ISO 9950:1995は、標準化された無撹拌条件の下で、工業用焼入れ油の冷却特性を判定し、順位付けするためのニッケル合金プローブ法を規定している。プローブを油中で冷却する際の熱応答を記録し、得られた曲線から、さまざまな温度域における冷却挙動に関する比較情報を得る。この方法では、規定されたニッケル合金プローブと無撹拌浴を用いるため、所定の条件が維持されていれば、試験室間で油の挙動を比較できる。
この順位付けが意味する範囲は限定的であるが、有用である。ISO 9950:1995の試験において油Aが油Bより速い冷却応答を示した場合、油Aは、その方法の下で測定された冷却特性がより高いことを意味する。この結果は、試料を一貫した条件で試験することにより、酸化、汚染、劣化、または配合の違いによって生じた変化を特定するのに役立つ。
しかし、油Aがあらゆる炉またはタンクにおいて、すべての鋼種を油Bより速く冷却することを証明するものではない。生産時の撹拌によって膜沸騰が抑制されることがあり、装荷物によって局所的な流れが変化することがあり、また、被加工物の表面はニッケル合金プローブとは異なる濡れ方をする可能性がある。浴温、汚染物質の濃度、プローブの配置、部品形状は、いずれも熱移動の過程を変化させ得る。また、焼入れ液と用途について有効性が確認された関係が構築されていない限り、この順位付けからGrossmann H値が確立されるわけでもない。
研究 Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media では、ISO/DIS 9950のプローブ法を用いて、測定された冷却性能およびGrossmann H値を熱伝導率と粘度に関連付けている。このような研究は、プローブデータを工学モデルと関連付けられる可能性を示しているが、その関係は試験条件とモデルの仮定に依存する。熱伝導率または粘度の値だけでは冷却曲線は決まらず、特定の温度域では濡れおよび沸騰挙動が支配的となることがある。
したがって、冷却曲線試験は、その適用範囲を正確に明示した場合に最も信頼性が高くなる。明示すべき項目には、プローブ材質、規格、浴温、撹拌条件、測定温度範囲、および報告する冷却速度の指標が含まれる。「同等の条件であれば、水は油より焼入れ能が厳しい」という説明は、最初の近似としては有用である。しかし、それだけでは完全な試験結果とはいえない。妥当な比較は、常に、規定された方法で得られた測定冷却曲線同士を、対象となる鋼、形状、および焼入れ配置を考慮して解釈することである。
水性ポリマー焼入れ液に対するASTM D8562-24
ASTM D8562-24は、鋼合金に使用する水系ポリマー焼入れ液を対象とした、攪拌なしの銀プローブ冷却速度試験を定めている。 Strong evidence
ASTM D8562-24は、鋼合金に使用する水系ポリマー焼入れ剤を対象とした、無撹拌銀プローブ冷却速度試験を規定しています。この文言は、試験方法の適用範囲を定めるものです。すべてのポリマー溶液が油と水の間に位置するという恒久的な序列を定めるものでも、水系ポリマーに対して、その組成だけから普遍的な冷却能を割り当てるものでもありません。結果は、指定されたプローブ、容器、焼入れ剤の状態、および熱伝達試験に帰属するものです。
この区別が重要なのは、「焼入れ剤の種類」と「測定された冷却能」が異なるものを表すからです。水系ポリマー溶液は、溶解または分散しているポリマー系とその濃度によって識別されます。一方、測定される冷却曲線には、温度、汚染、濡れ挙動、液体の運動、およびプローブの配置も反映されます。Grossmannの焼入れ能は、H値で表される、焼入れ強度を示す別の工学的表現です。D8562-24による冷却速度の結果は、適切な解析が実施され、その前提条件が妥当でない限り、H値として扱うべきではありません。
銀プローブ試験の適用範囲
銀プローブによって、D8562-24には定義された熱応答が与えられます。銀は熱伝導率が高いため、このプローブは鋼試験片の変態挙動ではなく、プローブ表面で焼入れ剤によって生じる熱伝達挙動を記録することを意図しています。その後、測定された温度-時間記録を、指定された温度または温度範囲における冷却速度情報へ変換できます。したがって、この試験が評価するのは試験方法の条件下における焼入れ剤であり、あらゆる鋼部品の温度履歴を直接予測するものではありません。
この制限は欠点ではありません。標準化されたプローブにより、管理された比較が可能になります。同じ装置、調製方法、温度、および報告手順を用いて2種類の水系ポリマー焼入れ剤を試験すれば、共通の基準で冷却曲線を比較できます。例えば、選択した温度範囲では一方の溶液の方が急速に熱を除去する一方、冷却後半ではもう一方が異なる速度を示す、といったことが分かる場合があります。単一の最大冷却速度だけでは、この違いが隠れてしまう可能性があります。
冷却は、浸漬開始から最終的な温度均一化まで一定ではありません。ASTM Internationalのレビュー論文 Heat Transfer during Quenching and Assessment of Quench Severity—A Review では、焼入れの異なる段階と、それに伴う熱伝達挙動の変化が説明されています。最初に高温の蒸気層がプローブと液体を隔てることがあります。その後、濡れが始まると蒸気層が崩壊し、より速い核沸騰段階が生じます。プローブ温度が低下すると沸騰は弱まり、対流の影響が大きくなります。各段階への遷移温度、各段階の継続時間、および冷却速度は、液体と表面との相互作用によって異なります。
ポリマー焼入れ剤では、濡れが特に重要になります。高温表面にはポリマーフィルムが形成されることがあり、それによって蒸気膜の安定性が変化し、液体がプローブに到達する仕方も変わります。濃度、溶液の使用経過、水質、残留物、および汚染は、このフィルムに影響を及ぼします。したがって、名目上同じポリマー濃度であっても、運転条件が異なれば異なる冷却曲線が生じる可能性があります。研究論文 Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement は、鋼の微細組織と、表面からの熱除去速度および局所冷却速度との関係を示しており、これらはいずれも冷却剤の種類と流動配置によって制御されます。D8562-24が測定するのは、その挙動のうち管理された一つの現れであり、産業環境で起こり得るすべての現象ではありません。
また、プローブ材料の違いにより、規格間の結果を安易に置き換えることはできません。ISO 9950:1995は、標準化された無撹拌条件下で、工業用焼入れ油の冷却特性を測定し、順位付けするためのニッケル合金プローブ試験を規定しています。ASTM D6200は焼入れ油を対象とする一方、D8562-24は銀プローブを用いて水系ポリマー焼入れ剤を対象としています。ニッケル合金プローブによる油の試験方法で得られた数値上の冷却速度は、銀プローブによるポリマー試験方法の数値上の冷却速度と自動的に同等になるわけではありません。プローブの構造、熱応答、試験片の形状、計測装置、および焼入れ剤の種類はいずれも結果に影響します。
無撹拌試験条件
「無撹拌」は、D8562-24の名称を構成する重要な要素であり、単なる実験室上の細部ではありません。この試験は、プローブ周囲に機械的な撹拌や制御された液流を加えずに、冷却応答を測定することを意図しています。この条件により、重要な変数の一つが除かれ、水系ポリマー溶液間で再現性のある比較が可能になります。ただし、焼入れ剤があらゆる物理的意味で静止しているということではありません。高温の液体は上昇し、蒸気は移動し、密度差によって自然対流が生じます。これは、ポンプ、インペラ、噴霧ジェット、ノズル、またはワークの移動を意図的に再現しないという意味です。
工業用タンクが、完全に静止した実験室浴のように挙動することはほとんどありません。部品は垂直または水平に投入されることがあり、バスケットが移動し、ポンプが液体を循環させ、近傍の表面が流れの方向を変えることもあります。噴霧システムでは、さらに異なる境界条件が生じます。流れは蒸気膜を分断し、表面により低温の液体を供給し、ポリマー濃度の高い境界層を除去し、沸騰と対流のバランスを変化させます。したがって、製造タンクが撹拌されている場合でも、D8562-24の結果が表すのは無撹拌試験条件です。
また、粘度、溶存ガス量、濡れ、および熱容量は温度によって変化するため、焼入れ剤の温度を管理し、報告しなければなりません。ポリマー濃度と溶液の状態についても、同じ厳密さが必要です。ある濃度の新しい溶液で実施した試験が、油、微粉、塩、腐食生成物、またはポリマー分解生成物を蓄積した運転中の浴を代表するとは限りません。プローブを液体に投入する前であっても、洗浄方法やサンプリング方法によって結果が変化する可能性があります。
このような要因があるため、技術的な判断において「水は油より冷却能が高い」という表現は粗すぎます。NPTELの2024年の解説では、無撹拌水に対して、相対的な焼入れ能として任意の値 1.0 が割り当てられています。Grossmannの代表的な基準値は、静止油で約 0.25~0.30、静止水で 0.9~1.0、静止状態の苛性ソーダまたは塩水で約 2 です。より広い公表範囲では、塩水が 2.0~5.0、室温の蒸留水が 0.90~2.0、水系ポリマー溶液が 0.2~1.2、従来型または急冷用焼入れ油が 0.25~0.80 とされています。これらは基準範囲であって、不変の物性定数ではありません。撹拌、温度、濡れ、形状、および選択した計算方法によって、測定結果は大きく変化し得ます。
「撹拌」という語にも、規格に基づく正確さが求められます。ASTM Subcommittee D02.L0.06 は、撹拌された水系ポリマー焼入れ剤についてASTM D6482を、撹拌された焼入れ剤についてASTM D6549を挙げており、これらに加えて、焼入れ油については D6200、銀プローブを用いて試験する水系ポリマー焼入れ剤については D8562を挙げています。製造工程が循環または移動に依存している場合は、D6482またはD6549の方が実態をよく代表する可能性があります。単に都合がよいという理由だけで、撹拌工程にD8562-24を選択すると、試験方法と工程条件の不一致が生じます。
比較および選定への結果の利用
D8562-24の結果は、適用範囲を踏まえて比較を開始する限り、焼入れ剤の選定や焼入れ能の比較に役立ちます。最初に問うべきなのは「どの曲線が最大の数値を示すか」ではありません。「その曲線は、同じ適用可能な方法、同じプローブ、同じ焼入れ剤温度、同じ濃度、および同じ撹拌条件で得られたものか」です。この確認を行って初めて、冷却速度データを比較すべきです。
有用な比較では、曲線全体を検討します。蒸気段階における速度は、表面が蒸気によって断熱された状態にとどまる時間を示します。核沸騰中の速度は、過度な冷却によって変形や割れのリスクが高まる可能性のある温度範囲を通過する挙動を左右することがあります。低温側の対流部分は、鋼が変態温度域および最終的な温度均一化にどのように近づくかに影響します。ある鋼種にとって意味のある冷却速度は、その臨界変態挙動、断面寸法、形状、および必要な微細組織に関連するものであり、銀プローブで記録された最大速度とは必ずしも一致しません。
この結果は、ある濃度の水系ポリマーから別の濃度への管理された変更、浴の劣化状態の確認、または適切な方法で試験されたポリマー溶液と別の焼入れ剤との比較を支援できます。また、最大冷却速度が類似している2種類の溶液でも、曲線の残りの部分では異なる冷却挙動を示すことを明らかにできます。この違いは、特定の鋼合金における硬さ、変形、残留応力、またはマルテンサイト、ベイナイト、フェライト、パーライトの生成に影響する可能性があります。
この結果だけでは、製造時のあらゆる焼入れ条件を再現することはできません。部品の質量、角部、穴、装入密度、ラック位置、表面スケール、撹拌パターン、噴霧の衝突、および大容量浴の温度変化などは、自動的には考慮されません。また、銀プローブの冷却曲線だけで、指定された鋼種が硬さまたは微細組織の要件を満たすことを直接証明することもできません。製造工程の妥当性確認には、適切な鋼試験片、代表的な装入物、工程管理、および金属組織学的検査が引き続き必要です。
グロスマン解析は別の比較枠組みを提供できますが、その H 値を ASTM 試験の出力と混同してはなりません。H 値は熱伝達モデルにおける冷却強度を表すものであり、境界条件および形状に関する仮定に依存します。研究論文 Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media では、ISO/DIS 9950 のプローブ法を用いて、冷却性能およびグロスマン H 値と流体特性との関係を示しており、測定曲線と計算された H 値は関連しているものの、同一ではないことが明らかにされています。D8562-24 の曲線は、規定された銀製プローブ試験から得られた証拠です。それが工程上の判断となるのは、鋼材、部品、設備、および意図する冷却条件を考慮して解釈された場合に限られます。
冷却能、焼入性、および鋼の金属組織
冷却能とは、所定の条件下で焼入れ剤がどれだけ速く熱を除去するかを表すものであり、その結果生じる鋼の金属組織を特定するものではない。この区別が重要なのは、マルテンサイト、ベイナイト、パーライト、およびフェライトが、鋼の組成、オーステナイト結晶粒径、オーステナイト化処理、断面寸法、ならびに変態温度域を通過する実際の温度・時間経路に応じて形成されるためである。同じ焼入れ剤でも鋼種が異なれば結果は異なり得る。また、撹拌、装入状態、または焼入れ剤の温度が変化すれば、同じ鋼種でも応答は異なる可能性がある。
用語についても注意が必要である。油、水、ポリマー溶液、塩水、またはガスといった焼入れ剤の種類そのものが、測定された冷却能の数値を示すわけではない。冷却曲線試験は、特定のプローブ、温度、撹拌条件、および試験手順における熱除去を報告する。Grossmann解析では、H値によって焼入れ強度を表すが、Hは恒久的な材料定数ではなく、モデル化のためのパラメータである。NPTELの従来の尺度では、静止した水の相対的な冷却能を任意に1.0としている。Grossmannの代表的な値は、静止油で約0.25~0.30、静止水で0.9~1.0、静止苛性ソーダ水溶液または塩水で約2である。その他、一般に引用される範囲として、塩水で2.0~5.0、室温の蒸留水で0.90~2.0、水系ポリマー溶液で0.2~1.2、通常焼入れ油または急冷油で0.25~0.80が挙げられる。これらの数値は比較のために有用なものであり、不変の順位を示すものではない。
臨界冷却条件と変態生成物
オーステナイトは、望ましくない拡散変態生成物の形成を抑制できる速度で、時間・温度・変態線図の一部を回避するか、または通過しなければならない。冷却が炭素の拡散・分配が可能なほど遅いままであれば、普通炭素鋼ではフェライトおよびパーライトが形成される可能性があり、やや高い冷却速度ではベイナイトが生成することがある。大きな拡散変態が起こる前に鋼がマルテンサイト開始温度以下まで冷却されれば、オーステナイトは主としてマルテンサイトに変態し得る。ただし、最終的な割合はマルテンサイト終了温度と残留オーステナイト量に依存する。
すべての鋼に適用できる単一の「臨界冷却速度」は存在しない。例えばAISI 1045は、クロムとモリブデンが変態を遅らせるため、AISI 4140より焼入性がはるかに低い。その結果、内部の冷却経路がより緩やかでもマルテンサイトを形成できる。AISI 52100、AISI 4140、およびAISI 4340も、同じ公称焼入れを受ける場合であっても、それぞれ個別に扱う必要がある。焼入性とは、所定の焼入れ条件下で鋼が硬い変態組織を形成できる深さを表すものであり、表面硬さと同じものではなく、焼入れ剤だけの性質でもない。
オーステナイト化条件は出発点を変化させる。オーステナイト化温度または保持時間が過度になると、オーステナイト結晶粒が粗大化し、炭化物の固溶状態が変化し、変態挙動が移動する可能性がある。これに対して、炭化物の固溶が不十分であれば、炭素および合金元素が不均一に分布したまま残ることがある。その後、断面寸法によって、熱が表面まで到達する速さと、中心部から熱が移動しなければならない量が決まる。小径のAISI 1045棒材は油中でマルテンサイト域を十分速く冷却できる一方、同じ熱処理を施した大径棒材では、中心部にパーライトまたはベイナイトが残ることがある。
冷却曲線は直線ではない。ASTMのレビュー論文 焼入れ時の熱伝達および焼入れ能の評価―レビュー では、焼入れの段階として、初期の蒸気膜または膜沸騰段階、急速な核沸騰段階、ならびに加工物の温度が焼入れ剤の沸騰関連温度域を下回った後の、より緩やかな対流段階が区別されている。熱伝達係数はこれらの段階間で大きく変化する。濡れの速度論によって表面から蒸気が排除される時点が決まるため、同じ公称浴温で実施した2回の焼入れでも、局所的な冷却速度は異なり得る。
ASTM D8562-24は、鋼合金に用いる水系ポリマー焼入れ剤を対象とした、非撹拌銀プローブ試験を規定している。ISO 9950:1995は、標準化された非撹拌条件下で工業用焼入れ油を測定および順位付けするための、ニッケル合金プローブ法を規定している。ASTM D6200は焼入れ油、ASTM D6482は撹拌水系ポリマー焼入れ剤、ASTM D6549は撹拌焼入れ剤を対象としている。これらの結果によって、各方法で測定された条件同士を比較することはできるが、特定の鋼材断面が同じ熱履歴を受けることを保証するものではない。
2022年に査読された研究 鋼の冷却速度と金属組織に及ぼす焼入れ方法の役割:冷却剤とその流動配置による変化 は、この実務上の関連を直接示している。すなわち、鋼の金属組織は表面の熱除去速度と局所冷却速度によって支配され、これらはいずれも冷却剤の種類と流動配置によって制御される。したがって、同じ液体を用いても、噴流、浸漬浴、および移動する加工物では、マルテンサイトの分布が異なる可能性がある。
表面から中心部までの冷却差
焼入れ中、最初に焼入れ剤に接触するのは表面である。中心部ではない。熱は内部から表面へ流れるため、温度勾配が生じる。この勾配は核沸騰中には急峻になり得るが、その後の対流段階では緩やかになる。表面がマルテンサイト開始温度を通過する時点でも、中心部はまだパーライトまたはベイナイト変態域にある可能性がある。このため、公称鋼種を変えなくても、より軟らかい中心部を硬化層が取り囲むことがある。
この影響は、厚い棒材、板材、歯車、および鍛造品で特に明瞭である。薄いAISI 4140部品は断面全体を急速に冷却できる一方、大型のAISI 4140軸では、マルテンサイトの外周部と、ベイナイトまたはパーライトの中心部が形成される可能性がある。合金含有量は変態曲線を移動させるが、形状は依然として熱経路を支配する。角部、穴、キー溝、および断面変化部も熱流を変化させる。角部では露出した2面または3面から熱が失われる一方、凹入部はより高温のまま残り、異なる変態を示す可能性がある。
流動配置は、このばらつきを拡大することも低減することもある。撹拌によって蒸気が除去され、表面のより低温な液体が更新されるため、局所的な熱伝達係数が上昇することがある。方向性をもつ噴流では、一方の面が遮蔽された面よりはるかに速く冷却される可能性がある。浸漬焼入れでは、水平面の下や空洞内部に蒸気ポケットが残留することがある。そのため、2022年の流動配置に関する研究は、「水焼入れ」または「ポリマー焼入れ」を十分な工程記述として扱うことに注意を促している。位置ごとの流動が、位置ごとの冷却を決定するのである。
焼入れ剤の温度、濃度、粘度、および熱伝導率も重要である。研究 液体焼入れ媒体の冷却性能に及ぼす熱伝導率と粘度の影響 は、ISO/DIS 9950プローブ法を用いて、測定された冷却性能およびGrossmannのH値をこれらの特性と関連付けており、液体の状態が測定結果に影響する理由を示している。ポリマー濃度の変化によって粘度や濡れ挙動が変わり、膜の持続性や核沸騰による熱除去が変化するほどの影響が生じることがある。浴の汚染や劣化も同様の影響を及ぼし得る。
硬さ、ひずみ、および割れのトレードオフ
冷却が不十分であれば、拡散変態に利用可能なオーステナイトが多く残る。その結果生じるフェライト・パーライト領域またはベイナイト領域は、通常、マルテンサイトより軟らかい。ただし、ベイナイトの硬さは鋼種および変態温度によって変化する。表面が硬さ要求を満たしていても、中心部が焼入れ不足のまま残ることがある。断面全体で荷重を負担する部品では、測定された表面値が許容範囲に見えても、この硬さ勾配が設計上の不具合となる可能性がある。
冷却能を高めると焼入れ深さを改善できるが、熱応力および変態応力も増大する。表面が冷却に伴って収縮する一方、より高温の中心部がその収縮を拘束する。その後、中心部が冷却して収縮すると、すでに変態した表面がそれに抵抗する。マルテンサイトの形成は変態ひずみを加えるが、断面内で炭素含有量、温度、または冷却速度が変化する場合、そのひずみは均一ではない。残留応力、寸法変化、および形状ひずみはこの結果として生じる。
割れは、この競合が極端になった結果である。AISI 1095のような高炭素鋼や軸受鋼のAISI 52100は、マルテンサイト形成によって大きな応力が発生し、焼入れ中に利用できる延性が限られるため、特に影響を受けやすい。鋭い角部、急激な断面変化、脱炭層、研削痕、および蒸気膜の局所的な崩壊は、さらなる応力集中を生じさせる。より冷却能の高い媒体は表面硬さを上昇させる可能性がある一方、焼入れ割れや許容できないひずみが発生する確率も高め得る。
したがって、実務上の目的は最大のH値ではない。必要な変態組織に到達しつつ、勾配を制御できる冷却経路を得ることである。そのためには、より高い焼入性をもつ鋼を選択する、オーステナイト化サイクルを変更する、断面厚さを低減する、ポリマー濃度を調整する、浴温を管理する、または撹拌や治具の向きを変更するといった対応が考えられる。焼戻しによって焼入れ直後の応力の一部を低減することはできるが、焼入れ中に生じた割れや著しい不均一性を確実に修復することはできない。冷却能は、鋼種、形状、工程条件、および測定された冷却曲線を総合的に考慮して評価しなければならない。
データを読み違えずに焼入れ剤を比較する方法
焼入れ剤には、永久に一定の冷却強度の数値が備わっているわけではない。「水は油より冷却強度が高い」という説明は、どの水、どの油、どの試験、そして冷却曲線のどの部分を比較するのかが明示されている場合に限り、有用な第一近似となる。浴温、濃度、汚染、撹拌、プローブ形状、表面状態、濡れ挙動はいずれも、測定結果を変化させる可能性がある。
したがって、比較は順位付けからではなく、試験条件の記述から始めるべきである。規格およびその改訂版、プローブの材質と寸法、焼入れ剤の温度、濃度または状態、撹拌状態、流動形態、ならびに冷却速度の算出に用いた温度範囲を記録する。そのうえで、時間–温度曲線全体を比較するか、少なくとも制御対象となる鋼の変態に対応する曲線部分を比較する。
同じ条件同士を比較する
冷却曲線の結果は、方法に依存する測定値である。ISO 9950:1995は、標準化された無撹拌条件下で工業用焼入れ油の冷却特性を測定するためのニッケル合金製プローブを規定している。ASTM D8562-24は、鋼合金に使用する水系ポリマー焼入れ剤を対象とした、無撹拌の銀プローブ試験を規定している。これらの試験によって、油とポリマーを普遍的に比較できる尺度が成立するわけではない。各試験は、規定された条件下で、試験対象の液体が規定されたプローブをどのように冷却したかを示すものである。
プローブの材質が重要なのは、プローブが鋼製部品ではないためである。銀、ニッケル合金、その他のプローブ材質は、熱伝導率、熱容量、表面状態、酸化挙動がそれぞれ異なる。その応答は、特に蒸気膜沸騰から核沸騰への移行中に、測定曲線の形状や時間的変化を左右する可能性がある。プローブの寸法や熱電対の位置も重要である。小型のプローブは迅速に応答できる一方、大型のプローブは熱を保持しやすく、同じ浴中でも見かけの冷却速度が異なる場合がある。
適用するASTM試験方法は、なぜ結果に試験法の表示を付す必要があるのかを示している。ASTM小委員会D02.L0.06は、焼入れ油についてASTM D6200、撹拌した水系ポリマー焼入れ剤についてASTM D6482、撹拌焼入れ剤についてASTM D6549、銀プローブを用いて試験する水系ポリマー焼入れ剤についてASTM D8562を指定している。ASTM D6200による結果を、あたかも同一の共通尺度から得られた値であるかのように、ASTM D8562による結果の隣に置いて比較すべきではない。
撹拌は、誤解を招く比較の最大の原因となることが多い。静止したプローブを静止水中に置くと、持続的な蒸気膜が形成されることがある。流動によってその膜が破れ、表面の液体が更新され、膜沸騰の継続時間が変化する。工業用タンクでは、問題となる条件は垂直流、横方向の流れ、噴流による衝突、ワークの回転、または流路を通過する流れである可能性がある。「撹拌水」は単一の条件ではない。流速、流れの方向、乱流、凹部表面への液体の到達性は、いずれも熱除去に影響する。
焼入れ剤自体についても、正確な記述が必要である。水系ポリマーの場合は、ポリマーの化学組成、濃度、浴温、屈折計の読み値またはその他の濃度管理値、ならびに劣化または汚染の状態を報告する。油の場合は、等級または分類、温度、可能であれば粘度、酸化状態、循環条件を報告する。塩水については、濃度と温度を明記しなければならない。同じ名称の媒体でも、濃度の変動、経時劣化、または汚染の後には異なる曲線を示すことがある。
Grossmann H値はこの記録に含めるべきであるが、記録そのものに置き換えてはならない。NPTELが説明する従来の尺度では、無撹拌水に任意の相対冷却強度1.0が割り当てられている。静止油についておよそ0.25~0.30、静止水について0.9~1.0、静止状態の苛性ソーダまたは塩水について約2という代表的な基準値が引用されている。より広い基準範囲では、塩水は2.0~5.0、室温の蒸留水は0.90~2.0、水系ポリマー溶液は0.2~1.2、通常焼入れ油または急冷油は0.25~0.80とされる。これらは実用上の範囲であって、不変の物質定数ではない。H値は、液体の化学的同一性ではなく、焼入れ条件とモデル化上の慣例を表すものである。
関連する温度域で冷却速度を読み取る
最大冷却速度は引用しやすいが、鋼の熱処理に関する判断には適さないことが多い。最大値は、蒸気膜が崩壊した直後の短い時間帯に生じることがあり、その時点では、最終組織が決定される温度域よりも鋼の温度が高い場合がある。そのため、高いピーク値が、重要な変態温度域での不十分な冷却、または割れやひずみが生じやすい温度域での過剰な冷却と同時に存在することがある。
焼入れでは通常、膜沸騰、核沸騰、液体対流という明確に異なる熱伝達段階を経る。ASTMのレビュー論文 焼入れ中の熱伝達と焼入れ強度の評価 は、これらの段階で冷却速度が変化し、異なる熱伝達機構によって支配されることを説明している。したがって、曲線は単一の最大値よりも多くの情報を含む。選択した温度に到達するまでの時間、その温度における冷却速度、各沸騰段階の継続時間、ならびに冷却が滑らかであるか、急激な変化を含むかを調べるべきである。
関連する温度範囲は、鋼種と要求される組織によって決まる。普通炭素鋼または低合金鋼では、パーライトおよびベイナイト変態域を通過する冷却が、マルテンサイトが生成するかどうかを決める場合がある。これらの範囲は、化学組成および旧オーステナイト粒径によって変化するため、一般的な「最大冷却速度」だけでは問いに答えられない。例えばAISI 1045は、AISI 4140またはAISI 52100とまったく同じ臨界冷却要件を用いて評価することはできない。適用可能な連続冷却変態または恒温変態のデータを使用し、対応する温度範囲における焼入れ剤の冷却曲線を調べるべきである。
マルテンサイト開始温度も関連する。そこを下回る冷却によってマルテンサイト変態が始まり、さらに低温域での冷却速度は、温度勾配、変態応力、残留オーステナイト量に影響する。オーステナイト化温度からは非常に速く冷却する一方、マルテンサイト生成の前またはその最中に大幅に遅くなる焼入れ剤は、ピーク値は低くても冷却がより安定している焼入れ剤とは、硬さとひずみのバランスが異なる結果をもたらす可能性がある。
実用的な比較では、例えば800、600、400、200 °Cにおける冷却速度を報告する。ただし、正確な温度は合金と工程に応じて選定する必要がある。また、オーステナイト化温度域から浴温までの全曲線も示すべきである。ピーク冷却速度だけが公表されている場合は、その温度と継続時間を明記する必要がある。それらがなければ、その数値は冶金学的な意味をほとんど持たない。
それでも、冷却速度だけではあらゆるリスクを記述できない。厚肉部では表面温度と中心温度が大きく異なることがあり、局所的な形状によって蒸気が閉じ込められたり、流れが制限されたりする。縁部、穴、肩部、接触点における熱抽出は、広く露出した面における熱抽出とは異なる可能性がある。査読付きの2022年の研究 焼入れ方法が鋼の冷却速度と組織に及ぼす役割:冷却剤とその流動形態による変化 は、鋼の組織を表面の熱除去速度および局所冷却速度と直接関連付けており、冷却剤の種類をその流動形態から切り離して考えることができない理由を示している。
実験室での順位付けと生産時の挙動を区別する
実験室試験では、管理された条件下で液体の順位を付けることができる。しかし、それだけで、あらゆる鋼材寸法や部品形状に対する結果を保証することはできない。25 °Cの無撹拌ポリマー中で試験した銀プローブが示すのは、その試験方法と条件における結果である。それは、50 °Cで焼入れ剤が循環するタンク中の長尺シャフト、断続的な流れを受ける盲穴、または生産中に焼入れ剤の温度が上昇する装入物を表すものではない。
この区別は、静止試験と撹拌試験を比較する場合に特に重要である。ASTM D6482およびASTM D6549は撹拌条件を対象とし、ASTM D8562は銀プローブを用いた無撹拌の水系ポリマー試験を対象としている。同様に、ISO 9950:1995は工業用焼入れ油について、標準化された無撹拌条件を規定している。撹拌によって蒸気の除去が変化した場合や、部品の表面積対体積比が異なる場合には、実験室での順位が逆転することもある。
生産工程での検証では、冷却曲線を実際の鋼種および断面寸法と結び付けるべきである。可能な場合は熱電対または計装化した装入物を用い、表面から中心までの硬さを調べ、異なる流動条件にさらされる位置で組織を観察する。ひずみ、割れ、軟点、装入ごとのばらつきは、部品レベルで現れる結果であり、単一のプローブによる最大値だけでは完全に予測できない。
ASM Internationalの ASMハンドブック 第4F巻 焼入れ剤と焼入れ技術 は、焼入れ剤の種類、焼入れ強度、冷却段階、鋼の焼入れを区別して整理するための適切な枠組みを示している。また、研究論文 液体焼入れ媒体の冷却性能に及ぼす熱伝導率と粘度の影響 は、ISO/DIS 9950のプローブ法を用い、測定された冷却挙動およびGrossmann H値を物性と関連付けている。このことも、H値が「油」または「水」の固定的な性質ではなく、解釈を伴う工程指標であることを裏付けている。
したがって、妥当な問いは「どの焼入れ剤が最も高い順位にあるか」ではない。問うべきなのは、「どの管理された条件下で、どの焼入れ剤が、許容できないひずみや割れを生じさせることなく、関連する温度範囲を必要な速度で熱を除去できるか」である。この問いによって、比較可能なデータが得られる。単純な順位付けだけでは得られない。
焼入れ制御のための規格に基づくワークフロー
焼入れ制御は、水、油、ポリマー、塩水の順位付けからではなく、鋼そのものから始まる。焼入れ剤は、熱伝達システムの一構成要素にすぎない。測定結果は、プローブの材質および形状、浴温、濃度、攪拌、流動状態、表面状態、ならびに冷却曲線のどの部分を調べるかによっても変化する。したがって、規格に基づくワークフローでは、冷却能を、測定し、特定の部品に必要な特性と関連付けるべき工程変数として扱う。
鋼種、形状、および必要な結果を定義する
適用される製品規格の規定どおりに、鋼種記号を正確に記録する。例として、AISI 1045、AISI 4140、ASTM A29/A29M grade 4140、EN 10083-3 steel grade 42CrMo4、SAE J404 grade 52100などがある。鋼種記号は単なる事務的な詳細ではない。化学成分、焼入性、旧オーステナイト結晶粒径、および断面寸法によって、必要な組織を形成するために中心部をどの程度速く冷却しなければならないかが決まる。
初期仕様には、熱処理状態と意図する結果を明記する。オーステナイト化温度、保持時間、焼入れまでの移送時間、および目標が主としてマルテンサイト、マルテンサイトとベイナイトの混合組織、または意図的に軟化させた組織のいずれであるかを特定する。例えばAISI 1045では、高いマルテンサイト硬さを得ることを目的とする細い軸と、制御されたマルテンサイト分率および限定的な割れリスクが許容される厚板とでは、必要な焼入れ応答が大きく異なる。AISI 4140または42CrMo4では、合金元素によって付与される焼入性により、普通炭素鋼とは異なる冷却要件が許容される。
断面寸法には、呼び厚さだけでなく、直径、肉厚、キー溝、穴、鋭角部、内径と肉厚の比、および断面変化も含める。直径50 mmの丸棒、外径50 mmの管、および厚さ50 mmの板は、同じ熱流動問題を示すわけではない。表面は先に冷却される一方、中心部は熱を放出し続ける。形状は、変態および残留応力を生じさせる温度勾配を支配する。
焼入れ剤を選定する前に、許容変形量と割れのリスクを明記する。寸法公差、振れの限度、硬さ範囲、および表面状態に関する要件を定めることで、結果を検証可能にできる。硬さを表面で要求するのか、規定深さで要求するのか、または表面から中心までのトラバース上で要求するのかを指定する。全断面硬化部品では、必要な有効硬化深さと、例えば最小Rockwell C硬さまたはJominy試験に基づく焼入性比較などの合否判定基準を含める。
この定義により、Grossmann H値の誤用も防止できる。従来の尺度では、NPTELが2024年に説明しているように、静止した無攪拌水の焼入れ強さを任意に1.0とする。代表的な基準値は、静止油で約0.25~0.30、静止水で0.9~1.0、静止した苛性ソーダまたは塩水で約2である。その他の公表範囲では、塩水が2.0~5.0、室温の蒸留水が0.90~2.0、水系ポリマー溶液が0.2~1.2、通常焼入れ油または急冷油が0.25~0.80とされている。これらは基準範囲であり、固定された材料定数ではない。H値は、攪拌、温度、ぬれ、濃度、および試験条件によって変化する。
適用範囲内で試験方法を選択する
工程を定義した後に試験方法を選択する。冷却曲線に関する規格で、あらゆる工業用焼入れを表せるものはないためである。ASTM InternationalのSubcommittee D02.L0.06は、焼入れ油についてASTM D6200、攪拌された水系ポリマー焼入れ剤についてASTM D6482、攪拌された焼入れ剤についてASTM D6549、銀プローブを用いて試験する水系ポリマー焼入れ剤についてASTM D8562を特定している。ASTM D8562-24は、鋼合金に使用される水系ポリマー焼入れ剤を対象とした、無攪拌・銀プローブ方式の冷却速度試験を規定する。その出力は、この試験方法に基づく比較を裏付けることができるが、あらゆる油、水系、または生産用タンクとの普遍的な順位付けを確立するものではない。
ISO 9950:1995は、標準化された無攪拌条件下で工業用焼入れ油の冷却特性を測定するための、ニッケル合金プローブ法を規定している。この適用範囲は重要である。ISO 9950:1995の結果は、油および規定された試験配置について説明するものであり、循環が सक्रियな状態で移動する鋼製装入物の周囲における、その油の挙動を自動的に示すものではない。プローブ合金、プローブ寸法、熱電対の位置、浸漬手順、およびデータ処理方法は、記録される曲線に影響を及ぼす。
試験前に、焼入れ剤の識別情報、配合または油種、該当する場合は濃度、汚染限度、浴量、浴温、プローブ温度、および洗浄手順を文書化する。プローブが静止しているのか、回転しているのか、浴中を移動しているのか、または指向性ジェットにさらされているのかを記録する。可能な場合は、攪拌を定量的に報告する。例えば、インペラ回転数、流量、ジェット速度、ノズル配置、またはタンク内循環の実測値である。「攪拌あり」だけでは、結果を再現するのに不十分である。
文脈を考慮せずに単一の冷却速度を抽出するのではなく、時間-温度曲線全体を検討する。焼入れには、異なる熱伝達段階が存在する。初期の蒸気膜段階では、安定した蒸気層が熱除去を妨げる可能性がある。ぬれが始まると、核沸騰によってはるかに高い熱流束が生じることがある。温度が低下すると沸騰が終了し、その後の冷却は対流によって支配される。ASTMの2024年のレビュー論文 焼入れ中の熱伝達および焼入れ強さの評価 は、冷却速度がこれらの段階を通じて変化し、ぬれの速度論および熱伝達機構に依存することを強調している。
最大冷却速度、そのピークにおける温度、ならびに臨界変態温度域を通過するのに要する時間は、それぞれ異なる冶金学的意味を持ち得る。ある焼入れ剤はマルテンサイト開始温度付近では急速に冷却する一方、パーライトまたはベイナイト変態温度域では緩慢に冷却することがあり、逆の場合もある。単一の順位付けでは、この違いが隠れてしまう。したがって、ASTM D6200、D6482、D6549、またはASTM D8562-24に基づく冷却曲線分析は、焼入れ剤の種類と流動条件に応じて選択し、規定方法からの逸脱を記録すべきである。
試験結果を熱処理工程と関連付ける
プローブ曲線は熱伝達に関する証拠であって、部品が仕様を満たすことの証明ではない。次の段階は、実際の鋼種、断面形状、装入パターン、炉から槽までの移送時間、および焼入れ中の移動を用いた、管理された量産代表試験である。銀またはニッケル合金のプローブは、鋼部品の熱容量、表面状態、形状、または変態熱を再現しない。
規定された位置で硬さを測定する。棒または軸では、表面、表面直下、および中心の測定値を含める。板では、表面および板厚中央の位置を定義する。関連する硬さ規格を使用し、硬さ尺度、荷重、圧子の状態、および表面処理を記録する。焼入性が判断の中心となる場合は、結果をJominy端面焼入れプロファイルまたは対象ヒートに対して確立された焼入性モデルと比較する。ただし、Jominyデータを部品試験の代替としてはならない。
金属組織学的評価は、必要な第二の確認を提供する。代表的な表面および中心部の断面について、マルテンサイト、ベイナイト、フェライト、パーライト、残留オーステナイト、脱炭、および焼入れ割れを調べる。高い表面硬さと、硬化不足の中心部が同時に存在することもある。逆に、苛酷な焼入れによって十分な硬さが得られても、許容できない割れ網または変形が生じる可能性がある。査読付きの2022年研究 鋼の冷却速度および金属組織に及ぼす焼入れ方法の役割:冷却剤とその流動配置による変化 は、鋼の金属組織を表面の熱除去速度および局所冷却速度と関連付けている。これらはいずれも、冷却剤の種類と流動配置によって制御される。
冷却曲線を用いて冶金学的結果を説明し、その後、一度に一つの工程変数を調整する。中心部の硬さが低い場合は、単に公称上より焼入れ強さの大きい焼入れ剤を選ぶ前に、移送遅れ、装入配置、浴温、濃度、および循環を調べる。変形が過大な場合は、非対称な流れ、蒸気の滞留、部品の向き、ならびに穴や角部周辺の冷却速度勾配を検討する。ISO/DIS 9950プローブ法を用いた研究では、冷却性能およびGrossmann H値がこれらの特性と関連付けられているため、焼入れ剤の濃度、粘度、熱伝導率、汚染、および経時変化を再確認する。
規格に基づく焼入れ管理の手順
- 定義 正確な鋼種、断面形状、目標組織、硬さ分布、およびひずみ限界を特定する。
- 選択 適用範囲に明記された範囲内で、ASTMまたはISOの試験方法を選択する。
- 測定 温度、攪拌、流動配置、および浴の状態を記録しながら、冷却曲線を測定する。
- 検証 代表的な熱処理試験を実施し、硬さおよび金属組織を確認する。
- 保管 バッチおよび設備の記録とともに、証拠を保管する。
したがって、運用上のワークフローは次のとおりである。正確な鋼種と規格を特定する。断面形状、焼入性、目標金属組織、硬さプロファイル、および変形限度を記録する。規定された適用範囲内でASTMまたはISOの方法を選択する。温度、攪拌、流動配置、および浴の状態を文書化しながら、冷却曲線を測定または確認する。代表的な熱処理試験を実施する。硬さおよび金属組織を検証する。そして、その証拠をロットおよび設備の記録とともに保管する。規格は比較可能性を高め、管理されていない変数を明らかにする。しかし、実際の鋼材および部品での妥当性確認の必要性をなくすものではない。
参考文献
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html