




Znaczenie mediów hartowniczych i intensywności chłodzenia
Medium hartownicze a intensywność chłodzenia
Medium hartownicze to ciecz, gaz lub inny ośrodek wymiany ciepła, który odbiera ciepło od stali austenityzowanej. Do typowych mediów należą woda, wodne roztwory solanki, wodne roztwory polimerów, oleje hartownicze, stopione sole oraz wymuszony strumień gazu. Medium identyfikuje się na podstawie jego składu lub podstawowej postaci fizycznej.
Intensywność chłodzenia to odrębne pojęcie. Opisuje ono, jak intensywnie i jak szybko dane medium odbiera ciepło od przedmiotu w czasie. Intensywność obejmuje zatem zarówno wielkość odbioru ciepła, jak i jego zmienny charakter podczas hartowania. Medium może być pod względem chemicznym określone jako „woda”, jednak jego intensywność chłodzenia zmienia się wraz ze zmianą temperatury, mieszania, zawartości rozpuszczonych soli, zanieczyszczeń lub warunków kontaktu ze stalą.
Najważniejsze terminy dotyczące chłodzenia
- Szybkość chłodzenia
- Zmiana temperatury sondy lub stali w jednostce czasu, zwykle wyrażana w °C/s.
- Strumień cieplny
- Szybkość przepływu ciepła przypadająca na jednostkę powierzchni, zwykle wyrażana w W/m².
- Krzywa chłodzenia
- Temperatura sondy lub powiązana z nią wielkość obliczona przedstawiona w funkcji czasu lub temperatury.
- Intensywność chłodzenia
- Natężenie i zmienny charakter odbierania ciepła podczas hartowania.
Różne pomiary opisują odmienne aspekty tego procesu. Szybkość chłodzenia to zmiana temperatury sondy lub stali w jednostce czasu, zwykle wyrażana w °C/s. Może być podawana dla określonej temperatury, na przykład 600 °C lub 300 °C, ponieważ szybkość nie pozostaje stała w całym procesie hartowania. Gęstość strumienia ciepła to szybkość przepływu ciepła przez jednostkę powierzchni, zwykle wyrażana w W/m². Opisuje ona obciążenie cieplne przechodzące przez granicę faz stal–medium hartownicze, a nie jedynie spadek temperatury stali. Krzywa chłodzenia przedstawia temperaturę sondy lub powiązaną z nią wielkość obliczoną w funkcji czasu, a niekiedy także temperatury. Umożliwia określenie, kiedy chłodzenie jest wolne lub szybkie, oraz pomaga identyfikować zmiany warunków wymiany ciepła.
Pojęć tych nie należy stosować zamiennie. Wysoka szybkość chłodzenia w jednej temperaturze nie dowodzi, że medium hartownicze charakteryzuje się najwyższą gęstością strumienia ciepła w całym procesie hartowania. Podobnie dwie krzywe chłodzenia mogą wykazywać zbliżone maksymalne szybkości chłodzenia, lecz różnić się w czasie wystąpienia tych wartości, co może prowadzić do odmiennych przemian w stali.

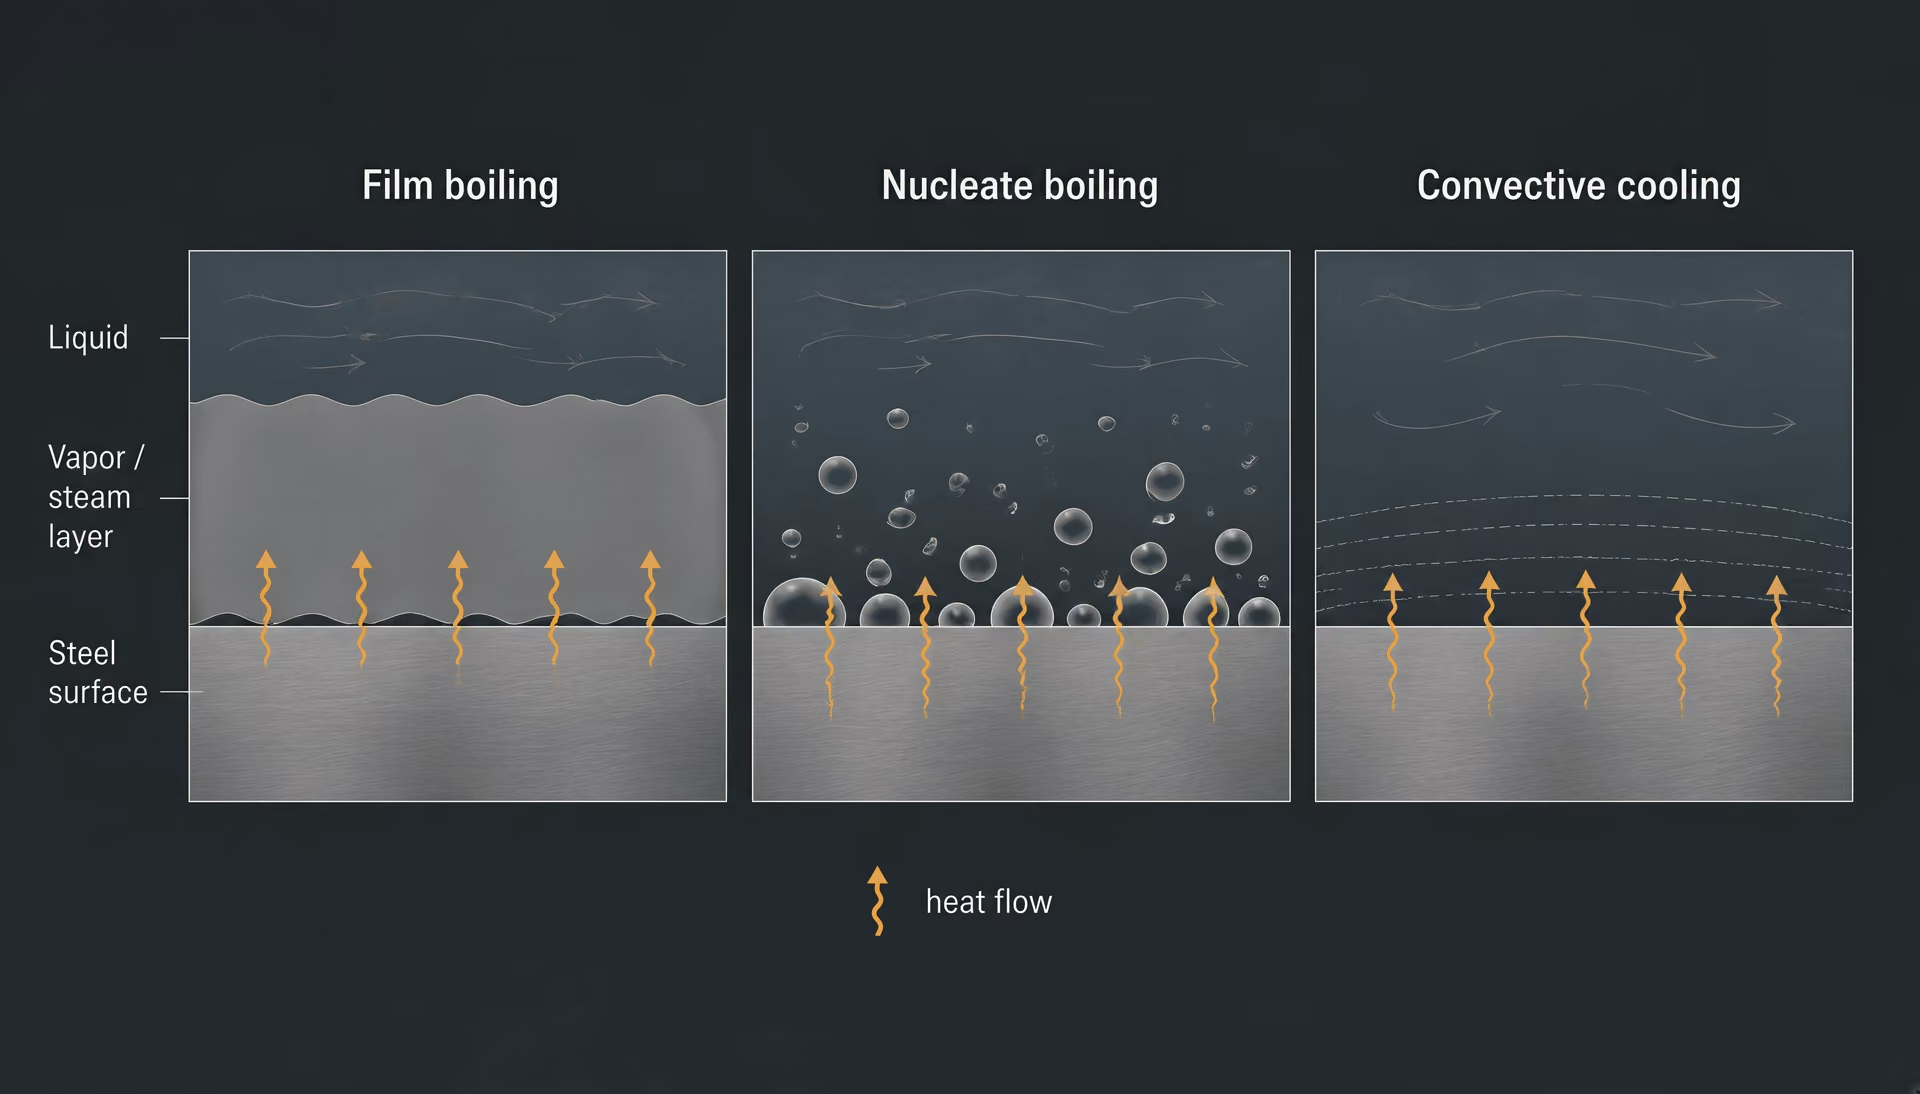
Pierwszym etapem po zanurzeniu jest często wrzenie błonowe. Ciągła warstwa pary oddziela rozgrzaną stal od cieczy, ograniczając bezpośredni kontakt i powodując stosunkowo powolny przepływ ciepła. W miarę ochładzania powierzchni warstwa pary zanika i rozpoczyna się wrzenie zarodkowe. Ciecz styka się z powierzchnią okresowo poprzez szybko powstające i odrywające się pęcherzyki pary, a wymiana ciepła staje się znacznie szybsza. Przy niższych temperaturach powierzchni wrzenie ustaje, a za pozostały odbiór ciepła odpowiada chłodzenie konwekcyjne. Przegląd ASTM International Heat Transfer during Quenching and Assessment of Quench Severity—A Review podkreśla, że szybkość chłodzenia zmienia się w tych odrębnych etapach. Krzywa chłodzenia jest zatem zapisem zmieniających się mechanizmów wymiany ciepła, a nie pojedynczą właściwością cieczy.

| Metoda | Sonda | Ośrodek hartowniczy lub warunek | Mieszanie |
|---|---|---|---|
| ISO 9950:1995 | Sonda ze stopu niklu | Przemysłowe oleje hartownicze | Znormalizowane, bez mieszania |
| ASTM D6200 | Określone przez metodę | Oleje hartownicze | Określone przez metodę |
| ASTM D6482 | Określone przez metodę | Wodne ośrodki polimerowe do hartowania | Mieszane |
| ASTM D6549 | Określone przez metodę | Ośrodki hartownicze | Mieszane |
| ASTM D8562-24 | Sonda srebrna | Wodne ośrodki polimerowe do hartowania stopów stali | Bez mieszania |
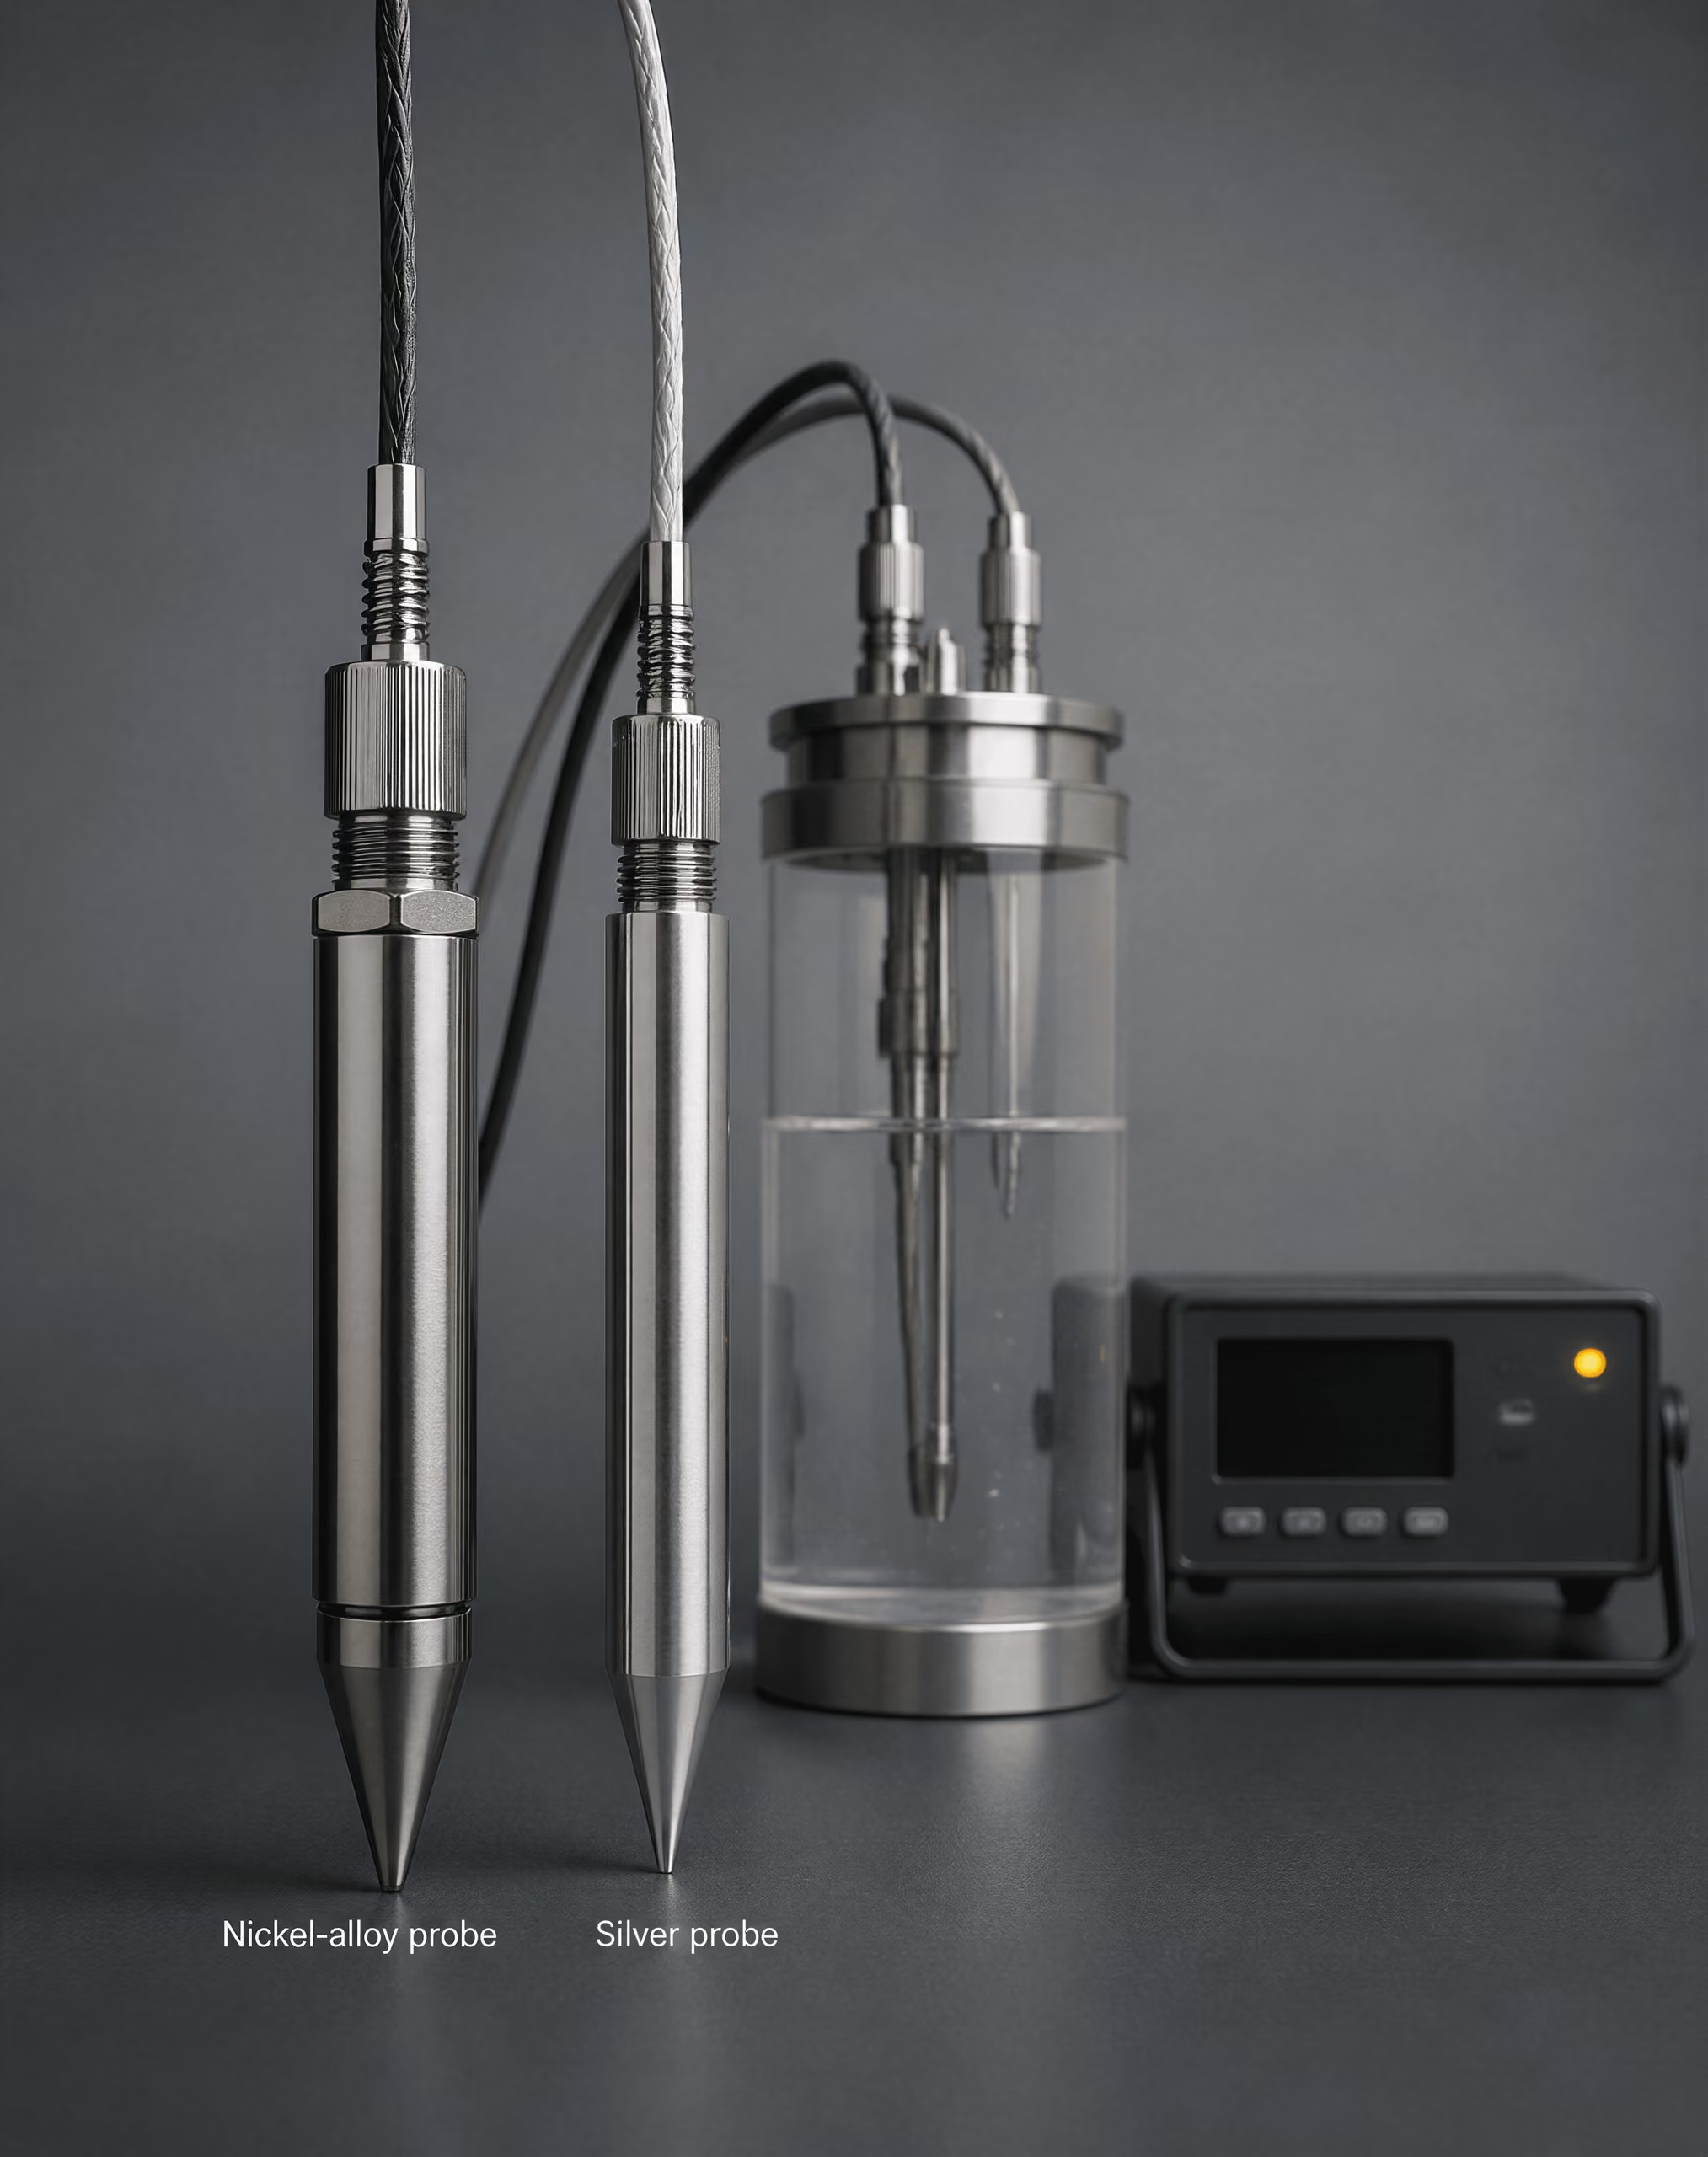
Metody wykorzystujące sondy pozwalają praktycznie rozróżnić te pojęcia. Norma ISO 9950:1995 określa badanie z użyciem sondy ze stopu niklu do wyznaczania charakterystyki chłodzenia przemysłowych olejów hartowniczych w standaryzowanych warunkach bez mieszania. Norma ASTM D8562-24 określa badanie szybkości chłodzenia z użyciem nieporuszanej sondy srebrnej dla wodnych polimerowych mediów hartowniczych stosowanych ze stopami stali. Materiał i wymiary sondy, stan wykończenia jej powierzchni, układ rejestrujący, temperatura kąpieli oraz warunki mieszania są elementami wpływającymi na wynik. Wartości uzyskanej jedną metodą nie można automatycznie uznać za równoważną wartości uzyskanej inną metodą.
Podkomitet ASTM D02.L0.06 wskazuje normę ASTM D6200 dla olejów hartowniczych, ASTM D6482 dla mieszanych wodnych polimerowych mediów hartowniczych, ASTM D6549 dla mieszanych mediów hartowniczych oraz ASTM D8562 dla wodnych polimerowych mediów hartowniczych badanych z użyciem sondy srebrnej. Normy te umożliwiają porównywanie wyników w określonych warunkach. Nie sprawiają jednak, że określenia „olej”, „woda” lub „polimer” stają się uniwersalną liczbą charakteryzującą intensywność chłodzenia.
Dlaczego intensywność chłodzenia jest zmienną procesową
Intensywność chłodzenia zależy od całego procesu hartowania, a nie wyłącznie od składu ośrodka hartowniczego. Strong evidence
Intensywność chłodzenia jest właściwością całego procesu hartowania, a nie wyłącznie etykiety medium hartowniczego. Temperatura kąpieli jest jedną z bezpośrednich zmiennych. Podgrzewanie wody lub oleju zmienia lepkość, powstawanie pary, gęstość i konwekcję; może również zmieniać zakres temperatur, w którym utrzymuje się wrzenie błonowe. Roztwory polimerów są szczególnie wrażliwe na stężenie i temperaturę, ponieważ polimer wpływa na warstwę pary oraz opór cieczy wobec przepływu.

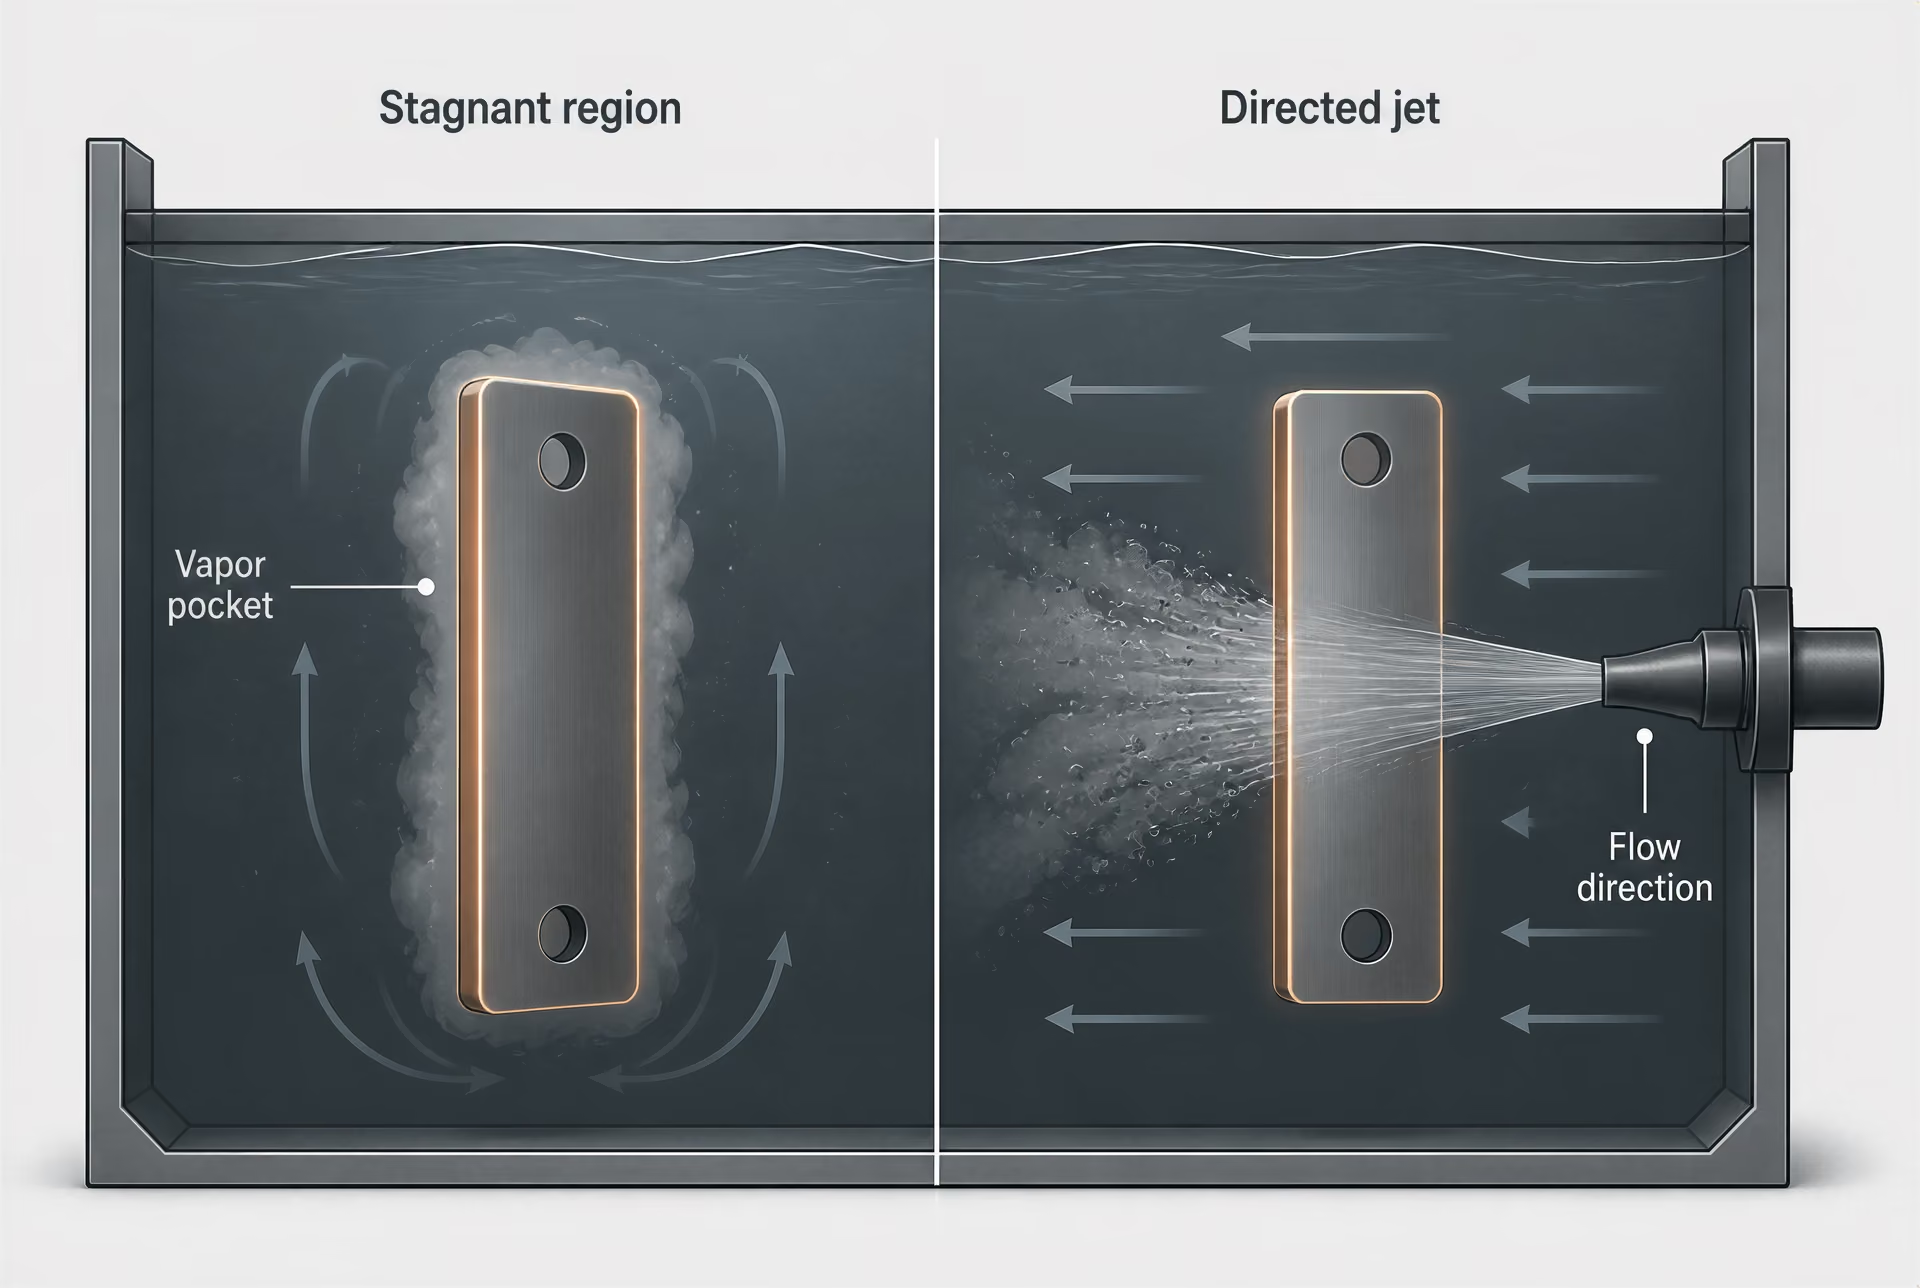
Mieszanie lub sposób organizacji przepływu może zmienić wynik, nawet gdy skład kąpieli pozostaje stały. Cyrkulacja za pomocą pompy, mieszanie śmigłem, ruch przedmiotu, ciśnienie natrysku, rozstaw dysz oraz kierunek strumienia zmieniają warstwę przyścienną i usuwają gorącą ciecz lub parę z powierzchni stali. Obszar stagnacji przy dużym odkuwce może chłodzić się znacznie wolniej niż powierzchnia bezpośrednio wystawiona na działanie poruszającego się strumienia w tym samym zbiorniku. Recenzowane badanie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement wskazuje, że mikrostruktura stali zależy od szybkości odbioru ciepła z powierzchni oraz lokalnej szybkości chłodzenia, które są kontrolowane zarówno przez rodzaj chłodziwa, jak i sposób jego przepływu.
Geometria ma znaczenie z tego samego powodu. Krawędzie i cienkie przekroje mają większą powierzchnię w stosunku do objętości i zwykle chłodzą się szybciej niż środek grubego przekroju. Otwory, zagłębienia, rowki wpustowe i ściśle upakowane części mogą zatrzymywać parę lub ograniczać przepływ cieczy. Sonda zawieszona w otwartej cieczy nie odtwarza wszystkich lokalnych warunków występujących na złożonym kole zębatym, matrycy, wale lub płycie. Zmierzona krzywa jest informacją o układzie badawczym, a nie gwarancją, że każdy punkt wsadu doświadczył takiego przebiegu chłodzenia.
Stan powierzchni również zmienia zwilżanie. Zgorzelina, utlenienie, ślady obróbki skrawaniem, warstwy nawęglone, pozostałości środków czyszczących, pozostałości oleju i osady na powierzchni mogą opóźniać kontakt z cieczą lub stabilizować warstwę pary. W wodnych mediach hartowniczych zanieczyszczenia mogą zmieniać napięcie powierzchniowe i zachowanie pęcherzyków. W olejach produkty utleniania i szlam mogą zmieniać lepkość, zwilżanie i cyrkulację. Błędy stężenia w solance lub roztworach polimerów mają podobne konsekwencje. Nominalna receptura może pozostać niezmieniona na papierze, podczas gdy rzeczywiste zachowanie granicy faz będzie odmienne.

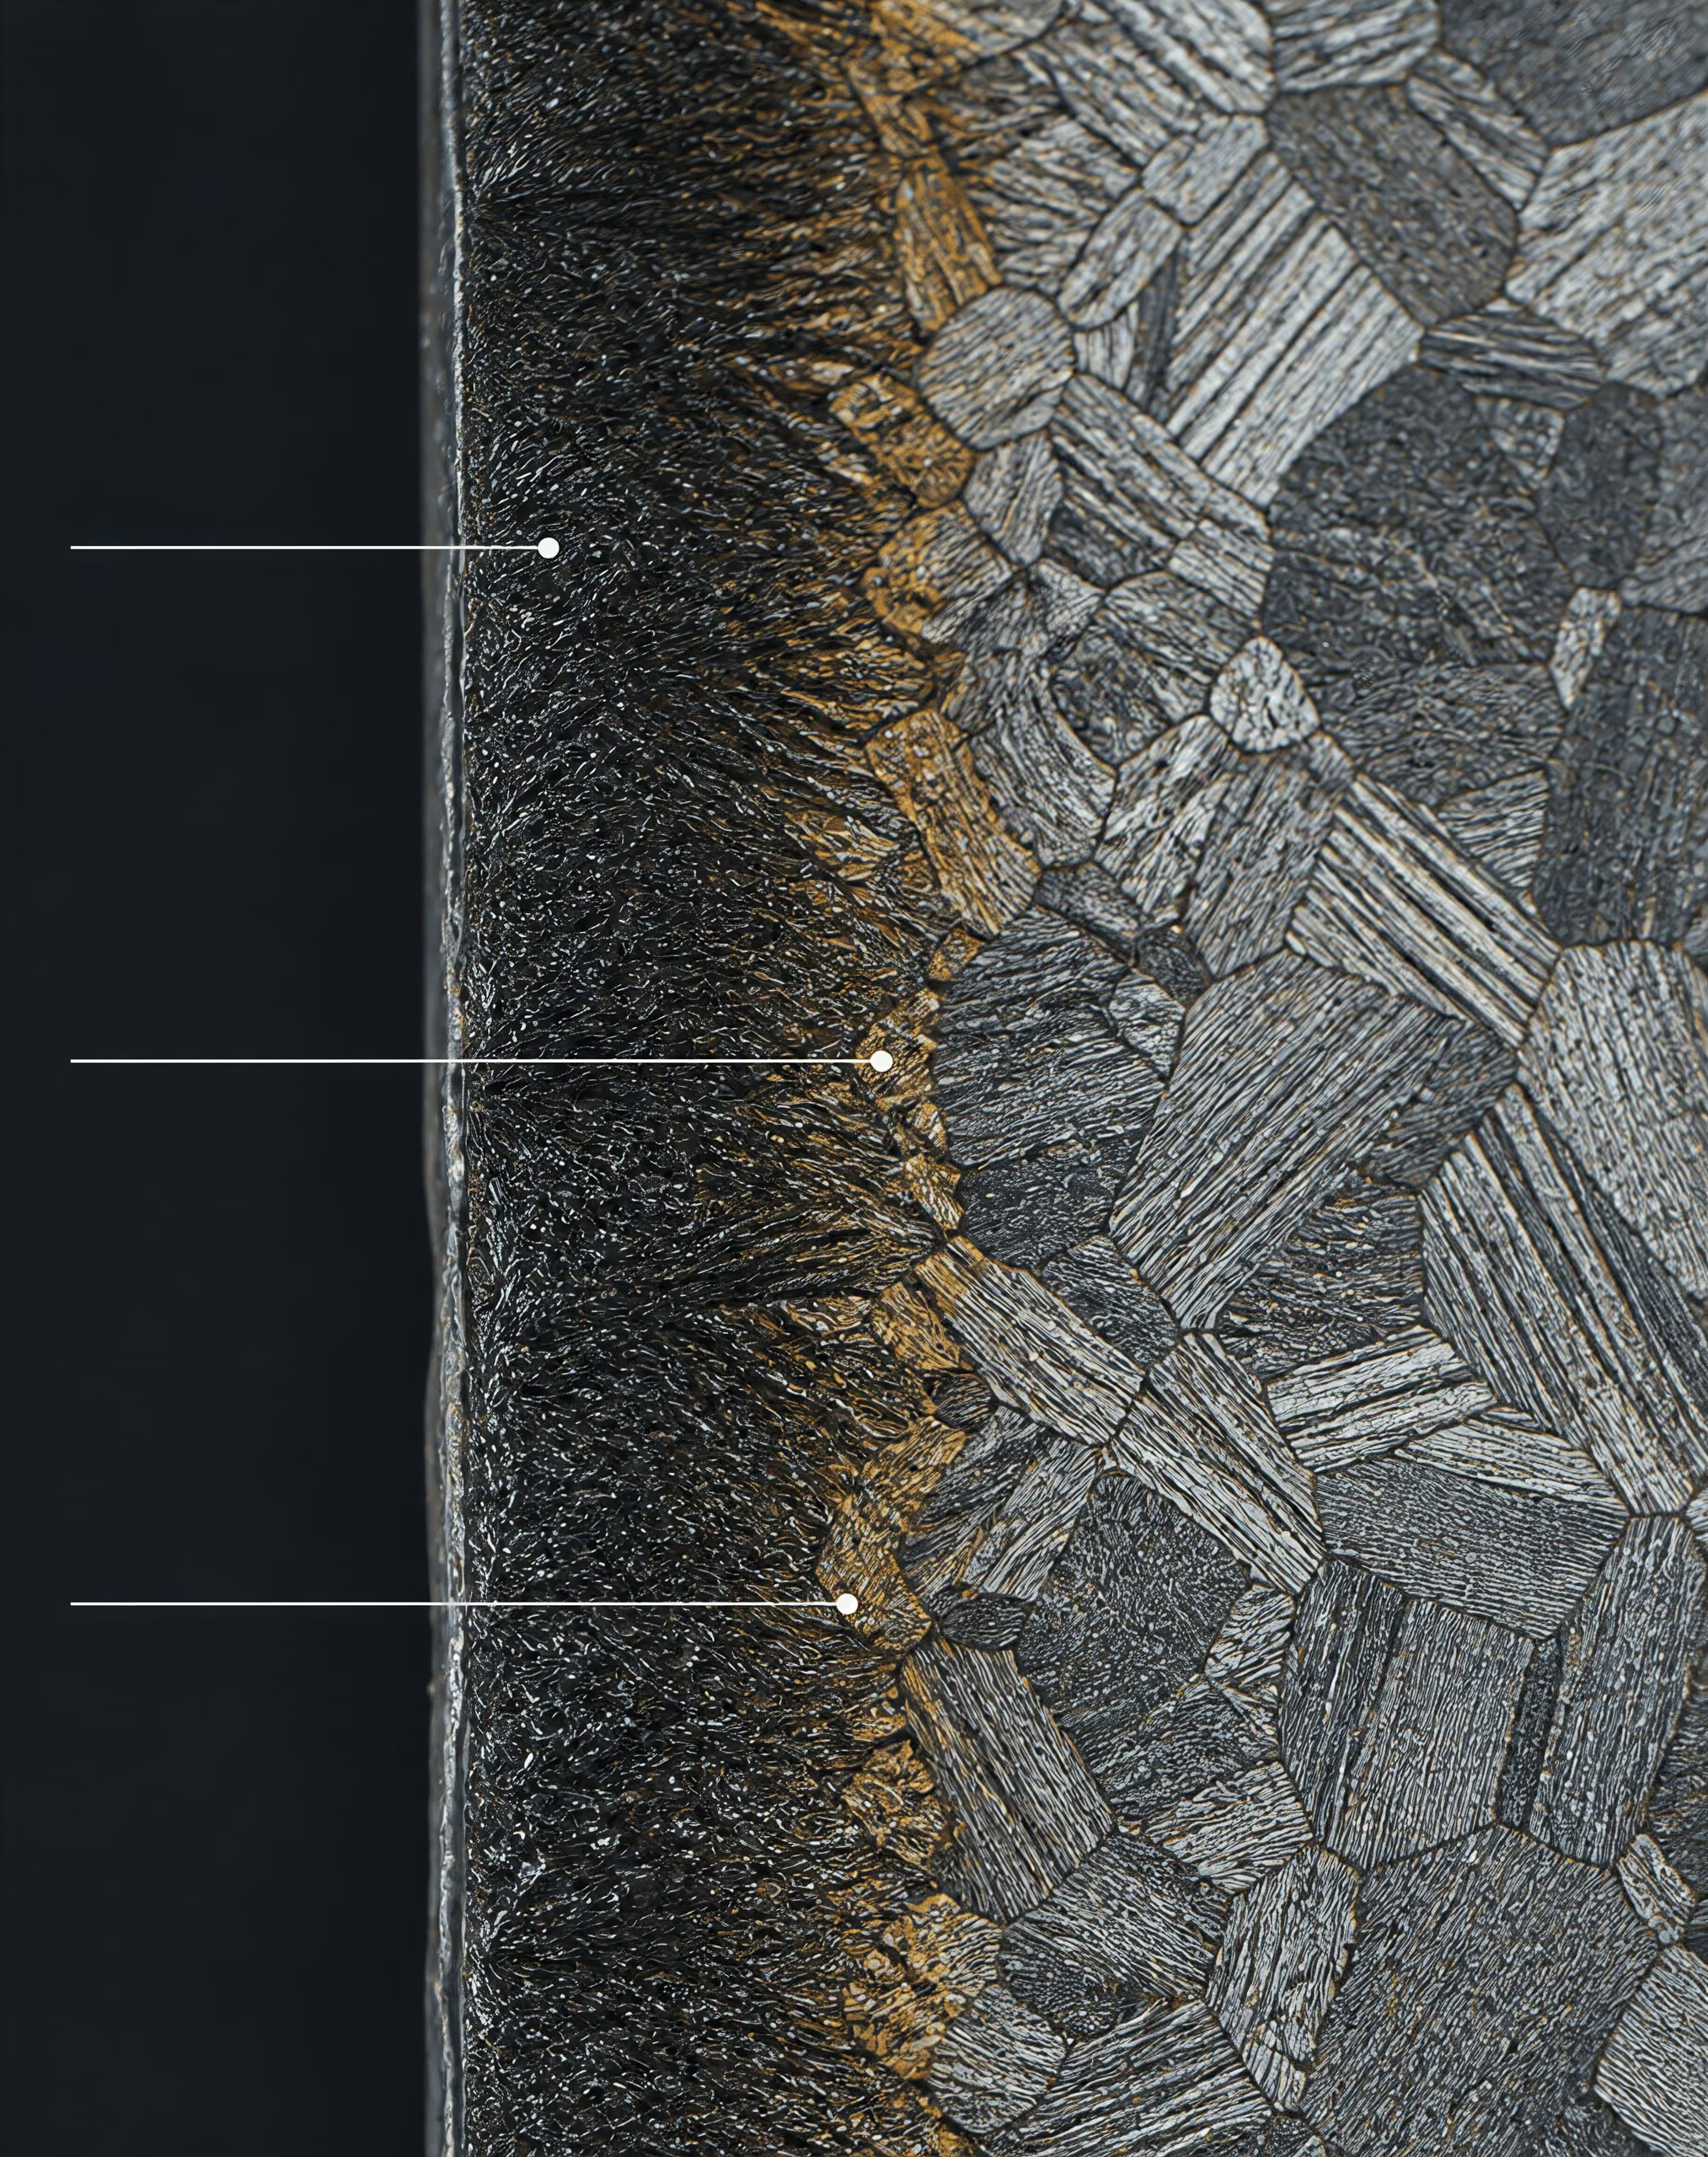
Ta zależność od procesu wiąże się bezpośrednio z przemianami zachodzącymi w stali. Austenit musi przejść przez obszary perlitu i bainitu na wykresie przemian w czasie i temperaturze, zanim osiągnie temperaturę początku tworzenia martenzytu. Jeżeli lokalne chłodzenie jest zbyt wolne, w miejscach, w których zakładano powstanie martenzytu, mogą utworzyć się ferryt, perlit lub bainit. Jeżeli chłodzenie jest bardzo intensywne, w przedmiocie mogą powstać nadmierne gradienty cieplne, odkształcenia lub pęknięcia hartownicze. Istotne pytanie nie brzmi po prostu, czy woda jest „intensywna”, lecz czy lokalna historia chłodzenia zapewnia wymaganą mikrostrukturę bez niedopuszczalnych naprężeń.
Wartość H Grossmanna Efektywny parametr intensywności hartowania stosowany wraz z hartownością stali i wymiarem przekroju w analizie Grossmanna; nie jest tym samym co szybkość chłodzenia ani rzędna krzywej chłodzenia.
Analiza Grossmanna dostarcza kolejnego użytecznego, lecz odrębnego opisu. Jej wartość H, czyli współczynnik intensywności hartowania Grossmanna, przedstawia intensywność hartowania w wyidealizowanej analizie wymiany ciepła i jest stosowana wraz z hartownością stali oraz rozmiarem przekroju do szacowania uzyskanego rozkładu twardości. Nie jest ona tym samym co szybkość chłodzenia, gęstość strumienia ciepła ani rzędna krzywej chłodzenia. Wartość H jest wywnioskowanym parametrem procesu w ramach modelu Grossmanna, natomiast krzywa chłodzenia sondy jest zmierzoną historią temperatury w określonych warunkach badania.
Wartości referencyjne pokazują skalę zjawiska, lecz nie czynią jej absolutną. Materiały NPTEL z 2024 roku przypisują niemieszanej wodzie arbitralną względną ocenę intensywności równą 1,0. Typowe wartości Grossmanna wynoszą około 0,25–0,30 dla oleju nieruchomego, 0,9–1,0 dla nieruchomej wody oraz około 2 dla nieruchomego roztworu sody kaustycznej lub solanki. Szersze zakresy referencyjne podają wartości 2,0–5,0 dla solanki, 0,90–2,0 dla wody destylowanej w temperaturze pokojowej, 0,2–1,2 dla wodnych roztworów polimerów oraz 0,25–0,80 dla konwencjonalnych lub szybko działających olejów hartowniczych. Są to typowe zakresy, a nie niezmienne stałe materiałowe. Intensywnie mieszany olej może przewyższać intensywnością chłodzenia olej nieruchomy, natomiast ciepła lub słabo cyrkulująca woda może zachowywać się mniej intensywnie, niż sugeruje wartość referencyjna uzyskana w laboratorium.
Ograniczenia prostych rankingów olej–woda–solanka
Znany ranking — olej, następnie woda, a potem solanka — może być użyteczny jako pierwsze przybliżenie dydaktyczne, lecz nie stanowi wiarygodnej specyfikacji produkcyjnej. Solanka często ogranicza utrzymywanie się warstwy pary i zapewnia szybsze początkowe zwilżanie niż zwykła woda, dlatego w porównywalnych warunkach badania może wykazywać większą intensywność chłodzenia. Jednak stężenie soli, temperatura kąpieli, mieszanie, zanieczyszczenia i geometria przedmiotu decydują o znaczeniu tej przewagi. Określenie „woda” obejmuje warunki bezruchu, cyrkulacji, natrysku, podwyższonej i niskiej temperatury, a także wodę destylowaną i zanieczyszczoną. Określenie „olej” obejmuje różne lepkości, formulacje, temperatury i stopnie utlenienia.
Ranking zmienia się nawet w zależności od porównywanego etapu. Jedno medium hartownicze może powodować wysoką maksymalną szybkość chłodzenia podczas wrzenia zarodkowego, lecz jednocześnie charakteryzować się długim etapem wrzenia błonowego. Inne może szybciej zwilżać powierzchnię i bardziej równomiernie odbierać ciepło, prowadząc do odmiennego rezultatu przemian mimo niższej wartości maksymalnej szybkości chłodzenia. Pojedyncza wartość H również sprowadza zmienną historię wymiany ciepła do jednego parametru, dlatego nie może zastąpić analizy krzywej chłodzenia, gdy istotne są odkształcenia, pęknięcia lub lokalna mikrostruktura.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
Metody ASTM oparte na krzywej chłodzenia oraz ISO 9950 są zatem narzędziami porównawczymi ograniczonymi przez opisane w nich procedury. Na przykład ASTM D8562-24 opisuje zachowanie wodnego polimerowego środka chłodzącego z sondą srebrną w badaniu bez mieszania, przeznaczonym do zastosowań z wykorzystaniem stopów stali; norma ta nie ustanawia uniwersalnego rankingu względem każdego oleju lub solanki badanych inną metodą sondową. Badanie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media również wiąże zmierzoną skuteczność chłodzenia oraz wartości H Grossmanna z właściwościami fizycznymi, wykorzystując metodę sondy zgodną z ISO/DIS 9950. Pokazuje ono, dlaczego lepkość i przewodność cieplna mają znaczenie, nie sprowadzając jednak intensywności chłodzenia wyłącznie do którejkolwiek z tych właściwości.
Co należy podać wraz z wynikiem intensywności chłodzenia
- Ośrodek Podaj nazwę ośrodka hartowniczego i jego skład.
- Stan Podaj temperaturę, stężenie, zanieczyszczenie i stan zużycia.
- Przepływ Określ mieszanie, obieg, kierunek strumienia lub ruch przedmiotu obrabianego.
- Badanie Podaj materiał sondy, normę i układ badania.
- Przedział temperatury Określ omawiany przedział szybkości chłodzenia lub pełną krzywą.
Opis, którego można zasadnie bronić, musi być zatem szczegółowy: należy podać rodzaj medium, jego temperaturę i stężenie, określić sposób mieszania lub układ przepływu, wskazać sondę i normę oraz sprecyzować omawiany przedział szybkości chłodzenia lub krzywą chłodzenia. Stwierdzenie „woda jest intensywniejszym środkiem chłodzącym niż olej” może być kierunkowo prawdziwe w ramach konkretnego standaryzowanego porównania. Nie jest jednak stałym prawem hartowania.
Jak stal chłodzi się podczas hartowania
Gdy stal poddana austenityzacji zostaje zanurzona w ciekłym środku chłodzącym, jej powierzchnia nie chłodzi się ze stałą szybkością. Wraz ze spadkiem temperatury powierzchni zmienia się wymiana ciepła, a mechanizm kontrolujący proces może zmienić się w ułamku sekundy. ASM International w publikacji ASM Handbook, Volume 4F, Quenchants and Quenching Technology dzieli ten proces na trzy główne etapy: chłodzenie w warstwie parowej, wrzenie pęcherzykowe oraz chłodzenie konwekcyjne. Przegląd ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review również przedstawia szybkość chłodzenia jako zależny od temperatury wynik zmieniających się mechanizmów wymiany ciepła i kinetyki zwilżania.
Sekwencja ta ma znaczenie, ponieważ historia temperatury na powierzchni stali decyduje o produktach przemian powstających wewnątrz elementu. Opublikowane w 2022 roku badanie Role of Quenching Method on Cooling Rate and Microstructure of Steels wiąże mikrostrukturę stali z szybkością odprowadzania ciepła z powierzchni oraz lokalną szybkością chłodzenia, które zależą zarówno od rodzaju chłodziwa, jak i od układu przepływu. Środek chłodzący nie ma zatem jednej stałej szybkości chłodzenia w całym zakresie temperatur.
| Etap | Stan powierzchni | Dominujący mechanizm wymiany ciepła | Typowa względna szybkość |
|---|---|---|---|
| Chłodzenie w warstwie pary | Ciągła lub półciągła warstwa pary | Ciepło przechodzi przez izolującą warstwę pary | Stosunkowo powolne |
| Wrzenie pęcherzykowe | Ciecz styka się z powierzchnią między pęcherzykami | Powstawanie, wzrost i odrywanie się pęcherzyków odbiera ciepło | Często najszybsze |
| Chłodzenie konwekcyjne | Zakończyło się trwałe wrzenie | Przewodzenie przez warstwę przyścienną i konwekcja w cieczy | Wolniejsze niż wrzenie pęcherzykowe |
Etap tworzenia warstwy parowej lub wrzenia błonowego
W chwili zanurzenia powierzchnia stali może być znacznie gorętsza od temperatury wrzenia środka chłodzącego. Stal węglowa nagrzana do zakresu austenityzacji może trafić do wody, oleju lub wodnego roztworu polimerowego, mając temperaturę powierzchni znacznie przekraczającą 700 °C. Ciecz stykająca się z taką powierzchnią szybko odparowuje. Jeżeli powstawanie pary jest dostatecznie intensywne, pęcherzyki łączą się w ciągłą lub częściowo ciągłą warstwę pary wokół stali.
Warstwę tę często określa się jako płaszcz parowy lub warstwę parową. Oddziela ona większość cieczy od metalu, ograniczając bezpośredni kontakt cieczy z ciałem stałym. Para ma znacznie niższą przewodność cieplną i gęstość niż ciecz, dlatego ciepło przechodzi przez tę warstwę mniej skutecznie niż przez bezpośredni kontakt z cieczą. W konsekwencji powierzchnia stali może pozostawać bardzo gorąca, podczas gdy otaczający ją środek chłodzący już wrze.
Wrzenie błonowe nie oznacza, że wymiana ciepła ustaje. Energia nadal przepływa przez parę w wyniku przewodzenia, promieniowania i ruchu pary, lecz szybkość tego procesu jest stosunkowo ograniczona i może różnić się na poszczególnych obszarach powierzchni. Geometria, orientacja, stan powierzchni, zgorzelina, chropowatość i uwięziony gaz wpływają na to, czy warstwa parowa będzie ciągła. Pionowa płyta, pręt cylindryczny i mała sonda srebrna mogą powodować odmienne zachowanie pary w tej samej cieczy.
Warstwa ta jest również niestabilna. W miarę obniżania się temperatury powierzchni powstawanie pary słabnie. Ciecz może wówczas wnikać w cienkie obszary warstwy. Gdy obszary te zanikają, świeża ciecz styka się z gorącym metalem i gwałtownie odparowuje. Przejście to nie jest prostym przełączeniem zachodzącym wszędzie w elemencie dokładnie przy jednej temperaturze. Przemieszcza się ono po powierzchni wraz ze zmianą lokalnych warunków zwilżania.
Mieszanie lub ukierunkowany przepływ może zakłócać i usuwać warstwę parową, lecz rezultat zależy od sposobu doprowadzania płynu do elementu. Pompa, strumień, obracający się przedmiot obrabiany lub układ cyrkulacji mogą przerwać warstwę w jednym miejscu, pozostawiając jednocześnie obszar stagnacji w innym. Badanie Role of Quenching Method on Cooling Rate and Microstructure of Steels podkreśla ten efekt lokalny: dwa układy wykorzystujące to samo chłodziwo mogą powodować różne szybkości chłodzenia, jeżeli różnią się układem przepływu.
Etap wrzenia pęcherzykowego
Po rozpoczęciu zaniku warstwy parowej ciecz dociera do powierzchni stali w wielu odrębnych miejscach. Powierzchnia pozostaje wystarczająco gorąca, aby wytwarzać pęcherzyki pary, lecz ciecz styka się teraz bezpośrednio z metalem w obszarach znajdujących się między pęcherzykami. Jest to etap wrzenia pęcherzykowego.
Wymiana ciepła staje się znacznie szybsza, ponieważ ciecz wielokrotnie zwilża powierzchnię, pochłania ciepło utajone i opuszcza ją w postaci pary. Pęcherzyki powstają w aktywnych miejscach zarodkowania, rosną, odrywają się, a następnie są zastępowane przez chłodniejszą ciecz. Mieszanie zwiększa szybkość tej wymiany i może również usuwać pęcherzyki, zanim połączą się w trwałą warstwę parową. Najwyższe szybkości chłodzenia występują zazwyczaj w tym etapie, choć dokładne maksimum zależy od środka chłodzącego, sondy, temperatury i ruchu płynu.
Stwierdzenie „woda chłodzi szybciej niż olej” jest zatem niepełne. Woda może wykazywać bardzo szybkie wrzenie pęcherzykowe w jednym zestawie warunków, podczas gdy olej o innej lepkości, temperaturze lub układzie cyrkulacji może dawać inną krzywą chłodzenia. Solanka może zmieniać zwilżanie, ograniczając trwałość pęcherzyków pary przy powierzchni stali, i często zwiększać intensywność chłodzenia podczas wrzenia. Polimery wodne mogą tworzyć bardziej lepką lub bogatszą w polimer warstwę przyścienną, zmieniając zarówno zachowanie pęcherzyków, jak i wymianę cieczy.
Kinetyka zwilżania Szybkość i sposób, w jaki ciecz zastępuje parę oraz nawiązuje kontakt z gorącą powierzchnią stali podczas hartowania.
Kinetyka zwilżania ma kluczowe znaczenie. Przegląd ASTM wskazuje zwilżanie i mechanizmy wymiany ciepła jako przyczyny zmienności szybkości chłodzenia w poszczególnych etapach hartowania. Ciecz, która szybko zwilża powierzchnię, może zakończyć wrzenie błonowe wcześniej niż inna ciecz o tej samej temperaturze objętościowej. Na to zachowanie wpływają między innymi stężenie, zanieczyszczenia, rozpuszczony gaz, tlenek powierzchniowy i temperatura środka chłodzącego. To samo nominalne chłodziwo może zatem powodować różne krzywe chłodzenia po zmianie stężenia lub temperatury roboczej.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
Badania krzywych chłodzenia mierzą tę zmienną odpowiedź, zamiast przypisywać cieczy uniwersalną właściwość. ASTM D8562-24 określa badanie z użyciem sondy srebrnej, bez mieszania, dla wodnych polimerowych środków chłodzących stosowanych ze stopami stali. ISO 9950:1995 określa badanie z użyciem sondy ze stopu niklu w celu wyznaczania i szeregowania charakterystyk chłodzenia przemysłowych olejów hartowniczych w standaryzowanych warunkach bez mieszania. Podkomitet ASTM D02.L0.06 wskazuje również ASTM D6200 dla olejów hartowniczych, ASTM D6482 dla mieszanych wodnych polimerowych środków chłodzących oraz ASTM D6549 dla mieszanych środków chłodzących. Wyniki uzyskane tymi metodami są porównywalne wyłącznie w ramach określonej metody i określonych warunków.
Etap chłodzenia konwekcyjnego
Gdy temperatura powierzchni stali spadnie poniżej poziomu niezbędnego do podtrzymania wrzenia, pęcherzyki pary w dużej mierze zanikają. Ciepło opuszcza wówczas stal w wyniku konwekcji do cieczy, z przewodzeniem przez warstwę przyścienną na granicy metal–płyn. Jest to końcowy etap konwekcyjny.
Chłodzenie przebiega tu wolniej, ponieważ ustaje znaczny udział wymiany ciepła związany z odparowaniem i ruchem pęcherzyków. Szybkość chłodzenia w dużym stopniu zależy od właściwości cieczy: przewodności cieplnej, lepkości, gęstości, ciepła właściwego i prędkości przepływu. Badanie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media wiąże skuteczność chłodzenia i wartości H Grossmanna z tymi właściwościami, wykorzystując metodę sondy zgodną z ISO/DIS 9950. Wyższa lepkość może zwiększać grubość warstwy przyściennej i ograniczać wymianę płynu, natomiast intensywniejsza cyrkulacja może zmniejszać grubość tej warstwy i zwiększać wymianę ciepła.
Znaczenie ma również temperatura elementu. Rdzeń stalowy może pozostawać znacznie gorętszy od powierzchni, dlatego podczas konwekcji przewodzenie wewnętrzne nadal dostarcza ciepło do powierzchni. Grubość przekroju, kształt, naroża, otwory i kontakt z uchwytami powodują lokalne różnice. Wzrost temperatury środka chłodzącego wokół dużego wsadu może dodatkowo zmniejszyć siłę napędową wymiany ciepła.
Zmierzona intensywność chłodzenia musi być odróżniana zarówno od rodzaju środka chłodzącego, jak i od wartości H Grossmanna. Konwencjonalna skala NPTEL przypisuje wodzie bez mieszania umowną ocenę intensywności równą 1,0. Typowe wartości H Grossmanna wynoszą w przybliżeniu 0,25–0,30 dla oleju nieruchomego, 0,9–1,0 dla wody nieruchomej oraz około 2 dla nieruchomego ługu sodowego lub solanki. Inne zakresy referencyjne podają wartości 2,0–5,0 dla solanki, 0,90–2,0 dla destylowanej wody o temperaturze pokojowej, 0,2–1,2 dla wodnych roztworów polimerowych oraz 0,25–0,80 dla konwencjonalnych lub szybko działających olejów hartowniczych. Są to typowe zakresy referencyjne, a nie niezmienne stałe materiałowe.
Wartość H podsumowuje intensywność hartowania na potrzeby analizy Grossmanna; nie zastępuje jednak krzywej chłodzenia. Na zgłaszany wynik wpływają materiał i rozmiar sondy, mieszanie, temperatura płynu, zachowanie podczas zwilżania oraz mierzony przedział temperatur. Rzetelne porównanie musi określać te warunki. Bez nich stwierdzenie, że woda, olej lub solanka zajmuje stałe miejsce w rankingu intensywności chłodzenia, zaciemnia rzeczywisty proces wymiany ciepła decydujący o chłodzeniu stali.
Woda, solanka, roztwory kaustyczne i wodne polimerowe ośrodki hartownicze
Woda i referencyjna skala intensywności chłodzenia
Woda jest często traktowana jako referencyjny ośrodek hartowniczy, ponieważ jej zachowanie podczas chłodzenia jest dobrze znane, a jej względna intensywność chłodzenia od dawna jest wykorzystywana we wprowadzających obliczeniach dotyczących obróbki cieplnej. NPTEL przypisuje nieruchomej, nieporuszanej wodzie umowną wartość intensywności hartowania 1,0. Słowo umowna ma tu znaczenie: liczba ta jest punktem odniesienia, a nie stałą materiałową ani gwarancją, że każdy zbiornik z wodą będzie chłodził stal z taką samą szybkością.
Po zanurzeniu w wodzie nagrzana powierzchnia stali najpierw wytwarza film parowy. Film ten tymczasowo oddziela metal od cieczy i ogranicza przepływ ciepła. W miarę stygnięcia powierzchni film zanika, wrzenie pęcherzykowe intensywnie odprowadza ciepło, a później, po zakończeniu wrzenia, ciepło jest usuwane przez konwekcję. Czas trwania i intensywność każdego z tych etapów zależą od temperatury powierzchni, geometrii, orientacji, mieszania, temperatury wody, zawartości rozpuszczonych gazów, zanieczyszczeń oraz sposobu dopływu cieczy do obrabianego elementu. Szybkość chłodzenia zmienia się zatem w sposób ciągły podczas hartowania, zamiast pozostawać na jednej stałej wartości.
Konwencjonalne uporządkowanie — solanka jest intensywniejszym ośrodkiem niż woda, a woda intensywniejszym niż olej — może być użyteczne jako pierwsze przybliżenie, lecz nie należy go mylić z uniwersalnym uporządkowaniem zmierzonych krzywych chłodzenia. Duży przepływ wody może odprowadzać ciepło inaczej niż nieruchoma ciecz w zbiorniku. W zagłębionej części elementu może powstać otulina parowa, podczas gdy powierzchnia odsłonięta jest intensywnie chłodzona. W recenzowanym badaniu Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement wykazano, że mikrostruktura stali jest determinowana przez szybkość odprowadzania ciepła z powierzchni oraz lokalną szybkość chłodzenia, a oba te czynniki zależą od rodzaju chłodziwa i sposobu jego przepływu. Ten sam nominalny ośrodek hartowniczy może zatem wytworzyć różny rozkład martenzytu, bainitu lub perlitu po zmianie układu przepływu.
Analiza Grossmanna opisuje intensywność hartowania za pomocą wartości H, która jest odrębna zarówno od prostej wartości referencyjnej dla wody, jak i od wyniku krzywej chłodzenia uzyskanego za pomocą sondy. Dostępne odniesienia inżynierskie podają typowe wartości wynoszące około 0,25–0,30 dla nieruchomego oleju, 0,9–1,0 dla nieruchomej wody oraz 2 dla nieruchomej sody kaustycznej lub solanki. Szersze źródło referencyjne podaje zakres 0,90–2,0 dla wody destylowanej o temperaturze pokojowej. Wartości te opisują powszechnie cytowane zakresy przy określonych założeniach; nie są niezmiennymi właściwościami „wody”. Temperatura, cyrkulacja, konstrukcja zbiornika, obciążenie wsadem oraz zwilżanie mogą spowodować, że zmierzony wynik wyjdzie poza znaną wartość podręcznikową.
Normy badań wyraźniej pokazują to ograniczenie. ISO 9950:1995 określa metodę wykorzystującą sondę ze stopu niklu do wyznaczania i klasyfikowania charakterystyki chłodzenia przemysłowych olejów hartowniczych w standaryzowanych, nieporuszanych warunkach. ASTM International wskazuje ASTM D6200 dla olejów hartowniczych, ASTM D6482 dla mieszanych wodnych polimerowych ośrodków hartowniczych, ASTM D6549 dla mieszanych ośrodków hartowniczych oraz ASTM D8562 dla wodnych polimerowych ośrodków hartowniczych badanych za pomocą sondy srebrnej. Wynik odnosi się do zastosowanej sondy, temperatury, mieszania i procedury. Nie tworzy on trwałego uporządkowania mającego zastosowanie do każdego stalowego elementu.
| Ośrodek | Informacje o referencyjnej intensywności chłodzenia | Ważne zmienne |
|---|---|---|
| Woda | Umowna względna ocena 1,0 dla wody niepoddawanej mieszaniu | Temperatura, gazy rozpuszczone, zanieczyszczenie, mieszanie, geometria |
| Solanka | Typowy zakres Grossmanna 2,0–5,0; typowa wartość dla nieruchomej solanki około 2 | Rodzaj soli, stężenie, temperatura, zwilżanie, mieszanie |
| Roztwór kaustyczny | Typowa wartość dla nieruchomej sody kaustycznej około 2 | Skład, stężenie, zwilżanie, stabilność warstwy pary |
| Wodny roztwór polimeru | Typowy zakres Grossmanna 0,2–1,2 | Rodzaj polimeru, stężenie, temperatura, degradacja, przepływ |
Wpływ solanki i roztworów kaustycznych
Solanka to woda zawierająca rozpuszczoną sól, zwykle nieorganiczny chlorek, jednak przed oceną jej zachowania podczas chłodzenia należy określić dokładny rodzaj soli i jej stężenie. Rozpuszczone jony zmieniają właściwości wrzenia cieczy, jej właściwości elektryczne i cieplne oraz sposób oddziaływania z gorącą powierzchnią stali. W wielu zastosowaniach hartowniczych solanka rozbija lub destabilizuje trwały film parowy, który może tworzyć się wokół rozgrzanego elementu. Większa część powierzchni szybciej uzyskuje bezpośredni kontakt z cieczą, co skraca etap wrzenia z tworzeniem filmu parowego i zwiększa odprowadzanie ciepła we wczesnej fazie hartowania.
Ta zmiana wyjaśnia, dlaczego solance konwencjonalnie przypisuje się większą intensywność chłodzenia niż nieruchomej wodzie. Dostępne odniesienia Grossmanna podają dla solanki typowe wartości H wynoszące około 2,0–5,0, podczas gdy węższa konwencjonalna wartość dla nieruchomej solanki wynosi około 2. Szeroki zakres ma swoje uzasadnienie. Rodzaj soli, stężenie, temperatura roztworu, mieszanie, stan powierzchni oraz geometria elementu wpływają na zwilżanie i wrzenie. Zbiornik solanki ze słabą cyrkulacją nie musi zatem wytwarzać takiej samej krzywej chłodzenia jak intensywnie mieszany zbiornik o tym samym nominalnym składzie.
Większe wczesne odprowadzanie ciepła może skrócić czas dostępny na przemiany dyfuzyjne w stali poddanej austenityzacji i sprzyjać powstawaniu martenzytu tam, gdzie pozwala na to hartowność. Może również zwiększać gradienty cieplne, naprężenia własne, odkształcenia oraz ryzyko pękania hartowniczego. Związane z tym ryzyko zależy od gatunku stali, rozmiaru przekroju, zawartości węgla, wcześniejszej wielkości ziaren austenitu oraz stopnia skrępowania. Na przykład stal stopowa taka jak AISI 4140 nie reaguje na hartowanie w solance w taki sam sposób jak stal węglowa, taka jak AISI 1045, nawet jeśli obie są hartowane z porównywalnych temperatur austenityzowania.
Roztwory kaustyczne, często oparte na wodorotlenku sodu, również wiąże się z dużą intensywnością hartowania. Wartość referencyjną wynoszącą około 2 dla nieruchomej sody kaustycznej lub solanki należy odczytywać jako typowe porównanie Grossmanna, a nie uniwersalną wartość dla każdego roztworu alkalicznego. Dodatki substancji kaustycznych mogą zmieniać zwilżanie i stabilność filmu parowego, lecz kierunek i wielkość tej zmiany zależą od składu oraz warunków eksploatacji. Samo stężenie nie określa wyniku wymiany ciepła.
Trzy etapy chłodzenia pozostają istotne zarówno w solance, jak i w roztworach kaustycznych. Roztwór może powodować krótsze utrzymywanie się filmu parowego, a jednocześnie wykazywać inny szczyt wrzenia pęcherzykowego; na etap konwekcji mogą natomiast wpływać lepkość, gęstość i ruch cieczy w zbiorniku. Przegląd ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review podkreśla, że szybkość chłodzenia zmienia się w poszczególnych etapach i zależy od kinetyki zwilżania oraz mechanizmów wymiany ciepła. Pojedyncza wartość H nie może odzwierciedlić wszystkich cech tej krzywej.
Stężenie polimeru i zachowanie podczas chłodzenia
Wodne polimerowe ośrodki hartownicze zastępują prostą charakterystykę wrzenia wody cieczą, której zachowanie zmienia się w zależności od rodzaju polimeru, jego struktury molekularnej, stężenia, temperatury oraz historii degradacji. Polimer może zwiększać lepkość i modyfikować warstwę cieczy przy powierzchni stali. Może również zmieniać zwilżanie, trwałość filmu parowego, powstawanie pęcherzy oraz przejście od wrzenia do konwekcji. Efekty te są wzajemnie powiązane: grubsza lub bardziej lepka warstwa graniczna może utrudniać ruch cieczy, natomiast zmieniona warstwa powierzchniowa może wpływać na moment uzyskania bezpośredniego kontaktu z cieczą.
Dlatego roztworom polimerowym nie można przypisać jednej stałej intensywności chłodzenia wyłącznie na podstawie słowa „polimer”. Dostępny zakres Grossmanna wynosi około 0,2–1,2 dla wodnych roztworów polimerowych. Zakres ten częściowo pokrywa się z typowymi zakresami dla oleju i wody. Jest to typowy zakres referencyjny, a nie uniwersalny przedział dla każdego polimeru, stężenia, temperatury czy układu przepływu. Zwiększenie stężenia może podwyższyć lepkość i zmienić tworzenie filmu, lecz wynikającej z tego krzywej chłodzenia nie można bezpiecznie przewidzieć na podstawie samego stężenia, bez określenia składu i przeprowadzenia badania.
ASTM D8562-24 określa badanie szybkości chłodzenia wodnych polimerowych ośrodków hartowniczych stosowanych ze stopami stali za pomocą nieporuszanej sondy srebrnej. Uzyskane dane czas–temperatura mogą służyć do porównywania ośrodków lub ich wyboru zgodnie z określoną metodą. Wynik nadal jest rezultatem badania w warunkach nieporuszanych, a nie uniwersalnym uporządkowaniem roztworu obowiązującym w każdym zbiorniku produkcyjnym. W przypadku układów mieszanych normy ASTM D6482 i ASTM D6549 dotyczą innych układów badawczych, wyraźnie rozróżniając rodzaj ośrodka hartowniczego od zmierzonej intensywności chłodzenia.
Badanie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media wiąże zmierzoną skuteczność chłodzenia i wartości H Grossmanna z przewodnością cieplną oraz lepkością, wykorzystując metodę sondy zgodną z ISO/DIS 9950. Właściwości te pomagają wyjaśnić zachowanie ośrodka, lecz żadna z nich z osobna nie określa pełnej krzywej hartowania. Kinetyka zwilżania i przepływ mogą dominować w pierwszych sekundach chłodzenia, podczas gdy później większe znaczenie zyskują konwekcja i lepkość.
Z tego powodu kontrolę stężenia należy łączyć z kontrolą temperatury, kontrolą mieszania oraz weryfikacją krzywych chłodzenia. Kąpiel polimerowa, w której nastąpiła zmiana stężenia lub degradacja cieplna, może już nie odpowiadać pierwotnemu wynikowi badania. Istotną specyfikacją nie jest sama „woda”, „solanka” czy „polimer”, lecz skład ośrodka hartowniczego wraz z jego temperaturą, ruchem, metodą sondy i zmierzonym zachowaniem podczas chłodzenia.
Oleje hartownicze i ich charakterystyka chłodzenia
Olej hartowniczy nie jest pojedynczym ośrodkiem chłodzącym o jednej standardowej szybkości chłodzenia. Słowo olej określa szeroką klasę chemiczną kąpieli, a nie jej intensywność hartowania. Dwa oleje mogą dawać różne krzywe chłodzenia, ponieważ różnią się bazą olejową, dodatkami, lepkością, stopniem utlenienia, temperaturą i sposobem mieszania. Nawet ta sama kąpiel może dawać inne wyniki, gdy przedmiot obrabiany zostanie wprowadzony w innej temperaturze albo gdy pompy, śruby lub dysze obiegowe zmienią przepływ wokół jego powierzchni.
To rozróżnienie ma znaczenie, ponieważ właściwości stali zależą od lokalnej historii chłodzenia. W opracowaniu Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) powiązano mikrostrukturę stali z szybkością odprowadzania ciepła na powierzchni oraz z lokalną szybkością chłodzenia wewnątrz elementu. Rodzaj chłodziwa jest tylko jednym z parametrów sterowania. Kolejnym jest sposób organizacji przepływu.
Klasyfikacja przemysłowych olejów hartowniczych
Publikacja ASM Handbook, Volume 4F, Quenchants and Quenching Technology wydana przez ASM International opisuje oleje hartownicze na podstawie ich składu, przewidzianego zakresu pracy i zmierzonych właściwości chłodzących, a nie jako jeden stały punkt na uniwersalnej skali intensywności hartowania. W klasyfikacjach przemysłowych zwykle wyróżnia się oleje konwencjonalne lub o normalnej szybkości chłodzenia, oleje przyspieszone lub szybkochłodzące oraz oleje do hartowania na gorąco. Grupy te opisują praktyczne różnice w formulacji i warunkach pracy, ale nie eliminują potrzeby przeprowadzenia badania krzywej chłodzenia.
Oleje konwencjonalne są na ogół płynami na bazie oleju mineralnego, formułowanymi do zwykłego hartowania przez zanurzenie. Oleje przyspieszone zawierają dodatki mające zwiększać odprowadzanie ciepła, często poprzez zmianę zwilżania, zachowania warstwy parowej lub późniejszych etapów chłodzenia w fazie ciekłej. Oleje gorące stosuje się w podwyższonej temperaturze kąpieli w celu ograniczenia odkształceń i szoku cieplnego; wyższa temperatura może również zmniejszać lepkość i zmieniać krzywą chłodzenia. Nazwa kategorii dostarcza zatem użytecznych informacji procesowych, ale nie określa liczbowo intensywności chłodzenia.
W praktyce stan oleju jest częścią jego klasyfikacji. Utlenienie, zanieczyszczenie wodą lub środkami chemicznymi stosowanymi do czyszczenia, powstawanie szlamu oraz wyczerpywanie dodatków mogą zmieniać zwilżanie i wymianę ciepła. Nowy olej i zużyty olej należący nominalnie do tej samej klasy produktu mogą chłodzić próbnik w różny sposób. Rzeczywistą temperaturę kąpieli i stan cyrkulacji należy rejestrować wraz z opisem cieczy.
Norma ISO 9950:1995 określa metodę wyznaczania i porównywania charakterystyki chłodzenia przemysłowych olejów hartowniczych. Wykorzystuje ona próbnik ze stopu niklu w standaryzowanych warunkach bez mieszania. To zastrzeżenie ma zasadnicze znaczenie: wynik jest klasyfikacją uzyskaną w układzie badawczym ISO, a nie trwałą klasyfikacją każdego oleju w każdym piecu lub zbiorniku. ASTM International wskazuje ASTM D6200 jako metodę wyznaczania krzywej chłodzenia oleju hartowniczego, a także ASTM D6482 dla mieszanych wodnych polimerowych chłodziw hartowniczych oraz ASTM D6549 dla mieszanych chłodziw hartowniczych. Metody te odpowiadają na powiązane pytania, lecz w odmiennych warunkach badania.
Analiza Grossmanna dostarcza innego opisu. Wartość H oznacza intensywność hartowania w modelu wymiany ciepła, a nie stałą chemiczną cieczy. Często przytaczane wartości referencyjne wynoszą w przybliżeniu 0,25–0,30 dla oleju nieruchomego, 0,9–1,0 dla wody nieruchomej oraz około 2 dla nieruchomego roztworu sody kaustycznej lub solanki. Szersze typowe zakresy umieszczają konwencjonalne lub szybkochłodzące oleje hartownicze w przedziale około 0,25–0,80, choć zgłaszane wartości mogą obejmować mniej więcej zakres 0,2–1,2, zależnie od oleju i warunków pracy. Dla porównania typowe zakresy wynoszą około 2,0–5,0 dla solanki, 0,90–2,0 dla wody destylowanej o temperaturze pokojowej oraz 0,2–1,2 dla wodnych roztworów polimerów.
Wartości tych nie należy traktować jako niezmiennych stałych materiałowych. NPTEL przypisuje niemieszaną wodę do arbitralnej względnej skali intensywności o wartości 1,0, pokazując, że takie skale są konwencjami porównawczymi. Wartości H uzyskanej dla jednej kąpieli, jednej metody z użyciem próbnika, jednego stanu mieszania i jednej temperatury nie należy bezkrytycznie przenosić do innego układu.
Zachowanie oleju nieruchomego i mieszanego
Zanurzenie w nieruchomym oleju powoduje wystąpienie kilku etapów wymiany ciepła. Bezpośrednio po wprowadzeniu rozgrzanej stali do kąpieli otaczający ją olej może odparowywać i tworzyć płaszcz parowy. Warstwa ta oddziela powierzchnię od ciekłego oleju i ogranicza wymianę ciepła. Z czasem zapada się, gdy powierzchnia się ochładza lub gdy ruch cieczy ją zakłóca. Następnie może wystąpić wrzenie pęcherzykowe lub intensywne miejscowe powstawanie pary, po czym — gdy temperatura powierzchni spadnie poniżej zakresu wrzenia właściwego dla kąpieli — następuje chłodzenie ciekłe jednofazowe.
Szybkość chłodzenia zmienia się znacznie między poszczególnymi etapami. Przegląd ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review podkreśla, że jedna średnia szybkość chłodzenia nie może reprezentować tych odrębnych mechanizmów. Temperatura, przy której płaszcz parowy zanika, czas trwania wrzenia oraz szybkość późniejszego chłodzenia ciekłego wpływają na przebieg cieplny stali.
Mieszanie zmienia każde z tych zjawisk. Przemieszczający się olej usuwa gorącą ciecz z powierzchni przedmiotu obrabianego, doprowadza do niej chłodniejszą ciecz oraz może rozrywać lub ścieńczać płaszcz parowy. Zmniejsza również grubość warstwy przyściennej, przez którą musi przepływać ciepło. W rezultacie krzywa chłodzenia może wykazywać wyższą maksymalną szybkość chłodzenia i krótszy etap występowania pary niż ten sam olej badany bez ruchu cieczy. Jednak określenie „mieszany” nie oznacza jednego konkretnego stanu. Cyrkulacja w zbiorniku, ruch przedmiotu obrabianego, przepływ wywołany przez wirnik, strumienie z pomp oraz skierowany natrysk tworzą różne pola prędkości. Duży element może zasłaniać inną jego część, a naroża, otwory i wąskie szczeliny mogą otrzymywać mniej cieczy niż powierzchnie odsłonięte.
Kierunek przepływu ma szczególne znaczenie dla ograniczania odkształceń. Jeżeli jedna strona pierścienia lub koła zębatego otrzymuje silniejszy obieg cieczy, może wcześniej się ochłodzić i skurczyć. Lokalna różnica w odprowadzaniu ciepła może spowodować zmianę kształtu nawet wtedy, gdy średnia temperatura kąpieli jest jednolita. Z tego powodu krzywa chłodzenia uzyskana dla próbnika laboratoryjnego nie może samodzielnie przewidzieć zachowania każdej strefy złożonego elementu stalowego.
Metoda z użyciem próbnika również ogranicza możliwość porównywania wyników. ISO 9950:1995 jest celowo przeprowadzana bez mieszania i wykorzystuje próbnik ze stopu niklu. Natomiast ASTM D8562-24 określa badanie szybkości chłodzenia z użyciem srebrnego próbnika, bez mieszania, dla wodnych polimerowych chłodziw hartowniczych stosowanych ze stopami stali. Materiał i geometria próbnika, położenie termopary, sposób mieszania, objętość kąpieli oraz procedura opracowania danych wpływają na zgłaszany wynik. Wartość uzyskana jedną metodą nie jest automatycznie wymienna z wartością uzyskaną inną metodą.
Lepkość, przewodność cieplna i wymiana ciepła
Lepkość wpływa na łatwość, z jaką olej przemieszcza się wokół stali, oraz na grubość warstwy przyściennej tworzącej się na powierzchni. Większa lepkość na ogół zwiększa opór ruchu, dlatego konwekcja naturalna jest słabsza, a wymuszony przepływ wymaga większej energii pompowania. Może również powodować powstawanie grubszej, wolniej poruszającej się warstwy przy przedmiocie obrabianym. Wraz ze wzrostem temperatury kąpieli lepkość zwykle maleje, co ułatwia cyrkulację i może zmieniać przejście od chłodzenia przez warstwę parową do konwekcji ciekłej. Jest to jeden z powodów, dla których gorący olej może zachowywać się zupełnie inaczej niż ten sam olej w temperaturze pokojowej.
Przewodność cieplna określa łatwość, z jaką ciepło przechodzi przez warstwę oleju, gdy ciecz styka się z powierzchnią. Wyższa przewodność sprzyja szybszemu przewodzeniu ciepła od stali, ale sama przewodność nie określa intensywności chłodzenia. Ciecz o wysokiej przewodności, która niemal się nie porusza, może odprowadzać ciepło mniej skutecznie niż ciecz o niższej przewodności, lecz silnie cyrkulująca. Gęstość, pojemność cieplna, lepkość, zwilżanie, powstawanie pary i prędkość przepływu działają łącznie.
W opracowaniu Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media powiązano zmierzoną skuteczność chłodzenia i wartości H Grossmanna z przewodnością cieplną oraz lepkością, wykorzystując metodę próbnika ISO/DIS 9950. Znaczenie tego opracowania nie polega na tym, że jedna właściwość może służyć do uszeregowania wszystkich olejów. Pokazuje ono raczej, dlaczego dane dotyczące właściwości fizycznych pomagają wyjaśniać krzywe chłodzenia: lepkość wpływa na ruch cieczy i transport w warstwie przyściennej, natomiast przewodność cieplna wpływa na przewodzenie ciepła przez ciecz. Zmierzona wartość H nadal jest wynikiem działania całego układu wymiany ciepła.
Zwilżanie stanowi dodatkowe ograniczenie prognoz opartych wyłącznie na właściwościach fizycznych. Olej o korzystnej lepkości i przewodności może mimo to tworzyć trwałą warstwę parową na powierzchni słabo zwilżanej. Dodatki mogą zmieniać napięcie powierzchniowe i kinetykę zwilżania, a zanieczyszczenie może ponownie je zmieniać. Zatem ta sama nominalna lepkość zmierzona w laboratoryjnym kubku nie gwarantuje takiej samej skuteczności hartowania po utlenieniu, rozcieńczeniu lub długotrwałej eksploatacji.
Wybór oleju i kontrola procesu powinny zatem określać temperaturę kąpieli, sposób organizacji cyrkulacji, metodę badania z użyciem próbnika oraz krzywą akceptacji wraz z klasyfikacją oleju. Przedziały czasu chłodzenia, maksymalna szybkość chłodzenia i temperatury charakterystyczne dostarczają więcej informacji niż etykieta „olej”. Zmierzony przebieg jest dowodem możliwym do wykorzystania w innych warunkach; nazwa cieczy stanowi jedynie opis wyjściowy.
Mieszanie, Układ Przepływu i Geometria Elementu
Intensywność hartowania nie jest stałą rangą przypisaną cieczy. Jest to zmierzona odpowiedź uzyskiwana dla danego środka hartowniczego w określonych warunkach cieplnych i przepływowych. Ten sam olej, roztwór wodny lub solanka mogą odprowadzać ciepło z różną szybkością, gdy ciecz pozostaje nieruchoma, jest mieszana, przepompowywana przez zbiornik, rozpylana przez dyszę albo kierowana tylko na jedną powierzchnię elementu. Kształt elementu stanowi dodatkową zmienną: płaska sonda srebrna, kuty wał i perforowana płyta nie wystawiają chłodziwa na takie samo pole przepływu.
ASM International w publikacji ASM Handbook, Volume 4F, Quenchants and Quenching Technology rozdziela z tego powodu rodzaj środka hartowniczego, charakterystykę chłodzenia i intensywność hartowania. Analiza Grossmanna wyraża intensywność hartowania jako wartość H, lecz H nie jest stałą materiałową. Typowe wartości referencyjne wynoszą około 0,25–0,30 dla nieruchomego oleju, 0,9–1,0 dla nieruchomej wody oraz około 2 dla nieruchomego roztworu sody kaustycznej lub solanki. Szersze zestawienia podają wartości 2,0–5,0 dla solanki, 0,90–2,0 dla wody destylowanej o temperaturze pokojowej, 0,2–1,2 dla wodnych roztworów polimerów oraz 0,25–0,80 dla konwencjonalnych lub szybko chłodzących olejów hartowniczych. Zakresy te opisują określone warunki i korelacje, a nie niezmienne rankingi. Mieszanie, temperatura, stężenie, zanieczyszczenie, zwilżanie i geometria mogą znacznie zmienić zmierzony wynik.
Próby z mieszaniem i bez mieszania
Próba sondy bez mieszania dostarcza kontrolowanej wartości referencyjnej, a nie uniwersalnej odpowiedzi dla wsadu produkcyjnego. Norma ISO 9950:1995 wykorzystuje sondę ze stopu niklu do określania charakterystyki chłodzenia przemysłowych olejów hartowniczych w znormalizowanych warunkach bez mieszania. Norma ASTM D8562-24 określa próbę szybkości chłodzenia z użyciem srebrnej sondy, bez mieszania, dla wodnych środków polimerowych stosowanych do hartowania stopów stali. W obu przypadkach wynik definiują sonda, kąpiel, orientacja, historia temperaturowa i procedura. Zarejestrowana krzywa chłodzenia może zatem służyć do porównywania próbek badanych tą samą metodą, ale nadal może nie przewidywać zachowania w każdym miejscu przemieszczanego, ciasno ułożonego wsadu.
Rozróżnienie to ma znaczenie, ponieważ mieszanie zmienia warstwę graniczną cieczy oraz stabilność pary przy gorącej powierzchni. Podczas hartowania w zanurzeniu wymiana ciepła przebiega przez rozpoznawalne etapy: początkowy etap filmu parowego, etap wrzenia pęcherzykowego oraz etap konwekcji, następujący po spadku temperatury powierzchni poniżej zakresu podtrzymującego intensywne wrzenie. Przegląd ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review opisuje szybkość chłodzenia jako zmieniającą się w tych etapach, a nie pozostającą stałą. Mieszanie może skrócić lub zakłócić etap filmu parowego, zwiększyć wymianę cieczy przy powierzchni i podnieść lokalny współczynnik przejmowania ciepła. Może również zmniejszyć jednorodność chłodzenia, jeśli przepływ dociera bardziej bezpośrednio do jednej powierzchni niż do innej.
Podkomitet D02.L0.06 organizacji ASTM International wyróżnia różne procedury dla różnych warunków. W wykazie jego metod znajdują się ASTM D6200 dla olejów hartowniczych, ASTM D6482 dla mieszanych wodnych środków polimerowych, ASTM D6549 dla mieszanych środków hartowniczych oraz ASTM D8562 dla wodnych środków polimerowych badanych za pomocą srebrnej sondy. Słowo „mieszany” w oznaczeniu metody nie jest nieistotnym szczegółem proceduralnym. Zmienia ono środowisko hydrodynamiczne poddawane pomiarowi. Porównywanie wyniku D8562 uzyskanego bez mieszania z próbą polimeru z mieszaniem, a następnie traktowanie obu wartości jako jednej stałej skali, oznacza pomieszanie konfiguracji próby z tożsamością środka hartowniczego.
Nieruchoma kąpiel może wykazywać długi etap filmu parowego i niższą maksymalną szybkość chłodzenia, podczas gdy pompowanie lub mieszanie mechaniczne może likwidować kieszenie pary i zwiększać chłodzenie podczas wrzenia pęcherzykowego. Nadmierne mieszanie nie sprawia jednak, że każde miejsce chłodzi się po prostu w jednakowym, wyższym tempie. Wiry, strefy recyrkulacji i strefy martwe mogą powodować lokalne różnice. Maksymalna szybkość chłodzenia sondy może wzrosnąć, podczas gdy inna powierzchnia elementu pozostaje częściowo osłonięta przed przepływającą cieczą.
Badanie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media, wykorzystujące metodę sondy ISO/DIS 9950, wiąże zmierzoną skuteczność chłodzenia i wartości H Grossmanna z przewodnością cieplną oraz lepkością. Właściwości te pomagają wyjaśniać obserwowane tendencje, lecz nie zastępują określonego warunku przepływu. Kinetyka zwilżania i charakterystyka wrzenia nadal mają decydujące znaczenie, szczególnie w wysokotemperaturowej części krzywej chłodzenia.
Hartowanie strumieniowe, zanurzeniowe i przy przepływie kierunkowym
Hartowanie zanurzeniowe i strumieniowe narzuca różne warunki brzegowe. Podczas zanurzenia element trafia do otaczającej cieczy i wytwarza pole przepływu wskutek wyporu, przemieszczania się pary, ruchu elementu oraz ewentualnej wymuszonej cyrkulacji. W hartowaniu strumieniowym dysza dostarcza ciecz o określonej prędkości i kierunku. Strumień może uderzać w dużą powierzchnię, wpływać do otworu, przepływać przez szczelinę albo oddziaływać na wybraną strefę. Odprowadzanie ciepła z powierzchni zależy wówczas od miejsca uderzenia, średnicy strumienia, rozstawu, kąta, ciśnienia oraz możliwości odpływu zużytej cieczy i pary.
Recenzowane badanie z 2022 roku Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement bezpośrednio wykazuje, że mikrostruktura stali jest determinowana przez szybkość odprowadzania ciepła z powierzchni i lokalną szybkość chłodzenia, które są kontrolowane przez rodzaj chłodziwa i układ przepływu. Wniosek ten odrzuca wygodne założenie, że środek hartowniczy ma jedną szybkość chłodzenia dla całego elementu. Dwa obszary wykonane z tej samej stali i chłodzone w tym samym zbiorniku mogą podążać różnymi drogami cieplnymi, jeśli jeden z nich jest skierowany w stronę silnego strumienia, a drugi znajduje się w cieniu recyrkulacji.
Przepływ kierunkowy może również powodować asymetrię cieplną. Strumień uderzający w jedną stronę płyty może wytworzyć stromy gradient temperatury w kierunku grubości oraz inny gradient wzdłuż powierzchni. Obracający się wał może zmniejszyć tę asymetrię, ponieważ każda część jego obwodu przechodzi przez strumień, choć obrót wprowadza własną, zmienną warstwę graniczną. Przepływ poprzeczny przez stojak z elementami może być skuteczny na powierzchniach odsłoniętych, lecz słaby między elementami rozmieszczonymi blisko siebie. Układ przepływu powinien zatem być ujmowany w dokumentacji procesu obok temperatury kąpieli i stężenia środka hartowniczego.
Praktyczna konsekwencja metalurgiczna jest bezpośrednia. Jeśli jeden obszar chłodzi się wystarczająco szybko, aby zahamować przemianę dyfuzyjną, podczas gdy inny przechodzi wolniej przez zakres przemian, powstałe udziały martenzytu, bainitu, perlitu lub ferrytu mogą się różnić. Za tymi lokalnymi różnicami podążają twardość, naprężenia własne, odkształcenia i ryzyko pękania. Krzywa chłodzenia uzyskana w jednym położeniu sondy nie może dowodzić równomierności chłodzenia w całym złożonym wsadzie.
Ekranowanie, uwięzienie pary i grubość przekroju
Geometria kontroluje dostęp cieczy. Otwór może uwięzić parę podczas zanurzenia, szczególnie gdy jego oś i droga ujścia są przeciwne do kierunku przepływu. Zagłębienie może zatrzymywać warstwę gorącego gazu lub pary po tym, jak otaczająca je płaska powierzchnia przeszła już do wrzenia pęcherzykowego. Naroża zmieniają rozwój warstwy granicznej i mogą doświadczać skoncentrowanego przepływu, podczas gdy sąsiednie obszary zamknięte otrzymują niewiele świeżej cieczy. Zjawiska te są powszechnie określane jako ekranowanie lub uwięzienie pary, lecz stanowią problemy wymiany ciepła, a nie jedynie widoczne wady cyrkulacji.
Orientacja elementu może decydować o tym, czy para spływa, czy pozostaje przy powierzchni. Kieszeń skierowana w dół może utrzymywać stabilną warstwę pary; obrót elementu lub zmiana kierunku strumienia może znacznie szybciej wystawić tę samą powierzchnię na działanie cieczy. Otwór przelotowy może chłodzić się inaczej niż otwór nieprzelotowy, ponieważ para i ciecz mają różne drogi ujścia. Elementy ułożone blisko siebie mogą wzajemnie się ekranować, ograniczając lokalny przepływ i zmieniając pozorną intensywność hartowania doświadczaną przez elementy wewnętrzne, nawet gdy wydajność pompy w zbiorniku pozostaje niezmieniona.
Grubość przekroju zwiększa zasób ciepła. Cienki kołnierz może szybko zbliżyć się temperaturą do temperatury środka hartowniczego, podczas gdy rdzeń grubego występu pozostaje gorący i nadal dostarcza ciepło do swojej powierzchni. Powierzchnia może zatem przechodzić przez wrzenie błonowe, wrzenie pęcherzykowe i konwekcję, podczas gdy środek wciąż znajduje się w pobliżu temperatury austenityzowania. W grubym przekroju lokalna szybkość chłodzenia zależy nie tylko od zewnętrznego współczynnika przejmowania ciepła; odzwierciedla również przewodzenie ciepła z wnętrza. Naroża, otwory i przejścia między przekrojami cienkimi a grubymi nasilają te różnice.
Z tego powodu wynik uzyskany za pomocą standaryzowanej sondy należy traktować jako kontrolowany wskaźnik względnej skuteczności w warunkach określonych daną metodą. Nie należy automatycznie przekształcać go w uniwersalny ranking oleju i wody ani stosować bez zmian do każdej geometrii. Istotne pytanie nie brzmi po prostu, czy dane medium nazywa się olejem, wodą, polimerem czy solanką. Chodzi o to, w jaki sposób określone chłodziwo, układ przepływu, charakterystyka zwilżania, orientacja elementu i geometria przekroju odprowadzają ciepło w miejscu decydującym o przemianie stali.
Wartość H Grossmanna i znaczenie intensywności hartowania
Wartość H jako przedstawienie wymiany ciepła
Metoda Grossmanna nadaje intensywności hartowania postać liczbową za pomocą wartości H. Nie przypisuje ona wodzie, olejowi ani solance wewnętrznej, niezmiennej rangi. Przedstawia natomiast skuteczność, z jaką dana operacja hartowania odbiera ciepło z powierzchni stali i przekazuje je do ośrodka chłodzącego.
W ujęciu klasycznym wartość H wiąże się ze współczynnikiem wymiany ciepła na powierzchni, , oraz przewodnością cieplną stali, , co zwykle wyraża się następująco:
Wartość ta jest często podawana w jednostkach odwrotności długości, takich jak , zależnie od używanego wykresu lub systemu odniesienia. Wyższa wartość H wskazuje na bardziej intensywne warunki brzegowe: ciepło opuszcza powierzchnię stali szybciej w stosunku do zdolności stali do jego wewnętrznego przewodzenia. Niższa wartość oznacza mniej intensywne cieplne warunki brzegowe.
To rozróżnienie ma znaczenie, ponieważ hartowanie nie jest kontrolowane wyłącznie przez wymianę ciepła na powierzchni. Powierzchnia stygnie jako pierwsza, podczas gdy środek pręta lub płyty pozostaje gorący. Zanim ciepło trafi do ośrodka chłodzącego, musi przemieścić się z wnętrza w kierunku powierzchni. Analiza Grossmanna łączy wartość H po stronie ośrodka chłodzącego z hartownością stali i geometrią przekroju, aby oszacować, jaka część przekroju może ulec przemianie w martenzyt.
Metoda Grossmanna powszechnie wykorzystuje idealną średnicę krytyczną, , jako miarę hartowności po stronie stali. Idealna średnica krytyczna opisuje rozmiar okrągłego pręta, który uzyskałby określoną odpowiedź przemianową w warunkach hartowania o nieskończenie dużej intensywności, gdy przyjmuje się, że powierzchnia osiąga temperaturę ośrodka chłodzącego bez istotnego oporu na granicy faz. Rzeczywista średnica krytyczna zależy zarówno od , jak i od H. Ta sama stal może zatem dawać bardzo różne profile twardości po hartowaniu w oleju nieruchomym, oleju mieszanym, wodzie lub solance.
Duża wartość H nie oznacza automatycznie, że każdy punkt elementu stygnie wystarczająco szybko, aby utworzył się martenzyt. Oznacza ona, że warunki brzegowe na powierzchni skutecznie odprowadzają ciepło. Gruby przekrój może nadal stygnąć powoli w środku z powodu odległości, którą musi pokonać ciepło. Cienki przekrój stali o umiarkowanej hartowności może zahartować się na wskroś w ośrodku chłodzącym o mniejszej intensywności, podczas gdy ciężki przekrój tego samego gatunku może zachować w rdzeniu ferryt, perlit lub bainit.
Metoda ta stanowi zatem pomost między danymi dotyczącymi hartowności a warunkami procesu. Pomaga interpretować reakcję stali, ale nie zastępuje krzywej chłodzenia, pomiaru twardości wzdłuż przekroju ani próby walidacyjnej w warunkach produkcyjnych.
Wartości tej nie należy również utożsamiać z szybkością chłodzenia w jednej temperaturze. Hartowanie przebiega przez kilka etapów wymiany ciepła. W początkowym etapie tworzenia się filmu parowego stabilna warstwa pary może izolować powierzchnię i ograniczać przepływ ciepła. Wrzenie pęcherzykowe rozpoczyna się po zaniku filmu; ciecz okresowo styka się z rozgrzaną stalą, a odbiór ciepła może stać się bardzo intensywny. W niższych temperaturach wrzenie słabnie, a za pozostałą część chłodzenia odpowiada konwekcja. Przegląd ASTM International z 2024 roku, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, podkreśla, że szybkość chłodzenia zmienia się w tych odrębnych etapach. Pojedyncza wartość H sprowadza to zmienne zachowanie do postaci przedstawienia inżynierskiego.
Typowe zakresy odniesienia
Często cytowane wartości odniesienia Grossmanna przypisują olejowi nieruchomemu wartość około 0,25–0,30, wodzie nieruchomej 0,9–1,0, a nieruchomemu roztworowi sody kaustycznej lub solance około 2. Wartości te są przydatne do przedstawienia konwencjonalnego rzędu wielkości, ale nie stanowią stałych ocen przypisanych na trwałe kategoriom chemicznym.
Szersze zakresy odniesienia pokazują, dlaczego pojedyncza liczba dla każdej rodziny ośrodków chłodzących może wprowadzać w błąd. Typowe wartości H podaje się w przybliżeniu jako 2,0–5,0 dla solanki, 0,90–2,0 dla wody destylowanej o temperaturze pokojowej, 0,2–1,2 dla wodnych roztworów polimerów oraz 0,25–0,80 dla konwencjonalnych lub szybkich olejów hartowniczych. Zakresy te w znacznym stopniu się pokrywają. Szybki olej hartowniczy może w określonych warunkach zbliżać się do dolnej granicy układu wodnego, podczas gdy roztwór polimeru może wykazywać intensywność zbliżoną do wody lub oleju, zależnie od stężenia, temperatury i mieszania.
Opracowanie NPTEL z 2024 roku przypisuje wodzie niemieszanej umowną względną intensywność hartowania równą 1,0. Określenie „umowna” ma tu istotne znaczenie: liczba ta zapewnia skalę odniesienia, a nie podstawową jednostkę intensywności hartowania. Umożliwia porównywanie innych warunków ze zdefiniowanym poziomem bazowym. Nie oznacza to, że wszystkie kąpiele z wodą niemieszaną dają dokładnie tę samą krzywą chłodzenia ani taką samą mikrostrukturę stali.
Solanka może wykazywać większą pozorną intensywność niż woda, ponieważ rozpuszczone sole zmieniają zwilżanie i zakłócają tworzenie się filmu parowego. Na wynik wpływają jednak również stężenie soli, temperatura kąpieli, zanieczyszczenia, stan powierzchni przedmiotu obrabianego oraz jego przemieszczanie w kąpieli. Roztwory sody kaustycznej także mogą zapewniać intensywne chłodzenie, ponieważ ich właściwości zwilżające różnią się od właściwości zwykłej wody. Sama nazwa chemiczna nie może określać wartości H.
Olej wprowadza kolejny zestaw zmiennych. Na etapy tworzenia się pary, wrzenia i konwekcji wpływają lepkość, przewodność cieplna, skład dodatków, utlenienie, zanieczyszczenia oraz temperatura kąpieli. Olej sklasyfikowany w jednym badaniu jako szybki olej hartowniczy może po długotrwałej eksploatacji lub przy innym układzie przepływu dawać wyraźnie odmienny wynik. Wodne roztwory polimerów są jeszcze bardziej wrażliwe na stężenie, rodzaj polimeru, jego degradację oraz ruch roztworu. Ich krzywe chłodzenia mogą się znacznie zmieniać wraz ze zmianą osadu polimerowego na powierzchni stali.
Dlaczego wartość H nie jest uniwersalną stałą materiałową
Wartość H odnosi się do określonych warunków badania lub procesu, a nie do samej nazwy ośrodka chłodzącego. Zależy od mieszania lub przepływu, geometrii sondy, materiału sondy, stanu powierzchni, temperatury kąpieli, wielkości wsadu, orientacji oraz metody zastosowanej do obliczenia lub przedstawienia wyniku. Zmierzona wartość może również zależeć od tego, która część krzywej chłodzenia jest szczególnie uwzględniana.
Dlatego wraz z wynikami należy wskazywać normy dotyczące krzywych chłodzenia. ISO 9950:1995 określa metodę z użyciem sondy ze stopu niklu do wyznaczania charakterystyk chłodzenia przemysłowych olejów hartowniczych w standaryzowanych warunkach bez mieszania. ASTM D8562-24 określa badanie szybkości chłodzenia z użyciem niemieszanej sondy srebrnej dla wodnych ośrodków polimerowych stosowanych do stopów stali. Podkomitet ASTM D02.L0.06 wymienia ASTM D6200 dla olejów hartowniczych, ASTM D6482 dla mieszanych wodnych ośrodków polimerowych, ASTM D6549 dla mieszanych ośrodków hartowniczych oraz ASTM D8562 dla wodnych ośrodków polimerowych badanych za pomocą sondy srebrnej.
Metody te mogą wspierać porównania, ale uzyskanych wartości nie należy bez zastrzeżeń przenosić między niejednorodnymi układami. Sonda srebrna w niemieszanej kąpieli polimerowej nie odtwarza warunków stalowego odkuwanego elementu przemieszczającego się w mieszanym zbiorniku produkcyjnym. Sonda ze stopu niklu przeznaczona do porównywania olejów nie dostarcza bezpośredniej wartości H dla procesu z użyciem solanki. Właściwości cieplne sondy, jej wymiary, wykończenie powierzchni oraz historia temperaturowa wpływają na zmierzoną krzywą chłodzenia.
Należy wyraźnie rozróżniać zmierzoną intensywność chłodzenia od wartości H Grossmanna. Badanie krzywej chłodzenia rejestruje temperaturę w funkcji czasu w określonym miejscu sondy. Analiza Grossmanna wykorzystuje efektywne przedstawienie wymiany ciepła, aby powiązać warunki brzegowe hartowania z hartownością stali i reakcją przekroju. Krzywą chłodzenia można przeliczyć na oszacowaną intensywność do określonego celu analitycznego, ale takie przeliczenie opiera się na założeniach.
Recenzowane badanie z 2022 roku, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, bezpośrednio wskazuje na konsekwencje procesowe: mikrostruktura stali zależy od szybkości odbioru ciepła z powierzchni oraz lokalnej szybkości chłodzenia, a na obie te wielkości wpływają rodzaj chłodziwa i układ jego przepływu. W badaniu Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media również powiązano zmierzoną skuteczność chłodzenia i wartości H Grossmanna z przewodnością cieplną oraz lepkością cieczy, wykorzystując metodę sondy zgodną z ISO/DIS 9950.
Wartości H są zatem najbardziej użyteczne wtedy, gdy podaje się je wraz z warunkami, w których zostały uzyskane. Stwierdzenie „olej, H = 0,3” jest niepełne. Technicznie miarodajne sformułowanie powinno identyfikować olej, temperaturę kąpieli, stan mieszania, metodę z użyciem sondy lub przedmiotu obrabianego oraz podstawę obliczeń. Bez tych informacji liczba ta jest jedynie przybliżoną wartością odniesienia. Analiza Grossmanna pozostaje cenna właśnie wtedy, gdy traktuje się ją jako model określonych warunków brzegowych hartowania, a nie jako uniwersalną stałą materiałową lub trwały ranking ośrodków chłodzących.
Badanie krzywych chłodzenia i metody sondowe
Dane czasowo-temperaturowe i krzywe chłodzenia
Badanie krzywej chłodzenia rejestruje temperaturę nagrzanej sondy podczas jej chłodzenia w medium hartowniczym. Wynikiem jest zbiór danych czasowo-temperaturowych, zwykle przedstawiany na wykresie z czasem na osi poziomej i temperaturą sondy na osi pionowej. Krzywa pokazuje, jak szybko ciepło opuszcza sondę przy każdej temperaturze, natomiast jej pochodna, , określa chwilową szybkość chłodzenia. Stromy odcinek oznacza szybki spadek temperatury, a płaski — wolniejszą wymianę ciepła.
Nachylenie nie jest stałe, ponieważ hartowanie nie przebiega z wykorzystaniem jednego mechanizmu wymiany ciepła od początku do końca. Gdy gorąca sonda zostaje zanurzona w cieczy, wokół jej powierzchni może utworzyć się płaszcz parowy. Ten etap wrzenia błonowego oddziela sondę od cieczy i często powoduje stosunkowo małą lub umiarkowaną szybkość chłodzenia. W miarę zanikania filmu parowego ciecz styka się z powierzchnią okresowo albo w sposób ciągły. Wówczas wrzenie pęcherzykowe może bardzo szybko odprowadzać ciepło, tworząc najbardziej stromy odcinek krzywej. Przy niższych temperaturach wrzenie ustępuje, a konwekcja staje się głównym mechanizmem, dlatego krzywa zwykle ponownie się spłaszcza.
Dokładny przebieg przemian zależy od medium hartowniczego, powierzchni sondy, temperatury, mieszania, zanieczyszczeń oraz właściwości zwilżania. Medium hartownicze, które szybko rozbija film parowy, może chłodzić sondę intensywnie, nawet jeśli jego przewodność cieplna nie jest wyjątkowo wysoka. Z kolei słabe zwilżanie może utrzymywać izolującą warstwę pary i opóźniać odprowadzanie ciepła. Przegląd opublikowany przez ASTM International, Wymiana ciepła podczas hartowania i ocena intensywności hartowania — przegląd, podkreśla, że szybkość chłodzenia zmienia się w kolejnych, odrębnych etapach hartowania, zamiast pozostawać stałą właściwością cieczy.
Analiza krzywej chłodzenia dostarcza zatem więcej informacji niż pojedyncza etykieta, taka jak „olej”, „woda” czy „solanka”. Badanie może określać czas wymagany do ochłodzenia przez wybrane zakresy temperatur, maksymalną szybkość chłodzenia, temperaturę, przy której występuje jej maksimum, albo szybkość chłodzenia przy określonych temperaturach. Wartości te można porównywać, gdy stosuje się tę samą geometrię sondy, temperaturę początkową, naczynie, sposób mieszania, system akwizycji danych i procedurę raportowania.
Zakres temperatur ma znaczenie metalurgiczne. W przypadku elementu stalowego szybkość chłodzenia w zakresie przemiany austenitu w perlit lub austenitu w bainit może wpływać na udział i rozmieszczenie produktów przemiany. Chłodzenie w zakresie początku przemiany martenzytycznej wpływa na powstawanie martenzytu, natomiast nadmierne chłodzenie powierzchni może zwiększać naprężenia cieplne oraz ryzyko odkształceń lub pęknięć. Sonda nie odwzorowuje wszystkich cech rzeczywistego elementu stalowego, ale dostarcza kontrolowanej miary charakterystyki wymiany ciepła.
Dlatego rodzaj medium hartowniczego należy odróżniać od zmierzonej intensywności chłodzenia. Konwencjonalna względna skala NPTEL przypisuje nieruchomej wodzie arbitralną wartość intensywności równą 1,0. Liczba ta jest wartością odniesienia, a nie stałą materiałową. Mieszanie, temperatura wody, rozpuszczony gaz, stan powierzchni i geometria elementu mogą zmieniać zmierzony wynik. To samo rozróżnienie dotyczy analizy Grossmanna. Typowe referencyjne wartości H wynoszą około 0,25–0,30 dla nieruchomego oleju, 0,9–1,0 dla nieruchomej wody oraz około 2 dla nieruchomego sody kaustycznej lub solanki. Szersze opublikowane zakresy obejmują 2,0–5,0 dla solanki, 0,90–2,0 dla wody destylowanej o temperaturze pokojowej, 0,2–1,2 dla wodnych roztworów polimerów oraz 0,25–0,80 dla konwencjonalnych lub szybko działających olejów hartowniczych. Są to zakresy praktyczne, a nie niezmienne stałe obowiązujące dla każdej kąpieli i każdych warunków pracy.
Wartość H różni się również od krzywej chłodzenia sondy. W modelu przepływu ciepła Grossmanna oznacza intensywność hartowania i jest stosowana wraz z hartownością stali oraz obliczeniami dotyczącymi wymiarów przekroju. Badanie sondy mierzy odpowiedź cieplną określonej sondy w ramach określonej procedury. Obie wielkości mogą być ze sobą powiązane, ale jednej nie należy zastępować drugą bez zdefiniowanej korelacji.
ASTM D6200, D6482 i D6549
Opracowanie charakteryzujące ASTM International, Charakterystyka mediów hartowniczych za pomocą analizy krzywej chłodzenia, wskazuje ASTM D6200, ASTM D6482 i ASTM D6549 jako odpowiednie normy dotyczące krzywych chłodzenia. Podkomitet ASTM D02.L0.06 również wymienia ich zamierzone zastosowania: ASTM D6200 dotyczy olejów hartowniczych, ASTM D6482 — mieszanych wodnych polimerowych mediów hartowniczych, a ASTM D6549 — mieszanych mediów hartowniczych. ASTM D8562 jest wymieniona oddzielnie dla wodnych polimerowych mediów hartowniczych badanych za pomocą sondy srebrnej.
Normy nie klasyfikują cieczy wyłącznie na podstawie ich nazw chemicznych. Określają układ badania, tak aby można było zmierzyć i porównać historię temperatury sondy. Na wynik wpływają między innymi wymiary i materiał sondy, objętość cieczy, temperatura kąpieli, sposób mieszania lub układ przepływu, położenie sondy oraz wymagania dotyczące rejestracji temperatury. Wyniku uzyskanego zgodnie z ASTM D6200 nie można automatycznie uznać za równoważny wynikowi uzyskanemu zgodnie z ASTM D6482 lub ASTM D6549, ponieważ sonda i warunki pracy mogą się różnić.
Mieszanie zasługuje na szczególną uwagę. Przepływająca ciecz zmienia grubość i stabilność warstwy pary, doprowadza świeże, chłodniejsze medium hartownicze do powierzchni sondy oraz modyfikuje przejście między wrzeniem a konwekcją. W zbiorniku przemysłowym przepływ może być wytwarzany przez pompy, śruby, dysze, ruch elementu lub cyrkulację wokół stojaka. Określenie „mieszane” nie jest zatem pełnym opisem warunków hydrodynamicznych, chyba że kierunek i intensywność przepływu są również kontrolowane lub rejestrowane.
ASTM D8562-24 określa badanie szybkości chłodzenia za pomocą sondy srebrnej w nieruchomym medium, przeznaczone dla wodnych polimerowych mediów hartowniczych stosowanych ze stopami stali. Wynik może służyć do porównywania wodnych formulacji polimerowych lub wskazywać względną intensywność chłodzenia w ramach tej metody. Nie może ustanawiać uniwersalnego rankingu w odniesieniu do każdego oleju, kąpieli wodnej czy układu solankowego, ponieważ wynik dotyczy określonych warunków badania z nieruchomą sondą srebrną.
Ramy ASTM są użyteczne właśnie dlatego, że ograniczają zakres formułowanego twierdzenia. Jeżeli dwa oleje zostaną zbadane zgodnie z ASTM D6200 w tym samym laboratorium, z akceptowalną powtarzalnością, ich krzywe mogą stanowić podstawę porównania względnego. Jeżeli jeden olej zostanie zbadany w nieruchomej kąpieli, a drugi w silnie cyrkulującym zbiorniku produkcyjnym, uzyskane liczby nie opisują tych samych warunków wymiany ciepła. Krzywa nie przewiduje również bezpośrednio twardości, odkształceń, naprężeń szczątkowych ani pękania bez uwzględnienia gatunku stali, grubości przekroju, geometrii, wcześniejszego stanu austenitu i sposobu załadowania elementów.
Recenzowane badanie z 2022 roku, Rola metody hartowania w szybkości chłodzenia i mikrostrukturze stali: zmienność chłodziwa i układu jego przepływu, bezpośrednio wiąże te zagadnienia z przebiegiem procesu: mikrostruktura stali jest determinowana przez szybkość odprowadzania ciepła z powierzchni oraz lokalną szybkość chłodzenia, a obie te wielkości są kontrolowane przez rodzaj chłodziwa i układ jego przepływu. Wynik badania sondy jest zatem świadectwem zachowania podczas badania wymiany ciepła, a nie pełną specyfikacją mikrostruktury, którą wytworzy każdy element stalowy.
ISO 9950:1995 i sonda ze stopu niklu
ISO 9950:1995 określa metodę z wykorzystaniem sondy ze stopu niklu do wyznaczania i klasyfikowania charakterystyki chłodzenia przemysłowych olejów hartowniczych w znormalizowanych warunkach bez mieszania. Odpowiedź cieplna sondy jest rejestrowana podczas jej chłodzenia w oleju, a uzyskana krzywa dostarcza informacji porównawczych o zachowaniu chłodzącym w różnych temperaturach. Ponieważ metoda wykorzystuje określoną sondę ze stopu niklu i nieruchomą kąpiel, laboratoria mogą porównywać zachowanie olejów, gdy zachowane są warunki określone w normie.
Ranking ma wąskie, lecz użyteczne znaczenie. Jeżeli olej A zapewnia szybszą odpowiedź chłodzenia niż olej B w badaniu zgodnym z ISO 9950:1995, olej A wykazuje większą zmierzoną charakterystykę chłodzenia w ramach tej metody. Wynik może pomóc w identyfikowaniu zmian spowodowanych utlenianiem, zanieczyszczeniem, starzeniem lub różnicami w formulacji, gdy próbki są badane w sposób spójny.
Nie dowodzi on, że olej A będzie chłodził każdy gatunek stali szybciej w każdym piecu lub zbiorniku. Mieszanie w warunkach produkcyjnych może ograniczać wrzenie błonowe, wsad może zmieniać lokalny przepływ, a powierzchnia obrabianego elementu może zwilżać się inaczej niż sonda ze stopu niklu. Temperatura kąpieli, stężenie zanieczyszczeń, umiejscowienie sondy i geometria elementu mogą zmieniać przebieg wymiany ciepła. Ranking nie określa również wartości H Grossmanna, chyba że dla danego medium hartowniczego i zastosowania opracowano zwalidowaną zależność.
W badaniu Wpływ przewodności cieplnej i lepkości na skuteczność chłodzenia ciekłych mediów hartowniczych zastosowano metodę sondową ISO/DIS 9950 w celu powiązania zmierzonej charakterystyki chłodzenia i wartości H Grossmanna z przewodnością cieplną oraz lepkością. Tego rodzaju prace pokazują, w jaki sposób dane z sondy mogą być łączone z modelami inżynierskimi, jednak zależność ta jest uwarunkowana warunkami badania i założeniami modelu. Sama wartość przewodności cieplnej lub lepkości nie wyznacza krzywej chłodzenia; w określonych zakresach temperatur dominujące znaczenie mogą mieć zwilżanie i zachowanie podczas wrzenia.
Badanie krzywych chłodzenia jest zatem najbardziej wiarygodne, gdy jego zakres zostanie precyzyjnie określony: materiał sondy, norma, temperatura kąpieli, warunki mieszania, zmierzony zakres temperatur oraz raportowany parametr szybkości chłodzenia. Stwierdzenie „woda ma większą intensywność chłodzenia niż olej” może być użytecznym pierwszym przybliżeniem w porównywalnych warunkach. Nie jest jednak pełnym wynikiem badania. Uzasadnione porównanie zawsze dotyczy zmierzonych krzywych uzyskanych określonymi metodami i interpretowanych z uwzględnieniem rzeczywistej stali, geometrii oraz układu hartowania.
ASTM D8562-24 dla wodnych polimerowych mediów hartowniczych
ASTM D8562-24 określa badanie szybkości chłodzenia z użyciem srebrnej sondy, bez mieszania, dla wodnych ośrodków polimerowych do hartowania stosowanych ze stopami stali. Strong evidence
ASTM D8562-24 określa badanie szybkości chłodzenia z użyciem nieporuszającej się srebrnej sondy dla wodnych polimerowych środków hartowniczych stosowanych z gatunkami stali. Sformułowanie to wyznacza zakres metody. Nie ustanawia ona stałego rankingu, w którym każdy roztwór polimerowy plasuje się między olejem a wodą, ani nie przypisuje jednego uniwersalnego poziomu intensywności chłodzenia wodnemu polimerowemu środkowi hartowniczemu wyłącznie na podstawie jego składu. Wynik odnosi się do określonej sondy, naczynia, stanu środka hartowniczego oraz badania wymiany ciepła.
To rozróżnienie ma znaczenie, ponieważ „typ środka hartowniczego” i „zmierzona intensywność chłodzenia” opisują różne kwestie. Wodny roztwór polimerowy identyfikuje się na podstawie rozpuszczonego lub zdyspergowanego układu polimerowego i jego stężenia, natomiast na zmierzoną krzywą chłodzenia wpływają również temperatura, zanieczyszczenia, zwilżanie, ruch cieczy oraz układ sondy. Intensywność hartowania Grossmanna, wyrażana za pomocą wartości H, stanowi odrębny sposób inżynierskiego przedstawiania intensywności hartowania. Wyniku szybkości chłodzenia uzyskanego zgodnie z D8562-24 nie należy traktować jako wartości H, chyba że przeprowadzono odpowiednią analizę i jej założenia są spełnione.
Zakres badania z użyciem srebrnej sondy
Srebrna sonda nadaje metodzie D8562-24 określoną odpowiedź cieplną. Srebro ma wysoką przewodność cieplną, dlatego sonda ma rejestrować zachowanie wymiany ciepła narzucone przez środek hartowniczy na jej powierzchni, a nie przemiany zachodzące w próbce stalowej. Zarejestrowany przebieg temperatury w funkcji czasu można następnie przeliczyć na informacje o szybkości chłodzenia przy określonych temperaturach lub w określonych przedziałach temperatur. Badanie charakteryzuje zatem środek hartowniczy w warunkach metody; nie przewiduje bezpośrednio historii temperatury każdego elementu stalowego.
Ograniczenie to nie jest wadą. Znormalizowana sonda umożliwia kontrolowane porównania. Jeżeli dwa wodne polimerowe środki hartownicze zostaną zbadane przy użyciu tej samej aparatury, po przygotowaniu w ten sam sposób, w tej samej temperaturze i zgodnie z tą samą procedurą raportowania, ich krzywe chłodzenia można porównać na wspólnej podstawie. Porównanie może na przykład wykazać, że jeden roztwór szybciej odprowadza ciepło w wybranym zakresie temperatur, podczas gdy drugi zapewnia inną szybkość w późniejszej części chłodzenia. Pojedyncza wartość maksymalnej szybkości chłodzenia może ukryć tę różnicę.
Chłodzenie nie przebiega ze stałą szybkością od zanurzenia do końcowego wyrównania temperatury. Przegląd ASTM International zatytułowany Wymiana ciepła podczas hartowania i ocena intensywności hartowania — przegląd opisuje odrębne etapy hartowania oraz związane z nimi zmiany w zachowaniu wymiany ciepła. Początkowo gorąca warstwa pary może oddzielać sondę od cieczy; następnie, wraz z rozpoczęciem zwilżania, warstwa ta może zaniknąć, powodując szybszy etap wrzenia pęcherzykowego. Przy niższych temperaturach sondy wrzenie słabnie, a większego znaczenia nabiera konwekcja. Temperatury przejścia, czas trwania poszczególnych etapów oraz szybkości chłodzenia zależą od cieczy i jej oddziaływania z powierzchnią.
W przypadku polimerowych środków hartowniczych szczególne znaczenie ma zwilżanie. Na gorącej powierzchni mogą tworzyć się warstwy polimerowe, które zmieniają stabilność filmu parowego i sposób docierania cieczy do sondy. Na tę warstwę mogą wpływać stężenie, wiek roztworu, pozostałości, jakość wody oraz zanieczyszczenia. Dlatego to samo nominalne stężenie polimeru może prowadzić do różnych krzywych chłodzenia w różnych warunkach eksploatacyjnych. Badanie Rola metody hartowania w szybkości chłodzenia i mikrostrukturze stali: zmiany chłodziwa i jego układu przepływu łączy mikrostrukturę stali z szybkością odprowadzania ciepła z powierzchni oraz lokalną szybkością chłodzenia — obie te wielkości są kontrolowane przez typ chłodziwa i układ jego przepływu. D8562-24 mierzy jeden kontrolowany przejaw tego zachowania, a nie każdy możliwy przejaw przemysłowy.
Materiał sondy uniemożliwia również swobodne utożsamianie wyników uzyskanych według różnych norm. ISO 9950:1995 określa badanie z użyciem sondy ze stopu niklu do wyznaczania i klasyfikowania charakterystyki chłodzenia przemysłowych olejów hartowniczych w znormalizowanych warunkach bez mieszania. ASTM D6200 dotyczy olejów hartowniczych, natomiast D8562-24 dotyczy wodnych polimerowych środków hartowniczych badanych za pomocą srebrnej sondy. Liczbowa wartość szybkości chłodzenia uzyskana metodą dla olejów z sondą ze stopu niklu nie jest automatycznie równoważna liczbowej wartości szybkości chłodzenia uzyskanej metodą dla polimerów ze srebrną sondą. Na wynik wpływają konstrukcja sondy, jej odpowiedź cieplna, geometria próbki, oprzyrządowanie oraz rodzina środka hartowniczego.
Warunki badania bez mieszania
Określenie „bez mieszania” stanowi istotną część oznaczenia D8562-24, a nie drugorzędny szczegół laboratoryjny. Badanie ma mierzyć odpowiedź chłodniczą bez wymuszonego mieszania mechanicznego lub kontrolowanego przepływu cieczy wokół sondy. Warunek ten usuwa jedną z ważnych zmiennych i ułatwia powtarzalne porównywanie wodnych roztworów polimerowych. Nie oznacza jednak, że środek hartowniczy pozostaje całkowicie nieruchomy w każdym sensie fizycznym: gorąca ciecz unosi się, para się przemieszcza, a różnice gęstości powodują konwekcję naturalną. Oznacza to, że metoda nie odtwarza celowo działania pompy, wirnika, strumienia natrysku, dyszy ani ruchu obrabianego przedmiotu.
Przemysłowe zbiorniki rzadko zachowują się jak całkowicie nieruchoma kąpiel laboratoryjna. Elementy mogą być wprowadzane pionowo lub poziomo, kosze mogą się poruszać, pompy mogą wymuszać obieg cieczy, a pobliskie powierzchnie mogą zmieniać kierunek przepływu. Układ natryskowy narzuca jeszcze inne warunki brzegowe. Przepływ może rozrywać filmy parowe, doprowadzać do powierzchni świeżą, chłodniejszą ciecz, usuwać bogate w polimer warstwy przyścienne oraz zmieniać równowagę między wrzeniem a konwekcją. W konsekwencji wynik uzyskany zgodnie z D8562-24 opisuje warunki badania bez mieszania, nawet gdy zbiornik produkcyjny jest mieszany.
Temperatura środka hartowniczego również musi być kontrolowana i raportowana, ponieważ lepkość, zawartość rozpuszczonych gazów, zwilżanie oraz pojemność cieplna zmieniają się wraz z temperaturą. Takiej samej dyscypliny wymagają stężenie polimeru i stan roztworu. Nie można zakładać, że badanie wykonane na świeżym roztworze o określonym stężeniu reprezentuje kąpiel eksploatacyjną, w której nagromadziły się olej, drobiny, sole, produkty korozji lub produkty degradacji polimeru. Procedury czyszczenia i pobierania próbek mogą zmienić wynik jeszcze przed wprowadzeniem sondy do cieczy.
Czynniki te wyjaśniają, dlaczego stwierdzenie „woda jest bardziej intensywna niż olej” jest zbyt uproszczone na potrzeby decyzji technicznych. Opracowanie NPTEL z 2024 roku przypisuje nieporuszającej się wodzie umowną względną intensywność równą 1,0. Typowe wartości referencyjne Grossmanna wynoszą około 0,25–0,30 dla nieruchomego oleju, 0,9–1,0 dla nieruchomej wody oraz około 2 dla nieruchomego roztworu sody kaustycznej lub solanki. Szersze opublikowane zakresy obejmują 2,0–5,0 dla solanki, 0,90–2,0 dla destylowanej wody o temperaturze pokojowej, 0,2–1,2 dla wodnych roztworów polimerowych oraz 0,25–0,80 dla konwencjonalnych lub szybko hartujących olejów hartowniczych. Są to zakresy referencyjne, a nie niezmienne stałe materiałowe. Mieszanie, temperatura, zwilżanie, geometria oraz wybrana metoda obliczeń mogą znacznie zmienić zmierzony wynik.
Słowo „mieszany” również wymaga precyzji opartej na normach. Podkomitet ASTM D02.L0.06 wskazuje ASTM D6482 dla mieszanych wodnych polimerowych środków hartowniczych oraz ASTM D6549 dla mieszanych środków hartowniczych, obok D6200 dla olejów hartowniczych i D8562 dla wodnych polimerowych środków hartowniczych badanych za pomocą srebrnej sondy. D6482 lub D6549 mogą być bardziej reprezentatywne, gdy proces produkcyjny opiera się na obiegu cieczy lub ruchu. Wybór D8562-24 dla procesu mieszanego wyłącznie ze względu na wygodę prowadzi do niedopasowania metody.
Wykorzystanie wyników do porównań i doboru
Wyniki uzyskane zgodnie z D8562-24 mogą służyć do doboru środka hartowniczego lub porównywania intensywności hartowania, pod warunkiem że porównanie rozpoczyna się od określenia zakresu metody. Pierwsze pytanie nie brzmi: „Która krzywa ma największą wartość?”. Brzmi ono: „Czy krzywe uzyskano tą samą właściwą metodą, z użyciem tej samej sondy, przy tej samej temperaturze środka hartowniczego, tym samym stężeniu i w tych samych warunkach mieszania?”. Dopiero po sprawdzeniu tych warunków należy porównywać dane dotyczące szybkości chłodzenia.
Użyteczne porównanie obejmuje całą krzywą. Szybkość w etapie tworzenia warstwy pary wskazuje, jak długo powierzchnia pozostaje izolowana przez parę. Szybkość podczas wrzenia pęcherzykowego może decydować o przejściu przez zakresy temperatur, w których nadmiernie szybkie chłodzenie zwiększa ryzyko odkształceń lub pękania. Konwekcyjna część procesu w niższych temperaturach wpływa na to, jak stal zbliża się do zakresu przemian i końcowego wyrównania temperatury. W przypadku danego gatunku stali istotna szybkość jest związana z jego krytycznym zachowaniem podczas przemian, wymiarem przekroju, geometrią i wymaganą mikrostrukturą — a niekoniecznie z maksymalną szybkością zarejestrowaną przez srebrną sondę.
Wynik może służyć do kontrolowanej zmiany stężenia wodnego polimerowego środka hartowniczego, sprawdzenia pogorszenia stanu kąpieli lub porównania roztworu polimerowego z innym środkiem hartowniczym zbadanym właściwą metodą. Może również wykazać, że dwa roztwory o podobnych maksymalnych szybkościach chłodzenia chłodzą odmiennie w pozostałej części krzywej. Różnica ta może mieć znaczenie dla twardości, odkształceń, naprężeń własnych lub powstawania martenzytu, bainitu, ferrytu albo perlitu w określonym gatunku stali.
Sam wynik nie odtwarza wszystkich warunków hartowania produkcyjnego. Nie uwzględnia automatycznie masy elementu, naroży, otworów, gęstości załadunku, położenia na stojaku, zgorzeliny powierzchniowej, układu mieszania, oddziaływania strumienia natrysku ani zmieniającej się temperatury dużej kąpieli. Krzywa uzyskana ze srebrną sondą nie dowodzi również bezpośrednio, że określony gatunek stali spełni wymagania dotyczące twardości lub mikrostruktury. Walidacja produkcyjna nadal wymaga odpowiednich próbek stalowych, reprezentatywnych wsadów, kontroli procesu oraz badań metalograficznych.
Analiza Grossmanna może stanowić dodatkowe ramy porównawcze, jednak jej wartości H nie należy mylić z wynikiem testu ASTM. Wartości H reprezentują intensywność hartowania w modelu wymiany ciepła i zależą od założeń dotyczących warunków brzegowych oraz geometrii. W badaniu Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media powiązano wydajność chłodzenia i wartości H Grossmanna z właściwościami cieczy, stosując metodę sondy zgodną z ISO/DIS 9950, pokazując, że zmierzona krzywa i obliczona wartość H są ze sobą powiązane, lecz nie są identyczne. Krzywa D8562-24 stanowi dowód uzyskany w ramach określonego testu z sondą srebrną. Staje się podstawą decyzji procesowej dopiero wtedy, gdy zostanie zinterpretowana z uwzględnieniem rodzaju stali, komponentu, wyposażenia oraz zamierzonych warunków chłodzenia.
Intensywność chłodzenia, hartowność i mikrostruktura stali
Intensywność chłodzenia opisuje szybkość, z jaką medium hartownicze odprowadza ciepło w określonych warunkach; nie wskazuje ona mikrostruktury stali, która powstanie w wyniku tego procesu. To rozróżnienie ma znaczenie, ponieważ martenzyt, bainit, perlit i ferryt powstają w zależności od składu stali, wielkości ziaren austenitu, obróbki austenityzującej, wymiarów przekroju oraz rzeczywistej ścieżki temperaturowo-czasowej w zakresie przemian. To samo medium hartownicze może prowadzić do różnych wyników w przypadku różnych gatunków stali, a ten sam gatunek może reagować odmiennie przy zmianie intensywności mieszania, rozmieszczenia wsadu lub temperatury medium hartowniczego.
Terminologia również wymaga precyzji. Rodzaj medium hartowniczego — olej, woda, roztwór polimerowy, solanka lub gaz — nie jest sam w sobie zmierzoną wartością intensywności chłodzenia. Badania krzywych chłodzenia określają odprowadzanie ciepła dla zdefiniowanej sondy, temperatury, warunków mieszania i procedury badawczej. Analiza Grossmanna wyraża intensywność hartowania za pomocą wartości H, jednak H jest parametrem modelowym, a nie stałą materiałową o niezmiennej wartości. Konwencjonalna skala NPTEL przypisuje niemieszanej wodzie umowną względną intensywność równą 1,0. Referencyjne wartości Grossmanna wynoszą w przybliżeniu 0,25–0,30 dla nieruchomego oleju, 0,9–1,0 dla nieruchomej wody oraz około 2 dla nieruchomego roztworu sody kaustycznej lub solanki. Inne często przytaczane zakresy obejmują wartości 2,0–5,0 dla solanki, 0,90–2,0 dla wody destylowanej o temperaturze pokojowej, 0,2–1,2 dla wodnych roztworów polimerów oraz 0,25–0,80 dla konwencjonalnych lub szybko działających olejów hartowniczych. Wartości te są użyteczne do porównań, lecz nie stanowią niezmiennych rankingów.
Krytyczne warunki chłodzenia i produkty przemian
Austenit musi omijać określone obszary wykresu przemian czas–temperatura albo przechodzić przez nie z szybkością wystarczającą do zahamowania niepożądanych produktów przemian dyfuzyjnych. Jeżeli chłodzenie pozostaje na tyle powolne, aby mógł zachodzić podział węgla, w stalach węglowych zwykłych może powstać ferryt i perlit; przy nieco większych szybkościach może powstawać bainit. Jeżeli stal zostanie schłodzona poniżej temperatury początku przemiany martenzytycznej, zanim zajdzie znacząca przemiana dyfuzyjna, austenit może w dużej mierze przekształcić się w martenzyt, przy czym końcowy udział martenzytu zależy od temperatury końca przemiany martenzytycznej oraz ilości austenitu szczątkowego.
Nie istnieje jedna „krytyczna szybkość chłodzenia” mająca zastosowanie do każdej stali. Na przykład AISI 1045 ma znacznie mniejszą hartowność niż AISI 4140, ponieważ chrom i molibden opóźniają przemianę, umożliwiając powstanie martenzytu przy wolniejszym chłodzeniu wnętrza. AISI 52100, AISI 4140 i AISI 4340 również wymagają odrębnego traktowania, nawet jeśli są poddawane temu samemu nominalnemu hartowaniu. Hartowność opisuje głębokość, do której stal może wytworzyć twardą strukturę przemiany przy danym hartowaniu; nie jest tym samym co twardość powierzchniowa i nie jest właściwością samego medium hartowniczego.
Warunki austenityzowania zmieniają stan wyjściowy. Nadmierna temperatura austenityzowania lub zbyt długi czas wygrzewania może powodować rozrost ziaren austenitu, zmieniać rozpuszczanie węglików i przesuwać przebieg przemian. Z kolei niepełne rozpuszczenie węglików może pozostawić węgiel i pierwiastki stopowe rozmieszczone nierównomiernie. Wymiary przekroju decydują następnie o tym, jak szybko ciepło może dotrzeć do powierzchni oraz jak dużo ciepła musi przemieścić się z rdzenia. Mały pręt ze stali AISI 1045 może w oleju ostygnąć w zakresie martenzytycznym wystarczająco szybko, natomiast duży pręt z tego samego gatunku poddanego obróbce cieplnej może zachować perlit lub bainit w rdzeniu.
Krzywa chłodzenia nie jest linią prostą. Przegląd ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review opisuje odrębne etapy hartowania: początkowy etap tworzenia płaszcza parowego lub wrzenia błonowego, etap szybkiego wrzenia pęcherzykowego oraz wolniejszy etap konwekcji po obniżeniu temperatury przedmiotu poniżej zakresu związanego z wrzeniem medium hartowniczego. Współczynniki wymiany ciepła zmieniają się gwałtownie między tymi etapami. Kinetyka zwilżania decyduje o tym, kiedy para zostaje usunięta z powierzchni, dlatego dwa hartowania prowadzone w tej samej nominalnej temperaturze kąpieli mogą powodować różne lokalne szybkości chłodzenia.
ASTM D8562-24 określa badanie z użyciem niemieszanej sondy srebrnej dla wodnych mediów polimerowych stosowanych do hartowania stopów stali. ISO 9950:1995 określa metodę z użyciem sondy ze stopu niklu do wyznaczania i klasyfikowania przemysłowych olejów hartowniczych w standaryzowanych warunkach bez mieszania. Norma ASTM D6200 dotyczy olejów hartowniczych, ASTM D6482 — mieszanych wodnych mediów polimerowych, a ASTM D6549 — mieszanych mediów hartowniczych. Wyniki tych badań mogą służyć do porównywania warunków zmierzonych za pomocą określonych metod; nie gwarantują jednak, że konkretny przekrój stalowy otrzyma tę samą historię cieplną.
Recenzowane badanie z 2022 roku Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement bezpośrednio pokazuje praktyczny związek: mikrostruktura stali jest determinowana przez szybkość odprowadzania ciepła z powierzchni oraz lokalną szybkość chłodzenia, a obie te wielkości zależą od rodzaju chłodziwa i sposobu jego przepływu. Dlatego strumień, kąpiel zanurzeniowa i przemieszczany przedmiot mogą powodować różny rozkład martenzytu, nawet przy zastosowaniu tej samej cieczy.
Różnice w chłodzeniu między powierzchnią a rdzeniem
Podczas hartowania powierzchnia styka się z medium hartowniczym jako pierwsza. Rdzeń — nie. Ciepło przepływa z wnętrza ku powierzchni, wytwarzając gradient temperatury, który może być stromy podczas wrzenia pęcherzykowego i mniej stromy w późniejszym etapie konwekcji. Powierzchnia może przekroczyć temperaturę początku przemiany martenzytycznej, gdy rdzeń nadal znajduje się w zakresie przemiany perlitycznej lub bainitycznej. Dlatego zahartowana warstwa może otaczać bardziej miękki rdzeń bez żadnej zmiany nominalnego gatunku stali.
Efekt ten jest szczególnie wyraźny w przypadku grubych prętów, płyt, kół zębatych i odkuwek. Cienki element ze stali AISI 4140 może szybko ostygnąć w całym przekroju, podczas gdy duży wał ze stali AISI 4140 może wytworzyć martenzytyczny pierścień i bainityczny lub perlityczny rdzeń. Zawartość pierwiastków stopowych przesuwa krzywe przemian, lecz geometria nadal kontroluje ścieżkę cieplną. Naroża, otwory, rowki wpustowe i przejścia między przekrojami również zmieniają przepływ ciepła. Naroże może tracić ciepło przez dwie lub trzy odsłonięte powierzchnie, podczas gdy obszar wklęsły pozostaje cieplejszy i może ulegać odmiennej przemianie.
Sposób przepływu może zwiększać lub zmniejszać te różnice. Mieszanie usuwa parę, doprowadza do powierzchni świeżą, chłodniejszą ciecz i może zwiększać lokalny współczynnik wymiany ciepła. Skierowany strumień może chłodzić jedną powierzchnię znacznie szybciej niż powierzchnię osłoniętą. W przypadku hartowania zanurzeniowego kieszenie pary mogą utrzymywać się pod poziomymi powierzchniami lub wewnątrz zagłębień. Badanie dotyczące sposobu przepływu z 2022 roku przestrzega zatem przed traktowaniem określeń „hartowanie w wodzie” lub „hartowanie w medium polimerowym” jako wystarczającego opisu procesu. Lokalny przepływ decyduje o lokalnym chłodzeniu.
Znaczenie mają również temperatura, stężenie, lepkość i przewodność cieplna medium hartowniczego. Badanie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media wiąże zmierzoną skuteczność chłodzenia oraz wartości H Grossmanna z tymi właściwościami, wykorzystując metodę sondy zgodną z ISO/DIS 9950, i pokazuje, dlaczego stan cieczy wpływa na uzyskiwany wynik. Zmiana stężenia polimeru może w takim stopniu zmienić lepkość i zwilżanie, że zmienia się trwałość warstwy parowej oraz odprowadzanie ciepła podczas wrzenia pęcherzykowego. To samo może dotyczyć zanieczyszczenia i degradacji kąpieli.
Kompromisy między twardością, odkształceniami i pękaniem
Niewystarczająco szybkie chłodzenie pozostawia większą ilość austenitu dostępną do przemiany dyfuzyjnej. Powstałe obszary ferrytyczno-perlityczne lub bainityczne są zazwyczaj miększe niż martenzyt, chociaż twardość bainitu zmienia się w zależności od gatunku stali i temperatury przemiany. Powierzchnia może spełniać wymagania dotyczące twardości, podczas gdy rdzeń pozostaje niedostatecznie zahartowany. W przypadku elementu, którego obciążenie jest przenoszone przez cały przekrój, taki gradient może oznaczać wadę konstrukcyjną, nawet jeśli zmierzona wartość twardości powierzchniowej wygląda na akceptowalną.
Zwiększenie intensywności chłodzenia może poprawić głębokość hartowania, ale jednocześnie zwiększa naprężenia cieplne i przemianowe. Powierzchnia kurczy się podczas chłodzenia, podczas gdy cieplejszy rdzeń ogranicza ten skurcz. Następnie rdzeń chłodzi się i kurczy, a wcześniej przekształcona powierzchnia stawia temu opór. Powstawanie martenzytu powoduje dodatkowo odkształcenie przemianowe, które nie jest jednorodne, gdy zawartość węgla, temperatura lub szybkość chłodzenia zmienia się w przekroju. W rezultacie powstają naprężenia własne, zmiany wymiarów i odkształcenia kształtu.
Pękanie jest skrajnym skutkiem tej rywalizacji. Stale wysokowęglowe, takie jak AISI 1095, oraz stal łożyskowa AISI 52100 są szczególnie wrażliwe, ponieważ powstawanie martenzytu powoduje znaczne naprężenia, a ciągliwość dostępna podczas hartowania jest ograniczona. Ostre naroża, gwałtowne zmiany przekroju, warstwy odwęglone, ślady szlifowania i lokalne załamanie warstwy parowej stanowią dodatkowe koncentratory naprężeń. Bardziej intensywne medium może zwiększyć twardość powierzchniową, a jednocześnie podnieść prawdopodobieństwo powstania pęknięć hartowniczych lub niedopuszczalnych odkształceń.
Celem praktycznym nie jest zatem maksymalna wartość H. Jest nim uzyskanie takiej ścieżki chłodzenia, która doprowadzi do wymaganej struktury przemiany przy kontrolowanych gradientach. Może to wymagać wyboru stali o większej hartowności, zmiany cyklu austenityzowania, zmniejszenia grubości przekroju, dostosowania stężenia polimeru, kontrolowania temperatury kąpieli lub zmiany intensywności mieszania i orientacji oprzyrządowania. Odpuszczanie zmniejsza następnie część naprężeń występujących po hartowaniu, lecz nie może w sposób niezawodny naprawić pęknięć ani znacznej niejednorodności powstałych podczas hartowania. Intensywność chłodzenia należy oceniać łącznie w odniesieniu do gatunku stali, geometrii, warunków procesu i zmierzonej krzywej chłodzenia.
Jak porównywać środki hartownicze bez błędnej interpretacji danych
Środek hartowniczy nie ma jednej, stałej wartości intensywności chłodzenia. Stwierdzenie „woda jest intensywniejsza od oleju” stanowi użyteczne pierwsze przybliżenie wyłącznie wtedy, gdy w porównaniu określono, jaka woda, jaki olej, jaka metoda badania oraz która część krzywej chłodzenia jest analizowana. Temperatura kąpieli, stężenie, zanieczyszczenie, mieszanie, geometria sondy, stan powierzchni i zwilżalność mogą zmieniać zmierzony wynik.
Porównanie należy zatem rozpoczynać od opisu badania, a nie od ustalania rankingu. Należy odnotować normę i jej wydanie, materiał oraz wymiary sondy, temperaturę środka hartowniczego, jego stężenie lub stan, warunki mieszania, układ przepływu oraz przedział temperatur wykorzystywany do obliczenia szybkości chłodzenia. Następnie należy porównać pełne krzywe czas–temperatura albo przynajmniej te ich części, które odpowiadają przemianie stali podlegającej kontroli.
Porównywanie wyników uzyskanych w porównywalnych warunkach
Wyniki krzywych chłodzenia są pomiarami zależnymi od metody. ISO 9950:1995 określa sondę ze stopu niklu do wyznaczania charakterystyki chłodzenia przemysłowych olejów hartowniczych w standaryzowanych warunkach bez mieszania. ASTM D8562-24 określa badanie bez mieszania z użyciem sondy srebrnej dla wodnych polimerowych środków hartowniczych stosowanych do stopów stali. Badania te nie tworzą uniwersalnej skali porównawczej olej–polimer. Opisują one sposób, w jaki badana ciecz chłodziła określoną sondę w określonych warunkach.
Materiał sondy ma znaczenie, ponieważ sonda nie jest elementem stalowym. Srebro, stop niklu i inne materiały sond mają różną przewodność cieplną, pojemność cieplną, stan powierzchni oraz podatność na utlenianie. Ich charakterystyka może zmieniać kształt i moment wystąpienia poszczególnych etapów mierzonej krzywej, szczególnie podczas przejścia od wrzenia błonowego do wrzenia pęcherzykowego. Znaczenie mają również rozmiar sondy i położenie termopary. Mała sonda może reagować szybko, natomiast większa może zatrzymywać więcej ciepła i wykazywać inną pozorną szybkość chłodzenia, nawet w tej samej kąpieli.
Obowiązujące metody ASTM pokazują, dlaczego wynikom muszą towarzyszyć informacje o zastosowanej metodzie. Podkomitet ASTM D02.L0.06 wskazuje ASTM D6200 dla olejów hartowniczych, ASTM D6482 dla mieszanych wodnych polimerowych środków hartowniczych, ASTM D6549 dla mieszanych środków hartowniczych oraz ASTM D8562 dla wodnych polimerowych środków hartowniczych badanych z użyciem sondy srebrnej. Wyniku uzyskanego według ASTM D6200 nie należy zestawiać z wynikiem uzyskanym według ASTM D8562 tak, jak gdyby obie wartości pochodziły z jednej wspólnej skali.
Mieszanie jest często największym źródłem mylących porównań. Nieruchoma sonda w wodzie pozostającej w spoczynku może wytworzyć trwałą warstwę pary. Ruch przerywa tę warstwę, doprowadza świeżą ciecz do powierzchni i zmienia czas trwania wrzenia błonowego. W zbiorniku przemysłowym istotnymi warunkami mogą być przepływ pionowy, przepływ poprzeczny, oddziaływanie strumieni z dysz, obrót obrabianego elementu lub przepływ przez kanały. „Mieszana woda” nie oznacza jednego, ściśle określonego warunku. Prędkość i kierunek przepływu, turbulencja oraz dostęp cieczy do powierzchni zagłębień wpływają na odprowadzanie ciepła.
Sam środek hartowniczy również wymaga dokładnego opisu. W przypadku polimeru wodnego należy podać rodzaj chemiczny polimeru, stężenie, temperaturę kąpieli, odczyt refraktometru lub inną metodę kontroli stężenia oraz stan degradacji lub zanieczyszczenia. W przypadku oleju należy podać gatunek lub klasyfikację, temperaturę, lepkość, jeśli jest dostępna, stan utlenienia oraz sposób cyrkulacji. Należy podać stężenie i temperaturę solanki. To samo medium określone tą samą nazwą może dawać różne krzywe po zmianie stężenia, starzeniu lub zanieczyszczeniu.
Wartość H Grossmanna powinna znaleźć się w tym zestawieniu, ale nie może go zastępować. W konwencjonalnej skali opisanej przez NPTEL nie mieszanej wodzie przypisuje się umowną względną intensywność chłodzenia równą 1,0. Typowe wartości referencyjne podawane dla nieruchomego oleju wynoszą około 0,25–0,30, dla nieruchomej wody 0,9–1,0, a dla nieruchomej sody kaustycznej lub solanki około 2. Szersze zakresy referencyjne przypisują solance wartości 2,0–5,0, destylowanej wodzie o temperaturze pokojowej 0,90–2,0, wodnym roztworom polimerów 0,2–1,2, a konwencjonalnym lub szybkim olejom hartowniczym 0,25–0,80. Są to zakresy robocze, a nie niezmienne stałe materiałowe. Wartość H opisuje warunki hartowania i przyjętą konwencję modelowania, a nie tożsamość chemiczną cieczy.
Odczytywanie szybkości chłodzenia w istotnym zakresie temperatur
Maksymalną szybkość chłodzenia łatwo przytoczyć, ale często nie jest ona właściwą wartością do podejmowania decyzji dotyczących obróbki cieplnej stali. Może wystąpić podczas krótkiego okresu po zaniknięciu warstwy pary, gdy stal znajduje się powyżej zakresu temperatur, w którym kształtuje się końcowa mikrostruktura. Wysokie maksimum może zatem współistnieć z niewystarczającym chłodzeniem w krytycznym przedziale przemian albo z nadmiernym chłodzeniem w temperaturze, przy której prawdopodobne stają się pękanie i odkształcenia.
Hartowanie przebiega zwykle przez wyraźnie odrębne etapy wymiany ciepła: wrzenie błonowe, wrzenie pęcherzykowe i konwekcję w cieczy. Przegląd ASTM Wymiana ciepła podczas hartowania i ocena intensywności hartowania wyjaśnia, że szybkość chłodzenia zmienia się w tych etapach i jest determinowana przez różne mechanizmy wymiany ciepła. Z tego względu krzywa dostarcza więcej informacji niż pojedyncza wartość maksymalna. Należy analizować czas osiągnięcia wybranych temperatur, szybkość chłodzenia w tych temperaturach, czas trwania poszczególnych etapów wrzenia oraz to, czy chłodzenie przebiega płynnie, czy zawiera nagłe zmiany.
Istotny przedział temperatur wynika z gatunku stali i wymaganej struktury. W przypadku stali węglowej lub niskostopowej chłodzenie w zakresach przemian perlitycznej i bainitycznej może decydować o powstaniu martenzytu. Zakresy te zmieniają się w zależności od składu chemicznego i wielkości wcześniejszych ziaren austenitu, dlatego ogólna „maksymalna szybkość chłodzenia” nie może udzielić odpowiedzi na to pytanie. Na przykład AISI 1045 nie można oceniać przy użyciu dokładnie takiego samego krytycznego wymagania dotyczącego chłodzenia jak w przypadku AISI 4140 lub AISI 52100. Należy wykorzystać właściwe dane dotyczące przemian przy chłodzeniu ciągłym lub przemian czas–temperatura, a następnie przeanalizować krzywą środka hartowniczego w odpowiadającym im zakresie temperatur.
Istotna jest również temperatura początku przemiany martenzytycznej. Chłodzenie poniżej tego punktu rozpoczyna przemianę martenzytyczną, natomiast szybkość chłodzenia w niższych temperaturach wpływa na gradienty temperatury, naprężenia przemianowe oraz ilość austenitu szczątkowego. Środek hartowniczy, który chłodzi bardzo szybko od temperatury austenityzowania, lecz znacznie zwalnia przed powstaniem martenzytu lub w jego trakcie, może prowadzić do innej równowagi między twardością a odkształceniami niż środek o niższym maksimum, ale bardziej równomiernym chłodzeniu.
Praktyczne porównanie może obejmować podanie szybkości chłodzenia przy 800, 600, 400 i 200 °C, przy czym dokładne temperatury należy dobrać do stopu i procesu. Powinno ono również przedstawiać pełną krzywą od zakresu austenityzowania do temperatury kąpieli. Jeżeli publikowana jest wyłącznie szybkość maksymalna, należy podać temperaturę i czas jej występowania. Bez tych informacji wartość ta ma niewielkie znaczenie metalurgiczne.
Sama szybkość chłodzenia nadal nie opisuje wszystkich zagrożeń. W grubym przekroju temperatura powierzchni może znacznie różnić się od temperatury rdzenia, a lokalna geometria może zatrzymywać parę lub ograniczać przepływ. Odprowadzanie ciepła przy krawędzi, otworze, przewężeniu lub punkcie styku może różnić się od odprowadzania ciepła na dużej, odsłoniętej powierzchni. Recenzowane badanie z 2022 r. Rola metody hartowania w szybkości chłodzenia i mikrostrukturze stali: zmiany chłodziwa i jego układu przepływu bezpośrednio wiąże mikrostrukturę stali z szybkością odprowadzania ciepła z powierzchni oraz lokalną szybkością chłodzenia, pokazując, dlaczego rodzaju chłodziwa nie można rozpatrywać w oderwaniu od układu jego przepływu.
Rozdzielenie rankingu laboratoryjnego od zachowania w produkcji
Badanie laboratoryjne może uszeregować ciecze w kontrolowanych warunkach. Nie może jednak samo w sobie potwierdzić wyniku dla każdego rozmiaru stali i każdego kształtu elementu. Sonda srebrna badana w niemieszanym polimerze w temperaturze 25 °C reprezentuje tę metodę i ten warunek. Nie reprezentuje długiego wału w cyrkulującym zbiorniku o temperaturze 50 °C, ślepego zagłębienia, do którego przepływ dociera okresowo, ani wsadu, w przypadku którego temperatura środka hartowniczego wzrasta w trakcie produkcji.
Rozróżnienie to jest szczególnie ważne przy porównywaniu badań w warunkach nieruchomych i mieszanych. ASTM D6482 i ASTM D6549 dotyczą warunków mieszanych, natomiast ASTM D8562 dotyczy badania wodnych polimerów bez mieszania z użyciem sondy srebrnej. ISO 9950:1995 również określa standaryzowane warunki bez mieszania dla przemysłowych olejów hartowniczych. Ranking laboratoryjny może się odwrócić, gdy mieszanie zmieni usuwanie pary albo gdy element będzie charakteryzował się innym stosunkiem powierzchni do objętości.
Walidacja produkcyjna powinna łączyć krzywą chłodzenia z rzeczywistym gatunkiem stali i przekrojem elementu. W miarę możliwości należy stosować termopary lub oprzyrządowane wsady, badać twardość od powierzchni do rdzenia oraz analizować mikrostrukturę w miejscach narażonych na różne warunki przepływu. Odkształcenia, pękanie, miejsca miękkie i zmienność między kolejnymi wsadami są wynikami na poziomie elementu; żadnego z nich nie można w pełni przewidzieć na podstawie pojedynczego maksimum uzyskanego dla sondy.
ASM Handbook, Volume 4F, Quenchants and Quenching Technology wydany przez ASM International przedstawia właściwe rozróżnienie między rodzajem środka hartowniczego, intensywnością hartowania, etapami chłodzenia i hartowaniem stali. Badanie Wpływ przewodności cieplnej i lepkości na skuteczność chłodzenia ciekłych mediów hartowniczych wiąże również zmierzone zachowanie podczas chłodzenia i wartości H Grossmanna z właściwościami fizycznymi, wykorzystując metodę sondy ISO/DIS 9950, co dodatkowo potwierdza, że wartość H jest interpretowaną miarą procesu, a nie stałą właściwością „oleju” lub „wody”.
Uzasadnione pytanie nie brzmi zatem: „Który środek hartowniczy zajmuje najwyższe miejsce w rankingu?”. Brzmi ono: „Który środek hartowniczy, w jakich kontrolowanych warunkach, odprowadza ciepło z wymaganą szybkością w istotnym przedziale temperatur, nie powodując niedopuszczalnych odkształceń ani pękania?”. To pytanie prowadzi do porównywalnych danych. Sam ranking — nie.
Procedura kontroli intensywności chłodzenia hartowniczego oparta na normach
Kontrola intensywności chłodzenia hartowniczego rozpoczyna się od określenia gatunku stali, a nie od ustalenia rankingu wody, oleju, polimeru i solanki. Chłodziwo hartownicze jest tylko jednym z elementów układu wymiany ciepła. Zmierzony wynik zależy również od materiału i geometrii sondy, temperatury kąpieli, stężenia, intensywności mieszania, sposobu przepływu, stanu powierzchni oraz od analizowanego fragmentu krzywej chłodzenia. Procedura oparta na normach traktuje zatem intensywność chłodzenia jako zmienną procesową, którą należy zmierzyć i powiązać z wymaganymi właściwościami konkretnego elementu.
Określenie gatunku stali, geometrii i wymaganego wyniku
Należy dokładnie zapisać oznaczenie stali zgodnie z wymaganiami właściwej normy wyrobu. Przykłady obejmują AISI 1045, AISI 4140, gatunek 4140 według ASTM A29/A29M, gatunek stali 42CrMo4 według EN 10083-3 oraz gatunek 52100 według SAE J404. Oznaczenie nie jest nieistotnym szczegółem administracyjnym: skład chemiczny, hartowność, wielkość ziarna austenitu pierwotnego oraz wielkość przekroju określają, jak szybko musi chłodzić się rdzeń, aby powstała wymagana mikrostruktura.
Specyfikacja początkowa powinna określać stan obróbki cieplnej i zamierzony rezultat. Należy wskazać temperaturę austenityzowania, czas wygrzewania, czas przenoszenia do kąpieli hartowniczej oraz określić, czy celem jest głównie martenzyt, mieszanina martenzytu i bainitu, czy też celowo bardziej miękka struktura. W przypadku AISI 1045 wymagana reakcja na hartowanie będzie na przykład znacznie różna dla cienkiego wału, który ma osiągnąć wysoką twardość martenzytyczną, i dla grubej płyty, w której dopuszcza się kontrolowany udział martenzytu oraz ograniczone ryzyko pękania. W przypadku AISI 4140 lub 42CrMo4 hartowność zapewniana przez dodatki stopowe umożliwia zastosowanie innych wymagań dotyczących chłodzenia niż w przypadku stali niestopowej węglowej.
Wymiary przekroju powinny obejmować więcej niż tylko nominalną grubość. Należy zapisać średnicę, grubość ścianki, rowki wpustowe, otwory, ostre naroża, stosunki średnicy otworu do grubości ścianki oraz zmiany przekroju. Pełny pręt o średnicy 50 mm, rura o średnicy zewnętrznej 50 mm i płyta o grubości 50 mm nie stwarzają tego samego problemu przepływu ciepła. Powierzchnia chłodzi się jako pierwsza, podczas gdy rdzeń nadal oddaje ciepło; geometria decyduje o gradientach temperatury, które powodują przemiany i naprężenia własne.
Przed wyborem chłodziwa hartowniczego należy określić dopuszczalne odkształcenie i ryzyko pękania. Tolerancja wymiarowa, granica bicia, zakres twardości oraz wymagania dotyczące stanu powierzchni sprawiają, że wynik można zweryfikować. Należy określić, czy twardość ma być wymagana na powierzchni, na zdefiniowanej głębokości, czy wzdłuż przejścia pomiarowego od powierzchni do środka. W przypadku elementu hartowanego na wskroś należy uwzględnić wymaganą efektywną głębokość zahartowania oraz kryterium akceptacji, takie jak minimalna twardość Rockwella w skali C lub porównanie hartowności wyznaczone na podstawie próby Jominy’ego.
Takie określenie procesu zapobiega również niewłaściwemu stosowaniu wartości H Grossmanna. Konwencjonalna skala przypisuje wodzie stojącej, bez mieszania, umowną intensywność równą 1,0, jak opisano przez NPTEL w 2024 roku. Typowe wartości referencyjne wynoszą około 0,25–0,30 dla stojącego oleju, 0,9–1,0 dla stojącej wody oraz około 2 dla stojącego roztworu sody kaustycznej lub solanki. Inne opublikowane zakresy podają wartości 2,0–5,0 dla solanki, 0,90–2,0 dla wody destylowanej o temperaturze pokojowej, 0,2–1,2 dla wodnych roztworów polimerów oraz 0,25–0,80 dla konwencjonalnych lub szybko działających olejów hartowniczych. Są to zakresy referencyjne, a nie stałe materiałowe. Wartość H zmienia się wraz z intensywnością mieszania, temperaturą, zwilżaniem, stężeniem i warunkami badania.
Wybór metody badawczej w ramach jej zakresu zastosowania
Metodę badawczą należy wybrać po zdefiniowaniu procesu, ponieważ żadna norma dotycząca krzywych chłodzenia nie opisuje każdego przemysłowego procesu hartowania. Podkomitet D02.L0.06 organizacji ASTM International wskazuje ASTM D6200 dla olejów hartowniczych, ASTM D6482 dla mieszanych wodnych chłodziw polimerowych, ASTM D6549 dla mieszanych chłodziw hartowniczych oraz ASTM D8562 dla wodnych chłodziw polimerowych badanych za pomocą sondy srebrnej. ASTM D8562-24 określa niemieszaną próbę szybkości chłodzenia z użyciem sondy srebrnej dla wodnych chłodziw polimerowych stosowanych z gatunkami stali. Wynik może służyć do porównań przeprowadzanych zgodnie z tą metodą; nie ustanawia jednak uniwersalnego rankingu względem każdego oleju, układu wodnego ani zbiornika produkcyjnego.
ISO 9950:1995 określa metodę z użyciem sondy ze stopu niklu do wyznaczania charakterystyki chłodzenia przemysłowych olejów hartowniczych w standaryzowanych warunkach bez mieszania. Zakres zastosowania ma tu znaczenie. Wynik według ISO 9950:1995 opisuje olej i określony układ badawczy, ale nie oznacza automatycznie zachowania tego oleju wokół przemieszczanego wsadu stalowego przy aktywnej cyrkulacji. Stop sondy, wymiary sondy, położenie termopary, procedura zanurzania oraz metoda redukcji danych wpływają na zarejestrowaną krzywą.
Przed badaniem należy udokumentować tożsamość chłodziwa hartowniczego, jego skład lub rodzaj oleju, stężenie — jeśli ma zastosowanie — dopuszczalne granice zanieczyszczeń, objętość kąpieli, temperaturę kąpieli, temperaturę sondy oraz procedurę czyszczenia. Należy odnotować, czy sonda pozostaje nieruchoma, obraca się, jest przemieszczana w kąpieli czy też jest wystawiona na działanie ukierunkowanego strumienia. Intensywność mieszania należy w miarę możliwości podawać ilościowo: jako prędkość obrotową mieszadła, natężenie przepływu, prędkość strumienia, układ dysz lub zmierzoną cyrkulację w zbiorniku. Samo określenie „mieszane” nie wystarcza do odtworzenia wyniku.
Należy analizować pełną krzywą temperatura–czas, a nie wyodrębniać jednej szybkości chłodzenia bez uwzględnienia kontekstu. Hartowanie obejmuje odrębne etapy wymiany ciepła. We wczesnym etapie tworzenia filmu parowego stabilna warstwa pary może ograniczać odprowadzanie ciepła. Gdy rozpoczyna się zwilżanie, wrzenie pęcherzykowe może powodować znacznie większy strumień ciepła. Przy niższych temperaturach wrzenie ustaje, a za późniejszy etap chłodzenia odpowiada konwekcja. Przegląd ASTM z 2024 roku, Wymiana ciepła podczas hartowania i ocena intensywności chłodzenia hartowniczego, podkreśla, że szybkość chłodzenia zmienia się w tych etapach i zależy od kinetyki zwilżania oraz mechanizmów wymiany ciepła.
Maksymalna szybkość chłodzenia, temperatura, przy której występuje jej maksimum, oraz czas potrzebny na przejście przez zakresy krytycznych przemian mogą mieć odmienne znaczenie metalurgiczne. Chłodziwo może chłodzić szybko w pobliżu temperatury początku tworzenia martenzytu, lecz wolno w zakresie przemiany perlitycznej lub bainitycznej, albo odwrotnie. Pojedynczy ranking ukrywa tę różnicę. Analizę krzywej chłodzenia według ASTM D6200, D6482, D6549 lub ASTM D8562-24 należy zatem dobierać odpowiednio do klasy chłodziwa i warunków przepływu, a odstępstwa od określonej metody należy rejestrować.
Powiązanie wyników badań z procesem obróbki cieplnej
Krzywa uzyskana za pomocą sondy dostarcza informacji o wymianie ciepła, ale nie stanowi dowodu, że element spełni swoją specyfikację. Kolejnym krokiem jest kontrolowana próba reprezentatywna dla produkcji, z użyciem rzeczywistego gatunku stali, rzeczywistej geometrii przekroju, rzeczywistego sposobu załadunku, rzeczywistego czasu przenoszenia z pieca do zbiornika oraz rzeczywistego ruchu w kąpieli. Sonda srebrna lub sonda ze stopu niklu nie odtwarza bezpośrednio masy cieplnej, stanu powierzchni, geometrii ani ciepła przemiany elementu stalowego.
Należy mierzyć twardość w zdefiniowanych miejscach. W przypadku pręta lub wału należy uwzględnić pomiary na powierzchni, pod powierzchnią i w środku; w przypadku płyty należy określić miejsca na powierzchni oraz w połowie grubości. Należy stosować odpowiednią normę twardości i rejestrować skalę, obciążenie, stan wgłębnika oraz przygotowanie powierzchni. Jeżeli hartowność ma kluczowe znaczenie dla decyzji, wynik należy porównać z profilem próby Jominy’ego lub z uznanym modelem hartowności dla określonego wytopu, ale nie należy zastępować próby elementu danymi Jominy’ego.
Metalografia dostarcza niezbędnej dodatkowej weryfikacji. Reprezentatywne przekroje powierzchniowe i rdzeniowe należy zbadać pod kątem martenzytu, bainitu, ferrytu, perlitu, austenitu szczątkowego, odwęglenia oraz pęknięć hartowniczych. Wysoka twardość powierzchni może współistnieć z niedostatecznym zahartowaniem rdzenia. Z kolei intensywne hartowanie może zapewnić odpowiednią twardość, a jednocześnie powodować niedopuszczalne sieci pęknięć lub odkształcenia. Recenzowane badanie z 2022 roku, Wpływ metody hartowania na szybkość chłodzenia i mikrostrukturę stali: zmiany chłodziwa i jego układu przepływu, wiąże mikrostrukturę stali z szybkością odprowadzania ciepła z powierzchni oraz lokalną szybkością chłodzenia, które są kontrolowane przez rodzaj chłodziwa i układ przepływu.
Należy wykorzystać krzywą chłodzenia do wyjaśnienia wyniku metalurgicznego, a następnie zmieniać jednorazowo tylko jedną zmienną procesową. Jeżeli twardość w środku jest zbyt niska, przed prostym wyborem nominalnie bardziej intensywnego chłodziwa należy zbadać opóźnienie przenoszenia, sposób ułożenia wsadu, temperaturę kąpieli, stężenie i cyrkulację. Jeżeli odkształcenie jest nadmierne, należy przeanalizować niesymetryczny przepływ, uwięzienie pary, orientację elementu oraz gradient szybkości chłodzenia wokół otworów i naroży. Należy ponownie sprawdzić stężenie chłodziwa hartowniczego, lepkość, przewodność cieplną, zanieczyszczenie i starzenie, ponieważ badania z wykorzystaniem sondy zgodnej z metodą ISO/DIS 9950 wiązały właściwości chłodzenia oraz wartości H Grossmanna z tymi właściwościami.
Procedura kontroli hartowania oparta na normach
- Zdefiniuj Zidentyfikuj dokładny gatunek stali, geometrię przekroju, docelową mikrostrukturę, profil twardości i dopuszczalne granice odkształceń.
- Wybierz Wybierz metodę badania ASTM lub ISO mieszczącą się w określonym dla niej zakresie zastosowania.
- Zmierz Rejestruj krzywe chłodzenia, dokumentując jednocześnie temperaturę, mieszanie, układ przepływu i stan kąpieli.
- Zweryfikuj Przeprowadź reprezentatywną próbę obróbki cieplnej i zweryfikuj twardość oraz obraz metalograficzny.
- Zachowaj Przechowuj dowody wraz z dokumentacją partii i urządzeń.
Procedura operacyjna obejmuje zatem: identyfikację dokładnego gatunku stali i właściwej normy; zapisanie geometrii przekroju, hartowności, docelowej mikrostruktury, profilu twardości i granic odkształcenia; wybór metody ASTM lub ISO w ramach określonego zakresu jej zastosowania; pomiar lub analizę krzywych chłodzenia przy jednoczesnym dokumentowaniu temperatury, intensywności mieszania, układu przepływu i stanu kąpieli; przeprowadzenie reprezentatywnej próby obróbki cieplnej; weryfikację twardości i wyników metalografii; oraz zachowanie dowodów wraz z dokumentacją partii i urządzeń. Normy poprawiają porównywalność wyników i ujawniają niekontrolowane zmienne. Nie eliminują jednak potrzeby walidacji na rzeczywistej stali i rzeczywistym elemencie.
Źródła
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html