




معنى أوساط التبريد وشدة التبريد
وسط التبريد مقابل شدة التبريد
وسط التبريد هو السائل أو الغاز أو أي وسط آخر لنقل الحرارة، يُزيل الحرارة من الفولاذ المُحوَّل إلى الأوستنيت. وتشمل الأوساط الشائعة الماء، والمحلول الملحي المائي، ومحاليل البوليمرات المائية، وزيوت التبريد، والأملاح المنصهرة، والغاز القسري. ويُحدَّد الوسط وفق تركيبه أو شكله الفيزيائي الأساسي.
أما شدة التبريد فهي مفهوم مختلف؛ إذ تصف مدى قوة وسرعة استخلاص ذلك الوسط للحرارة من قطعة العمل بمرور الزمن. ولذلك تشمل الشدة كلاً من مقدار إزالة الحرارة وطبيعتها المتغيرة أثناء التبريد. فقد يُعرَّف الوسط كيميائياً بأنه «ماء»، إلا أن شدة تبريده تتغير عندما تتغير درجة حرارته، أو تحريكه، أو الأملاح الذائبة فيه، أو درجة تلوثه، أو تلامسه مع الفولاذ.
مصطلحات التبريد الأساسية
- معدل التبريد
- تغير درجة حرارة المسبار أو الفولاذ لكل وحدة زمن، ويُعبَّر عنه عادةً بوحدة °C/s.
- فيض الحرارة
- معدل انتقال الحرارة لكل وحدة مساحة سطح، ويُعبَّر عنه عادةً بوحدة W/m².
- منحنى التبريد
- درجة حرارة المسبار، أو كمية محسوبة ذات صلة، مرسومة مقابل الزمن أو درجة الحرارة.
- شدة التبريد
- شدة وطبيعة استخلاص الحرارة المتغيرة أثناء الإخماد.
تصف عدة قياسات أجزاء مختلفة من هذه العملية. يشير معدل التبريد إلى تغير درجة حرارة المسبار أو الفولاذ لكل وحدة زمن، ويُعبَّر عنه عادةً بالدرجة المئوية في الثانية (°C/s). وقد يُبلَّغ عنه عند درجة حرارة محددة، مثل 600 °C أو 300 °C، لأن المعدل لا يكون ثابتاً طوال عملية التبريد. أما التدفق الحراري فهو معدل انتقال الحرارة لكل وحدة مساحة سطحية، ويُعبَّر عنه عادةً بالواط لكل متر مربع (W/m²). وهو يصف الحمل الحراري العابر لواجهة الفولاذ–مادة التبريد، بدلاً من وصف مجرد انخفاض درجة حرارة الفولاذ. ويسجل منحنى التبريد درجة حرارة المسبار، أو كمية محسوبة ذات صلة، مقابل الزمن وأحياناً مقابل درجة الحرارة. ويكشف متى يكون التبريد بطيئاً أو سريعاً، ويساعد على تحديد التغيرات في ظروف انتقال الحرارة.
ينبغي عدم استخدام هذه المصطلحات بدلاً من بعضها بعضاً. فارتفاع معدل التبريد عند درجة حرارة معينة لا يثبت أن مادة التبريد ذات أعلى تدفق حراري طوال عملية التبريد. وبالمثل، قد يكون لمنحنيي تبريد معدلا تبريد أعظميان متشابهان، لكن بتوقيت مختلف، مما قد يؤدي إلى تحولات مختلفة في الفولاذ.

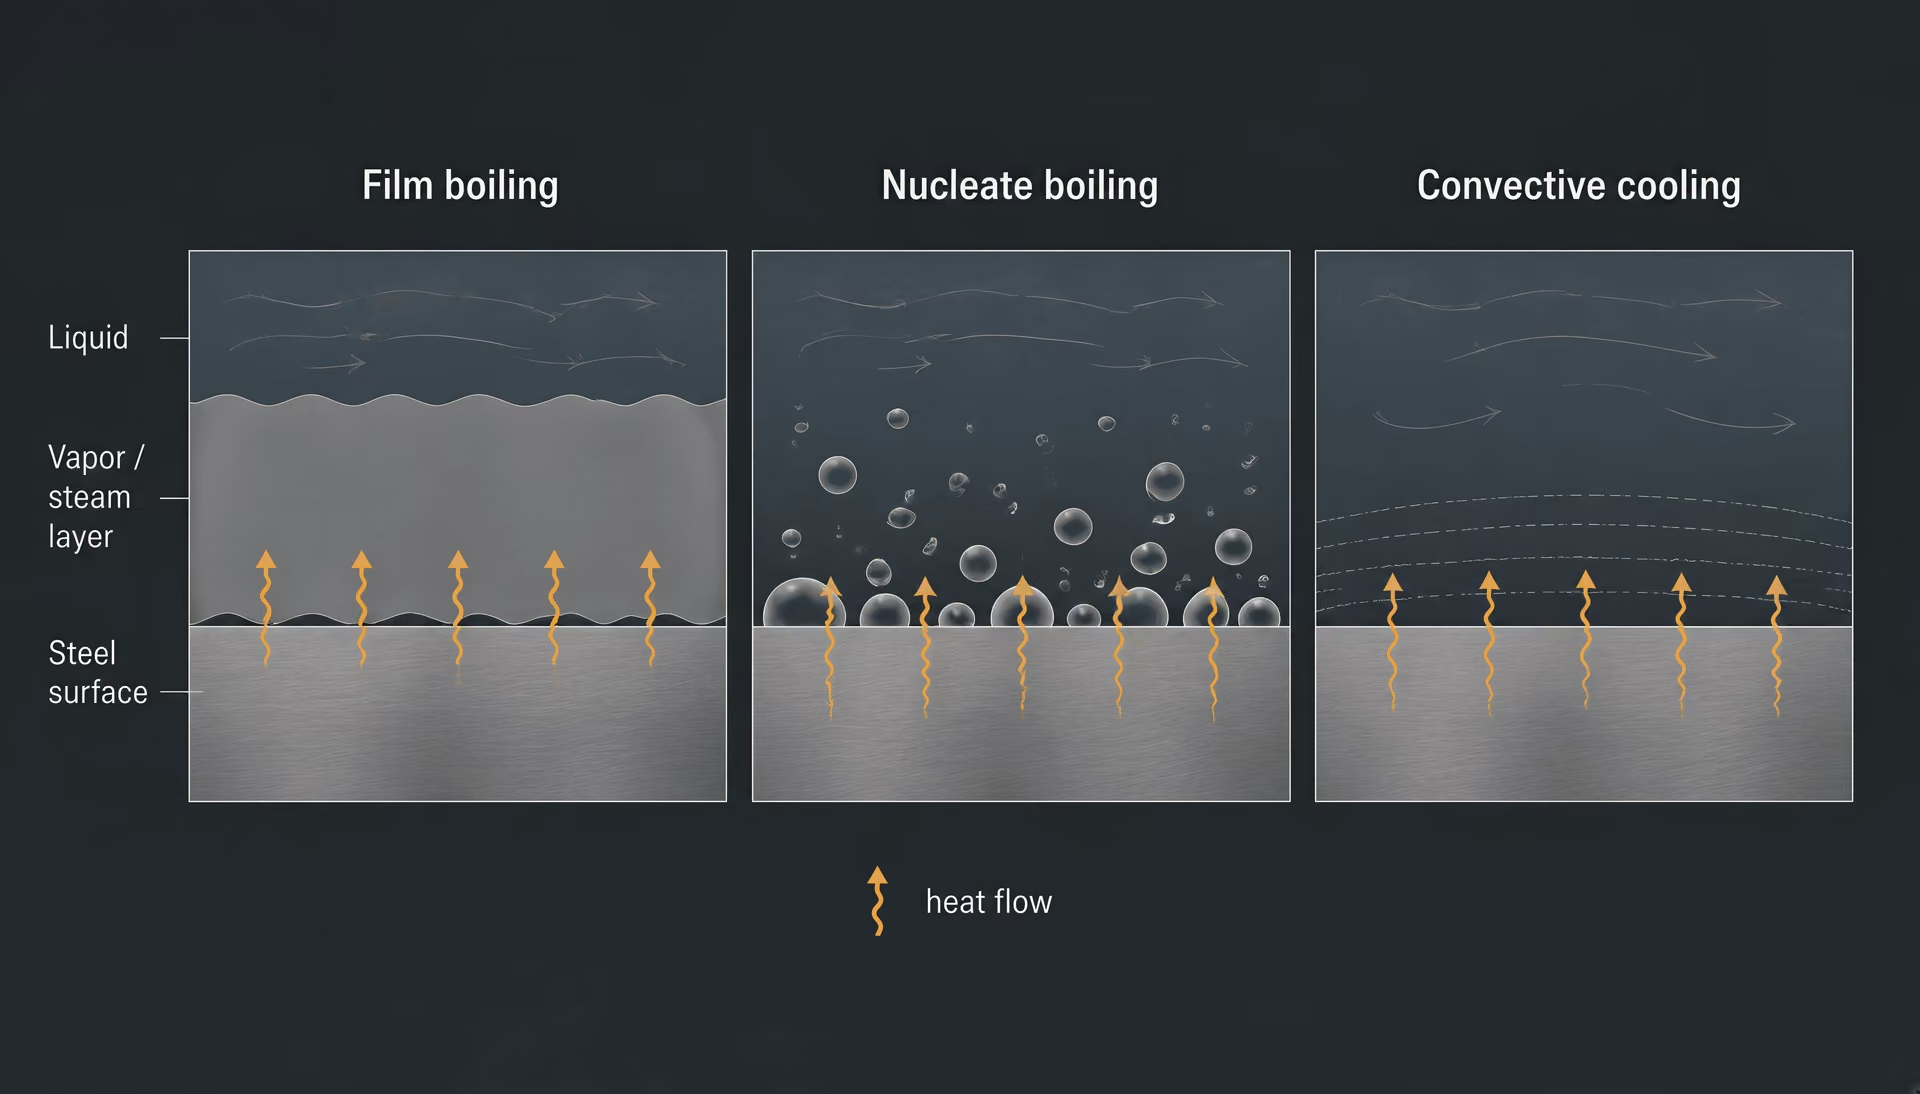
غالباً ما تكون المرحلة الأولى بعد الغمر هي الغليان الغشائي. إذ تفصل طبقة بخارية مستمرة الفولاذ الساخن عن السائل، مما يحد من التلامس المباشر وينتج انتقالاً للحرارة بطيئاً نسبياً. ومع انخفاض درجة حرارة السطح، ينهار الغشاء البخاري ويبدأ الغليان النَّوَوي. فيتلامس السائل مع السطح بشكل متقطع عبر فقاعات بخارية تتشكل وتغادر بسرعة، ويصبح انتقال الحرارة أسرع بكثير. وعند انخفاض درجات حرارة السطح، ينتهي الغليان ويصبح التبريد بالحمل هو المتحكم في إزالة الحرارة المتبقية. وتؤكد مراجعة ASTM International المعنونة Heat Transfer during Quenching and Assessment of Quench Severity—A Review أن معدل التبريد يتغير عبر هذه المراحل المتميزة. ولذلك فإن منحنى التبريد هو سجل لآليات انتقال حرارة متغيرة، وليس خاصية واحدة للسائل.

| الطريقة | المسبار | وسط الإخماد أو الحالة | التحريك |
|---|---|---|---|
| ISO 9950:1995 | مسبار من سبيكة النيكل | زيوت الإخماد الصناعية | غير مُحرَّك وفقاً للتوحيد القياسي |
| ASTM D6200 | محدَّد بالطريقة | زيوت الإخماد | محدَّد بالطريقة |
| ASTM D6482 | محدَّد بالطريقة | أوساط الإخماد البوليمرية المائية | مُحرَّك |
| ASTM D6549 | محدَّد بالطريقة | أوساط الإخماد | مُحرَّك |
| ASTM D8562-24 | مسبار فضي | أوساط الإخماد البوليمرية المائية لسبائك الصلب | غير مُحرَّكة |
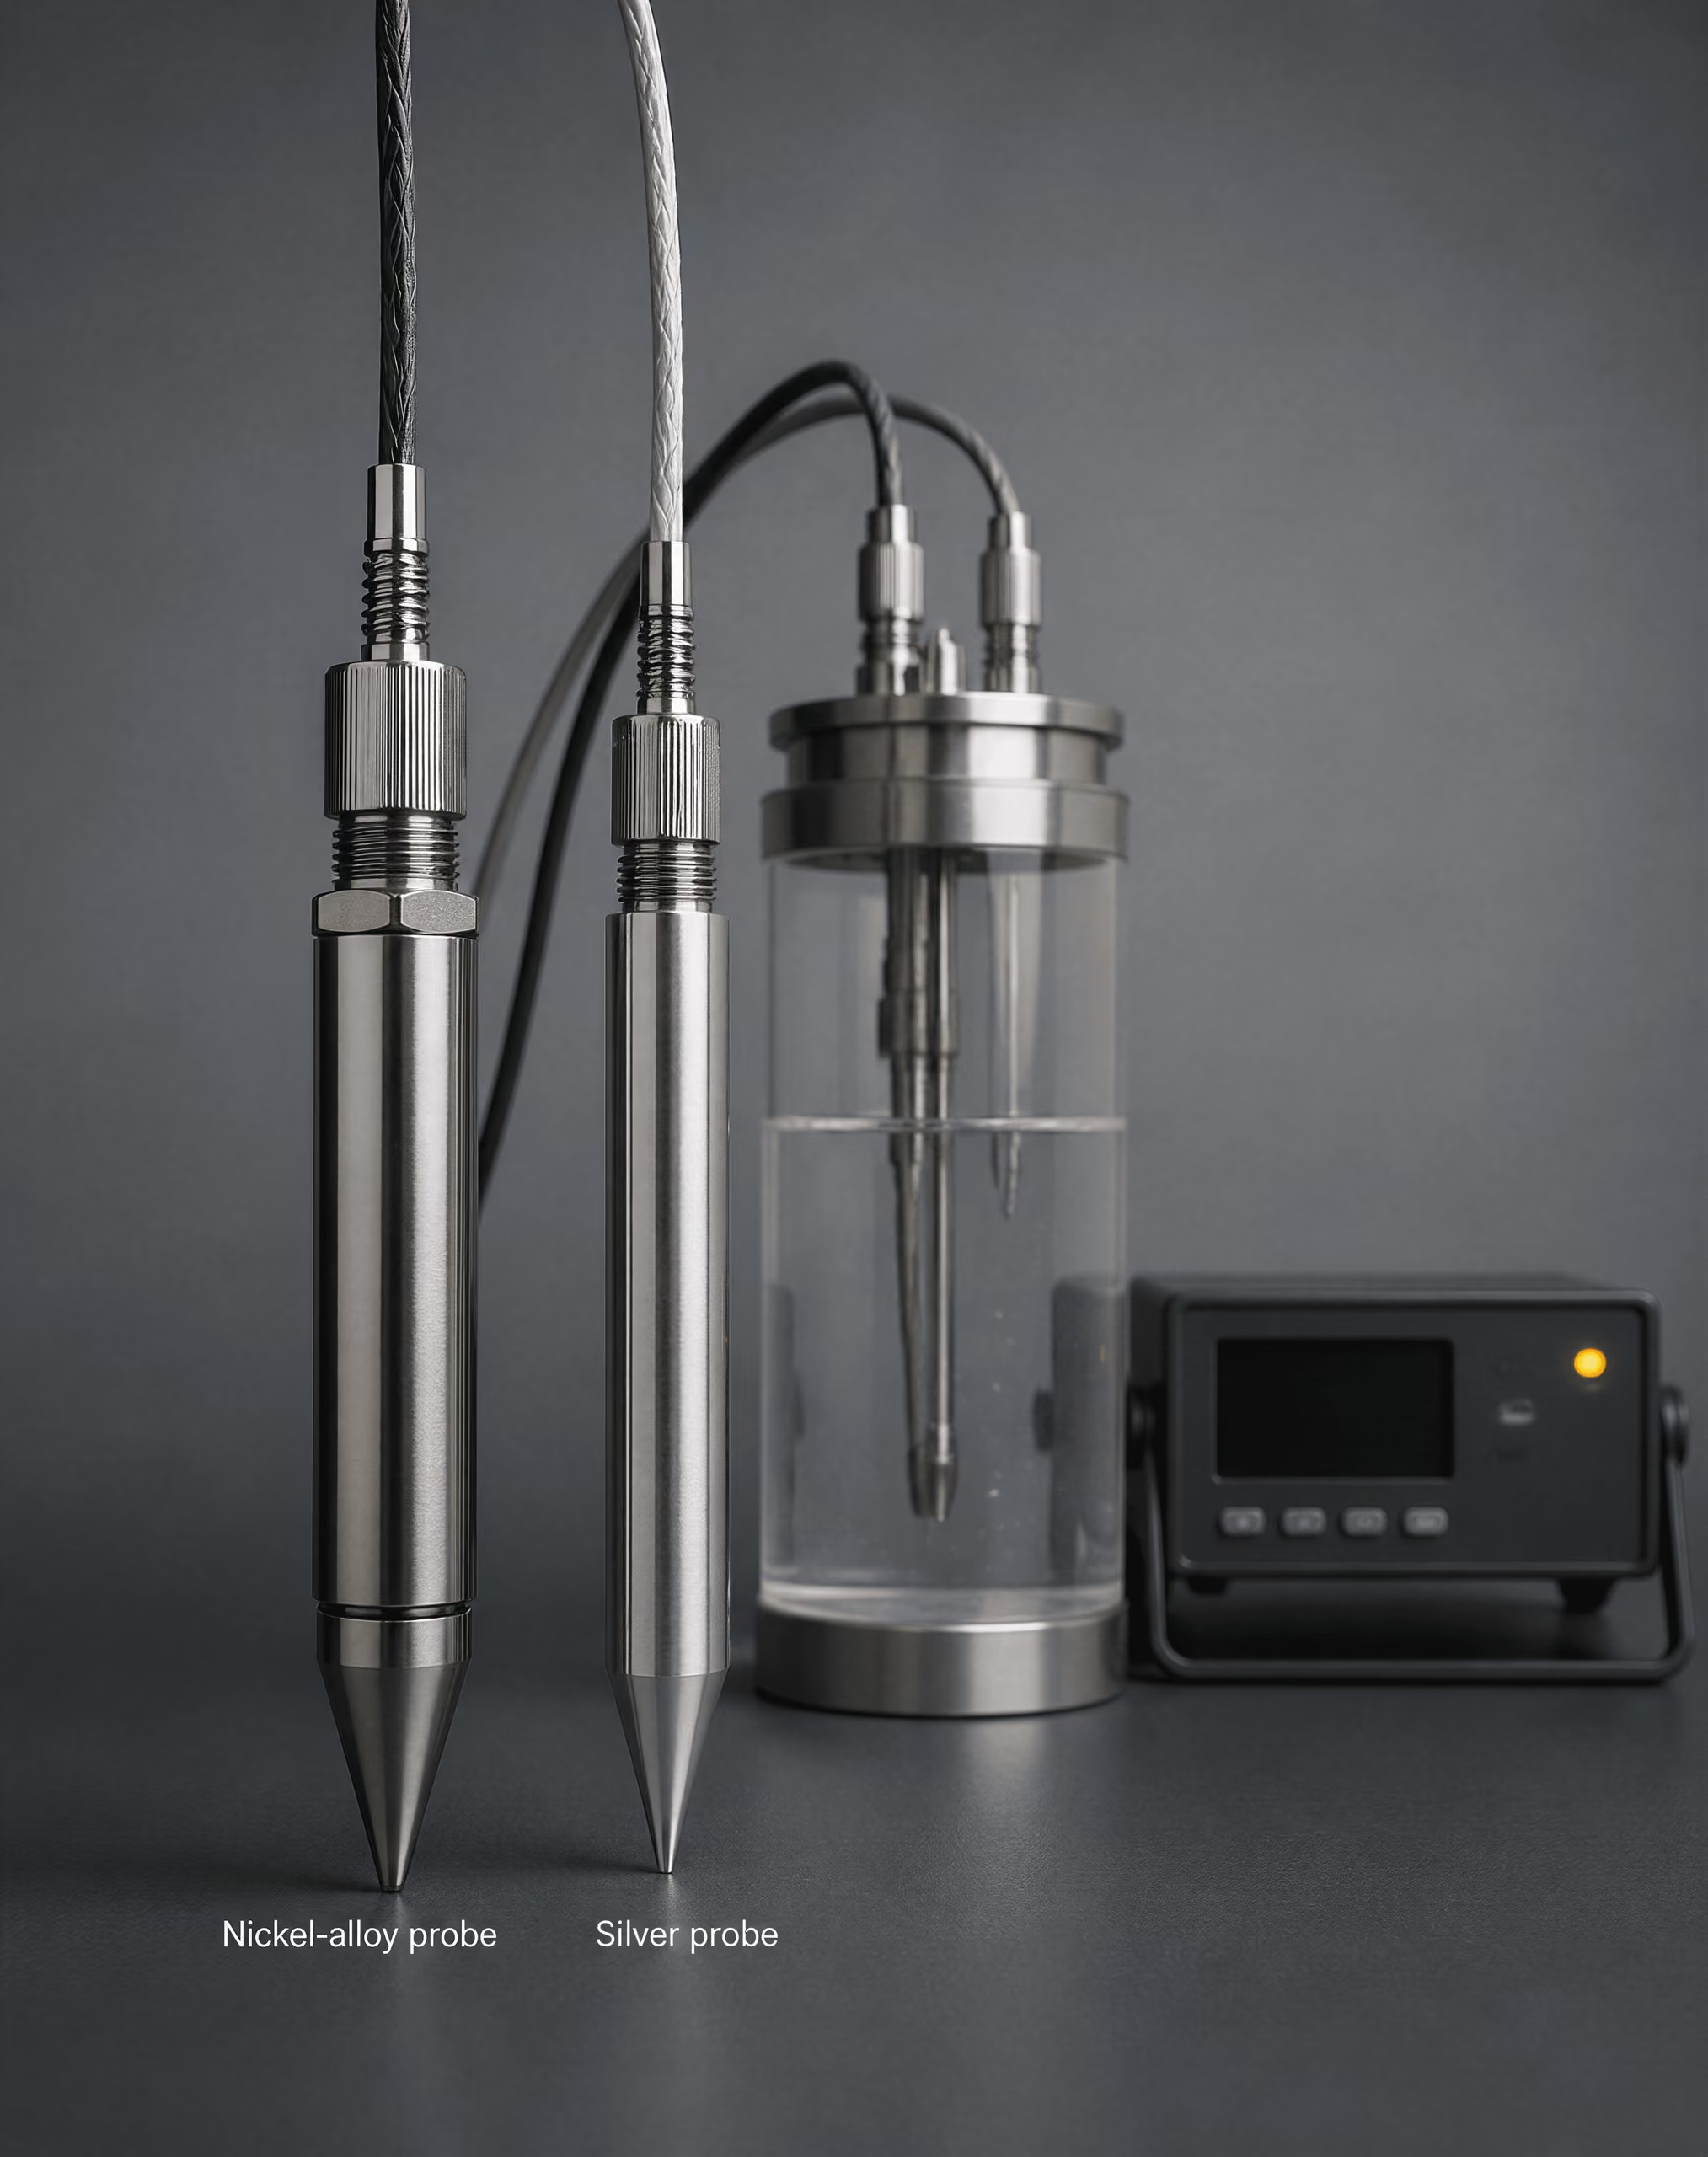
تجعل طرق استخدام المسابير هذا التمييز عملياً. تحدد ISO 9950:1995 اختبار مسبار من سبيكة النيكل لتعيين خصائص تبريد زيوت التبريد الصناعية في ظروف معيارية غير مُحرَّكة. كما تحدد ASTM D8562-24 اختباراً غير مُحرَّك لمعدل التبريد باستخدام مسبار فضي لمواد التبريد البوليمرية المائية المستخدمة مع سبائك الفولاذ. وتشكل مادة المسبار، وأبعاده، وتشطيب سطحه، ونظام التسجيل، ودرجة حرارة الحوض، وحالة التحريك، أجزاءً من النتيجة جميعها. ولا يمكن اعتبار قيمة تم الحصول عليها بطريقة معينة مكافئة تلقائياً لقيمة تم الحصول عليها بطريقة أخرى.
تحدد اللجنة الفرعية ASTM Subcommittee D02.L0.06 المعيار ASTM D6200 لزيوت التبريد، والمعيار ASTM D6482 لمواد التبريد البوليمرية المائية المُحرَّكة، والمعيار ASTM D6549 لمواد التبريد المُحرَّكة، والمعيار ASTM D8562 لمواد التبريد البوليمرية المائية التي تُختبر باستخدام مسبار فضي. وتدعم هذه المعايير إجراء المقارنات في ظل ظروف محددة. لكنها لا تحول «الزيت» أو «الماء» أو «البوليمر» إلى رقم عالمي لشدة التبريد.
لماذا تُعد الشدة متغيراً من متغيرات العملية
تعتمد شدة التبريد على عملية الإخماد الكاملة، وليس على تركيب وسط الإخماد وحده. Strong evidence
ترتبط شدة التبريد بعملية التبريد الكاملة، وليس بملصق مادة التبريد وحده. وتُعد درجة حرارة الحوض أحد المتغيرات المباشرة. فتسخين الماء أو الزيت يغير اللزوجة، وتكوّن البخار، والكثافة، والحمل الحراري؛ كما يمكن أن يغير نطاق درجات الحرارة الذي يستمر خلاله الغليان الغشائي. وتكون محاليل البوليمرات حساسة بصفة خاصة للتركيز ودرجة الحرارة، لأن البوليمر يؤثر في الغشاء البخاري ومقاومة السائل للجريان.

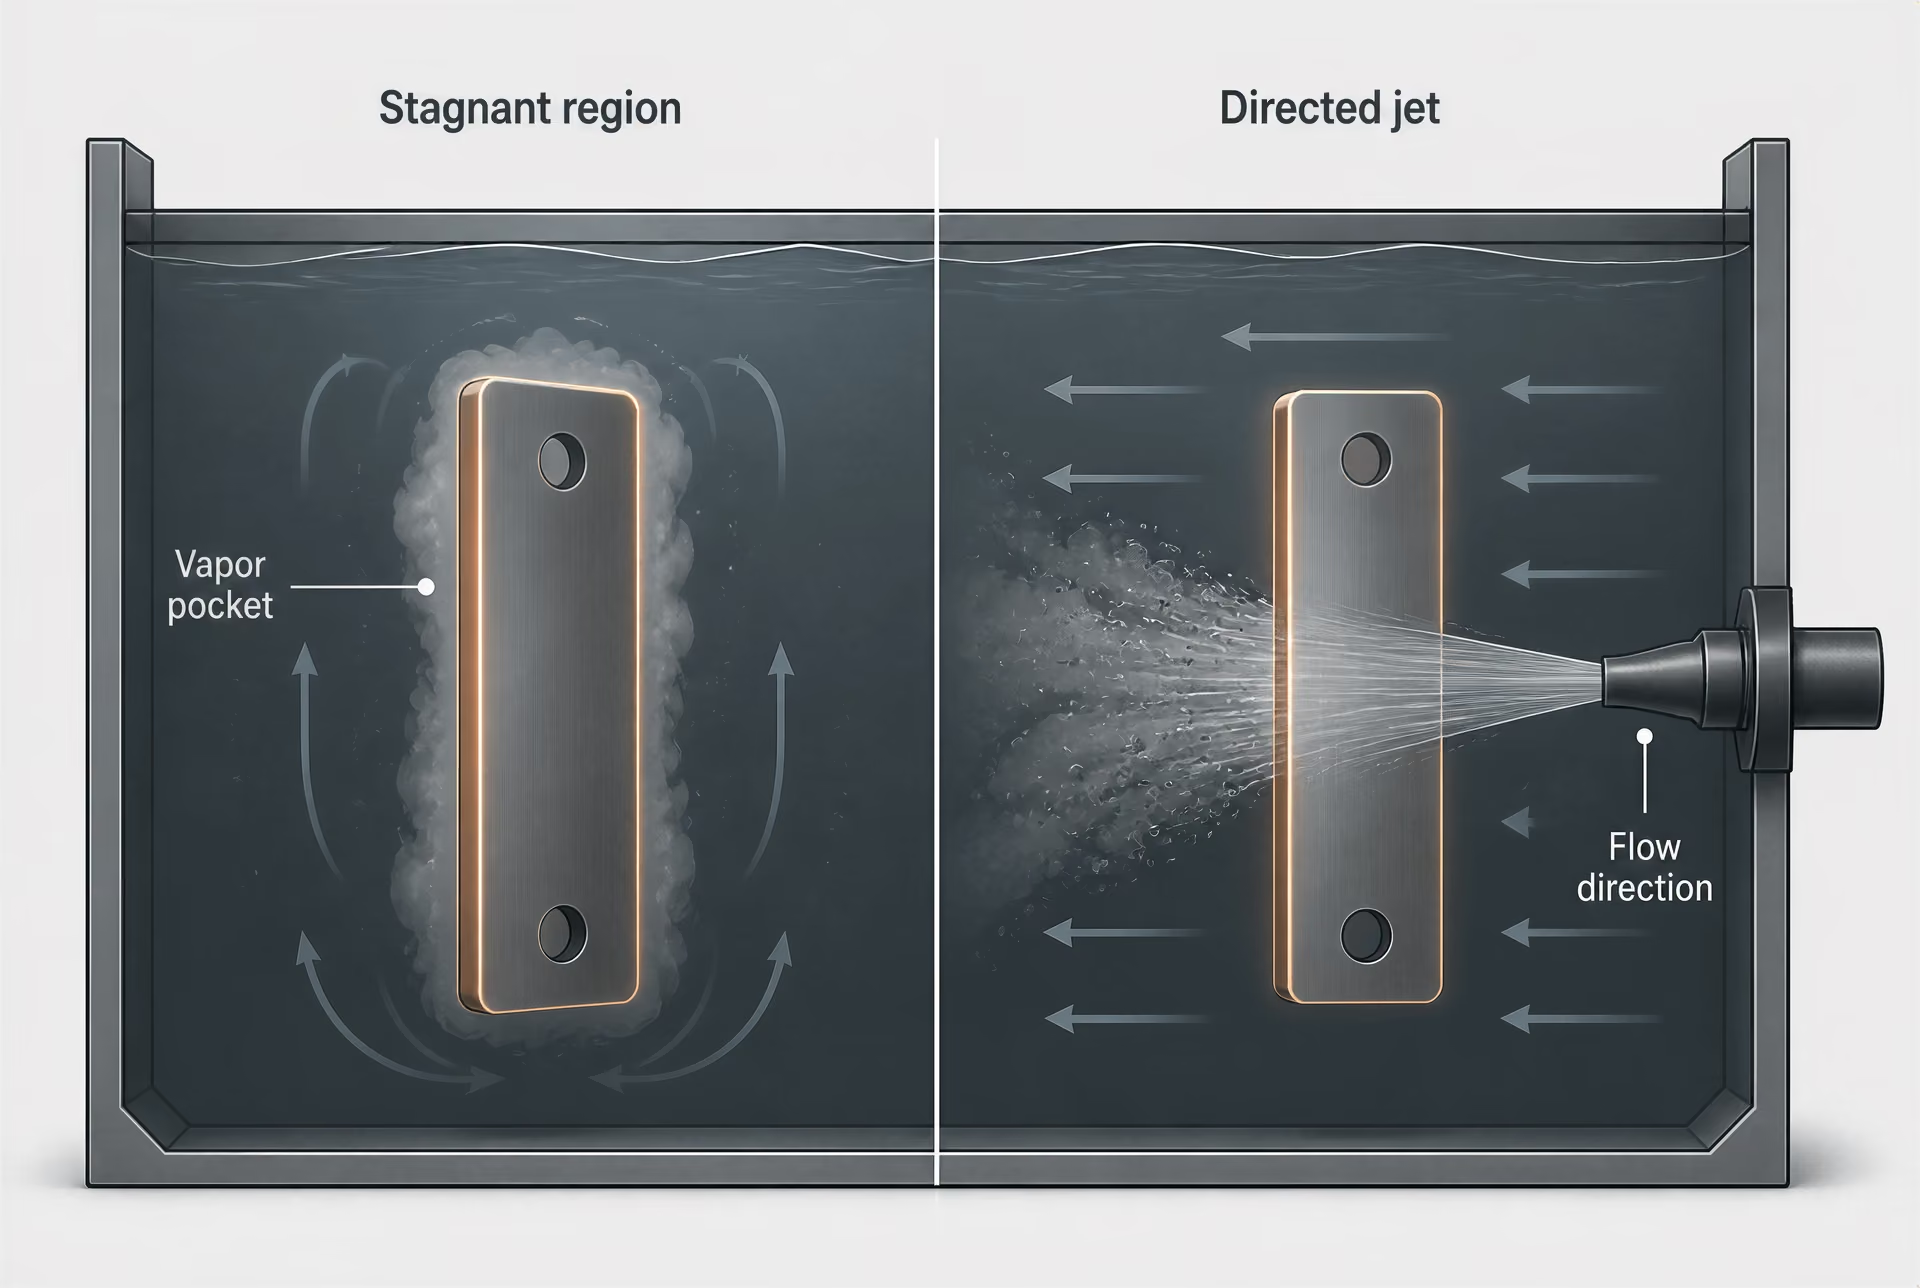
يمكن للتحريك أو ترتيب الجريان أن يغير النتيجة حتى مع بقاء تركيب الحوض ثابتاً. فدوران المضخة، والتحريك بالمروحة، وحركة قطعة العمل، وضغط الرش، وتباعد الفوهات، واتجاه النفاثات، كلها تغير الطبقة الحدية وتزيل السائل الساخن أو البخار من سطح الفولاذ. وقد تبرد منطقة ساكنة بجانب مطروقة كبيرة بسرعة أبطأ بكثير من سطح معرض مباشرة لنفاث متحرك في الخزان نفسه. وتفيد الدراسة المحكمة Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement بأن البنية المجهرية للفولاذ تحكمها سرعة إزالة الحرارة من السطح ومعدل التبريد الموضعي، وكلاهما يتحدد بنوع سائل التبريد وترتيب جريانه.
وتكتسب الهندسة أهمية للسبب نفسه. فالحواف والمقاطع الرقيقة تعرض مساحة سطح أكبر نسبياً قياساً إلى حجمها، ولذلك تبرد عادةً بسرعة أكبر من مركز مقطع سميك. وقد تحبس الثقوب، والتجاويف، ومجاري المفاتيح، والقطع المتراصة بإحكام البخار أو تحد من حركة السائل. ولا يعيد مسبار معلق في سائل مفتوح إنتاج كل ظرف موضعي في ترس أو قالب أو عمود أو صفيحة معقدة. فالمنحنى المقاس دليل على ترتيب الاختبار، وليس ضماناً بأن كل نقطة في الحمولة تعرضت لذلك المنحنى.
كما تغير حالة السطح قابلية الابتلال. فقد تؤخر القشور، والأكسدة، وآثار التشغيل الآلي، والطبقات المكربنة، وبقايا مواد التنظيف، وانتقال الزيت، والرواسب السطحية، تلامس السائل أو تثبت غشاءً بخارياً. وفي مواد التبريد المائية، قد يغير التلوث التوتر السطحي وسلوك الفقاعات. أما في الزيوت، فقد تغير نواتج الأكسدة والحمأة اللزوجة والابتلال والدوران. وتترتب على أخطاء التركيز في المحاليل الملحية أو البوليمرية نتائج مماثلة. وقد تبقى الوصفة الاسمية دون تغيير على الورق، بينما تتصرف الواجهة الفعلية بصورة مختلفة.

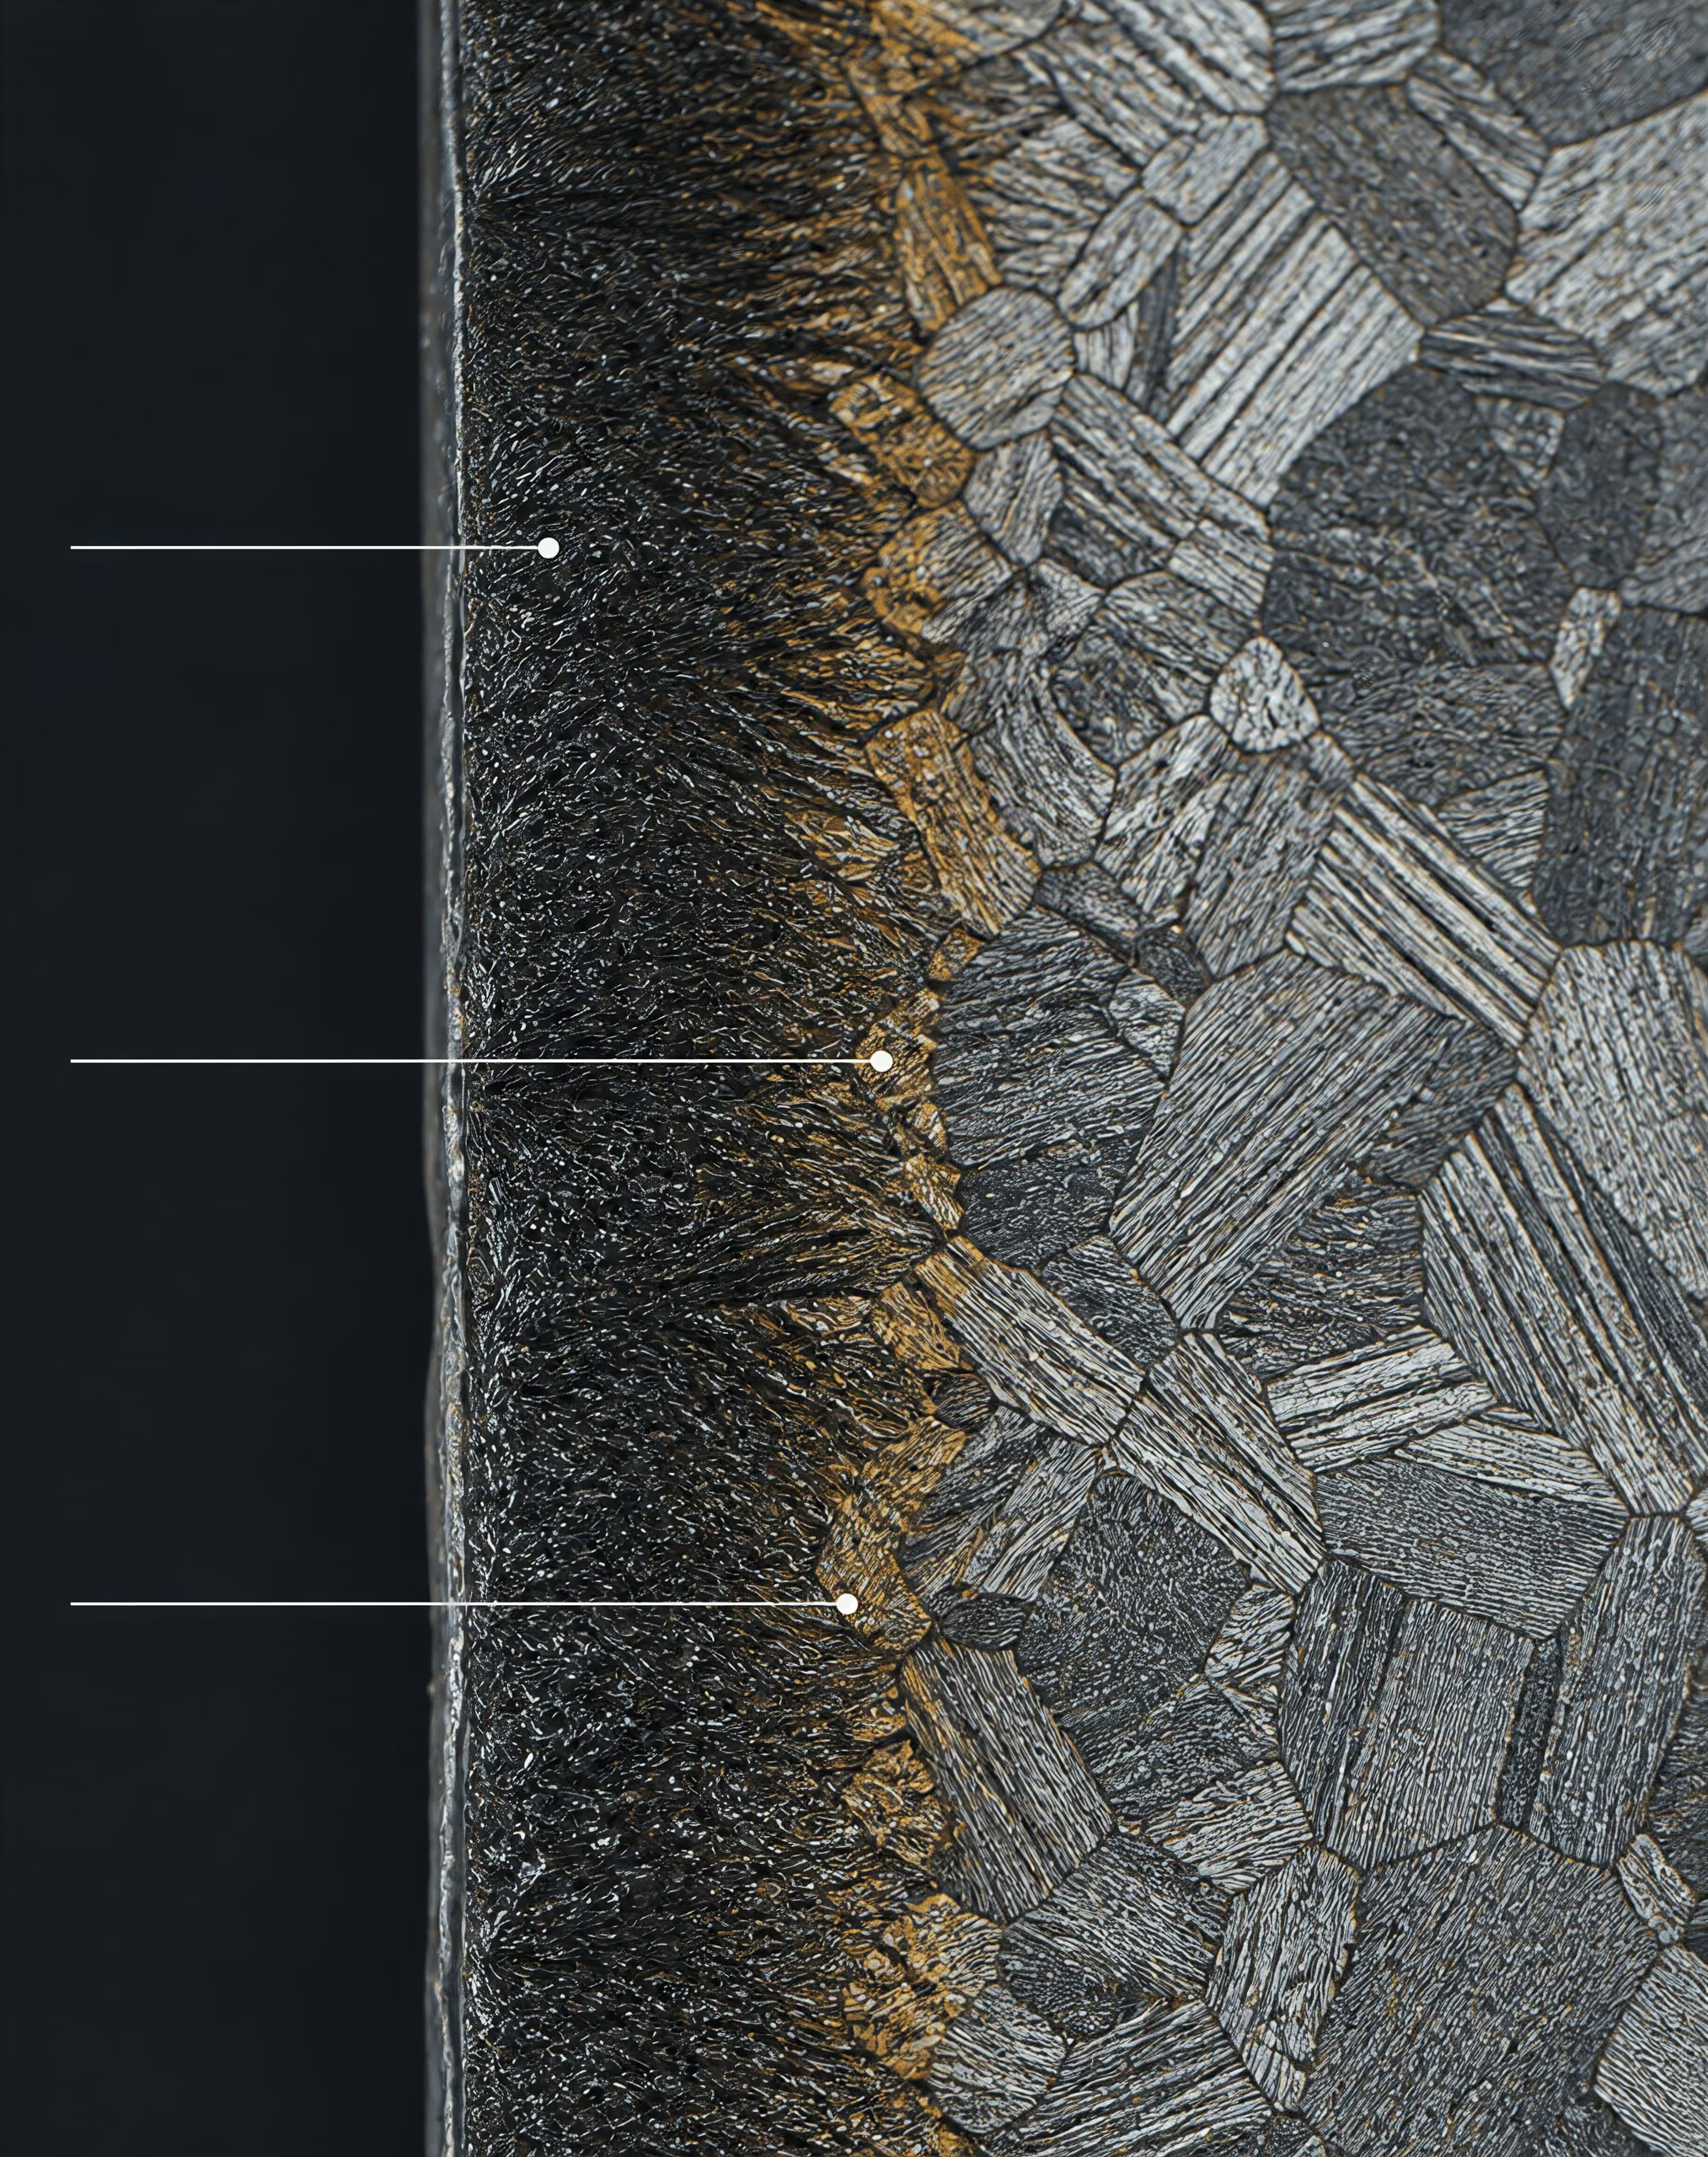
ويرتبط اعتماد العملية على هذه العوامل مباشرة بتحول الفولاذ. إذ يجب أن يبرد الأوستنيت عبر نطاقي البرليت والبينايت في سلوك التحول الزمني–الحراري قبل أن يصل إلى درجة بدء تكوّن المارتنسيت. وإذا كان التبريد الموضعي بطيئاً جداً، فقد يتكون الفيريت أو البرليت أو البينايت في موضع كان يُراد فيه تكوّن المارتنسيت. أما إذا كان التبريد شديداً جداً، فقد تتعرض القطعة لتدرجات حرارية مفرطة، أو تشوه، أو تشقق ناتج عن التبريد. وليس السؤال المناسب ببساطة هو ما إذا كان الماء «شديداً»، بل ما إذا كان تاريخ التبريد الموضعي يحقق البنية المجهرية المطلوبة من دون إجهاد غير مقبول.
قيمة H وفق غروسمان معلمة فعالة لشدة الإخماد تُستخدم مع قابلية تصليب الفولاذ وحجم المقطع في تحليل غروسمان؛ وهي ليست مماثلة لمعدل التبريد أو لإحداثي منحنى التبريد.
يوفر تحليل Grossmann وصفاً آخر مفيداً ومنفصلاً. فقيمة H-value، أو عامل شدة التبريد وفق Grossmann، تمثل شدة التبريد في تحليل مثالي لانتقال الحرارة، وتُستخدم مع قابلية تصليد الفولاذ وحجم المقطع لتقدير توزيع الصلادة الناتج. وهي ليست مماثلة لمعدل التبريد، أو التدفق الحراري، أو إحداثي منحنى التبريد. فقيمة H-value هي معلمة عملية مستنتجة ضمن إطار Grossmann، في حين أن منحنى تبريد المسبار هو تاريخ حراري مقاس لدرجة الحرارة في اختبار محدد الشروط.
توضح القيم المرجعية المقياس من دون جعله مطلقاً. وتمنح مواد NPTEL لعام 2024 الماء غير المُحرَّك تصنيفاً نسبياً اعتباطياً للشدة مقداره 1.0. وتبلغ قيم Grossmann النموذجية نحو 0.25–0.30 للزيت الساكن، و0.9–1.0 للماء الساكن، ونحو 2 للصودا الكاوية أو المحلول الملحي الساكنين. وتعطي نطاقات مرجعية أوسع قيماً مقدارها 2.0–5.0 للمحلول الملحي، و0.90–2.0 للماء المقطر في درجة حرارة الغرفة، و0.2–1.2 لمحاليل البوليمرات المائية، و0.25–0.80 لزيوت التبريد التقليدية أو السريعة. وهذه نطاقات نموذجية وليست ثوابت مادية غير قابلة للتغير. فقد يتجاوز زيت مُحرَّك بقوة شدة الزيت الساكن، في حين قد يتصرف الماء الدافئ أو ضعيف الدوران بشدة أقل مما يوحي به مرجع مختبري.
حدود التصنيفات المبسطة للزيت والماء والمحلول الملحي
قد يكون التصنيف المألوف—الزيت، ثم الماء، ثم المحلول الملحي—مفيداً كتقريب أولي في التعليم، لكنه ليس مواصفة موثوقة للإنتاج. فالمحلول الملحي غالباً ما يحد من استمرار الغشاء البخاري ويحقق ابتلالاً أولياً أسرع من الماء العادي، ولذلك قد ينتج شدة أعلى في ظروف اختبار مماثلة. غير أن تركيز الملح، ودرجة حرارة الحوض، والتحريك، والتلوث، وهندسة القطعة، تحدد مقدار أهمية هذه الأفضلية. ويشمل مصطلح «الماء» ظروفاً ساكنة، أو مُدوَّرة، أو مرشوشة، أو دافئة، أو باردة، أو مقطرة، أو ملوثة. كما يشمل مصطلح «الزيت» لزوجات وتركيبات ودرجات حرارة ودرجات أكسدة مختلفة.
وحتى المرحلة التي تجري مقارنتها تغير التصنيف. فقد تنتج إحدى مواد التبريد معدل تبريد أعظمي مرتفعاً أثناء الغليان النَّوَوي، لكنها تمر بمرحلة غليان غشائي طويلة. وقد تبلل مادة أخرى السطح في وقت أبكر وتزيل الحرارة بصورة أكثر اتساقاً، فتنتج نتيجة تحول مختلفة رغم انخفاض معدلها الأعظمي. كما أن قيمة H-value واحدة تضغط تاريخاً متغيراً لانتقال الحرارة في معلمة واحدة، ولذلك لا يمكنها أن تحل محل فحص منحنى التبريد عندما يكون التشوه أو التشقق أو البنية المجهرية الموضعية مهماً.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
تُعدّ طرق منحنى التبريد الخاصة بـ ASTM وISO 9950، لذلك، أدواتٍ للمقارنة مقيّدةً بإجراءاتها المعلنة. فعلى سبيل المثال، يصف ASTM D8562-24 سلوكَ وسط إخماد بوليمري مائي باستخدام مسبار فضي في اختبار غير مُحرَّك مخصص لتطبيقات سبائك الفولاذ؛ ولا يضع ترتيبًا عالميًا مقارنًا بكل زيت أو محلول ملحي اختُبر باستخدام طريقة مسبار أخرى. وبالمثل، تربط دراسة Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media أداءَ التبريد المقاس وقيم H لـ Grossmann بالخواص الفيزيائية باستخدام طريقة مسبار ISO/DIS 9950، موضحةً سبب أهمية اللزوجة والتوصيل الحراري من دون اختزال شدة الإخماد في أيٍّ من هاتين الخاصيتين وحدها.
ما ينبغي الإبلاغ عنه مع نتيجة الشدة
- الوسط اذكر وسط الإخماد وتركيبته.
- الحالة بيّن درجة الحرارة، والتركيز، والتلوث، وحالة التقادم.
- الجريان حدّد التحريك، أو الدوران، أو اتجاه النفاثة، أو حركة قطعة العمل.
- الاختبار أبلغ عن مادة المسبار، والمعيار، وترتيب الاختبار.
- الفاصل الحراري حدّد فاصل معدل التبريد أو المنحنى الكامل الذي تجري مناقشته.
وعليه، فإن الوصف القابل للدفاع عنه يجب أن يكون محددًا: اذكر الوسط، ودرجة حرارته وتركيزه، وحدد ترتيب التحريك أو الجريان، واذكر المسبار والمعيار، وحدد مجال معدل التبريد أو المنحنى محل النقاش. قد تكون عبارة «الماء أشد إخمادًا من الزيت» صحيحةً من حيث الاتجاه في مقارنة معيارية معينة. لكنها ليست قانونًا ثابتًا للإخماد.
كيف يبرد الفولاذ أثناء الإخماد
عندما يدخل الفولاذ المُؤَستن إلى وسط إخماد سائل، لا يبرد سطحه بمعدل ثابت واحد. إذ يتغير انتقال الحرارة مع انخفاض درجة حرارة السطح، وقد تتغير الآلية المسيطرة خلال أجزاء من الثانية. يقسم كتاب ASM Handbook, Volume 4F, Quenchants and Quenching Technology الصادر عن ASM International العملية إلى ثلاث مراحل رئيسية: تبريد بغشاء البخار، والغليان النووي، والتبريد بالحمل الحراري. كما تتعامل مراجعة ASTM المعنونة Heat Transfer during Quenching and Assessment of Quench Severity—A Review مع معدل التبريد بوصفه نتيجةً تعتمد على درجة الحرارة وتتأثر بتغير آليات انتقال الحرارة وحركية التبلل.
وتكتسب هذه السلسلة أهميةً لأن التاريخ الحراري لسطح الفولاذ يتحكم في نواتج التحول التي تتشكل داخل القطعة. وتربط دراسة Role of Quenching Method on Cooling Rate and Microstructure of Steels، المنشورة عام 2022، البنية المجهرية للفولاذ بمعدل إزالة الحرارة من السطح ومعدل التبريد المحلي، وكلاهما يعتمد على نوع سائل التبريد وترتيب الجريان. ولذلك لا يمتلك وسط الإخماد معدل تبريد ثابتًا واحدًا عبر كامل مجال درجات الحرارة.
| المرحلة | حالة السطح | السلوك الغالب لانتقال الحرارة | المعدل النسبي النموذجي |
|---|---|---|---|
| التبريد بالغشاء البخاري | طبقة بخارية مستمرة أو شبه مستمرة | تعبر الحرارة الغشاء البخاري العازل | بطيء نسبياً |
| الغليان النووي | يلامس السائل السطح بين الفقاعات | يؤدي تشكل الفقاعات ونموها وانفصالها إلى إزالة الحرارة | غالباً الأسرع |
| التبريد بالحمل الحراري | انتهى الغليان المستمر | التوصيل عبر الطبقة الحدية والحمل الحراري في السائل | أبطأ من الغليان النووي |
مرحلة غشاء البخار أو الغليان الغشائي
عند الغمر، قد يكون سطح الفولاذ أسخن بكثير من درجة غليان وسط الإخماد. فالفولاذ الكربوني الذي سُخّن إلى نطاق الأوستنة قد يدخل الماء أو الزيت أو محلول بوليمري مائيًا ودرجة حرارة سطحه تتجاوز 700 °C بكثير. ويتبخر السائل الذي يلامس ذلك السطح بسرعة. وإذا كان تولد البخار شديدًا بما يكفي، تتحد الفقاعات لتكوّن طبقة بخار مستمرة أو شبه مستمرة حول الفولاذ.
وغالبًا ما تُسمى هذه الطبقة غطاءً بخاريًا أو غشاءً بخاريًا. وهي تفصل معظم السائل عن المعدن، فتقلل التلامس المباشر بين السائل والصلب. وللبخار توصيل حراري وكثافة أقل بكثير من السائل، ولذلك تعبر الحرارة الغشاء بفاعلية أقل مما تعبره عند التلامس المباشر مع السائل. ونتيجةً لذلك قد يظل سطح الفولاذ شديد السخونة، في حين يكون وسط الإخماد المحيط به قد بدأ بالغليان.
ولا يعني الغليان الغشائي توقف انتقال الحرارة. فما زالت الطاقة تنتقل عبر البخار بالتوصيل والإشعاع وحركة البخار، إلا أن المعدل يكون محدودًا نسبيًا وقد يختلف عبر السطح. كما تؤثر الهندسة والوضعية وحالة السطح والقشور والخشونة والغاز المحتجز في استمرارية الغشاء البخاري. وقد ينتج اللوح الرأسي والقضيب الأسطواني والمسبار الفضي الصغير سلوكًا بخاريًا مختلفًا في السائل نفسه.
والغشاء غير مستقر أيضًا. فمع انخفاض درجة حرارة السطح، يضعف تولد البخار. وعندئذ يمكن للسائل أن يتغلغل في المناطق الرقيقة من الغشاء. وعندما تنهار تلك المناطق، يلامس السائل الجديد المعدن الساخن ويتبخر بعنف. ولا يمثل هذا الانتقال مفتاحًا بسيطًا يحدث عند درجة حرارة واحدة بالضبط في جميع أنحاء المكوّن؛ بل يتحرك عبر السطح مع تغير ظروف التبلل المحلية.
يمكن للتحريك أو الجريان الموجَّه أن يزعزع الغشاء البخاري ويزيله، لكن النتيجة تعتمد على كيفية وصول المائع إلى القطعة. فقد تكسر مضخة أو نفاثة أو قطعة عمل دوارة أو نظام تدوير الغشاء في موضع معين، بينما تترك منطقة راكدة في موضع آخر. وتؤكد دراسة Role of Quenching Method on Cooling Rate and Microstructure of Steels هذا التأثير المحلي: إذ يمكن لنظامين يستخدمان سائل التبريد نفسه أن ينتجا معدلات تبريد مختلفة عندما يختلف ترتيب الجريان بينهما.
مرحلة الغليان النووي
بعد بدء انهيار غشاء البخار، يصل السائل إلى سطح الفولاذ في مواقع منفصلة عديدة. ويظل السطح ساخنًا بما يكفي لتوليد فقاعات البخار، لكن السائل يلامس المعدن مباشرةً الآن في المساحات الواقعة بين الفقاعات. وهذه هي مرحلة الغليان النووي.
ويصبح انتقال الحرارة أسرع بكثير لأن السائل يبلل السطح مرارًا، ويمتص الحرارة الكامنة، ثم يغادر على هيئة بخار. وتتكون الفقاعات عند مواقع نووية نشطة، وتنمو، ثم تنفصل، ويحل محلها سائل أبرد. ويزيد التحريك معدل الاستبدال، كما يمكنه إزالة الفقاعات قبل أن تندمج في طبقة بخار مستمرة. وتحدث أعلى معدلات التبريد عادةً خلال هذه المرحلة، رغم أن القمة الدقيقة تعتمد على وسط الإخماد والمسبار ودرجة الحرارة وحركة المائع.
ولذلك فإن عبارة «الماء يبرد أسرع من الزيت» غير مكتملة. فقد يُظهر الماء غليانًا نوويًا سريعًا جدًا في مجموعة من الظروف، بينما قد ينتج زيت ذو لزوجة أو درجة حرارة أو نمط تدوير مختلف منحنى تبريد مختلفًا. ويمكن للمحلول الملحي أن يغير التبلل من خلال تقليل استمرار فقاعات البخار عند سطح الفولاذ، مما يزيد غالبًا شدة التبريد خلال جزء الغليان من المنحنى. أما البوليمرات المائية فقد تكوّن طبقة حدية أكثر لزوجة أو أغنى بالبوليمر، فتغير سلوك الفقاعات واستبدال السائل معًا.
حركية الابتلال معدل والطريقة التي يحل بها السائل محل البخار وينشئ تلامساً مع سطح فولاذ ساخن أثناء الإخماد.
وتُعد حركية التبلل محوريةً في هذه العملية. إذ تحدد مراجعة ASTM التبلل وآليات انتقال الحرارة بوصفهما سببين لتغير معدل التبريد عبر مراحل الإخماد. وقد ينهي سائل يبلل السطح بسرعة مرحلة الغليان الغشائي في وقت أبكر من سائل آخر عند درجة الحرارة الكلية نفسها. كما يؤثر التركيز والتلوث والغاز المذاب وأكسيد السطح ودرجة حرارة وسط الإخماد في هذا السلوك. ولذلك يمكن لوسط الإخماد الاسمي نفسه أن ينتج منحنيات تبريد مختلفة بعد تغير تركيزه أو درجة حرارة تشغيله.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
تقيس اختبارات منحنى التبريد هذه الاستجابة المتغيرة، بدلًا من إسناد خاصية عالمية إلى السائل. ويحدد ASTM D8562-24 اختبارًا غير مُحرَّك باستخدام مسبار فضي لوسائط الإخماد البوليمرية المائية المستخدمة مع سبائك الفولاذ. أما ISO 9950:1995 فيحدد اختبارًا باستخدام مسبار من سبيكة النيكل لتحديد خصائص تبريد زيوت الإخماد الصناعية وترتيبها في ظروف معيارية غير مُحرَّكة. كما تحدد اللجنة الفرعية ASTM Subcommittee D02.L0.06 المعيار ASTM D6200 لزيوت الإخماد، وASTM D6482 لوسائط الإخماد البوليمرية المائية المُحرَّكة، وASTM D6549 لوسائط الإخماد المُحرَّكة. ولا تكون نتائج هذه الطرق قابلة للمقارنة إلا ضمن الطريقة والظروف المحددة.
مرحلة التبريد بالحمل الحراري
عندما ينخفض سطح الفولاذ إلى ما دون درجة الحرارة اللازمة لاستمرار الغليان، تختفي فقاعات البخار إلى حد كبير. وعندئذ تغادر الحرارة الفولاذ بالحمل الحراري إلى السائل، مع انتقالها بالتوصيل عبر الطبقة الحدية عند السطح الفاصل بين المعدن والمائع. وهذه هي المرحلة النهائية، أي مرحلة الحمل الحراري.
ويصبح التبريد أبطأ هنا لأن المساهمة الكبيرة في انتقال الحرارة الناتجة عن التبخر وحركة الفقاعات تكون قد انتهت. ويعتمد المعدل بدرجة كبيرة على خواص السائل: التوصيل الحراري، واللزوجة، والكثافة، والحرارة النوعية، وسرعة الجريان. وتربط دراسة Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media أداء التبريد وقيم H لـ Grossmann بهذه الخواص باستخدام طريقة مسبار ISO/DIS 9950. ويمكن للزوجة الأعلى أن تزيد سماكة الطبقة الحدية وتحد من استبدال السائل، في حين قد يؤدي ازدياد التدوير إلى ترقيق تلك الطبقة وزيادة انتقال الحرارة.
وتؤثر درجة حرارة القطعة أيضًا. فقد تظل نواة الفولاذ أسخن بكثير من السطح، ولذلك يستمر التوصيل الحراري الداخلي في دفع الحرارة نحو السطح أثناء الحمل الحراري. كما يؤدي سُمك المقطع وشكله وزواياه وثقوبه وتلامسه مع التجهيزات إلى فروق محلية. وقد يؤدي ارتفاع درجة حرارة وسط الإخماد حول حمولة كبيرة إلى تقليل القوة الدافعة لانتقال الحرارة بدرجة أكبر.
ويجب فصل شدة التبريد المقاسة عن نوع وسط الإخماد وعن قيمة H لـ Grossmann. إذ يسند المقياس التقليدي لدى NPTEL إلى الماء الساكن غير المُحرَّك تصنيف شدة اعتباطيًا قدره 1.0. وتبلغ قيم H النموذجية لـ Grossmann نحو 0.25–0.30 للزيت الساكن، و0.9–1.0 للماء الساكن، ونحو 2 للصودا الكاوية الساكنة أو المحلول الملحي الساكن. وتعطي نطاقات مرجعية أخرى قيمًا قدرها 2.0–5.0 للمحلول الملحي، و0.90–2.0 للماء المقطر في درجة حرارة الغرفة، و0.2–1.2 للمحاليل البوليمرية المائية، و0.25–0.80 لزيوت الإخماد التقليدية أو السريعة. وهذه نطاقات مرجعية نموذجية، وليست ثوابت مادية غير قابلة للتغير.
تلخص قيمة H شدة الإخماد لأغراض تحليل Grossmann، لكنها لا تحل محل منحنى التبريد. فمادة المسبار وحجمه والتحريك ودرجة حرارة السائل وسلوك التبلل ومجال درجات الحرارة المقاس، كلها تؤثر في النتيجة المبلغ عنها. ولذلك يجب أن تذكر المقارنة المفيدة هذه الظروف. ومن دونها، فإن القول إن للماء أو الزيت أو المحلول الملحي موضعًا ثابتًا في ترتيب الشدة يخفي عملية انتقال الحرارة الفعلية التي تحدد تبريد الفولاذ.
الماء، والمحاليل الملحية، والمحاليل الكاوية، وأوساط التبريد السريع البوليمرية المائية
الماء ومقياس الشدة المرجعي
غالبًا ما يُعامل الماء بوصفه وسط التبريد السريع المرجعي، لأن سلوكه التبريدي مألوف، ولأن شدته النسبية استُخدمت منذ زمن طويل في الحسابات التمهيدية للمعالجة الحرارية. يخصص NPTEL للماء الساكن غير المحرَّك تصنيفًا اعتباطيًا لشدة التبريد قدره 1.0. وتكمن أهمية كلمة اعتباطي في أن هذا الرقم يمثل نقطة مرجعية، وليس ثابتًا ماديًا، ولا ضمانًا بأن كل خزان ماء سيبرّد الفولاذ بالمعدل نفسه.
ينتج سطح الفولاذ الساخن أولًا غشاءً بخاريًا عند دخوله الماء. ويفصل هذا الغشاء المعدن مؤقتًا عن السائل ويحد من انتقال الحرارة. ومع انخفاض درجة حرارة السطح، ينهار الغشاء، وينقل الغليان النووي الحرارة بسرعة، ثم تزيل الحملية الحرارة بعد انتهاء الغليان. وتعتمد مدة كل مرحلة وشدتها على درجة حرارة السطح، والهندسة، والاتجاه، والتحريك، ودرجة حرارة الماء، والغازات المذابة، والتلوث، وطريقة وصول السائل إلى الجزء. ولذلك يتغير معدل التبريد باستمرار أثناء التبريد السريع، بدلًا من بقائه عند قيمة ثابتة واحدة.
يمكن أن يكون الترتيب التقليدي—المحلول الملحي أشد من الماء، والماء أشد من الزيت—مفيدًا كتقريب أولي، لكن لا ينبغي اعتباره ترتيبًا كونيًا لمنحنيات التبريد المقاسة. فقد يزيل تدفق مائي كبير ومتحرك الحرارة بطريقة تختلف عن خزان ساكن. وقد يتعرض جزء غائر لغطاء بخاري، في حين يبرد سطح مكشوف تبريدًا قويًا. وقد أفادت الدراسة المحكمة Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement بأن البنية المجهرية للفولاذ يحكمها معدل إزالة الحرارة من السطح ومعدل التبريد الموضعي، وكلاهما يتحكم فيه نوع سائل التبريد وترتيب جريانه. ولذلك يمكن لوسط التبريد السريع الاسمي نفسه أن ينتج توزيعات مختلفة من المارتنسيت أو البينيت أو البرليت عند تغير ترتيب الجريان.
يعبّر تحليل Grossmann عن شدة التبريد باستخدام قيمة H، وهي منفصلة عن تصنيف مرجعي بسيط للماء، ومنفصلة مرة أخرى عن نتيجة منحنى تبريد يتم الحصول عليها باستخدام مسبار. وتورد المراجع الهندسية المقدمة قيمًا نموذجية تقارب 0.25–0.30 للزيت الساكن، و0.9–1.0 للماء الساكن، و2 لهيدروكسيد الصوديوم الكاوي أو المحلول الملحي الساكن. كما يورد مرجع أوسع نطاقًا قدره 0.90–2.0 للماء المقطر عند درجة حرارة الغرفة. وتصف هذه الأرقام نطاقات شائعة الاستشهاد في ظل افتراضات محددة؛ وليست خصائص ثابتة لـ«الماء». إذ يمكن لدرجة الحرارة، والتدوير، وتصميم الخزان، وتحميل قطع العمل، والابتلال أن تدفع النتيجة المقاسة خارج قيمة مألوفة في الكتب الدراسية.
وتوضح معايير الاختبار هذا القيد بصورة أكبر. إذ تحدد ISO 9950:1995 طريقة استخدام مسبار من سبيكة النيكل لتحديد خصائص التبريد لزيوت التبريد الصناعي وتصنيفها في ظروف معيارية غير محرَّكة. وتحدد ASTM International المعيار ASTM D6200 لزيوت التبريد السريع، وASTM D6482 لأوساط التبريد السريع البوليمرية المائية المحرَّكة، وASTM D6549 لأوساط التبريد السريع المحرَّكة، وASTM D8562 لأوساط التبريد السريع البوليمرية المائية المختبرة باستخدام مسبار فضي. وتعود النتيجة إلى المسبار ودرجة الحرارة والتحريك والإجراء المستخدم. ولا تنشئ ترتيبًا دائمًا ينطبق على كل مكوّن فولاذي.
| الوسط | معلومات الشدة المرجعية | المتغيرات المهمة |
|---|---|---|
| الماء | تصنيف نسبي اعتباطي مقداره 1.0 للماء غير المُحرَّك | درجة الحرارة، والغازات المذابة، والتلوث، والتحريك، والهندسة |
| المحلول الملحي | النطاق النموذجي وفق غروسمان 2.0–5.0؛ وقيمة السكون الأضيق حوالي 2 | نوع الملح، والتركيز، ودرجة الحرارة، والابتلال، والتحريك |
| المحلول الكاوي | قيمة هيدروكسيد الصوديوم الكاوي الساكن النموذجية حوالي 2 | التركيبة، والتركيز، والابتلال، واستقرار الغشاء البخاري |
| البوليمر المائي | النطاق النموذجي وفق غروسمان 0.2–1.2 | نوع البوليمر، والتركيز، ودرجة الحرارة، والتحلل، والجريان |
تأثيرات المحاليل الملحية والكاوية
المحلول الملحي هو ماء يحتوي على ملح مذاب، وعادةً ما يكون كلوريدًا غير عضوي، رغم ضرورة تحديد الملح والتركيز بدقة قبل تقييم سلوكه التبريدي. وتغير الأيونات المذابة سلوك غليان السائل، وخصائصه الكهربائية والحرارية، وتفاعله مع سطح الفولاذ الساخن. وفي العديد من تطبيقات التبريد السريع، يعمل المحلول الملحي على تفكيك الغشاء البخاري المستمر الذي قد يتشكل حول جزء ساخن أو زعزعته. وعندئذ يصل جزء أكبر من السطح إلى التماس المباشر مع السائل في وقت أبكر، فتقصر مرحلة الغليان الغشائي ويزداد استخلاص الحرارة خلال الجزء المبكر من عملية التبريد السريع.
ويفسر هذا التغير سبب إسناد شدة أكبر تقليديًا إلى المحلول الملحي مقارنة بالماء الساكن. وتضع مراجع Grossmann المقدمة قيم H النموذجية للمحاليل الملحية عند نحو 2.0–5.0، في حين تبلغ القيمة التقليدية الأضيق للمحلول الملحي الساكن نحو 2. واتساع هذا النطاق له أسباب واضحة. إذ يؤثر نوع الملح وتركيزه، ودرجة حرارة المحلول، والتحريك، وحالة السطح، وهندسة الجزء، في الابتلال والغليان. ولا ينتج خزان محلول ملحي ضعيف التدوير بالضرورة منحنى التبريد نفسه الذي ينتجه خزان ذو التركيب الاسمي نفسه لكنه محرَّك بقوة.
قد يؤدي الاستخلاص الأكبر للحرارة في المرحلة المبكرة إلى تقليل الوقت المتاح للتحولات الانتشارية في الفولاذ المؤستَن، كما قد يعزز تكوّن المارتنسيت حيث تسمح قابلية التصلب بذلك. وقد يزيد أيضًا من تدرجات الحرارة، والإجهاد المتبقي، والتشوه، والتشقق الناتج عن التبريد السريع. وتعتمد المخاطر الناتجة على درجة الفولاذ، وحجم المقطع، ومحتوى الكربون، وحجم حبيبات الأوستنيت السابقة، ودرجة التقييد. فعلى سبيل المثال، لا يستجيب فولاذ سبائكي مثل AISI 4140 للتبريد السريع في محلول ملحي بالطريقة نفسها التي يستجيب بها فولاذ كربوني عادي مثل AISI 1045، حتى إذا بُرِّدا من درجات حرارة أستنة متقاربة.
وترتبط المحاليل الكاوية، التي تعتمد غالبًا على هيدروكسيد الصوديوم، أيضًا بشدة تبريد عالية. وينبغي فهم القيمة المرجعية البالغة نحو 2 لهيدروكسيد الصوديوم الكاوي أو المحلول الملحي الساكن على أنها مقارنة نموذجية وفق Grossmann، لا قيمة كونية لكل محلول قلوي. فقد تغير الإضافات الكاوية الابتلال واستقرار الغشاء البخاري، إلا أن اتجاه التغير وحجمه يعتمدان على التركيبة وظروف التشغيل. ولا يحدد التركيز وحده نتيجة انتقال الحرارة.
وتظل مراحل التبريد الثلاث مهمة في كل من المحاليل الملحية والكاوية. فقد ينتج محلول ما فترة غشاء بخاري أقصر، لكنه يُظهر ذروة مختلفة للغليان النووي، كما قد تتأثر مرحلة الحملية فيه باللزوجة والكثافة وحركة الخزان. وتؤكد مراجعة ASTM المعنونة Heat Transfer during Quenching and Assessment of Quench Severity—A Review أن معدل التبريد يتغير عبر هذه المراحل المتميزة، ويعتمد على حركية الابتلال وآليات انتقال الحرارة. ولا تستطيع قيمة H واحدة إظهار جميع خصائص ذلك المنحنى.
تركيز البوليمر وسلوك التبريد
تستبدل أوساط التبريد السريع البوليمرية المائية جزءًا من استجابة الماء البسيطة للغليان بسائل يتغير سلوكه تبعًا لنوع البوليمر، والبنية الجزيئية، والتركيز، ودرجة الحرارة، وتاريخ التحلل. ويمكن للبوليمر أن يزيد اللزوجة ويعدل الغشاء السائل عند سطح الفولاذ. وقد يغير أيضًا الابتلال، واستمرار الغشاء البخاري، وتكوّن الفقاعات، والانتقال من الغليان إلى الحملية. وهذه التأثيرات مترابطة؛ فقد تعيق طبقة حدية أكثر سمكًا أو أعلى لزوجة حركة السائل، في حين قد يغير الغشاء السطحي المعدل توقيت حدوث التماس المباشر مع السائل.
ولهذا السبب، لا يمكن إسناد شدة ثابتة واحدة إلى المحاليل البوليمرية لمجرد وصفها بأنها «بوليمر». ويتراوح نطاق Grossmann المقدم تقريبيًا بين 0.2–1.2 للمحاليل البوليمرية المائية. ويتداخل هذا النطاق مع أجزاء من النطاقين التقليديين للزيت والماء. وهو نطاق مرجعي نموذجي، وليس مجالًا كونيًا لكل بوليمر أو تركيز أو درجة حرارة أو ترتيب جريان. وقد تؤدي زيادة التركيز إلى رفع اللزوجة وتعديل تشكل الغشاء، لكن لا يمكن التنبؤ بمنحنى التبريد الناتج بأمان من التركيز وحده، من دون تحديد التركيبة وإجراء الاختبار.
يحدد ASTM D8562-24 اختبار معدل التبريد باستخدام مسبار فضي غير محرَّك لأوساط التبريد السريع البوليمرية المائية المستخدمة مع سبائك الفولاذ. ويمكن لبيانات الزمن ودرجة الحرارة الناتجة أن تدعم المقارنة أو اختيار وسط التبريد السريع في ظل الطريقة المحددة. ومع ذلك، تظل النتيجة نتيجة اختبار في ظروف غير محرَّكة، وليست ترتيبًا كونيًا للمحلول في كل خزان إنتاج. وبالنسبة إلى الأنظمة المحرَّكة، يتناول ASTM D6482 وASTM D6549 ترتيبات اختبار مختلفة، مما يوضح صراحةً الفرق بين نوع وسط التبريد وشدته المقاسة.
وتربط الدراسة Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media بين أداء التبريد المقاس وقيم H وفق Grossmann وبين الموصلية الحرارية واللزوجة، باستخدام طريقة المسبار الواردة في ISO/DIS 9950. وتساعد هذه الخصائص في تفسير السلوك، لكن أياً منها لا يحدد منحنى التبريد الكامل بمفرده. فقد تهيمن حركية الابتلال والجريان على الثواني الأولى من التبريد، في حين تصبح الحملية واللزوجة أكثر تأثيرًا في مرحلة لاحقة.
ولهذا السبب، يجب إقران ضبط التركيز بضبط درجة الحرارة، وضبط التحريك، والتحقق من منحنى التبريد. فقد لا يعود حمام البوليمر الذي انحرف تركيزه أو تعرض لتحلل حراري مطابقًا لنتيجة اختباره الأصلية. والمواصفة ذات المعنى ليست «الماء» أو «المحلول الملحي» أو «البوليمر» بمعزل عن غيره؛ بل هي تركيب وسط التبريد السريع إلى جانب درجة حرارته، وحركته، وطريقة استخدام المسبار، وسلوكه التبريدي المقاس.
زيوت الإخماد وخصائصها التبريدية
زيت الإخماد ليس وسط تبريد واحدًا ذا معدل تبريد قياسي واحد. فكلمة زيت تحدد الفئة الكيميائية العامة للحوض، لا شدة الإخماد فيه. ويمكن لزيتين أن ينتجا منحنيي تبريد مختلفين بسبب اختلاف الزيوت الأساسية والمواد المضافة واللزوجة وحالة الأكسدة ودرجة الحرارة والتحريك. وحتى الحوض نفسه قد يعطي نتائج مختلفة عندما تدخل قطعة الشغل عند درجة حرارة أخرى، أو عندما تغيّر المضخات أو المراوح الدافعة أو فوهات التدوير تدفق السائل حول سطحها.
ولهذا التمييز أهمية لأن خصائص الفولاذ تعتمد على تاريخ التبريد المحلي. وتربط الدراسة دور طريقة الإخماد في معدل التبريد والبنية المجهرية للفولاذ: اختلافات سائل التبريد وترتيب تدفقه (2022) بين البنية المجهرية للفولاذ ومعدل إزالة الحرارة عند السطح ومعدل التبريد المحلي داخل القطعة. فنوع سائل التبريد ليس سوى أحد عناصر التحكم، وترتيب التدفق عنصر آخر.
التصنيف الصناعي لزيوت الإخماد
يتناول دليل ASM، المجلد 4F، سوائل الإخماد وتقنية الإخماد الصادر عن ASM International زيوت الإخماد من خلال تركيبها ونطاق تشغيلها المقصود وسلوكها التبريدي المقاس، لا باعتبارها نقطة ثابتة واحدة على مقياس عالمي لشدة الإخماد. وتميز التصنيفات الصناعية عادةً بين الزيوت التقليدية أو ذات السرعة العادية، والزيوت المسرّعة أو السريعة، وزيوت الإخماد الساخن. وتصف هذه المجموعات اختلافات عملية في التركيب والتشغيل، لكنها لا تلغي الحاجة إلى إجراء اختبار لمنحنى التبريد.
تكون الزيوت التقليدية عمومًا سوائل قائمة على الزيوت المعدنية، ومصاغة لإخماد الغمر الاعتيادي. أما الزيوت المسرّعة فتحتوي على مواد مضافة تهدف إلى زيادة استخلاص الحرارة، غالبًا من خلال تغيير قابلية التبلل أو سلوك الغشاء البخاري أو المراحل اللاحقة من التبريد بالسائل. وتُشغَّل الزيوت الساخنة عند درجات حرارة مرتفعة للحوض بهدف تقليل التشوه والصدمة الحرارية؛ كما يمكن لارتفاع درجة حرارتها أن يقلل اللزوجة ويغير منحنى التبريد. ولذلك يقدم اسم الفئة معلومات مفيدة عن العملية، لكنه لا يحدد شدة تبريد رقمية.
وتُعد حالة الزيت جزءًا من التصنيف في الممارسة العملية. فالأكسدة، والتلوث بالماء أو بمواد التنظيف الكيميائية، وتكوّن الحمأة، واستنفاد المواد المضافة، كلها عوامل يمكن أن تغير قابلية التبلل وانتقال الحرارة. وقد لا يبرّد زيت جديد وزيت متقادم من الفئة الاسمية نفسها مسبارًا بالطريقة ذاتها. ويجب تسجيل درجة الحرارة الفعلية للحوض وحالة التدوير إلى جانب وصف السائل.
يوفر المعيار ISO 9950:1995 طريقة محددة لتعيين خصائص التبريد لزيوت الإخماد الصناعية وترتيبها. ويستخدم مسبارًا من سبيكة النيكل في ظروف معيارية غير مُحَرَّكة. وهذا القيد أساسي: فالنتيجة تمثل ترتيبًا في ظل ترتيب الاختبار وفق ISO، وليست ترتيبًا دائمًا لكل زيت في كل فرن أو حوض. وتحدد ASTM International المعيار ASTM D6200 بوصفه طريقة لمنحنى تبريد زيت الإخماد، إلى جانب ASTM D6482 الخاص بسوائل الإخماد البوليمرية المائية المُحَرَّكة، وASTM D6549 الخاص بسوائل الإخماد المُحَرَّكة. وتجيب هذه الطرق عن أسئلة مترابطة في ظل ظروف اختبار مختلفة.
ويقدم تحليل Grossmann وصفًا آخر. فقيمة H فيه تمثل شدة الإخماد ضمن نموذج لانتقال الحرارة، وليست ثابتًا كيميائيًا للسائل. وتبلغ القيم المرجعية المتداولة تقريبًا 0.25–0.30 للزيت الساكن، و0.9–1.0 للماء الساكن، ونحو 2 للصودا الكاوية أو المحلول الملحي الساكن. وتضع النطاقات النموذجية الأوسع زيوت الإخماد التقليدية أو السريعة عند نحو 0.25–0.80، مع أن القيم المُبلَّغ عنها قد تمتد تقريبًا من 0.2 إلى 1.2 تبعًا للزيت وظروف التشغيل. وللمقارنة، تبلغ النطاقات النموذجية نحو 2.0–5.0 للمحلول الملحي، و0.90–2.0 للماء المقطر عند درجة حرارة الغرفة، و0.2–1.2 للمحاليل البوليمرية المائية.
ولا ينبغي قراءة هذه الأرقام باعتبارها ثوابت مادية غير قابلة للتغير. ويمنح NPTEL الماء غير المُحَرَّك تصنيفًا نسبيًا اعتباطيًا للشدة مقداره 1.0، موضحًا أن هذه المقاييس اصطلاحات مقارنة. ولا ينبغي نقل قيمة H المحصلة لحوض أو طريقة مسبار أو حالة تحريك أو درجة حرارة معينة دون تمحيص إلى ترتيب آخر.
سلوك الزيت الساكن والمُحَرَّك
ينتج الغمر في الزيت الساكن عدة مراحل لانتقال الحرارة. فبعد دخول الفولاذ الساخن إلى الحوض مباشرة، قد يتبخر الزيت المحيط ويكوّن غطاءً بخاريًا. ويفصل هذا الغشاء السطح عن الزيت السائل ويحد من انتقال الحرارة. وينهار الغشاء في النهاية مع برودة السطح أو عندما تعطل حركة السائل استقراره. وقد يحدث بعد ذلك غليان نووي أو تولد بخار محلي شديد، يليه تبريد بالسائل أحادي الطور بعد أن تنخفض درجة حرارة السطح إلى ما دون نطاق الغليان ذي الصلة بالحوض.
ويتغير معدل التبريد تغيرًا كبيرًا من مرحلة إلى أخرى. وتؤكد مراجعة ASTM المعنونة انتقال الحرارة أثناء الإخماد وتقييم شدة الإخماد—مراجعة أن معدل تبريد متوسطًا واحدًا لا يمكن أن يمثل هذه الآليات المنفصلة. فدرجة الحرارة التي ينهار عندها الغشاء البخاري، ومدة الغليان، ومعدل التبريد بالسائل في المرحلة اللاحقة، كلها تؤثر في المسار الحراري للفولاذ.
ويغير التحريك كل واحد من هذه الأحداث. فالزيت المتحرك يزيل السائل الساخن من قطعة الشغل، ويزوّد السطح بسائل أبرد، ويمكنه تفكيك الغطاء البخاري أو تقليل سمكه. كما يقلل الطبقة الحدية التي يجب أن تعبرها الحرارة. وقد يُظهر منحنى التبريد الناتج معدل تبريد أعظميًا أعلى ومرحلة بخارية أقصر من الزيت نفسه عند اختباره دون حركة. لكن مصطلح «مُحَرَّك» لا يصف حالة واحدة. فتدوير الحوض، وتحريك قطعة الشغل، وتدفق المروحة الدافعة، ونفاثات المضخة، والرش الموجّه، كلها تنشئ مجالات سرعة مختلفة. وقد يحجب جزء كبير جزءًا آخر، كما قد تتلقى الزوايا والثقوب والفجوات الضيقة تدفقًا أقل من الأسطح المكشوفة.
ويكتسب اتجاه التدفق أهمية خاصة في التحكم في التشوه. فإذا تلقى أحد جانبي حلقة أو ترس تدويرًا أقوى، فقد يبرد ذلك الجانب وينكمش في وقت أبكر. ويمكن للاختلاف المحلي في استخلاص الحرارة أن يسبب تغيرًا في الشكل حتى عندما تكون درجة حرارة الحوض المتوسطة متجانسة. ولهذا السبب، لا يستطيع منحنى تبريد ناتج عن مسبار مختبري أن يتنبأ وحده بسلوك كل موضع في مكوّن فولاذي معقد.
كما تحد طريقة المسبار من المقارنة. فالمعيار ISO 9950:1995 غير مُحَرَّك عمدًا ويستخدم مسبارًا من سبيكة النيكل. أما ASTM D8562-24 فيحدد، على النقيض من ذلك، اختبارًا غير مُحَرَّك لمعدل التبريد باستخدام مسبار فضي لسوائل الإخماد البوليمرية المائية المستخدمة مع سبائك الفولاذ. وتؤثر مادة المسبار وهندسته وموضع المزدوجة الحرارية والتحريك وحجم الحوض وإجراء اختزال البيانات، كلها، في النتيجة المُبلَّغ عنها. ولا تكون القيمة الناتجة عن إحدى الطرق قابلة للتبادل تلقائيًا مع قيمة ناتجة عن طريقة أخرى.
اللزوجة والموصلية الحرارية وانتقال الحرارة
تؤثر اللزوجة في مدى سهولة حركة الزيت حول الفولاذ وفي سماكة الطبقة الحدية للسائل التي تتكون عند السطح. فارتفاع اللزوجة يزيد عمومًا مقاومة الحركة، ولذلك يكون الحمل الحراري الطبيعي أضعف، ويتطلب الجريان القسري طاقة ضخ أكبر. وقد يؤدي ذلك أيضًا إلى بقاء طبقة أكثر سماكة وأبطأ حركة بجوار قطعة الشغل. ومع ارتفاع درجة حرارة الحوض، تنخفض اللزوجة عادةً، مما يساعد على التدوير ويمكن أن يغير الانتقال من التبريد بالغشاء البخاري إلى الحمل الحراري بالسائل. وهذا أحد أسباب اختلاف سلوك الزيت الساخن اختلافًا كبيرًا عن سلوك الزيت نفسه عند درجة حرارة الغرفة.
وتحدد الموصلية الحرارية مدى سهولة مرور الحرارة عبر طبقة الزيت بعد تلامس السائل مع السطح. وتدعم الموصلية الأعلى توصيل الحرارة بعيدًا عن الفولاذ بسرعة أكبر، لكن الموصلية وحدها لا تحدد شدة التبريد. فقد يزيل سائل عالي الموصلية الحرارية لكنه ساكن تقريبًا الحرارة بفاعلية أقل من سائل ذي موصلية أقل وتدوير قوي. وتعمل الكثافة والسعة الحرارية واللزوجة وقابلية التبلل وتكوّن البخار وسرعة التدفق معًا.
وتربط الدراسة تأثير الموصلية الحرارية واللزوجة في أداء تبريد أوساط الإخماد السائلة أداء التبريد المقاس وقيم H لغروسمان بالموصلية الحرارية واللزوجة، باستخدام طريقة مسبار ISO/DIS 9950. ولا تكمن أهميتها في أن خاصية واحدة يمكنها ترتيب جميع الزيوت. بل توضح سبب فائدة بيانات الخواص الفيزيائية في تفسير منحنيات التبريد: فاللزوجة تؤثر في حركة السائل وانتقال الحرارة عبر الطبقة الحدية، بينما تؤثر الموصلية الحرارية في توصيل الحرارة عبر السائل. وتظل قيمة H المقاسة نتيجة لنظام انتقال الحرارة الكامل.
وتضيف قابلية التبلل قيدًا آخر على التنبؤات القائمة على الخواص وحدها. فقد يكوّن زيت ذو لزوجة وموصلية ملائمتين طبقة بخارية مستمرة على سطح ضعيف التبلل. ويمكن للمواد المضافة أن تغير التوتر السطحي وحركية التبلل، كما يمكن للتلوث أن يغيرهما مرة أخرى. ولذلك فإن اللزوجة الاسمية نفسها المقاسة في كأس مختبري لا تضمن أداء الإخماد نفسه بعد الأكسدة أو التخفيف أو الخدمة المطولة.
وبناءً على ذلك، ينبغي أن يحدد اختيار الزيت وضبط العملية درجة حرارة الحوض وترتيب التدوير وطريقة المسبار ومنحنى القبول إلى جانب تصنيف الزيت. وتوفر الفواصل الزمنية للتبريد ومعدل التبريد الأعظمي ودرجات الحرارة المميزة معلومات أكثر فائدة من تسمية «زيت». فالسلوك المقاس هو الدليل القابل للنقل، أما اسم السائل فليس سوى الوصف الأولي.
التحريك، وترتيب الجريان، وهندسة القطعة
إن شدة التبريد السريع ليست تصنيفًا دائمًا يُسند إلى سائل ما، بل هي استجابة مقاسة ينتجها وسيط التبريد السريع في ظل ظروف حرارية وظروف جريان مائع محددة. ويمكن للزيت نفسه، أو لمحلول مائي، أو لمحلول ملحي أن يزيل الحرارة بمعدلات مختلفة عندما يكون السائل ساكنًا، أو مُحرَّكًا، أو يُضخ عبر خزان، أو يُرش عبر فوهة، أو يُوجَّه إلى وجه واحد فقط من وجوه المكوّن. ويضيف شكل القطعة متغيرًا آخر؛ فالمسبار الفضي المسطح، والعمود المطروق، والصفيحة المثقبة لا تعرض وسيط التبريد لنفس مجال الجريان.
يفصل كتاب ASM Handbook, Volume 4F, Quenchants and Quenching Technology الصادر عن ASM International بين نوع وسيط التبريد السريع، وسلوك التبريد، وشدة التبريد السريع لهذا السبب. ويعبّر تحليل Grossmann عن شدة التبريد على هيئة قيمة H، إلا أن H ليس ثابتًا ماديًا. وتبلغ القيم المرجعية النموذجية نحو 0.25–0.30 للزيت الساكن، و0.9–1.0 للماء الساكن، ونحو 2 للصودا الكاوية أو المحلول الملحي الساكن. كما تورد الجداول الأوسع نطاقًا قيمًا قدرها 2.0–5.0 للمحلول الملحي، و0.90–2.0 للماء المقطر عند درجة حرارة الغرفة، و0.2–1.2 لمحاليل البوليمرات المائية، و0.25–0.80 لزيوت التبريد السريع التقليدية أو السريعة. وتصف هذه النطاقات ظروفًا وارتباطات محددة، لا تصنيفات ثابتة لا تتغير. فالتحريك، ودرجة الحرارة، والتركيز، والتلوث، والابتلال، والهندسة يمكن أن تغيّر النتيجة المقاسة بدرجة كبيرة.
الاختبارات مع التحريك ومن دونه
يعطي اختبار مسبار غير مُحرَّك مرجعًا مضبوطًا، وليس إجابة عامة صالحة لكل حمولة إنتاجية. ويستخدم ISO 9950:1995 مسبارًا من سبيكة النيكل لتحديد خصائص التبريد لزيوت التبريد السريع الصناعية في ظروف قياسية من دون تحريك. ويحدد ASTM D8562-24 اختبارًا لمعدل التبريد باستخدام مسبار فضي، من دون تحريك، لوسائط التبريد السريع البوليمرية المائية المستخدمة مع سبائك الصلب. وفي كلتا الحالتين، يحدد المسبار، والحوض، والاتجاه، والتاريخ الحراري، والإجراء نتيجة الاختبار. ومن ثم يمكن لمنحنى تبريد مُبلَّغ عنه أن يدعم المقارنة بين عينات اختُبرت بالطريقة نفسها، مع أنه قد لا يتنبأ بسلوك كل موضع في قطعة عمل متحركة ومزدحمة.
وتكتسب هذه التفرقة أهميتها لأن التحريك يغير الطبقة الحدّية للسائل واستقرار البخار المجاور للسطح الساخن. وأثناء التبريد السريع بالغمر، يمر انتقال الحرارة بمراحل معروفة: مرحلة أولية من الغشاء البخاري، ومرحلة الغليان النووي، ومرحلة الحمل الحراري بعد انخفاض درجة حرارة السطح إلى ما دون المجال الذي يحافظ على غليان شديد. وتصف مراجعة ASTM المعنونة Heat Transfer during Quenching and Assessment of Quench Severity—A Review معدل التبريد بأنه يتغير عبر هذه المراحل، لا بأنه يظل ثابتًا. ويمكن للتحريك أن يقصر مرحلة الغشاء البخاري أو يعرقلها، وأن يزيد استبدال السائل عند السطح، وأن يرفع معامل انتقال الحرارة الموضعي. كما يمكنه أن يجعل التبريد أقل تجانسًا إذا وصل الجريان إلى أحد الوجوه مباشرة بدرجة أكبر من وصوله إلى وجه آخر.
وتحدد اللجنة الفرعية D02.L0.06 التابعة لـ ASTM International إجراءات مختلفة للظروف المختلفة. وتشمل الطرق المدرجة لديها ASTM D6200 لزيوت التبريد السريع، وASTM D6482 لوسائط التبريد السريع البوليمرية المائية المُحرَّكة، وASTM D6549 لوسائط التبريد السريع المُحرَّكة، وASTM D8562 لوسائط التبريد السريع البوليمرية المائية المختبرة باستخدام مسبار فضي. وكلمة «مُحرَّك» في تسمية الطريقة ليست تفصيلًا إجرائيًا ثانويًا، بل إنها تغير البيئة الهيدروديناميكية التي يجري قياسها. فمقارنة نتيجة D8562 غير المُحرَّكة باختبار بوليمري مُحرَّك، ثم التعامل مع القيمتين باعتبارهما مقياسًا ثابتًا واحدًا، تخلط بين إعداد الاختبار وهوية وسيط التبريد السريع.
قد يُظهر الحوض الساكن مرحلة بخارية طويلة ومعدل تبريد أقصى أقل، في حين يمكن للضخ أو التحريك الميكانيكي أن ينهار جيوب البخار ويزيد التبريد أثناء الغليان النووي. ولا يعني التحريك المفرط ببساطة أن كل موضع سيبرد بالمعدل الأسرع نفسه. فقد تُحدث الدوامات، ومناطق إعادة الدوران، والمناطق الراكدة فروقًا محلية. وقد يرتفع معدل التبريد الأقصى للمسبار، بينما يظل سطح آخر من المكوّن محجوبًا جزئيًا عن السائل المتحرك.
وتربط دراسة Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media، التي استخدمت طريقة المسبار الواردة في ISO/DIS 9950، بين أداء التبريد المقاس وقيم H وفق Grossmann وبين الموصلية الحرارية واللزوجة. وتساعد هذه الخصائص في تفسير الاتجاهات، لكنها لا تحل محل شرط جريان محدد. كما تظل حركية الابتلال وسلوك الغليان عاملين حاسمين، ولا سيما أثناء الجزء ذي درجات الحرارة المرتفعة من منحنى التبريد.
التبريد بالنفاثة، والتبريد بالغمر، والجريان الاتجاهي
يفرض التبريد بالغمر والتبريد بالنفاثة شروطًا حدّية مختلفة. ففي التبريد بالغمر، تدخل القطعة في سائل محيط، ويتشكل مجال جريان بفعل الطفو، وحركة البخار، وحركة القطعة، وأي دوران مفروض للسائل. أما في التبريد بالنفاثة، فتزوّد فوهةٌ السائلَ بسرعة واتجاه محددين. وقد تصطدم النفاثة بوجه عريض، أو تدخل تجويفًا، أو تمر عبر شق، أو تصطدم بمنطقة مختارة. ومن ثم يعتمد إزالة الحرارة من السطح على موضع الاصطدام، وقطر النفاثة، والمسافة، والزاوية، والضغط، وقدرة السائل المستهلَك والبخار على الخروج.
وتثبت دراسة محكَّمة نُشرت عام 2022 بعنوان Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement بصورة مباشرة أن البنية المجهرية للصلب يحكمها معدل إزالة الحرارة من السطح ومعدل التبريد الموضعي، اللذان يتحكم فيهما نوع وسيط التبريد وترتيب الجريان. وترفض هذه النتيجة الافتراض الميسّر القائل إن لوسيط التبريد السريع معدل تبريد واحدًا في كامل القطعة. فقد تتبع منطقتان مصنوعتان من الصلب نفسه ومبرَّدتان في الخزان نفسه مسارين حراريين مختلفين إذا واجهت إحداهما تيارًا قويًا بينما تقع الأخرى في منطقة ظل ناتجة عن إعادة الدوران.
كما يمكن للجريان الاتجاهي أن يسبب لا تماثل حراريًا. فقد تؤدي نفاثة تصطدم بأحد جانبي صفيحة إلى إنشاء تدرج حاد في درجة الحرارة عبر السمك وتدرج مختلف على امتداد السطح. ويمكن لعمود دوّار أن يقلل ذلك اللاتماثل بتحريك كل محيطه عبر الجريان، مع أن الدوران يُدخل بدوره طبقة حدّية متغيرة. وقد يكون الجريان العرضي عبر رف من القطع فعالًا عند الأسطح المكشوفة، لكنه ضعيف بين المكوّنات المتقاربة. ولذلك ينبغي أن يرد ترتيب الجريان في سجل العملية إلى جانب درجة حرارة الحوض وتركيز وسيط التبريد السريع.
والنتيجة المعدنية العملية مباشرة. فإذا بردت منطقة بسرعة تكفي لكبح التحول الانتشاري، بينما مرت منطقة أخرى ببطء أكبر عبر مجال التحول، فقد تختلف النسب الناتجة من المارتنسيت، أو البينيت، أو البرليت، أو الفريت. وتتبع هذه الفروق المحلية اختلافات في الصلادة، والإجهاد المتبقي، والتشوه، ومخاطر التشقق. ولا يستطيع منحنى تبريد مأخوذ من موضع واحد للمسبار أن يثبت تجانس التبريد في كامل الحمولة المعقدة.
الحجب، واحتجاز البخار، وسماكة المقطع
تتحكم الهندسة في إمكانية وصول السائل. فقد يحتجز ثقبٌ البخار أثناء الغمر، ولا سيما عندما يعاكس محوره ومسار خروج البخار اتجاه الجريان. وقد يحتفظ تجويف بطبقة من الغاز الساخن أو البخار بعد أن يكون السطح المسطح المحيط قد دخل بالفعل في مرحلة الغليان النووي. وتغير الزوايا تطور الطبقة الحدّية، وقد تتعرض لجريان مركز، بينما لا تتلقى المناطق المحصورة المجاورة إلا قدرًا قليلًا من السائل المتجدد. وتوصف هذه التأثيرات عادةً بالحجب أو احتجاز البخار، لكنها في جوهرها مشكلات انتقال حرارة، وليست مجرد عيوب بصرية في دوران السائل.
ويمكن لاتجاه القطعة أن يحدد ما إذا كان البخار سيُصرَّف أو سيظل ملتصقًا. فقد يحتفظ جيب مواجه إلى الأسفل بطبقة بخارية مستقرة؛ بينما قد يؤدي تدوير المكوّن أو تغيير اتجاه النفاثة إلى تعريض السطح نفسه للسائل في وقت أبكر بكثير. وقد يبرد ثقب نافذ بطريقة مختلفة عن ثقب أعمى لأن للبخار والسائل مسارات خروج مختلفة. ويمكن للقطع المتراصة بإحكام أن تحجب بعضها بعضًا، فتقلل الجريان الموضعي وتغير شدة التبريد السريع الظاهرية التي تتعرض لها القطع الداخلية، حتى عندما يظل معدل ضخ الخزان دون تغيير.
وتضيف سماكة المقطع تخزينًا حراريًا. فقد تقترب شفة رقيقة من درجة حرارة وسيط التبريد السريع بسرعة، بينما تظل النواة في بروز سميك ساخنة وتواصل إمداد سطحها بالحرارة. ولذلك قد يمر السطح بالغليان الغشائي، ثم الغليان النووي، ثم الحمل الحراري، في حين يظل المركز قريبًا من درجة حرارة الأوستنة. وفي المقطع السميك، لا يعتمد معدل التبريد الموضعي على معامل انتقال الحرارة الخارجي وحده، بل يعكس أيضًا التوصيل الحراري من الداخل. وتزيد الزوايا، والثقوب، والانتقالات بين المقاطع الرقيقة والسميكة من حدة هذه الفروق.
ولهذا السبب، ينبغي التعامل مع نتيجة مسبار قياسي بوصفها مؤشرًا مضبوطًا للأداء النسبي في ظل الطريقة المحددة له. ولا ينبغي تحويلها تلقائيًا إلى تصنيف عام ثابت بين الزيت والماء، أو تطبيقها دون تغيير على كل هندسة. فالسؤال المهم ليس ببساطة ما إذا كان الوسط يُسمى زيتًا، أو ماءً، أو بوليمرًا، أو محلولًا ملحيًا، بل كيف يزيل وسيط التبريد المحدد، وترتيب الجريان، وسلوك الابتلال، واتجاه القطعة، وهندسة المقطع الحرارةَ عند الموضع الذي يتحكم في تحول الصلب.
قيمة H لغروسمان ومعنى شدة الإخماد
قيمة H بوصفها تمثيلًا لانتقال الحرارة
تمنح طريقة غروسمان شدة الإخماد صيغةً عددية من خلال قيمة H. وهي لا تُسنِد ترتيبًا جوهريًا إلى الماء أو الزيت أو المحلول الملحي، بل تمثل مدى فعالية عملية إخماد معينة في إزالة الحرارة من سطح الفولاذ ونقلها إلى وسط الإخماد.
في المعالجة الكلاسيكية، ترتبط قيمة H بمعامل انتقال الحرارة السطحي، ، وبالموصلية الحرارية للفولاذ، ، ويُعبَّر عنها عادةً كما يلي:
وغالبًا ما تُسجَّل القيمة بوحدات الطول العكسية، مثل ، تبعًا للمخطط أو لنظام المراجع المستخدم. وتشير قيمة H الأعلى إلى شرط حدّي أشد: إذ تغادر الحرارة سطح الفولاذ بسرعة أكبر مقارنةً بقدرة الفولاذ على توصيل الحرارة داخليًا. أما القيمة الأقل فتمثل حدًا حراريًا أقل شدة.
ويكتسب هذا التمييز أهمية لأن الإخماد لا يتحكم فيه انتقال الحرارة السطحي وحده. إذ يبرد السطح أولًا، بينما يظل مركز القضيب أو الصفيحة ساخنًا. ويجب أن تنتقل الحرارة من الداخل نحو السطح قبل أن تدخل إلى وسط الإخماد. وتجمع تحليلات غروسمان بين قيمة H على جانب وسط الإخماد وقابلية تصلب الفولاذ وهندسة المقطع لتقدير الجزء من المقطع الذي يمكن أن يتحول إلى مارتنسيت.
وتستخدم طريقة غروسمان عادةً القطر الحرج المثالي، ، بوصفه مقياس قابلية التصلب من جانب الفولاذ. ويصف القطر الحرج المثالي حجم قضيب دائري يُتوقع أن يحقق استجابة تحول محددة عند إخضاعه لإخماد ذي شدة لا نهائية، بحيث يُفترض أن يصل السطح إلى درجة حرارة وسط الإخماد من دون مقاومة بينية تُذكر. أما القطر الحرج الفعلي فيعتمد على كلٍّ من وH. ولذلك يمكن للفولاذ نفسه أن يعطي مقاطع صلادة مختلفة جدًا عند إخماده في زيت ساكن أو زيت متحرك أو ماء أو محلول ملحي.
ولا تعني قيمة H الكبيرة تلقائيًا أن كل نقطة في المكوّن تبرد بسرعة كافية لتكوين المارتنسيت. فهي تعني أن الحد السطحي يزيل الحرارة بفعالية. وقد يظل المقطع السميك يبرد ببطء عند مركزه بسبب المسافة التي يجب أن تقطعها الحرارة. ويمكن لمقطع رقيق من فولاذ متوسط قابلية التصلب أن يتصلب بالكامل في وسط إخماد منخفض الشدة، في حين قد يحتفظ مقطع سميك من الدرجة نفسها بالفريت أو البيرليت أو البينيت في قلبه.
ومن ثم، تمثل الطريقة حلقة وصل بين بيانات قابلية التصلب وظروف العملية. فهي تساعد على تفسير استجابة الفولاذ، ولا تحل محل منحنى التبريد أو مسح الصلادة أو اختبار التحقق من صلاحية العملية الإنتاجية.
ولا ينبغي كذلك الخلط بين هذا الرقم ومعدل التبريد عند درجة حرارة واحدة. فالإخماد يمر بعدة مراحل لانتقال الحرارة. وخلال مرحلة الغشاء البخاري الأولية، يمكن لغطاء بخاري مستقر أن يعزل السطح ويحد من تدفق الحرارة. ويبدأ الغليان التَّنَوِّي عندما ينهار الغشاء؛ إذ يلامس السائل الفولاذ الساخن بصورة متقطعة، وقد يصبح استخراج الحرارة سريعًا جدًا. وعند درجات الحرارة المنخفضة، ينحسر الغليان ويتحكم الحمل الحراري في التبريد المتبقي. ويؤكد استعراض ASTM International لعام 2024، انتقال الحرارة أثناء الإخماد وتقييم شدة الإخماد—استعراض، أن معدل التبريد يتغير عبر هذه المراحل المتميزة. وتضغط قيمة H واحدة هذا السلوك المتغير في تمثيل هندسي.
نطاقات مرجعية نموذجية
تضع قيم غروسمان المرجعية المتداولة الزيت الساكن عند نحو 0.25–0.30، والماء الساكن عند 0.9–1.0، والصودا الكاوية الساكنة أو المحلول الملحي عند نحو 2. وتفيد هذه الأرقام في إظهار الترتيب التقليدي للحجم، لكنها ليست تصنيفات ثابتة تُسنَد بصورة دائمة إلى فئات كيميائية معينة.
وتوضح النطاقات المرجعية الأوسع سبب إمكانية التضليل عند استخدام رقم واحد لكل فئة من أوساط الإخماد. فقد أُبلغ عن قيم H نموذجية تبلغ نحو 2.0–5.0 للمحلول الملحي، و0.90–2.0 للماء المقطر عند درجة حرارة الغرفة، و0.2–1.2 لمحاليل البوليمرات المائية، و0.25–0.80 لزيوت الإخماد التقليدية أو السريعة. ويُعد التداخل بين هذه النطاقات كبيرًا. فقد يقترب زيت إخماد سريع من الحد الأدنى لنظام مائي في حالة معينة، بينما يمكن لمحلول بوليمري أن يعطي شدة قريبة من شدة الماء أو الزيت تبعًا للتركيز ودرجة الحرارة والتحريك.
ويُسند عرض NPTEL لعام 2024 إلى الماء غير المتحرك تصنيفًا اعتباطيًا للشدة النسبية مقداره 1.0. وتكتسب كلمة «اعتباطي» أهمية هنا: فالرقم يوفر مقياسًا مرجعيًا، وليس وحدة أساسية لشدة الإخماد. وهو يتيح مقارنة الظروف الأخرى بخط أساس محدد، لكنه لا يعني أن جميع أحواض الماء غير المتحركة تنتج منحنى تبريد متماثلًا تمامًا أو البنية المجهرية نفسها للفولاذ.
وقد يُظهر المحلول الملحي شدة ظاهرية أعلى من الماء لأن الأملاح المذابة تغير قابلية الابتلال وتعيق تكوّن الغشاء البخاري. ومع ذلك، يؤثر في النتيجة كلٌّ من تركيز الملح، ودرجة حرارة الحمام، والتلوث، وحالة سطح قطعة الشغل، وحركتها داخل الحمام. وقد تنتج محاليل الصودا الكاوية أيضًا تبريدًا قويًا لأن سلوكها في الابتلال يختلف عن سلوك الماء العادي. ولا يمكن للملصق الكيميائي وحده تحديد قيمة H.
ويضيف الزيت مجموعة أخرى من المتغيرات. إذ تؤثر اللزوجة، والموصلية الحرارية، وكيمياء الإضافات، والأكسدة، والتلوث، ودرجة حرارة الحمام في مراحل البخار والغليان والحمل الحراري. وقد يعطي زيت مصنف على أنه زيت إخماد سريع في اختبار معين نتيجة مختلفة بدرجة ملحوظة بعد الخدمة المطولة أو عند استخدام ترتيب مختلف للتدفق. أما محاليل البوليمرات المائية فهي أكثر حساسية للتركيز، ونوع البوليمر، والتحلل، وحركة المحلول. ويمكن أن تتغير منحنيات تبريدها تغيرًا كبيرًا مع تغير ترسب البوليمر على سطح الفولاذ.
لماذا لا تُعد قيمة H ثابتًا ماديًا عالميًا
تنتمي قيمة H إلى حالة اختبار أو عملية محددة، ولا تنتمي إلى اسم وسط الإخماد وحده. فهي تعتمد على التحريك أو التدفق، وهندسة المسبار، ومادة المسبار، وحالة السطح، ودرجة حرارة الحمام، وحجم الحمل، والاتجاه، والطريقة المستخدمة لحساب النتيجة أو الإبلاغ عنها. وقد تعتمد القيمة المقاسة أيضًا على الجزء من منحنى التبريد الذي يجري التركيز عليه.
ولهذا السبب، يجب تحديد معايير منحنى التبريد إلى جانب نتائجها. إذ تحدد ISO 9950:1995 طريقة مسبار من سبيكة النيكل لتعيين خصائص تبريد زيوت الإخماد الصناعية في ظروف معيارية غير متحركة. وتحدد ASTM D8562-24 اختبار معدل تبريد بمسبار فضي غير متحرك لوسائط الإخماد البوليمرية المائية المستخدمة مع سبائك الفولاذ. وتدرج اللجنة الفرعية ASTM Subcommittee D02.L0.06 المعيار ASTM D6200 لزيوت الإخماد، وASTM D6482 لوسائط الإخماد البوليمرية المائية المتحركة، وASTM D6549 لوسائط الإخماد المتحركة، وASTM D8562 لوسائط الإخماد البوليمرية المائية المختبرة باستخدام مسبار فضي.
ويمكن لهذه الطرق أن تدعم المقارنة، لكن لا ينبغي نقل قيمها بين أنظمة مختلفة دون توضيح وتحفظ. فالمسبار الفضي في حمام بوليمري غير متحرك لا يحاكي مطروقة فولاذية تتحرك داخل خزان إنتاج متحرك. كما أن مسبار سبيكة النيكل المخصص لمقارنة الزيوت لا يوفر قيمة H مباشرة لعملية تجري في محلول ملحي. وتؤثر الخواص الحرارية للمسبار، وأبعاده، وتشطيب سطحه، وسجل درجة حرارته في منحنى التبريد المقاس.
ويجب أن يظل الفرق بين شدة التبريد المقاسة وقيمة H لغروسمان واضحًا. فسجل منحنى التبريد درجة الحرارة مقابل الزمن عند موضع المسبار. أما تحليل غروسمان فيستخدم تمثيلًا فعالًا لانتقال الحرارة لربط حد الإخماد بقابلية تصلب الفولاذ واستجابة المقطع. وقد يُحوَّل منحنى التبريد إلى شدة مقدَّرة لغرض تحليلي معين، لكن هذا التحويل يتضمن افتراضات.
وتوضح الدراسة المحكمة المنشورة عام 2022، دور طريقة الإخماد في معدل تبريد الفولاذ وبنيته المجهرية: الاختلافات في سائل التبريد وترتيب تدفقه، النتيجة العملية بصورة مباشرة: إذ تعتمد البنية المجهرية للفولاذ على معدل إزالة الحرارة من السطح ومعدل التبريد الموضعي، وكلاهما يتحكم فيه نوع سائل التبريد وترتيب تدفقه. كما تربط دراسة تأثير الموصلية الحرارية واللزوجة في أداء تبريد وسائط الإخماد السائلة بين أداء التبريد المقاس وقيم H لغروسمان وبين الموصلية الحرارية واللزوجة للسائل باستخدام طريقة المسبار الواردة في ISO/DIS 9950.
وبناءً على ذلك، تكون قيم H أكثر فائدة عندما يُبلَّغ عنها مع الظروف التي أنتجتها. فعبارة «زيت، H = 0.3» غير مكتملة. وينبغي أن يحدد البيان ذو المعنى التقني نوع الزيت، ودرجة حرارة الحمام، وحالة التحريك، وطريقة المسبار أو قطعة الشغل، وأساس الحساب. ومن دون هذه المعلومات، لا يمثل الرقم سوى مرجع تقريبي. ويظل تحليل غروسمان ذا قيمة تحديدًا عند التعامل معه بوصفه نموذجًا لحد إخماد معين، لا بوصفه ثابتًا ماديًا عالميًا أو ترتيبًا دائمًا لوسائط الإخماد.
اختبار منحنى التبريد وطرائق المسبار
بيانات الزمن–درجة الحرارة ومنحنيات التبريد
يسجل اختبار منحنى التبريد درجة حرارة مسبار ساخن أثناء تبرده في وسط إخماد. وتكون النتيجة مجموعة بيانات للزمن ودرجة الحرارة، تُرسم عادةً بحيث يكون الزمن على المحور الأفقي ودرجة حرارة المسبار على المحور الرأسي. يوضح المنحنى مدى سرعة خروج الحرارة من المسبار عند كل درجة حرارة، بينما يعطي مشتقه، ، معدل التبريد اللحظي. ويعني الجزء شديد الانحدار فقداناً سريعاً لدرجة الحرارة، في حين يدل الجزء قليل الانحدار على انتقال حراري أبطأ.
لا يكون الميل ثابتاً، لأن الإخماد لا ينطوي على آلية واحدة لانتقال الحرارة من البداية إلى النهاية. فعندما يدخل مسبار ساخن في سائل، قد يتشكل غلاف بخاري حول سطحه. وتفصل مرحلة الغليان الغشائي هذه المسبار عن السائل، وغالباً ما تنتج معدل تبريد منخفضاً أو متوسطاً نسبياً. وعندما ينهار الغشاء البخاري، يلامس السائل السطح بصورة متقطعة أو مستمرة. ويمكن عندئذٍ للغليان النوي أن يزيل الحرارة بسرعة كبيرة جداً، منتجاً أشد أجزاء المنحنى انحداراً. وعند درجات الحرارة المنخفضة، يهدأ الغليان ويصبح الحمل الحراري الآلية الرئيسية، ولذلك يستوي المنحنى عادةً من جديد.
تعتمد الانتقالات الدقيقة على وسط الإخماد، وسطح المسبار، ودرجة الحرارة، والتحريك، والتلوث، وسلوك التبلل. ويمكن لوسط إخماد يكسر الغشاء البخاري بسرعة أن يبرد المسبار بسرعة حتى إن لم تكن موصليته الحرارية استثنائية. وعلى العكس، يمكن لسوء التبلل أن يحافظ على طبقة بخارية عازلة ويؤخر استخلاص الحرارة. وتؤكد مراجعة ASTM International، انتقال الحرارة أثناء الإخماد وتقييم شدة الإخماد—مراجعة، أن معدل التبريد يتغير عبر مراحل إخماد متميزة، بدلاً من بقائه خاصية ثابتة للسائل.
لذلك يوفر تحليل منحنى التبريد معلومات أكثر من مجرد تصنيف واحد مثل «زيت» أو «ماء» أو «محلول ملحي». فقد يذكر الاختبار الزمن اللازم للتبريد عبر درجات حرارة محددة، أو أقصى معدل تبريد، أو درجة الحرارة التي يحدث عندها هذا المعدل الأقصى، أو معدل التبريد عند درجات حرارة محددة. ويمكن مقارنة هذه القيم عند استخدام هندسة المسبار نفسها، ودرجة الحرارة الابتدائية نفسها، والوعاء نفسه، والتحريك نفسه، ونظام اكتساب البيانات نفسه، وإجراء الإبلاغ نفسه.
وللمجال الحراري أهمية معدنية. ففي قطعة فولاذية، يمكن لمعدل التبريد عبر نطاق تحول الأوستنيت إلى البرليت أو الأوستنيت إلى البينايت أن يؤثر في نسبة نواتج التحول وتوزيعها. ويؤثر التبريد عبر نطاق بدء تكوّن المارتنسيت في تشكل المارتنسيت، في حين يمكن للتبريد السطحي المفرط أن يزيد الإجهاد الحراري وخطر التشوه أو التشقق. ولا يعيد المسبار إنتاج كل خصائص مكوّن فولاذي حقيقي، لكنه يوفر قياساً مضبوطاً لسلوك انتقال الحرارة.
ولهذا السبب يجب فصل نوع وسط الإخماد عن شدة التبريد المقاسة. فالمقياس النسبي التقليدي لدى NPTEL يخصص للماء غير المحرَّك تصنيف شدة اعتباطياً مقداره 1.0. وهذا الرقم مرجع، وليس ثابتاً مادياً. إذ يمكن للتحريك، ودرجة حرارة الماء، والغاز المذاب، وحالة السطح، وهندسة القطعة أن تغير النتيجة المقاسة. وينطبق التمييز نفسه على تحليل Grossmann. وتبلغ قيم H المرجعية النموذجية نحو 0.25–0.30 للزيت الساكن، و0.9–1.0 للماء الساكن، ونحو 2 لهيدروكسيد الصوديوم الكاوي الساكن أو المحلول الملحي الساكن. وتشمل النطاقات الأوسع المنشورة 2.0–5.0 للمحلول الملحي، و0.90–2.0 للماء المقطر في درجة حرارة الغرفة، و0.2–1.2 لمحاليل البوليمرات المائية، و0.25–0.80 لزيوت الإخماد التقليدية أو السريعة. وهذه نطاقات عملية وليست ثوابت غير قابلة للتغير لكل حمام وكل حالة تشغيل.
وتختلف قيمة H أيضاً عن منحنى تبريد المسبار. إذ تمثل لدى Grossmann شدة الإخماد في نموذج لتدفق الحرارة يُستخدم مع قابلية تصليب الفولاذ وحسابات حجم المقطع. أما اختبار المسبار فيقيس الاستجابة الحرارية لمسبار محدد وفق إجراء محدد. ويمكن الربط بين الاثنين، لكن لا ينبغي إحلال أحدهما محل الآخر من دون علاقة ارتباط محددة.
ASTM D6200 وD6482 وD6549
تحدد ورقة التوصيف الصادرة عن ASTM International، توصيف أوساط الإخماد بتحليل منحنى التبريد، المعايير ASTM D6200 وASTM D6482 وASTM D6549 باعتبارها معايير ذات صلة بمنحنيات التبريد. كما تدرج اللجنة الفرعية ASTM Subcommittee D02.L0.06 تطبيقاتها المقصودة: يتناول ASTM D6200 زيوت الإخماد، ويتناول ASTM D6482 أوساط إخماد البوليمرات المائية المحرَّكة، ويتناول ASTM D6549 أوساط الإخماد المحرَّكة. ويُدرج ASTM D8562 بصورة منفصلة لأوساط إخماد البوليمرات المائية التي تُختبر باستخدام مسبار فضي.
ولا تقتصر المعايير على تصنيف السوائل بحسب أسمائها الكيميائية. فهي تحدد ترتيباً للاختبار بحيث يمكن قياس التاريخ الحراري للمسبار ومقارنته. وتؤثر جميعاً في النتيجة أبعاد المسبار ومادته، وحجم السائل، ودرجة حرارة الحمام، وترتيب التحريك أو الجريان، وموضع المسبار، ومتطلبات تسجيل درجة الحرارة. ولا يمكن تلقائياً اعتبار نتيجة أُخذت وفق ASTM D6200 مكافئة لنتيجة أُخذت وفق ASTM D6482 أو ASTM D6549، لأن المسبار وظروف التشغيل قد يختلفان.
ويستحق التحريك اهتماماً خاصاً. فحركة السائل تغير سماكة الطبقة البخارية واستقرارها، وتجدد وسط الإخماد الأبرد عند سطح المسبار، وتغير الانتقال بين الغليان والحمل الحراري. وفي الخزان الصناعي، قد تنتج الحركة عن المضخات أو المراوح أو النفاثات أو حركة القطعة أو الدوران حول الحامل. ولذلك فإن وصف الوسط بأنه «محرَّك» لا يمثل وصفاً كاملاً للحالة الهيدروديناميكية ما لم يُضبط اتجاه الجريان وشدته أو يُسجلا أيضاً.
يحدد ASTM D8562-24 اختباراً غير محرَّك لمعدل التبريد باستخدام مسبار فضي لأوساط إخماد البوليمرات المائية المستخدمة مع سبائك الفولاذ. ويمكن لنتيجته أن توجه مقارنة تركيبات البوليمرات المائية أو أن تشير إلى شدة التبريد النسبية وفقاً لهذه الطريقة. لكنها لا تستطيع تحديد ترتيب عالمي مقارنةً بكل نظام زيتي أو حمام مائي أو نظام محلول ملحي، لأن النتيجة تخص حالة الاختبار المحددة باستخدام مسبار فضي في حمام غير محرَّك.
ويكتسب إطار ASTM فائدته تحديداً من كونه يحد من الادعاء المطروح. فإذا اختُبر زيتان وفق ASTM D6200 في المختبر نفسه مع قابلية تكرار مقبولة، أمكن لمنحنييهما دعم مقارنة نسبية. أما إذا اختُبر أحد الزيتين في حمام ساكن والآخر في خزان إنتاج ذي دوران قوي، فإن الرقمين لا يصفان الحالة نفسها لانتقال الحرارة. كما أن المنحنى لا يتنبأ مباشرةً بالصلادة أو التشوه أو الإجهاد المتبقي أو التشقق من دون مراعاة نوع الفولاذ، وسماكة المقطع، والهندسة، وحالة الأوستنيت السابقة، وتحميل القطعة.
وتربط الدراسة المحكمة المنشورة عام 2022 بعنوان دور طريقة الإخماد في معدل التبريد والبنية المجهرية للفولاذ: التغيرات في سائل التبريد وترتيب جريانه هذا الارتباط الإجرائي مباشرةً؛ إذ تتحكم في البنية المجهرية للفولاذ سرعة إزالة الحرارة من السطح ومعدل التبريد الموضعي، وكلاهما يخضع لنوع سائل التبريد وترتيب جريانه. ومن ثم فإن نتيجة المسبار تمثل دليلاً على اختبار لانتقال الحرارة، وليست مواصفة كاملة للبنية المجهرية التي ستتكون في كل قطعة فولاذية.
ISO 9950:1995 ومسبار سبيكة النيكل
يحدد ISO 9950:1995 طريقة مسبار من سبيكة النيكل لتحديد خصائص تبريد زيوت الإخماد الصناعية وترتيبها وفقاً لها، في ظروف قياسية غير محرَّكة. وتُسجل الاستجابة الحرارية للمسبار أثناء تبرده في الزيت، ويوفر المنحنى الناتج معلومات مقارنة عن سلوك التبريد عند درجات حرارة مختلفة. ونظراً إلى أن الطريقة تستخدم مسباراً محدداً من سبيكة النيكل وحماماً غير محرَّك، تستطيع المختبرات مقارنة سلوك الزيوت عند الحفاظ على الظروف المحددة.
ولهذا الترتيب معنى ضيق لكنه مفيد. فإذا أنتج الزيت A استجابة تبريد أسرع من الزيت B في اختبار ISO 9950:1995، فإن للزيت A خاصية تبريد مقاسة أكبر وفقاً لهذه الطريقة. ويمكن للنتيجة أن تساعد في تحديد التغيرات الناجمة عن الأكسدة أو التلوث أو التقادم أو اختلافات التركيبة، عندما تُختبر العينات بصورة متسقة.
لكنها لا تثبت أن الزيت A سيبرد كل نوع من الفولاذ بسرعة أكبر في كل فرن أو خزان. فقد يؤدي التحريك في الإنتاج إلى كبح الغليان الغشائي، وقد يغير الحمل الجريان الموضعي، وقد يختلف تبلل سطح قطعة الشغل عن تبلل مسبار سبيكة النيكل. ويمكن لدرجة حرارة الحمام، وتركيز الملوثات، وموضع المسبار، وهندسة القطعة أن تغير جميعها تسلسل انتقال الحرارة. كما أن الترتيب لا يحدد قيمة H لدى Grossmann ما لم تُطوَّر علاقة موثقة لهذا الوسط وتطبيقه.
استخدمت دراسة تأثير الموصلية الحرارية واللزوجة في أداء تبريد أوساط الإخماد السائلة طريقة مسبار ISO/DIS 9950 لربط أداء التبريد المقاس وقيم H لدى Grossmann بالموصلية الحرارية واللزوجة. وتوضح هذه الأعمال كيف يمكن ربط بيانات المسبار بالنماذج الهندسية، لكن هذا الربط يعتمد على ظروف الاختبار وافتراضات النموذج. فقيمة الموصلية أو اللزوجة وحدها لا تحدد منحنى التبريد؛ إذ يمكن لسلوك التبلل والغليان أن يهيمن على نطاقات حرارية معينة.
لذلك يكون اختبار منحنى التبريد أكثر موثوقية عندما يُذكر نطاقه بدقة: مادة المسبار، والمعيار، ودرجة حرارة الحمام، وحالة التحريك، ونطاق درجة الحرارة المقاس، ومقياس معدل التبريد المُبلَّغ عنه. وقد يكون قول «الماء أشد من الزيت» تقريباً أولياً مفيداً في ظروف متقارنة. لكنه ليس نتيجة اختبار كاملة. فالمقارنة القابلة للدفاع عنها تكون دائماً بين منحنيات مقاسة تم الحصول عليها بطرائق محددة، وفُسرت مع مراعاة الفولاذ الفعلي والهندسة وترتيب الإخماد.
ASTM D8562-24 لأوساط إخماد البوليمرات المائية
يحدد ASTM D8562-24 اختباراً غير مُحرَّك لمعدل التبريد باستخدام مسبار فضي لأوساط الإخماد البوليمرية المائية المستخدمة مع سبائك الصلب. Strong evidence
يحدد ASTM D8562-24 اختبار معدل التبريد بمسبار فضي غير مُحرَّك لسوائل الإخماد البوليمرية المائية المستخدمة مع سبائك الفولاذ. وتحدد هذه الصياغة نطاق الطريقة وحدودها. فهي لا تُنشئ ترتيبًا ثابتًا تقع فيه كل محاليل البوليمر بين الزيت والماء، ولا تُسند شدة تبريد عالمية واحدة إلى بوليمر مائي اعتمادًا على تركيبه وحده. فالنتيجة تخص مسبارًا ووعاءً وحالة سائل إخماد واختبار انتقال حرارة محددة.
وتكتسب هذه التفرقة أهمية لأن «نوع سائل الإخماد» و«شدة التبريد المقاسة» يصفان أمرين مختلفين. ويُعرَّف محلول البوليمر المائي بحسب نظام البوليمر المذاب أو المبعثر وتركيزه؛ كما يعكس منحنى التبريد المقاس درجة الحرارة، والتلوث، وسلوك البلل، وحركة السائل، وترتيب المسبار. أما شدة الإخماد وفق Grossmann، والمعبر عنها بقيمة H-value، فهي تمثيل هندسي منفصل لشدة الإخماد. ولا ينبغي التعامل مع نتيجة معدل التبريد وفق D8562-24 على أنها قيمة H-value ما لم يُجرَ تحليل مناسب وتكن افتراضاته صالحة.
نطاق اختبار المسبار الفضي
يمنح المسبار الفضي طريقة D8562-24 استجابة حرارية محددة. فالفضة ذات موصلية حرارية عالية، ولذلك صُمم المسبار لتسجيل سلوك انتقال الحرارة الذي يفرضه سائل الإخماد عند سطحه، وليس سلوك التحول في عينة فولاذية. ويمكن بعد ذلك تحويل سجل درجة الحرارة-الزمن المقاس إلى معلومات عن معدل التبريد عند درجات حرارة أو ضمن فترات حرارية محددة. ومن ثم، يصف الاختبار سائل الإخماد في ظل شروط الطريقة؛ لكنه لا يتنبأ مباشرة بالتاريخ الحراري لكل قطعة فولاذية.
وهذا القيد ليس عيبًا. فالمسبار المعياري يتيح إجراء مقارنات مضبوطة. فإذا اختُبر سائلان مائيان بوليمريان للإخماد باستخدام الجهاز نفسه، والتحضير نفسه، ودرجة الحرارة نفسها، وإجراء الإبلاغ نفسه، أمكن مقارنة منحنيي التبريد على أساس مشترك. وقد تُظهر المقارنة، على سبيل المثال، أن أحد المحلولين يزيل الحرارة بسرعة أكبر ضمن نطاق حراري محدد، بينما ينتج الآخر معدلًا مختلفًا خلال الجزء المتأخر من التبريد. وقد تخفي قيمة واحدة لأقصى معدل تبريد هذا الاختلاف.
ولا يكون التبريد ثابتًا منذ الغمر حتى الوصول إلى الاتزان النهائي. وتصف مراجعة ASTM International المعنونة انتقال الحرارة أثناء الإخماد وتقييم شدة الإخماد—مراجعة مراحل إخماد متميزة والتغيرات المرتبطة بها في سلوك انتقال الحرارة. فقد تفصل طبقة بخار ساخنة المسبار عن السائل في البداية؛ ثم تنهار هذه الطبقة مع بدء البلل، مما يؤدي إلى مرحلة غليان نووي أسرع. وعند انخفاض درجات حرارة المسبار، يتراجع الغليان ويصبح الحمل الحراري أكثر تأثيرًا. وتعتمد درجات حرارة الانتقال، ومدة كل مرحلة، ومعدلات التبريد على السائل وتفاعله مع السطح.
وتجعل سوائل الإخماد البوليمرية البلل ذا أهمية خاصة. فقد تتكون أغشية بوليمرية على السطح الساخن، فتغير استقرار غشاء البخار وطريقة وصول السائل إلى المسبار. ويمكن أن يؤثر التركيز، وعمر المحلول، والبقايا، وجودة الماء، والتلوث في ذلك الغشاء. ولذلك قد ينتج التركيز الاسمي نفسه للبوليمر منحنيات تبريد مختلفة في ظروف تشغيل مختلفة. وتربط الدراسة دور طريقة الإخماد في معدل التبريد والبنية المجهرية للفولاذ: الاختلافات في سائل التبريد وترتيب جريانه بين البنية المجهرية للفولاذ ومعدل إزالة الحرارة من السطح ومعدل التبريد المحلي، وكلاهما تتحكم فيهما نوعية سائل التبريد وترتيب جريانه. وتقيس D8562-24 مظهرًا مضبوطًا واحدًا من هذا السلوك، وليس كل مظهر صناعي ممكن له.
كما تمنع مادة المسبار إجراء مقارنات عفوية بين المعايير. إذ تحدد ISO 9950:1995 اختبارًا بمسبار من سبيكة النيكل لتحديد خصائص التبريد لزيوت الإخماد الصناعية وترتيبها في ظل شروط معيارية غير مُحرَّكة. ويتناول ASTM D6200 زيوت الإخماد، في حين تتناول D8562-24 سوائل الإخماد البوليمرية المائية باستخدام مسبار فضي. ولا يعادل معدل التبريد العددي الناتج عن طريقة الزيت ذات مسبار سبيكة النيكل تلقائيًا معدل التبريد العددي الناتج عن طريقة البوليمر ذات المسبار الفضي. فتركيب المسبار، واستجابته الحرارية، وهندسة العينة، وأجهزة القياس، وفئة سائل الإخماد، كلها تؤثر في النتيجة.
شروط الاختبار غير المُحرَّك
تُعد عبارة «غير مُحرَّك» جزءًا رئيسيًا من تسمية D8562-24، وليست تفصيلًا مختبريًا ثانويًا. ويهدف الاختبار إلى قياس استجابة التبريد من دون تحريك ميكانيكي مفروض أو جريان سائل مضبوط حول المسبار. ويزيل هذا الشرط متغيرًا مهمًا ويدعم إجراء مقارنات قابلة للتكرار بين المحاليل البوليمرية المائية. لكنه لا يعني أن سائل الإخماد ساكن من كل النواحي الفيزيائية؛ فالسائل الساخن يرتفع، والبخار يتحرك، وتُنشئ فروق الكثافة حملًا حراريًا طبيعيًا. والمقصود أن الطريقة لا تعيد عمدًا محاكاة مضخة أو دفاعة أو نفاثة رش أو فوهة أو حركة قطعة الشغل.
ونادرًا ما تتصرف الأحواض الصناعية كحمام مختبري ساكن تمامًا. فقد تدخل القطع رأسيًا أو أفقيًا، وقد تتحرك السلال، وقد تضخ المضخات السائل، وقد تعيد الأسطح القريبة توجيه الجريان. كما يفرض نظام الرش شروطًا حدية مختلفة تمامًا. ويمكن للجريان أن يفتت أغشية البخار، ويجدد السائل الأبرد عند السطح، ويزيل الطبقات الحدية الغنية بالبوليمر، ويغير التوازن بين الغليان والحمل الحراري. وبالتالي، تصف نتيجة D8562-24 حالة الاختبار غير المُحرَّك حتى عندما يكون حوض الإنتاج مُحرَّكًا.
ويجب أيضًا ضبط درجة حرارة سائل الإخماد والإبلاغ عنها، لأن اللزوجة، ومحتوى الغاز المذاب، والبلل، والسعة الحرارية تتغير مع درجة الحرارة. وينبغي تطبيق القدر نفسه من الانضباط على تركيز البوليمر وحالة المحلول. فلا يجوز افتراض أن اختبارًا أُجري على محلول جديد بتركيز معين يمثل حمام تشغيل تراكم فيه الزيت، والجسيمات الدقيقة، والأملاح، ونواتج التآكل، أو نواتج تحلل البوليمر. كما يمكن لممارسات التنظيف وأخذ العينات أن تغير النتائج قبل إدخال المسبار إلى السائل.
وتفسر هذه العوامل سبب كون عبارة «الماء أشد تبريدًا من الزيت» مبسطة أكثر من اللازم لاتخاذ قرارات تقنية. ففي معالجة NPTEL لعام 2024، يُسند إلى الماء غير المُحرَّك تصنيف نسبي اعتباطي للشدة مقداره 1.0. وتبلغ القيم المرجعية النموذجية وفق Grossmann نحو 0.25–0.30 للزيت الساكن، و0.9–1.0 للماء الساكن، ونحو 2 للصودا الكاوية الساكنة أو المحلول الملحي الساكن. وتعطي نطاقات منشورة أوسع قيمًا قدرها 2.0–5.0 للمحلول الملحي، و0.90–2.0 للماء المقطر عند درجة حرارة الغرفة، و0.2–1.2 للمحاليل البوليمرية المائية، و0.25–0.80 لزيوت الإخماد التقليدية أو السريعة. وهذه نطاقات مرجعية وليست ثوابت مادية غير قابلة للتغير. إذ يمكن للتحريك، ودرجة الحرارة، والبلل، والهندسة، وطريقة الحساب المختارة أن تغير النتيجة المقاسة بدرجة كبيرة.
كما تتطلب كلمة «مُحرَّك» دقة تستند إلى المعايير. إذ تحدد اللجنة الفرعية D02.L0.06 التابعة لـ ASTM المعيار ASTM D6482 لسوائل الإخماد البوليمرية المائية المُحرَّكة، والمعيار ASTM D6549 لسوائل الإخماد المُحرَّكة، إلى جانب D6200 لزيوت الإخماد وD8562 لسوائل الإخماد البوليمرية المائية المختبرة باستخدام مسبار فضي. وقد يكون D6482 أو D6549 أكثر تمثيلًا عندما تعتمد عملية الإنتاج على الدوران أو الحركة. أما اختيار D8562-24 لعملية مُحرَّكة لمجرد سهولة استخدامه، فيؤدي إلى عدم توافق بين الطريقة والعملية.
استخدام النتائج للمقارنة والاختيار
يمكن أن تساعد نتائج D8562-24 في اختيار سائل الإخماد أو مقارنة شدة الإخماد، شريطة أن تبدأ المقارنة من نطاق الطريقة. فالسؤال الأول ليس «أي منحنى له أكبر رقم؟» بل «هل تم الحصول على المنحنيات باستخدام الطريقة المنطبقة نفسها، والمسبار نفسه، ودرجة حرارة سائل الإخماد نفسها، والتركيز نفسه، وحالة التحريك نفسها؟» ولا ينبغي مقارنة بيانات معدل التبريد إلا بعد التحقق من ذلك.
وتتناول المقارنة المفيدة المنحنى الكامل. فالمعدل خلال مرحلة البخار يبين المدة التي يظل فيها السطح معزولًا بالبخار. وقد يتحكم المعدل أثناء الغليان النووي في المرور عبر نطاقات حرارية يمكن أن يؤدي فيها التبريد المفرط إلى زيادة خطر التشوه أو التشقق. أما الجزء الحملِي عند درجات الحرارة المنخفضة فيؤثر في كيفية اقتراب الفولاذ من نطاق التحول والوصول إلى الاتزان النهائي. وبالنسبة إلى درجة فولاذ معينة، يرتبط معدل التبريد ذي الصلة بسلوك التحول الحرج لها، وحجم المقطع، والهندسة، والبنية المجهرية المطلوبة، وليس بالضرورة بأقصى معدل سجله المسبار الفضي.
ويمكن للنتيجة أن تدعم إجراء تغيير مضبوط من تركيز بوليمر مائي إلى آخر، أو التحقق من تدهور الحمام، أو المقارنة بين محلول بوليمري وسائل إخماد آخر اختُبر باستخدام طريقة مناسبة. كما يمكن أن تكشف أن محلولين ذوي معدلات قصوى متشابهة يبردان بصورة مختلفة عبر بقية المنحنى. وقد يكون لهذا الاختلاف أهمية بالنسبة إلى الصلادة، والتشوه، والإجهاد المتبقي، أو تكوّن المارتنسيت أو البينايت أو الفريت أو البرليت في سبيكة فولاذية معينة.
ولا تعيد النتيجة، بحد ذاتها، إنتاج كل شروط إخماد الإنتاج. فهي لا تأخذ تلقائيًا في الحسبان كتلة القطعة، والزوايا، والثقوب، وكثافة التحميل، وموضع الحامل، والقشور السطحية، ونمط التحريك، واصطدام الرش، أو تغير درجة حرارة حمام كبير. كما أن منحنى المسبار الفضي لا يثبت مباشرة أن درجة فولاذ محددة ستفي بمتطلبات الصلادة أو البنية المجهرية. ولا يزال التحقق من الإنتاج يتطلب عينات فولاذية مناسبة، وأحمالًا ممثلة للواقع، وضوابط للعملية، وفحصًا ميتالورجيًا.
يمكن لتحليل Grossmann أن يوفّر إطارًا آخر للمقارنة، لكن لا ينبغي الخلط بين قيمة H فيه ونتائج اختبار ASTM. تمثّل قيم H شدة الإخماد في نموذج لانتقال الحرارة، وتعتمد على الافتراضات المتعلقة بشروط الحدود والهندسة. وتربط دراسة تأثير الموصلية الحرارية واللزوجة على أداء تبريد وسائط الإخماد السائلة بين أداء التبريد وقيم H الخاصة بـ Grossmann وخصائص المائع، باستخدام طريقة مسبار ISO/DIS 9950، موضحةً أن المنحنى المقاس وقيمة H المحسوبة مرتبطان، لكنهما غير متطابقين. ويُعد منحنى D8562-24 دليلًا مستمدًا من اختبار محدد باستخدام مسبار فضي. ولا يتحول إلى قرار متعلق بالعملية إلا عند تفسيره مع أخذ نوع الفولاذ، والمكوّن، والمعدات، وظروف التبريد المقصودة في الاعتبار.
شدة التبريد، وقابلية التصلد، والبنية المجهرية للفولاذ
تصف شدة التبريد مدى سرعة إزالة وسيط الإخماد للحرارة تحت ظروف محددة؛ لكنها لا تحدد البنية المجهرية للفولاذ التي ستتكوّن. وتكتسب هذه التفرقة أهمية لأن المارتنسيت، والباينيت، والبرليت، والفريت تتكوّن وفقًا لتركيب الفولاذ، وحجم حبيبات الأوستنيت، ومعالجة الأوستنة، وحجم المقطع، والمسار الفعلي لدرجة الحرارة والزمن عبر نطاقات التحول. وقد ينتج وسيط الإخماد نتائج مختلفة في درجات فولاذية مختلفة، كما يمكن للدرجة الفولاذية نفسها أن تستجيب بصورة مختلفة عند تغير التحريك، أو ترتيب الحمولة، أو درجة حرارة وسيط الإخماد.
وتتطلب المصطلحات أيضًا قدرًا من الدقة. فنوع وسيط الإخماد—كالزيت، أو الماء، أو محلول البوليمر، أو المحلول الملحي، أو الغاز—ليس في حد ذاته قيمة مقاسة لشدة التبريد. وتعرض اختبارات منحنيات التبريد إزالة الحرارة لمجس محدد، وتحت شروط محددة لدرجة الحرارة والتحريك وإجراءات الاختبار. ويعبّر تحليل Grossmann عن شدة الإخماد بقيمة H، إلا أن H تمثل وسيطًا لنمذجة السلوك وليست ثابتًا ماديًا دائمًا. ويُسنِد المقياس التقليدي لدى NPTEL إلى الماء غير المحرّك شدة نسبية اعتباطية قدرها 1.0. وتبلغ قيم Grossmann المرجعية تقريبًا 0.25–0.30 للزيت الساكن، و0.9–1.0 للماء الساكن، ونحو 2 للصودا الكاوية أو المحلول الملحي الساكن. وتمتد نطاقات أخرى شائعة الاستشهاد من 2.0–5.0 للمحلول الملحي، ومن 0.90–2.0 للماء المقطر عند درجة حرارة الغرفة، ومن 0.2–1.2 لمحاليل البوليمرات المائية، ومن 0.25–0.80 لزيوت الإخماد التقليدية أو السريعة. وهذه الأرقام مفيدة للمقارنة، وليست تصنيفات ثابتة لا تتغير.
شروط التبريد الحرجة ونواتج التحول
يجب أن يتجنب الأوستنيت أجزاءً من مخطط التحول الزمني-الحراري، أو أن يجتازها بمعدلات تكبح تكوّن النواتج الانتشارية غير المرغوبة. فإذا ظل التبريد بطيئًا بما يكفي لحدوث توزع للكربون، فقد يتكوّن الفريت والبرليت في الفولاذ الكربوني العادي؛ وعند معدلات أعلى قليلًا، قد يتطور الباينيت. وإذا بُرّد الفولاذ إلى ما دون درجة بدء تكوّن المارتنسيت قبل حدوث تحول انتشاري كبير، فقد يتحول الأوستنيت بدرجة كبيرة إلى مارتنسيت، مع اعتماد الكسر النهائي على درجة انتهاء تكوّن المارتنسيت وكمية الأوستنيت المحتجز.
ولا يوجد «معدل تبريد حرج» واحد ينطبق على جميع أنواع الفولاذ. فعلى سبيل المثال، يتمتع AISI 1045 بقابلية تصلد أقل بكثير من AISI 4140، لأن الكروم والموليبدينوم يؤخران التحول، مما يسمح لمسار تبريد داخلي أبطأ بتكوين المارتنسيت. وبالمثل، يتطلب كل من AISI 52100 وAISI 4140 وAISI 4340 معالجة منفصلة حتى عندما يخضع للإخماد الاسمي نفسه. وتصف قابلية التصلد العمق الذي يستطيع الفولاذ أن يطوّر عنده بنية تحول صلدة تحت إخماد محدد؛ وهي ليست مماثلة لصلادة السطح، كما أنها ليست خاصية لوسيط الإخماد وحده.
وتغيّر حالة الأوستنة نقطة البداية. فقد تؤدي درجة حرارة الأوستنة أو مدة المكوث المفرطة إلى تكبير حبيبات الأوستنيت، وتغيير ذوبان الكربيدات، وإزاحة سلوك التحول. وعلى العكس، قد يؤدي ذوبان الكربيدات غير المكتمل إلى ترك الكربون وعناصر السبيكة موزعة بصورة غير متجانسة. ويحدد حجم المقطع بعد ذلك مدى سرعة وصول الحرارة إلى السطح، وكمية الحرارة التي يجب أن تنتقل من القلب. فقد يبرد قضيب صغير من AISI 1045 عبر نطاق المارتنسيت بسرعة كافية في الزيت، في حين قد يحتفظ قضيب كبير من الدرجة نفسها بعد المعالجة الحرارية بالبرليت أو الباينيت في مركزه.
ومنحنى التبريد ليس خطًا مستقيمًا. وتصف مراجعة ASTM المعنونة انتقال الحرارة أثناء الإخماد وتقييم شدة الإخماد—مراجعة مراحل إخماد متميزة: مرحلة أولية من غلاف البخار أو الغليان الغشائي، ومرحلة سريعة من الغليان التكوّني، ومرحلة حمل أبطأ بعد أن تنخفض درجة حرارة قطعة الشغل إلى ما دون النطاق المرتبط بغليان وسيط الإخماد. وتتغير معاملات انتقال الحرارة تغيرًا حادًا بين هذه المراحل. وتحدد حركية التبلل موعد إزاحة البخار من السطح، ولذلك قد ينتج عن عمليتي إخماد تجريان عند درجة حرارة الحمام الاسمية نفسها معدلان مختلفان للتبريد الموضعي.
يحدد ASTM D8562-24 اختبارًا باستخدام مجس فضي غير محرّك لوسائط الإخماد البوليمرية المائية المستخدمة مع سبائك الفولاذ. ويحدد ISO 9950:1995 طريقة مجس من سبيكة النيكل لتعيين زيوت الإخماد الصناعية وتصنيفها تحت شروط معيارية غير محرّكة. ويغطي ASTM D6200 زيوت الإخماد، بينما يغطي ASTM D6482 وسائط الإخماد البوليمرية المائية المحرّكة، ويغطي ASTM D6549 وسائط الإخماد المحرّكة. ويمكن لنتائج هذه الاختبارات مقارنة الظروف المقاسة بهذه الطرق؛ لكنها لا تضمن أن يتلقى مقطع فولاذي معين التاريخ الحراري نفسه.
وتوضح الدراسة المحكمة المنشورة عام 2022، دور طريقة الإخماد في معدل التبريد والبنية المجهرية للفولاذ: الاختلافات في سائل التبريد وترتيب جريانه، الصلة العملية مباشرة: إذ تتحكم في البنية المجهرية للفولاذ سرعة إزالة الحرارة من السطح ومعدل التبريد الموضعي، وكلاهما يتحكم فيه نوع سائل التبريد وترتيب جريانه. ومن ثم قد تنتج نفاثة، أو حمام غمر، أو قطعة شغل متحركة توزيعات مختلفة للمارتنسيت حتى مع استخدام السائل نفسه.
اختلافات التبريد بين السطح والقلب
أثناء الإخماد، يلامس السطح وسيط الإخماد أولًا، أما القلب فلا يلامسه. وتتدفق الحرارة من الداخل نحو السطح، فتنتج تدرجًا في درجة الحرارة قد يكون حادًا أثناء الغليان التكوّني وأقل حدة خلال مرحلة الحمل اللاحقة. وقد يجتاز السطح درجة بدء تكوّن المارتنسيت بينما لا يزال القلب ضمن نطاق تحول البرليت أو الباينيت. ولهذا يمكن لطبقة مصلدة أن تحيط بمركز أكثر ليونة من دون أي تغيير في الدرجة الفولاذية الاسمية.
ويظهر هذا التأثير بوضوح خاصة في القضبان السميكة، والصفائح، والتروس، والمطروقات. فقد يبرد مكوّن رقيق من AISI 4140 بسرعة عبر مقطعه، بينما قد يكوّن عمود كبير من AISI 4140 حافة مارتنسيتية وقلبًا باينيتيًا أو برليتيًا. ويؤدي محتوى عناصر السبيكة إلى إزاحة منحنيات التحول، لكن الشكل الهندسي يظل متحكمًا في المسار الحراري. كما تغيّر الزوايا، والثقوب، ومجارِي المفاتيح، وانتقالات المقاطع تدفق الحرارة. فقد تفقد الزاوية الحرارة عبر وجهين أو ثلاثة أوجه مكشوفة، في حين تظل المنطقة المقعّرة الداخلية أكثر سخونة وقد تتحول بصورة مختلفة.
وقد يجعل ترتيب الجريان هذا التفاوت أشد أو يحدّ منه. إذ يزيل التحريك البخار، ويجدد السائل الأبرد عند السطح، وقد يرفع معامل انتقال الحرارة الموضعي. وقد تعمل نفاثة موجّهة على تبريد أحد الأوجه بسرعة أكبر بكثير من وجه محجوب. وفي إخماد الغمر، قد تستمر جيوب البخار أسفل الأسطح الأفقية أو داخل التجاويف. ولذلك تحذر دراسة ترتيب الجريان المنشورة عام 2022 من اعتبار «إخماد بالماء» أو «إخماد بالبوليمر» وصفًا كافيًا للعملية. فالجريان المحدد في كل موضع يحدد التبريد في ذلك الموضع.
كما تؤثر درجة حرارة وسيط الإخماد، وتركيزه، ولزوجته، وناقليته الحرارية. وتربط دراسة تأثير الناقلية الحرارية واللزوجة في أداء تبريد أوساط الإخماد السائلة أداء التبريد المقاس وقيم Grossmann لـ H بهذه الخصائص، باستخدام طريقة المجس الواردة في ISO/DIS 9950، موضحةً سبب تأثير حالة السائل في النتيجة المقاسة. وقد يؤدي تغير تركيز البوليمر إلى تغيير اللزوجة وسلوك التبلل بما يكفي لتغيير استمرار الغشاء وإزالة الحرارة أثناء الغليان التكوّني. ويمكن لتلوث الحمام وتدهوره أن يؤديا إلى الأثر نفسه.
المفاضلات بين الصلادة والتشوه والتشقق
يؤدي عدم كفاية التبريد إلى إبقاء كمية أكبر من الأوستنيت متاحة للتحول الانتشاري. وتكون المناطق الناتجة من الفريت-البرليت أو الباينيت عادةً ألين من المارتنسيت، مع أن صلادة الباينيت تختلف باختلاف الدرجة الفولاذية ودرجة حرارة التحول. وقد يفي السطح بمتطلبات الصلادة بينما يظل القلب ناقص التصلد. وبالنسبة إلى مكوّن تنتقل الأحمال عبر مقطعه، قد يمثل هذا التدرج فشلًا في التصميم حتى عندما تبدو قيمة السطح المقاسة مقبولة.
وقد تؤدي زيادة شدة التبريد إلى تحسين عمق التصلد، لكنها تزيد أيضًا الإجهادات الحرارية وإجهادات التحول. فالسطح ينكمش أثناء تبريده، بينما يقاوم القلب الأكثر سخونة هذا الانكماش. ثم يبرد القلب وينكمش، في حين تقاومه الطبقة السطحية التي تحولت بالفعل. ويضيف تكوّن المارتنسيت انفعالًا تحوليًا، ولا يكون هذا الانفعال متجانسًا عندما يختلف محتوى الكربون أو درجة الحرارة أو معدل التبريد عبر المقطع. وينتج عن ذلك إجهاد متبقٍّ، وتغير في الأبعاد، وتشوه في الشكل.
والتشقق هو النتيجة القصوى لهذا التنافس. وتكون أنواع الفولاذ عالية الكربون، مثل AISI 1095 وفولاذ المحامل AISI 52100، حساسة بصفة خاصة، لأن تكوّن المارتنسيت يولد إجهادًا كبيرًا، ولأن المطيلية المتاحة أثناء الإخماد محدودة. كما توفر الزوايا الحادة، والتغيرات المفاجئة في المقاطع، والطبقات منزوعـة الكربون، وعلامات التجليخ، والانهيار الموضعي لغشاء البخار، تركيزات إجهاد إضافية. وقد يرفع الوسط الأعلى شدة صلادة السطح، لكنه يزيد في الوقت نفسه احتمال حدوث تشققات الإخماد أو تشوه غير مقبول.
ولذلك لا يتمثل الهدف العملي في بلوغ أعلى قيمة H، بل في تحقيق مسار تبريد يصل إلى بنية التحول المطلوبة مع تدرجات مضبوطة. وقد يتطلب ذلك اختيار فولاذ ذي قابلية تصلد أكبر، أو تغيير دورة الأوستنة، أو تقليل سماكة المقطع، أو ضبط تركيز البوليمر، أو التحكم في درجة حرارة الحمام، أو تغيير التحريك واتجاه تثبيت القطعة. ويعمل التقسية بالمراجعة بعد ذلك على تخفيف جزء من الإجهاد الناتج بعد الإخماد، لكنه لا يستطيع إصلاح التشقق أو عدم التجانس الشديد الناشئ أثناء الإخماد بصورة موثوقة. ويجب تقييم شدة التبريد بالاستناد معًا إلى درجة الفولاذ، والهندسة، وحالة العملية، ومنحنى التبريد المقاس.
كيفية مقارنة سوائل الإخماد دون إساءة قراءة البيانات
لا يمتلك مائع الإخماد رقمًا دائمًا واحدًا يعبّر عن شدة التبريد. وتُعد عبارة «الماء أشد تبريدًا من الزيت» تقريبًا أوليًا مفيدًا فقط عندما توضح المقارنة أي ماء، وأي زيت، وأي اختبار، وأي جزء من منحنى التبريد قيد الدراسة. إذ يمكن لدرجة حرارة الحمام، والتركيز، والتلوث، والتحريك، وهندسة المسبار، وحالة السطح، وسلوك الابتلال أن تغيّر النتيجة المقاسة جميعًا.
ولذلك ينبغي أن تبدأ المقارنة بوصف الاختبار، لا بترتيب السوائل. يجب تسجيل المعيار وإصداره المنقح، ومادة المسبار وأبعاده، ودرجة حرارة مائع الإخماد، وتركيزه أو حالته، وحالة التحريك، وترتيب الجريان، والفترة الحرارية المستخدمة لحساب معدل التبريد. ثم تُقارن منحنيات الزمن–درجة الحرارة الكاملة، أو على الأقل الأجزاء من تلك المنحنيات التي تقابل التحول الفولاذي الجاري التحكم فيه.
مقارنة المتشابه بالمتشابه
نتائج منحنيات التبريد قياسات تعتمد على الطريقة المستخدمة. يحدد ISO 9950:1995 مسبارًا من سبيكة النيكل لتعيين خصائص تبريد زيوت الإخماد الصناعية في ظروف معيارية غير محركة. بينما يحدد ASTM D8562-24 اختبارًا غير محرك باستخدام مسبار فضي لموائع الإخماد البوليمرية المائية المستخدمة مع السبائك الفولاذية. ولا تنشئ هذه الاختبارات مقياسًا عالميًا للمقارنة بين الزيت والبوليمر؛ فهي تصف كيفية تبريد السائل المختبَر لمسبار محدد في ظروف محددة.
وتكتسب مادة المسبار أهمية لأن المسبار ليس قطعة فولاذية. فمواد المسبارات المصنوعة من الفضة أو سبائك النيكل أو غيرها تختلف في الموصلية الحرارية، والسعة الحرارية، وحالة السطح، وسلوك الأكسدة. وقد تؤثر استجابتها في شكل المنحنى المقاس وتوقيته، ولا سيما أثناء الانتقال بين غليان الغشاء البخاري والغليان النووي. كما أن حجم المسبار وموضع المزدوج الحراري مهمان أيضًا. فقد يستجيب المسبار الصغير بسرعة، في حين يحتفظ المسبار الأكبر بالحرارة ويُظهر معدل تبريد ظاهريًا مختلفًا حتى في الحمام نفسه.
وتوضح طرق ASTM المعنية سبب ضرورة إرفاق النتائج بالمسميات المناسبة. إذ تحدد اللجنة الفرعية ASTM Subcommittee D02.L0.06 المعيار ASTM D6200 لزيوت الإخماد، والمعيار ASTM D6482 لموائع الإخماد البوليمرية المائية المحركة، والمعيار ASTM D6549 لموائع الإخماد المحركة، والمعيار ASTM D8562 لموائع الإخماد البوليمرية المائية المختبرة باستخدام مسبار فضي. ولا ينبغي وضع نتيجة من ASTM D6200 بجانب نتيجة من ASTM D8562 كما لو أن القيمتين صادرتان عن مقياس مشترك واحد.
وغالبًا ما يكون التحريك أكبر مصدر للمقارنة المضللة. فقد يتكون غلاف بخاري مستمر حول مسبار ساكن في ماء غير متحرك. أما الحركة فتكسر ذلك الغلاف، وتجدد السائل عند السطح، وتغير مدة غليان الغشاء. وفي الخزان الصناعي، قد تكون الحالة ذات الصلة هي الجريان الرأسي، أو الجريان العرضي، أو الاصطدام النفاث، أو دوران المشغولة، أو الجريان عبر الممرات. فعبارة «الماء المحرك» لا تصف حالة واحدة. وتؤثر سرعة الجريان واتجاهه واضطرابه وإمكانية وصوله إلى الأسطح الغائرة جميعًا في إزالة الحرارة.
ويحتاج مائع الإخماد نفسه أيضًا إلى وصف دقيق. فبالنسبة إلى البوليمر المائي، يجب الإبلاغ عن كيمياء البوليمر، والتركيز، ودرجة حرارة الحمام، وقراءة مقياس الانكسار أو وسيلة أخرى للتحكم في التركيز، وحالة التدهور أو التلوث. وبالنسبة إلى الزيت، يجب الإبلاغ عن الدرجة أو التصنيف، ودرجة الحرارة، واللزوجة عند توافرها، وحالة الأكسدة، والتدوير. كما يجب بيان تركيز المحلول الملحي ودرجة حرارته. فقد ينتج الوسط الذي يحمل الاسم نفسه منحنيات مختلفة بعد تغير التركيز أو التقادم أو التلوث.
وينبغي إدراج قيمة Grossmann H في هذا السجل، لكن لا يجوز أن تحل محله. ووفقًا للمقياس التقليدي الموصوف من قبل NPTEL، تُمنح المياه غير المحركة شدة نسبية اعتباطية مقدارها 1.0. وتشير القيم المرجعية النموذجية للزيت الساكن إلى نحو 0.25–0.30، وللماء الساكن إلى 0.9–1.0، وللصودا الكاوية الساكنة أو المحلول الملحي إلى نحو 2. وتضع نطاقات مرجعية أوسع المحلول الملحي عند 2.0–5.0، والماء المقطر في درجة حرارة الغرفة عند 0.90–2.0، ومحاليل البوليمرات المائية عند 0.2–1.2، وزيوت الإخماد التقليدية أو السريعة عند 0.25–0.80. وهذه نطاقات تشغيلية وليست ثوابت مادية لا تتغير. فقيمة H تمثل حالة إخماد واصطلاحًا نمذجيًا، لا الهوية الكيميائية للسائل.
قراءة معدل التبريد عند درجة الحرارة ذات الصلة
من السهل ذكر أقصى معدل للتبريد، لكنه غالبًا لا يلائم قرار المعالجة الحرارية للفولاذ. فقد يحدث هذا المعدل خلال فترة قصيرة بعد انهيار الغلاف البخاري، بينما يكون الفولاذ عند درجة حرارة أعلى من المجال الذي يتحدد فيه البنيان المجهري النهائي. ولذلك قد تترافق ذروة مرتفعة مع تبريد غير كافٍ عبر مجال تحول حرج، أو مع تبريد مفرط عند درجة حرارة تزداد فيها احتمالات التشقق والتشوه.
ويمر الإخماد عادةً بمراحل متميزة لانتقال الحرارة: غليان الغشاء، والغليان النووي، والحمل الحراري في السائل. وتوضح المراجعة الصادرة عن ASTM بعنوان انتقال الحرارة أثناء الإخماد وتقييم شدة الإخماد أن معدل التبريد يتغير عبر هذه المراحل، وأن آليات مختلفة لانتقال الحرارة تتحكم فيه. ومن ثم يكون المنحنى أكثر إفادة من قيمة عظمى واحدة. وينبغي فحص الزمن اللازم للوصول إلى درجات حرارة مختارة، ومعدل التبريد عند تلك الدرجات، ومدة كل مرحلة من مراحل الغليان، وما إذا كان التبريد سلسًا أو يتضمن تغيرات مفاجئة.
ويُستمد المجال ذي الصلة من نوع الفولاذ والبنية المطلوبة. ففي الفولاذ الكربوني العادي أو الفولاذ منخفض السبيكة، قد يحدد التبريد عبر مجالي تحول البرليت والبينيت ما إذا كان المارتنسيت سيتكون. وتختلف هذه المجالات باختلاف التركيب وحجم حبيبات الأوستنيت السابق، ولذلك لا يستطيع «أقصى معدل تبريد» عام الإجابة عن السؤال. فعلى سبيل المثال، لا يمكن تقييم AISI 1045 باستخدام متطلب التبريد الحرج نفسه تمامًا المطبق على AISI 4140 أو AISI 52100. ويجب استخدام بيانات التحول المستمر بالتبريد أو التحول بالزمن–درجة الحرارة المناسبة، ثم فحص منحنى مائع الإخماد عبر مجال درجات الحرارة المناظر.
وتُعد درجة بدء تكوّن المارتنسيت ذات صلة أيضًا. فالتبريد إلى ما دون تلك النقطة يبدأ التحول المارتنسيتي، بينما يؤثر المعدل عند درجات الحرارة المنخفضة في تدرجات الحرارة، وإجهاد التحول، وكمية الأوستنيت المحتجز. وقد ينتج مائع إخماد يبرد بسرعة كبيرة من درجة حرارة الأوستنة لكنه يتباطأ بدرجة كبيرة قبل تكوّن المارتنسيت أو أثناءه توازنًا مختلفًا بين الصلادة والتشوه، مقارنةً بمائع ذي ذروة أقل لكنه يوفر تبريدًا أكثر ثباتًا.
وقد تتضمن المقارنة العملية الإبلاغ عن معدلات التبريد عند 800 و600 و400 و200 °C، مع اختيار درجات الحرارة الدقيقة وفقًا للسبيكة والعملية. وينبغي كذلك عرض المنحنى الكامل من مجال الأوستنة إلى درجة حرارة الحمام. وإذا لم يُنشر سوى معدل الذروة، فيجب بيان درجة حرارته ومدته. فمن دونهما لا يحمل الرقم معنى معدنيًا كبيرًا.
ومع ذلك، لا يصف معدل التبريد وحده كل المخاطر. فقد تختلف درجة حرارة السطح اختلافًا حادًا عن درجة حرارة القلب في المقاطع السميكة، كما قد تحتجز الهندسة المحلية البخار أو تحد من الجريان. وقد يختلف استخلاص الحرارة عند حافة أو ثقب أو كتف أو نقطة تماس عن استخلاصها عند سطح عريض مكشوف. وتربط الدراسة المحكمة المنشورة عام 2022 بعنوان دور طريقة الإخماد في معدل التبريد والبنية المجهرية للفولاذ: اختلافات سائل التبريد وترتيب جريانه مباشرةً بين البنية المجهرية للفولاذ ومعدل إزالة الحرارة من السطح ومعدل التبريد المحلي، موضحةً سبب عدم إمكانية فصل نوع سائل التبريد عن ترتيب جريانه.
الفصل بين الترتيب المختبري والسلوك في الإنتاج
يمكن للاختبار المخبري أن يرتب السوائل في ظروف محكومة، لكنه لا يستطيع بمفرده اعتماد النتيجة لكل مقاس من الفولاذ ولكل شكل من أشكال المكونات. فاختبار مسبار فضي في بوليمر غير محرك عند 25 °C يمثل تلك الطريقة وتلك الحالة، ولا يمثل عمودًا طويلًا في خزان ذي تدوير عند 50 °C، أو تجويفًا أعمى يستقبل جريانًا متقطعًا، أو حمولة ترتفع درجة حرارة مائع إخمادها أثناء الإنتاج.
وتكتسب هذه التفرقة أهمية خاصة عند مقارنة الاختبارات الساكنة بالاختبارات المحركة. إذ يتناول ASTM D6482 وASTM D6549 الظروف المحركة، بينما يتناول ASTM D8562 اختبار البوليمرات المائية غير المحركة باستخدام مسبار فضي. كما يحدد ISO 9950:1995 ظروفًا معيارية غير محركة لزيوت الإخماد الصناعية. وقد ينقلب الترتيب المخبري عندما يغير التحريك إزالة البخار، أو عندما يقدم المكوّن نسبة مختلفة بين مساحة السطح والحجم.
وينبغي أن تربط عملية اعتماد الإنتاج منحنى التبريد بالفولاذ الفعلي وبالمقطع الفعلي. ويجب استخدام مزدوجات حرارية أو حمولات مزودة بأجهزة قياس عند الإمكان، وفحص الصلادة من السطح إلى القلب، وفحص البنية المجهرية في المواضع المعرضة لظروف جريان مختلفة. فالتشوه والتشقق والبقع اللينة والتباين بين الحمولة وأخرى نتائج على مستوى المكوّن، ولا يتنبأ أي منها بالكامل بأقصى قيمة لمسبار واحد.
ويقدم دليل ASM الصادر عن ASM International، المجلد 4F، موائع الإخماد وتقنية الإخماد، التمييز التنظيمي المناسب بين نوع مائع الإخماد، وشدة الإخماد، ومراحل التبريد، وإخماد الفولاذ. كما تربط دراسة تأثير الموصلية الحرارية واللزوجة في أداء تبريد أوساط الإخماد السائلة سلوك التبريد المقاس وقيم Grossmann H بالخواص الفيزيائية، باستخدام طريقة مسبار ISO/DIS 9950، مما يعزز أن قيمة H هي مقياس عملية مفسر وليست خاصية ثابتة لـ«الزيت» أو «الماء».
ولذلك فالسؤال القابل للدفاع عنه ليس: «أي مائع إخماد يحتل المرتبة الأعلى؟» بل: «أي مائع إخماد، وتحت أي حالة محكومة، يزيل الحرارة بالمعدل المطلوب عبر مجال درجات الحرارة ذي الصلة، من دون التسبب في تشوه أو تشقق غير مقبول؟» فهذا السؤال يقود إلى بيانات قابلة للمقارنة، أما الترتيب المجرد فلا يفعل ذلك.
سير عمل للتحكم في التبريد السريع قائم على المعايير
يبدأ التحكم في التبريد السريع بالفولاذ، وليس بترتيب الماء والزيت والبوليمر والمحلول الملحي. فوسط التبريد ليس سوى جزء واحد من نظام انتقال الحرارة. وتعتمد النتيجة المقاسة أيضًا على مادة المسبار وهندسته، ودرجة حرارة الحمام، والتركيز، والتحريك، وترتيب الجريان، وحالة السطح، والجزء من منحنى التبريد الذي يجري فحصه. ولذلك يتعامل سير العمل القائم على المعايير مع شدة التبريد باعتبارها متغيرًا من متغيرات العملية يجب قياسه وربطه بالخواص المطلوبة لمكوّن محدد.
تحديد الفولاذ والهندسة والنتيجة المطلوبة
سجّل تصنيف الفولاذ بدقة كما تحدده مواصفة المنتج المنطبقة. ومن الأمثلة على ذلك AISI 1045، وAISI 4140، وASTM A29/A29M grade 4140، وEN 10083-3 steel grade 42CrMo4، وSAE J404 grade 52100. وليس هذا التصنيف تفصيلًا إداريًا ثانويًا؛ إذ تحدد الكيمياء، وقابلية التصليب، وحجم حبيبات الأوستنيت السابق، وحجم المقطع مدى سرعة تبريد المركز لتكوين البنية المجهرية المطلوبة.
يجب أن تحدد المواصفة الأولية حالة المعالجة الحرارية والنتيجة المقصودة. حدّد درجة حرارة الأوستنة، وزمن المكوث، وزمن النقل إلى وسط التبريد، وما إذا كان الهدف هو تكوين المارتنسيت بصورة أساسية، أو مزيج من المارتنسيت والبينايت، أو بنية أكثر ليونة عمدًا. فعلى سبيل المثال، تختلف استجابة التبريد المطلوبة للفولاذ AISI 1045 اختلافًا كبيرًا بين عمود رفيع يُراد له بلوغ صلادة مارتنسيتية مرتفعة، ولوح سميك تكون فيه نسبة مارتنسيت مضبوطة ومخاطر التشقق المحدودة مقبولة. وبالنسبة إلى AISI 4140 أو 42CrMo4، تتيح قابلية التصليب التي توفرها العناصر السبائكية متطلبًا مختلفًا للتبريد مقارنةً بالفولاذ الكربوني العادي.
يجب أن تتضمن أبعاد المقطع أكثر من السماكة الاسمية. سجّل القطر، وسماكة الجدار، ومجاري المفاتيح، والثقوب، والزوايا الحادة، ونسب القطر الداخلي إلى سماكة الجدار، والتغيرات في المقطع. فالقضيب المصمت ذي القطر 50 mm، والأنبوب ذي القطر الخارجي 50 mm، واللوح ذي السماكة 50 mm لا تمثل جميعها مشكلة انتقال حرارة واحدة. يبرد السطح أولًا، بينما يواصل القلب إطلاق الحرارة؛ وتتحكم الهندسة في تدرجات درجة الحرارة التي تُحدث التحول والإجهاد المتبقي.
حدّد التشوه المسموح ومخاطر التشقق قبل اختيار وسط التبريد. إذ إن تحديد سماحية الأبعاد، وحدّ الانحراف، ونطاق الصلادة، ومتطلبات حالة السطح يجعل النتيجة قابلة للاختبار. حدّد ما إذا كانت الصلادة مطلوبة عند السطح، أو عند عمق محدد، أو على طول مسار قياس من السطح إلى المركز. وبالنسبة إلى مكوّن مُصلَّب خلال كامل مقطعه، أدرج العمق الفعّال المطلوب للتصلب ومعيار القبول، مثل حد أدنى لصلادة Rockwell C أو مقارنة لقابلية التصليب مستمدة من اختبار Jominy.
ويمنع هذا التحديد أيضًا إساءة استخدام قيم H الخاصة بـ Grossmann. إذ يسند المقياس التقليدي إلى الماء الساكن غير المحرَّك شدة تبريد اعتباطية مقدارها 1.0، كما وصف NPTEL في عام 2024. وتبلغ القيم المرجعية النموذجية نحو 0.25–0.30 للزيت الساكن، و0.9–1.0 للماء الساكن، ونحو 2 لهيدروكسيد الصوديوم الكاوي الساكن أو المحلول الملحي الساكن. وتضع نطاقات منشورة أخرى المحلول الملحي عند 2.0–5.0، والماء المقطر بدرجة حرارة الغرفة عند 0.90–2.0، ومحاليل البوليمرات المائية عند 0.2–1.2، وزيوت التبريد التقليدية أو السريعة عند 0.25–0.80. وهذه نطاقات مرجعية وليست ثوابت مادية ثابتة. فتتغير قيمة H مع التحريك، ودرجة الحرارة، والابتلال، والتركيز، وظروف الاختبار.
اختيار طريقة اختبار ضمن نطاق تطبيقها
اختر طريقة الاختبار بعد تحديد العملية، لأن أي معيار لمنحنى التبريد لا يمثل كل عمليات التبريد الصناعي السريع. وتحدد اللجنة الفرعية D02.L0.06 التابعة لـ ASTM International المواصفة ASTM D6200 لزيوت التبريد السريع، وASTM D6482 لأوساط التبريد السريع البوليمرية المائية المحرَّكة، وASTM D6549 لأوساط التبريد السريع المحرَّكة، وASTM D8562 لأوساط التبريد السريع البوليمرية المائية المختبرة باستخدام مسبار فضي. وتحدد ASTM D8562-24 اختبارًا غير محرَّك لمعدل التبريد باستخدام مسبار فضي لأوساط التبريد السريع البوليمرية المائية المستخدمة مع سبائك الفولاذ. ويمكن لمخرجه أن يدعم المقارنة وفقًا لهذه الطريقة؛ لكنه لا يثبت ترتيبًا عالميًا مقابل كل زيت أو نظام مائي أو حوض إنتاج.
وتحدد ISO 9950:1995 طريقة مسبار من سبيكة النيكل لتعيين خصائص تبريد زيوت التبريد الصناعي السريع في ظروف معيارية غير محرَّكة. ولهذا النطاق أهمية. فالنتيجة المستمدة من ISO 9950:1995 تصف الزيت وترتيب الاختبار المحدد، ولا تصف تلقائيًا سلوك ذلك الزيت حول حمولة فولاذية متحركة مع دوران نشط. وتؤثر سبيكة المسبار، وأبعاده، وموضع المزدوجة الحرارية، وإجراء الغمر، وطريقة اختزال البيانات في المنحنى المسجل.
قبل الاختبار، وثّق هوية وسط التبريد، وتركيبته أو نوع الزيت، وتركيزه عند الاقتضاء، وحدود التلوث، وحجم الحمام، ودرجة حرارة الحمام، ودرجة حرارة المسبار، وإجراء التنظيف. وسجّل ما إذا كان المسبار ثابتًا، أو يدور، أو يتحرك خلال الحمام، أو يتعرض لنفاثة موجهة. وينبغي الإبلاغ عن التحريك كميًا متى أمكن ذلك، من خلال سرعة الدافع، أو معدل الجريان، أو سرعة النفاثة، أو ترتيب الفوهات، أو دوران الحمام المقاس. فكلمة «محرَّك» وحدها لا تكفي لإعادة إنتاج النتيجة.
راجع منحنى الزمن–درجة الحرارة كاملًا بدلًا من استخراج معدل تبريد واحد من دون سياق. وتتضمن عملية التبريد السريع مراحل متميزة لانتقال الحرارة. ففي مرحلة الغشاء البخاري المبكرة، يمكن لطبقة بخار مستقرة أن تحد من إزالة الحرارة. ومع بدء الابتلال، يمكن للغليان النووي أن ينتج فيضًا حراريًا أعلى بكثير. وعند درجات الحرارة المنخفضة، ينتهي الغليان ويصبح الحمل الحراري هو المتحكم في التبريد اللاحق. وتؤكد مراجعة ASTM لعام 2024، Heat Transfer during Quenching and Assessment of Quench Severity، أن معدل التبريد يتغير عبر هذه المراحل ويعتمد على حركية الابتلال وآليات انتقال الحرارة.
وقد يكون لكل من ذروة معدل التبريد، ودرجة الحرارة عند تلك الذروة، والزمن اللازم لاجتياز نطاقات التحول الحرجة، معنى معدني مختلف. فقد يبرد وسط التبريد بسرعة بالقرب من درجة بدء المارتنسيت، لكنه يبرد ببطء أثناء نطاق البيرليت أو البينايت، أو يحدث العكس. ويخفي الترتيب الأحادي هذا التمييز. ولذلك ينبغي اختيار تحليل منحنى التبريد وفقًا لـ ASTM D6200 أو D6482 أو D6549 أو ASTM D8562-24، بحسب فئة وسط التبريد وحالة الجريان، مع تسجيل أي انحرافات عن الطريقة المحددة.
ربط نتائج الاختبار بعملية المعالجة الحرارية
يمثل منحنى المسبار دليلًا على انتقال الحرارة، وليس إثباتًا بأن مكوّنًا ما سيفي بمواصفته. وتتمثل الخطوة التالية في إجراء تجربة مضبوطة مماثلة للإنتاج باستخدام درجة الفولاذ الفعلية، وهندسة المقطع، ونمط التحميل، وزمن النقل من الفرن إلى الحوض، وحركة التبريد. فالمسبار الفضي أو المصنوع من سبيكة النيكل لا يعيد إنتاج الكتلة الحرارية أو حالة السطح أو الهندسة أو حرارة التحول الخاصة بالقطعة الفولاذية.
قِس الصلادة في مواضع محددة. وبالنسبة إلى قضيب أو عمود، أدرج قراءات السطح، وتحت السطح، والمركز؛ وبالنسبة إلى لوح، حدّد مواضع الوجه ومنتصف السماكة. استخدم معيار الصلادة ذي الصلة وسجّل المقياس، والحمل، وحالة المِخْرَز، وتجهيز السطح. وعندما تكون قابلية التصليب محورية في القرار، قارن النتيجة بمنحنى التبريد النهائي Jominy أو بنموذج راسخ لقابلية التصليب للدفعة المحددة، لكن لا تستبدل بيانات Jominy بتجربة على المكوّن.
وتوفر دراسة المعادن الفحصَ الثاني الضروري. افحص مقاطع ممثلة من السطح والقلب بحثًا عن المارتنسيت، والبينايت، والفريت، والبيرليت، والأوستنيت المتبقي، ونزع الكربون، وتشقق التبريد السريع. فقد تتعايش صلادة سطحية مرتفعة مع قلب غير مصلَّب بما يكفي. وعلى العكس، قد ينتج عن التبريد السريع الشديد صلادة كافية، مع توليد شبكات تشقق أو تشوه غير مقبولة. وتربط الدراسة المحكمة المنشورة عام 2022، Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement، البنية المجهرية للفولاذ بمعدل إزالة الحرارة من السطح ومعدل التبريد المحلي، وكلاهما يتحكم فيه نوع سائل التبريد وترتيب جريانه.
استخدم منحنى التبريد لتفسير النتيجة المعدنية، ثم عدّل متغيرًا واحدًا من متغيرات العملية في كل مرة. فإذا كانت الصلادة منخفضة عند المركز، فابحث في تأخر النقل، وترتيب الحمولة، ودرجة حرارة الحمام، والتركيز، والدوران، قبل اختيار وسط تبريد ذي شدة اسمية أعلى فحسب. وإذا كان التشوه مفرطًا، فافحص الجريان غير المتماثل، وانحباس البخار، واتجاه القطعة، وتدرج معدل التبريد حول الثقوب والزوايا. وأعد فحص تركيز وسط التبريد، ولزوجته، وموصليته الحرارية، وتلوثه، وتقادمِه، لأن الدراسات التي استخدمت طريقة مسبار ISO/DIS 9950 ربطت أداء التبريد وقيم H الخاصة بـ Grossmann بهذه الخواص.
سير عمل التحكم في الإخماد القائم على المعايير
- حدّد حدّد بدقة نوع الفولاذ، وهندسة المقطع، والبنية المجهرية المستهدفة، وتوزيع الصلادة، وحدود التشوه.
- اختر اختر طريقة اختبار من ASTM أو ISO ضمن نطاقها المحدد.
- قِس سجّل منحنيات التبريد مع توثيق درجة الحرارة، والتحريك، وترتيب الجريان، وحالة الحمام.
- تحقّق أجرِ تجربة معالجة حرارية تمثيلية، وتحقّق من الصلادة والفحص المعدني.
- احتفظ احتفظ بالأدلة مع سجلات الدفعة والمعدات.
وعليه، يتمثل سير العمل التشغيلي في الآتي: تحديد درجة الفولاذ الدقيقة والمعيار؛ وتسجيل هندسة المقطع، وقابلية التصليب، والبنية المجهرية المستهدفة، ومنحنى الصلادة، وحدود التشوه؛ واختيار طريقة ASTM أو ISO ضمن نطاق تطبيقها المحدد؛ وقياس منحنيات التبريد أو مراجعتها مع توثيق درجة الحرارة، والتحريك، وترتيب الجريان، وحالة الحمام؛ وإجراء تجربة معالجة حرارية مماثلة للإنتاج؛ والتحقق من الصلادة ودراسة المعادن؛ والاحتفاظ بالأدلة مع سجلات الدفعة والمعدات. تحسّن المعايير قابلية المقارنة وتكشف المتغيرات غير المضبوطة. لكنها لا تلغي الحاجة إلى التحقق باستخدام الفولاذ والمكوّن الفعليين.
المراجع
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html