




Significato dei mezzi di tempra e della severità di raffreddamento
Mezzo di tempra e severità di raffreddamento a confronto
Un mezzo di tempra è il fluido, il gas o un altro mezzo di trasferimento del calore che sottrae calore all’acciaio austenitizzato. Tra i mezzi più comuni figurano l’acqua, le salamoie acquose, le soluzioni polimeriche acquose, gli oli di tempra, i sali fusi e i gas forzati. Il mezzo viene identificato in base alla sua composizione o alla sua principale forma fisica.
La severità di raffreddamento è un concetto diverso. Descrive con quale intensità e rapidità quel mezzo estrae calore dal pezzo nel corso del tempo. La severità comprende quindi sia l’entità della sottrazione di calore sia il suo andamento variabile durante la tempra. Un mezzo può essere identificato chimicamente come “acqua”, ma la sua severità di raffreddamento cambia quando variano la temperatura, l’agitazione, i sali disciolti, la contaminazione o il contatto con l’acciaio.
Principali termini del raffreddamento
- Velocità di raffreddamento
- Variazione della temperatura della sonda o dell'acciaio per unità di tempo, comunemente espressa in °C/s.
- Flusso termico
- Velocità di trasferimento del calore per unità di area superficiale, generalmente espressa in W/m².
- Curva di raffreddamento
- Temperatura della sonda, o quantità calcolata correlata, rappresentata in funzione del tempo o della temperatura.
- Severità del raffreddamento
- Intensità e andamento variabile dell'estrazione di calore durante la tempra.
Diverse misurazioni descrivono differenti aspetti di questo processo. La velocità di raffreddamento è la variazione della temperatura della sonda o dell’acciaio per unità di tempo, generalmente espressa in °C/s. Può essere riportata a una temperatura specifica, ad esempio 600 °C o 300 °C, poiché la velocità non rimane costante durante tutta la tempra. Il flusso termico è la velocità di trasferimento del calore per unità di superficie, generalmente espressa in W/m². Descrive il carico termico che attraversa l’interfaccia acciaio–mezzo di tempra, anziché limitarsi a indicare la diminuzione della temperatura dell’acciaio. Una curva di raffreddamento registra la temperatura della sonda, o una grandezza calcolata correlata, in funzione del tempo e talvolta della temperatura. Mostra quando il raffreddamento è lento o rapido e aiuta a individuare i cambiamenti nelle condizioni di trasferimento del calore.
Questi termini non devono essere sostituiti l’uno con l’altro. Un’elevata velocità di raffreddamento a una determinata temperatura non dimostra che il mezzo di tempra abbia il flusso termico più elevato durante tutta la tempra. Analogamente, due curve di raffreddamento possono avere velocità massime simili, ma tempistiche diverse, producendo trasformazioni differenti nell’acciaio.

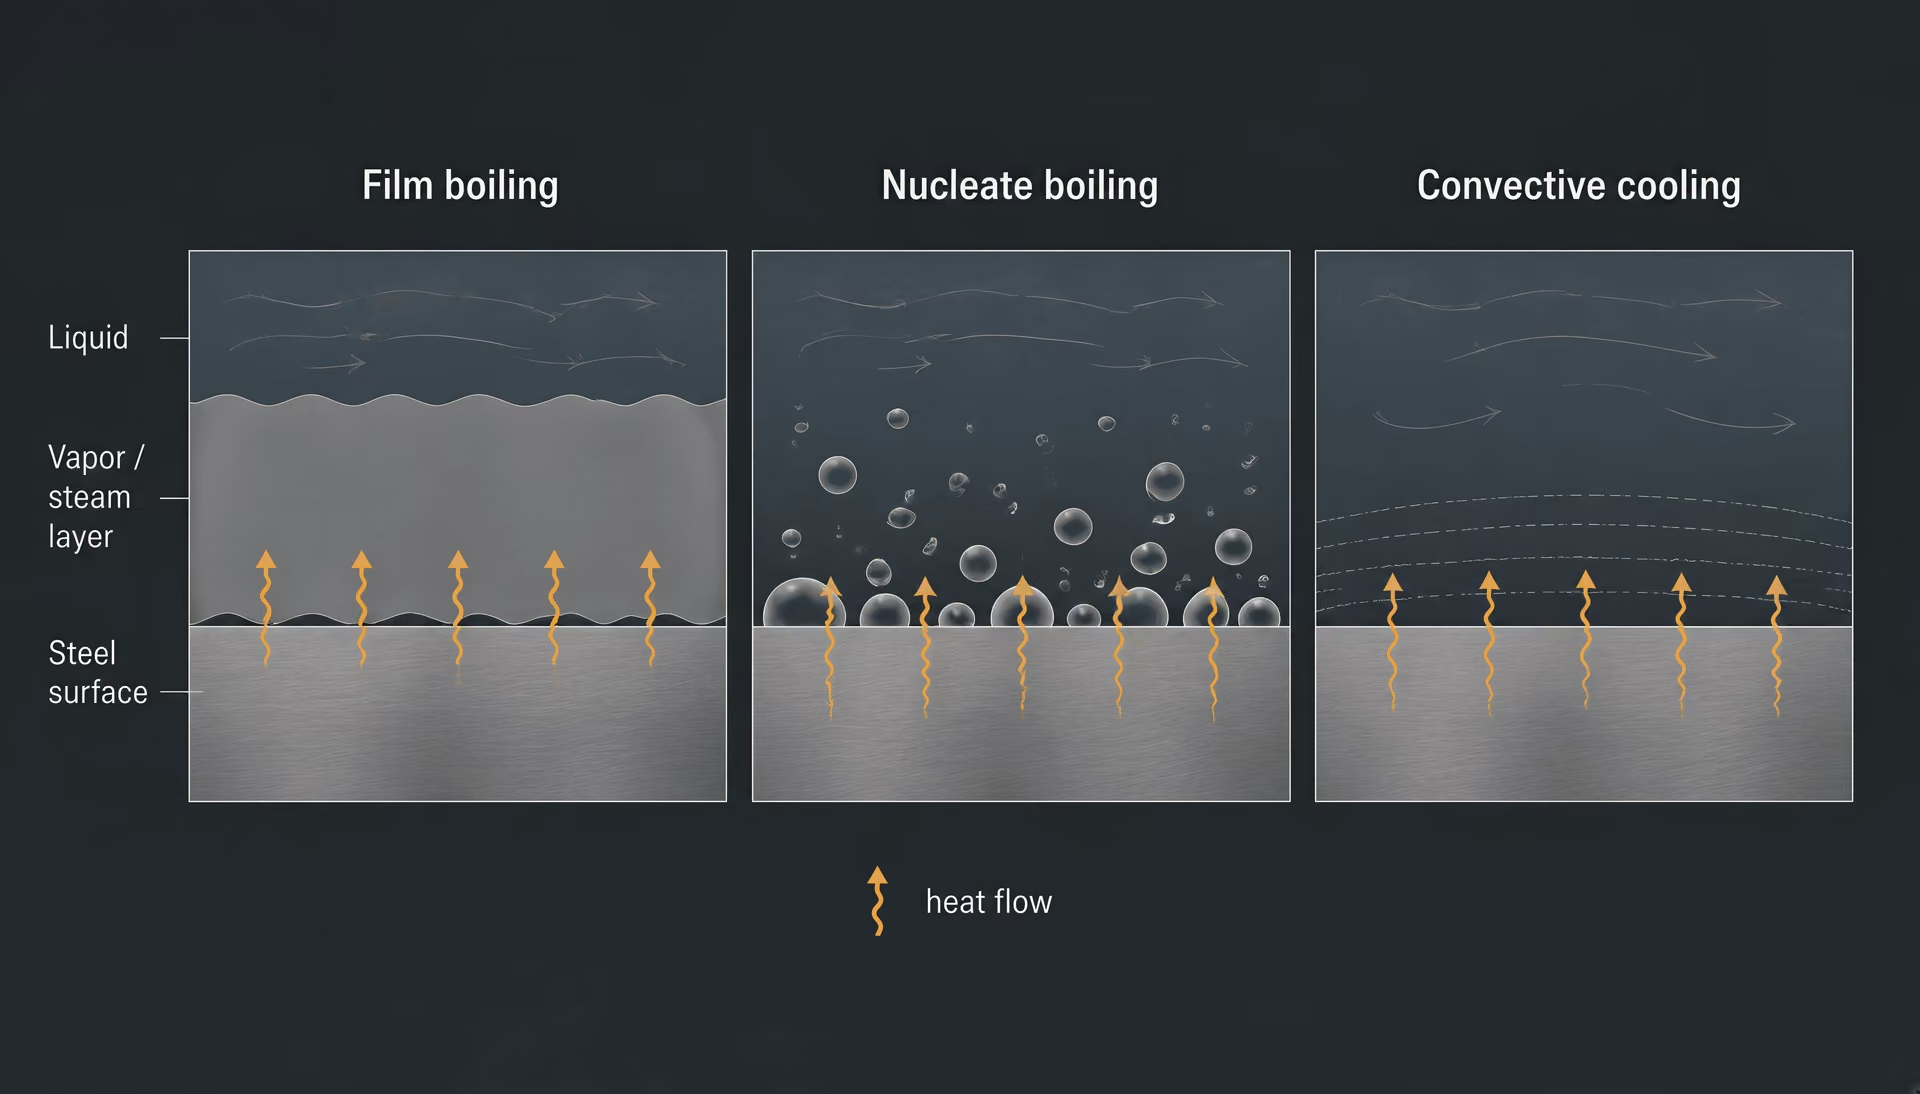
La prima fase dopo l’immersione è spesso l’ebollizione a film. Un mantello continuo di vapore separa l’acciaio caldo dal liquido, limitando il contatto diretto e producendo un trasferimento di calore relativamente lento. Quando la superficie si raffredda, il film di vapore collassa e inizia l’ebollizione nucleata. Il liquido entra in contatto intermittente con la superficie attraverso bolle di vapore che si formano e si allontanano rapidamente, e il trasferimento di calore diventa molto più rapido. A temperature superficiali inferiori, l’ebollizione termina e il raffreddamento convettivo controlla la restante sottrazione di calore. La rassegna di ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, sottolinea che la velocità di raffreddamento varia durante queste fasi distinte. La curva di raffreddamento è quindi la registrazione di meccanismi variabili di trasferimento del calore, non una singola proprietà del liquido.

| Metodo | Sonda | Mezzo o condizione di tempra | Agitazione |
|---|---|---|---|
| ISO 9950:1995 | Sonda in lega di nichel | Oli industriali di tempra | Non agitato standardizzato |
| ASTM D6200 | Specificato dal metodo | Oli di tempra | Definito dal metodo |
| ASTM D6482 | Specificato dal metodo | Mezzi di tempra polimerici acquosi | Agitato |
| ASTM D6549 | Specificato dal metodo | Mezzi di tempra | Agitato |
| ASTM D8562-24 | Sonda d'argento | Mezzi di tempra polimerici acquosi per leghe di acciaio | Non agitato |
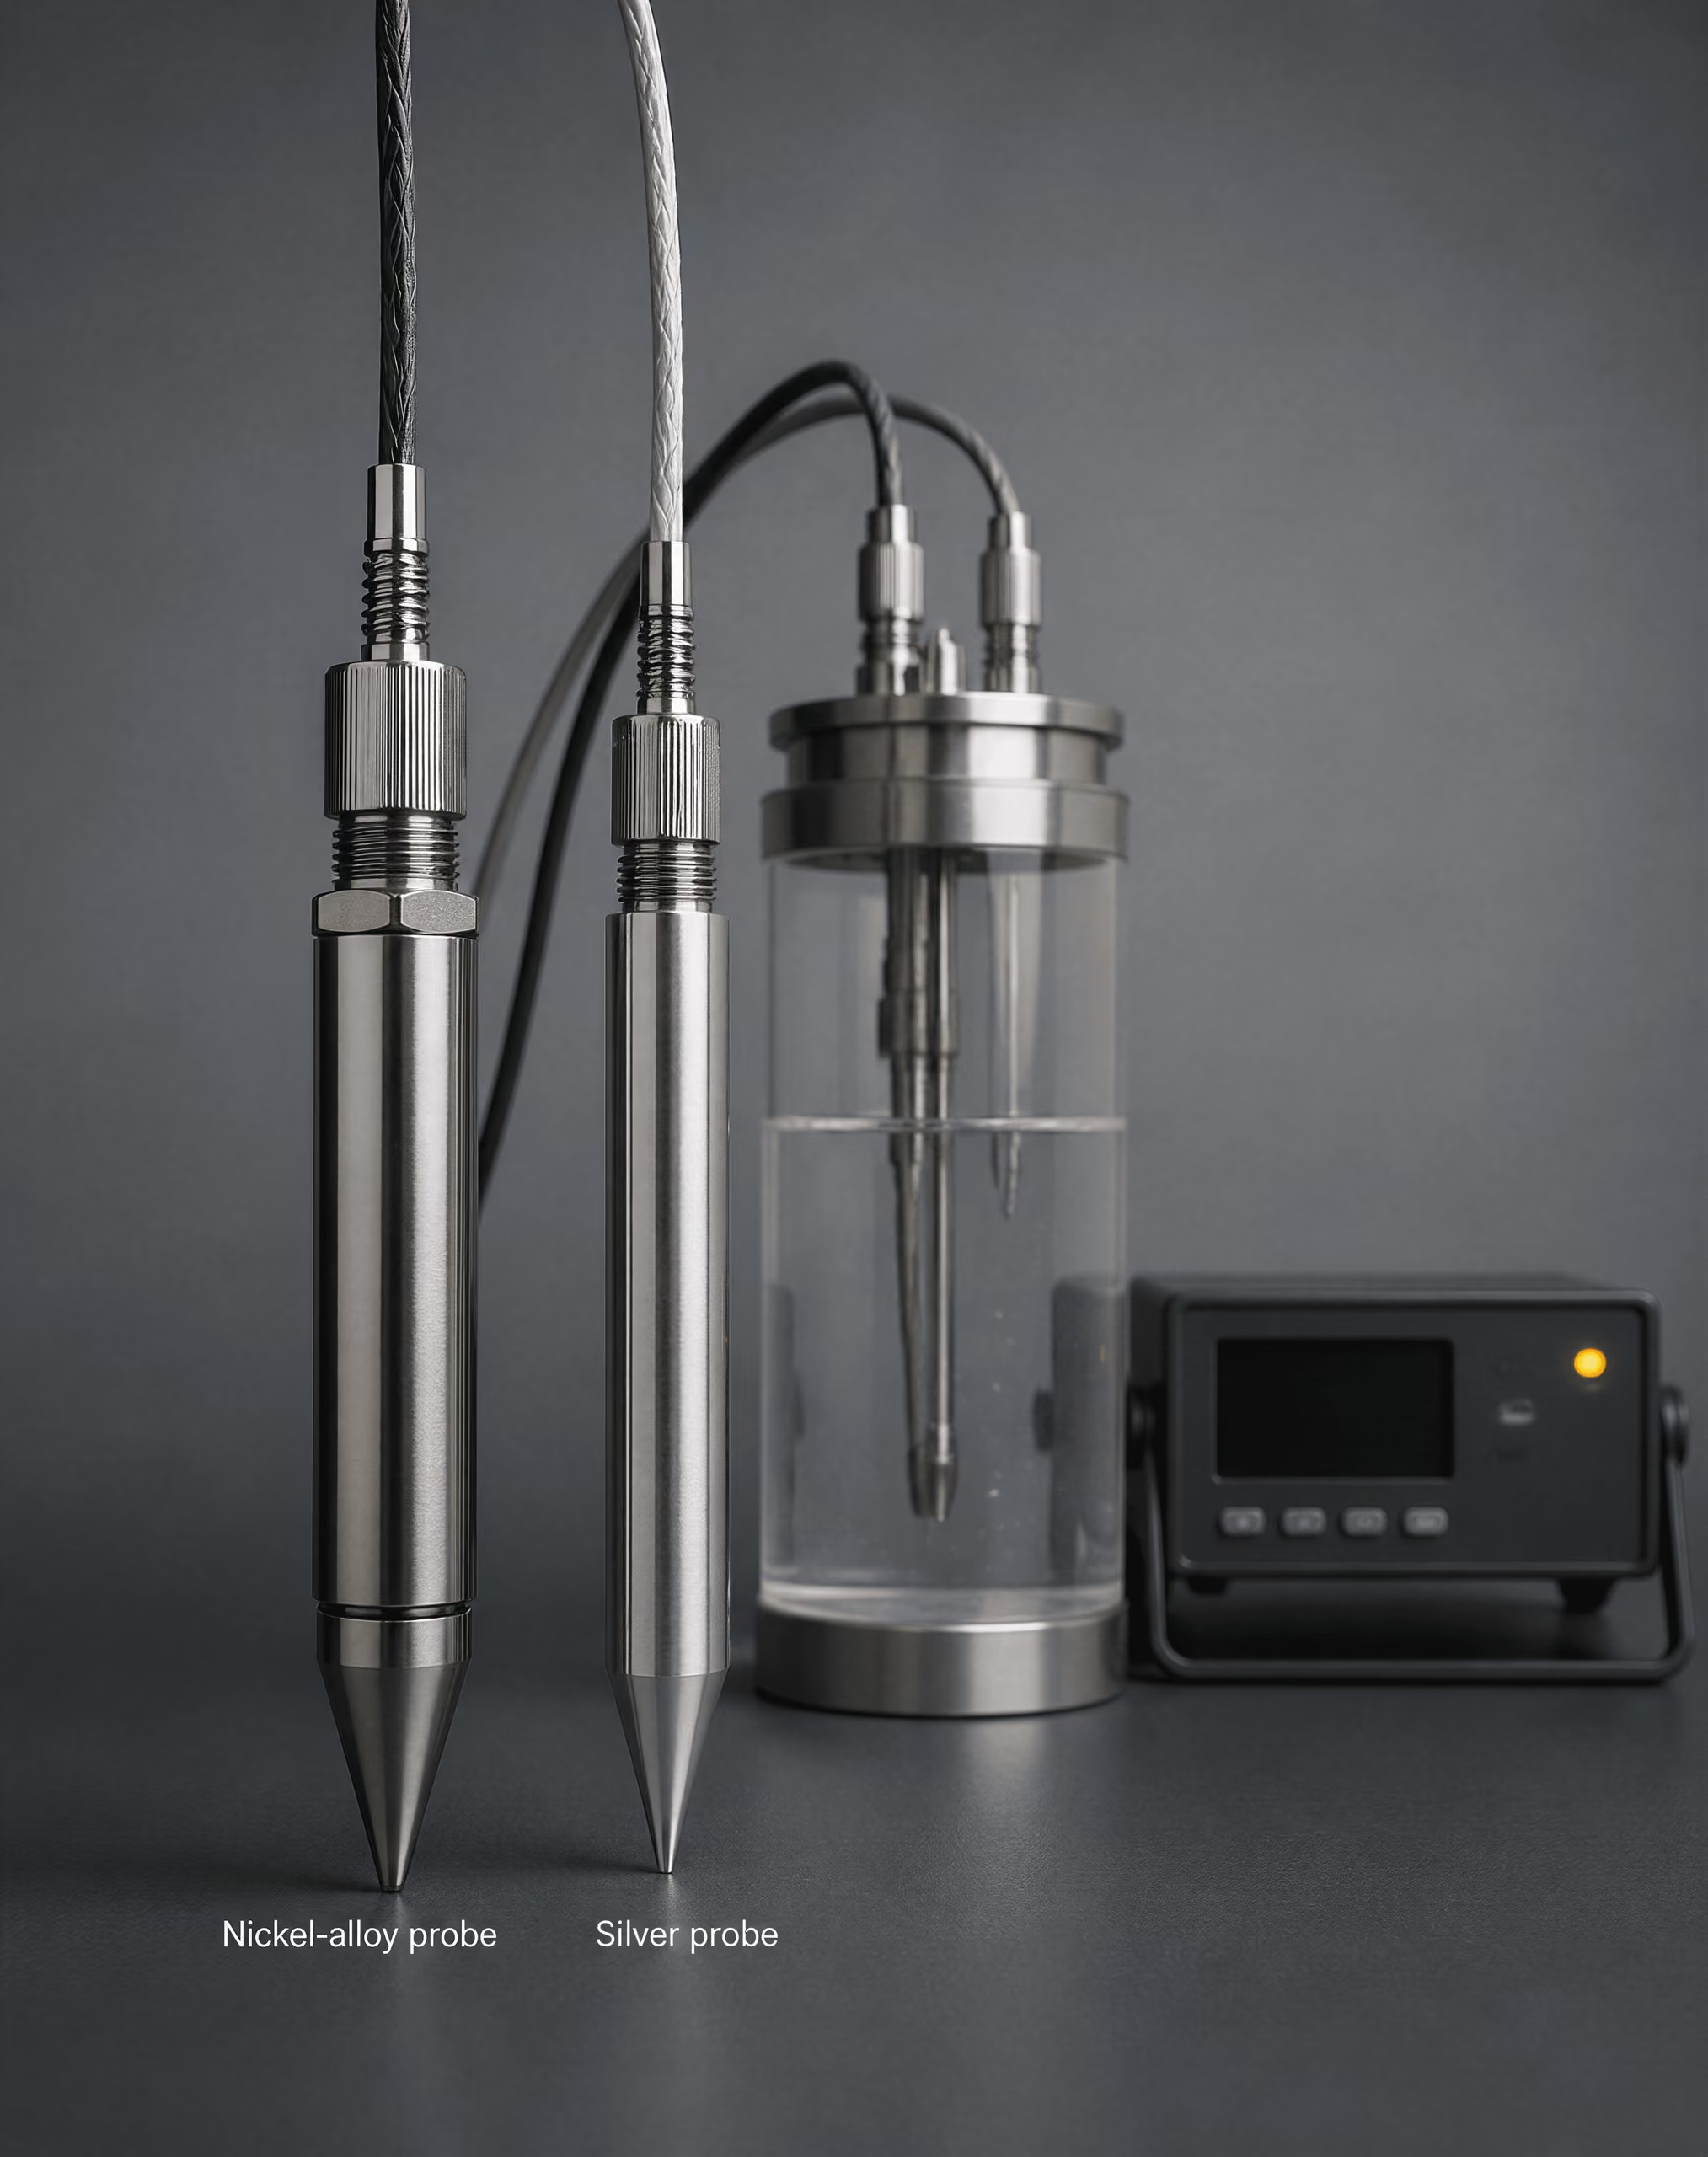
I metodi basati su sonde rendono concreta questa distinzione. La norma ISO 9950:1995 specifica una prova con sonda in lega di nichel per determinare le caratteristiche di raffreddamento degli oli di tempra industriali in condizioni standardizzate e non agitate. La norma ASTM D8562-24 specifica una prova non agitata della velocità di raffreddamento con sonda d’argento per i mezzi di tempra polimerici acquosi utilizzati con leghe di acciaio. Il materiale e le dimensioni della sonda, la finitura superficiale, il sistema di registrazione, la temperatura del bagno e le condizioni di agitazione fanno tutti parte del risultato. Un valore ottenuto con un metodo non può essere automaticamente considerato equivalente a un valore ottenuto con un altro.
Il sottocomitato D02.L0.06 di ASTM identifica la norma ASTM D6200 per gli oli di tempra, la ASTM D6482 per i mezzi di tempra polimerici acquosi agitati, la ASTM D6549 per i mezzi di tempra agitati e la ASTM D8562 per i mezzi di tempra polimerici acquosi sottoposti a prova con una sonda d’argento. Queste norme consentono il confronto in condizioni dichiarate. Non trasformano “olio”, “acqua” o “polimero” in un valore universale di severità.
Perché la severità è una variabile di processo
La severità del raffreddamento dipende dal processo completo di tempra, non soltanto dalla composizione del mezzo di tempra. Strong evidence
La severità di raffreddamento appartiene al processo completo di tempra, non alla sola denominazione del mezzo di tempra. La temperatura del bagno è una variabile immediata. Riscaldare l’acqua o l’olio modifica la viscosità, la formazione di vapore, la densità e la convezione; può inoltre alterare l’intervallo di temperatura durante il quale persiste l’ebollizione a film. Le soluzioni polimeriche sono particolarmente sensibili alla concentrazione e alla temperatura, poiché il polimero influenza il mantello di vapore e la resistenza del liquido al flusso.

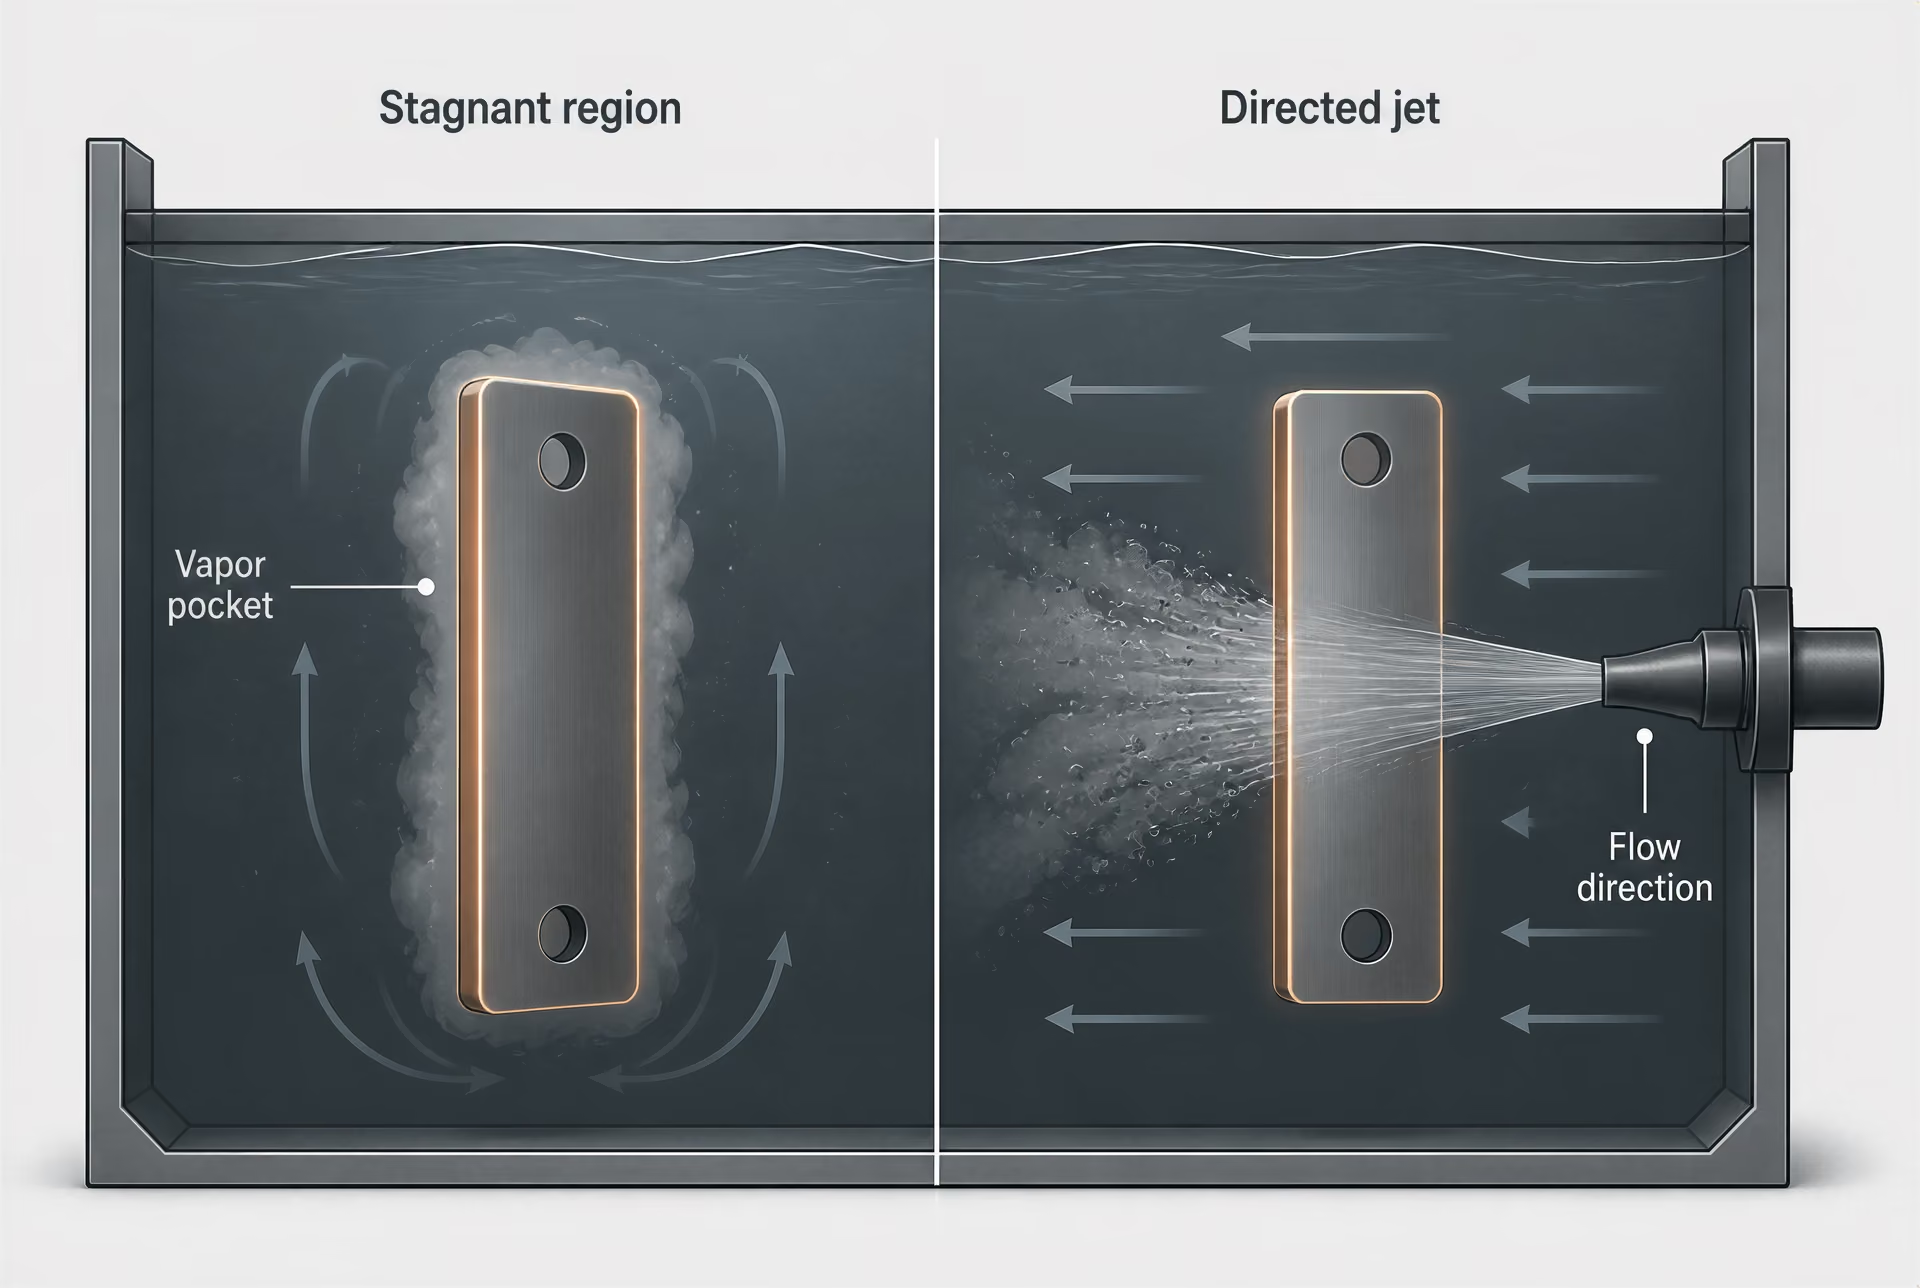
L’agitazione o la configurazione del flusso possono modificare il risultato anche quando la composizione del bagno rimane costante. La circolazione mediante pompa, l’agitazione con elica, il movimento del pezzo, la pressione di spruzzatura, la distanza tra gli ugelli e la direzione dei getti modificano lo strato limite e rimuovono il liquido caldo o il vapore dalla superficie dell’acciaio. Una zona stagnante accanto a un grosso forgiato può raffreddarsi molto più lentamente di una superficie direttamente esposta a un getto in movimento nello stesso serbatoio. Lo studio sottoposto a revisione paritaria Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement riporta che la microstruttura dell’acciaio è determinata dalla velocità di rimozione del calore superficiale e dalla velocità di raffreddamento locale, entrambe controllate dal tipo di refrigerante e dalla configurazione del flusso.
La geometria è importante per lo stesso motivo. Gli spigoli e le sezioni sottili espongono una superficie maggiore rispetto al loro volume e generalmente si raffreddano più rapidamente del centro di una sezione spessa. Fori, cavità, scanalature per linguette e componenti disposti molto vicini possono intrappolare il vapore o limitare il movimento del liquido. Una sonda sospesa in un liquido libero non riproduce ogni condizione locale presente su un ingranaggio, uno stampo, un albero o una piastra complessi. La curva misurata costituisce una prova relativa alla configurazione della prova, non una garanzia che ogni punto del carico abbia sperimentato quella curva.
Anche le condizioni superficiali modificano la bagnabilità. Calamina, ossidazione, segni di lavorazione, strati cementati, residui di detergente, trascinamento di olio e depositi superficiali possono ritardare il contatto con il liquido o stabilizzare un film di vapore. Nei mezzi di tempra acquosi, la contaminazione può alterare la tensione superficiale e il comportamento delle bolle. Negli oli, i prodotti di ossidazione e i fanghi possono modificare la viscosità, la bagnabilità e la circolazione. Errori di concentrazione nelle salamoie o nelle soluzioni polimeriche hanno conseguenze analoghe. La formulazione nominale può rimanere invariata sulla carta, mentre l’interfaccia effettiva si comporta diversamente.

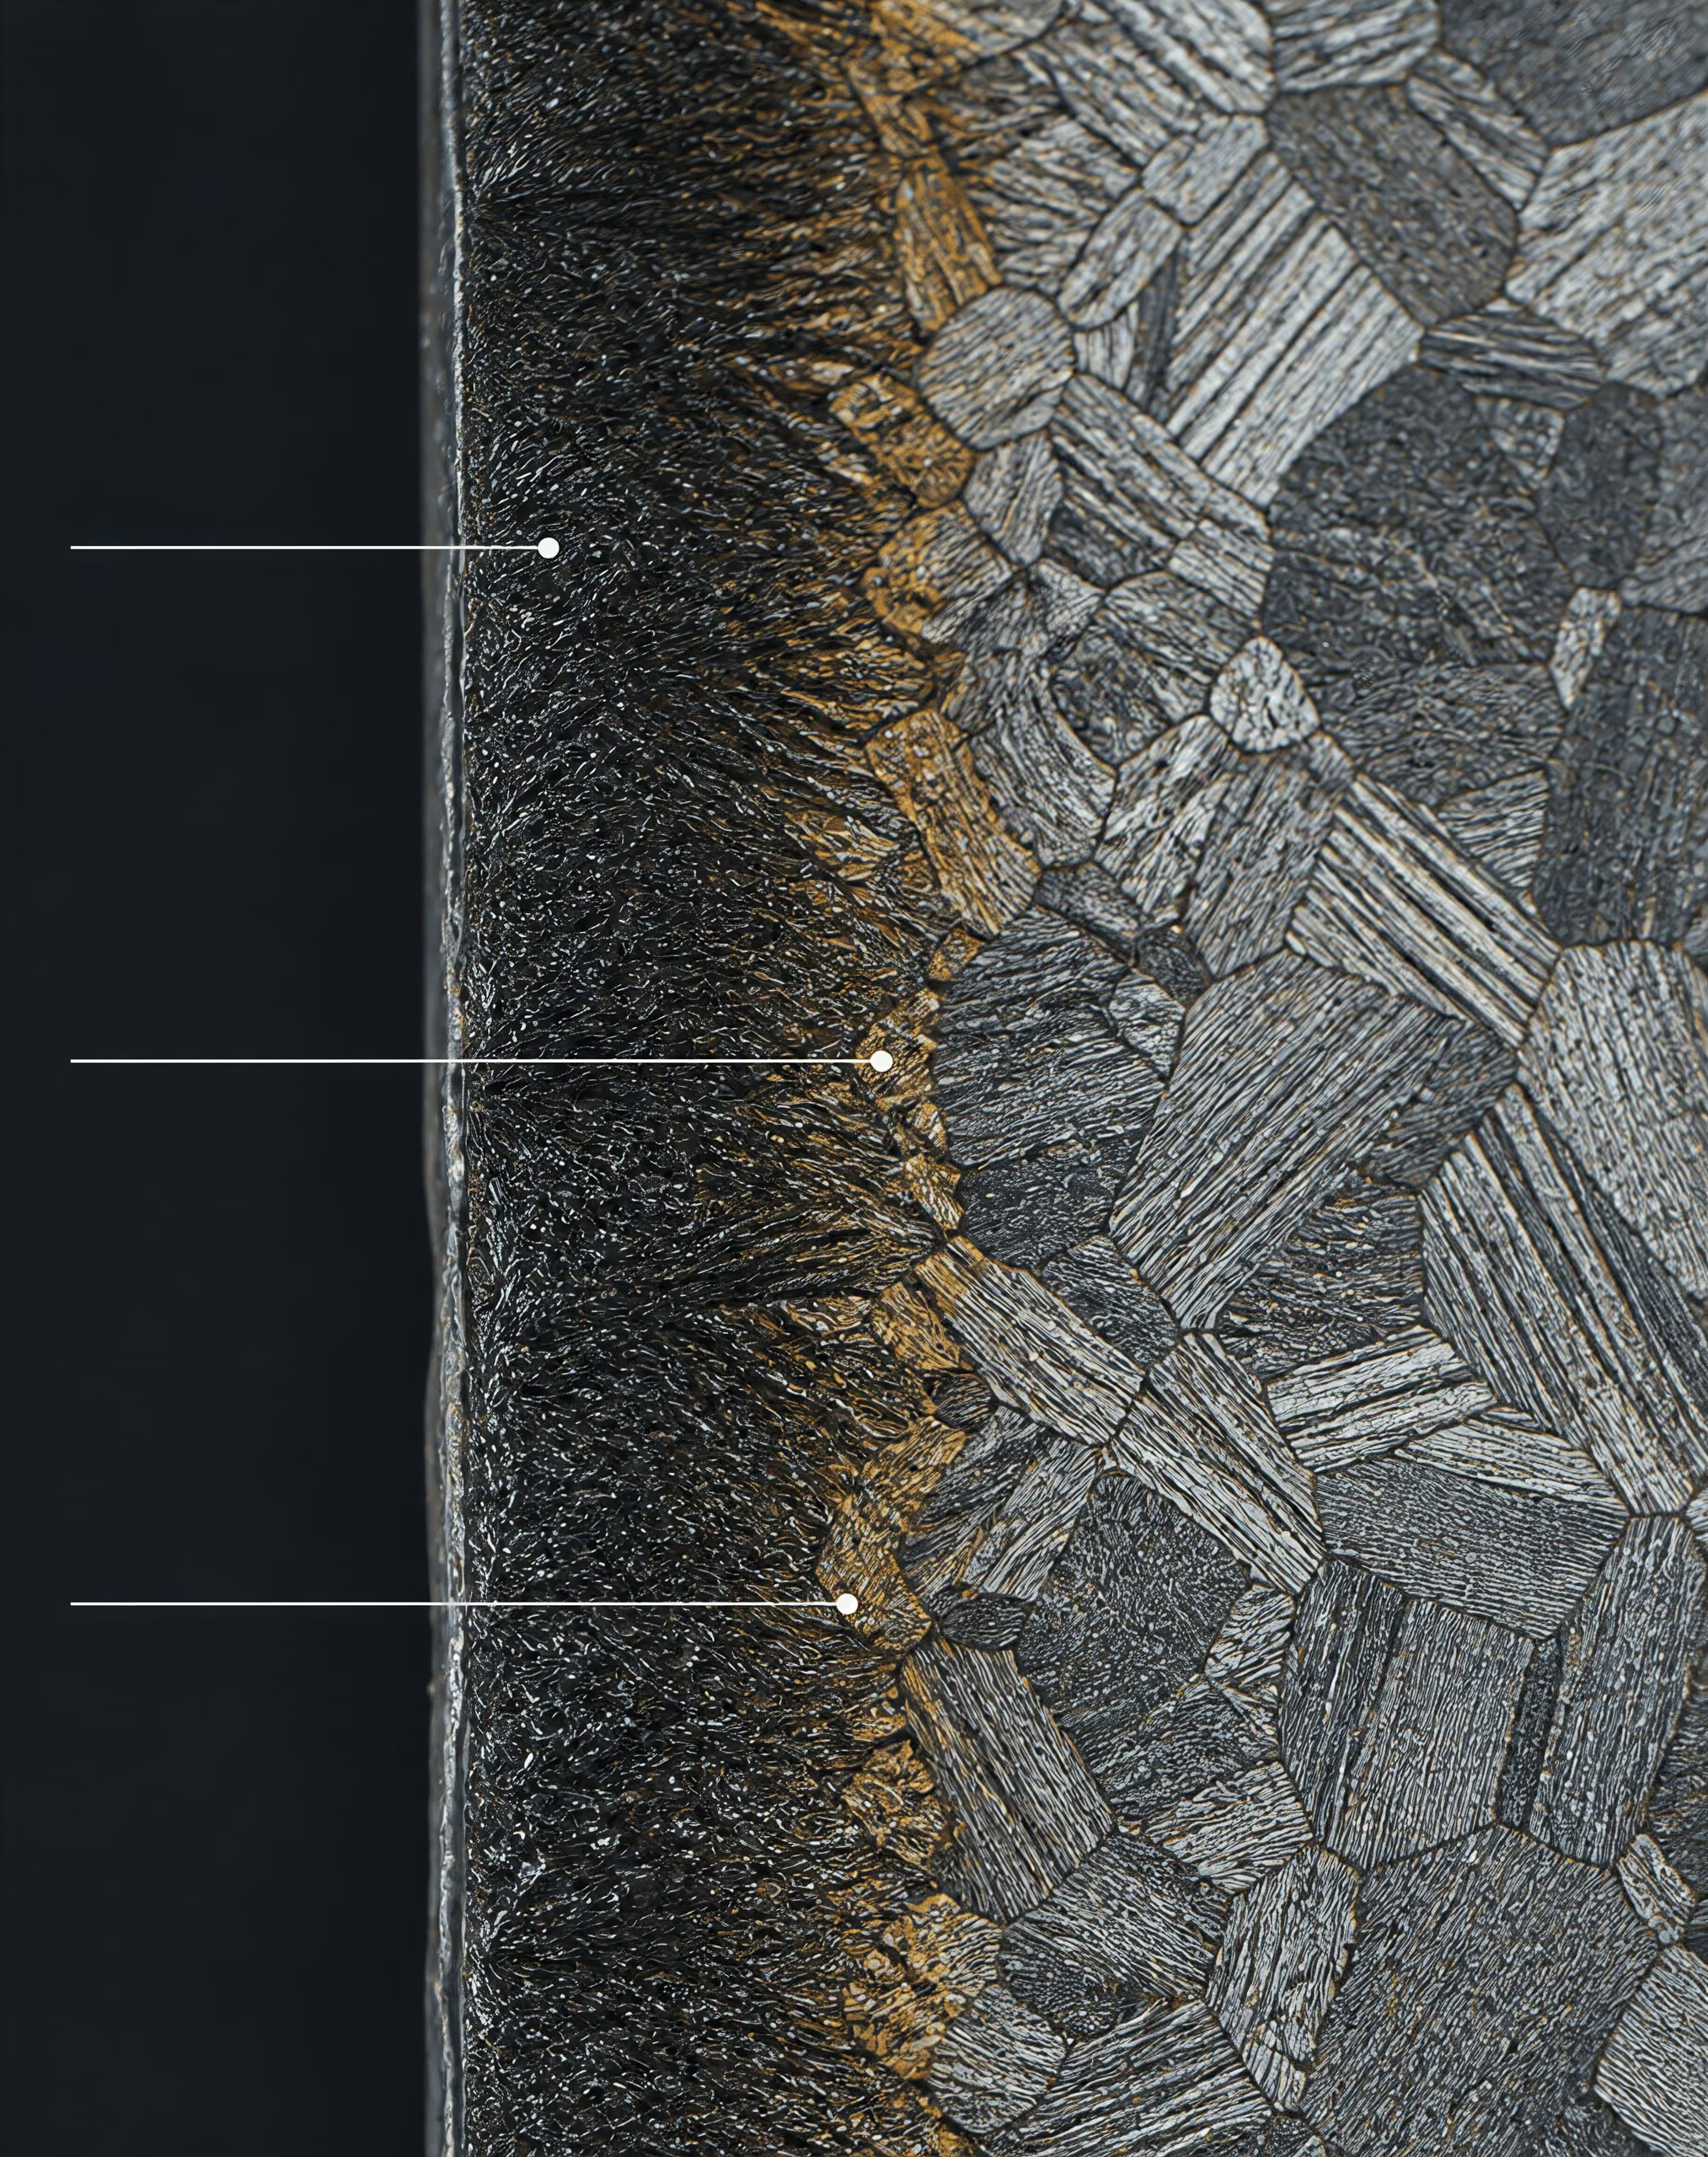
Questa dipendenza dal processo è direttamente collegata alla trasformazione dell’acciaio. L’austenite deve raffreddarsi attraversando le zone della perlite e della bainite del comportamento tempo–temperatura–trasformazione prima di raggiungere la temperatura di inizio della martensite. Se il raffreddamento locale è troppo lento, possono formarsi ferrite, perlite o bainite là dove era prevista la martensite. Se il raffreddamento è molto severo, il pezzo può sviluppare gradienti termici eccessivi, deformazioni o cricche di tempra. La domanda rilevante non è semplicemente se l’acqua sia “severa”, ma se la storia di raffreddamento locale produca la microstruttura richiesta senza tensioni inaccettabili.
Valore H di Grossmann Parametro efficace dell'intensità di tempra utilizzato insieme alla temprabilità dell'acciaio e alle dimensioni della sezione nell'analisi di Grossmann; non equivale alla velocità di raffreddamento né all'ordinata di una curva di raffreddamento.
L’analisi di Grossmann fornisce un’ulteriore descrizione, distinta dalle precedenti. Il suo valore H, o fattore di severità della tempra di Grossmann, rappresenta l’intensità della tempra in un’analisi idealizzata del trasferimento del calore e viene utilizzato insieme alla temprabilità dell’acciaio e alle dimensioni della sezione per stimare la distribuzione della durezza risultante. Non equivale alla velocità di raffreddamento, al flusso termico o all’ordinata della curva di raffreddamento. Un valore H è un parametro di processo dedotto nell’ambito del modello di Grossmann, mentre una curva di raffreddamento della sonda è una storia di temperatura misurata in una prova specifica.
I valori di riferimento illustrano l’ordine di grandezza senza renderlo assoluto. I materiali didattici NPTEL del 2024 assegnano all’acqua non agitata un valore arbitrario di severità relativa pari a 1,0. I valori tipici di Grossmann sono approssimativamente 0,25–0,30 per l’olio fermo, 0,9–1,0 per l’acqua ferma e circa 2 per la soda caustica o la salamoia ferme. Intervalli di riferimento più ampi indicano valori di 2,0–5,0 per la salamoia, 0,90–2,0 per l’acqua distillata a temperatura ambiente, 0,2–1,2 per le soluzioni polimeriche acquose e 0,25–0,80 per gli oli di tempra convenzionali o rapidi. Si tratta di intervalli tipici, non di costanti intrinseche immutabili dei materiali. Un olio fortemente agitato può superare la severità dell’olio fermo, mentre l’acqua calda o scarsamente ricircolata può comportarsi in modo meno severo di quanto suggerisca un riferimento di laboratorio.
I limiti delle semplici classificazioni olio-acqua-salamoia
La classificazione consueta — olio, poi acqua, poi salamoia — può essere utile come prima approssimazione didattica, ma non costituisce una specifica di produzione affidabile. La salamoia spesso riduce la persistenza del film di vapore e garantisce una bagnatura iniziale più rapida rispetto all’acqua semplice, potendo quindi produrre una severità maggiore in condizioni di prova comparabili. Tuttavia, la concentrazione di sale, la temperatura del bagno, l’agitazione, la contaminazione e la geometria del pezzo determinano l’effettiva rilevanza di tale vantaggio. “Acqua” comprende condizioni di ristagno, circolazione, spruzzatura, temperatura elevata, temperatura bassa, distillazione e contaminazione. “Olio” comprende viscosità, formulazioni, temperature e gradi di ossidazione differenti.
Anche la fase confrontata modifica la classificazione. Un mezzo di tempra può produrre una velocità massima di raffreddamento elevata durante l’ebollizione nucleata, ma una lunga fase di ebollizione a film. Un altro può bagnare prima la superficie e sottrarre calore in modo più uniforme, producendo un esito di trasformazione diverso nonostante una velocità massima inferiore. Anche un singolo valore H comprime una storia variabile di trasferimento del calore in un unico parametro; pertanto, non può sostituire l’esame della curva di raffreddamento quando deformazione, criccatura o microstruttura locale sono importanti.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
I metodi ASTM basati sulla curva di raffreddamento e la norma ISO 9950 sono quindi strumenti di confronto delimitati dalle procedure specificate. ASTM D8562-24, per esempio, riporta il comportamento di un mezzo di tempra polimerico acquoso con una sonda d’argento in una prova non agitata per applicazioni su leghe di acciaio; non stabilisce una graduatoria universale rispetto a ogni olio o salamoia testati con un altro metodo basato su una sonda. Anche lo studio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media mette in relazione le prestazioni di raffreddamento misurate e i valori H di Grossmann con le proprietà fisiche, utilizzando il metodo con sonda ISO/DIS 9950, mostrando perché la viscosità e la conducibilità termica siano importanti senza ricondurre la severità a una sola di queste proprietà.
Cosa riportare insieme a un risultato di severità
- Mezzo Indicare il mezzo di tempra e la relativa formulazione.
- Condizione Specificare la temperatura, la concentrazione, la contaminazione e lo stato di invecchiamento.
- Flusso Identificare l'agitazione, la circolazione, la direzione dei getti o il movimento del pezzo.
- Prova Riportare il materiale della sonda, lo standard e la configurazione della prova.
- Intervallo di temperatura Specificare l'intervallo di velocità di raffreddamento o la curva completa oggetto della discussione.
La descrizione difendibile deve quindi essere specifica: indicare il mezzo, specificarne la temperatura e la concentrazione, identificare la modalità di agitazione o di flusso, riportare la sonda e la norma, e precisare l’intervallo o la curva di velocità di raffreddamento oggetto della discussione. «L’acqua è più severa dell’olio» può essere vero in termini direzionali in uno specifico confronto standardizzato. Non è una legge fissa della tempra.
Come si raffredda l’acciaio durante la tempra
Quando l’acciaio austenitizzato entra in un mezzo liquido di tempra, la sua superficie non si raffredda a una velocità costante. Il trasferimento di calore cambia man mano che la temperatura superficiale diminuisce e il meccanismo dominante può cambiare nell’arco di frazioni di secondo. L’ASM Handbook, Volume 4F, Quenchants and Quenching Technology di ASM International suddivide il processo in tre fasi principali: raffreddamento a film di vapore, ebollizione nucleata e raffreddamento convettivo. Anche la rassegna ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review considera la velocità di raffreddamento come il risultato, dipendente dalla temperatura, del cambiamento dei meccanismi di trasferimento del calore e della cinetica di bagnamento.
Questa sequenza è importante perché la storia termica della superficie dell’acciaio controlla i prodotti di trasformazione che si formano all’interno del pezzo. Lo studio Role of Quenching Method on Cooling Rate and Microstructure of Steels, pubblicato nel 2022, collega la microstruttura dell’acciaio alla velocità di rimozione del calore dalla superficie e alla velocità di raffreddamento locale, entrambe dipendenti dal tipo di refrigerante e dalla modalità di flusso. Un mezzo di tempra non possiede quindi un’unica velocità di raffreddamento costante per tutto l’intervallo di temperature.
| Fase | Condizione superficiale | Comportamento dominante del trasferimento di calore | Velocità relativa tipica |
|---|---|---|---|
| Raffreddamento con film di vapore | Strato di vapore continuo o semicontinuo | Il calore attraversa il film di vapore isolante | Relativamente lenta |
| Ebollizione nucleata | Il liquido entra in contatto con la superficie tra le bolle | La formazione, la crescita e il distacco delle bolle rimuovono il calore | Spesso la più rapida |
| Raffreddamento convettivo | L'ebollizione persistente è terminata | Conduzione attraverso lo strato limite e convezione nel liquido | Più lento dell'ebollizione nucleata |
Fase del film di vapore o dell’ebollizione a film
Al momento dell’immersione, la superficie dell’acciaio può essere molto più calda della temperatura di ebollizione del mezzo di tempra. Un acciaio al carbonio riscaldato fino all’intervallo di austenitizzazione può entrare in acqua, olio o una soluzione polimerica acquosa con una temperatura superficiale ben superiore a 700 °C. Il liquido che entra in contatto con tale superficie vaporizza rapidamente. Se la generazione di vapore è sufficientemente intensa, le bolle si uniscono formando uno strato di vapore continuo o semicontinuo attorno all’acciaio.
Questo strato è spesso definito involucro o film di vapore. Esso separa la maggior parte del liquido dal metallo, riducendo il contatto diretto tra liquido e solido. Il vapore ha una conducibilità termica e una densità molto inferiori a quelle del liquido; pertanto, il calore attraversa il film con minore efficacia rispetto a quanto avverrebbe attraverso il contatto diretto con il liquido. Di conseguenza, la superficie dell’acciaio può rimanere molto calda mentre il mezzo di tempra circostante è già in ebollizione.
L’ebollizione a film non significa che il trasferimento di calore si interrompa. L’energia continua a muoversi attraverso il vapore per conduzione, irraggiamento e movimento del vapore, ma la velocità è relativamente limitata e può variare sulla superficie. La geometria, l’orientamento, le condizioni superficiali, la calamina, la rugosità e il gas intrappolato influenzano la continuità del film di vapore. Una piastra verticale, una barra cilindrica e una piccola sonda d’argento possono produrre comportamenti del vapore diversi nello stesso liquido.
Il film è inoltre instabile. Quando la temperatura superficiale diminuisce, la generazione di vapore si indebolisce. Il liquido può quindi penetrare nelle zone sottili del film. Quando tali zone collassano, il liquido fresco entra in contatto con il metallo caldo ed evapora violentemente. Questa transizione non è un semplice interruttore che si attiva ovunque su un componente a una sola temperatura esatta. Si sposta sulla superficie al variare delle condizioni locali di bagnamento.
L’agitazione o un flusso diretto possono disturbare e rimuovere il film di vapore, ma il risultato dipende dal modo in cui il fluido raggiunge il pezzo. Una pompa, un getto, un pezzo in rotazione o un sistema di circolazione possono rompere il film in una zona lasciando al contempo una regione stagnante altrove. Lo studio Role of Quenching Method on Cooling Rate and Microstructure of Steels sottolinea questo effetto locale: due sistemi che utilizzano lo stesso refrigerante possono produrre velocità di raffreddamento diverse quando differiscono le modalità di flusso.
Fase dell’ebollizione nucleata
Dopo l’inizio del collasso del film di vapore, il liquido raggiunge la superficie dell’acciaio in numerosi siti distinti. La superficie è ancora sufficientemente calda da generare bolle di vapore, ma ora il liquido entra direttamente in contatto con il metallo negli spazi tra le bolle. Questa è la fase dell’ebollizione nucleata.
Il trasferimento di calore diventa molto più rapido perché il liquido bagna ripetutamente la superficie, assorbe il calore latente e si allontana sotto forma di vapore. Le bolle si formano nei siti attivi di nucleazione, crescono, si staccano e vengono sostituite da liquido più freddo. L’agitazione aumenta la velocità di sostituzione e può inoltre rimuovere le bolle prima che si uniscano formando uno strato di vapore persistente. Le velocità di raffreddamento più elevate si verificano comunemente durante questa fase, anche se il picco preciso dipende dal mezzo di tempra, dalla sonda, dalla temperatura e dal moto del fluido.
L’affermazione «l’acqua raffredda più rapidamente dell’olio» è quindi incompleta. L’acqua può mostrare un’ebollizione nucleata molto rapida in determinate condizioni, mentre un olio con viscosità, temperatura o schema di circolazione differenti può produrre una curva di raffreddamento diversa. La salamoia può modificare il bagnamento riducendo la persistenza delle bolle di vapore sulla superficie dell’acciaio e aumentando spesso la severità di raffreddamento durante la porzione della curva corrispondente all’ebollizione. I polimeri acquosi possono formare uno strato limite più viscoso o più ricco di polimero, modificando sia il comportamento delle bolle sia la sostituzione del liquido.
Cinetica della bagnabilità Velocità e modalità con cui il liquido sostituisce il vapore e stabilisce il contatto con una superficie di acciaio calda durante la tempra.
La cinetica di bagnamento è fondamentale. La rassegna ASTM identifica il bagnamento e i meccanismi di trasferimento del calore come motivi per cui la velocità di raffreddamento varia durante le fasi della tempra. Un liquido che bagna rapidamente la superficie può porre fine all’ebollizione a film prima di un altro liquido alla stessa temperatura globale. La concentrazione, la contaminazione, il gas disciolto, l’ossido superficiale e la temperatura del mezzo di tempra influenzano tutti questo comportamento. Lo stesso mezzo di tempra nominale può quindi produrre curve di raffreddamento diverse quando cambiano la concentrazione o la temperatura di esercizio.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
Le prove con curva di raffreddamento misurano questa risposta variabile, invece di attribuire al liquido una proprietà universale. ASTM D8562-24 specifica una prova non agitata con sonda d’argento per mezzi di tempra polimerici acquosi utilizzati con leghe di acciaio. ISO 9950:1995 specifica una prova con sonda in lega di nichel per determinare e classificare le caratteristiche di raffreddamento degli oli industriali di tempra in condizioni standardizzate non agitate. La Sottocommissione ASTM D02.L0.06 identifica inoltre ASTM D6200 per gli oli di tempra, ASTM D6482 per i mezzi di tempra polimerici acquosi agitati e ASTM D6549 per i mezzi di tempra agitati. I risultati ottenuti con questi metodi sono comparabili soltanto nell’ambito del metodo e delle condizioni specificati.
Fase del raffreddamento convettivo
Quando la superficie dell’acciaio scende al di sotto della temperatura necessaria per mantenere l’ebollizione, le bolle di vapore scompaiono in gran parte. Il calore abbandona quindi l’acciaio per convezione ed entra nel liquido, con conduzione attraverso lo strato limite all’interfaccia metallo-fluido. Questa è la fase convettiva finale.
Il raffreddamento è più lento in questa fase perché è venuto meno l’elevato contributo al trasferimento di calore dovuto all’evaporazione e al movimento delle bolle. La velocità dipende fortemente dalle proprietà del liquido: conducibilità termica, viscosità, densità, calore specifico e velocità di flusso. Lo studio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media mette in relazione le prestazioni di raffreddamento e i valori H di Grossmann con queste proprietà, utilizzando il metodo con sonda ISO/DIS 9950. Una viscosità maggiore può ispessire lo strato limite e limitare la sostituzione del fluido, mentre una circolazione più intensa può assottigliare tale strato e aumentare il trasferimento di calore.
Anche la temperatura del pezzo è importante. Il nucleo dell’acciaio può rimanere molto più caldo della superficie; pertanto, durante la convezione, la conduzione interna continua ad alimentare di calore la superficie. Lo spessore della sezione, la forma, gli spigoli, i fori e il contatto con gli attrezzi di supporto producono differenze locali. Un aumento della temperatura del mezzo di tempra attorno a un carico di grandi dimensioni può ridurre ulteriormente la forza motrice del trasferimento di calore.
La severità di raffreddamento misurata deve essere distinta dal tipo di mezzo di tempra e dal valore H di Grossmann. La scala convenzionale di NPTEL assegna all’acqua non agitata un valore arbitrario di severità pari a 1,0. I valori H di Grossmann tipici sono approssimativamente 0,25–0,30 per l’olio静o, 0,9–1,0 per l’acqua静a e circa 2 per la soda caustica o la salamoia静e. Altri intervalli di riferimento indicano 2,0–5,0 per la salamoia, 0,90–2,0 per l’acqua distillata a temperatura ambiente, 0,2–1,2 per le soluzioni polimeriche acquose e 0,25–0,80 per gli oli di tempra convenzionali o rapidi. Si tratta di intervalli di riferimento tipici, non di costanti materiali immutabili.
Un valore H riassume l’intensità della tempra nell’analisi di Grossmann; non sostituisce una curva di raffreddamento. Il materiale e le dimensioni della sonda, l’agitazione, la temperatura del fluido, il comportamento di bagnamento e l’intervallo di temperature misurato influenzano tutti il risultato riportato. Un confronto utile deve specificare tali condizioni. Senza queste informazioni, affermare che l’acqua, l’olio o la salamoia occupino una posizione fissa in una graduatoria di severità nasconde l’effettivo processo di trasferimento del calore che determina il raffreddamento dell’acciaio.
Acqua, salamoia, soluzioni caustiche e fluidi acquosi di tempra a base di polimeri
L’acqua e la scala di riferimento della severità
L’acqua viene spesso considerata il fluido di tempra di riferimento perché il suo comportamento di raffreddamento è noto e la sua severità relativa viene utilizzata da tempo nei calcoli introduttivi dei trattamenti termici. NPTEL assegna all’acqua ferma e non agitata un valore arbitrario di severità di tempra pari a 1,0. La parola arbitrario è importante: questo numero è un punto di riferimento, non una costante del materiale né la garanzia che ogni vasca d’acqua raffreddi l’acciaio alla stessa velocità.
Quando una superficie d’acciaio riscaldata entra nell’acqua, inizialmente si forma un film di vapore. Questo film separa temporaneamente il metallo dal liquido e limita il flusso termico. Quando la superficie si raffredda, il film collassa, l’ebollizione nucleata trasferisce rapidamente il calore e, successivamente, la convezione rimuove il calore una volta terminata l’ebollizione. La durata e l’intensità di ciascuna fase dipendono dalla temperatura superficiale, dalla geometria, dall’orientamento, dall’agitazione, dalla temperatura dell’acqua, dai gas disciolti, dalla contaminazione e dal modo in cui il liquido raggiunge il pezzo. La velocità di raffreddamento cambia quindi continuamente durante la tempra, invece di rimanere a un valore fisso.
La classificazione convenzionale — la salamoia è più severa dell’acqua, l’acqua è più severa dell’olio — può essere utile come prima approssimazione, ma non deve essere scambiata per un ordinamento universale delle curve di raffreddamento misurate. Un flusso d’acqua intenso e in movimento può rimuovere il calore in modo diverso rispetto a una vasca ferma. Una sezione incassata può essere soggetta a una copertura di vapore mentre una superficie esposta viene raffreddata energicamente. Lo studio sottoposto a revisione paritaria Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement ha riferito che la microstruttura dell’acciaio è governata dalla velocità di rimozione del calore superficiale e dalla velocità di raffreddamento locale, entrambe controllate dal tipo di fluido refrigerante e dalla disposizione del flusso. Lo stesso fluido di tempra nominale può quindi produrre distribuzioni diverse di martensite, bainite o perlite quando cambia la disposizione del flusso.
L’analisi di Grossmann esprime l’intensità della tempra mediante il valore H, che è distinto sia da una semplice classificazione di riferimento basata sull’acqua, sia dal risultato di una curva di raffreddamento ottenuta con una sonda. I riferimenti tecnici forniti indicano valori tipici di circa 0,25–0,30 per l’olio fermo, 0,9–1,0 per l’acqua ferma e 2 per la soda caustica o la salamoia ferme. Un riferimento più ampio indica 0,90–2,0 per l’acqua distillata a temperatura ambiente. Queste cifre descrivono intervalli comunemente citati in presenza di determinate ipotesi; non sono proprietà immutabili dell’“acqua”. La temperatura, la circolazione, la progettazione della vasca, il carico dei pezzi e la bagnabilità possono spostare il risultato misurato al di fuori del valore noto dai manuali.
Le norme di prova rendono ancora più chiaro questo limite. ISO 9950:1995 specifica un metodo con sonda in lega di nichel per determinare e classificare le caratteristiche di raffreddamento degli oli industriali di tempra in condizioni standardizzate e non agitate. ASTM International identifica ASTM D6200 per gli oli di tempra, ASTM D6482 per i fluidi acquosi di tempra a base di polimeri agitati, ASTM D6549 per i fluidi di tempra agitati e ASTM D8562 per i fluidi acquosi di tempra a base di polimeri sottoposti a prova con una sonda d’argento. Il risultato appartiene alla sonda, alla temperatura, all’agitazione e alla procedura utilizzate. Non crea una classificazione permanente applicabile a ogni componente in acciaio.
| Mezzo | Informazioni sulla severità di riferimento | Variabili importanti |
|---|---|---|
| Acqua | Valutazione relativa arbitraria di 1.0 per acqua non agitata | Temperatura, gas disciolti, contaminazione, agitazione, geometria |
| Salamoia | Intervallo tipico di Grossmann 2.0–5.0; valore tipico non agitato circa 2 | Natura del sale, concentrazione, temperatura, bagnabilità, agitazione |
| Soluzione caustica | Valore tipico della soda caustica non agitata circa 2 | Formulazione, concentrazione, bagnabilità, stabilità del film di vapore |
| Polimero acquoso | Intervallo tipico di Grossmann 0.2–1.2 | Tipo di polimero, concentrazione, temperatura, degradazione, flusso |
Effetti della salamoia e delle soluzioni caustiche
La salamoia è acqua contenente sale disciolto, comunemente un cloruro inorganico, sebbene sia necessario specificare il sale esatto e la concentrazione prima di poterne valutare il comportamento di raffreddamento. Gli ioni disciolti modificano il comportamento di ebollizione del liquido, le sue proprietà elettriche e termiche e la sua interazione con la superficie d’acciaio calda. In molte applicazioni di tempra, la salamoia interrompe o destabilizza il persistente film di vapore che può formarsi attorno a un pezzo caldo. Una parte maggiore della superficie entra quindi prima in contatto diretto con il liquido, riducendo la durata della fase di ebollizione a film e aumentando l’estrazione di calore nella parte iniziale della tempra.
Questo cambiamento spiega perché alla salamoia venga convenzionalmente attribuita una severità maggiore rispetto all’acqua ferma. I riferimenti di Grossmann forniti collocano i valori H tipici della salamoia approssimativamente tra 2,0 e 5,0, mentre il valore convenzionale più ristretto per la salamoia ferma è circa 2. L’intervallo è ampio per una ragione. L’identità del sale, la concentrazione, la temperatura della soluzione, l’agitazione, lo stato della superficie e la geometria del pezzo influenzano tutti la bagnabilità e l’ebollizione. Una vasca di salamoia con circolazione debole non produce necessariamente la stessa curva di raffreddamento di una vasca vigorosamente agitata con la stessa composizione nominale.
Una maggiore rimozione iniziale del calore può ridurre il tempo disponibile per le trasformazioni diffusionali nell’acciaio austenitizzato e può favorire la formazione di martensite quando la temprabilità lo consente. Può inoltre aumentare i gradienti termici, le tensioni residue, la distorsione e le cricche di tempra. Il rischio risultante dipende dal grado di acciaio, dalle dimensioni della sezione, dal contenuto di carbonio, dalla dimensione dei grani di austenite precedente e dai vincoli. Per esempio, un acciaio legato come AISI 4140 non reagisce alla tempra in salamoia nello stesso modo di un acciaio al carbonio non legato come AISI 1045, anche quando entrambi vengono temprati da temperature di austenitizzazione comparabili.
Anche le soluzioni caustiche, spesso a base di idrossido di sodio, sono associate a un’elevata severità di tempra. Il valore di riferimento di circa 2 per la soda caustica o la salamoia ferme deve essere interpretato come un confronto tipico secondo Grossmann, non come un valore universale per ogni soluzione alcalina. Le aggiunte caustiche possono modificare la bagnabilità e la stabilità del film di vapore, ma la direzione e l’entità del cambiamento dipendono dalla formulazione e dalle condizioni operative. La sola concentrazione non specifica il risultato del trasferimento di calore.
Le tre fasi di raffreddamento rimangono importanti sia nelle soluzioni di salamoia sia in quelle caustiche. Una soluzione può produrre un periodo più breve di formazione del film di vapore, ma mostrare un diverso picco di ebollizione nucleata; inoltre, la fase convettiva può essere influenzata dalla viscosità, dalla densità e dal movimento nella vasca. La revisione di ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review sottolinea che la velocità di raffreddamento varia durante queste fasi distinte e dipende dalla cinetica della bagnabilità e dai meccanismi di trasferimento del calore. Un singolo valore H non può mostrare ogni caratteristica di tale curva.
Concentrazione dei polimeri e comportamento di raffreddamento
I fluidi acquosi di tempra a base di polimeri sostituiscono parte della semplice risposta all’ebollizione dell’acqua con un liquido il cui comportamento cambia in funzione del tipo di polimero, della struttura molecolare, della concentrazione, della temperatura e della storia di degradazione. Il polimero può aumentare la viscosità e modificare il film liquido sulla superficie dell’acciaio. Può inoltre cambiare la bagnabilità, la persistenza del film di vapore, la formazione delle bolle e la transizione dall’ebollizione alla convezione. Questi effetti sono accoppiati: uno strato limite più spesso o più viscoso può ostacolare il movimento del fluido, mentre un film superficiale modificato può alterare il momento in cui si verifica il contatto diretto con il liquido.
Per questo motivo, alle soluzioni polimeriche non può essere attribuita una sola severità fissa semplicemente in base alla parola “polimero”. L’intervallo di Grossmann fornito è approssimativamente 0,2–1,2 per le soluzioni acquose di polimeri. Questo intervallo si sovrappone parzialmente ai consueti intervalli dell’olio e dell’acqua. Si tratta di un intervallo di riferimento tipico, non di un intervallo universale per ogni polimero, concentrazione, temperatura o disposizione del flusso. L’aumento della concentrazione può aumentare la viscosità e modificare la formazione del film, ma la curva di raffreddamento risultante non può essere prevista in modo affidabile basandosi soltanto sulla concentrazione, senza una formulazione e una prova definite.
ASTM D8562-24 specifica una prova non agitata della velocità di raffreddamento con sonda d’argento per fluidi acquosi di tempra a base di polimeri utilizzati con leghe di acciaio. I dati tempo-temperatura possono supportare il confronto o la selezione del fluido di tempra secondo il metodo specificato. Il risultato rimane comunque un risultato di prova ottenuto in condizioni non agitate, non una classificazione universale della soluzione applicabile a ogni vasca di produzione. Per i sistemi agitati, ASTM D6482 e ASTM D6549 riguardano diverse configurazioni di prova, rendendo esplicita la distinzione tra il tipo di fluido di tempra e la severità misurata.
Lo studio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media mette in relazione le prestazioni di raffreddamento misurate e i valori H di Grossmann con la conducibilità termica e la viscosità, utilizzando il metodo con sonda ISO/DIS 9950. Queste proprietà aiutano a spiegare il comportamento, ma nessuna delle due, da sola, determina la curva completa di tempra. La cinetica della bagnabilità e il flusso possono dominare nei primi secondi del raffreddamento, mentre la convezione e la viscosità diventano più influenti in seguito.
Per questo motivo, il controllo della concentrazione deve essere associato al controllo della temperatura, al controllo dell’agitazione e alle verifiche della curva di raffreddamento. Un bagno polimerico la cui concentrazione si sia discostata dal valore previsto o che abbia subito una degradazione termica potrebbe non corrispondere più al risultato della prova originale. La specifica significativa non è “acqua”, “salamoia” o “polimero” considerati isolatamente; è la composizione del fluido di tempra insieme alla sua temperatura, al suo movimento, al metodo di prova con sonda e al comportamento di raffreddamento misurato.
Oli di tempra e loro caratteristiche di raffreddamento
L’olio di tempra non è un unico mezzo di raffreddamento con una sola velocità di raffreddamento standard. La parola olio identifica l’ampia classe chimica del bagno, non la sua severità di tempra. Due oli possono produrre curve di raffreddamento diverse perché differiscono per oli base, additivi, viscosità, stato di ossidazione, temperatura e agitazione. Anche lo stesso bagno può dare risultati diversi quando il pezzo entra a un’altra temperatura o quando pompe, eliche o ugelli di circolazione modificano il flusso intorno alla sua superficie.
Questa distinzione è importante perché le proprietà dell’acciaio dipendono dalla storia locale del raffreddamento. Lo studio Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) mette in relazione la microstruttura dell’acciaio con la velocità di rimozione del calore alla superficie e con la velocità di raffreddamento locale all’interno del pezzo. Il tipo di fluido refrigerante è solo uno dei parametri di controllo. La configurazione del flusso è un altro.
Classificazione industriale degli oli di tempra
L’ASM Handbook, Volume 4F, Quenchants and Quenching Technology di ASM International considera gli oli di tempra in base alla loro composizione, all’intervallo operativo previsto e al comportamento di raffreddamento misurato, anziché come un unico punto fisso su una scala universale di severità. Le classificazioni industriali distinguono comunemente gli oli convenzionali o a velocità normale, gli oli accelerati o rapidi e gli oli per tempra a caldo. Questi gruppi descrivono differenze pratiche nella formulazione e nelle condizioni operative, ma non eliminano la necessità di eseguire una prova della curva di raffreddamento.
Gli oli convenzionali sono generalmente fluidi a base di olio minerale formulati per la normale tempra per immersione. Gli oli accelerati contengono additivi destinati ad aumentare l’estrazione del calore, spesso modificando la bagnabilità, il comportamento del film di vapore o le fasi successive del raffreddamento in fase liquida. Gli oli caldi vengono utilizzati a temperature elevate del bagno per ridurre la deformazione e lo shock termico; la loro temperatura più alta può inoltre ridurre la viscosità e modificare la curva di raffreddamento. Il nome della categoria fornisce quindi informazioni utili sul processo, ma non indica una severità di raffreddamento numerica.
In pratica, lo stato dell’olio fa parte della classificazione. L’ossidazione, la contaminazione con acqua o sostanze chimiche detergenti, la formazione di morchie e l’esaurimento degli additivi possono alterare la bagnabilità e il trasferimento di calore. Un olio nuovo e un olio invecchiato appartenenti alla stessa classe nominale di prodotto potrebbero non raffreddare una sonda nello stesso modo. La temperatura effettiva del bagno e lo stato della circolazione devono essere registrati insieme alla descrizione del fluido.
La norma ISO 9950:1995 fornisce un metodo definito per determinare e classificare le caratteristiche di raffreddamento degli oli industriali di tempra. Utilizza una sonda in lega di nichel in condizioni standardizzate e non agitate. Questa precisazione è essenziale: il risultato è una classificazione nell’ambito della configurazione di prova ISO, non una classificazione permanente di ogni olio in ogni forno o serbatoio. ASTM International identifica ASTM D6200 come metodo per determinare la curva di raffreddamento degli oli di tempra, insieme ad ASTM D6482 per i fluidi polimerici acquosi di tempra agitati e ad ASTM D6549 per i fluidi di tempra agitati. I metodi rispondono a quesiti correlati in condizioni di prova differenti.
L’analisi di Grossmann offre un’ulteriore descrizione. Il valore H rappresenta l’intensità della tempra in un modello di trasferimento del calore, non una costante chimica del fluido. I valori di riferimento frequentemente citati sono circa 0,25–0,30 per l’olio fermo, 0,9–1,0 per l’acqua ferma e circa 2 per la soda caustica o la salamoia ferme. Intervalli tipici più ampi collocano gli oli di tempra convenzionali o rapidi intorno a 0,25–0,80, sebbene i valori riportati possano estendersi approssimativamente da 0,2 a 1,2 a seconda dell’olio e delle condizioni operative. Per confronto, gli intervalli tipici sono circa 2,0–5,0 per la salamoia, 0,90–2,0 per l’acqua distillata a temperatura ambiente e 0,2–1,2 per le soluzioni polimeriche acquose.
Questi valori non devono essere interpretati come costanti materiali immutabili. NPTEL assegna all’acqua non agitata un valore arbitrario di severità relativa pari a 1,0, illustrando che tali scale sono convenzioni comparative. Un valore H ottenuto per un determinato bagno, metodo di prova con sonda, stato di agitazione e temperatura non deve essere trasferito acriticamente a un’altra configurazione.
Comportamento dell’olio fermo e agitato
L’immersione nell’olio fermo produce diverse fasi di trasferimento del calore. Subito dopo l’ingresso dell’acciaio caldo nel bagno, l’olio circostante può vaporizzare e formare un mantello di vapore. Questo film separa la superficie dall’olio liquido e limita il trasferimento di calore. Il film finisce per collassare quando la superficie si raffredda o quando il movimento del fluido lo interrompe. Possono quindi verificarsi ebollizione nucleata o un’intensa generazione locale di vapore, seguite dal raffreddamento in fase liquida monofase dopo che la temperatura superficiale è scesa al di sotto dell’intervallo di ebollizione rilevante per il bagno.
La velocità di raffreddamento cambia considerevolmente da una fase all’altra. La rassegna di ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review sottolinea che un’unica velocità media di raffreddamento non può rappresentare questi meccanismi distinti. La temperatura alla quale collassa il film di vapore, la durata dell’ebollizione e la velocità del successivo raffreddamento in fase liquida influenzano tutti il percorso termico dell’acciaio.
L’agitazione modifica ciascuno di questi fenomeni. L’olio in movimento allontana il fluido caldo dal pezzo, porta liquido più freddo sulla superficie e può disgregare o assottigliare il mantello di vapore. Riduce inoltre lo strato limite attraverso il quale deve passare il calore. La curva di raffreddamento risultante può mostrare una velocità massima di raffreddamento più elevata e una fase di vapore più breve rispetto allo stesso olio sottoposto a prova senza movimento. Tuttavia, “agitato” non indica una condizione unica. La circolazione nel serbatoio, il movimento del pezzo, il flusso generato da una girante, i getti delle pompe e uno spruzzo diretto creano campi di velocità differenti. Un pezzo di grandi dimensioni può schermare un’altra parte, mentre spigoli, fori e interstizi stretti possono ricevere un flusso inferiore rispetto alle superfici esposte.
La direzione del flusso è particolarmente importante nel controllo della deformazione. Se un lato di un anello o di un ingranaggio riceve una circolazione più intensa, quel lato può raffreddarsi e contrarsi prima. La differenza locale nell’estrazione del calore può produrre una variazione di forma anche quando la temperatura media del bagno è uniforme. Per questo motivo, una curva di raffreddamento ottenuta con una sonda di laboratorio non può, da sola, prevedere il comportamento di ogni punto di un componente complesso in acciaio.
Anche il metodo basato sulla sonda pone dei limiti al confronto. La norma ISO 9950:1995 è deliberatamente non agitata e utilizza una sonda in lega di nichel. ASTM D8562-24, al contrario, specifica una prova della velocità di raffreddamento con sonda d’argento non agitata per fluidi polimerici acquosi di tempra utilizzati con leghe di acciaio. Il materiale e la geometria della sonda, la posizione della termocoppia, l’agitazione, il volume del bagno e la procedura di elaborazione dei dati influenzano tutti il risultato riportato. Un valore ottenuto con un metodo non è automaticamente intercambiabile con quello ottenuto mediante un altro.
Viscosità, conducibilità termica e trasferimento del calore
La viscosità influisce sulla facilità con cui l’olio si muove intorno all’acciaio e sullo spessore dello strato limite che si sviluppa alla superficie. Una viscosità più elevata aumenta generalmente la resistenza al movimento; di conseguenza, la convezione naturale è più debole e il flusso forzato richiede una maggiore energia di pompaggio. Può inoltre lasciare accanto al pezzo uno strato più spesso e con movimento più lento. All’aumentare della temperatura del bagno, la viscosità generalmente diminuisce, favorendo la circolazione e potendo modificare la transizione dal raffreddamento mediante film di vapore alla convezione liquida. Questo è uno dei motivi per cui un olio caldo può comportarsi in modo molto diverso dallo stesso olio a temperatura ambiente.
La conducibilità termica determina la facilità con cui il calore attraversa lo strato di olio una volta che il fluido è a contatto con la superficie. Una conducibilità più elevata favorisce una conduzione più rapida allontanando il calore dall’acciaio, ma da sola non determina la severità di raffreddamento. Un fluido altamente conduttivo che si muove appena può rimuovere il calore meno efficacemente di un fluido meno conduttivo sottoposto a una forte circolazione. Densità, capacità termica, viscosità, bagnabilità, formazione di vapore e velocità del flusso agiscono congiuntamente.
Lo studio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media mette in relazione le prestazioni di raffreddamento misurate e i valori H di Grossmann con la conducibilità termica e la viscosità, utilizzando il metodo con sonda ISO/DIS 9950. La sua rilevanza non consiste nel fatto che una singola proprietà possa classificare tutti gli oli. Piuttosto, mostra perché i dati sulle proprietà fisiche aiutano a spiegare le curve di raffreddamento: la viscosità influenza il movimento del fluido e il trasporto attraverso lo strato limite, mentre la conducibilità termica influenza la conduzione del calore attraverso il fluido. Il valore H misurato rimane il risultato dell’intero sistema di trasferimento del calore.
La bagnabilità introduce un’ulteriore limitazione alle previsioni basate esclusivamente sulle proprietà. Un olio con viscosità e conducibilità favorevoli può comunque formare uno strato persistente di vapore su una superficie scarsamente bagnata. Gli additivi possono modificare la tensione superficiale e la cinetica di bagnamento, mentre la contaminazione può modificarle ulteriormente. La stessa viscosità nominale misurata in laboratorio non garantisce quindi le stesse prestazioni di tempra dopo ossidazione, diluizione o uso prolungato.
La scelta dell’olio e il controllo del processo dovrebbero pertanto specificare la temperatura del bagno, la configurazione della circolazione, il metodo di prova con sonda e la curva di accettazione insieme alla classificazione dell’olio. Gli intervalli dei tempi di raffreddamento, la velocità massima di raffreddamento e le temperature caratteristiche sono più informativi dell’etichetta “olio”. Il comportamento misurato costituisce l’evidenza trasferibile; il nome del fluido è soltanto la descrizione iniziale.
Agitazione, disposizione del flusso e geometria dei componenti
La severità di tempra non è una classificazione permanente assegnata a un liquido. È una risposta misurata prodotta da un mezzo di tempra in specifiche condizioni termiche e di moto del fluido. Lo stesso olio, soluzione acquosa o salamoia può asportare calore a velocità diverse quando il liquido è fermo, agitato, pompato attraverso una vasca, spruzzato attraverso un ugello o diretto verso una sola faccia di un componente. La forma del componente aggiunge un’ulteriore variabile: una sonda piatta d’argento, un albero forgiato e una piastra perforata non espongono il refrigerante allo stesso campo di moto.
L’ASM Handbook, Volume 4F, Quenchants and Quenching Technology di ASM International distingue per questo motivo tra tipo di mezzo di tempra, comportamento di raffreddamento e severità di tempra. L’analisi di Grossmann esprime l’intensità di tempra come valore H, ma H non è una costante del materiale. I valori di riferimento tipici sono circa 0,25–0,30 per l’olio fermo, 0,9–1,0 per l’acqua ferma e approssimativamente 2 per la soda caustica o la salamoia ferme. Tabelle più ampie riportano valori di 2,0–5,0 per la salamoia, 0,90–2,0 per l’acqua distillata a temperatura ambiente, 0,2–1,2 per le soluzioni polimeriche acquose e 0,25–0,80 per gli oli di tempra convenzionali o ad alta velocità di raffreddamento. Questi intervalli descrivono condizioni e correlazioni specifiche, non classificazioni immutabili. Agitazione, temperatura, concentrazione, contaminazione, bagnabilità e geometria possono modificare sostanzialmente il risultato misurato.
Prove con e senza agitazione
Una prova con sonda non agitata fornisce un riferimento controllato, non una risposta universale per un carico di produzione. La norma ISO 9950:1995 utilizza una sonda in lega di nichel per determinare le caratteristiche di raffreddamento degli oli industriali di tempra in condizioni standardizzate e non agitate. ASTM D8562-24 specifica una prova non agitata della velocità di raffreddamento con sonda d’argento per i mezzi di tempra polimerici acquosi utilizzati con leghe di acciaio. In entrambi i casi, la sonda, il bagno, l’orientamento, la storia termica e la procedura definiscono il risultato. Una curva di raffreddamento riportata può quindi consentire il confronto tra campioni sottoposti alla stessa prova, pur non riuscendo a prevedere il comportamento in ogni punto di un pezzo in movimento e densamente disposto.
La distinzione è importante perché l’agitazione modifica lo strato limite del liquido e la stabilità del vapore adiacente alla superficie calda. Durante la tempra per immersione, il trasferimento di calore attraversa fasi riconoscibili: una fase iniziale di pellicola di vapore, una fase di ebollizione nucleata e una fase convettiva successiva, dopo che la temperatura superficiale è scesa al di sotto dell’intervallo che sostiene un’ebollizione vigorosa. La rassegna di ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review descrive la velocità di raffreddamento come una grandezza che cambia attraverso queste fasi, anziché rimanere costante. L’agitazione può abbreviare o interrompere la fase della pellicola di vapore, aumentare il ricambio del liquido sulla superficie e innalzare il coefficiente locale di scambio termico. Può inoltre rendere il raffreddamento meno uniforme se il flusso raggiunge una faccia più direttamente di un’altra.
Il sottocomitato D02.L0.06 di ASTM International individua procedure diverse per condizioni diverse. I metodi elencati comprendono ASTM D6200 per gli oli di tempra, ASTM D6482 per i mezzi di tempra polimerici acquosi agitati, ASTM D6549 per i mezzi di tempra agitati e ASTM D8562 per i mezzi di tempra polimerici acquosi sottoposti a prova con una sonda d’argento. La parola “agitato” nella designazione di un metodo non è un dettaglio procedurale secondario. Modifica l’ambiente idrodinamico misurato. Confrontare un risultato D8562 non agitato con una prova agitata su un polimero, trattando poi i due valori come un’unica scala fissa, significa confondere la configurazione della prova con l’identità del mezzo di tempra.
Un bagno fermo può mostrare una fase di vapore prolungata e una velocità di raffreddamento di picco inferiore, mentre il pompaggio o l’agitazione meccanica possono far collassare le sacche di vapore e aumentare il raffreddamento durante l’ebollizione nucleata. Un’agitazione eccessiva non fa semplicemente sì che ogni punto si raffreddi alla stessa velocità maggiore. Vortici, zone di ricircolo e zone morte possono produrre differenze locali. La velocità di raffreddamento di picco di una sonda può aumentare mentre un’altra superficie del componente rimane parzialmente schermata dal liquido in movimento.
Lo studio Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media, che utilizza il metodo con sonda della norma ISO/DIS 9950, mette in relazione le prestazioni di raffreddamento misurate e i valori H di Grossmann con la conducibilità termica e la viscosità. Queste proprietà contribuiscono a spiegare le tendenze, ma non sostituiscono una condizione di flusso specificata. La cinetica di bagnamento e il comportamento all’ebollizione rimangono decisivi, in particolare durante la parte ad alta temperatura della curva di raffreddamento.
Flusso a getto, immersione e flusso direzionale
La tempra per immersione e quella a getto impongono condizioni al contorno diverse. Nell’immersione, il componente entra in un liquido circostante e sviluppa un campo di moto determinato dalla spinta di galleggiamento, dal movimento del vapore, dal moto del componente e da eventuali correnti imposte. Nella tempra a getto, un ugello fornisce il liquido con velocità e direzione definite. Il getto può colpire un’ampia faccia, entrare in un foro, attraversare una fessura o investire una zona selezionata. L’asportazione di calore dalla superficie dipende quindi dalla posizione d’impatto, dal diametro del getto, dalla spaziatura, dall’angolo, dalla pressione e dalla capacità del liquido esausto e del vapore di defluire.
Lo studio sottoposto a revisione paritaria del 2022, Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement, stabilisce direttamente che la microstruttura dell’acciaio è governata dalla velocità di asportazione del calore dalla superficie e dalla velocità di raffreddamento locale, controllate dal tipo di refrigerante e dalla disposizione del flusso. Questo risultato respinge l’ipotesi comoda secondo cui un mezzo di tempra possieda un’unica velocità di raffreddamento per l’intero componente. Due regioni realizzate con lo stesso acciaio e raffreddate nella stessa vasca possono seguire percorsi termici diversi se una regione è esposta a una corrente intensa e l’altra si trova nell’ombra di una zona di ricircolo.
Il flusso direzionale può inoltre creare un’asimmetria termica. Un getto che colpisce un lato di una piastra può produrre un forte gradiente di temperatura attraverso lo spessore e un gradiente diverso lungo la superficie. Un albero rotante può ridurre tale asimmetria facendo passare ogni punto della circonferenza attraverso il flusso, sebbene la rotazione introduca un proprio strato limite variabile. Un flusso trasversale attraverso una rastrelliera di componenti può essere efficace sulle superfici esposte, ma debole tra componenti ravvicinati. La disposizione del flusso deve quindi essere riportata nella documentazione del processo insieme alla temperatura del bagno e alla concentrazione del mezzo di tempra.
La conseguenza metallurgica pratica è diretta. Se una regione si raffredda abbastanza rapidamente da sopprimere la trasformazione diffusiva mentre un’altra attraversa più lentamente l’intervallo di trasformazione, le frazioni risultanti di martensite, bainite, perlite o ferrite possono differire. Da queste differenze locali dipendono la durezza, le tensioni residue, la deformazione e il rischio di criccatura. Una curva di raffreddamento ottenuta in un’unica posizione della sonda non può dimostrare l’uniformità del raffreddamento in un carico complesso.
Schermatura, intrappolamento del vapore e spessore della sezione
La geometria controlla l’accesso al liquido. Un foro può intrappolare vapore durante l’immersione, soprattutto quando il suo asse e il percorso di fuga sono opposti al flusso. Una rientranza può trattenere uno strato di gas caldo o di vapore dopo che la superficie piana circostante è già entrata nell’ebollizione nucleata. Gli spigoli modificano lo sviluppo dello strato limite e possono essere interessati da un flusso concentrato, mentre le regioni adiacenti e racchiuse ricevono poco liquido di ricambio. Questi effetti sono comunemente descritti come schermatura o intrappolamento del vapore, ma sono problemi di trasferimento di calore, non semplicemente difetti visivi della circolazione.
L’orientamento di un componente può determinare se il vapore defluisce o rimane aderente. Una cavità rivolta verso il basso può trattenere uno strato stabile di vapore; ruotando il componente o modificando la direzione del getto, la stessa superficie può essere esposta al liquido molto prima. Un foro passante può raffreddarsi diversamente da un foro cieco perché vapore e liquido dispongono di percorsi di uscita diversi. Componenti disposti molto vicini possono schermarsi reciprocamente, riducendo il flusso locale e modificando la severità apparente sperimentata dai pezzi interni, anche quando la portata della pompa della vasca rimane invariata.
Lo spessore della sezione aggiunge capacità di accumulo termico. Una flangia sottile può avvicinarsi rapidamente alla temperatura del mezzo di tempra, mentre il nucleo di un grosso raccordo rimane caldo e continua a fornire calore alla superficie. La superficie può quindi attraversare l’ebollizione a film, l’ebollizione nucleata e la convezione mentre il centro si trova ancora vicino alla temperatura di austenitizzazione. In una sezione spessa, la velocità di raffreddamento locale non è soltanto una funzione del coefficiente esterno di scambio termico; riflette anche la conduzione proveniente dall’interno. Spigoli, fori e transizioni tra sezioni sottili e spesse intensificano queste differenze.
Per questo motivo, il risultato ottenuto con una sonda standardizzata deve essere trattato come un indicatore controllato delle prestazioni relative nelle condizioni specificate dal metodo. Non deve essere convertito automaticamente in una classificazione universale olio-acqua né applicato invariato a ogni geometria. La domanda pertinente non è semplicemente se un mezzo sia denominato olio, acqua, polimero o salamoia. È come il refrigerante specificato, la disposizione del flusso, il comportamento di bagnamento, l’orientamento del componente e la geometria della sezione asportino calore nella posizione che controlla la trasformazione dell’acciaio.
Valore H di Grossmann e significato della severità di tempra
Il valore H come rappresentazione del trasferimento di calore
Il metodo di Grossmann esprime numericamente l’intensità di tempra attraverso il valore H. Non attribuisce una graduatoria intrinseca all’acqua, all’olio o alla salamoia. Rappresenta invece l’efficacia con cui una determinata operazione di tempra rimuove il calore dalla superficie dell’acciaio e lo trasferisce al mezzo di tempra.
Nell’impostazione classica, il valore H è correlato al coefficiente superficiale di trasferimento del calore, , e alla conducibilità termica dell’acciaio, , comunemente secondo la seguente espressione:
Il valore viene spesso riportato in unità di lunghezza inverse, come , a seconda del diagramma o del sistema di riferimento utilizzato. Un valore H più elevato indica una condizione al contorno più severa: il calore abbandona la superficie dell’acciaio più rapidamente rispetto alla capacità dell’acciaio di condurlo internamente. Un valore più basso rappresenta un contorno termico meno severo.
Questa distinzione è importante perché la tempra non è controllata esclusivamente dal trasferimento di calore superficiale. La superficie si raffredda per prima, mentre il centro di una barra o di una piastra rimane caldo. Il calore deve viaggiare dall’interno verso la superficie prima di poter entrare nel mezzo di tempra. L’analisi di Grossmann combina il valore H lato mezzo di tempra con la temprabilità dell’acciaio e la geometria della sezione per stimare quale parte della sezione possa trasformarsi in martensite.
Il metodo di Grossmann utilizza comunemente il diametro critico ideale, , come misura della temprabilità dal lato dell’acciaio. Il diametro critico ideale descrive la dimensione di una barra tonda che svilupperebbe una determinata risposta di trasformazione in condizioni di tempra infinitamente severa, nelle quali si considera che la superficie raggiunga la temperatura del mezzo di tempra senza una resistenza interfacciale apprezzabile. Il diametro critico effettivo dipende sia da sia da H. Lo stesso acciaio può quindi produrre profili di durezza molto diversi quando viene temprato in olio fermo, olio agitato, acqua o salamoia.
Un valore H elevato non significa automaticamente che ogni punto di un componente si raffreddi abbastanza rapidamente da formare martensite. Significa che il contorno superficiale rimuove il calore in modo efficace. Una sezione spessa può comunque raffreddarsi lentamente al centro a causa della distanza che il calore deve percorrere. Una sezione sottile di un acciaio con temprabilità moderata può temprarsi completamente in un mezzo di tempra a severità più bassa, mentre una sezione massiccia dello stesso grado può conservare ferrite, perlite o bainite nel cuore.
Il metodo costituisce quindi un collegamento tra i dati di temprabilità e le condizioni di processo. Aiuta a interpretare la risposta dell’acciaio, ma non sostituisce una curva di raffreddamento, un rilievo di durezza o una prova di validazione della produzione.
Il numero non deve inoltre essere confuso con la velocità di raffreddamento a una determinata temperatura. La tempra attraversa diverse fasi di trasferimento del calore. Durante la fase iniziale del film di vapore, una coltre stabile di vapore può isolare la superficie e limitare il flusso termico. L’ebollizione nucleata inizia quando il film collassa; il liquido entra intermittentemente in contatto con l’acciaio caldo e l’estrazione del calore può diventare molto rapida. A temperature inferiori, l’ebollizione diminuisce e la convezione controlla il raffreddamento residuo. La rassegna del 2024 di ASTM International, Trasferimento di calore durante la tempra e valutazione della severità di tempra — Una rassegna, sottolinea che la velocità di raffreddamento cambia durante queste fasi distinte. Un singolo valore H comprime questo comportamento variabile in una rappresentazione ingegneristica.
Intervalli di riferimento tipici
I valori di riferimento di Grossmann citati più frequentemente collocano l’olio fermo approssimativamente tra 0,25 e 0,30, l’acqua ferma tra 0,9 e 1,0 e la soda caustica o la salamoia ferme intorno a 2. Queste cifre sono utili per mostrare l’ordine di grandezza convenzionale, ma non sono valori fissi assegnati in modo permanente a categorie chimiche.
Intervalli di riferimento più ampi mostrano perché un singolo numero per ciascuna famiglia di mezzi di tempra possa risultare fuorviante. I valori H tipici sono riportati approssimativamente tra 2,0 e 5,0 per la salamoia, tra 0,90 e 2,0 per l’acqua distillata a temperatura ambiente, tra 0,2 e 1,2 per le soluzioni polimeriche acquose e tra 0,25 e 0,80 per gli oli di tempra convenzionali o rapidi. La sovrapposizione è significativa. Un olio di tempra rapido può avvicinarsi all’estremità inferiore di un sistema acquoso in determinate condizioni, mentre una soluzione polimerica può produrre una severità prossima a quella dell’acqua o dell’olio, a seconda della concentrazione, della temperatura e dell’agitazione.
L’analisi del 2024 di NPTEL assegna all’acqua non agitata un valore arbitrario di severità relativa pari a 1,0. Il termine «arbitrario» è importante: il numero fornisce una scala di riferimento, non un’unità fondamentale dell’intensità di tempra. Consente di confrontare altre condizioni con una base definita. Non significa che tutti i bagni di acqua non agitata producano esattamente la stessa curva di raffreddamento o la stessa microstruttura dell’acciaio.
La salamoia può mostrare una severità apparente maggiore rispetto all’acqua perché i sali disciolti modificano la bagnabilità e interrompono la formazione del film di vapore. Tuttavia, la concentrazione di sale, la temperatura del bagno, la contaminazione, lo stato superficiale del pezzo e il movimento attraverso il bagno influenzano il risultato. Anche le soluzioni di soda caustica possono produrre un raffreddamento intenso perché il loro comportamento di bagnabilità differisce da quello dell’acqua pura. La sola denominazione chimica non può determinare il valore H.
L’olio introduce un ulteriore insieme di variabili. La viscosità, la conducibilità termica, la composizione degli additivi, l’ossidazione, la contaminazione e la temperatura del bagno influenzano le fasi del vapore, dell’ebollizione e della convezione. Un olio classificato come olio di tempra rapido in una determinata prova può dare un risultato nettamente diverso dopo un servizio prolungato o in presenza di una configurazione di flusso differente. Le soluzioni polimeriche acquose sono ancora più sensibili alla concentrazione, al tipo di polimero, alla degradazione e al movimento della soluzione. Le loro curve di raffreddamento possono cambiare sostanzialmente al variare del deposito di polimero sulla superficie dell’acciaio.
Perché il valore H non è una costante universale del materiale
Un valore H appartiene a una condizione di prova o di processo definita, non al solo nome del mezzo di tempra. Dipende dall’agitazione o dal flusso, dalla geometria della sonda, dal materiale della sonda, dallo stato superficiale, dalla temperatura del bagno, dalle dimensioni del carico, dall’orientamento e dal metodo utilizzato per calcolare o riportare il risultato. Il valore misurato può dipendere anche dalla parte della curva di raffreddamento a cui viene attribuita maggiore importanza.
Per questo motivo, gli standard relativi alle curve di raffreddamento devono essere identificati insieme ai risultati. ISO 9950:1995 specifica un metodo con sonda in lega di nichel per determinare le caratteristiche di raffreddamento degli oli industriali di tempra in condizioni standardizzate di non agitazione. ASTM D8562-24 specifica una prova della velocità di raffreddamento con sonda d’argento non agitata per i mezzi di tempra polimerici acquosi utilizzati con leghe di acciaio. Il sottocomitato ASTM D02.L0.06 elenca ASTM D6200 per gli oli di tempra, ASTM D6482 per i mezzi di tempra polimerici acquosi agitati, ASTM D6549 per i mezzi di tempra agitati e ASTM D8562 per i mezzi di tempra polimerici acquosi sottoposti a prova con una sonda d’argento.
Questi metodi possono supportare il confronto, ma i loro valori non devono essere trasferiti tra sistemi non analoghi senza le opportune precisazioni. Una sonda d’argento in un bagno polimerico non agitato non riproduce un forgiato d’acciaio che si muove all’interno di una vasca di produzione agitata. Una sonda in lega di nichel destinata al confronto tra oli non fornisce un valore H diretto per un’operazione in salamoia. Le proprietà termiche, le dimensioni, la finitura superficiale e la storia termica della sonda influenzano la curva di raffreddamento misurata.
La differenza tra severità di raffreddamento misurata e valore H di Grossmann deve rimanere chiara. Una prova con curva di raffreddamento registra la temperatura in funzione del tempo nella posizione occupata dalla sonda. L’analisi di Grossmann utilizza una rappresentazione efficace del trasferimento di calore per collegare il contorno di tempra alla temprabilità dell’acciaio e alla risposta della sezione. Una curva di raffreddamento può essere convertita in una severità stimata per uno specifico scopo analitico, ma la conversione contiene delle ipotesi.
Lo studio sottoposto a revisione paritaria del 2022, Ruolo del metodo di tempra nella velocità di raffreddamento e nella microstruttura degli acciai: variazioni del refrigerante e della sua configurazione di flusso, rende diretta la conseguenza sul processo: la microstruttura dell’acciaio dipende dalla velocità di rimozione del calore dalla superficie e dalla velocità di raffreddamento locale, entrambe controllate dal tipo di refrigerante e dalla configurazione del flusso. Anche lo studio Effetto della conducibilità termica e della viscosità sulle prestazioni di raffreddamento dei mezzi liquidi di tempra mette in relazione le prestazioni di raffreddamento misurate e i valori H di Grossmann con la conducibilità termica e la viscosità del liquido, utilizzando il metodo con sonda della norma ISO/DIS 9950.
Di conseguenza, i valori H sono più utili quando vengono riportati insieme alle condizioni che li hanno prodotti. «Olio, H = 0,3» è un’informazione incompleta. Un’indicazione tecnicamente significativa identifica l’olio, la temperatura del bagno, lo stato di agitazione, il metodo basato sulla sonda o sul pezzo e la base di calcolo. In assenza di queste informazioni, il dato è solo un riferimento approssimativo. L’analisi di Grossmann rimane preziosa proprio quando viene trattata come un modello di uno specifico contorno di tempra, non come una costante universale del materiale o una graduatoria permanente dei mezzi di tempra.
Prove delle curve di raffreddamento e metodi con sonda
Dati tempo-temperatura e curve di raffreddamento
Una prova della curva di raffreddamento registra la temperatura di una sonda riscaldata mentre si raffredda in un fluido di tempra. Il risultato è un insieme di dati tempo-temperatura, generalmente rappresentato graficamente con il tempo sull’asse orizzontale e la temperatura della sonda sull’asse verticale. La curva mostra la rapidità con cui il calore abbandona la sonda a ciascuna temperatura, mentre la sua derivata, , indica la velocità di raffreddamento istantanea. Un tratto ripido indica una rapida perdita di temperatura; un tratto più piatto indica un trasferimento di calore più lento.
La pendenza non è costante, perché la tempra non implica un unico meccanismo di trasferimento del calore dall’inizio alla fine. Quando una sonda calda entra in un liquido, attorno alla sua superficie può formarsi un mantello di vapore. Questa pellicola di ebollizione separa la sonda dal liquido e spesso produce una velocità di raffreddamento relativamente bassa o moderata. Quando la pellicola di vapore collassa, il liquido entra in contatto con la superficie in modo intermittente o continuo. Può quindi instaurarsi l’ebollizione nucleata, che rimuove il calore molto rapidamente e produce il tratto più ripido della curva. A temperature inferiori, l’ebollizione diminuisce e la convezione diventa il meccanismo principale; pertanto, la curva generalmente torna ad appiattirsi.
Le transizioni esatte dipendono dal fluido di tempra, dalla superficie della sonda, dalla temperatura, dall’agitazione, dalla contaminazione e dal comportamento di bagnamento. Un fluido di tempra che rompe rapidamente la pellicola di vapore può raffreddare velocemente una sonda anche se la sua conducibilità termica non è eccezionale. Al contrario, un bagnamento insufficiente può mantenere uno strato di vapore isolante e ritardare l’estrazione del calore. La rassegna di ASTM International, Trasferimento di calore durante la tempra e valutazione dell’intensità di tempra — Una rassegna, sottolinea che la velocità di raffreddamento varia attraverso fasi di tempra distinte, invece di rimanere una proprietà fissa del liquido.
L’analisi della curva di raffreddamento fornisce quindi più informazioni di una semplice classificazione come “olio”, “acqua” o “salamoia”. Una prova può riportare il tempo necessario per raffreddarsi attraverso temperature selezionate, la velocità di raffreddamento massima, la temperatura alla quale si verifica tale valore massimo oppure la velocità di raffreddamento a temperature specifiche. Questi valori possono essere confrontati quando si utilizzano la stessa geometria della sonda, la stessa temperatura iniziale, lo stesso recipiente, la stessa agitazione, lo stesso sistema di acquisizione dati e la stessa procedura di rendicontazione.
L’intervallo di temperatura è importante dal punto di vista metallurgico. Per un componente in acciaio, la velocità di raffreddamento nell’intervallo delle trasformazioni da austenite a perlite o da austenite a bainite può influenzare la frazione e la distribuzione dei prodotti di trasformazione. Il raffreddamento nell’intervallo di inizio della trasformazione martensitica influenza la formazione di martensite, mentre un raffreddamento superficiale eccessivo può aumentare le tensioni termiche e il rischio di deformazione o criccatura. La sonda non riproduce ogni caratteristica di un componente reale in acciaio, ma fornisce una misura controllata del comportamento di trasferimento del calore.
Per questo motivo, il tipo di fluido di tempra deve essere distinto dall’intensità di raffreddamento misurata. La scala relativa convenzionale di NPTEL assegna all’acqua non agitata un valore arbitrario di intensità pari a 1,0. Tale numero è un riferimento, non una costante del materiale. L’agitazione, la temperatura dell’acqua, il gas disciolto, lo stato della superficie e la geometria del pezzo possono modificare il risultato misurato. La stessa distinzione si applica all’analisi di Grossmann. I valori H di riferimento tipici sono circa 0,25–0,30 per l’olio fermo, 0,9–1,0 per l’acqua ferma e approssimativamente 2 per la soda caustica o la salamoia ferme. Intervalli pubblicati più ampi comprendono 2,0–5,0 per la salamoia, 0,90–2,0 per l’acqua distillata a temperatura ambiente, 0,2–1,2 per le soluzioni acquose di polimeri e 0,25–0,80 per gli oli di tempra convenzionali o rapidi. Si tratta di intervalli pratici, non di costanti immutabili applicabili a ogni bagno e a ogni condizione operativa.
Un valore H è inoltre diverso da una curva di raffreddamento della sonda. L’ di Grossmann rappresenta l’intensità di tempra in un modello di flusso termico utilizzato insieme ai calcoli della temprabilità dell’acciaio e delle dimensioni della sezione. Una prova con sonda misura la risposta termica di una sonda specificata secondo una procedura specificata. I due valori possono essere correlati, ma uno non dovrebbe essere sostituito all’altro senza una correlazione definita.
ASTM D6200, D6482 e D6549
Il documento di caratterizzazione di ASTM International, Caratterizzazione dei fluidi di tempra mediante analisi della curva di raffreddamento, identifica ASTM D6200, ASTM D6482 e ASTM D6549 come norme pertinenti per le curve di raffreddamento. Anche il sottocomitato ASTM D02.L0.06 ne elenca le applicazioni previste: ASTM D6200 riguarda gli oli di tempra, ASTM D6482 riguarda i fluidi di tempra acquosi a base di polimeri sottoposti ad agitazione e ASTM D6549 riguarda i fluidi di tempra agitati. ASTM D8562 è elencata separatamente per i fluidi di tempra acquosi a base di polimeri sottoposti a prova con una sonda d’argento.
Le norme non si limitano a classificare i liquidi in base al nome chimico. Prescrivono una configurazione di prova in modo da poter misurare e confrontare l’andamento della temperatura di una sonda. Le dimensioni e il materiale della sonda, il volume del liquido, la temperatura del bagno, la configurazione dell’agitazione o del flusso, il posizionamento della sonda e i requisiti di registrazione della temperatura influenzano tutti il risultato. Un risultato ottenuto secondo ASTM D6200 non può essere automaticamente considerato equivalente a un risultato ottenuto secondo ASTM D6482 o ASTM D6549, perché la sonda e le condizioni operative possono differire.
L’agitazione merita particolare attenzione. Il movimento del liquido modifica lo spessore e la stabilità dello strato di vapore, rinnova il fluido di tempra più freddo sulla superficie della sonda e altera la transizione tra ebollizione e convezione. In una vasca industriale, il flusso può essere prodotto da pompe, eliche, getti, movimento del pezzo o circolazione attorno a un telaio. “Agitato” non è quindi una descrizione completa della condizione idrodinamica, a meno che anche la direzione e l’intensità del flusso non siano controllate o registrate.
ASTM D8562-24 specifica una prova della velocità di raffreddamento con sonda d’argento non agitata per fluidi di tempra acquosi a base di polimeri utilizzati con leghe di acciaio. Il risultato può guidare il confronto tra formulazioni di polimeri acquosi o indicare la relativa intensità di raffreddamento secondo questo metodo. Non può stabilire una graduatoria universale rispetto a ogni sistema a base di olio, bagno d’acqua o salamoia, perché il risultato si riferisce alla condizione di prova definita con sonda d’argento non agitata.
Il quadro ASTM è utile proprio perché limita l’affermazione che si sta formulando. Se due oli vengono sottoposti a prova secondo ASTM D6200 nello stesso laboratorio con una ripetibilità accettabile, le loro curve possono supportare un confronto relativo. Se un olio viene testato in un bagno fermo e un altro in una vasca di produzione fortemente ricircolata, i numeri non descrivono la stessa condizione di trasferimento del calore. Una curva inoltre non predice direttamente la durezza, la deformazione, le tensioni residue o la criccatura senza considerare il grado di acciaio, lo spessore della sezione, la geometria, la condizione dell’austenite preesistente e il caricamento dei pezzi.
Lo studio sottoposto a revisione paritaria del 2022, Ruolo del metodo di tempra sulla velocità di raffreddamento e sulla microstruttura degli acciai: variazioni nel refrigerante e nella sua configurazione di flusso, stabilisce direttamente questo collegamento di processo: la microstruttura dell’acciaio è governata dalla velocità di rimozione del calore alla superficie e dalla velocità di raffreddamento locale, entrambe controllate dal tipo di refrigerante e dalla configurazione del flusso. Un risultato ottenuto con una sonda costituisce quindi una prova relativa a una prova di trasferimento del calore, non una specifica completa della microstruttura che svilupperà ogni componente in acciaio.
ISO 9950:1995 e la sonda in lega di nichel
ISO 9950:1995 specifica un metodo con sonda in lega di nichel per determinare e classificare le caratteristiche di raffreddamento degli oli industriali di tempra in condizioni standardizzate non agitate. La risposta termica della sonda viene registrata mentre si raffredda nell’olio e la curva risultante fornisce informazioni comparative sul comportamento di raffreddamento a temperature diverse. Poiché il metodo utilizza una sonda in lega di nichel definita e un bagno non agitato, i laboratori possono confrontare il comportamento degli oli quando vengono mantenute le condizioni prescritte.
La classificazione ha un significato limitato ma utile. Se l’olio A produce una risposta di raffreddamento più rapida dell’olio B nelle prove secondo ISO 9950:1995, l’olio A presenta la maggiore caratteristica di raffreddamento misurata secondo tale metodo. Il risultato può aiutare a identificare variazioni causate da ossidazione, contaminazione, invecchiamento o differenze di formulazione quando i campioni vengono sottoposti a prova in modo coerente.
Non può dimostrare che l’olio A raffredderà più rapidamente ogni grado di acciaio in ogni forno o vasca. L’agitazione di produzione può sopprimere l’ebollizione a film, il carico può modificare il flusso locale e la superficie del pezzo può bagnarsi in modo diverso rispetto alla sonda in lega di nichel. La temperatura del bagno, la concentrazione dei contaminanti, il posizionamento della sonda e la geometria del pezzo possono modificare la sequenza del trasferimento del calore. La classificazione inoltre non stabilisce un valore H di Grossmann, a meno che non sia stata sviluppata una relazione convalidata per quel fluido di tempra e quella specifica applicazione.
Lo studio Effetto della conducibilità termica e della viscosità sulle prestazioni di raffreddamento dei mezzi liquidi di tempra ha utilizzato il metodo con sonda ISO/DIS 9950 per mettere in relazione le prestazioni di raffreddamento misurate e i valori H di Grossmann con la conducibilità termica e la viscosità. Tali lavori mostrano come i dati ottenuti con una sonda possano essere collegati a modelli ingegneristici, ma il collegamento dipende dalle condizioni di prova e dalle ipotesi del modello. Un valore di conducibilità o di viscosità, preso da solo, non determina la curva di raffreddamento; il bagnamento e il comportamento di ebollizione possono dominare specifici intervalli di temperatura.
Le prove delle curve di raffreddamento sono quindi più affidabili quando il loro ambito viene indicato con precisione: materiale della sonda, norma, temperatura del bagno, condizione di agitazione, intervallo di temperatura misurato e parametro della velocità di raffreddamento riportato. “L’acqua è più severa dell’olio” può essere una prima approssimazione utile in condizioni comparabili. Non costituisce un risultato di prova completo. Il confronto difendibile è sempre quello tra curve misurate ottenute mediante metodi specificati e interpretate tenendo conto dell’acciaio effettivo, della geometria e della configurazione di tempra.
ASTM D8562-24 per i fluidi di tempra acquosi a base di polimeri
ASTM D8562-24 definisce una prova della velocità di raffreddamento con sonda d'argento non agitata per mezzi di tempra polimerici acquosi utilizzati con leghe di acciaio. Strong evidence
ASTM D8562-24 specifica una prova non agitata della velocità di raffreddamento con sonda d’argento per mezzi di tempra polimerici acquosi utilizzati con leghe di acciaio. Questa formulazione definisce i limiti del metodo. Non stabilisce una classificazione permanente in cui ogni soluzione polimerica si collochi tra olio e acqua, né attribuisce a un polimero acquoso un’unica severità di raffreddamento universale sulla base della sola composizione. Il risultato si riferisce a una sonda, a un recipiente, a una condizione del mezzo di tempra e a una prova di trasferimento del calore specifici.
Questa distinzione è importante perché “tipo di mezzo di tempra” e “severità di raffreddamento misurata” descrivono aspetti diversi. Una soluzione polimerica acquosa è identificata dal sistema polimerico disciolto o disperso e dalla sua concentrazione; la sua curva di raffreddamento misurata riflette anche la temperatura, la contaminazione, il comportamento di bagnamento, il moto del fluido e la disposizione della sonda. La severità di tempra di Grossmann, espressa come valore H, costituisce una rappresentazione ingegneristica separata dell’intensità della tempra. Un risultato della velocità di raffreddamento ottenuto secondo D8562-24 non deve essere trattato come un valore H, a meno che non sia stata eseguita un’analisi appropriata e che le relative ipotesi siano valide.
Ambito della prova con sonda d’argento
La sonda d’argento conferisce a D8562-24 una risposta termica definita. L’argento ha un’elevata conducibilità termica; pertanto, la sonda è concepita per registrare il comportamento di trasferimento del calore imposto dal mezzo di tempra sulla sua superficie, anziché il comportamento di trasformazione di un provino d’acciaio. Il tracciato misurato temperatura-tempo può quindi essere convertito in informazioni sulla velocità di raffreddamento a temperature o in intervalli di temperatura specificati. La prova caratterizza pertanto il mezzo di tempra nelle condizioni del metodo; non prevede direttamente la storia termica di ogni componente in acciaio.
Questa limitazione non costituisce un difetto. Una sonda standardizzata rende possibile un confronto controllato. Se due mezzi di tempra polimerici acquosi vengono provati con la stessa apparecchiatura, la stessa preparazione, la stessa temperatura e la stessa procedura di rendicontazione, le loro curve di raffreddamento possono essere confrontate su una base comune. Il confronto può mostrare, per esempio, che una soluzione asporta il calore più rapidamente in un determinato intervallo di temperatura, mentre un’altra produce una velocità diversa nella fase successiva del raffreddamento. Un singolo valore massimo della velocità di raffreddamento può nascondere tale differenza.
Il raffreddamento non è costante dall’immersione fino all’equilibrio termico finale. La rassegna di ASTM International, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, descrive le diverse fasi della tempra e i relativi cambiamenti nel comportamento di trasferimento del calore. Inizialmente, uno strato caldo di vapore può separare la sonda dal liquido; tale strato può poi collassare quando inizia il bagnamento, producendo una fase più rapida di ebollizione nucleata. A temperature inferiori della sonda, l’ebollizione diminuisce e la convezione diventa più influente. Le temperature di transizione, la durata di ciascuna fase e le velocità di raffreddamento dipendono dal liquido e dalla sua interazione con la superficie.
I mezzi di tempra polimerici rendono particolarmente importante il bagnamento. Sulla superficie calda possono formarsi pellicole polimeriche, che modificano la stabilità della pellicola di vapore e il modo in cui il liquido raggiunge la sonda. La concentrazione, l’età della soluzione, i residui, la qualità dell’acqua e la contaminazione possono influire su tale pellicola. La stessa concentrazione nominale di polimero può quindi produrre curve di raffreddamento diverse in condizioni operative differenti. Lo studio Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement collega la microstruttura dell’acciaio alla velocità di asportazione del calore dalla superficie e alla velocità di raffreddamento locale, entrambe controllate dal tipo di refrigerante e dalla configurazione del suo flusso. D8562-24 misura una manifestazione controllata di tale comportamento, non ogni possibile manifestazione industriale.
Anche il materiale della sonda impedisce di considerare gli standard come intercambiabili senza ulteriori verifiche. ISO 9950:1995 specifica una prova con sonda in lega di nichel per determinare e classificare le caratteristiche di raffreddamento degli oli industriali di tempra in condizioni standardizzate non agitate. ASTM D6200 riguarda gli oli di tempra, mentre D8562-24 riguarda i mezzi di tempra polimerici acquosi con una sonda d’argento. Un valore numerico della velocità di raffreddamento ottenuto con il metodo per oli basato sulla lega di nichel non è automaticamente equivalente a un valore numerico ottenuto con il metodo per polimeri basato sulla sonda d’argento. La costruzione della sonda, la risposta termica, la geometria del provino, la strumentazione e la famiglia del mezzo di tempra influenzano tutti il risultato.
Condizioni di prova non agitate
“Non agitato” costituisce una parte essenziale della designazione D8562-24, non un dettaglio secondario di laboratorio. La prova è concepita per misurare la risposta di raffreddamento senza agitazione meccanica imposta né flusso controllato del fluido intorno alla sonda. Questa condizione elimina una variabile importante e favorisce confronti ripetibili tra soluzioni polimeriche acquose. Non significa che il mezzo di tempra sia immobile sotto ogni aspetto fisico: il fluido caldo sale, il vapore si muove e le differenze di densità generano convezione naturale. Significa che il metodo non riproduce deliberatamente una pompa, una girante, un getto di spruzzo, un ugello o il movimento del componente.
Le vasche industriali si comportano raramente come un bagno di laboratorio completamente quiescente. I componenti possono entrare verticalmente o orizzontalmente, i cestelli possono muoversi, le pompe possono far circolare il fluido e le superfici vicine possono ridirigere il flusso. Un sistema a spruzzo impone condizioni al contorno ancora diverse. Il flusso può disgregare le pellicole di vapore, rinnovare il liquido più freddo sulla superficie, rimuovere gli strati limite ricchi di polimero e modificare l’equilibrio tra ebollizione e convezione. Di conseguenza, un risultato ottenuto secondo D8562-24 descrive la condizione di prova non agitata anche quando la vasca di produzione è agitata.
Anche la temperatura del mezzo di tempra deve essere controllata e riportata, poiché viscosità, contenuto di gas disciolti, bagnamento e capacità termica variano con la temperatura. La concentrazione del polimero e lo stato della soluzione richiedono lo stesso rigore. Non si può presumere che una prova eseguita su una soluzione fresca a una determinata concentrazione rappresenti una vasca in esercizio che abbia accumulato olio, particelle fini, sali, prodotti di corrosione o prodotti di degradazione del polimero. Le pratiche di pulizia e di campionamento possono modificare i risultati prima ancora che la sonda venga immersa nel liquido.
Questi fattori spiegano perché l’affermazione “l’acqua è più severa dell’olio” sia troppo semplicistica per le decisioni tecniche. La trattazione NPTEL del 2024 assegna all’acqua non agitata una severità relativa convenzionale pari a 1,0. I valori di riferimento tipici di Grossmann sono circa 0,25–0,30 per l’olio fermo, 0,9–1,0 per l’acqua ferma e circa 2 per la soda caustica o la salamoia ferme. Intervalli pubblicati più ampi indicano 2,0–5,0 per la salamoia, 0,90–2,0 per l’acqua distillata a temperatura ambiente, 0,2–1,2 per le soluzioni polimeriche acquose e 0,25–0,80 per gli oli di tempra convenzionali o rapidi. Si tratta di intervalli di riferimento, non di costanti materiali immutabili. L’agitazione, la temperatura, il bagnamento, la geometria e il metodo di calcolo scelto possono spostare sensibilmente il risultato misurato.
Anche il termine “agitato” richiede precisione basata sugli standard. Il sottocomitato ASTM D02.L0.06 identifica ASTM D6482 per i mezzi di tempra polimerici acquosi agitati e ASTM D6549 per i mezzi di tempra agitati, insieme a D6200 per gli oli di tempra e a D8562 per i mezzi di tempra polimerici acquosi provati con una sonda d’argento. D6482 o D6549 possono essere più rappresentativi quando il processo produttivo si basa sulla circolazione o sul movimento. Selezionare D8562-24 per un processo agitato soltanto perché è comodo crea una mancata corrispondenza tra metodo e processo.
Utilizzo dei risultati per il confronto e la selezione
I risultati ottenuti secondo D8562-24 possono guidare la selezione del mezzo di tempra o il confronto delle severità di tempra, a condizione che il confronto inizi dall’ambito di applicazione del metodo. La prima domanda non è “Quale curva ha il valore più elevato?”, bensì “Le curve sono state ottenute con lo stesso metodo applicabile, la stessa sonda, la stessa temperatura del mezzo di tempra, la stessa concentrazione e la stessa condizione di agitazione?” Solo dopo questa verifica si devono confrontare i dati della velocità di raffreddamento.
Un confronto utile esamina l’intera curva. La velocità durante la fase di vapore indica per quanto tempo la superficie rimane isolata dal vapore. La velocità durante l’ebollizione nucleata può governare il passaggio attraverso intervalli di temperatura nei quali un raffreddamento eccessivo può aumentare il rischio di deformazione o criccatura. La porzione convettiva a temperatura più bassa influisce sul modo in cui l’acciaio si avvicina all’intervallo di trasformazione e all’equilibrio termico finale. Per un determinato grado di acciaio, la velocità rilevante è legata al suo comportamento di trasformazione critico, alle dimensioni della sezione, alla geometria e alla microstruttura richiesta, non necessariamente alla velocità massima registrata dalla sonda d’argento.
Il risultato può supportare una modifica controllata dalla concentrazione di una soluzione polimerica acquosa a un’altra, una verifica del deterioramento della vasca o il confronto tra una soluzione polimerica e un altro mezzo di tempra provato con un metodo appropriato. Può inoltre rivelare che due soluzioni con velocità massime simili raffreddano in modo diverso nel resto della curva. Tale differenza può essere importante per la durezza, la deformazione, le tensioni residue o la formazione di martensite, bainite, ferrite o perlite in una particolare lega di acciaio.
Il risultato non riproduce, da solo, ogni condizione di tempra produttiva. Non tiene automaticamente conto della massa del componente, degli spigoli, dei fori, della densità del carico, della posizione nel telaio, della calamina superficiale, dello schema di agitazione, dell’impatto dello spruzzo o della variazione della temperatura di una vasca di grandi dimensioni. Né una curva ottenuta con una sonda d’argento dimostra direttamente che un determinato grado di acciaio soddisferà un requisito di durezza o di microstruttura. La validazione della produzione richiede comunque provini d’acciaio appropriati, carichi rappresentativi, controlli di processo e un esame metallurgico.
L’analisi di Grossmann può fornire un ulteriore quadro di confronto, ma il suo valore H non deve essere confuso con il risultato della prova ASTM. I valori H rappresentano l’intensità di tempra in un modello di trasferimento del calore e dipendono dalle ipotesi relative alle condizioni al contorno e alla geometria. Lo studio Effetto della conducibilità termica e della viscosità sulle prestazioni di raffreddamento dei mezzi liquidi di tempra mette in relazione le prestazioni di raffreddamento e i valori H di Grossmann con le proprietà del fluido utilizzando il metodo della sonda ISO/DIS 9950, mostrando che la curva misurata e il valore H calcolato sono correlati, ma non identici. Una curva D8562-24 costituisce un’evidenza derivante da una prova definita con sonda d’argento. Diventa una decisione di processo solo quando viene interpretata tenendo conto dell’acciaio, del componente, dell’attrezzatura e della condizione di raffreddamento prevista.
Severità di raffreddamento, temprabilità e microstruttura dell’acciaio
La severità di raffreddamento descrive la rapidità con cui un mezzo di tempra asporta calore in condizioni specificate; non identifica la microstruttura dell’acciaio che si formerà. Questa distinzione è importante perché martensite, bainite, perlite e ferrite si formano in funzione della composizione dell’acciaio, della dimensione dei grani di austenite, del trattamento di austenitizzazione, delle dimensioni della sezione e dell’effettivo percorso temperatura-tempo attraverso gli intervalli di trasformazione. Un mezzo di tempra può produrre risultati diversi in qualità differenti, e la stessa qualità può rispondere in modo diverso quando cambiano l’agitazione, la disposizione del carico o la temperatura del mezzo di tempra.
Anche la terminologia richiede attenzione. Un tipo di mezzo di tempra — olio, acqua, soluzione polimerica, salamoia o gas — non costituisce di per sé un valore misurato di severità. Le prove con curva di raffreddamento riportano l’asportazione di calore per una sonda, una temperatura, una condizione di agitazione e una procedura di prova definite. L’analisi di Grossmann esprime l’intensità di tempra mediante un valore H, ma H è un parametro di modellazione e non una costante permanente del materiale. La scala convenzionale NPTEL assegna all’acqua non agitata una severità relativa arbitraria pari a 1,0. I valori di riferimento di Grossmann sono approssimativamente 0,25–0,30 per l’olio fermo, 0,9–1,0 per l’acqua ferma e circa 2 per la soda caustica o la salamoia ferme. Altri intervalli comunemente citati vanno da 2,0–5,0 per la salamoia, da 0,90–2,0 per l’acqua distillata a temperatura ambiente, da 0,2–1,2 per le soluzioni polimeriche acquose e da 0,25–0,80 per gli oli di tempra convenzionali o rapidi. Questi valori sono utili per effettuare confronti, ma non costituiscono classificazioni immutabili.
Condizioni di raffreddamento critiche e prodotti di trasformazione
L’austenite deve evitare o attraversare determinate porzioni del diagramma di trasformazione tempo-temperatura a velocità tali da sopprimere la formazione di prodotti diffusivi indesiderati. Se il raffreddamento rimane sufficientemente lento da consentire la ripartizione del carbonio, negli acciai al carbonio non legati possono formarsi ferrite e perlite; a velocità leggermente maggiori può svilupparsi bainite. Se l’acciaio viene raffreddato al di sotto della temperatura di inizio della martensite prima che si verifichi una trasformazione diffusiva significativa, l’austenite può trasformarsi in gran parte in martensite, mentre la frazione finale dipende dalla temperatura di fine trasformazione martensitica e dalla quantità di austenite trattenuta.
Non esiste una singola “velocità di raffreddamento critica” applicabile a ogni acciaio. Per esempio, AISI 1045 presenta una temprabilità molto inferiore rispetto ad AISI 4140, poiché il cromo e il molibdeno ritardano la trasformazione, consentendo a un percorso di raffreddamento più lento nella zona interna di formare martensite. Anche AISI 52100, AISI 4140 e AISI 4340 richiedono valutazioni separate, persino quando ricevono la stessa tempra nominale. La temprabilità descrive la profondità fino alla quale un acciaio può sviluppare una struttura di trasformazione indurita con una determinata tempra; non coincide con la durezza superficiale e non è una proprietà del solo mezzo di tempra.
La condizione di austenitizzazione modifica il punto di partenza. Una temperatura o un tempo di mantenimento di austenitizzazione eccessivi possono ingrossare i grani di austenite, modificare la dissoluzione dei carburi e spostare il comportamento di trasformazione. Al contrario, una dissoluzione incompleta dei carburi può lasciare carbonio ed elementi di lega distribuiti in modo non uniforme. Le dimensioni della sezione determinano quindi la rapidità con cui il calore può raggiungere la superficie e la quantità di calore che deve fluire dal cuore. Una piccola barra di AISI 1045 può attraversare l’intervallo martensitico abbastanza rapidamente in olio, mentre una barra di grandi dimensioni della stessa qualità trattata termicamente può conservare perlite o bainite nella zona centrale.
La curva di raffreddamento non è una linea retta. La rassegna ASTM Trasferimento di calore durante la tempra e valutazione della severità di tempra — Una rassegna descrive fasi di tempra distinte: una fase iniziale di mantello di vapore o ebollizione a film, una fase rapida di ebollizione nucleata e una fase convettiva più lenta dopo che la temperatura del pezzo è scesa al di sotto dell’intervallo associato all’ebollizione del mezzo di tempra. I coefficienti di trasferimento del calore cambiano bruscamente tra queste fasi. La cinetica di bagnamento determina il momento in cui il vapore viene allontanato dalla superficie; pertanto, due tempra eseguite alla stessa temperatura nominale del bagno possono produrre velocità di raffreddamento locali differenti.
ASTM D8562-24 specifica una prova con sonda d’argento non agitata per i mezzi di tempra polimerici acquosi utilizzati con leghe di acciaio. ISO 9950:1995 specifica un metodo con sonda in lega di nichel per determinare e classificare gli oli di tempra industriali in condizioni standardizzate non agitate. ASTM D6200 riguarda gli oli di tempra, ASTM D6482 riguarda i mezzi di tempra polimerici acquosi agitati e ASTM D6549 riguarda i mezzi di tempra agitati. I risultati possono essere utilizzati per confrontare condizioni misurate con tali metodi; non possono garantire che una determinata sezione di acciaio riceva la stessa storia termica.
Lo studio sottoposto a revisione paritaria del 2022 Ruolo del metodo di tempra sulla velocità di raffreddamento e sulla microstruttura degli acciai: variazioni nel refrigerante e nella sua disposizione di flusso stabilisce direttamente il collegamento pratico: la microstruttura dell’acciaio è governata dalla velocità di asportazione del calore alla superficie e dalla velocità di raffreddamento locale, entrambe controllate dal tipo di refrigerante e dalla disposizione del flusso. Di conseguenza, un getto, un bagno d’immersione e un pezzo in movimento possono produrre distribuzioni diverse di martensite anche con lo stesso liquido.
Differenze di raffreddamento tra superficie e cuore
Durante la tempra, la superficie entra per prima in contatto con il mezzo di tempra. Il cuore no. Il calore fluisce dall’interno verso la superficie, producendo un gradiente di temperatura che può essere elevato durante l’ebollizione nucleata e meno marcato nella successiva fase convettiva. La superficie può attraversare la temperatura di inizio della martensite mentre il cuore si trova ancora nell’intervallo di trasformazione della perlite o della bainite. È per questo che uno strato superficiale indurito può circondare un centro più tenero senza alcuna variazione della qualità nominale dell’acciaio.
L’effetto è particolarmente evidente in barre spesse, piastre, ingranaggi e forgiati. Un componente sottile in AISI 4140 può raffreddarsi rapidamente in tutta la sezione, mentre un grande albero in AISI 4140 può sviluppare un bordo martensitico e un cuore bainitico o perlitico. Il contenuto di elementi di lega sposta le curve di trasformazione, ma la geometria continua a controllare il percorso termico. Anche spigoli, fori, cave per linguette e transizioni di sezione modificano il flusso di calore. Uno spigolo può disperdere calore attraverso due o tre facce esposte, mentre una regione rientrante rimane più calda e può trasformarsi in modo diverso.
La disposizione del flusso può accentuare o ridurre questa variazione. L’agitazione rimuove il vapore, rinnova il liquido più freddo sulla superficie e può aumentare il coefficiente locale di trasferimento del calore. Un getto orientato può raffreddare una faccia molto più rapidamente di una faccia schermata. In una tempra per immersione, sacche di vapore possono persistere sotto le superfici orizzontali o all’interno delle cavità. Lo studio del 2022 sulla disposizione del flusso mette quindi in guardia dal considerare “tempra in acqua” o “tempra in polimero” come una descrizione di processo sufficiente. Il flusso specifico in ciascuna posizione determina il raffreddamento specifico in quella posizione.
Anche la temperatura, la concentrazione, la viscosità e la conducibilità termica del mezzo di tempra sono importanti. Lo studio Effetto della conducibilità termica e della viscosità sulle prestazioni di raffreddamento dei mezzi di tempra liquidi mette in relazione le prestazioni di raffreddamento misurate e i valori H di Grossmann con queste proprietà, utilizzando il metodo con sonda ISO/DIS 9950, mostrando perché lo stato del fluido influisce sul risultato misurato. Una variazione della concentrazione di polimero può modificare la viscosità e il comportamento di bagnamento al punto da cambiare la persistenza del film e l’asportazione di calore durante l’ebollizione nucleata. Anche la contaminazione e il degrado del bagno possono produrre lo stesso effetto.
Compromessi tra durezza, deformazione e criccatura
Un raffreddamento insufficiente lascia una quantità maggiore di austenite disponibile per la trasformazione diffusiva. Le regioni ferritico-perlitiche o bainitiche risultanti sono generalmente più tenere della martensite, sebbene la durezza della bainite vari in funzione della qualità dell’acciaio e della temperatura di trasformazione. Una superficie può soddisfare un requisito di durezza mentre il cuore rimane insufficientemente temprato. Per un componente il cui carico viene trasmesso attraverso la sezione, questo gradiente può costituire un cedimento di progettazione anche quando il valore misurato sulla superficie appare accettabile.
L’aumento della severità può migliorare la profondità di tempra, ma aumenta anche le tensioni termiche e di trasformazione. La superficie si contrae durante il raffreddamento, mentre il cuore più caldo ne ostacola la contrazione. In seguito, il cuore si raffredda e si contrae, mentre la superficie già trasformata si oppone a tale movimento. La formazione della martensite aggiunge una deformazione di trasformazione, che non è uniforme quando il contenuto di carbonio, la temperatura o la velocità di raffreddamento variano attraverso la sezione. Ne conseguono tensioni residue, variazioni dimensionali e deformazioni.
La criccatura è il risultato estremo di questa competizione. Gli acciai ad alto tenore di carbonio, come AISI 1095 e l’acciaio per cuscinetti AISI 52100, sono particolarmente sensibili perché la formazione della martensite produce tensioni considerevoli e la duttilità disponibile durante la tempra è limitata. Spigoli vivi, variazioni brusche della sezione, strati decarburati, segni di rettifica e il collasso locale del film di vapore costituiscono ulteriori concentrazioni di tensione. Un mezzo più severo può aumentare la durezza superficiale, ma anche accrescere la probabilità di cricche di tempra o di deformazioni inaccettabili.
L’obiettivo pratico non è quindi il valore H massimo. È ottenere un percorso di raffreddamento che raggiunga la struttura di trasformazione richiesta con gradienti controllati. Ciò può comportare la scelta di un acciaio con maggiore temprabilità, la modifica del ciclo di austenitizzazione, la riduzione dello spessore della sezione, la regolazione della concentrazione del polimero, il controllo della temperatura del bagno oppure la modifica dell’agitazione e dell’orientamento dei dispositivi di fissaggio. Il rinvenimento riduce successivamente una parte delle tensioni presenti dopo la tempra, ma non può riparare in modo affidabile le cricche o la grave non uniformità generate durante la tempra. La severità di raffreddamento deve essere valutata considerando congiuntamente la qualità dell’acciaio, la geometria, le condizioni di processo e la curva di raffreddamento misurata.
Come confrontare i mezzi di tempra senza interpretare erroneamente i dati
Un mezzo di tempra non possiede un unico valore permanente di severità di raffreddamento. L’affermazione «l’acqua è più severa dell’olio» costituisce solo una prima approssimazione utile quando il confronto specifica quale acqua, quale olio, quale prova e quale parte della curva di raffreddamento si stanno considerando. La temperatura del bagno, la concentrazione, la contaminazione, l’agitazione, la geometria della sonda, lo stato superficiale e il comportamento di bagnamento possono modificare il risultato misurato.
Il confronto dovrebbe quindi iniziare dalla descrizione della prova, non da una graduatoria. Occorre registrare la norma e la relativa revisione, il materiale e le dimensioni della sonda, la temperatura del mezzo di tempra, la concentrazione o lo stato del fluido, le condizioni di agitazione, la configurazione del flusso e l’intervallo di temperatura utilizzato per calcolare la velocità di raffreddamento. Successivamente si devono confrontare curve complete tempo–temperatura o, almeno, le porzioni di tali curve corrispondenti alla trasformazione dell’acciaio che si intende controllare.
Confrontare condizioni omogenee
I risultati delle curve di raffreddamento sono misurazioni dipendenti dal metodo. La norma ISO 9950:1995 specifica una sonda in lega di nichel per determinare le caratteristiche di raffreddamento degli oli industriali di tempra in condizioni standardizzate e non agitate. La norma ASTM D8562-24 specifica una prova con sonda d’argento, non agitata, per mezzi di tempra polimerici acquosi utilizzati con leghe di acciaio. Queste prove non creano una scala universale olio-polimero. Descrivono il modo in cui il liquido sottoposto a prova ha raffreddato una sonda specifica in condizioni specifiche.
Il materiale della sonda è importante perché la sonda non è un componente in acciaio. L’argento, le leghe di nichel e gli altri materiali delle sonde presentano diversa conducibilità termica, capacità termica, stato superficiale e comportamento all’ossidazione. La loro risposta può modificare la forma e la tempistica della curva misurata, in particolare durante la transizione dall’ebollizione a film di vapore all’ebollizione nucleata. Anche le dimensioni della sonda e la posizione della termocoppia sono importanti. Una sonda piccola può rispondere rapidamente; una sonda più grande può trattenere il calore e mostrare una diversa velocità di raffreddamento apparente, persino nello stesso bagno.
I metodi ASTM applicabili mostrano perché i risultati devono essere accompagnati dalle relative designazioni. Il sottocomitato ASTM D02.L0.06 identifica ASTM D6200 per gli oli di tempra, ASTM D6482 per i mezzi di tempra polimerici acquosi agitati, ASTM D6549 per i mezzi di tempra agitati e ASTM D8562 per i mezzi di tempra polimerici acquosi sottoposti a prova con una sonda d’argento. Un risultato ottenuto secondo ASTM D6200 non dovrebbe essere affiancato a un risultato ottenuto secondo ASTM D8562 come se i valori provenissero da un’unica scala comune.
L’agitazione è spesso la principale fonte di confronti fuorvianti. Una sonda ferma in acqua non agitata può sviluppare una coltre di vapore persistente. Il movimento rompe tale coltre, rinnova il liquido sulla superficie e modifica la durata dell’ebollizione a film. In una vasca industriale, la condizione pertinente può essere costituita da un flusso verticale, da un flusso trasversale, dall’impatto di getti, dalla rotazione del pezzo o dal flusso attraverso passaggi interni. «Acqua agitata» non indica un’unica condizione. La velocità e la direzione del flusso, la turbolenza e l’accesso alle superfici incassate influenzano tutte l’estrazione del calore.
Anche il mezzo di tempra richiede una descrizione precisa. Per un polimero acquoso, occorre riportare la chimica del polimero, la concentrazione, la temperatura del bagno, la lettura del rifrattometro o altro metodo di controllo della concentrazione, nonché lo stato di degradazione o contaminazione. Per un olio, occorre riportare il grado o la classificazione, la temperatura, la viscosità quando disponibile, lo stato di ossidazione e la circolazione. La concentrazione e la temperatura della salamoia devono essere indicate. Lo stesso mezzo nominalmente identificato può produrre curve diverse dopo una variazione della concentrazione, l’invecchiamento o la contaminazione.
Il valore H di Grossmann deve rientrare in questa documentazione, ma non può sostituirla. Nella scala convenzionale descritta da NPTEL, all’acqua non agitata viene assegnata una severità relativa arbitraria pari a 1,0. I valori di riferimento tipici indicati per l’olio fermo sono circa 0,25–0,30, per l’acqua ferma 0,9–1,0 e per la soda caustica o la salamoia ferme circa 2. Intervalli di riferimento più ampi collocano la salamoia tra 2,0 e 5,0, l’acqua distillata a temperatura ambiente tra 0,90 e 2,0, le soluzioni polimeriche acquose tra 0,2 e 1,2 e gli oli di tempra convenzionali o rapidi tra 0,25 e 0,80. Si tratta di intervalli operativi, non di costanti materiali immutabili. Un valore H rappresenta una condizione di tempra e una convenzione di modellazione, non l’identità chimica del liquido.
Leggere la velocità di raffreddamento alla temperatura pertinente
La velocità massima di raffreddamento è facile da citare e spesso poco adatta a una decisione sul trattamento termico dell’acciaio. Può verificarsi durante un breve intervallo successivo al collasso della coltre di vapore, mentre l’acciaio si trova a una temperatura superiore all’intervallo nel quale si sta determinando la microstruttura finale. Un picco elevato può quindi coesistere con un raffreddamento insufficiente attraverso un intervallo di trasformazione critico oppure con un raffreddamento eccessivo a una temperatura alla quale diventano probabili cricche e deformazioni.
La tempra attraversa normalmente stadi distinti di trasferimento del calore: ebollizione a film, ebollizione nucleata e convezione nel liquido. La rassegna ASTM Trasferimento del calore durante la tempra e valutazione della severità di tempra spiega che la velocità di raffreddamento varia attraverso questi stadi ed è controllata da differenti meccanismi di trasferimento del calore. Di conseguenza, la curva è più informativa di un unico valore massimo. Occorre esaminare il tempo necessario per raggiungere determinate temperature, la velocità a tali temperature, la durata di ciascuno stadio di ebollizione e l’eventuale presenza di un raffreddamento regolare o caratterizzato da variazioni brusche.
L’intervallo pertinente dipende dall’acciaio e dalla struttura richiesta. Per un acciaio al carbonio semplice o basso-legato, il raffreddamento attraverso gli intervalli di trasformazione della perlite e della bainite può determinare la formazione della martensite. Tali intervalli variano in funzione della composizione e della dimensione del grano di austenite precedente; pertanto, una generica «velocità massima di raffreddamento» non può fornire una risposta. AISI 1045, per esempio, non può essere valutato utilizzando esattamente lo stesso requisito di raffreddamento critico applicabile ad AISI 4140 o AISI 52100. Occorre utilizzare i dati pertinenti di trasformazione in raffreddamento continuo o di trasformazione tempo–temperatura, quindi esaminare la curva del mezzo di tempra nell’intervallo di temperatura corrispondente.
È rilevante anche la temperatura di inizio della martensite. Il raffreddamento al di sotto di tale punto avvia la trasformazione martensitica, mentre la velocità alle temperature inferiori influenza i gradienti termici, le tensioni di trasformazione e la quantità di austenite trattenuta. Un mezzo di tempra che raffredda molto rapidamente dalla temperatura di austenitizzazione, ma rallenta notevolmente prima o durante la formazione della martensite, può produrre un diverso equilibrio tra durezza e deformazione rispetto a un mezzo caratterizzato da un picco inferiore ma da un raffreddamento più regolare.
Un confronto pratico potrebbe riportare le velocità a 800, 600, 400 e 200 °C, selezionando le temperature esatte in funzione della lega e del processo. Dovrebbe inoltre mostrare la curva completa dalla regione di austenitizzazione fino alla temperatura del bagno. Se viene pubblicato soltanto un valore di velocità di picco, occorre indicarne la temperatura e la durata. In loro assenza, il numero ha scarso significato metallurgico.
La sola velocità di raffreddamento non descrive comunque tutti i rischi. In una sezione spessa, la temperatura superficiale può differire nettamente da quella del cuore e la geometria locale può intrappolare il vapore o limitare il flusso. L’estrazione del calore in corrispondenza di uno spigolo, di un foro, di una spalla o di un punto di contatto può differire da quella su un’ampia superficie esposta. Lo studio sottoposto a revisione paritaria del 2022, Ruolo del metodo di tempra sulla velocità di raffreddamento e sulla microstruttura degli acciai: variazioni nel refrigerante e nella sua configurazione di flusso, mette direttamente in relazione la microstruttura dell’acciaio con la velocità di estrazione del calore dalla superficie e con la velocità di raffreddamento locale, mostrando perché il tipo di refrigerante non può essere separato dalla sua configurazione di flusso.
Distinguere la graduatoria di laboratorio dal comportamento in produzione
Una prova di laboratorio può ordinare i liquidi in condizioni controllate. Da sola, però, non può certificare il risultato per ogni dimensione dell’acciaio e per ogni forma del componente. Una sonda d’argento sottoposta a prova in un polimero non agitato a 25 °C rappresenta quel metodo e quella condizione. Non rappresenta un albero lungo in una vasca a circolazione a 50 °C, una cavità cieca raggiunta da un flusso intermittente o un carico la cui temperatura del mezzo di tempra aumenta durante la produzione.
La distinzione è particolarmente importante quando si confrontano prove statiche e agitate. ASTM D6482 e ASTM D6549 riguardano condizioni agitate, mentre ASTM D8562 riguarda la prova di polimeri acquosi non agitati con una sonda d’argento. Anche la norma ISO 9950:1995 specifica condizioni standardizzate non agitate per gli oli industriali di tempra. Una graduatoria di laboratorio può invertirsi quando l’agitazione modifica la rimozione del vapore o quando un componente presenta un diverso rapporto tra area superficiale e volume.
La validazione in produzione dovrebbe collegare la curva di raffreddamento all’acciaio e alla sezione effettivi. Quando possibile, si devono utilizzare termocoppie o carichi strumentati, esaminare la durezza dalla superficie al cuore e analizzare la microstruttura nei punti esposti a condizioni di flusso differenti. Deformazioni, cricche, zone tenere e variazioni tra un carico e l’altro sono risultati a livello di componente; nessuno di essi è previsto completamente da un singolo valore massimo ottenuto con una sonda.
Il volume 4F dell’ASM Handbook di ASM International, Mezzi di tempra e tecnologia della tempra, fornisce la distinzione organizzativa appropriata tra tipo di mezzo di tempra, severità di tempra, stadi di raffreddamento e tempra dell’acciaio. Lo studio Effetto della conducibilità termica e della viscosità sulle prestazioni di raffreddamento dei mezzi liquidi di tempra mette inoltre in relazione il comportamento di raffreddamento misurato e i valori H di Grossmann con le proprietà fisiche, utilizzando il metodo della sonda ISO/DIS 9950, e rafforza l’idea che un valore H sia una misura di processo interpretata, non una proprietà fissa dell’«olio» o dell’«acqua».
La domanda corretta non è quindi «Quale mezzo di tempra occupa il primo posto?». È: «Quale mezzo di tempra, in quale condizione controllata, rimuove il calore alla velocità richiesta attraverso l’intervallo di temperatura pertinente senza provocare deformazioni o cricche inaccettabili?». Questa domanda conduce a dati confrontabili. Una semplice graduatoria no.
Un flusso di lavoro basato sulle norme per il controllo della tempra
Il controllo della tempra inizia dall’acciaio, non da una graduatoria tra acqua, olio, polimero e salamoia. Un mezzo di tempra è soltanto una parte del sistema di trasferimento del calore. Il risultato misurato dipende anche dal materiale e dalla geometria della sonda, dalla temperatura del bagno, dalla concentrazione, dall’agitazione, dalla configurazione del flusso, dallo stato superficiale e dalla porzione della curva di raffreddamento esaminata. Un flusso di lavoro basato sulle norme considera quindi la severità di raffreddamento come una variabile di processo che deve essere misurata e correlata alle proprietà richieste per un determinato componente.
Definire l’acciaio, la geometria e il risultato richiesto
Registrare la designazione dell’acciaio esattamente come specificata dalla norma di prodotto applicabile. Tra gli esempi figurano AISI 1045, AISI 4140, ASTM A29/A29M grado 4140, EN 10083-3 grado di acciaio 42CrMo4 e SAE J404 grado 52100. La designazione non è un dettaglio amministrativo secondario: la composizione chimica, la temprabilità, la dimensione del grano di austenite preesistente e la dimensione della sezione determinano la rapidità con cui il centro deve raffreddarsi per formare la microstruttura richiesta.
La specifica iniziale dovrebbe indicare la condizione di trattamento termico e il risultato previsto. Identificare la temperatura di austenitizzazione, il tempo di mantenimento, il tempo di trasferimento fino alla tempra e se l’obiettivo sia costituito prevalentemente da martensite, da una miscela di martensite e bainite oppure da una struttura deliberatamente più tenera. Per AISI 1045, ad esempio, la risposta alla tempra varia nettamente tra un albero sottile destinato a raggiungere un’elevata durezza martensitica e una piastra spessa nella quale siano accettabili una frazione di martensite controllata e un rischio limitato di criccatura. Per AISI 4140 o 42CrMo4, la temprabilità conferita dagli elementi di lega consente un requisito di raffreddamento diverso rispetto a quello di un acciaio al carbonio semplice.
Le dimensioni della sezione devono comprendere più dello spessore nominale. Registrare il diametro, lo spessore della parete, le cave per linguetta, i fori, gli spigoli vivi, i rapporti tra diametro del foro e spessore della parete e le variazioni di sezione. Una barra piena da 50 mm, un tubo con diametro esterno di 50 mm e una piastra dello spessore di 50 mm non presentano lo stesso problema di flusso termico. La superficie si raffredda per prima, mentre il nucleo continua a cedere calore; la geometria controlla i gradienti di temperatura che producono trasformazioni e tensioni residue.
Definire i limiti ammissibili di deformazione e il rischio di criccatura prima di selezionare il mezzo di tempra. Una tolleranza dimensionale, un limite di eccentricità, un intervallo di durezza e un requisito relativo allo stato superficiale rendono verificabile il risultato. Specificare se la durezza sia richiesta sulla superficie, a una profondità definita oppure lungo un rilievo dalla superficie al centro. Per un componente temprato a cuore, includere la profondità efficace di tempra richiesta e il criterio di accettazione, come una durezza Rockwell C minima o un confronto di temprabilità derivato dalla prova Jominy.
Questa definizione previene anche l’uso improprio dei valori H di Grossmann. La scala convenzionale assegna all’acqua ferma e non agitata una severità arbitraria pari a 1,0, come descritto da NPTEL nel 2024. I valori di riferimento tipici sono circa 0,25–0,30 per l’olio fermo, 0,9–1,0 per l’acqua ferma e circa 2 per la soda caustica o la salamoia ferme. Altri intervalli pubblicati collocano la salamoia tra 2,0 e 5,0, l’acqua distillata a temperatura ambiente tra 0,90 e 2,0, le soluzioni acquose di polimeri tra 0,2 e 1,2 e gli oli di tempra convenzionali o rapidi tra 0,25 e 0,80. Si tratta di intervalli di riferimento, non di costanti fisse dei materiali. Un valore H varia in funzione dell’agitazione, della temperatura, della bagnabilità, della concentrazione e delle condizioni di prova.
Selezionare un metodo di prova nel suo campo di applicazione
Scegliere il metodo di prova dopo aver definito il processo, poiché nessuna norma sulle curve di raffreddamento rappresenta ogni processo industriale di tempra. Il Sottocomitato D02.L0.06 di ASTM International identifica ASTM D6200 per gli oli di tempra, ASTM D6482 per i mezzi di tempra acquosi a base polimerica agitati, ASTM D6549 per i mezzi di tempra agitati e ASTM D8562 per i mezzi di tempra acquosi a base polimerica sottoposti a prova con una sonda d’argento. ASTM D8562-24 specifica una prova non agitata della velocità di raffreddamento con sonda d’argento per mezzi di tempra acquosi a base polimerica utilizzati con leghe di acciaio. Il risultato può supportare il confronto secondo tale metodo; non stabilisce una graduatoria universale rispetto a ogni olio, sistema ad acqua o vasca di produzione.
ISO 9950:1995 specifica un metodo con sonda in lega di nichel per determinare le caratteristiche di raffreddamento degli oli industriali di tempra in condizioni standardizzate e non agitate. Questo campo di applicazione è importante. Un risultato ottenuto secondo ISO 9950:1995 descrive l’olio e la configurazione di prova specificata, ma non automaticamente il comportamento dello stesso olio attorno a un carico d’acciaio in movimento con circolazione attiva. La lega della sonda, le dimensioni della sonda, la posizione della termocoppia, la procedura di immersione e il metodo di elaborazione dei dati influenzano la curva registrata.
Prima della prova, documentare l’identità del mezzo di tempra, la formulazione o il tipo di olio, la concentrazione ove applicabile, i limiti di contaminazione, il volume del bagno, la temperatura del bagno, la temperatura della sonda e la procedura di pulizia. Registrare se la sonda sia fissa, ruotata, movimentata nel bagno o esposta a un getto diretto. Quando possibile, l’agitazione dovrebbe essere riportata quantitativamente: velocità della girante, portata, velocità del getto, configurazione degli ugelli o circolazione misurata nella vasca. La sola indicazione «agitato» non è sufficiente per riprodurre un risultato.
Esaminare la curva completa tempo-temperatura invece di estrarre una singola velocità di raffreddamento senza contesto. La tempra comprende distinti stadi di trasferimento del calore. Nello stadio iniziale della pellicola di vapore, uno strato stabile di vapore può limitare l’asportazione di calore. Quando inizia la bagnatura, l’ebollizione nucleata può produrre un flusso termico molto più elevato. A temperature inferiori, l’ebollizione termina e la convezione controlla il raffreddamento nelle fasi successive. La revisione del 2024 di ASTM, Trasferimento del calore durante la tempra e valutazione della severità di tempra, sottolinea che la velocità di raffreddamento varia durante questi stadi e dipende dalla cinetica della bagnatura e dai meccanismi di trasferimento del calore.
La velocità di raffreddamento di picco, la temperatura alla quale si verifica tale picco e il tempo necessario per attraversare gli intervalli critici di trasformazione possono avere significati metallurgici diversi. Un mezzo di tempra può raffreddare rapidamente in prossimità della temperatura di inizio della martensite, ma lentamente nell’intervallo della perlite o della bainite, oppure il contrario. Una singola graduatoria nasconde tale distinzione. L’analisi delle curve di raffreddamento secondo ASTM D6200, D6482, D6549 o ASTM D8562-24 dovrebbe pertanto essere selezionata in funzione della classe del mezzo di tempra e delle condizioni di flusso, registrando le deviazioni dal metodo dichiarato.
Correlare i risultati della prova con il processo di trattamento termico
Una curva ottenuta con una sonda costituisce un’evidenza sul trasferimento del calore, non la prova che un componente soddisferà la propria specifica. Il passaggio successivo consiste in una prova controllata rappresentativa della produzione, utilizzando l’effettivo grado di acciaio, la geometria della sezione, lo schema di caricamento, il tempo di trasferimento dal forno alla vasca e il movimento di tempra. Una sonda d’argento o in lega di nichel non riproduce la massa termica, lo stato superficiale, la geometria o il calore di trasformazione di un componente d’acciaio.
Misurare la durezza in posizioni definite. Per una barra o un albero, includere misure sulla superficie, nel sottosuolo e al centro; per una piastra, definire le posizioni sulla faccia e a metà spessore. Utilizzare la norma di durezza pertinente e registrare la scala, il carico, lo stato del penetratore e la preparazione superficiale. Quando la temprabilità è centrale per la decisione, confrontare il risultato con un profilo di tempra di estremità Jominy o con un modello di temprabilità consolidato per la colata specificata, ma non sostituire i dati Jominy a una prova sul componente.
La metallografia fornisce la necessaria seconda verifica. Esaminare sezioni rappresentative della superficie e del nucleo alla ricerca di martensite, bainite, ferrite, perlite, austenite trattenuta, decarburazione e cricche di tempra. Un’elevata durezza superficiale può coesistere con un nucleo insufficientemente temprato. Al contrario, una tempra severa può produrre una durezza adeguata generando al contempo reti di cricche o deformazioni inaccettabili. Lo studio sottoposto a revisione paritaria del 2022, Ruolo del metodo di tempra sulla velocità di raffreddamento e sulla microstruttura degli acciai: variazioni nel refrigerante e nella sua configurazione di flusso, mette in relazione la microstruttura dell’acciaio con la velocità di asportazione del calore sulla superficie e con la velocità di raffreddamento locale, entrambe controllate dal tipo di refrigerante e dalla configurazione del flusso.
Utilizzare la curva di raffreddamento per spiegare il risultato metallurgico, quindi modificare una sola variabile di processo alla volta. Se la durezza è bassa al centro, esaminare il ritardo nel trasferimento, la disposizione del carico, la temperatura del bagno, la concentrazione e la circolazione prima di selezionare semplicemente un mezzo di tempra nominalmente più severo. Se la deformazione è eccessiva, esaminare il flusso asimmetrico, l’intrappolamento del vapore, l’orientamento del componente e il gradiente di velocità di raffreddamento attorno a fori e spigoli. Ricontrollare la concentrazione del mezzo di tempra, la viscosità, la conducibilità termica, la contaminazione e l’invecchiamento, poiché studi che utilizzano il metodo con sonda ISO/DIS 9950 hanno correlato le prestazioni di raffreddamento e i valori H di Grossmann a tali proprietà.
Flusso di lavoro per il controllo della tempra basato sugli standard
- Definire Identificare esattamente il grado di acciaio, la geometria della sezione, la microstruttura obiettivo, il profilo di durezza e i limiti di deformazione.
- Selezionare Scegliere un metodo di prova ASTM o ISO nell'ambito dichiarato.
- Misurare Registrare le curve di raffreddamento documentando temperatura, agitazione, configurazione del flusso e condizione del bagno.
- Convalidare Eseguire una prova rappresentativa di trattamento termico e verificare la durezza e la metallografia.
- Conservare Conservare le evidenze insieme ai registri del lotto e dell'apparecchiatura.
Il flusso operativo è quindi il seguente: identificare l’esatto grado di acciaio e la norma; registrare la geometria della sezione, la temprabilità, la microstruttura obiettivo, il profilo di durezza e i limiti di deformazione; selezionare un metodo ASTM o ISO nel suo campo di applicazione dichiarato; misurare o esaminare le curve di raffreddamento documentando temperatura, agitazione, configurazione del flusso e condizioni del bagno; eseguire una prova di trattamento termico rappresentativa; verificare durezza e metallografia; conservare le evidenze insieme ai registri della colata e delle apparecchiature. Le norme migliorano la comparabilità e rendono evidenti le variabili non controllate. Non eliminano la necessità di una convalida sull’effettivo acciaio e sul componente.
Riferimenti
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html