




Что означают закалочные среды и интенсивность охлаждения
Закалочная среда и интенсивность охлаждения
Закалочная среда — это жидкость, газ или другая теплообменная среда, отводящая тепло от аустенизированной стали. К распространённым средам относятся вода, водные растворы солей, водные растворы полимеров, закалочные масла, расплавленные соли и принудительно циркулирующий газ. Среду идентифицируют по её составу или основному физическому состоянию.
Интенсивность охлаждения — это другое понятие. Она описывает, насколько интенсивно и быстро данная среда отводит тепло от детали с течением времени. Поэтому интенсивность включает как величину теплоотвода, так и его изменяющийся характер в процессе закалки. Среда может иметь химическое обозначение «вода», однако её интенсивность охлаждения изменяется при изменении температуры, перемешивания, содержания растворённых солей, загрязнения или условий контакта со сталью.
Основные термины охлаждения
- Скорость охлаждения
- Изменение температуры зонда или стали за единицу времени, обычно выражаемое в °C/s.
- Плотность теплового потока
- Скорость передачи тепла на единицу площади поверхности, обычно выражаемая в W/m².
- Кривая охлаждения
- Температура зонда или связанная с ней расчётная величина, представленная в зависимости от времени или температуры.
- Интенсивность охлаждения
- Интенсивность и изменяющийся характер отвода тепла в процессе закалки.
Различные измеряемые величины описывают разные стороны этого процесса. Скорость охлаждения — это изменение температуры зонда или стали в единицу времени, обычно выражаемое в °C/с. Её можно указывать для определённой температуры, например 600 °C или 300 °C, поскольку скорость на протяжении всей закалки непостоянна. Плотность теплового потока — это скорость передачи тепла через единицу площади поверхности, обычно выражаемая в Вт/м². Она описывает тепловую нагрузку, проходящую через границу раздела «сталь—закалочная среда», а не просто падение температуры стали. Кривая охлаждения отображает температуру зонда или связанную с ней расчётную величину в зависимости от времени, а иногда и от температуры. Она показывает, когда охлаждение происходит медленно или быстро, и помогает выявить изменения условий теплообмена.
Эти термины не следует подменять друг другом. Высокая скорость охлаждения при одной температуре не доказывает, что закалочная среда имеет наибольшую плотность теплового потока на протяжении всего процесса закалки. Аналогично, две кривые охлаждения могут иметь сходные максимальные скорости охлаждения, но различаться по времени их достижения, что может привести к различным превращениям в стали.

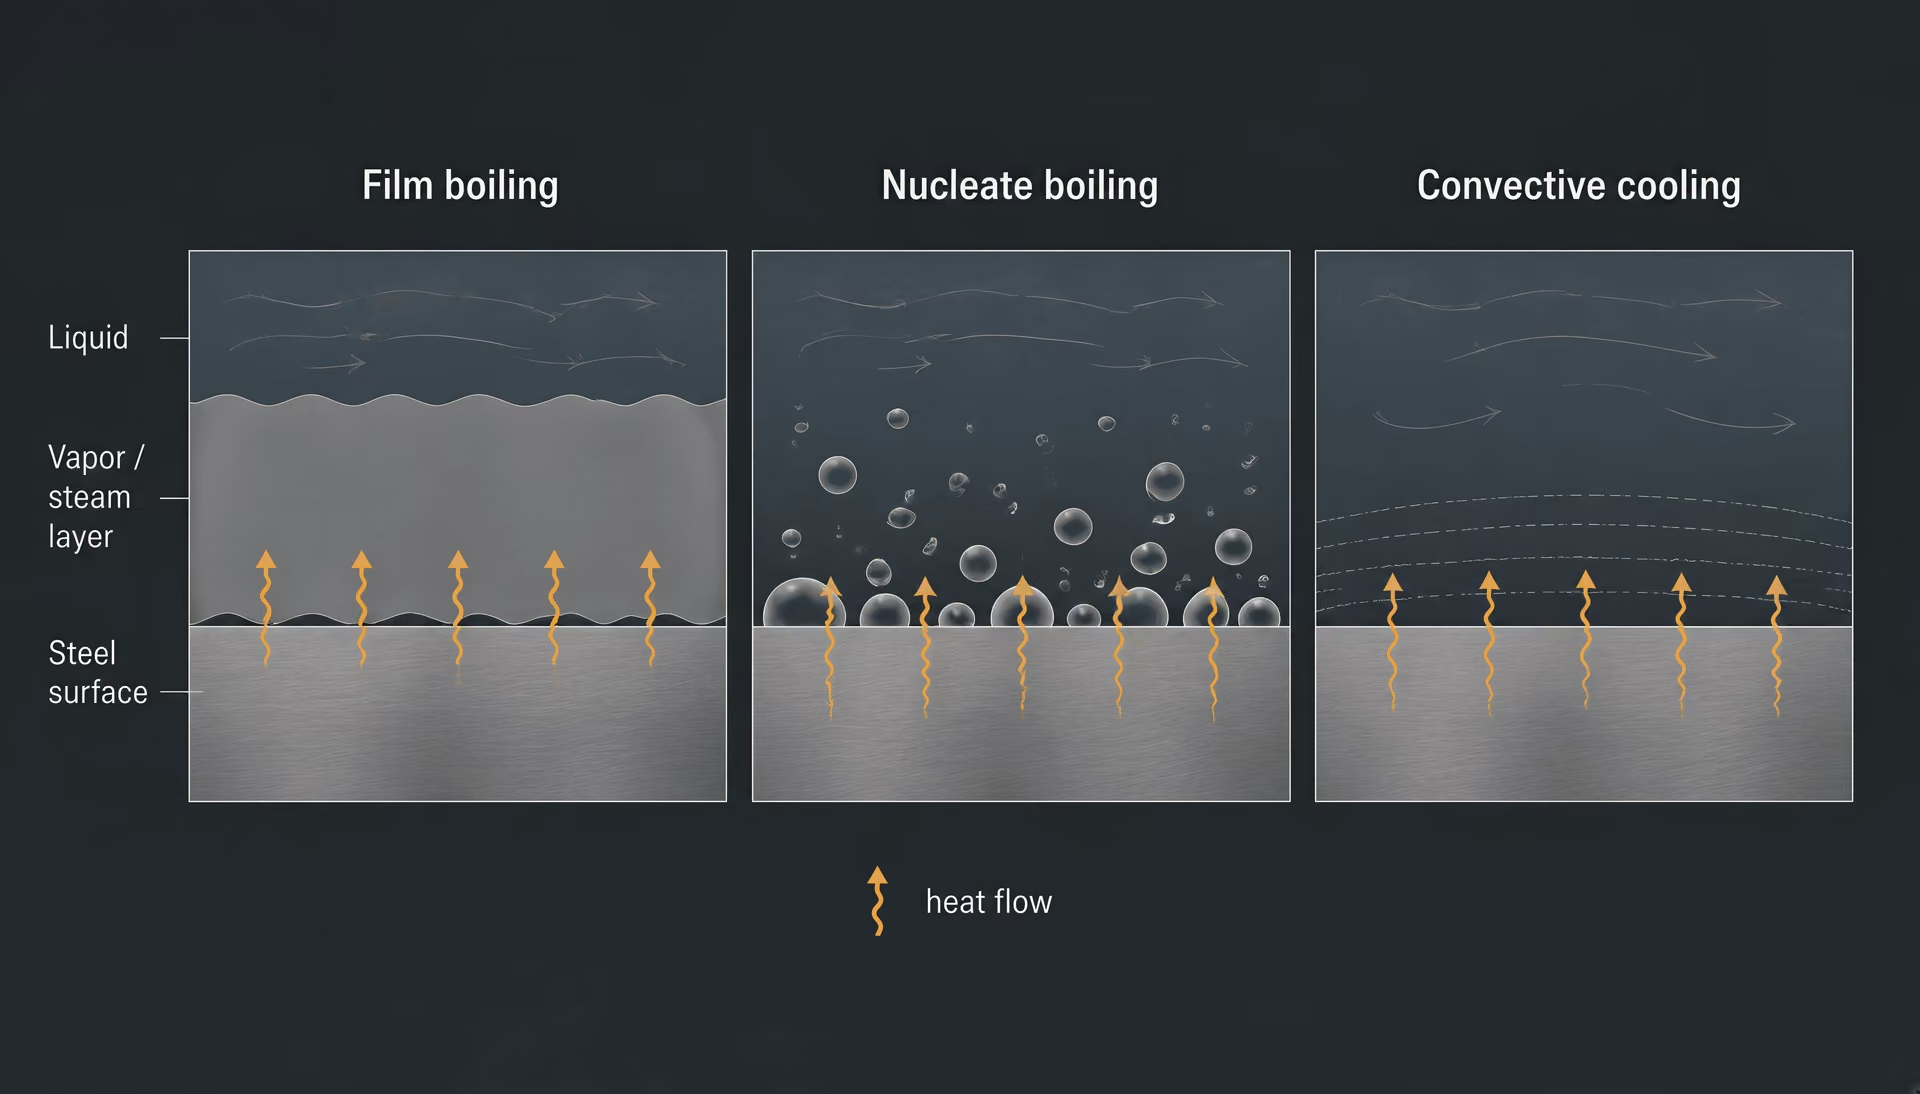
Первой стадией после погружения часто является плёночное кипение. Непрерывная паровая оболочка отделяет горячую сталь от жидкости, ограничивая непосредственный контакт и обеспечивая относительно медленную передачу тепла. По мере охлаждения поверхности паровая плёнка разрушается, и начинается пузырьковое кипение. Жидкость периодически контактирует с поверхностью через быстро образующиеся и отделяющиеся пузырьки пара, а теплообмен становится значительно интенсивнее. При более низких температурах поверхности кипение прекращается, и оставшийся теплоотвод контролируется конвективным охлаждением. Обзор ASTM International Теплопередача при закалке и оценка интенсивности закалки — обзор подчёркивает, что скорость охлаждения изменяется в течение этих отдельных стадий. Поэтому кривая охлаждения является записью изменяющихся механизмов теплообмена, а не единственным свойством жидкости.

| Метод | Зонд | Закалочная среда или условие | Перемешивание |
|---|---|---|---|
| ISO 9950:1995 | Зонд из никелевого сплава | Промышленные закалочные масла | Стандартизированное отсутствие перемешивания |
| ASTM D6200 | Определяется методом | Закалочные масла | Определяется методом |
| ASTM D6482 | Определяется методом | Водные полимерные закалочные среды | С перемешиванием |
| ASTM D6549 | Определяется методом | Закалочные среды | С перемешиванием |
| ASTM D8562-24 | Серебряный зонд | Водные полимерные закалочные среды для стальных сплавов | Без перемешивания |
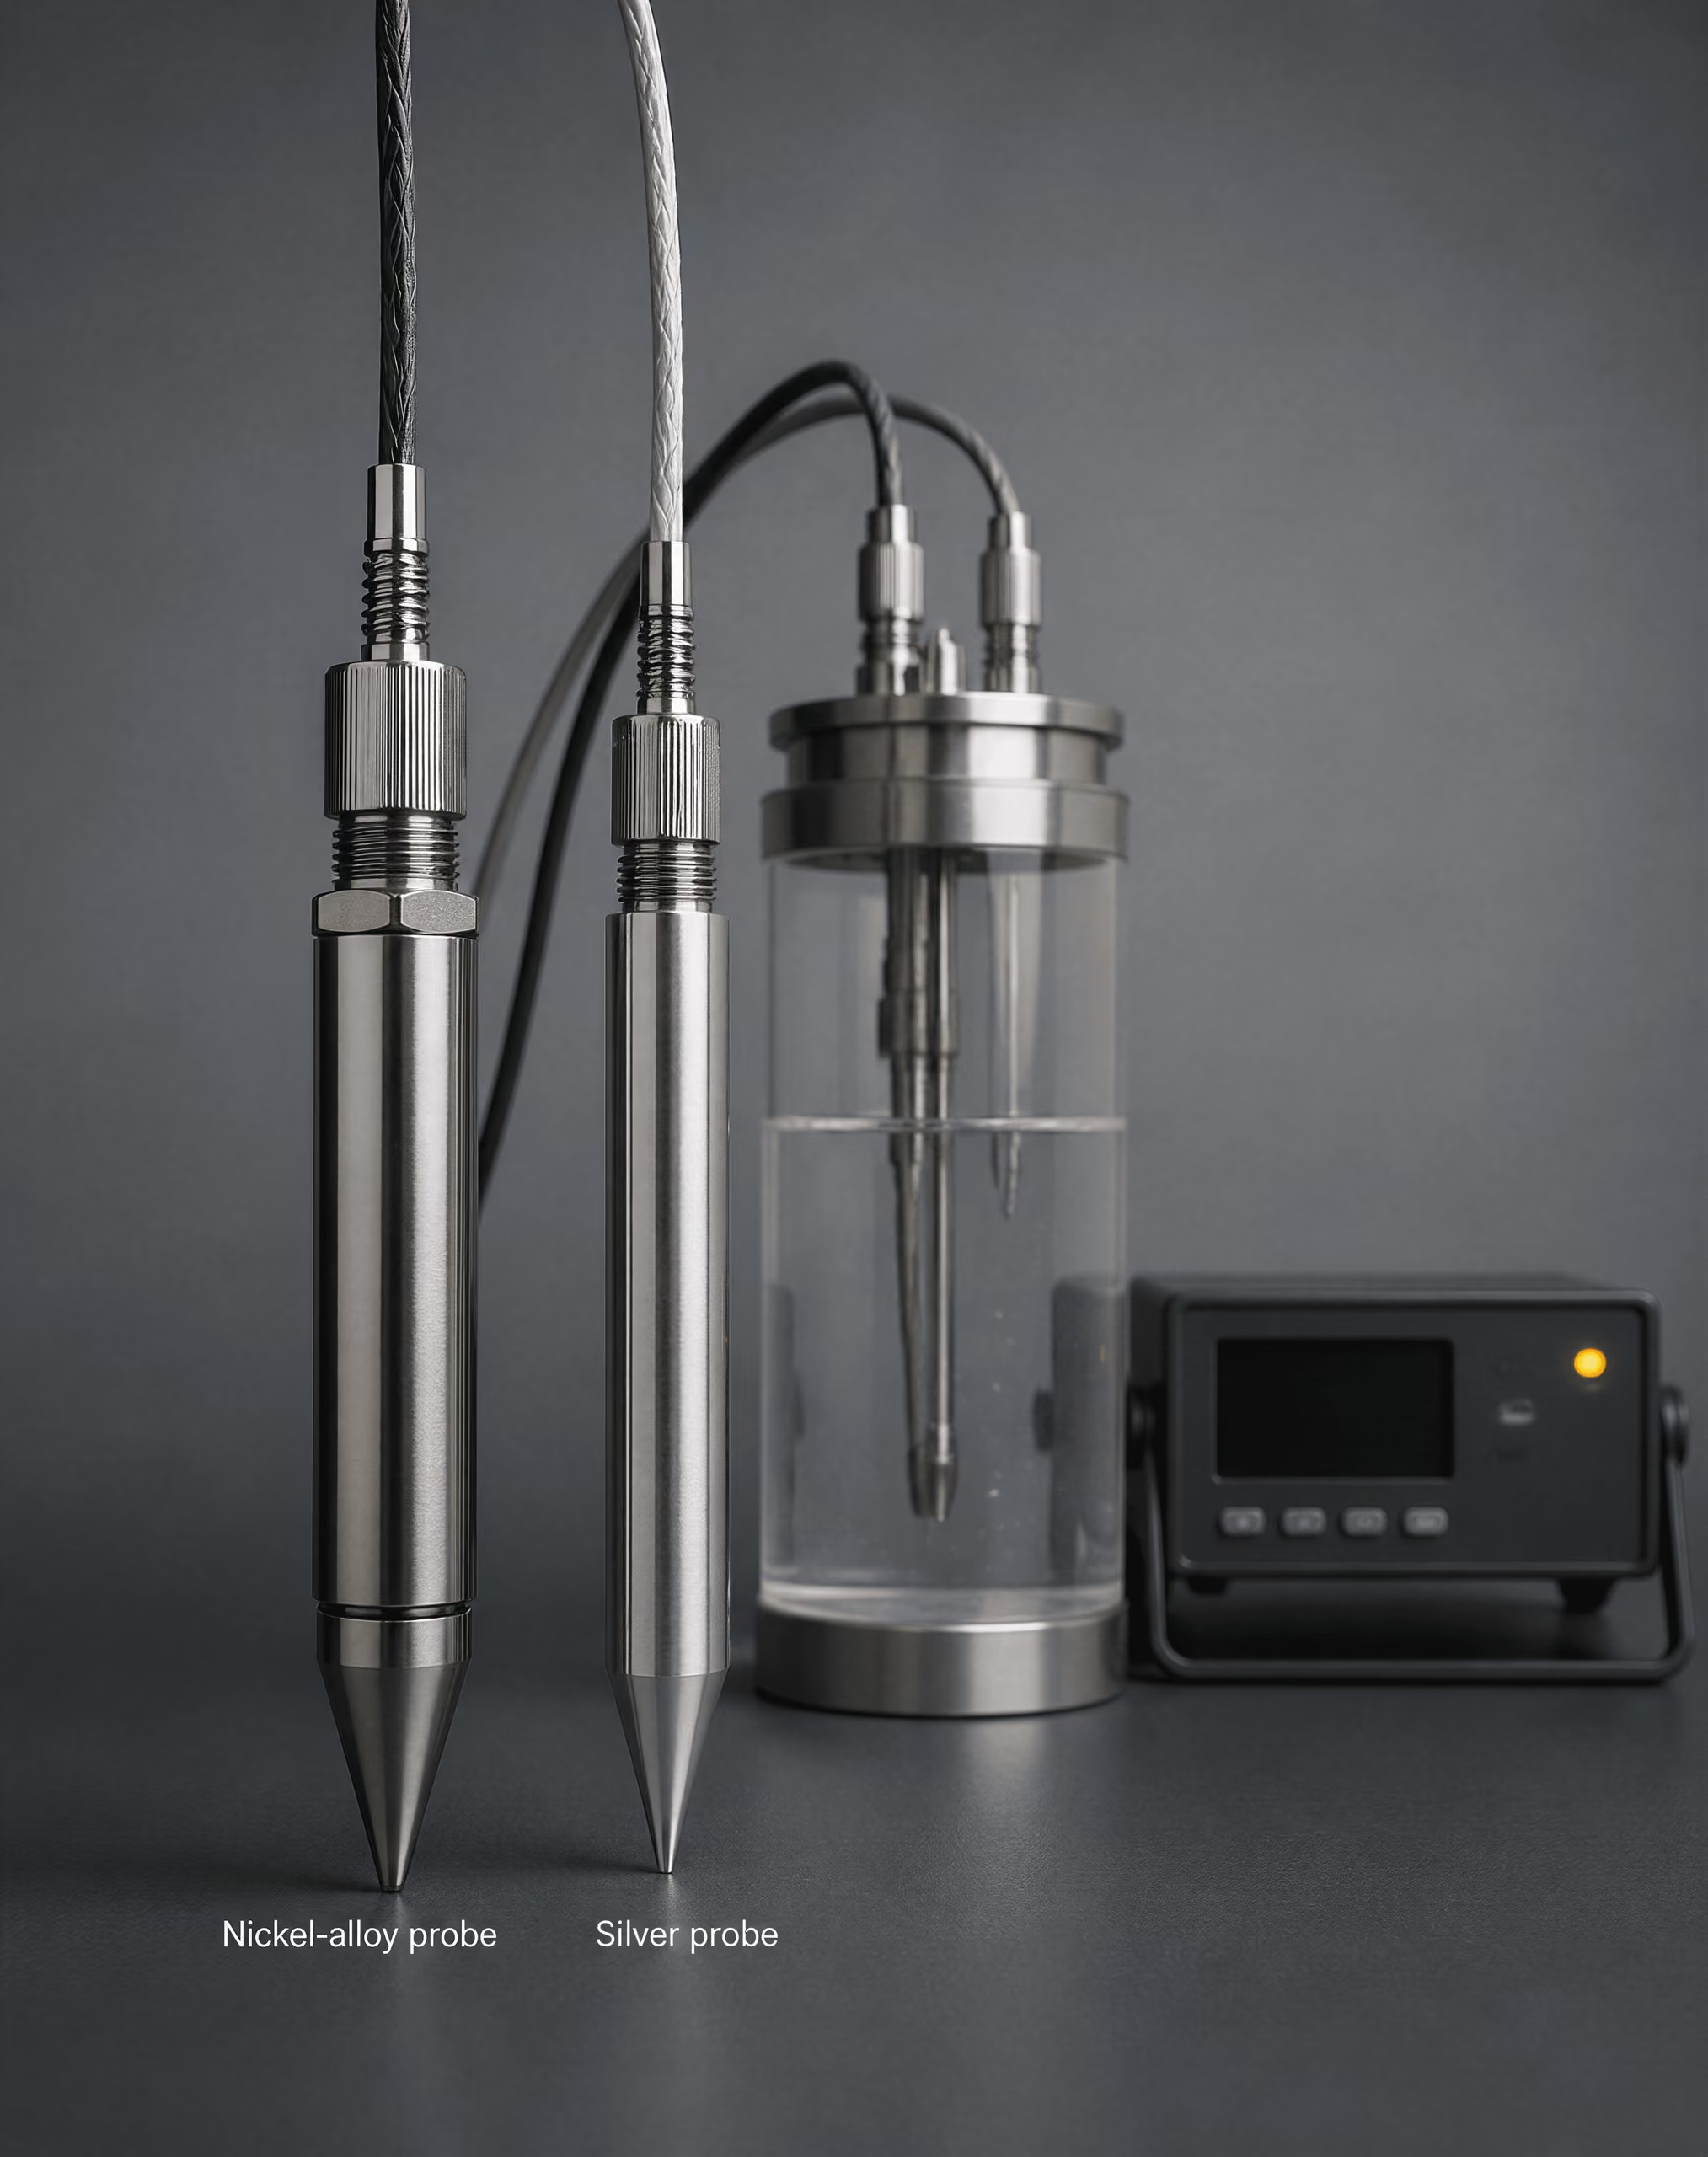
Методы с применением зондов делают это различие практически значимым. ISO 9950:1995 устанавливает испытание с никелевым сплавным зондом для определения охлаждающих характеристик промышленных закалочных масел в стандартизированных условиях без перемешивания. ASTM D8562-24 устанавливает испытание скорости охлаждения с использованием серебряного зонда без перемешивания для водных полимерных закалочных сред, применяемых со стальными сплавами. Материал и размеры зонда, состояние его поверхности, система регистрации, температура ванны и условия перемешивания — всё это является частью результата. Значение, полученное одним методом, нельзя автоматически считать эквивалентным значению, полученному другим методом.
Подкомитет ASTM D02.L0.06 указывает ASTM D6200 для закалочных масел, ASTM D6482 для перемешиваемых водных полимерных закалочных сред, ASTM D6549 для перемешиваемых закалочных сред и ASTM D8562 для водных полимерных закалочных сред, испытываемых с серебряным зондом. Эти стандарты обеспечивают возможность сравнения при оговорённых условиях. Однако они не превращают «масло», «воду» или «полимер» в универсальное числовое значение интенсивности охлаждения.
Почему интенсивность охлаждения является параметром процесса
Интенсивность охлаждения зависит от всего процесса закалки, а не только от состава закалочной среды. Strong evidence
Интенсивность охлаждения определяется всем процессом закалки, а не только обозначением закалочной среды. Температура ванны является одной из непосредственных переменных. Нагрев воды или масла изменяет вязкость, образование пара, плотность и конвекцию; он также может изменять температурный диапазон, в котором сохраняется плёночное кипение. Полимерные растворы особенно чувствительны к концентрации и температуре, поскольку полимер влияет на паровую оболочку и сопротивление жидкости течению.

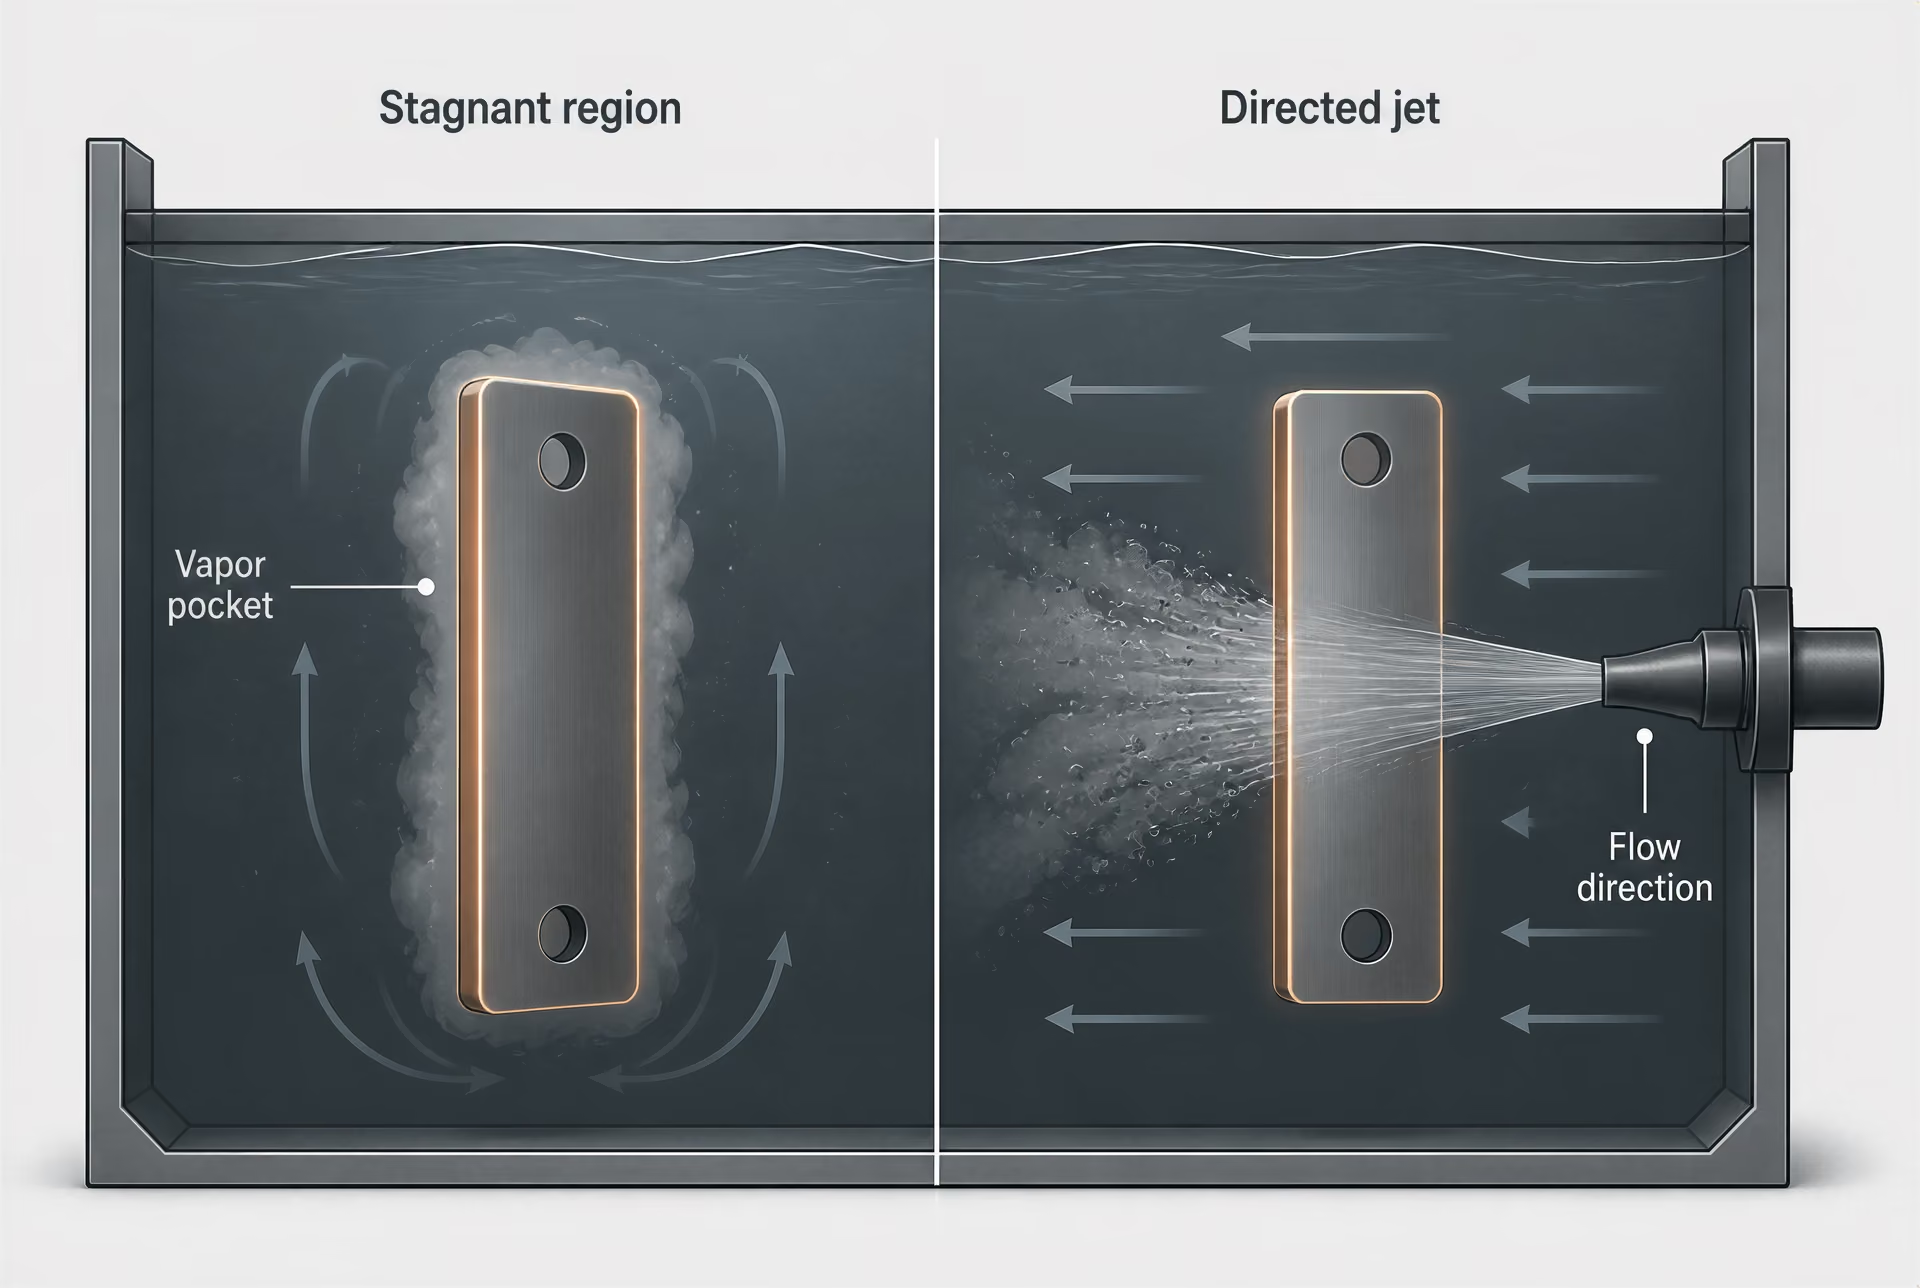
Перемешивание или схема движения среды могут изменить результат даже при неизменном составе ванны. Циркуляция насосом, перемешивание пропеллером, движение детали, давление распыления, расстояние между соплами и направление струи — всё это изменяет пограничный слой и удаляет горячую жидкость или пар с поверхности стали. Застойная область рядом с крупной поковкой может охлаждаться значительно медленнее, чем поверхность, непосредственно обдуваемая движущейся струёй в той же ёмкости. Рецензируемое исследование Роль метода закалки в скорости охлаждения и микроструктуре сталей: изменения охлаждающей среды и схемы её движения сообщает, что микроструктура стали определяется скоростью отвода тепла с поверхности и локальной скоростью охлаждения, которые контролируются типом охлаждающей среды и схемой её движения.
Геометрия важна по той же причине. Кромки и тонкие участки имеют большую площадь поверхности относительно своего объёма и обычно охлаждаются быстрее, чем центр толстого сечения. Отверстия, углубления, шпоночные пазы и плотно уложенные детали могут удерживать пар или ограничивать движение жидкости. Зонд, подвешенный в открытой жидкости, не воспроизводит все локальные условия на сложной шестерне, штампе, валу или плите. Измеренная кривая является свидетельством условий конкретной испытательной схемы, а не гарантией того, что каждая точка загрузки испытывала такое же охлаждение.
Состояние поверхности также изменяет смачивание. Окалина, окисление, следы механической обработки, цементированные слои, остатки моющего средства, унос масла и поверхностные отложения могут задерживать контакт с жидкостью или стабилизировать паровую плёнку. В водных закалочных средах загрязнение может изменять поверхностное натяжение и поведение пузырьков. В маслах продукты окисления и шлам могут изменять вязкость, смачивание и циркуляцию. Ошибки концентрации в растворах солей или полимеров имеют аналогичные последствия. Номинальный состав может оставаться неизменным на бумаге, тогда как фактическое поведение границы раздела будет иным.

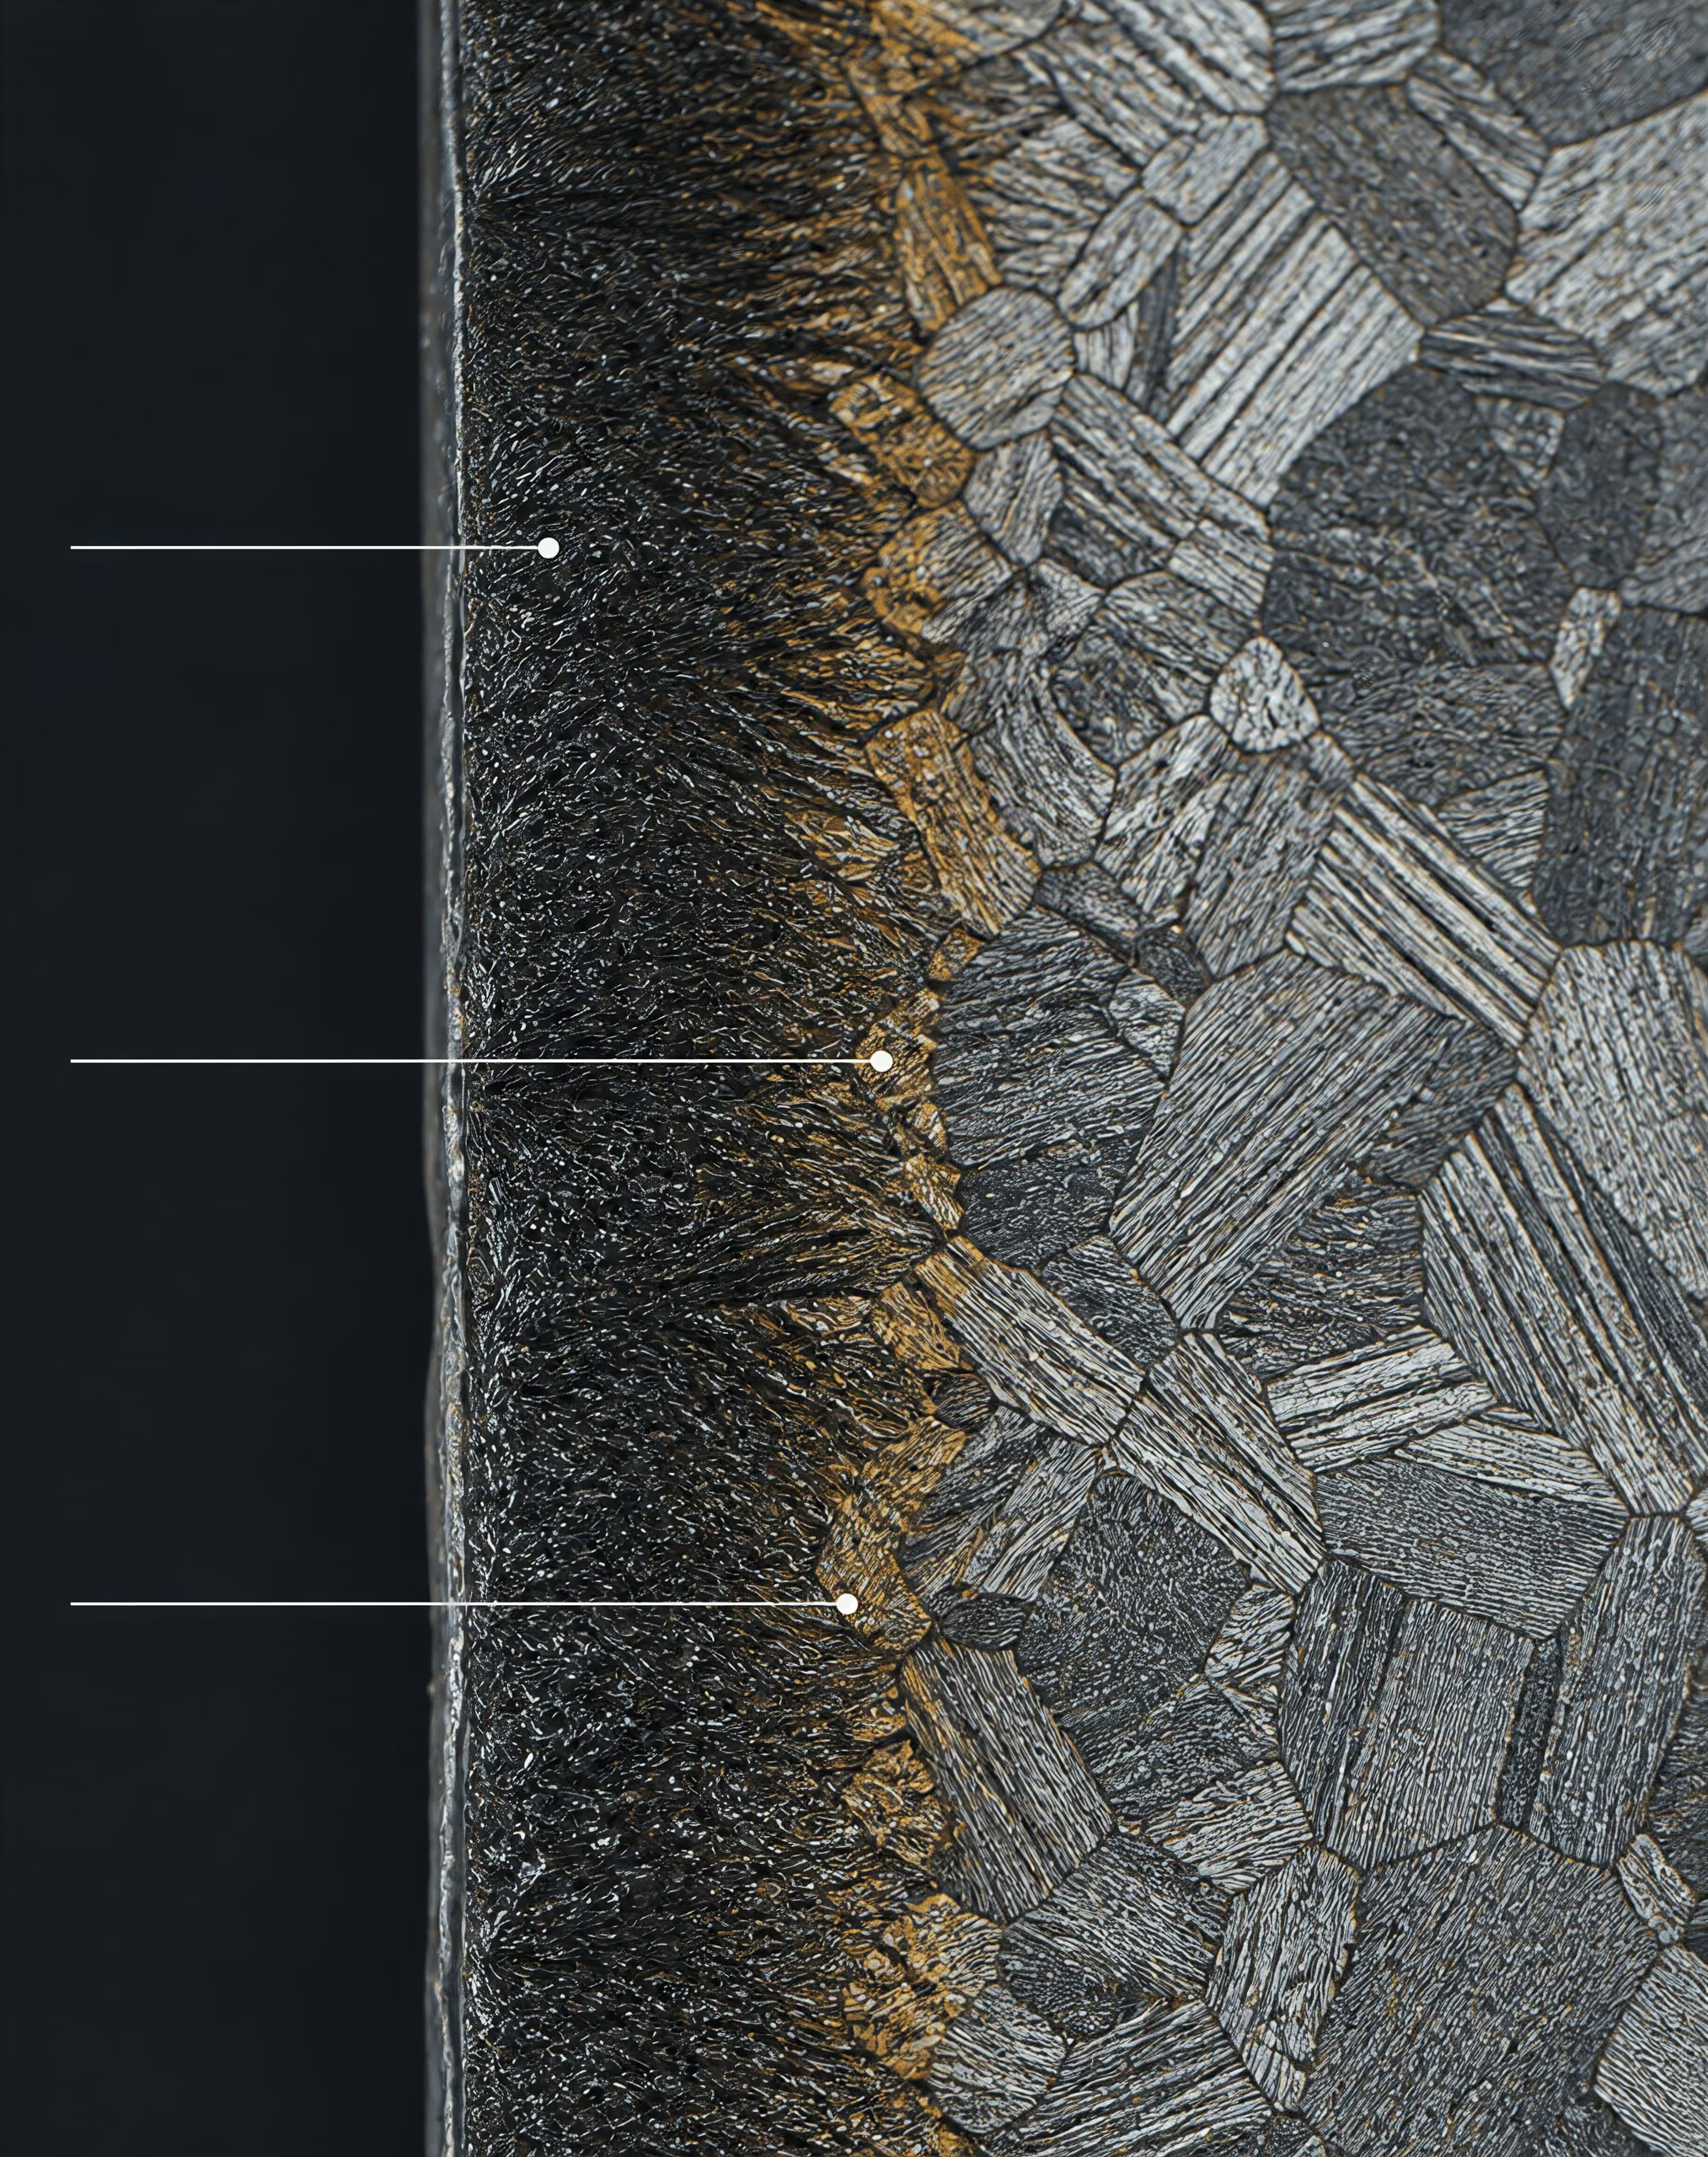
Эта зависимость от процесса непосредственно связана с превращениями в стали. Аустенит должен пройти при охлаждении области перлитного и бейнитного превращений на диаграмме превращений в координатах «время—температура», прежде чем достигнет температуры начала образования мартенсита. Если локальное охлаждение происходит слишком медленно, там, где предполагалось образование мартенсита, могут образоваться феррит, перлит или бейнит. Если охлаждение очень интенсивное, в детали могут возникнуть чрезмерные температурные градиенты, коробление или закалочные трещины. Важен не простой вопрос о том, является ли вода «интенсивной» средой, а вопрос о том, обеспечивает ли локальная история охлаждения требуемую микроструктуру без недопустимых напряжений.
H-значение по Гроссману Эффективный параметр интенсивности закалки, используемый вместе с прокаливаемостью стали и размером сечения при анализе по Гроссману; он не равен ни скорости охлаждения, ни ординате кривой охлаждения.
Анализ Гроссмана даёт ещё одно полезное, но отдельное описание. Его значение H, или коэффициент интенсивности закалки Гроссмана, представляет собой интенсивность закалки в идеализированном анализе теплообмена и используется вместе с прокаливаемостью стали и размером сечения для оценки получаемого распределения твёрдости. Оно не совпадает со скоростью охлаждения, плотностью теплового потока или ординатой кривой охлаждения. Значение H — это выведенный параметр процесса в рамках метода Гроссмана, тогда как кривая охлаждения зонда представляет собой измеренную температурную историю при заданных условиях испытания.
Справочные значения позволяют оценить масштаб, но не делают его абсолютным. В учебных материалах NPTEL за 2024 год относительной интенсивности охлаждения для воды без перемешивания присвоено условное значение 1,0. Типичные значения Гроссмана составляют примерно 0,25–0,30 для неподвижного масла, 0,9–1,0 для неподвижной воды и около 2 для неподвижного раствора каустической соды или рассола. Более широкие справочные диапазоны составляют 2,0–5,0 для рассола, 0,90–2,0 для дистиллированной воды комнатной температуры, 0,2–1,2 для водных растворов полимеров и 0,25–0,80 для обычных или быстродействующих закалочных масел. Это типичные диапазоны, а не неизменные константы материалов. Интенсивно перемешиваемое масло может превысить интенсивность охлаждения неподвижного масла, тогда как тёплая или плохо циркулирующая вода может действовать менее интенсивно, чем предполагает лабораторный справочный показатель.
Ограничения простых рядов «масло—вода—рассол»
Хорошо известный ряд — масло, затем вода, затем рассол — может быть полезен как первое учебное приближение, но не является надёжной производственной спецификацией. Рассол часто подавляет устойчивость паровой плёнки и обеспечивает более быстрое начальное смачивание, чем обычная вода, поэтому при сопоставимых условиях испытания он может давать более высокую интенсивность охлаждения. Однако значение этого преимущества определяется концентрацией соли, температурой ванны, перемешиванием, загрязнением и геометрией детали. Понятие «вода» охватывает неподвижную, циркулирующую, распыляемую, тёплую, холодную, дистиллированную и загрязнённую воду. Понятие «масло» охватывает среды с различной вязкостью и составом, разной температурой и степенью окисления.
Даже стадия, которую сравнивают, изменяет этот ряд. Одна закалочная среда может обеспечивать высокую пиковую скорость охлаждения при пузырьковом кипении, но длительную стадию плёночного кипения. Другая может раньше смачивать поверхность и более равномерно отводить тепло, обеспечивая иной результат превращений, несмотря на более низкую максимальную скорость. Одно значение H также сводит изменяющуюся историю теплообмена к одному параметру, поэтому оно не может заменить анализ кривой охлаждения, когда важны коробление, растрескивание или локальная микроструктура.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
Таким образом, методы построения кривых охлаждения ASTM и ISO 9950 являются инструментами сравнения, ограниченными заявленными в них процедурами. Например, ASTM D8562-24 описывает поведение водного полимерного закалочного состава при использовании серебряного зонда в неподвижной испытательной среде для применений со стальными сплавами; этот стандарт не устанавливает универсальный рейтинг по сравнению со всеми маслами или рассолами, испытанными другим методом с использованием другого зонда. Исследование Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media также связывает измеренные характеристики охлаждения и H-значения Гроссмана с физическими свойствами, используя метод зонда ISO/DIS 9950, показывая, почему вязкость и теплопроводность имеют значение, но не сводя интенсивность закалки только к одному из этих свойств.
Что указывать вместе с результатом оценки интенсивности охлаждения
- Среда Укажите закалочную среду и её состав.
- Состояние Укажите температуру, концентрацию, загрязнение и состояние старения.
- Поток Укажите перемешивание, циркуляцию, направление струи или движение заготовки.
- Испытание Укажите материал зонда, стандарт и схему испытания.
- Интервал температур Укажите обсуждаемый интервал скорости охлаждения или полную кривую.
Следовательно, корректное описание должно быть конкретным: необходимо назвать среду, указать её температуру и концентрацию, описать режим перемешивания или схему потока, привести тип зонда и стандарт, а также обозначить рассматриваемый интервал скорости охлаждения или соответствующий участок кривой. Утверждение «вода обладает большей интенсивностью закалки, чем масло» может быть верным по направлению в рамках конкретного стандартизированного сравнения. Однако это не является неизменным законом закалки.
Как Сталь Охлаждается при Закалке
Когда аустенизированная сталь погружается в жидкую закалочную среду, её поверхность не охлаждается с одной постоянной скоростью. По мере снижения температуры поверхности изменяется теплопередача, и определяющий механизм может измениться за доли секунды. В ASM Handbook, Volume 4F, Quenchants and Quenching Technology международная организация ASM разделяет этот процесс на три основные стадии: охлаждение в паровой плёнке, пузырьковое кипение и конвективное охлаждение. В обзоре ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review скорость охлаждения также рассматривается как зависящий от температуры результат изменения механизмов теплопередачи и кинетики смачивания.
Эта последовательность имеет большое значение, поскольку температурная история поверхности стали определяет продукты превращения, которые формируются внутри детали. Исследование Role of Quenching Method on Cooling Rate and Microstructure of Steels, опубликованное в 2022 году, связывает микроструктуру стали со скоростью отвода тепла от поверхности и локальной скоростью охлаждения; обе эти величины зависят от типа охлаждающей жидкости и схемы потока. Поэтому закалочная среда не обладает одной постоянной скоростью охлаждения во всём температурном диапазоне.
| Стадия | Состояние поверхности | Преобладающий механизм теплопередачи | Типичная относительная скорость |
|---|---|---|---|
| Охлаждение в паровой плёнке | Сплошной или почти непрерывный слой пара | Тепло проходит через изолирующую паровую плёнку | Сравнительно медленная |
| Пузырьковое кипение | Жидкость контактирует с поверхностью между пузырьками | Образование, рост и отрыв пузырьков отводят тепло | Часто самая высокая |
| Конвективное охлаждение | Устойчивое кипение завершилось | Теплопроводность через пограничный слой и конвекция жидкости | Медленнее пузырькового кипения |
Стадия паровой плёнки или плёночного кипения
При погружении температура поверхности стали может значительно превышать температуру кипения закалочной среды. Углеродистая сталь, нагретая до аустенитизирующего диапазона, может попасть в воду, масло или водный полимерный раствор при температуре поверхности значительно выше 700 °C. Жидкость, соприкасающаяся с такой поверхностью, быстро испаряется. Если образование пара происходит достаточно интенсивно, пузырьки объединяются в сплошной или полусплошной паровой слой вокруг стали.
Этот слой часто называют паровой оболочкой или паровой плёнкой. Он отделяет большую часть жидкости от металла, уменьшая непосредственный контакт жидкости с твёрдым телом. Теплопроводность и плотность пара значительно ниже, чем у жидкости, поэтому тепло проходит через плёнку менее эффективно, чем при непосредственном контакте с жидкостью. В результате поверхность стали может оставаться очень горячей, хотя окружающая закалочная среда уже кипит.
Плёночное кипение не означает прекращения теплопередачи. Энергия по-прежнему передаётся через пар посредством теплопроводности, излучения и движения пара, однако скорость передачи сравнительно невелика и может различаться на разных участках поверхности. Геометрия, ориентация, состояние поверхности, окалина, шероховатость и захваченный газ влияют на то, будет ли паровая плёнка сплошной. Вертикальная пластина, цилиндрический пруток и небольшой серебряный зонд могут создавать различное поведение пара в одной и той же жидкости.
Плёнка также нестабильна. По мере снижения температуры поверхности образование пара ослабевает. Тогда жидкость может проникать в тонкие участки плёнки. При разрушении этих участков свежая жидкость соприкасается с горячим металлом и бурно испаряется. Этот переход не является простым переключением, происходящим везде на детали точно при одной и той же температуре. Он перемещается по поверхности по мере изменения локальных условий смачивания.
Перемешивание или направленный поток могут нарушать и удалять паровую плёнку, однако результат зависит от того, каким образом жидкость достигает детали. Насос, струя, вращающаяся заготовка или циркуляционная система могут разрушать плёнку в одном месте, оставляя при этом застойную область в другом. Исследование Role of Quenching Method on Cooling Rate and Microstructure of Steels подчёркивает этот локальный эффект: две системы, использующие одну и ту же охлаждающую жидкость, могут обеспечивать различные скорости охлаждения, если их схемы потока различаются.
Стадия пузырькового кипения
После начала разрушения паровой плёнки жидкость достигает поверхности стали во множестве отдельных мест. Поверхность остаётся достаточно горячей для образования пузырьков пара, однако между пузырьками жидкость теперь непосредственно контактирует с металлом. Это стадия пузырькового кипения.
Теплопередача значительно ускоряется, поскольку жидкость многократно смачивает поверхность, поглощает скрытую теплоту парообразования и удаляется в виде пара. Пузырьки образуются на активных центрах парообразования, растут, отрываются и замещаются более холодной жидкостью. Перемешивание ускоряет это замещение, а также может удалять пузырьки до того, как они объединятся в устойчивый паровой слой. Наиболее высокие скорости охлаждения обычно наблюдаются именно на этой стадии, хотя точное максимальное значение зависит от закалочной среды, зонда, температуры и движения жидкости.
Поэтому фраза «вода охлаждает быстрее масла» является неполной. Вода может демонстрировать очень быстрое пузырьковое кипение при одном наборе условий, тогда как масло с другой вязкостью, температурой или схемой циркуляции может давать другую кривую охлаждения. Рассол способен изменять смачивание, уменьшая устойчивость паровых пузырьков на поверхности стали и часто повышая интенсивность охлаждения на кипящей части кривой. Водные полимеры могут образовывать более вязкий или обогащённый полимером пограничный слой, изменяя как поведение пузырьков, так и замещение жидкости.
Кинетика смачивания Скорость и характер замещения пара жидкостью и установления контакта с горячей поверхностью стали во время закалки.
Кинетика смачивания имеет центральное значение. В обзоре ASTM смачивание и механизмы теплопередачи названы причинами изменения скорости охлаждения на разных стадиях закалки. Жидкость, быстро смачивающая поверхность, может завершить плёночное кипение раньше другой жидкости при той же температуре в объёме. На это поведение влияют концентрация, загрязнение, растворённый газ, оксид на поверхности и температура закалочной среды. Поэтому одна и та же номинальная закалочная среда может давать различные кривые охлаждения после изменения её концентрации или рабочей температуры.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
Испытания по кривым охлаждения измеряют это изменяющееся поведение, а не приписывают жидкости универсальное свойство. ASTM D8562-24 устанавливает испытание водных полимерных закалочных составов с использованием серебряного зонда без перемешивания, предназначенных для применения со стальными сплавами. ISO 9950:1995 устанавливает испытание с никелевым сплавным зондом для определения и ранжирования характеристик охлаждения промышленных закалочных масел в стандартизированных условиях без перемешивания. Подкомитет ASTM D02.L0.06 также указывает ASTM D6200 для закалочных масел, ASTM D6482 для перемешиваемых водных полимерных закалочных составов и ASTM D6549 для перемешиваемых закалочных сред. Результаты этих методов сопоставимы только в пределах заявленного метода и установленных условий.
Стадия конвективного охлаждения
Когда температура поверхности стали опускается ниже уровня, необходимого для устойчивого кипения, паровые пузырьки в основном исчезают. После этого тепло отводится от стали конвекцией в жидкость, а на границе металл—жидкость проходит через пограничный слой посредством теплопроводности. Это заключительная конвективная стадия.
На этой стадии охлаждение происходит медленнее, поскольку значительный вклад в теплопередачу, связанный с испарением и движением пузырьков, прекращается. Скорость охлаждения в значительной степени зависит от свойств жидкости: теплопроводности, вязкости, плотности, удельной теплоёмкости и скорости потока. Исследование Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media связывает характеристики охлаждения и H-значения Гроссмана с этими свойствами, используя метод зонда ISO/DIS 9950. Более высокая вязкость может утолщать пограничный слой и ограничивать замещение жидкости, тогда как более интенсивная циркуляция может истончать этот слой и увеличивать теплопередачу.
Температура детали также имеет значение. Сердцевина стальной детали может оставаться значительно горячее поверхности, поэтому во время конвекции внутренняя теплопроводность продолжает подводить тепло к поверхности. Толщина сечения, форма, углы, отверстия и контакт с приспособлениями создают локальные различия. Повышение температуры закалочной среды вокруг крупной загрузки может дополнительно уменьшать движущую силу теплопередачи.
Измеренную интенсивность закалки необходимо отделять от типа закалочной среды и от H-значения Гроссмана. Традиционная шкала NPTEL присваивает неподвижной воде условный рейтинг интенсивности 1,0. Типичные H-значения Гроссмана составляют приблизительно 0,25–0,30 для неподвижного масла, 0,9–1,0 для неподвижной воды и около 2 для неподвижного каустика или рассола. В других справочных диапазонах указываются значения 2,0–5,0 для рассола, 0,90–2,0 для дистиллированной воды комнатной температуры, 0,2–1,2 для водных полимерных растворов и 0,25–0,80 для обычных или быстродействующих закалочных масел. Это типичные справочные диапазоны, а не неизменные материальные константы.
H-значение обобщает интенсивность закалки для анализа по Гроссману; оно не заменяет кривую охлаждения. На сообщаемый результат влияют материал и размер зонда, перемешивание, температура жидкости, смачивающее поведение и измеряемый температурный интервал. Для полезного сравнения необходимо указывать эти условия. Без них утверждение о том, что вода, масло или рассол занимают фиксированное место в рейтинге интенсивности закалки, скрывает фактический процесс теплопередачи, определяющий охлаждение стали.
Вода, рассолы, щелочные растворы и водные полимерные закалочные среды
Вода и эталонная шкала интенсивности закалки
Воду часто рассматривают как эталонную закалочную среду, поскольку характер ее охлаждения хорошо изучен, а ее относительную интенсивность закалки уже давно используют в базовых расчетах термической обработки. Согласно данным NPTEL, для неподвижной, не подвергаемой перемешиванию воды условно принимают показатель интенсивности закалки, равный 1,0. Слово условно имеет здесь принципиальное значение: это число является точкой отсчета, а не константой материала и не гарантирует, что любой водяной бак будет охлаждать сталь с одинаковой скоростью.
При погружении нагретой стальной поверхности в воду сначала образуется паровая пленка. Эта пленка временно отделяет металл от жидкости и ограничивает тепловой поток. По мере охлаждения поверхности пленка разрушается, пузырьковое кипение обеспечивает быстрый отвод теплоты, а после прекращения кипения тепло отводится преимущественно конвекцией. Продолжительность и интенсивность каждой стадии зависят от температуры поверхности, геометрии, ориентации, перемешивания, температуры воды, растворенных газов, загрязнений и способа подвода жидкости к детали. Поэтому скорость охлаждения в процессе закалки непрерывно изменяется, а не остается постоянной.
Традиционное ранжирование — рассол интенсивнее воды, вода интенсивнее масла — может быть полезным первым приближением, однако его не следует воспринимать как универсальный порядок измеренных кривых охлаждения. Большой поток движущейся воды отводит тепло иначе, чем неподвижный бак. В углубленной части детали может сохраняться паровая рубашка, тогда как открытая поверхность охлаждается очень интенсивно. В рецензируемом исследовании Влияние способа закалки на скорость охлаждения и микроструктуру сталей: изменения охлаждающей среды и схемы ее движения сообщается, что микроструктура стали определяется скоростью отвода теплоты от поверхности и локальной скоростью охлаждения, причем обе величины контролируются типом охлаждающей среды и схемой ее движения. Поэтому одна и та же номинальная закалочная среда может формировать различное распределение мартенсита, бейнита или перлита при изменении схемы движения жидкости.
Анализ Гроссмана выражает интенсивность закалки через H-значение, которое отличается как от простой оценки по водяному эталону, так и от результата, полученного по кривой охлаждения с помощью зонда. В предоставленных инженерных источниках указаны типичные значения приблизительно 0,25–0,30 для неподвижного масла, 0,9–1,0 для неподвижной воды и 2 для неподвижного раствора едкого натра или рассола. В другом источнике приведен более широкий диапазон 0,90–2,0 для дистиллированной воды комнатной температуры. Эти значения описывают обычно приводимые диапазоны при оговоренных допущениях; они не являются неизменными свойствами «воды». Температура, циркуляция, конструкция бака, загрузка деталей и смачивание могут привести к результату, выходящему за пределы привычного учебного значения.
Ограничения становятся более очевидными при рассмотрении стандартов испытаний. ISO 9950:1995 устанавливает метод с применением зонда из никелевого сплава для определения и ранжирования характеристик охлаждения промышленных закалочных масел в стандартизованных условиях без перемешивания. ASTM International указывает ASTM D6200 для закалочных масел, ASTM D6482 для водных полимерных закалочных сред при перемешивании, ASTM D6549 для перемешиваемых закалочных сред и ASTM D8562 для водных полимерных закалочных сред, испытываемых с серебряным зондом. Полученный результат относится к использованным зонду, температуре, перемешиванию и методике. Он не устанавливает постоянное ранжирование, применимое к любой стальной детали.
| Среда | Справочная информация об интенсивности охлаждения | Важные переменные |
|---|---|---|
| Вода | Условная относительная оценка 1,0 для неподвижной воды | Температура, растворённые газы, загрязнение, перемешивание, геометрия |
| Рассол | Типичный диапазон по Гроссману 2,0–5,0; более узкое значение для неподвижной среды — около 2 | Вид соли, концентрация, температура, смачивание, перемешивание |
| Щелочной раствор | Типичное значение для неподвижной каустической соды — около 2 | Состав, концентрация, смачивание, устойчивость паровой плёнки |
| Водный полимерный раствор | Типичный диапазон по Гроссману 0,2–1,2 | Тип полимера, концентрация, температура, разрушение, поток |
Влияние рассолов и щелочных растворов
Рассол представляет собой воду с растворенной солью, обычно неорганическим хлоридом, однако до оценки его охлаждающего действия необходимо указать конкретный вид соли и ее концентрацию. Растворенные ионы изменяют характер кипения жидкости, ее электрические и тепловые свойства, а также взаимодействие с горячей стальной поверхностью. Во многих процессах закалки рассол разрушает или дестабилизирует устойчивую паровую пленку, которая может образовываться вокруг горячей детали. Поэтому большая часть поверхности раньше вступает в непосредственный контакт с жидкостью, что сокращает стадию пленочного кипения и увеличивает отвод теплоты на начальном этапе закалки.
Именно этим объясняется традиционно более высокая интенсивность закалки рассола по сравнению с неподвижной водой. В предоставленных источниках по методу Гроссмана для рассолов указаны типичные значения H приблизительно 2,0–5,0, тогда как более узкое традиционное значение для неподвижного рассола составляет около 2. Широкий диапазон имеет вполне определенную причину. Вид соли, концентрация, температура раствора, перемешивание, состояние поверхности и геометрия детали влияют на смачивание и кипение. Рассольный бак со слабой циркуляцией не обязательно дает такую же кривую охлаждения, как интенсивно перемешиваемый бак с тем же номинальным составом.
Более интенсивный отвод теплоты на раннем этапе может сократить время, доступное для диффузионных превращений в аустенитизированной стали, и способствовать образованию мартенсита, если прокаливаемость стали это позволяет. Одновременно могут возрасти температурные градиенты, остаточные напряжения, коробление и риск образования закалочных трещин. Степень риска зависит от марки стали, размера сечения, содержания углерода, размера исходного аустенитного зерна и условий закрепления. Например, легированная сталь AISI 4140 реагирует на закалку в рассоле иначе, чем углеродистая сталь AISI 1045, даже если обе закаливаются после аустенитизации при сопоставимых температурах.
Щелочные растворы, часто приготовленные на основе гидроксида натрия, также характеризуются высокой интенсивностью закалки. Эталонное значение приблизительно 2 для неподвижного раствора едкого натра или рассола следует рассматривать как типичное сравнение по Гроссману, а не как универсальное значение для любого щелочного раствора. Щелочные добавки могут изменять смачивание и устойчивость паровой пленки, однако направление и величина этого изменения зависят от состава и условий эксплуатации. Одна только концентрация не определяет результат теплопередачи.
Все три стадии охлаждения сохраняют свое значение и для рассолов, и для щелочных растворов. Раствор может обеспечивать более короткий период существования паровой пленки, но при этом иметь иной максимум пузырькового кипения; кроме того, на стадию конвекции могут влиять вязкость, плотность и движение жидкости в баке. В обзоре ASTM Теплопередача при закалке и оценка интенсивности закалки — обзор подчеркивается, что скорость охлаждения изменяется на этих последовательных стадиях и зависит от кинетики смачивания и механизмов теплопередачи. Одно H-значение не способно отразить все особенности такой кривой.
Концентрация полимера и характер охлаждения
Водные полимерные закалочные среды заменяют простое кипение воды жидкостью, свойства которой изменяются в зависимости от типа полимера, молекулярного строения, концентрации, температуры и степени деградации. Полимер может увеличивать вязкость и изменять жидкую пленку на поверхности стали. Он также может влиять на смачивание, устойчивость паровой пленки, образование пузырьков и переход от кипения к конвекции. Эти эффекты взаимосвязаны: более толстый или вязкий пограничный слой может препятствовать движению жидкости, тогда как изменившаяся поверхностная пленка может влиять на момент установления непосредственного контакта с жидкостью.
Именно поэтому растворам полимеров нельзя приписывать одну фиксированную интенсивность закалки только на основании слова «полимер». В предоставленных источниках диапазон Гроссмана для водных полимерных растворов составляет приблизительно 0,2–1,2. Этот диапазон частично перекрывает традиционные диапазоны для масла и воды. Это типичный справочный диапазон, а не универсальный интервал для любого полимера, значения концентрации, температуры или схемы движения жидкости. Увеличение концентрации может повысить вязкость и изменить формирование пленки, однако безопасно предсказать результирующую кривую охлаждения только по концентрации нельзя без определения состава и проведения испытания.
ASTM D8562-24 устанавливает испытание скорости охлаждения водных полимерных закалочных сред с помощью серебряного зонда без перемешивания, предназначенных для сталей. Полученные данные «температура–время» могут использоваться для сравнения сред или их выбора в рамках установленной методики. Однако результат по-прежнему является результатом испытания в условиях без перемешивания, а не универсальным ранжированием раствора для любого производственного бака. Для систем с перемешиванием в стандартах ASTM D6482 и ASTM D6549 рассматриваются другие схемы испытаний, что четко разграничивает тип закалочной среды и измеренную интенсивность закалки.
В исследовании Влияние теплопроводности и вязкости на эффективность охлаждения жидких закалочных сред измеренная эффективность охлаждения и H-значения по Гроссману связываются с теплопроводностью и вязкостью с использованием метода зонда согласно ISO/DIS 9950. Эти свойства помогают объяснить характер охлаждения, однако ни одно из них по отдельности не определяет полную кривую закалки. Кинетика смачивания и движение жидкости могут доминировать в первые секунды охлаждения, тогда как позднее более значимыми становятся конвекция и вязкость.
По этой причине контроль концентрации необходимо сочетать с контролем температуры, перемешивания и проверкой кривых охлаждения. Полимерная ванна, в которой изменилась концентрация или произошла термическая деградация, может больше не соответствовать исходному результату испытания. Содержательной спецификацией является не слово «вода», «рассол» или «полимер» само по себе, а состав закалочной среды вместе с ее температурой, движением, методом применения зонда и измеренными характеристиками охлаждения.
Закалочные масла и их охлаждающие характеристики
Закалочное масло — это не одна-единственная охлаждающая среда с одной стандартной скоростью охлаждения. Слово масло обозначает широкий химический класс закалочной ванны, а не степень её закаливающего воздействия. Два масла могут давать разные кривые охлаждения, поскольку их базовые компоненты, присадки, вязкость, степень окисления, температура и перемешивание различаются. Даже одна и та же ванна может давать разные результаты, если заготовка погружается при другой температуре или если насосы, пропеллеры либо циркуляционные сопла изменяют поток вокруг её поверхности.
Это различие важно, поскольку свойства стали зависят от локальной истории охлаждения. В исследовании Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) микроструктура стали связывается со скоростью отвода теплоты от поверхности и локальной скоростью охлаждения внутри детали. Тип охлаждающей жидкости — лишь один из факторов управления процессом. Другим фактором является схема потока.
Промышленная классификация закалочных масел
В издании ASM Handbook, Volume 4F, Quenchants and Quenching Technology организации ASM International закалочные масла рассматриваются с точки зрения их состава, предусмотренного диапазона эксплуатации и измеренного характера охлаждения, а не как одна фиксированная точка на универсальной шкале закаливающей способности. В промышленности обычно различают обычные масла с нормальной скоростью охлаждения, ускоренные или быстродействующие масла и масла для горячей закалки. Эти группы описывают практические различия в составе и условиях эксплуатации, но не отменяют необходимости испытания по кривой охлаждения.
Обычные масла, как правило, представляют собой жидкости на основе минеральных масел, предназначенные для стандартной закалки погружением. Ускоренные масла содержат присадки, призванные увеличить отвод теплоты, часто за счёт изменения смачивания, поведения паровой плёнки или характеристик заключительной стадии жидкостного охлаждения. Горячие масла используют при повышенной температуре ванны для уменьшения деформации и термического удара; более высокая температура может также снижать вязкость и изменять кривую охлаждения. Поэтому название категории даёт полезную информацию о процессе, но не определяет численную интенсивность охлаждения.
На практике состояние масла также является частью его классификационной характеристики. Окисление, загрязнение водой или моющими химикатами, образование шлама и истощение присадок могут изменять смачивание и теплопередачу. Новое и состарившееся масло одного и того же номинального класса продукции могут охлаждать пробу по-разному. Фактические температура и состояние циркуляции в ванне должны регистрироваться вместе с описанием жидкости.
ISO 9950:1995 устанавливает метод определения и ранжирования охлаждающих характеристик промышленных закалочных масел. В нём используется никелевый сплав в качестве пробы при стандартизированных условиях без перемешивания. Это уточнение принципиально важно: результат представляет собой ранжирование в условиях испытания по ISO, а не постоянное ранжирование каждого масла в любой печи или в любой ванне. ASTM International рассматривает ASTM D6200 как метод определения кривой охлаждения закалочного масла, наряду с ASTM D6482 для перемешиваемых водных полимерных закалочных сред и ASTM D6549 для перемешиваемых закалочных сред. Эти методы отвечают на близкие вопросы, но при разных условиях испытаний.
Анализ Гроссмана предлагает ещё один способ описания. Значение H характеризует интенсивность закалки в модели теплопередачи, а не является химической константой жидкости. Часто приводимые справочные значения составляют приблизительно 0,25–0,30 для неподвижного масла, 0,9–1,0 для неподвижной воды и около 2 для неподвижного раствора каустической соды или рассола. Более широкие типичные диапазоны дают значения около 0,25–0,80 для обычных или быстродействующих закалочных масел, хотя в зависимости от масла и условий эксплуатации сообщаемые значения могут находиться примерно в пределах 0,2–1,2. Для сравнения, типичные диапазоны составляют около 2,0–5,0 для рассола, 0,90–2,0 для дистиллированной воды комнатной температуры и 0,2–1,2 для водных полимерных растворов.
Эти значения не следует рассматривать как неизменные константы материала. NPTEL присваивает неперемешиваемой воде условное относительное значение интенсивности закалки 1,0, показывая, что такие шкалы являются сравнительными соглашениями. Значение H, полученное для одной ванны, одного метода с пробой, одного режима перемешивания и одной температуры, не следует безоговорочно переносить на другую систему.
Поведение неподвижного и перемешиваемого масла
Погружение в неподвижное масло включает несколько стадий теплопередачи. Сразу после поступления горячей стали в ванну окружающее масло может испаряться и образовывать паровую оболочку. Эта плёнка отделяет поверхность от жидкого масла и ограничивает теплопередачу. Впоследствии плёнка разрушается по мере охлаждения поверхности или вследствие движения жидкости, нарушающего её целостность. Затем могут возникать пузырьковое кипение или интенсивное локальное образование пара, после чего наступает однофазное жидкостное охлаждение, когда температура поверхности опускается ниже диапазона кипения, характерного для данной ванны.
Скорость охлаждения значительно меняется от одной стадии к другой. В обзоре ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review подчёркивается, что одна средняя скорость охлаждения не может отражать эти различные механизмы. Температура разрушения паровой плёнки, продолжительность кипения и скорость последующего жидкостного охлаждения — всё это влияет на тепловую траекторию стали.
Перемешивание изменяет каждое из этих явлений. Движение масла удаляет нагретую жидкость от поверхности заготовки, подводит к ней более холодную жидкость и может разрушать или истончать паровую оболочку. Оно также уменьшает толщину пограничного слоя, через который должна проходить теплота. В результате кривая охлаждения может показывать более высокую максимальную скорость охлаждения и более короткую паровую стадию по сравнению с тем же маслом, испытанным без движения. Однако слово «перемешиваемое» не описывает одно-единственное условие. Циркуляция в ванне, движение заготовки, поток от рабочего колеса, струи насоса и направленное распыление создают различные поля скоростей. Крупная деталь может экранировать другую, а углы, отверстия и узкие зазоры могут получать меньше потока, чем открытые поверхности.
Направление потока особенно важно для управления деформацией. Если одна сторона кольца или шестерни получает более интенсивную циркуляцию, она может раньше охладиться и сократиться. Локальная разница в отводе теплоты способна вызвать изменение формы даже при равномерной средней температуре ванны. Поэтому кривая охлаждения, полученная на лабораторной пробе, сама по себе не может предсказать поведение каждой зоны сложной стальной детали.
Метод с пробой также ограничивает возможность сравнения. ISO 9950:1995 преднамеренно предусматривает отсутствие перемешивания и использует пробу из никелевого сплава. В отличие от него, ASTM D8562-24 устанавливает испытание скорости охлаждения с серебряной пробой без перемешивания для водных полимерных закалочных сред, применяемых со сталями. Материал и геометрия пробы, положение термопары, перемешивание, объём ванны и процедура обработки данных — всё это влияет на получаемый результат. Значение, полученное одним методом, не является автоматически взаимозаменяемым со значением, полученным другим методом.
Вязкость, теплопроводность и теплопередача
Вязкость влияет на то, насколько легко масло перемещается вокруг стали, а также на толщину жидкостного пограничного слоя, формирующегося на поверхности. Более высокая вязкость обычно увеличивает сопротивление движению, поэтому естественная конвекция становится слабее, а для принудительного потока требуется больше энергии на перекачивание. Кроме того, рядом с заготовкой может оставаться более толстый и медленнее движущийся слой жидкости. При повышении температуры ванны вязкость обычно снижается, что облегчает циркуляцию и может изменять переход от охлаждения паровой плёнкой к жидкостной конвекции. Поэтому горячее масло может вести себя совершенно иначе, чем то же масло при комнатной температуре.
Теплопроводность определяет, насколько легко теплота проходит через слой масла после контакта жидкости с поверхностью. Более высокая теплопроводность способствует более быстрому отводу теплоты от стали за счёт теплопроводности, однако сама по себе не определяет интенсивность охлаждения. Жидкость с высокой теплопроводностью, которая почти не движется, может отводить теплоту менее эффективно, чем жидкость с более низкой теплопроводностью, но интенсивной циркуляцией. Плотность, теплоёмкость, вязкость, смачивание, образование пара и скорость потока действуют совместно.
Исследование Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media связывает измеренные характеристики охлаждения и значения H по Гроссману с теплопроводностью и вязкостью с использованием метода с пробой согласно ISO/DIS 9950. Значение этого исследования заключается не в том, что какое-либо одно свойство может ранжировать все масла. Напротив, оно показывает, почему данные о физических свойствах помогают объяснять кривые охлаждения: вязкость влияет на движение жидкости и перенос теплоты через пограничный слой, тогда как теплопроводность влияет на теплопередачу через жидкость. Измеренное значение H остаётся результатом работы всей системы теплопередачи.
Смачивание создаёт ещё одно ограничение для прогнозов, основанных только на свойствах жидкости. Масло с благоприятными вязкостью и теплопроводностью всё же может образовывать устойчивый слой пара на плохо смачиваемой поверхности. Присадки способны изменять поверхностное натяжение и кинетику смачивания, а загрязнение может снова изменить их. Поэтому одинаковая номинальная вязкость, измеренная в лабораторном вискозиметре, не гарантирует одинаковых характеристик закалки после окисления, разбавления или длительной эксплуатации.
Следовательно, при выборе масла и управлении процессом необходимо указывать температуру ванны, схему циркуляции, метод испытания с пробой и приемочную кривую наряду с классификацией масла. Интервалы времени охлаждения, максимальная скорость охлаждения и характерные температуры информативнее, чем обозначение «масло». Измеренное поведение является переносимым доказательством, тогда как название жидкости — лишь исходным описанием.
Перемешивание, организация потока и геометрия детали
Интенсивность закалки не представляет собой постоянный ранг, присвоенный жидкости. Это измеряемый отклик, создаваемый закалочной средой при определённых тепловых условиях и условиях течения жидкости. Одно и то же масло, водный раствор или рассол могут отводить тепло с разной скоростью, когда жидкость находится в состоянии покоя, перемешивается, прокачивается через бак, распыляется через сопло или направляется только на одну поверхность детали. Форма детали добавляет ещё одну переменную: плоский серебряный зонд, кованый вал и перфорированная пластина создают для охлаждающей жидкости неодинаковые поля течения.
В ASM Handbook, Volume 4F, Quenchants and Quenching Technology Международная организация ASM по этой причине разграничивает тип закалочной среды, характер охлаждения и интенсивность закалки. Анализ Гроссмана выражает интенсивность закалки через значение H, однако H не является материальной константой. Типичные справочные значения составляют около 0,25–0,30 для неподвижного масла, 0,9–1,0 для неподвижной воды и приблизительно 2 для неподвижного раствора каустической соды или рассола. В более широких таблицах приводятся значения 2,0–5,0 для рассола, 0,90–2,0 для дистиллированной воды комнатной температуры, 0,2–1,2 для водных растворов полимеров и 0,25–0,80 для обычных или быстро закаливающих масел. Эти диапазоны описывают конкретные условия и корреляционные зависимости, а не неизменную иерархию. Перемешивание, температура, концентрация, загрязнение, смачивание и геометрия могут существенно изменить измеренный результат.
Испытания с перемешиванием и без перемешивания
Испытание зонда без перемешивания даёт контролируемый ориентир, а не универсальный ответ для производственной загрузки. ISO 9950:1995 предусматривает использование зонда из никелевого сплава для определения характеристик охлаждения промышленных закалочных масел в стандартизованных условиях без перемешивания. ASTM D8562-24 устанавливает испытание скорости охлаждения с использованием серебряного зонда без перемешивания для водных полимерных закалочных сред, применяемых со стальными сплавами. В обоих случаях результат определяется зондом, ванной, ориентацией, температурной историей и методикой. Поэтому зарегистрированная кривая охлаждения может служить основой для сравнения образцов, испытанных одним и тем же методом, но при этом не предсказывать поведение в каждой точке движущейся и плотно размещённой заготовки.
Это различие важно, поскольку перемешивание изменяет пограничный слой жидкости и устойчивость пара возле горячей поверхности. При закалке погружением теплообмен проходит через распознаваемые стадии: начальную стадию плёночного кипения, стадию пузырькового кипения и конвективную стадию после снижения температуры поверхности ниже диапазона, поддерживающего интенсивное кипение. В обзоре ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review описывается, что скорость охлаждения изменяется на этих стадиях, а не остаётся постоянной. Перемешивание может сокращать или нарушать стадию плёночного кипения, усиливать обновление жидкости у поверхности и повышать локальный коэффициент теплоотдачи. Оно также может сделать охлаждение менее равномерным, если поток достигает одной поверхности значительно прямее, чем другой.
Подкомитет D02.L0.06 Международной организации ASTM выделяет разные методики для разных условий. В перечень входят ASTM D6200 для закалочных масел, ASTM D6482 для перемешиваемых водных полимерных закалочных сред, ASTM D6549 для перемешиваемых закалочных сред и ASTM D8562 для водных полимерных закалочных сред, испытываемых с серебряным зондом. Слово «перемешиваемая» в обозначении методики не является незначительной процедурной деталью. Оно изменяет гидродинамическую среду, которая измеряется. Сравнение результата D8562 без перемешивания с испытанием полимерной среды при перемешивании, после чего оба значения рассматриваются как единая фиксированная шкала, смешивает конфигурацию испытания с идентичностью закалочной среды.
В неподвижной ванне может наблюдаться длительная стадия парообразования и более низкая пиковая скорость охлаждения, тогда как прокачивание или механическое перемешивание способны разрушать паровые карманы и усиливать охлаждение на стадии пузырькового кипения. Чрезмерное перемешивание не означает, что каждая точка будет охлаждаться с одинаково повышенной скоростью. Вихри, зоны рециркуляции и застойные зоны могут создавать локальные различия. Пиковая скорость охлаждения зонда может возрасти, тогда как другая поверхность детали останется частично экранированной от движущейся жидкости.
Исследование Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media, выполненное с использованием метода испытания зондом согласно ISO/DIS 9950, связывает измеренные характеристики охлаждения и значения H по Гроссману с теплопроводностью и вязкостью. Эти свойства помогают объяснить наблюдаемые тенденции, но не заменяют заданного условия течения. Кинетика смачивания и характер кипения остаются решающими, особенно на высокотемпературном участке кривой охлаждения.
Струйное, погружное и направленное охлаждение
Закалка погружением и струйная закалка создают разные граничные условия. При погружении деталь входит в окружающую жидкость, и поле течения формируется под действием плавучести, движения пара, перемещения детали и любой принудительной циркуляции. При струйной закалке сопло подаёт жидкость с заданными скоростью и направлением. Струя может ударять по широкой поверхности, входить в отверстие, проходить через паз или воздействовать на выбранную зону. Поэтому отвод тепла от поверхности зависит от положения точки удара, диаметра струи, расстояния, угла, давления, а также от способности отработавшей жидкости и пара удаляться из зоны.
Рецензируемое исследование 2022 года Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement непосредственно устанавливает, что микроструктура стали определяется скоростью отвода тепла от поверхности и локальной скоростью охлаждения, которые контролируются типом охлаждающей жидкости и организацией её потока. Этот вывод отвергает удобное предположение, будто одна закалочная среда имеет одну и ту же скорость охлаждения для всей детали. Два участка, изготовленные из одной и той же стали и охлаждаемые в одном баке, могут проходить разные температурные пути, если один участок обращён к сильному потоку, а другой находится в тени зоны рециркуляции.
Направленный поток также может создавать тепловую асимметрию. Струя, ударяющая по одной стороне пластины, может формировать крутой температурный градиент по толщине и другой градиент вдоль поверхности. Вращающийся вал может уменьшить эту асимметрию, перемещая каждую точку окружности через поток, хотя вращение создаёт собственный изменяющийся пограничный слой. Поперечный поток через стойку с деталями может быть эффективным у открытых поверхностей, но слабым между близко расположенными компонентами. Поэтому организация потока должна фиксироваться в технологической документации наряду с температурой ванны и концентрацией закалочной среды.
Практическое металлургическое следствие очевидно. Если один участок охлаждается достаточно быстро, чтобы подавить диффузионное превращение, тогда как другой проходит область превращений медленнее, образующиеся доли мартенсита, бейнита, перлита или феррита могут различаться. Твёрдость, остаточные напряжения, деформация и риск образования трещин зависят от этих локальных различий. Кривая охлаждения, полученная в одном положении зонда, не может подтвердить равномерность охлаждения по всей сложной загрузке.
Экранирование, захват пара и толщина сечения
Геометрия определяет доступ жидкости к поверхности. При погружении отверстие может удерживать пар, особенно если его ось и путь выхода пара направлены против потока. В углублении может сохраняться слой горячего газа или пара после того, как окружающая плоская поверхность уже перешла к пузырьковому кипению. Углы изменяют развитие пограничного слоя и могут испытывать концентрированный поток, тогда как соседние замкнутые области получают мало свежей жидкости. Эти явления обычно описывают как экранирование или захват пара, однако они представляют собой проблемы теплообмена, а не только визуальные дефекты циркуляции.
Ориентация детали может определять, стекает ли пар или остаётся прикреплённым к поверхности. Карман, обращённый вниз, может удерживать устойчивый слой пара; вращение детали или изменение направления струи способно значительно раньше открыть эту же поверхность для контакта с жидкостью. Сквозное отверстие может охлаждаться иначе, чем глухое, поскольку пути выхода пара и жидкости различаются. Плотно упакованные детали могут экранировать друг друга, уменьшая локальный поток и изменяя воспринимаемую внутренними деталями интенсивность закалки, даже если производительность насоса бака не меняется.
Толщина сечения увеличивает запас аккумулированного тепла. Тонкий фланец может быстро приблизиться к температуре закалочной среды, тогда как сердцевина толстого выступа остаётся горячей и продолжает подводить тепло к поверхности. Поэтому поверхность может последовательно проходить плёночное кипение, пузырьковое кипение и конвекцию, в то время как центр всё ещё находится вблизи температуры аустенитизации. В толстом сечении локальная скорость охлаждения зависит не только от внешнего коэффициента теплоотдачи; она также отражает теплопроводность из внутренних областей. Углы, отверстия и переходы между тонкими и толстыми сечениями усиливают эти различия.
По этой причине результат испытания на стандартизованном зонде следует рассматривать как контролируемый показатель относительной эффективности в рамках указанной методики. Его не следует автоматически преобразовывать в универсальное сравнение масла и воды или без изменений применять к любой геометрии. Важен не просто вопрос о том, называется ли среда маслом, водой, полимером или рассолом. Важно, каким образом заданные охлаждающая жидкость, организация потока, характер смачивания, ориентация детали и геометрия сечения отводят тепло в той области, которая определяет превращение стали.
H-значение Гроссмана и значение интенсивности закалки
H-значение как представление теплопередачи
Метод Гроссмана придаёт интенсивности закалки численное выражение посредством H-значения. Он не устанавливает внутреннюю иерархию для воды, масла или рассола. Вместо этого он характеризует эффективность, с которой конкретный процесс закалки отводит тепло от поверхности стали и передаёт его закалочной среде.
В классическом рассмотрении H-значение связано с коэффициентом теплоотдачи от поверхности, , и теплопроводностью стали, , что обычно выражается формулой:
Значение часто указывают в единицах, обратных единицам длины, например , в зависимости от используемой диаграммы или справочной системы. Более высокое H-значение указывает на более интенсивное граничное условие: тепло покидает поверхность стали быстрее по сравнению со способностью стали проводить тепло внутри себя. Более низкое значение соответствует менее интенсивному тепловому граничному условию.
Это различие важно, поскольку закалка определяется не только теплоотдачей от поверхности. Сначала охлаждается поверхность, тогда как сердцевина прутка или плиты остаётся горячей. Прежде чем попасть в закалочную среду, тепло должно пройти из внутренних областей к поверхности. Анализ Гроссмана объединяет H-значение со стороны закалочной среды, прокаливаемость стали и геометрию сечения, чтобы оценить, какая часть сечения может превратиться в мартенсит.
В методе Гроссмана в качестве характеристики прокаливаемости со стороны стали обычно используется идеальный критический диаметр, . Идеальный критический диаметр описывает размер круглого прутка, который приобрёл бы заданный характер превращения при бесконечно интенсивной закалке, когда считается, что поверхность достигает температуры закалочной среды без существенного межфазного сопротивления. Фактический критический диаметр зависит как от , так и от H. Поэтому одна и та же сталь может давать совершенно разные профили твёрдости при закалке в неподвижном масле, перемешиваемом масле, воде или рассоле.
Большое H-значение не означает автоматически, что каждая точка детали охлаждается достаточно быстро для образования мартенсита. Оно означает, что граничное условие на поверхности эффективно отводит тепло. В массивном сечении сердцевина всё же может охлаждаться медленно из-за расстояния, которое должно пройти тепло. Тонкое сечение стали с умеренной прокаливаемостью может полностью прокалиться в закалочной среде с относительно низкой интенсивностью, тогда как в сердцевине массивного сечения той же марки могут сохраниться феррит, перлит или бейнит.
Таким образом, этот метод служит связующим звеном между данными о прокаливаемости и условиями процесса. Он помогает интерпретировать поведение стали, но не заменяет кривую охлаждения, измерение твёрдости по сечению или производственное квалификационное испытание.
Кроме того, это число не следует путать со скоростью охлаждения при одной определённой температуре. Закалка проходит через несколько стадий теплопередачи. На начальной стадии паровой плёнки устойчивый паровой покров может изолировать поверхность и ограничивать тепловой поток. Пузырьковое кипение начинается после разрушения плёнки; жидкость периодически контактирует с горячей сталью, и отвод тепла может стать очень быстрым. При более низких температурах кипение ослабевает, и оставшееся охлаждение определяется конвекцией. Обзор ASTM International за 2024 год, Heat Transfer during Quenching and Assessment of Quench Severity—A Review, подчёркивает, что скорость охлаждения изменяется в ходе этих отдельных стадий. Одно H-значение сжимает это изменяющееся поведение в инженерное представление.
Типичные справочные диапазоны
В часто цитируемых справочных значениях Гроссмана для неподвижного масла указывается примерно 0,25–0,30, для неподвижной воды — 0,9–1,0, а для неподвижного раствора едкого натра или рассола — около 2. Эти цифры полезны для демонстрации принятого порядка величин, однако они не являются фиксированными характеристиками, навсегда закреплёнными за определёнными химическими категориями.
Более широкие справочные диапазоны показывают, почему одно число для каждого семейства закалочных сред может вводить в заблуждение. Типичные H-значения приводятся примерно в диапазоне 2,0–5,0 для рассола, 0,90–2,0 для дистиллированной воды комнатной температуры, 0,2–1,2 для водных растворов полимеров и 0,25–0,80 для обычных или быстродействующих закалочных масел. Перекрытие диапазонов существенно. При одних условиях быстродействующее закалочное масло может приближаться к нижней границе диапазона водной системы, тогда как полимерный раствор в зависимости от концентрации, температуры и перемешивания может обеспечивать интенсивность, близкую к интенсивности воды или масла.
В работе NPTEL за 2024 год для воды без перемешивания назначается условная относительная интенсивность 1,0. Слово «условная» здесь существенно: это число задаёт справочную шкалу, а не фундаментальную единицу интенсивности закалки. Оно позволяет сопоставлять другие условия с определённой базовой величиной. Это не означает, что все ванны с неподвижной водой дают абсолютно одинаковую кривую охлаждения или одинаковую микроструктуру стали.
Рассол может демонстрировать более высокую кажущуюся интенсивность, чем вода, поскольку растворённые соли изменяют смачивание и нарушают образование паровой плёнки. Тем не менее на результат влияют концентрация соли, температура ванны, загрязнение, состояние поверхности заготовки и её перемещение в ванне. Растворы едкого натра также могут обеспечивать интенсивное охлаждение, поскольку их характеристики смачивания отличаются от характеристик обычной воды. Одно лишь химическое обозначение среды не позволяет определить H-значение.
Масло вносит дополнительный набор переменных. На стадии образования пара, кипения и конвекции влияют вязкость, теплопроводность, химический состав присадок, окисление, загрязнение и температура ванны. Масло, классифицированное как быстродействующее закалочное масло при одном испытании, после длительной эксплуатации или при другой схеме движения жидкости может дать существенно иной результат. Водные растворы полимеров ещё более чувствительны к концентрации, типу полимера, его деструкции и перемешиванию раствора. Их кривые охлаждения могут значительно изменяться по мере изменения полимерного осадка на поверхности стали.
Почему H-значение не является универсальной константой материала
H-значение относится к определённым условиям испытания или процесса, а не к самому названию закалочной среды. Оно зависит от перемешивания или потока, геометрии зонда, материала зонда, состояния его поверхности, температуры ванны, размера загрузки, ориентации и метода, использованного для расчёта или представления результата. Измеренное значение также может зависеть от того, какая часть кривой охлаждения принимается за основную.
Поэтому стандарты построения кривых охлаждения необходимо указывать вместе с результатами. ISO 9950:1995 устанавливает метод с использованием зонда из никелевого сплава для определения характеристик охлаждения промышленных закалочных масел в стандартизированных условиях без перемешивания. ASTM D8562-24 устанавливает испытание скорости охлаждения с использованием серебряного зонда без перемешивания для водных полимерных закалочных сред, применяемых со сталями. Подкомитет ASTM D02.L0.06 перечисляет ASTM D6200 для закалочных масел, ASTM D6482 для перемешиваемых водных полимерных закалочных сред, ASTM D6549 для перемешиваемых закалочных сред и ASTM D8562 для водных полимерных закалочных сред, испытываемых с серебряным зондом.
Эти методы позволяют проводить сравнение, однако их значения нельзя без оговорок переносить между несопоставимыми системами. Серебряный зонд в ванне с полимером без перемешивания не воспроизводит условия, в которых стальная поковка перемещается в производственной ванне с перемешиванием. Зонд из никелевого сплава, предназначенный для сравнения масел, не даёт прямого H-значения для процесса с рассолом. На измеренную кривую охлаждения влияют тепловые свойства материала зонда, его размеры, состояние поверхности и температурная предыстория.
Необходимо чётко различать измеренную интенсивность охлаждения и H-значение Гроссмана. Испытание по кривой охлаждения регистрирует зависимость температуры от времени в определённой точке зонда. Анализ Гроссмана использует эффективное представление теплопередачи, чтобы связать граничное условие при закалке с прокаливаемостью стали и реакцией сечения. Кривая охлаждения может быть преобразована в оценочную интенсивность для конкретной аналитической цели, однако такое преобразование основано на определённых допущениях.
Рецензируемое исследование 2022 года Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement напрямую показывает последствия для процесса: микроструктура стали зависит от скорости отвода тепла с поверхности и локальной скорости охлаждения, которые в обоих случаях определяются типом охлаждающей жидкости и схемой её движения. Исследование Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media также связывает измеренные характеристики охлаждения и H-значения Гроссмана с теплопроводностью и вязкостью жидкостей, используя метод зонда ISO/DIS 9950.
Следовательно, наибольшую пользу H-значения приносят тогда, когда они приводятся вместе с условиями, при которых были получены. Формулировка «масло, H = 0,3» неполна. Технически содержательное описание должно указывать тип масла, температуру ванны, состояние перемешивания, метод с использованием зонда или заготовки и основу расчёта. Без этой информации показатель представляет собой лишь приблизительный справочный ориентир. Анализ Гроссмана сохраняет свою ценность именно тогда, когда рассматривается как модель определённого граничного условия при закалке, а не как универсальная константа материала или постоянный рейтинг закалочных сред.
Испытания по кривой охлаждения и методы с использованием зонда
Данные о зависимости температуры от времени и кривые охлаждения
При испытании по кривой охлаждения регистрируют температуру нагретого зонда по мере его охлаждения в закалочной среде. В результате получают набор данных о зависимости температуры от времени, который обычно представляют на графике: время откладывают по горизонтальной оси, а температуру зонда — по вертикальной. Кривая показывает, насколько быстро тепло отводится от зонда при каждой температуре, а её производная даёт мгновенную скорость охлаждения. Крутой участок означает быструю потерю температуры; пологий участок — более медленный теплообмен.
Наклон кривой не является постоянным, поскольку при закалке от начала до конца действует не один и тот же механизм теплообмена. Когда горячий зонд погружается в жидкость, вокруг его поверхности может образоваться паровая оболочка. Эта стадия плёночного кипения отделяет зонд от жидкости и часто обеспечивает сравнительно низкую или умеренную скорость охлаждения. По мере разрушения паровой плёнки жидкость начинает прерывисто или непрерывно контактировать с поверхностью. После этого пузырьковое кипение может очень быстро отводить тепло, формируя наиболее крутой участок кривой. При более низких температурах кипение ослабевает, и основным механизмом становится конвекция, поэтому кривая обычно снова выравнивается.
Точный характер переходов зависит от закалочной среды, поверхности зонда, температуры, перемешивания, загрязнений и смачиваемости. Закалочная среда, быстро разрушающая паровую плёнку, может охлаждать зонд с высокой скоростью, даже если её теплопроводность не является исключительной. И наоборот, плохая смачиваемость может сохранять изолирующий слой пара и задерживать отвод тепла. В обзоре ASTM International Heat Transfer during Quenching and Assessment of Quench Severity—A Review подчёркивается, что скорость охлаждения изменяется на различных стадиях закалки, а не представляет собой фиксированное свойство жидкости.
Таким образом, анализ кривой охлаждения предоставляет больше информации, чем одно обозначение вроде «масло», «вода» или «рассол». В ходе испытания могут определяться время, необходимое для охлаждения в заданном диапазоне температур, максимальная скорость охлаждения, температура, при которой достигается этот максимум, или скорость охлаждения при определённых температурах. Эти значения можно сопоставлять, если используются одинаковые геометрия зонда, начальная температура, сосуд, условия перемешивания, система сбора данных и процедура представления результатов.
Интервал температур имеет металлургическое значение. Для стальной детали скорость охлаждения в диапазоне превращений аустенита в перлит или аустенита в бейнит может влиять на долю и распределение продуктов превращения. Охлаждение в диапазоне начала мартенситного превращения влияет на образование мартенсита, тогда как чрезмерно интенсивное охлаждение поверхности может увеличивать термические напряжения и риск коробления или образования трещин. Зонд не воспроизводит все особенности реальной стальной детали, однако он обеспечивает контролируемую оценку характера теплообмена.
Именно поэтому тип закалочной среды необходимо отличать от измеренной интенсивности охлаждения. В традиционной относительной шкале NPTEL для неподвижной воды условно принимается значение интенсивности 1,0. Это число является опорным показателем, а не константой материала. Перемешивание, температура воды, растворённый газ, состояние поверхности и геометрия детали могут изменять измеренный результат. То же различие применимо к анализу Гроссмана. Типичные справочные значения H составляют приблизительно 0,25–0,30 для неподвижного масла, 0,9–1,0 для неподвижной воды и около 2 для неподвижной каустической соды или рассола. В более широких опубликованных диапазонах приводятся значения 2,0–5,0 для рассола, 0,90–2,0 для дистиллированной воды комнатной температуры, 0,2–1,2 для водных полимерных растворов и 0,25–0,80 для обычных или быстроохлаждающих закалочных масел. Это практические диапазоны, а не неизменные константы, применимые к каждой ванне и любым условиям эксплуатации.
Значение H также отличается от кривой охлаждения зонда. Параметр в методе Гроссмана представляет интенсивность закалки в модели теплового потока, используемой совместно с расчётами прокаливаемости стали и размеров сечения. Испытание с зондом измеряет тепловой отклик конкретного зонда по заданной процедуре. Эти показатели могут быть связаны между собой, однако один из них нельзя подменять другим без установленной корреляции.
ASTM D6200, D6482 и D6549
В характеристическом документе ASTM International Quenchant Characterization by Cooling Curve Analysis стандарты ASTM D6200, ASTM D6482 и ASTM D6549 указаны как относящиеся к испытаниям по кривым охлаждения. Подкомитет ASTM D02.L0.06 также перечисляет области их применения: ASTM D6200 посвящён закалочным маслам, ASTM D6482 — перемешиваемым водным полимерным закалочным средам, а ASTM D6549 — перемешиваемым закалочным средам. ASTM D8562 отдельно указан для водных полимерных закалочных сред, испытываемых с серебряным зондом.
Эти стандарты не просто классифицируют жидкости по химическому названию. Они устанавливают схему испытания, позволяющую измерять и сопоставлять изменение температуры зонда во времени. На результат влияют размеры и материал зонда, объём жидкости, температура ванны, схема перемешивания или движения потока, положение зонда и требования к регистрации температуры. Результат, полученный по ASTM D6200, нельзя автоматически считать эквивалентным результату, полученному по ASTM D6482 или ASTM D6549, поскольку зонд и рабочие условия могут различаться.
Перемешивание заслуживает особого внимания. Движение жидкости изменяет толщину и устойчивость парового слоя, обеспечивает поступление более холодной закалочной среды к поверхности зонда и влияет на переход между кипением и конвекцией. В промышленной ванне поток может создаваться насосами, пропеллерами, струями, перемещением детали или циркуляцией вокруг загрузочной рамы. Поэтому слово «перемешиваемая» не является полным описанием гидродинамических условий, если направление и интенсивность потока также не контролируются или не регистрируются.
ASTM D8562-24 устанавливает испытание скорости охлаждения с серебряным зондом без перемешивания для водных полимерных закалочных сред, применяемых со сталями. Его результат может использоваться для сравнения составов водных полимерных сред или для определения относительной интенсивности охлаждения в рамках данного метода. Он не может установить универсальный рейтинг по отношению к любым масляным, водяным или рассольным системам, поскольку результат относится к определённым условиям испытания — с серебряным зондом и без перемешивания.
Система ASTM полезна именно потому, что ограничивает содержание выводов. Если два масла испытаны по ASTM D6200 в одной лаборатории при приемлемой воспроизводимости, их кривые могут служить основанием для относительного сравнения. Если одно масло испытано в неподвижной ванне, а другое — в производственном баке с интенсивной циркуляцией, эти числа не описывают одинаковые условия теплообмена. Кривая также не позволяет напрямую предсказать твёрдость, коробление, остаточные напряжения или образование трещин без учёта марки стали, толщины сечения, геометрии, исходного состояния аустенита и характера загрузки деталей.
Рецензируемое исследование 2022 года Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement непосредственно связывает эти процессы: микроструктура стали определяется скоростью отвода тепла от поверхности и локальной скоростью охлаждения, причём обе величины зависят от типа охлаждающей среды и схемы её движения. Поэтому результат испытания с зондом является свидетельством о поведении теплообмена в ходе конкретного испытания, а не полной спецификацией микроструктуры, которая сформируется в каждой стальной детали.
ISO 9950:1995 и зонд из никелевого сплава
ISO 9950:1995 устанавливает метод с использованием зонда из никелевого сплава для определения и ранжирования охлаждающих характеристик промышленных закалочных масел в стандартизированных условиях без перемешивания. Тепловой отклик зонда регистрируют по мере его охлаждения в масле, а полученная кривая предоставляет сравнительную информацию о характере охлаждения при различных температурах. Поскольку в методе используется зонд из определённого никелевого сплава и неподвижная ванна, лаборатории могут сопоставлять поведение масел при соблюдении предписанных условий.
Такое ранжирование имеет узкое, но полезное значение. Если масло A при испытании по ISO 9950:1995 демонстрирует более быструю реакцию охлаждения, чем масло B, то измеренная охлаждающая характеристика масла A в рамках данного метода выше. Результат может помочь выявить изменения, вызванные окислением, загрязнением, старением или различиями в составе, если образцы испытываются единообразно.
Он не доказывает, что масло A будет охлаждать любую марку стали быстрее в любой печи или баке. Производственное перемешивание может подавлять плёночное кипение, загрузка может изменять локальный поток, а поверхность детали может смачиваться иначе, чем зонд из никелевого сплава. Температура ванны, концентрация загрязняющих веществ, положение зонда и геометрия детали также могут изменять последовательность процессов теплообмена. Ранжирование не устанавливает и значение H по Гроссману, если для данной закалочной среды и области применения не разработана валидированная зависимость.
В исследовании Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media метод с зондом ISO/DIS 9950 использовался для установления связи между измеренными охлаждающими характеристиками, значениями H по Гроссману, теплопроводностью и вязкостью. Подобные работы показывают, каким образом данные, полученные с помощью зонда, могут быть связаны с инженерными моделями, однако эта связь зависит от условий испытания и допущений модели. Одно лишь значение теплопроводности или вязкости не определяет кривую охлаждения; в отдельных температурных интервалах доминирующее влияние могут оказывать смачивание и характер кипения.
Поэтому испытания по кривой охлаждения наиболее надёжны, когда их область применения описана точно: указаны материал зонда, стандарт, температура ванны, условия перемешивания, измеренный температурный диапазон и используемый показатель скорости охлаждения. Утверждение «вода обладает большей интенсивностью охлаждения, чем масло» может служить полезным первым приближением при сопоставимых условиях. Однако оно не является полным результатом испытания. Обоснованное сравнение всегда должно проводиться между измеренными кривыми, полученными по установленным методам и интерпретированными с учётом конкретной стали, геометрии и схемы закалки.
ASTM D8562-24 для водных полимерных закалочных сред
ASTM D8562-24 определяет испытание скорости охлаждения с использованием серебряного зонда без перемешивания для водных полимерных закалочных сред, применяемых со стальными сплавами. Strong evidence
ASTM D8562-24 устанавливает испытание скорости охлаждения без перемешивания с использованием серебряного зонда для водных полимерных закалочных сред, применяемых со стальными сплавами. Эта формулировка определяет границы применимости метода. Она не устанавливает постоянный рейтинг, согласно которому любой полимерный раствор находится между маслом и водой, и не приписывает водной полимерной среде универсальную охлаждающую способность только на основании её состава. Результат относится к конкретному зонду, сосуду, состоянию закалочной среды и условиям испытания теплообмена.
Это различие важно, поскольку понятия «тип закалочной среды» и «измеренная охлаждающая способность» описывают разные характеристики. Водный полимерный раствор идентифицируется по растворённой или диспергированной полимерной системе и её концентрации; его измеренная кривая охлаждения также отражает температуру, загрязнение, смачивание, движение жидкости и конфигурацию зонда. Закалочная способность по Grossmann, выражаемая как значение H, представляет собой отдельную инженерную характеристику интенсивности закалки. Результат измерения скорости охлаждения по D8562-24 не следует рассматривать как значение H, если не проведён соответствующий анализ и если его исходные допущения не являются обоснованными.
Область применения испытания с серебряным зондом
Серебряный зонд обеспечивает для D8562-24 определённый тепловой отклик. Серебро обладает высокой теплопроводностью, поэтому зонд предназначен для регистрации теплообмена, создаваемого закалочной средой на его поверхности, а не процессов превращения в стальном образце. Полученную запись зависимости температуры от времени затем можно преобразовать в данные о скорости охлаждения при заданных температурах или в заданных температурных интервалах. Таким образом, испытание характеризует закалочную среду в условиях метода; оно не предсказывает напрямую температурную историю каждой стальной детали.
Это ограничение не является недостатком. Стандартизированный зонд позволяет проводить контролируемое сравнение. Если две водные полимерные закалочные среды испытываются на одном и том же оборудовании, при одинаковых подготовке, температуре и процедуре представления результатов, их кривые охлаждения можно сравнивать на общей основе. Такое сравнение, например, может показать, что один раствор быстрее отводит тепло в выбранном температурном диапазоне, тогда как другой обеспечивает иную скорость на последующем участке охлаждения. Одно максимальное значение скорости охлаждения может скрыть это различие.
Охлаждение не остаётся постоянным от момента погружения до окончательного выравнивания температуры. В обзоре ASTM International Heat Transfer during Quenching and Assessment of Quench Severity—A Review описаны отдельные стадии закалки и соответствующие изменения характера теплообмена. Сначала горячий паровой слой может отделять зонд от жидкости; затем, с началом смачивания, этот слой может разрушаться, что приводит к более быстрой стадии пузырькового кипения. При более низких температурах зонда кипение ослабевает, и конвекция становится более значимой. Температуры перехода, продолжительность каждой стадии и скорости охлаждения зависят от жидкости и её взаимодействия с поверхностью.
Для полимерных закалочных сред смачивание имеет особенно большое значение. На горячей поверхности могут образовываться полимерные плёнки, изменяющие стабильность паровой плёнки и характер поступления жидкости к зонду. На эту плёнку могут влиять концентрация, возраст раствора, остаточные загрязнения, качество воды и посторонние примеси. Поэтому одна и та же номинальная концентрация полимера в разных эксплуатационных условиях может давать разные кривые охлаждения. Исследование Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement связывает микроструктуру стали со скоростью отвода тепла от поверхности и локальной скоростью охлаждения; обе характеристики контролируются типом охлаждающей жидкости и схемой её движения. D8562-24 измеряет одно контролируемое проявление этого поведения, а не все возможные проявления в промышленном процессе.
Материал зонда также не позволяет безоговорочно сопоставлять результаты разных стандартов. ISO 9950:1995 устанавливает испытание с зондом из никелевого сплава для определения и ранжирования охлаждающих характеристик промышленных закалочных масел в стандартизированных условиях без перемешивания. ASTM D6200 распространяется на закалочные масла, тогда как D8562-24 — на водные полимерные закалочные среды, испытываемые с серебряным зондом. Числовое значение скорости охлаждения, полученное методом для масел с никелевым зондом, не является автоматически эквивалентным числовому значению, полученному методом с серебряным зондом для полимерной среды. На результат влияют конструкция зонда, его тепловой отклик, геометрия образца, измерительная аппаратура и семейство закалочной среды.
Условия испытания без перемешивания
«Без перемешивания» — важная часть обозначения D8562-24, а не второстепенная лабораторная деталь. Испытание предназначено для измерения охлаждающего отклика без принудительного механического перемешивания или контролируемого потока жидкости вокруг зонда. Это условие исключает одну существенную переменную и обеспечивает воспроизводимое сравнение водных полимерных растворов. Оно не означает, что закалочная среда во всех физических смыслах неподвижна: нагретая жидкость поднимается, пар перемещается, а различия плотности вызывают естественную конвекцию. Это означает, что метод преднамеренно не воспроизводит работу насоса, мешалки, струи распыления, сопла или движение изделия.
Промышленные баки редко ведут себя как полностью неподвижная лабораторная ванна. Детали могут погружаться вертикально или горизонтально, корзины могут перемещаться, насосы — циркулировать жидкость, а близлежащие поверхности — изменять направление потока. Система распыления создаёт ещё иные граничные условия. Поток может разрушать паровые плёнки, обновлять более холодную жидкость у поверхности, удалять обогащённые полимером пограничные слои и изменять соотношение между кипением и конвекцией. Поэтому результат D8562-24 описывает условие испытания без перемешивания даже в том случае, когда производственный бак работает с перемешиванием.
Температуру закалочной среды также необходимо контролировать и указывать, поскольку вязкость, содержание растворённых газов, смачивание и теплоёмкость изменяются с температурой. Такой же контроль требуется для концентрации полимера и состояния раствора. Нельзя считать, что испытание свежего раствора определённой концентрации характеризует рабочую ванну, в которой накопились масло, мелкодисперсные частицы, соли, продукты коррозии или продукты разрушения полимера. Очистка и методы отбора проб могут изменить результат ещё до погружения зонда в жидкость.
Именно эти факторы объясняют, почему утверждение «вода обладает большей закалочной способностью, чем масло» слишком упрощённо для технических решений. В материалах NPTEL за 2024 год для воды без перемешивания приведён условный относительный показатель способности к закалке 1,0. Типичные справочные значения по Grossmann составляют приблизительно 0,25–0,30 для неподвижного масла, 0,9–1,0 для неподвижной воды и около 2 для неподвижного раствора каустической соды или рассола. В более широких опубликованных диапазонах указаны значения 2,0–5,0 для рассола, 0,90–2,0 для дистиллированной воды комнатной температуры, 0,2–1,2 для водных полимерных растворов и 0,25–0,80 для обычных или быстродействующих закалочных масел. Это справочные диапазоны, а не неизменные константы материалов. Перемешивание, температура, смачивание, геометрия и выбранный метод расчёта могут существенно изменить измеренный результат.
Термин «с перемешиванием» также требует точности, основанной на стандартах. Подкомитет ASTM D02.L0.06 указывает ASTM D6482 для водных полимерных закалочных сред с перемешиванием и ASTM D6549 для закалочных сред с перемешиванием, наряду с D6200 для закалочных масел и D8562 для водных полимерных закалочных сред, испытываемых с серебряным зондом. D6482 или D6549 могут быть более репрезентативными, если производственный процесс основан на циркуляции или движении жидкости. Выбор D8562-24 для процесса с перемешиванием только из соображений удобства создаёт несоответствие между методом и процессом.
Использование результатов для сравнения и выбора
Результаты по D8562-24 могут использоваться для выбора закалочной среды или сравнения закалочной способности при условии, что сравнение начинается с определения области применимости метода. Первый вопрос должен звучать не так: «У какой кривой самое большое число?» — а так: «Получены ли кривые с использованием одного и того же применимого метода, одного и того же зонда, одинаковых температуры и концентрации закалочной среды и одинакового условия перемешивания?» Только после этой проверки следует сравнивать данные о скорости охлаждения.
Полезное сравнение рассматривает кривую целиком. Скорость на стадии образования пара показывает, как долго поверхность остаётся изолированной паром. Скорость на стадии пузырькового кипения может определять прохождение через температурные диапазоны, в которых чрезмерно быстрое охлаждение способно повысить риск коробления или образования трещин. Низкотемпературный конвективный участок влияет на приближение стали к диапазону превращений и к окончательному выравниванию температуры. Для конкретной марки стали существенна скорость, связанная с её критическими характеристиками превращений, размером сечения, геометрией и требуемой микроструктурой, а не обязательно максимальная скорость, зарегистрированная серебряным зондом.
Результат может использоваться для обоснованного изменения концентрации водной полимерной среды, проверки ухудшения состояния ванны или сравнения полимерного раствора с другой закалочной средой, испытанной соответствующим методом. Он также может показать, что два раствора с близкими максимальными скоростями охлаждают по-разному на остальных участках кривой. Это различие может иметь значение для твёрдости, коробления, остаточных напряжений или образования мартенсита, бейнита, феррита или перлита в конкретном стальном сплаве.
Сам по себе результат не воспроизводит все условия производственной закалки. Он автоматически не учитывает массу детали, углы, отверстия, плотность загрузки, положение в приспособлении, окалину на поверхности, характер перемешивания, воздействие распыляемой струи или изменение температуры большой ванны. Кривая, полученная с серебряным зондом, также не доказывает напрямую, что конкретная марка стали обеспечит заданные требования по твёрдости или микроструктуре. Для валидации производства по-прежнему необходимы подходящие стальные образцы, репрезентативные загрузки, контроль процесса и металлографическое исследование.
Анализ Гроссмана может служить еще одной системой сравнения, однако его H-значение не следует смешивать с результатами испытания по ASTM. H-значения характеризуют интенсивность закалки в модели теплопередачи и зависят от допущений относительно граничных условий и геометрии. В исследовании Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media эффективность охлаждения и H-значения по Гроссману связываются со свойствами жидкости с использованием метода зонда ISO/DIS 9950, что показывает: измеренная кривая и рассчитанное H-значение связаны между собой, но не идентичны. Кривая D8562-24 представляет собой результат испытания с использованием серебряного зонда по определенной методике. Она становится основанием для технологического решения только при интерпретации с учетом стали, компонента, оборудования и предполагаемых условий охлаждения.
Интенсивность охлаждения, прокаливаемость и микроструктура стали
Интенсивность охлаждения характеризует скорость отвода теплоты закалочной средой при заданных условиях; она не определяет, какая микроструктура стали сформируется в результате. Это различие важно, поскольку мартенсит, бейнит, перлит и феррит образуются в зависимости от химического состава стали, размера зерна аустенита, режима аустенитизации, размера сечения и фактической температурно-временной траектории в интервалах превращений. Одна и та же закалочная среда может приводить к различным результатам для разных марок стали, а одна и та же марка может реагировать по-разному при изменении перемешивания, расположения деталей в загрузке или температуры закалочной среды.
Терминология также требует осторожности. Тип закалочной среды — масло, вода, полимерный раствор, рассол или газ — сам по себе не является измеренным значением интенсивности охлаждения. Испытания по кривым охлаждения характеризуют отвод теплоты для определённого образца, температуры, условий перемешивания и методики испытаний. Анализ Grossmann выражает интенсивность закалки с помощью значения H, однако H является параметром модели, а не постоянной характеристикой материала. Традиционная шкала NPTEL приписывает неподвижной воде условное относительное значение интенсивности 1,0. Справочные значения Grossmann составляют приблизительно 0,25–0,30 для неподвижного масла, 0,9–1,0 для неподвижной воды и около 2 для неподвижного едкого натра или рассола. В других часто приводимых диапазонах указываются значения 2,0–5,0 для рассола, 0,90–2,0 для дистиллированной воды комнатной температуры, 0,2–1,2 для водных растворов полимеров и 0,25–0,80 для обычных или быстродействующих закалочных масел. Эти величины полезны для сопоставления, но не являются неизменной иерархией.
Критические условия охлаждения и продукты превращения
Аустенит должен избегать отдельных участков диаграммы изотермического превращения либо проходить их с такими скоростями, которые подавляют образование нежелательных диффузионных продуктов. Если охлаждение остаётся достаточно медленным для перераспределения углерода, в углеродистых сталях могут образоваться феррит и перлит; при несколько более высоких скоростях может сформироваться бейнит. Если сталь охлаждается ниже температуры начала образования мартенсита до того, как происходит существенное диффузионное превращение, аустенит может в основном превратиться в мартенсит; конечная доля мартенсита при этом зависит от температуры конца мартенситного превращения и количества остаточного аустенита.
Не существует единой «критической скорости охлаждения», применимой ко всем сталям. Например, сталь AISI 1045 обладает значительно меньшей прокаливаемостью, чем AISI 4140, поскольку хром и молибден задерживают превращение, позволяя сформироваться мартенситу даже при более медленном охлаждении внутренних слоёв. Стали AISI 52100, AISI 4140 и AISI 4340 также требуют раздельного рассмотрения, даже если подвергаются одной и той же номинальной закалке. Прокаливаемость характеризует глубину, на которую сталь может приобрести твёрдую структуру превращения при заданной закалке; это не то же самое, что поверхностная твёрдость, и не свойство одной лишь закалочной среды.
Условия аустенитизации изменяют исходное состояние. Чрезмерно высокая температура аустенитизации или слишком длительная выдержка могут увеличить размер зёрен аустенита, изменить растворение карбидов и сместить характер превращений. Напротив, неполное растворение карбидов может привести к неравномерному распределению углерода и легирующих элементов. Размер сечения затем определяет, насколько быстро теплота отводится к поверхности и какое количество теплоты должно пройти из сердцевины. Небольшой пруток из стали AISI 1045 может достаточно быстро охладиться в мартенситном интервале при закалке в масле, тогда как крупный пруток из той же стали после такой же термической обработки может сохранить в центре перлит или бейнит.
Кривая охлаждения не является прямой линией. В обзоре ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review описаны отдельные стадии закалки: начальная стадия паровой рубашки, или плёночного кипения; стадия интенсивного пузырькового кипения; и более медленная конвективная стадия, наступающая после того, как температура детали опускается ниже диапазона, связанного с кипением закалочной среды. Коэффициенты теплоотдачи на этих стадиях резко различаются. Кинетика смачивания определяет момент вытеснения пара с поверхности, поэтому две закалки, проводимые при одинаковой номинальной температуре ванны, могут создавать различные локальные скорости охлаждения.
ASTM D8562-24 устанавливает метод испытаний с использованием серебряного образца без перемешивания для водных полимерных закалочных сред, применяемых со стальными сплавами. ISO 9950:1995 устанавливает метод с никелевым образцом для определения и ранжирования промышленных закалочных масел в стандартизированных условиях без перемешивания. ASTM D6200 распространяется на закалочные масла, ASTM D6482 — на перемешиваемые водные полимерные закалочные среды, а ASTM D6549 — на перемешиваемые закалочные среды. Полученные результаты позволяют сравнивать условия, измеренные с помощью соответствующих методов; однако они не гарантируют, что конкретное сечение стали получит такую же температурную историю.
Рецензируемое исследование 2022 года Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement непосредственно связывает эти факторы с практикой: микроструктура стали определяется скоростью отвода теплоты с поверхности и локальной скоростью охлаждения, а обе величины зависят от типа охлаждающей жидкости и схемы её движения. Поэтому струя, погружение в ванну и перемещение детали могут приводить к различному распределению мартенсита даже при использовании одной и той же жидкости.
Различия в охлаждении от поверхности к сердцевине
При закалке поверхность первой контактирует с закалочной средой. Сердцевина — нет. Теплота перемещается из внутренних областей к поверхности, создавая температурный градиент, который может быть крутым при пузырьковом кипении и менее выраженным на последующей конвективной стадии. Поверхность может пересечь температуру начала мартенситного превращения, тогда как сердцевина всё ещё находится в интервале превращения перлита или бейнита. Поэтому упрочнённый поверхностный слой может окружать более мягкий центр без какого-либо изменения номинальной марки стали.
Этот эффект особенно заметен в толстых прутках, листах, зубчатых колёсах и поковках. Тонкостенная деталь из AISI 4140 может быстро охладиться по всему сечению, тогда как крупный вал из AISI 4140 способен получить мартенситный ободок и бейнитную или перлитную сердцевину. Содержание легирующих элементов смещает кривые превращения, однако геометрия по-прежнему определяет температурную траекторию. Углы, отверстия, шпоночные пазы и переходы сечения также изменяют тепловой поток. Угол может отдавать теплоту через две или три открытые грани, тогда как внутренняя область с углублением остаётся более горячей и может претерпевать другое превращение.
Схема движения жидкости может усиливать или ослаблять эту неоднородность. Перемешивание удаляет пар, обновляет более холодную жидкость у поверхности и может повышать локальный коэффициент теплоотдачи. Направленная струя может охлаждать одну грань значительно быстрее, чем экранированную грань. При погружении в ванну паровые полости могут сохраняться под горизонтальными поверхностями или внутри полостей. Поэтому исследование 2022 года, посвящённое схеме движения жидкости, предостерегает от того, чтобы считать «закалку в воде» или «полимерную закалку» достаточным описанием процесса. Локальная схема движения определяет локальное охлаждение.
Имеют значение также температура закалочной среды, концентрация, вязкость и теплопроводность. Исследование Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media связывает измеренные характеристики охлаждения и значения H Grossmann с этими свойствами, используя метод испытаний с образцом по ISO/DIS 9950; это показывает, почему состояние жидкости влияет на измеряемый результат. Изменение концентрации полимера может настолько изменить вязкость и смачиваемость, что изменятся устойчивость паровой плёнки и отвод теплоты при пузырьковом кипении. То же самое могут вызвать загрязнение и деградация закалочной ванны.
Компромиссы между твёрдостью, деформацией и образованием трещин
Недостаточная скорость охлаждения оставляет больше аустенита доступным для диффузионного превращения. Образующиеся области феррита с перлитом или бейнита обычно мягче мартенсита, хотя твёрдость бейнита зависит от марки стали и температуры превращения. Поверхность может соответствовать требованиям по твёрдости, тогда как сердцевина останется недоупрочнённой. Для детали, в которой нагрузка передаётся через всё сечение, такой градиент может означать конструктивную несостоятельность, даже если измеренное поверхностное значение выглядит приемлемым.
Повышение интенсивности охлаждения может увеличить глубину упрочнения, но одновременно усиливает термические напряжения и напряжения превращения. Поверхность сокращается при охлаждении, тогда как более горячая сердцевина препятствует этому сокращению. Позднее сердцевина охлаждается и сокращается, а уже превратившаяся поверхность противодействует этому процессу. Образование мартенсита сопровождается деформацией превращения, причём эта деформация неоднородна, если содержание углерода, температура или скорость охлаждения различаются по сечению. Возникают остаточные напряжения, изменение размеров и коробление.
Трещины являются крайним результатом этого противоборства. Высокоуглеродистые стали, такие как AISI 1095, и подшипниковая сталь AISI 52100 особенно чувствительны, поскольку образование мартенсита вызывает значительные напряжения, а доступная пластичность во время закалки ограничена. Острые углы, резкие изменения сечения, обезуглероженные слои, риски от шлифования и локальное разрушение паровой плёнки создают дополнительные концентрации напряжений. Более интенсивная среда может повысить поверхностную твёрдость, но одновременно увеличить вероятность закалочных трещин или недопустимой деформации.
Таким образом, практическая цель заключается не в достижении максимального значения H. Необходимо обеспечить такую траекторию охлаждения, которая приводит к требуемой структуре превращения при контролируемых градиентах. Это может включать выбор стали с большей прокаливаемостью, изменение цикла аустенитизации, уменьшение толщины сечения, корректировку концентрации полимера, регулирование температуры ванны либо изменение перемешивания и ориентации приспособления. Отпуск затем снижает часть напряжений после закалки, но не способен надёжно устранить трещины или выраженную неоднородность, возникшие во время закалки. Интенсивность охлаждения необходимо оценивать одновременно с учётом марки стали, геометрии, состояния процесса и измеренной кривой охлаждения.
Как сравнивать закалочные среды, не искажая данные
Закалочная среда не обладает одним постоянным числовым показателем интенсивности охлаждения. Утверждение «вода интенсивнее масла» является полезным лишь для первого приближения и только тогда, когда в сравнении указано, о какой воде, каком масле и каком испытании идёт речь, а также какая часть кривой охлаждения рассматривается. Температура ванны, концентрация, загрязнение, перемешивание, геометрия образца, состояние поверхности и особенности смачивания — всё это может изменить измеренный результат.
Поэтому сравнение следует начинать с описания испытания, а не с ранжирования. Необходимо зафиксировать стандарт и его редакцию, материал и размеры образца, температуру закалочной среды, её концентрацию или состояние, режим перемешивания, схему движения потока и температурный интервал, использованный для расчёта скорости охлаждения. Затем следует сравнивать полные кривые «время–температура» или, по крайней мере, те участки кривых, которые соответствуют контролируемому превращению стали.
Сравнение сопоставимых условий
Результаты испытаний по кривым охлаждения зависят от методики измерения. ISO 9950:1995 устанавливает применение образца из никелевого сплава для определения характеристик охлаждения промышленных закалочных масел в стандартизированных условиях без перемешивания. ASTM D8562-24 устанавливает испытание водных полимерных закалочных сред с использованием серебряного образца без перемешивания для сплавов на основе стали. Эти испытания не создают универсальной шкалы сравнения масел и полимеров. Они описывают, как исследуемая жидкость охлаждала заданный образец в заданных условиях.
Материал образца имеет значение, поскольку образец не является стальной деталью. Серебро, никелевый сплав и другие материалы образцов отличаются теплопроводностью, теплоёмкостью, состоянием поверхности и поведением при окислении. Их реакция может изменять форму и положение измеренной кривой, особенно во время перехода от плёночного кипения к пузырьковому кипению. Важны также размер образца и положение термопары. Малый образец может реагировать быстро; более крупный образец способен удерживать тепло и демонстрировать иную кажущуюся скорость охлаждения даже в одной и той же ванне.
Применимые методы ASTM показывают, почему результаты должны сопровождаться обозначением методики. Подкомитет ASTM D02.L0.06 указывает ASTM D6200 для закалочных масел, ASTM D6482 для перемешиваемых водных полимерных закалочных сред, ASTM D6549 для перемешиваемых закалочных сред и ASTM D8562 для водных полимерных закалочных сред, испытываемых с серебряным образцом. Результат по ASTM D6200 не следует помещать рядом с результатом по ASTM D8562 так, будто эти значения получены по одной общей шкале.
Перемешивание часто является крупнейшим источником ошибочного сравнения. Неподвижный образец в спокойной воде может покрыться устойчивой паровой оболочкой. Движение разрушает эту оболочку, обновляет жидкость у поверхности и изменяет продолжительность плёночного кипения. В промышленной ванне существенными могут быть вертикальный поток, поперечный поток, ударное воздействие струй, вращение детали или движение жидкости через каналы. «Перемешиваемая вода» — это не одно-единственное условие. Скорость и направление потока, турбулентность и доступ жидкости к углублённым поверхностям — всё это влияет на отвод тепла.
Сама закалочная среда также требует точного описания. Для водного полимера необходимо указывать химический состав полимера, концентрацию, температуру ванны, показание рефрактометра или иной способ контроля концентрации, а также состояние деградации или загрязнения. Для масла следует указывать марку или классификацию, температуру, вязкость, если она известна, состояние окисления и циркуляцию. Концентрация и температура рассола также должны быть указаны. Одна и та же среда с одинаковым наименованием может давать разные кривые после изменения концентрации, старения или загрязнения.
Показатель Grossmann H следует включать в эту документацию, но он не должен заменять её. В принятой шкале, описанной NPTEL, спокойной воде присваивается условная относительная интенсивность охлаждения 1,0. Для спокойного масла обычно приводятся ориентировочные значения около 0,25–0,30, для спокойной воды — 0,9–1,0, а для спокойного раствора каустической соды или рассола — около 2. Более широкие справочные диапазоны составляют 2,0–5,0 для рассола, 0,90–2,0 для дистиллированной воды комнатной температуры, 0,2–1,2 для водных растворов полимеров и 0,25–0,80 для обычных или быстро закаливающих масел. Это рабочие диапазоны, а не неизменные константы материалов. Значение H характеризует условие закалки и принятую модельную концепцию, а не химическую идентичность жидкости.
Определение скорости охлаждения в релевантном температурном диапазоне
Максимальную скорость охлаждения легко привести в отчёте, однако для решения задачи термообработки стали она часто мало пригодна. Максимум может возникать в течение короткого интервала после разрушения паровой оболочки, когда сталь находится при температуре выше диапазона, в котором формируется конечная микроструктура. Поэтому высокий пиковый показатель может сочетаться с недостаточной скоростью охлаждения в критическом интервале превращения либо с чрезмерным охлаждением при температуре, где возрастает вероятность трещинообразования и коробления.
При закалке обычно последовательно проходят несколько стадий теплообмена: плёночное кипение, пузырьковое кипение и конвективное охлаждение в жидкости. В обзоре ASTM Теплопередача при закалке и оценка интенсивности закалки объясняется, что скорость охлаждения изменяется на этих стадиях и определяется различными механизмами теплопередачи. Поэтому кривая информативнее одного максимального значения. Следует анализировать время достижения выбранных температур, скорость охлаждения при этих температурах, продолжительность каждой стадии кипения, а также плавность охлаждения и наличие резких изменений.
Релевантный температурный интервал определяется маркой стали и требуемой структурой. Для углеродистой или низколегированной стали охлаждение в диапазонах перлитного и бейнитного превращений может определить, образуется ли мартенсит. Эти диапазоны зависят от химического состава и размера исходного аустенитного зерна, поэтому обобщённая «максимальная скорость охлаждения» не может дать ответа на поставленный вопрос. Например, AISI 1045 нельзя оценивать, используя в точности то же критическое требование к охлаждению, что для AISI 4140 или AISI 52100. Следует использовать соответствующие данные по превращениям при непрерывном охлаждении или по превращениям во времени и температуре, а затем исследовать кривую закалочной среды в соответствующем температурном диапазоне.
Важна также температура начала мартенситного превращения. Охлаждение ниже этой точки инициирует мартенситное превращение, тогда как скорость при более низких температурах влияет на температурные градиенты, напряжения превращения и количество остаточного аустенита. Закалочная среда, которая очень быстро охлаждает сталь от температуры аустенитизации, но существенно замедляет охлаждение до или во время образования мартенсита, может дать иное соотношение твёрдости и коробления по сравнению со средой, имеющей более низкий пик, но обеспечивающей более равномерное охлаждение.
Практическое сравнение может включать скорости охлаждения при 800, 600, 400 и 200 °C, причём точные температуры следует выбирать с учётом сплава и процесса. Необходимо также показать полную кривую — от области аустенитизации до температуры ванны. Если публикуется только пиковая скорость, следует указать её температуру и продолжительность. Без этих данных число имеет небольшое металлургическое значение.
Однако одной скорости охлаждения всё ещё недостаточно для описания всех рисков. В массивном сечении температура поверхности может значительно отличаться от температуры сердцевины, а локальная геометрия способна удерживать пар или ограничивать движение жидкости. Отвод тепла от кромки, отверстия, уступа или зоны контакта может отличаться от отвода тепла через широкую открытою поверхность. Рецензируемое исследование 2022 года Роль способа закалки в скорости охлаждения и микроструктуре сталей: различия в охлаждающей жидкости и схеме её движения непосредственно связывает микроструктуру стали со скоростью отвода тепла от поверхности и локальной скоростью охлаждения, показывая, почему тип охлаждающей жидкости нельзя рассматривать отдельно от схемы её движения.
Разграничение лабораторного ранжирования и поведения в производстве
Лабораторное испытание может ранжировать жидкости в контролируемых условиях. Но само по себе оно не может подтвердить результат для любого размера стали и любой формы детали. Серебряный образец, испытанный в неподвижном полимере при 25 °C, характеризует именно эту методику и это условие. Он не характеризует длинный вал в циркулирующей ванне при 50 °C, глухую полость с прерывистым потоком или загрузку, из-за которой температура закалочной среды повышается в ходе производства.
Это различие особенно важно при сравнении испытаний без перемешивания и с перемешиванием. ASTM D6482 и ASTM D6549 относятся к условиям с перемешиванием, тогда как ASTM D8562 — к испытаниям водных полимерных сред без перемешивания с использованием серебряного образца. ISO 9950:1995 также устанавливает стандартизированные условия без перемешивания для промышленных закалочных масел. Лабораторное ранжирование может измениться, если перемешивание влияет на удаление пара или если деталь имеет другое отношение площади поверхности к объёму.
Производственная валидация должна связывать кривую охлаждения с фактической сталью и сечением детали. По возможности следует использовать термопары или инструментированные загрузки, исследовать твёрдость от поверхности до сердцевины и анализировать микроструктуру в местах, подвергающихся различным условиям потока. Коробление, трещины, мягкие зоны и вариации от загрузки к загрузке являются результатами на уровне детали; ни один из них не может быть полностью предсказан по одному максимальному значению, полученному на образце.
ASM Handbook, Volume 4F, Закалочные среды и технология закалки, опубликованный ASM International, предлагает соответствующее систематизированное разграничение между типом закалочной среды, интенсивностью закалки, стадиями охлаждения и закалкой стали. Исследование Влияние теплопроводности и вязкости на эффективность охлаждения жидких закалочных сред также связывает измеренное поведение при охлаждении и значения Grossmann H с физическими свойствами, используя метод образца ISO/DIS 9950, что подтверждает: значение H является интерпретируемой характеристикой процесса, а не фиксированным свойством «масла» или «воды».
Поэтому корректно поставленный вопрос звучит не так: «Какая закалочная среда занимает первое место?» Правильнее спросить: «Какая закалочная среда, в каких контролируемых условиях и с какой скоростью отводит тепло в требуемом температурном интервале, не вызывая недопустимого коробления или трещинообразования?» Именно такой вопрос приводит к сопоставимым данным. Простое ранжирование — нет.
Стандартизированный рабочий процесс управления закалкой
Управление закалкой начинается со стали, а не с ранжирования воды, масла, полимера и рассола. Закалочная среда — лишь одна часть системы теплообмена. Измеренный результат также зависит от материала и геометрии зонда, температуры ванны, концентрации, перемешивания, схемы потока, состояния поверхности и рассматриваемого участка кривой охлаждения. Поэтому рабочий процесс, основанный на стандартах, рассматривает интенсивность охлаждения как технологическую переменную, которую необходимо измерять и соотносить с требуемыми свойствами конкретной детали.
Определение стали, геометрии и требуемого результата
Точное обозначение стали следует фиксировать в соответствии с применимым стандартом на продукцию. Примеры включают AISI 1045, AISI 4140, ASTM A29/A29M grade 4140, EN 10083-3 steel grade 42CrMo4 и SAE J404 grade 52100. Обозначение — не второстепенная административная деталь: химический состав, прокаливаемость, размер зерна предшествующего аустенита и размер сечения определяют, насколько быстро должен охлаждаться центр детали для формирования требуемой микроструктуры.
В исходной спецификации следует указать состояние после термической обработки и предполагаемый результат. Необходимо определить температуру аустенитизации, время выдержки, время переноса в закалочную ванну, а также то, должна ли структура состоять преимущественно из мартенсита, из смеси мартенсита и бейнита либо из преднамеренно более мягкой структуры. Например, требуемая реакция на закалку для AISI 1045 существенно различается у тонкого вала, который должен достичь высокой мартенситной твердости, и у толстой плиты, для которой допустимы контролируемая доля мартенсита и ограниченный риск образования трещин. Для AISI 4140 или 42CrMo4 прокаливаемость, обеспечиваемая легированием, позволяет применять иное требование к охлаждению, чем для углеродистой стали без легирующих элементов.
Размеры сечения должны включать не только номинальную толщину. Следует зафиксировать диаметр, толщину стенки, шпоночные канавки, отверстия, острые углы, соотношение диаметра отверстия и толщины стенки, а также переходы сечения. Сплошной пруток диаметром 50 мм, труба с наружным диаметром 50 мм и плита толщиной 50 мм создают различные задачи теплоотвода. Поверхность охлаждается первой, тогда как сердцевина продолжает отдавать тепло; геометрия определяет температурные градиенты, вызывающие превращения и остаточные напряжения.
Допустимые деформации и риск образования трещин следует установить до выбора закалочной среды. Допуск на размеры, предел биения, диапазон твердости и требования к состоянию поверхности делают результат проверяемым. Необходимо указать, требуется ли твердость на поверхности, на заданной глубине или по линии измерений от поверхности к центру. Для детали, закаливаемой по всему сечению, следует указать требуемую эффективную глубину закаленного слоя и критерий приемки, например минимальную твердость по Роквеллу по шкале C или сравнение прокаливаемости по данным испытания Джомини.
Это определение также предотвращает неправильное применение H-значений Гроссмана. В соответствии с условной традиционной шкалой, описанной NPTEL в 2024 году, для неподвижной, не перемешиваемой воды произвольно принято значение интенсивности 1,0. Типичные справочные значения составляют примерно 0,25–0,30 для неподвижного масла, 0,9–1,0 для неподвижной воды и приблизительно 2 для неподвижной каустической соды или рассола. В других опубликованных диапазонах для рассола приводятся значения 2,0–5,0, для дистиллированной воды комнатной температуры — 0,90–2,0, для водных растворов полимеров — 0,2–1,2, а для обычных и быстрозакалочных масел — 0,25–0,80. Это справочные диапазоны, а не постоянные характеристики материалов. H-значение изменяется в зависимости от перемешивания, температуры, смачивания, концентрации и условий испытания.
Выбор метода испытания с учетом области его применения
Метод испытания следует выбирать после определения технологического процесса, поскольку ни один стандарт на кривые охлаждения не описывает каждую промышленную закалку. Подкомитет D02.L0.06 ASTM International указывает ASTM D6200 для закалочных масел, ASTM D6482 для перемешиваемых водных полимерных закалочных сред, ASTM D6549 для перемешиваемых закалочных сред и ASTM D8562 для водных полимерных закалочных сред, испытываемых с серебряным зондом. ASTM D8562-24 устанавливает метод испытания скорости охлаждения с использованием серебряного зонда без перемешивания для водных полимерных закалочных сред, применяемых со сталями. Полученные результаты могут использоваться для сравнения в рамках данного метода; они не устанавливают универсальную иерархию по отношению ко всем маслам, водным системам или производственным ваннам.
ISO 9950:1995 устанавливает метод с использованием зонда из никелевого сплава для определения характеристик охлаждения промышленных закалочных масел в стандартизированных условиях без перемешивания. Эта область применения имеет принципиальное значение. Результат по ISO 9950:1995 характеризует масло и заданную схему испытания, но не описывает автоматически поведение этого масла вокруг движущейся стальной загрузки при активной циркуляции. На регистрируемую кривую влияют сплав зонда, размеры зонда, расположение термопары, процедура погружения и метод обработки данных.
До начала испытания необходимо задокументировать идентификацию закалочной среды, состав или тип масла, концентрацию, если это применимо, пределы загрязнения, объем ванны, температуру ванны, температуру зонда и процедуру очистки. Следует указать, остается ли зонд неподвижным, вращается ли он, перемещается ли в ванне или подвергается воздействию направленной струи. По возможности перемешивание необходимо описывать количественно: частота вращения рабочего колеса, расход, скорость струи, схема расположения сопел или измеренная циркуляция в баке. Одного указания «с перемешиванием» недостаточно для воспроизведения результата.
Необходимо анализировать полную кривую зависимости температуры от времени, а не извлекать одну скорость охлаждения без контекста. Закалка включает отдельные стадии теплообмена. На ранней стадии паровой пленки устойчивый слой пара может ограничивать отвод тепла. С началом смачивания пузырьковое кипение способно обеспечить значительно более высокий тепловой поток. При более низких температурах кипение прекращается, и последующее охлаждение определяется конвекцией. Обзор ASTM 2024 года Теплообмен при закалке и оценка интенсивности закалочной среды подчеркивает, что скорость охлаждения изменяется на этих стадиях и зависит от кинетики смачивания и механизмов теплообмена.
Максимальная скорость охлаждения, температура, при которой она достигается, и время прохождения критических интервалов превращений могут иметь различное металлургическое значение. Закалочная среда может быстро охлаждать деталь вблизи температуры начала мартенситного превращения, но медленно — в интервале перлитного или бейнитного превращения, либо наоборот. Единое ранжирование скрывает это различие. Поэтому анализ кривых охлаждения по ASTM D6200, D6482, D6549 или ASTM D8562-24 следует выбирать с учетом класса закалочной среды и условий потока, фиксируя отклонения от установленного метода.
Сопоставление результатов испытаний с процессом термической обработки
Кривая, полученная с помощью зонда, является свидетельством характеристик теплообмена, но не подтверждает, что деталь будет соответствовать своей спецификации. Следующий этап — контролируемое испытание, репрезентативное для производства, с использованием фактической марки стали, геометрии сечения, схемы загрузки, времени переноса от печи к ванне и режима перемещения при закалке. Серебряный зонд или зонд из никелевого сплава не воспроизводит тепловую массу, состояние поверхности, геометрию или теплоту превращения стальной детали.
Твердость следует измерять в заданных местах. Для прутка или вала необходимо включить измерения на поверхности, в подповерхностной зоне и в центре; для плиты следует определить места измерений на поверхности и в середине толщины. Нужно применять соответствующий стандарт на измерение твердости и фиксировать шкалу, нагрузку, состояние индентора и подготовку поверхности. Если прокаливаемость имеет решающее значение для принятия решения, результат следует сопоставить с профилем торцевой закалки Джомини или с установленной моделью прокаливаемости для заданной плавки, но не заменять испытание детали данными Джомини.
Металлографический анализ обеспечивает необходимую вторую проверку. В репрезентативных шлифах поверхности и сердцевины следует исследовать мартенсит, бейнит, феррит, перлит, остаточный аустенит, обезуглероживание и закалочные трещины. Высокая твердость поверхности может сочетаться с недостаточной закалкой сердцевины. И наоборот, интенсивная закалка может обеспечить достаточную твердость, одновременно вызвав недопустимую сеть трещин или деформацию. В рецензируемом исследовании 2022 года Роль метода закалки в скорости охлаждения и микроструктуре сталей: изменения в охлаждающей среде и схеме ее потока микроструктура стали связывается со скоростью отвода тепла от поверхности и локальной скоростью охлаждения, которые контролируются типом охлаждающей среды и схемой потока.
Кривую охлаждения следует использовать для объяснения металлургического результата, после чего изменять по одному технологическому параметру за раз. Если твердость в центре низкая, прежде чем выбирать номинально более интенсивную закалочную среду, необходимо исследовать задержку переноса, схему загрузки, температуру ванны, концентрацию и циркуляцию. Если деформация чрезмерна, следует изучить несимметричный поток, захват пара, ориентацию детали и градиент скорости охлаждения вокруг отверстий и углов. Необходимо повторно проверить концентрацию, вязкость, теплопроводность, загрязнение и старение закалочной среды, поскольку исследования с использованием зонда по методу ISO/DIS 9950 связывают характеристики охлаждения и H-значения Гроссмана с этими свойствами.
Рабочий процесс управления закалкой на основе стандартов
- Определить Установить точную марку стали, геометрию сечения, целевую микроструктуру, профиль твёрдости и допустимые пределы коробления.
- Выбрать Выбрать метод испытания ASTM или ISO в пределах его установленной области применения.
- Измерить Записать кривые охлаждения, документируя температуру, перемешивание, схему потока и состояние ванны.
- Проверить Провести репрезентативное испытание термической обработки и проверить твёрдость и металлографические характеристики.
- Сохранить Сохранить подтверждающие материалы вместе с записями о партии и оборудовании.
Таким образом, рабочий процесс включает следующие этапы: определить точную марку стали и стандарт; зафиксировать геометрию сечения, прокаливаемость, целевую микроструктуру, профиль твердости и допустимые пределы деформации; выбрать метод ASTM или ISO в пределах установленной области его применения; измерить или проанализировать кривые охлаждения, документируя температуру, перемешивание, схему потока и состояние ванны; провести репрезентативное испытание термической обработки; проверить твердость и результаты металлографии; сохранить полученные подтверждающие материалы вместе с записями о партии и оборудовании. Стандарты повышают сопоставимость результатов и выявляют неконтролируемые переменные. Однако они не устраняют необходимость валидации на фактической стали и реальной детали.
Источники
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html