




Cosa significa la resistenza alla corrosione dell’acciaio inossidabile
La resistenza alla corrosione dell’acciaio inossidabile è la capacità di una lega di formare, mantenere e riparare una pellicola passiva ricca di cromo in uno specifico ambiente di esercizio. Non è una proprietà permanente che accompagna il materiale dal sito produttivo a ogni applicazione. Un grado di acciaio inossidabile può rimanere passivo in acqua pulita e aerata e subire un rapido attacco localizzato in una stretta fessura contenente cloruri a temperatura più elevata. La designazione della lega identifica la composizione chimica nominale; le prestazioni in esercizio dipendono anche dalla geometria, dalle condizioni superficiali, dalla storia di fabbricazione, dalle sollecitazioni e dall’esposizione.

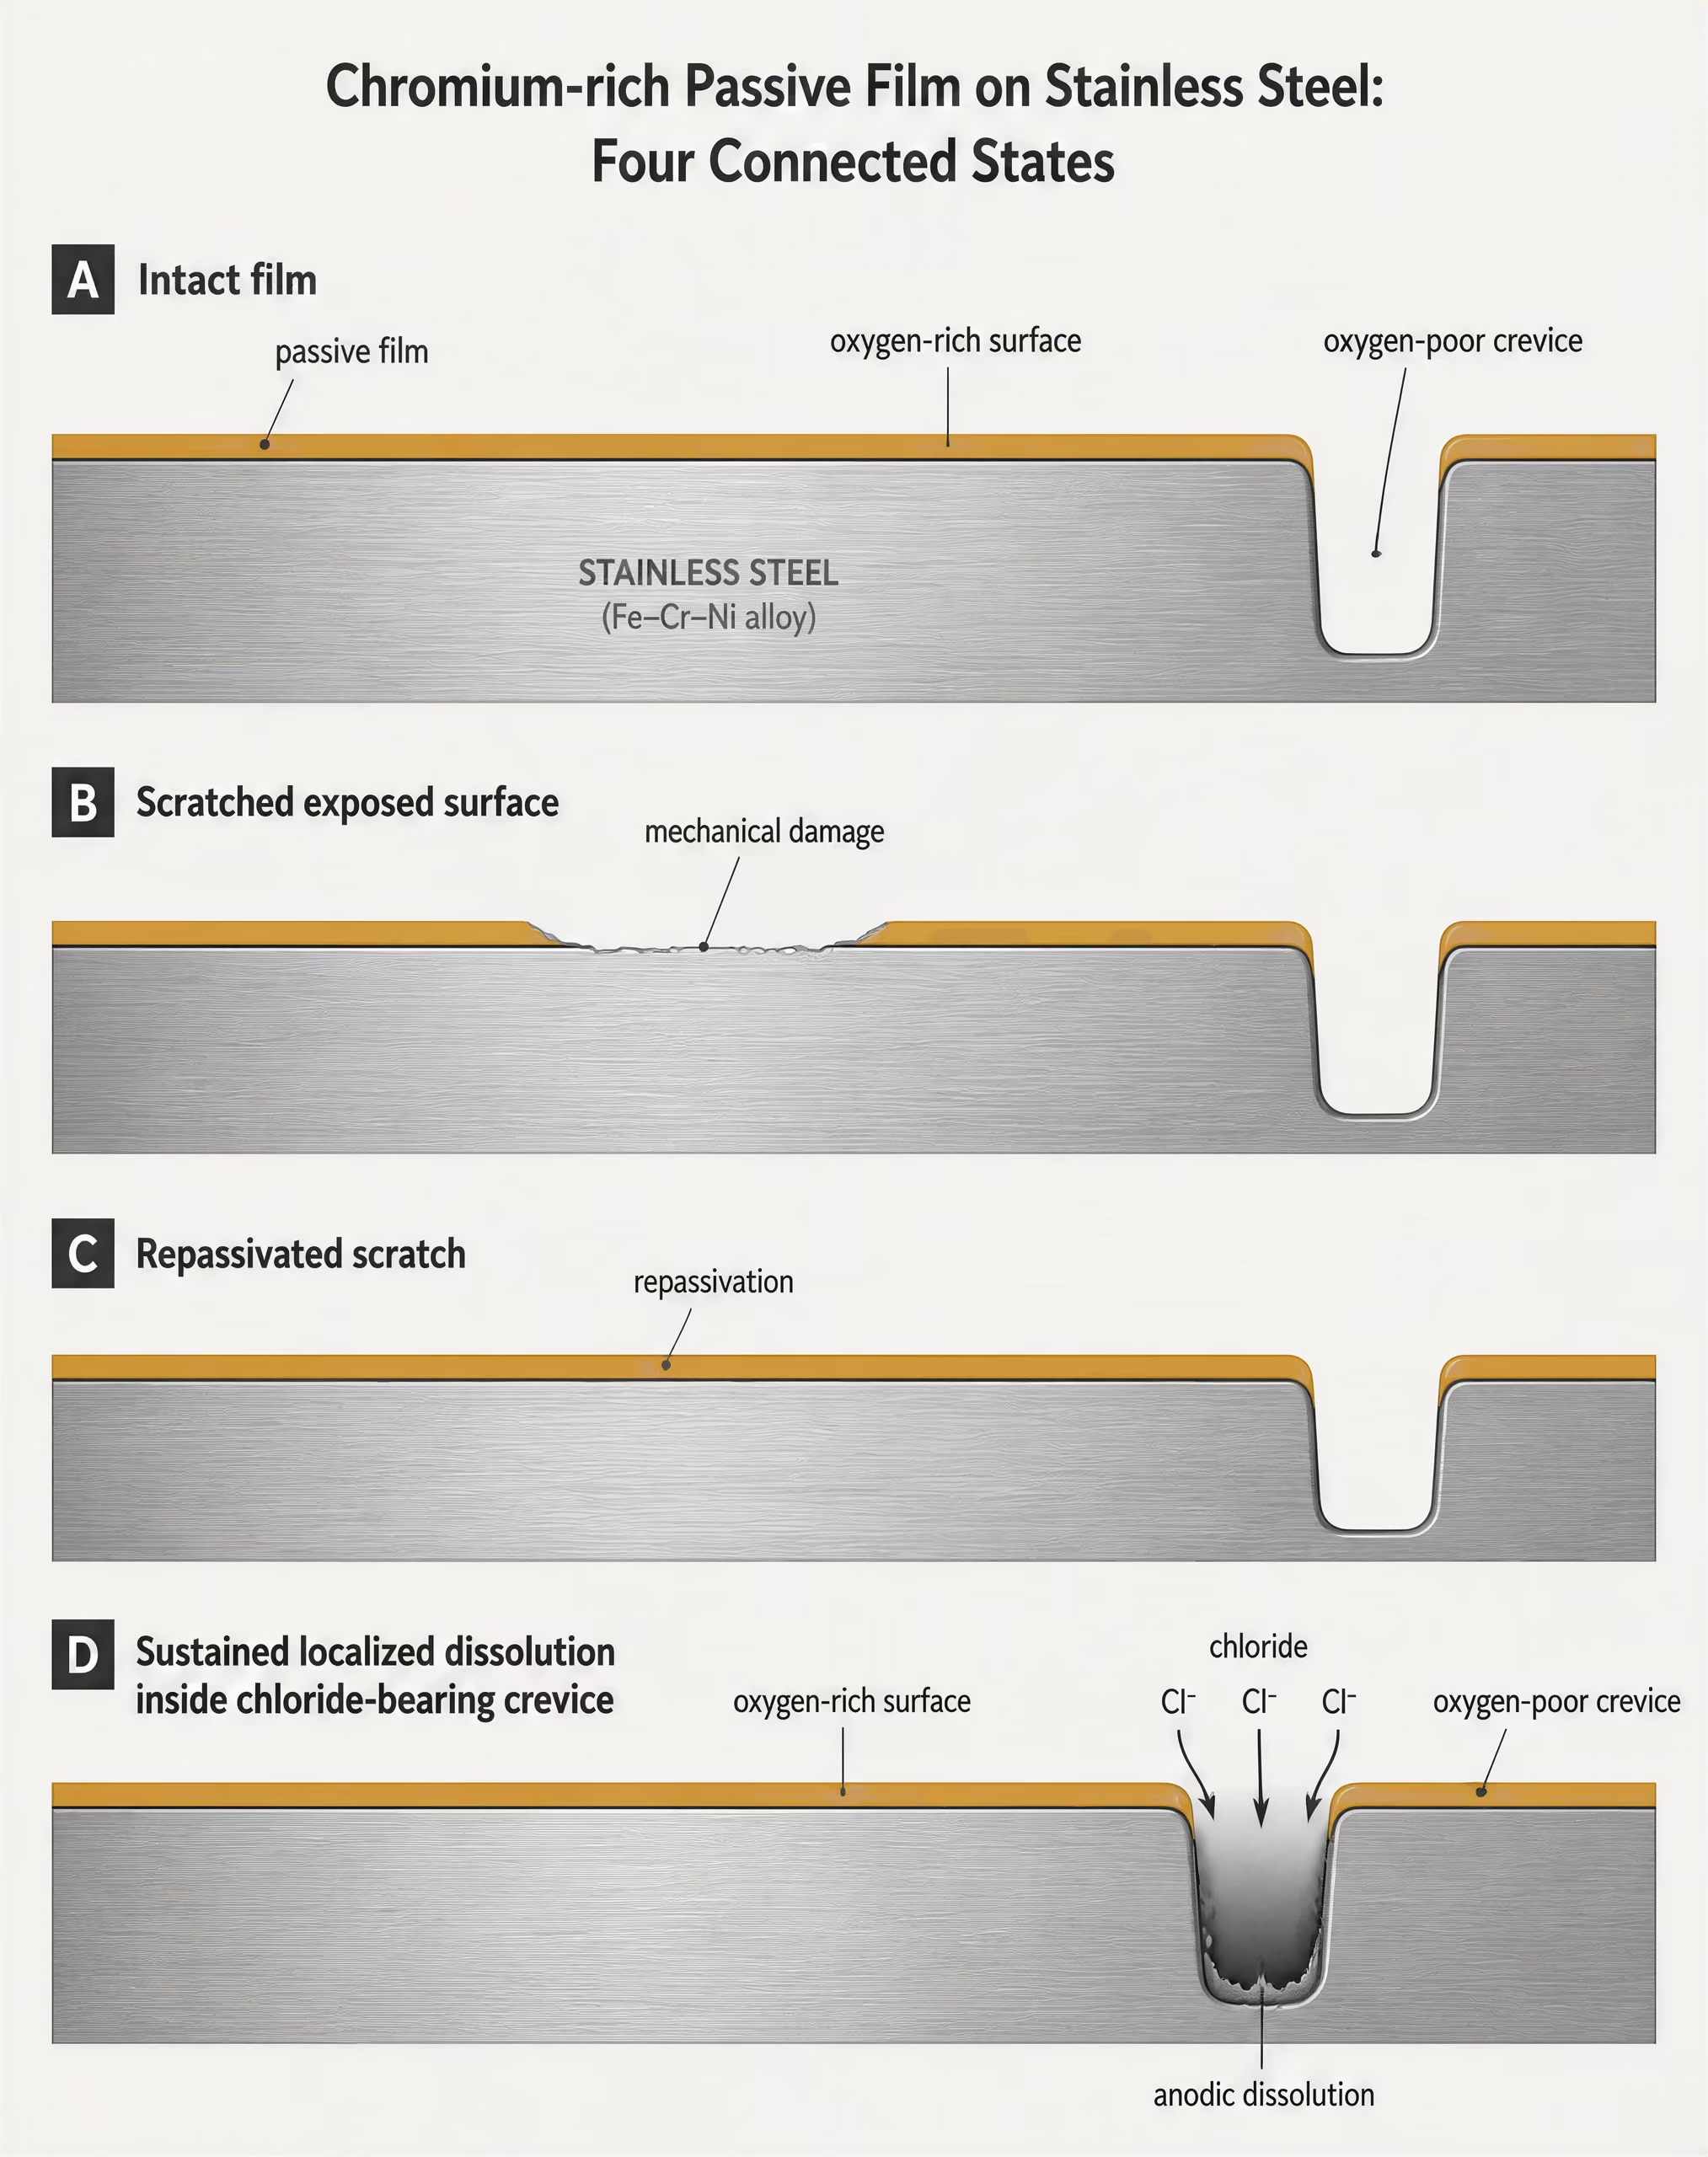
Pellicole passive e depassivazione
Quando una lega inossidabile contenente una quantità sufficiente di cromo viene esposta all’aria o all’acqua, il cromo presente sulla superficie reagisce con l’ossigeno e forma una pellicola estremamente sottile e ricca di ossidi. Questo strato passivo riduce drasticamente la velocità di dissoluzione del ferro, del cromo e degli altri elementi di lega. Non è un rivestimento verniciato e non isola permanentemente il metallo dall’ambiente. La pellicola rimane dinamica: può essere danneggiata meccanicamente, dissolversi localmente o subire alterazioni dovute a variazioni del pH, della concentrazione di cloruri, della temperatura e del potenziale elettrochimico.
Ripassivazione Riformazione di una pellicola passiva protettiva dopo un danno locale, quando la lega e le condizioni ambientali consentono la riparazione della pellicola.
Una superficie pulita può spesso riparare rapidamente la pellicola, perché la lega circostante fornisce cromo e l’ambiente fornisce ossigeno. La riparazione è più difficile all’interno di una fessura stagnante, sotto depositi, in corrispondenza di una colorazione termica ruvida della saldatura o sotto un contaminante che concentra i cloruri. La distinzione è importante. Un graffio su una superficie esposta e ben aerata può ripassivarsi, mentre un piccolo difetto in una fessura schermata può diventare il sito di una dissoluzione metallica persistente.
Principali meccanismi di corrosione
- Vaiolatura Rottura localizzata della pellicola passiva, mantenuta da una composizione chimica ricca di cloruri.
- Corrosione in fessura Attacco negli interstizi, nei giunti e nei depositi impoveriti di ossigeno.
- Corrosione intergranulare Attacco preferenziale associato alla composizione chimica suscettibile dei bordi di grano.
- Fessurazione da tensocorrosione Fessurazione che richiede una sollecitazione di trazione e specifici fattori ambientali.
- Corrosione galvanica Attacco elettrochimico causato dall’accoppiamento di metalli dissimili.
- Corrosione generalizzata Dissoluzione relativamente uniforme su una superficie esposta.
La depassivazione non produce necessariamente un assottigliamento uniforme. Gli acciai inossidabili cedono comunemente attraverso meccanismi localizzati. La British Stainless Steel Association annovera tra i principali meccanismi che interessano gli acciai inossidabili la vaiolatura, la corrosione interstiziale, la corrosione intergranulare, la criccatura da tensocorrosione, la corrosione galvanica e la corrosione generalizzata. La vaiolatura inizia quando un piccolo punto di rottura della pellicola passiva diventa una regione anodica e gli ioni cloruro contribuiscono a mantenere la dissoluzione. Secondo la BSSA, la corrosione interstiziale inizia nei punti in cui la disponibilità di ossigeno è estremamente ridotta. La composizione chimica risultante all’interno della fessura differisce da quella della soluzione circostante: gli ioni metallici subiscono idrolisi, l’acidità aumenta e i cloruri possono migrare nel volume confinato per mantenere l’equilibrio di carica.
L’ASM Handbook descrive la corrosione interstiziale come un processo accoppiato che coinvolge reazioni elettrochimiche, reazioni chimiche omogenee e trasporto di massa. Questa descrizione spiega perché un dettaglio progettuale apparentemente minore possa determinare il cedimento. Un giunto sovrapposto imbullonato, il bordo di una guarnizione, una connessione filettata o il contatto con un supporto possono limitare il trasporto di ossigeno e trattenere la soluzione anche quando la superficie circostante appare pulita. La corrosione interstiziale non è quindi semplicemente una verifica del contenuto di cromo. È un sistema di reazione che coinvolge la lega, le dimensioni della fessura e la soluzione intrappolata al suo interno.
Variabili di corrosione correlate alla fabbricazione
- Colorazione termica Può lasciare un ossido meno protettivo e una superficie localmente alterata.
- Ferro incorporato Può produrre macchie di ruggine e siti elettrochimici locali.
- Contaminazione da molatura Può introdurre particelle di acciaio al carbonio o scanalature che trattengono i cloruri.
- Storia termica della saldatura Può modificare il rischio di sensibilizzazione o l’equilibrio delle fasi del duplex.
- Depositi superficiali Possono limitare l’ossigeno e trattenere un elettrolita concentrato.
La fabbricazione può modificare le condizioni iniziali della pellicola passiva. La colorazione termica, il ferro inglobato, la contaminazione dovuta alla molatura, gli spruzzi di saldatura e le superfici ruvide interessate dal calore possono ridurre la resistenza locale o creare siti in cui i depositi rimangono. La pulizia, il decapaggio o un adeguato procedimento di finitura meccanica e chimica possono ripristinare una superficie più idonea, ma non possono compensare una fessura che concentra continuamente i cloruri. La progettazione e la fabbricazione fanno parte del controllo della corrosione.
Perché i nomi dei gradi non predicono da soli il comportamento in esercizio
| Grado di acciaio inossidabile | Designazione EN comune | Caratteristica distintiva |
|---|---|---|
| Tipo 304L | 1.4307 | Grado austenitico a basso tenore di carbonio |
| Tipo 316L | 1.4404 | Grado austenitico a basso tenore di carbonio contenente molibdeno |
| Tipo 444 | 1.4521 | Grado ferritico contenente molibdeno |
| Duplex 2205 | 1.4462 | Struttura bifasica austenite-ferrite |
La designazione di un grado è una categoria chimica, non una garanzia universale contro la corrosione. Il Tipo 304L, per esempio, è comunemente designato come 1.4307 nel sistema EN, mentre il Tipo 316L corrisponde a 1.4404. Le loro composizioni nominali differiscono, in particolare per il contenuto di molibdeno, ma nessuna delle due designazioni indica la concentrazione di cloruri, la temperatura, le condizioni di ossigenazione, la geometria della fessura o la tensione applicata a un componente. Queste variabili omesse possono determinare la sopravvivenza della pellicola passiva.
| Livello di evidenza | Ciò che può dimostrare | Ciò che non può stabilire |
|---|---|---|
| Confronto tra leghe | Resistenza relativa in condizioni definite | Prestazioni universali in esercizio |
| Prova di laboratorio | Prestazioni per una soluzione, un provino e una procedura specifici | Vita utile di ogni assemblaggio fabbricato |
| Esperienza sul componente | Prestazioni effettive in un’applicazione documentata | Trasferibilità a una geometria o a un’esposizione diverse |
La resistenza relativa della lega rappresenta un livello di evidenza. Il confronto in laboratorio ne rappresenta un altro. Le prestazioni effettive del componente costituiscono un terzo livello, e i tre non devono essere considerati intercambiabili. Una classifica ottenuta mediante prove può mostrare che una lega resiste alla vaiolatura o alla corrosione interstiziale più a lungo di un’altra nella soluzione e secondo la procedura di prova adottate. Ciò non stabilisce la durata in esercizio di un assieme fabbricato con saldature, depositi e temperature variabili.
PREN Numero equivalente di resistenza alla vaiolatura, indice di preselezione basato sulla composizione chimica per la resistenza relativa alla vaiolatura da cloruri; non costituisce una previsione della vita utile in esercizio.[2] Steel grades and PREN expression. International Molybdenum Association. International Molybdenum Association technical guidance.
Il PREN illustra sia il valore sia i limiti del confronto basato sul grado. La International Molybdenum Association fornisce la seguente espressione per gli acciai austenitici e duplex:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Un PREN più elevato indica generalmente una maggiore resistenza relativa alla vaiolatura indotta dai cloruri in condizioni comparabili. Limited evidence
Un valore calcolato più elevato indica generalmente una maggiore resistenza relativa alla vaiolatura indotta dai cloruri in condizioni comparabili. Non predice il tempo al cedimento di un componente specifico e non rappresenta pienamente la corrosione interstiziale, gli effetti della saldatura, la contaminazione superficiale, l’accoppiamento galvanico o la criccatura da tensocorrosione. L’azoto, il molibdeno e il cromo possono migliorare la resistenza della lega, ma una fessura grave può comunque compromettere un materiale ad alta lega.
World Stainless indica valori PRE pari a 19 per 1.4301, 25 per 1.4401 e 1.4521, e 34 per il duplex 1.4462 nelle proprie linee guida del 2025 relative a terreni e calcestruzzo. Questi valori supportano i confronti relativi; non significano che il 1.4462 rimarrà privo di corrosione in ogni applicazione interrata. Le stesse linee guida identificano la concentrazione di cloruri, la resistività del terreno e il pH come fattori di selezione. World Stainless associa punteggi di selezione più bassi ai Tipi 304/304L, condizioni intermedie ai Tipi 316/316L o 444, condizioni più severe al Tipo 317L e ambienti altamente aggressivi al 904L, agli acciai superduplex e alle leghe al 6% di molibdeno. Questa progressione è un quadro di preselezione, non un sostituto dell’analisi dell’esposizione.
La temperatura può essere determinante. La vaiolatura e la corrosione interstiziale diventano più probabili quando le soluzioni contenenti cloruri si riscaldano, mentre l’evaporazione può concentrare i sali sulle superfici bagnate solo in modo intermittente. Gli spruzzi costieri, i sali disgelanti, la condensa acida e le atmosfere inquinate comportano rischi diversi rispetto all’immersione in acqua pulita. Una lega selezionata per un serbatoio interno può quindi risultare inadatta in corrispondenza di una flangia esterna, anche quando entrambi i componenti entrano in contatto con l’acqua.
Meccanismo, esposizione e progettazione come sistema unico
Sequenza di selezione basata sul sistema
- Meccanismo Stabilire se prevalgono la vaiolatura, la corrosione in fessura, la fessurazione, l’attacco galvanico o la corrosione generalizzata.
- Esposizione Definire cloruri, temperatura, pH, ossigeno, depositi, bagnatura e asciugatura.
- Progettazione Esaminare drenaggio, giunti, fessure, accoppiamento dei materiali e sollecitazioni.
- Fabbricazione Tenere conto della colorazione termica delle saldature, della contaminazione, del trattamento termico e della finitura superficiale.
La selezione del grado dovrebbe iniziare dal meccanismo previsto, collegando poi tale meccanismo all’esposizione e alla progettazione del componente. La British Stainless Steel Association afferma che la criccatura da tensocorrosione richiede una sollecitazione di trazione insieme a specifici fattori ambientali. Le tensioni residue di saldatura, la deformazione di formatura, i carichi di assemblaggio e la pressione applicata possono fornire la componente di trazione; i cloruri, la temperatura e la suscettibilità della lega forniscono la componente ambientale. Il semplice aumento del contenuto di cromo non elimina questo rischio combinato.
Anche la corrosione galvanica dipende dall’assieme, non da un singolo grado considerato isolatamente. Il contatto elettrico tra l’acciaio inossidabile e un metallo meno nobile, un elettrolita conduttivo e un rapporto sfavorevole tra le aree possono accelerare l’attacco sull’elemento anodico più piccolo. L’isolamento, il drenaggio e l’abbinamento dei materiali possono essere importanti quanto la modifica del grado di acciaio inossidabile.[3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM International. ASTM G78-95, 1995.
La norma ASTM G78-95 fornisce procedure per identificare le condizioni potenzialmente responsabili della corrosione interstiziale e per confrontare la resistenza relativa alla corrosione interstiziale di leghe inossidabili a base di ferro e di nichel in specifici ambienti acquosi contenenti cloruri. L’espressione «ambienti specificati» è fondamentale. Un risultato ottenuto con tale metodo costituisce un’evidenza relativa a un’esposizione definita e a una determinata configurazione del provino, non un certificato universale di idoneità all’esercizio.
Domande sull’esposizione da registrare
- Cloruri In che modo i cloruri entrano, si concentrano e rimangono sulla superficie?
- Temperatura Quali temperature normali, anomale e dei punti caldi locali si verificano?
- Ossigeno Dove differisce l’accesso dell’ossigeno attraverso il componente?
- Geometria Dove si trovano guarnizioni, giunti sovrapposti, filettature, depositi o contatti con i supporti?
- Sollecitazioni Quali sollecitazioni residue, applicate o termiche di trazione rimangono?
- Manutenzione La superficie può essere drenata, pulita e ispezionata?
La selezione pratica richiede quindi di chiedersi dove si raccoglie l’acqua, se i depositi si asciugano e si bagnano nuovamente, come penetrano i cloruri, quali temperature si verificano, se l’accesso dell’ossigeno differisce da una zona all’altra della superficie e quali tensioni rimangono dopo la fabbricazione. Un’applicazione strutturale in ambiente costiero può giustificare l’impiego del 1.4401 o di un idoneo grado duplex al posto del 1.4301 quando sia plausibile la presenza di sale disgelante o di depositi marini, come indicato dalle linee guida per gli acciai inossidabili strutturali. Una fessura sigillata può comunque richiedere una riprogettazione, un sistema di drenaggio, un diverso dettaglio del giunto o una lega differente.
La resistenza alla corrosione è quindi il risultato di un sistema. La composizione chimica determina il potenziale di passività; l’esposizione mette alla prova la pellicola; la fabbricazione e le sollecitazioni modificano le condizioni locali; la progettazione determina se l’ambiente può essere rimosso o finisce per concentrarsi. La selezione del grado è corretta solo quando tutti e quattro questi aspetti vengono considerati congiuntamente.
La metallurgia alla base della passività e dell’attacco localizzato
L’acciaio inossidabile resiste alla corrosione perché la sua superficie può formare un sottile film di ossido ricco di cromo. Questo film passivo ha uno spessore di appena pochi nanometri, ma separa il metallo dall’acqua, dall’ossigeno disciolto e dagli ioni aggressivi. La passività non è uno scudo permanente. I cloruri possono penetrare nei punti deboli del film e una piccola area danneggiata può diventare anodica, mentre la superficie passiva circostante agisce da catodo. Il risultato è un attacco localizzato: un alveolo o una fessura che possono approfondirsi mentre la superficie visibile rimane in gran parte invariata.[4] Corrosion mechanisms in stainless steel. British Stainless Steel Association. BSSA technical library.
La British Stainless Steel Association identifica la vaiolatura, la corrosione per fessurazione, la corrosione intergranulare, la tensocorrosione, la corrosione galvanica e la corrosione generalizzata come principali meccanismi che interessano gli acciai inossidabili. Ognuno di essi dipende da fattori che vanno oltre la composizione chimica nominale della qualità. Temperatura, concentrazione di cloruri, acidità, apporto di ossigeno, depositi, rugosità superficiale, tensioni residue, storia termica della saldatura e geometria delle fessure influenzano tutti la sopravvivenza della passività.
Ruoli dei principali elementi di lega
- Cromo
- Favorisce la formazione della pellicola passiva ricca di cromo.
- Molibdeno
- Migliora la resistenza alla vaiolatura e alla corrosione in fessura indotte dai cloruri.
- Azoto
- Contribuisce alla resistenza alla vaiolatura e rafforza gli acciai austenitici e duplex.
- Nichel
- Stabilizza l’austenite e favorisce duttilità e tenacità.
Cromo, molibdeno, azoto e nichel
Il cromo è l’elemento che conferisce all’acciaio inossidabile la capacità di formare un film passivo. Nelle qualità pratiche di acciaio inossidabile, il cromo favorisce la formazione di un film di ossido arricchito in composti del cromo, più protettivo degli ossidi di ferro che si formano sull’acciaio al carbonio ordinario. L’aumento del cromo migliora generalmente la resistenza alla corrosione generalizzata e alla vaiolatura, ma la percentuale nominale non descrive l’intera condizione superficiale. Una colorazione termica lasciata accanto a una saldatura, particelle di ferro inglobate, contaminazione dovuta alla rettifica o una superficie ruvida e danneggiata meccanicamente possono creare siti nei quali il film è meno protettivo di quanto suggerirebbe la composizione complessiva.
Il molibdeno aumenta la resistenza alla vaiolatura e alla corrosione per fessurazione indotte dai cloruri. Il suo effetto è particolarmente importante dopo che un alveolo o una fessura hanno iniziato ad acidificarsi. La chimica locale all’interno di un alveolo differisce nettamente da quella della soluzione circostante: gli ioni metallici si accumulano, l’idrolisi abbassa il pH e i cloruri migrano nella regione attiva per mantenere l’equilibrio delle cariche. Le leghe contenenti molibdeno tollerano generalmente questa chimica locale aggressiva meglio delle leghe comparabili contenenti solo cromo. Ciò non le rende immuni. Una soluzione stagnante e calda di cloruri in un giunto stretto può attaccare una qualità contenente molibdeno, mentre una superficie aperta e pulita immersa nella stessa soluzione rimane passiva.
L’azoto contribuisce alla resistenza alla vaiolatura e aumenta inoltre la resistenza degli acciai inossidabili austenitici e duplex. Nelle qualità duplex, l’azoto contribuisce a stabilizzare l’austenite durante la lavorazione e sostiene un equilibrio controllato tra austenite e ferrite. Il suo effetto benefico si riflette nell’espressione del numero equivalente di resistenza alla vaiolatura, o PREN, utilizzata per gli acciai inossidabili austenitici e duplex dalla International Molybdenum Association (IMOA):
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Il coefficiente dell’azoto è elevato, ma l’azoto non è semplicemente un sostituto di ogni altro elemento di lega. La sua concentrazione utile è limitata dalla solubilità, dall’equilibrio delle fasi e dalle condizioni di produzione. Un contenuto eccessivo o non adeguatamente controllato di azoto può contribuire alla porosità o alla formazione indesiderata di nitruri, mentre un contenuto insufficiente di azoto in una saldatura duplex può alterare l’equilibrio delle fasi e ridurre la resistenza alla corrosione localizzata.
Il nichel ha una funzione principale diversa. Stabilizza l’austenite, favorisce duttilità e tenacità e influenza il comportamento elettrochimico della superficie passiva. Il nichel non rientra nell’espressione PREN dell’IMOA, poiché il PREN è finalizzato principalmente a stimare la resistenza relativa alla vaiolatura da cloruri sulla base di cromo, molibdeno, tungsteno e azoto. Una lega ricca di nichel può quindi presentare proprietà di resistenza alla corrosione che non vengono catturate da un semplice confronto del PREN, soprattutto in presenza di acidi riducenti, soluzioni caustiche o tensocorrosione.
Resistenza alla vaiolatura e PREN
Il PREN è un utile calcolo preliminare, non una previsione della durata di servizio. Valori più elevati indicano una maggiore resistenza relativa alla vaiolatura negli ambienti contenenti cloruri, purché le qualità siano confrontate in condizioni pertinenti e ragionevolmente simili. Il numero non descrive la geometria delle fessure, la qualità della saldatura, le inclusioni, la finitura superficiale, l’attività dei cloruri, la temperatura o la durata dell’esposizione. Inoltre, dice poco sulla resistenza all’acido solforico, all’acido formico, agli alcali forti, all’erosione-corrosione o alla tensocorrosione da cloruri.
World Stainless illustra la funzione di classificazione senza presentarla come una regola universale. Le sue linee guida del 2025 sui terreni e sul calcestruzzo indicano valori PRE di 19 per 1.4301, 25 per 1.4401 e 1.4521 e 34 per il duplex 1.4462. Lo stesso documento sottolinea che, per le applicazioni interrate, devono essere considerate la concentrazione di cloruri, la resistività del terreno e il pH. Un terreno con una qualità dal PREN calcolato più elevato può comunque provocare un attacco se una fessura umida e impoverita di ossigeno intrappola i cloruri contro una superficie contaminata o rifinita in modo inadeguato.
La distinzione pratica tra vaiolatura e corrosione per fessurazione è importante. La vaiolatura inizia su una superficie esposta dopo la rottura locale del film. La corrosione per fessurazione si sviluppa in interstizi protetti sotto rondelle, giunti sovrapposti, depositi, guarnizioni o geometrie con drenaggio insufficiente. La British Stainless Steel Association afferma che la corrosione per fessurazione inizia dove la disponibilità di ossigeno è estremamente bassa. All’interno della fessura, l’esaurimento dell’ossigeno e l’idrolisi creano condizioni che mantengono una zona anodica attiva. L’ASM Handbook descrive il processo come l’interazione di reazioni elettrochimiche accoppiate, reazioni chimiche omogenee e trasporto di massa; materiale, ambiente e geometria della fessura operano quindi congiuntamente.
ASTM G78-95 fornisce procedure per identificare le condizioni probabilmente responsabili della corrosione per fessurazione e per confrontare la resistenza relativa alla corrosione per fessurazione di leghe inossidabili a base di ferro e di nichel in specifici ambienti acquosi contenenti cloruri. Questa precisazione è importante. Un risultato di prova ottenuto per una determinata soluzione di cloruri, temperatura, durata dell’esposizione e formatore di fessure non dovrebbe essere convertito in una classifica universale applicabile a ogni impianto, struttura marina o installazione interrata.
World Stainless associa bassi livelli di selezione alle qualità Tipo 304/304L, condizioni intermedie alle qualità Tipo 316/316L o 444, condizioni più severe alla qualità Tipo 317L e ambienti altamente aggressivi a qualità come 904L, superduplex e leghe al 6% di molibdeno. Questi raggruppamenti sono indicazioni per la selezione, non autorizzano a ignorare la progettazione. Drenaggio, sigillatura dei giunti, pulizia, finitura delle saldature e controllo dell’esposizione termica possono determinare se una qualità si comporta in modo vicino alla resistenza prevista.

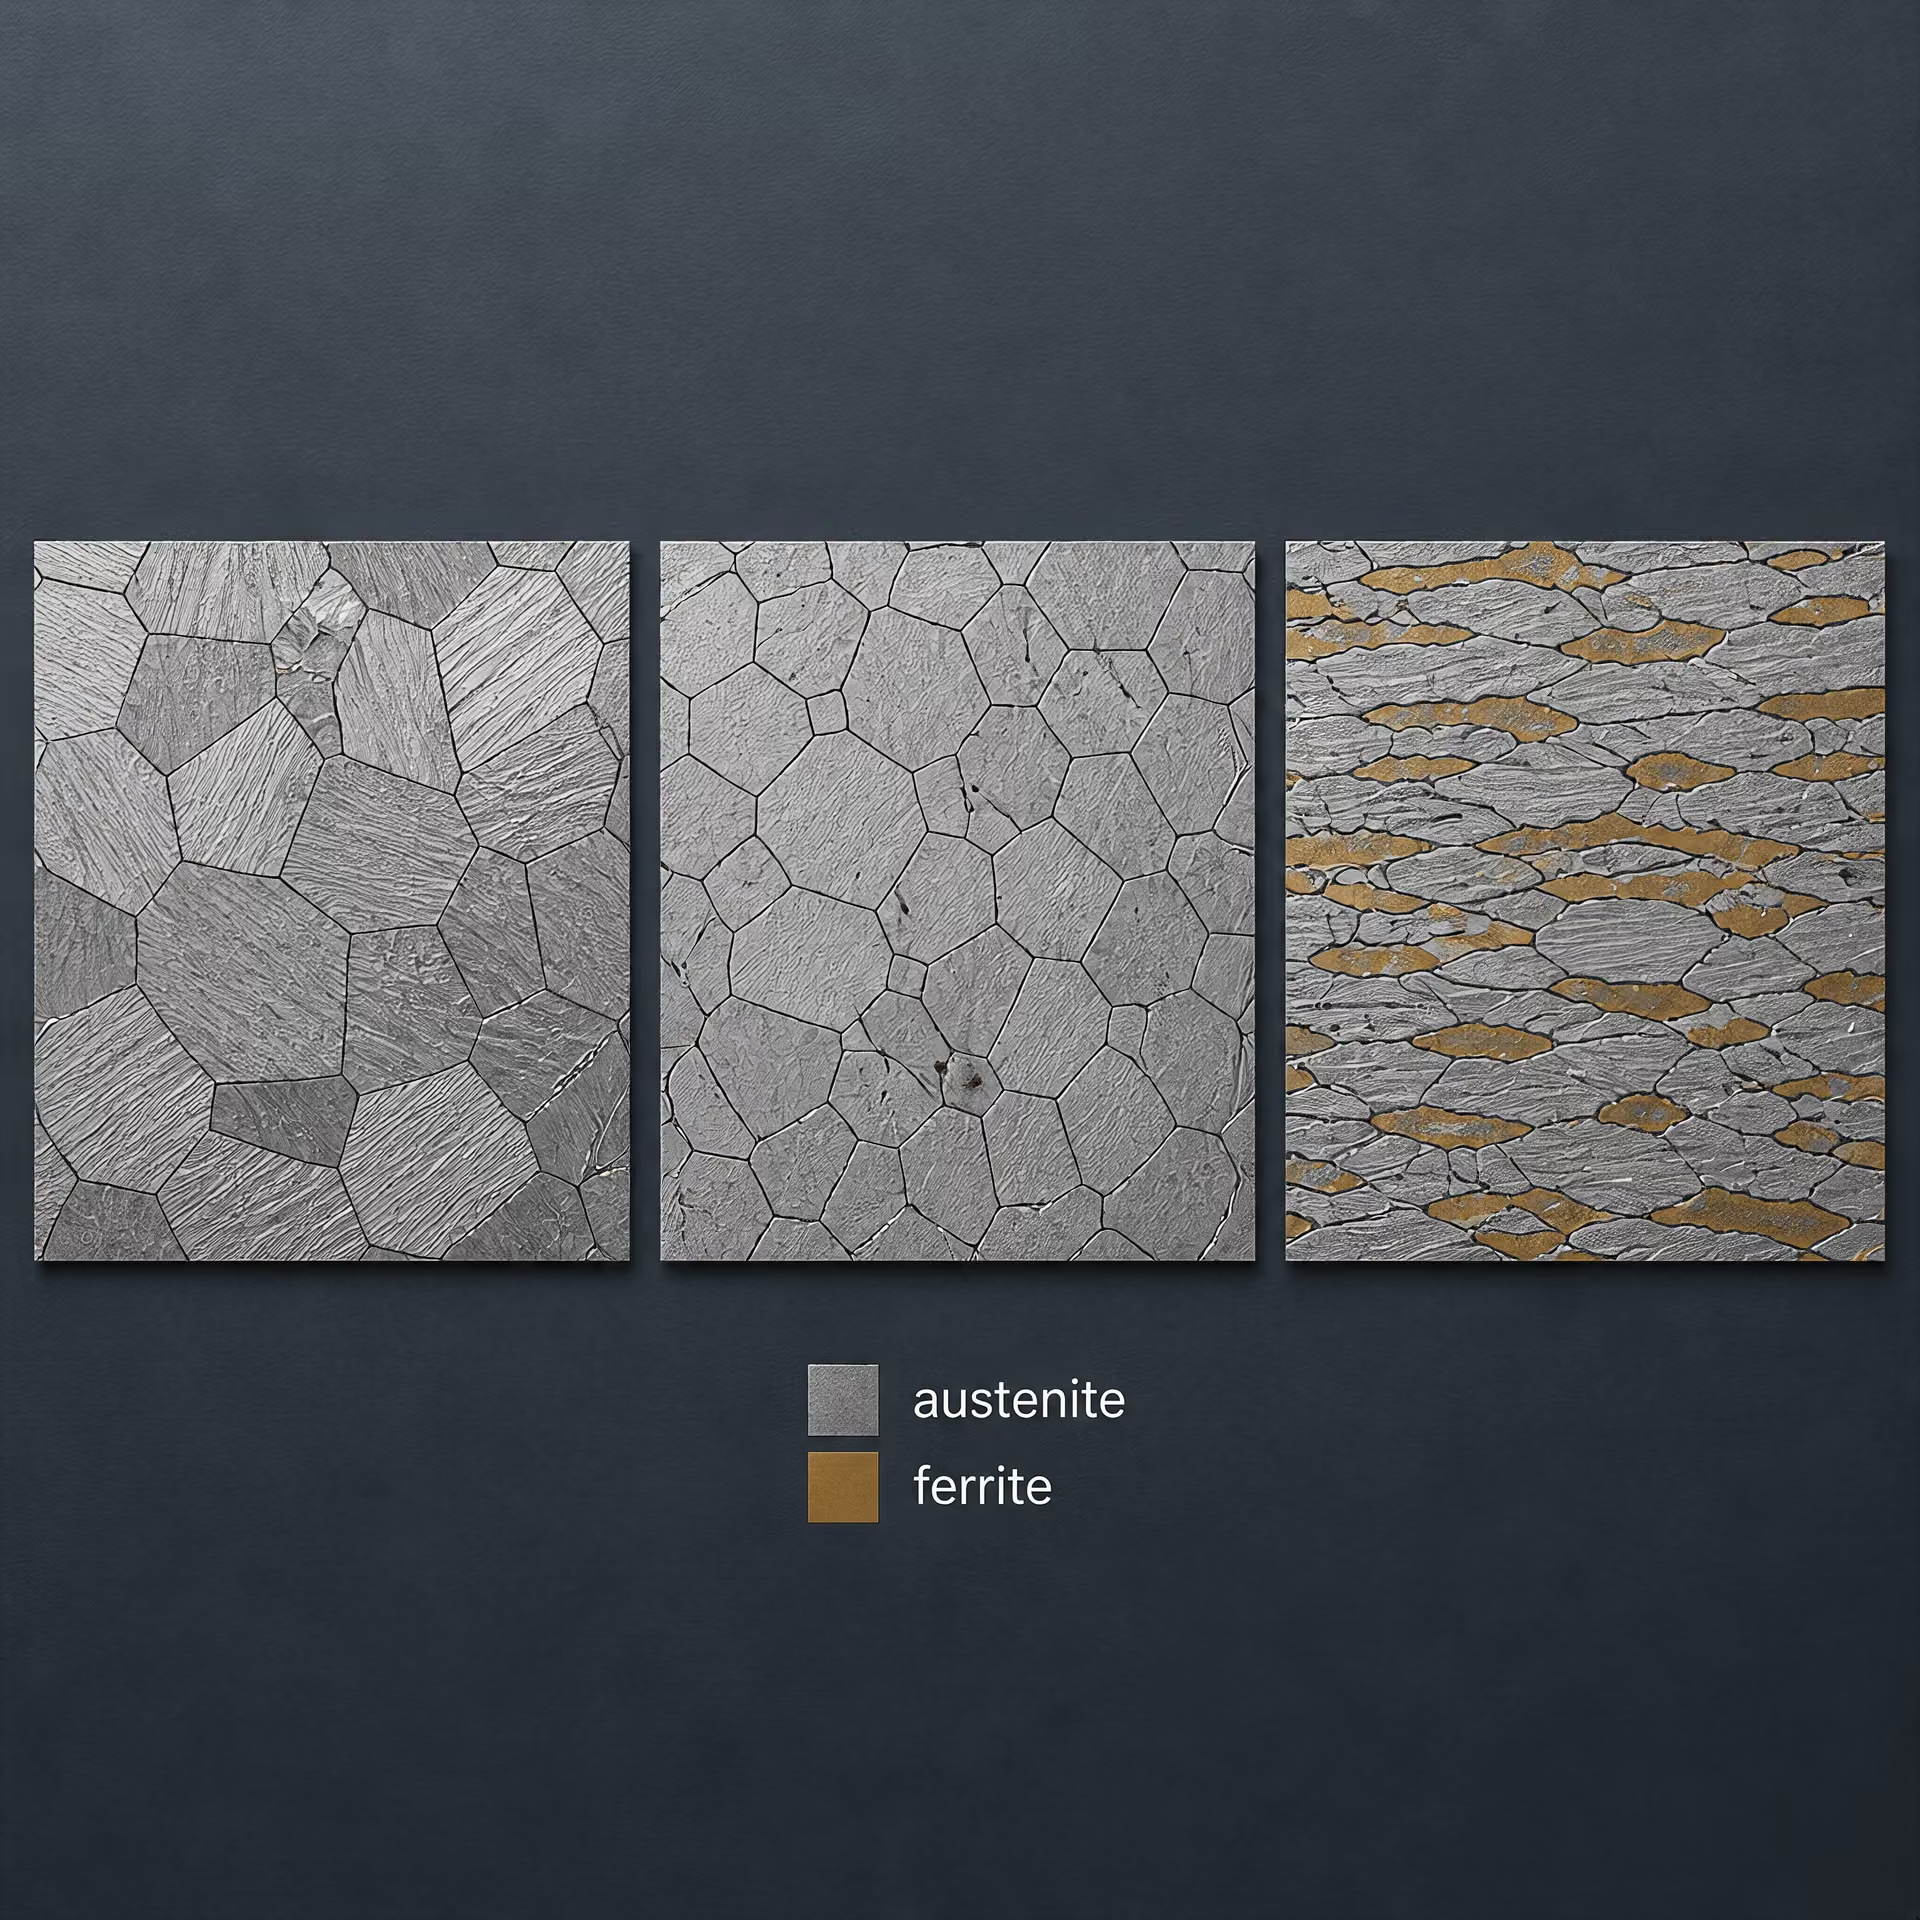
Microstrutture austenitiche, ferritiche e duplex
Gli acciai inossidabili austenitici, compresi il Tipo 304/304L e il Tipo 316/316L, presentano a temperatura di servizio una matrice austenitica cubica a facce centrate. Il nichel stabilizza comunemente questa struttura, mentre cromo, molibdeno e azoto modificano la passività e la resistenza meccanica. La loro duttilità e tenacità sono preziose nelle apparecchiature fabbricate, ma la deformazione a freddo può creare martensite indotta dalla deformazione in alcune composizioni. Durante la corrosione localizzata o l’esposizione a condizioni di tensocorrosione, questo materiale trasformato può reagire in modo diverso rispetto all’austenite circostante.
Gli acciai inossidabili ferritici presentano una matrice ferritica cubica a corpo centrato e generalmente contengono poco o niente nichel rispetto alle comuni qualità austenitiche. Il Tipo 444, per esempio, combina una struttura ferritica con aggiunte significative di cromo e molibdeno. Le qualità ferritiche evitano il problema della martensite indotta dalla deformazione associato ad alcuni acciai austenitici metastabili e offrono un’utile resistenza alla tensocorrosione da cloruri, ma i cicli termici di saldatura, l’ingrossamento dei grani e i rischi di sensibilizzazione devono comunque essere controllati. Anche la loro tenacità e il comportamento durante la fabbricazione dipendono fortemente dalla composizione e dallo spessore della sezione.
Gli acciai inossidabili duplex contengono sia ferrite sia austenite. La qualità 1.4462, comunemente designata UNS S31803/S32205 a seconda della composizione del prodotto e della specifica, è una composizione duplex ampiamente utilizzata come riferimento. Il suo comportamento alla corrosione dipende dall’equilibrio delle fasi e dalla disponibilità di cromo, molibdeno e azoto in entrambe le fasi. Una ricottura di solubilizzazione inadeguata, un raffreddamento lento o un apporto termico eccessivo durante la saldatura possono produrre nitruri di cromo, fase sigma o altre fasi intermetalliche. Queste consumano localmente gli elementi di lega e possono lasciare impoverite le regioni adiacenti, riducendo la resistenza alla vaiolatura e alla corrosione intergranulare anche se l’analisi complessiva rimane invariata.
Le inclusioni costituiscono un’altra variabile locale. Inclusioni di solfuri, particelle di ossido e residui della fabbricazione possono interrompere il film passivo e fungere da siti di innesco degli alveoli. La saldatura introduce ulteriori problematiche: colorazione termica, ossidazione, segregazione della composizione e alterazione dell’equilibrio delle fasi. Il decapaggio, la passivazione, un gas di protezione adeguato e la rimozione del ferro inglobato possono ripristinare una superficie più uniforme, ma il trattamento superficiale non può correggere una progettazione inadeguata delle fessure né una lega esposta oltre i propri limiti ambientali.
Le tensioni aggiungono un ulteriore percorso di cedimento. La British Stainless Steel Association afferma che la tensocorrosione richiede una tensione di trazione insieme a specifici fattori ambientali. Le tensioni residue di saldatura, la deformazione dovuta alla formatura a freddo e il carico applicato possono quindi essere importanti quanto la qualità nominale quando sono presenti soluzioni calde di cloruri. La selezione della qualità deve mettere in relazione la chimica con la microstruttura, la procedura di fabbricazione e la geometria di servizio. Il PREN aiuta a identificare la resistenza relativa alla vaiolatura; non sostituisce tale valutazione ingegneristica.
Corrosione generalizzata e perdita uniforme di metallo
La corrosione generalizzata è la dissoluzione relativamente uniforme del metallo su una superficie esposta. Se una parete in acciaio inossidabile perde materiale a una velocità approssimativamente costante sulla superficie bagnata, il risultato può essere stimato come velocità media di perdita di spessore, spesso espressa in mm/anno. La superficie può appannarsi, diventare ruvida o perdere la finitura originale, ma il danno non è dominato da fori nettamente definiti o da ristrette zone di attacco.
Questo meccanismo differisce dalla corrosione localizzata. La corrosione per vaiolatura rimuove il metallo da piccole aree e può perforare un componente mentre lo spessore medio rimane pressoché invariato. La corrosione interstiziale concentra l’attacco sotto guarnizioni, giunti a sovrapposizione, depositi e teste di elementi di fissaggio. La corrosione intergranulare segue i bordi dei grani suscettibili, mentre la criccatura da tensocorrosione può produrre cricche con una perdita generalizzata di metallo minima. La British Stainless Steel Association elenca la corrosione per vaiolatura, interstiziale, intergranulare, la criccatura da tensocorrosione, la corrosione galvanica e la corrosione generalizzata tra i principali meccanismi che interessano gli acciai inossidabili. La scelta del grado non può quindi basarsi su una singola indicazione di “resistenza alla corrosione”.
Gli acciai inossidabili resistono alla corrosione generalizzata perché il cromo favorisce la formazione di una sottile pellicola di ossido passivo. Tale pellicola non costituisce una barriera permanente. L’acidità, le condizioni riducenti, gli ioni alogenuri, la temperatura, la contaminazione, l’apporto termico di saldatura, i depositi superficiali e una soluzione stagnante possono impedire la ripassivazione o aumentare la velocità di dissoluzione del metallo. Le indicazioni di Outokumpu sulla corrosione considerano la composizione della lega e le condizioni di esercizio come variabili interconnesse: cromo, nichel, molibdeno, azoto e rame modificano la passività e la resistenza agli acidi, ma è la soluzione circostante a determinare se tali vantaggi rimangono efficaci.
Esposizione ad ambienti acidi e alcalini
Il servizio in ambiente acido deve essere descritto considerando più aspetti del solo pH. L’acido solforico, l’acido cloridrico, l’acido nitrico, l’acido fosforico e gli acidi organici producono reazioni differenti con l’acciaio inossidabile. Una soluzione a basso pH contenente una specie ossidante può favorire la passivazione, mentre un acido meno ossidante può dissolvere la pellicola passiva e produrre un rapido attacco generalizzato. L’acido cloridrico è particolarmente problematico perché il cloruro può destabilizzare la pellicola e favorire la corrosione localizzata anche quando la velocità media di dissoluzione appare modesta.
La concentrazione dell’acido può modificare il meccanismo oltre che la velocità. Un acciaio inossidabile può tollerare un acido ossidante diluito, ma essere attaccato rapidamente a una concentrazione intermedia e comportarsi nuovamente in modo diverso a una concentrazione molto elevata, poiché sono cambiate la conducibilità, l’attività dell’acqua e i prodotti di reazione. L’acido solforico costituisce un esempio classico: le prestazioni della lega dipendono fortemente dalla concentrazione, dalla temperatura, dall’aerazione e da impurità quali cloruri o fluoruri. Una voce di tabella relativa all’“acido solforico” priva di questi dettagli non costituisce una previsione del comportamento in servizio.
I gradi austenitici come il Tipo 304L e il Tipo 316L non sono intercambiabili nei servizi acidi. Il Tipo 316L, corrispondente a UNS S31603 e comunemente designato come 1.4404, contiene molibdeno per una maggiore resistenza all’attacco localizzato favorito dai cloruri, ma il molibdeno non lo rende universalmente resistente agli acidi riducenti. Gradi a più alta lega, tra cui il 904L, possono essere presi in considerazione quando condizioni caratterizzate da acido solforico o da miscele di acidi richiedono una maggiore resistenza, ma la loro idoneità dipende comunque dalla concentrazione e dalla temperatura.
Le soluzioni alcaline presentano generalmente un rischio di corrosione generalizzata inferiore rispetto agli acidi forti; tuttavia, “alcalino” non significa innocuo. La soda caustica o la potassa concentrate a temperatura elevata possono causare dissoluzione generalizzata, criccatura caustica o altre forme di danneggiamento assistito dall’ambiente. Gli acciai inossidabili austenitici possono inoltre subire criccatura da tensocorrosione in ambienti alcalini caldi e concentrati quando è presente una tensione di trazione. La BSSA afferma che la criccatura da tensocorrosione richiede una tensione di trazione insieme a specifici fattori ambientali; la rimozione delle tensioni residue o applicate può quindi essere importante quanto la modifica del grado.
I gradi ferritici e duplex richiedono una valutazione distinta. Il loro contenuto di cromo può favorire la passività in molti servizi alcalini, mentre il loro minore contenuto di nichel modifica l’equilibrio delle fasi e la risposta alla fabbricazione. Le zone saldate, le zone termicamente alterate e la contaminazione da carbonio possono comportarsi diversamente dal materiale di base. Le indicazioni di selezione ESDEP considerano pertanto lo stato di fabbricazione, i dettagli progettuali e l’ispezione come parti del controllo della corrosione, e non come aspetti separati dalla scelta del grado.
Effetti della concentrazione chimica e della temperatura
Concentrazione e temperatura agiscono congiuntamente. L’aumento della temperatura accelera generalmente le reazioni elettrochimiche, incrementa la diffusione e riduce il tempo necessario affinché un difetto diventi significativo. Può inoltre ridurre la solubilità dell’ossigeno e modificare la stabilità della pellicola passiva. Un grado che presenta prestazioni soddisfacenti in una soluzione fredda e bagnata intermittentemente può essere soggetto a un attacco rapido nella stessa composizione chimica mantenuta continuamente a 80 °C.
Anche la durata dell’esposizione è altrettanto importante. Un breve contatto di laboratorio può mostrare una superficie accettabile, mentre mesi di evaporazione e reintegro possono concentrare i cloruri sotto un deposito. Cicli ripetuti di bagnatura e asciugatura lasciano residui salini; una soluzione apparentemente blanda nella massa può quindi creare un ambiente locale severo in corrispondenza di una guarnizione, di un supporto o di una saldatura. Le velocità di corrosione generalizzata misurate in condizioni di completa immersione possono non rappresentare questi cicli.
L’analisi chimica dovrebbe identificare le specie principali e i rispettivi intervalli: cloruri in mg/L o come frazione massica, concentrazione dell’acido, pH, agenti ossidanti, ossigeno disciolto, fluoruri, composti dello zolfo e contaminanti. Dovrebbe inoltre indicare l’intervallo di temperatura, la pressione, la velocità di flusso, il tempo di permanenza, il modello di bagnatura, i prodotti chimici di pulizia e le condizioni durante l’arresto dell’impianto. “Acqua corrosiva” non costituisce una specifica adeguata.
Il PREN illustra perché la composizione è utile ma presenta dei limiti. L’International Molybdenum Association fornisce la seguente espressione per gli acciai austenitici e duplex: “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Un valore più elevato indica una maggiore resistenza relativa alla vaiolatura in ambienti contenenti cloruri; non calcola una velocità di corrosione uniforme, non predice la criccatura e non stabilisce la durata di servizio. La fabbricazione, la geometria degli interstizi e la temperatura possono sovvertire una semplice classificazione.
Utilizzo delle tabelle di corrosione senza interpretarle eccessivamente
Le tabelle di corrosione sono strumenti di screening, non garanzie. Le tabelle di Outokumpu e le indicazioni ESDEP sono utili quando la lega, la composizione della soluzione e la temperatura corrispondono alle condizioni pubblicate. Una classificazione come “buona”, “limitata” o “non raccomandata” riassume normalmente dati sperimentali ed esperienza operativa in un’ampia categoria. Potrebbe non tenere conto di saldature, depositi superficiali, picchi di concentrazione dei cloruri, variazioni dell’aerazione o esposizioni prolungate.
World Stainless illustra il carattere relativo dei confronti tra gradi nei terreni e nel calcestruzzo. Le sue indicazioni del 2025 riportano valori PRE pari a 19 per 1.4301, 25 per 1.4401 e 1.4521, e 34 per il duplex 1.4462, sottolineando al contempo l’importanza della concentrazione dei cloruri, della resistività del terreno e del pH per le applicazioni interrate. La stessa fonte associa bassi punteggi di selezione al Tipo 304/304L, condizioni intermedie al Tipo 316/316L o 444, condizioni più severe al Tipo 317L e ambienti altamente aggressivi al 904L, agli acciai superduplex e alle leghe al 6% di molibdeno. Si tratta di indicazioni per la selezione, non di soglie universali.
Per l’esposizione costiera o ai sali antigelo, le indicazioni per la progettazione di strutture in acciaio inossidabile identificano l’1.4401 o gradi duplex idonei come preferibili all’1.4301, poiché la deposizione di cloruri e la bagnatura rendono più probabile l’attacco localizzato. La norma ASTM G78-95, pubblicata nel 1995, fornisce procedure per identificare le condizioni che possono causare corrosione interstiziale e per confrontare leghe inossidabili in ambienti acquosi contenenti cloruri e definiti in modo specifico. Questa formulazione è importante: la prova si applica a condizioni definite.
Una decisione basata su tabelle e tecnicamente difendibile registra l’esatta designazione del grado, la forma del prodotto, il trattamento termico, lo stato della saldatura, la composizione della soluzione, la concentrazione, la temperatura e la durata dell’esposizione. Verifica quindi se il rischio dominante sia la corrosione uniforme o un meccanismo localizzato. In assenza di queste informazioni, l’affermazione “l’acciaio inossidabile è resistente” fornisce elementi troppo scarsi per supportare la progettazione.
Corrosione per vaiolatura negli ambienti contenenti cloruri
Innesco e propagazione della vaiolatura
La vaiolatura è una forma localizzata di corrosione nella quale il normale film passivo si degrada in piccole aree della superficie. L’acciaio inossidabile rimane passivo perché in aria o in acqua si forma rapidamente un ossido ricco di cromo, ma tale film non costituisce una barriera immutabile. Un ione cloruro può adsorbirsi in un punto debole, in un segno di lavorazione, in un’inclusione di solfuro, in un difetto superficiale correlato alla saldatura o sotto un deposito al di sotto del quale la chimica superficiale differisce da quella del metallo circostante. Quando il film si rompe localmente, il metallo si dissolve a partire da una piccolissima area anodica, mentre la superficie passiva circostante agisce da grande catodo.
La cavità risultante può essere inizialmente microscopica e tuttavia creare un grave problema ingegneristico. Gli ioni metallici disciolti subiscono idrolisi nella cavità, producendo acidità. Gli ioni cloruro migrano nella cavità per mantenere l’equilibrio di carica e formano specie solubili cloruro-metalliche. La cavità diventa quindi più acida e più ricca di cloruri rispetto alla soluzione massiva. Si tratta di un processo autocatalitico: la chimica generata dalla prima dissoluzione rende meno probabile la ripassivazione e accelera l’ulteriore dissoluzione. Una cavità può svilupparsi in profondità sotto una superficie apparentemente intatta; pertanto, l’ispezione visiva può sovrastimare lo spessore residuo della parete.
L’innesco e la propagazione della vaiolatura sono eventi correlati ma distinti. Una superficie può subire una breve rottura del film e ripassivarsi senza danni misurabili. La propagazione inizia quando le condizioni elettrochimiche locali rimangono sufficientemente aggressive da sostenere l’ambiente acido e concentrato in cloruri. Temperatura, potenziale, condizioni superficiali e trasporto di massa influenzano tutti tale transizione. La temperatura critica di vaiolatura, spesso determinata mediante un metodo di prova standardizzato, è quindi un risultato comparativo di prova e non una soglia operativa fissa applicabile a ogni componente.
La geometria può trasformare una piccola cavità in un problema di corrosione più esteso. Guarnizioni, giunti sovrapposti, depositi, attacchi saldati e connessioni filettate trattengono la soluzione contenente cloruri e limitano il trasporto di ossigeno. La British Stainless Steel Association identifica la corrosione per interstizi come uno dei principali meccanismi di corrosione dell’acciaio inossidabile e afferma che essa inizia nei punti in cui la disponibilità di ossigeno è estremamente bassa. Un interstizio può quindi favorire aerazione differenziale, acidificazione e concentrazione dei cloruri anche quando la superficie esposta all’esterno dell’interstizio rimane lucida. ASTM G78-95 fornisce procedure per identificare le condizioni che possono causare corrosione per interstizi e per confrontare la relativa resistenza alla corrosione per interstizi tra leghe inossidabili a base di ferro e a base di nichel in specifici ambienti acquosi contenenti cloruri. I suoi risultati non eliminano la necessità di valutare la configurazione effettiva del giunto.
La distinzione è importante durante l’ispezione e l’analisi dei cedimenti. Un componente può presentare cavità isolate, un’ampia corrosione per interstizi o entrambe. La corrosione dell’acciaio inossidabile non si limita alla vaiolatura: la British Stainless Steel Association annovera inoltre tra i principali meccanismi la corrosione intergranulare, la tensocorrosione, la corrosione galvanica e la corrosione generalizzata. La tensocorrosione, per esempio, richiede una sollecitazione di trazione insieme a specifici fattori ambientali; un valore più elevato di resistenza alla vaiolatura non esclude di per sé la formazione di cricche.
Cloruri, temperatura, acidità e condizioni ossidanti
Il cloruro è il fattore scatenante più noto perché penetra nei film passivi o ne destabilizza la struttura e si concentra facilmente nelle zone di evaporazione, negli interstizi e nei depositi superficiali. Acqua di mare, sale antigelo, salamoia, acqua di processo clorata, residui di detergenti e calcestruzzo contaminato possono tutti fornire cloruri. La concentrazione massiva dei cloruri è solo una parte dell’esposizione. Un ciclo di bagnatura e asciugatura può lasciare sale residuo mentre l’acqua evapora, mentre una superficie orizzontale con drenaggio insufficiente può mantenere un elettrolita concentrato per lunghi periodi. Le linee guida di World Stainless per l’acciaio inossidabile interrato richiedono specificamente di considerare la concentrazione dei cloruri, la resistività del terreno e il pH, invece di trattare l’esposizione al terreno come un’unica categoria.
La temperatura generalmente aumenta la velocità delle reazioni elettrochimiche e riduce il margine rispetto all’innesco della vaiolatura. Un grado che rimane passivo in acqua fresca e pulita può vaiolare alla stessa concentrazione nominale di cloruri a una temperatura più elevata. Il calore aumenta inoltre l’evaporazione e può concentrare i sali attorno alle linee d’acqua, ai bordi dell’isolamento e alle coperture delle apparecchiature. Per questo motivo, un valore dichiarato della concentrazione di cloruri senza indicazioni sulla temperatura e sulla storia di bagnatura ha un valore predittivo limitato.
Il rischio di vaiolatura dipende dall’interazione tra le variabili dell’esposizione, non soltanto dalla concentrazione dei cloruri. Strong evidence
L’acidità rende più difficile la riparazione locale del film e favorisce la dissoluzione del metallo una volta formatasi una cavità. Un pH basso può derivare dal fluido di processo stesso, da condensa acida, dall’idrolisi all’interno di una cavità o da sostanze inquinanti depositate sulla superficie. Le sostanze inquinanti sono rilevanti anche quando sono presenti in piccole quantità: solfuri, fumi industriali, polvere, depositi marini e residui di lavorazione o pulizia possono trattenere l’umidità o alterare la chimica locale. Il manuale di progettazione delle strutture in acciaio inossidabile identifica il contenuto di cloruri, la temperatura, le sostanze inquinanti, l’acidità, gli agenti ossidanti e l’ossigeno come fattori che influenzano la vaiolatura. Queste variabili interagiscono tra loro, invece di agire come interruttori indipendenti.
Le condizioni ossidanti richiedono un’interpretazione attenta. Una soluzione ossidante può innalzare il potenziale di corrosione fino a un intervallo nel quale la rottura del film passivo diventa più probabile, soprattutto in presenza di cloruri. L’ossigeno disciolto favorisce inoltre la reazione catodica necessaria alla corrosione al di fuori di una cavità attiva e crea differenze di concentrazione dell’ossigeno attorno a depositi e interstizi. Tuttavia, un interstizio completamente privo di ossigeno si comporta diversamente da una superficie esposta: l’accesso limitato dell’ossigeno può distruggere la normale condizione passiva all’interno dell’interstizio, mentre la superficie esterna rimane catodica. Gli ossidanti contenenti cloro, gli ioni ferrici e altre specie fortemente ossidanti possono essere particolarmente critici. La chimica dell’acqua, il flusso, i depositi e la geometria del componente ne determinano l’effetto.
La fabbricazione aggiunge un ulteriore insieme di variabili. La colorazione termica su una saldatura può contenere uno strato di ossido impoverito di cromo o scarsamente protettivo; il ferro incorporato proveniente da utensili in acciaio al carbonio può creare macchie di ruggine e siti galvanici locali; segni di rettifica profondi possono trattenere i cloruri. Decapaggio, passivazione, manipolazione in condizioni di pulizia e rimozione delle contaminazioni di saldatura sono misure di controllo della corrosione, non trattamenti estetici. Anche la progettazione ha la stessa importanza. Un drenaggio adeguato, superfici facilmente pulibili, l’assenza di zone stagnanti e guarnizioni correttamente compresse riducono gli effetti di concentrazione locale che innescano l’attacco.
Perché la resistenza alla vaiolatura non equivale all’immunità
Il Pitting Resistance Equivalent Number, o PREN, è un metodo utile per confrontare la composizione delle leghe destinate a servizi in presenza di cloruri. La International Molybdenum Association fornisce la seguente espressione per gli acciai austenitici e duplex:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Il cromo favorisce la passività, il molibdeno migliora la resistenza alla rottura localizzata e alla ripassivazione, mentre l’azoto contribuisce in misura significativa al valore calcolato. Il numero è utile per una preselezione dei gradi, ma non costituisce una previsione della durata in servizio. Diverse forme di prodotto, trattamenti termici, finiture superficiali, zone saldate, inclusioni, temperature, attività dei cloruri e metodi di prova possono produrre prestazioni differenti in leghe con PREN calcolati simili. L’espressione non descrive inoltre la geometria degli interstizi, le tensioni residue, i depositi o la manutenzione.
Nelle proprie linee guida del 2025 su terreni e calcestruzzo, World Stainless indica valori PREN indicativi pari a 19 per EN 1.4301, 25 per EN 1.4401 e EN 1.4521, e 34 per il duplex EN 1.4462. Tali valori mostrano in modo comparativo e chiaro l’effetto della composizione della lega. EN 1.4301, comunemente associato al Type 304, non contiene un’aggiunta intenzionale di molibdeno e presenta una resistenza calcolata inferiore alla vaiolatura da cloruri rispetto a EN 1.4401, comunemente associato al Type 316, che contiene molibdeno. EN 1.4521, comunemente associato al Type 444, raggiunge il valore citato grazie all’equilibrio tra cromo, molibdeno e azoto. Il duplex EN 1.4462 combina quantità significative di cromo e molibdeno con l’azoto e presenta il più elevato tra questi quattro valori indicativi.
Il confronto non significa che EN 1.4462 non possa vaiolare, che EN 1.4301 sia destinato a cedere sempre o che EN 1.4521 e EN 1.4401 si comportino in modo identico in ogni condizione di fabbricazione. World Stainless associa il Type 304/304L a condizioni con bassi punteggi di selezione, il Type 316/316L o 444 a condizioni intermedie, il Type 317L a condizioni più severe e gradi come 904L, superduplex e leghe al 6% di molibdeno ad ambienti altamente aggressivi. Si tratta di un quadro per la selezione, non di un confine universale tra concentrazioni di cloruri sicure e non sicure.
La progettazione per il servizio deve quindi combinare il PREN con i dettagli dell’esposizione e della costruzione. Le zone costiere soggette a spruzzi, il sale antigelo, le soluzioni calde contenenti cloruri e i giunti stagnanti richiedono generalmente un esame più attento di quanto suggerisca la loro analisi media dell’acqua. Il manuale sulle strutture in acciaio inossidabile osserva che EN 1.4401 o idonei gradi duplex dovrebbero essere preferiti a EN 1.4301 in caso di esposizione costiera o al sale antigelo, ma la scelta finale dipende comunque da temperatura, acidità, sostanze inquinanti, accesso dell’ossigeno, condizioni superficiali, saldatura e drenaggio. La resistenza alla vaiolatura costituisce un margine rispetto a un meccanismo di cedimento. Non è immunità.
Corrosione per interstizi: la geometria può vanificare la scelta di una lega idonea
Un grado di acciaio inossidabile può resistere alla corrosione sulla superficie libera e al contempo subire un attacco grave all’interno di un interstizio stretto e umido. La contraddizione è solo apparente. La resistenza alla corrosione viene misurata sulla superficie esposta, ma un interstizio crea un ambiente elettrochimico distinto, la cui chimica cambia con lo sviluppo dell’attacco. La scelta della lega rimane importante, in particolare per il contenuto di cromo, molibdeno e azoto, ma la geometria, la bagnatura, la temperatura, i cloruri, i depositi, le condizioni di fabbricazione e il drenaggio possono determinare se il film passivo rimarrà stabile.
La British Stainless Steel Association (BSSA) identifica vaiolatura, corrosione interstiziale, corrosione intergranulare, criccatura da tensocorrosione, corrosione galvanica e corrosione generalizzata come i principali meccanismi che interessano gli acciai inossidabili. La sua spiegazione della corrosione interstiziale è diretta: l’innesco avviene dove la disponibilità di ossigeno è estremamente bassa. Ciò rende una regione schermata qualcosa di più di una versione scarsamente ventilata della superficie esposta. Essa diventa un reattore chimico diverso.

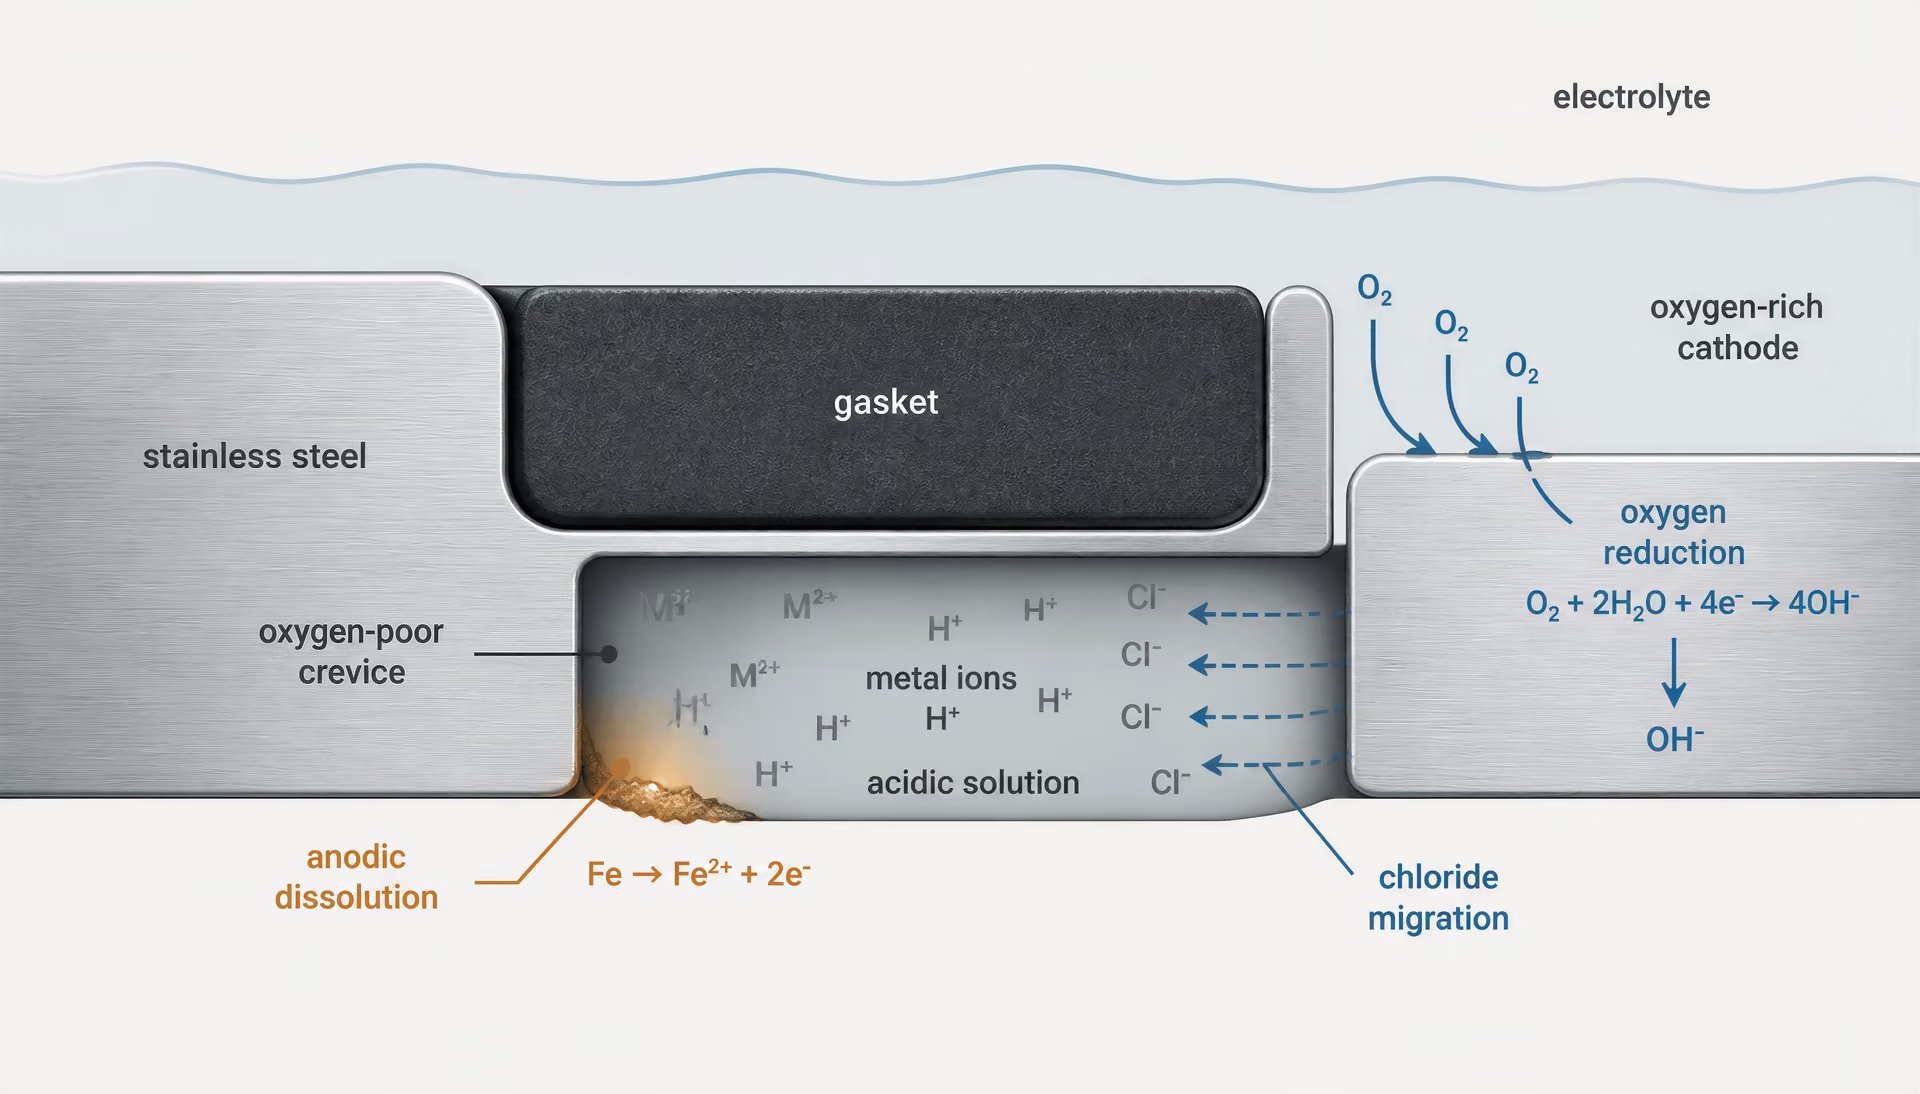
Deplezione di ossigeno e chimica all’interno di un interstizio
Un interstizio inizia solitamente come una regione stretta contenente un sottile film di elettrolita. L’ossigeno disciolto in quel liquido viene consumato dalla reazione catodica sulla superficie metallica:
All’imboccatura e sulla superficie esposta circostante, l’ossigeno può essere reintegrato dall’atmosfera o dal liquido in movimento. All’estremità chiusa, la diffusione è lenta. La reazione catodica consuma quindi l’ossigeno più rapidamente di quanto il trasporto di massa riesca a sostituirlo. L’interstizio diventa povero di ossigeno, mentre la superficie esterna rimane relativamente ricca di ossigeno.
Cella a aerazione differenziale Cella elettrochimica che si forma quando aree dello stesso metallo ricevono quantità diverse di ossigeno, rendendo comunemente anodica l’area povera di ossigeno.
Questa differenza determina una cella ad aerazione differenziale. L’area impoverita di ossigeno sostiene una minore reazione catodica e diventa anodica rispetto alla superficie esposta. Ferro, cromo e nichel si dissolvono nel sito anodico:
Gli ioni metallici rilasciati subiscono idrolisi nell’elettrolita confinato. Per esempio, le specie ferriche e ferrose possono partecipare a reazioni che generano ioni idrogeno, abbassando il pH. Gli ioni cloruro migrano nell’interstizio per mantenere la neutralità elettrica mentre si accumulano gli ioni metallici carichi positivamente. La soluzione risultante può essere acida e ricca di cloruri, condizioni che destabilizzano il film passivo ricco di cromo. Una volta iniziata la dissoluzione locale, la regione danneggiata ammette una corrente maggiore, produce più ioni metallici e diventa ancora più aggressiva.
La descrizione dell’ASM tratta la corrosione interstiziale come un processo accoppiato che coinvolge reazioni elettrochimiche, reazioni chimiche omogenee e trasporto di massa. Questa distinzione è importante. Le reazioni elettrochimiche generano specie disciolte; l’idrolisi e le altre reazioni chimiche modificano l’acidità e la speciazione; diffusione, migrazione e convezione determinano ciò che entra o esce dall’interstizio. Un calcolo basato soltanto sulla concentrazione di cloruri nella massa del liquido non tiene conto di questo feedback. Il liquido esterno può contenere un livello moderato di cloruri, mentre il liquido all’interno di un interstizio stagnante può diventare molto più acido e concentrato.
La stagnazione modifica anche gli effetti della temperatura e dell’evaporazione. Una superficie calda accelera la cinetica delle reazioni e riduce la solubilità dell’ossigeno nell’acqua. Durante l’essiccamento, i sali disciolti si concentrano; durante la riumidificazione, la salamoia concentrata può entrare in contatto con una superficie che non ha completato la ripassivazione. I cicli ripetuti di bagnamento e asciugatura sono particolarmente rilevanti sotto i depositi e nei giunti orizzontali. Possono produrre diverse esposizioni brevi e aggressive, anziché un’unica esposizione costante rappresentata da una prova con acqua in massa.
Il grado stabilisce la probabilità e la velocità di rottura del film passivo, non una durata garantita per ogni geometria. La International Molybdenum Association fornisce la formula comunemente utilizzata per gli acciai austenitici e duplex:
Il PREN è utile per la preselezione della resistenza relativa alla corrosione localizzata, ma non prevede la vita utile in esercizio del componente. Limited evidence
Un PREN più elevato indica generalmente una maggiore resistenza relativa all’innesco della vaiolatura e della corrosione interstiziale negli ambienti contenenti cloruri, ma il PREN non descrive la larghezza dell’interstizio, la chimica del deposito, i difetti di fabbricazione, la temperatura o la propagazione dopo l’innesco. È uno strumento di confronto, non un’equazione per la previsione della durata in servizio.
Giunti bullonati, guarnizioni, depositi e giunti a sovrapposizione
I collegamenti bullonati creano contemporaneamente diversi interstizi possibili: sotto una rondella, tra le superfici a contatto, sotto la testa del bullone, intorno ai filetti e sul bordo di una piastra serrata. Il grado di serraggio non è una singola proprietà del materiale. Un giunto può essere serrato saldamente durante l’assemblaggio, ma contenere avvallamenti dovuti alla rugosità, contatto incompleto, deformazioni o un percorso stretto capace di trattenere l’elettrolita. Un interstizio molto stretto può limitare il trasporto di ossigeno e creare forti gradienti di concentrazione. Un interstizio più ampio può drenare più facilmente, ma il suo comportamento dipende dall’orientamento, dalla rugosità superficiale e dalla possibilità che il liquido circoli.
Le guarnizioni possono ridurre l’esposizione oppure creare la condizione locale più severa. Una guarnizione continua e chimicamente compatibile può escludere l’acqua dal giunto. Una guarnizione discontinua, danneggiata o compressa in modo inadeguato può intrappolare liquido contenente cloruri lungo il bordo. I materiali organici delle guarnizioni possono assorbire acqua, gonfiarsi, contrarsi o degradarsi, modificando la pressione di contatto durante il servizio. La regione critica spesso non è il centro della guarnizione, bensì il perimetro bagnato, dove l’apporto di ossigeno è limitato e l’evaporazione concentra i contaminanti.
I depositi agiscono come formatori artificiali di interstizi. Il sale stradale, l’aerosol marino, i solidi di processo, i prodotti di corrosione, gli spruzzi di saldatura e i film biologici possono schermare il metallo dall’ossigeno trattenendo al contempo l’umidità. Una superficie inossidabile pulita e ben drenata può rimanere passiva e sviluppare poi un attacco locale dopo la formazione di un deposito. Il deposito non deve necessariamente essere spesso. La sua capacità di trattenere un elettrolita persistente e di impedire il reintegro dell’ossigeno è più importante delle sue dimensioni visibili.
I giunti a sovrapposizione sono particolarmente sensibili perché le lamiere sovrapposte possono contenere interfacce lunghe, strette e scarsamente drenate. La saldatura continua di tenuta può eliminare il percorso interno dell’elettrolita, a condizione che la saldatura sia continua e che il procedimento di saldatura non lasci contaminazioni inaccettabili o danni dovuti al calore. Le saldature intermittenti possono lasciare tasche non sigillate alle estremità delle sovrapposizioni. Il giunto può apparire chiuso dall’esterno pur consentendo l’ingresso capillare dell’acqua.
La progettazione deve quindi affrontare l’interstizio in sé, non limitarsi a specificare un grado più resistente alla corrosione. Un drenaggio continuo, bordi rivolti verso il basso, superfici accessibili per la pulizia e l’assenza di raccolte orizzontali di liquido riducono l’esposizione. I bordi dei giunti non devono creare tasche cieche. Quando è necessario utilizzare collegamenti bullonati, rondelle, sigillanti, dettagli delle guarnizioni e carichi di serraggio devono essere valutati come sistema. I dettagli saldati richiedono una pulizia adeguata e la rimozione delle colorazioni da rinvenimento, poiché una superficie passiva danneggiata o contaminata può fornire un sito di innesco più agevole.
Lo stesso principio si applica alla scelta del grado. World Stainless associa punteggi di selezione più bassi al Type 304/304L, condizioni intermedie al Type 316/316L o 444, condizioni più severe al Type 317L e ambienti altamente aggressivi a gradi quali 904L, superduplex e leghe al 6% di molibdeno. Tali associazioni non possono compensare un interstizio progettato male. Un giunto in Type 316L con drenaggio insufficiente può cedere dove una superficie in Type 304L liberamente esposta non cederebbe. Al contrario, può essere necessario aumentare la resistenza della lega quando l’interstizio non può essere eliminato.
Per l’acciaio inossidabile interrato, World Stainless elenca la concentrazione di cloruri, la resistività del terreno e il pH tra i fattori rilevanti per la selezione. Le sue indicazioni del 2025 relative a terreni e calcestruzzo riportano valori PRE pari a 19 per 1.4301, 25 per 1.4401 e 1.4521, e 34 per il duplex 1.4462. Questi valori aiutano a confrontare le famiglie di leghe, ma un giunto interrato a sovrapposizione, un manicotto contaminato o una tasca compatta a bassa resistività possono imporre una condizione locale più severa rispetto alla classificazione nominale del terreno.
Prove ASTM G78 e interpretazione
ASTM G78-95 è un metodo comparativo di laboratorio, non una previsione universale della durata in campo. ASTM International lo descrive come una procedura per identificare le condizioni probabilmente responsabili della corrosione interstiziale e per confrontare la resistenza relativa alla corrosione interstiziale di leghe inossidabili a base di ferro e di nichel in specifici ambienti acquosi contenenti cloruri. Il termine “specifici” è determinante per l’interpretazione. I risultati appartengono alla lega sottoposta a prova, alle condizioni superficiali, al formatore di interstizio, alla soluzione di cloruri, alla temperatura, alla durata dell’esposizione e al metodo di esame utilizzati.
Il metodo è utile quando la domanda ingegneristica è comparativa: in condizioni di esposizione definite, contenenti cloruri, e con un assemblaggio di interstizio definito, una lega presenta un numero inferiore di attacchi interstiziali o attacchi meno profondi rispetto a un’altra? Tali prove possono rivelare una graduatoria che i tassi di corrosione in immersione libera nasconderebbero. Possono inoltre mostrare se una lega proposta rimane suscettibile quando un formatore di interstizio standardizzato mantiene un contatto schermato.
Un risultato di prova non deve essere tradotto direttamente in “questo giunto durerà X anni”. Gli interstizi presenti in campo variano per pressione di contatto, larghezza, profondità, rugosità e pulizia. Sono inoltre soggetti a variazioni della concentrazione di cloruri, della temperatura, dell’apporto di ossigeno, dei carichi e dei cicli di bagnamento e asciugatura. Una guarnizione che si comporta in un certo modo in un dispositivo di laboratorio può contrarsi durante il servizio; un deposito può accumularsi gradualmente; un giunto bullonato può essere sollecitato dall’espansione termica o dalle vibrazioni.
L’interpretazione deve inoltre distinguere l’innesco dalla propagazione. Una piccola macchia, un vaiolo superficiale e una penetrazione profonda sotto la guarnizione non sono osservazioni equivalenti. L’esame deve registrare la posizione dell’attacco, il numero e la profondità, nonché la relazione con la geometria dell’interstizio, preservando al contempo le condizioni superficiali e la storia dell’esposizione. Prove comparative ripetute possono supportare una decisione sul grado, ma non eliminano la necessità di progettare evitando le tasche stagnanti.
Le tensioni aggiungono un’ulteriore via di cedimento. BSSA afferma che la criccatura da tensocorrosione richiede una tensione di trazione insieme a specifici fattori ambientali. Un interstizio può fornire la chimica aggressiva, mentre la tensione residua dovuta a formatura a freddo, saldatura, precarico dei bulloni o carichi di esercizio fornisce la condizione meccanica. Il controllo degli interstizi e la valutazione delle tensioni devono pertanto essere considerati congiuntamente, soprattutto negli ambienti caldi contenenti cloruri. La geometria può vanificare l’idoneità di una lega; una progettazione rigorosa determina se quella geometria può essere ammessa.
Corrosione galvanica e assemblaggi di metalli dissimili
La corrosione galvanica non è una proprietà fissa dell’acciaio inossidabile. È un’interazione elettrochimica tra due metalli collegati elettricamente ed esposti allo stesso elettrolita. Un metallo diventa l’anodo, dove il metallo si dissolve, mentre l’altro sostiene la reazione catodica, comunemente la riduzione dell’ossigeno. L’elettrolita trasporta la corrente ionica; il collegamento metallo-metallo trasporta la corrente elettronica. Se si interrompe uno dei due percorsi, la cella galvanica non può sostenere la corrosione.
L’errore pratico consiste nel definire universalmente un materiale come “nobile” e un altro come “attivo”. L’acciaio inossidabile può agire da catodo in un assemblaggio e da anodo in un altro. La sua posizione dipende dalla composizione della lega, dalle condizioni della superficie, dalla passivazione, dall’apporto di ossigeno, dalla concentrazione di cloruri, dalla temperatura, dal flusso, dai depositi e dal potenziale del metallo accoppiato. Il Corrosion Handbook di Uhlig tratta la corrosione galvanica come un problema di sistema, governato dai potenziali accoppiati e dal comportamento di polarizzazione dei metalli nel loro ambiente reale, non semplicemente dalle loro posizioni in una serie galvanica nominale.
Differenze di potenziale e accoppiamento galvanico
Quando l’acciaio inossidabile è accoppiato all’acciaio al carbonio in acqua aerata e conduttiva, la superficie inossidabile si comporta comunemente come l’elemento più catodico e l’acciaio al carbonio diventa l’anodo. La dissoluzione dell’acciaio al carbonio può quindi accelerare in prossimità del giunto, soprattutto quando l’area esposta dell’acciaio al carbonio è piccola e quella dell’acciaio inossidabile è grande. L’acciaio inossidabile può mostrare un attacco visibile minimo, proteggendo tuttavia il componente sbagliato a proprie spese.
È possibile anche la configurazione inversa. Una superficie passiva di acciaio inossidabile può diventare anodica rispetto a un materiale più nobile in determinate condizioni, soprattutto se il film passivo dell’acciaio inossidabile è danneggiato, destabilizzato chimicamente o confinato in una fessura contenente cloruri. Le leghe di rame, il titanio e la grafite sono esempi frequenti di materiali che possono creare condizioni galvaniche gravose per i componenti inossidabili, sebbene il risultato effettivo dipenda dalla chimica dell’acqua e dallo stato della superficie. Un elemento di fissaggio in acciaio inossidabile inserito in un grande raccordo in lega di rame non è automaticamente sicuro perché l’elemento è “inossidabile”; l’assemblaggio deve essere valutato come un sistema elettrochimico accoppiato.
La BSSA annovera la corrosione galvanica, insieme alla vaiolatura, alla corrosione interstiziale, alla corrosione intergranulare, alla fessurazione da tensocorrosione e alla corrosione generalizzata, tra i principali meccanismi che interessano gli acciai inossidabili. Questi meccanismi possono sovrapporsi. Una coppia galvanica può aumentare la corrente catodica sull’acciaio inossidabile mentre una fessura accanto al giunto diventa povera di ossigeno. La BSSA afferma che la corrosione interstiziale inizia nei punti in cui la disponibilità di ossigeno è estremamente bassa. L’acidificazione risultante e la concentrazione di cloruri all’interno della fessura possono depassivare l’acciaio inossidabile, anche quando la superficie esposta all’aperto rimane passiva.
La continuità elettrica è essenziale. Due metalli separati da un rivestimento non conduttivo, da una guarnizione o da uno strato di ossido possono presentare una scarsa interazione galvanica finché la barriera non viene perforata o bypassata da un elemento di fissaggio. Al contrario, un piccolo contatto metallico può sostenere una corrente elevata se l’elettrolita circostante fornisce un percorso continuo e conduttivo. Un giunto asciutto non è una cella galvanica attiva; un giunto bagnato collegato da acqua contaminata da sali può esserlo.
Rapporto tra le aree e continuità dell’elettrolita
| Configurazione dell’assemblaggio | Problema probabile | Controllo preferibile |
|---|---|---|
| Piccola area di acciaio al carbonio accoppiata a una grande area di acciaio inossidabile | Elevata densità di corrente anodica sull’acciaio al carbonio | Aumentare l’area anodica, isolare o modificare l’accoppiamento dei materiali |
| Piccolo elemento di fissaggio in acciaio inossidabile accoppiato a una grande piastra di acciaio al carbonio | Attacco potenzialmente inferiore dell’acciaio inossidabile, ma l’accoppiamento rimane dipendente dall’esposizione | Garantire il drenaggio, isolare e valutare i difetti del rivestimento |
| Metalli dissimili in acqua salata | Corrente galvanica attraverso l’elettrolita conduttivo | Interrompere la continuità elettrica e impedire la formazione di ponti d’acqua |
Il rapporto tra l’area catodica e quella anodica determina spesso se il danno galvanico sarà tollerabile o grave. Un’ampia superficie catodica può sostenere una reazione catodica totale considerevole, mentre la corrente anodica si concentra su un’area ridotta. Ciò produce un’elevata densità di corrente locale e un attacco rapido sull’anodo. Un piccolo bullone in acciaio inossidabile accoppiato a una grande piastra in acciaio al carbonio è generalmente meno preoccupante di un piccolo bullone in acciaio al carbonio accoppiato a una grande piastra in acciaio inossidabile, sebbene nessuna delle due configurazioni debba essere accettata senza considerare l’elettrolita e i dettagli del giunto.
Il rapporto deve essere valutato considerando l’area effettivamente bagnata, non semplicemente la superficie realizzata. Una piastra in acciaio al carbonio verniciata può presentare solo un piccolo difetto esposto, mentre una rondella in acciaio inossidabile non rivestita rimane completamente bagnata. I rivestimenti possono quindi modificare il rapporto effettivo e un rivestimento danneggiato può concentrare l’attacco nel punto privo di rivestimento. Verniciare il catodo può ridurre la corrente di pilotaggio, mentre rivestire soltanto l’anodo può creare un piccolo difetto anodico esposto, circondato da un’ampia area catodica. Questa è una trappola progettuale comune.
La continuità dell’elettrolita dipende da fattori ulteriori rispetto alla semplice presenza di acqua. La conducibilità aumenta con i sali disciolti, compresi i cloruri, e un sottile film salino può collegare metalli che in condizioni asciutte sembrano separati. Una bagnatura intermittente può essere più dannosa di un’immersione continua, perché l’evaporazione lascia depositi concentrati, seguita da una nuova bagnatura. La temperatura influenza la velocità delle reazioni e il trasporto dell’ossigeno. Il flusso può rimuovere i prodotti di corrosione e alterare la polarizzazione, mentre l’acqua stagnante consente lo sviluppo di depositi e celle di concentrazione.
Le fessure richiedono particolare attenzione. Il lato inferiore di una rondella, un giunto filettato, una giunzione a sovrapposizione o un supporto con drenaggio insufficiente possono trattenere l’elettrolita dopo che la superficie circostante si è asciugata. L’esaurimento dell’ossigeno all’interno dell’interstizio crea una cella a aerazione differenziale e la soluzione confinata può diventare più acida e più ricca di cloruri. L’ASM Handbook descrive la corrosione interstiziale come un processo accoppiato che coinvolge reazioni elettrochimiche, reazioni chimiche omogenee e trasporto di massa; geometria, materiale e ambiente ne controllano tutti il risultato. ASTM G78-95 fornisce procedure per identificare le condizioni che possono causare corrosione interstiziale e per confrontare la resistenza relativa alla corrosione interstiziale di leghe inossidabili a base di ferro e a base di nichel in specifici ambienti acquosi contenenti cloruri. Un calcolo galvanico che ignori la fessura può quindi generare una falsa sicurezza.
Isolamento, drenaggio e selezione di materiali compatibili
La prima misura progettuale è spesso geometrica anziché metallurgica: impedire che l’acqua rimanga nel punto di giunzione tra metalli dissimili. Orientare le superfici orizzontali in modo da favorire il drenaggio, sigillare o eliminare le giunzioni a sovrapposizione, evitare rondelle a forma di coppa e garantire l’accesso per l’ispezione e la pulizia. Un giunto sigillato può essere preferibile a un giunto che trattiene e fa evaporare ripetutamente acqua contenente cloruri, ma i sigillanti devono rimanere compatibili con la temperatura di esercizio, le sostanze chimiche e i movimenti previsti. Un sigillante applicato in modo inadeguato può creare una fessura nascosta invece di eliminarla.
L’isolamento elettrico può interrompere la corrente galvanica. Manicotti, rondelle, boccole e guarnizioni non conduttivi sono utili solo se rimangono integri durante l’assemblaggio e il servizio. Il sistema di isolamento deve inoltre impedire all’acqua di creare un ponte attorno alla barriera. I fori per gli elementi di fissaggio, gli spigoli vivi e i rivestimenti danneggiati richiedono attenzione, poiché un singolo bypass metallico può ristabilire l’accoppiamento. L’isolamento deve essere verificato dopo l’installazione e non dato per scontato per la sola presenza di una rondella in plastica.
La selezione dei materiali rimane comunque importante. I materiali accoppiati devono presentare potenziali di corrosione compatibili nell’elettrolita effettivo e il progetto dovrebbe evitare una piccola area anodica accoppiata a una grande area catodica. Per l’esposizione costiera o ai sali disgelanti, le linee guida per la progettazione di strutture in acciaio inossidabile identificano il Tipo 316/316L, corrispondente a EN 1.4401/1.4404 ove applicabile, o gradi duplex adeguati come preferibili al Tipo 304/304L, corrispondente a EN 1.4301/1.4307. Questa raccomandazione riguarda la corrosione localizzata provocata dai cloruri, oltre alle conseguenze galvaniche di una superficie passiva danneggiata.
I parametri del grado non sostituiscono la valutazione dell’assemblaggio. La International Molybdenum Association riporta l’espressione per gli acciai austenitici e duplex “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N”; un valore più elevato indica una maggiore resistenza relativa alla vaiolatura negli ambienti contenenti cloruri, non l’immunità dall’attacco galvanico o interstiziale. World Stainless riporta valori PRE pari a 19 per 1.4301, 25 per 1.4401 e 1.4521, e 34 per il duplex 1.4462, sottolineando al contempo l’importanza della concentrazione di cloruri, della resistività del terreno e del pH per i servizi interrati. Questi dati possono orientare la selezione del grado, ma drenaggio, isolamento, rapporto tra le aree e continuità elettrica determinano se il grado selezionato rimarrà un componente sicuro del sistema assemblato.
Corrosione intergranulare e sensibilizzazione
La corrosione intergranulare è un attacco preferenziale lungo o in prossimità dei bordi dei grani, dovuto al fatto che la chimica locale in corrispondenza di tali bordi differisce da quella all’interno dei grani. Il meccanismo non consiste semplicemente nella «corrosione del bordo del grano». Un acciaio inossidabile può rimanere passivo sulla maggior parte della propria superficie, mentre strette regioni adiacenti ai bordi diventano anodiche e si dissolvono. La sensibilizzazione è la condizione metallurgica che rende possibile questo fenomeno, generalmente dopo l’esposizione a un intervallo di temperatura che consente la precipitazione di carburi di cromo.
Zone impoverite di cromo ai bordi dei grani
Negli acciai inossidabili austenitici, il carbonio può reagire con il cromo durante l’esposizione termica formando carburi ricchi di cromo, comunemente descritti come , con il cromo quale principale costituente metallico. Questi carburi precipitano preferenzialmente ai bordi dei grani, dove la diffusione e la nucleazione sono favorite. Il cromo viene sottratto alla soluzione solida circostante, lasciando una stretta zona impoverita di cromo su ciascun lato del bordo.
Il carburo in sé non è generalmente la principale fonte dell’attacco rapido. Lo è la zona impoverita adiacente. Se la sua concentrazione di cromo diminuisce sufficientemente, essa non è in grado di ripristinare un film passivo stabile di ossido di cromo con la stessa rapidità del materiale circostante. Un elettrolita può quindi attaccare la regione del bordo, producendo un percorso di corrosione simile a una rete attraverso la microstruttura interessata. Nei casi gravi, i grani si separano fisicamente dalla matrice.
La sensibilizzazione dipende da fattori ulteriori rispetto alla sola temperatura di picco. Il tempo di permanenza alla temperatura, il tenore di carbonio, la precedente deformazione a freddo, la dimensione dei grani, la composizione della lega e la velocità di raffreddamento influenzano tutti la precipitazione dei carburi. I gradi austenitici possono diventare suscettibili dopo un’esposizione approssimativamente compresa nell’intervallo 500–850 °C, sebbene la risposta precisa tempo-temperatura vari in funzione della colata e della forma del prodotto. Un breve passaggio attraverso questo intervallo può avere conseguenze limitate in un componente sottile, mentre un ciclo termico più lento o riscaldamenti ripetuti possono produrre una zona sensibilizzata significativa.
Questo meccanismo deve essere distinto dalla vaiolatura e dalla corrosione in fessura. La vaiolatura è una rottura altamente localizzata della passività, spesso associata agli ioni cloruro. La corrosione in fessura è fortemente controllata dalla geometria confinata e dall’impoverimento di ossigeno; la British Stainless Steel Association afferma che la corrosione in fessura inizia quando la disponibilità di ossigeno è estremamente bassa. La corrosione intergranulare segue invece un percorso metallurgico creato dalla chimica dei bordi dei grani. I meccanismi possono coesistere, in particolare nei componenti saldati esposti ai cloruri, ma non costituiscono spiegazioni intercambiabili.
Cicli termici di saldatura e stabilizzazione
La saldatura è una fonte comune di sensibilizzazione, poiché la zona termicamente alterata (HAZ) è soggetta a un ciclo termico mobile anziché a un trattamento uniforme in forno. Il materiale immediatamente adiacente al bordo di fusione può entrare nell’intervallo di precipitazione dei carburi durante il riscaldamento e quindi raffreddarsi abbastanza lentamente da consentire il proseguimento della precipitazione. La banda interessata può essere stretta, irregolare e diversa sui lati opposti di un giunto. Gli spessori elevati, il forte vincolo e i cordoni di saldatura di grandi dimensioni generalmente aumentano la ritenzione di calore, ma il rischio effettivo dipende dalla temperatura tra le passate, dalla sequenza dei cordoni, dalla configurazione del giunto, dalle condizioni ambientali e dalla conducibilità termica dell’assieme.
Un elevato apporto termico non produce automaticamente corrosione intergranulare, così come un basso apporto termico non garantisce l’immunità. L’apporto termico influenza la temperatura di picco e il tempo trascorso a temperatura elevata, mentre la storia di raffreddamento determina se la precipitazione dei carburi ha il tempo di svilupparsi. La saldatura multipass può riscaldare nuovamente materiale precedentemente non interessato o parzialmente sensibilizzato. Una saldatura di riparazione può quindi creare un secondo ciclo termico in una HAZ già modificata.
I gradi a basso tenore di carbonio riducono questo rischio diminuendo la quantità di carbonio disponibile per la formazione dei carburi. Il Type 304L, comunemente designato UNS S30403, e il Type 316L, comunemente designato UNS S31603, presentano un tenore massimo di carbonio dello 0,030% secondo le specifiche di prodotto pertinenti, rispetto allo 0,08% previsto per i limiti convenzionali dei Type 304 e Type 316 in molte specifiche. Il tenore di carbonio più basso consente una saldatura più pratica senza successiva ricottura di solubilizzazione, in particolare nelle costruzioni di piccolo e medio spessore.
La designazione «L» non costituisce una garanzia universale contro la corrosione. Essa riguarda il rischio di sensibilizzazione associato alla precipitazione del carbonio; non previene la vaiolatura da cloruri, la corrosione in fessura, l’attacco galvanico, la corrosione-erosione o la tensocorrosione. La BSSA individua nella combinazione di tensione di trazione e specifici fattori ambientali una condizione necessaria per la tensocorrosione. Un recipiente saldato in Type 316L può quindi evitare l’attacco intergranulare, ma cedere per fessurazione indotta dai cloruri o per corrosione in fessura se la progettazione e l’ambiente di esercizio consentono tali meccanismi.
I gradi stabilizzati utilizzano elementi che presentano un’affinità per il carbonio maggiore di quella del cromo. Il Type 321 contiene titanio, mentre il Type 347 contiene niobio (columbio); questi elementi formano preferenzialmente carburi stabili e riducono la precipitazione dei carburi di cromo. Le loro prestazioni dipendono comunque dalla storia termica del prodotto e dalle pratiche di fabbricazione. La stabilizzazione non sostituisce un adeguato controllo della saldatura, e un’esposizione termica eccessiva o insolita può creare altre problematiche microstrutturali.
304L, 316L e considerazioni successive alla fabbricazione
La selezione del grado dovrebbe iniziare dall’ambiente di esercizio e tenere quindi conto della fabbricazione. Il Type 304L può essere adatto quando il carico di cloruri, la temperatura e la severità delle fessure sono limitati. Il Type 316L contiene molibdeno e offre generalmente una maggiore resistenza alla vaiolatura e alla corrosione in fessura associate ai cloruri, ma questo vantaggio non elimina la necessità di controllare la contaminazione delle saldature, le colorazioni termiche, le geometrie soggette a ristagno e i depositi. World Stainless colloca il Type 304/304L nelle condizioni con punteggi di selezione inferiori e il Type 316/316L o Type 444 nelle condizioni intermedie; indica il Type 317L, il 904L, le leghe superduplex e le leghe con il 6% di molibdeno per ambienti progressivamente più aggressivi.
Lo stato successivo alla saldatura è importante. La colorazione termica può contenere uno strato superficiale impoverito di cromo e ossidi che riducono la passività locale; pertanto possono essere necessari la pulizia e, ove specificato, il decapaggio o un altro trattamento superficiale approvato. I danni meccanici, le particelle di acciaio al carbonio inglobate e gli spruzzi di saldatura possono creare siti di corrosione non correlati alla sensibilizzazione classica. La ricottura di solubilizzazione può dissolvere i carburi di cromo e ripristinare una soluzione solida più uniforme, ma spesso è impraticabile per le costruzioni di grandi dimensioni e deve essere seguita da un raffreddamento rapido per evitare una nuova precipitazione.
L’ispezione dovrebbe corrispondere al meccanismo sospettato. Una saldatura visivamente pulita non dimostra che la sua HAZ sia priva di sensibilizzazione. La qualificazione della procedura, il controllo dell’apporto termico e della temperatura tra le passate, la scelta di un materiale d’apporto idoneo, la preparazione pulita del giunto e l’evitare riscaldamenti nuovamente non necessari forniscono evidenze più solide. Nella valutazione devono rientrare lo spessore della sezione e il trattamento termico successivo alla fabbricazione, oltre alla concentrazione di cloruri, alla temperatura, alla geometria delle fessure e alla durata dell’esposizione.
Il PREN può aiutare a confrontare la resistenza relativa alla vaiolatura, utilizzando l’espressione della International Molybdenum Association «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N», ma non predice la corrosione intergranulare né la durata di esercizio. La chimica dei bordi dei grani e la storia di saldatura devono essere valutate separatamente.
Criccatura da tensocorrosione
La criccatura da tensocorrosione (SCC) non è semplicemente una corrosione che si verifica in un componente sottoposto a tensione. La British Stainless Steel Association (BSSA) afferma che essa richiede una tensione di trazione insieme a specifici fattori ambientali. Sono determinanti tutti e tre gli elementi: un materiale suscettibile, un campo di tensione di trazione e un ambiente in grado di sostenere l’innesco e la propagazione della cricca. Rimuovendone uno, il caratteristico processo di criccatura può arrestarsi, sebbene possa rimanere attivo un altro meccanismo di corrosione.
La tensione può essere applicata oppure residua. La tensione di trazione applicata deriva da carichi di esercizio quali pressione, flessione, vibrazioni, vincoli termici o spostamenti imposti dall’esterno. La tensione di trazione residua rimane dopo la fabbricazione, anche quando il componente è scarico. La saldatura è una fonte comune: il metallo di saldatura e la zona termicamente alterata si contraggono durante il raffreddamento, mentre il materiale circostante ne ostacola la contrazione. Anche la deformazione a freddo, la lavorazione meccanica, la rettifica, la raddrizzatura, il montaggio a pressione e i trattamenti termici non uniformi possono lasciare tensioni di trazione in prossimità della superficie.
Questa distinzione influisce sull’ispezione e sulla progettazione. Un recipiente che appare scarico può comunque criccarsi perché i suoi giunti saldati contengono tensioni di trazione residue. Al contrario, un componente sottoposto a un carico nominale di trazione può presentare una tensione locale più elevata alla radice di una filettatura, in corrispondenza di uno spigolo vivo, di una vaiolatura, del piede di una saldatura o di un interstizio. La SCC si sviluppa generalmente come una cricca stretta o ramificata, spesso con una perdita generalizzata di metallo limitata nelle zone circostanti. La vaiolatura è diversa. Una vaiolatura è una cavità di corrosione localizzata prodotta dalla rottura del film passivo e dalla dissoluzione elettrochimica localizzata; può agire da concentratore di tensione e da sito di innesco della cricca, ma vaiolatura e SCC non sono diagnosi intercambiabili.
Requisiti combinati di tensione e ambiente
L’ambiente deve sostenere le fasi elettrochimiche e chimiche necessarie a mantenere attiva una cricca. Per l’acciaio inossidabile, l’acqua contenente cloruri costituisce una delle principali criticità, soprattutto quando l’accesso dell’ossigeno, l’evaporazione, i depositi, gli interstizi e la temperatura producono condizioni localmente aggressive. La sola concentrazione di cloruri nella massa dell’acqua non descrive adeguatamente l’esposizione. Un sottile film umido può diventare molto più concentrato quando l’acqua evapora, mentre un deposito o un giunto con guarnizione può trattenere l’umidità anche quando la superficie circostante appare asciutta.
L’ossigeno svolge un ruolo complesso. La BSSA spiega che la corrosione interstiziale inizia dove la disponibilità di ossigeno è estremamente bassa. Un interstizio può quindi stabilire una cella ad aerazione differenziale, con una regione confinata che diventa anodica rispetto alla superficie esposta. Quando l’interstizio si acidifica e concentra i cloruri, può fornire un ambiente locale fortemente aggressivo accanto a una regione sottoposta a tensione. In altri punti, l’accesso dell’ossigeno e le condizioni ossidanti possono favorire la rottura del film passivo o i fenomeni di ripassivazione. La domanda rilevante non è se l’ossigeno sia semplicemente “presente” o “assente”, bensì come varino sull’intero componente l’ossigeno, l’umidità, i cloruri e il trasporto di massa.
La geometria dell’interstizio è quindi una variabile di progettazione, non un dettaglio secondario. L’ASM Handbook descrive la corrosione interstiziale come un processo accoppiato che coinvolge reazioni elettrochimiche, reazioni chimiche omogenee e trasporto di massa. Larghezza e profondità dell’interstizio, condizioni superficiali, drenaggio e materiale a contatto con l’interstizio influenzano tutti la chimica locale. ASTM G78-95, pubblicata da ASTM International nel 1995, fornisce procedure per identificare le condizioni suscettibili di provocare corrosione interstiziale e per confrontare la relativa resistenza alla corrosione interstiziale delle leghe inossidabili a base di ferro e a base di nichel in specifici ambienti acquosi contenenti cloruri. Tali prove confrontano condizioni definite; non producono un limite universale di durata in esercizio per ogni geometria.
La SCC dovrebbe pertanto essere valutata come un problema di sistema. La BSSA annovera la vaiolatura, la corrosione interstiziale, la corrosione intergranulare, la criccatura da tensocorrosione, la corrosione galvanica e la corrosione generalizzata tra i principali meccanismi che interessano gli acciai inossidabili. Un componente guasto può presentare contemporaneamente diversi di questi fenomeni: un interstizio può concentrare i cloruri, una vaiolatura può innescarsi all’imboccatura dell’interstizio e la tensione di trazione residua può trasformare un difetto localizzato in una cricca propagante. Definire ogni macchia scura o ogni vaiolatura come “criccatura da tensocorrosione” oscura la causa e può condurre a un’azione correttiva errata.
Criccatura da cloruri negli acciai inossidabili austenitici
La SCC da cloruri è fortemente associata agli acciai inossidabili austenitici, compresi i tipi 304/304L e 316/316L, quando si verificano contemporaneamente una tensione di trazione e un ambiente idoneo contenente cloruri. La suscettibilità aumenta con la temperatura e con le condizioni che mantengono una superficie concentrata, umida e ossidante. Acqua di processo calda, depositi salini, isolamenti che si bagnano, spruzzi marini, residui di disgelanti e superfici soggette a evaporazione possono creare condizioni più severe di quanto suggerisca la composizione nominale dell’acqua.
Non esiste una singola concentrazione di cloruri né una singola temperatura che separi il servizio “sicuro” da quello “non sicuro” per ogni qualità austenitica. La composizione della lega, la deformazione a freddo, le condizioni superficiali, l’intensità della tensione, la disponibilità di ossigeno, il pH, i contaminanti, i cicli di bagnatura e asciugatura e la durata dell’esposizione modificano il risultato. Una soglia citata senza queste precisazioni non costituisce una regola di progettazione. Il manuale di progettazione delle strutture in acciaio inossidabile individua il contenuto di cloruri, la temperatura, gli inquinanti, l’acidità, gli agenti ossidanti e l’ossigeno come fattori che influenzano la corrosione localizzata; le stesse variabili possono influire sulla possibilità che un film passivo sottoposto a tensione e localmente danneggiato evolva in SCC.
La resistenza alla vaiolatura rimane importante, ma da sola non predice la SCC. La International Molybdenum Association fornisce la seguente espressione per gli acciai austenitici e duplex:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.
Un PREN più elevato indica una maggiore resistenza relativa alla vaiolatura negli ambienti contenenti cloruri, non l’immunità alla SCC né una previsione completa della durata in esercizio. Una qualità con un contenuto maggiore di molibdeno o azoto può ridurre l’innesco delle vaiolature, pur rimanendo suscettibile alla criccatura in presenza di una determinata temperatura, tensione ed esposizione ai cloruri. Al contrario, eliminare un interstizio o ridurre la tensione residua può risultare più efficace del semplice cambio di qualità.
Le famiglie ferritiche, duplex e austenitiche ad alta lega devono essere valutate in funzione dell’effettivo meccanismo di cedimento. Le qualità ferritiche non presentano la stessa suscettibilità austenitica alla SCC da cloruri, ma comportano altri vincoli relativi a saldatura, tenacità, formatura e qualità della fabbricazione. Gli acciai inossidabili duplex offrono spesso una maggiore resistenza alla corrosione localizzata indotta dai cloruri e una resistenza meccanica superiore, mentre i loro cicli termici di saldatura, l’equilibrio delle fasi e i controlli di fabbricazione richiedono particolare attenzione. Le qualità austenitiche ad alta lega, le qualità superduplex e le leghe al 6% di molibdeno possono ampliare l’intervallo di impiego in presenza di cloruri, ma la loro selezione dipende comunque da tensioni, temperatura, interstizi e fabbricazione.
World Stainless illustra la logica relativa di selezione delle qualità associando punteggi di selezione bassi ai tipi 304/304L, condizioni intermedie ai tipi 316/316L o 444, condizioni più severe al tipo 317L e ambienti altamente aggressivi a qualità quali 904L, superduplex e leghe al 6% di molibdeno. Queste categorie non garantiscono l’assenza di SCC. Costituiscono punti di partenza per correlare la famiglia della lega e la resistenza alla corrosione localizzata con l’esposizione.
Tensioni residue, temperatura e misure di mitigazione nella progettazione
La riduzione delle tensioni è spesso il metodo di controllo più diretto. I progettisti possono ridurre la tensione applicata, evitare quando possibile carichi di trazione sostenuti, aumentare i raggi agli spigoli, eliminare variazioni brusche di sezione e impedire la presenza di filettature o piedi di saldatura assimilabili a intagli. I giunti dovrebbero drenare l’acqua salata invece di trattenerla. Guarnizioni, giunti sovrapposti, collari di serraggio e depositi devono essere valutati come potenziali interstizi, soprattutto quando i cicli termici convogliano la soluzione in un’intercapedine stretta.
Il controllo della fabbricazione è altrettanto importante. Le procedure di saldatura dovrebbero limitare l’apporto termico e la distorsione dannosi, preservando al contempo la condizione metallurgica specificata. Le superfici saldate richiedono pulizia e rimozione della colorazione termica quando le condizioni di esercizio lo impongono; la rettifica non deve introdurre scanalature affilate né contaminazione spalmata. Le regioni incrudite a freddo, i bordi tagliati e le saldature riparate meritano una valutazione separata, poiché le loro tensioni residue e condizioni superficiali possono differire da quelle della lamiera base. Il trattamento termico di distensione non è automaticamente adatto a ogni qualità di acciaio inossidabile o assemblaggio saldato; occorre quindi verificarne gli effetti sulla sensibilizzazione, sull’equilibrio delle fasi, sulla distorsione e sulle proprietà meccaniche.
La temperatura richiede una valutazione esplicita. Essa accelera molte reazioni di corrosione e può rendere più concentrati i film di cloruri attraverso l’evaporazione. I sistemi di isolamento costituiscono una criticità particolare quando consentono l’ingresso e la ritenzione dei cloruri, impedendo al contempo l’ispezione. La progettazione dovrebbe considerare la temperatura massima del metallo, i punti caldi locali, i cicli di bagnatura e asciugatura e la possibilità che una corrente di processo nominalmente diluita si concentri durante l’arresto o l’evaporazione.
La selezione della qualità costituisce la parte finale della strategia di controllo, non un sostituto di una geometria e di una fabbricazione adeguate. Nel 2025 World Stainless ha riportato, nella propria guida relativa a terreni e calcestruzzo, valori PREN pari a 19 per 1.4301, 25 per 1.4401 e 1.4521 e 34 per il duplex 1.4462, sottolineando al contempo l’importanza della concentrazione di cloruri, della resistività del terreno e del pH per le applicazioni interrate. Tali valori aiutano a confrontare la resistenza alla corrosione localizzata nell’ambito di un quadro definito; non stabiliscono limiti per la SCC. La selezione dovrebbe combinare la famiglia di qualità pertinente con l’analisi delle tensioni, l’eliminazione degli interstizi, il controllo della temperatura, i dati di fabbricazione e l’ispezione volta a individuare precocemente vaiolature, difetti di saldatura e indicazioni assimilabili a cricche.
Corrosione sotto depositi, nel terreno e nel calcestruzzo
Depositi, acqua stagnante e aerazione differenziale
Una superficie in acciaio inossidabile non è soggetta a un ambiente uniforme quando fango, incrostazioni, crescita marina, solidi di processo o acqua intrappolata ne ricoprono una parte. La regione coperta diventa un anodo povero di ossigeno, mentre la superficie esposta e ossigenata agisce da catodo. Questa cella ad aerazione differenziale può concentrare l’attacco al confine del deposito o all’interno della zona coperta, anche quando l’acqua circostante è solo moderatamente aggressiva. Il deposito trattiene inoltre i cloruri, riduce il dilavamento locale e può impedire il ripristino del film passivo ricco di cromo dopo una piccola discontinuità.
L’acqua stagnante produce un risultato analogo. L’evaporazione può aumentare la concentrazione dei cloruri; l’idrolisi dei cloruri metallici disciolti può ridurre il pH; e il consumo di ossigeno all’interno di una fessura stretta può creare una composizione chimica diversa da quella misurata nella massa del liquido. ASM International descrive la corrosione in fessura come un processo accoppiato che coinvolge reazioni elettrochimiche, reazioni chimiche omogenee e trasporto di massa. La geometria è quindi importante quanto la composizione nominale della lega. Il bordo di una guarnizione, un giunto sovrapposto, una connessione filettata, una gola di saldatura, una staffa di supporto o uno scarico riempito di sedimenti possono diventare una fessura con un proprio elettrolita.
La British Stainless Steel Association afferma che la corrosione in fessura inizia quando la disponibilità di ossigeno è estremamente bassa. Una volta degradato il film passivo, la dissoluzione del metallo all’interno della fessura produce ioni con carica positiva. I cloruri migrano nell’intercapedine per mantenere l’equilibrio di carica, mentre l’idrolisi acida rende più difficile la ripassivazione. L’attacco può quindi avanzare sotto una superficie apparentemente intatta. La vaiolatura e la corrosione in fessura possono coesistere: una vaiolatura può creare una propria geometria occlusa, mentre un deposito può nascondere le vaiolature all’ispezione visiva.
La norma ASTM G78-95, pubblicata da ASTM International nel 1995, fornisce procedure per identificare le condizioni che possono causare corrosione in fessura e per confrontare la relativa resistenza alla corrosione in fessura delle leghe inossidabili a base di ferro e a base di nichel in specifici ambienti acquosi contenenti cloruri. I suoi risultati costituiscono dati comparativi di prova, non una previsione diretta della vita utile. La temperatura, la concentrazione dei cloruri, il periodo di bagnamento, il formatore di fessura, lo stato della superficie e le sollecitazioni applicate possono modificare il risultato.
La progettazione spesso controlla il primo cedimento in modo più efficace di una modesta variazione di qualità. Le superfici dovrebbero drenare anziché trattenere sedimenti, le mensole orizzontali dovrebbero essere evitate o inclinate e i giunti non dovrebbero formare interstizi non ispezionabili. Le saldature continue possono eliminare una fessura formata da un fissaggio intermittente, ma il colore di rinvenimento della saldatura e la contaminazione devono comunque essere trattati mediante un’adeguata pulizia e finitura. Un componente in 1.4301, con geometria pulita e a libero drenaggio, può offrire prestazioni migliori rispetto a una qualità nominalmente più resistente intrappolata sotto un deposito contenente cloruri. Ciò non rende 1.4301 una scelta universale; dimostra perché la selezione della lega e la progettazione dei dettagli non possono essere considerate separatamente.
I depositi possono inoltre creare effetti galvanici quando particelle di acciaio al carbonio, ossido di ferro o un elemento di fissaggio incompatibile entrano in contatto con la superficie in acciaio inossidabile. Il ferro libero non costituisce di per sé un meccanismo di corrosione dell’acciaio inossidabile, ma può macchiare la superficie, trattenere l’umidità e favorire celle locali. Le aree di fabbricazione esposte a polvere di molatura di acciaio al carbonio richiedono separazione, pulizia e ispezione prima della messa in servizio.
Acciaio inossidabile interrato e variabili del terreno
L’interramento sostituisce una superficie controllata e visibile con un elettrolita poroso variabile. L’umidità del terreno cambia in funzione delle precipitazioni, del drenaggio, del livello della falda e dell’essiccazione stagionale. I cloruri possono provenire dall’acqua marina, dai sali disgelanti, da contaminazione industriale o da materiale di reinterro contaminato. Alcuni terreni rimangono quasi asciutti e presentano elevata resistività; altri trattengono acqua conduttiva a contatto con il metallo per lunghi periodi. Un componente interrato può quindi incontrare diverse condizioni di esposizione lungo la propria lunghezza.[5] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
Le linee guida di World Stainless pubblicate nel 2025 identificano la concentrazione dei cloruri, la resistività del terreno e il pH come variabili da considerare nella selezione dell’acciaio inossidabile interrato. La resistività del terreno è un indicatore pratico della facilità con cui la corrente ionica può attraversare il terreno, sebbene non descriva l’intera composizione chimica. Una bassa resistività è comunemente associata a una maggiore umidità e a sali disciolti, mentre un’elevata resistività non garantisce la sicurezza se è presente una sacca umida contenente cloruri, una zona acida o una fessura. Il pH influisce sulla stabilità del film passivo e sulle reazioni che si verificano in corrispondenza di inclusioni, depositi e aree danneggiate.[6] Corrosion resistance of stainless steels in soils and concrete. World Stainless. World Stainless technical guidance, 2025.
Nelle proprie linee guida su terreni e calcestruzzo, World Stainless indica valori PRE comparativi pari a 19 per 1.4301, 25 per 1.4401, 25 per 1.4521 e 34 per il duplex 1.4462. Questi valori contribuiscono a mostrare l’effetto relativo della composizione della lega, ma non costituiscono regole di selezione autonome. L’International Molybdenum Association definisce l’espressione per gli acciai austenitici e duplex come “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Un valore calcolato più elevato indica generalmente una maggiore resistenza relativa alla vaiolatura indotta dai cloruri in ambienti specifici; non tiene conto del drenaggio del terreno, della geometria delle fessure, dello stato della superficie, delle correnti vaganti, dei difetti di fabbricazione o della durata del bagnamento.
La distinzione è importante per 1.4301, 1.4401, 1.4521 e 1.4462 interrati. Un confronto dei valori PRE non può stabilire una concentrazione ammissibile di cloruri per ogni terreno, né può prevedere se una saldatura, un raccordo o una zona di transizione rimarranno passivi per decenni. World Stainless presenta il Tipo 304/304L per punteggi di selezione bassi, il Tipo 316/316L o 444 per condizioni intermedie, il Tipo 317L per condizioni più severe e qualità come 904L, superduplex e leghe al 6% di molibdeno per ambienti altamente aggressivi. La scelta effettiva della qualità dovrebbe basarsi su dati del sito misurati o adeguatamente comprovati e sulle conseguenze di un eventuale cedimento.
La progettazione degli elementi interrati dovrebbe impedire la formazione di ristagni d’acqua nei punti di ingresso e tenere conto della transizione dal terreno all’aria, al calcestruzzo, alla malta o a una camera allagata. La zona di passaggio terreno-aria è spesso più esposta della sezione completamente interrata perché è soggetta a cicli alternati di bagnamento e asciugatura, accesso dell’ossigeno e concentrazione dei sali. Il materiale di reinterro dovrebbe essere pulito, compatibile e privo di residui di acciaio al carbonio, rifiuti contenenti cloruri e prodotti chimici da costruzione. La compattazione di materiale inidoneo attorno all’acciaio inossidabile può creare un deposito permanente. È inoltre necessario esaminare il drenaggio e le interazioni catodiche con acciaio al carbonio, acciaio d’armatura o sistemi a corrente impressa vicini.
Calcestruzzo armato, cloruri e contesto della carbonatazione
L’acciaio inossidabile inglobato in calcestruzzo sano e alcalino beneficia di un ambiente passivo. Tale protezione non è assoluta. Fessure, pori, nidi di ghiaia, copriferro mal costipato e giunti possono fornire percorsi all’acqua e ai sali disciolti. Gli ioni cloruro provenienti dall’esposizione marina, da aggregati contaminati, dai sali disgelanti o dall’acqua d’impasto possono migrare verso l’armatura. Quando la concentrazione dei cloruri sull’acciaio raggiunge una condizione critica per la particolare lega e per l’ambiente del calcestruzzo, la depassivazione locale può produrre vaiolatura.
La carbonatazione segue un percorso diverso. L’anidride carbonica atmosferica reagisce con gli idrati del cemento e riduce l’alcalinità dalla superficie verso l’interno. Il calcestruzzo carbonatato può ridurre la protezione passiva disponibile per le armature convenzionali in acciaio al carbonio, ma le qualità inossidabili mantengono generalmente una resistenza utile in un intervallo più ampio di condizioni del calcestruzzo. La carbonatazione rimane importante quando coincide con la penetrazione dei cloruri, la fessurazione, un copriferro ridotto, cicli di bagnamento o fessure attorno alle connessioni dell’armatura. Non dovrebbe essere considerata una spiegazione sostitutiva per ogni cedimento dell’armatura.
Il calcestruzzo può inoltre creare celle di concentrazione. Una fessura o una zona porosa può rimanere umida mentre il calcestruzzo adiacente si asciuga, e una barra che attraversa tale confine può essere soggetta a condizioni diverse di ossigeno e cloruri lungo la propria lunghezza. L’armatura in acciaio inossidabile collegata all’acciaio al carbonio può introdurre un accoppiamento galvanico, in particolare quando una piccola area inossidabile è collegata a una grande area attiva in acciaio al carbonio o quando i cloruri hanno depassivato l’acciaio al carbonio. La continuità elettrica, la disposizione delle barre, il copriferro, il controllo delle fessure e il drenaggio devono rientrare nella valutazione.
Gli stessi numeri di qualità non possono essere trasferiti da una facciata esposta all’armatura senza considerare il sistema in calcestruzzo. 1.4401 e 1.4521 hanno il valore PRE comparativo di 25 secondo World Stainless, mentre il duplex 1.4462 è indicato con un valore pari a 34; tali valori indicano la resistenza relativa della lega, non una vita utile garantita nel calcestruzzo. Il legame dei cloruri da parte del cemento, il trasporto dell’umidità, la resistività del calcestruzzo, l’ampiezza delle fessure e la temperatura influenzano tutti il momento e il punto in cui si verifica l’attacco. Dettagli che impediscono all’acqua di entrare nei giunti e prevengono l’accumulo di acque di dilavamento cariche di sali contro il calcestruzzo possono essere importanti quanto la selezione di una lega con un valore PRE più elevato.
Come vengono selezionate le qualità di acciaio inossidabile
La selezione della qualità di acciaio inossidabile è una valutazione dell’esposizione, non una classificazione delle leghe dalla più debole alla più resistente. La stessa qualità può offrire buone prestazioni in un’installazione interna pulita e ben drenata e cedere rapidamente in una fessura calda contenente cloruri. La selezione inizia quindi dal meccanismo di corrosione che può determinare la vita utile: vaiolatura, corrosione in fessura, attacco intergranulare, tensocorrosione, corrosione galvanica o corrosione generalizzata. La British Stainless Steel Association identifica tutti e sei come principali meccanismi che influenzano gli acciai inossidabili.
Una sequenza pratica pubblicata da World Stainless collega condizioni di selezione via via più severe a qualità con contenuto di lega progressivamente maggiore: Type 304/304L per valori bassi del punteggio di selezione; Type 316/316L o Type 444 per valori intermedi; Type 317L per condizioni più severe; e qualità quali 904L, superduplex e leghe al 6% di molibdeno per ambienti altamente aggressivi. Tale sequenza è condizionata. Si applica soltanto quando l’esposizione è stata definita utilizzando il metodo di selezione di riferimento di World Stainless, comprese le relative ipotesi su cloruri, temperatura, bagnatura, contaminazione e progettazione. Non costituisce una tabella universale della vita utile.
La prima domanda è se il componente proposto rimarrà asciutto, drenerà liberamente oppure tratterrà una soluzione concentrata. La concentrazione di cloruri può aumentare rapidamente con l’evaporazione dell’acqua. Una guarnizione, un giunto a sovrapposizione, una connessione filettata o un deposito possono impedire il ricambio dell’ossigeno e creare una fessura. BSSA afferma che la corrosione interstiziale inizia nei punti in cui la disponibilità di ossigeno è estremamente bassa. L’ASM Handbook descrive l’attacco risultante come un processo accoppiato che coinvolge reazioni elettrochimiche, reazioni chimiche omogenee e trasporto di massa. La geometria è importante quanto la composizione nominale della lega.
La temperatura, il pH, le specie ossidanti, gli inquinanti, lo stato superficiale, l’apporto termico di saldatura e le tensioni residue modificano quindi la selezione. ASTM G78-95, pubblicata nel 1995, fornisce procedure per identificare le condizioni che possono causare corrosione interstiziale e per confrontare la resistenza relativa alla corrosione interstiziale tra leghe inossidabili a base di ferro e a base di nichel in specifici ambienti acquosi contenenti cloruri. I suoi risultati non si traducono direttamente in una previsione della vita utile per ogni struttura fabbricata.
Type 304/304L e 1.4301
| Famiglia del grado | Posizione tipica nella selezione | Limitazione importante |
|---|---|---|
| Tipo 304/304L | Punteggi di selezione bassi | Margine limitato nelle fessure contenenti cloruri |
| Tipo 316/316L o 444 | Condizioni intermedie | Ancora vulnerabili a cloruri caldi e concentrati |
| Tipo 317L | Condizioni più severe | Richiede il controllo della progettazione e della fabbricazione |
| 904L, superduplex e 6% di molibdeno | Ambienti altamente aggressivi | Non immuni all’attacco in fessura o correlato alle sollecitazioni |
Type 304 e Type 304L sono acciai inossidabili austenitici al cromo-nichel utilizzati quando l’esposizione produce un punteggio di selezione basso e la concentrazione di cloruri rimane limitata. La designazione EN 10088 1.4301 corrisponde a Type 304, mentre la variante a basso tenore di carbonio è comunemente designata 1.4307; Type 304L è la designazione ASTM/UNS utilizzata per la composizione a basso tenore di carbonio. Il basso tenore di carbonio riduce il rischio di sensibilizzazione durante la saldatura, ma non rende la lega resistente alla vaiolatura da cloruri o alla corrosione interstiziale.
La distinzione utile è tra condizioni di fabbricazione e resistenza ambientale. Type 304L può ridurre la suscettibilità alla precipitazione di carburi di cromo nelle zone termicamente alterate dalla saldatura, contribuendo così a evitare la corrosione intergranulare dopo la saldatura. Non contiene molibdeno aggiuntivo, quindi non offre uno specifico incremento, basato sul molibdeno, della resistenza all’attacco locale indotto dai cloruri. Una superficie in 304L lucidata e pulita, in un’applicazione interna ventilata, presenta un problema di corrosione diverso da quello di una flangia in 304L sotto una guarnizione contaminata da sale.
World Stainless assegna a 1.4301 un valore PRE pari a 19 nelle proprie linee guida del 2025 relative a terreni e calcestruzzo. In questo contesto, PRE è un indicatore comparativo, non una previsione della velocità di penetrazione o della vita utile di progetto. La International Molybdenum Association definisce l’espressione comunemente utilizzata per gli acciai austenitici e duplex come “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” Poiché 1.4301 contiene poco o nessun molibdeno e una quantità relativamente limitata di azoto, il suo valore calcolato è inferiore a quello delle qualità contenenti molibdeno o legate con azoto.
Type 304/304L costituisce pertanto un punto di partenza razionale per servizi con basso tenore di cloruri, bassa temperatura, buon drenaggio e fabbricazione controllata. Diventa una scelta poco adatta quando depositi, acqua stagnante, sale disgelante, aerosol marino o fessure strette sono elementi centrali della progettazione. La pulizia superficiale e il drenaggio possono essere più importanti di una piccola differenza nominale nella composizione.
Type 316/316L, 1.4401 e 1.4404
Type 316 e Type 316L aggiungono molibdeno al sistema austenitico cromo-nichel. Il molibdeno aumenta la resistenza alla vaiolatura e alla corrosione interstiziale assistite dai cloruri rispetto a Type 304, sebbene non elimini nessuno dei due meccanismi. La designazione EN 10088 1.4401 corrisponde a Type 316, mentre 1.4404 corrisponde a Type 316L a basso tenore di carbonio. Il minore tenore di carbonio di 1.4404 favorisce le costruzioni saldate riducendo il rischio di sensibilizzazione; non deve essere interpretato come un aumento generale della resistenza a ogni ambiente corrosivo.
World Stainless assegna a 1.4401 un valore PRE pari a 25 nelle proprie linee guida del 2025, rispetto a 19 per 1.4301. Il divario numerico è utile per un confronto relativo all’interno di un quadro definito di materiali e cloruri, ma non specifica la temperatura critica di vaiolatura, la soglia di corrosione interstiziale o la concentrazione ammissibile di cloruri per un componente reale. Tali valori dipendono dalla finitura superficiale, dalle inclusioni, dalle saldature, dai depositi, dalla chimica della soluzione e dal metodo di prova.
Type 316/316L è associato a punteggi di selezione intermedi nella sequenza di World Stainless. La qualità può essere adatta all’esposizione atmosferica marina, a molti impieghi con acque di processo e a condizioni in calcestruzzo o nel terreno che superano l’intervallo ipotizzato per Type 304, a condizione che il componente dreni e che la temperatura sia controllata. Rimane vulnerabile in presenza di cloruri caldi e concentrati e in fessure strette e stagnanti. Un recipiente in 316L con depositi contenenti cloruri in corrispondenza di una linea di liquido calda può subire un attacco locale anche quando la sua composizione globale è pienamente conforme.
Il manuale per la progettazione di strutture in acciaio inossidabile citato nella base documentale della ricerca identifica il tenore di cloruri, la temperatura, gli inquinanti, l’acidità, gli agenti ossidanti e l’ossigeno come fattori che influenzano la vaiolatura. Inoltre, colloca 1.4401 o qualità duplex idonee prima di 1.4301 per l’esposizione costiera o al sale disgelante. Tale raccomandazione richiede comunque attenzione alla qualità della saldatura, ai dettagli delle fessure e ai contatti galvanici. Un giunto tra metalli dissimili può concentrare l’attacco sul componente meno nobile o su una superficie passiva danneggiata.
444, 317L, 904L, qualità duplex e qualità al 6% di molibdeno
Type 444 è un acciaio inossidabile ferritico contenente molibdeno, comunemente associato alla designazione EN 1.4521. La sua struttura ferritica evita la matrice austenitica ricca di nichel e offre un’utile resistenza alla vaiolatura da cloruri e alla tensocorrosione in ambienti selezionati. Non è un semplice sostituto di Type 316L: il comportamento alla formatura, la tenacità della saldatura, la dilatazione termica e i limiti di fabbricazione sono differenti. World Stainless riporta per 1.4521 un valore PRE pari a 25, lo stesso valore indicato per 1.4401 nelle proprie linee guida del 2025 relative a terreni e calcestruzzo. Tale uguaglianza non significa che le prestazioni siano identiche per ogni geometria o meccanismo di corrosione.
Type 317L è una qualità austenitica con maggiore tenore di molibdeno, destinata a condizioni più severe rispetto all’intervallo 304/304L e 316/316L. La sua selezione dipende dal fatto che il molibdeno e il cromo aggiuntivi affrontino o meno l’esposizione determinante a cloruri o ad agenti chimici. Richiede comunque una fabbricazione a bassa contaminazione e una progettazione razionale delle fessure. Se si verificano contemporaneamente tensione di trazione e un ambiente specifico, la tensocorrosione rimane una problematica distinta; BSSA afferma che la fessurazione richiede tensione di trazione insieme a specifici fattori ambientali. Il solo aumento del PREN non elimina tale requisito.
Gli acciai inossidabili duplex combinano fasi austenitiche e ferritiche. Una qualità comune, EN 1.4462, è spesso identificata con l’acciaio inossidabile duplex di tipo 2205. La sua composizione e il tenore di azoto possono produrre una resistenza alla vaiolatura superiore a quella di 304 o 316, mentre la fase ferritica può migliorare la resistenza alla tensocorrosione da cloruri. World Stainless assegna a 1.4462 un valore PRE pari a 34, rispetto a 25 per 1.4401 e 1.4521 e a 19 per 1.4301. Le qualità duplex introducono controlli differenti: occorre gestire l’equilibrio delle fasi, la ricottura di solubilizzazione, i cicli termici di saldatura e la temperatura di fabbricazione. Una lavorazione inadeguata può ridurre la tenacità o la resistenza locale alla corrosione nonostante un’analisi nominale favorevole.
904L è una qualità austenitica altamente legata, contenente quantità sostanziali di nichel e molibdeno, con il rame che contribuisce inoltre alla resistenza in determinati ambienti acidi riducenti. Appartiene all’estremo della sequenza di World Stainless relativo alle condizioni di maggiore aggressività, ma la sua selezione deve corrispondere alla chimica dell’ambiente e non basarsi soltanto sulla designazione. Le qualità superduplex combinano elevati tenori di cromo, molibdeno e azoto con la metallurgia duplex. Possono affrontare esposizioni severe ai cloruri, elevati carichi meccanici e problematiche di tensocorrosione da cloruri, purché siano rispettati i requisiti di saldatura e di controllo delle fasi.
Le qualità austenitiche al 6% di molibdeno occupano un intervallo di lega ancora più elevato. I loro tenori di cromo, molibdeno e azoto offrono una forte resistenza alla vaiolatura e alla corrosione interstiziale in soluzioni di cloruri impegnative, ma la geometria delle fessure, la temperatura e le condizioni ossidanti possono comunque determinare il cedimento. Devono essere valutate mediante prove pertinenti e dati di esercizio, non soltanto attraverso il PREN. L’equazione IMOA indica la resistenza relativa alla vaiolatura negli ambienti contenenti cloruri; non tiene pienamente conto della corrosione galvanica, dell’erosione-corrosione, dell’attacco intergranulare, dei difetti di fabbricazione o della tensocorrosione.
Per l’acciaio inossidabile interrato, World Stainless richiede specificamente di considerare la concentrazione di cloruri, la resistività del terreno e il pH. Una qualità selezionata sulla base di un punteggio senza tali misurazioni non completa il processo di selezione. La stessa disciplina si applica al calcestruzzo, alle apparecchiature di processo e alle strutture marine: definire la bagnatura e la concentrazione, identificare fessure e tensioni, tenere conto della fabbricazione, quindi selezionare la famiglia con il minor contenuto di lega che controlli il meccanismo identificato con un margine credibile. Quando l’esposizione è incerta, modificare la progettazione per eliminare le fessure stagnanti può offrire una protezione più affidabile rispetto al passaggio alla qualità immediatamente superiore.
Fabbricazione, condizioni superficiali e manutenzione come variabili della corrosione
Un grado di acciaio inossidabile non conserva invariata la propria resistenza nominale alla corrosione durante la fabbricazione e l’esercizio. Saldatura, rettifica, manipolazione, depositi e drenaggio possono alterare localmente la superficie al punto da avviare un attacco che non si verificherebbe su un provino pulito e ben rifinito. La scelta del grado rimane importante, ma non può compensare automaticamente una saldatura con colorazione termica, acciaio al carbonio inglobato, una fessura ruvida o un ripiano orizzontale che trattiene una soluzione contenente cloruri.
Questa distinzione è importante perché la corrosione degli acciai inossidabili è spesso localizzata anziché uniforme. La British Stainless Steel Association identifica vaiolatura, corrosione interstiziale, corrosione intergranulare, criccatura da corrosione sotto tensione, corrosione galvanica e corrosione generalizzata come meccanismi principali. La fabbricazione può aumentare contemporaneamente la suscettibilità a diversi di essi.

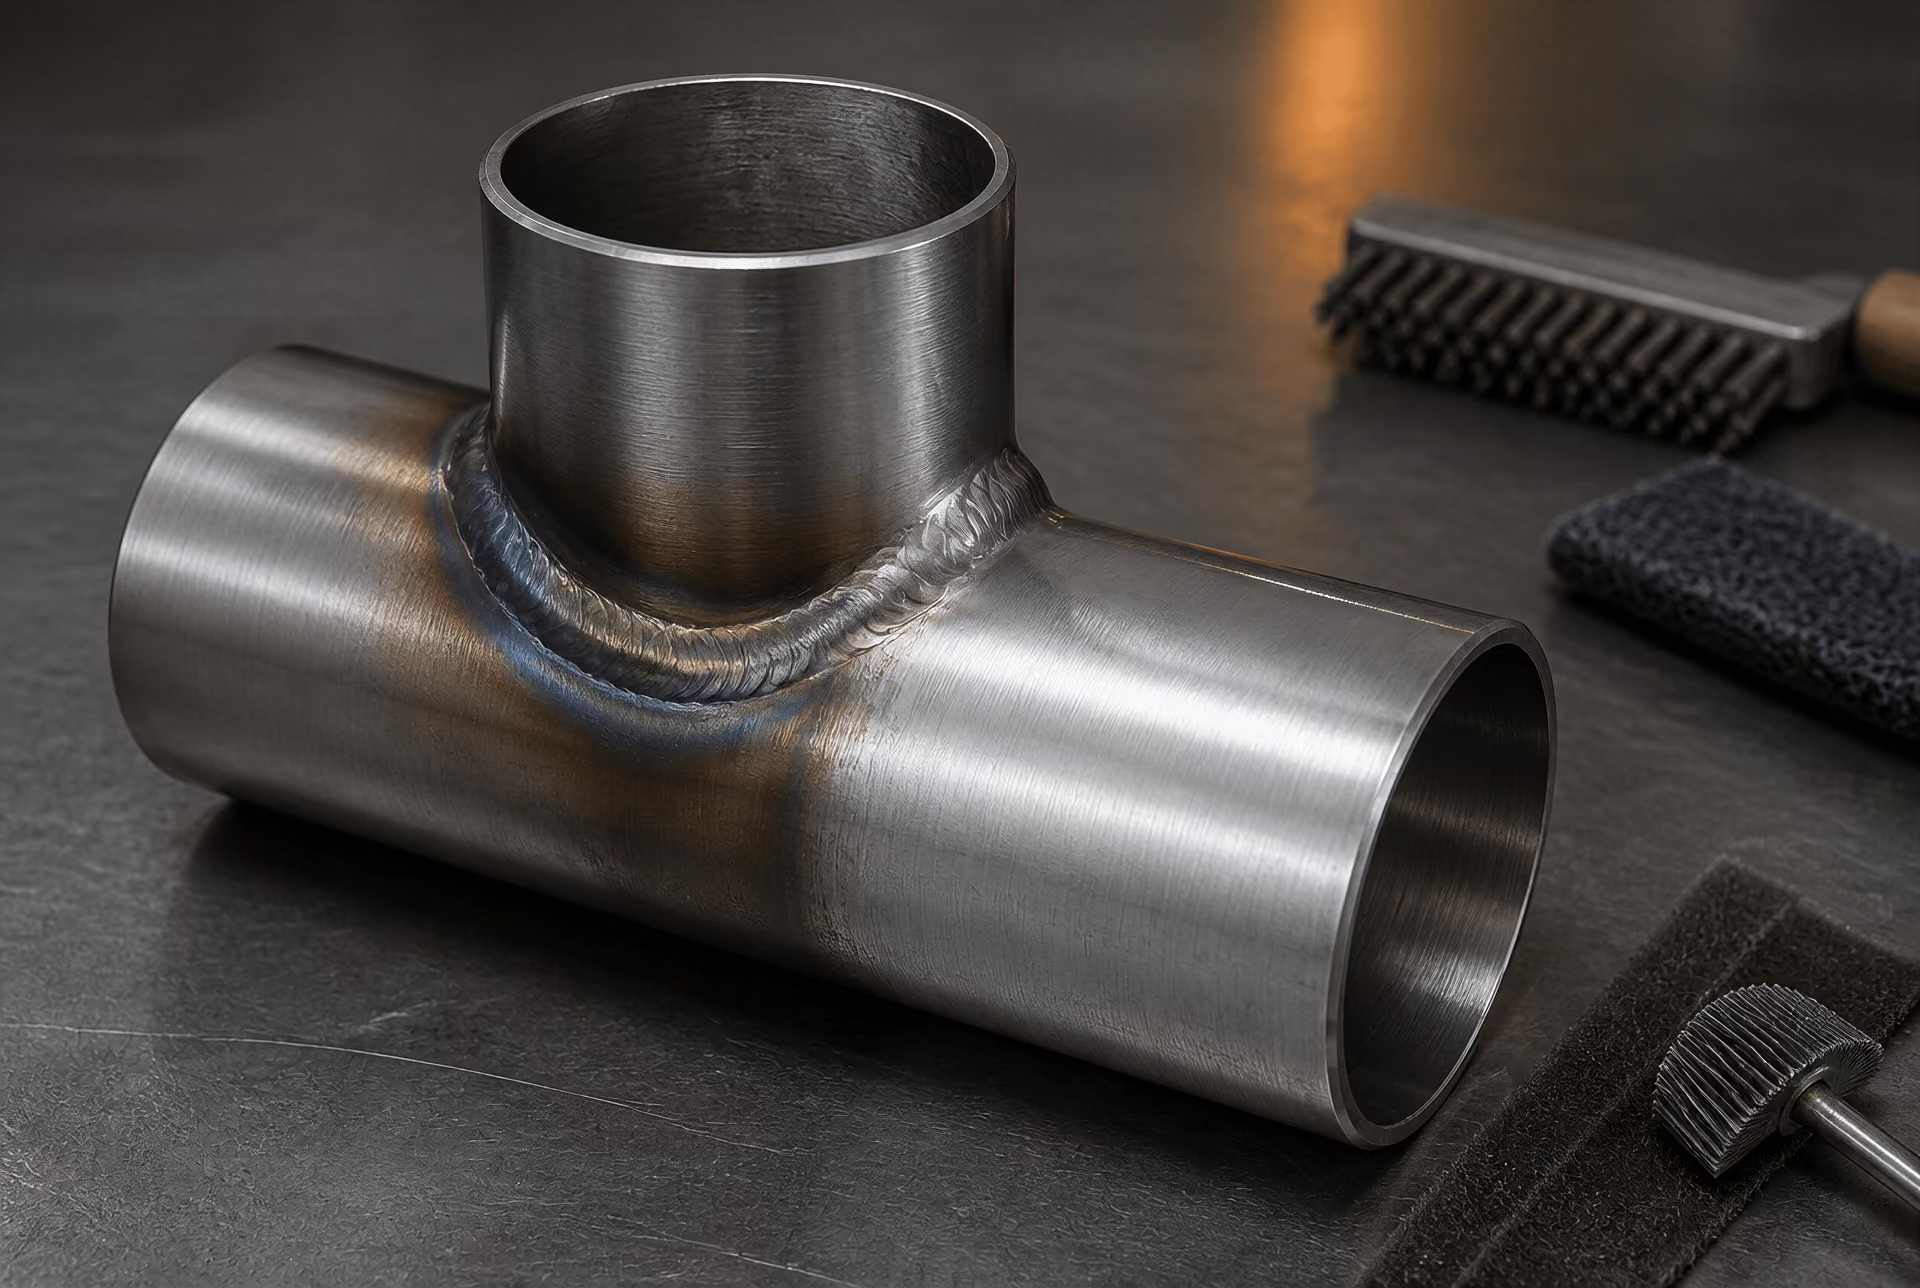
Saldatura, colorazione termica e contaminazione
La saldatura modifica sia il metallo sia il suo ossido superficiale. La colorazione termica è l’alterazione cromatica visibile prodotta dalla reazione della superficie riscaldata dell’acciaio inossidabile con l’ossigeno. Il suo colore non costituisce una misura affidabile delle prestazioni in esercizio, ma l’ossido sottostante e circostante la colorazione è generalmente meno protettivo del film passivo correttamente formato su una superficie pulita. Al di sotto dell’ossido il cromo può risultare localmente impoverito, mentre la scaglia ruvida e irregolare può trattenere umidità e cloruri. Su un componente saldato in Type 304L o Type 316L, lasciare la colorazione termica in un ambiente umido o contenente cloruri può quindi creare siti di innesco per la vaiolatura e la corrosione interstiziale.
Il trattamento post-saldatura deve essere adeguato al metodo di fabbricazione e all’ambiente di esercizio. La rimozione meccanica mediante abrasivi idonei e destinati esclusivamente all’acciaio inossidabile può eliminare la scaglia, ma, se eseguita senza cura, può anche imbrattare la superficie o introdurre solchi. Il decapaggio chimico rimuove in modo più uniforme la colorazione termica e l’ossido associato, mentre i trattamenti di passivazione possono favorire, dopo la fabbricazione, la formazione di un film passivo pulito e ricco di cromo. Si tratta di operazioni diverse: il decapaggio rimuove contaminanti e scaglia; la passivazione condiziona la superficie pulita. Il trattamento dovrebbe essere controllato per concentrazione, temperatura, tempo di esposizione e gestione dei rifiuti, anziché essere applicato come fase di pulizia non specificata.
Anche la progettazione della saldatura è altrettanto significativa. Mancanza di penetrazione, sottosquadri, sovrapposizioni, inneschi d’arco e saldature intermittenti possono formare cavità strette. Una fessura sotto un attacco saldato, una piattina di supporto o un giunto sovrapposto può rimanere bagnata dopo che la superficie circostante si è asciugata. L’ASM Handbook descrive la corrosione interstiziale come un processo accoppiato che coinvolge reazioni elettrochimiche, reazioni chimiche omogenee e trasporto di massa. La geometria controlla tali processi. Un grado a maggiore contenuto di elementi di lega non elimina la differenza di concentrazione dell’ossigeno né la chimica stagnante create da un giunto progettato in modo inadeguato.
La saldatura può influire anche sulla corrosione intergranulare. Un apporto termico eccessivo, cicli termici inadeguati o un’esposizione prolungata nell’intervallo di sensibilizzazione possono consentire la precipitazione di carburi di cromo ai bordi dei grani negli acciai inossidabili austenitici suscettibili. I gradi a basso tenore di carbonio, come Type 304L e Type 316L, riducono questo rischio, così come i gradi stabilizzati, quali Type 321 e Type 347, quando il progetto e la procedura di saldatura lo richiedono. Rimangono necessari una corretta scelta del materiale d’apporto, il controllo dell’apporto termico e una procedura di saldatura approvata. Gli acciai inossidabili duplex introducono un’ulteriore criticità: un apporto termico eccessivo o insufficiente può alterare l’equilibrio ferrite-austenite e ridurre le prestazioni locali alla corrosione o la tenacità.
La contaminazione da ferro è un difetto di fabbricazione distinto e comune. Utensili in acciaio al carbonio, spazzole metalliche, catene di sollevamento, polvere di rettifica e residui dell’officina possono lasciare ferro libero sull’acciaio inossidabile. Il substrato inossidabile può essere integro, mentre il ferro depositato arrugginisce in condizioni umide o contenenti cloruri e può produrre una fuorviante colorazione rosso-brunastra. Più importantemente, le particelle possono instaurare celle elettrochimiche locali e schermare alcune aree dall’ossigeno. Spazzole e abrasivi destinati esclusivamente all’acciaio inossidabile devono essere tenuti separati dalle attrezzature per acciaio al carbonio; le superfici devono essere protette dalla polvere e dalle scintille di rettifica. Una pulizia e un’ispezione finali dovrebbero individuare la contaminazione prima che il componente entri in servizio.
Rugosità superficiale, inclusioni e passivazione
La finitura superficiale influisce sulla facilità con cui si forma il film passivo e sulla durata della permanenza dei depositi. Profondi segni di rettifica, bave, ripiegamenti e spruzzi di saldatura aumentano l’area disponibile per la ritenzione di acqua, sali e solidi di processo. Anche la direzione di rettifica è importante. Solchi lunghi che attraversano una via di drenaggio possono trattenere liquidi, mentre graffi grossolani e disposti casualmente creano molteplici siti riparati. La finitura dovrebbe rimuovere i difetti, anziché limitarsi a lucidare intorno a essi, e la direzione finale dovrebbe favorire il drenaggio ove praticabile.
L’abrasivo deve essere adatto all’acciaio inossidabile. Gli abrasivi precedentemente utilizzati sull’acciaio al carbonio possono trasferire ferro; una rettifica surriscaldata può produrre uno strato danneggiato e ossidato; una rettifica locale aggressiva può assottigliare un componente o creare concentrazioni di tensione. Il solo aspetto liscio dimostra ben poco. L’ispezione dovrebbe comprendere i raccordi di saldatura, le fessure, gli angoli, le superfici inferiori e le aree nascoste dagli accessori.
Anche le inclusioni non metalliche presenti nell’acciaio possono diventare siti di innesco quando vengono esposte dalla lavorazione meccanica o dalla rettifica. Le inclusioni di solfuro di manganese, per esempio, possono dissolversi preferenzialmente nell’acqua contenente cloruri e lasciare piccole cavità che si sviluppano in vaiolature. Una produzione dell’acciaio di elevata pulizia riduce il rischio associato alle inclusioni, ma la fabbricazione determina comunque se le inclusioni vengono aperte, ricoperte per imbrattamento o lasciate sotto una superficie danneggiata. PREN aiuta a confrontare la resistenza relativa alla vaiolatura tra gradi idonei, ma non a prevedere la durata in esercizio di una particolare superficie graffiata o contaminata. La International Molybdenum Association riporta l’espressione per gli acciai austenitici e duplex come “PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N.” È un utile criterio per la scelta del grado, non un sostituto del controllo della superficie.
La passivazione dipende dalla pulizia e dall’accesso dell’ossigeno. Olio, adesivi, sporco d’officina, scaglia e particelle di ferro interferiscono con la formazione del film. La pulizia dovrebbe precedere la passivazione e la superficie finita dovrebbe essere risciacquata affinché i residui del trattamento non si asciughino formando depositi. World Stainless indica valori PRE pari a 19 per 1.4301, 25 per 1.4401 e 1.4521 e 34 per il duplex 1.4462 nelle proprie linee guida del 2025 relative a terreni e calcestruzzo. Tali differenze sono importanti, ma una superficie di 1.4401 rifinita in modo inadeguato può comunque vaiolare in una fessura nella quale una superficie pulita, ben drenata e di grado inferiore potrebbe rimanere integra.
Pulizia, ispezione ed eliminazione delle zone di ristagno dell’acqua
La manutenzione inizia da dettagli progettuali che consentano alle superfici di asciugarsi. Le saldature continue sono generalmente preferibili a quelle intermittenti quando queste ultime creano cavità; i giunti dovrebbero evitare sovrapposizioni non sigillate; inoltre, ripiani orizzontali, tratti morti, bulloni incassati e rondelle aderenti non dovrebbero raccogliere liquidi di processo. I fori di drenaggio devono essere sufficientemente grandi da rimanere efficaci dopo la fabbricazione e dovrebbero scaricare senza dirigere l’acqua contaminata su un altro componente. La corrosione interstiziale inizia dove la disponibilità di ossigeno è estremamente bassa, come spiega la BSSA; eliminare le zone stagnanti è quindi spesso più efficace che specificare semplicemente un grado superiore.
I depositi richiedono attenzione anche quando il grado sottostante è appropriato. I sali di cloruro provenienti dall’acqua di mare, dai prodotti antighiaccio, dagli agenti detergenti o dal contatto con le mani possono concentrarsi man mano che l’acqua evapora. Sporco, scaglia e depositi biologici trattengono l’umidità contro il metallo e creano celle di aerazione differenziale. La frequenza di pulizia dovrebbe riflettere il carico di contaminanti, la temperatura, il modello di bagnatura e le conseguenze di un eventuale guasto. Il risciacquo con acqua dolce può rimuovere i sali solubili; detergenti neutri e tamponi non contaminanti possono rimuovere lo sporco. Detergenti contenenti cloruri, acido cloridrico e lana d’acciaio sono scelte inadatte per la manutenzione ordinaria dell’acciaio inossidabile.
L’ispezione dovrebbe ricercare alterazioni cromatiche, vaiolature, macchie di ruggine, depositi nelle fessure, difetti di saldatura e aree che rimangono bagnate dopo che le superfici adiacenti si sono asciugate. Un esame visivo con ingrandimento può rivelare vaiolature che un’ispezione generale non rileva; in servizi critici possono essere giustificate la misurazione della rugosità, l’ispezione con boroscopio o la verifica dei residui di cloruri. Se viene rilevata corrosione, la sua posizione e la sua geometria dovrebbero essere registrate prima che la pulizia rimuova elementi utili per l’analisi. ASTM G78-95 fornisce procedure per identificare le condizioni che possono causare corrosione interstiziale e confrontare la resistenza relativa alla corrosione interstiziale in specifici ambienti acquosi contenenti cloruri.
Infine, la manutenzione non può eliminare tutti i rischi legati alla fabbricazione. Le tensioni residue di trazione dovute alla saldatura o alla formatura possono combinarsi con cloruri e temperatura producendo criccatura da corrosione sotto tensione; la BSSA afferma che la criccatura richiede una tensione di trazione insieme a specifici fattori ambientali. Un cambio di grado può ridurre una suscettibilità lasciando però invariati il problema della geometria, delle tensioni e dei depositi. Prestazioni durature derivano quindi dalla scelta coordinata del grado, da una fabbricazione controllata, da superfici pulite, da giunti ispezionabili e da un drenaggio affidabile.
Un Metodo Decisionale Basato sull’Ambiente di Esercizio
La selezione del grado di acciaio inossidabile dovrebbe iniziare dall’inviluppo operativo, non da un’etichetta del materiale come «marino», «costiero» o «chimico». Tali etichette condensano troppe variabili in una sola parola. Una copertura costiera riparata, una tubazione in acqua di mare continuamente bagnata, una struttura stradale contaminata da sale e un recipiente di processo contenente acido con cloruri possono essere tutti descritti come applicazioni costiere o chimiche, ma impongono condizioni di corrosione molto diverse.
La domanda pratica non è se un grado sia genericamente resistente alla corrosione. La domanda è se la sua superficie, la sua microstruttura, il suo stato di fabbricazione e il suo stato tensionale possano tollerare l’ambiente determinante per il periodo richiesto.
Definire l’esposizione prima di nominare un grado
Registrare l’esposizione come un inviluppo operativo. Iniziare dalla concentrazione di cloruri, ma non considerare un singolo valore di laboratorio o dell’acqua sfusa come rappresentativo dell’intera esposizione. I cloruri possono concentrarsi per evaporazione sotto i depositi, in corrispondenza delle linee di livello dei liquidi, all’interno dell’isolamento, sotto le guarnizioni e nei giunti stretti. Spruzzi intermittenti possono quindi essere più dannosi dell’immersione in acqua più pulita e continuamente rinnovata. Includere i picchi previsti, non soltanto la composizione media.
La temperatura influisce sulla velocità delle reazioni, sulla solubilità dell’ossigeno, sull’evaporazione e sulla stabilità dei film passivi. Registrare le temperature normali e anomale, i cicli termici e i punti caldi in prossimità di saldature o scambiatori di calore. Misurare o specificare il pH e identificare acidi, alcali, solfuri, sali ossidanti, specie riducenti e contaminanti organici. L’acido nitrico, l’ipoclorito, gli ioni ferrici e il perossido di idrogeno non impongono le stesse condizioni elettrochimiche del solo cloruro di sodio. Le condizioni ossidanti possono aumentare il potenziale di corrosione e rendere più probabile l’attacco localizzato in un ambiente contenente cloruri.
Descrivere con la stessa attenzione il grado di bagnatura. La superficie è continuamente immersa, bagnata periodicamente o nominalmente asciutta ma esposta alla condensa? Quanto rapidamente si asciuga? Sono presenti depositi di sale, fango, incrostazioni, residui di prodotto o materiale biologico? I depositi possono trattenere l’umidità e creare differenze di concentrazione o di disponibilità di ossigeno. Una superficie esterna pulita e il lato inferiore di una flangia contaminata sono ambienti diversi.
La geometria deve rientrare nella specifica. Annotare i giunti sovrapposti, le connessioni filettate, le superfici di appoggio delle guarnizioni, le teste dei bulloni, le staffe di supporto, le sacche di drenaggio e le cavità parzialmente sigillate. La British Stainless Steel Association afferma che la corrosione per interstizio inizia nei punti in cui la disponibilità di ossigeno è estremamente bassa. Tale condizione può verificarsi sotto una rondella anche quando la superficie circostante rimane lucida. L’ASM Handbook descrive la corrosione per interstizio come un processo accoppiato che coinvolge reazioni elettrochimiche, reazioni chimiche omogenee e trasporto di massa; contano tutti la larghezza e la profondità dell’interstizio, le condizioni della superficie e lo scambio della soluzione.
Le tensioni devono essere registrate, non ignorate per supposizione. Includere le tensioni residue derivanti da formatura a freddo, lavorazione meccanica e saldatura, le tensioni di trazione applicate, i carichi ciclici e il vincolo all’espansione termica. BSSA identifica la tensocorrosione come un fenomeno che richiede tensioni di trazione insieme a specifici fattori ambientali. Diventano quindi determinanti i cloruri, la temperatura e la struttura della lega. Un grado che resiste alla vaiolatura in un provino non sollecitato può comunque essere inadatto per un componente caldo, contaminato da cloruri e sottoposto a tensione di trazione costante.
Per l’acciaio inossidabile interrato o inglobato, aggiungere la resistività del terreno, la ritenzione dell’umidità, il drenaggio, il contenuto di cloruri e solfati, il pH, le condizioni redox, le correnti vaganti e il contatto con il calcestruzzo o altri metalli. World Stainless identifica specificamente la concentrazione di cloruri, la resistività del terreno e il pH come variabili di selezione per l’acciaio inossidabile interrato. Infine, identificare gli accoppiamenti galvanici: acciaio al carbonio, acciaio zincato, leghe di rame, leghe di nichel, titanio e persino riporti di saldatura possono modificare la configurazione elettrochimica. Il rapporto tra le aree, la continuità elettrica e la conducibilità dell’elettrolita determinano se l’accoppiamento galvanico sia significativo.
Lo stato di fabbricazione completa la definizione dell’esposizione. Specificare la forma effettiva del prodotto, il trattamento termico, il processo di saldatura, il metallo d’apporto, il decapaggio e la passivazione, la finitura superficiale, la rimozione delle scaglie, il controllo della contaminazione e la pulizia post-saldatura. Una lamiera ricotta in soluzione e un giunto saldato con alterazione cromatica da calore non sono superfici equivalenti. Il meccanismo determinante può essere la vaiolatura, la corrosione per interstizio, la corrosione generalizzata, la corrosione intergranulare, la corrosione galvanica o la tensocorrosione; la selezione del grado segue tale diagnosi.
Screening con PREN e tabelle di corrosione
Una volta definiti il meccanismo e l’esposizione, sottoporre a screening i gradi candidati utilizzando dati di composizione pubblicati, PREN e tabelle di corrosione. Per gli acciai inossidabili austenitici e duplex, l’International Molybdenum Association fornisce la seguente espressione:
PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N
Un PREN più elevato indica generalmente una maggiore resistenza relativa alla vaiolatura indotta dai cloruri in condizioni comparabili. Non predice una durata di esercizio garantita, una concentrazione critica di cloruri o la resistenza a ogni forma di corrosione. Inoltre, la formula non tiene conto della geometria dell’interstizio, della contaminazione superficiale, della microstruttura della saldatura, delle tensioni residue, della storia termica o degli effetti galvanici. Sono importanti i valori di azoto e la composizione da colata a colata; per le leghe contenenti tungsteno possono essere utilizzate diverse convenzioni per il PREN.
Utilizzare il PREN come indice di screening, non come limite di accettazione o rifiuto. World Stainless riporta, per il terreno e il calcestruzzo, valori di PRE pari a 19 per 1.4301, 25 per 1.4401 e 1.4521 e 34 per il duplex 1.4462. Questi valori aiutano a classificare i candidati, ma non significano che 1.4521 avrà prestazioni identiche a 1.4401 in ogni terreno o che 1.4462 sia immune all’attacco per interstizio. L’impoverimento locale di ossigeno e i depositi possono vanificare una composizione favorevole della massa del materiale.
Le tabelle di corrosione pubblicate forniscono il filtro successivo. World Stainless associa punteggi di selezione inferiori ai tipi 304/304L, condizioni intermedie ai tipi 316/316L o 444, condizioni più severe al tipo 317L e ambienti altamente aggressivi alle leghe 904L, superduplex o al 6% di molibdeno. Considerare tali associazioni come indicazioni condizionate. Il tipo 316L può essere un candidato ragionevole per un componente costiero drenato e lavato regolarmente, mentre un raccordo con interstizi esposto a cloruri caldi e concentrati può richiedere un progetto, una lega diversi o entrambi. «Grado marino» non identifica il livello di cloruri, la temperatura o il ciclo di bagnatura e asciugatura.
Verificare la tabella rispetto all’effettivo meccanismo determinante. Il PREN è utile per la vaiolatura e spesso fornisce informazioni comparative utili sulla resistenza agli interstizi, ma non consente di valutare la corrosione intergranulare causata dalla sensibilizzazione né stabilisce la resistenza alla tensocorrosione da cloruri. Un grado con minore contenuto di elementi di lega, se associato a un progetto ben realizzato e drenato, può avere prestazioni migliori di un grado con PREN più elevato intrappolato sotto i depositi. Al contrario, una superficie liscia e aperta può nascondere un rischio serio in corrispondenza di una guarnizione o di una saldatura.
Confermare la scelta con prove e norme
Le prove dovrebbero riprodurre il meccanismo di cedimento sospettato e la peggiore condizione di esercizio plausibile. Se la corrosione per interstizio è il fattore determinante, ASTM G78-95 è direttamente pertinente. ASTM International descrive questa pratica come un insieme di procedure per identificare le condizioni probabilmente responsabili della corrosione per interstizio e per confrontare la resistenza relativa alla corrosione per interstizio di leghe inossidabili a base di ferro e di nichel in specifici ambienti acquosi contenenti cloruri. I dispositivi che formano gli interstizi e le condizioni di esposizione rendono il confronto più significativo rispetto a un provino lucidato ed esposto liberamente.
Per i confronti sulla vaiolatura, possono essere utili i metodi al cloruro ferrico della norma ASTM G48 o le prove di temperatura critica di vaiolatura ASTM G150, purché ne siano dichiarati i limiti. Il cloruro ferrico è un mezzo di screening aggressivo, non la replica di ogni soluzione di processo. La temperatura critica di vaiolatura costituisce un’evidenza comparativa ottenuta secondo un protocollo definito, non una previsione diretta della durata in impianto. Le pratiche ASTM A262 riguardano la suscettibilità all’attacco intergranulare negli acciai inossidabili austenitici, mentre possono essere necessarie la qualificazione della saldatura e l’analisi metallografica quando la storia termica è importante.
La valutazione della SCC deve applicare la tensione di trazione pertinente, la condizione di tensione residua, la temperatura e l’ambiente chimico. Una prova che ometta una di queste variabili non può escludere la fessurazione. Quando è possibile la corrosione galvanica, sottoporre a prova i materiali effettivamente accoppiati, utilizzando rapporti tra le aree, continuità elettrica e composizione dell’elettrolita rappresentativi. Per i componenti interrati, utilizzare terreni o soluzioni sintetiche dei pori che riproducano resistività, umidità, cloruri e pH, invece di basarsi esclusivamente sui dati relativi all’acqua di mare.
La decisione finale dovrebbe documentare l’inviluppo operativo, il meccanismo determinante, le composizioni candidate, il calcolo del PREN, il confronto con le tabelle pubblicate, i controlli di fabbricazione, il metodo di prova, i criteri di accettazione e il piano di ispezione. Se il progetto dipende da un’ipotesi non verificata — come un drenaggio rapido, l’assenza di concentrazione dei cloruri o tensioni residue trascurabili — tale ipotesi deve figurare nei criteri di progettazione e nelle ispezioni di manutenzione. La selezione del grado è quindi una decisione ingegneristica iterativa: definire l’ambiente, identificare come può iniziare l’attacco, sottoporre le leghe a screening, testare la debolezza plausibile e quindi rivedere la geometria o i requisiti di fabbricazione quando il semplice cambiamento del grado non è sufficiente a controllare il rischio.
Errori comuni nella selezione della qualità
Considerare il 304 universalmente resistente alla corrosione
L’acciaio inossidabile austenitico Tipo 304, comunemente designato 1.4301 secondo le norme EN, viene spesso considerato una soluzione generica per ogni problema di corrosione. Si tratta di un errore di progettazione. Il suo contenuto di cromo favorisce la formazione di un film passivo, ma il 1.4301 non contiene un’aggiunta intenzionale di molibdeno e presenta quindi una resistenza inferiore alla vaiolatura e alla corrosione interstiziale indotte dai cloruri rispetto a qualità contenenti molibdeno, come 1.4401 (Tipo 316), o ad adeguati acciai inossidabili duplex.
La distinzione è più importante nei casi in cui le superfici rimangano bagnate, si accumulino depositi o il sale venga ripetutamente concentrato dall’evaporazione. Gli spruzzi marini, le zone soggette agli spruzzi di marea, i sali antigelo stradali e il dilavamento contaminato possono creare concentrazioni di cloruri molto superiori a quelle suggerite dall’atmosfera circostante. Un corrimano in 1.4301 pulito e ben drenato può fornire prestazioni accettabili, mentre la stessa qualità sotto una guarnizione, in corrispondenza di un giunto sovrapposto bullonato o all’interno di un supporto parzialmente sigillato può sviluppare un attacco localizzato.
Il manuale per la progettazione delle strutture in acciaio inossidabile identifica il contenuto di cloruri, la temperatura, gli inquinanti, l’acidità, gli agenti ossidanti e la disponibilità di ossigeno come fattori che influenzano la vaiolatura. Indica specificamente che 1.4401 o adeguate qualità duplex sono da preferire al 1.4301 in caso di esposizione costiera o ai sali antigelo. In questo caso, “da preferire” esprime una valutazione riferita all’ambiente di servizio e non garantisce che il 1.4401 rimanga esente da corrosione. Una qualità duplex come 1.4462 può offrire un margine maggiore contro l’attacco localizzato da cloruri, ma la sua idoneità dipende comunque dalla progettazione, dalla fabbricazione e dall’esposizione.
Le linee guida 2025 di World Stainless relative a terreni e calcestruzzo illustrano la natura relativa, non assoluta, di tali confronti. Esse indicano valori PRE di 19 per il 1.4301, 25 per il 1.4401 e il 1.4521, e 34 per il duplex 1.4462. Questi valori supportano la scelta di una qualità con maggiore contenuto di elementi di lega quando l’esposizione ai cloruri è più severa; non trasformano però un interstizio esposto in un dettaglio sicuro. Per le applicazioni interrate, le stesse linee guida richiedono di considerare la concentrazione di cloruri, la resistività del terreno e il pH. Una qualità selezionata sulla base di ipotesi relative all’esposizione atmosferica può essere scarsamente adatta a un terreno umido contenente cloruri.
Anche la fabbricazione può annullare parte del vantaggio atteso. La colorazione da rinvenimento, il ferro inglobato, i segni di rettifica grossolana e la contaminazione delle saldature possono danneggiare localmente lo stato passivo o creare siti di innesco. Un drenaggio insufficiente produce un effetto analogo. Selezionare il 1.4401 mantenendo interstizi stretti, mensole orizzontali e saldature contaminate non è un sostituto del controllo di tali caratteristiche.
Presumere che il 316 elimini la corrosione da cloruri
Il 1.4401, o Tipo 316, è più resistente alla vaiolatura da cloruri rispetto al 1.4301 perché la sua aggiunta di molibdeno migliora la stabilità del film passivo in molti ambienti contenenti cloruri. Si tratta di un vantaggio comparativo, non di un’immunità. I cloruri possono ancora innescare vaiolature o attaccare interstizi privi di ossigeno nel 1.4401, soprattutto quando la temperatura, la concentrazione, il tempo di bagnatura e i depositi aumentano la severità locale.
La corrosione interstiziale è particolarmente facile da sottovalutare. La British Stainless Steel Association afferma che essa ha inizio dove la disponibilità di ossigeno è estremamente bassa. All’interno di un giunto con guarnizione o sotto una rondella, l’esaurimento dell’ossigeno modifica l’elettrochimica locale; l’acidificazione e la concentrazione dei cloruri possono quindi accelerare la dissoluzione. L’ASM Handbook descrive il processo come un’interazione accoppiata tra reazioni elettrochimiche, reazioni chimiche omogenee e trasporto di massa. La geometria dell’interstizio, lo stato della lega e l’ambiente agiscono congiuntamente. Un maggiore contenuto di elementi di lega non elimina l’interstizio.
ASTM G78-95, Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments, fornisce procedure per identificare le condizioni potenzialmente responsabili della corrosione interstiziale e per confrontare la resistenza relativa in ambienti di prova specifici. Il suo campo di applicazione è importante. Un confronto basato su prove eseguite in condizioni definite non può costituire una garanzia delle prestazioni sul campo in presenza di differenti configurazioni dei giunti, temperature, depositi o cicli di esposizione.
L’accoppiamento galvanico costituisce un’altra via di cedimento. Se il 1.4401 è collegato elettricamente a un metallo meno nobile mentre è immerso in una soluzione conduttiva contenente cloruri, il rapporto tra le aree, la continuità elettrica e le aree esposte relative influenzano la corrente di corrosione. L’acciaio inossidabile può rimanere passivo oppure il metallo meno nobile può subire un attacco accelerato; l’esito dipende dall’accoppiamento e dalla geometria, non dalla sola designazione dell’acciaio inossidabile. Rondelle isolanti, drenaggio e scelta di elementi di fissaggio compatibili possono essere più importanti del passaggio da una qualità di acciaio inossidabile a un’altra.
Anche le tensioni modificano il problema. La BSSA identifica la tensocorrosione con criccatura come un fenomeno che richiede una sollecitazione di trazione insieme a specifici fattori ambientali. Le tensioni residue di saldatura, la deformazione a freddo, i movimenti termici impediti e i carichi applicati possono combinarsi con condizioni calde contenenti cloruri. Il Tipo 316 non è una soluzione universale contro la tensocorrosione con criccatura da cloruri, in particolare quando temperature e concentrazioni sono elevate.
Utilizzare il PREN come calcolo progettuale completo
Il Pitting Resistance Equivalent Number è utile per uno screening delle qualità, ma non costituisce un modello di durata in servizio, un criterio di accettazione né una garanzia delle prestazioni sul campo. La International Molybdenum Association fornisce, per le qualità austenitiche e duplex, l’espressione PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N. Un valore calcolato più elevato indica generalmente una maggiore resistenza relativa alla vaiolatura negli ambienti contenenti cloruri.
La parola “relativa” ha un preciso significato ingegneristico. Il PREN confronta la composizione chimica nominale della lega; non calcola la temperatura critica di vaiolatura di uno specifico prodotto, di una saldatura o di una finitura superficiale. Non descrive le dimensioni dell’interstizio, i depositi di cloruri, il pH, il trasporto dell’ossigeno, la corrente galvanica, le tensioni o i cicli di bagnatura. Nel materiale duplex, azoto, molibdeno e cromo possono essere distribuiti diversamente tra le fasi, mentre la segregazione e il trattamento termico possono influenzare le prestazioni locali. Anche il metallo di saldatura e le zone termicamente alterate richiedono un’attenzione distinta.
World Stainless associa bassi punteggi di selezione al Tipo 304/304L, condizioni intermedie al Tipo 316/316L o 444, condizioni più severe al Tipo 317L e ambienti altamente aggressivi a qualità come 904L, superduplex e leghe al 6% di molibdeno. Si tratta di un quadro per la selezione graduata, non di un’autorizzazione a selezionare esclusivamente in base al PREN. Le indicazioni per i servizi interrati contenute nello stesso documento riportano in primo piano le variabili ambientali: è necessario considerare la concentrazione di cloruri, la resistività del terreno e il pH.
L’accettazione dovrebbe pertanto derivare dalla specifica di servizio, dai metodi di prova applicabili e dalla verifica progettuale. ASTM G78-95 può supportare prove comparative sulla corrosione interstiziale, ma non può certificare ogni giunto installato. Una selezione difendibile documenta l’esposizione, la temperatura, la fonte dei cloruri, la geometria, lo stato di fabbricazione, lo stato tensionale, l’accessibilità per le ispezioni e le disposizioni per la pulizia o il drenaggio. Il PREN può restringere l’elenco dei candidati. Non può prendere tali decisioni al posto del progettista.
Quadro di riferimento: norme, manuali e guide tecniche
Le affermazioni relative alla corrosione dell’acciaio inossidabile richiedono una fonte adeguata alla domanda posta. Un metodo di prova non sostituisce la descrizione di un meccanismo; un’equazione PREN non predice la durata di esercizio; e una tabella per la selezione dei gradi non può eliminare gli effetti di fessure, saldatura, depositi, sollecitazioni o drenaggio. I riferimenti riportati di seguito sono quindi più utili se letti come un quadro integrato, anziché come autorità intercambiabili.
ASTM G78 e prove comparative di corrosione
ASTM G78-95, Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments, affronta un problema sperimentale specifico: come identificare le condizioni suscettibili di produrre corrosione in fessura e confrontare la resistenza relativa delle leghe in condizioni di esposizione definite contenenti cloruri. Le sue procedure utilizzano regioni deliberatamente schermate o a contatto, in modo che la prova possa esaminare la corrosione associata a un trasporto di massa e a un accesso dell’ossigeno limitati.
Questo campo di applicazione è importante. ASTM G78-95 è una guida per prove comparative, non una classificazione universale dei gradi di acciaio inossidabile per ogni installazione. I risultati dipendono dalla soluzione, dal livello di cloruri, dalla temperatura, dalla durata dell’esposizione, dal dispositivo che forma la fessura, dalle condizioni superficiali e dal metodo di valutazione. Un materiale che offre prestazioni migliori in una prova standardizzata in acqua di mare può comunque cedere in un giunto con guarnizione stretta, in un dettaglio in calcestruzzo contaminato da cloruri o in un supporto di tubazione riempito di depositi. La prova può rivelare la suscettibilità in condizioni specificate; non può riprodurre ogni geometria e ogni storia di esercizio.
È inoltre necessario distinguere il metodo dalle prove di vaiolatura. La vaiolatura e la corrosione in fessura dipendono entrambe dalla rottura del film passivo, ma una fessura impone un ambiente locale distinto. Il trasporto limitato dell’ossigeno, l’acidificazione e la concentrazione di cloruri all’interno della regione schermata possono rendere aggressiva, nel punto di contatto, una soluzione apparentemente accettabile nella massa. ASTM G78 supporta quindi il confronto tra leghe e lo screening dell’esposizione, mentre la valutazione progettuale deve comunque esaminare il giunto effettivo, la finitura superficiale, le condizioni della saldatura e le pratiche di pulizia.
ASM International fornisce la spiegazione a livello di meccanismo alla base di tale risultato. La sua trattazione della corrosione in fessura descrive un processo accoppiato che coinvolge reazioni elettrochimiche, reazioni chimiche omogenee e trasporto di massa. La geometria della fessura controlla la rapidità con cui l’ossigeno e le specie disciolte entrano o escono; la lega controlla la stabilità del film e la ripassivazione; l’ambiente controlla le reazioni che concentrano la chimica aggressiva. Per questo motivo, la sola designazione nominale del grado non può stabilire la resistenza in una particolare fessura.
Indicazioni di BSSA, World Stainless e IMOA
La British Stainless Steel Association (BSSA) è particolarmente utile per distinguere meccanismi spesso ricondotti alla singola parola «corrosione». Il suo materiale tecnico identifica la vaiolatura, la corrosione in fessura, la corrosione intergranulare, la criccatura da tensocorrosione, la corrosione galvanica e la corrosione generalizzata come principali meccanismi che interessano gli acciai inossidabili. Afferma che la corrosione in fessura inizia nei punti in cui la disponibilità di ossigeno è estremamente bassa: una descrizione concisa della condizione di aerazione differenziale che avvia i cambiamenti della chimica locale all’interno di una regione schermata.
BSSA chiarisce inoltre il requisito di sollecitazione per la criccatura da tensocorrosione: una sollecitazione di trazione deve agire insieme a specifici fattori ambientali. Tale affermazione previene un errore comune nella selezione del grado. L’aumento della resistenza della lega alla vaiolatura da cloruri non elimina automaticamente il rischio di criccatura, poiché la sollecitazione residua, la sollecitazione applicata, la temperatura, la concentrazione di cloruri e una microstruttura suscettibile restano fattori rilevanti. Il materiale di BSSA costituisce una guida esplicativa, non un calcolo progettuale specifico per un componente né una garanzia di esercizio privo di cricche.
World Stainless estende la discussione alla selezione dei materiali. Le sue indicazioni didattiche associano punteggi di selezione bassi ai tipi 304/304L, condizioni intermedie ai tipi 316/316L o 444, condizioni più severe al tipo 317L e ambienti altamente aggressivi a gradi quali 904L, superduplex e leghe al 6% di molibdeno. Si tratta di indicazioni per lo screening, non di un’autorizzazione a ignorare i dettagli dell’esposizione. La scelta del grado deve comunque tenere conto di acqua stagnante, evaporazione, depositi, apporto termico di saldatura, fessure, prodotti chimici per la pulizia e temperatura.
Le sue indicazioni del 2025 relative a terreni e calcestruzzo sono più specifiche per le applicazioni interrate. Riportano valori PRE pari a 19 per 1.4301, 25 per 1.4401 e 1.4521 e 34 per il duplex 1.4462. Sottolineano inoltre l’importanza della concentrazione di cloruri, della resistività del terreno e del pH. Tali variabili possono differire sostanzialmente all’interno di un sito; pertanto, i valori non devono essere interpretati come una scala della durata di esercizio interrata. La chimica dei pori del calcestruzzo, la carbonatazione, la fessurazione, il movimento dell’umidità e il contatto con altri metalli possono modificare l’esposizione effettivamente subita dall’acciaio.
La International Molybdenum Association (IMOA) definisce la formula comunemente utilizzata per il numero equivalente di resistenza alla vaiolatura degli acciai inossidabili austenitici e duplex come segue: «PREN = %Cr + 3.3(%Mo + 0.5%W) + 16%N». Un valore calcolato più elevato indica generalmente una maggiore resistenza relativa alla vaiolatura negli ambienti contenenti cloruri. Il PREN è tuttavia un confronto basato sulla composizione chimica. Non comprende le condizioni superficiali, la metallurgia della saldatura, la geometria della fessura, l’attività dei cloruri, la temperatura, le sollecitazioni meccaniche o la contaminazione dovuta alla fabbricazione. Non costituisce una previsione completa della durata di esercizio; inoltre, gradi con PREN simili possono comportarsi diversamente a causa delle differenze nella microstruttura e nella storia di lavorazione.
Riferimenti ASM, Outokumpu, ESDEP e Uhlig
L’ASM Handbook fornisce il più solido contesto generale sui meccanismi tra le fonti qui considerate. La sua trattazione collega il comportamento del film passivo, l’elettrochimica locale, il trasporto e le condizioni del materiale, contribuendo a spiegare perché la vaiolatura, la corrosione in fessura, l’attacco galvanico e la criccatura da tensocorrosione rispondano in modo diverso allo stesso ambiente. È un riferimento tecnico per comprendere cause e variabili, non un sostituto di una specifica di progetto, di una prova di qualificazione o di una valutazione della frattura.
Le indicazioni tecniche di Outokumpu sugli acciai inossidabili aggiungono un contesto pratico relativo alle famiglie di leghe, ai meccanismi di corrosione, alla fabbricazione e alla selezione dei gradi. Sono utili per mettere in relazione cromo, nichel, molibdeno e azoto con i gradi austenitici, ferritici e duplex, mostrando al contempo perché la saldatura, i colori di rinvenimento, la contaminazione superficiale e la finitura influenzino le prestazioni effettive. Poiché alcune indicazioni sono organizzate in base alle famiglie di prodotti e alle applicazioni tipiche, le relative tabelle devono essere verificate rispetto alla norma esatta del prodotto, al trattamento termico e alle condizioni di esercizio.
Il manuale ESDEP per la progettazione strutturale degli acciai inossidabili colloca la resistenza alla corrosione nel contesto della progettazione strutturale. Identifica il contenuto di cloruri, la temperatura, gli inquinanti, l’acidità, gli agenti ossidanti e l’ossigeno come fattori che influenzano la vaiolatura. Per l’esposizione costiera o ai sali disgelanti, osserva che 1.4401 o idonei gradi duplex sono preferibili a 1.4301. Si tratta di una raccomandazione orientata alla progettazione, non di una regola universale per gli ambienti costieri: zone soggette a spruzzi, aggetti riparati, drenaggio, ritenzione di sale, dettagli di saldatura e accessibilità per l’ispezione possono far sì che due strutture situate nello stesso ambiente atmosferico si comportino diversamente.
Infine, Uhlig’s Corrosion Handbook fornisce un contesto più ampio per il controllo della corrosione, comprendente principi elettrochimici, corrosione galvanica, criccatura da tensocorrosione, selezione dei materiali, rivestimenti, inibitori e controllo dell’ambiente. Il suo valore consiste nel collegare i problemi degli acciai inossidabili all’ingegneria generale della corrosione, anziché trattare la composizione chimica del grado come l’unica variabile. Come gli altri riferimenti, presenta dei limiti. Le indicazioni dei manuali devono essere tradotte nello specifico contesto della lega, della geometria, del processo di fabbricazione, dell’ambiente e delle conseguenze del cedimento. Utilizzate insieme, queste fonti supportano una sequenza difendibile: identificare il meccanismo, caratterizzare l’esposizione, selezionare i gradi candidati, controllare la fabbricazione e la geometria e convalidare la scelta mediante prove pertinenti o evidenze sul campo.
Riferimenti
- [1] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/3-corrosion-mechanisms-in-stainless-steel/
- [2] Steel grades and PREN expression. International Molybdenum Association technical guidance. https://www.imoa.info/molybdenum-uses/molybdenum-grade-stainless-steels/steel-grades.php
- [3] Standard Guide for Crevice Corrosion Testing of Iron-Base and Nickel-Base Stainless Alloys in Seawater and Other Chloride-Containing Aqueous Environments. ASTM G78-95, 1995. https://store.astm.org/g0078-95.html
- [4] Corrosion mechanisms in stainless steel. BSSA technical library. https://bssa.org.uk/bssa_articles/technical-library-principles-of-corrosion-mechanisms-page1/
- [5] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf
- [6] Corrosion resistance of stainless steels in soils and concrete. World Stainless technical guidance, 2025. https://worldstainless.org/wp-content/uploads/2025/02/CorrResist_SoilsConcrete_EN.pdf