




鋼材表面の欠陥とは何か?
暗い線、浅い溝、ピット、スケールの斑点、または色の変化があっても、それだけで鋼材の欠陥とは限らない。まず、それは表面上、または表面近傍に存在する物理的特徴である。その意味は、その特徴がどのように形成されたか、それが材料について何を示しているか、どこに発生しているか、そしてどの製品要件または検査要件が適用されるかによって決まる。圧延板、機械加工した軸、溶接部、鋳鋼品は、外観上よく似た痕跡を示すことがあるが、それぞれ異なる用語および合否限界によって管理される。
検査用語
- 不完全
- 意図された表面状態からの逸脱。必ずしも有害ではない。
- 不連続
- 予想される構造または表面の中断。
- 指示
- 検査方法によって生じる応答。
- 欠陥
- 定められた要求事項に照らして許容できないと判断された不完全または不連続。
- 破損機構
- 疲労き裂の進展や腐食による貫通など、要求された性能が失われる過程。
この区別が重要なのは、検査方法によって観察している対象が同じではないためである。人は不連続部を直接目視できる場合がある。浸透探傷試験では、開口部に残留した浸透液によって指示が生じる。磁粉探傷試験では、表面または表面近傍の不連続部の周囲で磁束が漏洩する箇所に指示が生じる。機械視覚では、画像上の特徴を記録し、その後、規則または学習済みモデルによって分類する。これらの観察結果のいずれも、それ自体で鋼材を不合格とすべき最終判断となるわけではない。
ISO 8785:1998は、表面不完全に関する用語、定義、パラメータ、許容される不完全、および測定方法を規定している。 Strong evidence
不完全部、指示、不連続部、および欠陥
ISO 8785:1998は、表面の不完全部について、用語、定義、パラメータ、許容される不完全部、および測定方法を含む規格に基づく用語体系を示している。この枠組みにおいて、不完全部とは、意図された表面状態からの逸脱である。この逸脱には、へこみや突起などの形状、粗さなどの表面性状、または変色などの外観が関係する場合がある。この語は記述的なものであり、必ずしも否定的な意味を持たない。許容された圧延痕も、規定された表面状態から逸脱していれば不完全部であるが、使用上何の影響も及ぼさないことがある。
不連続部とは、予想される構造または表面における連続性の欠如、または中断である。例として、き裂、ラップ、折れ込み、シーム、空洞、気孔、介在物の露出、溶接部における融合不良などがある。この用語は物理的な形態または構造を示すものであり、その特徴が有害かどうかは示さない。重要度の低い領域にある浅い表面ラップは、除去したうえで受け入れられる場合がある。一方、高い応力がかかる溶接止端に同程度の長さのき裂があれば、不合格または補修が必要になることがある。
指示とは、検査方法によって生じる応答である。この区別は非破壊試験において特に重要である。ASNTの2024年の説明では、目視試験と通常の肉眼検査が区別されている。目視試験は目で確認できる不連続部を直接観察するのに対し、磁粉探傷試験および浸透探傷試験は、試験媒体によって生じる指示を観察する。したがって、浸透液による線状の模様は指示であり、それが表面に開口したき裂、シーム、引っかき傷、機械加工溝、または表面粗さに閉じ込められた残留物に対応している可能性がある。解釈が必要である。
磁粉探傷試験については、ASTM E709-21が、鋼を含む強磁性材料におけるき裂その他の表面または表面近傍の不連続部を検出するための乾式および湿式技法を規定している。部品を磁化すると、強磁性粉末が磁束漏洩部に集積する。形成された磁粉模様が指示である。その長さ、幅、鮮明さ、方向、および位置を評価しなければならない。磁粉の集積だけでは、冶金学的な原因を特定できない。
欠陥とは、定められた要求事項に照らして許容できないと判断された不完全部または不連続部である。その要求事項は、寸法、機能、外観、製造性、圧力密性、疲労性能、または安全性に関するものとなる場合がある。目で見える線をすべて欠陥と呼ぶと、観察と判断を一つの語にまとめてしまう。また、処置を決定するうえで重要な問い、すなわち「どの仕様に基づいて許容できないのか」という問いも隠れてしまう。
破損メカニズムは、さらに別の概念である。これは、疲労き裂の進展、水素助長割れ、応力腐食割れ、摩耗、腐食による侵食、脆性破壊など、部品が要求される性能を失う仕組みを示す。表面の不完全部が破損メカニズムの起点となることはあるが、両者は同義ではない。意味のある応力集中を生じさせない痕跡は、破損を開始させない可能性がある。逆に、ほとんど目視できない小さなき裂が、繰返し荷重のもとで進展することもある。
外観だけでは重要性を判断できない理由
表面の外観は証拠を提供するが、完全な診断ではない。明るい線状の痕跡は、無害な取扱い傷、圧延時に巻き込まれたスケールの圧痕、シーム、またはき裂である可能性がある。これらは外観上の幾何学的特徴が重なることがある。色はさらに決め手になりにくい。酸化物、油、焼け色、汚染、局所的な粗さは、影響が大きく異なるにもかかわらず、似た色合いを生じさせることがある。
目に見える表面から分かるのは、限られた幾何学的な層だけである。開口部、隆起、へこみ、または染みは確認できても、深さ、表面下での連続性、または内部介在物とのつながりまでは分からないことがある。研削痕がき裂を覆い隠すこともある。スケールが浅いラップを隠すこともある。反対に、粗い鋳肌には、必ずしも有害な不連続部を示さない多数の視覚的特徴が現れることがある。
検査に用いる物理現象によって、得られる証拠は変わる。目視試験には、十分な照明、接近可能性、表面の清浄度、観察距離、および検査員の資格が必要である。ISO 17637:2016は、金属材料の溶融溶接継手に対する目視試験を規定しており、溶接前にも適用できる。その適用範囲によって、目視検査が体積試験または表面に敏感な試験の代替になるわけではない。
鋼材表面欠陥の定義および分類について、統一された規格は存在しない。 Limited evidence
[1] Review of Surface Defect Detection of Steel Products Based on Machine Vision. Review article, 2023. Review of Surface Defect Detection of Steel Products Based on Machine Vision, 2023浸透探傷試験は、表面に開口しており、浸透液を保持できる不連続部に対して感度を持つ。完全に表面下にある欠陥を確実に検出することはできず、過度の粗さによって紛らわしい背景指示が生じることもある。磁粉探傷試験は、強磁性鋼の表面および表面近傍の不連続部を検出できるが、感度は磁化方向、磁界強度、磁粉の適用方法、表面状態、および不連続部の方向に左右される。有効磁界と平行な欠陥は、弱い応答しか生じないことがある。
機械視覚では、さらに別の解釈の層が加わる。2023年のレビュー論文 Review of Surface Defect Detection of Steel Products Based on Machine Vision は、鋼製品の表面欠陥を定義・分類する統一規格が存在しないと述べ、カメラを用いた光学検査を機械視覚システムの主要な構成要素として位置づけている。オウル大学の2021年の学位論文は、平鋼製品の欠陥を検出および分類する自動光学検査について説明している。これらのシステムは、製造速度で再現性のある画像特徴を測定できるが、「引っかき傷」や「線状欠陥」といった分類ラベルが、自動的に工学的な処置判断になるわけではない。照明、スケール、カメラ角度、表面仕上げ、学習データ、および選択した分類規則が結果に影響する。
| 検査による証拠 | 示すことができるもの | それだけでは立証できないもの |
|---|---|---|
| 目視試験 | 目に見える表面状態および輪郭 | 内部の健全性または隠れた欠陥 |
| 液体浸透探傷試験 | 浸透液を保持する、表面に開口した割れ | 完全に内部にある不連続 |
| 磁粉探傷試験 | 強磁性鋼における表面および表面近傍の不連続 | すべての内部不連続 |
| 画像検査 | 再現性のある光学的特徴および分類 | 冶金学的同一性または自動的な不合格判定 |
したがって、重要性を判断する前に、幾何学的特徴を記録しなければならない。記録すべき観察項目には、長さ、幅、深さ、間隔、方向、密度、溶接部または端部との相対位置、ならびにその特徴が線状か非線状かなどが含まれる。2 mmのピットと2 mmのき裂は、同じリスクを示すものではない。丸みを帯びた指示の集まりは、表示された総面積が同程度であっても、整列した線状指示とは異なる扱いを受けることがある。
仕様および合否基準の役割
合否基準は、観察結果を判断へと変換する。基準では、最大寸法、許容個数、間隔、長さ、深さ、面積、位置、または指示の種類が定められることがある。また、直ちに不合格とするのではなく、除去および再検査を要求する場合もある。こうした基準がなければ、検査員は特徴を記述することはできても、製品が適合しているかどうかを一貫して判断することはできない。
適用される文書は、材料規格、購入仕様書、図面、溶接品質等級、鋳造規格、補修手順、または顧客の受入文書である場合がある。ASTM A802-19は、鋳鋼品の目視検査および表面受入規格を扱っている。ASTM A903/A903Mは、磁粉探傷検査または浸透探傷検査によって検査される鋳鋼品の表面受入基準を規定し、関連する線状および非線状指示の評価を要求している。これらの規格は、「目に見える欠陥」という表現が広すぎる理由を示している。目視による受入れと、磁粉または浸透液による受入れは関連する活動であるが、同一の証拠または限界を用いるわけではない。
溶接検査では、さらに厳密な管理が加わる。ISO 17635:2025は、品質要求事項、材料、厚さ、溶接方法、およびその他の条件に応じた非破壊試験方法、技法、合否レベル、および試験範囲の選定に関する規則を示している。方法は、明確に定義された検査上の問いに答えるために選択される。目視試験では、表面形状、アンダーカット、オーバーラップ、アークストライク、または目視可能なき裂を確認できる場合がある。磁粉探傷試験では、強磁性の溶接部および熱影響部にある表面または表面近傍の不連続部を明らかにできる場合がある。浸透探傷試験では、適切に清浄化された表面における表面開口部を明らかにできる場合がある。ある方法で特徴を検出できることは、その特徴に適用される合否レベルを決定するものではない。
したがって、正しい順序は、特徴を記述し、検査応答を特定し、考えられる不連続部を判定し、その関連パラメータを測定し、さらにそれらのパラメータを適用される要求事項と比較することです。欠陥という用語を用いるのは、その後に限るべきです。表面の痕跡は観察結果です。指示は試験応答です。不連続部は物理的な途切れです。欠陥は要求事項に適合しない状態です。これらの分類を分けて扱うことで、検査報告書がより明確になり、不必要な不合格判定と安全性を欠く合格判定の双方を防止できます。
製造中に鋼材表面欠陥が形成される仕組み
鋼材上のマークが、必ずしも欠陥であるとは限らない。それは無害な表面不整、検出された指示、規定された受入基準に基づく欠陥、あるいは使用性能を低下させる可能性のある破損メカニズムの証拠である場合がある。これらの用語は、判定における異なる段階を示している。ISO 8785:1998は、表面不整に関する用語、定義、パラメータ、許容される不整、および測定方法を規定しているが、目視できる特徴をすべて不合格となる状態にするものではない。
鋳造に関連する起源
- 長手方向および横方向の割れ 凝固殻の形成、引抜き、曲げ、矯正、または熱収縮の過程で生じることがある。
- シーム 引き伸ばされた鋳造欠陥、または圧延中に引き伸ばされた未融合領域を受け継いだ線状不連続。
- ラップ 冶金学的に接合されないまま、折り重なった、または突出した金属が表面に押し付けられたもの。
- スリバー スカブ、介在物、割れ、または酸化した折れ込みに関連する、薄く細長い破片または部分的に付着した層。
- 表面凹み 鋳型内のオシレーションマーク、凝固殻の不規則性、または局所的な固着として始まることがある。
したがって、外観だけでなく、工程上の起源を出発点とする方が有用である。暗い線は、シーム、圧延によって巻き込まれた酸化物ストリンガー、き裂、または汚れである可能性がある。くぼみは、スケール痕、ピット、ガウジ、または意図的に設けられた製品形状である場合がある。機械ビジョンに基づくレビュー論文 機械ビジョンに基づく鋼製品の表面欠陥検出に関するレビュー(2023年)は、鋼材表面欠陥の定義および分類について統一された規格は存在しないと述べている。以下の区分は、欠陥の形成を説明するために用いる工程起源別のグループであり、すべての生産者、製品規格、または検査システムに共通する普遍的な分類ではない。
凝固および鋳造に関連する起源
多くの表面問題は、圧延前、すなわち鋼の溶鋼が鋳型または連続鋳造機内で凝固している段階で始まる。外殻は、溶鋼の中心部を保持できるほど速く形成される必要がある一方、鋳型との接触を維持し、均一に成長しなければならない。不均一な熱伝達、鋳型のオシレーション、潤滑上の問題、溶鋼レベルの変動、または鋳造速度の制御不足は、この外殻を不安定にする可能性がある。
部分的に凝固した鋳片が引き抜かれ、曲げられ、矯正され、または熱収縮応力にさらされると、縦き裂または横き裂が形成されることがある。この段階のき裂は、表面に開口したまま残る場合もあれば、その後の変形によって部分的に圧着される場合もある。コーナーき裂は、引き抜きおよび矯正時のコーナー部の温度状態とひずみに関連している。不適切な二次冷却は、熱勾配と引張応力を増大させる可能性がある。
シームは、細長い鋳造欠陥、または圧延中に引き伸ばされた未融合領域から受け継がれた線状の表面不連続であることが多い。この用語は、単一の冶金学的原因というよりも、外観と位置を表すものである。これに対し、ラップは、金属の突出部または折り重なった部分が、冶金的に接合されないまま表面に押し付けられて形成される。鋳造素材では、不均一な凝固、表面の折れ込み、または後に押しつぶされる突出した外殻によってラップが生じることがある。
スリバーは、薄く細長い破片、または部分的に付着した層である。圧延によって引き伸ばされた鋳造スカブ、非金属介在物、表面下き裂、または酸化した折れ込みから発生することがある。その外観はシームや引っかき傷と重なる場合があるため、製造履歴が重要になる。介在物の多い領域に連続するスリバーは、浅い取扱い時の引っかき傷と同じようには解釈されない。
非金属介在物も、その後の表面品質に影響を及ぼす。酸化物、硫化物、ケイ酸塩、およびアルミナの凝集体が、鋳片表面近くに捕捉されることがある。圧延によってそれらが引き伸ばされて筋状になったり、開口欠陥として露出したりする。介在物は、鋳造段階で必ずしも目視可能なマークを形成するわけではない。その重要性は、サイズ、形態、位置、鋼種、および使用中に想定される荷重によって決まる。
| 工程条件 | 考えられる表面結果 |
|---|---|
| スケール除去不良 | 圧延による酸化物またはスケールの巻込み、あるいはその痕跡 |
| 過度の再加熱 | 酸化の増加および表面溶融リスクの可能性 |
| 損傷した、または位置ずれしたロール | 繰り返し生じる溝、引っかき傷、または寸法変動 |
| 不均一な温度または圧下 | クラウン、ウェッジ、キャンバー、平坦度不良、または割れ |
| 折り重なった余剰金属 | 角部、フィン、または過充填領域のラップ |
表面のくぼみは、オシレーションマーク、外殻の不整、または鋳片の外殻と鋳型との局所的な固着に起因して発生することがある。鋼が鋳型から断続的に引き剥がされると、くぼみまたはき裂が生じる可能性がある。深い欠陥は、圧延前にスカーフィングまたは研削によって除去できる。浅い欠陥は後工程へ持ち越され、変形によって拡大することがある。
熱間圧延、再加熱、およびスケールに関連するメカニズム
再加熱によって鋳造鋼は熱間変形に適した状態になるが、炉内では同時に鉄酸化物スケールも生成する。スケールは主としてウスタイト、マグネタイト、およびヘマタイトから成り、その割合は温度、雰囲気、および時間によって変化する。圧延パスの前またはパス間でスケールが除去されないと、鋼材に押し込まれることがある。その結果生じる圧延スケールは、表面または表面直下に捕捉された酸化物から成る、暗色で細長く、ときに不規則な形状の特徴である。
スケール痕は、これに関連するものの、起源は異なる。スケール片がワークに押し付けられると、くぼみが刻印されることがある。また、剥離したスケールは、表面が清浄化された後に浅いピットを残すことがある。過度の再加熱、強い酸化性をもつ炉内雰囲気、脱スケール水の被覆不足、または脱スケールから圧延までの遅れは、これらの欠陥が生じる機会を増大させる。鋼材温度も重要である。表面温度が低すぎると、変形によって浅い不連続を閉じることができない場合がある。高すぎる場合には、酸化および表面溶融のリスクが増加する。
圧延は欠陥の形状を変化させる。小さな鋳造き裂は圧延方向に長くなることがある。介在物は薄いストリンガーになることがある。折れ込んだエッジはラップとして巻き込まれることがあり、損傷したロールによる溝は、帯鋼または棒鋼に繰り返し転写されることがある。ロールバイト、圧下スケジュール、摩擦、張力、およびアライメントによって、不連続が開口するか、閉じるか、または引き伸ばされるかが決まる。
ラップは、ビレット、ブルーム、棒鋼、または形鋼の圧延中に余剰金属が折り重なることで生じることが多い。コーナー、フィン、または過充填部に形成されることがあり、簡単な目視検査では見逃されるほど密着している場合もある。シームは圧延によって開口した後、部分的に閉じることがあり、き裂に似た線を形成する。この区別には、リップの形状、連続性、深さ、および圧延方向との関係を考慮する必要がある。写真だけでは判断できないことが多い。
熱間割れは、通常の圧延マークとは異なる。熱間割れは、鋼の延性が限られている状態で生じる分離であり、凝固中または熱間加工中に、収縮と変形による引張ひずみが、弱い領域または部分的に結合した領域に作用することで発生することが多い。その形態、酸化状態、および位置は、形成時期の特定に役立つ。熱間圧延中に露出したき裂は、明るく新たに開口した表面を示すことがある。一方、古い鋳造き裂には酸化物や圧延によって巻き込まれた物質が含まれている場合がある。
寸法の不整にも工程上の起源がある。不均一なロール摩耗、熱膨張、不適切なパスアライメント、不均一な温度、または帯鋼張力の不安定さによって、クラウン、ウェッジ、板厚変動、キャンバー、平坦度不良、または断面の真円度不良が生じることがある。これらは単なる外観上の問題ではない。線状欠陥やピットが見えない場合でも、後工程の成形を妨げたり、局所的な応力を発生させたりする可能性がある。
冷間加工、仕上げ、および取扱いによる損傷
冷間圧延および引抜きでは、熱間加工温度で利用できる回復がないまま変形が加えられる。既存のラップ、シーム、ピット、および介在物は、修復されるのではなく、先鋭化または開口することがある。過大な圧下、潤滑不良、ロールのアライメント不良、または不適切なパススケジュールは、新たな裂けや縦き裂を生じさせる可能性がある。裂けは、局所ひずみが材料の延性を超えたときに生じる分離であり、介在物、エッジき裂、表面ノッチ、または加工硬化した領域を起点とすることがある。
エッジき裂は、トリミング、圧延、または張力によって帯鋼のエッジにひずみが集中する場合によく発生する。脆いエッジや強く加工硬化したエッジは、さらなる変形に対応する能力が低い。レベリング、スリッティング、曲げ、または成形の際に、小さなエッジ不整が大きな裂けへと進展することがある。不均一な冷却および圧下による残留応力も、波打ち、コイルセット、または形状不安定を引き起こす可能性がある。
仕上げ加工ではスケールを除去し、粗さを変化させるが、固有のマークを生じさせることもある。研削によって、縦方向の引っかき傷、びびりマーク、局所的な過熱、または浅い溝が残ることがある。ショットブラストは、ピーニング状の表面組織を形成したり、表面下のピットを露出させたりする可能性がある。酸洗いは酸化物を除去できる一方、スケールまたは汚染物質によって鋼の一部が保護されていた箇所にエッチングピットを残すことがある。過度の酸侵食は、既存の不連続を拡大する可能性がある。
ASTM E709-21は、鋼を含む強磁性材料の割れおよびその他の表面または表面近傍の不連続を検出するための、乾式および湿式の磁粉探傷技法を対象とする。 Strong evidence
引っかき傷やガウジは、通常、ガイド、ロール、コンベヤ、フック、吊り具、スリング、または隣接する製品との接触によって生じる。引っかき傷は一般に狭く浅いのに対し、ガウジはより多くの材料を削り取り、隆起したリップまたは押し出された金属を伴う、より鋭いくぼみを形成する。繰り返し接触すると、圧延欠陥に似た平行線が生じることがある。取扱いによる損傷は主たる変形工程の後に発生することが多いため、一つの面、一つのエッジ、または局所的な衝撃領域に限られる場合がある。
検査は、疑われる起源に適合させなければならない。目視試験は目に見える不連続を直接観察するのに対し、磁粉探傷試験および液体浸透探傷試験は、ASNTが2024年に説明したように、試験媒体によって生じる指示を観察する。ASTM E709-21は、鋼を含む強磁性材料の表面および表面近傍の不連続に対する乾式および湿式磁粉探傷技術を対象としている。磁化によって磁束漏洩が生じる箇所に磁粉が集積する。この方法を、スケール痕、寸法変動、または一般的な仕上がり状態の目視検査の代替として扱うことはできない。
鋳物については、ASTM A802-19が目視検査および表面受入基準を扱い、ASTM A903/A903Mが磁粉探傷試験または液体浸透探傷試験に対する受入基準、ならびに関連する線状および非線状指示の評価を扱っている。ISO 17637:2016は、融接継手の目視試験を規定しており、溶接前にも適用できる。ISO 17635:2025は、品質要求事項、材料、厚さ、溶接プロセス、その他の条件に応じて、溶接非破壊試験方法、技術、受入レベル、および試験範囲を選定するための規則を定めている。工程経路がその特徴を生み出し、適用される規格が、その特徴を受け入れ可能かどうかを決定する。
| 形態 | 典型的な外観 | 例または懸念事項 |
|---|---|---|
| 線状 | 幅を大幅に上回る長さ | 割れ、シーム、ラップ、折れ込み、機械加工痕、または研削溝 |
| 円形状 | 小さくまとまった斑点、楕円形、または短い不規則な斑 | ピット、露出したガス気孔、孤立した介在物、または腐食孔 |
| 拡散状 | 広い範囲にわたる不明瞭な境界 | スケール残留物、しみ、酸化、組織の変動、または微細な不連続網 |
欠陥の形状:き裂、線状指示、および非線状特徴
線状形態と丸みを帯びた形態または拡散形態
観察された痕跡が自動的にき裂であるとは限らず、検査指示が自動的に不合格となる欠陥であるとも限りません。形状は最初の手掛かりですが、判定には、発生原因、連続性、深さ、材料の状態、および適用される規格に関する証拠が必要です。
線状指示は、幅に比べて長さが著しく大きく、直線状、緩やかに湾曲した形状、ぎざぎざした形状、または分岐した特徴として現れることがあります。き裂は最も重大な可能性です。き裂の鋭い先端は応力を集中させ、繰返し荷重または引張荷重の下で進展する可能性があるためです。狭い指示は、シーム、ラップ、折れ、機械加工痕、研削溝、または表面に露出した細長い介在物によって生じることもあります。これらの特徴は、照明条件によって、または磁粉探傷試験や浸透探傷試験の後に、類似して見えることがあります。
丸みを帯びた指示は、点、楕円、または短く不規則な斑点状の領域など、まとまりのある形状を示します。ピット、表面に露出したガス孔、孤立した介在物、および小さな腐食空洞は、一般にこの形態を生じさせます。丸みを帯びた特徴であっても評価が必要です。ピットが集積すると断面厚さが減少する可能性があり、また、内部に鋭い縁を持つ空洞は、見かけの直径から推測される以上に有害な場合があります。
拡散した特徴は、境界が不明瞭であるか、広い範囲を覆っています。表面仕上げの変化、スケール残渣、染み、浅い酸化、質感の変化、または非常に微細な不連続部のネットワークである可能性があります。広範囲にわたる仕上げの変化は、構造上重要な不連続部を形成せずに、外観だけに影響することがよくあります。それでも、密着したき裂を覆い隠したり、指示に似た背景コントラストを生じさせたりして、検査の妨げになることがあります。
ASTM A903/A903Mは、磁粉探傷または液体浸透探傷によって検査される鋼鋳物の表面合否判定基準を定める際に、線状指示および非線状指示の区分を用いている。 Strong evidence
ISO 8785:1998は、表面不完全部について、用語、定義、パラメータ、許容される不完全部、および測定方法を規定しています。この規格の語彙は有用です。なぜなら、「不完全部」は、それが有害であるかどうかを判断せずに、状態または特徴を表すからです。その後の判断、すなわち、その特徴が有意なものか、欠陥に該当するか、許容可能かどうかは、製品仕様および合否判定規格に依存します。
記録すべき幾何学的事項
- 長さおよび幅 それが不連続全体を表すと決めつけず、目に見える広がりを記述する。
- 深さ どの程度の材料が中断されているか、また鋭い内部先端が存在する可能性があるかを評価する。
- 方向 圧延方向、溶接軸、主応力方向、または部品形状との関係を記録する。
- 分岐 分岐、交差、および方向の変化を記録する。これらはき裂系を示す可能性がある。
- 位置 溶接止端、角部、フィレット、押湯、縁部、または急激な断面変化との関係を記録する。
ASTM A903/A903Mは、磁粉探傷試験または浸透探傷試験によって検査される鋼鋳物の表面合否判定基準を定める際に、線状指示および非線状指示という用語を使用しています。この区別は、判定に代わるものではありません。これは、評価のために指示をどのように分類するかを検査員に示すものです。線状パターンは、き裂、シーム、ラップ、またはその他の細長い不連続部への懸念を生じさせます。一方、非線状パターンは、ピット、気孔、介在物、または集積した不連続部に対応する可能性があります。形状は調査すべき証拠であり、材料についての最終的な診断ではありません。
長さ、幅、深さ、方向、および分岐
長さと幅は、目視できる範囲だけを示します。深さによって、どれだけの材料が中断されているか、また、その特徴が表面下に鋭い先端を持つかどうかが決まります。長く浅いスケール痕は、短く深いき裂より重要性が低い場合があります。反対に、長く表面に開口したき裂は、開口幅がほとんど目視できない場合でも、腐食または疲労き裂が進展する大きな経路となる可能性があります。
開口き裂には目視できる開口部があり、そこに汚れ、酸化物、浸透液、または磁粉が付着することがあります。その境界は、直接目視試験によって追跡できることが多いものの、ぎらつき、粗さ、塗料、スケール、および不十分な照明によって、経路の一部が見えなくなる場合があります。密着き裂は、目視できる開口がほとんどないか、まったくありません。通常の目視検査では見えないことがありますが、不連続部が表面に達しており、かつ浸透液が入り込める程度に表面が清浄であれば、明瞭な浸透探傷指示を生じさせる可能性があります。強磁性鋼では、磁粉探傷試験により、開口部が見えにくい場合でも、磁束漏洩を通じて、密着した表面き裂または表面近傍き裂を検出できることがあります。
方向が重要なのは、検査応答が方向性を持つためです。ASTM E709-21は、鋼を含む強磁性材料における表面および表面近傍の不連続部を検出するための、乾式および湿式磁粉探傷技法を扱っています。磁化によって磁束漏洩場が生じる箇所に磁粉が集まるため、き裂が磁界と平行に走る場合よりも、磁界を遮る場合の方が強く指示されます。そのため、予想されるき裂の方向が不明な場合、検査員は適切な磁化方向を、しばしば複数用います。一つの、良好に見える走査だけでは、すべての方向が検査されたことを証明できません。
浸透探傷試験は、これとは異なる物理的原理に基づいています。浸透液は表面に開口した隙間に入り込み、その後、再びにじみ出て指示を形成しなければなりません。そのため、完全に表面下にとどまっている不連続部を確実に検出することはできません。また、粗い表面や多孔質表面では、過大な背景が生じることがあります。磁粉探傷試験は、表面近傍の一部の特徴に応答できますが、その応答は、鋼の強磁性、磁界強度、磁界方向、磁粉の適用方法、および表面状態に依存します。
分岐は特に重要です。単一の線は、機械加工溝またはシームである可能性があります。一方、分岐、方向の変化、または交差する部分を持つネットワークは、き裂系により整合することが多いものです。ただし、引け、酸化物の巻込み、または加工損傷によっても類似したパターンが生じる可能性があります。検査員は、指示の位置、見かけの長さ、方向、分岐、間隔、および角部、フィレット、溶接止端、押湯、急激な断面変化など、幾何学的な応力集中部との関係を記録する必要があります。
深さは通常、目視形状だけでなく、追加検査によって確認されます。部品および仕様に応じて、洗浄、軽研削、局部切断、レプリカ、超音波探傷試験、放射線透過試験、または承認されたこれらの組合せが必要になる場合があります。研削によって浅い表面不完全部を除去できることがありますが、同時に、密着した不連続部を押しつぶしたり、その発生原因を評価する前に証拠を消去したりする可能性もあります。
形状が検出および合否判定に影響する理由
形状は、機械的リスクと試験感度の両方に影響します。鋭く細長い特徴は、その両端に応力を集中させ、疲労または脆性破壊の条件下で進展する可能性があります。丸みを帯びた空洞は、より緩やかに応力を分散させますが、深いピット、集積した気孔、または露出した介在物は、荷重を負担する材料を除去したり、腐食起点となったりするため、依然として不合格となる場合があります。広範囲にわたる仕上げの変化は構造上の影響が小さいこともありますが、より小さく鋭い不連続部を覆い隠す可能性があります。
検査方法は、抽象的な意味での「欠陥」を見ているわけではありません。目視試験は目視可能な不連続部を直接観察するのに対し、磁粉探傷試験および浸透探傷試験は、試験媒体によって生じた指示を観察します。この区別は、2024年にAmerican Society for Nondestructive Testingが示したものです。カメラを用いたマシンビジョンは、強度、色、質感、または形状の変化を記録します。2023年のレビュー論文 Review of Surface Defect Detection of Steel Products Based on Machine Vision は、鋼製品の表面欠陥を定義および分類する統一規格が存在しないと述べています。そのため、カメラによる分類器は、冶金学的な同一性を確立しないまま、特徴を「スクラッチ」、「ピット」、または「き裂様」とラベル付けする可能性があります。2021年にUniversity of Ouluが平鋼製品について説明した自動光学検査は、一貫した検出および分類に有用ですが、校正された画像取得、適切な照明、および規格に基づく判定規則が依然として必要です。
合否判定は別の段階です。ASTM A802-19は、鋼鋳物の目視検査および表面合否判定規格を扱っています。一方、ASTM A903/A903Mは、磁粉探傷試験または浸透探傷試験で検出された有意な線状指示および非線状指示の合否判定を扱っています。いずれの規格も、目視できるすべての線を不合格とするものではなく、良好な目視外観によって有意な試験指示が無効になることもありません。適用される製品仕様、鋳物の等級、溶接品質レベル、検査範囲、および補修規定が判定を決定します。溶接部については、ISO 17637:2016が融接継手の目視試験を扱っており、溶接前にも適用できます。ISO 17635:2025は、NDT方法の選択、技法、合否判定レベル、および検査範囲を、品質要求事項、材料、厚さ、溶接プロセス、その他の条件と関連付けています。
| 目視試験の管理 | 重要性 |
|---|---|
| 照明 | 光量不足は浅いアンダーカットや微細な割れを隠すことがあり、ぎらつきは偽の線を生じさせることがある。 |
| 接近性 | 接近が制限された表面では、鏡、カメラ、または別の検査方法が必要になることがある。 |
| 表面の清浄度 | スケール、油、塗料、汚れ、および腐食生成物は、不連続を隠したり、似た外観を生じさせたりすることがある。 |
| 観察角度 | 反射光の変化により、しるしが現れたり消えたりすることがある。 |
| 文書化 | 位置、寸法、写真、検査員、日付、および合否判定の根拠を記録することで、結果の追跡可能性が確保される。 |
したがって、正しい手順は次のとおりです。形状を記述し、その形状に応答する方法を選択し、指示が有意なものであるかを判定し、推定される発生源を特定し、確認された状態を適用される合否判定基準と比較します。線は判定結果ではありません。点、染み、ピット、または広範囲の仕上げ変化も同様です。
外観試験:部品を見るだけではない
外観試験(VT)は、鋼材表面を手早く確認した後、「欠陥なし」と記載するだけの作業として扱われることが多い。しかし、この説明は検査作業としてはあまりに曖昧である。ASMの Metals Handbook は、外観検査を、腐食、汚染、表面仕上げの問題、目視可能な表面不連続部などの表面欠陥を検出するための非破壊試験方法として位置付けている。ASNTも関連する区別を示している。正式な外観試験は目視可能な不連続部を直接観察するのに対し、磁粉探傷試験および浸透探傷試験は、試験媒体によって生じた指示を観察する。この違いは重要である。ある人が暗い線を見たとしても、何が観察されたのか、どこで発生したのか、どのように測定されたのか、また適用される合否判定基準によって不合格となるのかを明らかにできるのは、定義された検査だけである。
管理された目視試験の手順
- 検査範囲を特定する 部品、表面、接近性、および必要な検査範囲を定める。
- 表面を準備する 評価対象の状態を消去または変更することなく、障害物を除去する。
- 観察条件を管理する 適切な照明、距離、角度、および光学補助具を使用する。
- 観察および測定を行う 輪郭、組織、不連続の位置、寸法、および方向を記録する。
- 結果を文書化する 写真、機器の詳細、検査員の身元、および合否判定の根拠を保存する。
ISO 8785:1998は、表面不完全部に関する用語、定義、パラメータ、許容される不完全部、および測定方法を含む用語体系を規定している。この用語体系は、目に見える印を自動的に欠陥として扱うことを防ぐのに役立つ。表面不完全部とは、意図された表面状態からの状態または逸脱である。指示とは、解釈を必要とする応答または観察結果である。欠陥とは、適用される仕様によって許容できないと判定された不完全部である。疲労き裂の進展や腐食助長割れなどの破損メカニズムは、さらに別の結論である。外観試験によって破損メカニズムに関連する証拠を特定できる場合はあるが、表面が通常と異なって見えるというだけで、表面下の損傷が存在することを立証できるわけではない。
直接観察と管理された観察条件
直接外観試験では、規定された光学補助具を使用する場合もしない場合も、検査員の目によって接近可能な表面を検査する。ただし、これは無作為な肉眼観察ではなく、管理された検査である。手順には、部品、検査範囲、表面状態、観察距離および角度、照明方法、使用機器、検査員の資格、記録方法、ならびに合否判定基準を明記する必要がある。ISO 17637:2016は、金属材料の融接継手に対する外観試験を規定しており、継手の開先準備、組立状態、位置合わせ、清浄度、端部状態などを確認する溶接前の検査にも適用できる。
照明は、単なる利便性の問題ではない。照度が不十分であれば、浅いアンダーカットや微細な表面開口き裂が見えなくなることがある。グレアは不連続部を隠したり、偽の線を生じさせたりする。照明は、輪郭、表面性状、反射率の変化を明らかにするのに十分な強度と適切な方向性を備えていなければならない。斜光照明は浅い凹みを示すのに役立つ一方、より直接的な照明は、しみや変色を評価しやすくする場合がある。ある方向から見える印が、反射光の位置が表面上で変わると見えなくなることがあるため、検査員は観察角度を変える必要がある。
部品は、検査の目的に対して十分に清浄でなければならない。スケール、油、溶接スパッタ、塗料、 dirt、腐食生成物、取り扱いによる残留物は、表面を隠したり、不連続部に似た外観を呈したりする。清掃によって評価対象の状態を除去してはならない。例えば、溶接部の形状を検査する前にはスパッタを除去する必要がある場合があるが、過度な研削によってオーバーラップ、アンダーカット、またはき裂の証拠が消えるおそれがある。規定された手順が拡大鏡、ミラー、ボアスコープ、その他の観察補助具の使用を求めている場合、それらは任意の追加物ではなく、検査の一部となる。拡大観察によって、狭い表面開口き裂を認識しやすくすることはできるが、接近できない表面や準備不十分な表面を、完全に検査された状態に変えることはできない。
記録によって、観察結果は追跡可能な形になる。有用な記録には、基準点または溶接部の基準位置に対する位置、方向、測定可能な場合の長さおよび幅、写真、照明条件、表面処理、機器識別情報、検査員、日付、ならびに処置内容が含まれる。写真だけでは、通常十分とはいえない。縮尺、位置、合否判定の根拠が欠けている可能性があるためである。
外観試験で明らかにできること
VTは、目視可能な表面に達している、またはその表面を変化させている状態の検出に適している。ASMの例には、腐食、汚染、表面仕上げの問題、表面不連続部が含まれる。腐食は、均一な減肉、孔食、スケールの剥離、または局部的な腐食として現れることがある。外観検査によってしみや堆積物を確認できるが、外観だけから残存肉厚を判断したり、ピットの全深さを確認したりすることはできない。その問題を判断するには、厚さ測定または他の適用可能な方法が必要である。
汚染には、油、水分、埋込異物、酸化物、塗料残留物、その他、溶接、塗装、接着、または使用に支障を与える物質が含まれる。表面仕上げの問題には、研削痕、ガウジ、ラップ、圧延痕、粗い機械加工、過大な粗さ、または表面間の急激な移行などが含まれる。これらが許容されるかどうかは、単に見た目が乱雑かどうかではなく、製品仕様および表面の機能によって決まる。
溶接部では、外観試験によって、不規則な形状、過大な余盛、充填不足部分、位置合わせ不良、クレーター損傷、目視可能な気孔、アークストライク、スパッタ、オーバーラップ、アンダーカットを検出できる。また、検査条件下で目視できる場合には、表面で開口しているき裂も特定できる。溶接前にも同じ手法によって、組立状態の不良、不正確な開先形状、損傷した端部、不十分な清掃、または許容できないルート間隔を明らかにできる。したがって、ISO 17637:2016は完成した溶接ビードの検査だけを対象としているわけではない。
明らかな機械的損傷も、外観試験の対象である。これには、へこみ、曲がり、ガウジ、衝撃痕、裂けた端部、変形、機械加工部または塗装部の損傷が含まれる。鋼鋳物については、ASTM A802-19が外観検査および表面合否判定基準を扱っている。磁粉探傷試験または浸透探傷試験によって検査される鋳物については、ASTM A903/A903Mが合否判定基準を規定し、関連する線状指示および非線状指示の評価を求めている。これらの規格は、本質的な点を示している。観察と合否判定は結び付いているが、同じ行為ではない。
目に見える線は、引っかき傷、ラップ、溶接き裂、機械加工痕、または溝内の残留物である可能性がある。検査員は、その指示を記録し、適用される要求事項に照らして評価する。要求事項がその特徴を定義していない場合、報告書で不合格限度を黙って作り出してはならない。
接近性、表面状態、人的判断による限界
目視可能な表面上の現れを持たない欠陥を、外観試験で明らかにすることはできない。外観試験によって、表面下のき裂、内部気孔、溶接キャップの下に隠れた融合不良、または埋没介在物の有無を立証することはできない。磁粉探傷試験は異なる物理的原理に基づいている。ASTM E709-21は、鋼を含む強磁性材料に対する乾式および湿式の手法を対象としており、磁化と、磁束漏洩場における磁粉の集積によって、表面および表面近傍の不連続部を明らかにできる。浸透探傷試験も同様に、浸透液が表面開口欠陥に入り込むことに依存している。いずれの方法も直接VTと置き換えることはできず、仕様がこれらの方法を要求している場合、VTで代用することもできない。
接近性は、明確な限界を設定する。狭いすき間、補強材の裏側、内部ボア、または断熱材の下に隠れた表面の検査には、ミラー、遠隔カメラ、ボアスコープ、または別の検査方法が必要になる場合がある。その場合でも、結果は画質、焦点、視野、機器を適切な位置に配置できる能力によって制限される。清浄で明るく照らされた表面であっても、検査員が到達できなかった、または状態を識別できなかったのであれば、必ずしも検査済みの表面とはいえない。
人的判断もばらつきをもたらす。疲労、製品への不慣れ、期待によるバイアス、一貫しない用語の使用によって、同じ印を2人の検査員が異なるように記述することがある。したがって、力量には視力以上のものが含まれる。検査員は、材料、製造工程、発生する可能性の高い不連続部、手順、測定器具、合否判定基準を理解していなければならない。ISO 17635:2025は、品質要求事項、材料、厚さ、溶接工程、その他の条件に応じた溶接非破壊試験方法、技法、合否判定レベル、試験範囲の選定を扱っている。この枠組みは、測定に基づく判断を支える。すなわち、目視可能な状態が対象である場合にはVTを使用し、必要な証拠が表面下または表面内部にある場合には別の方法を選択する。
| 目視検査で明らかにできるもの | 目視検査だけでは立証できないもの |
|---|---|
| 表面に開口した割れ、ピット、折れ込み、ラップ、スカブ、および開口気孔 | 隠れた不連続の深さ |
| 付着した鋳型材料、フィン、溶接補修、および研削損傷 | 内部収縮、介在物、または埋没気孔 |
| 変形、食い違い、ゲート除去不足、および不規則な仕上げ | 密閉した目視不能な割れの確実な検出 |
| 接近可能な表面の汚染および被覆の問題 | 体積的な健全性 |
マシンビジョンは、特に平鋼製品において、再現性と検査範囲を向上させることができる。オウル大学の2021年の学位論文では、このような欠陥を検出および分類する自動光学検査について説明している。しかし、2023年のレビュー論文 Review of Surface Defect Detection of Steel Products Based on Machine Vision は、鋼製品の表面欠陥を定義および分類する統一規格は存在しないと述べている。カメラが記録するのは画像上の特徴である。カメラによって、合意された用語、妥当性が確認された手順、力量のある解釈、明示された合否判定規則が不要になるわけではない。
ASTM A802-19は、鋼鋳物の目視検査および表面合否判定規格に関する実施方法を規定している。 Strong evidence
ASTM A802-19に基づく鋼鋳物の目視検査
ASTM A802-19は、鋼鋳物の目視検査および表面受入基準に関する標準実施要領です。その対象は、鋳物表面で観察できる状態であり、表面下に存在する可能性のあるすべての不連続部ではありません。この境界は重要です。目視できる暗色の斑点、盛り上がった部分、空洞、亀裂状の線、または粗い領域は、まず観察された特徴です。その性状が特定されて初めて欠陥または不連続部となり、さらに、その鋳物に適用される受入要件を超えた場合にのみ、受入れ不適合となる欠陥になります。

用語は軽々しく扱うべきではありません。ISO 8785:1998は、表面欠陥に関する用語、定義、およびパラメータを定め、それらを記述・測定する方法を含んでいます。鋳造工場では、ある特徴を、スキャブ、介在物、ガスホール、コールドシャット、ラップ、ベイニング、粗さ、または付着砂などと報告することがあります。しかし、その名称だけで処置が決まるわけではありません。位置、長さ、幅、深さ、間隔、方向、および要求される表面状態への影響が、すべて重要になる場合があります。生成メカニズムはさらに別の問題です。引け、ガスの発生、押湯不足、鋳型の浸食、熱収縮、または取扱い損傷によって、その特徴がどのように形成されたかを説明できる場合がありますが、ASTM A802-19が主に扱うのは、何が存在するか、そして指定された目視要件を満たしているかどうかです。
表面受入れにおける目視検査の範囲
ASTM A802-19に基づく目視検査は、接近可能な鋳物表面を直接検査するものです。表面に開口した亀裂、ピット、折れ、ラップ、スキャブ、表面に開口した多孔性、付着した鋳型材料、フィン、溶接補修部、アークストライク、研削損傷、および不均一な仕上げを検出できます。また、変形、型ずれ、押湯または湯口金属の除去不足、ならびに後続の検査を信頼できないものにする状態も確認できます。ASMのMetals Handbookは、目視検査を、腐食、汚染、表面仕上げの問題、および表面不連続部などの表面欠陥を検出する非破壊検査法として位置付けています。
ただし、その能力には限界があります。目視検査によって、隠れた不連続部の深さを明らかにしたり、目視可能なコントラストを生じない密着した亀裂を確実に検出したり、内部の引けや介在物に対する体積検査を代替したりすることはできません。滑らかな表面が表面下の状態を隠していることもあります。反対に、目立つ痕跡が、亀裂ではなく、無害な余分な金属や鋳型の肌である場合もあります。
したがって、受入れは、適用される鋳物仕様、購入者の要求事項、図面、および選択された受入レベルに左右されます。ASTM A802-19は、実施要領と表面受入れの枠組みを示すものであり、すべての鋳物に同一の普遍的な不合格判定基準を与えるものではありません。バルブボディ、ポンプケーシング、圧力保持部品、および構造用カウンターウェイトでは、許容される状態、検査範囲、または仕上げ要求事項が異なる場合があります。最終的な判定は、適用される購入仕様書およびそこに示された受入レベルに従わなければなりません。
目視受入れは、他の非破壊検査法に基づく受入れとも異なります。ASNTは、目視試験を通常の肉眼検査と区別しています。目視試験では目視可能な不連続部を直接観察するのに対し、磁粉探傷試験や浸透探傷試験では、試験媒体によって生じる指示を観察するためです。ASTM E709-21では、強磁性鋼鋳物を磁化し、表面または表面近傍の不連続部によって生じる磁束漏洩領域に磁粉を集積させます。磁粉による指示は、金属上で直接見える線状の特徴と同じ物理的観察ではありません。
ASTM A903/A903Mは、磁粉探傷試験または浸透探傷試験によって検査される鋼鋳物の表面受入基準を扱っており、関連する線状指示および非線状指示の評価を要求しています。契約でその検査方法および基準が明示的に要求されていない限り、これらの基準を目視検査報告書にそのまま適用してはなりません。鋳物が目視検査には合格しても、密着した表面開口亀裂が浸透液を引き込み、関連指示を生じるために浸透探傷試験には不合格となることがあります。逆のことも起こり得ます。粗い領域や着色した領域が目視では問題に見えても、磁粉探傷試験または浸透探傷試験で関連指示を生じない場合があります。
鋳物表面の状態と前処理
検査は、検査員に実際に提示された表面から始まります。付着していない砂、スケール、油、塗料、ショット残留物、さび、焼き付き、湿気、および切削屑は、不連続部を隠したり、目視上の偽の特徴を生じさせたりする可能性があります。必要な清掃方法は、鋳物および仕様によって異なります。ブラッシング、洗浄、ブラスト、ショットクリーニング、研削、または機械加工によって金属面を露出させることができますが、これらの各方法によって表面が変化する可能性もあります。過度な研削は、浅い欠陥の痕跡を除去したり、亀裂の開口部を金属で覆ったり、新たな研削割れを発生させたりすることがあります。ブラストは、狭い開口部を閉じたり、ピーニングや粗さによって浅い折れを見えにくくしたりする場合があります。
前処理では、受入れに関係する形状も維持しなければなりません。フィレット、リブの交差部、ねじ穴、ボス、または内部通路では、異なる視角や補助照明が必要になる場合があります。複雑な形状の鋳物を、外周を一周して見るだけで判定することはできません。隅部や断面が変化する部分には特に注意が必要です。これらの箇所では、不連続部が隠れたり、清掃媒体が残留したり、線状欠陥に似た反射が生じたりすることがあります。
照明は装飾上の細部ではなく、測定条件です。検査員には、指定された表面を確認できる十分な照度が必要であり、影を制御し、ぎらつきを低減しなければなりません。機械加工面の強い反射は細い線を隠すことがあります。一方、斜光は浅い凹凸を見えやすくしますが、無害な肌を強調することもあります。視距離、角度、表面コントラスト、および清浄度は、要求される検査に適したものでなければなりません。接近が制限される場合、鏡、ボアスコープ、またはカメラによって視野を拡張できますが、記録には、その間接的な方法と限界を明記する必要があります。
温度、表面の濡れ、およびコーティングの状態は、見えるものに影響を及ぼす可能性があります。濡れた表面は浅い空洞を満たし、コントラストを変えることがあります。仕様でコーティング越しの検査が認められていない限り、コーティングは母材を隠す可能性があります。表面を十分に清掃または観察できない場合、既定で受入れ可能と判定するのは適切ではありません。接近できない領域または隠れている領域を特定し、追加の前処理、別の検査方法、または補修が必要かどうかを所管責任者が判断すべきです。
観察された特徴の記録と処置判定
有用な目視検査報告書は、「合格」または「不合格」だけを記録するものではありません。必要に応じて、鋳物、溶解番号またはロット、検査日、検査員、表面状態、照明または観察上の制限、検査した範囲、および関連する各特徴の位置を記載すべきです。位置は、基準点、図面上の区域、鋳物の特徴、グリッド、または印を付けた写真によって示すことができます。受入基準が寸法や方向に依存する場合は、それらも記録すべきです。
報告書では、観察と判定を分けるべきです。「基準点B付近のフィレットに、長さ38 mmの暗色の線状特徴がある」は観察結果です。「不合格となる亀裂」は、適用される基準に照らした確認を必要とする処置判定です。特徴が不確かな場合は、清掃、確認のための研削、寸法測定、または別の非破壊検査法が必要になることがあります。磁粉探傷試験は、強磁性鋼における表面および表面近傍の不連続部に適しています。浸透探傷試験は、適合性があり、適切に前処理された表面に開口した欠陥に適しています。ただし、いずれの方法も、その物理的な検出範囲を超える問題に自動的に答えられるわけではありません。
| 検査段階 | 典型的な観察事項 |
|---|---|
| 溶接前 | 継手の開先準備、組立状態、芯合わせ、清浄度、ルート間隔、および縁部状態 |
| 溶接中 | パス間清掃、ルートパスの状態、変形、アークストライク、および目に見える工程上の問題 |
| 溶接後 | 割れ、気孔、アンダーカット、オーバーラップ、溶接ビード形状、クレーター部、および寸法適合性 |
| 補修後 | 掘削部の状態、補修形状、および要求された再検査の結果 |
処置判定には、受入れ、補修後の再検査、不合格、または技術審査への付託があります。補修を行っても、当初の指摘事項が消えるわけではありません。報告書には、特徴の位置、仕様で要求される場合は補修方法、および必要な再検査の結果を残すべきです。目視検査で亀裂の疑いが確認された場合、その線が短い、または写真撮影が難しいという理由だけで鋳物を出荷してはなりません。適用される仕様、購入者の要求事項、および受入レベルが判定を規定し、目視観察だけでは特徴を性状判定できない場合には、補足的な非破壊検査が証拠を提供します。
ISO 17637:2016に基づく溶接部の目視試験
ISO 17637:2016は、金属材料の融接継手に対する目視試験を規定している。また、溶接前の継手に対する目視試験も認めている。これは重要である。なぜなら、溶接金属が正しく盛られていても、継手の準備や組立てが誤っている、あるいは不十分である可能性があるからである。したがって、検査は冷却後に一度だけ実施するものではない。継手の準備、組立て、溶接、最終検査に沿って実施される。
この方法はしばしば「溶接部を見ること」と簡略化されるが、その説明は狭すぎる。ASNTは、目視試験を非公式な肉眼確認と区別している。目視試験では、規定された試験条件の下で目視可能な不連続部を直接観察するのに対し、磁粉探傷試験および浸透探傷試験では、試験媒体によって生じた指示を観察する。この区別は重要である。表面が清浄で、一見健全に見えても、浸透液や磁粉を用いなければ見えない狭いき裂が存在する可能性があるためである。

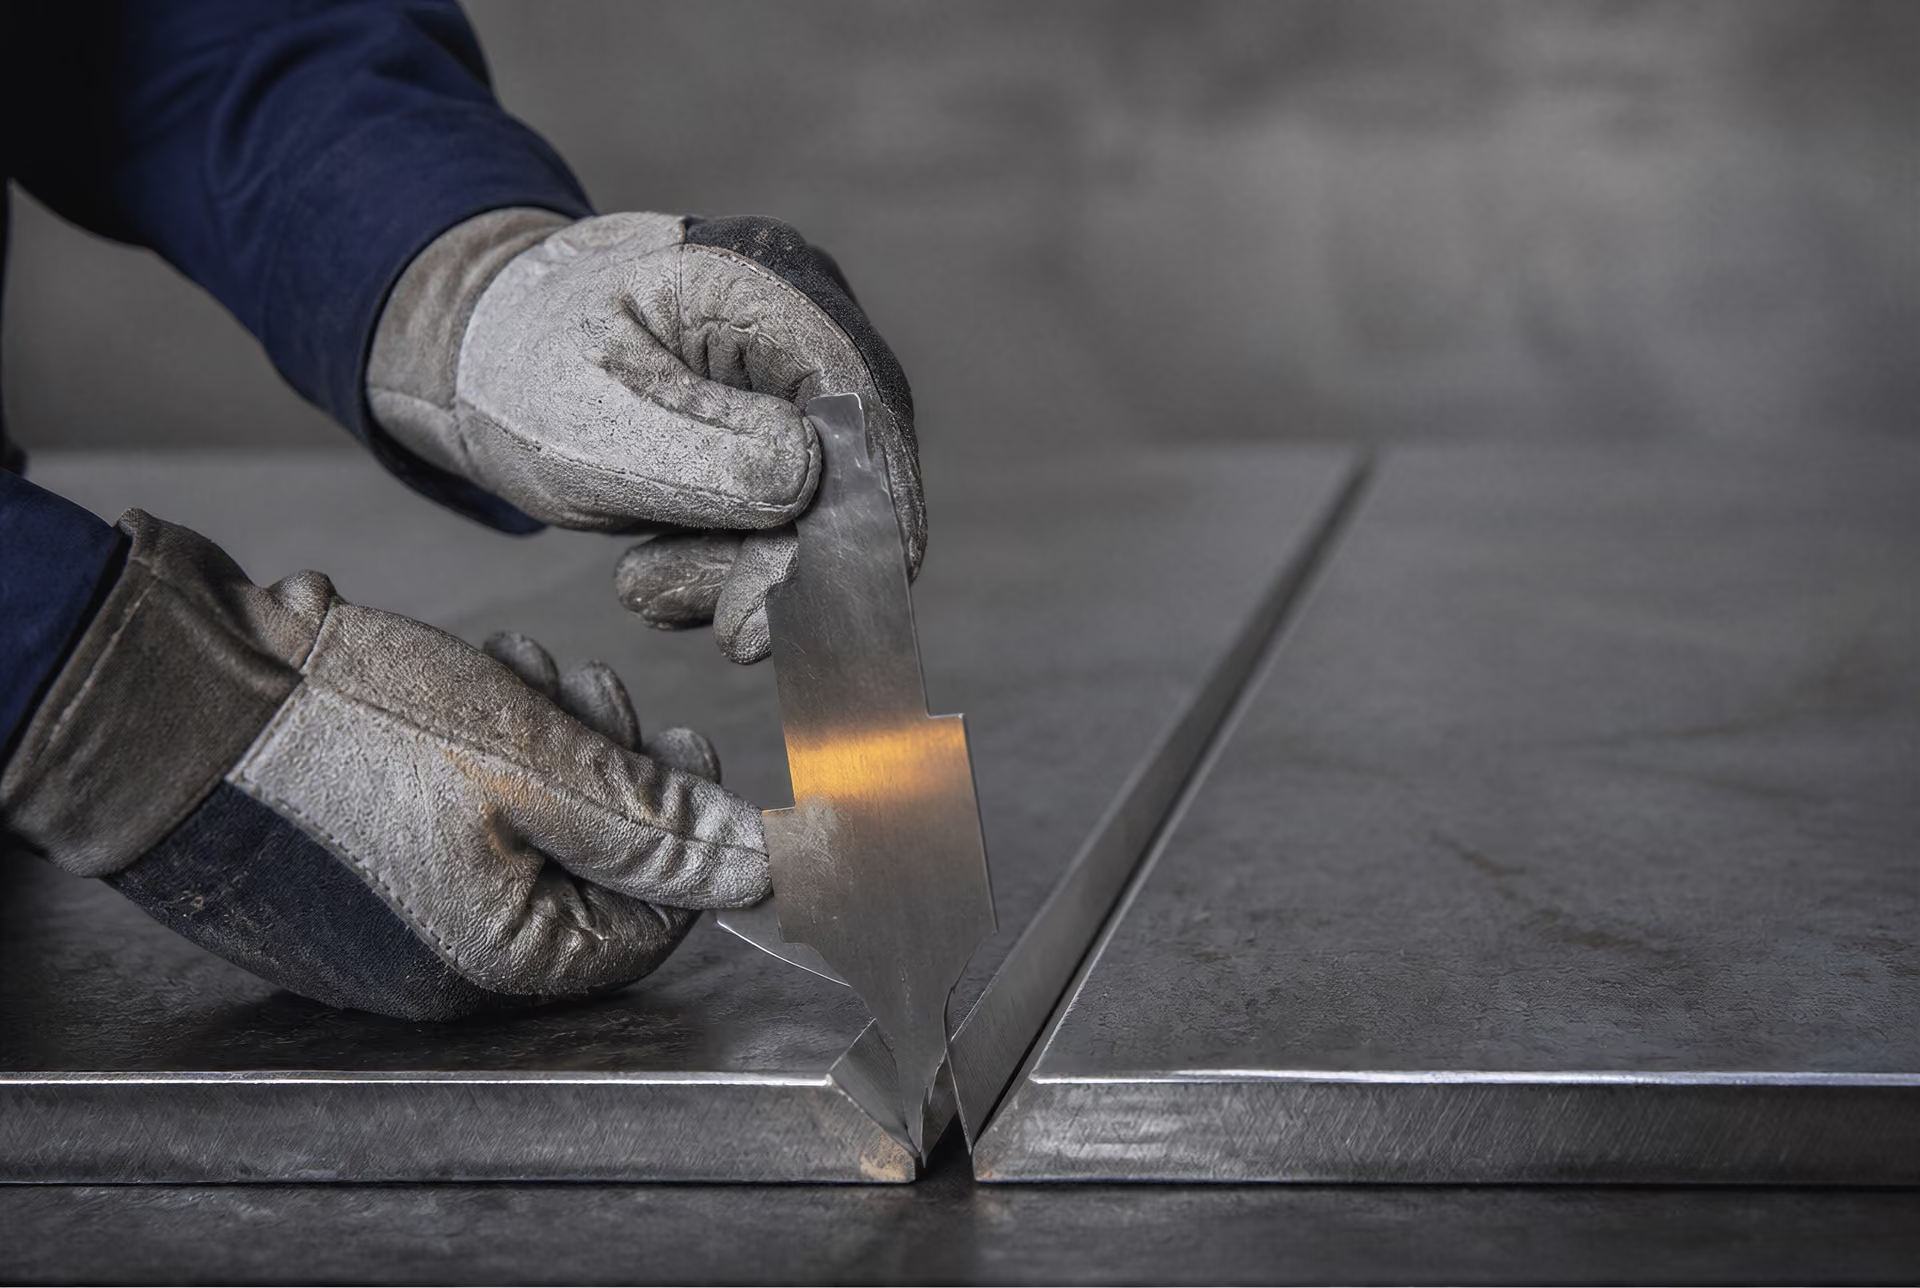
ISO 17637:2016は、目視可能なすべての痕跡を欠陥とするものではない。ISO 8785:1998は、表面不完全部に関する用語を規定しており、定義、パラメータ、許容可能な不完全部、および測定方法を含んでいる。表面不完全部とは、観察された状態である。指示とは、試験方法によって検出された信号または目視可能な特徴である。それが欠陥となるのは、適用される仕様によって許容できないと判定された場合に限られる。疲労き裂の発生、水素助長割れ、または荷重を負担する融合の欠如などの破壊機構は、さらに進んだ工学的解釈であり、観察そのものと混同してはならない。
溶接前の検査
溶接前の目視試験は、材料、継手面、および準備状態の詳細から始まる。検査員は、指定された母材および溶接材料が識別されているか、継手端部が図面または溶接施工要領に適合しているか、さらに表面に油、塗料、スケール、水分、浮きさび、その他、融合に影響を与えたり不連続部を覆い隠したりする汚染物がないかを確認する。表面状態は外観上の問題にとどまらない。汚染は、気孔、アークの不安定な挙動、または融合不良を生じさせる可能性があり、過度の研削は継手形状を変化させる可能性がある。
継手の開先準備については、開先角度、ルート面、ルート間隔、開先の清浄度、および端部の損傷を検査する。これらの寸法は、一般的な目視限界値と比較するのではなく、適用される図面、溶接施工要領書、または契約上の要求事項と比較しなければならない。ある溶接方法および板厚に対して許容される開先準備が、別の方法には適さない場合がある。検査員は、切断端部から延びるラミネーション、シーム、ガウジ、き裂についても確認する。母材に見られる線状の痕跡は記録して評価すべきであり、継手の近くにあるというだけで溶接き裂と呼び替えてはならない。
次に問題となるのは組立て状態である。部材は、指定どおりに整列、支持、拘束され、意図したルート開口および継手方向が溶接長全体にわたって維持されなければならない。過大な目違い、角変形、不均一な間隔、または急激な移行部は、アークを発生させる前に寸法上の偏差を生じさせる可能性がある。仮付け溶接部については、き裂、不十分な融合、過大な余盛形状、および不適切な終端を検査する必要がある。不良な仮付け溶接部は継手内部に残る可能性があり、その後のパスで破壊の起点となることもある。
この段階の検査では、溶接および後続の検査のためのアクセスも確認する。継手は、一方の側から見ると幾何学的に許容可能であっても、反対側では清掃または目視観察ができない場合がある。その制約は検査記録に記載すべきである。観察できない表面を許容可能と宣言しても、その問題を解決したことにはならない。
溶接中および溶接後の検査
溶接中、目視試験は単なる最終判定ではなく、工程へのフィードバックを提供する。検査員は、継手の清浄度が維持されているか、アークが要求どおりに配置・操作されているか、また次のパスで覆い隠される前に各パスの外観が許容可能かを観察する。パス間清掃については、スラグ、酸化物、スパッタ、閉じ込められた異物の有無を確認する。特にルートパスは重要である。目視可能なルート溶込み不足、不規則なルートビード、焼け落ち、または表面に開口した気孔が認められた場合、追加の金属を盛る前に修正する根拠となり得る。
溶接順序から、変形、移動、またはルート間隔の拡大が明らかになる場合がある。継手外の仮設取付物およびアークストライクについても検査する。アークストライクは、痕跡が小さくても、特に影響を受けやすい鋼材では局所的に硬化した領域またはき裂を残す可能性がある。ある用途ではスパッタは無害な残留物であるかもしれないが、別の用途では塗膜を損傷させ、寸法上の適合を妨げ、またはき裂を覆い隠す可能性がある。その重要性は外観だけで決まるのではなく、仕様および使用条件によって決まる。
溶接後、継手は検査に十分な状態となるよう清掃する。スラグ、スパッタ、仮設取付物、および表面汚染物によって、溶接止端または溶接表面が隠れてはならない。検査員は、観察可能な全長、溶接端部、始端および終端、クレーター部、止端の移行部、ならびに隣接する母材を観察する。き裂は重大な影響を及ぼす可能性がある平面状の不連続部であるため、目視可能なき裂には直ちに注意を向ける。ただし、目視による検出だけでは、その深さまたは全範囲を確定できない。き裂状の線状痕跡については、除去、再検査、または別の非破壊試験方法が必要となる場合がある。
表面に開口した気孔は、丸みを帯びた空洞またはくぼみとして現れることがある。アンダーカットは溶接止端または母材端部に生じる溝であり、オーバーラップは、溶接金属が適切な融合を伴わずに母材表面へ乗り上げた状態である。いずれも形状に関する観察事項であるが、同じものではない。凹形または凸形の溶接表面、過大な余盛、不十分な肉盛、急激な止端、または不規則な幅は、不適切な形状を示している可能性がある。その状態が許容されるかどうか、およびどのように測定するかは、適用される受入基準によって決まる。
溶接ビード形状の用語
- アンダーカット
- 母材の溶接止端または縁部に生じる溝。
- オーバーラップ
- 適切に融合しないまま、溶接金属が母材表面に乗り上げたもの。
- 気孔
- 溶接表面まで貫通することがある、円形状の空洞またはピット。
- アークストライク
- 意図した溶接部の外側に生じる局所的なしるしで、割れまたは硬化について評価が必要になることがある。
- 余盛
- 母材表面から突出した溶接金属。許容性は適用される判定基準によって決まる。
寸法検査には、溶接サイズ、長さ、位置、整列状態、変形、および図面からの偏差が含まれる。目視試験によって、溶接部が所定位置からずれていること、または部材が移動したことを確認できるが、残留応力、内部の融合不良、または冶金学的変態をそれだけで判定することはできない。
溶接形状および表面不連続部の観察事項
有用な報告書では、何が見えたのか、どこで発生したのか、どのように測定したのかを記載する。「悪い溶接」は検査結果ではない。記録には、例えば、溶接止端における線状の表面指示、指定領域に散在する表面開口気孔、測定された長さに沿ったアンダーカット、または継手に隣接するアークストライクを記載できる。写真、位置、寸法、照明条件、および参照した要求事項によって、観察結果を再現可能にすることができる。
受入判定は、適用される製品規格、製作規格、またはプロジェクト規格に結び付けておかなければならない。ASTM A802-19は、鋼鋳物の目視検査および表面受入基準を扱っている。一方、ASTM A903/A903Mは、磁粉探傷試験または浸透探傷試験によって検査される鋼鋳物の表面基準を扱い、関連する線状および非線状指示の評価を要求している。これらの鋳物規格は、適用される仕様による権限付与なしに、溶接継手の評価へ持ち込んではならない。
| 特徴 | 磁粉探傷試験への影響 |
|---|---|
| 材料 | 強磁性鋼またはその他の強磁性材料を必要とする。 |
| 磁界方向 | 磁界を横切る不連続は、一般により強い漏洩応答を生じる。 |
| 検出範囲 | 表面および表面近傍の不連続に対して最も高い感度を示す。 |
| 磁粉技法 | 乾式磁粉は一部の粗い表面または現場条件に適し、湿式磁粉は適切な表面上でより均一な被膜を形成する。 |
| 判定 | 磁粉模様は、関連性の評価と合否判定基準との比較を必要とする指示である。 |
目視試験には、明確な適用範囲がある。目視試験によって、アクセス可能な表面状態および形状偏差を確認できるが、すべての狭い表面き裂、表面下の不連続部、または内部の体積的欠陥を確実に検出できるわけではない。ASTM E709-21は、鋼を含む強磁性材料の表面および表面近傍の不連続部を対象とする乾式および湿式の磁粉探傷技術を規定している。磁化によって漏洩磁界が生じ、その箇所に磁粉が集積する。浸透探傷試験は異なる物理的原理に基づき、適切で開口した表面を必要とする。画像処理による機械視覚は、平坦な鋼製品における再現性を向上させる可能性があるが、2023年のレビューでは、鋼材表面のすべての欠陥を定義・分類する統一規格は存在しないと述べられている。したがって、ISO 17635:2025は、品質要求事項、材料、厚さ、溶接方法、およびその他の条件との関係において、方法の選定、受入レベル、ならびに試験範囲を定めている。目視可能な痕跡は、出発点にすぎない。
強磁性鋼の磁粉探傷試験
磁粉探傷試験(MT)は、強磁性鋼の表面および表面近傍に存在する不連続部を検出する方法である。この試験によって、目視可能なすべての痕跡が欠陥になるわけではなく、部品の全体積を検査できるわけでもない。試験結果として得られるのは、試験によって生じた磁粉の目視可能または蛍光性の集積である指示である。その指示が許容できない欠陥を表すかどうかは、その大きさ、形状、位置、方向、および部品に対して規定された合否判定基準によって決まる。

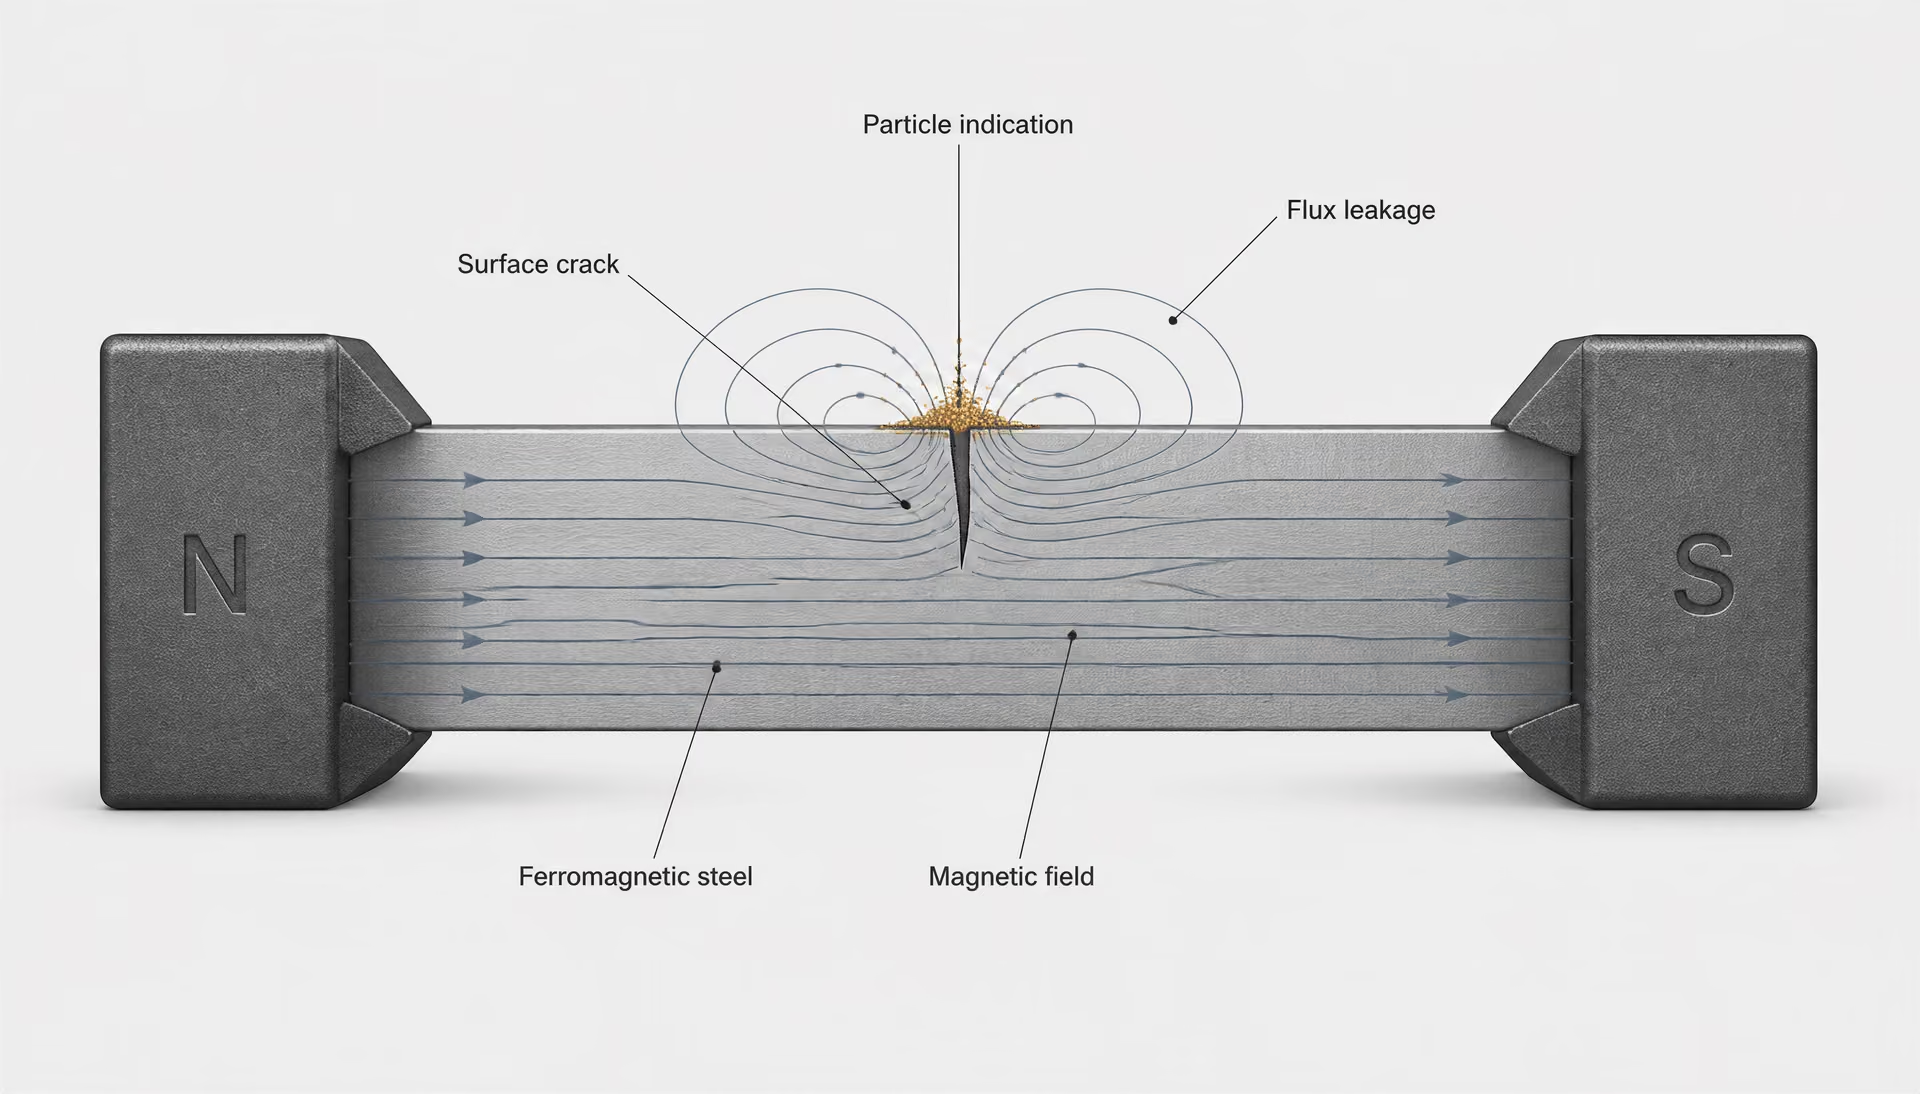
ASNTは、物理的な手順を明確に説明している。すなわち、強磁性鋼を磁化し、強磁性磁粉を適用し、磁束漏洩場で磁粉が集積する位置を観察する(American Society for Nondestructive Testing, 2024)。ASTM E709-21は、鋼を含む強磁性材料のき裂その他の表面または表面近傍の不連続部を検出するための、乾式および湿式の磁粉探傷技術を対象としている。したがって、この方法は、目視可能な状態を直接観察する目視試験とも、浸透液が表面に開口した不連続部へ入り込むことに依存する液体浸透探傷試験とも異なる。
磁化と磁束漏洩
部品に電流を流したとき、部品の周囲にコイルを配置して電流を流したとき、または電磁ヨークの極間に部品を置いたとき、磁化磁界が鋼中を通過する。健全で均一に磁化された領域では、磁束は主として金属内部を通る。き裂、融合不良、ラップ、シームその他の不連続部があると、その経路が遮られる。磁束の一部は鋼の外へ押し出され、再び鋼中へ戻るため、不連続部の位置またはその近傍に漏洩磁界が生じる。
この磁界中に置かれた強磁性磁粉は、漏洩領域に引き寄せられる。磁粉は線状、群状、その他のパターンを形成し、その発生源の輪郭を示す。可視磁粉を使用する場合は白色光の下で、蛍光磁粉を使用する場合は紫外線A波(UV-A)照明の下で指示を観察できる。試験媒体によって磁気的な乱れを可視化できるが、不連続部の全体形状が明らかになるわけではない。
磁界の方向は、結果を左右する重要な要素である。き裂は、磁化磁界に対しておおむね垂直に位置するとき、最も強い漏洩磁界を生じる。磁界と平行、またはほぼ平行に延びる不連続部は、重大な不連続であっても、弱い漏洩磁界と不明瞭な指示しか生じないことがある。このため、単一の磁化方向だけであらゆるき裂を検出できると考えてはならない。その磁界に対して横方向に延びる不連続部には縦方向磁界が適しており、部品に電流を流して生じさせる円周方向磁界は、部品の長手方向に沿って延びる不連続部を明らかにしやすい。手順および部品形状が許す場合、検査員は通常、別々の通電または多方向磁化技術を用いて、実質的に異なる二方向の磁界を適用する。
磁化は、材料および検査目的に対して十分でなければならない。磁化が過度に弱いと、有効な漏洩磁界が生じないことがある。磁化が過度に強いと、磁粉の背景模様が生じ、判定を妨げたり、磁粉の除去を困難にしたりすることがある。形状も影響する。鋭い角部、キー溝、断面の変化、穴、溶接止端部、接触点などは磁界を歪め、非関連指示を生じさせることがある。これらのパターンは、自動的にき裂を意味するものではない。位置、形状、再現性、および磁化条件の変化に対する応答によって、関連指示と区別しなければならない。
表面状態は信頼性に影響する。油、スケール、塗料、さび、溶接スパッタ、粗い機械加工面は、磁粉が自由に移動するのを妨げたり、偽の磁粉集積を生じさせたりすることがある。したがって、清掃および前処理は、外観を整えるための準備ではなく、検査の一部である。試験後には、残留磁気が機械加工、組立て、計装、または使用中の性能に影響する可能性がある場合、脱磁が必要になることがある。
MTは、フェライト系および多くのマルテンサイト系鋼種などの強磁性鋼に適用される。AISI 410ステンレス鋼は通常、強磁性を示す。一方、焼なまし状態のAISI 304ステンレス鋼は一般に非強磁性であり、通常のMTに適した材料ではない。合金組成、熱処理、冷間加工、および温度によって磁気的挙動は変化するため、鋼種名だけで実際の部品の応答確認に代えることはできない。MTは、アルミニウム、銅、チタン、または非強磁性のオーステナイト系ステンレス鋼に対する一般的な検査方法ではない。
ASTM E709-21に基づく乾式および湿式磁粉技術
ASTM E709-21は、乾式磁粉法および湿式磁粉法の両方を説明している。乾式法では、乾燥した強磁性磁粉を磁化された表面に適用する。一般には、手動ゴム球、粉末吹付け器、またはその他の制御された適用器具を使用する。磁粉は漏洩磁界の作用によって表面上を移動し、不連続部に集積する。乾式磁粉は、比較的粗い表面や現場条件で有用であるが、風、振動、過剰な磁粉、著しい表面粗さによって、検出感度が低下したり、微細なパターンが見えにくくなったりすることがある。
湿式磁粉探傷試験では、微細な磁性粒子を液体媒体中に分散させる。部品を磁化した状態で、または手順に従って磁化中に、噴霧、流しかけ、または浸漬によって懸濁液を適用する。湿式磁粉は一般に、より均一な被膜を形成し、特に滑らかな表面上の微細な表面指示の検出に効果的である。蛍光湿式磁粉は、管理された暗所または紫外線照明条件を利用できる場合に広く使用される。液体は表面を適切にぬらさなければならない。汚染、不適切な濃度、沈降、撹拌不足によって、結果が変化する可能性がある。
乾式磁粉と湿式磁粉のどちらを選ぶかは、単純な優劣の問題ではない。磁粉の種類、媒体、表面仕上げ、照明、部品の大きさ、接近性、磁化装置、および要求される感度のすべてが重要である。ASTM E709-21は実施方法に関する実施規格および指針であり、普遍的な合否判定規格ではない。同規格は検査をどのように実施できるかを扱う一方、製品規格、施工規格、または契約規格が、どの指示を許容できるかを定める。
技術者は、適切な磁界強度を設定し、適用される手順で要求される確認によって装置性能を検証しなければならない。その後、想定される不連続部に対して有効な交差角が得られる方向に部品を磁化する。磁粉の適用、観察、過剰な磁粉の除去、および判定は、正しい順序で行わなければならない。磁粉が指示を形成する前に磁界を除去した場合、または過剰な磁粉を除去しなかった場合、得られた像は誤解を招くものになる可能性がある。
表面および表面近傍の検出限界
MTは、表面に開口している不連続部、または表面直下のごく浅い位置にある不連続部に対して最も高い感度を示す。表面に開口したき裂、シーム、ラップ、溶接止端部のき裂は、一般に鋭く集中した指示を生じる。浅い内部不連続部も、その漏洩磁界が表面まで達するため検出できる場合がある。しかし、深さが増すにつれて漏洩磁界は弱くなり、広がる。指示は不明瞭になり、小さな不連続部は磁粉の背景パターンに埋もれて見えなくなることがある。
すべての鋼製部品に適用できる単一の深さ限界は存在しない。検出可能性は、不連続部の大きさ、開口幅、方向、深さ、鋼の透磁率、磁化電流、磁界方向、表面粗さ、磁粉の特性、および観察条件によって変化する。広範囲に及ぶ表面下の欠陥は検出可能なパターンを生じる一方、より小さい欠陥は、より検出に適した深さにあっても検出できないことがある。このため、「MTは一定の深さまで欠陥を検出する」といった主張は、適格性が確認された手順および標準試験片に結び付けられていない限り、誤解を招く。
MTでは、体積的な健全性を判定することもできない。内部の気孔、スラグ巻込み、ラミネーション、または表面への磁束漏洩がほとんど生じない溶込み不良を見逃すことがある。内部健全性が要求事項に含まれる場合は、超音波探傷試験、放射線透過試験、またはその他の体積検査方法が必要になることがある。MTは、体積検査の代替ではない。
判定に際しては、用語と処置を区別しなければならない。ISO 8785:1998は、表面不完全部に関する用語、定義、およびパラメータを定めているが、不完全部が自動的に許容できない欠陥になるわけではない。磁粉パターンは指示である。それが不合格となる欠陥になるのは、適用される合否判定基準に照らして評価された場合に限られる。鋼鋳物については、ASTM A903/A903Mが磁粉探傷試験または液体浸透探傷試験に対する表面合否判定基準を規定し、関連する線状および非線状指示の評価を要求している。ASTM A802-19は、鋼鋳物の目視検査および表面合否判定基準を扱っている。目視検査による合否判定とMTによる合否判定には関連性があるが、互換性はない。
| 方法 | 物理的原理 | 主な限界 |
|---|---|---|
| 磁粉探傷試験 | 磁化された強磁性鋼の磁束漏洩磁界に磁粉が集まる。 | 深さとともに応答が弱くなり、不連続の方向が不利な場合には応答が弱くなることがある。 |
| 液体浸透探傷試験 | 浸透液が表面開口部に入り、現像剤がそれを表面に引き戻す。 | 完全に内部にある不連続は、通常検出できない。 |
| 目視試験 | 検査員が接近可能で目に見える状態を直接観察する。 | 隠れた状態または内部の健全性を確実に立証することはできない。 |
溶接部の検査も同じ考え方に従う。ISO 17635:2025は、非破壊試験方法、技術、合否判定レベル、および試験範囲の選定を、品質要求事項、材料、厚さ、溶接プロセス、その他の条件と結び付けている。MTは、目視試験では見逃される溶接止端部のき裂を明らかにできるが、溶接部に内部不連続部がないことを証明することはできない。この方法が答えるのは、次のような特定の問いである。すなわち、磁化によって、表面または表面近傍の磁束漏洩場に関連する磁粉指示が生じるかどうかである。これとは別に、合否判定規格が答える問いは、何が供用中に残存してもよいかということである。
磁粉探傷検査および浸透探傷検査による表面受入れ
目視可能な痕跡が、必ずしも不合格となる欠陥であるとは限らず、磁粉による指示や浸透探傷指示が、必ずしも有害な不連続部の存在を証明するとは限らない。探傷方法は証拠を示すものであり、その証拠をどのように分類し、受け入れるかは、該当する製品規格によって決定される。この区別は、鋳鋼品において特に重要である。鋳造形状、表面状態、機械加工、溶接補修、および局所的な透磁率の変化は、いずれも指示パターンに影響を及ぼす可能性があるためである。
ここで扱う鋳鋼品の受入れに関する議論では、ASTM A903/A903Mを適用の基準とする。同規格は、磁粉探傷検査または浸透探傷検査によって検査される鋳鋼品の表面受入れ基準を規定し、関連する線状指示および非線状指示の評価を要求している。適用版は、購入仕様書、図面、検査手順書、または契約書に明記しなければならない。ASTM A903/A903Mを、すべての鋼製品、溶接部、鍛造品、または製作品に適用される普遍的な受入れ規則として扱ってはならない。
関連する線状指示および非線状指示
指示という語は、検査によって生じた応答を表す。それ自体で、実際の不連続部や、それが供用時に及ぼす影響を表すものではない。表面に開口したき裂は鋭い線状指示を生じることがあり、一方、丸みを帯びた空洞、孤立した気孔、または小さな不連続部の集合は、非線状指示を生じることがある。指示の外観は重要であるが、その解釈は、位置、方向、連続性、コントラスト、ならびに試験技法との関係にも左右される。
関連指示とは、部品の形状、表面粗さ、磁気的状態、残留した浸透液、またはその他の検査アーチファクトではなく、不連続部によって生じたと判断される指示である。非関連指示は、鋭い角部、キー溝、ねじ山、急激な断面変化、異種材料の境界、または供用上重要なき裂がなくても検査媒体が滞留する領域に生じることがある。したがって、検査員は、形状によって生じた応答と、不連続部によって生じた応答を区別しなければならない。
磁粉探傷検査では、方向が特に重要である。不連続部は、磁界の方向をおおむね横切っている場合に最も検出されやすい。これは、不連続部が磁気回路を遮断し、漏洩磁束を生じさせるためである。印加磁界と平行なき裂は、弱い応答、または不完全な応答しか生じないことがある。手順または受入れ規格によって異なる方向の欠陥を網羅することが要求される場合には、別の磁化方向が必要となることがある。
「線状」および「非線状」は、痕跡が長く見えるか、丸く見えるかを表す単なる俗な表現ではない。ASTM A903/A903Mは、鋳鋼品におけるこれらの区分を評価するための基本的な枠組みを規定している。検査員は、独自に作った長さと幅の比率による判定規則を適用するのではなく、指定された版の定義、検査条件、記録規則、および受入れ要求事項を用いなければならない。指示寸法に関する普遍的な上限値を想定してはならない。許容される寸法、間隔、群集状態、および位置は、適用されるASTM A903/A903Mの版ならびに契約で引用される製品固有の要求事項によって異なる。
表面状態も結果に影響する。スケール、塗料、油、機械加工痕、溶接スパッタ、および過度の粗さは、不連続部を覆い隠したり、誤解を招く応答を生じさせたりする可能性がある。清掃は単なる外観上の処置ではない。清掃によって、磁粉または浸透液が制御された状態で表面と相互作用できるようになる。鋳鋼品では、研削痕が目視検査でき裂のように見えることがある一方、浅く表面に開口した引け欠陥は浸透液を保持し、より強い指示を生じることがある。いずれも、外観だけを根拠に受け入れたり不合格にしたりしてはならない。
ASTM A903/A903Mと鋳鋼品
ASTM A903/A903Mは、磁粉探傷法および浸透探傷法による鋳鋼品の表面検査を対象としている。この適用範囲により、同規格はASTM E709-21のような探傷方法規格とは異なる。ASTM E709-21は、鋼を含む強磁性材料において、き裂その他の表面または表面近傍の不連続部を検出するための乾式および湿式磁粉探傷技法を規定している。同規格は、検査をどのように実施するかを説明するものである。ASTM A903/A903Mは、鋳鋼品を対象とした受入れ基準および評価要求事項を示している。
この区別は実務上重要である。ASTM E709-21によって、規定された磁化条件の下で、磁粉が特定のパターンに集積することを確認できる。しかし、それだけをもって、そのようなパターンが鋳鋼品においてすべて不合格であると判断することはできない。次にどのような措置を取るかは、ASTM A903/A903M、鋳造図面、および適用される調達仕様書によって決定される。
磁粉探傷検査には強磁性材料が必要である。鋳鋼品を磁化し、乾式磁粉または湿式磁粉懸濁液を適用する。磁粉は、表面または表面近傍から磁束が漏洩する箇所に集まり、指示を形成する。この方法によって表面下の一部の不連続部を検出できることもあるが、検出応答は深さとともに低下し、不連続部の寸法、方向、磁化の強さ、および材料状態にも依存する。したがって、磁粉探傷検査は、放射線透過検査、超音波探傷検査、または目視検査の一般的な代替手段ではない。
浸透探傷検査は異なる物理的原理に基づいており、鋼だけでなく非強磁性材料にも適用できる。浸透液は表面を濡らし、表面に開口した不連続部の内部へ入り込まなければならない。余剰の浸透液を除去した後、現像剤が閉じ込められた浸透液を表面へ引き戻し、目視可能または蛍光性の指示を形成する。閉じた表面下の不連続部は、その寸法にかかわらず、通常は検出されない。表面清掃、浸透時間、除去方法、現像剤の状態、照明、および浸透探傷システムの感度は、いずれも結果に影響する。
判定前に指示を評価する
- 検証 応答が本物であり、形状、粗さ、残留媒体、または別のアーチファクトによるものではないことを確認する。
- 分類 関連する指示が、手順で定義された線状、非線状、円形状、群状、断続的、またはその他の形態のいずれであるかを記録する。
- 測定 合否判定規則で要求される寸法、間隔、位置、方向、およびその他のパラメータを確定する。
- 比較 指定された版、製品要求事項、図面、または契約上の判定基準を適用する。
- 判定 権限に基づき、合格、補修して再検査、不合格、または技術審査への付託を行う。
これらの方法は、同じ鋳鋼品に対して異なる結果を示すことがある。磁粉は、表面に開口していない表面近傍のき裂に反応することがある一方、浸透液は、明瞭な磁粉パターンを形成するには磁束漏洩が不十分な、非常に微細な表面開口き裂を示すことがある。反対に、粗い鋳肌または多孔質の鋳肌は浸透液を保持し、拡散した解釈困難な指示を生じさせることがある。方法の選択は、材料、表面状態、不連続部の種類、検査段階、および要求される受入れレベルに従わなければならない。
指示の評価と自動的な不合格判定
指示は意思決定の開始点であり、終点ではない。検査員はまず、その指示が実在し、かつ関連指示であることを確認し、次にその形状と位置を記録し、最後に適用される受入れ基準と比較する。手順で認められている場合には、清掃、軽微な仕上げ、または再検査によって、その応答が除去可能な表面状態に由来するものか、持続する不連続部に由来するものかを判断しやすくなることがある。補修および再検査に関する要求事項は、非公式な慣行ではなく、適用される仕様書に基づかなければならない。
したがって、契約において検出された状態が明確に不合格対象として定義されていない限り、自動的な不合格判定は適切な検査実務とはいえない。長く見える指示であっても、非関連指示である可能性がある。小さな指示であっても、重要領域に位置する場合や、き裂を示す場合には受け入れられないことがある。非線状指示の群集や整列状態も、孤立した丸みを帯びた指示とは異なる方法で評価されることがある。該当する区分および受入れ規則についてはASTM A903/A903Mを参照しなければならない。本稿では数値による寸法限界を割り当てていない。これらの限界値は、指定された版、製品仕様書、図面、または契約上の要求事項に基づかなければならないためである。
報告書には、探傷方法から判定に至る一連のつながりを保持すべきである。すなわち、検査方法および技法、表面処理、使用した機器または消耗品、関連指示の位置、線状または非線状としての分類、処置内容、ならびに使用した受入れ文書を記録する。この記録によって、「MT不合格」または「PT不合格」とだけ報告し、どのような指示が検出され、どの要求事項によって不合格となったのかを明記しないという、よくある誤りを防ぐことができる。
| 検査上の質問 | 適切な方法または方法群 |
|---|---|
| 接近可能な表面輪郭または目視可能な不連続は許容できるか。 | 目視試験 |
| 強磁性鋼に表面または表面近傍の不連続が存在するか。 | 磁粉探傷試験 |
| 非多孔質表面に、浸透液が到達できる開口があるか。 | 液体浸透探傷試験 |
| 内部の溶接健全性または体積的状態を確認する必要があるか。 | 検査計画に基づく適切な体積検査方法 |
| 移動する平鋼製品を、再現性のある光学的特徴について検査できるか。 | 画像検査または自動光学検査、その後に規格に基づく判定 |
目視検査は、いずれの方法の前後においても有用であるが、磁粉探傷検査または浸透探傷検査と置き換えることはできない。ISO 8785:1998は、表面 imperfections に関する用語およびパラメータを規定し、ASTM A802/A802Mは、鋳鋼品の目視検査および表面受入れ基準を扱っている。目視検査は可視の不連続部を直接観察するものであるのに対し、磁粉探傷検査および浸透探傷検査は、検査媒体によって生じる応答を観察するものである。探傷方法、材料、および受入れ規格は、常に相互に関連付けて扱わなければならない。
溶接鋼のためのNDT方法の選定
ISO 17635:2025は、品質要求事項、材料、厚さ、溶接工程、およびその他の条件に応じた非破壊試験方法、技法、合否判定レベル、および検査範囲の選定に関する規則を規定している。 Strong evidence
溶接部に現れたマークは、必ずしも欠陥とは限らず、試験指示も必ずしも不合格となるものではない。表面不完全部は、合意された用語によって記述される特徴であり、指示は検査方法によって生じる応答であり、欠陥は、規定された基準に照らして許容できないと判定された不完全部である。さらに、破損メカニズムはこれらとは異なる。き裂、水素助長破壊、疲労進展、腐食、脆性破壊は、部品がどのように機能を失う可能性があるかを示すものである。検査計画では、これらの区分を分けて扱わなければならない。
ISO 17635:2025は、溶接継手に対する非破壊試験(NDT)方法、技法、合否判定レベル、および試験範囲を選定するための主要な枠組みを示している。その選定ロジックは、検査計画を品質要求事項、材料、厚さ、溶接プロセス、その他の条件と関連付ける。したがって、方法の選定は、製作後に適用する最終チェックリストではなく、設計および製造上の判断である。
ISO 17635:2025に基づく方法の選定
ISO 17635:2025は、1つのNDT方法を万能な解決策にするものではない。各方法は特定の物理的特徴に応答する一方で、検出できない領域も持つ。目視試験は、特徴が露出していて接近可能であれば、開口き裂、アンダーカット、不規則な溶接ビード形状、アークストライク、目視可能なブローホール、または不整合を明らかにできる。しかし、溶接表面が許容できる外観であるというだけで、密着した内部の融合不良を確実に明らかにすることはできない。
目視試験は、単に補助具を用いずに見ることを意味するものでもない。ASNTは、目視試験と通常の肉眼検査を区別している。目視試験は目視可能な不連続部を直接観察するのに対し、磁粉探傷試験(MT)および浸透探傷試験(PT)は、試験媒体によって生じた指示を観察する。ISO 17637:2016は、金属材料の融接継手に対する目視試験を規定しており、溶接前にも適用できる。溶接前の適用は、継手の開先準備、フィットアップ、清浄度、および端部の状態が完成後の溶接部に影響を及ぼす場合に重要である。
MTは磁気に基づく。部品を磁化すると、磁束が不連続部から漏洩する箇所に強磁性粒子が集まる。ASTM E709-21は、鋼を含む強磁性材料の表面および表面近傍の不連続部を対象とする乾式および湿式の磁粉探傷技法を扱っている。したがって、MTは磁化可能な炭素鋼および低合金鋼に適しているが、あらゆる合金またはあらゆる深さの欠陥に対する一般的な解決策ではない。また、その応答は磁界の方向にも左右される。磁界に平行な不連続部は弱い指示しか生じない場合があるため、複数の磁化方向が必要になることがある。
PTは、浸透液が表面に開口した不連続部へ入り、その後、現像剤によって外部へ引き出されることを利用する。鋼を含む多くの非多孔質材料に使用できるが、対象となるのは表面に開口した欠陥だけである。塗料、スケール、油、粗さ、不十分な洗浄、または不適切な表面状態は、結果を隠したり歪めたりする可能性がある。したがって、MTとPTは、いずれもき裂を明らかにできるからといって、互換的に使用できるものではない。
ISO 17635:2025に基づくより広範な判断では、内部の溶接部形状または不連続部の含有状況が懸念される場合、体積試験その他の検査が必要になることもある。提示された規格は、そのような方法を選定するための枠組みを定めているが、放射線透過試験(RT)または超音波探傷試験(UT)を表面試験の自動的な代替手段として扱う根拠にはならない。適切な計画では、どの欠陥集団を対象とするのか、どの方法が物理的にそれに応答できるのか、また残るリスクをどの方法が補完するのかを明示する。
マシンビジョンも、同じ規律ある枠組みに位置付けられる。2023年のレビュー論文 Review of Surface Defect Detection of Steel Products Based on Machine Vision は、鋼製品の表面欠陥を定義・分類する統一規格が存在しないと述べ、カメラを用いた光学検査をマシンビジョンシステムの主要な構成要素として挙げている。オウル大学の2021年の学位論文は、平鋼製品の欠陥を検出し分類する自動光学検査について記述している。これらのシステムは、再現性や記録管理を向上させることができるが、画像分類だけで合否判定になるわけではない。欠陥用語、照明、校正、分解能、表面状態、および適用される合否判定規格が、結果の意味を引き続き決定する。
材料、厚さ、プロセス、および品質要求事項
材料は、実務上の最初の選別条件である。MTには強磁性鋼が必要であり、磁気透過率、形状、残留磁気、および磁界強度の影響を受ける可能性がある。PTには磁化は必要ないが、十分に清浄で非多孔質の表面と、その表面まで達している不連続部が必要である。目視試験には、視線の確保、十分な照明、接近性、および対象となる特徴を視認できる表面状態が必要である。
厚さによって検査上の課題は変化する。薄い溶接部では、ビード形状や表面開口き裂を直接観察できる一方、内部不完全部が存在できる体積は小さい場合がある。厚い継手では、表面方法では到達できない平面状または体積状の不連続部が隠れている可能性がある。したがって、選定は試験の利便性ではなく、想定される欠陥形状に従うべきである。すなわち、露出した特徴または表面近傍の特徴には表面試験を、内部健全性が要求事項に含まれる場合には適切な体積試験方法を用いる。
溶接プロセスは、想定される不連続部の集団を変化させる。ガスポロシティ、スラグに関連する特徴、融合不良、溶込み不良、クレーターき裂、凝固割れ、水素助長割れ、過大な余盛、およびアンダーカットは、同じ形状または位置を持たない。継手設計、溶接姿勢、入熱、シールド、溶接材料、予熱、パス間温度、および拘束もリスクに影響する。表面開口き裂を生じさせる可能性が知られているプロセスでは、VTに続いてMTまたはPTを実施することが妥当な場合がある。一方、内部の融合不良と関連するプロセスおよび継手構成では、溶接部の体積を検査できる方法が必要になることがある。
品質要求事項は、試験方法を選定する前に明示しなければならない。ISO 17635:2025は、NDTの選択を要求される溶接品質レベルおよび適用される合否判定レベルと関連付けている。高い結果責任を伴う圧力境界、疲労に敏感な取付部、吊上げ部品、および軽荷重の構造接合部では、同一の検査戦略が必要とは限らない。この違いは、要求事項を非公式に引き下げてよいという意味ではない。設計責任者、製品仕様、溶接規格、および検査計画が、適用される品質および合否判定の根拠を特定しなければならないという意味である。
用語も判断に影響する。ISO 8785:1998は、許容される不完全部および測定方法を含め、表面不完全部に関する用語、定義、およびパラメータを定めている。この用語体系がなければ、検査員は「き裂」「線状模様」「マーク」または「指示」を一貫性なく記録する可能性があり、合否判定規格との比較が信頼できないものになる。
検査範囲と合否判定レベル
検査範囲は、溶接部のどの程度を検査するかを示す。溶接全長、選択した部分、特定の区域、または初回の検出結果を契機として追加する区域などである。これは方法の検出能力とは別の問題である。関連する指示を検出できる方法であっても、検査されていない長さの健全性を証明することはできない。
計画では、溶接部の分類、位置、実施時期、方法の順序、接近上の制約、および追加検査のルールを特定すべきである。VTは通常、フィットアップ時、規定されている場合には溶接中、そして完成後に実施される。MTまたはPTは、表面処理後に実施されることがあり、研削または補修後に繰り返すこともある。関連する指示が見つかった場合、隣接する溶接長、連続する溶接部、または対象となる全数に追加検査を行うかどうかを計画で定めるべきである。
合否判定基準は、曖昧な目視印象ではなく、指示に適用される。例えばASTM A903/A903Mは、MTまたはPTによって検査する鋼鋳物の表面合否判定基準を規定し、関連する線状および非線状の指示の評価を要求している。ASTM A802-19は、鋼鋳物の目視検査および表面合否判定規格を扱っている。これらの鋳物規格は、適用される仕様が実際に引用している場合を除き、溶接継手にそのまま適用してはならない。
溶接部はVTに合格しても、MT、PT、RT、またはUTが必要になることがある。これは、それぞれの方法が異なる欠陥集団を対象とするためである。反対に、記録されたMT指示が、非関連指示、除去可能な表面汚染、または不合格となるき裂ではなく、形状による応答である場合もある。検査員は、指示を特徴付け、寸法を測定し、規定された合否判定レベルに照らして評価しなければならない。
| 画像検査の段階 | 出力 |
|---|---|
| 画像取得 | 表面から反射または透過した光を表す画素 |
| 前処理 | 補正、正規化、またはノイズ低減された画像 |
| 位置特定または領域分割 | 候補画素、領域、または座標 |
| 特徴抽出 | 長さ、幅、面積、方向、組織、コントラスト、または位置 |
| 分類 | 引っかき傷、ピット、スケール、介在物、またはしみなどのラベル |
| 判定 | 規格に基づく決定、または追跡検査への付託 |
正しいアプローチは、調整された検査である。すなわち、破損に関する懸念を定義し、材料と溶接プロセスを特定し、厚さと接近性を考慮し、ISO 17635:2025に基づいて相補的な方法を選定し、検査範囲を設定し、試験開始前に合否判定基準を明示する。1つの試験で、すべての疑問に答えられることはほとんどない。防御可能な検査結果は、各方法を、溶接部が物理的に明らかにできる対象に適合させることから得られる。
画像検査 カメラを用いる検査システム。表面画像を取得し、画像処理または分類規則を用いて光学的特徴の位置を特定し、分類する。
鋼材のマシンビジョンと自動光学検査
自動光学検査は、平鋼製品上の欠陥を検出し、分類できる。 Limited evidence
マシンビジョンは、生産ラインにおいて鋼材表面を再現性よく記録・評価する手段を提供しますが、記録されたすべての痕跡を不合格欠陥に変えるものではありません。カメラは反射光または透過光を捉え、ソフトウェアはその画像内のパターンを識別します。その結果として得られるのは光学的な指示であり、その重要性は製品仕様、検査段階、受入れ基準によって決まります。
この区別は、特に平鋼製品において重要です。帯鋼、鋼板、厚鋼板は、高速でカメラの前を通過できますが、その広い表面には、スケール、潤滑剤、ロールマーク、汚れ、きず、ピット、スリバーなど、さまざまな不規則性が存在する可能性があります。オウル大学の学位論文(2021年)は、自動光学検査を平鋼製品の欠陥を検出・分類する方法として説明しています。マシンビジョンに関するレビュー論文 Review of Surface Defect Detection of Steel Products Based on Machine Vision(2023年)は、カメラを用いた光学検査をこれらのシステムの主要部分として位置付ける一方、鋼材表面欠陥の定義および分類について統一規格が存在しないとも述べています。

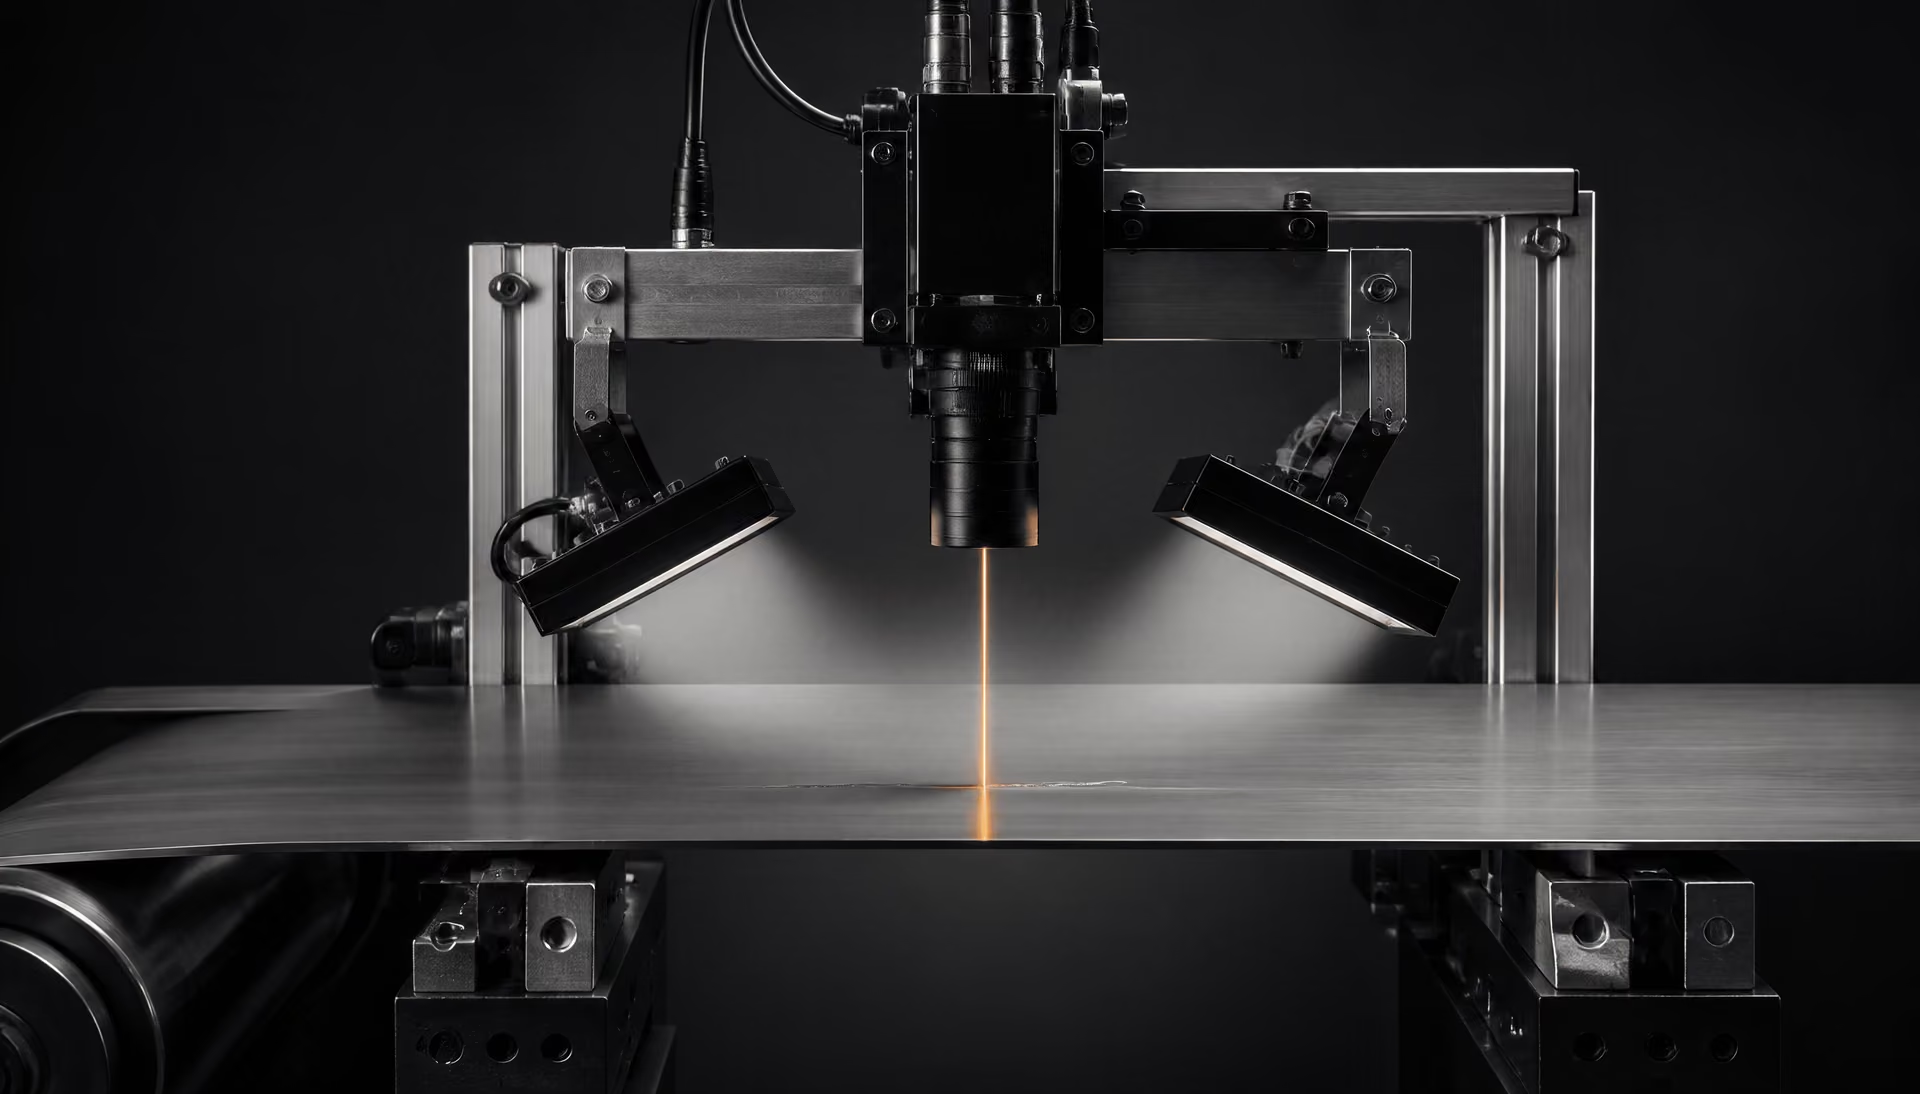
共通の用語が存在しないことは、単なる文書作成上の小さな問題ではありません。あるデータセットでは目視可能な線状痕が「きず」と呼ばれ、別のデータセットでは「圧延スケール欠陥」、さらに別のデータセットでは「表面き裂」と呼ばれることがあります。これらのラベルは、それぞれ異なる原因、寸法、受入れ判定を示唆します。
カメラ、照明、画像取得
画像取得は、セグメンテーション、特徴抽出、分類に先立つ最初の技術段階です。システムは、移動する鋼材表面の使用可能な画像を形成し、対象とする指示に関連する視覚的コントラストを維持しなければなりません。画素解像度の高いカメラでも、関連する形状を隠してしまう照明を補うことはできません。
ラインスキャンカメラは、製品がカメラの下を移動する際に、横断方向のラインを一度に1本ずつ取得して画像を構成するため、連続帯鋼ラインで一般的に使用されます。その撮像タイミングはライン速度と一致していなければなりません。画像取得が遅すぎると、画像が引き伸ばされたり、欠落部分が生じたりします。速すぎると、同じ表面領域が非効率的にサンプリングされる可能性があります。エリアスキャンカメラは矩形フレームを取得するため、静止した厚鋼板、切断部材、または低速の検査区域に適する場合があります。しかし、大きな移動表面を検査するには、複数のカメラと慎重な画像つなぎ合わせが必要になることがあります。
照明は、「可視」とは何を意味するかを決定します。拡散照明は、研磨された鋼材や光沢のある鋼材からのぎらつきを低減し、反射率の広範な変化を明らかにできます。低角度照明、または暗視野照明は、浅い隆起、溝、突出した粒子による強い輝度変化を生じさせます。同軸照明は比較的平坦な表面に有効な場合があり、バックライトは表面組織よりも輪郭や板厚を貫通する穴を強調します。赤外線、紫外線、またはマルチスペクトル方式を用いると、可視光下では類似して見える化合物や残留物を分離できる場合がありますが、それだけで欠陥の冶金学的原因が確定するわけではありません。
鋼材は、仕上げ状態、酸化、粗さ、曲率、汚染によって反射率が変化するため、特に画像化が困難です。スケールの付着部は地肌の金属とは異なる方法で光を散乱させることがあります。冷却剤は明るい筋状痕を生じさせることがあり、浅い凹みは照明が表面と同じ方向に揃うと消えて見える場合があります。そのため、カメラの露光、レンズ角度、偏光、作動距離、振動、レンズの汚染は、検査結果の一部となります。表面スケールや生産速度の変化によって、同じ物理的特徴でも見かけの大きさやコントラストが変わることがあります。
光学検査には物理的な限界もあります。カメラが記録するのは表面外観であり、磁束漏洩や浸透液の蓄積ではありません。ASTM E709-21は、鋼材を含む強磁性材料の表面および表面近傍の不連続部を検出するための乾式および湿式磁粉探傷技術を対象としています。この方法では、磁化によって漏洩磁界が生じ、強磁性粒子がその箇所に集積します。同様に、液体浸透探傷試験は、浸透液が表面に開口した不連続部へ入り、その後そこから現れることに依存します。マシンビジョンは、き裂の開口、汚れ、または粒子の付着を観察できる場合がありますが、より鮮明な画像を生成するだけで、これらの試験のいずれかを再現することはできません。
同じ原則は目視試験にも当てはまります。ASNTは、目視試験を通常の肉眼検査と区別しています。目視試験は、定められた方法の下で目視可能な不連続部を直接観察する一方、磁粉探傷試験および液体浸透探傷試験は、試験媒体によって生じた指示を観察するためです。ISO 17637:2016は、金属材料の溶融溶接継手に対する目視試験を規定しており、溶接前にも適用できます。これらの規格によって、カメラ画像が他のあらゆる非破壊試験と同等になるわけではありません。
検出と分類の違い
自動光学システムは通常、複数の異なる処理を実行します。画像取得は画素を記録します。前処理では、不均一な照明の補正、ノイズの抑制、輝度の正規化などを行う場合があります。セグメンテーションまたは位置特定では、周囲の表面と異なる画素、領域、または座標を識別します。特徴抽出では、それらの領域を、長さ、幅、面積、方向、エッジの鮮鋭度、テクスチャ、グレーレベルの変動、帯鋼上の位置など、測定可能な特性に変換します。分類では、その後、「きず」「ピット」「スケール」「介在物」「汚れ」などのカテゴリーを割り当てます。
検出と分類は、異なる問いに答えるものです。検出が問うのは「異常な画像パターンはどこにあるか」です。分類が問うのは「そのパターンにどのラベルを付けるべきか」です。システムは狭い指示を正確に位置特定しながら、その原因を誤って割り当てることがあります。また、大きく明瞭な汚れを正しく分類しながら、画像に十分なコントラストがないため、かすかなき裂を見逃すこともあります。したがって、報告された検出結果を、システムが冶金学的な破損メカニズムまで特定した証拠として扱うべきではありません。
指示と不合格欠陥の区別は、分類後も不可欠です。ISO 8785:1998は、許容される表面不完全性や測定方法を含め、表面不完全性に関する用語、定義、パラメータを規定しています。マシンビジョンモデルがある領域を「きず」と分類しても、該当する製品規格では、指定された深さ、長さ、または密度未満のきずが許容される場合があります。反対に、受入れ基準が重要なものとして扱う場合には、小さな線状指示であっても追加検査が必要になることがあります。
鋼鋳物については、ASTM A802-19が目視検査および表面受入れ規格を扱っています。ASTM A903/A903Mは、磁粉探傷検査または液体浸透探傷検査によって検査される鋼鋳物の表面受入れ基準を規定し、関連する線状および非線状指示の評価を要求しています。これらの基準を汎用画像分類器から推定することはできません。定められた検査方法、評価規則、製品固有の判定が必要です。
それでも、適切に構築されたマシンビジョン設備は、こうした判定を支援できます。マーキング装置を作動させたり、研削またはサンプリングのために位置を記録したり、表面状態の範囲を測定したり、疑わしい材料を適格な追加検査へ振り分けたりできます。ただし、受入れ規格を暗黙のうちに置き換えるべきではありません。溶接部については、ISO 17635:2025が、品質要求事項、材料、厚さ、溶接工程、その他の条件に応じた非破壊試験方法、技術、受入れレベル、試験範囲の選定に関する規則を定めています。選択される方法は検査上の問いに従うものであり、カメラが自動的に正しい答えになるわけではありません。
データセットと用語が報告性能に影響する理由
マシンビジョン研究の性能指標は、試験条件とラベルが明確な場合にのみ意味を持ちます。2023年のレビューが、鋼材表面欠陥の定義および分類について統一規格が存在しないと述べていることは、類似した材料を検査しているにもかかわらず、2つのシステムが異なる結果を報告し得る理由を説明しています。一方のシステムはスケールを欠陥クラスとして扱い、別のシステムは前処理中にスケール関連画像を除去するかもしれません。一方は連結した各領域を個別にラベル付けし、別のシステムは隣接する痕跡を1つの事象としてまとめるかもしれません。
クラス不均衡も別の問題を生みます。まれな欠陥は運用上最も重要である可能性があるにもかかわらず、データセットに含まれる画像は少数です。モデルは、少数のき裂やスリバーを識別できなくても、一般的な汚れやロールマークを認識することで、成功しているように見えることがあります。画像を無作為に分割すると、1つのコイルから得たほぼ同一のフレームが訓練セットと試験セットの両方に入る可能性もあり、異なるチャージ、仕上げ状態、カメラ設定、または生産キャンペーンに対する性能よりも、良好に見える結果が得られます。
照明、反射率、表面スケール、ライン速度は、データ分布を変化させます。マットな熱間圧延帯鋼で訓練したモデルは、光沢のある冷間圧延鋼板にそのまま適用できない可能性があります。ある検査員が付けたラベルには、検証済みの原因ではなく、視覚的な印象が反映されていることがあります。データセットに製品鋼種、表面仕上げ、厚さ、カメラ配置、照明、速度、検査段階が記録されていなければ、後の比較から有用な文脈が失われます。
計画時の質問
- 可視性 接近可能な表面上で、その特徴を見たり測定したりできるか。
- 表面開口 その特徴は表面に開口しているか。
- 磁気応答 強磁性鋼内の磁界を乱すほど表面に近いか。
- 幾何形状 曲率、接近性、被覆、または断面変化によって、確実な検査範囲の確保が妨げられるか。
- 合否判定の根拠 適用される規格は、この指示を評価することを要求しているか。
そのため、信頼できる評価では、採点単位が画素、欠陥領域、画像、帯鋼の長さ、またはコイルのいずれであるかを報告すべきです。位置特定と分類を分け、境界的な指示をどのように扱ったかを明記する必要があります。最も重要なのは、あらゆる異常を自動的な不合格として扱うのではなく、ラベルを文書化された受入れ基準に結び付けることです。マシンビジョンは、測定および意思決定支援のためのシステムです。その価値は、画像取得後に適用されるアルゴリズムだけでなく、管理された画像取得と厳密な用語運用にも同程度に依存します。
製品形状と製造段階に応じた検査計画
検査計画は、製品の形状と、その表面を形成した製造工程から始まる。圧延 strip 上の暗い線、鋳物の空洞、溶接部の脇にある溝は、写真では似て見えるかもしれないが、検査上の問題は同じではない。接近性、表面状態、磁気応答、照明、被覆、曲率、そして要求される合否判定基準のすべてが結果に影響する。
用語は統制して使用しなければならない。ISO 8785:1998 は、表面不完全部に関する用語、定義、およびパラメータを規定するものであり、すべての不完全部を許容不可と宣言するものではない。検査方法によって得られるのは、観察結果または指示である。該当する製品規格または製作規格が、その指示に関連性があるか、合否判定基準を超えているか、そして不合格となる欠陥に該当するかを決定する。破損機構はさらにその先の概念である。き裂、疲労き裂の発生、漏洩、破壊、または断面減少は欠陥によって生じ得るが、検査結果自体が破損機構なのではない。
各段階で問われる物理的な問題は変化する。
- その特徴は、接近可能な表面上で目視または測定できるか。
- それは表面に開口しているか。
- 磁場を乱すほど表面に近い位置にあるか。
- 形状によって、信頼できる検査範囲の確保が妨げられていないか。
- 適用される規格は、この指示を評価することを要求しているか。
検査方法は、見慣れているから、あるいは目に見える痕跡がすでに「欠陥」と呼ばれているからではなく、その問いに答えるために選定すべきである。
平板製品と連続表面
薄板、厚板、strip、およびその他の幅広い圧延表面などの平板製品は、比較的連続した検査領域を形成する。そのため、表面に接近でき、特徴と周囲の鋼材とのコントラストが十分であれば、光学検査が適している。直接目視試験では、目に見える不連続部、腐食、汚染、表面仕上げの変化、しみ、ラップ、または明らかな機械的損傷を特定できる。ASM の Metals Handbook は、この種の表面きずを検出する非破壊検査方法として目視検査を扱っている。
光学検査は、検査員によって実施することも、カメラを用いたシステムによって実施することもできる。マシンビジョンは、連続製品に特に適している。カメラが移動する表面を繰り返し観察し、ソフトウェアが位置、長さ、幅、コントラスト、および分布を記録できるためである。2023 年のレビュー論文 Review of Surface Defect Detection of Steel Products Based on Machine Vision は、鋼材表面欠陥の定義および分類について統一規格が存在しないと述べている。この制約は重要である。カメラは、学習内容またはプログラムされた規則に従ってパターンを分類できるが、分類は合否判定と同じではない。2021 年に発表された University of Oulu の学位論文は、平鋼製品の欠陥を検出し分類する自動光学検査について説明しているが、検出されたカテゴリーは、なお該当する製品仕様に対応付けなければならない。
照明および前処理は、二次的な細部ではなく、検査方法の一部である。ぎらつきは浅いへこみを隠すことがあり、スケールはき裂に似ることがあり、油は表面開口を覆い隠すことがあり、粗い圧延仕上げは偽のエッジを生じさせることがある。検査計画には、これらの要因が検出に影響する場合、観察距離、照度、走査速度、表面清浄度、カメラ位置、および報告対象とする最小寸法を記載すべきである。
目視検査または光学検査が答えるのは、「その特徴は目に見えるか」という問いである。スケールの下にある線状部が表面に開口しているか、または一見健全な面の下に表面下の不連続部があるかを、これらの検査で確実に判断することはできない。強磁性鋼の場合、不連続部が表面またはその近傍にあるときは、磁粉探傷試験によって二つ目の問いに対応できる。ASTM E709-21 は、鋼を含む強磁性材料のき裂およびその他の表面または表面近傍の不連続部を検出するための乾式および湿式磁粉探傷技術を対象としている。磁化によって不連続部に磁束漏洩磁場が生じ、その磁場に磁粉が集積する。したがって、この方法は適切な磁化方向、磁粉の視認性、表面状態、および接近性に依存する。移動する strip の全表面を検査する光学検査の代替となるものではなく、すべての内部不連続部を明らかにするものでもない。
鋼鋳物と複雑な形状
鋳物では、曲面、ポケット、リブ、フィレット、断面変化、パーティングライン、および接近が困難な表面によって、検査上の問題が変化する。目視検査によって、盛り上がり、コールドシャット状の線状部、開口した引け巣、スキャブ、または加工損傷を見つけられる場合があるが、影や不規則な表面性状によって特徴が隠れることがある。検査計画では、鋳物を接近可能な領域と制限領域に分け、鋳放し、清掃後、研削後、または機械加工後のいずれの状態で検査を行うかを明確にすべきである。
ASTM A802-19 は、鋼鋳物の目視検査および表面合否判定基準に関する標準的な実施要領である。これは鋳物表面の目視評価を扱うものであり、検査員は許容される表面状態と、追加検査を必要とする指示とを区別しなければならない。その後、材料、表面状態、形状、および要求される感度に応じて、疑わしい領域に磁粉探傷試験または液体浸透探傷試験を実施することがある。
磁粉探傷試験は、表面または表面近傍の不連続部が問題となる場合、強磁性鋼に適している。磁場を遮るき裂やその他の特徴に対して感度を有するが、感度は磁場の方向に依存する。印加磁場と平行な不連続部は、弱い漏洩磁場しか生じないことがあり、部品を別の方向に磁化しなければ見逃される可能性がある。複雑な形状では、断面の急変、キー溝、エッジ、または磁極において、非関連な磁粉模様が生じることもある。
液体浸透探傷試験が問うのは、「不連続部は表面に開口し、浸透液が内部に入り込めるか」ということである。この試験は強磁性材料にも非強磁性材料にも適用でき、磁粉探傷試験が適さない加工面や形状に有用である。完全に表面下にある不連続部を明らかにすることはできない。また、過度の粗さ、気孔、汚れ、残留浸透液、または除去不足によって、指示が隠されたり、指示に似た模様が生じたりすることがある。浸透指示は試験媒体によって形成されるものであり、不連続部全体を直接画像化したものではない。
鋼鋳物については、ASTM A903/A903M が、磁粉探傷試験または液体浸透探傷試験に対する表面合否判定基準を規定し、関連する線状指示および非線状指示の評価を要求している。この文言は重要である。検査員は、すべての磁粉の集積または浸透液のにじみ出しを自動的に不合格とするわけではない。指示は、規定された手順に従って解釈し、その形状および寸法によって分類し、合否要求事項と比較しなければならない。判定を支配するのは鋳物規格である。
機械加工によっても、接近性と露出状態は変化する。加工代の下に隠れていた不連続部が、材料除去後に表面開口となることがある。逆に、研削によって浅い指示が除去されたり、開口部の上に金属が引き伸ばされて覆いかぶさったりすることもある。したがって、検査時期は製造工程と関連付けるべきであり、規格が要求する場合には、重要な補修または機械加工の後に再検査を行う必要がある。
溶接部品、補修、および最終検査
溶接検査は、溶接前に開始しなければならない。継手の開先加工、開先角度、ルート面、アライメント、清浄度、仮付け溶接、および組立状態を確認することで、後に融合不良、溶込み不良、き裂、または許容できない溶接形状につながる状態を明らかにできる。ISO 17637:2016 は、金属材料の融接継手に対する目視試験を規定しており、溶接前の継手の目視試験にも適用できる。溶接前検査は事務的な書類作業ではない。それは、意図した溶接を実施できる状態に継手があるかを問うものである。
溶接中の目視確認では、アークストライク、過大な余盛、アンダーカット、オーバーラップ、クレーター損傷、変形、スパッタ、および目視可能なき裂を特定できる場合がある。層間検査によって、追加の溶接層に隠れる前の不連続部を明らかにできる。補修の場合、欠陥材料を除去した後、かつ補修溶接金属を盛り付ける前に、掘削部を検査しなければならない。その時点で補修領域を清掃および検査しなければ、元の問題を単に埋め込んでしまう可能性がある。
溶接後には、完成した表面、溶接ビード形状、母材への移行部、端部領域、および隣接する熱影響部を目視試験する。ASNT は、目視試験と通常の肉眼検査とを区別している。目視試験は目に見える不連続部を直接観察するのに対し、磁粉探傷試験および液体浸透探傷試験は、試験媒体によって生じた指示を観察する。この区別により、最終結果を検査員が目視するという理由だけで、すべての非破壊検査を「目視」と呼ぶという一般的な誤りを防ぐことができる。
磁粉探傷試験は、強磁性の溶接部品について、溶接止端、クレーター領域、および補修領域におけるき裂を含む、表面および表面近傍の不連続部を検査できる。磁粉探傷試験が適さない場合、または手順で規定されている場合には、液体浸透探傷試験によって表面開口きずを検査できる。いずれの方法も、板厚全体にわたる溶接健全性を自動的に立証するものではない。内部の融合不良、体積的な不連続部、または表面下の平面状きずが問題となる場合には、放射線透過試験または超音波探傷試験が必要になることがある。
| 手順 | 必要な処置 |
|---|---|
| 記述し、保存する | 領域を変更する前に、製品形状、材料、段階、位置、寸法、方向、および表面状態を特定する。 |
| 確認方法を選定する | 疑われる形状と材料に基づき、目視、磁粉、浸透、光学、またはその他の方法を選ぶ。 |
| 結果を特徴づける | 方法、技法、指示形態、寸法、位置、方向、および関連性を記録する。 |
| 適用される要求事項と比較する | 製品仕様、図面、溶接規格、鋳造規格、補修手順、または供用計画を適用する。 |
| 判定し、追跡可能にする | 合格、不合格、補修、再検査、または技術審査への付託を行い、完全な記録を保存する。 |
ISO 17635:2025は、品質要求事項、材料、厚さ、溶接プロセス、その他の条件に応じて、溶接部の非破壊試験方法、技法、合否判定レベルおよび試験範囲を選定するための規則を規定している。したがって、最終的な試験計画には、溶接部のカテゴリー、試験段階、適用範囲、方法、技法、報告しきい値および合否判定レベルを記載する必要がある。評価後に目視可能な線状模様が許容される場合がある一方、磁粉探傷でかすかな指示が検出され、不合格となる場合もある。この違いは、外観だけではなく、形状、試験方法の応答および適用される判定基準によって生じる。
疑わしい表面欠陥を評価するための実務的なワークフロー
暗色の線、浅い溝状部、盛り上がったスケール、または単独のピットが、必ずしもき裂であるとは限らない。目視された特徴は、まず表面不完全部、または調査を要する観察事項である。試験方法によってそれが明らかにされるか確認された後に、初めて検出された指示となる。指示が適用可能な合否判定基準を超えた場合に、欠陥となる。疲労、水素助長割れ、ラメラテア、腐食、凝固収縮などの破損メカニズムは、原因に関する別個の結論である。
この順序は重要である。ISO 8785:1998は、表面不完全部に関する用語、定義、パラメータ、許容される不完全部および測定方法を規定しているが、すべての不完全部を不許容とするものではない。製品形状、材料等級、製造方法、検査段階および適用される仕様が、判定を決定する。
状態を記述し、保存する
まず、何を検査するのかを明確にする。対象が厚板、薄板、棒、管、鍛造品、鋳造品、溶接部、または機械加工部品のいずれであるかを記録する。可能な場合は、材料の呼称ならびに溶解番号またはバッチ識別情報を記録する。例えば、ASTM A36の厚板、ASTM A516/A516M Grade 70の圧力容器用鋼板、EN 10025-2 S355JRの構造用鋼、またはASTM A216/A216M Grade WCBに従って供給された鋳造品などである。適用規格は製品形状によって変わる場合がある。鋳造品の合否判定規則を圧延鋼板に自動的に適用することはできず、溶接部の合否判定レベルを母材に自動的に適用することもできない。
検査段階を明確にする。溶接前に発見された特徴は、完成した溶接部、成形後、熱処理後、または供用中に発見された特徴とは異なる扱いを受ける場合がある。ISO 17637:2016は、金属材料の融接継手の目視試験を規定しており、溶接前の目視試験も認めている。溶接部の試験については、ISO 17635:2025が、方法の選定、技法、合否判定レベルおよび試験範囲を、品質要求事項、材料、厚さ、溶接プロセスおよび関連条件に関連付けている。試験方法を選定する前に、これらの条件を特定しておく必要がある。
記録する前に、その箇所を研削、ワイヤブラシ掛け、研磨、上盛り溶接、その他の方法で変更してはならない。そのような処置によって、痕跡がき裂、ラップ、取扱いによる傷、埋込みスケール、または機械加工痕のいずれであったかを判断するために必要な証拠が失われる可能性がある。清掃が必要な場合は、油、浮いた汚れ、腐食生成物を除去しつつ、形状を変化させない管理された方法を用いる。清掃方法を記録し、実行可能であれば、清掃前後の状態を撮影する。
写真には、スケール、寸法基準および一貫した照明を使用する。特徴の位置は、板端、溶接止端、鋳造基準面、部品端部など、識別可能な基準点から示す。圧延方向、溶接軸、主応力方向、または鋳造形状に対する向きも記録する。長さ、目視可能な最大幅、損傷を与えずに測定できる場合は深さ、平行な特徴間の間隔、および影響を受けた面積を測定する。直線状、分岐状、曲線状、断続的、群状、溶接部に沿っているか、またはピットや局部的な断面減少に関連しているかを記録する。
外観は次の段階を判断する手掛かりにはなるが、それだけで同定を確定するものではない。暗い開口を伴う鋭く連続した線は、表面に開口している可能性がある。滑らかな凹みは、圧延時の巻込み痕または局部的な機械的損傷である可能性がある。狭い特徴は、表面では閉じていても、その下で継続している場合がある。酸化、変色、盛り上がった縁、金属の擦り延ばし、ならびにスケールまたはコーティングとの関係を記録する。
したがって、最初の技術的な問いは形状に関するものである。すなわち、その特徴は表面に開口しているのか、コントラストによって見えているだけなのか、それとも表面近傍に存在するが閉じている可能性があるのか、ということである。次の問いは材料に依存する。すなわち、鋼は強磁性体であるか、また表面状態は意図する試験方法に適しているか、ということである。
確認試験方法を選定する
特徴が目視可能で、接近性、照明、清浄度および表面状態が十分である場合、目視試験が出発点となる。これは、単に肉眼で見ること以上のものである。ASNTは、目視試験と通常の肉眼検査を区別している。目視試験では、定められた条件下で目視可能な不連続部を直接観察するのに対し、磁粉探傷試験および浸透探傷試験では、試験媒体によって生じた指示を観察する。拡大鏡、照明、ゲージ、鏡、カメラおよび文書化された手順は、いずれも目視試験の一部となり得る。
溶接部については、一般的な作業場検査ではなく、適用される目視試験手順および合否判定レベルを使用する。ISO 17637:2016は、溶接前の試験を含め、融接継手を対象としている。鋼鋳造品については、ASTM A802-19が目視試験および表面合否判定基準を扱っている。カメラ画像は、特に平鋼製品において、特徴の位置決めおよび寸法測定に役立つ場合があるが、マシンビジョンが普遍的な分類判定機関となるわけではない。2023年のレビュー論文 Review of Surface Defect Detection of Steel Products Based on Machine Vision は、鋼製品の表面欠陥の定義および分類について統一規格が存在しないと述べている。2021年のオウル大学の学位論文で説明されている、平鋼製品の欠陥検出およびカテゴリー化のための自動光学検査であっても、明確に定義された欠陥カタログと合否判定規則を必要とする。
磁粉探傷試験は、部品が強磁性体であり、表面開口または表面近傍の不連続部が問題となる場合に適している。ASTM E709-21は、鋼を含む強磁性材料について、乾式および湿式の技法を規定している。部品を磁化し、磁束漏洩によって不連続部が示される箇所に磁粉を集積させる。その結果は指示であり、実際のき裂そのものを写した写真ではない。磁粉の集積は、磁界の方向、磁界強度、表面粗さ、コーティング、形状および隣接する磁界の影響を受ける可能性がある。磁化方向に対して不利な向きの不連続部は、単一の磁化方向では見逃される可能性があるため、文書化された手順で複数方向の磁化を要求する場合がある。
浸透探傷試験は、浸透液が開口部に入り込める材料および形状において、表面開口不連続部を検出するのに有用である。完全に内部にある特徴を確実に検出することはできない。表面処理、浸透時間、余剰浸透液の除去、現像剤の塗布、温度および照明が、指示に影響を与える。気孔、粗い表面、擦り延ばされた金属、開口した継目は、判別しにくい模様を生じることがある。また、浸透探傷試験では、指示の長さや明るさだけから深さを決定することはできない。
方法は、利便性ではなく、疑われる形状に基づいて選定する。目視試験によって、圧延時の巻込み痕またはガウジを特定できる場合がある。磁粉探傷試験は、強磁性鋼の溶接止端について、狭い表面または表面近傍の不連続部を検査できる。浸透探傷試験は、非磁性インサートの表面、または適切に前処理した鋼表面にある、開口したき裂状の線を確認するのに使用できる。試験結果が構造上の処置に影響し、形状がなお不明確である場合は、適用される手順に従って、補足試験または切断調査が必要となることがある。
結果を適用される要求事項と比較する
試験後は、発見したものを誇張せずに特性評価する。方法、装置または消耗品、表面処理、試験方向、関連する指示寸法、位置、向き、ならびに指示が線状、円形状、群状、断続的、または非関連であるかを記載する。「線状指示」は試験上の記述である。それ自体が、冶金学的なき裂の証明となるわけではない。
次に、支配的な要求事項を特定する。それは、製品規格、購入仕様または製造仕様、図面、溶接規格、鋳造規格、補修手順、または供用中検査計画である可能性がある。ASTM A903/A903Mは、磁粉探傷検査または浸透探傷検査によって検査される鋼鋳造品の表面合否判定基準を規定し、関連する線状および非線状指示の評価を要求している。その基準を、厚板、鍛造品または溶接部に自動的に移行して適用することはできない。同様に、ASTM A802-19も鋼鋳造品の目視試験および合否判定基準を扱うものであり、すべての鋼製品を対象とするものではない。
同じ対象同士を比較する。すなわち、要求事項で指定された方法と実施方法、定義されたカテゴリーと指示の種類、記載された限界値と測定寸法を比較する。基準がすべての表面に適用されるのか、指定区域だけに適用されるのか、単独指示と整列した指示が異なる扱いを受けるのか、さらに研削または補修が認められているのかを確認する。また、要求される試験範囲も確認する。ある一箇所で良好な結果が得られても、試験していない長さ全体が適合していることを示すものではない。
三つの判定を分けて扱う。診断は、目視された特徴が何である可能性があるかを問う。特性評価は、選定した試験によって実際に示された内容を記録する。処置判定は、適用される要求事項に基づき、合格、不合格、補修、再試験、または技術審査を求めるかを決定する。証拠が「線状の磁粉指示」を示すにとどまる場合は、その表現を使用する。試験、冶金学的証拠、または権限を付与された技術調査によってその結論が裏付けられる場合に限り、それをき裂と呼ぶ。
報告、トレーサビリティ、および合否判定
検査報告書は、単に表面が「合格」または「不合格」であったと述べるものではない。それは、物理的な観察結果、それを得るために用いた方法、および判定に使用した要求事項を結び付けるものである。この結び付きがなければ、後から確認する者は、報告された特徴が表面の不完全部、試験による指示、許容できない欠陥、または破損メカニズムの証拠のいずれであったのかを判断できない。
検査記録に特定すべき事項
記録では、まず検査対象を特定する必要がある。これには、部品番号または製品番号、該当する場合は溶解番号または鋳造番号、図面または溶接部の識別情報、材料の等級、および関連寸法を含める。溶接報告書では、継手、溶接番号、必要に応じて溶接方法、および検査範囲を特定する必要がある。鋳物報告書では、鋳物を隣接部品または補修溶接部と区別できるようにする。部品が検査区域を離れた後も、トレーサビリティを確保できなければならない。
位置についても同等の精度が必要である。「フランジに欠陥あり」という記載は、証拠として不十分である。有用な記述では、検査面または側面、基準点または溶接基準、既知の特徴からの距離、方向、および検査区域を示す。大型の鋼板、圧力保持部品、および複雑な鋳物では、スケッチ、グリッド参照、座標、またはマーキングした図面が必要になる場合がある。観察結果が溶接部に関するものである場合、確定できるなら、それが溶接金属、融合境界、熱影響部、または母材のいずれに存在するかを報告書に記載する必要がある。
表面状態は、見えるものおよび試験によって検出できるものに影響する。したがって報告書には、その区域が圧延まま、機械加工済み、研削済み、ブラスト処理済み、塗装済み、コーティング済み、酸化状態、湿潤状態、汚染状態、またはその他の障害物によって覆われた状態のいずれであったかを記録する必要がある。ISO 17637:2016は、金属材料の融接継手の目視試験を規定しており、溶接前の目視試験も認めている。この実施時期は重要である。開先は溶接前には許容可能であっても、後の溶接金属の下に開先加工時の割れを隠す可能性がある。また、塗装は直接の目視観察を妨げたり、浸透探傷試験に干渉したりする可能性がある。
方法および技法は、暗黙にせず明記しなければならない。「非破壊試験完了」という記載は、技術的価値がほとんどない。報告書には、適用した手順書およびその改訂版とともに、目視試験、液体浸透探傷試験、磁粉探傷試験、またはマシンビジョン検査のいずれを実施したかを特定する必要がある。目視試験では、必要に応じて照明または照度、観察距離、光学補助具、表面処理、およびアクセス条件を記録する。磁粉探傷試験では、湿式または乾式の磁粉、可視磁粉または蛍光磁粉、磁化技法および方向、規定されている場合は磁界強度または確認方法、ならびに装置の識別情報を特定する。ASTM E709-21は、鋼を含む強磁性材料の表面および表面近傍の不連続部に対する乾式および湿式の磁粉探傷技法を扱っている。磁束漏洩が不連続部を示す位置では磁粉が集積する。この物理的応答は、直接観察と同じものではない。
浸透探傷試験では、浸透探傷システム、洗浄剤および現像剤、浸透時間および現像時間、除去方法、検査照明、ならびにそのシステムが可視染色浸透液方式か蛍光浸透液方式かを記録する必要がある。自動光学検査では、カメラまたはセンサーの配置、分解能、照明、ソフトウェアまたはモデルのバージョン、校正状態、および観察した製品表面を特定する。2021年のオウル大学の学位論文では、平鋼製品の欠陥を検出し分類するための自動光学検査について説明されているが、自動的に付与されたラベルであっても、明確に定義された分類基準および合否判定規則が必要である。
報告書用語
- 表面不完全
- 理想的な形状からの特徴または逸脱であり、自動的に有害または不合格となるものではない。
- 指示
- 定義された検査方法の実施中に観察された応答。
- 関連指示
- 検査上のアーチファクトではなく、不連続に起因すると判断された指示。
- 欠陥
- 指定された要求事項によって許容できないと判断された状態。
- 判定
- 合格、不合格、補修、再検査、または技術審査の要請を行う、権限を付与された決定。
検査員の氏名または識別情報、必要に応じて資格または権限、検査日時、重要な場合は環境条件、ならびに装置または媒体のロットを記録する必要がある。校正または機能確認の状態も含める。装置名は記載されていても、その状態が記録されていない報告書では、測定の信頼性に不確実性が残る。同じことは、手順で管理が要求されているにもかかわらず、ロット、濃度、または運用確認についての記載がない蛍光磁粉媒体にも当てはまる。
指示に関する用語および写真による証拠
用語は、観察から判定に至る過程を維持するものでなければならない。ISO 8785:1998は、表面の不完全部に関する用語、定義、およびパラメータを定めている。不完全部とは、理想的な形状からの特徴または逸脱であり、それだけで有害とは限らず、それだけで不合格となるものでもない。指示とは、試験中に生成または観察された応答である。例えば磁粉探傷試験では、磁粉の集積が指示となる。浸透探傷試験では、浸透液のにじみ出しが指示となる。目視試験では、直接観察された痕跡を、欠陥と呼ばずに記述できる場合がある。
欠陥とは、規定された要求事項によって許容できないと判定された不完全部または不連続部である。適用される規格または文書は、指示の長さ、深さ、間隔、面積、配列、または数について限度を定める場合がある。例えばASTM A903/A903Mは、磁粉探傷検査または液体浸透探傷検査によって検査される鋼鋳物の表面合格基準を規定し、評価対象となる線状および非線状指示の評価を要求している。ASTM A802-19は、鋼鋳物の目視検査および表面合格基準を扱っている。報告書には、使用した条項、表、図面注記、購入仕様書、または溶接品質レベルを引用または特定する必要がある。「規格を満たしていない」という記載は、実際の判定基準の代わりにはならない。
形状は慎重に記述しなければならない。指示が線状、丸みを帯びた形状、断続的、群集状、整列状、分岐状、または拡散状のいずれであるかを記録し、その分類が暫定的なものかどうかを示す。測定した場合は、長さ、幅、間隔、および方向を記載する。深さについては、有効な方法によって測定した場合にのみ報告する。曖昧な目視印象を、正確な寸法に置き換えてはならない。写真は記録を補足できるが、測定または合否判定条項の代わりにはならない。
写真には、部品全体の識別情報、局所区域、およびスケール、方向マーカー、指示識別番号を付した近接画像を示す必要がある。照明およびコントラストは、特徴を劇的に見せるのではなく、再現可能な状態にする必要がある。蛍光法では、関連する画像条件を保存し、その写真が実際の指示、洗浄後の表面、または後処理後の画像のいずれを示しているかを特定する。実務上可能な限り、デジタル画像の原本ファイルおよびメタデータを保持する。マシンビジョン画像についても、切り抜いた欠陥画像だけでなく、しきい値または分類結果を記録する必要がある。
報告書では、「指示を観察した」ことと、「合格」または「不合格」とを分けなければならない。ASNTは、目視試験を通常の肉眼検査と区別している。目視試験は目で確認できる不連続部を直接観察するのに対し、磁粉探傷試験および液体浸透探傷試験は、試験媒体によって生じた指示を観察する。目に見える線状痕と磁粉指示は、1つの割れに対応する場合もあれば、異なる2つの特徴または無関係な応答である場合もある。検査員はまず応答を記録し、評価によってその関連性を確定し、その後、適用される規格に基づいて責任者が合否を判定する。
補修、再検査、および未解決の所見
補修によって証拠は変化する。研削により、表面に開口した指示が除去されたり、検査区域が拡大したり、局所形状が変化したり、新たな不連続部に似た研削痕が残ったりする可能性がある。溶接掘削によって新しい金属面が露出する一方で、熱影響部割れ、アンダーカット、気孔、または残留汚染が生じる可能性もある。ブラスト処理、機械加工、溶剤洗浄、およびコーティングは、それぞれ表面状態および試験感度を変化させる可能性がある。
したがって、補修区域について、元の報告書を削除することで合格扱いにしてはならない。元の指示、処置内容、補修方法、補修位置、および責任者による承認は、追跡可能な状態で残す必要がある。要求される場合は、掘削寸法、溶加材または補修溶接の詳細、予熱および溶接後処理、ならびに補修が合格と判定された検査段階を記録する。
再検査は、単に前回の目視確認を繰り返すのではなく、適用される手順および合格基準に従って実施しなければならない。研削された磁粉指示については、2方向の磁界による磁粉探傷試験が必要になる場合がある。溶接補修については、目視試験に加えて、その継手に対して指定された放射線透過試験、超音波探傷試験、磁粉探傷試験、または液体浸透探傷試験が必要になる場合がある。ISO 17635:2025は、品質要求事項、材料、厚さ、溶接方法、およびその他の条件に応じて、溶接非破壊試験の方法、技法、合格レベル、および試験範囲を選択するための規則を定めている。したがって、要求される試験範囲は、補修または適用される溶接区分によって変わる可能性がある。
指示を分類、測定、除去、または十分に試験できない場合、それは未解決であり、自動的に合格とすることも、自動的に確定した欠陥とすることもできない。その理由を記載する。例えば、表面にアクセスできない、洗浄が不十分、形状が不確実、方法間の結果が一致しない、または合否判定情報が不足している、といった理由である。追加検査、技術評価、補修、または保留などの処置とともに、担当者を割り当てる。証拠が不完全なまま「これ以上の処置は不要」として報告書を完了すると、トレーサビリティが損なわれ、合否判定が検査結果であるかのように偽装されてしまう。
鋼材表面検査に関する一般的な誤解と限界
検査結果が過大に解釈されることが多いのは、異なる四つの判断、すなわち表面不完全部、検出された指示模様、指定された受入基準における欠陥、そして破損メカニズムが、互換的に扱われているためです。これらは同じものではありません。ISO 8785:1998は、表面不完全部に関する用語、定義、およびパラメータを規定していますが、観察されたすべての痕跡を不合格となる欠陥に変えるものではありません。不連続部が許容できないものとなるのは、適用される製品規格、鋳造規格、溶接規格、または使用条件に関する仕様が、その種類、寸法、位置、方向、または重大度を許容範囲外として規定している場合に限られます。
目視できる痕跡が自動的にき裂とは限らない
鋼材上の線状痕跡はき裂である可能性がありますが、引っかき傷、ラップ、シーム、折れ、加工痕、スケールの端部、塗膜の破断、研削溝、または表面のくぼみに入り込んだ汚れである可能性もあります。形状だけで判断できることはほとんどありません。幅、連続性、鋭さ、深さ、分岐、局所的な変形、圧延方向または溶接方向との関係、ならびに別の方法に対する反応がすべて重要です。
磁束漏洩 不連続によって望ましい磁気経路が中断されたときに、強磁性材料から外へ出て再び入る磁束。
目視試験では、適切な照明、拡大率、表面状態、および観察アクセスの下で、視認可能な不連続部を直接観察できます。これは部材を何気なく見るよりも管理された方法ですが、それでもその痕跡の原因をすべて特定できるわけではありません。American Society for Nondestructive Testingは、目視試験を通常の肉眼による検査と区別しています。正式な目視試験では定められた条件と手順を用いるのに対し、磁粉探傷試験および浸透探傷試験では、試験媒体によって生じた指示模様を観察するためです。
磁粉指示模様は、き裂の写真ではありません。ASTM E709-21に従い、部材を磁化すると、表面または表面近傍の不連続部から磁束が漏洩する箇所に強磁性粒子が集積します。したがって、粒子模様によって、き裂、融合不良、シーム、または磁界を乱すその他の状態を明らかにできる場合があります。一方で、磁界の方向、粒子濃度、表面粗さ、形状、残留磁気、および磁化不足の影響も受けます。丸みを帯びた指示模様と線状の指示模様は同じ意味を持たないため、ASTM A903/A903Mでは、磁粉探傷試験または浸透探傷試験によって検査される鋼鋳物について、関連する線状および非線状の指示模様を評価することを要求しています。
浸透探傷試験は、異なる物理的原理に基づいています。浸透液は表面の開口部まで到達し、規定された浸透時間の間そこに留まり、その後、指示模様を形成するために外部へ滲み戻らなければなりません。この方法では、完全に内部にある空隙、埋没した介在物、またはスケール、塗料、油、酸化物、溶接スパッタ、押し広げられた金属などによって開口部が封じられたき裂を検出できません。清掃は外観上の処置ではなく、不可欠な場合があります。見た目には問題のない表面でも浸透液の侵入を妨げることがあり、一方で過度の背景染みは関連する指示模様を覆い隠す可能性があります。
正しい問いは、「この線はき裂のように見えるか」ではありません。「どの方法によって、どの条件下で、どのような指示模様が生じたのか、そして適用される仕様はそれを許容可能と分類しているか」です。ASTM A802-19は、鋼鋳物の目視検査および表面受入基準を扱っていますが、ASTM E709-21または浸透探傷手順に代わるものではありません。ISO 17637:2016は、金属材料の融接継手の目視試験を規定しており、溶接前にも適用できます。これらの文書は、それぞれ異なる検査目的を担っています。
きれいな目視表面は内部健全性の証明ではない
目視検査には、取得できる情報の深さに限界があります。目視検査が報告できるのは、検査員がアクセス可能な表面で観察できるものだけです。内部の気孔、介在物、収縮孔、ラミネーション、溶込み不足、または表面下のき裂が存在しないことを立証することはできません。入念に処理された表面であっても、検査面の下にある不連続部を隠している可能性があります。
この限界は検査員の自信の問題ではなく、物理的なものです。不透明な鋼材を光が通過して内部を通常の目視検査で把握できるようにすることはできません。表面処理によって、以前は隠れていた欠陥が露出することはありますが、露出した層より下にある材料の健全性を証明することはできません。きれいな表面は、良好な仕上げ、効果的な清掃、または目視可能な表面開口性の状態がないことを示す場合があります。しかし、他の検査方法がその結論を裏付けない限り、内部健全性についてはほとんど何も示しません。
磁粉探傷試験は表面下まで検出範囲を拡張しますが、その範囲は表面近傍の限られた領域に限られ、材料が十分に強磁性である場合にのみ有効です。ASTM E709-21は、鋼を含む強磁性材料に対する乾式および湿式の磁粉探傷技法を対象としています。ASTM A240/A240Mで規定される多くの鋼種などのオーステナイト系ステンレス鋼は、フェライト系またはマルテンサイト系鋼とは磁気的応答が異なるため、通常の磁粉探傷検査には一般に適していません。強磁性鋼であっても、検出は磁化の幾何学的条件に左右されます。不連続部が磁束に対しておおむね垂直に位置するとき、最も容易に指示模様が現れます。磁界と同じ方向に並んだき裂は弱い漏洩磁束しか生じず、検出を逃れる可能性があります。そのため、多方向磁化または個別の検査が必要になることがあります。
形状によって、さらに死角が生じます。鋭い角部、ねじ山、キー溝、溶接止端、断面変化部、およびアクセスできない面は、背景指示模様を生じさせたり、十分な磁界強度の確保を妨げたりすることがあります。消磁、磁界の確認、粒子の適用、照明、および表面状態は、任意の改良ではなく、手順上の管理事項です。
受入判定は、依然として仕様に依存します。鋳造規格では、小さな丸みを帯びた指示模様を許容する一方、同じ領域にある、より短い線状指示模様を不合格とする場合があります。溶接規格では、品質水準、厚さ、継手区分、または使用上の影響に基づいて異なる限度を定めることがあります。ISO 17635:2025は、品質要求事項、材料、厚さ、溶接プロセス、およびその他の条件に応じて、溶接非破壊試験の方法、技法、受入レベル、および試験範囲を選定するための規則を示しています。この規格は、放射線透過試験、超音波探傷試験、磁粉探傷試験、または浸透探傷試験が要求される場合に、目視試験をそれらの代替とするものではありません。
マシンビジョンによる分類は冶金学的診断ではない
マシンビジョンは、基本的な目視調査を行う人間よりも広い範囲を、より迅速に、かつ高い再現性で検査できます。2021年のUniversity of Ouluの学位論文で説明されているように、自動光学検査は鋼の平鋼製品に生じる欠陥の検出および分類に用いられています。カメラ、照明、画像処理、および学習済みの分類モデルによって、スケール斑、引っかき傷、ピット、ロールマーク、スリバー、または染みなどのパターンを識別できます。
ただし、その分類は撮像システムと、そのシステム内で定義された分類に制約されます。カメラが記録するのは、可視表面から反射または放射された光であり、き裂の深さ、表面下の位置、破壊靱性、残留応力、または冶金学的起源を直接測定するものではありません。暗い線状痕跡が、ラベル付けされた事例に類似しているという理由で「き裂」クラスに分類されることがありますが、実際には溝またはスケールの端部である可能性があります。逆に、き裂の開口が小さい場合、コントラストが低い場合、方向が不利な場合、照明が不適切な場合、または学習画像に比較可能な事例が少なすぎる場合には、明確なき裂が見逃されることもあります。
問題はアルゴリズムだけにあるのではありません。2023年のレビュー論文 Review of Surface Defect Detection of Steel Products Based on Machine Vision は、鋼製品の表面欠陥を定義および分類するための統一規格が存在しないと述べています。あるシステムの「欠陥」が、別のシステムでは「表面不完全部」とされることがあり、ラベルに外観、推定原因、および受入判定上の状態が混在している場合もあります。そのため、データセット、クラス定義、解像度、照明、偽陰性率、および判定しきい値が明示されていなければ、報告された精度を解釈することは困難です。
したがって、マシンビジョンは冶金学的診断ではなく、光学的な検出および選別のためのツールとして扱うべきです。疑わしい画像については、目視確認、表面処理、磁粉探傷試験または浸透探傷試験が必要になることがあります。また、内部健全性が重要な場合には、適切な体積検査法が必要です。最終的な処置の判定は、適用される仕様に従わなければなりません。ISO 8785:1998は用語を規定し、ASTM A802-19は鋼鋳物の目視受入を扱い、ASTM A903/A903Mは鋳物の指示模様に対する受入基準を扱い、ISO 17637:2016は融接部の目視試験に関係し、ASTM E709-21は磁粉探傷の実施方法を規定し、ISO 17635:2025は溶接非破壊試験の方法選定を支援します。これらの規格のいずれも、きれいな画像、粒子模様、またはモデルのラベルによって、鋼製品およびその使用条件に適用される受入基準を置き換えることを認めていません。