




O que é considerado um defeito superficial no aço?
Uma linha escura, um sulco raso, uma cavidade, uma área localizada de carepa ou uma mudança de cor não são automaticamente defeitos no aço. Inicialmente, trata-se de uma característica física na superfície ou próxima dela. Sua importância depende de como a característica se formou, do que ela indica sobre o material, de onde ocorre e de qual requisito de produto ou inspeção se aplica. Uma chapa laminada, um eixo usinado, uma solda e uma peça fundida de aço podem apresentar marcas de aparência semelhante, embora sejam regidos por terminologias e limites de aceitação diferentes.
Essa distinção é importante porque os métodos de inspeção não observam todos a mesma coisa. Uma pessoa pode observar diretamente uma descontinuidade. Um ensaio por líquido penetrante produz uma indicação a partir do penetrante retido em uma abertura. O ensaio por partículas magnéticas produz uma indicação onde ocorre fuga de fluxo magnético ao redor de uma descontinuidade superficial ou próxima da superfície. A visão de máquina registra características da imagem e depois as classifica por meio de regras ou modelos treinados. Nenhuma dessas observações, por si só, constitui uma decisão final de que o aço deve ser rejeitado.
Vocabulário de inspeção
- Imperfeição
- Um desvio da condição superficial pretendida; não é necessariamente prejudicial.
- Descontinuidade
- Uma interrupção na estrutura ou superfície esperada.
- Indicação
- A resposta produzida por um método de inspeção.
- Defeito
- Uma imperfeição ou descontinuidade considerada inaceitável em relação a um requisito definido.
- Mecanismo de falha
- O processo pelo qual o desempenho exigido é perdido, como o crescimento de trincas por fadiga ou a penetração por corrosão.
Imperfeição, indicação, descontinuidade e defeito
A ISO 8785:1998 fornece terminologia, definições, parâmetros, imperfeições permissíveis e métodos de medição para imperfeições superficiais. Strong evidence
A ISO 8785:1998 fornece um vocabulário baseado em normas para imperfeições superficiais, incluindo termos, definições, parâmetros, imperfeições permissíveis e métodos de medição. Nesse contexto, uma imperfeição é um desvio em relação à condição superficial pretendida. O desvio pode envolver a geometria, como uma depressão ou uma projeção; a textura, como a rugosidade; ou a aparência, como uma descoloração. A palavra é descritiva, não necessariamente condenatória. Uma marca de laminação permitida ainda é uma imperfeição se representar um desvio em relação à condição superficial especificada, mas pode não ter efeito sobre o desempenho em serviço.
Uma descontinuidade é uma falta de continuidade ou uma interrupção na estrutura ou superfície esperada. Exemplos incluem trinca, sobreposição, dobra, costura, cavidade, poro, desagregação de inclusão ou falta de fusão em uma solda. O termo descreve a forma ou a estrutura física. Ele não afirma se a característica é prejudicial. Uma sobreposição superficial rasa em uma região não crítica pode ser removida e aceita; uma trinca de comprimento semelhante na margem da solda submetida a altas tensões pode exigir rejeição ou reparo.
Uma indicação é a resposta produzida por um método de inspeção. A distinção é especialmente importante nos ensaios não destrutivos. A explicação da ASNT de 2024 diferencia o ensaio visual da inspeção visual comum a olho nu: o ensaio visual observa diretamente as descontinuidades visíveis, enquanto os ensaios por partículas magnéticas e por líquido penetrante observam indicações produzidas pelos meios de ensaio. Portanto, uma linha de penetrante é uma indicação que pode corresponder a uma trinca aberta, uma costura, um arranhão, um sulco de usinagem ou resíduo retido na rugosidade superficial. Ela requer interpretação.
Para o ensaio por partículas magnéticas, a ASTM E709-21 abrange técnicas a seco e a úmido para a detecção de trincas e outras descontinuidades superficiais ou próximas da superfície em materiais ferromagnéticos, incluindo o aço. O componente é magnetizado, e as partículas ferromagnéticas se acumulam nos campos de fuga do fluxo magnético. O padrão de partículas resultante é uma indicação. Seu comprimento, largura, nitidez, orientação e localização devem ser avaliados; o acúmulo de partículas, por si só, não identifica a causa metalúrgica.
Um defeito é uma imperfeição ou descontinuidade considerada inaceitável em relação a um requisito definido. Esse requisito pode envolver dimensões, função, aparência, capacidade de fabricação, estanqueidade à pressão, desempenho à fadiga ou segurança. Chamar toda linha visível de defeito mistura observação e julgamento em uma única palavra. Isso também oculta a questão que controla a decisão: inaceitável segundo qual especificação?
Um mecanismo de falha é algo diferente. Ele descreve como um componente perde o desempenho exigido, por exemplo, por crescimento de trinca de fadiga, trincamento assistido por hidrogênio, trincamento por corrosão sob tensão, desgaste, penetração por corrosão ou fratura frágil. Uma imperfeição superficial pode fornecer um local de iniciação para um mecanismo de falha, mas os dois termos não são sinônimos. Uma marca que não produza concentração de tensão significativa pode nunca iniciar uma falha. Por outro lado, uma pequena trinca, quase imperceptível, pode crescer sob carregamento cíclico.
Por que a aparência, por si só, não determina a importância
A aparência da superfície fornece evidências, não um diagnóstico completo. Uma marca linear brilhante pode ser um arranhão inofensivo causado pelo manuseio, uma impressão de carepa incorporada durante a laminação, uma costura ou uma trinca. Suas geometrias visuais podem se sobrepor. A cor é ainda menos decisiva: óxido, óleo, coloração térmica, contaminação e rugosidade local podem produzir tonalidades semelhantes, embora com consequências muito diferentes.
A superfície visível também revela apenas uma camada geométrica limitada. Ela pode mostrar uma abertura, uma saliência, uma depressão ou uma mancha sem revelar a profundidade, a continuidade abaixo da superfície ou a conexão com uma inclusão interna. Uma marca de esmerilhamento pode ocultar uma trinca. A carepa pode esconder uma sobreposição rasa. Por outro lado, uma superfície fundida rugosa pode produzir numerosas características visuais que não representam descontinuidades prejudiciais.
A física da inspeção altera as evidências. O ensaio visual exige iluminação adequada, acesso, limpeza da superfície, distância de observação e qualificação do inspetor. A ISO 17637:2016 especifica o ensaio visual de juntas soldadas por fusão em materiais metálicos e também pode ser aplicada antes da soldagem. Seu escopo não transforma o exame visual em substituto para ensaios volumétricos ou sensíveis à superfície.
O ensaio por líquido penetrante é sensível a descontinuidades abertas para a superfície e capazes de reter o penetrante. Ele não consegue revelar de forma confiável uma falha totalmente subsuperficial, e a rugosidade excessiva pode criar indicações de fundo confusas. O ensaio por partículas magnéticas pode detectar descontinuidades superficiais e próximas da superfície em aço ferromagnético, mas a sensibilidade depende da direção da magnetização, da intensidade do campo, da aplicação das partículas, da condição da superfície e da orientação da descontinuidade. Uma falha paralela ao campo magnético efetivo pode produzir uma resposta fraca.
Não existe uma norma unificada para definir e classificar defeitos superficiais em aço. Limited evidence
[1] Review of Surface Defect Detection of Steel Products Based on Machine Vision. Review article, 2023. Review of Surface Defect Detection of Steel Products Based on Machine Vision, 2023A visão de máquina introduz outra camada de interpretação. Uma revisão de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que não existe uma norma unificada para definir e classificar defeitos superficiais em produtos de aço e identifica a inspeção óptica baseada em câmeras como um componente fundamental dos sistemas de visão de máquina. A dissertação de 2021 da University of Oulu descreve a inspeção óptica automatizada para detectar e categorizar defeitos em produtos planos de aço. Esses sistemas podem medir características de imagem repetíveis à velocidade de produção, mas um rótulo de classificação como “arranhão” ou “defeito linear” não constitui automaticamente uma decisão de engenharia. A iluminação, a escala, o ângulo da câmera, o acabamento superficial, os dados de treinamento e as regras de classificação selecionadas influenciam o resultado.
Portanto, a geometria deve ser registrada antes que se atribua importância à característica. As observações relevantes podem incluir comprimento, largura, profundidade, espaçamento, orientação, densidade, localização em relação a uma solda ou borda e se a característica é linear ou não linear. Uma cavidade de 2 mm e uma trinca de 2 mm não apresentam o mesmo risco. Um grupo de indicações arredondadas pode ser tratado de maneira diferente de indicações lineares alinhadas, mesmo quando sua área total exibida é semelhante.
| Evidência da inspeção | O que pode mostrar | O que não pode estabelecer isoladamente |
|---|---|---|
| Ensaio visual | Condições e perfil visíveis da superfície | Integridade subsuperficial ou falhas ocultas |
| Ensaio por líquido penetrante | Aberturas que rompem a superfície e retêm o penetrante | Descontinuidades totalmente subsuperficiais |
| Ensaio por partículas magnéticas | Descontinuidades superficiais e próximas à superfície em aço ferromagnético | Todas as descontinuidades internas |
| Visão computacional | Características ópticas e classificações repetíveis | Identidade metalúrgica ou rejeição automática |
O papel da especificação e dos critérios de aceitação
Os critérios de aceitação transformam uma observação em uma decisão. Eles podem estabelecer tamanho máximo, número permitido, espaçamento, comprimento, profundidade, área, localização ou tipo de indicação. Também podem exigir remoção e reinspeção, em vez de rejeição imediata. Sem esses critérios, um inspetor pode descrever uma característica, mas não pode determinar de maneira consistente se o produto está em conformidade.
O documento aplicável pode ser uma norma de material, uma especificação de compra, um desenho, um nível de qualidade de solda, uma norma para peças fundidas, um procedimento de reparo ou um documento de aceitação do cliente. A ASTM A802-19 trata do exame visual e dos padrões de aceitação superficial para peças fundidas de aço. A ASTM A903/A903M especifica critérios de aceitação superficial para peças fundidas de aço examinadas por inspeção por partículas magnéticas ou por líquido penetrante e exige a avaliação de indicações lineares e não lineares relevantes. Essas normas demonstram por que “defeito visível” é um termo amplo demais: a aceitação visual e a aceitação por partículas ou penetrante são atividades relacionadas, mas não utilizam evidências nem limites idênticos.
A inspeção de soldas acrescenta controles adicionais. A ISO 17635:2025 fornece regras para a seleção de métodos de ensaio não destrutivo, técnicas, níveis de aceitação e extensão dos ensaios de acordo com os requisitos de qualidade, o material, a espessura, o processo de soldagem e outras condições. O método é selecionado para responder a uma questão de inspeção definida. O ensaio visual pode identificar perfil superficial, mordedura, sobreposição, marcas de arco ou trincas visíveis. O ensaio por partículas magnéticas pode revelar descontinuidades superficiais e próximas da superfície em soldas e zonas termicamente afetadas ferromagnéticas. O ensaio por líquido penetrante pode revelar aberturas que chegam à superfície em superfícies adequadamente limpas. A capacidade de um método de encontrar uma característica não estabelece o nível de aceitação aplicável a essa característica.
A sequência correta é, consequentemente: descrever a característica, identificar a resposta da inspeção, determinar a provável descontinuidade, medir seus parâmetros relevantes e comparar esses parâmetros com o requisito aplicável. Somente então o termo defeito deve ser usado. Uma marca superficial é uma observação. Uma indicação é uma resposta do ensaio. Uma descontinuidade é uma interrupção física. Um defeito é uma condição não conforme. Manter essas categorias separadas torna os relatórios de inspeção mais claros e evita tanto rejeições desnecessárias quanto aceitações inseguras.
Como os Defeitos Superficiais do Aço se Formam Durante a Produção
Uma marca no aço não é automaticamente um defeito. Ela pode ser uma imperfeição superficial inofensiva, uma indicação detectada, um defeito segundo um critério de aceitação especificado ou uma evidência de um mecanismo de falha que poderia reduzir o desempenho em serviço. Esses termos descrevem diferentes etapas do julgamento. A ISO 8785:1998 fornece um vocabulário para imperfeições superficiais, incluindo definições, parâmetros, imperfeições permissíveis e métodos de medição, mas não transforma toda característica visível em uma condição que exija rejeição.
A origem no processo é, portanto, um ponto de partida mais útil do que a aparência isolada. Uma linha escura pode ser uma costura, uma inclusão alongada de óxido incorporada pela laminação, uma trinca ou sujeira. Uma depressão pode ser uma impressão de carepa, um pite, um sulco profundo ou uma característica intencional do produto. A revisão de visão computacional Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) afirma que não existe um padrão unificado para definir e classificar defeitos superficiais do aço. As categorias abaixo são grupos baseados na origem do processo, utilizados para explicar a formação, e não classificações universais compartilhadas por todo produtor, norma de produto ou sistema de inspeção.
Origens relacionadas à fundição
- Trincas longitudinais e transversais Podem se formar durante a solidificação da pele, a extração, a flexão, o endireitamento ou a contração térmica.
- Costuras Descontinuidades lineares herdadas de defeitos alongados de fundição ou de regiões incompletamente fundidas e estiradas durante a laminação.
- Dobras Metal dobrado ou projetado pressionado sobre a superfície sem união metalúrgica.
- Lascas Fragmentos finos e alongados ou camadas parcialmente aderidas, associados a crostas, inclusões, trincas ou dobras oxidadas.
- Depressões superficiais Podem começar como marcas de oscilação, irregularidades da pele ou aderência localizada no molde.
Origens relacionadas à solidificação e ao lingotamento
Muitos problemas superficiais começam antes da laminação, enquanto o aço líquido se solidifica em uma lingoteira ou em uma máquina de lingotamento contínuo. A casca externa precisa se formar rapidamente o suficiente para conter o núcleo líquido, mas também permanecer em contato com a lingoteira e crescer uniformemente. Transferências de calor desiguais, oscilação da lingoteira, problemas de lubrificação, variações do nível do aço ou controle inadequado da velocidade de lingotamento podem perturbar essa casca.
Trincas longitudinais ou transversais podem se formar quando o veio parcialmente solidificado é tracionado, dobrado, endireitado ou exposto a tensões de contração térmica. Uma trinca nessa etapa pode permanecer aberta na superfície ou ser parcialmente soldada pelo fechamento causado por deformações posteriores. Trincas de canto estão associadas às condições de temperatura nos cantos e à deformação durante a extração e o endireitamento. Um resfriamento secundário inadequado pode aumentar os gradientes térmicos e a tensão de tração.
Uma costura é frequentemente uma descontinuidade superficial linear herdada de um defeito alongado de lingotamento ou de uma região incompletamente fundida que é estirada durante a laminação. O termo descreve mais a aparência e a localização do que uma única causa metalúrgica. Uma dobra, por outro lado, forma-se quando uma porção saliente ou dobrada do metal é pressionada contra a superfície sem se unir metalurgicamente a ela. No material de alimentação proveniente do lingotamento, as dobras podem surgir de uma solidificação desigual, do dobramento superficial ou de uma casca saliente que posteriormente é achatada.
Lascas são fragmentos finos e alongados ou camadas parcialmente aderidas. Elas podem se desenvolver a partir de crostas de lingotamento laminadas, inclusões não metálicas, trincas subsuperficiais ou dobras oxidadas. Sua aparência pode se sobrepor à de costuras e riscos, portanto, o histórico de fabricação é importante. Uma lasca associada a uma zona rica em inclusões não é interpretada da mesma forma que um risco superficial raso causado pelo manuseio.
As inclusões não metálicas também influenciam a qualidade superficial posterior. Óxidos, sulfetos, silicatos e aglomerados de alumina podem ficar retidos próximos à superfície do veio. A laminação pode alongá-los, formando estrias, ou expô-los como defeitos abertos. As inclusões nem sempre criam uma marca visível na etapa de lingotamento; sua importância depende do tamanho, da morfologia, da posição, do grau do aço e das cargas esperadas em serviço.
As depressões superficiais podem começar como marcas de oscilação, irregularidades da casca ou aderência local entre a casca do veio e a lingoteira. Se o aço se desprender intermitentemente da lingoteira, pode resultar uma depressão ou trinca. Defeitos profundos podem ser removidos por escarfagem ou esmerilhamento antes da laminação. Os rasos podem ser carregados adiante e alargados pela deformação.
| Condição do processo | Possível resultado superficial |
|---|---|
| Desincrustação deficiente | Óxido ou carepa incorporado por laminação, ou impressões de carepa |
| Reaquecimento excessivo | Aumento da oxidação e possível risco de fusão superficial |
| Cilindros danificados ou desalinhados | Sulcos, riscos ou variação dimensional repetidos |
| Temperatura ou redução desuniforme | Coroamento, cunha, cambagem, baixa planicidade ou trincamento |
| Excesso de metal dobrado | Dobras em cantos, aletas ou regiões superpreenchidas |
Mecanismos relacionados à laminação a quente, ao reaquecimento e à carepa
O reaquecimento prepara o aço lingotado para a deformação a quente, mas o forno também produz carepa de óxido de ferro. A carepa consiste principalmente em wüstite, magnetita e hematita, cujas proporções variam conforme a temperatura, a atmosfera e o tempo. Se a carepa não for removida antes ou entre os passes de laminação, ela pode ser pressionada contra o aço. O resultado é a inclusão de óxido laminado: uma característica escura, alongada e às vezes irregular, formada por óxido retido na superfície ou imediatamente abaixo dela.
As impressões de carepa têm uma origem relacionada, mas distinta. Um fragmento de carepa pode imprimir uma depressão quando é forçado contra a peça, enquanto a carepa desprendida pode deixar um pite raso depois que a superfície é limpa. Reaquecimento excessivo, uma atmosfera de forno fortemente oxidante, cobertura inadequada da água de descarepação ou atrasos entre a descarepação e a laminação aumentam a possibilidade desses defeitos. A temperatura do aço também é importante. Se a superfície estiver fria demais, a deformação pode não fechar descontinuidades rasas; se estiver quente demais, aumentam os riscos de oxidação e fusão superficial.
A laminação altera a geometria dos defeitos. Uma pequena trinca de lingotamento pode se alongar na direção da laminação. Uma inclusão pode se transformar em uma inclusão alongada e fina. Uma borda dobrada pode ficar presa como uma dobra, e um sulco proveniente de um cilindro danificado pode ser transferido repetidamente para a tira ou barra. A mordida dos cilindros, o esquema de reduções, o atrito, a tensão e o alinhamento determinam se uma descontinuidade se abre, se fecha ou se alonga.
As dobras geralmente resultam da sobreposição do excesso de metal durante a laminação de tarugos, blocos, barras ou perfis. Elas podem se formar em cantos, rebarbas ou regiões superpreenchidas e podem permanecer suficientemente fechadas para escapar a uma inspeção visual casual. As costuras podem ser abertas pela laminação e depois parcialmente fechadas, produzindo uma linha semelhante a uma trinca. A distinção exige atenção ao formato da borda, à continuidade, à profundidade e à relação com a direção de laminação; frequentemente, uma fotografia isolada é insuficiente.
As trincas a quente diferem das marcas comuns de laminação. Elas são separações produzidas enquanto o aço apresenta ductilidade limitada, muitas vezes durante a solidificação ou o trabalho a quente, quando a contração e a deformação impõem uma deformação de tração a uma região fraca ou parcialmente coerente. Sua morfologia, oxidação e localização ajudam a identificar quando se formaram. Uma trinca exposta durante a laminação a quente pode apresentar uma superfície brilhante, recém-aberta, enquanto uma trinca de lingotamento mais antiga pode conter óxido e material incorporado pela laminação.
As irregularidades dimensionais também têm origens no processo. Desgaste desigual dos cilindros, expansão térmica, alinhamento incorreto dos passes, temperatura não uniforme ou tensão instável na tira podem produzir coroamento, cunha, variação de espessura, arqueamento, falta de planicidade ou seções fora de circularidade. Essas condições não são meramente estéticas. Elas podem impedir a conformação posterior ou criar tensões locais, mesmo quando nenhuma linha ou pite está visível.
Trabalho a frio, acabamento e danos causados pelo manuseio
A laminação e a trefilação a frio impõem deformação sem a recuperação disponível nas temperaturas de trabalho a quente. Dobramentos, costuras, pites e inclusões já existentes podem ser acentuados ou abertos, em vez de serem eliminados. Redução excessiva, lubrificação inadequada, cilindros desalinhados ou um esquema de passes inadequado podem criar novos rasgos e trincas longitudinais. Um rasgo é uma separação produzida quando a deformação local excede a ductilidade do material; ele pode começar em uma inclusão, trinca de borda, entalhe superficial ou zona encruada.
A formação de trincas nas bordas é comum quando o corte, a laminação ou a tensão concentram a deformação na borda da tira. Uma borda frágil ou fortemente encruada tem menor capacidade de acomodar deformações adicionais. Durante o nivelamento, o corte longitudinal, a dobra ou a conformação, uma pequena imperfeição na borda pode se estender e formar um rasgo maior. Tensões residuais decorrentes de resfriamento e redução desiguais também podem causar ondulação, efeito de bobina ou instabilidade de forma.
As operações de acabamento removem a carepa e modificam a rugosidade, mas podem introduzir suas próprias marcas. O esmerilhamento pode deixar riscos longitudinais, marcas de vibração, superaquecimento local ou sulcos rasos. O jateamento com granalha pode criar uma textura compactada ou expor pites subsuperficiais. A decapagem pode remover o óxido e, ao mesmo tempo, deixar pites de ataque químico nos locais em que a carepa ou a contaminação protegeram partes do aço. O ataque excessivo por ácido pode ampliar descontinuidades preexistentes.
Riscos e sulcos profundos geralmente resultam do contato com guias, cilindros, transportadores, ganchos, dispositivos de içamento, lingas ou produtos adjacentes. Um risco é normalmente estreito e raso; um sulco profundo remove mais material e produz uma depressão mais acentuada, com bordas elevadas ou metal deslocado. O contato repetido pode criar linhas paralelas semelhantes a defeitos de laminação. Os danos causados pelo manuseio geralmente ocorrem após o processo principal de deformação, portanto podem ficar limitados a uma face, uma borda ou uma zona localizada de impacto.
A ASTM E709-21 abrange técnicas de partículas magnéticas secas e úmidas para detectar trincas e outras descontinuidades superficiais ou próximas à superfície em materiais ferromagnéticos, incluindo aço. Strong evidence
A inspeção deve corresponder à origem suspeita. O ensaio visual observa diretamente as descontinuidades visíveis, enquanto os ensaios por partículas magnéticas e por líquidos penetrantes observam indicações produzidas pelos meios de ensaio, conforme explicado pela ASNT em 2024. A ASTM E709-21 abrange técnicas de partículas magnéticas secas e úmidas para descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos, incluindo o aço; as partículas se acumulam onde a magnetização produz fuga de fluxo magnético. Esse método não pode ser tratado como substituto do exame visual de impressões de carepa, variações dimensionais ou acabamento geral.
Para peças fundidas, a ASTM A802-19 trata do exame visual e dos padrões de aceitação superficial, enquanto a ASTM A903/A903M trata dos critérios de aceitação para exames por partículas magnéticas ou líquidos penetrantes e da avaliação de indicações lineares e não lineares relevantes. A ISO 17637:2016 especifica o ensaio visual de juntas soldadas por fusão e também pode ser aplicada antes da soldagem. A ISO 17635:2025 estabelece regras para a seleção de métodos, técnicas, níveis de aceitação e extensão dos ensaios não destrutivos de soldas de acordo com os requisitos de qualidade, o material, a espessura, o processo de soldagem e outras condições. A rota de produção cria a característica; a norma aplicável determina se essa característica é aceitável.
Geometria das Descontinuidades: Trincas, Indicações Lineares e Características Não Lineares
| Morfologia | Aparência típica | Exemplos ou preocupações |
|---|---|---|
| Linear | Comprimento substancialmente maior que a largura | Trincas, costuras, dobras, marcas de conformação, marcas de usinagem ou sulcos de retificação |
| Arredondada | Mancha compacta, oval ou pequena área irregular | Pites, poros de gás expostos, inclusões isoladas ou cavidades de corrosão |
| Difusa | Limites indistintos em uma área ampla | Resíduo de carepa, manchas, oxidação, variação de textura ou redes de descontinuidades finas |
Morfologia linear versus arredondada ou difusa
Uma marca observada não é automaticamente uma trinca, e uma indicação de inspeção não é automaticamente um defeito rejeitável. A geometria é a primeira pista, mas o diagnóstico requer evidências sobre a origem, a continuidade, a profundidade, a condição do material e a norma aplicável.
Uma indicação linear tem comprimento substancialmente maior que a largura e pode aparecer como uma característica reta, levemente curva, irregular ou ramificada. Uma trinca é a possibilidade mais grave, porque sua ponta aguda pode concentrar tensões e se propagar sob carregamento cíclico ou de tração. Uma indicação estreita também pode resultar de uma costura, sobreposição, dobra, marca de usinagem, sulco de retificação ou inclusão estreita exposta na superfície. Essas características podem parecer semelhantes sob iluminação ou após ensaios por partículas magnéticas ou líquidos penetrantes.
Uma indicação arredondada tem formato compacto, como um ponto, oval ou pequena área irregular. Cavidades, poros de gás expostos na superfície, inclusões isoladas e pequenas cavidades de corrosão normalmente produzem essa morfologia. As características arredondadas ainda exigem avaliação: um agrupamento de cavidades pode reduzir a espessura da seção, enquanto uma cavidade com uma borda interna afiada pode ser mais prejudicial do que seu diâmetro aparente sugere.
Uma característica difusa tem limites indistintos ou cobre uma área ampla. Ela pode ser uma alteração no acabamento superficial, resíduo de carepa, manchamento, oxidação superficial, variação de textura ou uma rede de descontinuidades muito finas. Variações amplas de acabamento frequentemente afetam a aparência visual sem formar uma descontinuidade estruturalmente significativa. Ainda assim, podem interferir na inspeção ao mascarar uma trinca estreita ou criar um contraste de fundo semelhante a uma indicação.
A ISO 8785:1998 fornece terminologia, definições, parâmetros, imperfeições admissíveis e métodos de medição para imperfeições superficiais. Seu vocabulário é útil porque “imperfeição” descreve uma condição ou característica sem determinar se ela é prejudicial. As decisões posteriores — se a característica é relevante, se é um defeito e se é aceitável — dependem da especificação do produto e da norma de aceitação.
A ASTM A903/A903M utiliza as categorias indicações lineares e indicações não lineares ao estabelecer critérios de aceitação superficial para peças fundidas de aço examinadas por inspeção com partículas magnéticas ou líquido penetrante. Strong evidence
A ASTM A903/A903M utiliza os termos indicações lineares e indicações não lineares ao estabelecer critérios de aceitação superficial para fundições de aço examinadas por inspeção com partículas magnéticas ou líquidos penetrantes. Essa distinção não substitui o diagnóstico. Ela informa ao examinador como classificar a indicação para avaliação. Um padrão linear suscita preocupação quanto a uma trinca, costura, sobreposição ou outra descontinuidade alongada; um padrão não linear pode corresponder a uma cavidade, poro, inclusão ou descontinuidades agrupadas. O formato é uma evidência a ser investigada, não um diagnóstico final do material.
Geometria a registrar
- Comprimento e largura Descrever a área visível, sem presumir que ela represente toda a descontinuidade.
- Profundidade Avaliar quanto material está interrompido e se pode existir uma extremidade subsuperficial aguda.
- Orientação Registrar a relação com a direção de laminação, o eixo da solda, a direção da tensão principal ou a geometria do componente.
- Ramificação Observar ramificações, interseções e mudanças de direção, pois elas podem indicar um sistema de trincas.
- Localização Registrar a relação com os pés de solda, cantos, filetes, massalotes, bordas ou mudanças abruptas de seção.
Comprimento, largura, profundidade, orientação e ramificação
O comprimento e a largura descrevem apenas a área visível. A profundidade determina quanto material foi interrompido e se a característica possui uma ponta subsuperficial aguda. Uma marca longa e superficial de carepa pode ser menos significativa que uma trinca curta e profunda. Por outro lado, uma trinca longa que aflora na superfície pode oferecer um caminho amplo para o crescimento da corrosão ou da fadiga, mesmo quando sua abertura é pouco visível.
Uma trinca aberta possui uma abertura visível e pode acumular sujeira, óxido, penetrante ou partículas magnéticas. Seus limites frequentemente podem ser acompanhados por inspeção visual direta, embora reflexos, rugosidade, tinta, carepa e iluminação inadequada possam ocultar parte do trajeto. Uma trinca estreita possui pouca ou nenhuma abertura visível. Ela pode ser invisível à inspeção visual convencional, mas produzir uma indicação nítida no ensaio por líquidos penetrantes se a descontinuidade alcançar a superfície e esta estiver suficientemente limpa para permitir a entrada do penetrante. Em aço ferromagnético, o ensaio por partículas magnéticas pode revelar uma trinca superficial ou subsuperficial estreita por meio do vazamento de fluxo magnético, mesmo quando a abertura é difícil de visualizar.
A orientação é importante porque a resposta da inspeção é direcional. A ASTM E709-21 abrange técnicas de ensaio por partículas magnéticas a seco e por via úmida para a detecção de descontinuidades superficiais e subsuperficiais em materiais ferromagnéticos, incluindo o aço. As partículas se acumulam onde a magnetização produz um campo de vazamento de fluxo magnético; portanto, uma trinca é indicada com maior intensidade quando interrompe o campo magnético, em vez de se desenvolver paralelamente a ele. Por isso, os examinadores utilizam direções de magnetização adequadas, frequentemente mais de uma, quando a orientação esperada da trinca é incerta. Uma única varredura aparentemente favorável não pode comprovar que todas as orientações foram examinadas.
O ensaio por líquidos penetrantes tem uma base física diferente. O penetrante deve entrar em uma abertura que aflore na superfície e posteriormente retornar por exsudação, formando uma indicação. Ele não revela de forma confiável uma descontinuidade que permaneça inteiramente abaixo da superfície, e superfícies ásperas ou porosas podem produzir um fundo excessivo. O ensaio por partículas magnéticas pode responder a algumas características subsuperficiais, mas sua resposta depende do ferromagnetismo do aço, da intensidade e da direção do campo, da aplicação das partículas e da condição da superfície.
A ramificação é particularmente importante. Uma única linha pode ser um sulco de usinagem ou uma costura; uma rede com ramificações, mudanças de direção ou segmentos que se cruzam é mais compatível com um sistema de trincas, embora contração, aprisionamento de óxidos ou danos de processamento possam produzir padrões semelhantes. O examinador deve registrar a localização da indicação, seu comprimento aparente, orientação, ramificações, espaçamento e relação com concentradores geométricos de tensão, como cantos, concordâncias, margens de solda, massalotes ou mudanças abruptas de seção.
A profundidade normalmente é estabelecida por um exame complementar, e não apenas pelo formato visual. Dependendo do componente e da especificação, podem ser necessários limpeza, leve retificação, seccionamento local, réplica, ensaio ultrassônico, radiografia ou uma combinação aprovada desses métodos. A retificação pode remover uma imperfeição superficial rasa, mas também pode espalhar uma descontinuidade estreita ou apagar evidências antes que sua origem tenha sido avaliada.
Por que a geometria influencia a detecção e a aceitação
A geometria afeta tanto o risco mecânico quanto a sensibilidade do ensaio. Uma característica aguda e alongada concentra tensões em suas extremidades e pode se propagar sob condições de fadiga ou fratura frágil. Uma cavidade arredondada distribui as tensões de maneira mais gradual, embora uma cavidade profunda, uma porosidade agrupada ou uma inclusão exposta ainda possam ser inaceitáveis por remover material resistente ou fornecer um local para corrosão. Uma variação ampla de acabamento pode ter pouco efeito estrutural, mas ocultar uma descontinuidade menor e mais aguda.
Os métodos de inspeção não identificam “defeitos” de forma abstrata. A inspeção visual observa diretamente uma descontinuidade visível, enquanto os ensaios por partículas magnéticas e líquidos penetrantes observam indicações produzidas pelos meios de ensaio, uma distinção feita pela American Society for Nondestructive Testing em 2024. A visão de máquina baseada em câmeras registra alterações de intensidade, cor, textura ou formato. A revisão de 2023 Review of Surface Defect Detection of Steel Products Based on Machine Vision afirma que não existe uma norma unificada para definir e classificar defeitos superficiais em produtos de aço; portanto, um classificador por câmera pode rotular uma característica como “risco”, “cavidade” ou “semelhante a uma trinca” sem estabelecer sua identidade metalúrgica. A inspeção óptica automatizada, descrita pela University of Oulu em 2021 para produtos planos de aço, é útil para a detecção e a categorização consistentes, mas ainda requer aquisição de imagens calibrada, iluminação adequada e uma regra de decisão baseada em normas.
A aceitação é uma etapa distinta. A ASTM A802-19 trata do exame visual e das normas de aceitação superficial para fundições de aço, enquanto a ASTM A903/A903M trata da aceitação de indicações lineares e não lineares relevantes encontradas por inspeção com partículas magnéticas ou líquidos penetrantes. Nenhuma das duas normas considera toda linha visível como motivo para rejeição, e uma aparência visual favorável tampouco substitui uma indicação relevante de ensaio. A especificação aplicável do produto, a classe da fundição, o nível de qualidade da solda, a extensão do exame e as disposições de reparo controlam a decisão. Para soldas, a ISO 17637:2016 abrange o ensaio visual de juntas soldadas por fusão e também pode ser aplicada antes da soldagem; a ISO 17635:2025 relaciona a seleção do método de ensaio não destrutivo, a técnica, o nível de aceitação e a extensão do ensaio aos requisitos de qualidade, ao material, à espessura, ao processo de soldagem e a outras condições.
A sequência correta é, portanto: descrever a geometria, selecionar um método que responda a essa geometria, determinar se a indicação é relevante, identificar sua provável origem e comparar a condição verificada com o critério de aceitação aplicável. Uma linha não é um veredito. O mesmo vale para um ponto, mancha, cavidade ou alteração ampla de acabamento.
| Controle do ensaio visual | Por que isso importa |
|---|---|
| Iluminação | Luz insuficiente pode ocultar uma rebarba inferior rasa ou trincas finas; o brilho pode criar linhas falsas. |
| Acesso | Superfícies restritas podem exigir espelhos, câmeras ou outro método de exame. |
| Limpeza da superfície | Carepa, óleo, tinta, sujeira e produtos de corrosão podem ocultar ou imitar descontinuidades. |
| Ângulo de observação | Uma marca pode aparecer ou desaparecer conforme a luz refletida muda. |
| Documentação | Localização, dimensões, fotografias, examinador, data e base de aceitação tornam o resultado rastreável. |
Ensaio Visual: Mais do que Observar a Peça
O ensaio visual (EV) é frequentemente reduzido a uma rápida observação de uma superfície de aço, seguida de uma declaração como “nenhum defeito encontrado”. Essa descrição é vaga demais para o trabalho de inspeção. O Metals Handbook da ASM identifica a inspeção visual como um método não destrutivo para localizar falhas superficiais, incluindo corrosão, contaminação, problemas de acabamento superficial e descontinuidades superficiais visíveis. A ASNT faz uma distinção relacionada: o ensaio visual formal observa diretamente descontinuidades visíveis, enquanto os ensaios por partículas magnéticas e por líquidos penetrantes observam indicações criadas pelos meios de ensaio. A diferença é importante. Uma pessoa pode ver uma linha escura, mas somente um exame definido pode estabelecer o que foi observado, onde ocorreu, como foi medido e se um critério de aceitação aplicável o reprova.
A ISO 8785:1998 fornece vocabulário para imperfeições superficiais, incluindo termos, definições, parâmetros, imperfeições permissíveis e métodos de medição. Esse vocabulário ajuda a evitar que uma marca visível seja automaticamente tratada como um defeito. Uma imperfeição superficial é uma condição ou um desvio em relação à superfície pretendida; uma indicação é uma resposta ou observação que requer interpretação; um defeito é uma imperfeição considerada inaceitável pela especificação aplicável. Um mecanismo de falha, como o crescimento de uma trinca por fadiga ou a trincamento assistido por corrosão, é uma conclusão novamente diferente. O ensaio visual pode identificar evidências associadas a um mecanismo de falha, mas não estabelece a existência de danos subsuperficiais apenas porque a superfície apresenta uma aparência incomum.
Sequência controlada do ensaio visual
- Identificar a área de exame Definir o componente, a superfície, o acesso e a cobertura exigida.
- Preparar a superfície Remover obstruções sem apagar ou alterar a condição que está sendo avaliada.
- Controlar as condições de observação Utilizar iluminação, distância, ângulo e recursos ópticos adequados.
- Observar e medir Registrar perfil, textura, localização, dimensões e orientação da descontinuidade.
- Documentar o resultado Preservar fotografias, detalhes do equipamento, identidade do examinador e base de aceitação.
Observação direta e condições controladas de visualização
O ensaio visual direto utiliza os olhos do examinador, com ou sem o uso de recursos ópticos especificados, para inspecionar uma superfície acessível. Ainda assim, trata-se de um exame controlado, e não de uma simples inspeção a olho nu. O procedimento deve identificar o componente, a área de inspeção, a condição da superfície, a distância e o ângulo de visualização, a disposição da iluminação, os equipamentos, as qualificações do examinador, o método de registro e o padrão de aceitação. A ISO 17637:2016 especifica o ensaio visual de juntas soldadas por fusão em materiais metálicos e também pode ser aplicada antes da soldagem, quando são verificados a preparação da junta, o ajuste, o alinhamento, a limpeza e a condição das bordas.
A iluminação não é uma conveniência secundária. Uma iluminação insuficiente pode ocultar uma mordedura superficial ou uma trinca fina que aflora na superfície; o ofuscamento pode mascarar uma descontinuidade ou criar uma linha falsa. A iluminação deve fornecer intensidade suficiente e direção adequada para revelar mudanças no perfil, na textura e na refletividade. A iluminação oblíqua pode ajudar a evidenciar uma depressão superficial, enquanto uma iluminação mais direta pode facilitar a avaliação de manchas ou descolorações. O examinador pode precisar alterar o ângulo de visualização, pois uma marca visível de uma direção pode desaparecer quando a luz refletida se desloca pela superfície.
A peça deve estar suficientemente limpa para a finalidade do exame. Carepa, óleo, respingos de solda, tinta, sujeira, produtos de corrosão e resíduos de manuseio podem ocultar a superfície ou imitar uma descontinuidade. A própria limpeza não deve remover a condição que está sendo avaliada. Uma solda pode exigir a remoção de respingos antes do exame do perfil, mas um esmerilhamento agressivo pode apagar evidências de sobreposição, mordedura ou trinca. Se o procedimento especificado exigir ampliação, espelho, boroscópio ou outro recurso de visualização, esses recursos passam a fazer parte do exame, e não são acréscimos opcionais. A ampliação pode melhorar o reconhecimento de uma trinca estreita que aflora na superfície, mas não transforma uma superfície inacessível ou mal preparada em uma superfície plenamente inspecionada.
A documentação confere rastreabilidade à observação. Registros úteis incluem a localização em relação a um ponto de referência ou à referência da solda, a orientação, o comprimento e a largura, quando mensuráveis, fotografias, condições de iluminação, preparação da superfície, identificação do equipamento, examinador, data e disposição. Uma fotografia, por si só, raramente é suficiente: podem faltar escala, localização e base de aceitação.
O que o ensaio visual pode revelar
O EV é adequado para condições que alcançam ou alteram a superfície visível. Os exemplos da ASM incluem corrosão, contaminação, problemas de acabamento superficial e descontinuidades superficiais. A corrosão pode se manifestar como perda uniforme de material, pites, carepa descamativa ou ataque localizado. O exame visual pode mostrar manchas e depósitos, mas não pode determinar, apenas pela aparência, a espessura remanescente da parede nem confirmar a profundidade total de um pite. Para essa questão, é necessária uma medição de espessura ou outro método aplicável.
A contaminação inclui óleo, umidade, detritos incrustados, óxidos, resíduos de tinta e outras substâncias que podem interferir na soldagem, no revestimento, na união adesiva ou no serviço. Os problemas de acabamento superficial podem incluir marcas de esmerilhamento, ranhuras, dobras, marcas de laminação, usinagem grosseira, rugosidade excessiva ou uma transição abrupta entre superfícies. Sua aceitabilidade depende da especificação do produto e da função da superfície, e não simplesmente de parecerem desordenados.
Em soldas, o ensaio visual pode revelar um perfil irregular, reforço excessivo, áreas insuficientemente preenchidas, desalinhamento inadequado, danos no crater, porosidade visível, marcas de arco, respingos, sobreposição e mordedura. Também pode identificar uma trinca que se abre na superfície, desde que a trinca esteja visível nas condições do exame. Antes da soldagem, a mesma abordagem pode revelar ajuste inadequado, geometria incorreta do bisel, borda danificada, limpeza insuficiente ou abertura de raiz inaceitável. Portanto, a ISO 17637:2016 não se limita à inspeção de um cordão de solda acabado.
Danos mecânicos evidentes constituem outro alvo: amassamentos, dobras, ranhuras, marcas de impacto, bordas rasgadas, distorções e danos em áreas usinadas ou revestidas. Em peças fundidas de aço, a ASTM A802-19 trata do exame visual e dos padrões de aceitação superficial. Para peças fundidas examinadas por métodos de partículas magnéticas ou líquidos penetrantes, a ASTM A903/A903M especifica critérios de aceitação e exige a avaliação de indicações lineares e não lineares relevantes. Essas normas ilustram um ponto essencial: observação e aceitação estão relacionadas, mas não são o mesmo ato.
Uma linha visível pode ser um arranhão, uma dobra, uma trinca de solda, uma marca de usinagem ou um resíduo em uma ranhura. O examinador registra e avalia a indicação em relação ao requisito aplicável. Se o requisito não definir a característica, o relatório não deve inventar silenciosamente um limite de rejeição.
Limites impostos pelo acesso, pela condição da superfície e pelo julgamento humano
O ensaio visual não pode revelar um defeito que não tenha expressão visível na superfície. Ele não estabelece a presença ou a ausência de uma trinca subsuperficial, porosidade interna, falta de fusão oculta sob o reforço da solda ou inclusão enterrada. O ensaio por partículas magnéticas tem uma base física diferente: a ASTM E709-21 abrange técnicas a seco e a úmido para materiais ferromagnéticos, incluindo aço, nos quais a magnetização e o acúmulo de partículas nos campos de fuga do fluxo magnético podem revelar descontinuidades superficiais e próximas à superfície. O ensaio por líquidos penetrantes depende igualmente da entrada de um penetrante em falhas que se abrem na superfície. Nenhum desses métodos é intercambiável com o EV direto, e o EV não pode substituir nenhum deles quando a especificação os exigir.
O acesso estabelece um limite rígido. Uma fresta estreita, o lado posterior de um enrijecedor, um furo interno ou uma superfície oculta sob um isolamento podem exigir espelhos, câmeras remotas, boroscópios ou um método de exame diferente. Mesmo assim, o resultado é limitado pela qualidade da imagem, pelo foco, pelo campo de visão e pela capacidade de posicionar o equipamento. Uma superfície limpa e bem iluminada não é necessariamente uma superfície inspecionada se o examinador não pôde alcançá-la ou resolvê-la visualmente.
O julgamento humano também introduz variações. Fadiga, falta de familiaridade com o produto, viés de expectativa e terminologia inconsistente podem alterar a forma como dois examinadores descrevem a mesma marca. A competência, portanto, envolve mais do que acuidade visual. O examinador deve compreender o material, o processo de fabricação, as descontinuidades prováveis, o procedimento, os instrumentos de medição e os critérios de aceitação. A ISO 17635:2025 aborda a seleção de métodos de END para soldas, técnicas, níveis de aceitação e extensão dos ensaios de acordo com os requisitos de qualidade, o material, a espessura, o processo de soldagem e outras condições. Essa estrutura favorece uma decisão fundamentada: utilizar o EV quando as condições visíveis forem o alvo e selecionar outro método quando a evidência necessária estiver abaixo ou no interior da superfície.
A visão computacional pode melhorar a repetibilidade e a cobertura, especialmente em produtos planos de aço; uma tese de 2021 da University of Oulu descreve a inspeção óptica automatizada para detectar e categorizar esses defeitos. No entanto, uma revisão de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que não existe uma norma unificada para definir e classificar defeitos superficiais em produtos de aço. As câmeras registram características da imagem. Elas não eliminam a necessidade de terminologia acordada, procedimentos validados, interpretação competente e uma regra de aceitação declarada.
| O exame visual pode revelar | O exame visual não pode estabelecer isoladamente |
|---|---|
| Trincas que rompem a superfície, pites, dobras, crostas e porosidade aberta | Profundidade de descontinuidades ocultas |
| Material de moldagem aderido, aletas, reparos de solda e danos de retificação | Rechupe interno, inclusões ou porosidade enterrada |
| Distorção, desalinhamento, remoção incompleta de canais e acabamento irregular | Detecção confiável de trincas estreitas e não visíveis |
| Contaminação superficial acessível e problemas no revestimento | Integridade volumétrica |
Exame Visual de Peças Fundidas de Aço segundo a ASTM A802-19
A ASTM A802-19 fornece uma prática para exame visual e normas de aceitação superficial de peças fundidas de aço. Strong evidence
A ASTM A802-19 é uma prática padrão para o exame visual e os critérios de aceitação superficial de peças fundidas de aço. Seu objeto é a condição que pode ser observada na superfície da peça fundida, e não toda descontinuidade que possa existir abaixo dela. Essa delimitação é importante. Uma mancha escura visível, uma área elevada, uma cavidade, uma linha semelhante a uma trinca ou uma região áspera é, inicialmente, uma característica observada. Ela se torna uma imperfeição ou descontinuidade somente quando sua natureza é identificada; torna-se um defeito rejeitável somente quando excede os requisitos de aceitação aplicáveis àquela peça fundida.
A terminologia não deve ser tratada de maneira casual. A ISO 8785:1998 define termos, definições e parâmetros para imperfeições superficiais, incluindo formas de descrevê-las e medi-las. Uma fundição pode registrar uma característica como crosta, inclusão, poro de gás, junta fria, sobreposição, nervura, rugosidade ou areia aderida, mas o nome, por si só, não determina sua disposição. Localização, comprimento, largura, profundidade, espaçamento, orientação e efeito sobre a condição superficial requerida podem ser relevantes. O mecanismo de falha é uma questão distinta: contração, evolução de gás, alimentação inadequada, erosão do molde, contração térmica ou danos de manuseio podem explicar como a característica se formou, mas a ASTM A802-19 trata principalmente do que está presente e de sua conformidade com o requisito visual especificado.

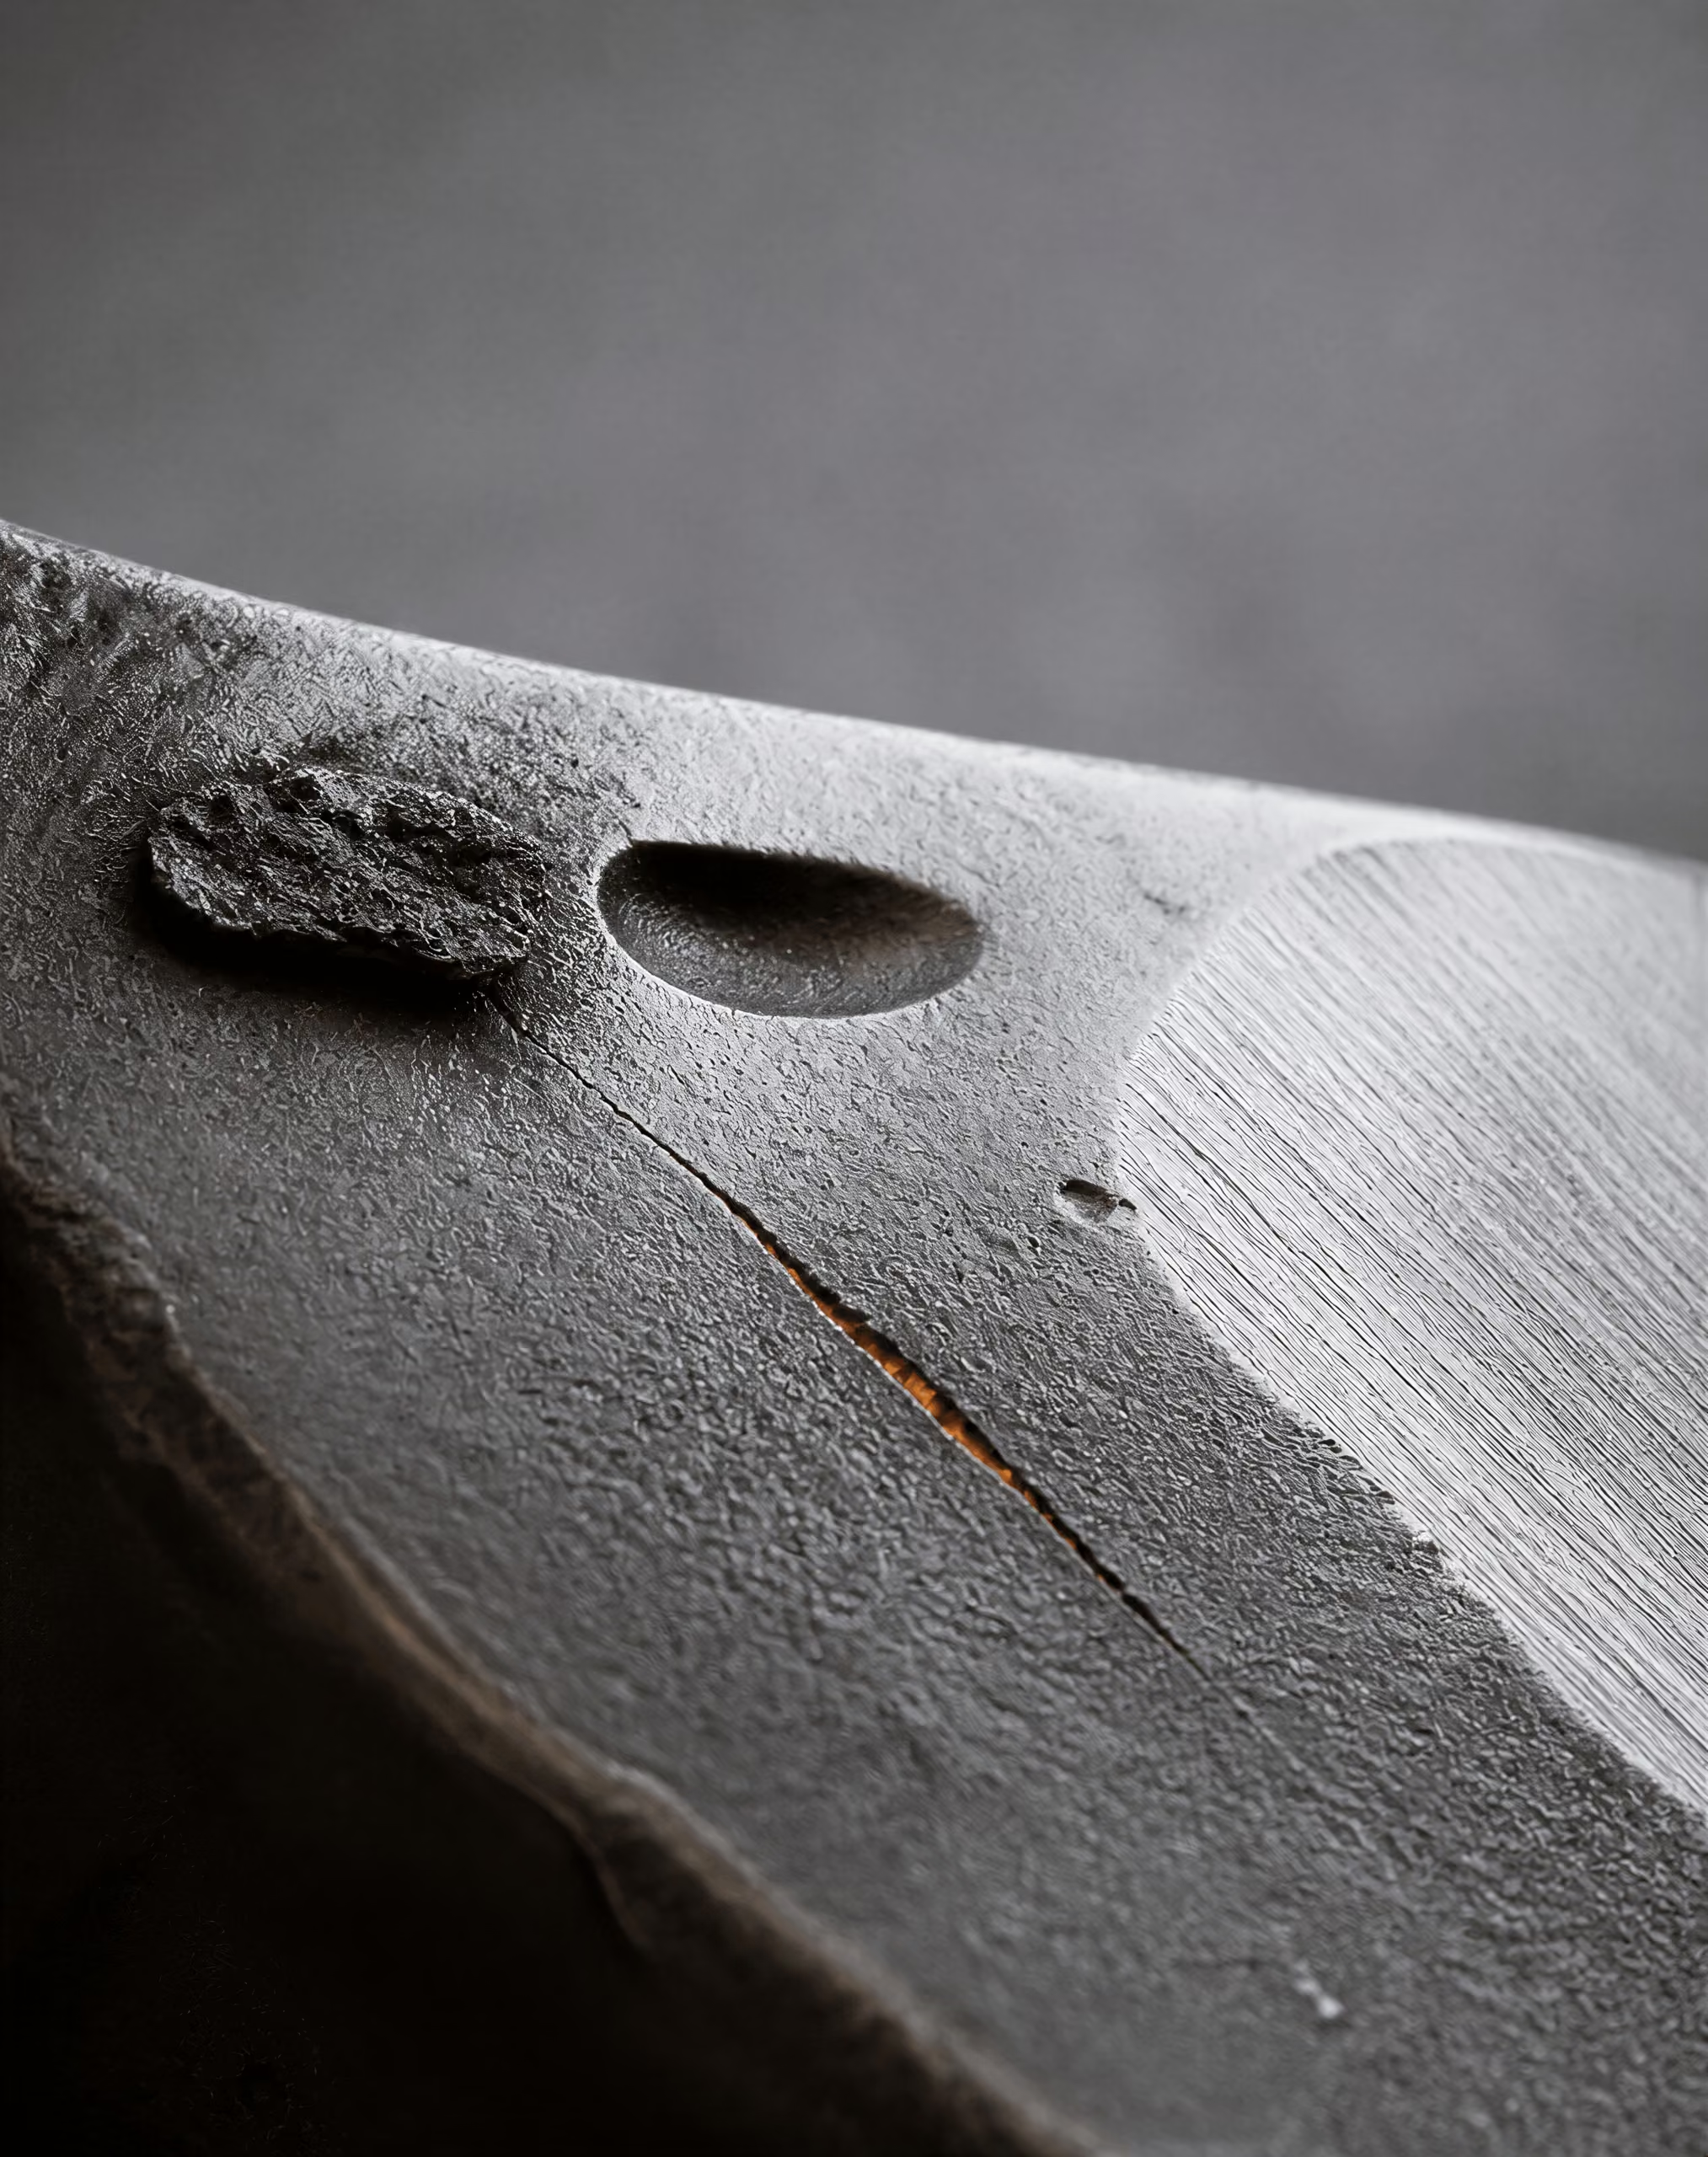
O escopo da aceitação visual da superfície
O exame visual segundo a ASTM A802-19 é um exame direto das superfícies acessíveis da peça fundida. Ele pode revelar trincas que rompem a superfície, cavidades, dobras, sobreposições, crostas, porosidade aberta para a superfície, material de moldagem aderido, rebarbas, reparos por soldagem, marcas de arco, danos de esmerilhamento e acabamento irregular. Também pode identificar distorções, desalinhamentos, remoção incompleta do metal do massalote ou do canal de alimentação e condições que tornem não confiável um exame posterior. O Metals Handbook da ASM identifica a inspeção visual como um método não destrutivo para detectar falhas superficiais, como corrosão, contaminação, problemas de acabamento superficial e descontinuidades superficiais.
Essa capacidade tem limites. O exame visual não determina a profundidade de uma descontinuidade oculta, não detecta de forma confiável uma trinca fechada que não produza contraste visível e não substitui o exame volumétrico para contração e inclusões internas. Uma superfície lisa pode ocultar uma condição subsuperficial. Por outro lado, uma marca proeminente pode ser excesso de metal sem consequências ou textura de moldagem, e não uma trinca.
A aceitação depende, portanto, da especificação aplicável à peça fundida, dos requisitos do comprador, do desenho e do nível de aceitação selecionado. A ASTM A802-19 fornece a prática e a estrutura para a aceitação superficial; ela não estabelece para todas as peças fundidas o mesmo limite universal de rejeição. Um corpo de válvula, uma carcaça de bomba, um componente que retenha pressão e um contrapeso estrutural podem ter condições permitidas, áreas de exame ou requisitos de acabamento diferentes. A decisão final deve seguir a especificação de compra vigente e o nível de aceitação nela estabelecido.
A aceitação visual também difere da aceitação segundo outros métodos não destrutivos. A ASNT distingue o ensaio visual da inspeção comum a olho nu porque o ensaio visual observa diretamente descontinuidades visíveis, enquanto o ensaio por partículas magnéticas e o ensaio por líquido penetrante observam indicações produzidas pelos meios de ensaio. Segundo a ASTM E709-21, uma peça fundida de aço ferromagnético é magnetizada, e as partículas se acumulam em campos de fuga de fluxo magnético causados por descontinuidades superficiais ou próximas à superfície. Uma indicação de partículas não é a mesma observação física que uma linha vista diretamente no metal.
A ASTM A903/A903M trata dos critérios de aceitação superficial para peças fundidas de aço examinadas por inspeção por partículas magnéticas ou por líquido penetrante e exige a avaliação de indicações lineares e não lineares relevantes. Esses critérios não devem ser transpostos para um relatório de exame visual, a menos que o contrato exija explicitamente esse método e critério. Uma peça fundida pode ser aprovada no exame visual e, ainda assim, ser reprovada no ensaio por líquido penetrante porque uma trinca estreita que rompe a superfície absorve o penetrante e produz uma indicação relevante. O inverso também pode ocorrer: uma área áspera ou manchada pode parecer questionável, embora não produza nenhuma indicação relevante de partículas magnéticas ou de líquido penetrante.
Condição e preparação da superfície da peça fundida
O exame começa pela superfície efetivamente apresentada ao inspetor. Areia solta, carepa, óleo, tinta, resíduos de granalha, ferrugem, queima, umidade e cavacos de usinagem podem mascarar uma descontinuidade ou criar uma falsa característica visual. O método de limpeza requerido depende da peça fundida e da especificação. Escovação, lavagem, jateamento, limpeza por granalhas, esmerilhamento ou usinagem podem expor o metal, mas cada um desses processos também pode alterá-lo. O esmerilhamento agressivo pode remover evidências de um defeito raso, espalhar metal sobre a abertura de uma trinca ou criar novas trincas de esmerilhamento. O jateamento pode fechar uma abertura estreita ou ocultar uma dobra rasa por meio de compactação superficial e rugosidade.
A preparação também deve preservar a geometria relevante para a aceitação. Um filete, uma interseção de nervuras, um furo roscado, um ressalto ou uma passagem interna pode exigir um ângulo de observação diferente ou iluminação complementar. Peças fundidas com geometria complexa não podem ser avaliadas por uma única inspeção ao redor da parte externa. Cantos e mudanças de seção merecem atenção porque podem ocultar descontinuidades, reter meios de limpeza ou produzir reflexos que se assemelhem a defeitos lineares.
A iluminação é uma condição de medição, não um detalhe cosmético. O inspetor precisa de iluminação suficiente para visualizar a superfície especificada, com as sombras controladas e o ofuscamento reduzido. Um reflexo intenso em uma face usinada pode ocultar uma linha fina; a luz oblíqua pode tornar visível um relevo raso, mas também pode exagerar uma textura inofensiva. A distância e o ângulo de observação, o contraste da superfície e a limpeza devem ser adequados ao exame requerido. Quando o acesso é restrito, espelhos, boroscópios ou câmeras podem ampliar o campo de visão, mas o registro deve identificar esse método indireto e suas limitações.
A temperatura, a umidade da superfície e a condição do revestimento podem afetar o que é visível. Uma superfície molhada pode preencher uma cavidade rasa e alterar o contraste. Um revestimento pode ocultar o metal de base, a menos que a especificação permita o exame através dele. Se a superfície não puder ser adequadamente limpa ou visualizada, a resposta correta não é considerá-la aceitável por padrão. A área inacessível ou obscurecida deve ser identificada, e a autoridade responsável deve determinar se é necessária preparação adicional, outro método de exame ou um reparo.
Registro e disposição das características observadas
Um relatório visual útil registra mais do que “aprovado” ou “reprovado”. Ele deve identificar a peça fundida, a corrida ou o lote, quando requerido, a data do exame, o examinador, a condição da superfície, as limitações de iluminação ou de visualização, as áreas examinadas e a localização de cada característica relevante. A localização pode ser indicada por referência, zona do desenho, característica da peça fundida, grade ou fotografia marcada. O tamanho e a orientação devem ser registrados quando os critérios de aceitação dependerem deles.
O relatório deve separar a observação do julgamento. “Característica linear escura, com 38 mm de comprimento, no filete próximo à referência B” é uma observação. “Trinca rejeitável” é uma disposição que requer confirmação com base no critério vigente. Se a característica for incerta, pode ser necessário realizar limpeza, esmerilhamento para verificação, medição dimensional ou outro método de END. O ensaio por partículas magnéticas é apropriado para descontinuidades superficiais e próximas à superfície em aço ferromagnético; o ensaio por líquido penetrante é adequado para falhas abertas para a superfície em superfícies compatíveis e devidamente preparadas. Nenhum dos dois métodos responde automaticamente a questões fora de seu campo físico de aplicação.
A disposição pode ser aceitação, reparo e novo exame, rejeição ou encaminhamento para análise de engenharia. Um reparo não apaga a constatação original: o relatório deve manter a localização da característica, o método de reparo, quando especificado, e os resultados do novo exame requerido. Se a inspeção visual identificar uma trinca suspeita, a peça fundida não deve ser liberada simplesmente porque a linha é curta ou difícil de fotografar. A especificação aplicável, os requisitos do comprador e o nível de aceitação controlam a decisão, enquanto os END complementares fornecem evidências quando a observação visual, por si só, não consegue caracterizar a peça.
| Etapa da inspeção | Observações típicas |
|---|---|
| Antes da soldagem | Preparação da junta, montagem, alinhamento, limpeza, abertura da raiz e condição das bordas |
| Durante a soldagem | Limpeza entre passes, condição do passe de raiz, distorção, marcas de arco e problemas visíveis do processo |
| Após a soldagem | Trincas, porosidade, mordedura, sobreposição, perfil da solda, regiões de cratera e conformidade dimensional |
| Após o reparo | Condição da escavação, geometria reparada e resultados exigidos do reexame |
Inspeção Visual de Soldas segundo a ISO 17637:2016
A ISO 17637:2016 especifica a inspeção visual de juntas soldadas por fusão em materiais metálicos. Ela também permite a inspeção visual das juntas antes da soldagem, o que é importante porque uma solda pode ser depositada corretamente sobre uma junta preparada ou ajustada de forma inadequada. Portanto, a inspeção não é um único evento realizado após o resfriamento. Ela acompanha a junta durante a preparação, o ajuste, a soldagem e o exame final.
O método muitas vezes é reduzido a “olhar a solda”, mas essa descrição é limitada demais. A ASNT distingue a inspeção visual de uma verificação informal a olho nu: a inspeção visual observa diretamente descontinuidades visíveis sob condições de exame definidas, enquanto a inspeção por partículas magnéticas e por líquidos penetrantes observa indicações produzidas pelos meios de ensaio. Essa distinção é importante quando uma superfície está limpa e aparentemente íntegra, mas contém uma trinca estreita que não é visível sem líquido penetrante ou partículas magnéticas.
A ISO 17637:2016 não transforma toda marca visível em um defeito. A ISO 8785:1998 fornece a terminologia para imperfeições superficiais, incluindo definições, parâmetros, imperfeições admissíveis e métodos de medição. Uma imperfeição superficial é uma condição observada. Uma indicação é um sinal ou característica visível encontrado por um método de exame. Ela se torna um defeito somente quando a especificação aplicável a considera inaceitável. Um mecanismo de falha, como a iniciação de uma trinca de fadiga, a trincagem assistida por hidrogênio ou a ausência de fusão resistente ao carregamento, é uma interpretação adicional de engenharia e não deve ser confundido com a própria observação.

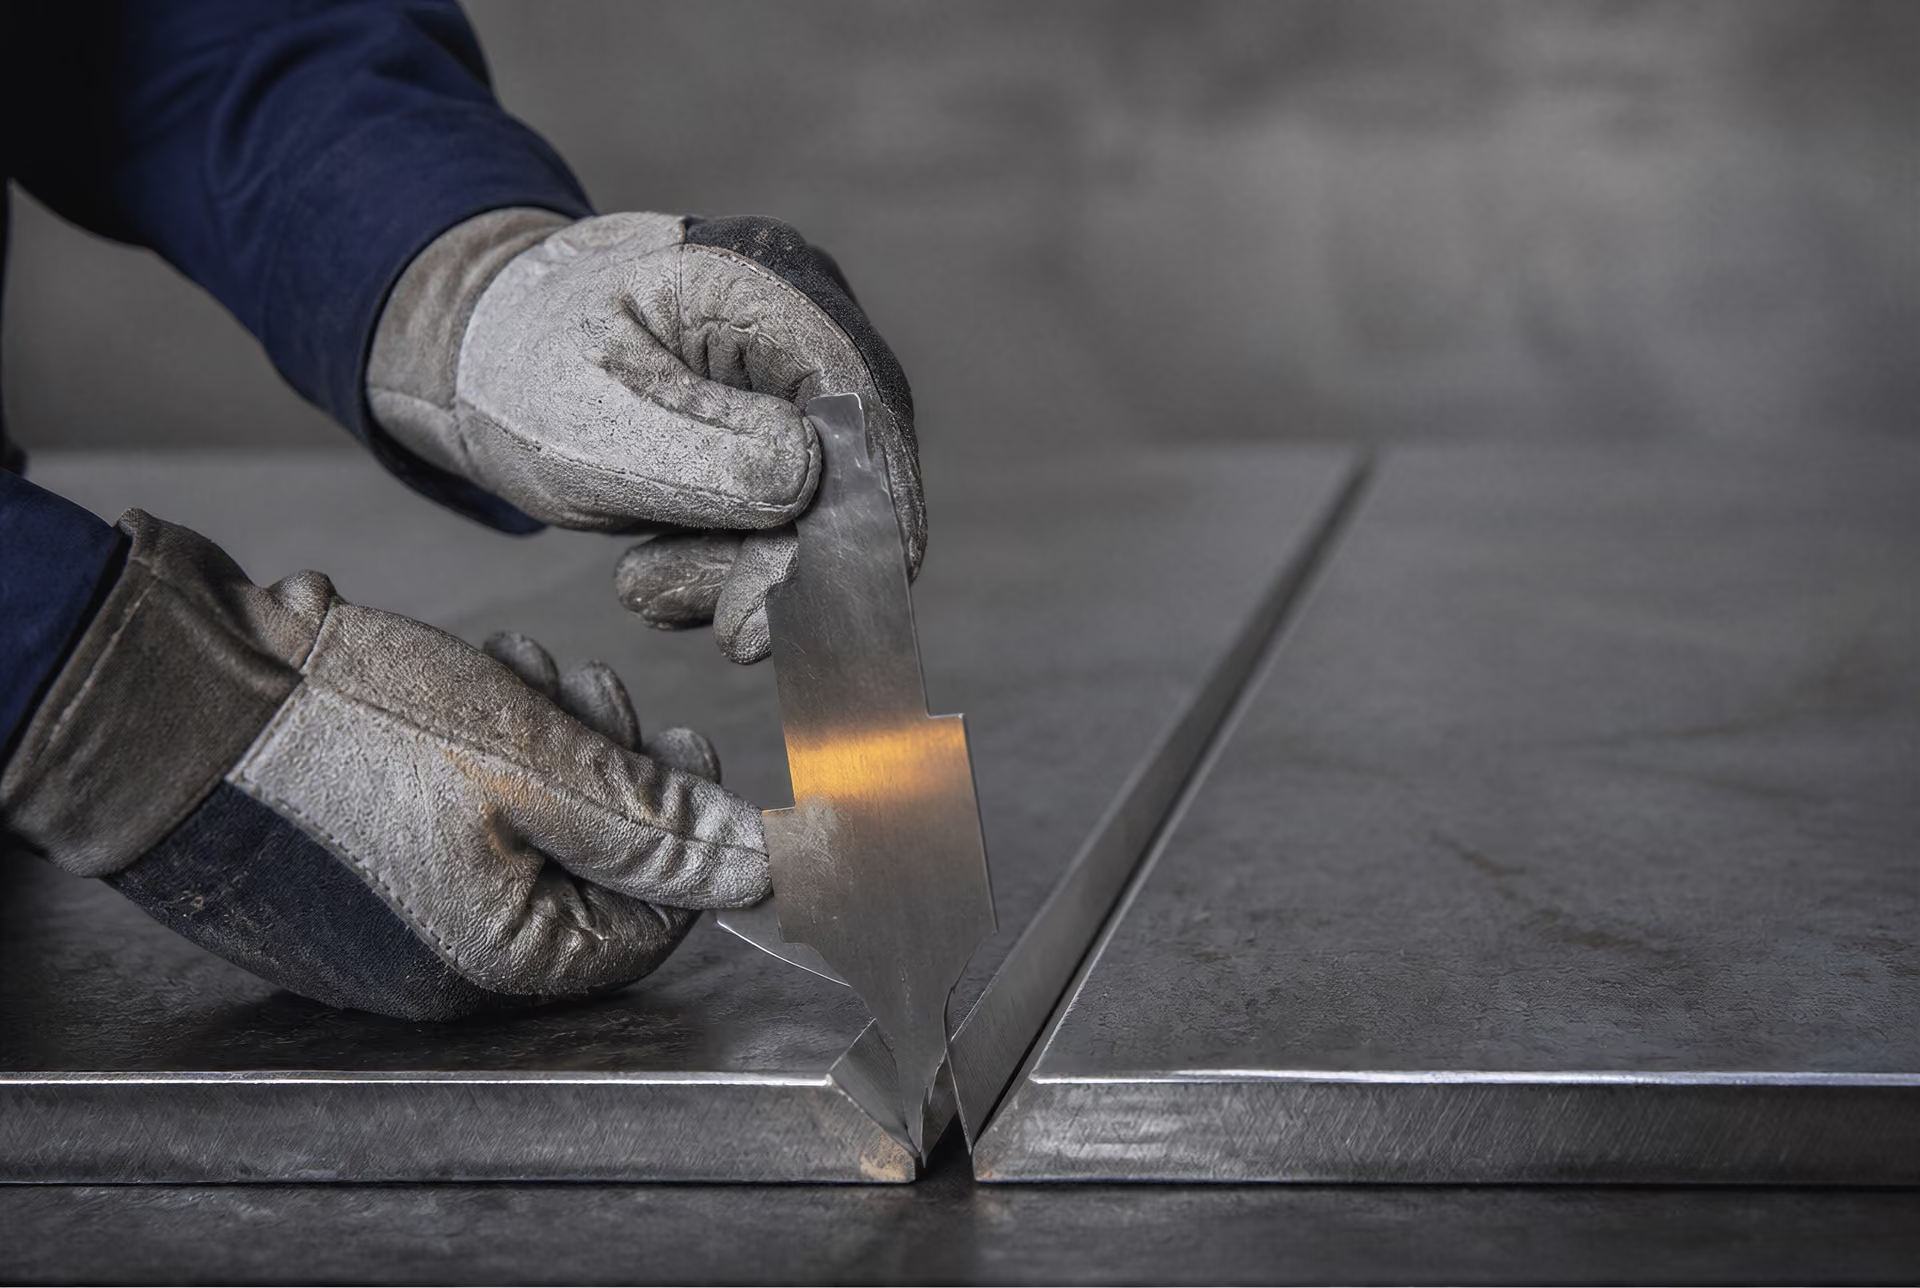
Inspeção antes da soldagem
A inspeção visual pré-soldagem começa pelos materiais, pelas faces da junta e pelos detalhes da preparação. O examinador verifica se os materiais de base e os consumíveis de soldagem especificados foram identificados, se as bordas da junta correspondem ao desenho ou ao procedimento de soldagem e se as superfícies estão livres de óleo, tinta, carepa, umidade, ferrugem solta e outros contaminantes que possam afetar a fusão ou ocultar uma descontinuidade. A condição da superfície não é meramente estética. A contaminação pode produzir porosidade, comportamento instável do arco ou falta de fusão, enquanto o esmerilhamento excessivo pode alterar a geometria da junta.
A preparação da junta é examinada quanto ao ângulo do chanfro, à face de raiz, à abertura de raiz, à limpeza do chanfro e a danos nas bordas. Essas dimensões devem ser comparadas com o desenho aplicável, a especificação do procedimento de soldagem ou o requisito contratual, e não com um limite visual universal. Uma preparação aceitável para determinado processo e espessura pode ser inadequada para outro. O examinador também procura laminações, costuras, sulcos e trincas que se estendam a partir das bordas cortadas. Uma marca linear visível no material de base deve ser registrada e avaliada; ela não deve ser renomeada como trinca de solda apenas por estar próxima da junta.
O ajuste é a preocupação seguinte. As peças devem estar alinhadas, apoiadas e restringidas conforme especificado, mantendo-se a abertura de raiz e a orientação da junta previstas ao longo do comprimento da solda. Desalinhamento excessivo, distorção angular, abertura inconsistente ou transições abruptas podem produzir desvios dimensionais antes mesmo da abertura do arco. As soldas de ponteamento devem ser examinadas quanto a trincas, fusão inadequada, perfil excessivo e terminação imprópria. Soldas de ponteamento defeituosas podem permanecer dentro da junta ou tornar-se pontos de iniciação durante os passes subsequentes.
A inspeção nessa etapa também confirma o acesso para a soldagem e para os exames posteriores. Uma junta pode ser geometricamente aceitável de um lado e, ainda assim, ser inacessível para limpeza ou observação visual do outro lado. Essa limitação deve constar do registro de inspeção. Ela não pode ser resolvida declarando aceitável a superfície não observada.
Inspeção durante e após a soldagem
Durante a soldagem, a inspeção visual fornece informações sobre o processo, em vez de apenas emitir um parecer final. O examinador observa se a limpeza da junta é mantida, se o arco é posicionado e manipulado conforme requerido e se cada passe apresenta aspecto aceitável antes que o passe seguinte o oculte. A limpeza entre passes é verificada quanto a escória, óxidos, respingos e detritos retidos. O passe de raiz é particularmente significativo: falta de penetração da raiz visível, cordão de raiz irregular, perfuração ou porosidade aberta na superfície podem justificar uma correção antes da deposição de metal adicional.
A sequência de soldagem pode revelar distorção, movimentação ou aumento da abertura de raiz. Fixações temporárias e aberturas de arco fora da junta também são examinadas. Uma abertura de arco pode deixar uma área localmente endurecida ou trincada, especialmente em aços suscetíveis, mesmo quando a marca é pequena. Respingos podem ser resíduos inofensivos em uma aplicação, mas danificar revestimentos, interferir no ajuste dimensional ou ocultar uma trinca em outra. Sua importância decorre da especificação e das condições de serviço, e não apenas de sua aparência.
Após a soldagem, a junta é limpa suficientemente para o exame. Escória, respingos, fixações temporárias e contaminantes superficiais não devem ocultar as margens ou a face da solda. O examinador observa todo o comprimento acessível, as extremidades da solda, os pontos de início e parada, as regiões de crateras, as transições nas margens e o material de base adjacente. Trincas visíveis recebem atenção imediata porque uma trinca é uma descontinuidade planar com efeito potencialmente grave, mas a detecção visual não estabelece sua profundidade ou extensão completa. Uma linha semelhante a uma trinca pode exigir remoção, novo exame ou outro método de END.
A porosidade aberta na superfície pode aparecer como cavidades ou pequenas depressões arredondadas. A mordedura é um sulco na margem da solda ou na borda do material de base, enquanto a sobreposição ocorre quando o metal de solda se espalha sobre a superfície do material de base sem fusão adequada. Ambas são observações relacionadas ao perfil, mas não são intercambiáveis. Uma face de solda côncava ou convexa, reforço excessivo, preenchimento insuficiente, uma margem abrupta ou largura irregular podem indicar perfil inadequado. O critério de aceitação aplicável determina se a condição é admissível e como ela deve ser medida.
O exame dimensional inclui o tamanho, o comprimento, a localização e o alinhamento da solda, além da distorção e do desvio em relação ao desenho. A inspeção visual pode identificar que uma solda está fora de posição ou que um componente se deslocou, mas, por si só, não determina a tensão residual, a falta de fusão interna ou a transformação metalúrgica.
Termos do perfil da solda
- Mordedura
- Um sulco no pé da solda ou na borda do metal de base.
- Sobreposição
- O metal de solda se espalha sobre a superfície do metal de base sem fusão adequada.
- Porosidade
- Cavidades ou pites arredondados que podem atravessar a superfície da solda.
- Marca de arco
- Uma marca local fora da solda pretendida que pode exigir avaliação quanto a trincamento ou endurecimento.
- Reforço
- Metal de solda projetado acima da superfície do metal de base; sua aceitabilidade depende do critério aplicável.
Observações do perfil da solda e das descontinuidades superficiais
Um relatório útil descreve o que é observado, onde ocorre e como foi medido. “Solda ruim” não é um resultado de exame. Um registro pode identificar uma indicação linear superficial na margem da solda, poros superficiais dispersos em uma região especificada, mordedura ao longo de um comprimento medido ou uma abertura de arco adjacente à junta. Fotografias, localizações, dimensões, condições de iluminação e o requisito de referência tornam a observação reproduzível.
A aceitação deve permanecer vinculada à norma aplicável ao produto, à fabricação ou ao projeto. A ASTM A802-19 trata do exame visual e dos padrões de aceitação superficial para fundidos de aço, enquanto a ASTM A903/A903M trata dos critérios superficiais para fundidos de aço examinados por métodos de partículas magnéticas ou líquidos penetrantes e exige a avaliação de indicações lineares e não lineares relevantes. Esses padrões para fundidos não devem ser aplicados a uma avaliação de junta soldada sem autorização da especificação aplicável.
A inspeção visual tem um campo de aplicação definido. Ela pode identificar condições superficiais acessíveis e desvios de perfil, mas não pode revelar de forma confiável toda trinca superficial estreita, descontinuidade subsuperficial ou falha volumétrica interna. A ASTM E709-21 abrange técnicas de partículas magnéticas a seco e por via úmida para descontinuidades superficiais e próximas da superfície em materiais ferromagnéticos, incluindo o aço; a magnetização produz campos de fuga nos locais onde as partículas se acumulam. A inspeção por líquidos penetrantes tem uma base física diferente e exige uma superfície adequada e aberta. A visão computacional pode melhorar a repetibilidade em produtos planos de aço, mas uma revisão de 2023 afirma que nenhuma norma unificada define e classifica todos os defeitos superficiais do aço. Portanto, a ISO 17635:2025 relaciona a seleção do método, os níveis de aceitação e a extensão do ensaio aos requisitos de qualidade, ao material, à espessura, ao processo de soldagem e a outras condições. A marca visível é apenas o ponto de partida.
| Característica | Implicação do ensaio por partículas magnéticas |
|---|---|
| Material | Requer aço ferromagnético ou outro material ferromagnético. |
| Direção do campo | Descontinuidades que cruzam o campo geralmente produzem respostas mais fortes de fuga de fluxo. |
| Faixa de detecção | Mais sensível a descontinuidades superficiais e próximas à superfície. |
| Técnica de partículas | O pó seco é adequado a algumas condições rugosas ou de campo; as partículas úmidas proporcionam um revestimento mais uniforme em superfícies adequadas. |
| Disposição | O padrão de partículas é uma indicação que requer avaliação de relevância e comparação com os critérios de aceitação. |
Ensaio por Partículas Magnéticas em Aço Ferromagnético
O ensaio por partículas magnéticas (MT) é um método para localizar descontinuidades superficiais e subsuperficiais em aço ferromagnético. Ele não transforma toda marca visível em um defeito, nem inspeciona todo o volume de um componente. O resultado é uma indicação: um acúmulo visível ou fluorescente de partículas produzido pelo ensaio. A classificação dessa indicação como um defeito inaceitável depende de seu tamanho, forma, localização, orientação e dos critérios de aceitação especificados para o componente.
A ASNT descreve de forma objetiva a sequência física: magnetizar o aço ferromagnético, aplicar partículas ferromagnéticas e observar onde elas se acumulam nos campos de fuga do fluxo magnético (American Society for Nondestructive Testing, 2024). A ASTM E709-21 abrange técnicas de partículas magnéticas secas e úmidas para a detecção de trincas e outras descontinuidades superficiais ou subsuperficiais em materiais ferromagnéticos, incluindo o aço. Portanto, o método é diferente do ensaio visual, que observa diretamente uma condição visível, e do ensaio por líquido penetrante, que depende da entrada de um penetrante em uma descontinuidade superficial aberta.

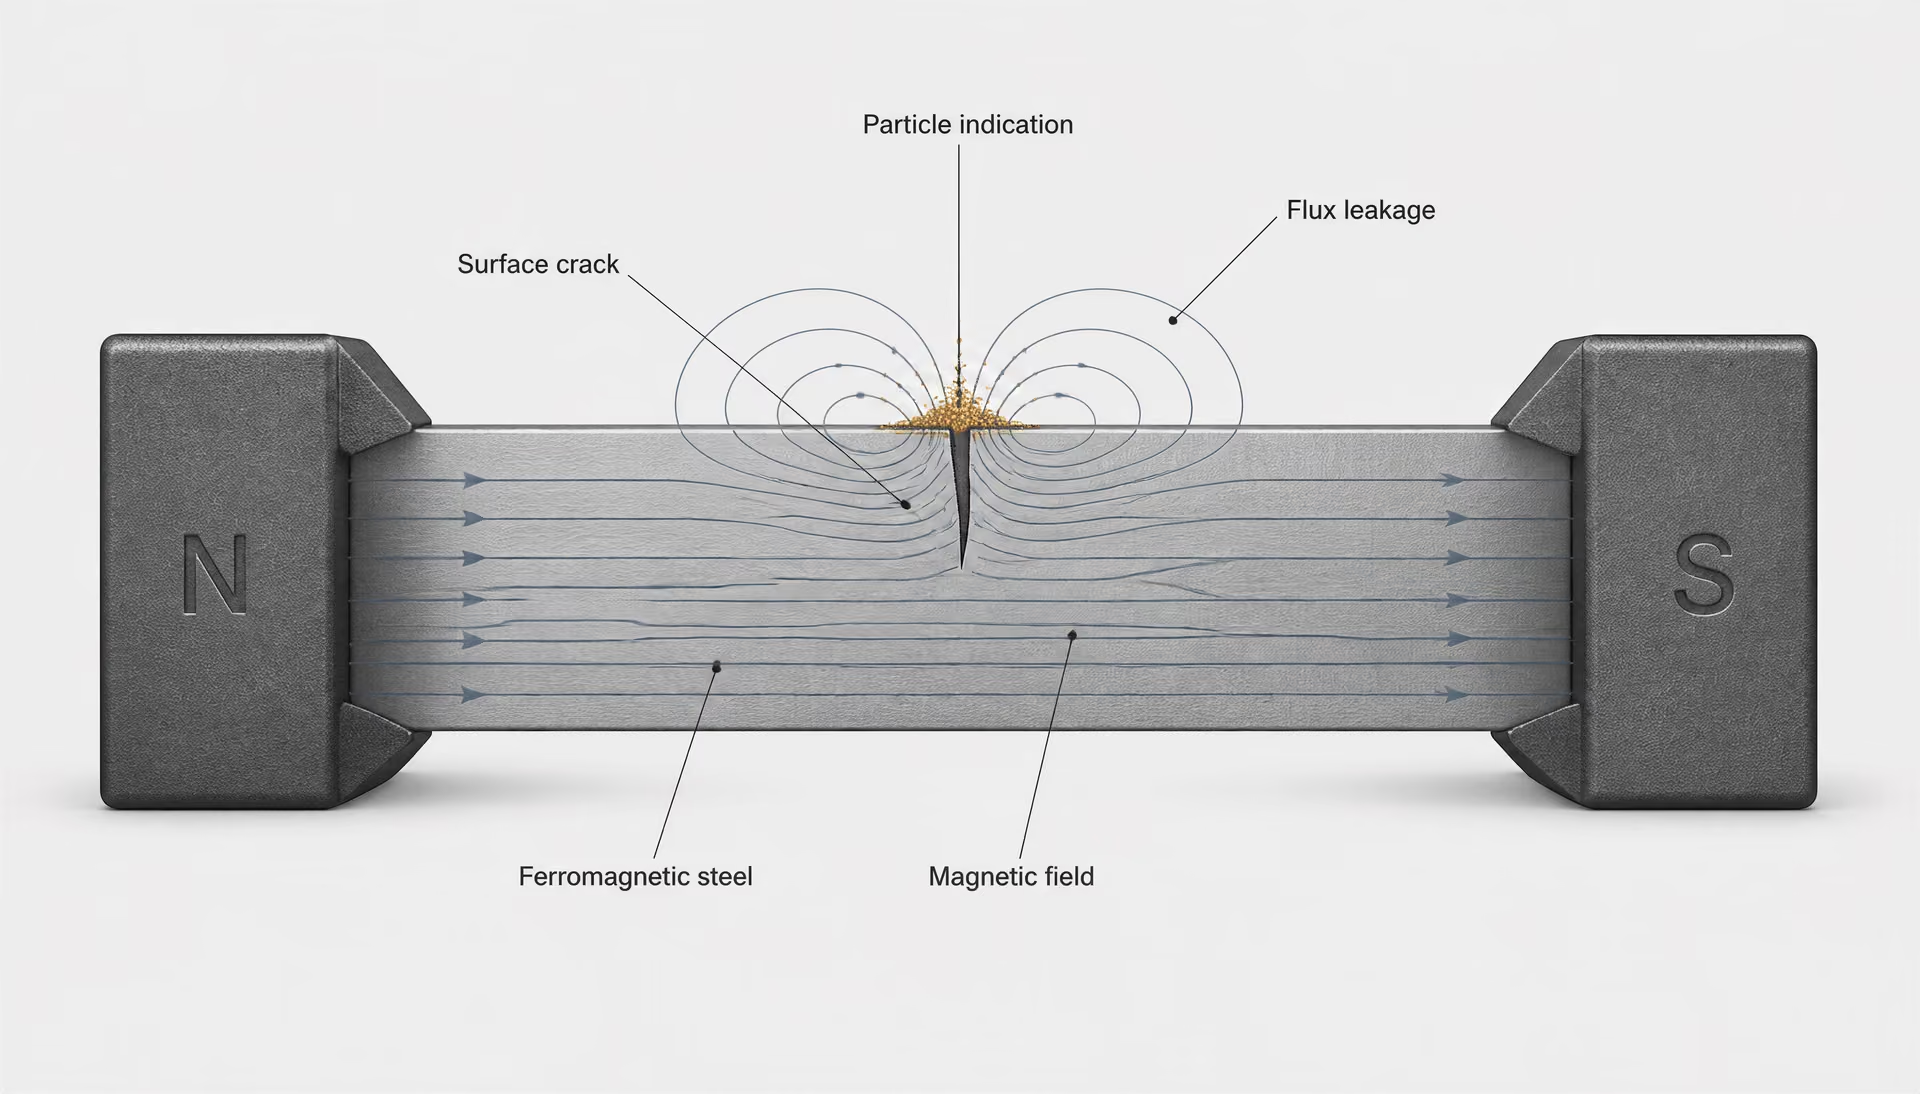
Magnetização e fuga do fluxo magnético
Um campo magnetizante atravessa o aço quando a corrente passa pelo componente, por uma bobina ao seu redor ou entre os polos de um jugo eletromagnético. Em uma região íntegra e uniformemente magnetizada, o fluxo magnético percorre principalmente o interior do metal. Uma trinca, falta de fusão, sobreposição, costura ou outra descontinuidade interrompe esse trajeto. Parte do fluxo é forçada para fora do aço e depois retorna a ele, produzindo um campo de fuga na descontinuidade ou próximo dela.
As partículas ferromagnéticas colocadas nesse campo são atraídas para a região de fuga. Elas formam uma linha, um agrupamento ou outro padrão que delineia a origem da descontinuidade. A indicação pode ser observada sob luz branca quando são usadas partículas visíveis, ou sob iluminação ultravioleta-A quando são usadas partículas fluorescentes. O meio de ensaio torna visível uma perturbação magnética; ele não revela toda a geometria da descontinuidade.
A direção do campo é fundamental para o resultado. Uma trinca produz a fuga mais intensa quando está aproximadamente perpendicular ao campo magnetizante. Uma descontinuidade paralela, ou quase paralela, ao campo pode produzir uma fuga fraca e uma indicação tênue, mesmo quando a descontinuidade é significativa. Por isso, não se pode presumir que uma única direção de magnetização detectará todas as trincas. Um campo longitudinal é adequado para descontinuidades transversais a esse campo; um campo circular produzido pela passagem de corrente através do componente tende a revelar descontinuidades que se desenvolvem ao longo do componente. Os inspetores frequentemente aplicam duas direções de campo substancialmente diferentes, normalmente utilizando aplicações separadas de corrente ou uma técnica multidirecional, quando o procedimento e a geometria do componente permitem.
A magnetização também deve ser suficiente para o material e para a tarefa de inspeção. Uma magnetização excessivamente fraca pode não produzir um campo de fuga útil. Uma magnetização excessiva pode criar um acúmulo de partículas de fundo, interferir na interpretação ou dificultar a remoção das partículas. A geometria também é importante. Cantos vivos, rasgos de chaveta, mudanças de seção, furos, pés de cordão de solda e pontos de contato podem distorcer o campo e criar indicações não relevantes. Esses padrões não são automaticamente trincas. Eles devem ser diferenciados das indicações relevantes por sua localização, forma, repetibilidade e resposta a mudanças na magnetização.
A condição superficial afeta a confiabilidade. Óleo, carepa, tinta, ferrugem, respingos de solda e usinagem áspera podem impedir que as partículas se movimentem livremente ou podem criar falsos acúmulos de partículas. A limpeza e a preparação são, portanto, parte da inspeção, e não procedimentos preliminares meramente cosméticos. Após o ensaio, pode ser necessário remover o magnetismo residual caso ele possa afetar a usinagem, a montagem, a instrumentação ou o serviço.
O MT aplica-se a aços ferromagnéticos, como muitos aços ferríticos e martensíticos. O aço inoxidável AISI 410 é normalmente ferromagnético; o aço inoxidável AISI 304 recozido é geralmente não ferromagnético e não é um material adequado para o MT convencional. A composição da liga, o tratamento térmico, o encruamento e a temperatura podem alterar o comportamento magnético; portanto, o nome do grau não substitui a verificação da resposta real do componente. O MT não é um método geral para alumínio, cobre, titânio ou aço inoxidável austenítico não ferromagnético.
Técnicas de partículas secas e úmidas segundo a ASTM E709-21
A ASTM E709-21 descreve abordagens com partículas secas e com partículas úmidas. Na técnica seca, um pó ferromagnético seco é aplicado à superfície magnetizada, normalmente por meio de uma pera manual, um soprador de pó ou outro aplicador controlado. As partículas se deslocam sobre a superfície sob a ação do campo de fuga e se acumulam em uma descontinuidade. O pó seco é útil em superfícies relativamente ásperas e em condições de campo, mas o vento, a vibração, o excesso de pó e a textura superficial acentuada podem reduzir a sensibilidade ou obscurecer um padrão fino.
O ensaio com partículas úmidas mantém partículas magnéticas finamente divididas em suspensão em um veículo líquido. A suspensão é aplicada por pulverização, fluxo ou imersão enquanto o componente está magnetizado, ou durante a magnetização, de acordo com o procedimento. Em geral, as partículas úmidas proporcionam um revestimento mais uniforme e são particularmente eficazes para indicações superficiais finas em superfícies mais lisas. Partículas úmidas fluorescentes são amplamente utilizadas quando há condições controladas de sala escura ou de iluminação ultravioleta. O líquido deve molhar adequadamente a superfície; contaminação, concentração inadequada, sedimentação e agitação insuficiente podem alterar o resultado.
A escolha entre partículas secas e úmidas não é uma simples classificação de superioridade. O tipo de partícula, o veículo, o acabamento superficial, a iluminação, o tamanho do componente, o acesso, o equipamento de magnetização e a sensibilidade exigida são fatores relevantes. A ASTM E709-21 é uma prática e um guia, não uma especificação universal de aceitação. Ela aborda como o exame pode ser realizado, enquanto uma norma de produto, de construção ou contratual determina quais indicações podem ser aceitas.
O técnico deve estabelecer uma intensidade de campo adequada e confirmar o desempenho do equipamento utilizando as verificações exigidas pelo procedimento aplicável. Em seguida, o componente é magnetizado em uma direção que proporcione à descontinuidade esperada um ângulo de interseção útil. A aplicação das partículas, a observação, a remoção do excesso de partículas e a interpretação devem ocorrer na sequência correta. Se o campo for removido antes que as partículas formem uma indicação, ou se o excesso de partículas não for removido, a imagem poderá induzir a erro.
Limites de detecção superficial e subsuperficial
O MT é mais sensível a descontinuidades que rompem a superfície ou que estão localizadas muito próximo abaixo dela. Trincas superficiais, costuras, sobreposições e trincas no pé do cordão de solda normalmente produzem indicações nítidas e concentradas. Uma descontinuidade subsuperficial rasa também pode ser detectada porque seu campo de fuga alcança a superfície. À medida que a profundidade aumenta, porém, o campo de fuga enfraquece e se dispersa. A indicação se torna menos distinta, e pequenas descontinuidades podem desaparecer em meio aos padrões de partículas de fundo.
Não existe um único limite de profundidade aplicável a todos os componentes de aço. A detectabilidade varia de acordo com o tamanho, a abertura, a orientação e a profundidade da descontinuidade, a permeabilidade do aço, a corrente de magnetização, a direção do campo, a rugosidade superficial, as propriedades das partículas e as condições de observação. Uma falha subsuperficial ampla pode produzir um padrão detectável, enquanto uma falha menor a uma profundidade mais favorável pode não ser detectada. Por esse motivo, afirmações como “o MT detecta defeitos até uma profundidade fixa” são enganosas, a menos que estejam vinculadas a um procedimento qualificado e a um padrão de referência.
O MT também não pode determinar a condição volumétrica. Ele pode não detectar porosidade interna, inclusões de escória, delaminações ou falta de penetração que produzam pouca fuga superficial. Ensaios ultrassônicos, ensaios radiográficos ou outro método volumétrico podem ser necessários quando a integridade interna fizer parte do requisito. O MT não substitui o exame volumétrico.
A interpretação deve separar a terminologia da decisão de aceitação. A ISO 8785:1998 define termos, definições e parâmetros para imperfeições superficiais, mas uma imperfeição não é automaticamente um defeito inaceitável. Um padrão de partículas é uma indicação. Ele se torna um defeito rejeitável somente quando avaliado de acordo com os critérios de aceitação aplicáveis. Para fundidos de aço, a ASTM A903/A903M especifica critérios de aceitação superficial para exames por partículas magnéticas ou por líquido penetrante e exige a avaliação de indicações lineares e não lineares relevantes. A ASTM A802-19 aborda o exame visual e os padrões de aceitação superficial para fundidos de aço; a aceitação visual e a aceitação pelo MT estão relacionadas, mas não são intercambiáveis.
A inspeção de soldas segue a mesma lógica. A ISO 17635:2025 relaciona a seleção dos métodos de END, as técnicas, os níveis de aceitação e a extensão dos ensaios aos requisitos de qualidade, ao material, à espessura, ao processo de soldagem e a outras condições. O MT pode revelar uma trinca no pé do cordão de solda que o ensaio visual não detecta, mas não pode estabelecer que a solda esteja livre de descontinuidades internas. O método responde a uma pergunta específica: a magnetização cria uma indicação de partículas associada a um campo de fuga do fluxo magnético superficial ou subsuperficial? As normas de aceitação respondem a uma pergunta distinta: o que pode permanecer em serviço?
| Método | Base física | Limitação principal |
|---|---|---|
| Ensaio por partículas magnéticas | As partículas se acumulam nos campos de fuga de fluxo magnético em aço ferromagnético magnetizado. | A resposta enfraquece com a profundidade e pode ser fraca quando a orientação da descontinuidade é desfavorável. |
| Ensaio por líquido penetrante | O penetrante entra em uma abertura que rompe a superfície, e o revelador o retira de volta para a superfície. | Normalmente não detecta uma descontinuidade totalmente subsuperficial. |
| Ensaio visual | O examinador observa diretamente uma condição visível e acessível. | Não pode estabelecer de modo confiável a integridade oculta ou interna. |
Aceitação de Superfície por Inspeção com Partículas Magnéticas e Líquido Penetrante
Uma marca visível não é automaticamente um defeito rejeitável, e uma indicação de partículas ou de líquido penetrante não é automaticamente prova de uma descontinuidade prejudicial. O método de inspeção produz evidências; a norma de produto aplicável então determina como essas evidências são classificadas e aceitas. Essa distinção é particularmente importante para fundidos de aço, nos quais a geometria do fundido, a condição da superfície, a usinagem, o reparo por soldagem e as alterações locais de permeabilidade podem afetar o padrão das indicações.
Para a discussão sobre aceitação de fundidos apresentada aqui, a referência aplicável é a ASTM A903/A903M. Ela especifica critérios de aceitação de superfície para fundidos de aço examinados por inspeção com partículas magnéticas ou líquido penetrante e exige a avaliação de indicações lineares e não lineares relevantes. A edição aplicável deve ser identificada na especificação de compra, no desenho, no procedimento de inspeção ou no contrato. A ASTM A903/A903M não deve ser tratada como uma regra universal de aceitação para todo produto de aço, solda, forjamento ou componente fabricado.
Indicações lineares e não lineares relevantes
A palavra indicação descreve a resposta produzida por um exame. Por si só, ela não descreve a descontinuidade real nem seu efeito no serviço. Uma trinca que aflora na superfície pode produzir uma indicação linear nítida, enquanto uma cavidade arredondada, um poro isolado ou um agrupamento de pequenas descontinuidades pode produzir uma indicação não linear. A aparência da indicação é importante, mas a interpretação também depende de sua localização, orientação, continuidade, contraste e relação com a técnica de ensaio.
Uma indicação relevante é aquela que se considera resultante de uma descontinuidade, e não da forma do componente, da rugosidade da superfície, da condição magnética, do líquido penetrante residual ou de outro artefato de exame. Indicações não relevantes podem surgir em cantos vivos, rasgos de chaveta, roscas, mudanças abruptas de seção, limites entre materiais diferentes ou áreas onde o meio de ensaio se acumula sem a presença de uma falha significativa para o serviço. Portanto, o examinador deve distinguir uma resposta causada pela geometria de outra causada por uma descontinuidade.
Na inspeção por partículas magnéticas, a orientação é especialmente importante. Uma descontinuidade é detectada mais facilmente quando está aproximadamente transversal à direção do campo magnético, pois interrompe o caminho magnético e cria fuga de fluxo. Uma trinca paralela ao campo aplicado pode produzir uma resposta fraca ou incompleta. Uma segunda direção de magnetização pode ser necessária quando o procedimento ou a norma de aceitação exigir a cobertura de falhas com orientações diferentes.
“Linear” e “não linear” não são descrições informais baseadas apenas no fato de uma marca parecer longa ou arredondada. A ASTM A903/A903M fornece a estrutura normativa para a avaliação dessas categorias em fundidos de aço. O examinador deve utilizar as definições, as condições de exame, as regras de registro e os requisitos de aceitação da edição especificada, em vez de aplicar uma regra própria de comprimento em relação à largura. Não se deve presumir um limite universal de tamanho de indicação. O tamanho, o espaçamento, o agrupamento e a localização permitidos dependem da edição aplicável da ASTM A903/A903M e de qualquer requisito específico do produto invocado pelo contrato.
A condição da superfície também afeta o resultado. Carepa, tinta, óleo, marcas de usinagem, respingos de solda e rugosidade excessiva podem mascarar uma descontinuidade ou criar uma resposta enganosa. A limpeza não é apenas cosmética: ela permite que as partículas ou o líquido penetrante interajam com a superfície de maneira controlada. Em um fundido, uma marca de esmerilhamento pode se assemelhar a uma trinca durante o exame visual, enquanto uma característica superficial rasa de rechupe aberto pode reter líquido penetrante e gerar uma indicação mais intensa. Nenhuma das duas situações deve ser aceita ou rejeitada apenas com base na aparência.
ASTM A903/A903M e fundidos de aço
A ASTM A903/A903M trata do exame de superfície de fundidos de aço pelos métodos de partículas magnéticas e líquido penetrante. Esse escopo a diferencia de uma norma de método, como a ASTM E709-21. A ASTM E709-21 descreve técnicas de partículas magnéticas secas e úmidas para a detecção de trincas e outras descontinuidades superficiais ou subsuperficiais em materiais ferromagnéticos, incluindo o aço. Ela explica como o exame é realizado. A ASTM A903/A903M fornece critérios de aceitação e requisitos de avaliação orientados para fundidos.
A distinção é prática. A ASTM E709-21 pode estabelecer que as partículas se acumulam em um determinado padrão sob condições especificadas de magnetização. Por si só, ela não estabelece que todo padrão desse tipo seja inaceitável em um fundido. A ASTM A903/A903M, o desenho do fundido e a especificação de aquisição aplicável determinam o que acontece em seguida.
A inspeção por partículas magnéticas exige um material ferromagnético. O fundido de aço é magnetizado, e aplica-se pó seco ou uma suspensão aquosa de partículas. As partículas se acumulam onde o fluxo magnético escapa da superfície ou da região próxima à superfície, formando uma indicação. O método pode revelar algumas descontinuidades abaixo da superfície, embora a resposta diminua com a profundidade e dependa do tamanho e da orientação da descontinuidade, da intensidade da magnetização e da condição do material. Portanto, ele não é um substituto geral para o exame radiográfico, ultrassônico ou visual.
A inspeção por líquido penetrante tem uma base física diferente e também pode ser aplicada a materiais não ferromagnéticos, além do aço. O líquido penetrante deve molhar a superfície e penetrar em uma descontinuidade aberta para a superfície. Após a remoção do excesso de penetrante, o revelador traz o penetrante retido de volta em direção à superfície, criando uma indicação visível ou fluorescente. Uma descontinuidade subsuperficial fechada normalmente não será detectada, independentemente de seu tamanho. A limpeza da superfície, o tempo de penetração, a técnica de remoção, a condição do revelador, a iluminação e a sensibilidade do sistema de líquido penetrante influenciam o resultado.
Esses métodos podem produzir respostas diferentes no mesmo fundido. As partículas magnéticas podem responder a uma trinca próxima à superfície que não esteja aberta para a superfície, enquanto o líquido penetrante pode revelar uma trinca aberta muito fina que não produza fuga magnética suficiente para formar um padrão claro de partículas. Por outro lado, superfícies de fundidos rugosas ou porosas podem reter líquido penetrante e criar indicações difusas e difíceis de interpretar. A seleção do método deve seguir o material, o estado da superfície, o tipo de descontinuidade, a etapa do exame e o nível de aceitação exigido.
Avaliar uma indicação antes da disposição
- Verificar Confirmar que a resposta é genuína e não causada por geometria, rugosidade, meio residual ou outro artefato.
- Classificar Registrar se a indicação relevante é linear, não linear, arredondada, agrupada, intermitente ou definida de outra forma pelo procedimento.
- Medir Estabelecer dimensões, espaçamento, localização, orientação e outros parâmetros exigidos pela regra de aceitação.
- Comparar Aplicar a edição especificada, o requisito do produto, o desenho ou o critério contratual.
- Disposição Aceitar, reparar e reexaminar, rejeitar ou encaminhar para análise de engenharia, conforme autorizado.
Avaliação da indicação versus rejeição automática
Uma indicação inicia um processo de decisão; ela não o encerra. Primeiro, o examinador verifica se a indicação é genuína e relevante; em seguida, registra sua forma e localização; por fim, compara-a com os critérios de aceitação aplicáveis. Quando permitido pelo procedimento, a limpeza, um leve acabamento ou um novo exame podem ajudar a determinar se a resposta resulta de uma condição superficial removível ou de uma descontinuidade persistente. Quaisquer requisitos de reparo e novo exame devem provir da especificação aplicável, e não de uma prática informal.
Portanto, a rejeição automática constitui uma prática de inspeção inadequada, exceto quando o contrato define explicitamente a condição detectada como rejeitável. Uma indicação que pareça longa pode ser não relevante. Uma indicação pequena pode ser inaceitável se estiver localizada em uma área crítica ou representar uma trinca. Agrupamentos e indicações não lineares alinhadas também podem ser avaliados de maneira diferente de respostas arredondadas isoladas. A ASTM A903/A903M deve ser consultada quanto à categoria aplicável e à regra de aceitação; este artigo não atribui limites numéricos de tamanho, pois esses limites devem provir da edição especificada, da especificação do produto, do desenho ou do requisito contratual.
O relatório deve preservar a sequência entre o método e a decisão: método e técnica de exame, preparação da superfície, equipamentos ou consumíveis, localização da indicação relevante, classificação como linear ou não linear, disposição e documento de aceitação utilizado. Esse registro evita um erro comum: relatar “MT reprovado” ou “PT reprovado” sem informar qual indicação foi encontrada e qual requisito a tornou inaceitável.
O exame visual continua sendo útil antes e depois de qualquer um dos métodos, mas não é intercambiável com eles. A ISO 8785:1998 fornece vocabulário e parâmetros para imperfeições superficiais, enquanto a ASTM A802/A802M trata do exame visual e das normas de aceitação de superfície para fundidos de aço. O ensaio visual observa diretamente as descontinuidades visíveis; a inspeção por partículas magnéticas e por líquido penetrante observa as respostas produzidas pelos meios de ensaio. O método, o material e a norma de aceitação devem permanecer relacionados.
| Pergunta da inspeção | Método ou grupo de métodos adequado |
|---|---|
| Um perfil superficial acessível ou uma descontinuidade visível é aceitável? | Ensaio visual |
| Existe uma descontinuidade superficial ou próxima à superfície em aço ferromagnético? | Ensaio por partículas magnéticas |
| Uma superfície não porosa contém uma abertura à qual o penetrante possa ter acesso? | Ensaio por líquido penetrante |
| É necessária a integridade interna da solda ou a condição volumétrica? | Um método volumétrico apropriado conforme o plano de inspeção |
| Um produto plano em movimento pode ser rastreado quanto a características ópticas repetíveis? | Visão computacional ou inspeção óptica automatizada, seguida de disposição baseada em normas |
Escolha de Métodos de END para Aço Soldado
Uma marca em uma solda não é automaticamente um defeito, e uma indicação de ensaio não é automaticamente rejeitável. Uma imperfeição superficial é uma característica descrita por uma terminologia acordada; uma indicação é a resposta produzida por um método de inspeção; um defeito é uma imperfeição considerada inaceitável com base em um critério especificado. Um mecanismo de falha é algo diferente: trincamento, fratura assistida por hidrogênio, crescimento por fadiga, corrosão ou fratura frágil descrevem como um componente pode perder sua função. O planejamento da inspeção deve manter essas categorias separadas.
A ISO 17635:2025 fornece regras para a seleção de métodos e técnicas de END, níveis de aceitação e extensão dos ensaios de acordo com os requisitos de qualidade, o material, a espessura, o processo de soldagem e outras condições. Strong evidence
A ISO 17635:2025 fornece a estrutura principal para a seleção de métodos, técnicas, níveis de aceitação e extensão dos ensaios não destrutivos (END) para juntas soldadas. Sua lógica de seleção relaciona o plano de exame aos requisitos de qualidade, ao material, à espessura, ao processo de soldagem e a outras condições. Isso torna a seleção do método uma decisão de projeto e fabricação, e não uma lista de verificação final aplicada após a fabricação.
Seleção de métodos segundo a ISO 17635:2025
A ISO 17635:2025 não transforma um único método de END em uma resposta universal. Cada método responde a determinadas características físicas e possui limitações. O ensaio visual pode revelar uma trinca aberta para a superfície, uma mordedura, um perfil irregular da solda, marcas de arco, porosidade visível ou desalinhamento quando a característica está exposta e acessível. Ele não consegue revelar de forma confiável uma falta de fusão subsuperficial estreita apenas porque a superfície da solda parece aceitável.
O ensaio visual também significa mais do que uma simples observação a olho nu. A ASNT distingue o ensaio visual da inspeção visual comum: o ensaio visual observa diretamente descontinuidades visíveis, enquanto o ensaio por partículas magnéticas (MT) e o ensaio por líquidos penetrantes (PT) observam indicações produzidas pelos meios de ensaio. A ISO 17637:2016 especifica o ensaio visual de juntas soldadas por fusão em materiais metálicos e também pode ser aplicada antes da soldagem. Esse uso pré-soldagem é importante quando a preparação da junta, o ajuste, a limpeza e a condição das bordas podem afetar a solda concluída.
O MT baseia-se no magnetismo. O componente é magnetizado, e as partículas ferromagnéticas se concentram nos locais em que o fluxo magnético escapa de uma descontinuidade. A ASTM E709-21 abrange técnicas de partículas magnéticas secas e úmidas para descontinuidades superficiais e subsuperficiais próximas à superfície em materiais ferromagnéticos, incluindo aço. Portanto, o MT é adequado para aços-carbono e aços de baixa liga que podem ser magnetizados, mas não é uma solução geral para todas as ligas ou para todas as profundidades de defeito. Sua resposta também depende da direção do campo: uma descontinuidade paralela ao campo magnético pode produzir uma indicação fraca, de modo que pode ser necessária mais de uma direção de magnetização.
O PT baseia-se na entrada de um líquido penetrante em uma descontinuidade aberta para a superfície e, em seguida, em sua extração por meio de um revelador. Ele pode ser utilizado em muitos materiais não porosos, incluindo aços, mas trata apenas de defeitos abertos para a superfície. Tinta, carepa, óleo, rugosidade, limpeza inadequada ou uma condição superficial imprópria podem mascarar ou distorcer o resultado. Portanto, PT e MT não são intercambiáveis simplesmente porque ambos podem revelar trincas.
A decisão mais ampla prevista na ISO 17635:2025 também pode exigir exames volumétricos ou outros exames quando a preocupação é a geometria interna da solda ou o conteúdo de descontinuidades. As normas fornecidas estabelecem a estrutura para a escolha desses métodos, mas não justificam tratar o ensaio radiográfico (RT) ou o ensaio ultrassônico (UT) como substitutos automáticos dos exames superficiais. Um plano consistente declara qual população de defeitos está sendo abordada, qual método pode responder fisicamente a ela e qual outro método cobre o risco remanescente.
A visão computacional se insere na mesma estrutura disciplinada. Uma revisão de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que não existe uma norma unificada para definir e classificar defeitos superficiais em produtos de aço e identifica a inspeção óptica baseada em câmeras como um componente fundamental dos sistemas de visão computacional. Uma dissertação de mestrado de 2021 da University of Oulu descreve a inspeção óptica automatizada para detectar e categorizar defeitos em produtos planos de aço. Esses sistemas podem melhorar a repetibilidade e o registro de dados, mas uma classificação de imagem não constitui, por si só, uma decisão de aceitação. O vocabulário de defeitos, a iluminação, a calibração, a resolução, a condição da superfície e a norma de aceitação aplicável continuam determinando o significado do resultado.
Material, espessura, processo e requisitos de qualidade
O material é o primeiro filtro prático. O MT requer aço ferromagnético e pode ser afetado pela permeabilidade magnética, pela geometria, pelo magnetismo residual e pela intensidade do campo. O PT não requer magnetização, mas exige uma superfície suficientemente limpa e não porosa, além de uma descontinuidade que alcance essa superfície. O ensaio visual requer linha de visada, iluminação adequada, acesso e uma condição superficial que permita visualizar a característica relevante.
A espessura modifica o problema de inspeção. Uma solda fina pode permitir a observação direta de um perfil ou de uma trinca aberta para a superfície, deixando, porém, pouco volume para uma imperfeição interna. Uma junta espessa pode ocultar descontinuidades planares ou volumétricas que os métodos superficiais não conseguem alcançar. Portanto, a seleção deve seguir a geometria provável do defeito, e não a conveniência do ensaio: métodos superficiais para características expostas ou próximas à superfície e um método volumétrico apropriado quando a integridade interna fizer parte do requisito.
O processo de soldagem modifica a população de descontinuidades esperada. Poros gasosos, características relacionadas à escória, falta de fusão, falta de penetração, trincamento de cratera, trincamento de solidificação, trincamento assistido por hidrogênio, excesso de reforço e mordedura não apresentam a mesma geometria ou localização. O projeto da junta, a posição de soldagem, o aporte térmico, a proteção, o consumível, o pré-aquecimento, a temperatura interpasse e o grau de restrição também afetam o risco. Um processo conhecido por criar risco de trinca aberta para a superfície pode justificar VT seguido de MT ou PT; um processo e uma configuração de junta associados à falta de fusão interna podem exigir um método capaz de examinar o volume da solda.
Os requisitos de qualidade devem ser estabelecidos antes da seleção do ensaio. A ISO 17635:2025 relaciona as escolhas de END ao nível de qualidade exigido para a solda e aos níveis de aceitação aplicáveis. Um contorno de pressão de alta consequência, uma ligação sensível à fadiga, um componente de içamento e uma conexão estrutural submetida a baixa carga podem não exigir estratégias de exame idênticas. Essa diferença não autoriza reduzir informalmente um requisito. Ela significa que a autoridade de projeto, a especificação do produto, a norma de soldagem e o plano de inspeção devem identificar a base aplicável de qualidade e aceitação.
A terminologia também afeta a decisão. A ISO 8785:1998 define termos, definições e parâmetros para imperfeições superficiais, incluindo imperfeições permissíveis e métodos de medição. Sem esse vocabulário, um inspetor pode registrar “trinca”, “linha”, “marca” ou “indicação” de forma inconsistente, tornando não confiável a comparação com a norma de aceitação.
Extensão da inspeção e níveis de aceitação
A extensão da inspeção responde a quanto da solda é examinado: todo o comprimento da solda, trechos selecionados, zonas específicas ou áreas adicionais acionadas por uma constatação inicial. Ela é distinta da capacidade do método. Um método capaz de detectar uma indicação relevante não comprova que um comprimento não examinado esteja íntegro.
O plano deve identificar as categorias de solda, os locais, o momento da inspeção, a sequência dos métodos, as restrições de acesso e as regras de escalonamento. O VT é comumente utilizado durante o ajuste, durante a soldagem quando especificado e após a conclusão. O MT ou o PT podem ser realizados após a preparação da superfície e repetidos depois de um esmerilhamento ou reparo. Se uma indicação relevante for encontrada, o plano deve definir se o comprimento de solda adjacente, as soldas relacionadas ou toda a população receberá exame adicional.
Os critérios de aceitação são aplicados às indicações, e não a impressões visuais vagas. A ASTM A903/A903M, por exemplo, especifica critérios de aceitação superficial para peças fundidas de aço examinadas por MT ou PT e exige a avaliação de indicações lineares e não lineares relevantes. A ASTM A802-19 trata do exame visual e dos padrões de aceitação superficial para peças fundidas de aço. Essas normas para peças fundidas não devem ser copiadas para juntas soldadas, a menos que a especificação aplicável as invoque de fato.
Uma solda pode ser aprovada no VT e ainda exigir MT, PT, RT ou UT, porque os métodos abordam populações de defeitos diferentes. Da mesma forma, uma indicação de MT registrada pode ser não relevante, uma contaminação superficial removível ou uma resposta geométrica, e não uma trinca rejeitável. O inspetor deve caracterizar, dimensionar e avaliar a indicação em relação ao nível de aceitação especificado.
A abordagem correta é a inspeção coordenada: definir as preocupações relacionadas à falha, identificar o material e o processo de soldagem, considerar a espessura e o acesso, selecionar métodos complementares segundo a ISO 17635:2025, estabelecer a extensão do exame e indicar os critérios de aceitação antes do início dos ensaios. Raramente um único ensaio responde a todas as questões. Um resultado defensável provém da correspondência entre cada método e aquilo que a solda pode revelar fisicamente.
| Etapa da visão computacional | Saída |
|---|---|
| Aquisição de imagem | Pixels que representam a luz refletida ou transmitida pela superfície |
| Pré-processamento | Imagem corrigida, normalizada ou com ruído reduzido |
| Localização ou segmentação | Pixels, regiões ou coordenadas candidatos |
| Extração de características | Comprimento, largura, área, orientação, textura, contraste ou posição |
| Classificação | Uma designação como risco, pite, carepa, inclusão ou mancha |
| Disposição | Uma decisão baseada em normas ou encaminhamento para exame complementar |
Visão Computacional e Inspeção Óptica Automatizada de Aço
Visão computacional Um sistema de inspeção baseado em câmera que adquire imagens da superfície e utiliza processamento de imagens ou regras de classificação para localizar e categorizar características ópticas.
A visão computacional oferece à linha de produção uma maneira repetível de registrar e avaliar superfícies de aço, mas não transforma toda marca registrada em um defeito passível de rejeição. Uma câmera captura luz refletida ou transmitida; em seguida, o software identifica padrões na imagem. O resultado é uma indicação óptica cuja relevância depende da especificação do produto, da etapa de inspeção e do critério de aceitação.
A inspeção óptica automatizada pode detectar e categorizar defeitos em produtos planos de aço. Limited evidence
Essa distinção é particularmente importante para produtos planos. Tiras, chapas e placas podem passar diante de uma câmera em alta velocidade enquanto suas amplas superfícies contêm carepa, lubrificante, marcas de cilindro, manchas, riscos, pites, lascas e outras irregularidades. A tese da Universidade de Oulu (2021) descreve a inspeção óptica automatizada como um método para detectar e categorizar defeitos em produtos planos de aço. A revisão sobre visão computacional Revisão da Detecção de Defeitos Superficiais em Produtos de Aço com Base em Visão Computacional (2023) identifica a inspeção óptica baseada em câmeras como uma parte essencial desses sistemas, ao mesmo tempo em que afirma não existir um padrão unificado para definir e classificar defeitos superficiais em aço.
Essa ausência de terminologia comum não é um problema meramente documental. Uma linha visível pode ser chamada de risco em um conjunto de dados, de defeito causado por carepa incorporada em outro e de trinca superficial em um terceiro. Esses rótulos implicam causas, dimensões e decisões de aceitação diferentes.

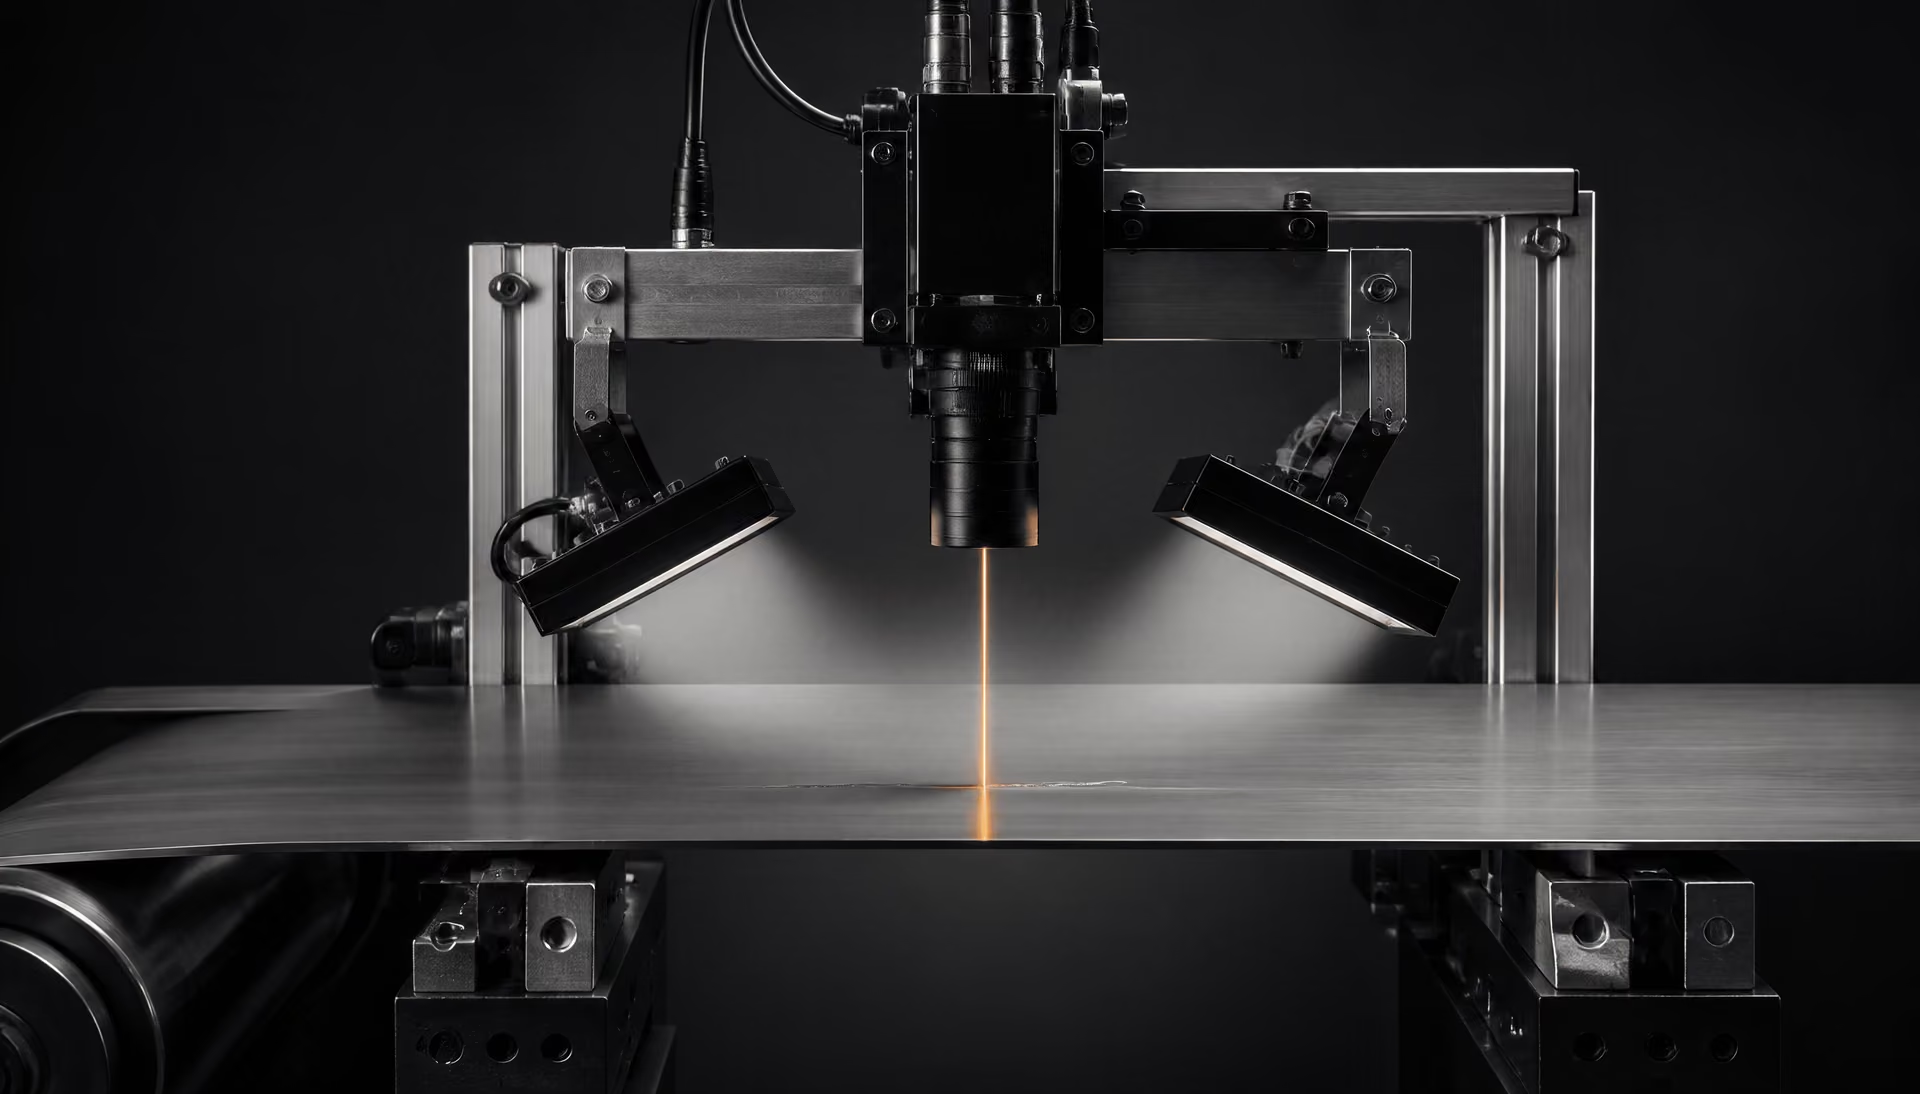
Câmeras, iluminação e aquisição de imagens
A aquisição de imagens é a primeira etapa técnica, anterior à segmentação, à extração de características ou à classificação. O sistema deve formar uma imagem utilizável de uma superfície de aço em movimento e preservar o contraste visual associado à indicação de interesse. Uma câmera com alta resolução em pixels não consegue compensar uma iluminação que oculte a geometria relevante.
Câmeras de varredura linear são comuns em linhas contínuas de tiras, pois constroem uma imagem linha transversal por linha transversal à medida que o produto se move sob a câmera. Sua temporização deve acompanhar a velocidade da linha. Se a aquisição for lenta demais, a imagem se alongará ou surgirão lacunas; se for rápida demais, a mesma região da superfície poderá ser amostrada de maneira ineficiente. Câmeras de varredura de área capturam quadros retangulares e podem ser adequadas para placas estacionárias, seções cortadas ou zonas de inspeção mais lentas, mas uma grande superfície em movimento pode exigir várias câmeras e uma cuidadosa composição das imagens.
A iluminação determina o que significa “visível”. A iluminação difusa pode reduzir o brilho especular do aço polido ou brilhante e revelar mudanças amplas na refletância. A iluminação em baixo ângulo, ou de campo escuro, faz com que saliências rasas, sulcos e partículas elevadas produzam variações de intensidade mais fortes. A iluminação coaxial pode ajudar no caso de superfícies relativamente planas, enquanto a retroiluminação enfatiza silhuetas e furos passantes na espessura, em vez da textura superficial. Configurações com infravermelho, ultravioleta ou múltiplos espectros podem separar compostos ou resíduos que parecem semelhantes sob luz visível, mas não estabelecem automaticamente a causa metalúrgica do defeito.
O aço é especialmente difícil de obter imagens porque sua refletividade muda de acordo com o acabamento, a oxidação, a rugosidade, a curvatura e a contaminação. Uma área de carepa pode dispersar a luz de maneira diferente do metal descoberto; o líquido de arrefecimento pode produzir uma faixa brilhante; uma depressão rasa pode desaparecer quando a iluminação está alinhada com a superfície. A exposição da câmera, o ângulo da lente, a polarização, a distância de trabalho, a vibração e a contaminação da lente, portanto, tornam-se parte do resultado da inspeção. Alterações na carepa superficial ou na velocidade de produção podem modificar o tamanho e o contraste aparentes da mesma característica física.
A inspeção óptica também possui um limite físico. Uma câmera registra a aparência da superfície, não o vazamento de fluxo magnético nem o acúmulo de líquido penetrante. A ASTM E709-21 abrange técnicas com partículas magnéticas secas e úmidas para detectar descontinuidades superficiais e subsuperficiais em materiais ferromagnéticos, incluindo o aço. Nesse método, a magnetização cria campos de fuga, e as partículas ferromagnéticas se acumulam nesses campos. Da mesma forma, o ensaio por líquido penetrante depende da entrada do penetrante e de sua posterior exsudação por descontinuidades abertas à superfície. A visão computacional pode observar uma abertura de trinca, uma mancha ou um depósito de partículas, mas não reproduz nenhum desses ensaios apenas por gerar uma imagem mais nítida.
O mesmo princípio se aplica ao ensaio visual. A ASNT distingue o ensaio visual da inspeção comum a olho nu porque o ensaio visual observa diretamente descontinuidades visíveis segundo um método definido, enquanto os ensaios por partículas magnéticas e por líquido penetrante observam indicações produzidas pelos meios de ensaio. A ISO 17637:2016 especifica o ensaio visual de juntas soldadas por fusão em materiais metálicos e também pode ser aplicada antes da soldagem. Essas normas não tornam a imagem de uma câmera equivalente a qualquer outro ensaio não destrutivo.
Detecção versus classificação
Um sistema óptico automatizado normalmente executa diversas operações diferentes. A aquisição de imagens registra pixels. O pré-processamento pode corrigir a iluminação desigual, suprimir ruídos ou normalizar o brilho. A segmentação ou localização identifica os pixels, as regiões ou as coordenadas que diferem da superfície ao redor. A extração de características converte essas regiões em propriedades mensuráveis, como comprimento, largura, área, orientação, nitidez das bordas, textura, variação do nível de cinza ou posição ao longo da tira. Em seguida, a classificação atribui uma categoria, como risco, pite, carepa, inclusão ou mancha.
Detecção e classificação respondem a perguntas diferentes. A detecção pergunta: “Onde está um padrão de imagem incomum?” A classificação pergunta: “Que rótulo deve ser atribuído a esse padrão?” Um sistema pode localizar com precisão uma indicação estreita e, ainda assim, atribuir-lhe a causa errada. Também pode classificar corretamente uma mancha grande e evidente, mas não detectar uma trinca tênue porque a imagem não contém contraste suficiente. Portanto, um resultado de detecção relatado não deve ser tratado como prova de que o sistema identificou o mecanismo de falha metalúrgica.
A distinção entre uma indicação e um defeito passível de rejeição continua sendo essencial após a classificação. A ISO 8785:1998 fornece termos, definições e parâmetros para imperfeições superficiais, incluindo imperfeições permissíveis e métodos de medição. Um modelo de visão computacional pode rotular uma região como “risco”, mas a norma aplicável ao produto pode permitir riscos abaixo de uma profundidade, comprimento ou densidade especificados. Inversamente, uma pequena indicação linear pode exigir um exame adicional se o critério de aceitação aplicável a considerar significativa.
Para peças fundidas de aço, a ASTM A802-19 trata do exame visual e dos padrões de aceitação superficial. A ASTM A903/A903M especifica critérios de aceitação superficial para peças fundidas de aço examinadas por inspeção com partículas magnéticas ou por líquido penetrante e exige a avaliação de indicações lineares e não lineares relevantes. Esses critérios não podem ser inferidos de um classificador genérico de imagens. Eles exigem um método de exame definido, uma regra de avaliação e uma decisão específica para o produto.
Uma instalação de visão computacional bem projetada ainda pode apoiar essas decisões. Ela pode acionar um marcador, registrar a localização para esmerilhamento ou amostragem, medir a extensão de uma condição superficial ou encaminhar o material suspeito para um ensaio complementar qualificado. Não deve substituir silenciosamente o padrão de aceitação. Para soldas, a ISO 17635:2025 estabelece regras para a seleção de métodos e técnicas de ensaio não destrutivo, níveis de aceitação e extensão do ensaio de acordo com os requisitos de qualidade, o material, a espessura, o processo de soldagem e outras condições. O método selecionado deve seguir a questão de inspeção; uma câmera não é automaticamente a resposta correta.
Por que os conjuntos de dados e a terminologia afetam o desempenho relatado
Os números de desempenho de estudos de visão computacional só são significativos quando as condições de ensaio e os rótulos são claros. A afirmação da revisão de 2023 de que não existe um padrão unificado para definir e classificar defeitos superficiais em aço explica por que dois sistemas podem apresentar resultados diferentes ao examinar materiais semelhantes. Um pode tratar a carepa como uma classe de defeito; outro pode remover imagens relacionadas à carepa durante o pré-processamento. Um pode rotular cada região conectada separadamente; outro pode combinar marcas adjacentes em um único evento.
O desequilíbrio entre classes cria outro problema. Defeitos raros podem ser os mais importantes do ponto de vista operacional, mas contribuem com poucas imagens para um conjunto de dados. Um modelo pode parecer bem-sucedido ao reconhecer manchas comuns e marcas de cilindro, mas não identificar trincas ou lascas pouco frequentes. A divisão aleatória das imagens também pode colocar quadros quase idênticos da mesma bobina nos conjuntos de treinamento e de teste, fazendo com que o desempenho pareça melhor do que seria em uma corrida diferente, com outro acabamento, outra configuração de câmera ou outra campanha de produção.
A iluminação, a refletividade, a carepa superficial e a velocidade da linha alteram a distribuição dos dados. Um modelo treinado com tiras laminadas a quente foscas pode não ser transferido para chapas brilhantes laminadas a frio. Um rótulo atribuído por um inspetor pode codificar uma impressão visual, e não uma causa verificada. Se o conjunto de dados não registrar o grau do produto, o acabamento superficial, a espessura, a configuração da câmera, a iluminação, a velocidade e a etapa de inspeção, comparações posteriores perderão um contexto útil.
Por esse motivo, uma avaliação confiável deve informar a unidade utilizada na pontuação: pixel, região do defeito, imagem, comprimento da tira ou bobina. Deve separar a localização da classificação e declarar como as indicações limítrofes foram tratadas. Mais importante ainda, deve relacionar os rótulos a um critério de aceitação documentado, em vez de tratar toda anomalia como uma rejeição automática. A visão computacional é um sistema de medição e apoio à decisão. Seu valor depende tanto da aquisição controlada e da terminologia disciplinada quanto do algoritmo aplicado após a captura da imagem.
Perguntas de planejamento
- Visibilidade A característica pode ser vista ou medida na superfície acessível?
- Abertura superficial A característica rompe a superfície?
- Resposta magnética Ela está suficientemente próxima da superfície para perturbar um campo magnético em aço ferromagnético?
- Geometria A curvatura, o acesso, o revestimento ou uma mudança de seção impede uma cobertura confiável?
- Base de aceitação A norma aplicável exige que essa indicação seja avaliada?
Planejamento da Inspeção por Forma do Produto e Etapa de Fabricação
O planejamento da inspeção começa pela geometria do produto e pelo processo de fabricação que criou sua superfície. Uma linha escura em uma tira laminada, uma cavidade em um fundido e um sulco ao lado de uma solda podem parecer semelhantes em uma fotografia, mas não representam o mesmo problema de inspeção. O acesso, a condição da superfície, a resposta magnética, a iluminação, o revestimento, a curvatura e o critério de aceitação exigido afetam o resultado.
A terminologia deve permanecer controlada. A ISO 8785:1998 define termos, definições e parâmetros para imperfeições superficiais; ela não declara que toda imperfeição é inaceitável. Um método de inspeção produz uma observação ou indicação. A norma aplicável ao produto ou à fabricação determina então se essa indicação é relevante, se excede um critério de aceitação e se representa um defeito rejeitável. Um mecanismo de falha é uma etapa posterior: trincamento, início de fadiga, vazamento, fratura ou perda de seção podem resultar de um defeito, mas o próprio resultado da inspeção não é um mecanismo de falha.
A questão física muda em cada etapa:
- A característica pode ser vista ou medida na superfície acessível?
- Ela rompe a superfície?
- Está suficientemente próxima da superfície para perturbar um campo magnético?
- A geometria impede uma cobertura confiável?
- A norma aplicável exige que essa indicação seja avaliada?
Um método deve ser selecionado para responder a essa questão, não porque seja familiar ou porque uma marca visível já tenha sido rotulada como “defeito”.
Produtos planos e superfícies contínuas
Produtos planos, como chapas, placas, tiras e outras superfícies laminadas amplas, apresentam um campo de inspeção relativamente contínuo. Isso favorece a inspeção óptica, desde que a superfície esteja acessível e o contraste entre a característica e o aço ao redor seja suficiente. O ensaio visual direto pode identificar descontinuidades visíveis, corrosão, contaminação, alterações no acabamento superficial, manchas, dobras, ou danos mecânicos evidentes. O Metals Handbook, da ASM, considera a inspeção visual um método não destrutivo para detectar falhas superficiais desse tipo.
A inspeção óptica pode ser realizada por um inspetor ou por um sistema baseado em câmeras. A visão computacional é particularmente adequada a produtos contínuos, pois as câmeras podem observar repetidamente uma superfície em movimento enquanto o software registra posição, comprimento, largura, contraste e distribuição. Uma revisão de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que não existe uma norma unificada para definir e classificar defeitos superficiais em produtos de aço. Essa limitação é importante: uma câmera pode classificar um padrão de acordo com seu treinamento ou com regras programadas, mas classificação não é o mesmo que aceitação. Uma dissertação da University of Oulu, publicada em 2021, descreve a inspeção óptica automatizada para detectar e categorizar defeitos em produtos planos de aço; ainda assim, a categoria detectada precisa ser relacionada à especificação pertinente do produto.
A iluminação e a preparação fazem parte do método de inspeção, e não são detalhes secundários. O brilho pode ocultar depressões rasas; carepa pode se assemelhar a uma trinca; óleo pode mascarar uma abertura superficial; e um acabamento laminado áspero pode criar bordas falsas. O plano de inspeção deve especificar a distância de observação, a iluminação, a velocidade de varredura, a limpeza da superfície, a posição da câmera e o tamanho mínimo a ser relatado quando esses fatores afetarem a detecção.
A inspeção visual ou óptica responde à pergunta: “A característica é visível?”. Ela não responde de modo confiável se uma linha rompe a superfície sob a carepa ou se uma descontinuidade subsuperficial está localizada abaixo de uma face aparentemente íntegra. Para aço ferromagnético, o ensaio por partículas magnéticas pode abordar a segunda questão quando a descontinuidade está na superfície ou próxima dela. A ASTM E709-21 abrange técnicas de partículas magnéticas secas e úmidas para detectar trincas e outras descontinuidades superficiais ou subsuperficiais próximas em materiais ferromagnéticos, incluindo aço. A magnetização cria um campo de fuga do fluxo magnético em uma descontinuidade, e as partículas se acumulam nesse campo. Portanto, o método depende de uma direção de magnetização adequada, da visibilidade das partículas, da condição da superfície e do acesso. Ele não substitui a inspeção óptica em todos os metros quadrados de uma tira em movimento, nem revela todas as descontinuidades internas.
Fundidos de aço e geometrias complexas
Os fundidos alteram o problema de inspeção devido à curvatura, aos rebaixos, às nervuras, às concordâncias, às variações de seção, às linhas de partição e às superfícies de difícil acesso. Um exame visual pode encontrar uma área elevada, uma linha semelhante a uma junta fria, uma cavidade aberta de contração, uma crosta ou danos de usinagem, mas sombras e textura irregular podem ocultar a característica. O plano de inspeção deve dividir o fundido em áreas acessíveis e restritas e identificar se o exame ocorre na condição bruta de fundição, limpa, retificada ou usinada.
A ASTM A802-19 é uma prática padrão para exame visual e critérios de aceitação superficial de fundidos de aço. Ela aborda a avaliação visual das superfícies de fundidos, na qual o examinador deve distinguir uma condição superficial permitida de uma indicação que exige exame adicional. Uma área visualmente suspeita pode então ser submetida a ensaio por partículas magnéticas ou por líquidos penetrantes, dependendo do material, do estado da superfície, da geometria e da sensibilidade exigida.
O ensaio por partículas magnéticas é apropriado para aço ferromagnético quando a questão diz respeito a uma descontinuidade superficial ou subsuperficial próxima. Ele é sensível a trincas e a outras características que interrompem o campo magnético, mas a sensibilidade depende da orientação do campo. Uma descontinuidade paralela ao campo aplicado pode produzir uma fuga fraca e não ser detectada, a menos que o componente seja magnetizado em outra direção. A geometria complexa também pode criar padrões de partículas não relevantes em mudanças abruptas de seção, rasgos de chaveta, bordas ou polos magnéticos.
O ensaio por líquidos penetrantes faz uma pergunta diferente: uma descontinuidade se abre para a superfície e permite a entrada do penetrante? Ele pode ser aplicado a materiais ferromagnéticos ou não ferromagnéticos e é útil em áreas usinadas ou em geometrias nas quais o ensaio por partículas magnéticas não é adequado. Ele não pode revelar uma descontinuidade totalmente subsuperficial, e rugosidade excessiva, porosidade, sujeira, penetrante residual ou remoção inadequada podem ocultar ou imitar indicações. As indicações de penetrante são produzidas pelos meios de ensaio; não são imagens diretas da descontinuidade completa.
Para fundidos de aço, a ASTM A903/A903M especifica critérios de aceitação superficial para exames por partículas magnéticas ou por líquidos penetrantes e exige a avaliação de indicações lineares e não lineares relevantes. Essa redação é importante. O examinador não rejeita automaticamente todo acúmulo de partículas ou toda exsudação de penetrante. A indicação deve ser interpretada de acordo com o procedimento especificado, categorizada por forma e tamanho e comparada com o requisito de aceitação. A norma do fundido controla a decisão.
A usinagem também altera o acesso e a exposição. Uma descontinuidade escondida sob um sobremetal pode tornar-se superficial após a remoção de material. Por outro lado, a retificação pode remover uma indicação rasa ou espalhar metal sobre uma abertura. Portanto, o momento da inspeção deve estar vinculado à operação de fabricação, com reinspeção após reparo ou usinagem significativos quando exigido pela norma.
Componentes soldados, reparos e exame final
A inspeção de soldas deve começar antes da soldagem. A preparação da junta, o ângulo do chanfro, a face de raiz, o alinhamento, a limpeza, os pontos de solda e o ajuste podem revelar condições que mais tarde se transformem em falta de fusão, falta de penetração, trincamento ou perfil de solda inaceitável. A ISO 17637:2016 especifica o ensaio visual de juntas soldadas por fusão em materiais metálicos e também pode ser aplicada ao ensaio visual de juntas antes da soldagem. O exame pré-soldagem não é mera documentação administrativa; ele verifica se a junta está em uma condição que permita executar a solda pretendida.
Durante a soldagem, as verificações visuais podem identificar marcas de abertura de arco, reforço excessivo, mordedura, sobreposição, danos no crater, distorção, respingos e trincas visíveis. O exame entre passes pode revelar descontinuidades antes que camadas adicionais as ocultem. Em reparos, a escavação deve ser examinada após a remoção do material defeituoso e antes da deposição do metal de solda de reposição. Se a área de reparo não for limpa e inspecionada nesse momento, o processo pode simplesmente soterrar o problema original.
Após a soldagem, o ensaio visual examina a superfície acabada, o contorno da solda, a transição para o metal de base, as regiões terminais e as áreas adjacentes afetadas pelo calor. A ASNT distingue o ensaio visual da inspeção comum a olho nu: o ensaio visual observa diretamente descontinuidades visíveis, enquanto os ensaios por partículas magnéticas e por líquidos penetrantes observam indicações produzidas pelos meios de ensaio. Essa distinção evita um erro comum: chamar todos os END de “visuais” porque o resultado final é observado por um examinador.
O ensaio por partículas magnéticas pode examinar componentes soldados ferromagnéticos quanto a descontinuidades superficiais e subsuperficiais próximas, incluindo trincas nos pés de solda, nas regiões de crater e em áreas reparadas. O ensaio por líquidos penetrantes pode examinar falhas que rompem a superfície quando o ensaio por partículas magnéticas não é adequado ou quando o procedimento o especifica. Nenhum dos dois métodos estabelece automaticamente a integridade da solda em toda a espessura. Métodos radiográficos ou ultrassônicos podem ser necessários quando a questão física envolve falta de fusão interna, descontinuidades volumétricas ou falhas planares abaixo da superfície.
A ISO 17635:2025 estabelece regras para a seleção de métodos e técnicas de END de soldas, níveis de aceitação e extensão dos ensaios, de acordo com os requisitos de qualidade, o material, a espessura, o processo de soldagem e outras condições. Portanto, o plano final de exame deve indicar a categoria da solda, a etapa do exame, a cobertura, o método, a técnica, o limite de registro e o nível de aceitação. Uma linha visível pode ser aceitável após a avaliação, enquanto uma indicação tênue de partículas magnéticas pode ser rejeitável. A diferença decorre da geometria, da resposta do método e do critério aplicável — não apenas da aparência.
| Etapa | Ação exigida |
|---|---|
| Descrever e preservar | Identificar a forma do produto, o material, a etapa, a localização, as dimensões, a orientação e a condição superficial antes de alterar a área. |
| Selecionar um método confirmatório | Escolher um método visual, de partículas magnéticas, penetrante, óptico ou outro com base na geometria e no material suspeitos. |
| Caracterizar o resultado | Registrar o método, a técnica, a forma da indicação, as dimensões, a localização, a orientação e a relevância. |
| Comparar com o requisito aplicável | Aplicar a especificação do produto, o desenho, o código de soldagem, a norma de fundição, o procedimento de reparo ou o plano de serviço. |
| Disposição e rastreabilidade | Aceitar, rejeitar, reparar, reexaminar ou encaminhar para análise de engenharia; preservar o registro completo. |
Um fluxo de trabalho prático para avaliar um possível defeito superficial
Uma linha escura, um sulco raso, uma carepa elevada ou uma cavidade isolada não são automaticamente uma trinca. Primeiro, o aspecto visível é uma imperfeição superficial ou uma observação que requer investigação. Ele se torna uma indicação detectada somente depois que um método de exame a revela ou confirma. Torna-se um defeito quando a indicação excede um critério de aceitação aplicável. Um mecanismo de falha é uma conclusão distinta sobre a causa, como fadiga, trincamento assistido por hidrogênio, rasgamento lamelar, corrosão ou contração de solidificação.
Essa sequência é importante. A ISO 8785:1998 fornece terminologia, definições, parâmetros, imperfeições permissíveis e métodos de medição para imperfeições superficiais, mas não torna toda imperfeição inaceitável. A forma do produto, o grau do material, a rota de fabricação, a etapa da inspeção e a especificação aplicável determinam a decisão.
Descrever e preservar a condição
Comece identificando o que está sendo examinado. Registre se o item é uma chapa, uma lâmina, uma barra, um tubo, um forjado, um fundido, uma solda ou um componente usinado. Registre a designação do material e a identificação da corrida ou do lote, quando disponíveis: por exemplo, chapa ASTM A36, chapa para vasos de pressão ASTM A516/A516M Grau 70, aço estrutural EN 10025-2 S355JR ou um fundido fornecido conforme a ASTM A216/A216M Grau WCB. A norma aplicável pode mudar conforme a forma do produto. Um critério de aceitação para fundidos não pode ser aplicado automaticamente a uma chapa laminada, e um nível de aceitação para soldas não pode ser aplicado automaticamente ao metal de base.
Estabeleça a etapa da inspeção. Uma característica encontrada antes da soldagem pode ser tratada de maneira diferente daquela encontrada em uma solda concluída, após a conformação, após o tratamento térmico ou durante o serviço. A ISO 17637:2016 especifica o ensaio visual de juntas soldadas por fusão em materiais metálicos e também permite o ensaio visual antes da soldagem. Para o exame de soldas, a ISO 17635:2025 relaciona a seleção do método, a técnica, o nível de aceitação e a extensão do ensaio aos requisitos de qualidade, ao material, à espessura, ao processo de soldagem e às condições relacionadas. Essas condições devem ser identificadas antes da seleção do ensaio.
Não esmerilhe, escove com escova de arame, faça polimento, solde sobre a área nem a altere de qualquer outra forma antes de registrá-la. Essa ação pode remover as evidências necessárias para determinar se a marca era uma trinca, uma dobra, uma marca de manuseio, carepa incrustada ou um artefato de usinagem. Se a limpeza for necessária, use um método controlado que remova óleo, sujeira solta e produtos de corrosão sem alterar a geometria. Registre o método de limpeza e, quando possível, fotografe a condição antes e depois da limpeza.
Use uma escala, uma referência dimensional e iluminação uniforme nas fotografias. Marque a posição da característica a partir de pontos de referência identificáveis, como uma borda da chapa, o pé da solda, uma referência do fundido ou a extremidade do componente. Registre sua orientação em relação à direção de laminação, ao eixo da solda, à direção da tensão principal ou à geometria do fundido. Meça o comprimento, a largura máxima visível, a profundidade, quando puder ser medida sem causar danos, o espaçamento entre características paralelas e a área afetada. Registre se ela é reta, ramificada, curva, intermitente, agrupada, alinhada com uma solda ou associada a uma cavidade ou perda localizada de seção.
A aparência pode orientar a próxima etapa, mas não estabelece a identidade. Uma linha nítida e contínua, com uma abertura escura, pode estar aberta à superfície. Uma depressão suave pode ser uma marca de laminação ou um dano mecânico localizado. Uma característica estreita pode estar fechada na superfície e ainda assim se prolongar abaixo dela. Registre oxidação, descoloração, bordas elevadas, metal espalhado e qualquer relação com carepa ou revestimento.
A primeira questão técnica é, portanto, geométrica: a característica está aberta à superfície, é apenas visível devido ao contraste ou pode estar próxima da superfície, porém fechada? A segunda depende do material: o aço é ferromagnético e a condição da superfície é adequada para o método pretendido?
Selecionar um método confirmatório
O ensaio visual é o ponto de partida quando a característica é visível e o acesso, a iluminação, a limpeza e a condição da superfície são adequados. Ele é mais do que uma simples observação a olho nu. A ASNT distingue o ensaio visual da inspeção visual comum porque o ensaio visual observa diretamente descontinuidades visíveis sob condições definidas, enquanto os exames por partículas magnéticas e líquidos penetrantes observam indicações produzidas pelos meios de ensaio. Ampliação, iluminação, medidores, espelhos, câmeras e procedimentos documentados podem fazer parte do ensaio visual.
Para soldas, use o procedimento de ensaio visual e o nível de aceitação aplicáveis, em vez de uma inspeção genérica de oficina. A ISO 17637:2016 trata de juntas soldadas por fusão, inclusive do exame antes da soldagem. Para fundidos de aço, a ASTM A802-19 trata do exame visual e dos padrões de aceitação superficial. Uma imagem de câmera pode ajudar a localizar e medir uma característica, especialmente em produtos planos, mas a visão computacional não é uma autoridade universal de classificação. Uma revisão de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que não existe uma norma unificada para definir e classificar defeitos superficiais em produtos de aço. A inspeção óptica automatizada, descrita em uma dissertação de 2021 da University of Oulu para detectar e categorizar defeitos em produtos planos de aço, ainda requer um catálogo de defeitos e uma regra de aceitação definidos.
O ensaio por partículas magnéticas é apropriado quando o componente é ferromagnético e a preocupação inclui descontinuidades abertas à superfície ou próximas dela. A ASTM E709-21 abrange técnicas a seco e a úmido para materiais ferromagnéticos, incluindo aço. O componente é magnetizado, e as partículas se acumulam onde o vazamento de fluxo magnético indica uma descontinuidade. O resultado é uma indicação, não uma fotografia da trinca real. O acúmulo de partículas pode ser afetado pela direção e pela intensidade do campo, pela rugosidade da superfície, pelo revestimento, pela geometria e por campos magnéticos adjacentes. Uma única direção de magnetização pode não detectar uma descontinuidade orientada desfavoravelmente em relação ao campo; por isso, o procedimento escrito pode exigir várias direções.
O exame por líquidos penetrantes é útil para descontinuidades abertas à superfície em materiais e geometrias nas quais o penetrante possa entrar na abertura. Ele não revela de forma confiável uma característica totalmente subsuperficial. A preparação da superfície, o tempo de penetração, a remoção do excesso de penetrante, a aplicação do revelador, a temperatura e a iluminação afetam a indicação. Porosidade, rugosidade, metal espalhado e uma junta aberta podem produzir padrões confusos. O ensaio por líquidos penetrantes também não pode determinar a profundidade simplesmente com base no comprimento ou no brilho da indicação.
Selecione o método com base na geometria suspeita, não na conveniência. O ensaio visual pode estabelecer que se trata de uma marca de laminação ou de um sulco. O ensaio por partículas magnéticas pode examinar o pé de uma solda de aço ferromagnético em busca de uma descontinuidade estreita, superficial ou próxima da superfície. O ensaio por líquidos penetrantes pode confirmar uma linha semelhante a uma trinca e aberta à superfície em um inserto não magnético ou em uma superfície de aço cuidadosamente preparada. Se o resultado afetar a decisão sobre a integridade estrutural e a geometria continuar incerta, podem ser necessários exames complementares ou seccionamento, conforme o procedimento aplicável.
Comparar o resultado com o requisito aplicável
Após o exame, caracterize o que foi encontrado sem fazer afirmações além das evidências. Informe o método, os equipamentos ou consumíveis, a preparação da superfície, a direção do ensaio, as dimensões relevantes da indicação, a localização, a orientação e se a indicação é linear, arredondada, agrupada, intermitente ou não relevante. “Indicação linear” é uma descrição do exame. Por si só, não constitui prova de uma trinca metalúrgica.
Em seguida, identifique o requisito aplicável. Ele pode ser a especificação do produto, a especificação de compra ou fabricação, o desenho, o código de soldagem, a norma para fundidos, o procedimento de reparo ou o plano de inspeção em serviço. A ASTM A903/A903M especifica critérios de aceitação superficial para fundidos de aço examinados por inspeção com partículas magnéticas ou líquidos penetrantes e exige a avaliação de indicações lineares e não lineares relevantes. Seus critérios não são automaticamente transferíveis para chapas, forjados ou soldas. Da mesma forma, a ASTM A802-19 trata do exame visual e dos padrões de aceitação para fundidos de aço, não de todos os produtos de aço.
Compare elementos equivalentes: o método com o método indicado pelo requisito, o tipo de indicação com a categoria definida e o tamanho medido com o limite especificado. Verifique se o critério se aplica a todas as superfícies ou apenas a zonas especificadas, se as indicações isoladas e alinhadas são tratadas de maneira diferente e se o esmerilhamento ou o reparo são permitidos. Verifique também a extensão de ensaio exigida; um resultado satisfatório em um local não valida um comprimento que não foi examinado.
Mantenha separadas três decisões. Diagnóstico pergunta o que a característica visível pode ser. Caracterização registra o que o exame selecionado realmente demonstra. Disposição decide aceitar, rejeitar, reparar, reexaminar ou solicitar uma avaliação de engenharia conforme o requisito aplicável. Se as evidências sustentarem apenas “indicação linear de partículas magnéticas”, use essa redação. Chame-a de trinca somente quando o exame, as evidências metalúrgicas ou uma investigação de engenharia autorizada sustentarem essa conclusão.
Relato, Rastreabilidade e Decisões de Aceitação
Um relatório de inspeção não é apenas uma declaração de que uma superfície “foi aprovada” ou “foi reprovada”. Ele é o elo entre uma observação física, o método que a produziu e o requisito utilizado para avaliá-la. Sem esse elo, um revisor posterior não poderá determinar se a característica relatada era uma imperfeição superficial, uma indicação de ensaio, um defeito inaceitável ou uma evidência de um mecanismo de falha.
O que um registro de inspeção deve identificar
O registro deve identificar primeiramente o item examinado: número do componente ou produto, número da corrida ou da fundição, quando aplicável, identificação do desenho ou da solda, grau do material e dimensões relevantes. Um relatório de solda deve identificar a junta, o número da solda, o processo de soldagem, se exigido, e a extensão da inspeção. Um relatório de fundição deve distinguir a peça fundida das partes adjacentes ou das soldas de reparo. A rastreabilidade deve permanecer possível depois que o componente deixar a área de inspeção.
A localização exige a mesma precisão. “Defeito no flange” é uma evidência fraca. Uma descrição útil informa a face ou o lado, o ponto de referência ou a referência da solda, a distância em relação a uma característica conhecida, a orientação e a zona examinada. Um esboço, uma referência em grade, uma coordenada ou um desenho marcado podem ser necessários para chapas grandes, componentes que retêm pressão e peças fundidas complexas. Se a observação disser respeito a uma solda, o relatório deve indicar se ela está no metal de solda, no limite de fusão, na zona afetada pelo calor ou no material-base, quando isso puder ser estabelecido.
A condição da superfície afeta o que pode ser visto e o que um ensaio pode revelar. Portanto, o relatório deve registrar se a área estava no estado de laminação, usinada, retificada, jateada, pintada, revestida, oxidada, molhada, suja ou de alguma outra forma obstruída. A ISO 17637:2016 especifica o ensaio visual de juntas soldadas por fusão em materiais metálicos e também permite o ensaio visual antes da soldagem. Esse momento é importante: um chanfro pode ser aceitável antes da soldagem, mas ocultar uma trinca de preparação sob o metal de solda aplicado posteriormente, enquanto a tinta pode impedir a observação visual direta ou interferir no ensaio por líquidos penetrantes.
O método e a técnica devem ser declarados, não apenas subentendidos. “END concluído” tem pouco valor técnico. O relatório deve identificar o ensaio visual, o ensaio por líquidos penetrantes, o ensaio por partículas magnéticas ou a inspeção por visão de máquina, juntamente com o procedimento aplicável e sua revisão. Para o ensaio visual, registre a iluminação, quando exigido, a distância de observação, os recursos ópticos auxiliares, a preparação da superfície e o acesso. Para o ensaio por partículas magnéticas, identifique partículas úmidas ou secas, meios visíveis ou fluorescentes, técnica e direção de magnetização, intensidade do campo ou método de verificação, quando especificados, e a identificação do equipamento. A ASTM E709-21 abrange técnicas de partículas magnéticas secas e úmidas para descontinuidades superficiais e subsuperficiais em materiais ferromagnéticos, incluindo o aço; as partículas se acumulam onde o vazamento de fluxo magnético marca uma descontinuidade. Essa resposta física não é intercambiável com a observação direta.
Para o ensaio por líquidos penetrantes, o registro deve identificar o sistema penetrante, o limpador e o revelador, os tempos de penetração, o método de remoção, a iluminação da inspeção e se o sistema era de corante visível ou fluorescente. Para a inspeção óptica automatizada, identifique a disposição das câmeras ou dos sensores, a resolução, a iluminação, a versão do software ou do modelo, o status da calibração e a superfície do produto observada. Uma dissertação de 2021 da University of Oulu descreve a inspeção óptica automatizada para detectar e categorizar defeitos em produtos planos de aço, mas uma classificação automatizada ainda exige uma regra de classificação e aceitação definida.
O nome ou a identificação do examinador, sua qualificação ou autorização, quando exigida, a data e a hora da inspeção, as condições ambientais, quando relevantes, e o lote do equipamento ou do meio utilizado devem ser registrados. Inclua o status da calibração ou da verificação funcional. Um relatório que identifica o instrumento, mas não informa seu status, deixa incerteza quanto à medição. O mesmo se aplica a um meio fluorescente para partículas magnéticas sem indicação de seu lote, concentração ou verificação operacional, quando o procedimento exige esses controles.
Terminologia do relatório
- Imperfeição superficial
- Uma característica ou desvio da geometria ideal, não automaticamente prejudicial ou rejeitável.
- Indicação
- Uma resposta observada durante um método de exame definido.
- Indicação relevante
- Uma indicação considerada resultante de uma descontinuidade, e não de um artefato do exame.
- Defeito
- Uma condição considerada inaceitável pelo requisito especificado.
- Disposição
- A decisão autorizada de aceitar, rejeitar, reparar, reexaminar ou solicitar análise de engenharia.
Terminologia das indicações e evidências fotográficas
A terminologia deve preservar a sequência que vai da observação à decisão. A ISO 8785:1998 define termos, definições e parâmetros para imperfeições superficiais. Uma imperfeição é uma característica ou um desvio em relação à geometria ideal; ela não é automaticamente prejudicial nem automaticamente rejeitável. Uma indicação é a resposta produzida ou observada durante um ensaio. No ensaio por partículas magnéticas, por exemplo, um acúmulo de partículas é uma indicação. No ensaio por líquidos penetrantes, uma exsudação é uma indicação. No ensaio visual, a marca observada diretamente pode ser descrita sem ser chamada de defeito.
Um defeito é uma imperfeição ou descontinuidade considerada inaceitável pelo requisito especificado. O documento normativo aplicável pode estabelecer limites para comprimento, profundidade, espaçamento, área, alinhamento ou número de indicações. A ASTM A903/A903M, por exemplo, especifica critérios de aceitação superficial para peças fundidas de aço examinadas por inspeção com partículas magnéticas ou líquidos penetrantes e exige a avaliação de indicações lineares e não lineares relevantes. A ASTM A802-19 trata do exame visual e dos padrões de aceitação superficial para peças fundidas de aço. O relatório deve citar ou identificar a cláusula, a tabela, a nota do desenho, a especificação de compra ou o nível de qualidade da solda utilizado. “Não atende à norma” não substitui o critério efetivamente aplicado.
A forma deve ser descrita cuidadosamente. Registre se a indicação é linear, arredondada, intermitente, agrupada, alinhada, ramificada ou difusa, e informe se sua classificação é provisória. Forneça o comprimento, a largura, o espaçamento e a orientação quando medidos; informe a profundidade somente quando ela tiver sido medida por um método válido. Não transforme uma impressão visual vaga em uma dimensão precisa. Uma fotografia pode respaldar o registro, mas não pode substituir a medição nem a cláusula de aceitação.
As fotografias devem mostrar a referência do componente inteiro, a área local e uma vista aproximada com escala, marcador de orientação e identificador da indicação. A iluminação e o contraste devem tornar a característica reproduzível, e não dramática. Para métodos fluorescentes, mantenha as condições relevantes da imagem e identifique se a fotografia mostra a indicação efetiva, uma superfície limpa ou uma imagem pós-processada. As imagens digitais devem preservar os arquivos originais e os metadados, quando viável. As imagens de visão de máquina também precisam incluir o resultado do limiar ou da classificação, e não apenas uma fotografia recortada do defeito.
O relatório deve separar “indicação observada” de “aceita” ou “rejeitada”. A ASNT distingue o ensaio visual da inspeção comum a olho nu: o ensaio visual observa diretamente descontinuidades visíveis, enquanto os ensaios por partículas magnéticas e por líquidos penetrantes observam indicações produzidas pelos meios de ensaio. Uma linha visível e uma indicação magnética podem corresponder a uma única trinca, a duas características diferentes ou a uma resposta não relevante. O examinador registra primeiro a resposta; a avaliação estabelece sua relevância; a decisão de aceitação pelo responsável segue a norma especificada.
Reparo, novo exame e resultados não resolvidos
O reparo altera as evidências. A retificação pode remover uma indicação que aflora à superfície, ampliar a área examinada, alterar a geometria local e deixar marcas que se assemelham a uma nova descontinuidade. A escavação da solda expõe metal novo, mas pode introduzir trincas na zona afetada pelo calor, mordeduras, porosidade ou contaminação residual. Jateamento, usinagem, limpeza com solvente e aplicação de revestimento podem modificar a condição da superfície e a sensibilidade do ensaio.
Portanto, uma área reparada não pode ser liberada simplesmente com a exclusão do relatório original. A indicação original, a disposição, o método de reparo, o local reparado e a autorização responsável devem permanecer rastreáveis. Registre as dimensões da escavação, quando exigido, os detalhes do metal de adição ou da soldagem de reparo, o pré-aquecimento e o tratamento pós-soldagem, quando aplicáveis, e a etapa da inspeção em que o reparo foi aceito.
O novo exame deve seguir o procedimento aplicável e a norma de aceitação, e não apenas repetir a observação visual anterior. Uma indicação magnética após retificação pode exigir ensaio por partículas magnéticas em duas direções de campo. Um reparo de solda pode exigir ensaio visual associado aos exames radiográfico, ultrassônico, por partículas magnéticas ou por líquidos penetrantes especificados para aquela junta. A ISO 17635:2025 fornece regras para a seleção de métodos e técnicas de END de soldas, níveis de aceitação e extensão do ensaio de acordo com os requisitos de qualidade, o material, a espessura, o processo de soldagem e outras condições. Portanto, a extensão exigida pode mudar em função do reparo ou da categoria de solda aplicável.
Se uma indicação não puder ser classificada, medida, removida ou ensaiada adequadamente, ela permanece não resolvida — não é automaticamente aceitável nem um defeito confirmado. Declare o motivo: superfície inacessível, limpeza inadequada, geometria incerta, resultados conflitantes entre métodos ou ausência de informações sobre aceitação. Designe um responsável e uma disposição, como exame adicional, avaliação de engenharia, reparo ou retenção. Encerrar o relatório com “nenhuma ação adicional” quando as evidências são incompletas enfraquece a rastreabilidade e disfarça uma decisão de aceitação como se fosse um resultado de inspeção.
Interpretações equivocadas comuns e limitações da inspeção de superfícies de aço
Os resultados da inspeção são frequentemente superestimados porque quatro julgamentos diferentes são tratados como intercambiáveis: uma imperfeição superficial, uma indicação detectada, um defeito segundo um critério de aceitação especificado e um mecanismo de falha. Eles não são a mesma coisa. A ISO 8785:1998 define termos, definições e parâmetros para imperfeições superficiais, mas não transforma toda marca observada em um defeito rejeitável. Uma descontinuidade só se torna inaceitável quando a especificação aplicável ao produto, à fundição, à solda ou ao serviço define seu tipo, tamanho, localização, orientação ou gravidade como estando fora da faixa permitida.
Uma marca visível não é automaticamente uma trinca
Uma linha no aço pode ser uma trinca, mas também pode ser um arranhão, uma sobreposição, uma costura, uma dobra, uma marca de usinagem, uma borda de carepa, uma fratura do revestimento, um sulco de esmerilhamento ou sujeira retida em uma depressão superficial. A forma, isoladamente, raramente resolve a questão. Largura, continuidade, agudeza, profundidade, ramificação, deformação local, relação com a direção de laminação ou soldagem e resposta a um segundo método são fatores relevantes.
O ensaio visual pode observar diretamente uma descontinuidade visível sob condições adequadas de iluminação, ampliação, preparação da superfície e acesso para observação. Isso é mais controlado do que simplesmente olhar para o componente, mas ainda assim não identifica todas as causas da marca. A American Society for Nondestructive Testing diferencia o ensaio visual da inspeção comum a olho nu porque o ensaio visual formal utiliza condições e procedimentos definidos, enquanto os ensaios por partículas magnéticas e por líquidos penetrantes observam indicações produzidas pelos meios de ensaio.
Fuga de fluxo magnético Fluxo magnético que sai e retorna ao material ferromagnético quando uma descontinuidade interrompe o trajeto magnético preferencial.
Uma indicação por partículas magnéticas não é uma fotografia de uma trinca. De acordo com a ASTM E709-21, o componente é magnetizado e as partículas ferromagnéticas se acumulam onde o fluxo magnético escapa de uma descontinuidade superficial ou próxima da superfície. Assim, um padrão de partículas pode revelar uma trinca, falta de fusão, uma costura ou outra condição que perturbe o campo magnético. Ele também pode ser afetado pela direção do campo, pela concentração de partículas, pela rugosidade superficial, pela geometria, pelo magnetismo residual e por uma magnetização inadequada. Uma indicação arredondada e uma indicação linear não têm a mesma importância, razão pela qual a ASTM A903/A903M exige a avaliação de indicações lineares e não lineares relevantes em fundidos de aço examinados por inspeção com partículas magnéticas ou líquidos penetrantes.
O ensaio por líquidos penetrantes tem uma base física diferente. O penetrante deve alcançar uma abertura na superfície, permanecer nela durante o tempo de penetração exigido e retornar por exsudação para formar uma indicação. Ele não pode revelar um vazio completamente subsuperficial, uma inclusão incorporada ou uma trinca selada por carepa, tinta, óleo, óxido, respingos de solda ou metal espalhado. A limpeza pode ser essencial, e não meramente estética. Uma superfície que pareça aceitável ainda pode impedir a entrada do penetrante, enquanto uma coloração de fundo excessiva pode ocultar uma indicação relevante.
A pergunta correta não é “Esta linha parece uma trinca?”. É: “Que indicação foi produzida, por qual método, sob quais condições, e a especificação aplicável a classifica como aceitável?”. A ASTM A802-19 aborda o exame visual e os padrões de aceitação superficial para fundidos de aço; ela não substitui a ASTM E709-21 nem um procedimento de ensaio por penetrantes. A ISO 17637:2016 especifica o ensaio visual de juntas soldadas por fusão em materiais metálicos e também pode ser aplicada antes da soldagem. Esses documentos têm finalidades de inspeção diferentes.
Uma superfície visualmente limpa não prova a integridade interna
A inspeção visual tem um limite superficial de informação: ela relata o que o inspetor consegue observar na superfície acessível. Ela não pode estabelecer a ausência de porosidade interna, inclusões, cavidades de contração, delaminações, falta de penetração ou trincas subsuperficiais. Mesmo uma superfície cuidadosamente preparada pode ocultar uma descontinuidade abaixo do plano de inspeção.
A limitação é física, e não uma questão de confiança no inspetor. A luz não atravessa o aço opaco de modo a permitir que um exame visual comum mapeie seu interior. A preparação da superfície pode expor um defeito que antes estava oculto, mas não pode certificar o material abaixo da camada exposta. Uma superfície limpa pode indicar um bom acabamento, uma limpeza eficaz ou a ausência de condições visíveis que aflorem à superfície. Ela diz pouco sobre a integridade interna, a menos que outros métodos de exame corroborem essa conclusão.
O ensaio por partículas magnéticas amplia a detecção para abaixo da superfície, mas apenas dentro de uma faixa limitada próxima à superfície e somente quando o material é suficientemente ferromagnético. A ASTM E709-21 abrange técnicas de ensaio por partículas magnéticas secas e úmidas para materiais ferromagnéticos, incluindo o aço. Aços inoxidáveis austeníticos, como muitos dos graus especificados na ASTM A240/A240M, geralmente não são adequados ao exame convencional por partículas magnéticas, pois sua resposta não é comparável à dos aços ferríticos ou martensíticos. Mesmo no aço ferromagnético, a detecção depende da geometria da magnetização. Uma descontinuidade é indicada mais facilmente quando está aproximadamente perpendicular ao fluxo magnético; uma trinca alinhada com o campo pode produzir um vazamento fraco e não ser detectada. Por isso, pode ser necessária uma magnetização multidirecional ou a realização de exames separados.
A geometria cria outros pontos cegos. Cantos vivos, roscas, rasgos de chaveta, margens de solda, mudanças de seção e faces inacessíveis podem gerar indicações de fundo ou impedir uma intensidade de campo adequada. A desmagnetização, a verificação do campo, a aplicação das partículas, a iluminação e a condição da superfície são controles de procedimento, e não aperfeiçoamentos opcionais.
A aceitação continua dependendo da especificação. Um padrão para fundidos pode permitir uma pequena indicação arredondada e rejeitar uma indicação linear mais curta na mesma região. Um padrão de soldagem pode impor limites diferentes com base no nível de qualidade, na espessura, na categoria da junta ou nas consequências do serviço. A ISO 17635:2025 fornece regras para a seleção de métodos, técnicas, níveis de aceitação e extensão dos ensaios não destrutivos (END) de soldas de acordo com os requisitos de qualidade, o material, a espessura, o processo de soldagem e outras condições. Ela não transforma o ensaio visual em substituto do exame radiográfico, ultrassônico, por partículas magnéticas ou por líquidos penetrantes quando esses métodos são exigidos.
Uma classificação por visão computacional não é um diagnóstico metalúrgico
A visão computacional pode inspecionar uma área maior, com mais rapidez e maior repetibilidade do que uma pessoa que realiza uma inspeção visual básica. A inspeção óptica automatizada é utilizada para detectar e categorizar defeitos em produtos planos de aço, conforme descrito em uma tese de 2021 da University of Oulu. Câmeras, iluminação, processamento de imagens e modelos de classificação treinados podem identificar padrões como manchas de carepa, arranhões, pites, marcas de cilindro, lascas ou manchas.
Essa classificação é limitada pelo sistema de imageamento e por suas definições. Uma câmera registra a luz refletida ou emitida pela superfície visível; ela não mede diretamente a profundidade de uma trinca, sua posição subsuperficial, a tenacidade à fratura, a tensão residual ou a origem metalúrgica. Uma linha escura pode ser atribuída à classe “trinca” porque se assemelha a exemplos rotulados, mesmo quando é um sulco ou uma borda de carepa. Da mesma forma, uma trinca estreita pode não ser detectada porque seu contraste é baixo, sua orientação é desfavorável, a iluminação é inadequada ou as imagens de treinamento contêm poucos exemplos comparáveis.
O problema não é apenas algorítmico. Uma revisão de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, afirma que não existe um padrão unificado para definir e classificar defeitos superficiais em produtos de aço. O “defeito” de um sistema pode ser a “imperfeição superficial” de outro, enquanto os rótulos podem combinar aparência, causa presumida e status de aceitação. Isso torna difícil interpretar a exatidão informada, a menos que sejam especificados o conjunto de dados, as definições das classes, a resolução, a iluminação, a taxa de falsos negativos e o limiar de decisão.
A visão computacional deve, portanto, ser tratada como uma ferramenta de detecção e triagem óptica, e não como um diagnóstico metalúrgico. Imagens suspeitas podem exigir confirmação visual, preparação da superfície, exame por partículas magnéticas ou líquidos penetrantes e, quando a integridade interna for relevante, um método volumétrico apropriado. A disposição final deve seguir a especificação aplicável. A ISO 8785:1998 fornece a terminologia; a ASTM A802-19 aborda a aceitação visual de fundidos de aço; a ASTM A903/A903M aborda os critérios de aceitação para indicações em fundidos; a ISO 17637:2016 trata do ensaio visual de soldas por fusão; a ASTM E709-21 define a prática de ensaio por partículas magnéticas; e a ISO 17635:2025 apoia a seleção de métodos para END de soldas. Nenhuma dessas normas permite que uma imagem limpa, um padrão de partículas ou um rótulo produzido por um modelo substitua o critério de aceitação aplicável ao produto de aço e ao seu serviço.