




Wat geldt als een defect aan een stalen oppervlak?
Een donkere lijn, ondiepe groef, put, walshuidvlek of kleurverandering is niet automatisch een defect aan het staal. In eerste instantie is het een fysiek kenmerk op of nabij het oppervlak. De betekenis ervan hangt af van de manier waarop het kenmerk is ontstaan, wat het over het materiaal aangeeft, waar het voorkomt en welke product- of inspectie-eis van toepassing is. Een gewalste plaat, een bewerkte as, een las en een stalen gietstuk kunnen vergelijkbare markeringen vertonen, terwijl daarvoor verschillende terminologie en aanvaardingsgrenzen gelden.
Dit onderscheid is van belang omdat inspectiemethoden niet allemaal hetzelfde waarnemen. Een persoon kan een discontinuïteit rechtstreeks zien. Een vloeistofpenetrantonderzoek produceert een indicatie door penetrant die in een opening is achtergebleven. Magnetisch-deeltjesonderzoek produceert een indicatie op plaatsen waar magnetische flux weglekt rond een discontinuïteit aan of nabij het oppervlak. Machine vision registreert beeldkenmerken en classificeert deze vervolgens aan de hand van regels of getrainde modellen. Geen van deze waarnemingen vormt op zichzelf een definitieve beslissing dat het staal moet worden afgekeurd.
Inspectieterminologie
- Onvolkomenheid
- Een afwijking van de beoogde toestand van het oppervlak; deze is niet noodzakelijk schadelijk.
- Discontinuïteit
- Een onderbreking in de verwachte structuur of het oppervlak.
- Indicatie
- De respons die door een inspectiemethode wordt voortgebracht.
- Gebrek
- Een onvolkomenheid of discontinuïteit die volgens een vastgestelde eis ontoelaatbaar wordt geacht.
- Falingsmechanisme
- Het proces waardoor de vereiste prestatie verloren gaat, zoals groei van vermoeiingsscheuren of corrosiepenetratie.
Imperfectie, indicatie, discontinuïteit en defect
ISO 8785:1998 verschaft terminologie, definities, parameters, toelaatbare onvolkomenheden en meetmethoden voor onvolkomenheden aan oppervlakken. Strong evidence
ISO 8785:1998 biedt een op normen gebaseerde terminologie voor oppervlakte-imperfecties, met inbegrip van termen, definities, parameters, toelaatbare imperfecties en meetmethoden. Binnen dat kader is een imperfectie een afwijking van de beoogde toestand van het oppervlak. De afwijking kan betrekking hebben op de geometrie, zoals een verdieping of uitstulping; op de textuur, zoals ruwheid; of op het uiterlijk, zoals een verkleuring. Het woord is beschrijvend en houdt niet noodzakelijk een afkeuring in. Een toegestane walserijmarkering is nog steeds een imperfectie als deze afwijkt van de gespecificeerde toestand van het oppervlak, maar kan geen effect hebben op het gebruik.
Een discontinuïteit is een gebrek aan continuïteit of een onderbreking in de verwachte structuur of het verwachte oppervlak. Voorbeelden zijn een scheur, overlap, vouw, naad, holte, porie, blootliggende insluiting of bindingsgebrek in een las. De term beschrijft de fysieke vorm of structuur. Hij geeft niet aan of het kenmerk schadelijk is. Een ondiepe oppervlakte-overlap in een niet-kritiek gebied kan worden verwijderd en aanvaard; een scheur met een vergelijkbare lengte aan de sterk belaste lasteen kan afkeuring of reparatie vereisen.
Een indicatie is de respons die door een inspectiemethode wordt geproduceerd. Dit onderscheid is vooral belangrijk bij niet-destructief onderzoek. De toelichting van ASNT uit 2024 maakt onderscheid tussen visueel onderzoek en een gewone inspectie met het blote oog: bij visueel onderzoek worden zichtbare discontinuïteiten rechtstreeks waargenomen, terwijl bij magnetisch-deeltjesonderzoek en vloeistofpenetrantonderzoek indicaties worden waargenomen die door onderzoeksmiddelen worden geproduceerd. Een penetrantlijn is daarom een indicatie die kan overeenkomen met een openstaande scheur, naad, kras, bewerkingsgroef of residu dat in de oppervlakteruwheid is opgesloten. Deze vereist interpretatie.
Voor magnetisch-deeltjesonderzoek behandelt ASTM E709-21 droge en natte technieken voor het detecteren van scheuren en andere discontinuïteiten aan of nabij het oppervlak van ferromagnetische materialen, waaronder staal. Het onderdeel wordt gemagnetiseerd en ferromagnetische deeltjes verzamelen zich bij lekvelden van de magnetische flux. Het resulterende deeltjespatroon is een indicatie. De lengte, breedte, scherpte, oriëntatie en locatie ervan moeten worden beoordeeld; een opeenhoping van deeltjes identificeert op zichzelf niet de metallurgische oorzaak.
Een defect is een imperfectie of discontinuïteit die volgens een vastgelegde eis als onaanvaardbaar wordt beoordeeld. Die eis kan betrekking hebben op afmetingen, functie, uiterlijk, produceerbaarheid, drukdichtheid, vermoeiingsgedrag of veiligheid. Door elke zichtbare lijn een defect te noemen, worden waarneming en beoordeling tot één woord gereduceerd. Ook blijft dan de vraag verborgen die de beslissing over de verdere behandeling bepaalt: volgens welke specificatie is het kenmerk onaanvaardbaar?
Een faalmechanisme is opnieuw iets anders. Het beschrijft hoe een onderdeel de vereiste prestaties verliest, bijvoorbeeld door groei van een vermoeiingsscheur, door waterstof ondersteunde scheurvorming, spanningscorrosiescheurvorming, slijtage, corrosie-inbranding of brosse breuk. Een oppervlakte-imperfectie kan een initiatieplaats voor een faalmechanisme vormen, maar beide termen zijn geen synoniemen. Een markering die geen betekenisvolle spanningsconcentratie veroorzaakt, leidt mogelijk nooit tot het ontstaan van een breuk. Omgekeerd kan een kleine, nauwelijks zichtbare scheur onder cyclische belasting groeien.
Waarom het uiterlijk alleen de betekenis niet bepaalt
Het uiterlijk van het oppervlak levert bewijs, maar geen volledige diagnose. Een heldere lineaire markering kan een onschadelijke behandelingskras, een ingewalste walshuidindruk, een naad of een scheur zijn. De visuele geometrie daarvan kan overlappen. Kleur is nog minder doorslaggevend: oxide, olie, warmteverkleuring, verontreiniging en plaatselijke ruwheid kunnen vergelijkbare tinten veroorzaken, terwijl de gevolgen sterk kunnen verschillen.
Het zichtbare oppervlak onthult bovendien slechts een beperkte geometrische laag. Het kan een opening, richel, verdieping of vlek tonen zonder de diepte, de continuïteit onder het oppervlak of de verbinding met een interne insluiting zichtbaar te maken. Een slijpspoor kan een scheur maskeren. Walshuid kan een ondiepe overlap verbergen. Omgekeerd kan een ruw gietoppervlak talrijke visuele kenmerken vertonen die geen schadelijke discontinuïteiten vertegenwoordigen.
De fysica van de inspectie verandert het beschikbare bewijs. Visueel onderzoek vereist voldoende verlichting, toegang, een schoon oppervlak, een geschikte kijkafstand en een gekwalificeerde onderzoeker. ISO 17637:2016 specificeert het visueel onderzoek van smeltgelaste verbindingen in metalen materialen en kan ook vóór het lassen worden toegepast. Het toepassingsgebied ervan maakt visueel onderzoek niet tot een vervanging voor volumetrisch onderzoek of oppervlaktegevoelige beproevingen.
Vloeistofpenetrantonderzoek is gevoelig voor discontinuïteiten die aan het oppervlak openstaan en penetrant kunnen vasthouden. Het kan een volledig onder het oppervlak gelegen gebrek niet betrouwbaar aantonen, en overmatige ruwheid kan verwarrende achtergrondindicaties veroorzaken. Magnetisch-deeltjesonderzoek kan discontinuïteiten aan en nabij het oppervlak van ferromagnetisch staal detecteren, maar de gevoeligheid hangt af van de magnetisatierichting, de veldsterkte, het aanbrengen van de deeltjes, de toestand van het oppervlak en de oriëntatie van de discontinuïteit. Een gebrek dat parallel aan het effectieve magnetische veld ligt, kan een zwakke respons veroorzaken.
Er bestaat geen uniforme norm voor het definiëren en classificeren van oppervlaktegebreken in staal. Limited evidence
[1] Review of Surface Defect Detection of Steel Products Based on Machine Vision. Review article, 2023. Review of Surface Defect Detection of Steel Products Based on Machine Vision, 2023Machine vision voegt nog een interpretatielaag toe. Een overzichtsartikel uit 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, stelt dat er geen uniforme norm bestaat voor het definiëren en classificeren van oppervlaktefouten in staal en noemt optische inspectie met camera’s een belangrijk onderdeel van machine-visionsystemen. Het proefschrift van de Universiteit van Oulu uit 2021 beschrijft geautomatiseerde optische inspectie voor het detecteren en categoriseren van defecten aan vlakke staalproducten. Deze systemen kunnen reproduceerbare beeldkenmerken met productiesnelheid meten, maar een classificatielabel zoals “kras” of “lijndefect” vormt niet automatisch een technische beslissing over de verdere behandeling. Verlichting, schaal, camerahoek, oppervlakteafwerking, trainingsgegevens en de geselecteerde classificatieregels beïnvloeden het resultaat.
De geometrie moet daarom worden vastgelegd voordat de betekenis wordt beoordeeld. Relevante waarnemingen kunnen lengte, breedte, diepte, onderlinge afstand, oriëntatie, dichtheid, ligging ten opzichte van een las of rand en de vraag omvatten of het kenmerk lineair of niet-lineair is. Een put van 2 mm en een scheur van 2 mm vormen niet hetzelfde risico. Een groep ronde indicaties kan anders worden behandeld dan uitgelijnde lineaire indicaties, zelfs wanneer hun totale weergegeven oppervlak vergelijkbaar is.
| Inspectiebewijs | Wat het kan aantonen | Wat het op zichzelf niet kan vaststellen |
|---|---|---|
| Visueel onderzoek | Zichtbare toestand en profiel van het oppervlak | De toestand van het materiaal onder het oppervlak of verborgen gebreken |
| Vloeistofpenetrantonderzoek | Openingen die aan het oppervlak uitkomen en penetrant vasthouden | Volledig onder het oppervlak gelegen discontinuïteiten |
| Magnetisch-deeltjesonderzoek | Discontinuïteiten aan en nabij het oppervlak in ferromagnetisch staal | Alle interne discontinuïteiten |
| Machinale beeldanalyse | Herhaalbare optische kenmerken en classificaties | Metallurgische identiteit of automatische afwijzing |
De rol van specificaties en aanvaardingscriteria
Aanvaardingscriteria zetten een waarneming om in een beslissing. Zij kunnen de maximale afmeting, het toegestane aantal, de onderlinge afstand, de lengte, de diepte, het oppervlak, de locatie of het type indicatie vastleggen. Ook kunnen zij verwijdering en hernieuwd onderzoek voorschrijven in plaats van onmiddellijke afkeuring. Zonder deze criteria kan een inspecteur een kenmerk beschrijven, maar niet op consistente wijze bepalen of het product aan de eisen voldoet.
Het toepasselijke document kan een materiaalnorm, inkoopspecificatie, tekening, kwaliteitsniveau voor lassen, gietnorm, reparatieprocedure of acceptatiedocument van de klant zijn. ASTM A802-19 behandelt visueel onderzoek en normen voor oppervlakteaanvaarding van stalen gietstukken. ASTM A903/A903M specificeert oppervlakteaanvaardingscriteria voor stalen gietstukken die met magnetisch-deeltjesonderzoek of vloeistofpenetrantonderzoek worden onderzocht en vereist beoordeling van relevante lineaire en niet-lineaire indicaties. Deze normen laten zien waarom “zichtbaar defect” te ruim is: visuele aanvaarding en aanvaarding op basis van deeltjes- of penetrantonderzoek zijn verwante activiteiten, maar maken geen gebruik van identiek bewijs of identieke grenswaarden.
Lasinspectie brengt aanvullende beheersing met zich mee. ISO 17635:2025 bevat regels voor het selecteren van methoden en technieken voor niet-destructief onderzoek, aanvaardingsniveaus en onderzoeksomvang, afhankelijk van kwaliteitseisen, materiaal, dikte, lasproces en andere omstandigheden. De methode wordt geselecteerd om een vastgelegde inspectievraag te beantwoorden. Visueel onderzoek kan het oppervlakteprofiel, ondersnijding, overlap, booginslagen of zichtbare scheurvorming identificeren. Magnetisch-deeltjesonderzoek kan discontinuïteiten aan en nabij het oppervlak van ferromagnetische lassen en warmte-beïnvloede zones aantonen. Vloeistofpenetrantonderzoek kan openingen die aan het oppervlak uitkomen aantonen op geschikte, schone oppervlakken. Het vermogen van een methode om een kenmerk te vinden, stelt niet het aanvaardingsniveau voor dat kenmerk vast.
De juiste volgorde is bijgevolg: beschrijf het kenmerk, identificeer de reactie van de inspectie, bepaal de waarschijnlijke discontinuïteit, meet de relevante parameters ervan en vergelijk die parameters met de toepasselijke eis. Pas daarna mag de term defect worden gebruikt. Een merkteken op het oppervlak is een waarneming. Een indicatie is een testreactie. Een discontinuïteit is een fysieke onderbreking. Een defect is een niet-conforme toestand. Door deze categorieën gescheiden te houden, worden inspectierapporten duidelijker en worden zowel onnodige afkeuring als onveilige acceptatie voorkomen.
Hoe Oppervlaktedefecten in Staal Tijdens de Productie Ontstaan
Een markering op staal is niet automatisch een defect. Het kan gaan om een onschadelijke onvolkomenheid aan het oppervlak, een gedetecteerde indicatie, een defect volgens een vastgesteld acceptatiecriterium, of een aanwijzing voor een faalmechanisme dat de prestaties tijdens gebruik kan verminderen. Deze termen beschrijven verschillende beoordelingsfasen. ISO 8785:1998 verschaft terminologie voor onvolkomenheden aan oppervlakken, waaronder definities, parameters, toelaatbare onvolkomenheden en meetmethoden, maar maakt niet van elk zichtbaar kenmerk een afkeurcriterium.
De oorsprong in het productieproces is daarom een nuttiger uitgangspunt dan alleen het uiterlijk. Een donkere lijn kan een naad, een ingewerkte oxide-insluiting, een scheur of vuil zijn. Een verdieping kan een walsindruk, put, groef of opzettelijk aangebrachte producteigenschap zijn. De machinevisiestudie Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) stelt dat er geen uniforme norm bestaat voor het definiëren en classificeren van oppervlaktedefecten in staal. De onderstaande categorieën zijn groepen op basis van procesoorsprong die worden gebruikt om de vorming te verklaren, en geen universele classificaties die door elke producent, productnorm of inspectiesysteem worden gedeeld.
Oorsprong tijdens het gieten
- Langs- en dwarsscheuren Kunnen ontstaan tijdens het stollen van de gietschil, het uittrekken, buigen, richten of de thermische krimp.
- Naden Lineaire discontinuïteiten die afkomstig zijn van langgerekte gietgebreken of onvolledig versmolten gebieden die tijdens het walsen zijn uitgerekt.
- Overlappingen Omgevouwen of uitwendig uitstekend metaal dat op het oppervlak is geperst zonder metallurgische verbinding.
- Schilfers Dunne, langgerekte fragmenten of gedeeltelijk vastzittende lagen die verband houden met blaren, insluitsels, scheuren of geoxideerde vouwen.
- Oppervlakteverzakkingen Kunnen beginnen als oscillatiemarkeringen, onregelmatigheden van de gietschil of plaatselijk vastkleven in de gietvorm.
Oorsprongen die verband houden met stollen en gieten
Veel oppervlakteproblemen ontstaan voordat het walsen begint, terwijl vloeibaar staal stolt in een gietblokvorm of een continugietmachine. De buitenhuid moet snel genoeg worden gevormd om de vloeibare kern binnen te houden, maar moet tegelijkertijd contact houden met de vorm en gelijkmatig aangroeien. Ongelijkmatige warmteoverdracht, oscillatie van de gietvorm, problemen met de smering, schommelingen van het staalniveau of onvoldoende beheersing van de gietsnelheid kunnen deze huid verstoren.
Longitudinale of dwarsscheuren kunnen ontstaan wanneer de gedeeltelijk gestolde streng wordt getrokken, gebogen, gericht of blootgesteld aan spanningen door thermische krimp. Een scheur die in dit stadium ontstaat, kan aan het oppervlak open blijven of door latere vervorming gedeeltelijk dichtgelast worden. Hoekscheuren houden verband met de temperatuurcondities in de hoeken en met de rek tijdens het uittrekken en richten. Een onjuiste secundaire koeling kan de thermische gradiënten en trekspanningen vergroten.
Een naad is vaak een lineaire discontinuïteit aan het oppervlak die afkomstig is van een langgerekt gietdefect of van een onvolledig versmolten gebied dat tijdens het walsen wordt uitgerekt. De term beschrijft eerder het uiterlijk en de locatie dan één enkele metallurgische oorzaak. Een vouw daarentegen ontstaat wanneer een uitstekende of omgevouwen hoeveelheid metaal op het oppervlak wordt gedrukt zonder metallurgisch te worden verbonden. In gegoten uitgangsmateriaal kunnen vouwen ontstaan door ongelijkmatig stollen, omvouwen van het oppervlak of een uitstekende huid die vervolgens wordt platgewalst.
Splinters zijn dunne, langgerekte fragmenten of gedeeltelijk vastzittende lagen. Ze kunnen ontstaan uit uitgewalste gietkorsten, niet-metallische insluitingen, scheuren onder het oppervlak of geoxideerde vouwen. Hun uiterlijk kan overlappen met dat van naden en krassen, waardoor de productiegeschiedenis van belang is. Een splinter die verbonden is met een insluitingsrijke zone wordt niet op dezelfde manier geïnterpreteerd als een oppervlakkige kras door hantering.
Niet-metallische insluitingen beïnvloeden ook de latere oppervlaktekwaliteit. Oxiden, sulfiden, silicaten en alumina-ophopingen kunnen nabij het oppervlak van de streng worden ingesloten. Door het walsen kunnen ze worden uitgerekt tot strepen of aan het oppervlak komen als open defecten. Insluitingen veroorzaken niet altijd een zichtbare markering in de gietfase; hun betekenis hangt af van grootte, morfologie, positie, staalsoort en de belasting die tijdens het gebruik wordt verwacht.
Oppervlakteverdiepingen kunnen ontstaan als oscillatiemarkeringen, onregelmatigheden in de huid of plaatselijke verkleving tussen de strenghuid en de gietvorm. Als het staal met tussenpozen van de gietvorm afscheurt, kan een verdieping of scheur ontstaan. Diepe defecten kunnen vóór het walsen worden verwijderd door gutsen of slijpen. Ondiepe defecten kunnen worden meegenomen naar de volgende processtap en door vervorming worden verbreed.
| Procesconditie | Mogelijk oppervlakteresultaat |
|---|---|
| Slechte ontkalking | Ingewalste oxide- of walshuidafdrukken |
| Overmatige herverhitting | Verhoogde oxidatie en mogelijk risico op plaatselijk smelten van het oppervlak |
| Beschadigde of verkeerd uitgelijnde walsen | Herhaalde groeven, krassen of maatvariatie |
| Ongelijke temperatuur of reductie | Kroon, wigvorming, zeeg, slechte vlakheid of scheurvorming |
| Omgevouwen overtollig metaal | Overlappingen bij hoeken, vinnen of overmatig gevulde gebieden |
Mechanismen die verband houden met warmwalsen, opnieuw verhitten en walshuid
Opnieuw verhitten maakt gegoten staal geschikt voor warme vervorming, maar in de oven ontstaat ook ijzeroxide-walshuid. Walshuid bestaat voornamelijk uit wüstiet, magnetiet en hematiet, waarbij de verhoudingen veranderen met de temperatuur, atmosfeer en tijdsduur. Als de walshuid niet vóór of tussen de walsgangen wordt verwijderd, kan deze in het staal worden gedrukt. Het resultaat is ingewerkte oxidewalshuid: een donkere, langgerekte en soms onregelmatige structuur die bestaat uit oxide dat aan of direct onder het oppervlak is ingesloten.
Indrukken van walshuid hebben een verwante maar onderscheiden oorsprong. Een fragment walshuid kan een verdieping in het werkstuk drukken wanneer het tegen het werkstuk wordt geperst, terwijl losgeraakte walshuid na het reinigen van het oppervlak een ondiepe put kan achterlaten. Overmatig opnieuw verhitten, een sterk oxiderende ovenatmosfeer, een slechte dekking door ontkalkingswater of vertragingen tussen het ontkalken en het walsen vergroten de kans op deze defecten. Ook de staaltemperatuur is van belang. Als het oppervlak te koud is, kan de vervorming ondiepe discontinuïteiten mogelijk niet sluiten; als het te heet is, nemen de risico’s van oxidatie en plaatselijk smelten van het oppervlak toe.
Door het walsen verandert de geometrie van defecten. Een kleine gietscheur kan langer worden in de walsrichting. Een insluiting kan veranderen in een dunne stringer. Een omgevouwen rand kan als een vouw worden ingesloten, en een groef van een beschadigde wals kan herhaaldelijk op de band of staaf worden overgedragen. De walsinvoer, de reductieplanning, wrijving, spanning en uitlijning bepalen of een discontinuïteit opengaat, sluit of langgerekt wordt.
Vouwen ontstaan vaak wanneer overtollig metaal tijdens het walsen van knuppels, blokken, staven of profielen omvouwt. Ze kunnen ontstaan bij hoeken, vinnen of overgevulde zones en kunnen zo nauw gesloten blijven dat ze aan een vluchtige visuele inspectie ontsnappen. Naden kunnen door het walsen worden geopend en vervolgens gedeeltelijk sluiten, waardoor een lijn ontstaat die op een scheur lijkt. Om het onderscheid te maken, moet worden gelet op de vorm van de lip, de continuïteit, de diepte en de relatie met de walsrichting; een foto alleen is vaak onvoldoende.
Warmscheuren verschillen van gewone walsmarkeringen. Het zijn scheidingen die ontstaan terwijl het staal een beperkte ductiliteit heeft, vaak tijdens het stollen of de warme bewerking wanneer krimp en vervorming trekrek veroorzaken in een zwakke of slechts gedeeltelijk samenhangende zone. Hun morfologie, oxidatie en locatie helpen vaststellen wanneer ze zijn ontstaan. Een scheur die tijdens het warmwalsen aan het oppervlak komt, kan een helder, pas geopend oppervlak hebben, terwijl een oudere gietscheur oxide en ingewerkt materiaal kan bevatten.
Ook dimensionale onregelmatigheden hebben een procesoorsprong. Ongelijkmatige slijtage van de walsen, thermische uitzetting, een onjuiste uitlijning van de walsgangen, een niet-uniforme temperatuur of instabiele bandspanning kunnen leiden tot kroon, wigvorming, diktevariatie, kromming, slechte vlakheid of niet-ronde profielen. Dit zijn niet uitsluitend cosmetische toestanden. Ze kunnen verdere vormgeving verhinderen of plaatselijke spanningen veroorzaken, ook wanneer geen lijn of put zichtbaar is.
Koudbewerking, nabewerking en schade door hantering
Koudwalsen en trekken brengen vervorming teweeg zonder de herstelmogelijkheden die bij warmbewerkingstemperaturen beschikbaar zijn. Bestaande vouwen, naden, putten en insluitingen kunnen scherper worden of opengaan in plaats van te worden geheeld. Een te grote reductie, slechte smering, verkeerd uitgelijnde walsen of een ongeschikte walsgangplanning kunnen nieuwe scheuren en longitudinale scheuren veroorzaken. Een scheur is een scheiding die ontstaat wanneer de plaatselijke rek de ductiliteit van het materiaal overschrijdt; zij kan beginnen bij een insluiting, randscheur, inkeping in het oppervlak of een door koudvervorming verstevigde zone.
Randscheuren komen vaak voor op plaatsen waar trimmen, walsen of spanning de rek aan de rand van een band concentreert. Een brosse of sterk door koudvervorming verstevigde rand kan verdere vervorming minder goed opvangen. Tijdens het richten, slittten, buigen of vormen kan een kleine onvolkomenheid aan de rand zich uitbreiden tot een grotere scheur. Restspanningen door ongelijkmatige koeling en reductie kunnen ook golving, coil set of instabiliteit van de vorm veroorzaken.
Nabewerkingshandelingen verwijderen walshuid en wijzigen de ruwheid, maar kunnen ook hun eigen markeringen introduceren. Slijpen kan longitudinale krassen, trillingsmarkeringen, plaatselijke oververhitting of ondiepe groeven achterlaten. Kogelstralen kan een gehamerd oppervlak creëren of putten onder het oppervlak blootleggen. Beitsen kan oxide verwijderen en tegelijkertijd etspitten achterlaten op plaatsen waar walshuid of verontreiniging delen van het staal heeft beschermd. Een overmatige zuuraanval kan bestaande discontinuïteiten vergroten.
Krassen en groeven ontstaan meestal door contact met geleiders, walsen, transporteurs, haken, hijsmiddelen, hijsbanden of aangrenzende producten. Een kras is over het algemeen smal en ondiep; een groef verwijdert meer materiaal en veroorzaakt een scherpere verdieping met opstaande randen of verplaatst metaal. Herhaald contact kan evenwijdige lijnen veroorzaken die op walsdefecten lijken. Schade door hantering ontstaat vaak na het belangrijkste vervormingsproces en kan daarom beperkt blijven tot één vlak, één rand of een plaatselijke impactzone.
ASTM E709-21 behandelt droge en natte technieken voor magnetisch-deeltjesonderzoek voor het detecteren van scheuren en andere discontinuïteiten aan of nabij het oppervlak in ferromagnetische materialen, waaronder staal. Strong evidence
De inspectie moet aansluiten bij de vermoedelijke oorsprong. Visueel onderzoek neemt zichtbare discontinuïteiten rechtstreeks waar, terwijl magnetisch-partikelonderzoek en penetrantonderzoek indicaties waarnemen die door testmiddelen worden veroorzaakt, zoals ASNT in 2024 heeft uitgelegd. ASTM E709-21 behandelt droge en natte magnetisch-partikeltechnieken voor discontinuïteiten aan en nabij het oppervlak van ferromagnetische materialen, waaronder staal; de deeltjes verzamelen zich op plaatsen waar de magnetisatie lekkage van de magnetische flux veroorzaakt. Deze methode kan niet worden beschouwd als vervanging van visueel onderzoek naar indrukkingen van walshuid, dimensionale variatie of de algemene oppervlakteafwerking.
Voor gietstukken behandelt ASTM A802-19 het visuele onderzoek en de normen voor oppervlakteacceptatie, terwijl ASTM A903/A903M acceptatiecriteria behandelt voor magnetisch-partikelonderzoek of penetrantonderzoek en de beoordeling van relevante lineaire en niet-lineaire indicaties. ISO 17637:2016 specificeert visueel onderzoek van smeltgelaste verbindingen en kan ook vóór het lassen worden toegepast. ISO 17635:2025 stelt regels vast voor het selecteren van methoden en technieken voor niet-destructief onderzoek van lassen, acceptatieniveaus en de omvang van het onderzoek, afhankelijk van kwaliteitseisen, materiaal, dikte, lasproces en andere omstandigheden. De productieroute veroorzaakt het kenmerk; de toepasselijke norm bepaalt of dat kenmerk aanvaardbaar is.
Gebrekgeometrie: scheuren, lineaire indicaties en niet-lineaire kenmerken
| Morfologie | Typisch uiterlijk | Voorbeelden of aandachtspunten |
|---|---|---|
| Lineair | Lengte aanzienlijk groter dan breedte | Scheuren, naden, overlappingen, vouwen, bewerkingsmarkeringen of slijpgroeven |
| Afgerond | Compacte plek, ovaal of korte onregelmatige vlek | Putjes, blootliggende gasporiën, geïsoleerde insluitsels of corrosieholten |
| Diffuus | Onduidelijke grenzen over een groot gebied | Walshuidresten, verkleuring, oxidatie, textuurvariatie of netwerken van fijne discontinuïteiten |
Lineaire versus afgeronde of diffuse morfologie
Een waargenomen markering is niet automatisch een scheur, en een indicatie bij een inspectie is niet automatisch een afkeurenswaardig gebrek. Geometrie is de eerste aanwijzing, maar voor een diagnose is bewijs nodig over de oorsprong, continuïteit, diepte, materiaaltoestand en de toepasselijke norm.
Een lineaire indicatie heeft een aanzienlijk grotere lengte dan breedte en kan eruitzien als een rechte, licht gebogen, gekartelde of vertakte structuur. Een scheur is de ernstigste mogelijkheid, omdat de scherpe punt ervan spanningen kan concentreren en zich onder cyclische of trekbelasting kan uitbreiden. Een smalle indicatie kan ook het gevolg zijn van een gietnaad, overlap, vouw, bewerkingsmarkering, slijpgroef of een smalle insluiting die aan het oppervlak zichtbaar is geworden. Deze kenmerken kunnen er onder bepaalde belichting of na magnetisch-poederonderzoek of penetrantonderzoek vergelijkbaar uitzien.
Een afgeronde indicatie heeft een compacte vorm, zoals een vlek, ovaal of korte onregelmatige plek. Putjes, aan het oppervlak blootgelegde gasporiën, geïsoleerde insluitingen en kleine corrosieholten veroorzaken deze morfologie vaak. Afgeronde kenmerken vereisen nog steeds beoordeling: een cluster van putjes kan de wanddikte verminderen, terwijl een holte met een scherpe interne rand schadelijker kan zijn dan de schijnbare diameter doet vermoeden.
Een diffuus kenmerk heeft onduidelijke begrenzingen of beslaat een groot gebied. Het kan gaan om een verandering in de oppervlakteafwerking, resten van walshuid of aanslag, verkleuring, oppervlakkige oxidatie, variatie in textuur of een netwerk van zeer fijne discontinuïteiten. Brede variaties in de oppervlakteafwerking beïnvloeden vaak het uiterlijk zonder een structureel significante discontinuïteit te vormen. Ze kunnen de inspectie echter wel hinderen doordat ze een nauwe scheur maskeren of achtergrondcontrast creëren dat op een indicatie lijkt.
ISO 8785:1998 bevat terminologie, definities, parameters, toelaatbare onvolkomenheden en meetmethoden voor onvolkomenheden aan oppervlakken. De woordenschat ervan is nuttig omdat “onvolkomenheid” een toestand of kenmerk beschrijft zonder te bepalen of dit schadelijk is. De latere beslissingen — of het kenmerk relevant is, of het een gebrek vormt en of het aanvaardbaar is — zijn afhankelijk van de productspecificatie en de acceptatienorm.
ASTM A903/A903M gebruikt de categorieën lineaire indicaties en niet-lineaire indicaties bij het vaststellen van acceptatiecriteria voor oppervlakken van gietstukken van staal die met magnetisch-deeltjesonderzoek of vloeistofpenetrantonderzoek worden onderzocht. Strong evidence
ASTM A903/A903M gebruikt de termen lineaire indicaties en niet-lineaire indicaties bij het vaststellen van acceptatiecriteria voor oppervlakken van staalgietstukken die met magnetisch-poederonderzoek of penetrantonderzoek zijn onderzocht. Dat onderscheid vervangt geen diagnose. Het geeft de onderzoeker aan hoe de indicatie voor de beoordeling moet worden geclassificeerd. Een lineair patroon wekt bezorgdheid over een scheur, gietnaad, overlap of andere langgerekte discontinuïteit; een niet-lineair patroon kan overeenkomen met een putje, porie, insluiting of geclusterde discontinuïteiten. De vorm is bewijsmateriaal dat nader moet worden onderzocht, geen definitieve materiaalkundige diagnose.
Vast te leggen geometrie
- Lengte en breedte Beschrijf de zichtbare omtrek zonder aan te nemen dat deze de volledige discontinuïteit weergeeft.
- Diepte Beoordeel hoeveel materiaal is onderbroken en of er een scherpe punt van de discontinuïteit onder het oppervlak kan bestaan.
- Oriëntatie Leg de verhouding vast tot de walsrichting, de lasas, de richting van de hoofdspanning of de geometrie van het onderdeel.
- Vertakking Noteer vertakkingen, kruisingen en richtingsveranderingen, omdat deze op een scheursysteem kunnen wijzen.
- Ligging Leg de verhouding vast tot lasvoeten, hoeken, afrondingen, aansnijders, randen of abrupte veranderingen in doorsnede.
Lengte, breedte, diepte, oriëntatie en vertakking
Lengte en breedte beschrijven alleen het zichtbare oppervlaktespoor. De diepte bepaalt hoeveel materiaal is onderbroken en of het kenmerk onder het oppervlak een scherpe punt heeft. Een lange, oppervlakkige markering door walshuid kan minder significant zijn dan een korte, diepe scheur. Omgekeerd kan een lange scheur die aan het oppervlak doorbreekt een groot pad bieden voor corrosie- of vermoeiingsgroei, zelfs wanneer de opening nauwelijks zichtbaar is.
Een open scheur heeft een zichtbare opening en kan vuil, oxide, penetrant of magnetische deeltjes verzamelen. De begrenzingen kunnen vaak met direct visueel onderzoek worden gevolgd, hoewel schittering, ruwheid, verf, aanslag en slechte verlichting een deel van het verloop kunnen verbergen. Een nauwe scheur heeft weinig of geen zichtbare opening. Deze kan bij een gewoon visueel onderzoek onzichtbaar zijn, maar toch een duidelijke penetrantindicatie opleveren wanneer de discontinuïteit het oppervlak bereikt en het oppervlak schoon genoeg is voor het binnendringen van penetrant. Bij ferromagnetisch staal kan magnetisch-poederonderzoek een nauwe scheur aan of nabij het oppervlak zichtbaar maken door lekkage van de magnetische flux, zelfs wanneer de opening moeilijk te zien is.
Oriëntatie is van belang omdat de respons van de inspectie directioneel is. ASTM E709-21 behandelt droge en natte magnetisch-poedertechnieken voor het detecteren van discontinuïteiten aan of nabij het oppervlak van ferromagnetische materialen, waaronder staal. De deeltjes verzamelen zich op plaatsen waar de magnetisatie een lekveld van magnetische flux veroorzaakt. Een scheur wordt daarom het duidelijkst aangegeven wanneer deze het magnetische veld onderbreekt in plaats van er parallel aan te lopen. Onderzoekers gebruiken daarom geschikte magnetisatierichtingen, vaak meer dan één, wanneer de verwachte scheurrichting onzeker is. Een enkele scan die gunstig lijkt, kan niet bewijzen dat alle oriëntaties zijn onderzocht.
Penetrantonderzoek heeft een andere fysische grondslag. De penetrant moet een opening die aan het oppervlak doorbreekt binnendringen en later terug naar buiten vloeien om een indicatie te vormen. Een discontinuïteit die volledig onder het oppervlak blijft, wordt hiermee niet betrouwbaar zichtbaar; ruwe of poreuze oppervlakken kunnen bovendien een te sterke achtergrond veroorzaken. Magnetisch-poederonderzoek kan op bepaalde kenmerken nabij het oppervlak reageren, maar de respons is afhankelijk van de ferromagnetische eigenschappen van het staal, de veldsterkte, de veldrichting, het aanbrengen van de deeltjes en de toestand van het oppervlak.
Vertakking is bijzonder belangrijk. Een enkele lijn kan een bewerkingsgroef of gietnaad zijn; een netwerk met vertakkingen, richtingsveranderingen of elkaar kruisende segmenten past beter bij een scheursysteem, hoewel krimpholten, ingesloten oxide of procesbeschadiging vergelijkbare patronen kunnen veroorzaken. De onderzoeker moet de locatie, schijnbare lengte, oriëntatie, vertakking, onderlinge afstand en relatie tot geometrische spanningsconcentratoren — zoals hoeken, afrondingen, lassentenen, aansnijders of abrupte veranderingen in doorsnede — vastleggen.
De diepte wordt doorgaans vastgesteld door vervolgonderzoek en niet uitsluitend aan de hand van de visuele vorm. Afhankelijk van het onderdeel en de specificatie kunnen reinigen, licht slijpen, lokaal doorslijpen, replicatie, ultrasoon onderzoek, radiografisch onderzoek of een goedgekeurde combinatie daarvan nodig zijn. Slijpen kan een oppervlakkige onvolkomenheid verwijderen, maar kan ook een nauwe discontinuïteit dichtwrijven of bewijsmateriaal uitwissen voordat de oorsprong ervan is beoordeeld.
Waarom geometrie de detectie en acceptatie beïnvloedt
Geometrie beïnvloedt zowel het mechanische risico als de gevoeligheid van de test. Een scherp, langgerekt kenmerk concentreert spanningen aan de uiteinden en kan zich uitbreiden onder vermoeiings- of brosse-breukcondities. Een afgeronde holte verdeelt de spanning geleidelijker, hoewel een diepe put, geclusterde porositeit of blootgelegde insluiting nog steeds onaanvaardbaar kan zijn omdat deze dragend materiaal verwijdert of een plaats voor corrosie vormt. Een brede variatie in de oppervlakteafwerking kan weinig structureel effect hebben, maar kan een kleinere, scherpere discontinuïteit verbergen.
Inspectiemethoden zien geen abstracte “gebreken”. Bij visueel onderzoek wordt een zichtbare discontinuïteit rechtstreeks waargenomen, terwijl magnetisch-poederonderzoek en penetrantonderzoek indicaties waarnemen die door onderzoeksmiddelen worden geproduceerd — een onderscheid dat in 2024 door de American Society for Nondestructive Testing is gemaakt. Cameragebaseerde machine vision registreert veranderingen in intensiteit, kleur, textuur of vorm. De review uit 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, stelt dat er geen uniforme norm bestaat voor het definiëren en classificeren van oppervlaktegebreken in staal; een cameraclassificator kan een kenmerk daarom labelen als “kras”, “put” of “scheurachtig” zonder de metallurgische identiteit ervan vast te stellen. Geautomatiseerde optische inspectie, zoals in 2021 door de University of Oulu beschreven voor vlakke staalproducten, is nuttig voor consistente detectie en categorisering, maar vereist nog steeds gekalibreerde beeldvorming, geschikte verlichting en een op normen gebaseerde beslisregel.
Acceptatie is een afzonderlijke stap. ASTM A802-19 behandelt visueel onderzoek en normen voor oppervlakteacceptatie van staalgietstukken, terwijl ASTM A903/A903M de acceptatie behandelt van relevante lineaire en niet-lineaire indicaties die met magnetisch-poederonderzoek of penetrantonderzoek zijn gevonden. Geen van beide normen maakt van elke zichtbare lijn een afkeuringsgrond, en een gunstig uiterlijk heft een relevante testindicatie niet op. De toepasselijke productspecificatie, gietklasse, kwaliteitsklasse voor lassen, omvang van het onderzoek en reparatievoorschriften bepalen de beslissing. Voor lassen behandelt ISO 17637:2016 het visueel onderzoek van smeltgelaste verbindingen en kan deze norm ook vóór het lassen worden toegepast; ISO 17635:2025 koppelt de selectie van de NDO-methode, de techniek, het acceptatieniveau en de omvang van het onderzoek aan de kwaliteitseisen, het materiaal, de dikte, het lasproces en andere omstandigheden.
De juiste volgorde is daarom: beschrijf de geometrie, selecteer een methode die op die geometrie reageert, bepaal of de indicatie relevant is, identificeer de waarschijnlijke bron ervan en vergelijk de geverifieerde toestand met het toepasselijke acceptatiecriterium. Een lijn is geen oordeel. Dat geldt evenmin voor een vlek, verkleuring, put of brede verandering in de oppervlakteafwerking.
| Beheersing van visueel onderzoek | Waarom dit van belang is |
|---|---|
| Verlichting | Onvoldoende licht kan ondiepe ondersnijdingen of fijne scheurvorming verbergen; verblinding kan valse lijnen veroorzaken. |
| Toegang | Beperkt toegankelijke oppervlakken kunnen spiegels, camera’s of een andere onderzoeksmethode vereisen. |
| Oppervlaktereinheid | Walshuid, olie, verf, vuil en corrosieproducten kunnen discontinuïteiten verbergen of nabootsen. |
| Kijkhoek | Een markering kan verschijnen of verdwijnen wanneer het gereflecteerde licht verandert. |
| Documentatie | Ligging, afmetingen, foto’s, onderzoeker, datum en acceptatiegrondslag maken het resultaat traceerbaar. |
Visueel onderzoek: meer dan alleen naar het onderdeel kijken
Visueel onderzoek (VT) wordt vaak gereduceerd tot een snelle blik op een stalen oppervlak, gevolgd door een mededeling als “geen defecten gevonden”. Die beschrijving is te vaag voor inspectiewerk. ASM’s Metals Handbook omschrijft visuele inspectie als een niet-destructieve methode voor het opsporen van oppervlaktedefecten, waaronder corrosie, verontreiniging, problemen met de oppervlakteafwerking en zichtbare onvolkomenheden aan het oppervlak. ASNT maakt een verwant onderscheid: formeel visueel onderzoek observeert rechtstreeks zichtbare onvolkomenheden, terwijl onderzoek met magnetische deeltjes en vloeibare penetranten indicaties waarneemt die door de testmiddelen worden veroorzaakt. Dat verschil is van belang. Iemand kan een donkere lijn zien, maar alleen een gedefinieerd onderzoek kan vaststellen wat er is waargenomen, waar het zich voordeed, hoe het is gemeten en of een toepasselijk acceptatiecriterium tot afkeuring leidt.
ISO 8785:1998 verschaft terminologie voor oppervlakte-onvolkomenheden, waaronder termen, definities, parameters, toelaatbare onvolkomenheden en meetmethoden. Die terminologie helpt voorkomen dat een zichtbare markering automatisch als een defect wordt behandeld. Een oppervlakte-onvolkomenheid is een toestand of afwijking van het beoogde oppervlak; een indicatie is een respons of waarneming die interpretatie vereist; een defect is een onvolkomenheid die volgens de geldende specificatie ontoelaatbaar wordt geacht. Een faalmechanisme, zoals vermoeiingsscheurgroei of door corrosie geassisteerde scheurvorming, is opnieuw een andere conclusie. Visueel onderzoek kan aanwijzingen identificeren die verband houden met een faalmechanisme, maar stelt geen ondergrondse schade vast alleen omdat het oppervlak er ongebruikelijk uitziet.
Gecontroleerde volgorde van visueel onderzoek
- Bepaal het onderzoeksgebied Definieer het onderdeel, het oppervlak, de toegang en de vereiste dekking.
- Bereid het oppervlak voor Verwijder obstakels zonder de te beoordelen toestand uit te wissen of te veranderen.
- Beheers de kijkomstandigheden Gebruik geschikte verlichting, afstand, hoek en optische hulpmiddelen.
- Observeer en meet Leg profiel, textuur, ligging van de discontinuïteit, afmetingen en oriëntatie vast.
- Documenteer het resultaat Bewaar foto’s, gegevens over de apparatuur, de identiteit van de onderzoeker en de acceptatiegrondslag.
Rechtstreekse waarneming en gecontroleerde kijkomstandigheden
Bij rechtstreeks visueel onderzoek gebruikt de onderzoeker zijn ogen, al dan niet met gespecificeerde optische hulpmiddelen, om een toegankelijk oppervlak te inspecteren. Het blijft echter een gecontroleerd onderzoek en geen vluchtige inspectie met het blote oog. De procedure moet het onderdeel, het inspectiegebied, de toestand van het oppervlak, de kijkafstand en -hoek, de verlichtingsopstelling, de apparatuur, de kwalificaties van de onderzoeker, de registratiemethode en de acceptatienorm vermelden. ISO 17637:2016 specificeert visueel onderzoek van smeltgelaste verbindingen in metalen materialen en kan ook vóór het lassen worden toegepast, wanneer de lasnaadvoorbereiding, passing, uitlijning, reinheid en toestand van de randen worden gecontroleerd.
Verlichting is geen bijkomstigheid. Onvoldoende verlichting kan een ondiepe ondersnijding of een fijne, naar het oppervlak openstaande scheur verbergen; verblinding kan een onvolkomenheid maskeren of een valse lijn veroorzaken. Het licht moet voldoende intensiteit en een geschikte richting bieden om veranderingen in profiel, textuur en reflectiviteit zichtbaar te maken. Schuine verlichting kan helpen om een ondiepe indeuking zichtbaar te maken, terwijl meer directe verlichting de beoordeling van vlekken of verkleuringen kan vergemakkelijken. De onderzoeker moet mogelijk de kijkhoek veranderen, omdat een markering die vanuit één richting zichtbaar is, kan verdwijnen wanneer het gereflecteerde licht over het oppervlak verschuift.
Het onderdeel moet voor het doel van het onderzoek voldoende schoon zijn. Walshuid, olie, lasspatten, verf, vuil, corrosieproducten en resten van behandeling kunnen het oppervlak verbergen of een onvolkomenheid nabootsen. Het reinigen zelf mag de te beoordelen toestand niet verwijderen. Bij een las moeten lasspatten mogelijk worden verwijderd voordat het profiel wordt onderzocht, maar agressief slijpen kan bewijs van overlap, ondersnijding of een scheur uitwissen. Als de gespecificeerde procedure vergroting, een spiegel, een borescoop of een ander kijkhulpmiddel voorschrijft, maken deze hulpmiddelen deel uit van het onderzoek en zijn ze geen optionele aanvullingen. Vergroting kan de herkenning van een nauwe, naar het oppervlak openstaande scheur verbeteren, maar maakt een ontoegankelijk of slecht voorbereid oppervlak niet tot een volledig geïnspecteerd oppervlak.
Documentatie geeft de waarneming een traceerbare vorm. Nuttige registraties omvatten de locatie ten opzichte van een referentiepunt of lasreferentie, de oriëntatie, de lengte en breedte voor zover meetbaar, foto’s, de verlichtingsomstandigheden, de oppervlaktevoorbereiding, de identificatie van de apparatuur, de onderzoeker, de datum en de beoordeling. Alleen een foto is zelden voldoende: schaal, locatie en grondslag voor acceptatie kunnen ontbreken.
Wat visueel onderzoek aan het licht kan brengen
VT is zeer geschikt voor toestanden die het zichtbare oppervlak bereiken of veranderen. De voorbeelden van ASM omvatten corrosie, verontreiniging, problemen met de oppervlakteafwerking en onvolkomenheden aan het oppervlak. Corrosie kan zich voordoen als gelijkmatige materiaalafname, putcorrosie, afbladderende walshuid of plaatselijke aantasting. Visueel onderzoek kan vlekken en afzettingen zichtbaar maken, maar kan op basis van het uiterlijk alleen niet de resterende wanddikte bepalen of de volledige diepte van een put bevestigen. Voor die vraag is een diktemeting of een andere toepasselijke methode nodig.
Verontreiniging omvat olie, vocht, ingesloten vuildeeltjes, oxiden, verfresten en andere stoffen die het lassen, coaten, verlijmen of functioneren kunnen hinderen. Problemen met de oppervlakteafwerking kunnen bestaan uit slijpsporen, groeven, omgeslagen materiaal, walssporen, ruwe bewerking, overmatige ruwheid of een abrupte overgang tussen oppervlakken. Of dergelijke kenmerken aanvaardbaar zijn, hangt af van de productspecificatie en de functie van het oppervlak, niet simpelweg van de vraag of ze er slordig uitzien.
Bij lassen kan visueel onderzoek een onregelmatig profiel, overmatige lasversterking, onvoldoende gevulde gebieden, slechte uitlijning, kraterbeschadiging, zichtbare porositeit, booginslagen, lasspatten, overlap en ondersnijding aan het licht brengen. Het kan ook een scheur identificeren die aan het oppervlak uitkomt, mits de scheur onder de onderzoeksomstandigheden zichtbaar is. Vóór het lassen kan dezelfde aanpak een slechte passing, een onjuiste afschuiningsgeometrie, een beschadigde rand, onvoldoende reiniging of een ontoelaatbare wortelspleet aan het licht brengen. ISO 17637:2016 beperkt zich daarom niet tot het inspecteren van een voltooide lasrups.
Ook duidelijke mechanische schade valt hieronder: deuken, verbuigingen, groeven, inslagsporen, gescheurde randen, vervorming en beschadiging van machinaal bewerkte of gecoate gebieden. Voor stalen gietstukken behandelt ASTM A802-19 het visuele onderzoek en normen voor oppervlakteacceptatie. Voor gietstukken die met magnetische deeltjes of vloeibare penetranten worden onderzocht, specificeert ASTM A903/A903M acceptatiecriteria en vereist deze norm de beoordeling van relevante lineaire en niet-lineaire indicaties. Deze normen illustreren het essentiële punt: waarneming en acceptatie houden verband met elkaar, maar zijn niet dezelfde handeling.
Een zichtbare lijn kan een kras, een overlap, een lasscheur, een bewerkingsmarkering of residu in een groef zijn. De onderzoeker registreert de indicatie en beoordeelt deze aan de hand van de toepasselijke eis. Als de eis het kenmerk niet definieert, mag het rapport niet stilzwijgend een afkeuringsgrens verzinnen.
Beperkingen door toegankelijkheid, toestand van het oppervlak en menselijke beoordeling
Visueel onderzoek kan geen defect aan het licht brengen dat geen zichtbare uitdrukking aan het oppervlak heeft. Het stelt de aan- of afwezigheid niet vast van een ondergrondse scheur, interne porositeit, een gebrek aan versmelting dat onder de laskap verborgen ligt, of een ingesloten insluitsel. Onderzoek met magnetische deeltjes heeft een andere fysische grondslag: ASTM E709-21 behandelt droge en natte technieken voor ferromagnetische materialen, waaronder staal, waarbij magnetisatie en ophoping van deeltjes bij velden met magnetische fluxlekkage oppervlakte- en nabij-oppervlakte-onvolkomenheden zichtbaar kunnen maken. Onderzoek met vloeibare penetranten berust eveneens op het binnendringen van een penetrant in onvolkomenheden die aan het oppervlak openstaan. Geen van beide methoden is uitwisselbaar met rechtstreeks VT, en VT kan geen van beide vervangen wanneer de specificatie deze methoden vereist.
Toegankelijkheid vormt een harde grens. Een nauwe spleet, de achterzijde van een verstijver, een inwendige boring of een oppervlak dat onder isolatie verborgen ligt, kan spiegels, camera’s voor inspectie op afstand, borescopen of een andere onderzoeksmethode vereisen. Ook dan wordt het resultaat beperkt door beeldkwaliteit, scherpstelling, gezichtsveld en de mogelijkheid om de apparatuur te positioneren. Een schoon, helder verlicht oppervlak is niet noodzakelijk een geïnspecteerd oppervlak als de onderzoeker het niet kon bereiken of voldoende scherp kon waarnemen.
Ook menselijke beoordeling introduceert variatie. Vermoeidheid, onbekendheid met het product, verwachtingsbias en inconsistente terminologie kunnen beïnvloeden hoe twee onderzoekers dezelfde markering beschrijven. Deskundigheid omvat daarom meer dan goed gezichtsvermogen. De onderzoeker moet inzicht hebben in het materiaal, het productieproces, waarschijnlijke onvolkomenheden, de procedure, meetinstrumenten en acceptatiecriteria. ISO 17635:2025 behandelt de selectie van NDO-methoden voor lassen, technieken, acceptatieniveaus en de omvang van het onderzoek op basis van kwaliteitseisen, materiaal, dikte, lasproces en andere omstandigheden. Dat kader ondersteunt een weloverwogen beslissing: gebruik VT wanneer zichtbare toestanden het doel zijn en selecteer een andere methode wanneer het vereiste bewijsmateriaal zich onder of binnen het oppervlak bevindt.
Machine vision kan de herhaalbaarheid en dekking verbeteren, vooral bij vlakke staalproducten; een proefschrift van de University of Oulu uit 2021 beschrijft geautomatiseerde optische inspectie voor het detecteren en categoriseren van dergelijke defecten. Een overzichtsartikel uit 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, stelt echter dat er geen uniforme norm bestaat voor het definiëren en classificeren van oppervlakte-defecten in staal. Camera’s registreren beeldkenmerken. Zij nemen de noodzaak van overeengekomen terminologie, gevalideerde procedures, deskundige interpretatie en een vastgelegde acceptatieregel niet weg.
| Visueel onderzoek kan het volgende aan het licht brengen | Visueel onderzoek kan op zichzelf het volgende niet vaststellen |
|---|---|
| Scheuren die aan het oppervlak uitkomen, putjes, vouwen, overlappingen, blaren en open porositeit | De diepte van verborgen discontinuïteiten |
| Aangehecht vormmateriaal, vinnen, lasreparaties en slijpschade | Interne krimpholten, insluitsels of begraven porositeit |
| Vervorming, niet-passend zijn, onvolledig verwijderen van aansnijders en onregelmatige afwerking | Betrouwbare detectie van nauwe, niet-zichtbare scheuren |
| Toegankelijke verontreiniging van het oppervlak en problemen met coatings | Volumetrische gaafheid |
Visueel onderzoek van stalen gietstukken volgens ASTM A802-19
ASTM A802-19 verschaft een praktijk voor visueel onderzoek en normen voor oppervlakteacceptatie van gietstukken van staal. Strong evidence
ASTM A802-19 is een standaardpraktijk voor visueel onderzoek en oppervlakte-acceptatiecriteria voor stalen gietstukken. Het onderwerp ervan is de toestand die aan het gietstukoppervlak kan worden waargenomen, niet elke discontinuïteit die daaronder aanwezig kan zijn. Die afbakening is van belang. Een zichtbare donkere plek, verhoging, holte, scheurachtige lijn of ruwe zone is in eerste instantie een waargenomen kenmerk. Het wordt pas een onvolkomenheid of discontinuïteit wanneer de aard ervan is vastgesteld; het wordt pas een afkeurbaar defect wanneer het de acceptatie-eisen overschrijdt die op dat gietstuk van toepassing zijn.
Met de terminologie mag niet lichtvaardig worden omgegaan. ISO 8785:1998 definieert termen, definities en parameters voor oppervlakte-onvolkomenheden, inclusief methoden om deze te beschrijven en te meten. Een gieterij kan een kenmerk aanduiden als een aankleving, insluiting, gasblaas, koude las, overlap, adering, ruwheid of aangehecht vormzand, maar de benaming alleen bepaalt niet wat ermee moet gebeuren. Locatie, lengte, breedte, diepte, onderlinge afstand, oriëntatie en het effect op de vereiste oppervlaktetoestand kunnen allemaal van belang zijn. Het faalmechanisme is opnieuw een afzonderlijke kwestie: krimp, gasontwikkeling, onvoldoende voeding, erosie van de vorm, thermische contractie of schade door handling kunnen verklaren hoe het kenmerk is ontstaan, maar ASTM A802-19 richt zich primair op wat aanwezig is en of dit aan de gespecificeerde visuele eis voldoet.

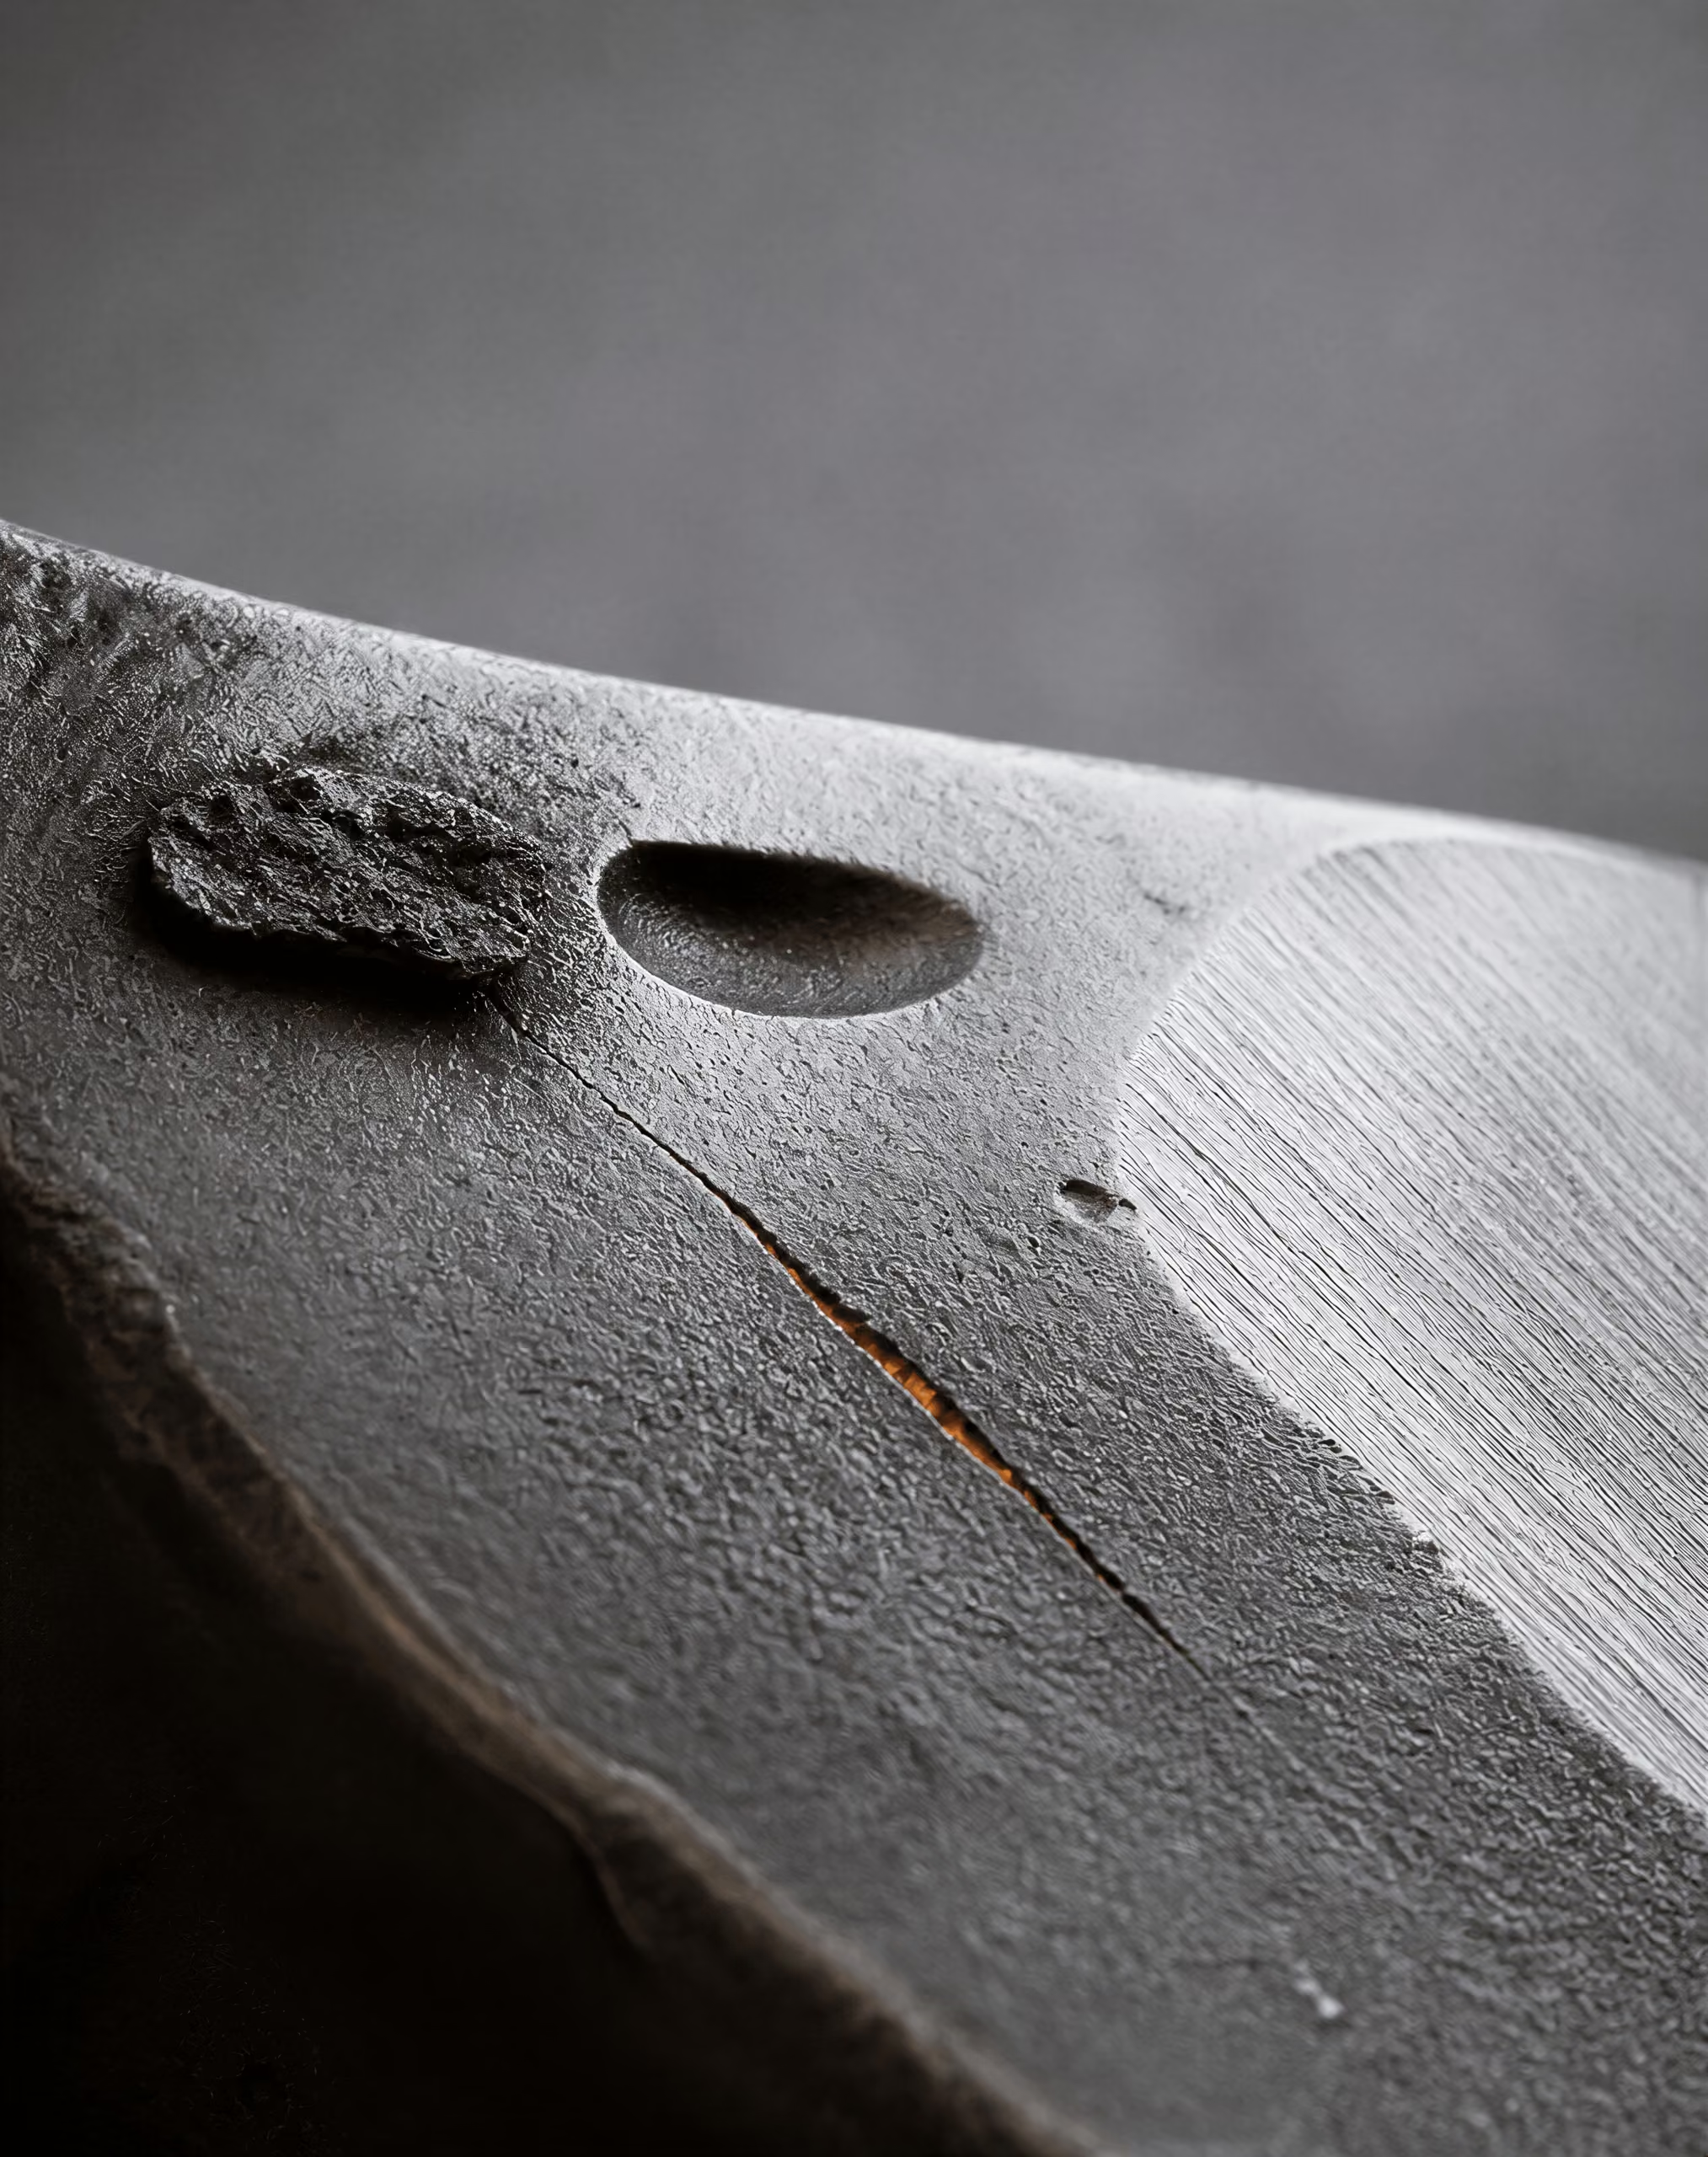
Het toepassingsgebied van visuele oppervlakteacceptatie
Visueel onderzoek volgens ASTM A802-19 is een rechtstreeks onderzoek van toegankelijke gietstukoppervlakken. Het kan oppervlakte-openende scheuren, putjes, vouwen, overlaps, aanklevingen, porositeit die aan het oppervlak uitkomt, aangehecht vormmateriaal, vinnen, lasreparaties, booginslagen, slijpschade en een onregelmatige afwerking aan het licht brengen. Het kan ook vervorming, verschuiving, onvolledige verwijdering van voedings- of aansnijdmetaal en omstandigheden identificeren die later onderzoek onbetrouwbaar maken. ASM’s Metals Handbook beschrijft visuele inspectie als een niet-destructieve methode voor het detecteren van oppervlaktefouten, zoals corrosie, verontreiniging, problemen met de oppervlakteafwerking en discontinuïteiten aan het oppervlak.
Deze mogelijkheden hebben beperkingen. Visueel onderzoek stelt de diepte van een verborgen discontinuïteit niet vast, detecteert niet betrouwbaar een nauwe scheur die geen zichtbaar contrast veroorzaakt en vervangt geen volumetrisch onderzoek naar inwendige krimp en insluitingen. Een glad oppervlak kan een ondergrondse toestand verbergen. Omgekeerd kan een opvallende markering onschadelijk overtollig metaal of vormtextuur zijn in plaats van een scheur.
De acceptatie hangt daarom af van de toepasselijke gietstukspecificatie, de eisen van de afnemer, de tekening en het gekozen acceptatieniveau. ASTM A802-19 verschaft de praktijk en het kader voor oppervlakteacceptatie; de norm stelt niet voor elk gietstuk dezelfde universele afkeurgrens vast. Een klephuis, pomphuis, drukdragend onderdeel en constructief contragewicht kunnen verschillende toegestane toestanden, onderzoeksgebieden of afwerkingseisen hebben. De uiteindelijke beslissing moet de geldende inkoopspecificatie en het daarin vermelde acceptatieniveau volgen.
Visuele acceptatie verschilt ook van acceptatie volgens andere niet-destructieve methoden. ASNT maakt onderscheid tussen visueel onderzoek en gewone inspectie met het blote oog, omdat visueel onderzoek zichtbare discontinuïteiten rechtstreeks waarneemt, terwijl onderzoek met magnetische deeltjes en vloeibare penetrant indicaties waarneemt die door onderzoeksmedia worden veroorzaakt. Volgens ASTM E709-21 wordt een ferromagnetisch stalen gietstuk gemagnetiseerd en verzamelen de deeltjes zich bij lekvelden van de magnetische flux die door discontinuïteiten aan of nabij het oppervlak worden veroorzaakt. Een deeltjesindicatie is niet dezelfde fysieke waarneming als een lijn die rechtstreeks op het metaal wordt gezien.
ASTM A903/A903M behandelt oppervlakte-acceptatiecriteria voor stalen gietstukken die met magnetische deeltjes of vloeibare penetrant worden onderzocht en vereist de beoordeling van relevante lineaire en niet-lineaire indicaties. Deze criteria mogen niet zonder meer worden overgenomen in een visueel onderzoeksrapport, tenzij het contract die methode en dat criterium uitdrukkelijk vereist. Een gietstuk kan het visuele onderzoek doorstaan en toch falen bij penetrantonderzoek, omdat een nauwe oppervlakte-openende scheur penetrant aantrekt en een relevante indicatie veroorzaakt. Het omgekeerde kan eveneens voorkomen: een ruwe of verkleurde zone kan er ontoelaatbaar uitzien, terwijl zij geen relevante indicatie bij magnetische-deeltjes- of penetrantonderzoek veroorzaakt.
Toestand en voorbereiding van het gietstukoppervlak
Het onderzoek begint met het oppervlak dat daadwerkelijk aan de inspecteur wordt gepresenteerd. Los zand, walshuid, olie, verf, resten van straalmiddel, roest, aangebrand materiaal, vocht en verspaningsspanen kunnen een discontinuïteit afschermen of een vals visueel kenmerk veroorzaken. De vereiste reinigingsmethode hangt af van het gietstuk en de specificatie. Borstelen, wassen, stralen, kogelreinigen, slijpen of verspanen kan het metaal blootleggen, maar elke methode kan het oppervlak ook veranderen. Agressief slijpen kan sporen van een ondiep defect verwijderen, metaal over de opening van een scheur smeren of nieuwe slijpchecks veroorzaken. Stralen kan een nauwe opening sluiten of een ondiepe vouw door pletten en ruwheid aan het zicht onttrekken.
De voorbereiding moet tevens de geometrie behouden die relevant is voor de acceptatie. Een afronding, ribkruising, schroefdraadgat, nok of inwendige doorgang kan een andere kijkhoek of aanvullende verlichting vereisen. Gietstukken met een complexe geometrie kunnen niet worden beoordeeld door slechts eenmaal langs de buitenzijde te lopen. Hoeken en overgangen in doorsnede verdienen bijzondere aandacht, omdat zij discontinuïteiten kunnen verbergen, reinigingsmedia kunnen vasthouden of reflecties kunnen veroorzaken die op lineaire defecten lijken.
Verlichting is een meetconditie en geen cosmetisch detail. De inspecteur heeft voldoende verlichting nodig om het gespecificeerde oppervlak te kunnen zien, waarbij schaduwen worden beheerst en schittering wordt beperkt. Een heldere reflectie op een machinaal bewerkt vlak kan een fijne lijn verbergen; schuin invallend licht kan een ondiep reliëf zichtbaar maken, maar kan ook onschadelijke textuur overdrijven. De kijkafstand, kijkhoek, het oppervlaktecontrast en de reinheid moeten geschikt zijn voor het vereiste onderzoek. Waar de toegang beperkt is, kunnen spiegels, borescopen of camera’s het gezichtsveld uitbreiden, maar in het rapport moet die indirecte methode met haar beperkingen worden vermeld.
Temperatuur, vochtigheid van het oppervlak en de toestand van een coating kunnen beïnvloeden wat zichtbaar is. Een nat oppervlak kan een ondiepe holte vullen en het contrast veranderen. Een coating kan het basismetaal verbergen, tenzij de specificatie onderzoek door de coating heen toestaat. Als het oppervlak niet afdoende kan worden gereinigd of bekeken, is de juiste reactie niet om het standaard als acceptabel te beschouwen. Het ontoegankelijke of afgeschermde gebied moet worden geïdentificeerd en de bevoegde instantie moet bepalen of aanvullende voorbereiding, een andere onderzoeksmethode of een reparatie vereist is.
Registratie en beoordeling van waargenomen kenmerken
Een bruikbaar visueel rapport registreert meer dan alleen “goedgekeurd” of “afgekeurd”. Het moet, indien vereist, het gietstuk, de smelt of charge, de onderzoeksdatum, de inspecteur, de toestand van het oppervlak, beperkingen van verlichting of zicht, de onderzochte gebieden en de locatie van elk relevant kenmerk vermelden. De locatie kan worden aangegeven aan de hand van een referentiepunt, een zone op de tekening, een gietstukkenmerk, een raster of een gemarkeerde foto. Afmetingen en oriëntatie moeten worden geregistreerd wanneer de acceptatiecriteria daarvan afhankelijk zijn.
Het rapport moet de waarneming scheiden van het oordeel. “Donker lineair kenmerk, 38 mm lang, bij de afronding nabij referentiepunt B” is een waarneming. “Afkeurbare scheur” is een beslissing die aan het geldende criterium moet worden getoetst. Als het kenmerk onzeker is, kan reiniging, slijpen ter verificatie, maatmeting of een andere NDT-methode nodig zijn. Magnetische-deeltjesonderzoek is geschikt voor discontinuïteiten aan en nabij het oppervlak in ferromagnetisch staal; penetrantonderzoek is geschikt voor aan het oppervlak openende fouten op compatibele en passend voorbereide oppervlakken. Geen van beide methoden beantwoordt automatisch vragen die buiten het fysieke toepassingsgebied ervan vallen.
De beoordeling kan leiden tot acceptatie, reparatie en heronderzoek, afkeuring of verwijzing naar een technische beoordeling. Een reparatie wist de oorspronkelijke bevinding niet uit: het rapport moet de locatie van het kenmerk, de reparatiemethode indien gespecificeerd en de resultaten van het vereiste heronderzoek behouden. Als visuele inspectie een vermoedelijke scheur aan het licht brengt, mag het gietstuk niet worden vrijgegeven enkel omdat de lijn kort is of moeilijk kan worden gefotografeerd. De toepasselijke specificatie, de eisen van de afnemer en het acceptatieniveau bepalen de beslissing, terwijl aanvullende NDT bewijs levert wanneer visuele waarneming alleen het kenmerk niet voldoende kan karakteriseren.
| Inspectiefase | Typische waarnemingen |
|---|---|
| Voor het lassen | Lasnaadvoorbereiding, passing, uitlijning, reinheid, wortelspleet en toestand van de randen |
| Tijdens het lassen | Reiniging tussen de laslagen, toestand van de grondlas, vervorming, booginslagen en zichtbare procesproblemen |
| Na het lassen | Scheuren, porositeit, ondersnijding, overlapping, lasprofiel, kratergebieden en maatconformiteit |
| Na reparatie | Toestand van de uitgraving, gerepareerde geometrie en resultaten van het vereiste heronderzoek |
Visueel onderzoek van lassen volgens ISO 17637:2016
ISO 17637:2016 specificeert het visueel onderzoeken van smeltgelaste verbindingen in metalen materialen. De norm staat ook visueel onderzoek van verbindingen vóór het lassen toe. Dit is belangrijk, omdat een las correct kan zijn aangebracht op een verkeerd voorbereide of slecht passende verbinding. Inspectie is daarom niet één gebeurtenis die na het afkoelen plaatsvindt. De verbinding wordt gevolgd tijdens de voorbereiding, het stellen, het lassen en het eindonderzoek.
De methode wordt vaak gereduceerd tot “naar de las kijken”, maar die beschrijving is te beperkt. ASNT onderscheidt visueel onderzoek van een informele controle met het blote oog: bij visueel onderzoek worden zichtbare discontinuïteiten rechtstreeks waargenomen onder vastgelegde onderzoeksomstandigheden, terwijl onderzoek met magnetische deeltjes en vloeistofpenetrant indicaties waarneemt die door de testmiddelen worden veroorzaakt. Dit onderscheid is van belang wanneer een oppervlak schoon en ogenschijnlijk intact is, maar een nauwe scheur bevat die zonder penetrant of magnetische deeltjes niet zichtbaar is.
ISO 17637:2016 maakt niet van elke zichtbare markering een defect. ISO 8785:1998 verschaft terminologie voor oppervlakte-onvolkomenheden, waaronder definities, parameters, toelaatbare onvolkomenheden en meetmethoden. Een oppervlakte-onvolkomenheid is een waargenomen toestand. Een indicatie is een signaal of zichtbaar kenmerk dat door een onderzoeksmethode wordt gevonden. Pas wanneer de toepasselijke specificatie deze als onaanvaardbaar beoordeelt, wordt zij een defect. Een faalmechanisme, zoals het initiëren van een vermoeiingsscheur, waterstofgeassisteerde scheurvorming of onvoldoende dragende versmelting, is een verdere technische interpretatie en mag niet met de waarneming zelf worden verward.

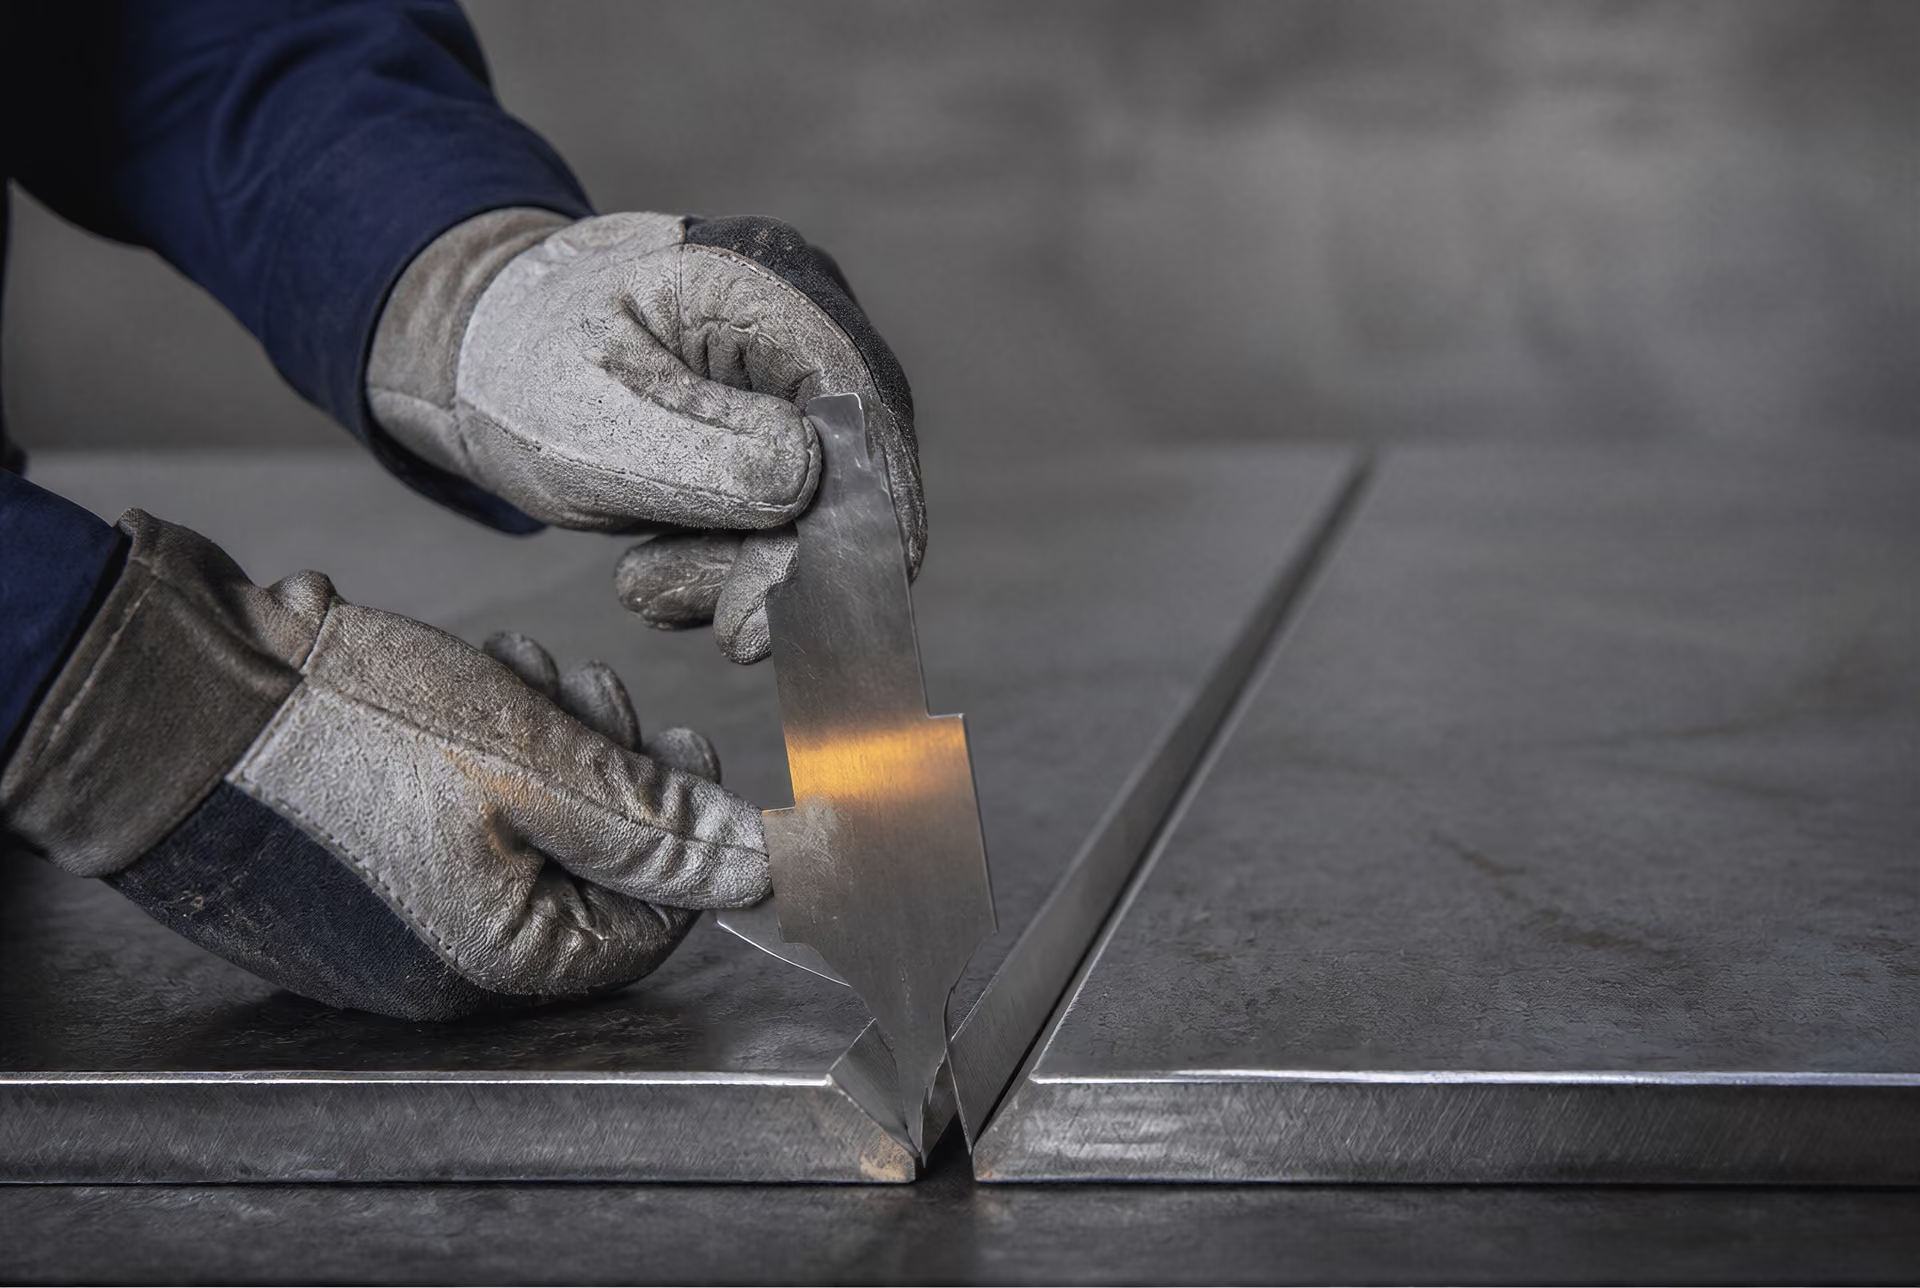
Inspectie vóór het lassen
Het visueel onderzoek vóór het lassen begint bij de materialen, de verbindingsvlakken en de voorbereidingsdetails. De onderzoeker controleert of de voorgeschreven basismaterialen en lastoevoegmaterialen zijn geïdentificeerd, of de verbindingsranden overeenkomen met de tekening of de lasprocedure, en of de oppervlakken vrij zijn van olie, verf, walshuid, vocht, losse roest en andere verontreinigingen die de versmelting kunnen beïnvloeden of een discontinuïteit kunnen verbergen. De toestand van het oppervlak is geen cosmetische kwestie. Verontreiniging kan porositeit, instabiel booggedrag of onvoldoende versmelting veroorzaken, terwijl overmatig slijpen de geometrie van de verbinding kan veranderen.
De lasvoorbewerking wordt onderzocht op afschuiningshoek, neus, wortelopening, reinheid van de lasgroef en beschadigingen aan de randen. Deze afmetingen moeten worden vergeleken met de toepasselijke tekening, lasmethodebeschrijving of contractuele eis en niet met een universele visuele grenswaarde. Een voorbereiding die voor één proces en plaatdikte aanvaardbaar is, kan voor een ander proces ongeschikt zijn. De onderzoeker let ook op laminaties, stuiknaden, groeven en scheuren die zich vanaf gesneden randen uitstrekken. Een zichtbare lineaire markering in het basismetaal moet worden geregistreerd en beoordeeld; zij mag niet alleen omdat zij zich nabij de verbinding bevindt, worden herbenoemd tot lasscheur.
Het stellen is het volgende aandachtspunt. Onderdelen moeten volgens de voorschriften zijn uitgelijnd, ondersteund en vastgezet, waarbij de beoogde wortelopening en de oriëntatie van de verbinding over de volledige laslengte behouden blijven. Een te grote mismatch, hoekverdraaiing, een inconsistente spleet of abrupte overgangen kunnen al vóór het ontsteken van de boog maatafwijkingen veroorzaken. Hechtlassen moeten worden onderzocht op scheuren, slechte versmelting, een te groot profiel en ongeschikte beëindiging. Gebrekkige hechtlassen kunnen in de verbinding achterblijven of tijdens volgende lasgangen initiatiepunten vormen.
De inspectie in dit stadium bevestigt ook dat toegang voor het lassen en het latere onderzoek mogelijk is. Een verbinding kan aan één zijde geometrisch aanvaardbaar zijn, maar aan de andere zijde ontoegankelijk voor reiniging of visuele waarneming. Die beperking hoort in het inspectierapport te worden opgenomen. Zij kan niet worden opgelost door het niet-waargenomen oppervlak aanvaardbaar te verklaren.
Inspectie tijdens en na het lassen
Tijdens het lassen levert visueel onderzoek procesfeedback en niet slechts een eindoordeel. De onderzoeker observeert of de reinheid van de verbinding wordt gehandhaafd, of de boog volgens de voorschriften wordt geplaatst en bewogen, en of elke lasgang er aanvaardbaar uitziet voordat de volgende lasgang deze aan het zicht onttrekt. De reiniging tussen de lasgangen wordt gecontroleerd op slak, oxiden, spatten en ingesloten vuil. De wortelgang is bijzonder belangrijk: zichtbare onvoldoende worteldoorlassing, een onregelmatige wortelrups, doorbranding of aan het oppervlak uitkomende porositeit kan aanleiding zijn tot herstel voordat extra metaal wordt aangebracht.
De lasvolgorde kan vervorming, beweging of een groter wordende wortelopening aan het licht brengen. Ook tijdelijke bevestigingen en booginslagen buiten de verbinding worden onderzocht. Een booginslag kan een plaatselijk verhard of gescheurd gebied achterlaten, vooral in gevoelige staalsoorten, ook wanneer de markering klein is. Spatten kunnen bij de ene toepassing onschadelijke resten zijn, maar bij een andere toepassing coatings beschadigen, de maatvoering en passing verstoren of een scheur verbergen. De betekenis ervan wordt bepaald door de specificatie en de gebruiksomstandigheden, niet uitsluitend door het uiterlijk.
Na het lassen wordt de verbinding voldoende gereinigd voor het onderzoek. Slak, spatten, tijdelijke bevestigingen en oppervlakteverontreinigingen mogen de lasovergangen, de lasranden of het lasoppervlak niet verbergen. De onderzoeker observeert de volledige toegankelijke lengte, de lasuiteinden, begin- en eindpunten, kratergebieden, overgangen bij de lasranden en het aangrenzende basismetaal. Zichtbare scheuren krijgen onmiddellijk aandacht, omdat een scheur een vlakke discontinuïteit is die potentieel ernstige gevolgen kan hebben. Visuele detectie stelt echter niet de diepte of de volledige omvang ervan vast. Een scheurachtige lijn kan verwijdering, heronderzoek of een andere NDO-methode vereisen.
Aan het oppervlak uitkomende porositeit kan zichtbaar zijn als ronde holten of putjes. Ondersnijding is een groef bij de lasrand of aan de rand van het basismetaal, terwijl overlap ontstaat wanneer lasmetaal over het oppervlak van het basismetaal uitvloeit zonder goede versmelting. Beide zijn profielgerelateerde waarnemingen, maar zij zijn niet onderling uitwisselbaar. Een hol of bol lasoppervlak, te veel lasversterking, onvoldoende vulling, een abrupte lasrand of een onregelmatige breedte kan wijzen op een gebrekkig profiel. Het toepasselijke acceptatiecriterium bepaalt of de toestand toelaatbaar is en hoe deze wordt gemeten.
Het maatkundig onderzoek omvat de lasgrootte, lengte, ligging, uitlijning, vervorming en afwijking ten opzichte van de tekening. Visueel onderzoek kan vaststellen dat een las verkeerd is geplaatst of dat een onderdeel is verschoven, maar het bepaalt op zichzelf niet de restspanning, interne onvoldoende versmelting of metallurgische transformatie.
Termen voor lasprofielen
- Ondersnijding
- Een groef bij de lasvoet of aan de rand van het moedermetaal.
- Overlapping
- Lasmetaal rolt over het oppervlak van het moedermetaal zonder goede versmelting.
- Porositeit
- Afgeronde holten of putjes die tot aan het lasoppervlak kunnen doorbreken.
- Booginslag
- Een plaatselijke markering buiten de beoogde las die op scheurvorming of verharding moet worden beoordeeld.
- Lasversterking
- Lasmetaal dat boven het oppervlak van het moedermetaal uitsteekt; de aanvaardbaarheid ervan hangt af van het toepasselijke criterium.
Waarnemingen van lasprofiel en oppervlakte-discontinuïteiten
Een bruikbaar rapport beschrijft wat wordt gezien, waar het voorkomt en hoe het is gemeten. “Slechte las” is geen onderzoeksresultaat. Een registratie kan een lineaire oppervlakte-indicatie bij de lasrand, verspreide aan het oppervlak uitkomende poriën in een gespecificeerd gebied, ondersnijding over een gemeten lengte of een booginslag naast de verbinding vermelden. Foto’s, locaties, afmetingen, verlichtingsomstandigheden en de referentie-eis maken de waarneming reproduceerbaar.
De acceptatie moet gekoppeld blijven aan de geldende product-, fabricage- of projectnorm. ASTM A802-19 behandelt visueel onderzoek en normen voor oppervlakteacceptatie van stalen gietstukken, terwijl ASTM A903/A903M oppervlaktecriteria voor stalen gietstukken behandelt die met magnetische-deeltjes- of vloeistofpenetrantmethoden worden onderzocht, en de beoordeling van relevante lineaire en niet-lineaire indicaties vereist. Deze normen voor gietstukken mogen niet zonder bevoegdheid vanuit de toepasselijke specificatie worden toegepast op een beoordeling van een gelaste verbinding.
Visueel onderzoek heeft een welomschreven toepassingsgebied. Het kan toegankelijke oppervlaktetoestanden en profielafwijkingen vaststellen, maar het kan niet betrouwbaar elke nauwe oppervlaktescheur, ondergrondse discontinuïteit of interne volumetrische fout aantonen. ASTM E709-21 behandelt droge en natte magnetische-deeltjestechnieken voor discontinuïteiten aan en nabij het oppervlak in ferromagnetische materialen, waaronder staal; magnetisering veroorzaakt lekvelden waar de deeltjes zich ophopen. Vloeistofpenetrantonderzoek berust op een andere fysische grondslag en vereist een geschikt, open oppervlak. Machine vision kan de reproduceerbaarheid bij vlakke staalproducten verbeteren, maar een overzichtsartikel uit 2023 stelt dat geen uniforme norm alle oppervlaktefouten in staal definieert en classificeert. ISO 17635:2025 koppelt de keuze van de methode, de acceptatieniveaus en de omvang van het onderzoek daarom aan de kwaliteitseisen, het materiaal, de dikte, het lasproces en andere omstandigheden. De zichtbare markering is slechts het uitgangspunt.
| Kenmerk | Gevolgen voor magnetisch-deeltjesonderzoek |
|---|---|
| Materiaal | Vereist ferromagnetisch staal of een ander ferromagnetisch materiaal. |
| Veldrichting | Discontinuïteiten die het veld kruisen, veroorzaken over het algemeen sterkere lekveldresponsen. |
| Detectiebereik | Het meest gevoelig voor discontinuïteiten aan en nabij het oppervlak. |
| Deeltjestechniek | Droog poeder is geschikt voor sommige ruwe oppervlakken of omstandigheden in het veld; natte deeltjes geven een gelijkmatiger deklaag op geschikte oppervlakken. |
| Beslissing | Het deeltjespatroon is een indicatie die een beoordeling van de relevantie en een vergelijking met de acceptatiecriteria vereist. |
Magnetisch-deeltjesonderzoek voor ferromagnetisch staal
Magnetisch-deeltjesonderzoek (MT) is een methode voor het opsporen van discontinuïteiten aan het oppervlak en nabij het oppervlak van ferromagnetisch staal. Het maakt niet van iedere zichtbare markering een defect en onderzoekt niet het volledige volume van een component. Het resultaat is een aanwijzing: een zichtbare of fluorescerende ophoping van deeltjes die door het onderzoek wordt geproduceerd. Of die aanwijzing een ontoelaatbaar defect vertegenwoordigt, hangt af van de afmetingen, vorm, locatie, oriëntatie en de acceptatiecriteria die voor de component zijn gespecificeerd.
ASNT beschrijft de fysische volgorde duidelijk: magnetiseer het ferromagnetische staal, breng ferromagnetische deeltjes aan en observeer waar deze zich ophopen bij magnetische-fluxlekvelden (American Society for Nondestructive Testing, 2024). ASTM E709-21 behandelt droge en natte magnetisch-deeltjestechnieken voor het opsporen van scheuren en andere discontinuïteiten aan en nabij het oppervlak in ferromagnetische materialen, waaronder staal. De methode verschilt daarom van visueel onderzoek, waarbij een zichtbare toestand rechtstreeks wordt waargenomen, en van vloeistofpenetrantonderzoek, dat berust op het binnendringen van een penetrant in een aan het oppervlak openstaande discontinuïteit.

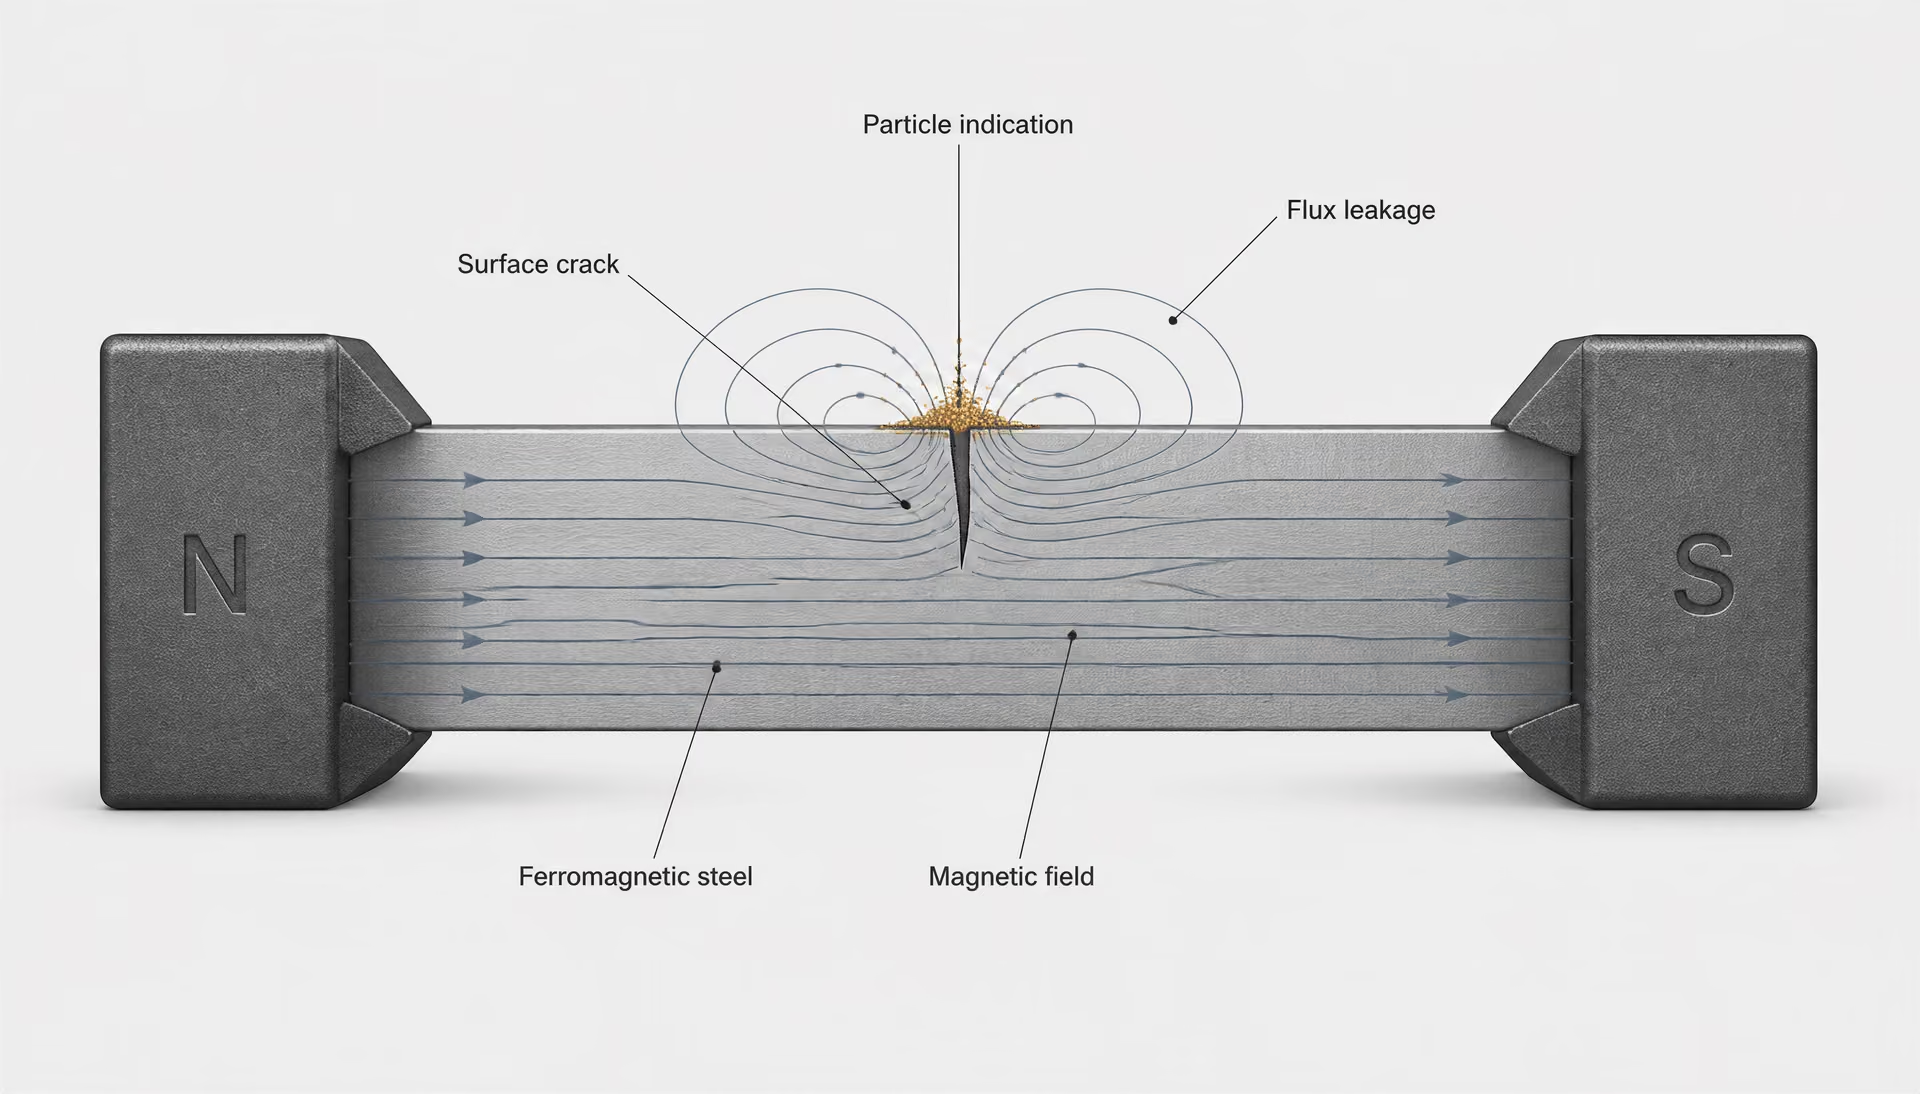
Magnetisatie en magnetisch-fluxlek
Een magnetisch veld gaat door het staal wanneer stroom door het onderdeel, door een eromheen aangebrachte spoel of tussen de polen van een elektromagnetisch juk stroomt. In een intact gebied dat gelijkmatig is gemagnetiseerd, beweegt de magnetische flux voornamelijk door het metaal. Een scheur, bindingsfout, overlap, naad of andere discontinuïteit onderbreekt die weg. Een deel van de flux wordt daardoor uit het staal en vervolgens weer het staal in gedwongen, waardoor bij of nabij de discontinuïteit een lekveld ontstaat.
Ferromagnetische deeltjes die in dit veld worden geplaatst, worden naar het lekgebied aangetrokken. Ze vormen een lijn, cluster of ander patroon dat de bron ervan omlijnt. De aanwijzing kan onder wit licht worden bekeken wanneer zichtbare deeltjes worden gebruikt, of onder ultraviolet-A-verlichting wanneer fluorescerende deeltjes worden gebruikt. Het onderzoeksmedium maakt een magnetische verstoring zichtbaar; het legt niet de volledige geometrie van de discontinuïteit bloot.
De richting van het veld is bepalend voor het resultaat. Een scheur veroorzaakt het sterkste lek wanneer deze ongeveer loodrecht op het magnetiserende veld ligt. Een discontinuïteit die parallel aan, of vrijwel parallel aan, het veld loopt, kan een zwak lek en een vage aanwijzing veroorzaken, zelfs wanneer de discontinuïteit aanzienlijk is. Daarom mag niet worden aangenomen dat één enkele magnetisatierichting iedere scheur kan opsporen. Een longitudinaal veld is geschikt voor discontinuïteiten die dwars op dat veld lopen; een circulair veld dat wordt opgewekt door stroom door de component te voeren, onthult doorgaans discontinuïteiten die in de lengterichting van de component lopen. Inspecteurs passen vaak twee aanzienlijk verschillende veldrichtingen toe, doorgaans met afzonderlijke stroomstoten of een multidirectionele techniek, wanneer de procedure en de geometrie van de component dit mogelijk maken.
De magnetisatie moet bovendien toereikend zijn voor het materiaal en de onderzoekstaak. Een te zwakke magnetisatie kan een onbruikbaar lekveld tot gevolg hebben. Een te sterke magnetisatie kan een achtergrond van deeltjes veroorzaken, de interpretatie bemoeilijken of het verwijderen van deeltjes lastiger maken. Ook de geometrie is van belang. Scherpe hoeken, spiebanen, veranderingen in doorsnede, gaten, lasovergangen en contactpunten kunnen het veld vervormen en niet-relevante aanwijzingen veroorzaken. Deze patronen zijn niet automatisch scheuren. Ze moeten van relevante aanwijzingen worden onderscheiden aan de hand van hun locatie, vorm, reproduceerbaarheid en reactie op veranderingen in de magnetisatie.
De toestand van het oppervlak beïnvloedt de betrouwbaarheid. Olie, walshuid, verf, roest, lasspatten en ruwe bewerking kunnen verhinderen dat deeltjes zich vrij bewegen of kunnen valse ophopingen van deeltjes veroorzaken. Reiniging en voorbereiding maken daarom deel uit van het onderzoek en zijn geen louter cosmetische voorbereidende handelingen. Na het onderzoek kan het nodig zijn restmagnetisme te verwijderen wanneer dit de bewerking, assemblage, instrumentatie of het gebruik kan beïnvloeden.
MT is van toepassing op ferromagnetisch staal, zoals ferritische en veel martensitische kwaliteiten. AISI 410 roestvast staal is normaal gesproken ferromagnetisch; gegloeid AISI 304 roestvast staal is over het algemeen niet-ferromagnetisch en is niet geschikt voor gewoon MT. De samenstelling van de legering, warmtebehandeling, koudvervorming en temperatuur kunnen het magnetische gedrag veranderen. Daarom vervangt alleen de kwaliteitsaanduiding geen verificatie van de daadwerkelijke respons van de component. MT is geen algemene methode voor aluminium, koper, titanium of niet-ferromagnetisch austenitisch roestvast staal.
Droge en natte deeltjestechnieken volgens ASTM E709-21
ASTM E709-21 beschrijft zowel droge als natte deeltjesbenaderingen. Bij de droge techniek wordt droog ferromagnetisch poeder op het gemagnetiseerde oppervlak aangebracht, doorgaans met een handbalg, poederblazer of andere gecontroleerde applicator. De deeltjes bewegen onder invloed van het lekveld over het oppervlak en verzamelen zich bij een discontinuïteit. Droog poeder is bruikbaar op relatief ruwe oppervlakken en onder omstandigheden op locatie, maar wind, trillingen, een teveel aan poeder en een sterk gestructureerd oppervlak kunnen de gevoeligheid verminderen of een fijn patroon verhullen.
Bij natte-deeltjesonderzoek worden fijn verdeelde magnetische deeltjes gesuspendeerd in een vloeibaar draagmedium. De suspensie wordt door middel van sproeien, vloeien of onderdompeling aangebracht terwijl de component wordt gemagnetiseerd, of tijdens de magnetisatie overeenkomstig de procedure. Natte deeltjes zorgen over het algemeen voor een gelijkmatiger bedekking en zijn bijzonder effectief voor fijne aanwijzingen aan het oppervlak van gladdere oppervlakken. Fluorescerende natte deeltjes worden veel gebruikt wanneer gecontroleerde omstandigheden in een donkere ruimte of onder ultraviolet licht beschikbaar zijn. De vloeistof moet het oppervlak goed bevochtigen; verontreiniging, een onjuiste concentratie, bezinking en onvoldoende roering kunnen het resultaat veranderen.
De keuze tussen droge en natte deeltjes is geen eenvoudige rangorde. Het type deeltjes, het draagmedium, de oppervlakteafwerking, de verlichting, de afmetingen van de component, de toegankelijkheid, de magnetisatieapparatuur en de vereiste gevoeligheid zijn allemaal van belang. ASTM E709-21 is een praktijkrichtlijn en leidraad, geen universele acceptatiespecificatie. De norm behandelt hoe het onderzoek kan worden uitgevoerd, terwijl een product-, constructie- of contractnorm bepaalt welke aanwijzingen mogen worden geaccepteerd.
Een technicus moet een toereikende veldsterkte vaststellen en de werking van de apparatuur bevestigen aan de hand van de controles die door de toepasselijke procedure worden vereist. Vervolgens wordt de component gemagnetiseerd in een richting die de verwachte discontinuïteit onder een gunstige kruishoek aanspreekt. Het aanbrengen van de deeltjes, de waarneming, het verwijderen van overtollige deeltjes en de interpretatie moeten in de juiste volgorde plaatsvinden. Als het veld wordt verwijderd voordat de deeltjes een aanwijzing hebben gevormd, of als overtollige deeltjes niet worden verwijderd, kan het beeld misleidend zijn.
Detectiegrenzen aan en nabij het oppervlak
MT is het gevoeligst voor discontinuïteiten die het oppervlak doorbreken of zich zeer dicht daaronder bevinden. Scheuren die aan het oppervlak uitkomen, naden, overlaps en scheuren bij de lasovergang veroorzaken doorgaans scherpe, geconcentreerde aanwijzingen. Ook een ondiepe discontinuïteit onder het oppervlak kan worden gedetecteerd, omdat het lekveld ervan het oppervlak bereikt. Naarmate de diepte toeneemt, wordt het lekveld echter zwakker en meer verspreid. De aanwijzing wordt minder duidelijk en kleine discontinuïteiten kunnen opgaan in achtergrondpatronen van deeltjes.
Er bestaat geen enkele dieptelimiet die op iedere stalen component van toepassing is. De detecteerbaarheid verandert met de afmetingen, openingswijdte, oriëntatie en diepte van de discontinuïteit, de permeabiliteit van het staal, de magnetiseringsstroom, de veldrichting, de oppervlakteruwheid, de eigenschappen van de deeltjes en de waarnemingsomstandigheden. Een brede discontinuïteit onder het oppervlak kan een detecteerbaar patroon veroorzaken, terwijl een kleinere discontinuïteit op een gunstiger diepte dat niet doet. Daarom zijn beweringen zoals “MT detecteert defecten tot een vaste diepte” misleidend, tenzij ze zijn gekoppeld aan een gekwalificeerde procedure en een referentiestandaard.
MT kan de volumetrische toestand evenmin bepalen. Inwendige porositeit, slakinsluitingen, laminaties of bindingsgebrek die weinig lekkage aan het oppervlak veroorzaken, kunnen worden gemist. Ultrasoon onderzoek, radiografisch onderzoek of een andere volumetrische methode kan nodig zijn wanneer inwendige gaafheid deel uitmaakt van de eis. MT is geen vervanging voor volumetrisch onderzoek.
Bij de interpretatie moeten terminologie en beoordeling van de toelaatbaarheid van elkaar worden gescheiden. ISO 8785:1998 definieert termen, definities en parameters voor onvolkomenheden aan het oppervlak, maar een onvolkomenheid is niet automatisch een ontoelaatbaar defect. Een patroon van deeltjes is een aanwijzing. Het wordt pas een afkeurenswaardig defect wanneer het is beoordeeld aan de hand van de geldende acceptatiecriteria. Voor stalen gietstukken specificeert ASTM A903/A903M acceptatiecriteria voor het oppervlak bij magnetisch-deeltjesonderzoek of vloeistofpenetrantonderzoek en vereist deze norm de beoordeling van relevante lineaire en niet-lineaire aanwijzingen. ASTM A802-19 behandelt visueel onderzoek en normen voor oppervlakteacceptatie van stalen gietstukken; visuele acceptatie en MT-acceptatie houden verband met elkaar, maar zijn niet uitwisselbaar.
Lasinspectie volgt dezelfde logica. ISO 17635:2025 koppelt de keuze van NDO-methoden, technieken, acceptatieniveaus en onderzoeksomvang aan kwaliteitseisen, materiaal, dikte, lasproces en andere omstandigheden. MT kan een scheur bij de lasovergang zichtbaar maken die bij visueel onderzoek wordt gemist, maar kan niet vaststellen dat de las vrij is van inwendige discontinuïteiten. De methode beantwoordt een specifieke vraag: veroorzaakt magnetisatie een deeltjesaanwijzing die verband houdt met een magnetisch-fluxlekveld aan of nabij het oppervlak? Acceptatienormen beantwoorden de afzonderlijke vraag: wat mag tijdens het gebruik aanwezig blijven?
| Methode | Fysische grondslag | Belangrijkste beperking |
|---|---|---|
| Magnetisch-deeltjesonderzoek | Deeltjes verzamelen zich bij velden met lekkage van magnetische flux in gemagnetiseerd ferromagnetisch staal. | De respons verzwakt met de diepte en kan zwak zijn wanneer de oriëntatie van de discontinuïteit ongunstig is. |
| Vloeistofpenetrantonderzoek | Penetrant dringt een opening binnen die aan het oppervlak uitkomt, waarna ontwikkelaar deze terug naar het oppervlak trekt. | Detecteert gewoonlijk geen volledig onder het oppervlak gelegen discontinuïteit. |
| Visueel onderzoek | De onderzoeker observeert rechtstreeks een toegankelijke, zichtbare toestand. | Kan de verborgen of interne gaafheid niet betrouwbaar vaststellen. |
Oppervlakteacceptatie door magnetisch-deeltjesonderzoek en penetrantonderzoek
Een zichtbaar merkteken is niet automatisch een afkeurenswaardig defect, en een indicatie van deeltjes of penetrant is niet automatisch het bewijs van een schadelijke discontinuïteit. De onderzoeksmethode levert bewijsmateriaal; de toepasselijke productnorm bepaalt vervolgens hoe dat bewijsmateriaal wordt geclassificeerd en geaccepteerd. Dit onderscheid is met name van belang voor stalen gietstukken, waarbij de gietgeometrie, de toestand van het oppervlak, verspaning, lasreparaties en lokale veranderingen in de permeabiliteit allemaal het patroon van de indicaties kunnen beïnvloeden.
Voor de hier besproken acceptatie van gietstukken is ASTM A903/A903M de bepalende referentie. Deze norm specificeert criteria voor oppervlakteacceptatie van stalen gietstukken die worden onderzocht met magnetisch-deeltjesonderzoek of penetrantonderzoek, en vereist de beoordeling van relevante lineaire en niet-lineaire indicaties. De toepasselijke editie moet worden vermeld in de inkoopspecificatie, op de tekening, in de onderzoeksprocedure of in het contract. ASTM A903/A903M mag niet worden beschouwd als een universele acceptatieregel voor elk staalproduct, elke las, elk smeedstuk of elk gefabriceerd onderdeel.
Relevante lineaire en niet-lineaire indicaties
Het woord indicatie beschrijft de respons die door een onderzoek wordt geproduceerd. Op zichzelf beschrijft het niet de werkelijke discontinuïteit of het effect daarvan op het gebruik. Een aan het oppervlak uitkomende scheur kan een scherpe lineaire indicatie produceren, terwijl een afgeronde holte, een geïsoleerde porie of een groep kleine discontinuïteiten een niet-lineaire indicatie kan produceren. Het uiterlijk van de indicatie is belangrijk, maar de interpretatie hangt ook af van de locatie, oriëntatie, continuïteit, het contrast en de relatie tot de onderzoekstechniek.
Een relevante indicatie is een indicatie waarvan wordt geoordeeld dat deze het gevolg is van een discontinuïteit en niet van de vorm van het onderdeel, oppervlakteruwheid, magnetische toestand, achtergebleven penetrant of een ander onderzoeksartefact. Niet-relevante indicaties kunnen ontstaan bij scherpe hoeken, spiebanen, schroefdraad, abrupte veranderingen in de doorsnede, grenzen tussen verschillende materialen of gebieden waar het testmedium zich verzamelt zonder dat er sprake is van een voor het gebruik significante fout. De onderzoeker moet daarom een respons die door de geometrie wordt veroorzaakt onderscheiden van een respons die door een discontinuïteit wordt veroorzaakt.
Bij magnetisch-deeltjesonderzoek is de oriëntatie bijzonder belangrijk. Een discontinuïteit wordt het gemakkelijkst zichtbaar wanneer deze ongeveer dwars op de richting van het magnetische veld ligt, omdat de discontinuïteit de magnetische baan onderbreekt en fluxlekkage veroorzaakt. Een scheur die parallel aan het aangelegde veld loopt, kan een zwakke of onvolledige respons produceren. Een tweede magnetisatierichting kan vereist zijn wanneer de procedure of de acceptatienorm dekking van fouten met verschillende oriëntaties verlangt.
“Lineair” en “niet-lineair” zijn geen vrijblijvende beschrijvingen van de vraag of een merkteken er lang of rond uitziet. ASTM A903/A903M biedt het bepalende kader voor de beoordeling van deze categorieën bij stalen gietstukken. De onderzoeker moet de definities, onderzoekscondities, regels voor registratie en acceptatie-eisen uit de gespecificeerde editie gebruiken, in plaats van een zelfbedachte verhouding tussen lengte en breedte toe te passen. Er mag geen universele limiet voor de grootte van een indicatie worden verondersteld. De toegestane grootte, onderlinge afstand, groepering en locatie zijn afhankelijk van de toepasselijke editie van ASTM A903/A903M en van eventuele productspecifieke eisen waarnaar het contract verwijst.
Ook de toestand van het oppervlak beïnvloedt het resultaat. Walshuid, verf, olie, bewerkingssporen, lasspatten en overmatige ruwheid kunnen een discontinuïteit verbergen of een misleidende respons veroorzaken. Reiniging is niet slechts cosmetisch: hierdoor kunnen deeltjes of penetrant op gecontroleerde wijze met het oppervlak interageren. Bij een gietstuk kan een slijpspoor bij visueel onderzoek op een scheur lijken, terwijl een ondiepe, aan het oppervlak open krimpholte penetrant kan vasthouden en een sterkere indicatie kan veroorzaken. Geen van beide mag uitsluitend op basis van het uiterlijk worden geaccepteerd of afgekeurd.
ASTM A903/A903M en stalen gietstukken
ASTM A903/A903M behandelt het oppervlakteonderzoek van stalen gietstukken met magnetische-deeltjes- en penetrantmethoden. Dat toepassingsgebied onderscheidt deze norm van een methodenorm zoals ASTM E709-21. ASTM E709-21 beschrijft droge en natte magnetisch-deeltjestechnieken voor het detecteren van scheuren en andere oppervlakte- of nabij-oppervlaktediscontinuïteiten in ferromagnetische materialen, waaronder staal. De norm legt uit hoe het onderzoek wordt uitgevoerd. ASTM A903/A903M levert acceptatiecriteria en beoordelingsvereisten die op gietstukken zijn gericht.
Het onderscheid is praktisch. ASTM E709-21 kan vaststellen dat deeltjes zich onder gespecificeerde magnetisatiecondities volgens een bepaald patroon ophopen. De norm stelt op zichzelf niet vast dat elk dergelijk patroon in een gietstuk onaanvaardbaar is. ASTM A903/A903M, de gietstuktekening en de geldende inkoopspecificatie bepalen wat er vervolgens gebeurt.
Magnetisch-deeltjesonderzoek vereist een ferromagnetisch materiaal. Het stalen gietstuk wordt gemagnetiseerd en er wordt droog poeder of een natte deeltjessuspensie aangebracht. Deeltjes verzamelen zich op plaatsen waar magnetische flux aan het oppervlak of uit het nabij-oppervlaktegebied lekt, waardoor een indicatie ontstaat. De methode kan sommige discontinuïteiten onder het oppervlak zichtbaar maken, hoewel de respons met de diepte afneemt en afhankelijk is van de grootte en oriëntatie van de discontinuïteit, de magnetiseringssterkte en de materiaaltoestand. De methode is daarom geen algemene vervanging voor radiografisch, ultrasoon of visueel onderzoek.
Penetrantonderzoek berust op een andere fysische basis en kan zowel op niet-ferromagnetische materialen als op staal worden toegepast. Een penetrant moet het oppervlak bevochtigen en binnendringen in een discontinuïteit die aan het oppervlak open is. Nadat overtollige penetrant is verwijderd, trekt ontwikkelaar de ingesloten penetrant terug naar het oppervlak, waardoor een zichtbare of fluorescerende indicatie ontstaat. Een afgesloten discontinuïteit onder het oppervlak wordt normaal gesproken niet gedetecteerd, ongeacht de grootte ervan. Oppervlaktereiniging, inwerktijd, verwijderingstechniek, toestand van de ontwikkelaar, verlichting, en de gevoeligheid van het penetrantsysteem beïnvloeden allemaal het resultaat.
Deze methoden kunnen bij hetzelfde gietstuk verschillende antwoorden opleveren. Magnetische deeltjes kunnen reageren op een scheur nabij het oppervlak die niet aan het oppervlak open is, terwijl penetrantonderzoek een zeer fijne, aan het oppervlak open scheur kan tonen die onvoldoende magnetische lekkage veroorzaakt voor een duidelijk deeltjespatroon. Omgekeerd kunnen ruwe of poreuze gietoppervlakken penetrant vasthouden en diffuse, moeilijk te interpreteren indicaties veroorzaken. De keuze van de methode moet worden afgestemd op het materiaal, de toestand van het oppervlak, het type discontinuïteit, de onderzoeksfase en het vereiste acceptatieniveau.
Beoordeel een indicatie vóór de beslissing
- Verifiëren Bevestig dat de respons echt is en niet wordt veroorzaakt door geometrie, ruwheid, achtergebleven medium of een ander artefact.
- Classificeren Leg vast of de relevante indicatie lineair, niet-lineair, afgerond, geclusterd, onderbroken of anderszins volgens de procedure gedefinieerd is.
- Meten Bepaal de afmetingen, onderlinge afstand, ligging, oriëntatie en andere parameters die door de acceptatieregel worden vereist.
- Vergelijken Pas de opgegeven uitgave, producteis, tekening of contractuele eis toe.
- Beslissing Aanvaarden, repareren en opnieuw onderzoeken, afwijzen of doorverwijzen voor beoordeling door de technische dienst, voor zover toegestaan.
Beoordeling van indicaties versus automatische afkeuring
Een indicatie vormt het begin van een besluitvormingsproces; zij sluit dit proces niet af. De onderzoeker verifieert eerst of de indicatie echt en relevant is, registreert vervolgens de vorm en locatie ervan en vergelijkt haar ten slotte met de toepasselijke acceptatiecriteria. Waar de procedure dit toestaat, kunnen reiniging, licht bijwerken of heronderzoek helpen bepalen of een respons het gevolg is van een verwijderbare oppervlaktetoestand of van een blijvende discontinuïteit. Eventuele eisen voor reparatie en heronderzoek moeten afkomstig zijn uit de geldende specificatie en niet uit informele praktijk.
Automatische afkeuring is daarom een slechte onderzoekspraktijk, tenzij het contract de gedetecteerde toestand uitdrukkelijk als afkeurenswaardig definieert. Een indicatie die er lang uitziet, kan niet-relevant zijn. Een kleine indicatie kan onaanvaardbaar zijn wanneer deze zich in een kritisch gebied bevindt of een scheur vertegenwoordigt. Groepen en uitgelijnde niet-lineaire indicaties kunnen ook anders worden beoordeeld dan geïsoleerde afgeronde indicaties. ASTM A903/A903M moet worden geraadpleegd voor de toepasselijke categorie en acceptatieregel; dit artikel kent geen numerieke limieten voor de grootte toe, omdat deze limieten afkomstig moeten zijn uit de gespecificeerde editie, productspecificatie, tekening of contractuele eis.
Het rapport moet de volledige keten van methode tot besluit vastleggen: onderzoeksmethode en -techniek, oppervlaktevoorbereiding, apparatuur of verbruiksmaterialen, locatie van de relevante indicatie, classificatie als lineair of niet-lineair, beslissing over de verdere behandeling en het gebruikte acceptatiedocument. Deze registratie voorkomt een veelvoorkomende fout: rapporteren dat “MT is afgekeurd” of “PT is afgekeurd” zonder te vermelden welke indicatie is aangetroffen en welke eis deze onaanvaardbaar maakte.
Visueel onderzoek blijft vóór en na beide methoden nuttig, maar is er niet mee uitwisselbaar. ISO 8785:1998 verstrekt terminologie en parameters voor onvolkomenheden aan het oppervlak, terwijl ASTM A802/A802M visueel onderzoek en normen voor oppervlakteacceptatie van stalen gietstukken behandelt. Bij visueel onderzoek worden zichtbare discontinuïteiten rechtstreeks waargenomen; bij magnetisch-deeltjes- en penetrantonderzoek worden reacties waargenomen die door testmedia worden veroorzaakt. De methode, het materiaal en de acceptatienorm moeten met elkaar verbonden blijven.
| Inspectievraag | Geschikte methode of methodegroep |
|---|---|
| Is een toegankelijk oppervlakteprofiel of een zichtbare discontinuïteit aanvaardbaar? | Visueel onderzoek |
| Is er een discontinuïteit aan of nabij het oppervlak in ferromagnetisch staal? | Magnetisch-deeltjesonderzoek |
| Bevat een niet-poreus oppervlak een opening waartoe penetrant toegang kan krijgen? | Vloeistofpenetrantonderzoek |
| Is interne gaafheid van de las of de volumetrische toestand vereist? | Een passende volumetrische methode volgens het inspectieplan |
| Kan een bewegend vlak product worden gecontroleerd op herhaalbare optische kenmerken? | Machinale beeldanalyse of geautomatiseerde optische inspectie, gevolgd door een op normen gebaseerde beslissing |
NDO-methoden kiezen voor gelast staal
Een markering op een las is niet automatisch een defect, en een testindicatie is niet automatisch afkeuringsgrond. Een oppervlakte-onvolkomenheid is een kenmerk dat met overeengekomen terminologie wordt beschreven; een indicatie is de respons die door een onderzoeksmethode wordt geproduceerd; een defect is een onvolkomenheid die aan de hand van een gespecificeerd criterium als onaanvaardbaar wordt beoordeeld. Een faalmechanisme is weer iets anders: scheurvorming, waterstofgeassisteerde breuk, vermoeiingsgroei, corrosie of brosse breuk beschrijft hoe een component zijn functie kan verliezen. Bij het plannen van inspecties moeten deze categorieën van elkaar gescheiden blijven.
ISO 17635:2025 verschaft regels voor het selecteren van NDO-methoden, technieken, acceptatieniveaus en onderzoeksomvang overeenkomstig kwaliteitseisen, materiaal, dikte, lasproces en andere omstandigheden. Strong evidence
ISO 17635:2025 biedt het belangrijkste kader voor het kiezen van methoden, technieken, acceptatieniveaus en onderzoeksomvang voor niet-destructief onderzoek (NDO) van gelaste verbindingen. De selectielogica ervan koppelt het onderzoeksplan aan kwaliteitseisen, materiaal, dikte, lasproces en andere omstandigheden. Daardoor is de keuze van een methode een ontwerp- en fabricagebeslissing, en geen laatste checklist die na de fabricage wordt toegepast.
Methodekeuze volgens ISO 17635:2025
ISO 17635:2025 maakt van geen enkele NDO-methode een universeel antwoord. Elke methode reageert op bepaalde fysische kenmerken en heeft blinde vlekken. Visueel onderzoek kan een open scheur, een ondersnijding, een onregelmatig lasprofiel, lasbooginslagen, zichtbare porositeit of een slechte uitlijning aantonen wanneer het kenmerk blootligt en toegankelijk is. Het kan echter niet op betrouwbare wijze een nauwe, onder het oppervlak gelegen bindingsfout aantonen alleen omdat het lasoppervlak er aanvaardbaar uitziet.
Visueel onderzoek betekent bovendien meer dan een blik met het blote oog. ASNT maakt onderscheid tussen visueel onderzoek en een gewone inspectie met het blote oog: bij visueel onderzoek worden zichtbare discontinuïteiten rechtstreeks waargenomen, terwijl magnetisch-deeltjesonderzoek (MT) en vloeistofpenetrantonderzoek (PT) indicaties waarnemen die door testmedia worden geproduceerd. ISO 17637:2016 specificeert visueel onderzoek van smeltgelaste verbindingen in metalen materialen en kan ook vóór het lassen worden toegepast. Dat gebruik vóór het lassen is van belang wanneer de voorbereiding van de verbinding, de passing, de reinheid en de toestand van de randen invloed kunnen hebben op de uiteindelijke las.
MT is gebaseerd op magnetisme. Het component wordt gemagnetiseerd en ferromagnetische deeltjes verzamelen zich op plaatsen waar magnetische flux uit een discontinuïteit lekt. ASTM E709-21 behandelt droge en natte magnetisch-deeltjes technieken voor discontinuïteiten aan en nabij het oppervlak in ferromagnetische materialen, waaronder staal. MT is daarom geschikt voor koolstofstaal en laaggelegeerd staal dat kan worden gemagnetiseerd, maar het is geen algemene oplossing voor elke legering of elke defectdiepte. De respons hangt ook af van de veldrichting: een discontinuïteit die parallel aan het magnetische veld loopt, kan een zwakke indicatie produceren, zodat meer dan één magnetisatierichting nodig kan zijn.
PT berust erop dat een penetrant een discontinuïteit die aan het oppervlak open is binnendringt en vervolgens door een ontwikkelaar naar buiten wordt getrokken. De methode kan worden gebruikt op veel niet-poreuze materialen, waaronder staal, maar heeft alleen betrekking op defecten die aan het oppervlak uitkomen. Verf, walshuid, olie, ruwheid, onvoldoende reiniging of een ongeschikte oppervlaktetoestand kunnen het resultaat maskeren of vervormen. PT en MT zijn daarom niet onderling uitwisselbaar alleen omdat beide scheuren aan het licht kunnen brengen.
De bredere beslissing volgens ISO 17635:2025 kan ook volumetrisch of ander onderzoek vereisen wanneer er zorg bestaat over de interne lasgeometrie of het gehalte aan discontinuïteiten. De aangeleverde normen stellen het kader vast voor de keuze van dergelijke methoden, maar rechtvaardigen niet dat radiografisch onderzoek (RT) of ultrasoon onderzoek (UT) automatisch als vervanging voor oppervlakteonderzoek wordt beschouwd. Een degelijk plan vermeldt welke populatie van defecten wordt onderzocht, op welke defecten de methode fysisch kan reageren en welke andere methode het resterende risico afdekt.
Machine vision behoort binnen hetzelfde gedisciplineerde kader te worden toegepast. Een overzichtsartikel uit 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, stelt dat er geen uniforme norm bestaat voor het definiëren en classificeren van oppervlaktegebreken in staal en identificeert optische inspectie met camera’s als een essentieel onderdeel van machine-visionsystemen. Een scriptie van de University of Oulu uit 2021 beschrijft geautomatiseerde optische inspectie voor het detecteren en categoriseren van defecten op vlakke staalproducten. Dergelijke systemen kunnen de reproduceerbaarheid en de verslaglegging verbeteren, maar een beeldclassificatie is op zichzelf geen acceptatiebeslissing. De defectterminologie, verlichting, kalibratie, resolutie, oppervlaktetoestand en de toepasselijke acceptatienorm bepalen nog steeds wat het resultaat betekent.
Materiaal, dikte, proces en kwaliteitseisen
Het materiaal is het eerste praktische selectiecriterium. MT vereist ferromagnetisch staal en kan worden beïnvloed door magnetische permeabiliteit, geometrie, restmagnetisme en veldsterkte. PT vereist geen magnetisering, maar wel een voldoende schoon, niet-poreus oppervlak en een discontinuïteit die dat oppervlak bereikt. Visueel onderzoek vereist zichtlijn, voldoende verlichting, toegang en een oppervlaktetoestand waardoor het relevante kenmerk zichtbaar kan worden.
De dikte verandert de aard van het onderzoeksprobleem. Bij een dunne las kan een profiel of een scheur die aan het oppervlak uitkomt rechtstreeks worden waargenomen, terwijl er weinig volume is waarin een interne onvolkomenheid kan voorkomen. Een dikke verbinding kan vlakke of volumetrische discontinuïteiten verbergen die met oppervlaktemethoden niet bereikbaar zijn. De keuze moet daarom de waarschijnlijke geometrie van het defect volgen en niet het gemak van de test: oppervlaktemethoden voor blootliggende of nabij het oppervlak gelegen kenmerken, en een geschikte volumetrische methode wanneer interne gaafheid onderdeel van de eis is.
Het lasproces verandert de te verwachten populatie van discontinuïteiten. Gasporiën, slakgerelateerde kenmerken, bindingsfouten, onvolledige doorlassing, kraterscheuren, stollingsscheuren, waterstofgeassisteerde scheuren, overmatige lasversterking en ondersnijdingen hebben niet dezelfde geometrie of locatie. Ook het ontwerp van de verbinding, de laspositie, de warmte-inbreng, de bescherming, het toevoegmateriaal, de voorwarmte, de interpass-temperatuur en de inklemming beïnvloeden het risico. Een proces waarvan bekend is dat het een risico op scheuren die aan het oppervlak uitkomen veroorzaakt, kan VT gevolgd door MT of PT rechtvaardigen; een proces en verbindingsconfiguratie die samenhangen met interne bindingsfouten kunnen een methode vereisen die het lasvolume kan onderzoeken.
Kwaliteitseisen moeten vóór de keuze van de test worden vastgelegd. ISO 17635:2025 koppelt NDO-keuzes aan het vereiste kwaliteitsniveau van de las en aan de toepasselijke acceptatieniveaus. Een drukgrens met grote gevolgen bij falen, een vermoeiingsgevoelige bevestiging, een hijscomponent en een licht belaste constructieve verbinding hebben mogelijk niet dezelfde onderzoeksstrategie nodig. Dat verschil is geen toestemming om een eis informeel te verlagen. Het betekent dat de ontwerpverantwoordelijke, de productspecificatie, de lasnorm en het inspectieplan de toepasselijke kwaliteits- en acceptatiebasis moeten vastleggen.
Ook terminologie beïnvloedt de beslissing. ISO 8785:1998 definieert termen, definities en parameters voor oppervlakte-onvolkomenheden, waaronder toelaatbare onvolkomenheden en meetmethoden. Zonder die terminologie kan een inspecteur “scheur”, “lijn”, “markering” of “indicatie” inconsistent registreren, waardoor vergelijking met de acceptatienorm onbetrouwbaar wordt.
Onderzoeksomvang en acceptatieniveaus
De onderzoeksomvang geeft aan hoeveel van de las wordt onderzocht: de volledige laslengte, geselecteerde gedeelten, bepaalde zones of aanvullende gebieden die naar aanleiding van een eerste bevinding worden onderzocht. Dit staat los van de mogelijkheden van de methode. Dat een methode een relevante indicatie kan detecteren, bewijst niet dat een niet-onderzocht gedeelte gaaf is.
Het plan moet lascategorieën, locaties, tijdstippen, de volgorde van de methoden, toegangsbeperkingen en escalatieregels vastleggen. VT wordt vaak toegepast tijdens het uitrichten en passend maken, tijdens het lassen wanneer dit is voorgeschreven, en na voltooiing. MT of PT kan volgen op oppervlaktevoorbereiding en kan na slijpen of reparatie worden herhaald. Wanneer een relevante indicatie wordt gevonden, moet het plan bepalen of aangrenzende laslengten, gekoppelde lassen of de volledige populatie aanvullend worden onderzocht.
Acceptatiecriteria worden toegepast op indicaties, niet op vage visuele indrukken. ASTM A903/A903M specificeert bijvoorbeeld oppervlakte-acceptatiecriteria voor stalen gietstukken die met MT of PT worden onderzocht en vereist beoordeling van relevante lineaire en niet-lineaire indicaties. ASTM A802-19 behandelt visueel onderzoek en oppervlakte-acceptatienormen voor stalen gietstukken. Deze gietnormen mogen niet zonder meer op gelaste verbindingen worden toegepast, tenzij de toepasselijke specificatie daar daadwerkelijk naar verwijst.
Een las kan VT doorstaan en toch MT, PT, RT of UT vereisen, omdat de methoden verschillende populaties van defecten onderzoeken. Omgekeerd kan een geregistreerde MT-indicatie niet-relevant zijn, het gevolg zijn van verwijderbare oppervlakteverontreiniging of een geometrische respons zijn in plaats van een afkeuringswaardige scheur. De inspecteur moet de indicatie karakteriseren, de omvang ervan bepalen en haar beoordelen aan de hand van het gespecificeerde acceptatieniveau.
De juiste aanpak is gecoördineerd onderzoek: definieer de faalrisico’s, identificeer het materiaal en het lasproces, houd rekening met dikte en toegankelijkheid, kies complementaire methoden volgens ISO 17635:2025, stel de onderzoeksomvang vast en benoem de acceptatiecriteria voordat het onderzoek begint. Eén test geeft zelden antwoord op elke vraag. Een verdedigbaar resultaat ontstaat door elke methode af te stemmen op wat de las fysisch zichtbaar of detecteerbaar kan maken.
| Fase van machinale beeldanalyse | Uitvoer |
|---|---|
| Beeldacquisitie | Pixels die gereflecteerd of doorgelaten licht van het oppervlak weergeven |
| Voorbewerking | Gecorrigeerd, genormaliseerd of ruisverminderd beeld |
| Lokalisatie of segmentatie | Kandidaatpixels, gebieden of coördinaten |
| Kenmerkextractie | Lengte, breedte, oppervlakte, oriëntatie, textuur, contrast of positie |
| Classificatie | Een label zoals kras, putje, walshuid, insluitsel of vlek |
| Beslissing | Een op normen gebaseerde beslissing of doorverwijzing voor vervolgonderzoek |
Machine vision en geautomatiseerde optische inspectie van staal
Machinale beeldanalyse Een camera-gebaseerd inspectiesysteem dat oppervlaktebeelden vastlegt en beeldverwerkings- of classificatieregels gebruikt om optische kenmerken te lokaliseren en te categoriseren.
Machine vision biedt een productielijn een herhaalbare manier om staaloppervlakken vast te leggen en te beoordelen, maar verandert niet elk geregistreerd merkteken in een afkeurenswaardig defect. Een camera registreert gereflecteerd of doorgelaten licht; software identificeert vervolgens patronen in het beeld. Het resultaat is een optische indicatie waarvan de betekenis afhangt van de productspecificatie, de inspectiefase en de acceptatieregel.
Geautomatiseerde optische inspectie kan gebreken op vlakke staalproducten detecteren en categoriseren. Limited evidence
Dit onderscheid is vooral van belang voor vlakke producten. Band, plaat en dikplaat kunnen met hoge snelheid langs een camera bewegen, terwijl hun grote oppervlakken walshuid, smeermiddel, walssporen, vlekken, krassen, putten, insluitingen en andere onregelmatigheden bevatten. Het proefschrift van de Universiteit van Oulu (2021) beschrijft geautomatiseerde optische inspectie als een methode voor het detecteren en categoriseren van defecten op vlakke staalproducten. Het overzichtsartikel over machine vision, Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023), identificeert optische inspectie met camera’s als een belangrijk onderdeel van deze systemen, maar stelt ook dat er geen uniforme norm bestaat voor het definiëren en classificeren van defecten aan staaloppervlakken.
Het ontbreken van gemeenschappelijke terminologie is geen onbeduidend documentatieprobleem. Een zichtbare lijn kan in de ene dataset een kras worden genoemd, in een andere een defect door ingerolde walshuid en in een derde een oppervlaktescheur. Deze aanduidingen impliceren verschillende oorzaken, afmetingen en acceptatiebeslissingen.

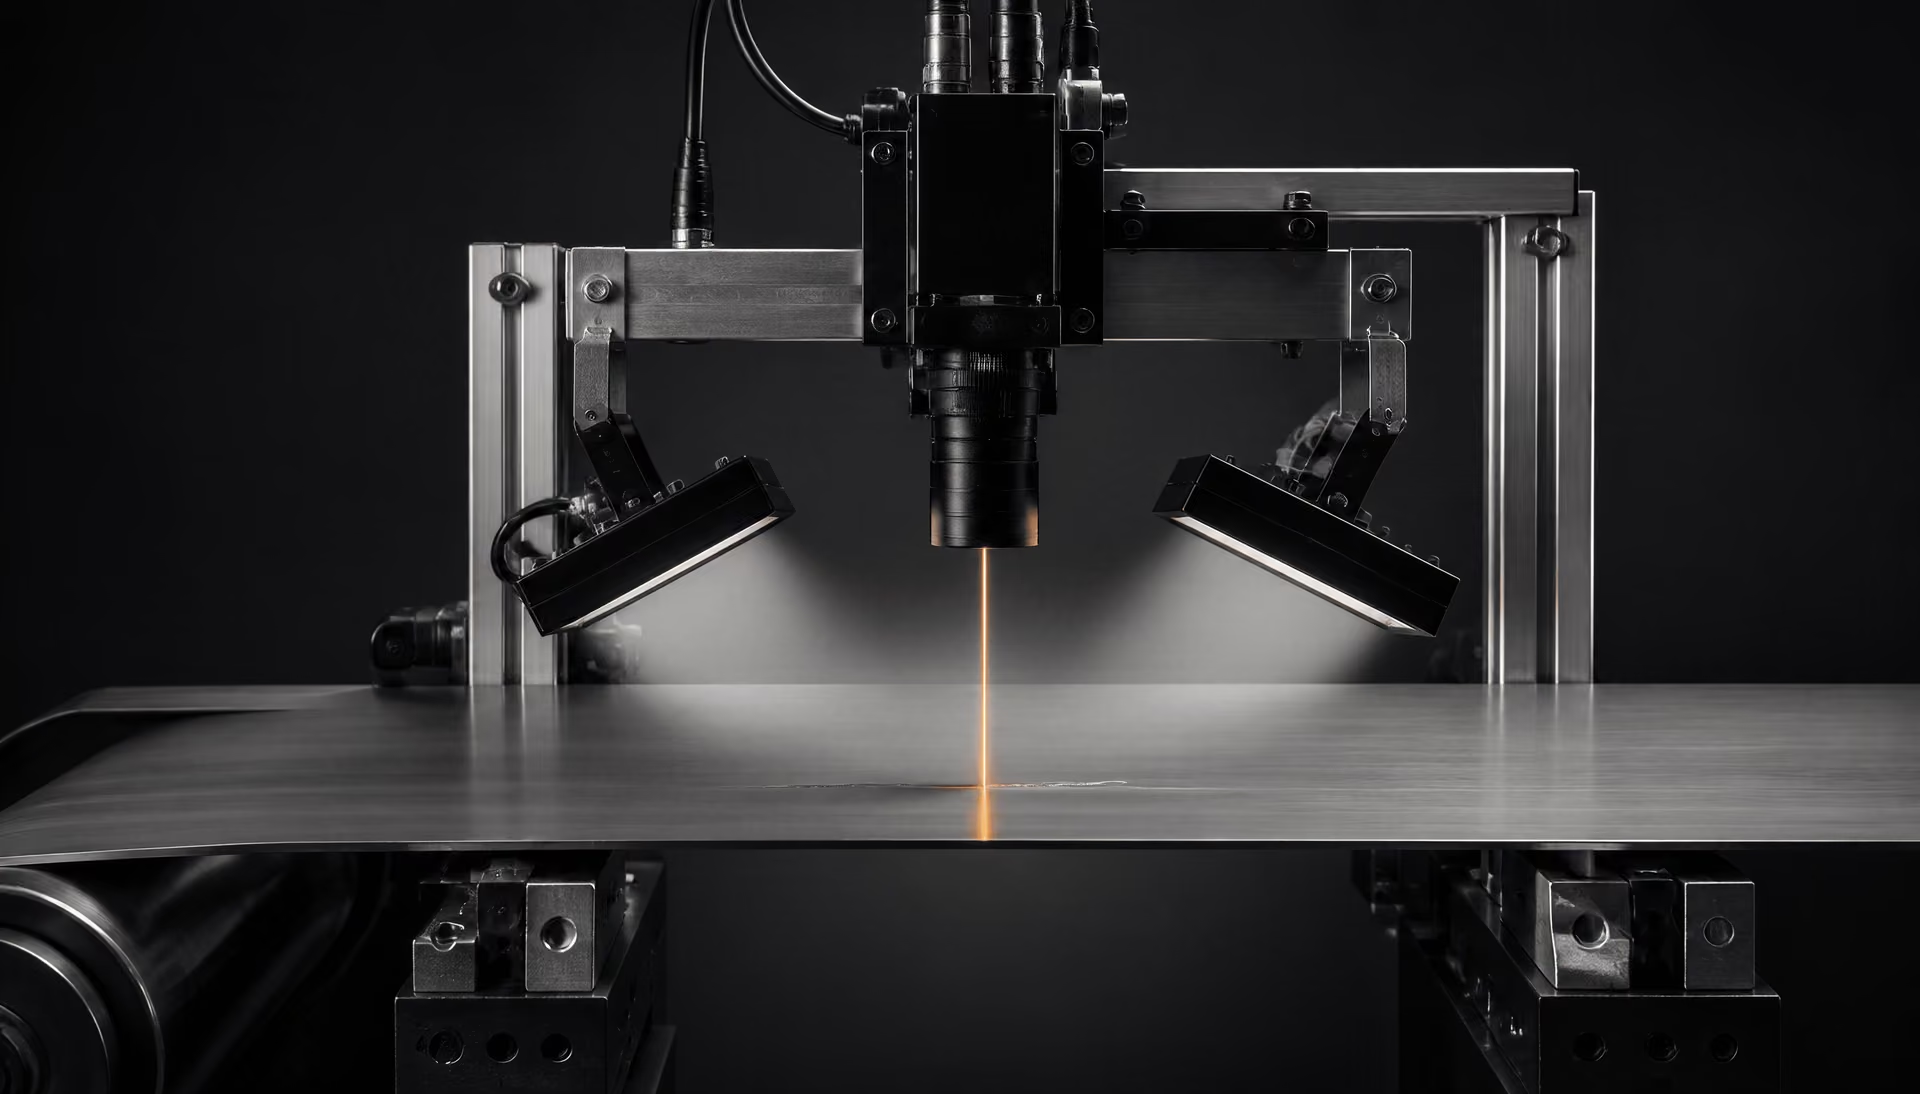
Camera’s, verlichting en beeldacquisitie
Beeldacquisitie is de eerste technische fase, voorafgaand aan segmentatie, kenmerkextractie of classificatie. Het systeem moet een bruikbaar beeld van een bewegend staaloppervlak vormen en het visuele contrast behouden dat samenhangt met de relevante indicatie. Een camera met een hoge pixelresolutie kan niet compenseren voor verlichting die de relevante geometrie aan het zicht onttrekt.
Line-scan-camera’s komen veel voor op continu draaiende bandlijnen, omdat zij beeld voor beeld een afbeelding opbouwen, telkens één dwarslijn tegelijk, terwijl het product onder de camera door beweegt. De timing moet overeenkomen met de bandsnelheid. Als de acquisitie te langzaam verloopt, wordt het beeld uitgerekt of ontstaan er hiaten; als deze te snel verloopt, kan hetzelfde oppervlakgedeelte inefficiënt worden bemonsterd. Area-scan-camera’s leggen rechthoekige beeldkaders vast en kunnen geschikt zijn voor stationaire plaat, afgesneden delen of langzamere inspectiezones. Een groot bewegend oppervlak kan echter meerdere camera’s en een zorgvuldige koppeling van de beelden vereisen.
De verlichting bepaalt wat “zichtbaar” betekent. Diffuse verlichting kan schittering van gepolijst of helder staal verminderen en brede veranderingen in reflectie zichtbaar maken. Verlichting onder een kleine invalshoek, of donkerveldverlichting, zorgt ervoor dat ondiepe richels, groeven en opstaande deeltjes sterkere intensiteitsveranderingen veroorzaken. Coaxiale verlichting kan helpen bij relatief vlakke oppervlakken, terwijl tegenlicht vooral silhouetten en gaten die door de volledige materiaaldikte lopen benadrukt, en niet de oppervlaktestructuur. Infrarood-, ultraviolet- of multispectrale configuraties kunnen verbindingen of residuen die onder zichtbaar licht vergelijkbaar lijken van elkaar onderscheiden, maar stellen niet automatisch de metallurgische oorzaak van het defect vast.
Staal is bijzonder moeilijk in beeld te brengen, omdat de reflectiviteit verandert door oppervlakteafwerking, oxidatie, ruwheid, kromming en verontreiniging. Een plek met walshuid kan licht anders verstrooien dan blank metaal; koelvloeistof kan een heldere streep veroorzaken; een ondiepe verdieping kan verdwijnen wanneer de verlichting in lijn met het oppervlak is gericht. Camerabelichting, lenshoek, polarisatie, werkafstand, trillingen en verontreiniging van de lens worden daarom onderdeel van het inspectieresultaat. Veranderingen in de toestand van het oppervlak of in de productiesnelheid kunnen de schijnbare omvang en het contrast van hetzelfde fysieke kenmerk veranderen.
Optische inspectie kent ook een fysieke grens. Een camera registreert het uiterlijk van een oppervlak, niet lekkage van magnetische flux of de ophoping van penetrant. ASTM E709-21 behandelt droge en natte magnetische-deeltjesmethoden voor het detecteren van discontinuïteiten aan en nabij het oppervlak van ferromagnetische materialen, waaronder staal. Bij deze methode veroorzaakt magnetisering lekvelden en hopen ferromagnetische deeltjes zich daarin op. Vloeistofpenetrantonderzoek berust op vergelijkbare wijze op het binnendringen van een penetrant in discontinuïteiten die aan het oppervlak doorbreken, waarna deze penetrant weer naar buiten komt. Machine vision kan een scheuropening, vlek of afzetting van deeltjes waarnemen, maar reproduceert geen van beide beproevingen enkel door een scherper beeld te produceren.
Hetzelfde beginsel geldt voor visueel onderzoek. ASNT maakt onderscheid tussen visueel onderzoek en gewone inspectie met het blote oog, omdat bij visueel onderzoek zichtbare discontinuïteiten rechtstreeks volgens een vastgelegde methode worden waargenomen, terwijl magnetisch-deeltjesonderzoek en vloeistofpenetrantonderzoek indicaties waarnemen die door testmedia worden geproduceerd. ISO 17637:2016 specificeert visueel onderzoek van smeltgelaste verbindingen in metalen materialen en kan ook vóór het lassen worden toegepast. Deze normen maken een camerabeeld niet gelijkwaardig aan iedere andere niet-destructieve beproeving.
Detectie versus classificatie
Een geautomatiseerd optisch systeem voert normaal gesproken verschillende bewerkingen uit. Beeldacquisitie registreert pixels. Voorbewerking kan ongelijkmatige verlichting corrigeren, ruis onderdrukken of de helderheid normaliseren. Segmentatie of lokalisatie identificeert de pixels, gebieden of coördinaten die afwijken van het omliggende oppervlak. Kenmerkextractie zet deze gebieden om in meetbare eigenschappen, zoals lengte, breedte, oppervlakte, oriëntatie, scherpte van de randen, textuur, variatie in grijswaarde of positie over de bandbreedte. Classificatie kent vervolgens een categorie toe, zoals kras, put, walshuid, insluiting of vlek.
Detectie en classificatie beantwoorden verschillende vragen. Detectie vraagt: “Waar bevindt zich een ongebruikelijk beeldpatroon?” Classificatie vraagt: “Welk label moet aan dat patroon worden toegekend?” Een systeem kan een smalle indicatie nauwkeurig lokaliseren en toch de verkeerde oorzaak toekennen. Het kan ook een grote, duidelijke vlek correct classificeren, maar een vage scheur missen omdat het beeld onvoldoende contrast bevat. Een gerapporteerd detectieresultaat mag daarom niet worden beschouwd als bewijs dat het systeem het metallurgische faalmechanisme heeft geïdentificeerd.
Het onderscheid tussen een indicatie en een afkeurenswaardig defect blijft ook na de classificatie essentieel. ISO 8785:1998 bevat termen, definities en parameters voor oppervlakte-imperfecties, waaronder toelaatbare imperfecties en meetmethoden. Een machine-visionmodel kan een gebied het label “kras” geven, maar de relevante productnorm kan krassen onder een bepaalde diepte, lengte of dichtheid toestaan. Omgekeerd kan een kleine lineaire indicatie nader onderzoek vereisen als het toepasselijke acceptatiecriterium deze als significant beschouwt.
Voor stalen gietstukken behandelt ASTM A802-19 visueel onderzoek en normen voor oppervlakteacceptatie. ASTM A903/A903M specificeert criteria voor oppervlakteacceptatie van stalen gietstukken die met magnetisch-deeltjesonderzoek of vloeistofpenetrantonderzoek zijn onderzocht, en vereist de beoordeling van relevante lineaire en niet-lineaire indicaties. Deze criteria kunnen niet worden afgeleid uit een generieke beeldclassificator. Zij vereisen een vastgelegde onderzoeksmethode, een beoordelingsregel en een productspecifieke beslissing.
Een goed ingerichte machine-visioninstallatie kan deze beslissingen nog steeds ondersteunen. Zij kan een markeerinrichting activeren, de locatie voor slijpen of bemonstering vastleggen, de omvang van een oppervlaktetoestand meten of verdacht materiaal doorsturen naar een gekwalificeerd vervolgonderzoek. De installatie mag de acceptatienorm niet stilzwijgend vervangen. Voor lasverbindingen stelt ISO 17635:2025 regels vast voor het selecteren van niet-destructieve beproevingsmethoden, technieken, acceptatieniveaus en onderzoeksomvang, afhankelijk van kwaliteitseisen, materiaal, dikte, lasproces en andere omstandigheden. De gekozen methode volgt uit de inspectievraag; een camera is niet automatisch het juiste antwoord.
Waarom datasets en terminologie de gerapporteerde prestaties beïnvloeden
Prestatiecijfers uit onderzoeken naar machine vision zijn alleen betekenisvol wanneer de testomstandigheden en labels duidelijk zijn. De constatering in het overzichtsartikel uit 2023 dat er geen uniforme norm bestaat voor het definiëren en classificeren van defecten aan staaloppervlakken verklaart waarom twee systemen verschillende resultaten kunnen rapporteren terwijl zij vergelijkbaar materiaal onderzoeken. Het ene systeem kan walshuid als een defectklasse behandelen; het andere kan afbeeldingen die verband houden met walshuid tijdens de voorbewerking verwijderen. Het ene systeem kan elk verbonden gebied afzonderlijk labelen; het andere kan aangrenzende merktekens samenvoegen tot één gebeurtenis.
Een scheve klassendistributie veroorzaakt een ander probleem. Zeldzame defecten kunnen operationeel het belangrijkst zijn, terwijl zij slechts weinig afbeeldingen aan een dataset bijdragen. Een model kan succesvol lijken doordat het veelvoorkomende vlekken en walssporen herkent, terwijl het schaarse scheuren of insluitingen niet identificeert. Ook kan het willekeurig verdelen van afbeeldingen ertoe leiden dat vrijwel identieke beelden van één coil zowel in de trainings- als in de testset terechtkomen. Daardoor lijken de prestaties beter dan bij toepassing op een andere gieting, oppervlakteafwerking, camera-instelling of productiecampagne.
Verlichting, reflectiviteit, toestand van het oppervlak en bandsnelheid veranderen de gegevensverdeling. Een model dat is getraind op matte warmgewalste band, hoeft niet overdraagbaar te zijn naar helder koudgewalst plaatmateriaal. Een label dat door één inspecteur is toegekend, kan een visuele indruk vastleggen in plaats van een geverifieerde oorzaak. Als de dataset geen gegevens bevat over productkwaliteit, oppervlakteafwerking, dikte, cameraopstelling, verlichting, snelheid en inspectiefase, verliezen latere vergelijkingen nuttige context.
Daarom moet een geloofwaardige evaluatie rapporteren welke eenheid wordt beoordeeld: pixel, defectgebied, afbeelding, bandlengte of coil. Zij moet lokalisatie en classificatie van elkaar scheiden en aangeven hoe grensgevallen zijn behandeld. Het belangrijkste is dat de labels worden gekoppeld aan een gedocumenteerd acceptatiecriterium, in plaats van elke afwijking als een automatische afkeur te behandelen. Machine vision is een meet- en beslissingsondersteunend systeem. De waarde ervan hangt evenzeer af van gecontroleerde beeldacquisitie en gedisciplineerde terminologie als van het algoritme dat na het vastleggen van het beeld wordt toegepast.
Vragen voor de planning
- Zichtbaarheid Kan het kenmerk op het toegankelijke oppervlak worden gezien of gemeten?
- Opening aan het oppervlak Komt het kenmerk aan het oppervlak uit?
- Magnetische respons Ligt het dicht genoeg bij het oppervlak om een magnetisch veld in ferromagnetisch staal te verstoren?
- Geometrie Verhinderen kromming, toegang, coating of een verandering van doorsnede een betrouwbare dekking?
- Acceptatiegrondslag Verlangt de geldende norm dat deze indicatie wordt beoordeeld?
Inspectieplanning per productvorm en productiefase
De planning van inspecties begint met de geometrie van het product en de fabricagehandeling die het oppervlak heeft gevormd. Een donkere lijn op een gewalste strip, een holte in een gietstuk en een groef naast een las kunnen er op een foto vergelijkbaar uitzien, maar ze vormen niet hetzelfde inspectieprobleem. Toegankelijkheid, oppervlakteconditie, magnetische respons, verlichting, coating, kromming en de vereiste acceptatienorm beïnvloeden allemaal het resultaat.
De terminologie moet beheerst blijven. ISO 8785:1998 definieert termen, definities en parameters voor oppervlakte-onvolkomenheden; de norm verklaart niet elke onvolkomenheid ontoelaatbaar. Een inspectiemethode levert een waarneming of indicatie op. De toepasselijke product- of fabricagenorm bepaalt vervolgens of die indicatie relevant is, of zij een acceptatiecriterium overschrijdt en of zij een afkeurbaar defect vormt. Een faalmechanisme is een volgende stap: scheurvorming, initiatie van vermoeiing, lekkage, breuk of verlies van doorsnede kan het gevolg zijn van een defect, maar het inspectieresultaat zelf is geen faalmechanisme.
De fysische vraag verandert in elke fase:
- Kan het kenmerk op het toegankelijke oppervlak worden gezien of gemeten?
- Doorbreekt het kenmerk het oppervlak?
- Bevindt het zich dicht genoeg bij het oppervlak om een magnetisch veld te verstoren?
- Verhindert de geometrie een betrouwbare dekking?
- Vereist de toepasselijke norm dat deze indicatie wordt geëvalueerd?
Een methode moet worden gekozen om die vraag te beantwoorden, niet omdat zij vertrouwd is of omdat een zichtbaar merkteken al als een “defect” is aangeduid.
Platte producten en doorlopende oppervlakken
Platte producten zoals plaat, band en andere brede gewalste oppervlakken bieden een relatief doorlopend inspectieveld. Dat begunstigt optische inspectie, mits het oppervlak toegankelijk is en het contrast tussen het kenmerk en het omringende staal voldoende groot is. Direct visueel onderzoek kan zichtbare discontinuïteiten, corrosie, verontreiniging, veranderingen in oppervlakteafwerking, vlekken, plooien of duidelijke mechanische beschadiging identificeren. ASM’s Metals Handbook behandelt visuele inspectie als een niet-destructieve methode voor het detecteren van dergelijke oppervlaktefouten.
Optische inspectie kan worden uitgevoerd door een inspecteur of met een camerasysteem. Machine vision is bijzonder geschikt voor doorlopende producten, omdat camera’s een bewegend oppervlak herhaaldelijk kunnen observeren, terwijl software de positie, lengte, breedte, het contrast en de verdeling registreert. Een overzichtsartikel uit 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, stelt dat er geen uniforme norm bestaat voor het definiëren en classificeren van oppervlaktefouten in staal. Die beperking is belangrijk: een camera kan een patroon classificeren volgens de trainingsgegevens of geprogrammeerde regels, maar classificatie is niet hetzelfde als acceptatie. Een scriptie van de University of Oulu uit 2021 beschrijft geautomatiseerde optische inspectie voor het detecteren en categoriseren van defecten op platte staalproducten, maar de gedetecteerde categorie moet nog steeds worden gekoppeld aan de relevante productspecificatie.
Verlichting en voorbereiding maken deel uit van de inspectiemethode en zijn geen bijkomstige details. Schittering kan ondiepe deuken verbergen; walshuid kan op een scheur lijken; olie kan een opening aan het oppervlak maskeren; en een ruwe gewalste afwerking kan valse randen veroorzaken. Het inspectieplan moet de kijkafstand, verlichting, scansnelheid, reinheid van het oppervlak, camerapositie en de minimaal rapporteerbare omvang vermelden wanneer deze factoren de detectie beïnvloeden.
Visuele of optische inspectie beantwoordt de vraag: “Is het kenmerk zichtbaar?” Zij geeft niet op betrouwbare wijze antwoord op de vraag of een lijn onder de walshuid het oppervlak doorbreekt, of dat zich onder een ogenschijnlijk gaaf oppervlak een ondergrondse discontinuïteit bevindt. Voor ferromagnetisch staal kan magnetisch-deeltjesonderzoek de tweede vraag beantwoorden wanneer de discontinuïteit aan of nabij het oppervlak ligt. ASTM E709-21 behandelt droge en natte technieken voor magnetisch-deeltjesonderzoek voor het detecteren van scheuren en andere discontinuïteiten aan of nabij het oppervlak in ferromagnetische materialen, waaronder staal. Magnetisering creëert bij een discontinuïteit een lekveld van de magnetische flux, en de deeltjes hopen zich in dat veld op. De methode is daarom afhankelijk van een geschikte magnetisatierichting, de zichtbaarheid van de deeltjes, de oppervlakteconditie en de toegankelijkheid. Zij is geen vervanging voor optische inspectie van elke vierkante meter van een bewegende strip en brengt evenmin elke interne discontinuïteit aan het licht.
Stalen gietstukken en complexe geometrieën
Gietstukken veranderen het inspectieprobleem door krommingen, uitsparingen, ribben, afrondingen, veranderingen in doorsnede, deelvlakken en moeilijk bereikbare oppervlakken. Een visueel onderzoek kan een verhoging, een lijn die lijkt op een koude las, een open krimpholte, een gietkorst of bewerkingsschade aantonen, maar schaduwen en een onregelmatige textuur kunnen het kenmerk aan het zicht onttrekken. Het inspectieplan moet het gietstuk opdelen in toegankelijke en beperkte gebieden en aangeven of het onderzoek plaatsvindt in de gegoten, gereinigde, geslepen of bewerkte toestand.
ASTM A802-19 is een praktijknorm voor visueel onderzoek en oppervlakteacceptatienormen voor stalen gietstukken. De norm behandelt de visuele beoordeling van gietoppervlakken, waarbij de onderzoeker een toegestane oppervlakteconditie moet onderscheiden van een indicatie die nader onderzoek vereist. Een visueel verdacht gebied kan vervolgens worden onderzocht met magnetisch-deeltjesonderzoek of vloeistofpenetrantonderzoek, afhankelijk van het materiaal, de toestand van het oppervlak, de geometrie en de vereiste gevoeligheid.
Magnetisch-deeltjesonderzoek is geschikt voor ferromagnetisch staal wanneer de vraag betrekking heeft op een discontinuïteit aan of nabij het oppervlak. De methode is gevoelig voor scheuren en andere kenmerken die het magnetische veld onderbreken, maar de gevoeligheid hangt af van de richting van het veld. Een discontinuïteit die parallel aan het aangelegde veld loopt, kan een zwak lekveld veroorzaken en worden gemist, tenzij het onderdeel in een andere richting wordt gemagnetiseerd. Een complexe geometrie kan ook niet-relevante deeltjespatronen veroorzaken bij abrupte veranderingen in doorsnede, spiebanen, randen of magnetische polen.
Vloeistofpenetrantonderzoek stelt een andere vraag: opent een discontinuïteit naar het oppervlak en kan penetrant daarin binnendringen? De methode kan worden toegepast op ferromagnetische en niet-ferromagnetische materialen en is nuttig op bewerkte gebieden of geometrieën waarvoor magnetisch-deeltjesonderzoek ongeschikt is. Een volledig ondergrondse discontinuïteit kan er niet mee worden aangetoond. Overmatige ruwheid, porositeit, vuil, achtergebleven penetrant of onvoldoende verwijdering kunnen indicaties verhullen of nabootsen. Penetrantindicaties worden veroorzaakt door de testmiddelen; zij zijn geen rechtstreekse beelden van de volledige discontinuïteit.
Voor stalen gietstukken specificeert ASTM A903/A903M oppervlakteacceptatiecriteria voor onderzoek met magnetische deeltjes of vloeistofpenetrant en vereist de norm de beoordeling van relevante lineaire en niet-lineaire indicaties. Die formulering is belangrijk. De onderzoeker keurt niet automatisch elke ophoping van deeltjes of uitvloeiing van penetrant af. De indicatie moet volgens de gespecificeerde procedure worden geïnterpreteerd, naar vorm en omvang worden gecategoriseerd en met de acceptatie-eis worden vergeleken. De gietstuknorm bepaalt de beslissing.
Ook bewerking verandert de toegankelijkheid en blootlegging. Een discontinuïteit die onder een bewerkingstoeslag verborgen was, kan na materiaalverwijdering het oppervlak doorbreken. Omgekeerd kan slijpen een ondiepe indicatie verwijderen of metaal over een opening uitsmeren. Het tijdstip van inspectie moet daarom worden gekoppeld aan de fabricagehandeling, met hernieuwd onderzoek na belangrijke reparaties of bewerkingen wanneer de norm dit vereist.
Gelaste componenten, reparaties en eindonderzoek
Lasinspectie moet vóór het lassen beginnen. Lasnaadvoorbewerking, groefhoek, wortelvlak, uitlijning, reinheid, hechtlassen en passing kunnen omstandigheden aan het licht brengen die later leiden tot bindingsfouten, onvolledige doorlassing, scheurvorming of een onaanvaardbaar lasprofiel. ISO 17637:2016 specificeert visueel onderzoek van smeltgelaste verbindingen in metalen materialen en kan ook worden toegepast op visueel onderzoek van verbindingen vóór het lassen. Onderzoek vóór het lassen is geen administratieve formaliteit; het stelt de vraag of de verbinding zich in een toestand bevindt waarin de beoogde las kan worden gemaakt.
Tijdens het lassen kunnen visuele controles booginslagen, overmatige lasversterking, ondersnijding, overlap, kraterbeschadiging, vervorming, lasspatten en zichtbare scheuren aantonen. Onderzoek tussen de lassen kan discontinuïteiten aan het licht brengen voordat aanvullende lagen deze aan het zicht onttrekken. Bij reparaties moet de uitgefreesde of uitgeslepen uitsparing na verwijdering van het defecte materiaal en vóór het aanbrengen van vervangend lasmetaal worden onderzocht. Als het reparatiegebied op dat moment niet wordt gereinigd en geïnspecteerd, kan het proces het oorspronkelijke probleem eenvoudigweg bedekken.
Na het lassen onderzoekt visuele inspectie het afgewerkte oppervlak, het lasprofiel, de overgang naar het basismetaal, de eindgebieden en de aangrenzende warmte-beïnvloede zones. ASNT onderscheidt visueel onderzoek van gewone inspectie met het blote oog: bij visueel onderzoek worden zichtbare discontinuïteiten rechtstreeks waargenomen, terwijl magnetisch-deeltjesonderzoek en vloeistofpenetrantonderzoek indicaties waarnemen die door testmiddelen worden veroorzaakt. Dit onderscheid voorkomt een veelgemaakte fout: alle NDT “visueel” noemen omdat het eindresultaat door een onderzoeker wordt bekeken.
Magnetisch-deeltjesonderzoek kan ferromagnetische gelaste componenten onderzoeken op discontinuïteiten aan of nabij het oppervlak, waaronder scheuren bij lasovergangen, kratergebieden en gerepareerde zones. Met vloeistofpenetrant kunnen oppervlakte-openende fouten worden onderzocht wanneer magnetisch-deeltjesonderzoek niet geschikt is of wanneer de procedure dit voorschrijft. Geen van beide methoden stelt automatisch de integriteit van de las over de volledige dikte vast. Radiografische of ultrasone methoden kunnen nodig zijn wanneer de fysische vraag betrekking heeft op interne bindingsfouten, volumetrische discontinuïteiten of vlakke fouten onder het oppervlak.
ISO 17635:2025 bevat regels voor het selecteren van NDO-methoden, technieken, acceptatieniveaus en onderzoeksomvang voor lassen, overeenkomstig de kwaliteitseisen, het materiaal, de dikte, het lasproces en andere omstandigheden. Het definitieve onderzoeksplan moet daarom de lasklasse, het onderzoeksstadium, de dekkingsgraad, de methode, de techniek, de rapportagedrempel en het acceptatieniveau vermelden. Een zichtbare lijn kan na beoordeling aanvaardbaar zijn, terwijl een zwakke indicatie bij magnetisch onderzoek ontoelaatbaar kan zijn. Het verschil wordt bepaald door geometrie, de respons van de methode en het toepasselijke criterium — niet uitsluitend door het uiterlijk.
| Stap | Vereiste handeling |
|---|---|
| Beschrijven en bewaren | Identificeer productvorm, materiaal, fase, ligging, afmetingen, oriëntatie en oppervlaktetoestand voordat het gebied wordt gewijzigd. |
| Een bevestigingsmethode selecteren | Kies een visuele, magnetisch-deeltjes-, penetrant-, optische of andere methode op basis van de vermoedelijke geometrie en het materiaal. |
| Het resultaat karakteriseren | Leg methode, techniek, indicatievorm, afmetingen, ligging, oriëntatie en relevantie vast. |
| Vergelijken met de geldende eis | Pas de productspecificatie, tekening, lasnorm, gietnorm, reparatieprocedure of gebruiksplan toe. |
| Beslissing en traceerbaarheid | Aanvaarden, afwijzen, repareren, opnieuw onderzoeken of doorverwijzen voor beoordeling door de technische dienst; bewaar het volledige dossier. |
Een Praktische Werkwijze voor het Beoordelen van een Vermoedelijk Oppervlaktedefect
Een donkere lijn, ondiepe groef, opstaande walshuid of geïsoleerde put is niet automatisch een scheur. Het zichtbare verschijnsel is in eerste instantie een oppervlakte-onvolkomenheid of een waarneming die nader onderzoek vereist. Het wordt pas een gedetecteerde indicatie nadat een onderzoeksmethode deze aan het licht brengt of bevestigt. Het wordt een defect wanneer de indicatie een toepasselijk acceptatiecriterium overschrijdt. Een faalmechanisme is een afzonderlijke conclusie over de oorzaak, zoals vermoeiing, door waterstof geassisteerde scheurvorming, lamellaire scheuring, corrosie of stollingskrimp.
Die volgorde is van belang. ISO 8785:1998 bevat terminologie, definities, parameters, toelaatbare onvolkomenheden en meetmethoden voor oppervlakte-onvolkomenheden, maar maakt niet elke onvolkomenheid ontoelaatbaar. De productvorm, materiaalkwaliteit, productieroute, inspectiefase en de toepasselijke specificatie bepalen de beslissing.
De Toestand Beschrijven en Vastleggen
Begin met het vaststellen van wat wordt onderzocht. Leg vast of het onderdeel een plaat, band, staaf, buis, smeedstuk, gietstuk, las of verspaand onderdeel is. Noteer de materiaalbenaming en, indien beschikbaar, de identificatie van de gieting of charge: bijvoorbeeld ASTM A36-plaat, ASTM A516/A516M Grade 70-drukvatenplaat, EN 10025-2 S355JR-constructiestaal of een gietstuk geleverd volgens ASTM A216/A216M Grade WCB. De toepasselijke norm kan afhankelijk zijn van de productvorm. Een acceptatieregel voor gietstukken kan niet automatisch worden toegepast op gewalste plaat, en een acceptatieniveau voor lassen kan niet automatisch worden toegepast op het moedermateriaal.
Stel de inspectiefase vast. Een verschijnsel dat vóór het lassen wordt aangetroffen, kan anders worden beoordeeld dan een verschijnsel in een voltooide las, na het vervormen, na een warmtebehandeling of tijdens gebruik. ISO 17637:2016 specificeert visueel onderzoek van smeltgelaste verbindingen in metalen materialen en staat ook visueel onderzoek vóór het lassen toe. Voor lasonderzoek koppelt ISO 17635:2025 de keuze van methode, techniek, acceptatieniveau en onderzoeksomvang aan de kwaliteitseisen, het materiaal, de dikte, het lasproces en aanverwante omstandigheden. Deze omstandigheden moeten worden vastgesteld voordat een onderzoek wordt geselecteerd.
Slijp, borstel, polijst, las niet over het gebied heen en verander het op geen andere wijze voordat u het hebt vastgelegd. Door die handelingen kan bewijsmateriaal verdwijnen dat nodig is om te bepalen of de markering een scheur, een overlap, een beschadiging door hantering, vastzittende walshuid of een verspaningsspoor was. Als reinigen noodzakelijk is, gebruik dan een gecontroleerde methode die olie, los vuil en corrosieproducten verwijdert zonder de geometrie te veranderen. Noteer de reinigingsmethode en maak, indien praktisch uitvoerbaar, foto’s van de toestand vóór en na het reinigen.
Gebruik een schaalverdeling, een maat-referentie en een consistente belichting op de foto’s. Markeer de positie van het verschijnsel aan de hand van herkenbare referentiepunten, zoals een plaatafkant, lasteen, gietstukreferentie of uiteinde van het onderdeel. Noteer de oriëntatie ten opzichte van de walsrichting, de lasas, de richting van de hoofdspanning of de gietgeometrie. Meet de lengte, de maximaal zichtbare breedte, de diepte voor zover die zonder beschadiging kan worden gemeten, de afstand tussen parallelle kenmerken en het getroffen oppervlak. Leg vast of het verschijnsel recht, vertakt, gebogen, onderbroken of gegroepeerd is, met een las uitgelijnd is of gepaard gaat met een put of plaatselijk sectieverlies.
Het uiterlijk kan richting geven aan de volgende stap, maar stelt de aard niet vast. Een scherpe, doorlopende lijn met een donkere opening kan aan het oppervlak open zijn. Een gladde verdieping kan een ingerolde markering of plaatselijke mechanische beschadiging zijn. Een nauw gesloten verschijnsel kan aan het oppervlak gesloten zijn terwijl het onder het oppervlak doorloopt. Noteer oxidatie, verkleuring, opstaande randen, uitgesmeerd metaal en eventuele samenhang met walshuid of coating.
De eerste technische vraag is daarom geometrisch: staat het verschijnsel in verbinding met het oppervlak, is het alleen zichtbaar door contrast, of bevindt het zich mogelijk nabij het oppervlak maar is het gesloten? De tweede vraag is materiaalafhankelijk: is het staal ferromagnetisch en is de toestand van het oppervlak geschikt voor de beoogde methode?
Een Bevestigingsmethode Selecteren
Visueel onderzoek is het uitgangspunt wanneer het verschijnsel zichtbaar is en de toegankelijkheid, verlichting, reinheid en toestand van het oppervlak toereikend zijn. Het gaat om meer dan een vluchtige blik met het blote oog. ASNT onderscheidt visueel onderzoek van een gewone inspectie met het blote oog, omdat bij visueel onderzoek zichtbare discontinuïteiten onder vastgelegde omstandigheden rechtstreeks worden waargenomen, terwijl bij magnetisch onderzoek en penetrantonderzoek indicaties worden waargenomen die door onderzoeksmiddelen worden veroorzaakt. Vergroting, verlichting, kalibers, spiegels, camera’s en gedocumenteerde procedures kunnen allemaal deel uitmaken van visueel onderzoek.
Gebruik voor lassen de toepasselijke procedure voor visueel onderzoek en het bijbehorende acceptatieniveau, in plaats van een algemene werkplaatsinspectie. ISO 17637:2016 heeft betrekking op smeltgelaste verbindingen, met inbegrip van onderzoek vóór het lassen. Voor stalen gietstukken behandelt ASTM A802-19 het visuele onderzoek en normen voor oppervlakteacceptatie. Een camerabeeld kan helpen om een verschijnsel te lokaliseren en te meten, vooral bij vlakke producten, maar machine vision is geen universele autoriteit voor classificatie. Een overzichtsartikel uit 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, stelt dat er geen uniforme norm bestaat voor het definiëren en classificeren van oppervlaktegebreken in staal. Geautomatiseerde optische inspectie, beschreven in een scriptie van de University of Oulu uit 2021 over het detecteren en categoriseren van defecten in vlakke staalproducten, vereist nog steeds een vastgelegde defectencatalogus en acceptatieregel.
Magnetisch onderzoek is geschikt wanneer het onderdeel ferromagnetisch is en het vermoeden betrekking heeft op discontinuïteiten die aan het oppervlak open zijn of zich nabij het oppervlak bevinden. ASTM E709-21 behandelt droge en natte technieken voor ferromagnetische materialen, waaronder staal. Het onderdeel wordt gemagnetiseerd en deeltjes hopen zich op waar lekkage van de magnetische flux op een discontinuïteit wijst. Het resultaat is een indicatie, geen foto van de daadwerkelijke scheur. De ophoping van deeltjes kan worden beïnvloed door de veldrichting, veldsterkte, oppervlakteruwheid, coating, geometrie en aangrenzende magnetische velden. Eén enkele magnetisatierichting kan een discontinuïteit missen wanneer deze ongunstig ten opzichte van het veld is georiënteerd; de schriftelijke procedure kan daarom meerdere richtingen voorschrijven.
Penetrantonderzoek is nuttig voor discontinuïteiten die aan het oppervlak open zijn, in materialen en geometrieën waarin het penetrantmiddel de opening kan binnendringen. Een volledig onder het oppervlak gelegen verschijnsel wordt hiermee niet betrouwbaar zichtbaar. Oppervlaktevoorbereiding, inwerktijd, verwijdering van overtollig penetrantmiddel, aanbrengen van ontwikkelaar, temperatuur en verlichting beïnvloeden de indicatie. Poreusheid, ruwheid, uitgesmeerd metaal en een open naad kunnen verwarrende patronen veroorzaken. Met penetrantonderzoek kan de diepte bovendien niet eenvoudig worden bepaald aan de hand van de lengte of helderheid van de indicatie.
Selecteer de methode op basis van de vermoedelijke geometrie, niet op basis van gemak. Visueel onderzoek kan een ingerolde markering of groef aantonen. Magnetisch onderzoek kan de lasteen van een ferromagnetische stalen las onderzoeken op een nauwe discontinuïteit aan of nabij het oppervlak. Penetrantonderzoek kan een open, scheurachtige lijn in een niet-magnetische inzet of op een zorgvuldig voorbereid stalen oppervlak bevestigen. Als het resultaat gevolgen zou hebben voor de constructieve beoordeling en de geometrie onzeker blijft, kan aanvullend onderzoek of het nemen van een doorsnede vereist zijn volgens de toepasselijke procedure.
Het Resultaat Vergelijken met de Toepasselijke Eis
Beschrijf na het onderzoek wat is aangetroffen zonder daar meer betekenis aan toe te kennen dan gerechtvaardigd is. Vermeld de methode, de apparatuur of verbruiksmaterialen, de oppervlaktevoorbereiding, de onderzoeksrichting, de relevante afmetingen van de indicatie, de locatie, de oriëntatie en of de indicatie lineair, rond, gegroepeerd, onderbroken of niet-relevant is. “Lineaire indicatie” is een beschrijving van een onderzoeksresultaat. Het is op zichzelf geen bewijs van een metallurgische scheur.
Bepaal vervolgens welke eis van toepassing is. Dit kan de productspecificatie, inkoop- of fabricagespecificatie, tekening, lasnorm, gietstuknorm, reparatieprocedure of het inspectieplan voor gebruiksomstandigheden zijn. ASTM A903/A903M specificeert criteria voor oppervlakteacceptatie van stalen gietstukken die met magnetisch onderzoek of penetrantonderzoek zijn onderzocht en vereist beoordeling van relevante lineaire en niet-lineaire indicaties. De criteria kunnen niet automatisch worden overgedragen naar plaat, smeedstukken of lassen. ASTM A802-19 behandelt eveneens het visuele onderzoek en acceptatienormen voor stalen gietstukken, niet voor elk staalproduct.
Vergelijk gelijkwaardige zaken met elkaar: de methode met de methode die in de eis wordt genoemd, het type indicatie met de vastgelegde categorie en de gemeten omvang met de vermelde grenswaarde. Controleer of het criterium geldt voor alle oppervlakken of alleen voor aangewezen zones, of geïsoleerde en uitgelijnde indicaties verschillend worden behandeld en of slijpen of reparatie is toegestaan. Controleer ook de vereiste onderzoeksomvang; een bevredigend resultaat op één locatie bevestigt niet de kwaliteit van een niet-onderzochte lengte.
Houd drie beslissingen gescheiden. Diagnose betreft de mogelijke aard van het zichtbare verschijnsel. Karakterisering legt vast wat het geselecteerde onderzoek daadwerkelijk aantoont. Beoordeling bepaalt of het onderdeel volgens de toepasselijke eis wordt geaccepteerd, afgekeurd, gerepareerd, opnieuw onderzocht of aan een technisch deskundige ter beoordeling wordt voorgelegd. Als het bewijs alleen “lineaire indicatie bij magnetisch onderzoek” ondersteunt, gebruik dan die formulering. Noem het pas een scheur wanneer het onderzoek, metallurgisch bewijsmateriaal of een geautoriseerd technisch onderzoek die conclusie ondersteunt.
Rapportage, traceerbaarheid en acceptatiebeslissingen
Een inspectierapport is niet slechts een verklaring dat een oppervlak is “goedgekeurd” of “afgekeurd”. Het vormt de verbinding tussen een fysieke waarneming, de methode waarmee deze is verkregen en de eis aan de hand waarvan deze is beoordeeld. Zonder die verbinding kan een latere beoordelaar niet vaststellen of de gerapporteerde eigenschap een onvolkomenheid van het oppervlak, een testindicatie, een ontoelaatbaar gebrek of bewijs van een faalmechanisme was.
Wat een inspectieregistratie moet identificeren
De registratie moet eerst het onderzochte item identificeren: onderdeel- of productnummer, charge- of gietnummer indien van toepassing, identificatie van tekening of las, materiaalkwaliteit en relevante afmetingen. Een lasrapport moet de verbinding, het lasnummer, het lasproces indien vereist en de omvang van de inspectie identificeren. Een gietrapport moet het gietstuk onderscheiden van aangrenzende onderdelen of reparatielassen. Traceerbaarheid moet mogelijk blijven nadat het onderdeel het inspectiegebied heeft verlaten.
Ook de locatie moet nauwkeurig worden vastgelegd. “Gebrek op de flens” is zwak bewijsmateriaal. Een bruikbare beschrijving vermeldt het vlak of de zijde, referentiepunt of lasreferentie, afstand tot een bekend kenmerk, oriëntatie en onderzochte zone. Voor grote platen, drukdragende onderdelen en complexe gietstukken kan een schets, rasterreferentie, coördinaat of gemarkeerde tekening noodzakelijk zijn. Als de waarneming betrekking heeft op een las, moet het rapport vermelden of deze zich in het lasmetaal, de smeltgrens, de warmte-beïnvloede zone of het basismateriaal bevindt, wanneer dit kan worden vastgesteld.
De toestand van het oppervlak beïnvloedt wat zichtbaar is en wat een test kan aantonen. Het rapport moet daarom vastleggen of het gebied gewalst, bewerkt, geslepen, gestraald, geverfd, gecoat, geoxideerd, nat, vuil of op andere wijze belemmerd was. ISO 17637:2016 specificeert visueel onderzoek van smeltgelaste verbindingen in metalen materialen en staat ook visueel onderzoek vóór het lassen toe. Dat tijdstip is van belang: een lasnaadvoorbewerking kan vóór het lassen aanvaardbaar zijn, maar een voorbereidingsscheur later onder lasmetaal verbergen, terwijl verf directe visuele waarneming kan verhinderen of het penetrantonderzoek kan verstoren.
De methode en techniek moeten worden vermeld en mogen niet impliciet blijven. “NDO voltooid” heeft weinig technische waarde. Het rapport moet visueel onderzoek, penetrantonderzoek, magnetisch onderzoek of machinevisie-inspectie identificeren, samen met de van toepassing zijnde procedure en revisie. Bij visueel onderzoek moeten, waar vereist, de verlichting, kijkafstand, optische hulpmiddelen, oppervlaktevoorbereiding en toegankelijkheid worden vastgelegd. Bij magnetisch onderzoek moeten natte of droge deeltjes, zichtbare of fluorescerende media, magnetiseringstechniek en -richting, veldsterkte of verificatiemethode indien gespecificeerd, en de identificatie van de apparatuur worden vermeld. ASTM E709-21 behandelt droge en natte magnetische technieken voor oppervlakkige en nabij het oppervlak gelegen discontinuïteiten in ferromagnetische materialen, waaronder staal; deeltjes verzamelen zich waar magnetische fluxlekkage een discontinuïteit markeert. Deze fysieke respons is niet uitwisselbaar met directe waarneming.
Bij penetrantonderzoek moet de registratie het penetrantsysteem, reinigingsmiddel en ontwikkelaar, inwerktijden, verwijderingsmethode, inspectieverlichting en vermelden of het systeem gebruikmaakte van zichtbare kleurstof of fluorescentie. Bij geautomatiseerde optische inspectie moeten de opstelling van camera’s of sensoren, resolutie, verlichting, software- of modelversie, kalibratiestatus en het bekeken productoppervlak worden geïdentificeerd. Een proefschrift van de University of Oulu uit 2021 beschrijft geautomatiseerde optische inspectie voor het detecteren en categoriseren van gebreken in vlakke staalproducten, maar een geautomatiseerd label vereist nog steeds een vastgelegde classificatie en acceptatieregel.
De naam of identificatie van de onderzoeker, diens kwalificatie of autorisatie indien vereist, de datum en het tijdstip van de inspectie, omgevingscondities wanneer deze relevant zijn, en de batch van apparatuur of medium moeten worden geregistreerd. Neem ook de status van kalibratie of functietest op. Een rapport waarin het instrument wel wordt genoemd maar niet de status ervan, laat onzekerheid bestaan over de meting. Hetzelfde geldt voor een fluorescerend magnetisch medium waarvoor, wanneer de procedure deze controles vereist, geen batch, concentratie of bedrijfscontrole is vermeld.
Terminologie voor rapportage
- Oppervlakte-onvolkomenheid
- Een kenmerk of afwijking van de ideale geometrie, die niet automatisch schadelijk of afkeurenswaardig is.
- Indicatie
- Een respons die tijdens een gedefinieerde onderzoeksmethode wordt waargenomen.
- Relevante indicatie
- Een indicatie waarvan wordt geoordeeld dat deze het gevolg is van een discontinuïteit en niet van een onderzoeksartefact.
- Gebrek
- Een toestand die volgens de opgegeven eis ontoelaatbaar wordt geacht.
- Beslissing
- De bevoegde beslissing om te aanvaarden, af te wijzen, te repareren, opnieuw te onderzoeken of een beoordeling door de technische dienst te vragen.
Terminologie voor indicaties en fotografisch bewijsmateriaal
De terminologie moet de volgorde van waarneming naar beslissing behouden. ISO 8785:1998 definieert termen, definities en parameters voor onvolkomenheden aan oppervlakken. Een onvolkomenheid is een kenmerk of afwijking van de ideale geometrie; zij is niet automatisch schadelijk en ook niet automatisch afkeurenswaardig. Een indicatie is de respons die tijdens een test wordt geproduceerd of waargenomen. Bij magnetisch onderzoek is bijvoorbeeld een ophoping van deeltjes een indicatie. Bij penetrantonderzoek is een uitbloeding een indicatie. Bij visueel onderzoek kan de direct waargenomen markering worden beschreven zonder deze een gebrek te noemen.
Een gebrek is een onvolkomenheid of discontinuïteit die volgens de gespecificeerde eis als ontoelaatbaar wordt beoordeeld. Het toepasselijke document kan grenzen vaststellen voor lengte, diepte, onderlinge afstand, oppervlakte, uitlijning of het aantal indicaties. ASTM A903/A903M specificeert bijvoorbeeld oppervlakteacceptatiecriteria voor gietstukken van staal die met magnetisch onderzoek of penetrantonderzoek worden onderzocht en vereist beoordeling van relevante lineaire en niet-lineaire indicaties. ASTM A802-19 behandelt visueel onderzoek en normen voor oppervlakteacceptatie van gietstukken van staal. Het rapport moet de gebruikte clausule, tabel, tekeningnotitie, inkoopspecificatie of laskwaliteitsklasse citeren of identificeren. “Voldoet niet aan de norm” is geen vervanging voor het daadwerkelijke criterium.
De vorm moet zorgvuldig worden beschreven. Leg vast of een indicatie lineair, rond, onderbroken, geclusterd, uitgelijnd, vertakkend of diffuus is, en vermeld of de classificatie voorlopig is. Geef lengte, breedte, onderlinge afstand en oriëntatie wanneer deze zijn gemeten; rapporteer de diepte alleen wanneer deze met een geldige methode is gemeten. Zet een vage visuele indruk niet om in een precieze afmeting. Een foto kan de registratie ondersteunen, maar kan geen meting of acceptatieclausule vervangen.
Foto’s moeten de referentie van het volledige onderdeel, het lokale gebied en een close-up met schaal, oriëntatiemarkering en identificatie van de indicatie tonen. De verlichting en het contrast moeten de eigenschap reproduceerbaar en niet slechts dramatisch zichtbaar maken. Bewaar voor fluorescerende methoden de relevante beeldomstandigheden en vermeld of de foto de daadwerkelijke indicatie, een gereinigd oppervlak of een beeld na nabewerking toont. Digitale beelden moeten waar praktisch mogelijk de oorspronkelijke bestanden en metadata behouden. Ook voor machinevisiebeelden zijn de drempelwaarde of classificatie-uitkomst nodig, en niet alleen een bijgesneden afbeelding van een gebrek.
Het rapport moet “indicatie waargenomen” onderscheiden van “goedgekeurd” of “afgekeurd”. ASNT maakt onderscheid tussen visueel onderzoek en gewone inspectie met het blote oog: bij visueel onderzoek worden zichtbare discontinuïteiten rechtstreeks waargenomen, terwijl bij magnetisch onderzoek en penetrantonderzoek indicaties worden waargenomen die door testmedia zijn geproduceerd. Een zichtbare lijn en een magnetische indicatie kunnen betrekking hebben op één scheur, op twee verschillende kenmerken of op een niet-relevante respons. De onderzoeker registreert eerst de respons; de evaluatie bepaalt de relevantie; de verantwoordelijke acceptatiebeslissing volgt de gespecificeerde norm.
Reparatie, heronderzoek en onopgeloste bevindingen
Een reparatie verandert het bewijsmateriaal. Slijpen kan een aan het oppervlak uitkomende indicatie verwijderen, het onderzochte gebied vergroten, de lokale geometrie wijzigen en groeven achterlaten die op een nieuwe discontinuïteit lijken. Het uitgraven van een las legt vers metaal bloot, maar kan scheurvorming in de warmte-beïnvloede zone, ondersnijding, porositeit of resterende verontreiniging introduceren. Stralen, bewerken, reinigen met oplosmiddelen en coaten kunnen elk de toestand van het oppervlak en de testgevoeligheid veranderen.
Een gerepareerd gebied kan daarom niet worden vrijgegeven door het oorspronkelijke rapport te verwijderen. De oorspronkelijke indicatie, de beslissing over de afhandeling, de reparatiemethode, de gerepareerde locatie en de verantwoordelijke autorisatie moeten traceerbaar blijven. Leg, wanneer vereist, de afmetingen van de uitgraving, details van toevoegmetaal of reparatielassen, voorverwarming en nabehandeling na het lassen, indien van toepassing, en de inspectiefase waarin de reparatie werd aanvaard vast.
Heronderzoek moet de toepasselijke procedure en acceptatienorm volgen en mag niet slechts bestaan uit het herhalen van de eerdere vluchtige visuele controle. Een weggeslepen magnetische indicatie kan magnetisch onderzoek in twee veldrichtingen vereisen. Voor een lasreparatie kan visueel onderzoek nodig zijn naast de radiografische, ultrasone, magnetische of penetrantonderzoeken die voor die verbinding zijn gespecificeerd. ISO 17635:2025 geeft regels voor het selecteren van NDO-methoden, technieken, acceptatieniveaus en onderzoeksomvang voor lassen, afhankelijk van kwaliteitseisen, materiaal, dikte, lasproces en andere omstandigheden. De vereiste omvang kan daarom veranderen door de reparatie of door de toepasselijke lasklasse.
Als een indicatie niet kan worden geclassificeerd, gemeten, verwijderd of adequaat onderzocht, is zij onopgelost — niet automatisch aanvaardbaar en ook niet automatisch een bevestigd gebrek. Vermeld de reden: ontoegankelijk oppervlak, onvoldoende reiniging, onzekere geometrie, tegenstrijdige resultaten van methoden of ontbrekende acceptatie-informatie. Wijs een verantwoordelijke en een afhandeling toe, zoals aanvullend onderzoek, technische beoordeling, reparatie of blokkering. Het rapport afsluiten met “geen verdere actie” terwijl het bewijsmateriaal onvolledig is, verzwakt de traceerbaarheid en verhult een acceptatiebeslissing als inspectieresultaat.
Veelvoorkomende misinterpretaties en beperkingen van oppervlakte-inspectie van staal
Inspectieresultaten worden vaak overdreven doordat vier verschillende beoordelingen als onderling uitwisselbaar worden beschouwd: een onvolkomenheid aan het oppervlak, een gedetecteerde indicatie, een defect volgens een gespecificeerde acceptatieregel en een faalmechanisme. Ze zijn niet hetzelfde. ISO 8785:1998 definieert termen, definities en parameters voor onvolkomenheden aan het oppervlak, maar maakt niet van ieder waargenomen merkteken een afkeurenswaardig defect. Een discontinuïteit wordt pas onaanvaardbaar wanneer de toepasselijke productspecificatie, gietstuk-, las- of gebruiksspecificatie het type, de grootte, de locatie, de oriëntatie of de ernst ervan als buiten het toegestane bereik definieert.
Een zichtbaar merkteken is niet automatisch een scheur
Een lijn op staal kan een scheur zijn, maar ook een kras, insluiting, naad, vouw, bewerkingsmarkering, walshuidrand, coatingbreuk, slijpgroef of vuil dat in een verdieping aan het oppervlak is achtergebleven. Alleen de vorm geeft zelden uitsluitsel. Breedte, continuïteit, scherpte, diepte, vertakking, plaatselijke vervorming, de relatie tot de wals- of lasrichting en de respons op een tweede methode zijn allemaal van belang.
Visueel onderzoek kan een discontinuïteit rechtstreeks waarnemen wanneer deze zichtbaar is onder geschikte verlichting, vergroting, oppervlaktevoorbereiding en toegankelijke kijkomstandigheden. Dat is gecontroleerder dan het onderdeel vluchtig bekijken, maar het identificeert nog steeds niet iedere oorzaak van het merkteken. De American Society for Nondestructive Testing onderscheidt visueel onderzoek van gewone inspectie met het blote oog, omdat formeel visueel onderzoek gebruikmaakt van vastgelegde omstandigheden en procedures, terwijl magnetisch-deeltjesonderzoek en penetrantonderzoek indicaties waarnemen die door onderzoeksmiddelen worden veroorzaakt.
Lekkage van magnetische flux Magnetische flux die uit ferromagnetisch materiaal treedt en er opnieuw binnengaat wanneer een discontinuïteit de voorkeursbaan van de magnetische flux onderbreekt.
Een magnetisch-deeltjesindicatie is geen foto van een scheur. In overeenstemming met ASTM E709-21 wordt het onderdeel gemagnetiseerd en verzamelen ferromagnetische deeltjes zich waar magnetische flux uit een discontinuïteit aan of nabij het oppervlak lekt. Een deeltjespatroon kan daardoor een scheur, onvolledige versmelting, een naad of een andere toestand aantonen die het magnetische veld verstoort. Het patroon kan ook worden beïnvloed door de veldrichting, de deeltjesconcentratie, de oppervlakteruwheid, de geometrie, het restmagnetisme en onvoldoende magnetisering. Een afgeronde indicatie heeft niet dezelfde betekenis als een lineaire indicatie. Daarom vereist ASTM A903/A903M de beoordeling van relevante lineaire en niet-lineaire indicaties bij stalen gietstukken die met magnetisch-deeltjesonderzoek of penetrantonderzoek worden onderzocht.
Penetrantonderzoek berust op een andere fysische basis. De penetrant moet een opening aan het oppervlak bereiken, daar gedurende de vereiste inwerktijd blijven en er vervolgens weer uit bloeden om een indicatie te vormen. De methode kan geen volledig onder het oppervlak gelegen holte, ingesloten insluiting of door walshuid, verf, olie, oxide, lasspatten of uitgesmeerd metaal afgesloten scheur aantonen. Reiniging kan essentieel zijn en is niet louter cosmetisch. Een oppervlak dat er aanvaardbaar uitziet, kan nog steeds het binnendringen van de penetrant verhinderen, terwijl overmatige achtergrondverkleuring een relevante indicatie kan verhullen.
De juiste vraag is niet: “Lijkt deze lijn op een scheur?” De juiste vraag is: “Welke indicatie is door welke methode en onder welke omstandigheden geproduceerd, en classificeert de geldende specificatie deze als aanvaardbaar?” ASTM A802-19 behandelt visueel onderzoek en normen voor oppervlakte-acceptatie van stalen gietstukken; deze norm vervangt ASTM E709-21 of een penetrantprocedure niet. ISO 17637:2016 specificeert het visueel onderzoek van smeltgelaste verbindingen in metalen materialen en kan ook vóór het lassen worden toegepast. Deze documenten dienen verschillende inspectiedoeleinden.
Een schoon zichtbaar oppervlak is geen bewijs van inwendige gaafheid
Visuele inspectie heeft een beperkte informatiediepte: zij rapporteert wat de Inspecteur aan het toegankelijke oppervlak kan waarnemen. Zij kan de afwezigheid van inwendige porositeit, insluitingen, krimpholten, laminaties, onvolledige doorlassing of scheuren onder het oppervlak niet vaststellen. Zelfs een zeer goed voorbereid oppervlak kan een discontinuïteit onder het inspectievlak verbergen.
De beperking is fysisch en heeft niets te maken met het vertrouwen van de Inspecteur. Licht dringt niet op een wijze door ondoorzichtig staal heen die het mogelijk maakt om het inwendige ervan met gewoon visueel onderzoek in kaart te brengen. Oppervlaktevoorbereiding kan een eerder verborgen defect blootleggen, maar kan het materiaal onder de blootgelegde laag niet certificeren. Een schoon oppervlak kan wijzen op een goede afwerking, een doeltreffende reiniging of de afwezigheid van zichtbare toestanden die aan het oppervlak doorbreken. Het zegt weinig over de inwendige gaafheid, tenzij andere onderzoeksmethoden deze conclusie ondersteunen.
Magnetisch-deeltjesonderzoek breidt de detectie uit tot onder het oppervlak, maar slechts binnen een beperkt bereik nabij het oppervlak en alleen wanneer het materiaal voldoende ferromagnetisch is. ASTM E709-21 behandelt droge en natte magnetisch-deeltjestechnieken voor ferromagnetische materialen, waaronder staal. Austenitische roestvaste staalsoorten, zoals veel kwaliteiten die volgens ASTM A240/A240M zijn gespecificeerd, zijn over het algemeen niet geschikt voor conventioneel magnetisch-deeltjesonderzoek, omdat hun respons niet vergelijkbaar is met die van ferritisch of martensitisch staal. Zelfs bij ferromagnetisch staal is de detectie afhankelijk van de magnetiseringsgeometrie. Een discontinuïteit wordt het gemakkelijkst geïndiceerd wanneer deze ongeveer loodrecht op de magnetische flux ligt; een scheur die in lijn met het veld ligt, kan geringe lekkage veroorzaken en aan detectie ontsnappen. Magnetisering in meerdere richtingen of afzonderlijke onderzoeken kan daarom vereist zijn.
De geometrie veroorzaakt nog meer blinde vlekken. Scherpe hoeken, schroefdraden, spiebanen, lasovergangen, veranderingen in doorsnede en ontoegankelijke vlakken kunnen achtergrondindicaties veroorzaken of een toereikende veldsterkte verhinderen. Demagnetisering, veldverificatie, het aanbrengen van de deeltjes, verlichting en de toestand van het oppervlak zijn procedurele beheersmaatregelen en geen optionele verfijningen.
Acceptatie blijft afhankelijk van de specificatie. Een gietstuknorm kan een kleine afgeronde indicatie toestaan, maar een kortere lineaire indicatie in hetzelfde gebied afkeuren. Een lasnorm kan andere grenswaarden hanteren op basis van kwaliteitsniveau, dikte, verbindingscategorie of gevolgen tijdens het gebruik. ISO 17635:2025 bevat regels voor de keuze van methoden, technieken, acceptatieniveaus en onderzoeksomvang voor niet-destructief onderzoek van lassen, afhankelijk van kwaliteitseisen, materiaal, dikte, lasproces en andere omstandigheden. Deze norm maakt van visueel onderzoek geen vervanging voor radiografisch, ultrasoon, magnetisch-deeltjes- of penetrantonderzoek wanneer die methoden vereist zijn.
Een classificatie met machine vision is geen metallurgische diagnose
Machine vision kan een groter oppervlak sneller en reproduceerbaarder inspecteren dan een persoon die een basisonderzoek met het oog uitvoert. Geautomatiseerde optische inspectie wordt gebruikt om defecten op vlakke staalproducten te detecteren en te categoriseren, zoals beschreven in een proefschrift van de University of Oulu uit 2021. Camera’s, verlichting, beeldverwerking en getrainde classificatiemodellen kunnen patronen herkennen zoals plekken met walshuid, krassen, putjes, walsmarkeringen, schilfers of vlekken.
Die classificatie wordt begrensd door het beeldvormingssysteem en de daarin gehanteerde definities. Een camera registreert gereflecteerd of uitgezonden licht van het zichtbare oppervlak; zij meet niet rechtstreeks de scheurendiepte, de positie onder het oppervlak, de breuktaaiheid, de restspanning of de metallurgische oorsprong. Een donkere lijn kan aan de klasse “scheur” worden toegewezen omdat zij lijkt op gelabelde voorbeelden, terwijl het in werkelijkheid om een groef of walshuidrand gaat. Omgekeerd kan een nauwe scheur worden gemist doordat het contrast gering is, de oriëntatie ongunstig is, de verlichting onjuist is of de trainingsbeelden te weinig vergelijkbare voorbeelden bevatten.
Het probleem is niet uitsluitend algoritmisch. Een overzichtsartikel uit 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, stelt dat er geen uniforme norm bestaat voor het definiëren en classificeren van oppervlaktegebreken in staalproducten. Het “defect” van het ene systeem kan de “oppervlakte-onvolkomenheid” van een ander systeem zijn, terwijl labels uiterlijk, vermoedelijke oorzaak en acceptatiestatus kunnen combineren. Daardoor is de gerapporteerde nauwkeurigheid moeilijk te interpreteren, tenzij de dataset, klassendefinities, resolutie, verlichting, fout-negatieve frequentie en beslisdrempel worden vermeld.
Machine vision moet daarom worden beschouwd als een optisch detectie- en sorteermiddel, niet als een metallurgische diagnose. Verdachte beelden kunnen visuele bevestiging, oppervlaktevoorbereiding, magnetisch-deeltjes- of penetrantonderzoek vereisen en, wanneer inwendige gaafheid van belang is, een geschikte volumetrische methode. De uiteindelijke beoordeling moet de geldende specificatie volgen. ISO 8785:1998 verschaft terminologie; ASTM A802-19 behandelt visuele acceptatie van stalen gietstukken; ASTM A903/A903M behandelt acceptatiecriteria voor indicaties in gietstukken; ISO 17637:2016 betreft visueel onderzoek van smeltlassen; ASTM E709-21 definieert de praktijk voor magnetisch-deeltjesonderzoek; en ISO 17635:2025 ondersteunt de methodeselectie voor niet-destructief onderzoek van lassen. Geen van deze normen staat toe dat een schoon beeld, een deeltjespatroon of een modellabel de acceptatieregel vervangt die van toepassing is op het staalproduct en het gebruik ervan.