




Co se považuje za vadu povrchu oceli?
Tmavá čára, mělká rýha, důlek, plocha okují nebo změna barvy nejsou automaticky vadou oceli. Nejprve jde o fyzický útvar na povrchu nebo v jeho blízkosti. Jeho význam závisí na tom, jak útvar vznikl, co vypovídá o materiálu, kde se nachází a jaké požadavky na výrobek nebo kontrolu platí. Válcovaný plech, obráběný hřídel, svar a ocelový odlitek mohou vykazovat podobně vypadající stopy, přesto se na ně vztahuje odlišná terminologie a odlišné meze přijatelnosti.
Toto rozlišení je důležité, protože kontrolní metody nepozorují všechny tutéž skutečnost. Člověk může přímo vidět necelistvost. Zkouška kapilární metodou vytváří indikaci z penetrantu zadrženého v otvoru. Zkoušení magnetickou práškovou metodou vytváří indikaci tam, kde kolem povrchové nebo podpovrchové necelistvosti uniká magnetický tok. Strojové vidění zaznamenává obrazové znaky a následně je klasifikuje pomocí pravidel nebo natrénovaných modelů. Žádné z těchto pozorování samo o sobě nepředstavuje konečné rozhodnutí, že ocel musí být zamítnuta.
Terminologie kontroly
- Nedokonalost
- Odchylka od zamýšleného stavu povrchu; nemusí být nutně škodlivá.
- Nespojitost
- Přerušení očekávané struktury nebo povrchu.
- Indikace
- Odezva vytvořená kontrolní metodou.
- Vada
- Nedokonalost nebo nespojitost vyhodnocená jako nepřijatelná podle stanoveného požadavku.
- Mechanismus porušení
- Proces, při kterém dochází ke ztrátě požadované funkce, například růst únavové trhliny nebo pronikání koroze.
Imperfekce, indikace, diskontinuita a vada
ISO 8785:1998 poskytuje terminologii, definice, parametry, přípustné nedokonalosti a metody měření povrchových nedokonalostí. Strong evidence
ISO 8785:1998 poskytuje terminologii založenou na normách pro povrchové imperfekce, včetně termínů, definic, parametrů, přípustných imperfekcí a metod měření. V tomto rámci je imperfekce odchylkou od zamýšleného stavu povrchu. Odchylka se může týkat geometrie, například prohlubně nebo výstupku; struktury, například drsnosti; nebo vzhledu, například změny zbarvení. Tento pojem je popisný a nemusí nutně vyjadřovat nepřípustnost. Přípustná válcovací stopa je stále imperfekcí, pokud se odchyluje od specifikovaného stavu povrchu, ale na provozní vlastnosti nemusí mít žádný vliv.
Diskontinuita je nedostatek spojitosti nebo přerušení očekávané struktury či povrchu. Mezi příklady patří trhlina, přeplátování, přeložení, podélná povrchová vada, dutina, pór, vystoupená vměstková necelistvost nebo nedostatečné provaření svaru. Tento pojem popisuje fyzický tvar nebo strukturu. Neříká, zda je daný útvar škodlivý. Mělké povrchové přeplátování v nekritické oblasti může být odstraněno a přijato; trhlina podobné délky v patě vysoce namáhaného svaru může vyžadovat zamítnutí nebo opravu.
Indikace je odezva vytvořená kontrolní metodou. Toto rozlišení je zvláště důležité při nedestruktivním zkoušení. Vysvětlení ASNT z roku 2024 rozlišuje vizuální zkoušení od běžné prohlídky pouhým okem: při vizuálním zkoušení se přímo pozorují viditelné necelistvosti, zatímco při zkoušení magnetickou práškovou metodou a kapilární metodou se pozorují indikace vytvořené zkušebními prostředky. Linie po penetrantu je proto indikací, která může odpovídat otevřené trhlině, podélné povrchové vadě, škrábanci, obráběné rýze nebo zbytku zachycenému v drsnosti povrchu. Vyžaduje interpretaci.
Norma ASTM E709-21 pro zkoušení magnetickou práškovou metodou zahrnuje suché i mokré techniky pro zjišťování trhlin a jiných povrchových nebo podpovrchových necelistvostí ve feromagnetických materiálech včetně oceli. Součást se zmagnetuje a feromagnetické částice se shromažďují v místech úniku magnetického toku. Výsledný obrazec částic je indikací. Je nutné vyhodnotit jeho délku, šířku, ostrost, orientaci a umístění; samotné nahromadění částic neurčuje metalurgickou příčinu.
Vada je imperfekce nebo diskontinuita posouzená jako nepřípustná podle stanoveného požadavku. Tento požadavek se může týkat rozměrů, funkce, vzhledu, vyrobitelnosti, těsnosti proti tlaku, únavových vlastností nebo bezpečnosti. Označení každé viditelné čáry za vadu směšuje pozorování a posouzení do jediného pojmu. Zároveň zakrývá otázku, která rozhoduje o dalším nakládání s výrobkem: podle které specifikace je daný útvar nepřípustný?
Mechanismus porušení je opět něco jiného. Popisuje, jak součást ztrácí požadovanou funkčnost, například růstem únavové trhliny, vodíkem podporovaným praskáním, korozním praskáním pod napětím, opotřebením, korozním průnikem nebo křehkým lomem. Povrchová imperfekce může poskytnout výchozí místo pro mechanismus porušení, tyto dva pojmy však nejsou synonyma. Stopa, která nezpůsobuje významnou koncentraci napětí, nemusí porušení nikdy iniciovat. Naopak malá, sotva viditelná trhlina může při cyklickém zatěžování růst.
Proč samotný vzhled neurčuje význam útvaru
Vzhled povrchu poskytuje důkazy, nikoli úplnou diagnózu. Světlá lineární stopa může být neškodným škrábancem vzniklým při manipulaci, vtlačenými okujemi, podélnou povrchovou vadou nebo trhlinou. Jejich vizuální geometrie se může překrývat. Ještě méně rozhodující je barva: oxidace, olej, tepelný odstín, znečištění a místní drsnost mohou vytvářet podobné odstíny, přestože jejich důsledky jsou velmi odlišné.
Viditelný povrch rovněž odhaluje pouze omezenou geometrickou vrstvu. Může ukázat otvor, hřeben, prohlubeň nebo skvrnu, aniž by odhalil hloubku, spojitost pod povrchem nebo napojení na vnitřní vměstek. Stopa po broušení může maskovat trhlinu. Okuje mohou zakrýt mělké přeplátování. Naopak drsný povrch odlitku může vytvářet množství vizuálních útvarů, které nepředstavují škodlivé necelistvosti.
Fyzikální princip kontroly mění získané důkazy. Vizuální zkoušení vyžaduje dostatečné osvětlení, přístup, čistotu povrchu, pozorovací vzdálenost a kvalifikaci pracovníka provádějícího kontrolu. Norma ISO 17637:2016 specifikuje vizuální zkoušení tavně svařovaných spojů kovových materiálů a může se použít také před svařováním. Její rozsah však nemění vizuální kontrolu v náhradu objemových zkoušek nebo zkoušek citlivých na povrchové necelistvosti.
Zkoušení kapilární metodou je citlivé na necelistvosti otevřené do povrchu, které mohou zadržovat penetrant. Nedokáže spolehlivě odhalit zcela podpovrchovou vadu a nadměrná drsnost může vytvářet matoucí indikace pozadí. Zkoušení magnetickou práškovou metodou může odhalit povrchové a podpovrchové necelistvosti ve feromagnetické oceli, citlivost však závisí na směru magnetizace, intenzitě magnetického pole, aplikaci částic, stavu povrchu a orientaci necelistvosti. Vada rovnoběžná s účinným magnetickým polem může vyvolat slabou odezvu.
Neexistuje jednotná norma pro definování a klasifikaci povrchových vad oceli. Limited evidence
[1] Review of Surface Defect Detection of Steel Products Based on Machine Vision. Review article, 2023. Review of Surface Defect Detection of Steel Products Based on Machine Vision, 2023Strojové vidění přidává další vrstvu interpretace. Přehledová studie z roku 2023 s názvem Review of Surface Defect Detection of Steel Products Based on Machine Vision uvádí, že neexistuje jednotná norma pro definování a klasifikaci vad povrchu ocelových výrobků, a označuje optickou kontrolu pomocí kamer za klíčovou součást systémů strojového vidění. Diplomová práce Univerzity v Oulu z roku 2021 popisuje automatizovanou optickou kontrolu pro zjišťování a kategorizaci vad plochých ocelových výrobků. Tyto systémy mohou při výrobní rychlosti měřit opakovatelné obrazové znaky, klasifikační označení jako „škrábanec“ nebo „lineární vada“ však automaticky nepředstavuje technické rozhodnutí o přijatelnosti výrobku. Výsledek ovlivňují osvětlení, měřítko, úhel kamery, povrchová úprava, trénovací data a zvolená klasifikační pravidla.
Geometrii je proto nutné zaznamenat před stanovením významu útvaru. Mezi relevantní pozorování může patřit délka, šířka, hloubka, rozestupy, orientace, hustota, poloha vzhledem ke svaru nebo hraně a také to, zda je útvar lineární či nelineární. Důlek o velikosti 2 mm a trhlina o délce 2 mm nepředstavují stejné riziko. Se skupinou zaoblených indikací může být nakládáno jinak než s uspořádanými lineárními indikacemi, i když je jejich celková zobrazená plocha podobná.
| Důkazy z kontroly | Co mohou prokázat | Co samy nemohou prokázat |
|---|---|---|
| Vizuální kontrola | Viditelné podmínky povrchu a jeho profil | Stav podpovrchových vrstev nebo skryté vady |
| Kapilární zkoušení | Povrchová otevření zadržující penetrační látku | Nespojitosti zcela pod povrchem |
| Magnetická prášková zkouška | Povrchové a těsně podpovrchové nespojitosti ve feromagnetické oceli | Všechny vnitřní nespojitosti |
| Strojové vidění | Opakovatelné optické prvky a klasifikace | Metalurgickou identitu nebo automatické vyřazení |
Úloha specifikace a kritérií přijatelnosti
Kritéria přijatelnosti převádějí pozorování na rozhodnutí. Mohou stanovit maximální rozměr, přípustný počet, rozestupy, délku, hloubku, plochu, umístění nebo typ indikace. Mohou také vyžadovat odstranění a opakovanou kontrolu namísto okamžitého zamítnutí. Bez těchto kritérií může pracovník kontroly útvar popsat, nemůže však důsledně určit, zda výrobek vyhovuje.
Rozhodujícím dokumentem může být norma pro materiál, nákupní specifikace, výkres, stupeň jakosti svaru, norma pro odlitky, postup opravy nebo dokument zákaznických přejímacích podmínek. Norma ASTM A802-19 se zabývá vizuální kontrolou a standardy přijatelnosti povrchu ocelových odlitků. Norma ASTM A903/A903M stanovuje kritéria přijatelnosti povrchu ocelových odlitků kontrolovaných magnetickou práškovou metodou nebo kapilární metodou a vyžaduje vyhodnocení relevantních lineárních i nelineárních indikací. Tyto normy ukazují, proč je pojem „viditelná vada“ příliš široký: vizuální přejímka a přejímka na základě částic nebo penetrantu jsou související činnosti, nevyužívají však totožné důkazy ani limity.
Kontrola svarů přináší další úroveň řízení. Norma ISO 17635:2025 stanovuje pravidla pro výběr metod nedestruktivního zkoušení, technik, úrovní přijatelnosti a rozsahu zkoušení podle požadavků na jakost, materiálu, tloušťky, svařovacího procesu a dalších podmínek. Metoda se volí tak, aby zodpověděla konkrétní kontrolní otázku. Vizuální zkoušení může odhalit profil povrchu, podpálení, převýšení svaru, zážehy oblouku nebo viditelné trhliny. Zkoušení magnetickou práškovou metodou může odhalit povrchové a podpovrchové necelistvosti ve feromagnetických svarech a tepelně ovlivněných oblastech. Kapilární zkoušení může odhalit povrchově se otevírající necelistvosti na vhodně čistých površích. Schopnost metody najít určitý útvar nestanovuje úroveň přijatelnosti tohoto útvaru.
Správný postup je tedy následující: popsat daný rys, identifikovat odezvu při kontrole, určit pravděpodobnou nespojitost, změřit její relevantní parametry a porovnat tyto parametry s příslušným požadavkem. Teprve poté by měl být použit pojem vada. Povrchová stopa je pozorování. Indikace je odezva při zkoušce. Nespojitost je fyzické přerušení. Vada je stav, který není ve shodě s požadavky. Zachování těchto kategorií odděleně činí inspekční zprávy srozumitelnějšími a předchází jak zbytečnému odmítnutí, tak nebezpečnému přijetí.
Jak vznikají povrchové vady oceli během výroby
Stopa na oceli není automaticky vadou. Může jít o neškodnou povrchovou nedokonalost, zjištěnou indikaci, vadu podle stanoveného přejímacího kritéria nebo důkaz mechanismu porušení, který by mohl snížit provozní vlastnosti. Tyto pojmy popisují různé fáze posuzování. Norma ISO 8785:1998 poskytuje terminologii pro povrchové nedokonalosti včetně definic, parametrů, přípustných nedokonalostí a metod měření, ale nemění každý viditelný znak v důvod k zamítnutí.
Původ v procesu je proto užitečnějším východiskem než samotný vzhled. Tmavá čára může být podélná trhlina typu seam, vměstkový proužek oxidů zaválcovaný do povrchu, prasklina nebo nečistota. Prohlubeň může být otisk okují, důlek, rýha po mechanickém poškození nebo záměrný konstrukční prvek výrobku. Studie strojového vidění Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) uvádí, že neexistuje jednotná norma pro definování a klasifikaci povrchových vad oceli. Níže uvedené kategorie jsou skupiny podle původu v procesu, používané k vysvětlení vzniku, nikoli univerzální klasifikace sdílené každým výrobcem, výrobkovou normou nebo kontrolním systémem.
Původ související s odléváním
- Podélné a příčné trhliny Mohou vznikat během tuhnutí licí kůry, vytahování, ohýbání, rovnání nebo tepelného smršťování.
- Podélné rýhy Lineární nespojitosti převzaté z protáhlých licích vad nebo neúplně spojených oblastí protažených během válcování.
- Přehyby Přeložený nebo vyčnívající kov přitlačený na povrch bez metalurgického spojení.
- Šupiny Tenké, protáhlé úlomky nebo částečně připojené vrstvy související s nárůstky, vměstky, trhlinami nebo zoxidovanými přehyby.
- Povrchová zahloubení Mohou začínat jako oscilanční rýhy, nepravidelnosti licí kůry nebo lokální ulpívání ve formě.
Původy související s tuhnutím a odléváním
Mnoho povrchových problémů vzniká ještě před válcováním, když kapalná ocel tuhne v kokile nebo v zařízení pro plynulé odlévání. Vnější skořepina se musí vytvořit dostatečně rychle, aby zadržela kapalné jádro, a současně zůstat v kontaktu s kokilou a rovnoměrně narůstat. Nerovnoměrný přenos tepla, oscilace kokily, problémy s mazáním, kolísání hladiny oceli nebo nedostatečná regulace rychlosti odlévání mohou tuto skořepinu narušit.
Podélné nebo příčné trhliny mohou vzniknout, když je částečně ztuhlý pramen tažen, ohýbán, narovnáván nebo vystaven napětím způsobeným tepelnou kontrakcí. Trhlina vzniklá v této fázi může zůstat na povrchu otevřená nebo se následnou deformací částečně svařit. Rohové trhliny souvisejí s teplotními podmínkami v rozích a s deformací během vytahování a rovnání. Nesprávné sekundární chlazení může zvýšit teplotní gradienty a tahové napětí.
Seam je často lineární povrchová nespojitost zděděná po protáhlé vadě odlitku nebo po neúplně spojené oblasti, která se během válcování protáhne. Tento termín popisuje především vzhled a umístění, nikoli jedinou konkrétní metalurgickou příčinu. Přeložení naproti tomu vzniká, když je vyčnívající nebo přehnutá část kovu přitlačena na povrch, aniž by s ním byla metalurgicky spojena. U polotovaru pro odlévání a válcování mohou přeložení vznikat v důsledku nerovnoměrného tuhnutí, přehnutí povrchu nebo vyčnívající skořepiny, která je následně zploštěna.
Slivery jsou tenké podélné úlomky nebo částečně přichycené vrstvy. Mohou vzniknout z rozválcovaných odlupků odlitku, nekovových vměstků, podpovrchových trhlin nebo zoxidovaných přehybů. Jejich vzhled se může překrývat s seams a škrábanci, takže důležitá je historie výroby. Sliver spojený s oblastí bohatou na vměstky se neinterpretuje stejně jako mělký škrábanec vzniklý při manipulaci.
Nekovové vměstky rovněž ovlivňují pozdější kvalitu povrchu. Oxidy, sulfidy, silikáty a shluky oxidu hlinitého mohou zůstat zachyceny v blízkosti povrchu pramene. Válcování je může protáhnout do proužků nebo je odhalit jako otevřené vady. Vměstky nemusí ve fázi odlévání vždy vytvořit viditelnou stopu; jejich význam závisí na velikosti, morfologii, poloze, jakosti oceli a zatížení očekávaném během provozu.
Povrchové prohlubně mohou začínat jako oscilační otisky, nepravidelnosti skořepiny nebo lokální ulpívání mezi skořepinou pramene a kokilou. Pokud se ocel odtrhává od kokily přerušovaně, může vzniknout prohlubeň nebo trhlina. Hluboké vady lze před válcováním odstranit opalováním nebo broušením. Mělké vady mohou postoupit do dalších výrobních fází a deformací se rozšířit.
| Stav procesu | Možný výsledek na povrchu |
|---|---|
| Nedostatečné odokujení | Zaválcovaný oxid nebo otisky okují |
| Nadměrné opětovné ohřívání | Zvýšená oxidace a možné riziko natavení povrchu |
| Poškozené nebo nesouosé válce | Opakující se rýhy, škrábance nebo rozměrové odchylky |
| Nerovnoměrná teplota nebo úběr | Vyklenutí, klínovitost, prohnutí, špatná rovinnost nebo praskání |
| Přeložený přebytečný kov | Přehyby v rozích, žebra nebo přeplněné oblasti |
Mechanismy související s válcováním za tepla, ohřevem a okujemi
Ohřev připravuje odlévanou ocel k tváření za tepla, ale v peci zároveň vznikají okuje, tedy oxidická vrstva železa. Okuje se skládají především z wüstitu, magnetitu a hematitu, přičemž jejich podíl se mění podle teploty, atmosféry a doby. Pokud nejsou okuje odstraněny před válcováním nebo mezi jednotlivými průchody, mohou být vtlačeny do oceli. Výsledkem jsou zaválcované okuje: tmavý, podélný, někdy nepravidelný útvar tvořený oxidem zachyceným na povrchu nebo těsně pod ním.
Otisky okují mají podobný, avšak odlišný původ. Úlomek okují může při přitlačení k obrobku vytvořit prohlubeň, zatímco oddělené okuje mohou po očištění povrchu zanechat mělký důlek. Nadměrný ohřev, silně oxidační atmosféra pece, nedostatečné pokrytí vodou při odstraňování okují nebo prodlevy mezi odstraněním okují a válcováním zvyšují pravděpodobnost vzniku těchto vad. Důležitá je také teplota oceli. Je-li povrch příliš studený, deformace nemusí uzavřít mělké nespojitosti; je-li příliš horký, zvyšuje se riziko oxidace a natavení povrchu.
Válcování mění geometrii vad. Malá trhlina z odlitku se může prodloužit ve směru válcování. Vměstek se může změnit v tenký proužek. Přehnutý okraj může být zachycen jako přeložení a rýha poškozeného válce se může opakovaně přenášet na pás nebo tyč. Záběr válce, plán úběrů, tření, tah a vyrovnání určují, zda se nespojitost otevře, uzavře nebo protáhne.
Přeložení běžně vznikají, když se při válcování předvalku, bramy, tyče nebo profilu přehne přebytečný kov. Mohou vzniknout na rozích, výběžcích nebo v přeplněných oblastech a mohou zůstat natolik těsná, že uniknou běžné vizuální kontrole. Seams mohou být válcováním otevřeny a následně částečně uzavřeny, čímž vznikne čára připomínající prasklinu. Rozlišení vyžaduje posouzení tvaru okraje, spojitosti, hloubky a vztahu ke směru válcování; samotná fotografie často nestačí.
Trhliny za tepla se liší od běžných stop po válcování. Jde o oddělení vznikající v době, kdy má ocel omezenou tažnost, často během tuhnutí nebo tváření za tepla, kdy kontrakce a deformace působí tahovou deformaci na slabou nebo jen částečně soudržnou oblast. Jejich morfologie, oxidace a umístění pomáhají určit, kdy vznikly. Trhlina odhalená během válcování za tepla může mít jasný, nově otevřený povrch, zatímco starší trhlina z odlitku může obsahovat oxid a zaválcovaný materiál.
Také rozměrové nepravidelnosti mají svůj původ v procesu. Nerovnoměrné opotřebení válců, tepelná roztažnost, nesprávné vyrovnání průchodů, nejednotná teplota nebo nestabilní tah pásu mohou způsobit vydutí, klínovitost, kolísání tloušťky, prohnutí, špatnou rovinnost nebo nekruhové profily. Nejde pouze o kosmetické nedostatky. Mohou bránit následnému tváření nebo vytvářet lokální napětí, i když není viditelná žádná čára ani důlek.
Tváření za studena, dokončovací operace a poškození při manipulaci
Válcování a tažení za studena způsobují deformaci bez možnosti zotavení, která je dostupná při teplotách tváření za tepla. Stávající přeložení, seams, důlky a vměstky se mohou spíše zostřit nebo otevřít než zacelit. Nadměrný úběr, nedostatečné mazání, nesouosé válce nebo nevhodný plán průchodů mohou vytvořit nové trhliny a podélné praskliny. Trhlina typu tear je oddělení vznikající tehdy, když lokální deformace překročí tažnost materiálu; může začít u vměstku, trhliny na okraji, povrchového vrubu nebo oblasti zpevněné tvářením.
Trhliny na okraji jsou běžné tam, kde stříhání, válcování nebo tah soustřeďují deformaci na okraj pásu. Křehký nebo silně tvářením zpevněný okraj má menší schopnost přizpůsobit se další deformaci. Během rovnání, podélného dělení, ohýbání nebo tváření se může malá nedokonalost okraje rozšířit ve větší trhlinu. Zbytková napětí způsobená nerovnoměrným chlazením a úběrem mohou rovněž způsobit zvlnění, trvalé zakřivení svitku nebo nestabilitu tvaru.
Dokončovací operace odstraňují okuje a upravují drsnost, ale mohou vytvářet vlastní stopy. Broušení může zanechat podélné škrábance, stopy po chvění, lokální přehřátí nebo mělké rýhy. Tryskání ocelovým brokem může vytvořit zpevněnou texturu nebo odhalit podpovrchové důlky. Moření může odstranit oxid a současně zanechat leptané důlky v místech, kde okuje nebo znečištění chránily části oceli. Nadměrné působení kyseliny může zvětšit již existující nespojitosti.
Škrábance a rýhy po mechanickém poškození obvykle vznikají kontaktem s vodítky, válci, dopravníky, háky, zdvihacími zařízeními, vázacími prostředky nebo přilehlými výrobky. Škrábanec je zpravidla úzký a mělký; rýha po mechanickém poškození odstraňuje více materiálu a vytváří ostřejší prohlubeň s vyvýšenými okraji nebo vytlačeným kovem. Opakovaný kontakt může vytvářet rovnoběžné čáry připomínající vady po válcování. K poškození při manipulaci běžně dochází po hlavním procesu deformace, takže může být omezeno na jednu plochu, jeden okraj nebo lokální oblast nárazu.
ASTM E709-21 se vztahuje na techniky suché a mokré magnetické práškové zkoušky pro zjišťování trhlin a dalších povrchových nebo těsně podpovrchových nespojitostí ve feromagnetických materiálech včetně oceli. Strong evidence
Kontrola musí odpovídat předpokládanému původu. Vizuální zkoušení přímo sleduje viditelné nespojitosti, zatímco zkoušení magnetickou práškovou metodou a kapilární zkoušení sledují indikace vzniklé působením zkušebních prostředků, jak vysvětlila ASNT v roce 2024. Norma ASTM E709-21 se týká suchých a mokrých technik magnetické práškové metody pro povrchové a podpovrchové nespojitosti ve feromagnetických materiálech včetně oceli; částice se shromažďují v místech, kde magnetizace způsobuje únik magnetického toku. Tuto metodu nelze považovat za náhradu vizuální kontroly otisků okují, rozměrových odchylek nebo celkového stavu povrchu.
U odlitků se norma ASTM A802-19 zabývá vizuální kontrolou a standardy přejímání povrchu, zatímco norma ASTM A903/A903M upravuje přejímací kritéria pro zkoušení magnetickou práškovou metodou nebo kapilární zkoušení a hodnocení relevantních lineárních a nelineárních indikací. Norma ISO 17637:2016 stanovuje vizuální zkoušení tavně svařovaných spojů a může se použít také před svařováním. Norma ISO 17635:2025 stanovuje pravidla pro výběr metod a technik nedestruktivního zkoušení svarů, úrovní přijatelnosti a rozsahu zkoušení podle požadavků na kvalitu, materiálu, tloušťky, procesu svařování a dalších podmínek. Výrobní postup vytváří daný útvar; příslušná norma určuje, zda je tento útvar přijatelný.
Geometrie vad: trhliny, lineární indikace a nelineární útvary
| Morfologie | Typický vzhled | Příklady nebo obavy |
|---|---|---|
| Lineární | Délka je výrazně větší než šířka | Trhliny, podélné rýhy, přehyby, sklady, stopy po obrábění nebo brusné rýhy |
| Zaoblená | Kompaktní bod, ovál nebo krátká nepravidelná skvrna | Důlky, obnažené plynové póry, izolované vměstky nebo korozní dutiny |
| Difuzní | Nezřetelné hranice na rozsáhlé ploše | Zbytky okují, skvrny, oxidace, odchylky textury nebo sítě jemných nespojitostí |
Lineární versus zaoblená nebo difúzní morfologie
Pozorovaná značka není automaticky trhlina a indikace při kontrole není automaticky nepřípustná vada. Geometrie je prvním vodítkem, avšak diagnóza vyžaduje důkazy o původu, spojitosti, hloubce, stavu materiálu a použitelné normě.
Lineární indikace má podstatně větší délku než šířku a může se jevit jako přímý, mírně zakřivený, zubatý nebo větvený útvar. Trhlina je nejzávažnější možností, protože její ostrý hrot může soustřeďovat napětí a prodlužovat se při cyklickém nebo tahovém zatížení. Úzká indikace však může vzniknout také v důsledku svarového švu, převalu, přehybu, stopy po obrábění, brusné rýhy nebo úzké vměstky odkryté na povrchu. Tyto útvary mohou při osvětlení nebo po zkoušení magnetickou práškovou metodou či kapilární metodou vypadat podobně.
Zaoblená indikace má kompaktní tvar, například podobu skvrny, oválu nebo krátké nepravidelné plochy. Tento typ morfologie běžně vytvářejí důlky, povrchově odkryté plynové póry, izolované vměstky a malé korozní dutiny. I zaoblené útvary vyžadují posouzení: shluk důlků může zmenšit tloušťku průřezu, zatímco dutina s ostrou vnitřní hranou může být škodlivější, než naznačuje její zdánlivý průměr.
Difúzní útvar má nezřetelné hranice nebo pokrývá rozsáhlou plochu. Může jít o změnu povrchové úpravy, zbytky okují, zabarvení, mělkou oxidaci, odchylku textury nebo síť velmi jemných nespojitostí. Rozsáhlé odchylky povrchové úpravy často ovlivňují vizuální vzhled, aniž by vytvářely konstrukčně významnou nespojitost. Přesto mohou ztěžovat kontrolu tím, že zakryjí těsnou trhlinu nebo vytvoří kontrast pozadí připomínající indikaci.
ISO 8785:1998 uvádí terminologii, definice, parametry, přípustné imperfekce a metody měření povrchových imperfekcí. Její slovník je užitečný, protože pojem „imperfekce“ popisuje stav nebo útvar, aniž by rozhodoval o tom, zda je škodlivý. Následná rozhodnutí — zda je útvar relevantní, zda jde o vadu a zda je přijatelný — závisí na specifikaci výrobku a přejímací normě.
ASTM A903/A903M používá při stanovení kritérií přijatelnosti povrchu ocelových odlitků zkoušených magnetickou práškovou nebo kapilární metodou kategorie lineární indikace a nelineární indikace. Strong evidence
ASTM A903/A903M používá při stanovování kritérií přejímky povrchu ocelových odlitků zkoušených magnetickou práškovou nebo kapilární metodou pojmy lineární indikace a nelineární indikace. Toto rozlišení nenahrazuje diagnózu. Říká zkoušejícímu, jak má indikaci klasifikovat pro účely hodnocení. Lineární uspořádání vzbuzuje podezření na trhlinu, svarový šev, převal nebo jinou protáhlou nespojitost; nelineární uspořádání může odpovídat důlku, póru, vměstku nebo shluku nespojitostí. Tvar je podnětem k dalšímu zkoumání, nikoli konečnou materiálovou diagnózou.
Zaznamenávaná geometrie
- Délka a šířka Popište viditelný půdorys bez předpokladu, že představuje celou nespojitost.
- Hloubka Posuďte, do jaké míry je materiál přerušen a zda může existovat ostrý podpovrchový hrot.
- Orientace Zaznamenejte vztah ke směru válcování, ose svaru, směru hlavního napětí nebo geometrii součásti.
- Větvení Poznamenejte větve, průsečíky a změny směru, protože mohou naznačovat systém trhlin.
- Umístění Zaznamenejte vztah k patám svaru, rohům, koutům, nálitkům, hranám nebo náhlým změnám průřezu.
Délka, šířka, hloubka, orientace a větvení
Délka a šířka popisují pouze viditelný půdorys. Hloubka určuje, jak velká část materiálu byla narušena a zda má útvar ostrý podpovrchový hrot. Dlouhá mělká stopa po okujinách může být méně významná než krátká hluboká trhlina. Naopak dlouhá trhlina zasahující na povrch může poskytovat rozsáhlou cestu pro růst koroze nebo únavové trhliny, i když je její rozevření sotva viditelné.
Otevřená trhlina má viditelné rozevření a může zadržovat nečistoty, oxidy, penetrant nebo magnetické částice. Její hranice lze často vysledovat přímou vizuální kontrolou, ačkoli odlesky, drsnost, nátěr, okuje a nedostatečné osvětlení mohou část jejího průběhu zakrýt. Těsná trhlina má jen malé nebo žádné viditelné rozevření. Při běžné vizuální kontrole může být neviditelná, ale může vytvořit zřetelnou indikaci při kapilární zkoušce, pokud nespojitost dosahuje povrchu a povrch je dostatečně čistý, aby do něj mohl penetrant proniknout. U feromagnetické oceli může magnetická prášková zkouška odhalit těsnou povrchovou nebo podpovrchovou trhlinu prostřednictvím rozptylového magnetického toku, i když je její rozevření obtížně viditelné.
Orientace je důležitá, protože odezva zkoušky je směrově závislá. ASTM E709-21 se zabývá suchými a mokrými technikami magnetické práškové zkoušky pro detekci povrchových a podpovrchových nespojitostí ve feromagnetických materiálech včetně oceli. Částice se shromažďují v místech, kde magnetizace vytváří pole rozptylového magnetického toku, takže trhlina se nejzřetelněji projeví tehdy, když přerušuje magnetické pole, nikoli když je s ním rovnoběžná. Zkoušející proto používají vhodné směry magnetizace, často více než jeden, pokud není očekávaná orientace trhliny jistá. Jediný průzkum, který vypadá příznivě, nemůže prokázat, že byly prověřeny všechny orientace.
Kapilární zkoušení má jiný fyzikální základ. Penetrant musí proniknout do otvoru ústícího na povrch a později z něj znovu vystoupit, aby vytvořil indikaci. Nespolehlivě odhaluje nespojitosti, které zůstávají zcela pod povrchem, a drsné nebo pórovité povrchy mohou vytvářet nadměrné pozadí. Magnetická prášková zkouška může reagovat na některé podpovrchové útvary, její odezva však závisí na feromagnetických vlastnostech oceli, intenzitě pole, směru pole, aplikaci částic a stavu povrchu.
Větvení je obzvláště důležité. Jediná čára může být stopou po obrábění nebo svarovým švem; síť s větvemi, změnami směru nebo protínajícími se úseky je spíše v souladu se systémem trhlin, ačkoli podobné vzory mohou vytvářet také staženiny, zachycené oxidy nebo poškození při zpracování. Zkoušející by měl zaznamenat umístění indikace, její zdánlivou délku, orientaci, větvení, rozestupy a vztah ke geometrickým koncentrátorům napětí, jako jsou rohy, zaoblení, náběhy svarů, nálitky nebo náhlé změny průřezu.
Hloubka se běžně stanovuje následnou kontrolou, nikoli pouze podle vizuálního tvaru. V závislosti na součásti a specifikaci může být vyžadováno čištění, lehké broušení, místní rozřezání, zhotovení repliky, ultrazvukové zkoušení, radiografie nebo schválená kombinace těchto postupů. Broušení může odstranit mělkou povrchovou imperfekci, ale může také rozetřít těsnou nespojitost nebo zahladit důkazy dříve, než byl posouzen její původ.
Proč geometrie ovlivňuje detekci a přejímku
Geometrie ovlivňuje jak mechanické riziko, tak citlivost zkoušky. Ostrý protáhlý útvar soustřeďuje napětí na svých koncích a může se šířit při únavě nebo za podmínek křehkého lomu. Zaoblená dutina rozkládá napětí pozvolněji, avšak hluboký důlek, shluk pórů nebo odkrytý vměstek mohou být stále nepřípustné, protože odstraňují materiál přenášející zatížení nebo vytvářejí místo náchylné ke korozi. Rozsáhlá odchylka povrchové úpravy může mít malý konstrukční účinek, ale může zakrýt menší a ostřejší nespojitost.
Kontrolní metody neodhalují „vady“ v abstraktním smyslu. Vizuální kontrola přímo pozoruje viditelnou nespojitost, zatímco magnetická prášková a kapilární zkouška pozorují indikace vytvořené zkušebními prostředky; toto rozlišení uvedla v roce 2024 American Society for Nondestructive Testing. Kamerový strojový systém zaznamenává změny intenzity, barvy, textury nebo tvaru. Přehledová studie Review of Surface Defect Detection of Steel Products Based on Machine Vision z roku 2023 uvádí, že neexistuje jednotná norma pro definování a klasifikaci povrchových vad oceli; kamerový klasifikátor proto může útvar označit jako „škrábanec“, „důlek“ nebo „podobný trhlině“, aniž by určil jeho metalurgickou povahu. Automatizovaná optická kontrola, kterou v roce 2021 popsal University of Oulu pro ploché ocelové výrobky, je užitečná pro konzistentní detekci a kategorizaci, stále však vyžaduje kalibrované snímání, vhodné osvětlení a rozhodovací pravidlo založené na normách.
Přejímka je samostatným krokem. ASTM A802-19 se zabývá vizuální kontrolou a normami přejímky povrchu ocelových odlitků, zatímco ASTM A903/A903M se zabývá přejímkou relevantních lineárních a nelineárních indikací zjištěných magnetickou práškovou nebo kapilární zkouškou. Žádná z těchto norem neprohlašuje každou viditelnou čáru za důvod k zamítnutí a příznivý vizuální vzhled nemůže převážit nad relevantní indikací zjištěnou zkouškou. Rozhodnutí určují příslušná specifikace výrobku, třída odlitku, úroveň jakosti svaru, rozsah zkoušení a ustanovení o opravách. U svarů se ISO 17637:2016 zabývá vizuálním zkoušením tavně svařovaných spojů a může se použít také před svařováním; ISO 17635:2025 spojuje volbu metody NDT, techniku, úroveň přejímky a rozsah zkoušení s požadavky na jakost, materiálem, tloušťkou, procesem svařování a dalšími podmínkami.
Správný postup je tedy následující: popsat geometrii, zvolit metodu reagující na danou geometrii, určit, zda je indikace relevantní, identifikovat její pravděpodobný zdroj a porovnat ověřený stav s příslušným kritériem přejímky. Čára není verdikt. Stejně tak jím není skvrna, zabarvení, důlek ani rozsáhlá změna povrchové úpravy.
| Kontrola vizuální zkoušky | Proč je důležitá |
|---|---|
| Osvětlení | Nedostatečné osvětlení může skrýt mělké podříznutí nebo jemné praskliny; oslnění může vytvářet falešné čáry. |
| Přístup | Omezeně přístupné povrchy mohou vyžadovat zrcátka, kamery nebo jinou kontrolní metodu. |
| Čistota povrchu | Okuje, olej, nátěr, nečistoty a korozní produkty mohou nespojitosti zakrývat nebo napodobovat. |
| Úhel pozorování | Značka se může objevit nebo zmizet při změně odraženého světla. |
| Dokumentace | Umístění, rozměry, fotografie, kontrolor, datum a základ přijatelnosti zajišťují sledovatelnost výsledku. |
Vizuální zkoušení: více než pouhý pohled na součást
Vizuální zkoušení (VT) se často redukuje na rychlý pohled na ocelový povrch, po němž následuje konstatování typu „nebyly zjištěny žádné vady“. Takový popis je pro inspekční práci příliš vágní. ASM’s Metals Handbook označuje vizuální kontrolu za nedestruktivní metodu pro zjišťování povrchových vad, včetně koroze, znečištění, problémů s jakostí povrchu a viditelných povrchových nespojitostí. ASNT rozlišuje souvisejícím způsobem: formální vizuální zkoušení přímo pozoruje viditelné nespojitosti, zatímco zkoušení magnetickou práškovou metodou a kapilární zkoušení pozorují indikace vytvořené zkušebními prostředky. Tento rozdíl je důležitý. Člověk může vidět tmavou čáru, ale pouze definované přezkoumání může stanovit, co bylo pozorováno, kde se to nacházelo, jak to bylo změřeno a zda to příslušné kritérium přijatelnosti zamítá.
ISO 8785:1998 poskytuje terminologii pro povrchové nedokonalosti včetně termínů, definic, parametrů, přípustných nedokonalostí a metod měření. Tato terminologie pomáhá zabránit tomu, aby byla viditelná značka automaticky považována za vadu. Povrchová nedokonalost je stav nebo odchylka od zamýšleného povrchu; indikace je odezva nebo pozorování, které vyžaduje interpretaci; vada je nedokonalost vyhodnocená jako nepřijatelná podle příslušné specifikace. Mechanismus porušení, například růst únavové trhliny nebo korozně podporované praskání, představuje opět jiný závěr. Vizuální zkoušení může identifikovat důkazy související s mechanismem porušení, nestanoví však poškození pod povrchem jen proto, že povrch vypadá neobvykle.
Řízený postup vizuální kontroly
- Určete oblast zkoušení Definujte součást, povrch, přístup a požadovaný rozsah kontroly.
- Připravte povrch Odstraňte překážky, aniž byste vymazali nebo změnili stav, který se posuzuje.
- Řiďte podmínky pozorování Použijte vhodné osvětlení, vzdálenost, úhel a optické pomůcky.
- Pozorujte a měřte Zaznamenejte profil, texturu, umístění nespojitosti, rozměry a orientaci.
- Zdokumentujte výsledek Uchovejte fotografie, údaje o zařízení, totožnost kontrolora a základ přijatelnosti.
Přímé pozorování a řízené podmínky prohlídky
Při přímém vizuálním zkoušení se k prohlídce přístupného povrchu používají oči zkoušejícího, případně s určenými optickými pomůckami. Stále jde o řízené přezkoumání, nikoli o náhodnou prohlídku pouhým okem. Postup by měl identifikovat součást, kontrolovanou oblast, stav povrchu, vzdálenost a úhel pozorování, uspořádání osvětlení, vybavení, kvalifikaci zkoušejícího, způsob záznamu a normu přijatelnosti. ISO 17637:2016 stanovuje vizuální zkoušení tavně svařovaných spojů kovových materiálů a lze ji použít také před svařováním, kdy se kontroluje příprava spoje, sestavení, ustavení, čistota a stav hran.
Osvětlení není jen otázkou pohodlí. Nedostatečné osvětlení může zakrýt mělký podřez nebo jemnou trhlinu vycházející na povrch; odlesk může nespojitost zakrýt nebo vytvořit falešnou čáru. Osvětlení by mělo poskytovat dostatečnou intenzitu a vhodný směr, aby odhalilo změny profilu, textury a odrazivosti. Šikmé osvětlení může pomoci zobrazit mělkou prohlubeň, zatímco přímější osvětlení může usnadnit posouzení skvrn nebo změny zbarvení. Zkoušející možná bude muset změnit úhel pozorování, protože značka viditelná z jednoho směru může zmizet, když se odražené světlo přesune po povrchu.
Součást musí být pro účel zkoušení dostatečně čistá. Okuje, olej, rozstřik po svařování, nátěr, nečistoty, korozní produkty a zbytky po manipulaci mohou povrch zakrýt nebo napodobit nespojitost. Samotné čištění nesmí odstranit posuzovaný stav. U svaru může být před kontrolou profilu nutné odstranit rozstřik, avšak agresivní broušení může vymazat důkazy o převýšení, podřezu nebo trhlině. Pokud stanovený postup vyžaduje zvětšení, zrcátko, videoskop nebo jinou pozorovací pomůcku, stávají se tyto pomůcky součástí zkoušení, nikoli volitelným doplňkem. Zvětšení může zlepšit rozpoznání těsné trhliny vycházející na povrch, nezmění však nepřístupný nebo nedostatečně připravený povrch v plně zkontrolovaný.
Dokumentace dává pozorování dohledatelnou podobu. Užitečné záznamy zahrnují polohu vzhledem k základně nebo referenci svaru, orientaci, délku a šířku, pokud je lze změřit, fotografie, podmínky osvětlení, přípravu povrchu, identifikaci vybavení, zkoušejícího, datum a výsledek posouzení. Samotná fotografie jen zřídka postačuje: může chybět měřítko, poloha a základ pro posouzení přijatelnosti.
Co může vizuální zkoušení odhalit
VT se dobře hodí pro stavy, které zasahují viditelný povrch nebo jej mění. Mezi příklady uvedené v ASM patří koroze, znečištění, problémy s jakostí povrchu a povrchové nespojitosti. Koroze se může projevovat rovnoměrným úbytkem materiálu, důlkovou korozí, odlupujícími se okujemi nebo lokalizovaným napadením. Vizuální prohlídka může odhalit skvrny a usazeniny, sama o sobě však podle vzhledu nedokáže určit zbývající tloušťku stěny ani potvrdit úplnou hloubku důlku. K zodpovězení této otázky je nutné měření tloušťky nebo jiná použitelná metoda.
Znečištění zahrnuje olej, vlhkost, zapracované nečistoty, oxidy, zbytky nátěru a další látky, které mohou narušovat svařování, nanášení povlaků, spojování nebo provoz. Problémy s jakostí povrchu mohou zahrnovat stopy po broušení, rýhy, převalky, válcovací značky, hrubé obrábění, nadměrnou drsnost nebo náhlý přechod mezi povrchy. Jejich přijatelnost závisí na specifikaci výrobku a funkci povrchu, nikoli pouze na tom, zda působí neuspořádaně.
U svarů může vizuální zkoušení odhalit nepravidelný profil, nadměrné převýšení, nedostatečně vyplněné oblasti, špatné ustavení, poškození kráteru, viditelnou pórovitost, zážehy oblouku, rozstřik, převýšení přes okraj a podřez. Může také identifikovat trhlinu, která se otevírá na povrchu, pokud je trhlina za podmínek zkoušení viditelná. Před svařováním může stejný přístup odhalit špatné sestavení, nesprávnou geometrii úkosu, poškozenou hranu, nedostatečné očištění nebo nepřijatelnou kořenovou mezeru. ISO 17637:2016 proto není omezena na kontrolu dokončené housenky svaru.
Dalším předmětem zkoušení jsou zjevná mechanická poškození: promáčkliny, ohyby, rýhy, stopy po nárazu, potrhané hrany, deformace a poškození obráběných nebo povlakovaných oblastí. Pro ocelové odlitky se ASTM A802-19 zabývá vizuální kontrolou a normami přijatelnosti povrchu. U odlitků zkoušených magnetickou práškovou metodou nebo kapilární metodou stanovuje ASTM A903/A903M kritéria přijatelnosti a vyžaduje vyhodnocení relevantních lineárních a nelineárních indikací. Tyto normy ilustrují zásadní skutečnost: pozorování a posouzení přijatelnosti spolu souvisejí, nejde však o tentýž úkon.
Viditelná čára může být škrábanec, převalek, trhlina ve svaru, stopa po obrábění nebo zbytek materiálu v drážce. Zkoušející indikaci zaznamená a vyhodnotí ji podle příslušného požadavku. Pokud požadavek daný znak nedefinuje, neměl by protokol bez uvedení důvodu vytvářet limit pro zamítnutí.
Omezení vyplývající z přístupu, stavu povrchu a lidského posouzení
Vizuální zkoušení nemůže odhalit vadu, která se na povrchu nijak viditelně neprojevuje. Nestanovuje přítomnost ani nepřítomnost podpovrchové trhliny, vnitřní pórovitosti, neprovaření skrytého pod převýšením svaru ani uzavřené vměstky. Zkoušení magnetickou práškovou metodou má jiný fyzikální základ: ASTM E709-21 zahrnuje suché a mokré techniky pro feromagnetické materiály včetně oceli, u nichž může magnetizace a hromadění částic v místech rozptylových magnetických polí odhalit povrchové a těsně podpovrchové nespojitosti. Kapilární zkoušení je obdobně založeno na pronikání penetrantu do vad otevřených na povrch. Žádná z těchto metod není zaměnitelná s přímým VT a VT je nemůže nahradit, pokud je specifikace vyžaduje.
Přístup představuje pevnou hranici. Úzká štěrbina, zadní strana výztuhy, vnitřní otvor nebo povrch skrytý pod izolací mohou vyžadovat zrcátka, dálkové kamery, videoskopy nebo jinou metodu zkoušení. I v takovém případě je výsledek omezen kvalitou obrazu, zaostřením, zorným polem a možností umístit vybavení do potřebné polohy. Čistý a jasně osvětlený povrch nemusí být zkontrolovaným povrchem, pokud k němu zkoušející nemohl dosáhnout nebo jej nedokázal rozlišit.
Lidské posouzení rovněž přináší proměnlivost. Únava, neznalost výrobku, zkreslení očekáváním a nejednotná terminologie mohou ovlivnit, jak dva zkoušející popíší tutéž značku. Způsobilost proto zahrnuje více než dobrý zrak. Zkoušející musí rozumět materiálu, výrobnímu procesu, pravděpodobným nespojitostem, postupu, měřicím nástrojům a kritériím přijatelnosti. ISO 17635:2025 se zabývá výběrem metod a technik NDT svarů, úrovněmi přijatelnosti a rozsahem zkoušení podle požadavků na jakost, materiálu, tloušťky, svařovacího procesu a dalších podmínek. Tento rámec podporuje uvážené rozhodnutí: používat VT tam, kde jsou cílem viditelné stavy, a zvolit jinou metodu, pokud se požadované důkazy nacházejí pod povrchem nebo uvnitř materiálu.
Strojové vidění může zlepšit opakovatelnost a pokrytí, zejména u plochých ocelových výrobků; diplomová práce University of Oulu z roku 2021 popisuje automatizovanou optickou kontrolu pro detekci a kategorizaci takových vad. Přehledová studie z roku 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, však uvádí, že neexistuje jednotná norma pro definování a klasifikaci vad povrchu ocelových výrobků. Kamery zaznamenávají obrazové znaky. Neodstraňují však potřebu dohodnuté terminologie, validovaných postupů, kvalifikované interpretace a výslovně stanoveného pravidla přijatelnosti.
| Vizuální kontrola může odhalit | Vizuální kontrola sama nemůže prokázat |
|---|---|
| Povrchově otevřené trhliny, důlky, sklady, přehyby, nárůstky a otevřenou pórovitost | Hloubku skrytých nespojitostí |
| Přilnutý formovací materiál, žebra, opravy svarů a poškození broušením | Vnitřní staženiny, vměstky nebo překrytou pórovitost |
| Deformaci, nesouosost, neúplné odstranění vtoků a nepravidelnou konečnou úpravu | Spolehlivé zjištění těsných, neviditelných trhlin |
| Přístupnou povrchovou kontaminaci a problémy s povlakem | Objemovou celistvost |
Vizuální kontrola ocelových odlitků podle ASTM A802-19
ASTM A802-19 poskytuje postup vizuální kontroly a normy přijatelnosti povrchu ocelových odlitků. Strong evidence
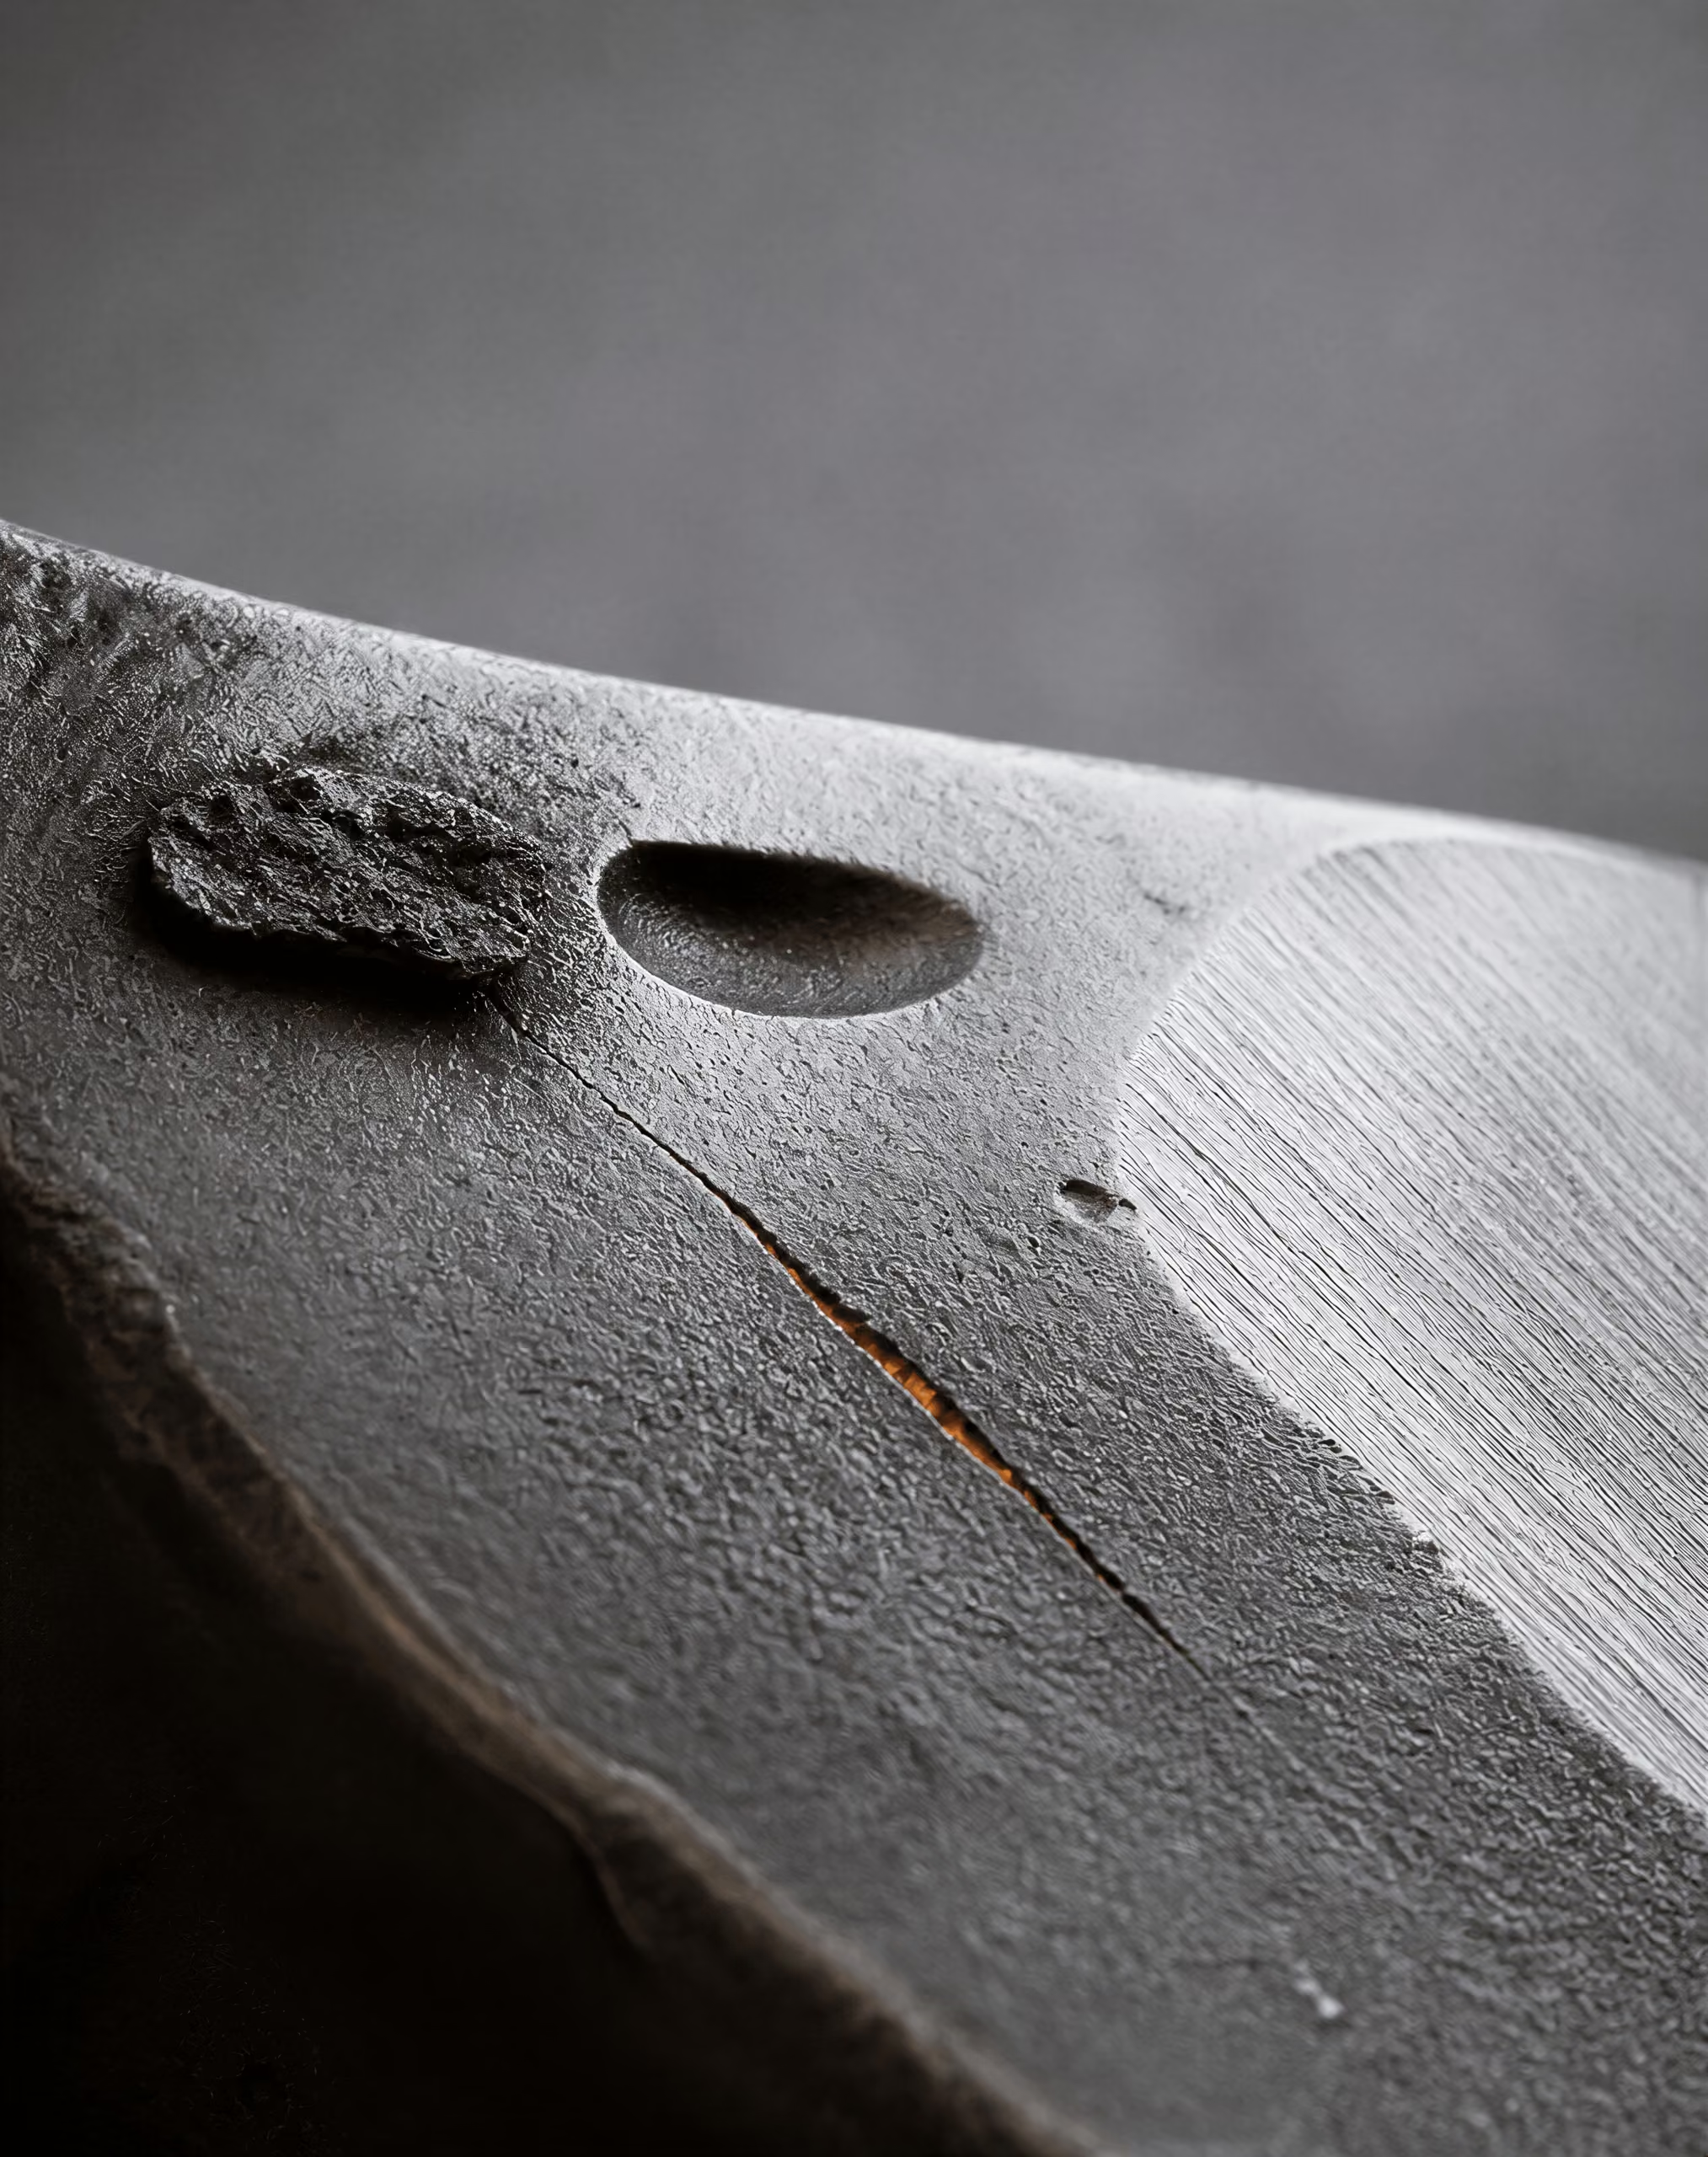
ASTM A802-19 je standardní postup pro vizuální kontrolu a kritéria přijatelnosti povrchu ocelových odlitků. Předmětem tohoto dokumentu je stav, který lze pozorovat na povrchu odlitku, nikoli každá nespojitost, která může existovat pod jeho povrchem. Tato hranice je důležitá. Viditelná tmavá skvrna, vyvýšená oblast, dutina, čára připomínající trhlinu nebo drsná oblast jsou nejprve pozorovanými útvary. Nedokonalostí nebo nespojitostí se stávají teprve po určení jejich charakteru; vadou vedoucí k zamítnutí se stávají až tehdy, když překročí požadavky na přijatelnost uplatňované na daný odlitek.
Terminologie by neměla být používána nahodile. ISO 8785:1998 definuje termíny, definice a parametry pro povrchové nedokonalosti včetně způsobů jejich popisu a měření. Slévárna může útvar označit jako připečeninu, vměstek, plynovou dutinu, studený spoj, zavaleninu, žilkování, drsnost nebo ulpělý formovací materiál, avšak samotný název neurčuje jeho další posouzení. Význam mohou mít také poloha, délka, šířka, hloubka, rozteč, orientace a vliv na požadovaný stav povrchu. Mechanismus vzniku je opět samostatnou otázkou: smrštění, vývoj plynu, nedostatečné doplňování kovu, eroze formy, tepelná kontrakce nebo poškození při manipulaci mohou vysvětlit, jak útvar vznikl, avšak ASTM A802-19 se zabývá především tím, co je přítomno a zda to splňuje stanovený vizuální požadavek.

Rozsah vizuálního hodnocení přijatelnosti povrchu
Vizuální kontrola podle ASTM A802-19 je přímou kontrolou přístupných povrchů odlitku. Může odhalit trhliny zasahující na povrch, důlky, záhyby, zavaleniny, připečeniny, pórovitost otevřenou na povrch, ulpělý formovací materiál, otřepy, opravy svařováním, stopy po oblouku, poškození broušením a nepravidelný povrch. Může také identifikovat deformaci, nesoulad, neúplné odstranění kovu nálitku nebo vtokové soustavy a stavy, které znesnadňují nebo znehodnocují následnou kontrolu. ASM’s Metals Handbook uvádí vizuální kontrolu jako nedestruktivní metodu pro zjišťování povrchových vad, jako jsou koroze, znečištění, problémy s jakostí povrchu a povrchové nespojitosti.
Tato způsobilost má své meze. Vizuální kontrola neurčuje hloubku skryté nespojitosti, spolehlivě neodhalí těsnou trhlinu, která nevytváří viditelný kontrast, ani nenahrazuje objemovou kontrolu vnitřního staženinového smršťování a vměstků. Hladký povrch může skrývat podpovrchový stav. Naopak výrazná značka může být neškodným přebytkem kovu nebo strukturou vzniklou při formování, nikoli trhlinou.
Přijatelnost proto závisí na příslušné specifikaci odlitku, požadavcích odběratele, výkresu a zvolené úrovni přijatelnosti. ASTM A802-19 poskytuje postup a rámec pro hodnocení přijatelnosti povrchu; nestanovuje pro všechny odlitky stejnou univerzální mez pro zamítnutí. Těleso ventilu, skříň čerpadla, tlakotěsná součást a konstrukční protiváha mohou mít odlišně povolené stavy, oblasti kontroly nebo požadavky na dokončení povrchu. Konečné rozhodnutí se musí řídit závaznou nákupní specifikací a v ní uvedenou úrovní přijatelnosti.
Vizuální přijatelnost se rovněž liší od přijatelnosti podle jiných nedestruktivních metod. ASNT rozlišuje vizuální zkoušení od běžné kontroly pouhým okem, protože vizuální zkoušení přímo pozoruje viditelné nespojitosti, zatímco zkoušení magnetickou práškovou metodou a kapilární zkoušení sledují indikace vzniklé působením zkušebních prostředků. Podle ASTM E709-21 je feromagnetický ocelový odlitek zmagnetován a částice se shromažďují v místech úniku magnetického toku způsobeného povrchovými nebo podpovrchovými nespojitostmi. Indikace částic není stejným fyzikálním pozorováním jako čára přímo viditelná na kovu.
ASTM A903/A903M se zabývá kritérii přijatelnosti povrchu ocelových odlitků kontrolovaných magnetickou práškovou nebo kapilární metodou a vyžaduje vyhodnocení významných lineárních a nelineárních indikací. Tato kritéria nesmějí být přebírána do protokolu o vizuální kontrole, pokud smlouva výslovně nevyžaduje danou metodu a kritérium. Odlitek může projít vizuální kontrolou, ale nevyhovět kapilární zkoušce, protože těsná trhlina otevřená na povrch vtáhne penetrant a vytvoří významnou indikaci. Může nastat i opačný případ: drsná nebo zabarvená oblast může působit nepřijatelně, aniž by vytvořila významnou indikaci při zkoušení magnetickou práškovou nebo kapilární metodou.
Stav a příprava povrchu odlitku
Kontrola začíná na povrchu, který je inspektorovi skutečně předložen. Volný písek, okuje, olej, barva, zbytky po tryskání, rez, připečený materiál, vlhkost a třísky po obrábění mohou zakrýt nespojitost nebo vytvořit falešný vizuální útvar. Požadovaný způsob čištění závisí na odlitku a specifikaci. Kartáčování, mytí, tryskání, brokování, broušení nebo obrábění mohou kov odhalit, ale každý z těchto postupů jej může také změnit. Intenzivní broušení může odstranit důkaz mělké vady, přetáhnout kov přes ústí trhliny nebo vytvořit nové trhliny po broušení. Tryskání může uzavřít úzký otvor nebo zakrýt mělký záhyb zpevněním povrchu a drsností.
Příprava musí rovněž zachovat geometrii důležitou pro posouzení přijatelnosti. Koutový přechod, průsečík žeber, závitový otvor, nálitek nebo vnitřní průchod mohou vyžadovat jiný úhel pozorování či doplňkové osvětlení. Odlitky se složitou geometrií nelze posoudit jedinou prohlídkou vnějšího obvodu. Pozornost si zaslouží rohy a změny průřezu, protože mohou skrývat nespojitosti, zadržovat čisticí prostředky nebo vytvářet odrazy připomínající lineární vady.
Osvětlení je podmínkou měření, nikoli pouze kosmetickým detailem. Inspektor potřebuje dostatečné osvětlení kontrolovaného povrchu, přičemž je třeba omezit stíny a snížit oslnění. Jasný odraz na obrobené ploše může zakrýt jemnou čáru; šikmé osvětlení může zviditelnit mělký reliéf, ale také zvýraznit neškodnou strukturu. Vzdálenost a úhel pozorování, kontrast povrchu a jeho čistota by měly odpovídat požadované kontrole. Je-li přístup omezen, mohou zorné pole rozšířit zrcátka, videoskopy nebo kamery, avšak v záznamu by měla být uvedena tato nepřímá metoda i její omezení.
Viditelnost může ovlivnit teplota, vlhkost povrchu a stav povlaku. Vlhký povrch může vyplnit mělkou dutinu a změnit kontrast. Povlak může zakrýt základní kov, pokud specifikace nepovoluje kontrolu přes tento povlak. Pokud povrch nelze dostatečně očistit nebo prohlédnout, není správným postupem automaticky jej označit za vyhovující. Nepřístupná nebo zakrytá oblast by měla být identifikována a odpovědný orgán by měl stanovit, zda je nutná další příprava, jiná kontrolní metoda nebo oprava.
Záznam a posouzení pozorovaných útvarů
Užitečný protokol o vizuální kontrole zaznamenává více než pouze „vyhovuje“ nebo „nevyhovuje“. Měl by uvádět identifikaci odlitku, tavbu nebo šarži, pokud je to požadováno, datum kontroly, inspektora, stav povrchu, omezení osvětlení nebo pozorování, kontrolované oblasti a polohu každého relevantního útvaru. Poloha může být uvedena pomocí základny, zóny výkresu, konstrukčního prvku odlitku, sítě nebo označené fotografie. Je-li to důležité podle kritérií přijatelnosti, měla by být zaznamenána také velikost a orientace.
Protokol by měl oddělovat pozorování od rozhodnutí. „Tmavý lineární útvar o délce 38 mm na koutovém přechodu u základny B“ je pozorování. „Trhlina vedoucí k zamítnutí“ je rozhodnutí, které vyžaduje ověření podle závazného kritéria. Je-li útvar nejistý, může být nutné čištění, broušení za účelem ověření, rozměrové měření nebo jiná metoda NDT. Zkoušení magnetickou práškovou metodou je vhodné pro povrchové a podpovrchové nespojitosti ve feromagnetické oceli; kapilární zkoušení je vhodné pro vady otevřené na povrch u kompatibilních a náležitě připravených povrchů. Žádná z těchto metod automaticky neodpovídá na otázky přesahující její fyzikální rozsah.
Výsledkem posouzení může být přijetí, oprava s opakovanou kontrolou, zamítnutí nebo postoupení k technickému posouzení. Oprava nevymazává původní zjištění: protokol by měl uchovat polohu útvaru, v příslušných případech způsob opravy a výsledky požadované opakované kontroly. Pokud vizuální kontrola odhalí podezření na trhlinu, odlitek by neměl být uvolněn jen proto, že je čára krátká nebo se obtížně fotografuje. Rozhodnutí určují příslušná specifikace, požadavky odběratele a úroveň přijatelnosti, zatímco doplňková NDT poskytuje důkazy v případech, kdy samotné vizuální pozorování nedokáže charakterizovat daný útvar.
| Etapa kontroly | Typická pozorování |
|---|---|
| Před svařováním | Příprava spoje, sestavení, vyrovnání, čistota, kořenová mezera a stav hran |
| Během svařování | Čištění mezi vrstvami, stav kořenové vrstvy, deformace, stopy po elektrickém oblouku a viditelné problémy procesu |
| Po svařování | Trhliny, pórovitost, podříznutí, převýšení, profil svaru, oblasti kráterů a rozměrová shoda |
| Po opravě | Stav vyhloubení, geometrie opravy a výsledky požadované opakované kontroly |
Vizuální zkoušení svarů podle ISO 17637:2016
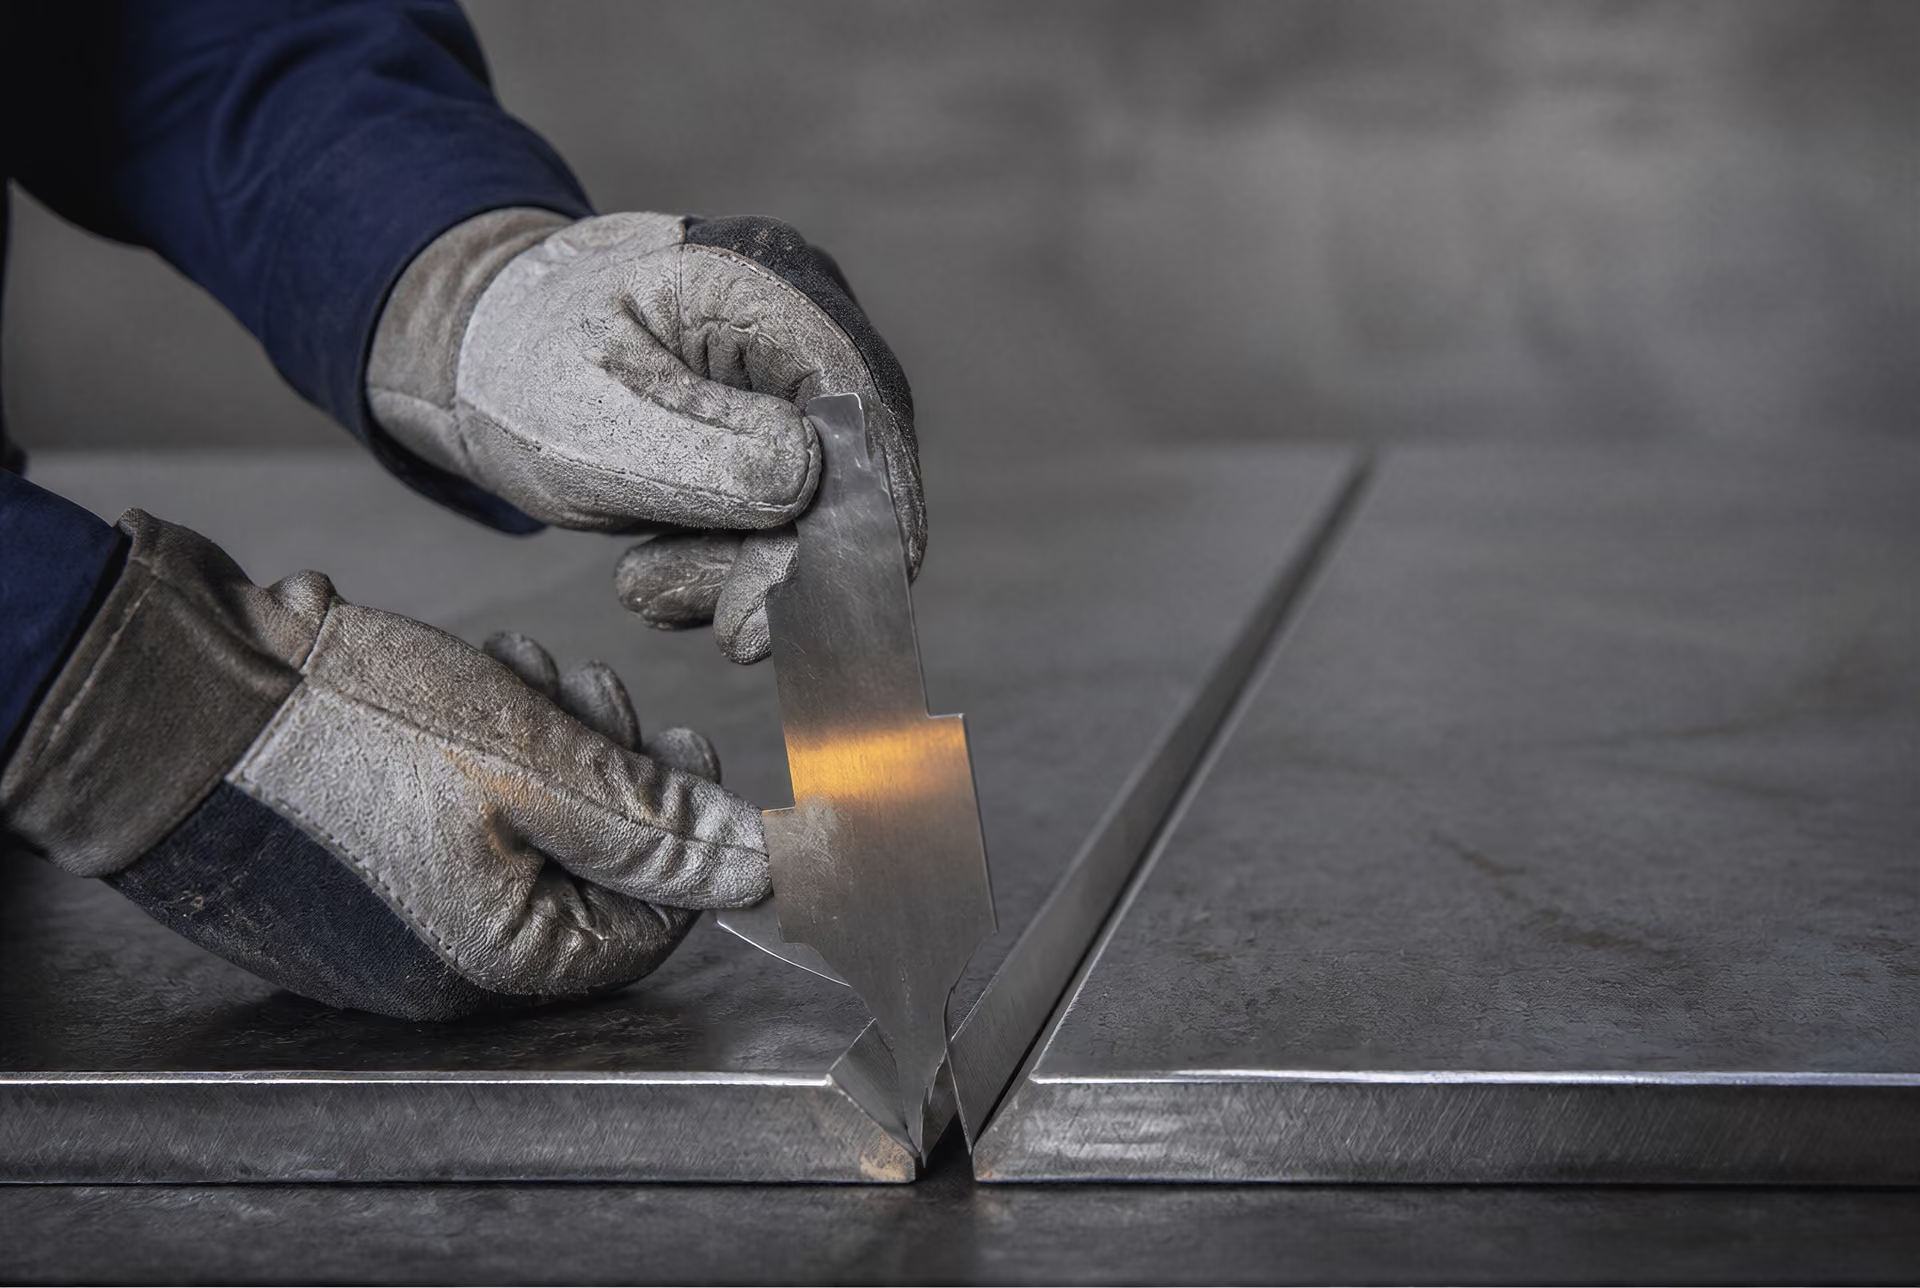
ISO 17637:2016 stanovuje vizuální zkoušení tavně svařovaných spojů kovových materiálů. Umožňuje také vizuální zkoušení spojů před svařováním, což je důležité, protože svar může být správně nanesen na nesprávně připravený nebo špatně slícovaný spoj. Kontrola proto není jednorázovou činností prováděnou po vychladnutí. Sleduje spoj během přípravy, sestavování, svařování i závěrečné kontroly.
Tato metoda se často redukuje na „prohlédnutí svaru“, ale takový popis je příliš úzký. ASNT rozlišuje vizuální zkoušení od neformální kontroly pouhým okem: vizuální zkoušení přímo pozoruje viditelné necelistvosti za stanovených podmínek zkoušení, zatímco zkoušení magnetickou práškovou metodou a kapilární zkoušení pozorují indikace vytvořené zkušebními prostředky. Toto rozlišení je důležité v případě, kdy je povrch čistý a zdánlivě bezvadný, ale obsahuje těsnou trhlinu, která není bez použití penetrantu nebo magnetických částic viditelná.
ISO 17637:2016 nepovažuje každou viditelnou stopu za vadu. ISO 8785:1998 poskytuje terminologii pro povrchové necelistvosti včetně definic, parametrů, přípustných necelistvostí a metod měření. Povrchová necelistvost je pozorovaný stav. Indikace je signál nebo viditelný útvar zjištěný zkušební metodou. Vadou se stává teprve tehdy, když ji příslušná specifikace vyhodnotí jako nepřípustnou. Mechanismus porušení, například iniciace únavové trhliny, vodíkem podporované praskání nebo nedostatek nosného natavení, představuje další inženýrskou interpretaci a neměl by být zaměňován se samotným pozorováním.

Kontrola před svařováním
Vizuální zkoušení před svařováním začíná u materiálů, svarových ploch a podrobností přípravy. Zkoušející ověřuje, zda byly identifikovány předepsané základní materiály a přídavné svařovací materiály, zda hrany spoje odpovídají výkresu nebo postupu svařování a zda jsou povrchy zbaveny oleje, nátěru, okují, vlhkosti, uvolněné rzi a dalších nečistot, které by mohly ovlivnit natavení nebo zakrýt necelistvost. Stav povrchu není pouze kosmetickou záležitostí. Znečištění může způsobit pórovitost, nestabilní chování oblouku nebo nedostatečné natavení, zatímco nadměrné broušení může změnit geometrii spoje.
Příprava spoje se kontroluje z hlediska úhlu úkosu, výšky kořenové hrany, kořenové mezery, čistoty drážky a poškození hran. Tyto rozměry je třeba porovnávat s příslušným výkresem, specifikací postupu svařování nebo smluvním požadavkem, nikoli s univerzálním vizuálním limitem. Příprava, která je přijatelná pro jeden proces a tloušťku, může být pro jiný proces nevhodná. Zkoušející rovněž hledá zaválcování, podélné trhliny, rýhy a trhliny vybíhající z řezaných hran. Viditelná lineární stopa v základním materiálu by měla být zaznamenána a posouzena; neměla by být přejmenována na trhlinu svaru jen proto, že se nachází v blízkosti spoje.
Dalším předmětem kontroly je sestavení spoje. Díly by měly být vyrovnány, podepřeny a zajištěny podle stanovených požadavků, přičemž po celé délce svaru musí být zachován požadovaný kořenový otvor a orientace spoje. Nadměrné přesazení, úhlová deformace, nestejnoměrná mezera nebo náhlé přechody mohou způsobit rozměrovou odchylku ještě před zapálením oblouku. Stehové svary je nutné kontrolovat z hlediska trhlin, špatného natavení, nadměrného profilu a nevhodného ukončení. Vadné stehové svary mohou zůstat uvnitř spoje nebo se během následných svarových vrstev stát místy iniciace trhlin.
Kontrola v této fázi rovněž ověřuje přístupnost pro svařování a pozdější zkoušení. Spoj může být z geometrického hlediska na jedné straně přijatelný, avšak na druhé straně nepřístupný pro čištění nebo vizuální pozorování. Toto omezení musí být uvedeno v záznamu o kontrole. Nelze je vyřešit prohlášením nepozorovaného povrchu za vyhovující.
Kontrola během svařování a po svařování
Během svařování poskytuje vizuální zkoušení zpětnou vazbu o procesu, nikoli pouze konečný verdikt. Zkoušející sleduje, zda je zachována čistota spoje, zda je oblouk veden a pohybován předepsaným způsobem a zda má každá vrstva před zakrytím další vrstvou přijatelný vzhled. Kontroluje se čištění mezi vrstvami, zejména odstranění strusky, oxidů, rozstřiku a zachycených nečistot. Kořenová vrstva má zvláštní význam: viditelný nedostatek průvaru v kořeni, nepravidelný kořenový svar, propálení nebo povrchově otevřená pórovitost mohou být důvodem k opravě před nanesením dalšího svarového kovu.
Pořadí svařování může odhalit deformaci, pohyb nebo zvětšování kořenové mezery. Kontrolují se také dočasné přídavné prvky a zásahy oblouku mimo spoj. Zásah oblouku může zanechat lokálně zakalenou nebo popraskanou oblast, zejména u náchylných ocelí, i když je tato stopa malá. Rozstřik může být v jedné aplikaci neškodným zbytkem, ale v jiné může poškodit povlaky, narušit rozměrové lícování nebo zakrýt trhlinu. Jeho význam vyplývá ze specifikace a provozních podmínek, nikoli pouze z jeho vzhledu.
Po svařování se spoj očistí v rozsahu dostatečném pro zkoušení. Struska, rozstřik, dočasné přídavné prvky a povrchové nečistoty nesmějí zakrývat paty svaru ani líc svaru. Zkoušející pozoruje celou přístupnou délku, konce svaru, začátky a ukončení, kráterové oblasti, přechody v patě svaru a přilehlý základní materiál. Viditelné trhliny vyžadují okamžitou pozornost, protože trhlina je rovinná necelistvost s potenciálně závažným účinkem. Vizuální zjištění však neurčuje její hloubku ani úplný rozsah. Čára podobná trhlině může vyžadovat odstranění, opakované zkoušení nebo použití jiné NDT metody.
Povrchově otevřená pórovitost se může projevit jako zaoblené dutiny nebo důlky. Podřezání je drážka v patě svaru nebo na hraně základního materiálu, zatímco převýšení vzniká tehdy, když svarový kov přeteče na povrch základního materiálu bez řádného natavení. Oba jevy souvisejí s profilem, nejsou však zaměnitelné. Vydutý nebo vydutěný? Need correct Czech: concave = konkávní, convex = konvexní. Use "konkávní nebo konvexní líc svaru". excessive reinforcement = nadměrné převýšení, insufficient fill = nedostatečné vyplnění, abrupt toe = ostrý přechod v patě, irregular width. Použij. Kritérium.
Pozorování profilu svaru a povrchových necelistvostí
Termíny pro profil svaru
- Podříznutí
- Rýha u paty svaru nebo na hraně základního kovu.
- Převýšení
- Kov svaru se bez řádného natavení rozlévá na povrch základního kovu.
- Pórovitost
- Zaoblené dutiny nebo důlky, které mohou pronikat na povrch svaru.
- Stopy po elektrickém oblouku
- Lokální značka mimo zamýšlený svar, u níž může být nutné posoudit vznik trhlin nebo zakalení.
- Výztuž svaru
- Kov svaru vystupující nad povrch základního kovu; jeho přijatelnost závisí na příslušném kritériu.
Užitečný záznam popisuje, co je vidět, kde se to nachází a jak to bylo změřeno. „Špatný svar“ není výsledkem zkoušení. V záznamu může být uvedena například lineární povrchová indikace v patě svaru, rozptýlené povrchově otevřené póry ve stanovené oblasti, podřezání v měřené délce nebo zásah oblouku v blízkosti spoje. Fotografie, umístění, rozměry, světelné podmínky a odkaz na příslušný požadavek činí pozorování reprodukovatelným.
Posuzování přijatelnosti musí zůstat navázáno na rozhodující normu pro daný výrobek, výrobu nebo projekt. ASTM A802-19 se zabývá vizuální kontrolou a normami pro přijatelnost povrchu ocelových odlitků, zatímco ASTM A903/A903M se zabývá kritérii povrchu ocelových odlitků zkoušeného magnetickou práškovou nebo kapilární metodou a vyžaduje vyhodnocení relevantních lineárních a nelineárních indikací. Tyto normy pro odlitky by neměly být bez oprávnění podle příslušné specifikace přebírány do posuzování svařovaného spoje.
Vizuální zkoušení má vymezenou oblast použití. Může identifikovat přístupné povrchové stavy a odchylky profilu, nemůže však spolehlivě odhalit každou těsnou povrchovou trhlinu, podpovrchovou necelistvost ani vnitřní objemovou vadu. ASTM E709-21 se vztahuje na suché a mokré techniky zkoušení magnetickou práškovou metodou pro povrchové a blízké podpovrchové necelistvosti ve feromagnetických materiálech včetně oceli; magnetizace vytváří rozptylová pole, v jejichž místech se hromadí částice. Kapilární zkoušení má jiný fyzikální základ a vyžaduje vhodný, otevřený povrch. Strojové vidění může zlepšit opakovatelnost u plochých ocelových výrobků, avšak přehledová studie z roku 2023 uvádí, že neexistuje jednotná norma, která by definovala a klasifikovala všechny povrchové vady oceli. ISO 17635:2025 proto vztahuje volbu metody, úrovně přijatelnosti a rozsah zkoušení k požadavkům na jakost, materiálu, tloušťce, procesu svařování a dalším podmínkám. Viditelná stopa je pouze výchozím bodem.
Zkoušení feromagnetické oceli magnetickými částicemi
| Prvek | Důsledek pro magnetickou práškovou zkoušku |
|---|---|
| Materiál | Vyžaduje feromagnetickou ocel nebo jiný feromagnetický materiál. |
| Směr pole | Nespojitosti protínající pole obecně vytvářejí silnější odezvy úniku magnetického toku. |
| Rozsah detekce | Nejvyšší citlivost má k povrchovým a těsně podpovrchovým nespojitostem. |
| Technika nanášení částic | Suchý prášek je vhodný pro některé drsné povrchy nebo podmínky v terénu; mokré částice poskytují na vhodných površích rovnoměrnější povlak. |
| Rozhodnutí | Vzorec částic je indikací vyžadující posouzení relevance a porovnání s kritérii přijatelnosti. |
Zkoušení magnetickými částicemi (MT) je metoda pro vyhledávání povrchových a podpovrchových nespojitostí ve feromagnetické oceli. Neznamená to, že každá viditelná stopa je vadou, ani že se kontroluje celý objem součásti. Výsledkem je indikace: viditelné nebo fluorescenční nahromadění částic vzniklé při zkoušce. Zda tato indikace představuje nepřípustnou vadu, závisí na její velikosti, tvaru, umístění, orientaci a na přejímacích kritériích stanovených pro danou součást.
ASNT popisuje fyzikální postup jednoduše: zmagnetizovat feromagnetickou ocel, nanést feromagnetické částice a sledovat, kde se shromažďují v místech úniku magnetického toku (American Society for Nondestructive Testing, 2024). ASTM E709-21 zahrnuje suché i mokré techniky zkoušení magnetickými částicemi pro detekci trhlin a jiných povrchových nebo podpovrchových nespojitostí ve feromagnetických materiálech včetně oceli. Tato metoda se proto liší od vizuální kontroly, při níž se přímo pozoruje viditelný stav, i od zkoušení kapilární metodou, které spočívá v pronikání penetrantu do nespojitosti otevřené na povrch.
Magnetizace a únik magnetického toku

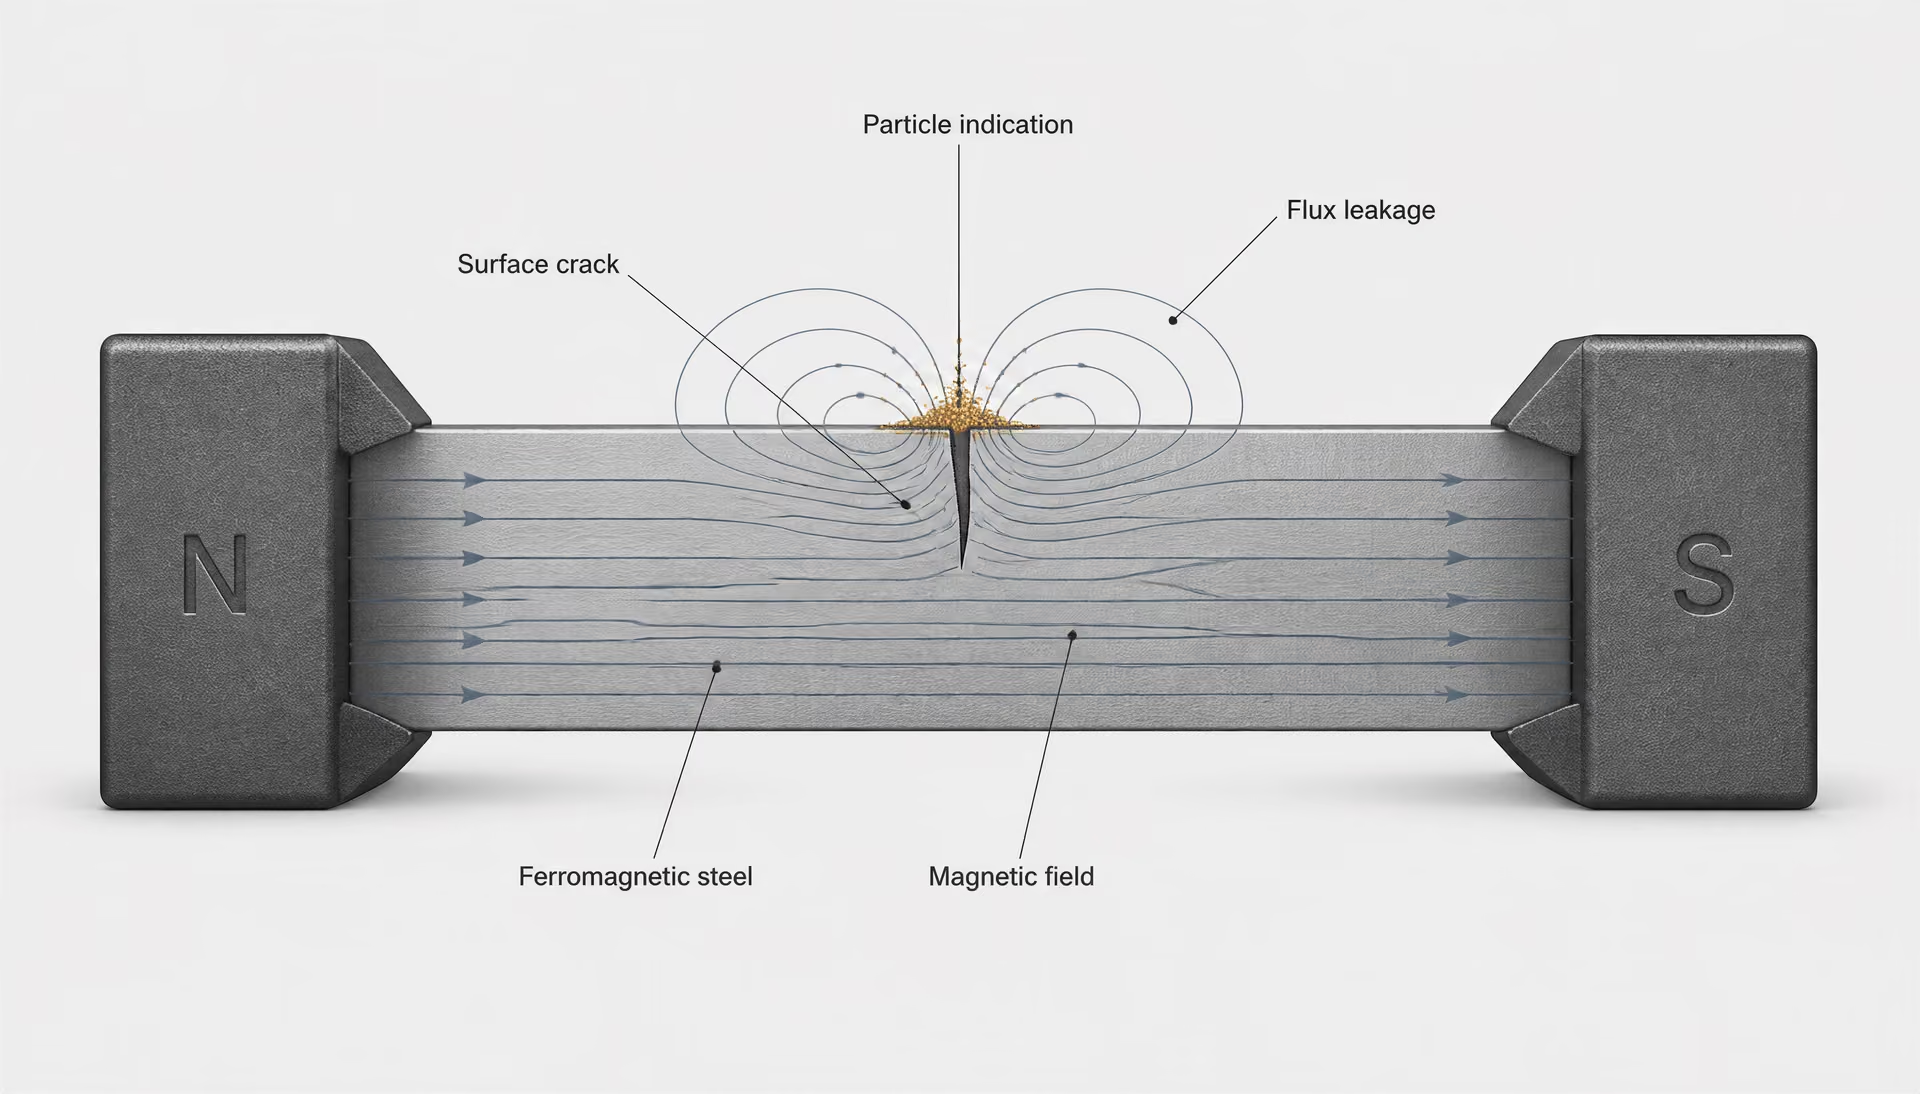
Magnetizační pole prochází ocelí, když elektrický proud protéká součástí, cívkou kolem součásti nebo mezi póly elektromagnetického třmenu. V neporušené, rovnoměrně zmagnetizované oblasti prochází magnetický tok převážně kovem. Trhlina, nedostatečné provaření, přeplátování, šev nebo jiná nespojitost tuto dráhu narušuje. Část toku je vytlačena z oceli a následně se do ní vrací, čímž v místě nespojitosti nebo v jeho blízkosti vzniká pole úniku.
Feromagnetické částice umístěné v tomto poli jsou přitahovány do oblasti úniku. Vytvářejí linii, shluk nebo jiný obrazec, který obkresluje zdroj úniku. Indikaci lze pozorovat pod bílým světlem při použití viditelných částic nebo pod osvětlením ultrafialovým zářením A při použití fluorescenčních částic. Zkušební prostředek zviditelňuje magnetickou poruchu; nezobrazuje celou geometrii nespojitosti.
Směr pole je pro výsledek rozhodující. Trhlina vytváří nejsilnější únik, když leží přibližně kolmo k magnetizačnímu poli. Nespojitost probíhající rovnoběžně s polem nebo téměř rovnoběžně s ním může vytvářet slabý únik a nevýraznou indikaci, i když je významná. Proto nelze předpokládat, že jediný směr magnetizace odhalí každou trhlinu. Podélné pole je vhodné pro nespojitosti příčné k tomuto poli; kruhové pole vytvořené průchodem proudu součástí má tendenci odhalovat nespojitosti probíhající podél součásti. Pokud to postup a geometrie součásti umožňují, používají kontroloři často dva výrazně odlišné směry pole, obvykle pomocí samostatných magnetizačních impulzů nebo vícesměrné techniky.
Magnetizace musí být rovněž dostatečná vzhledem k materiálu a účelu kontroly. Příliš slabá magnetizace nemusí vytvořit užitečné pole úniku. Nadměrná magnetizace může vytvářet pozadí z částic, ztěžovat interpretaci nebo komplikovat jejich odstranění. Důležitá je také geometrie. Ostré rohy, drážky pro pera, změny průřezu, otvory, paty svarů a kontaktní místa mohou deformovat pole a vytvářet nerelevantní indikace. Tyto obrazce nejsou automaticky trhlinami. Od relevantních indikací je nutné je odlišit podle jejich umístění, tvaru, opakovatelnosti a reakce na změny magnetizace.
Spolehlivost ovlivňuje stav povrchu. Olej, okuje, nátěr, rez, rozstřik ze svařování a hrubé obrábění mohou bránit volnému pohybu částic nebo vytvářet falešná nahromadění částic. Čištění a příprava jsou proto součástí kontroly, nikoli pouze kosmetickou předběžnou činností. Po zkoušce může být nutné odstranit zbytkový magnetismus, pokud by mohl ovlivnit obrábění, montáž, měřicí přístroje nebo provoz.
MT se používá pro feromagnetickou ocel, například pro feritické a mnohé martenzitické jakosti. Nerezová ocel AISI 410 je obvykle feromagnetická; žíhaná nerezová ocel AISI 304 je obecně neferomagnetická, a není proto vhodným materiálem pro běžné MT. Chemické složení slitiny, tepelné zpracování, tváření za studena a teplota mohou změnit magnetické chování, takže samotné označení jakosti nenahrazuje ověření skutečné odezvy součásti. MT není obecnou metodou pro hliník, měď, titan ani pro neferomagnetické austenitické nerezové oceli.
Suché a mokré techniky zkoušení částicemi podle ASTM E709-21
ASTM E709-21 popisuje jak postup se suchými částicemi, tak postup s mokrými částicemi. Při suché technice se na zmagnetizovaný povrch nanáší suchý feromagnetický prášek, obvykle pomocí ručního balónku, rozprašovače prášku nebo jiného řízeného aplikátoru. Částice se působením pole úniku pohybují po povrchu a shromažďují se v místě nespojitosti. Suchý prášek je užitečný na poměrně drsných površích a v podmínkách práce v terénu, avšak vítr, vibrace, nadbytek prášku a výrazná struktura povrchu mohou snížit citlivost nebo zakrýt jemný obrazec.
Při zkoušení mokrými částicemi jsou jemně rozdělené magnetické částice rozptýleny v kapalném nosném prostředku. Suspenze se nanáší rozprašováním, proudem nebo ponořením, když je součást zmagnetizována, případně během magnetizace podle použitého postupu. Mokré částice obecně vytvářejí rovnoměrnější povlak a jsou zvláště účinné při detekci jemných povrchových indikací na hladších površích. Fluorescenční mokré částice se široce používají tam, kde jsou k dispozici řízené podmínky v temné komoře nebo pod ultrafialovým světlem. Kapalina musí povrch řádně smáčet; znečištění, nesprávná koncentrace, sedimentace a nedostatečné promíchávání mohou výsledek změnit.
Volba mezi suchými a mokrými částicemi nepředstavuje jednoduché pořadí vhodnosti. Záleží na typu částic, nosném prostředku, jakosti povrchu, osvětlení, velikosti součásti, přístupu, magnetizačním zařízení a požadované citlivosti. ASTM E709-21 je praktická norma a metodická příručka, nikoli univerzální přejímací specifikace. Zabývá se způsobem provedení zkoušky, zatímco výrobková, konstrukční nebo smluvní norma určuje, které indikace lze přijmout.
Technik musí stanovit dostatečnou intenzitu pole a ověřit funkci zařízení pomocí kontrol vyžadovaných příslušným postupem. Součást se následně zmagnetizuje ve směru, který poskytuje očekávané nespojitosti vhodný úhel křížení. Nanášení částic, pozorování, odstranění nadbytečných částic a interpretace musí proběhnout ve správném pořadí. Pokud se pole odstraní dříve, než částice vytvoří indikaci, nebo pokud se nadbytečné částice neodstraní, může být obrazec zavádějící.
Meze detekce povrchových a podpovrchových nespojitostí
MT je nejcitlivější k nespojitostem, které porušují povrch nebo leží těsně pod ním. Trhliny otevřené na povrch, švy, přeplátování a trhliny v patě svaru obvykle vytvářejí ostré, koncentrované indikace. Lze detekovat také mělkou podpovrchovou nespojitost, protože její pole úniku dosahuje k povrchu. S rostoucí hloubkou však pole úniku slábne a rozptyluje se. Indikace se stává méně zřetelnou a malé nespojitosti mohou zaniknout v obrazcích částic tvořících pozadí.
Neexistuje jediná mezní hloubka platná pro každou ocelovou součást. Detekovatelnost se mění v závislosti na velikosti, rozevření, orientaci a hloubce nespojitosti, permeabilitě oceli, magnetizačním proudu, směru pole, drsnosti povrchu, vlastnostech částic a podmínkách pozorování. Rozsáhlá podpovrchová vada může vytvořit detekovatelný obrazec, zatímco menší vada v příznivější hloubce nikoli. Tvrzení typu „MT detekuje vady do pevně stanovené hloubky“ jsou proto zavádějící, pokud nejsou vztažena ke kvalifikovanému postupu a referenčnímu etalonu.
MT rovněž nemůže určit objemový stav materiálu. Může přehlédnout vnitřní pórovitost, vměstky strusky, zdvojeniny nebo nedostatečné provaření, které vytvářejí jen malý únik na povrchu. Pokud je požadavkem vnitřní celistvost, může být nutné použít ultrazvukovou kontrolu, radiografickou kontrolu nebo jinou objemovou metodu. MT není náhradou za objemovou kontrolu.
Při interpretaci je nutné oddělit terminologii od rozhodnutí o přijatelnosti. ISO 8785:1998 definuje termíny, definice a parametry povrchových nedokonalostí, avšak nedokonalost není automaticky nepřípustnou vadou. Obrazec částic je indikací. Odmítnutelnou vadou se stává teprve po vyhodnocení podle příslušných přejímacích kritérií. Pro ocelové odlitky stanovuje ASTM A903/A903M kritéria přijatelnosti povrchu při kontrole magnetickými částicemi nebo kapilární metodou a vyžaduje vyhodnocení relevantních lineárních i nelineárních indikací. ASTM A802-19 se zabývá vizuální kontrolou a normami přijatelnosti povrchu ocelových odlitků; vizuální a MT kritéria přijatelnosti spolu souvisejí, ale nejsou zaměnitelná.
Kontrola svarů se řídí stejnou logikou. ISO 17635:2025 spojuje volbu metod NDT, technik, úrovní přijatelnosti a rozsahu zkoušení s požadavky na jakost, materiálem, tloušťkou, svařovacím procesem a dalšími podmínkami. MT může odhalit trhlinu v patě svaru, kterou vizuální kontrola přehlédne, nemůže však potvrdit, že svar neobsahuje vnitřní nespojitosti. Metoda odpovídá na konkrétní otázku: vytváří magnetizace indikaci částic spojenou s povrchovým nebo podpovrchovým polem úniku magnetického toku? Normy přijatelnosti odpovídají na samostatnou otázku: co může zůstat v provozu?
Přijatelnost povrchu při zkoušení magnetickou práškovou a kapilární metodou
| Metoda | Fyzikální základ | Hlavní omezení |
|---|---|---|
| Magnetická prášková zkouška | Částice se shlukují v místech úniku magnetického toku v zmagnetované feromagnetické oceli. | Odezva s hloubkou slábne a může být slabá při nepříznivé orientaci nespojitosti. |
| Kapilární zkoušení | Penetrační látka vstupuje do povrchového otvoru a vývojka ji vytahuje zpět na povrch. | Za běžných okolností nezjišťuje nespojitost zcela pod povrchem. |
| Vizuální kontrola | Kontrolor přímo pozoruje přístupný viditelný stav. | Nemůže spolehlivě prokázat skrytou nebo vnitřní celistvost. |
Viditelná značka není automaticky nepřípustnou vadou a indikace částic nebo penetrantu není automaticky důkazem škodlivé nespojitosti. Zkušební metoda poskytuje důkazy; příslušná norma pro daný výrobek pak určuje, jak se tyto důkazy klasifikují a posuzují z hlediska přijatelnosti. Toto rozlišení je důležité zejména u ocelových odlitků, kde může charakter indikací ovlivnit geometrie odlitku, stav povrchu, obrábění, oprava svařováním i lokální změny permeability.
Pro zde uvedené posuzování přijatelnosti odlitků je rozhodujícím předpisem ASTM A903/A903M. Tato norma stanovuje kritéria přijatelnosti povrchu ocelových odlitků zkoušených magnetickou práškovou nebo kapilární metodou a vyžaduje hodnocení relevantních lineárních a nelineárních indikací. Příslušné vydání musí být uvedeno v nákupní specifikaci, na výkresu, ve zkušebním postupu nebo ve smlouvě. ASTM A903/A903M by neměla být považována za univerzální pravidlo přijatelnosti pro každý ocelový výrobek, svar, výkovek nebo vyrobenou součást.
Relevantní lineární a nelineární indikace
Slovo indikace popisuje odezvu vzniklou při zkoušení. Samo o sobě nepopisuje skutečnou nespojitost ani její vliv na provoz. Trhlina otevřená do povrchu může vytvořit ostrou lineární indikaci, zatímco zaoblená dutina, izolovaný pór nebo shluk malých nespojitostí může vytvořit nelineární indikaci. Vzhled indikace je důležitý, avšak její interpretace závisí také na umístění, orientaci, spojitosti, kontrastu a vztahu ke zkušební technice.
Relevantní indikace je taková, u níž se usoudí, že vznikla nespojitostí, nikoli tvarem součásti, drsností povrchu, magnetickým stavem, zbytkovým penetrantem nebo jiným artefaktem zkoušení. Nerelevantní indikace mohou vznikat na ostrých rozích, v drážkách pro pera, na závitech, v místech náhlých změn průřezu, na rozhraních různých materiálů nebo v oblastech, kde se zkušební prostředek hromadí, aniž by zde existovala nespojitost významná z hlediska provozu. Zkoušející proto musí odlišit odezvu způsobenou geometrií od odezvy způsobené nespojitostí.
Při zkoušení magnetickou práškovou metodou je obzvláště důležitá orientace. Nespojitost se nejlépe zobrazí tehdy, když leží přibližně napříč směru magnetického pole, protože přerušuje dráhu magnetického toku a vytváří rozptylový tok. Trhlina rovnoběžná s přiloženým polem může vyvolat slabou nebo neúplnou odezvu. Pokud postup nebo norma pro přijatelnost vyžaduje pokrytí vad s různou orientací, může být nutný druhý směr magnetizace.
Výrazy „lineární“ a „nelineární“ nejsou nahodilými popisy toho, zda značka vypadá dlouhá nebo kulatá. ASTM A903/A903M poskytuje rozhodující rámec pro hodnocení těchto kategorií u ocelových odlitků. Zkoušející musí používat definice, podmínky zkoušení, pravidla zaznamenávání a požadavky na přijatelnost uvedené ve stanoveném vydání normy, nikoli vlastní pravidlo poměru délky k šířce. Nelze předpokládat žádný univerzální limit velikosti indikace. Přípustná velikost, rozestupy, seskupení a umístění závisí na příslušném vydání ASTM A903/A903M a na případném požadavku pro konkrétní výrobek, na který se smlouva odvolává.
Výsledek ovlivňuje také stav povrchu. Okuje, nátěr, olej, stopy po obrábění, rozstřik ze svařování a nadměrná drsnost mohou nespojitost zakrýt nebo vytvořit zavádějící odezvu. Čištění není pouze kosmetickou záležitostí: umožňuje částicím nebo penetrantu kontrolovaným způsobem reagovat s povrchem. Na odlitku může brusná stopa při vizuálním zkoušení připomínat trhlinu, zatímco mělká otevřená staženina může zadržovat penetrant a vytvářet výraznější indikaci. Ani jednu z těchto situací nelze přijmout nebo odmítnout pouze na základě vzhledu.
ASTM A903/A903M a ocelové odlitky
ASTM A903/A903M se zabývá zkoušením povrchu ocelových odlitků magnetickou práškovou a kapilární metodou. Tím se liší od normy pro zkušební metodu, jako je ASTM E709-21. ASTM E709-21 popisuje suché a mokré techniky magnetického práškového zkoušení pro detekci trhlin a dalších povrchových nebo podpovrchových nespojitostí ve feromagnetických materiálech včetně oceli. Vysvětluje, jak se zkoušení provádí. ASTM A903/A903M stanovuje kritéria přijatelnosti a požadavky na hodnocení zaměřené na odlitky.
Toto rozlišení má praktický význam. ASTM E709-21 může prokázat, že se za stanovených podmínek magnetizace částice hromadí v určitém vzoru. Sama o sobě však nestanovuje, že každý takový vzor je u odlitku nepřípustný. O tom, jak se bude postupovat dále, rozhoduje ASTM A903/A903M, výkres odlitku a rozhodující nákupní specifikace.
Zkoušení magnetickou práškovou metodou vyžaduje feromagnetický materiál. Ocelový odlitek se zmagnetuje a nanese se suchý prášek nebo suspenze částic ve vodě či jiné kapalině. Částice se shromažďují v místech, kde z povrchu nebo z oblasti pod povrchem uniká magnetický tok, a vytvářejí indikaci. Metoda může odhalit některé podpovrchové nespojitosti, avšak odezva s hloubkou klesá a závisí na velikosti a orientaci nespojitosti, intenzitě magnetizace a stavu materiálu. Nejde proto o obecnou náhradu radiografického, ultrazvukového nebo vizuálního zkoušení.
Kapilární zkoušení má odlišný fyzikální základ a lze je použít jak na nemagnetické materiály, tak na ocel. Penetrant musí povrch smáčet a vniknout do nespojitosti otevřené do povrchu. Po odstranění přebytečného penetrantu vývojka vytahuje zachycený penetrant zpět k povrchu a vytváří viditelnou nebo fluorescenční indikaci. Uzavřená podpovrchová nespojitost se za běžných okolností nezjistí bez ohledu na její velikost. Výsledek ovlivňuje čištění povrchu, doba působení, způsob odstraňování přebytečného penetrantu, stav vývojky, osvětlení i citlivost systému penetrantu.
Tyto metody mohou u téhož odlitku poskytnout odlišné výsledky. Magnetické částice mohou reagovat na podpovrchovou trhlinu, která není otevřená do povrchu, zatímco kapilární zkoušení může odhalit velmi jemnou trhlinu otevřenou do povrchu, jež nevytváří dostatečný rozptylový tok pro zřetelný obraz částic. Naopak drsné nebo pórovité povrchy odlitků mohou zadržovat penetrant a vytvářet rozptýlené indikace, které se obtížně interpretují. Volba metody musí vycházet z materiálu, stavu povrchu, typu nespojitosti, fáze zkoušení a požadované úrovně přijatelnosti.
Hodnocení indikace versus automatické odmítnutí
Vyhodnoťte indikaci před rozhodnutím
- Ověřit Potvrďte, že odezva je skutečná a není způsobena geometrií, drsností, zbytkovým médiem nebo jiným artefaktem.
- Klasifikovat Zaznamenejte, zda je relevantní indikace lineární, nelineární, zaoblená, shluková, přerušovaná nebo jinak definovaná postupem.
- Změřit Stanovte rozměry, rozestupy, umístění, orientaci a další parametry vyžadované pravidlem přijatelnosti.
- Porovnat Použijte stanovené vydání normy, požadavek na výrobek, výkres nebo smluvní kritérium.
- Rozhodnutí Podle oprávnění přijmout, opravit a znovu zkontrolovat, odmítnout nebo postoupit k posouzení technickým útvarem.
Indikace zahajuje rozhodovací proces; nekončí jím. Zkoušející nejprve ověří, že indikace je skutečná a relevantní, poté zaznamená její formu a umístění a nakonec ji porovná s příslušnými kritérii přijatelnosti. Pokud to postup umožňuje, může čištění, lehké odstranění vrstvy nebo opakované zkoušení pomoci určit, zda odezva pochází z odstranitelného stavu povrchu, nebo z trvalé nespojitosti. Veškeré požadavky na opravu a opakované zkoušení musí vycházet z rozhodující specifikace, nikoli z neformální praxe.
Automatické odmítnutí je proto nesprávným postupem při zkoušení, pokud smlouva výslovně nedefinuje zjištěný stav jako nepřípustný. Indikace, která vypadá dlouhá, může být nerelevantní. Malá indikace může být nepřípustná, pokud se nachází v kritické oblasti nebo představuje trhlinu. Shluky a uspořádané nelineární indikace mohou být rovněž posuzovány odlišně od izolovaných zaoblených odezev. Pro příslušnou kategorii a pravidlo přijatelnosti je nutné konzultovat ASTM A903/A903M; tento článek neuvádí číselné limity velikosti, protože ty musí vycházet ze stanoveného vydání normy, specifikace výrobku, výkresu nebo smluvního požadavku.
Protokol by měl zachovat návaznost od metody k rozhodnutí: metodu a techniku zkoušení, přípravu povrchu, zařízení nebo spotřební materiál, umístění relevantní indikace, klasifikaci jako lineární nebo nelineární, rozhodnutí o dalším nakládání a použitý dokument stanovující přijatelnost. Tento záznam předchází běžné chybě — uvedení „MT nevyhovělo“ nebo „PT nevyhovělo“ bez specifikace, jaká indikace byla nalezena a který požadavek způsobil její nepřijatelnost.
Vizuální zkoušení zůstává užitečné před oběma metodami i po nich, nelze je však za tyto metody zaměňovat. ISO 8785:1998 poskytuje názvosloví a parametry pro povrchové nedokonalosti, zatímco ASTM A802/A802M se zabývá vizuálním zkoušením a normami přijatelnosti povrchu ocelových odlitků. Při vizuálním zkoušení se viditelné nespojitosti pozorují přímo; při zkoušení magnetickou práškovou a kapilární metodou se pozorují odezvy vytvořené zkušebními prostředky. Metoda, materiál a norma přijatelnosti musí zůstat vzájemně propojené.
Volba metod NDT pro svařovanou ocel
| Otázka kontroly | Vhodná metoda nebo skupina metod |
|---|---|
| Je přístupný profil povrchu nebo viditelná nespojitost přijatelná? | Vizuální kontrola |
| Vyskytuje se ve feromagnetické oceli povrchová nebo těsně podpovrchová nespojitost? | Magnetická prášková zkouška |
| Obsahuje neporézní povrch otvor, do něhož může proniknout penetrační látka? | Kapilární zkoušení |
| Je požadována vnitřní celistvost svaru nebo objemový stav? | Vhodná objemová metoda podle plánu kontroly |
| Lze pohybující se plochý výrobek kontrolovat z hlediska opakovatelných optických prvků? | Strojové vidění nebo automatizovaná optická kontrola, po níž následuje rozhodnutí podle norem |
Značka na svaru není automaticky vadou a indikace při zkoušení není automaticky důvodem k zamítnutí. Povrchová necelistvost je útvar popsaný dohodnutou terminologií; indikace je odezva vytvořená metodou kontroly; vada je necelistvost vyhodnocená jako nepřípustná podle stanoveného kritéria. Mechanismus porušení je opět něco jiného: praskání, vodíkem podporovaný lom, únavový růst trhliny, koroze nebo křehký lom popisují, jak může součást ztratit svou funkci. Plánování zkoušení musí tyto kategorie udržovat oddělené.
ISO 17635:2025 poskytuje hlavní rámec pro volbu metod, technik, úrovní přípustnosti a rozsahu nedestruktivního zkoušení (NDT) svařovaných spojů. Její logika výběru propojuje plán zkoušení s požadavky na jakost, materiálem, tloušťkou, procesem svařování a dalšími podmínkami. Volba metody se tak stává rozhodnutím v oblasti konstrukce a výroby, nikoli závěrečným kontrolním seznamem použitým až po dokončení výroby.
ISO 17635:2025 stanovuje pravidla pro volbu metod NDT, technik, úrovní přijatelnosti a rozsahu zkoušení podle požadavků na kvalitu, materiálu, tloušťky, procesu svařování a dalších podmínek. Strong evidence
Volba metody podle ISO 17635:2025
ISO 17635:2025 nečiní z jediné metody NDT univerzální řešení. Každá metoda reaguje na určité fyzikální znaky a má svá slepá místa. Vizuální kontrola může odhalit otevřenou trhlinu, podříznutí, nepravidelný tvar svaru, stopy po oblouku, viditelnou pórovitost nebo špatné ustavení, pokud je daný útvar odkrytý a přístupný. Nemůže však spolehlivě odhalit těsně uzavřenou podpovrchovou necelistvost typu nedostatečného natavení jen proto, že povrch svaru vypadá přijatelně.
Vizuální kontrola také znamená více než pouhé nahlédnutí bez pomůcek. ASNT rozlišuje vizuální kontrolu od běžné kontroly pouhým okem: při vizuální kontrole se přímo pozorují viditelné nespojitosti, zatímco při zkoušení magnetickou práškovou metodou (MT) a kapilární metodou (PT) se pozorují indikace vytvořené zkušebními prostředky. ISO 17637:2016 stanovuje vizuální kontrolu tavně svařovaných spojů v kovových materiálech a lze ji použít také před svařováním. Toto použití před svařováním je důležité tam, kde příprava spoje, slícování, čistota a stav hran mohou ovlivnit výsledný svar.
MT je založena na magnetismu. Součást se zmagnetuje a feromagnetické částice se shromažďují v místech, kde z necelistvosti uniká magnetický tok. ASTM E709-21 zahrnuje suché i mokré techniky magnetické práškové metody pro povrchové a blízké podpovrchové nespojitosti ve feromagnetických materiálech včetně oceli. MT proto vyhovuje uhlíkovým a nízkolegovaným ocelím, které lze zmagnetovat, ale není obecným řešením pro každou slitinu ani pro každou hloubku vady. Její odezva závisí také na směru magnetického pole: necelistvost rovnoběžná s magnetickým polem může vytvořit slabou indikaci, takže může být zapotřebí více než jeden směr magnetizace.
PT je založena na vniknutí penetrantu do necelistvosti otevřené na povrch a jeho následném vytažení pomocí vývojky. Lze ji použít na mnoho nepórovitých materiálů včetně ocelí, ale řeší pouze vady otevřené na povrch. Barva, okuje, olej, drsnost, nedostatečné očištění nebo nevhodný stav povrchu mohou výsledek zakrýt či zkreslit. PT a MT proto nejsou zaměnitelné jen proto, že obě metody mohou odhalit trhliny.
Širší rozhodovací rámec podle ISO 17635:2025 může vyžadovat také objemové nebo jiné zkoušení, pokud se řeší vnitřní geometrie svaru nebo výskyt vnitřních nespojitostí. Uvedené normy stanovují rámec pro volbu takových metod, neodůvodňují však považovat radiografické zkoušení (RT) nebo ultrazvukové zkoušení (UT) za automatické náhrady povrchových zkoušek. Spolehlivý plán uvádí, jaká skupina vad se posuzuje, na jakou z nich může daná metoda fyzikálně reagovat a která další metoda pokrývá zbývající riziko.
Strojové vidění patří do stejného systematického rámce. Přehledová studie z roku 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, uvádí, že neexistuje jednotná norma pro definování a klasifikaci povrchových vad ocelových výrobků, a označuje optickou kontrolu založenou na kamerách za klíčovou součást systémů strojového vidění. Diplomová práce University of Oulu z roku 2021 popisuje automatizovanou optickou kontrolu pro detekci a kategorizaci vad plochých ocelových výrobků. Tyto systémy mohou zlepšit opakovatelnost a vedení záznamů, avšak klasifikace obrazu sama o sobě nepředstavuje rozhodnutí o přijatelnosti. To, co výsledek znamená, stále určují terminologie vad, osvětlení, kalibrace, rozlišení, stav povrchu a příslušná norma pro posuzování přijatelnosti.
Materiál, tloušťka, proces a požadavky na jakost
Materiál je prvním praktickým filtrem. MT vyžaduje feromagnetickou ocel a může být ovlivněna magnetickou permeabilitou, geometrií, zbytkovým magnetismem a intenzitou pole. PT nevyžaduje magnetizaci, ale vyžaduje dostatečně čistý, nepórovitý povrch a necelistvost, která dosahuje až k tomuto povrchu. Vizuální kontrola vyžaduje přímou viditelnost, dostatečné osvětlení, přístup a stav povrchu umožňující spatřit příslušný útvar.
Tloušťka mění charakter zkoušení. U tenkého svaru může být možné přímo pozorovat jeho tvar nebo trhlinu otevřenou na povrch, přičemž pro vnitřní necelistvost zbývá jen malý objem. Tlustý spoj může skrývat rovinné nebo objemové nespojitosti, k nimž povrchové metody nemají přístup. Volba by se proto měla řídit pravděpodobnou geometrií vady, nikoli pohodlností zkoušky: povrchové metody pro odkryté nebo blízké podpovrchové útvary a vhodná objemová metoda, pokud je požadována vnitřní celistvost.
Proces svařování mění očekávaný výskyt nespojitostí. Póry způsobené plynem, útvary související se struskou, nedostatečné natavení, neúplný průvar, kráterové trhliny, krystalizační trhliny, vodíkem podporované trhliny, nadměrný převýšený svar a podříznutí nemají stejnou geometrii ani umístění. Riziko ovlivňuje také konstrukce spoje, poloha svařování, tepelný příkon, ochranný plyn, přídavný materiál, předehřev, teplota mezi vrstvami a stupeň sevření. Proces, o němž je známo, že vytváří riziko trhlin otevřených na povrch, může odůvodnit VT následovanou MT nebo PT; proces a konfigurace spoje spojené s vnitřním nedostatečným natavením mohou vyžadovat metodu schopnou prozkoumat objem svaru.
Požadavky na jakost musí být stanoveny před volbou zkoušky. ISO 17635:2025 propojuje volbu NDT s požadovanou úrovní jakosti svaru a s příslušnými úrovněmi přípustnosti. Tlaková hranice s vysokými důsledky poruchy, součást citlivá na únavu, zdvihací součást a málo namáhaný konstrukční spoj nemusí vyžadovat totožnou strategii zkoušení. Tento rozdíl není oprávněním k neformálnímu snížení požadavků. Znamená, že odpovědný konstruktér, specifikace výrobku, norma pro svařování a plán kontroly musí určit příslušný základ jakosti a přijatelnosti.
Na rozhodnutí má vliv také terminologie. ISO 8785:1998 definuje termíny, definice a parametry povrchových necelistvostí včetně přípustných necelistvostí a metod měření. Bez této terminologie může kontrolor nekonzistentně zaznamenávat „trhlinu“, „čáru“, „značku“ nebo „indikaci“, což činí porovnání s normou pro posuzování přijatelnosti nespolehlivým.
Rozsah kontroly a úrovně přípustnosti
Rozsah kontroly určuje, jak velká část svaru se zkouší: celá délka svaru, vybrané úseky, konkrétní zóny nebo další oblasti vyvolané prvotním nálezem. Je oddělený od způsobilosti metody. Metoda schopná detekovat relevantní indikaci nedokazuje, že nezkoušená délka je bez vad.
Plán by měl určit kategorie svarů, místa, časování, pořadí metod, omezení přístupu a pravidla pro rozšíření zkoušení. VT se běžně používá při sestavování spoje, během svařování, pokud je to stanoveno, a po dokončení. MT nebo PT mohou následovat po přípravě povrchu a mohou se opakovat po broušení nebo opravě. Pokud je nalezena relevantní indikace, měl by plán stanovit, zda se doplňkově prozkoumá přilehlá délka svaru, související svary nebo celý soubor svarů.
Kritéria přijatelnosti se uplatňují na indikace, nikoli na neurčité vizuální dojmy. ASTM A903/A903M například stanovuje kritéria přijatelnosti povrchu ocelových odlitků zkoušených metodou MT nebo PT a vyžaduje vyhodnocení relevantních lineárních a nelineárních indikací. ASTM A802-19 se zabývá vizuální kontrolou a normami pro přijatelnost povrchu ocelových odlitků. Tyto normy pro odlitky by se neměly přebírat pro svařované spoje, pokud se na ně příslušná specifikace skutečně neodvolává.
Svar může vyhovět VT a přesto může vyžadovat MT, PT, RT nebo UT, protože jednotlivé metody se zaměřují na různé skupiny vad. Naopak zaznamenaná indikace MT může být nerelevantní, může jít o odstranitelnou povrchovou kontaminaci nebo o geometrickou odezvu, nikoli o trhlinu vedoucí k zamítnutí. Kontrolor musí indikaci charakterizovat, změřit a posoudit podle stanovené úrovně přípustnosti.
Správným přístupem je koordinovaná kontrola: vymezit obavy související s porušením, určit materiál a proces svařování, zohlednit tloušťku a přístup, zvolit doplňkové metody podle ISO 17635:2025, stanovit rozsah zkoušení a před zahájením zkoušek uvést kritéria přijatelnosti. Jediná zkouška zřídka zodpoví všechny otázky. Obhajitelný výsledek vzniká přiřazením každé metody k tomu, co může svar fyzikálně odhalit.
Strojové vidění a automatizovaná optická kontrola oceli
| Etapa strojového vidění | Výstup |
|---|---|
| Získávání obrazu | Pixely představující odražené nebo procházející světlo od povrchu |
| Předzpracování | Opravený, normalizovaný nebo odšuměný obraz |
| Lokalizace nebo segmentace | Kandidátní pixely, oblasti nebo souřadnice |
| Extrakce prvků | Délka, šířka, plocha, orientace, textura, kontrast nebo poloha |
| Klasifikace | Označení, například škrábanec, důlek, okuje, vměstek nebo skvrna |
| Rozhodnutí | Rozhodnutí podle norem nebo postoupení k následné kontrole |
Strojové vidění poskytuje výrobní lince opakovatelný způsob zaznamenávání a posuzování povrchu oceli, neznamená to však, že každá zaznamenaná značka je vadou vedoucí k vyřazení. Kamera zachycuje odražené nebo prošlé světlo; software následně v obraze identifikuje vzory. Výsledkem je optická indikace, jejíž význam závisí na specifikaci výrobku, fázi kontroly a pravidle přijatelnosti.
Strojové vidění Kontrolní systém založený na kameře, který pořizuje obrazy povrchu a pomocí pravidel zpracování obrazu nebo klasifikace lokalizuje a kategorizuje optické prvky.
Toto rozlišení je důležité zejména u plochých výrobků. Pás, plech a deska mohou procházet kolem kamery vysokou rychlostí, zatímco jejich rozsáhlé povrchy obsahují okuje, mazivo, válcovací značky, skvrny, škrábance, důlky, záděry a další nepravidelnosti. Diplomová práce Univerzity v Oulu (2021) popisuje automatizovanou optickou kontrolu jako metodu detekce a kategorizace vad na plochých ocelových výrobcích. Přehledová studie strojového vidění Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) označuje optickou kontrolu založenou na kamerách za klíčovou součást těchto systémů a zároveň uvádí, že neexistuje jednotná norma pro definování a klasifikaci vad povrchu oceli.
Automatizovaná optická kontrola může zjišťovat a kategorizovat vady na plochých ocelových výrobcích. Limited evidence
Absence společné terminologie není jen drobným problémem dokumentace. Viditelná čára může být v jedné datové sadě označena jako škrábanec, v jiné jako vada způsobená zavalcovanými okujemi a ve třetí jako povrchová trhlina. Tato označení předpokládají různé příčiny, rozměry a rozhodnutí o přijatelnosti.
Kamery, osvětlení a získávání obrazu

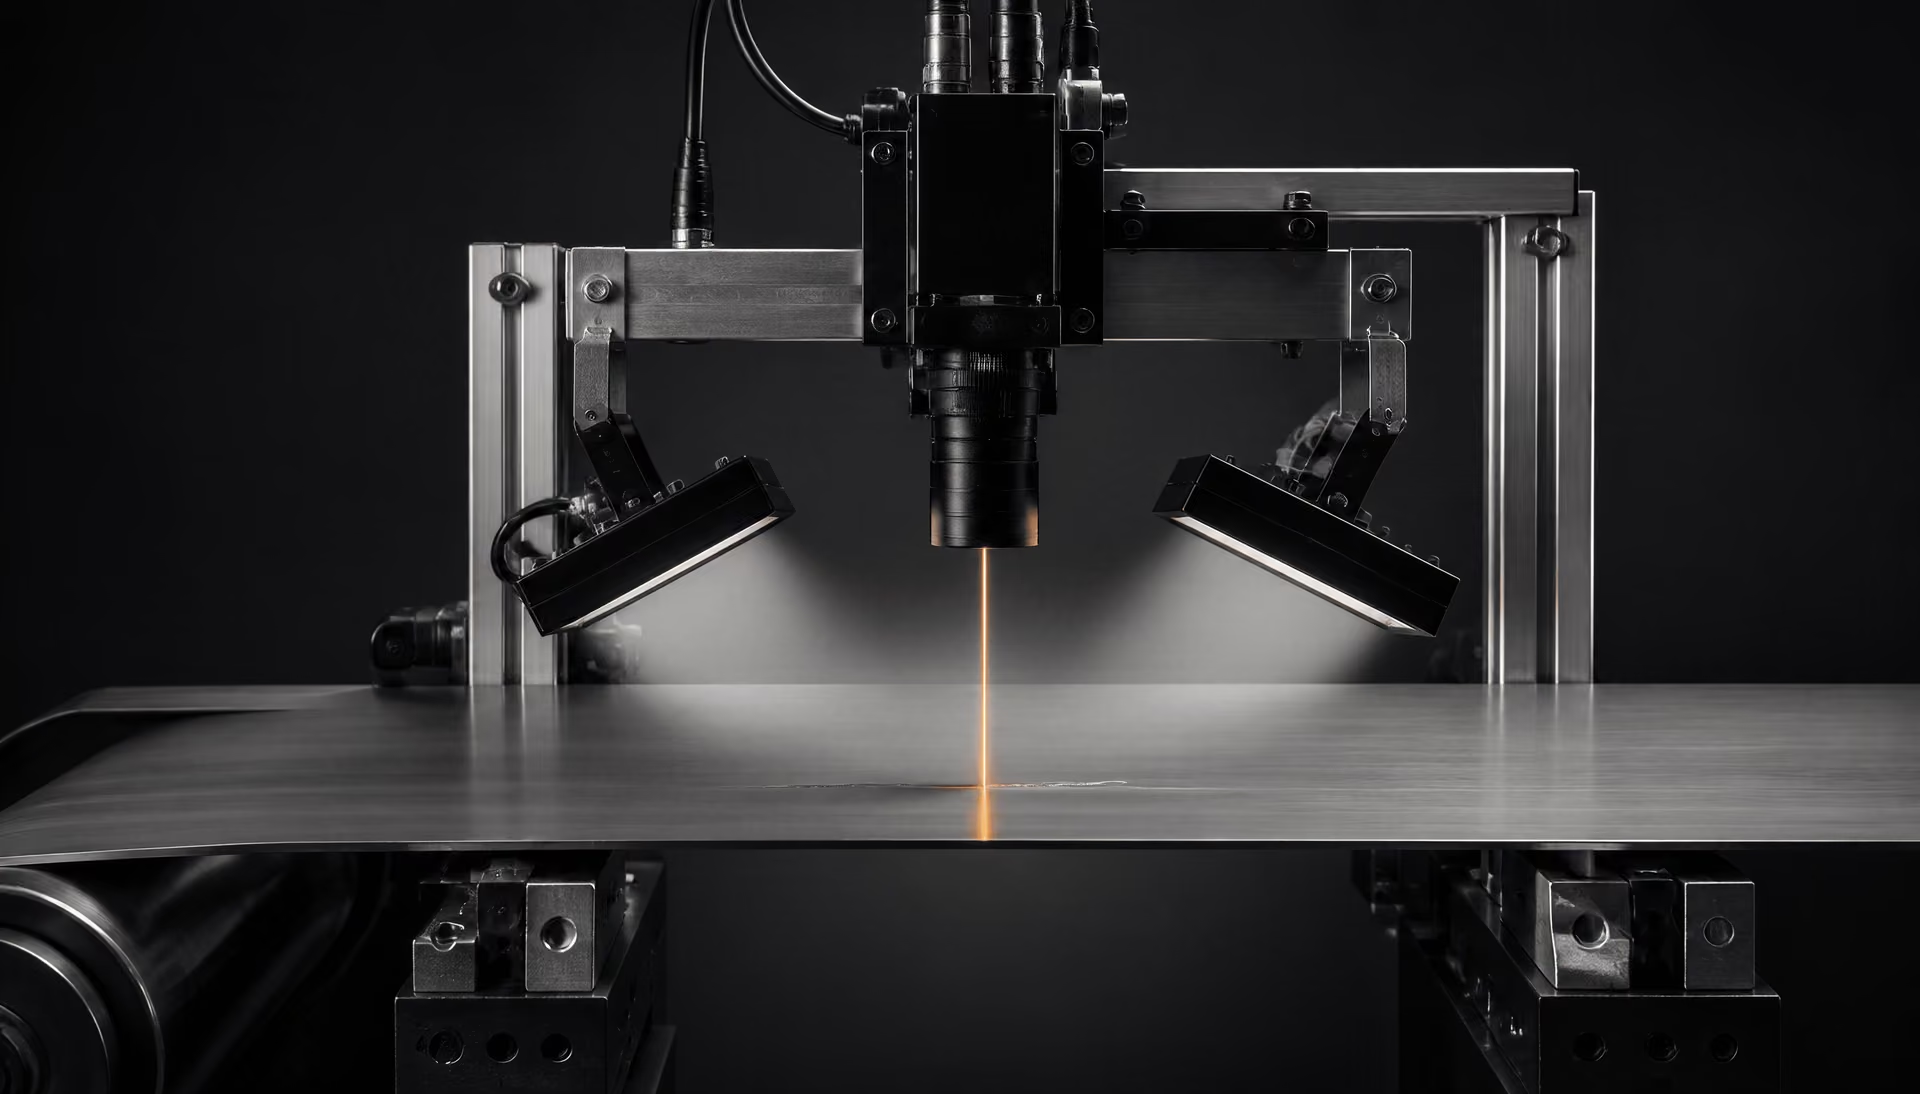
Získávání obrazu je první technickou fází, která předchází segmentaci, extrakci příznaků nebo klasifikaci. Systém musí vytvořit použitelný obraz pohybujícího se ocelového povrchu a zachovat vizuální kontrast spojený se sledovanou indikací. Kamera s vysokým rozlišením počtu pixelů nedokáže kompenzovat osvětlení, které zakrývá relevantní geometrii.
Řádkové kamery jsou na kontinuálních linkách pro pás používané běžně, protože vytvářejí obraz po jedné příčné řádce v okamžiku, kdy výrobek prochází pod kamerou. Jejich časování musí odpovídat rychlosti linky. Pokud je snímání příliš pomalé, obraz se protáhne nebo se v něm objeví mezery; pokud je příliš rychlé, může být stejná oblast povrchu vzorkována neefektivně. Plošné kamery pořizují obdélníkové snímky a mohou být vhodné pro nepohyblivé desky, odřezané části nebo pomalejší kontrolní zóny, avšak velký pohybující se povrch může vyžadovat několik kamer a pečlivé spojování snímků.
Osvětlení určuje, co znamená „viditelné“. Difuzní osvětlení může omezit odlesky z leštěné nebo lesklé oceli a odhalit rozsáhlé změny odrazivosti. Osvětlení pod malým úhlem neboli osvětlení v tmavém poli způsobuje, že nízké výstupky, rýhy a vystouplé částice vytvářejí výraznější změny intenzity. Koaxiální osvětlení může pomoci u relativně plochých povrchů, zatímco protisvětlo zvýrazňuje siluety a otvory procházející celou tloušťkou spíše než strukturu povrchu. Infračervené, ultrafialové nebo multispektrální uspořádání může rozlišit sloučeniny či zbytky, které se ve viditelném světle jeví podobně, automaticky však neurčuje metalurgickou příčinu vady.
Ocel se obtížně snímá zejména proto, že její odrazivost se mění v závislosti na jakosti povrchu, oxidaci, drsnosti, zakřivení a znečištění. Vrstva okují může rozptylovat světlo jinak než obnažený kov; chladicí kapalina může vytvořit jasný pruh; mělká prohlubeň může zmizet, pokud je osvětlení orientováno rovnoběžně s povrchem. Expozice kamery, úhel objektivu, polarizace, pracovní vzdálenost, vibrace a znečištění objektivu se proto stávají součástí výsledku kontroly. Změny v okujení povrchu nebo ve výrobní rychlosti mohou změnit zdánlivou velikost a kontrast téhož fyzického útvaru.
Optická kontrola má také fyzikální omezení. Kamera zaznamenává vzhled povrchu, nikoli únik magnetického toku nebo hromadění penetrantu. ASTM E709-21 se zabývá suchou a mokrou metodou magnetické práškové kontroly pro detekci povrchových a podpovrchových nespojitostí ve feromagnetických materiálech včetně oceli. Při této metodě magnetizace vytváří rozptylová magnetická pole a feromagnetické částice se v jejich místě shlukují. Zkoušení kapilární metodou obdobně závisí na vniknutí penetrantu do nespojitostí ústících na povrch a na jeho pozdějším vystoupení. Strojové vidění může pozorovat rozevření trhliny, skvrnu nebo usazeninu částic, nenahrazuje však žádnou z těchto zkoušek pouhým vytvořením ostřejšího obrazu.
Stejná zásada platí pro vizuální zkoušení. ASNT rozlišuje vizuální zkoušení od běžné kontroly pouhým okem, protože vizuální zkoušení přímo sleduje viditelné nespojitosti podle definované metody, zatímco magnetická prášková a kapilární zkouška sledují indikace vytvořené zkušebními prostředky. ISO 17637:2016 stanovuje vizuální zkoušení tavně svařovaných spojů v kovových materiálech a lze ji použít také před svařováním. Tyto normy nečiní obraz z kamery rovnocenným s každou jinou nedestruktivní zkouškou.
Detekce versus klasifikace
Automatizovaný optický systém obvykle provádí několik různých operací. Získávání obrazu zaznamenává pixely. Předzpracování může korigovat nerovnoměrné osvětlení, potlačit šum nebo normalizovat jas. Segmentace nebo lokalizace identifikuje pixely, oblasti či souřadnice, které se liší od okolního povrchu. Extrakce příznaků převádí tyto oblasti na měřitelné vlastnosti, jako jsou délka, šířka, plocha, orientace, ostrost hran, textura, změny úrovně šedi nebo poloha napříč pásem. Klasifikace pak přiřazuje kategorii, například škrábanec, důlek, okuje, vměstek nebo skvrna.
Detekce a klasifikace odpovídají na různé otázky. Detekce se ptá: „Kde se nachází neobvyklý obrazový vzor?“ Klasifikace se ptá: „Jaké označení má být tomuto vzoru přiřazeno?“ Systém může přesně lokalizovat úzkou indikaci, ale přiřadit jí nesprávnou příčinu. Může také správně klasifikovat velkou, zřetelnou skvrnu, ale přehlédnout slabou trhlinu, protože obraz neobsahuje dostatečný kontrast. Ohlášený výsledek detekce by proto neměl být považován za důkaz, že systém identifikoval mechanismus metalurgického selhání.
Rozlišení mezi indikací a vadou vedoucí k vyřazení zůstává zásadní i po klasifikaci. ISO 8785:1998 uvádí termíny, definice a parametry povrchových nedokonalostí včetně přípustných nedokonalostí a metod měření. Model strojového vidění může oblast označit jako „škrábanec“, avšak příslušná norma pro výrobek může připouštět škrábance pod stanovenou hloubkou, délkou nebo hustotou. Naopak malá lineární indikace může vyžadovat další přezkoumání, pokud ji příslušné kritérium přijatelnosti považuje za významnou.
Pro ocelové odlitky se ASTM A802-19 zabývá vizuálním zkoušením a kritérii přijatelnosti povrchu. ASTM A903/A903M stanovuje kritéria přijatelnosti povrchu ocelových odlitků zkoušených magnetickou práškovou nebo kapilární metodou a vyžaduje vyhodnocení relevantních lineárních i nelineárních indikací. Tato kritéria nelze odvodit z obecného klasifikátoru obrazů. Vyžadují definovanou zkušební metodu, pravidlo vyhodnocení a rozhodnutí specifické pro daný výrobek.
Užitečná instalace strojového vidění může tato rozhodnutí přesto podporovat. Může aktivovat značkovač, zaznamenat místo pro broušení nebo odběr vzorku, změřit rozsah stavu povrchu nebo odeslat podezřelý materiál k následné zkoušce provedené kvalifikovaným pracovníkem. Neměla by však bez výslovného upozornění nahrazovat kritérium přijatelnosti. Pro svary stanovuje ISO 17635:2025 pravidla pro výběr metod a technik nedestruktivního zkoušení, úrovní přijatelnosti a rozsahu zkoušení podle požadavků na jakost, materiálu, tloušťky, procesu svařování a dalších podmínek. Zvolená metoda vychází z otázky, kterou má kontrola zodpovědět; kamera není automaticky správnou volbou.
Proč datové sady a terminologie ovlivňují uváděnou výkonnost
Údaje o výkonnosti ze studií strojového vidění mají význam pouze tehdy, jsou-li jasně popsány zkušební podmínky a označení. Tvrzení přehledové studie z roku 2023, že neexistuje jednotná norma pro definování a klasifikaci vad povrchu oceli, vysvětluje, proč mohou dva systémy uvádět odlišné výsledky, i když zkoumají podobný materiál. Jeden může považovat okuje za samostatnou třídu vad; jiný může snímky související s okujemi odstranit během předzpracování. Jeden může každý propojený region označit samostatně; jiný může sousedící značky sloučit do jediné události.
Další problém představuje nevyváženost tříd. Vzácné vady mohou být z provozního hlediska nejdůležitější, přesto do datové sady přispívají jen malým počtem snímků. Model může působit úspěšně, pokud rozpoznává běžné skvrny a válcovací značky, ale selhávat při identifikaci vzácných trhlin nebo záděr. Náhodné rozdělení snímků může také umístit téměř shodné snímky z jednoho svitku do trénovací i testovací sady, takže výkonnost vypadá lépe, než by tomu bylo u jiné tavby, jakosti povrchu, nastavení kamer nebo výrobní kampaně.
Osvětlení, odrazivost, okujení povrchu a rychlost linky mění rozložení dat. Model natrénovaný na matném pásu válcovaném za tepla nemusí být použitelný pro lesklý plech válcovaný za studena. Označení přiřazené jedním kontrolorem může zachycovat spíše vizuální dojem než ověřenou příčinu. Pokud datová sada nezaznamenává jakost výrobku, stav povrchu, tloušťku, uspořádání kamer, osvětlení, rychlost a fázi kontroly, ztrácejí pozdější srovnání užitečný kontext.
Z tohoto důvodu by důvěryhodné hodnocení mělo uvádět jednotku, která je hodnocena: pixel, oblast vady, snímek, délka pásu nebo svitek. Mělo by oddělovat lokalizaci od klasifikace a uvádět, jak bylo nakládáno s hraničními indikacemi. Nejdůležitější je propojit označení s dokumentovaným kritériem přijatelnosti, místo aby byla každá anomálie považována za automatický důvod k vyřazení. Strojové vidění je systém měření a podpory rozhodování. Jeho hodnota závisí stejně na řízeném získávání obrazu a disciplinované terminologii jako na algoritmu použitém po pořízení snímku.
Plánování kontroly podle formy výrobku a fáze výroby
Otázky pro plánování
- Viditelnost Lze prvek na přístupném povrchu pozorovat nebo změřit?
- Otevření na povrch Otevírá se prvek na povrch?
- Magnetická odezva Je prvek dostatečně blízko povrchu, aby narušil magnetické pole ve feromagnetické oceli?
- Geometrie Brání zakřivení, přístup, povlak nebo změna průřezu spolehlivému pokrytí?
- Základ přijatelnosti Vyžaduje závazná norma vyhodnocení této indikace?
Plánování kontroly začíná geometrií výrobku a výrobní operací, při níž jeho povrch vznikl. Tmavá čára na válcovaném pásu, dutina ve výkovku a drážka vedle svaru mohou na fotografii vypadat podobně, ale nepředstavují stejný problém kontroly. Výsledek ovlivňuje přístup, stav povrchu, magnetická odezva, osvětlení, povlak, zakřivení i požadovaná přejímací norma.
Terminologie musí zůstat přesně vymezená. ISO 8785:1998 definuje termíny, definice a parametry povrchových nedokonalostí; neprohlašuje však každou nedokonalost za nepřijatelnou. Kontrolní metoda poskytuje pozorování nebo indikaci. Příslušná norma pro výrobek nebo výrobu následně určuje, zda je tato indikace relevantní, zda překračuje přejímací kritérium a zda představuje vadu vedoucí k zamítnutí. Mechanismus porušení je dalším krokem: z vady může vzniknout praskání, iniciace únavového porušení, netěsnost, lom nebo úbytek průřezu, avšak samotný výsledek kontroly není mechanismem porušení.
Fyzikální otázka se v každé fázi mění:
- Lze daný útvar na přístupném povrchu vidět nebo změřit?
- Otevírá se na povrch?
- Je dostatečně blízko povrchu na to, aby narušil magnetické pole?
- Brání geometrie spolehlivému pokrytí kontrolou?
- Vyžaduje příslušná norma, aby byla tato indikace vyhodnocena?
Metoda se má volit tak, aby na tuto otázku odpověděla, nikoli proto, že je známá nebo že viditelná značka již byla označena jako „vada“.
Ploché výrobky a souvislé povrchy
Ploché výrobky, jako jsou plechy, tlusté plechy, pásy a jiné široké válcované povrchy, představují relativně souvislé kontrolní pole. To zvýhodňuje optickou kontrolu za předpokladu, že je povrch přístupný a kontrast mezi daným útvarem a okolní ocelí je dostatečný. Přímá vizuální kontrola může identifikovat viditelné nespojitosti, korozi, znečištění, změny povrchové úpravy, skvrny, přeplátování nebo zjevné mechanické poškození. Metals Handbook vydávaná ASM považuje vizuální kontrolu za nedestruktivní metodu pro zjišťování povrchových vad tohoto druhu.
Optickou kontrolu může provádět kontrolor nebo kamerový systém. Strojové vidění je zvláště vhodné pro kontinuální výrobky, protože kamery mohou opakovaně sledovat pohybující se povrch, zatímco software zaznamenává polohu, délku, šířku, kontrast a rozložení. Přehledová studie z roku 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, uvádí, že pro definování a klasifikaci povrchových vad ocelových výrobků neexistuje jednotná norma. Toto omezení je důležité: kamera může klasifikovat určitý vzor podle svého trénování nebo naprogramovaných pravidel, ale klasifikace není totéž co přijetí výrobku. Diplomová práce Univerzity v Oulu publikovaná v roce 2021 popisuje automatizovanou optickou kontrolu pro zjišťování a kategorizaci vad plochých ocelových výrobků, avšak zjištěnou kategorii je stále nutné přiřadit k příslušné specifikaci výrobku.
Osvětlení a příprava jsou součástí kontrolní metody, nikoli druhořadými podrobnostmi. Odlesk může zakrýt mělké prohlubně, okuje mohou připomínat trhlinu, olej může zakrýt otvor na povrchu a hrubý válcovaný povrch může vytvářet falešné hrany. Plán kontroly by měl uvádět pozorovací vzdálenost, intenzitu osvětlení, rychlost snímání, čistotu povrchu, polohu kamery a minimální velikost zaznamenávaného útvaru, pokud tyto faktory ovlivňují detekci.
Vizuální nebo optická kontrola odpovídá na otázku: „Je daný útvar viditelný?“ Spolehlivě však neodpovídá na to, zda je čára pod okujemi otevřená na povrch nebo zda se pod zdánlivě neporušeným povrchem nachází podpovrchová nespojitost. U feromagnetické oceli může tuto druhou otázku řešit zkoušení magnetickými částicemi, pokud se nespojitost nachází na povrchu nebo v jeho blízkosti. ASTM E709-21 se zabývá suchými a mokrými technikami zkoušení magnetickými částicemi pro detekci trhlin a jiných povrchových nebo podpovrchových nespojitostí ve feromagnetických materiálech včetně oceli. Zmagnetování vytváří v místě nespojitosti pole rozptylového magnetického toku a částice se v tomto poli shlukují. Metoda proto závisí na vhodném směru magnetizace, viditelnosti částic, stavu povrchu a přístupu. Nenahrazuje optickou kontrolu každého čtverečního metru pohybujícího se pásu a neodhalí ani každou vnitřní nespojitost.
Ocelové odlitky a složité geometrie
Odlitky mění problém kontroly v důsledku zakřivení, dutin, žeber, zaoblení, změn průřezu, dělících rovin a obtížně přístupných povrchů. Vizuální kontrola může odhalit vyvýšenou oblast, čáru podobnou studenému spoji, otevřenou staženinovou dutinu, zapečeninu nebo poškození obráběním, avšak stíny a nepravidelná struktura mohou daný útvar zakrýt. Plán kontroly by měl odlitek rozdělit na přístupné a omezeně přístupné oblasti a měl by uvádět, zda se kontrola provádí ve stavu po odlití, po očištění, po broušení nebo po obrábění.
ASTM A802-19 je standardní postup pro vizuální kontrolu a normy přejímání povrchu ocelových odlitků. Zabývá se vizuálním posuzováním povrchů odlitků, při němž musí kontrolor rozlišit přípustný stav povrchu od indikace vyžadující další zkoušení. Vizuálně podezřelá oblast pak může být podrobena zkoušení magnetickými částicemi nebo kapilárnímu zkoušení, v závislosti na materiálu, stavu povrchu, geometrii a požadované citlivosti.
Zkoušení magnetickými částicemi je vhodné pro feromagnetickou ocel, pokud se otázka týká povrchové nebo podpovrchové nespojitosti. Je citlivé na trhliny a jiné útvary, které narušují magnetické pole, avšak citlivost závisí na orientaci pole. Nespojitost rovnoběžná s přiloženým polem může vytvářet slabý rozptylový tok a může uniknout detekci, pokud není součást zmagnetována jiným směrem. Složitá geometrie může také vytvářet nerelevantní obrazce částic v místech náhlých změn průřezu, drážek pro pera, hran nebo magnetických pólů.
Kapilární zkoušení klade jinou otázku: otevírá se nespojitost na povrch a umožňuje penetrantu do ní vniknout? Lze je použít u feromagnetických i neferomagnetických materiálů a je užitečné na obráběných plochách nebo u geometrií, kde zkoušení magnetickými částicemi není vhodné. Nemůže odhalit zcela podpovrchovou nespojitost a nadměrná drsnost, pórovitost, nečistoty, zbytkový penetrant nebo nedostatečné odstranění penetrantu mohou indikace zakrýt nebo napodobit. Indikace při kapilárním zkoušení vznikají působením zkušebních prostředků; nejsou přímým obrazem celé nespojitosti.
Pro ocelové odlitky stanovuje ASTM A903/A903M kritéria přejímání povrchu při zkoušení magnetickými částicemi nebo kapilárním zkoušení a vyžaduje vyhodnocení relevantních lineárních a nelineárních indikací. Toto znění je důležité. Kontrolor automaticky nezamítá každé nahromadění částic ani každý výron penetrantu. Indikace musí být interpretována podle stanoveného postupu, kategorizována podle tvaru a velikosti a porovnána s požadavkem na přijetí. Rozhodnutí se řídí normou pro odlitek.
Obrábění rovněž mění přístup a odkrytí povrchu. Nespojitost skrytá pod přídavkem na obrábění se po odstranění materiálu může otevřít na povrch. Naopak broušení může mělkou indikaci odstranit nebo rozetřít kov přes otvor. Načasování kontroly by proto mělo být spojeno s výrobní operací a po významné opravě nebo obrábění by se měla provést opakovaná kontrola, pokud ji norma vyžaduje.
Svařované součásti, opravy a závěrečná kontrola
Kontrola svaru musí začít ještě před svařováním. Příprava spoje, úhel drážky, kořenová plocha, ustavení, čistota, stehové svary a slícování mohou odhalit podmínky, které se později projeví jako nedostatečné provaření, neúplný průvar, praskání nebo nepřípustný tvar svaru. ISO 17637:2016 stanovuje vizuální kontrolu tavně svařovaných spojů kovových materiálů a lze ji použít také pro vizuální kontrolu spojů před svařováním. Kontrola před svařováním není administrativní formalita; ověřuje, zda je spoj ve stavu umožňujícím zhotovení zamýšleného svaru.
Během svařování mohou vizuální kontroly odhalit zášlehy oblouku, nadměrný převýšený svar, podříznutí, překrytí, poškození kráteru, deformaci, rozstřik a viditelné trhliny. Kontrola mezi vrstvami může odhalit nespojitosti dříve, než je zakryjí další vrstvy. U oprav musí být výbrus po odstranění vadného materiálu zkontrolován před nanesením náhradního svarového kovu. Pokud není opravovaná oblast v této fázi očištěna a zkontrolována, může se původní problém pouze překrýt.
Po svařování se při vizuální kontrole zkoumá dokončený povrch, obrys svaru, přechod do základního materiálu, koncové oblasti a přilehlé tepelně ovlivněné oblasti. ASNT rozlišuje vizuální zkoušení od běžné kontroly pouhým okem: při vizuálním zkoušení se přímo pozorují viditelné nespojitosti, zatímco při zkoušení magnetickými částicemi a kapilárním zkoušení se pozorují indikace vytvořené zkušebními prostředky. Toto rozlišení předchází běžné chybě — označovat veškeré nedestruktivní zkoušení jako „vizuální“, protože konečný výsledek sleduje kontrolor.
Zkoušení magnetickými částicemi lze použít ke kontrole feromagnetických svařovaných součástí na povrchové a podpovrchové nespojitosti včetně trhlin u pat svarů, v oblastech kráterů a v opravovaných místech. Kapilární zkoušení může odhalit povrchově otevřené vady tam, kde zkoušení magnetickými částicemi není vhodné nebo kde je předepsáno postupem. Ani jedna z těchto metod automaticky nepotvrzuje celistvost svaru v celém průřezu. Pokud se fyzikální otázka týká vnitřního neúplného provaření, objemových nespojitostí nebo plošných vad pod povrchem, mohou být zapotřebí radiografické nebo ultrazvukové metody.
ISO 17635:2025 stanovuje pravidla pro výběr metod a technik NDT svarů, úrovní přípustnosti a rozsahu zkoušení podle požadavků na jakost, materiálu, tloušťky, svařovacího procesu a dalších podmínek. Konečný plán zkoušení by proto měl uvádět kategorii svaru, fázi zkoušení, rozsah kontroly, metodu, techniku, práh pro uvedení v protokolu a úroveň přípustnosti. Viditelná čára může být po vyhodnocení přípustná, zatímco slabá indikace zkoušky magnetickou práškovou metodou může být nepřípustná. Rozdíl vyplývá z geometrie, odezvy metody a použitého kritéria, nikoli pouze ze vzhledu.
Praktický postup při vyhodnocování podezřelé povrchové vady
| Krok | Požadovaný úkon |
|---|---|
| Popsat a uchovat | Před změnou oblasti identifikujte formu výrobku, materiál, etapu, umístění, rozměry, orientaci a stav povrchu. |
| Zvolit potvrzovací metodu | Zvolte vizuální, magnetickou práškovou, kapilární, optickou nebo jinou metodu podle předpokládané geometrie a materiálu. |
| Charakterizovat výsledek | Zaznamenejte metodu, techniku, podobu indikace, rozměry, umístění, orientaci a relevanci. |
| Porovnat se závazným požadavkem | Použijte specifikaci výrobku, výkres, předpis pro svařování, normu pro odlitky, postup opravy nebo plán provozu. |
| Rozhodnutí a sledovatelnost | Přijměte, odmítněte, opravte, znovu zkontrolujte nebo postoupíte k posouzení technickým útvarem; uchovejte úplný záznam. |
Tmavá čára, mělká drážka, vystouplý okujový povlak nebo izolovaný důlek nejsou automaticky trhlinou. Viditelný útvar je nejprve povrchovou necelistvostí nebo pozorovaným jevem, který vyžaduje prošetření. Detekovanou indikací se stává teprve tehdy, když ji zkušební metoda odhalí nebo potvrdí. Vadou se stává tehdy, když indikace překročí příslušné kritérium přípustnosti. Mechanismus porušení je samostatným závěrem o příčině, například únavě, vodíkem podporovaném praskání, lamelárnímu trhání, korozi nebo smršťování při tuhnutí.
Na tomto pořadí záleží. ISO 8785:1998 uvádí terminologii, definice, parametry, přípustné necelistvosti a metody měření povrchových necelistvostí, neznamená však, že každá necelistvost je nepřípustná. Rozhodnutí určují forma výrobku, jakost materiálu, způsob výroby, fáze kontroly a příslušná specifikace.
Popište a uchovejte stav
Nejprve určete, co se kontroluje. Zaznamenejte, zda se jedná o plech, tabuli, tyč, trubku, výkovek, odlitek, svar nebo obráběnou součást. Pokud je to možné, uveďte označení materiálu a identifikaci tavby nebo výrobní dávky, například plech ASTM A36, plech pro tlakové nádoby ASTM A516/A516M Grade 70, konstrukční ocel EN 10025-2 S355JR nebo odlitek dodaný podle ASTM A216/A216M Grade WCB. Příslušná norma se může měnit podle formy výrobku. Kritérium přípustnosti pro odlitky nelze automaticky použít na válcovaný plech a úroveň přípustnosti pro svar nelze automaticky použít na základní materiál.
Určete fázi kontroly. Útvar zjištěný před svařováním může být posuzován jinak než útvar zjištěný na dokončeném svaru, po tváření, po tepelném zpracování nebo během provozu. ISO 17637:2016 stanovuje vizuální zkoušení tavně svařovaných spojů kovových materiálů a umožňuje také vizuální zkoušení před svařováním. U zkoušení svarů spojuje ISO 17635:2025 výběr metody, techniku, úroveň přípustnosti a rozsah zkoušení s požadavky na jakost, materiálem, tloušťkou, svařovacím procesem a souvisejícími podmínkami. Tyto podmínky je nutné určit před výběrem zkoušky.
Před zaznamenáním stavu místo nebrouste, nečistěte drátěným kartáčem, neleštěte, nepřekrývejte svarem ani jinak neměňte. Takový zásah může odstranit důkazy potřebné k určení, zda se jednalo o trhlinu, překrytí, stopu po manipulaci, ulpělé okuje nebo artefakt po obrábění. Je-li čištění nezbytné, použijte řízený postup, který odstraní olej, volné nečistoty a korozní produkty, aniž by změnil geometrii. Zaznamenejte způsob čištění a pokud možno stav vyfotografujte před čištěním i po něm.
Na fotografiích použijte měřítko, rozměrovou referenci a jednotné osvětlení. Polohu útvaru vyznačte od identifikovatelných vztažných bodů, například od hrany plechu, paty svaru, vztažného bodu odlitku nebo konce součásti. Zaznamenejte jeho orientaci vzhledem ke směru válcování, ose svaru, směru hlavního napětí nebo geometrii odlitku. Změřte délku, maximální viditelnou šířku, hloubku, pokud ji lze změřit bez poškození, rozteč mezi rovnoběžnými útvary a postiženou plochu. Uveďte, zda je útvar přímý, rozvětvený, zakřivený, přerušovaný, shluknutý, orientovaný podél svaru nebo spojený s důlkem či lokálním úbytkem průřezu.
Vzhled může napovědět, jaký bude další krok, neurčuje však identitu útvaru. Ostrá souvislá čára s tmavým otevřením může být trhlinou otevřenou na povrch. Hladké prohloubení může být stopou po zaválcování nebo lokálním mechanickým poškozením. Těsně uzavřený útvar může být na povrchu uzavřený, přesto může pokračovat pod povrchem. Zaznamenejte oxidaci, změnu zbarvení, vystouplé okraje, rozmazaný kov a případnou souvislost s okujemi nebo povlakem.
První technická otázka je proto geometrická: je útvar otevřený na povrch, je pouze viditelný díky kontrastu, nebo se může nacházet v blízkosti povrchu, ale být uzavřený? Druhá otázka závisí na materiálu: je ocel feromagnetická a je stav povrchu vhodný pro zamýšlenou metodu?
Zvolte potvrzující metodu
Vizuální zkoušení je výchozím bodem, pokud je útvar viditelný a přístup, osvětlení, čistota i stav povrchu jsou odpovídající. Nejde pouze o zběžný pohled bez pomůcek. ASNT rozlišuje vizuální zkoušení od běžné kontroly pouhým okem, protože při vizuálním zkoušení se přímo pozorují viditelné necelistvosti za stanovených podmínek, zatímco při zkoušení magnetickou práškovou metodou a kapilární metodou se pozorují indikace vytvořené zkušebními prostředky. Součástí vizuálního zkoušení může být zvětšení, osvětlení, měřidla, zrcátka, kamery i dokumentované postupy.
U svarů použijte příslušný postup vizuálního zkoušení a úroveň přípustnosti, nikoli obecnou dílenskou kontrolu. ISO 17637:2016 se zabývá tavně svařovanými spoji včetně kontroly před svařováním. U ocelových odlitků se ASTM A802-19 zabývá vizuálním zkoušením a normami přípustnosti povrchových vad. Snímek z kamery může pomoci s lokalizací a měřením útvaru, zejména u plochých výrobků, strojové vidění však není univerzální autoritou pro klasifikaci. Přehled z roku 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, uvádí, že pro definování a klasifikaci povrchových vad oceli neexistuje jednotná norma. Automatizovaná optická kontrola, popsaná v diplomové práci University of Oulu z roku 2021 zaměřené na detekci a kategorizaci vad plochých ocelových výrobků, stále vyžaduje stanovený katalog vad a pravidlo přípustnosti.
Zkoušení magnetickou práškovou metodou je vhodné tehdy, když je součást feromagnetická a zjišťované necelistvosti mohou být otevřené na povrch nebo se nacházet v jeho blízkosti. ASTM E709-21 zahrnuje suché i mokré techniky pro feromagnetické materiály včetně oceli. Součást se zmagnetuje a částice se hromadí v místech, kde únik magnetického toku signalizuje necelistvost. Výsledkem je indikace, nikoli fotografie skutečné trhliny. Nahromadění částic mohou ovlivnit směr a intenzita magnetického pole, drsnost povrchu, povlak, geometrie a okolní magnetická pole. Jeden směr magnetizace může přehlédnout necelistvost orientovanou nepříznivě vůči poli, proto může písemný postup vyžadovat více směrů.
Zkoušení kapilární metodou je užitečné pro necelistvosti otevřené na povrch u materiálů a geometrií, do jejichž otvoru může vniknout penetrační prostředek. Zcela podpovrchový útvar touto metodou nelze spolehlivě odhalit. Indikaci ovlivňují příprava povrchu, doba penetrace, odstranění přebytečného penetračního prostředku, nanesení vývojky, teplota a osvětlení. Pórovitost, drsnost, rozmazaný kov a otevřený šev mohou vytvářet matoucí obrazce. Kapilární zkoušení také nedokáže určit hloubku jednoduše z délky nebo jasu indikace.
Metodu vybírejte podle předpokládané geometrie, nikoli podle pohodlnosti. Vizuálním zkoušením lze potvrdit stopu po zaválcování nebo rýhu. Zkoušením magnetickou práškovou metodou lze prověřit patu svaru z feromagnetické oceli z hlediska těsné povrchové nebo podpovrchové necelistvosti. Kapilární zkoušení může potvrdit čáru podobnou trhlině, která je otevřená na povrch, například na nemagnetické vložce nebo pečlivě připraveném ocelovém povrchu. Pokud by výsledek ovlivnil rozhodnutí o dalším použití konstrukce a geometrie zůstává nejistá, může být podle příslušného postupu nutné doplňkové zkoušení nebo rozřezání.
Porovnejte výsledek s příslušným požadavkem
Po zkoušení popište zjištěný stav, aniž byste jej nadhodnocovali. Uveďte metodu, zařízení nebo spotřební materiál, přípravu povrchu, směr zkoušení, relevantní rozměry indikace, polohu, orientaci a informaci, zda je indikace lineární, zaoblená, shluknutá, přerušovaná nebo nerelevantní. „Lineární indikace“ je popis výsledku zkoušení. Sama o sobě není důkazem metalurgické trhliny.
Poté určete rozhodující požadavek. Může jím být specifikace výrobku, nákupní nebo výrobní specifikace, výkres, předpis pro svařování, norma pro odlitky, postup opravy nebo plán provozní kontroly. ASTM A903/A903M stanovuje kritéria přípustnosti povrchu ocelových odlitků zkoušených magnetickou práškovou nebo kapilární metodou a vyžaduje vyhodnocení relevantních lineárních i nelineárních indikací. Její kritéria nelze automaticky přenášet na plechy, výkovky nebo svary. ASTM A802-19 se obdobně zabývá vizuálním zkoušením a kritérii přípustnosti ocelových odlitků, nikoli každým ocelovým výrobkem.
Porovnávejte srovnatelné: metodu s metodou uvedenou v požadavku, typ indikace s definovanou kategorií a naměřenou velikost s uvedeným limitem. Ověřte, zda se kritérium vztahuje na všechny povrchy, nebo pouze na stanovené zóny, zda jsou izolované a vyrovnané indikace posuzovány odlišně a zda je dovoleno broušení nebo oprava. Ověřte také požadovaný rozsah zkoušení; vyhovující výsledek na jednom místě nepotvrzuje stav nezkoumané délky.
Tři rozhodnutí ponechte oddělená. Diagnostika se ptá, čím by viditelný útvar mohl být. Charakterizace zaznamenává, co skutečně prokazuje zvolená zkouška. Rozhodnutí o dalším postupu určuje, zda se výrobek přijme, zamítne, opraví, znovu přezkouší nebo zda se vyžádá posouzení technického odborníka podle příslušného požadavku. Pokud důkazy podporují pouze formulaci „lineární indikace při zkoušení magnetickou práškovou metodou“, použijte právě tuto formulaci. Označte útvar za trhlinu pouze tehdy, pokud tento závěr podporuje zkoušení, metalurgické důkazy nebo oprávněné technické šetření.
Zprávy, sledovatelnost a rozhodnutí o přijetí
Inspekční zpráva není pouze konstatováním, že povrch „vyhověl“ nebo „nevyhověl“. Je spojením mezi fyzickým pozorováním, metodou, která je vytvořila, a požadavkem použitým k jeho posouzení. Bez tohoto spojení nemůže pozdější posuzovatel určit, zda byl oznámený znak nedokonalostí povrchu, indikací zkoušky, nepřijatelnou vadou nebo důkazem mechanismu porušení.
Co by měl inspekční záznam identifikovat
Záznam by měl nejprve identifikovat zkoušený předmět: číslo součásti nebo výrobku, číslo tavby nebo odlitku, pokud je relevantní, označení výkresu nebo svaru, jakost materiálu a příslušné rozměry. Zpráva o svaru by měla uvádět svarový spoj, číslo svaru, postup svařování, pokud je požadován, a rozsah kontroly. Zpráva o odlitku by měla odlišit odlitek od přilehlých částí nebo opravných svarů. Sledovatelnost musí zůstat možná i poté, co součást opustí prostor kontroly.
Stejnou přesnost vyžaduje i lokalizace. „Vada na přírubě“ je nedostatečný údaj. Užitečný popis uvádí plochu nebo stranu, vztažný bod nebo označení svaru, vzdálenost od známého prvku, orientaci a zkoumanou oblast. U velkých plechů, tlakonosných součástí a složitých odlitků může být nutný náčrt, označení v síti, souřadnice nebo zakreslení do výkresu. Pokud se pozorování týká svaru, měla by zpráva uvést, zda se nachází ve svarovém kovu, na hranici natavení, v tepelně ovlivněné oblasti nebo v základním materiálu, pokud to lze stanovit.
Stav povrchu ovlivňuje to, co lze vidět a co může zkouška odhalit. Zpráva by proto měla zaznamenat, zda byla oblast ve stavu po válcování, obrobená, broušená, otryskaná, natřená, opatřená povlakem, zoxidovaná, mokrá, znečištěná nebo jinak zakrytá. ISO 17637:2016 stanovuje vizuální kontrolu tavně svařovaných spojů kovových materiálů a umožňuje také vizuální kontrolu před svařováním. Načasování je důležité: úkos může být před svařováním přijatelný, ale pod následným svarovým kovem může skrývat trhlinu v přípravě; nátěr může znemožnit přímé vizuální pozorování nebo rušit kapilární zkoušení.
Metoda a technika musí být uvedeny, nikoli pouze předpokládány. Konstatování „NDT dokončena“ má jen malou technickou hodnotu. Zpráva by měla identifikovat vizuální kontrolu, kapilární zkoušení, zkoušení magnetickou práškovou metodou nebo kontrolu strojovým viděním spolu s příslušným postupem a jeho revizí. U vizuální kontroly se podle požadavků zaznamenává osvětlení, pozorovací vzdálenost, optické pomůcky, příprava povrchu a přístup. U zkoušení magnetickou práškovou metodou je třeba identifikovat mokré nebo suché částice, viditelné nebo fluorescenční médium, magnetizační techniku a směr, intenzitu pole nebo metodu ověření, pokud jsou stanoveny, a identifikaci zařízení. ASTM E709-21 se zabývá suchými a mokrými technikami zkoušení magnetickou práškovou metodou pro povrchové a podpovrchové nespojitosti ve feromagnetických materiálech včetně oceli; částice se shromažďují v místech, kde únik magnetického toku označuje nespojitost. Tato fyzikální odezva není zaměnitelná s přímým pozorováním.
U kapilárního zkoušení by měl záznam identifikovat penetrační systém, čisticí prostředek a vývojku, doby působení, způsob odstranění, osvětlení při kontrole a to, zda byl použit systém s viditelným barvivem nebo fluorescenční systém. U automatizované optické kontroly je třeba identifikovat uspořádání kamer nebo snímačů, rozlišení, osvětlení, verzi softwaru nebo modelu, stav kalibrace a sledovaný povrch výrobku. Diplomová práce University of Oulu z roku 2021 popisuje automatizovanou optickou kontrolu pro detekci a kategorizaci vad na plochých ocelových výrobcích, avšak automaticky přiřazené označení stále vyžaduje definovanou klasifikaci a pravidlo přijetí.
Mělo by být zaznamenáno jméno nebo identifikace kontrolora, jeho kvalifikace nebo oprávnění, pokud jsou požadovány, datum a čas kontroly, podmínky prostředí, pokud jsou významné, a identifikace zařízení nebo šarže média. Uveďte také stav kalibrace nebo funkční kontroly. Zpráva, která uvádí přístroj, ale nikoli jeho stav, ponechává nejistotu ohledně měření. Totéž platí pro fluorescenční médium pro zkoušení magnetickou práškovou metodou, u něhož není uvedena šarže, koncentrace nebo provozní kontrola, pokud daný postup tyto kontroly vyžaduje.
Terminologie indikací a fotografické důkazy
Terminologie protokolu
- Povrchová nedokonalost
- Prvek nebo odchylka od ideální geometrie, která není automaticky škodlivá ani důvodem k odmítnutí.
- Indikace
- Odezva pozorovaná během definované kontrolní metody.
- Relevantní indikace
- Indikace vyhodnocená jako důsledek nespojitosti, nikoli artefaktu kontroly.
- Vada
- Stav vyhodnocený jako nepřijatelný podle stanoveného požadavku.
- Rozhodnutí
- Oprávněné rozhodnutí přijmout, odmítnout, opravit, znovu zkontrolovat nebo požádat o posouzení technickým útvarem.
Terminologie by měla zachovat sled od pozorování k rozhodnutí. ISO 8785:1998 definuje termíny, definice a parametry nedokonalostí povrchu. Nedokonalost je znak nebo odchylka od ideální geometrie; není automaticky škodlivá ani automaticky důvodem k zamítnutí. Indikace je odezva vzniklá nebo pozorovaná během zkoušky. Při zkoušení magnetickou práškovou metodou je například nahromadění částic indikací. Při kapilárním zkoušení je indikací výron penetrantu. Při vizuální kontrole lze přímo pozorovanou stopu popsat, aniž by byla označena za vadu.
Vada je nedokonalost nebo nespojitost posouzená podle stanoveného požadavku jako nepřijatelná. Rozhodující dokument může stanovit meze pro délku, hloubku, rozteč, plochu, orientaci nebo počet indikací. ASTM A903/A903M například stanovuje kritéria přijetí povrchu ocelových odlitků zkoušených magnetickou práškovou nebo kapilární metodou a vyžaduje vyhodnocení relevantních lineárních i nelineárních indikací. ASTM A802-19 se zabývá vizuálním zkoušením a normami přijetí povrchu ocelových odlitků. Zpráva by měla citovat nebo identifikovat příslušný článek, tabulku, poznámku ve výkresu, nákupní specifikaci nebo stupeň jakosti svaru, který byl použit. Konstatování „nesplňuje normu“ nenahrazuje skutečné kritérium.
Tvar musí být popsán pečlivě. Uveďte, zda je indikace lineární, zaoblená, přerušovaná, seskupená, uspořádaná v řadě, větvená nebo difuzní, a zda je její klasifikace předběžná. Pokud byly délka, šířka, rozteč a orientace změřeny, uveďte je; hloubku uvádějte pouze tehdy, pokud ji změřila validní metoda. Nepřevádějte neurčitý vizuální dojem na přesný rozměr. Fotografie může záznam podpořit, nemůže však nahradit měření ani ustanovení o přijetí.
Fotografie by měly zobrazovat identifikaci celého komponentu, místní oblast a detailní pohled s měřítkem, orientační značkou a identifikátorem indikace. Osvětlení a kontrast by měly umožnit reprodukovatelné zobrazení znaku, nikoli vytvořit dramatický efekt. U fluorescenčních metod uchovávejte příslušné podmínky pořízení obrazu a identifikujte, zda fotografie zachycuje vlastní indikaci, očištěný povrch nebo pohled po následném zpracování. Pokud je to prakticky možné, měly by digitální obrazy uchovávat původní soubory a metadata. Obrazy ze strojového vidění rovněž vyžadují uvedení prahové hodnoty nebo klasifikačního výstupu, nikoli pouze oříznutý snímek vady.
Zpráva musí oddělovat „pozorovaná indikace“ od výsledku „přijato“ nebo „zamítnuto“. ASNT rozlišuje vizuální kontrolu od běžné prohlídky pouhým okem: vizuální kontrola přímo pozoruje viditelné nespojitosti, zatímco zkoušení magnetickou práškovou a kapilární metodou pozoruje indikace vytvořené zkušebními prostředky. Viditelná čára a magnetická indikace mohou odpovídat jedné trhlině, dvěma různým znakům nebo nerelevantní odezvě. Kontrolor nejprve zaznamená odezvu; vyhodnocením se stanoví její relevance a následně odpovědná osoba přijme rozhodnutí podle stanovené normy.
Oprava, opakovaná kontrola a nevyřešená zjištění
Oprava mění důkazní stav. Broušení může odstranit indikaci ústící na povrch, zvětšit zkoumanou oblast, změnit místní geometrii a zanechat rýhy připomínající novou nespojitost. Vydlabání svaru odhalí čerstvý kov, ale může způsobit trhliny v tepelně ovlivněné oblasti, podřezání, pórovitost nebo zbytkové znečištění. Tryskání, obrábění, čištění rozpouštědlem a nanášení povlaku mohou každý zvlášť změnit stav povrchu a citlivost zkoušky.
Opravenou oblast proto nelze uvolnit pouhým vymazáním původní zprávy. Původní indikace, rozhodnutí o jejím vypořádání, způsob opravy, místo opravy a odpovědné schválení by měly zůstat sledovatelné. Pokud je to požadováno, zaznamenejte rozměry vydlabané oblasti, podrobnosti o přídavném materiálu nebo opravném svařování, předehřev a tepelné zpracování po svařování, pokud je relevantní, a fázi kontroly, ve které byla oprava přijata.
Opakovaná kontrola musí probíhat podle příslušného postupu a kritéria přijetí, nikoli pouze opakováním předchozího vizuálního pohledu. Magnetická indikace po broušení může vyžadovat zkoušení magnetickou práškovou metodou ve dvou směrech magnetického pole. Oprava svaru může vyžadovat vizuální kontrolu spolu s radiografickým, ultrazvukovým, magnetickým práškovým nebo kapilárním zkoušením stanoveným pro daný spoj. ISO 17635:2025 stanovuje pravidla pro volbu metod, technik, úrovní přijetí a rozsahu NDT svarů podle požadavků na jakost, materiálu, tloušťky, postupu svařování a dalších podmínek. Požadovaný rozsah se proto může změnit v důsledku opravy nebo podle rozhodující kategorie svaru.
Pokud indikaci nelze klasifikovat, změřit, odstranit nebo dostatečně zkoušet, zůstává nevyřešená — není automaticky přijatelná ani automaticky potvrzenou vadou. Uveďte důvod: nepřístupný povrch, nedostatečné očištění, nejistá geometrie, rozporné výsledky metod nebo chybějící informace o přijetí. Určete odpovědnou osobu a způsob vypořádání, například dodatečné zkoušení, technické posouzení, opravu nebo pozastavení. Uzavření zprávy konstatováním „bez dalších opatření“, pokud jsou důkazy neúplné, oslabuje sledovatelnost a vydává rozhodnutí o přijetí za výsledek kontroly.
Běžné nesprávné interpretace a omezení kontroly povrchu oceli
Výsledky kontrol jsou často nadhodnocovány, protože se za zaměnitelné považují čtyři odlišná hodnocení: povrchová nedokonalost, zjištěná indikace, vada podle stanoveného akceptačního pravidla a mechanismus porušení. Nejde o totéž. ISO 8785:1998 definuje termíny, definice a parametry povrchových nedokonalostí, ale nemění každou pozorovanou stopu v nepřípustnou vadu. Nespojitost se stává nepřípustnou teprve tehdy, když příslušná specifikace výrobku, odlitku, svaru nebo provozu stanoví, že její typ, velikost, umístění, orientace nebo závažnost jsou mimo povolený rozsah.
Viditelná stopa není automaticky trhlina
Čára na oceli může být trhlina, ale může jít také o škrábanec, zaválcovaný přehyb, šev, přehyb, stopu po obrábění, okraj okují, porušení povlaku, drážku po broušení nebo nečistotu zachycenou v prohlubni povrchu. Samotný tvar otázku jen zřídka rozhodne. Význam mají také šířka, spojitost, ostrost, hloubka, větvení, místní deformace, vztah ke směru válcování nebo svařování a odezva při použití druhé metody.
Vizuální zkoušení může přímo zachytit nespojitost, která je viditelná za vhodného osvětlení, při vhodném zvětšení, po přípravě povrchu a při zajištění přístupu k místu pozorování. Je to kontrolovanější postup než příležitostná prohlídka součásti, přesto však stále neurčuje každou příčinu dané stopy. American Society for Nondestructive Testing rozlišuje vizuální zkoušení od běžné prohlídky pouhým okem, protože formální vizuální zkoušení používá stanovené podmínky a postupy, zatímco při zkoušení magnetickou práškovou metodou a kapilární metodou se pozorují indikace vytvořené zkušebními prostředky.
Indikace při zkoušení magnetickou práškovou metodou není fotografií trhliny. V souladu s ASTM E709-21 se součást zmagnetuje a feromagnetické částice se shromažďují v místech, kde magnetický tok uniká z povrchové nebo podpovrchové nespojitosti. Vzorec částic proto může odhalit trhlinu, nedostatečné natavení, šev nebo jiný stav, který narušuje magnetické pole. Může však být ovlivněn také směrem pole, koncentrací částic, drsností povrchu, geometrií, zbytkovým magnetismem a nedostatečným zmagnetováním. Zaoblená indikace a lineární indikace nemají stejný význam, a proto ASTM A903/A903M vyžaduje hodnocení relevantních lineárních i nelineárních indikací u ocelových odlitků zkoušených magnetickou práškovou nebo kapilární metodou.
Únik magnetického toku Magnetický tok, který vystupuje z feromagnetického materiálu a znovu do něj vstupuje, když nespojitost přeruší preferovanou dráhu magnetického toku.
Kapilární zkoušení má jiný fyzikální základ. Penetrační kapalina musí proniknout do otvoru na povrchu, zůstat v něm po požadovanou dobu působení a následně z něj znovu vystoupit, aby vytvořila indikaci. Nemůže odhalit zcela podpovrchovou dutinu, vměstnaninu uvnitř materiálu ani trhlinu uzavřenou okujemi, barvou, olejem, oxidem, rozstřikem svarového kovu nebo rozmazaným kovem. Čištění může být zásadní, nikoli pouze kosmetické. Povrch, který vypadá přijatelně, může stále bránit proniknutí penetrační kapaliny, zatímco nadměrné zabarvení pozadí může relevantní indikaci zakrýt.
Správná otázka tedy nezní: „Vypadá tato čára jako trhlina?“ Zní: „Jaká indikace vznikla, jakou metodou a za jakých podmínek a klasifikuje ji příslušná specifikace jako přijatelnou?“ ASTM A802-19 se zabývá vizuální kontrolou a normami přijatelnosti povrchu ocelových odlitků; nenahrazuje ASTM E709-21 ani postup kapilární zkoušky. ISO 17637:2016 stanovuje vizuální zkoušení tavně svařovaných spojů kovových materiálů a může se použít také před svařováním. Tyto dokumenty slouží různým účelům kontroly.
Čistý vizuální povrch není důkazem vnitřní celistvosti
Vizuální kontrola má omezený informační dosah: informuje o tom, co může Kontrolor pozorovat na přístupném povrchu. Nemůže prokázat nepřítomnost vnitřní pórovitosti, vměstků, staženin, vrstevnatosti, nedostatečného průvaru ani podpovrchových trhlin. Dokonce i vysoce upravený povrch může skrývat nespojitost pod rovinou kontroly.
Toto omezení je fyzikální, nikoli otázkou důvěry Kontrolora. Světlo neprochází neprůhlednou ocelí způsobem, který by umožnil běžnou vizuální kontrolou zmapovat její vnitřek. Příprava povrchu může odhalit vadu, která byla dříve skrytá, ale nemůže potvrdit stav materiálu pod odkrytou vrstvou. Čistý povrch může signalizovat kvalitní dokončení, účinné čištění nebo nepřítomnost viditelných povrchových vad zasahujících k povrchu. O vnitřní celistvosti však vypovídá jen málo, pokud tento závěr nepodpoří jiné zkušební metody.
Zkoušení magnetickou práškovou metodou rozšiřuje detekci pod povrch, avšak pouze do omezené hloubky v blízkosti povrchu a pouze tehdy, je-li materiál dostatečně feromagnetický. ASTM E709-21 zahrnuje suché i mokré techniky zkoušení magnetickou práškovou metodou pro feromagnetické materiály včetně oceli. Austenitické korozivzdorné oceli, například mnoho jakostí specifikovaných podle ASTM A240/A240M, obecně nejsou vhodné pro konvenční zkoušení magnetickou práškovou metodou, protože jejich odezva není srovnatelná s feritickou nebo martenzitickou ocelí. I u feromagnetické oceli závisí detekce na geometrii magnetizace. Nespojitost se nejsnáze projeví, když leží přibližně kolmo k magnetickému toku; trhlina orientovaná ve směru pole může vytvářet slabý únik toku a uniknout detekci. Proto může být zapotřebí vícesměrná magnetizace nebo samostatná zkoušení.
Geometrie vytváří další slepá místa. Ostré rohy, závity, drážky pro pera, paty svarů, změny průřezu a nepřístupné plochy mohou vytvářet rušivé indikace nebo bránit dosažení dostatečné intenzity pole. Odmagnetování, ověřování pole, nanášení částic, osvětlení a stav povrchu jsou procesní kontroly, nikoli volitelné úpravy.
Přijatelnost zůstává závislá na specifikaci. Norma pro odlitky může povolit malou zaoblenou indikaci, ale odmítnout kratší lineární indikaci ve stejné oblasti. Norma pro svary může stanovovat jiné limity podle stupně jakosti, tloušťky, kategorie spoje nebo důsledků provozu. ISO 17635:2025 stanovuje pravidla pro výběr metod, technik, úrovní přijatelnosti a rozsahu nedestruktivního zkoušení svarů podle požadavků na jakost, materiálu, tloušťky, procesu svařování a dalších podmínek. Nečiní z vizuálního zkoušení náhradu za radiografické, ultrazvukové, magnetické práškové nebo kapilární zkoušení tam, kde jsou tyto metody vyžadovány.
Klasifikace pomocí strojového vidění není metalurgická diagnóza
Strojové vidění může kontrolovat větší plochu, rychleji a s vyšší opakovatelností než Člověk provádějící základní vizuální kontrolu. Automatizovaná optická kontrola se používá k detekci a kategorizaci vad plochých ocelových výrobků, jak popisuje diplomová práce University of Oulu z roku 2021. Kamery, osvětlení, zpracování obrazu a natrénované klasifikační modely mohou identifikovat vzory, jako jsou skvrny okují, škrábance, důlky, stopy po válcování, výstupky nebo skvrny.
Tato klasifikace je omezena zobrazovacím systémem a jeho definicemi. Kamera zaznamenává odražené nebo vyzařované světlo z viditelného povrchu; přímo neměří hloubku trhliny, její podpovrchovou polohu, lomovou houževnatost, zbytkové napětí ani metalurgický původ. Tmavá čára může být zařazena do třídy „trhlina“, protože se podobá označeným příkladům, i když jde o drážku nebo okraj okují. Naopak těsná trhlina může zůstat nezjištěna, protože má nízký kontrast, nepříznivou orientaci, nesprávné osvětlení nebo protože tréninkové snímky obsahují příliš málo srovnatelných příkladů.
Problém není pouze algoritmický. Přehledová studie z roku 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, uvádí, že neexistuje jednotná norma pro definování a klasifikaci povrchových vad ocelových výrobků. To, co jeden systém označí jako „vadu“, může jiný systém označit jako „povrchovou nedokonalost“, přičemž označení mohou kombinovat vzhled, předpokládanou příčinu a stav přijatelnosti. Uváděnou přesnost je proto obtížné interpretovat, pokud nejsou uvedeny datová sada, definice tříd, rozlišení, osvětlení, míra falešně negativních výsledků a rozhodovací práh.
Strojové vidění by proto mělo být považováno za nástroj optické detekce a třídění, nikoli za metalurgickou diagnózu. Podezřelé snímky mohou vyžadovat vizuální ověření, přípravu povrchu, zkoušení magnetickou práškovou nebo kapilární metodou a v případě, že záleží na vnitřní celistvosti, vhodnou objemovou metodou. Konečné rozhodnutí o použitelnosti musí vycházet z příslušné specifikace. ISO 8785:1998 poskytuje terminologii; ASTM A802-19 se zabývá vizuální přijatelností ocelových odlitků; ASTM A903/A903M stanovuje kritéria přijatelnosti indikací na odlitcích; ISO 17637:2016 se týká vizuálního zkoušení tavně svařovaných spojů; ASTM E709-21 definuje postupy zkoušení magnetickou práškovou metodou a ISO 17635:2025 podporuje výběr metod pro nedestruktivní zkoušení svarů. Žádná z těchto norem nedovoluje, aby čistý snímek, vzorec částic nebo označení modelem nahradily akceptační pravidlo platné pro daný ocelový výrobek a jeho provoz.