




Çelik Yüzeyindeki Kusur Olarak Ne Kabul Edilir?
Koyu renkli bir çizgi, sığ bir oluk, çukur, tufal lekesi veya renk değişimi otomatik olarak çelik kusuru değildir. Bunlar öncelikle yüzey üzerinde ya da yüzeye yakın fiziksel özelliklerdir. Bunların önemi; nasıl oluştuklarına, malzeme hakkında ne gösterdiklerine, nerede bulunduklarına ve hangi ürün veya muayene gerekliliğinin geçerli olduğuna bağlıdır. Haddelenmiş bir levha, işlenmiş bir mil, bir kaynak ve çelik döküm, görünüş olarak benzer izler gösterebilir; ancak bunlar farklı terminoloji ve kabul sınırlarına tabi olabilir.
Bu ayrım önemlidir; çünkü muayene yöntemlerinin tümü aynı şeyi gözlemlemez. Bir kişi süreksizliği doğrudan görebilir. Sıvı penetrant muayenesi, bir açıklıkta tutulan penetranttan kaynaklanan bir endikasyon oluşturur. Manyetik parçacık muayenesi, yüzeydeki veya yüzeye yakın bir süreksizliğin çevresinde manyetik akı kaçağı oluştuğu yerde bir endikasyon meydana getirir. Makine görüşü görüntü özelliklerini kaydeder ve ardından bunları kurallar veya eğitilmiş modeller aracılığıyla sınıflandırır. Bu gözlemlerin hiçbiri tek başına çeliğin reddedilmesi gerektiğine ilişkin nihai bir karar değildir.
Muayene terminolojisi
- Kusurluluk
- Amaçlanan yüzey durumundan sapma; mutlaka zararlı değildir.
- Süreksizlik
- Beklenen yapı veya yüzeydeki kesinti.
- Gösterge
- Bir muayene yöntemi tarafından üretilen yanıt.
- Kusur
- Tanımlanmış bir gerekliliğe göre kabul edilemez olarak değerlendirilen kusurluluk veya süreksizlik.
- Hasar mekanizması
- Yorulma çatlağının ilerlemesi veya korozyonla delinme gibi, gerekli performansın kaybedilmesine yol açan süreç.
Süreksizlik, endikasyon ve kusur
ISO 8785:1998, yüzey kusurlulukları için terminoloji, tanımlar, parametreler, izin verilen kusurluluklar ve ölçüm yöntemleri sağlar. Strong evidence
ISO 8785:1998; terimler, tanımlar, parametreler, izin verilen kusurlar ve ölçüm yöntemleri dâhil olmak üzere yüzey kusurları için standarda dayalı bir terminoloji sunar. Bu çerçevede kusur, amaçlanan yüzey koşulundan sapmadır. Bu sapma; çöküntü veya çıkıntı gibi geometrik bir özellik, pürüzlülük gibi bir doku ya da renk değişimi gibi bir görünümle ilgili olabilir. Bu sözcük tanımlayıcıdır ve mutlaka olumsuz bir değerlendirme içermez. İzin verilen bir haddeleme izi, belirtilen yüzey koşulundan sapıyorsa yine de bir kusurdur; ancak kullanım üzerinde hiçbir etkisi olmayabilir.
Bir süreksizlik, beklenen yapı veya yüzeydeki sürekliliğin yokluğu ya da kesintiye uğramasıdır. Örnekler arasında çatlak, bindirme, katlanma, dikiş, boşluk, gözenek, inklüzyonun yüzeye çıkması veya kaynakta ergime eksikliği bulunur. Bu terim fiziksel biçimi veya yapıyı tanımlar. Özelliğin zararlı olup olmadığını belirtmez. Kritik olmayan bir bölgede bulunan sığ bir yüzey bindirmesi giderilerek kabul edilebilirken, yüksek gerilmeye maruz kalan bir kaynak ayağında benzer uzunluktaki bir çatlak reddetme veya onarım gerektirebilir.
Bir endikasyon, bir muayene yöntemi tarafından oluşturulan yanıttır. Bu ayrım özellikle tahribatsız muayenede önemlidir. ASNT’nin 2024 tarihli açıklaması, görsel muayeneyi sıradan çıplak gözle yapılan incelemeden ayırır: görsel muayene, görülebilen süreksizlikleri doğrudan gözlemlerken manyetik parçacık ve sıvı penetrant muayeneleri, test ortamlarının oluşturduğu endikasyonları gözlemler. Bu nedenle penetrant çizgisi; yüzeye açık bir çatlağa, dikişe, çizilmeye, işleme oluğuna veya yüzey pürüzlülüğünde hapsolmuş kalıntıya karşılık gelebilen bir endikasyondur. Yorumlanması gerekir.
Manyetik parçacık muayenesi bakımından ASTM E709-21, çelik dâhil ferromanyetik malzemelerde çatlakları ve diğer yüzey veya yüzeye yakın süreksizlikleri tespit etmeye yönelik kuru ve yaş teknikleri kapsar. Parça mıknatıslanır ve ferromanyetik parçacıklar manyetik akı kaçağı alanlarında toplanır. Ortaya çıkan parçacık deseni bir endikasyondur. Bunun uzunluğu, genişliği, keskinliği, yönelimi ve konumu değerlendirilmelidir; parçacıkların tek başına birikmesi metalürjik nedeni belirlemez.
Bir kusur, tanımlanmış bir gerekliliğe göre kabul edilemez olduğu değerlendirilen bir kusur veya süreksizliktir. Bu gereklilik; boyutlar, işlev, görünüm, üretilebilirlik, basınç sızdırmazlığı, yorulma performansı veya güvenlikle ilgili olabilir. Görülebilen her çizgiyi kusur olarak adlandırmak, gözlemi ve yargıyı tek bir sözcükte birleştirir. Ayrıca, tasarruf kararını belirleyen soruyu da gizler: Hangi spesifikasyona göre kabul edilemez?
Hasar mekanizması ise yine farklı bir kavramdır. Bu terim; yorulma çatlağının ilerlemesi, hidrojen destekli çatlama, gerilmeli korozyon çatlaması, aşınma, korozyonun içeri doğru ilerlemesi veya gevrek kırılma gibi bir parçanın gerekli performansını nasıl kaybettiğini tanımlar. Bir yüzey kusuru, bir hasar mekanizması için başlangıç noktası oluşturabilir; ancak bu iki kavram eş anlamlı değildir. Anlamlı bir gerilme yığılmasına yol açmayan bir iz hiçbir zaman hasarı başlatmayabilir. Buna karşılık, güçlükle görülebilen küçük bir çatlak çevrimsel yük altında büyüyebilir.
Görünüm neden tek başına önemi belirlemez?
Yüzey görünümü kanıt sağlar; ancak eksiksiz bir teşhis sunmaz. Parlak, doğrusal bir iz zararsız bir taşıma çizği, haddeleme sırasında yüzeye gömülmüş bir tufal izi, bir dikiş veya bir çatlak olabilir. Bunların görsel geometrileri birbirine benzeyebilir. Renk daha da az belirleyicidir: oksit, yağ, ısıl renklenme, kirlenme ve yerel pürüzlülük, sonuçları birbirinden çok farklı olmasına rağmen benzer tonlar oluşturabilir.
Görülebilen yüzey, geometrinin yalnızca sınırlı bir katmanını ortaya koyar. Yüzey; bir açıklık, çıkıntı, çöküntü veya leke gösterebilir, ancak derinliği, yüzeyin altında devamlılığı ya da bir iç inklüzyonla bağlantısı hakkında bilgi vermeyebilir. Taşlama izi bir çatlağı maskeleyebilir. Tufal sığ bir bindirmeyi gizleyebilir. Buna karşılık, pürüzlü bir döküm yüzeyi, zararlı süreksizlikleri temsil etmeyen çok sayıda görsel özellik oluşturabilir.
Muayenenin fiziği, elde edilen kanıtı değiştirir. Görsel muayene için yeterli aydınlatma, erişim, yüzey temizliği, izleme mesafesi ve muayeneyi yapan kişinin yeterliliği gerekir. ISO 17637:2016, metalik malzemelerde ergitme kaynaklı birleştirmelerin görsel muayenesini belirtir ve kaynak öncesinde de uygulanabilir. Standardın kapsamı, görsel incelemeyi hacimsel veya yüzeye duyarlı testlerin yerine geçen bir yöntem hâline getirmez.
Sıvı penetrant muayenesi, yüzeye açık olan ve penetrantı tutabilen süreksizliklere duyarlıdır. Tamamen yüzey altında bulunan bir kusuru güvenilir biçimde ortaya çıkaramaz; ayrıca aşırı pürüzlülük, karıştırıcı arka plan endikasyonları oluşturabilir. Manyetik parçacık muayenesi, ferromanyetik çelikte yüzey ve yüzeye yakın süreksizlikleri tespit edebilir; ancak duyarlılık mıknatıslanma yönüne, alan şiddetine, parçacıkların uygulanmasına, yüzey koşuluna ve süreksizliğin yönelimine bağlıdır. Etkin manyetik alana paralel bir kusur zayıf bir yanıt oluşturabilir.
Çelik yüzey kusurlarının tanımlanması ve sınıflandırılması için birleşik bir standart bulunmamaktadır. Limited evidence
[1] Review of Surface Defect Detection of Steel Products Based on Machine Vision. Review article, 2023. Review of Surface Defect Detection of Steel Products Based on Machine Vision, 2023Makine görüşü, başka bir yorumlama katmanı getirir. Review of Surface Defect Detection of Steel Products Based on Machine Vision başlıklı 2023 tarihli bir derleme, çelik yüzey kusurlarının tanımlanması ve sınıflandırılması için birleşik bir standardın bulunmadığını belirtir ve kamera tabanlı optik muayeneyi makine görüşü sistemlerinin temel bir bileşeni olarak tanımlar. Oulu Üniversitesinin 2021 tarihli tezi, yassı çelik ürünlerindeki kusurları tespit etmek ve kategorilere ayırmak için otomatik optik muayeneyi açıklar. Bu sistemler üretim hızıyla tekrarlanabilir görüntü özelliklerini ölçebilir; ancak “çizilme” veya “doğrusal kusur” gibi bir sınıflandırma etiketi otomatik olarak mühendislik tasarruf kararına dönüşmez. Aydınlatma, tufal, kamera açısı, yüzey finisajı, eğitim verileri ve seçilen sınıflandırma kuralları sonucu etkiler.
Bu nedenle önem atfedilmeden önce geometri kaydedilmelidir. İlgili gözlemler arasında uzunluk, genişlik, derinlik, aralık, yönelim, yoğunluk, bir kaynağa veya kenara göre konum ve özelliğin doğrusal ya da doğrusal olmayan nitelikte olup olmadığı bulunabilir. 2 mm’lik bir çukur ile 2 mm’lik bir çatlak aynı riski taşımaz. Toplam gösterilen alanları benzer olsa bile, yuvarlak endikasyonlardan oluşan bir grup, aynı doğrultuda sıralanmış doğrusal endikasyonlardan farklı değerlendirilebilir.
| Muayene kanıtı | Gösterebildiği | Tek başına ortaya koyamayacağı |
|---|---|---|
| Görsel muayene | Görülebilir yüzey koşulları ve profil | Yüzey altı sağlamlığı veya gizli kusurlar |
| Sıvı penetrant muayenesi | Penetrantı tutan ve yüzeye açılan boşluklar | Tamamen yüzey altındaki süreksizlikler |
| Manyetik parçacık muayenesi | Ferromanyetik çelikteki yüzey ve yüzeye yakın süreksizlikler | Tüm iç süreksizlikler |
| Makineyle görüntüleme | Tekrarlanabilir optik özellikler ve sınıflandırmalar | Metalürjik kimlik veya otomatik ret |
Spesifikasyon ve kabul kriterlerinin rolü
Kabul kriterleri, bir gözlemi karara dönüştürür. Bu kriterler; izin verilen azami boyutu, sayı, aralık, uzunluk, derinlik, alan, konum veya endikasyon türünü belirleyebilir. Ayrıca derhal reddetme yerine kusurun giderilmesini ve yeniden muayene yapılmasını da gerektirebilir. Bu kriterler olmadan bir muayene personeli bir özelliği tanımlayabilir; ancak ürünün şartlara uygun olup olmadığını tutarlı biçimde belirleyemez.
Geçerli belge; bir malzeme standardı, satın alma spesifikasyonu, teknik resim, kaynak kalite seviyesi, döküm standardı, onarım prosedürü veya müşteri kabul dokümanı olabilir. ASTM A802-19, çelik dökümlerde görsel muayene ve yüzey kabul standartlarını ele alır. ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesiyle incelenen çelik dökümler için yüzey kabul kriterlerini belirtir ve ilgili doğrusal ve doğrusal olmayan endikasyonların değerlendirilmesini gerektirir. Bu standartlar, “görülebilir kusur” ifadesinin neden fazla kapsamlı olduğunu gösterir: görsel kabul ile parçacık veya penetrant kabulü ilişkili faaliyetlerdir; ancak aynı kanıtları veya sınırları kullanmazlar.
Kaynak muayenesi ilave kontroller gerektirir. ISO 17635:2025; kalite gerekliliklerine, malzemeye, kalınlığa, kaynak işlemine ve diğer koşullara göre tahribatsız muayene yöntemlerinin, tekniklerinin, kabul seviyelerinin ve muayene kapsamının seçilmesine ilişkin kurallar sağlar. Yöntem, belirli bir muayene sorusunu yanıtlamak üzere seçilir. Görsel muayene; yüzey profilini, yanma oluğunu, taşmayı, ark izlerini veya görülebilir çatlakları belirleyebilir. Manyetik parçacık muayenesi, ferromanyetik kaynaklarda ve ısıdan etkilenmiş bölgelerde yüzey ve yüzeye yakın süreksizlikleri ortaya çıkarabilir. Sıvı penetrant muayenesi, uygun şekilde temizlenmiş yüzeylerde yüzeye açılan boşlukları ortaya çıkarabilir. Bir yöntemin bir özelliği bulabilmesi, o özellik için kabul seviyesini belirlemez.
Dolayısıyla doğru sıralama şöyledir: özelliği tanımlamak, muayene yanıtını belirlemek, olası süreksizliği saptamak, ilgili parametrelerini ölçmek ve bu parametreleri geçerli gereklilikle karşılaştırmak. Kusur terimi ancak bundan sonra kullanılmalıdır. Yüzey izi bir gözlemdir. Endikasyon bir test yanıtıdır. Süreksizlik fiziksel bir kesintidir. Kusur, şartlara uygun olmayan bir durumdur. Bu kategorileri birbirinden ayrı tutmak, muayene raporlarını daha anlaşılır hâle getirir ve hem gereksiz reddetmeleri hem de güvenli olmayan kabulleri önler.
Üretim Sırasında Çelik Yüzey Kusurları Nasıl Oluşur?
Çelik üzerindeki bir iz otomatik olarak kusur değildir. Bu iz zararsız bir yüzey düzensizliği, tespit edilmiş bir belirti, belirli bir kabul kriteri kapsamında kusur veya kullanım performansını azaltabilecek bir hasar mekanizmasının kanıtı olabilir. Bu terimler, değerlendirmenin farklı aşamalarını ifade eder. ISO 8785:1998; tanımlar, parametreler, izin verilen düzensizlikler ve ölçüm yöntemleri dâhil olmak üzere yüzey düzensizlikleri için bir terminoloji sunar; ancak görülebilen her özelliği reddedilmesi gereken bir duruma dönüştürmez.
Bu nedenle, yalnızca görünümden ziyade proses kökeni daha yararlı bir başlangıç noktasıdır. Koyu renkli bir çizgi; bir dikiş, haddelenmiş tufal şeridi, çatlak veya kir olabilir. Bir çöküntü; tufal izi, çukur, oyuk ya da kasıtlı bir ürün özelliği olabilir. Makine görüşüne dayalı Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) çalışması, çelik yüzey kusurlarının tanımlanması ve sınıflandırılması için birleşik bir standardın bulunmadığını belirtir. Aşağıdaki kategoriler, oluşumu açıklamak için kullanılan proses kökenli gruplardır; her üretici, ürün standardı veya muayene sistemi tarafından paylaşılan evrensel sınıflandırmalar değildir.
Dökümle ilişkili kökenler
- Boyuna ve enine çatlaklar Kabuk katılaşması, çekme, bükme, doğrultma veya ısıl büzülme sırasında oluşabilir.
- Bindirmeler Uzatılmış döküm kusurlarından veya haddeleme sırasında gerilerek uzamış, tam olarak birleşmemiş bölgelerden miras kalan doğrusal süreksizlikler.
- Katlanmalar Metalürjik birleşme olmaksızın yüzeye bastırılmış katlanmış veya çıkıntı yapan metal.
- Yapraksı parçacıklar Yüzey kabuklarına, kapanımlara, çatlaklara veya oksitlenmiş katlanmalara bağlı ince, uzun parçalar ya da kısmen yapışmış tabakalar.
- Yüzey çöküntüleri Salınım izleri, kabuk düzensizlikleri veya kalıpta yerel yapışma olarak başlayabilir.
Katılaşma ve döküme bağlı kökenler
Birçok yüzey problemi, haddelemeden önce, sıvı çeliğin bir külçe kalıbında veya sürekli döküm makinesinde katılaşması sırasında başlar. Dış kabuk, sıvı çekirdeği hapsedecek kadar hızlı oluşmalı, ancak aynı zamanda kalıpla temasını koruyarak düzgün biçimde büyümelidir. Düzensiz ısı transferi, kalıp salınımı, yağlama problemleri, çelik seviyesindeki dalgalanmalar veya döküm hızının yetersiz kontrolü bu kabuğu bozabilir.
Boyuna veya enine çatlaklar, kısmen katılaşmış döküm kolu çekildiğinde, büküldüğünde, doğrultulduğunda ya da termal büzülme gerilmelerine maruz kaldığında oluşabilir. Bu aşamada oluşan bir çatlak yüzeyde açık kalabilir veya sonraki deformasyonla kısmen kapanıp kaynaklanabilir. Köşe çatlakları, çekme ve doğrultma sırasındaki köşe sıcaklığı koşulları ve gerinimle ilişkilidir. Uygun olmayan ikincil soğutma, termal gradyanları ve çekme gerilmesini artırabilir.
Dikiş, çoğunlukla uzamış bir döküm kusurundan veya haddeleme sırasında gerilerek uzayan, tamamen birleşmemiş bir bölgeden miras kalan doğrusal bir yüzey süreksizliğidir. Bu terim, tek bir metalurjik nedenden çok görünümü ve konumu tanımlar. Buna karşılık katmer, çıkıntılı veya katlanmış bir metal bölümünün metalurjik olarak birleşmeden yüzeye bastırılmasıyla oluşur. Döküm yarı mamulünde katmerler; düzensiz katılaşma, yüzeyin katlanması veya daha sonra yassılaşan çıkıntılı bir kabuk nedeniyle oluşabilir.
Şeritlenmeler, ince ve uzamış parçalar veya kısmen bağlı tabakalardır. Haddelenerek açılmış döküm kabuklarından, metalik olmayan kalıntılardan, yüzey altı çatlaklarından veya oksitlenmiş katlanmalardan gelişebilirler. Görünümleri dikişler ve çiziklerle örtüşebilir; bu nedenle üretim geçmişi önem taşır. Kalıntı bakımından zengin bir bölgeyle bağlantılı bir şeritlenme, sığ bir taşıma çizğiyle aynı şekilde yorumlanmaz.
Metalik olmayan kalıntılar da sonraki yüzey kalitesini etkiler. Oksitler, sülfürler, silikatlar ve alümina kümeleri döküm kolunun yüzeyine yakın bölgelerde hapsolabilir. Haddeleme bunları uzatarak çizgisel şeritlere dönüştürebilir veya açık kusurlar olarak ortaya çıkarabilir. Kalıntılar döküm aşamasında her zaman görünür bir iz oluşturmaz; önemleri boyutlarına, morfolojilerine, konumlarına, çelik kalitesine ve kullanım sırasında beklenen yüke bağlıdır.
Yüzey çöküntüleri; salınım izleri, kabuk düzensizlikleri veya döküm kolu kabuğu ile kalıp arasındaki yerel yapışma nedeniyle başlayabilir. Çelik kalıptan aralıklı olarak koparak ayrılırsa bir çöküntü veya çatlak oluşabilir. Derin kusurlar haddeleme öncesinde alevle yontma veya taşlama yoluyla giderilebilir. Sığ kusurlar ise sonraki aşamalara taşınabilir ve deformasyonla genişleyebilir.
| Proses koşulu | Olası yüzey sonucu |
|---|---|
| Yetersiz tufal giderme | Hadde içine gömülmüş oksit veya tufal izleri |
| Aşırı yeniden ısıtma | Artan oksitlenme ve olası yüzey erimesi riski |
| Hasarlı veya hizası bozuk merdaneler | Tekrarlanan oluklar, çizikler veya boyutsal değişkenlik |
| Düzensiz sıcaklık veya redüksiyon | Taçlanma, kama biçimli sapma, kamburluk, yetersiz düzlük veya çatlama |
| Katlanmış fazla metal | Köşelerde, kanatçıklarda veya aşırı doldurulmuş bölgelerde bindirmeler |
Sıcak haddeleme, yeniden ısıtma ve tufalla ilgili mekanizmalar
Yeniden ısıtma, döküm çeliğini sıcak deformasyona hazırlar; ancak fırın aynı zamanda demir oksidi tufal de oluşturur. Tufal esas olarak wüstit, manyetit ve hematitten oluşur; oranları sıcaklığa, atmosfere ve süreye göre değişir. Tufal haddeleme geçişlerinden önce veya geçişler arasında giderilmezse çeliğin içine bastırılabilir. Bunun sonucunda, yüzeyde veya yüzeyin hemen altında hapsolmuş oksitten oluşan, koyu renkli, uzamış ve bazen düzensiz bir özellik olan haddelenmiş tufal meydana gelir.
Tufal izleri benzer, ancak farklı bir kökene sahiptir. Bir tufal parçası iş parçasına bastırıldığında bir çöküntü oluşturabilir; ayrılmış tufal ise yüzey temizlendikten sonra sığ bir çukur bırakabilir. Aşırı yeniden ısıtma, kuvvetli oksitleyici fırın atmosferi, tufal giderme suyunun yetersiz kaplama alanı veya tufal giderme ile haddeleme arasındaki gecikmeler bu kusurların oluşma olasılığını artırır. Çeliğin sıcaklığı da önemlidir. Yüzey çok soğuksa deformasyon sığ süreksizlikleri kapatmayabilir; çok sıcaksa oksidasyon ve yüzeyde ergime riskleri artar.
Haddeleme kusur geometrisini değiştirir. Küçük bir döküm çatlağı haddeleme yönünde uzayabilir. Bir kalıntı ince bir şerit hâline gelebilir. Katlanmış bir kenar katmer olarak hapsolabilir ve hasarlı bir hadde kanalındaki oluk şerit veya çubuğa art arda aktarılabilir. Hadde kavrama koşulları, paso planı, sürtünme, germe ve hizalama; bir süreksizliğin açılıp açılmayacağını, kapanıp kapanmayacağını veya uzayıp uzamayacağını belirler.
Katmerler çoğunlukla kütük, blum, çubuk veya profil haddeleme sırasında fazla metalin katlanmasıyla oluşur. Köşelerde, çapaklarda veya aşırı doldurulmuş bölgelerde meydana gelebilir ve gelişigüzel görsel muayeneden kaçacak kadar sıkı kalabilirler. Dikişler haddeleme ile açılıp ardından kısmen kapanabilir ve çatlağa benzeyen bir çizgi oluşturabilir. Ayrım yapılabilmesi için dudak biçimine, sürekliliğe, derinliğe ve haddeleme yönüyle ilişkisine dikkat edilmelidir; yalnızca bir fotoğraf çoğu zaman yeterli değildir.
Sıcak yırtılmalar, sıradan hadde izlerinden farklıdır. Bunlar, çeliğin sünekliğinin sınırlı olduğu sırada, çoğunlukla katılaşma veya sıcak işleme esnasında, büzülme ve deformasyonun zayıf ya da kısmen bütünleşmiş bir bölgeye çekme gerinimi uygulamasıyla oluşan ayrılmalardır. Morfolojileri, oksidasyonları ve konumları, ne zaman oluştuklarının belirlenmesine yardımcı olur. Sıcak haddeleme sırasında açığa çıkan bir çatlak parlak ve yeni açılmış bir yüzeye sahip olabilirken, daha eski bir döküm çatlağı oksit ve haddelenmiş malzeme içerebilir.
Boyutsal düzensizliklerin de proses kaynakları vardır. Düzensiz hadde aşınması, termal genleşme, hatalı paso hizalaması, homojen olmayan sıcaklık veya kararsız şerit gerilimi; bombelik, kama biçimliliği, kalınlık değişimi, kamber, yetersiz düzlük veya dairesellikten sapmış kesitler oluşturabilir. Bunlar yalnızca kozmetik durumlar değildir. Herhangi bir çizgi veya çukur görünür olmasa bile sonraki şekillendirmeyi engelleyebilir ya da yerel gerilme oluşturabilirler.
Soğuk şekillendirme, finisaj ve taşıma hasarı
Soğuk haddeleme ve çekme, sıcak işleme sıcaklıklarında mevcut olan toparlanma olmaksızın deformasyon uygular. Mevcut katmerler, dikişler, çukurlar ve kalıntılar iyileşmek yerine keskinleşebilir veya açılabilir. Aşırı redüksiyon, yetersiz yağlama, hizalanmamış haddeler veya uygun olmayan paso planı yeni yırtılmalar ve boyuna çatlaklar oluşturabilir. Yırtılma, yerel gerinimin malzemenin sünekliğini aştığı zaman meydana gelen bir ayrılmadır; kalıntı, kenar çatlağı, yüzey çentiği veya iş sertleşmesine uğramış bir bölgede başlayabilir.
Kenar çatlakları; kesme, haddeleme veya germe işlemlerinin gerinimi şerit kenarında yoğunlaştırdığı durumlarda yaygındır. Gevrekleşmiş veya yoğun biçimde iş sertleşmesine uğramış bir kenarın daha ileri deformasyonu karşılayabilme kapasitesi daha düşüktür. Doğrultma, dilme, bükme veya şekillendirme sırasında küçük bir kenar düzensizliği daha büyük bir yırtılmaya dönüşebilir. Düzensiz soğuma ve redüksiyondan kaynaklanan artık gerilmeler de dalgalanmaya, rulo setine veya şekil kararsızlığına yol açabilir.
Finisaj işlemleri tufalı giderir ve pürüzlülüğü değiştirir; ancak kendilerine özgü izler de oluşturabilirler. Taşlama; boyuna çizikler, titreşim izleri, yerel aşırı ısınma veya sığ oluklar bırakabilir. Bilyalı veya gritli püskürtme, dövülmüş bir doku oluşturabilir ya da yüzey altı çukurları açığa çıkarabilir. Asitle temizleme, oksidi giderirken tufalın veya kirlenmenin çeliğin bazı bölümlerini koruduğu yerlerde dağlama çukurları bırakabilir. Aşırı asit etkisi, önceden var olan süreksizlikleri büyütebilir.
Çizikler ve oyuklar genellikle kılavuzlar, haddeler, konveyörler, kancalar, kaldırma ekipmanları, sapanlar veya bitişik ürünlerle temas sonucu oluşur. Çizik genellikle dar ve sığdır; oyuk ise daha fazla malzeme kaldırır ve yükselmiş dudaklar veya yer değiştirmiş metalle birlikte daha keskin bir çöküntü oluşturur. Tekrarlanan temas, hadde kusurlarına benzeyen paralel çizgiler meydana getirebilir. Taşıma hasarı çoğunlukla esas deformasyon prosesinden sonra oluşur; bu nedenle yalnızca bir yüzeyle, bir kenarla veya yerel bir darbe bölgesiyle sınırlı olabilir.
ASTM E709-21, çelik dâhil ferromanyetik malzemelerde çatlakları ve diğer yüzey veya yüzeye yakın süreksizlikleri tespit etmek için kuru ve yaş manyetik parçacık tekniklerini kapsar. Strong evidence
Muayene, şüphelenilen kökenle uyumlu olmalıdır. Görsel muayene, görünür süreksizlikleri doğrudan gözlemlerken manyetik parçacık ve sıvı penetrant muayeneleri, ASNT’nin 2024’te açıkladığı üzere, muayene ortamlarının oluşturduğu indikasyonları gözlemler. ASTM E709-21; çelik de dâhil olmak üzere ferromanyetik malzemelerdeki yüzey ve yüzeye yakın süreksizlikler için kuru ve yaş manyetik parçacık tekniklerini kapsar. Parçacıklar, mıknatıslanmanın manyetik akı kaçağı oluşturduğu bölgelerde toplanır. Bu yöntem, tufal izlerinin, boyutsal değişimlerin veya genel yüzey finisajının görsel muayenesinin yerine kullanılamaz.
Dökümler için ASTM A802-19, görsel muayeneyi ve yüzey kabul standartlarını ele alırken ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesi ile ilgili doğrusal ve doğrusal olmayan indikasyonların değerlendirilmesine ilişkin kabul kriterlerini ele alır. ISO 17637:2016, ergitme kaynaklı birleşimlerin görsel muayenesini belirtir ve kaynak öncesinde de uygulanabilir. ISO 17635:2025; kalite gerekliliklerine, malzemeye, kalınlığa, kaynak prosesine ve diğer koşullara göre kaynak Tahribatsız Muayene yöntemlerinin, tekniklerinin, kabul seviyelerinin ve muayene kapsamının seçilmesine ilişkin kuralları belirler. Özelliği üretim rotası oluşturur; bu özelliğin kabul edilebilir olup olmadığını ise geçerli standart belirler.
Kusur Geometrisi: Çatlaklar, Doğrusal Endikasyonlar ve Doğrusal Olmayan Özellikler
| Morfoloji | Tipik görünüm | Örnekler veya kaygılar |
|---|---|---|
| Doğrusal | Uzunluğun genişlikten belirgin ölçüde fazla olması | Çatlaklar, dikişler, bindirmeler, katlanmalar, işleme izleri veya taşlama olukları |
| Yuvarlak | Yoğun bir nokta, oval veya kısa düzensiz bir yama | Çukurlar, açığa çıkmış gaz gözenekleri, yalıtılmış kapanımlar veya korozyon boşlukları |
| Yaygın | Geniş bir alanda belirsiz sınırlar | Tufal kalıntısı, lekelenme, oksitlenme, doku değişkenliği veya ince süreksizlik ağları |
Doğrusal morfoloji ile yuvarlak veya yaygın morfoloji
Gözlemlenen bir iz otomatik olarak çatlak değildir ve bir muayene endikasyonu da otomatik olarak kabul edilemez bir kusur anlamına gelmez. Geometri ilk ipucudur; ancak teşhis için oluşum kaynağı, süreklilik, derinlik, malzemenin durumu ve geçerli standarda ilişkin kanıtlar gerekir.
Doğrusal endikasyon, genişliğine kıyasla belirgin ölçüde daha uzun olan ve düz, hafif kavisli, zikzaklı veya dallanmış bir özellik şeklinde görülebilen endikasyondur. Çatlak, keskin ucu gerilmeyi yoğunlaştırabildiği ve çevrimsel veya çekme yükleri altında ilerleyebildiği için en ciddi olasılıktır. Bununla birlikte dar bir endikasyon; yüzeyde açığa çıkmış bir dikişten, bindirmeden, katlanmadan, işleme izinden, taşlama oluğundan veya dar bir inklüzyondan da kaynaklanabilir. Bu özellikler, aydınlatma altında veya manyetik parçacık ya da sıvı penetrant testi sonrasında birbirine benzer görünebilir.
Yuvarlak endikasyon, nokta, oval veya kısa, düzensiz bir yama gibi kompakt bir şekle sahiptir. Çukurlar, yüzeyde açığa çıkmış gaz gözenekleri, tekil inklüzyonlar ve küçük korozyon boşlukları genellikle bu morfolojiyi oluşturur. Yuvarlak özellikler de değerlendirme gerektirir: çukur kümeleri kesit kalınlığını azaltabilir; keskin iç kenara sahip bir boşluk ise görünen çapının düşündürdüğünden daha fazla hasara yol açabilir.
Yaygın özellik, belirsiz sınırlara sahip olan veya geniş bir alanı kaplayan özelliktir. Bu özellik; yüzey finisajındaki değişim, tufal kalıntısı, lekelenme, sığ oksidasyon, doku değişimi ya da çok ince süreksizliklerden oluşan bir ağ olabilir. Geniş finisaj değişimleri çoğu zaman yapısal açıdan önemli bir süreksizlik oluşturmadan görsel görünümü etkiler. Bununla birlikte sıkı bir çatlağı maskeleyerek veya endikasyona benzeyen bir arka plan kontrastı oluşturarak muayeneyi engelleyebilirler.
ISO 8785:1998, yüzey kusurları için terminoloji, tanımlar, parametreler, izin verilen kusurlar ve ölçüm yöntemlerini içerir. Bu standardın söz varlığı kullanışlıdır; çünkü “kusur” terimi, zararlı olup olmadığına karar vermeden bir durumu veya özelliği tanımlar. Daha sonraki kararlar —özelliğin ilgili olup olmadığı, kusur teşkil edip etmediği ve kabul edilebilir olup olmadığı— ürün spesifikasyonuna ve kabul standardına bağlıdır.
ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesiyle incelenen çelik dökümler için yüzey kabul kriterlerini oluştururken doğrusal göstergeler ve doğrusal olmayan göstergeler kategorilerini kullanır. Strong evidence
ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesiyle incelenen çelik dökümlerde yüzey kabul kriterlerini belirlerken doğrusal endikasyonlar ve doğrusal olmayan endikasyonlar terimlerini kullanır. Bu ayrım, teşhisin yerine geçmez. Yalnızca değerlendirilecek endikasyonun nasıl sınıflandırılacağını belirtir. Doğrusal bir desen; çatlak, dikiş, bindirme veya başka bir uzamış süreksizlik hakkında endişe doğurur. Doğrusal olmayan bir desen ise çukur, gözenek, inklüzyon veya kümelenmiş süreksizliklerle ilişkili olabilir. Şekil, araştırılması gereken bir kanıttır; malzemenin kesin teşhisi değildir.
Kaydedilecek geometri
- Uzunluk ve genişlik Görünen izdüşümü tanımlayın; bunun süreksizliğin tamamını temsil ettiğini varsaymayın.
- Derinlik Ne kadar malzemenin kesintiye uğradığını ve keskin bir yüzey altı ucun bulunup bulunamayacağını değerlendirin.
- Yönelim Haddeleme yönü, kaynak ekseni, başlıca gerilme yönü veya bileşen geometrisiyle ilişkisini kaydedin.
- Dallanma Çatlak sistemine işaret edebileceğinden dalları, kesişimleri ve değişen yönü not edin.
- Konum Kaynak ayakları, köşeler, kavisli birleşimler, besleyiciler, kenarlar veya keskin kesit değişimleriyle ilişkisini kaydedin.
Uzunluk, genişlik, derinlik, yönelim ve dallanma
Uzunluk ve genişlik yalnızca görülebilen yüzey izini tanımlar. Derinlik, ne kadar malzemenin kesintiye uğradığını ve özelliğin yüzey altında keskin bir ucunun bulunup bulunmadığını belirler. Uzun ve sığ bir tufal izi, kısa fakat derin bir çatlaktan daha az önemli olabilir. Buna karşılık yüzeyden başlayan uzun bir çatlak, açıklığı güçlükle görülebilse bile korozyonun veya yorulma çatlağı ilerlemesinin gelişebileceği geniş bir yol sağlayabilir.
Açık çatlak, görülebilir bir açıklığa sahiptir ve kir, oksit, penetrant veya manyetik parçacık biriktirebilir. Parçanın sınırları çoğu zaman doğrudan görsel muayeneyle izlenebilir; ancak parlama, pürüzlülük, boya, tufal ve yetersiz aydınlatma yolun bir bölümünü gizleyebilir. Sıkı çatlak, çok az veya hiç görünür açıklığa sahip değildir. Olağan görsel muayeneyle görülmeyebilir; ancak süreksizlik yüzeye ulaşıyorsa ve yüzey penetrantın girmesine izin verecek kadar temizse, belirgin bir sıvı penetrant endikasyonu oluşturabilir. Ferromanyetik çelikte manyetik parçacık testi, açıklığın görülmesinin zor olduğu durumlarda dahi manyetik akı kaçağı yoluyla sıkı yüzey veya yüzeye yakın bir çatlağı ortaya çıkarabilir.
Yönelim önemlidir; çünkü muayene yanıtı yön bağımlıdır. ASTM E709-21, çelik dâhil ferromanyetik malzemelerde yüzey ve yüzeye yakın süreksizliklerin tespit edilmesine yönelik kuru ve yaş manyetik parçacık tekniklerini kapsar. Parçacıklar, mıknatıslanmanın manyetik akı kaçağı alanı oluşturduğu yerlerde toplanır. Bu nedenle çatlak, manyetik alanı kesintiye uğrattığında, alana paralel ilerlemesine kıyasla daha güçlü biçimde belirlenir. Bu yüzden muayeneciler, beklenen çatlak yöneliminin belirsiz olduğu durumlarda genellikle birden fazla uygun mıknatıslanma yönü kullanır. Tek bir olumlu görünen tarama, tüm yönelimlerin incelendiğini kanıtlayamaz.
Sıvı penetrant testinin fiziksel temeli farklıdır. Penetrantın yüzeyden başlayan bir açıklığa girmesi ve daha sonra geri sızarak bir endikasyon oluşturması gerekir. Bu yöntem, tamamen yüzeyin altında kalan bir süreksizliği güvenilir biçimde ortaya çıkarmaz; ayrıca pürüzlü veya gözenekli yüzeyler aşırı arka plan oluşturabilir. Manyetik parçacık testi bazı yüzeye yakın özelliklere yanıt verebilir; ancak bu yanıt çeliğin ferromanyetizmasına, alan şiddetine, alan yönüne, parçacık uygulamasına ve yüzey durumuna bağlıdır.
Dallanma özellikle önemlidir. Tek bir çizgi, işleme oluğu veya dikiş olabilir; dallara ayrılan, yön değiştiren veya kesişen segmentlere sahip bir ağ ise genellikle bir çatlak sistemiyle daha uyumludur. Bununla birlikte çekinti, oksit kapanımı veya işlem hasarı da benzer desenler oluşturabilir. Muayeneci; endikasyonun konumunu, görünen uzunluğunu, yönelimini, dallanmasını, aralıklarını ve köşeler, radyüsler, kaynak ayakları, besleyiciler veya kesitteki ani değişimler gibi geometrik gerilme yığılma noktalarıyla ilişkisini kaydetmelidir.
Derinlik genellikle yalnızca görsel şekle bakılarak değil, takip muayenesiyle belirlenir. Parçaya ve spesifikasyona bağlı olarak temizleme, hafif taşlama, yerel kesitleme, replikasyon, ultrasonik test, radyografi veya bunların onaylanmış bir kombinasyonu gerekebilir. Taşlama sığ bir yüzey kusurunu giderebilir; ancak sıkı bir süreksizliği sıvayabilir veya kaynağı değerlendirilmeden önce kanıtları ortadan kaldırabilir.
Geometri algılamayı ve kabulü neden etkiler?
Geometri, hem mekanik riski hem de test duyarlılığını etkiler. Keskin ve uzamış bir özellik, uçlarında gerilmeyi yoğunlaştırır ve yorulma ya da gevrek kırılma koşulları altında ilerleyebilir. Yuvarlak bir boşluk gerilmeyi daha kademeli biçimde dağıtır; ancak derin bir çukur, kümelenmiş gözeneklilik veya açığa çıkmış bir inklüzyon, yük taşıyan malzemeyi ortadan kaldırdığı ya da bir korozyon bölgesi oluşturduğu için yine de kabul edilemez olabilir. Geniş bir finisaj değişimi yapısal açıdan çok az etkiye sahip olabilir; ancak daha küçük ve keskin bir süreksizliği gizleyebilir.
Muayene yöntemleri soyut anlamda “kusurları” görmez. Görsel test, görülebilir bir süreksizliği doğrudan gözlemlerken manyetik parçacık ve sıvı penetrant testleri, test ortamlarının oluşturduğu endikasyonları gözlemler. Bu ayrım, 2024 yılında American Society for Nondestructive Testing tarafından da belirtilmiştir. Kamera tabanlı makine görüşü, yoğunluk, renk, doku veya şekil değişikliklerini kaydeder. 2023 tarihli Review of Surface Defect Detection of Steel Products Based on Machine Vision başlıklı derleme, çelik yüzey kusurlarının tanımlanması ve sınıflandırılması için birleşik bir standardın bulunmadığını belirtir. Bu nedenle bir kamera sınıflandırıcısı, metalürjik kimliği ortaya koymadan bir özelliği “çizik”, “çukur” veya “çatlak benzeri” olarak etiketleyebilir. University of Oulu tarafından 2021 yılında yassı çelik ürünleri için açıklanan otomatik optik muayene, tutarlı tespit ve kategorilendirme açısından yararlıdır; ancak yine de kalibre edilmiş görüntüleme, uygun aydınlatma ve standartlara dayalı bir karar kuralı gerektirir.
Kabul, bundan ayrı bir adımdır. ASTM A802-19, çelik dökümlerin görsel muayenesini ve yüzey kabul standartlarını ele alırken ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesiyle bulunan ilgili doğrusal ve doğrusal olmayan endikasyonların kabulünü ele alır. Bu standartların hiçbiri görülebilen her çizgiyi ret nedeni olarak kabul etmez; aynı şekilde olumlu bir görsel görünüm de ilgili bir test endikasyonunu geçersiz kılmaz. Kararı; geçerli ürün spesifikasyonu, döküm sınıfı, kaynak kalite seviyesi, muayene kapsamı ve onarım hükümleri belirler. Kaynaklar için ISO 17637:2016, ergitme kaynaklı birleştirmelerin görsel testini kapsar ve kaynak öncesinde de uygulanabilir. ISO 17635:2025 ise NDT yöntemi seçimini, tekniği, kabul seviyesini ve muayene kapsamını kalite gereklilikleri, malzeme, kalınlık, kaynak prosesi ve diğer koşullarla ilişkilendirir.
Bu nedenle doğru sıralama şöyledir: geometrinin tanımlanması, bu geometriye yanıt veren bir yöntemin seçilmesi, endikasyonun ilgili olup olmadığının belirlenmesi, olası kaynağının tespit edilmesi ve doğrulanmış durumun geçerli kabul kriteriyle karşılaştırılması. Bir çizgi bir hüküm değildir. Aynı durum bir nokta, leke, çukur veya geniş bir finisaj değişikliği için de geçerlidir.
| Görsel muayene kontrolü | Neden önemlidir |
|---|---|
| Aydınlatma | Yetersiz ışık sığ alttan kesmeyi veya ince çatlakları gizleyebilir; parlama ise sahte çizgiler oluşturabilir. |
| Erişim | Kısıtlı yüzeyler ayna, kamera veya başka bir muayene yöntemi gerektirebilir. |
| Yüzey temizliği | Tufal, yağ, boya, kir ve korozyon ürünleri süreksizlikleri gizleyebilir veya taklit edebilir. |
| Bakış açısı | Yansıyan ışık değiştikçe bir iz görünebilir veya kaybolabilir. |
| Belgelendirme | Konum, boyutlar, fotoğraflar, muayeneyi yapan kişi, tarih ve kabul dayanağı sonucu izlenebilir kılar. |
Görsel Muayene: Yalnızca Parçaya Bakmaktan Fazlası
Görsel muayene (VT) çoğu zaman çelik bir yüzeye hızlıca bakılması ve ardından “herhangi bir kusur bulunmadı” şeklinde bir ifade kullanılması olarak basite indirgenir. Bu tanım, muayene çalışmaları açısından fazlasıyla belirsizdir. ASM’nin Metals Handbook adlı kaynağı, görsel muayeneyi korozyon, kirlenme, yüzey kalitesi sorunları ve görünür yüzey süreksizlikleri dâhil olmak üzere yüzey kusurlarını bulmaya yönelik bir tahribatsız muayene yöntemi olarak tanımlar. ASNT de buna ilişkin bir ayrım yapar: biçimsel görsel muayene, görünür süreksizlikleri doğrudan gözlemler; manyetik parçacık ve sıvı penetrant muayeneleri ise test ortamları tarafından oluşturulan indikasyonları gözlemler. Bu fark önemlidir. Bir kişi koyu renkli bir çizgi görebilir; ancak neyin gözlemlendiğini, nerede bulunduğunu, nasıl ölçüldüğünü ve geçerli bir kabul kriterinin bunu reddedip reddetmediğini yalnızca tanımlı bir muayene ortaya koyabilir.
ISO 8785:1998; terimler, tanımlar, parametreler, izin verilen kusurlar ve ölçüm yöntemleri dâhil olmak üzere yüzey kusurları için bir terminoloji sağlar. Bu terminoloji, görünür bir izin otomatik olarak kusur olarak değerlendirilmesini önlemeye yardımcı olur. Yüzey kusuru, amaçlanan yüzeyden bir durum veya sapmadır; indikasyon, yorumlanması gereken bir yanıt veya gözlemdir; kusur ise ilgili şartname tarafından kabul edilemez olarak değerlendirilen bir yüzey kusurudur. Yorulma çatlağının ilerlemesi veya korozyon destekli çatlama gibi bir hasar mekanizması ise yine farklı bir sonuçtur. Görsel muayene, bir hasar mekanizmasıyla ilişkili kanıtları belirleyebilir; ancak yüzey olağandışı görünüyor diye yüzey altı hasarın varlığını ortaya koyamaz.
Kontrollü görsel muayene sırası
- Muayene alanını belirleyin Bileşeni, yüzeyi, erişimi ve gerekli kapsama alanını tanımlayın.
- Yüzeyi hazırlayın Değerlendirilen durumu silmeden veya değiştirmeden engelleri kaldırın.
- Bakış koşullarını kontrol edin Uygun aydınlatma, mesafe, açı ve optik yardımcılar kullanın.
- Gözlemleyin ve ölçün Profili, dokuyu, süreksizliğin konumunu, boyutlarını ve yönelimini kaydedin.
- Sonucu belgelendirin Fotoğrafları, ekipman ayrıntılarını, muayeneyi yapan kişinin kimliğini ve kabul dayanağını koruyun.
Doğrudan gözlem ve kontrollü görüntüleme koşulları
Doğrudan görsel muayenede, erişilebilir bir yüzey, belirlenmiş optik yardımcılar kullanılarak veya kullanılmadan, muayene personelinin gözleriyle incelenir. Bu işlem, gelişigüzel çıplak gözle bakmaktan ziyade kontrollü bir muayenedir. Prosedür; parçayı, muayene alanını, yüzey koşulunu, görüntüleme mesafesini ve açısını, aydınlatma düzenini, ekipmanı, muayene personelinin yeterliliklerini, kayıt yöntemini ve kabul standardını tanımlamalıdır. ISO 17637:2016, metalik malzemelerde ergitme kaynaklı birleştirmelerin görsel muayenesini belirtir ve birleştirme hazırlığı, ağız ayarı, hizalama, temizlik ve kenar durumu kontrol edilirken kaynak öncesinde de uygulanabilir.
Aydınlatma, küçük bir kolaylık değildir. Yetersiz aydınlatma sığ bir yanma oluğunu veya ince, yüzeye açılan bir çatlağı gizleyebilir; parlama ise bir süreksizliği maskeleyebilir ya da hatalı bir çizgi oluşturabilir. Işık, profil, doku ve yansıtıcılıktaki değişiklikleri ortaya çıkaracak yeterli yoğunluğu ve uygun yönü sağlamalıdır. Eğik aydınlatma sığ bir çöküntünün görülmesine yardımcı olabilirken, daha doğrudan aydınlatma lekelenme veya renk değişiminin değerlendirilmesini kolaylaştırabilir. Muayene personelinin görüntüleme açısını değiştirmesi gerekebilir; çünkü bir yönden görülebilen bir iz, yansıyan ışık yüzey boyunca yer değiştirdiğinde kaybolabilir.
Parça, muayenenin amacı için yeterince temiz olmalıdır. Tufal, yağ, kaynak sıçrantısı, boya, kir, korozyon ürünleri ve elleçleme kalıntıları yüzeyi gizleyebilir veya bir süreksizliği taklit edebilir. Temizleme işlemi, değerlendirilen durumu ortadan kaldırmamalıdır. Profil muayenesinden önce bir kaynakta sıçrantıların giderilmesi gerekebilir; ancak agresif taşlama, bindirme, yanma oluğu veya çatlak kanıtlarını silebilir. Belirtilen prosedür büyütme, ayna, boreskop veya başka bir görüntüleme yardımcısı gerektiriyorsa bu yardımcılar isteğe bağlı ilaveler değil, muayenenin bir parçası hâline gelir. Büyütme, yüzeye açılan dar bir çatlağın fark edilmesini kolaylaştırabilir; ancak erişilemeyen veya yeterince hazırlanmamış bir yüzeyi tamamen muayene edilmiş hâle getirmez.
Dokümantasyon, gözlemi izlenebilir bir biçime kavuşturur. Yararlı kayıtlar arasında bir referans noktası veya kaynak referansına göre konum, yönelim, ölçülebiliyorsa uzunluk ve genişlik, fotoğraflar, aydınlatma koşulları, yüzey hazırlığı, ekipman tanımlaması, muayene personeli, tarih ve sonuçlandırma bilgileri bulunur. Tek başına bir fotoğraf nadiren yeterlidir; ölçek, konum ve kabul esası eksik olabilir.
Görsel muayenenin ortaya çıkarabileceği durumlar
VT, görünür yüzeye ulaşan veya bu yüzeyi değiştiren durumlar için uygundur. ASM’nin örnekleri arasında korozyon, kirlenme, yüzey kalitesi sorunları ve yüzey süreksizlikleri bulunur. Korozyon; düzgün malzeme kaybı, çukurcuklanma, pullanan tufal veya bölgesel saldırı şeklinde görülebilir. Görsel muayene lekelenme ve birikintileri gösterebilir; ancak yalnızca görünüşe dayanarak kalan et kalınlığını belirleyemez veya bir çukurcuğun tam derinliğini doğrulayamaz. Bu husus için kalınlık ölçümü veya başka bir uygun yöntem gerekir.
Kirlenme; kaynak, kaplama, yapıştırma veya hizmet koşullarını olumsuz etkileyebilecek yağ, nem, gömülü kalıntı, oksit, boya artığı ve diğer maddeleri kapsar. Yüzey kalitesi sorunları arasında taşlama izleri, oyuklar, bindirmeler, hadde izleri, kaba işleme, aşırı pürüzlülük veya yüzeyler arasındaki ani geçişler bulunabilir. Bunların kabul edilebilirliği, yalnızca düzensiz görünmelerine değil, ürün şartnamesine ve yüzeyin işlevine bağlıdır.
Kaynaklarda görsel muayene; düzensiz profil, aşırı takviye, yeterince doldurulmamış bölgeler, yetersiz hizalama, krater hasarı, görünür gözeneklilik, ark izleri, sıçrantı, bindirme ve yanma oluğunu ortaya çıkarabilir. Ayrıca çatlak, muayene koşulları altında görünür olması şartıyla, yüzeyde açıldığı takdirde belirlenebilir. Kaynaktan önce aynı yaklaşım; kötü ağız ayarını, yanlış kaynak ağzı geometrisini, hasarlı bir kenarı, yetersiz temizliği veya kabul edilemez kök aralığını ortaya çıkarabilir. Bu nedenle ISO 17637:2016 yalnızca tamamlanmış kaynak dikişinin muayenesiyle sınırlı değildir.
Belirgin mekanik hasar da bir başka inceleme konusudur: çöküntüler, bükülmeler, oyuklar, darbe izleri, yırtılmış kenarlar, deformasyon ve işlenmiş veya kaplanmış alanlardaki hasarlar. Çelik dökümlerde ASTM A802-19, görsel muayeneyi ve yüzey kabul standartlarını ele alır. Manyetik parçacık veya sıvı penetrant yöntemleriyle muayene edilen dökümler için ASTM A903/A903M, kabul kriterlerini belirtir ve ilgili doğrusal ve doğrusal olmayan indikasyonların değerlendirilmesini zorunlu kılar. Bu standartlar temel noktayı ortaya koyar: gözlem ve kabul birbiriyle bağlantılıdır, ancak aynı işlem değildir.
Görünür bir çizgi; çizik, bindirme, kaynak çatlağı, işleme izi veya bir olukta kalan kalıntı olabilir. Muayene personeli indikasyonu kaydeder ve geçerli gerekliliklere göre değerlendirir. Gereklilik bu özelliği tanımlamıyorsa rapor, sessizce bir ret sınırı uydurmamalıdır.
Erişim, yüzey koşulları ve insan yargısının getirdiği sınırlamalar
Görsel muayene, yüzeyde görünür bir ifadesi olmayan bir kusuru ortaya çıkaramaz. Yüzey altı bir çatlağın, iç gözenekliliğin, kaynak kapağının altında gizli ergime eksikliğinin veya gömülü bir inklüzyonun varlığını ya da yokluğunu belirleyemez. Manyetik parçacık muayenesi farklı bir fiziksel temele dayanır: ASTM E709-21, çelik dâhil ferromanyetik malzemelerde kuru ve yaş teknikleri kapsar; bu tekniklerde manyetizasyon ve manyetik akı kaçağı alanlarında parçacıkların birikmesi, yüzey ve yüzeye yakın süreksizlikleri ortaya çıkarabilir. Sıvı penetrant muayenesi de aynı şekilde penetrantın yüzeye açılan kusurlara girmesine dayanır. Bu yöntemlerin hiçbiri doğrudan VT ile birbirinin yerine kullanılamaz; şartname bunları gerektirdiğinde VT de bunların yerine geçemez.
Erişim kesin bir sınır oluşturur. Dar bir aralık, bir rijitleştiricinin arka tarafı, içten delinmiş bir gövde veya yalıtımın altında gizli bir yüzey; ayna, uzaktan kamera, boreskop veya farklı bir muayene yöntemi gerektirebilir. Böyle durumlarda bile sonuç; görüntü kalitesi, odak, görüş alanı ve ekipmanın konumlandırılabilme imkânıyla sınırlıdır. Muayene personeli yüzeye ulaşamıyor veya onu yeterli çözünürlükte görüntüleyemiyorsa, temiz ve iyi aydınlatılmış bir yüzey mutlaka muayene edilmiş bir yüzey değildir.
İnsan yargısı da değişkenliğe yol açar. Yorgunluk, ürüne aşina olmama, beklenti yanlılığı ve tutarsız terminoloji, iki muayene personelinin aynı izi nasıl tanımladığını değiştirebilir. Bu nedenle yeterlilik, iyi görme yetisinden fazlasını kapsar. Muayene personeli malzemeyi, imalat prosesini, olası süreksizlikleri, prosedürü, ölçüm araçlarını ve kabul kriterlerini anlamalıdır. ISO 17635:2025; kalite gerekliliklerine, malzemeye, kalınlığa, kaynak prosesine ve diğer koşullara göre kaynak NDT yöntemlerinin, tekniklerinin, kabul seviyelerinin ve muayene kapsamının seçimini ele alır. Bu çerçeve ölçülü bir kararı destekler: hedef görünür koşullar olduğunda VT kullanılmalı, gereken kanıt yüzeyin altında veya içinde bulunduğunda ise başka bir yöntem seçilmelidir.
Makine görüşü, özellikle yassı çelik ürünlerde tekrarlanabilirliği ve kapsama alanını iyileştirebilir; University of Oulu’nun 2021 tarihli bir tezinde bu tür kusurların tespit edilmesi ve kategorize edilmesine yönelik otomatik optik muayene açıklanmaktadır. Ancak 2023 tarihli Review of Surface Defect Detection of Steel Products Based on Machine Vision başlıklı bir inceleme, çelik yüzey kusurlarının tanımlanması ve sınıflandırılması konusunda birleşik bir standardın bulunmadığını belirtir. Kameralar görüntü özelliklerini kaydeder. Bunlar; üzerinde uzlaşılmış terminoloji, doğrulanmış prosedürler, yetkin yorumlama ve belirtilmiş bir kabul kuralı gereksinimini ortadan kaldırmaz.
| Görsel muayene ortaya çıkarabilir | Görsel muayene tek başına ortaya koyamaz |
|---|---|
| Yüzeye açılan çatlaklar, çukurlar, katlanmalar, bindirmeler, yüzey kabukları ve açık gözeneklilik | Gizli süreksizliklerin derinliği |
| Yapışmış kalıp malzemesi, kanatçıklar, kaynak onarımları ve taşlama hasarı | İç büzülme boşlukları, kapanımlar veya gömülü gözeneklilik |
| Deformasyon, uyumsuzluk, yollukların eksik giderilmesi ve düzensiz son işlem | Sıkı, görünür olmayan çatlakların güvenilir biçimde tespiti |
| Erişilebilir yüzey kirlenmesi ve kaplama sorunları | Hacimsel sağlamlık |
ASTM A802-19 Kapsamında Çelik Dökümlerin Görsel Muayenesi
ASTM A802-19, çelik dökümlerin görsel muayenesi ve yüzey kabul standartları için bir uygulama yöntemi sağlar. Strong evidence
ASTM A802-19, çelik dökümlerin görsel muayenesi ve yüzey kabul kriterleri için bir standart uygulamadır. Konusu, döküm yüzeyinde gözlemlenebilen durumdur; yüzeyin altında bulunabilecek her süreksizlik değildir. Bu sınır önemlidir. Görünür koyu bir bölge, kabarık alan, boşluk, çatlağı andıran çizgi veya pürüzlü bölge öncelikle gözlemlenen bir özelliktir. Bu özellik, niteliği belirlendiğinde kusur veya süreksizlik olarak tanımlanır; ancak ilgili döküm için uygulanan kabul şartlarını aştığında reddedilebilir bir hata hâline gelir.
Terminoloji gelişigüzel kullanılmamalıdır. ISO 8785:1998, yüzey kusurlarına ilişkin terimleri, tanımları ve parametreleri; bunların açıklanması ve ölçülmesine yönelik yöntemler de dâhil olmak üzere tanımlar. Bir dökümhane bir özelliği kabuk, inklüzyon, gaz boşluğu, soğuk birleşme, katlanma, damarlaşma, pürüzlülük veya yapışmış kum olarak raporlayabilir; ancak tek başına adlandırma, özelliğin nasıl değerlendirileceğini belirlemez. Konum, uzunluk, genişlik, derinlik, aralık, yönelim ve gerekli yüzey durumuna etkisi önem taşıyabilir. Oluşum mekanizması ise yine ayrı bir konudur: çekinti, gaz oluşumu, yetersiz besleme, kalıp erozyonu, ısıl büzülme veya taşıma hasarı, özelliğin nasıl oluştuğunu açıklayabilir; ancak ASTM A802-19 öncelikle mevcut durumla ve bunun belirtilen görsel gerekliliği karşılayıp karşılamadığıyla ilgilenir.

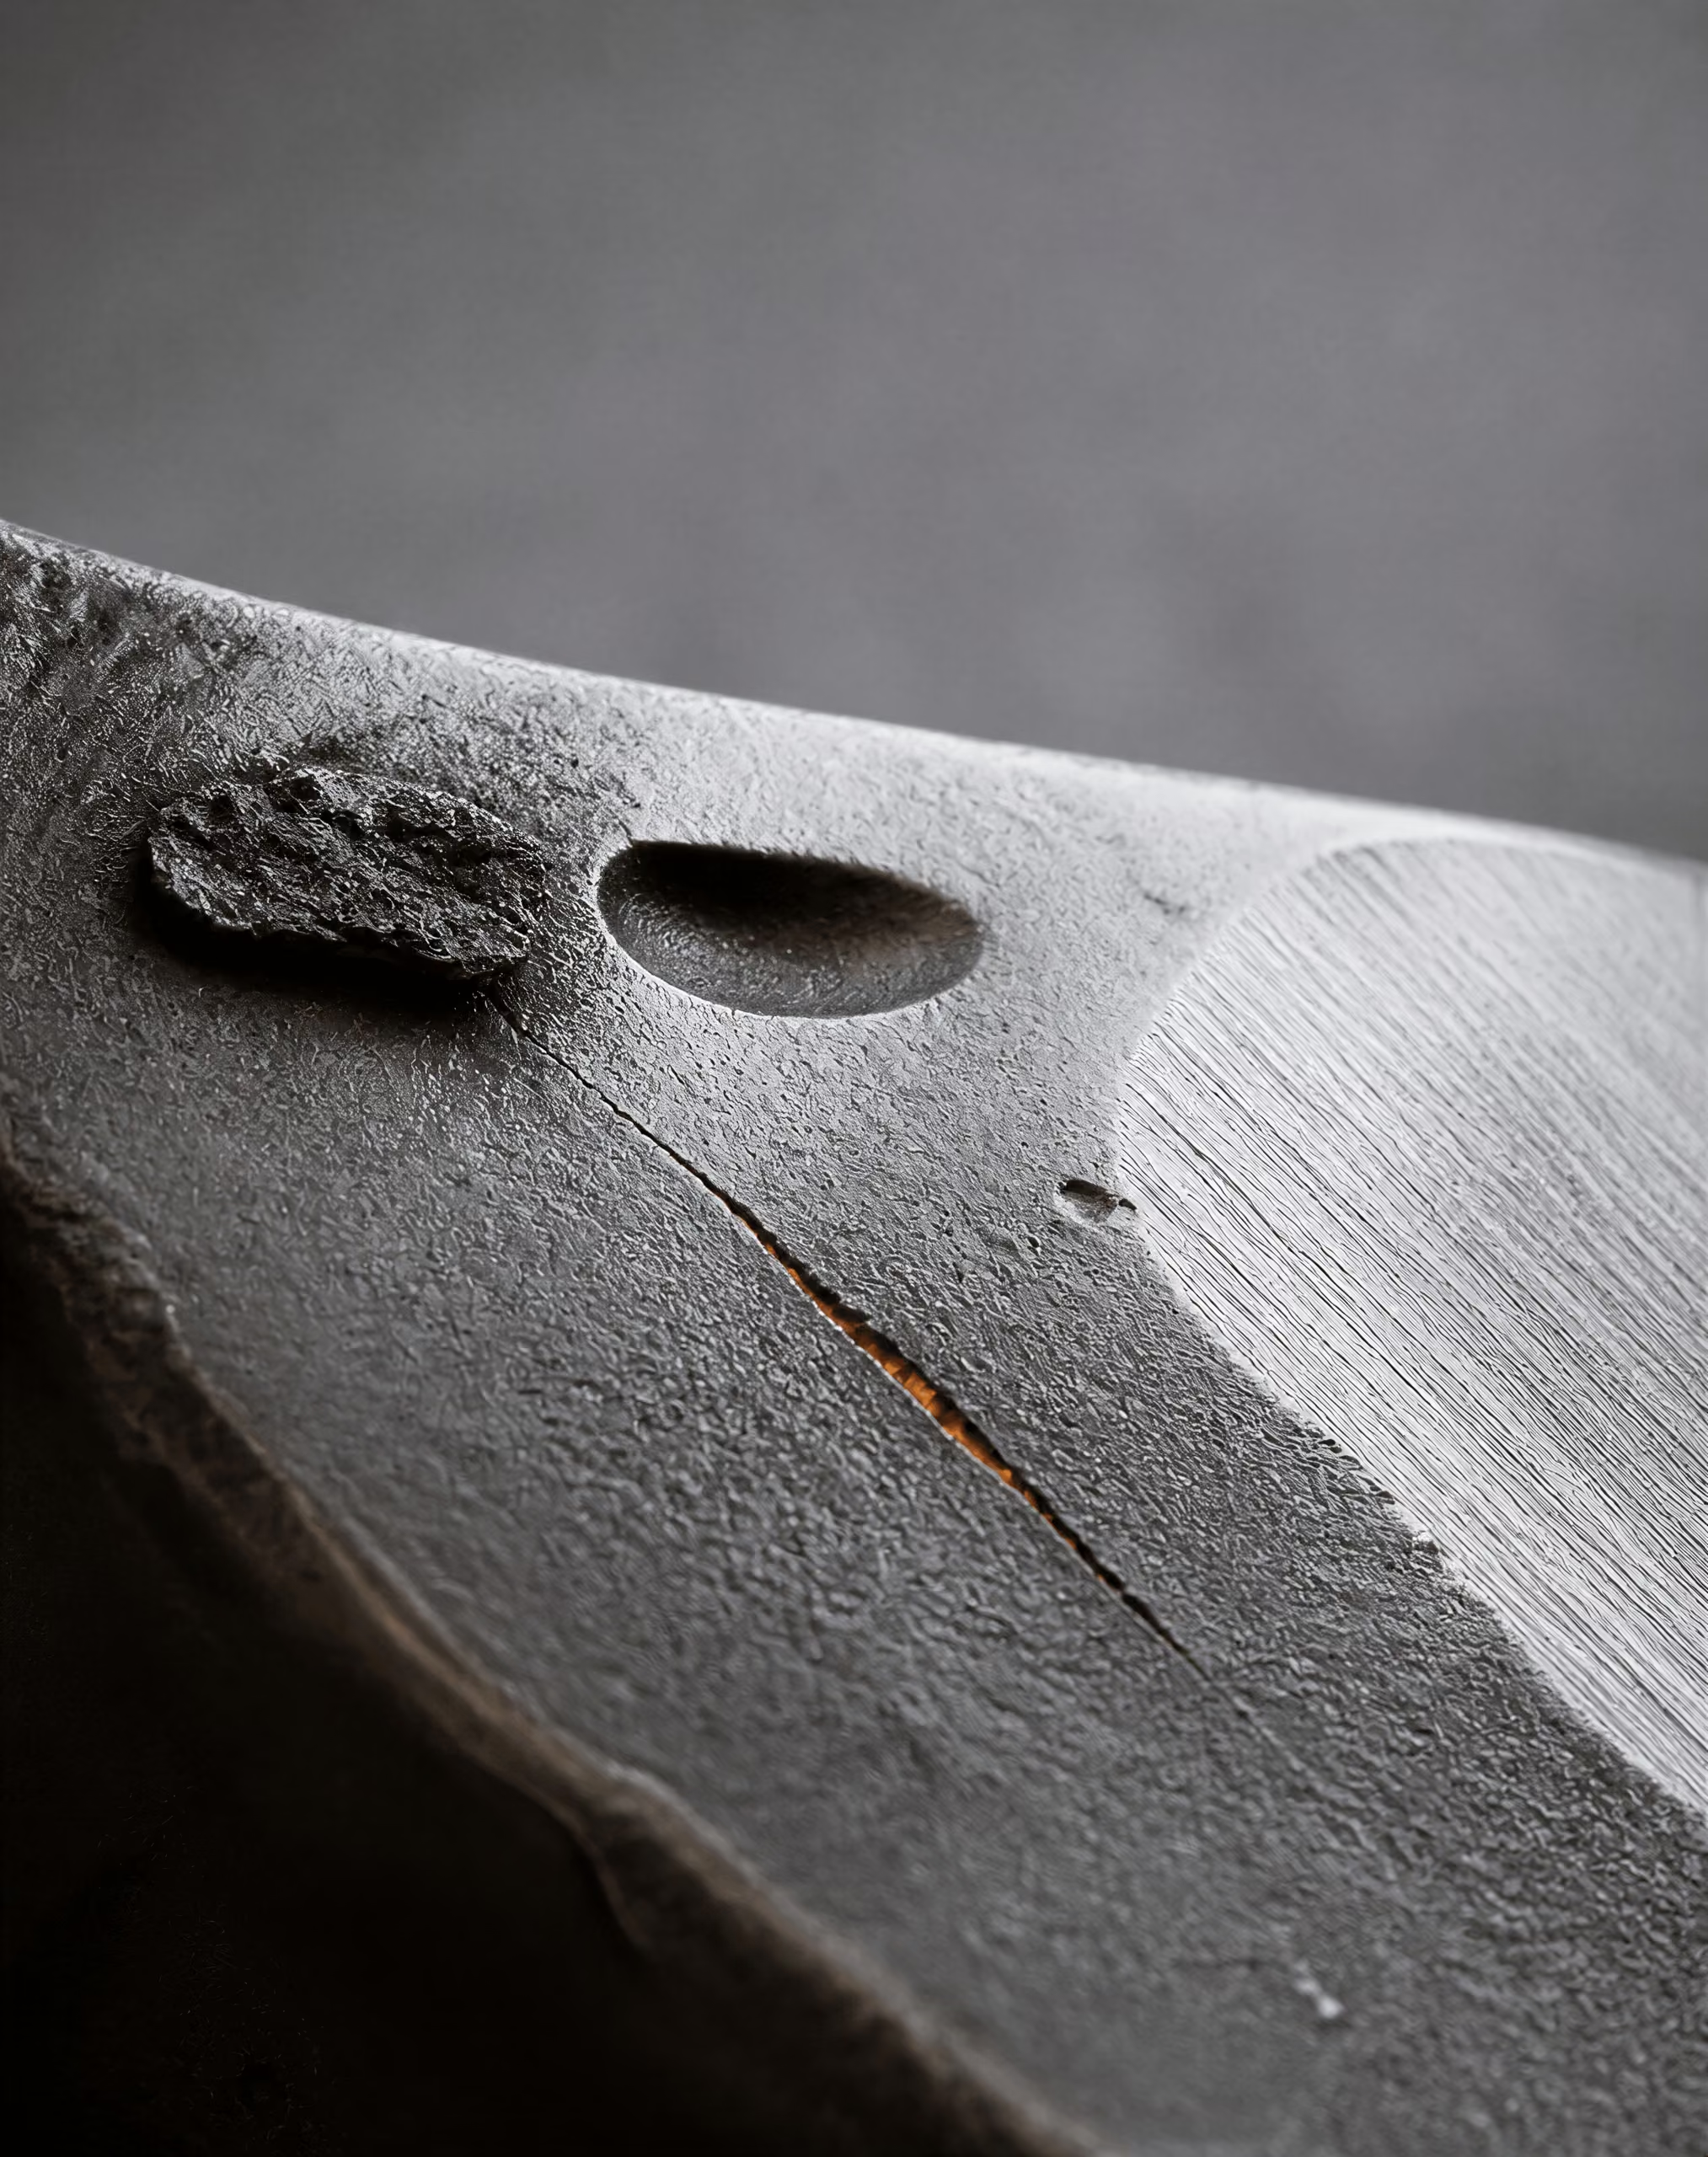
Görsel yüzey kabulünün kapsamı
ASTM A802-19 kapsamındaki görsel muayene, erişilebilir döküm yüzeylerinin doğrudan incelenmesidir. Bu muayene; yüzeye açılan çatlakları, çukurları, kıvrımları, katlanmaları, kabukları, yüzeye açık gözenekliliği, yapışmış kalıp malzemesini, çapakları, kaynakla onarılmış bölgeleri, ark izlerini, taşlama hasarını ve düzensiz yüzey bitişini ortaya çıkarabilir. Ayrıca deformasyonu, kaçıklığı, besleyici veya yolluk metalinin eksik giderilmesini ve sonraki muayeneyi güvenilmez hâle getiren durumları da belirleyebilir. ASM’nin Metals Handbook adlı kaynağı, görsel muayeneyi korozyon, kirlenme, yüzey bitişi sorunları ve yüzey süreksizlikleri gibi yüzey kusurlarını saptamaya yönelik bir tahribatsız muayene yöntemi olarak tanımlar.
Bu yeteneğin sınırları vardır. Görsel muayene, gizli bir süreksizliğin derinliğini belirlemez, görünür bir kontrast oluşturmayan sıkı bir çatlağı güvenilir biçimde saptamaz ve iç çekinti ile inklüzyonların incelenmesi için hacimsel muayenenin yerini tutmaz. Pürüzsüz bir yüzey, yüzey altındaki bir durumu gizleyebilir. Buna karşılık, belirgin bir iz çatlak yerine zararsız bir fazla metal veya kalıp dokusu olabilir.
Bu nedenle kabul, geçerli döküm spesifikasyonuna, alıcının şartlarına, teknik resme ve seçilen kabul seviyesine bağlıdır. ASTM A802-19, uygulamayı ve yüzey kabul çerçevesini sağlar; her döküme aynı evrensel ret eşiğini uygulamaz. Bir vana gövdesi, pompa gövdesi, basınç tutan bileşen ve yapısal karşı ağırlık için izin verilen durumlar, muayene alanları veya son işlem şartları farklı olabilir. Nihai karar, geçerli satın alma spesifikasyonuna ve burada belirtilen kabul seviyesine göre verilmelidir.
Görsel kabul, diğer tahribatsız muayene yöntemleri kapsamındaki kabulden de farklıdır. ASNT, görsel testi sıradan çıplak gözle muayeneden ayırır; çünkü görsel test doğrudan görülebilen süreksizlikleri gözlemlerken, manyetik parçacık ve sıvı penetrant testleri test ortamlarının oluşturduğu indikasyonları gözlemler. ASTM E709-21 kapsamında ferromanyetik çelik döküm mıknatıslanır ve parçacıklar, yüzey veya yüzeye yakın süreksizliklerin neden olduğu manyetik akı kaçak alanlarında toplanır. Parçacık indikasyonu, metal üzerinde doğrudan görülen bir çizgiyle aynı fiziksel gözlem değildir.
ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesiyle incelenen çelik dökümler için yüzey kabul kriterlerini ele alır ve anlamlı doğrusal ile doğrusal olmayan indikasyonların değerlendirilmesini gerektirir. Sözleşmede ilgili yöntem ve kriter açıkça istenmedikçe, bu kriterler görsel muayene raporuna aktarılmamalıdır. Bir döküm görsel muayeneden geçebilir; ancak sıkı, yüzeye açılan bir çatlak penetrantı çekerek anlamlı bir indikasyon oluşturduğu için penetrant testinden kalabilir. Tersi de mümkündür: pürüzlü veya lekeli bir alan itiraz edilebilir görünebilir; ancak anlamlı bir manyetik parçacık ya da penetrant indikasyonu oluşturmayabilir.
Döküm yüzeyinin durumu ve hazırlanması
Muayene, denetçiye fiilen sunulan yüzeyle başlar. Gevşek kum, tufal, yağ, boya, saçma kalıntısı, pas, pişmiş kum, nem ve talaşlar bir süreksizliği maskeleyebilir veya görsel olarak yanıltıcı bir özellik oluşturabilir. Gerekli temizleme yöntemi döküme ve spesifikasyona bağlıdır. Fırçalama, yıkama, kumlama, saçma temizliği, taşlama veya talaşlı işleme metali açığa çıkarabilir; ancak bu işlemlerin her biri yüzeyi değiştirebilir. Aşırı taşlama, sığ bir kusura ilişkin kanıtları ortadan kaldırabilir, çatlak ağzı üzerine metal yayabilir veya yeni taşlama çatlakları oluşturabilir. Kumlama, dar bir açıklığı kapatabilir ya da sığ bir kıvrımı dövme etkisi ve pürüzlülükle belirsiz hâle getirebilir.
Hazırlık işlemi, kabul açısından önemli geometriyi de korumalıdır. Bir radyüs, nervür kesişimi, dişli delik, çıkıntı veya iç geçiş, farklı bir bakış açısı ya da yardımcı aydınlatma gerektirebilir. Karmaşık geometriye sahip dökümler, dış çevresinde tek bir tur atılarak değerlendirilemez. Köşeler ve kesit değişimleri özellikle incelenmelidir; çünkü bunlar süreksizlikleri gizleyebilir, temizleme ortamını tutabilir veya doğrusal kusurlara benzeyen yansımalar oluşturabilir.
Aydınlatma, kozmetik bir ayrıntı değil, bir ölçüm koşuludur. Denetçi, belirtilen yüzeyi görebilmek için yeterli aydınlatmaya ihtiyaç duyar; gölgeler kontrol edilmeli ve kamaşma azaltılmalıdır. İşlenmiş bir yüzeydeki parlak yansıma ince bir çizgiyi gizleyebilir; eğik ışık sığ kabartıları görünür kılabilir, ancak zararsız dokuyu da olduğundan belirgin gösterebilir. Görüş mesafesi, açı, yüzey kontrastı ve temizlik, gerekli muayeneye uygun olmalıdır. Erişimin kısıtlı olduğu durumlarda aynalar, boroskoplar veya kameralar görüş alanını genişletebilir; ancak kayıt, bu dolaylı yöntemi ve sınırlamalarını belirtmelidir.
Sıcaklık, yüzeyin ıslaklığı ve kaplama durumu, görünür olanı etkileyebilir. Islak bir yüzey sığ bir boşluğu doldurarak kontrastı değiştirebilir. Spesifikasyon kaplama üzerinden muayeneye izin vermedikçe, kaplama ana metali gizleyebilir. Yüzey yeterince temizlenemiyor veya görülemiyorsa, uygun yaklaşım varsayılan olarak kabul edilebilir olduğunu belirtmek değildir. Erişilemeyen veya örtülü alan tanımlanmalı ve yetkili sorumlu, ilave hazırlık, farklı bir muayene yöntemi veya onarım gerekip gerekmediğini belirlemelidir.
Gözlemlenen özelliklerin kaydedilmesi ve değerlendirilmesi
Yararlı bir görsel muayene raporu yalnızca “kabul” veya “ret” bilgisini içermez. Raporda dökümün kimliği, gerektiğinde ergitme veya parti bilgisi, muayene tarihi, denetçi, yüzey durumu, aydınlatma ya da görüş sınırlamaları, incelenen alanlar ve ilgili her özelliğin konumu belirtilmelidir. Konum; referans noktası, teknik resim bölgesi, döküm özelliği, ızgara veya işaretlenmiş bir fotoğraf aracılığıyla verilebilir. Kabul kriterleri bunlara bağlıysa, boyut ve yönelim de kaydedilmelidir.
Raporda gözlem ile karar birbirinden ayrılmalıdır. “Referans noktası B yakınındaki radyüste, 38 mm uzunluğunda koyu doğrusal özellik” bir gözlemdir. “Reddedilebilir çatlak” ise geçerli kritere göre doğrulanması gereken bir değerlendirme kararıdır. Özellik belirsizse temizleme, doğrulama amacıyla taşlama, boyutsal ölçüm veya başka bir tahribatsız muayene yöntemi gerekebilir. Manyetik parçacık testi, ferromanyetik çelikte yüzey ve yüzeye yakın süreksizlikler için uygundur; sıvı penetrant testi ise uyumlu ve uygun şekilde hazırlanmış yüzeylerde yüzeye açık kusurlar için elverişlidir. Bu yöntemlerin hiçbiri, fiziksel kapsamı dışındaki soruları kendiliğinden yanıtlamaz.
Karar; kabul, onarım ve yeniden muayene, ret veya mühendislik incelemesine sevk şeklinde olabilir. Onarım, ilk bulguyu ortadan kaldırmaz: rapor, özelliğin konumunu, belirtilmişse onarım yöntemini ve gerekli yeniden muayenenin sonuçlarını korumalıdır. Görsel muayenede çatlak şüphesi belirlenmişse, çizgi kısa veya fotoğraflanması zor olduğu için döküm serbest bırakılmamalıdır. Kararı geçerli spesifikasyon, alıcının şartları ve kabul seviyesi belirler; görsel gözlemin tek başına özelliği nitelendiremediği durumlarda tamamlayıcı tahribatsız muayene kanıt sağlar.
| Muayene aşaması | Tipik gözlemler |
|---|---|
| Kaynak öncesi | Birleşim hazırlığı, birleştirme, hizalama, temizlik, kök aralığı ve kenar durumu |
| Kaynak sırasında | Pasolar arası temizlik, kök pasosu durumu, deformasyon, ark çarpmaları ve görünür proses sorunları |
| Kaynak sonrası | Çatlaklar, gözeneklilik, alttan kesme, bindirme, kaynak profili, krater bölgeleri ve boyutsal uygunluk |
| Onarım sonrası | Kazı durumu, onarılmış geometri ve gerekli yeniden muayene sonuçları |
ISO 17637:2016 Kapsamında Kaynakların Görsel Muayenesi
ISO 17637:2016, metalik malzemelerde ergitme kaynaklı birleşimlerin görsel muayenesini belirtir. Ayrıca kaynak öncesinde birleşimlerin görsel olarak muayene edilmesine de izin verir; bu önemlidir, çünkü bir kaynak, yanlış hazırlanmış veya kötü hizalanmış bir birleşim üzerine doğru şekilde uygulanmış olabilir. Bu nedenle muayene, soğuma sonrasında gerçekleştirilen tek bir işlem değildir. Birleşimi hazırlık, hizalama, kaynak ve son muayene aşamalarının tamamı boyunca takip eder.
Yöntem çoğu zaman “kaynağa bakmak” şeklinde basitleştirilir; ancak bu tanım fazla dardır. ASNT, görsel muayeneyi resmî olmayan çıplak göz kontrolünden ayırır: görsel muayene, belirlenmiş muayene koşulları altında görülebilen süreksizlikleri doğrudan gözlemler; buna karşılık manyetik parçacık ve sıvı penetrant muayeneleri, muayene ortamlarının oluşturduğu indikasyonları gözlemler. Bu ayrım, bir yüzeyin temiz ve görünüşte sağlam olmasına rağmen penetrant veya manyetik parçacıklar kullanılmadan görülemeyen, sıkı bir çatlak içermesi durumunda önem taşır.
ISO 17637:2016, görülebilen her izi bir kusura dönüştürmez. ISO 8785:1998; tanımlar, parametreler, izin verilen yüzey süreksizlikleri ve ölçüm yöntemleri dâhil olmak üzere yüzey kusurları için terminoloji sağlar. Yüzey kusuru, gözlemlenen bir durumdur. İndikasyon, bir muayene yöntemiyle bulunan sinyal veya görülebilir özelliktir. Bir durum, yalnızca geçerli şartname tarafından kabul edilemez olarak değerlendirildiğinde kusur hâline gelir. Yorulma çatlağı başlangıcı, hidrojen destekli çatlama veya yük taşıyan ergimenin bulunmaması gibi bir hasar mekanizması ise daha ileri bir mühendislik yorumudur ve gözlemin kendisiyle karıştırılmamalıdır.

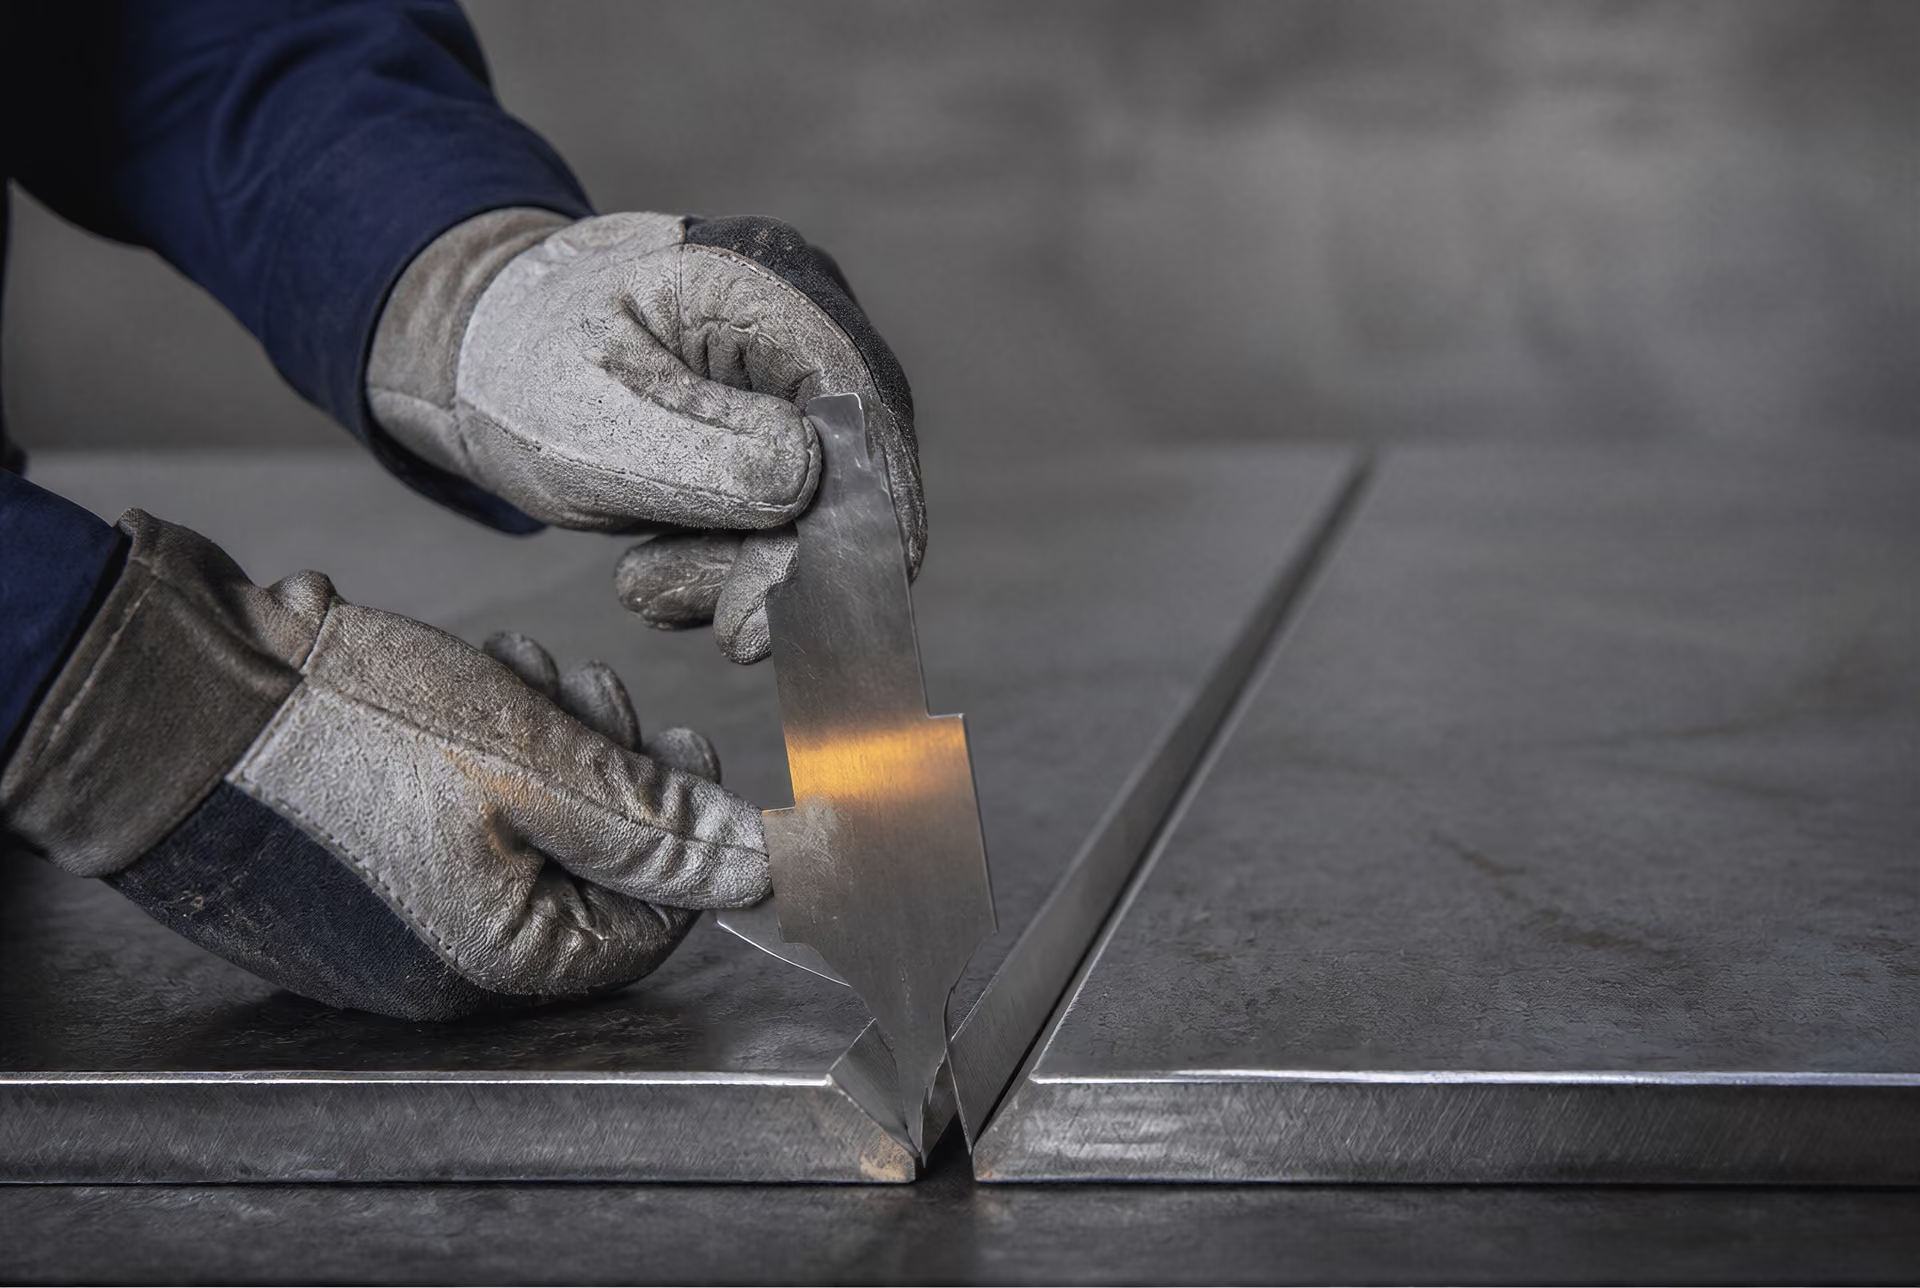
Kaynak öncesi muayene
Kaynak öncesi görsel muayene; malzemeler, birleşim yüzeyleri ve hazırlık ayrıntılarıyla başlar. Muayeneyi yapan kişi, belirtilen ana malzemelerin ve kaynak sarf malzemelerinin tanımlanıp tanımlanmadığını, birleşim kenarlarının teknik resme veya kaynak prosedürüne uygun olup olmadığını ve yüzeylerin ergimeyi etkileyebilecek ya da bir süreksizliği gizleyebilecek yağ, boya, tufal, nem, gevşek pas ve diğer kirleticilerden arındırılmış olup olmadığını kontrol eder. Yüzey durumu yalnızca kozmetik bir konu değildir. Kirlenme gözenekliliğe, kararsız ark davranışına veya eksik ergimeye yol açabilir; aşırı taşlama ise birleşim geometrisini değiştirebilir.
Birleşim hazırlığı; kaynak ağzı açısı, kök yüzeyi, kök aralığı, oluk temizliği ve kenarlardaki hasar açısından incelenir. Bu boyutlar, evrensel bir görsel sınırla değil, geçerli teknik resim, kaynak prosedürü şartnamesi veya sözleşme şartıyla karşılaştırılmalıdır. Bir işlem ve kalınlık için kabul edilebilir olan bir hazırlık, başka bir işlem için uygun olmayabilir. Muayeneyi yapan kişi ayrıca kesilmiş kenarlardan uzanan laminasyon, bindirme, oyuk ve çatlakları da arar. Ana metalde görülen doğrusal bir iz kaydedilmeli ve değerlendirilmelidir; birleşime yakın olması nedeniyle bu iz, kaynak çatlağı olarak yeniden adlandırılmamalıdır.
Bir sonraki konu hizalamadır. Parçalar, kaynak uzunluğu boyunca amaçlanan kök açıklığı ve birleşim yönelimi korunacak şekilde belirtilen biçimde hizalanmalı, desteklenmeli ve sabitlenmelidir. Aşırı kaçıklık, açısal distorsiyon, tutarsız bir aralık veya ani geçişler, ark başlatılmadan önce boyutsal sapmaya neden olabilir. Puntaların çatlak, zayıf ergime, aşırı profil ve uygun olmayan sonlandırma açısından incelenmesi gerekir. Kusurlu puntalar birleşimin içinde kalabilir veya sonraki pasolar sırasında çatlak başlangıç noktalarına dönüşebilir.
Bu aşamadaki muayene, kaynak ve sonraki muayene için erişimi de doğrular. Birleşim bir tarafta geometrik olarak kabul edilebilirken diğer tarafta temizlik veya görsel gözlem için erişilemez olabilir. Bu sınırlama muayene kaydına yazılmalıdır. Gözlemlenemeyen yüzeyin kabul edilebilir ilan edilmesiyle bu sorun çözülemez.
Kaynak sırasında ve sonrasında muayene
Kaynak sırasında görsel muayene, yalnızca nihai bir karar vermek yerine proses geri bildirimi sağlar. Muayeneyi yapan kişi, birleşim temizliğinin korunup korunmadığını, arkın gerekli şekilde konumlandırılıp yönlendirilip yönlendirilmediğini ve her pasonun bir sonraki paso tarafından gizlenmeden önce kabul edilebilir bir görünüme sahip olup olmadığını gözlemler. Pasolar arası temizlik; cüruf, oksit, sıçrantı ve sıkışmış kalıntılar açısından kontrol edilir. Kök pasosu özellikle önemlidir: kökte görülebilen yetersiz nüfuziyet, düzensiz kök dikişi, yanma deliği veya yüzeye açılan gözeneklilik, ilave metal yığılmadan önce düzeltme yapılmasını gerektirebilir.
Kaynak sırası; distorsiyonu, hareketi veya kök aralığındaki genişlemeyi ortaya çıkarabilir. Birleşim dışındaki geçici bağlantılar ve ark izleri de incelenir. Ark izi, özellikle duyarlı çeliklerde, iz küçük olsa bile yerel olarak sertleşmiş veya çatlamış bir bölge bırakabilir. Sıçrantı bir uygulamada zararsız bir kalıntı olabilir; ancak başka bir uygulamada kaplamalara zarar verebilir, boyutsal uyumu bozabilir veya bir çatlağı gizleyebilir. Önemi yalnızca görünümünden değil, şartnameden ve kullanım koşullarından kaynaklanır.
Kaynak sonrasında birleşim, muayene için yeterli ölçüde temizlenir. Cüruf, sıçrantı, geçici bağlantılar ve yüzey kirleticileri kaynak ayaklarını veya kaynak yüzeyini gizlememelidir. Muayeneyi yapan kişi, erişilebilir tam uzunluğu, kaynak uçlarını, başlangıç ve bitiş bölgelerini, krater alanlarını, ayak geçişlerini ve bitişik ana metali gözlemler. Görülebilen çatlaklara derhâl dikkat edilmelidir; çünkü çatlak, potansiyel olarak ciddi etkiye sahip düzlemsel bir süreksizliktir. Bununla birlikte görsel tespit, çatlağın derinliğini veya tam uzanımını belirlemez. Çatlağa benzeyen bir çizginin giderilmesi, yeniden muayene edilmesi veya başka bir NDT yöntemiyle incelenmesi gerekebilir.
Yüzeye açılan gözeneklilik, yuvarlak boşluklar veya çukurlar şeklinde görünebilir. Alt kesme, kaynak ayağında veya ana metalin kenarında bulunan bir oluk iken bindirme, kaynak metalinin uygun ergime olmaksızın ana metal yüzeyine taşmasıyla oluşur. Her ikisi de profile ilişkin gözlemlerdir; ancak birbirlerinin yerine kullanılamaz. İçbükey veya dışbükey kaynak yüzeyi, aşırı takviye, yetersiz dolgu, keskin bir ayak geçişi veya düzensiz genişlik, kötü profile işaret edebilir. Uygulanabilir kabul kriteri, bu durumun kabul edilebilir olup olmadığını ve nasıl ölçüleceğini belirler.
Boyutsal muayene; kaynak boyutunu, uzunluğunu, konumunu, hizasını, distorsiyonu ve teknik resimden sapmayı kapsar. Görsel muayene, bir kaynağın yanlış konumlandırıldığını veya bir elemanın yer değiştirdiğini belirleyebilir; ancak artık gerilmeyi, iç kısımdaki eksik ergimeyi veya metalürjik dönüşümü tek başına belirleyemez.
Kaynak profili terimleri
- Alttan kesme
- Ana metalin kaynak ayağında veya kenarında oluşan oluk.
- Bindirme
- Kaynak metalinin uygun birleşme olmaksızın ana metal yüzeyinin üzerine yuvarlanması.
- Gözeneklilik
- Kaynak yüzeyine açılabilen yuvarlak boşluklar veya çukurlar.
- Ark çarpması
- Amaçlanan kaynağın dışında oluşan ve çatlama veya sertleşme açısından değerlendirme gerektirebilen yerel iz.
- Takviye
- Ana metal yüzeyinin üzerinde çıkıntı yapan kaynak metali; kabul edilebilirliği uygulanabilir kritere bağlıdır.
Kaynak profili ve yüzey süreksizliği gözlemleri
İyi bir rapor, ne görüldüğünü, nerede meydana geldiğini ve nasıl ölçüldüğünü açıklar. “Kötü kaynak” bir muayene sonucu değildir. Bir kayıt; kaynak ayağında doğrusal bir yüzey indikasyonunu, belirtilen bir bölgede dağınık ve yüzeye açılan gözenekleri, ölçülmüş bir uzunluk boyunca alt kesmeyi veya birleşime bitişik bir ark izini tanımlayabilir. Fotoğraflar, konumlar, boyutlar, aydınlatma koşulları ve referans şartı, gözlemin tekrarlanabilir olmasını sağlar.
Kabul, geçerli ürün, imalat veya proje standardına bağlı kalmalıdır. ASTM A802-19, çelik dökümlerde görsel muayene ve yüzey kabul standartlarını ele alırken ASTM A903/A903M, manyetik parçacık veya sıvı penetrant yöntemleriyle incelenen çelik döküm yüzey kriterlerini ele alır ve ilgili doğrusal ve doğrusal olmayan indikasyonların değerlendirilmesini gerektirir. Bu döküm standartları, geçerli şartnameden yetki alınmaksızın kaynaklı birleşim değerlendirmesine aktarılmamalıdır.
Görsel muayenenin belirli bir uygulama alanı vardır. Erişilebilir yüzey koşullarını ve profil sapmalarını belirleyebilir; ancak her sıkı yüzey çatlağını, yüzey altı süreksizliğini veya iç hacimsel kusuru güvenilir biçimde ortaya çıkaramaz. ASTM E709-21, çelik dâhil ferromanyetik malzemelerde yüzey ve yüzeye yakın süreksizlikler için kuru ve yaş manyetik parçacık tekniklerini kapsar; mıknatıslanma, parçacıkların biriktiği kaçak alanlar oluşturur. Sıvı penetrant muayenesi farklı bir fiziksel temele dayanır ve uygun, açık bir yüzey gerektirir. Makine görüşü, düz çelik ürünlerde tekrarlanabilirliği artırabilir; ancak 2023 tarihli bir inceleme, tüm çelik yüzey kusurlarını tanımlayan ve sınıflandıran birleşik bir standardın bulunmadığını belirtir. Bu nedenle ISO 17635:2025, yöntem seçimini, kabul seviyelerini ve muayene kapsamını kalite gerekleri, malzeme, kalınlık, kaynak işlemi ve diğer koşullarla ilişkilendirir. Görülebilir iz yalnızca başlangıç noktasıdır.
| Özellik | Manyetik parçacık muayenesi açısından anlamı |
|---|---|
| Malzeme | Ferromanyetik çelik veya başka bir ferromanyetik malzeme gerektirir. |
| Alan yönü | Alanı kesen süreksizlikler genellikle daha güçlü kaçak yanıtları oluşturur. |
| Tespit aralığı | Yüzey ve yüzeye yakın süreksizliklere karşı en duyarlıdır. |
| Parçacık tekniği | Kuru toz bazı pürüzlü veya saha koşullarına uygundur; yaş parçacıklar uygun yüzeylerde daha düzgün bir kaplama sağlar. |
| Karar | Parçacık deseni, önem değerlendirmesi ve kabul kriterleriyle karşılaştırma gerektiren bir göstergedir. |
Ferromanyetik Çelik İçin Manyetik Parçacık Testi
Manyetik parçacık testi (MT), ferromanyetik çelikte yüzey ve yüzeye yakın süreksizlikleri bulmak için kullanılan bir yöntemdir. Görülebilen her izi kusur olarak değerlendirmez ve bir bileşenin tüm hacmini incelemez. Testin sonucu bir endikasyondur: test sonucunda oluşan, görünür veya floresan özellikteki parçacık birikimi. Bu endikasyonun kabul edilemez bir kusuru temsil edip etmediği; boyutuna, şekline, konumuna, yönelimine ve bileşen için belirtilen kabul kriterlerine bağlıdır.
ASNT, fiziksel süreci açık biçimde tanımlar: ferromanyetik çeliği mıknatıslamak, ferromanyetik parçacıkları uygulamak ve bunların manyetik akı kaçağı alanlarında nerede toplandığını gözlemlemek (American Society for Nondestructive Testing, 2024). ASTM E709-21, çelik dâhil ferromanyetik malzemelerde çatlakları ve diğer yüzey veya yüzeye yakın süreksizlikleri tespit etmek için kuru ve yaş manyetik parçacık tekniklerini kapsar. Bu nedenle yöntem, görünür bir durumu doğrudan gözlemleyen görsel muayeneden ve bir penetranın açık bir yüzey süreksizliğine girmesine dayanan sıvı penetrant testinden farklıdır.

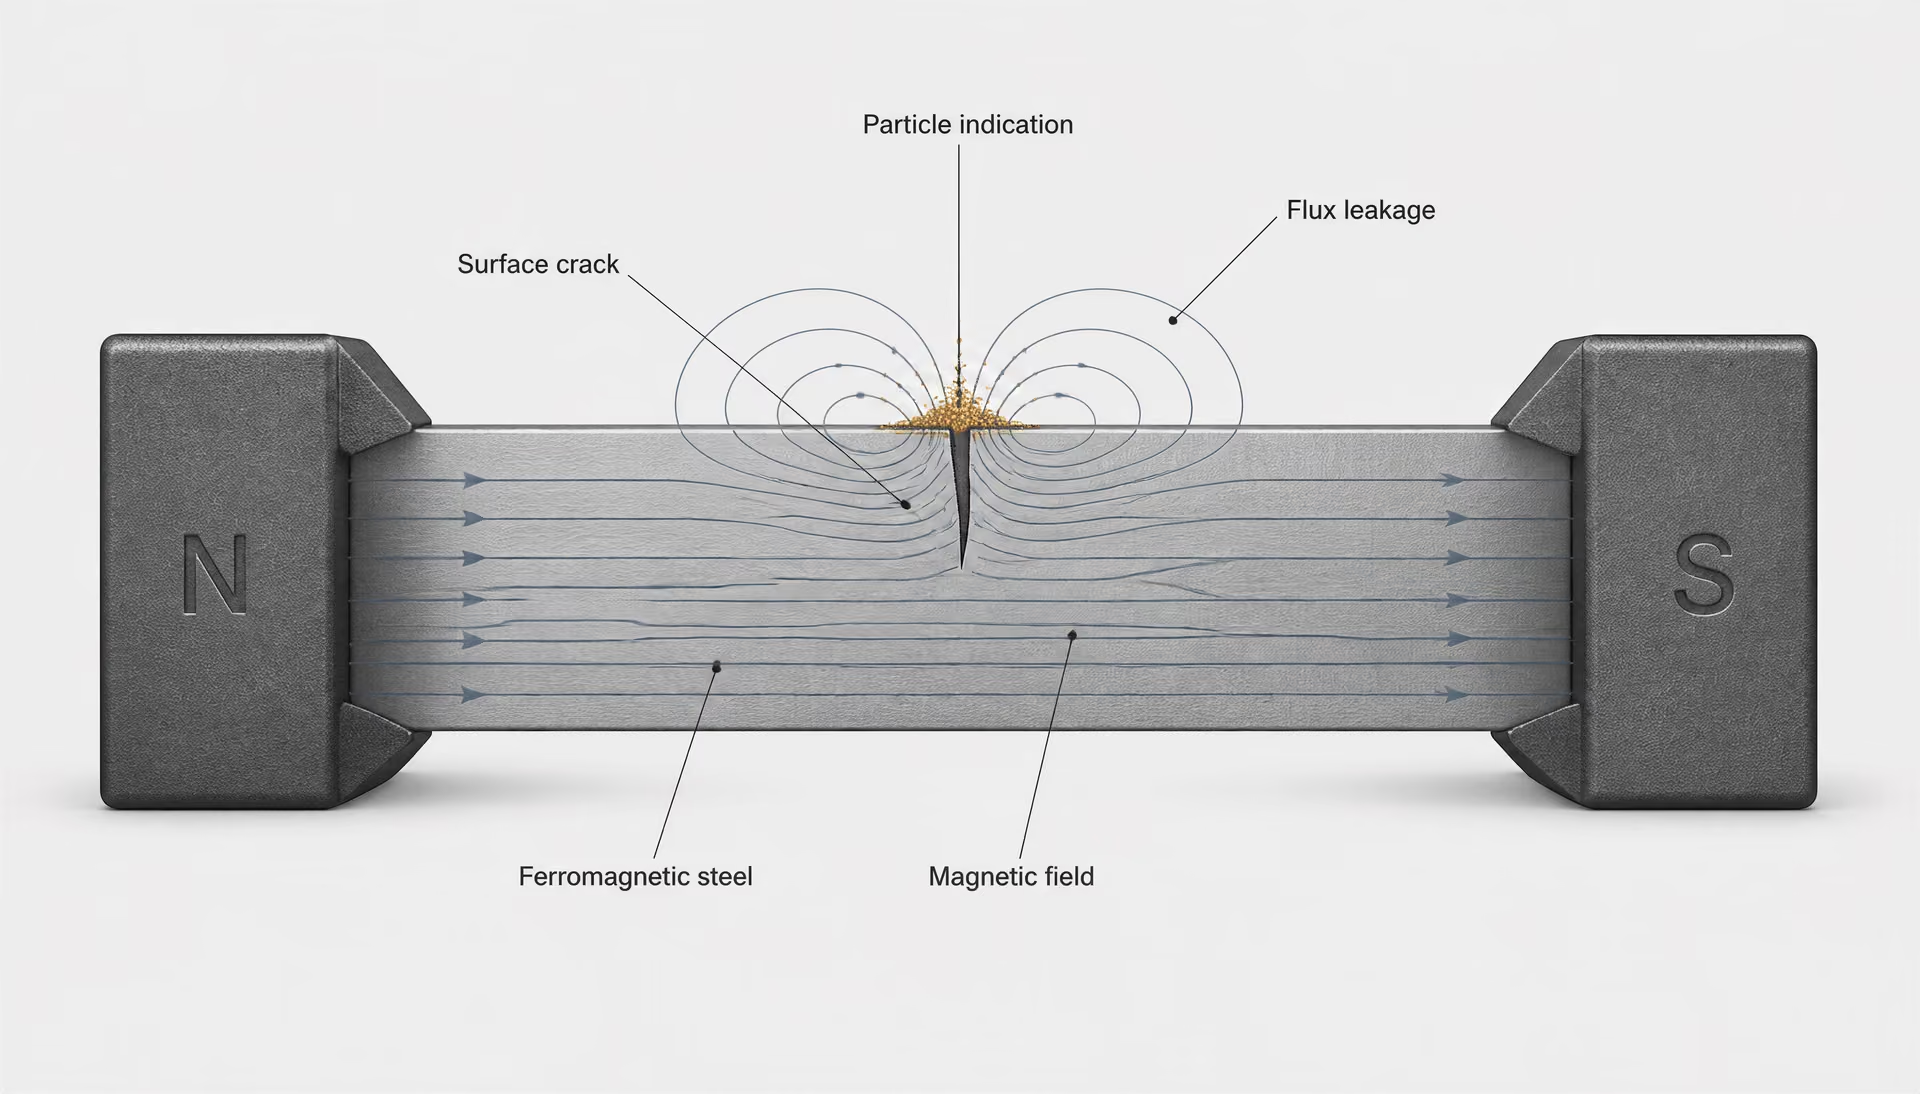
Mıknatıslama ve manyetik akı kaçağı
Akım parçanın içinden, parçanın çevresindeki bir bobinden veya bir elektromanyetik yoke’un kutupları arasından geçtiğinde, mıknatıslayıcı bir alan çeliğin içinden geçer. Sağlam ve eşit biçimde mıknatıslanmış bir bölgede manyetik akı esas olarak metalin içinden ilerler. Bir çatlak, ergime eksikliği, katmer, dikiş veya başka bir süreksizlik bu yolu kesintiye uğratır. Akının bir bölümü çeliğin dışına çıkmaya ve tekrar çeliğin içine girmeye zorlanır; bunun sonucunda süreksizliğin üzerinde veya yakınında bir kaçak alanı oluşur.
Bu alana yerleştirilen ferromanyetik parçacıklar, kaçak bölgesine çekilir. Kaynağın ana hatlarını belirleyen bir çizgi, küme veya başka bir desen oluştururlar. Görünür parçacıklar kullanıldığında endikasyon beyaz ışık altında; floresan parçacıklar kullanıldığında ise ultraviyole-A aydınlatması altında incelenebilir. Test ortamı, manyetik bozulmayı görünür hâle getirir; süreksizliğin tüm geometrisini ortaya çıkarmaz.
Alan yönü, sonuç açısından merkezi öneme sahiptir. Bir çatlak, mıknatıslayıcı alana yaklaşık olarak dik konumda olduğunda en güçlü kaçak alanını oluşturur. Alanla paralel veya ona yaklaşık paralel uzanan bir süreksizlik, önemli olsa bile zayıf bir kaçak ve silik bir endikasyon oluşturabilir. Bu nedenle, tek bir mıknatıslama yönünün her çatlağı bulacağı varsayılamaz. Boyuna alan, bu alana enine olan süreksizlikler için uygundur; akımın bileşenden geçirilmesiyle oluşturulan dairesel alan ise bileşen boyunca uzanan süreksizlikleri ortaya çıkarma eğilimindedir. Muayene personeli, prosedür ve bileşen geometrisi izin verdiğinde, genellikle ayrı akım uygulamaları veya çok yönlü bir teknik kullanarak birbirinden önemli ölçüde farklı iki alan yönü uygular.
Mıknatıslama, malzeme ve muayene görevi için yeterli düzeyde olmalıdır. Aşırı zayıf mıknatıslama, yararlı bir kaçak alanı oluşturmayabilir. Aşırı mıknatıslama parçacık arka planı oluşturabilir, yorumlamayı zorlaştırabilir veya parçacıkların giderilmesini güçleştirebilir. Geometri de önemlidir. Keskin köşeler, kama kanalları, kesit değişimleri, delikler, kaynak ayakları ve temas noktaları alanı bozabilir ve ilgisiz endikasyonlar oluşturabilir. Bu desenler otomatik olarak çatlak değildir. Konumları, şekilleri, tekrarlanabilirlikleri ve mıknatıslama değişikliklerine verdikleri tepki bakımından incelenerek ilgili endikasyonlardan ayırt edilmelidir.
Yüzey durumu güvenilirliği etkiler. Yağ, tufal, boya, pas, kaynak sıçrantısı ve kaba işleme, parçacıkların serbestçe hareket etmesini engelleyebilir veya yanlış parçacık birikimleri oluşturabilir. Bu nedenle temizleme ve hazırlama, kozmetik ön işlemler değil, muayenenin bir parçasıdır. Testten sonra, artık mıknatıslığın işleme, montaj, enstrümantasyon veya hizmet koşullarını etkileyebilmesi durumunda giderilmesi gerekebilir.
MT; ferritik ve birçok martenzitik kalite gibi ferromanyetik çeliklere uygulanır. AISI 410 paslanmaz çelik normalde ferromanyetiktir; tavlanmış AISI 304 paslanmaz çelik ise genellikle ferromanyetik değildir ve standart MT için uygun bir malzeme sayılmaz. Alaşım bileşimi, ısıl işlem, soğuk şekillendirme ve sıcaklık manyetik davranışı değiştirebilir. Bu nedenle yalnızca kalite adı, gerçek bileşenin tepkisinin doğrulanmasının yerine geçmez. MT; alüminyum, bakır, titanyum veya ferromanyetik olmayan östenitik paslanmaz çelikler için genel bir yöntem değildir.
ASTM E709-21 kapsamında kuru ve yaş parçacık teknikleri
ASTM E709-21, hem kuru parçacık hem de yaş parçacık yaklaşımlarını tanımlar. Kuru teknikte kuru ferromanyetik toz, genellikle el tipi bir körük, toz üfleyici veya kontrollü başka bir uygulayıcıyla mıknatıslanmış yüzeye uygulanır. Parçacıklar, kaçak alanının etkisiyle yüzey boyunca hareket eder ve bir süreksizlikte toplanır. Kuru toz, nispeten pürüzlü yüzeylerde ve saha koşullarında yararlıdır; ancak rüzgâr, titreşim, fazla toz ve belirgin yüzey dokusu duyarlılığı azaltabilir veya ince bir deseni örtebilir.
Yaş parçacık testi, ince bölünmüş manyetik parçacıkların sıvı bir taşıyıcı içinde süspanse edilmesini gerektirir. Süspansiyon, bileşen mıknatıslanmış durumdayken veya prosedüre uygun olarak mıknatıslama sırasında püskürtme, akış ya da daldırma yoluyla uygulanır. Yaş parçacıklar genellikle daha düzgün bir kaplama sağlar ve özellikle daha düzgün yüzeylerdeki ince yüzey endikasyonları için etkilidir. Floresan yaş parçacıklar, kontrollü karanlık oda veya ultraviyole ışık koşullarının sağlanabildiği durumlarda yaygın olarak kullanılır. Sıvı yüzeyi uygun biçimde ıslatmalıdır; kirlenme, yanlış konsantrasyon, çökelme ve yetersiz karıştırma sonucu değiştirebilir.
Kuru ve yaş parçacıklar arasındaki seçim basit bir üstünlük sıralaması değildir. Parçacık türü, taşıyıcı, yüzey kalitesi, aydınlatma, bileşen boyutu, erişim, mıknatıslama ekipmanı ve gerekli duyarlılık birlikte önem taşır. ASTM E709-21 bir uygulama ve kılavuz standardıdır; evrensel bir kabul spesifikasyonu değildir. Muayenenin nasıl gerçekleştirilebileceğini ele alırken, hangi endikasyonların kabul edilebileceğini bir ürün, imalat veya sözleşme standardı belirler.
Teknisyen, yeterli alan şiddetini oluşturmalı ve geçerli prosedürün gerektirdiği kontrolleri kullanarak ekipman performansını doğrulamalıdır. Daha sonra bileşen, beklenen süreksizliğe yararlı bir kesişme açısı sağlayacak yönde mıknatıslanır. Parçacıkların uygulanması, gözlem, fazla parçacıkların giderilmesi ve yorumlama doğru sırayla gerçekleştirilmelidir. Parçacıklar bir endikasyon oluşturmadan önce alan kaldırılırsa veya fazla parçacıklar temizlenmezse görüntü yanıltıcı olabilir.
Yüzey ve yüzeye yakın tespit sınırları
MT, yüzeyi kıran veya yüzeyin hemen altında bulunan süreksizliklere karşı en duyarlıdır. Yüzeye açılan çatlaklar, dikişler, katmerler ve kaynak ayağı çatlakları genellikle keskin ve yoğun endikasyonlar oluşturur. Sığ bir yüzey altı süreksizliği de kaçak alanı yüzeye ulaştığı için tespit edilebilir. Ancak derinlik arttıkça kaçak alanı zayıflar ve yayılır. Endikasyon daha az belirgin hâle gelir ve küçük süreksizlikler arka plan parçacık desenleri içinde kaybolabilir.
Her çelik bileşene uygulanabilecek tek bir derinlik sınırı yoktur. Tespit edilebilirlik; süreksizliğin boyutuna, açıklığına, yönelimine, derinliğine, çeliğin geçirgenliğine, mıknatıslama akımına, alan yönüne, yüzey pürüzlülüğüne, parçacık özelliklerine ve görüntüleme koşullarına göre değişir. Geniş bir yüzey altı kusuru tespit edilebilir bir desen oluşturabilirken, daha küçük bir kusur daha elverişli bir derinlikte tespit edilemeyebilir. Bu nedenle, “MT kusurları sabit bir derinliğe kadar tespit eder” gibi ifadeler, nitelendirilmiş bir prosedür ve referans standardıyla ilişkilendirilmedikçe yanıltıcıdır.
MT, hacimsel durumu da belirleyemez. İç gözenekliliği, cüruf kalıntılarını, lamelleri veya yüzeyde çok az kaçak oluşturan nüfuziyet eksikliğini gözden kaçırabilir. İç bütünlüğün bir gereklilik olduğu durumlarda ultrasonik test, radyografik test veya başka bir hacimsel yöntem gerekebilir. MT, hacimsel muayenenin yerine geçmez.
Yorumlama, terminoloji ile tasarruf kararını birbirinden ayırmalıdır. ISO 8785:1998, yüzey kusurları için terimleri, tanımları ve parametreleri belirler; ancak bir kusur otomatik olarak kabul edilemez bir hata değildir. Bir parçacık deseni bir endikasyondur. Bu endikasyon ancak geçerli kabul kriterlerine göre değerlendirildiğinde reddedilebilir bir kusur hâline gelir. Çelik dökümler için ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesine ilişkin yüzey kabul kriterlerini belirler ve ilgili doğrusal ve doğrusal olmayan endikasyonların değerlendirilmesini gerektirir. ASTM A802-19 ise çelik dökümler için görsel muayeneyi ve yüzey kabul standartlarını ele alır; görsel kabul ile MT kabulü ilişkili olmakla birlikte birbirinin yerine kullanılamaz.
Kaynak muayenesi de aynı mantığı izler. ISO 17635:2025, NDT yöntemlerinin, tekniklerinin, kabul seviyelerinin ve muayene kapsamının seçimini kalite gerekleri, malzeme, kalınlık, kaynak prosesi ve diğer koşullarla ilişkilendirir. MT, görsel testin gözden kaçırdığı bir kaynak ayağı çatlağını ortaya çıkarabilir; ancak kaynağın iç süreksizliklerden arındırılmış olduğunu kanıtlayamaz. Yöntem belirli bir soruya yanıt verir: mıknatıslama, yüzey veya yüzeye yakın bir manyetik akı kaçağı alanıyla ilişkili bir parçacık endikasyonu oluşturuyor mu? Kabul standartları ise ayrı bir soruyu yanıtlar: hizmette hangi kusurlar kalabilir?
| Yöntem | Fiziksel temel | Başlıca sınırlama |
|---|---|---|
| Manyetik parçacık muayenesi | Parçacıklar, mıknatıslanmış ferromanyetik çelikte manyetik akı kaçak alanlarında toplanır. | Yanıt derinlikle zayıflar ve süreksizlik yönelimi elverişsiz olduğunda zayıf olabilir. |
| Sıvı penetrant muayenesi | Penetrant yüzeye açılan bir boşluğa girer ve geliştirici onu yüzeye geri çeker. | Normal olarak tamamen yüzey altındaki bir süreksizliği tespit etmez. |
| Görsel muayene | Muayeneyi yapan kişi erişilebilir, görünür bir durumu doğrudan gözlemler. | Gizli veya iç sağlamlığı güvenilir biçimde ortaya koyamaz. |
Manyetik Parçacık ve Sıvı Penetrant Muayenesiyle Yüzey Kabulü
Görünür bir iz otomatik olarak reddedilebilir bir kusur değildir; aynı şekilde, bir parçacık veya penetrant endikasyonu da otomatik olarak zararlı bir süreksizliğin kanıtı sayılmaz. Muayene yöntemi kanıt üretir; ardından geçerli ürün standardı bu kanıtın nasıl sınıflandırılacağını ve kabul edileceğini belirler. Bu ayrım özellikle çelik dökümler için önemlidir; çünkü döküm geometrisi, yüzey durumu, işleme, kaynakla onarım ve geçirgenlikteki yerel değişikliklerin tümü endikasyon görünümünü etkileyebilir.
Buradaki döküm kabulü değerlendirmesinde ASTM A903/A903M esas alınan referanstır. Bu standart, manyetik parçacık veya sıvı penetrant muayenesiyle incelenen çelik dökümler için yüzey kabul kriterlerini belirler ve ilgili doğrusal ve doğrusal olmayan endikasyonların değerlendirilmesini zorunlu kılar. Uygulanacak baskı, satın alma şartnamesi, teknik resim, muayene prosedürü veya sözleşme üzerinde belirtilmelidir. ASTM A903/A903M, her çelik ürün, kaynak, dövme veya imal edilmiş bileşen için evrensel bir kabul kuralı olarak değerlendirilmemelidir.
İlgili doğrusal ve doğrusal olmayan endikasyonlar
Endikasyon sözcüğü, bir muayene sonucunda oluşan yanıtı ifade eder. Tek başına gerçek süreksizliği veya bunun servis koşullarındaki etkisini tanımlamaz. Yüzeye açılan bir çatlak keskin bir doğrusal endikasyon oluşturabilirken yuvarlak bir boşluk, tekil bir gözenek veya küçük süreksizliklerden oluşan bir küme doğrusal olmayan bir endikasyon oluşturabilir. Endikasyonun görünümü önemlidir; ancak yorumlama aynı zamanda konumuna, yönlenmesine, sürekliliğine, kontrastına ve muayene tekniğiyle ilişkisine de bağlıdır.
İlgili endikasyon, parçanın şeklinden, yüzey pürüzlülüğünden, manyetik durumundan, yüzeyde kalan penetranttan veya başka bir muayene artefaktından değil, bir süreksizlikten kaynaklandığı değerlendirilen endikasyondur. İlgisiz endikasyonlar keskin köşelerde, kama kanallarında, dişlerde, kesit değişimlerinin ani olduğu bölgelerde, farklı malzemeler arasındaki sınırlarda veya muayene ortamının servis açısından önemli bir kusur bulunmaksızın biriktiği alanlarda oluşabilir. Bu nedenle muayeneyi yapan kişi, geometriden kaynaklanan bir yanıtı süreksizlikten kaynaklanan bir yanıttan ayırmalıdır.
Manyetik parçacık muayenesinde yönlenme özellikle önemlidir. Bir süreksizlik, manyetik alan yönünü yaklaşık olarak kesecek şekilde konumlandığında en kolay biçimde gösterilir; çünkü süreksizlik manyetik akı yolunu keser ve akı kaçağı oluşturur. Uygulanan alana paralel bir çatlak zayıf veya eksik bir yanıt oluşturabilir. Prosedür ya da kabul standardı farklı yönlenmiş kusurların kapsanmasını gerektirdiğinde ikinci bir mıknatıslama yönü gerekli olabilir.
“Doğrusal” ve “doğrusal olmayan” ifadeleri, bir izin uzun veya yuvarlak görünmesine ilişkin gelişigüzel tanımlar değildir. ASTM A903/A903M, çelik dökümlerde bu kategorilerin değerlendirilmesi için geçerli çerçeveyi sağlar. Muayeneyi yapan kişi, kendi oluşturduğu bir uzunluk-genişlik kuralını uygulamak yerine belirtilen baskıdaki tanımları, muayene koşullarını, kayıt kurallarını ve kabul gereklerini kullanmalıdır. Evrensel bir endikasyon boyutu sınırı varsayılmamalıdır. İzin verilen boyut, aralık, gruplanma ve konum; geçerli ASTM A903/A903M baskısına ve sözleşmede atıfta bulunulan ürüne özgü gerekliliklere bağlıdır.
Yüzey durumu da sonucu etkiler. Tufal, boya, yağ, işleme izleri, kaynak sıçrantıları ve aşırı pürüzlülük bir süreksizliği maskeleyebilir veya yanıltıcı bir yanıt oluşturabilir. Temizleme yalnızca kozmetik bir işlem değildir: parçacıkların veya penetrantın yüzeyle kontrollü bir şekilde etkileşmesini sağlar. Bir dökümde taşlama izi görsel muayene sırasında çatlağa benzeyebilir; buna karşılık sığ ve yüzeye açık bir çekinti özelliği penetrantı tutarak daha güçlü bir endikasyon oluşturabilir. Bunların hiçbiri yalnızca görünüşüne bakılarak kabul edilmemeli veya reddedilmemelidir.
ASTM A903/A903M ve çelik dökümler
ASTM A903/A903M, çelik dökümlerin manyetik parçacık ve sıvı penetrant yöntemleriyle yüzey muayenesini ele alır. Bu kapsam, standardı ASTM E709-21 gibi bir yöntem standardından farklı kılar. ASTM E709-21, çelik de dâhil olmak üzere ferromanyetik malzemelerde çatlakları ve yüzey ya da yüzeye yakın süreksizlikleri tespit etmek için kuru ve yaş manyetik parçacık tekniklerini açıklar. Muayenenin nasıl gerçekleştirileceğini belirtir. ASTM A903/A903M ise dökümlere yönelik kabul kriterlerini ve değerlendirme gereklerini sağlar.
Bu ayrım uygulama açısından önemlidir. ASTM E709-21, belirli mıknatıslama koşulları altında parçacıkların belirli bir düzende biriktiğini ortaya koyabilir. Ancak bu durum, tek başına her böyle düzenin bir dökümde kabul edilemez olduğunu göstermez. Bundan sonraki işlemi ASTM A903/A903M, döküm teknik resmi ve geçerli satın alma şartnamesi belirler.
Manyetik parçacık muayenesi ferromanyetik bir malzeme gerektirir. Çelik döküm mıknatıslanır ve kuru toz veya yaş parçacık süspansiyonu uygulanır. Parçacıklar, manyetik akının yüzeyden veya yüzeye yakın bölgeden dışarı sızdığı yerlerde toplanarak bir endikasyon oluşturur. Bu yöntem, yüzeyin altındaki bazı süreksizlikleri ortaya çıkarabilir; ancak yanıt derinlikle birlikte azalır ve süreksizliğin boyutuna, yönlenmesine, mıknatıslama şiddetine ve malzemenin durumuna bağlıdır. Bu nedenle yöntem, radyografik, ultrasonik veya görsel muayenenin genel bir alternatifi değildir.
Sıvı penetrant muayenesi farklı bir fiziksel temele dayanır ve çeliğin yanı sıra ferromanyetik olmayan malzemelere de uygulanabilir. Penetrantın yüzeyi ıslatması ve yüzeye açık bir süreksizliğe girmesi gerekir. Fazla penetrant uzaklaştırıldıktan sonra geliştirici, hapsolmuş penetrantı yüzeye doğru çekerek görünür veya floresan bir endikasyon oluşturur. Yüzeye kapalı bir yüzey altı süreksizlik, boyutu ne olursa olsun normalde tespit edilemez. Yüzey temizliği, bekletme süresi, uzaklaştırma tekniği, geliştiricinin durumu, aydınlatma ve penetrant sisteminin duyarlılığı sonucun tümünü etkiler.
Bu yöntemler aynı döküm üzerinde farklı sonuçlar verebilir. Manyetik parçacıklar, yüzeye açık olmayan yüzeye yakın bir çatlağa yanıt verebilirken sıvı penetrant, belirgin bir parçacık deseni oluşturmak için yetersiz manyetik akı kaçağına sahip çok ince ve yüzeye açık bir çatlağı gösterebilir. Buna karşılık, pürüzlü veya gözenekli döküm yüzeyleri penetrantı tutarak yaygın ve yorumlanması zor endikasyonlar oluşturabilir. Yöntem seçimi malzemeye, yüzey durumuna, süreksizlik türüne, muayene aşamasına ve gerekli kabul seviyesine göre yapılmalıdır.
Karar vermeden önce bir göstergeyi değerlendirin
- Doğrulayın Yanıtın gerçek olduğunu ve geometri, pürüzlülük, artık ortam veya başka bir yapay etkiden kaynaklanmadığını doğrulayın.
- Sınıflandırın İlgili göstergenin doğrusal, doğrusal olmayan, yuvarlak, kümelenmiş, kesintili veya prosedürde başka şekilde tanımlanmış olup olmadığını kaydedin.
- Ölçün Kabul kuralının gerektirdiği boyutları, aralıkları, konumu, yönelimi ve diğer parametreleri belirleyin.
- Karşılaştırın Belirtilen baskıyı, ürün gerekliliğini, çizimi veya sözleşme kriterini uygulayın.
- Karar Yetki verildiği şekilde kabul edin, onarın ve yeniden muayene edin, reddedin veya mühendislik incelemesine sevk edin.
Endikasyon değerlendirmesi ile otomatik ret arasındaki fark
Bir endikasyon bir karar sürecini başlatır; süreci sona erdirmez. Muayeneyi yapan kişi önce endikasyonun gerçek ve ilgili olduğunu doğrular, ardından biçimini ve konumunu kaydeder ve son olarak geçerli kabul kriterleriyle karşılaştırır. Prosedürün izin verdiği durumlarda temizleme, hafif yüzey düzeltmesi veya yeniden muayene, bir yanıtın giderilebilir bir yüzey durumundan mı yoksa kalıcı bir süreksizlikten mi kaynaklandığının belirlenmesine yardımcı olabilir. Her türlü onarım ve yeniden muayene gereği, gayriresmî uygulamalardan değil, geçerli şartnameden kaynaklanmalıdır.
Bu nedenle, sözleşme tespit edilen durumu açıkça reddedilebilir olarak tanımlamadıkça otomatik ret, iyi bir muayene uygulaması değildir. Uzun görünen bir endikasyon ilgisiz olabilir. Küçük bir endikasyon, kritik bir bölgede bulunuyorsa veya çatlağı temsil ediyorsa kabul edilemez olabilir. Kümeler ve hizalanmış doğrusal olmayan endikasyonlar da tekil yuvarlak endikasyonlardan farklı değerlendirilebilir. Geçerli kategori ve kabul kuralı için ASTM A903/A903M’ye başvurulmalıdır; bu makale sayısal boyut sınırları belirlemez, çünkü bu sınırlar belirtilen baskıdan, ürün şartnamesinden, teknik resimden veya sözleşme gerekliliğinden alınmalıdır.
Rapor, yöntemden karara kadar olan zinciri korumalıdır: muayene yöntemi ve tekniği, yüzey hazırlığı, ekipman veya sarf malzemeleri, ilgili endikasyonun konumu, doğrusal veya doğrusal olmayan olarak sınıflandırılması, işlem sonucu ve kullanılan kabul dokümanı. Bu kayıt, yaygın bir hatayı önler: hangi endikasyonun bulunduğunu ve onu hangi gerekliliğin kabul edilemez kıldığını belirtmeden “MT başarısız” veya “PT başarısız” raporu düzenlemek.
Görsel muayene, her iki yöntemden önce ve sonra hâlâ yararlıdır; ancak bu yöntemlerle birbirinin yerine kullanılamaz. ISO 8785:1998, yüzey kusurları için terimler ve parametreler sağlarken ASTM A802/A802M, çelik dökümlerde görsel muayeneyi ve yüzey kabul standartlarını ele alır. Görsel muayene, görünür süreksizlikleri doğrudan gözlemler; manyetik parçacık ve sıvı penetrant muayeneleri ise muayene ortamlarının oluşturduğu yanıtları gözlemler. Yöntem, malzeme ve kabul standardı arasındaki bağlantı korunmalıdır.
| Muayene sorusu | Uygun yöntem veya yöntem grubu |
|---|---|
| Erişilebilir bir yüzey profili veya görünür süreksizlik kabul edilebilir mi? | Görsel muayene |
| Ferromanyetik çelikte bir yüzey veya yüzeye yakın süreksizlik mevcut mu? | Manyetik parçacık muayenesi |
| Gözeneksiz bir yüzey, penetrantın erişebileceği bir açıklık içeriyor mu? | Sıvı penetrant muayenesi |
| İç kaynak sağlamlığı veya hacimsel durum gerekli mi? | Muayene planı kapsamındaki uygun bir hacimsel yöntem |
| Hareketli yassı bir ürün tekrarlanabilir optik özellikler açısından taranabilir mi? | Makineyle görüntüleme veya otomatik optik muayene; ardından standartlara dayalı karar |
Kaynaklı Çelik İçin NDT Yöntemlerinin Seçilmesi
Bir kaynak üzerindeki iz otomatik olarak kusur değildir; bir test endikasyonu da otomatik olarak reddedilebilir nitelikte değildir. Yüzey süreksizliği, üzerinde mutabık kalınmış terminolojiyle tanımlanan bir özelliktir; endikasyon, bir muayene yöntemi tarafından üretilen yanıttır; kusur ise belirlenmiş bir kritere göre kabul edilemez olarak değerlendirilen bir süreksizliktir. Arıza mekanizması ise yine farklı bir kavramdır: çatlama, hidrojen destekli kırılma, yorulma ilerlemesi, korozyon veya gevrek kırılma, bir bileşenin işlevini nasıl kaybedebileceğini açıklar. Muayene planlamasında bu kategoriler birbirinden ayrı tutulmalıdır.
ISO 17635:2025, kalite gerekliliklerine, malzemeye, kalınlığa, kaynak prosesine ve diğer koşullara göre tahribatsız muayene yöntemlerinin, tekniklerinin, kabul seviyelerinin ve muayene kapsamının seçilmesine ilişkin kurallar sağlar. Strong evidence
ISO 17635:2025, kaynaklı birleşimler için tahribatsız muayene (NDT) yöntemlerinin, tekniklerinin, kabul seviyelerinin ve muayene kapsamının seçilmesine ilişkin temel çerçeveyi sağlar. Bu seçim mantığı, muayene planını kalite gereklilikleri, malzeme, kalınlık, kaynak prosesi ve diğer koşullarla ilişkilendirir. Bu nedenle yöntem seçimi, imalat sonrasında uygulanan nihai bir kontrol listesi değil, tasarım ve imalat kararıdır.
ISO 17635:2025 kapsamında yöntem seçimi
ISO 17635:2025, tek bir NDT yöntemini her durum için geçerli bir çözüm hâline getirmez. Her yöntem belirli fiziksel özelliklere yanıt verir ve bazı kör noktaları vardır. Görsel muayene; özellik yüzeyde ve erişilebilir olduğunda açık bir çatlağı, yanma oluğunu, düzensiz kaynak profilini, ark izlerini, görünür gözenekliliği veya hatalı hizalamayı ortaya çıkarabilir. Ancak yalnızca kaynak yüzeyi kabul edilebilir görünüyor diye, yüzeyin altında bulunan ve dar bir açıklığa sahip ergime eksikliğini güvenilir biçimde ortaya çıkaramaz.
Görsel muayene, yardımcı optik araçlar olmadan yapılan sıradan bir bakıştan daha fazlasını ifade eder. ASNT, görsel muayeneyi sıradan çıplak göz muayenesinden ayırır: görsel muayene, görünür süreksizlikleri doğrudan gözlemlerken manyetik parçacık muayenesi (MT) ve sıvı penetrant muayenesi (PT), test ortamları tarafından oluşturulan endikasyonları gözlemler. ISO 17637:2016, metalik malzemelerde ergitme kaynaklı birleşimlerin görsel muayenesini belirtir ve kaynak öncesinde de uygulanabilir. Bu kaynak öncesi kullanım; birleşim hazırlığının, birleştirme uyumunun, temizliğin ve kenar durumunun tamamlanmış kaynağı etkileyebileceği durumlarda önem taşır.
MT, manyetizmaya dayanır. Bileşen mıknatıslanır ve manyetik akının bir süreksizlikten dışarı sızdığı bölgelerde ferromanyetik parçacıklar toplanır. ASTM E709-21, çelik dâhil ferromanyetik malzemelerde yüzey ve yüzeye yakın süreksizliklerin tespiti için kuru ve yaş manyetik parçacık tekniklerini kapsar. Bu nedenle MT, mıknatıslanabilen karbon çelikleri ve düşük alaşımlı çelikler için uygundur; ancak her alaşım veya her kusur derinliği için genel bir çözüm değildir. Yöntemin yanıtı alan yönüne de bağlıdır: manyetik alana paralel bir süreksizlik zayıf bir endikasyon oluşturabilir; bu nedenle birden fazla mıknatıslama yönü gerekebilir.
PT, penetrantın yüzeye açılan bir süreksizliğe girmesine ve ardından bir geliştirici tarafından dışarı çekilmesine dayanır. Çelikler dâhil birçok gözeneksiz malzemede kullanılabilir; ancak yalnızca yüzeye açık kusurları ele alır. Boya, tufal, yağ, pürüzlülük, yetersiz temizlik veya uygun olmayan yüzey durumu sonucu maskeleyebilir ya da bozabilir. Bu nedenle PT ve MT, her ikisi de çatlakları ortaya çıkarabildiği için birbirinin yerine kullanılamaz.
ISO 17635:2025 kapsamındaki daha geniş karar süreci, sorun iç kaynak geometrisi veya süreksizlik içeriği olduğunda hacimsel ya da başka muayeneleri de gerektirebilir. Sağlanan standartlar bu tür yöntemlerin seçilmesi için çerçeveyi oluşturur; ancak radyografik muayenenin (RT) veya ultrasonik muayenenin (UT), yüzey muayenelerinin otomatik ikameleri olarak değerlendirilmesini haklı çıkarmaz. Sağlam bir plan; hangi kusur grubunun ele alındığını, hangi yöntemin bu kusura fiziksel olarak yanıt verebildiğini ve kalan riski hangi diğer yöntemin kapsadığını belirtir.
Makine görüşü de aynı disiplinli çerçeve içinde değerlendirilmelidir. 2023 tarihli Review of Surface Defect Detection of Steel Products Based on Machine Vision başlıklı derleme, çelik yüzey kusurlarının tanımlanması ve sınıflandırılması için birleşik bir standardın bulunmadığını belirtir ve kamera tabanlı optik muayeneyi makine görüşü sistemlerinin temel bileşenlerinden biri olarak tanımlar. Oulu Üniversitesi tarafından hazırlanan 2021 tarihli bir tez, yassı çelik ürünlerindeki kusurların tespiti ve kategorilere ayrılması için otomatik optik muayeneyi açıklar. Bu sistemler tekrarlanabilirliği ve kayıt tutmayı geliştirebilir; ancak bir görüntü sınıflandırması tek başına kabul kararı değildir. Kusur terminolojisi, aydınlatma, kalibrasyon, çözünürlük, yüzey durumu ve geçerli kabul standardı, sonucun ne anlama geldiğini belirlemeye devam eder.
Malzeme, kalınlık, proses ve kalite gereklilikleri
Malzeme, uygulamadaki ilk eleme ölçütüdür. MT ferromanyetik çelik gerektirir ve manyetik geçirgenlikten, geometriden, artık manyetizmadan ve alan şiddetinden etkilenebilir. PT mıknatıslama gerektirmez; ancak yeterince temiz, gözeneksiz bir yüzey ile bu yüzeye ulaşan bir süreksizlik gerektirir. Görsel muayene ise görüş hattı, yeterli aydınlatma, erişim ve ilgili özelliğin görülebilmesini sağlayan bir yüzey durumu gerektirir.
Kalınlık, muayene problemini değiştirir. İnce bir kaynak, bir profilin veya yüzeye açılan çatlağın doğrudan gözlemlenmesine olanak tanıyabilirken iç süreksizlik için mevcut hacim sınırlı olabilir. Kalın bir birleşim, yüzey yöntemlerinin ulaşamayacağı düzlemsel veya hacimsel süreksizlikleri gizleyebilir. Bu nedenle seçim, testin kolaylığından çok olası kusur geometrisini izlemelidir: açıkta bulunan veya yüzeye yakın özellikler için yüzey yöntemleri, iç bütünlüğün gerekliliğin bir parçası olduğu durumlarda ise uygun bir hacimsel yöntem kullanılmalıdır.
Kaynak prosesi, beklenen süreksizlik grubunu değiştirir. Gaz gözenekleri, cürufla ilişkili oluşumlar, ergime eksikliği, yetersiz nüfuziyet, krater çatlağı, katılaşma çatlağı, hidrojen destekli çatlama, aşırı takviye ve yanma oluğu aynı geometriye veya konuma sahip değildir. Birleşim tasarımı, kaynak pozisyonu, ısı girdisi, koruma, sarf malzemesi, ön tav, paso arası sıcaklık ve kısıtlama da riski etkiler. Yüzeye açılan çatlak tehdidi oluşturduğu bilinen bir proses, VT sonrasında MT veya PT uygulanmasını gerektirebilir; iç ergime eksikliğiyle ilişkili bir proses ve birleşim konfigürasyonu ise kaynak hacmini inceleyebilen bir yöntem gerektirebilir.
Kalite gereklilikleri, test seçilmeden önce belirtilmelidir. ISO 17635:2025, NDT seçimlerini gerekli kaynak kalite seviyesi ve geçerli kabul seviyeleriyle ilişkilendirir. Yüksek sonuç doğurabilecek bir basınç sınırı, yorulmaya duyarlı bir bağlantı, bir kaldırma bileşeni ve düşük yük taşıyan bir yapısal bağlantı aynı muayene stratejilerini gerektirmeyebilir. Bu farklılık, bir gerekliliğin gayriresmî biçimde düşürülmesine izin vermez. Bunun anlamı; tasarım yetkilisinin, ürün şartnamesinin, kaynak standardının ve muayene planının geçerli kalite ve kabul esasını tanımlaması gerektiğidir.
Terminoloji de kararı etkiler. ISO 8785:1998; izin verilen süreksizlikler ve ölçüm yöntemleri dâhil olmak üzere yüzey süreksizliklerine ilişkin terimleri, tanımları ve parametreleri belirler. Bu terminoloji olmadan bir muayene personeli “çatlak”, “çizgi”, “iz” veya “endikasyon” ifadelerini tutarsız biçimde kaydedebilir ve kabul standardıyla karşılaştırmayı güvenilmez hâle getirebilir.
Muayene kapsamı ve kabul seviyeleri
Muayene kapsamı, kaynağın ne kadarının incelendiğini belirtir: kaynak uzunluğunun tamamı, seçilmiş bölümler, belirli bölgeler veya ilk bir bulgu sonucunda ilave edilen alanlar. Bu kavram, yöntemin kapasitesinden ayrıdır. İlgili bir endikasyonu tespit edebilen bir yöntem, incelenmemiş bir kaynak uzunluğunun sağlam olduğunu kanıtlamaz.
Plan; kaynak kategorilerini, konumları, zamanlamayı, yöntem sırasını, erişim kısıtlamalarını ve kapsam genişletme kurallarını belirlemelidir. VT genellikle birleştirme uyumu sırasında, belirtilen durumlarda kaynak sırasında ve tamamlanma sonrasında kullanılır. MT veya PT, yüzey hazırlığından sonra uygulanabilir ve taşlama ya da onarım sonrasında tekrarlanabilir. İlgili bir endikasyon bulunduğunda plan; bitişik kaynak uzunluğunun, bağlantılı kaynakların veya tüm kaynak grubunun ilave muayeneye tabi tutulup tutulmayacağını tanımlamalıdır.
Kabul kriterleri belirsiz görsel izlenimlere değil, endikasyonlara uygulanır. Örneğin ASTM A903/A903M, MT veya PT ile incelenen çelik dökümler için yüzey kabul kriterlerini belirtir ve ilgili doğrusal ve doğrusal olmayan endikasyonların değerlendirilmesini gerektirir. ASTM A802-19 ise çelik dökümler için görsel muayeneyi ve yüzey kabul standartlarını ele alır. Geçerli şartname bunlara açıkça atıfta bulunmadıkça, bu döküm standartları kaynaklı birleşimlere aynen uygulanmamalıdır.
Bir kaynak VT’den geçebilir ve yine de MT, PT, RT veya UT gerektirebilir; çünkü bu yöntemler farklı kusur gruplarını ele alır. Tersine, kaydedilmiş bir MT endikasyonu ilgili olmayan bir bulgu, giderilebilir yüzey kirliliği veya reddedilebilir bir çatlak yerine geometrik bir yanıt olabilir. Muayene personeli, endikasyonu tanımlamalı, boyutlandırmalı ve belirtilen kabul seviyesine göre değerlendirmelidir.
Doğru yaklaşım koordineli muayenedir: arıza kaygılarını tanımlamak, malzemeyi ve kaynak prosesini belirlemek, kalınlığı ve erişimi dikkate almak, ISO 17635:2025 kapsamında tamamlayıcı yöntemleri seçmek, muayene kapsamını belirlemek ve test başlamadan önce kabul kriterlerini belirtmek. Tek bir test, nadiren her soruyu yanıtlar. Savunulabilir bir sonuç, her yöntemin kaynağın fiziksel olarak ortaya çıkarabileceği özelliklerle eşleştirilmesiyle elde edilir.
| Makineyle görüntüleme aşaması | Çıktı |
|---|---|
| Görüntü edinimi | Yüzeyden yansıyan veya geçen ışığı temsil eden pikseller |
| Ön işleme | Düzeltilmiş, normalize edilmiş veya gürültüsü azaltılmış görüntü |
| Konumlandırma veya bölütleme | Aday pikseller, bölgeler veya koordinatlar |
| Özellik çıkarma | Uzunluk, genişlik, alan, yönelim, doku, karşıtlık veya konum |
| Sınıflandırma | Çizik, çukur, tufal, kapanım veya leke gibi bir etiket |
| Karar | Standartlara dayalı karar veya izleme muayenesine sevk |
Çeliğin Makine Görüsü ve Otomatik Optik Muayenesi
Makineyle görüntüleme Yüzey görüntülerini edinen ve optik özellikleri bulup kategorilere ayırmak için görüntü işleme veya sınıflandırma kurallarını kullanan, kamera tabanlı muayene sistemi.
Makine görüsü, bir üretim hattına çelik yüzeylerini tekrarlanabilir biçimde kaydetme ve değerlendirme olanağı sağlar; ancak kaydedilen her izi reddi gerektiren bir kusura dönüştürmez. Kamera, yansıyan veya geçen ışığı yakalar; yazılım ise görüntüdeki örüntüleri belirler. Ortaya çıkan sonuç, önemi ürün spesifikasyonuna, muayene aşamasına ve kabul kuralına bağlı olan optik bir indikasyondur.
Otomatik optik muayene, yassı çelik ürünlerdeki kusurları tespit edip kategorilere ayırabilir. Limited evidence
Bu ayrım özellikle yassı ürünler açısından önemlidir. Şerit, sac ve levha, geniş yüzeyleri tufal, yağlayıcı, merdane izleri, lekeler, çizikler, çukurlar, çapaklar ve diğer düzensizlikleri barındırırken kameranın önünden yüksek hızla geçebilir. Oulu Üniversitesi tezinde (2021), otomatik optik muayene yassı çelik ürünlerindeki kusurları tespit etme ve kategorize etme yöntemi olarak tanımlanmaktadır. Makine görüsüne dayalı Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) başlıklı inceleme, kamera tabanlı optik muayeneyi bu sistemlerin temel bir bileşeni olarak tanımlarken, çelik yüzey kusurlarının tanımlanması ve sınıflandırılması konusunda birleşik bir standardın bulunmadığını da belirtmektedir.
Ortak terminolojinin bulunmaması küçük bir dokümantasyon sorunu değildir. Görünür bir çizgi bir veri setinde çizik, başka bir veri setinde haddelenmiş tufal kusuru, üçüncüsünde ise yüzey çatlağı olarak adlandırılabilir. Bu etiketler farklı nedenleri, boyutları ve kabul kararlarını ifade eder.

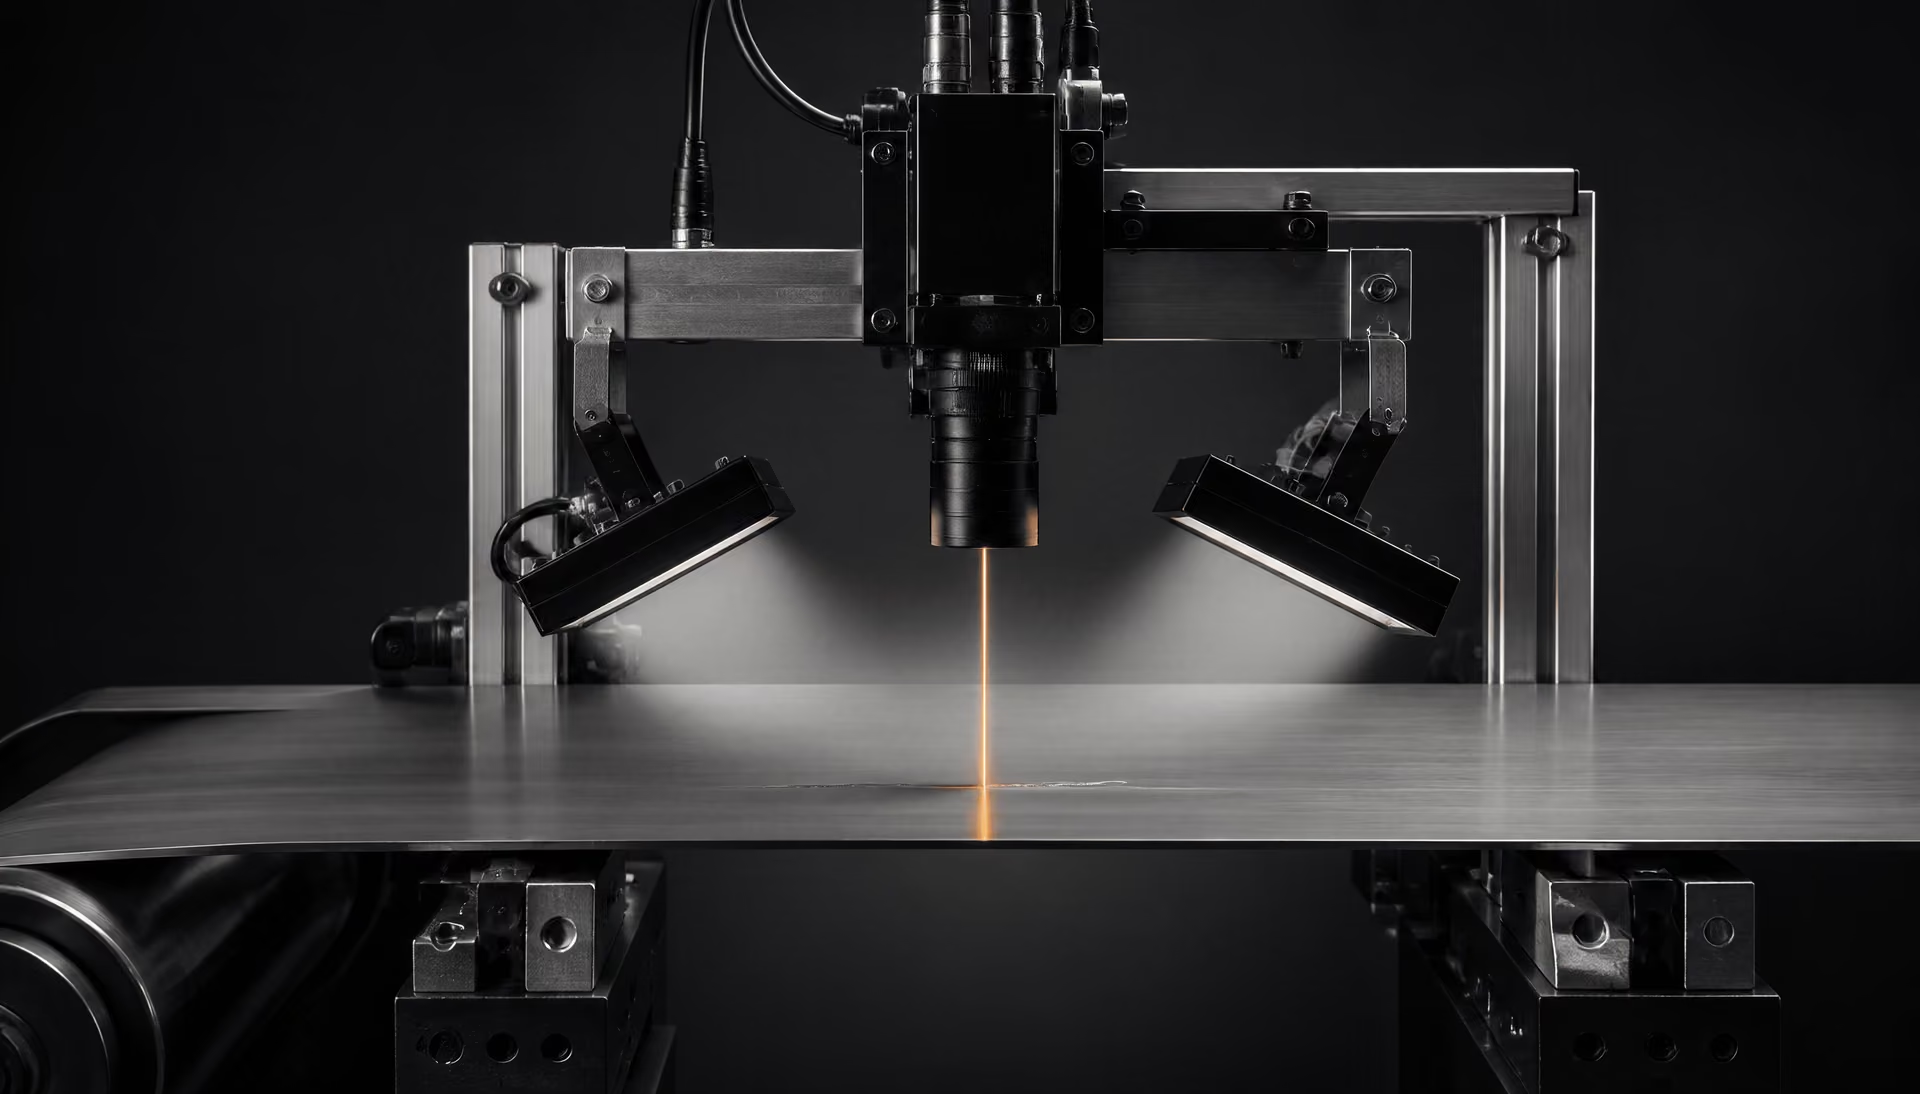
Kameralar, aydınlatma ve görüntü elde etme
Görüntü elde etme; segmentasyon, özellik çıkarımı veya sınıflandırmadan önce gelen ilk teknik aşamadır. Sistem, hareketli bir çelik yüzeyin kullanılabilir bir görüntüsünü oluşturmalı ve incelenen indikasyonla ilişkili görsel kontrastı korumalıdır. Yüksek piksel çözünürlüğüne sahip bir kamera, ilgili geometrinin aydınlatma nedeniyle gizlenmesini telafi edemez.
Çizgi taramalı kameralar, ürün kameranın altından geçerken görüntüyü her seferinde bir enine çizgi oluşturarak meydana getirdikleri için sürekli şerit hatlarında yaygın olarak kullanılır. Zamanlamaları hat hızıyla uyumlu olmalıdır. Görüntü elde etme hızı çok düşükse görüntü uzar veya boşluklar oluşur; çok yüksekse aynı yüzey bölgesi verimsiz biçimde örneklenebilir. Alan taramalı kameralar dikdörtgen kareler yakalar ve sabit levhalar, kesilmiş parçalar veya daha yavaş muayene bölgeleri için uygun olabilir; ancak hareketli geniş bir yüzey, birden fazla kamera ve dikkatli görüntü birleştirme gerektirebilir.
Aydınlatma, “görünür” ifadesinin ne anlama geldiğini belirler. Dağıtılmış aydınlatma, parlatılmış veya parlak çelikteki parlamayı azaltabilir ve yansıtma özelliklerindeki geniş kapsamlı değişimleri ortaya çıkarabilir. Düşük açılı veya karanlık alan aydınlatması, sığ sırtların, olukların ve yüzeyden yükselmiş parçacıkların daha güçlü yoğunluk değişimleri oluşturmasını sağlar. Koaksiyel aydınlatma, nispeten düz yüzeylerde yardımcı olabilirken arka aydınlatma, yüzey dokusundan çok siluetleri ve malzemenin kalınlığı boyunca uzanan delikleri vurgular. Kızılötesi, morötesi veya multispektral düzenekler, görünür ışık altında benzer görünen bileşikleri ya da kalıntıları birbirinden ayırabilir; ancak bunlar kusurun metalürjik nedenini otomatik olarak ortaya koymaz.
Çeliğin görüntülenmesi özellikle zordur; çünkü yansıtıcılığı yüzey kalitesi, oksidasyon, pürüzlülük, eğrilik ve kirlenmeyle değişir. Bir tufal bölgesi, çıplak metalden farklı biçimde ışık saçabilir; soğutma sıvısı parlak bir iz oluşturabilir; sığ bir çöküntü ise aydınlatma yüzeyle aynı doğrultuda olduğunda görünmez hâle gelebilir. Bu nedenle kamera pozlaması, mercek açısı, polarizasyon, çalışma mesafesi, titreşim ve mercek kirlenmesi muayene sonucunun bir parçası hâline gelir. Yüzey tufalındaki veya üretim hızındaki değişiklikler, aynı fiziksel özelliğin görünür boyutunu ve kontrastını değiştirebilir.
Optik muayenenin fiziksel bir sınırı da vardır. Kamera, yüzey görünümünü kaydeder; manyetik akı kaçağını veya penetrant birikimini kaydetmez. ASTM E709-21, çelik dâhil ferromanyetik malzemelerde yüzey ve yüzeye yakın süreksizliklerin tespitine yönelik kuru ve yaş manyetik parçacık tekniklerini kapsar. Bu yöntemde mıknatıslanma, kaçak alanları oluşturur ve ferromanyetik parçacıklar bu alanlarda toplanır. Sıvı penetrant muayenesi de benzer şekilde penetrantın yüzeye açılan süreksizliklere girmesine ve daha sonra bu süreksizliklerden dışarı çıkmasına dayanır. Makine görüsü bir çatlak açıklığını, lekeyi veya parçacık birikimini gözlemleyebilir; ancak yalnızca daha keskin bir görüntü oluşturarak bu testlerden herhangi birini yeniden gerçekleştirmiş olmaz.
Aynı ilke görsel muayene için de geçerlidir. ASNT, görsel muayeneyi sıradan çıplak gözle incelemeden ayırır; çünkü görsel muayene, tanımlanmış bir yöntem kapsamında görünür süreksizlikleri doğrudan gözlemlerken manyetik parçacık ve sıvı penetrant muayeneleri, test ortamlarının oluşturduğu indikasyonları gözlemler. ISO 17637:2016, metalik malzemelerde ergitme kaynağıyla birleştirilmiş birleşimlerin görsel muayenesini tanımlar ve kaynak öncesinde de uygulanabilir. Bu standartlar, kamera görüntüsünü diğer her tahribatsız muayeneyle eşdeğer hâle getirmez.
Tespit ve sınıflandırma arasındaki fark
Otomatik bir optik sistem normalde birbirinden farklı birkaç işlem gerçekleştirir. Görüntü elde etme pikselleri kaydeder. Ön işleme, düzensiz aydınlatmayı düzeltebilir, gürültüyü bastırabilir veya parlaklığı normalize edebilir. Segmentasyon ya da konum belirleme, çevredeki yüzeyden farklılık gösteren pikselleri, bölgeleri veya koordinatları belirler. Özellik çıkarımı, bu bölgeleri uzunluk, genişlik, alan, yönelim, kenar keskinliği, doku, gri seviye değişimi veya şerit üzerindeki konum gibi ölçülebilir özelliklere dönüştürür. Sınıflandırma ise daha sonra çizik, çukur, tufal, inklüzyon veya leke gibi bir kategori atar.
Tespit ve sınıflandırma farklı sorulara yanıt verir. Tespit, “Olağandışı görüntü örüntüsü nerede?” sorusunu sorar. Sınıflandırma ise “Bu örüntüye hangi etiket atanmalıdır?” sorusunu sorar. Bir sistem dar bir indikasyonu doğru biçimde konumlandırırken yanlış bir neden atayabilir. Ayrıca büyük ve belirgin bir lekeyi doğru sınıflandırabilir, ancak görüntüde yeterli kontrast bulunmadığı için silik bir çatlağı gözden kaçırabilir. Bu nedenle bildirilen bir tespit sonucu, sistemin metalürjik bir hasar mekanizmasını belirlediğinin kanıtı olarak değerlendirilmemelidir.
İndikasyon ile reddi gerektiren kusur arasındaki ayrım, sınıflandırmadan sonra da önemini korur. ISO 8785:1998, izin verilen kusurlar ve ölçüm yöntemleri dâhil olmak üzere yüzey kusurları için terimler, tanımlar ve parametreler sağlar. Bir makine görüsü modeli bir bölgeyi “çizik” olarak etiketleyebilir; ancak ilgili ürün standardı, belirli bir derinlik, uzunluk veya yoğunluğun altındaki çiziklere izin verebilir. Buna karşılık, küçük bir doğrusal indikasyon, geçerli kabul kriteri onu önemli kabul ediyorsa ileri inceleme gerektirebilir.
Çelik dökümler için ASTM A802-19, görsel muayeneyi ve yüzey kabul standartlarını ele alır. ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesiyle incelenen çelik dökümler için yüzey kabul kriterlerini tanımlar ve ilgili doğrusal ve doğrusal olmayan indikasyonların değerlendirilmesini zorunlu kılar. Bu kriterler genel bir görüntü sınıflandırıcısından çıkarılamaz. Bunlar; tanımlanmış bir muayene yöntemi, bir değerlendirme kuralı ve ürüne özgü bir karar gerektirir.
Yine de iyi tasarlanmış bir makine görüsü kurulumu bu kararları destekleyebilir. Bir işaretleyiciyi tetikleyebilir, taşlama veya numune alma için konumu kaydedebilir, bir yüzey durumunun kapsamını ölçebilir ya da şüpheli malzemeyi yetkin personel tarafından gerçekleştirilecek bir takip testine yönlendirebilir. Kabul standardının yerine sessizce geçmemelidir. Kaynaklar için ISO 17635:2025; kalite gerekliliklerine, malzemeye, kalınlığa, kaynak işlemine ve diğer koşullara göre tahribatsız muayene yöntemlerinin, tekniklerinin, kabul seviyelerinin ve muayene kapsamının seçilmesine ilişkin kuralları belirler. Seçilen yöntem muayene sorusuna göre belirlenir; kamera otomatik olarak doğru yanıt değildir.
Veri setleri ve terminoloji bildirilen performansı neden etkiler?
Makine görüsü çalışmalarındaki performans değerleri, yalnızca test koşulları ve etiketler açık olduğunda anlamlıdır. 2023 tarihli incelemenin, çelik yüzey kusurlarının tanımlanması ve sınıflandırılması konusunda birleşik bir standardın bulunmadığı yönündeki ifadesi, benzer malzemeleri inceleyen iki sistemin neden farklı sonuçlar bildirebildiğini açıklar. Bir sistem tufalı bir kusur sınıfı olarak ele alabilir; başka bir sistem ise ön işleme sırasında tufalla ilgili görüntüleri çıkarabilir. Bir sistem birbirine bağlı her bölgeyi ayrı ayrı etiketleyebilir; başka bir sistem ise bitişik izleri tek bir olay olarak birleştirebilir.
Sınıf dengesizliği başka bir sorun yaratır. Nadir kusurlar operasyonel açıdan en önemli kusurlar olabilir; ancak bir veri setine az sayıda görüntüyle katkıda bulunurlar. Bir model, yaygın lekeleri ve merdane izlerini tanımada başarılı görünürken az rastlanan çatlakları veya çapakları belirlemede başarısız olabilir. Görüntülerin rastgele bölünmesi, aynı rulodan alınmış neredeyse özdeş karelerin hem eğitim hem de test setlerine yerleştirilmesine de yol açabilir. Bu durum, performansın farklı bir döküm, yüzey kalitesi, kamera kurulumu veya üretim kampanyasında elde edilebilecek performanstan daha iyi görünmesine neden olur.
Aydınlatma, yansıtıcılık, yüzey tufalı ve hat hızı veri dağılımını değiştirir. Mat sıcak haddelenmiş şerit üzerinde eğitilmiş bir model, parlak soğuk haddelenmiş saca aktarılamayabilir. Bir denetçi tarafından verilen etiket, doğrulanmış bir nedenden çok görsel bir izlenimi yansıtabilir. Veri seti ürün kalitesini, yüzey kalitesini, kalınlığı, kamera düzenini, aydınlatmayı, hızı ve muayene aşamasını kaydetmiyorsa sonraki karşılaştırmalar yararlı bağlamını kaybeder.
Bu nedenle güvenilir bir değerlendirme, puanlamanın yapıldığı birimi bildirmelidir: piksel, kusur bölgesi, görüntü, şerit uzunluğu veya rulo. Konum belirlemeyi sınıflandırmadan ayırmalı ve sınırda kalan indikasyonların nasıl ele alındığını açıklamalıdır. En önemlisi, etiketleri belgelenmiş bir kabul kriterine bağlamalı; her anormalliği otomatik bir red olarak değerlendirmemelidir. Makine görüsü bir ölçüm ve karar destek sistemidir. Değeri, görüntü yakalandıktan sonra uygulanan algoritma kadar kontrollü görüntü elde etmeye ve disiplinli terminolojiye de bağlıdır.
Planlama soruları
- Görünürlük Özellik erişilebilir yüzeyde görülebilir veya ölçülebilir mi?
- Yüzey açıklığı Özellik yüzeyi kesiyor mu?
- Manyetik yanıt Ferromanyetik çelikte manyetik alanı bozacak kadar yüzeye yakın mı?
- Geometri Eğrilik, erişim, kaplama veya kesit değişikliği güvenilir kapsama alanını engelliyor mu?
- Kabul dayanağı Geçerli standart bu göstergenin değerlendirilmesini gerektiriyor mu?
Ürün Biçimine ve Üretim Aşamasına Göre Muayene Planlaması
İnceleme planlaması, ürünün geometrisi ve yüzeyini oluşturan imalat işlemiyle başlar. Haddelenmiş bir şerit üzerindeki koyu bir çizgi, bir döküm parçasındaki boşluk ve bir kaynağın yanındaki oluk fotoğrafta benzer görünebilir; ancak bunlar aynı inceleme sorununu oluşturmaz. Erişim, yüzey durumu, manyetik tepki, aydınlatma, kaplama, eğrilik ve gerekli kabul standardı sonucun tümünü etkiler.
Terminoloji kontrollü tutulmalıdır. ISO 8785:1998, yüzey kusurları için terimleri, tanımları ve parametreleri belirler; her kusurun kabul edilemez olduğunu ilan etmez. Bir inceleme yöntemi bir gözlem veya endikasyon üretir. Uygulanabilir ürün ya da imalat standardı daha sonra bu endikasyonun ilgili olup olmadığını, bir kabul kriterini aşıp aşmadığını ve reddedilebilir bir kusuru temsil edip etmediğini belirler. Hasar mekanizması bir sonraki aşamadır: çatlama, yorulma başlangıcı, sızıntı, kırılma veya kesit kaybı bir kusurdan kaynaklanabilir; ancak inceleme sonucu tek başına bir hasar mekanizması değildir.
Fiziksel soru her aşamada değişir:
- Özellik, erişilebilir yüzeyde görülebilir veya ölçülebilir mi?
- Yüzeye açılıyor mu?
- Manyetik alanı bozacak kadar yüzeye yakın mı?
- Geometri güvenilir bir kapsama alanı elde edilmesini engelliyor mu?
- İlgili standart, bu endikasyonun değerlendirilmesini gerektiriyor mu?
Bir yöntem, tanıdık olduğu veya görünür bir iz zaten “kusur” olarak etiketlendiği için değil, bu soruyu yanıtlamak üzere seçilmelidir.
Yassı ürünler ve sürekli yüzeyler
Sac, levha, şerit ve diğer geniş haddelenmiş yüzeyler gibi yassı ürünler, görece sürekli bir inceleme alanı sunar. Bu durum, yüzeye erişilebildiği ve özellik ile çevresindeki çelik arasındaki kontrast yeterli olduğu sürece optik incelemeyi elverişli kılar. Doğrudan görsel muayene; görünür süreksizlikleri, korozyonu, kirlenmeyi, yüzey finisajındaki değişiklikleri, lekeleri, katmerleri veya belirgin mekanik hasarı tespit edebilir. ASM’nin Metals Handbook adlı kaynağı, görsel incelemeyi bu tür yüzey kusurlarını tespit etmeye yönelik bir tahribatsız muayene yöntemi olarak ele alır.
Optik inceleme bir muayene personeli tarafından veya kamera tabanlı bir sistemle gerçekleştirilebilir. Makine görüşü, özellikle sürekli ürünler için uygundur; çünkü kameralar hareketli bir yüzeyi tekrar tekrar gözlemleyebilir ve yazılım konumu, uzunluğu, genişliği, kontrastı ve dağılımı kaydedebilir. 2023 tarihli Makine Görüşüne Dayalı Çelik Ürünlerinde Yüzey Kusuru Tespitinin İncelenmesi başlıklı derleme, çelik yüzey kusurlarının tanımlanması ve sınıflandırılması konusunda birleşik bir standardın bulunmadığını belirtir. Bu sınırlama önemlidir: kamera, bir deseni eğitimine veya programlanmış kurallarına göre sınıflandırabilir; ancak sınıflandırma, kabul ile aynı şey değildir. Oulu Üniversitesi tarafından 2021 yılında yayımlanan bir tez, yassı çelik ürünlerindeki kusurların tespit edilmesi ve kategorilere ayrılması için otomatik optik incelemeyi açıklar; ancak tespit edilen kategorinin yine de ilgili ürün şartnamesiyle ilişkilendirilmesi gerekir.
Aydınlatma ve hazırlık, ikincil ayrıntılar değil, inceleme yönteminin parçalarıdır. Parlama sığ çöküntüleri gizleyebilir; tufal çatlağa benzeyebilir; yağ yüzeydeki bir açıklığı maskeleyebilir ve kaba haddelenmiş bir yüzey sahte kenarlar oluşturabilir. İnceleme planı, bu unsurların tespiti etkilediği durumlarda gözlem mesafesini, aydınlatmayı, tarama hızını, yüzey temizliğini, kamera konumunu ve raporlanabilir asgari boyutu belirtmelidir.
Görsel veya optik inceleme, “Özellik görünür mü?” sorusunu yanıtlar. Ancak bir çizginin tufalın altında yüzeye açılıp açılmadığını veya görünüşte sağlam bir yüzeyin altında yüzey altı bir süreksizlik bulunup bulunmadığını güvenilir biçimde yanıtlamaz. Ferromanyetik çelik için manyetik parçacık muayenesi, süreksizlik yüzeyde veya yüzeye yakın olduğunda ikinci soruyu ele alabilir. ASTM E709-21, çelik dâhil ferromanyetik malzemelerde çatlakların ve diğer yüzey veya yüzeye yakın süreksizliklerin tespitine yönelik kuru ve yaş manyetik parçacık tekniklerini kapsar. Mıknatıslanma, bir süreksizlikte manyetik akı kaçağı alanı oluşturur ve parçacıklar bu alanda birikir. Bu nedenle yöntem; uygun mıknatıslanma yönüne, parçacıkların görünürlüğüne, yüzey durumuna ve erişime bağlıdır. Hareketli bir şeridin her metrekaresinde optik incelemenin yerini tutmaz ve her iç süreksizliği de ortaya çıkarmaz.
Çelik dökümler ve karmaşık geometriler
Döküm parçaları; eğrilik, cepler, nervürler, köşe radyüsleri, kesit değişiklikleri, ayırma çizgileri ve erişilmesi güç yüzeyler nedeniyle inceleme sorununu değiştirir. Görsel muayene; kabarık bir bölgeyi, soğuk birleşmeye benzer bir çizgiyi, açık çekinti boşluğunu, tufal kabuğunu veya işleme hasarını bulabilir; ancak gölgeler ve düzensiz doku özelliği gizleyebilir. İnceleme planı, döküm parçasını erişilebilir ve kısıtlı alanlara ayırmalı ve muayenenin döküm hâlinde, temizlenmiş, taşlanmış veya işlenmiş durumda mı gerçekleştirildiğini belirtmelidir.
ASTM A802-19, çelik dökümlerin görsel muayenesi ve yüzey kabul standartları için bir uygulama standardıdır. Muayene personelinin izin verilen bir yüzey durumunu, daha ileri inceleme gerektiren bir endikasyondan ayırt etmesi gereken döküm yüzeylerinin görsel değerlendirmesini ele alır. Görsel olarak şüpheli bir alan, malzemeye, yüzey durumuna, geometriye ve gerekli hassasiyete bağlı olarak manyetik parçacık veya sıvı penetrant muayenesine tabi tutulabilir.
Manyetik parçacık muayenesi, soru bir yüzey veya yüzeye yakın süreksizlikle ilgili olduğunda ferromanyetik çelik için uygundur. Manyetik alanı kesintiye uğratan çatlaklara ve diğer özelliklere duyarlıdır; ancak hassasiyet alan yönüne bağlıdır. Uygulanan alana paralel bir süreksizlik zayıf bir kaçak oluşturabilir ve parça başka bir yönde mıknatıslanmadıkça gözden kaçabilir. Karmaşık geometri ayrıca kesitteki ani değişikliklerde, kama kanallarında, kenarlarda veya manyetik kutuplarda ilgisiz parçacık desenleri oluşturabilir.
Sıvı penetrant muayenesi farklı bir soru sorar: Bir süreksizlik yüzeye açılıyor ve penetrantın içine girmesine izin veriyor mu? Ferromanyetik veya ferromanyetik olmayan malzemelere uygulanabilir ve manyetik parçacık muayenesinin uygun olmadığı işlenmiş alanlarda veya geometrilerde yararlıdır. Tamamen yüzey altında bulunan bir süreksizliği ortaya çıkaramaz; ayrıca aşırı pürüzlülük, gözeneklilik, kir, artık penetrant veya yetersiz temizleme endikasyonları gizleyebilir ya da taklit edebilir. Penetrant endikasyonları test ortamı tarafından oluşturulur; süreksizliğin tamamının doğrudan görüntüsü değildir.
Çelik dökümler için ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesine yönelik yüzey kabul kriterlerini belirler ve ilgili doğrusal ve doğrusal olmayan endikasyonların değerlendirilmesini gerektirir. Bu ifade önemlidir. Muayene personeli her parçacık birikimini veya penetrant taşmasını otomatik olarak reddetmez. Endikasyon, belirtilen prosedür kapsamında yorumlanmalı, biçimine ve boyutuna göre kategorize edilmeli ve kabul şartıyla karşılaştırılmalıdır. Kararı döküm standardı belirler.
İşleme de erişimi ve maruz kalmayı değiştirir. Bir işleme payının altında gizli bulunan bir süreksizlik, malzeme kaldırıldıktan sonra yüzeye açılabilir. Buna karşılık taşlama, sığ bir endikasyonu ortadan kaldırabilir veya bir açıklığın üzerine metal sıvayabilir. Bu nedenle incelemenin zamanlaması imalat işlemiyle ilişkilendirilmeli; standart gerektirdiğinde önemli bir onarım veya işleme sonrasında yeniden muayene yapılmalıdır.
Kaynaklı bileşenler, onarımlar ve son muayene
Kaynak incelemesi kaynak işleminden önce başlamalıdır. Birleşim hazırlığı, oluk açısı, kök yüzü, hizalama, temizlik, puntalar ve ağız ayarı; daha sonra kaynağın nüfuziyet eksikliğine, eksik birleşmeye, çatlamaya veya kabul edilemez kaynak profiline dönüşebilecek durumları ortaya çıkarabilir. ISO 17637:2016, metalik malzemelerde ergitme kaynaklı birleşimlerin görsel muayenesini belirtir ve kaynak öncesi birleşimlerin görsel muayenesine de uygulanabilir. Kaynak öncesi muayene idari bir evrak işlemi değildir; birleşimin amaçlanan kaynağın yapılmasına izin verecek durumda olup olmadığını sorgular.
Kaynak sırasında yapılan görsel kontroller; ark izlerini, aşırı takviyeyi, yanma oluğunu, bindirmeyi, krater hasarını, çarpılmayı, sıçrantıyı ve görünür çatlakları tespit edebilir. Pasolar arası muayene, ilave katmanlar bunları gizlemeden önce süreksizlikleri ortaya çıkarabilir. Onarımlarda, kusurlu malzeme kaldırıldıktan sonra ve yedek kaynak metali yığılmadan önce kazıma bölgesi muayene edilmelidir. Onarım alanı bu aşamada temizlenip incelenmezse işlem yalnızca ilk sorunu gömmüş olabilir.
Kaynak sonrasında görsel muayene; tamamlanmış yüzeyi, kaynak konturunu, ana metale geçişi, uç bölgelerini ve bitişik ısıdan etkilenmiş alanları inceler. ASNT, görsel muayeneyi sıradan çıplak gözle yapılan incelemeden ayırır: görsel muayene görünür süreksizlikleri doğrudan gözlemlerken, manyetik parçacık ve sıvı penetrant muayeneleri test ortamının oluşturduğu endikasyonları gözlemler. Bu ayrım, yaygın bir hatayı önler: nihai sonuç bir muayene personeli tarafından görüldüğü için tüm NDT yöntemlerine “görsel” demek.
Manyetik parçacık muayenesi, ferromanyetik kaynaklı bileşenleri; kaynak ayaklarında, krater bölgelerinde ve onarım alanlarında bulunan çatlaklar dâhil yüzey ve yüzeye yakın süreksizlikler açısından inceleyebilir. Manyetik parçacık muayenesinin uygun olmadığı veya prosedürün bunu belirttiği durumlarda, yüzeye açılan kusurlar sıvı penetrant ile incelenebilir. Bu yöntemlerin hiçbiri, kaynak bütünlüğünü kalınlık boyunca otomatik olarak ortaya koymaz. Fiziksel soru içteki eksik birleşme, hacimsel süreksizlikler veya yüzeyin altındaki düzlemsel kusurlarla ilgili olduğunda radyografik veya ultrasonik yöntemler gerekebilir.
ISO 17635:2025; kalite gerekliliklerine, malzemeye, kalınlığa, kaynak prosesine ve diğer koşullara göre kaynak NDT yöntemlerinin, tekniklerinin, kabul seviyelerinin ve muayene kapsamının seçilmesine ilişkin kuralları belirler. Bu nedenle nihai muayene planında kaynak kategorisi, muayene aşaması, kapsam, yöntem, teknik, raporlama eşiği ve kabul seviyesi belirtilmelidir. Değerlendirme sonrasında görünür bir çizgi kabul edilebilirken, silik bir manyetik parçacık endikasyonu reddedilebilir. Aradaki fark yalnızca görünüşten değil; geometriden, yöntemin tepkisinden ve geçerli kriterden kaynaklanır.
| Adım | Gerekli işlem |
|---|---|
| Tanımlayın ve koruyun | Alanı değiştirmeden önce ürün biçimini, malzemeyi, aşamayı, konumu, boyutları, yönelimi ve yüzey durumunu belirleyin ve koruyun. |
| Doğrulama yöntemi seçin | Şüphelenilen geometriye ve malzemeye göre görsel, manyetik parçacık, penetrant, optik veya başka bir yöntem seçin. |
| Sonucu nitelendirin | Yöntemi, tekniği, gösterge biçimini, boyutları, konumu, yönelimi ve önemini kaydedin. |
| Geçerli gereklilikle karşılaştırın | Ürün şartnamesini, çizimi, kaynak kodunu, döküm standardını, onarım prosedürünü veya hizmet planını uygulayın. |
| Karar ve izlenebilirlik | Kabul edin, reddedin, onarın, yeniden muayene edin veya mühendislik incelemesine sevk edin; eksiksiz kaydı koruyun. |
Şüpheli Bir Yüzey Kusurunun Değerlendirilmesi İçin Pratik İş Akışı
Koyu renkli bir çizgi, sığ bir oluk, kabarmış tufal veya münferit bir çukur, kendiliğinden çatlak anlamına gelmez. Görünür özellik öncelikle bir yüzey süreksizliği veya araştırma gerektiren bir gözlemdir. Bir muayene yöntemi bunu ortaya çıkardığında ya da doğruladığında tespit edilmiş bir endikasyon hâline gelir. Endikasyon, geçerli bir kabul kriterini aştığında kusur olarak değerlendirilir. Hasar mekanizması ise yorulma, hidrojen destekli çatlama, lameller yırtılma, korozyon veya katılaşma çekmesi gibi nedene ilişkin ayrı bir sonuçtur.
Bu sıralama önemlidir. ISO 8785:1998, yüzey süreksizlikleri için terminoloji, tanımlar, parametreler, izin verilen süreksizlikler ve ölçüm yöntemleri sağlar; ancak her süreksizliği kabul edilemez hâle getirmez. Ürün biçimi, malzeme kalitesi, imalat yöntemi, muayene aşaması ve kararı belirleyen şartname sonucu tayin eder.
Durumu tanımlayın ve koruyun
İncelenen şeyin ne olduğunu belirleyerek başlayın. Parça; levha, sac, çubuk, boru, dövme parça, döküm parça, kaynak veya işlenmiş bir bileşen mi, kaydedin. Mevcutsa malzeme tanımını ve ergitme ya da parti kimliğini kaydedin: örneğin ASTM A36 levha, ASTM A516/A516M Grade 70 basınçlı kap levhası, EN 10025-2 S355JR yapı çeliği veya ASTM A216/A216M Grade WCB’ye göre tedarik edilmiş bir döküm parça. Geçerli standart ürün biçimine göre değişebilir. Döküm parça kabul kuralı haddelenmiş bir levhaya, kaynak kabul seviyesi de ana metale otomatik olarak uygulanamaz.
Muayene aşamasını belirleyin. Kaynaktan önce bulunan bir özellik; tamamlanmış bir kaynakta, şekillendirme sonrasında, ısıl işlemden sonra veya servis sırasında bulunan bir özellikten farklı değerlendirilebilir. ISO 17637:2016, metalik malzemelerde ergitme kaynaklı birleştirmelerin görsel muayenesini tanımlar ve kaynak öncesi görsel muayeneye de izin verir. Kaynak muayenesi bakımından ISO 17635:2025; yöntem seçimini, tekniği, kabul seviyesini ve muayene kapsamını kalite gereklilikleri, malzeme, kalınlık, kaynak prosesi ve ilgili koşullarla ilişkilendirir. Bir test seçilmeden önce bu koşullar belirlenmelidir.
Kaydetmeden önce bölgeyi taşlamayın, tel fırçayla temizlemeyin, parlatmayın, üzerine kaynak yapmayın veya başka şekilde değiştirmeyin. Bu işlemler, izin bir çatlak mı, katmer mi, elleçleme izi mi, gömülü tufal mı yoksa işleme kaynaklı bir iz mi olduğunu belirlemek için gerekli kanıtı ortadan kaldırabilir. Temizlik gerekiyorsa, geometriyi değiştirmeden yağı, gevşek kiri ve korozyon ürünlerini gideren kontrollü bir yöntem kullanın. Temizlik yöntemini ve mümkünse durumu hem temizlikten önce hem de sonra fotoğraflayın.
Fotoğraflarda bir ölçek, boyutsal referans ve tutarlı aydınlatma kullanın. Özelliğin konumunu levha kenarı, kaynak ayağı, döküm parça referans noktası veya bileşen ucu gibi tanımlanabilir referans noktalarına göre işaretleyin. Yönelimini haddeleme yönüne, kaynak eksenine, ana gerilme yönüne veya döküm geometrisine göre kaydedin. Uzunluğu, görünen maksimum genişliği, hasar vermeden ölçülebiliyorsa derinliği, paralel özellikler arasındaki mesafeyi ve etkilenen alanı ölçün. Özelliğin düz, dallanmış, eğri, kesintili, kümelenmiş, kaynakla hizalı olup olmadığını veya bir çukur ya da yerel kesit kaybıyla ilişkili bulunup bulunmadığını kaydedin.
Görünüş sonraki adımı yönlendirebilir, ancak kimliği kesin olarak belirlemez. Keskin, sürekli ve koyu bir açıklığa sahip bir çizgi yüzeye açılan bir süreksizlik olabilir. Düzgün bir çöküntü, haddelenmiş bir iz veya yerel mekanik hasar olabilir. Dar bir özellik yüzeyde kapalı olabilirken yüzeyin altında devam edebilir. Oksidasyonu, renk değişimini, kabarmış kenarları, yayılmış metali ve tufal ya da kaplamayla olan ilişkisini kaydedin.
Bu nedenle ilk teknik soru geometriktir: Özellik yüzeye açık mı, yalnızca kontrast nedeniyle mi görünür, yoksa yüzeye yakın ancak kapalı olma ihtimali mi vardır? İkinci soru malzemeye bağlıdır: Çelik ferromanyetik midir ve yüzey durumu amaçlanan yöntem için uygun mudur?
Doğrulayıcı bir yöntem seçin
Özellik görünür olduğunda ve erişim, aydınlatma, temizlik ve yüzey durumu yeterli olduğunda görsel muayene başlangıç noktasıdır. Bu, gelişigüzel bakıştan daha fazlasıdır. ASNT, görsel muayeneyi sıradan çıplak gözle incelemeden ayırır; çünkü görsel muayene, tanımlanmış koşullar altında görünür süreksizlikleri doğrudan gözlemlerken manyetik parçacık ve sıvı penetrant muayeneleri, test ortamlarının oluşturduğu endikasyonları gözlemler. Büyütme araçları, aydınlatma, mastarlar, aynalar, kameralar ve dokümante edilmiş prosedürlerin tümü görsel muayenenin bir parçası olabilir.
Kaynaklarda genel bir atölye muayenesi yerine geçerli görsel muayene prosedürünü ve kabul seviyesini kullanın. ISO 17637:2016, kaynak öncesi muayene dâhil olmak üzere ergitme kaynaklı birleştirmeleri ele alır. Çelik dökümler için ASTM A802-19, görsel muayeneyi ve yüzey kabul standartlarını kapsar. Kamera görüntüsü, özellikle düz ürünlerde bir özelliğin konumunu ve boyutunu belirlemeye yardımcı olabilir; ancak makine görüşü evrensel bir sınıflandırma mercii değildir. 2023 tarihli Review of Surface Defect Detection of Steel Products Based on Machine Vision başlıklı inceleme, çelik yüzey kusurlarının tanımlanması ve sınıflandırılması için birleşik bir standardın bulunmadığını belirtir. Düz çelik ürünlerde kusurların tespiti ve kategorilere ayrılması amacıyla Oulu Üniversitesi’nin 2021 tarihli tezinde açıklanan otomatik optik muayene dahi tanımlanmış bir kusur kataloğu ve kabul kuralı gerektirir.
Manyetik parçacık muayenesi, bileşenin ferromanyetik olması ve değerlendirmenin yüzeye açılan ya da yüzeye yakın süreksizlikleri kapsaması durumunda uygundur. ASTM E709-21, çelik dâhil ferromanyetik malzemeler için kuru ve yaş teknikleri kapsar. Bileşen mıknatıslanır ve manyetik akı kaçağının bir süreksizliğe işaret ettiği yerlerde parçacıklar birikir. Sonuç, gerçek çatlağın fotoğrafı değil, bir endikasyondur. Parçacık birikimi; alan yönünden, alan şiddetinden, yüzey pürüzlülüğünden, kaplamadan, geometriden ve yakındaki manyetik alanlardan etkilenebilir. Tek bir mıknatıslanma yönü, alana göre elverişsiz yönde bulunan bir süreksizliği gözden kaçırabilir; bu nedenle yazılı prosedür birden fazla yön gerektirebilir.
Sıvı penetrant muayenesi, penetrantın açıklığa girebildiği malzemelerde ve geometrilerde yüzeye açılan süreksizlikler için kullanışlıdır. Tamamen yüzey altında bulunan bir özelliği güvenilir biçimde ortaya çıkarmaz. Yüzey hazırlığı, bekletme süresi, fazla penetrantın uzaklaştırılması, geliştirici uygulanması, sıcaklık ve aydınlatma endikasyonu etkiler. Gözeneklilik, pürüzlülük, yayılmış metal ve açık bir dikiş, karışıklık yaratabilecek desenler oluşturabilir. Penetrant muayenesi, endikasyonun uzunluğundan veya parlaklığından hareketle derinliği de belirleyemez.
Yöntemi kolaylığa göre değil, şüphelenilen geometriye göre seçin. Görsel muayene haddelenmiş bir izi veya çentiği ortaya koyabilir. Manyetik parçacık muayenesi, ferromanyetik çelik bir kaynak ayağında yüzeye açılan ya da yüzeye yakın dar bir süreksizliği inceleyebilir. Penetrant muayenesi, manyetik olmayan bir ara parçada veya dikkatle hazırlanmış bir çelik yüzeyde yüzeye açık, çatlağa benzer bir çizgiyi doğrulayabilir. Sonuç yapısal değerlendirmeyi etkileyecekse ve geometri belirsizliğini koruyorsa, geçerli prosedür kapsamında ilave muayene veya kesitleme gerekebilir.
Sonucu geçerli gereklilikle karşılaştırın
Muayeneden sonra, bulunan şeyi abartmadan nitelendirin. Yöntemi, ekipmanı veya sarf malzemelerini, yüzey hazırlığını, test yönünü, ilgili endikasyon boyutlarını, konumu, yönelimi ve endikasyonun doğrusal, yuvarlak, kümelenmiş, kesintili veya ilgisiz olup olmadığını belirtin. “Doğrusal endikasyon” bir muayene tanımıdır. Tek başına metalürjik bir çatlağın kanıtı değildir.
Ardından kararı belirleyen gerekliliği tanımlayın. Bu; ürün şartnamesi, satın alma veya imalat şartnamesi, çizim, kaynak kodu, döküm standardı, onarım prosedürü veya servis muayene planı olabilir. ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesiyle incelenen çelik dökümler için yüzey kabul kriterlerini belirler ve ilgili doğrusal ve doğrusal olmayan endikasyonların değerlendirilmesini gerektirir. Bu kriterler levhalara, dövme parçalara veya kaynaklara otomatik olarak aktarılamaz. ASTM A802-19 da her çelik ürünü için değil, çelik dökümlerin görsel muayenesini ve kabul standartlarını ele alır.
Karşılaştırmayı aynı unsurlar arasında yapın: yöntemi gereklilikte belirtilen yöntemle, endikasyon türünü tanımlanmış kategoriyle ve ölçülen boyutu belirtilen sınırla karşılaştırın. Kriterin tüm yüzeylere mi yoksa yalnızca belirli bölgelere mi uygulandığını, münferit ve hizalanmış endikasyonlara farklı işlem yapılıp yapılmadığını ve taşlama ya da onarıma izin verilip verilmediğini kontrol edin. Gerekli muayene kapsamını da doğrulayın; bir konumdaki tatmin edici sonuç, incelenmemiş bir uzunluğu doğrulamaz.
Üç kararı birbirinden ayrı tutun. Teşhis, görünür özelliğin ne olabileceğini sorar. Nitelendirme, seçilen muayenenin gerçekte neyi ortaya koyduğunu kaydeder. Tasarruf kararı ise geçerli gereklilik kapsamında kabul, ret, onarım, yeniden muayene veya mühendislik incelemesi talep edilmesine karar verir. Kanıt yalnızca “doğrusal manyetik parçacık endikasyonu” ifadesini destekliyorsa bu ifadeyi kullanın. Buna ancak muayene, metalürjik kanıt veya yetkili bir mühendislik incelemesi bu sonucu desteklediğinde çatlak deyin.
Raporlama, İzlenebilirlik ve Kabul Kararları
Bir muayene raporu, bir yüzeyin yalnızca “uygun” veya “uygunsuz” olduğunu belirten bir ifade değildir. Rapor, fiziksel bir gözlem ile bu gözlemi ortaya koyan yöntem ve değerlendirmede kullanılan şart arasındaki bağlantıdır. Bu bağlantı olmadan, raporu daha sonra inceleyen kişi, bildirilen özelliğin bir yüzey kusuru mu, bir test endikasyonu mu, kabul edilemez bir kusur mu yoksa bir arıza mekanizmasının kanıtı mı olduğunu belirleyemez.
Bir muayene kaydında belirtilmesi gerekenler
Kayıt öncelikle incelenen parçayı veya ürünü tanımlamalıdır: uygulanabildiği durumlarda parça veya ürün numarası, ergitme veya döküm numarası, resim veya kaynak tanımı, malzeme kalitesi ve ilgili boyutlar. Bir kaynak raporu, birleşim yerini, kaynak numarasını, gerekli olması hâlinde kaynak yöntemini ve muayene kapsamını tanımlamalıdır. Bir döküm raporu, dökümü komşu parçalardan veya onarım kaynaklarından ayırt etmelidir. Parça muayene alanından ayrıldıktan sonra da izlenebilirlik mümkün olmalıdır.
Konum da aynı ölçüde kesinlikle belirtilmelidir. “Flanşta kusur” ifadesi zayıf bir kanıttır. Kullanışlı bir tanım; incelenen yüzeyi veya tarafı, referans noktasını ya da kaynak referansını, bilinen bir özelliğe olan mesafeyi, yönelimi ve incelenen bölgeyi belirtir. Büyük levhalar, basınç taşıyan parçalar ve karmaşık dökümler için bir kroki, ızgara referansı, koordinat veya işaretlenmiş resim gerekli olabilir. Gözlem bir kaynakla ilgiliyse ve belirlenebiliyorsa, rapor bunun kaynak metali, ergime sınırı, ısıdan etkilenmiş bölge veya ana malzeme içinde bulunup bulunmadığını belirtmelidir.
Yüzey durumu, nelerin görülebileceğini ve bir testin neleri ortaya çıkarabileceğini etkiler. Bu nedenle rapor, alanın hadde çıkışı hâlinde mi, işlenmiş mi, taşlanmış mı, raspa uygulanmış mı, boyalı mı, kaplanmış mı, oksitlenmiş mi, ıslak mı, kirli mi veya başka bir şekilde engellenmiş mi olduğunu kaydetmelidir. ISO 17637:2016, metalik malzemelerde ergitme kaynaklı birleşimlerin görsel muayenesini tanımlar ve kaynak öncesinde görsel muayeneye de izin verir. Zamanlama önemlidir: bir kaynak ağzı kaynak öncesinde kabul edilebilir durumda olabilir, ancak daha sonra uygulanacak kaynak metali altında bir hazırlık çatlağını gizleyebilir; boya ise doğrudan görsel gözlemi önleyebilir veya penetrant muayenesini etkileyebilir.
Yöntem ve teknik açıkça belirtilmeli, ima edilmemelidir. “NDT tamamlandı” ifadesinin teknik değeri sınırlıdır. Rapor; görsel muayeneyi, sıvı penetrant muayenesini, manyetik parçacık muayenesini veya makine görüşüyle muayeneyi, ayrıca uygulanan prosedürü ve revizyonunu tanımlamalıdır. Görsel muayene için gerekli olduğunda aydınlatma veya ışık şiddeti, gözlem mesafesi, optik yardımcılar, yüzey hazırlığı ve erişim kaydedilmelidir. Manyetik parçacık muayenesi için yaş veya kuru parçacıklar, görünür veya floresan ortam, mıknatıslama tekniği ve yönü, şartnamede belirtilmişse alan şiddeti veya doğrulama yöntemi ve ekipman tanımı belirtilmelidir. ASTM E709-21, çelik dâhil ferromanyetik malzemelerde yüzey ve yüzeye yakın süreksizliklerin tespitine yönelik kuru ve yaş manyetik parçacık tekniklerini kapsar; parçacıklar, manyetik akı kaçağının bir süreksizliğe işaret ettiği bölgelerde toplanır. Bu fiziksel tepki, doğrudan gözlemle birbirinin yerine kullanılamaz.
Penetrant muayenesi için kayıt; penetrant sistemini, temizleyiciyi ve geliştiriciyi, bekletme sürelerini, giderme yöntemini, muayene aydınlatmasını ve sistemin görünür boyalı mı yoksa floresan mı olduğunu tanımlamalıdır. Otomatik optik muayene için kamera veya sensör düzeni, çözünürlük, aydınlatma, yazılım veya model sürümü, kalibrasyon durumu ve görüntülenen ürün yüzeyi belirtilmelidir. University of Oulu tarafından hazırlanan 2021 tarihli bir tez, yassı çelik ürünlerde kusurların tespiti ve kategorilendirilmesine yönelik otomatik optik muayeneyi açıklamaktadır; ancak otomatik bir etiket de tanımlanmış bir sınıflandırma ve kabul kuralı gerektirir.
Muayeneyi yapan kişinin adı veya kimliği, gerekli olduğunda yeterliliği veya yetkilendirmesi, muayene tarihi ve saati, önem taşıdığı durumlarda çevre koşulları ve ekipman ya da ortam parti numarası kaydedilmelidir. Kalibrasyon veya işlev kontrolü durumu da dâhil edilmelidir. Cihazı belirten ancak durumunu belirtmeyen bir rapor, ölçümle ilgili belirsizlik bırakır. Aynı durum, prosedürün bu kontrolleri gerektirdiği hâllerde parti numarası, konsantrasyonu veya çalışma kontrolü belirtilmemiş floresan manyetik parçacık ortamı için de geçerlidir.
Rapor terminolojisi
- Yüzey kusurluluğu
- İdeal geometriden bir özellik veya sapma; otomatik olarak zararlı ya da reddedilebilir değildir.
- Gösterge
- Tanımlanmış bir muayene yöntemi sırasında gözlemlenen yanıt.
- İlgili gösterge
- Bir muayene yapay etkisinden değil, bir süreksizlikten kaynaklandığı değerlendirilen gösterge.
- Kusur
- Belirtilen gereklilik tarafından kabul edilemez olarak değerlendirilen durum.
- Karar
- Kabul etme, reddetme, onarma, yeniden muayene etme veya mühendislik incelemesi isteme yönündeki yetkilendirilmiş karar.
Endikasyon terminolojisi ve fotoğrafik kanıt
Terminoloji, gözlemden karara kadar olan süreci korumalıdır. ISO 8785:1998, yüzey kusurlarına ilişkin terimleri, tanımları ve parametreleri belirler. Bir kusur, ideal geometriden sapma veya bir özellik olabilir; kendiliğinden zararlı değildir ve kendiliğinden reddedilebilir sayılmaz. Endikasyon, bir test sırasında üretilen veya gözlemlenen tepkidir. Örneğin manyetik parçacık muayenesinde parçacık birikimi bir endikasyondur. Penetrant muayenesinde yüzeye çıkan penetrant izi bir endikasyondur. Görsel muayenede doğrudan gözlemlenen işaret, kusur olarak adlandırılmadan tanımlanabilir.
Kusur, belirtilen şart tarafından kabul edilemez olarak değerlendirilen bir kusur veya süreksizliktir. Uygulanan doküman; uzunluk, derinlik, aralık, alan, hizalama veya endikasyon sayısı için sınırlar belirleyebilir. Örneğin ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesiyle incelenen çelik dökümler için yüzey kabul kriterlerini belirler ve anlamlı doğrusal ve doğrusal olmayan endikasyonların değerlendirilmesini gerektirir. ASTM A802-19, çelik dökümler için görsel incelemeyi ve yüzey kabul standartlarını ele alır. Rapor, kullanılan maddeyi, tabloyu, resim notunu, satın alma şartnamesini veya kaynak kalite seviyesini alıntılamalı ya da tanımlamalıdır. “Standardı karşılamıyor” ifadesi, gerçek kriterin yerine geçmez.
Şekil dikkatle tanımlanmalıdır. Bir endikasyonun doğrusal, yuvarlak, kesintili, kümelenmiş, hizalı, dallanan veya dağınık olup olmadığı kaydedilmeli ve sınıflandırmasının geçici olup olmadığı belirtilmelidir. Ölçüldüğünde uzunluk, genişlik, aralık ve yönelim verilmelidir; derinlik yalnızca geçerli bir yöntemle ölçülmüşse raporlanmalıdır. Belirsiz bir görsel izlenim kesin bir boyuta dönüştürülmemelidir. Bir fotoğraf kaydı destekleyebilir, ancak ölçümün veya kabul maddesinin yerini tutamaz.
Fotoğraflar, parçanın tamamına ilişkin referansı, yerel alanı ve ölçek, yön işareti ve endikasyon tanımlayıcısı bulunan yakın görüntüyü göstermelidir. Aydınlatma ve kontrast, özelliği dramatik değil tekrarlanabilir hâle getirmelidir. Floresan yöntemlerde, ilgili görüntüleme koşulları korunmalı ve fotoğrafın gerçek endikasyonu mu, temizlenmiş bir yüzeyi mi yoksa işlem sonrası bir görüntüyü mü gösterdiği belirtilmelidir. Uygulanabilir olduğu ölçüde dijital görüntüler özgün dosyaları ve üst verileri korumalıdır. Makine görüşü görüntüleri için de yalnızca kırpılmış bir kusur görüntüsü değil, eşik veya sınıflandırma çıktısı gereklidir.
Rapor, “endikasyon gözlemlendi” ifadesini “kabul edildi” veya “reddedildi” ifadelerinden ayırmalıdır. ASNT, görsel muayeneyi sıradan çıplak gözle incelemeden ayırır: görsel muayene, görülebilir süreksizlikleri doğrudan gözlemlerken manyetik parçacık ve sıvı penetrant muayeneleri test ortamlarının ürettiği endikasyonları gözlemler. Görünür bir çizgi ile manyetik bir endikasyon tek bir çatlağa, iki farklı özelliğe veya anlamlı olmayan bir tepkiye karşılık gelebilir. Muayeneyi yapan kişi önce tepkiyi kaydeder; değerlendirme bunun anlamlı olup olmadığını belirler; sorumlu kabul kararı ise belirtilen standarda göre verilir.
Onarım, yeniden muayene ve çözümlenmemiş bulgular
Onarım, kanıtı değiştirir. Taşlama, yüzeye açılan bir endikasyonu ortadan kaldırabilir, incelenen alanı genişletebilir, yerel geometrinin değişmesine neden olabilir ve yeni bir süreksizliğe benzeyen çizikler bırakabilir. Kaynak oyuk açma işlemi taze metali açığa çıkarır; ancak ısıdan etkilenmiş bölgede çatlak, yanma oluğu, gözeneklilik veya artık kirlenme oluşturabilir. Raspa, işleme, solventle temizleme ve kaplama işlemlerinin her biri yüzey durumunu ve test hassasiyetini değiştirebilir.
Bu nedenle onarılmış bir alan, özgün rapor silinerek uygun kabul edilemez. Özgün endikasyon, verilen karar, onarım yöntemi, onarılan konum ve sorumlu yetkilendirme izlenebilirliğini korumalıdır. Gerekli olduğunda oyuk açma boyutları, dolgu metali veya onarım kaynağı ayrıntıları, ön tav ve kaynak sonrası işlem ile onarımın kabul edildiği muayene aşaması kaydedilmelidir.
Yeniden muayene, yalnızca önceki görsel bakışın tekrarlanmasıyla değil, uygulanabilir prosedür ve kabul standardına göre gerçekleştirilmelidir. Taşlanmış bir manyetik endikasyon, iki alan yönünde manyetik parçacık muayenesi gerektirebilir. Bir kaynak onarımı, bu birleşim için belirtilen görsel muayeneye ek olarak radyografik, ultrasonik, manyetik parçacık veya sıvı penetrant muayenelerini gerektirebilir. ISO 17635:2025, kalite gereklerine, malzemeye, kalınlığa, kaynak işlemine ve diğer koşullara göre kaynak NDT yöntemlerinin, tekniklerinin, kabul seviyelerinin ve muayene kapsamının seçilmesine ilişkin kuralları sağlar. Bu nedenle gerekli kapsam, onarımla veya uygulanan kaynak kategorisiyle değişebilir.
Bir endikasyon sınıflandırılamıyor, ölçülemiyor, giderilemiyor veya yeterli şekilde test edilemiyorsa, bu durum çözümlenmemiş olarak değerlendirilir; kendiliğinden kabul edilebilir veya doğrulanmış bir kusur sayılmaz. Nedeni belirtilmelidir: erişilemeyen yüzey, yetersiz temizlik, belirsiz geometri, yöntem sonuçlarının çelişmesi veya kabul bilgilerinin eksik olması. Ek muayene, mühendislik değerlendirmesi, onarım veya bekletme gibi bir işlem belirlenmeli ve sorumlu kişi atanmalıdır. Kanıt eksikken raporu “başka işlem gerekmiyor” ifadesiyle kapatmak, izlenebilirliği zayıflatır ve kabul kararını bir muayene sonucu gibi gösterir.
Çelik Yüzey Muayenesinde Yaygın Yanlış Yorumlar ve Sınırlar
Muayene sonuçları çoğu zaman abartılır; çünkü dört farklı değerlendirme birbirinin yerine kullanılabilir kabul edilir: bir yüzey süreksizliği, tespit edilmiş bir belirti, belirli bir kabul kuralına göre kusur ve bir arıza mekanizması. Bunlar aynı şey değildir. ISO 8785:1998, yüzey süreksizliklerine ilişkin terimleri, tanımları ve parametreleri belirler; ancak gözlemlenen her izi reddedilebilir bir kusura dönüştürmez. Bir süreksizlik, yalnızca geçerli ürün, döküm, kaynak veya hizmet şartnamesi onun türünü, boyutunu, konumunu, yönelimini ya da şiddetini izin verilen aralığın dışında tanımladığında kabul edilemez hâle gelir.
Görünür bir iz otomatik olarak çatlak değildir
Çelik üzerindeki bir çizgi çatlak olabilir; ancak çizik, bindirme, tufal izi, katlanma, işleme izi, tufal kenarı, kaplama çatlağı, taşlama oluğu veya yüzey çöküntüsünde hapsolmuş kir de olabilir. Yalnızca şekil, soruyu nadiren çözer. Genişlik, süreklilik, keskinlik, derinlik, dallanma, yerel deformasyon, haddeleme veya kaynak yönüyle ilişkisi ve ikinci bir yönteme verdiği yanıtın tümü önem taşır.
Görsel muayene; uygun aydınlatma, büyütme, yüzey hazırlığı ve gözlem erişimi altında görünür olan bir süreksizliği doğrudan gözlemleyebilir. Bu, parçaya gelişigüzel bakmaya göre daha kontrollüdür; ancak yine de izin nedenini her zaman belirleyemez. American Society for Nondestructive Testing, biçimsel görsel muayenede tanımlanmış koşullar ve prosedürler kullanıldığı, manyetik parçacık ve sıvı penetrant muayenelerinde ise muayene ortamlarının oluşturduğu belirtiler gözlemlendiği için görsel muayeneyi sıradan çıplak gözle incelemeden ayırır.
Manyetik akı kaçağı Bir süreksizlik tercih edilen manyetik yolu kestiğinde ferromanyetik malzemeden çıkan ve yeniden malzemeye giren manyetik akı.
Manyetik parçacık belirtisi, çatlağın fotoğrafı değildir. ASTM E709-21 uyarınca parça mıknatıslanır ve manyetik akının yüzeydeki veya yüzeye yakın bir süreksizlikten sızdığı bölgelerde ferromanyetik parçacıklar toplanır. Bu nedenle bir parçacık deseni çatlağı, ergime eksikliğini, tufal izini veya manyetik alanı bozan başka bir durumu ortaya çıkarabilir. Bununla birlikte desen; alan yönünden, parçacık yoğunluğundan, yüzey pürüzlülüğünden, geometriden, artık mıknatıslanmadan ve yetersiz mıknatıslamadan da etkilenebilir. Yuvarlak bir belirti ile doğrusal bir belirti aynı öneme sahip değildir. Bu nedenle ASTM A903/A903M, manyetik parçacık veya sıvı penetrant muayenesiyle incelenen çelik dökümlerde ilgili doğrusal ve doğrusal olmayan belirtilerin değerlendirilmesini zorunlu kılar.
Sıvı penetrant muayenesi farklı bir fiziksel temele dayanır. Penetrantın yüzeydeki bir açıklığa ulaşması, gerekli bekleme süresi boyunca orada kalması ve bir belirti oluşturmak üzere tekrar dışarı sızması gerekir. Bu yöntem tamamen yüzey altında bulunan bir boşluğu, gömülü bir inklüzyonu veya tufal, boya, yağ, oksit, kaynak sıçrantısı ya da yayılmış metal tarafından kapanmış bir çatlağı ortaya çıkaramaz. Temizleme, yalnızca kozmetik bir işlem değil, zorunlu bir adım olabilir. Görünüşte uygun olan bir yüzey penetrantın içeri girmesini yine de önleyebilir; aşırı arka plan lekelenmesi ise ilgili bir belirtiyi maskeleyebilir.
Doğru soru “Bu çizgi çatlağa benziyor mu?” değildir. Doğru soru şudur: “Hangi yöntemle, hangi koşullar altında hangi belirti oluşturuldu ve geçerli şartname bu belirtiyi kabul edilebilir olarak sınıflandırıyor mu?” ASTM A802-19, çelik dökümlerin görsel muayenesini ve yüzey kabul standartlarını ele alır; ancak ASTM E709-21’in veya bir penetrant prosedürünün yerine geçmez. ISO 17637:2016, metalik malzemelerde ergitme kaynaklı birleştirmelerin görsel muayenesini belirler ve kaynak öncesinde de uygulanabilir. Bu belgeler farklı muayene amaçlarına hizmet eder.
Temiz bir görsel yüzey, iç sağlamlığın kanıtı değildir
Görsel muayenenin bilgi sınırı sığdır: muayene sırasında erişilebilen yüzeyde gözlemcinin görebildiği şeyleri raporlar. İç gözenekliliğin, inklüzyonların, çekinti boşluklarının, laminasyonların, nüfuziyet eksikliğinin veya yüzey altı çatlakların bulunmadığını ortaya koyamaz. Yüksek düzeyde hazırlanmış bir yüzey bile muayene düzleminin altında bulunan bir süreksizliği gizleyebilir.
Bu sınırlama, gözlemcinin güveniyle değil fiziksel koşullarla ilgilidir. Işık, opak çelikten sıradan görsel muayeneyle iç kısmının haritalanmasına olanak verecek şekilde geçmez. Yüzey hazırlığı daha önce gizli kalmış bir kusuru açığa çıkarabilir; ancak açığa çıkarılan tabakanın altındaki malzemeyi onaylayamaz. Temiz bir yüzey; iyi bir son işlem, etkili bir temizlik veya görünür ve yüzeye açılan koşulların bulunmadığı anlamına gelebilir. Başka muayene yöntemleri bu sonucu desteklemediği sürece, iç sağlamlık hakkında çok az bilgi verir.
Manyetik parçacık muayenesi, yüzeyin altındaki tespit kapasitesini genişletir; ancak bu yalnızca sınırlı bir yüzeye yakın aralıkta ve malzemenin yeterince ferromanyetik olması koşuluyla mümkündür. ASTM E709-21, çelik dâhil ferromanyetik malzemeler için kuru ve yaş manyetik parçacık tekniklerini kapsar. ASTM A240/A240M’ye göre belirtilen birçok kaliteyi içeren östenitik paslanmaz çelikler, tepkileri ferritik veya martenzitik çeliğinkiyle karşılaştırılabilir olmadığından genellikle geleneksel manyetik parçacık muayenesine uygun değildir. Ferromanyetik çelikte bile tespit, mıknatıslama geometrisine bağlıdır. Bir süreksizlik, manyetik akıya yaklaşık dik konumda olduğunda en kolay şekilde belirti verir; alanla aynı doğrultuda bulunan bir çatlak zayıf bir kaçak oluşturabilir ve tespit edilemeyebilir. Bu nedenle çok yönlü mıknatıslama veya ayrı muayeneler gerekebilir.
Geometri başka kör noktalar da oluşturur. Keskin köşeler, dişler, kama kanalları, kaynak ayakları, kesit değişimleri ve erişilemeyen yüzeyler arka plan belirtilerine neden olabilir veya yeterli alan şiddetinin oluşmasını engelleyebilir. Mıknatıslığın giderilmesi, alanın doğrulanması, parçacıkların uygulanması, aydınlatma ve yüzey durumu; isteğe bağlı iyileştirmeler değil, prosedürel kontrollerdir.
Kabul, şartnameye bağlı olmaya devam eder. Bir döküm standardı, küçük bir yuvarlak belirtiye izin verirken aynı bölgedeki daha kısa bir doğrusal belirtiyi reddedebilir. Bir kaynak standardı; kalite seviyesine, kalınlığa, birleştirme kategorisine veya hizmet koşullarının sonuçlarına göre farklı sınırlar uygulayabilir. ISO 17635:2025, kalite gerekliliklerine, malzemeye, kalınlığa, kaynak prosesine ve diğer koşullara göre kaynak NDT yöntemlerinin, tekniklerinin, kabul seviyelerinin ve muayene kapsamının seçilmesine ilişkin kuralları sağlar. Bu standart, gerekli olduğu yerlerde görsel muayeneyi radyografik, ultrasonik, manyetik parçacık veya penetrant muayenesinin yerine geçirmez.
Makine görüşüyle yapılan sınıflandırma metalürjik bir teşhis değildir
Makine görüşü, temel bir görsel inceleme yapan bir kişiye göre daha geniş bir alanı daha hızlı ve daha yüksek tekrarlanabilirlikle inceleyebilir. Otomatik optik muayene, 2021 tarihli University of Oulu tezinde açıklandığı üzere, yassı çelik ürünlerindeki kusurları tespit etmek ve kategorilere ayırmak için kullanılır. Kameralar, aydınlatma, görüntü işleme ve eğitilmiş sınıflandırma modelleri; tufal lekeleri, çizikler, çukurlar, merdane izleri, kıymıklar veya lekeler gibi desenleri belirleyebilir.
Ancak bu sınıflandırmanın sınırlarını görüntüleme sistemi ve kullanılan tanımlar belirler. Kamera, görünür yüzeyden yansıyan veya yayılan ışığı kaydeder; çatlak derinliğini, yüzey altındaki konumunu, kırılma tokluğunu, artık gerilmeyi veya metalürjik kökeni doğrudan ölçmez. Koyu bir çizgi, bir oluk veya tufal kenarı olsa bile, etiketlenmiş örneklere benzediği için “çatlak” sınıfına atanabilir. Buna karşılık, kontrastı düşük olduğu, yönelimi elverişsiz olduğu, aydınlatma yanlış seçildiği veya eğitim görüntülerinde karşılaştırılabilir örnekler çok az olduğu için sıkı bir çatlak gözden kaçabilir.
Sorun yalnızca algoritmik değildir. 2023 tarihli Review of Surface Defect Detection of Steel Products Based on Machine Vision başlıklı derleme, çelik yüzey kusurlarının tanımlanması ve sınıflandırılması için birleşik bir standardın bulunmadığını belirtir. Bir sistemin “kusur” olarak nitelendirdiği şeyi başka bir sistem “yüzey süreksizliği” olarak değerlendirebilir; ayrıca etiketler görünümü, varsayılan nedeni ve kabul durumunu bir arada içerebilir. Bu nedenle veri kümesi, sınıf tanımları, çözünürlük, aydınlatma, yanlış negatif oranı ve karar eşiği belirtilmedikçe bildirilen doğruluğu yorumlamak zordur.
Bu nedenle makine görüşü, metalürjik bir teşhis aracı olarak değil, optik bir tespit ve ayıklama aracı olarak değerlendirilmelidir. Şüpheli görüntüler görsel doğrulama, yüzey hazırlığı, manyetik parçacık veya penetrant muayenesi ve iç sağlamlığın önemli olduğu durumlarda uygun bir hacimsel yöntem gerektirebilir. Nihai karar, geçerli şartnameye göre verilmelidir. ISO 8785:1998 terminolojiyi sağlar; ASTM A802-19 çelik dökümlerin görsel kabulünü ele alır; ASTM A903/A903M döküm belirtileri için kabul kriterlerini düzenler; ISO 17637:2016 ergitme kaynaklarının görsel muayenesiyle ilgilidir; ASTM E709-21 manyetik parçacık uygulamasını tanımlar; ISO 17635:2025 ise kaynak NDT’si için yöntem seçimini destekler. Bu standartların hiçbiri temiz bir görüntünün, bir parçacık deseninin veya bir model etiketinin çelik ürün ve hizmet koşulları için geçerli kabul kuralının yerine kullanılmasına izin vermez.