




Co uznaje się za wadę powierzchniową stali?
Ciemna linia, płytki rowek, wżer, płat zgorzeliny lub zmiana barwy nie są automatycznie wadą stali. W pierwszej kolejności są one cechą fizyczną na powierzchni lub w jej pobliżu. Ich znaczenie zależy od tego, w jaki sposób powstały, co wskazują na temat materiału, gdzie występują oraz jakie wymagania dotyczą danego wyrobu lub kontroli. Walcowana blacha, wał obrobiony skrawaniem, spoina i odlew stalowy mogą wykazywać podobnie wyglądające ślady, a mimo to podlegać innej terminologii i innym kryteriom akceptacji.
To rozróżnienie ma znaczenie, ponieważ metody kontroli nie obserwują wszystkich tego samego. Człowiek może bezpośrednio dostrzec nieciągłość. Badanie penetracyjne ciekłe daje wskazanie pochodzące od penetrantu zatrzymanego w otwarciu. Badanie magnetyczno-proszkowe daje wskazanie w miejscu, gdzie strumień magnetyczny rozprasza się wokół nieciągłości powierzchniowej lub przypowierzchniowej. System wizyjny rejestruje cechy obrazu, a następnie klasyfikuje je za pomocą reguł lub wytrenowanych modeli. Żadna z tych obserwacji sama w sobie nie stanowi ostatecznej decyzji, że stal należy odrzucić.
Terminologia kontroli
- Niedoskonałość
- Odstępstwo od zamierzonego stanu powierzchni; nie musi być szkodliwe.
- Niezgodność ciągłości
- Przerwanie oczekiwanej struktury lub powierzchni.
- Wskazanie
- Reakcja uzyskana za pomocą metody kontroli.
- Wada
- Niedoskonałość lub nieciągłość uznana za niedopuszczalną w odniesieniu do określonego wymagania.
- Mechanizm uszkodzenia
- Proces, w wyniku którego dochodzi do utraty wymaganych właściwości użytkowych, na przykład wzrost pęknięcia zmęczeniowego lub wnikanie korozji.
Niedoskonałość, wskazanie, nieciągłość i wada
ISO 8785:1998 zawiera terminologię, definicje, parametry, dopuszczalne niedoskonałości oraz metody pomiaru niedoskonałości powierzchni. Strong evidence
ISO 8785:1998 zawiera opartą na normach terminologię dotyczącą niedoskonałości powierzchni, w tym terminy, definicje, parametry, dopuszczalne niedoskonałości i metody pomiaru. W tym ujęciu niedoskonałość jest odstępstwem od zamierzonego stanu powierzchni. Odstępstwo może dotyczyć geometrii, na przykład zagłębienia lub wypukłości; struktury, na przykład chropowatości; albo wyglądu, na przykład odbarwienia. Termin ten ma charakter opisowy i nie musi oznaczać dyskwalifikacji. Dopuszczalny ślad walcowania nadal jest niedoskonałością, jeśli odbiega od określonego stanu powierzchni, ale może nie mieć żadnego wpływu na eksploatację.
Nieciągłość oznacza brak ciągłości lub przerwę w oczekiwanej strukturze albo na powierzchni. Przykładami są pęknięcie, zawalcowanie, zakucie, szew, pustka, por lub ujawnione wtrącenie, a także brak wtopienia w spoinie. Termin ten opisuje postać fizyczną lub strukturę. Nie określa, czy dana cecha jest szkodliwa. Płytkie zawalcowanie powierzchniowe w obszarze niekrytycznym może zostać usunięte i zaakceptowane; pęknięcie o podobnej długości w stopie spoiny poddanej dużym naprężeniom może wymagać odrzucenia lub naprawy.
Wskazanie jest odpowiedzią wytworzoną przez metodę kontroli. Rozróżnienie to jest szczególnie istotne w badaniach nieniszczących. Wyjaśnienie ASNT z 2024 r. odróżnia badanie wizualne od zwykłej kontroli gołym okiem: badanie wizualne polega na bezpośredniej obserwacji widocznych nieciągłości, natomiast badanie magnetyczno-proszkowe i penetracyjne ciekłe wykrywają wskazania wytworzone przez środki badawcze. Linia penetrantu jest zatem wskazaniem, które może odpowiadać otwartemu pęknięciu, szwowi, rysie, rowkowi po obróbce skrawaniem lub pozostałości uwięzionej w nierównościach powierzchni. Wymaga ona interpretacji.
W odniesieniu do badania magnetyczno-proszkowego norma ASTM E709-21 obejmuje techniki suche i mokre wykrywania pęknięć oraz innych nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych, w tym w stali. Element jest magnesowany, a cząstki ferromagnetyczne gromadzą się w polach rozproszenia strumienia magnetycznego. Powstały układ cząstek jest wskazaniem. Należy ocenić jego długość, szerokość, wyrazistość, orientację i lokalizację; samo nagromadzenie cząstek nie identyfikuje przyczyny metalurgicznej.
Wada jest niedoskonałością lub nieciągłością uznaną za niedopuszczalną w odniesieniu do określonego wymagania. Wymaganie to może dotyczyć wymiarów, funkcjonalności, wyglądu, możliwości wytwarzania, szczelności ciśnieniowej, odporności zmęczeniowej lub bezpieczeństwa. Nazywanie każdej widocznej linii wadą łączy obserwację i ocenę w jednym słowie. Pomija również pytanie decydujące o dalszym postępowaniu: niedopuszczalna według której specyfikacji?
Mechanizm uszkodzenia jest jeszcze innym pojęciem. Opisuje sposób, w jaki element traci wymaganą funkcjonalność, na przykład wskutek wzrostu pęknięcia zmęczeniowego, pękania wspomaganego wodorem, pękania korozyjnego naprężeniowego, zużycia, wnikania korozji lub kruchego pękania. Niedoskonałość powierzchni może stanowić miejsce inicjacji mechanizmu uszkodzenia, ale te dwa pojęcia nie są synonimami. Ślad, który nie powoduje istotnej koncentracji naprężeń, może nigdy nie zainicjować uszkodzenia. Z drugiej strony niewielkie, ledwo widoczne pęknięcie może się powiększać pod wpływem obciążenia cyklicznego.
Dlaczego sam wygląd nie określa znaczenia cechy
Wygląd powierzchni dostarcza dowodów, ale nie stanowi pełnej diagnozy. Jasny ślad liniowy może być nieszkodliwą rysą powstałą podczas przenoszenia, odciskiem zawalcowanej zgorzeliny, szwem lub pęknięciem. Ich geometria wizualna może być podobna. Barwa jest jeszcze mniej rozstrzygająca: tlenki, olej, nalot cieplny, zanieczyszczenia i miejscowa chropowatość mogą powodować podobne odcienie, mimo bardzo różnych konsekwencji.
Widoczna powierzchnia ujawnia ponadto jedynie ograniczoną warstwę geometryczną. Może pokazywać otwarcie, wypukłość, zagłębienie lub plamę, nie ujawniając głębokości, ciągłości pod powierzchnią ani połączenia z wtrąceniem wewnętrznym. Ślad szlifowania może maskować pęknięcie. Zgorzelina może ukrywać płytkie zawalcowanie. Z kolei chropowata powierzchnia odlewu może powodować liczne cechy wizualne, które nie są szkodliwymi nieciągłościami.
Fizyka kontroli zmienia uzyskiwane dowody. Badanie wizualne wymaga odpowiedniego oświetlenia, dostępu, czystości powierzchni, odległości obserwacji i kwalifikacji osoby badającej. ISO 17637:2016 określa badania wizualne złączy spawanych metodą stapiania w materiałach metalowych i może mieć zastosowanie również przed spawaniem. Zakres tej normy nie sprawia, że badanie wizualne staje się zamiennikiem badań objętościowych lub badań wrażliwych na nieciągłości powierzchniowe.
Badanie penetracyjne ciekłe jest czułe na nieciągłości otwarte na powierzchnię i zdolne do zatrzymywania penetrantu. Nie pozwala wiarygodnie wykryć wady całkowicie podpowierzchniowej, a nadmierna chropowatość może powodować mylące wskazania tła. Badanie magnetyczno-proszkowe może wykrywać nieciągłości powierzchniowe i przypowierzchniowe w ferromagnetycznej stali, lecz czułość zależy od kierunku magnesowania, natężenia pola, sposobu nanoszenia cząstek, stanu powierzchni i orientacji nieciągłości. Wada równoległa do efektywnego pola magnetycznego może wywołać słabą odpowiedź.
Nie istnieje jednolita norma dotycząca definiowania i klasyfikowania wad powierzchniowych stali. Limited evidence
[1] Review of Surface Defect Detection of Steel Products Based on Machine Vision. Review article, 2023. Review of Surface Defect Detection of Steel Products Based on Machine Vision, 2023System wizyjny wprowadza kolejną warstwę interpretacji. Przegląd z 2023 r. Review of Surface Defect Detection of Steel Products Based on Machine Vision stwierdza, że nie istnieje jednolita norma definiowania i klasyfikowania wad powierzchniowych stali, oraz wskazuje optyczną kontrolę kamerową jako kluczowy element systemów wizyjnych. Praca doktorska Uniwersytetu w Oulu z 2021 r. opisuje automatyczną kontrolę optyczną służącą do wykrywania i kategoryzowania wad płaskich wyrobów stalowych. Systemy te mogą mierzyć powtarzalne cechy obrazu z prędkością produkcyjną, ale etykieta klasyfikacyjna, taka jak „rysa” lub „wada liniowa”, nie jest automatycznie decyzją inżynierską co do dalszego postępowania. Na wynik wpływają oświetlenie, skala, kąt ustawienia kamery, wykończenie powierzchni, dane treningowe i przyjęte reguły klasyfikacji.
Przed określeniem znaczenia cechy należy zatem zarejestrować jej geometrię. Istotne obserwacje mogą obejmować długość, szerokość, głębokość, rozstaw, orientację, gęstość, położenie względem spoiny lub krawędzi oraz to, czy cecha jest liniowa, czy nieliniowa. Wżer o średnicy 2 mm i pęknięcie o długości 2 mm nie stwarzają takiego samego ryzyka. Grupę zaokrąglonych wskazań można traktować inaczej niż ustawione w jednej linii wskazania liniowe, nawet jeśli ich łączna zobrazowana powierzchnia jest podobna.
| Dowody z kontroli | Co może wykazać | Czego nie można ustalić wyłącznie na tej podstawie |
|---|---|---|
| Badanie wizualne | Widoczne warunki powierzchni i profil | Stan wewnętrzny materiału lub ukryte wady |
| Badanie penetracyjne | Otwory wychodzące na powierzchnię, w których zatrzymuje się penetrant | Nieciągłości całkowicie podpowierzchniowe |
| Badanie magnetyczno-proszkowe | Nieciągłości powierzchniowe i przypowierzchniowe w ferromagnetycznej stali | Wszystkie nieciągłości wewnętrzne |
| Widzenie maszynowe | Powtarzalne cechy optyczne i klasyfikacje | Tożsamość metalurgiczna lub automatyczne odrzucenie |
Rola specyfikacji i kryteriów akceptacji
Kryteria akceptacji przekształcają obserwację w decyzję. Mogą określać maksymalny rozmiar, dopuszczalną liczbę, rozstaw, długość, głębokość, powierzchnię, lokalizację lub rodzaj wskazania. Mogą również wymagać usunięcia cechy i ponownego badania zamiast natychmiastowego odrzucenia. Bez tych kryteriów osoba przeprowadzająca kontrolę może opisać cechę, ale nie może w sposób spójny ustalić, czy wyrób jest zgodny z wymaganiami.
Dokumentem nadrzędnym może być norma materiałowa, specyfikacja zakupu, rysunek, poziom jakości spoiny, norma dotycząca odlewów, procedura naprawy lub dokument określający kryteria akceptacji klienta. ASTM A802-19 dotyczy badania wizualnego i kryteriów akceptacji powierzchni odlewów stalowych. ASTM A903/A903M określa kryteria akceptacji powierzchni odlewów stalowych badanych metodą magnetyczno-proszkową lub penetracyjną ciekłą oraz wymaga oceny istotnych wskazań liniowych i nieliniowych. Normy te pokazują, dlaczego określenie „widoczna wada” jest zbyt szerokie: akceptacja na podstawie oględzin oraz akceptacja na podstawie badania magnetyczno-proszkowego lub penetracyjnego są czynnościami powiązanymi, ale nie wykorzystują identycznych dowodów ani identycznych limitów.
Kontrola spoin podlega dodatkowym wymaganiom. ISO 17635:2025 określa zasady doboru metod i technik badań nieniszczących, poziomów akceptacji oraz zakresu badań zgodnie z wymaganiami jakościowymi, materiałem, grubością, procesem spawania i innymi warunkami. Metodę dobiera się tak, aby udzielić odpowiedzi na określone pytanie kontrolne. Badanie wizualne może wykazać profil powierzchni, podtopienia, nadlewy, ślady zajarzenia łuku lub widoczne pęknięcia. Badanie magnetyczno-proszkowe może ujawnić nieciągłości powierzchniowe i przypowierzchniowe w ferromagnetycznych spoinach i strefach wpływu ciepła. Badanie penetracyjne ciekłe może ujawnić otwarcia wychodzące na powierzchnię na odpowiednio oczyszczonych powierzchniach. Zdolność metody do wykrycia danej cechy nie określa poziomu akceptacji tej cechy.
Właściwa kolejność jest zatem następująca: opisać cechę, zidentyfikować wskazanie badania, określić prawdopodobną nieciągłość, zmierzyć jej istotne parametry oraz porównać te parametry z mającym zastosowanie wymaganiem. Dopiero wtedy należy użyć terminu wada. Ślad na powierzchni jest obserwacją. Wskazanie jest odpowiedzią uzyskaną w badaniu. Nieciągłość jest fizycznym przerwaniem ciągłości. Wada jest stanem niezgodnym z wymaganiami. Rozdzielenie tych kategorii sprawia, że raporty z badań są bardziej przejrzyste, a także zapobiega zarówno nieuzasadnionemu odrzucaniu, jak i akceptowaniu wyrobów w sposób zagrażający bezpieczeństwu.
Jak powstają wady powierzchni stali podczas produkcji
Ślad na stali nie jest automatycznie wadą. Może być nieszkodliwą niedoskonałością powierzchni, wykrytą nieciągłością, wadą w rozumieniu określonego kryterium odbioru albo dowodem działania mechanizmu uszkodzenia, który może obniżyć właściwości użytkowe podczas eksploatacji. Terminy te opisują różne etapy oceny. Norma ISO 8785:1998 zawiera słownictwo dotyczące niedoskonałości powierzchni, w tym definicje, parametry, niedoskonałości dopuszczalne oraz metody pomiaru, ale nie uznaje każdej widocznej cechy za podstawę do odrzucenia wyrobu.
Dlatego pochodzenie procesowe jest bardziej użytecznym punktem wyjścia niż sam wygląd. Ciemna linia może być szwem, wprasowanym tlenkowym pasmem, pęknięciem albo zabrudzeniem. Zagłębienie może być odciskiem zgorzeliny, wżerem, wyrwą albo zamierzoną cechą wyrobu. W przeglądzie dotyczącym widzenia maszynowego Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) stwierdzono, że nie istnieje jednolita norma definiowania i klasyfikowania wad powierzchni wyrobów stalowych. Poniższe kategorie są grupami według pochodzenia procesowego, stosowanymi do wyjaśnienia mechanizmu powstawania, a nie uniwersalnymi klasyfikacjami wspólnymi dla każdego producenta, wymagania dotyczącego wyrobu czy systemu kontroli.
Pochodzenie związane z odlewaniem
- Pęknięcia wzdłużne i poprzeczne Mogą powstawać podczas krzepnięcia skorupy, wyciągania, gięcia, prostowania lub skurczu cieplnego.
- Szwy Liniowe nieciągłości odziedziczone po wydłużonych wadach odlewniczych lub niecałkowicie zespawanych obszarach rozciągniętych podczas walcowania.
- Zakucia Zagięty lub wystający metal wtłoczony w powierzchnię bez połączenia metalurgicznego.
- Zawalcowania Cienkie, wydłużone fragmenty lub częściowo przyłączone warstwy związane z nażużleniami, wtrąceniami, pęknięciami lub utlenionymi zagięciami.
- Zagłębienia powierzchniowe Mogą rozpoczynać się jako ślady oscylacji, nierówności skorupy lub miejscowe przywieranie w krystalizatorze.
Pochodzenie związane z krzepnięciem i odlewaniem
Wiele problemów powierzchniowych zaczyna się jeszcze przed walcowaniem, gdy ciekła stal krzepnie w kokili lub w urządzeniu do ciągłego odlewania. Zewnętrzna skorupa musi powstać wystarczająco szybko, aby utrzymać ciekły rdzeń, a jednocześnie pozostawać w kontakcie z formą i równomiernie narastać. Nierównomierne odprowadzanie ciepła, oscylacja kokili, problemy ze smarowaniem, wahania poziomu stali lub niewystarczająca kontrola prędkości odlewania mogą zakłócić powstawanie tej skorupy.
Pęknięcia wzdłużne lub poprzeczne mogą powstać, gdy częściowo zakrzepłe pasmo jest ciągnięte, zginane, prostowane albo poddawane naprężeniom skurczu cieplnego. Pęknięcie powstałe na tym etapie może pozostać otwarte na powierzchni lub zostać częściowo zasklepione w wyniku późniejszego odkształcania. Pęknięcia narożne wiążą się z warunkami temperaturowymi w narożach oraz z odkształceniem podczas wyciągania i prostowania. Nieprawidłowe chłodzenie wtórne może zwiększać gradienty temperatury i naprężenia rozciągające.
Szew jest często liniową nieciągłością powierzchni odziedziczoną po wydłużonej wadzie odlewniczej albo po niedostatecznie scalonym obszarze, który zostaje rozciągnięty podczas walcowania. Termin ten opisuje przede wszystkim wygląd i położenie, a nie jeden określony mechanizm metalurgiczny. Zawalcowanie powstaje natomiast wtedy, gdy wystająca lub zagięta część metalu zostaje dociśnięta do powierzchni bez metalurgicznego połączenia z podłożem. W półwyrobie odlewanym zawalcowania mogą wynikać z nierównomiernego krzepnięcia, fałdowania powierzchni lub wystającej skorupy, która następnie zostaje spłaszczona.
Łuski są cienkimi, wydłużonymi fragmentami lub częściowo przytwierdzonymi warstwami. Mogą powstawać z rozwałkowanych kożuchów odlewniczych, wtrąceń niemetalicznych, pęknięć podpowierzchniowych lub utlenionych fałd. Ich wygląd może przypominać szwy i zarysowania, dlatego istotna jest historia wytwarzania. Łuska związana ze strefą bogatą we wtrącenia nie jest interpretowana w taki sam sposób jak płytkie zarysowanie powstałe podczas manipulowania wyrobem.
Wtrącenia niemetaliczne również wpływają na późniejszą jakość powierzchni. Tlenki, siarczki, krzemiany i skupiska tlenku glinu mogą zostać uwięzione w pobliżu powierzchni pasma. Walcowanie może wydłużyć je w smugi albo odsłonić w postaci otwartych wad. Wtrącenia nie zawsze powodują widoczny ślad na etapie odlewania; ich znaczenie zależy od wielkości, morfologii, położenia, gatunku stali oraz obciążeń przewidywanych podczas eksploatacji.
Zagłębienia powierzchniowe mogą powstawać jako znaki oscylacyjne, nieregularności skorupy lub miejscowe przywieranie skorupy pasma do formy. Jeżeli stal odrywa się od formy w sposób przerywany, może powstać zagłębienie albo pęknięcie. Głębokie wady można usunąć przez żłobienie ogniowe lub szlifowanie przed walcowaniem. Płytkie wady mogą pozostać w materiale i rozszerzyć się wskutek odkształcania.
| Warunek procesu | Możliwy skutek powierzchniowy |
|---|---|
| Niedostateczne odżużlanie | Walcowane wtrącenia tlenkowe lub odciski zgorzeliny |
| Nadmierne ponowne nagrzewanie | Zwiększone utlenianie i możliwe ryzyko miejscowego nadtopienia powierzchni |
| Uszkodzone lub nieosiowe walce | Powtarzające się rowki, zarysowania lub zmienność wymiarów |
| Nierównomierna temperatura lub redukcja | Korona, klin, wygięcie, niedostateczna płaskość lub pękanie |
| Zagięty nadmiar metalu | Zakucia w narożach, żebra lub obszary przepełnienia |
Mechanizmy związane z walcowaniem na gorąco, podgrzewaniem i zgorzeliną
Podgrzewanie przygotowuje stal odlewaną do odkształcania na gorąco, ale w piecu powstaje również zgorzelina z tlenków żelaza. Zgorzelina składa się głównie z wustytu, magnetytu i hematytu, przy czym ich proporcje zmieniają się w zależności od temperatury, atmosfery i czasu. Jeżeli zgorzelina nie zostanie usunięta przed walcowaniem lub pomiędzy przejściami walcowniczymi, może zostać wprasowana w stal. Powstaje wówczas wprasowanie tlenków — ciemna, wydłużona, niekiedy nieregularna cecha utworzona przez tlenki uwięzione na powierzchni lub bezpośrednio pod nią.
Odciski zgorzeliny mają pokrewne, lecz odrębne pochodzenie. Fragment zgorzeliny może odcisnąć zagłębienie, gdy zostanie dociśnięty do materiału, natomiast odspojona zgorzelina może pozostawić płytki wżer po oczyszczeniu powierzchni. Nadmierne podgrzewanie, silnie utleniająca atmosfera pieca, niewystarczające pokrycie powierzchni wodą do odkamieniania lub opóźnienia między odkamienianiem a walcowaniem zwiększają prawdopodobieństwo powstania takich wad. Znaczenie ma również temperatura stali. Jeżeli powierzchnia jest zbyt zimna, odkształcanie może nie zamknąć płytkich nieciągłości; jeżeli jest zbyt gorąca, zwiększa się ryzyko utleniania i nadtopienia powierzchni.
Walcowanie zmienia geometrię wad. Małe pęknięcie odlewnicze może wydłużyć się w kierunku walcowania. Wtrącenie może przekształcić się w cienkie pasmo. Zagięta krawędź może zostać uwięziona jako zawalcowanie, a rowek po uszkodzonym walcu może być wielokrotnie odwzorowywany na taśmie lub pręcie. Warunki wprowadzania materiału między walce, harmonogram redukcji, tarcie, naprężenie i ustawienie walców decydują o tym, czy nieciągłość otworzy się, zamknie czy ulegnie wydłużeniu.
Zawalcowania często powstają, gdy nadmiar metalu zagina się podczas walcowania kęsów, kęsisk, prętów lub kształtowników. Mogą tworzyć się na narożach, wypływkach lub w obszarach przepełnienia i pozostać na tyle ciasno zamknięte, że umkną pobieżnej kontroli wzrokowej. Szwy mogą zostać otwarte podczas walcowania, a następnie częściowo zamknięte, tworząc linię przypominającą pęknięcie. Rozróżnienie wymaga analizy kształtu wargi, ciągłości, głębokości i związku z kierunkiem walcowania; samo zdjęcie często nie wystarcza.
Pęknięcia na gorąco różnią się od zwykłych śladów walcowania. Są to rozdzielenia powstające w czasie, gdy stal ma ograniczoną ciągliwość, często podczas krzepnięcia lub obróbki plastycznej na gorąco, gdy skurcz i odkształcenie wywołują naprężenia rozciągające w osłabionym lub częściowo spójnym obszarze. Ich morfologia, stopień utlenienia i położenie pomagają ustalić moment powstania. Pęknięcie odsłonięte podczas walcowania na gorąco może mieć jasną, świeżo otwartą powierzchnię, natomiast starsze pęknięcie odlewnicze może zawierać tlenki i wprasowany materiał.
Nieregularności wymiarowe również mają pochodzenie procesowe. Nierównomierne zużycie walców, rozszerzalność cieplna, nieprawidłowe ustawienie przejścia walcowniczego, niejednorodna temperatura lub niestabilne naprężenie taśmy mogą powodować wypukłość, klinowatość, zmienność grubości, sierpowatość, niewłaściwą płaskość lub przekroje pozaokrągłe. Nie są to wyłącznie cechy kosmetyczne. Mogą uniemożliwić dalsze kształtowanie albo powodować miejscowe naprężenia, nawet jeśli nie jest widoczna żadna linia ani wżer.
Przeróbka na zimno, wykańczanie i uszkodzenia podczas manipulowania wyrobem
Walcowanie i ciągnienie na zimno powodują odkształcenie bez możliwości zdrowienia dostępnej w temperaturach obróbki na gorąco. Istniejące zawalcowania, szwy, wżery i wtrącenia mogą zostać zaostrzone lub otwarte, zamiast ulec zamknięciu. Nadmierna redukcja, niewłaściwe smarowanie, nieprawidłowo ustawione walce lub nieodpowiedni harmonogram przejść mogą powodować nowe rozdarcia i pęknięcia wzdłużne. Rozdarcie jest rozdzieleniem powstającym wtedy, gdy miejscowe odkształcenie przekracza ciągliwość materiału; może rozpocząć się przy wtrąceniu, pęknięciu krawędzi, karbie powierzchniowym lub w strefie umocnionej przez zgniot.
Pękanie krawędzi jest częste tam, gdzie przycinanie, walcowanie lub naprężenie koncentrują odkształcenie na krawędzi taśmy. Krucha albo silnie umocniona przez zgniot krawędź ma mniejszą zdolność do przyjmowania dalszego odkształcenia. Podczas prostowania, cięcia wzdłużnego, gięcia lub kształtowania niewielka niedoskonałość krawędzi może rozwinąć się w większe rozdarcie. Naprężenia własne wynikające z nierównomiernego chłodzenia i redukcji mogą również powodować falistość, trwałe odkształcenie kręgu lub niestabilność kształtu.
Operacje wykańczające usuwają zgorzelinę i modyfikują chropowatość, ale mogą również wprowadzać własne ślady. Szlifowanie może pozostawiać zarysowania wzdłużne, ślady drgań, miejscowe przegrzania lub płytkie rowki. Śrutowanie może tworzyć fakturę po kulowaniu albo odsłaniać wżery podpowierzchniowe. Trawienie może usunąć tlenki, pozostawiając jednak wżery trawienne w miejscach, w których zgorzelina lub zanieczyszczenia chroniły fragmenty stali. Nadmierne działanie kwasu może powiększać istniejące nieciągłości.
Zarysowania i wyrwy zwykle powstają wskutek kontaktu z prowadnicami, walcami, przenośnikami, hakami, urządzeniami podnoszącymi, zawiesiami lub sąsiednimi wyrobami. Zarysowanie jest na ogół wąskie i płytkie; wyrwa usuwa większą ilość materiału i tworzy ostrzejsze zagłębienie z uniesionymi wargami lub przemieszczonym metalem. Powtarzający się kontakt może tworzyć równoległe linie przypominające wady walcownicze. Uszkodzenia podczas manipulowania wyrobem często powstają po głównym procesie odkształcania, dlatego mogą ograniczać się do jednej powierzchni, jednej krawędzi lub miejscowej strefy uderzenia.
ASTM E709-21 obejmuje techniki suchego i mokrego badania magnetyczno-proszkowego do wykrywania pęknięć oraz innych nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych, w tym w stali. Strong evidence
Kontrola musi odpowiadać podejrzewanemu pochodzeniu wady. Badanie wizualne bezpośrednio wykrywa widoczne nieciągłości, natomiast badania magnetyczno-proszkowe i penetracyjne wykrywają wskazania powstające pod wpływem środków badawczych, jak wyjaśniła ASNT w 2024 roku. Norma ASTM E709-21 obejmuje suche i mokre techniki badania magnetyczno-proszkowego nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych, w tym w stali; cząstki gromadzą się w miejscach, w których magnesowanie powoduje rozproszenie strumienia magnetycznego. Metody tej nie można traktować jako zamiennika oględzin wizualnych odcisków zgorzeliny, zmienności wymiarowej ani ogólnego stanu wykończenia powierzchni.
W przypadku odlewów norma ASTM A802-19 dotyczy badania wizualnego i kryteriów odbioru powierzchni, natomiast ASTM A903/A903M określa kryteria odbioru dla badań magnetyczno-proszkowych lub penetracyjnych oraz oceny istotnych wskazań liniowych i nieliniowych. Norma ISO 17637:2016 określa badania wizualne złączy spawanych metodami spawania przetopowego i może mieć zastosowanie również przed spawaniem. Norma ISO 17635:2025 ustanawia zasady doboru metod i technik badań NDT spoin, poziomów akceptacji oraz zakresu badań, odpowiednio do wymagań jakościowych, materiału, grubości, procesu spawania i innych warunków. Trasa produkcyjna tworzy daną cechę, natomiast właściwa norma określa, czy ta cecha jest dopuszczalna.
Geometria nieciągłości: pęknięcia, wskazania liniowe i cechy nieliniowe
| Morfologia | Typowy wygląd | Przykłady lub zagrożenia |
|---|---|---|
| Liniowa | Długość znacznie większa niż szerokość | Pęknięcia, szwy, zakucia, zagięcia, ślady obróbki skrawaniem lub rowki po szlifowaniu |
| Zaokrąglona | Zwarty punkt, owalny obszar lub krótka nieregularna plama | Wżery, odsłonięte pory gazowe, odosobnione wtrącenia lub jamy korozyjne |
| Rozproszona | Niewyraźne granice na rozległym obszarze | Pozostałości zgorzeliny, przebarwienia, utlenienie, zróżnicowanie tekstury lub sieci drobnych nieciągłości |
Morfologia liniowa w porównaniu z morfologią zaokrągloną lub rozproszoną
Zaobserwowany ślad nie jest automatycznie pęknięciem, a wskazanie uzyskane podczas badania nie jest automatycznie wadą podlegającą odrzuceniu. Geometria stanowi pierwszą wskazówkę, lecz rozpoznanie wymaga dowodów dotyczących pochodzenia, ciągłości, głębokości, stanu materiału oraz mającej zastosowanie normy.
Wskazanie liniowe ma długość znacznie większą od szerokości i może występować jako cecha prosta, łagodnie zakrzywiona, zygzakowata lub rozgałęziona. Pęknięcie jest najpoważniejszą możliwością, ponieważ jego ostry wierzchołek może powodować koncentrację naprężeń i wydłużać się pod wpływem obciążeń cyklicznych lub rozciągających. Wąskie wskazanie może być również wynikiem występowania szwu, zawalcowania, zakładki, śladu obróbki skrawaniem, rowka po szlifowaniu lub wąskiej inkluzji odsłoniętej na powierzchni. Cechy te mogą wyglądać podobnie w określonych warunkach oświetlenia lub po badaniu magnetyczno-proszkowym albo penetracyjnym.
Wskazanie zaokrąglone ma zwarty kształt, taki jak plamka, owal lub krótka nieregularna plama. Wżery, pory gazowe odsłonięte na powierzchni, odosobnione inkluzje i małe ubytki korozyjne zazwyczaj powodują powstanie takiej morfologii. Cechy zaokrąglone również wymagają oceny: skupisko wżerów może zmniejszać grubość przekroju, natomiast ubytek z ostrą krawędzią wewnętrzną może powodować większe uszkodzenia, niż sugerowałaby jego widoczna średnica.
Cecha rozproszona ma niewyraźne granice lub obejmuje rozległy obszar. Może być zmianą wykończenia powierzchni, pozostałością zgorzeliny, przebarwieniem, płytkim utlenieniem, zmianą tekstury lub siecią bardzo drobnych nieciągłości. Rozległe różnice wykończenia często wpływają na wygląd powierzchni, nie tworząc nieciągłości o istotnym znaczeniu konstrukcyjnym. Mogą jednak zakłócać badanie, maskując ciasne pęknięcie lub tworząc kontrast tła przypominający wskazanie.
ISO 8785:1998 zawiera terminologię, definicje, parametry, dopuszczalne niedoskonałości oraz metody pomiaru niedoskonałości powierzchni. Zawarte w niej słownictwo jest użyteczne, ponieważ termin „niedoskonałość” opisuje stan lub cechę bez przesądzania, czy jest ona szkodliwa. Późniejsze decyzje — czy dana cecha jest istotna, czy stanowi wadę oraz czy jest dopuszczalna — zależą od specyfikacji wyrobu i normy odbiorczej.
ASTM A903/A903M stosuje kategorie wskazań liniowych i nieliniowych przy ustalaniu kryteriów akceptacji powierzchniowej dla odlewów stalowych badanych metodą magnetyczno-proszkową lub penetracyjną. Strong evidence
ASTM A903/A903M posługuje się terminami wskazania liniowe i wskazania nieliniowe przy określaniu kryteriów odbioru powierzchni odlewów stalowych badanych metodą magnetyczno-proszkową lub penetracyjną. Rozróżnienie to nie zastępuje rozpoznania. Informuje ono badającego, w jaki sposób sklasyfikować wskazanie na potrzeby oceny. Wzór liniowy budzi obawy dotyczące pęknięcia, szwu, zakładki lub innej wydłużonej nieciągłości; wzór nieliniowy może odpowiadać wżerowi, porowi, inkluzji lub skupisku nieciągłości. Kształt jest dowodem wymagającym zbadania, a nie ostatecznym rozpoznaniem materiałowym.
Rejestrowana geometria
- Długość i szerokość Opisz widoczny obrys, nie zakładając, że przedstawia on pełną nieciągłość.
- Głębokość Oceń, jak duża ilość materiału została przerwana oraz czy może istnieć ostry wierzchołek pod powierzchnią.
- Orientacja Zarejestruj relację względem kierunku walcowania, osi spoiny, kierunku głównego naprężenia lub geometrii elementu.
- Rozgałęzienie Odnotuj odgałęzienia, przecięcia i zmiany kierunku, ponieważ mogą one wskazywać na układ pęknięć.
- Położenie Zarejestruj relację względem stopek spoiny, naroży, zaokrągleń, nadlewów, krawędzi lub nagłych zmian przekroju.
Długość, szerokość, głębokość, orientacja i rozgałęzienia
Długość i szerokość opisują jedynie widoczny zarys cechy. Głębokość określa, jak duża część materiału została przerwana oraz czy cecha ma ostry wierzchołek pod powierzchnią. Długi, płytki ślad po zgorzelinie może mieć mniejsze znaczenie niż krótkie, głębokie pęknięcie. Z kolei długie pęknięcie wychodzące na powierzchnię może zapewniać rozległą drogę rozwoju korozji lub zmęczenia, nawet jeśli jego rozwarcie jest ledwo widoczne.
Pęknięcie otwarte ma widoczne rozwarcie i może gromadzić brud, tlenki, penetrant lub cząstki magnetyczne. Jego granice można często prześledzić w bezpośrednim badaniu wizualnym, chociaż odblaski, chropowatość, farba, zgorzelina i niewłaściwe oświetlenie mogą zasłaniać część przebiegu. Pęknięcie ciasne ma niewielkie rozwarcie lub nie ma go wcale. Może być niewidoczne podczas zwykłego badania wizualnego, lecz wytworzyć wyraźne wskazanie penetracyjne, jeśli nieciągłość sięga powierzchni, a powierzchnia jest dostatecznie czysta, aby penetrant mógł wniknąć. W przypadku stali ferromagnetycznej badanie magnetyczno-proszkowe może ujawnić ciasne pęknięcie powierzchniowe lub przypowierzchniowe poprzez rozproszenie strumienia magnetycznego, nawet gdy jego rozwarcie jest trudne do zauważenia.
Orientacja ma znaczenie, ponieważ reakcja na badanie jest kierunkowa. ASTM E709-21 obejmuje techniki magnetyczno-proszkowe na sucho i na mokro stosowane do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych, w tym w stali. Cząstki gromadzą się tam, gdzie magnesowanie powoduje powstanie pola rozproszenia strumienia magnetycznego, dlatego pęknięcie jest wskazywane najsilniej, gdy przerywa pole magnetyczne, a nie gdy przebiega równolegle do jego kierunku. Z tego względu badający stosują odpowiednie kierunki magnesowania, często więcej niż jeden, gdy przewidywana orientacja pęknięcia jest niepewna. Pojedyncze badanie wykonane w korzystnym kierunku nie może dowodzić, że sprawdzono wszystkie orientacje.
Badanie penetracyjne opiera się na innej zasadzie fizycznej. Penetrant musi wniknąć w otwór wychodzący na powierzchnię, a następnie wydostać się z niego, tworząc wskazanie. Metoda ta nie ujawnia w sposób niezawodny nieciągłości znajdującej się całkowicie pod powierzchnią, a powierzchnie chropowate lub porowate mogą powodować nadmierne tło. Badanie magnetyczno-proszkowe może reagować na niektóre cechy przypowierzchniowe, lecz jego skuteczność zależy od ferromagnetyzmu stali, natężenia pola, kierunku pola, nanoszenia cząstek oraz stanu powierzchni.
Rozgałęzienia mają szczególne znaczenie. Pojedyncza linia może być rowkiem po obróbce skrawaniem lub szwem; sieć z rozgałęzieniami, zmianami kierunku lub przecinającymi się odcinkami jest bardziej zgodna z układem pęknięć, chociaż podobne wzory mogą powstawać wskutek skurczu, uwięzienia tlenków lub uszkodzeń technologicznych. Badający powinien odnotować położenie wskazania, jego pozorną długość, orientację, rozgałęzienia, odstępy oraz związek z geometrycznymi koncentratorami naprężeń, takimi jak naroża, zaokrąglenia, stopy spoin, nadlewy lub gwałtowne zmiany przekroju.
Głębokość zazwyczaj ustala się na podstawie badania uzupełniającego, a nie wyłącznie na podstawie kształtu widocznego gołym okiem. W zależności od elementu i specyfikacji może być wymagane czyszczenie, lekkie szlifowanie, miejscowe wycięcie próbki, wykonanie repliki, badanie ultradźwiękowe, radiografia lub zatwierdzone połączenie tych metod. Szlifowanie może usunąć płytką niedoskonałość powierzchni, ale może również rozmazać ciasną nieciągłość lub zatrzeć dowody przed ustaleniem jej pochodzenia.
Dlaczego geometria wpływa na wykrywanie i odbiór
Geometria wpływa zarówno na ryzyko mechaniczne, jak i na czułość badania. Ostra, wydłużona cecha powoduje koncentrację naprężeń na swoich końcach i może propagować się w warunkach zmęczenia lub kruchego pękania. Zaokrąglony ubytek rozkłada naprężenia bardziej stopniowo, jednak głęboki wżer, skupisko porowatości lub odsłonięta inkluzja może nadal być niedopuszczalna, ponieważ usuwa materiał przenoszący obciążenie lub stanowi miejsce rozwoju korozji. Rozległa zmiana wykończenia powierzchni może mieć niewielki wpływ konstrukcyjny, ale może ukrywać mniejszą, ostrzejszą nieciągłość.
Metody badań nie wykrywają abstrakcyjnych „wad”. Badanie wizualne bezpośrednio obserwuje widoczną nieciągłość, natomiast badania magnetyczno-proszkowe i penetracyjne wykrywają wskazania wytwarzane przez środki badawcze — jest to rozróżnienie przedstawione przez American Society for Nondestructive Testing w 2024 roku. System wizyjny oparty na kamerze rejestruje zmiany natężenia, barwy, tekstury lub kształtu. W przeglądzie z 2023 roku Review of Surface Defect Detection of Steel Products Based on Machine Vision stwierdzono, że nie istnieje jednolita norma definiująca i klasyfikująca wady powierzchniowe stali; klasyfikator obrazu może zatem oznaczyć cechę jako „zarysowanie”, „wżer” lub „cecha przypominająca pęknięcie”, nie ustalając jej tożsamości metalurgicznej. Zautomatyzowane badanie optyczne, opisane przez University of Oulu w 2021 roku dla płaskich wyrobów stalowych, jest przydatne do spójnego wykrywania i kategoryzowania, nadal jednak wymaga skalibrowanego obrazowania, odpowiedniego oświetlenia oraz opartej na normach reguły decyzyjnej.
Odbiór jest odrębnym etapem. ASTM A802-19 dotyczy badania wizualnego i norm odbioru powierzchni odlewów stalowych, natomiast ASTM A903/A903M dotyczy odbioru istotnych wskazań liniowych i nieliniowych wykrytych podczas badania magnetyczno-proszkowego lub penetracyjnego. Żadna z tych norm nie uznaje każdej widocznej linii za podstawę do odrzucenia, a korzystny wygląd powierzchni nie unieważnia istotnego wskazania uzyskanego inną metodą badania. Decyzję określają właściwa specyfikacja wyrobu, klasa odlewu, poziom jakości spoiny, zakres badania oraz postanowienia dotyczące napraw. W przypadku spoin ISO 17637:2016 obejmuje badania wizualne złączy spawanych metodami stapiania i może mieć zastosowanie również przed spawaniem; ISO 17635:2025 wiąże wybór metody NDT, technikę, poziom akceptacji i zakres badań z wymaganiami jakościowymi, materiałem, grubością, procesem spawania oraz innymi warunkami.
Prawidłowa kolejność postępowania jest zatem następująca: opisać geometrię, dobrać metodę reagującą na daną geometrię, ustalić, czy wskazanie jest istotne, określić jego prawdopodobne źródło oraz porównać zweryfikowany stan z właściwym kryterium odbioru. Linia nie jest werdyktem. Tak samo nie są nim plama, przebarwienie, wżer ani rozległa zmiana wykończenia powierzchni.
| Nadzór nad badaniem wizualnym | Dlaczego ma to znaczenie |
|---|---|
| Oświetlenie | Niewystarczające oświetlenie może ukryć płytkie podcięcie lub drobne pęknięcia; odblaski mogą tworzyć pozorne linie. |
| Dostęp | Ograniczony dostęp do powierzchni może wymagać zastosowania luster, kamer lub innej metody badania. |
| Czystość powierzchni | Zgorzelina, olej, farba, brud i produkty korozji mogą ukrywać nieciągłości lub je naśladować. |
| Kąt obserwacji | Ślad może pojawiać się lub znikać wraz ze zmianą odbitego światła. |
| Dokumentacja | Położenie, wymiary, fotografie, osoba badająca, data i podstawa akceptacji zapewniają identyfikowalność wyniku. |
Badania wizualne: więcej niż tylko oględziny elementu
Badania wizualne (VT) często sprowadza się do szybkiego spojrzenia na powierzchnię stalową, po którym pada stwierdzenie w rodzaju „nie stwierdzono wad”. Taki opis jest zbyt ogólny jak na potrzeby kontroli. Metals Handbook wydany przez ASM określa kontrolę wizualną jako metodę badań nieniszczących służącą do wykrywania wad powierzchniowych, w tym korozji, zanieczyszczeń, problemów z wykończeniem powierzchni oraz widocznych nieciągłości powierzchni. ASNT wprowadza podobne rozróżnienie: formalne badania wizualne polegają na bezpośredniej obserwacji widocznych nieciągłości, natomiast badania magnetyczno-proszkowe i penetracyjne polegają na obserwacji wskazań utworzonych przez środki badawcze. Różnica ma znaczenie. Człowiek może dostrzec ciemną linię, ale dopiero określone badanie może ustalić, co zaobserwowano, gdzie to wystąpiło, jak to zmierzono oraz czy właściwe kryterium akceptacji stanowi podstawę do odrzucenia.
ISO 8785:1998 zawiera słownictwo dotyczące niedoskonałości powierzchni, w tym terminy, definicje, parametry, dopuszczalne niedoskonałości oraz metody pomiaru. Słownictwo to pomaga zapobiegać automatycznemu uznawaniu widocznego śladu za wadę. Niedoskonałość powierzchni to stan lub odstępstwo od zamierzonej powierzchni; wskazanie to reakcja lub obserwacja wymagająca interpretacji; wada to niedoskonałość uznana za niedopuszczalną przez obowiązującą specyfikację. Mechanizm uszkodzenia, taki jak rozwój pęknięcia zmęczeniowego lub pękanie wspomagane korozją, stanowi jeszcze inny wniosek. Badania wizualne mogą ujawnić oznaki związane z mechanizmem uszkodzenia, ale sam nietypowy wygląd powierzchni nie potwierdza uszkodzeń podpowierzchniowych.
Kontrolowana kolejność badania wizualnego
- Określ obszar badania Zdefiniuj element, powierzchnię, dostęp i wymagany zakres badania.
- Przygotuj powierzchnię Usuń przeszkody bez zacierania ani zmieniania stanu będącego przedmiotem oceny.
- Kontroluj warunki obserwacji Stosuj odpowiednie oświetlenie, odległość, kąt i pomoce optyczne.
- Obserwuj i mierz Zarejestruj profil, teksturę, położenie nieciągłości, wymiary i orientację.
- Udokumentuj wynik Zachowaj fotografie, dane wyposażenia, tożsamość osoby badającej i podstawę akceptacji.
Bezpośrednia obserwacja i kontrolowane warunki obserwacji
Bezpośrednie badania wizualne wykorzystują wzrok badającego, z użyciem określonych pomocy optycznych lub bez nich, do kontroli dostępnej powierzchni. Nadal są one kontrolowanym badaniem, a nie przypadkową obserwacją gołym okiem. Procedura powinna określać element, obszar badania, stan powierzchni, odległość i kąt obserwacji, sposób oświetlenia, wyposażenie, kwalifikacje badającego, sposób rejestracji oraz kryterium akceptacji. Norma ISO 17637:2016 określa badania wizualne złączy spawanych metodami stapiania w materiałach metalowych i może być również stosowana przed spawaniem, podczas sprawdzania przygotowania złącza, dopasowania, ustawienia, czystości oraz stanu krawędzi.
Oświetlenie nie jest jedynie kwestią wygody. Niewystarczające natężenie światła może ukryć płytkie podtopienie lub cienkie pęknięcie wychodzące na powierzchnię; odblaski mogą zasłonić nieciągłość albo utworzyć pozorną linię. Światło powinno zapewniać wystarczające natężenie i odpowiedni kierunek, aby uwidocznić zmiany profilu, faktury oraz współczynnika odbicia. Oświetlenie ukośne może ułatwić wykrycie płytkiego zagłębienia, natomiast bardziej bezpośrednie oświetlenie może ułatwić ocenę plam lub przebarwień. Badający może być zmuszony do zmiany kąta obserwacji, ponieważ ślad widoczny z jednego kierunku może zniknąć, gdy światło odbite przesunie się po powierzchni.
Element musi być wystarczająco czysty do celów danego badania. Zgorzelina, olej, odpryski spawalnicze, farba, brud, produkty korozji oraz pozostałości po manipulowaniu mogą zasłaniać powierzchnię albo imitować nieciągłość. Czyszczenie samo w sobie nie może usuwać ocenianego stanu. Przed badaniem profilu spoiny może być konieczne usunięcie odprysków, jednak agresywne szlifowanie może zatrzeć ślady nadlewu, podtopienia lub pęknięcia. Jeżeli określona procedura wymaga zastosowania powiększenia, lustra, wideoskopu lub innej pomocy obserwacyjnej, pomoce te stają się częścią badania, a nie opcjonalnym dodatkiem. Powiększenie może ułatwić rozpoznanie ciasnego pęknięcia wychodzącego na powierzchnię, ale nie zmienia niedostępnej lub niewłaściwie przygotowanej powierzchni w powierzchnię w pełni zbadaną.
Dokumentacja nadaje obserwacji identyfikowalną formę. Przydatne zapisy obejmują położenie względem bazy pomiarowej lub oznaczenia spoiny, orientację, długość i szerokość, o ile można je zmierzyć, fotografie, warunki oświetlenia, przygotowanie powierzchni, identyfikację wyposażenia, osobę badającą, datę oraz sposób rozstrzygnięcia. Sama fotografia rzadko wystarcza: może brakować skali, lokalizacji i podstawy oceny według kryterium akceptacji.
Co mogą ujawnić badania wizualne
VT dobrze nadaje się do wykrywania stanów, które sięgają widocznej powierzchni lub ją zmieniają. Przykłady podawane przez ASM obejmują korozję, zanieczyszczenia, problemy z wykończeniem powierzchni oraz nieciągłości powierzchni. Korozja może występować jako równomierne ubytki materiału, wżery, łuszcząca się zgorzelina lub lokalne zaatakowanie. Badanie wizualne może ujawnić plamy i osady, ale sam wygląd nie pozwala określić pozostałej grubości ścianki ani potwierdzić pełnej głębokości wżeru. Do rozstrzygnięcia tej kwestii potrzebny jest pomiar grubości lub inna właściwa metoda.
Zanieczyszczenia obejmują olej, wilgoć, osadzone zanieczyszczenia, tlenki, pozostałości farby i inne substancje, które mogą zakłócać spawanie, nakładanie powłoki, łączenie lub eksploatację. Problemy z wykończeniem powierzchni mogą obejmować ślady szlifowania, wgniecenia i wyrwania materiału, zawalcowania, ślady walcowania, zgrubną obróbkę skrawaniem, nadmierną chropowatość lub nagłe przejście między powierzchniami. Ich dopuszczalność zależy od specyfikacji wyrobu i funkcji powierzchni, a nie tylko od tego, czy wyglądają nieestetycznie.
W przypadku spoin badania wizualne mogą ujawnić nieregularny profil, nadmierny nadlew, obszary niedostatecznie wypełnione, niewłaściwe ustawienie, uszkodzenia krateru, widoczne pory, ślady zajarzenia łuku, odpryski, nadlew powierzchniowy i podtopienie. Mogą również wykryć pęknięcie otwierające się na powierzchnię, pod warunkiem że pęknięcie jest widoczne w danych warunkach badania. Przed spawaniem ta sama metoda może ujawnić niewłaściwe dopasowanie, nieprawidłową geometrię ukosowania, uszkodzoną krawędź, niewystarczające oczyszczenie lub niedopuszczalną szczelinę w grani. ISO 17637:2016 nie ogranicza się zatem do kontroli gotowego lica spoiny.
Kolejnym przedmiotem badań są oczywiste uszkodzenia mechaniczne: wgniecenia, wygięcia, wyrwania materiału, ślady uderzeń, rozdarte krawędzie, odkształcenia oraz uszkodzenia obszarów obrabianych lub pokrytych powłoką. W odniesieniu do odlewów stalowych norma ASTM A802-19 dotyczy badań wizualnych i kryteriów akceptacji powierzchni. W przypadku odlewów badanych metodą magnetyczno-proszkową lub penetracyjną norma ASTM A903/A903M określa kryteria akceptacji i wymaga oceny istotnych wskazań liniowych oraz nieliniowych. Normy te ilustrują zasadniczą kwestię: obserwacja i ocena według kryteriów akceptacji są ze sobą powiązane, ale nie stanowią tej samej czynności.
Widoczna linia może być rysą, zawalcowaniem, pęknięciem spawalniczym, śladem obróbki skrawaniem lub pozostałością w rowku. Badający rejestruje i ocenia wskazanie w odniesieniu do właściwego wymagania. Jeżeli wymaganie nie definiuje danej cechy, w raporcie nie należy po cichu tworzyć limitu odrzucenia.
Ograniczenia wynikające z dostępu, stanu powierzchni i oceny dokonywanej przez człowieka
Badania wizualne nie mogą ujawnić wady, która nie ma widocznych oznak na powierzchni. Nie potwierdzają one obecności ani braku pęknięcia podpowierzchniowego, porowatości wewnętrznej, braku wtopienia ukrytego pod licem spoiny ani wtrącenia znajdującego się wewnątrz materiału. Badania magnetyczno-proszkowe mają inną podstawę fizyczną: norma ASTM E709-21 obejmuje techniki suche i mokre stosowane do materiałów ferromagnetycznych, w tym stali, w których magnesowanie i gromadzenie się proszku przy polach rozproszenia strumienia magnetycznego może ujawnić nieciągłości powierzchniowe i przypowierzchniowe. Badania penetracyjne również zależą od wnikania penetrantu w wady otwierające się na powierzchnię. Żadna z tych metod nie jest zamienna z bezpośrednimi badaniami VT, a VT nie może ich zastępować, gdy wymaga ich specyfikacja.
Dostęp wyznacza nieprzekraczalną granicę. Wąska szczelina, tylna strona żebra usztywniającego, wewnętrzny otwór lub powierzchnia ukryta pod izolacją mogą wymagać zastosowania luster, kamer zdalnych, wideoskopów albo innej metody badania. Nawet wtedy wynik jest ograniczony jakością obrazu, ostrością, polem widzenia oraz możliwością odpowiedniego ustawienia wyposażenia. Czysta i jasno oświetlona powierzchnia niekoniecznie jest powierzchnią zbadaną, jeżeli badający nie mógł do niej dotrzeć lub uzyskać jej wyraźnego obrazu.
Ocena dokonywana przez człowieka również wprowadza zmienność. Zmęczenie, brak znajomości wyrobu, tendencyjność wynikająca z oczekiwań oraz niespójna terminologia mogą wpływać na sposób, w jaki dwóch badających opisze ten sam ślad. Kompetencje obejmują zatem więcej niż sam dobry wzrok. Badający musi rozumieć materiał, proces wytwarzania, prawdopodobne nieciągłości, procedurę, przyrządy pomiarowe oraz kryteria akceptacji. ISO 17635:2025 dotyczy doboru metod i technik badań nieniszczących spoin, poziomów akceptacji oraz zakresu badań w zależności od wymagań jakościowych, materiału, grubości, procesu spawania i innych warunków. Takie ramy wspierają wyważoną decyzję: stosować VT tam, gdzie przedmiotem badania są warunki widoczne, oraz wybrać inną metodę, gdy wymagane informacje znajdują się pod powierzchnią lub wewnątrz niej.
Wizja maszynowa może poprawić powtarzalność i zakres kontroli, zwłaszcza w przypadku płaskich wyrobów stalowych; praca doktorska Uniwersytetu w Oulu z 2021 r. opisuje zautomatyzowaną kontrolę optyczną służącą do wykrywania i kategoryzowania takich wad. Jednak przegląd z 2023 r. zatytułowany Review of Surface Defect Detection of Steel Products Based on Machine Vision stwierdza, że nie istnieje jednolita norma definiująca i klasyfikująca wady powierzchniowe wyrobów stalowych. Kamery rejestrują cechy obrazu. Nie eliminują potrzeby stosowania uzgodnionej terminologii, zwalidowanych procedur, kompetentnej interpretacji ani określonej zasady akceptacji.
| Badanie wizualne może ujawnić | Badanie wizualne nie może samo ustalić |
|---|---|
| Pęknięcia wychodzące na powierzchnię, wżery, zagięcia, zakucia, nażużlenia i otwartą porowatość | Głębokości ukrytych nieciągłości |
| Przywierający materiał formierski, żebra, naprawy spawalnicze i uszkodzenia po szlifowaniu | Wewnętrzne jamy skurczowe, wtrącenia lub pogrzebaną porowatość |
| Odkształcenia, przesunięcia, niecałkowite usunięcie układu wlewowego i nieregularne wykończenie | Wiarygodnego wykrycia ciasnych, niewidocznych pęknięć |
| Dostępne zanieczyszczenia powierzchni i problemy z powłoką | Jednorodności objętościowej |
Badanie wizualne odlewów stalowych zgodnie z ASTM A802-19
ASTM A802-19 określa praktykę badania wizualnego oraz powierzchniowe standardy akceptacji dla odlewów stalowych. Strong evidence
ASTM A802-19 jest praktyką standardową dotyczącą badania wizualnego oraz kryteriów odbioru powierzchniowego odlewów stalowych. Przedmiotem tej normy jest stan, który można zaobserwować na powierzchni odlewu, a nie każda nieciągłość, która może występować pod jej powierzchnią. To rozgraniczenie ma znaczenie. Widoczna ciemna plama, wypukłość, zagłębienie, linia przypominająca pęknięcie lub obszar o dużej chropowatości jest początkowo jedynie zaobserwowaną cechą. Staje się niezgodnością lub nieciągłością dopiero po określeniu jej charakteru; staje się wadą dyskwalifikującą dopiero wtedy, gdy przekracza kryteria odbioru stosowane do danego odlewu.
Terminologia nie powinna być traktowana powierzchownie. ISO 8785:1998 definiuje terminy, definicje i parametry dotyczące niezgodności powierzchniowych, w tym sposoby ich opisywania i pomiaru. Odlewnia może opisać daną cechę jako przypalenie, wtrącenie, pęcherz gazowy, niedolew, zakładkę, żyłkę, chropowatość lub przywartą masę formierską, ale sama nazwa nie decyduje o sposobie zakwalifikowania tej cechy. Znaczenie mogą mieć między innymi lokalizacja, długość, szerokość, głębokość, odstępy, orientacja oraz wpływ na wymagany stan powierzchni. Mechanizm powstawania jest odrębną kwestią: skurcz, wydzielanie gazu, niewystarczające zasilanie, erozja formy, skurcz cieplny lub uszkodzenie podczas transportu mogą wyjaśniać sposób powstania danej cechy, jednak ASTM A802-19 dotyczy przede wszystkim tego, co występuje na powierzchni i czy spełnia określone wymagania wizualne.

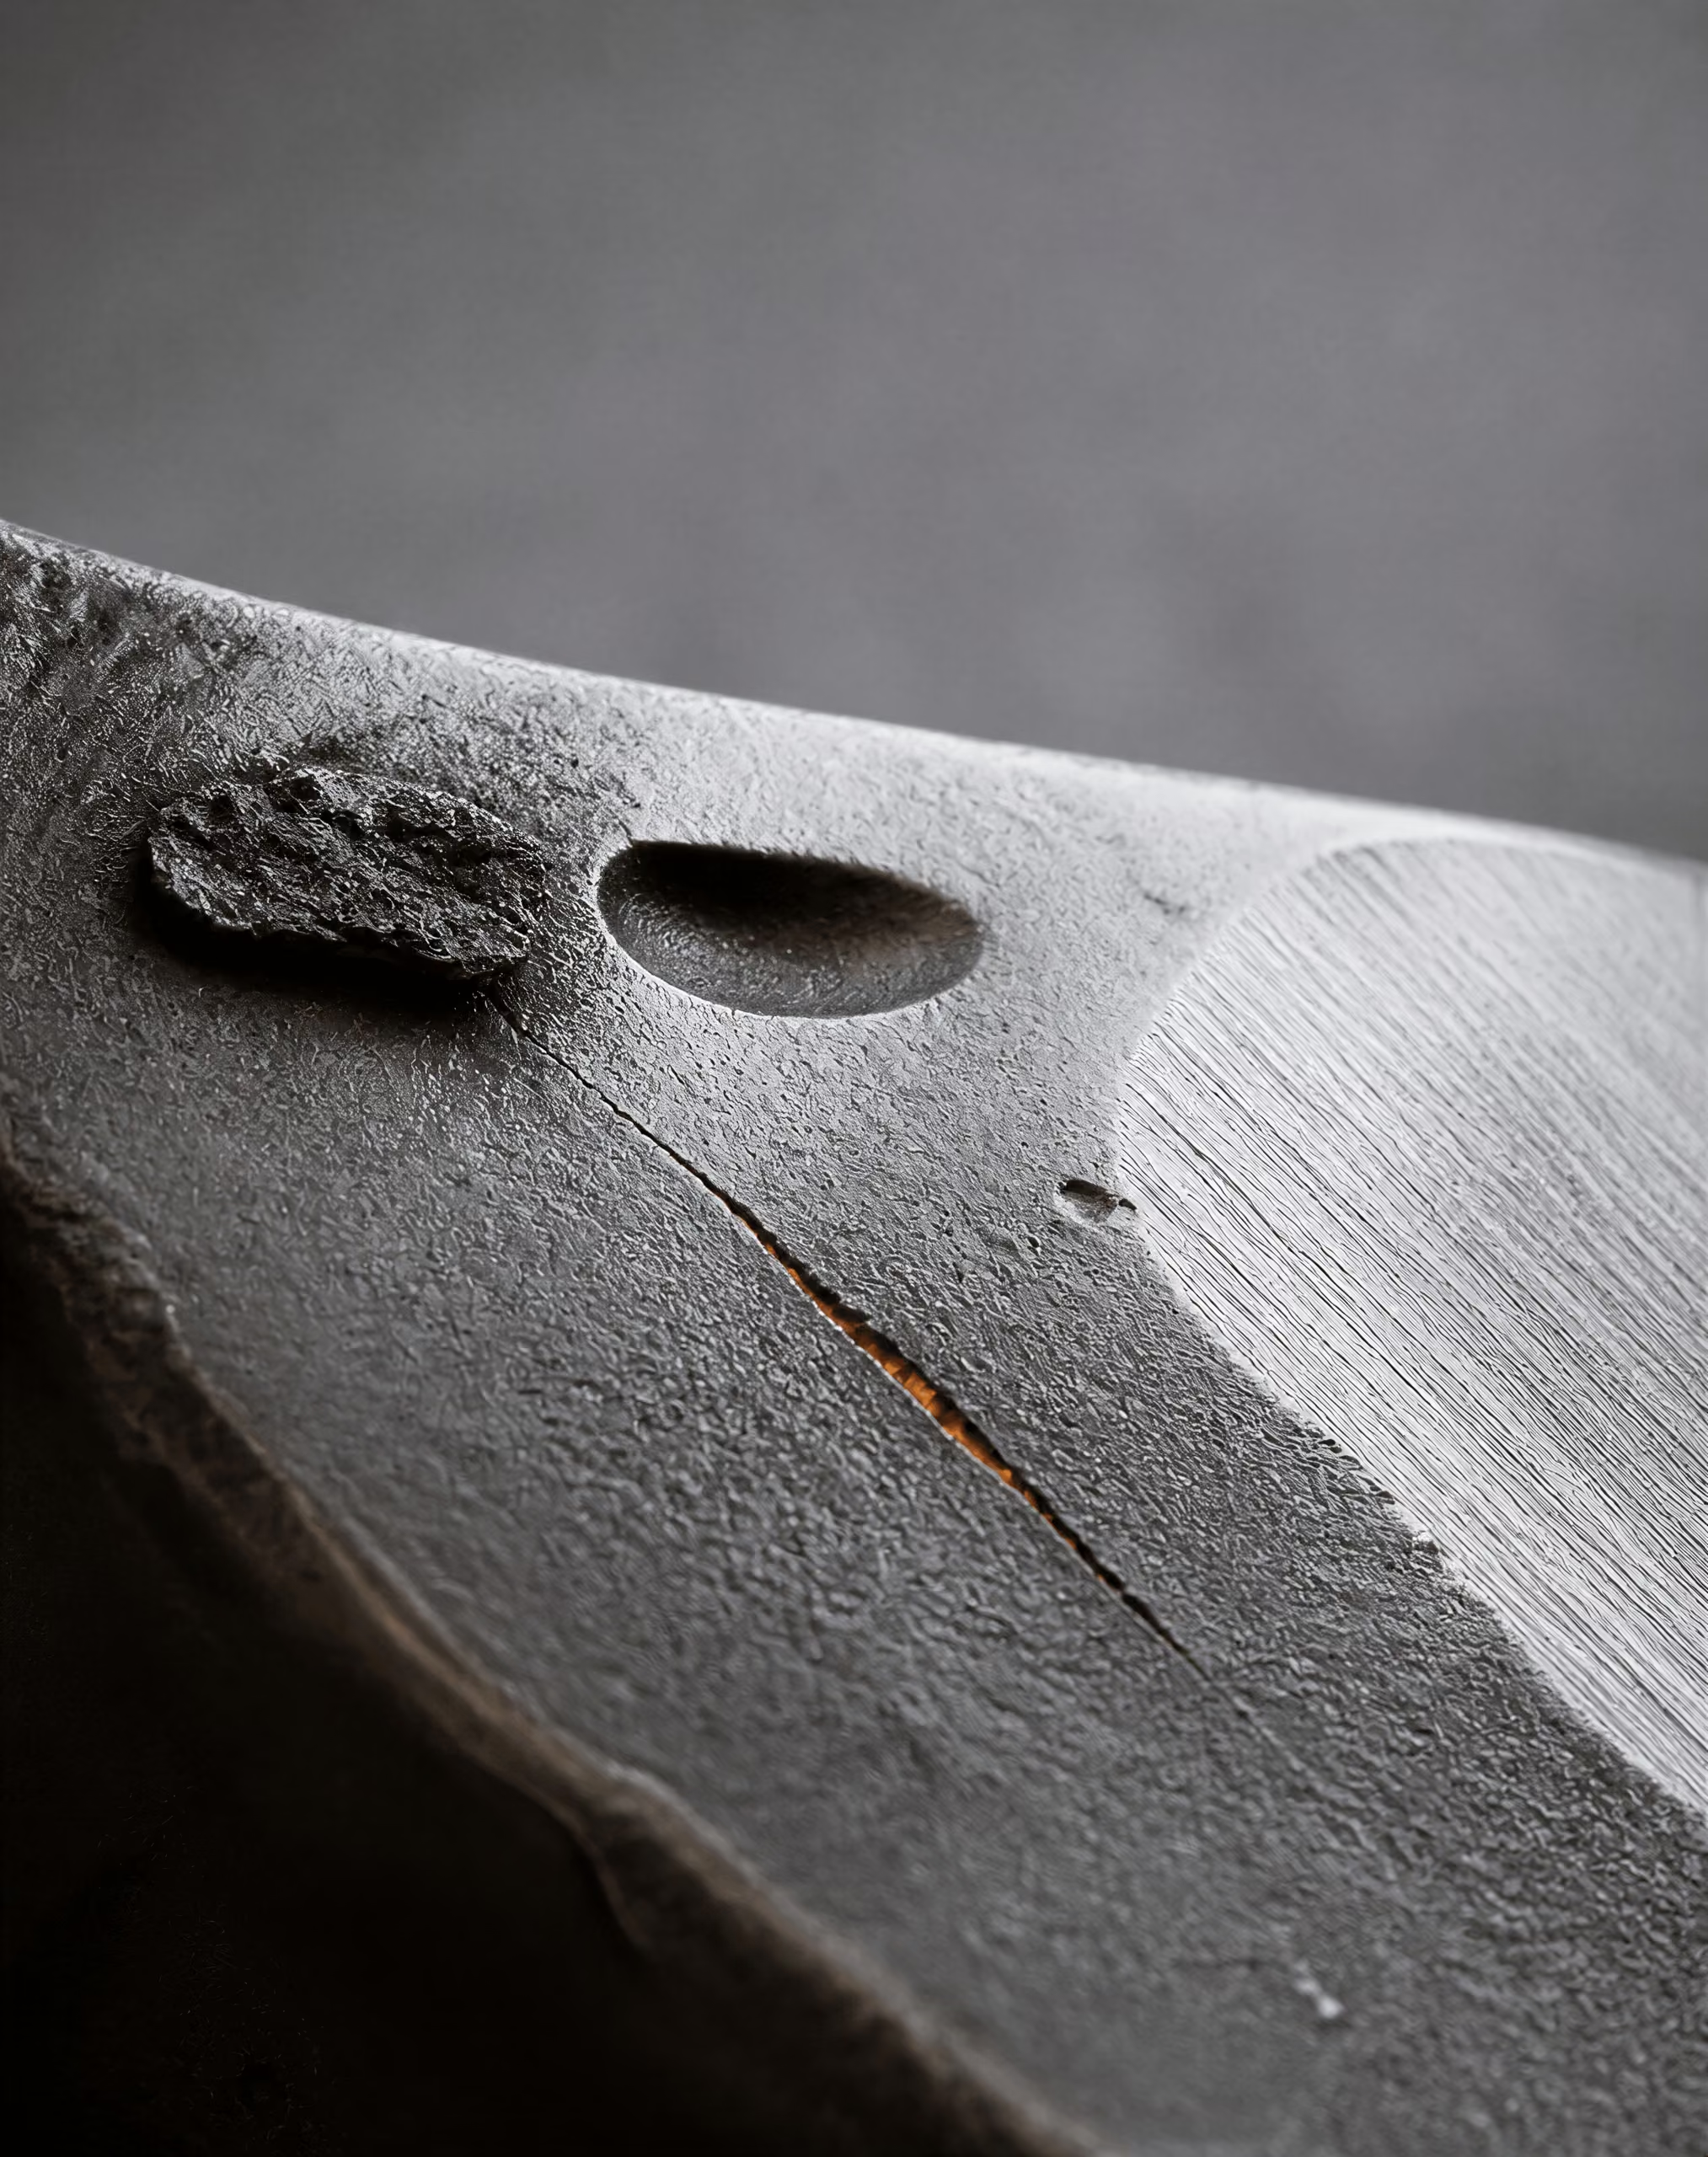
Zakres wizualnego odbioru powierzchni
Badanie wizualne zgodnie z ASTM A802-19 jest bezpośrednim badaniem dostępnych powierzchni odlewu. Może ono ujawnić pęknięcia wychodzące na powierzchnię, jamki, fałdy, zakładki, przypalenia, porowatość otwartą na powierzchnię, przywartą masę formierską, nadlewy, naprawy spawalnicze, ślady zajarzenia łuku, uszkodzenia szlifierskie oraz nieregularne wykończenie. Może również wykazać odkształcenia, przesunięcie formy, niecałkowite usunięcie metalu nadlewu lub wlewu, a także warunki utrudniające wiarygodne przeprowadzenie późniejszych badań. Metals Handbook wydawany przez ASM wskazuje badanie wizualne jako metodę badań nieniszczących służącą do wykrywania wad powierzchniowych, takich jak korozja, zanieczyszczenia, problemy z wykończeniem powierzchni i nieciągłości powierzchniowe.
Możliwości tej metody są jednak ograniczone. Badanie wizualne nie określa głębokości ukrytej nieciągłości, nie pozwala wiarygodnie wykryć ciasnego pęknięcia, które nie powoduje widocznego kontrastu, ani nie zastępuje badań objętościowych w przypadku wewnętrznego skurczu i wtrąceń. Gładka powierzchnia może maskować stan podpowierzchniowy. Z drugiej strony wyraźny ślad może być nieszkodliwym nadmiarem metalu lub strukturą powierzchni po formowaniu, a nie pęknięciem.
Odbiór zależy zatem od właściwej specyfikacji odlewu, wymagań nabywcy, rysunku oraz wybranego poziomu odbioru. ASTM A802-19 określa praktykę i ramy odbioru powierzchniowego; nie ustanawia jednakowej, uniwersalnej granicy odrzucenia dla każdego odlewu. Korpus zaworu, korpus pompy, element utrzymujący ciśnienie oraz konstrukcyjna przeciwwaga mogą podlegać różnym dopuszczalnym stanom, obszarom badania lub wymaganiom dotyczącym wykończenia. Ostateczna decyzja musi być zgodna z nadrzędną specyfikacją zakupu i określonym w niej poziomem odbioru.
Odbiór wizualny różni się również od odbioru na podstawie innych metod badań nieniszczących. ASNT odróżnia badania wizualne od zwykłych oględzin gołym okiem, ponieważ badania wizualne polegają na bezpośredniej obserwacji widocznych nieciągłości, natomiast badania magnetyczno-proszkowe i penetracyjne wykrywają wskazania wytwarzane przez środki badawcze. Zgodnie z ASTM E709-21 odlew stalowy ferromagnetyczny zostaje namagnesowany, a proszek gromadzi się w obszarach rozproszenia strumienia magnetycznego wywołanych przez nieciągłości powierzchniowe lub przypowierzchniowe. Wskazanie proszkowe nie jest tym samym zjawiskiem fizycznym co linia widoczna bezpośrednio na metalu.
ASTM A903/A903M określa kryteria odbioru powierzchniowego odlewów stalowych badanych metodą magnetyczno-proszkową lub penetracyjną oraz wymaga oceny istotnych wskazań liniowych i nieliniowych. Kryteriów tych nie należy przenosić do raportu z badania wizualnego, chyba że umowa wyraźnie wymaga zastosowania danej metody i danego kryterium. Odlew może przejść badanie wizualne, a jednocześnie nie przejść badania penetracyjnego, ponieważ ciasne pęknięcie wychodzące na powierzchnię przyciąga penetrant i powoduje powstanie istotnego wskazania. Możliwa jest również sytuacja odwrotna: obszar chropowaty lub zaplamiony może wyglądać nieprawidłowo, a jednocześnie nie powodować żadnego istotnego wskazania magnetyczno-proszkowego ani penetracyjnego.
Stan i przygotowanie powierzchni odlewu
Badanie rozpoczyna się od oceny powierzchni faktycznie przedstawionej osobie badającej. Luźny piasek, zgorzelina, olej, farba, pozostałości śrutu, rdza, przypalenia, wilgoć i wióry z obróbki mogą maskować nieciągłość lub tworzyć pozorną cechę wizualną. Wymagana metoda czyszczenia zależy od odlewu i specyfikacji. Szczotkowanie, mycie, obróbka strumieniowo-ścierna, oczyszczanie śrutem, szlifowanie lub obróbka skrawaniem mogą odsłonić metal, ale każda z tych metod może również zmienić jego stan. Intensywne szlifowanie może usunąć ślady płytkiej wady, rozmazać metal nad ujściem pęknięcia lub spowodować powstanie nowych pęknięć szlifierskich. Obróbka strumieniowa może zamknąć wąskie rozwarcie lub zasłonić płytką fałdę przez zgniot powierzchniowy i zwiększenie chropowatości.
Przygotowanie musi również zachować geometrię istotną z punktu widzenia odbioru. Zaokrąglenie, połączenie żeber, otwór gwintowany, występ lub kanał wewnętrzny mogą wymagać innego kąta obserwacji albo dodatkowego oświetlenia. Odlewów o złożonej geometrii nie można oceniać na podstawie jednego obejścia ich zewnętrznej powierzchni. Szczególnej uwagi wymagają naroża i zmiany przekroju, ponieważ mogą ukrywać nieciągłości, zatrzymywać środki czyszczące lub powodować odbicia przypominające wady liniowe.
Oświetlenie jest warunkiem pomiaru, a nie szczegółem kosmetycznym. Osoba badająca potrzebuje oświetlenia wystarczającego do obserwacji określonej powierzchni, przy kontrolowaniu cieni i ograniczeniu olśnienia. Jasne odbicie na powierzchni obrabianej może zasłonić cienką linię; światło padające ukośnie może uwidocznić niewielką rzeźbę powierzchni, ale może też wyolbrzymić nieszkodliwą strukturę. Odległość i kąt obserwacji, kontrast powierzchni oraz jej czystość powinny być odpowiednie do wymaganego badania. W przypadku ograniczonego dostępu widok można rozszerzyć za pomocą luster, boroskopów lub kamer, jednak w dokumentacji należy wskazać zastosowaną metodę pośrednią i jej ograniczenia.
Temperatura, wilgotność powierzchni i stan powłoki mogą wpływać na widoczność. Mokra powierzchnia może wypełnić płytkie zagłębienie i zmienić kontrast. Powłoka może zasłaniać metal podłoża, chyba że specyfikacja dopuszcza badanie przez tę powłokę. Jeżeli powierzchni nie można odpowiednio oczyścić lub obejrzeć, właściwym postępowaniem nie jest automatyczne uznanie jej za zgodną. Należy wskazać obszar niedostępny lub zasłonięty, a właściwy organ powinien określić, czy wymagane jest dodatkowe przygotowanie, zastosowanie innej metody badania lub wykonanie naprawy.
Rejestrowanie i kwalifikowanie zaobserwowanych cech
Przydatny raport z badania wizualnego zawiera więcej niż tylko określenie „zgodny” lub „niezgodny”. Powinien identyfikować odlew, a w razie potrzeby także wytop lub partię, datę badania, osobę badającą, stan powierzchni, ograniczenia dotyczące oświetlenia lub obserwacji, zbadane obszary oraz lokalizację każdej istotnej cechy. Lokalizację można określić względem bazy, strefy na rysunku, cechy odlewu, siatki odniesienia lub oznaczonej fotografii. Jeżeli kryteria odbioru zależą od wymiarów i orientacji, należy je zarejestrować.
Raport powinien oddzielać obserwację od oceny. „Ciemna cecha liniowa o długości 38 mm, przy zaokrągleniu w pobliżu bazy B” jest obserwacją. „Pęknięcie dyskwalifikujące” jest decyzją kwalifikacyjną, która wymaga potwierdzenia w odniesieniu do nadrzędnego kryterium. Jeżeli charakter cechy jest niepewny, może być konieczne oczyszczenie, szlifowanie w celu weryfikacji, pomiar wymiarowy lub zastosowanie innej metody badań nieniszczących. Badanie magnetyczno-proszkowe jest odpowiednie do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w ferromagnetycznej stali; badanie penetracyjne nadaje się do wad otwartych na powierzchnię, występujących na powierzchniach kompatybilnych i odpowiednio przygotowanych. Żadna z tych metod nie udziela automatycznie odpowiedzi na pytania wykraczające poza jej fizyczny zakres zastosowania.
Sposób zakwalifikowania może obejmować przyjęcie, naprawę i ponowne badanie, odrzucenie albo skierowanie do oceny inżynierskiej. Naprawa nie usuwa pierwotnego ustalenia: raport powinien zachować informację o lokalizacji cechy, określonej metodzie naprawy oraz wynikach wymaganego ponownego badania. Jeżeli badanie wizualne wskazuje na podejrzenie pęknięcia, odlewu nie należy zwalniać wyłącznie dlatego, że linia jest krótka lub trudna do sfotografowania. O decyzji decydują właściwa specyfikacja, wymagania nabywcy i poziom odbioru, natomiast uzupełniające badania nieniszczące dostarczają dowodów, gdy sama obserwacja wizualna nie pozwala scharakteryzować danej cechy.
| Etap kontroli | Typowe obserwacje |
|---|---|
| Przed spawaniem | Przygotowanie złącza, dopasowanie, ustawienie, czystość, szczelina w grani i stan krawędzi |
| Podczas spawania | Czyszczenie między ściegami, stan ściegu graniowego, odkształcenia, zajarzenia łuku i widoczne problemy procesu |
| Po spawaniu | Pęknięcia, porowatość, podcięcia, nadlewy, profil spoiny, obszary kraterów i zgodność wymiarowa |
| Po naprawie | Stan wybrania, geometria naprawy i wymagane wyniki ponownego badania |
Badania wizualne spoin zgodnie z ISO 17637:2016
ISO 17637:2016 określa zasady badań wizualnych złączy spawanych metodami stapiania w materiałach metalowych. Dopuszcza również badania wizualne złączy przed spawaniem, co ma istotne znaczenie, ponieważ spoina może zostać prawidłowo ułożona na niewłaściwie przygotowanym lub nieprawidłowo dopasowanym złączu. Badanie nie jest zatem jednorazową czynnością wykonywaną po ostygnięciu spoiny. Obejmuje ono złącze na etapach przygotowania, dopasowania, spawania i końcowej kontroli.
Metodę tę często sprowadza się do „oglądania spoiny”, jednak taki opis jest zbyt wąski. ASNT odróżnia badania wizualne od nieformalnej kontroli gołym okiem: badania wizualne polegają na bezpośredniej obserwacji widocznych nieciągłości w określonych warunkach badania, natomiast badania magnetyczno-proszkowe i penetracyjne ujawniają wskazania powstające w wyniku działania środków badawczych. Rozróżnienie to ma znaczenie, gdy powierzchnia jest czysta i pozornie bez uszkodzeń, lecz zawiera ciasną szczelinę, której nie można dostrzec bez zastosowania penetrantu lub proszku magnetycznego.
ISO 17637:2016 nie kwalifikuje każdej widocznej rysy jako wady. ISO 8785:1998 zawiera terminologię dotyczącą niezgodności powierzchni, w tym definicje, parametry, niezgodności dopuszczalne oraz metody pomiaru. Niezgodność powierzchniowa jest zaobserwowanym stanem. Wskazanie jest sygnałem lub widoczną cechą wykrytą za pomocą metody badania. Staje się ono wadą dopiero wtedy, gdy właściwa specyfikacja uznaje je za niedopuszczalne. Mechanizm uszkodzenia, taki jak inicjacja pęknięcia zmęczeniowego, pękanie wspomagane wodorem lub brak zespolenia przenoszącego obciążenie, stanowi dalszą interpretację inżynierską i nie powinien być mylony z samą obserwacją.

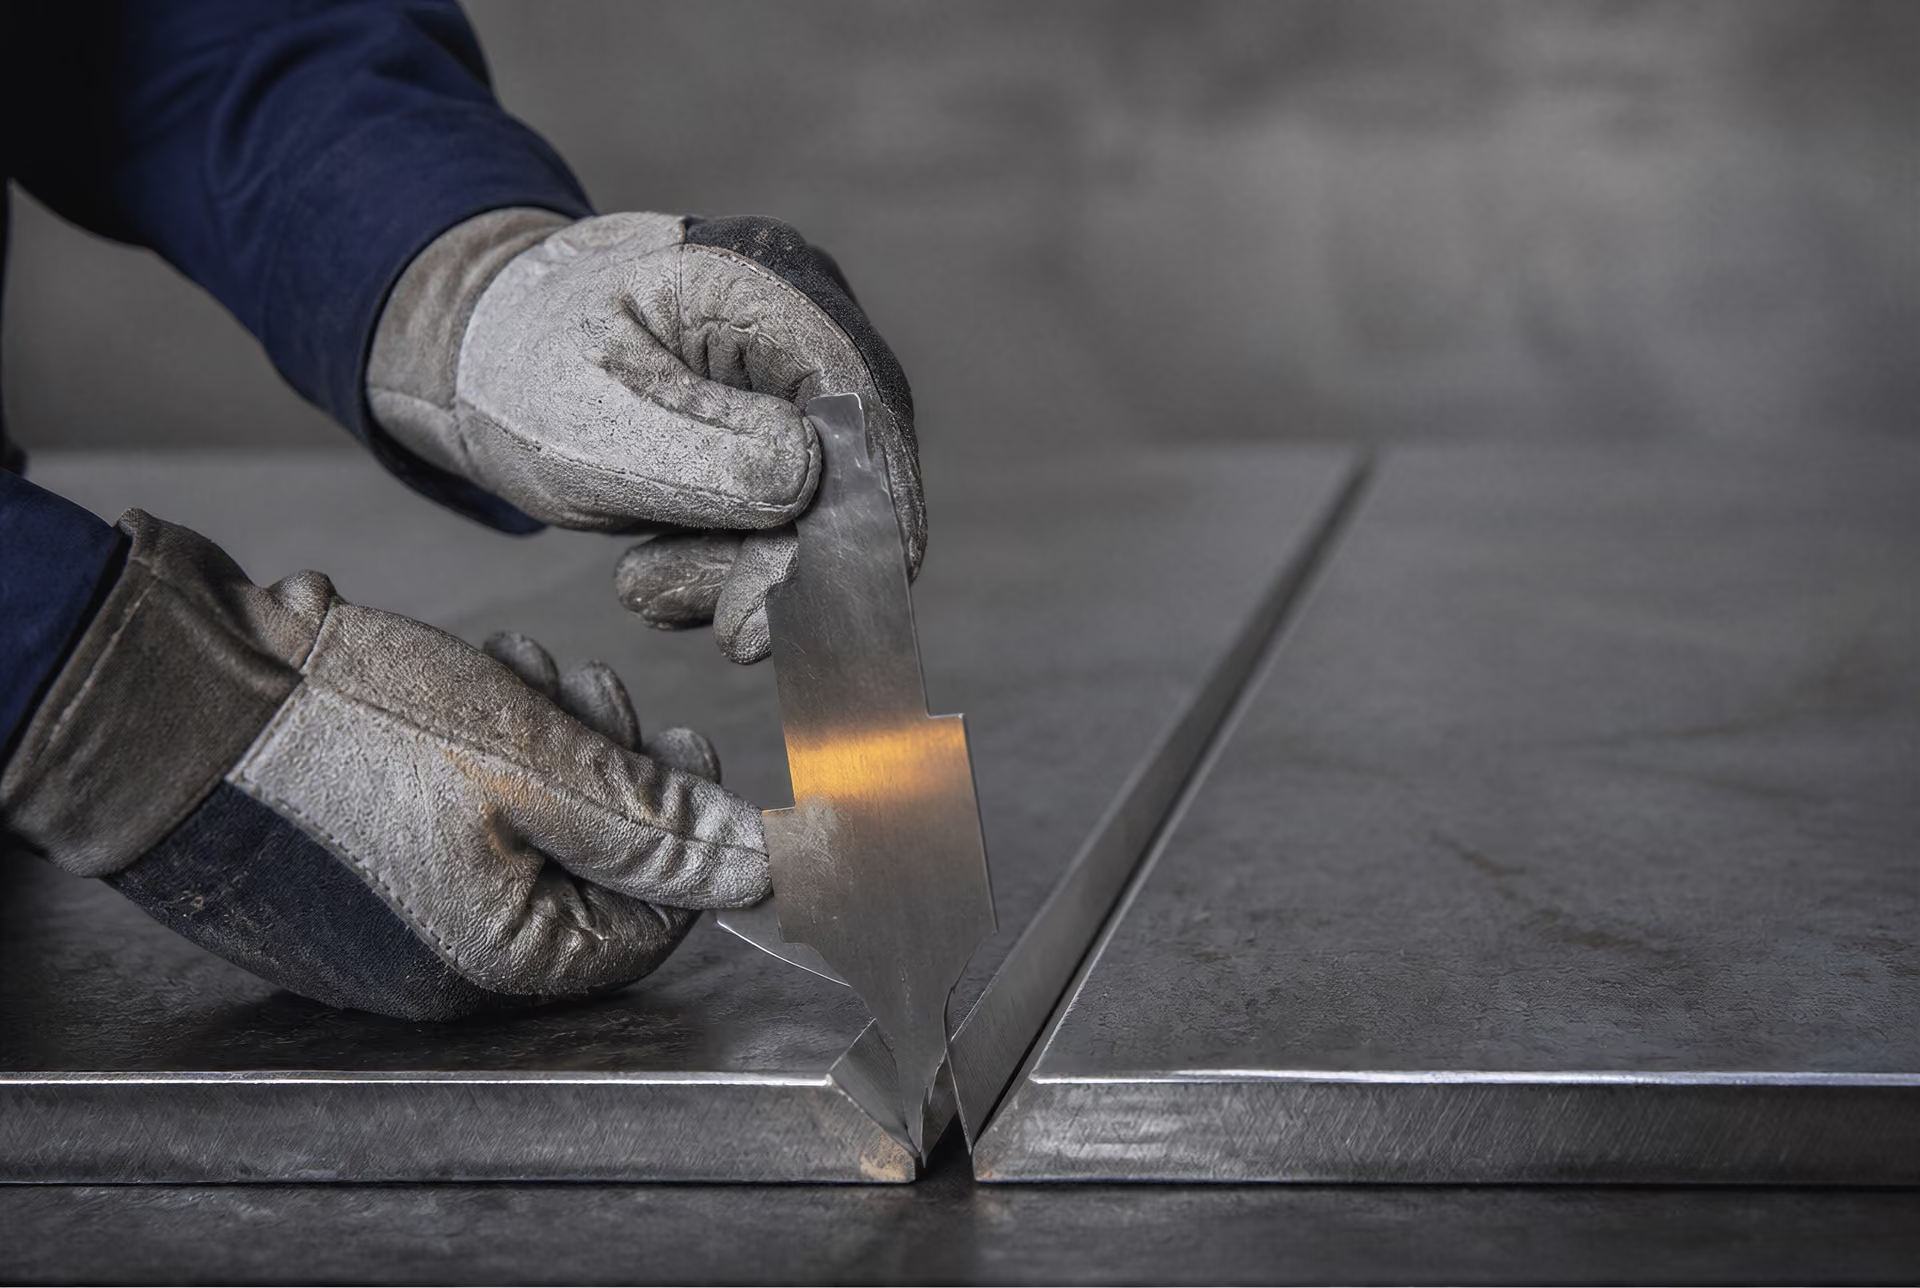
Badania przed spawaniem
Badania wizualne przed spawaniem rozpoczynają się od sprawdzenia materiałów, powierzchni złącza i szczegółów przygotowania. Osoba przeprowadzająca badanie sprawdza, czy określone materiały rodzime i materiały dodatkowe do spawania zostały zidentyfikowane, czy krawędzie złącza są zgodne z rysunkiem lub procedurą spawania oraz czy powierzchnie są wolne od oleju, farby, zgorzeliny, wilgoci, luźnej rdzy i innych zanieczyszczeń, które mogłyby wpłynąć na zespolenie lub zasłonić nieciągłość. Stan powierzchni nie ma wyłącznie znaczenia estetycznego. Zanieczyszczenia mogą powodować porowatość, niestabilne zachowanie łuku lub brak zespolenia, natomiast nadmierne szlifowanie może zmienić geometrię złącza.
Przygotowanie złącza ocenia się pod kątem kąta ukosowania, progu, odstępu w grani, czystości rowka oraz uszkodzeń krawędzi. Wymiary te należy porównywać z właściwym rysunkiem, instrukcją technologiczną spawania lub wymaganiem umownym, a nie z uniwersalną wartością graniczną dla badań wizualnych. Przygotowanie dopuszczalne dla jednego procesu i danej grubości może być nieodpowiednie dla innego procesu lub innej grubości. Osoba przeprowadzająca badanie sprawdza również, czy nie występują rozwarstwienia, zawalcowania, żłobienia i pęknięcia wychodzące od krawędzi cięcia. Widoczny ślad liniowy w materiale rodzimym należy zarejestrować i ocenić; nie należy nazywać go pęknięciem spoiny tylko dlatego, że znajduje się w pobliżu złącza.
Kolejnym zagadnieniem jest dopasowanie elementów. Części powinny być ustawione, podparte i zamocowane zgodnie z wymaganiami, z zachowaniem zamierzonego odstępu w grani i orientacji złącza na całej długości spoiny. Nadmierne przesunięcie krawędzi, odkształcenie kątowe, nierównomierny odstęp lub nagłe zmiany geometrii mogą spowodować odchylenia wymiarowe jeszcze przed zajarzeniem łuku. Sczepy wymagają kontroli pod kątem pęknięć, niepełnego zespolenia, nadmiernego profilu i nieodpowiedniego zakończenia. Wadliwe sczepy mogą pozostać wewnątrz złącza lub stać się miejscami inicjacji uszkodzeń podczas wykonywania kolejnych warstw.
Badanie na tym etapie potwierdza również możliwość dostępu do złącza podczas spawania i późniejszej kontroli. Złącze może być poprawne geometrycznie z jednej strony, a jednocześnie niedostępne w celu oczyszczenia lub obserwacji wizualnej z drugiej strony. Ograniczenie to należy odnotować w protokole z badania. Nie można go rozwiązać przez uznanie nieobserwowanej powierzchni za zgodną.
Badania podczas spawania i po spawaniu
Podczas spawania badania wizualne dostarczają informacji zwrotnej o przebiegu procesu, a nie tylko końcowej oceny. Osoba przeprowadzająca badanie obserwuje, czy zachowana jest czystość złącza, czy łuk jest prowadzony i przemieszczany zgodnie z wymaganiami oraz czy każda warstwa ma akceptowalny wygląd, zanim kolejna warstwa ją zasłoni. Sprawdza się czyszczenie międzyściegowe pod kątem żużla, tlenków, odprysków i uwięzionych zanieczyszczeń. Szczególne znaczenie ma warstwa graniowa: widoczny brak przetopu grani, nieregularna spoina graniowa, przepalenie lub porowatość wychodząca na powierzchnię mogą uzasadniać dokonanie naprawy przed nałożeniem kolejnego metalu.
Kolejność spawania może ujawnić odkształcenia, przemieszczenia lub zwiększanie się odstępu w grani. Kontroli poddaje się również elementy tymczasowe i zajarzenia łuku poza złączem. Zajarzenie łuku może pozostawić miejscowo zahartowany lub popękany obszar, zwłaszcza w przypadku stali podatnych na takie zjawiska, nawet jeśli ślad jest niewielki. Odpryski mogą być nieszkodliwą pozostałością w jednym zastosowaniu, lecz w innym mogą uszkadzać powłoki, utrudniać dopasowanie wymiarowe lub zasłaniać pęknięcie. Ich znaczenie wynika ze specyfikacji i warunków eksploatacji, a nie wyłącznie z ich wyglądu.
Po spawaniu złącze należy oczyścić w stopniu wystarczającym do przeprowadzenia badania. Żużel, odpryski, elementy tymczasowe i zanieczyszczenia powierzchniowe nie mogą zasłaniać brzegów ani lica spoiny. Osoba przeprowadzająca badanie obserwuje całą dostępną długość złącza, końce spoiny, miejsca rozpoczęcia i zakończenia, obszary kraterów, przejścia przy brzegach spoiny oraz przyległy materiał rodzimy. Widoczne pęknięcia wymagają natychmiastowej uwagi, ponieważ pęknięcie jest nieciągłością płaską o potencjalnie poważnych skutkach, jednak wykrycie wizualne nie określa jego głębokości ani pełnego zasięgu. Linia przypominająca pęknięcie może wymagać usunięcia, ponownego badania lub zastosowania innej metody NDT.
Porowatość wychodząca na powierzchnię może mieć postać zaokrąglonych ubytków lub wżerów. Podtopienie jest rowkiem przy brzegu spoiny lub na krawędzi materiału rodzimego, natomiast nadlew występuje wtedy, gdy metal spoiny rozlewa się na powierzchnię materiału rodzimego bez prawidłowego zespolenia. Oba zjawiska są obserwacjami dotyczącymi profilu, lecz nie są wzajemnie zamienne. Wklęsłe lub wypukłe lico spoiny, nadmierny nadlew, niewystarczające wypełnienie, nagłe przejście przy brzegu spoiny lub nieregularna szerokość mogą wskazywać na nieprawidłowy profil. Właściwe kryterium akceptacji określa, czy dany stan jest dopuszczalny i w jaki sposób należy go zmierzyć.
Badanie wymiarowe obejmuje wielkość spoiny, jej długość i położenie, ustawienie, odkształcenie oraz odchylenie od rysunku. Badania wizualne mogą wykazać, że spoina została umieszczona nieprawidłowo lub że element uległ przemieszczeniu, lecz same w sobie nie pozwalają określić naprężeń resztkowych, wewnętrznego braku zespolenia ani przemian metalurgicznych.
Terminologia profilu spoiny
- Podcięcie
- Rowek przy stopie spoiny lub na krawędzi materiału podstawowego.
- Nadlew
- Metal spoiny zachodzi na powierzchnię materiału podstawowego bez prawidłowego wtopienia.
- Porowatość
- Zaokrąglone jamy lub wżery, które mogą otwierać się na powierzchnię spoiny.
- Zajarzenie łuku
- Miejscowy ślad poza zamierzoną spoiną, który może wymagać oceny pod kątem pękania lub zahartowania.
- Nadmiar spoiny
- Metal spoiny wystający ponad powierzchnię materiału podstawowego; jego dopuszczalność zależy od mającego zastosowanie kryterium.
Obserwacje dotyczące profilu spoiny i nieciągłości powierzchniowych
Dobry protokół opisuje to, co zaobserwowano, miejsce występowania oraz sposób wykonania pomiaru. „Zła spoina” nie jest wynikiem badania. W protokole można wskazać liniowe wskazanie powierzchniowe przy brzegu spoiny, rozproszone pory wychodzące na powierzchnię w określonym obszarze, podtopienie na zmierzonej długości lub zajarzenie łuku w sąsiedztwie złącza. Fotografie, lokalizacja, wymiary, warunki oświetlenia i wymaganie odniesienia sprawiają, że obserwacja jest możliwa do odtworzenia.
Ocena zgodności musi pozostawać powiązana z nadrzędną normą dotyczącą wyrobu, wykonania lub danego projektu. ASTM A802-19 dotyczy badań wizualnych i kryteriów akceptacji powierzchni odlewów stalowych, natomiast ASTM A903/A903M dotyczy kryteriów oceny powierzchni odlewów stalowych badanych metodami magnetyczno-proszkowymi lub penetracyjnymi i wymaga oceny istotnych wskazań liniowych oraz nieliniowych. Norm tych dotyczących odlewów nie należy stosować do oceny złącza spawanego bez upoważnienia wynikającego z właściwej specyfikacji.
Badania wizualne mają określony zakres zastosowania. Mogą wykrywać dostępne powierzchnie i odchylenia profilu, lecz nie pozwalają niezawodnie ujawnić każdej ciasnej szczeliny powierzchniowej, nieciągłości podpowierzchniowej ani wewnętrznej wady objętościowej. ASTM E709-21 obejmuje techniki magnetyczno-proszkowe — zarówno suche, jak i mokre — stosowane do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych, w tym w stali; magnesowanie wytwarza pola rozproszenia, w których gromadzą się cząstki. Badania penetracyjne mają inną podstawę fizyczną i wymagają odpowiedniej, otwartej powierzchni. Systemy widzenia maszynowego mogą poprawiać powtarzalność badań płaskich wyrobów stalowych, jednak w przeglądzie z 2023 roku stwierdzono, że nie istnieje ujednolicona norma definiująca i klasyfikująca wszystkie wady powierzchni stali. ISO 17635:2025 wiąże zatem dobór metody, poziomy akceptacji i zakres badań z wymaganiami jakościowymi, materiałem, grubością, procesem spawania i innymi warunkami. Widoczny ślad jest dopiero punktem wyjścia.
| Cecha | Znaczenie dla badania magnetyczno-proszkowego |
|---|---|
| Materiał | Wymaga ferromagnetycznej stali lub innego materiału ferromagnetycznego. |
| Kierunek pola | Nieciągłości przecinające pole na ogół powodują silniejsze wskazania wycieku strumienia. |
| Zakres wykrywania | Największa czułość dotyczy nieciągłości powierzchniowych i przypowierzchniowych. |
| Technika nanoszenia proszku | Suchy proszek nadaje się do niektórych chropowatych powierzchni lub warunków terenowych; proszek w zawiesinie zapewnia bardziej równomierną warstwę na odpowiednich powierzchniach. |
| Kwalifikacja | Układ cząstek jest wskazaniem wymagającym oceny istotności i porównania z kryteriami akceptacji. |
Badanie magnetyczno-proszkowe stali ferromagnetycznej
Badanie magnetyczno-proszkowe (MT) jest metodą wykrywania nieciągłości powierzchniowych i przypowierzchniowych w stali ferromagnetycznej. Nie oznacza ono, że każdy widoczny ślad jest wadą, ani nie umożliwia kontroli całej objętości elementu. Wynikiem badania jest wskazanie: widoczne lub fluorescencyjne skupisko cząstek powstałe podczas badania. To, czy dane wskazanie oznacza niedopuszczalną wadę, zależy od jego wielkości, kształtu, położenia, orientacji oraz kryteriów akceptacji określonych dla danego elementu.
ASNT jasno opisuje przebieg fizyczny badania: namagnesowanie stali ferromagnetycznej, naniesienie cząstek ferromagnetycznych i obserwacja miejsc, w których gromadzą się one w polach rozproszenia strumienia magnetycznego (American Society for Nondestructive Testing, 2024). ASTM E709-21 obejmuje techniki badania magnetyczno-proszkowego na sucho i na mokro, stosowane do wykrywania pęknięć oraz innych nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych, w tym w stali. Metoda ta różni się zatem od badań wizualnych, podczas których bezpośrednio obserwuje się widoczny stan powierzchni, oraz od badań penetracyjnych, które opierają się na wnikaniu penetranta w otwartą nieciągłość powierzchniową.

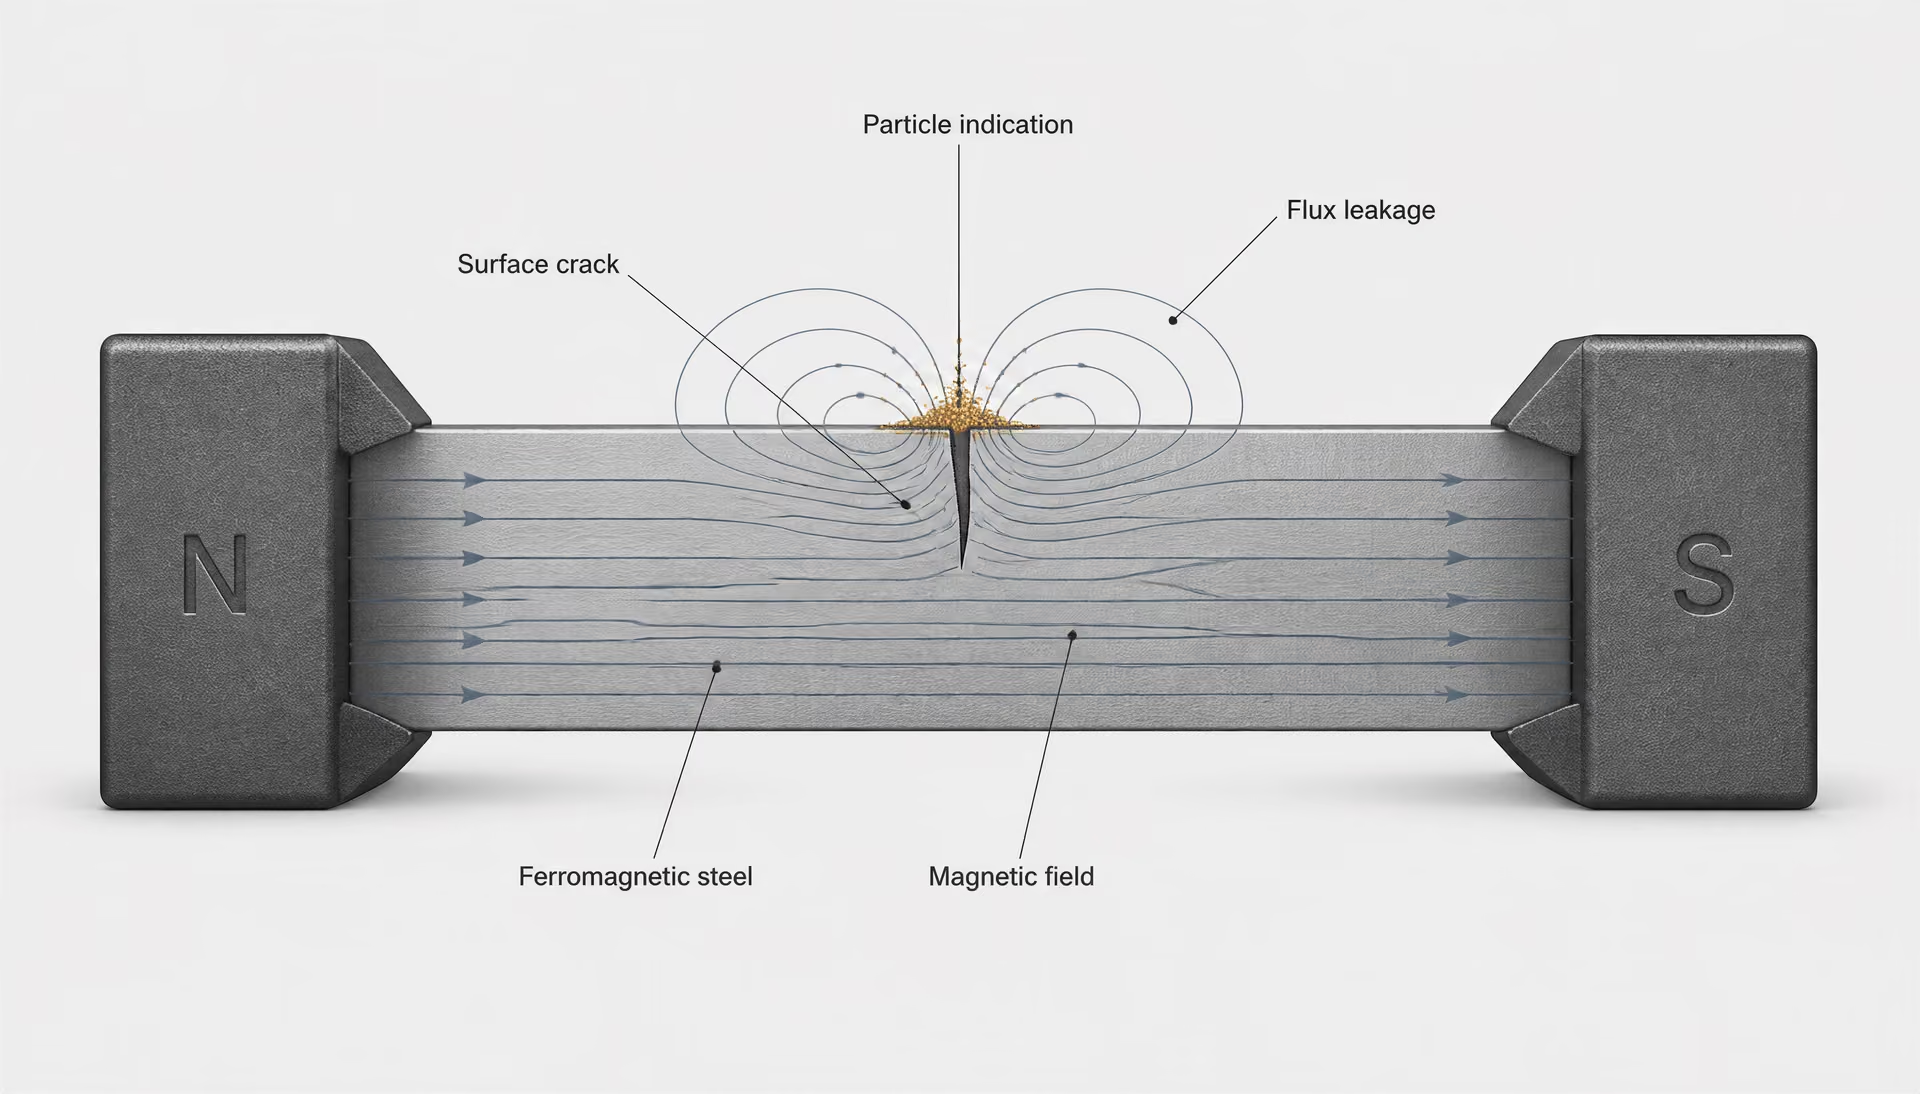
Magnesowanie i rozproszenie strumienia magnetycznego
Pole magnesujące przechodzi przez stal, gdy prąd płynie przez element, przez cewkę umieszczoną wokół elementu lub między biegunami jarzma elektromagnetycznego. W nieuszkodzonym, równomiernie namagnesowanym obszarze strumień magnetyczny przemieszcza się głównie wewnątrz metalu. Pęknięcie, brak wtopienia, zakładka, szew lub inna nieciągłość zakłóca tę drogę. Część strumienia zostaje wypchnięta ze stali, a następnie do niej powraca, tworząc pole rozproszenia przy nieciągłości lub w jej pobliżu.
Cząstki ferromagnetyczne umieszczone w takim polu są przyciągane do obszaru rozproszenia. Tworzą linię, skupisko lub inny wzór odwzorowujący źródło rozproszenia. Wskazanie można obserwować w świetle białym, gdy używane są cząstki widoczne, albo w oświetleniu ultrafioletowym-A, gdy stosuje się cząstki fluorescencyjne. Ośrodek badawczy sprawia, że zaburzenie pola magnetycznego staje się widoczne; nie ujawnia on całej geometrii nieciągłości.
Kierunek pola ma zasadnicze znaczenie dla wyniku. Pęknięcie powoduje najsilniejsze rozproszenie, gdy jest zorientowane w przybliżeniu prostopadle do pola magnesującego. Nieciągłość przebiegająca równolegle lub prawie równolegle do pola może powodować słabe rozproszenie i niewyraźne wskazanie, nawet gdy jest istotna. Dlatego nie można zakładać, że jeden kierunek magnesowania pozwoli wykryć każde pęknięcie. Pole podłużne jest odpowiednie do wykrywania nieciągłości poprzecznych względem tego pola; pole kołowe wytworzone przez przepływ prądu przez element zazwyczaj ujawnia nieciągłości przebiegające wzdłuż elementu. Jeżeli pozwalają na to procedura i geometria elementu, kontrolerzy często stosują dwa wyraźnie różne kierunki pola, zwykle wykorzystując oddzielne impulsy prądowe lub technikę wielokierunkową.
Magnesowanie musi być również wystarczające dla danego materiału i zadania kontrolnego. Nadmiernie słabe magnesowanie może nie wytworzyć użytecznego pola rozproszenia. Nadmierne magnesowanie może powodować powstawanie tła cząsteczkowego, utrudniać interpretację lub utrudniać usunięcie cząstek. Znaczenie ma także geometria. Ostre naroża, rowki wpustowe, zmiany przekroju, otwory, brzegi spoin i punkty styku mogą zniekształcać pole oraz tworzyć wskazania nieistotne. Wzory te nie są automatycznie pęknięciami. Należy je odróżnić od wskazań istotnych na podstawie ich położenia, kształtu, powtarzalności oraz reakcji na zmiany magnesowania.
Stan powierzchni wpływa na wiarygodność badania. Olej, zgorzelina, farba, rdza, odpryski spawalnicze i chropowatość po obróbce mogą uniemożliwiać swobodne przemieszczanie się cząstek lub powodować pozorne skupiska cząstek. Czyszczenie i przygotowanie powierzchni są zatem częścią badania, a nie wyłącznie czynnościami kosmetycznymi poprzedzającymi kontrolę. Po badaniu może być konieczne usunięcie magnetyzmu szczątkowego, jeżeli mógłby on wpływać na obróbkę, montaż, aparaturę pomiarową lub eksploatację.
MT ma zastosowanie do stali ferromagnetycznej, takiej jak stale ferrytyczne i wiele gatunków martenzytycznych. Stal nierdzewna AISI 410 jest zazwyczaj ferromagnetyczna; wyżarzona stal nierdzewna AISI 304 jest na ogół niemagnetyczna i nie jest odpowiednim materiałem do standardowego badania MT. Skład stopowy, obróbka cieplna, zgniot oraz temperatura mogą zmieniać właściwości magnetyczne, dlatego sama nazwa gatunku nie zastępuje weryfikacji rzeczywistej reakcji badanego elementu. MT nie jest ogólną metodą badania aluminium, miedzi, tytanu ani niemagnetycznych austenitycznych stali nierdzewnych.
Techniki badania cząstkami na sucho i na mokro według ASTM E709-21
ASTM E709-21 opisuje zarówno technikę z użyciem cząstek suchych, jak i technikę z użyciem cząstek w zawiesinie. W technice suchej suchy proszek ferromagnetyczny nanosi się na namagnesowaną powierzchnię, zwykle za pomocą ręcznej gruszki, rozpylacza proszku lub innego przyrządu dozującego zapewniającego kontrolę aplikacji. Cząstki przemieszczają się po powierzchni pod wpływem pola rozproszenia i gromadzą się przy nieciągłości. Suchy proszek jest przydatny na stosunkowo chropowatych powierzchniach i w warunkach terenowych, jednak wiatr, drgania, nadmiar proszku oraz silna tekstura powierzchni mogą zmniejszać czułość lub przesłaniać delikatny wzór.
W badaniu cząstkami na mokro drobno rozdrobnione cząstki magnetyczne zawiesza się w ciekłym nośniku. Zawiesinę nanosi się natryskowo, przez polewanie lub przez zanurzenie, gdy element jest namagnesowany, albo podczas magnesowania — zgodnie z procedurą. Cząstki w zawiesinie na ogół zapewniają bardziej równomierne pokrycie i są szczególnie skuteczne w wykrywaniu drobnych wskazań powierzchniowych na gładszych powierzchniach. Fluorescencyjne cząstki w zawiesinie są powszechnie stosowane, gdy dostępne są kontrolowane warunki zaciemnionego pomieszczenia lub oświetlenia ultrafioletowego. Ciecz musi prawidłowo zwilżać powierzchnię; zanieczyszczenie, niewłaściwe stężenie, sedymentacja i niewystarczające mieszanie mogą zmienić wynik badania.
Wybór między cząstkami suchymi a cząstkami w zawiesinie nie jest prostym wartościowaniem jednej techniki nad drugą. Znaczenie mają rodzaj cząstek, nośnik, stan powierzchni, oświetlenie, wielkość elementu, dostęp, urządzenia do magnesowania oraz wymagana czułość. ASTM E709-21 jest praktyką i przewodnikiem, a nie uniwersalną specyfikacją kryteriów akceptacji. Dokument ten opisuje sposób przeprowadzenia badania, natomiast norma dotycząca wyrobu, konstrukcji lub umowy określa, które wskazania można zaakceptować.
Kontroler musi ustalić odpowiednie natężenie pola i potwierdzić sprawność urządzeń, wykorzystując kontrole wymagane przez właściwą procedurę. Następnie element magnesuje się w kierunku zapewniającym oczekiwanej nieciągłości użyteczny kąt przecięcia z liniami pola. Nakładanie cząstek, obserwacja, usuwanie nadmiaru cząstek oraz interpretacja muszą odbywać się we właściwej kolejności. Jeżeli pole zostanie usunięte, zanim cząstki utworzą wskazanie, lub jeżeli nadmiar cząstek nie zostanie usunięty, obraz może być mylący.
Granice wykrywania nieciągłości powierzchniowych i przypowierzchniowych
MT jest najbardziej czułe na nieciągłości, które wychodzą na powierzchnię lub znajdują się bardzo płytko pod nią. Pęknięcia wychodzące na powierzchnię, szwy, zakładki i pęknięcia przy brzegu spoiny zwykle tworzą ostre, skoncentrowane wskazania. Można również wykryć płytko położoną nieciągłość podpowierzchniową, ponieważ jej pole rozproszenia dociera do powierzchni. Wraz ze wzrostem głębokości pole rozproszenia słabnie i rozszerza się. Wskazanie staje się mniej wyraźne, a małe nieciągłości mogą zaniknąć w tle wzorów cząsteczkowych.
Nie istnieje jedna graniczna głębokość mająca zastosowanie do każdego stalowego elementu. Wykrywalność zmienia się w zależności od wielkości nieciągłości, szerokości jej rozwarcia, orientacji, głębokości, przenikalności magnetycznej stali, prądu magnesującego, kierunku pola, chropowatości powierzchni, właściwości cząstek oraz warunków obserwacji. Szeroka wada podpowierzchniowa może powodować wykrywalny wzór, podczas gdy mniejsza wada położona na korzystniejszej głębokości — nie. Z tego powodu twierdzenia takie jak „MT wykrywa wady do stałej głębokości” są mylące, chyba że odnoszą się do kwalifikowanej procedury i wzorca odniesienia.
MT nie umożliwia również określenia stanu objętościowego materiału. Metoda może nie wykryć porowatości wewnętrznej, wtrąceń żużla, rozwarstwień ani braku przetopu, jeżeli powodują one niewielkie rozproszenie strumienia na powierzchni. Gdy wymagane jest sprawdzenie ciągłości wewnętrznej, może być konieczne zastosowanie badań ultradźwiękowych, radiograficznych lub innej metody objętościowej. MT nie zastępuje badań objętościowych.
Interpretacja musi rozdzielać terminologię od decyzji dotyczącej odbioru. ISO 8785:1998 definiuje terminy, definicje i parametry dotyczące niedoskonałości powierzchni, jednak niedoskonałość nie jest automatycznie niedopuszczalną wadą. Wzór cząstek jest wskazaniem. Staje się wadą podlegającą odrzuceniu dopiero po ocenie względem obowiązujących kryteriów akceptacji. W przypadku odlewów stalowych ASTM A903/A903M określa kryteria akceptacji powierzchni dla badań magnetyczno-proszkowych lub penetracyjnych oraz wymaga oceny istotnych wskazań liniowych i nieliniowych. ASTM A802-19 dotyczy badań wizualnych i norm akceptacji powierzchni odlewów stalowych; akceptacja wizualna i akceptacja na podstawie MT są powiązane, lecz nie są wzajemnie zamienne.
Badania spoin opierają się na tej samej zasadzie. ISO 17635:2025 wiąże dobór metod i technik NDT, poziomów akceptacji oraz zakresu badań z wymaganiami jakościowymi, materiałem, grubością, procesem spawania i innymi warunkami. MT może ujawnić pęknięcie przy brzegu spoiny, którego badanie wizualne nie wykryje, ale nie może potwierdzić, że spoina jest wolna od nieciągłości wewnętrznych. Metoda odpowiada na konkretne pytanie: czy magnesowanie powoduje powstanie wskazania cząsteczkowego związanego z polem rozproszenia strumienia magnetycznego na powierzchni lub w jej pobliżu? Normy akceptacji odpowiadają na odrębne pytanie: jakie nieciągłości mogą pozostać w eksploatacji?
| Metoda | Podstawa fizyczna | Główne ograniczenie |
|---|---|---|
| Badanie magnetyczno-proszkowe | Cząstki gromadzą się w obszarach wycieku strumienia magnetycznego w namagnesowanej stali ferromagnetycznej. | Reakcja słabnie wraz z głębokością i może być słaba, gdy orientacja nieciągłości jest niekorzystna. |
| Badanie penetracyjne | Penetrant wnika w otwór wychodzący na powierzchnię, a wywoływacz wyciąga go z powrotem na powierzchnię. | Zwykle nie wykrywa całkowicie podpowierzchniowej nieciągłości. |
| Badanie wizualne | Osoba badająca bezpośrednio obserwuje dostępną, widoczną cechę. | Nie pozwala wiarygodnie ustalić stanu ukrytego lub wewnętrznego. |
Kryteria akceptacji powierzchni na podstawie badań magnetyczno-proszkowych i penetracyjnych
Widoczny ślad nie jest automatycznie wadą podlegającą odrzuceniu, a wskazanie proszkowe lub penetracyjne nie stanowi automatycznie dowodu na występowanie szkodliwej nieciągłości. Metoda badania dostarcza dowodów, natomiast właściwa norma wyrobu określa sposób klasyfikacji i akceptacji tych dowodów. Rozróżnienie to ma szczególne znaczenie w przypadku odlewów stalowych, ponieważ geometria odlewu, stan powierzchni, obróbka mechaniczna, naprawa spawalnicza oraz lokalne zmiany przenikalności mogą wpływać na układ wskazań.
W omówieniu akceptacji odlewów przedstawionym tutaj dokumentem nadrzędnym jest ASTM A903/A903M. Norma ta określa kryteria akceptacji powierzchni odlewów stalowych badanych metodą magnetyczno-proszkową lub penetracyjną oraz wymaga oceny istotnych wskazań liniowych i nieliniowych. Właściwe wydanie normy należy wskazać w specyfikacji zakupu, na rysunku, w procedurze kontroli lub w umowie. ASTM A903/A903M nie należy traktować jako uniwersalnej zasady akceptacji dla każdego wyrobu stalowego, spoiny, odkuwki lub elementu konstrukcji.
Istotne wskazania liniowe i nieliniowe
Termin wskazanie opisuje reakcję uzyskaną podczas badania. Sam w sobie nie opisuje rzeczywistej nieciągłości ani jej wpływu na eksploatację. Pęknięcie wychodzące na powierzchnię może powodować ostre wskazanie liniowe, natomiast zaokrąglona jama, pojedynczy por lub skupisko małych nieciągłości może powodować wskazanie nieliniowe. Wygląd wskazania jest istotny, lecz jego interpretacja zależy również od położenia, orientacji, ciągłości, kontrastu oraz związku z zastosowaną techniką badania.
Wskazanie istotne to takie, które w ocenie wynika z nieciągłości, a nie z kształtu elementu, chropowatości powierzchni, stanu magnetycznego, pozostałości penetranta lub innego artefaktu badania. Wskazania nieistotne mogą powstawać na ostrych narożach, w rowkach wpustowych, na gwintach, w miejscach nagłych zmian przekroju, na granicach różnych materiałów lub w obszarach, w których środek badawczy gromadzi się bez występowania wady istotnej z punktu widzenia eksploatacji. Badający musi zatem odróżnić reakcję spowodowaną geometrią od reakcji wywołanej nieciągłością.
W badaniach magnetyczno-proszkowych szczególne znaczenie ma orientacja. Nieciągłość jest najłatwiej wykrywana, gdy przebiega w przybliżeniu w poprzek kierunku pola magnetycznego, ponieważ przerywa drogę strumienia magnetycznego i powoduje jego wyciek. Pęknięcie równoległe do przyłożonego pola może powodować słabą lub niepełną reakcję. W przypadku gdy procedura lub norma akceptacji wymaga wykrywania wad o różnych orientacjach, może być konieczne zastosowanie drugiego kierunku magnesowania.
Określenia „liniowe” i „nieliniowe” nie są potocznym opisem tego, czy ślad wygląda na długi czy okrągły. ASTM A903/A903M ustanawia zasady oceny tych kategorii w odlewach stalowych. Badający musi stosować definicje, warunki badania, zasady rejestracji oraz wymagania akceptacyjne określone w podanym wydaniu normy, zamiast stosować własną regułę stosunku długości do szerokości. Nie należy zakładać uniwersalnego limitu rozmiaru wskazania. Dopuszczalny rozmiar, odstępy, grupowanie i położenie zależą od właściwego wydania ASTM A903/A903M oraz od wszelkich szczegółowych wymagań dotyczących wyrobu, przywołanych w umowie.
Stan powierzchni również wpływa na wynik. Zg, farba, olej, ślady obróbki mechanicznej, odpryski spawalnicze i nadmierna chropowatość mogą maskować nieciągłość lub powodować mylącą reakcję. Czyszczenie nie jest wyłącznie zabiegiem kosmetycznym: umożliwia kontrolowane oddziaływanie proszku lub penetranta z powierzchnią. W przypadku odlewu ślad szlifowania może podczas oględzin wzrokowych przypominać pęknięcie, natomiast płytka otwarta jama skurczowa może zatrzymywać penetrant i powodować silniejsze wskazanie. Żadnego z tych zjawisk nie należy akceptować ani odrzucać wyłącznie na podstawie wyglądu.
ASTM A903/A903M i odlewy stalowe
ASTM A903/A903M dotyczy badania powierzchni odlewów stalowych metodami magnetyczno-proszkową i penetracyjną. Zakres tej normy odróżnia ją od normy dotyczącej metody badania, takiej jak ASTM E709-21. ASTM E709-21 opisuje techniki magnetyczno-proszkowe z użyciem proszku suchego i zawiesiny mokrej do wykrywania pęknięć oraz innych nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych, w tym w stali. Wyjaśnia, jak przeprowadza się badanie. ASTM A903/A903M określa natomiast kryteria akceptacji i wymagania dotyczące oceny ukierunkowane na odlewy.
Rozróżnienie to ma znaczenie praktyczne. ASTM E709-21 może potwierdzić, że w określonych warunkach magnesowania cząstki gromadzą się w konkretnym układzie. Sama ta norma nie przesądza jednak, że każdy taki układ jest niedopuszczalny w odlewie. O dalszym postępowaniu decydują ASTM A903/A903M, rysunek odlewu oraz nadrzędna specyfikacja zakupu.
Badanie magnetyczno-proszkowe wymaga materiału ferromagnetycznego. Odlew stalowy zostaje namagnesowany, a następnie nanosi się suchy proszek lub mokrą zawiesinę cząstek. Cząstki gromadzą się w miejscach, w których strumień magnetyczny wycieka z powierzchni lub z obszaru przypowierzchniowego, tworząc wskazanie. Metoda ta może wykrywać niektóre nieciągłości znajdujące się pod powierzchnią, jednak czułość maleje wraz z głębokością i zależy od rozmiaru oraz orientacji nieciągłości, natężenia magnesowania i stanu materiału. Nie jest zatem ogólnym zamiennikiem badań radiograficznych, ultradźwiękowych ani oględzin wzrokowych.
Badanie penetracyjne opiera się na innej zasadzie fizycznej i może być stosowane zarówno do materiałów nieferromagnetycznych, jak i do stali. Penetrant musi zwilżyć powierzchnię i wniknąć do nieciągłości otwartej na powierzchnię. Po usunięciu nadmiaru penetranta wywoływacz wyciąga uwięziony penetrant z powrotem ku powierzchni, tworząc wskazanie widoczne lub fluorescencyjne. Zamknięta nieciągłość podpowierzchniowa zazwyczaj nie zostanie wykryta, niezależnie od jej rozmiaru. Na wynik wpływają: czyszczenie powierzchni, czas penetracji, sposób usuwania nadmiaru penetranta, stan wywoływacza, oświetlenie oraz czułość systemu penetracyjnego.
Metody te mogą dawać różne wyniki dla tego samego odlewu. Proszek magnetyczny może reagować na pęknięcie przypowierzchniowe, które nie jest otwarte na powierzchnię, podczas gdy penetrant może ujawnić bardzo drobne pęknięcie otwarte na powierzchnię, powodujące zbyt mały wyciek strumienia magnetycznego, aby powstał wyraźny układ cząstek. Z drugiej strony chropowate lub porowate powierzchnie odlewów mogą zatrzymywać penetrant i tworzyć rozproszone, trudne do interpretacji wskazania. Wybór metody musi uwzględniać materiał, stan powierzchni, rodzaj nieciągłości, etap badania oraz wymagany poziom akceptacji.
Oceń wskazanie przed dokonaniem kwalifikacji
- Zweryfikuj Potwierdź, że reakcja jest rzeczywista i nie została spowodowana geometrią, chropowatością, pozostałościami środka lub innym artefaktem.
- Sklasyfikuj Zarejestruj, czy istotne wskazanie jest liniowe, nieliniowe, zaokrąglone, skupione, przerywane czy też określone w inny sposób przez procedurę.
- Zmierz Ustal wymiary, odstępy, położenie, orientację i inne parametry wymagane przez regułę akceptacji.
- Porównaj Zastosuj określone wydanie normy, wymaganie dotyczące wyrobu, rysunek lub kryterium umowne.
- Kwalifikacja Zaakceptuj, napraw i zbadaj ponownie, odrzuć lub skieruj do oceny inżynierskiej zgodnie z upoważnieniem.
Ocena wskazania a automatyczne odrzucenie
Wskazanie rozpoczyna proces decyzyjny, lecz go nie kończy. Badający najpierw sprawdza, czy wskazanie jest rzeczywiste i istotne, następnie rejestruje jego formę i położenie, a na końcu porównuje je z właściwymi kryteriami akceptacji. Jeżeli procedura na to pozwala, czyszczenie, lekkie usunięcie materiału lub ponowne badanie mogą pomóc ustalić, czy reakcja pochodzi z usuwalnego stanu powierzchni, czy z trwałej nieciągłości. Wymagania dotyczące naprawy i ponownego badania muszą wynikać z nadrzędnej specyfikacji, a nie z nieformalnej praktyki.
Automatyczne odrzucenie jest zatem niewłaściwą praktyką kontrolną, chyba że umowa wyraźnie określa wykryty stan jako niedopuszczalny. Wskazanie wyglądające na długie może być nieistotne. Małe wskazanie może być niedopuszczalne, jeżeli znajduje się w obszarze krytycznym lub wskazuje na pęknięcie. Skupiska i ustawione w jednej linii wskazania nieliniowe mogą być również oceniane inaczej niż pojedyncze wskazania zaokrąglone. W celu ustalenia właściwej kategorii i zasady akceptacji należy skorzystać z ASTM A903/A903M; niniejszy artykuł nie podaje liczbowych limitów rozmiaru, ponieważ limity te muszą wynikać z określonego wydania normy, specyfikacji wyrobu, rysunku lub wymagań umowy.
Raport powinien zachowywać pełny ciąg od metody do decyzji: metodę i technikę badania, przygotowanie powierzchni, zastosowane urządzenia lub materiały eksploatacyjne, położenie istotnego wskazania, jego klasyfikację jako liniowego lub nieliniowego, decyzję dotyczącą dalszego postępowania oraz dokument akceptacji, na podstawie którego dokonano oceny. Taki zapis zapobiega częstemu błędowi polegającemu na zgłaszaniu „MT niezaliczone” lub „PT niezaliczone” bez podania, jakie wskazanie wykryto i które wymaganie spowodowało jego niedopuszczalność.
Oględziny wzrokowe pozostają przydatne przed zastosowaniem każdej z tych metod i po nim, lecz nie można ich utożsamiać z tymi metodami. ISO 8785:1998 podaje słownictwo i parametry dotyczące niedoskonałości powierzchni, natomiast ASTM A802/A802M dotyczy oględzin wzrokowych i norm akceptacji powierzchni odlewów stalowych. Badania wizualne polegają na bezpośredniej obserwacji widocznych nieciągłości; badania magnetyczno-proszkowe i penetracyjne polegają na obserwacji reakcji wywołanych przez środki badawcze. Metoda, materiał i norma akceptacji muszą pozostać ze sobą powiązane.
| Pytanie kontrolne | Odpowiednia metoda lub grupa metod |
|---|---|
| Czy dostępny profil powierzchni lub widoczna nieciągłość jest dopuszczalna? | Badanie wizualne |
| Czy w stali ferromagnetycznej występuje nieciągłość powierzchniowa lub przypowierzchniowa? | Badanie magnetyczno-proszkowe |
| Czy nieporowata powierzchnia zawiera otwór, do którego może dotrzeć penetrant? | Badanie penetracyjne |
| Czy wymagany jest stan wewnętrzny spoiny lub stan objętościowy? | Odpowiednia metoda objętościowa zgodna z planem kontroli |
| Czy można kontrolować poruszający się wyrób płaski pod kątem powtarzalnych cech optycznych? | Widzenie maszynowe lub zautomatyzowana kontrola optyczna, a następnie kwalifikacja na podstawie norm |
Dobór metod badań NDT dla stali spawanej
Ślad na spoinie nie jest automatycznie wadą, a wskazanie badania nie jest automatycznie podstawą do odrzucenia. Niezgodność powierzchniowa jest cechą opisaną za pomocą uzgodnionej terminologii; wskazanie jest odpowiedzią uzyskaną za pomocą metody badania; wada jest niezgodnością uznaną za niedopuszczalną w odniesieniu do określonego kryterium. Mechanizm uszkodzenia to jeszcze inna kwestia: pękanie, pękanie wspomagane wodorem, rozwój pęknięć zmęczeniowych, korozja lub kruche pękanie opisują sposób, w jaki element może utracić swoją funkcję. Planowanie badań musi wyraźnie rozdzielać te kategorie.
ISO 17635:2025 określa zasady wyboru metod i technik badań nieniszczących, poziomów akceptacji oraz zakresu badań zgodnie z wymaganiami jakościowymi, materiałem, grubością, procesem spawania i innymi warunkami. Strong evidence
ISO 17635:2025 określa główne zasady doboru metod i technik badań nieniszczących (NDT), poziomów akceptacji oraz zakresu badań złączy spawanych. Logika doboru wiąże plan badań z wymaganiami jakościowymi, materiałem, grubością, procesem spawania i innymi warunkami. Oznacza to, że dobór metody jest decyzją projektową i produkcyjną, a nie końcową listą kontrolną stosowaną po zakończeniu wytwarzania.
Dobór metod zgodnie z ISO 17635:2025
ISO 17635:2025 nie uznaje jednej metody NDT za uniwersalne rozwiązanie. Każda metoda reaguje na określone cechy fizyczne i ma swoje ograniczenia. Badania wizualne mogą ujawnić pęknięcie otwarte do powierzchni, podtopienie, nieregularny kształt lica spoiny, ślady zajarzenia łuku, widoczne pory lub niewłaściwe ustawienie elementów, jeżeli dana cecha jest odsłonięta i dostępna. Nie pozwalają jednak wiarygodnie wykryć ciasnej, podpowierzchniowej niezgodności wtopienia tylko dlatego, że powierzchnia spoiny wygląda prawidłowo.
Badania wizualne oznaczają również coś więcej niż pobieżne spojrzenie bez użycia przyrządów. ASNT odróżnia badania wizualne od zwykłej kontroli gołym okiem: badania wizualne polegają na bezpośredniej obserwacji widocznych nieciągłości, natomiast badania magnetyczno-proszkowe (MT) i penetracyjne (PT) polegają na obserwacji wskazań wytworzonych przez środki badawcze. ISO 17637:2016 określa badania wizualne złączy spawanych metodami stapiania w materiałach metalowych i może być również stosowana przed spawaniem. Zastosowanie przed spawaniem ma znaczenie w przypadkach, gdy przygotowanie złącza, pasowanie, czystość i stan krawędzi mogą wpływać na gotową spoinę.
MT opiera się na zjawisku magnetyzmu. Element zostaje namagnesowany, a cząstki ferromagnetyczne gromadzą się w miejscach, w których strumień magnetyczny wydostaje się z nieciągłości. ASTM E709-21 obejmuje suche i mokre techniki badań magnetyczno-proszkowych nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych, w tym w stali. MT jest zatem odpowiednią metodą dla stali węglowych i niskostopowych, które można namagnesować, lecz nie stanowi ogólnego rozwiązania dla każdego stopu ani każdej głębokości niezgodności. Uzyskana odpowiedź zależy również od kierunku pola: nieciągłość równoległa do pola magnetycznego może powodować słabe wskazanie, dlatego może być konieczne zastosowanie więcej niż jednego kierunku magnesowania.
PT opiera się na wnikaniu penetrantu w nieciągłość otwartą do powierzchni, a następnie na jego wyciąganiu przez wywoływacz. Metodę tę można stosować do wielu materiałów nieporowatych, w tym do stali, lecz dotyczy ona wyłącznie wad otwartych do powierzchni. Farba, zgorzelina, olej, chropowatość, niedostateczne oczyszczenie lub nieodpowiedni stan powierzchni mogą maskować wynik albo go zniekształcać. PT i MT nie są zatem metodami zamiennymi tylko dlatego, że obie mogą ujawniać pęknięcia.
Szersza decyzja podejmowana zgodnie z ISO 17635:2025 może również wymagać badań objętościowych lub innych badań, jeżeli przedmiotem oceny jest wewnętrzna geometria spoiny albo zawartość nieciągłości. Przywołane normy ustanawiają ramy doboru takich metod, lecz nie uzasadniają traktowania badań radiograficznych (RT) ani ultradźwiękowych (UT) jako automatycznych zamienników badań powierzchniowych. Prawidłowy plan określa, jaka populacja wad jest oceniana, na jakie cechy dana metoda może fizycznie reagować oraz która inna metoda obejmuje pozostałe ryzyko.
Widzenie maszynowe należy uwzględniać w tych samych uporządkowanych ramach. W przeglądzie z 2023 r. Review of Surface Defect Detection of Steel Products Based on Machine Vision stwierdzono, że nie istnieje jednolita norma definiująca i klasyfikująca wady powierzchniowe stali, oraz wskazano optyczną kontrolę z wykorzystaniem kamer jako kluczowy element systemów widzenia maszynowego. Praca doktorska Uniwersytetu w Oulu z 2021 r. opisuje zautomatyzowaną kontrolę optyczną służącą do wykrywania i kategoryzowania wad płaskich wyrobów stalowych. Systemy te mogą poprawiać powtarzalność i prowadzenie dokumentacji, lecz klasyfikacja obrazu sama w sobie nie stanowi decyzji o akceptacji. Znaczenie wyniku nadal określają terminologia wad, oświetlenie, kalibracja, rozdzielczość, stan powierzchni oraz obowiązująca norma akceptacji.
Materiał, grubość, proces i wymagania jakościowe
Materiał jest pierwszym praktycznym kryterium selekcji. MT wymaga stali ferromagnetycznej, a na wynik mogą wpływać przenikalność magnetyczna, geometria, magnetyzm szczątkowy i natężenie pola. PT nie wymaga magnesowania, lecz wymaga dostatecznie czystej, nieporowatej powierzchni oraz nieciągłości sięgającej tej powierzchni. Badania wizualne wymagają pola widzenia, odpowiedniego oświetlenia, dostępu oraz takiego stanu powierzchni, który umożliwia dostrzeżenie istotnej cechy.
Grubość zmienia charakter problemu badawczego. W przypadku cienkiej spoiny może być możliwa bezpośrednia obserwacja kształtu lica lub pęknięcia otwartego do powierzchni, podczas gdy objętość dostępna dla niezgodności wewnętrznej jest niewielka. Grube złącze może skrywać nieciągłości płaskie lub objętościowe, do których metody powierzchniowe nie docierają. Dobór powinien zatem wynikać z prawdopodobnej geometrii wady, a nie z wygody przeprowadzenia badania: metody powierzchniowe należy stosować w przypadku cech odsłoniętych lub przypowierzchniowych, a odpowiednią metodę objętościową wtedy, gdy wymagane jest potwierdzenie wewnętrznej jakości spoiny.
Proces spawania zmienia oczekiwaną populację nieciągłości. Pory gazowe, cechy związane z żużlem, brak wtopienia, niepełne przetopienie, pęknięcia kraterowe, pęknięcia krystalizacyjne, pęknięcia wspomagane wodorem, nadmierny nadlew i podtopienie nie mają tej samej geometrii ani lokalizacji. Na ryzyko wpływają również konstrukcja złącza, pozycja spawania, doprowadzone ciepło, osłona, materiał dodatkowy, podgrzewanie wstępne, temperatura międzyściegowa i stopień utwierdzenia. Proces, o którym wiadomo, że stwarza zagrożenie pęknięciami otwartymi do powierzchni, może uzasadniać zastosowanie VT, a następnie MT lub PT; proces i konfiguracja złącza związane z wewnętrznym brakiem wtopienia mogą wymagać metody zdolnej do zbadania objętości spoiny.
Wymagania jakościowe należy określić przed wyborem metody badania. ISO 17635:2025 wiąże dobór NDT z wymaganym poziomem jakości spoiny oraz mającymi zastosowanie poziomami akceptacji. Wysokokonsekwencyjna granica ciśnieniowa, element mocowany wrażliwy na zmęczenie, element dźwigający oraz lekko obciążone połączenie konstrukcyjne nie muszą wymagać identycznych strategii badań. Różnica ta nie stanowi pozwolenia na nieformalne obniżanie wymagań. Oznacza, że jednostka odpowiedzialna za projekt, specyfikacja wyrobu, norma spawania i plan badań muszą wskazywać właściwą podstawę jakości i akceptacji.
Na decyzję wpływa również terminologia. ISO 8785:1998 definiuje terminy, definicje i parametry dotyczące niezgodności powierzchniowych, w tym niezgodności dopuszczalnych i metod pomiaru. Bez tej terminologii inspektorzy mogą niejednolicie rejestrować „pęknięcie”, „linię”, „ślad” lub „wskazanie”, co utrudnia wiarygodne porównanie z normą akceptacji.
Zakres badań i poziomy akceptacji
Zakres badań określa, jaka część spoiny jest badana: cała długość spoiny, wybrane odcinki, określone strefy lub dodatkowe obszary wskazane w wyniku wstępnego ustalenia. Jest on odrębny od możliwości metody. Metoda zdolna do wykrycia istotnego wskazania nie dowodzi, że niebadany odcinek jest wolny od wad.
Plan powinien określać kategorie spoin, lokalizacje, terminy, kolejność metod, ograniczenia dostępu oraz zasady rozszerzenia badań. VT jest często stosowane podczas pasowania, w trakcie spawania, jeżeli jest to określone, oraz po zakończeniu spawania. MT lub PT może być wykonywane po przygotowaniu powierzchni i powtarzane po szlifowaniu lub naprawie. Jeżeli zostanie wykryte istotne wskazanie, plan powinien określać, czy dodatkowym badaniom podlega sąsiedni odcinek spoiny, powiązane spoiny czy cała populacja.
Kryteria akceptacji stosuje się do wskazań, a nie do nieprecyzyjnych wrażeń wizualnych. ASTM A903/A903M określa na przykład kryteria akceptacji powierzchniowej dla odlewów stalowych badanych metodą MT lub PT oraz wymaga oceny istotnych wskazań liniowych i nieliniowych. ASTM A802-19 dotyczy badań wizualnych i norm akceptacji powierzchniowej dla odlewów stalowych. Norm tych dotyczących odlewów nie należy przenosić na złącza spawane, chyba że właściwa specyfikacja rzeczywiście się do nich odwołuje.
Spoina może przejść VT, a mimo to nadal wymagać MT, PT, RT lub UT, ponieważ metody te dotyczą różnych populacji wad. Z drugiej strony zarejestrowane wskazanie MT może być nieistotne, może wynikać z usuwalnego zanieczyszczenia powierzchni albo z geometrii, a nie z pęknięcia podlegającego odrzuceniu. Inspektor musi scharakteryzować i zmierzyć wskazanie oraz ocenić je względem określonego poziomu akceptacji.
Prawidłowe podejście polega na skoordynowanym prowadzeniu badań: określeniu zagrożeń związanych z uszkodzeniem, identyfikacji materiału i procesu spawania, uwzględnieniu grubości i dostępu, doborze uzupełniających się metod zgodnie z ISO 17635:2025, ustaleniu zakresu badań oraz wskazaniu kryteriów akceptacji przed rozpoczęciem badań. Jedno badanie rzadko odpowiada na wszystkie pytania. Wiarygodny wynik uzyskuje się przez dopasowanie każdej metody do tego, co spoina może fizycznie ujawnić.
| Etap widzenia maszynowego | Wynik |
|---|---|
| Akwizycja obrazu | Piksele przedstawiające światło odbite od powierzchni lub przez nią przepuszczone |
| Wstępne przetwarzanie | Skorygowany, znormalizowany lub odszumiony obraz |
| Lokalizacja lub segmentacja | Piksele, obszary lub współrzędne kandydujące |
| Ekstrakcja cech | Długość, szerokość, powierzchnia, orientacja, tekstura, kontrast lub położenie |
| Klasyfikacja | Etykieta taka jak zarysowanie, wżer, zgorzelina, wtrącenie lub plama |
| Kwalifikacja | Decyzja oparta na normach lub skierowanie do dalszego badania |
Widzenie maszynowe i automatyczna kontrola optyczna stali
Widzenie maszynowe Oparty na kamerze system kontroli, który pozyskuje obrazy powierzchni i wykorzystuje reguły przetwarzania obrazów lub klasyfikacji do lokalizowania i kategoryzowania cech optycznych.
Widzenie maszynowe zapewnia linii produkcyjnej powtarzalny sposób rejestrowania i oceny powierzchni stali, ale nie oznacza, że każdy zarejestrowany ślad staje się wadą kwalifikującą produkt do odrzutu. Kamera rejestruje światło odbite lub przenikające przez materiał, a następnie oprogramowanie identyfikuje wzorce w obrazie. Wynikiem jest wskazanie optyczne, którego znaczenie zależy od specyfikacji wyrobu, etapu kontroli oraz kryterium akceptacji.
Zautomatyzowana kontrola optyczna może wykrywać i kategoryzować wady na płaskich wyrobach stalowych. Limited evidence
Rozróżnienie to ma szczególne znaczenie w przypadku wyrobów płaskich. Taśma, blacha cienka i blacha gruba mogą przemieszczać się przed kamerą z dużą prędkością, podczas gdy na ich rozległych powierzchniach występują zgorzelina, smar, ślady walców, plamy, rysy, wżery, zawalcowania i inne nieregularności. W pracy doktorskiej Uniwersytetu w Oulu (2021) automatyczną kontrolę optyczną opisano jako metodę wykrywania i kategoryzowania wad na płaskich wyrobach stalowych. W przeglądzie dotyczącym widzenia maszynowego Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) kontrolę optyczną z wykorzystaniem kamer wskazano jako kluczowy element tych systemów, stwierdzając jednocześnie, że nie istnieje jednolity standard definiowania i klasyfikowania wad powierzchni stali.
Brak wspólnej terminologii nie jest drobnym problemem dokumentacyjnym. Widoczna linia może w jednym zbiorze danych zostać nazwana rysą, w innym wadą w postaci zawalcowanej zgorzeliny, a w jeszcze innym pęknięciem powierzchniowym. Takie etykiety oznaczają różne przyczyny, wymiary i decyzje dotyczące akceptacji.

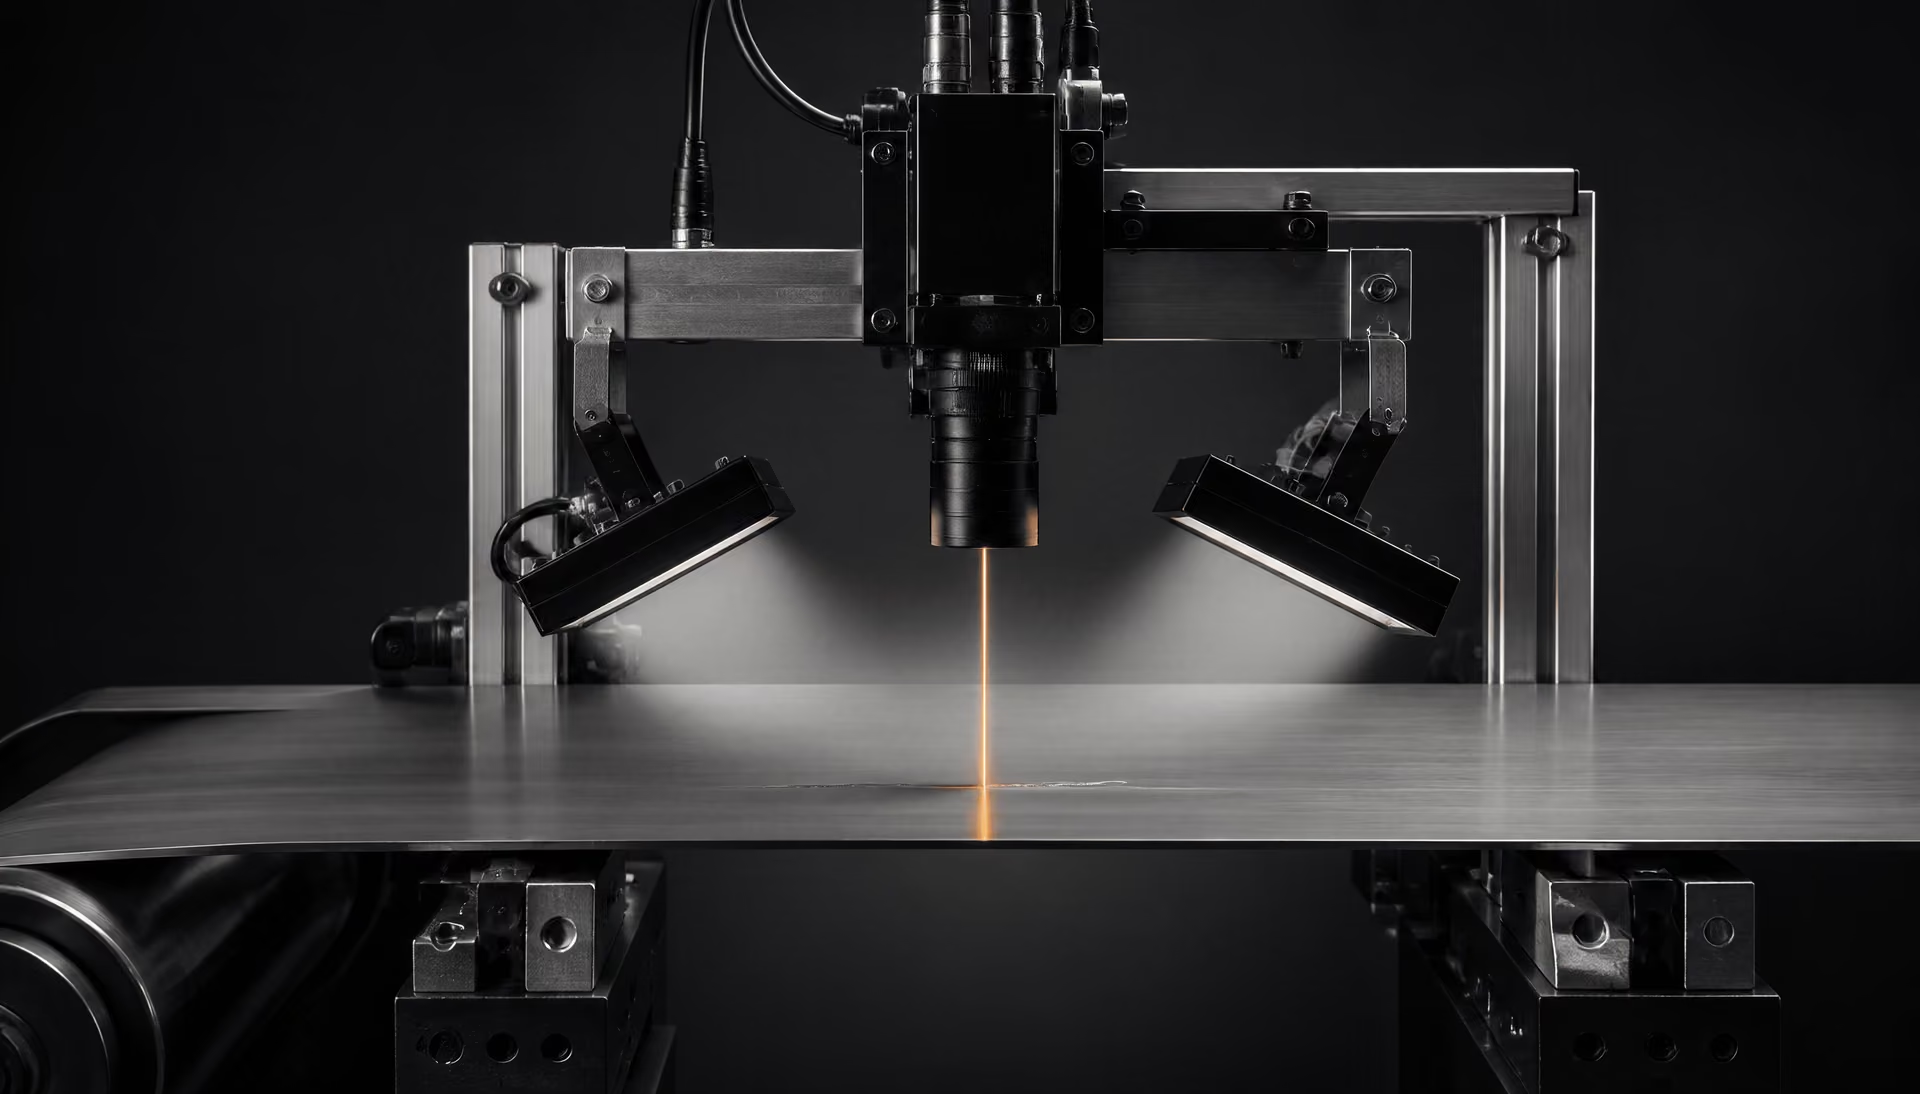
Kamery, oświetlenie i pozyskiwanie obrazu
Pozyskiwanie obrazu jest pierwszym etapem technicznym, poprzedzającym segmentację, ekstrakcję cech lub klasyfikację. System musi utworzyć użyteczny obraz przemieszczającej się powierzchni stalowej i zachować kontrast wizualny związany z interesującym nas wskazaniem. Kamera o wysokiej rozdzielczości pikselowej nie może zrekompensować oświetlenia, które ukrywa istotną geometrię.
Kamery skanujące liniowo są powszechnie stosowane na liniach ciągłej produkcji taśmy, ponieważ tworzą obraz po jednej linii poprzecznej w miarę przemieszczania się wyrobu pod kamerą. Ich taktowanie musi być dostosowane do prędkości linii. Jeżeli akwizycja jest zbyt wolna, obraz ulega rozciągnięciu lub pojawiają się w nim przerwy; jeżeli jest zbyt szybka, ten sam obszar powierzchni może być próbkowany nieefektywnie. Kamery skanujące powierzchniowo rejestrują prostokątne klatki i mogą być odpowiednie do nieruchomych blach, odciętych odcinków lub wolniejszych stref kontroli, jednak duża przemieszczająca się powierzchnia może wymagać kilku kamer oraz starannego łączenia obrazów.
Oświetlenie decyduje o tym, co oznacza „widoczne”. Oświetlenie rozproszone może ograniczyć odblaski od polerowanej lub jasnej stali i uwidocznić rozległe zmiany współczynnika odbicia. Oświetlenie pod małym kątem, czyli oświetlenie ciemnego pola, powoduje, że płytkie wypukłości, rowki i wystające cząstki wywołują silniejsze zmiany natężenia światła. Oświetlenie współosiowe może pomagać w przypadku stosunkowo płaskich powierzchni, natomiast oświetlenie od tyłu uwydatnia kontury i otwory przechodzące przez całą grubość, a nie strukturę powierzchni. Układy wykorzystujące promieniowanie podczerwone, ultrafioletowe lub światło wielospektralne mogą rozróżniać związki lub pozostałości, które w świetle widzialnym wyglądają podobnie, ale nie ustalają automatycznie przyczyny metalurgicznej wady.
Stal jest szczególnie trudnym materiałem do obrazowania, ponieważ jej zdolność odbijania światła zmienia się w zależności od wykończenia, utlenienia, chropowatości, krzywizny i zanieczyszczeń. Płat zgorzeliny może rozpraszać światło inaczej niż odsłonięty metal; chłodziwo może tworzyć jasną smugę; płytkie zagłębienie może zniknąć, gdy oświetlenie jest ustawione zgodnie z powierzchnią. Ekspozycja kamery, kąt obiektywu, polaryzacja, odległość robocza, drgania i zanieczyszczenie obiektywu stają się zatem częścią wyniku kontroli. Zmiany w zgorzelinie powierzchniowej lub prędkości produkcji mogą zmieniać pozorny rozmiar i kontrast tej samej cechy fizycznej.
Kontrola optyczna ma również fizyczne ograniczenia. Kamera rejestruje wygląd powierzchni, a nie wyciek strumienia magnetycznego ani nagromadzenie penetrantu. Norma ASTM E709-21 obejmuje suche i mokre metody proszkowe do wykrywania nieciągłości powierzchniowych i podpowierzchniowych w materiałach ferromagnetycznych, w tym w stali. W tej metodzie namagnesowanie powoduje powstanie pól rozproszenia, w których gromadzą się cząstki ferromagnetyczne. Badanie penetrantem również zależy od wnikania penetrantu w nieciągłości wychodzące na powierzchnię, a następnie jego wydostawania się z tych nieciągłości. Widzenie maszynowe może zaobserwować rozwarcie pęknięcia, plamę lub osad cząstek, ale nie odtwarza żadnej z tych metod wyłącznie przez uzyskanie ostrzejszego obrazu.
Ta sama zasada dotyczy badań wizualnych. ASNT odróżnia badania wizualne od zwykłej kontroli nieuzbrojonym okiem, ponieważ badania wizualne polegają na bezpośredniej obserwacji widocznych nieciągłości zgodnie z określoną metodą, podczas gdy badania magnetyczno-proszkowe i badania penetracyjne obserwują wskazania wytworzone przez środki badawcze. Norma ISO 17637:2016 określa zasady badań wizualnych złączy spawanych metodami stapiania w materiałach metalowych i może być również stosowana przed spawaniem. Normy te nie czynią obrazu z kamery równoważnym każdej innej metodzie badań nieniszczących.
Wykrywanie a klasyfikacja
Automatyczny system kontroli optycznej zwykle wykonuje kilka różnych operacji. Pozyskiwanie obrazu rejestruje piksele. Wstępne przetwarzanie może korygować nierównomierne oświetlenie, tłumić szumy lub normalizować jasność. Segmentacja lub lokalizacja identyfikuje piksele, obszary albo współrzędne różniące się od otaczającej powierzchni. Ekstrakcja cech przekształca te obszary w mierzalne właściwości, takie jak długość, szerokość, powierzchnia, orientacja, ostrość krawędzi, tekstura, zmienność poziomu szarości lub położenie w poprzek taśmy. Następnie klasyfikacja przypisuje kategorię, taką jak rysa, wżer, zgorzelina, wtrącenie lub plama.
Wykrywanie i klasyfikacja odpowiadają na różne pytania. Wykrywanie oznacza pytanie: „Gdzie znajduje się nietypowy wzorzec obrazu?”. Klasyfikacja oznacza pytanie: „Jaką etykietę należy przypisać temu wzorcowi?”. System może dokładnie zlokalizować wąskie wskazanie, a jednocześnie przypisać mu niewłaściwą przyczynę. Może również prawidłowo sklasyfikować dużą, wyraźną plamę, ale nie wykryć słabo widocznego pęknięcia, ponieważ obraz nie zawiera wystarczającego kontrastu. Zgłoszonego wyniku wykrywania nie należy zatem traktować jako dowodu, że system zidentyfikował mechanizm uszkodzenia metalurgicznego.
Rozróżnienie między wskazaniem a wadą kwalifikującą produkt do odrzutu pozostaje istotne także po klasyfikacji. Norma ISO 8785:1998 podaje terminy, definicje i parametry dotyczące niedoskonałości powierzchni, w tym niedoskonałości dopuszczalnych i metod ich pomiaru. Model widzenia maszynowego może oznaczyć obszar jako „rysę”, jednak właściwa norma wyrobu może dopuszczać rysy o głębokości, długości lub zagęszczeniu poniżej określonej wartości. Z kolei niewielkie wskazanie liniowe może wymagać dalszego badania, jeżeli obowiązujące kryterium akceptacji uznaje je za istotne.
W przypadku odlewów stalowych norma ASTM A802-19 dotyczy badań wizualnych i kryteriów akceptacji powierzchni. Norma ASTM A903/A903M określa kryteria akceptacji powierzchni odlewów stalowych badanych metodą magnetyczno-proszkową lub penetracyjną oraz wymaga oceny istotnych wskazań liniowych i nieliniowych. Kryteriów tych nie można wywnioskować z ogólnego klasyfikatora obrazu. Wymagają one określonej metody badania, reguły oceny oraz decyzji właściwej dla danego wyrobu.
Dobrze zaprojektowana instalacja widzenia maszynowego może jednak wspierać takie decyzje. Może uruchomić znacznik, zarejestrować lokalizację w celu szlifowania lub pobrania próbki, zmierzyć zasięg stanu powierzchni albo skierować podejrzany materiał do dalszego badania przez wykwalifikowany personel. Nie powinna jednak po cichu zastępować kryterium akceptacji. W przypadku spoin norma ISO 17635:2025 określa zasady wyboru metod i technik badań nieniszczących, poziomów akceptacji oraz zakresu badań, zależnie od wymagań jakościowych, materiału, grubości, procesu spawania i innych warunków. Wybraną metodę dobiera się do pytania kontrolnego; kamera nie jest automatycznie właściwą odpowiedzią.
Dlaczego zbiory danych i terminologia wpływają na raportowaną skuteczność
Wskaźniki skuteczności z badań nad widzeniem maszynowym mają znaczenie tylko wtedy, gdy warunki testu i etykiety są jasno określone. Stwierdzenie zawarte w przeglądzie z 2023 roku, że nie istnieje jednolity standard definiowania i klasyfikowania wad powierzchni stali, wyjaśnia, dlaczego dwa systemy mogą raportować różne wyniki, badając podobny materiał. Jeden system może traktować zgorzelinę jako klasę wad, a drugi może usuwać obrazy związane ze zgorzeliną podczas wstępnego przetwarzania. Jeden może oznaczać każdy połączony obszar osobno, a drugi może łączyć sąsiadujące ślady w jedno zdarzenie.
Niezrównoważenie klas stwarza kolejny problem. Rzadkie wady mogą mieć największe znaczenie operacyjne, a mimo to stanowić niewielką część obrazów w zbiorze danych. Model może wydawać się skuteczny dzięki rozpoznawaniu częstych plam i śladów walców, a jednocześnie nie wykrywać nielicznych pęknięć lub zawalcowań. Losowy podział obrazów może również spowodować umieszczenie niemal identycznych klatek z jednej kręgu zarówno w zbiorze treningowym, jak i testowym, przez co skuteczność będzie wyglądała lepiej, niż byłaby w przypadku innego wytopu, wykończenia, konfiguracji kamer lub kampanii produkcyjnej.
Oświetlenie, zdolność odbijania światła, zgorzelina powierzchniowa i prędkość linii zmieniają rozkład danych. Model wytrenowany na matowej taśmie walcowanej na gorąco może nie działać poprawnie w przypadku jasnej blachy walcowanej na zimno. Etykieta przypisana przez jednego inspektora może odzwierciedlać wrażenie wizualne, a nie zweryfikowaną przyczynę. Jeżeli zbiór danych nie zawiera informacji o gatunku wyrobu, wykończeniu powierzchni, grubości, rozmieszczeniu kamer, oświetleniu, prędkości i etapie kontroli, późniejsze porównania tracą istotny kontekst.
Z tego powodu wiarygodna ocena powinna określać jednostkę, dla której obliczany jest wynik: piksel, obszar wady, obraz, długość taśmy lub krąg. Powinna oddzielać lokalizację od klasyfikacji i wskazywać, jak postępowano ze wskazaniami granicznymi. Co najważniejsze, powinna łączyć etykiety z udokumentowanym kryterium akceptacji, zamiast traktować każdą anomalię jako automatyczną podstawę do odrzutu. Widzenie maszynowe jest systemem pomiarowym i systemem wspomagania decyzji. Jego wartość zależy w takim samym stopniu od kontrolowanego pozyskiwania obrazu i zdyscyplinowanej terminologii, jak od algorytmu zastosowanego po zarejestrowaniu obrazu.
Pytania planistyczne
- Widoczność Czy cechę można zobaczyć lub zmierzyć na dostępnej powierzchni?
- Otwarcie powierzchniowe Czy cecha wychodzi na powierzchnię?
- Reakcja magnetyczna Czy cecha znajduje się wystarczająco blisko powierzchni, aby zakłócić pole magnetyczne w stali ferromagnetycznej?
- Geometria Czy krzywizna, dostęp, powłoka lub zmiana przekroju uniemożliwia wiarygodne objęcie badaniem?
- Podstawa akceptacji Czy nadrzędna norma wymaga oceny tego wskazania?
Planowanie kontroli według postaci wyrobu i etapu produkcji
Planowanie badań rozpoczyna się od geometrii produktu oraz procesu wytwarzania, który nadał jego powierzchni określony stan. Ciemna linia na taśmie walcowanej, pustka w odlewie i rowek obok spoiny mogą wyglądać podobnie na fotografii, ale nie stanowią tego samego problemu badawczego. Na wynik wpływają: dostęp, stan powierzchni, reakcja magnetyczna, oświetlenie, powłoka, krzywizna oraz wymagana norma odbiorcza.
Terminologia musi pozostać kontrolowana. ISO 8785:1998 definiuje terminy, definicje i parametry dotyczące niedoskonałości powierzchni; nie stwierdza, że każda niedoskonałość jest niedopuszczalna. Metoda badania daje obserwację lub wskazanie. Odpowiednia norma wyrobu lub wykonania określa następnie, czy dane wskazanie jest istotne, czy przekracza kryterium akceptacji oraz czy stanowi wadę dyskwalifikującą. Mechanizm uszkodzenia to kolejny etap: wada może prowadzić do pękania, inicjacji zmęczenia, nieszczelności, złamania lub utraty przekroju, ale sam wynik badania nie jest mechanizmem uszkodzenia.
Pytanie fizyczne zmienia się na każdym etapie:
- Czy cechę można zobaczyć lub zmierzyć na dostępnej powierzchni?
- Czy wychodzi ona na powierzchnię?
- Czy znajduje się wystarczająco blisko powierzchni, aby zakłócać pole magnetyczne?
- Czy geometria uniemożliwia wiarygodne objęcie badaniem?
- Czy norma nadrzędna wymaga oceny tego wskazania?
Metodę należy dobierać do odpowiedzi na to pytanie, a nie dlatego, że jest znana lub dlatego, że widoczny ślad został już nazwany „wadą”.
Wyroby płaskie i powierzchnie ciągłe
Wyroby płaskie, takie jak blachy, płyty, taśmy i inne szerokie powierzchnie walcowane, tworzą stosunkowo ciągły obszar badania. Sprzyja to kontroli optycznej, pod warunkiem że powierzchnia jest dostępna, a kontrast między cechą a otaczającą stalą jest wystarczający. Bezpośrednie badania wizualne mogą wykrywać widoczne nieciągłości, korozję, zanieczyszczenia, zmiany wykończenia powierzchni, plamy, zawalcowania lub oczywiste uszkodzenia mechaniczne. Metals Handbook wydawnictwa ASM uznaje badania wizualne za metodę badań nieniszczących służącą do wykrywania tego rodzaju wad powierzchniowych.
Kontrola optyczna może być wykonywana przez kontrolera lub przez system oparty na kamerach. Wizyjna kontrola maszynowa jest szczególnie odpowiednia dla wyrobów ciągłych, ponieważ kamery mogą wielokrotnie obserwować poruszającą się powierzchnię, a oprogramowanie rejestrować położenie, długość, szerokość, kontrast i rozmieszczenie. Opublikowany w 2023 roku przegląd Review of Surface Defect Detection of Steel Products Based on Machine Vision stwierdza, że nie istnieje jednolita norma definiująca i klasyfikująca wady powierzchniowe wyrobów stalowych. Ograniczenie to ma znaczenie: kamera może klasyfikować wzorzec zgodnie z procesem uczenia lub zaprogramowanymi regułami, ale klasyfikacja nie jest tym samym co akceptacja. Praca magisterska Uniwersytetu w Oulu, opublikowana w 2021 roku, opisuje automatyczną kontrolę optyczną służącą do wykrywania i kategoryzowania wad wyrobów z płaskiej stali, jednak wykrytą kategorię nadal trzeba odnieść do właściwej specyfikacji wyrobu.
Oświetlenie i przygotowanie powierzchni są częścią metody badania, a nie szczegółami drugorzędnymi. Odblaski mogą ukrywać płytkie zagłębienia; zgorzelina może przypominać pęknięcie; olej może maskować otwarcie powierzchniowe; a chropowata powierzchnia walcowana może tworzyć pozorne krawędzie. Plan badań powinien określać odległość obserwacji, natężenie oświetlenia, prędkość skanowania, czystość powierzchni, położenie kamery oraz minimalny rozmiar wskazania podlegającego raportowaniu, jeżeli czynniki te wpływają na wykrywalność.
Badania wizualne lub optyczne odpowiadają na pytanie: „Czy cecha jest widoczna?”. Nie dają natomiast wiarygodnej odpowiedzi, czy dana linia wychodzi na powierzchnię spod zgorzeliny ani czy pod pozornie nienaruszoną powierzchnią znajduje się nieciągłość podpowierzchniowa. W przypadku ferromagnetycznej stali badania magnetyczno-proszkowe mogą odpowiadać na drugie pytanie, gdy nieciągłość znajduje się na powierzchni lub w jej pobliżu. ASTM E709-21 obejmuje techniki magnetyczno-proszkowe na sucho i mokro służące do wykrywania pęknięć oraz innych nieciągłości powierzchniowych i podpowierzchniowych w materiałach ferromagnetycznych, w tym w stali. Magnesowanie wytwarza przy nieciągłości pole rozproszenia strumienia magnetycznego, a cząstki gromadzą się w obszarze tego pola. Metoda zależy zatem od odpowiedniego kierunku magnesowania, widoczności cząstek, stanu powierzchni i dostępu. Nie zastępuje ona kontroli optycznej na każdym metrze kwadratowym poruszającej się taśmy ani nie ujawnia każdej nieciągłości wewnętrznej.
Odlewy stalowe i złożone geometrie
Odlewy zmieniają problem badawczy ze względu na krzywizny, wnęki, żebra, zaokrąglenia, zmiany przekroju, linie podziału formy oraz powierzchnie trudnodostępne. Badanie wizualne może wykryć obszar wypukły, liniową wadę przypominającą niespaw, otwartą jamę skurczową, przypowierzchniową wadę typu „scab” lub uszkodzenie po obróbce, lecz cienie i nieregularna tekstura mogą zasłaniać tę cechę. Plan badań powinien dzielić odlew na obszary dostępne i ograniczonego dostępu oraz określać, czy badanie odbywa się w stanie po odlaniu, po oczyszczeniu, po szlifowaniu czy po obróbce skrawaniem.
ASTM A802-19 jest praktyką standardową dotyczącą badań wizualnych i kryteriów odbioru powierzchni odlewów stalowych. Obejmuje wizualną ocenę powierzchni odlewów, podczas której badający musi odróżnić dopuszczalny stan powierzchni od wskazania wymagającego dalszego badania. Obszar wzbudzający podejrzenia podczas oceny wizualnej może następnie zostać poddany badaniom magnetyczno-proszkowym lub penetracyjnym, zależnie od materiału, stanu powierzchni, geometrii i wymaganej czułości.
Badania magnetyczno-proszkowe są odpowiednie dla ferromagnetycznej stali, gdy pytanie dotyczy nieciągłości powierzchniowej lub podpowierzchniowej. Metoda jest czuła na pęknięcia i inne cechy zakłócające pole magnetyczne, ale czułość zależy od orientacji pola. Nieciągłość równoległa do przyłożonego pola może powodować słabe rozproszenie strumienia i pozostać niewykryta, chyba że element zostanie namagnesowany w innym kierunku. Złożona geometria może również powodować nierelewantne skupiska proszku przy gwałtownych zmianach przekroju, rowkach wpustowych, krawędziach lub biegunach magnetycznych.
Badania penetracyjne stawiają inne pytanie: czy nieciągłość otwiera się na powierzchnię i umożliwia wniknięcie penetrantu? Można je stosować do materiałów ferromagnetycznych i nieferromagnetycznych; są użyteczne na obszarach obrabianych oraz w przypadku geometrii, dla których badania magnetyczno-proszkowe są nieodpowiednie. Metoda nie ujawni całkowicie podpowierzchniowej nieciągłości, a nadmierna chropowatość, porowatość, zabrudzenia, pozostałości penetrantu lub niedostateczne usunięcie jego nadmiaru mogą zasłaniać wskazania albo je pozorować. Wskazania penetracyjne są wytwarzane przez środki badawcze; nie stanowią bezpośrednich obrazów całej nieciągłości.
W przypadku odlewów stalowych ASTM A903/A903M określa kryteria odbioru powierzchni na podstawie badań magnetyczno-proszkowych lub penetracyjnych oraz wymaga oceny istotnych wskazań liniowych i nieliniowych. To sformułowanie ma znaczenie. Badający nie odrzuca automatycznie każdego skupiska proszku ani każdego wycieku penetrantu. Wskazanie należy zinterpretować zgodnie z określoną procedurą, sklasyfikować pod względem kształtu i rozmiaru oraz porównać z wymaganiami odbiorczymi. O decyzji rozstrzyga norma dotycząca odlewu.
Obróbka skrawaniem zmienia również dostęp i odsłonięcie powierzchni. Nieciągłość ukryta pod naddatkiem może stać się nieciągłością wychodzącą na powierzchnię po usunięciu materiału. Z drugiej strony szlifowanie może usunąć płytkie wskazanie lub rozmazać metal na otworze. Termin badań powinien być zatem powiązany z operacją wytwarzania, a po istotnej naprawie lub obróbce skrawaniem należy przeprowadzić ponowne badanie, jeżeli wymaga tego norma.
Elementy spawane, naprawy i badania końcowe
Badania spoin należy rozpocząć przed spawaniem. Przygotowanie złącza, kąt ukosowania, próg, ustawienie, czystość, sczepy i pasowanie mogą ujawnić warunki, które później doprowadzą do braku wtopienia, braku przetopu, pęknięć lub niedopuszczalnego kształtu spoiny. ISO 17637:2016 określa badania wizualne złączy spawanych metodami stapiania w materiałach metalowych i może być również stosowana do badań wizualnych złączy przed spawaniem. Badanie przed spawaniem nie jest formalnością administracyjną; odpowiada na pytanie, czy złącze znajduje się w stanie umożliwiającym wykonanie zamierzonej spoiny.
Podczas spawania kontrole wizualne mogą wykryć ślady zajarzenia łuku, nadmierną nadlewność, podtopienie, nadtopienie, uszkodzenia krateru, odkształcenia, odpryski i widoczne pęknięcia. Badanie międzyściegowe może ujawnić nieciągłości, zanim zostaną zasłonięte przez kolejne warstwy. W przypadku napraw miejsce wybrania materiału należy zbadać po usunięciu wadliwego materiału i przed naniesieniem zastępczego metalu spoiny. Jeżeli obszar naprawy nie zostanie w tym momencie oczyszczony i zbadany, proces może jedynie zakryć pierwotny problem.
Po spawaniu badania wizualne obejmują gotową powierzchnię, kształt spoiny, przejście do materiału rodzimego, obszary końcowe oraz przyległe strefy wpływu ciepła. ASNT odróżnia badania wizualne od zwykłej kontroli gołym okiem: badania wizualne bezpośrednio obserwują widoczne nieciągłości, natomiast badania magnetyczno-proszkowe i penetracyjne obserwują wskazania wytworzone przez środki badawcze. Rozróżnienie to zapobiega częstemu błędowi — określaniu wszystkich badań nieniszczących jako „wizualnych” tylko dlatego, że ich końcowy wynik ogląda badający.
Badania magnetyczno-proszkowe mogą służyć do badania ferromagnetycznych elementów spawanych pod kątem nieciągłości powierzchniowych i podpowierzchniowych, w tym pęknięć przy stopach spoin, w obszarach kraterów i w miejscach napraw. Badania penetracyjne mogą wykrywać wady wychodzące na powierzchnię tam, gdzie badania magnetyczno-proszkowe są nieodpowiednie lub gdy przewiduje je procedura. Żadna z tych metod nie potwierdza automatycznie integralności spoiny w całej jej grubości. Gdy pytanie fizyczne dotyczy wewnętrznego braku wtopienia, nieciągłości objętościowych lub płaskich wad znajdujących się pod powierzchnią, mogą być potrzebne metody radiograficzne lub ultradźwiękowe.
ISO 17635:2025 określa zasady wyboru metod i technik badań NDT spoin, poziomów akceptacji oraz zakresu badań w zależności od wymagań jakościowych, materiału, grubości, procesu spawania i innych warunków. Ostateczny plan badań powinien zatem określać kategorię spoiny, etap badania, zakres badania, metodę, technikę, próg raportowania oraz poziom akceptacji. Widoczna linia może być dopuszczalna po przeprowadzeniu oceny, podczas gdy słabe wskazanie po badaniu magnetyczno-proszkowym może być podstawą odrzucenia. Różnica wynika z geometrii, reakcji metody i obowiązującego kryterium, a nie wyłącznie z wyglądu.
| Etap | Wymagane działanie |
|---|---|
| Opisz i zachowaj stan | Przed zmianą obszaru określ postać wyrobu, materiał, etap, położenie, wymiary, orientację i stan powierzchni. |
| Wybierz metodę potwierdzającą | Wybierz metodę wizualną, magnetyczno-proszkową, penetracyjną, optyczną lub inną, na podstawie przypuszczalnej geometrii i materiału. |
| Scharakteryzuj wynik | Zarejestruj metodę, technikę, postać wskazania, wymiary, położenie, orientację i istotność. |
| Porównaj z nadrzędnym wymaganiem | Zastosuj specyfikację wyrobu, rysunek, przepisy dotyczące spawania, normę odlewniczą, procedurę naprawy lub plan eksploatacji. |
| Kwalifikacja i identyfikowalność | Zaakceptuj, odrzuć, napraw, zbadaj ponownie lub skieruj do oceny inżynierskiej; zachowaj kompletny zapis. |
Praktyczny przebieg oceny podejrzewanej wady powierzchniowej
Ciemna linia, płytki rowek, uniesiona zgorzelina lub pojedynczy wżer nie są automatycznie pęknięciem. Widoczna cecha jest początkowo niedoskonałością powierzchniową lub obserwacją wymagającą zbadania. Staje się wykrytym wskazaniem dopiero po ujawnieniu lub potwierdzeniu jej przez metodę badania. Staje się wadą, gdy wskazanie przekracza mające zastosowanie kryterium akceptacji. Mechanizm uszkodzenia jest odrębnym wnioskiem dotyczącym przyczyny, takim jak zmęczenie, pękanie wspomagane wodorem, rozwarstwienie, korozja lub skurcz krzepnięcia.
Ta kolejność ma znaczenie. ISO 8785:1998 podaje terminologię, definicje, parametry, dopuszczalne niedoskonałości i metody pomiaru niedoskonałości powierzchniowych, ale nie uznaje każdej niedoskonałości za niedopuszczalną. O decyzji przesądzają postać wyrobu, gatunek materiału, sposób wytwarzania, etap kontroli oraz obowiązująca specyfikacja.
Opisać i zachować stan wyjściowy
Należy rozpocząć od określenia, co jest badane. Trzeba odnotować, czy jest to blacha gruba, blacha cienka, pręt, rura, odkuwka, odlew, spoina czy element obrobiony mechanicznie. Należy zapisać oznaczenie materiału oraz, jeśli są dostępne, identyfikację wytopu lub partii, na przykład: blacha ASTM A36, blacha do zbiorników ciśnieniowych ASTM A516/A516M Grade 70, stal konstrukcyjna EN 10025-2 S355JR lub odlew dostarczony zgodnie z ASTM A216/A216M Grade WCB. W zależności od postaci wyrobu może obowiązywać inna norma. Kryterium akceptacji dotyczące odlewów nie może być automatycznie zastosowane do blachy walcowanej, a poziom akceptacji dotyczący spoiny nie może być automatycznie zastosowany do materiału rodzimego.
Należy określić etap kontroli. Cecha wykryta przed spawaniem może być traktowana inaczej niż cecha wykryta w gotowej spoinie, po kształtowaniu, po obróbce cieplnej lub podczas eksploatacji. ISO 17637:2016 określa zasady badań wizualnych złączy spawanych metodami stapiania w materiałach metalowych, a także dopuszcza badania wizualne przed spawaniem. W odniesieniu do badań spoin ISO 17635:2025 wiąże wybór metody, techniki, poziomu akceptacji i zakresu badań z wymaganiami jakościowymi, materiałem, grubością, procesem spawania i powiązanymi warunkami. Warunki te należy określić przed wyborem badania.
Przed udokumentowaniem stanu nie należy szlifować, szczotkować drutem, polerować, napawać ani w inny sposób zmieniać badanego obszaru. Takie działanie może usunąć dowody potrzebne do ustalenia, czy ślad był pęknięciem, zawalcowaniem, śladem po manipulowaniu, wprasowaną zgorzeliną czy śladem obróbki mechanicznej. Jeżeli czyszczenie jest konieczne, należy zastosować kontrolowaną metodę, która usuwa olej, luźne zabrudzenia i produkty korozji bez zmiany geometrii. Należy odnotować sposób czyszczenia i, jeśli jest to możliwe, sfotografować stan zarówno przed czyszczeniem, jak i po nim.
Na fotografiach należy stosować podziałkę, odniesienie wymiarowe i jednolite oświetlenie. Położenie cechy należy oznaczyć względem rozpoznawalnych punktów bazowych, takich jak krawędź blachy, stopa spoiny, baza odlewu lub koniec elementu. Należy zapisać jej orientację względem kierunku walcowania, osi spoiny, kierunku głównych naprężeń lub geometrii odlewu. Trzeba zmierzyć długość, maksymalną widoczną szerokość, głębokość — jeśli można ją zmierzyć bez uszkodzenia — odległość między równoległymi cechami oraz obszar objęty niezgodnością. Należy odnotować, czy cecha jest prosta, rozgałęziona, zakrzywiona, przerywana, skupiona, zorientowana wzdłuż spoiny lub związana z wżerem albo miejscowym zmniejszeniem przekroju.
Wygląd może wskazywać kolejny etap postępowania, ale nie pozwala ustalić tożsamości cechy. Ostra, ciągła linia z ciemnym otwarciem może być pęknięciem wychodzącym na powierzchnię. Gładkie zagłębienie może być śladem zawalcowania lub miejscowym uszkodzeniem mechanicznym. Wąska cecha może być zamknięta na powierzchni, a jednocześnie ciągnąć się pod nią. Należy odnotować utlenienie, przebarwienia, uniesione krawędzie, rozmazany metal oraz wszelkie związki ze zgorzeliną lub powłoką.
Pierwsze pytanie techniczne dotyczy zatem geometrii: czy cecha jest otwarta na powierzchnię, jest jedynie widoczna dzięki kontrastowi, czy może znajduje się blisko powierzchni, lecz jest zamknięta? Drugie pytanie zależy od materiału: czy stal jest ferromagnetyczna i czy stan powierzchni jest odpowiedni dla zamierzonej metody?
Wybrać metodę potwierdzającą
Badania wizualne są punktem wyjścia, gdy cecha jest widoczna, a dostęp, oświetlenie, czystość i stan powierzchni są odpowiednie. Nie są one jedynie pobieżnym oględzinom gołym okiem. ASNT rozróżnia badania wizualne od zwykłej kontroli wzrokowej, ponieważ badania wizualne polegają na bezpośredniej obserwacji widocznych nieciągłości w określonych warunkach, podczas gdy badania magnetyczno-proszkowe i penetracyjne obserwują wskazania wytworzone przez środki badawcze. Powiększenie, oświetlenie, przyrządy pomiarowe, lustra, kamery i udokumentowane procedury mogą stanowić część badań wizualnych.
W przypadku spoin należy stosować właściwą procedurę badań wizualnych i odpowiedni poziom akceptacji, a nie ogólną kontrolę warsztatową. ISO 17637:2016 dotyczy złączy spawanych metodami stapiania, w tym badań przed spawaniem. W odniesieniu do odlewów stalowych ASTM A802-19 dotyczy badań wizualnych i norm akceptacji powierzchni. Obraz z kamery może ułatwiać lokalizację i pomiar cechy, szczególnie w przypadku wyrobów płaskich, ale widzenie maszynowe nie jest uniwersalnym narzędziem klasyfikacji. W przeglądzie z 2023 r. Review of Surface Defect Detection of Steel Products Based on Machine Vision stwierdzono, że nie istnieje jednolita norma definiowania i klasyfikowania wad powierzchniowych wyrobów stalowych. Automatyczna kontrola optyczna, opisana w pracy doktorskiej University of Oulu z 2021 r. dotyczącej wykrywania i kategoryzowania wad wyrobów z płaskiej stali, nadal wymaga określonego katalogu wad i reguły akceptacji.
Badania magnetyczno-proszkowe są odpowiednie, gdy element jest ferromagnetyczny, a problem obejmuje nieciągłości wychodzące na powierzchnię lub znajdujące się blisko powierzchni. ASTM E709-21 obejmuje techniki suche i mokre stosowane do materiałów ferromagnetycznych, w tym stali. Element jest magnesowany, a proszek gromadzi się w miejscach, w których rozproszenie strumienia magnetycznego wskazuje na nieciągłość. Wynikiem jest wskazanie, a nie fotografia rzeczywistego pęknięcia. Na gromadzenie się proszku mogą wpływać kierunek i natężenie pola, chropowatość powierzchni, powłoka, geometria oraz sąsiednie pola magnetyczne. Jeden kierunek magnesowania może nie ujawnić nieciągłości niekorzystnie zorientowanej względem pola, dlatego pisemna procedura może wymagać zastosowania kilku kierunków.
Badania penetracyjne są przydatne do wykrywania nieciągłości wychodzących na powierzchnię w materiałach i geometriach, w których penetrant może wniknąć w otwarcie. Nie pozwalają wiarygodnie wykryć cechy całkowicie podpowierzchniowej. Na wskazanie wpływają przygotowanie powierzchni, czas penetracji, usunięcie nadmiaru penetrantu, nałożenie wywoływacza, temperatura i oświetlenie. Porowatość, chropowatość, rozmazany metal i otwarte zawalcowanie mogą powodować mylące obrazy. Badania penetracyjne nie pozwalają również określić głębokości wyłącznie na podstawie długości lub jasności wskazania.
Metodę należy wybierać na podstawie podejrzewanej geometrii, a nie wygody. Badania wizualne mogą potwierdzić ślad zawalcowania lub żłobienie. Badania magnetyczno-proszkowe mogą posłużyć do zbadania stopy spoiny w ferromagnetycznej stali pod kątem wąskiej nieciągłości wychodzącej na powierzchnię lub znajdującej się blisko powierzchni. Badania penetracyjne mogą potwierdzić otwartą, przypominającą pęknięcie linię na niemagnetycznej wkładce lub na starannie przygotowanej powierzchni stalowej. Jeżeli wynik mógłby wpłynąć na decyzję dotyczącą przydatności konstrukcyjnej, a geometria nadal pozostaje niepewna, zgodnie z obowiązującą procedurą może być konieczne badanie uzupełniające lub wykonanie wycinka.
Porównać wynik z obowiązującym wymaganiem
Po przeprowadzeniu badania należy scharakteryzować to, co wykryto, bez wyciągania zbyt daleko idących wniosków. Należy podać metodę, wyposażenie lub materiały eksploatacyjne, przygotowanie powierzchni, kierunek badania, istotne wymiary wskazania, jego położenie i orientację oraz określić, czy wskazanie jest liniowe, zaokrąglone, skupione, przerywane czy nieistotne. „Wskazanie liniowe” jest opisem wyniku badania. Samo w sobie nie stanowi dowodu występowania pęknięcia metalurgicznego.
Następnie należy określić wymaganie nadrzędne. Może nim być specyfikacja wyrobu, specyfikacja zakupu lub wytwarzania, rysunek, norma dotycząca spawania, norma dotycząca odlewów, procedura naprawy lub plan kontroli eksploatacyjnej. ASTM A903/A903M określa kryteria akceptacji powierzchni odlewów stalowych badanych metodą magnetyczno-proszkową lub penetracyjną i wymaga oceny istotnych wskazań liniowych i nieliniowych. Kryteriów tych nie można automatycznie przenosić na blachy, odkuwki ani spoiny. ASTM A802-19 również dotyczy badań wizualnych i norm akceptacji odlewów stalowych, a nie wszystkich wyrobów stalowych.
Należy porównywać elementy tego samego rodzaju: metodę z metodą wskazaną w wymaganiu, typ wskazania ze zdefiniowaną kategorią oraz zmierzony rozmiar z określonym limitem. Trzeba sprawdzić, czy kryterium dotyczy wszystkich powierzchni, czy tylko określonych stref, czy wskazania pojedyncze i ustawione w jednej linii są traktowane odmiennie oraz czy dopuszcza się szlifowanie lub naprawę. Należy również zweryfikować wymagany zakres badań; zadowalający wynik w jednym miejscu nie potwierdza stanu niezbadanego odcinka.
Trzy decyzje należy rozpatrywać oddzielnie. Diagnoza dotyczy tego, czym może być widoczna cecha. Charakterystyka opisuje to, co rzeczywiście wykazało wybrane badanie. Decyzja dotycząca dalszego postępowania określa, czy element należy zaakceptować, odrzucić, naprawić, ponownie zbadać lub skierować do oceny inżynierskiej zgodnie z obowiązującym wymaganiem. Jeżeli dowody uzasadniają jedynie określenie „liniowe wskazanie magnetyczno-proszkowe”, należy użyć właśnie takiego sformułowania. O pęknięciu należy mówić dopiero wtedy, gdy taki wniosek potwierdzają badanie, dowody metalurgiczne lub uprawnione postępowanie inżynierskie.
Raportowanie, identyfikowalność i decyzje dotyczące odbioru
Raport z inspekcji nie jest jedynie stwierdzeniem, że powierzchnia „spełniła wymagania” albo „nie spełniła wymagań”. Stanowi ogniwo łączące obserwację fizyczną, metodę, za pomocą której ją uzyskano, oraz wymaganie zastosowane do jej oceny. Bez tego powiązania późniejszy weryfikator nie może ustalić, czy opisana cecha była niedoskonałością powierzchni, wskazaniem badania, nieakceptowalną wadą czy dowodem wystąpienia mechanizmu uszkodzenia.
Co powinien identyfikować zapis z inspekcji
W pierwszej kolejności zapis powinien identyfikować badany element: numer komponentu lub wyrobu, a w stosownych przypadkach numer wytopu lub odlewu, oznaczenie na rysunku lub oznaczenie spoiny, gatunek materiału oraz istotne wymiary. Raport dotyczący spoiny powinien identyfikować złącze, numer spoiny, proces spawania, jeżeli jest wymagany, oraz zakres inspekcji. Raport dotyczący odlewu powinien odróżniać odlew od sąsiednich części lub spoin naprawczych. Identyfikowalność musi być możliwa także po opuszczeniu przez komponent obszaru inspekcji.
Lokalizacja wymaga równie precyzyjnego opisu. „Wada na kołnierzu” stanowi słaby dowód. Użyteczny opis powinien określać powierzchnię lub stronę, bazę odniesienia albo punkt odniesienia spoiny, odległość od znanej cechy, orientację oraz badaną strefę. W przypadku dużych blach, elementów utrzymujących ciśnienie i złożonych odlewów może być konieczne zastosowanie szkicu, odniesienia do siatki, współrzędnych lub rysunku z naniesionymi oznaczeniami. Jeżeli obserwacja dotyczy spoiny, raport powinien wskazywać, czy znajduje się ona w metalu spoiny, na granicy wtopienia, w strefie wpływu ciepła czy w materiale rodzimym, o ile można to ustalić.
Stan powierzchni wpływa na to, co można zobaczyć i co może wykazać badanie. Raport powinien zatem odnotowywać, czy obszar był w stanie po walcowaniu, obróbce skrawaniem, szlifowaniu, śrutowaniu, malowaniu, powlekaniu, utlenieniu, zwilżeniu, zabrudzeniu lub innej przeszkodzie w obserwacji. Norma ISO 17637:2016 określa badania wizualne złączy spawanych metodami spawania przetopowego w materiałach metalowych, a także dopuszcza badania wizualne przed spawaniem. Czas wykonania badania ma znaczenie: ukos może być dopuszczalny przed spawaniem, lecz później może ukryć pęknięcie przygotowania pod metalem spoiny, natomiast powłoka malarska może uniemożliwić bezpośrednią obserwację wizualną lub zakłócać badanie penetracyjne.
Metoda i technika muszą być określone, a nie tylko domyślne. Sformułowanie „zakończono badania NDT” ma niewielką wartość techniczną. Raport powinien wskazywać badania wizualne, badania penetracyjne, badania magnetyczno-proszkowe lub inspekcję z wykorzystaniem systemu wizyjnego, wraz z właściwą procedurą i jej wersją. W przypadku badań wizualnych należy, gdy jest to wymagane, odnotować oświetlenie, odległość obserwacji, przyrządy optyczne, przygotowanie powierzchni oraz dostęp. W przypadku badań magnetyczno-proszkowych należy określić, czy zastosowano proszek mokry czy suchy, środek widzialny czy fluorescencyjny, technikę i kierunek magnesowania, natężenie pola lub metodę weryfikacji, jeżeli zostały określone, oraz identyfikację sprzętu. Norma ASTM E709-21 obejmuje techniki badań magnetyczno-proszkowych suchych i mokrych do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w materiałach ferromagnetycznych, w tym w stali; cząstki gromadzą się w miejscach, w których rozproszenie strumienia magnetycznego wskazuje na nieciągłość. Tego zjawiska fizycznego nie można utożsamiać z bezpośrednią obserwacją.
W przypadku badań penetracyjnych zapis powinien identyfikować system penetracyjny, zmywacz i wywoływacz, czasy penetracji, metodę usuwania penetrantu, oświetlenie podczas inspekcji oraz informację, czy zastosowano system barwny czy fluorescencyjny. W przypadku zautomatyzowanej inspekcji optycznej należy określić układ kamer lub czujników, rozdzielczość, oświetlenie, wersję oprogramowania lub modelu, status kalibracji oraz obserwowaną powierzchnię wyrobu. Praca doktorska Uniwersytetu w Oulu z 2021 r. opisuje zautomatyzowaną inspekcję optyczną służącą do wykrywania i kategoryzowania wad na płaskich wyrobach stalowych, jednak automatycznie nadana etykieta nadal wymaga określonej klasyfikacji i zasady odbioru.
Należy odnotować imię i nazwisko lub identyfikator badającego, jego kwalifikacje lub upoważnienie, jeżeli są wymagane, datę i godzinę inspekcji, warunki środowiskowe, jeżeli mają znaczenie, oraz identyfikację sprzętu lub partii środka badawczego. Należy również uwzględnić status kalibracji lub kontroli działania. Raport, w którym podano nazwę przyrządu, ale nie określono jego statusu, pozostawia wątpliwości co do wiarygodności pomiaru. To samo dotyczy fluorescencyjnego środka do badań magnetyczno-proszkowych, w przypadku którego nie podano partii, stężenia ani wyniku kontroli działania, gdy procedura wymaga takich kontroli.
Terminologia raportowa
- Niedoskonałość powierzchni
- Cecha lub odstępstwo od idealnej geometrii, które nie jest automatycznie szkodliwe ani odrzucalne.
- Wskazanie
- Reakcja zaobserwowana podczas badania określoną metodą.
- Wskazanie istotne
- Wskazanie uznane za wynikające z nieciągłości, a nie z artefaktu badania.
- Wada
- Stan uznany za niedopuszczalny przez określone wymaganie.
- Kwalifikacja
- Upoważniona decyzja o zaakceptowaniu, odrzuceniu, naprawie, ponownym badaniu lub skierowaniu do oceny inżynierskiej.
Terminologia dotycząca wskazań i dokumentacja fotograficzna
Terminologia powinna zachowywać ciąg od obserwacji do decyzji. Norma ISO 8785:1998 definiuje terminy, definicje i parametry dotyczące niedoskonałości powierzchni. Niedoskonałość jest cechą lub odchyleniem od idealnej geometrii; nie jest automatycznie szkodliwa ani automatycznie niedopuszczalna. Wskazanie jest odpowiedzią powstałą lub zaobserwowaną podczas badania. Na przykład w badaniu magnetyczno-proszkowym nagromadzenie cząstek jest wskazaniem. W badaniu penetracyjnym wypływ penetrantu jest wskazaniem. W badaniu wizualnym bezpośrednio zaobserwowane ślady można opisać bez nazywania ich wadą.
Wada jest niedoskonałością lub nieciągłością uznaną za niedopuszczalną na podstawie określonego wymagania. Dokument nadrzędny może określać wartości graniczne długości, głębokości, odstępów, powierzchni, usytuowania lub liczby wskazań. Norma ASTM A903/A903M określa na przykład kryteria odbioru powierzchni odlewów stalowych badanych metodą magnetyczno-proszkową lub penetracyjną oraz wymaga oceny istotnych wskazań liniowych i nieliniowych. Norma ASTM A802-19 dotyczy badań wizualnych i standardów odbioru powierzchni odlewów stalowych. Raport powinien przytaczać lub identyfikować odpowiedni punkt, tabelę, uwagę na rysunku, specyfikację zakupu lub poziom jakości spoiny, na podstawie którego dokonano oceny. Sformułowanie „nie spełnia normy” nie zastępuje rzeczywistego kryterium.
Kształt należy opisywać starannie. Należy odnotować, czy wskazanie jest liniowe, zaokrąglone, przerywane, skupione, wyrównane, rozgałęzione czy rozproszone, oraz wskazać, czy jego klasyfikacja ma charakter wstępny. Jeżeli wykonano pomiary, należy podać długość, szerokość, odstępy i orientację; głębokość należy podawać wyłącznie wtedy, gdy zmierzono ją za pomocą wiarygodnej metody. Nie należy przekształcać nieprecyzyjnego wrażenia wizualnego w dokładny wymiar. Fotografia może uzupełniać zapis, lecz nie może zastępować pomiaru ani kryterium odbioru.
Fotografie powinny przedstawiać odniesienie do całego komponentu, obszar lokalny oraz zbliżenie ze skalą, oznaczeniem orientacji i identyfikatorem wskazania. Oświetlenie i kontrast powinny umożliwiać odtworzenie cechy, a nie nadawać jej dramatyczny wygląd. W przypadku metod fluorescencyjnych należy zachować informacje o warunkach wykonania obrazu oraz określić, czy fotografia przedstawia rzeczywiste wskazanie, oczyszczoną powierzchnię czy obraz po obróbce. W miarę możliwości obrazy cyfrowe powinny być przechowywane w oryginalnych plikach wraz z metadanymi. Obrazy z systemów wizyjnych również wymagają podania wyniku progowania lub klasyfikacji, a nie tylko przedstawienia przyciętego zdjęcia wady.
Raport musi rozdzielać „zaobserwowano wskazanie” od „zaakceptowano” lub „odrzucono”. ASNT odróżnia badania wizualne od zwykłej inspekcji nieuzbrojonym okiem: badania wizualne polegają na bezpośredniej obserwacji widocznych nieciągłości, podczas gdy badania magnetyczno-proszkowe i penetracyjne wykrywają wskazania wytworzone przez środki badawcze. Widoczna linia i wskazanie magnetyczne mogą odpowiadać jednemu pęknięciu, dwóm różnym cechom albo nieistotnej odpowiedzi. Badający najpierw rejestruje odpowiedź; następnie ocena ustala jej istotność, a odpowiedzialna decyzja dotycząca odbioru jest podejmowana na podstawie określonej normy.
Naprawa, ponowne badanie i nierozstrzygnięte wskazania
Naprawa zmienia stan dowodowy. Szlifowanie może usunąć wskazanie otwierające się na powierzchnię, powiększyć badany obszar, zmienić lokalną geometrię i pozostawić ślady przypominające nową nieciągłość. Wybranie materiału spoiny odsłania świeży metal, lecz może wprowadzić pęknięcia w strefie wpływu ciepła, podtopienia, porowatość lub pozostałości zanieczyszczeń. Śrutowanie, obróbka skrawaniem, czyszczenie rozpuszczalnikiem i nakładanie powłoki mogą zmienić stan powierzchni oraz czułość badania.
Dlatego naprawionego obszaru nie można uznać za zwolniony z dalszych działań poprzez usunięcie pierwotnego raportu. Pierwotne wskazanie, sposób zadysponowania, metoda naprawy, lokalizacja naprawy oraz odpowiedzialne upoważnienie powinny pozostać identyfikowalne. Należy odnotować wymiary wybrania, jeżeli są wymagane, szczegóły dotyczące materiału dodatkowego lub spawania naprawczego, podgrzewania wstępnego i obróbki po spawaniu, jeżeli mają zastosowanie, a także etap inspekcji, na którym naprawa została zaakceptowana.
Ponowne badanie musi być przeprowadzone zgodnie z właściwą procedurą i kryterium odbioru, a nie tylko polegać na ponownym pobieżnym oglądzie wizualnym. Wskazanie magnetyczne po szlifowaniu może wymagać badań magnetyczno-proszkowych w dwóch kierunkach pola. Naprawa spoiny może wymagać badań wizualnych oraz badań radiograficznych, ultradźwiękowych, magnetyczno-proszkowych lub penetracyjnych określonych dla danego złącza. Norma ISO 17635:2025 określa zasady doboru metod i technik badań NDT spoin, poziomów akceptacji oraz zakresu badań w zależności od wymagań jakościowych, materiału, grubości, procesu spawania i innych warunków. Wymagany zakres może zatem zmienić się w związku z naprawą lub kategorią spoiny określoną w dokumencie nadrzędnym.
Jeżeli wskazania nie można sklasyfikować, zmierzyć, usunąć lub odpowiednio zbadać, pozostaje ono nierozstrzygnięte — nie jest automatycznie dopuszczalne ani automatycznie potwierdzoną wadą. Należy podać przyczynę: niedostępna powierzchnia, niewystarczające oczyszczenie, niepewna geometria, sprzeczne wyniki metod lub brak informacji dotyczących kryterium odbioru. Należy wyznaczyć osobę odpowiedzialną i sposób dalszego postępowania, na przykład dodatkowe badanie, ocenę inżynierską, naprawę lub wstrzymanie procesu. Zamknięcie raportu adnotacją „bez dalszych działań”, gdy dowody są niepełne, osłabia identyfikowalność i maskuje decyzję dotyczącą odbioru jako wynik inspekcji.
Powszechne błędne interpretacje i ograniczenia kontroli powierzchni stali
Wyniki kontroli są często przedstawiane w sposób przesadny, ponieważ cztery różne oceny traktuje się jako wzajemnie wymienne: niedoskonałość powierzchni, wykryte wskazanie, wada w rozumieniu określonego kryterium akceptacji oraz mechanizm uszkodzenia. Nie są one tym samym. Norma ISO 8785:1998 określa terminy, definicje i parametry dotyczące niedoskonałości powierzchni, ale nie sprawia, że każdy zaobserwowany ślad staje się wadą podlegającą odrzuceniu. Nieciągłość staje się niedopuszczalna dopiero wtedy, gdy właściwa specyfikacja dotycząca wyrobu, odlewu, spoiny lub eksploatacji określa jej rodzaj, rozmiar, położenie, orientację albo stopień nasilenia jako wykraczające poza dopuszczalny zakres.
Widoczny ślad nie jest automatycznie pęknięciem
Linia na stali może być pęknięciem, ale może również stanowić zarysowanie, zawalcowanie, szew, zawinięcie, ślad obróbki skrawaniem, krawędź zgorzeliny, pęknięcie powłoki, rowek po szlifowaniu albo zabrudzenie uwięzione w zagłębieniu powierzchni. Sam kształt rzadko rozstrzyga tę kwestię. Znaczenie mają także szerokość, ciągłość, ostrość, głębokość, rozgałęzienia, miejscowe odkształcenie, związek z kierunkiem walcowania lub spawania oraz reakcja na zastosowanie drugiej metody.
Badania wizualne umożliwiają bezpośrednią obserwację nieciągłości widocznej przy odpowiednim oświetleniu, powiększeniu, przygotowaniu powierzchni i dostępie do obserwowanego miejsca. Jest to bardziej kontrolowane niż przypadkowe oględziny elementu, ale nadal nie pozwala zidentyfikować każdej przyczyny powstania danego śladu. American Society for Nondestructive Testing odróżnia badania wizualne od zwykłej kontroli gołym okiem, ponieważ formalne badania wizualne wykorzystują określone warunki i procedury, natomiast badania magnetyczno-proszkowe oraz penetracyjne polegają na obserwacji wskazań powstających w wyniku działania środków badawczych.
Wyciek strumienia magnetycznego Strumień magnetyczny, który wychodzi z materiału ferromagnetycznego i ponownie do niego wnika, gdy nieciągłość przerywa preferowaną drogę magnetyczną.
Wskazanie magnetyczno-proszkowe nie jest fotografią pęknięcia. Zgodnie z ASTM E709-21 element jest magnesowany, a cząstki ferromagnetyczne gromadzą się w miejscach, w których strumień magnetyczny uchodzi z nieciągłości powierzchniowej lub przypowierzchniowej. Układ cząstek może zatem ujawnić pęknięcie, brak przetopu, szew albo inny stan zakłócający pole magnetyczne. Na wskazanie mogą również wpływać kierunek pola, stężenie cząstek, chropowatość powierzchni, geometria, magnetyzm szczątkowy oraz niewystarczające namagnesowanie. Wskazanie zaokrąglone i wskazanie liniowe nie mają takiego samego znaczenia, dlatego norma ASTM A903/A903M wymaga oceny istotnych wskazań liniowych i nieliniowych w odlewach stali badanych metodą magnetyczno-proszkową lub penetracyjną.
Badanie penetracyjne opiera się na innej zasadzie fizycznej. Ciecz penetracyjna musi dotrzeć do otwarcia na powierzchni, pozostać tam przez wymagany czas penetracji, a następnie wydostać się z powrotem, tworząc wskazanie. Metoda ta nie ujawni całkowicie podpowierzchniowej pustki, wtrącenia zamkniętego w materiale ani pęknięcia uszczelnionego przez zgorzelinę, farbę, olej, tlenek, odprysk spawalniczy lub rozmazany metal. Czyszczenie może być niezbędne, a nie tylko estetyczne. Powierzchnia, która wygląda na odpowiednią, może nadal uniemożliwiać wniknięcie penetrantu, natomiast nadmierne zabarwienie tła może przesłonić istotne wskazanie.
Właściwe pytanie nie brzmi: „Czy ta linia wygląda jak pęknięcie?”. Należy zapytać: „Jakie wskazanie powstało, jaką metodą i w jakich warunkach oraz czy obowiązująca specyfikacja klasyfikuje je jako dopuszczalne?”. Norma ASTM A802-19 dotyczy badań wizualnych oraz kryteriów akceptacji powierzchni odlewów stali; nie zastępuje normy ASTM E709-21 ani procedury badania penetracyjnego. Norma ISO 17637:2016 określa badania wizualne złączy spawanych metodami stapiania w materiałach metalowych i może mieć zastosowanie również przed spawaniem. Dokumenty te służą różnym celom kontrolnym.
Czysta powierzchnia wizualna nie jest dowodem braku wad wewnętrznych
Kontrola wizualna ma ograniczoną głębokość informacyjną: przedstawia to, co kontroler może zaobserwować na dostępnej powierzchni. Nie może potwierdzić braku porowatości wewnętrznej, wtrąceń, jam skurczowych, rozwarstwień, braku przetopu ani pęknięć podpowierzchniowych. Nawet starannie przygotowana powierzchnia może skrywać nieciągłość poniżej płaszczyzny kontroli.
Ograniczenie to ma charakter fizyczny, a nie wynika z poziomu zaufania do kontrolera. Światło nie przenika przez nieprzezroczystą stal w sposób umożliwiający zwykłym badaniom wizualnym odwzorowanie jej wnętrza. Przygotowanie powierzchni może odsłonić wadę, która wcześniej była ukryta, ale nie może poświadczyć stanu materiału znajdującego się poniżej odsłoniętej warstwy. Czysta powierzchnia może wskazywać na dobre wykończenie, skuteczne oczyszczenie albo brak widocznych nieciągłości otwierających się na powierzchnię. Niewiele mówi jednak o stanie wewnętrznym, chyba że wniosek ten potwierdzają inne metody badań.
Badania magnetyczno-proszkowe rozszerzają zakres wykrywania poniżej powierzchni, ale tylko w ograniczonej strefie przypowierzchniowej i wyłącznie wtedy, gdy materiał jest wystarczająco ferromagnetyczny. Norma ASTM E709-21 obejmuje techniki magnetyczno-proszkowe suche i mokre stosowane do materiałów ferromagnetycznych, w tym stali. Austenityczne stale nierdzewne, takie jak wiele gatunków określonych w ASTM A240/A240M, na ogół nie nadają się do konwencjonalnych badań magnetyczno-proszkowych, ponieważ ich reakcja nie jest porównywalna z reakcją stali ferrytycznej lub martenzytycznej. Nawet w stali ferromagnetycznej wykrywanie zależy od geometrii magnesowania. Nieciągłość jest najłatwiej wskazywana wtedy, gdy leży mniej więcej prostopadle do strumienia magnetycznego; pęknięcie zorientowane zgodnie z polem może powodować słaby wyciek strumienia i pozostać niewykryte. Z tego względu może być wymagane magnesowanie wielokierunkowe lub wykonanie oddzielnych badań.
Geometria powoduje powstawanie kolejnych obszarów niewykrywania. Ostre naroża, gwinty, rowki wpustowe, lica spoin, zmiany przekroju oraz niedostępne powierzchnie mogą generować wskazania tła albo uniemożliwiać uzyskanie odpowiedniego natężenia pola. Rozmagnesowanie, weryfikacja pola, nanoszenie cząstek, oświetlenie i stan powierzchni są środkami kontroli proceduralnej, a nie opcjonalnymi udoskonaleniami.
Akceptacja nadal zależy od specyfikacji. Norma dotycząca odlewów może dopuszczać niewielkie wskazanie zaokrąglone, odrzucając jednocześnie krótsze wskazanie liniowe w tym samym obszarze. Norma dotycząca spoin może ustanawiać inne limity w zależności od poziomu jakości, grubości, kategorii złącza lub konsekwencji eksploatacyjnych. Norma ISO 17635:2025 określa zasady wyboru metod i technik badań NDT spoin, poziomów akceptacji oraz zakresu badań w zależności od wymagań jakościowych, materiału, grubości, procesu spawania i innych warunków. Nie sprawia ona, że badania wizualne mogą zastąpić badania radiograficzne, ultradźwiękowe, magnetyczno-proszkowe lub penetracyjne tam, gdzie wymagane są te metody.
Klasyfikacja systemu wizyjnego nie jest diagnozą metalurgiczną
Systemy wizyjne mogą kontrolować większy obszar, szybciej i z większą powtarzalnością niż człowiek wykonujący podstawową kontrolę wizualną. Automatyczna kontrola optyczna służy do wykrywania i kategoryzowania wad na płaskich wyrobach stalowych, jak opisano w pracy doktorskiej Uniwersytetu w Oulu z 2021 roku. Kamery, oświetlenie, przetwarzanie obrazu i wytrenowane modele klasyfikacyjne mogą identyfikować takie wzorce jak plamy zgorzeliny, zarysowania, wżery, ślady walców, łuski lub plamy.
Klasyfikacja ta jest ograniczona przez system obrazowania i przyjęte definicje. Kamera rejestruje światło odbite lub emitowane przez widoczną powierzchnię; nie mierzy bezpośrednio głębokości pęknięcia, jego położenia pod powierzchnią, odporności na pękanie, naprężeń szczątkowych ani pochodzenia metalurgicznego. Ciemna linia może zostać przypisana do klasy „pęknięcie”, ponieważ przypomina oznaczone przykłady, nawet jeśli jest rowkiem albo krawędzią zgorzeliny. Z drugiej strony wąskie pęknięcie może zostać pominięte, ponieważ ma niski kontrast, jego orientacja jest niekorzystna, zastosowano niewłaściwe oświetlenie albo zbiór obrazów uczących zawiera zbyt mało porównywalnych przykładów.
Problem nie ma wyłącznie charakteru algorytmicznego. W przeglądzie z 2023 roku, Przegląd wykrywania wad powierzchniowych wyrobów stalowych na podstawie systemów wizyjnych, stwierdzono, że nie istnieje ujednolicona norma definiująca i klasyfikująca wady powierzchniowe stali. To, co w jednym systemie jest „wadą”, w innym może być „niedoskonałością powierzchni”, a etykiety mogą łączyć wygląd, przypuszczalną przyczynę i status akceptacji. Z tego powodu trudno interpretować podawaną dokładność, jeśli nie określono zbioru danych, definicji klas, rozdzielczości, oświetlenia, odsetka wyników fałszywie ujemnych i progu decyzyjnego.
Systemy wizyjne należy zatem traktować jako narzędzia optycznego wykrywania i sortowania, a nie jako metody diagnozy metalurgicznej. Podejrzane obrazy mogą wymagać potwierdzenia wizualnego, przygotowania powierzchni, badań magnetyczno-proszkowych lub penetracyjnych, a w przypadku znaczenia stanu wewnętrznego — zastosowania odpowiedniej metody objętościowej. Ostateczna decyzja dotycząca przydatności musi być zgodna z obowiązującą specyfikacją. Norma ISO 8785:1998 dostarcza terminologii; ASTM A802-19 dotyczy wizualnych kryteriów akceptacji odlewów stali; ASTM A903/A903M określa kryteria akceptacji wskazań w odlewach; ISO 17637:2016 dotyczy badań wizualnych spoin wykonanych metodami stapiania; ASTM E709-21 określa zasady badań magnetyczno-proszkowych; a ISO 17635:2025 wspiera wybór metod badań NDT spoin. Żadna z tych norm nie pozwala, aby czysty obraz, układ cząstek lub etykieta modelu zastąpiły kryterium akceptacji mające zastosowanie do danego wyrobu stalowego i warunków jego eksploatacji.