




Qu’est-ce qui constitue un défaut de surface de l’acier ?
Une ligne sombre, une rainure peu profonde, une piqûre, une zone écaillée ou un changement de couleur ne constitue pas automatiquement un défaut de l’acier. Il s’agit d’abord d’une caractéristique physique située sur la surface ou à proximité de celle-ci. Sa signification dépend de la manière dont cette caractéristique s’est formée, de ce qu’elle révèle sur le matériau, de l’endroit où elle se trouve et du produit ou de l’exigence d’inspection applicable. Une tôle laminée, un arbre usiné, une soudure et une pièce moulée en acier peuvent présenter des marques d’aspect similaire tout en étant régis par une terminologie et des limites d’acceptation différentes.
Cette distinction est importante, car les méthodes d’inspection n’observent pas toutes la même chose. Une personne peut voir directement une discontinuité. Un examen par ressuage produit une indication due au pénétrant retenu dans une ouverture. Le contrôle par magnétoscopie produit une indication à l’endroit où le flux magnétique fuit autour d’une discontinuité en surface ou proche de la surface. La vision industrielle enregistre des caractéristiques d’image, puis les classe au moyen de règles ou de modèles entraînés. Aucune de ces observations ne constitue, à elle seule, une décision finale selon laquelle l’acier doit être rebuté.
Vocabulaire de l’inspection
- Imperfection
- Écart par rapport à l’état de surface prévu ; elle n’est pas nécessairement nuisible.
- Discontinuité
- Interruption de la structure ou de la surface attendue.
- Indication
- Réponse produite par une méthode d’inspection.
- Défaut
- Imperfection ou discontinuité jugée inacceptable au regard d’une exigence définie.
- Mécanisme de défaillance
- Processus par lequel la performance requise est perdue, tel que la croissance d’une fissure de fatigue ou la pénétration par corrosion.
Imperfection, indication, discontinuité et défaut
L’ISO 8785:1998 fournit la terminologie, les définitions, les paramètres, les imperfections admissibles et les méthodes de mesure applicables aux imperfections de surface. Strong evidence
L’ISO 8785:1998 fournit un vocabulaire fondé sur les normes pour les imperfections de surface, notamment les termes, les définitions, les paramètres, les imperfections admissibles et les méthodes de mesure. Dans ce cadre, une imperfection est un écart par rapport à l’état de surface prévu. Cet écart peut concerner la géométrie, par exemple une dépression ou une saillie ; la texture, par exemple la rugosité ; ou l’aspect, par exemple une décoloration. Le terme est descriptif et n’est pas nécessairement condamnatoire. Une marque de laminage autorisée reste une imperfection si elle s’écarte de l’état de surface spécifié, mais elle peut n’avoir aucun effet sur le fonctionnement en service.
Une discontinuité est une absence de continuité ou une interruption de la structure ou de la surface attendue. Parmi les exemples figurent une fissure, un repli, un pli, une crique, une cavité, un pore, une inclusion débouchante ou un manque de fusion dans une soudure. Le terme décrit la forme ou la structure physique. Il n’indique pas si la caractéristique est préjudiciable. Un repli superficiel peu profond dans une zone non critique peut être éliminé et accepté ; une fissure de longueur similaire au pied d’une soudure fortement sollicitée peut nécessiter le rejet ou la réparation de la pièce.
Une indication est la réponse produite par une méthode d’inspection. Cette distinction est particulièrement importante dans les contrôles non destructifs. L’explication publiée par l’ASNT en 2024 distingue le contrôle visuel de l’inspection ordinaire à l’œil nu : le contrôle visuel observe directement les discontinuités visibles, tandis que la magnétoscopie et le ressuage observent les indications produites par les produits d’essai. Une ligne révélée par ressuage est donc une indication qui peut correspondre à une fissure débouchante, une crique, une rayure, une rainure d’usinage ou des résidus piégés dans la rugosité de surface. Elle doit être interprétée.
En ce qui concerne la magnétoscopie, l’ASTM E709-21 couvre les techniques à sec et par voie humide utilisées pour détecter les fissures et autres discontinuités en surface ou proches de la surface dans les matériaux ferromagnétiques, notamment l’acier. La pièce est aimantée et les particules ferromagnétiques s’accumulent dans les zones de fuite du flux magnétique. Le motif de particules ainsi obtenu constitue une indication. Sa longueur, sa largeur, sa netteté, son orientation et son emplacement doivent être évalués ; l’accumulation de particules, à elle seule, n’identifie pas la cause métallurgique.
Un défaut est une imperfection ou une discontinuité jugée inacceptable au regard d’une exigence définie. Cette exigence peut concerner les dimensions, la fonction, l’aspect, l’aptitude à la fabrication, l’étanchéité sous pression, la tenue en fatigue ou la sécurité. Qualifier de défaut toute ligne visible revient à confondre l’observation et le jugement en un seul mot. Cela dissimule également la question qui détermine la décision concernant la pièce : inacceptable selon quelle spécification ?
Un mécanisme de défaillance est encore autre chose. Il décrit la manière dont un composant perd les performances requises, par exemple par propagation d’une fissure de fatigue, fissuration assistée par l’hydrogène, fissuration par corrosion sous contrainte, usure, pénétration de la corrosion ou rupture fragile. Une imperfection de surface peut constituer un site d’amorçage pour un mécanisme de défaillance, mais les deux termes ne sont pas synonymes. Une marque qui ne crée pas de concentration de contraintes significative peut ne jamais amorcer une défaillance. À l’inverse, une petite fissure à peine visible peut se propager sous l’effet de charges cycliques.
Pourquoi l’aspect seul ne détermine pas la signification
L’aspect de la surface fournit des éléments de preuve, mais pas un diagnostic complet. Une marque linéaire brillante peut être une rayure de manutention sans conséquence, une empreinte de calamine laminée, une crique ou une fissure. Leur géométrie visuelle peut se recouper. La couleur est encore moins déterminante : l’oxyde, l’huile, la coloration thermique, la contamination et la rugosité locale peuvent produire des teintes similaires tout en ayant des conséquences très différentes.
La surface visible ne révèle également qu’une couche géométrique limitée. Elle peut montrer une ouverture, une arête, une dépression ou une tache sans révéler la profondeur, la continuité sous la surface ou la liaison avec une inclusion interne. Une marque de meulage peut masquer une fissure. La calamine peut dissimuler un repli peu profond. À l’inverse, une surface moulée rugueuse peut produire de nombreuses caractéristiques visuelles qui ne correspondent pas à des discontinuités préjudiciables.
La physique de l’inspection modifie les éléments disponibles. Le contrôle visuel exige un éclairage adéquat, un accès suffisant, une surface propre, une distance d’observation appropriée et un inspecteur qualifié. L’ISO 17637:2016 spécifie le contrôle visuel des assemblages soudés par fusion dans les matériaux métalliques et peut également s’appliquer avant le soudage. Son domaine d’application ne transforme pas l’examen visuel en substitut aux contrôles volumiques ou aux contrôles sensibles aux défauts de surface.
Le ressuage est sensible aux discontinuités débouchant en surface et capables de retenir le pénétrant. Il ne permet pas de révéler de manière fiable un défaut entièrement sous-jacent à la surface, et une rugosité excessive peut produire des indications de fond difficiles à interpréter. La magnétoscopie peut détecter des discontinuités en surface et proches de la surface dans l’acier ferromagnétique, mais sa sensibilité dépend de la direction d’aimantation, de l’intensité du champ, de l’application des particules, de l’état de surface et de l’orientation de la discontinuité. Un défaut parallèle au champ magnétique effectif peut produire une réponse faible.
Il n’existe pas de norme unifiée pour définir et classer les défauts de surface de l’acier. Limited evidence
[1] Review of Surface Defect Detection of Steel Products Based on Machine Vision. Review article, 2023. Review of Surface Defect Detection of Steel Products Based on Machine Vision, 2023La vision industrielle introduit un autre niveau d’interprétation. Une revue de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, indique qu’il n’existe aucune norme unifiée pour définir et classer les défauts de surface de l’acier et identifie l’inspection optique par caméra comme un élément clé des systèmes de vision industrielle. Le mémoire de 2021 de l’Université d’Oulu décrit une inspection optique automatisée destinée à détecter et à catégoriser les défauts sur des produits plats en acier. Ces systèmes peuvent mesurer à la cadence de production des caractéristiques d’image reproductibles, mais une étiquette de classification telle que « rayure » ou « défaut linéaire » ne constitue pas automatiquement une décision technique concernant la pièce. L’éclairage, l’échelle, l’angle de la caméra, l’état de surface, les données d’apprentissage et les règles de classification retenues influencent le résultat.
La géométrie doit donc être enregistrée avant d’attribuer une signification à la caractéristique. Les observations pertinentes peuvent inclure la longueur, la largeur, la profondeur, l’espacement, l’orientation, la densité, l’emplacement par rapport à une soudure ou à un bord, ainsi que le caractère linéaire ou non linéaire de la caractéristique. Une piqûre de 2 mm et une fissure de 2 mm ne présentent pas le même risque. Un groupe d’indications arrondies peut être traité différemment d’un groupe d’indications linéaires alignées, même lorsque leur superficie totale apparente est similaire.
| Éléments probants de l’inspection | Ce que la méthode peut montrer | Ce qu’elle ne peut pas établir à elle seule |
|---|---|---|
| Examen visuel | État et profil visibles de la surface | Intégrité sous la surface ou défauts cachés |
| Contrôle par ressuage | Ouvertures débouchant en surface qui retiennent le pénétrant | Discontinuités entièrement sous la surface |
| Contrôle par magnétoscopie | Discontinuités en surface et proches de la surface dans l’acier ferromagnétique | Toutes les discontinuités internes |
| Vision industrielle | Caractéristiques optiques et classifications reproductibles | Nature métallurgique ou rejet automatique |
Le rôle de la spécification et des critères d’acceptation
Les critères d’acceptation transforment une observation en décision. Ils peuvent fixer une taille maximale, un nombre maximal admissible, un espacement, une longueur, une profondeur, une superficie, un emplacement ou un type d’indication. Ils peuvent également imposer une élimination suivie d’un nouvel examen plutôt qu’un rejet immédiat. En l’absence de ces critères, l’inspecteur peut décrire une caractéristique, mais ne peut pas déterminer de manière cohérente si le produit est conforme.
Le document applicable peut être une norme relative au matériau, une spécification d’achat, un plan, un niveau de qualité de soudure, une norme relative aux pièces moulées, une procédure de réparation ou un document d’acceptation du client. L’ASTM A802-19 traite de l’examen visuel et des normes d’acceptation des surfaces des pièces moulées en acier. L’ASTM A903/A903M spécifie les critères d’acceptation des surfaces des pièces moulées en acier examinées par magnétoscopie ou ressuage et exige l’évaluation des indications linéaires et non linéaires pertinentes. Ces normes montrent pourquoi l’expression « défaut visible » est trop générale : l’acceptation visuelle et l’acceptation fondée sur les particules ou le pénétrant sont des activités liées, mais elles n’utilisent ni des éléments de preuve ni des limites identiques.
L’inspection des soudures ajoute un contrôle supplémentaire. L’ISO 17635:2025 fournit des règles pour sélectionner les méthodes et techniques de contrôle non destructif, les niveaux d’acceptation et l’étendue des contrôles en fonction des exigences de qualité, du matériau, de l’épaisseur, du procédé de soudage et d’autres conditions. La méthode est choisie pour répondre à une question d’inspection définie. Le contrôle visuel peut identifier le profil de surface, une morsure, un recouvrement, des coups d’arc ou une fissuration visible. La magnétoscopie peut révéler des discontinuités en surface et proches de la surface dans les soudures et les zones affectées thermiquement ferromagnétiques. Le ressuage peut révéler des ouvertures débouchant en surface sur des surfaces propres appropriées. La capacité d’une méthode à détecter une caractéristique ne définit pas le niveau d’acceptation applicable à cette caractéristique.
La séquence correcte est donc la suivante : décrire la caractéristique, identifier la réponse du contrôle, déterminer la discontinuité probable, mesurer ses paramètres pertinents et comparer ces paramètres à l’exigence applicable. Ce n’est qu’ensuite qu’il convient d’employer le terme défaut. Une marque de surface est une observation. Une indication est une réponse au contrôle. Une discontinuité est une interruption physique. Un défaut est une condition de non-conformité. Le fait de maintenir ces catégories distinctes rend les rapports de contrôle plus clairs et permet d’éviter à la fois les rejets injustifiés et les acceptations dangereuses.
Comment se forment les défauts de surface de l’acier pendant la production
Une marque sur l’acier n’est pas automatiquement un défaut. Il peut s’agir d’une imperfection de surface inoffensive, d’une indication détectée, d’un défaut au regard d’un critère d’acceptation spécifié ou d’un indice d’un mécanisme de défaillance susceptible de réduire les performances en service. Ces termes décrivent différentes étapes du jugement. La norme ISO 8785:1998 fournit un vocabulaire relatif aux imperfections de surface, notamment des définitions, des paramètres, les imperfections admissibles et les méthodes de mesure, mais elle ne transforme pas toute caractéristique visible en une condition justifiant le rejet.
L’origine du processus constitue donc un point de départ plus utile que la seule apparence. Une ligne sombre peut être une crique, une inclusion d’oxyde laminée, une fissure ou de la saleté. Une dépression peut être une empreinte de calamine, une piqûre, une entaille ou une caractéristique intentionnelle du produit. L’étude de vision industrielle Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) indique qu’il n’existe aucune norme unifiée pour définir et classer les défauts de surface de l’acier. Les catégories ci-dessous sont des groupes fondés sur l’origine du processus, utilisés pour expliquer la formation des défauts, et non des classifications universelles communes à chaque producteur, norme de produit ou système d’inspection.
Origines liées au moulage
- Fissures longitudinales et transversales Peuvent se former pendant la solidification de la peau, l’extraction, le cintrage, le redressage ou la contraction thermique.
- Coutures Discontinuités linéaires héritées de défauts de moulage allongés ou de régions imparfaitement fusionnées étirées pendant le laminage.
- Replis Métal plié ou saillant pressé sur la surface sans liaison métallurgique.
- Languettes Fragments minces et allongés ou couches partiellement adhérentes associés à des croûtes, des inclusions, des fissures ou des replis oxydés.
- Dépressions de surface Peuvent commencer sous forme de marques d’oscillation, d’irrégularités de peau ou de collage local dans le moule.
Origines liées à la solidification et à la coulée
De nombreux problèmes de surface commencent avant le laminage, pendant la solidification de l’acier liquide dans une lingotière ou une machine de coulée continue. La peau externe doit se former assez rapidement pour contenir le cœur liquide, tout en restant en contact avec la lingotière et en croissant uniformément. Un transfert thermique irrégulier, l’oscillation de la lingotière, des problèmes de lubrification, des fluctuations du niveau d’acier ou une maîtrise insuffisante de la vitesse de coulée peuvent perturber cette peau.
Des fissures longitudinales ou transversales peuvent se former lorsque le produit partiellement solidifié est tiré, cintré, redressé ou soumis à des contraintes de contraction thermique. Une fissure apparue à ce stade peut rester ouverte en surface ou être partiellement soudée par les déformations ultérieures. Les fissures de coin sont associées aux conditions de température dans les angles et aux déformations subies lors de l’extraction et du redressage. Un refroidissement secondaire mal réglé peut accroître les gradients thermiques et les contraintes de traction.
Une crique est souvent une discontinuité linéaire de surface héritée d’un défaut de coulée allongé ou d’une zone incomplètement fusionnée qui est étirée pendant le laminage. Le terme décrit davantage l’apparence et l’emplacement qu’une cause métallurgique unique. En revanche, un repli se forme lorsqu’une partie saillante ou repliée du métal est pressée sur la surface sans y être assemblée métallurgiquement. Dans les produits de coulée destinés au laminage, les replis peuvent résulter d’une solidification irrégulière, d’un plissement de surface ou d’une peau saillante qui est ensuite aplatie.
Les écailles sont des fragments minces et allongés ou des couches partiellement adhérentes. Elles peuvent provenir de croûtes de coulée laminées, d’inclusions non métalliques, de fissures sous-cutanées ou de plis oxydés. Leur apparence peut se confondre avec celle des criques et des rayures ; l’historique de fabrication est donc déterminant. Une écaille reliée à une zone riche en inclusions ne s’interprète pas de la même manière qu’une rayure superficielle due à la manutention.
Les inclusions non métalliques influencent également la qualité de surface ultérieure. Des oxydes, des sulfures, des silicates et des amas d’alumine peuvent être piégés à proximité de la surface du produit coulé. Le laminage peut les allonger en traînées ou les exposer sous forme de défauts ouverts. Les inclusions ne créent pas toujours une marque visible au stade de la coulée ; leur importance dépend de leur taille, de leur morphologie, de leur position, de la nuance d’acier et des sollicitations prévues en service.
Les dépressions de surface peuvent commencer sous la forme de marques d’oscillation, d’irrégularités de la peau ou d’un collage local entre la peau du produit et la lingotière. Si l’acier se détache par intermittence de la lingotière, une dépression ou une fissure peut apparaître. Les défauts profonds peuvent être éliminés par décriquage thermique ou par meulage avant le laminage. Les défauts superficiels peuvent être entraînés dans les opérations suivantes et s’élargir sous l’effet de la déformation.
| État du procédé | Résultat de surface possible |
|---|---|
| Décriquage insuffisant | Oxydes ou empreintes de calamine laminés dans le métal |
| Réchauffage excessif | Oxydation accrue et risque éventuel de fusion superficielle |
| Cylindres endommagés ou mal alignés | Rainures répétées, rayures ou variation dimensionnelle |
| Température ou réduction inégale | Bombé, effet de coin, cambrure, mauvaise planéité ou fissuration |
| Excès de métal replié | Replis aux angles, ailettes ou régions surremplies |
Mécanismes liés au laminage à chaud, au réchauffage et à la calamine
Le réchauffage prépare l’acier coulé à la déformation à chaud, mais le four produit également de la calamine, c’est-à-dire des oxydes de fer. La calamine est principalement constituée de wüstite, de magnétite et d’hématite, dans des proportions qui varient selon la température, l’atmosphère et la durée. Si elle n’est pas éliminée avant ou entre les passes de laminage, elle peut être enfoncée dans l’acier. Il en résulte une inclusion de calamine laminée : une caractéristique sombre, allongée et parfois irrégulière, constituée d’oxyde piégé à la surface ou juste sous celle-ci.
Les empreintes de calamine ont une origine apparentée, mais distincte. Un fragment de calamine peut imprimer une dépression lorsqu’il est forcé contre la pièce, tandis qu’une calamine détachée peut laisser une piqûre peu profonde après le nettoyage de la surface. Un réchauffage excessif, une atmosphère de four fortement oxydante, une couverture insuffisante par l’eau de décalaminage ou des délais entre le décalaminage et le laminage augmentent la probabilité d’apparition de ces défauts. La température de l’acier joue également un rôle. Si la surface est trop froide, la déformation peut ne pas refermer les discontinuités superficielles ; si elle est trop chaude, les risques d’oxydation et de fusion superficielle augmentent.
Le laminage modifie la géométrie des défauts. Une petite fissure de coulée peut s’allonger dans le sens du laminage. Une inclusion peut devenir une inclusion filiforme. Un bord replié peut être piégé sous forme de repli, et une gorge due à un cylindre endommagé peut être transférée de manière répétée à la bande ou à la barre. La prise de laminage, le programme de réduction, le frottement, la tension et l’alignement déterminent si une discontinuité s’ouvre, se referme ou s’allonge.
Les replis résultent fréquemment de la formation d’un excès de métal qui se rabat lors du laminage de billettes, de blooms, de barres ou de profilés. Ils peuvent se former dans les angles, au niveau d’ailettes ou dans des zones surremplies et rester suffisamment fermés pour échapper à une inspection visuelle sommaire. Les criques peuvent être ouvertes par le laminage puis partiellement refermées, produisant une ligne qui ressemble à une fissure. La distinction nécessite d’examiner la forme de la lèvre, la continuité, la profondeur et la relation avec le sens du laminage ; une photographie seule est souvent insuffisante.
Les déchirures à chaud se distinguent des marques ordinaires de laminage. Il s’agit de séparations produites lorsque l’acier présente une ductilité limitée, souvent pendant la solidification ou le travail à chaud, lorsque la contraction et la déformation imposent une déformation en traction à une zone fragile ou partiellement cohérente. Leur morphologie, leur oxydation et leur emplacement aident à déterminer le moment de leur formation. Une fissure mise au jour pendant le laminage à chaud peut présenter une surface brillante récemment ouverte, tandis qu’une fissure de coulée plus ancienne peut contenir de l’oxyde et du matériau laminé.
Les irrégularités dimensionnelles ont également des origines liées au processus. Une usure irrégulière des cylindres, la dilatation thermique, un mauvais alignement des passes, une température non uniforme ou une tension instable de la bande peuvent produire une bombure, un effet de coin, des variations d’épaisseur, une cambrure, une mauvaise planéité ou des profilés hors rond. Il ne s’agit pas de conditions purement esthétiques. Elles peuvent empêcher les opérations de formage ultérieures ou créer des contraintes locales, même lorsqu’aucune ligne ni aucune piqûre n’est visible.
Travail à froid, finition et dommages liés à la manutention
Le laminage et l’étirage à froid imposent une déformation sans la possibilité de restauration offerte par les températures de travail à chaud. Les replis, criques, piqûres et inclusions existants peuvent être accentués ou ouverts plutôt que résorbés. Une réduction excessive, une lubrification insuffisante, des cylindres mal alignés ou un programme de passes inadapté peuvent créer de nouvelles déchirures et fissures longitudinales. Une déchirure est une séparation produite lorsque la déformation locale dépasse la ductilité du matériau ; elle peut prendre naissance au niveau d’une inclusion, d’une fissure de rive, d’une entaille de surface ou d’une zone écrouie.
Les fissures de rive sont fréquentes lorsque le dressage, le laminage ou la tension concentrent la déformation sur le bord d’une bande. Un bord fragile ou fortement écroui a une capacité moindre à supporter une déformation supplémentaire. Lors du planage, du refendage, du cintrage ou du formage, une petite imperfection de rive peut s’étendre et devenir une déchirure plus importante. Les contraintes résiduelles dues à un refroidissement et à une réduction irréguliers peuvent également provoquer des ondulations, un effet de bobine ou une instabilité de forme.
Les opérations de finition éliminent la calamine et modifient la rugosité, mais elles peuvent introduire leurs propres marques. Le meulage peut laisser des rayures longitudinales, des marques de broutage, des surchauffes locales ou des rainures peu profondes. Le grenaillage peut créer une texture martelée ou révéler des piqûres sous-cutanées. Le décapage peut éliminer l’oxyde tout en laissant des piqûres de décapage aux endroits où la calamine ou une contamination protégeait certaines portions de l’acier. Une attaque acide excessive peut agrandir des discontinuités préexistantes.
Les rayures et les entailles proviennent généralement du contact avec des guides, des cylindres, des convoyeurs, des crochets, des dispositifs de levage, des élingues ou des produits adjacents. Une rayure est généralement étroite et peu profonde ; une entaille enlève davantage de matière et produit une dépression plus marquée, avec des lèvres relevées ou du métal déplacé. Des contacts répétés peuvent créer des lignes parallèles ressemblant à des défauts de laminage. Les dommages liés à la manutention surviennent généralement après le processus principal de déformation ; ils peuvent donc être limités à une seule face, à un seul bord ou à une zone d’impact localisée.
L’ASTM E709-21 couvre les techniques de magnétoscopie à poudre sèche et à particules en suspension liquide pour détecter les fissures et autres discontinuités en surface ou proches de la surface dans les matériaux ferromagnétiques, y compris l’acier. Strong evidence
L’inspection doit correspondre à l’origine présumée. L’examen visuel observe directement les discontinuités visibles, tandis que les contrôles par magnétoscopie et par ressuage observent les indications produites par les produits de contrôle, comme l’a expliqué l’ASNT en 2024. La norme ASTM E709-21 couvre les techniques de magnétoscopie sèche et humide applicables aux discontinuités de surface et proches de la surface des matériaux ferromagnétiques, notamment l’acier ; les particules s’accumulent aux endroits où l’aimantation produit une fuite de flux magnétique. Cette méthode ne peut pas être considérée comme un substitut à l’examen visuel des empreintes de calamine, des variations dimensionnelles ou de l’état général de surface.
Pour les pièces moulées, la norme ASTM A802-19 traite de l’examen visuel et des normes d’acceptation de surface, tandis que la norme ASTM A903/A903M traite des critères d’acceptation applicables à la magnétoscopie ou au ressuage, ainsi que de l’évaluation des indications linéaires et non linéaires pertinentes. La norme ISO 17637:2016 spécifie le contrôle visuel des assemblages soudés par fusion et peut également s’appliquer avant le soudage. La norme ISO 17635:2025 établit les règles de sélection des méthodes et techniques de contrôle non destructif des soudures, des niveaux d’acceptation et de l’étendue des contrôles en fonction des exigences de qualité, du matériau, de l’épaisseur, du procédé de soudage et d’autres conditions. Le parcours de production crée la caractéristique ; la norme applicable détermine si celle-ci est acceptable.
Géométrie des défauts : fissures, indications linéaires et caractéristiques non linéaires
| Morphologie | Aspect typique | Exemples ou préoccupations |
|---|---|---|
| Linéaire | Longueur nettement supérieure à la largeur | Fissures, coutures, replis, plis, marques d’usinage ou rainures de meulage |
| Arrondie | Tache compacte, ovale ou petite zone irrégulière | Piqûres, pores gazeux exposés, inclusions isolées ou cavités de corrosion |
| Diffuse | Limites indistinctes sur une zone étendue | Résidus de calamine, taches, oxydation, variation de texture ou réseaux de fines discontinuités |
Morphologie linéaire par opposition aux morphologies arrondies ou diffuses
Une marque observée n’est pas automatiquement une fissure, et une indication de contrôle n’est pas automatiquement un défaut justifiant le rejet. La géométrie constitue le premier indice, mais le diagnostic nécessite des éléments concernant l’origine, la continuité, la profondeur, l’état du matériau et la norme applicable.
Une indication linéaire présente une longueur nettement supérieure à sa largeur et peut apparaître sous la forme d’un élément droit, légèrement courbé, irrégulier ou ramifié. Une fissure constitue la possibilité la plus préoccupante, car son extrémité aiguë peut concentrer les contraintes et s’étendre sous l’effet de sollicitations cycliques ou de traction. Une indication étroite peut également résulter d’un cordon, d’un repli, d’un pli, d’une marque d’usinage, d’une rainure de meulage ou d’une inclusion étroite débouchant à la surface. Ces caractéristiques peuvent se ressembler sous certains éclairages ou après un examen par magnétoscopie ou ressuage.
Une indication arrondie présente une forme compacte, telle qu’un point, un ovale ou une petite zone irrégulière. Les piqûres, les pores gazeux débouchant à la surface, les inclusions isolées et les petites cavités de corrosion produisent couramment cette morphologie. Les caractéristiques arrondies doivent néanmoins être évaluées : un amas de piqûres peut réduire l’épaisseur de la section, tandis qu’une cavité présentant une arête interne vive peut être plus dommageable que ne le laisse supposer son diamètre apparent.
Une caractéristique diffuse possède des limites indistinctes ou couvre une zone étendue. Il peut s’agir d’une modification de l’état de surface, de résidus de calamine, de taches, d’une oxydation superficielle, d’une variation de texture ou d’un réseau de très fines discontinuités. Les variations étendues de l’état de surface affectent souvent l’aspect visuel sans constituer une discontinuité importante sur le plan structural. Elles peuvent néanmoins gêner le contrôle en masquant une fissure étroite ou en créant un contraste de fond ressemblant à une indication.
ISO 8785:1998 fournit la terminologie, les définitions, les paramètres, les imperfections admissibles et les méthodes de mesure applicables aux imperfections de surface. Son vocabulaire est utile, car le terme « imperfection » décrit un état ou une caractéristique sans déterminer s’il est dommageable. Les décisions ultérieures — déterminer si la caractéristique est pertinente, s’il s’agit d’un défaut et si elle est acceptable — dépendent de la spécification du produit et de la norme d’acceptation.
L’ASTM A903/A903M utilise les catégories « indications linéaires » et « indications non linéaires » pour établir les critères d’acceptation de surface applicables aux pièces moulées en acier examinées par magnétoscopie ou ressuage. Strong evidence
ASTM A903/A903M utilise les termes indications linéaires et indications non linéaires pour établir les critères d’acceptation de surface applicables aux pièces moulées en acier examinées par magnétoscopie ou ressuage. Cette distinction ne remplace pas le diagnostic. Elle indique à l’examinateur comment classer l’indication aux fins de son évaluation. Un motif linéaire suscite des préoccupations quant à la présence d’une fissure, d’un cordon, d’un repli ou d’une autre discontinuité allongée ; un motif non linéaire peut correspondre à une piqûre, un pore, une inclusion ou un groupe de discontinuités. La forme constitue un élément à examiner, et non un diagnostic définitif du matériau.
Géométrie à consigner
- Longueur et largeur Décrire l’empreinte visible sans supposer qu’elle représente la totalité de la discontinuité.
- Profondeur Évaluer la quantité de matière interrompue et déterminer si une extrémité souterraine aiguë peut exister.
- Orientation Consigner la relation avec la direction de laminage, l’axe de la soudure, la direction de la contrainte principale ou la géométrie du composant.
- Ramification Noter les branches, les intersections et les changements de direction, car ils peuvent indiquer un système de fissures.
- Emplacement Consigner la relation avec les pieds de soudure, les angles, les congés, les masselottes, les arêtes ou les changements brusques de section.
Longueur, largeur, profondeur, orientation et ramification
La longueur et la largeur décrivent uniquement l’empreinte visible. La profondeur détermine la quantité de matériau interrompue et indique si la caractéristique possède une extrémité aiguë sous la surface. Une longue marque de calamine peu profonde peut être moins importante qu’une fissure courte et profonde. À l’inverse, une longue fissure débouchant en surface peut constituer un chemin important pour la corrosion ou la propagation par fatigue, même lorsque son ouverture est à peine visible.
Une fissure ouverte présente une ouverture visible et peut retenir de la saleté, de l’oxyde, du pénétrant ou des particules magnétiques. Ses limites peuvent souvent être suivies par contrôle visuel direct, bien que l’éblouissement, la rugosité, la peinture, la calamine et un mauvais éclairage puissent masquer une partie de son tracé. Une fissure étroite présente une ouverture faible ou inexistante. Elle peut être invisible lors d’un contrôle visuel ordinaire, mais produire une indication nette au ressuage si la discontinuité débouche à la surface et si celle-ci est suffisamment propre pour permettre la pénétration du produit. Sur un acier ferromagnétique, la magnétoscopie peut révéler une fissure superficielle ou proche de la surface grâce aux fuites de flux magnétique, même lorsque son ouverture est difficile à voir.
L’orientation est importante, car la réponse du contrôle est directionnelle. ASTM E709-21 couvre les techniques de magnétoscopie à particules sèches et humides destinées à détecter les discontinuités superficielles et proches de la surface dans les matériaux ferromagnétiques, notamment l’acier. Les particules s’accumulent là où l’aimantation produit un champ de fuite de flux magnétique ; une fissure est donc indiquée le plus fortement lorsqu’elle interrompt le champ magnétique plutôt que lorsqu’elle lui est parallèle. Les examinateurs utilisent par conséquent des directions d’aimantation appropriées, souvent plusieurs, lorsque l’orientation attendue de la fissure est incertaine. Un seul balayage présentant une réponse favorable ne peut pas prouver que toutes les orientations ont été examinées.
Le ressuage repose sur un principe physique différent. Le pénétrant doit pénétrer dans une ouverture débouchant à la surface, puis ressortir pour former une indication. Cette méthode ne révèle pas de manière fiable une discontinuité entièrement située sous la surface, et les surfaces rugueuses ou poreuses peuvent produire un bruit de fond excessif. La magnétoscopie peut détecter certaines caractéristiques proches de la surface, mais sa réponse dépend du ferromagnétisme de l’acier, de l’intensité du champ, de sa direction, de l’application des particules et de l’état de surface.
La ramification revêt une importance particulière. Une ligne isolée peut être une rainure d’usinage ou un cordon ; un réseau comportant des ramifications, des changements de direction ou des segments qui se croisent correspond davantage à un système de fissures, bien que le retrait, l’inclusion d’oxydes ou les dommages liés au procédé puissent produire des motifs similaires. L’examinateur doit consigner l’emplacement de l’indication, sa longueur apparente, son orientation, ses ramifications, son espacement et sa relation avec des concentrateurs géométriques de contraintes tels que les angles, les congés, les pieds de cordon, les masselottes ou les variations brusques de section.
La profondeur est généralement déterminée par un examen complémentaire plutôt que par la seule forme visuelle. Selon le composant et la spécification, un nettoyage, un léger meulage, une découpe locale, une réplique, un contrôle ultrasonore, une radiographie ou une combinaison approuvée de ces méthodes peut être nécessaire. Le meulage peut éliminer une imperfection superficielle peu profonde, mais il peut également étaler une discontinuité étroite ou effacer des éléments probants avant que son origine ait été évaluée.
Pourquoi la géométrie influence la détection et l’acceptation
La géométrie influe à la fois sur le risque mécanique et sur la sensibilité du contrôle. Une caractéristique aiguë et allongée concentre les contraintes à ses extrémités et peut se propager dans des conditions de fatigue ou de rupture fragile. Une cavité arrondie répartit les contraintes plus progressivement, bien qu’une piqûre profonde, une porosité groupée ou une inclusion exposée puisse néanmoins être inacceptable, car elle retire du matériau porteur ou constitue un site de corrosion. Une variation étendue de l’état de surface peut avoir peu d’effet structural, mais dissimuler une discontinuité plus petite et plus aiguë.
Les méthodes de contrôle ne détectent pas des « défauts » dans l’abstrait. Le contrôle visuel observe directement une discontinuité visible, tandis que la magnétoscopie et le ressuage observent des indications produites par les produits de contrôle, distinction établie par l’American Society for Nondestructive Testing en 2024. La vision industrielle fondée sur des caméras enregistre des variations d’intensité, de couleur, de texture ou de forme. La revue de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, indique qu’il n’existe pas de norme unifiée pour définir et classer les défauts de surface de l’acier ; un classificateur d’images peut donc qualifier une caractéristique de « rayure », de « piqûre » ou de « fissure probable » sans établir son identité métallurgique. Le contrôle optique automatisé, décrit par l’Université d’Oulu en 2021 pour les produits plats en acier, est utile pour assurer une détection et une catégorisation cohérentes, mais il nécessite toujours une imagerie étalonnée, un éclairage approprié et une règle de décision fondée sur les normes.
L’acceptation constitue une étape distincte. ASTM A802-19 traite de l’examen visuel et des normes d’acceptation de surface applicables aux pièces moulées en acier, tandis qu’ASTM A903/A903M traite de l’acceptation des indications linéaires et non linéaires pertinentes détectées par magnétoscopie ou ressuage. Aucune de ces normes ne considère toute ligne visible comme un motif de rejet, pas plus qu’un aspect visuel favorable ne peut invalider une indication pertinente révélée par un contrôle. La décision est régie par la spécification du produit applicable, la classe de la pièce moulée, le niveau de qualité de la soudure, l’étendue de l’examen et les dispositions relatives aux réparations. Pour les soudures, ISO 17637:2016 couvre le contrôle visuel des assemblages soudés par fusion et peut également s’appliquer avant le soudage ; ISO 17635:2025 met en relation la sélection de la méthode de CND, la technique, le niveau d’acceptation et l’étendue du contrôle avec les exigences de qualité, le matériau, l’épaisseur, le procédé de soudage et d’autres conditions.
La séquence correcte est donc la suivante : décrire la géométrie, sélectionner une méthode adaptée à cette géométrie, déterminer si l’indication est pertinente, identifier sa source probable et comparer l’état vérifié au critère d’acceptation applicable. Une ligne ne constitue pas un verdict. Il en va de même pour un point, une tache, une piqûre ou une variation étendue de l’état de surface.
| Maîtrise de l’examen visuel | Pourquoi c’est important |
|---|---|
| Éclairage | Un éclairage insuffisant peut dissimuler une sous-coupe peu profonde ou une fissuration fine ; l’éblouissement peut créer de fausses lignes. |
| Accès | Les surfaces restreintes peuvent nécessiter des miroirs, des caméras ou une autre méthode d’examen. |
| Propreté de la surface | La calamine, l’huile, la peinture, la saleté et les produits de corrosion peuvent dissimuler ou imiter des discontinuités. |
| Angle d’observation | Une marque peut apparaître ou disparaître lorsque la lumière réfléchie change. |
| Documentation | L’emplacement, les dimensions, les photographies, l’examinateur, la date et la base d’acceptation assurent la traçabilité du résultat. |
Contrôle visuel : bien plus qu’un simple regard
Le contrôle visuel (VT) est souvent réduit à un rapide examen d’une surface en acier, suivi d’une déclaration telle que « aucun défaut constaté ». Cette description est trop vague pour des travaux d’inspection. Le Metals Handbook de l’ASM définit l’examen visuel comme une méthode de contrôle non destructif destinée à détecter les défauts de surface, notamment la corrosion, la contamination, les problèmes d’état de surface et les discontinuités de surface visibles. L’ASNT établit une distinction connexe : le contrôle visuel formel consiste à observer directement les discontinuités visibles, tandis que le contrôle par particules magnétiques et le contrôle par pénétrant liquide consistent à observer les indications créées par les produits d’essai. La différence est importante. Une personne peut voir une ligne sombre, mais seul un examen défini peut établir ce qui a été observé, où cela s’est produit, comment cela a été mesuré et si un critère d’acceptation applicable permet de le rejeter.
L’ISO 8785:1998 fournit un vocabulaire relatif aux imperfections de surface, comprenant des termes, des définitions, des paramètres, des imperfections admissibles et des méthodes de mesure. Ce vocabulaire contribue à éviter qu’une marque visible soit automatiquement considérée comme un défaut. Une imperfection de surface est un état ou un écart par rapport à la surface prévue ; une indication est une réponse ou une observation qui nécessite une interprétation ; un défaut est une imperfection jugée inacceptable par la spécification applicable. Un mécanisme de rupture, tel que la propagation d’une fissure de fatigue ou la fissuration assistée par la corrosion, constitue encore une autre conclusion. Le contrôle visuel peut identifier des éléments associés à un mécanisme de rupture, mais il n’établit pas la présence de dommages sous-jacents simplement parce que la surface semble inhabituelle.
Séquence d’examen visuel maîtrisée
- Identifier la zone d’examen Définir le composant, la surface, l’accès et l’étendue requise.
- Préparer la surface Éliminer les obstacles sans effacer ni modifier l’état évalué.
- Maîtriser les conditions d’observation Utiliser un éclairage, une distance, un angle et des aides optiques appropriés.
- Observer et mesurer Consigner le profil, la texture, l’emplacement, les dimensions et l’orientation de la discontinuité.
- Documenter le résultat Conserver les photographies, les détails de l’équipement, l’identité de l’examinateur et la base d’acceptation.
Observation directe et conditions de visualisation contrôlées
Le contrôle visuel direct utilise les yeux de l’examinateur, avec ou sans aides optiques spécifiées, pour inspecter une surface accessible. Il s’agit néanmoins d’un examen contrôlé, et non d’une simple observation à l’œil nu. La procédure doit identifier le composant, la zone d’inspection, l’état de surface, la distance et l’angle d’observation, la disposition de l’éclairage, l’équipement, les qualifications de l’examinateur, la méthode d’enregistrement et le critère d’acceptation. L’ISO 17637:2016 spécifie le contrôle visuel des assemblages soudés par fusion dans les matériaux métalliques et peut également être appliquée avant le soudage, lors de la vérification de la préparation du joint, de l’ajustage, de l’alignement, de la propreté et de l’état des bords.
L’éclairage n’est pas un simple élément de confort. Un éclairage insuffisant peut dissimuler une morsure peu profonde ou une fine fissure débouchant en surface ; l’éblouissement peut masquer une discontinuité ou créer une fausse ligne. La lumière doit fournir une intensité suffisante et une direction appropriée pour révéler les variations de profil, de texture et de réflectivité. Un éclairage oblique peut aider à mettre en évidence une faible dépression, tandis qu’un éclairage plus direct peut faciliter l’évaluation des taches ou des décolorations. L’examinateur peut devoir modifier l’angle d’observation, car une marque visible depuis une direction peut disparaître lorsque la lumière réfléchie se déplace sur la surface.
La pièce doit être suffisamment propre pour l’objectif de l’examen. Calamine, huile, projections de soudage, peinture, saleté, produits de corrosion et résidus de manipulation peuvent dissimuler la surface ou imiter une discontinuité. Le nettoyage lui-même ne doit pas éliminer l’état faisant l’objet de l’évaluation. Une soudure peut nécessiter l’élimination des projections avant l’examen du profil, mais un meulage agressif peut effacer les signes d’un recouvrement, d’une morsure ou d’une fissure. Si la procédure spécifiée prévoit l’utilisation d’un grossissement, d’un miroir, d’un endoscope industriel ou d’une autre aide à la visualisation, ces aides deviennent partie intégrante de l’examen et non des ajouts facultatifs. Le grossissement peut améliorer la détection d’une fissure étroite débouchant en surface, mais il ne transforme pas une surface inaccessible ou mal préparée en une surface entièrement inspectée.
La documentation donne à l’observation une forme traçable. Les enregistrements utiles comprennent l’emplacement par rapport à un repère ou à une référence de soudure, l’orientation, la longueur et la largeur lorsqu’elles sont mesurables, les photographies, les conditions d’éclairage, la préparation de surface, l’identification de l’équipement, l’examinateur, la date et la décision. Une photographie seule est rarement suffisante : l’échelle, l’emplacement et la base d’acceptation peuvent manquer.
Ce que le contrôle visuel peut révéler
Le VT est particulièrement adapté aux états qui atteignent la surface visible ou la modifient. Les exemples de l’ASM comprennent la corrosion, la contamination, les problèmes d’état de surface et les discontinuités de surface. La corrosion peut se manifester par une perte uniforme de matière, de la corrosion par piqûres, de la calamine qui s’écaille ou une attaque localisée. L’examen visuel peut révéler des taches et des dépôts, mais il ne peut pas déterminer, sur la seule base de l’aspect, l’épaisseur de paroi restante ni confirmer la profondeur totale d’une piqûre. Une mesure d’épaisseur ou une autre méthode applicable est nécessaire pour répondre à cette question.
La contamination comprend l’huile, l’humidité, les débris incrustés, les oxydes, les résidus de peinture et d’autres substances susceptibles de perturber le soudage, le revêtement, le collage ou le fonctionnement. Les problèmes d’état de surface peuvent inclure des marques de meulage, des entailles, des replis, des marques de laminage, un usinage grossier, une rugosité excessive ou une transition abrupte entre des surfaces. Leur acceptabilité dépend de la spécification du produit et de la fonction de la surface, et non simplement de leur aspect désordonné.
Sur les soudures, le contrôle visuel peut révéler un profil irrégulier, un excès de surépaisseur, des zones insuffisamment remplies, un mauvais alignement, des dommages au cratère, une porosité visible, des amorçages d’arc, des projections, un recouvrement et une morsure. Il peut également identifier une fissure qui débouche en surface, à condition que celle-ci soit visible dans les conditions d’examen. Avant le soudage, la même approche peut mettre en évidence un mauvais ajustage, une géométrie incorrecte du chanfrein, un bord endommagé, un nettoyage insuffisant ou un jeu à la racine inacceptable. L’ISO 17637:2016 ne se limite donc pas à l’inspection d’un cordon de soudure terminé.
Les dommages mécaniques manifestes constituent une autre catégorie recherchée : bosses, cintrages, entailles, marques d’impact, bords déchirés, déformations et dommages des zones usinées ou revêtues. Pour les pièces moulées en acier, l’ASTM A802-19 traite de l’examen visuel et des normes d’acceptation des surfaces. Pour les pièces moulées examinées par contrôle par particules magnétiques ou par contrôle par pénétrant liquide, l’ASTM A903/A903M spécifie les critères d’acceptation et exige l’évaluation des indications linéaires et non linéaires pertinentes. Ces normes illustrent un point essentiel : l’observation et l’acceptation sont liées, mais ne constituent pas le même acte.
Une ligne visible peut être une rayure, un repli, une fissure de soudure, une marque d’usinage ou un résidu présent dans une rainure. L’examinateur enregistre et évalue l’indication par rapport à l’exigence applicable. Si l’exigence ne définit pas la caractéristique concernée, le rapport ne doit pas inventer implicitement une limite de rejet.
Limites imposées par l’accès, l’état de surface et le jugement humain
Le contrôle visuel ne peut pas révéler un défaut qui ne se manifeste pas à la surface visible. Il n’établit pas la présence ou l’absence d’une fissure sous-jacente, d’une porosité interne, d’un manque de fusion dissimulé sous le recouvrement de la soudure ou d’une inclusion enfouie. Le contrôle par particules magnétiques repose sur une base physique différente : l’ASTM E709-21 couvre les techniques à sec et par voie humide pour les matériaux ferromagnétiques, notamment l’acier, dans lesquels l’aimantation et l’accumulation de particules au niveau des champs de fuite du flux magnétique peuvent révéler des discontinuités de surface et proches de la surface. Le contrôle par pénétrant liquide repose de même sur la pénétration d’un produit dans les défauts débouchant en surface. Aucune de ces méthodes n’est interchangeable avec le VT direct, et le VT ne peut remplacer l’une ou l’autre lorsque la spécification les exige.
L’accès constitue une limite stricte. Une crevasse étroite, la face arrière d’un raidisseur, un alésage interne ou une surface dissimulée sous une isolation peuvent nécessiter des miroirs, des caméras déportées, des endoscopes industriels ou une autre méthode d’examen. Même dans ce cas, le résultat reste limité par la qualité de l’image, la mise au point, le champ de vision et la possibilité de positionner l’équipement. Une surface propre et brillamment éclairée n’est pas nécessairement une surface inspectée si l’examinateur n’a pas pu l’atteindre ou en distinguer les détails.
Le jugement humain introduit également des variations. La fatigue, la méconnaissance du produit, le biais d’attente et une terminologie incohérente peuvent modifier la manière dont deux examinateurs décrivent la même marque. La compétence ne se limite donc pas à l’acuité visuelle. L’examinateur doit comprendre le matériau, le procédé de fabrication, les discontinuités probables, la procédure, les instruments de mesure et les critères d’acceptation. L’ISO 17635:2025 traite de la sélection des méthodes et techniques de CND applicables aux soudures, des niveaux d’acceptation et de l’étendue des contrôles en fonction des exigences de qualité, du matériau, de l’épaisseur, du procédé de soudage et d’autres conditions. Ce cadre favorise une décision mesurée : utiliser le VT lorsque les états visibles constituent la cible, et sélectionner une autre méthode lorsque les éléments probants requis se trouvent sous la surface ou à l’intérieur de celle-ci.
La vision industrielle peut améliorer la répétabilité et la couverture, en particulier pour les produits plats en acier ; un mémoire de 2021 de l’Université d’Oulu décrit une inspection optique automatisée destinée à détecter et à catégoriser ces défauts. Toutefois, une revue de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, indique qu’il n’existe aucune norme unifiée pour définir et classer les défauts de surface de l’acier. Les caméras enregistrent des caractéristiques d’image. Elles ne suppriment pas la nécessité de disposer d’une terminologie convenue, de procédures validées, d’une interprétation par des personnes compétentes et d’une règle d’acceptation explicitement définie.
| L’examen visuel peut révéler | L’examen visuel ne peut pas établir à lui seul |
|---|---|
| Fissures débouchant en surface, piqûres, plis, replis, croûtes et porosité ouverte | Profondeur des discontinuités dissimulées |
| Matériau de moulage adhérent, ailettes, réparations par soudage et dommages de meulage | Retassure interne, inclusions ou porosité enfouie |
| Déformation, défaut d’alignement, enlèvement incomplet des attaques de coulée et finition irrégulière | Détection fiable des fissures serrées et non visibles |
| Contamination accessible de la surface et problèmes de revêtement | Intégrité volumique |
Examen visuel des pièces moulées en acier conformément à l’ASTM A802-19
L’ASTM A802-19 fournit une pratique pour l’examen visuel et les normes d’acceptation de surface applicables aux pièces moulées en acier. Strong evidence
L’ASTM A802-19 est une pratique normalisée relative à l’examen visuel et aux critères d’acceptation de surface applicables aux pièces moulées en acier. Elle porte sur l’état observable à la surface de la pièce moulée, et non sur toutes les discontinuités susceptibles d’exister sous cette surface. Cette limite est importante. Une zone sombre visible, une surépaisseur, une cavité, une ligne évoquant une fissure ou une région rugueuse constituent d’abord des caractéristiques observées. Elles ne deviennent une imperfection ou une discontinuité que lorsque leur nature est identifiée ; elles ne deviennent un défaut rédhibitoire que lorsqu’elles dépassent les exigences d’acceptation applicables à la pièce moulée concernée.
La terminologie ne doit pas être employée avec désinvolture. L’ISO 8785:1998 définit les termes, les définitions et les paramètres relatifs aux imperfections de surface, notamment les méthodes permettant de les décrire et de les mesurer. Une fonderie peut désigner une caractéristique comme étant une croûte, une inclusion, une soufflure, une retassure, un repli, une veine, une rugosité ou du sable adhérent, mais le nom seul ne détermine pas sa décision de conformité. L’emplacement, la longueur, la largeur, la profondeur, l’espacement, l’orientation et l’incidence sur l’état de surface requis peuvent tous être déterminants. Le mécanisme de formation constitue une question distincte : la retassure, le dégagement de gaz, une alimentation insuffisante, l’érosion du moule, la contraction thermique ou des dommages dus à la manutention peuvent expliquer la formation de la caractéristique, mais l’ASTM A802-19 s’intéresse principalement à ce qui est présent et à sa conformité à l’exigence visuelle spécifiée.

Champ d’application de l’acceptation visuelle de la surface
L’examen visuel réalisé conformément à l’ASTM A802-19 consiste en un examen direct des surfaces accessibles de la pièce moulée. Il peut révéler des fissures débouchant en surface, des piqûres, des replis, des retassures, des croûtes, de la porosité ouverte en surface, du matériau de moulage adhérent, des bavures, des réparations par soudage, des coups d’arc, des dommages dus au meulage et une finition irrégulière. Il peut également mettre en évidence une déformation, un décalage, une élimination incomplète du métal du masselotte ou du système d’attaque, ainsi que des conditions rendant un examen ultérieur peu fiable. Le Metals Handbook de l’ASM présente l’inspection visuelle comme une méthode non destructive permettant de détecter des défauts de surface tels que la corrosion, la contamination, les problèmes de finition de surface et les discontinuités de surface.
Cette capacité a toutefois ses limites. L’examen visuel ne permet pas de déterminer la profondeur d’une discontinuité masquée, de détecter de manière fiable une fissure serrée ne produisant pas de contraste visible, ni de remplacer un examen volumique pour la retassure et les inclusions internes. Une surface lisse peut dissimuler une anomalie sous-jacente. À l’inverse, une marque prononcée peut être une surépaisseur inoffensive ou une texture de moulage plutôt qu’une fissure.
L’acceptation dépend donc de la spécification applicable à la pièce moulée, des exigences de l’acheteur, du plan et du niveau d’acceptation retenu. L’ASTM A802-19 fournit la pratique et le cadre d’acceptation de surface ; elle n’impose pas à toutes les pièces moulées un seuil universel de rejet identique. Un corps de vanne, un corps de pompe, un composant destiné à retenir la pression et un contrepoids structurel peuvent être soumis à des états admissibles, des zones d’examen ou des exigences de finition différents. La décision finale doit respecter la spécification d’achat applicable et le niveau d’acceptation qui y est indiqué.
L’acceptation visuelle diffère également de l’acceptation selon d’autres méthodes non destructives. L’ASNT distingue le contrôle visuel de la simple inspection à l’œil nu, car le contrôle visuel observe directement les discontinuités visibles, tandis que les contrôles par magnétoscopie et par ressuage observent les indications produites par les produits d’essai. Selon l’ASTM E709-21, une pièce moulée en acier ferromagnétique est aimantée et les particules s’accumulent au niveau des champs de fuite du flux magnétique causés par des discontinuités de surface ou proches de la surface. Une indication formée par des particules ne constitue pas la même observation physique qu’une ligne directement visible sur le métal.
L’ASTM A903/A903M traite des critères d’acceptation de surface applicables aux pièces moulées en acier examinées par magnétoscopie ou par ressuage et exige l’évaluation des indications linéaires et non linéaires pertinentes. Ces critères ne doivent pas être repris dans un rapport d’examen visuel, sauf si le contrat exige explicitement cette méthode et ce critère. Une pièce moulée peut réussir l’examen visuel tout en échouant au contrôle par ressuage, parce qu’une fissure serrée débouchant en surface attire le pénétrant et produit une indication pertinente. L’inverse peut également se produire : une zone rugueuse ou tachée peut sembler inacceptable tout en ne produisant aucune indication pertinente en magnétoscopie ou au ressuage.
État et préparation de la surface des pièces moulées
L’examen commence par la surface effectivement présentée à l’inspecteur. Le sable non adhérent, la calamine, l’huile, la peinture, les résidus de grenaillage, la rouille, les incrustations de métal ou de sable brûlé, l’humidité et les copeaux d’usinage peuvent masquer une discontinuité ou créer une fausse caractéristique visuelle. La méthode de nettoyage requise dépend de la pièce moulée et de la spécification. Le brossage, le lavage, le grenaillage, le nettoyage par projection de grenaille, le meulage ou l’usinage peuvent mettre le métal à nu, mais chacun de ces procédés peut également le modifier. Un meulage agressif peut éliminer les traces d’un défaut peu profond, étaler du métal sur l’ouverture d’une fissure ou créer de nouvelles criques de meulage. Le grenaillage peut refermer une ouverture étroite ou dissimuler un repli peu profond par écrouissage et rugosité.
La préparation doit également préserver la géométrie pertinente pour l’acceptation. Un congé, une intersection de nervures, un trou taraudé, un bossage ou un passage intérieur peuvent nécessiter un angle d’observation différent ou un éclairage complémentaire. Les pièces moulées à géométrie complexe ne peuvent pas être évaluées par un seul tour d’inspection de leur surface extérieure. Les angles et les variations de section méritent une attention particulière, car ils peuvent dissimuler des discontinuités, retenir des produits de nettoyage ou produire des réflexions ressemblant à des défauts linéaires.
L’éclairage est une condition de mesure, et non un simple détail esthétique. L’inspecteur doit disposer d’un éclairage suffisant pour observer la surface spécifiée, avec des ombres maîtrisées et un éblouissement réduit. Une réflexion intense sur une face usinée peut dissimuler une ligne fine ; un éclairage oblique peut rendre visible un faible relief, mais aussi accentuer une texture inoffensive. La distance et l’angle d’observation, le contraste de surface et la propreté doivent être adaptés à l’examen requis. Lorsque l’accès est limité, des miroirs, des endoscopes ou des caméras peuvent élargir le champ d’observation, mais le rapport doit préciser qu’il s’agit d’une méthode indirecte et en indiquer les limites.
La température, l’humidité de la surface et l’état du revêtement peuvent modifier ce qui est visible. Une surface humide peut remplir une cavité peu profonde et modifier le contraste. Un revêtement peut masquer le métal de base, sauf si la spécification autorise l’examen à travers celui-ci. Si la surface ne peut pas être correctement nettoyée ou observée, il ne convient pas de la déclarer acceptable par défaut. La zone inaccessible ou masquée doit être identifiée, et l’autorité responsable doit déterminer si une préparation supplémentaire, une autre méthode d’examen ou une réparation est nécessaire.
Enregistrement et décision concernant les caractéristiques observées
Un rapport visuel utile consigne davantage qu’une simple mention « conforme » ou « non conforme ». Il doit identifier la pièce moulée, la coulée ou le lot lorsque cela est requis, la date de l’examen, l’examinateur, l’état de la surface, les limites liées à l’éclairage ou à l’observation, les zones examinées et l’emplacement de chaque caractéristique pertinente. L’emplacement peut être indiqué par rapport à un repère, à une zone du plan, à un élément de la pièce moulée, à une grille ou à une photographie annotée. Les dimensions et l’orientation doivent être consignées lorsque les critères d’acceptation en dépendent.
Le rapport doit distinguer l’observation du jugement. « Caractéristique linéaire sombre de 38 mm de longueur, située au congé près du repère B » constitue une observation. « Fissure rédhibitoire » est une décision qui doit être confirmée au regard du critère applicable. Si la caractéristique est incertaine, elle peut nécessiter un nettoyage, un meulage de vérification, une mesure dimensionnelle ou une autre méthode de contrôle non destructif. La magnétoscopie convient aux discontinuités de surface et proches de la surface dans les aciers ferromagnétiques ; le ressuage est adapté aux défauts débouchant en surface sur des surfaces compatibles et convenablement préparées. Aucune de ces méthodes ne répond automatiquement aux questions qui dépassent son domaine physique d’application.
La décision peut être une acceptation, une réparation suivie d’un nouvel examen, un rejet ou un renvoi pour analyse par le service d’ingénierie. Une réparation n’efface pas le constat initial : le rapport doit conserver l’emplacement de la caractéristique, la méthode de réparation lorsqu’elle est spécifiée et les résultats du nouvel examen requis. Si l’inspection visuelle révèle une fissure présumée, la pièce moulée ne doit pas être libérée simplement parce que la ligne est courte ou difficile à photographier. La spécification applicable, les exigences de l’acheteur et le niveau d’acceptation régissent la décision, tandis que les contrôles non destructifs complémentaires fournissent des éléments lorsque l’observation visuelle seule ne permet pas de caractériser la caractéristique.
| Étape d’inspection | Observations typiques |
|---|---|
| Avant soudage | Préparation du joint, ajustage, alignement, propreté, jeu à la racine et état des bords |
| Pendant le soudage | Nettoyage entre passes, état de la passe de fond, déformation, amorçages d’arc et problèmes visibles du procédé |
| Après soudage | Fissures, porosité, sous-coupe, recouvrement, profil de soudure, zones de cratère et conformité dimensionnelle |
| Après réparation | État de l’excavation, géométrie réparée et résultats du réexamen requis |
Contrôle visuel des soudures selon l’ISO 17637:2016
L’ISO 17637:2016 spécifie le contrôle visuel des assemblages soudés par fusion dans les matériaux métalliques. Elle autorise également le contrôle visuel des assemblages avant soudage, ce qui est important, car une soudure peut être correctement déposée sur un assemblage mal préparé ou mal ajusté. L’inspection ne constitue donc pas un événement unique réalisé après refroidissement. Elle suit l’assemblage pendant la préparation, l’ajustage, le soudage et l’examen final.
La méthode est souvent réduite à « regarder la soudure », mais cette description est trop restrictive. L’ASNT distingue le contrôle visuel d’un contrôle informel à l’œil nu : le contrôle visuel consiste à observer directement des discontinuités visibles dans des conditions d’examen définies, tandis que le contrôle par magnétoscopie et le contrôle par ressuage portent sur des indications produites par les produits ou milieux d’essai. Cette distinction est importante lorsqu’une surface est propre et semble saine, mais contient une fissure étroite qui n’est pas visible sans ressuage ou sans particules magnétiques.
L’ISO 17637:2016 ne transforme pas toute marque visible en défaut. L’ISO 8785:1998 fournit une terminologie relative aux imperfections de surface, notamment des définitions, des paramètres, des imperfections admissibles et des méthodes de mesure. Une imperfection de surface est un état observé. Une indication est un signal ou une caractéristique visible détecté(e) par une méthode d’examen. Elle ne devient un défaut que lorsque la spécification applicable la juge inacceptable. Un mécanisme de défaillance, tel que l’amorçage d’une fissure de fatigue, la fissuration assistée par l’hydrogène ou l’absence de fusion porteuse de charge, constitue une interprétation technique supplémentaire et ne doit pas être confondu avec l’observation elle-même.

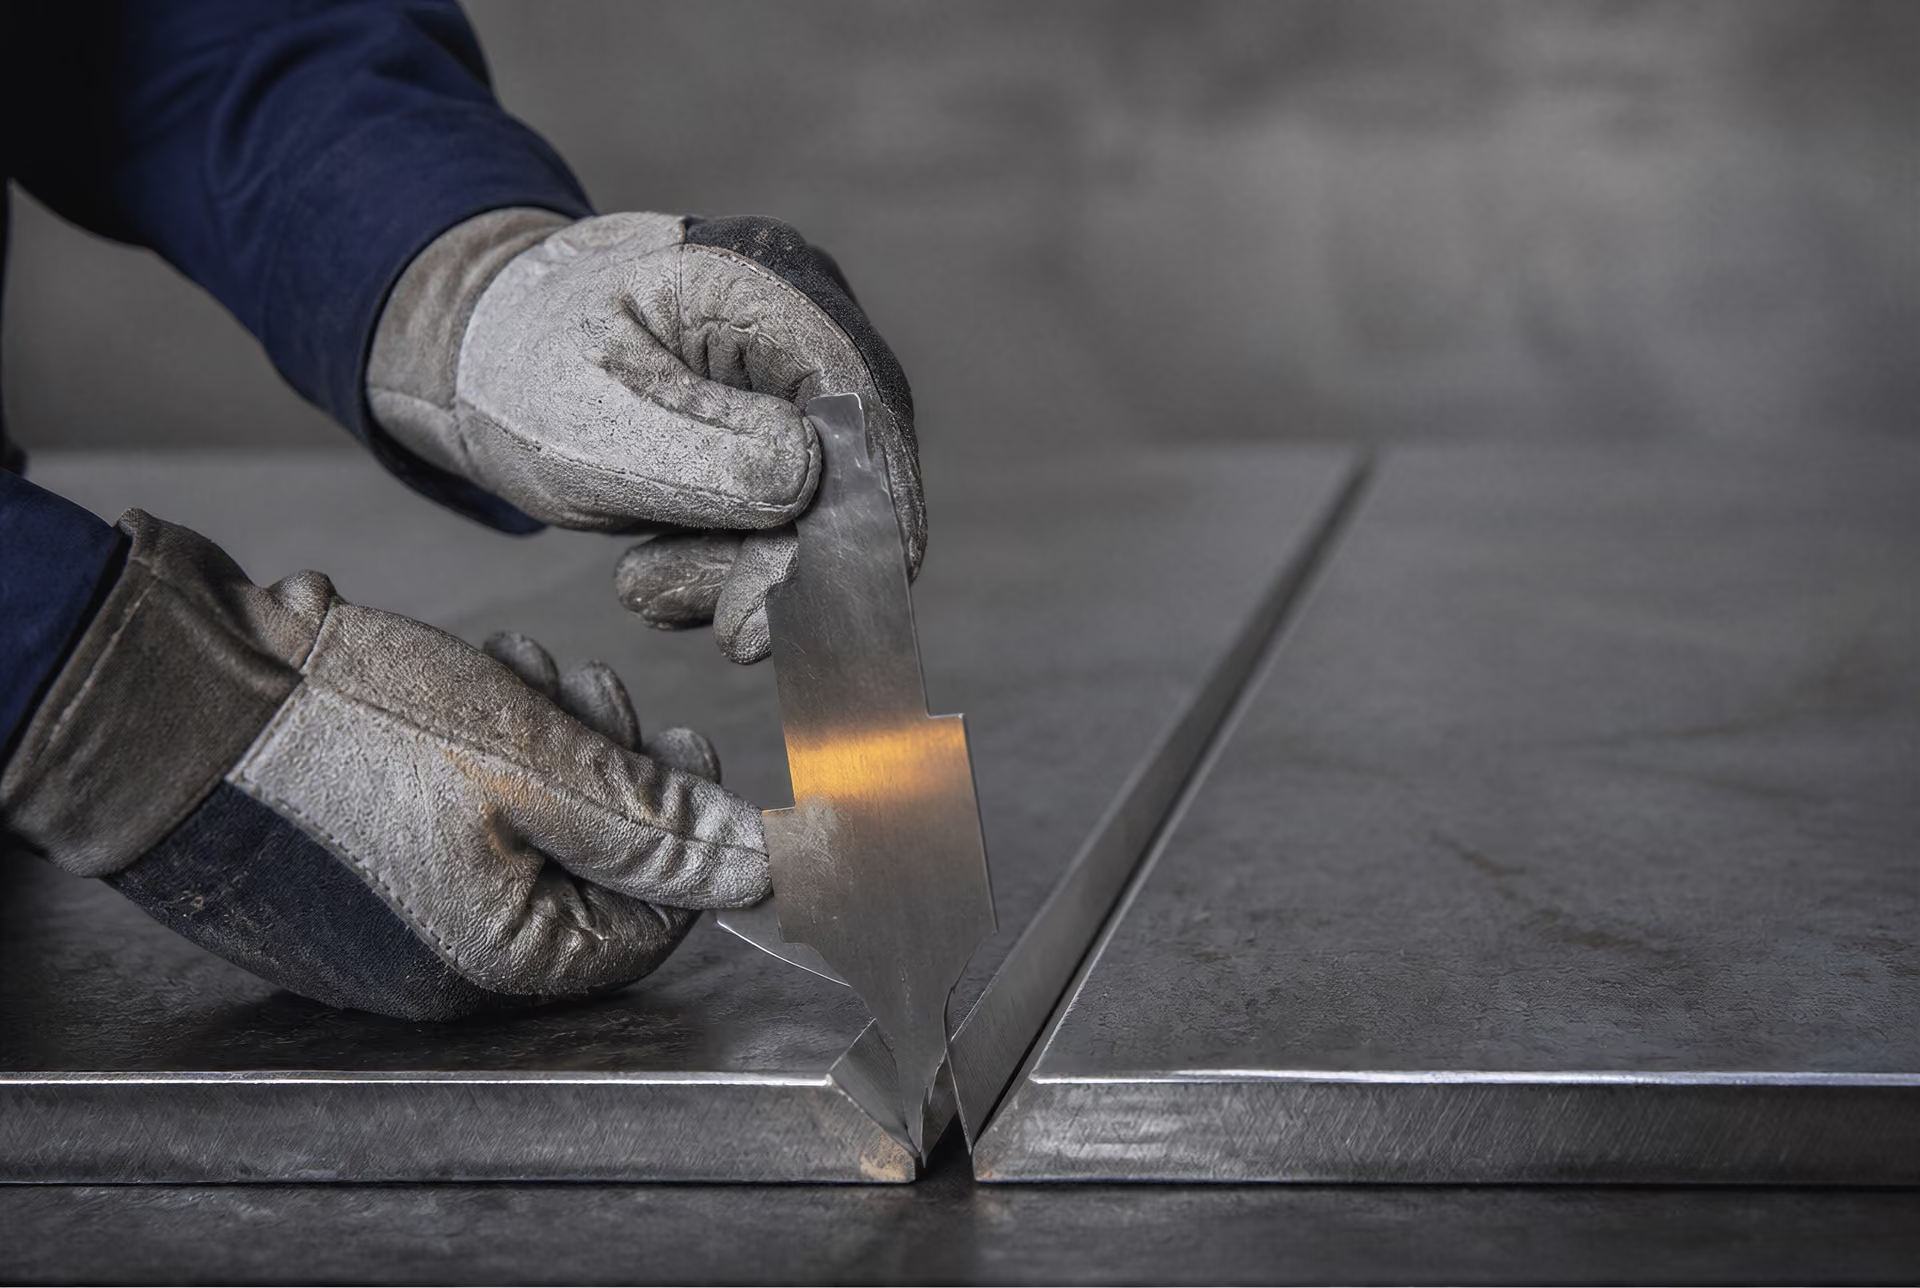
Inspection avant soudage
Le contrôle visuel avant soudage commence par l’examen des matériaux, des faces du joint et des détails de préparation. L’examinateur vérifie que les matériaux de base spécifiés et les consommables de soudage ont été identifiés, que les bords du joint sont conformes au plan ou au descriptif du mode opératoire de soudage, et que les surfaces sont exemptes d’huile, de peinture, de calamine, d’humidité, de rouille non adhérente et de toute autre contamination susceptible d’affecter la fusion ou de masquer une discontinuité. L’état de surface n’est pas une question esthétique. La contamination peut provoquer de la porosité, un comportement instable de l’arc ou une fusion incomplète, tandis qu’un meulage excessif peut modifier la géométrie du joint.
La préparation du joint est examinée sous l’angle de l’angle du chanfrein, du talon, du jeu à la racine, de la propreté de la gorge et des dommages présents sur les bords. Ces dimensions doivent être comparées au plan applicable, au descriptif du mode opératoire de soudage ou à l’exigence contractuelle, plutôt qu’à une limite visuelle universelle. Une préparation acceptable pour un procédé et une épaisseur donnés peut être inadaptée pour un autre procédé ou une autre épaisseur. L’examinateur recherche également les dédoublures, les criques, les entailles et les fissures s’étendant depuis les bords découpés. Une marque linéaire visible dans le métal de base doit être consignée et évaluée ; elle ne doit pas être rebaptisée fissure de soudure simplement parce qu’elle se trouve à proximité du joint.
L’ajustage constitue la préoccupation suivante. Les pièces doivent être alignées, soutenues et bridées conformément aux spécifications, en maintenant l’ouverture à la racine et l’orientation prévues du joint sur toute la longueur de la soudure. Un désaffleurement excessif, une déformation angulaire, un jeu irrégulier ou des transitions brusques peuvent entraîner un écart dimensionnel avant même l’amorçage de l’arc. Les soudures de pointage doivent être examinées afin de détecter les fissures, une mauvaise fusion, un profil excessif ou une terminaison inappropriée. Des soudures de pointage défectueuses peuvent rester à l’intérieur du joint ou devenir des points d’amorçage pendant le dépôt des passes suivantes.
L’inspection à ce stade confirme également l’accessibilité nécessaire au soudage et à l’examen ultérieur. Un joint peut être géométriquement acceptable d’un côté tout en étant inaccessible au nettoyage ou à l’observation visuelle de l’autre côté. Cette limitation doit figurer dans le rapport d’inspection. Elle ne peut pas être résolue en déclarant acceptable la surface qui n’a pas été observée.
Inspection pendant et après le soudage
Pendant le soudage, le contrôle visuel fournit un retour d’information sur le procédé, plutôt qu’un simple verdict final. L’examinateur observe si la propreté du joint est maintenue, si l’arc est positionné et manipulé conformément aux exigences, et si chaque passe présente un aspect acceptable avant d’être masquée par la passe suivante. Le nettoyage entre passes est vérifié afin de détecter la présence de laitier, d’oxydes, de projections et de débris piégés. La passe de fond est particulièrement importante : une absence visible de pénétration à la racine, un cordon de racine irrégulier, un perçage ou une porosité débouchante peuvent justifier une correction avant le dépôt de métal supplémentaire.
La séquence de soudage peut révéler une déformation, un déplacement ou un élargissement du jeu à la racine. Les attaches temporaires et les amorçages d’arc en dehors du joint sont également examinés. Un amorçage d’arc peut laisser une zone localement durcie ou fissurée, en particulier dans les aciers sensibles, même lorsque la marque est de faible dimension. Les projections peuvent constituer un résidu sans conséquence dans une application, mais endommager les revêtements, gêner l’ajustage dimensionnel ou masquer une fissure dans une autre. Leur importance dépend de la spécification et des conditions de service, et non de leur seul aspect.
Après le soudage, le joint est nettoyé suffisamment pour permettre l’examen. Le laitier, les projections, les attaches temporaires et les contaminants de surface ne doivent pas masquer les pieds ou la face de la soudure. L’examinateur observe toute la longueur accessible, les extrémités de la soudure, les zones de début et de fin, les zones de cratère, les transitions au niveau des pieds et le métal de base adjacent. Les fissures visibles nécessitent une attention immédiate, car une fissure est une discontinuité planaire susceptible d’avoir un effet grave ; toutefois, sa détection visuelle ne permet pas d’établir sa profondeur ni son étendue complète. Une ligne d’aspect fissuraire peut nécessiter une élimination, un nouvel examen ou le recours à une autre méthode de contrôle non destructif.
La porosité débouchante peut se présenter sous la forme de cavités ou de piqûres arrondies. La morsure est une rainure située au pied de la soudure ou sur le bord du métal de base, tandis que le recouvrement se produit lorsque le métal fondu s’étale sur la surface du métal de base sans fusion correcte. Ces deux observations concernent le profil, mais elles ne sont pas interchangeables. Une face de soudure concave ou convexe, un excès de renfort, un remplissage insuffisant, un pied abrupt ou une largeur irrégulière peuvent indiquer un profil médiocre. Le critère d’acceptation applicable détermine si l’état est admissible et selon quelles modalités il doit être mesuré.
L’examen dimensionnel porte notamment sur la taille, la longueur et l’emplacement de la soudure, ainsi que sur l’alignement, la déformation et l’écart par rapport au plan. Le contrôle visuel peut établir qu’une soudure est mal positionnée ou qu’un élément s’est déplacé, mais il ne permet pas à lui seul de déterminer les contraintes résiduelles, une absence interne de fusion ou une transformation métallurgique.
Termes relatifs au profil de soudure
- Sous-coupe
- Rainure située au pied de la soudure ou dans le métal de base.
- Recouvrement
- Le métal de soudure s’étale sur la surface du métal de base sans fusion correcte.
- Porosité
- Cavités ou piqûres arrondies pouvant déboucher à la surface de la soudure.
- Amorçage d’arc
- Marque locale située hors de la soudure prévue, pouvant nécessiter une évaluation de la fissuration ou du durcissement.
- Surépaisseur
- Métal de soudure faisant saillie au-dessus de la surface du métal de base ; son acceptabilité dépend du critère applicable.
Observations relatives au profil de la soudure et aux discontinuités de surface
Un rapport utile décrit ce qui est observé, l’endroit où cela se produit et la manière dont la mesure a été réalisée. « Mauvaise soudure » n’est pas un résultat d’examen. Un rapport peut identifier une indication linéaire de surface au pied de la soudure, des pores débouchants dispersés dans une région donnée, une morsure sur une longueur mesurée ou un amorçage d’arc adjacent au joint. Les photographies, les emplacements, les dimensions, les conditions d’éclairage et l’exigence de référence rendent l’observation reproductible.
L’acceptation doit rester liée à la norme applicable au produit, à la fabrication ou au projet. L’ASTM A802-19 traite de l’examen visuel et des normes d’acceptation de surface applicables aux pièces moulées en acier, tandis que l’ASTM A903/A903M traite des critères de surface des pièces moulées en acier examinées par magnétoscopie ou ressuage et exige l’évaluation des indications linéaires et non linéaires pertinentes. Ces normes relatives aux pièces moulées ne doivent pas être transposées à l’évaluation d’un assemblage soudé sans l’autorisation de la spécification applicable.
Le contrôle visuel possède un domaine d’application défini. Il peut détecter les états de surface accessibles et les écarts de profil, mais il ne permet pas de révéler de manière fiable toutes les fissures de surface étroites, les discontinuités sous-jacentes ou les défauts volumiques internes. L’ASTM E709-21 couvre les techniques de magnétoscopie sèche et humide applicables aux discontinuités de surface et proches de la surface dans les matériaux ferromagnétiques, notamment l’acier ; la magnétisation produit des champs de fuite au niveau desquels les particules s’accumulent. Le contrôle par ressuage repose sur un principe physique différent et nécessite une surface appropriée et ouverte. La vision industrielle peut améliorer la répétabilité sur les produits plats en acier, mais une revue publiée en 2023 indique qu’aucune norme unifiée ne définit et ne classe l’ensemble des défauts de surface de l’acier. L’ISO 17635:2025 établit donc la sélection de la méthode, les niveaux d’acceptation et l’étendue du contrôle en fonction des exigences de qualité, du matériau, de l’épaisseur, du procédé de soudage et d’autres conditions. La marque visible n’est que le point de départ.
| Caractéristique | Conséquence pour le contrôle par magnétoscopie |
|---|---|
| Matériau | Nécessite de l’acier ferromagnétique ou un autre matériau ferromagnétique. |
| Direction du champ | Les discontinuités qui croisent le champ produisent généralement des réponses de fuite plus fortes. |
| Plage de détection | Sensibilité maximale aux discontinuités en surface et proches de la surface. |
| Technique particulaire | La poudre sèche convient à certaines surfaces rugueuses ou conditions de terrain ; les particules en suspension liquide fournissent un revêtement plus uniforme sur les surfaces appropriées. |
| Décision | Le tracé des particules est une indication nécessitant une évaluation de sa pertinence et une comparaison avec les critères d’acceptation. |
Contrôle par particules magnétiques de l’acier ferromagnétique
Le contrôle par particules magnétiques (MT) est une méthode de détection des discontinuités débouchant en surface ou proches de la surface dans l’acier ferromagnétique. Il ne considère pas toute marque visible comme un défaut et n’examine pas le volume complet d’un composant. Le résultat est une indication : une accumulation visible ou fluorescente de particules produite par le contrôle. La question de savoir si cette indication correspond à un défaut inacceptable dépend de sa taille, de sa forme, de son emplacement, de son orientation et des critères d’acceptation spécifiés pour le composant.
L’ASNT décrit simplement la séquence physique : aimanter l’acier ferromagnétique, appliquer des particules ferromagnétiques et observer les endroits où elles s’accumulent au niveau des champs de fuite du flux magnétique (American Society for Nondestructive Testing, 2024). L’ASTM E709-21 couvre les techniques à particules magnétiques sèches et humides pour détecter les fissures et autres discontinuités de surface ou proches de la surface dans les matériaux ferromagnétiques, notamment l’acier. Cette méthode se distingue donc du contrôle visuel, qui observe directement un état visible, et du contrôle par ressuage, qui repose sur la pénétration d’un pénétrant dans une discontinuité débouchant en surface.

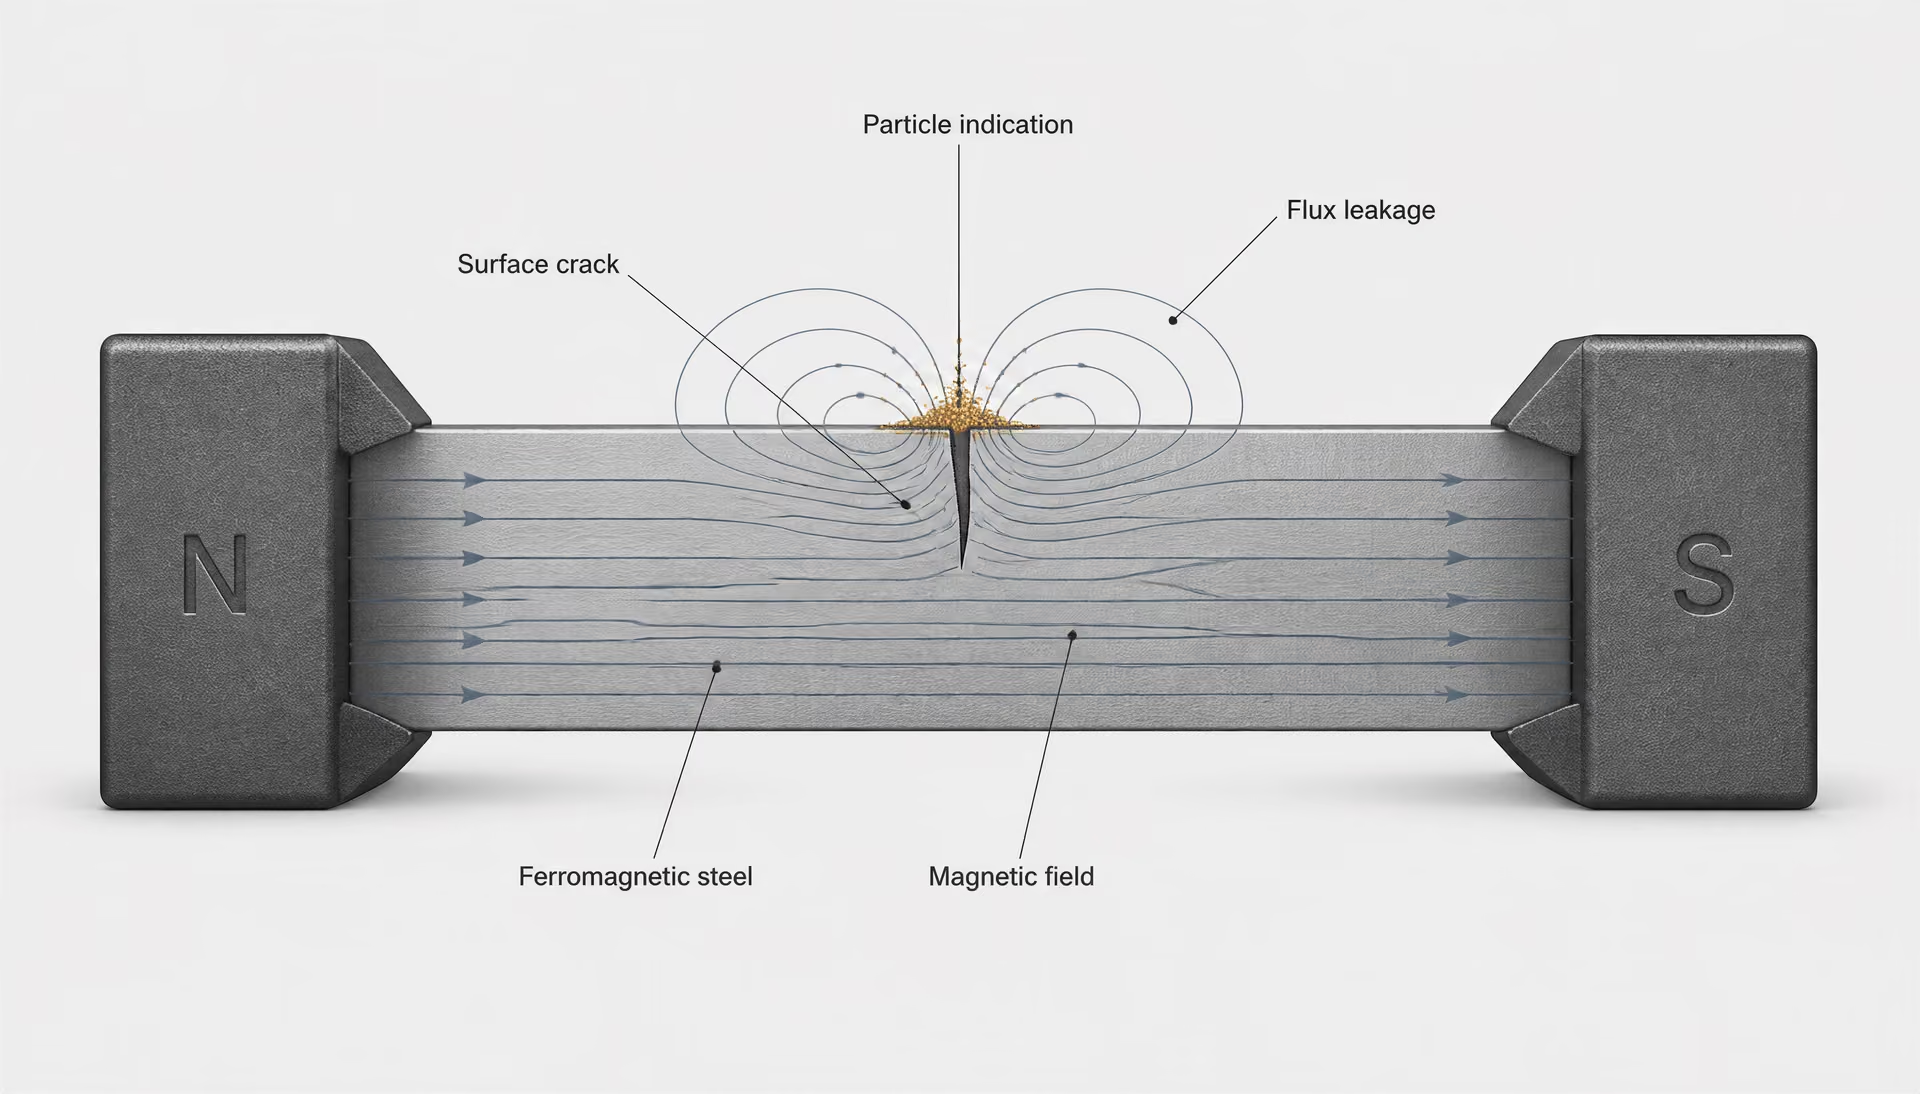
Aimantation et fuite du flux magnétique
Un champ d’aimantation traverse l’acier lorsque le courant circule dans la pièce, dans une bobine qui l’entoure ou entre les pôles d’un électroaimant en forme de fourche. Dans une région intacte et uniformément aimantée, le flux magnétique circule principalement dans le métal. Une fissure, un manque de fusion, un repli, une ligne de laminage ou toute autre discontinuité interrompt ce trajet. Une partie du flux est contrainte de sortir de l’acier puis d’y revenir, ce qui produit un champ de fuite au niveau ou à proximité de la discontinuité.
Les particules ferromagnétiques placées dans ce champ sont attirées vers la zone de fuite. Elles forment une ligne, un amas ou un autre motif qui dessine la source de la fuite. L’indication peut être observée sous lumière blanche lorsque des particules visibles sont utilisées, ou sous un éclairage ultraviolet-A lorsque des particules fluorescentes sont utilisées. Le milieu de contrôle rend visible une perturbation magnétique ; il ne révèle pas toute la géométrie de la discontinuité.
La direction du champ est déterminante pour le résultat. Une fissure produit la fuite la plus intense lorsqu’elle est approximativement perpendiculaire au champ d’aimantation. Une discontinuité parallèle ou presque parallèle au champ peut produire une fuite faible et une indication peu marquée, même lorsque la discontinuité est importante. C’est pourquoi on ne peut pas supposer qu’une seule direction d’aimantation permettra de détecter toutes les fissures. Un champ longitudinal convient aux discontinuités transversales par rapport à ce champ ; un champ circulaire produit par le passage du courant dans le composant tend à révéler les discontinuités orientées dans le sens du composant. Lorsque la procédure et la géométrie du composant le permettent, les contrôleurs appliquent souvent deux directions de champ sensiblement différentes, généralement au moyen de cycles d’aimantation distincts ou d’une technique multidirectionnelle.
L’aimantation doit également être suffisante compte tenu du matériau et de la tâche de contrôle. Une aimantation excessivement faible peut ne produire aucun champ de fuite exploitable. Une aimantation excessive peut créer un bruit de fond de particules, gêner l’interprétation ou rendre difficile l’élimination des particules. La géométrie joue également un rôle. Les angles vifs, les rainures de clavette, les variations de section, les trous, les pieds de cordon de soudure et les points de contact peuvent déformer le champ et créer des indications non pertinentes. Ces motifs ne sont pas automatiquement des fissures. Ils doivent être distingués des indications pertinentes selon leur emplacement, leur forme, leur répétabilité et leur réaction aux modifications de l’aimantation.
L’état de surface influe sur la fiabilité. L’huile, la calamine, la peinture, la rouille, les projections de soudage et un usinage grossier peuvent empêcher les particules de se déplacer librement ou créer de fausses accumulations de particules. Le nettoyage et la préparation font donc partie du contrôle et ne sont pas de simples opérations préliminaires d’ordre esthétique. Après le contrôle, il peut être nécessaire de démagnétiser la pièce si le magnétisme résiduel risque d’affecter l’usinage, l’assemblage, l’instrumentation ou le fonctionnement en service.
Le MT s’applique à l’acier ferromagnétique, notamment à de nombreuses nuances ferritiques et martensitiques. L’acier inoxydable AISI 410 est normalement ferromagnétique ; l’acier inoxydable AISI 304 recuit est généralement non ferromagnétique et ne convient pas au MT ordinaire. La composition de l’alliage, le traitement thermique, l’écrouissage et la température peuvent modifier le comportement magnétique ; le seul nom de la nuance ne remplace donc pas la vérification de la réponse réelle du composant. Le MT n’est pas une méthode générale applicable à l’aluminium, au cuivre, au titane ou aux aciers inoxydables austénitiques non ferromagnétiques.
Techniques à particules sèches et humides selon l’ASTM E709-21
L’ASTM E709-21 décrit à la fois les techniques à particules sèches et les techniques à particules humides. Dans la technique sèche, une poudre ferromagnétique sèche est appliquée sur la surface aimantée, généralement au moyen d’une poire manuelle, d’un pulvérisateur de poudre ou d’un autre applicateur contrôlé. Sous l’action du champ de fuite, les particules se déplacent sur la surface et s’accumulent au niveau d’une discontinuité. La poudre sèche est utile sur des surfaces relativement rugueuses et dans des conditions de chantier, mais le vent, les vibrations, l’excès de poudre et une texture de surface prononcée peuvent réduire la sensibilité ou masquer un motif fin.
Le contrôle par particules humides consiste à mettre en suspension des particules magnétiques finement divisées dans un véhicule liquide. La suspension est appliquée par pulvérisation, par écoulement ou par immersion pendant que le composant est aimanté, ou pendant l’aimantation conformément à la procédure. Les particules humides fournissent généralement un revêtement plus uniforme et sont particulièrement efficaces pour les indications fines de surface sur des surfaces plus lisses. Les particules humides fluorescentes sont largement utilisées lorsque des conditions contrôlées d’obscurité ou d’éclairage ultraviolet sont disponibles. Le liquide doit mouiller correctement la surface ; la contamination, une concentration inadéquate, la décantation et une agitation insuffisante peuvent modifier le résultat.
Le choix entre particules sèches et humides ne se résume pas à un classement simple. Le type de particules, le véhicule, l’état de surface, l’éclairage, la taille du composant, l’accessibilité, l’équipement d’aimantation et la sensibilité requise sont autant de facteurs importants. L’ASTM E709-21 est une pratique et un guide, et non une spécification universelle d’acceptation. Elle traite de la manière dont l’examen peut être réalisé, tandis qu’une norme relative au produit, à la construction ou au contrat détermine quelles indications peuvent être acceptées.
Le technicien doit établir une intensité de champ adéquate et confirmer les performances de l’équipement au moyen des vérifications exigées par la procédure applicable. Le composant est ensuite aimanté dans une direction qui donne à la discontinuité attendue un angle de franchissement utile. L’application des particules, l’observation, l’élimination des particules en excès et l’interprétation doivent être effectuées dans le bon ordre. Si le champ est supprimé avant que les particules aient formé une indication, ou si les particules en excès ne sont pas éliminées, l’image peut être trompeuse.
Limites de détection en surface et à proximité de la surface
Le MT est particulièrement sensible aux discontinuités qui débouchent en surface ou qui se trouvent juste sous celle-ci. Les fissures débouchant en surface, les lignes de laminage, les replis et les fissures au pied des cordons de soudure produisent couramment des indications nettes et concentrées. Une discontinuité sous-jacente peu profonde peut également être détectée parce que son champ de fuite atteint la surface. Toutefois, à mesure que la profondeur augmente, le champ de fuite s’affaiblit et s’étend. L’indication devient moins distincte et les petites discontinuités peuvent se perdre dans les motifs de particules du bruit de fond.
Il n’existe pas de limite de profondeur unique applicable à tous les composants en acier. La détectabilité varie selon la taille, l’ouverture, l’orientation et la profondeur de la discontinuité, la perméabilité de l’acier, le courant d’aimantation, la direction du champ, la rugosité de la surface, les propriétés des particules et les conditions d’observation. Une discontinuité sous-jacente étendue peut produire un motif détectable, alors qu’une discontinuité plus petite située à une profondeur pourtant plus favorable peut ne pas être détectée. Pour cette raison, les affirmations telles que « le MT détecte les défauts jusqu’à une profondeur fixe » sont trompeuses si elles ne sont pas rattachées à une procédure qualifiée et à un étalon de référence.
Le MT ne permet pas non plus de déterminer l’état volumique du matériau. Il peut ne pas détecter une porosité interne, des inclusions de laitier, des délaminations ou un manque de pénétration qui produisent peu de fuite en surface. Un contrôle ultrasonore, un contrôle radiographique ou une autre méthode volumique peut être nécessaire lorsque la santé interne fait partie des exigences. Le MT ne remplace pas un examen volumique.
L’interprétation doit distinguer la terminologie de la décision d’acceptation. L’ISO 8785:1998 définit les termes, les définitions et les paramètres relatifs aux imperfections de surface, mais une imperfection ne constitue pas automatiquement un défaut inacceptable. Un motif de particules est une indication. Il ne devient un défaut à rejeter qu’après évaluation au regard des critères d’acceptation applicables. Pour les pièces moulées en acier, l’ASTM A903/A903M spécifie les critères d’acceptation de surface applicables au contrôle par particules magnétiques ou au contrôle par ressuage, et exige l’évaluation des indications linéaires et non linéaires pertinentes. L’ASTM A802-19 traite de l’examen visuel et des normes d’acceptation de surface applicables aux pièces moulées en acier ; l’acceptation visuelle et l’acceptation au MT sont liées, mais ne sont pas interchangeables.
Le contrôle des soudures suit la même logique. L’ISO 17635:2025 relie la sélection des méthodes et techniques de CND, des niveaux d’acceptation et de l’étendue des contrôles aux exigences de qualité, au matériau, à l’épaisseur, au procédé de soudage et à d’autres conditions. Le MT peut révéler une fissure au pied d’un cordon de soudure que le contrôle visuel ne détecte pas, mais il ne peut pas établir que la soudure est exempte de discontinuités internes. La méthode répond à une question précise : l’aimantation crée-t-elle une indication de particules associée à un champ de fuite du flux magnétique en surface ou à proximité de celle-ci ? Les normes d’acceptation répondent à une question distincte : que peut-on laisser en service ?
| Méthode | Fondement physique | Limitation principale |
|---|---|---|
| Contrôle par magnétoscopie | Les particules s’accumulent dans les champs de fuite de flux magnétique de l’acier ferromagnétique aimanté. | La réponse s’affaiblit avec la profondeur et peut être faible lorsque l’orientation de la discontinuité est défavorable. |
| Contrôle par ressuage | Le pénétrant pénètre dans une ouverture débouchant en surface et le révélateur le ramène à la surface. | Ne détecte normalement pas une discontinuité entièrement sous la surface. |
| Examen visuel | L’examinateur observe directement un état visible et accessible. | Ne peut pas établir de manière fiable l’intégrité cachée ou interne. |
Acceptation des surfaces par contrôle par magnétoscopie et par ressuage
Une marque visible ne constitue pas automatiquement un défaut justifiant le rejet, et une indication de particules ou de pénétrant ne constitue pas automatiquement la preuve d’une discontinuité préjudiciable. La méthode de contrôle produit des éléments probants ; la norme applicable au produit détermine ensuite la manière dont ces éléments sont classés et acceptés. Cette distinction est particulièrement importante pour les pièces moulées en acier, car la géométrie de la pièce, l’état de surface, l’usinage, les réparations par soudage et les variations locales de perméabilité peuvent tous influer sur la configuration des indications.
Pour la discussion relative à l’acceptation des pièces moulées présentée ici, la référence applicable est ASTM A903/A903M. Elle spécifie les critères d’acceptation des surfaces des pièces moulées en acier examinées par magnétoscopie ou par ressuage, et exige l’évaluation des indications linéaires et non linéaires pertinentes. L’édition applicable doit être identifiée dans la spécification d’achat, le plan, la procédure de contrôle ou le contrat. ASTM A903/A903M ne doit pas être considérée comme une règle universelle d’acceptation pour tous les produits en acier, soudures, pièces forgées ou composants mécano-assemblés.
Indications linéaires et non linéaires pertinentes
Le terme indication décrit la réponse produite par un examen. À lui seul, il ne décrit ni la discontinuité réelle ni son effet sur le service. Une fissure débouchant en surface peut produire une indication linéaire nette, tandis qu’une cavité arrondie, un pore isolé ou un groupe de petites discontinuités peut produire une indication non linéaire. L’aspect de l’indication est important, mais son interprétation dépend également de son emplacement, de son orientation, de sa continuité, de son contraste et de sa relation avec la technique d’essai.
Une indication pertinente est considérée comme résultant d’une discontinuité plutôt que de la forme du composant, de la rugosité de surface, de l’état magnétique, d’un résidu de pénétrant ou d’un autre artefact d’examen. Des indications non pertinentes peuvent apparaître au niveau d’arêtes vives, de rainures de clavette, de filetages, de variations brusques de section, d’interfaces entre matériaux différents ou de zones où le milieu d’essai s’accumule sans qu’il y ait de défaut significatif pour le service. L’examinateur doit donc distinguer une réponse provoquée par la géométrie d’une réponse provoquée par une discontinuité.
Pour le contrôle par magnétoscopie, l’orientation est particulièrement importante. Une discontinuité est détectée le plus facilement lorsqu’elle est approximativement perpendiculaire à la direction du champ magnétique, car elle interrompt le trajet magnétique et crée une fuite de flux. Une fissure parallèle au champ appliqué peut produire une réponse faible ou incomplète. Une seconde direction d’aimantation peut être nécessaire lorsque la procédure ou la norme d’acceptation exige la couverture de défauts d’orientations différentes.
Les termes « linéaire » et « non linéaire » ne sont pas de simples descriptions indiquant qu’une marque paraît longue ou arrondie. ASTM A903/A903M fournit le cadre applicable à l’évaluation de ces catégories pour les pièces moulées en acier. L’examinateur doit utiliser les définitions, les conditions d’examen, les règles d’enregistrement et les exigences d’acceptation de l’édition spécifiée, plutôt que d’appliquer une règle empirique de rapport longueur-largeur. Aucune limite universelle de taille des indications ne doit être présumée. La taille, l’espacement, le regroupement et l’emplacement autorisés dépendent de l’édition applicable de ASTM A903/A903M ainsi que de toute exigence spécifique au produit invoquée par le contrat.
L’état de surface influe également sur le résultat. La calamine, la peinture, l’huile, les marques d’usinage, les projections de soudage et une rugosité excessive peuvent masquer une discontinuité ou créer une réponse trompeuse. Le nettoyage n’est pas seulement une opération esthétique : il permet aux particules ou au pénétrant d’interagir avec la surface de manière contrôlée. Sur une pièce moulée, une marque de meulage peut ressembler à une fissure lors d’un examen visuel, tandis qu’un défaut de retassure superficiel et ouvert peut retenir le pénétrant et produire une indication plus intense. Aucun de ces éléments ne doit être accepté ou rejeté sur son seul aspect.
ASTM A903/A903M et pièces moulées en acier
ASTM A903/A903M traite de l’examen des surfaces des pièces moulées en acier par magnétoscopie et par ressuage. Ce domaine d’application la distingue d’une norme de méthode telle que ASTM E709-21. ASTM E709-21 décrit les techniques de magnétoscopie à sec et en voie humide destinées à détecter les fissures et autres discontinuités superficielles ou sous-jacentes dans les matériaux ferromagnétiques, y compris l’acier. Elle explique comment effectuer l’examen. ASTM A903/A903M fournit les critères d’acceptation et les exigences d’évaluation propres aux pièces moulées.
La distinction est d’ordre pratique. ASTM E709-21 peut établir que des particules s’accumulent selon une configuration particulière dans des conditions d’aimantation spécifiées. À elle seule, elle n’établit pas que toute configuration de ce type est inacceptable dans une pièce moulée. ASTM A903/A903M, le plan de la pièce moulée et la spécification d’approvisionnement applicable déterminent la suite à donner.
Le contrôle par magnétoscopie exige un matériau ferromagnétique. La pièce moulée en acier est aimantée, puis une poudre sèche ou une suspension de particules en voie humide est appliquée. Les particules s’accumulent aux endroits où le flux magnétique fuit de la surface ou de la zone proche de la surface, formant une indication. Cette méthode peut révéler certaines discontinuités sous la surface, bien que la réponse diminue avec la profondeur et dépende de la taille et de l’orientation de la discontinuité, de l’intensité d’aimantation et de l’état du matériau. Elle ne constitue donc pas un substitut général à l’examen radiographique, ultrasonore ou visuel.
Le contrôle par ressuage repose sur un principe physique différent et peut être appliqué aussi bien aux matériaux non ferromagnétiques qu’à l’acier. Un pénétrant doit mouiller la surface et pénétrer dans une discontinuité débouchant en surface. Après élimination de l’excédent de pénétrant, le révélateur extrait vers la surface le pénétrant piégé, créant une indication visible ou fluorescente. Une discontinuité sous-jacente fermée ne sera normalement pas détectée, quelle que soit sa taille. Le nettoyage de la surface, le temps de pénétration, la technique d’élimination de l’excédent, l’état du révélateur, l’éclairage, ainsi que la sensibilité du système de ressuage influent tous sur le résultat.
Ces méthodes peuvent produire des résultats différents sur une même pièce moulée. Les particules magnétiques peuvent réagir à une fissure proche de la surface qui ne débouche pas en surface, tandis que le ressuage peut révéler une fissure ouverte très fine dont les fuites magnétiques sont insuffisantes pour produire une configuration nette de particules. À l’inverse, les surfaces moulées rugueuses ou poreuses peuvent retenir le pénétrant et créer des indications diffuses et difficiles à interpréter. Le choix de la méthode doit tenir compte du matériau, de l’état de surface, du type de discontinuité, de l’étape de l’examen et du niveau d’acceptation requis.
Évaluer une indication avant de prendre une décision
- Vérifier Confirmer que la réponse est réelle et qu’elle n’est pas due à la géométrie, à la rugosité, à un produit résiduel ou à un autre artefact.
- Classer Consigner si l’indication pertinente est linéaire, non linéaire, arrondie, groupée, intermittente ou définie autrement par la procédure.
- Mesurer Établir les dimensions, l’espacement, l’emplacement, l’orientation et les autres paramètres requis par la règle d’acceptation.
- Comparer Appliquer l’édition spécifiée, l’exigence relative au produit, le plan ou le critère contractuel.
- Décision Accepter, réparer et réexaminer, rejeter ou soumettre à une revue d’ingénierie selon l’autorisation donnée.
Évaluation des indications et rejet automatique
Une indication amorce un processus de décision ; elle ne le clôt pas. L’examinateur vérifie d’abord que l’indication est réelle et pertinente, puis enregistre sa forme et son emplacement, et enfin la compare aux critères d’acceptation applicables. Lorsque la procédure l’autorise, un nettoyage, une légère retouche ou un nouvel examen peuvent aider à déterminer si la réponse provient d’un état de surface amovible ou d’une discontinuité persistante. Toute exigence relative à une réparation et à un nouvel examen doit découler de la spécification applicable, et non d’une pratique informelle.
Le rejet automatique constitue donc une mauvaise pratique de contrôle, sauf si le contrat définit explicitement l’état détecté comme justifiant le rejet. Une indication d’aspect allongé peut être non pertinente. Une petite indication peut être inacceptable si elle se trouve dans une zone critique ou si elle représente une fissure. Les regroupements et les indications non linéaires alignées peuvent également être évalués différemment des indications arrondies isolées. ASTM A903/A903M doit être consultée pour déterminer la catégorie applicable et la règle d’acceptation ; le présent article n’attribue pas de limites numériques de taille, car ces limites doivent provenir de l’édition spécifiée, de la spécification du produit, du plan ou de l’exigence contractuelle.
Le rapport doit conserver la traçabilité reliant la méthode à la décision : méthode et technique d’examen, préparation de la surface, équipement ou consommables, emplacement de l’indication pertinente, classification comme linéaire ou non linéaire, décision prise et document d’acceptation utilisé. Cette consignation évite une erreur courante : signaler un « échec MT » ou un « échec PT » sans préciser quelle indication a été détectée et quelle exigence la rendait inacceptable.
L’examen visuel reste utile avant et après l’une ou l’autre méthode, mais il ne leur est pas équivalent. ISO 8785:1998 fournit le vocabulaire et les paramètres relatifs aux imperfections de surface, tandis que ASTM A802/A802M traite de l’examen visuel et des normes d’acceptation des surfaces des pièces moulées en acier. Le contrôle visuel observe directement les discontinuités visibles ; la magnétoscopie et le ressuage observent les réponses produites par les milieux d’essai. La méthode, le matériau et la norme d’acceptation doivent rester liés.
| Question d’inspection | Méthode ou groupe de méthodes approprié |
|---|---|
| Un profil de surface accessible ou une discontinuité visible est-il acceptable ? | Examen visuel |
| Une discontinuité en surface ou proche de la surface est-elle présente dans l’acier ferromagnétique ? | Contrôle par magnétoscopie |
| Une surface non poreuse comporte-t-elle une ouverture à laquelle le pénétrant peut accéder ? | Contrôle par ressuage |
| L’intégrité interne de la soudure ou l’état volumique doit-il être vérifié ? | Une méthode volumique appropriée conformément au plan d’inspection |
| Un produit plat en mouvement peut-il faire l’objet d’un contrôle de caractéristiques optiques reproductibles ? | Vision industrielle ou inspection optique automatisée, suivie d’une décision fondée sur les normes |
Choisir les méthodes d’END pour l’acier soudé
Une marque sur une soudure n’est pas automatiquement un défaut, et une indication d’essai n’est pas automatiquement inacceptable. Une imperfection de surface est une caractéristique décrite par une terminologie convenue ; une indication est la réponse produite par une méthode de contrôle ; un défaut est une imperfection jugée inacceptable au regard d’un critère spécifié. Un mécanisme de défaillance est encore autre chose : la fissuration, la rupture assistée par l’hydrogène, la propagation par fatigue, la corrosion ou la rupture fragile décrit la manière dont un composant peut perdre sa fonction. La planification des contrôles doit maintenir ces catégories séparées.
L’ISO 17635:2025 fournit des règles pour sélectionner les méthodes et techniques d’END, les niveaux d’acceptation et l’étendue des contrôles en fonction des exigences de qualité, du matériau, de l’épaisseur, du procédé de soudage et d’autres conditions. Strong evidence
L’ISO 17635:2025 fournit le cadre principal pour sélectionner les méthodes, les techniques, les niveaux d’acceptation et l’étendue des essais non destructifs (END) applicables aux assemblages soudés. Sa logique de sélection met en relation le plan d’examen avec les exigences de qualité, le matériau, l’épaisseur, le procédé de soudage et d’autres conditions. La sélection de la méthode constitue donc une décision de conception et de fabrication, et non une simple liste de vérifications finales appliquée après la fabrication.
Sélection des méthodes selon l’ISO 17635:2025
L’ISO 17635:2025 ne transforme pas une méthode d’END en réponse universelle. Chaque méthode réagit à certaines caractéristiques physiques et présente des zones d’ombre. L’examen visuel peut révéler une fissure débouchant en surface, une morsure, un profil de soudure irrégulier, des coups d’arc, une porosité visible ou un mauvais alignement lorsque la caractéristique est exposée et accessible. En revanche, il ne peut pas révéler de manière fiable un manque de fusion sous-jacent et étroit simplement parce que la surface de la soudure semble acceptable.
L’examen visuel implique également davantage qu’un simple coup d’œil sans assistance. L’ASNT distingue l’examen visuel de l’inspection ordinaire à l’œil nu : l’examen visuel observe directement les discontinuités visibles, tandis que le contrôle par magnétoscopie (MT) et le contrôle par ressuage (PT) observent les indications produites par les produits de contrôle. L’ISO 17637:2016 spécifie l’examen visuel des assemblages soudés par fusion dans les matériaux métalliques et peut également être appliquée avant le soudage. Cette utilisation avant soudage est importante lorsque la préparation du joint, l’ajustage, la propreté et l’état des bords peuvent affecter la soudure finie.
Le MT repose sur le magnétisme. Le composant est aimanté et les particules ferromagnétiques s’accumulent aux endroits où le flux magnétique s’échappe d’une discontinuité. L’ASTM E709-21 couvre les techniques de magnétoscopie à sec et en voie humide pour les discontinuités superficielles et proches de la surface dans les matériaux ferromagnétiques, notamment l’acier. Le MT convient donc aux aciers au carbone et faiblement alliés qui peuvent être aimantés, mais il ne constitue pas une solution générale pour chaque alliage ou chaque profondeur de défaut. Sa réponse dépend également de la direction du champ : une discontinuité parallèle au champ magnétique peut produire une indication faible ; plusieurs directions d’aimantation peuvent donc être nécessaires.
Le PT repose sur la pénétration d’un produit révélateur dans une discontinuité débouchant en surface, puis sur son extraction par un révélateur. Il peut être utilisé sur de nombreux matériaux non poreux, notamment les aciers, mais il ne concerne que les défauts ouverts sur la surface. La peinture, la calamine, l’huile, la rugosité, un nettoyage insuffisant ou un état de surface inadapté peuvent masquer ou déformer le résultat. Le PT et le MT ne sont donc pas interchangeables simplement parce qu’ils peuvent tous deux révéler des fissures.
La décision plus large prévue par l’ISO 17635:2025 peut également exiger des examens volumiques ou d’autres examens lorsque la préoccupation concerne la géométrie interne de la soudure ou la présence de discontinuités. Les normes fournies établissent le cadre de choix de telles méthodes, mais elles ne justifient pas de considérer le contrôle radiographique (RT) ou le contrôle par ultrasons (UT) comme des remplaçants automatiques des examens de surface. Un plan fiable précise quelle population de défauts est ciblée, quelle méthode peut y répondre physiquement et quelle autre méthode couvre le risque résiduel.
La vision industrielle relève du même cadre méthodique. Une étude de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, indique qu’il n’existe aucune norme unifiée pour définir et classer les défauts de surface de l’acier et identifie l’inspection optique par caméra comme un élément clé des systèmes de vision industrielle. Un mémoire de l’Université d’Oulu datant de 2021 décrit une inspection optique automatisée destinée à détecter et à catégoriser les défauts sur des produits plats en acier. Ces systèmes peuvent améliorer la répétabilité et la tenue des dossiers, mais une classification d’image ne constitue pas, à elle seule, une décision d’acceptation. Le vocabulaire des défauts, l’éclairage, l’étalonnage, la résolution, l’état de surface et la norme d’acceptation applicable continuent de déterminer la signification du résultat.
Matériau, épaisseur, procédé et exigences de qualité
Le matériau constitue le premier filtre pratique. Le MT exige un acier ferromagnétique et peut être influencé par la perméabilité magnétique, la géométrie, le magnétisme résiduel et l’intensité du champ. Le PT ne nécessite pas d’aimantation, mais exige une surface suffisamment propre et non poreuse ainsi qu’une discontinuité atteignant cette surface. L’examen visuel exige une ligne de visée, un éclairage suffisant, un accès approprié et un état de surface permettant de voir la caractéristique concernée.
L’épaisseur modifie la nature du problème de contrôle. Une soudure mince peut permettre l’observation directe d’un profil ou d’une fissure débouchant en surface, tout en offrant un faible volume susceptible de contenir une imperfection interne. Un assemblage épais peut dissimuler des discontinuités planes ou volumiques que les méthodes de surface ne peuvent pas atteindre. La sélection doit donc suivre la géométrie probable du défaut plutôt que la commodité de l’essai : méthodes de surface pour les caractéristiques exposées ou proches de la surface, et méthode volumique appropriée lorsque l’intégrité interne fait partie de l’exigence.
Le procédé de soudage modifie la population de discontinuités attendue. Les pores gazeux, les caractéristiques liées aux inclusions de laitier, le manque de fusion, la pénétration incomplète, les fissures de cratère, les fissures de solidification, les fissures assistées par l’hydrogène, les excès de pénétration et les morsures ne présentent ni la même géométrie ni la même localisation. La conception du joint, la position de soudage, l’apport de chaleur, la protection, le consommable, le préchauffage, la température entre passes et le bridage influencent également le risque. Un procédé connu pour créer un risque de fissure débouchant en surface peut justifier un examen visuel suivi d’un MT ou d’un PT ; un procédé et une configuration de joint associés à un manque de fusion interne peuvent nécessiter une méthode capable d’examiner le volume de la soudure.
Les exigences de qualité doivent être définies avant la sélection de l’essai. L’ISO 17635:2025 relie les choix d’END au niveau de qualité de soudure requis et aux niveaux d’acceptation applicables. Une enveloppe sous pression à fortes conséquences, une attache sensible à la fatigue, un composant de levage et une liaison de structure faiblement sollicitée peuvent ne pas nécessiter des stratégies d’examen identiques. Cette différence ne permet pas d’abaisser une exigence de manière informelle. Elle signifie que l’autorité de conception, la spécification du produit, la norme de soudage et le plan de contrôle doivent définir la base applicable en matière de qualité et d’acceptation.
La terminologie influence également la décision. L’ISO 8785:1998 définit les termes, les définitions et les paramètres relatifs aux imperfections de surface, notamment les imperfections admissibles et les méthodes de mesure. En l’absence de ce vocabulaire, un inspecteur peut consigner de manière incohérente « fissure », « ligne », « marque » ou « indication », ce qui rend peu fiable la comparaison avec la norme d’acceptation.
Étendue des contrôles et niveaux d’acceptation
L’étendue du contrôle indique quelle proportion de la soudure est examinée : toute la longueur de la soudure, des portions sélectionnées, des zones particulières ou des zones supplémentaires déclenchées par une première constatation. Elle est distincte des capacités de la méthode. Une méthode capable de détecter une indication pertinente ne prouve pas qu’une longueur non examinée est saine.
Le plan doit identifier les catégories de soudures, les emplacements, le moment des contrôles, l’ordre des méthodes, les restrictions d’accès et les règles d’escalade. L’examen visuel est couramment utilisé lors de l’ajustage, pendant le soudage lorsque cela est spécifié, et après l’achèvement des travaux. Le MT ou le PT peuvent être réalisés après la préparation de la surface et répétés après meulage ou réparation. Lorsqu’une indication pertinente est détectée, le plan doit définir si la longueur de soudure adjacente, les soudures liées ou l’ensemble de la population doivent faire l’objet d’un examen supplémentaire.
Les critères d’acceptation s’appliquent aux indications, et non à de vagues impressions visuelles. L’ASTM A903/A903M, par exemple, spécifie des critères d’acceptation de surface pour les pièces moulées en acier examinées par MT ou PT et exige l’évaluation des indications linéaires et non linéaires pertinentes. L’ASTM A802-19 traite de l’examen visuel et des normes d’acceptation de surface applicables aux pièces moulées en acier. Ces normes relatives aux pièces moulées ne doivent pas être transposées aux assemblages soudés, sauf si la spécification applicable les invoque effectivement.
Une soudure peut être acceptée au contrôle visuel tout en nécessitant un MT, un PT, un RT ou un UT, car ces méthodes ciblent des populations de défauts différentes. À l’inverse, une indication de MT enregistrée peut être non pertinente, correspondre à une contamination superficielle éliminable ou résulter d’une configuration géométrique plutôt que d’une fissure inacceptable. L’inspecteur doit caractériser, dimensionner et évaluer l’indication par rapport au niveau d’acceptation spécifié.
L’approche correcte est celle d’un contrôle coordonné : définir les préoccupations liées aux défaillances, identifier le matériau et le procédé de soudage, prendre en compte l’épaisseur et l’accès, sélectionner des méthodes complémentaires conformément à l’ISO 17635:2025, fixer l’étendue de l’examen et désigner les critères d’acceptation avant le début des essais. Un seul essai répond rarement à toutes les questions. Un résultat défendable repose sur l’adéquation de chaque méthode avec ce que la soudure peut physiquement révéler.
| Étape de vision industrielle | Résultat |
|---|---|
| Acquisition d’image | Pixels représentant la lumière réfléchie ou transmise par la surface |
| Prétraitement | Image corrigée, normalisée ou réduite en bruit |
| Localisation ou segmentation | Pixels, régions ou coordonnées candidates |
| Extraction des caractéristiques | Longueur, largeur, aire, orientation, texture, contraste ou position |
| Classification | Étiquette telle que rayure, piqûre, calamine, inclusion ou tache |
| Décision | Décision fondée sur les normes ou orientation vers un examen complémentaire |
Vision industrielle et contrôle optique automatisé de l’acier
Vision industrielle Système d’inspection basé sur une caméra qui acquiert des images de surface et utilise des règles de traitement ou de classification d’images pour localiser et catégoriser les caractéristiques optiques.
La vision industrielle offre à une ligne de production un moyen répétable d’enregistrer et d’évaluer les surfaces en acier, mais elle ne transforme pas chaque marque enregistrée en défaut justifiant un rejet. Une caméra capture la lumière réfléchie ou transmise ; le logiciel identifie ensuite des motifs dans l’image. Le résultat est une indication optique dont la signification dépend de la spécification du produit, de l’étape d’inspection et de la règle d’acceptation.
L’inspection optique automatisée peut détecter et catégoriser les défauts sur les produits plats en acier. Limited evidence
Cette distinction est particulièrement importante pour les produits plats. Les bandes, tôles et plaques peuvent passer devant une caméra à grande vitesse alors que leurs surfaces étendues présentent de la calamine, du lubrifiant, des marques de cylindres, des taches, des rayures, des piqûres, des bavures et d’autres irrégularités. La thèse de l’Université d’Oulu (2021) décrit le contrôle optique automatisé comme une méthode de détection et de catégorisation des défauts sur les produits plats en acier. La revue consacrée à la vision industrielle, Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023), identifie le contrôle optique par caméra comme un élément essentiel de ces systèmes, tout en précisant qu’il n’existe aucune norme unifiée pour définir et classer les défauts de surface de l’acier.
Cette absence de terminologie commune ne constitue pas un simple problème documentaire. Une ligne visible peut être appelée rayure dans un jeu de données, défaut de calamine incrustée dans un autre, et fissure de surface dans un troisième. Ces appellations impliquent des causes, des dimensions et des décisions d’acceptation différentes.

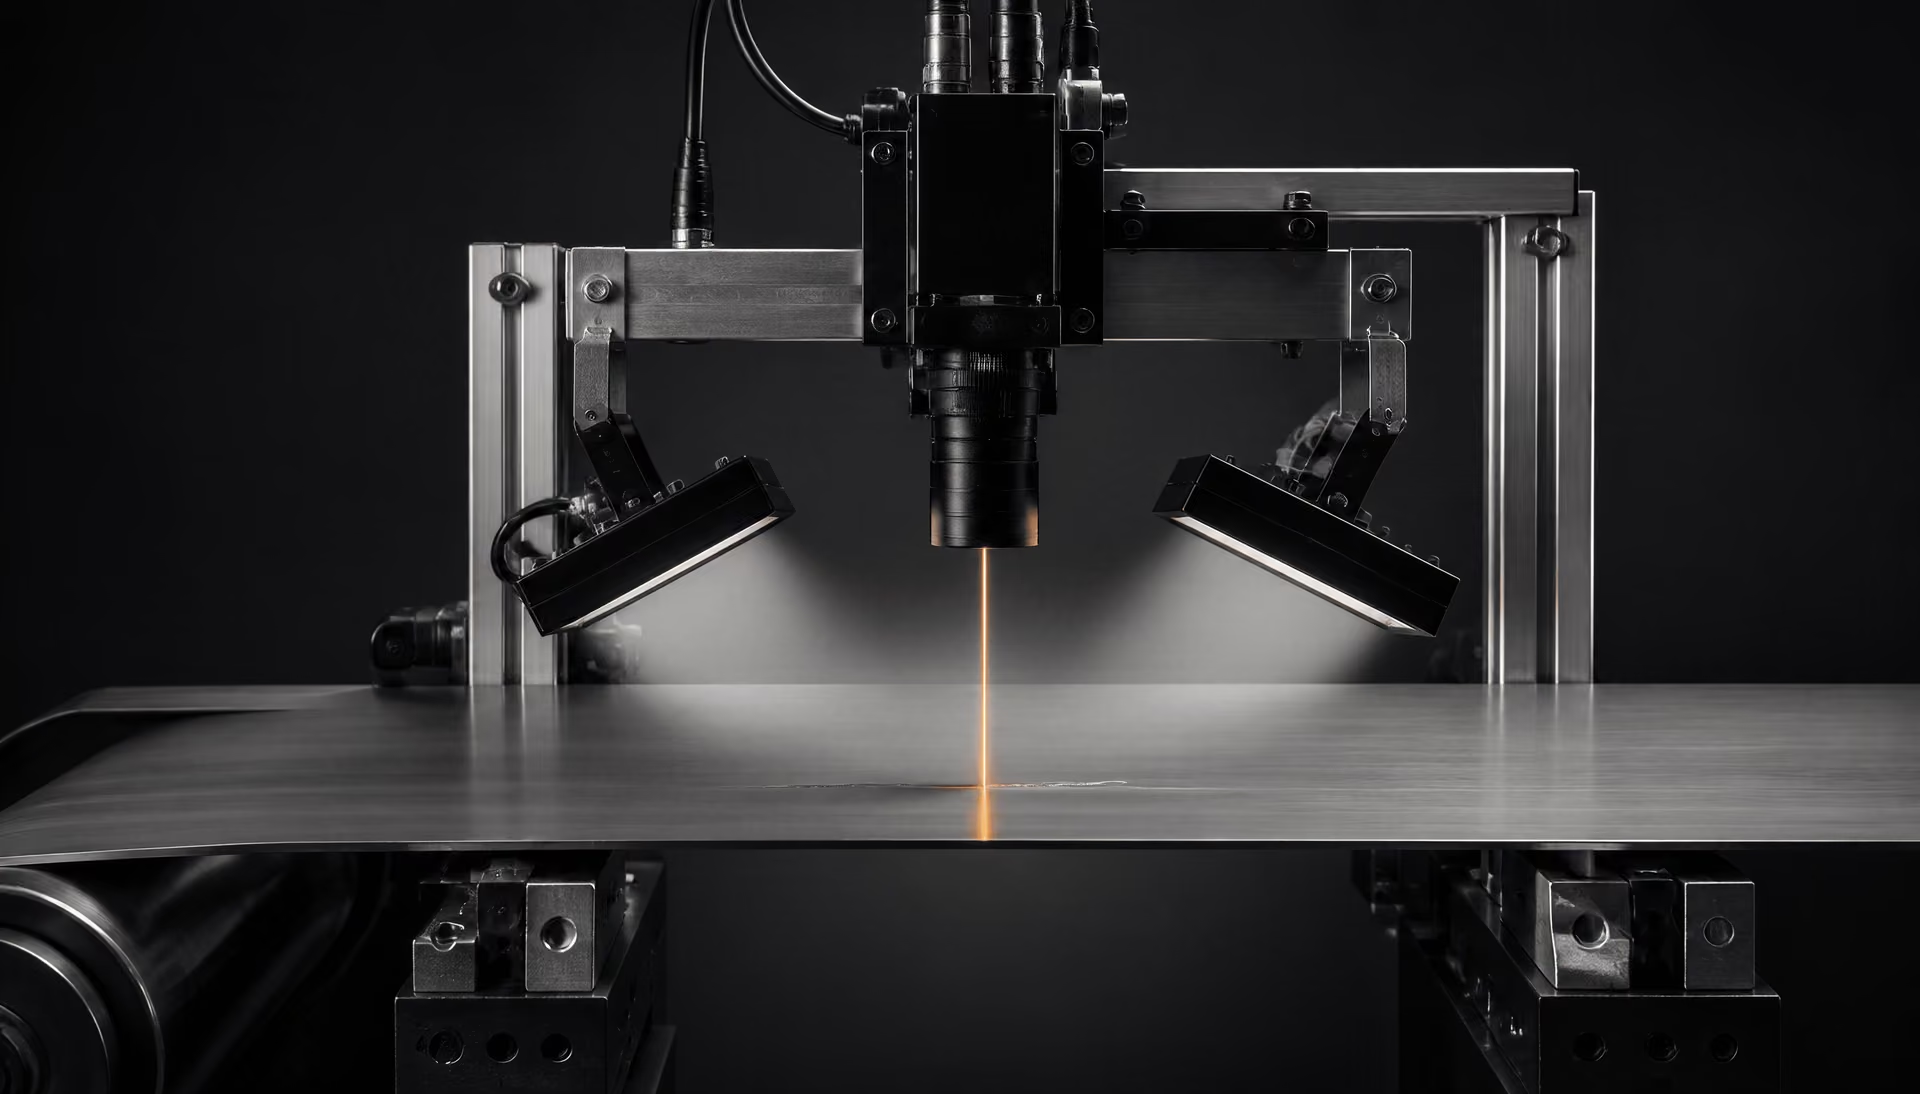
Caméras, éclairage et acquisition des images
L’acquisition des images constitue la première étape technique, avant la segmentation, l’extraction des caractéristiques ou la classification. Le système doit former une image exploitable d’une surface en acier en mouvement et préserver le contraste visuel associé à l’indication recherchée. Une caméra à haute résolution en pixels ne peut pas compenser un éclairage qui masque la géométrie pertinente.
Les caméras à balayage linéaire sont courantes sur les lignes de production continues de bandes, car elles construisent une image ligne transversale après l’autre, tandis que le produit se déplace sous la caméra. Leur cadence doit être synchronisée avec la vitesse de la ligne. Si l’acquisition est trop lente, l’image s’étire ou des lacunes apparaissent ; si elle est trop rapide, la même zone de surface risque d’être échantillonnée de manière inefficace. Les caméras matricielles capturent des images rectangulaires et peuvent convenir aux plaques stationnaires, aux sections découpées ou aux zones d’inspection plus lentes, mais une grande surface en mouvement peut nécessiter plusieurs caméras ainsi qu’un assemblage soigneux des images.
L’éclairage détermine ce que signifie le terme « visible ». Un éclairage diffus peut réduire les reflets sur l’acier poli ou brillant et révéler de larges variations de réflectance. Un éclairage à faible angle, ou en champ sombre, accentue les variations d’intensité produites par les faibles arêtes, les rainures et les particules en relief. L’éclairage coaxial peut être utile pour les surfaces relativement planes, tandis que le rétroéclairage met en évidence les silhouettes et les perforations traversantes plutôt que la texture de surface. Des configurations infrarouges, ultraviolettes ou multispectrales peuvent différencier des composés ou des résidus qui paraissent similaires sous une lumière visible, mais elles n’établissent pas automatiquement la cause métallurgique du défaut.
L’acier est particulièrement difficile à imager, car sa réflectivité varie selon l’état de surface, l’oxydation, la rugosité, la courbure et la contamination. Une zone de calamine peut diffuser la lumière différemment du métal nu ; un liquide de refroidissement peut produire une traînée brillante ; une faible dépression peut disparaître lorsque l’éclairage est aligné sur la surface. L’exposition de la caméra, l’angle de l’objectif, la polarisation, la distance de travail, les vibrations et la contamination de l’objectif font donc partie intégrante du résultat de l’inspection. Les variations de l’état de surface ou de la vitesse de production peuvent modifier la taille et le contraste apparents d’une même caractéristique physique.
Le contrôle optique possède également une limite physique. Une caméra enregistre l’aspect de la surface, et non les fuites de flux magnétique ou l’accumulation de pénétrant. ASTM E709-21 couvre les techniques par particules magnétiques sèches et humides destinées à détecter les discontinuités débouchant en surface ou proches de la surface dans les matériaux ferromagnétiques, notamment l’acier. Dans cette méthode, la magnétisation crée des champs de fuite et les particules ferromagnétiques s’y concentrent. Le contrôle par ressuage liquide dépend de la même manière de la pénétration d’un produit dans les discontinuités débouchant en surface, puis de sa réapparition. La vision industrielle peut observer une ouverture de fissure, une tache ou un dépôt de particules, mais elle ne reproduit aucun de ces deux contrôles simplement en produisant une image plus nette.
Le même principe s’applique au contrôle visuel. L’ASNT distingue le contrôle visuel de la simple inspection à l’œil nu, car le contrôle visuel observe directement les discontinuités visibles selon une méthode définie, tandis que les contrôles par particules magnétiques et par ressuage liquide observent des indications produites par des produits de contrôle. ISO 17637:2016 spécifie le contrôle visuel des assemblages soudés par fusion dans les matériaux métalliques et peut également être appliquée avant le soudage. Ces normes ne rendent pas une image prise par caméra équivalente à tous les autres contrôles non destructifs.
Détection et classification
Un système optique automatisé effectue normalement plusieurs opérations distinctes. L’acquisition des images enregistre les pixels. Le prétraitement peut corriger un éclairage irrégulier, supprimer le bruit ou normaliser la luminosité. La segmentation ou la localisation identifie les pixels, les régions ou les coordonnées qui diffèrent de la surface environnante. L’extraction des caractéristiques convertit ces régions en propriétés mesurables telles que la longueur, la largeur, la superficie, l’orientation, la netteté des bords, la texture, la variation des niveaux de gris ou la position sur la bande. La classification attribue ensuite une catégorie, par exemple rayure, piqûre, calamine, inclusion ou tache.
La détection et la classification répondent à des questions différentes. La détection demande : « Où se trouve un motif d’image inhabituel ? » La classification demande : « Quelle étiquette faut-il attribuer à ce motif ? » Un système peut localiser avec précision une indication étroite tout en attribuant une cause erronée. Il peut également classer correctement une grande tache évidente, mais ne pas détecter une fissure peu marquée parce que l’image ne présente pas suffisamment de contraste. Un résultat de détection ne doit donc pas être considéré comme la preuve que le système a identifié le mécanisme métallurgique à l’origine de la défaillance.
La distinction entre une indication et un défaut justifiant un rejet reste essentielle après la classification. ISO 8785:1998 fournit des termes, des définitions et des paramètres relatifs aux imperfections de surface, y compris les imperfections admissibles et les méthodes de mesure. Un modèle de vision industrielle peut étiqueter une région comme étant une « rayure », mais la norme applicable au produit peut autoriser les rayures dont la profondeur, la longueur ou la densité restent inférieures à une valeur spécifiée. À l’inverse, une petite indication linéaire peut nécessiter un examen complémentaire si le critère d’acceptation applicable la considère comme significative.
Pour les pièces moulées en acier, ASTM A802-19 traite de l’examen visuel et des critères d’acceptation de surface. ASTM A903/A903M spécifie les critères d’acceptation de surface applicables aux pièces moulées en acier examinées par contrôle magnétoscopique ou par ressuage liquide et exige l’évaluation des indications linéaires et non linéaires pertinentes. Ces critères ne peuvent pas être déduits d’un classificateur d’images générique. Ils nécessitent une méthode d’examen définie, une règle d’évaluation et une décision adaptée au produit.
Une installation de vision industrielle bien conçue peut néanmoins contribuer à ces décisions. Elle peut déclencher un marquage, enregistrer l’emplacement à meuler ou à échantillonner, mesurer l’étendue d’un état de surface ou orienter le matériau suspect vers un contrôle complémentaire réalisé selon une méthode qualifiée. Elle ne doit pas remplacer silencieusement la norme d’acceptation. Pour les soudures, ISO 17635:2025 établit des règles pour sélectionner les méthodes, les techniques, les niveaux d’acceptation et l’étendue des contrôles non destructifs en fonction des exigences de qualité, du matériau, de l’épaisseur, du procédé de soudage et d’autres conditions. La méthode retenue dépend de la question posée par l’inspection ; une caméra n’est pas automatiquement la réponse appropriée.
Pourquoi les jeux de données et la terminologie influencent les performances rapportées
Les données de performance issues des études sur la vision industrielle ne sont pertinentes que lorsque les conditions d’essai et les étiquettes sont clairement définies. L’affirmation de la revue de 2023 selon laquelle il n’existe aucune norme unifiée pour définir et classer les défauts de surface de l’acier explique pourquoi deux systèmes peuvent rapporter des résultats différents tout en examinant un matériau similaire. L’un peut considérer la calamine comme une catégorie de défaut ; l’autre peut éliminer les images liées à la calamine lors du prétraitement. L’un peut étiqueter séparément chaque région connexe ; l’autre peut regrouper les marques adjacentes en un seul événement.
Le déséquilibre des classes pose un autre problème. Les défauts rares peuvent être les plus importants sur le plan opérationnel, tout en ne représentant qu’un faible nombre d’images dans un jeu de données. Un modèle peut sembler performant en reconnaissant les taches courantes et les marques de cylindres, tout en échouant à identifier les fissures ou les bavures peu fréquentes. Une division aléatoire des images peut également placer dans les ensembles d’entraînement et de test des images presque identiques provenant de la même bobine, ce qui donne une performance supérieure à celle qui serait obtenue avec une autre coulée, un autre état de surface, une autre configuration de caméra ou une autre campagne de production.
L’éclairage, la réflectivité, l’état de la calamine et la vitesse de la ligne modifient la distribution des données. Un modèle entraîné sur une bande laminée à chaud mate peut ne pas être transposable à une tôle laminée à froid brillante. Une étiquette attribuée par un inspecteur peut traduire une impression visuelle plutôt qu’une cause vérifiée. Si le jeu de données ne consigne pas la nuance du produit, l’état de surface, l’épaisseur, la disposition des caméras, l’éclairage, la vitesse et l’étape d’inspection, les comparaisons ultérieures perdent une partie de leur contexte utile.
Pour cette raison, une évaluation crédible doit préciser l’unité évaluée : pixel, région de défaut, image, longueur de bande ou bobine. Elle doit séparer la localisation de la classification et indiquer comment les indications limites ont été traitées. Surtout, elle doit relier les étiquettes à un critère d’acceptation documenté, plutôt que de considérer chaque anomalie comme un rejet automatique. La vision industrielle est un système de mesure et d’aide à la décision. Sa valeur dépend autant de l’acquisition contrôlée et d’une terminologie rigoureuse que de l’algorithme appliqué après la capture de l’image.
Questions de planification
- Visibilité La caractéristique peut-elle être vue ou mesurée sur la surface accessible ?
- Ouverture en surface La caractéristique débouche-t-elle en surface ?
- Réponse magnétique Est-elle suffisamment proche de la surface pour perturber un champ magnétique dans l’acier ferromagnétique ?
- Géométrie La courbure, l’accès, le revêtement ou une variation de section empêche-t-il une couverture fiable ?
- Base d’acceptation La norme applicable exige-t-elle que cette indication soit évaluée ?
Planification de l’inspection selon la forme du produit et l’étape de fabrication
La planification de l’inspection commence par la géométrie du produit et par le procédé de fabrication qui a créé sa surface. Une ligne sombre sur une bande laminée, une cavité sur une pièce moulée et une rainure à côté d’une soudure peuvent sembler similaires sur une photographie, mais elles ne posent pas le même problème d’inspection. L’accessibilité, l’état de surface, la réponse magnétique, l’éclairage, le revêtement, la courbure et le critère d’acceptation requis influent tous sur le résultat.
La terminologie doit rester maîtrisée. L’ISO 8785:1998 définit des termes, des définitions et des paramètres relatifs aux imperfections de surface ; elle ne déclare pas que toute imperfection est inacceptable. Une méthode d’inspection produit une observation ou une indication. La norme applicable au produit ou à la fabrication détermine ensuite si cette indication est pertinente, si elle dépasse un critère d’acceptation et si elle constitue un défaut entraînant le rejet. Un mécanisme de défaillance constitue une étape supplémentaire : une fissuration, l’amorçage d’une fatigue, une fuite, une rupture ou une perte de section peuvent résulter d’un défaut, mais le résultat de l’inspection lui-même n’est pas un mécanisme de défaillance.
La question physique évolue à chaque étape :
- La caractéristique peut-elle être vue ou mesurée sur la surface accessible ?
- Débouche-t-elle en surface ?
- Est-elle suffisamment proche de la surface pour perturber un champ magnétique ?
- La géométrie empêche-t-elle une couverture fiable ?
- La norme applicable exige-t-elle que cette indication soit évaluée ?
Une méthode doit être sélectionnée pour répondre à cette question, et non parce qu’elle est familière ou parce qu’une marque visible a déjà été qualifiée de « défaut ».
Produits plats et surfaces continues
Les produits plats tels que les tôles, les plaques, les bandes et autres surfaces laminées de grande largeur présentent une zone d’inspection relativement continue. Cela favorise l’inspection optique, à condition que la surface soit accessible et que le contraste entre la caractéristique et l’acier environnant soit suffisant. L’examen visuel direct peut identifier des discontinuités visibles, de la corrosion, une contamination, des variations de finition de surface, des taches, des repliures, ou des dommages mécaniques évidents. Le Metals Handbook de l’ASM considère l’inspection visuelle comme une méthode non destructive pour détecter ce type de défauts de surface.
L’inspection optique peut être réalisée par un inspecteur ou par un système reposant sur des caméras. La vision industrielle est particulièrement adaptée aux produits continus, car les caméras peuvent observer à plusieurs reprises une surface en mouvement tandis qu’un logiciel enregistre la position, la longueur, la largeur, le contraste et la répartition des caractéristiques. Une revue publiée en 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, indique qu’il n’existe pas de norme unifiée pour définir et classer les défauts de surface de l’acier. Cette limitation est importante : une caméra peut classer un motif selon son apprentissage ou ses règles programmées, mais la classification n’est pas équivalente à l’acceptation. Une thèse de l’Université d’Oulu publiée en 2021 décrit une inspection optique automatisée destinée à détecter et à catégoriser les défauts des produits plats en acier ; toutefois, la catégorie détectée doit encore être mise en correspondance avec la spécification applicable au produit.
L’éclairage et la préparation font partie intégrante de la méthode d’inspection, et non de détails secondaires. L’éblouissement peut masquer des dépressions peu profondes ; la calamine peut ressembler à une fissure ; l’huile peut dissimuler une ouverture en surface ; et une finition laminée rugueuse peut créer de faux bords. Le plan d’inspection doit préciser la distance d’observation, l’éclairement, la vitesse de balayage, la propreté de la surface, la position de la caméra et la taille minimale à signaler lorsque ces facteurs influent sur la détection.
L’inspection visuelle ou optique répond à la question suivante : « La caractéristique est-elle visible ? » Elle ne permet pas de déterminer de manière fiable si une ligne débouche en surface sous la calamine, ni si une discontinuité sous la surface se trouve sous une face apparemment saine. Pour l’acier ferromagnétique, le contrôle par particules magnétiques peut répondre à la seconde question lorsque la discontinuité se trouve en surface ou à proximité. L’ASTM E709-21 couvre les techniques par particules magnétiques sèches et humides destinées à détecter les fissures et autres discontinuités de surface ou proches de la surface dans les matériaux ferromagnétiques, y compris l’acier. La magnétisation crée un champ de fuite du flux magnétique au niveau d’une discontinuité, et les particules s’accumulent dans ce champ. La méthode dépend donc d’une direction de magnétisation appropriée, de la visibilité des particules, de l’état de surface et de l’accessibilité. Elle ne remplace pas l’inspection optique de chaque mètre carré d’une bande en mouvement et ne révèle pas non plus toutes les discontinuités internes.
Pièces moulées en acier et géométries complexes
Les pièces moulées modifient le problème d’inspection en raison de leur courbure, de leurs poches, nervures, congés, variations de section, lignes de joint et surfaces difficiles d’accès. Un examen visuel peut révéler une zone en saillie, une ligne de type retassure froide, une cavité de retassure ouverte, une croûte ou un dommage d’usinage, mais les ombres et la texture irrégulière peuvent masquer la caractéristique. Le plan d’inspection doit répartir la pièce moulée entre zones accessibles et zones restreintes et préciser si l’examen est effectué à l’état brut de moulage, après nettoyage, après meulage ou après usinage.
L’ASTM A802-19 est une pratique normalisée relative à l’examen visuel et aux critères d’acceptation de surface des pièces moulées en acier. Elle traite de l’évaluation visuelle des surfaces moulées, pour laquelle l’examinateur doit distinguer un état de surface autorisé d’une indication nécessitant un examen complémentaire. Une zone visuellement suspecte peut ensuite faire l’objet d’un contrôle par particules magnétiques ou par ressuage, selon le matériau, l’état de surface, la géométrie et la sensibilité requise.
Le contrôle par particules magnétiques convient à l’acier ferromagnétique lorsque la question concerne une discontinuité de surface ou proche de la surface. Il est sensible aux fissures et autres caractéristiques qui interrompent le champ magnétique, mais sa sensibilité dépend de l’orientation du champ. Une discontinuité parallèle au champ appliqué peut produire une faible fuite et ne pas être détectée, à moins que la pièce ne soit magnétisée dans une autre direction. Une géométrie complexe peut également créer des figures de particules non pertinentes au niveau des variations brusques de section, des rainures de clavette, des arêtes ou des pôles magnétiques.
Le contrôle par ressuage pose une question différente : une discontinuité débouche-t-elle en surface et permet-elle au pénétrant d’y pénétrer ? Il peut être appliqué à des matériaux ferromagnétiques ou non ferromagnétiques et s’avère utile sur les zones usinées ou les géométries pour lesquelles le contrôle par particules magnétiques n’est pas approprié. Il ne peut pas révéler une discontinuité entièrement sous la surface, et une rugosité excessive, la porosité, la saleté, la présence résiduelle de pénétrant ou une élimination insuffisante peuvent masquer les indications ou en simuler. Les indications de ressuage sont produites par les produits d’essai ; elles ne constituent pas des images directes de la discontinuité dans son intégralité.
Pour les pièces moulées en acier, l’ASTM A903/A903M spécifie les critères d’acceptation de surface applicables aux examens par particules magnétiques ou par ressuage et exige l’évaluation des indications linéaires et non linéaires pertinentes. Cette formulation est importante. L’examinateur ne rejette pas automatiquement toute accumulation de particules ni toute exsudation de pénétrant. L’indication doit être interprétée conformément à la procédure spécifiée, classée selon sa forme et sa taille, puis comparée à l’exigence d’acceptation. C’est la norme applicable à la pièce moulée qui régit la décision.
L’usinage modifie également l’accessibilité et l’exposition. Une discontinuité cachée sous une surépaisseur peut déboucher en surface après enlèvement de matière. À l’inverse, le meulage peut supprimer une indication peu profonde ou étaler du métal sur une ouverture. Le calendrier de l’inspection doit donc être lié à l’opération de fabrication, avec un nouvel examen après toute réparation ou tout usinage important lorsque la norme l’exige.
Composants soudés, réparations et examen final
L’inspection des soudures doit commencer avant le soudage. La préparation du joint, l’angle d’ouverture, le talon, l’alignement, la propreté, les points de soudage et l’ajustage peuvent révéler des conditions qui deviendront ultérieurement un manque de fusion, une pénétration incomplète, une fissuration ou un profil de soudure inacceptable. L’ISO 17637:2016 spécifie le contrôle visuel des assemblages soudés par fusion dans les matériaux métalliques et peut également être appliquée au contrôle visuel des assemblages avant soudage. L’examen préalable au soudage n’est pas une formalité administrative ; il vise à déterminer si le joint se trouve dans un état permettant de réaliser la soudure prévue.
Pendant le soudage, les contrôles visuels peuvent identifier des coups d’arc, un excès de surépaisseur, une morsure, un recouvrement, des dommages au cratère, une déformation, des projections et des fissures visibles. L’examen entre passes peut révéler des discontinuités avant que des couches supplémentaires ne les masquent. Pour les réparations, la zone excavée doit être examinée après l’élimination du matériau défectueux et avant le dépôt du métal d’apport de remplacement. Si la zone de réparation n’est pas nettoyée et inspectée à ce stade, le processus risque simplement d’enfouir le problème initial.
Après le soudage, le contrôle visuel examine la surface finie, le profil de la soudure, la transition avec le métal de base, les zones d’extrémité et les zones affectées thermiquement adjacentes. L’ASNT distingue le contrôle visuel de l’inspection ordinaire à l’œil nu : le contrôle visuel observe directement les discontinuités visibles, tandis que les contrôles par particules magnétiques et par ressuage observent des indications produites par les produits d’essai. Cette distinction permet d’éviter une erreur fréquente : qualifier de « visuel » tout END au motif que le résultat final est observé par un examinateur.
Le contrôle par particules magnétiques peut examiner les composants soudés ferromagnétiques à la recherche de discontinuités de surface et proches de la surface, notamment des fissures au niveau des pieds de soudure, des zones de cratère et des zones réparées. Le ressuage peut examiner les défauts débouchant en surface lorsque le contrôle par particules magnétiques n’est pas approprié ou lorsque la procédure le prescrit. Aucune de ces méthodes ne permet automatiquement d’établir l’intégrité de la soudure sur toute son épaisseur. Des méthodes radiographiques ou ultrasonores peuvent être nécessaires lorsque la question physique concerne un manque de fusion interne, des discontinuités volumiques ou des défauts plans situés sous la surface.
ISO 17635:2025 fournit des règles pour sélectionner les méthodes et techniques de CND des soudures, les niveaux d’acceptation et l’étendue du contrôle en fonction des exigences de qualité, du matériau, de l’épaisseur, du procédé de soudage et d’autres conditions. Le plan final de contrôle devrait donc préciser la catégorie de soudure, le stade du contrôle, la couverture, la méthode, la technique, le seuil de consignation et le niveau d’acceptation. Une ligne visible peut être acceptable après évaluation, tandis qu’une faible indication magnétoscopique peut être inacceptable. La différence résulte de la géométrie, de la réponse de la méthode et du critère applicable, et non de l’apparence seule.
| Étape | Action requise |
|---|---|
| Décrire et préserver | Identifier la forme du produit, le matériau, l’étape, l’emplacement, les dimensions, l’orientation et l’état de surface avant de modifier la zone. |
| Sélectionner une méthode de confirmation | Choisir une méthode visuelle, magnétique, par ressuage, optique ou autre en fonction de la géométrie et du matériau suspectés. |
| Caractériser le résultat | Consigner la méthode, la technique, la forme de l’indication, les dimensions, l’emplacement, l’orientation et la pertinence. |
| Comparer à l’exigence applicable | Appliquer la spécification du produit, le plan, le code de soudage, la norme de moulage, la procédure de réparation ou le plan de service. |
| Décider et assurer la traçabilité | Accepter, rejeter, réparer, réexaminer ou soumettre à une revue d’ingénierie ; conserver le dossier complet. |
Une démarche pratique pour évaluer un défaut de surface présumé
Une ligne sombre, une rainure peu profonde, une calamine en relief ou une piqûre isolée ne constitue pas automatiquement une fissure. La caractéristique visible est d’abord une imperfection de surface ou une observation nécessitant une investigation. Elle devient une indication détectée uniquement après qu’une méthode de contrôle l’a révélée ou confirmée. Elle devient un défaut lorsque l’indication dépasse un critère d’acceptation applicable. Un mécanisme de défaillance constitue une conclusion distincte concernant la cause, telle que la fatigue, la fissuration assistée par l’hydrogène, la déchirure lamellaire, la corrosion ou le retrait de solidification.
Cette séquence est importante. ISO 8785:1998 fournit une terminologie, des définitions, des paramètres, des imperfections admissibles et des méthodes de mesure pour les imperfections de surface, mais elle ne rend pas chaque imperfection inacceptable. La forme du produit, la nuance du matériau, le mode de fabrication, le stade du contrôle et la spécification applicable déterminent la décision.
Décrire et préserver l’état
Commencez par identifier l’élément examiné. Indiquez s’il s’agit d’une tôle forte, d’une tôle mince, d’une barre, d’un tube, d’une pièce forgée, d’une pièce moulée, d’une soudure ou d’un composant usiné. Consignez la désignation du matériau ainsi que l’identification de la coulée ou du lot, lorsqu’elles sont disponibles : par exemple, une tôle ASTM A36, une tôle pour appareils à pression ASTM A516/A516M Grade 70, un acier de construction EN 10025-2 S355JR ou une pièce moulée fournie selon ASTM A216/A216M Grade WCB. La norme applicable peut varier selon la forme du produit. Un critère d’acceptation applicable aux pièces moulées ne peut pas être appliqué automatiquement à une tôle laminée, pas plus qu’un niveau d’acceptation applicable aux soudures ne peut l’être au métal de base.
Établissez le stade du contrôle. Une caractéristique découverte avant le soudage peut être traitée différemment d’une caractéristique découverte sur une soudure terminée, après formage, après traitement thermique ou en service. ISO 17637:2016 spécifie le contrôle visuel des assemblages soudés par fusion dans les matériaux métalliques et autorise également le contrôle visuel avant soudage. Pour le contrôle des soudures, ISO 17635:2025 relie la sélection de la méthode, la technique, le niveau d’acceptation et l’étendue du contrôle aux exigences de qualité, au matériau, à l’épaisseur, au procédé de soudage et aux conditions connexes. Ces conditions doivent être identifiées avant de sélectionner un contrôle.
Ne meulez pas, ne brossez pas à la brosse métallique, ne polissez pas, ne recouvrez pas de soudure et ne modifiez pas autrement la zone avant de l’avoir consignée. Cette intervention peut éliminer les éléments nécessaires pour déterminer si la marque était une fissure, un repli, une trace de manutention, de la calamine incrustée ou un artefact d’usinage. Si un nettoyage est nécessaire, employez une méthode maîtrisée qui élimine l’huile, les saletés non adhérentes et les produits de corrosion sans modifier la géométrie. Notez la méthode de nettoyage et, si possible, photographiez l’état avant et après le nettoyage.
Utilisez une échelle, une référence dimensionnelle et un éclairage homogène pour les photographies. Repérez la position de la caractéristique à partir de points de référence identifiables, tels qu’un bord de tôle, un raccordement de soudure, une référence de pièce moulée ou l’extrémité d’un composant. Consignez son orientation par rapport à la direction de laminage, à l’axe de la soudure, à la direction de la contrainte principale ou à la géométrie de la pièce moulée. Mesurez la longueur, la largeur visible maximale, la profondeur lorsqu’elle peut être mesurée sans endommagement, l’espacement entre les caractéristiques parallèles et la zone affectée. Indiquez si la caractéristique est droite, ramifiée, courbe, intermittente, groupée, alignée avec une soudure ou associée à une piqûre ou à une perte locale de section.
L’apparence peut guider l’étape suivante, mais elle ne permet pas d’établir l’identité de la caractéristique. Une ligne nette et continue présentant une ouverture sombre peut déboucher en surface. Une dépression lisse peut être une marque de laminage ou un dommage mécanique local. Une caractéristique étroite peut être fermée en surface tout en se prolongeant sous celle-ci. Notez l’oxydation, la décoloration, les lèvres en relief, le métal étalé ainsi que tout lien avec la calamine ou le revêtement.
La première question technique est donc géométrique : la caractéristique débouche-t-elle en surface, est-elle simplement visible par contraste ou se trouve-t-elle potentiellement près de la surface mais fermée ? La seconde dépend du matériau : l’acier est-il ferromagnétique et l’état de surface convient-il à la méthode envisagée ?
Sélectionner une méthode de confirmation
Le contrôle visuel constitue le point de départ lorsque la caractéristique est visible et que l’accès, l’éclairage, la propreté et l’état de surface sont adéquats. Il s’agit de davantage qu’un simple coup d’œil. L’ASNT distingue le contrôle visuel de l’inspection ordinaire à l’œil nu, car le contrôle visuel observe directement les discontinuités visibles dans des conditions définies, tandis que les contrôles magnétoscopique et par ressuage observent les indications produites par les produits de contrôle. Des grossissements, un éclairage, des calibres, des miroirs, des caméras et des procédures documentées peuvent tous faire partie du contrôle visuel.
Pour les soudures, utilisez la procédure de contrôle visuel et le niveau d’acceptation applicables plutôt qu’une inspection générique en atelier. ISO 17637:2016 traite des assemblages soudés par fusion, y compris le contrôle avant soudage. Pour les pièces moulées en acier, ASTM A802-19 traite de l’examen visuel et des normes d’acceptation de surface. Une image prise par caméra peut aider à localiser et à mesurer une caractéristique, notamment sur des produits plats, mais la vision industrielle ne constitue pas une autorité universelle de classification. Une revue de 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, indique qu’il n’existe pas de norme unifiée pour définir et classer les défauts de surface de l’acier. Le contrôle optique automatisé, décrit dans un mémoire de l’Université d’Oulu datant de 2021 pour la détection et la catégorisation des défauts sur des produits plats en acier, nécessite encore un catalogue de défauts et une règle d’acceptation définis.
Le contrôle magnétoscopique est approprié lorsque le composant est ferromagnétique et que la recherche porte notamment sur des discontinuités débouchant en surface ou proches de la surface. ASTM E709-21 couvre les techniques à sec et par voie humide applicables aux matériaux ferromagnétiques, notamment à l’acier. Le composant est magnétisé et les particules s’accumulent aux endroits où les fuites de flux magnétique indiquent une discontinuité. Le résultat est une indication, et non une photographie de la fissure réelle. L’accumulation de particules peut être influencée par la direction et l’intensité du champ, la rugosité de surface, le revêtement, la géométrie et les champs magnétiques adjacents. Une seule direction de magnétisation peut ne pas détecter une discontinuité défavorablement orientée par rapport au champ ; la procédure écrite peut donc exiger plusieurs directions.
Le contrôle par ressuage est utile pour les discontinuités débouchant en surface dans les matériaux et les géométries où le pénétrant peut pénétrer dans l’ouverture. Il ne révèle pas de manière fiable une caractéristique entièrement sous la surface. La préparation de surface, le temps de pénétration, l’élimination de l’excédent de pénétrant, l’application du révélateur, la température et l’éclairage influencent l’indication. La porosité, la rugosité, le métal étalé et un joint ouvert peuvent produire des figures difficiles à interpréter. Le contrôle par ressuage ne permet pas non plus de déterminer la profondeur simplement à partir de la longueur ou de la luminosité de l’indication.
Sélectionnez la méthode en fonction de la géométrie présumée, et non de la commodité. Le contrôle visuel peut établir la présence d’une marque de laminage ou d’une entaille. Le contrôle magnétoscopique peut examiner le raccordement d’une soudure en acier ferromagnétique à la recherche d’une discontinuité étroite débouchant en surface ou proche de la surface. Le ressuage peut confirmer une ligne de type fissure ouverte sur un insert non magnétique ou sur une surface en acier soigneusement préparée. Si le résultat peut avoir une incidence sur la décision concernant l’aptitude structurale et que la géométrie demeure incertaine, un contrôle complémentaire ou une coupe peut être exigé conformément à la procédure applicable.
Comparer le résultat à l’exigence applicable
Après le contrôle, caractérisez ce qui a été découvert sans aller au-delà des éléments démontrés. Indiquez la méthode, l’équipement ou les consommables, la préparation de surface, la direction du contrôle, les dimensions pertinentes de l’indication, son emplacement et son orientation, ainsi que son caractère linéaire, arrondi, groupé, intermittent ou non pertinent. « Indication linéaire » est une description issue du contrôle. Elle ne constitue pas, à elle seule, la preuve d’une fissure métallurgique.
Identifiez ensuite l’exigence applicable. Il peut s’agir de la spécification du produit, de la spécification d’achat ou de fabrication, du plan, du code de soudage, de la norme applicable aux pièces moulées, de la procédure de réparation ou du plan de contrôle en service. ASTM A903/A903M spécifie les critères d’acceptation de surface des pièces moulées en acier examinées par magnétoscopie ou par ressuage et exige l’évaluation des indications linéaires et non linéaires pertinentes. Ses critères ne sont pas automatiquement transférables aux tôles, aux pièces forgées ou aux soudures. ASTM A802-19 traite également de l’examen visuel et des normes d’acceptation applicables aux pièces moulées en acier, et non à tous les produits en acier.
Comparez des éléments comparables : la méthode avec celle spécifiée par l’exigence, le type d’indication avec la catégorie définie et la dimension mesurée avec la limite indiquée. Vérifiez si le critère s’applique à toutes les surfaces ou seulement à des zones spécifiées, si les indications isolées et alignées sont traitées différemment et si le meulage ou la réparation sont autorisés. Vérifiez également l’étendue de contrôle requise ; un résultat satisfaisant à un endroit ne valide pas une longueur qui n’a pas été examinée.
Gardez trois décisions distinctes. Le diagnostic cherche à déterminer ce que la caractéristique visible pourrait être. La caractérisation consigne ce que le contrôle sélectionné démontre effectivement. La décision consiste à accepter, rejeter, réparer, réexaminer ou demander une évaluation technique conformément à l’exigence applicable. Si les éléments disponibles permettent seulement de conclure à une « indication magnétoscopique linéaire », utilisez cette formulation. Qualifiez-la de fissure uniquement lorsque le contrôle, les éléments métallurgiques ou une investigation technique autorisée étayent cette conclusion.
Rapports, traçabilité et décisions d’acceptation
Un rapport d’inspection ne se résume pas à indiquer qu’une surface a été « acceptée » ou « refusée ». Il établit le lien entre une observation physique, la méthode qui l’a produite et l’exigence utilisée pour l’évaluer. Sans ce lien, un examinateur ultérieur ne peut pas déterminer si la caractéristique signalée était une imperfection de surface, une indication d’essai, un défaut inacceptable ou la preuve d’un mécanisme de défaillance.
Éléments devant être identifiés dans un rapport d’inspection
Le rapport doit d’abord identifier l’élément examiné : numéro du composant ou du produit, numéro de coulée ou de fusion, le cas échéant, référence du plan ou de la soudure, nuance du matériau et dimensions pertinentes. Un rapport de soudage doit identifier l’assemblage, le numéro de soudure, le procédé de soudage si nécessaire, ainsi que l’étendue de l’inspection. Un rapport de contrôle de pièce moulée doit distinguer la pièce moulée des parties adjacentes ou des soudures de réparation. La traçabilité doit rester possible après la sortie du composant de la zone d’inspection.
La localisation doit être décrite avec la même précision. « Défaut sur la bride » constitue une preuve insuffisante. Une description utile précise la face ou le côté, le repère de référence ou de soudure, la distance par rapport à une caractéristique connue, l’orientation et la zone examinée. Pour les grandes tôles, les composants sous pression et les pièces moulées complexes, un croquis, une référence de quadrillage, une coordonnée ou un plan annoté peut être nécessaire. Si l’observation concerne une soudure, le rapport doit préciser, lorsque cela peut être établi, si elle se situe dans le métal fondu, à la limite de fusion, dans la zone affectée thermiquement ou dans le métal de base.
L’état de surface influence ce qui peut être observé et ce qu’un essai peut révéler. Le rapport doit donc indiquer si la zone était à l’état brut de laminage, usinée, meulée, grenaillée, peinte, revêtue, oxydée, humide, sale ou autrement obstruée. L’ISO 17637:2016 spécifie le contrôle visuel des assemblages soudés par fusion dans les matériaux métalliques et autorise également le contrôle visuel avant soudage. Le moment de l’examen est important : un chanfrein peut être acceptable avant le soudage, tout en dissimulant ensuite une fissure de préparation sous le métal fondu, tandis que la peinture peut empêcher l’observation visuelle directe ou perturber le contrôle par ressuage.
La méthode et la technique doivent être indiquées explicitement, et non sous-entendues. La mention « CND effectué » a une faible valeur technique. Le rapport doit identifier le contrôle visuel, le contrôle par ressuage, le contrôle par magnétoscopie ou l’inspection par vision artificielle, ainsi que la procédure applicable et sa révision. Pour le contrôle visuel, il convient d’enregistrer, lorsque cela est requis, l’éclairage ou l’éclairement, la distance d’observation, les aides optiques, la préparation de surface et l’accessibilité. Pour le contrôle par magnétoscopie, il faut identifier les particules humides ou sèches, le milieu visible ou fluorescent, la technique et la direction de magnétisation, l’intensité du champ ou la méthode de vérification lorsqu’elle est spécifiée, ainsi que l’identification de l’équipement. L’ASTM E709-21 couvre les techniques de magnétoscopie à sec et humide pour les discontinuités débouchantes et proches de la surface dans les matériaux ferromagnétiques, notamment l’acier ; les particules s’accumulent là où les fuites de flux magnétique signalent une discontinuité. Cette réaction physique ne peut pas être assimilée à une observation directe.
Pour le contrôle par ressuage, le rapport doit identifier le système de pénétrant, le produit de nettoyage et le révélateur, les temps de pénétration, la méthode d’élimination, l’éclairage d’inspection et préciser si le système utilisait un colorant visible ou un pénétrant fluorescent. Pour l’inspection optique automatisée, il convient d’identifier la disposition des caméras ou des capteurs, la résolution, l’éclairage, la version du logiciel ou du modèle, l’état de l’étalonnage et la surface du produit observée. Une thèse de l’Université d’Oulu publiée en 2021 décrit l’inspection optique automatisée destinée à détecter et à catégoriser les défauts sur des produits plats en acier, mais une classification automatisée nécessite toujours une règle de classification et d’acceptation définie.
Le nom ou l’identification de l’examinateur, sa qualification ou son habilitation lorsque cela est requis, la date et l’heure de l’inspection, les conditions environnementales lorsqu’elles sont pertinentes, ainsi que le lot de l’équipement ou du produit d’essai doivent être consignés. Il convient également d’indiquer l’état de l’étalonnage ou du contrôle fonctionnel. Un rapport qui identifie l’instrument, mais pas son état, laisse subsister une incertitude sur la mesure. Il en va de même pour un milieu fluorescent de magnétoscopie dont le lot, la concentration ou le contrôle de fonctionnement ne sont pas indiqués alors que la procédure exige ces contrôles.
Terminologie des rapports
- Imperfection de surface
- Caractéristique ou écart par rapport à la géométrie idéale, qui n’est pas automatiquement nuisible ou justifiable de rejet.
- Indication
- Réponse observée lors d’une méthode d’examen définie.
- Indication pertinente
- Indication jugée résulter d’une discontinuité plutôt que d’un artefact d’examen.
- Défaut
- État jugé inacceptable par l’exigence spécifiée.
- Décision
- Décision autorisée d’accepter, de rejeter, de réparer, de réexaminer ou de demander une revue d’ingénierie.
Terminologie des indications et preuves photographiques
La terminologie doit préserver la séquence allant de l’observation à la décision. L’ISO 8785:1998 définit les termes, les définitions et les paramètres relatifs aux imperfections de surface. Une imperfection est une caractéristique ou un écart par rapport à une géométrie idéale ; elle n’est pas nécessairement nuisible et n’est pas automatiquement soumise à un rejet. Une indication est la réponse produite ou observée au cours d’un essai. En magnétoscopie, par exemple, une accumulation de particules constitue une indication. En ressuage, un ressuage secondaire constitue une indication. En contrôle visuel, la marque observée directement peut être décrite sans être qualifiée de défaut.
Un défaut est une imperfection ou une discontinuité jugée inacceptable au regard de l’exigence spécifiée. Le document applicable peut fixer des limites concernant la longueur, la profondeur, l’espacement, la surface, l’alignement ou le nombre d’indications. L’ASTM A903/A903M, par exemple, spécifie des critères d’acceptation de surface pour les pièces moulées en acier examinées par magnétoscopie ou ressuage et exige l’évaluation des indications linéaires et non linéaires pertinentes. L’ASTM A802-19 traite de l’examen visuel et des normes d’acceptation de surface applicables aux pièces moulées en acier. Le rapport doit citer ou identifier l’article, le tableau, la note du plan, la spécification d’achat ou le niveau de qualité de soudure utilisé. « Non conforme à la norme » ne remplace pas le critère réel.
La forme doit être décrite avec soin. Il convient d’indiquer si une indication est linéaire, arrondie, intermittente, groupée, alignée, ramifiée ou diffuse, et de préciser si sa classification est provisoire. Indiquer la longueur, la largeur, l’espacement et l’orientation lorsqu’ils ont été mesurés ; ne déclarer la profondeur que lorsqu’elle a été mesurée au moyen d’une méthode valide. Il ne faut pas transformer une impression visuelle vague en dimension précise. Une photographie peut compléter le rapport, mais elle ne peut remplacer ni une mesure ni la clause d’acceptation.
Les photographies doivent montrer la référence de l’ensemble du composant, la zone locale et une vue rapprochée avec une échelle, un repère d’orientation et un identifiant de l’indication. L’éclairage et le contraste doivent permettre de reproduire la caractéristique, et non de la rendre spectaculaire. Pour les méthodes fluorescentes, il convient de conserver les conditions d’image pertinentes et d’indiquer si la photographie montre l’indication réelle, une surface nettoyée ou une vue après traitement. Dans la mesure du possible, les images numériques doivent conserver les fichiers originaux et leurs métadonnées. Les images issues de la vision artificielle doivent également inclure le résultat du seuillage ou de la classification, et pas seulement une photographie recadrée du défaut.
Le rapport doit distinguer « indication observée » de « acceptée » ou « refusée ». L’ASNT distingue le contrôle visuel de l’inspection ordinaire à l’œil nu : le contrôle visuel observe directement les discontinuités visibles, tandis que la magnétoscopie et le ressuage observent les indications produites par les produits d’essai. Une ligne visible et une indication magnétique peuvent correspondre à une seule fissure, à deux caractéristiques différentes ou à une réponse non pertinente. L’examinateur consigne d’abord la réponse ; l’évaluation en établit la pertinence ; la décision d’acceptation relève ensuite de la norme spécifiée et de la personne responsable.
Réparation, réexamen et constatations non résolues
Une réparation modifie les éléments de preuve. Le meulage peut éliminer une indication débouchante, agrandir la zone examinée, modifier la géométrie locale et laisser des stries ressemblant à une nouvelle discontinuité. L’excavation d’une soudure expose du métal frais, mais peut introduire une fissuration de la zone affectée thermiquement, une morsure, de la porosité ou une contamination résiduelle. Le grenaillage, l’usinage, le nettoyage au solvant et l’application d’un revêtement peuvent chacun modifier l’état de surface et la sensibilité de l’essai.
Une zone réparée ne peut donc pas être déclarée conforme en supprimant le rapport initial. L’indication initiale, la décision prise, la méthode de réparation, l’emplacement réparé et l’autorisation de la personne responsable doivent rester traçables. Lorsque cela est requis, il faut consigner les dimensions de l’excavation, les détails du métal d’apport ou du soudage de réparation, le préchauffage et le traitement après soudage, ainsi que l’étape d’inspection à laquelle la réparation a été acceptée.
Le réexamen doit suivre la procédure et la norme d’acceptation applicables, et non se limiter à répéter l’examen visuel précédent. Une indication magnétique située dans une zone meulée peut nécessiter une magnétoscopie selon deux directions de champ. Une réparation de soudure peut nécessiter un contrôle visuel ainsi que les examens radiographiques, ultrasonores, magnétoscopiques ou par ressuage spécifiés pour cet assemblage. L’ISO 17635:2025 fournit des règles pour sélectionner les méthodes et techniques de CND des soudures, les niveaux d’acceptation et l’étendue des contrôles en fonction des exigences de qualité, du matériau, de l’épaisseur, du procédé de soudage et d’autres conditions. L’étendue requise peut donc varier en fonction de la réparation ou de la catégorie de soudure applicable.
Si une indication ne peut pas être classifiée, mesurée, éliminée ou examinée de manière adéquate, elle reste non résolue — elle n’est ni automatiquement acceptable ni automatiquement un défaut confirmé. Il faut en indiquer la raison : surface inaccessible, nettoyage insuffisant, géométrie incertaine, résultats contradictoires entre les méthodes ou informations d’acceptation manquantes. Désigner un responsable et une décision à prendre, par exemple un examen complémentaire, une évaluation technique, une réparation ou une mise en attente. Clore le rapport par la mention « aucune action supplémentaire » lorsque les éléments de preuve sont incomplets affaiblit la traçabilité et dissimule une décision d’acceptation sous la forme d’un résultat d’inspection.
Interprétations courantes et limites de l’inspection des surfaces en acier
Les résultats d’inspection sont souvent exagérés, car quatre jugements différents sont considérés comme interchangeables : une imperfection de surface, une indication détectée, un défaut au regard d’une règle d’acceptation spécifiée et un mécanisme de défaillance. Ils ne sont pas équivalents. La norme ISO 8785:1998 définit les termes, les définitions et les paramètres relatifs aux imperfections de surface, mais elle ne transforme pas toute marque observée en défaut nécessitant le rebut. Une discontinuité devient inacceptable uniquement lorsque la spécification applicable au produit, à la pièce moulée, au soudage ou au service définit son type, sa taille, son emplacement, son orientation ou sa gravité comme étant hors de la plage autorisée.
Une marque visible n’est pas automatiquement une fissure
Une ligne sur l’acier peut être une fissure, mais il peut également s’agir d’une rayure, d’un repli, d’une crique de laminage, d’un pli, d’une marque d’usinage, d’une arête de calamine, d’une rupture du revêtement, d’une rainure de meulage ou de saletés piégées dans une dépression de surface. La forme, à elle seule, permet rarement de trancher. La largeur, la continuité, la netteté, la profondeur, les ramifications, la déformation locale, la relation avec la direction du laminage ou du soudage, ainsi que la réponse à une seconde méthode sont autant d’éléments importants.
L’examen visuel peut permettre d’observer directement une discontinuité visible dans des conditions appropriées d’éclairage, de grossissement, de préparation de surface et d’accès visuel. Cette démarche est plus maîtrisée qu’un simple examen occasionnel du composant, mais elle ne permet toujours pas d’identifier toutes les causes de la marque. L’American Society for Nondestructive Testing distingue l’examen visuel de l’inspection ordinaire à l’œil nu, car l’examen visuel formel repose sur des conditions et des procédures définies, tandis que les contrôles par magnétoscopie et par ressuage observent des indications produites par les produits d’essai.
Fuite de flux magnétique Flux magnétique qui sort d’un matériau ferromagnétique puis y rentre lorsque l’interruption du trajet magnétique préférentiel est provoquée par une discontinuité.
Une indication magnétoscopique n’est pas une photographie d’une fissure. Conformément à la norme ASTM E709-21, le composant est aimanté et des particules ferromagnétiques s’accumulent là où le flux magnétique fuit au niveau d’une discontinuité débouchant en surface ou située près de la surface. Un amas de particules peut donc révéler une fissure, un défaut de fusion, une crique de laminage ou une autre condition perturbant le champ magnétique. Il peut également être influencé par la direction du champ, la concentration des particules, la rugosité de surface, la géométrie, le magnétisme rémanent et une aimantation insuffisante. Une indication arrondie et une indication linéaire n’ont pas la même signification, raison pour laquelle la norme ASTM A903/A903M exige l’évaluation des indications linéaires et non linéaires pertinentes pour les pièces moulées en acier examinées par magnétoscopie ou par ressuage.
Le contrôle par ressuage repose sur un principe physique différent. Le pénétrant doit atteindre une ouverture débouchant en surface, y rester pendant le temps de pénétration requis, puis ressortir par ressuage inverse afin de former une indication. Il ne peut pas révéler un vide entièrement sous-jacent, une inclusion incorporée ou une fissure obturée par de la calamine, de la peinture, de l’huile, de l’oxyde, des projections de soudage ou du métal étalé. Le nettoyage peut être essentiel et non simplement esthétique. Une surface qui semble acceptable peut néanmoins empêcher la pénétration du produit, tandis qu’un voile de fond excessif peut masquer une indication pertinente.
La question appropriée n’est pas : « Cette ligne ressemble-t-elle à une fissure ? » Il faut plutôt demander : « Quelle indication a été produite, par quelle méthode, dans quelles conditions, et la spécification applicable la classe-t-elle comme acceptable ? » La norme ASTM A802-19 traite de l’examen visuel et des normes d’acceptation des surfaces des pièces moulées en acier ; elle ne remplace ni la norme ASTM E709-21 ni une procédure de ressuage. La norme ISO 17637:2016 spécifie l’examen visuel des assemblages soudés par fusion dans les matériaux métalliques et peut également s’appliquer avant le soudage. Ces documents répondent à des objectifs d’inspection différents.
Une surface visuellement propre ne prouve pas l’intégrité interne
L’inspection visuelle présente une limite d’information en profondeur : elle rend compte de ce que l’inspecteur peut observer sur la surface accessible. Elle ne peut pas établir l’absence de porosité interne, d’inclusions, de retassures, de délaminations, de défauts de pénétration ou de fissures sous-jacentes. Même une surface soigneusement préparée peut dissimuler une discontinuité située sous le plan d’inspection.
Cette limitation est physique et ne relève pas de la confiance accordée à l’inspecteur. La lumière ne traverse pas l’acier opaque d’une manière permettant à un examen visuel ordinaire de cartographier son intérieur. La préparation de surface peut mettre au jour un défaut auparavant masqué, mais elle ne peut pas certifier l’état du matériau situé sous la couche exposée. Une surface propre peut indiquer une bonne finition, un nettoyage efficace ou l’absence de conditions visibles débouchant en surface. Elle ne renseigne guère sur l’intégrité interne, à moins que d’autres méthodes d’examen ne viennent étayer cette conclusion.
La magnétoscopie étend la détection sous la surface, mais uniquement dans une zone proche de la surface et de profondeur limitée, et seulement lorsque le matériau est suffisamment ferromagnétique. La norme ASTM E709-21 couvre les techniques de magnétoscopie à sec et en voie humide pour les matériaux ferromagnétiques, notamment l’acier. Les aciers inoxydables austénitiques, tels que de nombreuses nuances spécifiées par la norme ASTM A240/A240M, ne conviennent généralement pas à un examen magnétoscopique conventionnel, car leur réponse n’est pas comparable à celle des aciers ferritiques ou martensitiques. Même dans l’acier ferromagnétique, la détection dépend de la géométrie de l’aimantation. Une discontinuité est indiquée le plus facilement lorsqu’elle est approximativement perpendiculaire au flux magnétique ; une fissure alignée avec le champ peut produire une faible fuite de flux et échapper à la détection. Une aimantation multidirectionnelle ou des examens distincts peuvent donc être nécessaires.
La géométrie crée d’autres zones aveugles. Les angles vifs, les filetages, les rainures de clavette, les pieds de cordon, les variations de section et les faces inaccessibles peuvent créer des indications de fond ou empêcher l’obtention d’une intensité de champ suffisante. La désaimantation, la vérification du champ, l’application des particules, l’éclairage et l’état de surface sont des contrôles procéduraux, et non des améliorations facultatives.
L’acceptation reste tributaire de la spécification. Une norme applicable aux pièces moulées peut autoriser une petite indication arrondie tout en rejetant une indication linéaire plus courte dans la même zone. Une norme relative au soudage peut imposer des limites différentes selon le niveau de qualité, l’épaisseur, la catégorie d’assemblage ou les conséquences en service. La norme ISO 17635:2025 fournit des règles pour sélectionner les méthodes et techniques de contrôle non destructif des soudures, les niveaux d’acceptation et l’étendue des essais en fonction des exigences de qualité, du matériau, de l’épaisseur, du procédé de soudage et d’autres conditions. Elle ne fait pas de l’examen visuel un substitut à l’examen radiographique, ultrasonore, magnétoscopique ou par ressuage lorsque ces méthodes sont requises.
Une classification par vision industrielle n’est pas un diagnostic métallurgique
La vision industrielle peut inspecter une surface plus étendue, plus rapidement et avec une meilleure répétabilité qu’une personne effectuant un examen visuel élémentaire. L’inspection optique automatisée est utilisée pour détecter et catégoriser les défauts sur les produits plats en acier, comme l’explique une thèse de l’Université d’Oulu publiée en 2021. Des caméras, un éclairage, un traitement d’image et des modèles de classification entraînés peuvent identifier des motifs tels que des plages de calamine, des rayures, des piqûres, des marques de cylindres, des pailles ou des taches.
Cette classification est limitée par le système d’imagerie et par ses définitions. Une caméra enregistre la lumière réfléchie ou émise par la surface visible ; elle ne mesure pas directement la profondeur d’une fissure, sa position sous la surface, la ténacité à la rupture, les contraintes résiduelles ou l’origine métallurgique. Une ligne sombre peut être affectée à la classe « fissure » parce qu’elle ressemble à des exemples étiquetés, alors qu’il s’agit en réalité d’une rainure ou d’une arête de calamine. À l’inverse, une fissure très étroite peut ne pas être détectée parce que son contraste est faible, que son orientation est défavorable, que l’éclairage est inadéquat ou que les images d’apprentissage contiennent trop peu d’exemples comparables.
Le problème n’est pas uniquement algorithmique. Une revue publiée en 2023, Review of Surface Defect Detection of Steel Products Based on Machine Vision, indique qu’il n’existe pas de norme unifiée pour définir et classer les défauts de surface de l’acier. Le « défaut » d’un système peut être l’« imperfection de surface » d’un autre, tandis que les étiquettes peuvent combiner l’apparence, la cause présumée et le statut d’acceptation. Il est donc difficile d’interpréter la précision annoncée si le jeu de données, les définitions des classes, la résolution, l’éclairage, le taux de faux négatifs et le seuil de décision ne sont pas précisés.
La vision industrielle doit donc être considérée comme un outil de détection et de tri optiques, et non comme un diagnostic métallurgique. Les images suspectes peuvent nécessiter une confirmation visuelle, une préparation de surface, un examen magnétoscopique ou par ressuage et, lorsque l’intégrité interne est importante, une méthode volumétrique appropriée. La décision finale doit suivre la spécification applicable. La norme ISO 8785:1998 fournit la terminologie ; la norme ASTM A802-19 traite de l’acceptation visuelle des pièces moulées en acier ; la norme ASTM A903/A903M traite des critères d’acceptation des indications sur les pièces moulées ; la norme ISO 17637:2016 concerne l’examen visuel des soudures par fusion ; la norme ASTM E709-21 définit les pratiques de magnétoscopie ; et la norme ISO 17635:2025 facilite la sélection des méthodes de contrôle non destructif des soudures. Aucune de ces normes n’autorise une image nette, un amas de particules ou une étiquette attribuée par un modèle à remplacer la règle d’acceptation applicable au produit en acier et à son utilisation en service.