




Что считается дефектом поверхности стали?
Темная линия, неглубокая канавка, раковина, участок окалины или изменение цвета не являются автоматически дефектом стали. В первую очередь это физическая особенность на поверхности или вблизи нее. Ее значение зависит от того, как она образовалась, что она говорит о материале, где расположена и какие требования к продукции или контролю применяются. На катаной плите, механически обработанном валу, сварном соединении и стальной отливке могут присутствовать внешне сходные следы, однако для них действуют разные термины и предельные значения приемки.
Это различие важно, поскольку методы контроля выявляют не одно и то же. Человек может непосредственно увидеть несплошность. При контроле проникающими веществами возникает показание вследствие удержания пенетранта в отверстии или раскрытии. При магнитопорошковом контроле показание возникает там, где магнитный поток рассеивается вокруг поверхностной или подповерхностной несплошности. Системы машинного зрения фиксируют особенности изображения, а затем классифицируют их с помощью правил или обученных моделей. Ни одно из этих наблюдений само по себе не является окончательным решением о необходимости браковки стали.
Терминология контроля
- Несовершенство
- Отклонение от заданного состояния поверхности; оно не обязательно является вредным.
- Несплошность
- Нарушение ожидаемой структуры или поверхности.
- Индикация
- Отклик, полученный методом контроля.
- Дефект
- Несовершенство или несплошность, признанные неприемлемыми по установленному требованию.
- Механизм разрушения
- Процесс, в результате которого утрачивается требуемая работоспособность, например рост усталостной трещины или проникновение коррозии.
Несовершенство, показание, несплошность и дефект
ISO 8785:1998 устанавливает терминологию, определения, параметры, допустимые несовершенства и методы измерения поверхностных несовершенств. Strong evidence
ISO 8785:1998 содержит основанную на стандартах терминологию для несовершенств поверхности, включая термины, определения, параметры, допустимые несовершенства и методы измерения. В рамках этой системы несовершенство — это отклонение от заданного состояния поверхности. Отклонение может касаться геометрии, например углубления или выступа; текстуры, например шероховатости; либо внешнего вида, например изменения цвета. Это описательный, а не обязательно порицающий термин. Допустимый след прокатки все равно является несовершенством, если он отличается от установленного состояния поверхности, но при этом может не оказывать никакого влияния на эксплуатационные свойства.
Несплошность — это нарушение непрерывности или прерывание ожидаемой структуры либо поверхности. К примерам относятся трещина, закат, складка, пленка, раковина, пора, выход включения на поверхность или непровар в сварном соединении. Этот термин описывает физическую форму или структуру. Он не указывает, является ли данная особенность вредной. Неглубокий поверхностный закат в некритической зоне может быть удален, после чего изделие может быть принято; трещина аналогичной длины в сильно нагруженной зоне у основания сварного шва может потребовать браковки или ремонта.
Показание — это отклик, создаваемый методом контроля. Это различие особенно важно при неразрушающем контроле. В разъяснении ASNT от 2024 года визуальный контроль отличается от обычного осмотра невооруженным глазом: визуальный контроль непосредственно выявляет видимые несплошности, тогда как магнитопорошковый контроль и контроль проникающими веществами выявляют показания, создаваемые контрольными средами. Поэтому линия, выявленная пенетрантом, является показанием, которое может соответствовать открытой трещине, плене, царапине, механически обработанной канавке или остатку, удерживаемому шероховатостью поверхности. Такое показание требует интерпретации.
Стандарт ASTM E709-21 распространяется на сухие и влажные методы магнитопорошкового контроля для выявления трещин и других поверхностных или подповерхностных несплошностей в ферромагнитных материалах, включая сталь. Деталь намагничивают, и ферромагнитные частицы скапливаются в зонах утечки магнитного потока. Образовавшийся рисунок из частиц является показанием. Необходимо оценить его длину, ширину, четкость, ориентацию и расположение; одно лишь скопление частиц не позволяет определить металлургическую причину.
Дефект — это несовершенство или несплошность, признанные недопустимыми согласно установленному требованию. Это требование может касаться размеров, функциональности, внешнего вида, технологичности изготовления, герметичности под давлением, усталостной прочности или безопасности. Если называть дефектом каждую видимую линию, наблюдение и оценка объединяются в одно слово. Кроме того, скрывается вопрос, определяющий дальнейшее решение: недопустимо согласно какой именно спецификации?
Механизм разрушения — это уже другое понятие. Оно описывает, каким образом компонент утрачивает требуемые эксплуатационные характеристики, например вследствие роста усталостной трещины, водородного растрескивания, коррозионного растрескивания под напряжением, изнашивания, проникновения коррозии или хрупкого разрушения. Несовершенство поверхности может стать местом зарождения механизма разрушения, однако эти понятия не являются синонимами. След, не создающий значимой концентрации напряжений, может никогда не стать источником разрушения. И наоборот, небольшая, едва заметная трещина может расти при циклическом нагружении.
Почему по одному внешнему виду нельзя определить значимость
Внешний вид поверхности дает сведения, но не обеспечивает полного диагноза. Яркий линейный след может быть безвредной царапиной от обращения с изделием, вдавленным при прокатке отпечатком окалины, пленой или трещиной. Их визуальная геометрия может быть сходной. Цвет еще менее показателен: оксид, масло, цвета побежалости, загрязнение и локальная шероховатость могут создавать похожие оттенки, имеющие при этом совершенно разные последствия.
Видимая поверхность также дает информацию лишь об ограниченном геометрическом слое. На ней могут быть видны раскрытие, гребень, углубление или пятно, но не глубина, непрерывность под поверхностью или связь с внутренним включением. След шлифования может маскировать трещину. Окалиной может быть скрыт неглубокий закат. И наоборот, шероховатая литая поверхность может иметь множество визуальных особенностей, не являющихся опасными несплошностями.
Физика контроля изменяет получаемые сведения. Для визуального контроля необходимы достаточная освещенность, доступ к поверхности, ее чистота, соответствующее расстояние наблюдения и квалификация контролера. ISO 17637:2016 устанавливает требования к визуальному контролю сварных соединений, выполненных сваркой плавлением в металлических материалах, и может также применяться до сварки. Область его применения не превращает визуальный осмотр в замену объемному контролю или контролю, чувствительному к поверхностным дефектам.
Контроль проникающими веществами чувствителен к несплошностям, открытым на поверхность и способным удерживать пенетрант. Он не позволяет надежно выявлять полностью подповерхностный дефект, а чрезмерная шероховатость может создавать ложные или затрудняющие интерпретацию фоновые показания. Магнитопорошковый контроль может выявлять поверхностные и подповерхностные несплошности в ферромагнитной стали, однако чувствительность зависит от направления намагничивания, напряженности поля, способа нанесения частиц, состояния поверхности и ориентации несплошности. Дефект, расположенный параллельно эффективному магнитному полю, может создавать слабый отклик.
Единого стандарта определения и классификации поверхностных дефектов стали не существует. Limited evidence
[1] Review of Surface Defect Detection of Steel Products Based on Machine Vision. Review article, 2023. Review of Surface Defect Detection of Steel Products Based on Machine Vision, 2023Машинное зрение добавляет еще один уровень интерпретации. В обзоре 2023 года Review of Surface Defect Detection of Steel Products Based on Machine Vision указано, что единого стандарта определения и классификации дефектов поверхности стали не существует; в нем также отмечается, что оптический контроль с помощью камер является ключевым компонентом систем машинного зрения. В диссертации Университета Оулу за 2021 год описан автоматизированный оптический контроль для выявления и категоризации дефектов плоской стальной продукции. Такие системы могут измерять воспроизводимые особенности изображения с производственной скоростью, однако классификационная метка вроде «царапина» или «линейный дефект» автоматически не является инженерным решением о приемке. На результат влияют освещение, масштаб, угол камеры, состояние поверхности, обучающие данные и выбранные правила классификации.
Поэтому геометрию необходимо фиксировать до определения значимости. К релевантным наблюдениям могут относиться длина, ширина, глубина, расстояние между особенностями, ориентация, плотность, расположение относительно сварного шва или кромки, а также линейный или нелинейный характер особенности. Раковина диаметром 2 мм и трещина длиной 2 мм создают неодинаковый риск. Группа округлых показаний может оцениваться иначе, чем совокупность выстроенных в линию показаний, даже если их суммарная отображаемая площадь примерно одинакова.
| Сведения, получаемые при контроле | Что можно выявить | Что нельзя установить только этим методом |
|---|---|---|
| Визуальный контроль | Видимое состояние поверхности и профиль | Состояние материала под поверхностью или скрытые дефекты |
| Капиллярный контроль | Выходящие на поверхность раскрытия, удерживающие пенетрант | Полностью подповерхностные несплошности |
| Магнитопорошковый контроль | Поверхностные и близкие к поверхности несплошности в ферромагнитной стали | Все внутренние несплошности |
| Машинное зрение | Воспроизводимые оптические признаки и их классификацию | Металлургическую идентичность или автоматическую браковку |
Роль спецификации и критериев приемки
Критерии приемки превращают наблюдение в решение. Они могут устанавливать максимальный размер, допустимое количество, расстояние между показаниями, длину, глубину, площадь, расположение или тип показания. Кроме того, они могут требовать удаления и повторного контроля, а не немедленной браковки. Без таких критериев контролер может описать особенность, но не сможет последовательно определить, соответствует ли продукция требованиям.
Определяющим документом может быть стандарт на материал, спецификация на закупку, чертеж, уровень качества сварного соединения, стандарт на отливки, процедура ремонта или документ заказчика, устанавливающий критерии приемки. ASTM A802-19 рассматривает визуальный контроль и стандарты приемки поверхности стальных отливок. ASTM A903/A903M устанавливает критерии приемки поверхности стальных отливок, контролируемых магнитопорошковым методом или методом проникающих веществ, и требует оценки значимых линейных и нелинейных показаний. Эти стандарты показывают, почему термин «видимый дефект» слишком широк: визуальная приемка и приемка по результатам магнитопорошкового контроля или контроля проникающими веществами являются взаимосвязанными процедурами, но используют неодинаковые исходные данные и предельные значения.
Контроль сварных соединений предусматривает дополнительные требования. ISO 17635:2025 устанавливает правила выбора методов и методик неразрушающего контроля, уровней приемки и объема контроля с учетом требований к качеству, материала, толщины, процесса сварки и других условий. Метод выбирается для ответа на конкретный вопрос контроля. Визуальный контроль может выявить профиль поверхности, подрезы, натеки, ожоги от дуги или видимые трещины. Магнитопорошковый контроль может выявить поверхностные и подповерхностные несплошности в ферромагнитных сварных соединениях и зонах термического влияния. Контроль проникающими веществами может выявить выходящие на поверхность раскрытия на подходящих, чистых поверхностях. Способность метода обнаружить определенную особенность не устанавливает уровень приемки для этой особенности.
Таким образом, правильная последовательность такова: описать признак, идентифицировать отклик при контроле, определить вероятную несплошность, измерить её релевантные параметры и сопоставить эти параметры с применимым требованием. Только после этого следует использовать термин дефект. Поверхностная отметина является наблюдением. Индикация является откликом при испытании. Несплошность представляет собой физическое нарушение целостности. Дефект является несоответствующим состоянием. Разграничение этих категорий делает отчёты по контролю более ясными и предотвращает как необоснованную браковку, так и небезопасное принятие.
Как образуются поверхностные дефекты стали в процессе производства
След на стали не обязательно является дефектом. Он может быть безвредной поверхностной несовершенностью, выявленной индикацией, дефектом согласно установленному критерию приемки или свидетельством механизма разрушения, способного снизить эксплуатационные характеристики. Эти термины описывают разные этапы оценки. ISO 8785:1998 содержит терминологию для поверхностных несовершенностей, включая определения, параметры, допустимые несовершенства и методы измерения, однако этот стандарт не превращает каждую видимую особенность в основание для браковки.
Поэтому происхождение, связанное с процессом производства, является более полезной отправной точкой, чем один лишь внешний вид. Темная линия может быть закатом, вкатанной оксидной пленкой, трещиной или загрязнением. Углубление может быть отпечатком окалины, раковиной, задиром или преднамеренно сформированной особенностью изделия. В обзоре машинного зрения Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) указано, что единого стандарта определения и классификации поверхностных дефектов стали не существует. Приведенные ниже категории представляют собой группы по происхождению, используемые для объяснения механизма образования, а не универсальную классификацию, общую для каждого производителя, стандарта на продукцию или системы контроля.
Происхождение, связанное с литьем
- Продольные и поперечные трещины Могут образовываться при затвердевании корки, вытягивании, гибке, правке или термической усадке.
- Плены Линейные несплошности, унаследованные от вытянутых литейных дефектов или неполностью сплавившихся участков, растянутых при прокатке.
- Закаты Складчатый или выступающий металл, прижатый к поверхности без металлургического соединения.
- Рванина Тонкие вытянутые фрагменты или частично прикрепленные слои, связанные с пленами, включениями, трещинами или окисленными складками.
- Поверхностные углубления Могут начинаться как следы колебаний, неровности корки или локальное налипание в кристаллизаторе.
Дефекты, связанные с затвердеванием и литьем
Многие поверхностные проблемы возникают еще до прокатки, когда жидкая сталь затвердевает в изложнице или машине непрерывного литья. Наружная корка должна сформироваться достаточно быстро, чтобы удерживать жидкую сердцевину, и при этом сохранять контакт с кристаллизатором и равномерно нарастать. Неравномерная теплопередача, колебания кристаллизатора, проблемы со смазкой, колебания уровня стали или недостаточный контроль скорости литья могут нарушить формирование этой корки.
Продольные или поперечные трещины могут образоваться, когда частично затвердевшая заготовка вытягивается, изгибается, выпрямляется или подвергается напряжениям термической усадки. Трещина, возникшая на этой стадии, может остаться открытой на поверхности или частично завариться последующей деформацией. Угловые трещины связаны с температурными условиями в угловых зонах и деформацией во время вытягивания и выпрямления. Неправильное вторичное охлаждение может увеличить температурные градиенты и растягивающие напряжения.
Закат часто представляет собой линейную поверхностную несплошность, унаследованную от вытянутого литейного дефекта или от неполностью сплавившейся области, которая растягивается при прокатке. Этот термин описывает главным образом внешний вид и расположение, а не одну конкретную металлургическую причину. В отличие от него, нахлест образуется, когда выступающая или загнутая часть металла прижимается к поверхности без металлургического соединения с ней. В литой заготовке нахлесты могут возникать из-за неравномерного затвердевания, складывания поверхности или выступающей корки, которая впоследствии сплющивается.
Волосовины представляют собой тонкие вытянутые фрагменты или частично прикрепленные слои. Они могут образовываться из раскатанных литейных корочек, неметаллических включений, подповерхностных трещин или окисленных складок. По внешнему виду они могут напоминать закаты и царапины, поэтому важна история изготовления. Волосовина, связанная с зоной, обогащенной включениями, интерпретируется не так, как неглубокая царапина, возникшая при транспортировке или обращении с изделием.
Неметаллические включения также влияют на последующее качество поверхности. Оксиды, сульфиды, силикаты и скопления оксида алюминия могут оказаться захваченными вблизи поверхности заготовки. При прокатке они могут вытянуться в полосы или выйти на поверхность в виде открытых дефектов. Включения не всегда создают видимый след на стадии литья; их значимость зависит от размера, морфологии, положения, марки стали и предполагаемых эксплуатационных нагрузок.
Поверхностные углубления могут начинаться как следы колебаний кристаллизатора, неровности корки или локальное налипание корки заготовки на кристаллизатор. Если сталь периодически отрывается от кристаллизатора, может образоваться углубление или трещина. Глубокие дефекты перед прокаткой можно удалить огневой зачисткой или шлифованием. Неглубокие дефекты могут сохраниться и увеличиться при деформации.
| Условие процесса | Возможный результат на поверхности |
|---|---|
| Недостаточное удаление окалины | Вкатанная окалина или отпечатки окалины |
| Чрезмерный повторный нагрев | Усиленное окисление и возможный риск оплавления поверхности |
| Поврежденные или смещенные валки | Повторяющиеся канавки, царапины или отклонения размеров |
| Неравномерная температура или степень обжатия | Разнотолщинность по ширине, клиновидность, серповидность, неудовлетворительная плоскостность или растрескивание |
| Складчатый избыточный металл | Закаты на углах, заусенцы или участки с переполнением |
Механизмы, связанные с горячей прокаткой, нагревом и окалиной
Нагрев подготавливает литую сталь к горячей деформации, но в печи также образуется окалина — оксиды железа. Окалина состоит главным образом из вюстита, магнетита и гематита, причем их соотношение изменяется в зависимости от температуры, атмосферы и продолжительности нагрева. Если окалину не удалить перед прокаткой или между проходами, она может вдавиться в сталь. Результатом становится вкатанная окалина — темная, вытянутая, иногда неправильной формы особенность, образованная оксидом, зажатым на поверхности или непосредственно под ней.
Отпечатки окалины имеют родственное, но отличное происхождение. Фрагмент окалины может оставить углубление при прижатии к заготовке, а отделившаяся окалина после очистки поверхности может оставить неглубокую раковину. Чрезмерный нагрев, сильно окислительная атмосфера печи, недостаточное покрытие поверхности водой для гидросбива окалины или задержки между гидросбивом и прокаткой увеличивают вероятность образования таких дефектов. Важна также температура стали. Если поверхность слишком холодная, деформация может не закрыть неглубокие несплошности; если она слишком горячая, возрастает риск окисления и оплавления поверхности.
Прокатка изменяет геометрию дефектов. Небольшая литейная трещина может удлиниться в направлении прокатки. Включение может превратиться в тонкую строчку. Загнутый край может застрять в виде нахлеста, а канавка от поврежденного валка может многократно передаваться на полосу или пруток. Захват валками, схема обжатий, трение, натяжение и соосность определяют, откроется ли несплошность, закроется или вытянется.
Нахлесты обычно возникают, когда избыток металла загибается при прокатке блюма, сляба, прутка или фасонного профиля. Они могут образовываться на углах, ребрах или в зонах переполнения и оставаться настолько плотными, что не обнаруживаются при поверхностном визуальном осмотре. Закаты могут раскрыться при прокатке, а затем частично закрыться, образуя линию, похожую на трещину. Для различения необходимо учитывать форму губок, непрерывность, глубину и связь с направлением прокатки; одной фотографии часто недостаточно.
Горячие надрывы отличаются от обычных следов прокатки. Это разделения, возникающие в условиях ограниченной пластичности стали, часто при затвердевании или горячей обработке, когда усадка и деформация создают растягивающую деформацию в ослабленной или частично связной области. Их морфология, степень окисления и расположение помогают определить момент образования. Трещина, раскрывшаяся при горячей прокатке, может иметь светлую, недавно образовавшуюся поверхность, тогда как более старая литейная трещина может содержать окалину и вкатанный материал.
Размерные отклонения также имеют процессное происхождение. Неравномерный износ валков, тепловое расширение, неправильная настройка проходов, неоднородная температура или нестабильное натяжение полосы могут привести к выпуклости, клиновидности, изменению толщины, серповидности, плохой плоскостности или некруглости профилей. Это не просто косметические состояния. Они могут препятствовать последующей формовке или создавать локальные напряжения даже при отсутствии видимой линии или раковины.
Холодная обработка, отделочные операции и повреждения при обращении
Холодная прокатка и волочение вызывают деформацию без восстановления, доступного при температурах горячей обработки. Существующие нахлесты, закаты, раковины и включения могут заостряться или раскрываться, а не завариваться. Чрезмерное обжатие, недостаточная смазка, несоосность валков или неподходящая схема проходов могут создавать новые надрывы и продольные трещины. Надрыв представляет собой разделение, возникающее, когда локальная деформация превышает пластичность материала; он может начинаться у включения, краевой трещины, поверхностного надреза или зоны наклепа.
Кромочные трещины часто возникают там, где обрезка, прокатка или натяжение концентрируют деформацию у края полосы. Хрупкая или сильно наклепанная кромка обладает меньшей способностью воспринимать дальнейшую деформацию. При правке, продольной резке, гибке или формовке небольшая краевая несовершенность может перерасти в более крупный надрыв. Остаточные напряжения из-за неравномерного охлаждения и обжатия также могут вызывать волнистость, серповидность рулона или нестабильность формы.
Отделочные операции удаляют окалину и изменяют шероховатость, но сами могут создавать следы. Шлифование способно оставлять продольные царапины, следы вибрации, локальный перегрев или неглубокие канавки. Дробеструйная обработка может сформировать наклепанную текстуру или выявить подповерхностные раковины. Травление удаляет оксид, но может оставлять травильные раковины в местах, где окалина или загрязнение защищали участки стали. Чрезмерное воздействие кислоты может увеличить уже существующие несплошности.
Царапины и задиры обычно возникают из-за контакта с направляющими, валками, конвейерами, крюками, грузозахватными устройствами, стропами или соседними изделиями. Царапина, как правило, узкая и неглубокая; задир удаляет больше материала и образует более острое углубление с приподнятыми краями или смещенным металлом. Повторяющийся контакт может создавать параллельные линии, похожие на дефекты прокатки. Повреждения при обращении с изделием обычно возникают после основного процесса деформации, поэтому могут быть ограничены одной поверхностью, одной кромкой или локальной зоной удара.
ASTM E709-21 распространяется на сухие и влажные методики магнитопорошкового контроля для обнаружения трещин и других поверхностных или близких к поверхности несплошностей в ферромагнитных материалах, включая сталь. Strong evidence
Метод контроля должен соответствовать предполагаемому происхождению дефекта. Визуальный контроль непосредственно выявляет видимые несплошности, тогда как магнитопорошковый контроль и контроль проникающими веществами выявляют индикации, создаваемые испытательными материалами, как разъяснила ASNT в 2024 году. ASTM E709-21 охватывает сухие и влажные магнитопорошковые методы выявления поверхностных и подповерхностных несплошностей в ферромагнитных материалах, включая сталь; частицы скапливаются в местах, где намагничивание вызывает утечку магнитного потока. Этот метод нельзя рассматривать как замену визуальному контролю отпечатков окалины, размерных отклонений или общего состояния отделанной поверхности.
Для отливок ASTM A802-19 устанавливает требования к визуальному контролю и стандартам приемки поверхности, тогда как ASTM A903/A903M устанавливает критерии приемки при магнитопорошковом контроле или контроле проникающими веществами, а также оценки значимых линейных и нелинейных индикаций. ISO 17637:2016 устанавливает требования к визуальному контролю соединений, сваренных плавлением, и может также применяться до сварки. ISO 17635:2025 устанавливает правила выбора методов и методик неразрушающего контроля сварных соединений, уровней приемки и объема контроля с учетом требований к качеству, материала, толщины, процесса сварки и других условий. Особенность формируется производственным маршрутом, а применимый стандарт определяет, является ли она приемлемой.
Геометрия дефектов: трещины, линейные индикации и нелинейные признаки
| Морфология | Типичный вид | Примеры или возможные проблемы |
|---|---|---|
| Линейная | Длина значительно больше ширины | Трещины, плены, закаты, складки, следы механической обработки или канавки от шлифования |
| Округлая | Компактное пятно, овал или короткий неправильный участок | Раковины, открытые газовые поры, отдельные включения или коррозионные каверны |
| Диффузная | Неразличимые границы на значительной площади | Остатки окалины, пятна, окисление, изменение текстуры или сети мелких несплошностей |
Линейная морфология в сравнении с округлой или диффузной
Наблюдаемый след не обязательно является трещиной, а индикация при контроле не обязательно представляет собой недопустимый дефект. Геометрия служит первым признаком, однако для диагностики необходимы сведения о происхождении, непрерывности, глубине, состоянии материала и применимом стандарте.
Линейная индикация имеет длину, значительно превышающую ширину, и может выглядеть как прямолинейный, слегка изогнутый, зубчатый или разветвлённый признак. Трещина является наиболее опасным вариантом, поскольку её острый кончик может концентрировать напряжения и развиваться при циклическом или растягивающем нагружении. Узкая индикация также может быть следствием заката, запрессовки, складки, следа механической обработки, канавки от шлифования или узкого включения, вышедшего на поверхность. При освещении либо после проведения магнитопорошкового контроля или контроля проникающими веществами эти признаки могут выглядеть сходным образом.
Округлая индикация имеет компактную форму, например в виде точки, овала или короткого пятна неправильной формы. Такую морфологию обычно образуют поверхностные раковины, вышедшие на поверхность газовые поры, отдельные включения и небольшие коррозионные каверны. Округлые признаки также требуют оценки: скопление раковин может уменьшить толщину сечения, а каверна с острой внутренней кромкой может оказаться более повреждающей, чем предполагает её видимый диаметр.
Диффузный признак имеет нечёткие границы или занимает значительную площадь. Он может быть связан с изменением качества поверхности, остатками окалины, пятнами, неглубоким окислением, изменением текстуры или сетью очень мелких несплошностей. Обширные изменения состояния поверхности часто влияют на внешний вид, не образуя структурно значимой несплошности. Тем не менее они могут мешать контролю, маскируя плотную трещину или создавая фоновый контраст, похожий на индикацию.
ISO 8785:1998 содержит терминологию, определения, параметры, допустимые несовершенства и методы измерения несовершенств поверхности. Его словарь полезен, поскольку термин «несовершенство» описывает состояние или признак, не определяя, является ли он вредным. Последующие решения — является ли признак значимым, является ли он дефектом и допустим ли он — зависят от спецификации изделия и стандарта приемки.
ASTM A903/A903M использует категории линейных и нелинейных индикаций при установлении критериев приемки поверхности стальных отливок, контролируемых магнитопорошковым или капиллярным методом. Strong evidence
ASTM A903/A903M использует термины линейные индикации и нелинейные индикации при установлении критериев приемки поверхности стальных отливок, контролируемых магнитопорошковым методом или методом проникающих веществ. Это различие не заменяет диагностику. Оно указывает контролёру, как классифицировать индикацию для оценки. Линейный рисунок вызывает подозрение на трещину, закат, запрессовку или другую вытянутую несплошность; нелинейный рисунок может соответствовать раковине, поре, включению или скоплению несплошностей. Форма является основанием для дальнейшего исследования, а не окончательным диагнозом состояния материала.
Параметры геометрии для регистрации
- Длина и ширина Описывать видимую область признака, не предполагая, что она соответствует всей несплошности.
- Глубина Оценить, какой объем материала нарушен и может ли существовать острый подповерхностный конец.
- Ориентация Зафиксировать отношение к направлению прокатки, оси сварного шва, направлению главного напряжения или геометрии детали.
- Разветвленность Отмечать ответвления, пересечения и изменение направления, поскольку они могут указывать на систему трещин.
- Расположение Зафиксировать отношение к носкам сварного шва, углам, галтелям, прибылям, кромкам или резким изменениям сечения.
Длина, ширина, глубина, ориентация и разветвление
Длина и ширина описывают лишь видимую площадь распространения. Глубина определяет, какая часть материала нарушена и имеется ли у признака острый подповерхностный конец. Длинный неглубокий след от окалины может иметь меньшее значение, чем короткая глубокая трещина. И наоборот, длинная трещина, выходящая на поверхность, может создавать протяжённый путь для развития коррозии или усталостного разрушения, даже если её раскрытие едва заметно.
Раскрытая трещина имеет видимое раскрытие и может накапливать загрязнения, оксид, пенетрант или магнитные частицы. Её границы часто можно проследить при непосредственном визуальном контроле, хотя блики, шероховатость, краска, окалина и недостаточное освещение могут скрывать часть траектории. Плотная трещина имеет небольшое или отсутствующее видимое раскрытие. Она может быть невидимой при обычном визуальном контроле, но создавать чёткую индикацию при контроле проникающими веществами, если несплошность выходит на поверхность, а поверхность достаточно чистая для проникновения пенетранта. В ферромагнитной стали магнитопорошковый контроль способен выявлять плотную поверхностную или подповерхностную трещину по утечке магнитного потока даже в тех случаях, когда её раскрытие трудно увидеть.
Ориентация имеет значение, поскольку реакция метода контроля зависит от направления. ASTM E709-21 распространяется на сухие и влажные методы магнитопорошкового контроля для обнаружения поверхностных и подповерхностных несплошностей в ферромагнитных материалах, включая сталь. Частицы собираются там, где намагничивание создаёт поле утечки магнитного потока, поэтому трещина выявляется наиболее чётко, когда она пересекает магнитное поле, а не проходит параллельно ему. Поэтому при неопределённой предполагаемой ориентации трещины контролёры используют подходящие направления намагничивания, часто более одного. Одно сканирование, выглядящее благоприятным, не может доказать, что проверены все возможные ориентации.
Контроль проникающими веществами имеет другую физическую основу. Пенетрант должен проникнуть в выходящее на поверхность раскрытие, а затем выйти обратно, образуя индикацию. Этот метод не обеспечивает надёжного выявления несплошности, полностью расположенной под поверхностью; шероховатые или пористые поверхности могут создавать чрезмерный фон. Магнитопорошковый контроль способен реагировать на некоторые подповерхностные признаки, однако его результат зависит от ферромагнитных свойств стали, напряжённости и направления поля, нанесения частиц и состояния поверхности.
Разветвление имеет особенно важное значение. Одиночная линия может быть канавкой от механической обработки или закатом; сеть с ответвлениями, изменением направления или пересекающимися сегментами больше соответствует системе трещин, хотя усадка, захват оксидов или повреждение при обработке могут создавать сходные рисунки. Контролёр должен зафиксировать расположение индикации, её видимую длину, ориентацию, разветвление, расстояние между элементами и связь с геометрическими концентраторами напряжений, такими как углы, галтели, валики сварных швов, прибыли или резкие изменения сечения.
Глубину обычно устанавливают при последующем исследовании, а не только по визуальной форме. В зависимости от компонента и спецификации могут потребоваться очистка, лёгкое шлифование, локальное вскрытие сечения, изготовление реплики, ультразвуковой контроль, радиографический контроль или утверждённое сочетание этих методов. Шлифование может удалить неглубокое поверхностное несовершенство, но также способно размазать плотную несплошность или стереть свидетельства до оценки её происхождения.
Почему геометрия влияет на обнаружение и приемку
Геометрия влияет как на механический риск, так и на чувствительность контроля. Острый вытянутый признак концентрирует напряжения на своих концах и может развиваться при усталостном или хрупком разрушении. Округлая каверна распределяет напряжения более плавно, однако глубокая раковина, скопление пористости или вышедшее на поверхность включение всё равно могут быть недопустимыми, поскольку они удаляют материал, воспринимающий нагрузку, или создают очаг коррозии. Обширное изменение состояния поверхности может иметь незначительное структурное влияние, но скрывать меньшую по размеру и более острую несплошность.
Методы контроля не обнаруживают «дефекты» в абстрактном смысле. При визуальном контроле непосредственно наблюдается видимая несплошность, тогда как при магнитопорошковом контроле и контроле проникающими веществами наблюдаются индикации, создаваемые контрольными материалами; это различие было отмечено Американским обществом неразрушающего контроля в 2024 году. Машинное зрение на основе камер фиксирует изменения интенсивности, цвета, текстуры или формы. В обзоре 2023 года Обзор обнаружения поверхностных дефектов стальных изделий на основе машинного зрения отмечается, что единого стандарта определения и классификации поверхностных дефектов стали не существует; поэтому классификатор по изображению может обозначить признак как «царапину», «раковину» или «похожий на трещину», не устанавливая его металлургическую природу. Автоматизированный оптический контроль, описанный Университетом Оулу в 2021 году применительно к плоским стальным изделиям, полезен для стабильного обнаружения и категоризации, однако по-прежнему требует калиброванной регистрации изображений, подходящего освещения и правила принятия решений, основанного на стандартах.
Приемка является отдельным этапом. ASTM A802-19 касается визуального контроля и стандартов приемки поверхности стальных отливок, тогда как ASTM A903/A903M устанавливает приемку значимых линейных и нелинейных индикаций, выявленных магнитопорошковым контролем или контролем проникающими веществами. Ни один из этих стандартов не объявляет каждую видимую линию браком, равно как и благоприятный результат визуального осмотра не отменяет значимую индикацию, выявленную другим методом контроля. Решение определяется действующей спецификацией изделия, классом отливки, уровнем качества сварного шва, объёмом контроля и положениями о ремонте. Для сварных швов ISO 17637:2016 распространяется на визуальный контроль сварных соединений, выполненных сваркой плавлением, и может также применяться до сварки; ISO 17635:2025 связывает выбор метода НК, методику, уровень приемки и объём контроля с требованиями к качеству, материалом, толщиной, процессом сварки и другими условиями.
Таким образом, правильная последовательность действий такова: описать геометрию, выбрать метод, реагирующий на такую геометрию, определить, является ли индикация значимой, установить её вероятный источник и сопоставить подтверждённое состояние с применимым критерием приемки. Линия — не вердикт. Им также не являются точка, пятно, раковина или обширное изменение состояния поверхности.
| Управление визуальным контролем | Почему это важно |
|---|---|
| Освещенность | Недостаточное освещение может скрыть неглубокий подрез или мелкие трещины; блики могут создавать ложные линии. |
| Доступ | Для контроля ограниченных поверхностей могут потребоваться зеркала, камеры или другой метод исследования. |
| Чистота поверхности | Окалина, масло, краска, грязь и продукты коррозии могут скрывать несплошности или имитировать их. |
| Угол обзора | След может появляться или исчезать при изменении отраженного света. |
| Документирование | Расположение, размеры, фотографии, данные контролера, дата и основание приемки обеспечивают прослеживаемость результата. |
Визуальный Контроль: Это Больше, Чем Просто Осмотр Детали
Визуальный контроль (VT) часто сводят к быстрому осмотру стальной поверхности с последующим утверждением вроде «дефектов не обнаружено». Для инспекционной работы такое описание слишком расплывчато. В Metals Handbook ASM визуальный контроль определяется как неразрушающий метод выявления поверхностных дефектов, включая коррозию, загрязнение, проблемы с качеством поверхности и видимые несплошности поверхности. ASNT проводит связанное с этим различие: формальный визуальный контроль непосредственно выявляет видимые несплошности, тогда как магнитопорошковый и капиллярный контроль обнаруживают индикации, создаваемые испытательными средами. Это различие имеет значение. Человек может увидеть тёмную линию, но только регламентированный контроль позволяет установить, что именно было обнаружено, где оно находится, как оно измерено и отклоняется ли оно применимым критерием приемки.
ISO 8785:1998 содержит терминологию для описания несовершенств поверхности, включая термины, определения, параметры, допустимые несовершенства и методы измерения. Эта терминология помогает не считать видимую отметину автоматически дефектом. Несовершенство поверхности — это состояние или отклонение от заданного состояния поверхности; индикация — это отклик или наблюдение, требующее интерпретации; дефект — это несовершенство, признанное неприемлемым применяемой нормативной спецификацией. Механизм разрушения, например рост усталостной трещины или коррозионное растрескивание, — это уже иной вывод. Визуальный контроль может выявить признаки, связанные с механизмом разрушения, но необычный вид поверхности сам по себе не подтверждает наличие повреждения под поверхностью.
Управляемая последовательность визуального контроля
- Определить область исследования Определить деталь, поверхность, доступ и требуемую полноту контроля.
- Подготовить поверхность Удалить препятствия, не стирая и не изменяя состояние, подлежащее оценке.
- Управлять условиями обзора Использовать подходящие освещенность, расстояние, угол и оптические средства.
- Наблюдать и измерять Зафиксировать профиль, текстуру, расположение несплошности, размеры и ориентацию.
- Документировать результат Сохранить фотографии, сведения об оборудовании, данные контролера и основание приемки.
Непосредственное Наблюдение и Контролируемые Условия Осмотра
При непосредственном визуальном контроле контролёр осматривает доступную поверхность глазами, с применением или без применения оговорённых оптических средств. Это по-прежнему контролируемая процедура, а не случайный осмотр невооружённым глазом. В процедуре следует указывать компонент, зону контроля, состояние поверхности, расстояние и угол наблюдения, схему освещения, оборудование, квалификацию контролёра, способ регистрации результатов и критерий приемки. ISO 17637:2016 устанавливает требования к визуальному контролю сварных соединений, выполненных сваркой плавлением, в металлических материалах; этот стандарт также может применяться до сварки, когда проверяются подготовка соединения, сборка, соосность, чистота и состояние кромок.
Освещение — не второстепенное удобство. Недостаточная освещённость может скрыть неглубокий подрез или тонкую трещину, выходящую на поверхность; блики могут замаскировать несплошность или создать ложную линию. Освещение должно обеспечивать достаточную интенсивность и подходящее направление света для выявления изменений профиля, текстуры и отражательной способности поверхности. Косое освещение может помочь выявить неглубокое углубление, тогда как более прямое освещение может облегчить оценку пятен или изменения цвета. Контролёру может потребоваться изменить угол наблюдения, поскольку отметина, видимая с одного направления, может исчезнуть при перемещении отражённого света по поверхности.
Деталь должна быть очищена настолько, насколько это необходимо для целей контроля. Окалина, масло, сварочные брызги, краска, грязь, продукты коррозии и остатки после транспортировки или обработки могут скрывать поверхность либо имитировать несплошность. При этом очистка не должна удалять оцениваемое состояние. Перед контролем профиля сварного шва может потребоваться удалить брызги, однако интенсивная шлифовка способна стереть признаки натёка, подреза или трещины. Если предусмотренная процедура требует применения увеличительного прибора, зеркала, бороскопа или другого средства наблюдения, эти средства становятся частью контроля, а не необязательным дополнением. Увеличение может улучшить обнаружение узкой трещины, выходящей на поверхность, но оно не превращает недоступную или плохо подготовленную поверхность в полностью проконтролированную.
Документирование придаёт наблюдению прослеживаемую форму. Полезные записи включают расположение относительно базы или маркировки сварного шва, ориентацию, длину и ширину — если их можно измерить, — фотографии, условия освещения, подготовку поверхности, идентификацию оборудования, данные контролёра, дату и принятое решение. Одной фотографии обычно недостаточно: на ней могут отсутствовать масштаб, точное расположение и основание для оценки приемки.
Что Может Выявить Визуальный Контроль
VT хорошо подходит для выявления состояний, выходящих на видимую поверхность или изменяющих её. В качестве примеров ASM приводит коррозию, загрязнение, проблемы с качеством поверхности и несплошности поверхности. Коррозия может проявляться в виде равномерного утонения, питтинга, отслаивающейся окалины или локального поражения. Визуальный осмотр позволяет обнаружить пятна и отложения, но по внешнему виду нельзя определить оставшуюся толщину стенки или подтвердить полную глубину питтинга. Для этого требуется измерение толщины или другой применимый метод.
К загрязнениям относятся масло, влага, внедрившиеся частицы, оксиды, остатки краски и другие вещества, способные помешать сварке, нанесению покрытия, соединению или эксплуатации. Проблемы с качеством поверхности могут включать следы шлифовки, задиры, закаты, следы прокатки, грубую механическую обработку, чрезмерную шероховатость или резкий переход между поверхностями. Их приемлемость зависит от спецификации на изделие и назначения поверхности, а не только от того, выглядят ли они неопрятно.
На сварных швах визуальный контроль может выявить неравномерный профиль, чрезмерное усиление, недостаточно заполненные участки, плохое совмещение, повреждение кратера, видимую пористость, дуговые зажигания, брызги, натёки и подрезы. Он также может выявить трещину, выходящую на поверхность, если она видима в условиях контроля. До сварки тот же подход позволяет обнаружить плохую сборку, неправильную геометрию скоса, повреждённую кромку, недостаточную очистку или недопустимый зазор в корне. Поэтому ISO 17637:2016 не ограничивается контролем готового валика сварного шва.
Другой объект контроля — очевидные механические повреждения: вмятины, изгибы, задиры, следы ударов, разрывы кромок, деформация и повреждения механически обработанных или покрытых участков. Для стальных отливок ASTM A802-19 устанавливает требования к визуальному контролю и стандарты приемки поверхности. Для отливок, контролируемых магнитопорошковым или капиллярным методом, ASTM A903/A903M устанавливает критерии приемки и требует оценки значимых линейных и нелинейных индикаций. Эти стандарты иллюстрируют принципиально важное положение: наблюдение и приемка связаны между собой, но не являются одним и тем же действием.
Видимая линия может быть царапиной, закатом, трещиной сварного шва, следом механической обработки или остатком вещества в канавке. Контролёр регистрирует и оценивает индикацию в соответствии с применимым требованием. Если требование не определяет характеристики данного признака, в отчёте не следует молча придумывать предел браковки.
Ограничения, Обусловленные Доступностью, Состоянием Поверхности и Человеческим Суждением
Визуальный контроль не может выявить дефект, не имеющий видимого проявления на поверхности. Он не устанавливает наличие или отсутствие подповерхностной трещины, внутренней пористости, непровара, скрытого под облицовочным слоем сварного шва, или залегания неметаллического включения. Магнитопорошковый контроль основан на ином физическом принципе: ASTM E709-21 распространяется на сухие и мокрые способы контроля ферромагнитных материалов, включая сталь, при которых намагничивание и скопление частиц в местах утечки магнитного потока позволяют выявлять поверхностные и подповерхностные несплошности. Капиллярный контроль также основан на проникновении пенетранта в дефекты, выходящие на поверхность. Ни один из этих методов не является взаимозаменяемым с непосредственным VT, и VT не может заменить их, если этого требует спецификация.
Доступность устанавливает жёсткое ограничение. Для контроля узкой щели, обратной стороны ребра жёсткости, внутреннего отверстия или поверхности, скрытой под изоляцией, могут потребоваться зеркала, дистанционные камеры, бороскопы или другой метод контроля. Даже в этом случае результат ограничен качеством изображения, фокусировкой, полем зрения и возможностью правильно расположить оборудование. Чистая, хорошо освещённая поверхность не обязательно является проконтролированной, если контролёр не мог до неё добраться или получить её чёткое изображение.
Человеческое суждение также вносит различия. Утомление, недостаточное знакомство с изделием, предвзятость ожиданий и непоследовательная терминология могут привести к тому, что два контролёра по-разному опишут одну и ту же отметину. Поэтому компетентность включает не только хорошее зрение. Контролёр должен понимать свойства материала, производственный процесс, вероятные несплошности, процедуру, измерительные инструменты и критерии приемки. ISO 17635:2025 рассматривает выбор методов и технологий неразрушающего контроля сварных соединений, уровни приемки и объём контроля с учётом требований к качеству, материала, толщины, процесса сварки и других условий. Эта система поддерживает взвешенное решение: применять VT, когда объектом контроля являются видимые состояния, и выбирать другой метод, когда необходимые сведения находятся ниже поверхности или внутри неё.
Машинное зрение может повысить воспроизводимость и охват контроля, особенно для плоского стального проката; в диссертации Университета Оулу 2021 года описывается автоматизированный оптический контроль для обнаружения и классификации подобных дефектов. Однако в обзоре 2023 года Review of Surface Defect Detection of Steel Products Based on Machine Vision отмечается, что единого стандарта определения и классификации поверхностных дефектов стали не существует. Камеры регистрируют признаки изображения. Они не устраняют необходимость в согласованной терминологии, валидированных процедурах, компетентной интерпретации и чётко установленном правиле приемки.
| Визуальный контроль может выявить | Визуальный контроль не может установить только сам по себе |
|---|---|
| Выходящие на поверхность трещины, раковины, складки, закаты, плены и открытую пористость | Глубину скрытых несплошностей |
| Прилипший формовочный материал, заусенцы, исправления сваркой и повреждения от шлифования | Внутреннюю усадочную рыхлость, включения или скрытую пористость |
| Деформацию, смещение, неполное удаление литников и неравномерную отделку | Надежное обнаружение плотных невидимых трещин |
| Доступное загрязнение поверхности и проблемы покрытия | Объемную сплошность |
Визуальный контроль стальных отливок в соответствии с ASTM A802-19
ASTM A802-19 устанавливает методику визуального контроля и стандарты приемки поверхности стальных отливок. Strong evidence
ASTM A802-19 представляет собой стандартную практику визуального контроля и критериев приемки поверхности стальных отливок. Ее предметом является состояние, наблюдаемое на поверхности отливки, а не каждая несплошность, которая может существовать под ней. Это разграничение имеет значение. Темное пятно, выступ, полость, линия, похожая на трещину, или шероховатый участок являются прежде всего наблюдаемыми признаками. Они становятся несовершенством или несплошностью только после установления их характера; дефектом, подлежащим браковке, — лишь в том случае, если превышают требования приемки, применяемые к данной отливке.
К терминологии не следует относиться формально. ISO 8785:1998 устанавливает термины, определения и параметры для поверхностных несовершенств, включая способы их описания и измерения. Литейное производство может обозначить признак как ужимину, включение, газовую раковину, неспай, закат, ужимину-«жилку», шероховатость или пригар, однако одно только наименование не определяет решение по нему. Значение могут иметь местоположение, длина, ширина, глубина, расстояние между признаками, ориентация и влияние на требуемое состояние поверхности. Механизм образования — это уже отдельный вопрос: усадка, выделение газа, недостаточное питание, эрозия формы, термическая усадка или повреждение при обращении могут объяснять, каким образом образовался признак, тогда как ASTM A802-19 касается прежде всего того, что присутствует на поверхности и соответствует ли оно установленным требованиям визуального контроля.

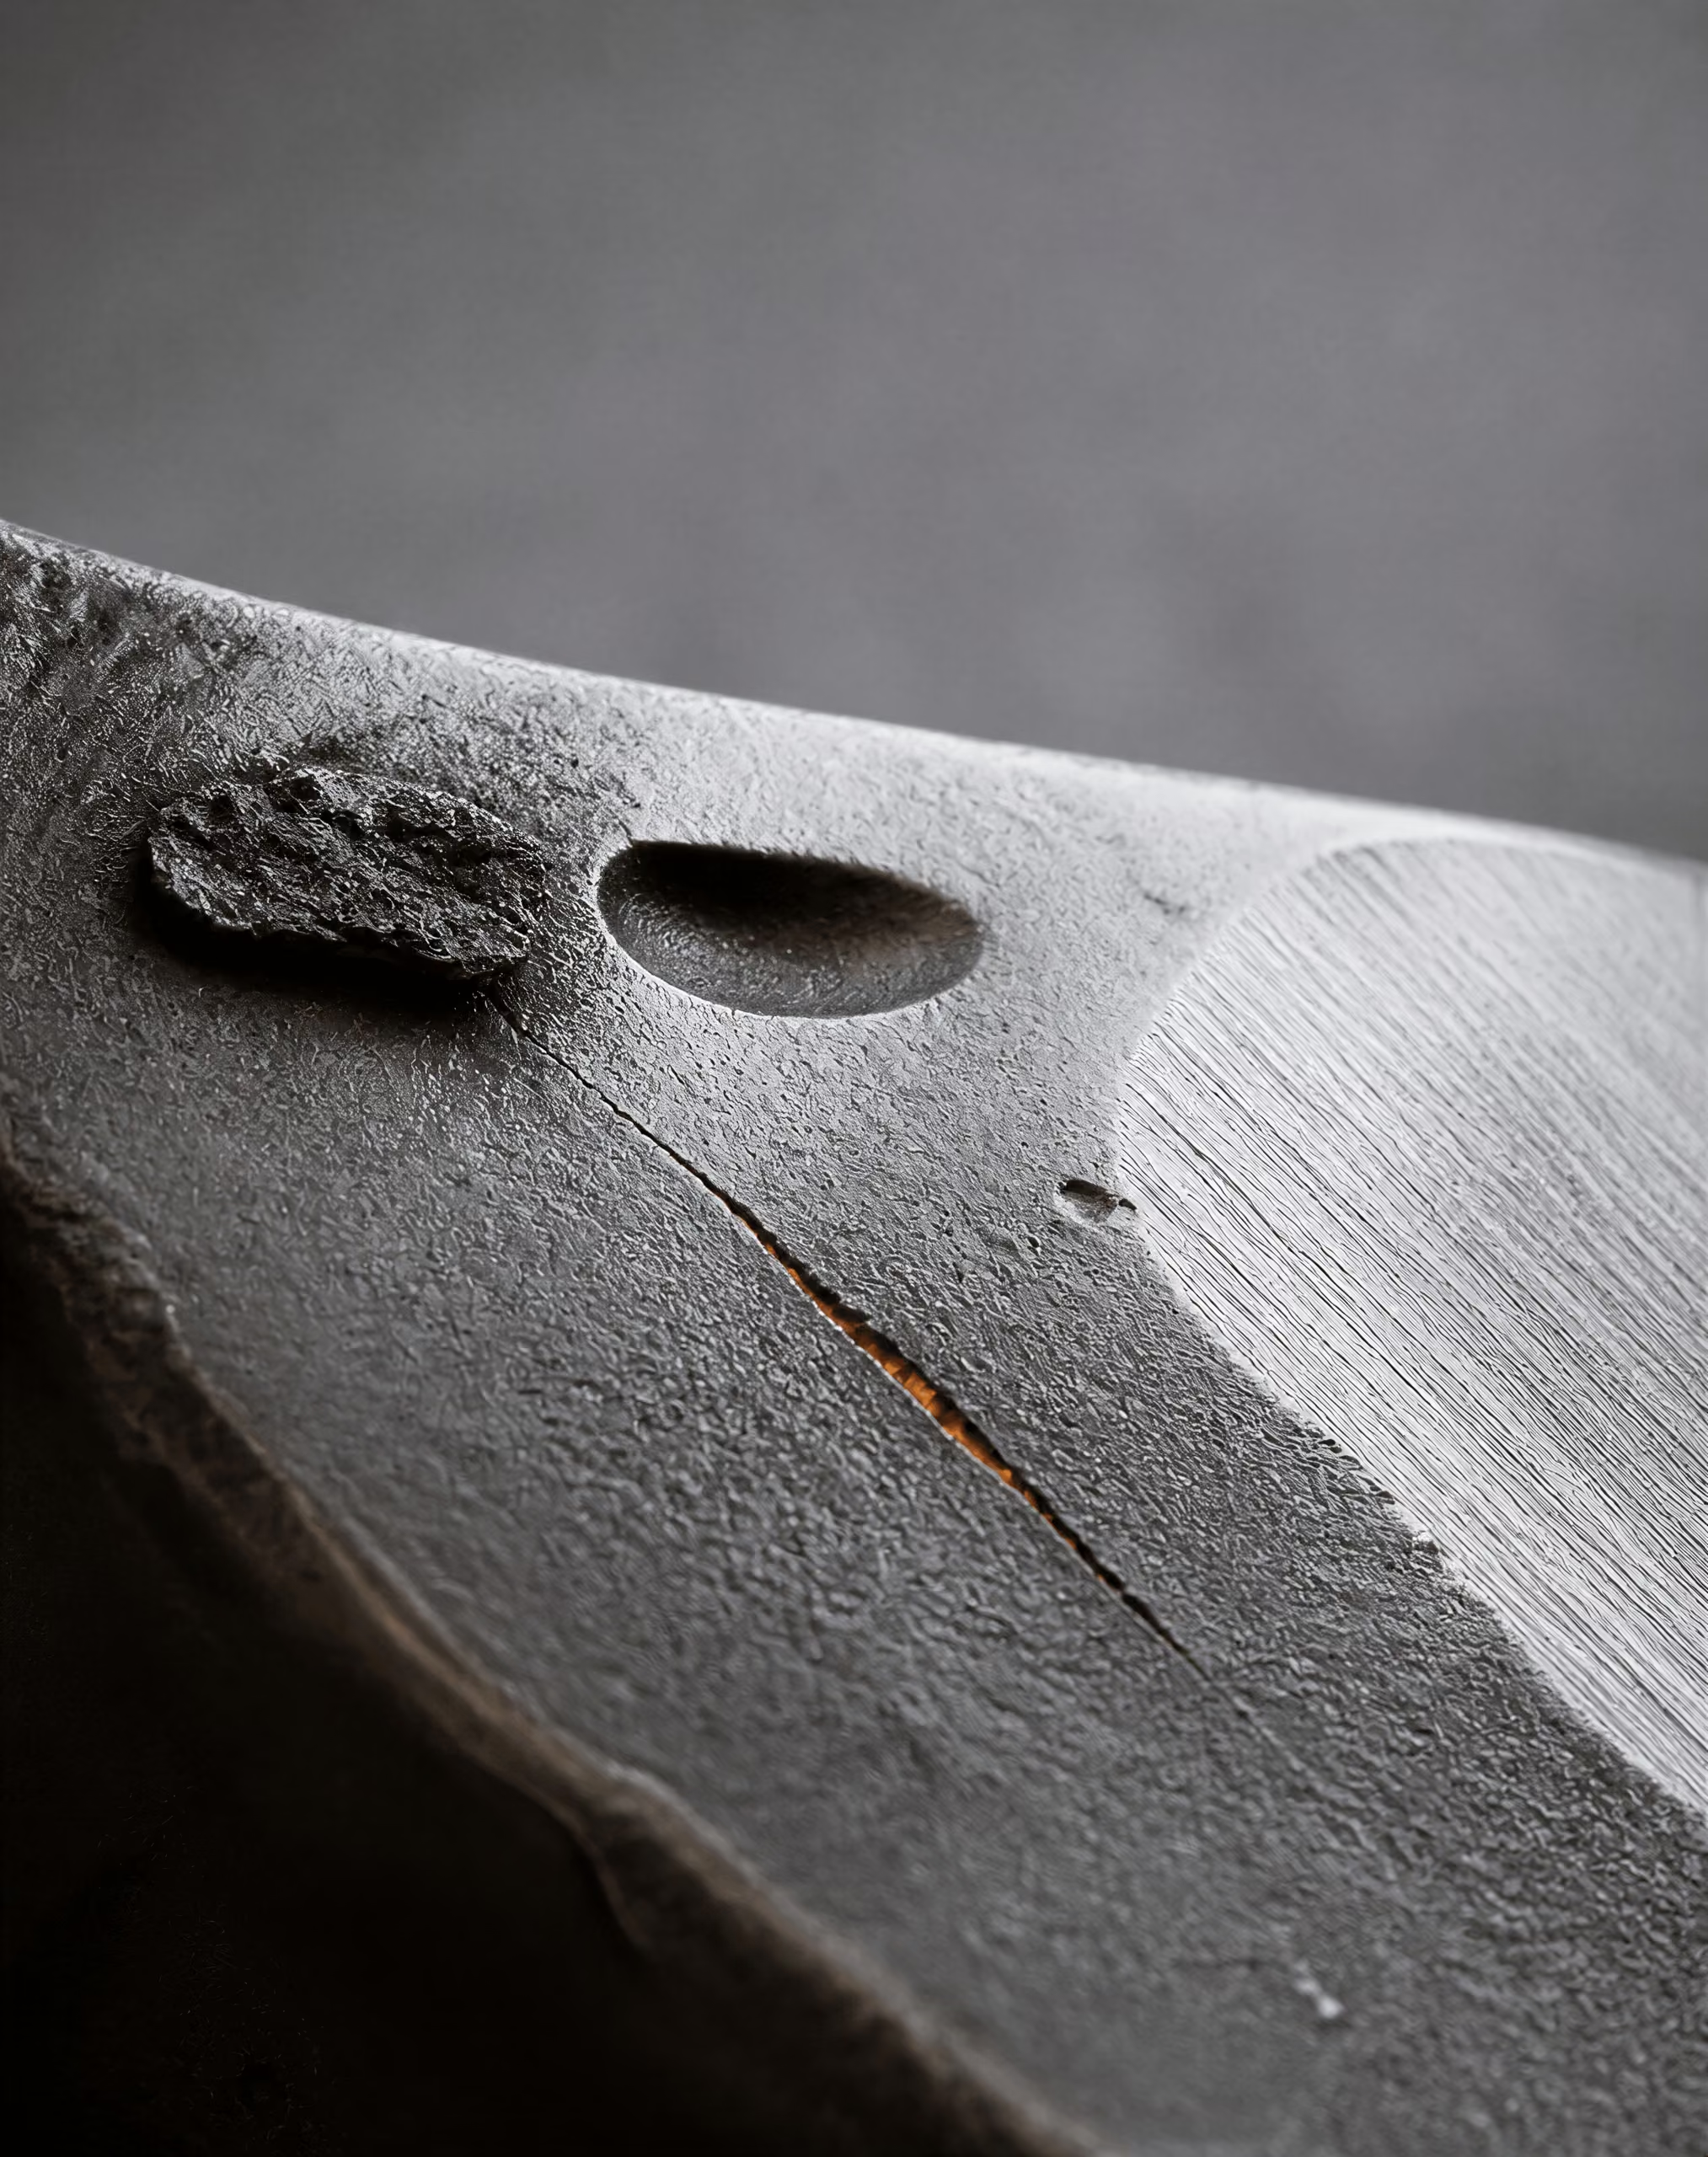
Область визуальной приемки поверхности
Визуальный контроль в соответствии с ASTM A802-19 представляет собой непосредственный осмотр доступных поверхностей отливки. Он позволяет выявить трещины, выходящие на поверхность, раковины, складки, закаты, ужимины, открытую на поверхность пористость, налипший формовочный материал, заливы, заваренные участки, следы дуговых разрядов, повреждения от шлифования и неравномерность отделки. Он также позволяет обнаружить деформацию, смещение частей формы, неполное удаление металла стояка или литниковой системы, а также состояния, затрудняющие последующий контроль или делающие его результаты ненадежными. В Metals Handbook ASM визуальный контроль определяется как неразрушающий метод выявления таких поверхностных дефектов, как коррозия, загрязнение, неудовлетворительное состояние поверхности и поверхностные несплошности.
Однако этот метод имеет ограничения. Визуальный контроль не позволяет установить глубину скрытой несплошности, надежно обнаружить плотную трещину, не создающую видимого контраста, или заменить объемный контроль внутренних усадочных дефектов и включений. Гладкая поверхность может скрывать подповерхностное состояние. И наоборот, заметный след может оказаться безвредным избыточным металлом или текстурой формовочной поверхности, а не трещиной.
Поэтому приемка зависит от применимой спецификации на отливку, требований заказчика, чертежа и выбранного уровня приемки. ASTM A802-19 устанавливает практику и систему критериев приемки поверхности, но не задает для всех отливок единый универсальный порог браковки. Корпус клапана, корпус насоса, деталь, работающая под давлением, и конструкционный противовес могут иметь различные допустимые состояния, зоны контроля или требования к отделке. Окончательное решение должно приниматься в соответствии с регламентирующей спецификацией на поставку и указанным в ней уровнем приемки.
Визуальная приемка также отличается от приемки по результатам других методов неразрушающего контроля. ASNT разграничивает визуальный контроль и обычный осмотр невооруженным глазом, поскольку при визуальном контроле непосредственно наблюдаются видимые несплошности, тогда как при магнитопорошковом и капиллярном контроле наблюдаются индикации, возникающие под воздействием контрольных сред. В соответствии с ASTM E709-21 ферромагнитная стальная отливка намагничивается, и частицы скапливаются в местах утечки магнитного потока, вызванной поверхностными или подповерхностными несплошностями. Индикация, образованная частицами, не является тем же физическим наблюдением, что и линия, непосредственно видимая на металле.
ASTM A903/A903M устанавливает критерии приемки поверхности стальных отливок, контролируемых магнитопорошковым или капиллярным методом, и требует оценки соответствующих линейных и нелинейных индикаций. Эти критерии нельзя переносить в отчет о визуальном контроле, если только договор прямо не требует применения соответствующего метода и критерия. Отливка может пройти визуальный контроль, но не пройти капиллярный контроль, поскольку плотная трещина, выходящая на поверхность, втягивает пенетрант и создает соответствующую индикацию. Возможна и обратная ситуация: шероховатый или загрязненный участок может выглядеть неприемлемым, но при этом не создавать соответствующей магнитопорошковой или капиллярной индикации.
Состояние и подготовка поверхности отливки
Контроль начинается с поверхности, фактически представленной инспектору. Непрочно удерживающийся песок, окалина, масло, краска, остатки дроби, ржавчина, пригар, влага и стружка после механической обработки могут скрывать несплошность или создавать ложный визуальный признак. Требуемый способ очистки зависит от отливки и применимой спецификации. Очистка щеткой, промывка, дробеструйная обработка, очистка дробью, шлифование или механическая обработка могут открыть металлическую поверхность, но каждый из этих способов способен также изменить ее состояние. Интенсивное шлифование может удалить признаки неглубокого дефекта, размазать металл по устью трещины или создать новые шлифовочные трещины. Дробеструйная обработка может закрыть узкое раскрытие или скрыть неглубокую складку вследствие наклепа и повышения шероховатости.
Подготовка должна также сохранять геометрию, имеющую значение для приемки. Для галтели, пересечения ребер, резьбового отверстия, бобышки или внутреннего канала может потребоваться иной угол обзора или дополнительное освещение. Отливки со сложной геометрией нельзя оценивать, осматривая их только одним проходом по наружной поверхности. Особого внимания требуют углы и переходы сечения, поскольку в них могут скрываться несплошности, задерживаться средства очистки или возникать отражения, похожие на линейные дефекты.
Освещение является условием измерения, а не косметической деталью. Инспектору требуется достаточная освещенность контролируемой поверхности при устранении резких теней и уменьшении бликов. Яркое отражение на обработанной поверхности может скрыть тонкую линию; косое освещение делает заметным неглубокий рельеф, но способно также преувеличить безвредную текстуру. Расстояние и угол обзора, контраст поверхности и ее чистота должны соответствовать требованиям проводимого контроля. При ограниченном доступе обзор могут расширить зеркала, бороскопы или камеры, однако в записи следует указать такой косвенный способ наблюдения и его ограничения.
Температура, влажность поверхности и состояние покрытия могут влиять на видимость. Влажная поверхность может заполнить неглубокую полость и изменить контраст. Покрытие способно скрывать основной металл, если спецификация не допускает контроль через него. Если поверхность невозможно надлежащим образом очистить или осмотреть, нельзя по умолчанию считать ее приемлемой. Недоступный или скрытый участок следует обозначить, а ответственная инстанция должна определить, требуются ли дополнительная подготовка, другой метод контроля или ремонт.
Регистрация обнаруженных признаков и принятие решения
Полезный отчет о визуальном контроле содержит не только отметку «годно» или «не годно». В нем следует указывать отливку, плавку или партию, если это требуется, дату контроля, инспектора, состояние поверхности, ограничения по освещению или обзору, проконтролированные участки и местоположение каждого значимого признака. Местоположение можно задавать относительно базовой поверхности или точки, зоны чертежа, элемента отливки, координатной сетки либо фотографии с нанесенной отметкой. Размер и ориентацию следует регистрировать, если от них зависят критерии приемки.
В отчете необходимо отделять наблюдение от оценки. «Темный линейный признак длиной 38 мм на галтелевом переходе вблизи базы B» — это наблюдение. «Трещина, подлежащая браковке» — решение, требующее подтверждения по регламентирующему критерию. Если характер признака неясен, может потребоваться очистка, шлифование для проверки, измерение размеров или применение другого метода НК. Магнитопорошковый контроль подходит для выявления поверхностных и подповерхностных несплошностей в ферромагнитной стали; капиллярный контроль применяется для дефектов, открытых на поверхность, на совместимых и надлежащим образом подготовленных поверхностях. Ни один из этих методов автоматически не отвечает на вопросы, выходящие за пределы их физических возможностей.
Результатом оценки могут быть приемка, ремонт с последующим повторным контролем, браковка или направление на инженерную экспертизу. Ремонт не отменяет первоначального обнаружения: в отчете следует сохранить местоположение признака, способ ремонта, если он установлен, и результаты требуемого повторного контроля. Если при визуальном контроле выявлена предполагаемая трещина, отливку нельзя выпускать только потому, что линия короткая или ее трудно сфотографировать. Решение определяется применимой спецификацией, требованиями заказчика и уровнем приемки, а дополнительные методы НК предоставляют необходимые доказательства, когда одной визуальной оценки недостаточно для характеристики признака.
| Стадия контроля | Типичные наблюдения |
|---|---|
| До сварки | Подготовка соединения, сборка, соосность, чистота, зазор в корне и состояние кромок |
| Во время сварки | Очистка между проходами, состояние корневого прохода, деформация, случайные дуговые поджоги и видимые проблемы процесса |
| После сварки | Трещины, пористость, подрез, натекание, профиль сварного шва, кратерные участки и соответствие размеров |
| После ремонта | Состояние вырубки, геометрия отремонтированного участка и результаты требуемого повторного контроля |
Визуальный контроль сварных соединений по ISO 17637:2016
ISO 17637:2016 устанавливает требования к визуальному контролю соединений, выполненных сваркой плавлением металлических материалов. Стандарт также допускает визуальный контроль соединений до сварки, что важно, поскольку сварной шов может быть правильно наложен на неправильно подготовленное или плохо собранное соединение. Поэтому контроль не является единственным мероприятием, выполняемым после охлаждения. Он сопровождает соединение на этапах подготовки, сборки, сварки и окончательного контроля.
Метод часто сводят к «осмотру сварного шва», однако такое описание слишком узко. ASNT отличает визуальный контроль от неформальной проверки невооружённым глазом: визуальный контроль предусматривает непосредственное наблюдение видимых несплошностей в заданных условиях контроля, тогда как при магнитопорошковом и капиллярном контроле наблюдают индикации, образованные испытательными материалами. Это различие имеет значение, когда поверхность чистая и внешне исправная, но содержит плотную трещину, невидимую без применения пенетранта или магнитного порошка.
ISO 17637:2016 не превращает каждую видимую отметину в дефект. ISO 8785:1998 содержит терминологию для несовершенств поверхности, включая определения, параметры, допустимые несовершенства и методы измерения. Несовершенство поверхности представляет собой наблюдаемое состояние. Индикация — это сигнал или видимый признак, обнаруженный методом контроля. Она становится дефектом только в том случае, если применимая нормативная документация признаёт её недопустимой. Механизм разрушения, такой как зарождение усталостной трещины, водородное растрескивание или отсутствие несущего сплавления, представляет собой дальнейшую инженерную интерпретацию и не должен смешиваться с самим наблюдением.

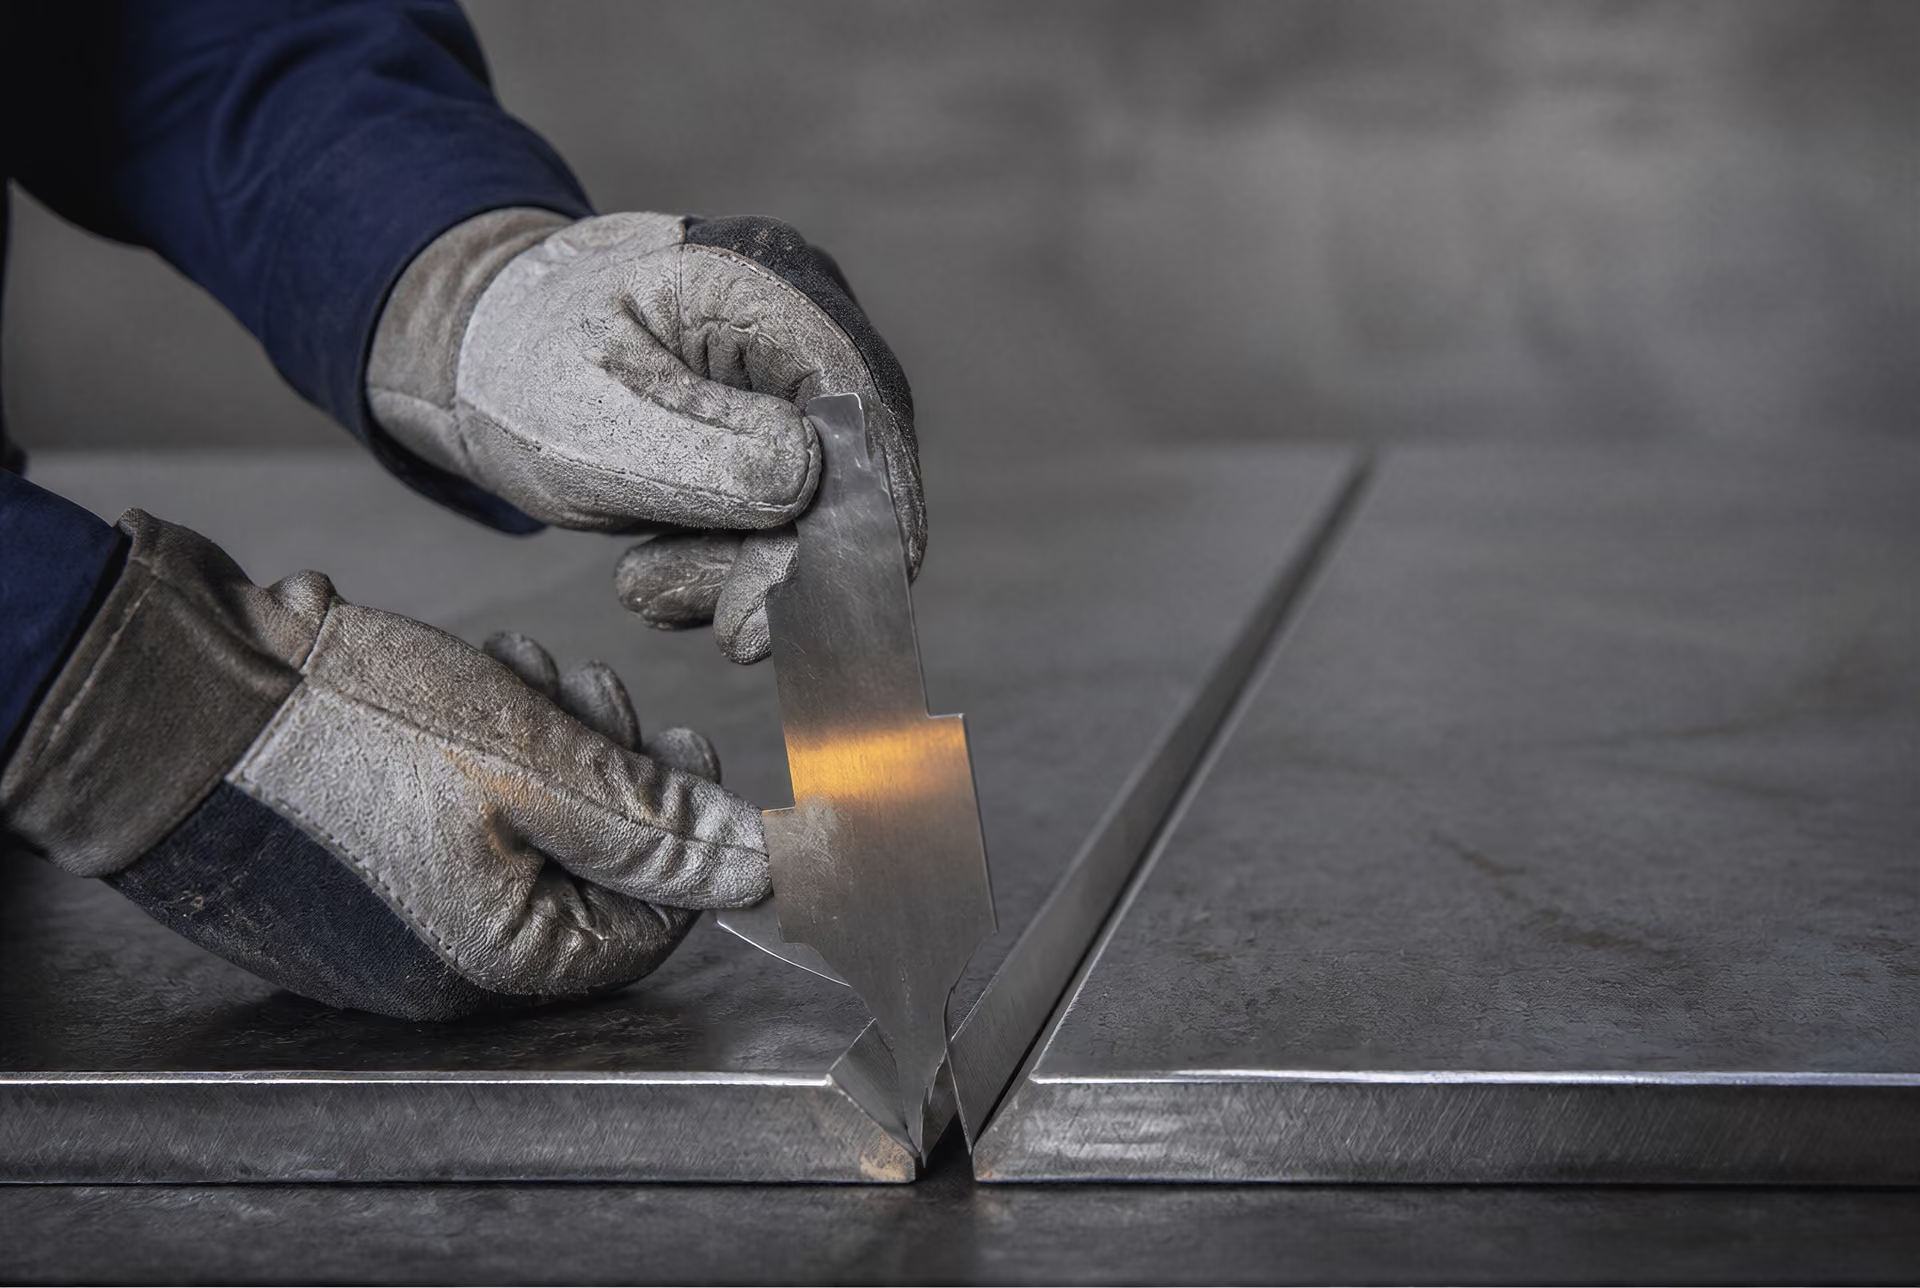
Контроль до сварки
Визуальный контроль перед сваркой начинается с проверки материалов, поверхностей соединения и деталей подготовки. Контролёр проверяет, идентифицированы ли указанные основные материалы и сварочные материалы, соответствуют ли кромки соединения чертежу или технологической инструкции по сварке, а также свободны ли поверхности от масла, краски, окалины, влаги, рыхлой ржавчины и других загрязнений, способных повлиять на сплавление или скрыть несплошность. Состояние поверхности не является чисто косметическим фактором. Загрязнение может привести к пористости, нестабильному горению дуги или неполному сплавлению, тогда как чрезмерная шлифовка способна изменить геометрию соединения.
Подготовку соединения контролируют по углу разделки, притуплению кромки, зазору в корне, чистоте разделки и повреждениям кромок. Эти размеры необходимо сопоставлять с применимым чертежом, технологической инструкцией по сварке или требованием договора, а не с каким-либо универсальным визуальным пределом. Подготовка, приемлемая для одного способа сварки и одной толщины, может оказаться непригодной для другого случая. Контролёр также выявляет расслоения, закаты, вырывы и трещины, распространяющиеся от резаных кромок. Видимая линейная отметина в основном металле должна быть зарегистрирована и оценена; её не следует называть трещиной сварного шва только потому, что она расположена рядом с соединением.
Следующим объектом контроля является сборка. Детали должны быть выровнены, установлены на опоры и закреплены в соответствии с установленными требованиями; при этом по всей длине сварного шва должны сохраняться заданные зазор в корне и ориентация соединения. Чрезмерное смещение кромок, угловая деформация, непостоянный зазор или резкие переходы могут привести к отклонению размеров ещё до зажигания дуги. Прихваточные швы необходимо проверять на наличие трещин, плохого сплавления, чрезмерного профиля и неподходящих окончаний. Дефектные прихваточные швы могут остаться внутри соединения или стать очагами зарождения дефектов при последующем наложении проходов.
Контроль на этом этапе также подтверждает наличие доступа для сварки и последующего контроля. Соединение может быть геометрически приемлемым с одной стороны, но недоступным для очистки или визуального наблюдения с другой. Это ограничение должно быть отражено в протоколе контроля. Его нельзя устранить, объявив ненаблюдаемую поверхность приемлемой.
Контроль во время и после сварки
Во время сварки визуальный контроль обеспечивает обратную связь о процессе, а не просто выносит окончательный вердикт. Контролёр наблюдает, сохраняется ли чистота соединения, накладывается ли дуга и выполняются ли её перемещения в соответствии с требованиями, а также имеет ли каждый проход приемлемый внешний вид до того, как следующий проход его скроет. Межслойную очистку проверяют на отсутствие шлака, оксидов, брызг и застрявших загрязнений. Особое значение имеет корневой проход: видимое отсутствие проплавления корня, неровный корневой валик, прожог или поверхностная пористость, выходящая на поверхность, могут служить основанием для исправления до наплавки дополнительного металла.
Последовательность сварки может выявить деформацию, смещение или увеличение зазора в корне. Контролируют также временные крепления и случайные дуговые удары за пределами соединения. Дуговой удар может оставить локально закалённую или растрескавшуюся область, особенно в восприимчивых сталях, даже если отметина невелика. В одном случае брызги могут быть безвредным остатком, а в другом — повреждать покрытия, мешать точной сборке по размерам или скрывать трещину. Их значимость определяется спецификацией и условиями эксплуатации, а не только внешним видом.
После сварки соединение очищают в объёме, достаточном для проведения контроля. Шлак, брызги, временные крепления и загрязнения поверхности не должны скрывать сварные валики у границ шва или поверхность шва. Контролёр осматривает всю доступную длину, окончания сварного шва, места начала и окончания проходов, кратерные участки, переходы у границ шва и прилегающий основной металл. Видимым трещинам уделяют немедленное внимание, поскольку трещина является плоской несплошностью с потенциально тяжёлыми последствиями, однако визуальное обнаружение не устанавливает её глубину или полную протяжённость. Линия, похожая на трещину, может потребовать удаления, повторного контроля или применения другого метода неразрушающего контроля.
Пористость, выходящая на поверхность, может выглядеть как округлые полости или углубления. Подрез представляет собой канавку у границы сварного шва или на кромке основного металла, тогда как наплыв возникает, когда сварочный металл натекает на поверхность основного металла без надлежащего сплавления. Оба явления относятся к наблюдениям, связанным с профилем, но не являются взаимозаменяемыми. Вогнутая или выпуклая поверхность шва, чрезмерное усиление, недостаточное заполнение, резкий переход у границы шва или неравномерная ширина могут указывать на неудовлетворительный профиль. Применимый критерий приемки определяет, допустимо ли такое состояние и каким образом оно измеряется.
Размерный контроль включает проверку размера и длины сварного шва, его расположения, выравнивания, деформации и отклонения от чертежа. Визуальный контроль позволяет установить, что сварной шов расположен неправильно или что элемент сместился, но сам по себе не определяет остаточные напряжения, внутреннее отсутствие сплавления или металлургические превращения.
Термины для профиля сварного шва
- Подрез
- Канавка у носка сварного шва или на кромке основного металла.
- Натекание
- Металл сварного шва наплывает на поверхность основного металла без надлежащего сплавления.
- Пористость
- Округлые полости или раковины, которые могут выходить на поверхность сварного шва.
- Дуговой поджог
- Локальный след за пределами предусмотренного сварного шва, для которого может потребоваться оценка на наличие трещин или закалки.
- Усиление
- Металл сварного шва, выступающий над поверхностью основного металла; его приемлемость зависит от применимого критерия.
Наблюдения за профилем сварного шва и поверхностными несплошностями
Полезный протокол описывает, что именно наблюдается, где это происходит и каким образом было измерено. Формулировка «плохой сварной шов» не является результатом контроля. В записи можно указать линейную поверхностную индикацию у границы сварного шва, отдельные поры, выходящие на поверхность, в заданной области, подрез по измеренной длине или дуговой удар рядом с соединением. Фотографии, расположение, размеры, условия освещения и ссылка на применимое требование делают наблюдение воспроизводимым.
Приемка должна оставаться связанной с определяющим стандартом на изделие, изготовление или проект. ASTM A802-19 касается визуального контроля и стандартов приемки поверхности стальных отливок, тогда как ASTM A903/A903M устанавливает критерии для поверхности стальных отливок, контролируемой магнитопорошковым или капиллярным методами, и требует оценки значимых линейных и нелинейных индикаций. Эти стандарты для отливок не следует переносить на оценку сварного соединения без соответствующего разрешения применимой нормативной документации.
Визуальный контроль имеет определённую область применения. Он позволяет выявлять доступные состояния поверхности и отклонения профиля, но не может надёжно обнаружить каждую плотную поверхностную трещину, подповерхностную несплошность или внутренний объёмный дефект. ASTM E709-21 распространяется на сухие и мокрые методы магнитопорошкового контроля поверхностных и подповерхностных несплошностей в ферромагнитных материалах, включая сталь; при намагничивании возникают поля рассеяния, в областях которых накапливаются частицы. Капиллярный контроль имеет другую физическую основу и требует подходящей открытой поверхности. Машинное зрение может повысить воспроизводимость контроля плоского стального проката, однако в обзоре 2023 года указано, что единого стандарта, определяющего и классифицирующего все дефекты поверхности стали, не существует. Поэтому ISO 17635:2025 увязывает выбор метода, уровни приемки и объём контроля с требованиями к качеству, материалом, толщиной, процессом сварки и другими условиями. Видимая отметина является лишь отправной точкой.
| Признак | Значение для магнитопорошкового контроля |
|---|---|
| Материал | Требуется ферромагнитная сталь или другой ферромагнитный материал. |
| Направление поля | Несплошности, пересекающие поле, обычно создают более сильные отклики магнитного рассеяния. |
| Диапазон обнаружения | Наиболее чувствителен к поверхностным и близким к поверхности несплошностям. |
| Методика нанесения порошка | Сухой порошок подходит для некоторых шероховатых поверхностей или полевых условий; суспензия обеспечивает более равномерное покрытие подходящих поверхностей. |
| Решение | Рисунок скопления частиц является индикацией, требующей оценки значимости и сопоставления с критериями приемки. |
Магнитопорошковый контроль ферромагнитной стали
Магнитопорошковый контроль (MT) — это метод выявления поверхностных и подповерхностных несплошностей в ферромагнитной стали. Он не означает, что каждая видимая отметка является дефектом, и не позволяет исследовать весь объём детали. Результатом является индикация — видимое или флуоресцентное скопление частиц, образовавшееся в процессе контроля. Представляет ли такая индикация недопустимый дефект, зависит от её размера, формы, расположения, ориентации и критериев приемки, установленных для данной детали.
ASNT наглядно описывает физическую последовательность процесса: намагнитить ферромагнитную сталь, нанести ферромагнитные частицы и наблюдать, где они скапливаются в областях утечки магнитного потока (American Society for Nondestructive Testing, 2024). ASTM E709-21 охватывает сухой и мокрый магнитопорошковые методы выявления трещин и других поверхностных или подповерхностных несплошностей в ферромагнитных материалах, включая сталь. Поэтому данный метод отличается от визуального контроля, при котором непосредственно наблюдается видимое состояние поверхности, и от капиллярного контроля, основанного на проникновении пенетранта в открытую на поверхность несплошность.

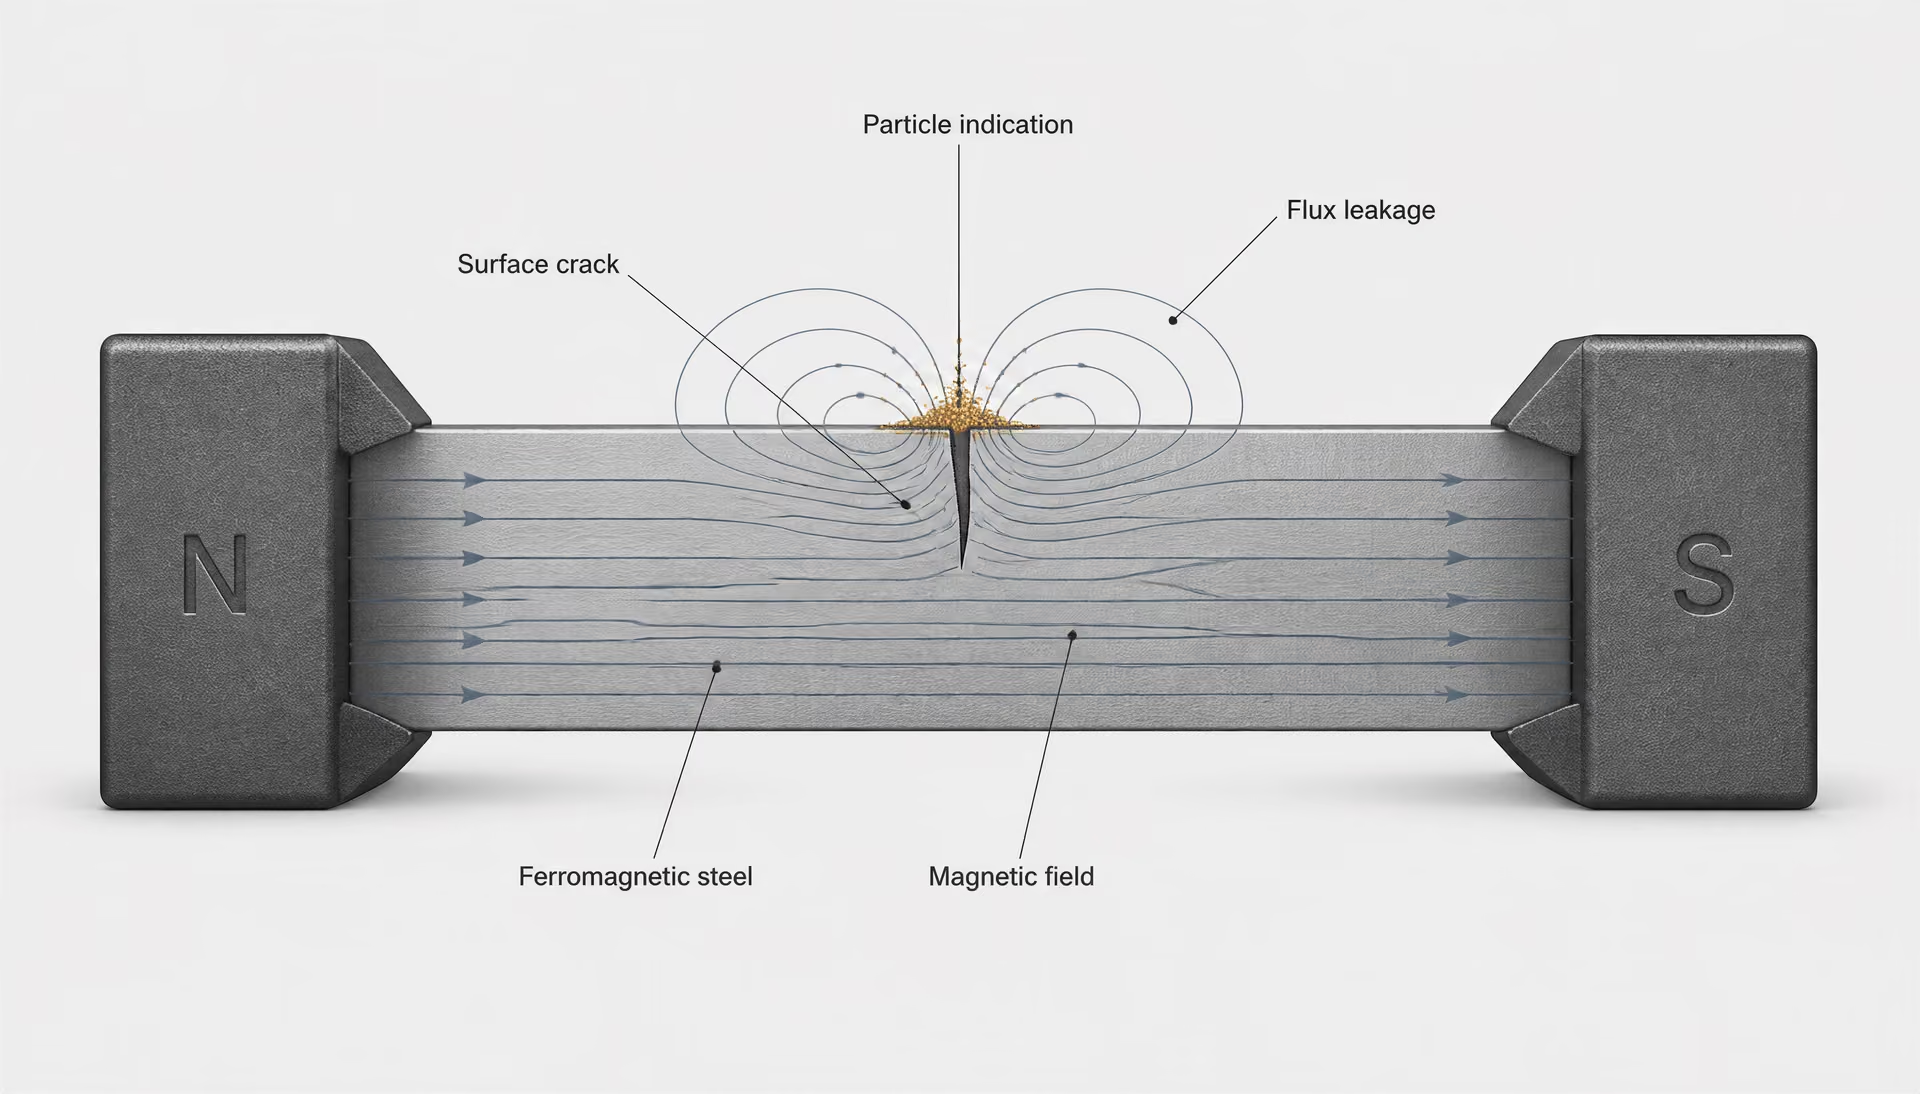
Намагничивание и утечка магнитного потока
Намагничивающее поле проходит через сталь, когда ток протекает через деталь, через охватывающую её катушку или между полюсами электромагнитного ярма. В неповреждённой равномерно намагниченной области магнитный поток проходит главным образом внутри металла. Трещина, несплавление, закат, волосовина или другая несплошность прерывает этот путь. Часть потока выходит из стали и вновь входит в неё, создавая поле утечки в области несплошности или рядом с ней.
Ферромагнитные частицы, помещённые в это поле, притягиваются к области утечки. Они образуют линию, скопление или другую картину, очерчивающую источник утечки. Индикацию можно наблюдать в белом свете при использовании видимых частиц или при освещении ультрафиолетом типа A при использовании флуоресцентных частиц. Контрольная среда делает магнитное возмущение видимым, но не показывает всю геометрию несплошности.
Направление поля имеет решающее значение для результата. Трещина создаёт наиболее сильную утечку, когда расположена приблизительно перпендикулярно намагничивающему полю. Несплошность, ориентированная параллельно полю или почти параллельно ему, может создавать слабую утечку и малозаметную индикацию даже при значительной протяжённости несплошности. Поэтому нельзя считать, что одно направление намагничивания позволяет выявить все трещины. Продольное поле подходит для несплошностей, поперечных этому полю; круговое поле, создаваемое пропусканием тока через деталь, как правило, выявляет несплошности, проходящие вдоль детали. Если это допускают процедура и геометрия детали, контролёры часто применяют два существенно различающихся направления поля, обычно используя отдельные включения тока или многократное намагничивание в разных направлениях.
Намагничивание также должно быть достаточным для данного материала и задачи контроля. Чрезмерно слабое намагничивание может не создать полезного поля утечки. Чрезмерно сильное намагничивание способно увеличить фон от частиц, затруднить интерпретацию или усложнить удаление частиц. Важна и геометрия. Острые углы, шпоночные пазы, изменения сечения, отверстия, переходы у сварных швов и точки контакта могут искажать поле и создавать нерелевантные индикации. Такие картины не являются автоматически трещинами. Их необходимо отличать от релевантных индикаций по расположению, форме, воспроизводимости и реакции на изменение намагничивания.
Состояние поверхности влияет на достоверность контроля. Масло, окалина, краска, ржавчина, сварочные брызги и грубая механическая обработка могут препятствовать свободному перемещению частиц или создавать ложные скопления частиц. Поэтому очистка и подготовка поверхности являются частью контроля, а не косметическими предварительными операциями. После контроля может потребоваться размагничивание, если остаточная намагниченность способна повлиять на механическую обработку, сборку, работу средств измерений или эксплуатацию.
MT применяется для ферромагнитных сталей, например ферритных и многих мартенситных марок. Нержавеющая сталь AISI 410 обычно является ферромагнитной; отожжённая нержавеющая сталь AISI 304, как правило, неферромагнитна и не подходит для обычного MT. Состав сплава, термическая обработка, холодная деформация и температура могут изменять магнитные свойства, поэтому одного обозначения марки недостаточно вместо проверки фактической реакции детали. MT не является универсальным методом для алюминия, меди, титана или неферромагнитной аустенитной нержавеющей стали.
Сухой и мокрый магнитопорошковые методы согласно ASTM E709-21
ASTM E709-21 описывает как сухой, так и мокрый методы. При сухом методе сухой ферромагнитный порошок наносят на намагниченную поверхность, обычно с помощью ручной груши, распылителя порошка или другого контролируемого устройства. Частицы перемещаются по поверхности под воздействием поля утечки и скапливаются у несплошности. Сухой порошок удобен для относительно шероховатых поверхностей и при работе в полевых условиях, однако ветер, вибрация, избыток порошка и сильно выраженная текстура поверхности могут снизить чувствительность или скрыть слабую картину.
При мокром магнитопорошковом контроле мелкодисперсные магнитные частицы суспендируют в жидком носителе. Суспензию наносят распылением, поливом или погружением, когда деталь уже намагничена, либо в процессе намагничивания — в соответствии с процедурой. Мокрые частицы обычно обеспечивают более равномерное покрытие и особенно эффективны для выявления тонких поверхностных индикаций на более гладких поверхностях. Флуоресцентные мокрые частицы широко применяются при наличии контролируемых условий тёмного помещения или ультрафиолетового освещения. Жидкость должна надлежащим образом смачивать поверхность; загрязнение, неправильная концентрация, оседание частиц и недостаточное перемешивание могут изменить результат.
Выбор между сухими и мокрыми частицами не сводится к простому ранжированию. Значение имеют тип частиц, носитель, состояние поверхности, освещение, размер детали, доступность, оборудование для намагничивания и требуемая чувствительность. ASTM E709-21 является методикой и руководством, а не универсальной спецификацией приемки. В ней рассматривается порядок проведения контроля, тогда как стандарт на изделие, конструкцию или договор определяет, какие индикации допускаются.
Техник должен обеспечить достаточную напряжённость поля и подтвердить работоспособность оборудования с помощью проверок, предусмотренных применимой процедурой. Затем деталь намагничивают в направлении, обеспечивающем ожидаемой несплошности благоприятный угол пересечения с магнитным полем. Нанесение частиц, наблюдение, удаление избытка частиц и интерпретация должны выполняться в правильной последовательности. Если поле отключить до формирования индикации частицами или не удалить избыток частиц, полученная картина может ввести в заблуждение.
Пределы выявления поверхностных и подповерхностных несплошностей
MT наиболее чувствителен к несплошностям, выходящим на поверхность или расположенным непосредственно под ней. Поверхностные трещины, закаты, волосовины и трещины у перехода сварного шва обычно создают резкие, концентрированные индикации. Неглубокая подповерхностная несплошность также может быть выявлена, поскольку её поле утечки достигает поверхности. Однако с увеличением глубины поле утечки ослабевает и рассеивается. Индикация становится менее отчётливой, а небольшие несплошности могут сливаться с фоновыми картинами распределения частиц.
Не существует единого предела глубины, применимого к каждой стальной детали. Выявляемость изменяется в зависимости от размера несплошности, ширины её раскрытия, ориентации, глубины залегания, магнитной проницаемости стали, намагничивающего тока, направления поля, шероховатости поверхности, свойств частиц и условий наблюдения. Протяжённая подповерхностная несплошность может создавать выявляемую картину, тогда как более малая несплошность на другой глубине — нет. Поэтому утверждения вроде «MT выявляет дефекты на фиксированной глубине» вводят в заблуждение, если они не относятся к аттестованной процедуре и контрольному образцу.
MT также не позволяет определить состояние всего объёма материала. Метод может не выявить внутреннюю пористость, шлаковые включения, расслоения или непровар, создающие незначительную поверхностную утечку. Если требование касается внутренней целостности материала, могут потребоваться ультразвуковой, радиографический или другой объёмный метод контроля. MT не заменяет объёмный контроль.
При интерпретации необходимо разграничивать терминологию и решение о приемке. ISO 8785:1998 устанавливает термины, определения и параметры поверхностных несовершенств, однако несовершенство не является автоматически недопустимым дефектом. Картина распределения частиц представляет собой индикацию. Она становится браковочным дефектом только после оценки по действующим критериям приемки. Для стальных отливок ASTM A903/A903M устанавливает критерии приемки поверхности при магнитопорошковом или капиллярном контроле и требует оценки релевантных линейных и нелинейных индикаций. ASTM A802-19 рассматривает визуальный контроль и стандарты приемки поверхности стальных отливок; критерии визуальной приемки и приемки по MT взаимосвязаны, но не взаимозаменяемы.
При контроле сварных соединений действует та же логика. ISO 17635:2025 связывает выбор методов НК, методик, уровней приемки и объёма контроля с требованиями к качеству, материалом, толщиной, процессом сварки и другими условиями. MT может выявить трещину у перехода сварного шва, которую не обнаруживает визуальный контроль, однако он не может подтвердить отсутствие внутренних несплошностей в сварном соединении. Метод отвечает на конкретный вопрос: создаёт ли намагничивание индикацию частиц, связанную с полем утечки магнитного потока от поверхностной или подповерхностной несплошности? Стандарты приемки отвечают на отдельный вопрос: какие несплошности допускается оставить в эксплуатации?
| Метод | Физическая основа | Основное ограничение |
|---|---|---|
| Магнитопорошковый контроль | Частицы скапливаются в областях рассеяния магнитного потока в намагниченной ферромагнитной стали. | Отклик ослабевает с глубиной и может быть слабым при неблагоприятной ориентации несплошности. |
| Капиллярный контроль | Пенетрант проникает в выходящее на поверхность раскрытие, а проявитель извлекает его обратно на поверхность. | Обычно не обнаруживает полностью подповерхностную несплошность. |
| Визуальный контроль | Контролер непосредственно наблюдает доступное видимое состояние. | Не позволяет надежно установить скрытую или внутреннюю сплошность. |
Приемка поверхности по результатам магнитопорошкового и капиллярного контроля
Видимая отметина не является автоматически бракуемым дефектом, а индикация, выявленная магнитными частицами или пенетрантом, не является автоматически доказательством наличия опасной несплошности. Метод контроля дает определенные свидетельства; затем применимый стандарт на изделие устанавливает, как эти свидетельства классифицируются и принимаются. Это различие особенно важно для стальных отливок, поскольку геометрия отливки, состояние поверхности, механическая обработка, ремонтная сварка и локальные изменения магнитной проницаемости могут влиять на характер индикаций.
Для рассматриваемого здесь вопроса приемки отливок основным нормативным документом является ASTM A903/A903M. Он устанавливает критерии приемки поверхности стальных отливок, подвергнутых магнитопорошковому или капиллярному контролю, и требует оценки значимых линейных и нелинейных индикаций. Применимое издание должно быть указано в спецификации на закупку, чертеже, методике контроля или договоре. ASTM A903/A903M не следует рассматривать как универсальное правило приемки для любых стальных изделий, сварных соединений, поковок или изготовленных конструкционных элементов.
Значимые линейные и нелинейные индикации
Термин индикация описывает отклик, полученный в результате контроля. Сам по себе он не описывает фактическую несплошность или ее влияние на эксплуатацию. Трещина, выходящая на поверхность, может создавать четкую линейную индикацию, тогда как округлая полость, отдельная пора или скопление небольших несплошностей могут создавать нелинейную индикацию. Внешний вид индикации важен, однако ее интерпретация также зависит от расположения, ориентации, непрерывности, контрастности и взаимосвязи с методикой контроля.
Значимой считается индикация, которая, по оценке, обусловлена несплошностью, а не формой детали, шероховатостью поверхности, магнитным состоянием, остатками пенетранта или другим артефактом контроля. Нерелевантные индикации могут возникать на острых углах, в шпоночных канавках, на резьбе, в местах резкого изменения сечения, на границах между различными материалами или на участках, где контрольная среда скапливается без наличия дефекта, существенного для эксплуатации. Поэтому специалист по контролю должен отличать отклик, вызванный геометрией, от отклика, вызванного несплошностью.
При магнитопорошковом контроле особенно важна ориентация. Несплошность выявляется наиболее отчетливо, когда она расположена примерно поперек направления магнитного поля, поскольку прерывает магнитный поток и вызывает его утечку. Трещина, параллельная приложенному полю, может создавать слабый или неполный отклик. Если методика или стандарт приемки требуют выявления дефектов с различной ориентацией, может потребоваться намагничивание во втором направлении.
Термины «линейная» и «нелинейная» не являются неформальным описанием того, выглядит ли отметина длинной или округлой. ASTM A903/A903M устанавливает основную систему оценки этих категорий для стальных отливок. Специалист по контролю должен использовать определения, условия проведения контроля, правила регистрации и требования приемки, установленные в указанном издании, а не применять самостоятельно разработанное соотношение длины и ширины. Нельзя исходить из существования универсального ограничения по размеру индикации. Допустимые размер, расстояние между индикациями, их группирование и расположение зависят от применимого издания ASTM A903/A903M и от любых требований к конкретному изделию, предусмотренных договором.
Состояние поверхности также влияет на результат. Окалина, краска, масло, следы механической обработки, брызги сварки и чрезмерная шероховатость могут скрыть несплошность или создать вводящий в заблуждение отклик. Очистка имеет не только косметическое значение: она обеспечивает контролируемое взаимодействие частиц или пенетранта с поверхностью. На отливке след шлифования при визуальном контроле может напоминать трещину, тогда как неглубокая открытая усадочная несплошность может удерживать пенетрант и создавать более интенсивную индикацию. Ни то ни другое нельзя принимать или браковать только по внешнему виду.
ASTM A903/A903M и стальные отливки
ASTM A903/A903M рассматривает контроль поверхности стальных отливок магнитопорошковым и капиллярным методами. Эта область применения отличает его от стандарта на метод контроля, такого как ASTM E709-21. ASTM E709-21 описывает сухие и мокрые методики магнитопорошкового контроля для выявления трещин и других поверхностных или подповерхностных несплошностей в ферромагнитных материалах, включая сталь. В нем разъясняется, как выполняется контроль. ASTM A903/A903M устанавливает ориентированные на отливки критерии приемки и требования к оценке.
Это различие имеет практическое значение. ASTM E709-21 может установить, что при заданных условиях намагничивания частицы скапливаются по определенному рисунку. Однако сам по себе этот стандарт не устанавливает, что каждый такой рисунок является недопустимым для отливки. Что делать далее, определяется ASTM A903/A903M, чертежом отливки и действующей спецификацией на поставку.
Для магнитопорошкового контроля требуется ферромагнитный материал. Стальную отливку намагничивают, после чего наносят сухой порошок или суспензию частиц. Частицы скапливаются в местах утечки магнитного потока с поверхности или из подповерхностной зоны, формируя индикацию. Метод может выявлять некоторые несплошности, расположенные ниже поверхности, однако чувствительность уменьшается с глубиной и зависит от размера и ориентации несплошности, напряженности намагничивания и состояния материала. Поэтому данный метод не является универсальной заменой радиографическому, ультразвуковому или визуальному контролю.
Капиллярный контроль основан на другом физическом принципе и может применяться как к немагнитным материалам, так и к стали. Пенетрант должен смачивать поверхность и проникать в несплошность, открытую на поверхность. После удаления излишков пенетранта проявитель вытягивает удержанный пенетрант обратно к поверхности, создавая видимую или флуоресцентную индикацию. Замкнутая подповерхностная несплошность обычно не выявляется независимо от ее размера. На результат влияют очистка поверхности, время выдержки, способ удаления излишков, состояние проявителя, освещение, а также чувствительность системы пенетранта.
Эти методы могут давать разные результаты на одной и той же отливке. Магнитные частицы могут реагировать на трещину вблизи поверхности, которая не выходит на поверхность, тогда как капиллярный контроль может выявить очень тонкую открытую трещину, создающую недостаточную утечку магнитного потока для формирования четкого рисунка частиц. И наоборот, шероховатые или пористые литые поверхности могут удерживать пенетрант и создавать расплывчатые, трудно интерпретируемые индикации. Выбор метода должен соответствовать материалу, состоянию поверхности, типу несплошности, этапу контроля и требуемому уровню приемки.
Оценить индикацию до принятия решения
- Проверить Подтвердить, что отклик является истинным и не вызван геометрией, шероховатостью, остаточной контрольной средой или другим артефактом.
- Классифицировать Зафиксировать, является ли значимая индикация линейной, нелинейной, округлой, сгруппированной, прерывистой или иной, определенной процедурой.
- Измерить Установить размеры, расстояние между признаками, расположение, ориентацию и другие параметры, требуемые правилом приемки.
- Сопоставить Применить указанное издание стандарта, требование к продукции, чертеж или критерий договора.
- Принять решение Принять, отремонтировать и повторно проконтролировать, забраковать или направить на инженерную экспертизу в установленном порядке.
Оценка индикации и автоматическая отбраковка
Индикация запускает процесс принятия решения, но не завершает его. Сначала специалист по контролю проверяет, является ли индикация достоверной и значимой, затем регистрирует ее форму и расположение и, наконец, сопоставляет ее с применимыми критериями приемки. Если это допускается методикой, очистка, легкая зачистка или повторный контроль могут помочь определить, вызван ли отклик удаляемым состоянием поверхности или устойчивой несплошностью. Требования к любому ремонту и повторному контролю должны устанавливаться действующей спецификацией, а не неофициальной практикой.
Поэтому автоматическая отбраковка является ненадлежащей практикой, если только договор прямо не определяет выявленное состояние как бракуемое. Индикация, выглядящая длинной, может быть нерелевантной. Небольшая индикация может быть недопустимой, если она расположена в критической зоне или представляет собой трещину. Скопления и выстроенные в ряд нелинейные индикации также могут оцениваться иначе, чем отдельные округлые индикации. Для определения применимой категории и правила приемки необходимо обратиться к ASTM A903/A903M; в настоящей статье числовые ограничения по размерам не устанавливаются, поскольку они должны быть взяты из указанного издания, спецификации на изделие, чертежа или требования договора.
В отчете должна быть сохранена последовательность от метода контроля до принятого решения: метод и методика контроля, подготовка поверхности, оборудование или расходные материалы, расположение значимой индикации, ее классификация как линейной или нелинейной, принятое решение и использованный документ по приемке. Такая запись предотвращает распространенную ошибку — указание «MT не пройден» или «PT не пройден» без описания обнаруженной индикации и требования, на основании которого она признана неприемлемой.
Визуальный контроль остается полезным до и после применения любого из этих методов, однако он не является их заменой. ISO 8785:1998 содержит терминологию и параметры для поверхностных несовершенств, тогда как ASTM A802/A802M касается визуального контроля и стандартов приемки поверхности стальных отливок. При визуальном контроле непосредственно наблюдаются видимые несплошности; при магнитопорошковом и капиллярном контроле наблюдаются отклики, создаваемые контрольными средами. Метод контроля, материал и стандарт приемки должны рассматриваться во взаимосвязи.
| Вопрос контроля | Подходящий метод или группа методов |
|---|---|
| Допустимы ли доступный профиль поверхности или видимая несплошность? | Визуальный контроль |
| Присутствует ли поверхностная или близкая к поверхности несплошность в ферромагнитной стали? | Магнитопорошковый контроль |
| Содержит ли непористая поверхность раскрытие, в которое может проникнуть пенетрант? | Капиллярный контроль |
| Требуется ли внутренняя сплошность сварного шва или объемное состояние? | Подходящий объемный метод согласно плану контроля |
| Можно ли контролировать движущийся плоский прокат на наличие воспроизводимых оптических признаков? | Машинное зрение или автоматизированный оптический контроль с последующим принятием решения на основе стандартов |
Выбор методов НК для сварной стали
Отметина на сварном шве автоматически не является дефектом, а индикация при контроле автоматически не означает браковку. Поверхностная несплошность — это признак, описанный согласованной терминологией; индикация — это отклик, формируемый методом контроля; дефект — это несплошность, признанная неприемлемой в соответствии с установленным критерием. Механизм отказа — это уже иное понятие: растрескивание, водородное охрупчивание и разрушение, развитие усталостной трещины, коррозия или хрупкое разрушение описывают, каким образом компонент может утратить работоспособность. При планировании контроля эти категории необходимо разграничивать.
ISO 17635:2025 устанавливает правила выбора методов и методик неразрушающего контроля, уровней приемки и объема испытаний с учетом требований к качеству, материала, толщины, процесса сварки и других условий. Strong evidence
ISO 17635:2025 устанавливает основную основу для выбора методов неразрушающего контроля (НК), методик, уровней приемки и объема контроля сварных соединений. Логика выбора связывает план контроля с требованиями к качеству, материалом, толщиной, процессом сварки и другими условиями. Поэтому выбор метода является решением на этапах проектирования и производства, а не завершающим пунктом контрольного перечня, применяемым после изготовления.
Выбор метода согласно ISO 17635:2025
ISO 17635:2025 не превращает какой-либо один метод НК в универсальное решение. Каждый метод реагирует на определенные физические признаки и имеет ограничения. Визуальный контроль может выявить выходящую на поверхность трещину, подрез, неправильный профиль сварного шва, ожоги от дуги, видимую пористость или неудовлетворительное совмещение, если соответствующий признак открыт и доступен для наблюдения. Однако он не способен надежно выявить плотное непроваренное сплавление в подповерхностной зоне лишь потому, что поверхность сварного шва выглядит приемлемо.
Визуальный контроль также означает больше, чем беглый осмотр невооруженным глазом. ASNT различает визуальный контроль и обычную проверку невооруженным глазом: при визуальном контроле непосредственно наблюдаются видимые несплошности, тогда как при магнитопорошковом контроле (MT) и капиллярном контроле (PT) наблюдаются индикации, возникающие под воздействием контрольных материалов. ISO 17637:2016 устанавливает требования к визуальному контролю сварных соединений металлических материалов, выполненных сваркой плавлением, и может также применяться до сварки. Такое применение до сварки имеет значение в случаях, когда подготовка соединения, сборка, чистота и состояние кромок могут повлиять на готовый сварной шов.
MT основан на использовании магнитных свойств. Компонент намагничивают, и ферромагнитные частицы скапливаются в местах утечки магнитного потока из зоны несплошности. ASTM E709-21 распространяется на сухие и мокрые методики магнитопорошкового контроля поверхностных и подповерхностных несплошностей в ферромагнитных материалах, включая сталь. Поэтому MT подходит для углеродистых и низколегированных сталей, которые можно намагнитить, но не является универсальным решением для каждого сплава или любой глубины залегания дефекта. Его отклик также зависит от направления поля: несплошность, параллельная магнитному полю, может вызвать слабую индикацию, поэтому может потребоваться намагничивание более чем в одном направлении.
PT основан на проникновении пенетранта в несплошность, выходящую на поверхность, с последующим извлечением пенетранта проявителем. Этот метод можно применять к различным непористым материалам, включая стали, но он выявляет только дефекты, открытые на поверхность. Краска, окалина, масло, шероховатость, неудовлетворительная очистка или неподходящее состояние поверхности могут скрыть или исказить результат. Поэтому PT и MT не являются взаимозаменяемыми лишь потому, что оба метода способны выявлять трещины.
Более широкий процесс принятия решений согласно ISO 17635:2025 может также требовать объемного или иного контроля, если предметом проверки являются внутренняя геометрия сварного шва или наличие внутренних несплошностей. Приведенные стандарты устанавливают основу для выбора таких методов, но не дают оснований рассматривать радиографический контроль (RT) или ультразвуковой контроль (UT) как автоматическую замену контролю поверхности. Обоснованный план должен указывать, какая совокупность дефектов подлежит выявлению, на какую из них метод способен физически реагировать и какой другой метод охватывает остающийся риск.
Машинное зрение также должно рассматриваться в рамках такого же системного подхода. В обзоре 2023 года Review of Surface Defect Detection of Steel Products Based on Machine Vision указано, что единого стандарта определения и классификации поверхностных дефектов стали не существует; при этом оптический контроль с использованием камер назван ключевым компонентом систем машинного зрения. В диссертации Университета Оулу 2021 года описывается автоматизированный оптический контроль для выявления и категоризации дефектов плоских стальных изделий. Такие системы могут повысить повторяемость и улучшить ведение записей, однако классификация изображения сама по себе не является решением о приемке. Значение результата по-прежнему определяется терминологией дефектов, освещением, калибровкой, разрешением, состоянием поверхности и применимым стандартом приемки.
Материал, толщина, процесс и требования к качеству
Материал является первым практическим фильтром. Для MT требуется ферромагнитная сталь; на результат могут влиять магнитная проницаемость, геометрия, остаточная намагниченность и напряженность поля. PT не требует намагничивания, но предполагает наличие достаточно чистой непористой поверхности и несплошности, выходящей на эту поверхность. Визуальный контроль требует прямой видимости, достаточной освещенности, доступа и состояния поверхности, позволяющего увидеть соответствующий признак.
Толщина изменяет задачу контроля. В тонком сварном шве может быть возможно непосредственное наблюдение профиля или трещины, выходящей на поверхность, при этом объем материала для внутренней несплошности будет небольшим. Толстое соединение может скрывать плоскостные или объемные несплошности, недоступные для поверхностных методов. Поэтому выбор должен основываться на вероятной геометрии дефекта, а не на удобстве проведения контроля: поверхностные методы применяются для открытых или близко расположенных к поверхности признаков, а соответствующий объемный метод — когда требование включает внутреннюю сплошность.
Процесс сварки изменяет ожидаемую совокупность несплошностей. Газовые поры, несплошности, связанные со шлаком, непроваренное сплавление, неполный провар, трещины в кратере, трещины кристаллизации, водородные трещины, чрезмерное усиление и подрез имеют различную геометрию и расположение. На риск также влияют конструкция соединения, положение при сварке, погонная энергия, газовая защита, сварочный материал, предварительный подогрев, температура между проходами и жесткость закрепления. Процесс, для которого характерна угроза образования трещин, выходящих на поверхность, может требовать VT с последующим MT или PT; процесс и конфигурация соединения, связанные с риском внутреннего непровара, могут потребовать метода, способного исследовать объем сварного шва.
Требования к качеству должны быть установлены до выбора метода контроля. ISO 17635:2025 связывает выбор НК с требуемым уровнем качества сварного шва и применимыми уровнями приемки. Для силового элемента границы давления, ответственного за последствия отказа, усталостно-чувствительного присоединения, грузоподъемного компонента и малонагруженного строительного соединения могут требоваться различные стратегии контроля. Это не дает права неофициально снижать требования. Это означает, что проектная организация, спецификация на изделие, стандарт сварки и план контроля должны указывать применимую основу для определения качества и приемки.
На решение влияет и терминология. ISO 8785:1998 устанавливает термины, определения и параметры поверхностных несплошностей, включая допустимые несплошности и методы измерения. При отсутствии такой терминологии инспектор может непоследовательно записывать «трещина», «линия», «отметина» или «индикация», что делает ненадежным сопоставление с критерием приемки.
Объем контроля и уровни приемки
Объем контроля определяет, какая часть сварного шва проверяется: вся длина шва, выбранные участки, конкретные зоны или дополнительные участки, назначаемые по результатам первоначального обнаружения. Это отдельный вопрос от возможностей метода. Способность метода выявить соответствующую индикацию не доказывает, что непроверенная длина шва является годной.
В плане следует указать категории сварных швов, места и сроки контроля, последовательность применения методов, ограничения доступа и правила расширения контроля. VT обычно применяют при сборке, во время сварки, если это установлено требованиями, и после ее завершения. MT или PT могут выполняться после подготовки поверхности и повторяться после шлифования или ремонта. При обнаружении соответствующей индикации в плане должно быть определено, подлежит ли дополнительному контролю прилегающий участок сварного шва, связанные с ним сварные швы или вся совокупность аналогичных соединений.
Критерии приемки применяются к индикациям, а не к неопределенным визуальным впечатлениям. Например, ASTM A903/A903M устанавливает критерии приемки поверхности стальных отливок, контролируемых методами MT или PT, и требует оценки соответствующих линейных и нелинейных индикаций. ASTM A802-19 посвящен визуальному контролю и стандартам приемки поверхности стальных отливок. Эти стандарты для отливок не следует переносить на сварные соединения, если только применимая спецификация прямо не предусматривает их использование.
Сварной шов может пройти VT и при этом потребовать MT, PT, RT или UT, поскольку эти методы выявляют различные совокупности дефектов. И наоборот, зарегистрированная при MT индикация может быть нерелевантной, представлять собой удаляемое поверхностное загрязнение или геометрический отклик, а не трещину, подлежащую браковке. Инспектор должен охарактеризовать и измерить индикацию, а затем оценить ее по установленному уровню приемки.
Правильный подход заключается в согласованном контроле: определить возможные механизмы отказа, установить материал и процесс сварки, учесть толщину и доступ, выбрать взаимодополняющие методы согласно ISO 17635:2025, задать объем контроля и указать критерии приемки до начала испытаний. Один метод редко дает ответ на все вопросы. Обоснованный результат достигается путем сопоставления каждого метода с тем, что сварной шов физически способен выявить.
| Стадия машинного зрения | Результат |
|---|---|
| Получение изображения | Пиксели, представляющие отраженный или прошедший через поверхность свет |
| Предварительная обработка | Скорректированное, нормализованное или очищенное от шума изображение |
| Локализация или сегментация | Кандидатные пиксели, области или координаты |
| Извлечение признаков | Длина, ширина, площадь, ориентация, текстура, контраст или положение |
| Классификация | Метка, например «царапина», «раковина», «окалина», «включение» или «пятно» |
| Решение | Решение на основе стандартов или направление на последующее исследование |
Машинное зрение и автоматизированный оптический контроль стали
Машинное зрение Система контроля на основе камер, получающая изображения поверхности и использующая правила обработки изображений или классификации для обнаружения и классификации оптических признаков.
Машинное зрение обеспечивает производственной линии воспроизводимый способ регистрации и оценки поверхностей стали, однако оно не превращает каждую зафиксированную отметину в дефект, подлежащий браковке. Камера регистрирует отражённый или прошедший свет, после чего программное обеспечение выявляет на изображении определённые структуры. В результате возникает оптическая индикация, значимость которой зависит от спецификации продукции, этапа контроля и правила приемки.
Автоматизированный оптический контроль может обнаруживать и классифицировать дефекты плоского стального проката. Limited evidence
Это различие особенно важно для плоского проката. Полоса, лист и плита могут проходить перед камерой с высокой скоростью, несмотря на наличие на их обширных поверхностях окалины, смазки, следов валков, пятен, царапин, раковин, закатов, плен и других неровностей. В диссертации Университета Оулу (2021) автоматизированный оптический контроль описывается как метод обнаружения и категоризации дефектов плоских стальных изделий. В обзоре по машинному зрению Review of Surface Defect Detection of Steel Products Based on Machine Vision (2023) оптический контроль с использованием камер определяется как ключевая часть таких систем; одновременно в обзоре указывается, что единого стандарта определения и классификации дефектов поверхности стали не существует.
Отсутствие общей терминологии — не просто незначительная проблема документирования. Видимая линия в одном наборе данных может называться царапиной, в другом — дефектом закатанной окалины, а в третьем — поверхностной трещиной. Такие обозначения предполагают различные причины, размеры и решения о приемке.

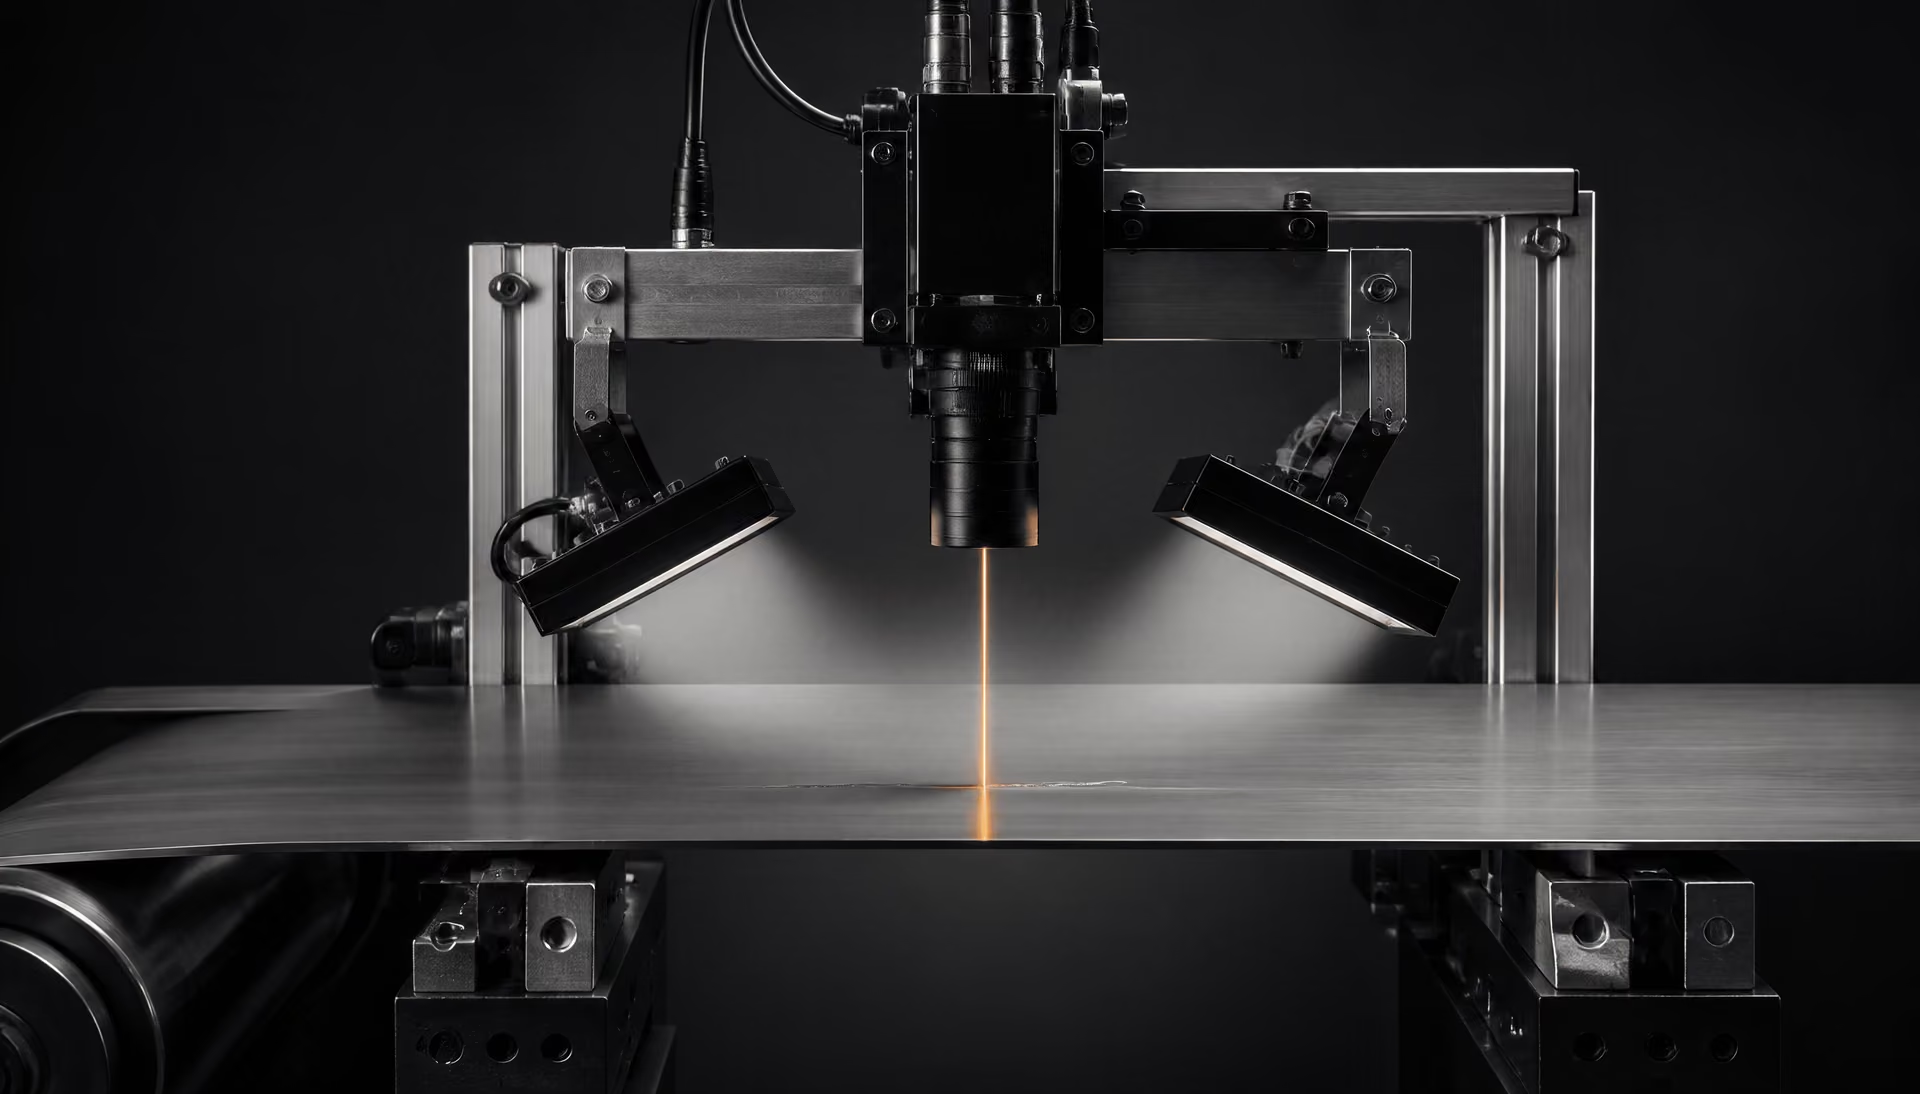
Камеры, освещение и получение изображений
Получение изображения — первый технический этап, предшествующий сегментации, извлечению признаков или классификации. Система должна формировать пригодное для анализа изображение движущейся стальной поверхности и сохранять визуальный контраст, связанный с интересующей индикацией. Камера с высоким разрешением по числу пикселей не может компенсировать освещение, скрывающее релевантную геометрию.
Камеры для линейного сканирования широко применяются на непрерывных линиях производства полосы, поскольку формируют изображение по одной поперечной линии за раз по мере движения продукции под камерой. Их синхронизация должна соответствовать скорости движения полосы. Если получение изображений происходит слишком медленно, изображение растягивается или в нём появляются пропуски; если слишком быстро — один и тот же участок поверхности может отбираться неэффективно. Камеры площадного сканирования захватывают прямоугольные кадры и могут подходить для неподвижной плиты, отрезанных секций или зон контроля с низкой скоростью, однако для большой движущейся поверхности может потребоваться несколько камер и тщательная сшивка изображений.
Освещение определяет, что именно считается «видимым». Рассеянное освещение может уменьшить блики от полированной или светлой стали и выявить масштабные изменения отражательной способности. Освещение под малым углом, или тёмнопольное освещение, заставляет неглубокие выступы, канавки и выступающие частицы создавать более выраженные изменения интенсивности. Коаксиальное освещение может быть полезно для относительно плоских поверхностей, тогда как контровое освещение подчёркивает силуэты и сквозные отверстия, а не текстуру поверхности. Инфракрасные, ультрафиолетовые или мультиспектральные схемы освещения могут разделять соединения или остаточные вещества, которые выглядят сходно в видимом свете, однако сами по себе они не устанавливают металлургическую причину дефекта.
Сталь особенно трудно поддаётся визуализации, поскольку её отражательная способность изменяется в зависимости от состояния поверхности, окисления, шероховатости, кривизны и загрязнения. Участок окалины может рассеивать свет иначе, чем чистый металл; охлаждающая жидкость может образовывать яркую полосу; неглубокая впадина может исчезнуть, если освещение направлено вдоль поверхности. Поэтому экспозиция камеры, угол объектива, поляризация, рабочее расстояние, вибрация и загрязнение объектива становятся частью результата контроля. Изменения состояния поверхности или скорости производства могут изменить кажущиеся размеры и контраст одного и того же физического признака.
Оптический контроль также имеет физические ограничения. Камера регистрирует внешний вид поверхности, но не утечку магнитного потока и не скопление пенетранта. ASTM E709-21 охватывает сухие и мокрые магнитопорошковые методы обнаружения поверхностных и подповерхностных несплошностей в ферромагнитных материалах, включая сталь. При этом методе намагничивание создаёт поля рассеяния, в которых скапливаются ферромагнитные частицы. Аналогичным образом, капиллярный контроль зависит от проникновения пенетранта в несплошности, выходящие на поверхность, и его последующего выхода из них. Машинное зрение может наблюдать раскрытие трещины, пятно или отложение частиц, но оно не воспроизводит ни один из этих методов только за счёт получения более резкого изображения.
Тот же принцип относится и к визуальному контролю. ASNT отличает визуальный контроль от обычного осмотра невооружённым глазом, поскольку визуальный контроль непосредственно выявляет видимые несплошности в рамках определённой методики, тогда как магнитопорошковый и капиллярный контроль выявляют индикации, создаваемые контрольными средами. ISO 17637:2016 устанавливает требования к визуальному контролю сварных соединений металлических материалов, выполненных сваркой плавлением, и также может применяться до сварки. Эти стандарты не делают изображение с камеры эквивалентным результату любого другого неразрушающего контроля.
Обнаружение и классификация
Автоматизированная оптическая система обычно выполняет несколько различных операций. При получении изображения записываются пиксели. На этапе предварительной обработки могут корректироваться неравномерность освещения, подавляться шумы или нормализоваться яркость. Сегментация или локализация выявляет пиксели, области или координаты, отличающиеся от окружающей поверхности. Извлечение признаков преобразует эти области в измеряемые характеристики, такие как длина, ширина, площадь, ориентация, резкость границы, текстура, вариация уровня серого или положение по ширине полосы. Затем классификация присваивает категорию, например «царапина», «раковина», «окалина», «включение» или «пятно».
Обнаружение и классификация отвечают на разные вопросы. Обнаружение спрашивает: «Где находится необычная структура изображения?» Классификация спрашивает: «Какую метку следует присвоить этой структуре?» Система может точно локализовать узкую индикацию, одновременно неверно определив её причину. Она также может правильно классифицировать большое очевидное пятно, но пропустить слабую трещину из-за недостаточного контраста на изображении. Поэтому зарегистрированный результат обнаружения не следует рассматривать как доказательство того, что система установила механизм металлургического разрушения.
Различие между индикацией и дефектом, подлежащим браковке, остаётся принципиально важным и после классификации. ISO 8785:1998 содержит термины, определения и параметры поверхностных несовершенств, включая допустимые несовершенства и методы измерения. Модель машинного зрения может обозначить область как «царапину», однако соответствующий стандарт на продукцию может допускать царапины, не превышающие установленную глубину, длину или плотность. И наоборот, небольшая линейная индикация может потребовать дополнительного исследования, если применяемый критерий приемки считает её значимой.
Для стальных отливок ASTM A802-19 устанавливает требования к визуальному контролю и стандарты приемки поверхности. ASTM A903/A903M определяет критерии приемки поверхности стальных отливок, контролируемых магнитопорошковым или капиллярным методом, и требует оценки релевантных линейных и нелинейных индикаций. Эти критерии нельзя вывести из универсального классификатора изображений. Они требуют определённого метода контроля, правила оценки и решения, учитывающего конкретную продукцию.
Тем не менее эффективная установка машинного зрения может поддерживать принятие таких решений. Она может приводить в действие маркиратор, записывать местоположение для шлифования или отбора образцов, измерять протяжённость состояния поверхности или направлять подозрительный материал на квалифицированный последующий контроль. Она не должна незаметно подменять собой стандарт приемки. Для сварных соединений ISO 17635:2025 устанавливает правила выбора методов и методик неразрушающего контроля, уровней приемки и объёма контроля в зависимости от требований к качеству, материала, толщины, процесса сварки и других условий. Выбранный метод определяется задачей контроля; камера не является автоматически правильным решением.
Почему наборы данных и терминология влияют на заявленные показатели
Показатели эффективности из исследований машинного зрения имеют смысл только при ясном описании условий испытаний и используемых меток. Утверждение в обзоре 2023 года об отсутствии единого стандарта определения и классификации дефектов поверхности стали объясняет, почему две системы могут сообщать о разных результатах при исследовании сходного материала. Одна система может рассматривать окалину как отдельный класс дефектов, а другая — удалять изображения, связанные с окалиной, на этапе предварительной обработки. Одна система может обозначать каждую связанную область отдельно, тогда как другая объединяет соседние отметины в одно событие.
Дисбаланс классов создаёт ещё одну проблему. Редкие дефекты могут иметь наибольшее производственное значение, но при этом быть представлены в наборе данных небольшим числом изображений. Модель может казаться успешной, распознавая распространённые пятна и следы валков, но не выявляя редкие трещины или плени. Случайное разделение изображений также может привести к тому, что почти идентичные кадры одной бухты окажутся одновременно в обучающей и тестовой выборках, из-за чего показатели будут лучше, чем при работе с другой плавкой, состоянием поверхности, конфигурацией камеры или производственной кампанией.
Освещение, отражательная способность, состояние поверхности и скорость линии изменяют распределение данных. Модель, обученная на матовой горячекатаной полосе, может не переноситься на светлый холоднокатаный лист. Метка, присвоенная одним контролёром, может отражать визуальное впечатление, а не подтверждённую причину. Если в наборе данных не зафиксированы марка продукции, состояние поверхности, толщина, конфигурация камеры, освещение, скорость и этап контроля, последующие сравнения теряют важный контекст.
По этой причине достоверная оценка должна указывать единицу, по которой рассчитывается показатель: пиксель, область дефекта, изображение, длина полосы или бухта. Необходимо разделять локализацию и классификацию, а также указывать, каким образом обрабатывались пограничные индикации. Самое важное — связывать метки с документированным критерием приемки, а не считать каждую аномалию автоматически браковочной. Машинное зрение — это система измерения и поддержки принятия решений. Его ценность зависит не меньше от контролируемого получения изображений и строгой терминологии, чем от алгоритма, применяемого после захвата изображения.
Вопросы планирования
- Видимость Можно ли увидеть или измерить признак на доступной поверхности?
- Выход на поверхность Выходит ли признак на поверхность?
- Магнитный отклик Находится ли признак достаточно близко к поверхности, чтобы возмущать магнитное поле в ферромагнитной стали?
- Геометрия Мешают ли кривизна, доступ, покрытие или изменение сечения надежному охвату контроля?
- Основание приемки Требует ли применимый стандарт оценки этой индикации?
Планирование контроля по форме продукции и этапу производства
Планирование контроля начинается с геометрии изделия и производственной операции, в результате которой была сформирована его поверхность. Тёмная линия на прокатанной полосе, полость в отливке и канавка рядом со сварным швом могут выглядеть на фотографии сходным образом, однако они создают разные задачи контроля. На результат влияют доступность, состояние поверхности, магнитные свойства, освещение, покрытие, кривизна и требуемый критерий приемки.
Терминология должна оставаться строго регламентированной. ISO 8785:1998 устанавливает термины, определения и параметры поверхностных несовершенств; этот стандарт не объявляет каждое несовершенство недопустимым. Метод контроля формирует результат наблюдения или индикацию. Применимый стандарт на изделие или изготовление затем определяет, является ли эта индикация значимой, превышает ли она критерий приемки и представляет ли она собой браковочный дефект. Механизм разрушения — это следующий уровень анализа: трещинообразование, зарождение усталостной трещины, утечка, разрушение или потеря сечения могут быть следствием дефекта, но сам результат контроля не является механизмом разрушения.
Физический вопрос меняется на каждом этапе:
- Можно ли увидеть или измерить признак на доступной поверхности?
- Выходит ли он на поверхность?
- Находится ли он достаточно близко к поверхности, чтобы нарушать магнитное поле?
- Препятствует ли геометрия надёжному охвату контролем?
- Требует ли применимый стандарт оценки этой индикации?
Метод следует выбирать для ответа на этот вопрос, а не потому, что он хорошо знаком, или потому, что видимую отметину уже назвали «дефектом».
Плоские изделия и непрерывные поверхности
Плоские изделия, такие как лист, плита, полоса и другие широкие прокатные поверхности, образуют относительно непрерывное поле контроля. Это благоприятствует оптическому контролю при условии доступности поверхности и достаточного контраста между признаком и окружающей сталью. Прямой визуальный контроль позволяет выявлять видимые несплошности, коррозию, загрязнение, изменения состояния поверхности, пятна, закаты или очевидные механические повреждения. В Metals Handbook издательства ASM визуальный контроль рассматривается как метод неразрушающего контроля для выявления поверхностных дефектов такого типа.
Оптический контроль может выполняться контролёром или системой на основе камер. Машинное зрение особенно подходит для непрерывных изделий, поскольку камеры могут многократно наблюдать движущуюся поверхность, а программное обеспечение регистрирует положение, длину, ширину, контраст и распределение признаков. В обзоре 2023 года Review of Surface Defect Detection of Steel Products Based on Machine Vision отмечается, что единого стандарта определения и классификации поверхностных дефектов стали не существует. Это ограничение имеет существенное значение: камера может классифицировать рисунок в соответствии со своими обучающими данными или запрограммированными правилами, однако классификация не равнозначна приемке. В диссертации Университета Оулу, опубликованной в 2021 году, описывается автоматизированный оптический контроль для выявления и категоризации дефектов плоских стальных изделий, но выявленная категория всё равно должна быть сопоставлена с требованиями соответствующей спецификации на изделие.
Освещение и подготовка являются частью метода контроля, а не второстепенными деталями. Блики могут скрывать неглубокие вмятины; окалина может напоминать трещину; масло может маскировать выход на поверхность; шероховатая прокатная поверхность может создавать ложные границы. В плане контроля следует указывать расстояние наблюдения, освещённость, скорость сканирования, чистоту поверхности, положение камеры и минимальный размер, подлежащий регистрации, если эти факторы влияют на обнаружение.
Визуальный или оптический контроль отвечает на вопрос: «Виден ли этот признак?» Он не позволяет надёжно определить, выходит ли линия на поверхность под слоем окалины или находится ли под внешне неповреждённой поверхностью внутренняя несплошность. Для ферромагнитной стали магнитопорошковый контроль может дать ответ на второй вопрос, если несплошность расположена на поверхности или вблизи неё. ASTM E709-21 распространяется на сухие и влажные методы магнитопорошкового контроля для выявления трещин и других поверхностных или подповерхностных несплошностей в ферромагнитных материалах, включая сталь. Намагничивание создаёт поле рассеяния магнитного потока в месте несплошности, и частицы концентрируются в этом поле. Поэтому метод зависит от подходящего направления намагничивания, видимости частиц, состояния поверхности и доступности. Он не заменяет оптический контроль каждого квадратного метра движущейся полосы и не выявляет все внутренние несплошности.
Стальные отливки и сложная геометрия
Отливки изменяют задачу контроля из-за криволинейных поверхностей, карманов, рёбер, галтелей, переходов сечения, разъёмов формы и труднодоступных участков. Визуальный контроль может выявить выступ, линию типа спая, открытую усадочную раковину, ужимину или повреждение после механической обработки, однако тени и неоднородная текстура могут скрывать признак. План контроля должен разделять отливку на доступные и ограниченно доступные зоны и указывать, проводится ли контроль в литом, очищенном, шлифованном или механически обработанном состоянии.
ASTM A802-19 устанавливает стандартную практику визуального контроля и критерии приемки поверхности стальных отливок. Он касается визуальной оценки поверхностей отливок, при которой контролёр должен отличить допустимое состояние поверхности от индикации, требующей дальнейшего исследования. Затем подозрительный участок может быть подвергнут магнитопорошковому или капиллярному контролю — в зависимости от материала, состояния поверхности, геометрии и требуемой чувствительности.
Магнитопорошковый контроль применим к ферромагнитной стали, когда речь идёт о поверхностной или подповерхностной несплошности. Он чувствителен к трещинам и другим признакам, нарушающим магнитное поле, однако чувствительность зависит от ориентации поля. Несплошность, параллельная приложенному полю, может создать слабое поле рассеяния и остаться необнаруженной, если компонент не намагничен в другом направлении. Сложная геометрия также может создавать нерелевантные скопления частиц в местах резких изменений сечения, шпоночных пазов, кромок или магнитных полюсов.
Капиллярный контроль ставит другой вопрос: выходит ли несплошность на поверхность и допускает ли она проникновение пенетранта? Он может применяться к ферромагнитным и неферромагнитным материалам и полезен на механически обработанных участках или деталях, где магнитопорошковый контроль непригоден. Он не выявляет полностью подповерхностную несплошность, а чрезмерная шероховатость, пористость, загрязнение, остатки пенетранта или недостаточное удаление его излишков могут скрывать индикации или имитировать их. Индикации при капиллярном контроле формируются средствами контроля; они не являются непосредственными изображениями всей несплошности.
Для стальных отливок ASTM A903/A903M устанавливает критерии приемки поверхности при магнитопорошковом или капиллярном контроле и требует оценки значимых линейных и нелинейных индикаций. Эта формулировка имеет важное значение. Контролёр не должен автоматически браковать каждое скопление частиц или растекание пенетранта. Индикацию необходимо интерпретировать в соответствии с установленной процедурой, классифицировать по форме и размеру и сопоставить с требованием приемки. Решение определяется стандартом на отливку.
Механическая обработка также изменяет доступ и степень раскрытия несплошности. Несплошность, скрытая под припуском, может выйти на поверхность после удаления материала. И наоборот, шлифование может удалить неглубокую индикацию или размазать металл по отверстию. Поэтому сроки контроля следует связывать с производственной операцией; при существенном ремонте или механической обработке необходимо проводить повторный контроль, если этого требует стандарт.
Сварные компоненты, ремонт и окончательный контроль
Контроль сварки должен начинаться до сваривания. Подготовка соединения, угол разделки, притупление корня, соосность, чистота, прихваточные швы и сборка могут выявить условия, которые впоследствии приведут к непровару, неполному проплавлению, трещинам или недопустимой форме сварного шва. ISO 17637:2016 устанавливает требования к визуальному контролю сварных соединений металлических материалов, выполненных сваркой плавлением, и может также применяться для визуального контроля соединений до сварки. Предварительный контроль — не административная формальность; он определяет, находится ли соединение в состоянии, позволяющем выполнить предусмотренный сварной шов.
Во время сварки визуальный контроль может выявить ожоги дугой, чрезмерное усиление, подрезы, наплывы, повреждение кратера, деформацию, брызги и видимые трещины. Межслойный контроль позволяет обнаружить несплошности до того, как их скроют дополнительные слои. При ремонте выемка должна быть проконтролирована после удаления дефектного материала и до наплавки замещающего металла шва. Если на этом этапе ремонтная зона не очищена и не проконтролирована, процесс может лишь скрыть исходную проблему под новым металлом.
После сварки визуальный контроль охватывает готовую поверхность, контур сварного шва, переход к основному металлу, концевые участки и прилегающие зоны термического влияния. ASNT отличает визуальный контроль от обычного осмотра невооружённым глазом: при визуальном контроле непосредственно наблюдаются видимые несплошности, тогда как при магнитопорошковом и капиллярном контроле наблюдаются индикации, сформированные средствами контроля. Это различие предотвращает распространённую ошибку — называть весь неразрушающий контроль «визуальным» только потому, что его окончательный результат рассматривает контролёр.
Магнитопорошковый контроль позволяет исследовать ферромагнитные сварные компоненты на наличие поверхностных и подповерхностных несплошностей, включая трещины у границ сварного шва, в кратерных зонах и на отремонтированных участках. Капиллярный контроль может применяться для выявления поверхностных дефектов, если магнитопорошковый контроль непригоден или предусмотрен процедурой. Ни один из этих методов автоматически не подтверждает целостность сварного соединения по всей толщине. Если физический вопрос касается внутренних непроваров, объёмных несплошностей или плоскостных дефектов под поверхностью, могут потребоваться радиографический или ультразвуковой методы контроля.
ISO 17635:2025 устанавливает правила выбора методов и методик неразрушающего контроля сварных соединений, уровней приемки и объема контроля с учетом требований к качеству, материала, толщины, процесса сварки и других условий. Поэтому в окончательном плане контроля следует указывать категорию сварного соединения, этап контроля, охват, метод, методику, порог регистрации и уровень приемки. После оценки видимая линия может быть признана приемлемой, тогда как слабая индикация при магнитопорошковом контроле может стать основанием для браковки. Различие обусловлено геометрией, реакцией метода и применимым критерием, а не только внешним видом.
| Этап | Требуемое действие |
|---|---|
| Описать и сохранить | До изменения участка определить форму изделия, материал, стадию, расположение, размеры, ориентацию и состояние поверхности. |
| Выбрать подтверждающий метод | Выбрать визуальный, магнитопорошковый, капиллярный, оптический или другой метод с учетом предполагаемой геометрии и материала. |
| Охарактеризовать результат | Зафиксировать метод, методику, форму индикации, размеры, расположение, ориентацию и значимость. |
| Сопоставить с установленным требованием | Применить спецификацию изделия, чертеж, код сварки, стандарт на отливку, процедуру ремонта или план эксплуатации. |
| Принять решение и обеспечить прослеживаемость | Принять, забраковать, отремонтировать, повторно проконтролировать или направить на инженерную экспертизу; сохранить полную документацию. |
Практический алгоритм оценки предполагаемого поверхностного дефекта
Темная линия, неглубокая канавка, выступившая окалина или отдельная пора не являются автоматически трещиной. Сначала видимый признак рассматривается как поверхностное несовершенство или наблюдение, требующее исследования. Он становится выявленной индикацией только после того, как метод контроля обнаружит или подтвердит его. Он становится дефектом, когда индикация превышает применимый критерий приемки. Механизм разрушения — это отдельный вывод о причине, например усталость, водородное растрескивание, слоистый отрыв, коррозия или усадка при затвердевании.
Эта последовательность имеет значение. ISO 8785:1998 содержит терминологию, определения, параметры, допустимые несовершенства и методы измерения поверхностных несовершенств, но не делает каждое несовершенство недопустимым. Решение определяется формой изделия, маркой материала, способом изготовления, этапом контроля и нормативным документом, устанавливающим требования.
Описание и сохранение исходного состояния
Начните с определения объекта контроля. Укажите, является ли изделие листом, полосой, прутком, трубой, поковкой, отливкой, сварным соединением или механически обработанной деталью. Зафиксируйте обозначение материала и, если имеются, идентификационные данные плавки или партии: например, лист из ASTM A36, лист для сосудов под давлением из ASTM A516/A516M Grade 70, конструкционная сталь EN 10025-2 S355JR или отливка, поставленная по ASTM A216/A216M Grade WCB. Применимый стандарт может зависеть от формы изделия. Требования к приемке отливок нельзя автоматически применять к катаному листу, а уровень приемки сварного соединения нельзя автоматически применять к основному металлу.
Установите этап контроля. Признак, обнаруженный до сварки, может оцениваться иначе, чем признак, найденный в готовом сварном соединении, после формоизменения, после термической обработки или в процессе эксплуатации. ISO 17637:2016 устанавливает требования к визуальному контролю сварных соединений из металлических материалов, выполненных сваркой плавлением, и также допускает проведение визуального контроля до сварки. В отношении контроля сварных соединений ISO 17635:2025 связывает выбор метода, методики, уровня приемки и объема контроля с требованиями к качеству, материалом, толщиной, процессом сварки и связанными с ними условиями. Эти условия следует определить до выбора метода контроля.
Не шлифуйте, не очищайте проволочной щеткой, не полируйте, не заваривайте и иным образом не изменяйте участок до его документирования. Такое воздействие может удалить свидетельства, необходимые для определения того, являлась ли отметина трещиной, закатом, следом механического повреждения, внедрившейся окалиной или следом механической обработки. Если очистка необходима, применяйте контролируемый метод, удаляющий масло, рыхлую грязь и продукты коррозии без изменения геометрии. Зафиксируйте способ очистки и, если возможно, сфотографируйте состояние до и после очистки.
При фотографировании используйте масштабную линейку, размерный ориентир и стабильное освещение. Отметьте положение признака относительно четко идентифицируемых базовых точек, таких как край листа, подошва сварного шва, базовая точка отливки или торец детали. Зафиксируйте его ориентацию относительно направления прокатки, оси сварного шва, направления главного напряжения или геометрии отливки. Измерьте длину, максимальную видимую ширину, глубину, если ее можно определить без повреждения, расстояние между параллельными признаками и площадь пораженного участка. Укажите, является ли признак прямым, разветвленным, изогнутым, прерывистым, сгруппированным, ориентированным вдоль сварного шва или связанным с порой либо локальной потерей сечения.
Внешний вид может помочь выбрать следующий этап, но сам по себе не устанавливает природу признака. Острая непрерывная линия с темным раскрытием может выходить на поверхность. Гладкое углубление может быть закатанной отметиной или локальным механическим повреждением. Узкий признак может быть закрыт у поверхности и при этом продолжаться под ней. Зафиксируйте окисление, изменение цвета, выступающие кромки, размазанный металл, а также связь с окалиной или покрытием.
Таким образом, первый технический вопрос имеет геометрический характер: открыт ли признак на поверхность, виден ли он лишь благодаря контрасту или он может располагаться вблизи поверхности, оставаясь закрытым? Второй вопрос зависит от материала: является ли сталь ферромагнитной и пригодно ли состояние поверхности для предполагаемого метода?
Выбор подтверждающего метода
Визуальный контроль является отправной точкой, если признак виден, а доступ, освещение, чистота и состояние поверхности соответствуют требованиям. Это больше, чем беглый осмотр невооруженным глазом. ASNT отличает визуальный контроль от обычного осмотра невооруженным глазом, поскольку визуальный контроль предусматривает непосредственное наблюдение видимых несплошностей в установленных условиях, тогда как при магнитопорошковом и капиллярном контроле наблюдаются индикации, создаваемые контрольными средами. Увеличительные приборы, осветительные устройства, шаблоны, зеркала, камеры и документированные процедуры могут быть частью визуального контроля.
Для сварных соединений применяйте соответствующую процедуру визуального контроля и уровень приемки, а не общую производственную проверку. ISO 17637:2016 распространяется на сварные соединения, выполненные сваркой плавлением, включая контроль до сварки. Для стальных отливок ASTM A802-19 устанавливает требования к визуальному контролю и стандарты приемки поверхности. Изображение с камеры может помочь определить положение и размеры признака, особенно на плоских изделиях, однако машинное зрение не является универсальным средством классификации. В обзоре 2023 года Review of Surface Defect Detection of Steel Products Based on Machine Vision отмечается, что единого стандарта определения и классификации поверхностных дефектов стали не существует. Автоматизированный оптический контроль, описанный в диссертации University of Oulu 2021 года, посвященной обнаружению и категоризации дефектов на плоских стальных изделиях, по-прежнему требует установленного каталога дефектов и правила приемки.
Магнитопорошковый контроль подходит, если деталь изготовлена из ферромагнитного материала и имеются опасения относительно несплошностей, выходящих на поверхность или расположенных вблизи нее. ASTM E709-21 охватывает сухую и влажную методики для ферромагнитных материалов, включая сталь. Деталь намагничивают, а частицы скапливаются в местах, где утечка магнитного потока указывает на несплошность. Результатом является индикация, а не фотографическое изображение самой трещины. На скопление частиц могут влиять направление и напряженность поля, шероховатость поверхности, покрытие, геометрия и соседние магнитные поля. Одно направление намагничивания может не выявить несплошность, неблагоприятно ориентированную относительно поля, поэтому письменная процедура может требовать контроля в нескольких направлениях.
Капиллярный контроль эффективен для выявления несплошностей, выходящих на поверхность, в материалах и геометриях, где пенетрант может проникнуть в раскрытие. Он не обеспечивает надежного выявления полностью подповерхностного признака. На индикацию влияют подготовка поверхности, время выдержки, удаление избыточного пенетранта, нанесение проявителя, температура и освещение. Пористость, шероховатость, размазанный металл и открытый закат могут создавать неоднозначные картины. Капиллярный контроль также не позволяет определять глубину только по длине или яркости индикации.
Выбирайте метод исходя из предполагаемой геометрии, а не из удобства. Визуальный контроль может подтвердить наличие закатанной отметины или задиров. Магнитопорошковый контроль позволяет проверить подошву сварного шва из ферромагнитной стали на наличие узкой поверхностной или подповерхностной несплошности. Капиллярный контроль может подтвердить наличие линии, напоминающей открытую трещину, на немагнитной вставке или на тщательно подготовленной стальной поверхности. Если результат может повлиять на решение о пригодности конструкции, а геометрия остается неопределенной, в соответствии с применимой процедурой может потребоваться дополнительный контроль или вырезка образца.
Сопоставление результата с применимым требованием
После контроля охарактеризуйте обнаруженное, не делая чрезмерных выводов. Укажите метод, оборудование или расходные материалы, подготовку поверхности, направление контроля, существенные размеры индикации, ее положение и ориентацию, а также то, является ли индикация линейной, округлой, сгруппированной, прерывистой или нерелевантной. «Линейная индикация» — это описание результата контроля. Само по себе оно не доказывает наличие металлургической трещины.
Затем определите обязательное требование. Им может быть спецификация на изделие, спецификация на закупку или изготовление, чертеж, код сварки, стандарт на отливку, процедура ремонта или план эксплуатационного контроля. ASTM A903/A903M устанавливает критерии приемки поверхности стальных отливок, контролируемых магнитопорошковым или капиллярным методом, и требует оценки релевантных линейных и нелинейных индикаций. Его критерии нельзя автоматически переносить на листы, поковки или сварные соединения. ASTM A802-19 также касается визуального контроля и стандартов приемки стальных отливок, а не всех стальных изделий.
Сопоставляйте сопоставимые параметры: метод — с методом, указанным в требовании, тип индикации — с определенной категорией, а измеренный размер — с установленным пределом. Проверьте, распространяется ли критерий на все поверхности или только на определенные зоны, различается ли обращение с отдельными и выстроенными в линию индикациями и разрешены ли шлифовка или ремонт. Также проверьте требуемый объем контроля: удовлетворительный результат в одном месте не подтверждает состояние непроверенной длины.
Разделяйте три решения. Диагностика отвечает на вопрос, чем может быть видимый признак. Характеризация фиксирует, что фактически показывает выбранный метод контроля. Решение о пригодности определяет, следует ли принять, забраковать, отремонтировать, провести повторный контроль или обратиться за инженерной оценкой в соответствии с применимым требованием. Если имеющиеся данные подтверждают только «линейную индикацию при магнитопорошковом контроле», используйте именно эту формулировку. Называйте признак трещиной только в том случае, если такой вывод подтвержден результатами контроля, металлографическими данными или уполномоченным инженерным исследованием.
Составление отчетов, прослеживаемость и решения о приемке
Отчет об инспекции — это не просто утверждение о том, что поверхность «прошла» или «не прошла» проверку. Он связывает физическое наблюдение, метод, с помощью которого оно было получено, и требование, использованное для его оценки. Без этой связи последующий проверяющий не сможет определить, являлся ли зарегистрированный признак поверхностным несовершенством, индикацией, выявленной при испытании, недопустимым дефектом или свидетельством механизма разрушения.
Что должно быть указано в записи об инспекции
В записи прежде всего следует идентифицировать проверенный объект: номер компонента или изделия, номер плавки или отливки, если применимо, обозначение чертежа или сварного соединения, марку материала и соответствующие размеры. В отчете о сварном соединении следует указать соединение, номер сварного шва, способ сварки, если это требуется, и объем контроля. В отчете об отливке следует отличать саму отливку от прилегающих деталей или ремонтных швов. Прослеживаемость должна сохраняться и после того, как компонент покинет зону инспекции.
Местоположение также должно быть описано с такой же точностью. Формулировка «дефект на фланце» представляет собой слабое доказательство. Полезное описание содержит указание на поверхность или сторону, базу или привязку к сварному шву, расстояние от известного элемента, ориентацию и обследованную зону. Для крупногабаритного листового металла, компонентов, работающих под давлением, и сложных отливок могут потребоваться эскиз, ссылка на координатную сетку, координаты или чертеж с нанесенными отметками. Если наблюдение относится к сварному шву, в отчете следует указать, находится ли оно в металле шва, по границе сплавления, в зоне термического влияния или в основном металле, если это можно установить.
Состояние поверхности влияет на то, что можно увидеть и что способен выявить метод контроля. Поэтому в отчете следует указать, была ли зона поверхности прокатанной, обработанной механически, шлифованной, подвергнутой дробеструйной или пескоструйной обработке, окрашенной, покрытой защитным слоем, окисленной, влажной, загрязненной или иным образом недоступной для наблюдения. ISO 17637:2016 устанавливает требования к визуальному контролю сварных соединений металлических материалов, выполненных сваркой плавлением, а также допускает проведение визуального контроля до сварки. Время проведения контроля имеет значение: разделка кромок может быть приемлемой до сварки, но скрывать трещину подготовки под последующим металлом шва, тогда как краска может препятствовать непосредственному визуальному наблюдению или мешать контролю проникающими веществами.
Метод и методика должны быть указаны явно, а не подразумеваться. Запись «НК выполнен» имеет небольшую техническую ценность. В отчете следует указать визуальный контроль, контроль проникающими веществами, магнитопорошковый контроль или контроль машинным зрением, а также применимую процедуру и ее редакцию. Для визуального контроля следует регистрировать освещение или освещенность, если это требуется, расстояние наблюдения, оптические средства, подготовку поверхности и доступ к ней. Для магнитопорошкового контроля следует указать, применялись ли мокрые или сухие частицы, видимый или люминесцентный материал, технику и направление намагничивания, напряженность поля или метод ее проверки, если это предусмотрено, а также идентификационные данные оборудования. ASTM E709-21 охватывает сухие и мокрые методы магнитопорошкового контроля поверхностных и подповерхностных несплошностей в ферромагнитных материалах, включая сталь; частицы скапливаются в местах, где утечка магнитного потока указывает на несплошность. Такая физическая реакция не является взаимозаменяемой с непосредственным наблюдением.
Для контроля проникающими веществами в записи следует указать систему пенетранта, очиститель и проявитель, времена выдержки, способ удаления, освещение при контроле и то, была ли система цветной или флуоресцентной. Для автоматизированного оптического контроля следует указать расположение камер или датчиков, разрешение, освещение, версию программного обеспечения или модели, состояние калибровки и поверхность изделия, подвергавшуюся наблюдению. В диссертации Университета Оулу 2021 года описывается автоматизированный оптический контроль для обнаружения и категоризации дефектов на плоском стальном прокате, однако автоматически присвоенная метка по-прежнему требует определенных правил классификации и приемки.
Следует регистрировать имя или идентификационные данные контролера, его квалификацию или полномочия, если они требуются, дату и время контроля, существенные для результата условия окружающей среды, а также идентификационные данные оборудования или партии контрольного материала. Необходимо включать сведения о состоянии калибровки или функциональной проверке. Отчет, в котором указан прибор, но не указано его состояние, оставляет неопределенность в отношении измерения. То же относится к флуоресцентному магнитопорошковому материалу, для которого не указаны партия, концентрация или результаты эксплуатационной проверки, если процедура требует такого контроля.
Терминология отчетности
- Поверхностное несовершенство
- Признак или отклонение от идеальной геометрии, не являющееся автоматически вредным или браковочным.
- Индикация
- Отклик, наблюдаемый при проведении установленного метода исследования.
- Значимая индикация
- Индикация, признанная результатом несплошности, а не артефактом исследования.
- Дефект
- Состояние, признанное неприемлемым установленным требованием.
- Решение
- Разрешенное решение о приемке, браковке, ремонте, повторном контроле или направлении на инженерную экспертизу.
Терминология, связанная с индикациями, и фотофиксация
Терминология должна сохранять последовательность перехода от наблюдения к решению. ISO 8785:1998 устанавливает термины, определения и параметры для поверхностных несовершенств. Несовершенство — это признак или отклонение от идеальной геометрии; оно не обязательно является вредным и не обязательно подлежит браковке. Индикация — это реакция, полученная или наблюдаемая в ходе контроля. Например, при магнитопорошковом контроле скопление частиц является индикацией. При контроле проникающими веществами индикацией является выход пенетранта. При визуальном контроле непосредственно наблюдаемый след можно описать, не называя его дефектом.
Дефект — это несовершенство или несплошность, признанные недопустимыми в соответствии с установленным требованием. Нормативный документ может устанавливать ограничения по длине, глубине, расстоянию между индикациями, площади, ориентации или количеству индикаций. Например, ASTM A903/A903M устанавливает критерии приемки поверхности стальных отливок, контролируемых магнитопорошковым методом или методом проникающих веществ, и требует оценки значимых линейных и нелинейных индикаций. ASTM A802-19 посвящен визуальному контролю и стандартам приемки поверхности стальных отливок. В отчете следует привести или идентифицировать пункт, таблицу, примечание к чертежу, спецификацию на поставку или уровень качества сварного шва, использованные при оценке. Формулировка «не соответствует стандарту» не заменяет фактический критерий.
Форму следует описывать тщательно. Необходимо указывать, является ли индикация линейной, округлой, прерывистой, сгруппированной, выровненной, разветвленной или диффузной, а также отмечать, носит ли ее классификация предварительный характер. При наличии измерений следует приводить длину, ширину, расстояние между индикациями и ориентацию; глубину следует указывать только в том случае, если она измерена валидным методом. Не следует превращать расплывчатое визуальное впечатление в точный размер. Фотография может дополнять запись, но не заменяет измерение или критерий приемки.
На фотографиях должны быть показаны общий вид компонента с привязкой, локальная зона и крупный план с масштабом, указателем ориентации и идентификатором индикации. Освещение и контраст должны обеспечивать воспроизводимое отображение признака, а не создавать драматический эффект. Для флуоресцентных методов следует сохранять соответствующие условия получения изображения и указывать, показывает ли фотография фактическую индикацию, очищенную поверхность или изображение после обработки. По возможности цифровые изображения следует сохранять вместе с исходными файлами и метаданными. Для изображений, полученных системами машинного зрения, также необходимы данные о пороге или результате классификации, а не только обрезанная фотография дефекта.
В отчете необходимо отделять «индикация обнаружена» от решений «принято» или «забраковано». ASNT различает визуальный контроль и обычный осмотр невооруженным глазом: при визуальном контроле непосредственно наблюдаются видимые несплошности, тогда как при магнитопорошковом контроле и контроле проникающими веществами наблюдаются индикации, создаваемые контрольными материалами. Видимая линия и магнитная индикация могут соответствовать одной трещине, двум различным признакам или нерелевантной реакции. Сначала контролер регистрирует реакцию; затем оценка устанавливает ее значимость, после чего ответственное лицо принимает решение о приемке в соответствии с установленным стандартом.
Ремонт, повторный контроль и неразрешенные результаты
Ремонт изменяет доказательную информацию. Шлифовка может удалить индикацию, выходящую на поверхность, увеличить обследованную зону, изменить местную геометрию и оставить риски, похожие на новую несплошность. Выборка сварного шва открывает свежий металл, но может привести к появлению трещин в зоне термического влияния, подрезов, пористости или остаточного загрязнения. Дробеструйная обработка, механическая обработка, очистка растворителем и нанесение покрытия могут по-разному изменить состояние поверхности и чувствительность контроля.
Поэтому соответствие отремонтированной зоны нельзя подтвердить путем удаления первоначального отчета. Первоначальная индикация, принятое решение, способ ремонта, расположение отремонтированной зоны и ответственное разрешение должны оставаться прослеживаемыми. При необходимости следует регистрировать размеры выборки, сведения о присадочном металле или ремонтной сварке, предварительный нагрев и послесварочную обработку, а также этап контроля, на котором ремонт был принят.
Повторный контроль должен выполняться в соответствии с применимой процедурой и стандартом приемки, а не сводиться к простому повторению прежнего визуального осмотра. Для удаленной шлифованием магнитной индикации может потребоваться магнитопорошковый контроль в двух направлениях поля. Ремонт сварного шва может потребовать визуального контроля в сочетании с радиографическим, ультразвуковым, магнитопорошковым контролем или контролем проникающими веществами, предусмотренными для данного соединения. ISO 17635:2025 устанавливает правила выбора методов и методик НК сварных соединений, уровней приемки и объема контроля в зависимости от требований к качеству, материала, толщины, способа сварки и других условий. Поэтому требуемый объем контроля может измениться в связи с ремонтом или с применяемой категорией сварного соединения.
Если индикацию невозможно классифицировать, измерить, удалить или надлежащим образом проконтролировать, она является неразрешенной — это не означает автоматически, что она приемлема, и не подтверждает автоматически наличие дефекта. Следует указать причину: недоступная поверхность, недостаточная очистка, неопределенная геометрия, противоречивые результаты разных методов или отсутствие информации о критериях приемки. Необходимо назначить ответственного и определить дальнейшее решение, например дополнительный контроль, инженерную оценку, ремонт или приостановку работ. Закрытие отчета формулировкой «дальнейшие действия не требуются», когда доказательная информация неполна, ослабляет прослеживаемость и маскирует решение о приемке под результат инспекции.
Распространенные неправильные толкования и ограничения контроля поверхности стали
Результаты контроля часто трактуются слишком широко, поскольку четыре разных суждения рассматриваются как взаимозаменяемые: поверхностная несплошность, обнаруженное показание, дефект согласно установленному критерию приемки и механизм разрушения. Это не одно и то же. ISO 8785:1998 устанавливает термины, определения и параметры для поверхностных несплошностей, но не превращает каждую обнаруженную отметину в дефект, подлежащий браковке. Несплошность становится недопустимой только в том случае, если применимая спецификация на изделие, отливку, сварное соединение или условия эксплуатации определяет ее тип, размер, расположение, ориентацию или степень выраженности как выходящие за пределы допустимого диапазона.
Видимая отметина не обязательно является трещиной
Линия на стали может быть трещиной, но также может представлять собой царапину, закат, плену, складку, след механической обработки, край окалины, разрушение покрытия, канавку после шлифования или грязь, скопившуюся в углублении на поверхности. Одна лишь форма редко позволяет однозначно установить причину. Имеют значение ширина, непрерывность, острота, глубина, разветвленность, локальная деформация, связь с направлением прокатки или сварки, а также реакция на применение другого метода контроля.
Визуальный контроль позволяет непосредственно наблюдать несплошность, видимую при подходящем освещении, увеличении, подготовке поверхности и доступе к зоне осмотра. Это более контролируемая процедура, чем беглый осмотр компонента, однако она по-прежнему не позволяет установить каждую возможную причину обнаруженной отметины. American Society for Nondestructive Testing различает визуальный контроль и обычный осмотр невооруженным глазом, поскольку формальный визуальный контроль проводится в заданных условиях и по установленным процедурам, тогда как при магнитопорошковом и капиллярном контроле наблюдают показания, создаваемые контрольными средами.
Рассеяние магнитного потока Магнитный поток, выходящий из ферромагнитного материала и вновь входящий в него, когда несплошность прерывает предпочтительный путь магнитного потока.
Показание при магнитопорошковом контроле не является фотографией трещины. В соответствии с ASTM E709-21 деталь намагничивают, и ферромагнитные частицы скапливаются в местах выхода магнитного потока из поверхностной или приповерхностной несплошности. Поэтому картина скопления частиц может выявить трещину, несплавление, плену или другое состояние, нарушающее магнитное поле. На нее также могут влиять направление поля, концентрация частиц, шероховатость поверхности, геометрия, остаточная намагниченность и недостаточная намагничивающая сила. Округлое показание и линейное показание имеют разное значение, поэтому ASTM A903/A903M требует оценки значимых линейных и нелинейных показаний при магнитопорошковом или капиллярном контроле стальных отливок.
Капиллярный контроль основан на другом физическом принципе. Пенетрант должен проникнуть в отверстие, выходящее на поверхность, оставаться там в течение требуемого времени выдержки и затем выйти обратно, образуя показание. Этот метод не выявляет полностью подповерхностную пустоту, заглубленное включение или трещину, закрытую окалиной, краской, маслом, оксидом, брызгами металла или размазанным металлом. Очистка может иметь решающее значение, а не быть лишь косметической операцией. Поверхность, которая выглядит приемлемой, все же может препятствовать проникновению пенетранта, тогда как чрезмерное окрашивание фона способно скрыть значимое показание.
Правильный вопрос звучит не так: «Похожа ли эта линия на трещину?» Следует спросить: «Какое показание было получено, каким методом, в каких условиях и классифицирует ли применимая спецификация его как приемлемое?» ASTM A802-19 устанавливает требования к визуальному контролю и стандарты приемки поверхности стальных отливок; этот документ не заменяет ASTM E709-21 или процедуру капиллярного контроля. ISO 17637:2016 устанавливает требования к визуальному контролю сварных соединений из металлических материалов, выполненных сваркой плавлением, и может также применяться до сварки. Эти документы предназначены для разных целей контроля.
Чистая поверхность при визуальном осмотре не доказывает внутреннюю доброкачественность материала
Визуальный контроль имеет ограниченную глубину информативности: он сообщает только о том, что контролер может наблюдать на доступной поверхности. Он не позволяет установить отсутствие внутренних пор, включений, усадочных раковин, расслоений, неполного провара или подповерхностных трещин. Даже тщательно подготовленная поверхность может скрывать несплошность ниже плоскости контроля.
Это ограничение обусловлено физикой процесса, а не уверенностью контролера. Свет не проходит через непрозрачную сталь таким образом, чтобы обычный визуальный осмотр позволял исследовать ее внутреннюю структуру. Подготовка поверхности может открыть ранее скрытый дефект, но не может подтвердить состояние материала ниже вскрытого слоя. Чистая поверхность может свидетельствовать о качественной обработке, эффективной очистке или отсутствии видимых несплошностей, выходящих на поверхность. Она мало говорит о внутренней доброкачественности материала, если этот вывод не подтвержден другими методами контроля.
Магнитопорошковый контроль расширяет возможности обнаружения несплошностей ниже поверхности, но только в пределах ограниченной приповерхностной зоны и только при достаточной ферромагнитности материала. ASTM E709-21 охватывает сухие и мокрые методы магнитопорошкового контроля ферромагнитных материалов, включая сталь. Аустенитные нержавеющие стали, например многие марки, указанные в ASTM A240/A240M, как правило, непригодны для обычного магнитопорошкового контроля, поскольку их реакция несопоставима с реакцией ферритной или мартенситной стали. Даже в ферромагнитной стали обнаружение зависит от геометрии намагничивания. Несплошность легче всего выявляется, когда она расположена приблизительно перпендикулярно магнитному потоку; трещина, ориентированная вдоль поля, может создавать слабое рассеяние потока и остаться необнаруженной. Поэтому может потребоваться намагничивание в нескольких направлениях или проведение отдельных контролей.
Геометрия создает дополнительные зоны, недоступные для надежного контроля. Острые углы, резьбы, шпоночные пазы, сварные валики у границы основного металла, переходы сечения и недоступные поверхности могут создавать фоновые показания или препятствовать достижению необходимой напряженности поля. Размагничивание, проверка поля, нанесение частиц, освещение и состояние поверхности являются процедурными мерами контроля, а не необязательными усовершенствованиями.
Критерии приемки по-прежнему зависят от спецификации. Стандарт на отливки может допускать небольшое округлое показание, одновременно бракуя более короткое линейное показание в той же зоне. Стандарт на сварные соединения может устанавливать иные ограничения в зависимости от уровня качества, толщины, категории соединения или последствий отказа при эксплуатации. ISO 17635:2025 устанавливает правила выбора методов и методик неразрушающего контроля сварных соединений, уровней приемки и объема контроля с учетом требований к качеству, материала, толщины, процесса сварки и других условий. Этот стандарт не превращает визуальный контроль в замену радиографическому, ультразвуковому, магнитопорошковому или капиллярному контролю там, где необходимы соответствующие методы.
Классификация системой машинного зрения не является металлургическим диагнозом
Машинное зрение позволяет контролировать большую площадь быстрее и с большей повторяемостью, чем человек при обычном визуальном осмотре. Автоматизированный оптический контроль используется для обнаружения и классификации дефектов плоского стального проката, как описано в диссертации University of Oulu 2021 года. Камеры, освещение, обработка изображений и обученные модели классификации могут выявлять такие характерные признаки, как участки окалины, царапины, точечные углубления, следы от валков, рванины или пятна.
Однако такая классификация ограничена возможностями системы формирования изображений и принятыми в ней определениями. Камера регистрирует отраженный или излучаемый свет с видимой поверхности; она не измеряет непосредственно глубину трещины, ее положение ниже поверхности, трещиностойкость, остаточные напряжения или металлургическое происхождение. Темная линия может быть отнесена к классу «трещина», поскольку похожа на размеченные примеры, даже если на самом деле является канавкой или краем окалины. И наоборот, узкая трещина может остаться необнаруженной из-за низкой контрастности, неблагоприятной ориентации, неправильного освещения или недостаточного количества сопоставимых примеров в обучающих изображениях.
Проблема заключается не только в алгоритмах. В обзоре 2023 года Review of Surface Defect Detection of Steel Products Based on Machine Vision отмечается, что единого стандарта определения и классификации поверхностных дефектов стали не существует. То, что одна система считает «дефектом», другая может считать «поверхностной несплошностью», а обозначения могут одновременно отражать внешний вид, предполагаемую причину и статус приемки. Поэтому заявленную точность трудно интерпретировать, если не указаны набор данных, определения классов, разрешение, освещение, доля ложноотрицательных результатов и порог принятия решения.
Таким образом, машинное зрение следует рассматривать как инструмент оптического обнаружения и сортировки, а не как металлургическую диагностику. Подозрительные изображения могут потребовать визуального подтверждения, подготовки поверхности, магнитопорошкового или капиллярного контроля, а в случаях, когда важна внутренняя доброкачественность материала, — соответствующего объемного метода контроля. Окончательное решение о годности должно приниматься в соответствии с применимой спецификацией. ISO 8785:1998 содержит терминологию; ASTM A802-19 касается визуальной приемки стальных отливок; ASTM A903/A903M устанавливает критерии приемки показаний в отливках; ISO 17637:2016 касается визуального контроля сварных соединений, выполненных сваркой плавлением; ASTM E709-21 определяет порядок проведения магнитопорошкового контроля; ISO 17635:2025 поддерживает выбор методов неразрушающего контроля сварных соединений. Ни один из этих стандартов не позволяет заменить применимое к стальному изделию и условиям его эксплуатации правило приемки чистым изображением, картиной скопления частиц или меткой модели.